




1. Qué significa realmente seleccionar un proceso de tratamiento térmico
La selección de un proceso de tratamiento térmico no consiste en consultar la temperatura de un horno. Es una cadena de decisiones que relaciona la composición química del acero, su condición inicial, la geometría del componente, la dureza y tenacidad requeridas, el cambio dimensional admisible y los controles de producción. El ciclo seleccionado debe producir la microestructura requerida allí donde sea necesaria, sin generar grietas, tensiones residuales excesivas, distorsión inaceptable ni una carga de inspección inviable.
Templabilidad Capacidad de un acero para desarrollar una estructura endurecida requerida hasta una profundidad especificada durante un ciclo de enfriamiento definido; es diferente de la dureza medida en una sola ubicación.
La selección del acero para el endurecimiento se rige principalmente por la dureza requerida después del temple y por la profundidad bajo la superficie hasta la que debe extenderse dicha dureza. Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.La primera pregunta no es «¿Debe templarse esta pieza?». La pregunta es: ¿qué dureza se requiere y hasta qué profundidad por debajo de la superficie debe mantenerse? ASM International hizo explícita esta distinción en Steel Selection for Hardening (1991), al afirmar que la selección está regida principalmente por la dureza requerida después del temple y por la profundidad hasta la que debe extenderse. La dureza describe la resistencia a la indentación después del tratamiento. La templabilidad describe hasta qué profundidad, y con qué uniformidad a través de una sección, puede endurecerse un acero durante un tratamiento especificado. Una dureza superficial elevada no demuestra que el núcleo se haya endurecido.
Esta diferencia modifica la decisión sobre el grado de acero. SAE J1268 (1995) define límites mínimos y máximos de templabilidad para los aceros al carbono y aleados de banda H, mediante datos normalizados de ensayo de temple extremo. Por tanto, una curva de temple extremo de Jominy, o un análisis de Grossmann, puede relacionar la templabilidad del acero con el tamaño de la sección y la severidad de enfriamiento, en lugar de considerar intercambiables todos los aceros nominalmente similares. El Bofors Handbook (1981) también relaciona la templabilidad con el temple y revenido, los cambios dimensionales y el ensayo de temple extremo.
De las propiedades requeridas al ciclo térmico
La selección comienza con los requisitos de servicio. Un eje puede necesitar un núcleo de martensita revenida con una resistencia a la tracción y una tenacidad al impacto especificadas; un engranaje puede necesitar una capa superficial dura y resistente al desgaste sobre un núcleo tenaz de bajo contenido de carbono; un resorte puede requerir una elevada resistencia elástica con tensiones residuales controladas; una placa mecanizada puede necesitar un alivio de tensiones antes del mecanizado final. Estos requisitos determinan si el proceso debe modificar toda la sección, únicamente la superficie o principalmente su estado de tensiones residuales y dimensiones.
La condición inicial es importante. Un material laminado en caliente, forjado, trabajado en frío, normalizado, recocido o previamente templado no responde de la misma manera. El tamaño de grano, la segregación, la martensita previa, las tensiones residuales y la distribución de carburos afectan a la austenización, la transformación, el mecanizado y la distorsión. El curso de tratamiento térmico de ASTM International de 2024 identifica la austenización, el recocido, la normalización, el tratamiento de temple y revenido, el doble revenido, el control del tamaño de grano y los requisitos de propiedades mecánicas como factores de especificación, no como detalles opcionales que se añaden después de elegir el nombre de un proceso.
Secuencia del ciclo térmico
- Calentamiento Controle la velocidad de calentamiento, la atmósfera, el patrón de carga y la uniformidad de temperatura en la sección.
- Austenización o tratamiento Alcance la temperatura cualificada y manténgala durante el tiempo requerido para obtener la respuesta de transformación o difusión especificada.
- Transferencia y enfriamiento Controle el tiempo de transferencia, la velocidad de enfriamiento, el medio de temple, el estado del baño y la agitación.
- Revenido o envejecimiento Ajuste la dureza, la tenacidad, las tensiones residuales y la estabilidad dimensional cuando la ruta seleccionada lo requiera.
El ciclo térmico se convierte entonces en una secuencia controlada: velocidad de calentamiento, temperatura de austenización o de tratamiento de solución, tiempo de mantenimiento, atmósfera, tiempo de transferencia, velocidad de enfriamiento, medio de enfriamiento y cualquier revenido o envejecimiento posterior. La temperatura y el tiempo no pueden separarse del espesor de la sección. El centro de una gran pieza forjada puede alcanzar el valor programado del horno mucho después que su superficie, mientras que un borde delgado puede sobrecalentarse o transformarse durante la misma operación.
| Proceso | Propósito principal | Condición resultante habitual |
|---|---|---|
| Alivio de tensiones | Reducir las tensiones residuales | Se conserva en gran medida la microestructura existente |
| Recocido | Reducir la dureza y mejorar la mecanizabilidad | Estructura blanda de ferrita-perlita o esferoidizada, según el grado |
| Normalizado | Refinar o restablecer la estructura | Estructura de ferrita-perlita enfriada al aire en muchos aceros al carbono y de baja aleación |
| Temple y revenido | Combinar resistencia, dureza y tenacidad | Martensita revenida |
| Austemplado | Controlar la transformación bainítica y el cambio dimensional | Bainita |
| Martemplado | Reducir los gradientes térmicos antes de que se forme la martensita | Martensita revenida después del revenido posterior |
Los distintos procesos resuelven problemas diferentes. El alivio de tensiones reduce las tensiones residuales sin producir intencionadamente la transformación completa asociada al endurecimiento. El recocido reduce la dureza y mejora la maquinabilidad; la normalización refina o restablece la estructura mediante un calentamiento por encima del intervalo crítico seguido de enfriamiento al aire. La austenización prepara el acero para la transformación, pero no constituye por sí sola un tratamiento completo. El temple produce martensita únicamente allí donde el enfriamiento suprime las transformaciones difusivas, y el revenido ajusta la dureza, la tenacidad y el estado tensional resultantes.
El martemplado puede reducir los gradientes térmicos antes de que se forme la martensita. El austemplado produce estructuras bainíticas cuando el acero y el tamaño de la sección permiten la trayectoria de transformación requerida. La cementación y la carbonitruración añaden carbono, o carbono y nitrógeno, en la superficie antes del endurecimiento. La nitruración forma una capa endurecida enriquecida en nitrógeno a menor temperatura y puede evitar un temple separado. El endurecimiento por envejecimiento se aplica únicamente a aleaciones adecuadas de endurecimiento por precipitación. Los recubrimientos por difusión son tratamientos de la composición superficial, no sustitutos de cualquier tratamiento térmico volumétrico. Los aceros al carbono y aleados, como C45 y 42CrMo4 conforme a ISO 683-1:2016, deben evaluarse según su composición especificada, templabilidad y condición prevista antes de seleccionar cualquiera de estas vías.
Por qué el grado de acero, el tamaño de la sección y la geometría deben considerarse conjuntamente
| Variable de selección | Qué controla | Evidencia que debe revisarse |
|---|---|---|
| Contenido de carbono | Dureza potencial de la martensita | Composición del grado y dureza superficial o del núcleo requerida |
| Elementos de aleación | Templabilidad y comportamiento de transformación | Límites de composición y datos de templabilidad |
| Tamaño de la sección | Historial de enfriamiento desde la superficie hasta el centro | Espesor determinante y concentración de masa |
| Geometría | Enfriamiento local y concentración de tensiones | Esquinas, orificios, chaveteros, almas y transiciones |
| Condición inicial | Tamaño de grano, segregación, tensiones y distribución de carburos | Condición forjada, laminada, recocida, normalizada o trabajada en frío |
ISO 683-1:2016 define los requisitos de suministro y las aplicaciones de tratamiento previstas para los aceros sin alear incluidos en su alcance, pero no hace que todo tratamiento sea adecuado para cada grado o geometría. Strong evidence
La designación del acero establece un límite inicial, no una receta completa. ISO 683-1:2016 abarca los aceros no aleados destinados generalmente a piezas de máquinas templadas y revenidas, austempladas, endurecidas a la llama, endurecidas por inducción y, en algunos casos, normalizadas. ISO 4885:2018 proporciona terminología controlada para el tratamiento térmico de materiales ferrosos y una tabla de fases hierro-carbono. Ninguna de estas normas elimina la necesidad de adecuar la composición química y la templabilidad al componente real.
El tamaño de la sección controla el historial de temperatura y enfriamiento desde la superficie hasta el centro. La geometría añade complicaciones: las esquinas agudas se enfrían más rápidamente, las almas delgadas pueden endurecerse completamente, los taladros pueden enfriarse de forma diferente a las superficies exteriores, y los chaveteros o cambios bruscos de sección concentran tensiones. Un temple rápido en agua puede alcanzar la dureza de núcleo requerida en un componente grueso de acero 1045, pero agrietar una pieza delgada con entalladuras; el aceite, el polímero, el gas, el enfriamiento por etapas o el endurecimiento por inducción pueden reducir ese riesgo, aunque cada opción modifica el perfil de dureza alcanzable.
La distorsión también es una interacción de diseño. El calentamiento desigual, el enfriamiento no uniforme, el cambio volumétrico asociado a la transformación de fase y las tensiones residuales pueden desplazar los taladros, doblar los ejes o alterar la planitud. Los dispositivos de sujeción, la orientación de la carga, la agitación, la atmósfera protectora, el precalentamiento, el temple interrumpido y la sobremedida de mecanizado deben formar parte de la decisión de selección. El resultado aceptable no es simplemente un valor de dureza; es una pieza que conserva su forma e integridad requeridas.
La diferencia entre el nombre de un proceso y un tratamiento especificado
«Temple y revenido» es una familia de procesos. Una especificación debe indicar la designación y la condición del acero, el intervalo de temperatura de austenización, la práctica de calentamiento, el tiempo efectivo de mantenimiento, la atmósfera del horno, el límite de transferencia, el medio de temple y su agitación, la temperatura y duración del revenido, el número de revenidos, los límites de dureza o de propiedades mecánicas y el método de inspección. «Recocer a 700 °C» sigue siendo incompleto si se desconocen la velocidad de calentamiento, la base para determinar el tiempo de mantenimiento, la velocidad de enfriamiento y la estructura final requerida.
El Manufacturing Process Selection Handbook estructura esta decisión en torno a la idoneidad del material, las variantes del proceso, las restricciones de diseño, los aspectos de calidad, la economía de producción y la integridad del componente. Estas categorías evitan que la selección se reduzca a un único ajuste del horno. Un ciclo que cumple la dureza, pero causa grietas, no garantiza la integridad del componente; uno que funciona en una probeta de laboratorio, pero no permite controlar la atmósfera o la velocidad de enfriamiento, no garantiza el control de producción. El tratamiento térmico solo está especificado cuando tanto el resultado requerido como los medios para lograrlo y verificarlo están definidos.
2. Comience con los Requisitos de Rendimiento, no con la Temperatura del Horno
La selección del tratamiento térmico debe comenzar con el rendimiento requerido del componente, no con una temperatura de horno copiada de una tabla. Antes de seleccionar un acero o un ciclo térmico, defina las cargas de servicio, los modos de fallo aceptables, el intervalo de dureza, el nivel de resistencia, el requisito de tenacidad, la condición de maquinabilidad, la profundidad de endurecimiento, la tolerancia dimensional y las restricciones de producción. La temperatura, el tiempo de mantenimiento, la velocidad de calentamiento y la velocidad de enfriamiento interactúan; cambiar uno de estos factores puede alterar el tamaño de grano de la austenita, los productos de transformación, las tensiones residuales, la distorsión y las propiedades finales.
La primera pregunta de selección es si la especificación exige una condición de martensita revenida en toda la sección, una estructura normalizada, una condición recocida y ablandada, una superficie dura sobre un núcleo más tenaz o un componente aliviado de tensiones. El alivio de tensiones puede ser suficiente para una pieza soldada o sometida a un mecanizado intenso cuya resistencia y microestructura ya sean aceptables. La normalización puede refinar o restablecer una estructura y producir una condición de ferrita-perlita adecuada para algunas piezas de maquinaria. El recocido prioriza la reducción de la dureza y la mejora de la maquinabilidad. El tratamiento de temple y revenido busca una combinación controlada de resistencia y tenacidad, mientras que la cementación, la carbonitruración, la nitruración, el endurecimiento a la llama o el endurecimiento por inducción pueden situar el requisito principal de dureza en la superficie.
ASM International declaró en Selección de aceros para el temple (1991) que «la selección del acero para el temple se rige principalmente por la dureza requerida después del temple y por la profundidad bajo la superficie hasta la que dicha dureza debe extenderse». Este es el criterio rector para las decisiones de endurecimiento total. El acero debe ser capaz de alcanzar la dureza requerida después del temple a la profundidad de sección pertinente y con la severidad de temple disponible; posteriormente, el revenido reduce la fragilidad y ajusta el equilibrio final de propiedades.
Dureza, resistencia, tenacidad y maquinabilidad
La dureza es la resistencia a la indentación o a la deformación plástica localizada. No sustituye por completo a la resistencia a la tracción, el límite elástico, el comportamiento frente a la fatiga ni la tenacidad. Dos aceros con una dureza Rockwell C similar pueden presentar diferentes propiedades de tracción, poblaciones de inclusiones, tamaños de grano, contenidos de austenita retenida y comportamientos frente al impacto. Un valor de dureza constituye evidencia de una respuesta concreta, no una especificación completa de las propiedades mecánicas.[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
La templabilidad también debe distinguirse de la dureza. La dureza describe el valor alcanzado en una ubicación; la templabilidad describe hasta qué profundidad y con qué uniformidad un acero puede transformarse en martensita durante un tratamiento especificado. Un acero de baja aleación puede producir una elevada dureza superficial, pero perder dureza rápidamente hacia el centro de una sección grande. Un acero con mayor templabilidad puede mantener la estructura requerida después del temple a mayor profundidad bajo la superficie, a menudo con un temple menos severo y un menor riesgo de distorsión. SAE J1268 (1995) especifica límites mínimos y máximos de templabilidad para aceros al carbono y aceros aleados de banda H cuyos datos normalizados del ensayo de temple en extremo están establecidos. Por tanto, los resultados del ensayo Jominy de temple en extremo y el análisis de Grossmann ayudan a relacionar la selección del grado con el tamaño de la sección y las condiciones de temple; no sustituyen la validación en la geometría real.
Una dureza más elevada puede entrar en conflicto con la resistencia al impacto y la estabilidad dimensional. Una cantidad excesiva de martensita sin revenir es frágil, mientras que un temple demasiado agresivo incrementa las tensiones térmicas y de transformación. Un eje especificado únicamente como «muy duro» puede agrietarse en un chavetero, perder vida a la fatiga debido a daños de rectificado o deformarse más allá de la tolerancia del asiento del rodamiento. La temperatura y el tiempo de revenido deben seleccionarse teniendo en cuenta el límite elástico requerido, la energía de impacto, las solicitaciones de fatiga y la temperatura de servicio. El curso de tratamiento térmico de ASTM International de 2024 identifica la austenización, el recocido, la normalización, las prácticas de temple y revenido, el doble revenido, el control del tamaño de grano y los requisitos de propiedades mecánicas como factores de especificación, no como ajustes aislados del horno.
La maquinabilidad puede exigir una condición inicial diferente de la condición final de servicio. El material recocido o normalizado puede mecanizarse de forma más predecible que el material endurecido, pero un ablandamiento excesivo puede reducir la estabilidad de producción debido al filo recrecido o a un control deficiente de la viruta en algunos grados. Por tanto, el plan de proceso puede contemplar el mecanizado antes del endurecimiento, dejar sobrematerial para el rectificado y realizar el revenido o el alivio de tensiones antes del dimensionado final.
Requisitos superficiales frente a requisitos en toda la sección
Especifique dónde debe existir la propiedad. Un diente de engranaje, un lóbulo de leva, una pista de rodamiento o una superficie de desgaste pueden necesitar una superficie dura y, al mismo tiempo, conservar un núcleo más tenaz y tolerante al daño. La cementación y la carbonitruración incorporan carbono, o carbono y nitrógeno, cerca de la superficie antes del endurecimiento. La nitruración forma una capa endurecida enriquecida en nitrógeno con una transformación limitada del núcleo, mientras que el endurecimiento por inducción y a la llama transforma una capa superficial controlada mediante calentamiento rápido localizado y temple. Los recubrimientos por difusión y los tratamientos superficiales relacionados sirven para distintos fines químicos y de desgaste, y no pueden seleccionarse basándose únicamente en la dureza.
Un componente endurecido en toda la sección presenta un problema diferente. Su centro debe cumplir la dureza o las propiedades mecánicas requeridas después de extraer el calor a través de toda la sección. Entre las variables pertinentes se encuentran la composición química del grado, el tamaño de grano de la austenita previa, el espesor de la sección, las esquinas, los orificios, los cambios de masa y la agitación del temple. ISO 683-1:2016 especifica los requisitos de suministro para aceros no aleados destinados, en general, a piezas de maquinaria templadas y revenidas, austemperizadas, endurecidas a la llama, endurecidas por inducción y, en algunos casos, normalizadas. Este alcance no significa que todos los tratamientos enumerados sean aplicables a todos los grados o geometrías.
Tensiones residuales, estabilidad dimensional y modos de fallo en servicio
Un proceso no es adecuado si cumple la dureza, pero provoca grietas, excentricidad, crecimiento, contracción o dimensiones inestables inaceptables. El calentamiento desigual, los gradientes de la capa cementada, el momento de la transformación martensítica, los cambios bruscos de sección y la severidad del temple contribuyen a estos efectos. El martemple puede reducir las diferencias de temperatura durante la transformación; el austemple puede producir estructuras bainíticas con un equilibrio diferente entre tensiones y distorsión; y el doble revenido puede ser necesario cuando la austenita retenida se transforma después del primer revenido. Estas son decisiones vinculadas a la geometría y al riesgo de fallo, no mejoras automáticas.
Modos de fallo que deben evaluarse
- Desgaste Puede requerir una superficie dura o una capa tratada por difusión.
- Rotura de dientes Puede requerir una capa endurecida con un núcleo más tenaz.
- Picadura por contacto de rodadura Requiere controlar la dureza superficial, la profundidad de la capa endurecida y el soporte subsuperficial.
- Fisuración por fatiga Requiere prestar atención a las tensiones residuales, las entalladuras, el estado superficial y la tenacidad.
- Fractura por sobrecarga Puede favorecer una condición equilibrada de resistencia y tenacidad frente a la dureza máxima.
- Deriva dimensional Puede requerir alivio de tensiones, temple controlado, revenido o una ruta de menor distorsión.
Enumere los modos reales de fallo en servicio antes de elegir el ciclo: desgaste, rotura de dientes, picadura por contacto de rodadura, agrietamiento por fatiga, fractura por sobrecarga, gripado, pérdida de precarga o deriva dimensional. Un componente aliviado de tensiones puede ser preferible a uno más duro cuando las tensiones residuales de soldadura gobiernan el fallo. ISO 4885:2018 proporciona terminología controlada para el tratamiento térmico de materiales ferrosos y una tabla de fases del sistema hierro-carbono, lo que ayuda a que las especificaciones distingan los nombres de los tratamientos de las estructuras y transformaciones que pretenden producir. La secuencia justificable es clara: definir el rendimiento, identificar la exigencia superficial o en toda la sección, evaluar la templabilidad y la geometría y, a continuación, seleccionar el acero y la ventana de proceso. La temperatura del horno viene después.
3. Grado del acero, contenido de carbono, elementos de aleación y templabilidad
No puede seleccionarse un ciclo de tratamiento térmico basándose únicamente en la temperatura del horno. La designación del acero establece el carbono disponible, los elementos de aleación, los requisitos de limpieza y el comportamiento de transformación previsto; el componente determina la distancia de enfriamiento y la tensión térmica admisible. ASM International declaró en Steel Selection for Hardening (1991) que «la selección del acero para el temple se rige principalmente por la dureza requerida después del temple y por la profundidad por debajo de la superficie hasta la cual debe extenderse dicha dureza». Esta es una decisión relativa a los materiales y al proceso, no una consulta de recetas.
Términos clave en la selección del grado
- Dureza
- Resistencia medida en una ubicación después del tratamiento.
- Templabilidad
- Profundidad y distribución del endurecimiento producidas por un ciclo de enfriamiento especificado.
- Dureza después del temple
- Dureza alcanzada inmediatamente después del temple, antes de que el revenido modifique el equilibrio de propiedades.
- Acero de banda H
- Acero al carbono o de aleación suministrado con límites de templabilidad especificados sobre la base de resultados normalizados de ensayo de extremo templado.
La distinción entre dureza y templabilidad debe mantenerse explícita. La dureza es la resistencia medida en una ubicación de la pieza. La templabilidad describe hasta qué profundidad un acero especificado puede formar martensita, o una fracción martensítica requerida, durante un temple definido. Un pasador pequeño y un engranaje grande pueden fabricarse con el mismo grado y templarse en el mismo aceite y, aun así, presentar estructuras centrales muy diferentes porque sus velocidades de enfriamiento difieren.
Contenido de carbono y dureza martensítica alcanzable
El carbono controla la dureza potencial de la martensita de forma más directa que la mayoría de los elementos de aleación. Durante la austenización, el carbono se disuelve en la austenita; el enfriamiento rápido atrapa entonces ese carbono en una red martensítica tetragonal centrada en el cuerpo y sobresaturada. A medida que aumenta el contenido de carbono, la martensita después del temple generalmente se vuelve más dura, aunque el incremento acaba ofreciendo un beneficio práctico decreciente y puede aumentar la fragilidad, el riesgo de fisuración y la cantidad de austenita retenida.
Esto establece un límite máximo para lo que puede lograr el temple. Un acero de bajo contenido de carbono puede enfriarse con suficiente rapidez para transformar gran parte de su austenita en martensita tanto en la superficie como en el centro y, aun así, producir una dureza moderada porque la martensita contiene poco carbono. Por el contrario, un acero con mayor contenido de carbono puede producir una martensita superficial muy dura, pero fallar en el centro si allí el enfriamiento es demasiado lento. Por tanto, el carbono controla la dureza martensítica alcanzable; por sí solo no garantiza el endurecimiento en toda la sección.
La propiedad requerida debe especificarse según la ubicación. «Alta dureza» en la superficie es una indicación incompleta si la raíz de un diente sometida a carga, el centro de un eje o el asiento de un rodamiento también deben cumplir un requisito de dureza o microestructura. Una sección gruesa puede contener martensita cerca de la superficie templada, bainita o perlita más hacia el interior y una estructura mixta más blanda en el núcleo. Este gradiente puede ser aceptable en un componente deliberadamente endurecido superficialmente, pero constituye un incumplimiento cuando la especificación exige el endurecimiento en toda la sección.
El carbono también afecta a las temperaturas de transformación y a la respuesta al temple. El aumento del contenido de carbono suele reducir la temperatura de inicio de la martensita y puede incrementar la austenita retenida después del temple. La temperatura de austenización y el tiempo de mantenimiento deben disolver las fases portadoras de carbono previstas sin provocar un crecimiento excesivo del grano. El curso de tratamiento térmico de ASTM International de 2024 identifica la austenización, el control del tamaño de grano, las prácticas de temple y revenido, el doble revenido y los requisitos de propiedades mecánicas como factores de especificación, no como ajustes independientes del horno.[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
ISO 683-1:2016 abarca los aceros no aleados destinados, en general, a piezas de máquinas templadas y revenidas, austempladas, endurecidas a la llama, endurecidas por inducción y, en algunos casos, normalizadas. No obstante, es necesario comprobar la designación y el estado de suministro: un grado destinado al temple y revenido no es automáticamente adecuado para la cementación, la nitruración o el tratamiento por precipitación. ISO 4885:2018 proporciona la terminología controlada para el tratamiento térmico de materiales ferrosos y la terminología de las fases hierro-carbono empleada al definir estas opciones.
Efectos de la aleación sobre la templabilidad y el comportamiento de transformación
Los elementos de aleación deben evaluarse por separado del carbono. El manganeso, el cromo, el molibdeno, el níquel y, en cantidades controladas adecuadas, el boro suelen retrasar las transformaciones por difusión, como la formación de perlita y ferrita. Por tanto, el acero puede formar martensita con una velocidad de enfriamiento menor y hasta una profundidad mayor durante el mismo temple. El silicio también afecta al comportamiento de transformación y a la respuesta al revenido, mientras que el cromo, el molibdeno y el vanadio pueden formar carburos de aleación cuya disolución depende de la temperatura y el tiempo de austenización.
Esta es la razón fundamental por la que un acero como SAE 4140 puede endurecerse a mayor profundidad que un grado de acero al carbono simple con un contenido de carbono similar. Su contenido de elementos de aleación modifica el comportamiento de transformación tiempo-temperatura, dando al interior más tiempo para atravesar el intervalo de transformación sin formar grandes cantidades de ferrita o perlita blandas. El níquel generalmente contribuye a la templabilidad y a la tenacidad, mientras que el cromo y el molibdeno también pueden mejorar la resistencia al ablandamiento durante el revenido. Los efectos no son intercambiables y su magnitud depende de la composición, la microestructura previa, el tamaño de grano de la austenita y el historial térmico.
La aleación no elimina la necesidad de un nivel de carbono adecuado. Un acero aleado de bajo contenido de carbono puede endurecerse a gran profundidad, pero producir una martensita cuya dureza máxima siga estando limitada por su contenido de carbono. Un acero al carbono simple con alto contenido de carbono puede alcanzar una dureza superficial muy elevada, pero requerir un temple severo para endurecer el centro, lo que aumenta el riesgo de deformación y fisuración. En muchos diseños, un acero aleado de contenido medio de carbono seguido de temple y revenido ofrece un compromiso más controlable que el simple aumento del contenido de carbono.
El comportamiento de transformación también determina la selección del proceso. Los aceros que contienen molibdeno pueden tolerar un temple más lento, mientras que un acero al carbono simple puede requerir un temple en agua o polímero para alcanzar la dureza central especificada, con un mayor riesgo dimensional. Los aceros que contienen níquel y cromo pueden presentar temperaturas de transformación más bajas y una mayor sensibilidad a la austenita retenida. Por tanto, el revenido debe especificarse según la dureza, la resistencia, la tenacidad y la estabilidad finales, y no según una temperatura supuesta copiada de otro grado.

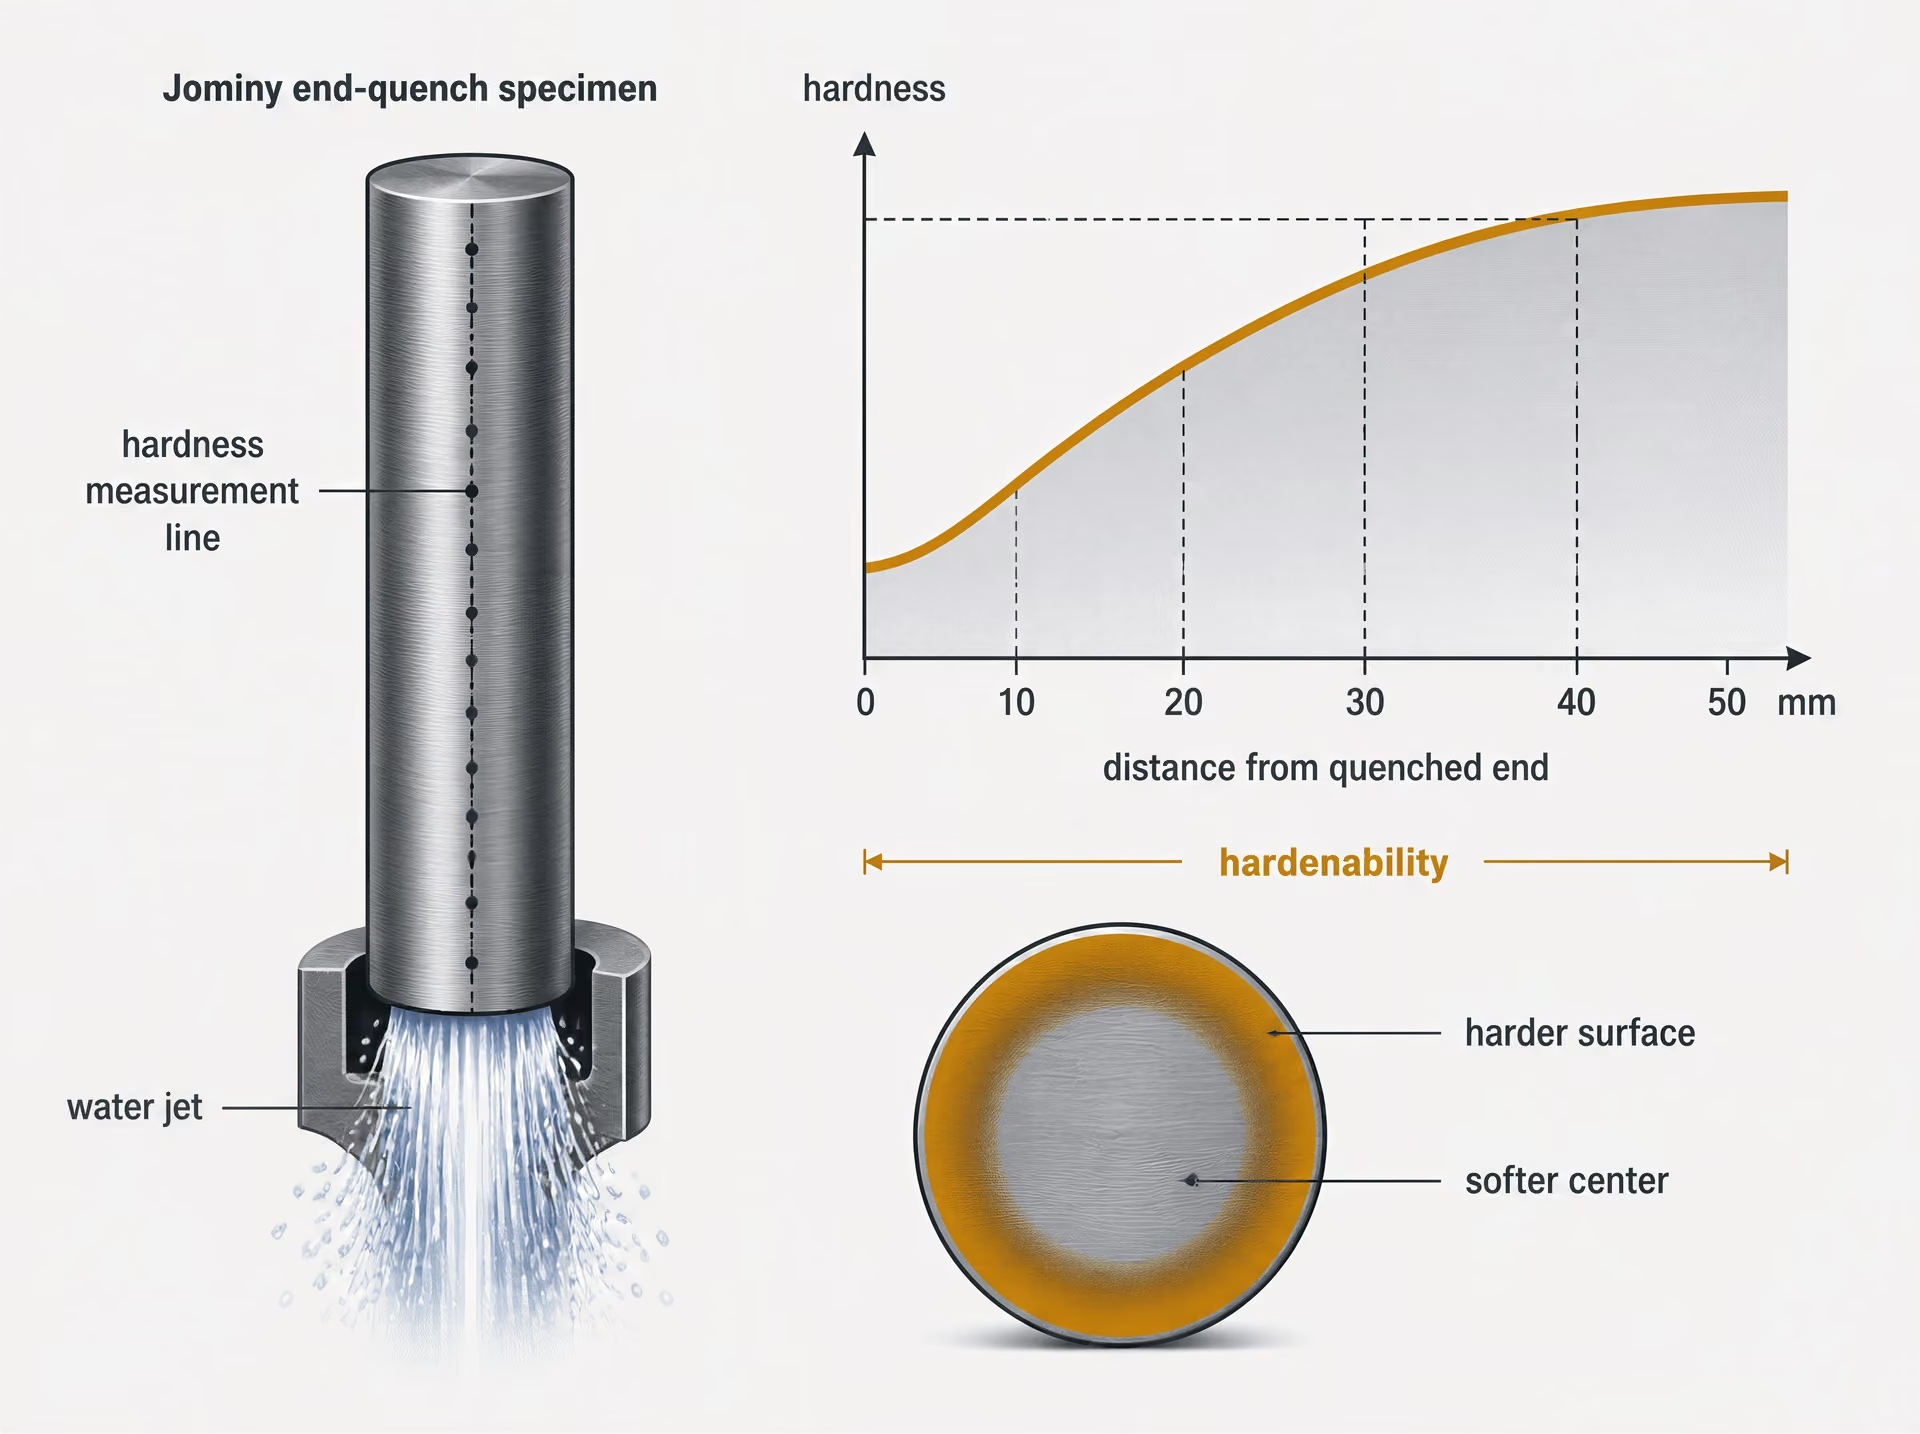
Aceros de banda H, datos Jominy y efectos del tamaño de sección
SAE J1268, revisada en 1995, especifica los límites mínimo y máximo de templabilidad para aceros al carbono y aceros aleados de banda H cuyos datos normalizados de templabilidad mediante temple en un extremo están establecidos. La designación «H» identifica un grado con templabilidad controlada, como una versión de banda H de un acero al carbono o aleado, cuyo intervalo de templabilidad requerido se expresa mediante resultados normalizados de temple en un extremo. No significa que cada pieza del grado vaya a presentar la misma dureza a cualquier profundidad, ni sustituye al control del carbono, el tamaño de grano, la práctica de austenización o las condiciones de temple.
El ensayo Jominy de temple en un extremo compara la templabilidad en una condición de laboratorio definida. Una probeta cilíndrica normalizada se austeniza y se templa por un extremo; la dureza se mide a distancias crecientes desde dicho extremo templado. La curva resultante de dureza frente a distancia registra la rapidez con la que el acero pierde dureza martensítica a medida que disminuye la velocidad local de enfriamiento. SAE J1268 utiliza estos datos establecidos para definir bandas de templabilidad mínima y máxima. De este modo, una especificación de producción puede rechazar coladas que queden fuera de la banda seleccionada, en lugar de basarse únicamente en la composición química nominal.
La distancia Jominy no equivale a la profundidad física en un componente. Un eje, una placa, un engranaje o una pieza forjada se enfrían en tres dimensiones, y su historial de enfriamiento desde la superficie hasta el centro depende del tamaño de la sección, la forma, las esquinas, la concentración de masa, el tiempo de transferencia desde el horno, la agitación, la temperatura del medio de temple y el estado de dicho medio. El centro de una sección circular gruesa puede enfriarse demasiado lentamente para alcanzar la dureza requerida, incluso cuando un ensayo de dureza superficial parece satisfactorio.
El análisis de Grossmann proporciona un vínculo entre la templabilidad de laboratorio y la geometría del componente. Separa la respuesta del acero de la severidad del temple y relaciona un diámetro crítico ideal con la sección real y las condiciones de enfriamiento. Los datos Jominy caracterizan el acero; los conceptos de Grossmann ayudan a determinar si ese acero y ese temple pueden endurecer la sección requerida. El resultado debe comprobarse mediante perfiles de dureza, metalografía y, cuando sea necesario, ensayos de producción.
Por tanto, una selección defendible debe especificar la designación del acero, los límites de carbono y de los elementos de aleación, el requisito de templabilidad de banda H o equivalente, la microestructura objetivo, la dureza requerida en ubicaciones definidas, el tamaño de la sección y las restricciones del temple antes de elegir un ciclo de horno. La temperatura, el tiempo de mantenimiento, la velocidad de calentamiento y la velocidad de enfriamiento actúan conjuntamente; modificar uno de estos factores puede alterar el resultado incluso cuando el grado nominal del acero permanece sin cambios.
4. Selección de la ruta convencional de temple integral
El temple integral convencional consiste en austenizar, templar y revenir toda la sección, en lugar de endurecer únicamente su superficie. Se selecciona cuando el componente necesita una combinación controlada de dureza, resistencia y tenacidad a través de una profundidad considerable. La decisión debe comenzar por la dureza requerida después del temple y por la profundidad a lo largo de la cual debe alcanzarse dicha dureza. ASM International declaró en Steel Selection for Hardening (1991) que estos dos requisitos rigen principalmente la selección del acero; no son intercambiables con la elección de la temperatura del horno.
La templabilidad es la propiedad relevante del material. La dureza describe la resistencia a la indentación después del tratamiento, mientras que la templabilidad describe hasta qué profundidad y con qué uniformidad puede un acero formar una estructura endurecida bajo un ciclo de enfriamiento especificado. Una sección de C45 y una sección de 42CrMo4 pueden alcanzar una dureza superficial similar; sin embargo, sus perfiles de dureza pueden diferir considerablemente porque el contenido de elementos de aleación, el tamaño de la sección, el tamaño de grano de la austenita previa y las condiciones de enfriamiento afectan a la transformación. SAE J1268:1995 especifica límites mínimos y máximos de templabilidad para aceros al carbono y aceros aleados de banda H cuyos datos normalizados de temple de extremo están establecidos. Por tanto, los resultados del ensayo Jominy de extremo templado y los métodos de Grossmann ayudan a comparar un grado con un componente, pero no eliminan la necesidad de realizar ensayos de producción.
ISO 683-1:2016 contempla aceros no aleados destinados, en general, a piezas de maquinaria templadas y revenidas, austemperadas, endurecidas a la llama, endurecidas por inducción y, en algunos casos, normalizadas. ISO 4885:2018 proporciona la terminología de tratamiento térmico y las definiciones de las fases del sistema hierro-carbono utilizadas para describir la ruta. El grado seleccionado también debe cumplir los requisitos de composición, tamaño de sección, propiedades mecánicas, soldabilidad e inspección. Una ruta de temple integral es una elección deficiente si el núcleo no puede alcanzar la estructura requerida sin un agrietamiento inaceptable o si la dureza resultante hace impracticable el mecanizado posterior.
Austenización y control del tamaño de grano
El primer paso consiste en calentar hasta el intervalo austenítico, a una velocidad que evite gradientes térmicos excesivos y daños superficiales. La temperatura de austenización especificada depende del grado, la condición previa, la atmósfera del horno, el espesor de la sección, el patrón de carga y el tamaño de grano requerido. El mantenimiento debe ser suficientemente prolongado para que la parte más fría de la sección alcance la temperatura y para que se produzcan la disolución y homogeneización requeridas. No se trata simplemente de colocar todas las piezas en un programa fijo de «minutos por milímetro».
Una temperatura o un tiempo excesivos favorecen el crecimiento del grano austenítico. Los granos gruesos de austenita previa pueden reducir la tenacidad, aumentar la sensibilidad al agrietamiento durante el temple y modificar el comportamiento de transformación. También pueden empeorar la variación dimensional porque el componente se transforma de manera menos uniforme. Por esta razón, normalmente es preferible la condición de austenización más baja que haya sido cualificada y que produzca la estructura requerida, en lugar de un ajuste del horno innecesariamente elevado. Esto no significa que sea aceptable un calentamiento insuficiente: los carburos no disueltos, una austenización incompleta o una igualación inadecuada pueden producir una dureza baja y un perfil irregular.
El control del tamaño de grano comprende más que la temperatura del horno. La limpieza del acero, el trabajo en caliente previo, el historial de normalizado o recocido, la velocidad de calentamiento, la carga del horno y el tiempo por encima de las temperaturas críticas son factores relevantes. El curso de tratamiento térmico de ASTM International de 2024 identifica la austenización, el control del tamaño de grano, los requisitos de propiedades mecánicas y las opciones de proceso, como el recocido, el normalizado, el temple y revenido y el doble revenido, como factores de especificación. La calibración del horno y la colocación de los termopares son esenciales cuando la sección es grande o la tolerancia de las propiedades es estrecha.

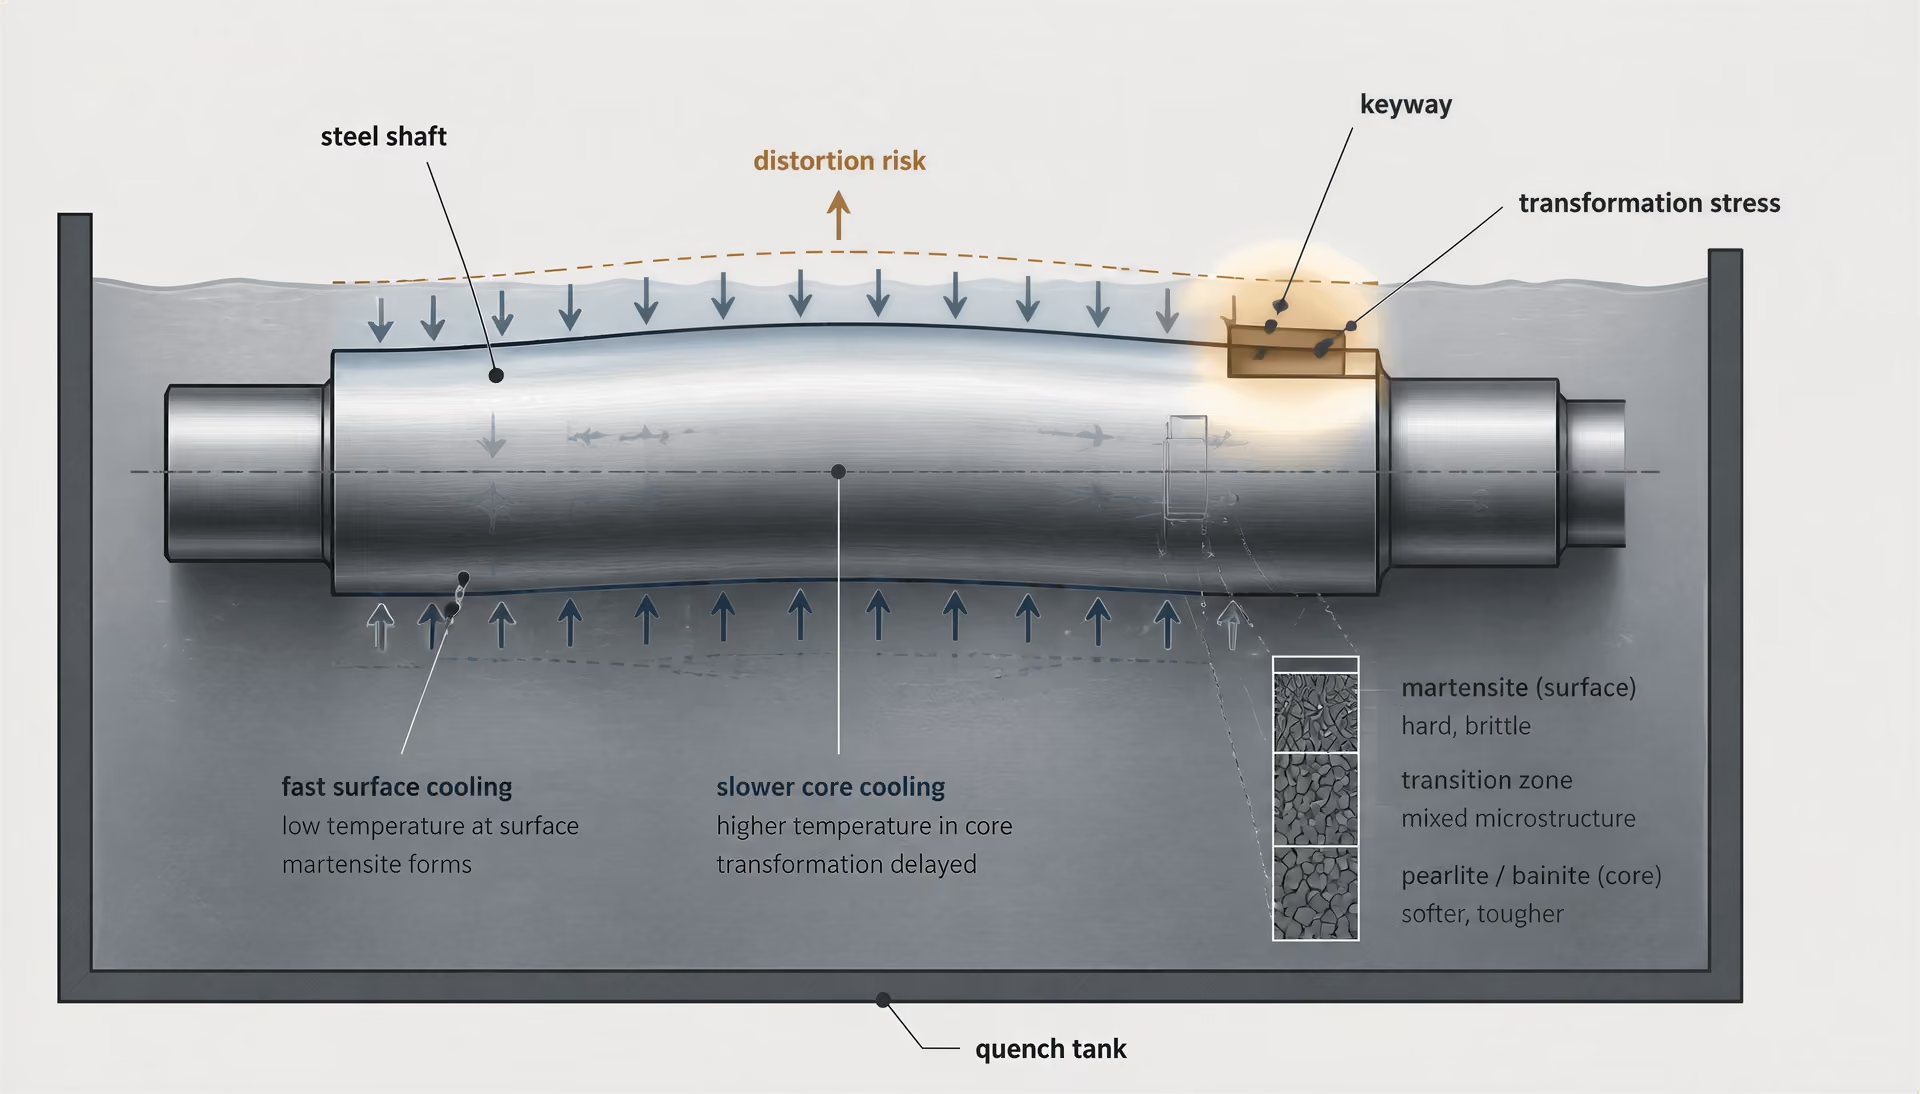
Temple: severidad del enfriamiento, agrietamiento y distorsión
Después de la austenización, el componente se enfría con la rapidez suficiente para atravesar los intervalos de transformación relevantes de la perlita y la bainita antes de que se produzca una difusión excesiva, lo que permite la formación de martensita allí donde el acero y el tamaño de la sección lo permiten. La velocidad de enfriamiento requerida no es la máxima disponible. Es la velocidad que produce el perfil de dureza necesario manteniendo las tensiones térmicas y de transformación dentro de la tolerancia del componente.
El agua, la solución polimérica, el aceite, el gas y el temple interrumpido o escalonado proporcionan diferentes severidades de enfriamiento. El agua puede ofrecer un enfriamiento superficial intenso, pero también puede imponer gradientes pronunciados, especialmente en esquinas agudas, chaveteros, orificios y cambios de espesor de pared. El aceite suele ser menos severo, mientras que la presión del gas y la concentración del polímero pueden ajustarse dentro de límites validados. La agitación, la temperatura del baño, la disposición de la carga, el tiempo de transferencia y la contaminación del medio de temple modifican el ciclo de enfriamiento real. Por tanto, el nombre nominal del medio de temple no constituye una especificación de proceso.
La severidad del temple es una cuestión de diseño del componente, no una competición de velocidad. Un eje grueso puede requerir un enfriamiento considerable para endurecer su centro, mientras que un diente de engranaje delgado puede agrietarse en las mismas condiciones. La geometría determina la extracción local de calor y la concentración de tensiones. Los radios de acuerdo, las transiciones generosas, un espesor de pared uniforme, una sujeción adecuada y una orientación controlada pueden reducir la distorsión y el agrietamiento antes de que la pieza llegue al tanque. Puede seleccionarse el martemplado cuando la reducción de los gradientes térmicos sea más importante que obtener el ciclo más corto; este proceso iguala la temperatura por encima del intervalo de inicio de la martensita antes de la transformación final. El austemplado es una ruta diferente, que produce estructuras bainíticas mediante un mantenimiento isotérmico, y no debe tratarse como un sustituto ordinario del temple y revenido.
Revenido y equilibrio final de propiedades
El acero recién templado rara vez está listo para el servicio. La martensita es dura, pero presenta una tensión residual elevada y puede contener austenita retenida; un componente sin revenir puede agrietarse durante la manipulación, el mecanizado o el servicio. El revenido recalienta el acero templado por debajo de la temperatura de transformación pertinente y lo mantiene el tiempo suficiente para que se produzcan la redistribución del carbono, la formación de carburos, la relajación de tensiones y el cambio previsto de las propiedades mecánicas. La dureza y la resistencia generalmente disminuyen al aumentar la temperatura de revenido, mientras que la tenacidad y la estabilidad dimensional suelen mejorar, aunque la respuesta depende en gran medida del grado y de la estructura inicial.
El objetivo final es un equilibrio de propiedades, no la dureza máxima. El alojamiento de un rodamiento, un eje sometido a presión y un pasador sometido a impactos pueden requerir condiciones de revenido diferentes aun cuando compartan un grado nominal. El revenido también afecta a la tensión residual y al cambio dimensional; por ello, la especificación debe incluir la ubicación de la medición de dureza, los requisitos de tracción o impacto cuando corresponda, la distorsión admisible y cualquier intervalo de revenido prohibido asociado a la fragilización por revenido o a reacciones indeseables de los carburos.
El doble revenido puede especificarse para aceros de alta aleación, aceros para herramientas y componentes en los que la austenita retenida se transforma durante el primer revenido o durante el enfriamiento posterior. El segundo revenido trata entonces la martensita recién formada que no ha sido revenida y reduce el riesgo de cambios dimensionales retardados o de agrietamiento. No se exige automáticamente para todos los aceros al carbono o de baja aleación.
Las temperaturas exactas, los tiempos de transferencia, los tiempos de mantenimiento, las velocidades de calentamiento, las velocidades de enfriamiento y los intervalos entre revenidos deben proceder de la norma del grado, la especificación de tratamiento térmico, la geometría del componente, las prácticas del horno y del medio de temple y los datos de proceso validados. El estudio de ScienceDirect de 2024 identifica el tipo de acero y las propiedades requeridas como factores de selección, y la temperatura, el tiempo de mantenimiento, la velocidad de calentamiento y la velocidad de enfriamiento como variables que interactúan. Por eso, una ruta de temple integral defendible se cualifica mediante perfiles de dureza, comprobaciones microestructurales, mediciones de distorsión y, cuando sea necesario, validación mediante Jominy o mediante piezas de producción, y no se copia de una receta genérica de horno.
5. Cuándo el recocido, el normalizado o el alivio de tensiones son la opción correcta
No todos los componentes necesitan temple. Si la propiedad requerida es la maquinabilidad, la estabilidad dimensional o una estructura inicial de ferrita-perlita controlada, un tratamiento de enfriamiento más lento puede estar más justificado que un ciclo de temple y revenido. La selección sigue comenzando por la designación del acero, su microestructura inicial, el espesor de la sección, el historial previo de conformado o soldadura y las operaciones posteriores. La temperatura por sí sola no define el tratamiento: el tiempo de mantenimiento, la velocidad de calentamiento, la velocidad de enfriamiento y la respuesta térmica de la sección actúan conjuntamente.
ASM International establece en Steel Selection for Hardening (1991) que «la selección del acero para el temple se rige principalmente por la dureza requerida después del temple y por la profundidad por debajo de la superficie hasta la que debe extenderse dicha dureza». Este criterio es importante cuando se requiere endurecimiento, pero no justifica endurecer todas las piezas de acero. ISO 683-1:2016 incluye aceros no aleados destinados a piezas de máquinas templadas y revenidas, austemperizadas, endurecidas a la llama, endurecidas por inducción y, en algunos casos, normalizadas. Por lo tanto, el estado de suministro especificado y el uso previsto forman parte de la decisión.
Recocido para ablandamiento y maquinabilidad
Se selecciona el recocido cuando el material debe volverse más blando, ofrecer menor resistencia al corte o presentar una respuesta menos variable al mecanizado. El recocido completo suele implicar un calentamiento hasta la región austenítica, seguido de un enfriamiento lento en horno, lo que produce una estructura de ferrita-perlita relativamente gruesa en muchos aceros al carbono ordinarios y aceros de baja aleación. El resultado exacto depende del contenido de carbono, de los elementos de aleación, de la deformación previa y del tamaño de la sección. Un acero hipoeutectoide como C45E no responde de la misma manera que un acero para herramientas con mayor contenido de carbono o que un acero al cromo-molibdeno.
El ablandamiento puede reducir las fuerzas de corte y el desgaste de las herramientas, pero «recocido» no es un sinónimo universal de «maquinable». El recocido de globulización puede ser más adecuado para aceros con alto contenido de carbono, porque las partículas redondeadas de cementita reducen la resistencia al mecanizado y mejoran la conformabilidad antes del temple. Por el contrario, un crecimiento excesivo del grano puede reducir la tenacidad y dejar una estructura inicial deficiente para tratamientos posteriores. Las secciones delgadas se enfrían más rápidamente que las secciones pesadas, mientras que las piezas forjadas de gran tamaño pueden requerir una igualación prolongada para evitar una región exterior dura y un núcleo más blando.
Debe comprobarse el historial previo. El trabajo en frío aumenta la densidad de dislocaciones y puede producir propiedades direccionales; el recocido puede eliminar gran parte de ese estado. Un componente soldado puede contener una zona de fusión, una zona afectada por el calor y metal base con estructuras diferentes, por lo que un único ciclo en horno puede no producir propiedades idénticas en todas las zonas. El curso de tratamiento térmico de ASTM International de 2024 enumera el recocido, el control del tamaño de grano y los requisitos de propiedades mecánicas como factores de especificación independientes. Esta distinción es útil: el objetivo no es simplemente reducir la dureza, sino obtener una estructura especificada y una respuesta predecible ante la operación siguiente.
Normalizado para ajustar la estructura y las propiedades
Por lo general, se elige el normalizado para restablecer o ajustar la estructura después de la forja, el laminado u otro procesamiento térmico. El acero se calienta hasta el intervalo austenítico y se enfría al aire en reposo, lo que proporciona una velocidad de enfriamiento mayor que el recocido en horno. En muchos aceros al carbono y de baja aleación, esto produce una estructura de ferrita-perlita más fina, aumenta la resistencia en comparación con el estado completamente recocido y reduce parte de la bandificación o falta de uniformidad causada por el procesamiento previo.
El normalizado no sustituye al temple cuando se requiere una capa martensítica o una elevada dureza en todo el espesor. Es un estado inicial controlado, no automáticamente un estado final de alta resistencia. También puede servir como tratamiento preliminar antes del mecanizado o de una austenización posterior, especialmente cuando el historial de forja del componente es incierto. Pueden especificarse varios ciclos de normalizado cuando es necesario refinar el grano, pero los calentamientos repetidos pueden aumentar la cascarilla, la descarburación, la distorsión y el tiempo de producción.
El espesor de la sección modifica la velocidad de enfriamiento y, por tanto, las propiedades finales. Un eje pequeño normalizado puede desarrollar una perlita más fina y una mayor resistencia que una placa gruesa del mismo grado. La geometría también es importante: los cambios bruscos de sección pueden generar condiciones de enfriamiento diferentes y tensiones residuales. ISO 4885:2018 proporciona la terminología controlada para el tratamiento térmico de materiales férreos y las relaciones de fase hierro-carbono necesarias para describir estas transformaciones con precisión. Por su parte, SAE J1268:1995 define los límites mínimo y máximo de templabilidad para los aceros al carbono y aleados de banda H; esos límites ayudan a distinguir la respuesta de un acero al enfriamiento del resultado del propio ciclo de normalizado.
Alivio de tensiones antes o después del mecanizado y la soldadura
El alivio de tensiones reduce las tensiones residuales sin equivaler al recocido completo ni al revenido. El componente se calienta por debajo del intervalo de transformación, se mantiene el tiempo suficiente para igualar la temperatura y relajar las tensiones, y después se enfría de forma controlada. Puesto que el tratamiento no vuelve a austenizar intencionadamente el acero, no debe especificarse como si fuera a producir la estructura de ferrita-perlita del recocido o la martensita revenida de un tratamiento de temple y revenido.
Antes del mecanizado, el alivio de tensiones puede reducir los desplazamientos cuando se elimina material de una pieza fundida, una pieza forjada, una placa cortada a la llama o una pieza en bruto sometida a un intenso trabajo en frío. Esto es valioso cuando las dimensiones finales son estrictas y un campo de tensiones desequilibrado podría provocar flexión durante el desbaste. Una secuencia práctica puede consistir en mecanizado de desbaste, alivio de tensiones y mecanizado de acabado, en lugar de realizar inmediatamente el mecanizado de acabado después del conformado.
Después de la soldadura, el alivio de tensiones puede reducir las tensiones residuales y disminuir el riesgo de cambios dimensionales durante el servicio o el mecanizado posterior. No elimina las diferencias entre el metal de soldadura y la zona afectada por el calor, ni corrige un diseño deficiente de la unión, los daños por hidrógeno o un procedimiento de soldadura inadecuado. Las secciones gruesas requieren prestar atención a los gradientes de calentamiento y enfriamiento; la carga rápida en el horno, un apoyo desigual o el calentamiento local pueden generar nuevas distorsiones. La lista de procesos de ASTM sitúa los requisitos relacionados con las tensiones junto con la austenización, el normalizado, el recocido, las prácticas de temple y revenido y el doble revenido, porque estos tratamientos responden a problemas diferentes de propiedades. Por lo tanto, la selección debe basarse en el estado final requerido, no en el hábito de aplicar el ciclo térmico más severo.
6. Selección del Austempering y el Martempering para Controlar la Transformación y la Distorsión
Austempering y transformación bainítica
El austempering modifica la trayectoria de transformación en lugar de limitarse a cambiar el medio de temple. El acero se calienta hasta el intervalo austenítico, se templa con la rapidez suficiente para atravesar la región de la perlita y, a continuación, se mantiene a una temperatura a la que se forma bainita. La pieza permanece a esa temperatura hasta que se ha transformado la fracción requerida de austenita, tras lo cual se enfría hasta la temperatura ambiente. La estructura resultante es bainita, en ocasiones con austenita retenida, en lugar de la estructura predominantemente martensítica producida por un temple directo.
La temperatura de mantenimiento determina si el producto es bainita superior o bainita inferior, mientras que el tiempo controla el avance de la transformación. El ciclo seleccionado debe basarse en el comportamiento de transformación tiempo-temperatura del acero, no en una «temperatura genérica de la bainita». Los elementos de aleación desplazan las curvas de transformación y modifican el tiempo necesario para evitar la perlita. El carbono, el manganeso, el cromo, el molibdeno y el níquel afectan todos a esta respuesta.
El austempering puede reducir los pronunciados gradientes térmicos asociados con el temple directo y proporcionar una combinación útil de resistencia, tenacidad y estabilidad dimensional. No constituye automáticamente una alternativa de menor distorsión para todos los tratamientos de temple y revenido. Si la sección es demasiado gruesa, la superficie puede entrar en el intervalo bainítico mientras el núcleo todavía está demasiado caliente, o el núcleo puede transformarse con demasiada lentitud para alcanzar la estructura requerida. Una transformación incompleta puede dejar un exceso de austenita retenida o una microestructura mixta.
La dureza requerida sigue siendo el primer criterio de evaluación. ASM International afirmó en Steel Selection for Hardening (1991) que «la selección del acero para el endurecimiento se rige principalmente por la dureza requerida después del temple y por la profundidad por debajo de la superficie hasta la que debe extenderse dicha dureza». En el caso del austempering, esta cuestión debe complementarse con una segunda: ¿puede toda la sección crítica alcanzar y permanecer en el intervalo de transformación bainítica antes de que se formen perlita u otros productos no deseados?
La designación del acero es importante. ISO 683-1:2016 abarca los aceros no aleados destinados, en general, a piezas de máquinas templadas y revenidas, austemperadas, endurecidas a la llama, endurecidas por inducción y, en algunos casos, normalizadas. Esta afirmación no significa que todos los grados incluidos en la norma puedan producir la misma estructura bainítica con el mismo tamaño de sección. Un acero al carbono simple como el C45 puede tener una profundidad de austempering limitada, mientras que los grados aleados con mayor templabilidad pueden admitir secciones más gruesas, siempre en función de su composición real y de los datos de templabilidad suministrados.
Martempering y reducción de los gradientes térmicos
El martempering, también denominado marquenching, interrumpe el temple por encima de la temperatura de inicio de la martensita, habitualmente designada como Ms, o cerca de ella. El acero se mantiene brevemente en un baño caliente o en un entorno de gas controlado hasta que disminuyen las diferencias de temperatura entre la superficie y el núcleo. Después se enfría a través del intervalo martensítico, normalmente seguido de un revenido.
| Ruta | Objetivo de transformación | Estructura final | Principal aspecto de selección |
|---|---|---|---|
| Austemplado | Transformación bainítica isotérmica | Bainita, a veces con austenita retenida | La sección debe transformarse dentro de la ventana bainítica disponible |
| Martemplado | Igualar la temperatura antes de que se forme la martensita | Martensita revenida después del revenido | El control del baño y de los tiempos debe limitar la distorsión sin permitir una transformación no deseada |
| Temple directo y revenido | Formar martensita durante el enfriamiento continuo y después revenirla | Martensita revenida | La severidad del temple debe alcanzar la profundidad requerida sin producir fisuras |
La diferencia es directa: el austempering mantiene el acero durante el tiempo suficiente para que se forme bainita; el martempering retrasa la formación de martensita, pero no tiene como objetivo producir bainita. La estructura final después del martempering es normalmente martensita revenida. El revenido es esencial porque la martensita no revenida presenta una tensión residual elevada y puede ser frágil.
Un temple directo en aceite o agua puede enfriar la superficie mucho más rápidamente que el interior. Esta diferencia genera tensión térmica, mientras que la transformación martensítica posterior produce deformación de transformación. El martempering reduce la diferencia de temperatura antes de que comience la transformación, por lo que es menos probable que ambas fuentes de tensión se refuercen mutuamente. Por consiguiente, pueden disminuir la distorsión y el riesgo de fisuración, especialmente en componentes con cambios bruscos de sección, chaveteros, orificios o geometría asimétrica.
El control sigue siendo exigente. El baño debe tener capacidad suficiente, temperatura estable, circulación eficaz y una respuesta conocida ante la carga de componentes. Un mantenimiento demasiado prolongado puede permitir la formación de bainita o perlita; un enfriamiento demasiado lento después del mantenimiento de igualación puede producir productos no martensíticos. La temperatura seleccionada del baño también debe mantenerse por encima de Ms, o suficientemente cerca de ella, para evitar una transformación prematura en la superficie mientras el núcleo alcanza la temperatura correspondiente.
Idoneidad del proceso, tamaño de sección y templabilidad del acero
Ninguno de los dos procesos debe seleccionarse únicamente porque el temple en aceite provoque distorsión. La decisión combina la composición, la templabilidad, el tamaño de la sección, la geometría, la estructura objetivo, las propiedades mecánicas y la capacidad del equipo. ISO 4885:2018 proporciona la terminología para el tratamiento térmico de materiales ferrosos y las relaciones de fases del sistema hierro-carbono necesarias para describir estas transformaciones de manera coherente.
La templabilidad no es lo mismo que la dureza. La dureza describe la resistencia a la indentación después del tratamiento; la templabilidad describe la profundidad a la que un acero puede desarrollar la transformación prevista bajo condiciones de enfriamiento especificadas. SAE J1268:1995 define los límites mínimo y máximo de templabilidad para aceros al carbono y aceros aleados de banda H mediante datos normalizados del ensayo de templabilidad por enfriamiento en un extremo. Estos límites ayudan a determinar si un grado puede transformarse como se requiere en el centro de una barra, un diente de engranaje, un eje o una placa.
Por tanto, los datos del ensayo Jominy de enfriamiento en un extremo y los cálculos relativos al tamaño de sección deben preceder a la programación del horno. Un acero de baja templabilidad puede ser adecuado para un componente austemperado delgado, pero no producir bainita en toda una pieza gruesa. Un acero de alta templabilidad puede alcanzar la martensita en toda una sección grande durante el martempering, pero su contenido de aleación puede desplazar Ms, prolongar los tiempos de mantenimiento y aumentar el riesgo de austenita retenida. La geometría puede hacer fracasar un proceso que funciona en una probeta uniforme.
La estructura objetivo debe indicarse en el plano o en la especificación del proceso: bainita con un intervalo de dureza definido, o martensita revenida con dureza, tenacidad y límites dimensionales especificados. El curso de tratamiento térmico de ASTM International de 2024 identifica como factores de especificación la austenización, el control del tamaño de grano, la práctica de temple y revenido, el doble revenido y los requisitos de propiedades mecánicas. La temperatura, la velocidad de calentamiento, el tiempo de mantenimiento y la velocidad de enfriamiento interactúan entre sí; modificar uno de estos factores sin reevaluar los demás puede invalidar el proceso.
Para piezas pequeñas y uniformes en las que las propiedades bainíticas sean aceptables, el austempering puede proporcionar una ruta controlada con distorsión reducida. Para piezas que requieran martensita revenida y un mejor control dimensional durante el temple, el martempering suele ser la opción más coherente. En ambos casos, la uniformidad del baño, la disposición de la carga, el tiempo de transferencia y la verificación posterior al tratamiento determinan si la trayectoria de transformación seleccionada se alcanza en el componente y no únicamente en el registro del horno.
7. Selección de procesos de endurecimiento superficial y de capa
El endurecimiento superficial y de capa debe seleccionarse cuando un componente necesita una superficie resistente al desgaste y a la fatiga sin sacrificar un interior más tenaz. El temple integral modifica la estructura en toda la sección: después de la austenización y el temple, el acero especificado desarrolla martensita, bainita o una combinación revenida hasta la profundidad permitida por su templabilidad. En cambio, un tratamiento de capa concentra la dureza cerca de la superficie y deja el núcleo con una dureza menor y, por lo general, una tenacidad mayor.
La distinción entre dureza y templabilidad controla la decisión. La dureza es la resistencia alcanzada en una ubicación determinada; la templabilidad describe hasta qué profundidad un acero puede desarrollar la estructura endurecida prevista durante un ciclo térmico definido. ASM International declaró en Steel Selection for Hardening (1991) que la selección se rige principalmente por la dureza requerida después del temple y por la profundidad por debajo de la superficie hasta la cual debe extenderse dicha dureza. En un engranaje cementado, esa profundidad puede especificarse en milímetros a una dureza determinada, mientras que el núcleo puede requerir un valor independiente de resistencia a la tracción, tenacidad al impacto o intervalo de dureza.
Por lo tanto, la especificación del proceso debe indicar más que la temperatura del horno. La profundidad de capa, la dureza superficial, las propiedades del núcleo, el potencial de carbono o de nitrógeno, el tiempo de calentamiento y mantenimiento, las condiciones de temple, los límites de la capa de compuestos, la sobremedida para compensar la distorsión y el acabado posterior forman parte de la misma decisión. ISO 4885:2018 proporciona la terminología controlada para el tratamiento térmico de materiales ferrosos e incluye una tabla de fases hierro-carbono; resulta útil para diferenciar los procesos de cementación, nitruración, temple, revenido y difusión en una especificación técnica.

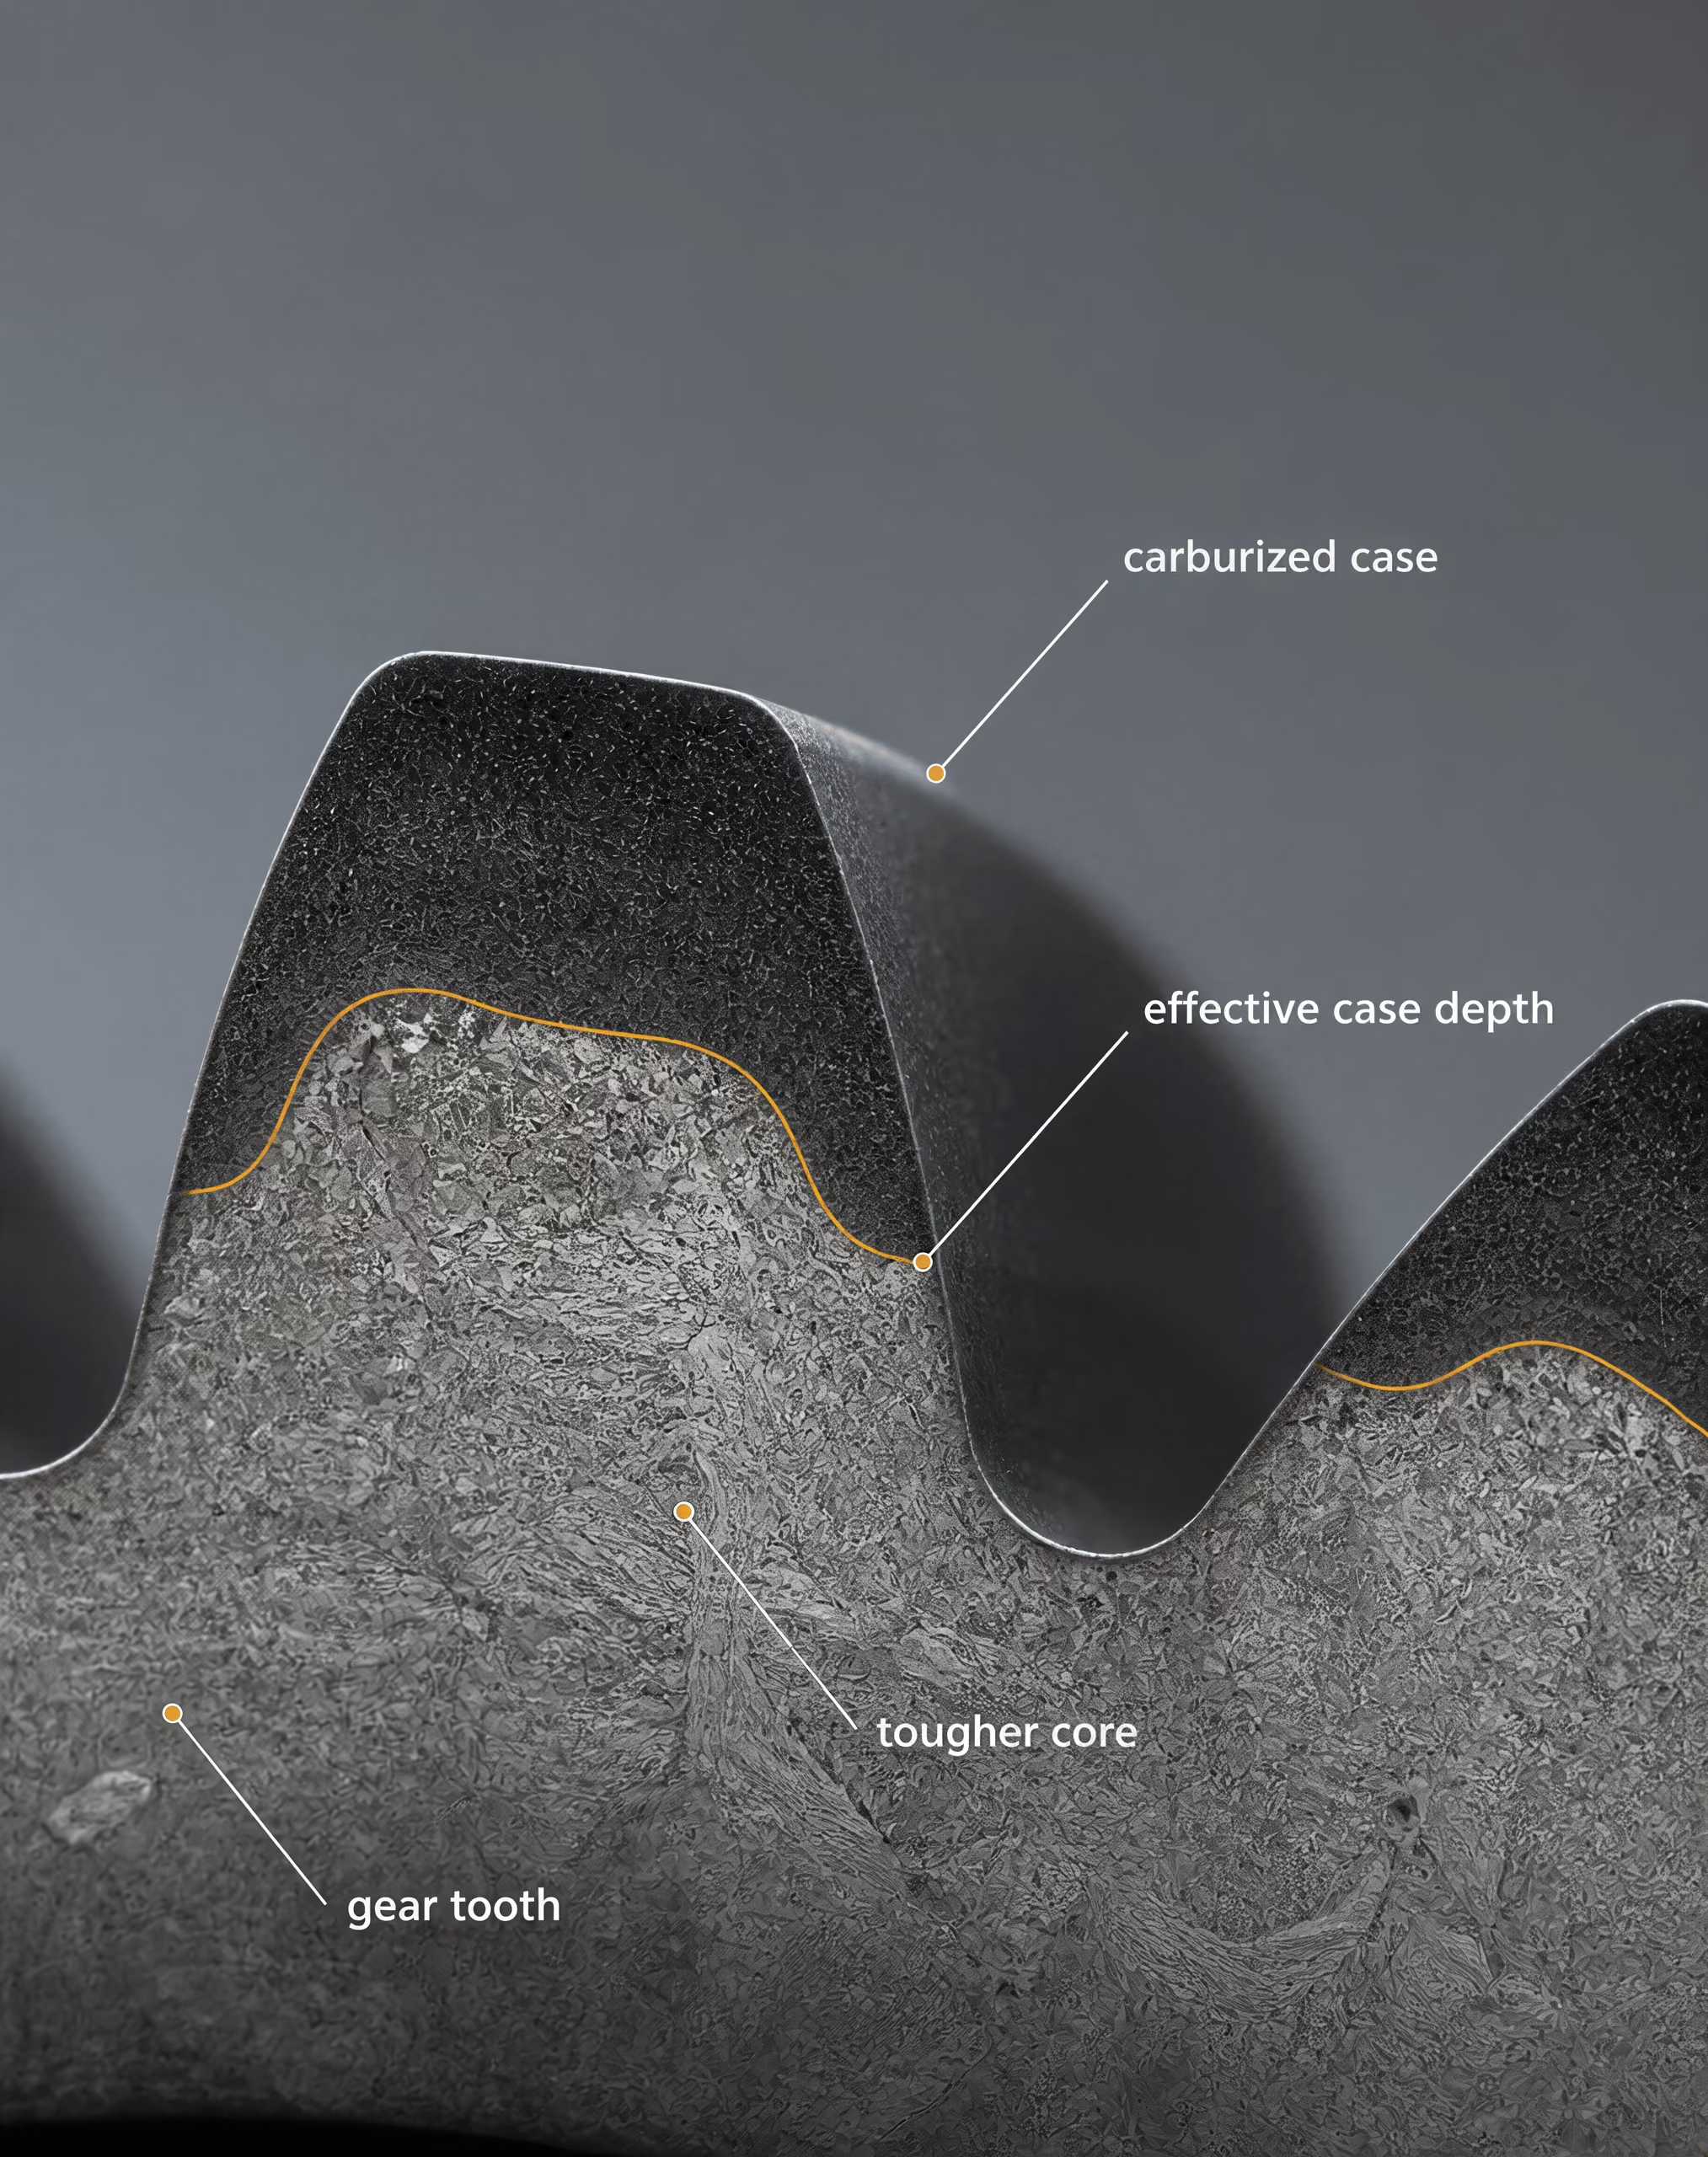
Cementación y carbonitruración para obtener capas endurecidas
La cementación añade carbono a la superficie austenítica de un acero de bajo contenido de carbono, normalmente a temperaturas de cementación aproximadamente superiores al intervalo de transformación crítica del acero. A continuación, la capa enriquecida se templa, produciendo martensita de alto contenido de carbono en la superficie, mientras que el núcleo, con menor contenido de carbono, forma una estructura más tenaz y de menor dureza. Los aceros aleados de bajo contenido de carbono, como 16MnCr5, especificado en EN ISO 683-3, y SAE 8620, son ejemplos habituales en los que las propiedades requeridas de la capa y del núcleo se seleccionan conjuntamente. Los elementos de aleación, como cromo, manganeso, molibdeno y níquel, afectan a la templabilidad, la austenita retenida, el comportamiento de transformación y la distorsión.
La carbonitruración introduce tanto carbono como nitrógeno, normalmente a una temperatura menor y hasta una profundidad inferior a la de la cementación. El nitrógeno añadido puede aumentar la dureza superficial y la templabilidad, pero un exceso de nitrógeno o de potencial de carbono puede producir austenita retenida, carburos o una superficie frágil inaceptable. Suele considerarse para componentes pequeños, secciones delgadas y piezas en las que es suficiente una capa relativamente poco profunda. No sustituye a la cementación profunda cuando la tensión de contacto penetra a gran profundidad por debajo de la superficie.
La atmósfera debe controlarse mediante el potencial de carbono y, en la carbonitruración, también mediante el potencial de nitrógeno. Una temperatura nominal no puede definir el resultado. El caudal de gas, la carga del horno, el tiempo de transferencia, la severidad del temple y el tamaño de grano inicial del acero afectan a la uniformidad de la capa. Los engranajes complejos, las estrías, los orificios ciegos y las transiciones pronunciadas generan calentamiento, acceso de la atmósfera y velocidades de enfriamiento desiguales. Estas características pueden producir un crecimiento excesivo de la capa, zonas blandas, grietas de temple o cambios dimensionales.
Las piezas cementadas normalmente requieren temple y revenido, seguidos de rectificado, bruñido u otra operación de acabado. La sobremedida debe establecerse antes del tratamiento, porque eliminar demasiado material mediante rectificado puede reducir la profundidad efectiva de la capa o dejar expuesta una zona con una cantidad inaceptable de austenita retenida. El enderezado después del temple también requiere controles para evitar la formación de grietas y conservar el perfil de dureza especificado.
Nitruración y recubrimientos por difusión
La nitruración introduce nitrógeno en una superficie ferrítica o de acero aleado, normalmente sin austenizar ni templar todo el componente. Los elementos de aleación, como aluminio, cromo, molibdeno y vanadio, forman nitruros finos de aleación que elevan la dureza superficial y mejoran la resistencia al desgaste adhesivo y abrasivo. La nitruración gaseosa, la nitruración por plasma y la nitruración en baño de sales se diferencian en el suministro de nitrógeno, el control iónico o gaseoso, la uniformidad de la temperatura y el tiempo de tratamiento.
Dado que la nitruración se realiza por debajo de la temperatura de transformación de la austenita, la distorsión suele ser menor que después de la cementación y el temple. No es nula. El crecimiento debido a las capas de compuestos y los nitruros, las tensiones residuales, las tensiones de mecanizado previas y la química superficial no uniforme todavía pueden modificar las dimensiones. El sustrato debe tener ya una resistencia suficiente; la nitruración no crea un núcleo resistente en un acero blando e inadecuado. Los aceros aleados templados y revenidos suelen especificarse antes de la nitruración, de modo que el núcleo conserve sus propiedades mecánicas requeridas a la temperatura de nitruración.
La capa de compuestos, denominada a veces capa blanca, debe especificarse y no aceptarse como un beneficio automático. Una capa de nitruros de hierro puede mejorar el comportamiento frente al desgaste y la corrosión, pero un espesor excesivo puede reducir la tenacidad o favorecer la formación de grietas y el desconchado. Por debajo de ella, la zona de difusión proporciona un perfil gradual de nitrógeno y dureza. Los planos deben identificar el espesor de la capa de compuestos, la profundidad de difusión, la dureza superficial, la dureza del núcleo y cualquier porosidad admisible.
Los recubrimientos por difusión, como la boruración, la cromización y la aluminización, modifican la superficie mediante la difusión hacia el interior de boro, cromo o aluminio. La boruración puede formar boruros de hierro muy duros, mientras que la aluminización se selecciona cuando la resistencia a la oxidación a alta temperatura es más importante que la máxima dureza frente a la fatiga de contacto. Estos tratamientos son químicamente distintos de la nitruración y la cementación, y sus fases frágiles, el espesor del recubrimiento, la adherencia, el crecimiento dimensional y los requisitos de acabado deben evaluarse en función de la carga. Un recubrimiento duro sobre un sustrato con soporte insuficiente puede fallar por agrietamiento o delaminación.
Endurecimiento a la llama y por inducción
El endurecimiento a la llama y por inducción calienta únicamente la superficie hasta el intervalo de austenización y después la templa rápidamente. A diferencia de la cementación o la nitruración, estos métodos normalmente no modifican la química superficial; transforman el carbono ya presente en el acero en martensita. Por lo tanto, el contenido de carbono superficial establece un límite práctico para la dureza alcanzable. Los aceros de contenido medio de carbono, como C45E o SAE 1050, pueden ser adecuados cuando la profundidad endurecida requerida y la resistencia del núcleo son compatibles con la geometría de la sección, mientras que los aceros de bajo contenido de carbono, por lo general, no pueden desarrollar una superficie martensítica de alta dureza sin un enriquecimiento previo.
ISO 683-1:2016 identifica los aceros no aleados destinados a piezas de máquinas templadas y revenidas, austempladas, endurecidas a la llama, endurecidas por inducción y, en algunos casos, normalizadas. Esta designación no elimina la necesidad de verificar el contenido de carbono, la templabilidad, el tamaño de la sección y el estado de suministro. SAE J1268:1995 define los límites mínimo y máximo de templabilidad para los aceros al carbono y aleados de banda H mediante datos normalizados de ensayo de temple final; esos límites ayudan a determinar si un grado seleccionado puede producir la dureza requerida a la profundidad especificada.
El endurecimiento a la llama depende del tamaño del quemador, la composición de la llama, la velocidad de desplazamiento, la distancia de separación y el momento del temple. El endurecimiento por inducción incorpora además la frecuencia, la densidad de potencia, la geometría de la bobina, el acoplamiento, la velocidad de exploración y el suministro del medio de temple. Por lo general, una frecuencia más alta concentra el calentamiento más cerca de la superficie, mientras que una frecuencia más baja permite una mayor penetración; sin embargo, el perfil real también depende de la resistividad eléctrica, la permeabilidad magnética, la geometría y el tiempo de calentamiento. Las bobinas de inducción deben alcanzar las superficies requeridas; las ranuras internas, los perfiles interrumpidos y las secciones desiguales pueden requerir pasadas de calentamiento independientes o un proceso diferente.
Ambos métodos pueden limitar la distorsión a escala del horno; aun así, los gradientes térmicos pronunciados pueden generar tensiones residuales, zonas blandas y grietas de temple. Especifique la profundidad efectiva de capa según un criterio de dureza, no simplemente la profundidad calentada. El rectificado posterior al endurecimiento, el revenido, la inspección para detectar quemaduras de rectificado y la verificación dimensional completan la selección. La elección defendible es aquella que adapta el gradiente de dureza y las propiedades del núcleo a la carga, controlando al mismo tiempo el acceso, la química, la fuente de calor, la distorsión y el acabado.
8. Aplicación de la decisión: un flujo de trabajo de selección basado en normas
Una matriz de selección paso a paso
La selección del tratamiento térmico debe comenzar por la pieza, no por el horno. La primera entrada del registro de selección es el requisito de servicio: resistencia a la tracción, límite elástico, tenacidad al impacto, comportamiento a la fatiga, resistencia al desgaste, maquinabilidad, estabilidad dimensional o un intervalo de dureza especificado. La dureza por sí sola no constituye un requisito de diseño suficiente. Un componente puede cumplir el objetivo de dureza superficial y, al mismo tiempo, conservar una estructura del núcleo inadecuada o una tensión residual excesiva.
| Etapa de decisión | Pregunta requerida | Evidencia o resultado |
|---|---|---|
| Condición de servicio | ¿Qué cargas, temperaturas, tensiones de contacto y modos de fallo se aplican? | Requisitos de propiedades mecánicas y dureza |
| Identidad del material | ¿Cuál es el grado exacto, la norma, la forma del producto y la condición de suministro? | Certificado del material y norma de material aplicable |
| Condición requerida | ¿Debe recocerse, normalizarse, someterse a alivio de tensiones, templarse y revenirse, austemplarse o endurecerse superficialmente la pieza? | Condición metalúrgica definida |
| Profundidad endurecida | ¿Qué dureza debe alcanzarse y a qué profundidad desde la superficie? | Perfil de dureza y requisito de templabilidad |
| Geometría | ¿Cuáles son los tamaños determinantes de sección, los orificios, los chaveteros, las esquinas agudas y las transiciones de espesor? | Evaluación del calentamiento, el temple y la distorsión |
| Trayectoria térmica | ¿Qué ciclo de calentamiento, austenización, enfriamiento, revenido o difusión está permitido? | Especificación del proceso y receta del horno |
| Aceptación | ¿Cómo se comprobarán la dureza, la estructura, las dimensiones y los defectos? | Plan de inspección y criterios de liberación |
A continuación, la matriz de selección debe vincular cada requisito con una decisión relativa al material y al proceso:
| Etapa de decisión | Pregunta requerida | Evidencia o resultado |
|---|---|---|
| Condición de servicio | ¿Qué cargas, temperaturas, tensiones de contacto y modos de fallo se aplican? | Requisitos de propiedades mecánicas y dureza |
| Identidad del material | ¿Cuál es el grado exacto, la norma, la forma del producto y la condición de suministro? | Certificado del material y norma aplicable al material |
| Condición requerida | ¿La pieza debe recocerse, normalizarse, someterse a alivio de tensiones, templarse y revenirse, austemperizarse o endurecerse superficialmente? | Condición metalúrgica definida |
| Profundidad endurecida | ¿Qué dureza debe alcanzarse y a qué profundidad desde la superficie? | Perfil de dureza y requisito de templabilidad |
| Geometría | ¿Cuáles son los tamaños de sección determinantes, los orificios, las ranuras para chaveta, las esquinas agudas y las transiciones de espesor? | Evaluación de la trayectoria de carga, el calentamiento, el temple y la distorsión |
| Trayectoria térmica | ¿Qué ciclo de calentamiento, austenización, enfriamiento, revenido o difusión está permitido? | Especificación del proceso y receta del horno |
| Aceptación | ¿Cómo se comprobarán la dureza, la estructura, las dimensiones y los defectos? | Plan de inspección y criterios de liberación |
La identidad del material debe ser exacta. «Acero de medio carbono» no es una designación suficiente. El registro debe indicar, por ejemplo, C45, 42CrMo4 u otra designación exactamente como aparece en la norma aplicable, junto con el número de la norma, la forma del producto, el número de colada y la condición de suministro. Una barra normalizada y una barra recocida del mismo grado no entran en el horno con la misma estructura de grano, maquinabilidad ni respuesta al calentamiento.
ISO 683-1:2016 especifica los requisitos de suministro para aceros no aleados destinados, en general, a piezas de máquinas templadas y revenidas, austemperizadas, endurecidas a la llama, endurecidas por inducción y, en algunos casos, normalizadas. No sustituye al plano del componente ni establece todos los parámetros del horno. ISO 4885:2018 proporciona la terminología para el tratamiento térmico de materiales ferrosos y el vocabulario de las fases del sistema hierro-carbono necesario para describir las transformaciones con precisión. Estas son normas relativas a los materiales y a la terminología; la especificación del proceso de la planta aún debe definir el equipo, la atmósfera, la carga, la uniformidad de la temperatura, las condiciones de temple y la inspección.
La siguiente decisión es la ruta metalúrgica requerida. Puede seleccionarse la normalización para afinar o acondicionar una estructura y mejorar la uniformidad antes del mecanizado o de un endurecimiento posterior. Puede requerirse el recocido para reducir la dureza y mejorar la maquinabilidad. El alivio de tensiones aborda las tensiones residuales después de la soldadura, el mecanizado intensivo o el conformado, pero no sustituye al tratamiento de temple y revenido. El endurecimiento total requiere un contenido de carbono y una templabilidad suficientes en toda la sección determinante. En cambio, el endurecimiento superficial puede ser apropiado cuando se necesita un núcleo tenaz y una superficie resistente al desgaste; las posibles rutas incluyen la cementación, la carbonitruración, la nitruración, el endurecimiento a la llama y el endurecimiento por inducción. El endurecimiento por envejecimiento y los recubrimientos por difusión pertenecen a familias diferentes de materiales y procesos, y no deben asignarse a un acero simplemente porque se desee una elevada dureza superficial.
El tamaño de la sección y la geometría determinan si la velocidad de enfriamiento seleccionada puede producir la estructura requerida. Las secciones grandes se enfrían más lentamente en el centro que en la superficie. Una brida delgada, un orificio, la raíz de un estriado y un resalte agudo pueden enfriarse a velocidades diferentes dentro de un mismo componente. Esas diferencias pueden producir martensita en una zona, bainita o perlita en otra y tensión residual de tracción cerca de una superficie templada. Por tanto, la severidad del temple debe considerarse junto con el módulo de sección, la sujeción, la agitación y la temperatura del medio de temple, en lugar de seleccionarse como una elección aislada entre aceite, agua o polímero.
Validación mediante comprobaciones de dureza, templabilidad y microestructura
ASM International afirmó en Selección del acero para el endurecimiento (1991) que la selección está determinada principalmente por la dureza requerida después del temple y por la profundidad por debajo de la superficie hasta la que debe extenderse dicha dureza. Esto establece la distinción fundamental entre dureza y templabilidad. La dureza es la resistencia medida en una ubicación después del tratamiento. La templabilidad describe la profundidad y la distribución del endurecimiento producido por un tratamiento especificado.
La templabilidad requerida debe estimarse antes de los ensayos de producción. Los datos del ensayo Jominy de temple en un extremo proporcionan una relación normalizada entre la distancia desde el extremo templado y la dureza. The Bofors Handbook (1981) identifica los métodos de Jominy y Grossmann como herramientas para evaluar la templabilidad. Para los aceros suministrados con requisitos de banda H, SAE J1268:1995 especifica los límites mínimo y máximo de templabilidad para aceros al carbono y aleados de banda H con datos normalizados establecidos del ensayo de temple en un extremo. Un grado que alcance la dureza superficial requerida aún puede fallar en el centro de una sección grande si su banda de templabilidad es demasiado baja.
La comprobación de producción debe incluir un estudio de dureza, no una sola lectura tomada de una cara accesible. Las ubicaciones deben representar la superficie, la zona subsuperficial, el núcleo y cualquier sección que controle la función. Un barrido transversal en una muestra cortada puede revelar si la dureza especificada se extiende hasta la profundidad requerida. Los métodos Rockwell, Vickers o Brinell deben ser adecuados para el intervalo de dureza, el estado superficial y la norma de ensayo aplicable.
La dureza no puede identificar todas las estructuras inaceptables. El examen metalográfico debe verificar la presencia de martensita revenida en una pieza templada y revenida, y comprobar también la presencia de bainita, ferrita-perlita, austenita retenida, descarburación, profundidad de la capa cementada, características de la capa nitrurada, crecimiento excesivo del grano, grietas de temple y otras características relacionadas con el proceso. El criterio de aceptación debe especificar la estructura permitida y las exclusiones; «tratado térmicamente de forma adecuada» no tiene un significado medible.
La inspección dimensional forma parte de la validación metalúrgica. Deben registrarse los diámetros críticos, la planitud, el descentramiento, la posición de los orificios y la distorsión antes y después del tratamiento. Las preocupaciones relativas a las tensiones residuales aumentan con un temple severo, una geometría asimétrica, transiciones agudas, soldadura y grandes diferencias de transformación entre la superficie y el núcleo. El revenido debe ser suficiente para la tenacidad y la estabilidad requeridas, y puede ser necesario un doble revenido para determinados aceros aleados especificados o cuando la transformación de la austenita retenida constituya un motivo de preocupación. El curso de tratamiento térmico de 2024 de ASTM International identifica la austenización, el recocido, la normalización, la práctica de temple y revenido, el doble revenido, el control del tamaño de grano y los requisitos de propiedades mecánicas como factores de especificación.
Especificación, registros y controles correctivos
Una especificación del proceso debe indicar la trayectoria térmica completa: condición de carga, atmósfera del horno, velocidad de calentamiento cuando sea pertinente, intervalo de temperatura de austenización o de tratamiento, base para el tiempo de mantenimiento, tiempo de transferencia, tipo y condición del medio de temple, agitación, punto final del enfriamiento, temperatura y tiempo de revenido y cualquier revenido repetido. La temperatura, el tiempo de mantenimiento, la velocidad de calentamiento y la velocidad de enfriamiento interactúan; cambiar uno de ellos puede modificar la estructura resultante incluso cuando el valor nominal de consigna del horno no varía.
La especificación también debe identificar los controles de la distorsión y del agrietamiento. Estos pueden incluir el precalentamiento, el calentamiento escalonado, la atmósfera protectora, el tratamiento al vacío, el temple interrumpido, el martemplado, el austemplado, una sujeción modificada, una menor severidad de temple o límites para el enderezado posterior al tratamiento. Cada control debe seguir siendo compatible con la dureza y la microestructura requeridas.
Los registros deben vincular el componente con su colada de acero, el certificado del proveedor, la condición de entrada, la identificación del horno, el patrón de carga, los resultados de los termopares o del estudio térmico, los datos de la atmósfera, la condición del medio de temple, el registro del ciclo, el registro del revenido, el operador y los resultados de inspección. Las normas de materiales definen qué es el acero; las especificaciones del proceso definen cómo se trata la pieza. Confundir esas funciones dificulta la defensa de una decisión de aceptación.
Cuando los resultados no cumplen los requisitos, la acción correctiva debe seguir el mecanismo del fallo. Una dureza baja en el núcleo puede indicar una templabilidad inadecuada, un tamaño de sección excesivo, una austenización insuficiente o un temple lento. Una dureza superficial excesiva con tenacidad deficiente puede indicar un revenido insuficiente. La distorsión puede requerir cambios en la geometría, la sujeción, la transferencia o el temple, en lugar de una temperatura de horno más elevada. Un estudio de dureza no conforme debe activar una revisión de la calibración, la ubicación del ensayo, la descarburación y el muestreo antes de rechazar el grado. Solo después de esas comprobaciones deben modificarse el material, el ciclo térmico o el diseño.
9. Errores comunes de selección y cómo prevenirlos
Confundir la dureza con la templabilidad
La dureza y la templabilidad responden a preguntas diferentes. La dureza es la resistencia medida en una ubicación determinada, habitualmente mediante ensayos Rockwell, Brinell o Vickers. La templabilidad describe hasta qué profundidad un acero puede desarrollar martensita y, por tanto, cómo se distribuye la dureza desde la superficie hacia el centro durante un temple especificado.
Una probeta pequeña puede alcanzar 60 HRC en su superficie, mientras que un eje de 75 mm fabricado con el mismo grado nominal desarrolla un núcleo mucho más blando. La diferencia no se debe necesariamente a un fallo del horno. La extracción de calor depende del tamaño de la sección, la forma, la agitación, la temperatura del medio de temple y el comportamiento de transformación del acero. El contenido de carbono influye principalmente en la dureza de la martensita; los elementos de aleación y el tamaño de grano de la austenita influyen considerablemente en la profundidad a la que puede formarse la martensita.
ASM International establece en Steel Selection for Hardening (1991) que «la selección del acero para el endurecimiento está regida principalmente por la dureza requerida después del temple y por la profundidad bajo la superficie hasta la que debe extenderse dicha dureza». Este principio debería regir la especificación. Un objetivo como 58–62 HRC está incompleto si no identifica también la ubicación de la medición, la profundidad efectiva de capa o la profundidad endurecida, el tamaño de la sección y la condición admisible del núcleo.
SAE J1268:1995 aborda este problema mediante los aceros al carbono y aleados de banda H. Especifica límites mínimos y máximos de templabilidad basados en datos normalizados de ensayos de temple en extremo, lo que permite al diseñador distinguir la designación química de un grado de su banda de templabilidad prevista. A continuación, los datos Jominy, los cálculos de Grossmann o los ensayos de producción validados pueden compararse con el perfil de dureza requerido. Un grado nominal por sí solo no puede establecer el resultado.
Especificar un medio sin definir el ciclo completo
«Temple en aceite» o «temple en agua» no constituye una instrucción completa de tratamiento térmico. El resultado también depende de la temperatura de austenización, la velocidad de calentamiento, la atmósfera, el tiempo de mantenimiento, el tiempo de transferencia, la temperatura del baño, la agitación, la disposición de la carga y el estado del medio de temple. La temperatura y el tiempo no son intercambiables: un mantenimiento excesivo puede aumentar el tamaño de grano de la austenita o la oxidación, mientras que un mantenimiento insuficiente puede dejar carburos sin disolver o una estructura austenítica no uniforme.
La velocidad de enfriamiento debe considerarse junto con el comportamiento del acero durante el enfriamiento continuo o su comportamiento de transformación tiempo-temperatura. Un acero de baja aleación puede requerir aceite o polímero para evitar un agrietamiento excesivo, mientras que un acero al carbono simple de la misma sección puede necesitar un temple más rápido para alcanzar la profundidad de martensita especificada. El martemplado puede reducir la distorsión al interrumpir el enfriamiento cerca de la temperatura de inicio de la martensita; el austemplado produce una microestructura diferente y no puede sustituirse simplemente porque ambos procesos reducen el choque térmico. La cementación, la carbonitruración, la nitruración y los recubrimientos por difusión también requieren una química superficial, intervalos de temperatura, controles de tiempo y criterios de aceptación diferentes.
El proceso debe indicar qué ocurre antes y después del temple. El precalentamiento, el control de la atmósfera, la fijación, el lavado, el tiempo de espera antes del revenido, la temperatura de revenido, el tiempo de revenido y, en algunos casos, el doble revenido afectan a la condición final. El curso de tratamiento térmico de 2024 de ASTM International identifica la austenización, el recocido, la normalización, las prácticas de temple y revenido, el doble revenido, el control del tamaño de grano y los requisitos de propiedades mecánicas como factores de especificación. Omitirlos obliga a los operadores a inferir el ciclo, lo que constituye un error de control del proceso y no una simple omisión de redacción.
Ignorar la geometría, el historial previo y el revenido posterior al tratamiento
Un programa de tratamiento térmico seleccionado a partir de una probeta plana puede fallar en un diente de engranaje, un chavetero, una brida, un alma delgada o un eje largo. Las transiciones pronunciadas concentran las tensiones térmicas y de transformación. Los bordes delgados se enfrían rápidamente y pueden endurecerse en exceso o agrietarse, mientras que un cubo pesado se enfría lentamente y puede retener bainita o perlita en su centro. Los orificios y las superficies interrumpidas modifican el flujo térmico local. La fijación también puede restringir la contracción y generar distorsión.
La condición previa es importante. La normalización, el recocido, un temple previo, la reducción por forja, la segregación, el trabajo en frío y los daños de mecanizado influyen en la formación y transformación de la austenita. El material trabajado en frío puede introducir tensiones residuales en el horno; los granos previos gruesos pueden favorecer un endurecimiento más profundo, pero reducir la tenacidad y aumentar el riesgo de distorsión o agrietamiento. Por tanto, el tamaño de grano debe formar parte de la especificación del proceso cuando afecte al rendimiento.
El revenido no es una etapa cosmética opcional posterior al endurecimiento. La martensita inmediatamente después del temple presenta tensiones elevadas y suele ser demasiado frágil para el servicio. El revenido reduce las tensiones residuales y ajusta la dureza, la resistencia, la tenacidad y la estabilidad dimensional. La temperatura seleccionada también debe tener en cuenta la fragilización por revenido, el endurecimiento secundario y la posibilidad de que una temperatura de revenido elevada reduzca la dureza por debajo del requisito de diseño.
Los datos de templabilidad obtenidos en laboratorio y las normas respaldan la selección del proceso, pero no sustituyen la validación en el componente y el equipo de producción. Limited evidence
ISO 683-1:2016 identifica aceros no aleados destinados, en general, a piezas de maquinaria templadas y revenidas, austempladas, endurecidas a la llama, endurecidas por inducción y, en algunos casos, normalizadas. Esa formulación es importante: la aplicación prevista de una norma no autoriza todos los tratamientos para todos los grados. ISO 4885:2018 proporciona la terminología del tratamiento térmico y la terminología de las fases del sistema hierro-carbono; no sustituye los ensayos de los componentes. Las normas y los manuales definen grados, términos, métodos de ensayo, datos de templabilidad y principios del proceso. El ciclo final aún requiere validación en el acero, la geometría, el equipo y el patrón de carga reales.
Lista de comprobación final del control del proceso
- Selección del grado No elija el acero basándose únicamente en la dureza nominal; verifique el carbono, los elementos de aleación, la condición de suministro y la templabilidad.
- Ubicación de la medición No considere un resultado superficial como prueba de la condición requerida del núcleo.
- Temple No aplique un único medio a todas las geometrías ni omita los controles de agitación, estado del baño y transferencia.
- Revenido Especifique la temperatura de revenido, el tiempo, el número de revenidos y las propiedades finales de aceptación.
- Historial y geometría Revise el tamaño de grano, la segregación, el trabajo en frío previo, el historial térmico previo, los cambios de sección y la sujeción.
- Aceptación Defina las ubicaciones de muestreo, la profundidad endurecida, las propiedades del núcleo, los límites dimensionales, la microestructura y las exclusiones por defectos.
Los errores recurrentes deben comprobarse explícitamente:
- elegir el acero basándose únicamente en la dureza nominal;
- suponer que un resultado superficial representa a toda la sección;
- aplicar un mismo medio de temple a todas las geometrías;
- omitir el revenido o no especificar su tiempo y temperatura;
- pasar por alto el tamaño de grano, la segregación, el trabajo en frío previo o el historial térmico previo;
- utilizar un tratamiento fuera de la capacidad prevista del acero;
- no definir las ubicaciones de aceptación, la profundidad endurecida, las propiedades del núcleo y los gradientes admisibles de propiedades.
Por tanto, una especificación defendible debe indicar el grado y la condición, las propiedades superficiales y del núcleo requeridas, las ubicaciones de muestreo, el ciclo térmico completo, los controles del temple, los requisitos de revenido, los límites de distorsión y el método de validación. Si faltan esos detalles, la instrucción es una receta de temperaturas, no un proceso de tratamiento térmico demostrado.
Referencias
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html