




熱処理雰囲気が実際に制御するもの

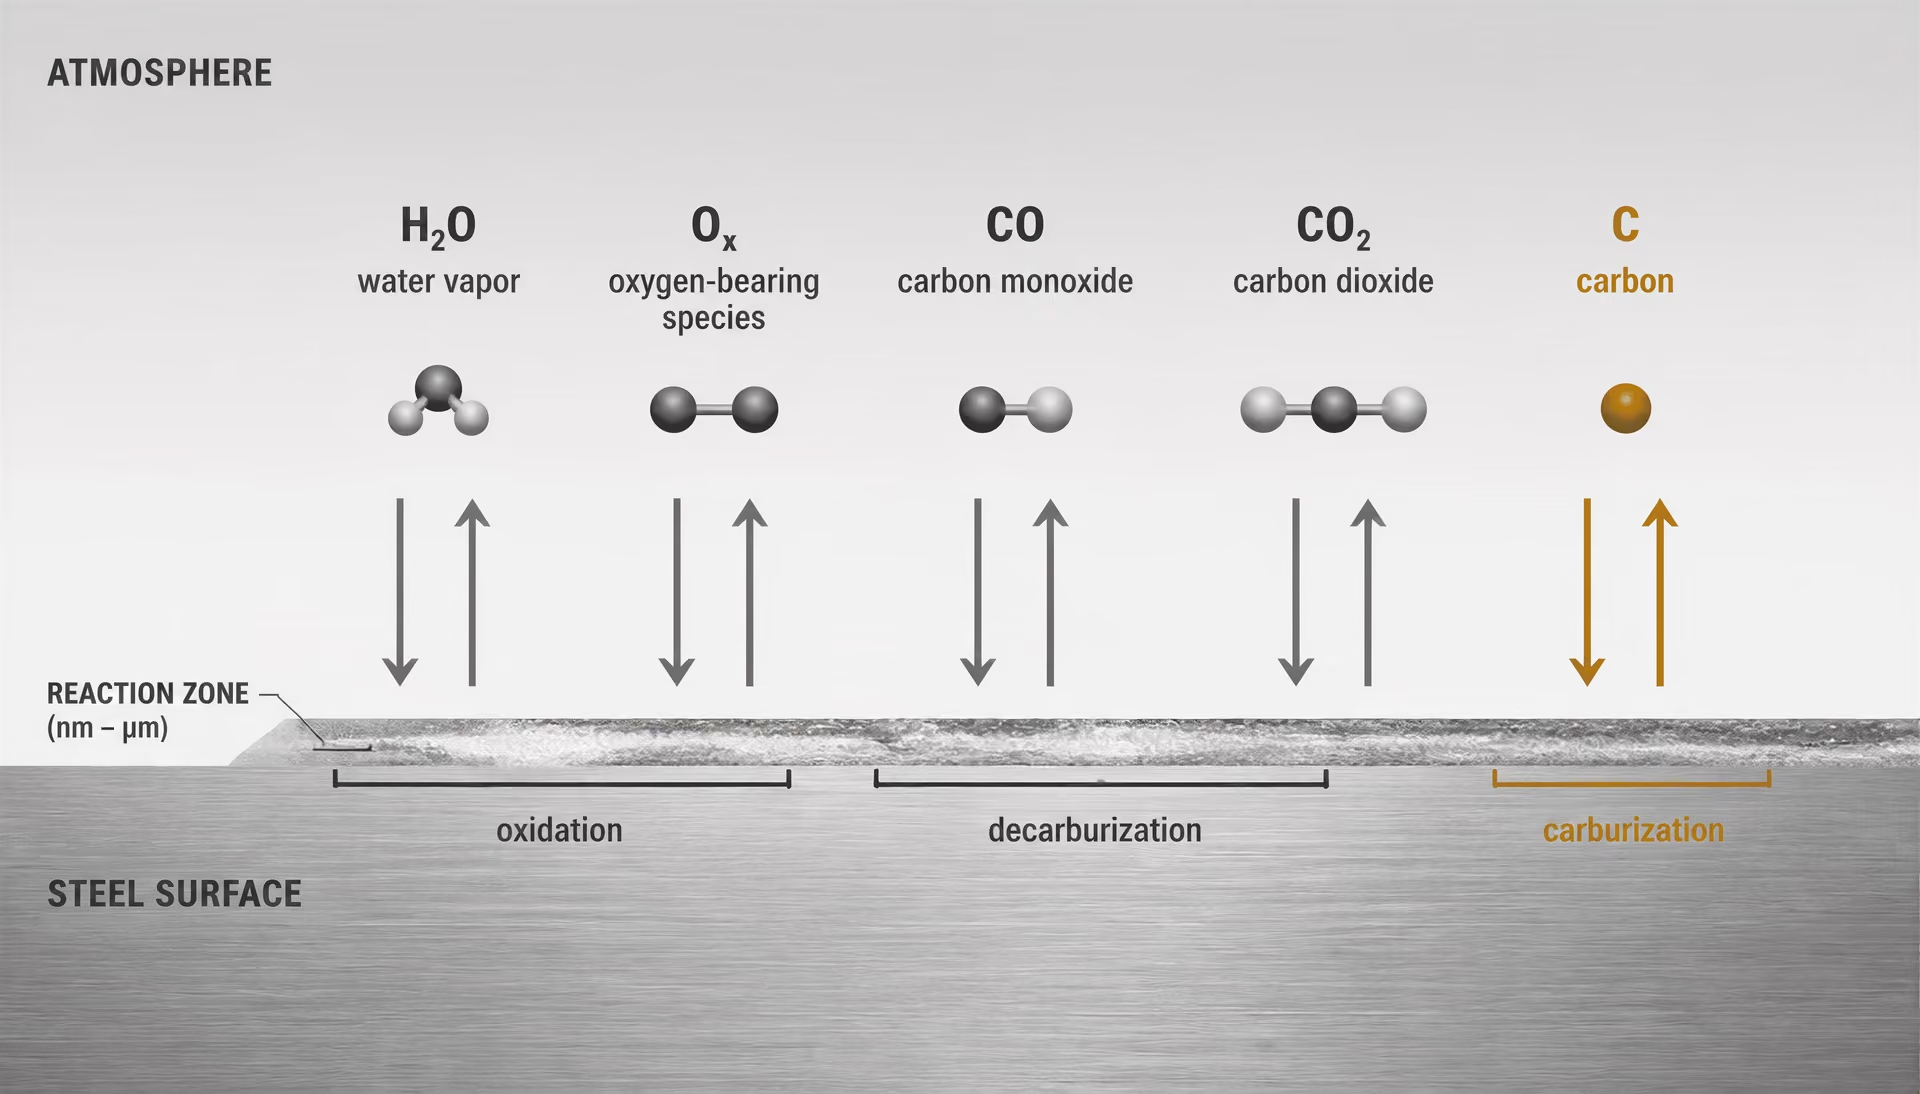
化学的境界条件としての雰囲気
熱処理雰囲気は、単に炉内を満たしているガスではない。それは、装入物が加熱、保持、冷却されている間に鋼表面に存在する反応環境である。その組成は、酸化、還元、浸炭、脱炭、その他の表面反応が進行する際の化学的境界条件を定める。鋼が応答するのは、炉の制御装置が示す温度だけではなく、その局所的な環境である。
反応性雰囲気構成成分
- 酸素含有種
- 酸化鉄を形成し、スケールを生成する可能性がある。
- 水蒸気
- 酸化を促進し、炭素損失の一因となる可能性がある。
- 一酸化炭素
- 炭素移行平衡に関与する。
- 二酸化炭素
- 適切な条件下で炭素ポテンシャルを変化させ、脱炭を促進する可能性がある。
- 水素
- 還元挙動および酸素ポテンシャルに影響する。
- メタン
- 浸炭条件下で炭素を供給する一因となる可能性がある。
高温では、ガスが表面と原子を交換する。酸素を含む化学種は酸化鉄を形成し、スケールを発生させる可能性がある。水蒸気は酸化を促進し、炭素の損失に寄与することがある。炭素を含む化学種は、ガス反応と鋼中の炭素活量とのバランスに応じて、表面の炭素を補給することも、除去することもある。したがって、二酸化炭素、一酸化炭素、水素、メタン、酸素、水蒸気は、単に「保護」ガスを表す名称ではなく、反応する化学種として重要である。
酸化はスケールを生成し、一方、表面層からの炭素損失は脱炭を生じさせる。 Strong evidence
米国商務省・国立標準局のハンドブック Heat Treatment and Properties of Iron and Steel(1966年)は、表面に関する二つの主要なリスクを直接的に示している。酸化はスケールを生成し、表層からの炭素の損失は脱炭を生じさせる。また、燃焼生成物中の水蒸気を有害なものとして説明している。これらの影響には関連性があるが、同一ではない。表面に目視できるスケールがほとんどなくても、炭素濃度分布が変化している場合がある。逆に、部品が炭素の大部分を保持していても、寸法管理、検査、溶接、または後工程の仕上げを妨げる酸化皮膜を伴うことがある。
炭素ポテンシャル 所定温度において雰囲気が与える炭素活量であり、炭素が鋼表面へ侵入する傾向、または鋼表面から離脱する傾向を示す。
炭素ポテンシャルとは、所定の温度において、オーステナイト鋼に対して雰囲気が炭素を付加または除去する傾向を実用的に表したものである。ガスの有効炭素活量が鋼表面より低い場合、炭素は外部へ拡散し、脱炭が進行する。ガスの有効炭素活量が高い場合、炭素が表面に侵入し、浸炭が生じることがある。両者の活量が釣り合っている場合、雰囲気は炭素移行に関しておおむね中性となる。ただし、その結果は時間、温度、合金組成、ガス流量、表面状態にも依存する。
ASM Internationalの資料 Furnace Atmospheres for Heat Treating は、ガス反応、主要なガスおよび蒸気、ならびに雰囲気に起因する鋼の脱炭を、熱処理における中心的な課題として扱っている。ASM Handbook Volume 4Bも、水蒸気、二酸化炭素、酸素分圧に関係する測定または関係式による炭素ポテンシャル制御について説明している。このため、炭素ポテンシャルの設定値は、雰囲気測定の代替にはならない。関連する化学状態は、複数の監視変数から推定できる場合があるが、それらの変数は実際に装入物へ到達しているガスを表していなければならない。
表面の応答は冷却中も継続する可能性がある。適切な雰囲気でオーステナイト化しても、反応が重要となる温度を下回る前に、装入物が酸化性または脱炭性の状態を通過すれば、清浄な表面が保証されるわけではない。焼入れによって、高温の鋼が水蒸気、酸素、または制御不良のガスにさらされることもある。したがって、雰囲気制御は均熱工程だけでなく、熱サイクル全体に及ぶものである。
バルク温度だけでは不十分な理由
温度は反応速度と相変態を決定するが、表面の化学状態を規定するものではない。二つの炉内装入物がともに850 °Cを示していても、ガス条件が異なれば、異なる冶金的結果を伴って炉から出てくる可能性がある。一方は、制御された炭素ポテンシャルと低い酸化傾向を有するかもしれない。他方は、スケールを生成し、炭素を除去するのに十分な量の酸素含有化学種または水分を含んでいる可能性がある。熱電対の指示値だけでは、これらの結果を区別できない。
所定の表面炭素濃度勾配が求められる場合、この違いは決定的に重要になる。硬化のために亜共析フェライト鋼を加熱する場合を考える。短い脱炭層は、焼入れ中に未影響の中心部とは異なる変態を起こし、中心部が意図したオーステナイト化温度に到達していても、表面が軟化する可能性がある。スケールが限定的であれば、部品は目視検査に合格するかもしれないが、硬さ分布測定、金属組織検査、耐摩耗性要求、または疲労強度要求を満たさないことがある。浸炭用鋼種では、過剰な炭素移行も同様に許容できない場合がある。浸炭層が工程仕様で許容されるより深く、または高炭素になると、残留オーステナイト、炭化物の形成、変形、寸法安定性に影響が及ぶ。
温度の均一性も、別の誤った安心感を生み出す。炉は測定ゾーン間の温度差が小さくても、装荷状態、循環、扉からの漏気、バーナー生成物、または排出される雰囲気によって、ワーク表面が異なるガス条件にさらされることがある。遮蔽された熱電対は意図した温度を示していても、開口部付近の部品には酸化性の流れが当たる可能性がある。この場合、制御装置は温度については正しいが、工程結果については誤っている。[1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press. Cambridge University Press chapter, 2012. Cambridge University Press publication
Cambridge University Pressの章「Atmosphere Control for the Protection of Metals During Production Processes」(2012年)は、加工のための再加熱と最終熱処理を区別している。この区別は重要である。鍛造前に許容されたスケールは後工程で除去できる場合がある一方、最終硬化後のスケールや脱炭は、納入される部品の特性を直接変化させる可能性がある。制御されていない酸化性雰囲気は、いずれの場合にもスケールを生じさせ、鋼では脱炭を引き起こす可能性があるが、許容される影響は異なる。
表面反応は時間にも依存する。装入または搬送中の短時間の逸脱が、一つの形状では無視できても、別の形状では損傷を生じさせることがある。薄い縁部、ねじ部、鋭い角部、高比表面積の表面は、厚い断面より速く応答する可能性がある。合金元素は酸化挙動を変化させることがあるが、境界条件を制御する必要性をなくすものではない。したがって、「炉が設定温度に達した」という記録だけでは、工程記録として不十分である。
保護と工程制御の違い
| 保護 | プロセス制御 |
|---|---|
| 主な目的 | 目視可能な酸化およびスケールを抑制する |
| 化学的要件 | 酸素、炭素、窒素、または水素の交換を制御する |
| 検証 | スクリーニングでは外観の目視確認で十分な場合がある |
| 受入れ基準 | 表面化学および冶金試験の結果 |
保護とは、目視できる酸化、スケール、および関連する表面損傷を抑制することである。工程制御はそれをさらに進め、規定された表面化学状態を繰り返し生成する雰囲気を要求する。この違いによって、外観が清浄な部品と、冶金学的に妥当な部品とが区別される。
窒素を多く含む環境、またはその他の低酸化性環境は、明らかなスケールを抑制できても、炭素ポテンシャルが不適切であれば脱炭を許す可能性がある。したがって、変色を防止するという理由だけで選択されたガスは、硬化、焼鈍、焼ならし、または浸炭には不適切な場合がある。問うべきなのは「表面は光沢を保ったか」ではない。「表面は、許容された方向と量で、ガスとの間で酸素、炭素、窒素、または水素を交換したか」である。
ASM Internationalによる2017年の炉内雰囲気制御に関する解説は、主要な制御群を二つ挙げている。それは、炉内雰囲気制御と供給雰囲気制御である。供給雰囲気制御は、炉に供給されるガスまたは混合ガス、すなわちその生成、混合、純度、圧力、関連する組成に関係する。炉内雰囲気制御は、漏気、燃焼、解離、治具との反応、装入物との反応によって供給ガスが変化した後、加熱室内およびワーク表面に存在する状態に関係する。適切に調製された供給ガスでも、不適切な炉内雰囲気を生じさせることがある。逆もまた同様である。炉内の測定値が許容範囲に見えていても、供給システムが不安定で、次の装入物が異なる状態にさらされる可能性がある。
測定と検証は、意図した結果に適合していなければならない。酸素ポテンシャルまたは露点に関係する測定値は、酸化傾向を明らかにする可能性がある。一方、水蒸気、二酸化炭素、酸素分圧に関係する関係式は、炭素ポテンシャルの制御を支援できる。測定位置も重要であり、応答時間も同様である。ガス入口付近のセンサーは、密に詰められた部品の周囲の雰囲気を代表しない可能性がある。
このため、雰囲気制御を、コーティングまたは後処理の仕様と混同してはならない。ISO 17834:2003は、1000 °C(1273 K)までの腐食および高温酸化に対する保護を目的とした溶射金属皮膜を対象としている。ISO 12944-4:2017は、炭素鋼および低合金鋼構造物の表面処理グレードを扱っており、未塗装面、溶射面、亜鉛めっき面、電気めっき面、シェラダイズド面、塗装面を含む。これらの規格は保護表面またはその前処理を扱うものであり、オーステナイト化中の炭素ポテンシャル制御に取って代わるものではない。
溶接および関連工程に伴う熱処理については、ISO 17663:2023が、主にフェライト系鋼を対象として、工場または現場で空気中あるいは制御雰囲気中で実施する熱処理の品質要求事項を規定している。その適用範囲は、中心的な点を裏付けている。すなわち、雰囲気は品質管理された作業の一部である。炉の温度記録だけでは、酸化が制限されたこと、脱炭が仕様内に収まったこと、または意図した表面炭素濃度分布が熱サイクル後も維持されたことを証明できない。
酸化、スケール、鋼表面

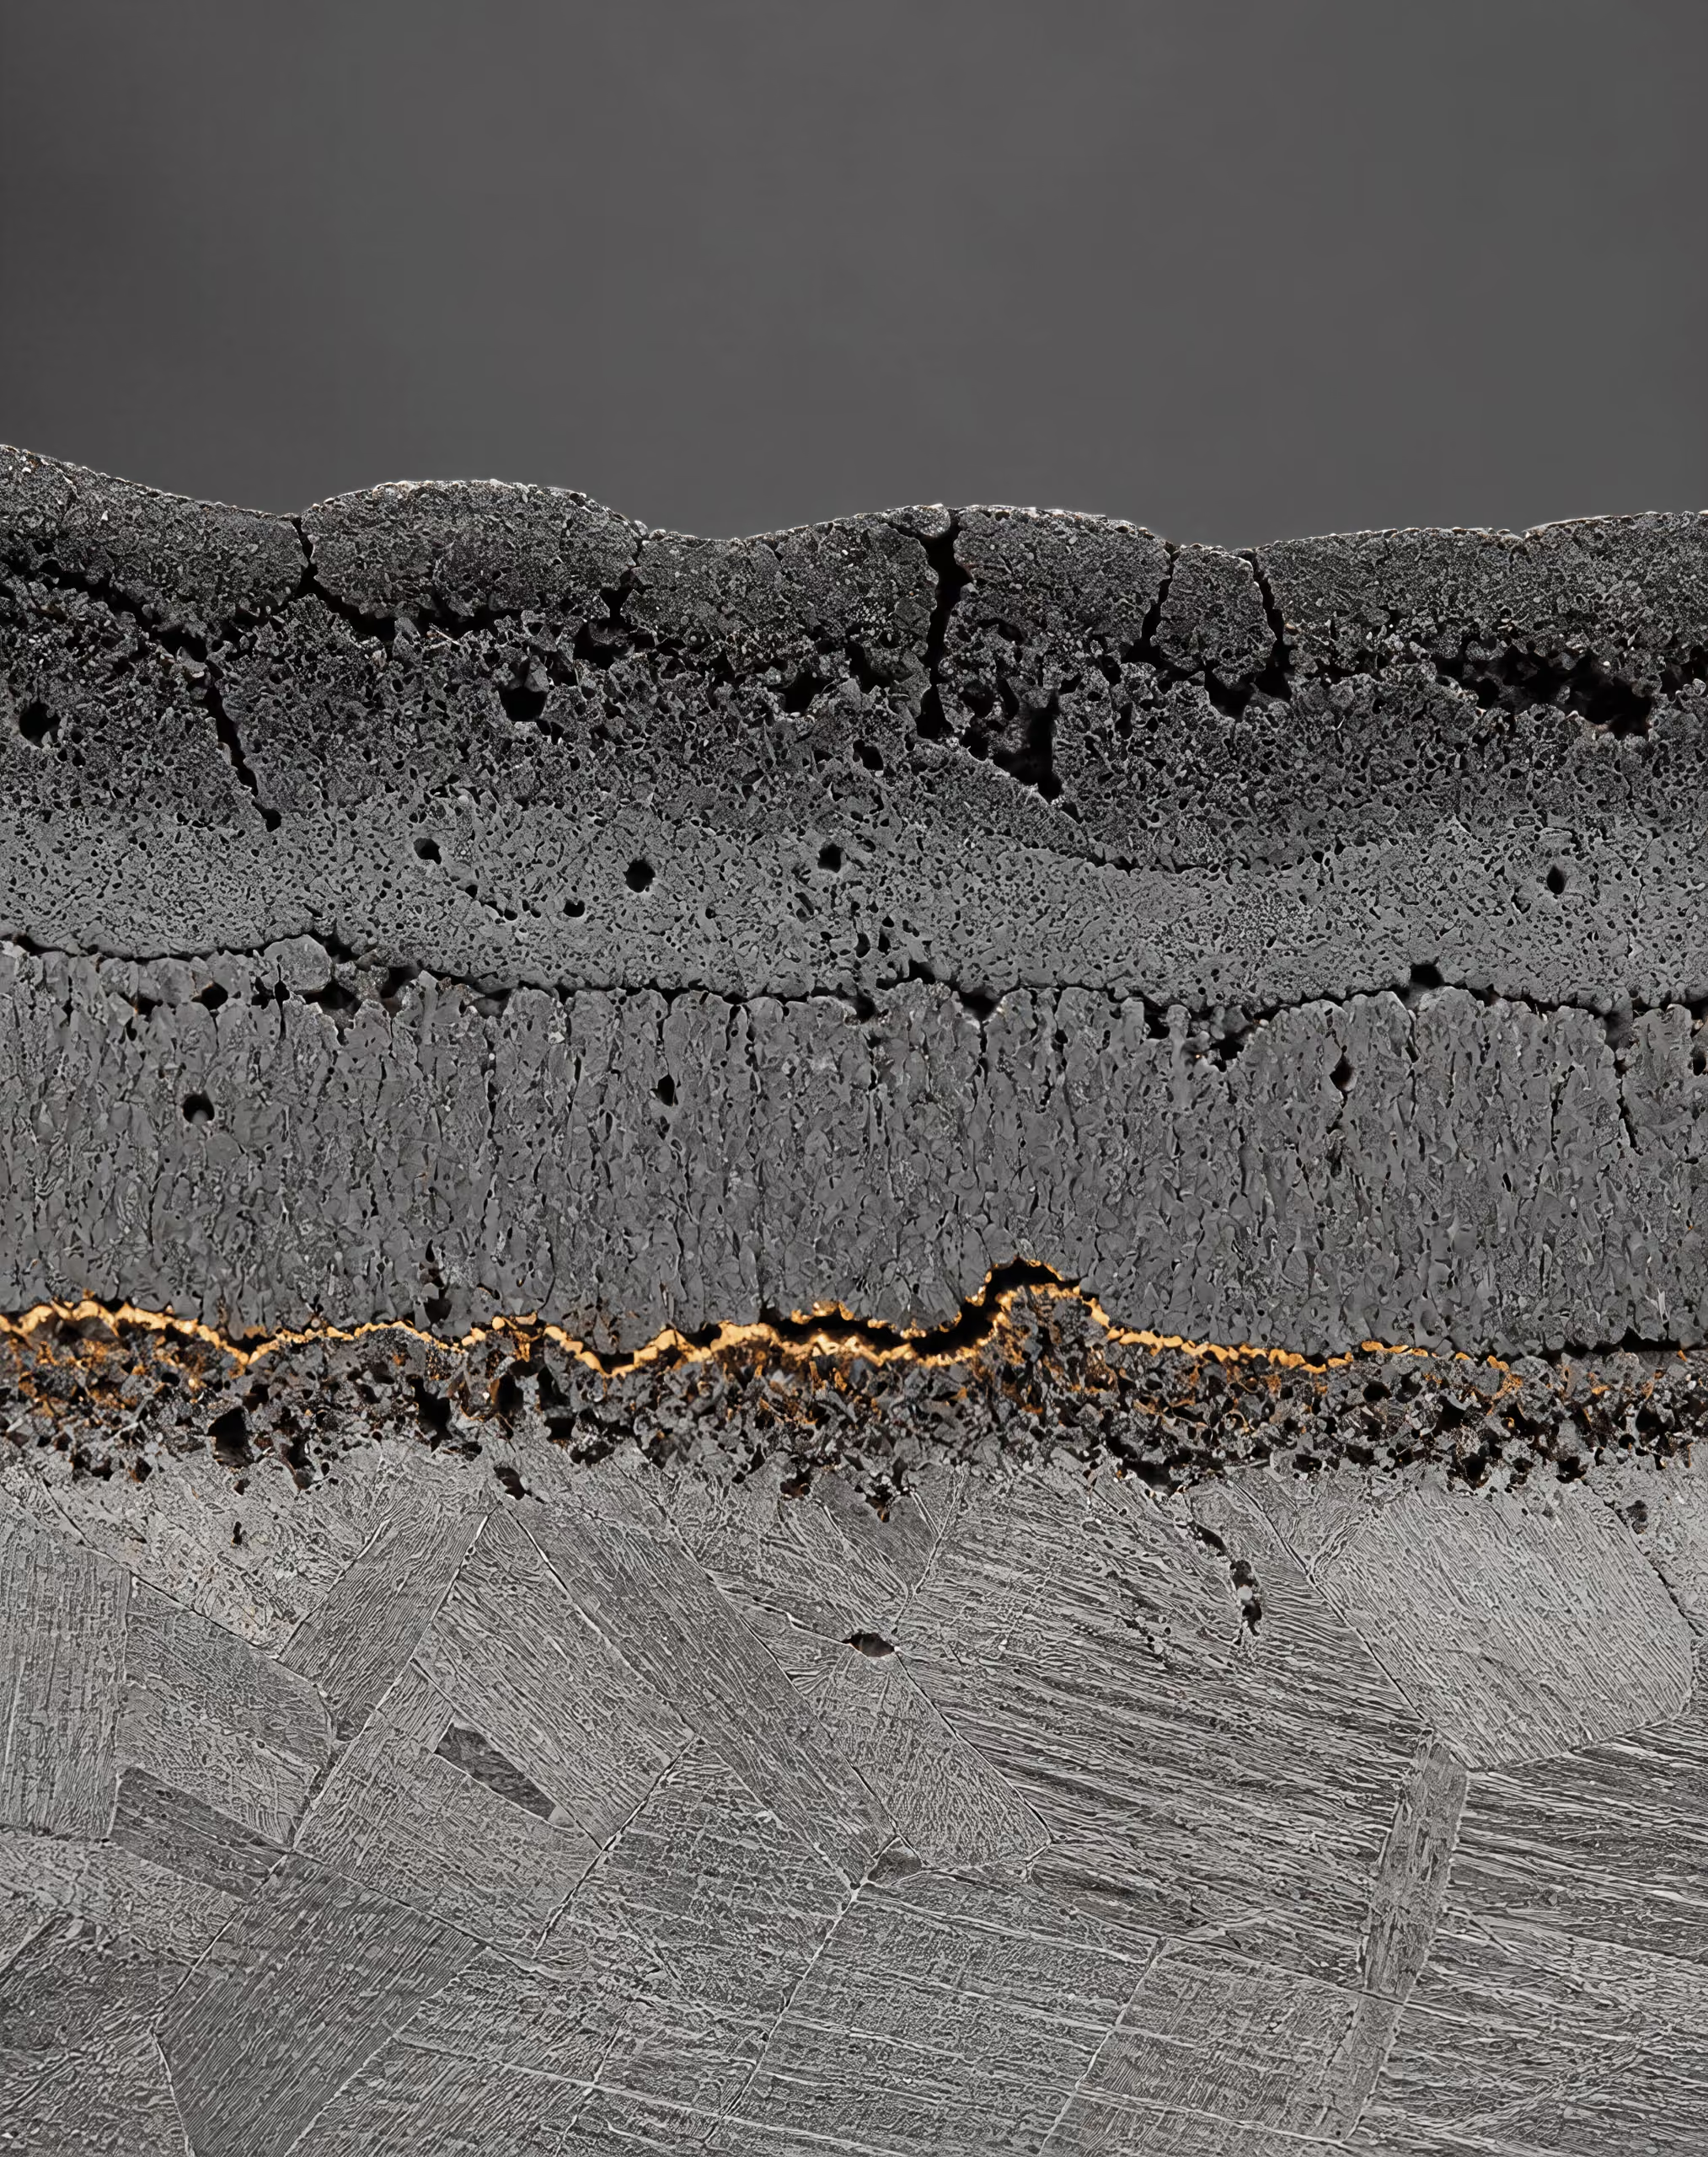
加熱中にスケールが形成される仕組み
スケールとは、加熱された鋼表面が炉内環境中の酸素を含む物質と反応して形成される酸化物である。この反応には、遊離酸素ガスだけが必要なわけではない。水蒸気、二酸化炭素、ならびに燃焼生成物とともに流入する酸素や、漏れ込む空気は、いずれも反応に関与し得る。反応速度は、温度、曝露時間、ガス組成、鋼の組成、および加熱前の表面状態によって決まる。
高温では、表面の鉄が酸素を含む化学種に電子を移動させる。その結果、wüstite (FeO)、magnetite (Fe₃O₄)、hematite (Fe₂O₃) などの鉄酸化物が生成することがある。これらの相は必ずしも同じ割合で存在するとは限らず、目視できる暗色皮膜を、その色だけから単一の組成と断定することはできない。最外層の酸化物は金属に接する層とは異なる場合があり、合金元素がスケールの構造を変化させたり、別種の酸化物を生成したりすることもある。薄く密着した皮膜と、厚く、ひび割れ、付着力の弱いスケールは、どちらも「酸化物」ではあるが、冶金学的な意味は同じではない。
米国商務省・国立標準局の Heat Treatment and Properties of Iron and Steel(1966年)は、酸化がスケールの原因であり、表面からの炭素損失が脱炭であると説明している。また、燃焼生成物中の水蒸気を有害なものとして記述している。この区別は重要である。なぜなら、酸化と脱炭は同時に起こり得るものの、同一の反応ではないからである。酸化は表面金属を消費または変質させる一方、脱炭は表面直下の鋼における炭素濃度を低下させる。したがって、炉内条件によっては、目に見えるスケール層、炭素欠乏層、またはその両方が生じる可能性がある。
剥離したスケールの影響
- 表面露出 剥離により新生鋼面が露出し、別の酸化サイクルが生じる可能性がある。
- 炉の汚染 剥離した物質が炉床を塞ぐ可能性がある。
- 工具の損傷 スケールがロールに痕を付け、ダイスを汚染する可能性がある。
- 寸法変動 残留スケールが、その後の鍛造、圧延、または機械加工に影響する可能性がある。
加熱サイクルが進行するにつれて、スケールの形成状態も変化する。初期の酸化では、比較的連続した皮膜が形成されることがある。成長が続くと、特に熱膨張、炉内での取扱い、または変態応力によってスケールが乱される場合、スケールは厚くなり、付着力が低下することがある。加熱と冷却の繰返しにより、ひび割れや剥離が生じることもある。その後、スケールが加工物から離脱して新しい鋼表面を露出させ、別の酸化サイクルが始まる可能性がある。剥離した物質は無害な単なるくずではない。ロールに傷を付け、炉床を閉塞し、金型を汚染し、さらに、その後に材料を鍛造、圧延、または機械加工する際に寸法ばらつきを生じさせることがある。
Cambridge University Press の章「Atmosphere Control for the Protection of Metals During Production Processes」(2012年)は、加工のための再加熱と最終熱処理を区別している。この区別は不可欠である。鍛造または圧延のための再加熱では、スケールの一部を、デスケーリング、変形、酸洗い、ブラスト、または後工程の機械加工によって除去できる場合がある。必要な断面を損なうことなくスケールおよび影響を受けた金属を除去できるなら、完成部品では許容できないような表面変化であっても、工程上は許容できることがある。
最終熱処理では、許容範囲がより狭い。オーステナイト化、焼入れ、焼戻し、焼なまし、応力除去などは、バルクの微細組織だけでなく、特定の表面状態を得るために指定されることがある。スケールは寸法を変化させ、焼入れ時の接触を妨げ、研削痕やき裂を覆い隠し、その後の機械加工代に影響を及ぼす可能性がある。また、目視検査、磁粉探傷、その他の検査方法の結果を変えることもある。中心部で要求硬さに達している部品であっても、酸化状態および炭素状態が管理されていなければ、表面要求を満たさず不合格となることがある。
酸化性化学種と炉内への漏気
雰囲気は、それが抑制する反応との関係においてのみ保護性を持つ。したがって、炉内雰囲気の管理には、炉に供給されるガスだけでなく、不要なガスを炉内に侵入させない炉の能力も含まれる。ASM International の ASM Handbook 第4B巻(2017年)は、「炉および供給雰囲気の管理」を二つの主要な管理群として挙げている。開いた扉、破損したシール、損傷したマッフル、調整不良のバーナー、または熱間域に空気を引き込む圧力状態があれば、ガスの品質だけでは補うことができない。
空気の漏入により、分子状酸素、窒素、および水分が侵入する。酸素は直接酸化を促進する一方、水蒸気は鉄と反応し、さらに鋼表面における炭素ポテンシャルを変化させる反応に関与することもある。二酸化炭素も別の反応性成分である。一酸化炭素と二酸化炭素を含む雰囲気では、これらのガスのバランスによって、表面が炭素を取り込む傾向を示すのか、炭素を失う傾向を示すのか、あるいは鋼との平衡に近づくのかが決まる。重要なのは、単にあるガスが「保護性」と呼ばれているかどうかではなく、加工物表面における化学ポテンシャルである。
ASM の2017年の炉内雰囲気に関する資料は、ガス反応、主要なガスおよび蒸気、ならびに雰囲気に起因する鋼の脱炭を、熱処理技術の中心的な要素として扱っている。Steel Heat Treatment Handbook(CRC Press、2014年)も同様に、耐酸化性および表面炭素の管理との関連で、二酸化炭素、アンモニア、その他の反応性ガスについて論じている。例えばアンモニアは、適切な工程では窒素を供給できるが、その分解生成物と、それによって生じる水素および窒素のバランスを理由に、万能な防スケールガスになるわけではない。それぞれの雰囲気は、鋼種、温度、炉の設計、装入パターン、および要求される表面炭素状態に適合させなければならない。
水蒸気には特に注意が必要である。炉が密閉されているように見える場合でも、水蒸気が存在することがある。燃焼加熱では通常の反応生成物として水が生じるほか、湿った装入材料、冷却系統の漏れ、湿った供給ガス、または乾燥不良によって、さらに水分が加わる可能性がある。したがって、露点、酸素分圧、二酸化炭素、および関連する測定値は、ガスの名称だけの場合よりも有用な工程情報を提供することがある。ASM 第4B巻は、水蒸気、二酸化炭素、および酸素分圧に関する測定または関係式を通じた炭素ポテンシャルの管理について説明している。これらの変数により、表面が酸化、脱炭、浸炭するのか、または意図した鋼の化学組成に近い状態を維持するのかを判断しやすくなる。
必要な雰囲気は、作業の目的によっても異なる。熱間加工用の再加熱炉では、制御された酸化の後に機械的なスケール除去を行うことが許容される場合がある。一方、浸炭部品または高炭素部品の最終焼入れ炉では、一般にスケールと炭素活量の両方をより厳密に管理する必要がある。両方の作業を同等のものとして扱うと、後工程の検査または使用上の要求を無効にする表面状態を受け入れてしまう危険がある。
ISO 17663:2023 は、主にフェライト系鋼を対象として、空気中または制御雰囲気中で行う熱処理の品質要求事項を規定しており、溶接および関連工程に伴って工場内および現場で実施される作業を対象としている。この規格は、雰囲気管理を単一のガス配合レシピに変えるものではない。むしろ、工程としての視点を強調している。すなわち、雰囲気、設備、監視、記録、および指定された結果が整合していなければならない。
スケール除去とその冶金学的影響
| 除去方法 | 起こり得る影響 |
|---|---|
| 機械的脱スケール | ピット内に酸化物を残したり、えぐり傷を生じさせたりする可能性がある |
| ショットブラストまたは研磨材ブラスト | 粗さを変化させたり、端部を丸めたりする可能性がある |
| 酸洗い | 粗さを増加させたり、水素関連の懸念を生じさせたりする可能性がある |
| 研削 | 周辺の影響を受けた金属を除去し、寸法を変化させ、局所的な加熱を生じさせる可能性がある |
スケールを除去することは、元の鋼表面を回復することと同じではない。機械的なデスケーリングによって健全な金属を露出させることはできるが、ピット内に酸化物を残したり、えぐり傷を生じさせたり、方向性のある痕跡を形成したりすることもある。ショットブラストおよび研掃材ブラストは粗さを変化させ、エッジを丸める可能性がある。酸洗いは化学的な攻撃によって酸化物を溶解除去するが、過度な酸洗いまたは管理不良の酸洗いは、粗さを増加させたり、影響を受けやすい高強度鋼に水素関連の問題を生じさせたりすることがある。研削はスケールとその近傍の影響を受けた金属を除去するが、寸法を変化させ、局所的な加熱を引き起こす可能性がある。
最も重大な誤りは、目に見える酸化物を除去しただけで、冶金学的な影響も消失したと考えることである。酸化に脱炭が伴っていた場合、炭素欠乏層はスケールより深くまで広がっている可能性がある。デスケーリングによって、その炭素含有量が回復することはない。鋼種および処理条件によっては、影響を受けた層を機械加工で除去するか、再処理するか、または試験によって規格内にあることが実証された場合に限って受け入れる必要がある。表面硬さ、浸炭層深さ、疲労性能、およびき裂感受性は、清浄化された表面の下に何が残っているかに依存する可能性がある。
スケール除去は、検査結果にも影響を及ぼすことがある。厚い酸化物層は不連続部を覆い隠す可能性がある一方、強力な洗浄によって閉じた欠陥が開口し、検出しやすくなることもある。表面粗さは磁粉探傷または浸透探傷における指示を増大させる可能性があり、残留した研磨材または化学物質による汚染は、塗装またはめっきに干渉することがある。したがって、検査方法、合否判定基準、および清浄化手順は、別個の作業工程としてではなく、相互に関連付けて検討しなければならない。
すべての暗色表面が、同じ理由で除去を必要とするわけではない。薄く密着した酸化物皮膜、高温で形成された層状スケール、焼戻し色、および処理雰囲気からの残留物は、組成、厚さ、密着性、性能への影響がそれぞれ異なる可能性がある。外観だけでは十分な証拠にならない。表面状態が重要な場合には、表面観察、硬さ測定、金属組織学的検査、または化学的および寸法的な確認が必要になることがある。
後工程における保護については、炉内雰囲気そのものとは別の規格が定められている。ISO 17834:2003 は、1000 °C (1273 K) までの温度における腐食および高温酸化からの保護を目的とする溶射金属皮膜を対象としている。ISO 12944-4:2017 は、炭素鋼および低合金鋼構造物の素地調整等級を定め、無塗装、溶射、亜鉛めっき、電気めっき、シェラーダイズ処理、および塗装された表面を区別している。これらの分類は、不十分な炉内管理を正当化するものではない。皮膜は適切に調整された表面を保護できるが、測定されていない脱炭層、寸法損失、または欠陥内に閉じ込められた酸化物を確実に修正することはできない。表面保護は、加熱中に生じる鋼と雰囲気の反応を管理することから始まる。
脱炭と表面炭素管理
脱炭とは、加熱中に鋼の表面から炭素が失われる現象である。これは酸化と同じではない。酸化では鉄および合金元素が反応してスケールを形成するのに対し、脱炭では、スケールの下にある鋼の化学組成が変化する。場合によっては、スケールの形成と同時に進行することもある。そのため、炉によって見た目には光沢のある表面が得られても、許容できない炭素損失が生じる場合があり、逆にスケールが形成された表面でも、その下の炭素含有量が規格値に近いまま保たれる場合がある。
米国国立標準局(U.S. National Bureau of Standards)のハンドブック Heat Treatment and Properties of Iron and Steel(1966年)は、これら二つのリスクを明確に示している。すなわち、保護雰囲気は表面酸化、つまりスケールの形成、および表面層からの炭素損失、つまり脱炭を防止するために使用される。また、燃焼生成物中の水蒸気を有害なものとして説明している。この区別が重要なのは、処理後にスケールを除去しても、鋼から拡散して失われた炭素は元に戻らないためである。

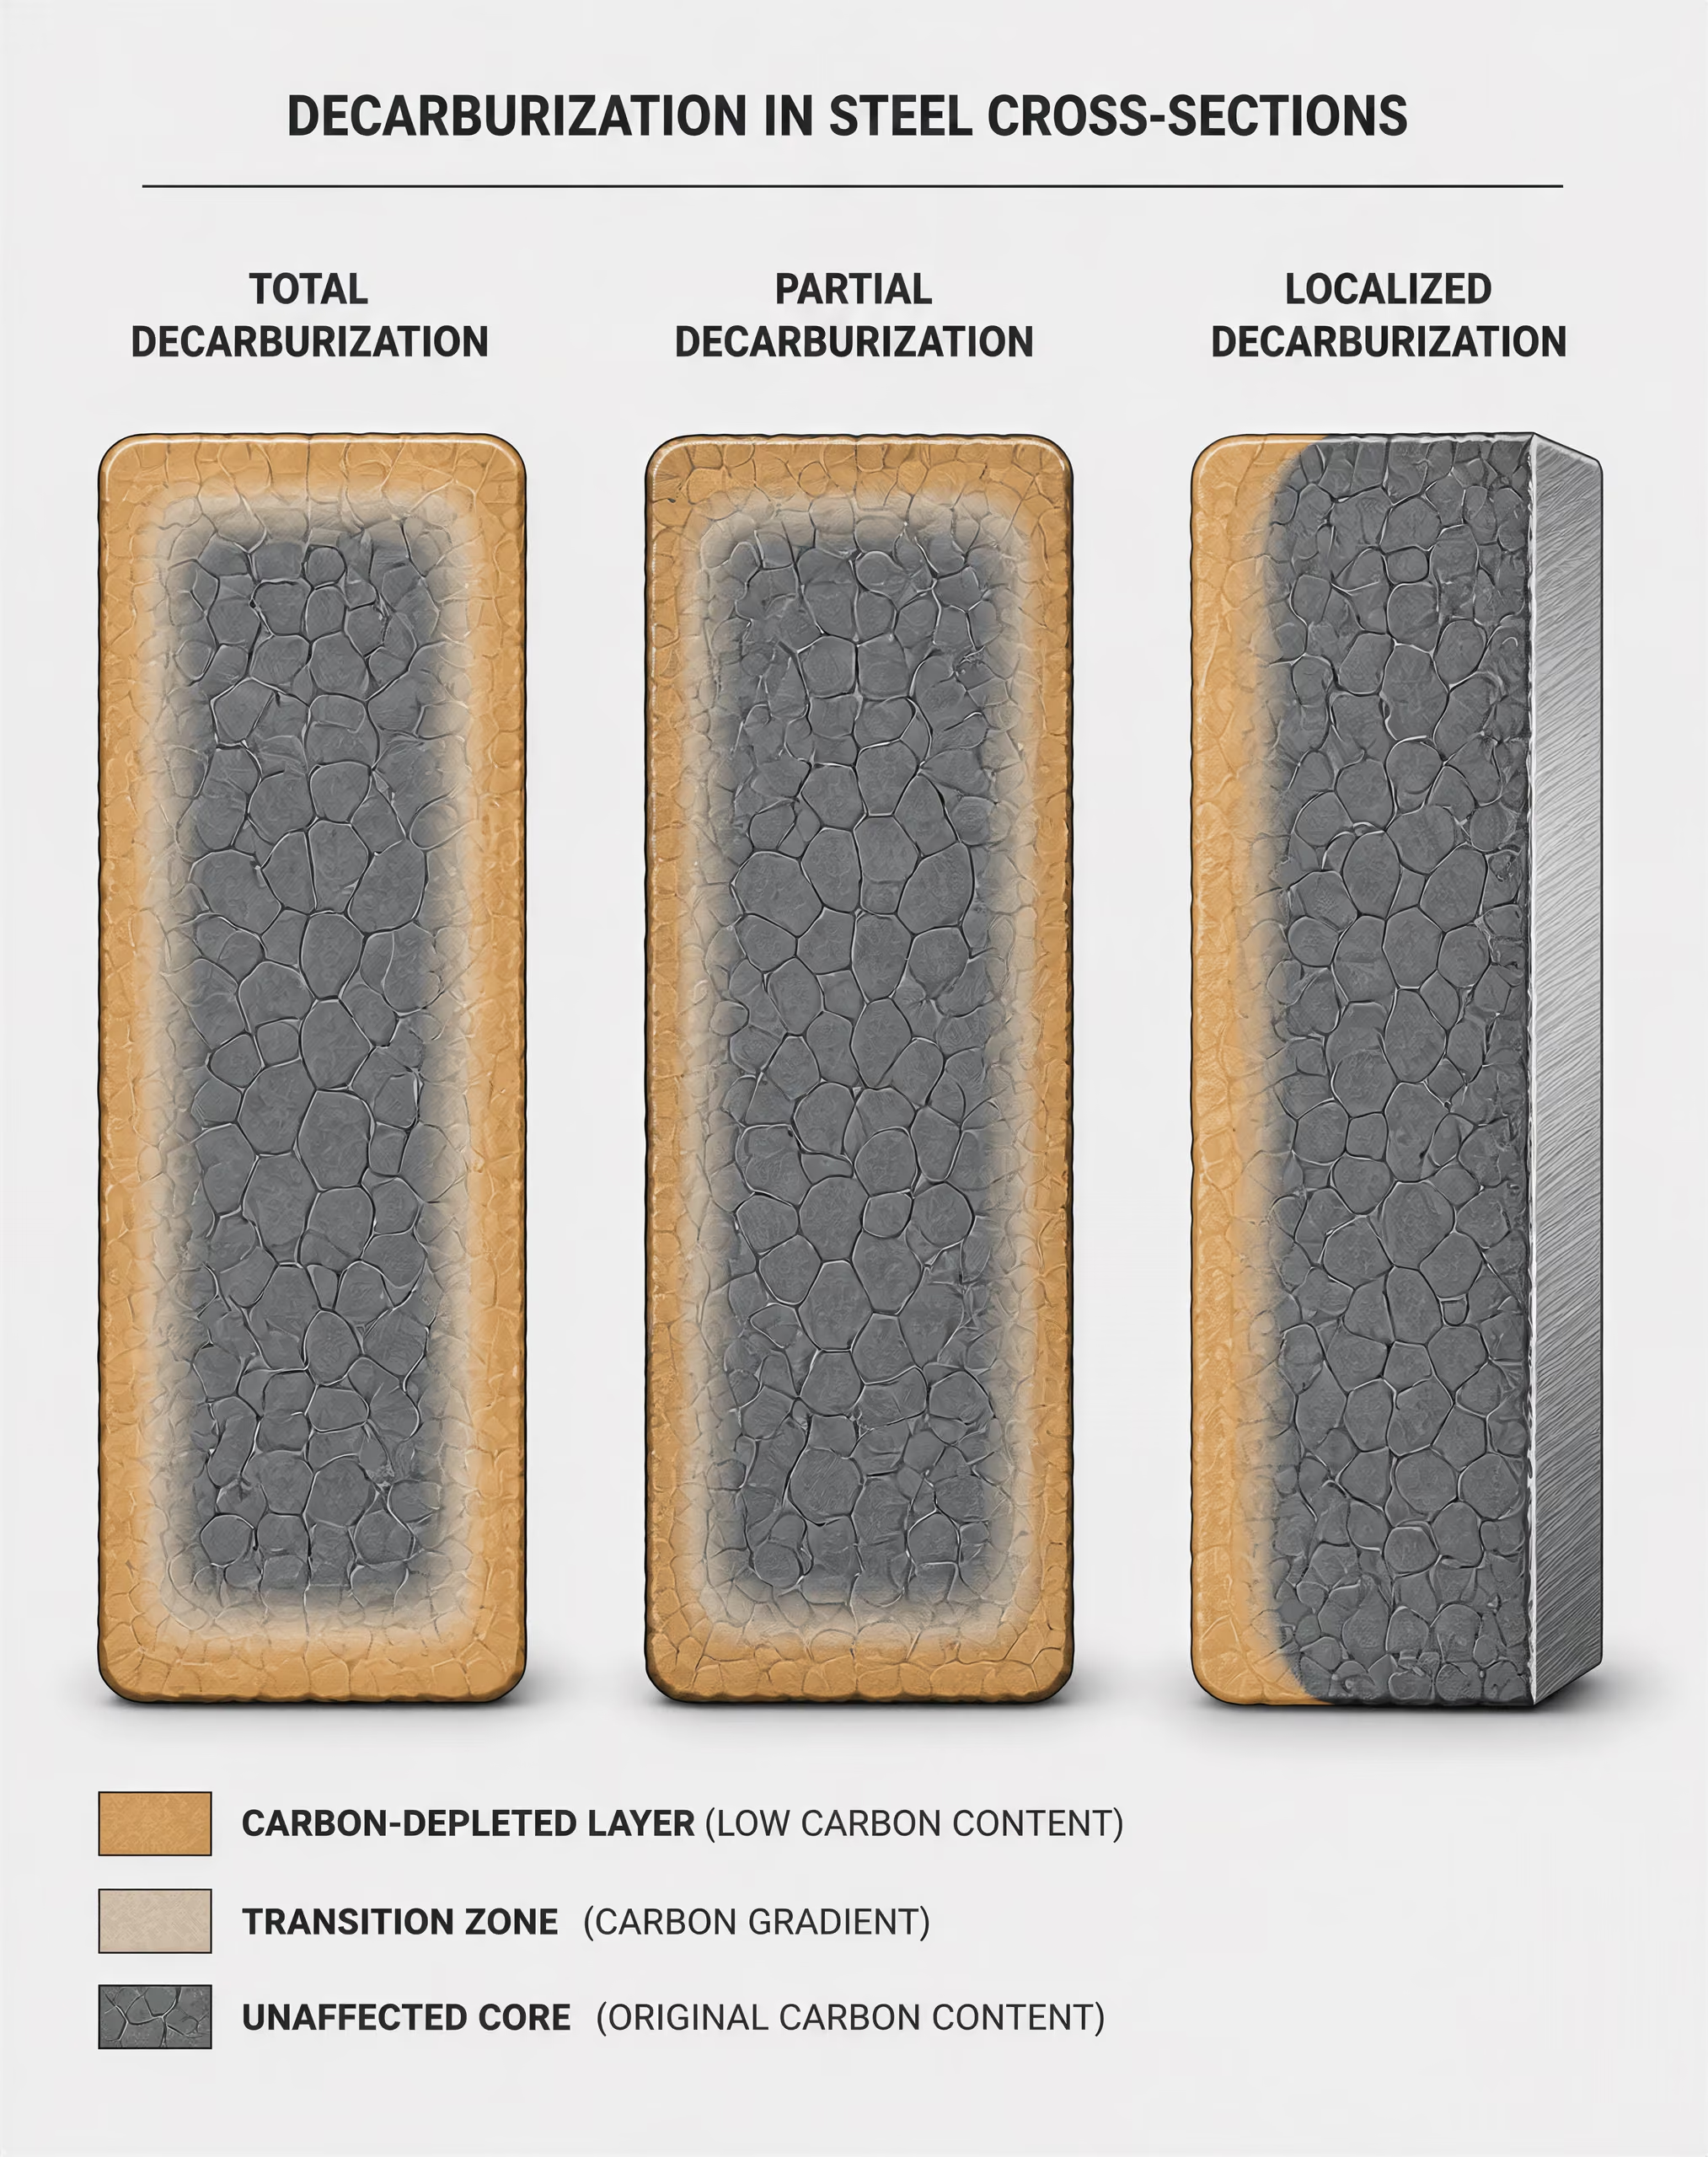
全脱炭、部分脱炭、および局部脱炭
脱炭の形態
- 全脱炭
- 元の炭素含有組織が、影響を受けた層全体にわたって実質的に除去または変質している。
- 部分脱炭
- 遷移領域を通じて、芯部から表面に向かって炭素が減少する。
- 局部脱炭
- 炭素損失が、端部、隙間、または漏れの影響を受けた区域など、特定の領域に限られる。
全脱炭とは、影響を受けた層全体にわたり、元の炭素含有組織が実質的に除去または変化した表面領域をいう。亜共析鋼では、加熱によって、パーライトまたはその他の炭素含有組織が存在すべき位置に、フェライト表面層が残ることがある。焼入れ後も、この層は未影響部と同じ炭素含有量の高いマルテンサイトを形成できない。「全」とは脱炭領域内の状態を指すのであって、部品の断面全体を指すものではない。
部分脱炭は濃度勾配として現れる。炭素含有量は芯部から表面に向かって減少し、その結果、遷移領域を通じて微細組織が連続的に変化する。焼入れによって、外表面付近には低炭素マルテンサイトが形成され、その内側に向かうにつれて高炭素マルテンサイト、ベイナイト、または意図した芯部組織が形成されることがある。表面は目視検査に合格しても、規定の硬さまたは耐摩耗性を得るために必要な炭素量が不足している可能性がある。
局部脱炭は、部品全体に均一に分布するのではなく、特定の領域に限定される。原因としては、炉の漏れ、密閉不良の扉、バーナー火炎の直接衝突、部品間の隙間、汚染された治具、露出した端部、またはガス循環の局部的な差異などが挙げられる。薄肉部や鋭い端部は、表面積対体積比および熱伝達条件が異なるため、広い面とは異なる挙動を示すことがある。大型部品について一方向に行った単一の硬さ分布測定では、このような欠陥を見逃す可能性がある。
脱炭の深さと程度は、温度、時間、鋼の組成、表面状態、雰囲気の化学的性質、およびガス流れに依存する。これらは普遍的な限界値を割り当てるのではなく、実際の工程について決定すべきである。金属組織学的検査、マイクロ硬さ分布測定、炭素分析、および既知の未影響領域との比較により、浅い組成勾配と、より深い組織変化とを区別できる。中心部だけで測定した硬さの値は、表面が保護されていたことの証拠にはならない。
Cambridge University Pressは、Atmosphere Control for the Protection of Metals During Production Processes(2012年)において、加工のための再加熱と最終熱処理とを区別している。制御されていない酸化性条件は、その後に鍛造工程が続く場合には、最終焼入れサイクルの場合とは異なる程度まで許容できる可能性がある。最終焼入れでは、表面の化学的性質が完成品の特性に直接影響するためである。したがって、許容される炭素変化は、工程の目的によって定義しなければならない。
炭素ポテンシャルと平衡反応
炭素ポテンシャルとは、所定の温度において、雰囲気が及ぼす炭素活量をいう。実際には、基準となる鉄または鋼の表面がそのガスと平衡に達した場合に近づく炭素含有量である。これは、炉内の一酸化炭素の割合を単純に示すものではない。温度、圧力、水蒸気、二酸化炭素、またはガス混合状態が変化すると、同じ公称ガス組成でも異なる表面状態が生じる可能性がある。
| 処理条件 | 炭素移行の方向 | 典型的な目的 |
|---|---|---|
| 浸炭 | 炭素がオーステナイトへ侵入する | 表面炭素を意図的に増加させる |
| 中性 | 顕著な増加も減少もない | 表面炭素を保持する |
| 脱炭 | 炭素が外方へ拡散する | 通常、硬化中に望ましくない状態である |
浸炭では、雰囲気の炭素ポテンシャルが鋼表面の炭素活量を上回っている。温度と曝露時間がそれを可能にする場合、炭素はオーステナイト中に入り、内部へ拡散する。中性処理では、表面が炭素を大きく増減させないように雰囲気を調整する。脱炭条件では、ガスの炭素ポテンシャルが鋼表面より低いため、炭素が外向きに拡散し、酸化性物質と反応する。
この制御は、いくつかの可逆反応によって表される。一酸化炭素は、表面反応
\[ 2CO \rightleftharpoons CO_2 + C \]
に関与し、析出した炭素はオーステナイト中に侵入することができる。水性ガス反応
\[ CO + H_2O \rightleftharpoons CO_2 + H_2 \]
は、一酸化炭素と二酸化炭素の相対量を変化させ、その結果、雰囲気の炭素活量を変化させる。二酸化炭素も鋼表面の炭素と反応する。
\[ CO_2 + C \rightleftharpoons 2CO. \]
これらの反応は単独で作用するわけではない。鋼、スケール、すす、炉の耐火物、および加工物の形状によって、局部的な平衡状態と反応速度が変化する可能性がある。
ASM Internationalの ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys は、炉内雰囲気の制御と供給雰囲気の制御を、二つの主要な制御群として特定している。前者は炉内の条件に関するものであり、後者はガスが高温帯に入る前の生成、精製、混合、乾燥、および供給に関するものである。炉の設定温度を正しく指定しても、湿ったガス、不安定な発生装置、空気漏れ、または故障したセンサーを補償することはできない。[2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM International. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
ASMは、水蒸気、二酸化炭素、および酸素分圧に関係する諸関係式を用いた炭素ポテンシャル制御についても説明している。水蒸気および二酸化炭素の測定では、ガス比から平衡状態を推定する。酸素プローブは酸素分圧を測定し、基準系および温度補償と組み合わせることで、炭素ポテンシャルの算出を可能にする。この測定が意味を持つのは、プローブ、サンプリング配置、ガス循環、および校正が、炉の状態に対して適切なまま維持されている場合に限られる。1か所から得られた測定値は、ガス循環が不十分な加工領域を代表していない可能性がある。
酸素分圧 雰囲気に対する酸素成分の熱力学的寄与を示す尺度であり、鋼を酸化する傾向の評価に用いられる。
酸素分圧が特に重要なのは、わずかな酸化性ポテンシャルであっても、表面の炭素を消費する可能性があるためである。次のような簡略化した反応式は、水蒸気と二酸化炭素が炭素損失を引き起こし得る理由を示している。
および
鉄の酸化は同時に起こることがあり、スケールを生成するとともに、炭素が拡散しなければならない界面を変化させる。その結果、遊離酸素をほとんど含まないために「保護性」があるように見えるガスでも、水蒸気または二酸化炭素の含有量によって鋼を脱炭させる可能性がある。
表面硬さが芯部硬さと異なる理由
硬さは、炭素含有量、相変態、冷却速度、および焼戻し履歴に依存する。表面と芯部では、受ける炭素活量および熱的条件が異なるため、同じ結果になるとは限らない。焼入性を部品全体に及ぼす熱処理サイクルでは、脱炭した表面が低炭素マルテンサイト、またはフェライトとマルテンサイトの混合組織に変態する一方、芯部には意図した高炭素マルテンサイトが形成されることがある。中心部の硬さが図面値を満たしていても、実際に機能する表面が要求を満たさない可能性がある。
この結果は、焼入れ鋼にとって重大である。表面炭素量の低下によって、得られるマルテンサイト硬さが低下し、耐摩耗性、耐圧痕性、および転がり接触損傷に対する抵抗性が低下する可能性がある。工具鋼は、切れ刃および接触面が、制御された炭素量と合金炭化物の形成に依存するため、特に影響を受けやすい。工具のシャンクが正しく検査されても、脱炭した刃先は硬さを失う可能性がある。
SAE 52100などの軸受鋼では、転がり接触応力が軌道面および転動体表面の近傍に作用するため、表面炭素の厳密な制御が必要である。軟化した層、または組成が段階的に変化する層は、残留応力、残留オーステナイト、炭化物の固溶、およびき裂感受性を変化させる可能性がある。芯部硬さだけでは、軸受の熱処理を検証できない。
低合金鋼でも同じような差異が生じる可能性がある。ただし、低合金鋼では焼入性によって、炭素が欠乏した表層の下に十分に硬化した芯部が形成される場合がある。そのため、表面マイクロ硬さプロファイル、エッチングした断面、および炭素濃度勾配の測定は、単一のバルク硬さ測定値よりも有用である。
ISO 17663:2023は、主として溶接および関連工程におけるフェライト鋼を対象として、工場および現場で実施される作業を含む、大気中または制御雰囲気中の熱処理に関する品質要求事項を規定している。これは品質の枠組みを示すものであり、普遍的な炭素ポテンシャルのレシピを示すものではない。同様に、ISO 17834:2003は、1000 °C(1273 K)までの腐食および高温酸化から保護するための溶射金属皮膜を扱い、ISO 12944-4:2017は、炭素鋼および低合金鋼構造物の表面処理状態を分類している。いずれの皮膜施工方法も、オーステナイト化、浸炭、中性焼入れ、または焼戻しの際に炭素活量を制御する代替にはならない。表面保護と表面炭素管理は、別個の、検証可能な工程要求事項として規定しなければならない。
炉内雰囲気の主な分類
炉内雰囲気は、単に加工物を取り囲むガスではなく、熱処理システムの一部である。その組成は鋼表面における化学ポテンシャルを決定し、温度は反応速度、拡散、スケール形成、および炭素移行を決定する。したがって、同じ公称ガスであっても、低温で装入量の少ない炉と、油、スケール、結合剤、または大量の鋼材を含む高温炉とでは、異なる結果を生じる可能性がある。ASM International の ASM Handbook 第4B巻では、雰囲気制御を、炉内雰囲気制御と供給雰囲気制御という二つの主要なグループに分類している。前者は炉、シール、バーナー、循環、センサー、および装入に関するものであり、後者はガスの生成、精製、混合、供給、および監視システムに関するものである。
空気および燃焼由来の雰囲気
空気は最も単純な炉内雰囲気であり、通常、最も制御が難しい。酸素、窒素、水蒸気、ならびに炉、治具、潤滑剤、および加工物表面に由来する汚染物質は、高温の鋼との反応に関与する。酸化条件下では酸化鉄が生成し、成長してスケールとなる。適切な温度とガス組成では、炭素も一酸化炭素または二酸化炭素として鋼表面から失われ、脱炭層が形成される。1966年の米国国立標準局ハンドブック Heat Treatment and Properties of Iron and Steel は、スケールと脱炭の双方を主要な表面リスクとして挙げ、燃焼生成物中の水蒸気が有害であることを具体的に説明している。
それでも、表面酸化が許容される場合、またはその後に機械加工、研磨洗浄、もしくは犠牲表面層の除去を行う場合には、空気を意図的に選択することがある。Cambridge University Press は、2012年の章「生産工程中の金属保護のための雰囲気制御」において、熱間加工のための再加熱と最終熱処理を区別している。再加熱中のスケールは、製造上の結果として許容される場合がある。一方、焼入れ、焼戻し、または焼なまし中のスケールと炭素損失は、要求される表面状態を無効にする可能性がある。この区別は、EN 10083-2で1.0503と指定されるC45などの炭素鋼、および1.7225と指定される42CrMo4などの合金鋼種にとって重要である。熱処理仕様書には、表面化学組成が受入れ基準の一部であるかどうかを明記しなければならない。
燃焼由来の雰囲気は、強い酸化性を持つ燃焼生成物から、燃料、空気、過剰酸素、および水分を制御して意図的に調整した混合ガスまで、幅広く存在する。その挙動は、「燃焼ガス」や「燃焼雰囲気」という表現だけから判断することはできない。燃料組成、バーナー調整、炉内への空気漏入、露点、炉温、ならびにガス流量と炉内装入量の比率は、いずれも鋼表面における酸素ポテンシャルと炭素ポテンシャルを変化させる。密閉性の悪い炉では、公称上は還元性の燃焼生成物であっても、扉、亀裂、または排気経路付近で局所的に酸化性となる可能性がある。
吸熱型、発熱型、窒素系、および真空環境
| 雰囲気の種類 | 記事で説明されている役割 | 重要な留意事項 |
|---|---|---|
| 空気および燃焼由来 | 酸化が許容される場合、または材料が除去される場合に選択されることがある | 燃料、空気、水分、漏れ、および温度が挙動を変化させる |
| 吸熱性 | 浸炭、中性硬化、または炭素回復のために一般的に調整される | 発生炉および炭素ポテンシャルの安定性が必要である |
| 発熱性 | 比較的乾燥した低酸素環境を提供する可能性がある | 製造経路だけでは冶金的結果は保証されない |
| 窒素系 | 酸化性種の濃度を低下させる | 残留酸素および水分はなお反応する可能性がある |
| 真空 | 気相の大部分を除去する | 漏れ率、水分、清浄度、および圧力履歴は依然として重要である |
生成保護雰囲気は、一般に吸熱型と発熱型に分類される。吸熱型ガスは、触媒上で炭化水素燃料と空気を反応させて生成し、浸炭、中性焼入れ、または炭素回復のために調整されることが多い。発熱型ガスは、異なる空燃比条件で生成され、比較的乾燥した低酸素環境が必要な場合に使用されることがある。これらの名称は生成方法を示すものであり、冶金的結果を保証するものではない。二つの炉に「吸熱型ガス」を供給したとしても、発生器、露点、炭素ポテンシャル制御、循環パターン、または漏れの状態が異なれば、表面反応は異なる可能性がある。
鋼の場合、処理によって表面炭素を維持または変化させる必要があるとき、決定的な問題となるのは炭素ポテンシャルである。ASMの2017年の炉内雰囲気に関する資料では、水蒸気、二酸化炭素、および酸素分圧に関係する諸関係を、炭素ポテンシャルの評価または制御方法として示している。測定値および制御計算は、炉温と実際のガス化学組成に結び付けなければならない。低い炭素ポテンシャルの雰囲気は、高炭素工具鋼を脱炭させる可能性がある一方、過度に高い炭素ポテンシャルは、低炭素表面を浸炭させたり、望ましくない高炭素層を形成したりする可能性がある。ガスを「保護性」と呼ぶだけでは、いずれの結果も防ぐことはできない。
窒素系環境には、工業用窒素、または窒素に水素、一酸化炭素、メタン、その他の添加成分を含む混合ガスが供給される。窒素は酸化性化学種の濃度を低下させるが、あらゆる鋼の工程で自動的に不活性となるわけではない。残留酸素や水分によって、なお酸化スケールが形成される可能性がある。高温では、窒素が合金元素や表面反応と相互作用することがあり、少量の水素は還元挙動を変化させ、安全制御にも影響を及ぼし得る。また、窒素に富むガスは、炉内分析計が安定した酸素値を示している場合でも、浸炭雰囲気または中性雰囲気を希釈し、炭素ポテンシャルを変化させる可能性がある。
真空炉では、空気を一定の保護混合ガスに置き換えるのではなく、気相の大部分を除去する。そのため加熱中の酸化は大幅に低減されるが、結果は到達圧力、漏れ率、排気コンダクタンス、炉内の清浄度、油や結合剤からの放出ガス、ならびに装入物の露出表面積に左右される。耐火材料や汚染された加工物から放出された水蒸気がチャンバー内に再侵入し、高温の鋼と反応することもある。また、真空によって、表面からすでに失われた炭素が回復するわけではない。EN ISO 4957で1.2379と指定されるX153CrMoV12などの鋼種では、真空焼入れによりオーステナイト化中の表面を保護できる可能性があるが、炭素の制御は、依然として材料の前処理状態と工程全体の順序に依存する。
二酸化炭素またはアンモニアを含む反応性添加成分
一部の雰囲気には、単なる保護性ガスではなく、化学的に活性なガスが含まれる。二酸化炭素はその代表例である。熱処理温度では、CO₂は一酸化炭素、炭素、および酸素含有化学種の間の平衡に関与する。その影響は、温度、濃度、ガス滞留時間、鋼表面の状態、ならびに共存するCO、H₂、H₂O、および炭化水素の濃度に左右される。過剰なCO₂は炭素ポテンシャルを低下させ、脱炭を促進する可能性がある。一方、別の条件下では、目標とする表面炭素濃度を設定するために制御された反応系の一部として機能する。したがって、ガス分析計によるCO₂の測定値だけでは、炭素ポテンシャルの測定値とはならない。
アンモニアは、異なる一連の反応をもたらす。解離アンモニアは窒素と水素を供給し、温度、解離度、流量、および鋼の化学組成を制御すれば、アンモニア含有雰囲気は窒化または軟窒化を実施する環境となり得る。表面における窒素活量が、窒化物が形成されるかどうか、および窒素がどの深さまで拡散するかを決定する。クロム、モリブデン、アルミニウム、およびバナジウムを含む鋼は、それぞれの合金窒化物の安定性、ならびに硬さと靭性への影響が異なるため、異なる挙動を示す。アンモニアは、その分解生成物を通じて酸化および還元反応にも影響を及ぼす可能性がある。Steel Heat Treatment Handbook(CRC Press、2014年)は、二酸化炭素、アンモニア、およびその他の反応性ガスを、酸化抵抗と表面炭素制御の双方に影響を与える雰囲気成分として扱っている。
反応性添加成分は意図的に導入される場合もあれば、燃焼生成物、漏れ、洗浄残留物、または炉内装入物の分解によって意図せず侵入する場合もある。炉内装入量はそのバランスを変化させる。大量の油分を含む加工物は反応性化学種を消費し、さらに炭素含有ガスを生成する可能性がある一方、空炉では、同じ制御装置設定であっても、鋼が化学的に異なる雰囲気にさらされる可能性がある。そのためISO 17663:2023は、空気中または制御雰囲気中での熱処理を、主としてフェライト系鋼および工場または現場で実施される作業に関する品質要求事項として位置付けており、単なるガス選択の問題とはしていない。
炉外での表面保護は、別個の制御対象である。ISO 17834:2003は、1000 °C(1273 K)までの腐食および高温酸化から保護するための溶射金属皮膜を扱っている。一方、ISO 12944-4:2017は、炭素鋼および低合金鋼構造物の表面処理等級を分類しており、未塗装、溶射、亜鉛めっき、電気めっき、シェラダイズ処理、および塗装された表面を含んでいる。これらのシステムは、オーステナイト化、焼なまし、浸炭、窒化、または焼戻し中の雰囲気制御の代替にはならない。雰囲気は工程条件として規定し、検証しなければならない。ガスの種類、温度、流量、水分、漏れ、装入量、および炭素ポテンシャルは、すべて冶金的結果に関わる要素である。
炉内雰囲気反応の化学
炉内雰囲気は、高温の鋼を取り囲む受動的な覆いではない。それは、気体–金属反応、気体–気体反応、物質移動、表面拡散が同時に生じる反応系である。その結果は、温度、圧力、ガス組成、流量、炉の漏れ、装入量、ならびに鋼のその時点での表面状態に依存する。したがって、水分や二酸化炭素がわずかに変化するだけでも、炉温が適正に保たれている場合でさえ、スケールの生成や最表層金属の炭素含有量が変化する可能性がある。
ASM Internationalによる2017年の炉内雰囲気制御に関する整理では、この主題を二つの主要な制御群、すなわち炉内雰囲気制御と供給雰囲気制御に分けている。前者は炉内に存在するものに関する制御であり、後者は炉内に流入するガスと、その供給の一貫性に関する制御である。両者が重要である。ドアシールから空気が侵入したり、圧力が不均衡な領域が生じたり、レトルトに亀裂が入ったりすれば、仕様どおりのガスであっても有害な雰囲気を生じさせる可能性がある。
水蒸気、水素、一酸化炭素、二酸化炭素
水蒸気は、鉄を酸化すると同時に表面炭素を変化させる可能性があるため、特に重要である。水蒸気による鉄の酸化を簡略化して表すと、次のようになる。
簡略化した反応表示: \[ \mathrm{Fe + H_2O(g) \rightleftharpoons FeO + H_2(g)} \]
この式は、炉内で生じる現象を完全に記述するものではない。実際の酸化では、温度と酸素ポテンシャルに応じて、ウスタイト(FeO)、マグネタイト(Fe₃O₄)、ヘマタイト(Fe₂O₃)が生成することがある。合金元素はさらに別の酸化物を形成する可能性があり、スケールは複数の層として発達することがある。この式が示しているのは、重要な競合関係である。すなわち、水蒸気と水素の比率が高くなるほど酸化が促進される一方、他のガスが制御されている場合、水素に富み乾燥した条件では酸化傾向が低下する。
したがって、水素は単なる不活性希釈ガスではない。水素–水蒸気比は、次の反応が
簡略化した反応表示: \[ \mathrm{H_2(g) + \tfrac{1}{2}O_2(g) \rightleftharpoons H_2O(g)} \]
水素、水蒸気、酸素の化学ポテンシャルを結び付けるため、酸素ポテンシャルの指標として一般的に用いられる。水素は一部の酸化物を還元することもあるが、清浄な表面を保証するわけではない。鋼の温度において重要なのは、対象となる鋼種、温度、表面反応に対して、ガス混合物全体の酸素ポテンシャルが十分に低いかどうかである。ステンレス鋼や合金鋼は、クロム、ケイ素、マンガンなどの元素が安定性の異なる酸化物を形成するため、普通炭素鋼とは異なる挙動を示すことがある。
水蒸気は脱炭にも影響を及ぼす。オーステナイトに溶解した炭素は、水蒸気と間接的に反応して一酸化炭素と水素を生成することがある。
簡略化した反応表示: \[ \mathrm{C_{(dissolved)} + H_2O(g) \rightleftharpoons CO(g) + H_2(g)} \]
炭素原子は鋼の表面から供給されるため、鋼の内部が元の組成に近い状態を維持していても、この反応によって表面炭素が低下する可能性がある。米国国立標準局(U.S. National Bureau of Standards)が1966年に発行したハンドブックは、熱処理における表面上の主要なリスクとして酸化と炭素損失を挙げ、燃焼生成物中の水蒸気が有害であることを具体的に説明している。目に見える結果はスケールである場合があるが、より見えにくい結果として、焼入れ後の硬さ応答が変化した脱炭層が形成される。
一酸化炭素と二酸化炭素は、炭素移行に直接関与する。その主要な平衡反応は次のとおりである。
簡略化した反応表示: \[ \mathrm{2CO(g) \rightleftharpoons CO_2(g) + C_{(surface)}} \]
ガスが炭素析出を促す条件では、炭素がオーステナイトに侵入する可能性がある。鋼の炭素活量が周囲の雰囲気によって維持できる値を上回る場合には、炭素が表面から離れ、一酸化炭素または二酸化炭素を形成する。この反応は簡略化されたものである。通常の浸炭条件では、析出または吸収された炭素は遊離黒鉛膜として存在するのではなく、鋼に溶解した炭素との間で化学ポテンシャルが交換されるためである。
もう一つの有用な表現は、二酸化炭素による炭素の酸化である。
簡略化した反応表示: \[ \mathrm{C_{(steel)} + CO_2(g) \rightleftharpoons 2CO(g)} \]
したがって、適切な条件下では、二酸化炭素濃度が高いほど脱炭が促進される可能性がある。一酸化炭素は一部の鉄酸化物を還元することもあるが、二酸化炭素および鋼表面との平衡関係が炭素移行に有利であれば、同じガスが鋼を浸炭することもある。反応の方向を決めるのは、「保護ガス」という名称ではなく、ガス比と温度である。
アンモニアは、窒素と水素に解離する可能性があるため、別の反応経路を加える。CRC Pressが2014年に刊行した『Steel Heat Treatment Handbook』は、酸化抵抗および表面炭素制御との関連で、二酸化炭素、アンモニア、その他の反応性ガスについて論じている。このような雰囲気は、固定されたレシピではなく化学系として扱わなければならない。解離、水分、漏入空気、炉の耐火材との反応によって、被処理品に到達する前に実効的な雰囲気が変化する可能性があるためである。
酸素ポテンシャルと炭素活量
酸素分圧 は、雰囲気が表面を酸化する熱力学的傾向を表す。所定の温度では、一般に酸素分圧が低いほど酸化鉄よりも金属鉄が安定になり、高いほど酸化物の生成が促進される。酸素ポテンシャルは、より広い化学的概念であり、酸素分圧はそれを表す測定値または計算値の一つである。
炭素ポテンシャルはこれとは異なる。これは、所定の条件下で、雰囲気が鋼表面へ炭素を移行させる、または鋼表面から炭素を除去する傾向を表す。通常、炭素を受け入れる相としてオーステナイトを想定する。雰囲気の酸素ポテンシャルが低くても、必要な炭素ポテンシャルを維持できないことがある。逆に、ガス混合物が適切な炭素ポテンシャルを供給しながら、不要な酸化物を形成するのに十分な酸化性を持つ場合もある。これらの測定値はガス平衡を介して関係しているが、互いに置き換えられるものではない。
一酸化炭素と二酸化炭素の場合、炭素移行の傾向は、 比と温度に強く依存する。水素を含む雰囲気では、 比が酸素ポテンシャルを示す指標となり、脱炭条件を示唆することもある。酸素プローブは酸素活量に関連する電気化学的応答を測定する一方、露点計は水分を間接的に評価する。いずれの計器も、装入された炉内で生じるすべての表面反応を単独で確定できるものではない。
鋼種は重要である。EN ISO 683-1に基づいて規定されるC45のような炭素鋼は、EN ISO 683-2に基づく42CrMo4のような合金鋼とは異なる応答を示す。これは、合金元素が酸化物の安定性、炭素活量、拡散、相変態に影響を及ぼすためである。したがって、制御値は温度、鋼の組成、処理サイクル、要求される表面状態と関連付けなければならない。これらの変数を伴わない公称ガス組成は、有効な工程記述ではない。
鋼表面における反応速度論
表面反応速度を制御する段階
- 移動 ガスが炉の境界層を通って移動する。
- 表面到達 分子がスケールまたは裸の金属に到達する。
- 吸着と反応 化学種が表面に付着して反応する。
- 生成物の除去 反応生成物が界面から離れる。
- 固体拡散 炭素および合金元素が鋼の内部へ、または鋼から外部へ移動する。
熱力学的平衡は反応が優先的に進む方向を予測するが、表面がどれほど速く変化するかは示さない。その不足部分を補うのが反応速度論である。ガス分子は炉内の境界層を通過してスケールまたは裸の金属表面に到達し、吸着して反応し、生成物が表面から離脱できなければならない。その後、炭素と合金元素が鋼の内部へ、または鋼から外部へ拡散する。これらの段階のいずれか一つが、全体の反応速度を律速する可能性がある。
加熱の初期には、露出したばかりの表面には確立したスケールがないため、急速に反応することがある。酸化物が厚くなると、スケール中の拡散が律速段階になる可能性がある。スケールの多孔性、亀裂、剥離は表面を再び露出させ、不規則な酸化を生じさせることがある。炉内の循環は境界層に影響し、被処理品の間隔は、水蒸気、二酸化炭素、反応生成物がどれだけ速く除去されるかに影響する。
脱炭も、瞬間的に均一な損失としてではなく、濃度分布として進行する。炭素は、平衡炭素活量がより低い表面に向かって鋼の内部から拡散する。影響を受ける層の深さは、温度、時間、鋼の組成、初期組織、ならびに雰囲気の実効炭素ポテンシャルに依存する。焼入れによってこの分布が保持されると、短時間の表面反応であっても、後に硬さ勾配として確認できる。
Cambridge University Pressが2012年に示した雰囲気制御に関する議論では、加工のための再加熱と最終熱処理を区別している。制御されていない酸化性条件は、鍛造工程中であれば、スケールと脱炭が規定された表面に直接影響する最終焼入れサイクルの場合とは異なる形で許容されることがある。ISO 17663:2023も同様に、主としてフェライト鋼を対象とし、工場または現地で実施される大気中または制御雰囲気中の熱処理を品質体系の中に位置付けている。したがって、雰囲気の化学的性質は工程の妥当性の一部である。酸素ポテンシャル、水分量、または炭素ポテンシャルによって、必要な変態が生じる前に表面が変化してしまったサイクルは、温度と保持時間が正しくても救済できない。
雰囲気制御:炉、供給系、測定
雰囲気制御は、単一のガス流量設定ではない。それは、炉の囲いと、その囲いの内部へ流入する雰囲気を協調して制御し、意図した化学的条件が鋼材に到達しているかどうかを測定によって判断することである。ASM InternationalのFurnace Atmosphere Controls in Heat Treating(2017年)は、これらを二つの主要な制御群、すなわち炉内雰囲気制御と供給雰囲気制御として示している。この区別が重要なのは、正しく混合されたガスであっても、漏れ、バーナー、レトルト、循環経路、または材料が高密度に装填された作業領域を通過した後には、表面に誤った結果を生じさせる可能性があるためである。
ASMが示す二つの制御群
炉内雰囲気制御は、雰囲気を収容し、分配する設備に関係する。扉のシール、前室、レトルト、バーナーシステム、排気ダンパー、ファン、炉床、内部バッフルはすべて、装入物の周囲にあるガスの状態に影響を及ぼす。炉内圧力もこの制御群に含まれる。わずかな正圧は扉の隙間からの内向きの空気漏入を抑制できるが、過剰な圧力はプロセスガスをシールから押し出し、安全性を損なう、または化学的に不安定な排気状態を生じさせる可能性がある。負圧では、特に扉の開閉時やシールが損傷している場合に、空気が炉内へ引き込まれることがある。
温度分布とガス循環も、炉側の制御課題に属する。炉の平均温度が十分であっても、よどんだ領域には、より低温で、水蒸気が多く、または反応性成分が枯渇した部分が残ることがある。ファン速度、流れの方向、装入物の間隔、バスケット、治具、鋼材の露出表面積は、局所的な境界層を変化させる。レトルトは、さらに別の物質移動抵抗を加える。レトルト外部で測定された雰囲気は、特にパージ、加熱、または組成の急速な変化の際には、内部のガスを代表していない可能性がある。
供給雰囲気の制御群は、上流側から始まる。これには、供給源ガス、吸熱式または発熱式ガス発生装置、窒素・メタノール方式、富化ガス、分解アンモニア、プロパン、空気、蒸気、ならびにこれらを計量、混合、乾燥、加熱、供給する設備が含まれる。流量制御器は、需要が変化しても意図した比率を維持しなければならない。圧力を保持しても組成を保持しない調整器は、雰囲気制御を実現しているとはいえない。配管の閉塞または部分的な流量制限は、誤ったレシピと同じ症状を生じさせることがある。すなわち、炉の制御装置は目標炭素ポテンシャルを指令しているにもかかわらず、材料には異なるガス混合物が供給される。
ガス反応は、混合後も継続する。一酸化炭素と二酸化炭素は鋼材表面の反応に関与し、浸炭条件下ではメタンなどの炭化水素が炭素を供給することがある。水蒸気は鉄を酸化し、炭素を含む反応の平衡を変化させる可能性がある。米国国立標準局のハンドブックHeat Treatment and Properties of Iron and Steel(1966年)は、スケールを生成する酸化と、脱炭を生じさせる表面炭素損失を、主要な表面上のリスクとして示している。また、燃焼生成物中の水蒸気が有害であることも説明している。ASMの2017年の炉内雰囲気に関する解説では、ガス反応、主要なガスおよび蒸気、ならびに雰囲気に起因する脱炭が、鋼の熱処理制御の中心に位置付けられている。
炉の制御群と供給制御群は、継続的に相互作用する。扉の漏れによって酸素が流入することがあるが、その結果として得られる測定値は、炉内圧力と循環によって変わる。装入物の表面積が変化すると、反応性化学種が消費または生成され、供給流量計が変化していなくても雰囲気が変化することがある。バーナーの調整は、投入熱量を変化させると同時に、水蒸気と二酸化炭素を変化させる可能性がある。この二つの制御群を同一のものとして扱うと、こうした原因が見えなくなる。

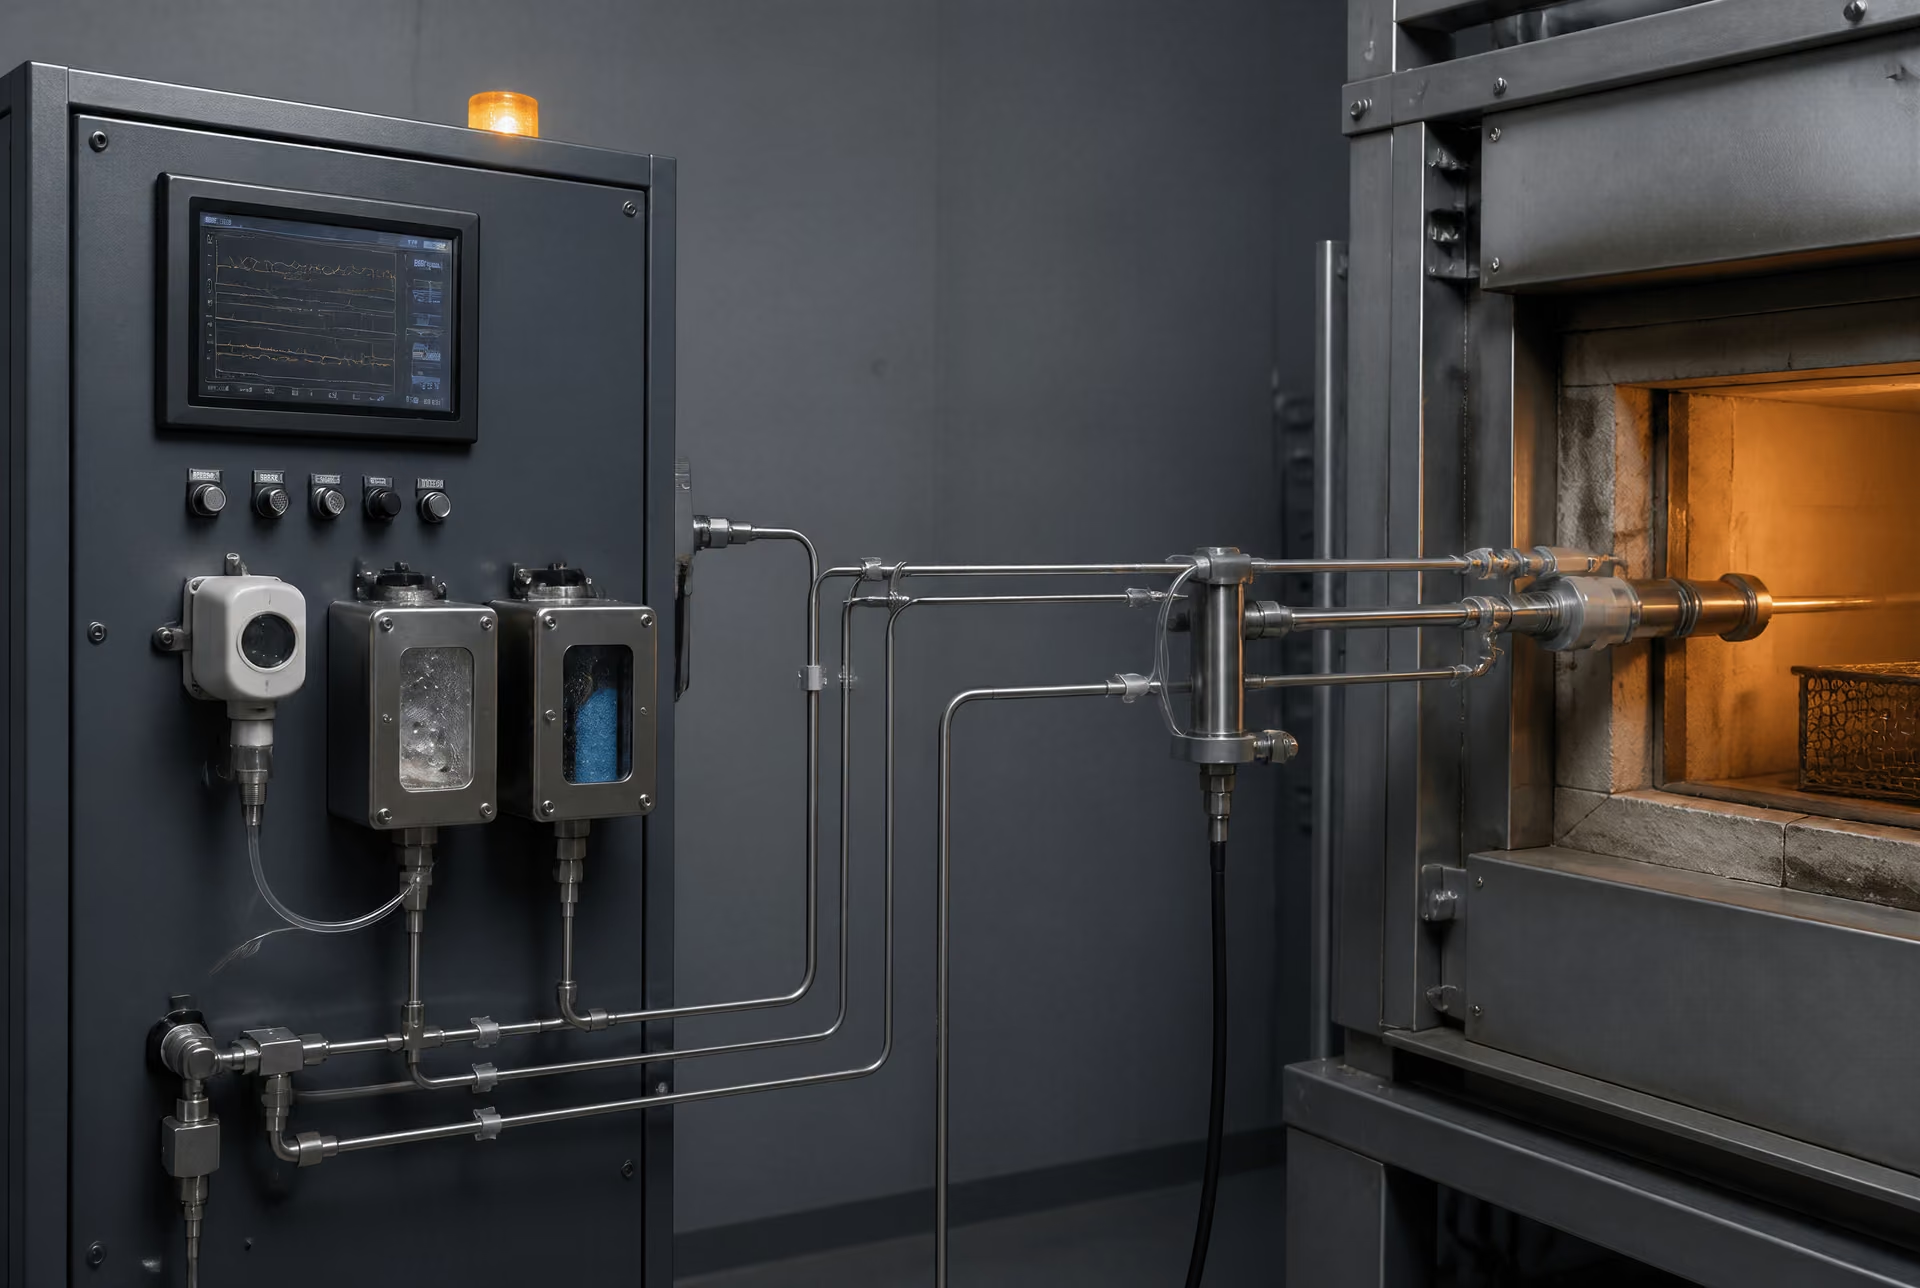
センサー、サンプリング、制御ループ
| 測定 | 示す内容 | 限界 |
|---|---|---|
| 酸素プローブ | 酸素活量に関連する電気化学的応答 | プローブの状態、基準空気、温度、および平衡の仮定に依存する |
| 露点計 | 水分に関する情報 | サンプリング配管内の凝縮により、実際より乾燥した結果が生じる可能性がある |
| 赤外線分析計 | 二酸化炭素または一酸化炭素の濃度 | 選択された化学種を測定するものであり、すべての表面反応を測定するわけではない |
| 作業帯検査 | 実際の鋼の応答 | 通常、連続的ではなく処理後に実施される |
制御ループ センサーが変数を測定し、制御装置がそれを目標値と比較し、操作量を調整するプロセス制御の構成。
制御ループは通常、プロセス変数、センサー、制御器、操作変数で構成される。炭素ポテンシャル制御では、プロセス変数は酸素分圧から推定され、酸素プローブによって測定され、または一酸化炭素、二酸化炭素、水蒸気に関係する式から算出されることがある。露点測定は、水蒸気に関する情報を提供する。赤外線分析計は二酸化炭素または一酸化炭素を測定でき、酸素分析計は酸化性汚染の直接的な指標を提供する。これらの機器は、「雰囲気」を一つの普遍的な量として測定しているわけではない。それぞれが、特定の化学種、温度、圧力、校正状態に応答している。
高温の作業領域に設置された酸素プローブは、迅速な電気化学的信号を提供できるが、その解釈は、プローブ温度、基準空気、センサーの状態、想定されるガス反応平衡に依存する。冷却されたサンプルキャビネット内に設置された露点センサーは、炉温のガスではなく、輸送され調整されたサンプルを測定する。サンプリング配管内で凝縮が起こると、サンプルから水が除去され、実際より乾燥した結果が得られる。反応性ガスは、分析計に到達する前に、配管壁、フィルター、または凝縮液と反応する可能性もある。したがって、配管材料、長さ、直径、ヒートトレース、ろ過、サンプル流量も、測定システムの一部となる。
校正は、機器とプロセスに適合していなければならない。ゼロおよびスパンの確認、基準ガス、プローブの検証、ドリフト記録によって、変化が実際のものか、機器に起因するものかを判断できる。酸素プローブのミリボルト信号から算出された炭素ポテンシャル表示は、プローブに被膜が形成された場合、基準空気経路が閉塞した場合、または計算に使用した炉温が誤っている場合でも、安定したままになる可能性がある。その結果、制御器は誤った測定値に対して、正しい補正を行うことがある。
応答時間も同様に重要である。混合ステーションでガス組成が最初に変化し、次に供給配管が変化する。その後、新しいガスが古いガスの容積を置換することで炉内雰囲気が変化し、さらに温度、形状、反応速度によって決まる遅れを経て、鋼材表面が応答する。入口付近の短いサンプリング配管では数秒でステップ状の変化が示される一方、材料付近のプローブは数分間ほとんど変化しないことがある。制御器がプロセスの応答可能な速度を上回って作動すると、オーバーシュートやハンチングが生じる可能性がある。反対に、作動が遅すぎると、警報しきい値を超えた後も、実際の脱炭方向への逸脱が継続することがある。
したがって、フィードバックは定義された制御容積に基づかなければならない。レシピの設定値は指令であって、表面が保護されていることの証明ではない。指令された炭素ポテンシャル、酸素濃度、または露点は、独立した測定値および、可能な場合には鋼材の結果と照合すべきである。表面炭素量、スケール、マイクロ硬さ、金属組織学的証拠によって、遠隔分析計が見逃した雰囲気上の問題が明らかになることがある。これは、指定された浸炭層深さ、硬さ、または表面炭素量に対する脱炭の許容幅が小さい鋼種において、特に重要である。
測定位置によって解釈が変わる理由
同じガスでも、位置が異なれば異なる測定値を示すことがある。供給入口付近では、サンプルは装入物に接触する前の混合ガスを表している可能性がある。密集したバスケットの上方では、よどんだポケット内のガスを表している可能性がある。排気口付近では、漏れによって希釈されていることもあれば、反応生成物によって濃縮されていることもある。レトルト内部では、ガス交換が制限されるため、開放された炉内とは異なる場合がある。高温帯に取り付けられたプローブは、プローブ周囲の雰囲気を示すことはできるが、鋼材表面は治具の背後、または密に装入された材料の内部に位置している可能性がある。
サンプリング位置は、その測定値が予測的なものか診断的なものかも決定する。上流側の分析計は、供給システムが何を供給しているかを特定する。作業領域のプローブは、輸送と炉内反応を経た後に何が残っているかを示す。排気サンプルは、漏れ、燃焼、装入物の反応を統合した結果を示すことができるが、変化がどこで生じたかを特定できない場合がある。これらの位置のいずれかが自動的に正しいわけではない。それぞれが異なる問いに答えるものである。
鋼材の装入物も、この解釈の一部である。清浄な部品、油分の付着した部品、湿った部品、スケールのある部品、または著しく酸化した部品は、加熱中に蒸気を放出し、反応性ガスを消費する。大きな表面積は、小さな試験片よりも局所的な炭素収支を大きく変化させる可能性がある。治具や耐火材料も、雰囲気と反応することがある。このため、無負荷状態での校正だけでは、量産サイクルを完全に検証することはできない。
ISO 17663:2023は、主としてフェライト系鋼および工場または現地で実施される作業を対象に、空気中または制御雰囲気中での熱処理に関する品質要求事項を規定している。その意義は、冶金的な側面だけでなく手順上の側面にもある。すなわち、制御された状態を定義し、監視し、処理対象物と関連付けなければならない。Cambridge University Pressによる2012年の雰囲気制御に関する論考でも、加工のための再加熱と最終熱処理を区別し、制御されていない酸化性雰囲気はスケールを生じさせ、鋼では脱炭を引き起こすと警告している。したがって、妥当な結果とは、ガスパネルの横に表示された数値ではない。それは、供給組成、炉の状態、測定された作業領域の雰囲気、曝露履歴、そして炉から出てくる鋼材表面の間に存在する関係が実証されたものである。
鋼種および熱処理作業別の雰囲気選定
雰囲気の選定は、鋼の種類と実施する作業の両方に従わなければならない。焼なまし中に低炭素鋼を保護するガスでも、オーステナイト化中の高炭素軸受リングの表面を変化させる可能性がある。また、必要とされる結果も変わり得る。鍛造のための再加熱では、後で除去されるスケールを許容できる場合がある一方、完成した浸炭部品、焼入れ部品、または研削部品では、測定可能な酸化や脱炭を許容できないことがある。
米国標準局のハンドブック Heat Treatment and Properties of Iron and Steel は、表面に生じる主な二つの危険を直接的に示している。酸化はスケールを形成し、表面からの炭素損失は脱炭を形成する。また、燃焼生成物中の水蒸気が有害であることも記載している。ASM International が2017年にまとめた炉内雰囲気の管理に関する内容では、炉の制御と供給雰囲気の制御を分けて扱っている。いずれも重要である。ガスの仕様が正しくても、流量、露点、酸素ポテンシャル、炭素ポテンシャル、漏れ、バーナー調整、または炉内装入が不適切であれば、欠陥のある結果が生じる可能性がある。
炭素鋼および低合金鋼
普通炭素鋼および低合金鋼は、鋼種記号だけで雰囲気が決まるかのように論じられることが多い。しかし、実際にはそうではない。AISI/SAE 1018、AISI/SAE 1045、AISI/SAE 4140、および AISI/SAE 4340 は、いずれも「中性」と説明される炉で加熱できるが、許容される表面状態は、作業内容、断面寸法、および後工程での加工代によって異なる。
AISI/SAE 1018 のような低炭素鋼では、表面から少量の炭素が失われても、炭素濃度がもともと低いため、バルクの引張特性にはほとんど影響しない場合がある。しかし、薄い表面硬化層、機械加工されたエッジ、または後工程で浸炭、誘導焼入れ、もしくは窒化に均一に反応させる必要がある表面では、問題となり得る。AISI/SAE 1045 では、軸や歯車の表面に生じた脱炭によって、マルテンサイト形成に利用できる炭素量が減少する可能性がある。その結果、スケール除去作業上は問題ないように見えても、その直下に軟化した表層が残ることがある。
AISI/SAE 4140 や AISI/SAE 4340 のような低合金焼入れ鋼では、別の懸念が生じる。クロム、モリブデン、マンガン、およびケイ素は酸化反応と焼入性に影響を及ぼすが、合金元素の添加によって表面が炭素損失の影響を受けなくなるわけではない。表面の炭素が減少すると、芯部が指定硬さに達していても、焼入れ後の表面は弱いままになる可能性がある。酸化皮膜は、寸法検査、磁粉探傷、塗膜密着性、または後工程の機械加工を妨げることもある。
これらの鋼種では、必要な炭素収支に応じて雰囲気を選定する。中性雰囲気または制御雰囲気では、表面の炭素活量を鋼材が本来有する値に近く維持しなければならない。意図的な炭素増加が指定されている場合に限り、浸炭性の条件が適切となる。炭素ポテンシャルは、ガスの名称だけで定まるものではない。ASM Handbook Volume 4B では、水蒸気、二酸化炭素、および酸素分圧に関係する制御式と、直接測定法または間接測定法について説明している。実際には、炉の制御システムとそのセンサーが、指定された雰囲気が実際に被処理品の位置に存在しているかどうかを決定する。
薄い断面は急速に加熱され、表面積対体積比が大きい。そのため、装入物全体が所定温度に達する前に、炭素を含む表層のうち、より大きな割合を失う可能性がある。溶接構造物では、さらに敏感になる場合がある。溶接金属、熱影響部、および母材は、それぞれ異なる化学組成と前組織を有し得る一方、残留応力や酸化皮膜も継手に沿って変化する。ISO 17663:2023 は、溶接および関連工程に伴う、大気中または制御雰囲気中での熱処理に関する品質要求事項を規定しており、主としてフェライト系鋼および工場または現場で実施される作業に適用される。したがって、溶接熱処理は、非公式な炉内暴露ではなく、文書化された工程として扱うことを支持する規格である。
工具鋼、軸受鋼および高炭素鋼
高炭素鋼では、表面の炭素濃度が硬さ、耐摩耗性、残留オーステナイト、および寸法安定性に直接影響するため、より厳密な管理が必要となる。例として、AISI/SAE 52100 軸受鋼、AISI D2 工具鋼、AISI O1、および AISI W1 が挙げられる。オーステナイト化後の表面状態は、単なる外観上の問題ではない。
AISI/SAE 52100 に脱炭層が生じると、軸受軌道面の直下に軟化領域が形成される可能性がある。軽い洗浄によってスケールを除去しても、その脱炭層まで必ず除去できるとは限らない。AISI D2 のような工具鋼では、表面の炭素損失によって、意図したマルテンサイトおよび炭化物を含む組織の形成に利用できる炭素量が減少する可能性がある。過度の酸化は、研削代を変化させ、仕上げ工程での欠陥を促進することもある。AISI O1 および AISI W1 も同様に、性能が表面に保持された炭素量に強く依存するため、硬化中に影響を受けやすい。
高炭素部品は、雰囲気を単に「炭素リッチ」にすれば保護できるわけではない。過大な炭素ポテンシャルは、制御された結果ではなく、すす、炭化物の析出、または表面化学組成の変化を生じさせる可能性がある。必要な雰囲気は、鋼種、オーステナイト化温度、保持時間、および炉の応答特性に適合させなければならない。真空、低圧処理、塩浴、中性制御ガス、または意図的に炭素を調整した雰囲気のいずれも、技術的には適用可能な場合があるが、選択は指定された表面状態と設備能力によって決まる。
軸受リングや精密工具では、寸法上の問題も顕在化する。酸化によって表面金属が消耗し、隅部、穴、および接触治具にスケールが生じる可能性がある。熱勾配や不均一なガス循環によって、ある領域が他の領域よりも強く酸化または脱炭することもある。したがって、断面厚さ、入れ子状の配置、装入密度、あらかじめ球状化焼なましまたは焼なましを施した状態、ならびに炉内張りの状態も、雰囲気の決定要因となる。鋼種記号は、あくまで出発点にすぎない。
同じ考え方は、ばね鋼や高炭素線材にも当てはまる。細い線材は処理温度に急速に到達するため、表面炭素が変化する前に雰囲気の逸脱を作業者が検出できる時間がほとんどない場合がある。焼入れ部品は特に敏感である。最終特性が、加熱、焼入れ、焼戻しという狭い工程順序によってすでに決まっているためである。オーステナイト化中に形成された表面欠陥は、焼戻しによって確実に修正することはできない。
オーステナイト化、焼なまし、焼ならし、焼戻しおよび応力除去
| 操作 | 雰囲気上の懸念 | 表面への影響 |
|---|---|---|
| オーステナイト化 | 急速な酸化および炭素移行 | 硬さおよび表面炭素を変化させる可能性がある |
| 焼なまし | 長時間の曝露により反応の機会が増加する | スケールまたは炭素損失に対して機械加工代が必要となる場合がある |
| 焼ならし | 後で素材加工を行うため、空気中で実施されることが多い | 表面変化が、直接使用される部品にとって許容できない可能性がある |
| 焼戻し | 低温であっても酸化はなくならない | 低酸化条件により仕上げ面および寸法が保護される |
| 応力除去 | 空気への曝露により、仕上げられた表面にスケールが生じる可能性がある | 完成部品には制御された遮蔽が必要となる場合がある |
オーステナイト化は、通常、最も雰囲気の影響を受けやすい作業である。鋼をオーステナイト域まで加熱するため、酸化と炭素移動が急速に進行する可能性がある。高炭素鋼および工具鋼では表面炭素を保持する制御が必要である一方、低炭素鋼では、後工程で表面を硬化または浸炭する場合、炭素を保護する必要が生じることがある。装入物は均一に加熱しなければならず、炉の設定温度を、被処理品の温度または表面状態の証拠とみなしてはならない。
焼なましでは、一般に焼入れよりも炉内での暴露時間が長くなるため、スケールや脱炭が生じる機会が増える。完全焼なまし、亜臨界焼なまし、球状化焼なましでは、温度と時間も異なるため、「焼なまし用雰囲気」を一つ定めるだけでは不十分である。AISI/SAE 1045 または AISI/SAE 4140 では、機械加工によって除去される箇所に限って表面炭素損失を許容できる場合があるが、AISI/SAE 52100 または AISI D2 では、同じ加工代が許容できない可能性がある。徐冷を行っても、変質した表面が修復されるわけではない。
焼ならしは、スケール除去を予定している鍛造品や構造部品に対して、大気中で一般的に実施される。これは生産上の判断であって、大気が中性であることの証拠ではない。Cambridge University Press が2012年に示した雰囲気制御に関する説明では、加工のための再加熱と最終熱処理を区別し、制御されていない酸化性雰囲気をスケール生成および鋼の脱炭と関連付けている。したがって、直接使用、検査、または誘導焼入れを予定する焼ならし軸では、鍛造素材を大気中で焼ならしできる場合であっても、制御された保護雰囲気が必要となる可能性がある。
焼戻しはオーステナイト化温度域より低い温度で行われるが、特に長時間の保持や焼戻しの繰返し中には、酸化がなお起こり得る。清浄で酸化の少ない雰囲気は、寸法と表面仕上げを保護するが、オーステナイト化中に用いるものと同じ炭素ポテンシャル戦略を必要とするわけではない。焼戻し色は、特に装入物全体で酸化皮膜の厚さが異なる場合、雰囲気制御を信頼性高く測定する手段とみなしてはならない。
溶接構造物や機械加工部品の応力除去は、大気中で行われることが多い。しかし、大気への暴露によって表面にスケールが生じ、準備済みの継手や完成部品が変化する可能性がある。処理が溶接に関連し、現場作業を含む場合には、ISO 17663:2023 が関係する。清浄な表面が必要な部品では、開放された炉にさらすのではなく、制御雰囲気、真空、局所シールド、または保護エンクロージャーを選択することが適切な場合がある。
最後に、炉内雰囲気と、その後の表面保護は別個の管理項目である。ISO 17834:2003 は、1000 °C(1273 K)までの腐食および高温酸化に対する保護を目的とした溶射金属皮膜を扱い、ISO 12944-4:2017 は、炭素鋼および低合金鋼構造物の表面処理等級を分類している。いずれの規格も、加熱中の管理に代わるものではない。まず雰囲気によって指定された冶金学的表面を形成しなければならず、皮膜および熱処理後の表面処理は別の段階に対処するものである。
空気中での熱処理と管理雰囲気中での熱処理
空気は便利ですが、便利であることは、冶金学的に中性であることを意味しません。高温では、酸素や水蒸気が鋼と反応する可能性があり、周囲のガスは表面における炭素活量を変化させることがあります。その結果、スケール、脱炭、浸炭、またはこれらが組み合わさった状態が生じる可能性があります。その結果が許容できるかどうかは、その後に表面へ何が施されるか、また供用中に部品がどのような機能を果たさなければならないかによって決まります。
米国商務省・国立標準局の Heat Treatment and Properties of Iron and Steel(1966年)は、二つの主要な表面リスクを直接的に示しています。すなわち、酸化によってスケールが生成し、表面からの炭素損失によって脱炭が生じます。また、燃焼生成物中の水蒸気が有害であることも説明しています。したがって、炉内雰囲気は、単に装入物の周囲の空間を満たす手段ではなく、熱処理仕様の一部です。
空気加熱が表面上の不利益を生じさせる場合
炭素鋼または低合金鋼を空気中で加熱すると、温度や局所的なガス条件に応じて組成が変化する鉄酸化物が生成します。スケールは金属を消耗させ、寸法を変化させ、後続の機械加工、溶接、コーティング、または検査を妨げる可能性があります。また、取扱い中に剥離して、不均一な表面を残すこともあります。懸念されるのは酸化物そのものだけではありません。酸化性で炭素の乏しい環境にさらされた表面では、鋼からガス中へ拡散することによって炭素が失われる可能性があります。
この炭素損失によって、脱炭層が形成されます。焼入れされた部品では、影響を受けた領域の硬さや耐摩耗性が内部より低くなる可能性があります。疲労荷重を受ける部品では、素材全体の硬さが図面要求を満たしていても、変化した表面化学組成と、それに伴う微細組織の変化が、意図した性能に影響する可能性があります。深さと程度は、鋼の組成、温度、保持時間、表面状態、ガス組成、および界面に形成される炭素活量によって異なります。
管理雰囲気とは、「空気ではない任意のガス」を意味するものではありません。ASM Internationalの Furnace Atmosphere Controls in Heat Treating(2017年)は、管理を主に二つのグループ、すなわち炉内雰囲気の管理と供給雰囲気の管理に分けています。前者は炉内に存在するものと、その測定方法に関するものであり、後者は、その状態を形成するガス、発生装置、混合装置、精製、および供給に関するものです。どちらも重要です。水分が供給系に侵入したり、炉に漏れが生じたり、測定システムが装入物の加熱領域を正しく代表していなかったりすれば、適切に選定されたガスであっても誤った結果を生じる可能性があります。
炭素鋼では、表面炭素を安定に維持する必要がある処理において、炭素ポテンシャルの管理が中心的な役割を果たします。ASMは、水蒸気、二酸化炭素、および酸素分圧に関係する諸関係を、炭素ポテンシャルの評価または管理の手段として説明しています。これらの成分は、あらゆる炉の設計において同じ指標として扱えるわけではなく、設定値は、測定方法、温度、ガス流量、および炉の応答が定義されている場合にのみ意味を持ちます。同様に、Steel Heat Treatment Handbook(CRC Press、2014年)も、二酸化炭素、アンモニア、その他の反応性ガスについて論じています。これは、雰囲気の化学組成が酸化抵抗性と表面炭素の管理の両方に影響を及ぼす可能性があるためです。
工程仕様には、許容される表面状態を明記しなければなりません。「空気中で加熱する」という記述は、仕様が生成するスケールと表面化学組成を許容しているか、またはそれらを除去・修正する後工程を要求していない限り、不十分です。光沢のある表面、脱炭の最大許容値、寸法精度の維持、または機能上必要な硬化層が要求される場合は、より厳格な雰囲気管理が必要になります。
成形のための再加熱と最終熱処理
よくある分類上の誤りは、すべての高温工程が同じ表面要求を持つかのように扱うことです。Cambridge University Pressの章「Atmosphere Control for the Protection of Metals During Production Processes」(2012年)は、加工のための再加熱と最終熱処理を区別しています。この区別は工程計画に反映されるべきです。
鍛造、圧延、またはその他の成形工程のための再加熱では、スケール除去、変形、トリミング、または機械加工によって影響を受けた材料が除去されるため、ある程度のスケールが許容されることがあります。この加熱工程の主な目的は、素材を塑性変形に適した状態にすることです。したがって、最終寸法または最終特性が確定する前に酸化層を管理して除去できる工程では、空気が許容される場合があります。ただし、これは雰囲気を無視してよいという意味ではありません。過剰なスケールは歩留まりを低下させ、工具を損傷し、欠陥を見えにくくし、表面ラップその他の製造上の問題を引き起こす可能性があります。
最終熱処理は異なります。焼入れ・焼戻し、焼ならし、焼なまし、固溶化処理、または応力除去は、供用中に残る表面の特性を決定する可能性があります。処理後に部品を仕上げる場合、スケールや脱炭を除去するための余肉がほとんど残っていないことがあります。軸受軌道面、歯車歯、ばね、軸ジャーナル、または摩耗面は、後で機械加工される鍛造用ビレットと同じ基準で評価することはできません。
この区別は、溶接関連の作業にも適用されます。ISO 17663:2023は、主にフェライト系鋼を対象として、工場内または現場で実施される溶接および関連工程に伴う、空気中または管理雰囲気中での熱処理に関する品質要求事項を規定しています。その適用範囲は、実務上の重要な点を裏付けています。すなわち、許容される雰囲気と表面状態は、定義された工程、材料、設備、および検査要求事項に結び付けなければなりません。
最終熱処理の仕様には、スケールを許容するか、処理後の清浄化が必要か、また脱炭その他の表面変化をどのように測定するかを明記すべきです。また、C45、42CrMo4、または特定の製品規格に基づいて規定された鋼種など、該当する鋼種記号も定義すべきです。組成が酸化および炭素移行への応答に影響するためです。雰囲気管理によって、曖昧な受入れ基準を修正することはできません。
真空および不活性ガスの代替手段
真空炉は、加熱前に炉内ガスの大部分を除去することによって、反応性ガスの分圧を低下させます。不活性ガスシステムは、選択したガスが鋼種、温度、および処理と適合することを条件として、空気をアルゴンや窒素などのガスに置き換えます。これらの方法は、望ましくない表面反応を制限するという点で、管理雰囲気炉と同じ広範な目的を果たしますが、すべての反応を不可能にするわけではありません。
真空の品質、漏れ、残留水分、炉の清浄度、装入方法、および圧力履歴は、いずれも表面状態に影響します。不活性ガスには酸素や水分が混入することがあり、窒素は一部の合金系または表面状態と反応する可能性があります。ある鋼種および工程に対して不活性なガスであっても、別の鋼種に対して同じ実用的意味で不活性とは限りません。浸炭、窒化、または炭素ポテンシャルの補正が必要な場合には、反応性の添加ガスを意図的に使用することもあります。
したがって、選択は炉の種類を順位付けする問題ではなく、工程上の判断です。管理雰囲気は、スケールを制限しながら表面炭素を維持できる場合があります。真空は、気相汚染とスケール生成を低減できる場合があります。不活性環境は、その純度と化学組成が管理されていれば、適切な障壁として機能する場合があります。ただし、いずれについても、何の条件も付けずにすべての表面反応を排除すると表現すべきではありません。
熱処理後の表面保護は、別の問題です。ISO 17834:2003は、1000 °C(1273 K)までの腐食および高温酸化に対する保護を目的とする溶射金属皮膜を対象としています。一方、ISO 12944-4:2017は、炭素鋼および低合金鋼構造物の表面処理グレードを分類し、無塗装、溶射、溶融亜鉛めっき、電気めっき、シェラーダイズド処理、および塗装された表面を区別しています。これらの規格は、熱処理における雰囲気要求事項に取って代わるものではありません。最終工程文書には、表面を処理後の状態のまま残すのか、清浄化するのか、機械加工するのか、または後続の保護システムを施すのかを明記し、許容される状態を定義しなければなりません。
炉内雰囲気を超えた表面保護
コーティングと炉内雰囲気は、鋼のライフサイクルにおける異なる段階で鋼を保護する。炉内雰囲気は、酸化、浸炭、または脱炭の反応が進行するのに十分な高温状態にある間に作用する。これに対し、コーティングは一般に、保管中、使用中、または腐食性環境や高温環境にさらされる段階で、より後に作用する。これらの機能を混同すると、完成部品が清浄に見える場合であっても、熱処理が無効になる可能性がある。
米国商務省・国立標準局は、Heat Treatment and Properties of Iron and Steel(1966年)において、加熱中に生じる2つの主要な表面リスクを特定している。すなわち、酸化はスケールを生成し、表面からの炭素損失は脱炭を生じさせる。また、燃焼生成物中の水蒸気は有害であると説明されている。Cambridge University Pressも、Atmosphere Control for the Protection of Metals During Production Processes(2012年)において同じプロセス上の区別を示し、加工のための再加熱と最終熱処理を分け、制御されていない酸化性雰囲気をスケール生成および鋼の脱炭の双方に関連付けている。
ASM Internationalによる2017年の炉内雰囲気制御に関する解説では、この問題を「炉内雰囲気の制御」と「供給雰囲気の制御」に分けている。別個の表面コーティングが存在する場合でも、この区別は重要である。コーティングは金属と炉内ガスとの接触を低減できるが、装入物全体にわたって既知の炭素ポテンシャルを確立したり、漏れを補償したり、炉が指定された化学的状態に到達したことを証明したりするものではない。炭素ポテンシャルは、ガス反応ならびに二酸化炭素、水蒸気、酸素分圧に関係する相互関係に依存する。ASMはまた、雰囲気に起因する脱炭を、鋼の熱処理における中心的なテーマとして位置付けている。
溶射金属コーティング
溶射金属コーティングは、金属原料を加熱し、溶融または半溶融状態の粒子を前処理した基材に吹き付けて形成する。堆積層は重なり合った粒子から構成されるため、その気孔率、酸化物含有量、密着性、厚さ、および封孔状態は、溶射プロセスと基材の前処理に左右される。アルミニウム、亜鉛、亜鉛–アルミニウム系、およびその他の溶射金属は、腐食または熱への暴露条件に応じて選択できるが、コーティングは単独の遮蔽層としてではなく、システムとして規定しなければならない。
ISO 17834:2003は、1000 °C(1273 K)までの温度において、腐食および高温酸化から保護することを目的とした溶射金属コーティングを対象としている。この適用範囲は重要であるが、その温度値は普遍的な使用保証を意味しない。実際の限界は、コーティング金属、基材の鋼種、熱サイクル、雰囲気、コーティング厚さ、密着性、ならびに溶射層の上に施される封孔剤または仕上げ層の有無によって決まる。例えば、亜鉛リッチの溶射表面は、両者が金属であるという理由だけで、高温暴露時にアルミニウムコーティングと同じ挙動を示すと考えてはならない。
溶射の時期は決定的に重要である。オーステナイト化の前にコーティングを施すと、そのバインダー、気孔、酸化物、または基材との界面が加熱中に反応する可能性がある。層は軟化、揮発、亀裂発生、鋼との合金化を起こしたり、炉内治具に汚染物質を移行させたりすることがある。付着状態を維持するコーティングであっても、表面での熱伝達を変化させ、スケールや脱炭の検査を複雑にする可能性がある。したがって、完全な熱サイクルとコーティングの適合性が認定されていない限り、通常は熱処理後に使用する保護システムとして扱われる。
溶射コーティングは、炉内雰囲気の制御に取って代わるものでもない。炭素鋼または低合金鋼の焼入れ中に必要な表面炭素状態は、鋼–ガス界面で生成または維持される。ガスとの接触を遮断するコーティングは、炭素の交換を制御するどころか、意図した交換を妨げる可能性がある。層に反応性酸化物が含まれている場合、または気孔を通じて局所的にガスが接触できる場合、部品全体で結果がばらつくことがある。炉は指定された酸化性ポテンシャルと炭素ポテンシャルを維持しなければならず、処理後の表面についても、スケール、脱炭、およびコーティングに関連する欠陥を検査しなければならない。
めっき、電気めっき、シェラダイジング、塗装を施した表面
ISO 12944-4:2017は、炭素鋼および低合金鋼構造物の表面区分と前処理状態を区別している。その区分には、未コーティング、溶射、亜鉛めっき、電気めっき、シェラダイジング、および塗装された表面が含まれる。これらの分類は、異なるコーティング状態と前処理要件を示すものであり、防食処理を熱処理仕様の代替にするものではない。
亜鉛めっきでは、通常、溶融亜鉛への浸漬によって鋼の表面に亜鉛を付着させる。一方、電気めっきでは、電解プロセスによって金属を析出させる。シェラダイジングでは、亜鉛粉末とともに鋼を加熱し、亜鉛を基材中へ拡散させたコーティングを形成する。塗装システムは、有機または無機の塗膜を用い、多くの場合、前処理および下塗りを施した基材の上に形成される。これらの熱的挙動は大きく異なる。亜鉛を含むコーティングは、オーステナイト化中に溶融、蒸発、または反応する可能性がある。電気めっき層は、膨れを生じたり、基材中へ拡散したりすることがある。シェラダイズ層にはすでに鉄–亜鉛の拡散構造が存在するため、その後の加熱によって変化する可能性がある。塗料は分解し、煙、堆積物、または反応性ガスを発生させることがある。
この区別は、表面炭素が仕様の一部となっている鋼種において特に重要である。AISI 1045、EN 10083-2 C45E、およびAISI 4140は、最終工程が焼入れ、焼戻し、窒化、または単なる応力除去のいずれであるかによって、許容される表面変化が異なる場合がある。目視できる亜鉛層や塗膜が存在しても、その下の鋼が必要な炭素濃度勾配を維持していることの証明にはならない。また、外観が清浄であることは、酸化が制御されていたことを証明しない。スケールは薄く、かつ強固に付着している場合がある一方、表面が金属光沢を呈していても、その下に脱炭が進行していることがある。
逆の問題は、熱処理後に生じる。焼入れされたAISI 4140部品には防食コーティングが必要となる場合があるが、そのコーティングは使用環境に応じて選定し、焼入れ、焼戻し、洗浄、および検査の後にのみ施す。炉内サイクルの前にコーティングを施すと熱処理の化学的条件を変化させる可能性があり、後に施しても、脱炭した層を修復したり、失われた寸法精度を回復したりすることはできない。
熱処理前後の表面前処理
熱処理の前には、表面が既知の状態にあるべきである。油、絞り加工用潤滑剤、指紋、塩分、古い塗料、酸化物、およびブラスト残渣は、炉内で分解または反応する可能性がある。塩化物を含む汚染は特に望ましくない。残留物が冷却中の腐食を促進したり、その後のコーティングの密着性を妨げたりする可能性があるためである。洗浄を脱炭制御と混同してはならない。油を除去しても、以前の加熱で形成された炭素欠乏層が修正されるわけではない。
前処理は、予定される工程順序にも依存する。浸炭、浸炭窒化、または窒化を行う部品では、マスキングまたは選択的な表面処理が必要となる場合があるが、マスキング材は炉内温度および雰囲気に対して適格性が確認されていなければならない。ISO 12944-4:2017に基づいて塗装用に準備された表面が、そのままオーステナイト化に適した状態であるとは限らない。必要な粗さ、清浄度、残留応力、および許容される酸化物状態は異なる可能性がある。
熱処理後は、鋼種と要求される仕上げに適した方法で、スケールや残留物を除去する。研掃材によるブラスト、アルカリ洗浄、酸洗い、機械加工、または軽度の研削を使用できるが、それぞれ除去する材料量が異なり、表面形状も変化させる。研削では新生面を露出させられる一方、局所的な発熱を生じることがある。過度に強いブラストは、エッジを丸めたり、粗い表面形状の下にある浅い欠陥を見えにくくしたりする可能性がある。脱炭が疑われる場合には、金属組織学的検査、硬さ分布測定、または規定された表面炭素試験が必要である。その領域をコーティングで覆っても、変化した冶金状態が許容可能になるわけではない。
最終的な表面保護処理は、熱処理後の状態を検査した後に行うべきである。この順序により、スケール、酸化、寸法変化、硬さ、および脱炭を評価するために必要な証拠が維持される。ISO 17663:2023は、主としてフェライト系鋼を対象に、工場または現場で実施する大気中または制御雰囲気中の熱処理について品質要求事項を規定し、工程管理の原則を強化している。加熱中の雰囲気制御によって保護する場合であれ、その後に亜鉛めっき、溶射、電気めっき、シェラダイジング、または塗装によって保護する場合であれ、それぞれの措置は、意図した機能を実際に果たせる工程段階に割り当てなければならない。
溶接および製作に伴う熱処理
ISO 17663:2023の適用範囲
ISO 17663:2023は、提供された調査資料において、溶接および関連工程に伴う熱処理の主要な品質フレームワークである。同規格は、空気中または制御雰囲気中で行う処理に関する品質要求事項を規定し、主としてフェライト系鋼に適用される。また、工場内だけでなく現地で実施される作業も対象とする。したがって、その対象は炉の運転よりも広い。溶接または製作された部品に影響を及ぼす熱処理作業について、どのように仕様を定め、準備し、管理し、測定し、記録し、受け入れるかを扱うものである。
この規格は、すべての溶接部品に対して一つの雰囲気を規定するものではない。炭素マンガン系圧力容器の溶接部、低合金構造用鋼の補修部、フェライト系ステンレス鋼の製作品では、リスクおよび工程要求事項が異なる場合がある。必要な雰囲気は、鋼種、溶接施工要領、熱サイクル、表面状態、許容される酸化の程度、寸法上の制約、ならびにその処理が応力除去、予熱、溶接後熱処理、焼戻し、その他の処理のいずれであるかによって決まる。ISO 17663:2023は、これらの変数を管理するための品質要求事項を示すものであり、普遍的なガス選定表ではない。
この区別は重要である。なぜなら、「空気中での熱処理」は「雰囲気制御を伴わない熱処理」を意味しないからである。空気には酸素と水蒸気が含まれており、いずれも加熱された表面に影響を及ぼし得る。米国国立標準局(U.S. National Bureau of Standards)のハンドブック Heat Treatment and Properties of Iron and Steel は、よく知られた二つの表面上の結果を示している。酸化によってスケールが形成され、表面からの炭素損失によって脱炭が生じる。また、燃焼生成物中の水蒸気も有害なものとして挙げられている。部品が公称炉温を満たしていても、熱サイクル中に表面化学組成が変化すれば、許容できない処理となる可能性がある。
ケンブリッジの章「Atmosphere Control for the Protection of Metals During Production Processes」は、もう一つの有用な区別を示している。すなわち、加工のための再加熱は最終熱処理と同じ作業ではない。ある製造工程では、後の機械加工代を見込んだ制御されていない酸化条件が許容される場合がある一方、完成した溶接部または寸法管理された部品では許容されない場合がある。したがって、処理仕様には、単に目標温度を示すだけでなく、加熱後に許容される表面状態を規定しなければならない。
炉内処理について、ASM Internationalによる2017年の炉内雰囲気制御に関する解説では、主な制御群として炉内雰囲気制御と供給雰囲気制御の二つを挙げている。前者は、加工対象物の周囲に実際に存在する条件に関するものであり、後者は、その条件を作り出すガス、水蒸気、燃焼生成物、漏れ、混合、および供給設備に関するものである。公称ガス名だけでは、制御された雰囲気であることの証明にはならない。ガスの反応は温度下でも継続し、その影響は組成、流量、水分、炉の漏れ、装荷状態、および曝露時間に左右される。
カーボンポテンシャルは、この点を示す一例である。ASM Handbook Volume 4Bでは、水蒸気、二酸化炭素、および酸素分圧に関する測定または関係式を用いた制御について論じている。Steel Heat Treatment Handbook でも、二酸化炭素、アンモニア、その他の反応性ガスを、耐酸化性および表面炭素制御に寄与する要因として扱っている。これらの関係は、処理によって表面炭素を維持または調整する必要がある場合に関係するが、溶接部品のすべての熱処理を浸炭雰囲気または中性雰囲気での処理に置き換えるものではない。雰囲気は、規定された冶金学的結果に適合しなければならない。
工場内および現地での熱処理
工場内での処理では、通常、炉、固定された熱電対位置、確立された装荷手順、ならびに再現性のあるガスまたは燃焼制御を使用できる。これらの利点によってばらつきは低減されるが、実際の部品が要求された熱サイクルに到達したことを実証する必要性がなくなるわけではない。大型の溶接組立品には、厚肉部と薄肉部、取付部品、拘束部、および異なる熱損失が存在する可能性がある。炉内の空気温度だけでは、溶接部、熱影響部、または関係する最も低温の部分の温度を示さない場合がある。
現地での熱処理では、固定設備が少ない状態で同じ品質上の問題に対処しなければならない。局部抵抗加熱器、誘導加熱装置、ガスバーナー、セラミックパッド、その他の加熱システムを、溶接部または補修箇所の周囲に配置することがある。その場合、加熱帯、温度勾配、断熱、囲い、および母材構造によって生じるヒートシンクが、工程の一部となる。局部熱処理は、規定された領域および熱サイクルが確立され、維持される場合に限り、冶金学的に適切なものとなる。
囲いおよび遮蔽には特別な注意が必要である。断熱材は熱損失を低減できるが、隙間から空気が侵入し、局部的な酸化を引き起こす可能性がある。パージまたは遮蔽構成は、酸化性ガスとの接触を低減できるが、その有効性は囲いの形状、密閉性、流量、および監視に左右される。また、油、水分、塗料、スケール、または製作時の残留物が追加の反応を引き起こしたり、損傷を隠したりしないよう、表面は十分に清浄でなければならない。表面処理は雰囲気制御と同じ対象ではない。ISO 12944-4:2017は、炭素鋼および低合金鋼構造物の素地調整程度を定義し、未塗装面、溶射面、亜鉛めっき面、電気めっき面、シェラーダイズ処理面、および塗装面を区別している。一方、ISO 17834:2003は、1000 °C(1273 K)までの腐食および高温酸化に対する保護を目的とした金属溶射皮膜を扱っている。これらの規格は表面保護条件の記述に役立つが、いずれもISO 17663:2023の熱処理要求事項に代わるものではない。
現地で溶接補修を行う場合、施工要領には、加熱器の配置、断熱材の配置、囲いまたは遮蔽方法、許容される表面状態、規定されている場合の加熱速度および冷却速度、ならびに温度センサーの位置を明記すべきである。また、中断、停電、降雨、風、または予期しない温度逸脱への対応方法も定めるべきである。必要な熱的影響が溶接金属、熱影響部、および隣接する母材に及ぶ場合、溶接中心線だけを示した図面では不十分である。
雰囲気、温度均一性、および記録
雰囲気、温度均一性、および記録は、一体となった品質システムを構成する。これらを分離して扱うと、誤った確信が生じる。炉内チャートによって一つの熱電対が設定点に到達したことを示せても、酸化性ガスの漏れ、不十分な循環、または過密な装荷によって、部品の一部が異なる条件に曝されていた可能性がある。反対に、制御されたガス供給があっても、センサー配置が不適切であったり、局部加熱器によって反対側が要求温度を下回ったりすれば、それを補うことはできない。
温度測定は、部品および規定された処理領域を代表するものでなければならない。センサーの種類、取付方法、識別情報、校正状態、位置、および記録間隔は、加熱開始前に定めるべきである。局部作業では、溶接止端部、板厚変化部、取付部品、拘束部、および急速に熱を失うと予想される領域の近傍に、追加のセンサーが必要となる場合がある。加熱器が対称に配置されているからといって、均一性が保証されるわけではない。均一性は、施工要領に関係する測定温度によって実証される。
記録には、部品、溶接部または補修部の識別情報、設備、施工要領の改訂番号、作業者、雰囲気または遮蔽構成、センサー位置、校正情報、加熱サイクル、保持時間、冷却サイクル、中断、および逸脱を関連付けて記載すべきである。雰囲気制御が必要な場合、ガスまたは燃焼システムの点検、パージまたは流量に関する情報、囲いの状態、ならびに処理後に表面を検査したことを示す証拠も記録する必要がある。記録は、単に炉のスイッチが入れられたことを確認するものではなく、何が起きたかを判断できるものでなければならない。
有効な温度記録があっても、酸化または脱炭が存在しなかったことを証明するものではないため、表面検査は依然として必要である。スケール、変色、表面粗さ、および炭素損失は、その後の機械加工、溶接、疲労性能、寸法適合性、または防食に影響を及ぼす可能性がある。検査方法および受入基準は、部品仕様および適用される品質計画に従うべきである。
このように、ISO 17663:2023は、特定のガスを選択するための指示書ではなく、工程管理規格として読むと最も有用である。同規格は、準備、加熱設備、雰囲気または遮蔽、温度測定、均一性、表面状態、要員の力量、および記録を相互に結び付けている。この結び付きによって、工場内および現地での熱処理は、単なる温度の主張ではなく、実証可能な冶金学的作業となる。
不適切な雰囲気制御によって生じる欠陥
雰囲気に起因する欠陥は、単なる外観上の汚れではなく、工程上の欠陥である。酸化によって表面から金属が失われ、炭素の移行によって鋼の組成が変化し、堆積物によって加熱、焼入れ、検査、または後工程のコーティングが妨げられることがある。米国国立標準局のハンドブック 鉄鋼の熱処理と特性(1966年)は、表面に対する主な二つのリスクとして、酸化によるスケールと炭素損失による脱炭を挙げており、燃焼生成物中の水蒸気も有害であると警告している。ケンブリッジ大学出版局も、加工のための再加熱と最終熱処理を同様に区別している。すなわち、鍛造工程には許容できる雰囲気であっても、最終的な表面炭素量と寸法精度を維持する必要がある場合には不適切なことがある。
ASM Internationalの ASMハンドブック第4B巻(2017年)は、炉内雰囲気の制御と、供給雰囲気の制御を分けて扱っている。どちらも重要である。ガスの設定自体が適切な炉であっても、漏れ、循環不良、センサーの故障、入口の閉塞、または装入物とともに持ち込まれた汚染物質によって、欠陥部品が生じることがある。
スケール、孔食、および寸法変化
スケールは酸化によって生じる目に見える生成物である。温度、曝露時間、鋼種の組成、およびガスの化学的性質によって、酸化物は黒色、青色、灰色、赤色、または層状に見えることがある。薄く密着した皮膜は、取扱いまたは焼入れ中に剥離する厚く脆いスケールと同じものではない。後者は新生面を露出させて孔食を残すことがあり、剥離した酸化物が治具内に捕捉されたり、焼入れ液を汚染したりする場合もある。
酸化性雰囲気は明らかな原因であるが、外観上のスケールだけでは故障原因を特定できない。炉の扉、シール、亀裂、または圧力変動を通じて、炉内に空気が侵入することがある。過剰な水分は、特にガス組成のバランスがすでに不適切な場合に、炉内ガスの酸化力を高める可能性がある。1966年の米国国立標準局ハンドブックでは、水蒸気を含む燃焼生成物が有害であると明確に指摘している。雰囲気がサイクルの一部で適正であったとしても、過度に長い均熱によって相当量のスケールが生じることがある。循環不良によって局所的な酸化領域が形成されることもあり、その結果、装入物の一方の側には大量のスケールが付着する一方、遮蔽された表面は比較的光沢を保つことがある。
孔食は、局部的な酸化、スケールの剥離、凝縮性汚染物質、または冷却中に小さな電気化学的セルや化学的セルを形成する堆積物によって生じることがある。塩分、油、作業場の汚れ、および前回の装入物から残った残留物は、局所的な表面反応を変化させる可能性がある。孔食は浅く分散している場合もあれば、堆積物が鋼と反応した箇所で輪郭が明瞭になる場合もある。脱スケール後の表面粗さだけでは、炉内雰囲気だけが原因であるとは証明できない。加工痕、鍛造スケール、ショットブラスト、および機械的清掃によっても、同様の外観が生じることがある。
酸化は寸法も変化させる。表面で消費された金属によって、測定される直径、縁部の厚さ、ねじ部や精密面の寸法が減少する。嵌合面の間にスケールが挟まると、除去されるまで、逆に寸法が増加したように見えることがある。不均一な酸化は真円度や平面度を変化させる一方、熱勾配や変態応力によって、酸化とは無関係に変形が生じる場合もある。したがって、光沢のある表面であっても寸法安定性が保証されるわけではなく、暗色の表面であっても失われた金属量を示すものではない。
脱炭層と硬さの低下
脱炭は、加熱中に鋼表面から炭素が失われる現象である。影響を受ける層は、温度、時間、鋼種、および雰囲気の炭素ポテンシャルに応じて、フェライト層、部分脱炭層、または組成が連続的に変化する層となる。AISI 1045のような亜共析鋼では、表面近傍の炭素損失によって、冷却後のパーライト分率が低下することがある。焼入れされたAISI 4140部品では、中心部が規定されたマルテンサイト硬さに達していても、軟化した表面領域が形成されることがある。
この欠陥は、軟らかい表面層、耐摩耗性の低下、疲労特性の低下、または予想外に浅い硬化層として検出されることが多い。脱炭は重度のスケールを伴わずに生じることがあるため、表面が清浄に見える場合もある。逆に、軽微なスケールと低硬さが同時に現れることもあるが、一方が他方を証明するわけではない。漏れ、過剰な水分、不適切な炭素ポテンシャル設定、富化ガスの不足、循環不良、または過度に長い曝露のいずれによっても、炭素損失が生じる可能性がある。炉温度と滞留時間が適正であっても、装入物の位置における局所的なガス組成が不適切な場合がある。
炭素ポテンシャルは、ガスの化学的性質から独立した単一の調整つまみではない。ASM Internationalは、水蒸気、二酸化炭素、および酸素分圧に関する測定または関係式を用いた制御について説明している。関係する反応の平衡によって、雰囲気が鋼を酸化するのか、炭素を除去するのか、あるいは鋼に炭素を移行させるのかが決まる。 鋼の熱処理ハンドブック(CRC Press、2014年)は、二酸化炭素、アンモニア、およびその他の反応性ガスについて論じている。これらの成分は、酸化抵抗性と表面炭素制御の両方に影響するためである。
したがって、硬さ試験は、測定しやすい一つの面から一度だけ測定するのではなく、表面から中心部に向かうトラバースとして実施すべきである。深さとともに硬さが段階的に増加する場合は、炭素濃度勾配の存在を示すが、硬さだけではガス制御の具体的な異常を特定できない。金属組織検査によって、表面のフェライト、変化したパーライト、炭化物の変化、または影響を受けた材料と受けていない材料との境界が明らかになることがある。表面から中心部までの化学分析などによる炭素濃度勾配の分析は、仕様で脱炭限度が定められている場合、より確実な確認手段となる。
浸炭、すす、および異常な表面化学組成
反対の欠陥は浸炭である。過度に浸炭性のある雰囲気に曝された鋼表面は炭素を吸収し、高炭素層を形成することがある。その結果、意図した以上に硬化したり、残留オーステナイトが形成されたり、焼入れ後に脆い組織またはき裂感受性の高い組織が生じたりする。この影響は、低炭素鋼または中炭素鋼が、意図的な浸炭処理を受けるのではなく、制御された表面組成を維持することを求められる場合に、特に重要である。
すすは目に見える警告であって、完全な診断結果ではない。過剰な炭化水素活性、ガス分解不良、不適切なガスバランス、循環不足、炉内の低温領域、または油や有機残留物による汚染によって生じることがある。黒色の堆積物は炭素である可能性があるが、凝縮した工程生成物、または炭素質物質と混合した酸化物を含む場合もある。堆積物はスケールを覆い隠し、均一な熱伝達を妨げ、温度測定に干渉し、他の部品へ移行する可能性がある。
異常な表面化学組成は、炭素に限られない。アンモニアを含む雰囲気では窒素が導入されることがあり、二酸化炭素と水蒸気は酸化反応および炭素移行反応を変化させる可能性があり、空気の侵入によって酸素と窒素が加わることがある。その結果、外観色は期待どおりであっても、組成が異なる表面が形成されることがある。灰色で粗く、または異常に硬い層は、単一の雰囲気条件ではなく、浸炭、窒化、酸化、または堆積化合物を反映している可能性がある。
診断では、部品から得られた証拠と炉の記録を結び付けなければならない。炉温度、該当する場合は露点または水分指示値、酸素ポテンシャルまたは炭素ポテンシャルの測定値、ガス流量、圧力、警報、扉の開閉、装入位置、および保全作業の履歴を記録する。影響を受けた位置と影響を受けていない位置を比較する。断面を金属組織学的に調査し、硬さトラバースを実施し、表面化学組成に疑いがある場合は炭素濃度またはその他の化学成分の濃度勾配測定を依頼する。ISO 17663:2023は、主としてフェライト鋼を対象とし、工場または現場で実施される空気中または制御雰囲気中の熱処理に関する品質要求事項を定めている。その重点は、雰囲気の記録と検証を品質上の証拠として扱うことを支持している。
表面外観は、スクリーニングには依然として有用である。しかし、それ自体が証明となるわけではない。同じスケール、孔食、粗さのパターン、軟化層、または黒色堆積物が複数の異常によって生じる可能性があるため、外観判断だけで熱処理ロットを合格または不合格とするのは不適切である。
検証、合否判定、および文書化
温度記録だけでは、雰囲気の状態または最終表面の受入れ可否を確立できない。 Strong evidence
熱処理結果が妥当なものとして説明できるのは、材料、熱サイクル、雰囲気、および完成部品から得られた証拠が記録によって結び付けられている場合に限られる。炉のチャートだけでは、鋼材が意図した処理を受けたことを証明できない。記録には、鋼種および適用される材料規格、溶解番号または鋳造番号、装入識別情報、部品図または作業指示書、炉の識別情報、装入配置、サイクル仕様、雰囲気または真空条件、測定された工程変数、警報、逸脱、および検査結果を特定できるようにすべきである。いずれか一つの関連情報が欠けていると、後日の検証で炉が何を行ったかは確認できても、どの製品がその処理を受けたのか、またはその製品が要求事項を満たしたのかを確認できない場合がある。[3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. International Organization for Standardization. ISO Standard, 2023. ISO 17663:2023
ISO 17663:2023は、溶接および関連工程に伴って空気中または制御雰囲気中で実施される熱処理に関する、主要な品質枠組みを提供する。その適用範囲は主としてフェライト鋼を対象とし、工場および現場で実施される作業を含む。同規格は品質要求事項を定めているが、すべての鋼種および工程に共通する硬さ、脱炭、寸法、または金属組織に関する一律の合否限界を定めているわけではない。これらの限界は、適用される製品規格、図面、溶接施工要領書、熱処理要領書、契約書、または技術仕様書に基づかなければならない。
工程認定と日常点検
工程認定は、規定された鋼種、断面寸法、装入パターン、炉、サイクルおよび雰囲気の組合せによって、要求される状態を実現できることを確立するものである。認定記録には、使用した設備、熱電対の配置、制御計器および記録計の識別情報、雰囲気生成装置または真空システム、校正状態、ならびに認定試料に適用した検査方法を記載する必要がある。また、その試料が製品部品をどのように代表しているかも説明しなければならない。薄いクーポン試験片は温度均一性を実証できても、厚肉部品における炭素拡散距離や熱遅れを代表できない場合がある。
認定では、雰囲気を単なる未特定の保護ガスとしてではなく、反応する工程媒体として扱わなければならない。ASM Internationalは2017年に、「炉および供給雰囲気の制御」を2つの主要な制御群として特定した。炉側の制御には、シール、循環、混合、排気、漏れおよび分配が含まれる。供給側の制御には、ガス、蒸気、発生装置、精製設備、流量制御および関連する測定が含まれる。これらはいずれも結果を変化させる可能性がある。炉が正しく設定されていても、供給ガスに過剰な水蒸気が含まれていたり、発生装置の状態が変動したりすれば、スケールや脱炭が生じる可能性がある。
炭素ポテンシャル表示は、それ自体で妥当性が確認されるものではなく、測定記録および校正記録によって裏付けるべきである。 Limited evidence
工程記録には、その鋼材および処理にとって重要な制御変数を特定する必要がある。工程によっては、温度、時間、炉圧、真空度、ガス流量、露点、酸素分圧、二酸化炭素、または計算による炭素ポテンシャルなどが含まれる。ASM Handbook Volume 4Bは、水蒸気、二酸化炭素および酸素分圧に関する測定値または関係式を用いた炭素ポテンシャル制御について説明している。したがって、表示された炭素ポテンシャル値には、裏付けとなる測定情報および校正情報が必要であり、その値自体を自己検証済みとみなしてはならない。
日常点検によって、認定された工程が引き続き管理状態にあることを確認する。点検には、計器の検証、熱電対の確認、漏れ点検、雰囲気センサーの確認、発生装置の点検、ガス流量の確認、ならびに製品リリース前の記録計トレースのレビューなどが含まれる場合がある。実施頻度および合否判定基準は、手順書および適用される品質システムによって定める必要がある。プロジェクトの要求事項に代えて、一般的な数値を適用してはならない。
工程監視と製品検証は、異なる問いに答えるものである。監視では、炉が規定された温度履歴および雰囲気履歴に従ったかを確認する。製品検証では、実際の鋼材が要求された硬さ、組織、表面の化学組成、寸法および状態を得たかを確認する。適合したチャートがあっても、硬さ分布不良、過剰なスケール、または規定限界を超える炭素勾配を補うことはできない。逆に、許容範囲内の硬さ測定結果だけでは、サイクル全体を通じて雰囲気が正しく制御されていたことを証明できない。
警報、工程中断、センサー故障、ガスの変更、装入ミス、停電、予期しない冷却事象、または承認済みサイクルからの逸脱が発生した場合は、記録した処置判定が必要である。処置には、再処理、追加検査、技術審査または廃棄が含まれる場合があるが、記録には、その事象を評価した担当者と、判断を裏付けた証拠を特定する必要がある。無記録の修正はトレーサビリティではない。
表面および表層下の検査
表面検査は、規定された照明条件および清浄条件下での直接観察から始まる。検査担当者は、スケール、変色、ピット、すす、付着物、浸炭または脱炭した領域、き裂、変形、ならびに取扱いによる損傷を記録する必要がある。酸化によってスケールが生成し、表面からの炭素損失によって脱炭が生じる。1966年に刊行された米国国立標準局のハンドブックは、燃焼生成物中の水蒸気が鋼表面の保護に有害であることを明確に示している。同様に、Cambridge University Pressは、2012年の雰囲気制御に関する解説において、制御されていない酸化性雰囲気がスケールを生じさせ、鋼では脱炭を引き起こす可能性があると述べている。
目視検査だけでは、炭素損失の深さや程度を確定できない。表面から芯部に向かって硬さを測定することで、軟化した脱炭層や、異常に硬い浸炭領域を示すことはできる。しかし、硬さは鋼種、微細組織、試験方法、測定間隔および局所形状に依存する。そのため、硬さ分布測定は、規定された断面作製計画と関連付け、想定上の普遍的な分布ではなく、適用される要求事項に照らして解釈しなければならない。
金属組織学的検査は、異なる証拠を提供する。研磨してエッチングした断面は、フェライト、パーライト、ベイナイト、マルテンサイト、炭化物、酸化の侵入、結晶粒成長、焼入れ割れ、ならびに変質した表面材料と未変化の芯部との境界を明らかにできる。また、硬さの変化が炭素損失に対応するものか、それとも変態または焼戻しの影響によるものかを示すこともできる。報告書には、試験片の位置、方向、前処理方法、腐食液、倍率および観察結果を記載する必要がある。代表写真は、その倍率、位置および合否判定基準との関係が記録されている場合に限り有用である。
表面炭素が摩耗、疲労または変態挙動を支配する場合、炭素勾配の評価は特に重要である。仕様に応じて、化学分析、マイクロ硬さ分布測定、金属組織学的検査、または別の承認済み方法を使用できる。報告書には、方法、表面基準位置、深さ方向の測定間隔、必要な場合は測定不確かさ、および結果を記載する必要がある。バルク全体を対象とする単一の炭素分析では、表面の炭素勾配を確定できない。また、芯部の硬さの結果だけでは、表面が意図した炭素ポテンシャルを保持していたことを証明できない。
寸法検査によって製品に関する証拠が完結する。平面度、振れ、同心度、長さ、穴径、および該当する場合は変形など、加熱、焼入れまたは応力除去に敏感な特性を測定する。測定には、使用した計器、校正状態、基準面または基準系、および検査段階を明確にする必要がある。非破壊検査は、き裂や表面近傍の不連続部に対するこれらの検査を補完できる。一方、表層下の検査には、断面作製、超音波探傷、放射線透過検査、または別途指定された方法が必要になる場合がある。各手法には、それぞれ異なる検出能力がある。
コーティング規格を、雰囲気の合否判定と混同してはならない。ISO 17834:2003は、1000 °C(1273 K)までの腐食および高温酸化に対する保護を目的とした溶射金属コーティングに関する規格である。ISO 12944-4:2017は、炭素鋼および低合金鋼構造物の表面処理等級を定め、無塗装、溶射、亜鉛めっき、電気めっき、シェラーダイズ処理および塗装された表面を区別している。いずれの規格も、熱処理鋼における炉内脱炭についての一般的な合否限界値を規定していない。
雰囲気条件のトレーサビリティ
雰囲気のトレーサビリティは、雰囲気経路を特定することから始まる。これには、空気、名称が明確な制御雰囲気、吸熱型または発熱型発生装置ガス、窒素ベース混合ガス、真空、またはその他の規定された条件が含まれる。記録では、その条件を炉、装入物、日時、ガス供給源または発生装置、制御計器、センサー識別情報および記録値に関連付ける必要がある。真空処理では、手順上関係する場合、圧力履歴、漏れ試験の状態、ポンプの状態、および使用したバックフィルガスを記録する必要がある。
時刻付きデータは不可欠である。平均温度と雰囲気測定値1点だけを示す最終チャートでは、サイクルの重要な部分における一時的な漏れ、露点逸脱、炭素ポテンシャルの変動、または真空喪失が隠れてしまう可能性がある。記録には、測定間隔、警報事象、設定値、実測値、センサーの代替使用、校正状態および作業者の対応を保存する必要がある。値が直接測定されたものではなく計算値である場合は、計算方法および入力測定値を利用可能な状態で保存しなければならない。
材料記録と雰囲気記録は、関連付けなしに別々に保管するのではなく、相互参照できるようにする必要がある。装入番号は炉の運転記録に、運転番号は検査報告書に記載し、検査報告書には検査した部品の位置を特定する情報を含める必要がある。デジタル記録には、管理された改訂、アクセス、保存期間および無記録の改変に対する保護が必要である。紙チャートには、判読可能な識別情報と、訂正方法を文書化した記録が必要である。
この連鎖により、監査担当者または技術者は、何が起きたのかを再構成できる。すなわち、どの鋼材がどの炉に入り、どのサイクルおよび雰囲気の下で処理され、計器が何を検出し、どのような逸脱が発生し、最終的な表面、表層下組織、寸法および硬さが適用される要求事項を満たしたかを確認できる。これが、炉の稼働を示す証拠と、熱処理された鋼材が受入れ可能であることを示す証拠との違いである。
鋼表面保護のための実践的な意思決定フレームワーク
表面保護は、ガスの名称ではなく、冶金仕様から始まります。窒素、アルゴン、吸熱型ガス、発熱型ガス、水素含有混合ガス、および真空は、温度、滞留時間、漏れ、露点、炭素ポテンシャル、鋼の組成が変化すると、極めて異なる結果をもたらします。したがって、炉内雰囲気は熱処理工程の一部です。炉内雰囲気によって、表面が出発時の鋼に化学的に近い状態を維持するのか、炭素または窒素を吸収するのか、炭素を失うのか、あるいは後で除去しなければならない酸化物を生成するのかが決まります。
米国国立標準局のハンドブック 鉄および鋼の熱処理と特性(1966年)は、表面に生じる二つの主要な危険を直接指摘しています。酸化はスケールを生成し、炭素損失は脱炭を生じさせます。また、燃焼生成物中の水蒸気も有害であるとしています。実務上の問題は、雰囲気が不活性に聞こえるかどうかではありません。鋼表面において、かつ熱サイクル全体を通じて、その雰囲気が指定された冶金状態を生み出すかどうかが問題です。
必要な最終表面状態を定義する
最初に判断すべきことは、スケールおよび炭素量の変化が許容されるかどうかです。鍛造、圧延、または据込みの前に行う再加熱では、変形または機械加工によって除去される表面層を許容できる場合があります。一方、完成した工具、軸受部品、歯車、ばね、または耐摩耗表面のためのオーステナイト化では事情が異なります。脱炭は、焼入れ後に部品が外観上問題なく見える場合でも、硬さおよび疲労強度を低下させる可能性があります。
表面に対する要求事項は、測定可能な形で記述してください。これには、目視可能なスケールがないこと、脱炭深さの最大値、指定された表面炭素濃度、表面およびその直下の硬さ範囲、または後続の研削代などが含まれます。「光輝」は、十分な技術仕様ではありません。「非酸化性」も同様です。炉内雰囲気は、目視可能なスケールの生成を抑制しながら、表面炭素量を変化させる可能性があるためです。
鋼種記号は、適用規格を含めて正確に記録しなければなりません。1.3505(100Cr6)に対する熱処理は、C45、42CrMo4、AISI 52100、またはオーステナイト系ステンレス鋼種に対する熱処理と同じ前提では指定できません。炭素活量、合金元素、処理前の表面状態、および意図する相変態は、許容される炉内雰囲気に影響します。浸炭用鋼では、炭素ポテンシャルが工程変数となります。普通炭素鋼および低合金鋼では、過度の炭素損失は酸化と同じ程度に有害となる可能性があります。
最終表面状態と、被覆または後処理とは区別してください。ISO 17834:2003は、1000 °C(1273 K)までの腐食および高温酸化から保護するための溶射金属被覆を対象としています。ISO 12944-4:2017は、炭素鋼および低合金鋼構造物の表面処理等級を対象とし、無塗装、溶射、溶融亜鉛めっき、電気めっき、シェラダイズ処理、および塗装された表面を区別しています。これらの規格は、焼入れ、焼なまし、焼ならし、または鍛造前の再加熱中における炉内雰囲気の制御に代わるものではありません。
リスクを炉内雰囲気および炉の能力に適合させる
炉内雰囲気を選択する前に、作業の種類を分類してください。Cambridge University Pressが2012年に刊行した炉内雰囲気制御に関する解説では、加工のための再加熱と最終熱処理を区別しています。この区別によって、スケールおよび炭素量の変化に対する許容度を決めるべきです。外層を除去するための素材再加熱では、完成寸法品の最終熱処理とは異なる炉内雰囲気戦略を許容できる場合があります。
次に、支配的なリスクを特定します。酸化には、酸素を含む成分、燃焼条件、漏れ、および滞留時間の制御が必要です。脱炭には、単に低酸素状態にするのではなく、鋼表面における化学ポテンシャルの制御が必要です。ASM Internationalの ASMハンドブック 第4B巻(2017年)は、「炉内雰囲気および供給雰囲気の制御」を二つの主要な制御群として挙げています。両方が重要です。適切に混合されたガスでも、フランジからの漏れ、湿った発生器、汚染された配管、流路の閉塞、または不適切な位置に置かれた装入物によって炉内環境が変化すれば、処理に失敗する可能性があります。
炭素ポテンシャルは、直接測定によって、または水蒸気、二酸化炭素、および酸素分圧に関係する式によって確立できます。選択した制御方法は、炉に適合していなければなりません。プローブが装入物から離れた位置にある、装入物から遮蔽されている、汚染されている、または異なる流れパターンにさらされている場合、プローブの読み値が自動的に作業領域の状態を示すわけではありません。二酸化炭素、アンモニア、水素、およびその他の反応性ガスを含む炉内雰囲気では、それぞれの反応に注意する必要があります。鋼の熱処理ハンドブック(CRC Press、2014年)は、これらのガスを酸化抵抗および表面炭素制御との関連で扱っています。
炉の能力が仕様の限界を決めます。設備が、温度均一性、炉内雰囲気の流量、圧力、露点、酸素ポテンシャル、炭素ポテンシャル、および排気を制御できるか確認してください。発生器が、始動時および装入量の変化時にも組成を維持できるか確認してください。シール、扉、レトルト、治具、および搬送経路から空気や水分が侵入しないことを確認してください。ガスの数値を表示できても、装入物の位置でその数値を維持できない炉では、処理の妥当性を確認できません。
溶接構造物およびフェライト系鋼については、ISO 17663:2023が、大気中または制御雰囲気中で行う熱処理に関する品質要求事項を規定しており、工場および現場で実施される作業を対象としています。熱処理が溶接または関連工程の一部を構成する場合に有用ですが、適用材料、施工手順、検査、および受入れ要求事項については、依然として対象部品に対して明記する必要があります。
偏差を体系的に調査する
表面欠陥については、まず原因を説明するのではなく、分布を把握してください。スケールまたは脱炭は装入物全体で均一ですか。それとも一つの面、端部、ラック位置、または炉内の特定ゾーンに局在していますか。バッチが変わっても装入位置に対応して発生しますか。長時間保持した後、始動中、扉を開けた後、または焼入れ槽への搬送中にのみ発生しますか。これらの観察によって、化学的な問題と、循環、密閉、温度、または取扱いに関する問題を区別できます。
欠陥の分布を独立した測定結果と比較してください。測定された炉内雰囲気は作業領域を代表していますか。それとも供給配管、戻りダクト、または炉壁の状態だけを示していますか。ガス分析計、酸素プローブ、露点計、および炭素ポテンシャル制御装置は校正され、必要な応答速度で作動していますか。プローブは清浄で、正しい位置に設置されていますか。基準試験片、シム、箔、または金属組織試料によって、計器の指示値は確認されていますか。
また、炉内雰囲気が安定する前に炉が所定温度に達していなかったか、装入物が流れを妨げていなかったか、需要変動時に発生器の組成が変化していなかったか、さらに燃焼生成物、漏れ、洗浄残留物、または湿った装入物によって水分が侵入していなかったかを確認してください。スケールの形態を調べ、必要に応じて金属組織検査、硬さ分布測定、マイクロ硬さ測定、または炭素分析によって変質層を測定します。表面が暗いというだけでは脱炭の証拠になりません。表面が光輝しているというだけでも、炭素が保持されていることの証明にはなりません。
調査の手順
- 特定する 鋼種記号、断面寸法、処理前の状態、および操作を記録する。
- 定義する スケールおよび炭素変化について測定可能な限度を設定する。
- 分類する 加工のための再加熱か、最終熱処理かを判断する。
- 選択する 酸化制御を選択し、必要に応じて炭素ポテンシャル制御を選択する。
- 検証する ガス供給、発生炉、シール、流量、圧力、センサー、校正、および作業帯の代表性を確認する。
- 検査する 目視、寸法、硬さ、金属組織、または表面化学の検査を規定する。
- 文書化する 逸脱、装入位置、サイクル、雰囲気、警報、移送時間、および影響を受けた材料を記録する。
実用的な手順は次のとおりです。
1. 鋼種記号、断面寸法、処理前の状態、および作業内容を特定する。 2. スケールおよび炭素量の変化が許容されるかを定義し、測定可能な限界値を設定する。 3. サイクルが加工のための再加熱なのか、最終熱処理なのかを判断する。 4. 酸化制御、および必要に応じて炭素ポテンシャル制御を含む、炉内雰囲気制御戦略を選択する。 5. ガス供給、発生器の性能、シール、流量、圧力、センサー、校正、および作業領域の代表性を検証する。 6. スケールの目視評価、寸法確認、硬さ、金属組織検査、脱炭深さ測定、または表面化学分析など、検査内容を規定する。 7. 装入位置、サイクル記録、炉内雰囲気記録、警報状態、搬送時間、および影響を受けた材料を含め、すべての偏差を記録する。
この手順では、表面保護を、管理された冶金的結果として扱います。ガスの名称は、入力条件の一つにすぎません。
参考文献
- [1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press chapter, 2012. Cambridge University Press publication
- [2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
- [3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. ISO Standard, 2023. ISO 17663:2023