




O que uma Atmosfera de Tratamento Térmico Realmente Controla

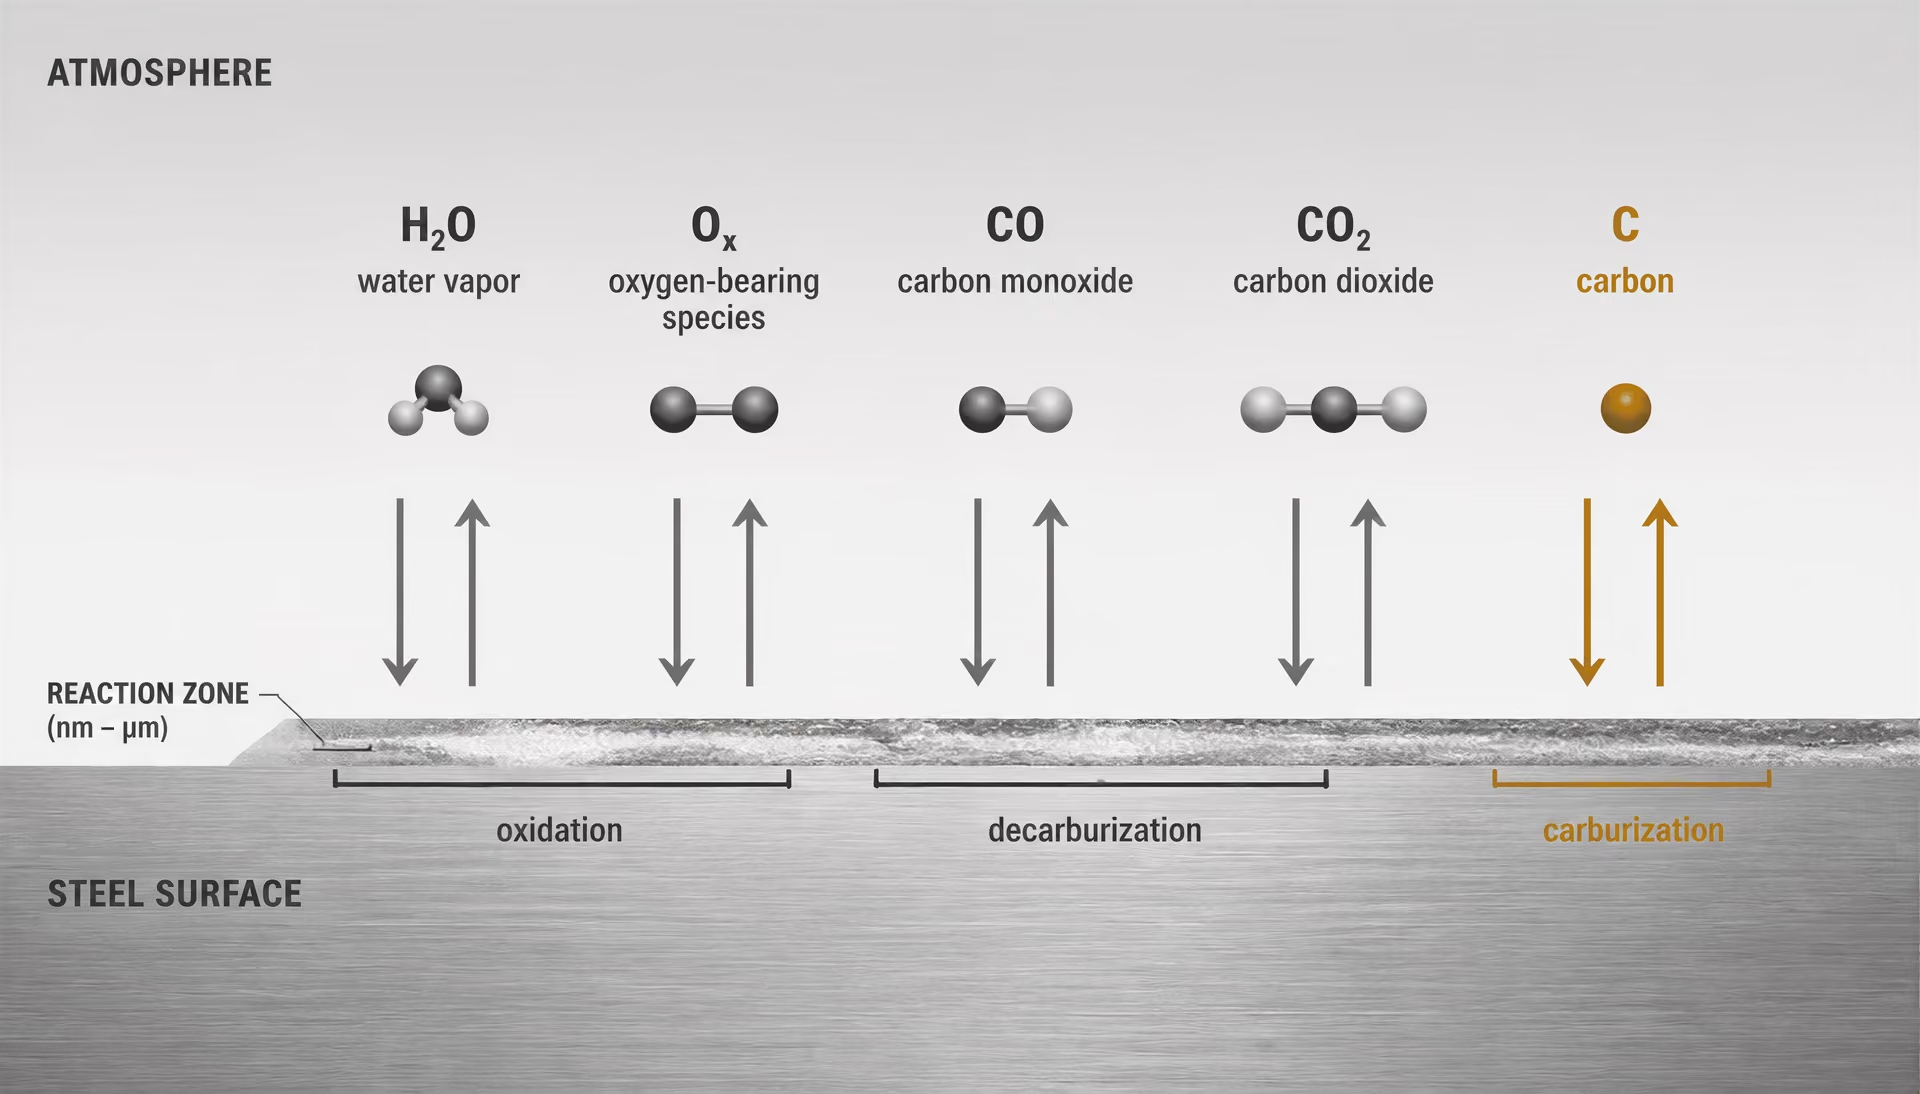
A atmosfera como condição de contorno química
Uma atmosfera de tratamento térmico não é simplesmente o gás que ocupa o forno. Ela é o ambiente reativo na superfície do aço enquanto a carga é aquecida, mantida em temperatura e resfriada. Sua composição estabelece a condição de contorno química em relação à qual ocorrem a oxidação, a redução, a cementação, a descarbonetação e outras reações superficiais. O aço responde a esse ambiente local, e não apenas à leitura de temperatura do controlador do forno.
Constituintes da atmosfera reativa
- Espécies que contêm oxigênio
- Podem formar óxidos de ferro e produzir carepa.
- Vapor de água
- Pode acelerar a oxidação e contribuir para a perda de carbono.
- Monóxido de carbono
- Participa dos equilíbrios de transferência de carbono.
- Dióxido de carbono
- Pode alterar o potencial de carbono e promover a descarbonetação em condições adequadas.
- Hidrogênio
- Influencia o comportamento de redução e o potencial de oxigênio.
- Metano
- Pode contribuir com carbono em condições de cementação.
Em temperaturas elevadas, os gases trocam átomos com a superfície. Espécies que contêm oxigênio podem formar óxidos de ferro e produzir carepa. O vapor de água pode acelerar a oxidação e contribuir para a perda de carbono. Espécies que contêm carbono podem tanto repor carbono na superfície quanto removê-lo, dependendo do equilíbrio entre as reações gasosas e a atividade do carbono no aço. Portanto, dióxido de carbono, monóxido de carbono, hidrogênio, metano, oxigênio e vapor de água são importantes como espécies reagentes, e não apenas como rótulos de um gás “protetor”.
A oxidação produz carepa, enquanto a perda de carbono das camadas superficiais produz descarbonetação. Strong evidence
O manual Heat Treatment and Properties of Iron and Steel (1966), do U.S. Department of Commerce, National Bureau of Standards, identifica diretamente os dois principais riscos superficiais: a oxidação produz carepa, enquanto a perda de carbono das camadas superficiais produz descarbonetação. O manual também descreve o vapor de água presente nos produtos da combustão como prejudicial. Esses efeitos estão relacionados, mas não são idênticos. Uma superfície pode apresentar pouca carepa visível e ainda assim ter um perfil de carbono alterado. Por outro lado, uma peça pode conservar grande parte de seu carbono e, ainda assim, apresentar uma película de óxido que interfere no controle dimensional, na inspeção, na soldagem ou no acabamento posterior.
Potencial de carbono A atividade de carbono imposta por uma atmosfera a uma temperatura especificada, indicando se o carbono tende a entrar na superfície do aço ou a sair dela.
O potencial de carbono é a expressão prática da tendência da atmosfera de adicionar ou remover carbono do aço austenítico a uma determinada temperatura. Se o gás tiver uma atividade efetiva de carbono menor que a da superfície do aço, o carbono se difunde para fora e ocorre descarbonetação. Se o gás tiver uma atividade efetiva de carbono maior, o carbono penetra na superfície e pode ocorrer cementação. Quando as duas atividades estão equilibradas, a atmosfera é aproximadamente neutra em relação à transferência de carbono, embora o resultado ainda dependa do tempo, da temperatura, da composição da liga, do fluxo de gás e da condição da superfície.
O material Furnace Atmospheres for Heat Treating, da ASM International, trata das reações gasosas, dos principais gases e vapores e da descarbonetação do aço relacionada à atmosfera como temas centrais do tratamento térmico. O ASM Handbook Volume 4B também descreve o controle do potencial de carbono por meio de medições ou relações que envolvem vapor de água, dióxido de carbono e pressão parcial de oxigênio. Por isso, um valor de referência do potencial de carbono não substitui a medição da atmosfera. O estado químico relevante pode ser inferido a partir de várias variáveis monitoradas, mas essas variáveis devem descrever o gás que efetivamente chega à carga.
A resposta da superfície pode continuar durante o resfriamento. A austenitização em uma atmosfera adequada não garante uma superfície limpa se a carga passar por uma condição oxidante ou descarbonetante antes de cair abaixo da temperatura na qual essas reações são relevantes. A têmpera também pode expor o aço quente a vapor de água, oxigênio ou gases mal controlados. Portanto, o controle da atmosfera deve abranger todo o ciclo térmico, e não apenas o segmento de permanência em temperatura.
Por que a temperatura global não é suficiente
A temperatura determina as velocidades das reações e as transformações de fase, mas não especifica a química da superfície. Duas cargas de forno podem indicar 850 °C e sair do forno com resultados metalúrgicos diferentes se suas condições gasosas forem distintas. Uma pode ter um potencial de carbono controlado e baixa tendência à oxidação; a outra pode conter espécies que contêm oxigênio ou umidade suficientes para criar carepa e remover carbono. A leitura do termopar não consegue distinguir esses resultados.
A distinção se torna crítica quando o resultado exigido inclui um gradiente definido de carbono superficial. Considere um aço ferrítico hipoeutetoide aquecido para têmpera. Uma camada descarbonetada fina pode se transformar de maneira diferente do núcleo não afetado durante a têmpera, produzindo uma superfície mais macia, mesmo que o núcleo atinja a temperatura de austenitização prevista. O componente pode ser aprovado em uma inspeção visual porque a formação de carepa é limitada, mas ainda assim ser reprovado em um ensaio de dureza ao longo da seção, em um exame metalográfico ou em um requisito de desgaste ou fadiga. Para um aço destinado à cementação, a transferência excessiva de carbono pode ser igualmente inaceitável: a camada cementada pode se tornar mais profunda ou mais rica do que permite a especificação do processo, com consequências para a austenita retida, a formação de carbonetos, a distorção e a estabilidade dimensional.
A uniformidade da temperatura cria outra falsa sensação de segurança. Um forno pode apresentar uma pequena diferença entre as zonas medidas, enquanto a superfície da peça experimenta condições gasosas diferentes devido à disposição da carga, à circulação, a vazamentos na porta, aos produtos dos queimadores ou à atmosfera exaurida. Um termopar protegido pode indicar a temperatura prevista, enquanto uma peça próxima a uma abertura recebe um fluxo oxidante. Nesse caso, o controlador está correto quanto à temperatura e errado quanto ao resultado do processo.[1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press. Cambridge University Press chapter, 2012. Cambridge University Press publication
O capítulo “Atmosphere Control for the Protection of Metals During Production Processes” (2012), da Cambridge University Press, distingue o reaquecimento para conformação do tratamento térmico final. Essa distinção é importante porque a carepa tolerada antes do forjamento pode ser removida durante o processamento posterior, enquanto a carepa ou a descarbonetação após a têmpera final podem alterar diretamente o componente entregue. Uma atmosfera oxidante não controlada pode causar formação de carepa e, no aço, descarbonetação em ambos os casos; o que muda é a consequência aceitável.
As reações superficiais também dependem do tempo. Uma breve exposição durante o carregamento ou a transferência pode ser insignificante para uma geometria e prejudicial para outra. Bordas finas, roscas, cantos vivos e superfícies com elevada relação entre área e volume podem reagir mais rapidamente que uma seção espessa. Os elementos de liga podem alterar o comportamento diante da oxidação, mas não eliminam a necessidade de controlar a condição de contorno. Portanto, “o forno atingiu a temperatura” é um registro de processo incompleto.
A diferença entre proteção e controle do processo
| Proteção | Controle do processo |
|---|---|
| Objetivo principal | Limitar a oxidação visível e a formação de carepa |
| Requisito químico | Controlar as trocas de oxigênio, carbono, nitrogênio ou hidrogênio |
| Verificação | A aparência visual pode ser suficiente para uma triagem |
| Base de aceitação | Resultados de ensaios de química superficial e metalúrgicos |
Proteção significa limitar a oxidação visível, a formação de carepa e danos superficiais relacionados. O controle do processo vai além: exige que a atmosfera produza repetidamente a química superficial especificada. Essa distinção separa uma peça de aparência limpa de uma peça metalurgicamente válida.
Um ambiente rico em nitrogênio ou, de outro modo, com baixa oxidação pode suprimir a formação evidente de carepa e ainda permitir a descarbonetação se seu potencial de carbono estiver incorreto. Portanto, um gás selecionado apenas por impedir a alteração da cor pode ser inadequado para têmpera, recozimento, normalização ou cementação. A pergunta necessária não é “A superfície permaneceu brilhante?”. É: “A superfície trocou oxigênio, carbono, nitrogênio ou hidrogênio com o gás na direção e na quantidade permitidas?”
O tratamento da ASM International de 2017 sobre controles de atmosferas de forno identifica dois grupos principais de controle: controle da atmosfera de fornecimento e controle da atmosfera do forno. O controle da atmosfera de fornecimento diz respeito ao gás ou à mistura gasosa entregue ao forno — sua geração, mistura, pureza, pressão e composição relevante. O controle da atmosfera do forno diz respeito à condição existente dentro da câmara de aquecimento e na superfície da peça depois que vazamentos, combustão, dissociação, reação com dispositivos de fixação e reação com a carga alteraram o gás fornecido. Um fornecimento preparado corretamente pode produzir uma atmosfera de forno incorreta. O inverso também é verdadeiro: a leitura na câmara pode parecer aceitável enquanto o sistema de fornecimento está instável e a carga seguinte é exposta a uma condição diferente.
A medição e a verificação devem corresponder ao resultado pretendido. Leituras relacionadas ao potencial de oxigênio ou ao ponto de orvalho podem revelar a tendência oxidante, enquanto relações que envolvem vapor de água, dióxido de carbono e pressão parcial de oxigênio podem apoiar o controle do potencial de carbono. O local de medição é importante, assim como o tempo de resposta. Um sensor próximo à entrada de gás pode não representar a atmosfera ao redor de peças densamente empilhadas.
É também por isso que o controle da atmosfera não deve ser confundido com uma especificação de revestimento ou de pós-tratamento. A ISO 17834:2003 trata de revestimentos metálicos aplicados por aspersão térmica para proteção contra corrosão e oxidação em alta temperatura até 1000 °C (1273 K). A ISO 12944-4:2017 aborda os graus de preparação de superfície para estruturas de aço-carbono e de baixa liga, incluindo superfícies sem revestimento, metalizadas por aspersão térmica, galvanizadas, eletrodepositadas, sherardizadas e pintadas. Essas normas tratam de superfícies protetoras ou de sua preparação; elas não substituem o controle do potencial de carbono durante a austenitização.
Para tratamentos térmicos relacionados à soldagem e a processos correlatos, a ISO 17663:2023 especifica requisitos de qualidade para o tratamento térmico ao ar ou em atmosferas controladas, principalmente para aços ferríticos e para trabalhos realizados em oficinas ou no local. Seu escopo reforça o ponto central: a atmosfera faz parte da operação submetida ao controle de qualidade. Um registro apenas da temperatura do forno não pode estabelecer que a oxidação foi limitada, que a descarbonetação permaneceu dentro da especificação ou que o perfil de carbono superficial pretendido sobreviveu ao ciclo.
Oxidação, Carepa e a Superfície do Aço

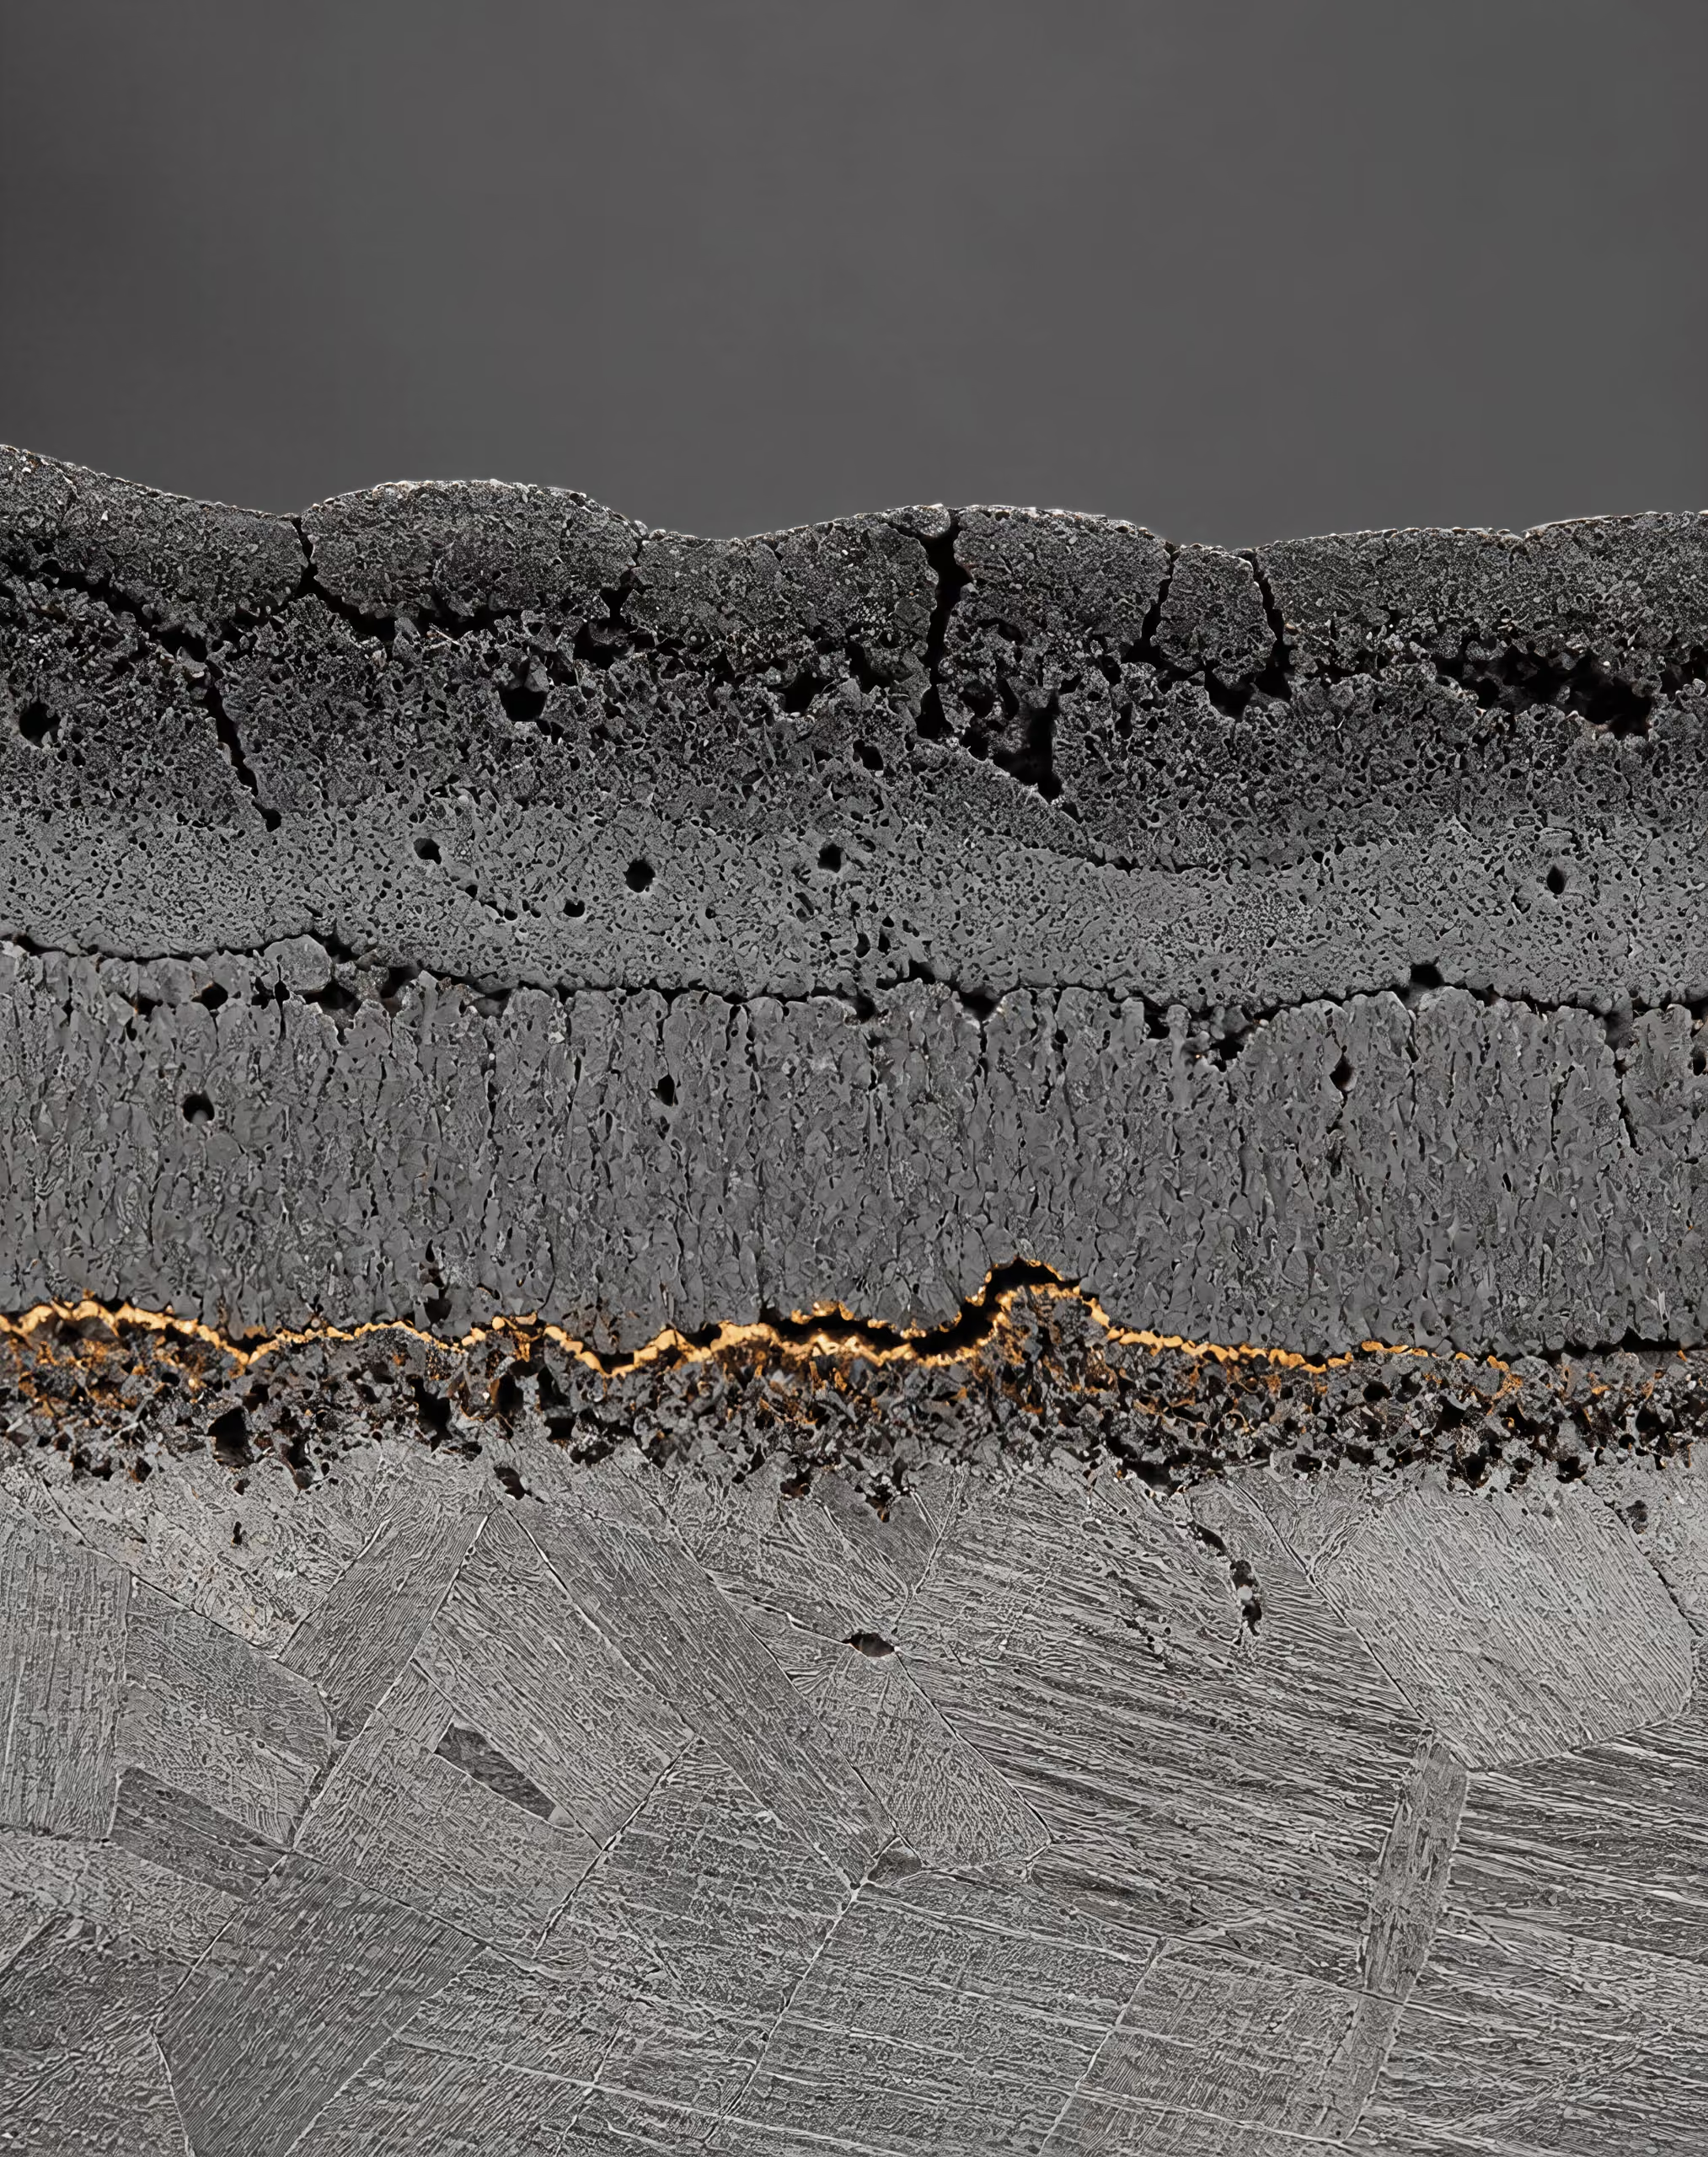
Como a carepa se forma durante o aquecimento
A carepa é o óxido formado quando uma superfície de aço aquecida reage com materiais que contêm oxigênio no ambiente do forno. A reação não exige apenas oxigênio gasoso livre. Vapor de água, dióxido de carbono e oxigênio que entram com os produtos da combustão ou com o ar infiltrado podem participar, e a velocidade da reação é determinada pela temperatura, pelo tempo de exposição, pela composição dos gases, pela composição do aço e pelas condições da superfície antes do aquecimento.
Em temperatura elevada, o ferro na superfície transfere elétrons para espécies que contêm oxigênio. O resultado pode incluir óxidos de ferro, como wüstita (FeO), magnetita (Fe₃O₄) e hematita (Fe₂O₃). Essas fases não ocorrem necessariamente nas mesmas proporções, e uma película escura visível não pode ter sua composição determinada apenas pela cor. O óxido mais externo pode diferir da camada adjacente ao metal, enquanto os elementos de liga podem modificar a estrutura da carepa ou produzir óxidos separados. Uma película fina e aderente e uma carepa espessa, trincada e frouxamente aderida são ambas “óxido”, mas não têm a mesma importância metalúrgica.
O U.S. Department of Commerce, National Bureau of Standards, em Heat Treatment and Properties of Iron and Steel (1966), identifica a oxidação como a origem da carepa e a perda de carbono da superfície como descarbonetação. A publicação também descreve o vapor de água nos produtos da combustão como prejudicial. Essa distinção é importante porque oxidação e descarbonetação podem ocorrer simultaneamente sem constituírem a mesma reação. A oxidação consome ou transforma o metal superficial; a descarbonetação reduz a concentração de carbono no aço imediatamente abaixo da superfície. Assim, uma condição do forno pode produzir uma camada visível de carepa, uma zona empobrecida em carbono ou ambas.
Consequências da desagregação da carepa
- Exposição da superfície A descamação pode expor aço novo e permitir outro ciclo de oxidação.
- Contaminação do forno O material desprendido pode obstruir as soleiras do forno.
- Danos às ferramentas A carepa pode marcar os cilindros e contaminar as matrizes.
- Variação dimensional A carepa residual pode afetar etapas posteriores de forjamento, laminação ou usinagem.
A formação de carepa também muda à medida que o ciclo de aquecimento prossegue. A oxidação inicial pode criar uma película relativamente contínua. O crescimento contínuo pode tornar a carepa mais espessa e menos aderente, especialmente quando a expansão térmica, o manuseio no forno ou as tensões de transformação a perturbam. Aquecimentos e resfriamentos repetidos podem causar trincamento e descamação. A carepa pode então se desprender da peça e expor aço novo, permitindo outro ciclo de oxidação. O material desprendido não é um resíduo inofensivo: pode marcar rolos, obstruir soleiras de forno, contaminar matrizes e criar variações dimensionais quando o material for posteriormente forjado, laminado ou usinado.
O capítulo “Atmosphere Control for the Protection of Metals During Production Processes” (2012), da Cambridge University Press, diferencia o reaquecimento para conformação do tratamento térmico final. Essa separação é essencial. Durante o reaquecimento para forjamento ou laminação, parte da carepa pode ser removida por descarepação, deformação, decapagem, jateamento ou usinagem posterior. O processo pode tolerar uma alteração superficial que seria inaceitável em um componente acabado, desde que a carepa e qualquer metal afetado sejam removidos sem comprometer a seção necessária.
O tratamento térmico final é menos tolerante. Austenitização, têmpera, revenimento, recozimento e alívio de tensões podem ser especificados para produzir determinada condição superficial, além de uma microestrutura no volume. A carepa pode alterar as dimensões, interferir no contato durante a têmpera, ocultar marcas de retificação ou trincas e afetar as sobremedidas de usinagem subsequentes. Ela também pode modificar o resultado de métodos de inspeção visual, por partículas magnéticas ou de outros tipos. Uma peça que atinge a dureza exigida no núcleo ainda pode não atender a um requisito superficial porque sua condição de óxido e carbono não foi controlada.
Espécies oxidantes e infiltração no forno
Uma atmosfera é protetora somente em relação às reações que suprime. O controle da atmosfera do forno envolve, portanto, tanto o gás fornecido ao forno quanto a capacidade do forno de impedir a entrada de gases indesejados. O ASM Handbook, Volume 4B (2017), da ASM International, identifica o “controle da atmosfera do forno e da atmosfera de alimentação” como os dois grupos principais de controle. A qualidade do gás não pode compensar uma porta aberta, uma vedação danificada, uma mufla avariada, um queimador mal ajustado ou uma condição de pressão que aspire ar para a zona quente.
A infiltração de ar introduz oxigênio molecular, nitrogênio e umidade. O oxigênio favorece a oxidação direta, enquanto o vapor de água pode reagir com o ferro e também participar de reações que alteram o potencial de carbono na superfície do aço. O dióxido de carbono é outro constituinte reativo. Em atmosferas que contêm monóxido de carbono e dióxido de carbono, o equilíbrio entre esses gases afeta a tendência de a superfície ganhar carbono, perder carbono ou aproximar-se do equilíbrio com o aço. A condição relevante não é simplesmente saber se um gás é chamado de “protetor”; é o potencial químico na superfície da peça.
O material da ASM de 2017 sobre atmosferas de forno trata das reações gasosas, dos principais gases e vapores e da descarbonetação do aço relacionada à atmosfera como partes centrais da tecnologia de tratamento térmico. O Steel Heat Treatment Handbook (CRC Press, 2014) também aborda o dióxido de carbono, a amônia e outros gases reativos em relação à resistência à oxidação e ao controle do carbono superficial. A amônia, por exemplo, pode fornecer nitrogênio em processos adequados, mas seus produtos de decomposição e o equilíbrio resultante entre hidrogênio e nitrogênio não fazem dela um gás anticarepa universal. Cada atmosfera deve ser compatibilizada com o grau do aço, a temperatura, o projeto do forno, o padrão de carregamento e a condição necessária do carbono superficial.
O vapor de água merece atenção especial porque pode estar presente mesmo quando o forno parece vedado. O aquecimento por combustão produz água como produto normal da reação, e o material de carga úmido, os vazamentos nos sistemas de resfriamento, o gás de alimentação úmido ou uma secagem inadequada podem acrescentar mais vapor. O ponto de orvalho, a pressão parcial de oxigênio, o dióxido de carbono e medições relacionadas podem, portanto, fornecer informações de processo mais úteis do que apenas o nome do gás. O Volume 4B da ASM descreve o controle do potencial de carbono por meio de medições ou relações que envolvem vapor de água, dióxido de carbono e pressão parcial de oxigênio. Essas variáveis ajudam a determinar se a superfície irá oxidar, descarbonetar, cementar ou permanecer próxima da composição química pretendida para o aço.
A atmosfera necessária também depende da finalidade da operação. Um forno de reaquecimento para trabalho a quente pode aceitar oxidação controlada seguida de remoção mecânica da carepa, enquanto um forno de têmpera final para um componente cementado ou de alto carbono geralmente exige um controle muito mais rigoroso tanto da carepa quanto da atividade do carbono. Tratar as duas operações como equivalentes pode levar à aceitação de uma condição superficial que invalide a inspeção posterior ou o requisito de serviço.
A ISO 17663:2023 especifica requisitos de qualidade para tratamento térmico em ar ou em atmosferas controladas, principalmente para aços ferríticos, e abrange trabalhos realizados em oficinas e no local em conexão com soldagem e processos correlatos. Ela não transforma o controle atmosférico em uma receita única de gases. A norma reforça a visão de processo: a atmosfera, o equipamento, o monitoramento, os registros e o resultado especificado devem ser coerentes entre si.
Remoção da carepa e suas consequências metalúrgicas
| Método de remoção | Possível consequência |
|---|---|
| Descarepação mecânica | Pode deixar óxido em cavidades ou produzir sulcos |
| Jateamento com granalha ou abrasivo | Pode alterar a rugosidade e arredondar as arestas |
| Decapagem | Pode aumentar a rugosidade ou criar preocupações relacionadas ao hidrogênio |
| Retificação | Remove o metal afetado adjacente, altera as dimensões e pode gerar aquecimento local |
Remover a carepa não é o mesmo que restaurar a superfície original do aço. A descarepação mecânica pode expor metal íntegro, mas também pode deixar óxido em cavidades, produzir sulcos ou criar marcas direcionais. O jateamento com granalha e o jateamento abrasivo alteram a rugosidade e podem arredondar arestas. A decapagem dissolve óxidos por ataque químico, mas uma decapagem excessiva ou mal controlada pode aumentar a rugosidade ou introduzir preocupações relacionadas ao hidrogênio em aços de alta resistência suscetíveis. A retificação remove a carepa e o metal afetado próximo, mas altera as dimensões e pode gerar aquecimento local.
O erro mais grave é remover o óxido visível e presumir que o efeito metalúrgico desapareceu. Se a oxidação foi acompanhada de descarbonetação, a camada empobrecida em carbono pode estender-se para além da carepa. A descarepação não restaurará seu teor de carbono. Dependendo do aço e do tratamento, talvez seja necessário usinar a camada afetada, reprocessá-la ou aceitá-la somente após ensaios demonstrarem que ela permanece dentro da especificação. A dureza superficial, a profundidade da camada, o desempenho à fadiga e a sensibilidade a trincas podem depender de aquilo que permanece sob a superfície limpa.
A remoção da carepa também pode afetar os resultados da inspeção. Uma camada espessa de óxido pode mascarar descontinuidades, enquanto uma limpeza agressiva pode abrir defeitos estreitos e torná-los mais fáceis de detectar. A rugosidade superficial pode aumentar as indicações em ensaios por partículas magnéticas ou por líquidos penetrantes, e resíduos abrasivos ou contaminação química podem interferir no revestimento ou na galvanoplastia. O método de inspeção, os critérios de aceitação e o procedimento de limpeza devem, portanto, ser considerados em conjunto, e não tratados como etapas independentes da oficina.
Nem toda superfície escura precisa ser removida pelo mesmo motivo. Uma película fina e aderente de óxido, uma carepa de alta temperatura estratificada, uma cor de revenimento e resíduos de uma atmosfera de tratamento podem diferir em composição, espessura, aderência e efeito sobre o desempenho. Sua aparência, por si só, é evidência insuficiente. Quando a condição superficial é crítica, podem ser necessários exame da superfície, medições de dureza, verificações metalográficas ou verificações químicas e dimensionais.
Normas específicas tratam da proteção posterior, e não da atmosfera do forno propriamente dita. A ISO 17834:2003 abrange revestimentos metálicos aplicados por aspersão térmica para proteção contra corrosão e oxidação em alta temperatura, em temperaturas de até 1000 °C (1273 K). A ISO 12944-4:2017 define graus de preparação para estruturas de aço-carbono e aço de baixa liga e distingue superfícies sem revestimento, aplicadas por aspersão térmica, galvanizadas, eletrodepositadas, sherardizadas e pintadas. Essas classificações não justificam um controle inadequado do forno. Um revestimento pode proteger uma superfície preparada, mas não pode corrigir de forma confiável uma camada descarbonetada não medida, uma perda dimensional ou óxido retido em um defeito. A proteção superficial começa pelo controle da reação entre o aço e a atmosfera durante o aquecimento.
Descarbonetação e controle do carbono superficial
Descarbonetação é a perda de carbono da superfície do aço durante o aquecimento. Ela não é o mesmo que oxidação. A oxidação reage com o ferro e os elementos de liga para formar carepa, enquanto a descarbonetação altera a composição química do aço abaixo da carepa ou, às vezes, simultaneamente à sua formação. Portanto, um forno pode produzir uma superfície de aparência brilhante com perda de carbono inaceitável, ou uma superfície com carepa cujo teor de carbono subjacente permanece próximo da especificação.
O manual do U.S. National Bureau of Standards, Heat Treatment and Properties of Iron and Steel (1966), identifica diretamente ambos os riscos: atmosferas protetoras são utilizadas para evitar a oxidação superficial, ou formação de carepa, e a perda de carbono das camadas superficiais, ou descarbonetação. O manual também descreve o vapor de água presente nos produtos da combustão como prejudicial. Essa distinção é importante porque a remoção da carepa após o tratamento não restaura o carbono que se difundiu para fora do aço.

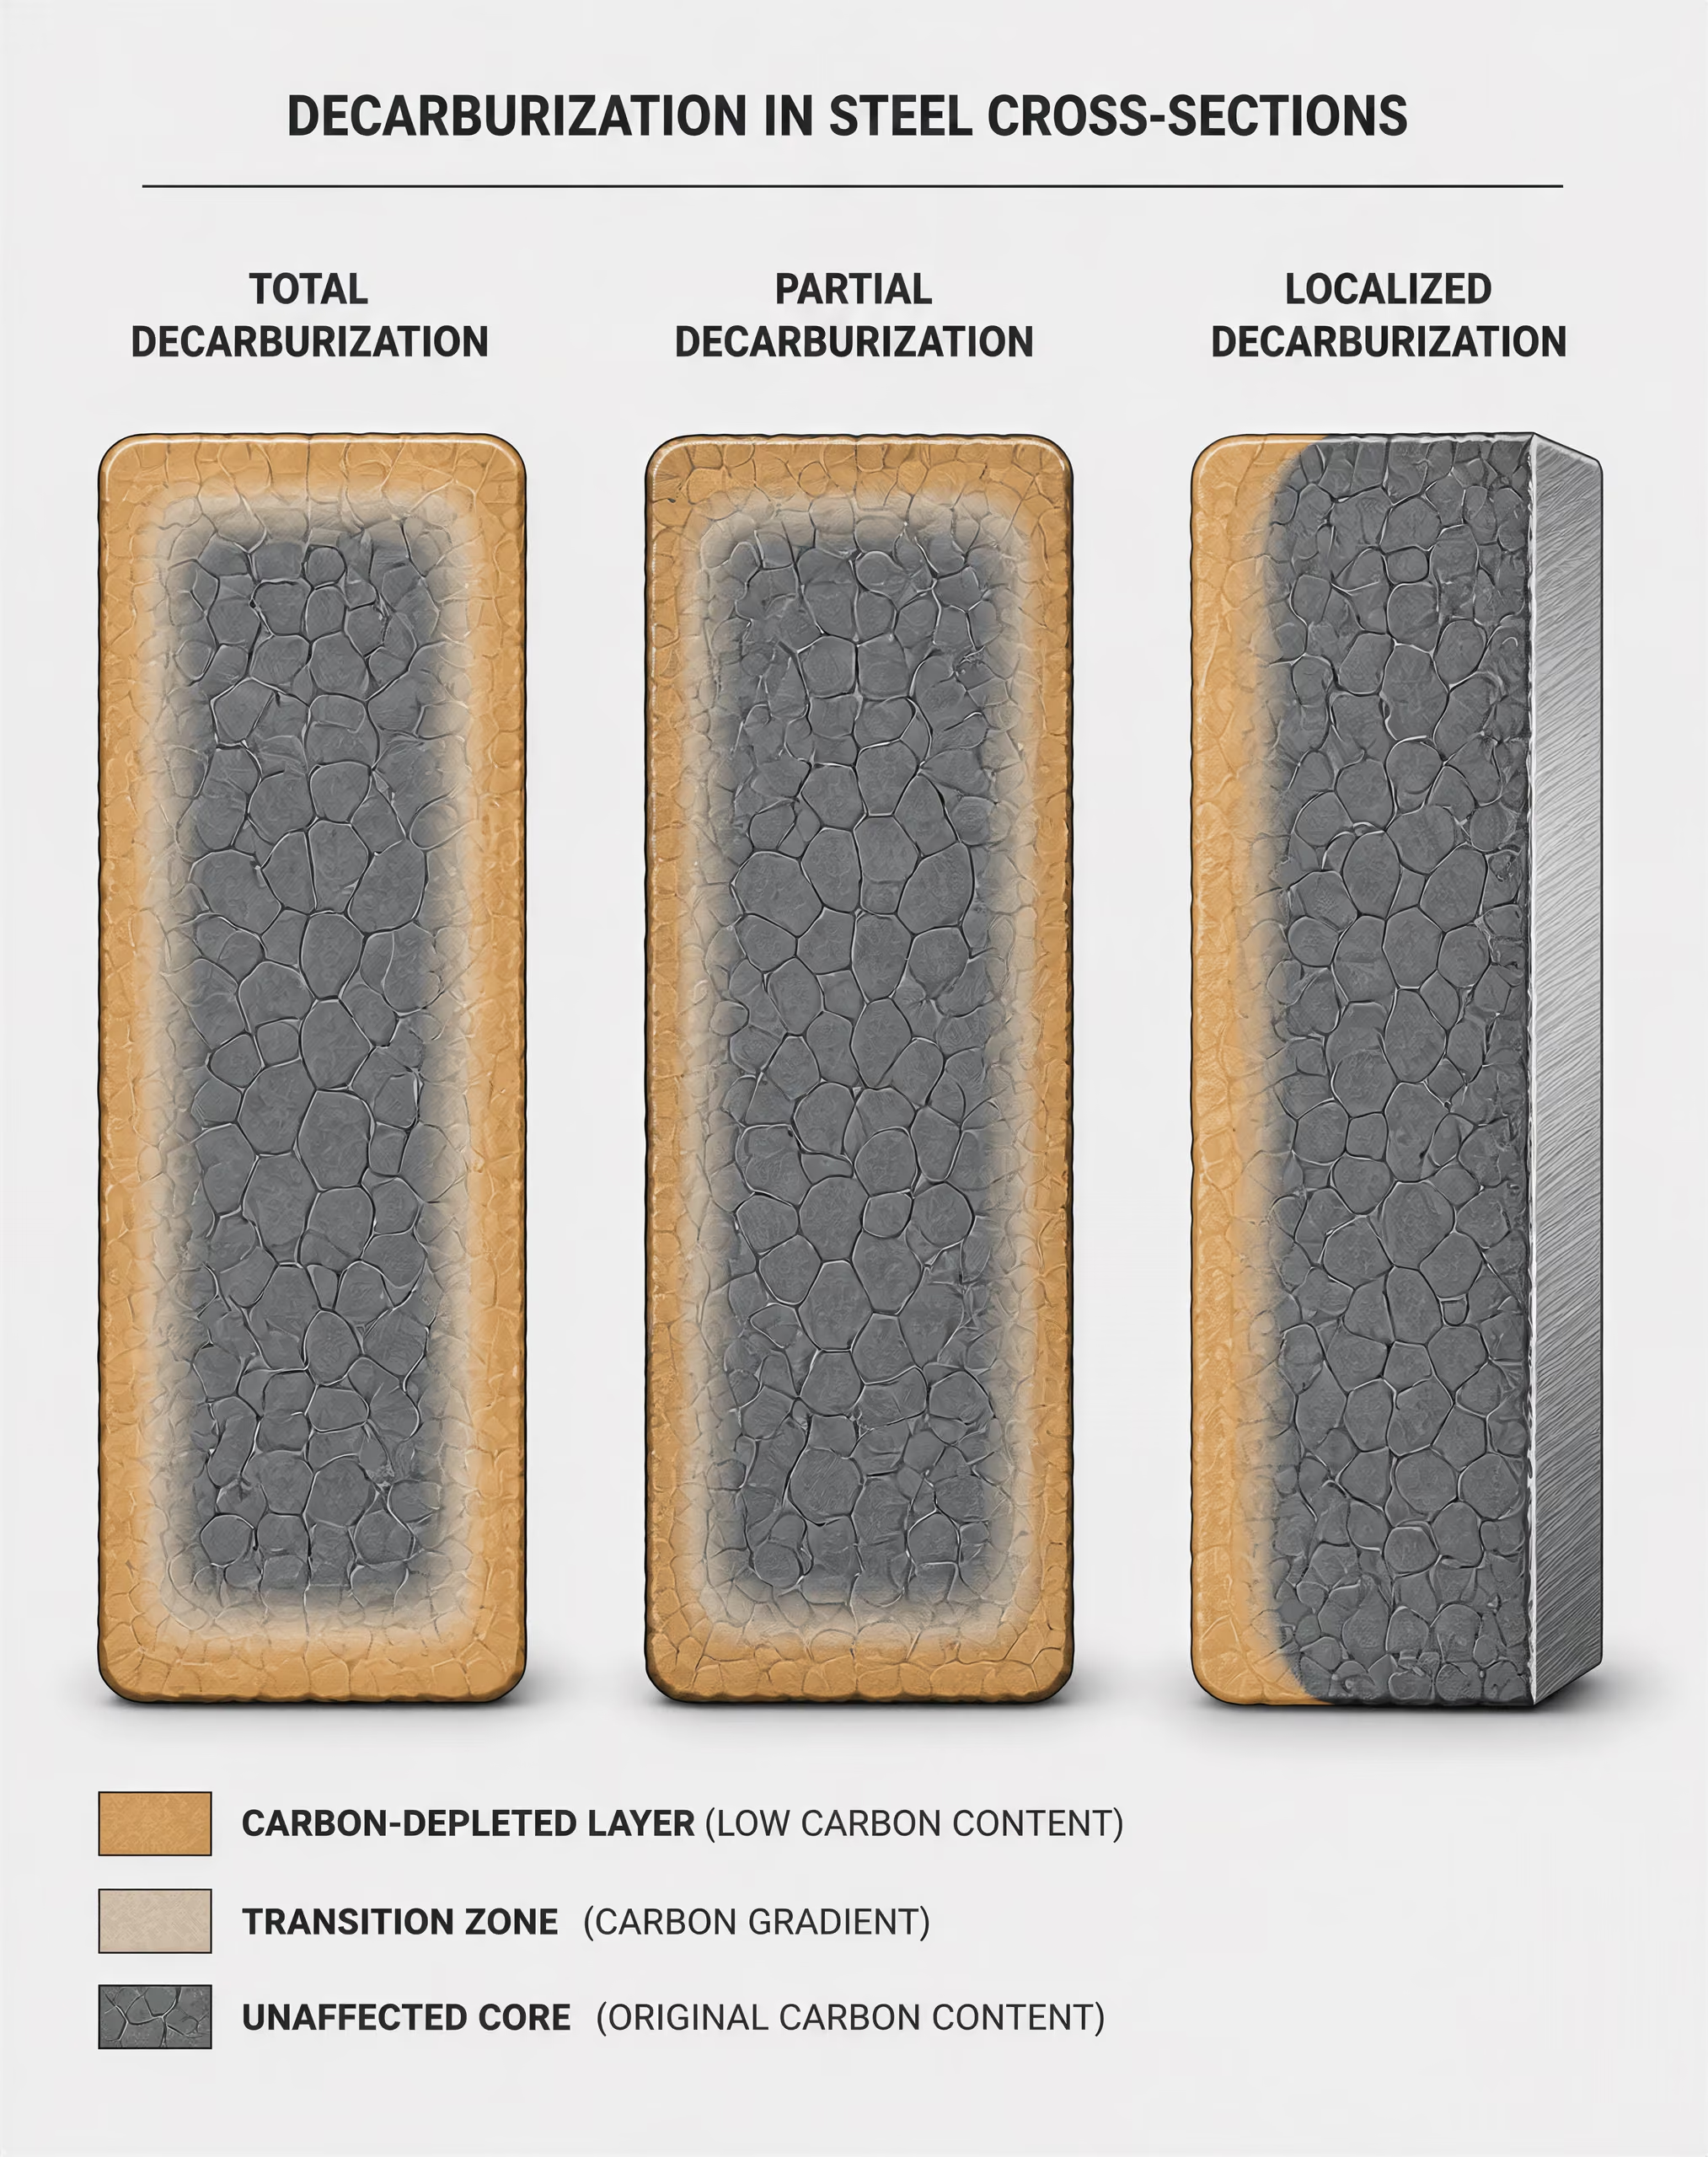
Descarbonetação total, parcial e localizada
Formas de descarbonetação
- Descarbonetação total
- A estrutura original que continha carbono foi efetivamente removida ou transformada ao longo da camada afetada.
- Descarbonetação parcial
- O carbono diminui do núcleo em direção à superfície através de uma região de transição.
- Descarbonetação localizada
- A perda de carbono está confinada a áreas específicas, como arestas, frestas ou zonas afetadas por vazamentos.
A descarbonetação total descreve uma zona superficial na qual a estrutura original contendo carbono foi efetivamente removida ou transformada em toda a camada afetada. Em um aço hipoeutetoide, o aquecimento pode deixar uma camada superficial ferrítica onde deveriam estar presentes perlita ou outros constituintes contendo carbono. Após a têmpera, essa camada não pode formar a mesma martensita rica em carbono que o material não afetado. “Total” refere-se à condição dentro da zona descarbonetada, e não a toda a seção transversal do componente.
A descarbonetação parcial é um gradiente. O teor de carbono diminui do núcleo em direção à superfície, e a microestrutura resultante muda continuamente através de uma região de transição. Uma têmpera pode produzir martensita com menor teor de carbono próxima à superfície, seguida de martensita com maior teor de carbono, bainita ou a estrutura de núcleo pretendida mais para o interior. A superfície pode ser aprovada em uma inspeção visual e ainda assim apresentar carbono insuficiente para a dureza ou a resistência ao desgaste especificadas.
A descarbonetação localizada fica confinada a áreas específicas, em vez de ser distribuída uniformemente ao redor do componente. As causas incluem vazamento no forno, uma porta mal vedada, incidência direta da chama do queimador, espaços entre peças, dispositivos contaminados, uma borda exposta ou uma diferença local na circulação do gás. Seções finas e arestas vivas podem responder de modo diferente de faces amplas, pois suas relações entre superfície e volume e suas condições de transferência de calor são diferentes. Uma única varredura de dureza em uma peça grande pode não detectar esse tipo de defeito.
A profundidade e a severidade da descarbonetação dependem da temperatura, do tempo, da composição do aço, da condição da superfície, da química da atmosfera e do fluxo de gás. Esses parâmetros devem ser estabelecidos para o processo real, em vez de se atribuir um limite universal. O exame metalográfico, as varreduras de microdureza, a análise de carbono e a comparação com uma região conhecida como não afetada podem distinguir um gradiente superficial de composição de uma alteração estrutural mais profunda. Um valor de dureza medido apenas no centro não comprova que a superfície tenha sido protegida.
A Cambridge University Press, em Atmosphere Control for the Protection of Metals During Production Processes (2012), distingue o reaquecimento para conformação do tratamento térmico final. Condições oxidantes não controladas podem ser toleradas de maneira diferente durante uma operação subsequente de forjamento e durante um ciclo final de endurecimento, no qual a química superficial afeta diretamente a propriedade final. Portanto, o objetivo do processo deve definir a alteração de carbono aceitável.
Potencial de carbono e reações de equilíbrio
O potencial de carbono é a atividade de carbono imposta por uma atmosfera a uma temperatura especificada. Em termos práticos, é o teor de carbono que a superfície de referência de um ferro ou aço tenderia a atingir caso alcançasse o equilíbrio com esse gás. Ele não é simplesmente a porcentagem de monóxido de carbono no forno. A mesma composição nominal do gás pode produzir diferentes condições superficiais quando variam a temperatura, a pressão, o vapor de água, o dióxido de carbono ou a mistura dos gases.
| Condição do tratamento | Direção da transferência de carbono | Objetivo típico |
|---|---|---|
| Cementação | O carbono entra na austenita | Aumentar intencionalmente o carbono superficial |
| Neutra | Não há ganho nem perda significativa | Preservar o carbono superficial |
| Descarbonetante | O carbono se difunde para fora | Geralmente uma condição indesejada durante o endurecimento |
Na cementação, a atmosfera apresenta um potencial de carbono superior à atividade de carbono da superfície do aço. O carbono então entra na austenita e se difunde para o interior, desde que a temperatura e o tempo de exposição permitam. Em um tratamento neutro, a atmosfera é ajustada de modo que a superfície não ganhe nem perca uma quantidade significativa de carbono. Em uma condição descarbonetante, o gás apresenta potencial de carbono inferior ao da superfície do aço; assim, o carbono se difunde para fora e reage com espécies oxidantes.
Várias reações reversíveis descrevem esse controle. O monóxido de carbono pode participar da reação superficial
\[ 2CO \rightleftharpoons CO_2 + C \]
na qual o carbono depositado pode entrar na austenita. A reação água-gás,
\[ CO + H_2O \rightleftharpoons CO_2 + H_2, \]
altera as quantidades relativas de monóxido de carbono e dióxido de carbono e, portanto, modifica a atividade de carbono da atmosfera. O dióxido de carbono também reage com o carbono na superfície do aço:
\[ CO_2 + C \rightleftharpoons 2CO. \]
Essas reações não ocorrem de forma isolada. O aço, a carepa, a fuligem, os refratários do forno e a geometria da peça podem deslocar o equilíbrio local e alterar as velocidades de reação.
O ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys, da ASM International, identifica o controle da atmosfera do forno e o controle da atmosfera de alimentação como os dois principais grupos de controle. O primeiro diz respeito às condições dentro do forno; o segundo, à geração, purificação, mistura, secagem e fornecimento dos gases antes de sua entrada na zona quente. Um ponto de ajuste do forno corretamente especificado não pode compensar um gás úmido, um gerador instável, um vazamento de ar ou um sensor defeituoso.[2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM International. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
A ASM também descreve o controle do potencial de carbono por meio de relações que envolvem vapor de água, dióxido de carbono e pressão parcial de oxigênio. As medições de vapor de água e dióxido de carbono permitem inferir o estado de equilíbrio a partir das razões entre os gases. As sondas de oxigênio medem a pressão parcial de oxigênio e, com um sistema de referência e compensação de temperatura, permitem calcular o potencial de carbono. A medição só é significativa quando a sonda, o sistema de amostragem, a circulação do gás e a calibração permanecem adequados às condições do forno. Uma leitura obtida em um único local pode não representar uma zona de trabalho com circulação deficiente.
Pressão parcial de oxigênio Uma medida da contribuição termodinâmica do componente oxigênio para a atmosfera, usada para avaliar sua tendência a oxidar o aço.
A pressão parcial de oxigênio é especialmente importante porque até mesmo um pequeno potencial oxidante pode consumir carbono na superfície. Reações simplificadas, como
e
mostram por que o vapor de água e o dióxido de carbono podem provocar perda de carbono. A oxidação do ferro pode ocorrer simultaneamente, produzindo carepa e alterando a interface através da qual o carbono deve se difundir. Consequentemente, um gás que parece “protetor” por conter pouco oxigênio livre ainda pode descarbonetar o aço por causa de seu teor de vapor de água ou de dióxido de carbono.
Por que a dureza superficial pode divergir da dureza do núcleo
A dureza depende do teor de carbono, da transformação de fases, da velocidade de resfriamento e do histórico de revenimento. A superfície e o núcleo experimentam diferentes atividades de carbono e diferentes condições térmicas; portanto, não precisam produzir o mesmo resultado. Em um ciclo de têmpera total, uma superfície descarbonetada pode se transformar em martensita de baixo carbono ou em ferrita mais martensita, enquanto o núcleo forma a martensita de maior teor de carbono pretendida. A dureza no centro pode atender ao desenho técnico, enquanto a superfície de trabalho falha.
A consequência é grave para os aços endurecidos: um menor teor de carbono superficial reduz a dureza martensítica alcançável e pode diminuir a resistência ao desgaste, à indentação e aos danos por contato de rolamento. Os aços-ferramenta são particularmente sensíveis, pois as arestas de corte e as faces de contato dependem do controle do carbono e da formação de carbonetos de liga. Uma aresta descarbonetada pode perder dureza mesmo quando a haste da ferramenta apresenta resultado correto no ensaio.
Aços para rolamentos, como o SAE 52100, exigem controle rigoroso do carbono superficial porque as tensões de contato de rolamento atuam próximas às superfícies das pistas e dos elementos rolantes. Uma camada macia ou com gradiente composicional pode alterar as tensões residuais, a austenita retida, a dissolução de carbonetos e a sensibilidade a trincas. A dureza do núcleo, sozinha, não pode validar um tratamento térmico de rolamento.
Aços de baixa liga podem apresentar a mesma divergência, embora sua temperabilidade possa permitir a formação de um núcleo endurecido substancial sob uma região externa empobrecida em carbono. Por isso, perfis de microdureza superficial, seções transversais atacadas metalograficamente e medições do gradiente de carbono são mais informativos do que uma única medição de dureza global.
A ISO 17663:2023 especifica requisitos de qualidade para tratamentos térmicos em ar ou em atmosferas controladas, principalmente para aços ferríticos em soldagem e processos correlatos, incluindo trabalhos realizados em oficinas e no local. Ela fornece uma estrutura de qualidade, e não uma receita universal de potencial de carbono. Da mesma forma, a ISO 17834:2003 aborda revestimentos metálicos termicamente aspergidos para proteção contra corrosão e oxidação em alta temperatura até 1000 °C (1273 K), enquanto a ISO 12944-4:2017 classifica as condições de preparação superficial para estruturas de aço-carbono e aço de baixa liga. Nenhuma dessas práticas de revestimento substitui o controle da atividade de carbono durante a austenitização, a cementação, a têmpera neutra ou o revenimento. A proteção superficial e o controle do carbono superficial devem ser especificados como requisitos de processo separados e verificáveis.
Principais Famílias de Atmosferas de Forno
A atmosfera do forno é parte do sistema de tratamento térmico, e não meramente um gás que envolve a carga. Sua composição estabelece o potencial químico na superfície do aço, enquanto a temperatura determina as velocidades de reação, a difusão, a formação de carepa e a transferência de carbono. Portanto, o mesmo gás nominal pode produzir resultados diferentes em um forno frio e pouco carregado e em um forno quente contendo óleo, carepa, aglutinantes ou uma grande massa de aço. O ASM Handbook, Volume 4B, da ASM International, divide o controle da atmosfera em dois grupos principais: controle da atmosfera do forno e controle da atmosfera de suprimento. O primeiro diz respeito ao forno, às vedações, aos queimadores, à circulação, aos sensores e ao carregamento; o segundo diz respeito ao sistema de geração, purificação, mistura, fornecimento e monitoramento do gás.
Atmosferas de ar e derivadas da combustão
O ar é a atmosfera de forno mais simples e, normalmente, a menos controlada. Oxigênio, nitrogênio, vapor de água e contaminantes provenientes do forno, dos dispositivos de fixação, dos lubrificantes e das superfícies da peça participam de reações com o aço quente. Em condições oxidantes, formam-se óxidos de ferro, que crescem e constituem a carepa. Em temperaturas e composições gasosas adequadas, o carbono também deixa a superfície do aço na forma de monóxido de carbono ou dióxido de carbono, produzindo uma camada descarbonetada. O manual norte-americano de 1966 do National Bureau of Standards, Heat Treatment and Properties of Iron and Steel, identifica tanto a formação de carepa quanto a descarbonetação como riscos superficiais primários e descreve especificamente o vapor de água nos produtos da combustão como prejudicial.
Ainda assim, o ar pode ser selecionado deliberadamente quando a oxidação superficial é aceitável ou quando a operação é seguida de usinagem, limpeza abrasiva ou remoção de uma camada superficial sacrificial. Em seu capítulo de 2012, “Atmosphere Control for the Protection of Metals During Production Processes”, a Cambridge University Press distingue o reaquecimento para conformação a quente do tratamento térmico final. A formação de carepa durante o reaquecimento pode ser tolerada como consequência do processo de fabricação; já a formação de carepa e a perda de carbono durante a têmpera, o revenimento ou o recozimento podem invalidar a condição superficial exigida. Essa distinção é importante para aços carbono, como o C45, designado 1.0503 na EN 10083-2, e para ligas como o 42CrMo4, designado 1.7225. Uma especificação de tratamento térmico deve declarar se a química superficial faz parte dos critérios de aceitação.
As atmosferas derivadas da combustão variam desde produtos fortemente oxidantes até misturas ajustadas deliberadamente por meio do controle do combustível, do ar, do excesso de oxigênio e da umidade. Seu comportamento não pode ser inferido apenas da expressão “燃焼ガス” ou “atmosfera de combustão”. A composição do combustível, o ajuste do queimador, a entrada de ar por vazamentos no forno, o ponto de orvalho, a temperatura do forno e a relação entre a vazão de gás e a carga do forno alteram os potenciais de oxigênio e de carbono na superfície do aço. Em um forno com vedação deficiente, um produto de combustão nominalmente redutor pode tornar-se localmente oxidante próximo às portas, às trincas ou às vias de exaustão.
Ambientes endotérmicos, exotérmicos, à base de nitrogênio e de vácuo
| Família de atmosferas | Função descrita no artigo | Qualificação importante |
|---|---|---|
| Derivada do ar e da combustão | Pode ser selecionada quando a oxidação é aceitável ou quando o material será removido | Combustível, ar, umidade, vazamentos e temperatura alteram o comportamento |
| Endotérmica | Comumente ajustada para cementação, têmpera neutra ou restauração do carbono | São necessárias estabilidade do gerador e do potencial de carbono |
| Exotérmica | Pode proporcionar um ambiente relativamente seco e com baixo teor de oxigênio | A rota de produção não garante resultados metalúrgicos |
| À base de nitrogênio | Reduz a concentração de espécies oxidantes | O oxigênio residual e a umidade ainda podem reagir |
| Vácuo | Remove a maior parte da fase gasosa | A taxa de vazamento, a umidade, a limpeza e o histórico de pressão continuam sendo importantes |
As atmosferas protetoras geradas são geralmente classificadas como tipos endotérmico e exotérmico. O gás endotérmico é produzido pela reação de um combustível hidrocarboneto com o ar sobre um catalisador e é normalmente ajustado para cementação, têmpera neutra ou restauração do carbono. O gás exotérmico é gerado com uma relação ar-combustível diferente e pode ser utilizado quando é necessário um ambiente relativamente seco e com baixo teor de oxigênio. Esses nomes descrevem rotas de produção, não resultados metalúrgicos garantidos. Dois fornos abastecidos com “gás endotérmico” podem produzir reações superficiais diferentes se seus geradores, pontos de orvalho, controles de potencial de carbono, padrões de circulação ou condições de vazamento forem distintos.
Para o aço, o potencial de carbono é a questão decisiva quando o tratamento deve preservar ou alterar o carbono superficial. O material da ASM sobre atmosferas de forno, publicado em 2017, identifica relações que envolvem vapor de água, dióxido de carbono e pressão parcial de oxigênio como métodos para avaliar ou controlar o potencial de carbono. As medições e os cálculos de controle devem estar vinculados à temperatura do forno e à química real do gás. Uma atmosfera com baixo potencial de carbono pode descarbonetar um aço-ferramenta de alto carbono, enquanto um potencial de carbono excessivamente alto pode cementar uma superfície de baixo carbono ou criar uma camada indesejada rica em carbono. Nenhum desses resultados é evitado pelo simples fato de o gás ser denominado “protetor”.
Os ambientes à base de nitrogênio são fornecidos como nitrogênio industrial ou como misturas que contêm nitrogênio com hidrogênio, monóxido de carbono, metano ou outros aditivos. O nitrogênio reduz a concentração de espécies oxidantes, mas não é automaticamente inerte em todos os processos siderúrgicos. O oxigênio residual e a umidade ainda podem formar carepa de óxido. Em altas temperaturas, o nitrogênio pode interagir com elementos de liga e com as reações superficiais, enquanto pequenas quantidades de hidrogênio podem alterar o comportamento de redução e afetar os controles de segurança. Um gás rico em nitrogênio também pode diluir uma atmosfera de cementação ou neutra a ponto de alterar o potencial de carbono, mesmo quando o analisador do forno indica uma leitura estável de oxigênio.
Os fornos a vácuo removem a maior parte da fase gasosa, em vez de substituir o ar por uma mistura protetora fixa. Isso reduz acentuadamente a oxidação durante o aquecimento, mas o resultado depende da pressão final, da taxa de vazamento, da condutância de bombeamento, da limpeza do forno, da liberação de gases de óleos e aglutinantes e da área superficial exposta da carga. O vapor de água liberado por materiais refratários ou por peças contaminadas pode retornar à câmara e reagir com o aço quente. O vácuo também não restaura o carbono já perdido pela superfície. Para classes como X153CrMoV12, designada 1.2379 segundo a EN ISO 4957, a têmpera a vácuo pode proteger a superfície durante a austenitização, mas o controle do carbono ainda depende da condição anterior do material e de toda a sequência do processo.
Adições reativas contendo dióxido de carbono ou amônia
Algumas atmosferas contêm gases quimicamente ativos, e não apenas protetores. O dióxido de carbono é um exemplo importante. Em temperaturas de tratamento térmico, o CO₂ participa do equilíbrio entre monóxido de carbono, carbono e espécies que contêm oxigênio. Seu efeito depende da temperatura, da concentração, do tempo de residência do gás, da condição da superfície do aço e dos níveis associados de CO, H₂, H₂O e hidrocarbonetos. O excesso de CO₂ pode reduzir o potencial de carbono e promover a descarbonetação; em outras condições, seu papel faz parte do sistema de reação controlado usado para estabelecer um nível-alvo de carbono superficial. Portanto, uma leitura de CO₂ obtida por um analisador de gás não constitui, por si só, uma medição do potencial de carbono.
A amônia introduz um conjunto diferente de reações. A amônia dissociada fornece nitrogênio e hidrogênio, e atmosferas que contêm amônia podem favorecer a nitretação ou a nitrocarbonetação quando a temperatura, a dissociação, a vazão e a química do aço são controladas. A atividade do nitrogênio na superfície determina se os nitretos se formarão e a profundidade em que o nitrogênio se difundirá. Aços que contêm cromo, molibdênio, alumínio e vanádio respondem de maneira diferente, pois seus nitretos de liga apresentam estabilidade e efeitos distintos sobre a dureza e a tenacidade. A amônia também pode afetar as reações de oxidação e redução por meio de seus produtos de decomposição. O Steel Heat Treatment Handbook (CRC Press, 2014) trata o dióxido de carbono, a amônia e outros gases reativos como constituintes da atmosfera que influenciam tanto a resistência à oxidação quanto o controle do carbono superficial.
As adições reativas podem ser introduzidas intencionalmente ou entrar acidentalmente por meio de produtos da combustão, vazamentos, resíduos de limpeza ou decomposição das cargas do forno. O carregamento do forno altera o equilíbrio: uma grande quantidade de peças oleosas pode consumir espécies reativas e gerar gases adicionais contendo carbono, enquanto um forno vazio pode expor o aço a uma atmosfera quimicamente diferente com os mesmos ajustes do controlador. Consequentemente, a ISO 17663:2023 trata o tratamento térmico ao ar ou em atmosferas controladas como um requisito de qualidade, principalmente para aços ferríticos e para trabalhos realizados em oficinas ou no local, e não como um simples exercício de seleção de gases.
A proteção superficial fora do forno é um tema de controle separado. A ISO 17834:2003 aborda revestimentos metálicos aplicados por aspersão térmica para proteção contra corrosão e oxidação em alta temperatura até 1000 °C (1273 K), enquanto a ISO 12944-4:2017 classifica os graus de preparação superficial para estruturas de aço carbono e de baixa liga, incluindo superfícies sem revestimento, com aspersão térmica, galvanizadas, galvanizadas eletroliticamente, sherardizadas e pintadas. Esses sistemas não podem substituir o controle da atmosfera durante a austenitização, o recozimento, a cementação, a nitretação ou o revenimento. A atmosfera deve ser especificada e verificada como uma condição do processo: identidade do gás, temperatura, vazão, umidade, vazamentos, carregamento e potencial de carbono fazem parte do resultado metalúrgico.
A Química das Reações na Atmosfera do Forno
A atmosfera do forno não é uma cobertura passiva ao redor do aço aquecido. Ela é um sistema reativo no qual reações gás–metal, reações gás–gás, transferência de massa e difusão superficial ocorrem simultaneamente. O resultado depende da temperatura, da pressão, da composição dos gases, da vazão, de vazamentos no forno, da carga de peças e da condição superficial atual do aço. Portanto, uma pequena alteração na umidade ou no dióxido de carbono pode modificar a formação de carepa ou o teor de carbono do metal mais externo, mesmo quando a temperatura do forno permanece correta.
A abordagem da ASM International, de 2017, sobre controles da atmosfera do forno divide o assunto em dois grupos principais de controle: controle da atmosfera do forno e controle da atmosfera de alimentação. O primeiro diz respeito ao que existe no interior do forno; o segundo, aos gases que entram nele e à uniformidade de seu fornecimento. Ambos são importantes. Um gás especificado corretamente pode produzir uma atmosfera prejudicial se o ar entrar por uma vedação da porta, uma zona com pressão desequilibrada ou uma retorta trincada.
Vapor de água, hidrogênio, monóxido de carbono e dióxido de carbono
O vapor de água é particularmente importante porque pode oxidar o ferro e alterar simultaneamente o carbono superficial. Uma representação simplificada da oxidação do ferro pelo vapor é:
Representação simplificada da reação: \[ \mathrm{Fe + H_2O(g) \rightleftharpoons FeO + H_2(g)} \]
Essa equação não é uma descrição completa do comportamento do forno. A oxidação real pode produzir wüstita (FeO), magnetita (Fe₃O₄) e hematita (Fe₂O₃), dependendo da temperatura e do potencial de oxigênio. Elementos de liga podem formar óxidos adicionais, e a carepa pode desenvolver várias camadas. A equação mostra, contudo, a competição importante: o aumento da razão entre vapor de água e hidrogênio favorece a oxidação, enquanto condições ricas em hidrogênio e secas reduzem a tendência oxidante quando os demais gases são controlados.
O hidrogênio, portanto, é mais do que um diluente inerte. A razão hidrogênio–vapor de água é comumente usada como indicador do potencial de oxigênio porque a reação
Representação simplificada da reação: \[ \mathrm{H_2(g) + \tfrac{1}{2}O_2(g) \rightleftharpoons H_2O(g)} \]
relaciona o hidrogênio, o vapor de água e o potencial químico do oxigênio. O hidrogênio também pode reduzir alguns óxidos, mas não garante uma superfície limpa. Na temperatura do aço, a questão relevante é saber se a mistura gasosa total apresenta potencial de oxigênio suficientemente baixo para aquele aço, aquela temperatura e aquela reação superficial específicos. Aços inoxidáveis e aços-liga podem comportar-se de maneira diferente dos aços não ligados porque cromo, silício, manganês e outros elementos formam óxidos com diferentes estabilidades.
O vapor de água também afeta a descarbonetação. O carbono dissolvido na austenita pode reagir indiretamente com o vapor, produzindo monóxido de carbono e hidrogênio:
Representação simplificada da reação: \[ \mathrm{C_{(dissolved)} + H_2O(g) \rightleftharpoons CO(g) + H_2(g)} \]
O átomo de carbono é fornecido pela superfície do aço; assim, a reação pode reduzir o carbono superficial mesmo enquanto o volume do material permanece próximo de sua composição original. O manual do U.S. National Bureau of Standards, de 1966, identifica a oxidação e a perda de carbono como os principais riscos superficiais no tratamento térmico e descreve especificamente o vapor de água nos produtos da combustão como prejudicial. O resultado visível pode ser a formação de carepa; o resultado menos visível é uma camada empobrecida em carbono, com resposta alterada de dureza após a têmpera.
O monóxido de carbono e o dióxido de carbono participam diretamente da transferência de carbono. Seu equilíbrio principal é:
Representação simplificada da reação: \[ \mathrm{2CO(g) \rightleftharpoons CO_2(g) + C_{(surface)}} \]
Quando o gás favorece a deposição de carbono, o carbono pode entrar na austenita. Quando o aço apresenta atividade de carbono superior àquela que a atmosfera circundante pode sustentar, o carbono deixa a superfície e forma monóxido de carbono ou dióxido de carbono. A reação é simplificada porque o carbono depositado ou absorvido não constitui uma película de grafita livre em condições comuns de cementação; trata-se de uma troca de potencial químico com o carbono dissolvido no aço.
Outra representação útil é a oxidação do carbono pelo dióxido de carbono:
Representação simplificada da reação: \[ \mathrm{C_{(steel)} + CO_2(g) \rightleftharpoons 2CO(g)} \]
Assim, um teor mais elevado de dióxido de carbono pode promover a descarbonetação em condições adequadas. O monóxido de carbono também pode reduzir alguns óxidos de ferro, mas esse mesmo gás pode cementar o aço se sua relação de equilíbrio com o dióxido de carbono e a superfície do aço favorecer a transferência de carbono. A direção é determinada pelas razões entre os gases e pela temperatura, e não pelo nome “gás protetor”.
A amônia acrescenta outra via reacional, pois pode dissociar-se em nitrogênio e hidrogênio. O Steel Heat Treatment Handbook, publicado pela CRC Press em 2014, aborda o dióxido de carbono, a amônia e outros gases reativos em relação à resistência à oxidação e ao controle do carbono superficial. Essas atmosferas devem ser tratadas como sistemas químicos, e não como receitas fixas: a dissociação, a umidade, o ar proveniente de vazamentos e as reações com os refratários do forno podem modificar a atmosfera efetiva antes que ela alcance a carga.
Potencial de oxigênio e atividade de carbono
A pressão parcial de oxigênio, , descreve a tendência termodinâmica da atmosfera de oxidar uma superfície. Em determinada temperatura, uma baixa pressão parcial de oxigênio geralmente favorece o ferro metálico em relação ao óxido de ferro, enquanto um valor mais alto favorece a formação de óxidos. O potencial de oxigênio é o conceito químico mais amplo; a pressão parcial de oxigênio é uma das formas mensuráveis ou calculáveis de expressá-lo.
O potencial de carbono é diferente. Ele descreve a tendência de uma atmosfera de transferir carbono para uma superfície de aço ou removê-lo dela sob condições especificadas, normalmente com a austenita como fase receptora. Uma atmosfera pode apresentar baixo potencial de oxigênio e, ainda assim, não conseguir manter o potencial de carbono exigido. Inversamente, uma mistura gasosa pode fornecer um potencial de carbono adequado e, ao mesmo tempo, permanecer suficientemente oxidante para formar óxido indesejado. Essas grandezas estão relacionadas por meio dos equilíbrios gasosos, mas não são intercambiáveis.
Para o monóxido de carbono e o dióxido de carbono, a tendência de transferência de carbono depende fortemente da razão e da temperatura. Para atmosferas que contêm hidrogênio, a razão ajuda a indicar o potencial de oxigênio e também pode sinalizar condições descarbonetantes. As sondas de oxigênio medem uma resposta eletroquímica associada à atividade do oxigênio, enquanto os instrumentos de ponto de orvalho avaliam indiretamente a umidade; nenhum dos dois instrumentos, isoladamente, estabelece todas as reações superficiais que ocorrem em um forno carregado.
O grau do aço é importante. Um aço-carbono como o C45, especificado segundo a EN ISO 683-1, responde de maneira diferente de um aço-liga como o 42CrMo4, segundo a EN ISO 683-2, porque os elementos de liga afetam a estabilidade dos óxidos, a atividade do carbono, a difusão e as transformações de fase. Portanto, os valores de controle devem estar vinculados à temperatura, à composição do aço, ao ciclo de tratamento e à condição superficial exigida. Uma composição nominal dos gases sem essas variáveis não constitui uma descrição válida do processo.
Cinética das reações na superfície do aço
Etapas que controlam a velocidade da reação superficial
- Transporte O gás se move através da camada-limite do forno.
- Chegada à superfície A molécula alcança a carepa ou o metal exposto.
- Adsorção e reação A espécie se liga à superfície e reage nela.
- Remoção dos produtos Os produtos da reação deixam a interface.
- Difusão no sólido O carbono e os elementos de liga se deslocam para dentro ou para fora do aço.
O equilíbrio termodinâmico prevê a direção preferencial de uma reação, mas não informa a velocidade com que a superfície se modificará. A cinética fornece essa parte que falta. Uma molécula de gás deve atravessar a camada-limite do forno, alcançar a carepa ou o metal exposto, adsorver-se, reagir e permitir que os produtos deixem a superfície. Em seguida, o carbono e os elementos de liga difundem-se para dentro ou para fora do aço. Qualquer uma dessas etapas pode limitar a velocidade global.
No início do aquecimento, uma superfície recém-exposta pode reagir rapidamente porque ainda não possui uma carepa estabelecida. À medida que o óxido se espessa, a difusão através da carepa pode tornar-se o fator controlador. A porosidade, as trincas e o desplacamento da carepa podem reabrir a superfície e produzir uma oxidação irregular. A circulação no forno afeta a camada-limite, enquanto o espaçamento entre as peças influencia a rapidez com que o vapor de água, o dióxido de carbono e os produtos da reação são removidos.
A descarbonetação também se desenvolve como um perfil de concentração, e não como uma perda uniforme instantânea. O carbono difunde-se do interior em direção a uma superfície cuja atividade de carbono de equilíbrio é menor. A profundidade da camada afetada depende da temperatura, do tempo, da composição do aço, da microestrutura anterior e do potencial de carbono efetivo da atmosfera. A têmpera pode preservar esse perfil, tornando posteriormente visível uma breve reação superficial como um gradiente de dureza.
A discussão da Cambridge University Press, de 2012, sobre o controle de atmosferas distingue o reaquecimento para conformação do tratamento térmico final: condições oxidantes não controladas podem ser toleradas de maneira diferente durante uma operação de forjamento do que durante um ciclo final de têmpera, no qual a carepa e a descarbonetação afetam diretamente a superfície especificada. A ISO 17663:2023 igualmente enquadra o tratamento térmico ao ar ou em atmosferas controladas em um sistema de qualidade, principalmente para aços ferríticos e para trabalhos realizados em oficinas ou no local. Consequentemente, a química da atmosfera faz parte da validade do processo. A temperatura e o tempo de permanência corretos não podem compensar um ciclo cujo potencial de oxigênio, nível de umidade ou potencial de carbono tenha permitido que a superfície se modificasse antes da ocorrência da transformação exigida.
Controle da Atmosfera: Forno, Alimentação e Medição
O controle da atmosfera não consiste em um único ajuste de fluxo de gás. Trata-se do controle coordenado do recinto do forno e da atmosfera que entra nesse recinto, utilizando medições para determinar se a condição química pretendida alcança o aço. A publicação Controles da Atmosfera do Forno no Tratamento Térmico (2017), da ASM International, identifica esses como os dois principais grupos de controle: controle da atmosfera do forno e controle da atmosfera de alimentação. Essa distinção é importante porque um gás corretamente misturado pode produzir o resultado superficial errado depois de passar por vazamentos, queimadores, retortas, trajetos de circulação ou uma zona de trabalho muito carregada.
Os dois grupos de controle identificados pela ASM
O controle da atmosfera do forno diz respeito aos equipamentos que contêm e distribuem a atmosfera. Vedações de portas, vestíbulos, retortas, sistemas de queimadores, registros de exaustão, ventiladores, soleiras e defletores internos afetam a condição do gás ao redor da carga. A pressão do forno faz parte desse grupo. Uma pressão ligeiramente positiva pode limitar a entrada de ar por uma fresta da porta, mas uma pressão excessiva pode forçar o gás de processo através das vedações e criar uma condição de exaustão insegura ou quimicamente instável. Uma pressão negativa pode puxar ar para dentro do forno, especialmente durante o movimento da porta ou através de vedações danificadas.
A distribuição de temperatura e a circulação do gás também pertencem ao lado do forno no problema de controle. Um forno pode apresentar uma temperatura média satisfatória enquanto regiões estagnadas permanecem mais frias, mais ricas em vapor de água ou empobrecidas de um constituinte reativo. A velocidade do ventilador, a direção do fluxo, o espaçamento da carga, os cestos, os dispositivos de fixação e a área superficial exposta do aço alteram a camada-limite local. As retortas acrescentam outra resistência ao transporte: a atmosfera medida fora da retorta pode não representar o gás em seu interior, especialmente durante a purga, o aquecimento ou uma mudança rápida de composição.
O grupo da atmosfera de alimentação começa a montante. Ele inclui os gases de origem, geradores endotérmicos ou exotérmicos, sistemas de nitrogênio-metanol, gás de enriquecimento, amônia dissociada, propano, ar, vapor e os equipamentos usados para dosá-los, misturá-los, secá-los, aquecê-los e fornecê-los. Os controladores de fluxo devem manter a proporção pretendida à medida que a demanda varia. Um regulador que mantém a pressão, mas não a composição, não fornece controle da atmosfera. Uma linha bloqueada ou parcialmente restringida pode produzir o mesmo sintoma de uma receita incorreta: o controlador do forno ordena o potencial de carbono desejado, mas a carga recebe uma mistura gasosa diferente.
As reações gasosas continuam após a mistura. O monóxido de carbono e o dióxido de carbono podem participar da reação na superfície do aço, enquanto o metano e outros hidrocarbonetos podem fornecer carbono em condições de cementação. O vapor de água pode oxidar o ferro e deslocar o equilíbrio das reações que envolvem carbono. O manual Tratamento Térmico e Propriedades do Ferro e do Aço (1966), do U.S. National Bureau of Standards, identifica a oxidação, que produz carepa, e a perda de carbono superficial, que produz descarbonetação, como riscos superficiais primários; o manual também descreve o vapor de água nos produtos da combustão como prejudicial. O tratamento das atmosferas de forno publicado pela ASM em 2017 coloca as reações gasosas, os principais gases e vapores e a descarbonetação relacionada à atmosfera no centro do controle do tratamento térmico do aço.
Os grupos do forno e da alimentação interagem continuamente. Um vazamento em uma porta pode admitir oxigênio, mas a leitura resultante depende da pressão e da circulação do forno. Uma mudança na área da carga pode consumir ou gerar espécies reativas, alterando a atmosfera mesmo que os medidores de vazão da alimentação não tenham se movido. Um ajuste do queimador pode alterar o vapor de água e o dióxido de carbono ao mesmo tempo que modifica a entrada de calor. Tratar os dois grupos como intercambiáveis oculta essas causas.

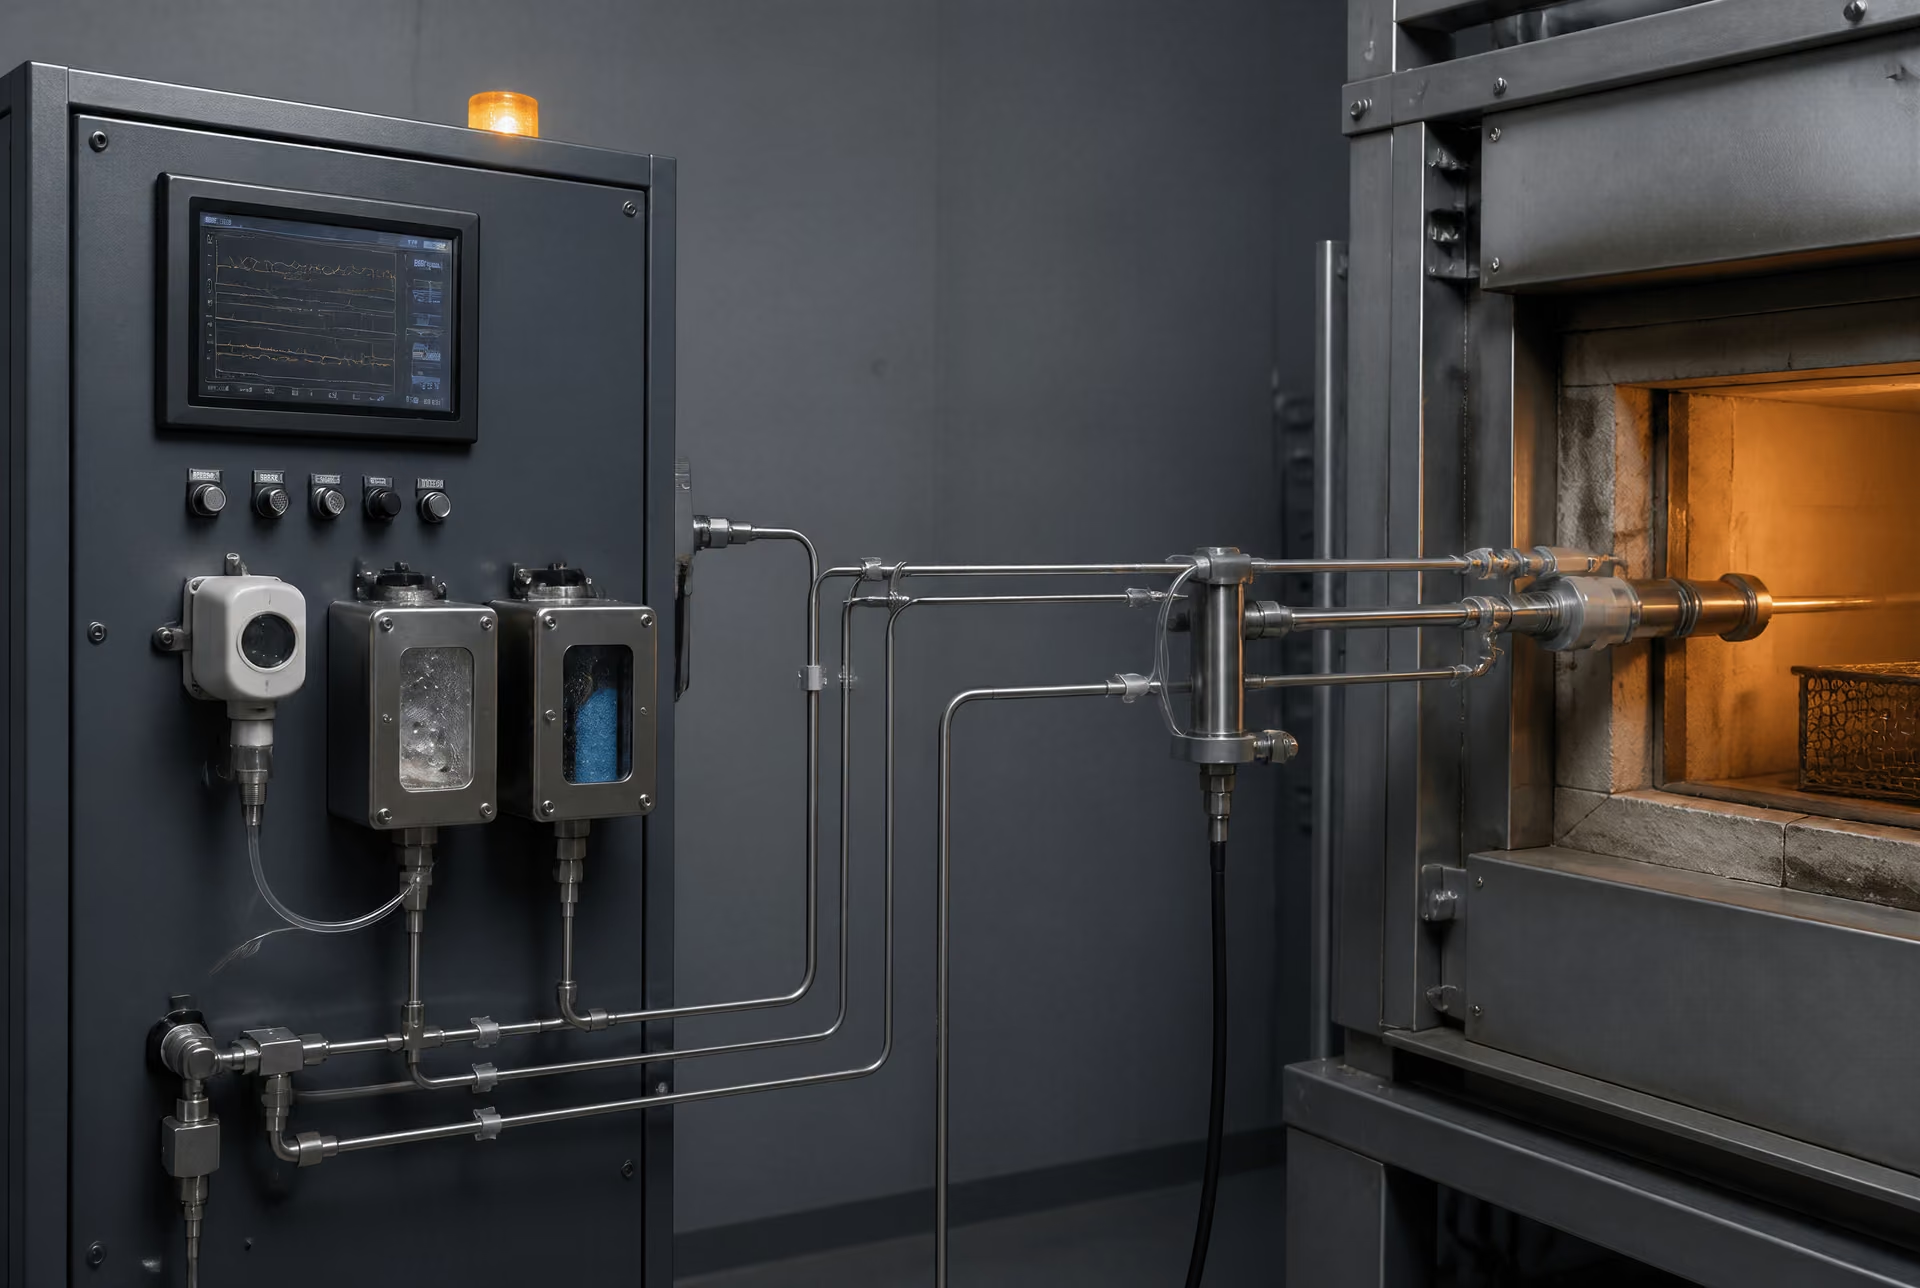
Sensores, amostragem e malhas de controle
| Medição | O que indica | Limitação |
|---|---|---|
| Sonda de oxigênio | Resposta eletroquímica associada à atividade do oxigênio | Depende da condição da sonda, do ar de referência, da temperatura e das premissas de equilíbrio |
| Instrumento de ponto de orvalho | Informação sobre a umidade | A condensação na linha de amostragem pode produzir um resultado falsamente seco |
| Analisador de infravermelho | Concentração de dióxido de carbono ou monóxido de carbono | Mede as espécies selecionadas, e não todas as reações superficiais |
| Inspeção da zona de trabalho | Resposta real do aço | Geralmente realizada após o tratamento, e não continuamente |
Malha de controle Uma configuração de controle de processo na qual um sensor mede uma variável, um controlador a compara com um valor-alvo e uma entrada manipulada é ajustada.
Uma malha de controle normalmente contém uma variável de processo, um sensor, um controlador e uma variável manipulada. Para o controle do potencial de carbono, a variável de processo pode ser inferida a partir da pressão parcial de oxigênio, medida com uma sonda de oxigênio, ou calculada a partir de relações que envolvem monóxido de carbono, dióxido de carbono e vapor de água. A medição do ponto de orvalho fornece informações sobre o vapor de água. Analisadores de infravermelho podem medir dióxido de carbono ou monóxido de carbono, enquanto analisadores de oxigênio fornecem uma indicação direta de contaminação oxidante. Esses instrumentos não medem “a atmosfera” como uma grandeza universal; cada um responde a uma espécie química, temperatura, pressão e condição de calibração específicas.
Uma sonda de oxigênio instalada na zona quente de trabalho pode fornecer um sinal eletroquímico rápido, mas sua interpretação depende da temperatura da sonda, do ar de referência, da condição do sensor e do equilíbrio presumido das reações gasosas. Um sensor de ponto de orvalho localizado em um gabinete de amostragem resfriado mede uma amostra transportada e condicionada, não o gás à temperatura do forno. A condensação na linha de amostragem remove água da amostra e cria um resultado falsamente seco. Gases reativos também podem reagir com as paredes da tubulação, os filtros ou o condensado antes de alcançar o analisador. Assim, o material, o comprimento, o diâmetro, o aquecimento de traçado, a filtragem e a vazão da amostra tornam-se parte do sistema de medição.
A calibração deve corresponder ao instrumento e ao processo. Verificações de zero e de span, gases de referência, verificação da sonda e registros de deriva estabelecem se uma mudança é real ou instrumental. Uma indicação de potencial de carbono calculada a partir de um sinal em milivolts de uma sonda de oxigênio pode permanecer estável enquanto a sonda fica revestida, o trajeto do ar de referência é obstruído ou a temperatura do forno usada no cálculo está incorreta. O controlador pode então realizar uma correção correta com base em uma medição incorreta.
O tempo de resposta é igualmente importante. A composição do gás na estação de mistura muda primeiro; em seguida, muda a linha de alimentação; a atmosfera do forno muda depois que o novo gás desloca o volume antigo; e a superfície do aço responde após um atraso adicional determinado pela temperatura, pela geometria e pela cinética da reação. Uma linha de amostragem curta próxima à entrada pode mostrar uma mudança em degrau em segundos, enquanto uma sonda próxima à carga permanece praticamente inalterada por minutos. Se o controlador atuar mais rápido do que o processo consegue responder, poderá ultrapassar o valor desejado e oscilar. Se atuar lentamente demais, uma excursão real de descarbonetação poderá continuar depois que o limite do alarme tiver sido ultrapassado.
Portanto, a realimentação deve basear-se em um volume de controle definido. Um valor de referência de receita é um comando, não uma prova de proteção superficial. O potencial de carbono, o nível de oxigênio ou o ponto de orvalho comandados devem ser verificados por meio de uma medição independente e, quando viável, comparados com o resultado no aço. O carbono superficial, a carepa, a microdureza e as evidências metalográficas podem revelar um problema de atmosfera que um analisador remoto não identificou. Isso é particularmente importante para classes de aço cuja profundidade especificada da camada, dureza ou teor de carbono superficial deixa pouca margem para descarbonetação.
Por que o local de medição altera a interpretação
O mesmo gás pode produzir leituras diferentes em posições diferentes. Próxima à entrada da alimentação, a amostra pode representar a mistura antes de entrar em contato com a carga. Acima de um cesto denso, pode representar uma bolsa estagnada. Próxima a uma abertura de exaustão, pode estar diluída por vazamentos ou enriquecida por produtos da reação. Dentro de uma retorta, pode diferir da atmosfera do forno aberto porque a troca gasosa é restrita. Uma sonda instalada em uma zona quente pode indicar a atmosfera ao redor da sonda, enquanto a superfície do aço permanece atrás de dispositivos de fixação ou dentro de uma carga compactada.
O local de amostragem também determina se a leitura é preditiva ou diagnóstica. Um analisador a montante identifica o que o sistema de alimentação está fornecendo. Uma sonda na zona de trabalho indica o que sobreviveu ao transporte e às reações no forno. Uma amostra da exaustão pode mostrar o resultado integrado de vazamentos, combustão e reação da carga, mas talvez não identifique onde ocorreu a mudança. Nenhuma dessas posições é automaticamente correta; cada uma responde a uma pergunta diferente.
A carga de aço faz parte dessa interpretação. Peças limpas, oleosas, úmidas, com carepa ou fortemente oxidadas liberam vapores e consomem gases reativos durante o aquecimento. Uma grande área superficial pode deslocar o balanço local de carbono mais do que um pequeno corpo de prova. Dispositivos de fixação e materiais refratários também podem reagir com a atmosfera. Por esse motivo, uma calibração sem carga não valida completamente um ciclo de produção.
A ISO 17663:2023 especifica requisitos de qualidade para o tratamento térmico em ar ou em atmosferas controladas, principalmente para aços ferríticos e para trabalhos realizados em oficinas ou no local. Sua relevância é tanto processual quanto metalúrgica: a condição controlada deve ser definida, monitorada e relacionada ao trabalho. A discussão sobre controle da atmosfera publicada pela Cambridge University Press em 2012 também separa o reaquecimento para conformação do tratamento térmico final, alertando que atmosferas oxidantes não controladas causam formação de carepa e, nos aços, descarbonetação. Portanto, o resultado válido não é o valor impresso ao lado de um painel de gases. É a relação demonstrada entre a composição da alimentação, a condição do forno, a atmosfera medida na zona de trabalho, o histórico de exposição e a superfície do aço que emerge.
Seleção da Atmosfera por Grau do Aço e Operação de Tratamento Térmico
A seleção da atmosfera deve considerar tanto a família do aço quanto a operação realizada. Um gás que protege um aço de baixo carbono durante o recozimento pode alterar a superfície de um anel de rolamento de alto carbono durante a austenitização. O resultado exigido também pode variar: o reaquecimento para forjamento pode tolerar carepa que será removida posteriormente, enquanto um componente acabado, cementado, temperado ou retificado pode não tolerar oxidação mensurável nem perda de carbono.
O manual do U.S. National Bureau of Standards, Heat Treatment and Properties of Iron and Steel, identifica diretamente os dois principais riscos superficiais: a oxidação forma carepa, enquanto a perda de carbono da superfície forma descarbonetação. A obra também descreve o vapor de água presente nos produtos da combustão como prejudicial. O tratamento da ASM International de 2017 sobre controles de atmosferas de fornos distingue o controle do forno do controle da atmosfera de fornecimento. Ambos são importantes. Um gás corretamente especificado ainda pode produzir um resultado defeituoso se a vazão, o ponto de orvalho, o potencial de oxigênio, o potencial de carbono, os vazamentos, o ajuste dos queimadores ou o carregamento do forno estiverem incorretos.
Aços carbono e de baixa liga
Os graus de aço carbono comum e de baixa liga são frequentemente discutidos como se sua designação, por si só, determinasse a atmosfera. Não determina. AISI/SAE 1018, AISI/SAE 1045, AISI/SAE 4140 e AISI/SAE 4340 podem ser aquecidos em fornos descritos como “neutros”, mas a condição superficial aceitável varia conforme a operação, o tamanho da seção e a sobremedida de usinagem posterior.
Para um aço de baixo carbono, como o AISI/SAE 1018, uma pequena perda de carbono superficial pode ter pouco efeito sobre as propriedades de tração do volume do material, pois a concentração de carbono já é baixa. Ainda assim, ela pode ser relevante em uma região fina endurecida superficialmente, em uma aresta usinada ou quando a superfície precisar responder uniformemente posteriormente à cementação, ao endurecimento por indução ou à nitretação. No AISI/SAE 1045, a descarbonetação na superfície de um eixo ou engrenagem pode reduzir o carbono disponível para a formação de martensita. O resultado pode ser uma camada superficial mais macia sob uma camada aparentemente aceitável após a remoção da carepa.
Os aços de baixa liga para têmpera, como AISI/SAE 4140 e AISI/SAE 4340, apresentam uma preocupação diferente. O cromo, o molibdênio, o manganês e o silício afetam as reações de oxidação e a temperabilidade, mas as adições de liga não tornam a superfície imune à perda de carbono. Uma superfície empobrecida em carbono pode permanecer mais fraca após a têmpera, mesmo quando o núcleo atinge a dureza especificada. Filmes de óxido também podem interferir na inspeção dimensional, no ensaio por partículas magnéticas, na aderência de revestimentos ou na usinagem posterior.
Para esses graus, a atmosfera é selecionada de acordo com o balanço de carbono exigido. Uma atmosfera neutra ou controlada deve manter a atividade de carbono da superfície próxima do valor pretendido para o aço; uma condição cementante é apropriada somente quando um aumento intencional de carbono é especificado. O potencial de carbono não é estabelecido apenas pela denominação de um gás. O ASM Handbook Volume 4B descreve relações de controle que envolvem vapor de água, dióxido de carbono e pressão parcial de oxigênio, juntamente com métodos de medição direta ou indireta. Na prática, o sistema de controle do forno e seus sensores determinam se a atmosfera declarada realmente existe na peça.
Seções finas aquecem rapidamente e apresentam uma elevada relação entre superfície e volume. Elas podem perder uma fração maior de sua camada superficial contendo carbono antes que a carga atinja a temperatura. Juntas soldadas podem ser ainda mais sensíveis: o metal de solda, a zona afetada pelo calor e o metal de base podem ter diferentes composições e microestruturas prévias, enquanto as tensões residuais e os filmes de óxido variam ao longo da junta. A ISO 17663:2023 especifica requisitos de qualidade para o tratamento térmico em ar ou em atmosferas controladas associado à soldagem e a processos correlatos, aplicando-se principalmente a aços ferríticos e a trabalhos realizados em oficinas ou no local. Portanto, ela fundamenta o tratamento térmico de juntas soldadas como um processo documentado, e não como uma exposição informal ao forno.
Aços-ferramenta, para rolamentos e de alto carbono
Os aços de alto carbono exigem um controle mais rigoroso porque a concentração de carbono na superfície afeta diretamente a dureza, a resistência ao desgaste, a austenita retida e a estabilidade dimensional. Exemplos incluem o aço para rolamentos AISI/SAE 52100, o aço-ferramenta AISI D2, o AISI O1 e o AISI W1. A condição superficial após a austenitização não é uma questão meramente estética.
Uma camada descarbonetada no AISI/SAE 52100 pode produzir uma região macia sob a pista de rolamento. A remoção da carepa por limpeza leve não necessariamente remove essa camada. Em um aço-ferramenta como o AISI D2, a perda de carbono superficial pode reduzir o carbono disponível para formar a estrutura martensítica e contendo carbonetos pretendida. A oxidação excessiva também pode alterar a sobremedida de retificação e favorecer defeitos durante o acabamento. O AISI O1 e o AISI W1 são igualmente vulneráveis durante a têmpera, pois seu desempenho depende fortemente do carbono retido na superfície.
Componentes de alto carbono não são simplesmente protegidos tornando a atmosfera “rica em carbono”. Um potencial de carbono excessivo pode produzir fuligem, deposição de carbonetos ou uma química superficial alterada, em vez de um resultado controlado. A atmosfera exigida deve ser compatível com o grau do aço, a temperatura de austenitização, o tempo de exposição e a resposta do forno. Processamento a vácuo, a baixa pressão, em banho de sais, com gás neutro controlado ou com uma atmosfera deliberadamente ajustada em carbono podem ser tecnicamente aplicáveis, mas a escolha depende da condição superficial especificada e da capacidade do equipamento.
Anéis de rolamento e ferramentas de precisão também evidenciam um problema dimensional. A oxidação consome metal da superfície e pode criar carepa em cantos, furos e pontos de contato com dispositivos de fixação. Gradientes térmicos e circulação irregular do gás podem fazer com que uma região oxide ou descarbonete mais do que outra. A espessura da seção, o aninhamento das peças, a densidade de carregamento, a condição prévia esferoidizada ou recozida e o estado do revestimento refratário do forno, portanto, devem ser considerados na decisão sobre a atmosfera. A designação do aço é apenas o ponto de partida.
A mesma lógica se aplica aos aços para molas e aos fios de alto carbono. Um fio fino pode atingir rapidamente a temperatura de tratamento, deixando pouco tempo para que o operador detecte um desvio da atmosfera antes que o carbono superficial se altere. Componentes temperados são especialmente sensíveis, pois suas propriedades finais já são estabelecidas por uma sequência estreita de aquecimento, têmpera e revenimento. Um defeito superficial formado durante a austenitização não pode ser corrigido de maneira confiável pelo revenimento.
Austenitização, recozimento, normalização, revenimento e alívio de tensões
| Operação | Preocupação relativa à atmosfera | Implicação para a superfície |
|---|---|---|
| Austenitização | Oxidação rápida e transferência de carbono | Pode alterar a dureza e o carbono superficial |
| Recozimento | A exposição prolongada aumenta a oportunidade de reação | A carepa ou a perda de carbono podem exigir sobremetal para usinagem |
| Normalização | Frequentemente realizada ao ar para material que será posteriormente processado | A alteração superficial pode ser inaceitável para peças destinadas ao uso direto |
| Revenimento | A temperatura mais baixa não elimina a oxidação | Condições de baixa oxidação protegem o acabamento e as dimensões |
| Alívio de tensões | A exposição ao ar pode formar carepa em superfícies preparadas | Pode ser necessária uma proteção controlada para componentes acabados |
A austenitização é geralmente a operação mais sensível à atmosfera. O aço é aquecido até a faixa da austenita, na qual a oxidação e a transferência de carbono podem ocorrer rapidamente. Aços de alto carbono e aços-ferramenta exigem um controle que preserve o carbono superficial, enquanto aços de baixo carbono podem exigir proteção contra a perda de carbono quando a superfície for posteriormente endurecida ou cementada. A carga deve ser aquecida uniformemente, sem considerar o ponto de ajuste do forno como prova da temperatura da peça ou da condição superficial.
O recozimento geralmente permite uma exposição mais longa ao forno do que a têmpera, o que aumenta a possibilidade de formação de carepa e descarbonetação. O recozimento pleno, o recozimento subcrítico e o recozimento para esferoidização também diferem em temperatura e tempo; portanto, uma única “atmosfera de recozimento” não é suficiente. Para AISI/SAE 1045 ou AISI/SAE 4140, a perda de carbono superficial pode ser aceitável somente quando a usinagem irá removê-la; para AISI/SAE 52100 ou AISI D2, a mesma sobremedida pode ser inaceitável. O resfriamento lento não repara uma superfície alterada.
A normalização é comumente realizada ao ar para peças forjadas e componentes estruturais quando está prevista a remoção da carepa. Isso é uma decisão de produção, não uma evidência de que o ar seja neutro. A discussão de 2012 da Cambridge University Press sobre controle de atmosferas distingue o reaquecimento para conformação do tratamento térmico final e relaciona atmosferas oxidantes não controladas à formação de carepa e à descarbonetação do aço. Portanto, um eixo normalizado destinado ao uso direto, à inspeção ou ao endurecimento por indução pode exigir proteção controlada, mesmo quando uma peça bruta forjada pode ser normalizada ao ar.
O revenimento ocorre abaixo da faixa de austenitização, mas a oxidação continua sendo possível, especialmente durante exposições prolongadas ou ciclos repetidos de revenimento. Uma atmosfera limpa e de baixa oxidação protege as dimensões e o acabamento superficial; ela não precisa da mesma estratégia de potencial de carbono utilizada durante a austenitização. As cores de revenimento não devem ser tratadas como uma medição confiável do controle da atmosfera, especialmente quando a espessura do óxido varia ao longo da carga.
O alívio de tensões de juntas soldadas e peças usinadas é frequentemente realizado ao ar; contudo, a exposição ao ar pode formar carepa na superfície e alterar uma junta preparada ou um componente acabado. A ISO 17663:2023 é pertinente quando o tratamento está associado à soldagem, incluindo trabalhos realizados no local. Para um componente que exige uma superfície limpa, a decisão pode favorecer uma atmosfera controlada, vácuo, proteção local ou um recinto protegido, em vez de um forno exposto.
Por fim, a atmosfera do forno e a proteção superficial posterior são controles distintos. A ISO 17834:2003 trata de revestimentos metálicos aplicados por aspersão térmica para proteção contra corrosão e oxidação em alta temperatura até 1000 °C (1273 K), enquanto a ISO 12944-4:2017 classifica os graus de preparação de superfície para estruturas de aço carbono e de baixa liga. Nenhuma dessas normas substitui o controle durante o aquecimento. A atmosfera deve primeiro produzir a superfície metalúrgica especificada; os revestimentos e a preparação pós-tratamento correspondem a uma etapa diferente.
Tratamento Térmico em Ar versus Atmosferas Controladas
O ar é conveniente, mas a conveniência não o torna metalurgicamente neutro. Em temperaturas elevadas, o oxigênio e o vapor d’água podem reagir com o aço, enquanto o gás circundante pode alterar a atividade de carbono na superfície. O resultado pode ser carepa, descarbonetação, cementação ou uma combinação dessas condições. A aceitabilidade desse resultado depende do que acontecerá posteriormente com a superfície e do que o componente deverá fazer em serviço.
O Heat Treatment and Properties of Iron and Steel (1966), do U.S. Department of Commerce, National Bureau of Standards, identifica diretamente os dois principais riscos superficiais: a oxidação produz carepa, e a perda de carbono na superfície produz descarbonetação. A publicação também descreve o vapor d’água presente nos produtos da combustão como prejudicial. Portanto, a atmosfera do forno faz parte da especificação do tratamento térmico, e não é apenas um meio de preencher o espaço ao redor da carga.
Quando o aquecimento em ar cria uma penalidade superficial
O aquecimento de aço-carbono ou aço de baixa liga em ar forma óxidos de ferro cuja composição varia com a temperatura e com as condições locais do gás. A carepa consome metal, altera as dimensões e pode interferir na usinagem, soldagem, aplicação de revestimentos ou inspeção subsequentes. Ela também pode se desprender durante o manuseio e deixar uma superfície irregular. O óxido não é a única preocupação. Uma superfície exposta a um ambiente oxidante e pobre em carbono pode perder carbono por difusão do aço para o gás.
Essa perda de carbono cria uma camada descarbonetada. Em um componente endurecido, a região afetada pode apresentar menor dureza e menor resistência ao desgaste do que o interior. Em um componente submetido à fadiga, a química superficial alterada e as mudanças microestruturais associadas podem afetar o desempenho pretendido, mesmo quando a dureza do material como um todo atende ao requisito do desenho. A profundidade e a gravidade dependem da composição do aço, da temperatura, do tempo de permanência, da condição da superfície, da composição do gás e da atividade de carbono estabelecida na interface.
Uma atmosfera controlada não significa “qualquer gás que não seja ar”. A publicação Furnace Atmosphere Controls in Heat Treating (2017), da ASM International, divide o controle em dois grupos principais: controle da atmosfera do forno e controle da atmosfera de fornecimento. O primeiro diz respeito ao que existe no forno e à forma como isso é medido; o segundo diz respeito aos gases, geradores, equipamentos de mistura, purificação e fornecimento que criam essa condição. Ambos são importantes. Um gás corretamente selecionado ainda pode produzir o resultado errado se houver entrada de umidade no sistema de fornecimento, vazamento no forno ou se o sistema de medição não representar a zona de carga.
Para aços-carbono, o controle do potencial de carbono é fundamental durante tratamentos nos quais o carbono superficial deve permanecer estável. A ASM descreve relações que envolvem vapor d’água, dióxido de carbono e pressão parcial de oxigênio como meios de avaliar ou controlar o potencial de carbono. Essas espécies não são indicadores intercambiáveis em todos os projetos de forno, e um valor de ajuste só tem significado quando o método de medição, a temperatura, o fluxo de gás e a resposta do forno estão definidos. O Steel Heat Treatment Handbook (CRC Press, 2014) também aborda dióxido de carbono, amônia e outros gases reativos, porque a química da atmosfera pode afetar tanto a resistência à oxidação quanto o controle do carbono superficial.
A especificação do processo deve estabelecer a condição superficial aceitável. “Aquecer em ar” é uma indicação incompleta, a menos que a especificação também permita a carepa e a química superficial resultantes, ou exija uma operação posterior para removê-las ou corrigi-las. Um requisito de superfície brilhante, descarbonetação máxima especificada, precisão dimensional mantida ou camada endurecida funcional indica a necessidade de um controle mais rigoroso da atmosfera.
Reaquecimento para conformação versus tratamento final
Um erro comum de classificação é tratar toda operação em alta temperatura como se tivesse o mesmo requisito superficial. O capítulo “Atmosphere Control for the Protection of Metals During Production Processes” (2012), da Cambridge University Press, distingue o reaquecimento para conformação do tratamento térmico final. Essa distinção deve aparecer no planejamento do processo.
Durante o reaquecimento para forjamento, laminação ou outra operação de conformação, alguma carepa pode ser tolerada, pois a desincrustação, a deformação, o rebarbamento ou a usinagem removerão o material afetado. O objetivo principal da etapa de aquecimento é levar a peça a uma condição adequada para a deformação plástica. Assim, o ar pode ser aceitável em um processo no qual a camada oxidada seja controlada e removida antes que as dimensões ou propriedades finais sejam estabelecidas. Isso não autoriza ignorar a atmosfera: o excesso de carepa pode reduzir o rendimento, danificar as ferramentas, ocultar defeitos e produzir dobras superficiais ou outros problemas de fabricação.
O tratamento térmico final é diferente. Têmpera e revenimento, normalização, recozimento, tratamento de solubilização ou alívio de tensões podem estabelecer as propriedades da superfície que permanecerá em serviço. Se a peça for acabada após o tratamento, pode haver pouco sobremetal disponível para remover a carepa ou a descarbonetação. Uma pista de rolamento, um dente de engrenagem, uma mola, um munhão de eixo ou uma superfície de desgaste não pode ser avaliado pelo mesmo critério que um tarugo para forjamento que posteriormente será usinado.
A distinção também se aplica aos trabalhos relacionados à soldagem. A ISO 17663:2023 especifica requisitos de qualidade para o tratamento térmico em ar ou em atmosferas controladas associado à soldagem e a processos correlatos, principalmente para aços ferríticos e para trabalhos realizados em oficinas ou no local. Seu escopo reforça o ponto prático: a atmosfera aceitável e o resultado superficial devem estar vinculados à operação, ao material, ao equipamento e aos requisitos de inspeção definidos.
Uma especificação de tratamento final deve identificar se a carepa é permitida, se é necessária uma limpeza após o tratamento e como a descarbonetação ou outras alterações superficiais deverão ser medidas. Também deve definir a designação pertinente do aço, como C45, 42CrMo4 ou uma classe especificada segundo determinada norma de produto, pois a composição afeta a resposta à oxidação e à transferência de carbono. O controle da atmosfera não pode corrigir um critério de aceitação ambíguo.
Alternativas de vácuo e gás inerte
Os fornos a vácuo reduzem a pressão parcial dos gases reativos removendo a maior parte do gás do forno antes do aquecimento. Os sistemas com gás inerte substituem o ar por gases como argônio ou nitrogênio, desde que o gás selecionado seja compatível com o aço, a temperatura e o tratamento. Esses métodos têm a mesma finalidade geral de uma atmosfera de forno controlada — limitar reações superficiais indesejadas —, mas não tornam toda reação impossível.
A qualidade do vácuo, os vazamentos, a umidade residual, a limpeza do forno, o carregamento e o histórico de pressão afetam o resultado superficial. Os gases inertes podem conter contaminação por oxigênio ou água, e o nitrogênio pode interagir com determinados sistemas de ligas ou condições superficiais. Um gás que é inerte para uma determinada classe e processo pode não ser inerte no mesmo sentido prático para outra. Adições reativas também podem ser usadas deliberadamente quando são necessários cementação, nitretação ou ajuste do potencial de carbono.
Consequentemente, a escolha é uma decisão de processo, e não uma classificação dos tipos de forno. Uma atmosfera controlada pode manter o carbono superficial e limitar a formação de carepa; o vácuo pode reduzir a contaminação na fase gasosa e a formação de carepa; um ambiente inerte pode fornecer uma barreira adequada quando sua pureza e sua química são controladas. Nenhum deles deve ser descrito, sem ressalvas, como capaz de eliminar todas as reações superficiais.
A proteção superficial após o tratamento térmico é um tema separado. A ISO 17834:2003 abrange revestimentos metálicos aplicados por aspersão térmica para proteção contra corrosão e oxidação em alta temperatura até 1000 °C (1273 K), enquanto a ISO 12944-4:2017 classifica os graus de preparação superficial para estruturas de aço-carbono e aço de baixa liga e distingue superfícies sem revestimento, com revestimento aplicado por aspersão térmica, galvanizadas, eletrodepositadas, sherardizadas e pintadas. Essas normas não substituem o requisito relativo à atmosfera do tratamento térmico. O documento final do processo deve indicar se a superfície deverá permanecer no estado tratado, ser limpa, ser usinada ou receber um sistema de proteção subsequente, além de definir a condição que será considerada aceitável.
Proteção da Superfície Além da Atmosfera do Forno
Um revestimento e uma atmosfera de forno protegem o aço em momentos diferentes de sua vida útil. A atmosfera atua enquanto o aço está suficientemente quente para que ocorram reações de oxidação, cementação ou descarbonetação. Um revestimento geralmente atua mais tarde, durante o armazenamento, o uso ou a exposição a um ambiente corrosivo ou de alta temperatura. Confundir essas funções pode invalidar um tratamento térmico, mesmo quando a peça acabada parece limpa.
O U.S. Department of Commerce, National Bureau of Standards, em Heat Treatment and Properties of Iron and Steel (1966), identifica os dois principais riscos superficiais durante o aquecimento: a oxidação produz carepa, enquanto a perda de carbono da superfície produz descarbonetação. O vapor de água presente nos produtos da combustão é descrito como prejudicial. A Cambridge University Press faz a mesma distinção de processo em Atmosphere Control for the Protection of Metals During Production Processes (2012), separando o reaquecimento para conformação do tratamento térmico final e relacionando atmosferas oxidantes não controladas tanto à formação de carepa quanto à descarbonetação do aço.
A abordagem da ASM International de 2017 sobre o controle da atmosfera do forno divide o problema em “controle da atmosfera do forno e da atmosfera de suprimento”. Essa distinção é importante mesmo quando há um revestimento superficial separado. Um revestimento pode reduzir o contato entre o metal e o gás do forno, mas não estabelece um potencial de carbono conhecido em toda a carga, não compensa um vazamento nem comprova que o forno atingiu a condição química especificada. O potencial de carbono depende das reações gasosas e de relações que envolvem dióxido de carbono, vapor de água e pressão parcial de oxigênio; a ASM também identifica a descarbonetação relacionada à atmosfera como um tema central no tratamento térmico de aços.
Revestimentos metálicos aplicados por aspersão térmica
Os revestimentos metálicos aplicados por aspersão térmica são produzidos pelo aquecimento de uma matéria-prima metálica e pela projeção de partículas fundidas ou semifundidas sobre um substrato preparado. A camada depositada é formada por partículas sobrepostas; portanto, sua porosidade, teor de óxidos, aderência, espessura e condição de selagem dependem do processo de aspersão e da preparação do substrato. Alumínio, zinco, sistemas de zinco-alumínio e outros metais aplicados por aspersão podem ser selecionados de acordo com a exposição corrosiva ou térmica, mas o revestimento deve ser especificado como um sistema, e não tratado como uma barreira independente.
A ISO 17834:2003 trata de revestimentos metálicos aplicados por aspersão térmica destinados à proteção contra corrosão e oxidação em alta temperatura, em temperaturas de até 1000 °C (1273 K). Seu escopo é significativo, mas seu valor de temperatura não constitui uma garantia universal de serviço. O limite real depende do metal do revestimento, do grau do substrato, dos ciclos térmicos, da atmosfera, da espessura do revestimento, da aderência e de qualquer selante ou acabamento aplicado sobre a camada aspergida. Uma superfície aspergida rica em zinco, por exemplo, não pode ser presumida como tendo o mesmo comportamento de um revestimento de alumínio durante a exposição a alta temperatura simplesmente porque ambos são metálicos.
O momento da aplicação por aspersão é decisivo. Se o revestimento for aplicado antes da austenitização, seu aglutinante, poros, óxidos ou interface com o substrato poderão reagir durante o aquecimento. A camada pode amolecer, volatilizar-se, trincar, formar uma liga com o aço ou transferir contaminantes para os dispositivos de fixação do forno. Mesmo um revestimento que permaneça aderido pode alterar a transferência de calor na superfície e dificultar a inspeção de carepa ou descarbonetação. Portanto, ele é normalmente tratado como um sistema de proteção pós-tratamento térmico, a menos que o ciclo térmico completo e a compatibilidade do revestimento tenham sido qualificados.
Um revestimento aspergido também não pode substituir o controle da atmosfera. Durante o endurecimento de um aço-carbono ou de baixa liga, a condição necessária de carbono na superfície é criada ou preservada na interface aço–gás. Um revestimento que bloqueie o contato com o gás pode impedir a troca de carbono pretendida, em vez de controlá-la. Se a camada contiver óxidos reativos ou permitir acesso local do gás por meio de poros, o resultado poderá variar ao longo da peça. O forno ainda deve manter o potencial oxidante e o potencial de carbono especificados, e a superfície tratada ainda deve ser examinada quanto à presença de carepa, descarbonetação e defeitos relacionados ao revestimento.
Superfícies galvanizadas, eletrodepositadas, sherardizadas e pintadas
A ISO 12944-4:2017 distingue categorias de superfície e estados de preparação para estruturas de aço-carbono e de baixa liga. Suas categorias incluem superfícies sem revestimento, aplicadas por aspersão térmica, galvanizadas, eletrodepositadas, sherardizadas e pintadas. Essas designações descrevem diferentes condições de revestimento e requisitos de preparação; elas não transformam as práticas de proteção contra corrosão em substitutas da especificação do tratamento térmico.
A galvanização coloca zinco sobre o aço, geralmente por imersão em zinco fundido, enquanto a eletrodeposição deposita um metal por meio de um processo eletrolítico. A sherardização produz um revestimento de difusão à base de zinco pelo aquecimento do aço com pó de zinco. Os sistemas de pintura dependem de uma película de revestimento orgânica ou inorgânica, frequentemente sobre um substrato preparado e previamente aplicado com primer. Seu comportamento térmico difere acentuadamente. Revestimentos que contêm zinco podem fundir, evaporar ou reagir durante a austenitização. Camadas eletrodepositadas podem formar bolhas ou difundir-se para o substrato. As camadas sherardizadas já contêm uma estrutura de difusão de ferro–zinco e podem se alterar durante aquecimentos posteriores. A tinta pode decompor-se e gerar fumaça, depósitos ou gases reativos.
Essa distinção é especialmente importante para graus nos quais o carbono superficial faz parte da especificação. AISI 1045, EN 10083-2 C45E e AISI 4140 podem tolerar diferentes alterações superficiais, dependendo de a operação final ser endurecimento, revenimento, nitretação ou simplesmente alívio de tensões. Uma camada visível de zinco ou tinta não demonstra que o aço abaixo dela reteve o gradiente de carbono necessário. Da mesma forma, uma aparência limpa não comprova que a oxidação foi controlada. A carepa pode ser fina e aderente, enquanto a descarbonetação pode se estender abaixo de uma superfície com aparência metálica.
O problema inverso ocorre após o tratamento. Um componente de AISI 4140 endurecido pode exigir um revestimento de proteção contra corrosão, mas esse revestimento é selecionado para o ambiente de serviço e aplicado somente após a têmpera, o revenimento, a limpeza e a inspeção. Aplicá-lo antes do ciclo do forno pode alterar a química do tratamento térmico; aplicá-lo depois não pode reparar uma camada descarbonetada nem restaurar a precisão dimensional perdida.
Preparação da superfície antes e depois do processamento térmico
Antes do processamento térmico, a superfície deve estar em uma condição conhecida. Óleos, compostos de trefilação, impressões digitais, sais, tintas antigas, óxidos e resíduos de jateamento podem decompor-se ou reagir no forno. A contaminação contendo cloretos é particularmente indesejável, pois os resíduos podem promover corrosão durante o resfriamento ou interferir na aderência de revestimentos posteriores. A limpeza não deve ser confundida com o controle da descarbonetação: remover o óleo não corrige uma camada empobrecida em carbono já formada durante um aquecimento anterior.
A preparação também depende da sequência planejada. Uma peça destinada à cementação, à carbonitretação ou à nitretação pode exigir mascaramento ou tratamento superficial seletivo, mas o material de mascaramento deve ser qualificado para a temperatura e a atmosfera do forno. Uma superfície preparada para pintura segundo a ISO 12944-4:2017 não está automaticamente preparada para a austenitização. A rugosidade, a limpeza, as tensões residuais e a condição admissível dos óxidos podem ser diferentes.
Após o processamento térmico, a carepa e os resíduos são removidos por métodos adequados ao aço e ao acabamento exigido. Jateamento abrasivo, limpeza alcalina, decapagem, usinagem ou lixamento leve podem ser utilizados, mas cada método remove uma quantidade diferente de material e altera a textura da superfície. A retificação pode expor metal novo enquanto gera calor local; um jateamento agressivo pode arredondar arestas ou ocultar um defeito superficial sob um perfil rugoso. Se houver suspeita de descarbonetação, são necessários exame metalográfico, perfis de dureza ou um ensaio especificado de carbono superficial. Aplicar um revestimento sobre a área não torna aceitável a metalurgia alterada.
A operação final de proteção da superfície deve ser realizada após a inspeção da condição tratada termicamente. Essa ordem preserva as evidências necessárias para avaliar carepa, oxidação, alteração dimensional, dureza e descarbonetação. A ISO 17663:2023 reforça o princípio do controle de processo ao especificar requisitos de qualidade para tratamento térmico em ar ou em atmosferas controladas, principalmente para aços ferríticos e para trabalhos realizados em oficinas ou no local. Seja a proteção fornecida pelo controle da atmosfera durante o aquecimento, seja por um acabamento galvanizado, aspergido, eletrodepositado, sherardizado ou pintado aplicado posteriormente, cada medida deve ser atribuída à etapa em que possa efetivamente desempenhar sua função pretendida.
Tratamento Térmico Associado à Soldagem e à Fabricação
O escopo da ISO 17663:2023
A ISO 17663:2023 é a principal estrutura de qualidade identificada na pesquisa fornecida para o tratamento térmico associado à soldagem e a processos correlatos. Ela especifica requisitos de qualidade para tratamentos realizados ao ar ou em atmosferas controladas, aplica-se principalmente a aços ferríticos e abrange trabalhos executados tanto em oficinas quanto no local. Seu objeto, portanto, é mais amplo do que a operação de fornos. A norma trata de como uma operação de tratamento térmico é especificada, preparada, controlada, medida, registrada e aceita quando essa operação afeta um componente soldado ou fabricado.
A norma não prescreve uma única atmosfera para todos os componentes soldados. Uma solda de vaso de pressão de aço carbono-manganês, um reparo em aço estrutural de baixa liga e uma fabricação em aço inoxidável ferrítico podem apresentar riscos e requisitos de processo diferentes. A atmosfera necessária depende do grau do aço, do procedimento de soldagem, do ciclo térmico, da condição da superfície, da oxidação admissível, das restrições dimensionais e de o processo ser de alívio de tensões, pré-aquecimento, tratamento térmico pós-soldagem, revenimento ou outro tratamento. A ISO 17663:2023 fornece requisitos de qualidade para controlar essas variáveis; ela não é uma tabela universal de seleção de gases.
Essa distinção é importante porque “tratamento térmico ao ar” não significa “tratamento térmico sem controle da atmosfera”. O ar contém oxigênio e vapor de água, e ambos podem influenciar a superfície aquecida. O manual do U.S. National Bureau of Standards Tratamento Térmico e Propriedades do Ferro e do Aço identifica duas consequências superficiais conhecidas: a oxidação forma carepa, enquanto a perda de carbono na superfície produz descarbonetação. O manual também identifica o vapor de água presente nos produtos da combustão como prejudicial. Um componente pode atingir a temperatura nominal do forno e, ainda assim, receber um tratamento inaceitável se sua química superficial se alterar durante o ciclo térmico.
O capítulo de Cambridge “Controle da Atmosfera para a Proteção de Metais Durante Processos de Produção” faz outra distinção útil: o reaquecimento para conformação não é a mesma operação que o tratamento térmico final. Condições oxidantes não controladas podem ser toleráveis quando há uma sobremedida destinada à usinagem em uma etapa de fabricação, mas inaceitáveis em uma zona de solda acabada ou em um componente com controle dimensional. Portanto, a especificação do tratamento deve declarar qual condição superficial é permitida após o aquecimento, e não apenas a temperatura-alvo.
Para o processamento em fornos, o estudo de 2017 da ASM International sobre controles da atmosfera de fornos identifica dois grupos principais de controle: controle da atmosfera do forno e controle da atmosfera de suprimento. O primeiro diz respeito às condições efetivamente presentes ao redor da peça; o segundo diz respeito aos gases, vapores, produtos da combustão, vazamentos, mistura e equipamentos de fornecimento que produzem essas condições. O nome nominal de um gás não comprova a existência de uma atmosfera controlada. As reações dos gases continuam na temperatura de tratamento, e seus efeitos dependem da composição, da vazão, da umidade, dos vazamentos do forno, da disposição da carga e do tempo de exposição.
O potencial de carbono ilustra esse ponto. O Volume 4B do ASM Handbook aborda o controle por meio de medições ou relações que envolvem vapor de água, dióxido de carbono e pressão parcial de oxigênio. O Steel Heat Treatment Handbook também trata o dióxido de carbono, a amônia e outros gases reativos como contribuintes para a resistência à oxidação e o controle do carbono superficial. Essas relações são relevantes quando um tratamento precisa preservar ou ajustar o carbono superficial, mas não transformam todo tratamento térmico de componente soldado em uma operação de cementação ou em uma operação em atmosfera neutra. A atmosfera deve atender ao resultado metalúrgico especificado.
Tratamento térmico em oficina e no local
O tratamento em oficina geralmente permite o uso de um forno, posições fixas para termopares, procedimentos de carregamento estabelecidos e controles de gás ou combustão repetíveis. Essas vantagens reduzem a variação, mas não eliminam a necessidade de demonstrar que o componente efetivamente atingiu o ciclo térmico exigido. Um conjunto soldado de grandes dimensões pode apresentar seções espessas e finas, acessórios, restrições e diferentes perdas de calor. A temperatura do ar no forno, por si só, pode não representar a temperatura da solda, da zona afetada pelo calor ou da seção relevante mais fria.
O tratamento térmico no local apresenta o mesmo problema de qualidade, porém com menos recursos fixos. Aquecedores elétricos resistivos locais, equipamentos de indução, queimadores a gás, mantas cerâmicas ou outros sistemas de aquecimento podem ser instalados ao redor de uma solda ou área de reparo. A faixa aquecida, os gradientes de temperatura, o isolamento, o invólucro e o dissipador de calor criado pela estrutura principal passam então a fazer parte do processo. Um tratamento local pode ser metalurgicamente adequado, mas somente se a região especificada e o ciclo térmico forem estabelecidos e mantidos.
O invólucro e a proteção exigem atenção especial. O isolamento pode reduzir a perda de calor, mas aberturas podem admitir ar e criar oxidação local. Um arranjo de purga ou proteção pode reduzir o contato com gases oxidantes, mas sua eficácia depende da geometria do invólucro, da vedação, da vazão e do monitoramento. A superfície também deve estar suficientemente limpa para que óleo, umidade, tinta, carepa ou resíduos de fabricação não introduzam reações adicionais nem ocultem danos. A preparação da superfície não é o mesmo tema que o controle da atmosfera: a ISO 12944-4:2017 define graus de preparação para estruturas de aço carbono e de baixa liga e distingue superfícies sem revestimento, termicamente aspergidas, galvanizadas, eletrodepositadas, sherardizadas e pintadas. A ISO 17834:2003, por sua vez, aborda revestimentos metálicos termicamente aspergidos para proteção contra corrosão e oxidação em alta temperatura até 1000 °C (1273 K). Essas normas ajudam a descrever as condições de proteção superficial, mas nenhuma delas substitui os requisitos de tratamento térmico da ISO 17663:2023.
Para um reparo soldado realizado no local, o procedimento deve identificar a disposição dos aquecedores, a configuração do isolamento, o método de utilização do invólucro ou da proteção, a condição superficial permitida, as taxas de aquecimento e resfriamento quando especificadas e os locais dos sensores de temperatura. Também deve definir como serão tratados interrupções, perda de energia, chuva, vento ou um desvio inesperado de temperatura. Um desenho que marque apenas a linha central da solda é insuficiente quando o efeito térmico exigido se estende pelo metal de solda, pelas zonas afetadas pelo calor e pelo material de base adjacente.
Atmosfera, uniformidade da temperatura e registros
A atmosfera, a uniformidade da temperatura e os registros formam um único sistema de qualidade interligado. Separá-los cria uma falsa sensação de segurança. Um registro do forno pode mostrar que um termopar atingiu o valor de referência, enquanto um vazamento oxidante, uma circulação deficiente ou uma carga excessivamente compactada expôs parte do componente a uma condição diferente. Por outro lado, um fornecimento controlado de gás não pode compensar o posicionamento inadequado dos sensores ou um aquecedor local que deixe o lado oposto abaixo da temperatura exigida.
A medição da temperatura deve representar o componente e a zona de tratamento especificada. O tipo do sensor, sua fixação, identificação, situação de calibração, localização e intervalo de registro devem ser definidos antes do início do aquecimento. Em trabalhos locais, podem ser necessários sensores adicionais próximos aos pés da solda, às transições de espessura, aos acessórios, às restrições e às áreas que se espera que percam calor rapidamente. A uniformidade não é presumida com base na simetria dos aquecedores. Ela é demonstrada por meio das temperaturas medidas que sejam relevantes para o procedimento.
Os registros devem relacionar o componente, a identificação da solda ou do reparo, o equipamento, a revisão do procedimento, o operador, o arranjo da atmosfera ou da proteção, os locais dos sensores, as informações de calibração, o ciclo de aquecimento, o período de permanência, o ciclo de resfriamento, as interrupções e os desvios. Quando o controle da atmosfera for exigido, os registros também poderão precisar incluir verificações do gás ou do sistema de combustão, informações sobre purga ou vazão, a condição do invólucro e evidências de que a superfície foi inspecionada após o tratamento. O registro deve possibilitar determinar o que aconteceu, e não apenas confirmar que um forno foi ligado.
A inspeção da superfície continua sendo necessária, porque um registro válido de temperatura não comprova a ausência de oxidação ou descarbonetação. Carepa, descoloração, rugosidade superficial e perda de carbono podem afetar a usinagem subsequente, a soldagem, o desempenho à fadiga, o ajuste dimensional ou a proteção contra corrosão. O método de inspeção e os critérios de aceitação devem seguir a especificação do componente e o plano de qualidade aplicável.
A ISO 17663:2023 é, portanto, mais útil quando lida como uma norma de controle de processo, e não como uma instrução para selecionar um gás específico. Ela conecta a preparação, o equipamento de aquecimento, a atmosfera ou proteção, a medição da temperatura, a uniformidade, a condição superficial, a competência do pessoal e os registros. Essa conexão é o que transforma o tratamento térmico em oficina e no local em uma operação metalúrgica demonstrável, em vez de uma simples alegação de temperatura.
Defeitos causados por controle inadequado da atmosfera
Os defeitos de atmosfera são defeitos de processo, não apenas manchas cosméticas. A oxidação remove metal da superfície, a transferência de carbono altera a composição do aço, e os depósitos podem interferir no aquecimento, na têmpera, na inspeção ou em revestimentos posteriores. O manual do U.S. National Bureau of Standards Heat Treatment and Properties of Iron and Steel (1966) identifica os dois principais riscos superficiais como a carepa resultante da oxidação e a descarbonetação causada pela perda de carbono; também alerta que o vapor de água presente nos produtos de combustão é prejudicial. A Cambridge University Press distingue, de modo semelhante, o reaquecimento para operações de conformação do tratamento térmico final: uma atmosfera aceitável para uma operação de forjamento pode ser inadequada quando é necessário preservar o teor final de carbono da superfície e a precisão dimensional.
A obra ASM Handbook Volume 4B (2017), da ASM International, separa o controle da atmosfera do forno do controle da atmosfera de alimentação. Ambos são importantes. Um forno pode ter uma receita de gás adequada e ainda assim produzir peças defeituosas devido a vazamentos, circulação deficiente, falha de sensor, entrada obstruída ou contaminação introduzida com a carga.
Carepa, formação de pites e alteração dimensional
A carepa é o produto visível da oxidação. Dependendo da temperatura, do tempo de exposição, da composição do aço e da química dos gases, o óxido pode apresentar coloração preta, azul, cinza, vermelha ou estratificada. Um filme fino e aderente não é equivalente a uma carepa espessa e descamável, que se desprende durante o manuseio ou a têmpera. Esta última pode expor metal novo e deixar pites, enquanto o óxido solto pode ficar preso nos dispositivos ou contaminar o meio de têmpera.
Uma atmosfera oxidante é uma causa evidente, mas a carepa visível, por si só, não identifica a falha. Vazamentos no forno podem permitir a entrada de ar pelas portas, vedações, trincas ou variações de pressão. A umidade excessiva pode aumentar o potencial oxidante do gás do forno, particularmente quando o equilíbrio gasoso já está incorreto. Os produtos de combustão que contêm vapor de água são especificamente identificados como prejudiciais no manual do National Bureau of Standards de 1966. Um tempo de encharque excessivamente longo pode produzir uma quantidade significativa de carepa, mesmo quando a atmosfera esteve correta durante parte do ciclo. A circulação deficiente pode criar zonas oxidantes locais; assim, um lado da carga pode apresentar intensa formação de carepa, enquanto as superfícies protegidas permanecem relativamente brilhantes.
A formação de pites pode resultar de oxidação localizada, desprendimento de carepa, contaminantes condensáveis ou depósitos que criam pequenas células eletroquímicas ou químicas durante o resfriamento. Sal, óleo, sujeira da oficina e resíduos de cargas anteriores podem alterar a reação superficial local. Os pites podem ser rasos e dispersos ou bem definidos, quando um depósito reage com o aço. A rugosidade superficial após a remoção da carepa não comprova que a atmosfera do forno tenha sido a única causa; marcas de usinagem anteriores, carepa de forjamento, jateamento e limpeza mecânica podem produzir aparências semelhantes.
A oxidação também altera as dimensões. O metal consumido na superfície reduz o diâmetro medido, a espessura das bordas ou as dimensões de roscas e faces de precisão. A carepa comprimida entre superfícies de contato pode produzir o efeito aparente oposto até ser removida. A oxidação irregular pode alterar a circularidade e a planicidade, enquanto gradientes térmicos e tensões de transformação podem causar distorção independentemente da oxidação. Portanto, uma superfície brilhante não garante estabilidade dimensional, e uma superfície escura não determina a quantidade de metal perdida.
Camadas descarbonetadas e perda de dureza
A descarbonetação ocorre quando o carbono deixa a superfície do aço durante o aquecimento. Dependendo da temperatura, do tempo, do grau do aço e do potencial de carbono da atmosfera, a camada afetada pode ser ferrítica, parcialmente descarbonetada ou apresentar uma gradação composicional. Em um grau hipoeutetóide como o AISI 1045, a perda de carbono próxima à superfície pode reduzir a fração de perlita após o resfriamento. Em um componente de AISI 4140 temperado, ela pode produzir uma zona superficial mais macia, mesmo quando o núcleo atinge a dureza martensítica especificada.
O defeito é frequentemente detectado como uma camada superficial macia, baixa resistência ao desgaste, desempenho reduzido em fadiga ou uma camada endurecida inesperadamente rasa. A superfície pode parecer limpa, pois a descarbonetação pode ocorrer sem formação intensa de carepa. Por outro lado, uma carepa leve e baixa dureza podem ocorrer simultaneamente, mas uma não comprova a outra. Um vazamento, umidade excessiva, um ajuste incorreto do potencial de carbono, quantidade insuficiente de gás enriquecedor, circulação deficiente ou exposição excessivamente longa podem produzir perda de carbono. A temperatura do forno e o tempo de permanência também podem estar corretos, enquanto a composição local do gás junto à carga não está.
O potencial de carbono não é um único ajuste independente da química dos gases. A ASM International descreve seu controle por meio de medições ou relações que envolvem vapor de água, dióxido de carbono e pressão parcial de oxigênio. O equilíbrio das reações relevantes determina se a atmosfera oxida o aço, remove carbono ou transfere carbono para ele. O Steel Heat Treatment Handbook (CRC Press, 2014) aborda dióxido de carbono, amônia e outros gases reativos porque esses constituintes afetam tanto a resistência à oxidação quanto o controle do carbono superficial.
Por isso, o ensaio de dureza deve ser realizado em uma sequência de medições da superfície até o núcleo, e não como uma única leitura em uma face de fácil acesso. Um aumento progressivo da dureza com a profundidade sustenta o diagnóstico de um gradiente de carbono, mas a dureza, isoladamente, não pode identificar a falha exata do gás. O exame metalográfico pode revelar ferrita na superfície, perlita alterada, alterações nos carbonetos ou uma interface entre o material afetado e o não afetado. A análise do gradiente de carbono, como uma avaliação química da superfície ao núcleo, fornece uma confirmação mais robusta quando as especificações exigem um limite definido de descarbonetação.
Absorção de carbono, fuligem e química superficial anormal
O defeito oposto é a absorção de carbono. Uma superfície de aço exposta a uma atmosfera excessivamente carburante pode ganhar carbono, produzindo uma camada de alto carbono que pode endurecer mais do que o previsto, formar austenita retida ou desenvolver constituintes frágeis ou suscetíveis a trincas após a têmpera. O efeito é especialmente importante quando se espera que um grau de baixo ou médio carbono mantenha uma composição superficial controlada, em vez de receber um tratamento carburante deliberado.
A fuligem é um alerta visível, não um diagnóstico completo. Ela pode surgir de atividade excessiva de hidrocarbonetos, decomposição inadequada do gás, equilíbrio gasoso incorreto, circulação insuficiente, regiões frias do forno ou contaminação por óleo e resíduos orgânicos. Um depósito preto pode ser carbono, mas também pode conter produtos de processo condensados ou óxido misturado com material carbonáceo. Os depósitos podem ocultar a carepa, impedir a transferência uniforme de calor, interferir na medição da temperatura e ser transferidos para outras peças.
A química superficial anormal não se limita ao carbono. Atmosferas que contêm amônia podem introduzir nitrogênio; o dióxido de carbono e o vapor de água podem alterar as reações de oxidação e de transferência de carbono; a entrada de ar pode adicionar oxigênio e nitrogênio. O resultado pode ser uma superfície com a coloração esperada, mas com composição incorreta. Uma camada cinza, rugosa ou excepcionalmente dura pode refletir absorção de carbono, nitretação, oxidação ou um composto depositado, e não uma única condição atmosférica.
O diagnóstico deve relacionar as evidências da peça aos registros do forno. Registre a temperatura do forno, o ponto de orvalho ou a indicação de umidade, quando aplicável, as leituras do potencial de oxigênio ou do potencial de carbono, a vazão do gás, a pressão, os alarmes, as aberturas das portas, a posição da carga e os eventos de manutenção. Compare os locais afetados e não afetados. Examine metalograficamente as seções transversais, realize perfis de dureza e solicite medições de gradientes de carbono ou de outros elementos químicos quando houver dúvida sobre a química superficial. A ISO 17663:2023 estabelece requisitos de qualidade para tratamento térmico ao ar ou em atmosferas controladas, principalmente para aços ferríticos e para trabalhos realizados em oficinas ou no local; sua ênfase respalda o tratamento dos registros da atmosfera e da verificação como evidências da qualidade.
A aparência superficial continua sendo útil para a triagem. Ela não constitui prova. A mesma carepa, pite, padrão de rugosidade, camada macia ou depósito preto pode resultar de várias falhas; portanto, liberar ou rejeitar um lote tratado termicamente apenas com base em avaliação visual é uma prática inadequada.
Verificação, aceitação e documentação
Os registros de temperatura, por si só, não podem estabelecer a condição da atmosfera nem a aceitação da superfície final. Strong evidence
Um resultado de tratamento térmico só é defensável quando o registro relaciona o material, o ciclo térmico, a atmosfera e as evidências obtidas na peça acabada. Um gráfico do forno, por si só, não comprova que o aço recebeu o tratamento pretendido. O registro deve identificar o grau do aço e a norma de material aplicável, o número da corrida ou fundição, a identificação da carga, o desenho do componente ou a ordem de serviço, a identificação do forno, a disposição da carga, a especificação do ciclo, a condição de atmosfera ou vácuo, as variáveis de processo medidas, os alarmes, os desvios e os resultados da inspeção. Se faltar um desses vínculos, uma análise posterior poderá mostrar o que o forno fez, sem mostrar qual produto foi exposto a ele ou se esse produto atendeu aos seus requisitos.[3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. International Organization for Standardization. ISO Standard, 2023. ISO 17663:2023
A ISO 17663:2023 fornece a principal estrutura de qualidade para tratamentos térmicos realizados ao ar ou em atmosferas controladas relacionados à soldagem e a processos correlatos. Seu escopo se aplica principalmente a aços ferríticos e abrange trabalhos realizados em oficinas e no local. A norma define requisitos de qualidade, mas não estabelece um limite universal de aceitação de dureza, descarbonetação, dimensão ou metalografia para todos os aços e processos. Esses limites devem ser obtidos na norma de produto aplicável, no desenho, no procedimento de soldagem, no procedimento de tratamento térmico, no contrato ou na especificação de engenharia.
Qualificação do processo e verificações de rotina
A qualificação do processo estabelece que uma combinação definida de grau do aço, tamanho da seção, padrão de carregamento, forno, ciclo e atmosfera pode produzir a condição requerida. O registro de qualificação deve informar o equipamento utilizado, a disposição dos termopares, a identificação do controlador e do registrador, o sistema de geração da atmosfera ou de vácuo, o status de calibração e os métodos de inspeção aplicados à amostra de qualificação. Também deve explicar como a amostra representa as peças de produção. Um corpo de prova fino pode demonstrar a uniformidade da temperatura, mas deixar de representar a distância de difusão do carbono ou o atraso térmico de um componente espesso.
A qualificação deve tratar a atmosfera como um meio de processo reativo, e não como um gás protetor não especificado. A ASM International identificou, em 2017, o “controle da atmosfera do forno e da atmosfera de alimentação” como os dois principais grupos de controle. O grupo do forno inclui vedação, circulação, mistura, exaustão, vazamentos e distribuição; o grupo de alimentação inclui os gases, vapores, geradores, equipamentos de purificação, controle de vazão e medições relacionadas. Ambos podem alterar o resultado. Um forno corretamente ajustado ainda pode produzir carepa ou descarbonetação se o gás fornecido contiver vapor de água em excesso ou se houver deriva em um gerador.
Uma indicação do potencial de carbono não é autovalidante e deve ser respaldada por registros de medição e calibração. Limited evidence
O registro do processo deve identificar a variável de controle relevante para o aço e o tratamento. Dependendo do processo, isso pode incluir temperatura, tempo, pressão do forno, nível de vácuo, vazão de gás, ponto de orvalho, pressão parcial de oxigênio, dióxido de carbono ou um potencial de carbono calculado. O ASM Handbook Volume 4B descreve o controle do potencial de carbono por meio de medições ou relações que envolvem vapor de água, dióxido de carbono e pressão parcial de oxigênio. Portanto, um valor de potencial de carbono exibido requer informações de suporte sobre medição e calibração; ele não deve ser tratado como auto-validável.
As verificações de rotina confirmam que o processo qualificado permanece sob controle. Elas podem incluir verificação dos instrumentos, verificações dos termopares, verificações de vazamento, verificações dos sensores de atmosfera, verificações dos geradores, confirmação da vazão de gás e análise dos registros do registrador antes da liberação. A frequência e os critérios de aceitação devem ser definidos pelo procedimento e pelo sistema de qualidade aplicável. Nenhum valor genérico deve substituir um requisito do projeto.
O monitoramento do processo e a verificação do produto respondem a perguntas diferentes. O monitoramento pergunta se o forno seguiu o histórico prescrito de temperatura e atmosfera. A verificação do produto pergunta se o aço efetivamente desenvolveu a dureza, a estrutura, a composição química na superfície, as dimensões e a condição requeridas. Um gráfico conforme não pode compensar um perfil de dureza reprovado, carepa excessiva ou um gradiente de carbono fora do limite especificado. Da mesma forma, uma leitura de dureza aceitável não prova que a atmosfera foi corretamente controlada durante todo o ciclo.
Qualquer alarme, interrupção, falha de sensor, alteração de gás, erro de carregamento, perda de energia, evento inesperado de resfriamento ou desvio do ciclo aprovado exige uma disposição registrada. A disposição pode envolver reprocessamento, exame adicional, análise de engenharia ou rejeição, mas o registro deve identificar quem avaliou o evento e quais evidências fundamentaram a decisão. Correção silenciosa não é rastreabilidade.
Exame superficial e subsuperficial
O exame superficial começa com a observação direta sob condições definidas de iluminação e limpeza. O examinador deve registrar carepa, descoloração, pites, fuligem, depósitos, áreas carburadas ou descarbonetadas, trincas, distorções e danos decorrentes do manuseio. A oxidação produz carepa, enquanto a perda de carbono da superfície produz descarbonetação. O manual do U.S. National Bureau of Standards, publicado em 1966, identifica especificamente o vapor de água nos produtos da combustão como prejudicial à proteção da superfície do aço. Da mesma forma, a Cambridge University Press afirma, em seu tratamento de 2012 sobre controle de atmosferas, que atmosferas oxidantes não controladas podem causar formação de carepa e, nos aços, descarbonetação.
A inspeção visual, por si só, não pode estabelecer a profundidade ou a gravidade da perda de carbono. Perfis de dureza da superfície em direção ao núcleo podem mostrar uma camada descarbonetada amolecida ou uma região carburada anormalmente dura, mas a dureza depende do grau do aço, da microestrutura, do método de ensaio, do espaçamento e da geometria local. Portanto, o perfil deve estar vinculado a um plano de seccionamento definido e ser interpretado em relação ao requisito aplicável, e não a um perfil universal presumido.
A metalografia fornece evidências diferentes. Uma seção transversal polida e atacada pode revelar ferrita, perlita, bainita, martensita, carbonetos, penetração da oxidação, crescimento de grão, trincas de têmpera e a fronteira entre o material superficial alterado e o núcleo não afetado. Ela também pode mostrar se uma alteração de dureza corresponde à perda de carbono ou, em vez disso, a um efeito de transformação ou revenimento. O relatório deve identificar a localização e a orientação da amostra, o método de preparação, o reagente de ataque, a ampliação e as observações. Fotografias representativas são úteis somente quando sua escala, localização e relação com o critério de aceitação estão registradas.
A avaliação do gradiente de carbono é especialmente importante quando o carbono superficial controla o desgaste, a fadiga ou o comportamento de transformação. Dependendo da especificação, podem ser utilizadas análise química, determinação do perfil de microdureza, exame metalográfico ou outro método aprovado. O relatório deve declarar o método, a referência da superfície, os incrementos de profundidade, a incerteza de medição quando exigida e o resultado. Uma única análise do carbono total não pode estabelecer um gradiente superficial. Da mesma forma, um resultado de dureza do núcleo não pode provar que a superfície reteve o potencial de carbono pretendido.
As verificações dimensionais completam as evidências do produto. Devem ser medidas as características identificadas como sensíveis ao aquecimento, à têmpera ou ao alívio de tensões, incluindo planicidade, batimento, concentricidade, comprimento, tamanho do furo e distorção, quando aplicável. As medições exigem um instrumento conhecido, status de calibração, sistema de referências e identificação da etapa de inspeção. O exame não destrutivo pode complementar essas verificações para detectar trincas ou descontinuidades próximas à superfície, enquanto o exame subsuperficial pode exigir seccionamento, ensaio ultrassônico, radiografia ou outro método especificado. Cada técnica possui uma capacidade de detecção diferente.
As normas de revestimento não devem ser confundidas com os critérios de aceitação da atmosfera. A ISO 17834:2003 trata de revestimentos metálicos aplicados por aspersão térmica para proteção contra corrosão e oxidação em alta temperatura até 1000 °C (1273 K). A ISO 12944-4:2017 define graus de preparação de superfície para estruturas de aço-carbono e aço de baixa liga e distingue superfícies sem revestimento, aplicadas por aspersão térmica, galvanizadas, eletrodepositadas, sherardizadas e pintadas. Nenhuma das duas normas fornece um limite geral de aceitação para a descarbonetação em forno de aço tratado termicamente.
Rastreabilidade das condições da atmosfera
A rastreabilidade da atmosfera começa pela identificação da rota atmosférica: ar, atmosfera controlada nomeada, gás de gerador endotérmico ou exotérmico, mistura à base de nitrogênio, vácuo ou outra condição especificada. O registro deve relacionar essa condição ao forno, à carga, à data e hora, à fonte de gás ou ao gerador, ao instrumento de controle, à identificação do sensor e aos valores registrados. Para tratamentos a vácuo, o histórico de pressão, o status do ensaio de vazamento, a condição da bomba e qualquer gás de preenchimento devem ser registrados quando forem relevantes para o procedimento.
Dados com registro de data e hora são essenciais. Um gráfico final que mostre apenas a temperatura média e uma única leitura da atmosfera pode ocultar um vazamento transitório, uma excursão do ponto de orvalho, uma deriva do potencial de carbono ou uma perda de vácuo durante uma parte crítica do ciclo. Os registros devem preservar o intervalo de medição, os eventos de alarme, os valores de ajuste, os valores reais, as substituições de sensores, o status de calibração e a resposta do operador. Se um valor for calculado, e não medido diretamente, o método de cálculo e as medições de entrada devem permanecer disponíveis.
Os registros do material e da atmosfera devem ser referenciados cruzadamente, e não arquivados separadamente sem vínculo entre si. O número da carga deve constar na corrida do forno, o número da corrida deve constar no relatório de inspeção, e o relatório de inspeção deve identificar os locais dos componentes examinados. Os registros digitais precisam de revisão controlada, controle de acesso, retenção e proteção contra alterações não registradas. Os gráficos em papel precisam de identificação legível e de um método documentado para correções.
Essa cadeia permite que um auditor ou engenheiro reconstrua o que ocorreu: qual aço entrou em qual forno, sob qual ciclo e atmosfera, o que os instrumentos detectaram, quais desvios ocorreram e se a superfície, a estrutura subsuperficial, as dimensões e a dureza resultantes atenderam aos requisitos aplicáveis. Essa é a diferença entre evidência da operação do forno e evidência de que o aço tratado termicamente é aceitável.
Uma Estrutura Prática de Decisão para a Proteção de Superfícies de Aço
A proteção da superfície começa com uma especificação metalúrgica, não com o nome de um gás. Nitrogênio, argônio, gás endotérmico, gás exotérmico, misturas contendo hidrogênio e vácuo podem produzir resultados muito diferentes quando a temperatura, o tempo de permanência, os vazamentos, o ponto de orvalho, o potencial de carbono e a composição do aço variam. Portanto, a atmosfera do forno faz parte do processo de tratamento térmico. Ela determina se a superfície permanece quimicamente próxima do aço inicial, ganha carbono ou nitrogênio, perde carbono ou desenvolve óxido que deverá ser removido posteriormente.
O manual Heat Treatment and Properties of Iron and Steel (1966), do U.S. National Bureau of Standards, identifica diretamente os dois principais riscos superficiais: a oxidação produz carepa, enquanto a perda de carbono produz descarbonetação. A publicação também identifica o vapor de água nos produtos da combustão como prejudicial. A questão prática não é saber se uma atmosfera parece inerte. É saber se a atmosfera, na superfície do aço e durante todo o ciclo térmico, produz a condição metalúrgica especificada.
Defina a superfície final necessária
A primeira decisão é determinar se a carepa e a alteração do teor de carbono são permitidas. Uma operação de reaquecimento antes de forjamento, laminação ou recalque pode tolerar uma camada superficial que será removida por deformação ou usinagem. A austenitização de uma ferramenta acabada, de um componente de rolamento, engrenagem, mola ou superfície de desgaste é diferente: a descarbonetação pode reduzir a dureza e a resistência à fadiga, mesmo quando a peça parece visualmente aceitável após a têmpera.
Registre o requisito superficial em termos mensuráveis. Ele pode incluir ausência de carepa visível, profundidade máxima de descarbonetação, concentração especificada de carbono na superfície, faixa de dureza na superfície e abaixo dela, ou uma margem para posterior retificação. “Brilhante” não é uma especificação técnica suficiente. Tampouco “não oxidante”, pois uma atmosfera pode suprimir a formação visível de carepa e, ainda assim, alterar o teor de carbono da superfície.
A designação do aço deve ser registrada exatamente, incluindo a norma aplicável. Um tratamento para 1.3505 (100Cr6) não pode ser especificado com as mesmas premissas de um tratamento para C45, 42CrMo4, AISI 52100 ou um aço inoxidável austenítico. A atividade do carbono, os elementos de liga, a condição superficial anterior e a transformação de fase pretendida afetam a atmosfera aceitável. Para aços de cementação, o potencial de carbono é uma variável de processo. Para aços carbono e de baixa liga, a perda excessiva de carbono pode ser tão prejudicial quanto a oxidação.
Separe a superfície final de um revestimento ou pós-tratamento. A ISO 17834:2003 trata de revestimentos metálicos aplicados por aspersão térmica para proteção contra corrosão e oxidação em alta temperatura até 1000 °C (1273 K). A ISO 12944-4:2017 trata dos graus de preparação superficial para estruturas de aço carbono e de baixa liga e distingue superfícies sem revestimento, metalizadas por aspersão térmica, galvanizadas, eletrodepositadas, sherardizadas e pintadas. Essas normas não substituem o controle da atmosfera durante o endurecimento, o recozimento, a normalização ou o reaquecimento para forjamento.
Relacione o risco à atmosfera e à capacidade do forno
Classifique a operação antes de selecionar a atmosfera. O tratamento de 2012 da Cambridge University Press sobre controle de atmosferas distingue o reaquecimento para conformação do tratamento térmico final. Essa distinção deve determinar a tolerância à formação de carepa e à alteração do teor de carbono. O reaquecimento de material cuja camada externa será removida pode aceitar uma estratégia atmosférica diferente daquela empregada no tratamento térmico final de uma peça com dimensões acabadas.
Em seguida, identifique o risco predominante. A oxidação exige controle das espécies que contêm oxigênio, das condições de combustão, dos vazamentos e do tempo de permanência. A descarbonetação exige controle do potencial químico na superfície do aço, e não simplesmente baixo teor de oxigênio. O ASM Handbook, Volume 4B (2017), da ASM International, identifica o “controle da atmosfera do forno e da atmosfera de suprimento” como os dois principais grupos de controle. Ambos são importantes: um gás corretamente misturado pode deixar de funcionar após um flange com vazamento, um gerador úmido, uma linha contaminada, uma passagem de fluxo bloqueada ou uma peça mal posicionada alterarem o ambiente do forno.
O potencial de carbono pode ser estabelecido por medição direta ou por meio de relações que envolvem vapor de água, dióxido de carbono e pressão parcial de oxigênio. O método de controle selecionado deve ser adequado ao forno. Uma leitura de sonda não representa automaticamente a zona de trabalho se a sonda estiver distante, protegida da carga, contaminada ou exposta a um padrão de fluxo diferente. Atmosferas que contêm dióxido de carbono, amônia, hidrogênio e outros gases reativos exigem atenção às suas reações específicas; o Steel Heat Treatment Handbook (CRC Press, 2014) aborda esses gases em relação à resistência à oxidação e ao controle do carbono superficial.
A capacidade do forno estabelece o limite da especificação. Verifique se a instalação consegue controlar a uniformidade da temperatura, o fluxo da atmosfera, a pressão, o ponto de orvalho, o potencial de oxigênio, o potencial de carbono e a exaustão. Verifique se o gerador consegue manter a composição durante a partida e as mudanças de carga. Confirme que vedações, portas, retortas, dispositivos de fixação e rotas de transferência não introduzem ar ou umidade. Um forno que consegue exibir um valor de gás, mas não consegue mantê-lo na carga, não pode validar o tratamento.
Para estruturas soldadas e aços ferríticos, a ISO 17663:2023 estabelece requisitos de qualidade para tratamento térmico ao ar ou em atmosferas controladas, abrangendo trabalhos realizados em oficinas e no local. Ela é útil quando o tratamento térmico faz parte de um processo de soldagem ou processo correlato, mas os requisitos aplicáveis de material, procedimento, inspeção e aceitação ainda precisam ser especificados para o componente.
Investigue os desvios de forma sistemática
Primeiro, um defeito superficial deve ser mapeado, não explicado. A presença de carepa ou descarbonetação é uniforme em toda a carga ou está localizada em uma face, aresta, posição do suporte ou zona do forno? O defeito acompanha a posição da carga de um lote para outro? Aparece somente após uma longa permanência, durante a partida, depois da abertura da porta ou durante a transferência para a têmpera? Essas observações distinguem um problema de composição química de um problema de circulação, vedação, temperatura ou manuseio.
Compare o mapa do defeito com medições independentes. A atmosfera medida representa a zona de trabalho ou apenas a linha de suprimento, o duto de retorno ou a parede do forno? O analisador de gases, a sonda de oxigênio, o instrumento de ponto de orvalho e o controlador de potencial de carbono estão calibrados e respondem na velocidade necessária? A sonda está limpa e corretamente posicionada? Uma peça de referência, lâmina, folha metálica ou amostra metalográfica confirmou a indicação do instrumento?
Verifique também se o forno atingiu a temperatura antes de a atmosfera se estabilizar, se a carga obstruiu o fluxo, se um gerador alterou a composição sob demanda e se a água entrou por meio dos produtos da combustão, vazamentos, resíduos de limpeza ou uma carga úmida. Inspecione a morfologia da carepa e meça a camada alterada por metalografia, perfil de dureza, microdureza ou análise de carbono, conforme apropriado. Uma superfície escura, por si só, não comprova descarbonetação; uma superfície brilhante, por si só, não prova a retenção de carbono.
Fluxo de investigação
- Identificar Registre a designação do aço, o tamanho da seção, a condição anterior e a operação.
- Definir Estabeleça limites mensuráveis para a carepa e a alteração do carbono.
- Classificar Decida se o ciclo é um reaquecimento para conformação ou um tratamento térmico final.
- Selecionar Escolha o controle da oxidação e, quando necessário, do potencial de carbono.
- Verificar Verifique o suprimento de gás, o gerador, as vedações, a vazão, a pressão, os sensores, a calibração e a representatividade da zona de trabalho.
- Inspecionar Especifique verificações visuais, dimensionais, de dureza, metalográficas ou de química superficial.
- Documentar Registre desvios, posição da carga, ciclo, atmosfera, alarmes, tempo de transferência e material afetado.
Um fluxo de trabalho utilizável é:
1. Identificar a designação do aço, o tamanho da seção, a condição anterior e a operação. 2. Definir se a carepa e a alteração do teor de carbono são permitidas e estabelecer limites mensuráveis. 3. Determinar se o ciclo é de reaquecimento para conformação ou de tratamento térmico final. 4. Selecionar a estratégia de controle da atmosfera, incluindo o controle da oxidação e, quando necessário, o controle do potencial de carbono. 5. Verificar o suprimento de gás, o desempenho do gerador, as vedações, o fluxo, a pressão, os sensores, a calibração e a representatividade da zona de trabalho. 6. Especificar a inspeção: avaliação visual da carepa, verificação dimensional, dureza, metalografia, medição da profundidade de descarbonetação ou química superficial. 7. Documentar todos os desvios, incluindo a posição da carga, o registro do ciclo, o registro da atmosfera, o estado dos alarmes, o tempo de transferência e o material afetado.
Essa sequência trata a proteção superficial como um resultado metalúrgico controlado. O nome do gás é apenas uma das entradas.
Referências
- [1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press chapter, 2012. Cambridge University Press publication
- [2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
- [3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. ISO Standard, 2023. ISO 17663:2023