




Wat een warmtebehandelingsatmosfeer daadwerkelijk regelt

De atmosfeer als chemische randvoorwaarde
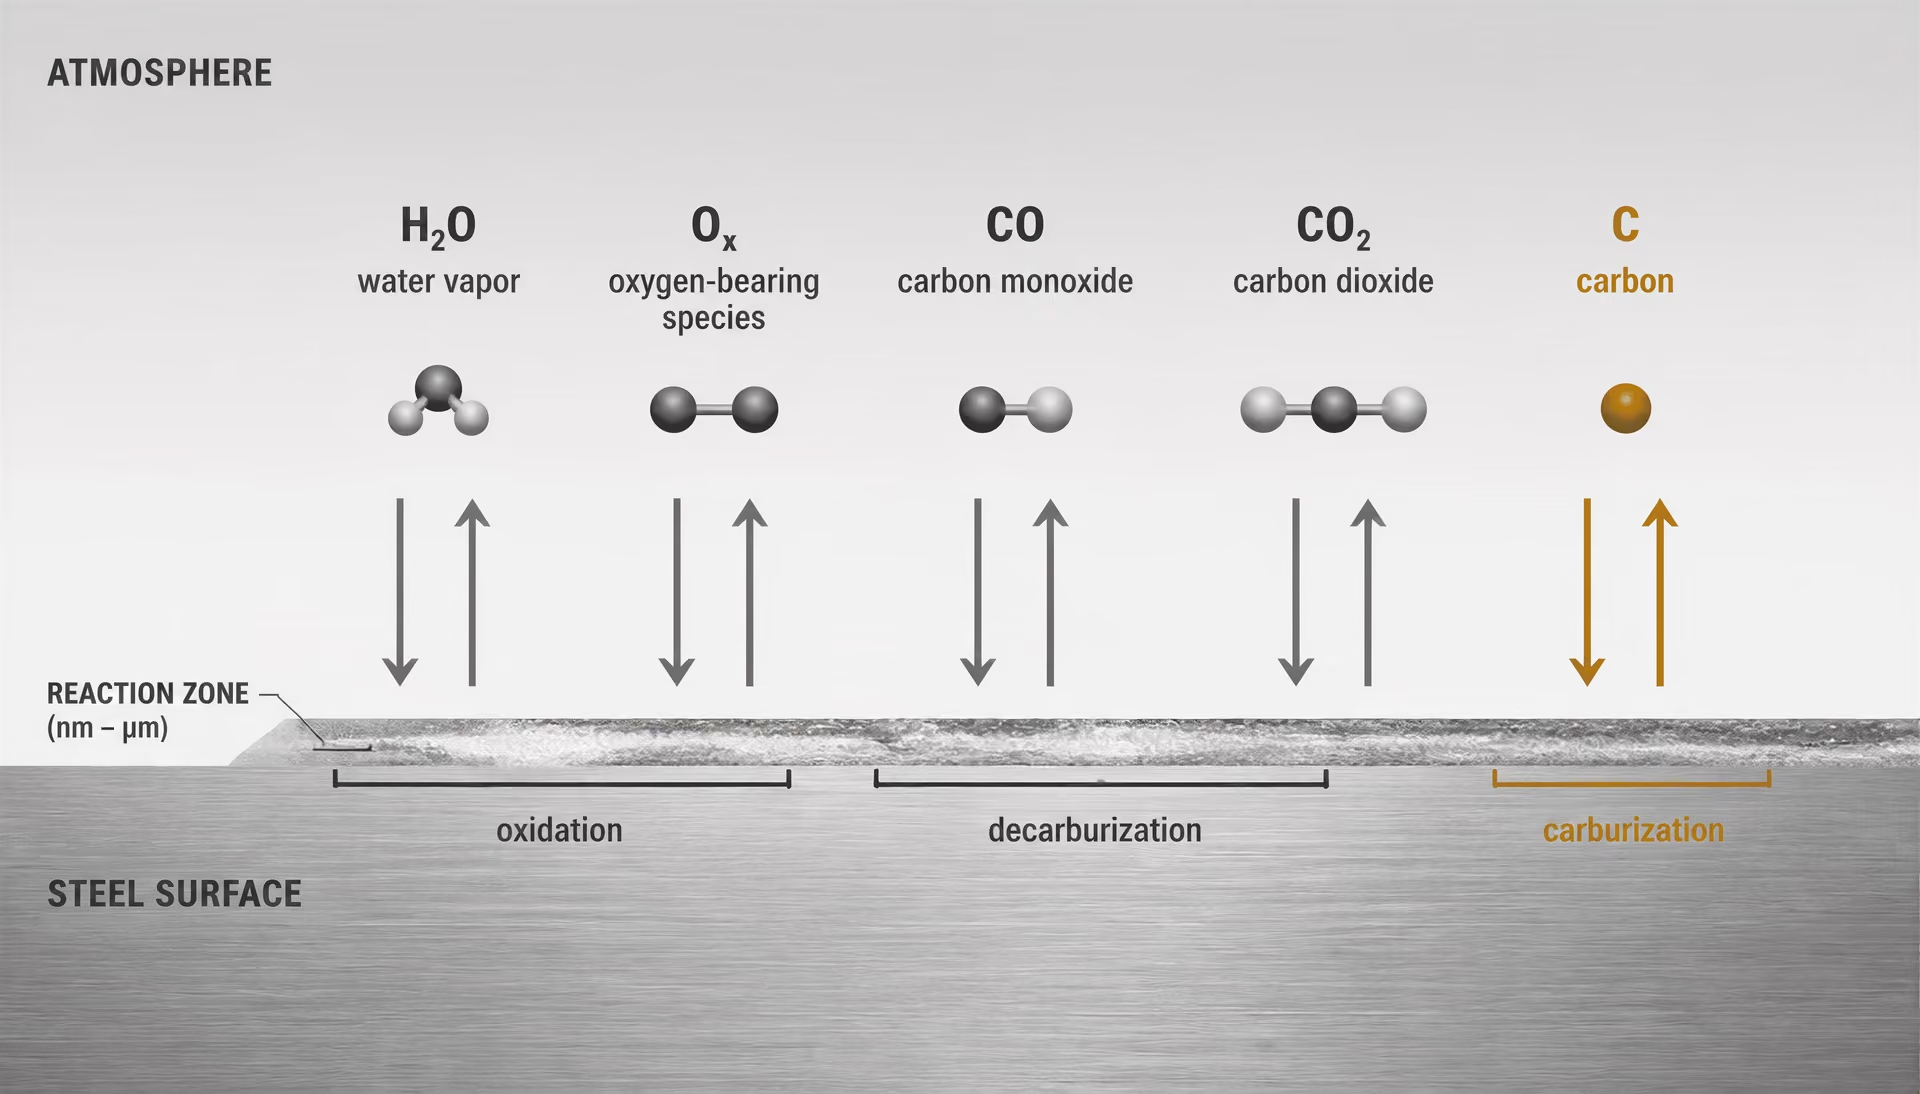
Een warmtebehandelingsatmosfeer is niet eenvoudigweg het gas dat de oven vult. Het is de reactieve omgeving aan het staaloppervlak terwijl de charge wordt opgewarmd, op temperatuur wordt gehouden en afgekoeld. De samenstelling ervan bepaalt de chemische randvoorwaarde waartegen oxidatie, reductie, carbureren, ontkolen en andere oppervlakte-reacties plaatsvinden. Het staal reageert op die lokale omgeving, niet alleen op de temperatuurmeting van de ovenregeling.
Reactieve bestanddelen van de atmosfeer
- Zuurstofhoudende deeltjes
- Kunnen ijzeroxiden vormen en oxidehuid veroorzaken.
- Waterdamp
- Kan oxidatie versnellen en bijdragen aan koolstofverlies.
- Koolmonoxide
- Neemt deel aan evenwichten voor koolstofoverdracht.
- Koolstofdioxide
- Kan de koolstofpotentiaal wijzigen en onder geschikte omstandigheden ontkoling bevorderen.
- Waterstof
- Beïnvloedt het reductiegedrag en de zuurstofpotentiaal.
- Methaan
- Kan onder carburiserende omstandigheden koolstof leveren.
Bij verhoogde temperatuur wisselen gassen atomen uit met het oppervlak. Zuurstofhoudende soorten kunnen ijzeroxiden vormen en walshuid produceren. Waterdamp kan oxidatie versnellen en bijdragen aan koolstofverlies. Koolstofhoudende soorten kunnen koolstof aan het oppervlak aanvullen of juist verwijderen, afhankelijk van de balans tussen de gasreacties en de koolstofactiviteit in het staal. Koolstofdioxide, koolstofmonoxide, waterstof, methaan, zuurstof en waterdamp zijn daarom van belang als reagerende soorten, en niet slechts als aanduidingen voor een “beschermend” gas.
Oxidatie veroorzaakt oxidehuid, terwijl koolstofverlies uit oppervlaktelagen ontkoling veroorzaakt. Strong evidence
Het handboek Heat Treatment and Properties of Iron and Steel (1966) van het U.S. Department of Commerce, National Bureau of Standards benoemt rechtstreeks de twee belangrijkste risico’s aan het oppervlak: oxidatie produceert walshuid, terwijl koolstofverlies uit de oppervlaktelagen ontkoling veroorzaakt. Het beschrijft waterdamp in verbrandingsproducten bovendien als schadelijk. Deze effecten houden verband met elkaar, maar zijn niet identiek. Een oppervlak kan weinig zichtbare walshuid vertonen en toch een gewijzigd koolstofprofiel hebben. Omgekeerd kan een onderdeel een groot deel van zijn koolstof behouden en toch een oxidefilm dragen die de beheersing van afmetingen, inspectie, lassen of latere nabewerking belemmert.
Koolstofpotentiaal De koolstofactiviteit die door een atmosfeer bij een bepaalde temperatuur wordt opgelegd en aangeeft of koolstof de neiging heeft het staaloppervlak binnen te dringen of te verlaten.
Koolstofpotentiaal is de praktische uitdrukking van de neiging van de atmosfeer om bij een bepaalde temperatuur koolstof aan austenitisch staal toe te voegen of eraan te onttrekken. Als het gas een lagere effectieve koolstofactiviteit heeft dan het staaloppervlak, diffundeert koolstof naar buiten en ontstaat ontkoling. Als het gas een hogere effectieve koolstofactiviteit heeft, dringt koolstof het oppervlak binnen en kan carburering optreden. Wanneer beide activiteiten in evenwicht zijn, is de atmosfeer met betrekking tot koolstofoverdracht bij benadering neutraal, hoewel het resultaat nog steeds afhangt van tijd, temperatuur, legeringssamenstelling, gasstroming en oppervlakteconditie.
Het materiaal Furnace Atmospheres for Heat Treating van ASM International behandelt gasreacties, de belangrijkste gassen en dampen en atmosfeergerelateerde ontkoling van staal als centrale onderwerpen binnen de warmtebehandeling. ASM Handbook Volume 4B beschrijft eveneens de beheersing van de koolstofpotentiaal aan de hand van metingen of verbanden met waterdamp, koolstofdioxide en de partiële zuurstofdruk. Daarom is een instelwaarde voor de koolstofpotentiaal geen vervanging voor atmosfeermeting. De relevante chemische toestand kan uit verschillende gemonitorde variabelen worden afgeleid, maar die variabelen moeten het gas beschrijven dat de charge daadwerkelijk bereikt.
De reactie van het oppervlak kan tijdens het afkoelen doorgaan. Austenitiseren in een geschikte atmosfeer garandeert geen schoon oppervlak als de charge door een oxiderende of ontkolende toestand gaat voordat de temperatuur daalt tot onder het bereik waarin die reacties van belang zijn. Ook bij het afschrikken kan heet staal worden blootgesteld aan waterdamp, zuurstof of slecht geregelde gassen. Atmosfeerregeling behoort daarom tot de volledige thermische cyclus en niet alleen tot de houdtijd.
Waarom de bulkt temperatuur niet voldoende is
De temperatuur bepaalt de reactiesnelheden en fasetransformaties, maar specificeert niet de chemie aan het oppervlak. Twee ovencharges kunnen allebei 850 °C aangeven en de oven verlaten met verschillende metallurgische resultaten als hun gascondities verschillen. De ene kan een beheerste koolstofpotentiaal en een geringe oxidatieneiging hebben; de andere kan voldoende zuurstofhoudende soorten of vocht bevatten om walshuid te vormen en koolstof te verwijderen. De meting van het thermokoppel kan deze uitkomsten niet onderscheiden.
Het onderscheid wordt cruciaal wanneer het vereiste resultaat een gedefinieerde koolstofgradiënt aan het oppervlak omvat. Beschouw een hypoeutectoïd ferritisch staal dat voor harding wordt verhit. Een korte ontkoolde laag kan tijdens het afschrikken anders transformeren dan de onaangetaste kern, waardoor een zachter oppervlak ontstaat, ook al bereikt de kern de beoogde austenitiseertemperatuur. Het onderdeel kan een visuele inspectie doorstaan omdat de walshuid beperkt is, maar toch falen bij een hardheidsverloop, metallografisch onderzoek of een slijtage- of vermoeiingseis. Bij een gecarboneerde kwaliteit kan overmatige koolstofoverdracht even onaanvaardbaar zijn: de laag kan dieper of koolstofrijker worden dan de processpecificatie toestaat, met gevolgen voor restausteniet, carbidevorming, vervorming en maatvastheid.
Temperatuurgelijkmatigheid wekt nog een ander vals gevoel van zekerheid. Een oven kan tussen de gemeten zones slechts een klein temperatuurverschil vertonen, terwijl het oppervlak van het werkstuk aan verschillende gascondities wordt blootgesteld door de opstelling van de charge, circulatie, lekkage langs de deur, branderproducten of afgevoerde atmosfeer. Een afgeschermd thermokoppel kan de beoogde temperatuur aangeven, terwijl een onderdeel bij een opening een oxiderende gasstroom ontvangt. De regelaar heeft dan gelijk wat de temperatuur betreft, maar ongelijk wat het procesresultaat betreft.[1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press. Cambridge University Press chapter, 2012. Cambridge University Press publication
Het hoofdstuk “Atmosphere Control for the Protection of Metals During Production Processes” (2012) van Cambridge University Press maakt onderscheid tussen opwarmen voor bewerking en uiteindelijke warmtebehandeling. Dat onderscheid is van belang omdat walshuid die vóór het smeden wordt getolereerd, tijdens latere bewerking kan worden verwijderd, terwijl walshuid of ontkoling na de uiteindelijke harding het geleverde onderdeel rechtstreeks kan veranderen. Een ongecontroleerde oxiderende atmosfeer kan in beide gevallen walshuid veroorzaken en bij staal ontkoling; het aanvaardbare gevolg verschilt echter.
Oppervlaktereacties zijn ook afhankelijk van de tijd. Een korte afwijking tijdens het laden of verplaatsen kan voor de ene geometrie verwaarloosbaar zijn en voor een andere schadelijk. Dunne randen, schroefdraden, scherpe hoeken en oppervlakken met een groot oppervlak kunnen sneller reageren dan een dik gedeelte. Legeringselementen kunnen het oxidatiegedrag veranderen, maar nemen de noodzaak om de randvoorwaarde te regelen niet weg. “De oven heeft de temperatuur bereikt” is daarom een onvolledig procesverslag.
Het verschil tussen bescherming en procesregeling
| Bescherming | Procesregeling |
|---|---|
| Primair doel | Zichtbare oxidatie en oxidehuid beperken |
| Chemische vereiste | De uitwisseling van zuurstof, koolstof, stikstof of waterstof beheersen |
| Verificatie | Het visuele uiterlijk kan toereikend zijn voor een eerste beoordeling |
| Acceptatiegrondslag | Resultaten van oppervlaktechemische en metallurgische tests |
Bescherming betekent het beperken van zichtbare oxidatie, walshuid en daarmee samenhangende oppervlakteschade. Procesregeling gaat verder: de atmosfeer moet herhaaldelijk de voorgeschreven chemische toestand aan het oppervlak tot stand brengen. Dat onderscheid scheidt een onderdeel dat er schoon uitziet van een metallurgisch deugdelijk onderdeel.
Een stikstofrijke of anderszins laagoxiderende omgeving kan zichtbare walshuid onderdrukken en toch ontkoling toestaan als de koolstofpotentiaal onjuist is. Een gas dat uitsluitend is geselecteerd omdat het verkleuring voorkomt, kan daarom ongeschikt zijn voor harden, gloeien, normaliseren of carbureren. De relevante vraag is niet: “Bleef het oppervlak blank?” maar: “Wisselde het oppervlak zuurstof, koolstof, stikstof of waterstof uit met het gas in de toegestane richting en hoeveelheid?”
De behandeling van ovenatmosfeerregelingen door ASM International uit 2017 onderscheidt twee hoofdgroepen van regelingen: ovenatmosfeerregeling en toevoeratmosfeerregeling. Toevoeratmosfeerregeling betreft het gas of gasmengsel dat aan de oven wordt geleverd — de productie, menging, zuiverheid, druk en relevante samenstelling ervan. Ovenatmosfeerregeling betreft de toestand die in de verwarmingskamer en aan het werkstukoppervlak bestaat nadat lekkage, verbranding, dissociatie, reactie met hulpmiddelen en reactie met de charge het toegevoerde gas hebben veranderd. Een correct bereid toevoergas kan een onjuiste ovenatmosfeer opleveren. Het omgekeerde is eveneens mogelijk: een meting in de kamer kan aanvaardbaar lijken terwijl het toevoersysteem instabiel is en de volgende charge aan een andere toestand wordt blootgesteld.
Meting en verificatie moeten aansluiten bij het beoogde resultaat. Metingen die verband houden met zuurstofpotentiaal of dauwpunt kunnen een oxiderende neiging aantonen, terwijl verbanden met waterdamp, koolstofdioxide en de partiële zuurstofdruk de regeling van de koolstofpotentiaal kunnen ondersteunen. De plaats van de meting is van belang, evenals de responstijd. Een sensor nabij de gasinlaat vertegenwoordigt mogelijk niet de atmosfeer rond dicht opeengepakte onderdelen.
Daarom mag atmosfeerregeling ook niet worden verward met een specificatie voor een coating of nabehandeling. ISO 17834:2003 betreft thermisch gespoten metaalcoatings ter bescherming tegen corrosie en oxidatie bij hoge temperaturen tot 1000 °C (1273 K). ISO 12944-4:2017 behandelt graden van oppervlaktevoorbereiding voor constructies van koolstofstaal en laaggelegeerd staal, waaronder ongecoate, thermisch gespoten, gegalvaniseerde, galvanisch beklede, gesherardiseerde en geverfde oppervlakken. Deze normen hebben betrekking op beschermende oppervlakken of de voorbereiding daarvan; zij vervangen niet de regeling van de koolstofpotentiaal tijdens het austenitiseren.
Voor warmtebehandeling die verband houdt met lassen en aanverwante processen specificeert ISO 17663:2023 kwaliteitseisen voor warmtebehandeling in lucht of gecontroleerde atmosferen, voornamelijk voor ferritische staalsoorten en voor werkzaamheden in werkplaatsen of op locatie. Het toepassingsgebied ervan onderstreept het centrale punt: de atmosfeer maakt deel uit van de kwaliteitsgeregelde bewerking. Een registraties van de oventemperatuur alleen kan niet aantonen dat de oxidatie beperkt bleef, dat de ontkoling binnen de specificatie bleef of dat het beoogde koolstofprofiel aan het oppervlak de cyclus heeft doorstaan.
Oxidatie, walshuid en het staaloppervlak

Hoe walshuid tijdens het verhitten ontstaat
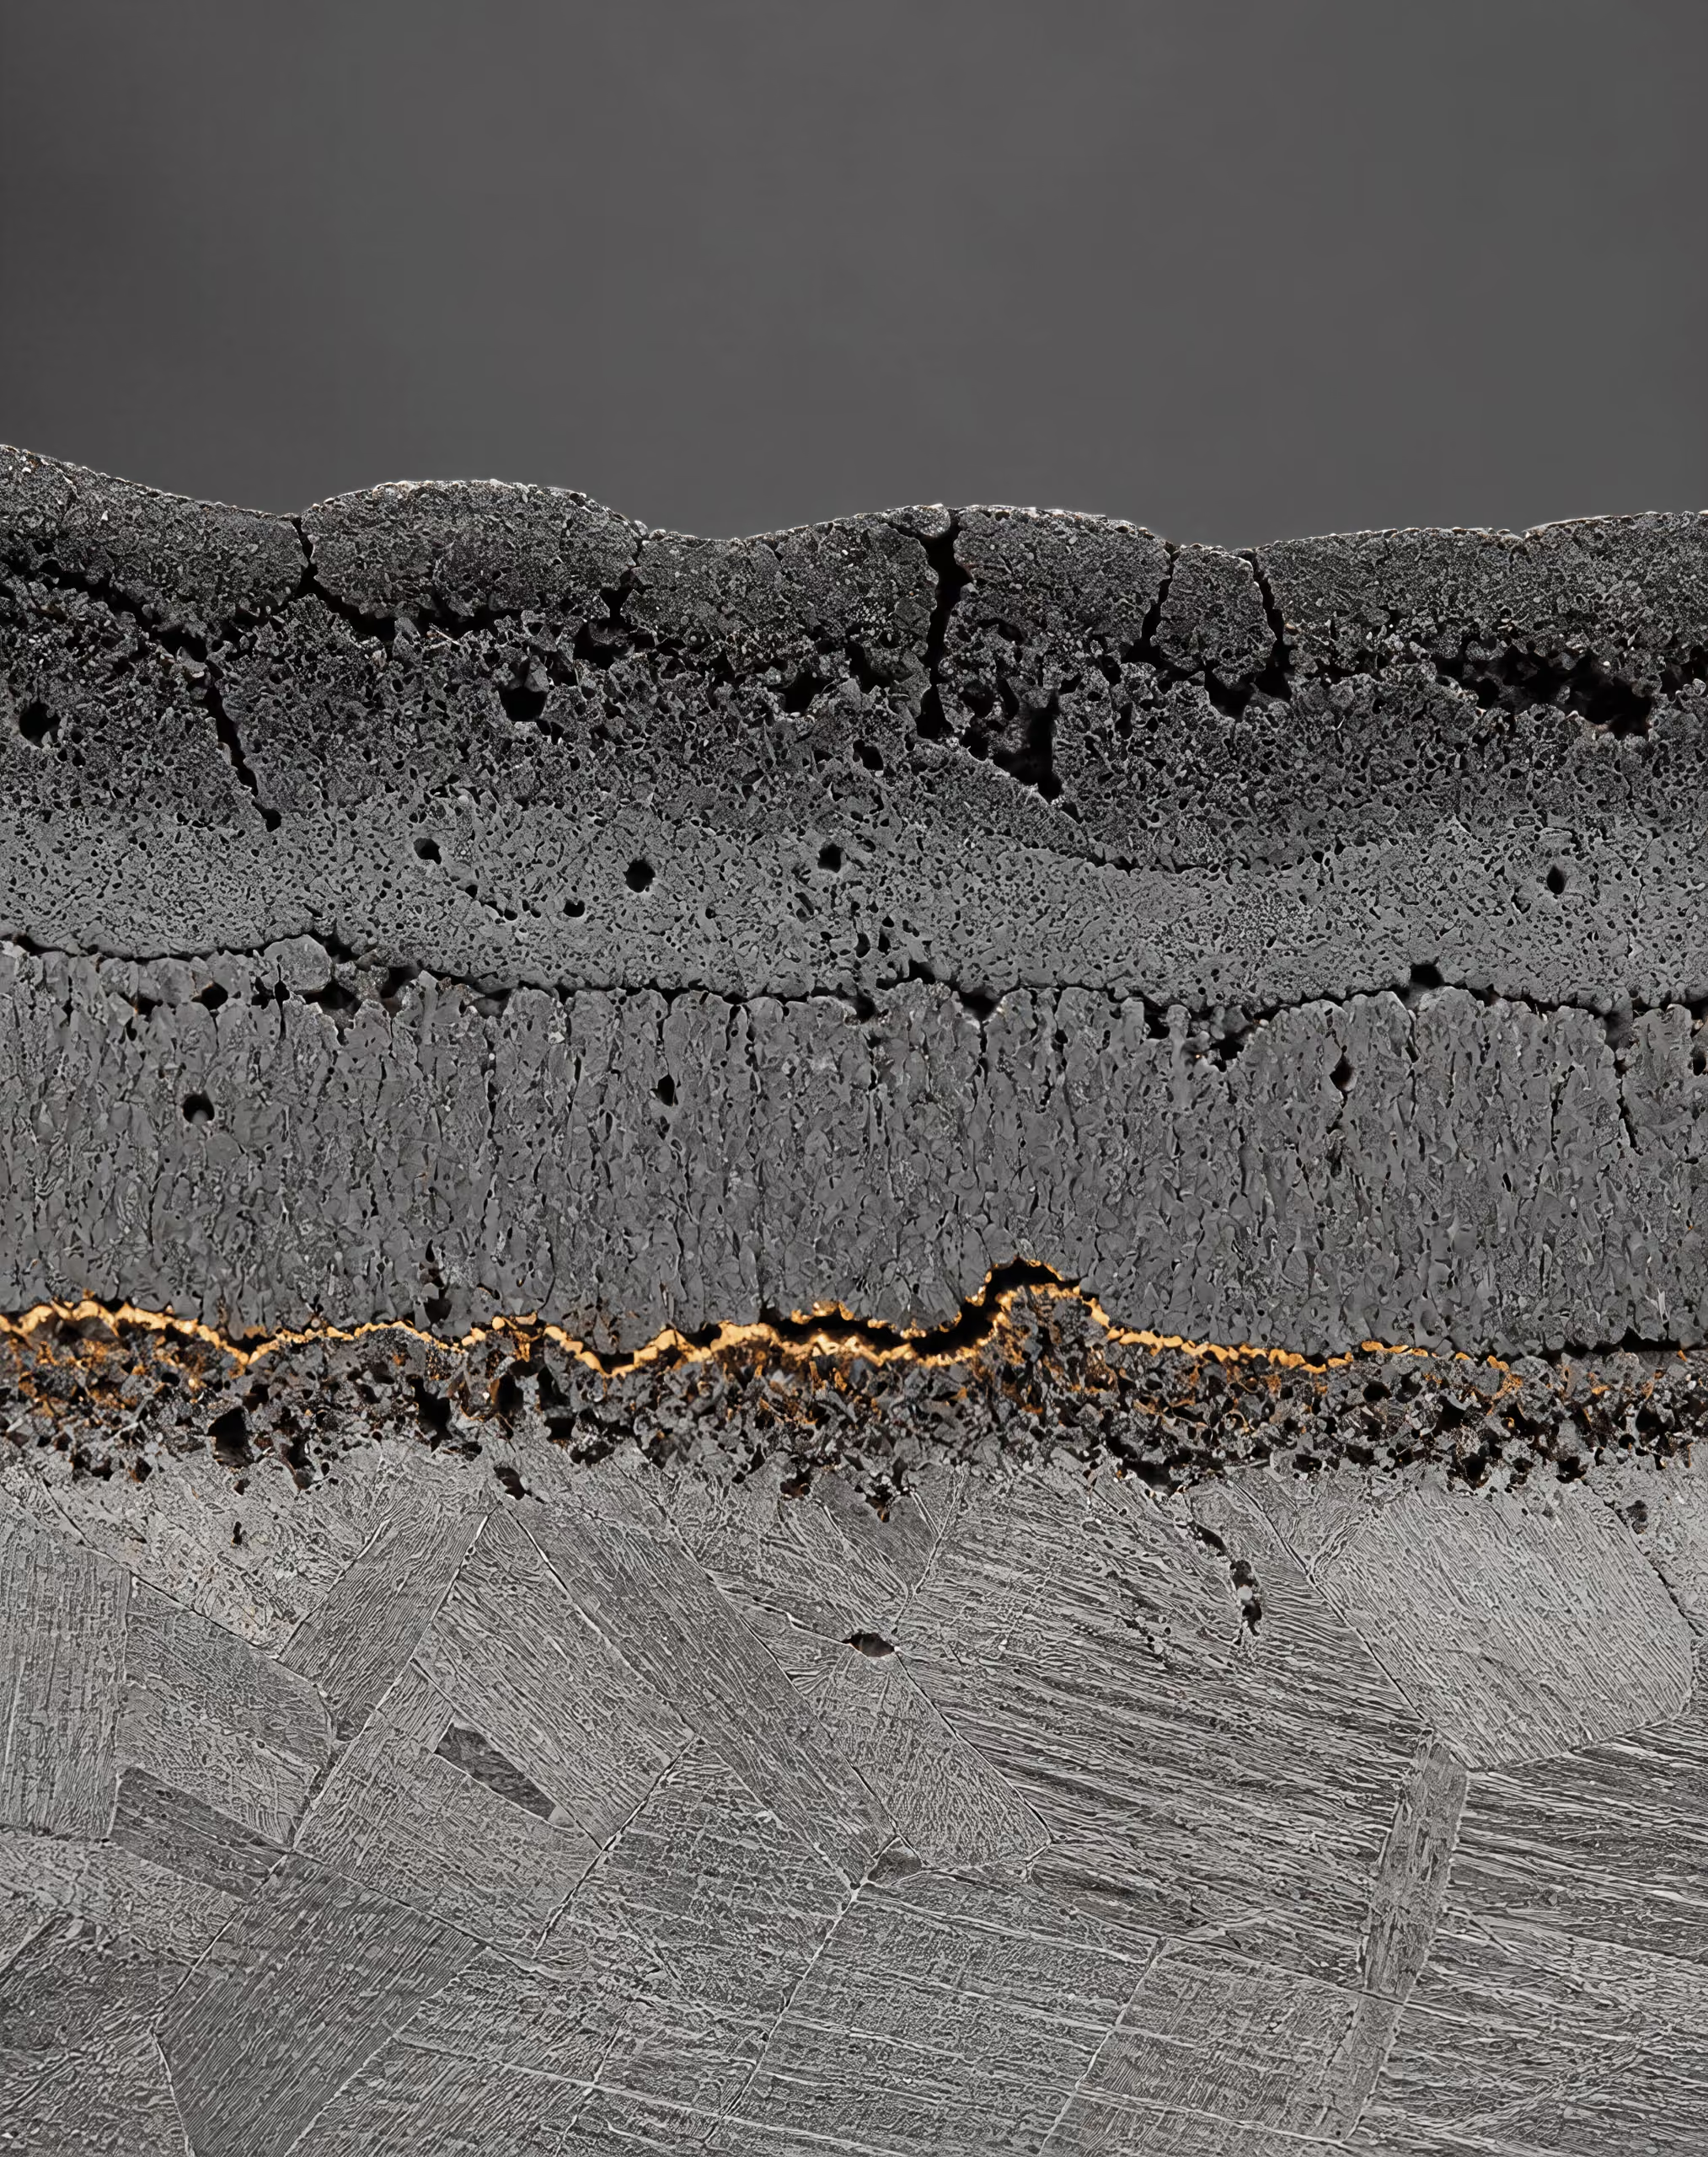
Oxidehuid is het oxide dat ontstaat wanneer een verhit staaloppervlak reageert met zuurstofhoudend materiaal in de ovenatmosfeer. Voor de reactie is niet uitsluitend vrije zuurstof nodig. Waterdamp, kooldioxide en zuurstof die met verbrandingsproducten binnenkomen of door lekkende lucht worden aangevoerd, kunnen allemaal deelnemen. De reactiesnelheid wordt bepaald door de temperatuur, de blootstellingsduur, de gassamenstelling, de staalsamenstelling en de toestand van het oppervlak vóór het verhitten.
Bij verhoogde temperatuur draagt ijzer aan het oppervlak elektronen over aan zuurstofhoudende deeltjes. Daarbij kunnen ijzeroxiden ontstaan, zoals wüstite (FeO), magnetiet (Fe₃O₄) en hematiet (Fe₂O₃). Deze fasen komen niet noodzakelijk in dezelfde verhoudingen voor, en aan een zichtbare donkere film kan niet uitsluitend op basis van de kleur één bepaalde samenstelling worden toegekend. Het buitenste oxide kan verschillen van de laag naast het metaal, terwijl legeringselementen de structuur van de oxidehuid kunnen wijzigen of afzonderlijke oxiden kunnen vormen. Een dunne, hechtende film en een dikke, gebarsten, loszittende oxidehuid zijn beide “oxide”, maar hebben niet dezelfde metallurgische betekenis.
Het U.S. Department of Commerce, National Bureau of Standards, beschrijft in Heat Treatment and Properties of Iron and Steel (1966) oxidatie als de bron van oxidehuid en het koolstofverlies aan het oppervlak als ontkoling. Het document beschrijft waterdamp in verbrandingsproducten eveneens als schadelijk. Dat onderscheid is belangrijk, omdat oxidatie en ontkoling gelijktijdig kunnen optreden zonder dezelfde reactie te zijn. Bij oxidatie wordt metaal aan het oppervlak verbruikt of omgezet; bij ontkoling daalt de koolstofconcentratie in het staal direct onder het oppervlak. Een ovenconditie kan dus een zichtbare oxidelaag, een koolstofarme zone of beide veroorzaken.
Gevolgen van losgeraakte oxidehuid
- Blootliggend oppervlak Afschilfering kan vers staal blootleggen en een nieuwe oxidatiecyclus mogelijk maken.
- Ovenverontreiniging Losgeraakt materiaal kan de ovenhaarden verstoppen.
- Beschadiging van gereedschap Oxidehuid kan walsen markeren en matrijzen verontreinigen.
- Maatafwijking Achtergebleven oxidehuid kan latere smeed-, wals- of verspaningsbewerkingen beïnvloeden.
De vorming van oxidehuid verandert ook naarmate de verwarmingscyclus vordert. Vroege oxidatie kan een relatief continue film vormen. Verdere groei kan de oxidehuid dikker en minder hechtend maken, vooral wanneer thermische uitzetting, het hanteren in de oven of transformatiespanningen de huid verstoren. Herhaald verwarmen en afkoelen kan scheurvorming en afschilfering veroorzaken. De oxidehuid kan vervolgens van het werkstuk loskomen en vers staal blootleggen, waardoor een nieuwe oxidatiecyclus kan plaatsvinden. Het losgekomen materiaal is geen onschadelijk afval: het kan walsen markeren, ovenhaarden verstoppen, matrijzen verontreinigen en maatvariaties veroorzaken wanneer het materiaal later wordt gesmeed, gewalst of verspaand.
Het hoofdstuk “Atmosphere Control for the Protection of Metals During Production Processes” van Cambridge University Press (2012) maakt onderscheid tussen opnieuw verhitten voor bewerking en de uiteindelijke warmtebehandeling. Dat onderscheid is essentieel. Tijdens het opnieuw verhitten voor smeden of walsen kan een deel van de oxidehuid worden verwijderd door ontzwaren, vervorming, beitsen, stralen of latere verspaning. Het proces kan een oppervlakteverandering verdragen die bij een afgewerkt onderdeel onaanvaardbaar zou zijn, mits de oxidehuid en eventueel aangetast metaal worden verwijderd zonder de vereiste doorsnede in gevaar te brengen.
De uiteindelijke warmtebehandeling laat minder ruimte voor afwijkingen. Austenitiseren, harden, ontlaten, gloeien en spanningsarm gloeien kunnen worden voorgeschreven om naast een bepaalde bulkmicrostructuur ook een specifieke oppervlaktetoestand te verkrijgen. Oxidehuid kan afmetingen wijzigen, het contact tijdens het harden verstoren, slijpsporen of scheuren verhullen en de daaropvolgende verspaningstoeslagen beïnvloeden. Ook kan de huid het resultaat van visuele inspectie, magnetisch-partikelonderzoek of andere inspectiemethoden veranderen. Een onderdeel dat in de kern de vereiste hardheid bereikt, kan toch niet aan een oppervlakte-eis voldoen omdat de oxide- en koolstoftoestand niet werden beheerst.
Oxiderende deeltjes en lekkage van de oven
Een atmosfeer is uitsluitend beschermend ten opzichte van de reacties die zij onderdrukt. Beheersing van de ovenatmosfeer omvat daarom zowel het gas dat aan de oven wordt toegevoerd als het vermogen van de oven om ongewenste gassen buiten te houden. ASM International noemt in het ASM Handbook, Volume 4B (2017), “furnace- and supply-atmosphere control” de twee belangrijkste beheersgroepen. Een goede gaskwaliteit kan een geopende deur, een defecte afdichting, een beschadigde mof, een slecht afgestelde brander of een druktoestand die lucht naar de hete zone trekt, niet compenseren.
Luchtlekkage brengt moleculaire zuurstof, stikstof en vocht binnen. Zuurstof ondersteunt directe oxidatie, terwijl waterdamp met ijzer kan reageren en ook kan deelnemen aan reacties die het koolstofpotentiaal aan het staaloppervlak veranderen. Kooldioxide is een andere reactieve component. In atmosferen die koolmonoxide en kooldioxide bevatten, beïnvloedt de verhouding tussen deze gassen of het oppervlak de neiging heeft koolstof op te nemen, koolstof te verliezen of een evenwicht met het staal te benaderen. De relevante toestand wordt niet eenvoudig bepaald door de vraag of een gas “beschermend” wordt genoemd; bepalend is het chemische potentiaal aan het werkoppervlak.
Het materiaal van ASM uit 2017 over ovenatmosferen behandelt gasreacties, de belangrijkste gassen en dampen en atmosfeergerelateerde ontkoling van staal als centrale onderdelen van de warmtebehandelingstechnologie. Het Steel Heat Treatment Handbook (CRC Press, 2014) bespreekt eveneens kooldioxide, ammoniak en andere reactieve gassen in verband met oxidatieweerstand en beheersing van de koolstof aan het oppervlak. Ammoniak kan bijvoorbeeld in geschikte processen stikstof leveren, maar de ontledingsproducten ervan en de resulterende waterstof- en stikstofbalans maken het nog geen universeel gas tegen oxidehuid. Elke atmosfeer moet worden afgestemd op de staalsoort, de temperatuur, het ovenontwerp, het beladingspatroon en de vereiste koolstoftoestand aan het oppervlak.
Waterdamp verdient bijzondere aandacht, omdat deze aanwezig kan zijn zelfs wanneer een oven afgedicht lijkt. Bij verbrandingsverwarming ontstaat water als normaal reactieproduct, en nat chargeermateriaal, lekkages in koelsystemen, vochtig toevoergas of onvoldoende drogen kunnen de hoeveelheid verder verhogen. Dauwpunt, partiële zuurstofdruk, kooldioxide en verwante metingen kunnen daarom nuttigere procesinformatie opleveren dan alleen een gasbenaming. ASM Volume 4B beschrijft de regeling van het koolstofpotentiaal aan de hand van metingen of verbanden waarin waterdamp, kooldioxide en partiële zuurstofdruk een rol spelen. Deze variabelen helpen vaststellen of het oppervlak zal oxideren, ontkolen, carboneren of dicht bij de beoogde staalchemie zal blijven.
De vereiste atmosfeer hangt ook af van het doel van de bewerking. Een oven voor het opnieuw verhitten vóór warmvervorming kan gecontroleerde oxidatie toestaan, gevolgd door mechanische verwijdering van de oxidehuid, terwijl een oven voor het uiteindelijke harden van een gecarboneerd of koolstofrijk onderdeel doorgaans een veel striktere beheersing van zowel oxidehuid als koolstofactiviteit vereist. Wanneer beide bewerkingen als gelijkwaardig worden behandeld, bestaat het risico dat een oppervlaktetoestand wordt aanvaard die de latere inspectie- of gebruikseis ongeldig maakt.
ISO 17663:2023 specificeert kwaliteitseisen voor warmtebehandeling in lucht of gecontroleerde atmosferen, voornamelijk voor ferritische staalsoorten, en heeft betrekking op werkzaamheden in werkplaatsen en op locatie in verband met lassen en aanverwante processen. De norm maakt van atmosfeerbeheersing geen enkelvoudig gasrecept. Zij versterkt de procesbenadering: atmosfeer, apparatuur, monitoring, registraties en het gespecificeerde resultaat moeten met elkaar overeenstemmen.
Verwijdering van oxidehuid en de metallurgische gevolgen daarvan
| Verwijderingsmethode | Mogelijk gevolg |
|---|---|
| Mechanisch ontroesten | Kan oxide in putten achterlaten of groeven veroorzaken |
| Kogelstralen of straalreinigen met schuurmiddel | Kan de ruwheid wijzigen en randen afronden |
| Beitsen | Kan de ruwheid verhogen of tot waterstofgerelateerde problemen leiden |
| Slijpen | Verwijdert nabijgelegen aangetast metaal, wijzigt de afmetingen en kan plaatselijke verhitting veroorzaken |
Het verwijderen van oxidehuid is niet hetzelfde als het herstellen van het oorspronkelijke staaloppervlak. Mechanisch ontzwaren kan gezond metaal blootleggen, maar kan ook oxide in putten achterlaten, groeven veroorzaken of richtingsgebonden markeringen creëren. Kogelstralen en abrasief stralen veranderen de ruwheid en kunnen randen afronden. Beitsen lost oxiden op door chemische aantasting, maar overmatig of slecht beheerst beitsen kan de ruwheid vergroten of bij daarvoor gevoelige hoogsterktestalen waterstofgerelateerde problemen veroorzaken. Slijpen verwijdert oxidehuid en nabijgelegen aangetast metaal, maar verandert de afmetingen en kan plaatselijke verhitting veroorzaken.
De ernstigste fout is zichtbare oxide te verwijderen en aan te nemen dat het metallurgische effect daarmee is verdwenen. Als oxidatie gepaard ging met ontkoling, kan de koolstofarme laag zich onder de oxidehuid voortzetten. Ontzwaren herstelt het koolstofgehalte niet. Afhankelijk van het staal en de behandeling moet de aangetaste laag mogelijk worden afgespaand, opnieuw worden behandeld of pas worden aanvaard nadat uit beproeving is gebleken dat zij binnen de specificatie blijft. Oppervlaktehardheid, laagdiepte, vermoeiingsgedrag en scheurgevoeligheid kunnen allemaal afhangen van wat er onder het gereinigde oppervlak achterblijft.
Het verwijderen van oxidehuid kan ook de inspectieresultaten beïnvloeden. Een dikke oxidelaag kan discontinuïteiten maskeren, terwijl agressieve reiniging nauwe defecten kan openen en ze gemakkelijker detecteerbaar kan maken. Oppervlakteruwheid kan de indicaties bij magnetisch-partikelonderzoek of penetrantonderzoek vergroten, en achtergebleven abrasief of chemisch verontreinigingsmateriaal kan de hechting van een coating of galvanische laag verstoren. De inspectiemethode, acceptatiecriteria en reinigingsprocedure moeten daarom in samenhang worden beschouwd en niet als afzonderlijke werkplaatsstappen.
Niet elk donker oppervlak hoeft om dezelfde reden te worden verwijderd. Een dunne, hechtende oxidefilm, een gelaagde hogetemperatuuroxidehuid, aanloopkleur en residu van een behandelingsatmosfeer kunnen verschillen in samenstelling, dikte, hechting en invloed op de prestaties. Alleen hun uiterlijk levert onvoldoende bewijs. Wanneer de oppervlaktetoestand kritisch is, kunnen oppervlakteonderzoek, hardheidsmetingen, metallografische controles of chemische en dimensionale verificatie nodig zijn.
Afzonderlijke normen behandelen latere bescherming en niet de ovenatmosfeer zelf. ISO 17834:2003 heeft betrekking op thermisch gespoten metaalcoatings voor bescherming tegen corrosie en oxidatie bij hoge temperatuur tot 1000 °C (1273 K). ISO 12944-4:2017 definieert voorbereidingsgradaties voor constructies van koolstofstaal en laaggelegeerd staal en onderscheidt ongecoate, thermisch gespoten, gegalvaniseerde, galvanisch aangebrachte, gesherardiseerde en geverfde oppervlakken. Deze classificaties vormen geen rechtvaardiging voor onvoldoende ovenbeheersing. Een coating kan een voorbereid oppervlak beschermen, maar kan een niet-gemeten ontkolingslaag, maatverlies of in een defect opgesloten oxide niet betrouwbaar corrigeren. Oppervlaktebescherming begint met het beheersen van de staal-atmosfeerreactie tijdens het verhitten.
Ontkoling en beheersing van het koolstofgehalte aan het oppervlak
Ontkoling is het verlies van koolstof aan het oppervlak van staal tijdens het verhitten. Dit is niet hetzelfde als oxidatie. Bij oxidatie reageren ijzer en legeringselementen tot een walshuid, terwijl ontkoling de chemische samenstelling van het staal onder de walshuid verandert, of soms gelijktijdig met de vorming ervan optreedt. Een oven kan daardoor een helder uitziend oppervlak produceren met een onaanvaardbaar koolstofverlies, of een oppervlak met walshuid waarvan het onderliggende koolstofgehalte dicht bij de specificatie blijft.
Het handboek Heat Treatment and Properties of Iron and Steel (1966) van het U.S. National Bureau of Standards benoemt beide risico’s rechtstreeks: beschermende atmosferen worden gebruikt om oxidatie aan het oppervlak, oftewel walshuidvorming, en koolstofverlies uit oppervlaktelagen, oftewel ontkoling, te voorkomen. Het handboek beschrijft waterdamp in verbrandingsproducten bovendien als schadelijk. Dit onderscheid is van belang, omdat het verwijderen van de walshuid na de behandeling de koolstof die uit het staal is gediffundeerd niet terugbrengt.

Totale, gedeeltelijke en plaatselijke ontkoling
Vormen van ontkoling
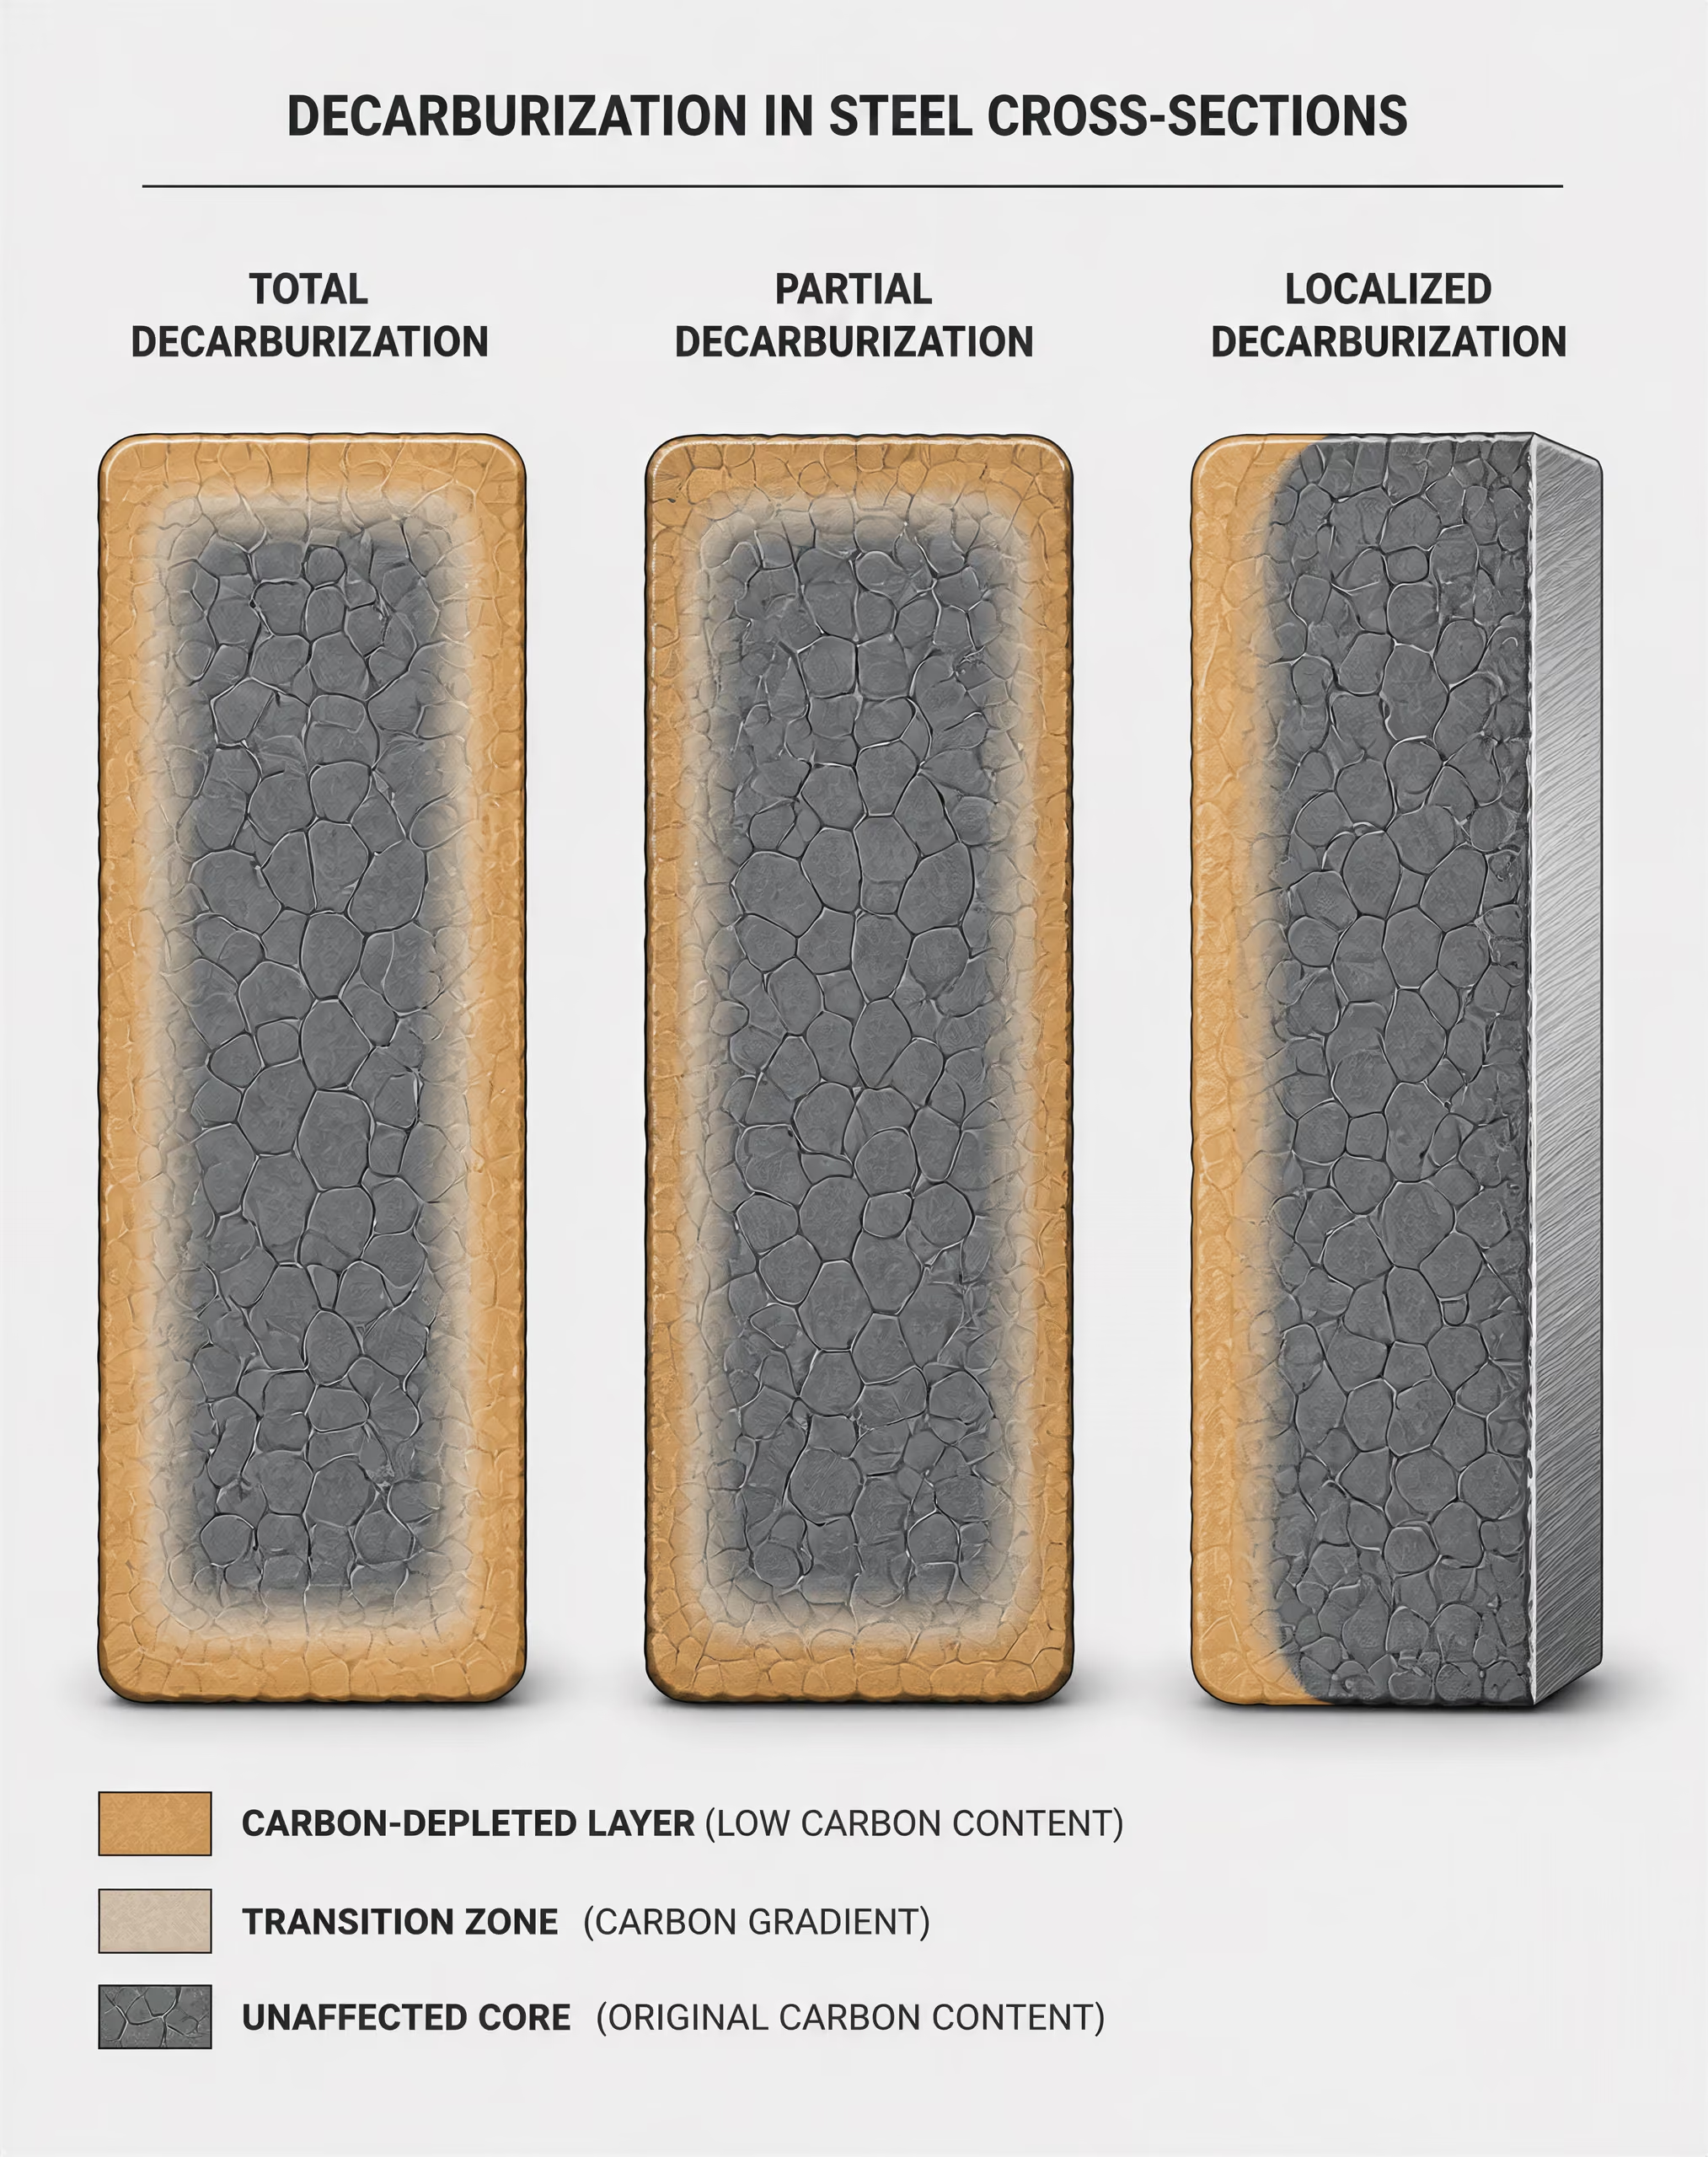
- Volledige ontkoling
- De oorspronkelijke koolstofhoudende structuur is door de aangetaste laag heen effectief verwijderd of omgevormd.
- Gedeeltelijke ontkoling
- De koolstofconcentratie neemt vanuit de kern naar het oppervlak af via een overgangsgebied.
- Plaatselijke ontkoling
- Het koolstofverlies is beperkt tot specifieke gebieden, zoals randen, spleten of door lekkage getroffen zones.
Totale ontkoling beschrijft een oppervlaktelaag waarin de oorspronkelijke koolstofhoudende structuur door de volledige aangetaste laag heen effectief is verwijderd of omgezet. Bij hypoeutectoïd staal kan het verhitten een ferritische oppervlaktelaag achterlaten op plaatsen waar perliet of andere koolstofhoudende bestanddelen aanwezig hadden moeten zijn. Na afschrikken kan die laag niet hetzelfde koolstofrijke martensiet vormen als het onaangetaste materiaal. “Totaal” verwijst naar de toestand binnen de ontkoolde zone, niet naar de volledige doorsnede van het onderdeel.
Gedeeltelijke ontkoling is een gradiënt. Het koolstofgehalte neemt van de kern naar het oppervlak af en de resulterende microstructuur verandert geleidelijk door een overgangsgebied heen. Bij afschrikken kan nabij het oppervlak martensiet met een lager koolstofgehalte ontstaan, gevolgd door martensiet met een hoger koolstofgehalte, bainiet of verder naar binnen de beoogde kernstructuur. Het oppervlak kan een visuele inspectie doorstaan en toch onvoldoende koolstof bevatten voor de voorgeschreven hardheid of slijtvastheid.
Plaatselijke ontkoling is beperkt tot bepaalde gebieden en gelijkmatig rond het onderdeel verdeeld. Mogelijke oorzaken zijn lekkage van de oven, een slecht afgedichte deur, direct contact van de brandervlam met het werkstuk, spleten tussen onderdelen, verontreinigde opspanmiddelen, een blootliggende rand of een plaatselijk verschil in gascirculatie. Dunne delen en scherpe randen kunnen anders reageren dan brede vlakken, omdat hun verhouding tussen oppervlak en volume en hun warmteoverdrachtsomstandigheden verschillen. Een enkele hardheidsmeting over een groot onderdeel kan een dergelijk defect missen.
De diepte en ernst van ontkoling hangen af van temperatuur, tijd, staalsamenstelling, oppervlakteconditie, atmosfeerchemie en gasstroming. Deze waarden moeten voor het werkelijke proces worden vastgesteld en niet aan een universele grens worden toegewezen. Metallografisch onderzoek, microhardheidsprofielen, koolstofanalyses en vergelijking met een bekende onaangetaste zone kunnen een ondiepe samenstellingsgradiënt onderscheiden van een diepere structurele verandering. Een hardheidswaarde die uitsluitend in het midden is gemeten, vormt geen bewijs dat het oppervlak beschermd was.
Cambridge University Press maakt in Atmosphere Control for the Protection of Metals During Production Processes (2012) onderscheid tussen opnieuw verhitten voor bewerking en de uiteindelijke warmtebehandeling. Ongecontroleerde oxiderende omstandigheden kunnen tijdens een daaropvolgende smeedbewerking anders worden verdragen dan tijdens een uiteindelijke hardingscyclus, waarbij de chemie aan het oppervlak rechtstreeks van invloed is op de eind-eigenschappen. Het procesdoel moet daarom de aanvaardbare verandering van het koolstofgehalte bepalen.
Koolstofpotentiaal en evenwichtsreacties
Koolstofpotentiaal is de koolstofactiviteit die een atmosfeer bij een bepaalde temperatuur oplegt. Praktisch gezien is het het koolstofgehalte dat een referentie-oppervlak van ijzer of staal zou benaderen als het met dat gas een evenwicht zou bereiken. Het is niet eenvoudigweg het percentage koolmonoxide in de oven. Dezelfde nominale gassamenstelling kan verschillende oppervlaktecondities veroorzaken wanneer temperatuur, druk, waterdamp, koolstofdioxide of gasmenging verandert.
| Behandelingstoestand | Richting van de koolstofoverdracht | Typisch doel |
|---|---|---|
| Carbureren | Koolstof treedt de austeniet binnen | Het koolstofgehalte aan het oppervlak doelbewust verhogen |
| Neutraal | Geen aanzienlijke toename of afname | Het koolstofgehalte aan het oppervlak behouden |
| Ontkolend | Koolstof diffundeert naar buiten | Gewoonlijk een ongewenste toestand tijdens het harden |
Bij carboneren heeft de atmosfeer een koolstofpotentiaal die hoger is dan de koolstofactiviteit aan het staaloppervlak. Koolstof treedt vervolgens toe tot het austeniet en diffundeert naar binnen, mits de temperatuur en blootstellingsduur dit mogelijk maken. Bij een neutrale behandeling wordt de atmosfeer zo ingesteld dat het oppervlak geen significante hoeveelheid koolstof opneemt of verliest. Bij ontkolende omstandigheden heeft het gas een lagere koolstofpotentiaal dan het staaloppervlak, waardoor koolstof naar buiten diffundeert en met oxiderende bestanddelen reageert.
Verschillende omkeerbare reacties beschrijven deze regeling. Koolmonoxide kan deelnemen aan de oppervlaktereactie
\[ 2CO \rightleftharpoons CO_2 + C \]
waarbij afgezet koolstof kan toetreden tot het austeniet. De water-gasreactie,
\[ CO + H_2O \rightleftharpoons CO_2 + H_2, \]
verandert de relatieve hoeveelheden koolmonoxide en koolstofdioxide en daarmee de koolstofactiviteit van de atmosfeer. Koolstofdioxide reageert aan het staaloppervlak eveneens met koolstof:
\[ CO_2 + C \rightleftharpoons 2CO. \]
Deze reacties verlopen niet geïsoleerd. Staal, walshuid, roet, vuurvaste ovenmaterialen en de geometrie van het werkstuk kunnen het lokale evenwicht en de reactiesnelheden beïnvloeden.
ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys van ASM International onderscheidt ovenatmosfeerregeling en toevoeratmosfeerregeling als de twee belangrijkste regelgroepen. De eerste heeft betrekking op de omstandigheden in de oven; de tweede op het genereren, zuiveren, mengen, drogen en toevoeren van gassen voordat deze de hete zone binnengaan. Een correct gespecificeerd instelpunt van de oven kan geen nat gas, een instabiele generator, een luchtlek of een defecte sensor compenseren.[2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM International. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
ASM beschrijft de regeling van het koolstofpotentiaal ook aan de hand van relaties met waterdamp, koolstofdioxide en de partiële zuurstofdruk. Metingen van waterdamp en koolstofdioxide leiden de evenwichtstoestand af uit gasverhoudingen. Zuurstofsondes meten de partiële zuurstofdruk en maken, met een referentiesysteem en temperatuurcompensatie, de berekening van het koolstofpotentiaal mogelijk. De meting is alleen betekenisvol wanneer de sonde, de monsternameopstelling, de gascirculatie en de kalibratie geschikt blijven voor de toestand in de oven. Een meting op één locatie hoeft geen representatief beeld te geven van een slecht gecirculeerde werkzone.
Partiële zuurstofdruk Een maat voor de thermodynamische bijdrage van de zuurstofcomponent aan de atmosfeer, gebruikt om de neiging ervan om staal te oxideren te beoordelen.
De partiële zuurstofdruk is bijzonder belangrijk, omdat zelfs een geringe oxiderende potentiaal aan het oppervlak koolstof kan verbruiken. Vereenvoudigde reacties zoals
en
laten zien waarom waterdamp en koolstofdioxide koolstofverlies kunnen veroorzaken. Tegelijkertijd kan ijzeroxidatie optreden, waarbij walshuid ontstaat en het grensvlak verandert waardoorheen koolstof moet diffunderen. Bijgevolg kan een gas dat “beschermend” lijkt omdat het weinig vrije zuurstof bevat, staal toch ontkolen door zijn gehalte aan waterdamp of koolstofdioxide.
Waarom de hardheid aan het oppervlak kan afwijken van de kernhardheid
De hardheid hangt af van het koolstofgehalte, de fasetransformatie, de afkoelsnelheid en de ontlaatgeschiedenis. Het oppervlak en de kern ondergaan verschillende koolstofactiviteiten en verschillende thermische omstandigheden en hoeven daarom niet hetzelfde resultaat op te leveren. Tijdens een doorhardingscyclus kan een ontkoold oppervlak omzetten in martensiet met een laag koolstofgehalte of in ferriet plus martensiet, terwijl de kern het beoogde martensiet met een hoger koolstofgehalte vormt. De hardheid in het midden kan aan de tekening voldoen, terwijl het werkoppervlak tekortschiet.
De gevolgen zijn ernstig voor gehard staal: een lager koolstofgehalte aan het oppervlak verlaagt de bereikbare martensitische hardheid en kan de weerstand tegen slijtage, indrukking en beschadiging door rolcontact verminderen. Gereedschapsstaal is bijzonder gevoelig, omdat snijkanten en contactvlakken afhankelijk zijn van een gecontroleerd koolstofgehalte en de vorming van legeringscarbiden. Een ontkoolde snijkant kan hardheid verliezen, zelfs wanneer de schacht van het gereedschap de juiste meetwaarde vertoont.
Lagerstaal zoals SAE 52100 vereist een strikte regeling van het koolstofgehalte aan het oppervlak, omdat de spanningen door rolcontact nabij de loopbanen en de oppervlakken van de wentellichamen optreden. Een zachte of qua samenstelling gegradeerde laag kan de restspanning, het achtergehouden austeniet, het oplossen van carbiden en de gevoeligheid voor scheurvorming beïnvloeden. Alleen de kernhardheid kan een warmtebehandeling van lagerstaal niet valideren.
Laaggelegeerd staal kan dezelfde afwijking vertonen, hoewel de hardbaarheid een aanzienlijk geharde kern onder een koolstofarme buitenlaag mogelijk kan maken. Oppervlaktemicrohardheidsprofielen, geëtste doorsneden en metingen van de koolstofgradiënt zijn daarom informatiever dan één hardheidsmeting aan het gehele materiaal.
ISO 17663:2023 specificeert kwaliteitseisen voor warmtebehandeling in lucht of gecontroleerde atmosferen, voornamelijk voor ferritische staalsoorten bij las- en aanverwante processen, met inbegrip van werkzaamheden in werkplaatsen en op locatie. De norm biedt een kwaliteitskader en geen universeel recept voor koolstofpotentiaal. Evenzo heeft ISO 17834:2003 betrekking op thermisch gespoten metaalcoatings ter bescherming tegen corrosie en oxidatie bij hoge temperatuur tot 1000 °C (1273 K), terwijl ISO 12944-4:2017 de omstandigheden voor oppervlaktevoorbereiding van constructies van koolstofstaal en laaggelegeerd staal classificeert. Geen van beide coatingpraktijken vervangt de regeling van de koolstofactiviteit tijdens austenitiseren, carboneren, neutraal harden of ontlaten. Oppervlaktebescherming en regeling van het koolstofgehalte aan het oppervlak moeten als afzonderlijke, verifieerbare proceseisen worden gespecificeerd.
Belangrijkste families van ovenatmosferen
Een ovenatmosfeer maakt deel uit van het warmtebehandelingssysteem en is niet slechts een gas dat het werkstuk omringt. De samenstelling ervan bepaalt het chemische potentiaal aan het staaloppervlak, terwijl de temperatuur de reactiesnelheden, diffusie, oxidehuidvorming en koolstofoverdracht bepaalt. Hetzelfde nominale gas kan daarom verschillende resultaten opleveren in een koude, licht belaste oven en in een hete oven die olie, oxidehuid, bindmiddelen of een grote hoeveelheid staal bevat. Het ASM Handbook van ASM International, deel 4B, verdeelt de atmosfeerregeling in twee hoofdgroepen: regeling van de ovenatmosfeer en regeling van de toevoeratmosfeer. De eerste heeft betrekking op de oven, afdichtingen, branders, circulatie, sensoren en belading; de tweede op het gasgeneratie-, zuiverings-, meng-, toevoer- en bewakingssysteem.
Lucht- en verbrandingsatmosferen
Lucht is de eenvoudigste ovenatmosfeer en gewoonlijk de minst geregelde. Zuurstof, stikstof, waterdamp en verontreinigingen uit de oven, bevestigingsmiddelen, smeermiddelen en oppervlakken van het werkstuk nemen deel aan reacties met heet staal. Onder oxiderende omstandigheden vormen ijzeroxiden zich en groeien zij uit tot een oxidehuid. Bij geschikte temperaturen en gassamenstellingen verlaat ook koolstof het staaloppervlak als koolmonoxide of kooldioxide, waardoor een ontkoolde laag ontstaat. Het handboek Heat Treatment and Properties of Iron and Steel uit 1966 van het U.S. National Bureau of Standards noemt zowel oxidehuidvorming als ontkoling primaire oppervlakterisico’s en beschrijft waterdamp in verbrandingsproducten specifiek als schadelijk.
Lucht kan desondanks bewust worden gekozen wanneer oppervlakteoxidatie aanvaardbaar is of wanneer de bewerking wordt gevolgd door verspaning, abrasieve reiniging of verwijdering van een opofferende oppervlaktelaag. Cambridge University Press maakt in het hoofdstuk “Atmosphere Control for the Protection of Metals During Production Processes” uit 2012 onderscheid tussen opwarmen voor warmvervorming en de uiteindelijke warmtebehandeling. Oxidehuid tijdens het opwarmen kan als fabricagegevolg worden aanvaard; oxidehuid en koolstofverlies tijdens harden, ontlaten of gloeien kunnen de vereiste oppervlakteconditie ongeldig maken. Dit onderscheid is van belang voor koolstofstaalsoorten zoals C45, aangeduid als 1.0503 in EN 10083-2, en voor gelegeerde kwaliteiten zoals 42CrMo4, aangeduid als 1.7225. Een warmtebehandelingsspecificatie moet aangeven of de oppervlaktechemie deel uitmaakt van de acceptatiecriteria.
Verbrandingsatmosferen variëren van sterk oxiderende producten tot doelbewust aangepaste mengsels die worden geproduceerd door regeling van brandstof, lucht, zuurstofovermaat en vocht. Hun gedrag kan niet uitsluitend worden afgeleid uit de aanduiding “燃焼ガス” of “combustion atmosphere”. De brandstofsamenstelling, branderafstelling, luchtlekkage in de oven, het dauwpunt, de oventemperatuur en de verhouding tussen gasdebiet en ovenbelasting veranderen allemaal het zuurstof- en koolstofpotentiaal aan het staaloppervlak. In een slecht afgedichte oven kan een nominaal reducerend verbrandingsproduct plaatselijk oxiderend worden bij deuren, scheuren of afvoerkanalen.
Endotherme, exotherme, stikstofgebaseerde en vacuümomgevingen
| Atmosfeerfamilie | In het artikel beschreven rol | Belangrijke kwalificatie |
|---|---|---|
| Lucht en verbrandingsafgeleide atmosfeer | Kan worden gekozen wanneer oxidatie aanvaardbaar is of materiaal zal worden verwijderd | Brandstof, lucht, vocht, lekkage en temperatuur veranderen het gedrag |
| Endotherm | Wordt vaak aangepast voor carbureren, neutraal harden of koolstofherstel | Stabiliteit van de generator en de koolstofpotentiaal zijn vereist |
| Exotherm | Kan een relatief droge omgeving met weinig zuurstof bieden | De productieroute garandeert geen metallurgische resultaten |
| Op stikstof gebaseerde atmosfeer | Vermindert de concentratie oxiderende deeltjes | Resterende zuurstof en vocht kunnen nog steeds reageren |
| Vacuüm | Verwijdert het grootste deel van de gasfase | Lekdebiet, vocht, reinheid en drukgeschiedenis blijven belangrijk |
Gegenereerde beschermende atmosferen worden gewoonlijk ingedeeld in endotherme en exotherme typen. Endotherm gas wordt geproduceerd door een koolwaterstofbrandstof met lucht over een katalysator te laten reageren en wordt gewoonlijk aangepast voor carboneren, neutraal harden of koolstofherstel. Exotherm gas wordt gegenereerd bij een andere lucht-brandstofverhouding en kan worden gebruikt wanneer een relatief droge omgeving met weinig zuurstof vereist is. Deze benamingen beschrijven productieroutes en geen gegarandeerde metallurgische resultaten. Twee ovens die met “endotherm gas” worden gevoed, kunnen verschillende oppervlaktereacties veroorzaken wanneer hun generatoren, dauwpunten, regelingen van het koolstofpotentiaal, circulatiepatronen of lekkageomstandigheden verschillen.
Voor staal is het koolstofpotentiaal de doorslaggevende factor wanneer de behandeling de koolstof aan het oppervlak moet behouden of veranderen. Het materiaal van ASM over ovenatmosferen uit 2017 beschrijft verbanden met waterdamp, kooldioxide en partiële zuurstofdruk als methoden voor het evalueren of regelen van het koolstofpotentiaal. Metingen en regelberekeningen moeten worden gekoppeld aan de oventemperatuur en de werkelijke gaschemie. Een atmosfeer met een laag koolstofpotentiaal kan een koolstofrijk gereedschapsstaal ontkolen, terwijl een buitensporig hoog koolstofpotentiaal een koolstofarm oppervlak kan carboneren of een ongewenste koolstofrijke laag kan vormen. Geen van beide uitkomsten wordt voorkomen door het gas “beschermend” te noemen.
Stikstofgebaseerde omgevingen worden toegevoerd als industriële stikstof of als mengsels die stikstof bevatten met waterstof, koolmonoxide, methaan of andere toevoegingen. Stikstof verlaagt de concentratie van oxiderende bestanddelen, maar is niet automatisch inert bij elk staalproces. Resterende zuurstof en vocht kunnen nog steeds een oxidehuid vormen. Bij hoge temperaturen kan stikstof reageren met legeringselementen en deelnemen aan oppervlaktereacties, terwijl kleine hoeveelheden waterstof het reductiegedrag kunnen veranderen en de veiligheidsbewaking kunnen beïnvloeden. Stikstofrijk gas kan een carbonerende of neutrale atmosfeer ook zodanig verdunnen dat het koolstofpotentiaal verandert, zelfs wanneer de ovenanalysator een stabiele zuurstofwaarde aangeeft.
Vacuümovens verwijderen het grootste deel van de gasfase in plaats van lucht te vervangen door een vast beschermend mengsel. Hierdoor wordt oxidatie tijdens het opwarmen sterk verminderd, maar het resultaat hangt af van de einddruk, leksnelheid, pompdoorgankelijkheid, reinheid van de oven, uitgassing van oliën en bindmiddelen en het blootgestelde oppervlak van de lading. Waterdamp die vrijkomt uit vuurvaste materialen of verontreinigde werkstukken kan opnieuw de kamer binnendringen en met heet staal reageren. Vacuüm herstelt bovendien geen koolstof die al van een oppervlak verloren is gegaan. Voor kwaliteiten zoals X153CrMoV12, aangeduid als 1.2379 volgens EN ISO 4957, kan vacuümharden het oppervlak tijdens het austenitiseren beschermen, maar de koolstofregeling blijft afhankelijk van de voorafgaande toestand van het materiaal en de volledige procesvolgorde.
Reactieve toevoegingen die kooldioxide of ammoniak bevatten
Sommige atmosferen bevatten gassen die chemisch actief zijn en niet uitsluitend beschermend werken. Kooldioxide is hiervan een belangrijk voorbeeld. Bij warmtebehandelingstemperaturen neemt CO₂ deel aan het evenwicht tussen koolmonoxide, koolstof en zuurstofhoudende bestanddelen. Het effect ervan hangt af van de temperatuur, concentratie, verblijftijd van het gas, toestand van het staaloppervlak en de bijbehorende gehalten aan CO, H₂, H₂O en koolwaterstoffen. Een overmaat aan CO₂ kan het koolstofpotentiaal verlagen en ontkoling bevorderen; onder andere omstandigheden maakt de rol ervan deel uit van het geregelde reactiesysteem waarmee een beoogd koolstofgehalte aan het oppervlak wordt ingesteld. Een meetwaarde voor CO₂ van een gasanalysator is daarom op zichzelf geen meting van het koolstofpotentiaal.
Ammoniak brengt een andere reeks reacties met zich mee. Gesplitst ammoniak levert stikstof en waterstof, en ammoniakhoudende atmosferen kunnen nitreren of nitrocarboneren ondersteunen wanneer temperatuur, dissociatie, stroming en staalchemie worden geregeld. De stikstofactiviteit aan het oppervlak bepaalt of nitriden worden gevormd en hoe diep stikstof diffundeert. Staalsoorten die chroom, molybdeen, aluminium of vanadium bevatten, reageren verschillend omdat hun legeringsnitriden een verschillende stabiliteit hebben en verschillende effecten op hardheid en taaiheid veroorzaken. Ammoniak kan via zijn ontledingsproducten ook oxidatie- en reductiereacties beïnvloeden. Het Steel Heat Treatment Handbook (CRC Press, 2014) behandelt kooldioxide, ammoniak en andere reactieve gassen als atmosfeerbestanddelen die zowel de oxidatieweerstand als de regeling van koolstof aan het oppervlak beïnvloeden.
Reactieve toevoegingen kunnen opzettelijk worden ingebracht, maar ook onbedoeld binnendringen via verbrandingsproducten, lekkages, reinigingsresten of ontleding van ovenladingen. De ovenbelading verandert het evenwicht: een grote hoeveelheid oliehoudende werkstukken kan reactieve bestanddelen verbruiken en extra koolstofhoudende gassen genereren, terwijl een lege oven het staal bij dezelfde instellingen van de regelaar aan een chemisch andere atmosfeer kan blootstellen. ISO 17663:2023 beschouwt warmtebehandeling in lucht of gecontroleerde atmosferen daarom als een kwaliteitseis, voornamelijk voor ferritische staalsoorten en voor werkzaamheden in werkplaatsen of op locatie, en niet als louter een keuze van gas.
Oppervlaktebescherming buiten de oven is een afzonderlijk regelonderwerp. ISO 17834:2003 behandelt thermisch gespoten metaalcoatings ter bescherming tegen corrosie en oxidatie bij hoge temperaturen tot 1000 °C (1273 K), terwijl ISO 12944-4:2017 voorbereidingsgraden van oppervlakken voor constructies van koolstof- en laaggelegeerd staal classificeert, waaronder ongecoate, thermisch gespoten, gegalvaniseerde, galvanisch beklede, gesherardiseerde en geschilderde oppervlakken. Deze systemen kunnen de regeling van de atmosfeer tijdens austenitiseren, gloeien, carboneren, nitreren of ontlaten niet vervangen. De atmosfeer moet als procesconditie worden gespecificeerd en geverifieerd: gasidentiteit, temperatuur, debiet, vocht, lekkage, belading en koolstofpotentiaal maken allemaal deel uit van het metallurgische resultaat.
De chemie van reacties in een ovenatmosfeer
Een ovenatmosfeer is geen passieve deken rond heet staal. Het is een reagerend systeem waarin gas-metaalreacties, gas-gasreacties, massatransport en oppervlaktediffusie gelijktijdig plaatsvinden. Het resultaat hangt af van de temperatuur, de druk, de gassamenstelling, de stroming, lekkage van de oven, de belading met werkstukken en de actuele toestand van het staaloppervlak. Een kleine verandering in het vochtgehalte of het kooldioxidegehalte kan daarom de vorming van een oxidelaag of het koolstofgehalte van het buitenste metaal veranderen, zelfs wanneer de oventemperatuur correct blijft.
De behandeling van ovenatmosfeerregelingen door ASM International uit 2017 verdeelt het onderwerp in twee hoofdgroepen: regeling van de ovenatmosfeer en regeling van de toevoeratmosfeer. De eerste betreft wat zich in de oven bevindt; de tweede betreft de gassen die de oven binnenkomen en de constantheid waarmee zij worden toegevoerd. Beide zijn van belang. Een correct gespecificeerd gas kan een schadelijke atmosfeer veroorzaken als er lucht binnendringt via een deurafdichting, een zone met ongebalanceerde druk of een gebarsten retort.
Waterdamp, waterstof, koolmonoxide en kooldioxide
Waterdamp is bijzonder belangrijk omdat deze tegelijkertijd ijzer kan oxideren en het koolstofgehalte aan het oppervlak kan veranderen. Een vereenvoudigde weergave van de oxidatie van ijzer door stoom is:
Vereenvoudigde weergave van de reactie: \[ \mathrm{Fe + H_2O(g) \rightleftharpoons FeO + H_2(g)} \]
Deze vergelijking beschrijft het gedrag in de oven niet volledig. Bij daadwerkelijke oxidatie kunnen, afhankelijk van de temperatuur en de zuurstofpotentiaal, wüstite (FeO), magnetiet (Fe₃O₄) en hematiet (Fe₂O₃) ontstaan. Legeringselementen kunnen aanvullende oxiden vormen en de oxidelaag kan meerdere lagen ontwikkelen. De vergelijking laat wel de belangrijke concurrentie zien: een grotere verhouding tussen waterdamp en waterstof bevordert oxidatie, terwijl waterstofrijke, droge omstandigheden de oxiderende tendens verminderen wanneer de overige gassen worden beheerst.
Waterstof is daarom meer dan een inert verdunningsgas. De verhouding waterstof-waterdamp wordt vaak gebruikt als indicator voor de zuurstofpotentiaal, omdat de reactie
Vereenvoudigde weergave van de reactie: \[ \mathrm{H_2(g) + \tfrac{1}{2}O_2(g) \rightleftharpoons H_2O(g)} \]
de chemische potentialen van waterstof, stoom en zuurstof met elkaar verbindt. Waterstof kan sommige oxiden ook reduceren, maar garandeert geen schoon oppervlak. Bij de staaltemperatuur is de relevante vraag of het totale gasmengsel een voldoende lage zuurstofpotentiaal heeft voor het betreffende staal, de temperatuur en de oppervlaktereactie. Roestvast staal en gelegeerd staal kunnen zich anders gedragen dan ongelegeerd koolstofstaal, omdat chroom, silicium, mangaan en andere elementen oxiden met een verschillende stabiliteit vormen.
Waterdamp beïnvloedt ook ontkoling. In austeniet opgelost koolstof kan indirect met stoom reageren, waarbij koolmonoxide en waterstof worden gevormd:
Vereenvoudigde weergave van de reactie: \[ \mathrm{C_{(dissolved)} + H_2O(g) \rightleftharpoons CO(g) + H_2(g)} \]
Het koolstofatoom wordt door het staaloppervlak geleverd, waardoor de oppervlaktelaag in koolstofgehalte kan dalen terwijl de samenstelling van het volume vrijwel ongewijzigd blijft. Het handboek van het U.S. National Bureau of Standards uit 1966 noemt oxidatie en koolstofverlies de voornaamste risico’s voor oppervlakken bij warmtebehandeling en beschrijft specifiek waterdamp in verbrandingsproducten als schadelijk. Het zichtbare resultaat kan oxidelaagvorming zijn; het minder zichtbare resultaat is een koolstofarme laag met een gewijzigde hardheidsrespons na het afschrikken.
Koolmonoxide en kooldioxide nemen rechtstreeks deel aan de koolstofoverdracht. Hun belangrijkste evenwicht is:
Vereenvoudigde weergave van de reactie: \[ \mathrm{2CO(g) \rightleftharpoons CO_2(g) + C_{(surface)}} \]
Wanneer het gas koolstofafzetting bevordert, kan koolstof austeniet binnendringen. Wanneer het staal een hogere koolstofactiviteit heeft dan de omringende atmosfeer kan ondersteunen, verlaat koolstof het oppervlak en vormt het koolmonoxide of kooldioxide. De reactie is vereenvoudigd, omdat de afgezetten of opgenomen koolstof onder normale carboniseeromstandigheden geen vrije grafietfilm vormt; het gaat om een uitwisseling van chemische potentiaal met koolstof dat in het staal is opgelost.
Een andere bruikbare weergave is de oxidatie van koolstof door kooldioxide:
Vereenvoudigde weergave van de reactie: \[ \mathrm{C_{(steel)} + CO_2(g) \rightleftharpoons 2CO(g)} \]
Een hoger kooldioxidegehalte kan onder geschikte omstandigheden dus ontkoling bevorderen. Koolmonoxide kan sommige ijzeroxiden eveneens reduceren, maar hetzelfde gas kan staal carboniseren als de evenwichtsverhouding met kooldioxide en het staaloppervlak de overdracht van koolstof bevordert. De richting wordt bepaald door de gasverhoudingen en de temperatuur, niet door de benaming “beschermgas”.
Ammoniak voegt een extra reactieroute toe, omdat het kan dissociëren in stikstof en waterstof. Het Steel Heat Treatment Handbook, in 2014 gepubliceerd door CRC Press, bespreekt kooldioxide, ammoniak en andere reactieve gassen in relatie tot oxidatiebestendigheid en de regeling van de oppervlakkoolstof. Dergelijke atmosferen moeten als chemische systemen worden behandeld en niet als vaste recepten: dissociatie, vocht, lekkende lucht en reacties met vuurvaste materialen van de oven kunnen de effectieve atmosfeer veranderen voordat deze het werkstuk bereikt.
Zuurstofpotentiaal en koolstofactiviteit
De partiële zuurstofdruk, , beschrijft de thermodynamische tendens van de atmosfeer om een oppervlak te oxideren. Bij een bepaalde temperatuur bevordert een lage partiële zuurstofdruk over het algemeen metallisch ijzer ten opzichte van ijzeroxide, terwijl een hogere waarde de vorming van oxiden bevordert. Zuurstofpotentiaal is het bredere chemische begrip; partiële zuurstofdruk is een meetbare of berekenbare manier om dit begrip uit te drukken.
Koolstofpotentiaal is iets anders. Deze beschrijft de tendens van een atmosfeer om onder gespecificeerde omstandigheden koolstof aan een staaloppervlak over te dragen of eraan te onttrekken, waarbij austeniet gewoonlijk de ontvangende fase is. Een atmosfeer kan een lage zuurstofpotentiaal hebben en toch niet in staat zijn de vereiste koolstofpotentiaal te handhaven. Omgekeerd kan een gasmengsel een geschikte koolstofpotentiaal leveren en tegelijkertijd voldoende oxiderend blijven om ongewenst oxide te vormen. Deze metingen houden via gasevenwichten verband met elkaar, maar zijn niet onderling uitwisselbaar.
Voor koolmonoxide en kooldioxide hangt de tendens tot koolstofoverdracht sterk af van de verhouding en de temperatuur. In waterstofhoudende atmosferen helpt de verhouding bij het aangeven van de zuurstofpotentiaal en kan deze ook wijzen op ontkolende omstandigheden. Zuurstofsondes meten een elektrochemische respons die samenhangt met de zuurstofactiviteit, terwijl dauwpuntinstrumenten het vochtgehalte indirect beoordelen; geen van beide instrumenten stelt op zichzelf alle oppervlaktereacties vast die in een beladen oven plaatsvinden.
De staalsoort is van belang. Een koolstofstaal zoals C45, gespecificeerd volgens EN ISO 683-1, reageert anders dan een gelegeerd staal zoals 42CrMo4 volgens EN ISO 683-2, omdat legeringselementen de oxidestabiliteit, koolstofactiviteit, diffusie en fasetransformaties beïnvloeden. Regelwaarden moeten daarom worden gekoppeld aan de temperatuur, de staalsamenstelling, de behandelingscyclus en de vereiste toestand van het oppervlak. Een nominale gassamenstelling zonder die variabelen is geen geldige procesbeschrijving.
Reactiekinetiek aan het staaloppervlak
Fasen die de reactiesnelheid aan het oppervlak regelen
- Transport Gas beweegt door de grenslaag van de oven.
- Aankomst aan het oppervlak Het molecuul bereikt de oxidehuid of het blote metaal.
- Adsorptie en reactie De deeltje hecht zich aan het oppervlak en reageert daar.
- Verwijdering van reactieproducten Reactieproducten verlaten het grensvlak.
- Vaste-stofdiffusie Koolstof en legeringselementen bewegen het staal in of eruit.
Thermodynamisch evenwicht voorspelt de voorkeursrichting van een reactie, maar geeft niet aan hoe snel het oppervlak verandert. De kinetiek levert dat ontbrekende onderdeel. Een gasmolecuul moet door de grenslaag van de oven bewegen, de oxidelaag of het blanke metaal bereiken, adsorberen, reageren en de reactieproducten laten verdwijnen. Vervolgens diffunderen koolstof en legeringselementen het staal in of ervan weg. Elk van deze stappen kan de totale reactiesnelheid beperken.
Aan het begin van het verhitten kan een pas blootgesteld oppervlak snel reageren, omdat er nog geen gevestigde oxidelaag aanwezig is. Naarmate het oxide dikker wordt, kan diffusie door de oxidelaag bepalend worden. Poreusheid, scheurvorming en afsplintering van de oxidelaag kunnen het oppervlak opnieuw blootleggen en onregelmatige oxidatie veroorzaken. De ovencirculatie beïnvloedt de grenslaag, terwijl de afstand tussen werkstukken bepaalt hoe snel stoom, kooldioxide en reactieproducten worden afgevoerd.
Ook ontkoling ontwikkelt zich als een concentratieprofiel en niet als een onmiddellijk en uniform verlies. Koolstof diffundeert vanuit het inwendige naar een oppervlak waarvan de evenwichtskoolstofactiviteit lager is. De diepte van de aangetaste laag hangt af van de temperatuur, de tijd, de staalsamenstelling, de voorafgaande microstructuur en de effectieve koolstofpotentiaal van de atmosfeer. Afschrikken kan dit profiel behouden, waardoor een korte oppervlaktereactie later zichtbaar wordt als een hardheidsgradiënt.
De bespreking van atmosfeerregeling door Cambridge University Press uit 2012 maakt onderscheid tussen opnieuw verhitten voor bewerking en een definitieve warmtebehandeling: ongecontroleerde oxiderende omstandigheden kunnen tijdens een smeedbewerking anders worden getolereerd dan tijdens een definitieve hardingscyclus, waarbij oxidelaagvorming en ontkoling rechtstreeks invloed hebben op het gespecificeerde oppervlak. ISO 17663:2023 plaatst warmtebehandeling in lucht of gecontroleerde atmosferen eveneens binnen een kwaliteitskader, voornamelijk voor ferritische staalsoorten en voor werkzaamheden in werkplaatsen of op locatie. De atmosfeerchemie maakt bijgevolg deel uit van de procesgeldigheid. Een correcte temperatuur en houdtijd kunnen een cyclus niet redden wanneer de zuurstofpotentiaal, het vochtgehalte of de koolstofpotentiaal het oppervlak de mogelijkheid heeft gegeven te veranderen voordat de vereiste transformatie plaatsvond.
Atmosfeerregeling: oven, toevoer en meting
Atmosfeerregeling is niet één enkele instelling voor de gasstroom. Het gaat om de gecoördineerde regeling van de ovenruimte en van de atmosfeer die deze ruimte binnenkomt, waarbij metingen worden gebruikt om vast te stellen of de beoogde chemische toestand het staal bereikt. ASM International identificeert deze in Furnace Atmosphere Controls in Heat Treating (2017) als de twee belangrijkste regelgroepen: ovenatmosfeerregeling en toevoeratmosfeerregeling. Dit onderscheid is van belang, omdat een correct gemengd gas na passage door lekkages, branders, retorten, circulatiekanalen of een zwaar belaste werkzone toch tot het verkeerde oppervlakteresultaat kan leiden.
De twee door ASM geïdentificeerde regelgroepen
Ovenatmosfeerregeling heeft betrekking op de apparatuur die de atmosfeer omsluit en verdeelt. Deurafdichtingen, voorportalen, retorten, brandersystemen, uitlaatkleppen, ventilatoren, ovenhaarden en interne schotten beïnvloeden allemaal de gastoestand rond de lading. Ook de ovendruk behoort tot deze groep. Een lichte overdruk kan het binnendringen van lucht door een kier bij de deur beperken, maar een te hoge druk kan procesgas door afdichtingen persen en een onveilige of chemisch instabiele uitlaatconditie veroorzaken. Een onderdruk kan lucht de oven in trekken, vooral tijdens het bewegen van de deur of via beschadigde afdichtingen.
Ook de temperatuurverdeling en gascirculatie behoren tot de kant van de oven binnen het regelprobleem. Een oven kan een aanvaardbare gemiddelde temperatuur aangeven terwijl stilstaande gebieden koeler zijn, meer waterdamp bevatten of verarmd zijn aan een reactief bestanddeel. Ventilatorsnelheid, stromingsrichting, afstand tussen de ladingen, manden, bevestigingsmiddelen en het blootgestelde oppervlak van het staal veranderen de plaatselijke grenslaag. Retorten voegen nog een transportweerstand toe: de buiten de retort gemeten atmosfeer hoeft niet representatief te zijn voor het gas in de retort, vooral niet tijdens het spoelen, het opwarmen of een snelle verandering van de samenstelling.
De groep van de toevoeratmosfeer begint stroomopwaarts. Deze omvat de brongassen, endotherme of exotherme generatoren, stikstof-methanolsystemen, verrijkingsgas, gedissocieerde ammoniak, propaan, lucht, stoom en de apparatuur die deze stoffen meet, mengt, droogt, verwarmt en toevoert. Stromingsregelaars moeten de beoogde verhouding handhaven wanneer de vraag verandert. Een regelaar die de druk maar niet de samenstelling constant houdt, zorgt niet voor atmosfeerregeling. Een verstopte of gedeeltelijk vernauwde leiding kan hetzelfde symptoom veroorzaken als een onjuist recept: de ovenregelaar stuurt op de beoogde koolstofpotentiaal, maar het werkstuk ontvangt een ander gasmengsel.
Gasreacties gaan na het mengen door. Koolstofmonoxide en koolstofdioxide kunnen deelnemen aan de reactie aan het staaloppervlak, terwijl methaan en andere koolwaterstoffen onder carburiserende omstandigheden koolstof kunnen leveren. Waterdamp kan ijzer oxideren en het evenwicht van koolstofhoudende reacties verschuiven. Het handboek Heat Treatment and Properties of Iron and Steel (1966) van het U.S. National Bureau of Standards identificeert oxidatie, die walshuid veroorzaakt, en koolstofverlies aan het oppervlak, dat ontkoling veroorzaakt, als primaire oppervlakterisico’s; het beschrijft waterdamp in verbrandingsproducten eveneens als schadelijk. De behandeling van ovenatmosferen door ASM uit 2017 plaatst gasreacties, de belangrijkste gassen en dampen en atmosfeergerelateerde ontkoling centraal in de regeling van warmtebehandeling van staal.
De oven- en toevoergroepen werken voortdurend op elkaar in. Een lekkage bij een deur kan zuurstof binnenlaten, maar de daaruit voortvloeiende meetwaarde hangt af van de ovendruk en de circulatie. Een verandering in het laadoppervlak kan reactieve soorten verbruiken of vormen, waardoor de atmosfeer verandert hoewel de toevoerflowmeters niet zijn veranderd. Een afstelling van een brander kan tegelijk de hoeveelheid waterdamp en koolstofdioxide wijzigen en de warmtetoevoer veranderen. Wanneer de twee groepen als uitwisselbaar worden beschouwd, blijven deze oorzaken verborgen.

Sensoren, monsterneming en regelkringen
| Meting | Wat het aangeeft | Beperking |
|---|---|---|
| Zuurstofsonde | Elektrochemische respons die samenhangt met zuurstofactiviteit | Is afhankelijk van de toestand van de sonde, referentielucht, temperatuur en aannames over het evenwicht |
| Dauwpuntinstrument | Informatie over vocht | Condensatie in de monsternameleiding kan een vals droog resultaat veroorzaken |
| Infraroodanalysator | Concentratie van koolstofdioxide of koolmonoxide | Meet geselecteerde deeltjes en niet elke oppervlaktereactie |
| Inspectie van de werkzone | Werkelijke reactie van het staal | Wordt gewoonlijk na de behandeling uitgevoerd en niet continu |
Regelkring Een procesregelopstelling waarbij een sensor een variabele meet, een regelaar deze met een doelwaarde vergelijkt en een gemanipuleerde ingang wordt aangepast.
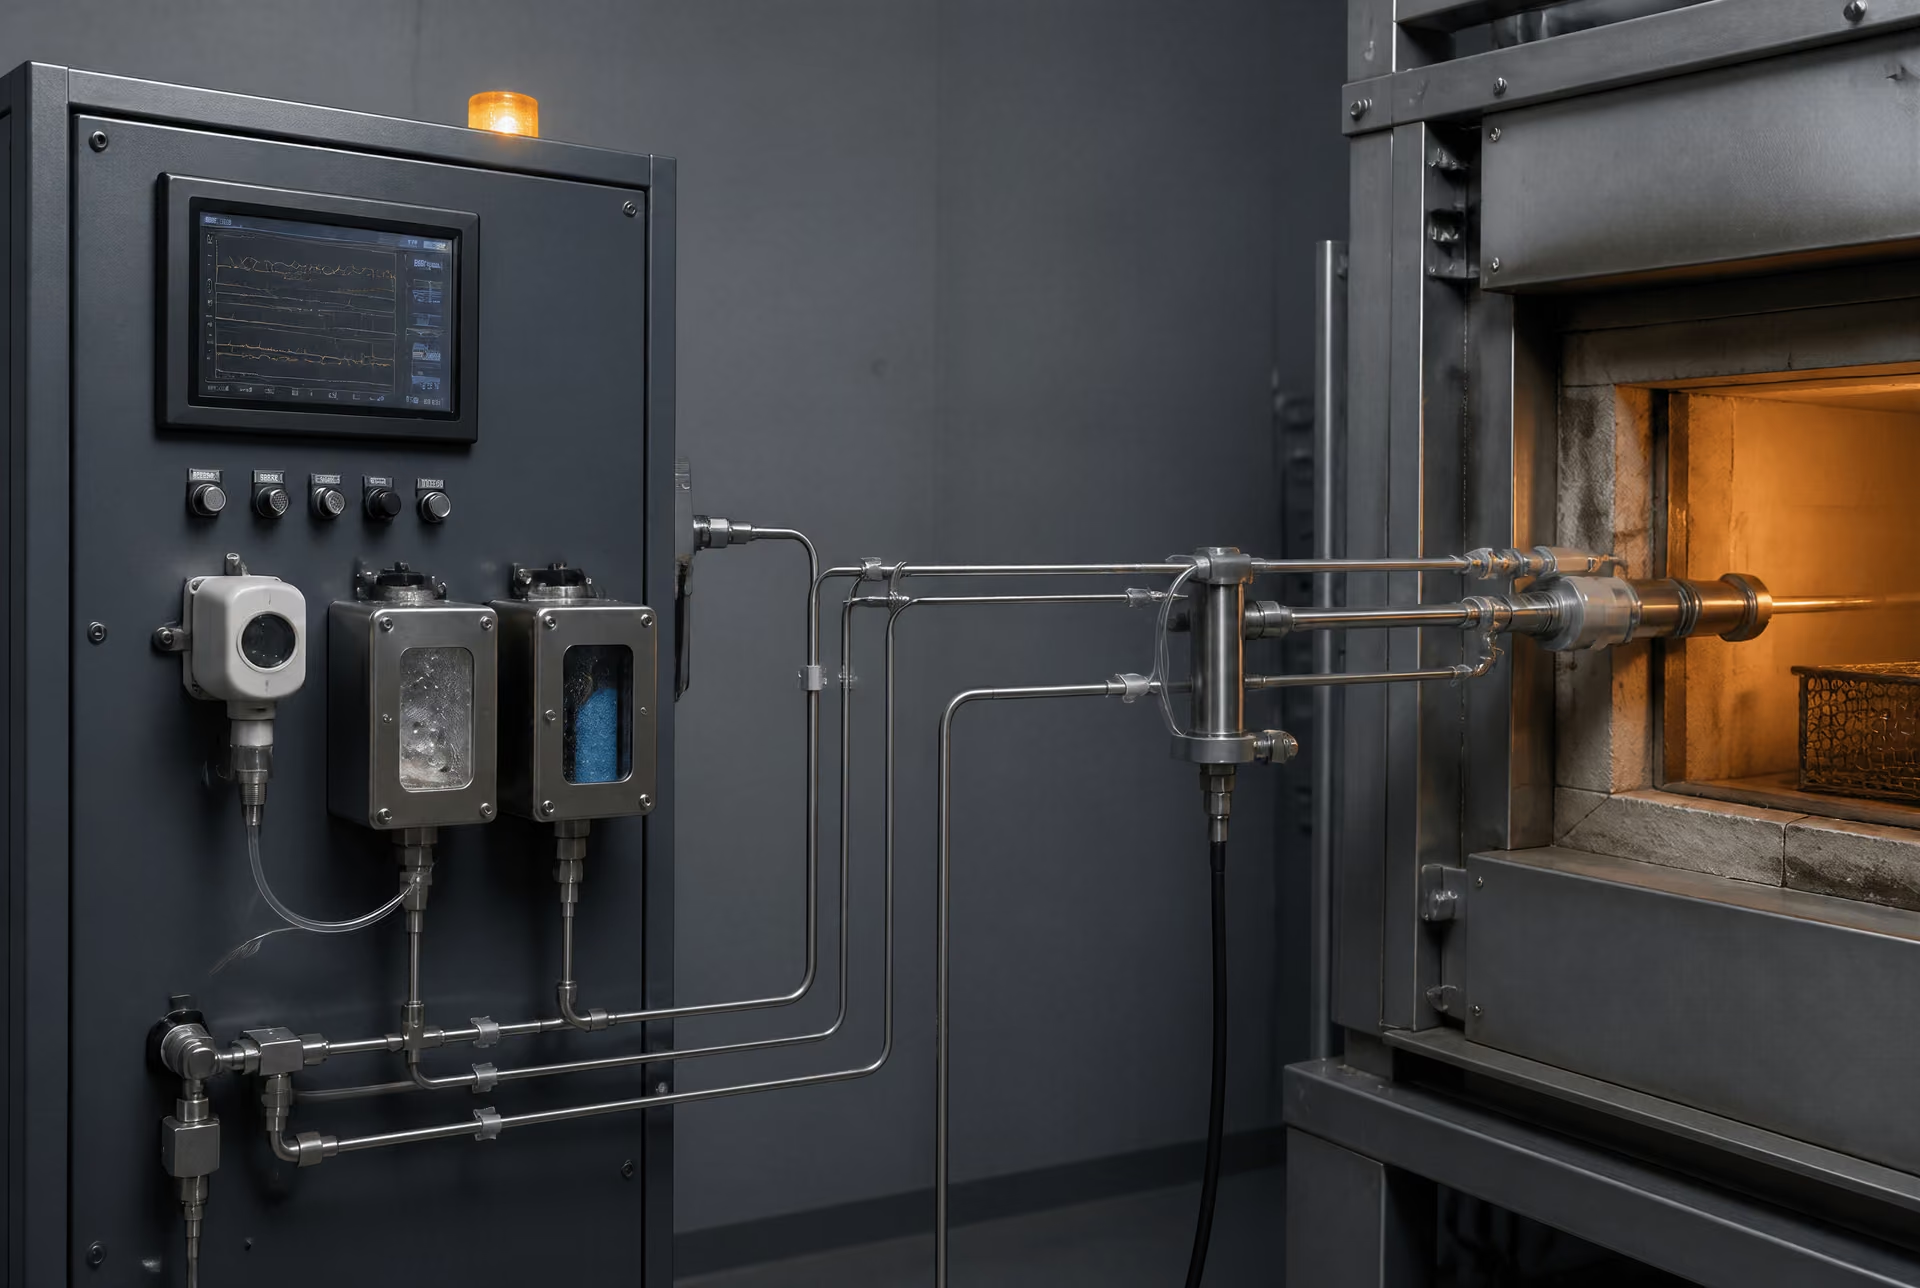
Een regelkring bevat doorgaans een procesvariabele, een sensor, een regelaar en een gemanipuleerde variabele. Voor de regeling van de koolstofpotentiaal kan de procesvariabele worden afgeleid uit de partiële zuurstofdruk, worden gemeten met een zuurstofprobe of worden berekend aan de hand van verbanden tussen koolstofmonoxide, koolstofdioxide en waterdamp. Een dauwpuntmeting levert informatie over waterdamp. Infraroodanalysatoren kunnen koolstofdioxide of koolstofmonoxide meten, terwijl zuurstofanalysatoren een directe indicatie geven van oxiderende verontreiniging. Deze instrumenten meten niet “de atmosfeer” als één universele grootheid; elk instrument reageert op een bepaalde chemische soort, temperatuur, druk en kalibratietoestand.
Een zuurstofprobe die in de hete werkzone is geïnstalleerd, kan een snel elektrochemisch signaal leveren, maar de interpretatie ervan hangt af van de probetemperatuur, referentielucht, toestand van de sensor en het veronderstelde evenwicht van de gasreacties. Een dauwpuntsensor in een gekoelde monsterkast meet een getransporteerd en geconditioneerd monster, niet het gas op oventemperatuur. Condensatie in de monsterleiding verwijdert water uit het monster en veroorzaakt een valselijk droog resultaat. Reactieve gassen kunnen ook reageren met de wanden van leidingen, filters of condensaat voordat ze de analysator bereiken. Het materiaal en de lengte en diameter van de leiding, leidingverwarming, filtratie en monsterstroom worden daarom onderdeel van het meetsysteem.
De kalibratie moet aansluiten bij het instrument en het proces. Nul- en spancontroles, referentiegassen, probeverificatie en registraties van drift maken duidelijk of een verandering reëel of instrumenteel is. Een weergave van de koolstofpotentiaal die wordt berekend uit een millivoltsignaal van een zuurstofprobe kan stabiel blijven terwijl de probe bedekt raakt, de referentieluchttoevoer wordt geblokkeerd of de voor de berekening gebruikte oventemperatuur onjuist is. De regelaar kan dan een correcte correctie uitvoeren op basis van een onjuiste meting.
Ook de responstijd is van even groot belang. De gassamenstelling bij het mengstation verandert als eerste; vervolgens verandert de toevoerleiding; daarna verandert de ovenatmosfeer, zodra het nieuwe gas het oude volume heeft verdrongen; het staaloppervlak reageert pas daarna, met een verdere vertraging die wordt bepaald door temperatuur, geometrie en reactorkinetiek. Een korte monsterleiding nabij de inlaat kan binnen enkele seconden een sprongverandering tonen, terwijl een probe nabij het werkstuk minutenlang vrijwel onveranderd blijft. Als de regelaar sneller ingrijpt dan het proces kan reageren, kan de regeling doorschieten en gaan pendelen. Als de regeling te traag werkt, kan een reële ontkolende afwijking voortduren nadat de alarmdrempel is overschreden.
Terugkoppeling moet daarom gebaseerd zijn op een gedefinieerd regelvolume. Een instelwaarde uit een recept is een opdracht, geen bewijs van oppervlaktebescherming. De ingestelde koolstofpotentiaal, het zuurstofniveau of het dauwpunt moet worden gecontroleerd aan de hand van een onafhankelijke meting en, waar praktisch uitvoerbaar, aan de hand van het staalresultaat. Oppervlaktekoolstof, walshuid, microhardheid en metallografisch bewijs kunnen een atmosfeerprobleem aan het licht brengen dat door een op afstand geplaatste analysator niet werd gedetecteerd. Dit is vooral belangrijk voor staalsoorten waarvan de voorgeschreven laagdiepte, hardheid of oppervlaktekoolstof weinig tolerantie voor ontkoling laat.
Waarom de meetlocatie de interpretatie verandert
Hetzelfde gas kan op verschillende posities verschillende meetwaarden opleveren. Nabij de toevoerinlaat kan het monster het mengsel weergeven voordat dit met de lading in contact is gekomen. Boven een dichte mand kan het een stilstaande gaszak vertegenwoordigen. Nabij een uitlaatopening kan het door lekkage zijn verdund of door reactieproducten zijn verrijkt. In een retort kan het verschillen van het gas in de open oven, omdat de gasuitwisseling beperkt is. Een probe die in een hete zone is gemonteerd, kan de atmosfeer rond de probe aangeven terwijl het staaloppervlak zich achter bevestigingsmiddelen of in een dicht opeengepakte lading bevindt.
Ook de plaats van monsterneming bepaalt of de meetwaarde voorspellend of diagnostisch is. Een stroomopwaarts geplaatste analysator identificeert wat het toevoersysteem levert. Een probe in de werkzone geeft aan wat het transport en de ovenreacties heeft doorstaan. Een uitlaatmonster kan het gecombineerde resultaat van lekkage, verbranding en reactie met de lading tonen, maar hoeft niet aan te geven waar de verandering heeft plaatsgevonden. Geen van deze posities is automatisch de juiste; elke positie beantwoordt een andere vraag.
De staallading maakt deel uit van die interpretatie. Schone, olieachtige, natte, van walshuid voorziene of zwaar geoxideerde onderdelen geven tijdens het opwarmen dampen af en verbruiken reactieve gassen. Een groot oppervlak kan de plaatselijke koolstofbalans sterker verschuiven dan een klein proefstuk. Ook bevestigingsmiddelen en vuurvaste materialen kunnen met de atmosfeer reageren. Daarom valideert een kalibratie zonder lading een productiecyclus niet volledig.
ISO 17663:2023 specificeert kwaliteitseisen voor warmtebehandeling in lucht of gecontroleerde atmosferen, voornamelijk voor ferritische staalsoorten en voor werkzaamheden in werkplaatsen of op locatie. De relevantie ervan is zowel procedureel als metallurgisch: de gecontroleerde toestand moet worden gedefinieerd, bewaakt en aan het werk worden gekoppeld. Ook de bespreking van atmosfeerregeling door Cambridge University Press uit 2012 maakt onderscheid tussen opwarmen voor bewerking en eindwarmtebehandeling en waarschuwt dat ongecontroleerde oxiderende atmosferen walshuid en bij staal ontkoling veroorzaken. Het geldige resultaat is daarom niet de waarde die naast een gaspaneel wordt weergegeven. Het is het aantoonbare verband tussen de toevoersamenstelling, de toestand van de oven, de gemeten atmosfeer in de werkzone, de blootstellingsgeschiedenis en het staaloppervlak dat uit het proces komt.
Atmosfeerkeuze op basis van staalsoort en warmtebehandeling
De keuze van de atmosfeer moet zowel de staalfamilie als de uit te voeren bewerking volgen. Een gas dat laagkoolstofstaal tijdens het gloeien beschermt, kan het oppervlak van een lageringring van hoogkoolstofstaal tijdens het austenitiseren aantasten. Ook het vereiste resultaat kan verschillen: opnieuw verhitten voor het smeden kan walshuid verdragen die later wordt verwijderd, terwijl een afgewerkt gecarburiseerd, gehard of geslepen onderdeel mogelijk geen meetbare oxidatie of koolstofverlies verdraagt.
Het handboek Heat Treatment and Properties of Iron and Steel van het U.S. National Bureau of Standards benoemt de twee belangrijkste oppervlaktegevaren rechtstreeks: oxidatie vormt walshuid, terwijl koolstofverlies aan het oppervlak decarburisatie veroorzaakt. Het beschrijft ook waterdamp in verbrandingsproducten als schadelijk. De behandeling van ovenatmosfeerregelingen door ASM International uit 2017 maakt onderscheid tussen ovenregeling en regeling van de toevoeratmosfeer. Beide zijn van belang. Een correct gespecificeerd gas kan nog steeds een gebrekkig resultaat opleveren wanneer debiet, dauwpunt, zuurstofpotentiaal, koolstofpotentiaal, lekkages, branderafstelling of ovenbelading onjuist zijn.
Koolstof- en laaggelegeerde staalsoorten
Ongelegeerde koolstofstaalsoorten en laaggelegeerde staalsoorten worden vaak besproken alsof hun aanduiding alleen de atmosfeer bepaalt. Dat is niet zo. AISI/SAE 1018, AISI/SAE 1045, AISI/SAE 4140 en AISI/SAE 4340 kunnen allemaal worden verhit in ovens die als “neutraal” worden omschreven, maar de aanvaardbare toestand van het oppervlak verschilt afhankelijk van de bewerking, de doorsnede en de daaropvolgende verspaningstoeslag.
Bij laagkoolstofstaal zoals AISI/SAE 1018 kan een geringe mate van koolstofverlies aan het oppervlak weinig effect hebben op de trek-eigenschappen van het basismateriaal, omdat de koolstofconcentratie al laag is. Het kan echter wel van belang zijn in een dunne geharde laag, aan een verspaande rand of op plaatsen waar het oppervlak later uniform moet reageren op carboneren, inductieharden of nitreren. Bij AISI/SAE 1045 kan decarburisatie aan het oppervlak van een as of tandwiel de voor martensietvorming beschikbare koolstof verminderen. Het resultaat kan een zachtere huid zijn onder een ogenschijnlijk aanvaardbare bewerking voor het verwijderen van de walshuid.
Laaggelegeerde hardingsstaalsoorten zoals AISI/SAE 4140 en AISI/SAE 4340 brengen een ander aandachtspunt met zich mee. Chroom, molybdeen, mangaan en silicium beïnvloeden oxidatiereacties en hardbaarheid, maar legeringstoevoegingen maken het oppervlak niet immuun voor koolstofverlies. Een koolstofarm oppervlak kan na het afschrikken zwakker blijven, zelfs wanneer de kern de voorgeschreven hardheid bereikt. Oxidefilms kunnen ook de maatcontrole, het magnetisch-deeltjesonderzoek, de hechting van coatings of latere verspaning belemmeren.
Bij deze staalsoorten wordt de atmosfeer gekozen op basis van de vereiste koolstofbalans. Een neutrale of geregelde atmosfeer moet de koolstofactiviteit aan het oppervlak dicht bij de beoogde waarde van het staal houden; een carbonerende toestand is alleen geschikt wanneer een opzettelijke verhoging van het koolstofgehalte is voorgeschreven. De koolstofpotentiaal wordt niet alleen bepaald door een gas te benoemen. ASM Handbook Volume 4B beschrijft regelrelaties met betrekking tot waterdamp, koolstofdioxide en partiële zuurstofdruk, samen met directe of indirecte meetmethoden. In de praktijk bepalen het ovenregelsysteem en de sensoren ervan of de opgegeven atmosfeer bij het werkstuk daadwerkelijk aanwezig is.
Dunne doorsneden warmen snel op en hebben een hoge verhouding tussen oppervlak en volume. Zij kunnen een groter deel van hun koolstofhoudende oppervlaktelaag verliezen voordat de lading de gewenste temperatuur bereikt. Gelaste constructies kunnen nog gevoeliger zijn: lasmetaal, warmte-beïnvloede zone en basismetaal kunnen verschillende samenstellingen en voorafgaande microstructuren hebben, terwijl restspanningen en oxidefilms langs de verbinding variëren. ISO 17663:2023 specificeert kwaliteitseisen voor warmtebehandeling in lucht of geregelde atmosferen in verband met lassen en aanverwante processen, voornamelijk van toepassing op ferritische staalsoorten en op werkzaamheden in werkplaatsen of op locatie. De norm ondersteunt daarom de benadering waarbij warmtebehandeling van lasverbindingen als een gedocumenteerd proces wordt behandeld, en niet als een informele blootstelling aan een oven.
Gereedschaps-, lager- en hoogkoolstofstaal
Hoogkoolstofstaal vereist een strakkere regeling, omdat de koolstofconcentratie aan het oppervlak rechtstreeks invloed heeft op hardheid, slijtvastheid, vastgehouden austeniet en maatvastheid. Voorbeelden zijn AISI/SAE 52100-lagerstaal, AISI D2-gereedschapsstaal, AISI O1 en AISI W1. De toestand van het oppervlak na het austenitiseren is geen louter cosmetische kwestie.
Een gedecarburiseerde laag op AISI/SAE 52100 kan een zachte zone onder een loopbaan van een lager veroorzaken. Het verwijderen van de walshuid door licht reinigen verwijdert die laag niet noodzakelijkerwijs. Bij gereedschapsstaal zoals AISI D2 kan koolstofverlies aan het oppervlak de beschikbare koolstof verminderen voor de vorming van de beoogde martensitische structuur en carbidehoudende structuur. Overmatige oxidatie kan ook de slijptoeslag veranderen en tijdens het afwerken gebreken bevorderen. AISI O1 en AISI W1 zijn tijdens het harden op vergelijkbare wijze kwetsbaar, omdat hun prestaties sterk afhangen van de aan het oppervlak behouden koolstof.
Hoogkoolstofcomponenten worden niet eenvoudigweg beschermd door de atmosfeer “rijk aan koolstof” te maken. Een te hoge koolstofpotentiaal kan roet, carbideafzetting of een gewijzigde oppervlaktechemie veroorzaken in plaats van een beheerst resultaat. De vereiste atmosfeer moet worden afgestemd op de staalsoort, de austenitiseertemperatuur, de blootstellingstijd en de respons van de oven. Vacuüm, lagedrukbehandeling, zout, neutraal geregeld gas of een bewust op koolstof aangepast atmosfeertype kunnen elk technisch toepasbaar zijn, maar de keuze hangt af van de voorgeschreven toestand van het oppervlak en de mogelijkheden van de apparatuur.
Lageringen en precisiegereedschappen brengen ook een maatkundig probleem aan het licht. Oxidatie verbruikt metaal aan het oppervlak en kan in hoeken, gaten en contactpunten met opspanmiddelen walshuid veroorzaken. Thermische gradiënten en een ongelijkmatige gascirculatie kunnen ervoor zorgen dat het ene gebied sterker oxideert of decarburiseert dan het andere. Doorsnededikte, onderlinge stapeling, beladingsdichtheid, de voorafgaande gesferoidiseerde of gegloeide toestand en de toestand van de ovenbekleding behoren daarom bij de atmosfeerkeuze te worden betrokken. De aanduiding van het staal is slechts het beginpunt.
Dezelfde logica geldt voor verenstaal en koolstofrijke draad. Een dunne draad kan snel de behandelingstemperatuur bereiken, waardoor de operator weinig tijd heeft om een afwijking van de atmosfeer te detecteren voordat het koolstofgehalte aan het oppervlak is veranderd. Geharde componenten zijn bijzonder gevoelig, omdat hun uiteindelijke eigenschappen al worden bepaald door een nauwe opeenvolging van verhitten, afschrikken en ontlaten. Een oppervlaktefout die tijdens het austenitiseren ontstaat, kan niet betrouwbaar door ontlaten worden gecorrigeerd.
Austenitiseren, gloeien, normaliseren, ontlaten en spanningsarm gloeien
| Bewerking | Atmosfeerprobleem | Gevolg voor het oppervlak |
|---|---|---|
| Austenitiseren | Snelle oxidatie en koolstofoverdracht | Kan de hardheid en de koolstofconcentratie aan het oppervlak wijzigen |
| Gloeien | Langdurige blootstelling vergroot de gelegenheid voor reacties | Oxidehuid of koolstofverlies kan een verspaningstoeslag vereisen |
| Normaliseren | Wordt vaak in lucht uitgevoerd voor materiaal dat later wordt bewerkt | Oppervlakteverandering kan onaanvaardbaar zijn voor onderdelen die rechtstreeks in gebruik gaan |
| Ontlaten | Een lagere temperatuur elimineert oxidatie niet | Omstandigheden met weinig oxidatie beschermen afwerking en afmetingen |
| Spanningsarm gloeien | Blootstelling aan lucht kan bewerkte oppervlakken van oxidehuid voorzien | Gecontroleerde afscherming kan nodig zijn voor afgewerkte componenten |
Austenitiseren is doorgaans de meest atmosfeergevoelige bewerking. Het staal wordt verhit tot in het austenietgebied, waar oxidatie en koolstofoverdracht snel kunnen verlopen. Hoogkoolstofstaal en gereedschapsstaal vereisen een regeling die de koolstof aan het oppervlak behoudt, terwijl laagkoolstofstaal bescherming tegen koolstofverlies kan vereisen wanneer het oppervlak later wordt gehard of gecarboneerd. De lading moet gelijkmatig worden verhit, zonder het instelpunt van de oven te beschouwen als bewijs van de temperatuur van het werkstuk of de toestand van het oppervlak.
Gloeien staat doorgaans een langere blootstelling aan de oven toe dan harden, waardoor de kans op walshuid en decarburisatie toeneemt. Volledig gloeien, subkritisch gloeien en sferoïdiserend gloeien verschillen eveneens in temperatuur en tijd; één enkele “gloeiatmosfeer” volstaat dus niet. Voor AISI/SAE 1045 of AISI/SAE 4140 kan koolstofverlies aan het oppervlak alleen aanvaardbaar zijn wanneer verspaning het verwijdert; voor AISI/SAE 52100 of AISI D2 kan dezelfde toeslag onaanvaardbaar zijn. Langzaam afkoelen herstelt een aangetast oppervlak niet.
Normaliseren wordt voor smeedstukken en constructiedelen vaak in lucht uitgevoerd wanneer verwijdering van de walshuid gepland is. Dat is een productiebeslissing en geen bewijs dat lucht neutraal is. De bespreking van atmosfeerregeling door Cambridge University Press uit 2012 maakt onderscheid tussen opnieuw verhitten voor bewerking en de uiteindelijke warmtebehandeling en brengt ongecontroleerde oxiderende atmosferen in verband met walshuidvorming en decarburisatie van staal. Een genormaliseerde as die bestemd is voor directe toepassing, inspectie of inductieharden kan daarom gecontroleerde bescherming nodig hebben, ook wanneer een smeedstuk in lucht kan worden genormaliseerd.
Ontlaten vindt plaats onder het austenitiseergebied, maar oxidatie blijft mogelijk, met name bij lange blootstellingen of herhaalde ontlaatcycli. Een schone atmosfeer met weinig oxidatie beschermt maatvoering en oppervlakteafwerking; daarvoor is niet dezelfde koolstofpotentiaalstrategie nodig als tijdens het austenitiseren. Ontlaatkleuren mogen niet worden beschouwd als een betrouwbare meting van de atmosfeerregeling, vooral niet wanneer de dikte van de oxide laag binnen een lading varieert.
Spanningsarm gloeien van gelaste constructies en verspaande onderdelen wordt vaak in lucht uitgevoerd, maar blootstelling aan lucht kan het oppervlak laten walzen en een voorbereide verbinding of afgewerkt onderdeel aantasten. ISO 17663:2023 is relevant wanneer de behandeling verband houdt met lassen, met inbegrip van werkzaamheden op locatie. Voor een component die een schoon oppervlak vereist, kan de keuze daarom eerder uitgaan naar een geregelde atmosfeer, vacuüm, plaatselijke afscherming of een beschermde behuizing dan naar een onbeschermde oven.
Ten slotte zijn de ovenatmosfeer en latere oppervlaktebescherming afzonderlijke regelingen. ISO 17834:2003 behandelt thermisch gespoten metaallagen voor bescherming tegen corrosie en oxidatie bij hoge temperaturen tot 1000 °C (1273 K), terwijl ISO 12944-4:2017 de voorbereidende oppervlaktetoestanden voor constructies van koolstof- en laaggelegeerd staal classificeert. Geen van beide normen vervangt de regeling tijdens het verhitten. De atmosfeer moet eerst het voorgeschreven metallurgische oppervlak tot stand brengen; coatings en voorbereiding na de behandeling hebben betrekking op een andere fase.
Warmtebehandeling in lucht versus beheerste atmosferen
Lucht is gemakkelijk, maar gemak maakt een atmosfeer metallurgisch niet neutraal. Bij verhoogde temperatuur kunnen zuurstof en waterdamp met staal reageren, terwijl het omringende gas de koolstofactiviteit aan het oppervlak kan veranderen. Het resultaat kan oxidehuid, ontkoling, carbonering of een combinatie van deze omstandigheden zijn. Of dat resultaat aanvaardbaar is, hangt af van wat er daarna met het oppervlak gebeurt en waaraan het onderdeel tijdens het gebruik moet voldoen.
Het Amerikaanse Department of Commerce, National Bureau of Standards, Heat Treatment and Properties of Iron and Steel (1966), benoemt de twee belangrijkste oppervlakterisico’s rechtstreeks: oxidatie veroorzaakt oxidehuid en koolstofverlies aan het oppervlak veroorzaakt ontkoling. Het beschrijft waterdamp in verbrandingsproducten eveneens als schadelijk. De ovenatmosfeer maakt daarom deel uit van de specificatie van de warmtebehandeling en is niet slechts een middel om de ruimte rond een charge te vullen.
Wanneer verwarmen in lucht nadelige gevolgen voor het oppervlak heeft
Bij het verwarmen van koolstofstaal of laaggelegeerd staal in lucht ontstaan ijzeroxiden waarvan de samenstelling verandert met de temperatuur en de plaatselijke gascondities. Oxidehuid verbruikt metaal, verandert de afmetingen en kan daaropvolgende bewerking, lassen, coaten of inspectie bemoeilijken. Tijdens het hanteren kan de oxidehuid bovendien loslaten en een ongelijkmatig oppervlak achterlaten. Het oxide zelf is niet het enige aandachtspunt. Een oppervlak dat wordt blootgesteld aan een oxiderende, koolstofarme omgeving kan door diffusie koolstof verliezen uit het staal naar het gas.
Dat koolstofverlies veroorzaakt een ontkoolde laag. In een gehard onderdeel kan het getroffen gebied een lagere hardheid en lagere slijtvastheid hebben dan het inwendige. In een onderdeel dat aan vermoeiingsbelasting wordt blootgesteld, kunnen de gewijzigde chemische samenstelling aan het oppervlak en de daarmee samenhangende veranderingen in de microstructuur de beoogde eigenschappen beïnvloeden, zelfs wanneer de hardheid van het materiaal als geheel aan de tekeningseis voldoet. De diepte en ernst hangen af van de staalsamenstelling, temperatuur, houdtijd, toestand van het oppervlak, gassamenstelling en de koolstofactiviteit die aan het grensvlak tot stand komt.
Een beheerste atmosfeer betekent niet “elk gas dat geen lucht is”. ASM International onderscheidt in Furnace Atmosphere Controls in Heat Treating (2017) twee hoofdgroepen voor de beheersing: beheersing van de ovenatmosfeer en beheersing van de toevoeratmosfeer. De eerste betreft wat er in de oven aanwezig is en hoe dit wordt gemeten; de tweede betreft de gassen, generatoren, menginstallaties, zuivering en toevoer die deze toestand tot stand brengen. Beide zijn van belang. Een correct geselecteerd gas kan toch het verkeerde resultaat opleveren als vocht in het toevoersysteem binnendringt, de oven lekt of het meetsysteem geen representatieve meting van de laadzone geeft.
Voor koolstofstaal staat de beheersing van het koolstofpotentiaal centraal tijdens behandelingen waarbij het koolstofgehalte aan het oppervlak stabiel moet blijven. ASM beschrijft verbanden met waterdamp, koolstofdioxide en de partiële zuurstofdruk als middelen om het koolstofpotentiaal te beoordelen of te beheersen. Deze componenten zijn niet in elk ovenontwerp onderling uitwisselbare indicatoren, en een instelwaarde heeft alleen betekenis wanneer de meetmethode, temperatuur, gasstroom en ovenrespons zijn vastgelegd. Ook het Steel Heat Treatment Handbook (CRC Press, 2014) behandelt koolstofdioxide, ammoniak en andere reactieve gassen, omdat de chemie van de atmosfeer zowel de oxidatieweerstand als de beheersing van het koolstofgehalte aan het oppervlak kan beïnvloeden.
De processpecificatie moet de aanvaardbare toestand van het oppervlak vermelden. “Verwarmen in lucht” is onvolledig, tenzij de specificatie ook de daaruit voortvloeiende oxidehuid en oppervlaktechemie toestaat of een latere bewerking voorschrijft om deze te verwijderen of te corrigeren. Een eis inzake een blank oppervlak, een gespecificeerde maximale ontkoling, behoud van maatnauwkeurigheid of een functionele geharde laag wijst op de noodzaak van een striktere atmosfeerbeheersing.
Opnieuw verwarmen voor het vervormen versus de eindbehandeling
Een veelgemaakte categoriefout is elke bewerking bij hoge temperatuur te behandelen alsof daarvoor dezelfde eisen aan het oppervlak gelden. Het hoofdstuk “Atmosphere Control for the Protection of Metals During Production Processes” van Cambridge University Press (2012) maakt onderscheid tussen opnieuw verwarmen voor bewerking en een uiteindelijke warmtebehandeling. Dat onderscheid moet in de procesplanning worden opgenomen.
Bij opnieuw verwarmen voor smeden, walsen of een andere vervormingsbewerking kan enige oxidehuid worden toegestaan, omdat ontroesten, vervorming, afkorten of verspanen het getroffen materiaal zal verwijderen. Het primaire doel van de verwarmingsstap is het werkstuk in een toestand te brengen die geschikt is voor plastische vervorming. Lucht kan daarom aanvaardbaar zijn in een proces waarin de geoxideerde laag wordt beheerst en verwijderd voordat de eindafmetingen of eigenschappen worden vastgesteld. Dit betekent niet dat de atmosfeer kan worden genegeerd: overmatige oxidehuid kan de opbrengst verminderen, gereedschappen beschadigen, defecten aan het zicht onttrekken en oppervlakte-overlappingen of andere productieproblemen veroorzaken.
Een eindwarmtebehandeling is anders. Afschrikken en ontlaten, normaliseren, gloeien, oplossingsbehandeling of spanningsarm gloeien kunnen de eigenschappen vastleggen van het oppervlak dat tijdens het gebruik aanwezig blijft. Als het onderdeel na de behandeling wordt afgewerkt, is er mogelijk weinig materiaal beschikbaar om oxidehuid of ontkoling te verwijderen. Een loopvlak van een lager, een tand van een tandwiel, een veer, een astap of een slijtoppervlak kan niet volgens hetzelfde criterium worden beoordeeld als een smeedblok dat later nog wordt verspaand.
Het onderscheid geldt ook voor werkzaamheden die verband houden met lassen. ISO 17663:2023 specificeert kwaliteitseisen voor warmtebehandeling in lucht of beheerste atmosferen in verband met lassen en aanverwante processen, voornamelijk voor ferritische staalsoorten en voor werkzaamheden in werkplaatsen of op locatie. Het toepassingsgebied ervan onderstreept het praktische punt: de aanvaardbare atmosfeer en de resulterende toestand van het oppervlak moeten worden gekoppeld aan de vastgelegde bewerking, het materiaal, de apparatuur en de inspectie-eisen.
Een specificatie voor de eindbehandeling moet aangeven of oxidehuid is toegestaan, of reiniging na de behandeling vereist is en hoe ontkoling of andere veranderingen aan het oppervlak moeten worden gemeten. Ook de relevante staalaanduiding moet worden vastgelegd, zoals C45, 42CrMo4 of een kwaliteit die volgens een bepaalde productnorm is gespecificeerd, omdat de samenstelling de reactie op oxidatie en koolstofoverdracht beïnvloedt. Atmosfeerbeheersing kan geen onduidelijk acceptatiecriterium herstellen.
Alternatieven met vacuüm en inert gas
Vacuümovens verlagen de partiële druk van reactieve gassen door vóór het verwarmen het grootste deel van het ovengas te verwijderen. Systemen met inert gas vervangen lucht door gassen zoals argon of stikstof, mits het gekozen gas verenigbaar is met het staal, de temperatuur en de behandeling. Deze methoden dienen in grote lijnen hetzelfde doel als een beheerste ovenatmosfeer — het beperken van ongewenste oppervlakreacties — maar maken niet elke reactie onmogelijk.
De vacuümkwaliteit, lekkage, resterend vocht, reinheid van de oven, belading en drukgeschiedenis beïnvloeden allemaal het resultaat aan het oppervlak. Inerte gassen kunnen zuurstof of waterverontreinigingen bevatten, en stikstof kan met sommige legeringssystemen of oppervlaktoestanden reageren. Een gas dat voor één kwaliteit en één proces inert is, hoeft in praktische zin niet ook inert te zijn voor een andere kwaliteit of een ander proces. Reactieve toevoegingen kunnen bovendien doelbewust worden gebruikt wanneer carboneren, nitreren of correctie van het koolstofpotentiaal vereist is.
De keuze is daarom een procesbeslissing en geen rangschikking van oventypen. Een beheerste atmosfeer kan het koolstofgehalte aan het oppervlak handhaven en tegelijkertijd oxidehuid beperken; vacuüm kan gasvormige verontreiniging en de vorming van oxidehuid verminderen; een inerte omgeving kan een geschikte barrière bieden wanneer de zuiverheid en chemie ervan worden beheerst. Geen van deze methoden mag zonder nuancering worden beschreven als een middel dat alle oppervlakreacties uitsluit.
Oppervlaktebescherming na de warmtebehandeling is een afzonderlijk onderwerp. ISO 17834:2003 behandelt thermisch gespoten metaalcoatings ter bescherming tegen corrosie en oxidatie bij hoge temperatuur tot 1000 °C (1273 K), terwijl ISO 12944-4:2017 voorbereidingsgraden van oppervlakken voor constructies van koolstof- en laaggelegeerd staal classificeert en onderscheid maakt tussen ongecoate, thermisch gespoten, gegalvaniseerde, galvanisch aangebrachte, gesherardiseerde en geverfde oppervlakken. Deze normen vervangen de eis inzake de atmosfeer tijdens de warmtebehandeling niet. Het uiteindelijke procesdocument moet aangeven of het oppervlak in de behandelde toestand moet blijven, moet worden gereinigd, moet worden bewerkt of een daaropvolgend beschermingssysteem moet krijgen, en moet de toestand definiëren die als aanvaardbaar geldt.
Oppervlaktebescherming naast de ovenatmosfeer
Een coating en een ovenatmosfeer beschermen staal op verschillende momenten in zijn levenscyclus. De atmosfeer werkt zolang het staal heet genoeg is om oxidatie-, carbonerings- of ontkolingsreacties te laten verlopen. Een coating werkt doorgaans later, tijdens opslag, gebruik of blootstelling aan een corrosieve of hogetemperatuuromgeving. Wanneer deze functies met elkaar worden verward, kan een warmtebehandeling ongeldig zijn, zelfs als het afgewerkte onderdeel schoon lijkt.
Het Amerikaanse Ministerie van Handel, het National Bureau of Standards, beschrijft in Heat Treatment and Properties of Iron and Steel (1966) de twee voornaamste oppervlakterisico’s tijdens het verhitten: oxidatie veroorzaakt walshuid, terwijl koolstofverlies aan het oppervlak ontkoling veroorzaakt. Waterdamp in verbrandingsproducten wordt als schadelijk aangemerkt. Cambridge University Press maakt hetzelfde procesonderscheid in Atmosphere Control for the Protection of Metals During Production Processes (2012), waarbij opwarmen voor bewerking wordt onderscheiden van de uiteindelijke warmtebehandeling en ongecontroleerde oxiderende atmosferen worden verbonden met zowel walshuidvorming als ontkoling van staal.
De behandeling van ovenatmosfeerregeling door ASM International uit 2017 verdeelt het probleem in “regeling van de ovenatmosfeer en de toevoeratmosfeer”. Dat onderscheid blijft van belang wanneer een afzonderlijke oppervlaktecoating aanwezig is. Een coating kan het contact tussen het metaal en het ovengas verminderen, maar stelt geen bekende koolstofpotentiaal in de gehele charge vast, compenseert geen lek en bewijst niet dat de oven de voorgeschreven chemische toestand heeft bereikt. De koolstofpotentiaal is afhankelijk van gasreacties en van relaties waarin koolstofdioxide, waterdamp en de partiële zuurstofdruk een rol spelen; ASM noemt atmosferisch veroorzaakte ontkoling eveneens een centraal onderwerp bij de warmtebehandeling van staal.
Thermisch gespoten metaalcoatings
Thermisch gespoten metaalcoatings worden vervaardigd door een metalen uitgangsmateriaal te verhitten en gesmolten of halfgesmolten deeltjes op een voorbereid substraat te spuiten. De aangebrachte laag bestaat uit overlappende deeltjes. Daarom zijn de porositeit, het oxidegehalte, de hechting, de laagdikte en de afdichtingstoestand afhankelijk van het spuitproces en de voorbereiding van het substraat. Aluminium, zink, zink-aluminiumsystemen en andere gespoten metalen kunnen worden geselecteerd op basis van de corrosieve of thermische belasting, maar de coating moet als een systeem worden gespecificeerd en niet als een zelfstandige beschermlaag worden beschouwd.
ISO 17834:2003 behandelt thermisch gespoten metaalcoatings die bedoeld zijn voor bescherming tegen corrosie en oxidatie bij hoge temperatuur, bij temperaturen tot 1000 °C (1273 K). Het toepassingsgebied daarvan is relevant, maar de genoemde temperatuurwaarde vormt geen universele garantie voor gebruik. De werkelijke grens is afhankelijk van het coatingmetaal, de substraatkwaliteit, thermische cycli, de atmosfeer, de laagdikte, de hechting en eventuele sealer of afwerklaag die over de gespoten laag is aangebracht. Er mag bijvoorbeeld niet van worden uitgegaan dat een zinkrijke gespoten oppervlakte zich bij blootstelling aan hoge temperatuur gedraagt als een aluminiumcoating, alleen omdat beide metallisch zijn.
Het moment van aanbrengen van de coating is doorslaggevend. Wanneer de coating vóór het austenitiseren wordt aangebracht, kunnen het bindmiddel, de poriën, oxiden of de grenslaag met het substraat tijdens het verhitten reageren. De laag kan zacht worden, vervluchtigen, scheuren, met het staal legeren of verontreinigingen overbrengen op oveninrichtingen. Zelfs een coating die gehecht blijft, kan de warmteoverdracht aan het oppervlak veranderen en de inspectie op walshuid of ontkoling bemoeilijken. Daarom wordt een dergelijke coating normaal gesproken beschouwd als een beschermingssysteem dat na de warmtebehandeling wordt aangebracht, tenzij de volledige thermische cyclus en de compatibiliteit van de coating zijn gekwalificeerd.
Een gespoten coating kan de atmosfeerregeling evenmin vervangen. Tijdens het harden van een koolstofstaal of laaggelegeerd staal wordt de vereiste koolstoftoestand aan het oppervlak gecreëerd of behouden aan het grensvlak tussen staal en gas. Een coating die het gascontact blokkeert, kan de beoogde koolstofuitwisseling verhinderen in plaats van deze te regelen. Wanneer de laag reactieve oxiden bevat of plaatselijk gascontact via poriën toestaat, kan het resultaat over het onderdeel variëren. De oven moet nog steeds de voorgeschreven oxiderende potentiaal en koolstofpotentiaal handhaven, en het behandelde oppervlak moet nog steeds worden onderzocht op walshuid, ontkoling en coatinggerelateerde gebreken.
Gegalvaniseerde, elektrolytisch aangebrachte, sherardiseerde en geschilderde oppervlakken
ISO 12944-4:2017 onderscheidt oppervlaktecategorieën en voorbereidingstoestanden voor constructies van koolstofstaal en laaggelegeerd staal. De categorieën omvatten ongecoate, thermisch gespoten, gegalvaniseerde, elektrolytisch aangebrachte, sherardiseerde en geschilderde oppervlakken. Deze aanduidingen beschrijven verschillende coatingtoestanden en voorbereidingseisen; zij maken corrosiebeschermingspraktijken niet tot een vervanging voor de specificatie van de warmtebehandeling.
Bij galvaniseren wordt zink op staal aangebracht, doorgaans door onderdompeling in gesmolten zink, terwijl bij elektrolytisch aanbrengen een metaal via een elektrolytisch proces wordt afgezet. Bij sherardiseren ontstaat een diffusiecoating op zinkbasis door staal met zinkstof te verhitten. Verfsystemen berusten op een organische of anorganische coatingfilm, vaak aangebracht op een voorbereid en van een primer voorzien substraat. Hun thermische gedrag verschilt sterk. Zinkhoudende coatings kunnen tijdens het austenitiseren smelten, verdampen of reageren. Elektrolytisch aangebrachte lagen kunnen blaasvorming vertonen of in het substraat diffunderen. Sherardiseerde lagen bevatten al een ijzer-zinkdiffusiestructuur en kunnen tijdens verder verhitten veranderen. Verf kan ontleden en rook, afzettingen of reactieve gassen veroorzaken.
Dit onderscheid is vooral belangrijk voor staalsoorten waarbij de koolstof aan het oppervlak deel uitmaakt van de specificatie. AISI 1045, EN 10083-2 C45E en AISI 4140 kunnen verschillende oppervlakteveranderingen verdragen, afhankelijk van de vraag of de laatste bewerking harden, ontlaten, nitreren of alleen spanningsarm gloeien is. Een zichtbare zink- of verflaag toont niet aan dat het staal eronder de vereiste koolstofgradiënt heeft behouden. Evenmin bewijst een schoon uiterlijk dat de oxidatie onder controle was. Walshuid kan dun en hechtend zijn, terwijl ontkoling zich kan uitstrekken tot onder een oppervlak dat er metallisch uitziet.
Het omgekeerde probleem doet zich na de behandeling voor. Een gehard onderdeel van AISI 4140 kan een corrosiebeschermende coating nodig hebben, maar die coating wordt geselecteerd voor de gebruiksomgeving en pas na afschrikken, ontlaten, reinigen en inspectie aangebracht. Het vóór de ovenbehandeling aanbrengen ervan kan de chemie van de warmtebehandeling veranderen; het achteraf aanbrengen kan een ontkoolde laag niet herstellen en verloren maatnauwkeurigheid niet terugbrengen.
Oppervlaktevoorbereiding vóór en na thermische verwerking
Vóór thermische verwerking moet het oppervlak een bekende toestand hebben. Olie, trekpasta’s, vingerafdrukken, zouten, oude verf, oxiden en resten van straalmiddelen kunnen in de oven ontleden of reageren. Chloridehoudende verontreiniging is bijzonder ongewenst, omdat resten tijdens het afkoelen corrosie kunnen bevorderen of de hechting van een latere coating kunnen verstoren. Reinigen mag niet worden verward met het beheersen van ontkoling: het verwijderen van olie corrigeert geen koolstofarme laag die tijdens een eerdere verhitting al is gevormd.
De voorbereiding is ook afhankelijk van de geplande volgorde. Een onderdeel dat bestemd is voor carboneren, carbonitreren of nitreren kan maskering of selectieve oppervlaktebehandeling vereisen, maar het maskermateriaal moet zijn gekwalificeerd voor de oventemperatuur en -atmosfeer. Een oppervlak dat volgens ISO 12944-4:2017 voor schilderen is voorbereid, is niet automatisch voorbereid voor austenitiseren. De vereiste ruwheid, reinheid, restspanningen en toelaatbare oxideconditie kunnen verschillen.
Na thermische verwerking worden walshuid en resten verwijderd met methoden die geschikt zijn voor het staal en de vereiste afwerking. Stralen met een abrasief middel, alkalisch reinigen, beitsen, verspanen of licht slijpen kan worden toegepast, maar elke methode verwijdert een andere hoeveelheid materiaal en verandert de oppervlaktestructuur. Slijpen kan vers metaal blootleggen en daarbij plaatselijk warmte genereren; agressief stralen kan randen afronden of een ondiep gebrek onder een ruw profiel verbergen. Wanneer ontkoling wordt vermoed, zijn metallografisch onderzoek, hardheidsprofielen of een voorgeschreven test van het koolstofgehalte aan het oppervlak nodig. Het aanbrengen van een coating over het betreffende gebied maakt de gewijzigde metallurgie niet aanvaardbaar.
De uiteindelijke oppervlaktebeschermingsbewerking moet volgen op de inspectie van de warmtebehandelde toestand. Deze volgorde behoudt het bewijsmateriaal dat nodig is om walshuid, oxidatie, maatverandering, hardheid en ontkoling te beoordelen. ISO 17663:2023 versterkt het principe van procesbeheersing door kwaliteitseisen vast te leggen voor warmtebehandeling in lucht of gecontroleerde atmosferen, voornamelijk voor ferritische staalsoorten en voor werkzaamheden in werkplaatsen of op locatie. Of de bescherming nu wordt geleverd door atmosfeerregeling tijdens het verhitten of door een gegalvaniseerde, gespoten, elektrolytisch aangebrachte, sherardiseerde of geschilderde afwerking achteraf, elke maatregel moet worden toegewezen aan de procesfase waarin deze de beoogde functie daadwerkelijk kan vervullen.
Warmtebehandeling in verband met lassen en fabricage
Het toepassingsgebied van ISO 17663:2023
ISO 17663:2023 is het belangrijkste kwaliteitskader in het aangeleverde onderzoek voor warmtebehandeling in verband met lassen en aanverwante processen. De norm specificeert kwaliteitseisen voor behandeling in lucht of gecontroleerde atmosferen, is voornamelijk van toepassing op ferritische Stalen en omvat werkzaamheden die zowel in werkplaatsen als op locatie worden uitgevoerd. Het onderwerp is daarom breder dan de bediening van een oven. De norm heeft betrekking op de wijze waarop een warmtebehandeling wordt gespecificeerd, voorbereid, beheerst, gemeten, geregistreerd en geaccepteerd wanneer de behandeling invloed heeft op een gelaste of vervaardigde component.
De norm schrijft niet voor iedere gelaste component één bepaalde atmosfeer voor. Een las in een drukvat van koolstof-mangaanstaal, een reparatie aan laaggelegeerd constructiestaal en een vervaardigde component van ferritisch roestvast staal kunnen verschillende risico’s en proceseisen hebben. De vereiste atmosfeer is afhankelijk van de staalsoort, lasprocedure, thermische cyclus, toestand van het oppervlak, toegestane oxidatie, maatvoeringseisen en de vraag of het gaat om spanningsarmgloeien, voorverwarmen, warmtebehandeling na het lassen, ontlaten of een andere behandeling. ISO 17663:2023 levert kwaliteitseisen voor het beheersen van deze variabelen; het is geen universele tabel voor gasselectie.
Dit onderscheid is van belang, omdat “warmtebehandeling in lucht” niet betekent “warmtebehandeling zonder atmosfeerbeheersing”. Lucht bevat zuurstof en waterdamp, en beide kunnen het verwarmde oppervlak beïnvloeden. Het handboek Heat Treatment and Properties of Iron and Steel van het U.S. National Bureau of Standards benoemt de twee bekende gevolgen voor het oppervlak: door oxidatie ontstaat walshuid, terwijl koolstofverlies aan het oppervlak leidt tot ontkoling. Het handboek identificeert waterdamp in verbrandingsproducten eveneens als schadelijk. Een component kan een nominale oventemperatuur bereiken en toch een onaanvaardbare behandeling hebben ondergaan als de chemische samenstelling van het oppervlak tijdens de thermische cyclus verandert.
Het Cambridge-hoofdstuk “Atmosphere Control for the Protection of Metals During Production Processes” maakt een ander nuttig onderscheid: opnieuw verhitten voor bewerking is niet dezelfde bewerking als de uiteindelijke warmtebehandeling. Ongecontroleerde oxiderende omstandigheden kunnen in een bepaalde productiestap aanvaardbaar zijn wanneer later nog een bewerkingstoeslag wordt verwijderd, maar onaanvaardbaar zijn voor een afgewerkte laszone of een component met strenge maatvoeringseisen. De behandelingsspecificatie moet daarom aangeven welke toestand van het oppervlak na het verhitten is toegestaan, en niet alleen de doeltemperatuur vermelden.
Voor verwerking in ovens onderscheidt de behandeling van ovenatmosfeerbeheersing door ASM International uit 2017 twee hoofdgroepen van beheersmaatregelen: beheersing van de ovenatmosfeer en beheersing van de toevoeratmosfeer. De eerste heeft betrekking op de omstandigheden die daadwerkelijk rond het werkstuk aanwezig zijn; de tweede op de gassen, dampen, verbrandingsproducten, lekkages, menging en toevoerapparatuur die deze omstandigheden veroorzaken. Een nominale gasnaam is geen bewijs van een gecontroleerde atmosfeer. Gasreacties gaan bij temperatuur door en hun effect is afhankelijk van samenstelling, stroming, vochtigheid, lekkage van de oven, belading en blootstellingsduur.
Koolstofpotentieel illustreert dit punt. ASM Handbook Volume 4B bespreekt beheersing aan de hand van metingen of verbanden waarin waterdamp, kooldioxide en de partiële zuurstofdruk een rol spelen. Ook het Steel Heat Treatment Handbook behandelt kooldioxide, ammoniak en andere reactieve gassen als factoren die bijdragen aan oxidatiebestendigheid en beheersing van de koolstof aan het oppervlak. Deze verbanden zijn relevant wanneer een behandeling de koolstof aan het oppervlak moet behouden of aanpassen, maar zij maken niet van iedere warmtebehandeling van een gelaste component een carburisatie- of neutraalatmosfeerproces. De atmosfeer moet het gespecificeerde metallurgische resultaat dienen.
Warmtebehandeling in de werkplaats en op locatie
Een behandeling in de werkplaats maakt doorgaans het gebruik mogelijk van een oven, vaste locaties voor thermokoppels, vastgestelde beladingsprocedures en reproduceerbare gas- of verbrandingsregelingen. Deze voordelen verminderen de variatie, maar nemen niet weg dat moet worden aangetoond dat de werkelijke component de vereiste thermische cyclus heeft doorlopen. Een grote gelaste constructie kan dikke en dunne secties, aanbouwdelen, fixeringen en verschillende warmteverliezen bevatten. Alleen de luchttemperatuur in de oven geeft mogelijk geen representatief beeld van de temperatuur van de las, de warmte-beïnvloede zone of de relevante koudste sectie.
Warmtebehandeling op locatie brengt hetzelfde kwaliteitsprobleem met zich mee, maar met minder vaste voorzieningen. Lokale weerstandsverwarmers, inductieapparatuur, gasbranders, keramische verwarmingsmatten of andere verwarmingssystemen kunnen rond een las- of reparatiegebied worden geplaatst. De verwarmde band, temperatuurgradiënten, isolatie, omkasting en de warmteafvoer die door de hoofdconstructie wordt veroorzaakt, worden dan onderdeel van het proces. Een lokale behandeling kan metallurgisch deugdelijk zijn, maar alleen wanneer het gespecificeerde gebied en de thermische cyclus worden vastgesteld en gehandhaafd.
Omkasting en afscherming vereisen bijzondere zorg. Isolatie kan warmteverlies verminderen, maar openingen kunnen lucht toelaten en plaatselijke oxidatie veroorzaken. Een purgeer- of afschermingsvoorziening kan het contact met oxiderende gassen verminderen, maar de doeltreffendheid ervan is afhankelijk van de geometrie van de omkasting, afdichting, stroming en bewaking. Het oppervlak moet bovendien voldoende schoon zijn, zodat olie, vocht, verf, walshuid of fabricageresten geen aanvullende reacties veroorzaken of schade aan het zicht onttrekken. Voorbereiding van het oppervlak is niet hetzelfde onderwerp als atmosfeerbeheersing: ISO 12944-4:2017 definieert voorbereidingsgraden voor constructies van koolstof- en laaggelegeerd staal en maakt onderscheid tussen ongecoate, thermisch gespoten, gegalvaniseerde, galvanisch geplateerde, sherardiseerde en geverfde oppervlakken. ISO 17834:2003 behandelt daarentegen thermisch gespoten metaalcoatings ter bescherming tegen corrosie en oxidatie bij hoge temperatuur tot 1000 °C (1273 K). Deze normen helpen de omstandigheden voor oppervlaktebescherming te beschrijven, maar geen van beide vervangt de eisen voor warmtebehandeling van ISO 17663:2023.
Voor een gelaste reparatie op locatie moet de procedure de plaatsing van de verwarmers, de opstelling van de isolatie, de methode voor omkasting of afscherming, de toegestane toestand van het oppervlak, de verwarmings- en afkoelsnelheden waar gespecificeerd, en de locaties van de temperatuursensoren vastleggen. Ook moet worden bepaald hoe onderbrekingen, stroomuitval, regen, wind of een onverwachte temperatuurafwijking worden behandeld. Een tekening waarop alleen de hartlijn van de las is aangegeven, is onvoldoende wanneer het vereiste thermische effect zich uitstrekt door het lasmetaal, de warmte-beïnvloede zones en het aangrenzende moedermateriaal.
Atmosfeer, temperatuuruniformiteit en registraties
Atmosfeer, temperatuuruniformiteit en registraties vormen samen één verbonden kwaliteitssysteem. Wanneer deze onderdelen van elkaar worden gescheiden, ontstaat een vals gevoel van zekerheid. Een ovenregistratie kan aantonen dat één thermokoppel het instelpunt heeft bereikt, terwijl een oxiderende lekkage, slechte circulatie of een te dicht opeengepakte belading een deel van de component aan andere omstandigheden heeft blootgesteld. Omgekeerd kan een gecontroleerde gastoevoer een ontoereikende plaatsing van sensoren of een lokale verwarmer die de tegenoverliggende zijde onder de vereiste temperatuur laat, niet compenseren.
De temperatuurmeting moet representatief zijn voor de component en de gespecificeerde behandelingszone. Het type sensor, de bevestiging, identificatie, kalibratiestatus, locatie en registratie-interval moeten vóór aanvang van het verwarmen worden vastgelegd. Bij lokale werkzaamheden kunnen aanvullende sensoren nodig zijn nabij lasovergangen, overgangen in materiaaldikte, aanbouwdelen, fixeringen en gebieden waarvan wordt verwacht dat zij snel warmte verliezen. Uniformiteit mag niet worden verondersteld op basis van symmetrie in de plaatsing van de verwarmers. Zij wordt aangetoond aan de hand van de gemeten temperaturen die voor de procedure relevant zijn.
De registraties moeten de component, identificatie van de las of reparatie, apparatuur, revisie van de procedure, operator, atmosfeer- of afschermingsvoorziening, sensorlocaties, kalibratiegegevens, verwarmingscyclus, houdtijd, afkoelcyclus, onderbrekingen en afwijkingen met elkaar verbinden. Wanneer atmosfeerbeheersing vereist is, kunnen de registraties ook controles van het gas- of verbrandingssysteem, purgeer- of stromingsgegevens, de toestand van de omkasting en bewijs dat het oppervlak na de behandeling is geïnspecteerd, moeten bevatten. Uit de registratie moet kunnen worden vastgesteld wat er is gebeurd, en niet alleen dat een oven is ingeschakeld.
Oppervlakte-inspectie blijft noodzakelijk, omdat een geldige temperatuurregistratie niet bewijst dat oxidatie of ontkoling afwezig was. Walshuid, verkleuring, oppervlakteruwheid en koolstofverlies kunnen gevolgen hebben voor daaropvolgende verspaning, lassen, vermoeiingsprestaties, maatpassing of corrosiebescherming. De inspectiemethode en acceptatiecriteria moeten de componentspecificatie en het toepasselijke kwaliteitsplan volgen.
ISO 17663:2023 is daarom het nuttigst wanneer de norm wordt gelezen als een norm voor procesbeheersing en niet als een instructie om een bepaald gas te selecteren. De norm verbindt voorbereiding, verwarmingsapparatuur, atmosfeer of afscherming, temperatuurmeting, uniformiteit, toestand van het oppervlak, deskundigheid van het personeel en registraties met elkaar. Juist deze samenhang maakt van warmtebehandeling in de werkplaats en op locatie een aantoonbare metallurgische bewerking in plaats van slechts een temperatuurclaim.
Gebreken veroorzaakt door een gebrekkige atmosfeerregeling
Atmosfe defects zijn procesgebreken en niet slechts cosmetische vlekken. Door oxidatie wordt metaal aan het oppervlak verwijderd, koolstofoverdracht verandert de samenstelling van het staal en afzettingen kunnen de verwarming, het afschrikken, de inspectie of een latere coating verstoren. Het handboek Heat Treatment and Properties of Iron and Steel (1966) van het U.S. National Bureau of Standards identificeert kalkaanslag door oxidatie en ontkoling door koolstofverlies als de twee belangrijkste oppervlakterisico’s; het waarschuwt ook dat waterdamp in verbrandingsproducten schadelijk is. Cambridge University Press maakt eveneens onderscheid tussen opwarmen voor bewerking en de uiteindelijke warmtebehandeling: een atmosfeer die aanvaardbaar is voor een smeedbewerking kan ongeschikt zijn wanneer het uiteindelijke koolstofgehalte aan het oppervlak en de maatnauwkeurigheid behouden moeten blijven.
ASM International onderscheidt in ASM Handbook Volume 4B (2017) de regeling van de ovenatmosfeer van de regeling van de aangevoerde atmosfeer. Beide zijn van belang. Een oven kan een correcte gassamenstelling hebben en toch gebrekkige onderdelen produceren door lekkage, slechte circulatie, een defecte sensor, een verstopte toevoer of verontreiniging die met de lading wordt binnengebracht.
Kalkaanslag, putvorming en maatverandering
Kalkaanslag is het zichtbare product van oxidatie. Afhankelijk van de temperatuur, de blootstellingsduur, de staalsamenstelling en de gassamenstelling kan het oxide zwart, blauw, grijs, rood of gelaagd zijn. Een dunne, goed hechtende film is niet hetzelfde als een dikke, schilferige aanslag die tijdens het hanteren of afschrikken loskomt. Deze laatste kan vers metaal blootleggen en putten achterlaten, terwijl los oxide in spanmiddelen terecht kan komen of het afschrikmedium kan verontreinigen.
Een oxiderende atmosfeer is een voor de hand liggende oorzaak, maar zichtbare kalkaanslag stelt de aard van het defect op zichzelf niet vast. Door lekkage van de oven kan via deuren, afdichtingen, scheuren of drukschommelingen lucht binnendringen. Overmatig vocht kan het oxiderende vermogen van het ovengas vergroten, vooral wanneer de gasbalans al onjuist is. Verbrandingsproducten die waterdamp bevatten, worden in het handboek van het National Bureau of Standards uit 1966 specifiek als schadelijk aangemerkt. Een te lange verblijftijd kan aanzienlijke kalkaanslag veroorzaken, zelfs wanneer de atmosfeer gedurende een deel van de cyclus correct was. Een slechte circulatie kan plaatselijke oxiderende zones veroorzaken, waardoor één zijde van een lading zwaar kan worden aangetast terwijl beschutte oppervlakken relatief blank blijven.
Putvorming kan het gevolg zijn van plaatselijke oxidatie, het loskomen van kalkaanslag, condenseerbare verontreinigingen of afzettingen die tijdens het afkoelen kleine elektrochemische of chemische cellen vormen. Zout, olie, werkplaatsvuil en resten van eerdere ladingen kunnen de plaatselijke oppervlakreactie veranderen. Putten kunnen ondiep en verspreid zijn, of scherp begrensd op plaatsen waar een afzetting met het staal heeft gereageerd. Oppervlakteruwheid na het verwijderen van kalkaanslag bewijst niet dat uitsluitend de ovenatmosfeer de oorzaak was; eerdere bewerkingssporen, smeedwalshuid, straalbewerking en mechanische reiniging kunnen een vergelijkbaar uiterlijk veroorzaken.
Oxidatie verandert ook de afmetingen. Het aan het oppervlak verbruikte metaal vermindert de gemeten diameter, randdikte of de afmetingen van schroefdraad en precisievlakken. Kalkaanslag die tussen passende oppervlakken vastzit, kan tijdelijk het tegenovergestelde schijnbare effect veroorzaken totdat deze wordt verwijderd. Ongelijkmatige oxidatie kan de rondheid en vlakheid veranderen, terwijl thermische gradiënten en transformatiespanningen onafhankelijk van oxidatie vervorming kunnen veroorzaken. Een blank oppervlak garandeert daarom geen maatstabiliteit, en een donker oppervlak geeft niet aan hoeveel metaal verloren is gegaan.
Ontkoolde lagen en hardheidsverlies
Ontkoling treedt op wanneer tijdens het verhitten koolstof het staaloppervlak verlaat. De aangetaste laag kan ferritisch, gedeeltelijk ontkoold of qua samenstelling gegradeerd zijn, afhankelijk van temperatuur, tijd, staalsoort en het koolstofpotentiaal van de atmosfeer. Bij een hypoeutectoïde staalsoort zoals AISI 1045 kan koolstofverlies nabij het oppervlak na het afkoelen de fractie perliet verminderen. In een afgeschrikt onderdeel van AISI 4140 kan hierdoor een zachtere oppervlaktelaag ontstaan, zelfs wanneer de kern de voorgeschreven martensitische hardheid bereikt.
Het defect wordt vaak vastgesteld als een zachte huid, slechte slijtvastheid, verminderde vermoeiingsprestaties of een onverwacht geringe geharde laagdiepte. Het oppervlak kan er schoon uitzien, omdat ontkoling kan optreden zonder zware kalkaanslag. Omgekeerd kunnen lichte kalkaanslag en lage hardheid samen voorkomen, maar het ene bewijst het andere niet. Een lekkage, overmatig vocht, een onjuiste instelling van het koolstofpotentiaal, onvoldoende verrijkingsgas, slechte circulatie of een te lange blootstelling kan elk afzonderlijk koolstofverlies veroorzaken. De oventemperatuur en verblijftijd kunnen ook correct zijn terwijl de plaatselijke gassamenstelling bij de lading dat niet is.
Het koolstofpotentiaal is geen afzonderlijke instelling die onafhankelijk is van de gassamenstelling. ASM International beschrijft de regeling aan de hand van metingen of relaties waarin waterdamp, koolstofdioxide en de partiële zuurstofdruk een rol spelen. De relevante reactiebalans bepaalt of de atmosfeer staal oxideert, koolstof verwijdert of koolstof aan het staal overdraagt. Het Steel Heat Treatment Handbook (CRC Press, 2014) behandelt koolstofdioxide, ammoniak en andere reactieve gassen, omdat deze bestanddelen zowel de oxidatiebestendigheid als de regeling van de oppervlaktekoolstof beïnvloeden.
Hardheidsmetingen moeten daarom worden uitgevoerd als een verloopmeting vanaf het oppervlak naar de kern, en niet als één meting op een gemakkelijk toegankelijk vlak. Een geleidelijke toename van de hardheid met de diepte ondersteunt de diagnose van een koolstofgradiënt, maar met hardheid alleen kan de exacte gasafwijking niet worden vastgesteld. Metallografisch onderzoek kan ferriet aan het oppervlak, veranderd perliet, veranderingen in carbiden of een grensvlak tussen aangetast en onaangetast materiaal aantonen. Analyse van de koolstofgradiënt, bijvoorbeeld door een chemische beoordeling van oppervlak tot kern, levert een sterkere bevestiging wanneer de specificaties een bepaalde ontkolingslimiet voorschrijven.
Koolstofopname, roet en abnormale oppervlakchemie
Het tegenovergestelde defect is koolstofopname. Een staaloppervlak dat aan een overmatig carbonerende atmosfeer wordt blootgesteld, kan koolstof opnemen. Hierdoor ontstaat een koolstofrijke laag die sterker dan bedoeld kan harden, achtergehouden austeniet kan vormen of na het afschrikken brosse of scheurgevoelige bestanddelen kan ontwikkelen. Dit effect is vooral van belang wanneer een laag- of middelkoolstofstaal een gecontroleerde oppervlaktesamenstelling moet behouden en niet opzettelijk gecarboneerd moet worden.
Roet is een zichtbare waarschuwing, maar geen volledige diagnose. Het kan ontstaan door een te hoge koolwaterstofactiviteit, slechte gasontleding, een onjuiste gasbalans, onvoldoende circulatie, koude zones in de oven of verontreiniging door olie en organische resten. Een zwarte afzetting kan uit koolstof bestaan, maar kan ook gecondenseerde procesproducten of oxide gemengd met koolstofhoudend materiaal bevatten. Afzettingen kunnen kalkaanslag maskeren, een gelijkmatige warmteoverdracht verhinderen, de temperatuurmeting verstoren en op andere onderdelen worden overgedragen.
Abnormale oppervlakchemie blijft niet beperkt tot koolstof. Ammoniakhoudende atmosferen kunnen stikstof introduceren; koolstofdioxide en waterdamp kunnen oxidatie- en koolstofoverdrachtsreacties veranderen; binnendringende lucht kan zuurstof en stikstof toevoegen. Het resultaat kan een oppervlak zijn met de verwachte kleur maar de verkeerde samenstelling. Een grijze, ruwe of ongewoon harde laag kan het gevolg zijn van koolstofopname, nitreren, oxidatie of een afgezet verbindingstype, en niet van slechts één atmosfeervoorwaarde.
De diagnose moet het bewijs aan het onderdeel verbinden met de ovenregistratie. Registreer de oventemperatuur, het dauwpunt of de vochtindicatie waar van toepassing, de zuurstofpotentiaal- of koolstofpotentiaalmetingen, gasdebiet, druk, alarmen, deuropeningen, de positie van de lading en onderhoudswerkzaamheden. Vergelijk aangetaste en onaangetaste locaties. Onderzoek doorsneden metallografisch, voer hardheidsverloopmetingen uit en vraag om metingen van koolstof- of andere chemische gradiënten wanneer de oppervlakchemie twijfelachtig is. ISO 17663:2023 stelt kwaliteitseisen voor warmtebehandeling in lucht of gecontroleerde atmosferen, voornamelijk voor ferritische staalsoorten en voor werkzaamheden in werkplaatsen of op locatie; de nadruk ervan ondersteunt het behandelen van atmosfeergegevens en verificatie als kwaliteitsbewijs.
Het uiterlijk van het oppervlak blijft nuttig voor een eerste beoordeling. Het vormt geen bewijs. Dezelfde kalkaanslag, put, ruwheid, zachte laag of zwarte afzetting kan door verschillende afwijkingen ontstaan. Het vrijgeven of afkeuren van een warmtebehandelde partij uitsluitend op basis van visuele beoordeling is daarom een onjuiste werkwijze.
Verificatie, acceptatie en documentatie
Temperatuurregistraties alleen kunnen de toestand van de atmosfeer of de acceptatie van het uiteindelijke oppervlak niet vaststellen. Strong evidence
Een warmtebehandelingsresultaat is alleen verdedigbaar wanneer de registratie het materiaal, de thermische cyclus, de atmosfeer en het bewijs van het afgewerkte onderdeel met elkaar verbindt. Een ovenregistratie op zichzelf bewijst niet dat het staal de bedoelde behandeling heeft ontvangen. De registratie moet de staalsoort en de toepasselijke materiaalnorm, het charge- of gietnummer, de identificatie van de lading, de onderdeeltekening of werkorder, de ovenidentificatie, de laadconfiguratie, de cyclusspecificatie, de atmosfeer- of vacuümconditie, de gemeten procesvariabelen, alarmen, afwijkingen en inspectieresultaten vermelden. Als één schakel ontbreekt, kan een latere beoordeling wel laten zien wat de oven heeft gedaan, maar niet welk product eraan is blootgesteld of of dat product aan de eisen voldeed.[3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. International Organization for Standardization. ISO Standard, 2023. ISO 17663:2023
ISO 17663:2023 biedt het belangrijkste kwaliteitskader voor warmtebehandeling die in lucht of gecontroleerde atmosferen wordt uitgevoerd in verband met lassen en aanverwante processen. Het toepassingsgebied heeft voornamelijk betrekking op ferritische staalsoorten en omvat werkzaamheden in werkplaatsen en op locatie. De norm definieert kwaliteitseisen, maar stelt niet voor iedere staalsoort en ieder proces één universele acceptatiegrens vast voor hardheid, ontkoling, afmetingen of metallografie. Deze grenzen moeten afkomstig zijn uit de toepasselijke productnorm, tekening, lasprocedure, warmtebehandelingsprocedure, het contract of de technische specificatie.
Proceskwalificatie en routinematige controles
Proceskwalificatie toont aan dat een vastgelegde combinatie van staalsoort, doorsnedeafmeting, beladingspatroon, oven, cyclus en atmosfeer de vereiste toestand kan opleveren. Het kwalificatiedossier moet de gebruikte apparatuur, de opstelling van de thermokoppels, de identificatie van de regelaar en recorder, het systeem voor atmosfeergeneratie of vacuüm, de kalibratiestatus en de toegepaste inspectiemethoden voor het kwalificatiemonster vermelden. Ook moet worden uitgelegd hoe het monster representatief is voor de productieonderdelen. Een dun proefstuk kan de temperatuuruniformiteit aantonen, maar tegelijkertijd geen juiste weergave geven van de koolstofdiffusieafstand of de thermische vertraging van een dik onderdeel.
Bij de kwalificatie moet de atmosfeer worden behandeld als een reagerend procesmedium en niet als een niet nader omschreven beschermgas. ASM International identificeerde in 2017 “furnace- and supply-atmosphere control” als de twee belangrijkste controlegroepen. De ovengroep omvat afdichting, circulatie, menging, afvoer, lekkage en verdeling; de toevoergroep omvat gassen, dampen, generatoren, zuiveringsapparatuur, stroomregeling en bijbehorende metingen. Beide groepen kunnen het resultaat beïnvloeden. Een correct ingestelde oven kan nog steeds oxidatielaag of ontkoling veroorzaken als het toegevoerde gas te veel waterdamp bevat of als een generator afwijkt.
Een weergave van de koolstofpotentiaal is niet zelfvaliderend en moet worden ondersteund door meet- en kalibratieregisters. Limited evidence
Het procesdossier moet de regelvariabele identificeren die voor het staal en de behandeling van belang is. Afhankelijk van het proces kan dit temperatuur, tijd, ovendruk, vacuümniveau, gasdebiet, dauwpunt, partiële zuurstofdruk, koolstofdioxide of een berekende koolstofpotentiaal omvatten. ASM Handbook Volume 4B beschrijft de regeling van de koolstofpotentiaal aan de hand van metingen of relaties met waterdamp, koolstofdioxide en partiële zuurstofdruk. Een weergegeven waarde voor de koolstofpotentiaal vereist daarom ondersteunende meet- en kalibratie-informatie; deze waarde mag niet als zelfvaliderend worden beschouwd.
Routinecontroles bevestigen dat het gekwalificeerde proces onder controle blijft. Deze kunnen instrumentverificatie, controles van thermokoppels, lekkagecontroles, controles van atmosfeersensoren, generatorcontroles, bevestiging van het gasdebiet en beoordeling van recorderregistraties vóór vrijgave omvatten. De frequentie en acceptatiecriteria moeten door de procedure en het toepasselijke kwaliteitssysteem worden vastgesteld. Er mag geen generieke waarde in de plaats worden gesteld van een projectspecifieke eis.
Procesbewaking en productverificatie beantwoorden verschillende vragen. Bij bewaking wordt nagegaan of de oven het voorgeschreven temperatuur- en atmosfeerprofiel heeft gevolgd. Bij productverificatie wordt nagegaan of het werkelijke staal de vereiste hardheid, structuur, chemische samenstelling aan het oppervlak, afmetingen en toestand heeft ontwikkeld. Een conform diagram kan een mislukt hardheidsprofiel, overmatige oxidatielaag of een koolstofgradiënt buiten de gespecificeerde grens niet compenseren. Omgekeerd bewijst een aanvaardbare hardheidsmeting niet dat de atmosfeer gedurende de volledige cyclus correct is geregeld.
Elke alarmmelding, onderbreking, sensorstoring, gaswijziging, beladingsfout, stroomuitval, onverwachte koelgebeurtenis of afwijking van de goedgekeurde cyclus vereist een geregistreerde beslissing over de verdere afhandeling. Die afhandeling kan herverwerking, aanvullend onderzoek, een technische beoordeling of afkeur omvatten, maar het dossier moet vermelden wie de gebeurtenis heeft beoordeeld en welk bewijsmateriaal de beslissing onderbouwde. Stilzwijgende correctie is geen traceerbaarheid.
Onderzoek van oppervlak en onderoppervlak
Onderzoek van het oppervlak begint met directe waarneming onder vastgelegde verlichtings- en reinigingscondities. De onderzoeker moet oxidatielaag, verkleuring, putjes, roet, afzettingen, gecarburiseerde of ontkoolde gebieden, scheuren, vervorming en beschadiging door hantering registreren. Oxidatie veroorzaakt een oxidatielaag, terwijl koolstofverlies aan het oppervlak ontkoling veroorzaakt. Het handboek van het U.S. National Bureau of Standards, gepubliceerd in 1966, benoemt waterdamp in verbrandingsproducten specifiek als schadelijk voor de bescherming van stalen oppervlakken. Cambridge University Press stelt eveneens in zijn behandeling van atmosfeerregeling uit 2012 dat ongecontroleerde oxiderende atmosferen oxidatie en, bij staal, ontkoling kunnen veroorzaken.
Visuele inspectie alleen kan de diepte of ernst van koolstofverlies niet vaststellen. Hardheidsprofielen van het oppervlak naar de kern kunnen een verzachte ontkoolde laag of een ongewoon harde gecarburiseerde zone aantonen, maar de hardheid is afhankelijk van de staalsoort, microstructuur, beproevingsmethode, meetafstand en lokale geometrie. Het profiel moet daarom worden gekoppeld aan een vastgelegd doorsnedeplan en worden geïnterpreteerd aan de hand van de toepasselijke eis, niet aan de hand van een verondersteld universeel profiel.
Metallografie levert ander bewijsmateriaal. Een gepolijste en geëtste dwarsdoorsnede kan ferriet, perliet, bainiet, martensiet, carbiden, oxidatie-indringing, korrelgroei, afschrikscheuren en de grens tussen veranderd oppervlaktemateriaal en onaangetaste kern zichtbaar maken. Ook kan hiermee worden vastgesteld of een verandering in hardheid overeenkomt met koolstofverlies of juist met een transformatie- of ontlaateffect. Het rapport moet de locatie en oriëntatie van het proefstuk, de bereidingsmethode, het etsmiddel, de vergroting en de waarnemingen vermelden. Representatieve foto’s zijn alleen nuttig wanneer schaal, locatie en relatie tot het acceptatiecriterium zijn vastgelegd.
De beoordeling van de koolstofgradiënt is bijzonder belangrijk wanneer de koolstofconcentratie aan het oppervlak slijtage, vermoeiing of transformatiegedrag bepaalt. Afhankelijk van de specificatie kan chemische analyse, microhardheidsprofilering, metallografisch onderzoek of een andere goedgekeurde methode worden gebruikt. Het rapport moet de methode, het referentieoppervlak, de dieptestappen, de meetonzekerheid indien vereist en het resultaat vermelden. Een enkele analyse van het koolstofgehalte van het totale materiaal kan geen oppervlaktegradiënt vaststellen. Evenmin kan een hardheidsresultaat van de kern bewijzen dat het oppervlak zijn beoogde koolstofpotentiaal heeft behouden.
Dimensionale controles completeren het productbewijsmateriaal. Meet kenmerken die gevoelig zijn voor verhitten, afschrikken of spanningsarmgloeien, waaronder vlakheid, rondloop, concentriciteit, lengte, boringdiameter en, waar van toepassing, vervorming. Voor metingen zijn een bekend meetinstrument, de kalibratiestatus, een datumschema en het inspectiestadium vereist. Niet-destructief onderzoek kan deze controles aanvullen voor scheuren of discontinuïteiten nabij het oppervlak, terwijl onderzoek van het onderoppervlak doorsnijden, ultrasoon onderzoek, radiografie of een andere gespecificeerde methode kan vereisen. Elke techniek heeft een verschillend detectievermogen.
De coatingnormen mogen niet worden verward met acceptatie van de atmosfeer. ISO 17834:2003 heeft betrekking op thermisch gespoten metalen deklagen ter bescherming tegen corrosie en oxidatie bij hoge temperatuur tot 1000 °C (1273 K). ISO 12944-4:2017 definieert graden voor oppervlaktevoorbereiding van constructies van koolstofstaal en laaggelegeerd staal en onderscheidt ongecoate, thermisch gespoten, gegalvaniseerde, galvanisch beklede, gesherardiseerde en geschilderde oppervlakken. Geen van beide normen bevat een algemene acceptatiegrens voor ovenontkoling van warmtebehandeld staal.
Traceerbaarheid van atmosfeercondities
De traceerbaarheid van de atmosfeer begint met het identificeren van de atmosfeerroute: lucht, een benoemde gecontroleerde atmosfeer, gas uit een endotherme of exotherme generator, een mengsel op stikstofbasis, vacuüm of een andere gespecificeerde toestand. Het dossier moet die toestand koppelen aan de oven, de charge, datum en tijd, gasbron of generator, het regelinstrument, de sensoridentificatie en de geregistreerde waarden. Voor vacuümbehandelingen moeten, waar relevant voor de procedure, het drukverloop, de status van de lektest, de toestand van de pomp en eventueel terugvulg as worden geregistreerd.
Tijdgestempelde gegevens zijn essentieel. Een einddiagram waarop alleen de gemiddelde temperatuur en één atmosfeerwaarde staan, kan een tijdelijke lekkage, een afwijking van het dauwpunt, een drift van de koolstofpotentiaal of verlies van vacuüm tijdens een kritisch deel van de cyclus verhullen. De dossiers moeten het meetinterval, alarmgebeurtenissen, instelwaarden, werkelijke waarden, vervanging van sensoren, de kalibratiestatus en de reactie van de operator bewaren. Als een waarde wordt berekend in plaats van rechtstreeks gemeten, moeten de berekeningsmethode en de invoermetingen beschikbaar blijven.
Materiaal- en atmosfeerdossiers moeten naar elkaar verwijzen en niet zonder koppeling afzonderlijk worden gearchiveerd. Het chargenummer moet op de ovenregistratie staan, het runnummer op het inspectierapport en het inspectierapport moet de onderzochte locaties van de componenten identificeren. Digitale dossiers vereisen beheerde revisies, toegangsbeheer, bewaartermijnen en bescherming tegen niet-geregistreerde wijzigingen. Papieren diagrammen vereisen een leesbare identificatie en een gedocumenteerde methode voor correcties.
Dankzij deze keten kan een auditor of technicus reconstrueren wat er is gebeurd: welk staal in welke oven is geplaatst, volgens welke cyclus en atmosfeer, wat de instrumenten hebben gedetecteerd, welke afwijkingen zijn opgetreden en of het daaruit voortgekomen oppervlak, de onderoppervlaktestructuur, de afmetingen en de hardheid aan de geldende eisen voldeden. Dat is het verschil tussen bewijs van ovenwerking en bewijs dat het warmtebehandelde staal aanvaardbaar is.
Een praktisch besliskader voor de bescherming van stalen oppervlakken
Oppervlaktebescherming begint met een metallurgische specificatie, niet met de naam van een gas. Stikstof, argon, endotherm gas, exotherm gas, waterstofhoudende mengsels en vacuüm kunnen zeer uiteenlopende resultaten opleveren wanneer temperatuur, verblijftijd, lekkage, dauwpunt, koolstofpotentiaal en staalsamenstelling veranderen. Een ovenatmosfeer maakt daarom deel uit van het warmtebehandelingsproces. Zij bepaalt of het oppervlak chemisch dicht bij het uitgangsstaal blijft, koolstof of stikstof opneemt, koolstof verliest of oxide vormt dat later moet worden verwijderd.
Het handboek Heat Treatment and Properties of Iron and Steel (1966) van het U.S. National Bureau of Standards benoemt de twee belangrijkste gevaren voor het oppervlak rechtstreeks: oxidatie veroorzaakt walshuid, terwijl koolstofverlies ontkoling veroorzaakt. Het handboek identificeert ook waterdamp in verbrandingsproducten als schadelijk. De praktische vraag is niet of een atmosfeer inert klinkt. Het gaat erom of de atmosfeer aan het staaloppervlak en gedurende de volledige thermische cyclus de gespecificeerde metallurgische toestand voortbrengt.
Definieer het vereiste uiteindelijke oppervlak
De eerste beslissing is of walshuid en veranderingen in het koolstofgehalte toelaatbaar zijn. Een opwarmbewerking vóór smeden, walsen of stuiken kan een oppervlaktelaag verdragen die door vervorming of verspaning wordt verwijderd. Austenitiseren voor een afgewerkt gereedschap, lageronderdeel, tandwiel, veer of slijtoppervlak is iets anders: ontkoling kan de hardheid en vermoeiingsweerstand verminderen, zelfs wanneer het onderdeel er na het harden visueel aanvaardbaar uitziet.
Leg de oppervlakte-eis vast in meetbare termen. Deze kan bestaan uit geen zichtbare walshuid, een maximale ontkolingsdiepte, een gespecificeerde koolstofconcentratie aan het oppervlak, een hardheidsbereik aan en onder het oppervlak, of een toeslag voor daaropvolgend slijpen. “Glanzend” is geen toereikende technische specificatie. Dat geldt evenmin voor “niet-oxiderend”, omdat een atmosfeer zichtbare walshuid kan onderdrukken en toch het koolstofgehalte aan het oppervlak kan veranderen.
De staalaanduiding moet exact worden geregistreerd, met inbegrip van de toepasselijke norm. Een behandeling voor 1.3505 (100Cr6) kan niet worden gespecificeerd op basis van dezelfde veronderstellingen als een behandeling voor C45, 42CrMo4, AISI 52100 of een austenitische roestvaststaalsoort. De koolstofactiviteit, legeringselementen, eerdere toestand van het oppervlak en de beoogde fasetransformatie beïnvloeden allemaal de aanvaardbare atmosfeer. Voor carbon the? carburizing steels: koolstofpotentiaal is een procesvariabele. Voor ongelegeerde koolstofstalen en laaggelegeerde stalen kan overmatig koolstofverlies even schadelijk zijn als oxidatie.
Maak onderscheid tussen het uiteindelijke oppervlak en een coating of nabehandeling. ISO 17834:2003 behandelt thermisch gespoten metaalcoatings voor bescherming tegen corrosie en oxidatie bij hoge temperaturen tot 1000 °C (1273 K). ISO 12944-4:2017 behandelt de voorbereidingsgraden van oppervlakken voor constructies van koolstofstaal en laaggelegeerd staal en maakt onderscheid tussen ongecoate, thermisch gespoten, gegalvaniseerde, galvanisch beklede, gesherardiseerde en geverfde oppervlakken. Deze normen vervangen geen atmosfeerbeheersing tijdens harden, gloeien, normaliseren of opwarmen voor het smeden.
Breng het risico in overeenstemming met de atmosfeer en de ovenmogelijkheden
Classificeer de bewerking voordat u de atmosfeer selecteert. De behandeling van atmosfeerbeheersing door Cambridge University Press uit 2012 maakt onderscheid tussen opwarmen voor bewerking en uiteindelijke warmtebehandeling. Dat onderscheid moet bepalend zijn voor de tolerantie voor walshuid en veranderingen in het koolstofgehalte. Het opwarmen van materiaal waarbij de buitenste laag wordt verwijderd, kan een andere atmosfeerstrategie toestaan dan de uiteindelijke warmtebehandeling van een onderdeel met eindafmetingen.
Bepaal vervolgens het dominante risico. Oxidatie vereist beheersing van zuurstofhoudende bestanddelen, verbrandingsomstandigheden, lekkages en verblijftijd. Ontkoling vereist beheersing van het chemische potentiaal aan het staaloppervlak, niet alleen een laag zuurstofgehalte. ASM International benoemt in ASM Handbook, Volume 4B (2017) “furnace- and supply-atmosphere control” als de twee belangrijkste beheersingsgroepen. Beide zijn van belang: een correct gemengd gas kan tekortschieten nadat een lekkende flens, een natte generator, een verontreinigde leiding, een geblokkeerd stromingspad of een verkeerd geplaatst werkstuk de ovenomgeving heeft veranderd.
De koolstofpotentiaal kan worden vastgesteld door directe meting of aan de hand van relaties waarin waterdamp, koolstofdioxide en partiële zuurstofdruk een rol spelen. De gekozen regelmethode moet geschikt zijn voor de oven. Een sonde-uitlezing geeft niet automatisch de toestand in de werkzone weer wanneer de sonde op afstand is geplaatst, tegen de lading is afgeschermd, verontreinigd is of aan een ander stromingspatroon wordt blootgesteld. Atmosferen met koolstofdioxide, ammoniak, waterstof en andere reactieve gassen vereisen aandacht voor hun specifieke reacties; het Steel Heat Treatment Handbook (CRC Press, 2014) behandelt deze gassen in relatie tot oxidatieweerstand en beheersing van het koolstofgehalte aan het oppervlak.
De ovenmogelijkheden bepalen de grenzen van de specificatie. Controleer of de installatie de temperatuuruniformiteit, atmosfeerstroming, druk, het dauwpunt, de zuurstofpotentiaal, de koolstofpotentiaal en de afvoer kan beheersen. Controleer of de generator tijdens het opstarten en bij veranderingen in de lading de samenstelling kan handhaven. Bevestig dat afdichtingen, deuren, retorten, opspanningen en overdrachtsroutes geen lucht of vocht binnenlaten. Een oven die een gaswaarde kan weergeven maar deze niet bij de lading kan handhaven, kan de behandeling niet valideren.
Voor gelaste constructies en ferritische stalen biedt ISO 17663:2023 kwaliteitseisen voor warmtebehandeling in lucht of gecontroleerde atmosferen, voor werkzaamheden in werkplaatsen en op locatie. Deze norm is nuttig wanneer de warmtebehandeling deel uitmaakt van een las- of aanverwant proces, maar de toepasselijke eisen voor materiaal, procedure, inspectie en acceptatie moeten nog steeds voor het onderdeel worden vastgelegd.
Onderzoek afwijkingen systematisch
Een oppervlaktedefect moet eerst in kaart worden gebracht en niet meteen worden verklaard. Is de walshuid of ontkoling gelijkmatig over de lading verdeeld, of plaatselijk beperkt tot één vlak, rand, rekpositie of ovenzone? Volgt het defect van batch tot batch de positie van de lading? Treedt het alleen op na een lange houdtijd, tijdens het opstarten, na het openen van de deur of tijdens de overdracht naar het afschrikbad? Deze waarnemingen maken onderscheid tussen een chemisch probleem en een probleem met circulatie, afdichting, temperatuur of hantering.
Vergelijk de defectenkaart met onafhankelijke metingen. Geeft de gemeten atmosfeer de werkzone weer, of alleen de toevoerleiding, retourleiding of ovenwand? Zijn de gasanalysator, zuurstofsonde, dauwpuntmeter en koolstofpotentiaalregelaar gekalibreerd en reageren zij met de vereiste snelheid? Is de sonde schoon en correct geplaatst? Heeft een referentieteststuk, teststrip, folie of metallografisch monster de instrumentindicatie bevestigd?
Ga ook na of de oven op temperatuur was voordat de atmosfeer stabiel was, of de lading de stroming belemmerde, of een generator onder belasting van samenstelling veranderde en of water via verbrandingsproducten, lekkages, reinigingsresten of een natte lading is binnengedrongen. Inspecteer de morfologie van de walshuid en meet de veranderde laag met metallografie, een hardheidsverloop, microhardheid of koolstofanalyse, al naargelang passend. Alleen een donker oppervlak bewijst geen ontkoling; alleen een glanzend oppervlak bewijst evenmin dat het koolstofgehalte behouden is gebleven.
Onderzoeksworkflow
- Identificeren Leg de staalaanduiding, doorsnedeafmetingen, voorafgaande toestand en bewerking vast.
- Definiëren Stel meetbare limieten vast voor oxidehuid en koolstofverandering.
- Classificeren Bepaal of de cyclus bedoeld is voor opnieuw verhitten ten behoeve van bewerking of voor de uiteindelijke warmtebehandeling.
- Selecteren Kies oxidatie- en, waar vereist, koolstofpotentiaalregeling.
- Verifiëren Controleer gastoevoer, generator, afdichtingen, stroming, druk, sensoren, kalibratie en representativiteit van de werkzone.
- Inspecteren Specificeer visuele, dimensionele, hardheids-, metallografische of oppervlaktechemische controles.
- Documenteren Leg afwijkingen, positie van de lading, cyclus, atmosfeer, alarmen, overdrachtstijd en aangetast materiaal vast.
Een bruikbare werkwijze is:
1. Identificeer de staalaanduiding, doorsnedeafmetingen, voorafgaande toestand en bewerking. 2. Definieer of walshuid en veranderingen in het koolstofgehalte toelaatbaar zijn en stel meetbare grenswaarden vast. 3. Bepaal of de cyclus bedoeld is voor opwarmen ten behoeve van bewerking of voor de uiteindelijke warmtebehandeling. 4. Selecteer de strategie voor atmosfeerbeheersing, met inbegrip van oxidatiebeheersing en, waar vereist, koolstofpotentiaalbeheersing. 5. Verifieer de gastoevoer, prestaties van de generator, afdichtingen, stroming, druk, sensoren, kalibratie en representativiteit voor de werkzone. 6. Specificeer de inspectie: visuele beoordeling van de walshuid, controle van de afmetingen, hardheidsmeting, metallografie, meting van de ontkolingsdiepte of oppervlaktechemische analyse. 7. Documenteer iedere afwijking, met inbegrip van de positie van de lading, cyclusregistratie, atmosfeerregistratie, alarmtoestand, overdrachtstijd en het betrokken materiaal.
Deze volgorde behandelt oppervlaktebescherming als een gecontroleerd metallurgisch resultaat. De gasnaam is slechts één invoerparameter.
Bronnen
- [1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press chapter, 2012. Cambridge University Press publication
- [2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
- [3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. ISO Standard, 2023. ISO 17663:2023