




Bir Isıl İşlem Atmosferi Aslında Neyi Kontrol Eder?

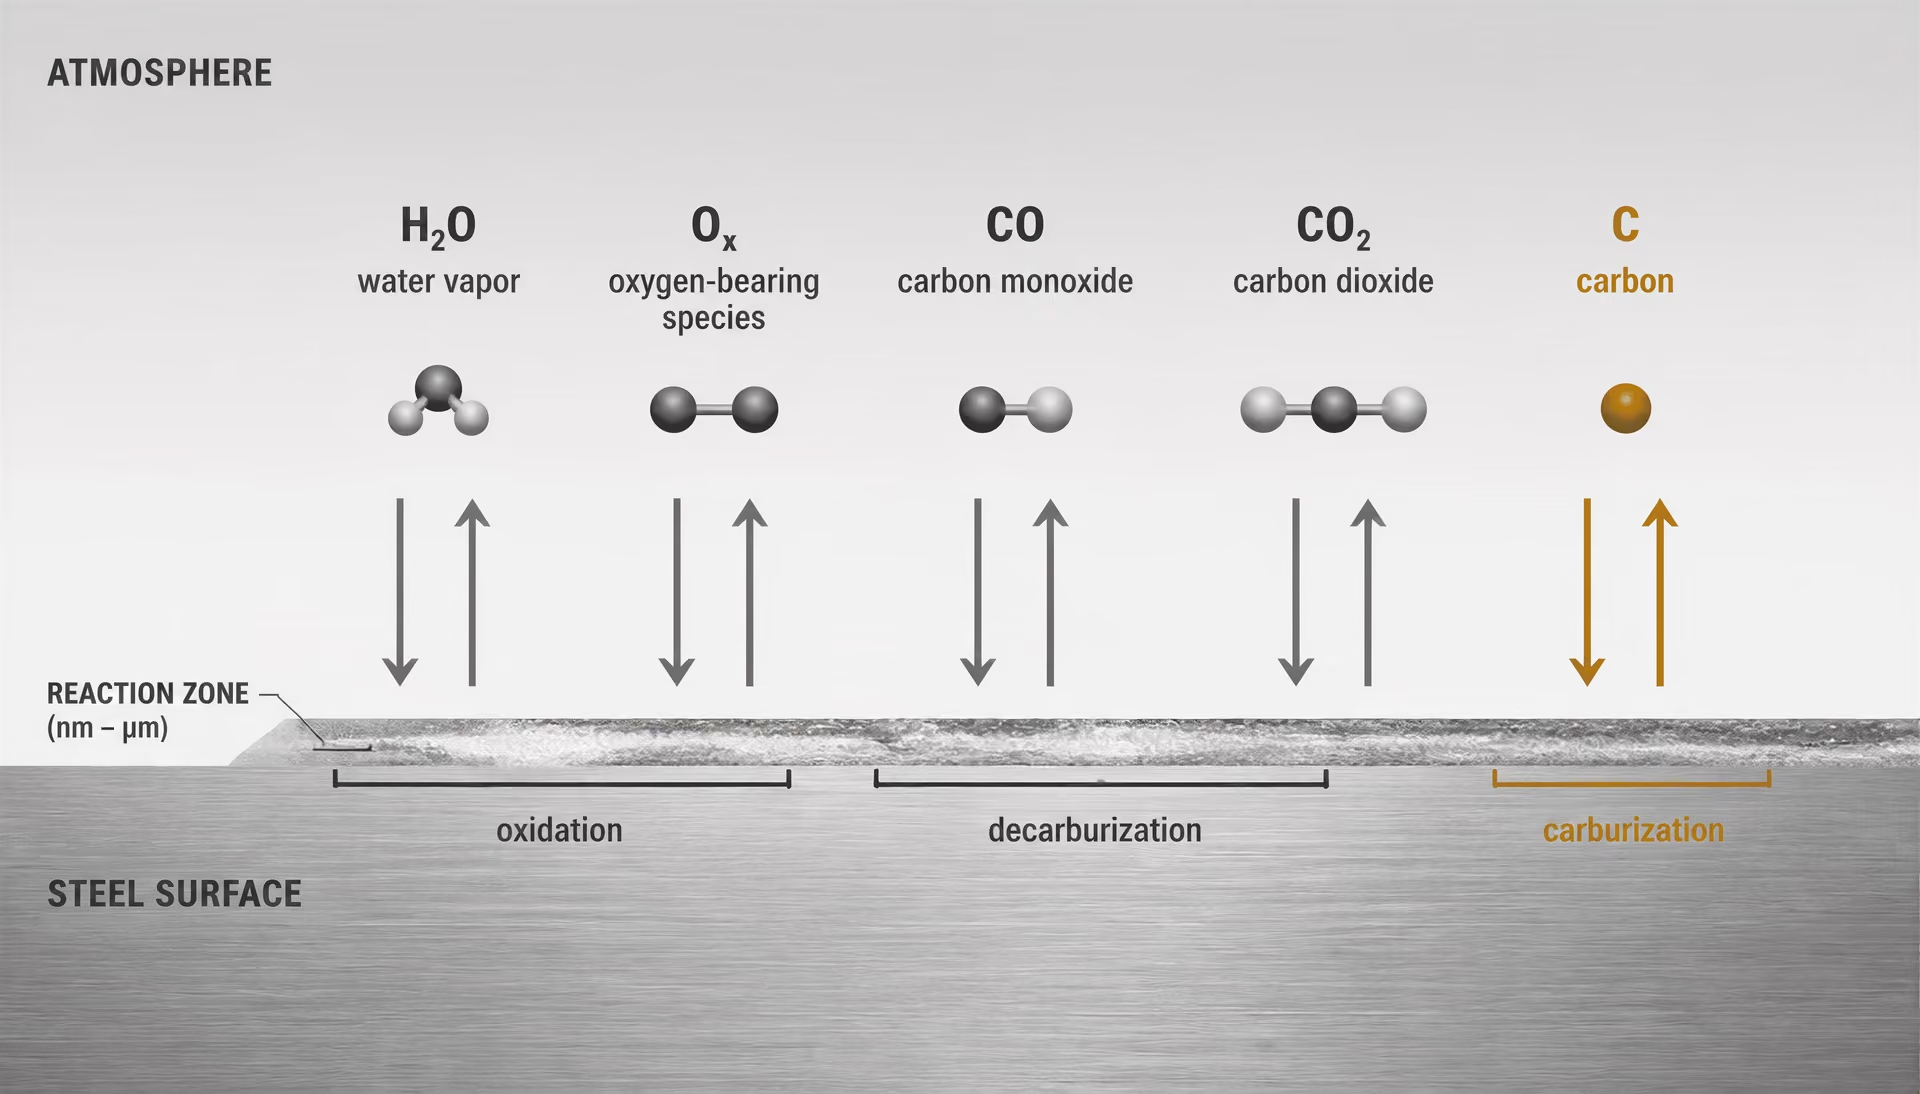
Atmosfer kimyasal bir sınır koşulu olarak
Bir ısıl işlem atmosferi, fırını dolduran gazdan ibaret değildir. Yük ısıtılır, belirli bir sıcaklıkta tutulur ve soğutulurken çelik yüzeyinde bulunan reaktif ortamdır. Bileşimi; oksidasyon, redüksiyon, sementasyon, dekarbürizasyon ve diğer yüzey reaksiyonlarının ilerlediği kimyasal sınır koşulunu belirler. Çelik, yalnızca fırın kontrol cihazının sıcaklık değerine değil, o yerel ortama tepki verir.
Reaktif atmosfer bileşenleri
- Oksijen içeren türler
- Demir oksitleri oluşturabilir ve tufal meydana getirebilir.
- Su buharı
- Oksidasyonu hızlandırabilir ve karbon kaybına katkıda bulunabilir.
- Karbon monoksit
- Karbon aktarımı dengelerine katılır.
- Karbon dioksit
- Uygun koşullarda karbon potansiyelini değiştirebilir ve dekarbürizasyonu teşvik edebilir.
- Hidrojen
- İndirgenme davranışını ve oksijen potansiyelini etkiler.
- Metan
- Karbonlama koşullarında karbon katkısı sağlayabilir.
Yüksek sıcaklıkta gazlar yüzeyle atom alışverişinde bulunur. Oksijen içeren türler demir oksitleri oluşturabilir ve tufal meydana getirebilir. Su buharı oksidasyonu hızlandırabilir ve karbon kaybına katkıda bulunabilir. Karbon içeren türler, gaz reaksiyonları ile çelikteki karbon aktivitesi arasındaki dengeye bağlı olarak yüzeydeki karbonu yenileyebilir veya yüzeyden uzaklaştırabilir. Bu nedenle karbon dioksit, karbon monoksit, hidrojen, metan, oksijen ve su buharı yalnızca “koruyucu” bir gazın etiketleri olarak değil, reaksiyona giren türler olarak önem taşır.
Oksidasyon tufal oluştururken, yüzey tabakalarındaki karbon kaybı dekarbürizasyona yol açar. Strong evidence
U.S. Department of Commerce, National Bureau of Standards tarafından yayımlanan Heat Treatment and Properties of Iron and Steel (1966) el kitabı, iki temel yüzey riskini doğrudan tanımlar: oksidasyon tufal oluştururken, yüzey tabakalarındaki karbon kaybı dekarbürizasyona yol açar. El kitabı ayrıca yanma ürünlerindeki su buharını zararlı olarak tanımlar. Bu etkiler birbiriyle bağlantılı olsa da aynı değildir. Bir yüzeyde görünür tufal çok az olabilir, ancak karbon profili yine de değişmiş olabilir. Buna karşılık bir parça karbonunun büyük bölümünü korurken boyutsal kontrolü, muayeneyi, kaynak işlemini veya sonraki finisajı olumsuz etkileyen bir oksit filmi taşıyabilir.
Karbon potansiyeli Belirli bir sıcaklıkta bir atmosfer tarafından uygulanan ve karbonun çelik yüzeyine girme ya da yüzeyden ayrılma eğilimini gösteren karbon aktivitesi.
Karbon potansiyeli, belirtilen bir sıcaklıkta atmosferin östenitik çeliğe karbon ekleme veya çelikten karbon uzaklaştırma eğiliminin pratik ifadesidir. Gazın etkin karbon aktivitesi çelik yüzeyininkinden düşükse karbon dışarı doğru difüze olur ve dekarbürizasyon gelişir. Gazın etkin karbon aktivitesi daha yüksekse karbon yüzeye girer ve sementasyon meydana gelebilir. İki aktivite dengelendiğinde atmosfer, karbon transferi açısından yaklaşık olarak nötrdür; ancak sonuç yine de süreye, sıcaklığa, alaşım bileşimine, gaz akışına ve yüzey durumuna bağlıdır.
ASM International’ın Furnace Atmospheres for Heat Treating başlıklı materyali; gaz reaksiyonlarını, başlıca gaz ve buharları ve atmosferle ilişkili çelik dekarbürizasyonunu ısıl işlemin temel konuları olarak ele alır. ASM Handbook Cilt 4B de su buharı, karbon dioksit ve oksijen kısmi basıncıyla ilgili ölçümler veya ilişkiler yoluyla karbon potansiyelinin kontrolünü açıklar. Karbon potansiyeli ayar değerinin atmosfer ölçümünün yerine geçmemesinin nedeni budur. İlgili kimyasal durum, izlenen çeşitli değişkenlerden çıkarılabilir; ancak bu değişkenlerin yüke gerçekten ulaşan gazı tanımlaması gerekir.
Yüzey tepkisi soğutma sırasında da devam edebilir. Uygun bir atmosferde östenitleştirme yapılması, yük bu reaksiyonların önem taşıdığı sıcaklığın altına düşmeden önce oksitleyici veya dekarbürize edici bir koşuldan geçerse temiz bir yüzeyi garanti etmez. Su verme işlemi de sıcak çeliği su buharına, oksijene veya yeterince kontrol edilmeyen gazlara maruz bırakabilir. Bu nedenle atmosfer kontrolü yalnızca bekletme aşamasına değil, tüm ısıl çevrime aittir.
Kütle sıcaklığı neden yeterli değildir?
Sıcaklık, reaksiyon hızlarını ve faz dönüşümlerini belirler; ancak yüzey kimyasını tanımlamaz. Her iki fırın yükü de 850 °C gösterse bile, gaz koşulları farklıysa fırından farklı metalurjik sonuçlarla çıkabilir. Birinde kontrollü bir karbon potansiyeli ve düşük oksidasyon eğilimi bulunabilir; diğerinde ise tufal oluşturacak ve karbonu uzaklaştıracak miktarda oksijen içeren türler veya nem bulunabilir. Termokupl okuması bu sonuçları birbirinden ayırt edemez.
Gerekli sonuç belirli bir yüzey karbon gradyanı içerdiğinde bu ayrım kritik hâle gelir. Sertleştirme amacıyla ısıtılan hipoötektoid ferritik bir çeliği ele alalım. Kısa bir dekarbürize tabaka, su verme sırasında etkilenmemiş çekirdekten farklı dönüşebilir ve çekirdek amaçlanan östenitleme sıcaklığına ulaşmış olsa bile daha yumuşak bir yüzey oluşturabilir. Tufal sınırlı olduğu için parça görsel muayeneyi geçebilir; ancak sertlik taramasında, metalografik incelemede, aşınma gerekliliğinde veya yorulma gerekliliğinde başarısız olabilir. Sementasyon yapılan bir kalite için aşırı karbon transferi de aynı ölçüde kabul edilemez olabilir: sementasyon tabakası, proses spesifikasyonunun izin verdiğinden daha derin veya daha yüksek karbonlu hâle gelebilir ve bunun kalıntı östenit, karbür oluşumu, distorsiyon ve boyutsal kararlılık açısından sonuçları olabilir.
Sıcaklık uniformitesi de başka bir sahte güvenlik duygusu yaratır. Bir fırının ölçülen bölgeleri arasındaki fark küçük olabilir; ancak yükün yerleşimi, sirkülasyon, kapak sızıntısı, brülör ürünleri veya egzoz atmosferi nedeniyle iş parçası yüzeyi farklı gaz koşullarına maruz kalabilir. Korumalı bir termokupl amaçlanan sıcaklığı bildirirken, bir açıklığın yakınındaki parça oksitleyici bir akış alabilir. Bu durumda kontrol cihazı sıcaklık konusunda doğru, proses sonucu konusunda ise yanlış olur.[1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press. Cambridge University Press chapter, 2012. Cambridge University Press publication
Cambridge University Press tarafından yayımlanan “Atmosphere Control for the Protection of Metals During Production Processes” (2012) başlıklı bölüm, şekillendirme amacıyla yeniden ısıtma ile nihai ısıl işlemi birbirinden ayırır. Bu ayrım önemlidir; çünkü dövme öncesinde tolere edilen tufal sonraki işlemler sırasında giderilebilirken, nihai sertleştirme sonrasında oluşan tufal veya dekarbürizasyon teslim edilen parçayı doğrudan değiştirebilir. Kontrol edilmeyen oksitleyici bir atmosfer her iki durumda da tufal oluşumuna ve çelikte dekarbürizasyona neden olabilir; ancak kabul edilebilir sonuç farklıdır.
Yüzey reaksiyonları zamana da bağlıdır. Yükleme veya transfer sırasında meydana gelen kısa süreli bir sapma, bir geometri için önemsiz olabilirken başka bir geometri için hasar verici olabilir. İnce kenarlar, dişler, keskin köşeler ve yüzey alanı yüksek bölgeler, kalın bir kesitten daha hızlı tepki verebilir. Alaşım elementleri oksidasyon davranışını değiştirebilir; ancak sınır koşulunun kontrol edilmesi gereğini ortadan kaldırmaz. Bu nedenle “Fırın sıcaklığa ulaştı” ifadesi eksik bir proses kaydıdır.
Koruma ile proses kontrolü arasındaki fark
| Koruma | Proses kontrolü |
|---|---|
| Temel amaç | Görünür oksidasyonu ve tufalı sınırlamak |
| Kimyasal gereklilik | Oksijen, karbon, azot veya hidrojen alışverişini kontrol etmek |
| Doğrulama | Görsel görünüm, ön inceleme için yeterli olabilir |
| Kabul temeli | Yüzey kimyası ve metalürjik test sonuçları |
Koruma; görünür oksidasyonu, tufalı ve buna bağlı yüzey hasarını sınırlamak anlamına gelir. Proses kontrolü ise daha ileri gider: atmosferin belirtilen yüzey kimyasını tekrarlanabilir şekilde oluşturmasını gerektirir. Bu ayrım, temiz görünen bir parçayı metalurjik açıdan geçerli bir parçadan ayırır.
Azotça zengin veya başka bir düşük oksidasyonlu ortam, belirgin tufal oluşumunu baskılayabilir; ancak karbon potansiyeli yanlışsa dekarbürizasyona yine de izin verebilir. Bu nedenle yalnızca renk değişimini önlediği için seçilen bir gaz, sertleştirme, tavlama, normalizasyon veya sementasyon için uygun olmayabilir. Sorulması gereken soru “Yüzey parlak kaldı mı?” değil, “Yüzey oksijen, karbon, azot veya hidrojenin gazla izin verilen yönde ve miktarda alışverişini gerçekleştirdi mi?” sorusudur.
ASM International’ın fırın atmosferi kontrollerine ilişkin 2017 tarihli çalışması iki temel kontrol grubunu tanımlar: fırın atmosferi kontrolü ve besleme atmosferi kontrolü. Besleme atmosferi kontrolü, fırına verilen gaz veya gaz karışımıyla, yani bunun üretilmesi, karıştırılması, saflığı, basıncı ve ilgili bileşimiyle ilgilidir. Fırın atmosferi kontrolü ise sızıntı, yanma, ayrışma, fikstürlerle reaksiyon ve yükle reaksiyon sonucunda verilen gaz değişime uğradıktan sonra ısıtma haznesinde ve iş parçası yüzeyinde mevcut olan koşulla ilgilidir. Doğru hazırlanmış bir besleme, hatalı bir fırın atmosferi oluşturabilir. Bunun tersi de geçerlidir: Hazne ölçümü kabul edilebilir görünebilirken besleme sistemi kararsız olabilir ve sonraki yük farklı bir koşula maruz kalabilir.
Ölçüm ve doğrulama, amaçlanan sonuçla uyumlu olmalıdır. Oksijen potansiyeli veya çiy noktasıyla ilgili okumalar oksitleyici eğilimi ortaya çıkarabilir; su buharı, karbon dioksit ve oksijen kısmi basıncıyla ilgili ilişkiler ise karbon potansiyeli kontrolünü destekleyebilir. Ölçüm konumu ve tepki süresi önemlidir. Gaz girişine yakın bir sensör, sıkı şekilde yerleştirilmiş parçaların çevresindeki atmosferi temsil etmeyebilir.
Atmosfer kontrolünün bir kaplama veya işlem sonrası spesifikasyonla karıştırılmaması da bu nedenle önemlidir. ISO 17834:2003, 1000 °C’ye (1273 K) kadar korozyona ve yüksek sıcaklık oksidasyonuna karşı koruma amacıyla termal püskürtülmüş metal kaplamalarla ilgilidir. ISO 12944-4:2017; kaplanmamış, termal olarak püskürtülmüş, galvanizli, elektrolizle kaplanmış, şerardize edilmiş ve boyanmış yüzeyler dâhil olmak üzere karbonlu ve düşük alaşımlı çelik yapılara yönelik yüzey hazırlama derecelerini ele alır. Bu standartlar koruyucu yüzeyleri veya bunların hazırlanmasını ele alır; östenitleştirme sırasında karbon potansiyelinin kontrolünün yerini tutmaz.
Kaynak ve ilgili proseslerle bağlantılı ısıl işlemler için ISO 17663:2023, başlıca ferritik çelikler ve atölyelerde veya sahada gerçekleştirilen çalışmalar olmak üzere havada veya kontrollü atmosferlerde ısıl işlem için kalite gerekliliklerini belirtir. Standardın kapsamı temel noktayı güçlendirir: Atmosfer, kalite kontrollü işlemin bir parçasıdır. Yalnızca fırın sıcaklık kaydı; oksidasyonun sınırlı kaldığını, dekarbürizasyonun spesifikasyon içinde tutulduğunu veya amaçlanan yüzey karbon profilinin çevrim boyunca korunduğunu kanıtlayamaz.
Oksidasyon, Tufal ve Çelik Yüzeyi

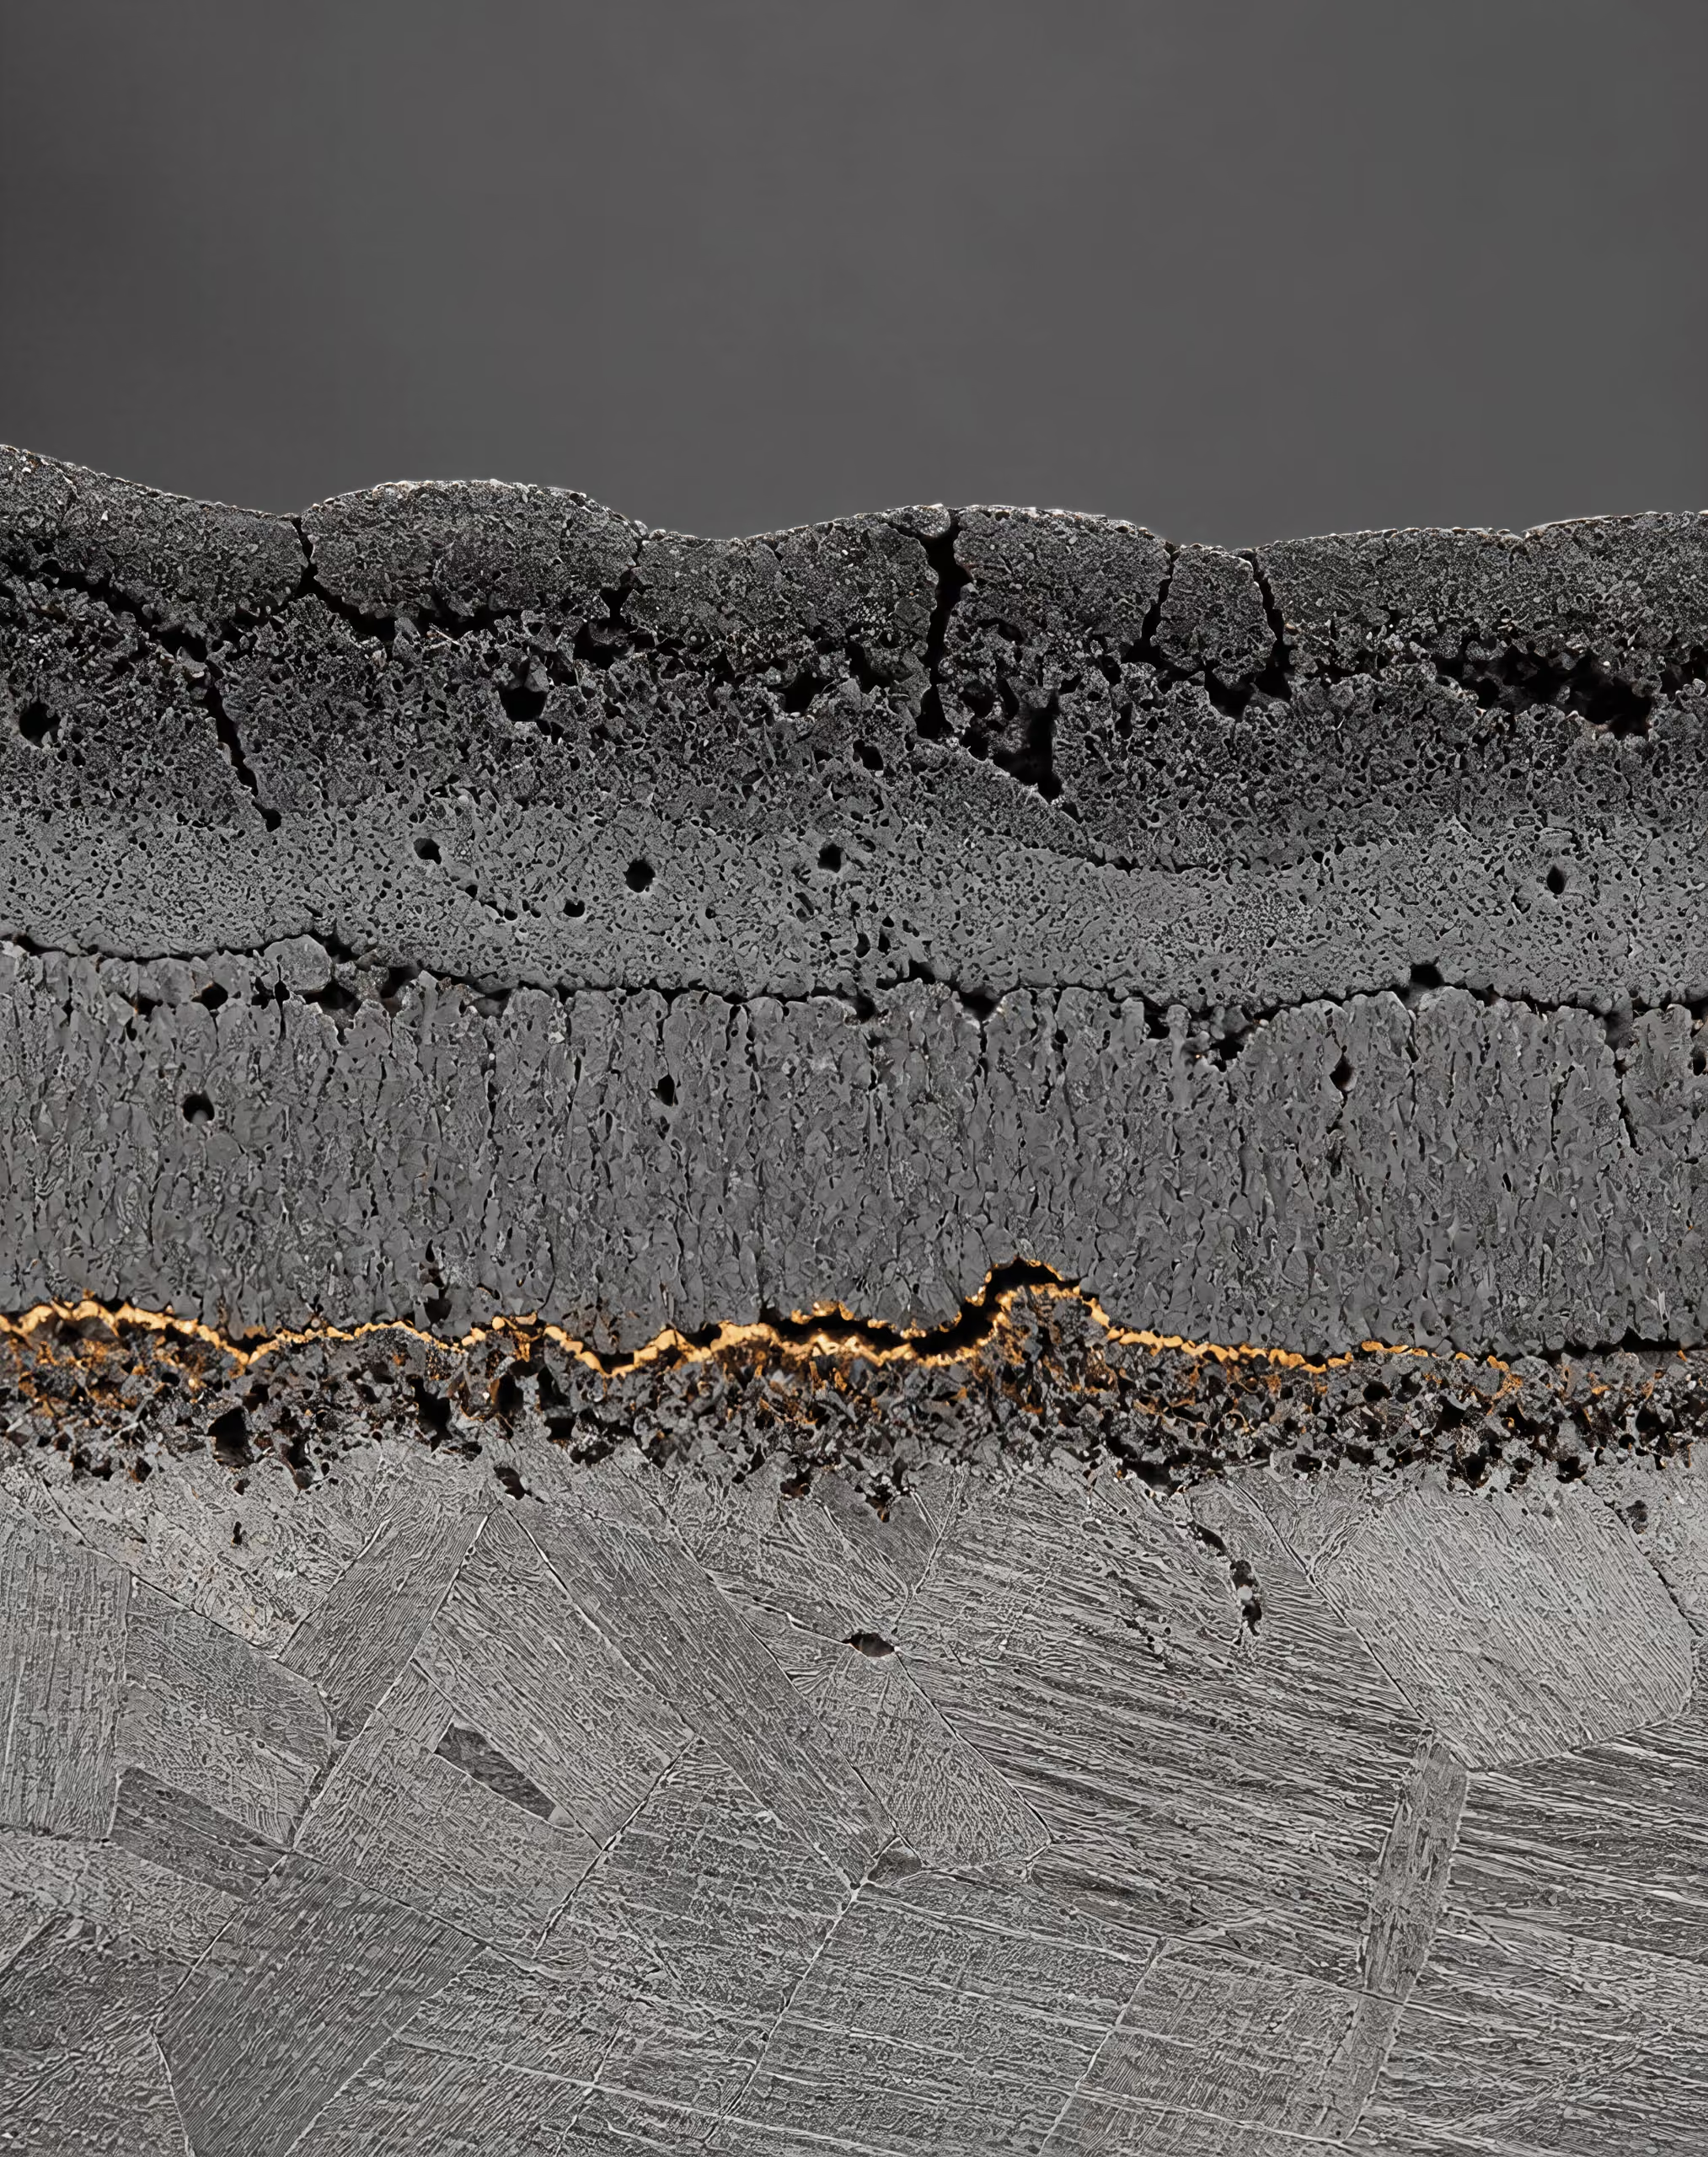
Isıtma sırasında tufal nasıl oluşur?
Tufal, ısıtılmış bir çelik yüzeyin fırın ortamındaki oksijen içeren maddelerle tepkimeye girmesi sonucu oluşan oksittir. Bu reaksiyonun gerçekleşmesi için yalnızca serbest oksijen gazı gerekmez. Su buharı, karbondioksit ve yanma ürünleriyle birlikte giren ya da hava sızıntısından kaynaklanan oksijenin tümü reaksiyona katılabilir. Reaksiyon hızı; sıcaklık, maruz kalma süresi, gaz bileşimi, çeliğin bileşimi ve ısıtma öncesindeki yüzeyin durumu tarafından belirlenir.
Yüksek sıcaklıkta yüzeydeki demir, elektronlarını oksijen içeren türlere aktarır. Bunun sonucunda wüstite (FeO), magnetite (Fe₃O₄) ve hematite (Fe₂O₃) gibi demir oksitleri oluşabilir. Bu fazlar mutlaka aynı oranlarda bulunmaz ve görülebilen koyu renkli bir film, yalnızca rengine bakılarak tek bir bileşime atanamaz. En dıştaki oksit, metale komşu tabakadan farklı olabilir; alaşım elementleri ise tufal yapısını değiştirebilir veya ayrı oksitler oluşturabilir. İnce ve yüzeye iyi yapışmış bir film ile kalın, çatlamış ve gevşek biçimde tutunmuş bir tufal her ikisi de “oksit”tir, ancak metalurjik açıdan aynı öneme sahip değildir.
ABD Ticaret Bakanlığı’na bağlı National Bureau of Standards tarafından yayımlanan Heat Treatment and Properties of Iron and Steel (1966) adlı çalışma, tufalın kaynağını oksidasyon; yüzeyden karbon kaybını ise dekarbürizasyon olarak tanımlar. Çalışma ayrıca yanma ürünlerindeki su buharını zararlı olarak nitelendirir. Bu ayrım önemlidir, çünkü oksidasyon ve dekarbürizasyon aynı reaksiyon olmaksızın birlikte gerçekleşebilir. Oksidasyon, yüzeydeki metali tüketir veya dönüştürür; dekarbürizasyon ise yüzeyin hemen altındaki çeliğin karbon konsantrasyonunu düşürür. Bu nedenle bir fırın koşulu, görünür bir tufal tabakası, karbonu azalmış bir bölge veya her ikisini birden oluşturabilir.
Ayrılan tufalın sonuçları
- Yüzeyin açığa çıkması Pullanma, taze çeliği açığa çıkarabilir ve başka bir oksidasyon çevrimine izin verebilir.
- Fırın kirlenmesi Ayrılan malzeme, fırın tabanlarını tıkayabilir.
- Takım hasarı Tufal, merdanelerde iz bırakabilir ve kalıpları kirletebilir.
- Boyutsal değişkenlik Kalan tufal, sonraki dövme, haddeleme veya talaşlı imalat işlemlerini etkileyebilir.
Isıtma çevrimi ilerledikçe tufal oluşumu da değişir. Erken aşamadaki oksidasyon, nispeten sürekli bir film oluşturabilir. Büyümenin devam etmesi, özellikle ısıl genleşme, fırın içi taşıma veya dönüşüm gerilmeleri tufalı bozduğunda, tufalın kalınlaşmasına ve yüzeye daha az tutunmasına yol açabilir. Tekrarlanan ısıtma ve soğutma çatlamaya ve pullanarak dökülmeye neden olabilir. Tufal daha sonra iş parçasından ayrılarak taze çeliği açığa çıkarabilir ve yeni bir oksidasyon çevrimine izin verebilir. Ayrılan malzeme zararsız bir artık değildir: merdaneleri izleyebilir, fırın tabanlarını tıkayabilir, kalıpları kirletebilir ve malzeme daha sonra dövüldüğünde, haddelendiğinde veya işlendiğinde boyutsal farklılıklara yol açabilir.
Cambridge University Press tarafından yayımlanan “Atmosphere Control for the Protection of Metals During Production Processes” (2012) başlıklı bölüm, şekillendirme amacıyla yeniden ısıtmayı son ısıl işlemden ayrı ele alır. Bu ayrım esastır. Dövme veya haddeleme için yeniden ısıtma sırasında tufalın bir bölümü tufal giderme, deformasyon, asitle temizleme, kumlama veya daha sonraki talaşlı işleme yoluyla uzaklaştırılabilir. Tufal ve etkilenmiş metalin, gerekli kesit zarar görmeden uzaklaştırılması koşuluyla, işlem bitmiş bir parçada kabul edilemeyecek bir yüzey değişikliğine tolerans gösterebilir.
Son ısıl işlem daha az toleranslıdır. Östenitleme, sertleştirme, menevişleme, tavlama ve gerilim giderme işlemleri, kütlesel mikroyapının yanı sıra belirli bir yüzey durumu oluşturmak üzere de şartnameye bağlanabilir. Tufal boyutları değiştirebilir, su verme sırasında temasın oluşmasını engelleyebilir, taşlama izlerini veya çatlakları gizleyebilir ve sonraki işleme paylarını etkileyebilir. Ayrıca görsel, manyetik parçacık veya diğer muayene yöntemlerinin sonuçlarını değiştirebilir. Çekirdeğinde gerekli sertliğe ulaşan bir parça, oksit ve karbon durumu kontrol edilmediği için yine de yüzey şartını karşılamayabilir.
Oksitleyici türler ve fırın sızıntısı
Bir atmosfer, yalnızca baskıladığı reaksiyonlar bakımından koruyucudur. Bu nedenle fırın atmosferinin kontrolü, hem fırına verilen gazı hem de fırının istenmeyen gazları dışarıda tutma kabiliyetini kapsar. ASM International’ın ASM Handbook, Volume 4B (2017) adlı kaynağı, “fırın ve besleme atmosferinin kontrolünü” iki temel kontrol grubundan biri olarak tanımlar. Açık bir kapı, arızalı bir conta, hasarlı bir mufla, yanlış ayarlanmış bir brülör veya havayı sıcak bölgeye çeken bir basınç koşulu varsa gaz kalitesi bunu telafi edemez.
Hava sızıntısı moleküler oksijen, azot ve nem getirir. Oksijen doğrudan oksidasyonu desteklerken su buharı demirle reaksiyona girebilir ve çelik yüzeyindeki karbon potansiyelini değiştiren reaksiyonlara da katılabilir. Karbondioksit başka bir reaktif bileşendir. Karbon monoksit ve karbondioksit içeren atmosferlerde bu gazlar arasındaki denge, yüzeyin karbon kazanma, karbon kaybetme veya çelikle dengeye yaklaşma eğiliminde olup olmadığını etkiler. İlgili durum, bir gazın yalnızca “koruyucu” olarak adlandırılıp adlandırılmadığı değil, iş parçası yüzeyindeki kimyasal potansiyeldir.
ASM’nin fırın atmosferleri hakkındaki 2017 tarihli materyali; gaz reaksiyonlarını, başlıca gaz ve buharları ve atmosferle ilişkili çelik dekarbürizasyonunu ısıl işlem teknolojisinin temel unsurları olarak ele alır. Steel Heat Treatment Handbook (CRC Press, 2014) da karbon dioksit, amonyak ve diğer reaktif gazları oksidasyon direnci ve yüzey karbonunun kontrolüyle bağlantılı olarak inceler. Örneğin amonyak, uygun proseslerde azot sağlayabilir; ancak ayrışma ürünleri ile ortaya çıkan hidrojen ve azot dengesi, onu evrensel bir tufal önleyici gaz yapmaz. Her atmosfer; çelik kalitesine, sıcaklığa, fırın tasarımına, yükleme düzenine ve gerekli yüzey karbon durumuna uygun olmalıdır.
Su buharı, bir fırın sızdırmaz görünse bile mevcut olabileceğinden özel dikkat gerektirir. Yanmalı ısıtma, normal bir reaksiyon ürünü olarak su oluşturur; ıslak şarj malzemesi, soğutma sistemlerindeki kaçaklar, nemli besleme gazı veya yetersiz kurutma uygulaması daha fazla su ekleyebilir. Bu nedenle çiğlenme noktası, oksijen kısmi basıncı, karbondioksit ve ilgili ölçümler, tek başına bir gaz etiketinden daha yararlı proses bilgileri sağlayabilir. ASM Volume 4B, su buharı, karbondioksit ve oksijen kısmi basıncıyla ilişkili ölçümler veya bağıntılar aracılığıyla karbon potansiyelinin kontrolünü açıklar. Bu değişkenler; yüzeyin oksitlenip oksitlenmeyeceğini, dekarbürize olup olmayacağını, karbürleşip karbürleşmeyeceğini veya amaçlanan çelik kimyasına yakın kalıp kalmayacağını belirlemeye yardımcı olur.
Gerekli atmosfer, işlemin amacına da bağlıdır. Sıcak şekillendirme için kullanılan bir yeniden ısıtma fırını, kontrollü oksidasyonun ardından mekanik tufal giderme işlemini kabul edebilirken, sementasyon uygulanmış veya yüksek karbonlu bir parça için kullanılan son sertleştirme fırını genellikle hem tufalın hem de karbon aktivitesinin çok daha sıkı kontrolünü gerektirir. Her iki işlemi eşdeğer kabul etmek, daha sonraki muayene veya kullanım şartını geçersiz kılacak bir yüzey durumunun kabul edilmesi riskini doğurur.
ISO 17663:2023, esas olarak ferritik çelikler için hava veya kontrollü atmosferlerde gerçekleştirilen ısıl işlemlere ilişkin kalite şartlarını belirtir ve kaynak ile ilgili prosesler kapsamında atölyelerde ve sahada gerçekleştirilen çalışmaları kapsar. Bu standart, atmosfer kontrolünü tek bir gaz reçetesine indirgemez. Süreç yaklaşımını güçlendirir: atmosfer, ekipman, izleme, kayıtlar ve belirtilen sonuç birbiriyle uyumlu olmalıdır.
Tufal giderme ve bunun metalurjik sonuçları
| Giderme yöntemi | Olası sonuç |
|---|---|
| Mekanik tufal giderme | Çukurlarda oksit bırakabilir veya oyuklar oluşturabilir |
| Bilyalı veya aşındırıcı püskürtme | Pürüzlülüğü değiştirebilir ve kenarları yuvarlatabilir |
| Asitleme | Pürüzlülüğü artırabilir veya hidrojenle ilişkili sorunlar oluşturabilir |
| Taşlama | Yakındaki etkilenmiş metali kaldırır, boyutları değiştirir ve yerel ısınmaya neden olabilir |
Tufalı gidermek, orijinal çelik yüzeyini eski hâline getirmekle aynı şey değildir. Mekanik tufal giderme sağlam metali açığa çıkarabilir; ancak çukurluklarda oksit bırakabilir, oyuklar oluşturabilir veya yönlü izlere neden olabilir. Bilyalı kumlama ve aşındırıcı püskürtme yüzey pürüzlülüğünü değiştirir ve kenarları yuvarlatabilir. Asitle temizleme, kimyasal saldırı yoluyla oksitleri çözer; ancak aşırı veya kötü kontrol edilen asitle temizleme, pürüzlülüğü artırabilir veya hassas yüksek dayanımlı çeliklerde hidrojenle ilişkili endişelere yol açabilir. Taşlama, tufalı ve yakınındaki etkilenmiş metali uzaklaştırır; ancak boyutları değiştirir ve bölgesel ısınma oluşturabilir.
En ciddi hata, görünen oksidin uzaklaştırılmasıyla metalurjik etkinin de ortadan kalktığını varsaymaktır. Oksidasyona dekarbürizasyon eşlik ettiyse karbonu azalmış tabaka tufalın altına uzanabilir. Tufal giderme işlemi bu tabakanın karbon içeriğini eski hâline getirmez. Çeliğe ve uygulanan işleme bağlı olarak, etkilenmiş tabakanın işlenerek uzaklaştırılması, parçanın yeniden işleme alınması veya yalnızca testler bunun şartname sınırları içinde kaldığını gösterdikten sonra kabul edilmesi gerekebilir. Yüzey sertliği, sementasyon tabakası derinliği, yorulma performansı ve çatlak hassasiyeti, temizlenmiş yüzeyin altında ne kaldığına bağlı olabilir.
Tufal giderme, muayene sonuçlarını da etkileyebilir. Kalın bir oksit tabakası süreksizlikleri maskeleyebilirken, agresif temizlik sıkı kusurları açarak bunların daha kolay tespit edilmesini sağlayabilir. Yüzey pürüzlülüğü, manyetik parçacık veya penetrant muayenesindeki göstergeleri artırabilir; artık aşındırıcı veya kimyasal kirlenme ise kaplama ya da elektrokaplama işlemlerini engelleyebilir. Bu nedenle muayene yöntemi, kabul kriterleri ve temizleme prosedürü ayrı atölye adımları olarak değil, birlikte değerlendirilmelidir.
Her koyu renkli yüzeyin aynı nedenle uzaklaştırılması gerekmez. İnce ve yüzeye iyi yapışmış bir oksit filmi, tabakalı yüksek sıcaklık tufalı, meneviş rengi ve bir işlem atmosferinden kalan artık; bileşim, kalınlık, yapışma ve performans üzerindeki etki bakımından birbirinden farklı olabilir. Yalnızca görünüşleri yeterli kanıt oluşturmaz. Yüzey durumunun kritik olduğu hâllerde yüzey incelemesi, sertlik ölçümleri, metalografik kontroller veya kimyasal ve boyutsal doğrulama gerekebilir.
Daha sonraki korumaya ilişkin ayrı standartlar bulunur; bunlar doğrudan fırın atmosferini ele almaz. ISO 17834:2003, 1000 °C’ye (1273 K) kadar sıcaklıklarda korozyona ve yüksek sıcaklık oksidasyonuna karşı koruma amacıyla termal püskürtülmüş metal kaplamaları kapsar. ISO 12944-4:2017, karbonlu ve düşük alaşımlı çelik yapılara yönelik hazırlama derecelerini tanımlar ve kaplanmamış, termal olarak püskürtülmüş, galvanizlenmiş, elektrokaplanmış, şerardize edilmiş ve boyanmış yüzeyleri birbirinden ayırır. Bu sınıflandırmalar yetersiz fırın kontrolünü mazur göstermez. Bir kaplama hazırlanmış bir yüzeyi koruyabilir; ancak ölçülmemiş bir dekarbürize tabakayı, boyutsal kaybı veya bir kusur içinde hapsolmuş oksidi güvenilir biçimde düzeltemez. Yüzey koruması, ısıtma sırasında çelik-atmosfer reaksiyonunun kontrol edilmesiyle başlar.
Dekarbürizasyon ve Yüzey Karbonunun Kontrolü
Dekarbürizasyon, ısıtma sırasında çeliğin yüzeyinden karbon kaybı gerçekleşmesidir. Oksidasyonla aynı şey değildir. Oksidasyon, tufal oluşturmak üzere demir ve alaşım elementleriyle reaksiyona girerken dekarbürizasyon, tufal tabakasının altında veya bazen tufal oluşumuyla eş zamanlı olarak çeliğin kimyasal bileşimini değiştirir. Bu nedenle bir fırın, kabul edilemez düzeyde karbon kaybına rağmen parlak görünen bir yüzey veya altında bulunan karbon içeriği spesifikasyona yakın kalan tufallı bir yüzey oluşturabilir.
ABD Ulusal Standartlar Bürosu’nun Heat Treatment and Properties of Iron and Steel (1966) başlıklı el kitabı her iki riski de doğrudan tanımlar: koruyucu atmosferler, yüzey oksidasyonunu ya da tufal oluşumunu ve yüzey tabakalarındaki karbon kaybını ya da dekarbürizasyonu önlemek için kullanılır. El kitabı ayrıca yanma ürünlerindeki su buharını zararlı olarak nitelendirir. Bu ayrım önemlidir; çünkü işlem sonrasında tufalın giderilmesi, çelikten difüze olarak uzaklaşan karbonu geri kazandırmaz.

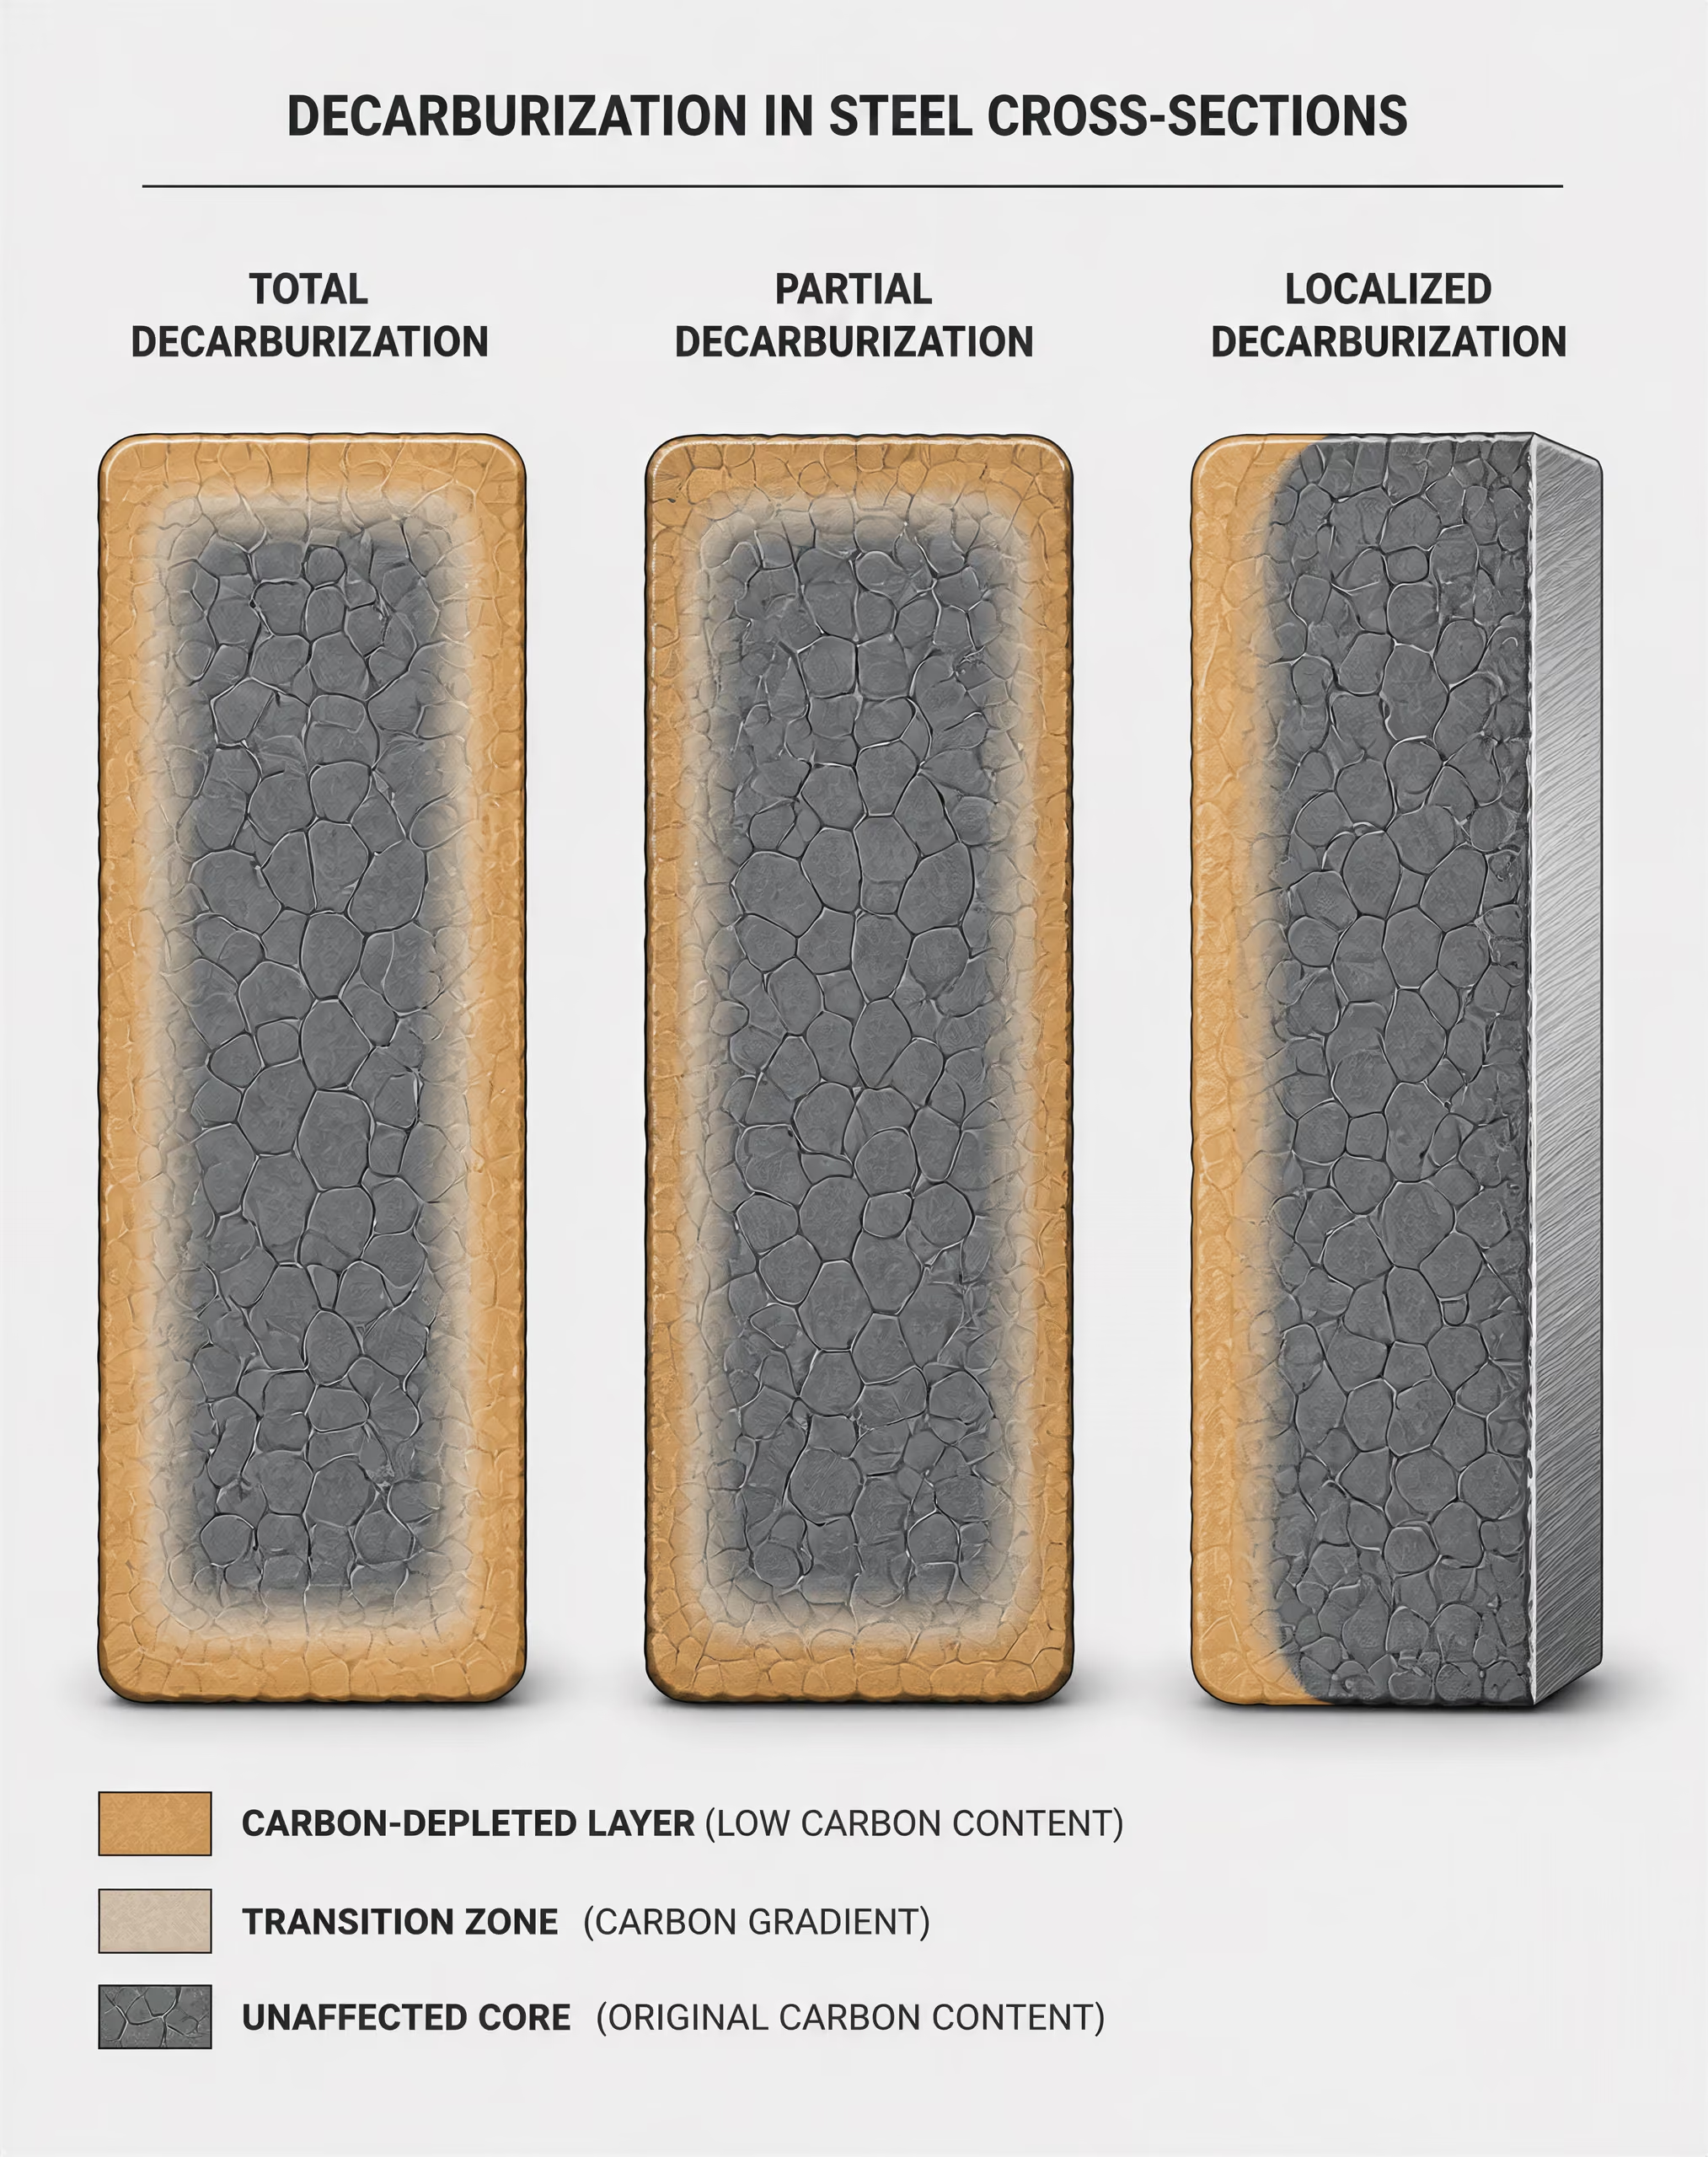
Toplam, kısmi ve yerel dekarbürizasyon
Dekarbürizasyon türleri
- Tam dekarbürizasyon
- Başlangıçtaki karbon içeren yapı, etkilenmiş tabaka boyunca etkin biçimde ortadan kaldırılmış veya dönüşüme uğramıştır.
- Kısmi dekarbürizasyon
- Karbon, geçiş bölgesi boyunca çekirdekten yüzeye doğru azalır.
- Yerel dekarbürizasyon
- Karbon kaybı kenarlar, boşluklar veya sızıntıdan etkilenmiş bölgeler gibi belirli alanlarla sınırlıdır.
Toplam dekarbürizasyon, başlangıçta karbon içeren yapının etkilenen tabakanın tamamı boyunca etkili biçimde giderildiği veya dönüştürüldüğü bir yüzey bölgesini ifade eder. Ötektoid altı bir çelikte ısıtma, perlitin veya karbon içeren diğer bileşenlerin bulunması gereken yerde ferritik bir yüzey tabakası bırakabilir. Su verme sonrasında bu tabaka, etkilenmemiş malzemeyle aynı karbon bakımından zengin martenziti oluşturamaz. “Toplam” ifadesi, parçanın tüm kesitine değil, dekarbürize olmuş bölgenin içindeki duruma karşılık gelir.
Kısmi dekarbürizasyon bir gradyandır. Karbon içeriği çekirdekten yüzeye doğru azalır ve bunun sonucunda mikroyapı bir geçiş bölgesi boyunca sürekli olarak değişir. Su verme, dış yüzeye yakın bölgede daha düşük karbonlu martenzit, daha iç kısımlarda ise daha yüksek karbonlu martenzit, beynit veya amaçlanan çekirdek yapısını oluşturabilir. Yüzey görsel kontrolden geçse bile belirtilen sertlik veya aşınma direnci için yeterli karbonu içermeyebilir.
Yerel dekarbürizasyon, parça boyunca eşit olarak dağılmak yerine belirli bölgelerle sınırlıdır. Nedenleri arasında fırın kaçağı, iyi sızdırmazlık sağlanmamış bir kapak, brülör alevinin doğrudan çarpması, parçalar arasındaki boşluklar, kirlenmiş fikstürler, açıkta kalan bir kenar veya gaz dolaşımındaki yerel farklılıklar bulunur. İnce kesitler ve keskin kenarlar, yüzey-hacim oranları ile ısı transferi koşulları farklı olduğundan geniş yüzeylerden farklı tepki verebilir. Büyük bir parça boyunca gerçekleştirilen tek bir sertlik taraması böyle bir kusuru gözden kaçırabilir.
Dekarbürizasyonun derinliği ve şiddeti; sıcaklığa, süreye, çeliğin bileşimine, yüzey durumuna, atmosfer kimyasına ve gaz akışına bağlıdır. Bunlar evrensel bir sınır değeriyle belirlenmek yerine gerçek proses için ortaya konulmalıdır. Metalografik inceleme, mikrosertlik taramaları, karbon analizi ve bilinen bir etkilenmemiş bölgeyle karşılaştırma; sığ bir bileşim gradyanını daha derin bir yapısal değişiklikten ayırabilir. Yalnızca merkezden alınan bir sertlik değeri, yüzeyin korunduğuna kanıt oluşturmaz.
Cambridge University Press, Atmosphere Control for the Protection of Metals During Production Processes (2012) adlı eserinde, şekillendirme amacıyla yeniden ısıtma ile nihai ısıl işlem arasında ayrım yapar. Kontrolsüz oksitleyici koşullar, sonraki bir dövme işleminde, yüzey kimyasının nihai özelliği doğrudan etkilediği nihai sertleştirme çevrimine kıyasla farklı ölçüde tolere edilebilir. Bu nedenle kabul edilebilir karbon değişimini proses amacı belirlemelidir.
Karbon potansiyeli ve denge reaksiyonları
Karbon potansiyeli, belirli bir sıcaklıkta bir atmosferin uyguladığı karbon aktivitesidir. Pratik olarak bu, referans alınan bir demir veya çelik yüzeyinin söz konusu gazla dengeye ulaştığında yaklaşacağı karbon içeriğidir. Fırındaki karbon monoksit yüzdesiyle basitçe aynı değildir. Sıcaklık, basınç, su buharı, karbon dioksit veya gaz karışımı değiştiğinde aynı nominal gaz bileşimi farklı yüzey koşulları oluşturabilir.
| İşlem koşulu | Karbon aktarım yönü | Tipik amaç |
|---|---|---|
| Karbonlama | Karbon ostenite girer | Yüzey karbonunu kasıtlı olarak artırmak |
| Nötr | Önemli bir kazanç veya kayıp yoktur | Yüzey karbonunu korumak |
| Dekarbürizasyon | Karbon dışarı doğru difüze olur | Sertleştirme sırasında genellikle istenmeyen bir koşuldur |
Sementasyon sırasında atmosfer, çelik yüzeyinin karbon aktivitesinden daha yüksek bir karbon potansiyeline sahiptir. Sıcaklık ve maruz kalma süresi buna izin verdiği sürece karbon ostenite girer ve içeriye doğru difüze olur. Nötr bir işlemde atmosfer, yüzeyin önemli miktarda karbon kazanmaması veya kaybetmemesi için ayarlanır. Dekarbürizasyon koşulunda gazın karbon potansiyeli çelik yüzeyininkinden daha düşüktür; bu nedenle karbon dışarı doğru difüze olur ve oksitleyici türlerle reaksiyona girer.
Bu kontrolü çeşitli tersinir reaksiyonlar açıklar. Karbon monoksit yüzey reaksiyonuna katılabilir:
\[ 2CO \rightleftharpoons CO_2 + C \]
Burada çökelmiş karbon ostenite girebilir. Su-gaz reaksiyonu,
\[ CO + H_2O \rightleftharpoons CO_2 + H_2, \]
karbon monoksit ile karbon dioksitin bağıl miktarlarını değiştirir ve dolayısıyla atmosferin karbon aktivitesini değiştirir. Karbon dioksit ayrıca çelik yüzeyindeki karbonla reaksiyona girer:
\[ CO_2 + C \rightleftharpoons 2CO. \]
Bu reaksiyonlar birbirlerinden bağımsız olarak gerçekleşmez. Çelik, tufal, kurum, fırın refrakterleri ve iş parçasının geometrisi, yerel dengeyi ve reaksiyon hızlarını değiştirebilir.
ASM International’ın ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys adlı eseri, fırın atmosferi kontrolü ile besleme atmosferi kontrolünü iki temel kontrol grubu olarak tanımlar. Birincisi fırın içindeki koşullarla, ikincisi ise gazların sıcak bölgeye girmeden önce üretilmesi, arıtılması, karıştırılması, kurutulması ve iletilmesiyle ilgilidir. Doğru belirlenmiş bir fırın ayar noktası; nemli gazı, kararsız bir jeneratörü, hava kaçağını veya arızalı bir sensörü telafi edemez.[2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM International. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
ASM ayrıca su buharı, karbon dioksit ve oksijenin kısmi basıncını içeren ilişkiler aracılığıyla karbon potansiyelinin kontrolünü açıklar. Su buharı ve karbon dioksit ölçümleri, gaz oranlarından yararlanarak denge durumunun çıkarılmasını sağlar. Oksijen probları oksijenin kısmi basıncını ölçer ve bir referans sistemi ile sıcaklık kompanzasyonu kullanıldığında karbon potansiyelinin hesaplanmasına olanak tanır. Ölçümün anlamlı olabilmesi için probun, numune alma düzeninin, gaz dolaşımının ve kalibrasyonun fırın koşullarına uygunluğunu koruması gerekir. Tek bir konumdan alınan ölçüm, gaz dolaşımı yetersiz olan bir çalışma bölgesini temsil etmeyebilir.
Oksijen kısmi basıncı Atmosferdeki oksijen bileşeninin termodinamik katkısının bir ölçüsüdür; çeliği oksitleme eğilimini değerlendirmek için kullanılır.
Oksijenin kısmi basıncı özellikle önemlidir; çünkü küçük bir oksitleyici potansiyel bile yüzeydeki karbonu tüketebilir. Aşağıdaki gibi basitleştirilmiş reaksiyonlar,
ve
su buharı ile karbon dioksitin neden karbon kaybına yol açabileceğini gösterir. Demir oksidasyonu aynı zamanda gerçekleşerek tufal oluşturabilir ve karbonun difüze olması gereken arayüzü değiştirebilir. Sonuç olarak, serbest oksijeni az olduğu için “koruyucu” görünen bir gaz, su buharı veya karbon dioksit içeriği nedeniyle çeliği yine de dekarbürize edebilir.
Yüzey sertliği neden çekirdek sertliğinden farklı olabilir?
Sertlik; karbon içeriğine, faz dönüşümüne, soğuma hızına ve temperleme geçmişine bağlıdır. Yüzey ve çekirdek farklı karbon aktivitelerine ve farklı ısıl koşullara maruz kaldığından aynı sonucu vermeleri zorunlu değildir. Tam kesit sertleştirme çevriminde dekarbürize olmuş bir yüzey düşük karbonlu martenzite veya ferrit artı martenzite dönüşebilirken çekirdek, amaçlanan daha yüksek karbonlu martenziti oluşturabilir. Merkez sertliği teknik resimde belirtilen değeri karşılayabilir, ancak çalışma yüzeyi yetersiz kalabilir.
Sonuç, sertleştirilmiş çelikler açısından ciddidir: daha düşük yüzey karbonu, elde edilebilecek martenzitik sertliği azaltır ve aşınmaya, çentiklenmeye ve yuvarlanmalı temas hasarına karşı direnci düşürebilir. Takım çelikleri özellikle hassastır; çünkü kesici kenarlar ve temas yüzeyleri kontrollü karbon içeriğine ve alaşım karbürlerinin oluşumuna bağlıdır. Takım sapı doğru sonuç verse bile dekarbürize olmuş bir kesici kenar sertliğini kaybedebilir.
SAE 52100 gibi rulman çeliklerinde, yuvarlanmalı temas gerilmeleri yuvarlanma yolu ile yuvarlanma elemanı yüzeylerinin yakınında etkili olduğundan yüzey karbonunun sıkı biçimde kontrol edilmesi gerekir. Yumuşak veya bileşim açısından gradyanlı bir tabaka; artık gerilmeyi, kalıntı osteniti, karbür çözünmesini ve çatlama hassasiyetini değiştirebilir. Yalnızca çekirdek sertliği, bir rulman ısıl işlemini doğrulayamaz.
Düşük alaşımlı çelikler de aynı farklılığı gösterebilir; ancak sertleşebilirlikleri, karbonu tükenmiş dış yüzeyin altında önemli ölçüde sertleşmiş bir çekirdeğin oluşmasına olanak tanıyabilir. Bu nedenle yüzey mikrosertlik profilleri, dağlanmış kesitler ve karbon gradyanı ölçümleri, tek bir kütlesel sertlik değerinden daha bilgilendiricidir.
ISO 17663:2023, esas olarak kaynak ve ilgili proseslerde ferritik çelikler için havada veya kontrollü atmosferlerde gerçekleştirilen ısıl işlemlere yönelik kalite gerekliliklerini; atölyelerde ve sahada yapılan çalışmaları da kapsayacak şekilde belirtir. Bu standart, evrensel bir karbon potansiyeli reçetesi değil, bir kalite çerçevesi sunar. Benzer şekilde ISO 17834:2003, 1000 °C’ye (1273 K) kadar korozyon ve yüksek sıcaklık oksidasyonuna karşı koruma sağlayan termal püskürtülmüş metal kaplamaları ele alırken ISO 12944-4:2017, karbon çeliği ve düşük alaşımlı çelik yapılara yönelik yüzey hazırlama koşullarını sınıflandırır. Bu standartların hiçbiri ostenitleme, sementasyon, nötr sertleştirme veya temperleme sırasında karbon aktivitesinin kontrolünün yerini tutmaz. Yüzey koruması ile yüzey karbonunun kontrolü, ayrı ve doğrulanabilir proses gereklilikleri olarak belirtilmelidir.
Başlıca Fırın Atmosferi Grupları
Bir fırın atmosferi, yalnızca iş parçasını çevreleyen bir gaz değil, ısıl işlem sisteminin bir parçasıdır. Bileşimi çelik yüzeyindeki kimyasal potansiyeli belirlerken sıcaklık; reaksiyon hızlarını, difüzyonu, tufal oluşumunu ve karbon transferini belirler. Bu nedenle aynı nominal gaz, soğuk ve hafif yüklü bir fırında, yağ, tufal, bağlayıcılar veya büyük miktarda çelik içeren sıcak bir fırına kıyasla farklı sonuçlar verebilir. ASM International’ın ASM Handbook, Cilt 4B yayını, atmosfer kontrolünü iki temel gruba ayırır: fırın atmosferi kontrolü ve besleme atmosferi kontrolü. Birincisi fırın, sızdırmazlık elemanları, brülörler, sirkülasyon, sensörler ve yüklemeyle; ikincisi ise gaz üretimi, saflaştırılması, karıştırılması, iletimi ve izlenmesi sistemiyle ilgilidir.
Hava ve yanmadan türeyen atmosferler
Hava, en basit fırın atmosferidir ve genellikle en az kontrol edilendir. Oksijen, azot, su buharı ve fırından, fikstürlerden, yağlayıcılardan ve iş parçası yüzeylerinden kaynaklanan kirleticiler, sıcak çelikle reaksiyonlara girer. Oksitleyici koşullarda demir oksitleri oluşur ve tufal hâlinde büyür. Uygun sıcaklıklarda ve gaz bileşimlerinde karbon da çelik yüzeyini karbon monoksit veya karbon dioksit olarak terk ederek dekarbürize bir tabaka oluşturur. ABD Ulusal Standartlar Bürosu’nun 1966 tarihli Heat Treatment and Properties of Iron and Steel el kitabı, tufal oluşumu ile dekarbürizasyonu başlıca yüzey riskleri olarak tanımlar ve yanma ürünlerindeki su buharının özellikle zararlı olduğunu belirtir.
Bununla birlikte hava, yüzey oksidasyonunun kabul edilebilir olduğu veya işlemin ardından talaşlı imalat, aşındırıcı temizlik ya da kurban bir yüzey tabakasının uzaklaştırılması geldiği durumlarda bilinçli olarak seçilebilir. Cambridge University Press, 2012 tarihli “Atmosphere Control for the Protection of Metals During Production Processes” bölümünde, sıcak şekillendirme için yeniden ısıtmayı nihai ısıl işlemden ayırır. Yeniden ısıtma sırasında oluşan tufal, imalatın bir sonucu olarak tolere edilebilir; sertleştirme, menevişleme veya tavlama sırasında oluşan tufal ve karbon kaybı ise gerekli yüzey koşulunu geçersiz kılabilir. Bu ayrım, EN 10083-2’de 1.0503 olarak belirtilen C45 gibi karbon çelikleri ve 1.7225 olarak belirtilen 42CrMo4 gibi alaşım kaliteleri için önemlidir. Bir ısıl işlem spesifikasyonu, yüzey kimyasının kabul kriterlerinin bir parçası olup olmadığını belirtmelidir.
Yanma kaynaklı atmosferler, kuvvetli oksitleyici ürünlerden yakıtın, havanın, fazla oksijenin ve nemin kontrol edilmesiyle kasıtlı olarak ayarlanan karışımlara kadar uzanır. Bunların davranışı yalnızca “yanma gazı” veya “combustion atmosphere” ifadelerinden çıkarılamaz. Yakıt bileşimi, brülör ayarı, fırına hava sızıntısı, çiy noktası, fırın sıcaklığı ve gaz debisinin fırın yüküne oranı, çelik yüzeyindeki oksijen ve karbon potansiyellerinin tümünü değiştirir. Sızdırmazlığı yetersiz bir fırında, nominal olarak indirgeyici olan bir yanma ürünü kapıların, çatlakların veya egzoz yollarının yakınında yerel olarak oksitleyici hâle gelebilir.
Endotermik, ekzotermik, azot esaslı ve vakum ortamları
| Atmosfer ailesi | Makalede açıklanan rol | Önemli nitelik |
|---|---|---|
| Hava ve yanmadan türetilen | Oksidasyonun kabul edilebilir olduğu veya malzemenin kaldırılacağı durumlarda seçilebilir | Yakıt, hava, nem, sızıntı ve sıcaklık davranışı değiştirir |
| Endotermik | Karbonlama, nötr sertleştirme veya karbon geri kazanımı için yaygın olarak ayarlanır | Jeneratör ve karbon potansiyeli kararlılığı gereklidir |
| Ekzotermik | Görece kuru ve düşük oksijenli bir ortam sağlayabilir | Üretim yöntemi metalürjik sonuçları garanti etmez |
| Azot bazlı | Oksitleyici türlerin konsantrasyonunu azaltır | Artık oksijen ve nem yine de reaksiyona girebilir |
| Vakum | Gaz fazının çoğunu uzaklaştırır | Sızıntı hızı, nem, temizlik ve basınç geçmişi önemini korur |
Üretilmiş koruyucu atmosferler genellikle endotermik ve ekzotermik türler olarak sınıflandırılır. Endotermik gaz, bir hidrokarbon yakıtın katalizör üzerinden hava ile reaksiyona sokulmasıyla üretilir ve yaygın olarak sementasyon, nötr sertleştirme veya karbonun yeniden kazandırılması amacıyla ayarlanır. Ekzotermik gaz, farklı bir hava-yakıt dengesi altında üretilir ve nispeten kuru, düşük oksijenli bir ortamın gerekli olduğu yerlerde kullanılabilir. Bu adlar, üretim yöntemlerini tanımlar; belirli metalurjik sonuçları garanti etmez. Jeneratörleri, çiy noktaları, karbon potansiyeli kontrolleri, sirkülasyon düzenleri veya sızıntı koşulları farklıysa, “endotermik gaz” ile beslenen iki fırın farklı yüzey reaksiyonları oluşturabilir.
Çelik açısından, işlem sırasında yüzey karbonunun korunması veya değiştirilmesi gerekiyorsa belirleyici konu karbon potansiyelidir. ASM’nin 2017 tarihli fırın atmosferi materyali, karbon potansiyelinin değerlendirilmesi veya kontrol edilmesi için su buharı, karbon dioksit ve oksijen kısmi basıncı arasındaki ilişkileri tanımlar. Ölçümler ve kontrol hesaplamaları fırın sıcaklığına ve gerçek gaz kimyasına bağlanmalıdır. Düşük karbon potansiyelli bir atmosfer, yüksek karbonlu bir takım çeliğini dekarbürize edebilirken aşırı yüksek karbon potansiyeli düşük karbonlu bir yüzeyi sementleyebilir veya istenmeyen karbonca zengin bir tabaka oluşturabilir. Gazın “koruyucu” olarak adlandırılması bu sonuçların hiçbirini önlemez.
Azot esaslı ortamlar, endüstriyel azot olarak veya azotun hidrojen, karbon monoksit, metan ya da başka katkılarla oluşturduğu karışımlar şeklinde sağlanır. Azot, oksitleyici türlerin konsantrasyonunu azaltır; ancak her çelik prosesinde otomatik olarak inert değildir. Artık oksijen ve nem yine oksit tufalı oluşturabilir. Yüksek sıcaklıklarda azot alaşım elementleriyle ve yüzey reaksiyonlarıyla etkileşime girebilir; az miktardaki hidrojen ise indirgenme davranışını değiştirebilir ve güvenlik kontrollerini etkileyebilir. Azotça zengin gaz, fırın analizörü kararlı bir oksijen değeri bildirse bile, sementasyon veya nötr atmosferi karbon potansiyelini değiştirecek ölçüde seyreltebilir.
Vakum fırınları, havayı sabit bileşimli koruyucu bir karışımla değiştirmek yerine gaz fazının büyük bölümünü uzaklaştırır. Bu durum ısıtma sırasında oksidasyonu önemli ölçüde azaltır; ancak sonuç, nihai basınca, sızıntı hızına, pompalama iletkenliğine, fırın temizliğine, yağlardan ve bağlayıcılardan kaynaklanan gaz çıkışına ve yükün açıkta kalan yüzey alanına bağlıdır. Refrakter malzemelerden veya kirlenmiş iş parçalarından açığa çıkan su buharı hazneye yeniden girebilir ve sıcak çelikle reaksiyona girebilir. Vakum, bir yüzeyden daha önce kaybedilmiş karbonu da geri kazandırmaz. EN ISO 4957 kapsamında 1.2379 olarak belirtilen X153CrMoV12 gibi kalitelerde vakumla sertleştirme, östenitleme sırasında yüzeyi koruyabilir; ancak karbon kontrolü yine de malzemenin önceki durumuna ve proses dizisinin tamamına bağlıdır.
Karbon dioksit veya amonyak içeren reaktif katkılar
Bazı atmosferler yalnızca koruyucu olmakla kalmayıp kimyasal olarak aktif gazlar içerir. Karbon dioksit bunun başlıca örneğidir. Isıl işlem sıcaklıklarında CO₂, karbon monoksit, karbon ve oksijen içeren türler arasındaki dengeye katılır. Etkisi; sıcaklığa, konsantrasyona, gazın kalma süresine, çelik yüzeyinin durumuna ve eşlik eden CO, H₂, H₂O ile hidrokarbon düzeylerine bağlıdır. Fazla CO₂ karbon potansiyelini düşürebilir ve dekarbürizasyonu teşvik edebilir; diğer koşullarda ise hedeflenen yüzey karbon seviyesini ayarlamak için kullanılan kontrollü reaksiyon sisteminin bir parçasıdır. Bu nedenle gaz analizörünün CO₂ okuması tek başına karbon potansiyeli ölçümü değildir.
Amonyak farklı bir reaksiyon kümesini devreye sokar. Ayrışmış amonyak azot ve hidrojen sağlar; amonyak içeren atmosferler, sıcaklık, ayrışma, debi ve çelik kimyası kontrol edildiğinde nitrürleme veya nitrokarbürleme işlemlerini destekleyebilir. Yüzeydeki azot aktivitesi, nitrürlerin oluşup oluşmayacağını ve azotun ne kadar derine difüze olacağını belirler. Krom, molibden, alüminyum ve vanadyum içeren çelikler farklı tepki verir; bunun nedeni alaşım nitrürlerinin farklı kararlılığa ve sertlik ile tokluk üzerindeki farklı etkilere sahip olmasıdır. Amonyak, ayrışma ürünleri aracılığıyla oksidasyon ve indirgenme reaksiyonlarını da etkileyebilir. Steel Heat Treatment Handbook (CRC Press, 2014), karbon dioksit, amonyak ve diğer reaktif gazları hem oksidasyon direncini hem de yüzey karbon kontrolünü etkileyen atmosfer bileşenleri olarak ele alır.
Reaktif katkılar kasıtlı olarak verilebileceği gibi yanma ürünleri, sızıntılar, temizlik kalıntıları veya fırın yüklerinin ayrışması yoluyla da atmosfere istemeden girebilir. Fırın yüklemesi dengeyi değiştirir: yağlı iş parçalarının büyük miktarda olması reaktif türleri tüketebilir ve ilave karbon içeren gazlar oluşturabilirken, boş bir fırın aynı kontrolör ayarlarında çeliği kimyasal olarak farklı bir atmosfere maruz bırakabilir. Bu nedenle ISO 17663:2023, hava veya kontrollü atmosferlerde ısıl işlemi bir gaz seçimi çalışmasından ziyade, esas olarak ferritik çelikler ile atölyelerde veya sahada gerçekleştirilen işler için bir kalite gerekliliği olarak ele alır.
Fırın dışındaki yüzey koruması ayrı bir kontrol konusudur. ISO 17834:2003, 1000 °C’ye (1273 K) kadar korozyona ve yüksek sıcaklık oksidasyonuna karşı koruma sağlayan termal püskürtme metal kaplamalarını ele alırken ISO 12944-4:2017; kaplanmamış, termal olarak püskürtülmüş, galvanizlenmiş, elektrolitik kaplanmış, şerardize edilmiş ve boyanmış yüzeyler dâhil olmak üzere karbon çeliği ve düşük alaşımlı çelik yapılara yönelik yüzey hazırlama derecelerini sınıflandırır. Bu sistemler, östenitleme, tavlama, sementasyon, nitrürleme veya menevişleme sırasında atmosferin kontrolünün yerini tutamaz. Atmosfer bir proses koşulu olarak belirtilmeli ve doğrulanmalıdır: gazın kimliği, sıcaklık, debi, nem, sızıntı, yükleme ve karbon potansiyeli, metalurjik sonucun tümünün parçasıdır.
Fırın Atmosferi Reaksiyonlarının Kimyası
Bir fırın atmosferi, sıcak çeliğin çevresindeki pasif bir örtü değildir. Gaz–metal reaksiyonlarının, gaz–gaz reaksiyonlarının, kütle transferinin ve yüzey difüzyonunun aynı anda gerçekleştiği tepkimeye giren bir sistemdir. Sonuç; sıcaklığa, basınca, gaz bileşimine, akışa, fırın sızıntılarına, iş parçası yüklemesine ve çeliğin o andaki yüzey durumuna bağlıdır. Bu nedenle nem veya karbondioksit miktarındaki küçük bir değişiklik bile fırın sıcaklığı doğru kalmaya devam etse dahi tufal oluşumunu ya da en dıştaki metalin karbon içeriğini değiştirebilir.
ASM International’ın fırın atmosferi kontrolleriyle ilgili 2017 tarihli çalışması, konuyu iki temel kontrol grubuna ayırır: fırın atmosferinin kontrolü ve besleme atmosferinin kontrolü. Birincisi fırının içinde bulunan koşullarla, ikincisi ise fırına giren gazlarla ve bu gazların beslenmesindeki tutarlılıkla ilgilidir. Her ikisi de önemlidir. Bir kapı contasından, dengelenmemiş bir basınç bölgesinden veya çatlamış bir retorttan hava girmesi hâlinde, doğru özelliklerde belirlenmiş bir gaz bileşimi bile zarar verici bir atmosfer oluşturabilir.
Su buharı, hidrojen, karbon monoksit ve karbondioksit
Su buharı özellikle önemlidir; çünkü aynı anda demiri oksitleyebilir ve yüzeydeki karbonu değiştirebilir. Demirin buharla oksidasyonunun basitleştirilmiş gösterimi şöyledir:
Basitleştirilmiş reaksiyon gösterimi: \[ \mathrm{Fe + H_2O(g) \rightleftharpoons FeO + H_2(g)} \]
Bu denklem, fırındaki davranışın tam bir açıklaması değildir. Gerçek oksidasyon, sıcaklığa ve oksijen potansiyeline bağlı olarak vüstit (FeO), manyetit (Fe₃O₄) ve hematit (Fe₂O₃) oluşturabilir. Alaşım elementleri ilave oksitler oluşturabilir ve tufal birkaç tabaka hâlinde gelişebilir. Denklem, önemli rekabeti gösterir: su buharının hidrojene oranının artması oksidasyonu desteklerken, hidrojen bakımından zengin ve kuru koşullar, diğer gazlar kontrol edildiğinde oksitleyici eğilimi azaltır.
Bu nedenle hidrojen, inert bir seyrelticiden ibaret değildir. Hidrojen–su buharı oranı, oksijen potansiyesinin bir göstergesi olarak yaygın biçimde kullanılır; çünkü
Basitleştirilmiş reaksiyon gösterimi: \[ \mathrm{H_2(g) + \tfrac{1}{2}O_2(g) \rightleftharpoons H_2O(g)} \]
reaksiyonu hidrojen, buhar ve oksijenin kimyasal potansiyellerini birbirine bağlar. Hidrojen bazı oksitleri de indirgeyebilir; ancak temiz bir yüzeyi garanti etmez. Çeliğin sıcaklığında önemli olan soru, toplam gaz karışımının ilgili çelik, sıcaklık ve yüzey reaksiyonu için yeterince düşük bir oksijen potansiyeline sahip olup olmadığıdır. Paslanmaz ve alaşımlı çelikler, krom, silisyum, manganez ve diğer elementlerin farklı kararlılıklara sahip oksitler oluşturması nedeniyle sade karbonlu çeliklerden farklı davranabilir.
Su buharı dekarbürizasyonu da etkiler. Östenit içinde çözünmüş karbon, buharla dolaylı olarak reaksiyona girerek karbon monoksit ve hidrojen oluşturabilir:
Basitleştirilmiş reaksiyon gösterimi: \[ \mathrm{C_{(dissolved)} + H_2O(g) \rightleftharpoons CO(g) + H_2(g)} \]
Karbon atomu çelik yüzeyinden sağlandığından, hacimsel bileşim başlangıçtaki bileşime yakın kalırken bile bu reaksiyon yüzeydeki karbonu azaltabilir. ABD Ulusal Standartlar Bürosu’nun 1966 tarihli el kitabı, ısıl işlemde oksidasyon ve karbon kaybını başlıca yüzey riskleri olarak tanımlar ve yanma ürünlerindeki su buharının zararlı olduğunu özellikle belirtir. Görünür sonuç tufal olabilir; daha az görünür sonuç ise su verme sonrasında sertlik tepkisi değişen, karbonu tükenmiş bir tabakadır.
Karbon monoksit ve karbondioksit, karbon transferine doğrudan katılır. Temel dengeleri şöyledir:
Basitleştirilmiş reaksiyon gösterimi: \[ \mathrm{2CO(g) \rightleftharpoons CO_2(g) + C_{(surface)}} \]
Gaz karbon çökelmesini desteklediğinde karbon östenite girebilir. Çelik, çevresindeki atmosferin destekleyebileceğinden daha yüksek bir karbon aktivitesine sahip olduğunda ise karbon yüzeyden ayrılır ve karbon monoksit veya karbondioksit oluşturur. Reaksiyon basitleştirilmiştir; çünkü çökelmiş veya emilmiş karbon, olağan sementasyon koşullarında serbest bir grafit filmi değildir. Bunun yerine, çelikte çözünmüş karbonla gerçekleşen bir kimyasal potansiyel alışverişidir.
Bir diğer yararlı gösterim, karbonun karbondioksitle oksidasyonudur:
Basitleştirilmiş reaksiyon gösterimi: \[ \mathrm{C_{(steel)} + CO_2(g) \rightleftharpoons 2CO(g)} \]
Dolayısıyla daha yüksek karbondioksit içeriği, uygun koşullar altında dekarbürizasyonu destekleyebilir. Karbon monoksit bazı demir oksitlerini de indirgeyebilir; ancak aynı gaz, karbondioksit ve çelik yüzeyiyle olan denge ilişkisi karbon transferini desteklediğinde çeliği sementasyonla karbonlayabilir. Yönü, “koruyucu gaz” adından değil, gaz oranlarından ve sıcaklıktan belirlenir.
Amonyak, azot ve hidrojene ayrışabildiği için başka bir reaksiyon yolu oluşturur. CRC Press tarafından 2014 yılında yayımlanan Steel Heat Treatment Handbook, karbon dioksit, amonyak ve diğer reaktif gazları oksidasyon direnci ve yüzey karbonunun kontrolü bağlamında ele alır. Bu tür atmosferler, sabit reçeteler olarak değil, kimyasal sistemler olarak değerlendirilmelidir: Ayrışma, nem, sızıntı yoluyla giren hava ve fırın refrakterleriyle gerçekleşen reaksiyonlar, iş parçasına ulaşmadan önce etkin atmosferi değiştirebilir.
Oksijen potansiyeli ve karbon aktivitesi
Oksijen kısmi basıncı , atmosferin bir yüzeyi oksitleme yönündeki termodinamik eğilimini tanımlar. Belirli bir sıcaklıkta düşük oksijen kısmi basıncı genellikle demir oksidi yerine metalik demiri desteklerken, daha yüksek bir değer oksit oluşumunu destekler. Oksijen potansiyeli daha geniş bir kimyasal kavramdır; oksijen kısmi basıncı ise bunu ifade etmenin ölçülebilen veya hesaplanabilen yollarından biridir.
Karbon potansiyeli farklıdır. Belirli koşullar altında, genellikle alıcı faz olarak östenit söz konusu iken, bir atmosferin çelik yüzeyine karbon aktarma veya yüzeyden karbon uzaklaştırma eğilimini tanımlar. Bir atmosfer düşük oksijen potansiyeline sahip olabilir, ancak gerekli karbon potansiyelini korumakta yine de yetersiz kalabilir. Buna karşılık bir gaz karışımı uygun bir karbon potansiyeli sağlayabilirken istenmeyen oksit oluşturacak kadar oksitleyici de olabilir. Bu ölçümler gaz dengeleri aracılığıyla ilişkilidir; ancak birbirlerinin yerine kullanılamaz.
Karbon monoksit ve karbondioksit için karbon transferi eğilimi, oranına ve sıcaklığa güçlü biçimde bağlıdır. Hidrojen içeren atmosferlerde oranı, oksijen potansiyetinin belirlenmesine yardımcı olur ve dekarbürizasyon koşullarına da işaret edebilir. Oksijen probları, oksijen aktivitesiyle ilişkili bir elektrokimyasal yanıtı ölçerken çiy noktası cihazları nemi dolaylı olarak değerlendirir; yüklü bir fırında meydana gelen her bir yüzey reaksiyonunu tek başına hiçbir cihaz ortaya koyamaz.
Çeliğin kalitesi önemlidir. EN ISO 683-1 kapsamında belirtilen C45 gibi bir karbon çeliği, EN ISO 683-2 kapsamındaki 42CrMo4 gibi bir alaşımlı çelikten farklı tepki verir; çünkü alaşım elementleri oksit kararlılığını, karbon aktivitesini, difüzyonu ve faz dönüşümlerini etkiler. Bu nedenle kontrol değerleri sıcaklığa, çelik bileşimine, işlem çevrimine ve istenen yüzey durumuna bağlanmalıdır. Bu değişkenler belirtilmeden verilen nominal gaz bileşimi, geçerli bir proses tanımı değildir.
Çelik yüzeyindeki reaksiyon kinetiği
Yüzey reaksiyon hızını kontrol eden aşamalar
- Taşınım Gaz, fırının sınır tabakası boyunca hareket eder.
- Yüzeye ulaşma Molekül tufala veya çıplak metale ulaşır.
- Yüzeye tutunma ve reaksiyon Tür, yüzeye tutunur ve reaksiyona girer.
- Ürünün uzaklaştırılması Reaksiyon ürünleri ara yüzeyden ayrılır.
- Katı difüzyonu Karbon ve alaşım elementleri çeliğin içine veya dışına hareket eder.
Termodinamik denge, bir reaksiyonun tercih edilen yönünü öngörür; ancak yüzeyin ne kadar hızlı değişeceğini belirtmez. Kinetik, eksik kalan bu kısmı sağlar. Bir gaz molekülü fırının sınır tabakası boyunca ilerlemeli, tufala veya çıplak metale ulaşmalı, adsorbe olmalı, reaksiyona girmeli ve ürünlerin uzaklaşmasına izin vermelidir. Daha sonra karbon ve alaşım elementleri çeliğin içine veya dışına difüze olur. Bu adımlardan herhangi biri toplam hızı sınırlayabilir.
Isıtmanın başlangıcında yeni açığa çıkmış bir yüzey, üzerinde oluşmuş bir tufal bulunmadığından hızlı şekilde reaksiyona girebilir. Oksit kalınlaştıkça tufal içinden gerçekleşen difüzyon, hızı belirleyen aşama hâline gelebilir. Tufalın gözenekliliği, çatlaması ve parçalanarak dökülmesi yüzeyi yeniden açığa çıkarabilir ve düzensiz oksidasyona yol açabilir. Fırın içindeki sirkülasyon sınır tabakasını etkilerken, iş parçaları arasındaki mesafe buharın, karbondioksitin ve reaksiyon ürünlerinin ne kadar hızlı uzaklaştırılacağını etkiler.
Dekarbürizasyon da anlık ve homojen bir kayıp olarak değil, bir konsantrasyon profili şeklinde gelişir. Karbon, iç kısımdan, denge karbon aktivitesinin daha düşük olduğu bir yüzeye doğru difüze olur. Etkilenen tabakanın derinliği; sıcaklığa, süreye, çelik bileşimine, başlangıç mikroyapısına ve atmosferin etkin karbon potansiyeline bağlıdır. Su verme bu profili koruyabilir; böylece kısa süreli bir yüzey reaksiyonu daha sonra sertlik gradyanı olarak görülebilir.
Cambridge University Press’in atmosfer kontrolüyle ilgili 2012 tarihli çalışması, işleme amacıyla yeniden ısıtma ile son ısıl işlem arasında ayrım yapar: Kontrol edilmeyen oksitleyici koşullar, bir dövme işlemi sırasında, tufal ve dekarbürizasyonun belirtilen yüzeyi doğrudan etkilediği son sertleştirme çevrimindekinden farklı ölçüde tolere edilebilir. ISO 17663:2023 de hava veya kontrollü atmosferlerde gerçekleştirilen ısıl işlemleri, başlıca ferritik çelikler ve atölyelerde veya sahada yürütülen çalışmalar için bir kalite çerçevesi içine yerleştirir. Bu nedenle atmosfer kimyası, proses geçerliliğinin bir parçasıdır. Doğru sıcaklık ve bekletme süresi, oksijen potansiyelinin, nem düzeyinin veya karbon potansiyelinin gerekli dönüşüm gerçekleşmeden önce yüzeyin değişmesine izin verdiği bir çevrimi telafi edemez.
Atmosfer Kontrolü: Fırın, Besleme ve Ölçüm
Atmosfer kontrolü, tek bir gaz akışı ayarı değildir. Fırın muhafazasının ve bu muhafazaya giren atmosferin koordineli biçimde kontrol edilmesini; amaçlanan kimyasal koşulun çeliğe ulaşıp ulaşmadığının belirlenmesi için ölçüm yapılmasını kapsar. ASM International’ın Furnace Atmosphere Controls in Heat Treating (2017) adlı yayını bunları iki temel kontrol grubu olarak tanımlar: fırın atmosferi kontrolü ve besleme atmosferi kontrolü. Bu ayrım önemlidir; çünkü doğru şekilde karıştırılmış bir gaz, kaçaklardan, brülörlerden, retortlardan, sirkülasyon yollarından veya yoğun yüklü bir çalışma bölgesinden geçtikten sonra yanlış bir yüzey sonucu oluşturabilir.
ASM tarafından tanımlanan iki kontrol grubu
Fırın atmosferi kontrolü, atmosferi içeren ve dağıtan ekipmanlarla ilgilidir. Kapı contaları, giriş bölmeleri, retortlar, brülör sistemleri, egzoz klapeleri, fanlar, tabanlar ve iç yönlendirme perdelerinin tümü yükü çevreleyen gazın durumunu etkiler. Fırın basıncı da bu grubun bir parçasıdır. Hafif pozitif basınç, bir kapı aralığından içeri hava sızmasını sınırlayabilir; ancak aşırı basınç, proses gazını contalardan dışarı itebilir ve güvenli olmayan ya da kimyasal açıdan kararsız bir egzoz koşulu oluşturabilir. Negatif basınç, özellikle kapının hareketi sırasında veya hasarlı contalar yoluyla fırına hava çekebilir.
Sıcaklık dağılımı ve gaz sirkülasyonu da kontrol sorununun fırın tarafına aittir. Bir fırın, ortalama sıcaklık açısından yeterli görünürken durgun bölgeler daha soğuk olabilir, buhar bakımından daha zengin kalabilir veya reaktif bir bileşen bakımından fakirleşebilir. Fan hızı, akış yönü, yük aralığı, sepetler, fikstürler ve çeliğin açıkta kalan yüzey alanı yerel sınır tabakasını değiştirir. Retortlar, başka bir taşınım direnci ekler: özellikle purge, ısıtma veya bileşimde hızlı bir değişim sırasında retortun dışında ölçülen atmosfer, içindeki gazı temsil etmeyebilir.
Besleme atmosferi grubu daha yukarı akışta başlar. Bu grup kaynak gazlarını, endotermik veya ekzotermik jeneratörleri, azot-metanol sistemlerini, zenginleştirme gazını, ayrıştırılmış amonyağı, propanı, havayı, buharı ve bunları ölçmek, karıştırmak, kurutmak, ısıtmak ve iletmek için kullanılan ekipmanı kapsar. Akış kontrolörleri, talep değiştikçe amaçlanan oranı korumalıdır. Basıncı koruyup bileşimi korumayan bir regülatör, atmosfer kontrolü sağlamaz. Tıkalı veya kısmen kısıtlanmış bir hat, yanlış bir reçeteyle aynı belirtiyi oluşturabilir: fırın kontrolörü hedef karbon potansiyeline ulaşmayı emreder, ancak iş parçası farklı bir gaz karışımı alır.
Gaz reaksiyonları karıştırmadan sonra da devam eder. Karbon monoksit ve karbon dioksit çelik yüzeyindeki reaksiyona katılabilir; metan ve diğer hidrokarbonlar ise sementasyon koşullarında karbon sağlayabilir. Su buharı demiri oksitleyebilir ve karbon içeren reaksiyonların dengesini değiştirebilir. U.S. National Bureau of Standards’ın Heat Treatment and Properties of Iron and Steel (1966) adlı el kitabı, tufal oluşturan oksidasyonu ve dekarbürizasyon oluşturan yüzey karbonu kaybını başlıca yüzey riskleri olarak tanımlar; ayrıca yanma ürünlerindeki su buharını zararlı olarak açıklar. ASM’nin fırın atmosferleri hakkındaki 2017 tarihli çalışması, gaz reaksiyonlarını, başlıca gaz ve buharları ve atmosferle ilişkili dekarbürizasyonu çelik ısıl işlem kontrolünün merkezine yerleştirir.
Fırın ve besleme grupları sürekli olarak etkileşim hâlindedir. Bir kapıdaki kaçak oksijen girişine neden olabilir; ancak ortaya çıkan ölçüm, fırın basıncına ve sirkülasyona bağlıdır. Yük alanındaki değişiklik, besleme debimetreleri değişmemiş olsa bile reaktif türleri tüketebilir veya oluşturabilir ve atmosferi değiştirebilir. Bir brülör ayarı, ısı girdisini değiştirirken aynı zamanda su buharı ve karbon dioksit miktarını da değiştirebilir. Bu iki grubu birbirinin yerine geçebilen unsurlar olarak ele almak, bu nedenleri gizler.

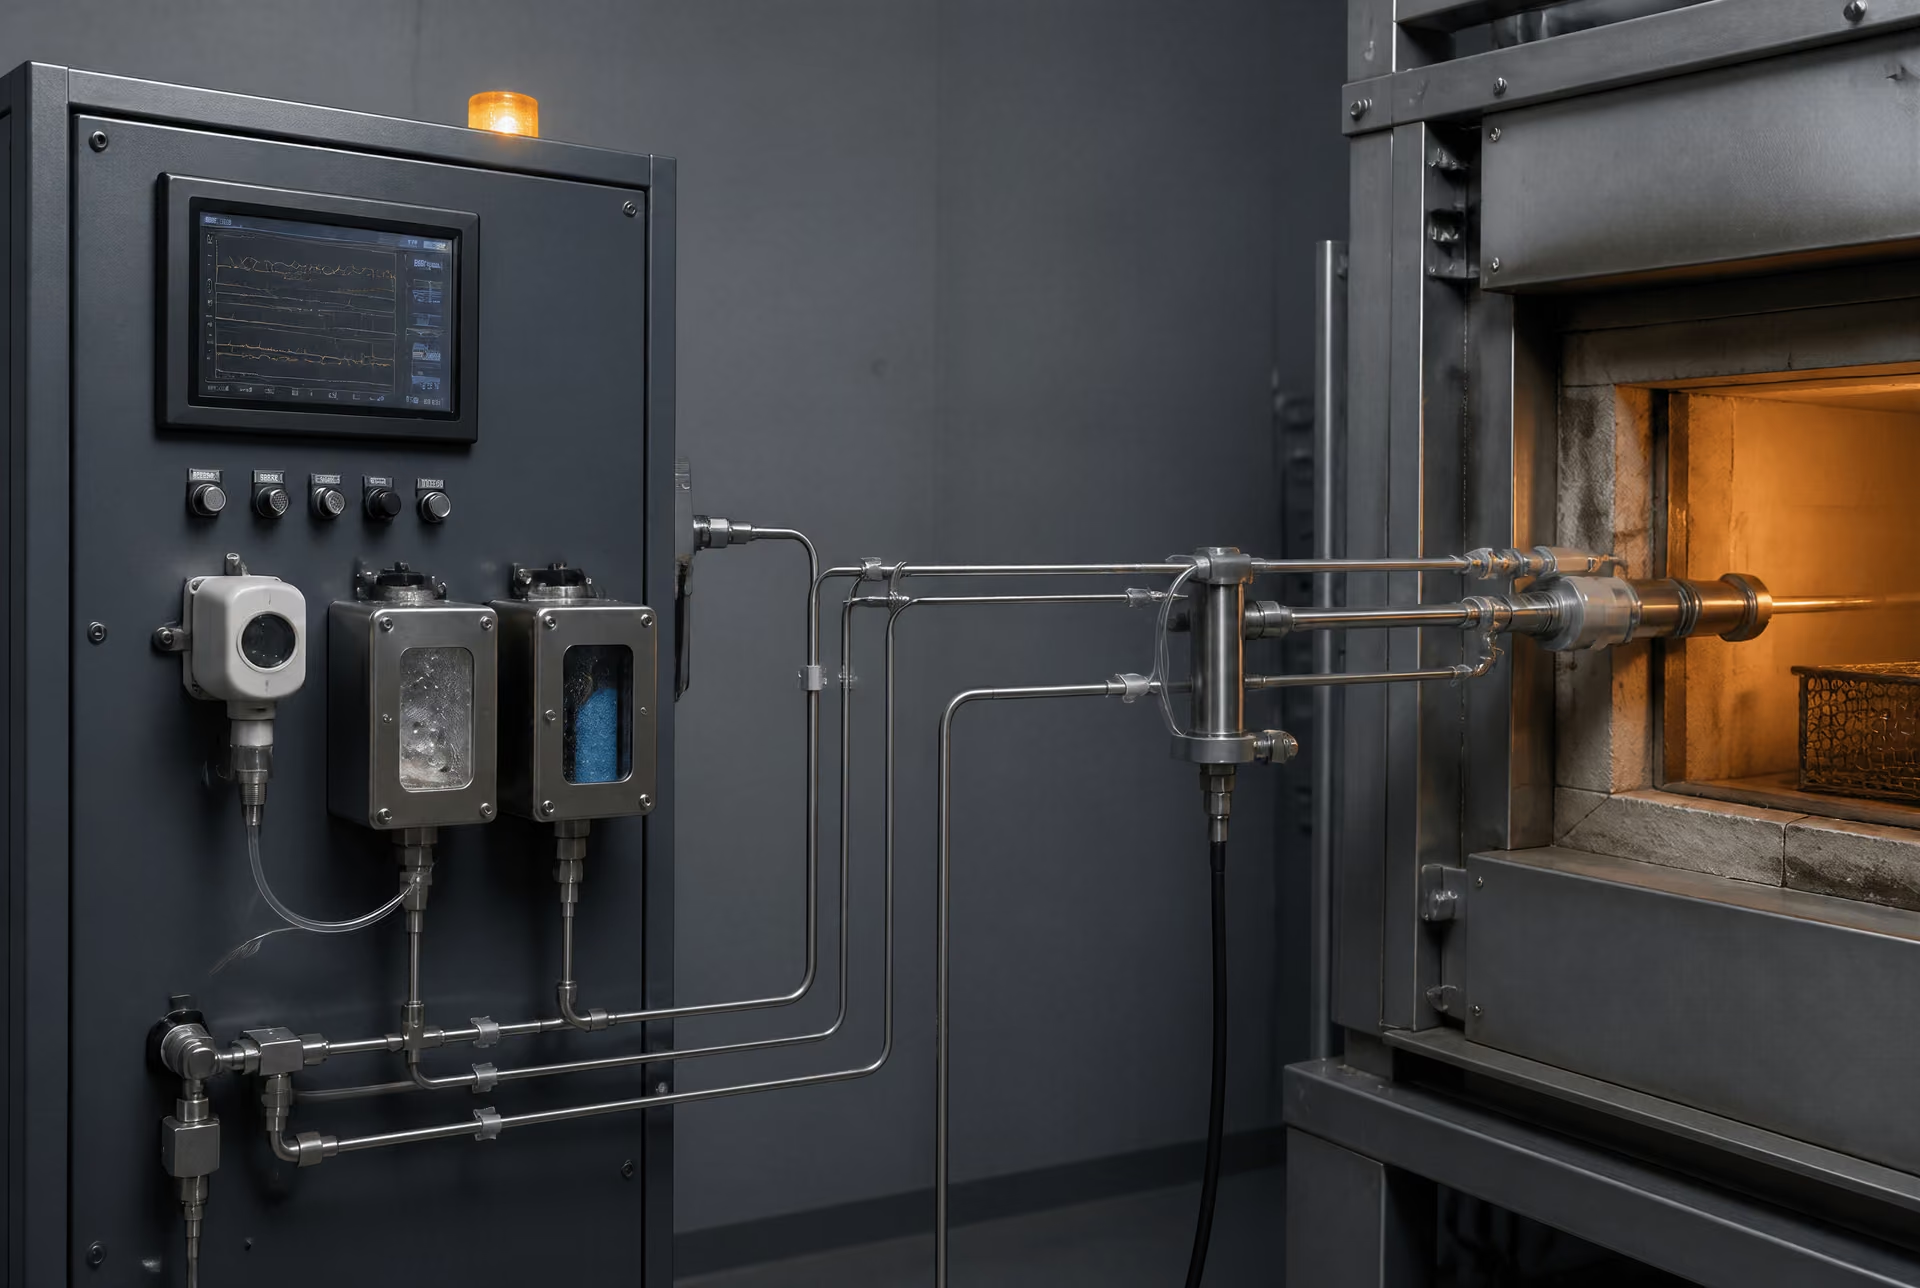
Sensörler, numune alma ve kontrol döngüleri
| Ölçüm | Gösterdiği | Sınırlama |
|---|---|---|
| Oksijen probu | Oksijen aktivitesiyle ilişkili elektrokimyasal yanıt | Probun durumuna, referans havasına, sıcaklığa ve denge varsayımlarına bağlıdır |
| Çiğ noktası cihazı | Nem bilgisi | Numune alma hattındaki yoğuşma, gerçekte olduğundan daha kuru bir sonuç oluşturabilir |
| Kızılötesi analiz cihazı | Karbon dioksit veya karbon monoksit konsantrasyonu | Her yüzey reaksiyonunu değil, seçilmiş türleri ölçer |
| Çalışma bölgesi incelemesi | Çeliğin gerçek yanıtı | Genellikle sürekli olarak değil, işlemden sonra gerçekleştirilir |
Kontrol çevrimi Bir sensörün bir değişkeni ölçtüğü, bir denetleyicinin bunu bir hedefle karşılaştırdığı ve ayarlanan bir girdinin düzenlendiği proses kontrol düzenlemesi.
Bir kontrol döngüsü normal olarak bir proses değişkeni, bir sensör, bir kontrolör ve bir manipüle edilen değişkenden oluşur. Karbon potansiyeli kontrolünde proses değişkeni, bir oksijen probuyla ölçülen oksijen kısmi basıncından çıkarılabilir veya karbon monoksit, karbon dioksit ve su buharını içeren ilişkiler kullanılarak hesaplanabilir. Çiy noktası ölçümü, su buharı hakkında bilgi sağlar. Kızılötesi analizörler karbon dioksit veya karbon monoksiti ölçebilir; oksijen analizörleri ise oksitleyici kirlenmeye ilişkin doğrudan bir gösterge sağlar. Bu cihazlar “atmosferi” tek ve evrensel bir nicelik olarak ölçmez; her biri belirli bir kimyasal türe, sıcaklığa, basınca ve kalibrasyon durumuna yanıt verir.
Sıcak çalışma bölgesine yerleştirilen bir oksijen probu hızlı bir elektrokimyasal sinyal sağlayabilir; ancak sinyalin yorumlanması prob sıcaklığına, referans havasına, sensörün durumuna ve varsayılan gaz reaksiyonu dengesine bağlıdır. Soğutulmuş bir numune kabininde bulunan çiy noktası sensörü, fırın sıcaklığındaki gazı değil, taşınmış ve koşullandırılmış bir numuneyi ölçer. Numune alma hattında yoğuşma meydana gelmesi, numunedeki suyu uzaklaştırır ve gerçekte olduğundan daha kuru bir sonuç oluşturur. Reaktif gazlar da analizöre ulaşmadan önce boru duvarları, filtreler veya yoğuşmuş sıvıyla reaksiyona girebilir. Bu nedenle hat malzemesi, hat uzunluğu, çapı, ısı izleme sistemi, filtrasyon ve numune debisi ölçüm sisteminin bir parçası hâline gelir.
Kalibrasyon, cihaz ve prosesle uyumlu olmalıdır. Sıfır ve span kontrolleri, referans gazları, prob doğrulaması ve sapma kayıtları, bir değişikliğin gerçek mi yoksa cihaz kaynaklı mı olduğunu ortaya koyar. Oksijen probundan alınan milivolt sinyalinden hesaplanan bir karbon potansiyeli göstergesi; prob kaplanmaya başladığında, referans hava yolu tıkandığında veya hesaplamada kullanılan fırın sıcaklığı yanlış olduğunda sabit kalabilir. Bu durumda kontrolör, yanlış bir ölçüme doğru bir düzeltme uygulayabilir.
Yanıt süresi de aynı derecede önemlidir. Karıştırma istasyonundaki gaz bileşimi önce değişir; ardından iletim hattı değişir; yeni gaz eski hacmin yerini aldıktan sonra fırın atmosferi değişir; çelik yüzeyi ise sıcaklık, geometri ve reaksiyon kinetiğinin belirlediği ek bir gecikmenin ardından tepki verir. Girişe yakın kısa bir numune alma hattı saniyeler içinde basamak değişimi gösterebilirken, iş parçasının yakınındaki bir prob dakikalar boyunca neredeyse değişmeden kalabilir. Kontrolör, prosesin yanıt verebileceğinden daha hızlı hareket ederse aşım ve salınım meydana gelebilir. Çok yavaş hareket ederse gerçek bir dekarbürizasyon sapması, alarm eşiği aşıldıktan sonra da devam edebilir.
Bu nedenle geri besleme, tanımlanmış bir kontrol hacmine dayanmalıdır. Bir reçete ayar noktası bir komuttur; yüzeyin korunduğunun kanıtı değildir. Komut verilen karbon potansiyeli, oksijen seviyesi veya çiy noktası, bağımsız bir ölçümle ve uygulanabilir olduğu durumlarda çelikte elde edilen sonuçla karşılaştırılmalıdır. Yüzey karbonu, tufal, mikrosertlik ve metalografik kanıtlar, uzaktaki bir analizörün gözden kaçırdığı bir atmosfer sorununu ortaya çıkarabilir. Bu durum, özellikle belirtilen sementasyon derinliği, sertlik veya yüzey karbonu için dekarbürizasyona toleransın düşük olduğu kalite sınıflarında önemlidir.
Ölçüm konumunun yorumu değiştirmesinin nedeni
Aynı gaz, farklı konumlarda farklı ölçüm sonuçları verebilir. Besleme girişinin yakınında alınan numune, yükle temas etmeden önceki karışımı temsil edebilir. Yoğun bir sepetin üzerinde alınan numune, durgun bir cebi temsil edebilir. Bir egzoz portunun yakınında alınan numune, kaçak nedeniyle seyrelmiş veya reaksiyon ürünleri nedeniyle zenginleşmiş olabilir. Bir retortun içinde gaz değişimi kısıtlandığı için ölçüm, açık fırındaki atmosferden farklı olabilir. Sıcak bölgeye monte edilmiş bir prob, probun çevresindeki atmosferi gösterebilir; ancak çelik yüzeyi fikstürlerin arkasında veya sıkı yerleştirilmiş bir yükün içinde bulunabilir.
Numune alma konumu, ölçümün öngörücü mü yoksa teşhis amaçlı mı olduğunu da belirler. Yukarı akışta bulunan bir analizör, besleme sisteminin ne ilettiğini gösterir. Çalışma bölgesindeki bir prob, taşınım ve fırın reaksiyonlarından sonra geriye kalan koşulu gösterir. Egzoz numunesi; kaçak, yanma ve yük reaksiyonlarının bütünleşik sonucunu gösterebilir, ancak değişikliğin nerede meydana geldiğini belirlemeyebilir. Bu konumların hiçbiri kendiliğinden doğru değildir; her biri farklı bir soruya yanıt verir.
Çelik yükü de bu yorumun bir parçasıdır. Temiz, yağlı, ıslak, tufallı veya ileri derecede oksitlenmiş parçalar, ısıtma sırasında buharlar açığa çıkarır ve reaktif gazları tüketir. Geniş bir yüzey alanı, yerel karbon dengesini küçük bir test kuponuna kıyasla daha fazla değiştirebilir. Fikstürler ve refrakter malzemeler de atmosferle reaksiyona girebilir. Bu nedenle yüksüz kalibrasyon, üretim çevrimini tam olarak doğrulamaz.
ISO 17663:2023, esas olarak ferritik çelikler için ve atölyelerde veya sahada gerçekleştirilen işler bakımından havada ya da kontrollü atmosferlerde ısıl işlem için kalite gereklerini belirtir. Standardın önemi metalurjik olduğu kadar prosedüreldir de: kontrollü koşul tanımlanmalı, izlenmeli ve iş parçasıyla ilişkilendirilmelidir. Cambridge University Press’in atmosfer kontrolü hakkındaki 2012 tarihli değerlendirmesi de çalışma amacıyla yeniden ısıtmayı nihai ısıl işlemden ayırır ve kontrolsüz oksitleyici atmosferlerin tufal oluşumuna ve çeliklerde dekarbürizasyona yol açtığı konusunda uyarır. Bu nedenle geçerli sonuç, bir gaz panelinin yanında yazılı değer değildir. Geçerli sonuç; besleme bileşimi, fırın koşulu, ölçülen çalışma bölgesi atmosferi, maruz kalma geçmişi ve ortaya çıkan çelik yüzeyi arasındaki gösterilmiş ilişkidir.
Çelik Kalitesine ve Isıl İşlem Operasyonuna Göre Atmosfer Seçimi
Atmosfer seçimi hem çelik ailesine hem de gerçekleştirilen operasyona uygun olmalıdır. Tavlama sırasında düşük karbonlu çeliği koruyan bir gaz, östenitleme sırasında yüksek karbonlu bir rulman bileziğinin yüzeyini değiştirebilir. Gerekli sonuç da değişebilir: Dövme için yeniden ısıtmada, daha sonra giderilecek tufala tolerans gösterilebilir; buna karşılık nihai olarak sementasyon uygulanmış, sertleştirilmiş veya taşlanmış bir parçada ölçülebilir oksidasyon ya da karbon kaybı kabul edilemez.
U.S. National Bureau of Standards tarafından yayımlanan Heat Treatment and Properties of Iron and Steel el kitabı, iki temel yüzey tehlikesini doğrudan tanımlar: oksidasyon tufal oluştururken, yüzeyden karbon kaybı dekarbürizasyona yol açar. El kitabı ayrıca yanma ürünlerindeki su buharını zararlı olarak tanımlar. ASM International’ın 2017 yılında yayımladığı fırın atmosferi kontrollerine ilişkin çalışma, fırın kontrolünü besleme atmosferinin kontrolünden ayrı ele alır. Her ikisi de önemlidir. Akış, çiğ noktası, oksijen potansiyeli, karbon potansiyeli, kaçaklar, brülör ayarı veya fırın yüklemesi hatalıysa, doğru şekilde belirlenmiş bir gaz dahi kusurlu bir sonuç oluşturabilir.
Karbonlu ve düşük alaşımlı çelikler
Sade karbonlu ve düşük alaşımlı kaliteler, çoğu zaman yalnızca kalite tanımının atmosferi belirlediği varsayımıyla ele alınır. Oysa durum böyle değildir. AISI/SAE 1018, AISI/SAE 1045, AISI/SAE 4140 ve AISI/SAE 4340, “nötr” olarak tanımlanan fırınlarda ısıtılabilir; ancak kabul edilebilir yüzey durumu operasyona, kesit boyutuna ve sonraki talaş kaldırma payına göre değişir.
AISI/SAE 1018 gibi düşük karbonlu bir çelikte, yüzeydeki küçük miktardaki karbon kaybı, karbon konsantrasyonu zaten düşük olduğundan, kütlesel çekme özellikleri üzerinde çok az etki yaratabilir. Bununla birlikte, ince bir sementasyonla sertleştirilmiş bölgede, işlenmiş bir kenarda veya yüzeyin daha sonra sementasyon, indüksiyonla sertleştirme ya da nitrürleme işlemine homojen biçimde yanıt vermesi gereken durumlarda önem taşıyabilir. AISI/SAE 1045’te mil ya da dişli yüzeyindeki dekarbürizasyon, martenzit oluşumu için mevcut karbonu azaltabilir. Bunun sonucu, görünüşte kabul edilebilir bir tufal giderme operasyonunun altında daha yumuşak bir yüzey tabakası olabilir.
AISI/SAE 4140 ve AISI/SAE 4340 gibi düşük alaşımlı sertleştirme çelikleri farklı bir sorun ortaya çıkarır. Krom, molibden, mangan ve silisyum oksidasyon reaksiyonlarını ve sertleşebilirliği etkiler; ancak alaşım ilaveleri yüzeyi karbon kaybına karşı bağışıklı hâle getirmez. Karbonu tükenmiş bir yüzey, çekirdek belirtilen sertliğe ulaşsa bile su verme sonrasında daha zayıf kalabilir. Oksit filmleri ayrıca boyutsal muayeneyi, manyetik parçacık muayenesini, kaplama aderansını veya sonraki talaşlı imalatı olumsuz etkileyebilir.
Bu kalitelerde atmosfer, gerekli karbon dengesine göre seçilir. Nötr veya kontrollü bir atmosfer, yüzey karbon aktivitesini çeliğin amaçlanan değerine yakın tutmalıdır; karbonun kasıtlı olarak artırılması belirtilmişse ancak o zaman sementasyonlayıcı bir koşul uygundur. Karbon potansiyeli yalnızca bir gazın adlandırılmasıyla belirlenmez. ASM Handbook Volume 4B, su buharı, karbon dioksit ve oksijen kısmi basıncını içeren kontrol ilişkilerini ve doğrudan ya da dolaylı ölçüm yöntemlerini açıklar. Uygulamada, belirtilen atmosferin iş parçasında gerçekten mevcut olup olmadığını fırın kontrol sistemi ve sensörleri belirler.
İnce kesitler hızlı ısınır ve yüksek bir yüzey-hacim oranına sahiptir. Yük sıcaklığa ulaşmadan önce karbon içeren yüzey tabakalarının daha büyük bir bölümünü kaybedebilirler. Kaynaklı parçalar daha da hassas olabilir: kaynak metali, ısıdan etkilenmiş bölge ve ana metal farklı bileşimlere ve önceki mikroyapılara sahip olabilir; artık gerilmeler ve oksit filmleri de birleşim boyunca değişiklik gösterebilir. ISO 17663:2023, kaynak ve ilgili proseslerle bağlantılı olarak hava veya kontrollü atmosferlerde gerçekleştirilen ısıl işlemler için kalite gereklerini belirler ve esas olarak ferritik çeliklere ve atölyelerde veya sahada gerçekleştirilen çalışmalara uygulanır. Bu nedenle kaynak ısıl işleminin, gelişigüzel bir fırın maruziyeti olarak değil, dokümante edilmiş bir proses olarak ele alınmasını destekler.
Takım, rulman ve yüksek karbonlu çelikler
Yüksek karbonlu çelikler daha sıkı kontrol gerektirir; çünkü yüzey karbon konsantrasyonu sertliği, aşınma direncini, kalıntı östeniti ve boyutsal kararlılığı doğrudan etkiler. Örnekler arasında AISI/SAE 52100 rulman çeliği, AISI D2 takım çeliği, AISI O1 ve AISI W1 bulunur. Östenitleme sonrasındaki yüzey durumları yalnızca kozmetik bir konu değildir.
AISI/SAE 52100’deki dekarbürize bir tabaka, rulman yuvarlanma yolunun altında yumuşak bir bölge oluşturabilir. Hafif bir temizleme işlemiyle tufalın giderilmesi, bu tabakanın da giderileceği anlamına gelmez. AISI D2 gibi bir takım çeliğinde yüzey karbon kaybı, amaçlanan martenzitik ve karbür içeren yapının oluşumu için mevcut karbonu azaltabilir. Aşırı oksidasyon ayrıca taşlama payını değiştirebilir ve finiş işlemi sırasında kusurların oluşmasını teşvik edebilir. AISI O1 ve AISI W1 de performansları büyük ölçüde yüzeyde tutulan karbona bağlı olduğundan, sertleştirme sırasında benzer biçimde hassastır.
Yüksek karbonlu parçalar, atmosferi “karbon bakımından zengin” hâle getirerek basitçe korunamaz. Aşırı karbon potansiyeli, kontrollü bir sonuç yerine kurum, karbür çökelmesi veya değişmiş bir yüzey kimyası oluşturabilir. Gerekli atmosfer; kaliteye, östenitleme sıcaklığına, maruziyet süresine ve fırının tepkisine uygun olmalıdır. Vakum, düşük basınçlı işlem, tuz banyosu, nötr kontrollü gaz veya kasıtlı olarak karbonu ayarlanmış bir atmosferin her biri teknik açıdan uygulanabilir olabilir; ancak seçim, belirtilen yüzey durumuna ve ekipmanın kapasitesine bağlıdır.
Rulman bilezikleri ve hassas takımlar ayrıca boyutsal bir sorun ortaya çıkarır. Oksidasyon yüzey metalini tüketir ve köşelerde, deliklerde ve temas eden fikstürlerde tufal oluşturabilir. Isıl gradyanlar ve gaz dolaşımındaki düzensizlikler, bir bölgenin diğerine kıyasla daha fazla oksitlenmesine veya dekarbürize olmasına neden olabilir. Bu nedenle kesit kalınlığı, parçaların iç içe yerleştirilmesi, yükleme yoğunluğu, önceki küreselleştirilmiş veya tavlanmış durum ve fırın astarının durumu atmosfer kararının bir parçası olmalıdır. Çelik kalitesi yalnızca başlangıç noktasıdır.
Aynı mantık yay çelikleri ve yüksek karbonlu teller için de geçerlidir. İnce bir tel işlem sıcaklığına hızla ulaşabilir; bu da yüzey karbonu değişmeden önce operatörün atmosferdeki sapmayı tespit etmesi için çok az zaman bırakır. Sertleştirilmiş parçalar özellikle hassastır; çünkü nihai özellikleri zaten dar bir ısıtma, su verme ve temperleme dizisiyle belirlenmiştir. Östenitleme sırasında oluşan bir yüzey kusuru temperleme ile güvenilir biçimde düzeltilemez.
Östenitleme, tavlama, normalizasyon, temperleme ve gerilim giderme
| İşlem | Atmosferle ilgili husus | Yüzeye etkisi |
|---|---|---|
| Ostenitleme | Hızlı oksidasyon ve karbon aktarımı | Sertliği ve yüzey karbonunu değiştirebilir |
| Tavlama | Uzun süreli maruziyet reaksiyon olasılığını artırır | Tufal veya karbon kaybı, talaşlı imalat payı gerektirebilir |
| Normalleştirme | Daha sonra işlenecek stok malzeme için genellikle havada gerçekleştirilir | Yüzey değişikliği, doğrudan kullanıma girecek parçalar için kabul edilemez olabilir |
| Menevişleme | Düşük sıcaklık oksidasyonu ortadan kaldırmaz | Düşük oksidasyonlu koşullar yüzeyi ve boyutları korur |
| Gerilim giderme | Havaya maruz kalma, hazırlanmış yüzeylerde tufal oluşturabilir | Bitmiş bileşenler için kontrollü koruyucu atmosfer gerekebilir |
Östenitleme genellikle atmosfere en duyarlı operasyondur. Çelik, oksidasyonun ve karbon transferinin hızla ilerleyebileceği östenit aralığına kadar ısıtılır. Yüksek karbonlu ve takım çelikleri yüzey karbonunu koruyacak bir kontrol gerektirirken, düşük karbonlu çeliklerde yüzeyin daha sonra sertleştirilmesi veya sementasyon uygulanması planlanıyorsa karbon koruması gerekebilir. Yük, fırın ayar sıcaklığı iş parçası sıcaklığının veya yüzey durumunun kanıtı kabul edilmeden, homojen biçimde ısıtılmalıdır.
Tavlama, genellikle sertleştirmeye kıyasla daha uzun süreli fırın maruziyetine izin verir; bu da tufal ve dekarbürizasyon olasılığını artırır. Tam tavlama, kritik altı tavlama ve küreselleştirme tavlaması sıcaklık ve süre bakımından da farklılık gösterir; dolayısıyla tek bir “tavlama atmosferi” yeterli değildir. AISI/SAE 1045 veya AISI/SAE 4140 için yüzey karbon kaybı yalnızca talaşlı imalat bunu giderecekse kabul edilebilir olabilir; AISI/SAE 52100 veya AISI D2 için aynı pay kabul edilemez olabilir. Yavaş soğutma, değişmiş bir yüzeyi onarmaz.
Normalizasyon, tufalın giderilmesinin planlandığı dövme parçalar ve konstrüksiyon parçaları için yaygın olarak havada gerçekleştirilir. Bu, havanın nötr olduğuna dair bir kanıt değil, üretime ilişkin bir karardır. Cambridge University Press tarafından 2012 yılında yayımlanan atmosfer kontrolü değerlendirmesi, şekillendirme için yeniden ısıtmayı nihai ısıl işlemden ayırır ve kontrolsüz oksitleyici atmosferleri tufal oluşumu ile çelik dekarbürizasyonuyla ilişkilendirir. Bu nedenle, doğrudan hizmete, muayeneye veya indüksiyonla sertleştirmeye yönelik normalize edilmiş bir mil, dövülmüş bir taslak parça havada normalize edilebilse bile kontrollü korumaya ihtiyaç duyabilir.
Temperleme, östenitleme aralığının altında gerçekleşir; ancak özellikle uzun süreli maruziyetlerde veya tekrarlanan temperleme çevrimlerinde oksidasyon yine de mümkündür. Temiz ve düşük oksidasyonlu bir atmosfer, boyutları ve yüzey kalitesini korur; ancak östenitleme sırasında kullanılan karbon potansiyeli stratejisinin aynısını gerektirmez. Oksit kalınlığı bir yükün farklı bölgelerinde değişebileceğinden, temper renkleri özellikle atmosfer kontrolünün güvenilir bir ölçümü olarak değerlendirilmemelidir.
Kaynaklı parçaların ve işlenmiş parçaların gerilim giderme işlemi çoğu zaman havada gerçekleştirilir; ancak havaya maruz kalma yüzeyde tufal oluşturabilir ve hazırlanmış bir birleşimi ya da tamamlanmış bir parçayı değiştirebilir. İşlem kaynakla bağlantılı olduğunda, saha çalışmaları da dâhil olmak üzere ISO 17663:2023 ile ilişkilidir. Temiz bir yüzey gerektiren bir parça için karar, açık bir fırın yerine kontrollü atmosferi, vakumu, yerel korumayı veya korumalı bir muhafazayı tercih edebilir.
Son olarak, fırın atmosferi ile sonraki yüzey koruması birbirinden ayrı kontrollerdir. ISO 17834:2003, 1000 °C’ye (1273 K) kadar korozyon ve yüksek sıcaklık oksidasyonuna karşı koruma sağlayan termal püskürtülmüş metal kaplamaları ele alırken, ISO 12944-4:2017 karbonlu ve düşük alaşımlı çelik konstrüksiyonlar için yüzey hazırlama derecelerini sınıflandırır. Bu standartların hiçbiri ısıtma sırasında gerçekleştirilen kontrolün yerini tutmaz. Atmosfer önce belirtilen metalurjik yüzeyi oluşturmalıdır; kaplamalar ve işlem sonrası hazırlık ise farklı bir aşamayı ele alır.
Havadaki Isıl İşlem ile Kontrollü Atmosferlerde Isıl İşlem Karşılaştırması
Hava kullanışlıdır; ancak kullanışlı olması, metalurjik açıdan nötr olduğu anlamına gelmez. Yüksek sıcaklıkta oksijen ve su buharı çelikle reaksiyona girebilir; çevredeki gaz da yüzeydeki karbon aktivitesini değiştirebilir. Bunun sonucunda tufal, dekarbürizasyon, karbürizasyon veya bu durumların bir bileşimi oluşabilir. Sonucun kabul edilebilir olup olmadığı, daha sonra yüzeye ne yapılacağına ve parçanın kullanım sırasında hangi işlevi yerine getirmesi gerektiğine bağlıdır.
ABD Ticaret Bakanlığı, Ulusal Standartlar Bürosu tarafından yayımlanan Heat Treatment and Properties of Iron and Steel (1966), iki temel yüzey riskini doğrudan tanımlar: oksidasyon tufal oluşturur, yüzeydeki karbon kaybı ise dekarbürizasyona yol açar. Yayın ayrıca yanma ürünlerindeki su buharını zararlı olarak nitelendirir. Bu nedenle fırın atmosferi, yalnızca bir yükün çevresindeki boşluğu doldurma yöntemi değil, ısıl işlem spesifikasyonunun bir parçasıdır.
Havada ısıtma yüzey açısından sorun oluşturduğunda
Karbon çeliğinin veya düşük alaşımlı çeliğin havada ısıtılması, bileşimi sıcaklığa ve yerel gaz koşullarına göre değişen demir oksitleri oluşturur. Tufal metal tüketir, boyutları değiştirir ve sonraki talaşlı imalat, kaynak, kaplama veya muayene işlemlerini olumsuz etkileyebilir. Ayrıca elleçleme sırasında ayrılarak düzgün olmayan bir yüzey bırakabilir. Tek sorun oksidin kendisi değildir. Oksitleyici ve karbon açısından fakir bir ortama maruz kalan yüzey, çelikten gaza doğru gerçekleşen difüzyon nedeniyle karbon kaybedebilir.
Bu karbon kaybı, dekarbürize olmuş bir tabaka oluşturur. Sertleştirilmiş bir bileşende etkilenen bölgenin sertliği ve aşınma direnci iç kısma göre daha düşük olabilir. Yorulma yüküne maruz kalan bir bileşende, ana malzemenin sertliği teknik resim gerekliliğini karşılıyor olsa bile, değişen yüzey kimyası ve buna eşlik eden mikroyapısal değişiklikler amaçlanan davranışı etkileyebilir. Derinlik ve şiddet; çelik bileşimine, sıcaklığa, bekletme süresine, yüzey durumuna, gaz bileşimine ve arayüzde oluşan karbon aktivitesine bağlıdır.
Kontrollü atmosfer, “hava olmayan herhangi bir gaz” anlamına gelmez. ASM International’ın Furnace Atmosphere Controls in Heat Treating (2017) adlı yayını kontrolü iki temel gruba ayırır: fırın atmosferi kontrolü ve besleme atmosferi kontrolü. Birincisi fırında ne bulunduğu ve bunun nasıl ölçüldiğiyle; ikincisi ise bu koşulu oluşturan gazlar, jeneratörler, karıştırma ekipmanları, saflaştırma ve besleme sistemleriyle ilgilidir. Her ikisi de önemlidir. Nem besleme sistemine girerse, fırında kaçak oluşursa veya ölçüm sistemi yük bölgesini temsil etmezse, doğru seçilmiş bir gaz dahi yanlış sonuç verebilir.
Karbon çeliklerinde, yüzey karbonunun kararlı kalması gereken işlemler sırasında karbon potansiyelinin kontrolü merkezi öneme sahiptir. ASM, karbon potansiyelinin değerlendirilmesi veya kontrol edilmesi için su buharı, karbondioksit ve oksijen kısmi basıncı arasındaki ilişkileri açıklar. Bu türler, her fırın tasarımında birbirinin yerine kullanılabilen göstergeler değildir; ayrıca bir ayar değeri ancak ölçüm yöntemi, sıcaklık, gaz akışı ve fırının tepkisi tanımlandığında anlam taşır. Steel Heat Treatment Handbook (CRC Press, 2014) da atmosfer kimyasının hem oksidasyon direncini hem de yüzey karbonu kontrolünü etkileyebilmesi nedeniyle karbondioksit, amonyak ve diğer reaktif gazları ele alır.
Proses spesifikasyonu, kabul edilebilir yüzey durumunu belirtmelidir. “Havada ısıtma”, spesifikasyon ortaya çıkan tufala ve yüzey kimyasına izin vermedikçe veya bunları gidermek ya da düzeltmek için daha sonraki bir işlem gerektirmedikçe eksik bir ifadedir. Parlak bir yüzey, belirtilmiş azami dekarbürizasyon, korunmuş boyutsal hassasiyet veya işlevsel bir sertleştirilmiş tabaka gerekliliği, daha sıkı atmosfer kontrolünü gerekli kılar.
Şekillendirme için yeniden ısıtma ile nihai işlem arasındaki fark
Yaygın bir kategori hatası, her yüksek sıcaklık işlemini aynı yüzey gerekliliklerine sahipmiş gibi değerlendirmektir. Cambridge University Press’in “Atmosphere Control for the Protection of Metals During Production Processes” (2012) başlıklı bölümü, şekillendirme için yeniden ısıtmayı nihai ısıl işlemden ayırır. Bu ayrım proses planlamasında yer almalıdır.
Dövme, haddeleme veya başka bir şekillendirme işlemi için yeniden ısıtma sırasında, tufal giderme, deformasyon, kenar kesme veya talaşlı imalat etkilenen malzemeyi uzaklaştıracağından bir miktar tufala izin verilebilir. Isıtma adımının temel amacı, iş parçasını plastik deformasyona uygun bir duruma getirmektir. Bu nedenle, oksitlenmiş tabakanın kontrol edildiği ve nihai boyutlar veya özellikler oluşturulmadan önce uzaklaştırıldığı bir proseste hava kabul edilebilir. Ancak bu, atmosferin göz ardı edilebileceği anlamına gelmez: aşırı tufal verimi düşürebilir, takımlara zarar verebilir, kusurların görülmesini zorlaştırabilir ve yüzey katlanmaları ya da diğer imalat sorunlarına yol açabilir.
Nihai ısıl işlem farklıdır. Su verme ve temperleme, normalizasyon, tavlama, çözeltiye alma işlemi veya gerilim giderme, kullanım sırasında yüzeyde kalacak özellikleri oluşturabilir. Parça işlemden sonra son ölçüsüne getirilecekse, tufal veya dekarbürizasyonu gidermek için mevcut talaş payı çok az olabilir. Bir rulman bileziği, dişli dişi, yay, mil muylusu veya aşınma yüzeyi, daha sonra işlenecek bir dövme kütüğüyle aynı ölçüte göre değerlendirilemez.
Bu ayrım kaynakla ilişkili işlemler için de geçerlidir. ISO 17663:2023, esas olarak ferritik çelikler için ve atölyelerde veya sahada gerçekleştirilen kaynak ve ilgili proseslerle bağlantılı olarak, havada veya kontrollü atmosferlerde yapılan ısıl işlemler için kalite gereklerini belirtir. Standardın kapsamı pratik noktayı güçlendirir: kabul edilebilir atmosfer ve yüzey sonucu; tanımlanmış işleme, malzemeye, ekipmana ve muayene gereklerine bağlanmalıdır.
Nihai işlem spesifikasyonu tufala izin verilip verilmediğini, işlem sonrası temizliğin gerekip gerekmediğini ve dekarbürizasyon ya da diğer yüzey değişikliklerinin nasıl ölçüleceğini belirtmelidir. Ayrıca C45, 42CrMo4 veya belirli bir ürün standardı kapsamında belirtilen bir kalite gibi ilgili çelik tanımını da belirlemelidir; çünkü bileşim, oksidasyona ve karbon transferine verilen tepkiyi etkiler. Atmosfer kontrolü, belirsiz bir kabul kriterini düzeltemez.
Vakum ve inert gaz alternatifleri
Vakum fırınları, ısıtma öncesinde fırın gazının büyük bölümünü uzaklaştırarak reaktif gazların kısmi basıncını düşürür. İnert gaz sistemleri, seçilen gazın çelik, sıcaklık ve işlemle uyumlu olması koşuluyla havanın yerine argon veya azot gibi gazlar kullanır. Bu yöntemler, istenmeyen yüzey reaksiyonlarını sınırlamak bakımından kontrollü fırın atmosferiyle aynı genel amaca hizmet eder; ancak her reaksiyonu olanaksız hâle getirmez.
Vakum kalitesi, kaçaklar, artık nem, fırın temizliği, yükleme ve basınç geçmişinin tümü yüzey sonucunu etkiler. İnert gazlar oksijen veya suyla kirlenmiş olabilir; azot da bazı alaşım sistemleriyle veya yüzey koşullarıyla etkileşime girebilir. Bir kalite ve proses için inert olan bir gaz, başka bir kalite ve proses için pratik açıdan aynı anlamda inert olmayabilir. Karbürizasyon, nitrürleme veya karbon potansiyeli düzeltmesi gerektiğinde reaktif katkılar da bilinçli olarak kullanılabilir.
Dolayısıyla seçim, fırın türlerinin sıralanmasından ziyade bir proses kararıdır. Kontrollü atmosfer tufalı sınırlarken yüzey karbonunu koruyabilir; vakum gaz fazı kaynaklı kirlenmeyi ve tufal oluşumunu azaltabilir; inert ortam ise saflığı ve kimyası kontrol edildiğinde uygun bir bariyer sağlayabilir. Bunların hiçbiri, herhangi bir niteleme yapılmaksızın tüm yüzey reaksiyonlarını ortadan kaldırıyor şeklinde tanımlanmamalıdır.
Isıl işlem sonrasındaki yüzey koruması ayrı bir konudur. ISO 17834:2003, 1000 °C’ye (1273 K) kadar korozyona ve yüksek sıcaklık oksidasyonuna karşı koruma amacıyla termal püskürtme yöntemiyle uygulanan metal kaplamaları kapsar. ISO 12944-4:2017 ise karbon çeliği ve düşük alaşımlı çelik yapılara yönelik yüzey hazırlama derecelerini sınıflandırır ve kaplamasız, termal püskürtme uygulanmış, galvanizli, elektrolitik kaplanmış, şerardize edilmiş ve boyanmış yüzeyleri birbirinden ayırır. Bu standartlar, ısıl işlem atmosferi gerekliliğinin yerine geçmez. Nihai proses dokümanı, yüzeyin işlem görmüş hâliyle bırakılacağını, temizleneceğini, işleneceğini veya daha sonra bir koruyucu sistem uygulanacağını belirtmeli ve kabul edilebilir sayılan durumu tanımlamalıdır.
Fırın Atmosferinin Ötesinde Yüzey Koruması
Bir kaplama ile bir fırın atmosferi, çeliğin kullanım ömrünün farklı aşamalarında koruma sağlar. Atmosfer, çelik oksidasyon, karbürizasyon veya dekarbürizasyon reaksiyonlarının ilerleyebileceği kadar sıcak olduğu sırada etkili olur. Kaplama ise genellikle daha sonra, depolama, kullanım veya korozif ya da yüksek sıcaklıklı bir ortama maruz kalma sırasında işlev görür. Bu işlevlerin karıştırılması, bitmiş parça temiz görünse bile bir ısıl işlemi geçersiz kılabilir.
ABD Ticaret Bakanlığına bağlı National Bureau of Standards, Heat Treatment and Properties of Iron and Steel (1966) adlı çalışmasında ısıtma sırasında ortaya çıkan iki temel yüzey riskini tanımlar: oksidasyon tufal oluştururken, yüzeyden karbon kaybı dekarbürizasyona yol açar. Yanma ürünlerindeki su buharı zararlı olarak nitelendirilir. Cambridge University Press de Atmosphere Control for the Protection of Metals During Production Processes (2012) adlı çalışmasında aynı proses ayrımını yapar; işleme amacıyla yeniden ısıtmayı son ısıl işlemden ayırır ve kontrolsüz oksitleyici atmosferleri hem tufallaşma hem de çelikte dekarbürizasyonla ilişkilendirir.
ASM International’ın 2017 tarihli fırın atmosferi kontrolü yaklaşımı, problemi “fırın atmosferi ve besleme atmosferi kontrolü” olarak ikiye ayırır. Ayrı bir yüzey kaplaması mevcut olsa bile bu ayrım önemini korur. Bir kaplama, metal ile fırın gazı arasındaki teması azaltabilir; ancak yük boyunca bilinen bir karbon potansiyeli oluşturamaz, bir sızıntıyı telafi edemez veya fırının belirtilen kimyasal koşula ulaştığını kanıtlayamaz. Karbon potansiyeli, gaz reaksiyonlarına ve karbondioksit, su buharı ve oksijen kısmi basıncı arasındaki ilişkilere bağlıdır; ASM ayrıca atmosfer kaynaklı dekarbürizasyonu çelik ısıl işleminin temel konularından biri olarak tanımlar.
Termal püskürtme ile uygulanan metalik kaplamalar
Termal püskürtme ile uygulanan metalik kaplamalar, metalik bir besleme malzemesinin ısıtılması ve ergimiş ya da yarı ergimiş parçacıkların hazırlanmış bir altlık üzerine püskürtülmesiyle üretilir. Biriktirilen tabaka, üst üste binen parçacıklardan oluşur; bu nedenle gözenekliliği, oksit içeriği, yapışması, kalınlığı ve sızdırmazlık durumu püskürtme prosesine ve altlık hazırlığına bağlıdır. Alüminyum, çinko, çinko-alüminyum sistemleri ve diğer püskürtülen metaller, korozif veya termal maruziyete göre seçilebilir; ancak kaplama bağımsız bir bariyer olarak değerlendirilmek yerine bir sistem olarak tanımlanmalıdır.
ISO 17834:2003, 1000 °C’ye (1273 K) kadar sıcaklıklarda korozyona ve yüksek sıcaklık oksidasyonuna karşı koruma amacıyla kullanılan termal püskürtme metal kaplamalarını ele alır. Standardın kapsamı önemlidir; ancak belirttiği sıcaklık değeri evrensel bir kullanım garantisi değildir. Gerçek sınır; kaplama metaline, altlık kalitesine, termal çevrimlere, atmosfere, kaplama kalınlığına, yapışmaya ve püskürtülen tabakanın üzerine uygulanan sızdırmazlaştırıcı ya da son kat kaplamaya bağlıdır. Örneğin çinko bakımından zengin püskürtülmüş bir yüzeyin, her ikisi de metalik olduğu için yüksek sıcaklık maruziyeti sırasında alüminyum kaplama gibi davranacağı varsayılamaz.
Püskürtme işleminin zamanlaması belirleyicidir. Kaplama östenitlemeden önce uygulanırsa bağlayıcısı, gözenekleri, oksitleri veya altlık arayüzü ısıtma sırasında reaksiyona girebilir. Tabaka yumuşayabilir, buharlaşabilir, çatlayabilir, çelikle alaşım oluşturabilir veya fırın fikstürlerine kirleticiler aktarabilir. Yapışık kalmayı sürdüren bir kaplama bile yüzeydeki ısı transferini değiştirebilir ve tufal ya da dekarbürizasyonun incelenmesini zorlaştırabilir. Bu nedenle, eksiksiz termal çevrim ve kaplama uyumluluğu yeterlilik testleriyle doğrulanmadıkça kaplama genellikle ısıl işlem sonrası koruma sistemi olarak değerlendirilir.
Püskürtülmüş bir kaplama, atmosfer kontrolünün de yerini alamaz. Bir karbonlu veya düşük alaşımlı çeliğin sertleştirilmesi sırasında gerekli yüzey karbon koşulu çelik-gaz arayüzünde oluşturulur veya korunur. Gaz temasını engelleyen bir kaplama, karbon değişimini kontrol etmek yerine amaçlanan karbon değişimini önleyebilir. Tabaka reaktif oksitler içeriyorsa veya gazın gözenekler üzerinden yerel olarak erişmesine izin veriyorsa sonuç parça boyunca değişkenlik gösterebilir. Fırın, belirtilen oksitleyici potansiyeli ve karbon potansiyelini yine de korumalıdır; işlem görmüş yüzey de tufal, dekarbürizasyon ve kaplamaya bağlı kusurlar açısından incelenmelidir.
Galvanizli, elektrolizle kaplanmış, sherardize edilmiş ve boyanmış yüzeyler
ISO 12944-4:2017, karbonlu ve düşük alaşımlı çelik yapılara ilişkin yüzey kategorileri ile hazırlık durumlarını birbirinden ayırır. Kategorileri arasında kaplanmamış, termal püskürtme uygulanmış, galvanizli, elektrolizle kaplanmış, sherardize edilmiş ve boyanmış yüzeyler bulunur. Bu tanımlamalar farklı kaplama koşullarını ve hazırlık gerekliliklerini ifade eder; korozyon koruması uygulamalarını ısıl işlem spesifikasyonunun yerine geçecek bir uygulamaya dönüştürmez.
Galvanizleme, genellikle çeliğin ergimiş çinkoya daldırılmasıyla çelik üzerine çinko yerleştirir; elektrolizle kaplama ise elektrolitik bir prosesle metal biriktirir. Sherardizasyon, çeliğin çinko tozuyla birlikte ısıtılması yoluyla çinko esaslı bir difüzyon kaplaması oluşturur. Boya sistemleri, çoğu zaman hazırlanmış ve astarlanmış bir altlık üzerine uygulanan organik veya inorganik bir kaplama filmine dayanır. Bunların termal davranışları büyük ölçüde farklıdır. Çinko içeren kaplamalar östenitleme sırasında ergiyebilir, buharlaşabilir veya reaksiyona girebilir. Elektrolizle kaplanmış tabakalar kabarabilir ya da altlığa difüze olabilir. Sherardize edilmiş tabakalar hâlihazırda demir-çinko difüzyon yapısı içerir ve daha sonraki ısıtma sırasında değişebilir. Boya bozunarak duman, birikinti veya reaktif gazlar oluşturabilir.
Bu ayrım, yüzey karbonunun spesifikasyonun bir parçası olduğu kaliteler açısından özellikle önemlidir. AISI 1045, EN 10083-2 C45E ve AISI 4140; nihai işlemin sertleştirme, menevişleme, nitrürleme veya yalnızca gerilim giderme olmasına bağlı olarak farklı yüzey değişikliklerine tolerans gösterebilir. Görünür bir çinko veya boya tabakası, altındaki çeliğin gerekli karbon gradyanını koruduğunu kanıtlamaz. Temiz bir görünüm de oksidasyonun kontrol edildiğini kanıtlamaz. Tufal ince ve yüzeye sıkıca yapışmış olabilir; dekarbürizasyon ise metalik görünen bir yüzeyin altına kadar ilerleyebilir.
Ters problem ısıl işlemden sonra ortaya çıkar. Sertleştirilmiş bir AISI 4140 parçası korozyondan koruyucu bir kaplama gerektirebilir; ancak bu kaplama kullanım ortamına göre seçilir ve yalnızca su verme, menevişleme, temizleme ve inceleme işlemlerinden sonra uygulanır. Kaplamanın fırın çevriminden önce uygulanması ısıl işlem kimyasını değiştirebilir; işlemden sonra uygulanması ise dekarbürize olmuş bir tabakayı onaramaz veya kaybedilmiş boyutsal doğruluğu geri getiremez.
Termal işlem öncesinde ve sonrasında yüzey hazırlığı
Termal işlem öncesinde yüzeyin bilinen bir durumda olması gerekir. Yağlar, çekme bileşikleri, parmak izleri, tuzlar, eski boya, oksitler ve püskürtme kalıntıları fırında bozunabilir veya reaksiyona girebilir. Klorür içeren kirlenme özellikle istenmez; çünkü kalıntılar soğuma sırasında korozyonu teşvik edebilir veya daha sonra uygulanacak kaplamanın yapışmasını engelleyebilir. Temizleme, dekarbürizasyon kontrolüyle karıştırılmamalıdır: yağın giderilmesi, daha önceki bir ısıtma sırasında oluşmuş karbonu tükenmiş bir tabakayı düzeltmez.
Hazırlık işlemi planlanan sıraya da bağlıdır. Karbürizasyon, karbonitrürleme veya nitrürleme uygulanması amaçlanan bir parça maskeleme ya da seçici yüzey işlemi gerektirebilir; ancak maskeleme malzemesi fırın sıcaklığı ve atmosferi için yeterlilik testlerinden geçirilmiş olmalıdır. ISO 12944-4:2017 kapsamında boyama için hazırlanmış bir yüzey, otomatik olarak östenitleme için hazırlanmış sayılmaz. Gerekli pürüzlülük, temizlik, artık gerilme ve izin verilen oksit durumu farklı olabilir.
Termal işlemden sonra tufal ve kalıntılar, çeliğe ve gerekli yüzey kalitesine uygun yöntemlerle giderilir. Aşındırıcı püskürtme, alkalin temizleme, asitle temizleme, talaşlı işlem veya hafif taşlama kullanılabilir; ancak bu işlemlerin her biri farklı miktarda malzeme kaldırır ve yüzey dokusunu değiştirir. Taşlama yeni metali açığa çıkarırken yerel ısınmaya yol açabilir; agresif püskürtme ise kenarları yuvarlayabilir veya pürüzlü bir profilin altında bulunan sığ bir kusuru gizleyebilir. Dekarbürizasyondan şüpheleniliyorsa metalografik inceleme, sertlik taramaları veya belirtilmiş bir yüzey karbonu testi gerekir. Bölgenin üzerine kaplama uygulanması, değişmiş metalurjiyi kabul edilebilir hâle getirmez.
Nihai yüzey koruma işlemi, ısıl işlem görmüş durumun incelenmesinden sonra gerçekleştirilmelidir. Bu sıra; tufal, oksidasyon, boyutsal değişim, sertlik ve dekarbürizasyonun değerlendirilmesi için gerekli kanıtların korunmasını sağlar. ISO 17663:2023, esas olarak ferritik çelikler ve atölyelerde veya sahada gerçekleştirilen işler için havada ya da kontrollü atmosferlerde ısıl işleme yönelik kalite gerekliliklerini belirleyerek proses kontrolü ilkesini güçlendirir. Koruma, ısıtma sırasında atmosfer kontrolüyle veya sonrasında galvanizli, püskürtülmüş, elektrolizle kaplanmış, sherardize edilmiş ya da boyanmış bir yüzeyle sağlansın, her önlem amaçlanan işlevi fiilen yerine getirebileceği aşamaya atanmalıdır.
Kaynak ve İmalatla İlişkili Isıl İşlem
ISO 17663:2023 standardının kapsamı
ISO 17663:2023, verilen araştırmada kaynak ve ilgili proseslerle ilişkili ısıl işlem için temel kalite çerçevesidir. Standart, havada veya kontrollü atmosferlerde gerçekleştirilen işlemler için kalite gerekliliklerini belirtir; esas olarak ferritik çeliklere uygulanır ve hem atölyelerde hem de sahada yürütülen çalışmaları kapsar. Bu nedenle konusu, fırın işletmesinden daha geniştir. Bir ısıl işlem operasyonunun, kaynaklı veya imal edilmiş bir parçayı etkilediğinde nasıl tanımlanacağı, hazırlanacağı, kontrol edileceği, ölçüleceği, kaydedileceği ve kabul edileceğiyle ilgilenir.
Standart, her kaynaklı parça için tek bir atmosfer öngörmez. Bir karbon-manganezli basınçlı kap kaynağı, düşük alaşımlı yapı çeliğinde yapılan bir onarım ve ferritik paslanmaz çelikten imal edilmiş bir parça farklı risklere ve proses gerekliliklerine sahip olabilir. Gerekli atmosfer; çelik kalitesine, kaynak prosedürüne, termal çevrime, yüzey durumuna, izin verilen oksidasyona, boyutsal kısıtlamalara ve işlemin gerilim giderme, ön tavlama, kaynak sonrası ısıl işlem, menevişleme veya başka bir işlem olup olmadığına bağlıdır. ISO 17663:2023, bu değişkenlerin kontrolü için kalite gereklilikleri sağlar; evrensel bir gaz seçimi tablosu değildir.
Bu ayrım önemlidir; çünkü “havada ısıl işlem” ifadesi, “atmosfer kontrolü olmadan ısıl işlem” anlamına gelmez. Hava oksijen ve su buharı içerir ve her ikisi de ısıtılan yüzeyi etkileyebilir. ABD Ulusal Standartlar Bürosu’nun Demir ve Çeliğin Isıl İşlemi ve Özellikleri başlıklı el kitabı, yüzeyde ortaya çıkan iki bilinen sonucu belirtir: oksidasyon tufal oluştururken yüzeyden karbon kaybı dekarbürizasyona neden olur. El kitabı ayrıca yanma ürünlerindeki su buharını zararlı olarak tanımlar. Bir parça nominal fırın sıcaklığına ulaşmış olabilir; ancak termal çevrim sırasında yüzey kimyası değişirse kabul edilemez bir işlem görmüş olur.
Cambridge’de yayımlanan “Üretim Prosesleri Sırasında Metallerin Korunması İçin Atmosfer Kontrolü” başlıklı bölüm, başka bir yararlı ayrım yapar: şekillendirme amacıyla yeniden ısıtma, son ısıl işlemle aynı operasyon değildir. Kontrolsüz oksitleyici koşullar, bir imalat adımında daha sonra uygulanacak talaşlı işlem payı için kabul edilebilirken bitmiş bir kaynak bölgesi veya boyutları kontrol edilen bir parça için kabul edilemez olabilir. Bu nedenle işlem spesifikasyonu yalnızca hedef sıcaklığı değil, ısıtma sonrasında izin verilen yüzey durumunu da belirtmelidir.
Fırın prosesleri bakımından ASM International’ın 2017 tarihli fırın atmosferi kontrolleri açıklamasında iki temel kontrol grubu tanımlanır: fırın atmosferi kontrolü ve besleme atmosferi kontrolü. Birincisi, iş parçasının çevresinde fiilen mevcut olan koşullarla; ikincisi ise bu koşulları oluşturan gazlar, buharlar, yanma ürünleri, kaçaklar, karışım ve besleme ekipmanıyla ilgilidir. Nominal bir gaz adı, kontrollü bir atmosferin kanıtı değildir. Gaz reaksiyonları sıcaklık altında devam eder ve bunların etkisi bileşime, akışa, neme, fırın kaçaklarına, yükleme düzenine ve maruz kalma süresine bağlıdır.
Karbon potansiyeli bu noktayı açıkça gösterir. ASM Handbook Cilt 4B, su buharı, karbon dioksit ve oksijen kısmi basıncıyla ilişkili ölçümler veya bağıntılar aracılığıyla kontrolü ele alır. Çelik Isıl İşlemi El Kitabı da karbon dioksit, amonyak ve diğer reaktif gazları oksidasyon direncine ve yüzey karbonunun kontrolüne katkıda bulunan unsurlar olarak değerlendirir. Bu bağıntılar, bir işlemin yüzey karbonunu koruması veya ayarlaması gerektiğinde önemlidir; ancak her kaynaklı parça ısıl işlemini sementasyon veya nötr atmosfer işlemesine dönüştürmez. Atmosfer, belirtilen metalurjik sonuca hizmet etmelidir.
Atölyede ve sahada ısıl işlem
Atölye işlemleri genellikle bir fırının, sabit termokupl konumlarının, yerleşik yükleme prosedürlerinin ve tekrarlanabilir gaz veya yanma kontrollerinin kullanılmasına olanak tanır. Bu avantajlar değişkenliği azaltır; ancak fiilî parçanın gerekli termal çevrime ulaştığının gösterilmesi gereğini ortadan kaldırmaz. Büyük bir kaynaklı montajda kalın ve ince kesitler, eklentiler, kısıtlayıcılar ve farklı ısı kayıpları bulunabilir. Yalnızca fırın havasının sıcaklığı, kaynağın, ısıdan etkilenen bölgenin veya ilgili en soğuk kesitin sıcaklığını temsil etmeyebilir.
Sahada gerçekleştirilen ısıl işlem, daha az sabit kaynakla aynı kalite sorununu ortaya çıkarır. Yerel direnç ısıtıcıları, indüksiyon ekipmanları, gaz brülörleri, seramik pedler veya diğer ısıtma sistemleri bir kaynak ya da onarım bölgesinin çevresine yerleştirilebilir. Isıtılan bant, sıcaklık gradyanları, yalıtım, muhafaza ve ana yapı tarafından oluşturulan ısı emici etki daha sonra prosesin bir parçası hâline gelir. Yerel bir işlem metalurjik açıdan uygun olabilir; ancak bunun için belirtilen bölgenin ve termal çevrimin oluşturulması ve sürdürülmesi gerekir.
Muhafaza ve koruma özel dikkat gerektirir. Yalıtım ısı kaybını azaltabilir; ancak boşluklar havanın içeri girmesine ve yerel oksidasyona neden olabilir. Bir purj veya koruyucu gaz düzenlemesi, oksitleyici gazlarla teması azaltabilir; ancak etkinliği muhafazanın geometrisine, sızdırmazlığına, akışa ve izlemeye bağlıdır. Yağ, nem, boya, tufal veya imalat kalıntılarının ilave reaksiyonlara yol açmaması ya da hasarı gizlememesi için yüzey de yeterince temiz olmalıdır. Yüzey hazırlığı, atmosfer kontrolüyle aynı konu değildir: ISO 12944-4:2017, karbon ve düşük alaşımlı çelik yapılara yönelik hazırlık derecelerini tanımlar ve kaplanmamış, termal püskürtülmüş, galvanizlenmiş, elektrokaplanmış, şerardize edilmiş ve boyanmış yüzeyleri birbirinden ayırır. Buna karşılık ISO 17834:2003, 1000 °C’ye (1273 K) kadar korozyona ve yüksek sıcaklık oksidasyonuna karşı koruma amacıyla uygulanan termal püskürtme metal kaplamalarını ele alır. Bu standartlar yüzey koruma koşullarının tanımlanmasına yardımcı olur; ancak hiçbiri ISO 17663:2023’ün ısıl işlem gerekliliklerinin yerini tutmaz.
Sahada gerçekleştirilen kaynaklı bir onarım için prosedür; ısıtıcıların yerleşimini, yalıtım düzenini, muhafaza veya koruyucu gaz yöntemini, izin verilen yüzey durumunu, belirtilmişse ısıtma ve soğutma hızlarını ve sıcaklık sensörlerinin konumlarını tanımlamalıdır. Ayrıca kesintilerin, güç kaybının, yağmurun, rüzgârın veya beklenmeyen bir sıcaklık sapmasının nasıl ele alınacağını da belirlemelidir. Gerekli termal etki kaynak metali, ısıdan etkilenen bölgeler ve bitişik ana malzeme boyunca uzanıyorsa, yalnızca kaynak merkez çizgisini gösteren bir çizim yeterli değildir.
Atmosfer, sıcaklık homojenliği ve kayıtlar
Atmosfer, sıcaklık homojenliği ve kayıtlar birbirine bağlı tek bir kalite sistemi oluşturur. Bunları birbirinden ayırmak yanlış bir güven duygusu yaratır. Bir fırın grafiği, bir termokuplun ayar noktasına ulaştığını gösterebilir; ancak oksitleyici bir kaçak, yetersiz sirkülasyon veya aşırı sıkışık bir yük, parçanın bir bölümünü farklı koşullara maruz bırakmış olabilir. Buna karşılık kontrollü bir gaz beslemesi, sensörlerin yetersiz yerleşimini veya uzak taraftaki sıcaklığı gerekli seviyenin altında bırakan yerel bir ısıtıcıyı telafi edemez.
Sıcaklık ölçümü, parçayı ve belirtilen işlem bölgesini temsil etmelidir. Sensör tipi, bağlantı yöntemi, tanımlaması, kalibrasyon durumu, konumu ve kayıt aralığı ısıtma başlamadan önce belirlenmelidir. Yerel çalışmalarda kaynak ayakları, kalınlık geçişleri, eklentiler, kısıtlayıcılar ve hızlı ısı kaybetmesi beklenen bölgelerin yakınında ilave sensörlere ihtiyaç duyulabilir. Homojenlik, ısıtıcıların simetrik yerleşiminden varsayılamaz. Prosedür açısından önem taşıyan ölçülmüş sıcaklıklar aracılığıyla gösterilmelidir.
Kayıtlar; parçayı, kaynak veya onarım tanımlamasını, ekipmanı, prosedür revizyonunu, operatörü, atmosfer veya koruyucu gaz düzenlemesini, sensör konumlarını, kalibrasyon bilgilerini, ısıtma çevrimini, bekletme süresini, soğutma çevrimini, kesintileri ve sapmaları birbirine bağlamalıdır. Atmosfer kontrolü gerekiyorsa kayıtlar ayrıca gaz veya yanma sistemi kontrollerini, purj ya da akış bilgilerini, muhafazanın durumunu ve işlem sonrasında yüzeyin incelendiğine dair kanıtları da içerebilir. Kayıt, yalnızca bir fırının çalıştırıldığını doğrulamakla kalmamalı, ne olduğunu belirlemeyi mümkün kılmalıdır.
Geçerli bir sıcaklık kaydı, oksidasyon veya dekarbürizasyonun gerçekleşmediğini kanıtlamadığından yüzey muayenesi yine de gereklidir. Tufal, renk değişimi, yüzey pürüzlülüğü ve karbon kaybı; sonraki talaşlı işlem, kaynak, yorulma performansı, boyutsal uyum veya korozyon korumasını etkileyebilir. Muayene yöntemi ve kabul kriterleri, parça spesifikasyonunu ve uygulanabilir kalite planını izlemelidir.
Bu nedenle ISO 17663:2023, belirli bir gazın seçilmesine yönelik bir talimat olarak değil, bir proses kontrol standardı olarak okunduğunda en yararlı hâle gelir. Standart; hazırlığı, ısıtma ekipmanını, atmosferi veya koruyucu gazı, sıcaklık ölçümünü, homojenliği, yüzey durumunu, personel yeterliliğini ve kayıtları birbirine bağlar. Atölyede ve sahada gerçekleştirilen ısıl işlemi yalnızca bir sıcaklık iddiası olmaktan çıkarıp kanıtlanabilir bir metalurjik operasyon hâline getiren de bu bağlantıdır.
Yetersiz Atmosfer Kontrolünden Kaynaklanan Kusurlar
Atmosfer kusurları yalnızca kozmetik lekeler değil, proses kusurlarıdır. Oksidasyon yüzeyden metal uzaklaştırır, karbon transferi çeliğin bileşimini değiştirir ve birikintiler ısıtma, su verme, muayene veya daha sonraki kaplama işlemlerini olumsuz etkileyebilir. ABD Ulusal Standartlar Bürosu’nun Heat Treatment and Properties of Iron and Steel (1966) el kitabı, iki temel yüzey riskini oksidasyondan kaynaklanan tufal ve karbon kaybından kaynaklanan dekarbürizasyon olarak tanımlar; ayrıca yanma ürünlerindeki su buharının zararlı olduğu konusunda uyarır. Cambridge University Press de şekillendirme amacıyla yeniden ısıtma ile nihai ısıl işlem arasında benzer bir ayrım yapar: Bir dövme işlemi için kabul edilebilir olan atmosfer, nihai yüzey karbon içeriğinin ve boyutsal doğruluğun korunması gerektiğinde uygun olmayabilir.
ASM International’ın ASM Handbook Volume 4B (2017) yayını, fırın atmosferi kontrolünü atmosfer besleme sistemi kontrolünden ayrı olarak ele alır. Her ikisi de önemlidir. Bir fırın uygun bir gaz reçetesine sahip olsa bile kaçak, yetersiz sirkülasyon, arızalı sensör, tıkalı giriş veya yük ile birlikte taşınan kirlenme nedeniyle kusurlu parçalar üretebilir.
Tufal, çukurcuklanma ve boyutsal değişim
Tufal, oksidasyonun gözle görülebilen ürünüdür. Sıcaklığa, maruz kalma süresine, çelik bileşimine ve gaz kimyasına bağlı olarak oksit siyah, mavi, gri, kırmızı veya tabakalı görünebilir. İnce ve yüzeye iyi yapışmış bir film, elleçleme veya su verme sırasında kopan kalın ve pullu bir tufal ile eşdeğer değildir. İkinci durumda taze metal açığa çıkabilir ve çukurcuklar oluşabilir; gevşek oksit ise fikstürlerde sıkışabilir veya su verme ortamını kirletebilir.
Oksitleyici atmosfer bariz bir nedendir; ancak görsel tufal tek başına arızanın nedenini belirlemez. Fırın kaçakları kapılardan, contalardan, çatlaklardan veya basınç dalgalanmalarından hava girmesine yol açabilir. Özellikle gaz dengesi zaten hatalı olduğunda, aşırı nem fırın gazının oksitleme potansiyelini artırabilir. 1966 tarihli Ulusal Standartlar Bürosu el kitabında, su buharı içeren yanma ürünleri özellikle zararlı olarak tanımlanır. Atmosfer çevrimin bir bölümünde doğru olsa bile, gereğinden uzun bekletme önemli miktarda tufal oluşmasına neden olabilir. Yetersiz sirkülasyon yerel oksitleyici bölgeler oluşturabilir; bu nedenle bir yükün bir tarafı yoğun biçimde tufallanırken korunaklı yüzeyler görece parlak kalabilir.
Çukurcuklanma; yerel oksidasyondan, tufalın ayrılmasından, yoğuşabilir kirleticilerden veya soğuma sırasında küçük elektrokimyasal ya da kimyasal hücreler oluşturan birikintilerden kaynaklanabilir. Tuz, yağ, atölye kiri ve önceki yüklerden kalan kalıntılar yerel yüzey reaksiyonunu değiştirebilir. Çukurcuklar sığ ve dağınık olabilir veya bir birikintinin çelikle reaksiyona girdiği yerlerde keskin biçimde tanımlanabilir. Tufal giderme sonrasındaki yüzey pürüzlülüğü, buna yalnızca fırın atmosferinin neden olduğunu kanıtlamaz; önceki talaşlı imalat izleri, dövme tufalı, bilyalı kumlama ve mekanik temizleme benzer görünümler oluşturabilir.
Oksidasyon boyutları da değiştirir. Yüzeyde tüketilen metal, ölçülen çapı, kenar kalınlığını veya dişlerin ve hassas yüzeylerin boyutlarını küçültür. Birleşen yüzeyler arasına sıkışan tufal, giderilinceye kadar bunun tersine, görünürde daha büyük bir boyuta yol açabilir. Düzensiz oksidasyon yuvarlaklığı ve düzlüğü değiştirebilir; termal gradyanlar ve dönüşüm gerilmeleri ise oksidasyondan bağımsız olarak deformasyona neden olabilir. Bu nedenle parlak bir yüzey boyutsal kararlılığı garanti etmez; koyu bir yüzey de kaybedilen metal miktarını ortaya koymaz.
Dekarbürize tabakalar ve sertlik kaybı
Dekarbürizasyon, ısıtma sırasında karbonun çelik yüzeyinden ayrılmasıyla meydana gelir. Etkilenen tabaka; sıcaklığa, süreye, çelik kalitesine ve atmosferin karbon potansiyeline bağlı olarak ferritik, kısmen dekarbürize olmuş veya bileşim bakımından derecelenmiş olabilir. AISI 1045 gibi ötektoid altı bir kalitede, yüzeye yakın karbon kaybı soğuma sonrasında perlit fraksiyonunu azaltabilir. Su verilmiş bir AISI 4140 bileşeninde ise çekirdek belirtilen martenzitik sertliğe ulaşsa bile daha yumuşak bir yüzey bölgesi oluşturabilir.
Kusur çoğu zaman yumuşak bir yüzey tabakası, yetersiz aşınma direnci, azalmış yorulma performansı veya beklenenden sığ sertleşmiş bir tabaka olarak tespit edilir. Dekarbürizasyon yoğun tufal olmadan da meydana gelebildiğinden yüzey temiz görünebilir. Buna karşılık hafif tufal ve düşük sertlik birlikte görülebilir; ancak biri diğerini kanıtlamaz. Kaçak, aşırı nem, yanlış karbon potansiyeli ayarı, yetersiz zenginleştirici gaz, yetersiz sirkülasyon veya gereğinden uzun maruz kalma, karbon kaybına ayrı ayrı neden olabilir. Yükteki yerel gaz bileşimi uygun değilken fırın sıcaklığı ve bekleme süresi doğru olabilir.
Karbon potansiyeli, gaz kimyasından bağımsız tek bir ayar değildir. ASM International, kontrolün su buharı, karbon dioksit ve oksijen kısmi basıncıyla ilgili ölçümler veya ilişkiler aracılığıyla yapıldığını açıklar. İlgili reaksiyon dengesi, atmosferin çeliği oksitleyip oksitlemediğini, karbonu uzaklaştırıp uzaklaştırmadığını veya çeliğe karbon aktarıp aktarmadığını belirler. Steel Heat Treatment Handbook (CRC Press, 2014), bu bileşenler hem oksidasyon direncini hem de yüzey karbon kontrolünü etkilediği için karbon dioksit, amonyak ve diğer reaktif gazları ele alır.
Bu nedenle sertlik testi, kolay erişilen tek bir yüzeyden alınan tek ölçüm şeklinde değil, yüzeyden çekirdeğe doğru bir tarama olarak yapılmalıdır. Derinlikle birlikte kademeli sertlik artışı, karbon gradyanı tanısını destekler; ancak yalnızca sertlik, gaz arızasının kesin nedenini belirleyemez. Metalografik inceleme yüzeyde ferrit, değişmiş perlit, karbür değişimleri veya etkilenmiş ve etkilenmemiş malzeme arasındaki arayüzü ortaya çıkarabilir. Yüzeyden çekirdeğe kimyasal değerlendirme gibi karbon gradyanı analizi, spesifikasyonların belirli bir dekarbürizasyon sınırı gerektirdiği durumlarda daha güçlü doğrulama sağlar.
Karbon alımı, kurum ve anormal yüzey kimyası
Bunun tersindeki kusur karbon alımıdır. Aşırı karbürleyici bir atmosfere maruz kalan çelik yüzeyi karbon kazanabilir; bunun sonucunda amaçlanandan daha fazla sertleşen, kalıntı östenit oluşturan veya su verme sonrasında gevrek ya da çatlamaya duyarlı bileşenler geliştiren yüksek karbonlu bir tabaka meydana gelebilir. Bu etki, düşük karbonlu veya orta karbonlu bir kalitenin kontrollü yüzey bileşimini korumasının beklendiği ve kasıtlı karbürleme işlemi uygulanmadığı durumlarda özellikle önemlidir.
Kurum, gözle görülebilen bir uyarıdır; eksiksiz bir teşhis değildir. Aşırı hidrokarbon aktivitesinden, yetersiz gaz parçalanmasından, yanlış gaz dengesinden, yetersiz sirkülasyondan, fırının soğuk bölgelerinden veya yağ ve organik kalıntılardan kaynaklanan kirlenmeden oluşabilir. Siyah bir birikinti karbon içerebilir; ancak yoğuşmuş proses ürünleri veya karbonlu malzemeyle karışmış oksit de içerebilir. Birikintiler tufalı maskeleyebilir, düzgün ısı transferini engelleyebilir, sıcaklık ölçümünü bozabilir ve diğer parçalara taşınabilir.
Anormal yüzey kimyası yalnızca karbonla sınırlı değildir. Amonyak içeren atmosferler azot verebilir; karbon dioksit ve su buharı oksidasyon ve karbon transferi reaksiyonlarını değiştirebilir; hava girişi oksijen ve azot ekleyebilir. Bunun sonucunda yüzey beklenen renge sahip olsa bile bileşimi yanlış olabilir. Gri, pürüzlü veya olağandışı sert bir tabaka; tek bir atmosfer koşulundan ziyade karbon alımını, nitrürlemeyi, oksidasyonu veya birikmiş bir bileşiği yansıtabilir.
Teşhis, parçadan elde edilen kanıtları fırın kayıtlarıyla ilişkilendirmelidir. Fırın sıcaklığını, uygun olduğu durumlarda çiğlenme noktasını veya nem göstergesini, oksijen potansiyeli ya da karbon potansiyeli ölçümlerini, gaz debisini, basıncı, alarmları, kapı açılmalarını, yük konumunu ve bakım faaliyetlerini kaydedin. Etkilenen ve etkilenmeyen konumları karşılaştırın. Kesitleri metalografik olarak inceleyin, sertlik taramaları yapın ve yüzey kimyası şüpheli olduğunda karbon veya diğer kimyasal gradyan ölçümlerini talep edin. ISO 17663:2023, esas olarak ferritik çelikler ve atölyelerde veya sahada gerçekleştirilen çalışmalar için, hava veya kontrollü atmosferlerde ısıl işleme ilişkin kalite gereklerini belirler; standardın vurgusu, atmosfer kayıtlarının ve doğrulamanın kalite kanıtı olarak ele alınmasını destekler.
Yüzey görünümü ön eleme için hâlâ yararlıdır. Ancak kanıt niteliğinde değildir. Aynı tufal, çukur, pürüzlülük deseni, yumuşak tabaka veya siyah birikinti çeşitli arızalardan kaynaklanabilir. Bu nedenle ısıl işlem görmüş bir partinin yalnızca görsel değerlendirmeye dayanılarak serbest bırakılması veya reddedilmesi iyi bir uygulama değildir.
Doğrulama, Kabul ve Dokümantasyon
Yalnızca sıcaklık kayıtları, atmosfer koşulunu veya nihai yüzey kabulünü ortaya koyamaz. Strong evidence
Bir ısıl işlem sonucu ancak kayıt; malzemeyi, termal çevrimi, atmosferi ve bitmiş parçadan elde edilen kanıtları birbirine bağladığında savunulabilir niteliktedir. Tek başına bir fırın çizelgesi, çeliğin amaçlanan işleme tabi tutulduğunu kanıtlamaz. Kayıt; çelik kalitesini ve geçerli malzeme standardını, ergitme veya döküm numarasını, şarj tanımlamasını, bileşen resmini veya iş emrini, fırın tanımlamasını, yükleme düzenini, çevrim spesifikasyonunu, atmosfer veya vakum koşulunu, ölçülen proses değişkenlerini, alarmları, sapmaları ve muayene sonuçlarını belirtmelidir. Bağlantılardan biri eksikse, daha sonraki inceleme fırının ne yaptığını gösterebilir; ancak hangi ürünün bu işleme maruz kaldığını veya söz konusu ürünün gerekleri karşılayıp karşılamadığını gösteremeyebilir.[3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. International Organization for Standardization. ISO Standard, 2023. ISO 17663:2023
ISO 17663:2023, kaynak ve ilgili proseslerle bağlantılı olarak hava veya kontrollü atmosferlerde gerçekleştirilen ısıl işlemler için temel kalite çerçevesini sunar. Kapsamı esas olarak ferritik çeliklere uygulanır ve atölyelerde ve sahada gerçekleştirilen çalışmaları kapsar. Standart kalite gereklerini tanımlar; ancak her çelik ve proses için tek bir evrensel sertlik, dekarbürizasyon, boyutsal veya metalografik kabul sınırı oluşturmaz. Bu sınırlar geçerli ürün standardından, resimden, kaynak prosedüründen, ısıl işlem prosedüründen, sözleşmeden veya mühendislik spesifikasyonundan alınmalıdır.
Proses yeterlilik onayı ve rutin kontroller
Proses yeterlilik çalışması, çelik kalitesi, kesit boyutu, yükleme düzeni, fırın, çevrim ve atmosferden oluşan belirli bir kombinasyonun gerekli koşulu sağlayabildiğini ortaya koyar. Yeterlilik kaydı; kullanılan ekipmanı, termokupl düzenini, kontrol cihazı ve kayıt cihazı tanımlamalarını, atmosfer oluşturma veya vakum sistemini, kalibrasyon durumunu ve yeterlilik numunesine uygulanan muayene yöntemlerini belirtmelidir. Ayrıca numunenin üretim parçalarını nasıl temsil ettiğini de açıklamalıdır. İnce bir kupon, sıcaklık homojenliğini gösterebilir; ancak kalın bir parçadaki karbon difüzyon mesafesini veya ısıl gecikmeyi temsil etmeyebilir.
Yeterlilik, atmosferi belirtilmemiş bir koruyucu gaz olarak değil, reaksiyona giren bir proses ortamı olarak ele almalıdır. ASM International, 2017 yılında “fırın ve besleme atmosferi kontrolü”nü iki temel kontrol grubu olarak tanımlamıştır. Fırın grubu sızdırmazlık, sirkülasyon, karıştırma, egzoz, kaçak ve dağıtımı; besleme grubu ise gazları, buharları, jeneratörleri, arıtma ekipmanını, debi kontrolünü ve ilgili ölçümleri kapsar. Her iki grup da sonucu değiştirebilir. Doğru ayarlanmış bir fırın dahi, beslenen gaz aşırı miktarda su buharı içeriyorsa veya bir jeneratörün çalışma koşulları sürükleniyorsa tufal ya da dekarbürizasyon oluşturabilir.
Karbon potansiyeli göstergesi kendi kendini doğrulamaz; ölçüm ve kalibrasyon kayıtlarıyla desteklenmelidir. Limited evidence
Proses kaydı, çelik ve işlem açısından önem taşıyan kontrol değişkenini tanımlamalıdır. Prosese bağlı olarak bu değişken; sıcaklığı, süreyi, fırın basıncını, vakum seviyesini, gaz debisini, çiğlenme noktasını, oksijen kısmi basıncını, karbon dioksiti veya hesaplanmış karbon potansiyelini içerebilir. ASM Handbook Volume 4B, su buharı, karbon dioksit ve oksijen kısmi basıncını içeren ölçümler veya ilişkiler aracılığıyla karbon potansiyeli kontrolünü açıklamaktadır. Bu nedenle, görüntülenen bir karbon potansiyeli değeri destekleyici ölçüm ve kalibrasyon bilgileri gerektirir; bu değer kendi kendini doğrulayan bir değer olarak kabul edilmemelidir.
Rutin kontroller, yeterliliği kanıtlanmış prosesin kontrol altında kalmaya devam ettiğini doğrular. Bu kontroller; cihaz doğrulamasını, termokupl kontrollerini, kaçak kontrollerini, atmosfer sensörü kontrollerini, jeneratör kontrollerini, gaz debisi doğrulamasını ve parçalar serbest bırakılmadan önce kayıt cihazı izlerinin incelenmesini içerebilir. Kontrollerin sıklığı ve kabul kriterleri, prosedür ve geçerli kalite sistemi tarafından tanımlanmalıdır. Bir proje gerekliliği yerine hiçbir genel değer kullanılmamalıdır.
Proses izleme ile ürün doğrulaması farklı sorulara yanıt verir. İzleme, fırının öngörülen sıcaklık ve atmosfer geçmişini izleyip izlemediğini sorgular. Ürün doğrulaması ise gerçek çeliğin gerekli sertliği, yapıyı, yüzeydeki kimyasal bileşimi, boyutları ve durumu geliştirip geliştirmediğini sorgular. Uygun bir grafik; başarısız bir sertlik profili, aşırı tufal veya belirtilen sınırın dışındaki bir karbon gradyanını telafi edemez. Bunun tersine, kabul edilebilir bir sertlik ölçümü, atmosferin çevrim boyunca doğru şekilde kontrol edildiğini kanıtlamaz.
Herhangi bir alarm, kesinti, sensör arızası, gaz değişikliği, yükleme hatası, güç kaybı, beklenmeyen soğuma olayı veya onaylanmış çevrimden sapma için kayıtlı bir değerlendirme ve işlem kararı gerekir. Bu karar; yeniden işlemeyi, ilave muayeneyi, mühendislik incelemesini veya reddetmeyi içerebilir; ancak kayıt, olayı kimin değerlendirdiğini ve kararı hangi kanıtların desteklediğini belirtmelidir. Sessizce yapılan düzeltme izlenebilirlik sağlamaz.
Yüzey ve yüzey altı muayenesi
Yüzey muayenesi, tanımlanmış aydınlatma ve temizleme koşulları altında doğrudan gözlemle başlar. Muayeneyi yapan kişi tufalı, renk değişimini, çukurcukları, kurumu, birikintileri, karbürlenmiş veya dekarbürlenmiş bölgeleri, çatlakları, deformasyonu ve taşıma kaynaklı hasarı kaydetmelidir. Oksidasyon tufal oluştururken, yüzeydeki karbon kaybı dekarbürizasyona yol açar. 1966 yılında yayımlanan U.S. National Bureau of Standards el kitabı, yanma ürünlerindeki su buharını çelik yüzeyinin korunması açısından özellikle zararlı olarak tanımlamaktadır. Cambridge University Press de 2012 tarihli atmosfer kontrolü çalışmasında, kontrolsüz oksitleyici atmosferlerin tufala ve çeliklerde dekarbürizasyona neden olabileceğini belirtmektedir.
Yalnızca görsel muayene, karbon kaybının derinliğini veya şiddetini belirleyemez. Yüzeyden çekirdeğe doğru gerçekleştirilen sertlik taramaları, yumuşamış bir dekarbürize tabakayı veya alışılmadık derecede sert bir karbürize bölgeyi gösterebilir; ancak sertlik, çelik kalitesine, mikroyapıya, deney yöntemine, ölçüm aralığına ve yerel geometriye bağlıdır. Bu nedenle tarama, tanımlanmış bir kesitleme planına bağlanmalı ve varsayılan evrensel bir profille değil, geçerli gereklilikle karşılaştırılarak yorumlanmalıdır.
Metalografik inceleme farklı türde kanıt sağlar. Parlatılmış ve dağlanmış bir kesit; ferrit, perlit, bainit, martensit, karbürler, oksidasyonun nüfuz etmesi, tane büyümesi, su verme çatlakları ve değişime uğramış yüzey malzemesi ile etkilenmemiş çekirdek arasındaki sınırı ortaya çıkarabilir. Ayrıca sertlikteki değişimin karbon kaybından mı, yoksa bir dönüşüm veya temperleme etkisinden mi kaynaklandığını gösterebilir. Rapor; numune konumunu, yönlenmesini, hazırlama yöntemini, dağlayıcıyı, büyütmeyi ve gözlemleri belirtmelidir. Temsili fotoğraflar, yalnızca ölçekleri, konumları ve kabul kriteriyle ilişkileri kaydedildiğinde yararlıdır.
Yüzey karbonunun aşınmayı, yorulmayı veya dönüşüm davranışını kontrol ettiği durumlarda karbon gradyanının değerlendirilmesi özellikle önemlidir. Şartnameye bağlı olarak kimyasal analiz, mikrosertlik profillemesi, metalografik inceleme veya onaylanmış başka bir yöntem kullanılabilir. Rapor; yöntemi, yüzey referansını, derinlik artışlarını, gerekli olduğu durumlarda ölçüm belirsizliğini ve sonucu belirtmelidir. Tek bir kütlesel karbon analizi, yüzey gradyanını ortaya koyamaz. Aynı şekilde, çekirdek sertliği sonucu da yüzeyin amaçlanan karbon potansiyelini koruduğunu kanıtlayamaz.
Boyutsal kontroller, ürüne ilişkin kanıtları tamamlar. Uygulanabilir olduğu durumlarda düzlük, salgı, eşmerkezlilik, uzunluk, delik çapı ve deformasyon dahil olmak üzere ısıtma, su verme veya gerilim giderme işlemlerine duyarlı özellikleri ölçün. Ölçümler; tanımlı bir cihazı, kalibrasyon durumunu, referans yüzey düzenini ve muayenenin hangi aşamada yapıldığını gerektirir. Tahribatsız muayene, çatlaklar veya yüzeye yakın süreksizlikler için bu kontrolleri tamamlayabilir; yüzey altı muayenesi ise kesitleme, ultrasonik muayene, radyografi veya belirtilmiş başka bir yöntem gerektirebilir. Her tekniğin farklı bir tespit kapasitesi vardır.
Kaplama standartları, atmosfer kabulüyle karıştırılmamalıdır. ISO 17834:2003, 1000 °C (1273 K) sıcaklığa kadar korozyona ve yüksek sıcaklık oksidasyonuna karşı koruma amacıyla termal püskürtülmüş metal kaplamaları ele alır. ISO 12944-4:2017, karbonlu ve düşük alaşımlı çelik yapılara yönelik yüzey hazırlama derecelerini tanımlar ve kaplamasız, termal püskürtülmüş, galvanizli, elektrolitik kaplanmış, şerardize edilmiş ve boyanmış yüzeyleri birbirinden ayırır. Bu standartların hiçbiri, ısıl işlem görmüş çelikte fırın kaynaklı dekarbürizasyon için genel bir kabul sınırı sağlamaz.
Atmosfer koşullarının izlenebilirliği
Atmosferin izlenebilirliği, atmosfer yolunun tanımlanmasıyla başlar: hava, adı belirtilmiş kontrollü atmosfer, endotermik veya ekzotermik jeneratör gazı, azot bazlı karışım, vakum veya belirtilmiş başka bir koşul. Kayıt, bu koşulu fırın, şarj, tarih ve saat, gaz kaynağı veya jeneratör, kontrol cihazı, sensör tanımlaması ve kaydedilmiş değerlerle ilişkilendirmelidir. Vakum işlemi için basınç geçmişi, kaçak testi durumu, pompanın durumu ve ilgili olduğu ölçüde her türlü geri doldurma gazı prosedüre uygun olarak kaydedilmelidir.
Zaman damgalı veriler esastır. Yalnızca ortalama sıcaklığı ve tek bir atmosfer ölçümünü gösteren nihai bir grafik, çevrimin kritik bir bölümünde meydana gelen geçici bir kaçağı, çiğlenme noktası sapmasını, karbon potansiyeli sürüklenmesini veya vakum kaybını gizleyebilir. Kayıtlar; ölçüm aralığını, alarm olaylarını, ayar noktalarını, gerçek değerleri, sensör değişikliklerini, kalibrasyon durumunu ve operatörün müdahalesini korumalıdır. Bir değer doğrudan ölçülmek yerine hesaplanmışsa, hesaplama yöntemi ve girdi ölçümleri erişilebilir durumda tutulmalıdır.
Malzeme ve atmosfer kayıtları, bağlantı kurulmadan ayrı dosyalarda tutulmamalı; birbirleriyle çapraz referanslanmalıdır. Şarj numarası fırın çalıştırma kaydında, çalıştırma numarası muayene raporunda yer almalı ve muayene raporu incelenen parça konumlarını belirtmelidir. Dijital kayıtlar kontrollü revizyona, erişime, saklama süresine ve kaydedilmemiş değişikliklere karşı korumaya tabi olmalıdır. Kâğıt grafiklerde okunaklı tanımlama ve düzeltmeler için belgelendirilmiş bir yöntem bulunmalıdır.
Bu zincir, bir denetçinin veya mühendisin ne olduğunu yeniden yapılandırmasına olanak sağlar: hangi çeliğin hangi fırına, hangi çevrim ve atmosfer altında girdiği; cihazların ne algıladığı; hangi sapmaların meydana geldiği ve ortaya çıkan yüzeyin, yüzey altı yapının, boyutların ve sertliğin geçerli gereklilikleri karşılayıp karşılamadığı. Fırının çalıştığına ilişkin kanıt ile ısıl işlem görmüş çeliğin kabul edilebilir olduğuna ilişkin kanıt arasındaki fark budur.
Çelik Yüzey Koruması İçin Uygulamalı Karar Çerçevesi
Yüzey koruması bir gazın adıyla değil, metalurjik bir şartnameyle başlar. Sıcaklık, bekleme süresi, sızıntı, çiğ noktası, karbon potansiyeli ve çelik bileşimi değiştiğinde azot, argon, endotermik gaz, ekzotermik gaz, hidrojen içeren karışımlar ve vakum çok farklı sonuçlar doğurabilir. Bu nedenle fırın atmosferi ısıl işlem prosesinin bir parçasıdır. Yüzeyin başlangıçtaki çeliğe kimyasal olarak yakın kalıp kalmayacağını, karbon veya azot kazanıp kazanmayacağını, karbon kaybedip kaybetmeyeceğini ya da daha sonra giderilmesi gereken oksit oluşturup oluşturmayacağını belirler.
ABD Ulusal Standartlar Bürosu’nun Heat Treatment and Properties of Iron and Steel (1966) el kitabı, iki temel yüzey tehlikesini doğrudan tanımlar: oksidasyon tufal oluşumuna, karbon kaybı ise dekarbürizasyona yol açar. El kitabı ayrıca yanma ürünlerindeki su buharını da zararlı olarak tanımlar. Uygulamadaki soru, bir atmosferin kulağa inert gelip gelmediği değildir. Soru, atmosferin çelik yüzeyinde ve ısıl çevrimin tamamı boyunca belirtilen metalurjik durumu oluşturup oluşturmadığıdır.
Gerekli nihai yüzeyi tanımlayın
İlk karar, tufal oluşumuna ve karbon değişimine izin verilip verilemeyeceğidir. Dövme, haddeleme veya ezme öncesindeki bir yeniden ısıtma işlemi, deformasyon veya talaşlı imalatla giderilecek bir yüzey tabakasını tolere edebilir. Bitmiş bir takım, rulman bileşeni, dişli, yay veya aşınma yüzeyi için östenitleştirme farklıdır: Parça su verme sonrasında görsel olarak kabul edilebilir görünse bile dekarbürizasyon sertliği ve yorulma dayanımını azaltabilir.
Yüzey gereksinimini ölçülebilir terimlerle yazın. Bu gereksinim; görünür tufal bulunmamasını, izin verilen azami dekarbürize derinliği, belirtilen yüzey karbon konsantrasyonunu, yüzeyde ve yüzeyin altında belirli bir sertlik aralığını veya daha sonra taşlama yapılmasına ilişkin bir toleransı içerebilir. “Parlak” yeterli bir teknik şartname değildir. “Oksitleyici olmayan” da yeterli değildir; çünkü bir atmosfer görünür tufal oluşumunu baskılarken yüzey karbonunu yine de değiştirebilir.
Çelik kalitesi, geçerli standart da dâhil olmak üzere tam olarak kaydedilmelidir. 1.3505 (100Cr6) için uygulanacak bir işlem, C45, 42CrMo4, AISI 52100 veya östenitik paslanmaz bir kalite için uygulanan işlemle aynı varsayımlara dayanarak şartlandırılamaz. Karbon aktivitesi, alaşım elementleri, önceki yüzey durumu ve amaçlanan faz dönüşümü, kabul edilebilir atmosferi etkiler. Sementasyon çelikleri için karbon potansiyeli bir proses değişkenidir. Alaşımsız ve düşük alaşımlı çeliklerde aşırı karbon kaybı, oksidasyon kadar zararlı olabilir.
Nihai yüzeyi bir kaplamadan veya son işlemden ayrı değerlendirin. ISO 17834:2003, 1000 °C’ye (1273 K) kadar korozyon ve yüksek sıcaklık oksidasyonuna karşı koruma sağlayan termal püskürtülmüş metal kaplamaları ele alır. ISO 12944-4:2017, karbon ve düşük alaşımlı çelik yapılara yönelik yüzey hazırlama derecelerini ele alır ve kaplamasız, termal püskürtülmüş, galvanizli, elektrolitik kaplanmış, şerardize edilmiş ve boyanmış yüzeyleri birbirinden ayırır. Bu standartlar sertleştirme, tavlama, normalizasyon veya dövme için yeniden ısıtma sırasında atmosfer kontrolünün yerini tutmaz.
Riski atmosfer ve fırın kapasitesiyle eşleştirin
Atmosferi seçmeden önce işlemi sınıflandırın. Cambridge University Press’in 2012 tarihli atmosfer kontrolü çalışması, şekillendirme amacıyla yeniden ısıtma ile nihai ısıl işlemi birbirinden ayırır. Bu ayrım, tufal oluşumu ve karbon değişimi için kabul edilecek toleransı belirlemelidir. Dış tabakanın giderilmesi amacıyla stok malzemenin yeniden ısıtılması, nihai ölçülerindeki bitmiş bir parçanın nihai ısıl işleminden farklı bir atmosfer stratejisini kabul edebilir.
Ardından baskın riski belirleyin. Oksidasyon; oksijen içeren türlerin, yanma koşullarının, sızıntıların ve bekleme süresinin kontrol edilmesini gerektirir. Dekarbürizasyon ise yalnızca düşük oksijen düzeyini değil, çelik yüzeyindeki kimyasal potansiyelin kontrolünü gerektirir. ASM International’ın ASM Handbook, Volume 4B (2017) adlı yayını, “fırın ve besleme atmosferi kontrolünü” iki temel kontrol grubundan biri olarak tanımlar. Her ikisi de önemlidir: Doğru şekilde karıştırılmış bir gaz; sızdıran bir flanş, nemli bir jeneratör, kirlenmiş bir hat, tıkanmış bir akış yolu veya fırın ortamını değiştiren yanlış konumlandırılmış bir iş parçası nedeniyle yetersiz kalabilir.
Karbon potansiyeli doğrudan ölçüm yoluyla veya su buharı, karbon dioksit ve oksijen kısmi basıncı arasındaki ilişkiler kullanılarak belirlenebilir. Seçilen kontrol yöntemi fırına uygun olmalıdır. Prob uzakta bulunuyorsa, yükten korumalıysa, kirlenmişse veya farklı bir akış düzenine maruz kalıyorsa prob okuması otomatik olarak çalışma bölgesini temsil etmez. Karbon dioksit, amonyak, hidrojen ve diğer reaktif gazları içeren atmosferler, bu gazların kendilerine özgü reaksiyonlarına dikkat edilmesini gerektirir; Steel Heat Treatment Handbook (CRC Press, 2014) bu gazları oksidasyon direnci ve yüzey karbon kontrolüyle ilişkili olarak ele alır.
Fırının kapasitesi, şartnamenin sınırlarını belirler. Tesisin sıcaklık homojenliğini, atmosfer akışını, basıncı, çiğ noktasını, oksijen potansiyelini, karbon potansiyelini ve egzozu kontrol edip edemediğini doğrulayın. Jeneratörün çalıştırma sırasında ve yük değişimlerinde bileşimi koruyabildiğini kontrol edin. Contaların, kapıların, retortların, fikstürlerin ve transfer güzergâhlarının hava veya nem girişine neden olmadığını doğrulayın. Bir gaz değerini gösterebilen, ancak bu değeri yükte koruyamayan bir fırın, işlemi doğrulayamaz.
Kaynaklı imalatlar ve ferritik çelikler için ISO 17663:2023, atölyelerde ve sahada gerçekleştirilen çalışmaları kapsayacak şekilde hava ortamında veya kontrollü atmosferlerde yapılan ısıl işlemler için kalite gereklilikleri sağlar. Isıl işlemin bir kaynak veya ilgili prosesin parçası olduğu durumlarda bu standart yararlıdır; ancak geçerli malzeme, prosedür, muayene ve kabul gereklilikleri yine de bileşen için belirtilmelidir.
Sapmaları sistematik olarak inceleyin
Bir yüzey kusuru öncelikle açıklanmamalı, haritalanmalıdır. Tufal veya dekarbürizasyon yükün tamamında homojen mi, yoksa tek bir yüzey, kenar, raf konumu veya fırın bölgesiyle mi sınırlı? Kusur, partiden partiye yük konumunu takip ediyor mu? Yalnızca uzun süreli beklemeden sonra, çalıştırma sırasında, kapının açılmasından sonra veya su verme işlemine transfer sırasında mı ortaya çıkıyor? Bu gözlemler, kimyasal bir problemi dolaşım, sızdırmazlık, sıcaklık veya elleçleme probleminden ayırt etmeye yardımcı olur.
Kusur haritasını bağımsız ölçümlerle karşılaştırın. Ölçülen atmosfer çalışma bölgesini mi, yoksa yalnızca besleme hattını, dönüş kanalını veya fırın duvarını mı temsil ediyor? Gaz analizörü, oksijen probu, çiğ noktası cihazı ve karbon potansiyeli kontrolörü kalibre edilmiş mi ve gerekli hızda tepki veriyor mu? Prob temiz ve doğru konumlandırılmış mı? Bir referans test parçası, şim, folyo veya metalografik numune cihaz göstergesini doğruladı mı?
Ayrıca atmosfer stabilize olmadan önce fırının sıcaklığa ulaşıp ulaşmadığını, yükün akışı engelleyip engellemediğini, jeneratörün talep altında bileşimini değiştirip değiştirmediğini ve suyun yanma ürünleri, sızıntılar, temizlik kalıntıları veya ıslak şarj yoluyla sisteme girip girmediğini sorgulayın. Tufal morfolojisini inceleyin ve uygun olduğu şekilde değişime uğramış tabakayı metalografi, sertlik taraması, mikrosertlik veya karbon analiziyle ölçün. Tek başına koyu bir yüzey dekarbürizasyonu kanıtlamaz; tek başına parlak bir yüzey de karbonun korunduğunu kanıtlamaz.
İnceleme iş akışı
- Belirleyin Çeliğin tanımını, kesit boyutunu, önceki durumunu ve işlemi kaydedin.
- Tanımlayın Tufal ve karbon değişimi için ölçülebilir sınırlar belirleyin.
- Sınıflandırın Çevrimin şekillendirme işlemi için yeniden ısıtma mı yoksa nihai ısıl işlem mi olduğuna karar verin.
- Seçin Oksidasyon kontrolünü ve gerektiğinde karbon potansiyeli kontrolünü seçin.
- Doğrulayın Gaz beslemesini, jeneratörü, contaları, debiyi, basıncı, sensörleri, kalibrasyonu ve çalışma bölgesinin temsiliyetini kontrol edin.
- İnceleyin Görsel, boyutsal, sertlik, metalografik veya yüzey kimyası kontrollerini belirtin.
- Belgeleyin Sapmaları, yük konumunu, çevrimi, atmosferi, alarmları, aktarma süresini ve etkilenmiş malzemeyi kaydedin.
Kullanılabilir bir iş akışı şöyledir:
1. Çelik kalitesini, kesit ölçüsünü, önceki durumu ve işlemi belirleyin. 2. Tufal oluşumuna ve karbon değişimine izin verilip verilemeyeceğini tanımlayın ve ölçülebilir sınırlar belirleyin. 3. Çevrimin şekillendirme amacıyla yeniden ısıtma mı yoksa nihai ısıl işlem mi olduğuna karar verin. 4. Oksidasyon kontrolünü ve gerektiğinde karbon potansiyeli kontrolünü içeren atmosfer kontrol stratejisini seçin. 5. Gaz beslemesini, jeneratör performansını, contaları, akışı, basıncı, sensörleri, kalibrasyonu ve çalışma bölgesinin temsiliyetini doğrulayın. 6. Muayeneyi belirtin: görsel tufal değerlendirmesi, boyutsal inceleme, sertlik, metalografi, dekarbürize derinlik ölçümü veya yüzey kimyası. 7. Yük konumu, çevrim kaydı, atmosfer kaydı, alarm durumu, transfer süresi ve etkilenen malzeme dâhil olmak üzere her sapmayı belgeleyin.
Bu sıra, yüzey korumasını kontrollü bir metalurjik sonuç olarak ele alır. Gazın adı yalnızca girdilerden biridir.
Kaynaklar
- [1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press chapter, 2012. Cambridge University Press publication
- [2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
- [3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. ISO Standard, 2023. ISO 17663:2023