




Что на самом деле контролирует атмосфера при термообработке

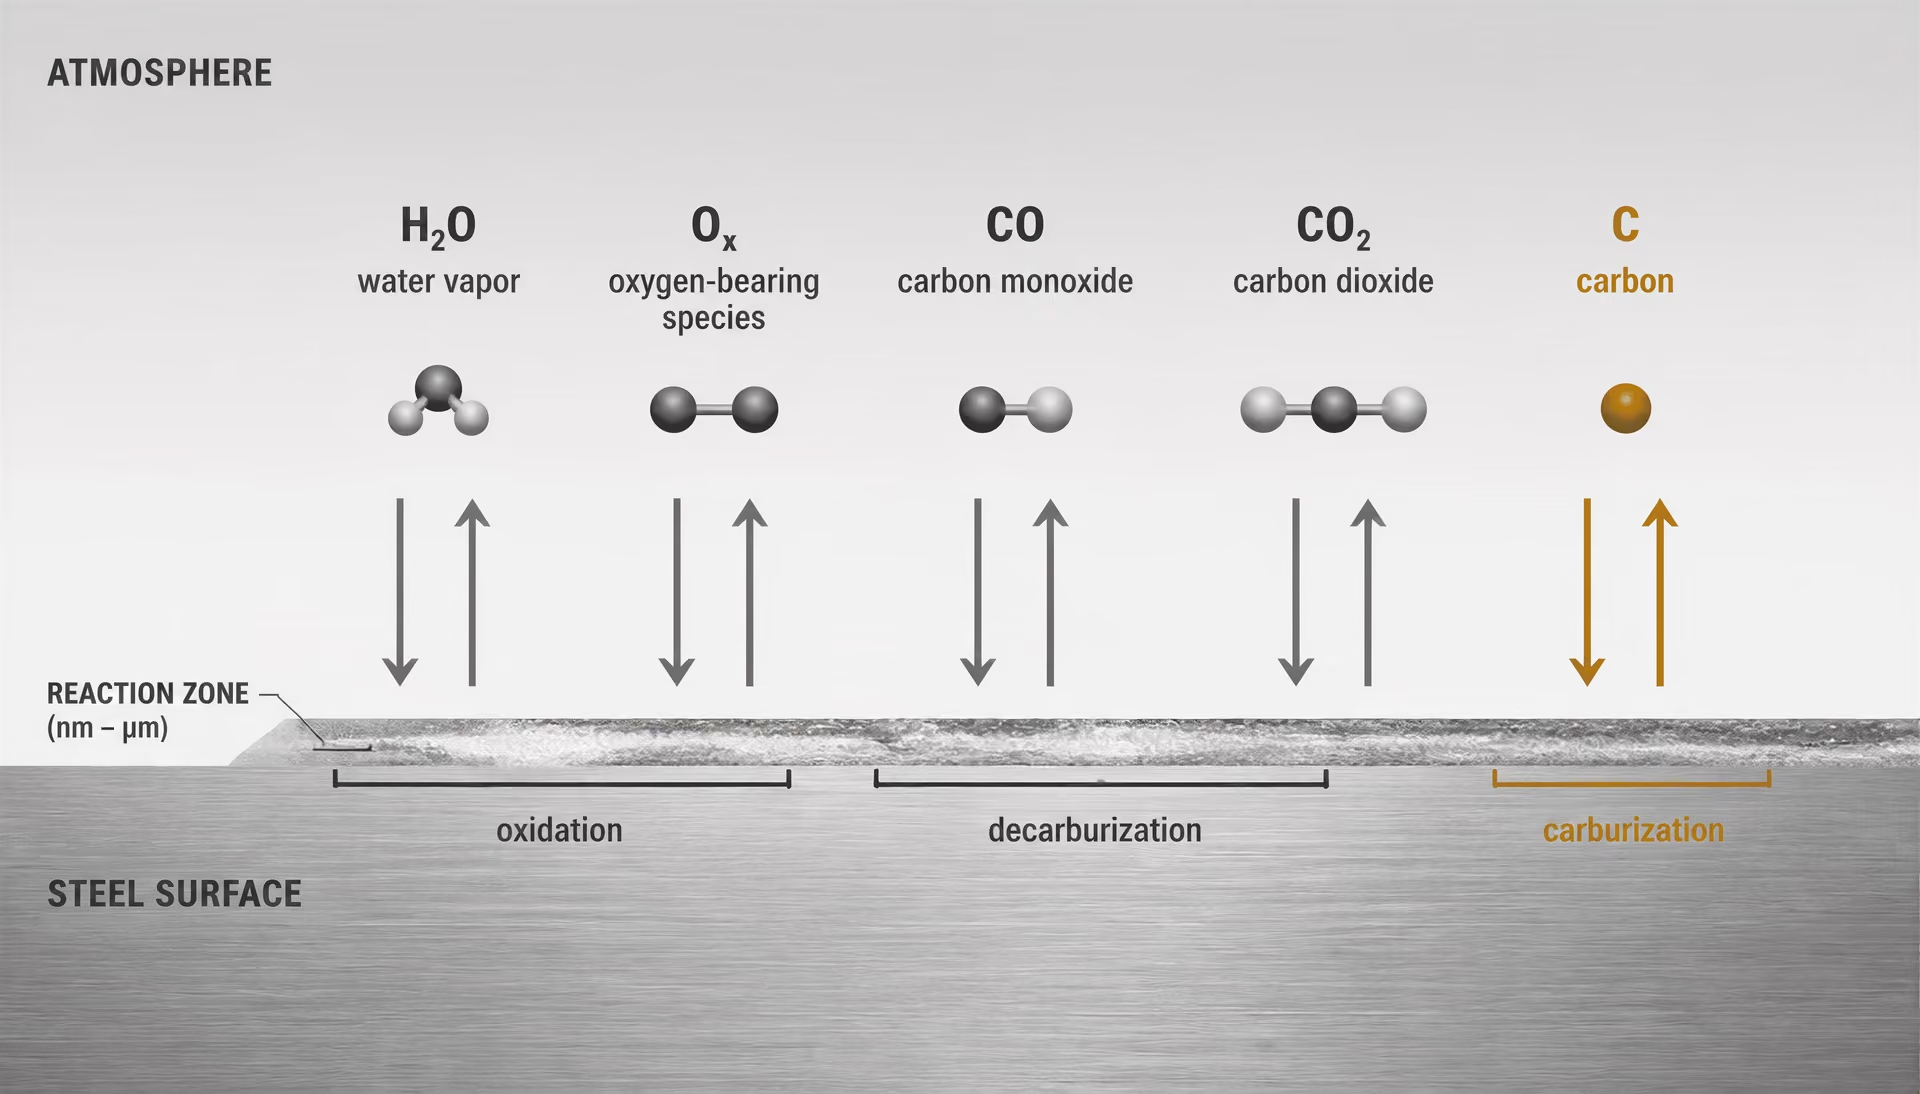
Атмосфера как химическое граничное условие
Атмосфера при термообработке — это не просто газ, заполняющий печь. Это реакционная среда у поверхности стали в процессе нагрева, выдержки и охлаждения садки. Ее состав определяет химическое граничное условие, в соответствии с которым протекают окисление, восстановление, науглероживание, обезуглероживание и другие поверхностные реакции. Сталь реагирует с этой локальной средой, а не только с показанием температуры на контроллере печи.
Реакционноспособные компоненты атмосферы
- Кислородсодержащие вещества
- Могут образовывать оксиды железа и вызывать появление окалины.
- Водяной пар
- Может ускорять окисление и способствовать потере углерода.
- Монооксид углерода
- Участвует в равновесиях переноса углерода.
- Диоксид углерода
- Может изменять углеродный потенциал и при подходящих условиях способствовать обезуглероживанию.
- Водород
- Влияет на восстановительные процессы и кислородный потенциал.
- Метан
- Может поставлять углерод в условиях цементации.
При повышенной температуре газы обмениваются атомами с поверхностью. Кислородсодержащие компоненты могут образовывать оксиды железа и приводить к формированию окалины. Водяной пар способен ускорять окисление и способствовать потере углерода. Углеродсодержащие компоненты могут либо восполнять содержание углерода на поверхности, либо удалять его — в зависимости от соотношения между газовыми реакциями и активностью углерода в стали. Поэтому диоксид углерода, монооксид углерода, водород, метан, кислород и водяной пар имеют значение именно как реагирующие компоненты, а не просто как обозначения «защитного» газа.
Окисление вызывает образование окалины, а потеря углерода из поверхностных слоёв приводит к обезуглероживанию. Strong evidence
В справочнике Heat Treatment and Properties of Iron and Steel (1966), изданном Министерством торговли США и Национальным бюро стандартов, непосредственно указаны два основных риска для поверхности: окисление приводит к образованию окалины, тогда как потеря углерода из поверхностных слоев вызывает обезуглероживание. В справочнике также отмечается вредное воздействие водяного пара в продуктах сгорания. Эти эффекты взаимосвязаны, но не идентичны. На поверхности может быть мало визуально заметной окалины, однако профиль содержания углерода уже может измениться. И наоборот, деталь может сохранить значительную часть углерода, но иметь оксидную пленку, мешающую контролю размеров, инспекции, сварке или последующей отделке.
Углеродный потенциал Активность углерода, создаваемая атмосферой при заданной температуре и показывающая, стремится ли углерод проникать в поверхность стали или выходить из неё.
Углеродный потенциал — это практическое выражение склонности атмосферы добавлять углерод к аустенитной стали при заданной температуре или удалять его из нее. Если эффективная активность углерода в газе ниже, чем на поверхности стали, углерод диффундирует наружу и развивается обезуглероживание. Если эффективная активность углерода в газе выше, углерод поступает в поверхностный слой, и может происходить науглероживание. При равенстве этих активностей атмосфера является приблизительно нейтральной по отношению к переносу углерода, хотя результат по-прежнему зависит от времени, температуры, состава сплава, расхода газа и состояния поверхности.
В материале ASM International Furnace Atmospheres for Heat Treating газовые реакции, основные газы и пары, а также связанное с атмосферой обезуглероживание стали рассматриваются как центральные темы термообработки. В ASM Handbook, Volume 4B, также описывается управление углеродным потенциалом на основе измерений или зависимостей, связанных с водяным паром, диоксидом углерода и парциальным давлением кислорода. Поэтому заданное значение углеродного потенциала не заменяет измерение атмосферы. Соответствующее химическое состояние можно оценивать по нескольким контролируемым параметрам, но эти параметры должны характеризовать газ, фактически достигающий садки.
Реакция поверхности может продолжаться и при охлаждении. Аустенитизация в подходящей атмосфере не гарантирует чистую поверхность, если садка проходит через окислительное или обезуглероживающее состояние до снижения температуры ниже уровня, при котором такие реакции имеют значение. При закалке горячая сталь также может подвергаться воздействию водяного пара, кислорода или плохо контролируемых газов. Поэтому контроль атмосферы должен охватывать весь термический цикл, а не только этап выдержки.
Почему средней температуры недостаточно
Температура определяет скорость реакций и фазовые превращения, но не задает химический состав поверхности. Две садки в печи могут показывать одинаковые 850 °C и покинуть печь с различными металлургическими результатами, если газовые условия различаются. В одной может поддерживаться контролируемый углеродный потенциал и низкая склонность к окислению; в другой может содержаться достаточно кислородсодержащих компонентов или влаги для образования окалины и удаления углерода. Показание термопары не позволяет различить эти результаты.
Это различие становится критически важным, когда требуемый результат включает заданный градиент содержания углерода у поверхности. Рассмотрим доэвтектоидную ферритную сталь, нагреваемую под закалку. Тонкий обезуглероженный слой при закалке может претерпеть превращение, отличное от превращения неповрежденной сердцевины, в результате чего поверхность окажется более мягкой, хотя сердцевина достигнет предусмотренной температуры аустенитизации. Деталь может пройти визуальный контроль, поскольку окалина выражена слабо, но не выдержать испытание на распределение твердости, металлографическое исследование, требования по износостойкости или усталостной прочности. Для марки, подвергаемой науглероживанию, избыточный перенос углерода также может быть неприемлем: глубина или содержание углерода в слое могут превысить установленное технологией значение, что повлечет за собой последствия для остаточного аустенита, образования карбидов, деформации и стабильности размеров.
Равномерность температуры создает еще одно ложное ощущение надежности. В печи может быть небольшая разница между измеренными значениями в разных зонах, однако поверхность заготовки будет испытывать различные газовые условия из-за расположения садки, циркуляции, утечек через дверцу, продуктов сгорания горелок или отвода атмосферы. Экранированная термопара может показывать заданную температуру, тогда как деталь рядом с проемом будет обдуваться окислительным потоком. В таком случае контроллер правильно определяет температуру, но неправильно отражает результат процесса.[1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press. Cambridge University Press chapter, 2012. Cambridge University Press publication
В главе Cambridge University Press «Atmosphere Control for the Protection of Metals During Production Processes» (2012) различаются повторный нагрев для обработки давлением и окончательная термообработка. Это различие важно, поскольку окалина, допустимая перед ковкой, может быть удалена на последующих операциях, тогда как окалина или обезуглероживание после окончательной закалки способны непосредственно изменить свойства поставляемой детали. Неконтролируемая окислительная атмосфера в обоих случаях может вызвать образование окалины и, для стали, обезуглероживание; однако допустимые последствия различаются.
Поверхностные реакции также зависят от времени. Кратковременное отклонение условий при загрузке или перемещении может быть несущественным для одной геометрии и повреждающим для другой. Тонкие кромки, резьбы, острые углы и поверхности с большой площадью могут реагировать быстрее, чем массивное сечение. Легирующие элементы способны изменять характер окисления, но не устраняют необходимость контролировать граничное условие. Поэтому запись «печь достигла заданной температуры» является неполной регистрацией процесса.
Разница между защитой и управлением процессом
| Защита | Управление процессом |
|---|---|
| Основная цель | Ограничить видимое окисление и образование окалины |
| Химическое требование | Контролировать обмен кислородом, углеродом, азотом или водородом |
| Проверка | Визуального осмотра может быть достаточно для предварительной оценки |
| Основание для приёмки | Результаты анализа поверхностной химии и металлургических испытаний |
Защита означает ограничение видимого окисления, образования окалины и связанного с ними повреждения поверхности. Управление процессом идет дальше: оно требует, чтобы атмосфера стабильно обеспечивала заданный химический состав поверхности. Именно это различие отделяет деталь, которая выглядит чистой, от металлургически соответствующей требованиям детали.
Среда, богатая азотом, или иная среда с низкой окислительной способностью может подавлять заметное образование окалины, но при неправильном углеродном потенциале все же допускать обезуглероживание. Поэтому газ, выбранный лишь потому, что он предотвращает изменение цвета, может оказаться непригодным для закалки, отжига, нормализации или науглероживания. Важен не вопрос «Осталась ли поверхность светлой?», а вопрос «Происходил ли обмен кислородом, углеродом, азотом или водородом между поверхностью и газом в допустимом направлении и допустимом количестве?»
В материалах ASM International за 2017 год, посвященных средствам управления атмосферой печи, выделяются две основные группы управления: управление атмосферой печи и управление подаваемой атмосферой. Управление подаваемой атмосферой относится к газу или газовой смеси, поступающим в печь, — их получению, смешению, чистоте, давлению и соответствующему составу. Управление атмосферой печи относится к условиям, существующим внутри нагревательной камеры и у поверхности обрабатываемых деталей после того, как утечки, сгорание, диссоциация, реакции с приспособлениями и реакции с садкой изменили состав подаваемого газа. Правильно подготовленная подаваемая газовая смесь может создать неправильную атмосферу в печи. Верно и обратное: показания в камере могут выглядеть приемлемыми, тогда как система подачи нестабильна, и следующая садка окажется в иных условиях.
Измерения и проверка должны соответствовать предполагаемому результату. Показания, связанные с кислородным потенциалом или точкой росы, могут выявить окислительную способность среды, тогда как зависимости, включающие водяной пар, диоксид углерода и парциальное давление кислорода, могут поддерживать управление углеродным потенциалом. Важно место измерения, как и время отклика. Датчик, расположенный рядом с входом газа, может не отражать атмосферу вокруг плотно уложенных деталей.
Именно поэтому управление атмосферой не следует смешивать со спецификацией покрытия или последующей обработки. ISO 17834:2003 касается металлических покрытий, наносимых термическим напылением для защиты от коррозии и высокотемпературного окисления при температурах до 1000 °C (1273 K). ISO 12944-4:2017 устанавливает степени подготовки поверхности конструкций из углеродистых и низколегированных сталей, включая поверхности без покрытия, с термически напыленным покрытием, оцинкованные, гальванически покрытые, шерардизированные и окрашенные поверхности. Эти стандарты относятся к защитным поверхностям или их подготовке; они не заменяют контроль углеродного потенциала при аустенитизации.
Для термообработки, связанной со сваркой и родственными процессами, ISO 17663:2023 устанавливает требования к качеству термообработки на воздухе или в контролируемых атмосферах, главным образом для ферритных сталей и работ, выполняемых в цехах или на месте монтажа. Область применения этого стандарта подтверждает основной тезис: атмосфера является частью операции, качество которой подлежит контролю. Одна лишь запись температуры в печи не может подтвердить, что окисление было ограничено, обезуглероживание оставалось в пределах спецификации или заданный профиль содержания углерода у поверхности сохранился в течение цикла.
Окисление, окалина и поверхность стали

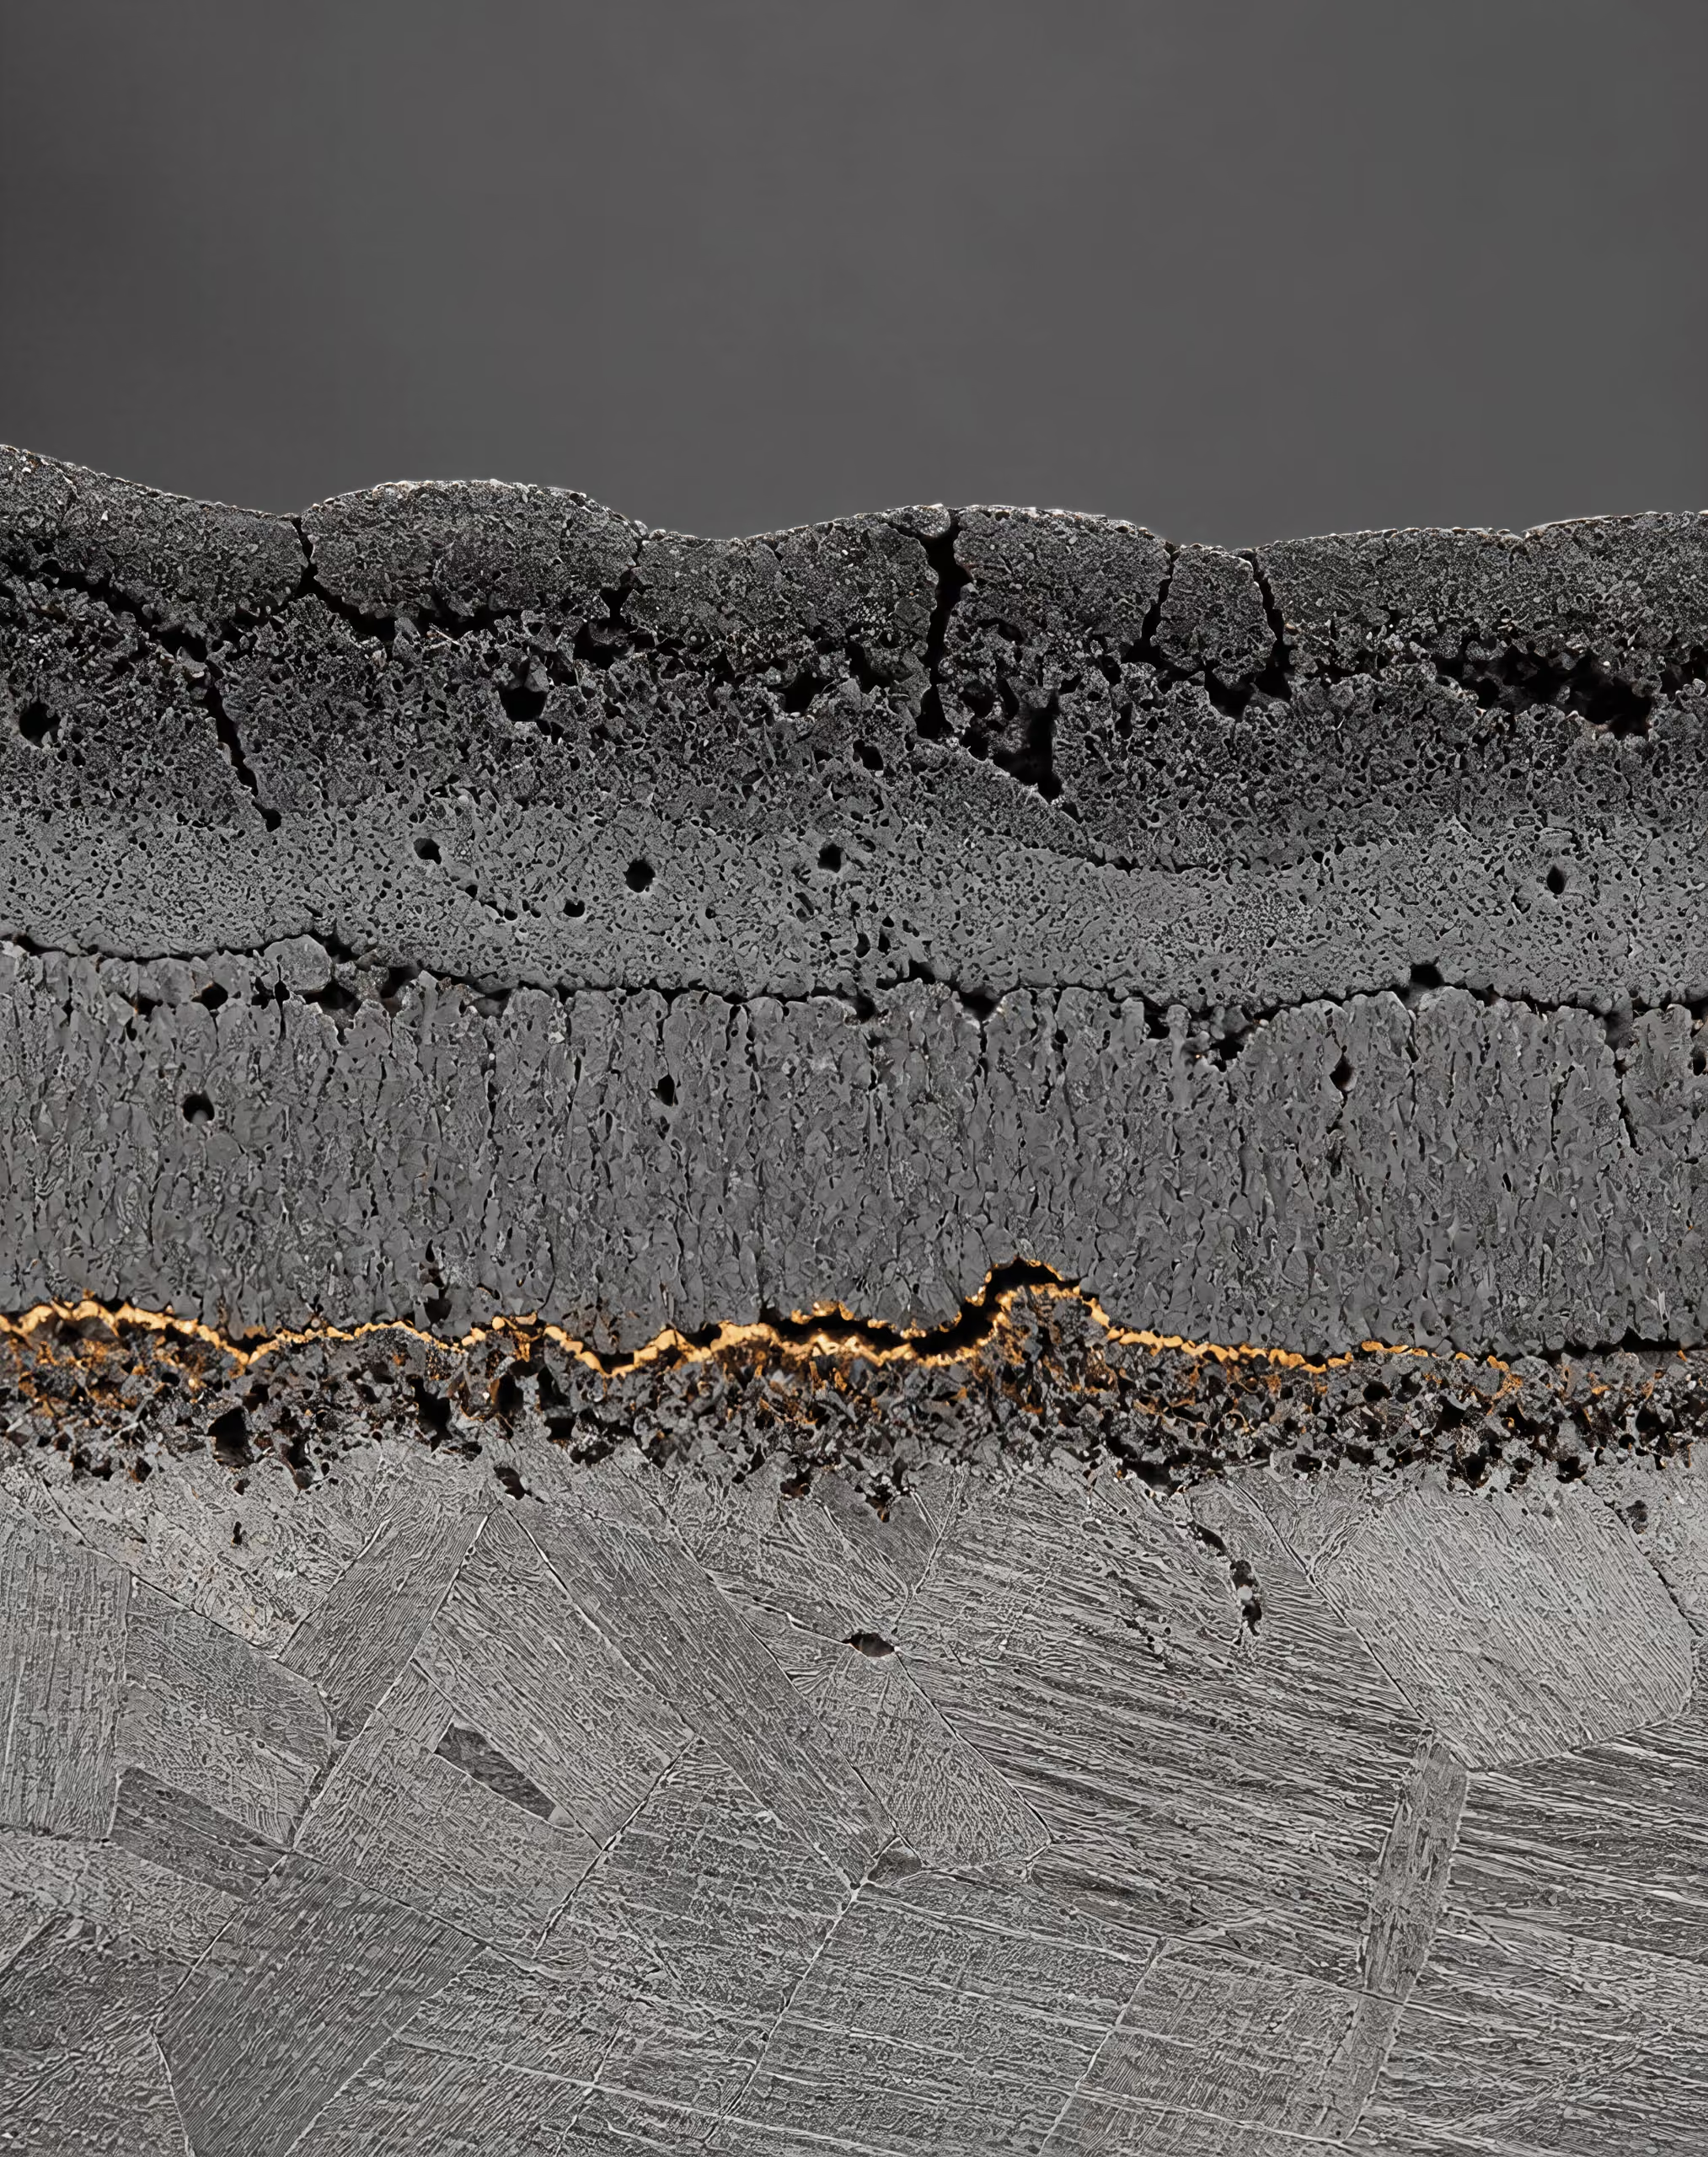
Как образуется окалина при нагреве
Окалина — это оксидный слой, образующийся, когда нагретая поверхность стали вступает в реакцию с кислородсодержащими веществами в атмосфере печи. Для протекания реакции не требуется только свободный газообразный кислород. В ней могут участвовать водяной пар, диоксид углерода и кислород, поступающий вместе с продуктами сгорания или проникающий через неплотности с воздухом; скорость реакции определяется температурой, продолжительностью воздействия, составом газа, составом стали и состоянием поверхности до нагрева.
При повышенной температуре железо на поверхности передаёт электроны кислородсодержащим частицам. В результате могут образовываться такие оксиды железа, как wüstite (FeO), magnetite (Fe₃O₄) и hematite (Fe₂O₃). Эти фазы не обязательно присутствуют в одинаковых соотношениях, и видимой тёмной плёнке нельзя приписать определённый состав только по её цвету. Наружный оксидный слой может отличаться от слоя, прилегающего к металлу, а легирующие элементы способны изменять структуру окалины или образовывать отдельные оксиды. Тонкая прочно сцепленная плёнка и толстая, растрескавшаяся, слабо прикреплённая окалина — это в обоих случаях «оксид», однако их металлургическое значение неодинаково.
Министерство торговли США и Национальное бюро стандартов в работе Термическая обработка и свойства железа и стали (1966) указывают, что окалина образуется в результате окисления, а потеря углерода с поверхности называется обезуглероживанием. В работе также отмечается вредное воздействие водяного пара, содержащегося в продуктах сгорания. Это различие важно, поскольку окисление и обезуглероживание могут происходить одновременно, не являясь одной и той же реакцией. Окисление расходует или преобразует металл поверхности; обезуглероживание снижает концентрацию углерода в стали непосредственно под поверхностью. Поэтому состояние печи может привести к образованию видимого слоя окалины, обезуглероженной зоны или обоих явлений одновременно.
Последствия отделения окалины
- Обнажение поверхности Отслоение окалины может обнажить свежую сталь и вызвать ещё один цикл окисления.
- Загрязнение печи Отделившийся материал может закупорить под печи.
- Повреждение оснастки Окалина может оставлять следы на валках и загрязнять штампы.
- Изменение размеров Остаточная окалина может влиять на последующую ковку, прокатку или механическую обработку.
Образование окалины также изменяется по мере протекания цикла нагрева. На начальной стадии окисления может сформироваться относительно сплошная плёнка. Дальнейший рост способен сделать окалину более толстой и менее прочно сцепленной с поверхностью, особенно если тепловое расширение, манипуляции с изделием в печи или напряжения, связанные с превращениями, нарушают её целостность. Повторяющиеся нагрев и охлаждение могут вызвать растрескивание и отслаивание. После этого окалина отделяется от заготовки и открывает свежую поверхность стали, что создаёт условия для нового цикла окисления. Отслоившийся материал не является безвредным мусором: он может оставлять следы на валках, закупоривать подины печей, загрязнять штампы и вызывать отклонения размеров при последующей ковке, прокатке или механической обработке.
В главе Cambridge University Press «Контроль атмосферы для защиты металлов в процессе производства» (2012) повторный нагрев для последующей обработки отделён от окончательной термической обработки. Это разграничение имеет принципиальное значение. При повторном нагреве перед ковкой или прокаткой часть окалины может удаляться посредством очистки от окалины, деформации, травления, дробеструйной обработки или последующей механической обработки. Процесс может допускать изменение поверхности, неприемлемое для готового изделия, при условии что окалина и любой затронутый металл будут удалены без уменьшения сечения ниже требуемого.
Окончательная термическая обработка менее терпима к таким изменениям. Аустенитизация, закалка, отпуск, отжиг и снятие напряжений могут назначаться для получения определённого состояния поверхности наряду с требуемой объёмной микроструктурой. Окалина способна изменять размеры, препятствовать контакту при закалке, скрывать следы шлифования или трещины и влиять на припуски для последующей механической обработки. Она также может изменять результаты визуального, магнитопорошкового и других методов контроля. Деталь, достигшая требуемой твёрдости в сердцевине, всё равно может не соответствовать требованиям к поверхности, если состояние окалины и содержание углерода не контролировались.
Окисляющие компоненты и подсос воздуха в печь
Атмосфера является защитной лишь по отношению к тем реакциям, которые она подавляет. Поэтому контроль атмосферы печи включает как подаваемый в печь газ, так и способность печи не допускать проникновения нежелательных газов. В ASM Handbook, том 4B (2017), изданном ASM International, «контроль атмосферы в печи и атмосферы подачи» назван двумя основными направлениями контроля. Качество газа не может компенсировать открытую дверцу, неисправное уплотнение, повреждённый муфель, неправильно отрегулированную горелку или такое давление, при котором воздух подсасывается в горячую зону.
Утечки воздуха вносят молекулярный кислород, азот и влагу. Кислород поддерживает непосредственное окисление, а водяной пар может реагировать с железом и участвовать в реакциях, изменяющих углеродный потенциал на поверхности стали. Диоксид углерода также является реакционноспособным компонентом. В атмосферах, содержащих монооксид углерода и диоксид углерода, соотношение этих газов влияет на то, будет ли поверхность поглощать углерод, терять углерод или приближаться к равновесию со сталью. Существенно не просто то, называется ли газ «защитным»; важен химический потенциал у поверхности изделия.
Материалы ASM 2017 года, посвящённые атмосферам печей, рассматривают газовые реакции, основные газы и пары, а также обезуглероживание стали, связанное с атмосферой, как важнейшие составляющие технологии термической обработки. В Steel Heat Treatment Handbook (CRC Press, 2014) аналогичным образом рассматриваются диоксид углерода, аммиак и другие реакционноспособные газы применительно к стойкости против окисления и контролю содержания углерода на поверхности. Например, аммиак может служить источником азота в подходящих процессах, однако продукты его разложения и возникающий баланс водорода и азота не превращают его в универсальный газ против образования окалины. Каждая атмосфера должна соответствовать марке стали, температуре, конструкции печи, схеме загрузки и требуемому состоянию поверхности по содержанию углерода.
Водяной пар требует особого внимания, поскольку он может присутствовать даже в печи, которая кажется герметичной. При нагреве за счёт сгорания вода образуется как обычный продукт реакции, а влажная шихта, утечки в системах охлаждения, влажный газ подачи или недостаточная сушка могут увеличить её содержание. Поэтому точка росы, парциальное давление кислорода, диоксид углерода и родственные показатели могут дать более полезную информацию о процессе, чем одно только обозначение газа. В томе 4B ASM описывается контроль углеродного потенциала посредством измерений или зависимостей, включающих водяной пар, диоксид углерода и парциальное давление кислорода. Эти переменные помогают определить, будет ли поверхность окисляться, обезуглероживаться, науглероживаться или сохранять состав, близкий к заданному химическому составу стали.
Требуемая атмосфера также зависит от назначения операции. Печь для повторного нагрева перед горячей обработкой может допускать контролируемое окисление с последующим механическим удалением окалины, тогда как печь для окончательной закалки цементованной детали или детали из высокоуглеродистой стали обычно требует значительно более строгого контроля как окалины, так и активности углерода. Рассматривать эти операции как равноценные рискованно: можно принять состояние поверхности, которое впоследствии не позволит выполнить требования контроля или эксплуатации.
ISO 17663:2023 устанавливает требования к качеству термической обработки на воздухе или в контролируемых атмосферах, главным образом для ферритных сталей, и распространяется на работы, выполняемые в цехах и на месте проведения работ в связи со сваркой и связанными с ней процессами. Этот стандарт не сводит контроль атмосферы к единой газовой рецептуре. Он укрепляет процессный подход: атмосфера, оборудование, мониторинг, документация и заданный результат должны соответствовать друг другу.
Удаление окалины и его металлургические последствия
| Метод удаления | Возможное последствие |
|---|---|
| Механическое удаление окалины | Может оставлять оксид в углублениях или вызывать задиры |
| Дробеструйная или абразивная обработка | Может изменять шероховатость и скруглять кромки |
| Травление | Может увеличивать шероховатость или создавать риски, связанные с водородом |
| Шлифование | Удаляет прилегающий поражённый металл, изменяет размеры и может вызывать локальный нагрев |
Удаление окалины не означает восстановления исходного состояния поверхности стали. Механическое удаление окалины может открыть неповреждённый металл, но также может оставить оксид в углублениях, вызвать вырывы металла или создать направленные риски. Дробеструйная и абразивно-струйная обработка изменяют шероховатость и могут закруглять кромки. Травление растворяет оксиды за счёт химического воздействия, однако чрезмерное или плохо контролируемое травление может повысить шероховатость либо создать риск, связанный с водородом, в восприимчивых высокопрочных сталях. Шлифование удаляет окалину и прилегающий затронутый металл, но изменяет размеры и может вызвать локальный нагрев.
Самая серьёзная ошибка — удалить видимый оксид и предположить, что металлургическое воздействие исчезло. Если окисление сопровождалось обезуглероживанием, обезуглероженный слой может простираться ниже окалины. Удаление окалины не восстановит содержание углерода в этом слое. В зависимости от стали и режима обработки может потребоваться удалить затронутый слой механической обработкой, повторно обработать деталь или принять её только после испытаний, подтверждающих соответствие требованиям. Твёрдость поверхности, глубина упрочнённого слоя, усталостные характеристики и чувствительность к образованию трещин могут зависеть от того, что осталось под очищенной поверхностью.
Удаление окалины также может влиять на результаты контроля. Толстый оксидный слой способен маскировать несплошности, тогда как интенсивная очистка может раскрыть сомкнутые дефекты и облегчить их обнаружение. Шероховатость поверхности может увеличивать показания при магнитопорошковом контроле или контроле проникающими веществами, а остатки абразива или химических загрязнений могут мешать нанесению покрытий или гальваническим процессам. Поэтому метод контроля, критерии приемки и процедура очистки должны рассматриваться совместно, а не как отдельные производственные операции.
Не всякая тёмная поверхность требует удаления по одной и той же причине. Тонкая прочно сцепленная оксидная плёнка, многослойная высокотемпературная окалина, цвета побежалости и остатки атмосферы термической обработки могут различаться по составу, толщине, сцеплению с поверхностью и влиянию на эксплуатационные характеристики. Одного внешнего вида недостаточно для оценки. Если состояние поверхности критично, могут потребоваться её исследование, измерение твёрдости, металлографический контроль либо химическая и размерная проверка.
Отдельные стандарты регулируют последующую защиту, а не атмосферу печи как таковую. ISO 17834:2003 распространяется на металлические покрытия, нанесённые методом термического напыления для защиты от коррозии и высокотемпературного окисления при температурах до 1000 °C (1273 K). ISO 12944-4:2017 определяет степени подготовки конструкций из углеродистых и низколегированных сталей и различает поверхности без покрытия, с покрытием, нанесённым термическим напылением, оцинкованные, гальванически покрытые, шердированные и окрашенные. Эти классификации не оправдывают ненадлежащий контроль печи. Покрытие может защищать подготовленную поверхность, но не способно надёжно исправить невыявленный обезуглероженный слой, потерю размеров или оксид, попавший в дефект. Защита поверхности начинается с контроля реакции между сталью и атмосферой при нагреве.
Обезуглероживание и контроль содержания углерода на поверхности
Обезуглероживание — это потеря углерода с поверхности стали при нагреве. Оно не является тем же самым, что окисление. При окислении железо и легирующие элементы вступают в реакцию с образованием окалины, тогда как обезуглероживание изменяет химический состав стали под окалиной или иногда происходит одновременно с её образованием. Поэтому печь может сформировать визуально светлую поверхность с недопустимой потерей углерода или покрытую окалиной поверхность, при этом содержание углерода в расположенном под ней слое останется близким к заданному.
В справочнике Национального бюро стандартов США Heat Treatment and Properties of Iron and Steel (1966) оба риска обозначены непосредственно: защитные атмосферы применяют для предотвращения окисления поверхности, или образования окалины, а также потери углерода из поверхностных слоёв, то есть обезуглероживания. В справочнике также указано, что водяной пар в продуктах сгорания оказывает вредное воздействие. Это различие важно, поскольку удаление окалины после обработки не возвращает углерод, который диффундировал из стали.

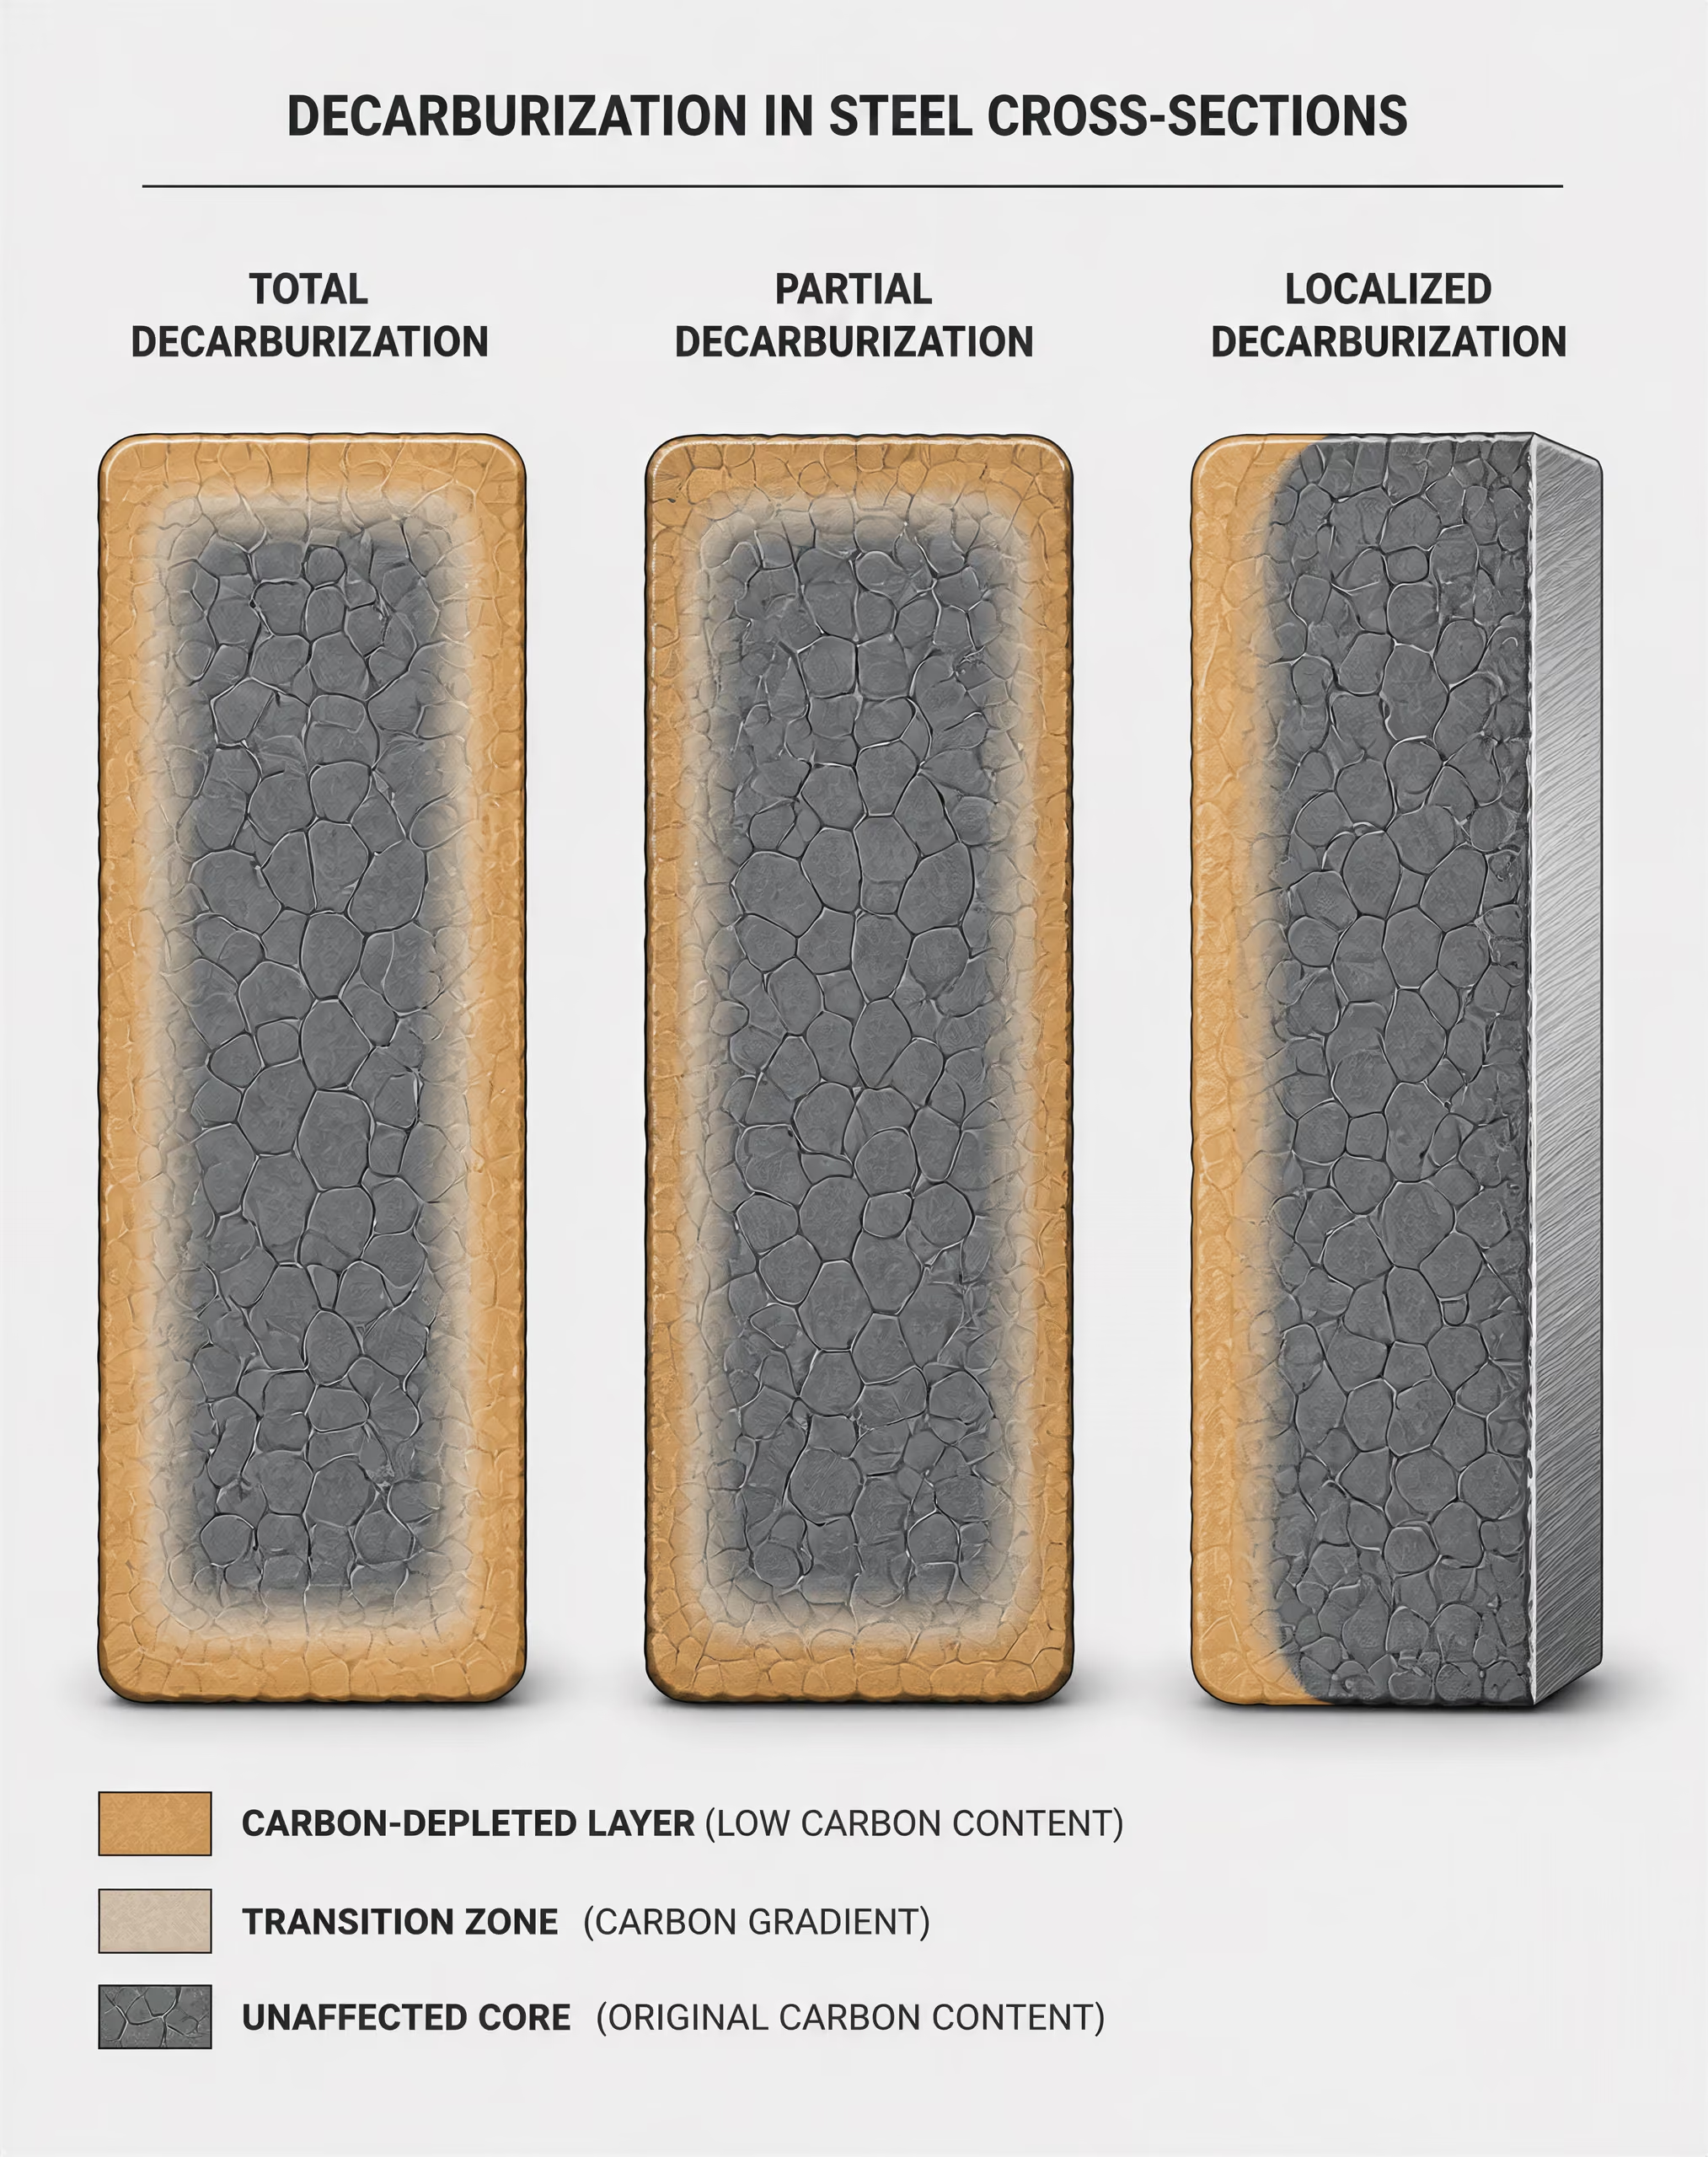
Полное, частичное и локальное обезуглероживание
Формы обезуглероживания
- Полное обезуглероживание
- Исходная углеродсодержащая структура в поражённом слое фактически удалена или превращена.
- Частичное обезуглероживание
- Содержание углерода уменьшается от сердцевины к поверхности через переходную область.
- Локализованное обезуглероживание
- Потеря углерода ограничена отдельными участками, такими как кромки, зазоры или зоны, затронутые утечкой.
Полное обезуглероживание характеризует поверхностную зону, в которой исходная углеродсодержащая структура была фактически удалена или преобразована по всей толщине поражённого слоя. В доэвтектоидной стали нагрев может привести к образованию ферритного поверхностного слоя там, где должны были присутствовать перлит или другие углеродсодержащие составляющие. После закалки этот слой не способен образовать такой же высокоуглеродистый мартенсит, как неповреждённый материал. Термин «полное» относится к состоянию внутри обезуглероженной зоны, а не ко всему поперечному сечению детали.
Частичное обезуглероживание представляет собой градиент. Содержание углерода уменьшается от сердцевины к поверхности, а формирующаяся микроструктура непрерывно изменяется в переходной области. При закалке вблизи поверхности может образоваться низкоуглеродистый мартенсит, затем — более высокоуглеродистый мартенсит, бейнит или предусмотренная структурой сердцевины фаза. Поверхность может пройти визуальный контроль, несмотря на недостаточное содержание углерода для обеспечения заданной твёрдости или износостойкости.
Локальное обезуглероживание ограничено определёнными участками, а не равномерно распределено по всей детали. К его причинам относятся утечка в печи, плохо герметизированная дверца, воздействие пламени горелки, зазоры между деталями, загрязнённая оснастка, открытая кромка или локальное различие в циркуляции газа. Тонкие сечения и острые кромки могут реагировать иначе, чем широкие поверхности, поскольку у них различаются отношение площади поверхности к объёму и условия теплообмена. Одиночное измерение твёрдости по сечению крупной детали может не выявить такой дефект.
Глубина и степень обезуглероживания зависят от температуры, времени, состава стали, состояния поверхности, химического состава атмосферы и движения газа. Их следует устанавливать для конкретного процесса, а не задавать универсальным предельным значением. Металлографическое исследование, измерения микротвёрдости по сечению, анализ содержания углерода и сравнение с заведомо неповреждённой областью позволяют отличить неглубокий градиент состава от более глубокого структурного изменения. Значение твёрдости, полученное только в центре детали, не свидетельствует о том, что поверхность была защищена.
Издательство Cambridge University Press в работе Atmosphere Control for the Protection of Metals During Production Processes (2012) различает повторный нагрев для последующей обработки давлением и окончательную термическую обработку. Неконтролируемые окислительные условия могут иметь разные последствия при последующей ковке и при окончательном цикле упрочнения, когда химический состав поверхности непосредственно влияет на свойства готового изделия. Поэтому именно цель процесса должна определять допустимое изменение содержания углерода.
Углеродный потенциал и равновесные реакции
Углеродный потенциал — это активность углерода, создаваемая атмосферой при заданной температуре. Практически это содержание углерода, к которому стремилась бы поверхность эталонного железа или стали, достигшая равновесия с данным газом. Он не сводится просто к процентному содержанию монооксида углерода в печи. Один и тот же номинальный состав газа может создавать разные состояния поверхности при изменении температуры, давления, содержания водяного пара, диоксида углерода или условий смешения газов.
| Условия обработки | Направление переноса углерода | Типичная цель |
|---|---|---|
| Цементация | Углерод входит в аустенит | Целенаправленно повысить содержание углерода на поверхности |
| Нейтральная обработка | Ни значительного прироста, ни потери | Сохранить содержание углерода на поверхности |
| Обезуглероживающая обработка | Углерод диффундирует наружу | Обычно нежелательное состояние при закалке |
При цементации атмосфера обладает углеродным потенциалом, превышающим активность углерода на поверхности стали. В этом случае углерод поступает в аустенит и диффундирует вглубь, если температура и продолжительность выдержки обеспечивают такую возможность. При нейтральной обработке атмосферу регулируют так, чтобы поверхность не приобретала и не теряла значительного количества углерода. В обезуглероживающих условиях газ имеет более низкий углеродный потенциал, чем поверхность стали, поэтому углерод диффундирует наружу и вступает в реакцию с окисляющими компонентами.
Управление этим процессом описывается несколькими обратимыми реакциями. Монооксид углерода может участвовать в поверхностной реакции
\[ 2CO \rightleftharpoons CO_2 + C \]
при этом осаждённый углерод может переходить в аустенит. Водно-газовая реакция
\[ CO + H_2O \rightleftharpoons CO_2 + H_2, \]
изменяет относительные количества монооксида и диоксида углерода и тем самым изменяет активность углерода в атмосфере. Диоксид углерода также реагирует с углеродом на поверхности стали:
\[ CO_2 + C \rightleftharpoons 2CO. \]
Эти реакции не протекают изолированно. Сталь, окалина, сажа, огнеупорные материалы печи и геометрия заготовки могут изменять локальное равновесие и скорости реакций.
В ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys, изданном ASM International, управление атмосферой печи и управление подаваемой атмосферой названы двумя основными группами средств контроля. Первая группа касается условий внутри печи; вторая — получения, очистки, смешения, осушки и подачи газов до их поступления в горячую зону. Правильно заданная температура печи не может компенсировать влажный газ, нестабильную работу генератора, подсос воздуха или неисправный датчик.[2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM International. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
ASM также описывает контроль углеродного потенциала посредством зависимостей, включающих водяной пар, диоксид углерода и парциальное давление кислорода. Измерения водяного пара и диоксида углерода позволяют определить равновесное состояние по соотношениям между газами. Кислородные зонды измеряют парциальное давление кислорода и совместно с эталонной системой и температурной компенсацией позволяют рассчитать углеродный потенциал. Такое измерение имеет смысл только при условии, что зонд, система отбора проб, циркуляция газа и калибровка соответствуют условиям в печи. Показание, полученное в одном месте, может не отражать состояние рабочей зоны с недостаточной циркуляцией газа.
Парциальное давление кислорода Мера термодинамического вклада кислородного компонента в атмосферу, используемая для оценки его склонности окислять сталь.
Парциальное давление кислорода особенно важно, поскольку даже небольшой окислительный потенциал может расходовать углерод на поверхности. Упрощённые реакции, такие как
и
показывают, почему водяной пар и диоксид углерода могут вызывать потерю углерода. Окисление железа может происходить одновременно с этим, приводя к образованию окалины и изменяя границу раздела, через которую должен диффундировать углерод. Следовательно, газ, кажущийся «защитным» из-за низкого содержания свободного кислорода, всё же может обезуглероживать сталь вследствие содержания в нём водяного пара или диоксида углерода.
Почему твёрдость поверхности может отличаться от твёрдости сердцевины
Твёрдость зависит от содержания углерода, фазовых превращений, скорости охлаждения и истории отпуска. Поверхность и сердцевина испытывают различную активность углерода и различные тепловые воздействия, поэтому результат для них не обязательно будет одинаковым. При цикле сквозной закалки обезуглероженная поверхность может превратиться в низкоуглеродистый мартенсит или структуру из феррита и мартенсита, тогда как в сердцевине образуется предусмотренный высокоуглеродистый мартенсит. Твёрдость в центре может соответствовать требованиям чертежа, в то время как рабочая поверхность окажется неудовлетворительной.
Для закалённых сталей последствия серьёзны: снижение содержания углерода на поверхности уменьшает достижимую мартенситную твёрдость и может снизить сопротивление износу, вдавливанию и повреждениям при контакте качения. Инструментальные стали особенно чувствительны, поскольку режущие кромки и контактные поверхности зависят от контролируемого содержания углерода и образования карбидов легирующих элементов. Обезуглероженная кромка может потерять твёрдость, даже если испытания хвостовика инструмента дают правильный результат.
Подшипниковые стали, такие как SAE 52100, требуют тщательного контроля содержания углерода на поверхности, поскольку контактные напряжения при качении действуют вблизи дорожек качения и поверхностей тел качения. Мягкий или имеющий градиент состава слой может изменить остаточные напряжения, количество остаточного аустенита, растворение карбидов и склонность к образованию трещин. Одна лишь твёрдость сердцевины не может подтвердить правильность термической обработки подшипника.
Низколегированные стали могут демонстрировать такое же расхождение, хотя их прокаливаемость может обеспечивать наличие значительного закалённого слоя в сердцевине под обеднённой углеродом наружной зоной. Поэтому профили микротвёрдости поверхности, протравленные поперечные шлифы и измерения градиента содержания углерода информативнее одного измерения объёмной твёрдости.
ISO 17663:2023 устанавливает требования к качеству термической обработки на воздухе или в контролируемых атмосферах, главным образом для ферритных сталей при сварке и смежных процессах, включая работы в цехах и на месте монтажа. Этот стандарт предоставляет систему обеспечения качества, а не универсальный рецепт углеродного потенциала. Аналогично, ISO 17834:2003 касается металлических покрытий, нанесённых термическим напылением для защиты от коррозии и высокотемпературного окисления при температурах до 1000 °C (1273 K), тогда как ISO 12944-4:2017 классифицирует состояния подготовки поверхности конструкций из углеродистых и низколегированных сталей. Ни одна из практик нанесения покрытий не заменяет контроль активности углерода при аустенитизации, цементации, нейтральной закалке или отпуске. Защита поверхности и контроль содержания углерода на поверхности должны задаваться как отдельные, поддающиеся проверке требования к процессу.
Основные семейства атмосфер печи
Атмосфера печи является частью системы термической обработки, а не просто газом, окружающим обрабатываемую деталь. Ее состав определяет химический потенциал на поверхности стали, тогда как температура определяет скорости реакций, диффузию, образование окалины и перенос углерода. Поэтому один и тот же номинальный газ может давать различные результаты в холодной, слабо загруженной печи и в горячей печи, содержащей масло, окалину, связующие вещества или большую массу стали. В ASM Handbook Международной организации ASM, том 4B, управление атмосферой подразделяется на две основные группы: управление атмосферой печи и управление подаваемой атмосферой. Первое относится к печи, уплотнениям, горелкам, циркуляции, датчикам и загрузке; второе — к системе получения, очистки, смешивания, подачи и контроля газа.
Атмосферы воздуха и продукты сгорания
Воздух является простейшей атмосферой печи и обычно наименее контролируемой. Кислород, азот, водяной пар и загрязнители, поступающие из печи, приспособлений, смазочных материалов и поверхностей обрабатываемых деталей, участвуют в реакциях с горячей сталью. В окислительных условиях образуются оксиды железа, которые разрастаются в окалину. При подходящих температурах и составе газа углерод также покидает поверхность стали в виде монооксида углерода или диоксида углерода, образуя обезуглероженный слой. В справочнике Heat Treatment and Properties of Iron and Steel, опубликованном Национальным бюро стандартов США в 1966 году, и окалина, и обезуглероживание определяются как основные риски для поверхности; отдельно указывается, что водяной пар в продуктах сгорания оказывает вредное воздействие.
Тем не менее воздух может быть выбран намеренно, если поверхностное окисление допустимо или если после операции выполняются механическая обработка, абразивная очистка либо удаление жертвенного поверхностного слоя. В главе “Atmosphere Control for the Protection of Metals During Production Processes”, опубликованной Cambridge University Press в 2012 году, различаются повторный нагрев для горячей обработки и окончательная термическая обработка. Образование окалины при повторном нагреве может рассматриваться как допустимое производственное следствие; образование окалины и потеря углерода при закалке, отпуске или отжиге могут сделать требуемое состояние поверхности неприемлемым. Это различие важно для углеродистых сталей, таких как C45, обозначаемой как 1.0503 в EN 10083-2, а также для легированных марок, таких как 42CrMo4, обозначаемой как 1.7225. В спецификации на термическую обработку должно быть указано, является ли химический состав поверхности частью критериев приемки.
Атмосферы, образующиеся при сгорании, варьируются от сильно окислительных продуктов до специально регулируемых смесей, получаемых за счет управления топливом, воздухом, избытком кислорода и влажностью. Их поведение нельзя определить только по выражению «燃焼ガス» или “combustion atmosphere”. На содержание кислорода и углеродный потенциал у поверхности стали влияют состав топлива, регулировка горелки, подсос воздуха в печь, точка росы, температура печи и соотношение расхода газа с массой загрузки. В плохо герметизированной печи номинально восстановительный продукт сгорания может стать локально окислительным вблизи дверей, трещин или путей выхода отработанного газа.
Эндотермические, экзотермические, азотосодержащие среды и вакуум
| Семейство атмосфер | Роль, описанная в статье | Важная оговорка |
|---|---|---|
| Воздушные и полученные при сгорании | Могут выбираться, когда окисление допустимо или материал будет удалён | Топливо, воздух, влага, утечки и температура изменяют характер поведения |
| Эндотермические | Обычно регулируются для цементации, нейтральной закалки или восстановления углерода | Необходимы стабильность генератора и углеродного потенциала |
| Экзотермические | Могут обеспечивать относительно сухую среду с низким содержанием кислорода | Способ получения атмосферы не гарантирует металлургический результат |
| На основе азота | Снижают концентрацию окисляющих веществ | Остаточные кислород и влага всё ещё могут вступать в реакцию |
| Вакуум | Удаляет большую часть газовой фазы | Скорость утечки, влага, чистота и история изменения давления остаются важными |
Генерируемые защитные атмосферы обычно подразделяются на эндотермические и экзотермические. Эндотермический газ получают путем взаимодействия углеводородного топлива с воздухом над катализатором; обычно его регулируют для цементации, нейтральной закалки или восстановления содержания углерода. Экзотермический газ образуется при другом соотношении воздуха и топлива и может применяться там, где требуется относительно сухая среда с низким содержанием кислорода. Эти названия описывают способы получения газа, но не гарантируют определенных металлургических результатов. Две печи, снабжаемые «эндотермическим газом», могут давать различные реакции на поверхности, если их генераторы, точки росы, системы регулирования углеродного потенциала, схемы циркуляции или условия утечки различаются.
Для стали углеродный потенциал является решающим фактором, если обработка должна сохранять или изменять содержание углерода на поверхности. В материалах ASM по атмосферам печей, опубликованных в 2017 году, взаимосвязи с участием водяного пара, диоксида углерода и парциального давления кислорода рассматриваются как методы оценки или регулирования углеродного потенциала. Измерения и расчетные методы управления должны быть привязаны к температуре печи и фактическому химическому составу газа. Атмосфера с низким углеродным потенциалом может обезуглероживать высокоуглеродистую инструментальную сталь, тогда как чрезмерно высокий углеродный потенциал способен цементировать поверхность низкоуглеродистой стали или создавать нежелательный обогащенный углеродом слой. Ни один из этих результатов не предотвращается тем, что газ называют «защитным».
Азотосодержащие среды подаются в виде промышленного азота или смесей, содержащих азот с водородом, монооксидом углерода, метаном или другими добавками. Азот снижает концентрацию окисляющих компонентов, однако не становится автоматически инертным при любом процессе обработки стали. Остаточные кислород и влага по-прежнему могут приводить к образованию окалины. При высоких температурах азот может взаимодействовать с легирующими элементами и участвовать в поверхностных реакциях, тогда как небольшие количества водорода способны изменять восстановительное поведение и влиять на системы обеспечения безопасности. Богатый азотом газ также может настолько разбавить цементующую или нейтральную атмосферу, что изменится углеродный потенциал, даже если анализатор печи показывает стабильное значение содержания кислорода.
Вакуумные печи удаляют большую часть газовой фазы, а не заменяют воздух фиксированной защитной смесью. Это существенно снижает окисление при нагреве, однако результат зависит от предельного давления, скорости утечки, проводимости вакуумной системы, чистоты печи, выделения газов из масел и связующих веществ, а также площади открытой поверхности загрузки. Водяной пар, выделяющийся из огнеупорных материалов или загрязненных деталей, может вновь попасть в камеру и вступить в реакцию с горячей сталью. Вакуум также не восстанавливает углерод, уже утраченный поверхностью. Для марок, таких как X153CrMoV12, обозначаемой как 1.2379 согласно EN ISO 4957, вакуумная закалка может защищать поверхность во время аустенитизации, однако регулирование содержания углерода по-прежнему зависит от исходного состояния материала и всей последовательности процесса.
Реакционноспособные добавки, содержащие диоксид углерода или аммиак
Некоторые атмосферы содержат химически активные газы, а не только защитные компоненты. Ключевым примером является диоксид углерода. При температурах термической обработки CO₂ участвует в равновесии между монооксидом углерода, углеродом и кислородсодержащими компонентами. Его воздействие зависит от температуры, концентрации, времени пребывания газа, состояния поверхности стали, а также от содержания сопутствующих CO, H₂, H₂O и углеводородов. Избыток CO₂ может снижать углеродный потенциал и способствовать обезуглероживанию; при других условиях его роль является частью регулируемой реакционной системы, используемой для установления заданного содержания углерода на поверхности. Поэтому показание газоанализатора по CO₂ само по себе не является измерением углеродного потенциала.
Аммиак вызывает иной комплекс реакций. Диссоциированный аммиак поставляет азот и водород, а аммиаксодержащие атмосферы могут поддерживать азотирование или нитроцементацию при контроле температуры, степени диссоциации, расхода газа и химического состава стали. Активность азота на поверхности определяет, образуются ли нитриды и насколько глубоко диффундирует азот. Стали, содержащие хром, молибден, алюминий и ванадий, реагируют по-разному, поскольку их легированные нитриды имеют различную стабильность и по-разному влияют на твердость и вязкость. Аммиак также может влиять на реакции окисления и восстановления через продукты его разложения. В Steel Heat Treatment Handbook (CRC Press, 2014) диоксид углерода, аммиак и другие реакционноспособные газы рассматриваются как компоненты атмосферы, влияющие одновременно на стойкость к окислению и регулирование содержания углерода на поверхности.
Реакционноспособные добавки могут вводиться намеренно или случайно попадать в печь с продуктами сгорания, через утечки, остатки чистящих средств или при разложении материалов загрузки. Загрузка печи изменяет баланс: большое количество замасленных деталей может поглощать реакционноспособные компоненты и образовывать дополнительные углеродсодержащие газы, тогда как пустая печь может подвергать сталь воздействию химически иной атмосферы при тех же настройках контроллера. Поэтому ISO 17663:2023 рассматривает термическую обработку на воздухе или в контролируемых атмосферах как требование к качеству, главным образом для ферритных сталей и работ, выполняемых в цехах или на месте, а не как задачу простого выбора газа.
Защита поверхности вне печи является отдельным предметом контроля. ISO 17834:2003 распространяется на металлические покрытия, нанесенные термическим напылением для защиты от коррозии и высокотемпературного окисления при температурах до 1000 °C (1273 K), тогда как ISO 12944-4:2017 классифицирует степени подготовки поверхности конструкций из углеродистых и низколегированных сталей, включая поверхности без покрытия, с термически напыленным, оцинкованным, гальваническим, шер ardизованным и лакокрасочным покрытием. Эти системы не могут заменить контроль атмосферы при аустенитизации, отжиге, цементации, азотировании или отпуске. Атмосфера должна быть задана и проверена как условие процесса: вид газа, температура, расход, влажность, утечки, загрузка и углеродный потенциал — все это входит в металлургический результат.
Химия реакций в атмосфере печи
Атмосфера печи — это не пассивная оболочка вокруг нагретой стали. Это реагирующая система, в которой одновременно протекают реакции газ–металл, газофазные реакции, массоперенос и поверхностная диффузия. Результат зависит от температуры, давления, состава газа, расхода, подсоса воздуха в печь, загрузки изделий и текущего состояния поверхности стали. Поэтому небольшое изменение содержания влаги или диоксида углерода может изменить образование окалины или содержание углерода в самом наружном слое металла, даже если температура в печи остается правильной.
В изложении ASM International за 2017 год, посвященном контролю печной атмосферы, предмет разделен на две основные группы управления: управление атмосферой печи и управление подаваемой атмосферой. Первая относится к тому, что находится внутри печи; вторая — к газам, поступающим в печь, и стабильности их подачи. Важны обе группы. Правильно заданный газ может создать вредную атмосферу, если воздух поступает через уплотнение дверцы, зону с нарушенным балансом давления или треснувший реторт.
Водяной пар, водород, монооксид углерода и диоксид углерода
Водяной пар особенно важен, поскольку он может одновременно окислять железо и изменять содержание углерода на поверхности. Упрощенное представление окисления железа водяным паром имеет вид:
Упрощенное представление реакции: \[ \mathrm{Fe + H_2O(g) \rightleftharpoons FeO + H_2(g)} \]
Это уравнение не дает полного описания поведения атмосферы печи. В зависимости от температуры и кислородного потенциала при окислении могут образовываться вюстит (FeO), магнетит (Fe₃O₄) и гематит (Fe₂O₃). Легирующие элементы могут образовывать дополнительные оксиды, а окалина — формировать несколько слоев. Уравнение показывает важное соотношение: увеличение отношения водяного пара к водороду способствует окислению, тогда как богатые водородом сухие условия при контроле остальных газов снижают окислительную способность атмосферы.
Таким образом, водород является не просто инертным разбавителем. Отношение водорода к водяному пару обычно используют как показатель кислородного потенциала, поскольку реакция
Упрощенное представление реакции: \[ \mathrm{H_2(g) + \tfrac{1}{2}O_2(g) \rightleftharpoons H_2O(g)} \]
связывает водород, водяной пар и химический потенциал кислорода. Водород также способен восстанавливать некоторые оксиды, однако он не гарантирует чистоту поверхности. При температуре стали необходимо определить, обладает ли общая газовая смесь достаточно низким кислородным потенциалом для конкретной стали, температуры и поверхностной реакции. Нержавеющие и легированные стали могут вести себя иначе, чем углеродистые стали, поскольку хром, кремний, марганец и другие элементы образуют оксиды с различной устойчивостью.
Водяной пар также влияет на обезуглероживание. Углерод, растворенный в аустените, может косвенно реагировать с водяным паром с образованием монооксида углерода и водорода:
Упрощенное представление реакции: \[ \mathrm{C_{(dissolved)} + H_2O(g) \rightleftharpoons CO(g) + H_2(g)} \]
Атом углерода поступает с поверхности стали, поэтому реакция может снижать содержание углерода у поверхности, в то время как объемный металл сохраняет состав, близкий к исходному. В справочнике Национального бюро стандартов США за 1966 год окисление и потеря углерода названы основными рисками для поверхности при термической обработке; в нем также специально указывается, что водяной пар в продуктах сгорания оказывает вредное воздействие. Видимым результатом может быть окалина, а менее заметным — обедненный углеродом слой с измененной твердостью после закалки.
Монооксид углерода и диоксид углерода непосредственно участвуют в переносе углерода. Их ключевое равновесие имеет вид:
Упрощенное представление реакции: \[ \mathrm{2CO(g) \rightleftharpoons CO_2(g) + C_{(surface)}} \]
Если газовая смесь способствует осаждению углерода, углерод может проникать в аустенит. Если активность углерода в стали выше, чем может поддерживать окружающая атмосфера, углерод покидает поверхность и образует монооксид углерода или диоксид углерода. Это уравнение является упрощенным, поскольку осажденный или поглощенный углерод в обычных условиях цементации не образует свободную графитовую пленку; речь идет об обмене химическим потенциалом с углеродом, растворенным в стали.
Другим полезным представлением является окисление углерода диоксидом углерода:
Упрощенное представление реакции: \[ \mathrm{C_{(steel)} + CO_2(g) \rightleftharpoons 2CO(g)} \]
Таким образом, повышенное содержание диоксида углерода при подходящих условиях может способствовать обезуглероживанию. Монооксид углерода также способен восстанавливать некоторые оксиды железа, однако тот же газ может цементировать сталь, если его равновесное соотношение с диоксидом углерода и поверхностью стали способствует переносу углерода. Направление реакции определяется соотношениями газов и температурой, а не названием «защитный газ».
Аммиак создает еще один путь реакций, поскольку может диссоциировать с образованием азота и водорода. В «Справочнике по термической обработке стали», опубликованном CRC Press в 2014 году, рассматриваются диоксид углерода, аммиак и другие реакционноспособные газы в связи с устойчивостью к окислению и контролем содержания углерода на поверхности. К таким атмосферам необходимо относиться как к химическим системам, а не как к неизменным рецептурам: диссоциация, влага, подсос воздуха и реакции с огнеупорными материалами печи могут изменить эффективный состав атмосферы еще до ее достижения обрабатываемого изделия.
Кислородный потенциал и активность углерода
Парциальное давление кислорода, , характеризует термодинамическую тенденцию атмосферы окислять поверхность. При заданной температуре низкое парциальное давление кислорода обычно способствует сохранению металлического железа, а не образованию оксида железа, тогда как более высокое значение способствует образованию оксидов. Кислородный потенциал — более широкое химическое понятие; парциальное давление кислорода является одним из измеряемых или рассчитываемых способов его выражения.
Углеродный потенциал — другое понятие. Он характеризует способность атмосферы передавать углерод поверхности стали или удалять углерод с нее в заданных условиях, обычно при использовании аустенита в качестве принимающей фазы. Атмосфера может иметь низкий кислородный потенциал и при этом не обеспечивать требуемый углеродный потенциал. И наоборот, газовая смесь может обеспечивать подходящий углеродный потенциал, оставаясь достаточно окислительной для образования нежелательного оксида. Эти параметры связаны газовыми равновесиями, но не являются взаимозаменяемыми.
Для монооксида углерода и диоксида углерода способность к переносу углерода сильно зависит от отношения и температуры. Для атмосфер, содержащих водород, отношение помогает оценить кислородный потенциал и также может указывать на обезуглероживающие условия. Кислородные зонды измеряют электрохимический отклик, связанный с активностью кислорода, а приборы для определения точки росы косвенно оценивают содержание влаги; ни один из этих приборов сам по себе не устанавливает всех поверхностных реакций, происходящих в загруженной печи.
Марка стали имеет значение. Углеродистая сталь, такая как C45, указанная в EN ISO 683-1, реагирует иначе, чем легированная сталь, например 42CrMo4 по EN ISO 683-2, поскольку легирующие элементы влияют на устойчивость оксидов, активность углерода, диффузию и фазовые превращения. Поэтому значения параметров управления должны быть связаны с температурой, составом стали, циклом обработки и требуемым состоянием поверхности. Номинальный состав газа без указания этих переменных не является полноценным описанием процесса.
Кинетика реакций на поверхности стали
Стадии, регулирующие скорость поверхностной реакции
- Перенос Газ движется через пограничный слой в печи.
- Подход к поверхности Молекула достигает окалины или чистого металла.
- Адсорбция и реакция Вещество присоединяется к поверхности и вступает в реакцию.
- Удаление продуктов Продукты реакции покидают границу раздела.
- Диффузия в твёрдой фазе Углерод и легирующие элементы перемещаются в сталь или из неё.
Термодинамическое равновесие предсказывает предпочтительное направление реакции, но не указывает, насколько быстро изменится поверхность. Этот недостающий аспект описывает кинетика. Молекула газа должна пройти через пограничный слой в печи, достичь окалины или обнаженного металла, адсорбироваться, вступить в реакцию, после чего продукты реакции должны удалиться. Затем углерод и легирующие элементы диффундируют в сталь или из нее. Любая из этих стадий может ограничивать общую скорость процесса.
В начале нагрева свежевскрытая поверхность может реагировать быстро, поскольку на ней еще нет сформировавшейся окалины. По мере утолщения окалины определяющей стадией может стать диффузия через нее. Пористость, растрескивание и отслаивание окалины могут вновь открыть поверхность и привести к неравномерному окислению. Циркуляция в печи влияет на пограничный слой, а расстояние между изделиями — на скорость удаления водяного пара, диоксида углерода и продуктов реакции.
Обезуглероживание также развивается в виде профиля концентрации, а не как мгновенная равномерная потеря углерода. Углерод диффундирует из внутренних областей к поверхности, равновесная активность углерода на которой ниже. Глубина пораженного слоя зависит от температуры, времени, состава стали, исходной микроструктуры и эффективного углеродного потенциала атмосферы. Закалка может сохранить этот профиль, поэтому кратковременная поверхностная реакция позднее проявляется в виде градиента твердости.
В обсуждении управления атмосферой, опубликованном Cambridge University Press в 2012 году, различаются повторный нагрев для обработки давлением и окончательная термическая обработка: неуправляемые окислительные условия могут по-разному допускаться при ковке и при окончательном упрочняющем цикле, в котором окалина и обезуглероживание непосредственно влияют на заданное состояние поверхности. Стандарт ISO 17663:2023 также рассматривает термическую обработку на воздухе или в контролируемых атмосферах в рамках обеспечения качества, главным образом для ферритных сталей и работ, выполняемых в цехах или на месте. Следовательно, химический состав атмосферы является частью валидности процесса. Правильные температура и время выдержки не могут компенсировать цикл, при котором кислородный потенциал, содержание влаги или углеродный потенциал позволили поверхности измениться до того, как произошло требуемое превращение.
Контроль атмосферы: печь, подача и измерения
Контроль атмосферы — это не единственная настройка расхода газа. Это согласованное управление корпусом печи и атмосферой, поступающей внутрь него, при этом измерения используются для определения того, достигает ли стали заданное химическое состояние. В издании ASM International Furnace Atmosphere Controls in Heat Treating (2017) эти функции выделены в две основные группы управления: управление атмосферой печи и управление атмосферой подачи. Это различие имеет значение, поскольку правильно смешанный газ может обеспечить неправильное состояние поверхности после прохождения через неплотности, горелки, реторты, циркуляционные каналы или сильно загруженную рабочую зону.
Две группы управления, выделенные ASM
Управление атмосферой печи относится к оборудованию, которое удерживает и распределяет атмосферу. Уплотнения дверей, тамбуры, реторты, горелочные системы, заслонки вытяжки, вентиляторы, подины и внутренние перегородки — всё это влияет на состояние газа, окружающего загрузку. Давление в печи также относится к этой группе. Небольшое избыточное давление может ограничивать подсос воздуха через зазор двери, однако чрезмерное давление способно вытеснять технологический газ через уплотнения и создавать небезопасное или химически нестабильное состояние вытяжных газов. Пониженное давление может втягивать воздух в печь, особенно при перемещении двери или через повреждённые уплотнения.
Распределение температуры и циркуляция газа также относятся к стороне печи в этой задаче управления. Печь может показывать приемлемую среднюю температуру, тогда как застойные области остаются более холодными, содержат больше водяного пара или обеднены реакционноспособным компонентом. Скорость вентилятора, направление потока, расстояние между изделиями, корзины, приспособления и открытая площадь поверхности стали изменяют локальный пограничный слой. Реторты создают дополнительное сопротивление переносу: атмосфера, измеренная снаружи реторты, может не соответствовать газу внутри неё, особенно во время продувки, нагрева или быстрого изменения состава.
Группа управления атмосферой подачи начинается на входе системы. Она включает исходные газы, эндотермические или экзотермические генераторы, азотно-метанольные системы, обогащающий газ, диссоциированный аммиак, пропан, воздух, пар, а также оборудование для их дозирования, смешивания, осушки, нагрева и подачи. Регуляторы расхода должны поддерживать заданное соотношение при изменении потребности. Регулятор, который поддерживает давление, но не состав, не обеспечивает управление атмосферой. Засорённая или частично перекрытая линия может вызвать тот же симптом, что и неправильный рецепт: контроллер печи задаёт целевой углеродный потенциал, но изделие получает другую газовую смесь.
Газовые реакции продолжаются и после смешивания. Оксид углерода и диоксид углерода могут участвовать в реакции на поверхности стали, тогда как метан и другие углеводороды способны поставлять углерод в условиях цементации. Водяной пар может окислять железо и смещать равновесие углеродсодержащих реакций. В справочнике Национального бюро стандартов США Heat Treatment and Properties of Iron and Steel (1966) окисление, приводящее к образованию окалины, и потеря углерода с поверхности, приводящая к обезуглероживанию, указаны как основные риски для поверхности; в нём также описывается вредное воздействие водяного пара в продуктах сгорания. В работе ASM 2017 года, посвящённой атмосферам печей, центральное место в управлении термической обработкой стали отводится газовым реакциям, основным газам и парам, а также обезуглероживанию, связанному с атмосферой.
Группы печи и подачи непрерывно взаимодействуют. Неплотность в двери может привести к проникновению кислорода, однако полученное показание зависит от давления и циркуляции в печи. Изменение площади загрузки может потреблять или образовывать реакционноспособные компоненты, изменяя атмосферу, даже если расходомеры подачи не изменились. Регулировка горелки может одновременно изменить содержание водяного пара и диоксида углерода, а также тепловую мощность. Рассмотрение этих двух групп как взаимозаменяемых скрывает причины таких изменений.

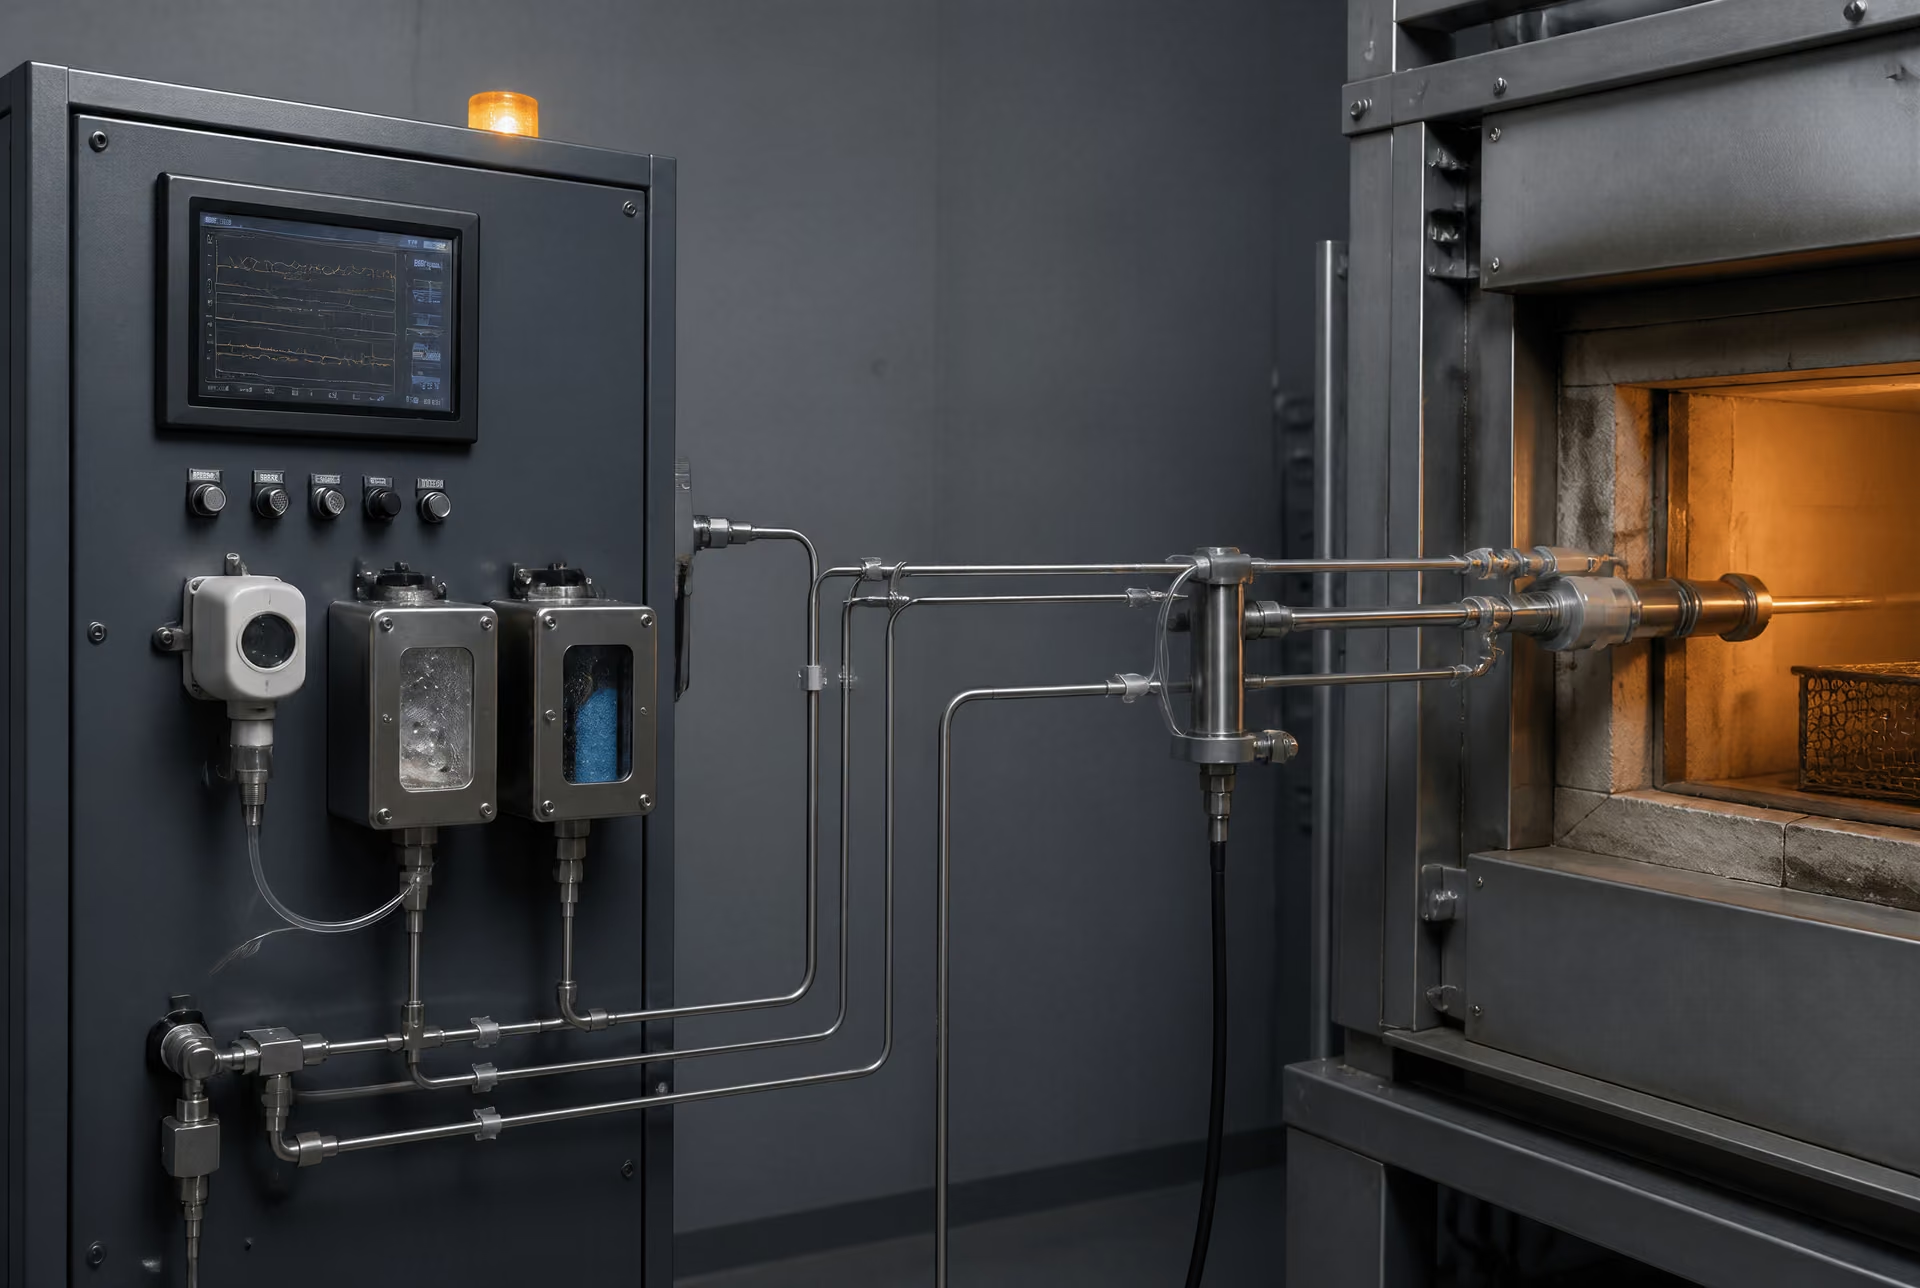
Датчики, отбор проб и контуры управления
| Измерение | Что показывает | Ограничение |
|---|---|---|
| Кислородный зонд | Электрохимический отклик, связанный с активностью кислорода | Зависит от состояния зонда, воздуха сравнения, температуры и допущений о равновесии |
| Прибор для измерения точки росы | Информация о влажности | Конденсация в линии отбора проб может создать ошибочно сухой результат |
| Инфракрасный анализатор | Концентрация диоксида углерода или монооксида углерода | Измеряет отдельные вещества, а не все поверхностные реакции |
| Проверка рабочей зоны | Фактическая реакция стали | Обычно выполняется после обработки, а не непрерывно |
Контур регулирования Система управления процессом, в которой датчик измеряет переменную, регулятор сравнивает её с заданным значением, а регулирующее воздействие корректируется.
Контур управления обычно включает технологическую переменную, датчик, контроллер и регулируемую переменную. При управлении углеродным потенциалом технологическая переменная может быть выведена из парциального давления кислорода, измеренного кислородным зондом, или рассчитана на основе соотношений с участием оксида углерода, диоксида углерода и водяного пара. Измерение точки росы даёт информацию о содержании водяного пара. Инфракрасные анализаторы могут измерять диоксид углерода или оксид углерода, тогда как анализаторы кислорода обеспечивают прямое указание на окисляющее загрязнение. Эти приборы не измеряют «атмосферу» как единую универсальную величину; каждый из них реагирует на определённый химический компонент, температуру, давление и состояние калибровки.
Кислородный зонд, установленный в горячей рабочей зоне, может выдавать быстрый электрохимический сигнал, однако его интерпретация зависит от температуры зонда, эталонного воздуха, состояния датчика и принятого равновесия газовых реакций. Датчик точки росы, расположенный в охлаждаемом шкафу пробоотбора, измеряет транспортируемую и подготовленную пробу, а не газ при температуре печи. Конденсация в пробоотборной линии удаляет воду из пробы и создаёт ложно низкое значение влажности. Реакционноспособные газы также могут вступать в реакцию со стенками трубок, фильтрами или конденсатом до того, как достигнут анализатора. Поэтому материал, длина и диаметр линии, электрообогрев, фильтрация и расход пробы становятся частью измерительной системы.
Калибровка должна соответствовать прибору и технологическому процессу. Проверки нуля и диапазона, эталонные газы, проверка зонда и регистрация дрейфа позволяют установить, вызвано ли изменение реальным процессом или приборной погрешностью. Индикация углеродного потенциала, рассчитанная по сигналу кислородного зонда в милливольтах, может оставаться стабильной, даже если зонд покрылся отложениями, канал эталонного воздуха заблокирован или температура печи, использованная в расчёте, указана неверно. В таком случае контроллер может внести правильную корректировку на основании неправильного измерения.
Не менее важно и время отклика. Состав газа на смесительной станции изменяется первым; затем изменяется состав в подающей линии; после этого меняется атмосфера печи, когда новый газ вытесняет прежний объём; поверхность стали реагирует с дополнительной задержкой, определяемой температурой, геометрией и кинетикой реакции. Короткая пробоотборная линия возле входа может показать ступенчатое изменение за несколько секунд, тогда как зонд возле изделия останется практически без изменений в течение нескольких минут. Если контроллер действует быстрее, чем процесс способен реагировать, возникает перерегулирование и колебания. Если он действует слишком медленно, реальное обезуглероживание может продолжаться и после превышения порога аварийного сигнала.
Поэтому обратная связь должна основываться на определённом контрольном объёме. Заданное значение рецепта является командой, а не доказательством защиты поверхности. Заданные углеродный потенциал, уровень кислорода или точка росы следует сопоставлять с независимым измерением и, когда это практически возможно, с результатом на стали. Содержание углерода на поверхности, окалина, микротвёрдость и металлографические данные могут выявить проблему с атмосферой, которую пропустил удалённый анализатор. Это особенно важно для марок стали, у которых заданная глубина слоя, твёрдость или содержание углерода на поверхности оставляют небольшой допуск на обезуглероживание.
Почему место измерения меняет интерпретацию
Один и тот же газ может давать разные показания в разных местах. Возле входа подачи проба может отражать состав смеси до её контакта с загрузкой. Над плотной корзиной она может отражать состояние застойного объёма. Возле вытяжного отверстия она может быть разбавлена из-за подсоса или обогащена продуктами реакции. Внутри реторты она может отличаться от атмосферы открытой печи из-за ограниченного газообмена. Зонд, установленный в горячей зоне, может показывать атмосферу вокруг зонда, тогда как поверхность стали находится за приспособлениями или внутри плотной загрузки.
Место отбора пробы также определяет, является ли показание прогностическим или диагностическим. Анализатор, установленный до печи, показывает, что подаёт система снабжения. Зонд в рабочей зоне показывает, что сохранилось после переноса и реакций в печи. Проба вытяжного газа может отображать суммарный результат утечек, горения и реакции с загрузкой, но не обязательно указывает, где именно произошло изменение. Ни одно из этих мест автоматически не является правильным; каждое отвечает на свой вопрос.
Стальная загрузка является частью этой интерпретации. Чистые, промасленные, влажные, покрытые окалиной или сильно окисленные детали выделяют пары и потребляют реакционноспособные газы во время нагрева. Большая площадь поверхности может сильнее изменить локальный углеродный баланс, чем небольшой контрольный образец. Приспособления и огнеупорные материалы также могут вступать в реакцию с атмосферой. Поэтому калибровка без загрузки не обеспечивает полной валидации производственного цикла.
ISO 17663:2023 устанавливает требования к качеству термической обработки на воздухе или в контролируемых атмосферах, главным образом для ферритных сталей и работ, выполняемых в цехах или на месте монтажа. Её значение носит не только процедурный, но и металлургический характер: контролируемое состояние должно быть определено, отслеживаться и быть связано с результатом обработки изделия. В работе Cambridge University Press 2012 года, также посвящённой управлению атмосферой, аналогичным образом различаются повторный нагрев для обработки давлением и окончательная термическая обработка; в ней предупреждается, что неконтролируемые окисляющие атмосферы вызывают образование окалины и, в сталях, обезуглероживание. Поэтому достоверным результатом является не значение, напечатанное рядом с газовым щитом. Им является доказанная взаимосвязь между составом подачи, состоянием печи, измеренной атмосферой рабочей зоны, историей выдержки и поверхностью вышедшей стали.
Выбор Атмосферы в Зависимости от Марки Стали и Операции Термической Обработки
Выбор Атмосферы должен учитывать как семейство Стали, так и выполняемую Операцию. Газ, защищающий низкоуглеродистую Сталь при Отжиге, может изменить поверхность высокоуглеродистого Подшипникового Кольца во время Аустенитизации. Требуемый Результат также может различаться: Повторный Нагрев под Ковку допускает образование Окалины, если впоследствии она будет удалена, тогда как готовая Цементованная, Закалённая или Шлифованная Деталь может не допускать заметного Окисления или Потери Углерода.
В справочнике Национального Бюро Стандартов США Heat Treatment and Properties of Iron and Steel непосредственно указаны две основные Опасности для Поверхности: Окисление образует Окалину, а Потеря Углерода с Поверхности приводит к Обезуглероживанию. В справочнике также отмечается вредное воздействие Водяного Пара в Продуктах Сгорания. В издании ASM International, посвящённом управлению Печной Атмосферой и опубликованном в 2017 году, отдельно рассматриваются управление Печью и управление Подаваемой Атмосферой. Важны оба аспекта. Даже правильно заданный Газ может привести к Дефектному Результату, если неправильно установлены Расход, Точка Росы, Кислородный Потенциал, Углеродный Потенциал, имеются Утечки, неверно отрегулирована Горелка или неправильно выполнена Загрузка Печи.
Углеродистые и Низколегированные Стали
Обычные Углеродистые и Низколегированные Марки часто рассматривают так, будто одна только их Маркировка определяет Атмосферу. Это не так. AISI/SAE 1018, AISI/SAE 1045, AISI/SAE 4140 и AISI/SAE 4340 могут нагреваться в Печах, описываемых как «нейтральные», однако допустимое состояние Поверхности зависит от Операции, Размеров Сечения и последующего Припуска на Механическую Обработку.
Для низкоуглеродистой Стали, такой как AISI/SAE 1018, небольшая Потеря Углерода с Поверхности может почти не повлиять на объёмные Прочностные Свойства при Растяжении, поскольку Концентрация Углерода и без того низкая. Однако это всё ещё может иметь значение в тонком Упрочнённом Слою, на Обработанной Кромке или в случаях, когда Поверхность впоследствии должна равномерно реагировать на Цементацию, Индукционную Закалку или Азотирование. В AISI/SAE 1045 Обезуглероживание Поверхности Вала или Зубчатого Колеса может уменьшить количество Углерода, доступного для образования Мартенсита. В результате под внешне приемлемым Слоем после удаления Окалины может остаться более мягкий Поверхностный Слой.
Низколегированные Закаливаемые Стали, такие как AISI/SAE 4140 и AISI/SAE 4340, связаны с иной Проблемой. Хром, Молибден, Марганец и Кремний влияют на Реакции Окисления и Прокаливаемость, однако Легирующие Добавки не делают Поверхность невосприимчивой к Потере Углерода. Поверхность, обеднённая Углеродом, может оставаться более слабой после Закалки, даже если Сердцевина достигает заданной Твёрдости. Оксидные Плёнки также могут мешать Контролю Размеров, Магнитопорошковому Контролю, Адгезии Покрытия или последующей Механической Обработке.
Для этих Марок Атмосферу выбирают с учётом требуемого Углеродного Баланса. Нейтральная или Контролируемая Атмосфера должна поддерживать Активность Углерода на Поверхности близкой к предусмотренному для Стали значению; Цементующая Атмосфера применима только в случае, если задано целенаправленное увеличение содержания Углерода. Углеродный Потенциал нельзя определить одним лишь названием Газа. В ASM Handbook, Volume 4B, описываются взаимосвязи, учитывающие Водяной Пар, Диоксид Углерода и Парциальное Давление Кислорода, а также методы прямого и косвенного измерения. На практике именно Система Управления Печью и её Датчики определяют, существует ли фактически у Изделия заявленная Атмосфера.
Тонкие Сечения нагреваются быстро и имеют высокое отношение Площади Поверхности к Объёму. До достижения Загрузкой заданной Температуры они могут потерять большую долю Поверхностного Слоя, содержащего Углерод. Сварные Конструкции могут быть ещё более чувствительными: Сварной Металл, Зона Термического Влияния и Основной Металл могут иметь различный Химический Состав и исходную Микроструктуру, а Остаточные Напряжения и Оксидные Плёнки могут различаться вдоль Соединения. ISO 17663:2023 устанавливает Требования к Качеству Термической Обработки на Воздухе или в Контролируемых Атмосферах в связи со Сваркой и родственными Процессами; стандарт применяется главным образом к Ферритным Сталям и Работам, выполняемым в Цехах или на месте. Поэтому Термическую Обработку Сварных Соединений следует рассматривать как Документированный Процесс, а не как неформальное пребывание в Печи.
Инструментальные, Подшипниковые и Высокоуглеродистые Стали
Высокоуглеродистые Стали требуют более строгого Контроля, поскольку Концентрация Углерода на Поверхности непосредственно влияет на Твёрдость, Износостойкость, Количество Остаточного Аустенита и Размерную Стабильность. К таким Сталям относятся, например, Подшипниковая Сталь AISI/SAE 52100, Инструментальная Сталь AISI D2, AISI O1 и AISI W1. Состояние их Поверхности после Аустенитизации не является лишь косметическим вопросом.
Обезуглероженный Слой на AISI/SAE 52100 может образовать мягкую Зону под Дорожкой Качения Подшипника. Удаление Окалины лёгкой Очисткой не обязательно удаляет этот Слой. В Инструментальной Стали, такой как AISI D2, Потеря Углерода с Поверхности может уменьшить количество Углерода, доступного для образования предусмотренной Мартенситной и Карбидсодержащей Структуры. Чрезмерное Окисление также может изменить Припуск на Шлифование и способствовать возникновению Дефектов при Финишной Обработке. AISI O1 и AISI W1 аналогичным образом уязвимы при Закалке, поскольку их Рабочие Свойства в значительной степени зависят от Углерода, сохранённого на Поверхности.
Высокоуглеродистые Детали нельзя просто защищать, делая Атмосферу «богатой Углеродом». Избыточный Углеродный Потенциал может привести к образованию Сажи, Осаждению Карбидов или изменению Химического Состава Поверхности, а не к контролируемому Результату. Требуемую Атмосферу необходимо согласовать с Маркой Стали, Температурой Аустенитизации, Временем Выдержки и Динамикой Печи. Вакуумная или Низконапорная Обработка, Солевая Ванна, Нейтральный Контролируемый Газ или специально скорректированная по Углероду Атмосфера могут быть технически применимы, однако выбор зависит от заданного состояния Поверхности и возможностей Оборудования.
Подшипниковые Кольца и Прецизионные Инструменты также выявляют Проблему Размеров. Окисление расходует Поверхностный Металл и может создавать Окалину в Углах, Отверстиях и местах Контакта с Оснасткой. Температурные Градиенты и неравномерная Циркуляция Газа могут привести к тому, что один Участок будет окисляться или обезуглероживаться сильнее другого. Поэтому Толщина Сечения, Укладка Деталей, Плотность Загрузки, исходное Сфероидизированное или Отожжённое Состояние и состояние Футеровки Печи должны учитываться при выборе Атмосферы. Обозначение Марки Стали — лишь отправная точка.
Та же Логика применима к Рессорно-пружинным Сталям и Высокоуглеродистой Проволоке. Тонкая Проволока может быстро достичь Температуры Обработки, оставляя Оператору мало времени для обнаружения отклонения Атмосферы до изменения Углерода на Поверхности. Закалённые Детали особенно чувствительны, поскольку их конечные Свойства уже формируются узкой Последовательностью Нагрева, Закалки и Отпуска. Дефект Поверхности, возникший при Аустенитизации, нельзя надёжно исправить Отпуском.
Аустенитизация, Отжиг, Нормализация, Отпуск и Снятие Напряжений
| Операция | Особенность атмосферы | Влияние на поверхность |
|---|---|---|
| Аустенитизация | Быстрое окисление и перенос углерода | Может изменять твёрдость и содержание углерода на поверхности |
| Отжиг | Длительная выдержка увеличивает возможность протекания реакций | Окалина или потеря углерода могут потребовать припуска на механическую обработку |
| Нормализация | Часто выполняется на воздухе для заготовок, которые позднее подвергаются обработке | Изменение поверхности может быть неприемлемым для деталей, непосредственно используемых в эксплуатации |
| Отпуск | Более низкая температура не исключает окисление | Условия с низким окислением защищают отделку и размеры |
| Снятие напряжений | Воздействие воздуха может вызвать образование окалины на подготовленных поверхностях | Для готовых компонентов может потребоваться контролируемая защитная атмосфера |
Аустенитизация обычно является наиболее чувствительной к Атмосфере Операцией. Сталь нагревают до Аустенитной Области, где Окисление и Перенос Углерода могут протекать быстро. Для Высокоуглеродистых и Инструментальных Сталей требуется Контроль, сохраняющий Углерод на Поверхности, тогда как для Низкоуглеродистых Сталей может потребоваться защита от потери Углерода, если Поверхность впоследствии будет подвергаться Закалке или Цементации. Загрузку необходимо нагревать равномерно; заданная Температура Печи не должна рассматриваться как доказательство фактической Температуры Изделия или состояния его Поверхности.
Отжиг обычно допускает более длительное пребывание в Печи, чем Закалка, что увеличивает вероятность образования Окалины и Обезуглероживания. Полный Отжиг, Докритический Отжиг и Сфероидизирующий Отжиг также различаются по Температуре и Времени, поэтому одной «Атмосферы для Отжига» недостаточно. Для AISI/SAE 1045 или AISI/SAE 4140 Потеря Углерода с Поверхности может быть допустима только там, где она будет удалена при Механической Обработке; для AISI/SAE 52100 или AISI D2 такой Припуск может быть неприемлемым. Медленное Охлаждение не исправляет изменённую Поверхность.
Нормализацию обычно проводят на Воздухе для Поковок и Конструкционных Деталей, если предусмотрено удаление Окалины. Это является Производственным Решением, а не свидетельством того, что Воздух нейтрален. В обсуждении Управления Атмосферой, опубликованном Cambridge University Press в 2012 году, различаются Повторный Нагрев для Пластической Обработки и Окончательная Термическая Обработка; Неконтролируемые Окислительные Атмосферы связываются с образованием Окалины и Обезуглероживанием Стали. Поэтому Нормализованный Вал, предназначенный для непосредственной Эксплуатации, Контроля или Индукционной Закалки, может требовать Контролируемой Защиты, даже если Заготовку Поковки можно нормализовать на Воздухе.
Отпуск выполняется ниже Диапазона Аустенитизации, однако Окисление остаётся возможным, особенно при длительных Выдержках или повторных Циклах Отпуска. Чистая Атмосфера с низкой Окислительной Способностью защищает Размеры и состояние Поверхности; при этом для неё не требуется та же Стратегия Управления Углеродным Потенциалом, что и при Аустенитизации. Цвета Отпуска не следует считать надёжным показателем Контроля Атмосферы, особенно если Толщина Оксидного Слоя различается по Загрузке.
Снятие Напряжений в Сварных Конструкциях и Обработанных Деталях часто выполняют на Воздухе, однако Воздействие Воздуха может вызвать образование Окалины на Поверхности и изменить подготовленное Соединение или готовую Деталь. ISO 17663:2023 имеет значение, когда Обработка связана со Сваркой, включая Работы на месте. Для Детали, требующей чистой Поверхности, может быть предпочтительнее Контролируемая Атмосфера, Вакуум, Местная Защита или Защищённая Камера вместо открытой Печи.
Наконец, Атмосфера Печи и последующая Защита Поверхности являются отдельными Средствами Контроля. ISO 17834:2003 рассматривает Металлические Покрытия, наносимые Термическим Напылением для защиты от Коррозии и Высокотемпературного Окисления при температурах до 1000 °C (1273 K), тогда как ISO 12944-4:2017 классифицирует Степени Подготовки Поверхности Конструкций из Углеродистых и Низколегированных Сталей. Ни один из этих Стандартов не заменяет Контроль при Нагреве. Сначала Атмосфера должна обеспечить заданное Металлургическое Состояние Поверхности; Покрытия и Подготовка после Обработки относятся к другой Стадии.
Термическая Обработка на Воздухе и в Контролируемых Атмосферах
Воздух удобен, однако удобство не делает его металлургически нейтральным. При повышенной температуре кислород и водяной пар могут взаимодействовать со сталью, а окружающий газ способен изменять активность углерода на поверхности. В результате могут образовываться окалина, происходить обезуглероживание, науглероживание или сочетание этих процессов. Приемлемость результата зависит от того, что произойдет с поверхностью впоследствии и какие функции деталь должна выполнять в эксплуатации.
Министерство торговли США, Национальное бюро стандартов, в издании Heat Treatment and Properties of Iron and Steel (1966) непосредственно указывает на два основных риска для поверхности: окисление приводит к образованию окалины, а потеря углерода с поверхности — к обезуглероживанию. В нем также отмечается вредное воздействие водяного пара, содержащегося в продуктах сгорания. Поэтому атмосфера печи является частью спецификации термической обработки, а не просто способом заполнить пространство вокруг загрузки.
Когда нагрев на воздухе ухудшает состояние поверхности
При нагреве углеродистой или низколегированной стали на воздухе образуются оксиды железа, состав которых изменяется в зависимости от температуры и местных газовых условий. Окалина расходует металл, изменяет размеры и может осложнять последующую механическую обработку, сварку, нанесение покрытий или контроль. Кроме того, при обращении с деталью она может отслаиваться, оставляя неровную поверхность. Однако оксид — не единственная проблема. Поверхность, находящаяся в окислительной среде с низким содержанием углерода, может терять углерод вследствие его диффузии из стали в газ.
Такая потеря углерода приводит к образованию обезуглероженного слоя. В закаленной детали затронутая область может иметь более низкую твердость и износостойкость по сравнению с внутренними слоями. В детали, работающей при циклических нагрузках, измененный химический состав поверхности и связанные с ним изменения микроструктуры могут влиять на ожидаемое поведение детали, даже если объемная твердость соответствует требованиям чертежа. Глубина и степень обезуглероживания зависят от состава стали, температуры, времени выдержки, состояния поверхности, состава газа и активности углерода, установившейся на границе раздела.
Контролируемая атмосфера — это не просто «любой газ, который не является воздухом». ASM International в издании Furnace Atmosphere Controls in Heat Treating (2017) разделяет управление на две основные группы: контроль атмосферы печи и контроль подаваемой атмосферы. Первая группа касается состава атмосферы в печи и способов его измерения; вторая — газов, генераторов, оборудования для смешивания, очистки и подачи, создающих эти условия. Важны обе группы. Даже правильно выбранный газ может привести к неправильному результату, если в систему подачи попадает влага, печь негерметична или система измерения не отражает условия в рабочей зоне загрузки.
Для углеродистых сталей центральное значение имеет управление углеродным потенциалом при обработках, в ходе которых содержание углерода на поверхности должно оставаться стабильным. ASM описывает соотношения с участием водяного пара, диоксида углерода и парциального давления кислорода как средства оценки или регулирования углеродного потенциала. В каждой конструкции печи эти компоненты не являются взаимозаменяемыми показателями, а заданная уставка имеет смысл только при определенных методе измерения, температуре, расходе газа и характеристиках реакции печи. В Steel Heat Treatment Handbook (CRC Press, 2014) также рассматриваются диоксид углерода, аммиак и другие реакционноспособные газы, поскольку химический состав атмосферы может влиять как на стойкость к окислению, так и на управление содержанием углерода на поверхности.
В технологической спецификации должно быть указано допустимое состояние поверхности. Формулировка «нагрев на воздухе» является неполной, если спецификация одновременно не допускает образование соответствующей окалины и изменение химического состава поверхности либо не предусматривает последующую операцию для их удаления или исправления. Требование к светлой поверхности, установленный максимальный уровень обезуглероживания, сохранение заданной точности размеров или наличие функционального закаленного слоя указывают на необходимость более жесткого контроля атмосферы.
Повторный нагрев для формообразования и окончательная обработка
Распространенной ошибкой классификации является рассмотрение каждой высокотемпературной операции как имеющей одинаковые требования к поверхности. В главе Cambridge University Press «Atmosphere Control for the Protection of Metals During Production Processes» (2012) проводится различие между повторным нагревом для обработки давлением и окончательной термической обработкой. Это различие должно учитываться при разработке технологического процесса.
При повторном нагреве для ковки, прокатки или другой операции формообразования некоторое количество окалины может быть допустимо, поскольку окалина и затронутый ею материал будут удалены в процессе удаления окалины, деформации, обрезки или механической обработки. Основная цель нагрева заключается в приведении заготовки в состояние, пригодное для пластической деформации. Поэтому воздух может быть приемлем в процессе, если образовавшийся окисленный слой контролируется и удаляется до формирования окончательных размеров или получения требуемых свойств. Это не означает, что атмосферой можно пренебрегать: чрезмерное образование окалины может снизить выход годного, повредить инструмент, затруднить выявление дефектов и привести к образованию закатов или других производственных дефектов поверхности.
Окончательная термическая обработка имеет иное значение. Закалка и отпуск, нормализация, отжиг, обработка на твердый раствор или снятие напряжений могут определять свойства поверхности, которая останется в эксплуатации. Если окончательная обработка детали выполняется после термообработки, припуска для удаления окалины или обезуглероженного слоя может практически не остаться. Кольцо подшипника, зуб шестерни, пружина, шейка вала или изнашиваемая поверхность не могут оцениваться по тем же критериям, что и кузнечная заготовка, которая впоследствии будет подвергнута механической обработке.
Это различие относится и к работам, связанным со сваркой. ISO 17663:2023 устанавливает требования к качеству термической обработки на воздухе или в контролируемых атмосферах применительно к сварке и связанным с ней процессам, главным образом для ферритных сталей и работ, выполняемых в цехах или на месте монтажа. Область применения стандарта подтверждает практический принцип: допустимая атмосфера и результат обработки поверхности должны быть увязаны с конкретной операцией, материалом, оборудованием и требованиями к контролю.
В спецификации на окончательную обработку следует указать, допускается ли окалина, требуется ли очистка после обработки и каким образом должны измеряться обезуглероживание или другие изменения поверхности. В ней также следует определить марку стали, например C45, 42CrMo4 или марку, установленную соответствующим стандартом на продукцию, поскольку состав влияет на реакцию материала на окисление и перенос углерода. Контроль атмосферы не может устранить неоднозначность критериев приемки.
Вакуум и альтернативы на основе инертных газов
Вакуумные печи снижают парциальное давление реакционноспособных газов путем удаления большей части газа из рабочего пространства печи перед нагревом. В системах с инертным газом воздух заменяется такими газами, как аргон или азот, при условии, что выбранный газ совместим со сталью, температурой и режимом обработки. Эти методы служат той же общей цели, что и контролируемая атмосфера печи, — ограничению нежелательных реакций на поверхности, — однако они не делают невозможными все реакции.
На состояние поверхности влияют качество вакуума, негерметичность, остаточная влага, чистота печи, характер загрузки и изменение давления во времени. Инертные газы могут содержать примеси кислорода или воды, а азот способен взаимодействовать с некоторыми легирующими системами или состояниями поверхности. Газ, инертный для одной марки стали и одного процесса, не обязательно будет практически инертным для другой марки или другого процесса. Реакционноспособные добавки также могут вводиться намеренно, когда требуется цементация, азотирование или корректировка углеродного потенциала.
Следовательно, выбор является технологическим решением, а не рейтингом типов печей. Контролируемая атмосфера может поддерживать содержание углерода на поверхности, одновременно ограничивая образование окалины; вакуум может уменьшать загрязнение газовой фазы и образование окалины; инертная среда может обеспечивать подходящий барьер при условии контроля ее чистоты и химического состава. Ни один из этих методов нельзя без оговорок описывать как полностью исключающий реакции на поверхности.
Защита поверхности после термической обработки является отдельной темой. ISO 17834:2003 распространяется на металлические покрытия, нанесенные термическим напылением для защиты от коррозии и высокотемпературного окисления при температурах до 1000 °C (1273 K), а ISO 12944-4:2017 классифицирует степени подготовки поверхности конструкций из углеродистой и низколегированной стали и различает поверхности без покрытия, с покрытием, нанесенным термическим напылением, оцинкованные, гальванически покрытые, шерардизированные и окрашенные. Эти стандарты не заменяют требования к атмосфере при термической обработке. В итоговом технологическом документе должно быть указано, должна ли поверхность оставаться после обработки без изменений, подвергаться очистке, механической обработке или нанесению последующей защитной системы, а также должно быть определено состояние, считающееся приемлемым.
Защита поверхности за пределами атмосферы печи
Покрытие и атмосфера печи защищают сталь на разных этапах ее жизненного цикла. Атмосфера действует в тот период, когда сталь достаточно нагрета для протекания реакций окисления, науглероживания или обезуглероживания. Покрытие, как правило, действует позднее — при хранении, эксплуатации или воздействии коррозионной либо высокотемпературной среды. Смешение этих функций может сделать термическую обработку недействительной, даже если готовая деталь выглядит чистой.
Министерство торговли США и Национальное бюро стандартов в издании Heat Treatment and Properties of Iron and Steel (1966) определяют два основных риска для поверхности при нагреве: окисление приводит к образованию окалины, а потеря углерода с поверхности — к обезуглероживанию. Водяной пар в продуктах сгорания характеризуется как вредный фактор. Издательство Cambridge University Press проводит такое же различие между процессами в издании Atmosphere Control for the Protection of Metals During Production Processes (2012), разделяя повторный нагрев для последующей обработки и окончательную термическую обработку, а также связывая неконтролируемые окислительные атмосферы одновременно с образованием окалины и обезуглероживанием стали.
В работе ASM International по управлению атмосферой печи, опубликованной в 2017 году, проблема разделяется на «управление атмосферой печи и атмосферой подачи». Это различие имеет значение даже при наличии отдельного покрытия поверхности. Покрытие может уменьшить контакт металла с печным газом, однако оно не создает известный углеродный потенциал во всем садке, не компенсирует утечку и не доказывает, что печь достигла заданного химического состояния. Углеродный потенциал зависит от газовых реакций и соотношений, включающих диоксид углерода, водяной пар и парциальное давление кислорода; ASM также рассматривает обезуглероживание, связанное с атмосферой, как одну из центральных тем термической обработки стали.
Металлические покрытия, нанесенные термическим напылением
Металлические покрытия, нанесенные термическим напылением, получают путем нагрева металлического исходного материала и распыления расплавленных или частично расплавленных частиц на подготовленную основу. Осажденный слой состоит из перекрывающихся частиц, поэтому его пористость, содержание оксидов, адгезия, толщина и состояние герметизации зависят от процесса напыления и подготовки основы. Алюминий, цинк, системы цинк–алюминий и другие напыляемые металлы могут выбираться с учетом коррозионного или теплового воздействия, однако покрытие следует задавать как систему, а не рассматривать как независимый защитный экран.
ISO 17834:2003 распространяется на металлические покрытия, нанесенные термическим напылением и предназначенные для защиты от коррозии и высокотемпературного окисления при температурах до 1000 °C (1273 K). Область его применения имеет важное значение, однако указанное значение температуры не является универсальной гарантией эксплуатационной пригодности. Фактический предел зависит от металла покрытия, марки основы, термоциклирования, атмосферы, толщины покрытия, адгезии, а также от любого герметика или финишного слоя, нанесенного поверх напыленного слоя. Например, нельзя предполагать, что напыленная поверхность с высоким содержанием цинка будет вести себя при высокотемпературном воздействии так же, как алюминиевое покрытие, только потому, что оба материала являются металлическими.
Решающим фактором является время нанесения напыления. Если покрытие нанесено до аустенитизации, его связующее, поры, оксиды или граница раздела с основой могут вступить в реакцию при нагреве. Слой может размягчиться, испариться, растрескаться, легироваться со сталью или перенести загрязнения на приспособления печи. Даже покрытие, сохранившее адгезию, может изменить теплопередачу на поверхности и затруднить контроль окалины или обезуглероживания. Поэтому такое покрытие обычно рассматривают как систему защиты после термической обработки, если только полный термический цикл и совместимость покрытия не были квалифицированы.
Напыленное покрытие также не может заменить управление атмосферой. При закалке углеродистой или низколегированной стали требуемое состояние поверхностного углерода формируется или сохраняется на границе раздела «сталь–газ». Покрытие, блокирующее контакт с газом, может не контролировать предполагаемый обмен углеродом, а препятствовать ему. Если слой содержит реакционноспособные оксиды или допускает локальный доступ газа через поры, результат может различаться на разных участках детали. Печь по-прежнему должна поддерживать заданные окислительный потенциал и углеродный потенциал, а обработанная поверхность по-прежнему должна проверяться на наличие окалины, обезуглероживания и дефектов, связанных с покрытием.
Оцинкованные, гальванические, шерардированные и окрашенные поверхности
ISO 12944-4:2017 различает категории поверхностей и состояния подготовки конструкций из углеродистых и низколегированных сталей. К его категориям относятся непокрытые, термически напыленные, оцинкованные, гальванически покрытые, шерардированные и окрашенные поверхности. Эти обозначения описывают различные состояния покрытий и требования к подготовке; они не превращают практику защиты от коррозии в замену требованиям к термической обработке.
При цинковании цинк наносят на сталь, обычно погружением в расплавленный цинк, тогда как при гальваническом покрытии металл осаждается в результате электролитического процесса. При шерардизации образуется диффузионное покрытие на основе цинка путем нагрева стали с цинковой пылью. Лакокрасочные системы используют пленку органического или неорганического покрытия, часто нанесенную на подготовленную и загрунтованную основу. Их термическое поведение резко различается. Цинксодержащие покрытия могут расплавляться, испаряться или вступать в реакцию при аустенитизации. Гальванические слои могут вспучиваться или диффундировать в основу. Шерардированные слои уже содержат железо–цинковую диффузионную структуру и могут изменяться при дальнейшем нагреве. Краска может разлагаться с образованием дыма, отложений или реакционноспособных газов.
Это различие особенно важно для марок, в которых содержание углерода на поверхности является частью требований к материалу. AISI 1045, EN 10083-2 C45E и AISI 4140 могут по-разному переносить изменения поверхности в зависимости от того, является ли конечной операцией закалка, отпуск, азотирование или только снятие напряжений. Видимый слой цинка или краски не доказывает, что сталь под ним сохранила требуемый градиент содержания углерода. Чистый внешний вид также не доказывает, что окисление контролировалось. Окалина может быть тонкой и прочно сцепленной с поверхностью, тогда как обезуглероживание может распространяться ниже поверхности, которая выглядит металлической.
Обратная проблема возникает после обработки. Закаленная деталь из AISI 4140 может нуждаться в антикоррозионном покрытии, однако это покрытие выбирают с учетом условий эксплуатации и наносят только после закалки, отпуска, очистки и контроля. Его нанесение до печного цикла может изменить химические условия термической обработки; нанесение после цикла не способно исправить обезуглероженный слой или восстановить утраченную точность размеров.
Подготовка поверхности до и после термической обработки
Перед термической обработкой поверхность должна иметь известное состояние. Масла, волочильные смазки, отпечатки пальцев, соли, старая краска, оксиды и остатки после дробеструйной обработки могут разлагаться или вступать в реакцию в печи. Загрязнение, содержащее хлориды, особенно нежелательно, поскольку остатки могут способствовать коррозии при охлаждении или препятствовать последующей адгезии покрытия. Очистку нельзя смешивать с контролем обезуглероживания: удаление масла не исправляет слой с пониженным содержанием углерода, уже образовавшийся при предыдущем нагреве.
Подготовка также зависит от запланированной последовательности операций. Детали, предназначенные для цементации, карбонитрации или азотирования, могут требовать маскирования или выборочной обработки поверхности, однако материал для маскирования должен быть квалифицирован для данной температуры и атмосферы печи. Поверхность, подготовленная под окраску в соответствии с ISO 12944-4:2017, не считается автоматически подготовленной к аустенитизации. Требуемая шероховатость, чистота, остаточные напряжения и допустимое состояние оксидов могут различаться.
После термической обработки окалину и остатки удаляют методами, подходящими для данной стали и требуемого качества поверхности. Могут применяться абразивная очистка, щелочная очистка, травление, механическая обработка или легкое шлифование, однако каждый метод удаляет разное количество материала и изменяет текстуру поверхности. Шлифование может открыть свежий металл и одновременно вызвать локальный нагрев; интенсивная абразивная обработка может скруглить кромки или скрыть неглубокий дефект под шероховатым профилем. При подозрении на обезуглероживание необходимы металлографическое исследование, измерение твердости по сечению или предусмотренное методикой испытание содержания углерода на поверхности. Нанесение покрытия на этот участок не делает измененную структуру металла приемлемой.
Окончательная операция по защите поверхности должна выполняться после контроля состояния детали, прошедшей термическую обработку. Такой порядок сохраняет свидетельства, необходимые для оценки окалины, окисления, изменения размеров, твердости и обезуглероживания. ISO 17663:2023 укрепляет принцип управления процессом, устанавливая требования к качеству термической обработки на воздухе или в контролируемых атмосферах, главным образом для ферритных сталей и работ, выполняемых в цехах или на месте монтажа. Независимо от того, обеспечивается ли защита управлением атмосферой во время нагрева или оцинкованным, напыленным, гальваническим, шерардированным либо окрашенным покрытием после него, каждая мера должна быть отнесена к тому этапу, на котором она действительно способна выполнять свое назначение.
Термическая Обработка, Связанная со Сваркой и Изготовлением Конструкций
Область применения ISO 17663:2023
ISO 17663:2023 является основополагающей системой обеспечения качества, рассматриваемой в представленных исследованиях применительно к термической обработке, связанной со сваркой и смежными процессами. Стандарт устанавливает требования к качеству обработки на воздухе или в контролируемых атмосферах, применяется главным образом к ферритным сталям и распространяется как на работы в цехах, так и на работы непосредственно на месте монтажа. Поэтому его предмет шире, чем эксплуатация печи. Стандарт рассматривает порядок задания, подготовки, контроля, измерения, документирования и приемки операции термической обработки, если эта операция влияет на сварной или изготовленный компонент.
Стандарт не предписывает единую атмосферу для каждого сварного компонента. Сварное соединение сосуда, работающего под давлением, из углеродисто-марганцевой стали, ремонт конструкции из низколегированной стали и изделие из ферритной нержавеющей стали могут характеризоваться различными рисками и требованиями к процессу. Требуемая атмосфера зависит от марки стали, сварочной процедуры, термического цикла, состояния поверхности, допустимого окисления, ограничений по размерам, а также от того, является ли операция снятием напряжений, предварительным подогревом, послесварочной термической обработкой, отпуском или иной обработкой. ISO 17663:2023 устанавливает требования к качеству при контроле этих переменных; это не универсальная таблица выбора газа.
Это различие важно, поскольку «термическая обработка на воздухе» не означает «термическая обработка без контроля атмосферы». Воздух содержит кислород и водяной пар, и оба компонента могут влиять на нагреваемую поверхность. В справочнике Национального бюро стандартов США Термическая обработка и свойства железа и стали указаны два хорошо известных последствия для поверхности: при окислении образуется окалина, а потеря углерода с поверхности приводит к обезуглероживанию. В справочнике также отмечается вредное воздействие водяного пара, содержащегося в продуктах сгорания. Компонент может достичь номинальной температуры печи и все же подвергнуться неприемлемой обработке, если его химический состав на поверхности изменится в ходе термического цикла.
В главе Кембриджского издания «Контроль атмосферы для защиты металлов в процессе производства» проводится еще одно полезное различие: повторный нагрев для обработки давлением или механической обработки не является той же операцией, что и окончательная термическая обработка. Неконтролируемые окислительные условия могут быть допустимы на одном этапе производства, если впоследствии предусмотрен припуск на механическую обработку, но неприемлемы для готовой зоны сварного соединения или компонента с жесткими размерными требованиями. Поэтому в спецификации на обработку должно быть указано, какое состояние поверхности допускается после нагрева, а не только задана целевая температура.
Для обработки в печах в документе ASM International, посвященном в 2017 году контролю печной атмосферы, выделены две основные группы средств контроля: контроль атмосферы в печи и контроль подаваемой атмосферы. Первая группа относится к условиям, фактически существующим вокруг изделия; вторая — к газам, парам, продуктам сгорания, утечкам, смешению и оборудованию подачи, создающим эти условия. Само номинальное наименование газа не является доказательством наличия контролируемой атмосферы. Реакции газов продолжаются при рабочей температуре, а их влияние зависит от состава, расхода, влажности, негерметичности печи, расположения загрузки и продолжительности выдержки.
Углеродный потенциал иллюстрирует эту особенность. В томе 4B справочника ASM рассматривается регулирование с помощью измерений или зависимостей, включающих водяной пар, диоксид углерода и парциальное давление кислорода. В Справочнике по термической обработке стали диоксид углерода, аммиак и другие реакционноспособные газы также рассматриваются как факторы, влияющие на стойкость к окислению и контроль содержания углерода на поверхности. Эти зависимости имеют значение, когда в процессе обработки необходимо сохранить или изменить содержание углерода на поверхности, но они не превращают каждую термическую обработку сварного компонента в операцию цементации или обработки в нейтральной атмосфере. Атмосфера должна обеспечивать заданный металлургический результат.
Термическая обработка в цехе и на месте монтажа
Обработка в цехе обычно позволяет использовать печь, стационарные места установки термопар, установленные процедуры загрузки и воспроизводимые средства контроля газа или процесса сгорания. Эти преимущества снижают вариативность, но не устраняют необходимость подтвердить, что фактический компонент прошел требуемый термический цикл. Крупная сварная сборка может иметь участки различной толщины, приварные элементы, закрепления и неодинаковые тепловые потери. Одна лишь температура воздуха в печи может не отражать температуру сварного шва, зоны термического влияния или наиболее холодного участка, имеющего значение для процесса.
Термическая обработка на месте монтажа создает ту же проблему обеспечения качества, но при меньшем количестве стационарных средств. Вокруг зоны сварного соединения или ремонта могут размещаться местные электрические нагреватели сопротивления, индукционное оборудование, газовые горелки, керамические нагревательные элементы или другие системы нагрева. Нагреваемая полоса, температурные градиенты, изоляция, ограждение и теплоотвод, создаваемый основной конструкцией, становятся частью процесса. Местная обработка может быть металлургически обоснованной, но только при условии, что заданная зона и термический цикл установлены и поддерживаются.
Ограждение и экранирование требуют особого внимания. Изоляция может уменьшить тепловые потери, однако через зазоры может поступать воздух, вызывая локальное окисление. Система продувки или защитного экранирования способна уменьшить контакт с окисляющими газами, но ее эффективность зависит от геометрии ограждения, герметичности, расхода и контроля. Поверхность также должна быть достаточно чистой, чтобы масло, влага, краска, окалина или остатки производства не вызывали дополнительных реакций и не скрывали повреждения. Подготовка поверхности не является тем же самым, что и контроль атмосферы: ISO 12944-4:2017 определяет степени подготовки конструкций из углеродистых и низколегированных сталей и различает непокрытые, газотермически напыленные, оцинкованные, гальванически покрытые, шерардизированные и окрашенные поверхности. ISO 17834:2003, напротив, посвящен металлическим покрытиям, нанесенным термическим напылением для защиты от коррозии и высокотемпературного окисления при температурах до 1000 °C (1273 K). Эти стандарты помогают описывать условия защиты поверхности, но ни один из них не заменяет требования ISO 17663:2023 к термической обработке.
Для сварочного ремонта на месте монтажа в процедуре должны быть указаны расположение нагревателей, схема изоляции, способ устройства ограждения или защитного экранирования, допустимое состояние поверхности, скорости нагрева и охлаждения, если они установлены, а также места размещения температурных датчиков. В процедуре также следует определить порядок действий при прерываниях, отключении электропитания, дожде, ветре или неожиданном выходе температуры за установленный диапазон. Чертежа, на котором обозначена только осевая линия сварного шва, недостаточно, если требуемый тепловой эффект распространяется на металл шва, зоны термического влияния и прилегающий основной металл.
Атмосфера, равномерность температуры и записи
Атмосфера, равномерность температуры и записи образуют единую взаимосвязанную систему обеспечения качества. Их разделение создает ложную уверенность. График работы печи может показать, что одна термопара достигла заданной точки, тогда как окисляющая утечка, недостаточная циркуляция или чрезмерно плотная загрузка подвергли часть компонента иным условиям. И наоборот, контролируемая подача газа не может компенсировать неправильное размещение датчиков или работу местного нагревателя, из-за которой противоположная сторона остается ниже требуемой температуры.
Измерение температуры должно отражать температуру компонента и заданной зоны обработки. До начала нагрева должны быть определены тип датчиков, способ их крепления, идентификация, статус калибровки, расположение и интервал регистрации. При местной обработке могут потребоваться дополнительные датчики вблизи краев сварного шва, переходов по толщине, приварных элементов, закреплений и участков, которые, как ожидается, будут быстро терять тепло. Равномерность нельзя считать обеспеченной только на основании симметричного расположения нагревателей. Она подтверждается измеренными температурами, имеющими значение для данной процедуры.
В записях должны быть взаимосвязаны сведения о компоненте, идентификации сварного шва или ремонта, оборудовании, редакции процедуры, операторе, схеме атмосферы или защитного экранирования, местах расположения датчиков, калибровочных данных, цикле нагрева, периоде выдержки, цикле охлаждения, прерываниях и отклонениях. Если требуется контроль атмосферы, в записях также могут понадобиться результаты проверок газовой системы или системы сгорания, сведения о продувке или расходе, состоянии ограждения и подтверждение того, что после обработки поверхность была осмотрена. Записи должны позволять установить, что произошло, а не просто подтвердить включение печи.
Контроль поверхности остается необходимым, поскольку достоверная температурная диаграмма не доказывает отсутствия окисления или обезуглероживания. Окалина, изменение цвета, шероховатость поверхности и потеря углерода могут повлиять на последующую механическую обработку, сварку, усталостную прочность, размерную совместимость или антикоррозионную защиту. Метод контроля и критерии приемки должны соответствовать спецификации на компонент и применимому плану качества.
Таким образом, ISO 17663:2023 наиболее полезен при рассмотрении его как стандарта управления процессом, а не как инструкции по выбору конкретного газа. Он связывает подготовку, нагревательное оборудование, атмосферу или защитное экранирование, измерение температуры, равномерность, состояние поверхности, компетентность персонала и записи. Именно эта взаимосвязь превращает термическую обработку в цехе и на месте монтажа в подтверждаемую металлургическую операцию, а не просто в заявление о достигнутой температуре.
Дефекты, вызванные недостаточным контролем Атмосферы
Дефекты Атмосферы являются дефектами процесса, а не просто косметическими пятнами. Окисление удаляет металл с поверхности, перенос углерода изменяет состав стали, а отложения могут мешать нагреву, закалке, контролю или последующему нанесению покрытия. В справочнике Национального бюро стандартов США Heat Treatment and Properties of Iron and Steel (1966) в качестве двух основных рисков для поверхности указаны окалина вследствие окисления и обезуглероживание вследствие потери углерода; также в нем предупреждается, что водяной пар в продуктах сгорания вреден. Cambridge University Press аналогичным образом разграничивает повторный нагрев для обработки давлением и окончательную термическую обработку: Атмосфера, приемлемая для кузнечной операции, может оказаться непригодной, если необходимо сохранить заданное содержание углерода на окончательной поверхности и точность размеров.
ASM International в издании ASM Handbook Volume 4B (2017) разграничивает контроль Атмосферы в печи и контроль подаваемой Атмосферы. Важны оба аспекта. Печь может иметь правильно заданный состав газа, но при этом выпускать дефектные детали из-за утечек, плохой циркуляции, неисправного датчика, закупоренного входного отверстия или загрязнений, внесенных вместе с загрузкой.
Окалина, точечная коррозия и изменение размеров
Окалина является видимым продуктом окисления. В зависимости от температуры, времени выдержки, состава стали и химического состава газа оксид может быть черным, синим, серым, красным или слоистым. Тонкая прочно сцепленная пленка не эквивалентна толстой отслаивающейся окалине, которая отделяется при обращении с деталью или закалке. Последняя может обнажать свежий металл и оставлять питтинги, а рыхлый оксид может застревать в приспособлениях или загрязнять закалочную среду.
Окислительная Атмосфера является очевидной причиной, однако сама по себе видимая окалина не позволяет установить характер отказа. Воздух может проникать в печь через дверцы, уплотнения, трещины или вследствие колебаний давления. Избыточная влажность может повышать окислительный потенциал печного газа, особенно если газовый баланс уже нарушен. Продукты сгорания, содержащие водяной пар, прямо указаны как вредные в справочнике Национального бюро стандартов 1966 года. Слишком длительная выдержка может привести к значительному образованию окалины, даже если на части цикла Атмосфера была правильной. Плохая циркуляция может создавать локальные окислительные зоны, поэтому одна сторона загрузки может покрыться значительной окалиной, тогда как защищенные поверхности останутся сравнительно светлыми.
Питтинги могут возникать вследствие локального окисления, отслаивания окалины, конденсируемых загрязнений или отложений, создающих при охлаждении небольшие электрохимические или химические ячейки. Соль, масло, производственная грязь и остатки от предыдущих загрузок могут изменять локальную реакцию поверхности. Питтинги могут быть мелкими и рассеянными либо четко очерченными в местах реакции отложения со сталью. Шероховатость поверхности после удаления окалины не доказывает, что ее причиной была только печная Атмосфера; аналогичный вид могут создавать следы предшествующей механической обработки, кузнечная окалина, дробеструйная обработка и механическая очистка.
Окисление также изменяет размеры. Расход металла на поверхности уменьшает измеряемый диаметр, толщину кромок, а также размеры резьбы и прецизионных поверхностей. Окалина, зажатая между сопряженными поверхностями, до ее удаления может создавать противоположный видимый эффект. Неравномерное окисление может изменять круглость и плоскостность, а температурные градиенты и напряжения превращения могут вызывать деформацию независимо от окисления. Поэтому светлая поверхность не гарантирует стабильности размеров, а темная поверхность не позволяет определить количество утраченного металла.
Обезуглероженные слои и снижение твердости
Обезуглероживание происходит, когда углерод покидает поверхность стали во время нагрева. В зависимости от температуры, времени, марки стали и углеродного потенциала Атмосферы затронутый слой может быть ферритным, частично обезуглероженным или иметь градиент состава. В доэвтектоидной стали, такой как AISI 1045, потеря углерода вблизи поверхности может уменьшить долю перлита после охлаждения. В закаленной детали из AISI 4140 это может привести к образованию более мягкой поверхностной зоны, даже если сердцевина достигает заданной мартенситной твердости.
Дефект часто выявляется в виде мягкой поверхностной корки, низкой износостойкости, ухудшенных усталостных характеристик или неожиданно малой глубины закаленного слоя. Поверхность может выглядеть чистой, поскольку обезуглероживание возможно без образования значительной окалины. И наоборот, легкая окалина и низкая твердость могут наблюдаться одновременно, но одно явление не доказывает другое. Потерю углерода могут вызвать утечка, избыточная влажность, неправильная настройка углеродного потенциала, недостаточная подача обогащающего газа, плохая циркуляция или слишком длительная выдержка. Температура печи и время пребывания могут быть правильными, тогда как локальный состав газа у загрузки — нет.
Углеродный потенциал не является отдельной настройкой, независимой от химического состава газа. ASM International описывает управление с помощью измерений или зависимостей, учитывающих водяной пар, диоксид углерода и парциальное давление кислорода. Соответствующий баланс реакций определяет, будет ли Атмосфера окислять сталь, удалять из нее углерод или передавать ей углерод. В издании Steel Heat Treatment Handbook (CRC Press, 2014) рассматриваются диоксид углерода, аммиак и другие реакционноспособные газы, поскольку эти компоненты влияют как на стойкость к окислению, так и на контроль содержания углерода на поверхности.
Поэтому измерение твердости следует выполнять в виде проходки от поверхности в глубину сердцевины, а не ограничиваться одним измерением на легкодоступной поверхности. Постепенное повышение твердости с глубиной подтверждает наличие градиента углерода, однако по одной твердости нельзя определить точную причину нарушения газового режима. Металлографическое исследование может выявить феррит на поверхности, измененный перлит, изменения карбидов или границу между затронутым и незатронутым материалом. Анализ градиента углерода, например химическая оценка от поверхности к сердцевине, обеспечивает более надежное подтверждение, если технические условия устанавливают допустимый предел обезуглероживания.
Насыщение углеродом, сажа и аномальный химический состав поверхности
Противоположным дефектом является насыщение углеродом. Поверхность стали, подвергнутая воздействию чрезмерно науглероживающей Атмосферы, может поглощать углерод, образуя высокоуглеродистый слой, который после закалки может иметь более высокую, чем предусмотрено, твердость, содержать остаточный аустенит или образовывать хрупкие либо склонные к растрескиванию структурные составляющие. Этот эффект особенно важен, когда низкоуглеродистая или среднеуглеродистая сталь должна сохранять контролируемый состав поверхности, а не подвергаться преднамеренному цементационному насыщению.
Сажа является видимым предупреждающим признаком, но не дает полного диагноза. Она может возникать вследствие чрезмерной активности углеводородов, плохого разложения газа, неправильного газового баланса, недостаточной циркуляции, холодных зон печи или загрязнения маслом и органическими остатками. Черное отложение может состоять из углерода, но также может содержать сконденсированные продукты процесса или оксид, смешанный с углеродсодержащим материалом. Отложения могут маскировать окалину, препятствовать равномерной передаче тепла, мешать измерению температуры и переноситься на другие детали.
Аномальный химический состав поверхности не ограничивается углеродом. Атмосферы, содержащие аммиак, могут вводить азот; диоксид углерода и водяной пар могут изменять реакции окисления и переноса углерода; подсос воздуха может добавлять кислород и азот. В результате поверхность может иметь ожидаемый цвет, но неправильный состав. Серый, шероховатый или необычно твердый слой может быть связан с насыщением углеродом, азотированием, окислением или отложением соединения, а не с одним-единственным состоянием Атмосферы.
Диагностика должна связывать признаки на детали с данными о работе печи. Следует регистрировать температуру печи, точку росы или показания влажности, где это применимо, показания кислородного потенциала или углеродного потенциала, расход газа, давление, аварийные сигналы, открытия дверей, положение загрузки и события технического обслуживания. Необходимо сравнивать затронутые и незатронутые участки. Следует исследовать поперечные сечения металлографически, выполнять проходки по твердости и запрашивать измерения градиента углерода или других химических компонентов, если химический состав поверхности вызывает сомнения. Стандарт ISO 17663:2023 устанавливает требования к качеству термической обработки на воздухе или в контролируемых Атмосферах, главным образом для ферритных сталей и работ, выполняемых в мастерских или на месте; его положения подтверждают необходимость рассматривать записи об Атмосфере и результаты верификации как свидетельства качества.
Внешний вид поверхности остается полезным для предварительного контроля. Однако он не является доказательством. Одна и та же окалина, питтинг, картина шероховатости, мягкий слой или черное отложение могут возникать вследствие нескольких различных нарушений, поэтому выпуск или браковка партии после термической обработки только по результатам визуальной оценки являются ненадлежащей практикой.
Верификация, приемка и документация
Одних записей температуры недостаточно для установления состояния атмосферы или приёмки конечной поверхности. Strong evidence
Результат термической обработки можно обоснованно подтвердить только в том случае, если документация связывает материал, термический цикл, Атмосферу и данные, полученные по готовой детали. Сам по себе график работы печи не доказывает, что сталь получила предусмотренную обработку. В документации должны быть указаны марка стали и применимый стандарт на материал, номер плавки или партии, идентификация загрузки, чертеж детали или производственное задание, идентификация печи, схема загрузки, спецификация цикла, состояние Атмосферы или вакуума, измеренные параметры процесса, аварийные сигналы, отклонения и результаты контроля. Если одно из звеньев отсутствует, последующий анализ может показать, что делала печь, но не покажет, какое изделие подвергалось ее воздействию и соответствовало ли оно установленным требованиям.[3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. International Organization for Standardization. ISO Standard, 2023. ISO 17663:2023
ISO 17663:2023 устанавливает основную систему требований к качеству термической обработки, выполняемой на воздухе или в контролируемых Атмосферах в связи со сваркой и смежными процессами. Его область применения распространяется главным образом на ферритные стали и охватывает работы, выполняемые в мастерских и на месте. Стандарт определяет требования к качеству, но не устанавливает единых универсальных пределов приемки по твердости, обезуглероживанию, размерам или металлографическим характеристикам для каждой стали и каждого процесса. Такие пределы должны устанавливаться применимым стандартом на изделие, чертежом, технологической инструкцией по сварке, инструкцией по термической обработке, договором или инженерной спецификацией.
Квалификация процесса и регулярные проверки
Квалификация процесса устанавливает, что определённое сочетание марки стали, размера сечения, схемы загрузки, печи, цикла и атмосферы позволяет получить требуемое состояние. В записи о квалификации следует указать использованное оборудование, схему расположения термопар, идентификационные данные контроллера и регистратора, систему создания атмосферы или вакуума, статус калибровки и методы контроля, применённые к квалификационному образцу. В ней также следует объяснить, каким образом образец представляет производственные детали. Тонкий образец может продемонстрировать равномерность температуры, но не отражать расстояние диффузии углерода или тепловую инерцию толстого компонента.
Квалификация должна учитывать атмосферу как реагирующую технологическую среду, а не как неопределённый защитный газ. В 2017 году ASM International определила «контроль атмосферы печи и подаваемой атмосферы» как две основные группы контроля. Группа печи включает герметизацию, циркуляцию, смешивание, отвод газов, утечки и распределение; группа подачи включает газы, пары, генераторы, оборудование для очистки, регулирование расхода и связанные с этим измерения. Обе группы могут изменить результат. Даже правильно настроенная печь может привести к образованию окалины или обезуглероживанию, если подаваемый газ содержит избыточный водяной пар или если параметры генератора изменяются.
Показания углеродного потенциала не являются самоподтверждающимися и должны подкрепляться записями измерений и калибровки. Limited evidence
В записи о процессе следует указать переменную управления, имеющую значение для данной стали и обработки. В зависимости от процесса к ней могут относиться температура, время, давление в печи, уровень вакуума, расход газа, точка росы, парциальное давление кислорода, содержание диоксида углерода или рассчитанный углеродный потенциал. В ASM Handbook, томе 4B, описывается управление углеродным потенциалом посредством измерений или зависимостей, связанных с водяным паром, диоксидом углерода и парциальным давлением кислорода. Поэтому отображаемое значение углеродного потенциала требует подтверждающих данных измерений и калибровки; его не следует считать самоподтверждающимся.
Регулярные проверки подтверждают, что квалифицированный процесс остаётся под контролем. Они могут включать проверку приборов, контроль термопар, проверку герметичности, проверку датчиков атмосферы, проверку генератора, подтверждение расхода газа и анализ записей регистратора перед выпуском продукции. Периодичность и критерии приемки должны быть определены процедурой и применимой системой качества. Нельзя подменять требования проекта каким-либо универсальным значением.
Мониторинг процесса и проверка продукции отвечают на разные вопросы. Мониторинг определяет, соблюдала ли печь предписанную температурно-атмосферную историю. Проверка продукции определяет, приобрела ли фактическая сталь требуемые твёрдость, структуру, химический состав поверхности, размеры и состояние. Соответствующая требованиям диаграмма не может компенсировать неудовлетворительный профиль твёрдости, чрезмерную окалину или градиент углерода, выходящий за установленный предел. И наоборот, приемлемое показание твёрдости не доказывает, что атмосфера надлежащим образом контролировалась на протяжении всего цикла.
Любая тревога, прерывание процесса, отказ датчика, смена газа, ошибка загрузки, потеря электропитания, непредусмотренное охлаждение или отклонение от утверждённого цикла требуют документально оформленного решения. Решение может предусматривать повторную обработку, дополнительное исследование, инженерную экспертизу или браковку, однако в записи следует указать, кто оценивал событие и какие доказательства послужили основанием для решения. Исправление без документирования не обеспечивает прослеживаемость.
Исследование поверхности и подповерхностной зоны
Исследование поверхности начинается с непосредственного осмотра при заданных условиях освещения и очистки. Контролёр должен зафиксировать окалину, изменение цвета, язвы, копоть, отложения, науглероженные или обезуглероженные участки, трещины, деформацию и повреждения от обращения. Окисление приводит к образованию окалины, тогда как потеря углерода с поверхности вызывает обезуглероживание. В руководстве Национального бюро стандартов США, опубликованном в 1966 году, водяной пар в продуктах сгорания прямо определяется как фактор, неблагоприятный для защиты поверхности стали. Аналогично, в работе Cambridge University Press по управлению атмосферой, опубликованной в 2012 году, указано, что неконтролируемые окислительные атмосферы могут вызывать образование окалины и, в сталях, обезуглероживание.
Одного визуального контроля недостаточно для определения глубины или степени потери углерода. Измерение твёрдости от поверхности к сердцевине может выявить размягчённый обезуглероженный слой или необычно твёрдую науглероженную область, однако твёрдость зависит от марки стали, микроструктуры, метода испытания, шага измерений и локальной геометрии. Поэтому такой профиль следует выполнять в соответствии с установленным планом вырезки образцов и интерпретировать относительно применимого требования, а не предполагаемого универсального профиля.
Металлография предоставляет другие виды доказательств. Полированный и протравленный поперечный шлиф может выявить феррит, перлит, бейнит, мартенсит, карбиды, проникновение окисления, рост зёрен, закалочные трещины и границу между изменённым поверхностным материалом и неповреждённой сердцевиной. Он также может показать, связано ли изменение твёрдости с потерей углерода или, напротив, с эффектом превращения либо отпуска. В отчёте следует указать расположение образца, ориентацию, метод подготовки, травитель, увеличение и результаты наблюдений. Репрезентативные фотографии полезны только в том случае, если зафиксированы их масштаб, расположение и связь с критерием приемки.
Оценка градиента углерода особенно важна в случаях, когда содержание углерода на поверхности определяет износ, усталостную прочность или характер превращений. В зависимости от спецификации могут применяться химический анализ, профилирование микротвёрдости, металлографическое исследование или другой утверждённый метод. В отчёте следует указать метод, положение поверхности, глубину и шаги измерений, требуемую неопределённость измерений и результат. Один анализ общего содержания углерода не позволяет установить градиент на поверхности. Результат измерения твёрдости сердцевины также не доказывает, что поверхность сохранила предусмотренный углеродный потенциал.
Размерный контроль завершает сбор доказательств по продукции. Следует измерять элементы, чувствительные к нагреву, закалке или снятию напряжений, включая плоскостность, радиальное биение, концентричность, длину, размер отверстия и деформацию, если применимо. Для измерений необходимо указать используемый прибор, статус его калибровки, систему базирования и этап контроля. Неразрушающий контроль может дополнять эти проверки при выявлении трещин или близко расположенных к поверхности несплошностей, тогда как исследование подповерхностной зоны может потребовать вырезки образцов, ультразвукового контроля, радиографии или другого установленного метода. Каждый метод имеет свои возможности обнаружения.
Стандарты покрытий нельзя смешивать с критериями приемки атмосферы. ISO 17834:2003 касается металлических покрытий, нанесённых термическим напылением для защиты от коррозии и высокотемпературного окисления при температурах до 1000 °C (1273 K). ISO 12944-4:2017 определяет степени подготовки поверхности конструкций из углеродистых и низколегированных сталей и различает непокрытые, термически напылённые, оцинкованные, гальванически покрытые, шерардизированные и окрашенные поверхности. Ни один из этих стандартов не устанавливает общего предела приемки для обезуглероживания стали, подвергнутой термической обработке в печи.
Прослеживаемость условий атмосферы
Прослеживаемость атмосферы начинается с определения её типа: воздух, указанная контролируемая атмосфера, эндотермический или экзотермический газ генератора, смесь на основе азота, вакуум или другое установленное состояние. В записи следует связать это состояние с печью, садкой, датой и временем, источником газа или генератором, прибором управления, идентификационными данными датчика и зарегистрированными значениями. Для вакуумной обработки следует, если это предусмотрено процедурой, регистрировать историю давления, статус проверки герметичности, состояние насоса и любой газ обратной засыпки.
Данные с отметками времени имеют принципиальное значение. Итоговая диаграмма, содержащая только среднюю температуру и одно показание атмосферы, может скрыть кратковременную утечку, отклонение точки росы, дрейф углеродного потенциала или потерю вакуума на критическом участке цикла. В записях следует сохранять интервал измерений, события срабатывания сигнализации, заданные значения, фактические значения, замены датчиков, статус калибровки и действия оператора. Если значение рассчитано, а не измерено непосредственно, должны сохраняться метод расчёта и исходные измерения.
Записи о материале и атмосфере следует перекрёстно связывать, а не хранить раздельно без возможности сопоставления. Номер садки должен быть указан в записи о работе печи, номер цикла — в отчёте о контроле, а в отчёте о контроле должны быть обозначены расположения исследованных компонентов. Для цифровых записей необходимы управляемые редакции, контроль доступа, сроки хранения и защита от незафиксированных изменений. Бумажные диаграммы должны иметь разборчивые идентификационные данные и документированный порядок внесения исправлений.
Такая цепочка позволяет аудитору или инженеру восстановить последовательность событий: какая сталь поступила в какую печь, при каком цикле и атмосфере, что обнаружили приборы, какие отклонения произошли и соответствовали ли полученные поверхность, подповерхностная структура, размеры и твёрдость установленным требованиям. В этом заключается различие между доказательствами работы печи и доказательствами приемлемости стали после термической обработки.
Практическая схема принятия решений для защиты поверхности стали
Защита поверхности начинается с металлургической спецификации, а не с названия газа. Азот, аргон, эндотермический газ, экзотермический газ, водородсодержащие смеси и вакуум могут давать совершенно разные результаты при изменении температуры, времени выдержки, герметичности, точки росы, углеродного потенциала и состава стали. Поэтому атмосфера печи является частью процесса термической обработки. Она определяет, останется ли поверхность химически близкой к исходной стали, приобретёт ли она углерод или азот, потеряет ли углерод либо покроется оксидом, который впоследствии потребуется удалить.
В справочнике Национального бюро стандартов США Heat Treatment and Properties of Iron and Steel (1966) непосредственно указаны две основные опасности для поверхности: окисление приводит к образованию окалины, а потеря углерода — к обезуглероживанию. В нём также отмечается вредное воздействие водяного пара в продуктах сгорания. Практический вопрос заключается не в том, звучит ли атмосфера как инертная. Важно, обеспечивает ли атмосфера на поверхности стали и в течение всего термического цикла заданное металлургическое состояние.
Определите требуемое конечное состояние поверхности
Первое решение состоит в том, допустимы ли окалина и изменение содержания углерода. Операция нагрева перед ковкой, прокаткой или осадкой может допускать наличие поверхностного слоя, который будет удалён деформацией или механической обработкой. Аустенитизация готового инструмента, детали подшипника, зубчатого колеса, пружины или износостойкой поверхности — это другая ситуация: обезуглероживание может снизить твёрдость и сопротивление усталости, даже если после закалки деталь выглядит приемлемо.
Сформулируйте требования к поверхности в измеримых терминах. Они могут включать отсутствие видимой окалины, максимальную глубину обезуглероживания, заданную концентрацию углерода на поверхности, диапазон твёрдости на поверхности и под ней либо припуск на последующее шлифование. Термин «светлая поверхность» не является достаточной технической спецификацией. Недостаточно и требования «неокисляющая атмосфера», поскольку атмосфера может подавлять образование видимой окалины, одновременно изменяя содержание углерода на поверхности.
Марку стали необходимо указывать точно, включая применимый стандарт. Режим обработки для 1.3505 (100Cr6) нельзя задавать на тех же допущениях, что и режим для C45, 42CrMo4, AISI 52100 или аустенитной нержавеющей стали. Активность углерода, легирующие элементы, исходное состояние поверхности и предполагаемое фазовое превращение — всё это влияет на допустимую атмосферу. Для цементуемых сталей углеродный потенциал является переменной процесса. Для углеродистых и низколегированных сталей чрезмерная потеря углерода может быть столь же разрушительной, как и окисление.
Отделяйте конечное состояние поверхности от покрытия или последующей обработки. ISO 17834:2003 распространяется на металлические покрытия, нанесённые термическим напылением для защиты от коррозии и высокотемпературного окисления при температурах до 1000 °C (1273 K). ISO 12944-4:2017 устанавливает степени подготовки поверхности конструкций из углеродистых и низколегированных сталей и различает непокрытые, термически напылённые, оцинкованные, гальванические, шерардизированные и окрашенные поверхности. Эти стандарты не заменяют контроль атмосферы при закалке, отжиге, нормализации или нагреве под ковку.
Сопоставьте риски с атмосферой и возможностями печи
До выбора атмосферы классифицируйте операцию. В работе Cambridge University Press, опубликованной в 2012 году и посвящённой контролю атмосферы, различаются нагрев для последующей обработки давлением и окончательная термическая обработка. Это различие должно определять допустимый уровень окалинообразования и изменения содержания углерода. Нагрев заготовки с последующим удалением наружного слоя может допускать другую стратегию выбора атмосферы, чем окончательная термическая обработка детали с готовыми размерами.
Затем определите преобладающий риск. Для предотвращения окисления необходимо контролировать кислородсодержащие компоненты, условия сгорания, утечки и время пребывания. Для предотвращения обезуглероживания требуется контролировать химический потенциал на поверхности стали, а не просто поддерживать низкое содержание кислорода. В ASM Handbook, Volume 4B (2017), опубликованном ASM International, «контроль атмосферы печи и подаваемой атмосферы» выделен как одна из двух основных групп контроля. Важны обе группы: правильно приготовленный газ может не обеспечить результат после того, как негерметичный фланец, влажный генератор, загрязнённая линия, перекрытый путь потока или неправильно размещённая деталь изменят атмосферу в печи.
Углеродный потенциал может определяться прямым измерением либо по зависимостям, включающим водяной пар, диоксид углерода и парциальное давление кислорода. Выбранный метод контроля должен соответствовать печи. Показание зонда не обязательно отражает состояние рабочей зоны, если зонд расположен удалённо, экранирован от садки, загрязнён или находится в условиях иной схемы движения потока. Атмосферы, содержащие диоксид углерода, аммиак, водород и другие реакционноспособные газы, требуют учёта специфических реакций; в Steel Heat Treatment Handbook (CRC Press, 2014) эти газы рассматриваются в связи с сопротивлением окислению и контролем содержания углерода на поверхности.
Возможности печи определяют границы спецификации. Проверьте, способна ли установка контролировать равномерность температуры, поток атмосферы, давление, точку росы, кислородный потенциал, углеродный потенциал и вытяжку. Проверьте, может ли генератор сохранять состав атмосферы при запуске и изменении нагрузки. Убедитесь, что уплотнения, двери, реторты, приспособления и маршруты перемещения не допускают попадания воздуха или влаги. Печь, которая способна отображать значение параметра газа, но не может поддерживать его в зоне садки, не обеспечивает подтверждаемость процесса.
Для сварных конструкций и ферритных сталей ISO 17663:2023 устанавливает требования к качеству термической обработки на воздухе или в контролируемых атмосферах, охватывая работы, выполняемые в цехах и на месте монтажа. Этот стандарт полезен, когда термическая обработка является частью сварочного или связанного с ним процесса, однако конкретные требования к материалу, процедуре, контролю и приёмке всё равно должны быть установлены для соответствующего компонента.
Систематически исследуйте отклонения
Дефект поверхности сначала необходимо нанести на карту, а не объяснять. Равномерно ли распределены окалина или обезуглероживание по всей садке либо они локализованы на одной стороне, кромке, позиции на стеллаже или в одной зоне печи? Повторяет ли дефект положение садки от партии к партии? Появляется ли он только после длительной выдержки, при запуске, после открытия двери или во время перемещения к закалочной ванне? Эти наблюдения позволяют отличить проблему химического состава атмосферы от проблемы циркуляции, герметичности, температуры или обращения с заготовками.
Сопоставьте карту дефектов с независимыми измерениями. Отражает ли измеренная атмосфера состояние рабочей зоны либо только подающей линии, обратного канала или стенки печи? Откалиброваны ли газоанализатор, кислородный зонд, прибор для измерения точки росы и регулятор углеродного потенциала, и реагируют ли они с требуемой скоростью? Чист ли зонд и правильно ли он установлен? Подтверждено ли показание прибора контрольной образцовой деталью, прокладкой, фольгой или металлографическим образцом?
Кроме того, выясните, достигла ли печь рабочей температуры до стабилизации атмосферы, не препятствовала ли садка движению потока, не изменял ли генератор состав при увеличении потребления и не попадала ли вода через продукты сгорания, утечки, остатки после очистки или влажную загрузку. Исследуйте морфологию окалины и измерьте изменённый слой подходящим методом: металлографией, построением профиля твёрдости, измерением микротвёрдости или анализом содержания углерода. Одна лишь тёмная поверхность не подтверждает обезуглероживание; одна лишь светлая поверхность не доказывает сохранение углерода.
Порядок расследования
- Идентифицировать Зафиксировать марку стали, размер сечения, исходное состояние и операцию.
- Определить Установить измеримые пределы для окалины и изменения содержания углерода.
- Классифицировать Решить, является ли цикл повторным нагревом для обработки давлением или окончательной термической обработкой.
- Выбрать Выбрать регулирование окисления и, при необходимости, углеродного потенциала.
- Проверить Проверить подачу газа, генератор, уплотнения, расход, давление, датчики, калибровку и соответствие рабочей зоны.
- Осмотреть Определить необходимость визуальных, размерных, твердометрических, металлографических проверок или анализа химического состава поверхности.
- Документировать Зафиксировать отклонения, положение загрузки, цикл, атмосферу, аварийные сигналы, время переноса и поражённый материал.
Практический алгоритм:
1. Определите марку стали, размер поперечного сечения, исходное состояние и выполняемую операцию. 2. Установите, допустимы ли окалина и изменение содержания углерода, и задайте измеримые пределы. 3. Определите, является ли цикл нагревом для последующей обработки давлением или окончательной термической обработкой. 4. Выберите стратегию контроля атмосферы, включая контроль окисления и, при необходимости, контроль углеродного потенциала. 5. Проверьте подачу газа, работу генератора, уплотнения, поток, давление, датчики, калибровку и соответствие показаний условиям рабочей зоны. 6. Укажите методы контроля: визуальная оценка окалины, проверка размеров, измерение твёрдости, металлография, измерение глубины обезуглероживания или анализ химического состава поверхности. 7. Документируйте каждое отклонение, включая положение садки, запись цикла, запись параметров атмосферы, состояние сигнализации, время перемещения и затронутый материал.
Такая последовательность рассматривает защиту поверхности как контролируемый металлургический результат. Название газа — лишь один из входных параметров.
Источники
- [1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press chapter, 2012. Cambridge University Press publication
- [2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
- [3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. ISO Standard, 2023. ISO 17663:2023