




Ce que contrôle réellement une atmosphère de traitement thermique

L’atmosphère comme condition limite chimique
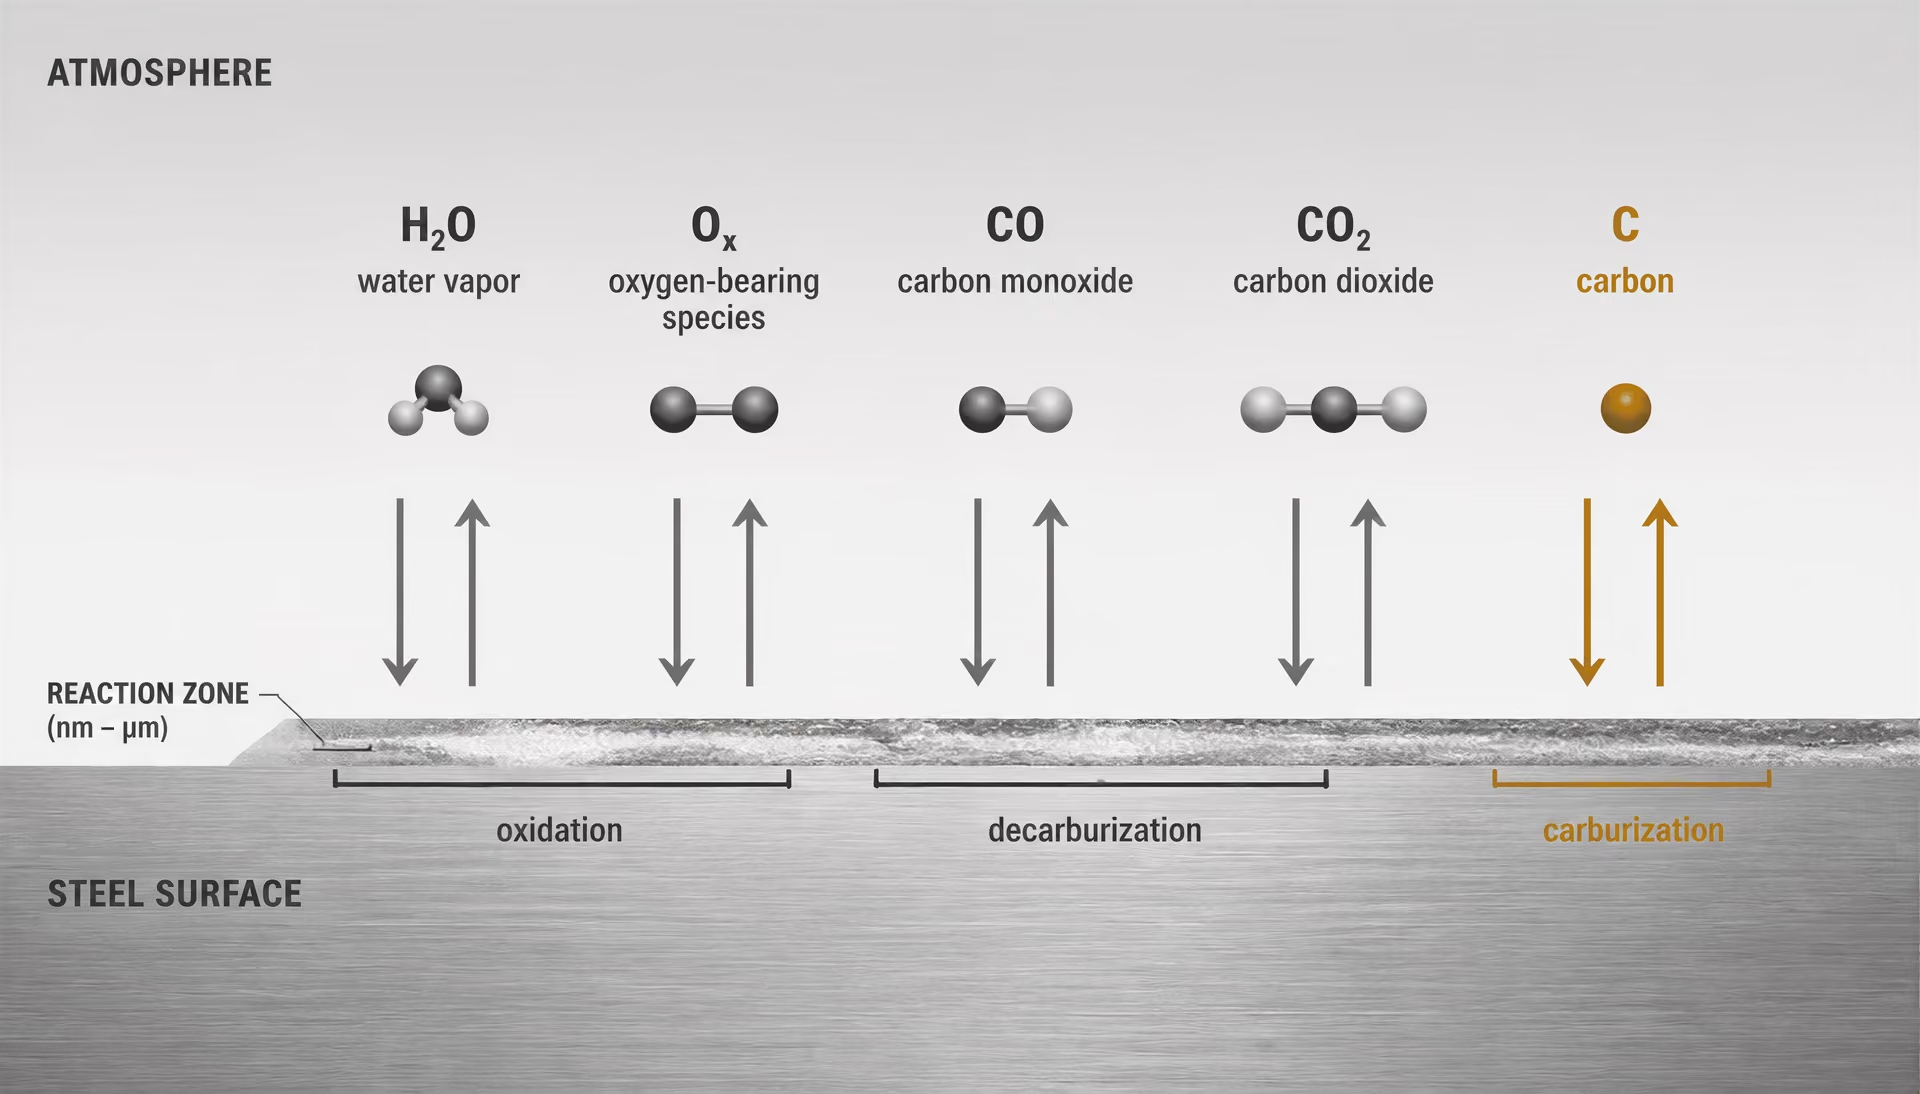
Une atmosphère de traitement thermique n’est pas simplement le gaz qui occupe le four. Il s’agit de l’environnement réactif présent à la surface de l’acier pendant que la charge est chauffée, maintenue à température puis refroidie. Sa composition établit la condition limite chimique dans laquelle se produisent l’oxydation, la réduction, la carburation, la décarburation et les autres réactions de surface. L’acier réagit à cet environnement local, et non à la seule température indiquée par le régulateur du four.
Constituants réactifs de l’atmosphère
- Espèces contenant de l’oxygène
- Peuvent former des oxydes de fer et produire de la calamine.
- Vapeur d’eau
- Peut accélérer l’oxydation et contribuer à la perte de carbone.
- Monoxyde de carbone
- Participe aux équilibres de transfert du carbone.
- Dioxyde de carbone
- Peut modifier le potentiel carbone et favoriser la décarburation dans des conditions appropriées.
- Hydrogène
- Influence le comportement de réduction et le potentiel d’oxygène.
- Méthane
- Peut contribuer à l’apport de carbone dans des conditions carburantes.
À température élevée, les gaz échangent des atomes avec la surface. Les espèces contenant de l’oxygène peuvent former des oxydes de fer et produire de la calamine. La vapeur d’eau peut accélérer l’oxydation et contribuer à la perte de carbone. Les espèces contenant du carbone peuvent soit réapprovisionner la surface en carbone, soit en éliminer, selon l’équilibre entre les réactions gazeuses et l’activité du carbone dans l’acier. Le dioxyde de carbone, le monoxyde de carbone, l’hydrogène, le méthane, l’oxygène et la vapeur d’eau sont donc importants en tant qu’espèces réactives, et non comme de simples désignations d’un gaz « protecteur ».
L’oxydation produit de la calamine, tandis que la perte de carbone des couches superficielles produit une décarburation. Strong evidence
Le manuel Heat Treatment and Properties of Iron and Steel (1966) du U.S. Department of Commerce, National Bureau of Standards, identifie directement les deux principaux risques de surface : l’oxydation produit de la calamine, tandis que la perte de carbone dans les couches superficielles produit une décarburation. Il décrit également la vapeur d’eau présente dans les produits de combustion comme préjudiciable. Ces effets sont liés, mais ne sont pas identiques. Une surface peut présenter peu de calamine visible tout en ayant un profil de carbone modifié. À l’inverse, une pièce peut conserver une grande partie de son carbone tout en portant un film d’oxyde qui perturbe le contrôle dimensionnel, l’inspection, le soudage ou les opérations de finition ultérieures.
Potentiel carbone Activité du carbone imposée par une atmosphère à une température donnée, indiquant si le carbone tend à pénétrer dans la surface de l’acier ou à la quitter.
Le potentiel carbone est l’expression pratique de la tendance de l’atmosphère à ajouter du carbone à l’acier austénitique ou à lui en retirer, à une température donnée. Si le gaz présente une activité effective du carbone inférieure à celle de la surface de l’acier, le carbone diffuse vers l’extérieur et une décarburation se développe. Si le gaz présente une activité effective du carbone supérieure, le carbone pénètre dans la surface et une carburation peut se produire. Lorsque les deux activités sont équilibrées, l’atmosphère est approximativement neutre vis-à-vis du transfert de carbone, bien que le résultat dépende encore de la durée, de la température, de la composition de l’alliage, du débit de gaz et de l’état de surface.
Le document Furnace Atmospheres for Heat Treating d’ASM International traite des réactions gazeuses, des principaux gaz et vapeurs, ainsi que de la décarburation des aciers liée à l’atmosphère, en tant que sujets centraux du traitement thermique. L’ASM Handbook Volume 4B décrit également le contrôle du potentiel carbone au moyen de mesures ou de relations faisant intervenir la vapeur d’eau, le dioxyde de carbone et la pression partielle d’oxygène. C’est pourquoi une consigne de potentiel carbone ne saurait remplacer la mesure de l’atmosphère. L’état chimique pertinent peut être déduit de plusieurs variables surveillées, mais celles-ci doivent décrire le gaz qui atteint effectivement la charge.
La réaction de la surface peut se poursuivre pendant le refroidissement. Une austénitisation réalisée dans une atmosphère appropriée ne garantit pas une surface propre si la charge traverse une condition oxydante ou décarburante avant de descendre sous la température à laquelle ces réactions sont significatives. La trempe peut également exposer l’acier chaud à de la vapeur d’eau, à de l’oxygène ou à des gaz mal contrôlés. Le contrôle de l’atmosphère concerne donc l’ensemble du cycle thermique, et pas uniquement la phase de maintien à température.
Pourquoi la température globale ne suffit pas
La température détermine les vitesses de réaction et les transformations de phase, mais elle ne définit pas la chimie de surface. Deux charges de four peuvent toutes deux afficher 850 °C et sortir du four avec des résultats métallurgiques différents si leurs conditions gazeuses diffèrent. L’une peut présenter un potentiel carbone contrôlé et une faible tendance à s’oxyder ; l’autre peut contenir suffisamment d’espèces oxydantes ou d’humidité pour former de la calamine et éliminer du carbone. La lecture du thermocouple ne permet pas de distinguer ces résultats.
Cette distinction devient essentielle lorsque le résultat recherché comprend un gradient défini de carbone en surface. Considérons un acier ferritique hypoeutectoïde chauffé en vue de sa trempe. Une mince couche décarburée peut se transformer différemment du cœur non affecté lors de la trempe, produisant une surface plus tendre même si le cœur atteint la température d’austénitisation prévue. La pièce peut réussir une inspection visuelle parce que la calamine est limitée, tout en échouant à un relevé de dureté, à un examen métallographique ou à une exigence relative à l’usure ou à la fatigue. Pour une nuance destinée à être carburée, un transfert excessif de carbone peut être tout aussi inacceptable : la couche cémentée peut devenir plus profonde ou plus riche que ne l’autorise la spécification du procédé, avec des conséquences sur l’austénite retenue, la formation de carbures, les déformations et la stabilité dimensionnelle.
L’uniformité de la température crée un autre faux sentiment de sécurité. Un four peut présenter un faible écart entre les zones mesurées, tandis que la surface de la pièce subit des conditions gazeuses différentes en raison de la disposition de la charge, de la circulation, des fuites de la porte, des produits de combustion des brûleurs ou de l’évacuation de l’atmosphère. Un thermocouple protégé peut indiquer la température prévue alors qu’une pièce située près d’une ouverture reçoit un flux oxydant. Le régulateur est alors correct en ce qui concerne la température, mais erroné quant au résultat du procédé.[1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press. Cambridge University Press chapter, 2012. Cambridge University Press publication
Le chapitre « Atmosphere Control for the Protection of Metals During Production Processes » de Cambridge University Press (2012) distingue le réchauffage destiné à la mise en forme du traitement thermique final. Cette distinction est importante, car la calamine tolérée avant le forgeage peut être éliminée lors d’opérations ultérieures, tandis que la calamine ou la décarburation après la trempe finale peut modifier directement la pièce livrée. Une atmosphère oxydante non contrôlée peut provoquer une formation de calamine et, dans le cas de l’acier, une décarburation dans les deux situations ; c’est la conséquence acceptable qui diffère.
Les réactions de surface dépendent également de la durée. Une brève exposition lors du chargement ou du transfert peut être négligeable pour une géométrie et dommageable pour une autre. Les arêtes fines, les filetages, les angles vifs et les surfaces présentant un rapport surface/volume élevé peuvent réagir plus rapidement qu’une section épaisse. Les éléments d’alliage peuvent modifier le comportement à l’oxydation, mais ils ne suppriment pas la nécessité de contrôler la condition limite. « Le four a atteint la température » constitue donc un relevé de procédé incomplet.
La différence entre protection et contrôle du procédé
| Protection | Contrôle du procédé |
|---|---|
| Objectif principal | Limiter l’oxydation visible et la calamine |
| Exigence chimique | Contrôler les échanges d’oxygène, de carbone, d’azote ou d’hydrogène |
| Vérification | L’aspect visuel peut suffire pour un contrôle préliminaire |
| Base d’acceptation | Chimie de surface et résultats des essais métallurgiques |
La protection consiste à limiter l’oxydation visible, la calamine et les dommages de surface associés. Le contrôle du procédé va plus loin : il exige que l’atmosphère produise de manière répétée la chimie de surface spécifiée. Cette distinction sépare une pièce d’aspect propre d’une pièce métallurgiquement conforme.
Un environnement riche en azote ou, plus généralement, faiblement oxydant peut supprimer la formation évidente de calamine tout en permettant une décarburation si son potentiel carbone est incorrect. Un gaz sélectionné uniquement parce qu’il empêche la décoloration peut donc être inadapté à la trempe, au recuit, à la normalisation ou à la carburation. La question à poser n’est pas : « La surface est-elle restée brillante ? » Elle est : « La surface a-t-elle échangé de l’oxygène, du carbone, de l’azote ou de l’hydrogène avec le gaz dans la direction et selon la quantité autorisées ? »
Le traitement de 2017 d’ASM International consacré aux contrôles des atmosphères de four identifie deux groupes principaux de contrôle : le contrôle de l’atmosphère d’alimentation et le contrôle de l’atmosphère du four. Le contrôle de l’atmosphère d’alimentation concerne le gaz ou le mélange de gaz fourni au four — sa génération, son mélange, sa pureté, sa pression et sa composition pertinente. Le contrôle de l’atmosphère du four concerne les conditions présentes à l’intérieur de la chambre de chauffe et à la surface des pièces après que les fuites, la combustion, la dissociation, les réactions avec les montages et les réactions avec la charge ont modifié le gaz fourni. Une alimentation correctement préparée peut produire une atmosphère de four incorrecte. L’inverse est également vrai : une mesure dans la chambre peut sembler acceptable alors que le système d’alimentation est instable et que la charge suivante est exposée à une condition différente.
La mesure et la vérification doivent correspondre au résultat recherché. Les mesures liées au potentiel d’oxygène ou au point de rosée peuvent révéler une tendance oxydante, tandis que les relations faisant intervenir la vapeur d’eau, le dioxyde de carbone et la pression partielle d’oxygène peuvent contribuer au contrôle du potentiel carbone. L’emplacement de la mesure est important, tout comme le temps de réponse. Un capteur situé près de l’arrivée du gaz peut ne pas représenter l’atmosphère autour de pièces densément empilées.
C’est également pourquoi le contrôle de l’atmosphère ne doit pas être confondu avec une spécification de revêtement ou de post-traitement. L’ISO 17834:2003 concerne les revêtements métalliques projetés thermiquement destinés à protéger contre la corrosion et l’oxydation à haute température jusqu’à 1000 °C (1273 K). L’ISO 12944-4:2017 traite des degrés de préparation de surface pour les structures en acier au carbone et en acier faiblement allié, notamment les surfaces non revêtues, métallisées par projection thermique, galvanisées, électrolytiquement revêtues, shérardisées et peintes. Ces normes concernent les surfaces protectrices ou leur préparation ; elles ne remplacent pas le contrôle du potentiel carbone pendant l’austénitisation.
Pour les traitements thermiques associés au soudage et aux procédés connexes, l’ISO 17663:2023 spécifie les exigences de qualité applicables au traitement thermique à l’air ou sous atmosphère contrôlée, principalement pour les aciers ferritiques et pour les opérations réalisées en atelier ou sur site. Son domaine d’application renforce le point central : l’atmosphère fait partie de l’opération soumise au contrôle qualité. Un simple relevé de la température du four ne peut pas établir que l’oxydation a été limitée, que la décarburation est restée dans les limites de la spécification ou que le profil de carbone de surface recherché a été préservé pendant le cycle.
Oxydation, calamine et surface de l’acier

Comment se forme la calamine pendant le chauffage
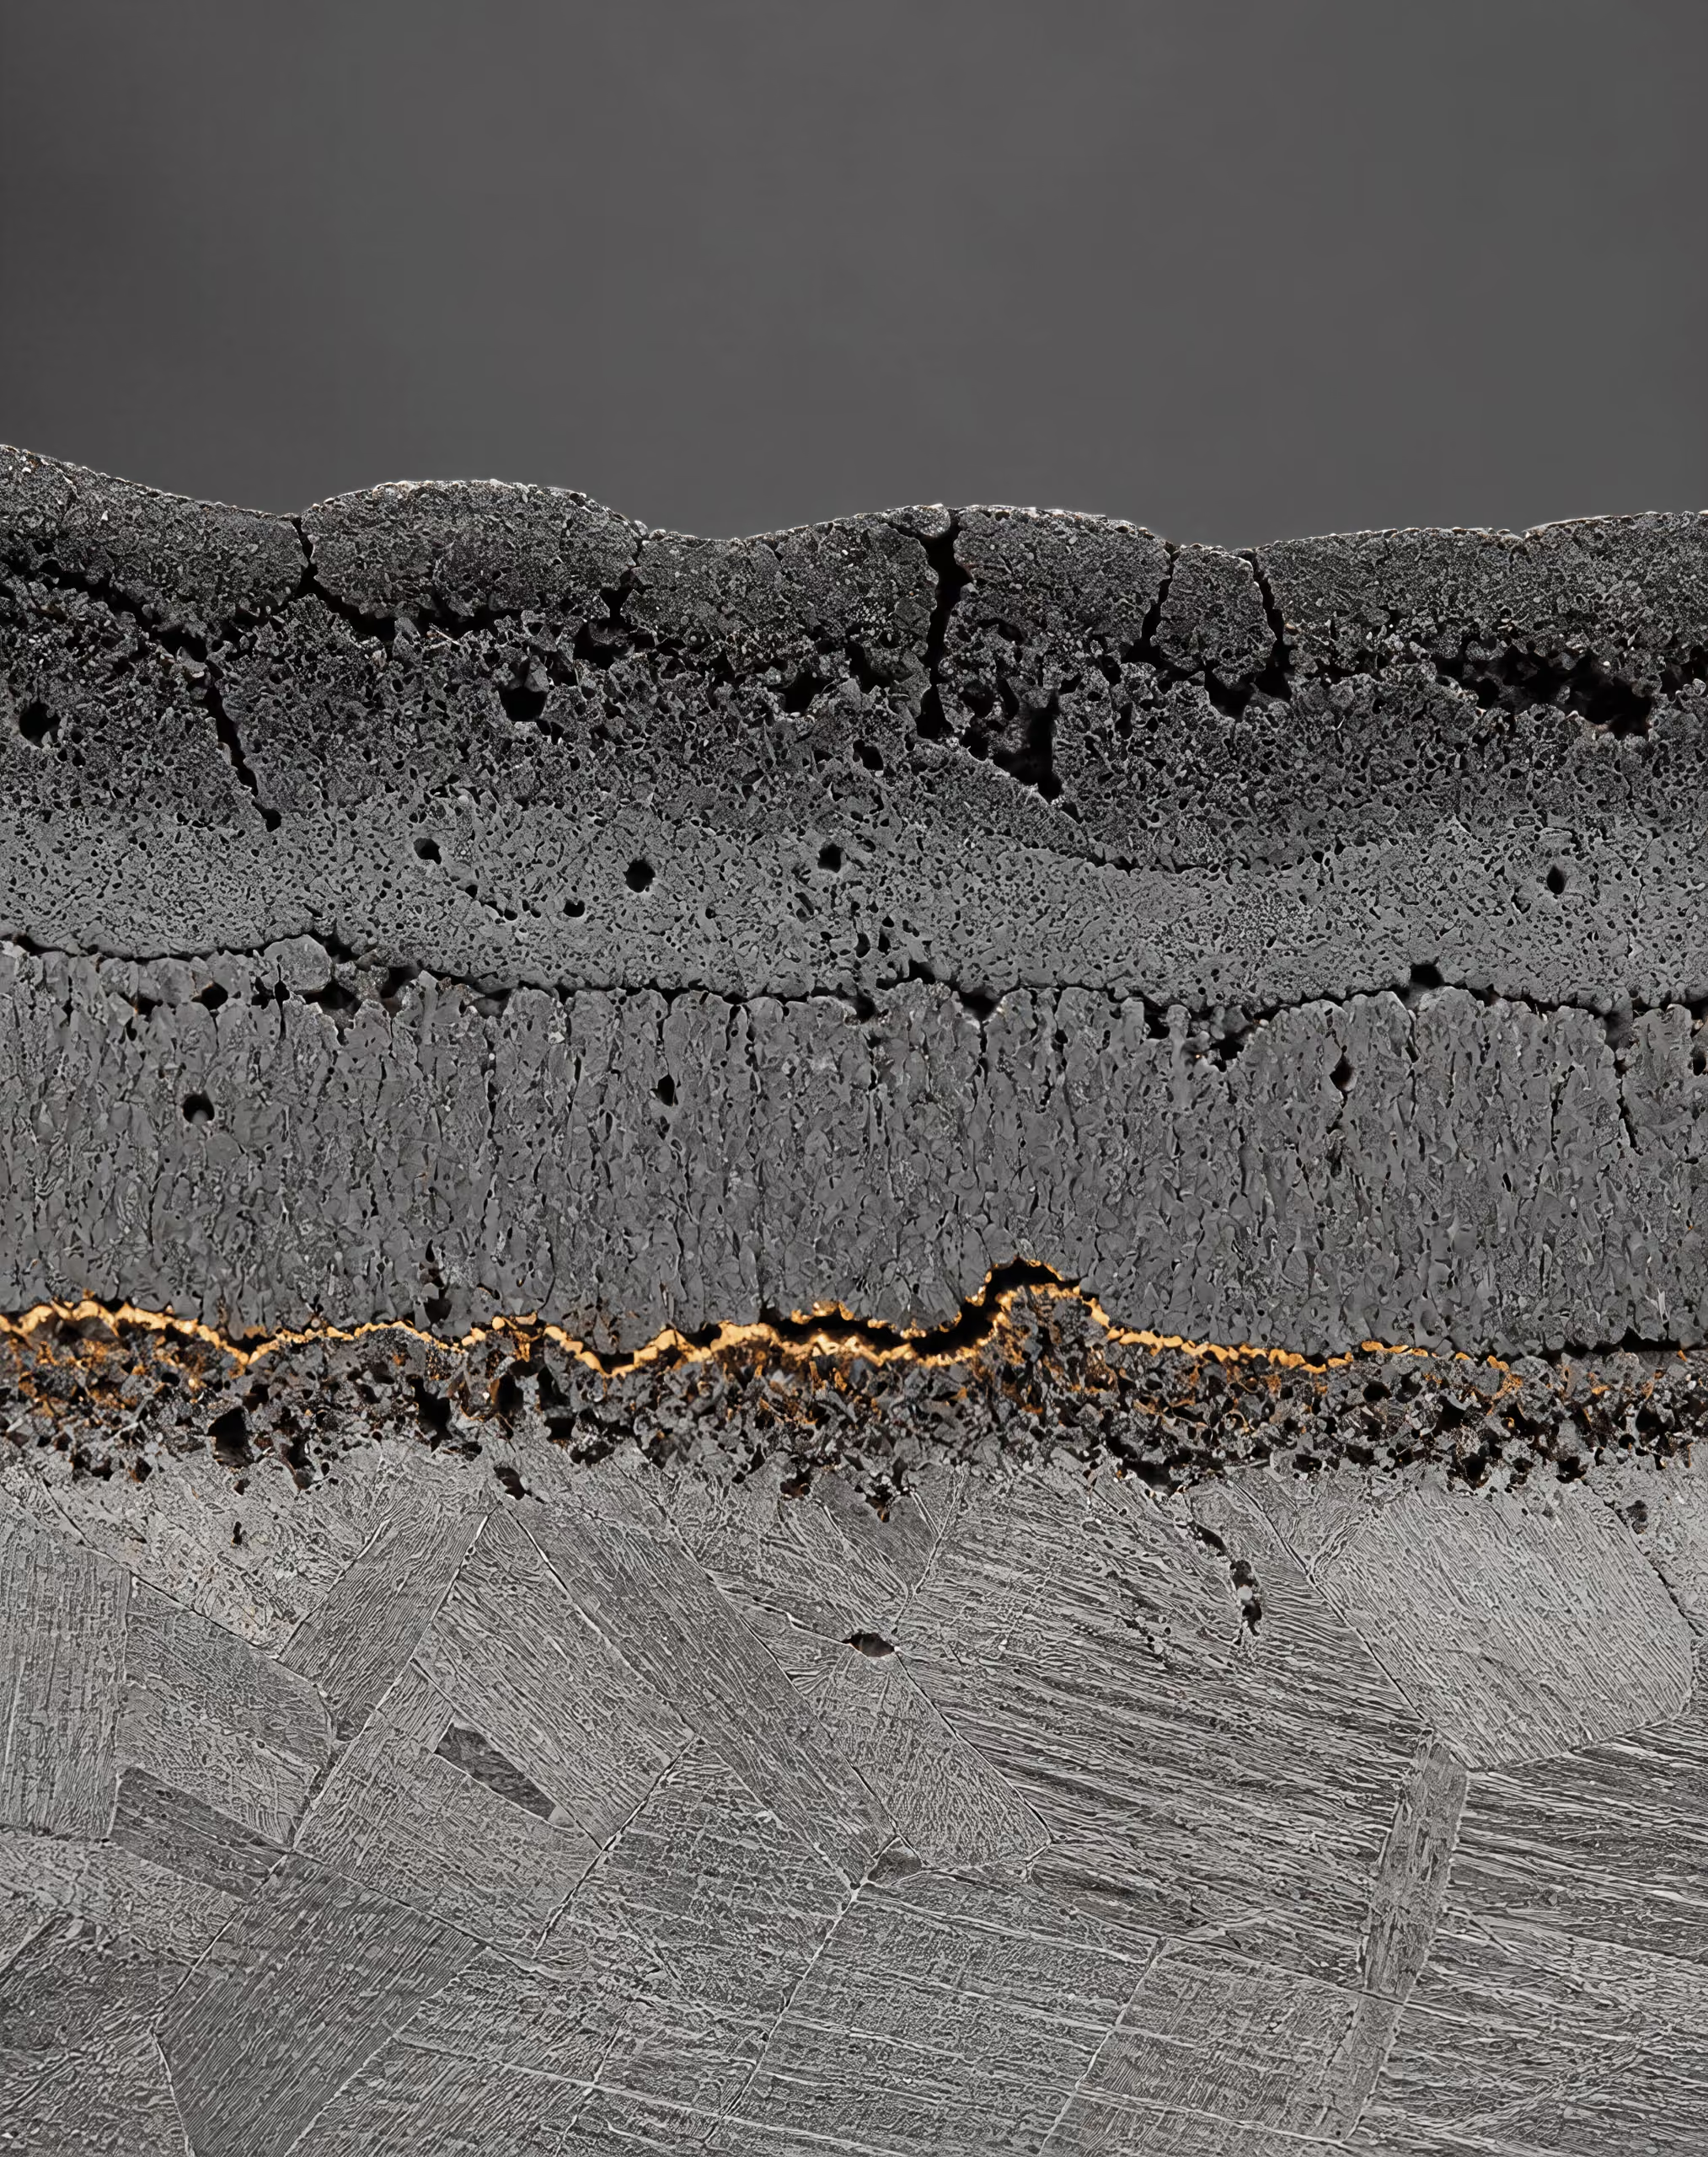
La calamine est l’oxyde qui se forme lorsqu’une surface d’acier chauffée réagit avec des substances contenant de l’oxygène dans l’atmosphère du four. La réaction ne nécessite pas uniquement de l’oxygène gazeux libre. La vapeur d’eau, le dioxyde de carbone ainsi que l’oxygène introduit avec les produits de combustion ou par des fuites d’air peuvent tous y participer. La vitesse de réaction dépend de la température, de la durée d’exposition, de la composition des gaz, de la composition de l’acier et de l’état de la surface avant le chauffage.
À température élevée, le fer présent à la surface transfère des électrons aux espèces contenant de l’oxygène. Il peut alors se former des oxydes de fer tels que la wüstite (FeO), la magnétite (Fe₃O₄) et l’hématite (Fe₂O₃). Ces phases ne se présentent pas nécessairement dans les mêmes proportions, et un film sombre visible ne peut pas se voir attribuer une composition précise sur la seule base de sa couleur. L’oxyde le plus externe peut différer de la couche adjacente au métal, tandis que les éléments d’alliage peuvent modifier la structure de la calamine ou produire des oxydes distincts. Un film mince et adhérent ainsi qu’une calamine épaisse, fissurée et faiblement adhérente sont tous deux des « oxydes », mais ils n’ont pas la même signification métallurgique.
Le U.S. Department of Commerce, National Bureau of Standards, dans Heat Treatment and Properties of Iron and Steel (1966), identifie l’oxydation comme la source de la calamine et la perte de carbone à la surface comme une décarburation. Il décrit également la vapeur d’eau présente dans les produits de combustion comme préjudiciable. Cette distinction est importante, car l’oxydation et la décarburation peuvent se produire simultanément sans constituer la même réaction. L’oxydation consomme ou transforme le métal de surface ; la décarburation réduit la concentration en carbone dans l’acier situé immédiatement sous la surface. Une atmosphère de four peut donc produire une couche de calamine visible, une zone appauvrie en carbone, ou les deux.
Conséquences du détachement de la calamine
- Exposition de la surface L’écaillage peut exposer de l’acier frais et permettre un nouveau cycle d’oxydation.
- Contamination du four Les matières détachées peuvent obstruer les soles du four.
- Détérioration de l’outillage La calamine peut marquer les rouleaux et contaminer les matrices.
- Variation dimensionnelle La calamine résiduelle peut affecter les opérations ultérieures de forgeage, de laminage ou d’usinage.
La formation de calamine évolue également au cours du cycle de chauffage. Une oxydation initiale peut créer un film relativement continu. La croissance continue peut rendre la calamine plus épaisse et moins adhérente, notamment lorsque la dilatation thermique, les manipulations dans le four ou les contraintes de transformation la perturbent. Les chauffages et refroidissements répétés peuvent provoquer des fissurations et un écaillage. La calamine peut alors se détacher de la pièce et exposer de l’acier frais, permettant un nouveau cycle d’oxydation. Le matériau détaché n’est pas un débris inoffensif : il peut marquer les cylindres, obstruer les soles de four, contaminer les matrices et entraîner des variations dimensionnelles lorsque le matériau est ensuite forgé, laminé ou usiné.
Le chapitre « Atmosphere Control for the Protection of Metals During Production Processes » (2012) de Cambridge University Press distingue le réchauffage destiné à la mise en forme du traitement thermique final. Cette distinction est essentielle. Lors du réchauffage pour le forgeage ou le laminage, une partie de la calamine peut être éliminée par décalaminage, déformation, décapage, grenaillage ou usinage ultérieur. Le procédé peut tolérer une modification de surface qui serait inacceptable sur un composant fini, à condition que la calamine et tout métal affecté soient éliminés sans compromettre l’épaisseur requise.
Le traitement thermique final est moins tolérant. L’austénitisation, la trempe, le revenu, le recuit et la relaxation des contraintes peuvent être spécifiés afin d’obtenir un état de surface particulier ainsi qu’une microstructure à cœur donnée. La calamine peut modifier les dimensions, perturber le contact pendant la trempe, masquer des marques de meulage ou des fissures et affecter les surépaisseurs d’usinage ultérieures. Elle peut également modifier les résultats des contrôles visuels, magnétoscopiques ou d’autres méthodes d’inspection. Une pièce qui atteint la dureté requise à cœur peut néanmoins ne pas satisfaire à une exigence de surface parce que son état d’oxydation et sa teneur en carbone n’ont pas été maîtrisés.
Espèces oxydantes et fuites du four
Une atmosphère n’est protectrice que par rapport aux réactions qu’elle inhibe. La maîtrise de l’atmosphère du four concerne donc à la fois le gaz introduit dans le four et la capacité du four à empêcher l’entrée de gaz indésirables. L’ASM Handbook d’ASM International, Volume 4B (2017), identifie la « maîtrise de l’atmosphère du four et de l’atmosphère d’alimentation » comme les deux principaux groupes de contrôle. La qualité du gaz ne peut pas compenser une porte ouverte, un joint défaillant, un moufle endommagé, un brûleur mal réglé ou une condition de pression qui aspire de l’air dans la zone chaude.
Les fuites d’air introduisent de l’oxygène moléculaire, de l’azote et de l’humidité. L’oxygène favorise l’oxydation directe, tandis que la vapeur d’eau peut réagir avec le fer et participer également à des réactions qui modifient le potentiel carbone à la surface de l’acier. Le dioxyde de carbone est un autre constituant réactif. Dans les atmosphères contenant du monoxyde de carbone et du dioxyde de carbone, l’équilibre entre ces gaz influence la tendance de la surface à gagner du carbone, à en perdre ou à atteindre l’équilibre avec l’acier. La condition pertinente n’est pas simplement de savoir si un gaz est qualifié de « protecteur » ; c’est le potentiel chimique à la surface de la pièce.
Le document d’ASM de 2017 consacré aux atmosphères de four traite des réactions gazeuses, des principaux gaz et vapeurs ainsi que de la décarburation de l’acier liée à l’atmosphère, en tant qu’éléments centraux de la technologie des traitements thermiques. Le Steel Heat Treatment Handbook (CRC Press, 2014) examine également le dioxyde de carbone, l’ammoniac et d’autres gaz réactifs en relation avec la résistance à l’oxydation et la maîtrise du carbone de surface. L’ammoniac, par exemple, peut fournir de l’azote dans certains procédés appropriés, mais ses produits de décomposition ainsi que l’équilibre résultant entre hydrogène et azote n’en font pas un gaz universel contre la calamine. Chaque atmosphère doit être adaptée à la nuance d’acier, à la température, à la conception du four, au mode de chargement et à l’état carbone de surface requis.
La vapeur d’eau mérite une attention particulière, car elle peut être présente même lorsqu’un four semble étanche. Le chauffage par combustion produit de l’eau comme produit normal de réaction, et des charges humides, des fuites dans les systèmes de refroidissement, un gaz d’alimentation humide ou un séchage insuffisant peuvent en ajouter davantage. Le point de rosée, la pression partielle d’oxygène, le dioxyde de carbone et les mesures connexes peuvent donc fournir des informations plus utiles sur le procédé qu’une simple désignation du gaz. Le Volume 4B d’ASM décrit la maîtrise du potentiel carbone au moyen de mesures ou de relations faisant intervenir la vapeur d’eau, le dioxyde de carbone et la pression partielle d’oxygène. Ces variables permettent de déterminer si la surface va s’oxyder, se décarburer, se cémenter ou rester proche de la composition d’acier visée.
L’atmosphère requise dépend également de l’objectif de l’opération. Un four de réchauffage destiné à la mise en forme à chaud peut accepter une oxydation contrôlée suivie d’une élimination mécanique de la calamine, tandis qu’un four de durcissement final destiné à un composant cémenté ou à forte teneur en carbone exige généralement une maîtrise beaucoup plus stricte de la calamine et de l’activité du carbone. Traiter ces deux opérations comme équivalentes risque de conduire à accepter un état de surface qui compromettra l’inspection ultérieure ou les exigences en service.
L’ISO 17663:2023 spécifie les exigences de qualité applicables au traitement thermique dans l’air ou dans des atmosphères contrôlées, principalement pour les aciers ferritiques, et couvre les travaux réalisés en atelier et sur site dans le cadre du soudage et des procédés connexes. Elle ne transforme pas la maîtrise de l’atmosphère en une recette fondée sur un gaz unique. Elle renforce l’approche par le procédé : l’atmosphère, l’équipement, la surveillance, les enregistrements et le résultat spécifié doivent être cohérents.
Élimination de la calamine et conséquences métallurgiques
| Méthode d’élimination | Conséquence potentielle |
|---|---|
| Détartrage mécanique | Peut laisser de l’oxyde dans les piqûres ou produire des arrachements |
| Grenaillage ou projection d’abrasif | Peut modifier la rugosité et arrondir les arêtes |
| Décapage | Peut augmenter la rugosité ou créer des problèmes liés à l’hydrogène |
| Meulage | Élimine le métal affecté adjacent, modifie les dimensions et peut produire un échauffement local |
Éliminer la calamine ne revient pas à restaurer la surface initiale de l’acier. Le décalaminage mécanique peut mettre à nu un métal sain, mais il peut aussi laisser de l’oxyde dans des piqûres, provoquer des arrachements ou créer des marques directionnelles. Le grenaillage et le sablage abrasif modifient la rugosité et peuvent arrondir les arêtes. Le décapage dissout les oxydes par attaque chimique, mais un décapage excessif ou mal maîtrisé peut accroître la rugosité ou introduire des problèmes liés à l’hydrogène dans les aciers à haute résistance sensibles à ce phénomène. Le meulage élimine la calamine et le métal affecté voisin, mais il modifie les dimensions et peut provoquer un échauffement local.
L’erreur la plus grave consiste à éliminer l’oxyde visible et à supposer que l’effet métallurgique a disparu. Si l’oxydation s’est accompagnée d’une décarburation, la couche appauvrie en carbone peut s’étendre sous la calamine. Le décalaminage ne rétablit pas sa teneur en carbone. Selon l’acier et le traitement, la couche affectée devra peut-être être usinée, faire l’objet d’un nouveau traitement ou être acceptée uniquement après des essais démontrant qu’elle reste conforme aux spécifications. La dureté de surface, la profondeur de couche, la tenue en fatigue et la sensibilité à la fissuration peuvent toutes dépendre de ce qui subsiste sous la surface nettoyée.
L’élimination de la calamine peut également affecter les résultats des contrôles. Une couche d’oxyde épaisse peut masquer des discontinuités, tandis qu’un nettoyage agressif peut ouvrir des défauts étroits et les rendre plus faciles à détecter. La rugosité de surface peut accroître les indications lors d’un contrôle magnétoscopique ou par ressuage, et des résidus abrasifs ou une contamination chimique peuvent perturber l’application d’un revêtement ou d’un dépôt électrolytique. La méthode de contrôle, les critères d’acceptation et la procédure de nettoyage doivent donc être considérés conjointement plutôt que comme des étapes distinctes de l’atelier.
Toute surface sombre ne doit pas être éliminée pour les mêmes raisons. Un film d’oxyde mince et adhérent, une calamine stratifiée formée à haute température, une couleur de revenu et les résidus provenant d’une atmosphère de traitement peuvent différer par leur composition, leur épaisseur, leur adhérence et leur effet sur les performances. Leur seul aspect ne constitue pas une preuve suffisante. Un examen de surface, des mesures de dureté, des contrôles métallographiques ou des vérifications chimiques et dimensionnelles peuvent être nécessaires lorsque l’état de surface est critique.
Des normes distinctes traitent de la protection ultérieure plutôt que de l’atmosphère du four elle-même. L’ISO 17834:2003 couvre les revêtements métalliques projetés thermiquement destinés à la protection contre la corrosion et l’oxydation à haute température, jusqu’à 1000 °C (1273 K). L’ISO 12944-4:2017 définit les degrés de préparation des structures en acier au carbone et en acier faiblement allié, et distingue les surfaces non revêtues, projetées thermiquement, galvanisées, électrolytiques, shérardisées et peintes. Ces classifications ne justifient pas une mauvaise maîtrise du four. Un revêtement peut protéger une surface préparée, mais il ne peut pas corriger de manière fiable une couche décarburée non mesurée, une perte dimensionnelle ou de l’oxyde piégé dans un défaut. La protection de la surface commence par la maîtrise de la réaction entre l’acier et l’atmosphère pendant le chauffage.
Décarburation et contrôle du carbone en surface
La décarburation est la perte de carbone à la surface de l’acier pendant le chauffage. Elle n’est pas synonyme d’oxydation. L’oxydation réagit avec le fer et les éléments d’alliage pour former de la calamine, tandis que la décarburation modifie la composition chimique de l’acier sous la calamine, ou parfois simultanément à sa formation. Un four peut donc produire une surface d’aspect brillant présentant une perte de carbone inacceptable, ou une surface calaminée dont la teneur en carbone sous-jacente reste proche de la spécification.
Le manuel du U.S. National Bureau of Standards, Heat Treatment and Properties of Iron and Steel (1966), identifie directement ces deux risques : les atmosphères protectrices sont utilisées pour empêcher l’oxydation superficielle, ou formation de calamine, ainsi que la perte de carbone dans les couches superficielles, ou décarburation. Il décrit également la vapeur d’eau présente dans les produits de combustion comme préjudiciable. Cette distinction est importante, car l’élimination de la calamine après le traitement ne restitue pas le carbone qui a diffusé hors de l’acier.

Décarburation totale, partielle et localisée
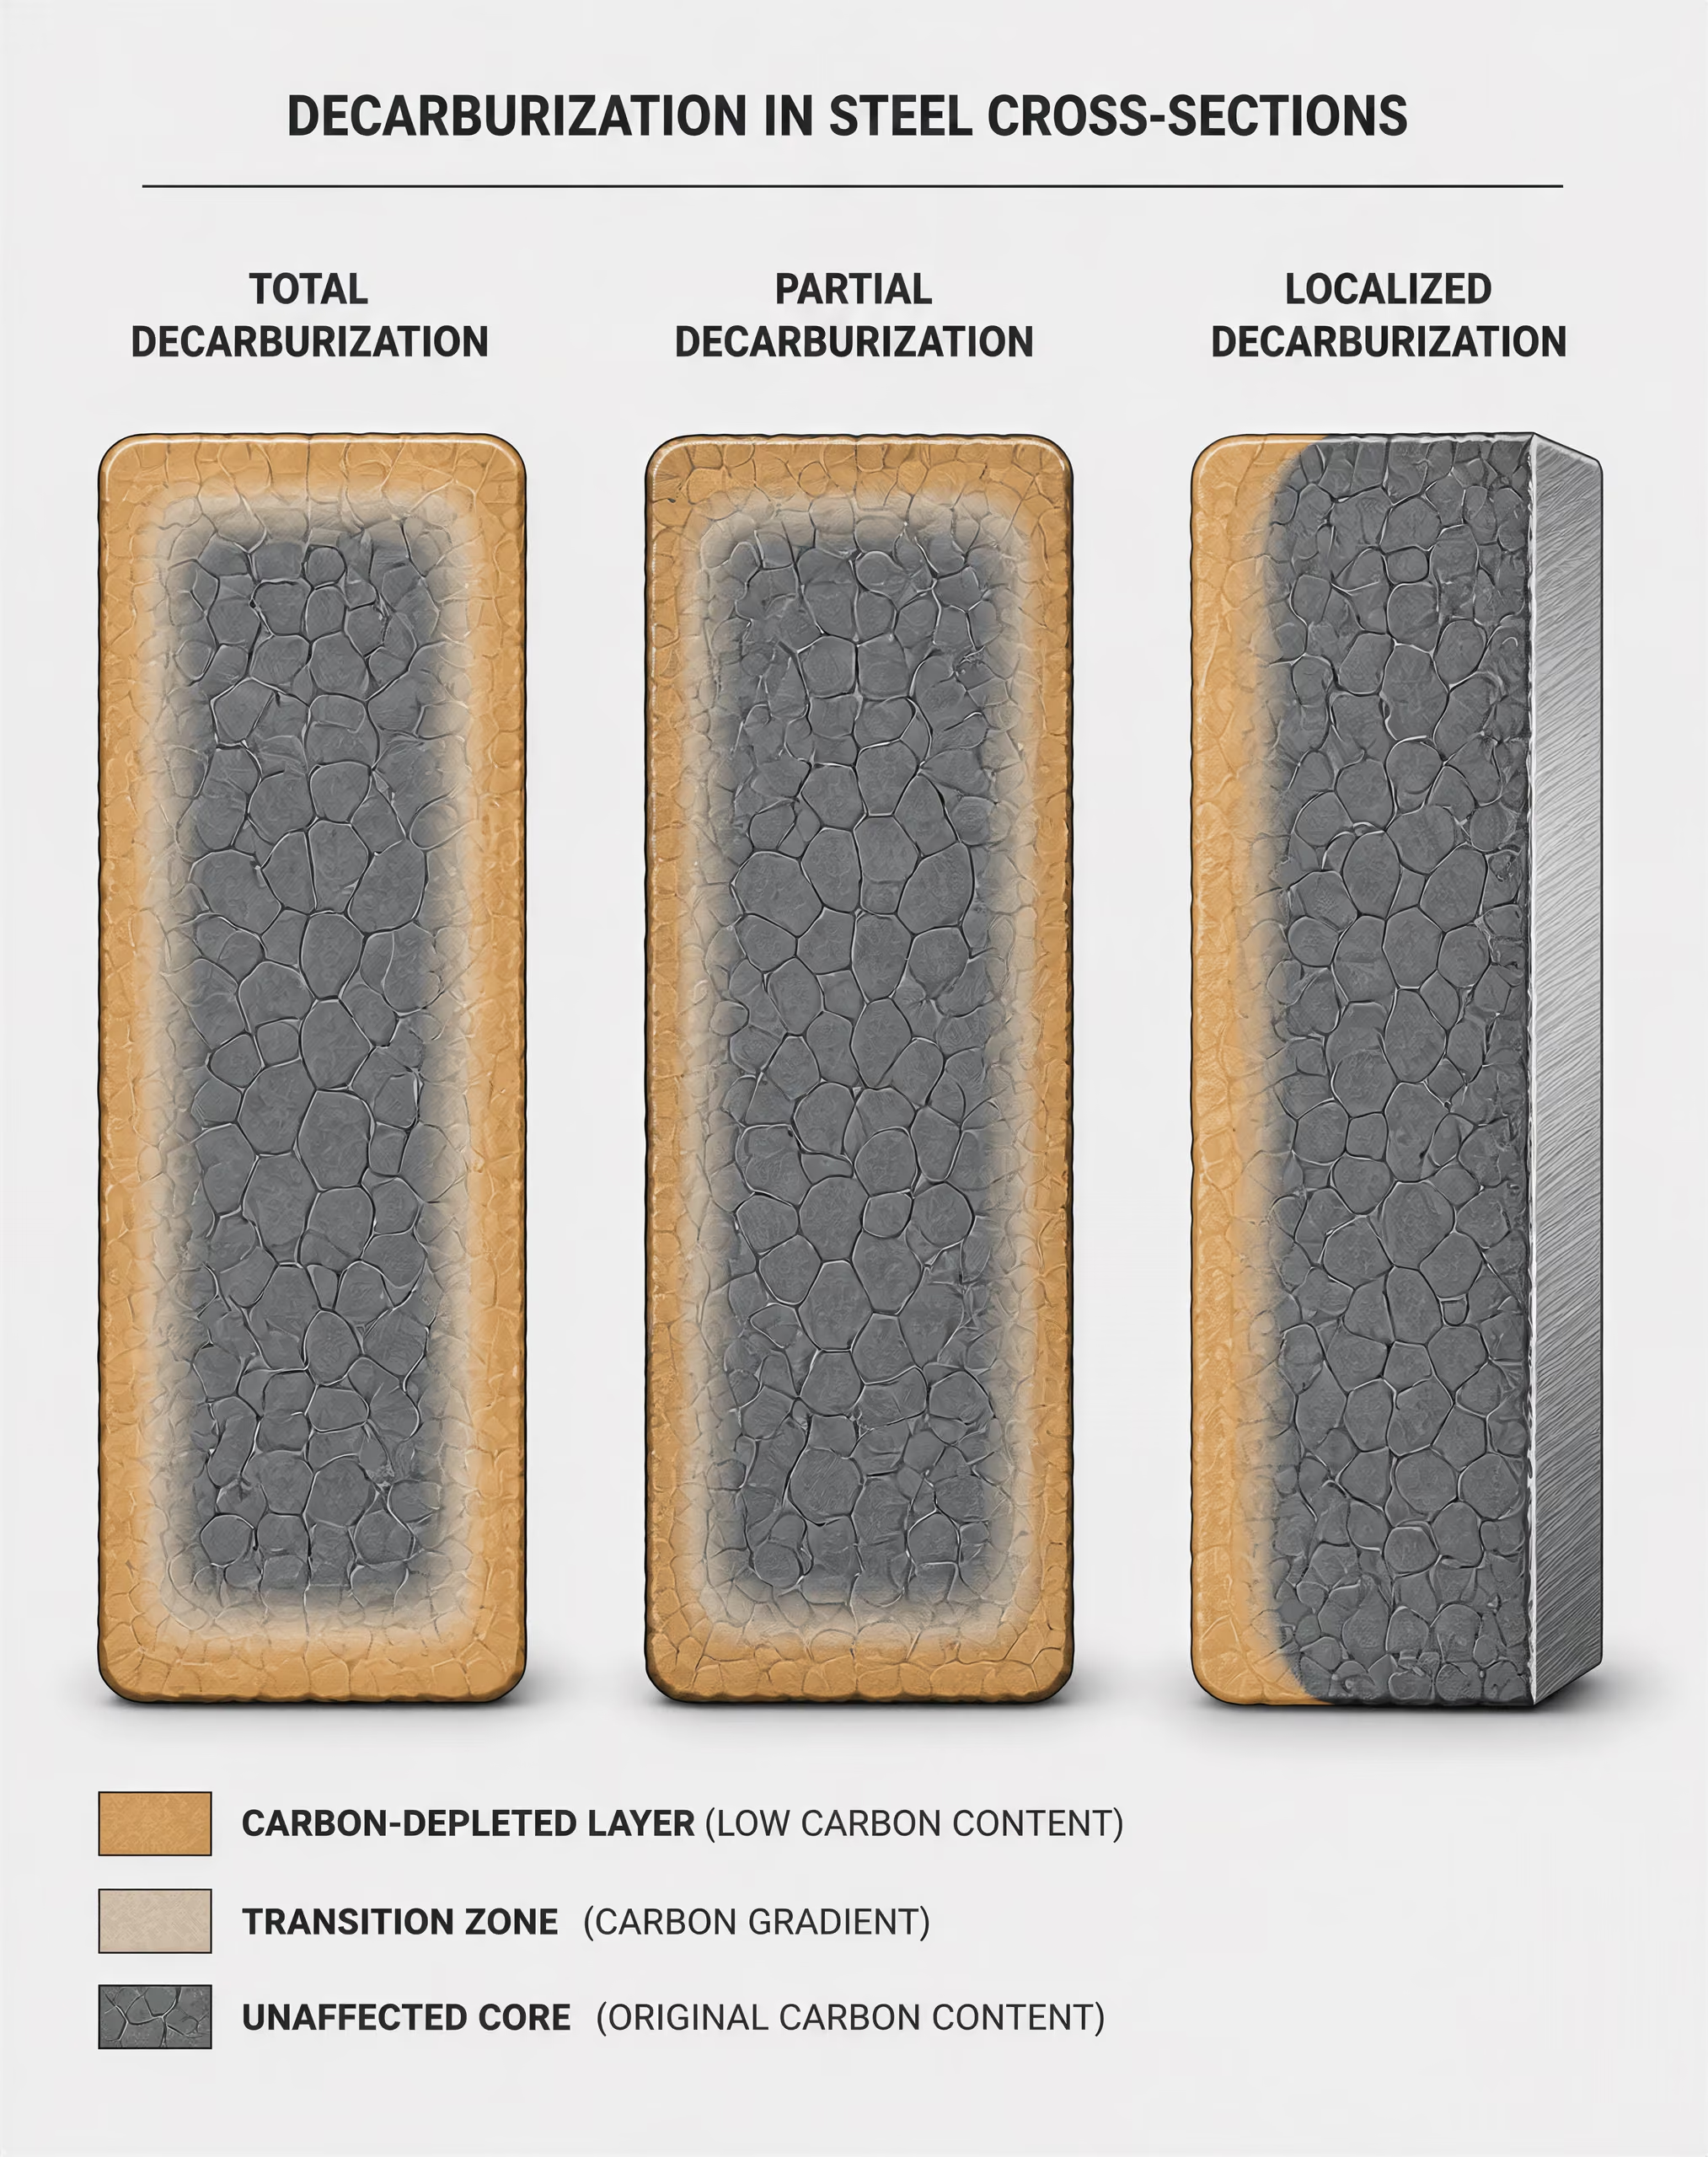
Formes de décarburation
- Décarburation totale
- La structure initiale contenant du carbone a été effectivement éliminée ou transformée dans toute la couche affectée.
- Décarburation partielle
- La teneur en carbone diminue du cœur vers la surface à travers une région de transition.
- Décarburation localisée
- La perte de carbone est limitée à certaines zones telles que les arêtes, les interstices ou les zones affectées par des fuites.
La décarburation totale décrit une zone superficielle dans laquelle la structure initiale contenant du carbone a été effectivement éliminée ou transformée sur toute l’épaisseur affectée. Dans un acier hypoeutectoïde, le chauffage peut laisser une couche superficielle ferritique à l’endroit où devraient se trouver de la perlite ou d’autres constituants contenant du carbone. Après la trempe, cette couche ne peut pas former la même martensite riche en carbone que le matériau non affecté. Le terme « totale » fait référence à l’état de la zone décarburée, et non à l’ensemble de la section transversale du composant.
La décarburation partielle est un gradient. La teneur en carbone diminue du cœur vers la surface, et la microstructure résultante évolue continûment dans une région de transition. Une trempe peut produire près de la surface une martensite à plus faible teneur en carbone, puis, plus profondément, une martensite à teneur en carbone plus élevée, de la bainite ou la structure de cœur prévue. La surface peut satisfaire à une inspection visuelle tout en présentant une teneur en carbone insuffisante pour atteindre la dureté ou la résistance à l’usure spécifiée.
La décarburation localisée est limitée à certaines zones au lieu d’être répartie uniformément autour du composant. Elle peut être due à une fuite du four, à une porte mal étanchée, à l’impact direct d’une flamme de brûleur, à des espaces entre les pièces, à des montages contaminés, à une arête exposée ou à une différence locale de circulation des gaz. Les sections minces et les arêtes vives peuvent réagir différemment des faces larges, car leurs rapports surface/volume et leurs conditions de transfert thermique diffèrent. Une seule mesure de dureté effectuée en travers d’une grande pièce peut ne pas détecter ce type de défaut.
La profondeur et la gravité de la décarburation dépendent de la température, de la durée, de la composition de l’acier, de l’état de surface, de la chimie de l’atmosphère et de l’écoulement des gaz. Elles doivent être établies pour le procédé réel, plutôt que définies à partir d’une limite universelle. L’examen métallographique, les profils de microdureté, l’analyse du carbone et la comparaison avec une région connue comme non affectée peuvent permettre de distinguer un gradient de composition superficiel d’une transformation structurale plus profonde. Une valeur de dureté mesurée uniquement au centre ne prouve pas que la surface a été protégée.
Cambridge University Press, dans Atmosphere Control for the Protection of Metals During Production Processes (2012), distingue le réchauffage destiné à la mise en forme du traitement thermique final. Des conditions oxydantes non contrôlées peuvent être tolérées différemment lors d’une opération ultérieure de forgeage et lors d’un cycle final de durcissement, au cours duquel la chimie de surface influe directement sur les propriétés du produit fini. L’objectif du procédé doit donc définir la variation de carbone acceptable.
Potentiel carbone et réactions d’équilibre
Le potentiel carbone est l’activité du carbone imposée par une atmosphère à une température donnée. En pratique, il correspond à la teneur en carbone vers laquelle tendrait la surface d’un fer ou d’un acier de référence si elle atteignait l’équilibre avec ce gaz. Il ne s’agit pas simplement du pourcentage de monoxyde de carbone dans le four. Une même composition nominale des gaz peut produire des états de surface différents lorsque la température, la pression, la vapeur d’eau, le dioxyde de carbone ou le mélange des gaz varie.
| Condition de traitement | Direction du transfert du carbone | Objectif typique |
|---|---|---|
| Cémentation | Le carbone pénètre dans l’austénite | Augmenter intentionnellement la teneur superficielle en carbone |
| Neutre | Ni gain ni perte significatifs | Préserver le carbone superficiel |
| Décarburante | Le carbone diffuse vers l’extérieur | Généralement une condition indésirable pendant la trempe |
Lors d’une cémentation, l’atmosphère présente un potentiel carbone supérieur à l’activité du carbone à la surface de l’acier. Le carbone pénètre alors dans l’austénite et diffuse vers l’intérieur, à condition que la température et la durée d’exposition le permettent. Lors d’un traitement neutre, l’atmosphère est réglée de manière que la surface ne gagne ni ne perde une quantité significative de carbone. Dans une situation décarburante, le gaz possède un potentiel carbone inférieur à celui de la surface de l’acier ; le carbone diffuse donc vers l’extérieur et réagit avec les espèces oxydantes.
Plusieurs réactions réversibles décrivent ce contrôle. Le monoxyde de carbone peut participer à la réaction superficielle
\[ 2CO \rightleftharpoons CO_2 + C \]
le carbone déposé pouvant alors pénétrer dans l’austénite. La réaction gaz à l’eau,
\[ CO + H_2O \rightleftharpoons CO_2 + H_2, \]
modifie les proportions relatives de monoxyde de carbone et de dioxyde de carbone et, par conséquent, l’activité du carbone dans l’atmosphère. Le dioxyde de carbone réagit également avec le carbone à la surface de l’acier :
\[ CO_2 + C \rightleftharpoons 2CO. \]
Ces réactions ne se produisent pas isolément. L’acier, la calamine, la suie, les matériaux réfractaires du four et la géométrie de la pièce peuvent modifier l’équilibre local et les vitesses de réaction.
L’ouvrage ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys d’ASM International identifie le contrôle de l’atmosphère du four et le contrôle de l’atmosphère d’alimentation comme les deux principaux groupes de contrôle. Le premier concerne les conditions à l’intérieur du four ; le second concerne la génération, la purification, le mélange, le séchage et l’acheminement des gaz avant leur entrée dans la zone chaude. Un point de consigne correctement défini ne peut pas compenser un gaz humide, un générateur instable, une fuite d’air ou un capteur défectueux.[2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM International. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
ASM décrit également le contrôle du potentiel carbone au moyen de relations faisant intervenir la vapeur d’eau, le dioxyde de carbone et la pression partielle d’oxygène. Les mesures de vapeur d’eau et de dioxyde de carbone permettent d’estimer l’état d’équilibre à partir des rapports entre les gaz. Les sondes à oxygène mesurent la pression partielle d’oxygène et, avec un système de référence et une compensation en température, permettent de calculer le potentiel carbone. La mesure n’est pertinente que si la sonde, le dispositif de prélèvement, la circulation des gaz et l’étalonnage restent adaptés aux conditions du four. Une mesure effectuée en un point donné peut ne pas représenter une zone de travail mal ventilée.
Pression partielle d’oxygène Mesure de la contribution thermodynamique du constituant oxygène à l’atmosphère, utilisée pour évaluer sa tendance à oxyder l’acier.
La pression partielle d’oxygène est particulièrement importante, car même un faible potentiel oxydant peut consommer le carbone à la surface. Des réactions simplifiées telles que
et
montrent pourquoi la vapeur d’eau et le dioxyde de carbone peuvent provoquer une perte de carbone. L’oxydation du fer peut se produire simultanément, former de la calamine et modifier l’interface à travers laquelle le carbone doit diffuser. Par conséquent, un gaz qui semble « protecteur » parce qu’il contient peu d’oxygène libre peut néanmoins décarburer l’acier en raison de sa teneur en vapeur d’eau ou en dioxyde de carbone.
Pourquoi la dureté de surface peut différer de la dureté à cœur
La dureté dépend de la teneur en carbone, de la transformation de phase, de la vitesse de refroidissement et de l’historique du revenu. La surface et le cœur sont soumis à des activités du carbone et à des conditions thermiques différentes ; ils ne produisent donc pas nécessairement le même résultat. Lors d’un cycle de trempe à cœur, une surface décarburée peut se transformer en martensite à faible teneur en carbone ou en un mélange ferrite-martensite, tandis que le cœur forme la martensite à plus forte teneur en carbone prévue. La dureté au centre peut satisfaire au plan alors que la surface fonctionnelle échoue.
La conséquence est grave pour les aciers durcis : une teneur réduite en carbone à la surface diminue la dureté martensitique atteignable et peut réduire la résistance à l’usure, à l’indentation et aux dommages dus au contact de roulement. Les aciers à outils sont particulièrement sensibles, car les arêtes de coupe et les faces de contact dépendent d’une teneur en carbone maîtrisée et de la formation de carbures d’alliage. Une arête décarburée peut perdre sa dureté même si le corps de l’outil présente les résultats corrects lors des essais.
Les aciers à roulements tels que le SAE 52100 exigent un contrôle étroit du carbone en surface, car les contraintes de contact de roulement s’exercent à proximité des surfaces des chemins de roulement et des éléments roulants. Une couche tendre ou présentant un gradient de composition peut modifier les contraintes résiduelles, l’austénite retenue, la dissolution des carbures et la sensibilité à la fissuration. La dureté à cœur seule ne permet pas de valider un traitement thermique de roulement.
Les aciers faiblement alliés peuvent présenter le même écart, bien que leur trempabilité puisse permettre l’obtention d’un cœur durci important sous une zone extérieure appauvrie en carbone. Les profils de microdureté en surface, les coupes transversales révélées par attaque métallographique et les mesures du gradient de carbone sont donc plus instructifs qu’une seule mesure de dureté globale.
La norme ISO 17663:2023 spécifie les exigences de qualité applicables au traitement thermique à l’air ou sous atmosphères contrôlées, principalement pour les aciers ferritiques utilisés dans le soudage et les procédés associés, y compris les travaux réalisés en atelier et sur site. Elle fournit un cadre qualité et non une recette universelle de potentiel carbone. De même, la norme ISO 17834:2003 traite des revêtements métalliques projetés thermiquement destinés à la protection contre la corrosion et l’oxydation à haute température jusqu’à 1000 °C (1273 K), tandis que la norme ISO 12944-4:2017 classe les états de préparation de surface des structures en acier au carbone et en acier faiblement allié. Aucune de ces pratiques de revêtement ne remplace le contrôle de l’activité du carbone pendant l’austénitisation, la cémentation, la trempe neutre ou le revenu. La protection de surface et le contrôle du carbone en surface doivent être spécifiés comme des exigences de procédé distinctes et vérifiables.
Principales familles d’atmosphères de four
L’atmosphère d’un four fait partie intégrante du système de traitement thermique ; ce n’est pas simplement un gaz entourant la charge. Sa composition définit le potentiel chimique à la surface de l’acier, tandis que la température détermine les vitesses de réaction, la diffusion, la formation de calamine et le transfert de carbone. Le même gaz nominal peut donc produire des résultats différents dans un four froid et faiblement chargé et dans un four chaud contenant de l’huile, de la calamine, des liants ou une grande masse d’acier. L’ouvrage ASM Handbook d’ASM International, volume 4B, répartit le contrôle des atmosphères en deux groupes principaux : le contrôle de l’atmosphère du four et le contrôle de l’atmosphère d’alimentation. Le premier concerne le four, les joints d’étanchéité, les brûleurs, la circulation, les capteurs et le chargement ; le second concerne le système de production, de purification, de mélange, d’acheminement et de surveillance des gaz.
Atmosphères d’air et atmosphères issues de la combustion
L’air est l’atmosphère de four la plus simple et généralement la moins contrôlée. L’oxygène, l’azote, la vapeur d’eau et les contaminants provenant du four, des montages, des lubrifiants et des surfaces des pièces participent aux réactions avec l’acier chaud. Dans des conditions oxydantes, des oxydes de fer se forment et s’accroissent pour constituer de la calamine. À des températures et avec des compositions gazeuses appropriées, du carbone quitte également la surface de l’acier sous forme de monoxyde de carbone ou de dioxyde de carbone, produisant une couche décarburée. Le manuel Heat Treatment and Properties of Iron and Steel du U.S. National Bureau of Standards, publié en 1966, identifie à la fois la calamine et la décarburation comme des risques superficiels majeurs et décrit spécifiquement la vapeur d’eau présente dans les produits de combustion comme préjudiciable.
L’air peut néanmoins être choisi délibérément lorsque l’oxydation superficielle est acceptable ou lorsque l’opération est suivie d’un usinage, d’un nettoyage abrasif ou de l’élimination d’une couche superficielle sacrificielle. Dans son chapitre de 2012 intitulé « Atmosphere Control for the Protection of Metals During Production Processes », Cambridge University Press distingue le réchauffage destiné au travail à chaud du traitement thermique final. La calamine formée lors du réchauffage peut être tolérée comme conséquence du procédé de fabrication ; en revanche, la calamine et la perte de carbone pendant la trempe, le revenu ou le recuit peuvent rendre non conforme l’état superficiel requis. Cette distinction est importante pour les aciers au carbone tels que le C45, désigné 1.0503 dans l’EN 10083-2, ainsi que pour les nuances alliées telles que le 42CrMo4, désigné 1.7225. Une spécification de traitement thermique doit indiquer si la composition chimique superficielle fait partie des critères d’acceptation.
Les atmosphères issues de la combustion vont de produits fortement oxydants à des mélanges ajustés délibérément par le contrôle du combustible, de l’air, de l’excès d’oxygène et de l’humidité. Leur comportement ne peut pas être déduit de la seule expression « 燃焼ガス » ou « atmosphère de combustion ». La composition du combustible, le réglage du brûleur, les entrées d’air par fuite dans le four, le point de rosée, la température du four et le rapport entre le débit de gaz et la charge du four modifient tous les potentiels d’oxygène et de carbone à la surface de l’acier. Dans un four mal étanchéifié, un produit de combustion nominalement réducteur peut devenir localement oxydant à proximité des portes, des fissures ou des voies d’évacuation.
Environnements endothermiques, exothermiques, à base d’azote et sous vide
| Famille d’atmosphère | Rôle décrit dans l’article | Précision importante |
|---|---|---|
| Air et atmosphères issues de la combustion | Peuvent être choisies lorsque l’oxydation est acceptable ou que le matériau sera éliminé | Le combustible, l’air, l’humidité, les fuites et la température modifient le comportement |
| Endothermique | Couramment ajustée pour la cémentation, la trempe neutre ou la restauration du carbone | La stabilité du générateur et du potentiel carbone est requise |
| Exothermique | Peut fournir un environnement relativement sec et pauvre en oxygène | Le mode de production ne garantit pas les résultats métallurgiques |
| À base d’azote | Réduit la concentration des espèces oxydantes | L’oxygène résiduel et l’humidité peuvent néanmoins réagir |
| Vide | Élimine la majeure partie de la phase gazeuse | Le taux de fuite, l’humidité, la propreté et l’historique de pression restent importants |
Les atmosphères protectrices produites industriellement sont généralement réparties entre les types endothermiques et exothermiques. Le gaz endothermique est produit par la réaction d’un combustible hydrocarboné avec l’air sur un catalyseur et est généralement ajusté pour la cémentation, la trempe neutre ou la restauration du carbone. Le gaz exothermique est généré avec un autre équilibre air-combustible et peut être utilisé lorsqu’un environnement relativement sec et pauvre en oxygène est requis. Ces appellations décrivent des modes de production et ne garantissent pas les résultats métallurgiques. Deux fours alimentés en « gaz endothermique » peuvent produire des réactions superficielles différentes si leurs générateurs, leurs points de rosée, leurs systèmes de contrôle du potentiel carbone, leurs régimes de circulation ou leurs conditions d’étanchéité diffèrent.
Pour l’acier, le potentiel carbone est la question déterminante lorsque le traitement doit préserver ou modifier la teneur superficielle en carbone. Le document d’ASM consacré aux atmosphères de four, publié en 2017, présente les relations faisant intervenir la vapeur d’eau, le dioxyde de carbone et la pression partielle d’oxygène comme méthodes d’évaluation ou de contrôle du potentiel carbone. Les mesures et les calculs de contrôle doivent être corrélés à la température du four et à la composition réelle du gaz. Une atmosphère à faible potentiel carbone peut décarburer un acier à outils à haute teneur en carbone, tandis qu’un potentiel carbone excessivement élevé peut cémenter une surface à faible teneur en carbone ou créer une couche indésirable riche en carbone. Aucun de ces phénomènes n’est empêché par le fait de qualifier le gaz de « protecteur ».
Les environnements à base d’azote sont alimentés en azote industriel ou en mélanges contenant de l’azote avec de l’hydrogène, du monoxyde de carbone, du méthane ou d’autres ajouts. L’azote réduit la concentration des espèces oxydantes, mais il n’est pas automatiquement inerte dans tous les procédés appliqués aux aciers. L’oxygène résiduel et l’humidité peuvent toujours former de la calamine. À haute température, l’azote peut interagir avec les éléments d’alliage et les réactions superficielles, tandis que de petites quantités d’hydrogène peuvent modifier le comportement réducteur et influer sur les dispositifs de sécurité. Un gaz riche en azote peut également diluer suffisamment une atmosphère de cémentation ou une atmosphère neutre pour modifier le potentiel carbone, même lorsque l’analyseur du four indique une valeur stable de l’oxygène.
Les fours sous vide éliminent la majeure partie de la phase gazeuse au lieu de remplacer l’air par un mélange protecteur fixe. Cela réduit fortement l’oxydation pendant le chauffage, mais le résultat dépend de la pression ultime, du taux de fuite, de la conductance de pompage, de la propreté du four, du dégazage des huiles et des liants, ainsi que de la surface exposée de la charge. La vapeur d’eau libérée par les matériaux réfractaires ou par une charge contaminée peut réintégrer la chambre et réagir avec l’acier chaud. Le vide ne permet pas non plus de rétablir le carbone déjà perdu par une surface. Pour des nuances telles que le X153CrMoV12, désigné 1.2379 selon l’EN ISO 4957, la trempe sous vide peut protéger la surface pendant l’austénitisation, mais le contrôle du carbone dépend toujours de l’état antérieur du matériau et de la séquence complète du procédé.
Ajouts réactifs contenant du dioxyde de carbone ou de l’ammoniac
Certaines atmosphères contiennent des gaz chimiquement actifs plutôt que simplement protecteurs. Le dioxyde de carbone en est un exemple majeur. Aux températures de traitement thermique, le CO₂ participe à l’équilibre entre le monoxyde de carbone, le carbone et les espèces oxygénées. Son effet dépend de la température, de la concentration, du temps de séjour du gaz, de l’état de la surface de l’acier et des teneurs correspondantes en CO, H₂, H₂O et hydrocarbures. Un excès de CO₂ peut réduire le potentiel carbone et favoriser la décarburation ; dans d’autres conditions, son rôle s’inscrit dans le système réactionnel contrôlé utilisé pour établir une teneur superficielle en carbone cible. Une mesure du CO₂ fournie par un analyseur de gaz ne constitue donc pas, à elle seule, une mesure du potentiel carbone.
L’ammoniac introduit un ensemble différent de réactions. L’ammoniac dissocié fournit de l’azote et de l’hydrogène, et les atmosphères contenant de l’ammoniac peuvent permettre la nitruration ou la nitrocarburation lorsque la température, le taux de dissociation, le débit et la composition de l’acier sont contrôlés. L’activité de l’azote à la surface détermine la formation éventuelle de nitrures ainsi que la profondeur de diffusion de l’azote. Les aciers contenant du chrome, du molybdène, de l’aluminium ou du vanadium réagissent différemment, car leurs nitrures d’alliage présentent des stabilités et des effets différents sur la dureté et la ténacité. L’ammoniac peut également influer sur les réactions d’oxydation et de réduction par l’intermédiaire de ses produits de décomposition. Le Steel Heat Treatment Handbook (CRC Press, 2014) considère le dioxyde de carbone, l’ammoniac et d’autres gaz réactifs comme des constituants de l’atmosphère influençant à la fois la résistance à l’oxydation et le contrôle du carbone superficiel.
Des ajouts réactifs peuvent être introduits intentionnellement, ou pénétrer accidentellement par les produits de combustion, les fuites, les résidus de nettoyage ou la décomposition des charges du four. Le chargement du four modifie l’équilibre : une grande quantité de pièces huileuses peut consommer des espèces réactives et produire des gaz supplémentaires contenant du carbone, tandis qu’un four vide peut exposer l’acier à une atmosphère chimiquement différente avec les mêmes réglages du régulateur. L’ISO 17663:2023 définit par conséquent le traitement thermique à l’air ou sous atmosphères contrôlées comme une exigence de qualité, principalement pour les aciers ferritiques et pour les travaux réalisés en atelier ou sur site, plutôt que comme un simple choix de gaz.
La protection superficielle à l’extérieur du four constitue un sujet de contrôle distinct. L’ISO 17834:2003 traite des revêtements métalliques projetés thermiquement destinés à la protection contre la corrosion et l’oxydation à haute température jusqu’à 1000 °C (1273 K), tandis que l’ISO 12944-4:2017 classe les degrés de préparation des surfaces des structures en acier au carbone et en acier faiblement allié, notamment les surfaces non revêtues, projetées thermiquement, galvanisées, électroplaquées, shérardisées et peintes. Ces systèmes ne peuvent pas se substituer au contrôle de l’atmosphère pendant l’austénitisation, le recuit, la cémentation, la nitruration ou le revenu. L’atmosphère doit être spécifiée et vérifiée comme une condition du procédé : l’identité du gaz, la température, le débit, l’humidité, les fuites, le chargement et le potentiel carbone contribuent tous au résultat métallurgique.
La chimie des réactions dans l’atmosphère du four
L’atmosphère d’un four n’est pas une enveloppe passive autour de l’acier chaud. Il s’agit d’un système réactionnel dans lequel des réactions gaz–métal, des réactions gaz–gaz, des transferts de matière et de la diffusion superficielle se produisent simultanément. Le résultat dépend de la température, de la pression, de la composition gazeuse, du débit, des fuites du four, du chargement des pièces et de l’état actuel de la surface de l’acier. Une faible variation de l’humidité ou du dioxyde de carbone peut donc modifier la formation de calamine ou la teneur en carbone du métal le plus externe, même lorsque la température du four reste correcte.
Le traitement consacré par ASM International, en 2017, aux dispositifs de contrôle des atmosphères de four distingue deux grands groupes de contrôle : le contrôle de l’atmosphère du four et le contrôle de l’atmosphère d’alimentation. Le premier concerne ce qui se trouve à l’intérieur du four ; le second concerne les gaz qui y pénètrent et la régularité de leur fourniture. Les deux sont importants. Un gaz correctement spécifié peut produire une atmosphère dommageable si de l’air pénètre par un joint de porte, une zone de pression déséquilibrée ou un rétreint fissuré.
Vapeur d’eau, hydrogène, monoxyde de carbone et dioxyde de carbone
La vapeur d’eau est particulièrement importante, car elle peut oxyder le fer et modifier simultanément la teneur superficielle en carbone. Une représentation simplifiée de l’oxydation du fer par la vapeur est la suivante :
Représentation simplifiée de la réaction : \[ \mathrm{Fe + H_2O(g) \rightleftharpoons FeO + H_2(g)} \]
Cette équation ne décrit pas complètement le comportement d’un four. L’oxydation réelle peut produire de la wüstite (FeO), de la magnétite (Fe₃O₄) et de l’hématite (Fe₂O₃), selon la température et le potentiel d’oxygène. Les éléments d’alliage peuvent former des oxydes supplémentaires, et la calamine peut se développer en plusieurs couches. L’équation met toutefois en évidence une compétition importante : l’augmentation du rapport entre la vapeur d’eau et l’hydrogène favorise l’oxydation, tandis que des conditions sèches et riches en hydrogène réduisent la tendance oxydante lorsque les autres gaz sont maîtrisés.
L’hydrogène est donc davantage qu’un diluant inerte. Le rapport hydrogène–vapeur d’eau est couramment utilisé comme indicateur du potentiel d’oxygène, car la réaction
Représentation simplifiée de la réaction : \[ \mathrm{H_2(g) + \tfrac{1}{2}O_2(g) \rightleftharpoons H_2O(g)} \]
relie l’hydrogène, la vapeur d’eau et le potentiel chimique de l’oxygène. L’hydrogène peut également réduire certains oxydes, mais il ne garantit pas une surface propre. À la température de l’acier, la question pertinente est de savoir si le mélange gazeux total possède un potentiel d’oxygène suffisamment faible pour l’acier concerné, la température considérée et la réaction superficielle en jeu. Les aciers inoxydables et les aciers alliés peuvent se comporter différemment des aciers au carbone non alliés, car le chrome, le silicium, le manganèse et d’autres éléments forment des oxydes dont la stabilité diffère.
La vapeur d’eau influe également sur la décarburation. Le carbone dissous dans l’austénite peut réagir indirectement avec la vapeur d’eau, en produisant du monoxyde de carbone et de l’hydrogène :
Représentation simplifiée de la réaction : \[ \mathrm{C_{(dissolved)} + H_2O(g) \rightleftharpoons CO(g) + H_2(g)} \]
L’atome de carbone provient de la surface de l’acier ; la réaction peut donc réduire la teneur superficielle en carbone alors que la composition globale reste proche de sa valeur initiale. Le manuel publié en 1966 par le U.S. National Bureau of Standards identifie l’oxydation et la perte de carbone comme les principaux risques superficiels du traitement thermique et décrit spécifiquement la vapeur d’eau présente dans les produits de combustion comme préjudiciable. Le résultat visible peut être la formation de calamine ; le résultat moins visible est une couche appauvrie en carbone, dont la réponse en dureté est modifiée après la trempe.
Le monoxyde de carbone et le dioxyde de carbone participent directement au transfert de carbone. Leur équilibre clé est le suivant :
Représentation simplifiée de la réaction : \[ \mathrm{2CO(g) \rightleftharpoons CO_2(g) + C_{(surface)}} \]
Lorsque le gaz favorise le dépôt de carbone, celui-ci peut pénétrer dans l’austénite. Lorsque l’acier présente une activité du carbone supérieure à celle que l’atmosphère environnante peut maintenir, le carbone quitte la surface et forme du monoxyde de carbone ou du dioxyde de carbone. La réaction est simplifiée, car le carbone déposé ou absorbé ne constitue pas un film de graphite libre dans les conditions ordinaires de cémentation ; il s’agit d’un échange de potentiel chimique avec le carbone dissous dans l’acier.
Une autre représentation utile est l’oxydation du carbone par le dioxyde de carbone :
Représentation simplifiée de la réaction : \[ \mathrm{C_{(steel)} + CO_2(g) \rightleftharpoons 2CO(g)} \]
Une teneur plus élevée en dioxyde de carbone peut donc favoriser la décarburation dans des conditions appropriées. Le monoxyde de carbone peut également réduire certains oxydes de fer, mais ce même gaz peut cémenter l’acier si sa relation d’équilibre avec le dioxyde de carbone et la surface de l’acier favorise le transfert de carbone. Le sens de la réaction est déterminé par les rapports entre les gaz et par la température, et non par l’appellation « gaz protecteur ».
L’ammoniac ajoute une autre voie réactionnelle, car il peut se dissocier en azote et en hydrogène. Le Steel Heat Treatment Handbook, publié par CRC Press en 2014, traite du dioxyde de carbone, de l’ammoniac et d’autres gaz réactifs en relation avec la résistance à l’oxydation et le contrôle de la teneur superficielle en carbone. Ces atmosphères doivent être considérées comme des systèmes chimiques et non comme des recettes fixes : la dissociation, l’humidité, l’air provenant de fuites et les réactions avec les matériaux réfractaires du four peuvent modifier l’atmosphère effective avant qu’elle n’atteigne la pièce.
Potentiel d’oxygène et activité du carbone
La pression partielle d’oxygène, , décrit la tendance thermodynamique de l’atmosphère à oxyder une surface. À une température donnée, une faible pression partielle d’oxygène favorise généralement le fer métallique par rapport à l’oxyde de fer, tandis qu’une valeur plus élevée favorise la formation d’oxydes. Le potentiel d’oxygène est le concept chimique plus général ; la pression partielle d’oxygène est l’une des manières mesurables ou calculables de l’exprimer.
Le potentiel carbone est différent. Il décrit la tendance d’une atmosphère à transférer du carbone vers une surface d’acier ou à en retirer, dans des conditions spécifiées, l’austénite constituant généralement la phase réceptrice. Une atmosphère peut présenter un faible potentiel d’oxygène tout en ne parvenant pas à maintenir le potentiel carbone requis. Inversement, un mélange gazeux peut fournir un potentiel carbone approprié tout en restant suffisamment oxydant pour former un oxyde indésirable. Ces mesures sont liées par les équilibres gazeux, mais elles ne sont pas interchangeables.
Pour le monoxyde de carbone et le dioxyde de carbone, la tendance au transfert de carbone dépend fortement du rapport et de la température. Dans les atmosphères contenant de l’hydrogène, le rapport aide à indiquer le potentiel d’oxygène et peut également signaler des conditions décarburantes. Les sondes à oxygène mesurent une réponse électrochimique associée à l’activité de l’oxygène, tandis que les instruments de mesure du point de rosée évaluent indirectement l’humidité ; aucun de ces instruments ne permet à lui seul d’établir l’ensemble des réactions superficielles qui se produisent dans un four chargé.
La nuance d’acier est importante. Un acier au carbone tel que le C45, spécifié selon l’EN ISO 683-1, réagit différemment d’un acier allié tel que le 42CrMo4 selon l’EN ISO 683-2, car les éléments d’alliage influent sur la stabilité des oxydes, l’activité du carbone, la diffusion et les transformations de phase. Les valeurs de contrôle doivent donc être liées à la température, à la composition de l’acier, au cycle de traitement et à l’état superficiel requis. Une composition gazeuse nominale dépourvue de ces variables ne constitue pas une description de procédé valide.
Cinétique des réactions à la surface de l’acier
Étapes contrôlant la vitesse de réaction de surface
- Transport Le gaz se déplace à travers la couche limite du four.
- Arrivée à la surface La molécule atteint la calamine ou le métal nu.
- Adsorption et réaction L’espèce se fixe à la surface et y réagit.
- Élimination des produits Les produits de réaction quittent l’interface.
- Diffusion à l’état solide Le carbone et les éléments d’alliage se déplacent vers l’acier ou s’en éloignent.
L’équilibre thermodynamique prédit le sens privilégié d’une réaction ; il n’indique pas la vitesse à laquelle la surface évoluera. La cinétique fournit cet élément manquant. Une molécule de gaz doit traverser la couche limite du four, atteindre la calamine ou le métal nu, s’adsorber, réagir et permettre l’évacuation des produits. Le carbone et les éléments d’alliage diffusent ensuite vers l’intérieur de l’acier ou s’en éloignent. Chacune de ces étapes peut limiter la vitesse globale.
Au début du chauffage, une surface fraîchement exposée peut réagir rapidement, car elle ne possède pas encore de calamine établie. À mesure que l’oxyde s’épaissit, la diffusion à travers la calamine peut devenir l’étape déterminante. La porosité, la fissuration et l’écaillage de la calamine peuvent rouvrir la surface et provoquer une oxydation irrégulière. La circulation dans le four influe sur la couche limite, tandis que l’espacement entre les pièces détermine la rapidité avec laquelle la vapeur d’eau, le dioxyde de carbone et les produits de réaction sont évacués.
La décarburation se développe également sous la forme d’un profil de concentration plutôt que d’une perte instantanée et uniforme. Le carbone diffuse depuis l’intérieur vers une surface dont l’activité d’équilibre du carbone est plus faible. La profondeur de la couche affectée dépend de la température, de la durée, de la composition de l’acier, de la microstructure initiale et du potentiel carbone effectif de l’atmosphère. La trempe peut préserver ce profil, rendant ultérieurement visible, sous la forme d’un gradient de dureté, une réaction superficielle de courte durée.
L’analyse publiée par Cambridge University Press en 2012 sur le contrôle des atmosphères distingue le réchauffage destiné à la mise en forme du traitement thermique final : des conditions oxydantes non contrôlées peuvent être tolérées différemment lors d’une opération de forgeage que pendant un cycle final de durcissement, au cours duquel la calamine et la décarburation influent directement sur la surface spécifiée. L’ISO 17663:2023 inscrit de même le traitement thermique à l’air ou sous atmosphères contrôlées dans un cadre qualité, principalement pour les aciers ferritiques et pour les travaux réalisés en atelier ou sur site. La chimie de l’atmosphère fait donc partie de la validité du procédé. Une température et une durée de maintien correctes ne peuvent pas compenser un cycle dont le potentiel d’oxygène, le taux d’humidité ou le potentiel carbone a permis à la surface de se modifier avant que la transformation requise ne se produise.
Contrôle de l’atmosphère : four, alimentation et mesure
Le contrôle de l’atmosphère ne se résume pas à un simple réglage du débit de gaz. Il consiste à contrôler de manière coordonnée l’enceinte du four et l’atmosphère qui y entre, en s’appuyant sur des mesures pour déterminer si la condition chimique souhaitée atteint effectivement l’acier. L’ouvrage Furnace Atmosphere Controls in Heat Treating (2017) d’ASM International identifie ces deux principaux groupes de contrôle : le contrôle de l’atmosphère du four et le contrôle de l’atmosphère d’alimentation. Cette distinction est importante, car un gaz correctement mélangé peut produire un résultat de surface incorrect après son passage par des fuites, des brûleurs, des cornues, des circuits de circulation ou une zone de travail fortement chargée.
Les deux groupes de contrôle identifiés par ASM
Le contrôle de l’atmosphère du four concerne les équipements qui contiennent et distribuent l’atmosphère. Les joints de porte, sas, cornues, systèmes de brûleurs, registres d’évacuation, ventilateurs, soles et déflecteurs internes influencent tous l’état du gaz autour de la charge. La pression du four fait partie de ce groupe. Une légère pression positive peut limiter l’entrée d’air par une fente de porte, mais une pression excessive peut pousser le gaz de procédé à travers les joints et créer une situation d’évacuation dangereuse ou chimiquement instable. Une pression négative peut faire entrer de l’air dans le four, notamment lors du déplacement de la porte ou par des joints endommagés.
La répartition de la température et la circulation du gaz relèvent également du côté « four » du problème de contrôle. Un four peut présenter une température moyenne satisfaisante alors que des zones stagnantes restent plus froides, plus riches en vapeur d’eau ou appauvries en constituant réactif. La vitesse du ventilateur, le sens d’écoulement, l’espacement de la charge, les paniers, les montages et la surface exposée de l’acier modifient la couche limite locale. Les cornues ajoutent une résistance supplémentaire au transport : l’atmosphère mesurée à l’extérieur de la cornue peut ne pas représenter le gaz qui se trouve à l’intérieur, en particulier pendant la purge, la montée en température ou une variation rapide de la composition.
Le groupe de l’atmosphère d’alimentation commence en amont. Il comprend les gaz sources, les générateurs endothermiques ou exothermiques, les systèmes azote-méthanol, le gaz d’enrichissement, l’ammoniac dissocié, le propane, l’air, la vapeur et les équipements servant à les doser, les mélanger, les sécher, les chauffer et les acheminer. Les régulateurs de débit doivent maintenir le rapport souhaité lorsque la demande varie. Un régulateur qui maintient la pression mais pas la composition n’assure pas le contrôle de l’atmosphère. Une conduite obstruée ou partiellement étranglée peut produire le même symptôme qu’une recette incorrecte : le régulateur du four commande le potentiel carbone cible, mais la pièce reçoit un mélange gazeux différent.
Les réactions gazeuses se poursuivent après le mélange. Le monoxyde de carbone et le dioxyde de carbone peuvent participer à la réaction de surface de l’acier, tandis que le méthane et d’autres hydrocarbures peuvent fournir du carbone dans des conditions de cémentation. La vapeur d’eau peut oxyder le fer et déplacer l’équilibre des réactions impliquant les composés carbonés. Le manuel Heat Treatment and Properties of Iron and Steel (1966) du U.S. National Bureau of Standards identifie l’oxydation, qui produit de la calamine, et la perte de carbone en surface, qui produit la décarburation, comme des risques principaux pour la surface ; il décrit également la vapeur d’eau présente dans les produits de combustion comme préjudiciable. L’étude des atmosphères de four publiée par ASM en 2017 place les réactions gazeuses, les principaux gaz et vapeurs ainsi que la décarburation liée à l’atmosphère au centre du contrôle des traitements thermiques de l’acier.
Les groupes « four » et « alimentation » interagissent en permanence. Une fuite au niveau d’une porte peut laisser entrer de l’oxygène, mais la valeur mesurée qui en résulte dépend de la pression et de la circulation dans le four. Une modification de la surface de la charge peut consommer ou produire des espèces réactives et modifier l’atmosphère, même si les débitmètres d’alimentation n’ont pas bougé. Un réglage du brûleur peut modifier simultanément la vapeur d’eau et le dioxyde de carbone, tout en changeant l’apport thermique. Traiter ces deux groupes comme interchangeables masque ces causes.

Capteurs, échantillonnage et boucles de contrôle
| Mesure | Ce qu’elle indique | Limitation |
|---|---|---|
| Sonde à oxygène | Réponse électrochimique associée à l’activité de l’oxygène | Dépend de l’état de la sonde, de l’air de référence, de la température et des hypothèses d’équilibre |
| Instrument de mesure du point de rosée | Informations sur l’humidité | La condensation dans la ligne d’échantillonnage peut produire un résultat faussement sec |
| Analyseur infrarouge | Concentration de dioxyde de carbone ou de monoxyde de carbone | Mesure les espèces sélectionnées, et non chaque réaction de surface |
| Inspection de la zone de travail | Réponse réelle de l’acier | Généralement effectuée après le traitement plutôt qu’en continu |
Boucle de contrôle Organisation de contrôle d’un procédé dans laquelle un capteur mesure une variable, un régulateur la compare à une valeur de consigne et une entrée manipulée est ajustée.
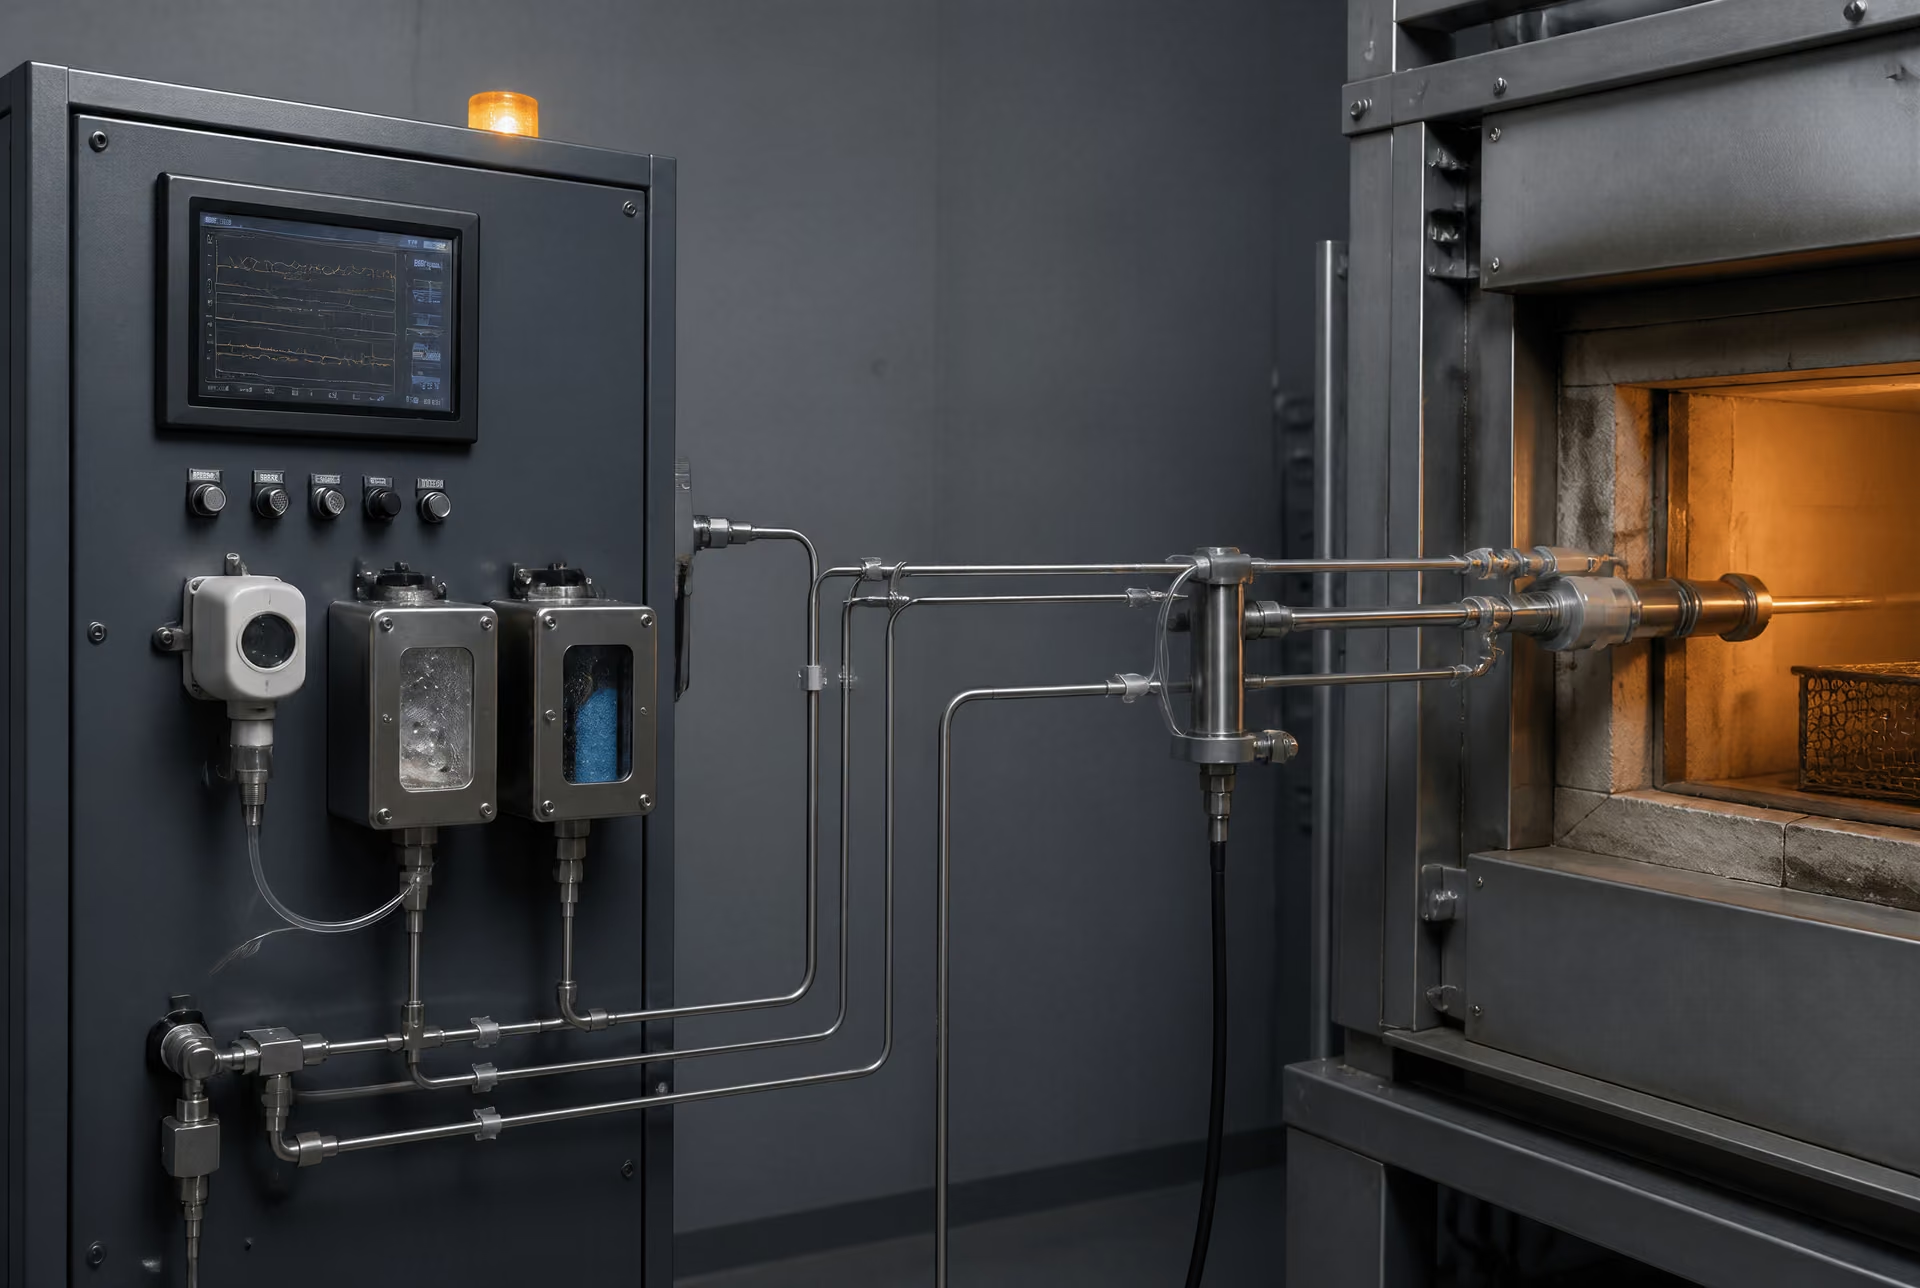
Une boucle de contrôle comprend normalement une variable de procédé, un capteur, un régulateur et une variable manipulée. Pour le contrôle du potentiel carbone, la variable de procédé peut être déduite de la pression partielle d’oxygène mesurée avec une sonde à oxygène, ou calculée à partir de relations faisant intervenir le monoxyde de carbone, le dioxyde de carbone et la vapeur d’eau. La mesure du point de rosée fournit des informations sur la vapeur d’eau. Les analyseurs infrarouges peuvent mesurer le dioxyde de carbone ou le monoxyde de carbone, tandis que les analyseurs d’oxygène fournissent une indication directe d’une contamination oxydante. Ces instruments ne mesurent pas « l’atmosphère » comme une grandeur universelle ; chacun réagit à une espèce chimique, une température, une pression et un état d’étalonnage particuliers.
Une sonde à oxygène installée dans la zone chaude de travail peut fournir rapidement un signal électrochimique, mais son interprétation dépend de la température de la sonde, de l’air de référence, de l’état du capteur et de l’équilibre supposé des réactions gazeuses. Un capteur de point de rosée situé dans une armoire d’échantillonnage refroidie mesure un échantillon transporté et conditionné, et non le gaz à la température du four. La condensation dans la conduite d’échantillonnage retire de l’eau de l’échantillon et produit un résultat faussement sec. Les gaz réactifs peuvent également réagir avec les parois des tubes, les filtres ou le condensat avant d’atteindre l’analyseur. Le matériau, la longueur et le diamètre de la conduite, le traçage thermique, la filtration et le débit d’échantillonnage font donc partie intégrante du système de mesure.
L’étalonnage doit être adapté à l’instrument et au procédé. Les contrôles du zéro et de l’étendue de mesure, les gaz de référence, la vérification de la sonde et les relevés de dérive permettent de déterminer si une variation est réelle ou instrumentale. Un affichage du potentiel carbone calculé à partir d’un signal en millivolts provenant d’une sonde à oxygène peut rester stable alors que la sonde se recouvre de dépôts, que le circuit d’air de référence est obstrué ou que la température du four utilisée dans le calcul est incorrecte. Le régulateur peut alors appliquer une correction correcte à une mesure incorrecte.
Le temps de réponse est tout aussi important. La composition du gaz change d’abord au niveau de la station de mélange ; la conduite d’alimentation change ensuite ; l’atmosphère du four change après le déplacement du nouveau gaz, qui remplace le volume précédent ; enfin, la surface de l’acier réagit avec un délai supplémentaire déterminé par la température, la géométrie et la cinétique de réaction. Une conduite d’échantillonnage courte située près de l’entrée peut indiquer une variation en échelon en quelques secondes, tandis qu’une sonde placée près de la charge reste presque inchangée pendant plusieurs minutes. Si le régulateur agit plus vite que le procédé ne peut répondre, il peut provoquer un dépassement et des oscillations. S’il agit trop lentement, une dérive réelle vers la décarburation peut se poursuivre après le franchissement du seuil d’alarme.
La rétroaction doit donc s’appuyer sur un volume de contrôle défini. Une consigne de recette est une commande, et non une preuve de protection de la surface. Le potentiel carbone, le niveau d’oxygène ou le point de rosée commandé doivent être comparés à une mesure indépendante et, lorsque cela est possible, au résultat obtenu sur l’acier. Le carbone de surface, la calamine, la microdureté et les observations métallographiques peuvent révéler un problème d’atmosphère qu’un analyseur éloigné n’a pas détecté. Cette vérification est particulièrement importante pour les nuances dont la profondeur de couche, la dureté ou la teneur en carbone de surface spécifiées laissent une faible marge vis-à-vis de la décarburation.
Pourquoi l’emplacement de la mesure modifie l’interprétation
Le même gaz peut produire des valeurs différentes selon l’emplacement. Près de l’entrée d’alimentation, l’échantillon peut représenter le mélange avant qu’il n’entre en contact avec la charge. Au-dessus d’un panier dense, il peut représenter une poche stagnante. Près d’un orifice d’évacuation, il peut être dilué par une fuite ou enrichi par des produits de réaction. À l’intérieur d’une cornue, il peut différer de celui du four ouvert en raison d’un échange gazeux limité. Une sonde montée dans une zone chaude peut indiquer l’atmosphère autour de la sonde, alors que la surface de l’acier se trouve derrière des montages ou à l’intérieur d’une charge compacte.
L’emplacement de l’échantillonnage détermine également si la mesure est prédictive ou diagnostique. Un analyseur situé en amont identifie ce que le système d’alimentation délivre. Une sonde placée dans la zone de travail indique ce qui a subsisté après le transport et les réactions dans le four. Un échantillon prélevé à l’échappement peut montrer le résultat intégré des fuites, de la combustion et de la réaction avec la charge, mais il peut ne pas permettre d’identifier l’endroit où la variation s’est produite. Aucun de ces emplacements n’est automatiquement correct ; chacun répond à une question différente.
La charge d’acier intervient dans cette interprétation. Des pièces propres, huileuses, humides, calaminées ou fortement oxydées libèrent des vapeurs et consomment des gaz réactifs pendant la montée en température. Une grande surface peut modifier davantage le bilan local du carbone qu’une petite éprouvette. Les montages et les matériaux réfractaires peuvent également réagir avec l’atmosphère. Pour cette raison, un étalonnage à vide ne valide pas complètement un cycle de production.
L’ISO 17663:2023 spécifie les exigences de qualité applicables au traitement thermique dans l’air ou sous atmosphères contrôlées, principalement pour les aciers ferritiques et pour les travaux réalisés en atelier ou sur site. Sa pertinence est à la fois procédurale et métallurgique : la condition contrôlée doit être définie, surveillée et mise en relation avec le travail réalisé. L’analyse publiée en 2012 par Cambridge University Press sur le contrôle de l’atmosphère sépare de même le réchauffage destiné à la mise en forme du traitement thermique final, en avertissant que les atmosphères oxydantes non contrôlées provoquent la formation de calamine et, dans les aciers, la décarburation. Le résultat valide n’est donc pas la valeur affichée à côté d’un panneau de gaz. C’est la relation démontrée entre la composition de l’alimentation, l’état du four, l’atmosphère mesurée dans la zone de travail, l’historique d’exposition et la surface de l’acier obtenue.
Sélection de l’atmosphère selon la nuance d’acier et l’opération de traitement thermique
La sélection de l’atmosphère doit tenir compte à la fois de la famille d’acier et de l’opération réalisée. Un gaz qui protège un acier à faible teneur en carbone pendant le recuit peut modifier la surface d’une bague de roulement à haute teneur en carbone lors de l’austénitisation. Le résultat requis peut également varier : une remise en température destinée au forgeage peut tolérer une calamine qui sera éliminée ultérieurement, tandis qu’un composant fini, cémenté, trempé ou rectifié peut ne tolérer ni oxydation mesurable ni perte de carbone.
Le manuel du U.S. National Bureau of Standards, Heat Treatment and Properties of Iron and Steel, identifie directement les deux principaux risques de surface : l’oxydation forme de la calamine, tandis que la perte de carbone en surface provoque une décarburation. Il décrit également la vapeur d’eau présente dans les produits de combustion comme préjudiciable. L’étude publiée en 2017 par ASM International sur le contrôle des atmosphères de four distingue le contrôle du four du contrôle de l’atmosphère d’alimentation. Ces deux aspects sont importants. Même un gaz correctement spécifié peut produire un résultat défectueux si le débit, le point de rosée, le potentiel d’oxygène, le potentiel carbone, l’étanchéité, le réglage des brûleurs ou le chargement du four sont inadéquats.
Aciers au carbone et aciers faiblement alliés
Les nuances au carbone ordinaire et les nuances faiblement alliées sont souvent abordées comme si leur désignation suffisait à déterminer l’atmosphère. Ce n’est pas le cas. Les nuances AISI/SAE 1018, AISI/SAE 1045, AISI/SAE 4140 et AISI/SAE 4340 peuvent toutes être chauffées dans des fours décrits comme « neutres », mais l’état de surface acceptable varie selon l’opération, l’épaisseur de la section et la surépaisseur d’usinage ultérieure.
Pour un acier à faible teneur en carbone tel que l’AISI/SAE 1018, une faible perte de carbone en surface peut avoir peu d’effet sur les propriétés mécaniques globales en traction, puisque la concentration en carbone est déjà faible. Elle peut toutefois être importante dans une zone mince destinée à subir une cémentation, au niveau d’une arête usinée ou lorsque la surface doit ensuite répondre uniformément à une cémentation, à une trempe par induction ou à une nitruration. Sur l’AISI/SAE 1045, une décarburation de la surface d’un arbre ou d’un engrenage peut réduire la quantité de carbone disponible pour la formation de martensite. Il peut en résulter une peau plus tendre sous une couche de calamine apparemment éliminée de manière satisfaisante.
Les aciers faiblement alliés pour trempe, tels que l’AISI/SAE 4140 et l’AISI/SAE 4340, présentent une autre difficulté. Le chrome, le molybdène, le manganèse et le silicium influencent les réactions d’oxydation et la trempabilité, mais les éléments d’alliage ne rendent pas la surface insensible à la perte de carbone. Une surface appauvrie en carbone peut rester moins résistante après la trempe, même lorsque le cœur atteint la dureté spécifiée. Les films d’oxyde peuvent également perturber le contrôle dimensionnel, le contrôle par particules magnétiques, l’adhérence des revêtements ou l’usinage ultérieur.
Pour ces nuances, l’atmosphère est sélectionnée en fonction de l’équilibre carbone requis. Une atmosphère neutre ou contrôlée doit maintenir l’activité du carbone en surface proche de la valeur prévue pour l’acier ; une atmosphère cémentante n’est appropriée que lorsqu’une augmentation intentionnelle de la teneur en carbone est spécifiée. Le potentiel carbone ne se définit pas par la seule désignation d’un gaz. L’ASM Handbook Volume 4B décrit les relations de contrôle faisant intervenir la vapeur d’eau, le dioxyde de carbone et la pression partielle d’oxygène, ainsi que les méthodes de mesure directe ou indirecte. En pratique, le système de commande du four et ses capteurs déterminent si l’atmosphère déclarée existe réellement au niveau de la pièce.
Les sections minces chauffent rapidement et présentent un rapport surface/volume élevé. Elles peuvent perdre une fraction plus importante de leur couche superficielle contenant du carbone avant que la charge n’atteigne la température requise. Les assemblages soudés peuvent être encore plus sensibles : le métal fondu, la zone affectée thermiquement et le métal de base peuvent avoir des compositions et des microstructures initiales différentes, tandis que les contraintes résiduelles et les films d’oxyde varient le long du joint. La norme ISO 17663:2023 spécifie les exigences de qualité relatives au traitement thermique à l’air ou sous atmosphères contrôlées en liaison avec le soudage et les procédés connexes. Elle s’applique principalement aux aciers ferritiques et aux travaux réalisés en atelier ou sur site. Elle justifie donc de traiter le traitement thermique des assemblages soudés comme un procédé documenté, et non comme une simple exposition informelle dans un four.
Aciers à outils, aciers pour roulements et aciers à haute teneur en carbone
Les aciers à haute teneur en carbone exigent un contrôle plus strict, car la concentration de carbone en surface influe directement sur la dureté, la résistance à l’usure, l’austénite retenue et la stabilité dimensionnelle. Parmi les exemples figurent l’acier pour roulements AISI/SAE 52100, l’acier à outils AISI D2, l’AISI O1 et l’AISI W1. Leur état de surface après austénitisation n’est pas une simple question d’aspect.
Une couche décarburée sur l’AISI/SAE 52100 peut créer une zone tendre sous le chemin de roulement. L’élimination de la calamine par un nettoyage léger ne supprime pas nécessairement cette couche. Dans un acier à outils tel que l’AISI D2, une perte de carbone en surface peut réduire la quantité de carbone disponible pour former la structure martensitique et carburée recherchée. Une oxydation excessive peut également modifier la surépaisseur de rectification et favoriser l’apparition de défauts pendant la finition. L’AISI O1 et l’AISI W1 sont de même vulnérables pendant la trempe, car leurs performances dépendent fortement du carbone retenu en surface.
Les composants à haute teneur en carbone ne sont pas simplement protégés en rendant l’atmosphère « riche en carbone ». Un potentiel carbone excessif peut provoquer de la suie, un dépôt de carbures ou une modification de la chimie de surface, plutôt qu’un résultat maîtrisé. L’atmosphère requise doit être adaptée à la nuance, à la température d’austénitisation, à la durée d’exposition et à la réponse du four. Le traitement sous vide, à basse pression, en bain de sels, sous gaz neutre contrôlé ou sous une atmosphère dont le carbone a été ajusté intentionnellement peut être techniquement applicable dans chaque cas, mais le choix dépend de l’état de surface spécifié et des capacités de l’équipement.
Les bagues de roulement et les outils de précision mettent également en évidence un problème dimensionnel. L’oxydation consomme du métal en surface et peut créer de la calamine dans les angles, les trous et les zones de contact avec les montages. Les gradients thermiques et une circulation irrégulière du gaz peuvent provoquer une oxydation ou une décarburation plus importante dans une région que dans une autre. L’épaisseur de la section, l’empilage, la densité de chargement, l’état sphéroïdisé ou recuit antérieur et l’état du revêtement réfractaire du four doivent donc être pris en compte dans le choix de l’atmosphère. La désignation de l’acier n’est que le point de départ.
La même logique s’applique aux aciers à ressorts et aux fils à haute teneur en carbone. Un fil mince peut atteindre rapidement la température de traitement, laissant peu de temps à l’opérateur pour détecter une dérive de l’atmosphère avant que la teneur en carbone de surface n’ait changé. Les composants trempés sont particulièrement sensibles, car leurs propriétés finales sont déjà déterminées par une séquence étroite de chauffage, de trempe et de revenu. Un défaut de surface formé pendant l’austénitisation ne peut pas être corrigé de manière fiable par le revenu.
Austénitisation, recuit, normalisation, revenu et détensionnement
| Opération | Problématique liée à l’atmosphère | Conséquence sur la surface |
|---|---|---|
| Austénitisation | Oxydation rapide et transfert du carbone | Peut modifier la dureté et la teneur superficielle en carbone |
| Recuit | Une exposition prolongée augmente la possibilité de réaction | La calamine ou la perte de carbone peut nécessiter une surépaisseur d’usinage |
| Normalisation | Souvent réalisée à l’air pour des pièces qui seront ensuite transformées | La modification de surface peut être inacceptable pour les pièces destinées à un service direct |
| Revenu | Une température plus basse n’élimine pas l’oxydation | Des conditions faiblement oxydantes protègent la finition et les dimensions |
| Détente des contraintes | L’exposition à l’air peut former de la calamine sur les surfaces préparées | Un écran protecteur contrôlé peut être nécessaire pour les composants finis |
L’austénitisation est généralement l’opération la plus sensible à l’atmosphère. L’acier est chauffé dans la plage austénitique, où l’oxydation et le transfert de carbone peuvent progresser rapidement. Les aciers à haute teneur en carbone et les aciers à outils exigent un contrôle qui préserve le carbone en surface, tandis que les aciers à faible teneur en carbone peuvent nécessiter une protection contre la perte de carbone lorsque la surface doit ensuite être trempée ou cémentée. La charge doit être chauffée uniformément ; la consigne du four ne doit pas être considérée comme la preuve de la température de la pièce ni de son état de surface.
Le recuit autorise généralement une exposition au four plus longue que la trempe, ce qui accroît le risque de formation de calamine et de décarburation. Le recuit complet, le recuit sous-critique et le recuit de sphéroïdisation diffèrent également par la température et la durée ; une seule « atmosphère de recuit » ne suffit donc pas. Pour l’AISI/SAE 1045 ou l’AISI/SAE 4140, une perte de carbone en surface peut être acceptable uniquement lorsque l’usinage l’éliminera ; pour l’AISI/SAE 52100 ou l’AISI D2, la même surépaisseur peut être inacceptable. Un refroidissement lent ne répare pas une surface altérée.
La normalisation est couramment réalisée à l’air pour les pièces forgées et les pièces de construction lorsque l’élimination de la calamine est prévue. Il s’agit d’une décision de production, et non d’une preuve que l’air est neutre. L’étude publiée en 2012 par Cambridge University Press sur le contrôle des atmosphères distingue la remise en température destinée à la mise en forme du traitement thermique final et établit un lien entre les atmosphères oxydantes non contrôlées, la formation de calamine et la décarburation de l’acier. Un arbre normalisé destiné à être utilisé directement, inspecté ou trempé par induction peut donc nécessiter une protection contrôlée, même si une ébauche forgée peut être normalisée à l’air.
Le revenu se déroule en dessous de la plage d’austénitisation, mais l’oxydation reste possible, en particulier lors d’expositions prolongées ou de cycles de revenu répétés. Une atmosphère propre et faiblement oxydante protège les dimensions et l’état de surface ; elle ne nécessite pas la même stratégie de potentiel carbone que celle utilisée pendant l’austénitisation. Les couleurs de revenu ne doivent pas être considérées comme une mesure fiable du contrôle de l’atmosphère, notamment lorsque l’épaisseur des oxydes varie au sein de la charge.
Le détensionnement des assemblages soudés et des pièces usinées est souvent réalisé à l’air, mais l’exposition à l’air peut provoquer la formation de calamine en surface et altérer un joint préparé ou un composant fini. La norme ISO 17663:2023 est pertinente lorsque le traitement est associé au soudage, y compris pour les travaux sur site. Pour un composant exigeant une surface propre, la décision peut favoriser une atmosphère contrôlée, le vide, une protection locale ou une enceinte protégée plutôt qu’un four exposé à l’air.
Enfin, l’atmosphère du four et la protection ultérieure de la surface constituent deux contrôles distincts. La norme ISO 17834:2003 traite des revêtements métalliques projetés thermiquement destinés à la protection contre la corrosion et l’oxydation à haute température jusqu’à 1000 °C (1273 K), tandis que la norme ISO 12944-4:2017 classe les degrés de préparation de surface applicables aux structures en acier au carbone et en acier faiblement allié. Aucune de ces normes ne remplace le contrôle pendant le chauffage. L’atmosphère doit d’abord produire la surface métallurgique spécifiée ; les revêtements et la préparation post-traitement concernent une étape différente.
Traitement thermique à l’air comparé aux atmosphères contrôlées
L’air est pratique, mais la commodité ne le rend pas neutre du point de vue métallurgique. À température élevée, l’oxygène et la vapeur d’eau peuvent réagir avec l’acier, tandis que le gaz environnant peut modifier l’activité du carbone à la surface. Il peut en résulter de la calamine, une décarburation, une carburation, ou une combinaison de ces phénomènes. Le caractère acceptable du résultat dépend de ce qui advient ensuite à la surface et de la fonction que la pièce doit assurer en service.
Le U.S. Department of Commerce, National Bureau of Standards, dans Heat Treatment and Properties of Iron and Steel (1966), identifie directement les deux principaux risques superficiels : l’oxydation produit de la calamine, et la perte de carbone à la surface produit une décarburation. Il décrit également la vapeur d’eau présente dans les produits de combustion comme nuisible. L’atmosphère du four fait donc partie intégrante de la spécification du traitement thermique ; elle ne constitue pas simplement un moyen de remplir l’espace autour de la charge.
Quand le chauffage à l’air pénalise la surface
Le chauffage d’un acier au carbone ou d’un acier faiblement allié à l’air forme des oxydes de fer dont la composition varie avec la température et les conditions locales du gaz. La calamine consomme du métal, modifie les dimensions et peut gêner les opérations ultérieures d’usinage, de soudage, de revêtement ou d’inspection. Elle peut également se détacher lors de la manutention et laisser une surface irrégulière. L’oxyde lui-même n’est toutefois pas le seul sujet de préoccupation. Une surface exposée à un environnement oxydant et pauvre en carbone peut perdre du carbone par diffusion de l’acier vers le gaz.
Cette perte de carbone crée une couche décarburée. Dans un composant trempé, la région affectée peut présenter une dureté et une résistance à l’usure inférieures à celles de la partie intérieure. Dans un composant soumis à la fatigue, la modification de la chimie superficielle et les changements microstructuraux associés peuvent affecter le comportement visé, même lorsque la dureté à cœur satisfait l’exigence du plan. La profondeur et la sévérité du phénomène dépendent de la composition de l’acier, de la température, du temps de maintien, de l’état de surface, de la composition du gaz et de l’activité du carbone établie à l’interface.
Une atmosphère contrôlée ne signifie pas « n’importe quel gaz qui n’est pas de l’air ». L’ASM International, dans Furnace Atmosphere Controls in Heat Treating (2017), distingue deux groupes principaux de paramètres de contrôle : le contrôle de l’atmosphère du four et le contrôle de l’atmosphère d’alimentation. Le premier concerne ce qui se trouve dans le four et la manière dont cela est mesuré ; le second concerne les gaz, les générateurs, les équipements de mélange, la purification et l’acheminement qui permettent d’établir ces conditions. Les deux sont importants. Un gaz correctement sélectionné peut néanmoins produire un résultat incorrect si de l’humidité pénètre dans le système d’alimentation, si le four présente des fuites ou si le système de mesure ne représente pas la zone de charge.
Pour les aciers au carbone, le contrôle du potentiel carbone est essentiel lors des traitements au cours desquels la teneur en carbone de la surface doit rester stable. L’ASM décrit les relations faisant intervenir la vapeur d’eau, le dioxyde de carbone et la pression partielle d’oxygène comme des moyens d’évaluer ou de contrôler le potentiel carbone. Ces espèces ne constituent pas des indicateurs interchangeables dans toutes les conceptions de fours, et une valeur de consigne n’a de signification que lorsque la méthode de mesure, la température, le débit de gaz et la réponse du four sont définis. Le Steel Heat Treatment Handbook (CRC Press, 2014) traite également du dioxyde de carbone, de l’ammoniac et d’autres gaz réactifs, car la chimie de l’atmosphère peut influer à la fois sur la résistance à l’oxydation et sur le contrôle du carbone de surface.
La spécification du procédé doit définir l’état de surface acceptable. « Chauffer à l’air » est une indication incomplète, à moins que la spécification n’autorise également la calamine et la chimie superficielle qui en résultent, ou n’exige une opération ultérieure destinée à les éliminer ou à les corriger. Une exigence relative à une surface brillante, à une décarburation maximale spécifiée, au maintien de la précision dimensionnelle ou à une couche durcie fonctionnelle justifie généralement un contrôle plus strict de l’atmosphère.
Réchauffage pour mise en forme comparé au traitement final
Une erreur fréquente de classification consiste à traiter toute opération à haute température comme si elle répondait aux mêmes exigences de surface. Le chapitre « Atmosphere Control for the Protection of Metals During Production Processes » publié par Cambridge University Press (2012) distingue le réchauffage destiné à la mise en forme du traitement thermique final. Cette distinction devrait figurer dans la planification du procédé.
Lors du réchauffage destiné au forgeage, au laminage ou à une autre opération de mise en forme, une certaine quantité de calamine peut être tolérée, car le décalaminage, la déformation, le détourage ou l’usinage élimineront le matériau affecté. L’objectif principal de l’étape de chauffage est d’amener la pièce dans un état permettant la déformation plastique. L’air peut donc être acceptable dans un procédé où la couche oxydée est maîtrisée et éliminée avant l’obtention des dimensions ou des propriétés finales. Cela ne signifie pas que l’atmosphère puisse être négligée : une quantité excessive de calamine peut réduire le rendement, endommager l’outillage, masquer des défauts et provoquer des replis de surface ou d’autres problèmes de fabrication.
Le traitement thermique final est différent. La trempe et le revenu, la normalisation, le recuit, le traitement de mise en solution ou la détente peuvent établir les propriétés de la surface qui restera en service. Si la pièce est finie après le traitement, la surépaisseur disponible pour éliminer la calamine ou la décarburation peut être faible, voire inexistante. Une piste de roulement, une dent d’engrenage, un ressort, un tourillon d’arbre ou une surface d’usure ne peuvent pas être évalués selon le même critère qu’un lopin de forgeage qui sera ensuite usiné.
Cette distinction s’applique également aux opérations liées au soudage. L’ISO 17663:2023 spécifie les exigences de qualité relatives au traitement thermique à l’air ou sous atmosphères contrôlées dans le cadre du soudage et des procédés connexes, principalement pour les aciers ferritiques et pour les travaux réalisés en atelier ou sur site. Son domaine d’application renforce le point pratique suivant : l’atmosphère acceptable et l’état de surface obtenu doivent être liés à l’opération, au matériau, à l’équipement et aux exigences d’inspection définis.
Une spécification de traitement final devrait préciser si la calamine est autorisée, si un nettoyage après traitement est requis et selon quelle méthode la décarburation ou les autres modifications de surface doivent être mesurées. Elle devrait également définir la désignation pertinente de l’acier, telle que C45, 42CrMo4, ou une nuance spécifiée selon une norme produit particulière, car la composition influe sur la réponse à l’oxydation et au transfert de carbone. Le contrôle de l’atmosphère ne peut pas corriger un critère d’acceptation ambigu.
Alternatives sous vide et sous gaz inerte
Les fours sous vide réduisent la pression partielle des gaz réactifs en éliminant la majeure partie du gaz du four avant le chauffage. Les systèmes sous gaz inerte remplacent l’air par des gaz tels que l’argon ou l’azote, à condition que le gaz sélectionné soit compatible avec l’acier, la température et le traitement. Ces méthodes poursuivent le même objectif général qu’une atmosphère de four contrôlée — limiter les réactions de surface indésirables — mais elles ne rendent pas toute réaction impossible.
La qualité du vide, les fuites, l’humidité résiduelle, la propreté du four, le chargement et l’historique de la pression influent tous sur le résultat superficiel. Les gaz inertes peuvent contenir de l’oxygène ou de l’humidité, et l’azote peut interagir avec certains systèmes d’alliage ou certains états de surface. Un gaz inerte pour une nuance et un procédé donnés peut ne pas l’être au même sens pratique pour une autre nuance ou un autre procédé. Des ajouts réactifs peuvent également être utilisés délibérément lorsqu’une carburation, une nitruration ou une correction du potentiel carbone est nécessaire.
Le choix constitue donc une décision relative au procédé plutôt qu’un classement des types de fours. Une atmosphère contrôlée peut maintenir le carbone de surface tout en limitant la calamine ; le vide peut réduire la contamination en phase gazeuse et la formation de calamine ; un environnement inerte peut constituer une barrière appropriée lorsque sa pureté et sa chimie sont maîtrisées. Aucun de ces procédés ne doit être décrit, sans réserve, comme éliminant toutes les réactions de surface.
La protection de la surface après traitement thermique constitue un sujet distinct. L’ISO 17834:2003 couvre les revêtements métalliques projetés thermiquement destinés à protéger contre la corrosion et l’oxydation à haute température jusqu’à 1000 °C (1273 K), tandis que l’ISO 12944-4:2017 classe les degrés de préparation de surface pour les structures en acier au carbone et en acier faiblement allié et distingue les surfaces non revêtues, projetées thermiquement, galvanisées, électrolytiquement revêtues, shérardisées et peintes. Ces normes ne remplacent pas l’exigence relative à l’atmosphère de traitement thermique. Le document final du procédé doit préciser si la surface doit rester dans son état après traitement, être nettoyée, être usinée ou recevoir ultérieurement un système de protection, et doit définir l’état considéré comme acceptable.
Protection de surface au-delà de l’atmosphère du four
Un revêtement et une atmosphère de four protègent l’acier à des moments différents de son cycle de vie. L’atmosphère agit lorsque l’acier est suffisamment chaud pour que des réactions d’oxydation, de carburation ou de décarburation puissent se produire. Un revêtement agit généralement plus tard, pendant le stockage, le service ou l’exposition à un environnement corrosif ou à haute température. Confondre ces fonctions peut invalider un traitement thermique, même lorsque la pièce finie paraît propre.
Le U.S. Department of Commerce, National Bureau of Standards, dans Heat Treatment and Properties of Iron and Steel (1966), identifie les deux principaux risques de surface lors du chauffage : l’oxydation produit de la calamine, tandis que la perte de carbone à la surface produit une décarburation. La vapeur d’eau présente dans les produits de combustion y est décrite comme préjudiciable. Cambridge University Press établit la même distinction entre les procédés dans Atmosphere Control for the Protection of Metals During Production Processes (2012), en séparant le réchauffage destiné à la mise en forme du traitement thermique final et en établissant un lien entre les atmosphères oxydantes non maîtrisées, d’une part, et la formation de calamine et la décarburation de l’acier, d’autre part.
L’étude consacrée en 2017 par ASM International au contrôle des atmosphères de four divise le problème en « contrôle de l’atmosphère du four et de l’atmosphère d’alimentation ». Cette distinction demeure importante même lorsqu’un revêtement de surface distinct est présent. Un revêtement peut réduire le contact entre le métal et le gaz du four, mais il n’établit pas un potentiel carbone connu dans l’ensemble de la charge, ne compense pas une fuite et ne prouve pas que le four a atteint l’état chimique spécifié. Le potentiel carbone dépend des réactions gazeuses ainsi que de relations impliquant le dioxyde de carbone, la vapeur d’eau et la pression partielle d’oxygène ; ASM identifie également la décarburation liée à l’atmosphère comme un sujet central du traitement thermique des aciers.
Revêtements métalliques projetés thermiquement
Les revêtements métalliques projetés thermiquement sont obtenus en chauffant une matière première métallique, puis en projetant des particules fondues ou semi-fondues sur un substrat préparé. La couche déposée est constituée de particules qui se recouvrent partiellement ; sa porosité, sa teneur en oxydes, son adhérence, son épaisseur et son état d’étanchéité dépendent donc du procédé de projection et de la préparation du substrat. L’aluminium, le zinc, les systèmes zinc-aluminium et d’autres métaux projetés peuvent être sélectionnés en fonction de l’exposition corrosive ou thermique, mais le revêtement doit être spécifié comme un système, et non considéré comme une barrière indépendante.
La norme ISO 17834:2003 concerne les revêtements métalliques projetés thermiquement destinés à protéger contre la corrosion et l’oxydation à haute température, jusqu’à 1000 °C (1273 K). Son domaine d’application est important, mais sa valeur de température ne constitue pas une garantie universelle en service. La limite réelle dépend du métal du revêtement, de la nuance du substrat, des cycles thermiques, de l’atmosphère, de l’épaisseur du revêtement, de son adhérence ainsi que de tout produit d’étanchéité ou toute finition appliqué sur la couche projetée. Une surface projetée riche en zinc, par exemple, ne peut pas être considérée comme se comportant comme un revêtement d’aluminium lors d’une exposition à haute température simplement parce que les deux sont métalliques.
Le moment de la projection est déterminant. Si le revêtement est appliqué avant l’austénitisation, son liant, ses pores, ses oxydes ou son interface avec le substrat peuvent réagir pendant le chauffage. La couche peut se ramollir, se volatiliser, se fissurer, s’allier avec l’acier ou transférer des contaminants aux dispositifs de maintien du four. Même un revêtement qui reste adhérent peut modifier le transfert thermique à la surface et compliquer l’examen de la calamine ou de la décarburation. Il est donc normalement considéré comme un système de protection postérieur au traitement thermique, sauf si l’ensemble du cycle thermique et la compatibilité du revêtement ont été qualifiés.
Un revêtement projeté ne peut pas non plus remplacer le contrôle de l’atmosphère. Lors de la trempe d’un acier au carbone ou faiblement allié, l’état carboné requis à la surface est créé ou préservé à l’interface acier-gaz. Un revêtement qui bloque le contact avec le gaz peut empêcher l’échange de carbone recherché plutôt que le maîtriser. Si la couche contient des oxydes réactifs ou permet un accès local du gaz par ses pores, le résultat peut varier sur la pièce. Le four doit toujours maintenir le potentiel oxydant et le potentiel carbone spécifiés, et la surface traitée doit toujours être examinée afin de détecter la calamine, la décarburation et les défauts liés au revêtement.
Surfaces galvanisées, électrolytiques, shérardisées et peintes
La norme ISO 12944-4:2017 distingue les catégories de surface et les états de préparation des structures en acier au carbone et en acier faiblement allié. Ses catégories comprennent les surfaces non revêtues, projetées thermiquement, galvanisées, électrolytiques, shérardisées et peintes. Ces désignations décrivent différentes conditions de revêtement et exigences de préparation ; elles ne transforment pas les pratiques de protection contre la corrosion en substitut aux spécifications du traitement thermique.
La galvanisation dépose du zinc sur l’acier, généralement par immersion dans du zinc en fusion, tandis que le dépôt électrolytique dépose un métal au moyen d’un procédé électrolytique. La shérardisation produit un revêtement de diffusion à base de zinc en chauffant l’acier avec de la poudre de zinc. Les systèmes de peinture reposent sur un film de revêtement organique ou inorganique, souvent appliqué sur un substrat préparé et recouvert d’une couche primaire. Leur comportement thermique diffère fortement. Les revêtements contenant du zinc peuvent fondre, s’évaporer ou réagir pendant l’austénitisation. Les couches électrolytiques peuvent cloquer ou diffuser dans le substrat. Les couches shérardisées contiennent déjà une structure de diffusion fer-zinc et peuvent se modifier lors d’un chauffage ultérieur. La peinture peut se décomposer et produire des fumées, des dépôts ou des gaz réactifs.
Cette distinction est particulièrement importante pour les nuances dont le carbone de surface fait partie de la spécification. AISI 1045, EN 10083-2 C45E et AISI 4140 peuvent tolérer des modifications de surface différentes selon que l’opération finale est une trempe, un revenu, une nitruration ou simplement une relaxation des contraintes. La présence visible d’une couche de zinc ou de peinture ne démontre pas que l’acier situé dessous a conservé le gradient de carbone requis. De même, une apparence propre ne prouve pas que l’oxydation a été maîtrisée. La calamine peut être mince et adhérente, tandis que la décarburation peut s’étendre sous une surface d’aspect métallique.
Le problème inverse se pose après le traitement. Un composant en AISI 4140 trempé peut nécessiter un revêtement de protection contre la corrosion, mais ce revêtement est choisi en fonction de l’environnement de service et appliqué seulement après la trempe, le revenu, le nettoyage et l’inspection. L’appliquer avant le cycle au four peut modifier la chimie du traitement thermique ; l’appliquer après ne peut ni réparer une couche décarburée ni rétablir la précision dimensionnelle perdue.
Préparation de surface avant et après le traitement thermique
Avant le traitement thermique, la surface doit présenter un état connu. Les huiles, lubrifiants d’étirage, empreintes digitales, sels, anciennes peintures, oxydes et résidus de grenaillage peuvent se décomposer ou réagir dans le four. Les contaminations contenant des chlorures sont particulièrement indésirables, car les résidus peuvent favoriser la corrosion pendant le refroidissement ou nuire ultérieurement à l’adhérence du revêtement. Le nettoyage ne doit pas être confondu avec le contrôle de la décarburation : éliminer l’huile ne corrige pas une couche appauvrie en carbone déjà formée lors d’un chauffage antérieur.
La préparation dépend également de la séquence prévue. Une pièce destinée à la carburation, à la carbonitruration ou à la nitruration peut nécessiter un masquage ou un traitement de surface sélectif, mais le matériau de masquage doit être qualifié pour la température et l’atmosphère du four. Une surface préparée pour la mise en peinture selon ISO 12944-4:2017 n’est pas automatiquement préparée pour l’austénitisation. La rugosité requise, la propreté, les contraintes résiduelles et l’état d’oxydation admissible peuvent être différents.
Après le traitement thermique, la calamine et les résidus sont éliminés par des méthodes adaptées à l’acier et à l’état de surface requis. Un grenaillage abrasif, un nettoyage alcalin, un décapage, un usinage ou un léger meulage peuvent être utilisés, mais chacun enlève une quantité différente de matière et modifie la texture de surface. Le meulage peut exposer du métal frais tout en générant une chaleur locale ; un grenaillage agressif peut arrondir les arêtes ou dissimuler un défaut superficiel peu profond sous un profil rugueux. Si une décarburation est suspectée, un examen métallographique, des profils de dureté ou un essai spécifié du carbone de surface sont nécessaires. Recouvrir la zone ne rend pas acceptable la métallurgie ainsi modifiée.
L’opération finale de protection de surface doit être réalisée après l’inspection de l’état traité thermiquement. Cet ordre préserve les éléments nécessaires à l’évaluation de la calamine, de l’oxydation, des variations dimensionnelles, de la dureté et de la décarburation. La norme ISO 17663:2023 renforce le principe du contrôle des procédés en spécifiant les exigences de qualité applicables au traitement thermique à l’air ou sous atmosphères contrôlées, principalement pour les aciers ferritiques et pour les travaux réalisés en atelier ou sur site. Que la protection soit assurée par le contrôle de l’atmosphère pendant le chauffage ou par une finition galvanisée, projetée, électrolytique, shérardisée ou peinte appliquée ultérieurement, chaque mesure doit être attribuée à l’étape où elle peut effectivement remplir la fonction prévue.
Traitement thermique associé au soudage et à la fabrication
Champ d’application de l’ISO 17663:2023
L’ISO 17663:2023 constitue le principal référentiel de qualité cité dans les travaux de recherche fournis pour le traitement thermique associé au soudage et aux procédés connexes. Elle spécifie les exigences de qualité applicables aux traitements réalisés dans l’air ou sous atmosphère contrôlée, s’applique principalement aux aciers ferritiques et couvre les travaux effectués en atelier aussi bien que sur site. Son objet est donc plus large que le fonctionnement d’un four. Elle concerne la manière dont une opération de traitement thermique est spécifiée, préparée, contrôlée, mesurée, enregistrée et acceptée lorsque cette opération affecte un composant soudé ou fabriqué.
La norme ne prescrit pas une atmosphère unique pour chaque composant soudé. Un assemblage soudé d’un appareil à pression en acier au carbone-manganèse, une réparation sur une structure en acier faiblement allié et une fabrication en acier inoxydable ferritique peuvent présenter des risques et des exigences de procédé différents. L’atmosphère requise dépend de la nuance d’acier, du mode opératoire de soudage, du cycle thermique, de l’état de surface, du niveau d’oxydation admissible, des contraintes dimensionnelles et de la nature de l’opération — détensionnement, préchauffage, traitement thermique après soudage, revenu ou autre traitement. L’ISO 17663:2023 fournit des exigences de qualité pour le contrôle de ces variables ; elle ne constitue pas un tableau universel de sélection des gaz.
Cette distinction est importante, car « traitement thermique dans l’air » ne signifie pas « traitement thermique sans contrôle de l’atmosphère ». L’air contient de l’oxygène et de la vapeur d’eau, qui peuvent tous deux influencer la surface chauffée. Le manuel du National Bureau of Standards des États-Unis, Heat Treatment and Properties of Iron and Steel, identifie les deux conséquences de surface bien connues : l’oxydation forme une calamine, tandis que la perte de carbone à la surface provoque une décarburation. Il identifie également la vapeur d’eau présente dans les produits de combustion comme préjudiciable. Un composant peut atteindre la température nominale du four tout en subissant un traitement inacceptable si sa chimie de surface se modifie au cours du cycle thermique.
Le chapitre de Cambridge intitulé « Atmosphere Control for the Protection of Metals During Production Processes » établit une autre distinction utile : le réchauffage destiné à la mise en forme n’est pas la même opération qu’un traitement thermique final. Des conditions oxydantes non contrôlées peuvent être tolérables lorsqu’une surépaisseur d’usinage est prévue lors d’une étape de fabrication, mais inacceptables pour une zone soudée finie ou pour un composant soumis à des contraintes dimensionnelles. La spécification du traitement doit donc indiquer l’état de surface admissible après chauffage, et pas uniquement la température cible.
Pour les traitements en four, l’ouvrage d’ASM International publié en 2017 sur les contrôles des atmosphères de four identifie deux principaux groupes de contrôle : le contrôle de l’atmosphère du four et le contrôle de l’atmosphère d’alimentation. Le premier concerne les conditions effectivement présentes autour de la pièce ; le second concerne les gaz, les vapeurs, les produits de combustion, les fuites, le mélange et les équipements d’acheminement qui produisent ces conditions. La simple désignation nominale d’un gaz ne constitue pas la preuve d’une atmosphère contrôlée. Les réactions gazeuses se poursuivent à haute température, et leur effet dépend de la composition, du débit, de l’humidité, des fuites du four, de la disposition de la charge et de la durée d’exposition.
Le potentiel carbone illustre ce point. Le volume 4B de l’ASM Handbook traite du contrôle au moyen de mesures ou de relations faisant intervenir la vapeur d’eau, le dioxyde de carbone et la pression partielle d’oxygène. Le Steel Heat Treatment Handbook considère également le dioxyde de carbone, l’ammoniac et d’autres gaz réactifs comme des facteurs contribuant à la résistance à l’oxydation et au contrôle du carbone de surface. Ces relations sont pertinentes lorsqu’un traitement doit préserver ou ajuster le carbone de surface, mais elles ne transforment pas pour autant tout traitement thermique d’un composant soudé en une opération de cémentation ou réalisée sous atmosphère neutre. L’atmosphère doit être adaptée au résultat métallurgique spécifié.
Traitement thermique en atelier et sur site
Le traitement en atelier permet généralement d’utiliser un four, des emplacements fixes pour les thermocouples, des procédures de chargement établies et des systèmes reproductibles de contrôle des gaz ou de la combustion. Ces avantages réduisent les variations, mais ne dispensent pas de démontrer que le composant réel a atteint le cycle thermique requis. Un grand assemblage soudé peut comporter des sections épaisses et minces, des éléments rapportés, des contraintes de bridage et des pertes thermiques différentes. La température de l’air du four, à elle seule, peut ne pas représenter la température du cordon de soudure, de la zone affectée thermiquement ou de la section pertinente la plus froide.
Le traitement thermique sur site présente le même problème de qualité, avec moins de ressources fixes. Des résistances chauffantes locales, des équipements à induction, des brûleurs à gaz, des éléments céramiques ou d’autres systèmes de chauffage peuvent être disposés autour d’une soudure ou d’une zone de réparation. La bande chauffée, les gradients de température, l’isolation, l’enceinte et le dissipateur thermique constitué par la structure de base font alors partie intégrante du procédé. Un traitement local peut être métallurgiquement approprié, mais uniquement si la zone spécifiée et le cycle thermique sont établis et maintenus.
Les dispositions relatives à l’enceinte et à la protection gazeuse exigent une attention particulière. L’isolation peut réduire les pertes thermiques, mais des interstices peuvent laisser entrer l’air et provoquer une oxydation locale. Un dispositif de purge ou de protection gazeuse peut réduire le contact avec les gaz oxydants, mais son efficacité dépend de la géométrie de l’enceinte, de son étanchéité, du débit et de la surveillance. La surface doit également être suffisamment propre pour que l’huile, l’humidité, la peinture, la calamine ou les résidus de fabrication n’introduisent pas de réactions supplémentaires ou ne masquent pas des dommages. La préparation de surface ne relève pas du même sujet que le contrôle de l’atmosphère : l’ISO 12944-4:2017 définit les degrés de préparation des structures en acier au carbone et en acier faiblement allié et distingue les surfaces non revêtues, projetées thermiquement, galvanisées, électroplaquées, shérardisées et peintes. En revanche, l’ISO 17834:2003 traite des revêtements métalliques projetés thermiquement destinés à la protection contre la corrosion et l’oxydation à haute température jusqu’à 1000 °C (1273 K). Ces normes contribuent à décrire les conditions de protection de surface, mais aucune ne remplace les exigences de traitement thermique de l’ISO 17663:2023.
Pour une réparation soudée effectuée sur site, la procédure devrait préciser la disposition des chauffages, l’agencement de l’isolation, la méthode d’enceinte ou de protection gazeuse, l’état de surface admissible, les vitesses de chauffage et de refroidissement lorsqu’elles sont spécifiées, ainsi que l’emplacement des capteurs de température. Elle devrait également définir la manière de traiter les interruptions, les pertes d’alimentation, la pluie, le vent ou un dépassement imprévu de température. Un plan qui indique uniquement l’axe central de la soudure est insuffisant lorsque l’effet thermique requis s’étend au métal fondu, aux zones affectées thermiquement et au matériau de base adjacent.
Atmosphère, uniformité de la température et enregistrements
L’atmosphère, l’uniformité de la température et les enregistrements constituent un système de qualité intégré. Les dissocier crée une fausse impression de confiance. Un relevé de four peut montrer qu’un thermocouple a atteint la valeur de consigne alors qu’une fuite oxydante, une mauvaise circulation ou une charge trop compacte a exposé une partie du composant à des conditions différentes. À l’inverse, une alimentation en gaz contrôlée ne peut pas compenser un positionnement inadéquat des capteurs ou un chauffage local qui laisse la face opposée en dessous de la température requise.
La mesure de la température doit représenter le composant et la zone de traitement spécifiée. Le type de capteur, sa fixation, son identification, son état d’étalonnage, son emplacement et l’intervalle d’enregistrement devraient être définis avant le début du chauffage. Pour les travaux locaux, des capteurs supplémentaires peuvent être nécessaires à proximité des pieds de soudure, des changements d’épaisseur, des éléments rapportés, des dispositifs de bridage et des zones susceptibles de perdre rapidement de la chaleur. L’uniformité ne se déduit pas de la symétrie des chauffages. Elle est démontrée au moyen des températures mesurées qui sont pertinentes pour la procédure.
Les enregistrements devraient établir un lien entre le composant, l’identification de la soudure ou de la réparation, l’équipement, la révision de la procédure, l’opérateur, le dispositif d’atmosphère ou de protection gazeuse, l’emplacement des capteurs, les informations d’étalonnage, le cycle de chauffage, la durée de maintien, le cycle de refroidissement, les interruptions et les écarts. Lorsque le contrôle de l’atmosphère est requis, les enregistrements peuvent également devoir inclure les vérifications du système de gaz ou de combustion, les informations relatives à la purge ou au débit, l’état de l’enceinte et les éléments démontrant que la surface a été inspectée après le traitement. L’enregistrement devrait permettre de déterminer ce qui s’est produit, et pas seulement de confirmer qu’un four a été mis en marche.
L’inspection de surface reste nécessaire, car une courbe de température valide ne prouve pas l’absence d’oxydation ou de décarburation. La calamine, la décoloration, la rugosité de surface et la perte de carbone peuvent affecter l’usinage ultérieur, le soudage, la tenue en fatigue, l’ajustement dimensionnel ou la protection contre la corrosion. La méthode d’inspection et les critères d’acceptation devraient être conformes à la spécification du composant et au plan qualité applicable.
L’ISO 17663:2023 est donc particulièrement utile lorsqu’elle est lue comme une norme de maîtrise du procédé plutôt que comme une instruction imposant de sélectionner un gaz particulier. Elle relie la préparation, l’équipement de chauffage, l’atmosphère ou la protection gazeuse, la mesure de la température, l’uniformité, l’état de surface, la compétence du personnel et les enregistrements. C’est cette interconnexion qui fait du traitement thermique en atelier et sur site une opération métallurgique démontrable, plutôt qu’une simple affirmation de température.
Défauts causés par un mauvais contrôle de l’atmosphère
Les défauts d’atmosphère sont des défauts de procédé, et non de simples taches d’ordre esthétique. L’oxydation élimine du métal de la surface, le transfert de carbone modifie la composition de l’acier, et les dépôts peuvent perturber le chauffage, la trempe, l’inspection ou un revêtement ultérieur. Le manuel du U.S. National Bureau of Standards Heat Treatment and Properties of Iron and Steel (1966) identifie les deux principaux risques de surface comme étant la calamine due à l’oxydation et la décarburation due à une perte de carbone ; il avertit également que la vapeur d’eau présente dans les produits de combustion est préjudiciable. Cambridge University Press établit de même une distinction entre le réchauffage destiné à la mise en forme et le traitement thermique final : une atmosphère acceptable pour une opération de forgeage peut être inadaptée lorsque la teneur finale en carbone de la surface et la précision dimensionnelle doivent être conservées.
L’ouvrage ASM Handbook Volume 4B (2017) d’ASM International distingue le contrôle de l’atmosphère du four du contrôle de l’atmosphère d’alimentation. Ces deux aspects sont importants. Un four peut avoir une composition gazeuse appropriée et néanmoins produire des pièces défectueuses en raison d’une fuite, d’une mauvaise circulation, d’un capteur défaillant, d’une arrivée obstruée ou d’une contamination introduite avec la charge.
Calamine, piqûres et variation dimensionnelle
La calamine est le produit visible de l’oxydation. Selon la température, la durée d’exposition, la composition de l’acier et la chimie des gaz, l’oxyde peut être noir, bleu, gris, rouge ou stratifié. Un film mince et adhérent n’est pas équivalent à une calamine épaisse et friable qui se détache lors de la manutention ou de la trempe. Cette dernière peut exposer du métal frais et laisser des piqûres, tandis que l’oxyde détaché peut se retrouver piégé dans les montages ou contaminer le milieu de trempe.
Une atmosphère oxydante est une cause évidente, mais la calamine visible ne permet pas à elle seule d’identifier la défaillance. Une fuite du four peut laisser entrer de l’air par les portes, les joints, les fissures ou en raison de fluctuations de pression. Une humidité excessive peut accroître le pouvoir oxydant du gaz du four, en particulier lorsque l’équilibre gazeux est déjà incorrect. Les produits de combustion contenant de la vapeur d’eau sont spécifiquement identifiés comme nocifs dans le manuel du National Bureau of Standards de 1966. Un maintien trop long peut produire une quantité importante de calamine, même lorsque l’atmosphère était correcte pendant une partie du cycle. Une mauvaise circulation peut créer des zones oxydantes locales ; ainsi, un côté de la charge peut être fortement calaminé tandis que les surfaces protégées restent relativement brillantes.
Les piqûres peuvent résulter d’une oxydation localisée, du détachement de la calamine, de contaminants condensables ou de dépôts qui créent de petites cellules électrochimiques ou chimiques pendant le refroidissement. Le sel, l’huile, les salissures d’atelier et les résidus des charges précédentes peuvent modifier la réaction locale à la surface. Les piqûres peuvent être superficielles et dispersées, ou nettement délimitées lorsqu’un dépôt a réagi avec l’acier. La rugosité de surface après décalaminage ne prouve pas que l’atmosphère du four en est la seule cause ; des marques d’usinage antérieures, de la calamine de forge, la grenailleuse et le nettoyage mécanique peuvent produire des aspects similaires.
L’oxydation modifie également les dimensions. Le métal consommé à la surface réduit le diamètre mesuré, l’épaisseur des arêtes ou les dimensions des filetages et des faces de précision. De la calamine coincée entre des surfaces en contact peut produire l’effet apparent inverse jusqu’à son élimination. Une oxydation irrégulière peut modifier la circularité et la planéité, tandis que les gradients thermiques et les contraintes de transformation peuvent provoquer une déformation indépendamment de l’oxydation. Une surface brillante ne garantit donc pas la stabilité dimensionnelle, et une surface sombre ne permet pas d’établir la quantité de métal perdue.
Couches décarburées et perte de dureté
La décarburation se produit lorsque le carbone quitte la surface de l’acier pendant le chauffage. La couche affectée peut être ferritique, partiellement décarburée ou présenter un gradient de composition, selon la température, la durée, la nuance d’acier et le potentiel carbone de l’atmosphère. Dans une nuance hypoeutectoïde telle que l’AISI 1045, une perte de carbone près de la surface peut réduire la fraction de perlite après refroidissement. Dans un composant en AISI 4140 trempé, elle peut produire une zone superficielle plus tendre, même lorsque le cœur atteint la dureté martensitique spécifiée.
Le défaut se manifeste souvent par une peau tendre, une mauvaise résistance à l’usure, une diminution des performances en fatigue ou une couche durcie d’une profondeur anormalement faible. La surface peut sembler propre, car la décarburation peut se produire sans formation importante de calamine. À l’inverse, une légère calamine et une faible dureté peuvent apparaître simultanément, mais l’une ne prouve pas l’autre. Une fuite, une humidité excessive, un réglage incorrect du potentiel carbone, une quantité insuffisante de gaz d’enrichissement, une mauvaise circulation ou une exposition trop longue peuvent chacun provoquer une perte de carbone. La température du four et le temps de séjour peuvent également être corrects alors que la composition locale du gaz au niveau de la charge ne l’est pas.
Le potentiel carbone n’est pas un simple réglage indépendant de la chimie des gaz. ASM International décrit son contrôle au moyen de mesures ou de relations faisant intervenir la vapeur d’eau, le dioxyde de carbone et la pression partielle d’oxygène. L’équilibre des réactions concernées détermine si l’atmosphère oxyde l’acier, lui retire du carbone ou lui en transfère. Le Steel Heat Treatment Handbook (CRC Press, 2014) traite du dioxyde de carbone, de l’ammoniac et d’autres gaz réactifs, car ces constituants influencent à la fois la résistance à l’oxydation et le contrôle du carbone en surface.
Les essais de dureté doivent donc être réalisés suivant un profil allant de la surface vers le cœur, et non sous la forme d’une seule mesure effectuée sur une face facilement accessible. Une augmentation progressive de la dureté avec la profondeur est compatible avec un diagnostic de gradient de carbone, mais la dureté seule ne permet pas d’identifier précisément la défaillance gazeuse. Un examen métallographique peut révéler la présence de ferrite en surface, une perlite modifiée, des changements au niveau des carbures ou une interface entre le matériau affecté et le matériau non affecté. L’analyse du gradient de carbone, par exemple au moyen d’une évaluation chimique de la surface vers le cœur, fournit une confirmation plus solide lorsque les spécifications imposent une limite définie de décarburation.
Prise de carbone, suie et chimie anormale de surface
Le défaut opposé est la prise de carbone. Une surface d’acier exposée à une atmosphère excessivement carburante peut gagner du carbone, ce qui produit une couche à forte teneur en carbone susceptible de durcir davantage que prévu, de former de l’austénite retenue ou de développer, après trempe, des constituants fragiles ou sensibles à la fissuration. Cet effet est particulièrement important lorsqu’une nuance à faible ou moyenne teneur en carbone doit conserver une composition superficielle maîtrisée, plutôt que subir un traitement de cémentation délibéré.
La suie est un avertissement visible, mais elle ne constitue pas un diagnostic complet. Elle peut provenir d’une activité excessive des hydrocarbures, d’un craquage insuffisant des gaz, d’un mauvais équilibre gazeux, d’une circulation inadéquate, de zones froides du four ou d’une contamination par de l’huile et des résidus organiques. Un dépôt noir peut être constitué de carbone, mais il peut également contenir des produits de procédé condensés ou de l’oxyde mélangé à une matière carbonée. Les dépôts peuvent masquer la calamine, empêcher un transfert thermique uniforme, perturber la mesure de la température et se transférer sur d’autres pièces.
La chimie anormale de surface ne se limite pas au carbone. Les atmosphères contenant de l’ammoniac peuvent introduire de l’azote ; le dioxyde de carbone et la vapeur d’eau peuvent modifier les réactions d’oxydation et de transfert du carbone ; une entrée d’air peut ajouter de l’oxygène et de l’azote. Il peut en résulter une surface présentant la couleur attendue, mais une composition incorrecte. Une couche grise, rugueuse ou anormalement dure peut être due à une prise de carbone, à une nitruration, à une oxydation ou à un composé déposé, plutôt qu’à une seule condition d’atmosphère.
Le diagnostic doit mettre en relation les éléments observés sur la pièce avec les enregistrements du four. Il convient d’enregistrer la température du four, le point de rosée ou l’indication d’humidité lorsque cela est applicable, le potentiel d’oxygène ou les relevés du potentiel carbone, le débit de gaz, la pression, les alarmes, les ouvertures de porte, la position de la charge et les opérations de maintenance. Il faut comparer les zones affectées et non affectées. Les coupes transversales doivent être examinées par métallographie, des profils de dureté doivent être réalisés et des mesures du gradient de carbone ou d’autres gradients chimiques doivent être demandées lorsque la chimie de surface est incertaine. La norme ISO 17663:2023 établit des exigences qualité pour le traitement thermique à l’air ou sous atmosphères contrôlées, principalement pour les aciers ferritiques et pour les travaux réalisés en atelier ou sur site ; son approche confirme qu’il convient de considérer les enregistrements de l’atmosphère et la vérification comme des éléments probants de la qualité.
L’aspect de la surface reste utile pour le dépistage. Il ne constitue pas une preuve. Une même calamine, une même piqûre, un même motif de rugosité, une même couche tendre ou un même dépôt noir peuvent résulter de plusieurs défaillances ; il est donc incorrect de libérer ou de rejeter un lot traité thermiquement sur la seule base d’un examen visuel.
Vérification, acceptation et documentation
Les seuls relevés de température ne permettent pas d’établir l’état de l’atmosphère ni l’acceptation de la surface finale. Strong evidence
Un résultat de traitement thermique n’est défendable que lorsque le dossier relie le matériau, le cycle thermique, l’atmosphère et les éléments probants issus de la pièce finie. Le diagramme du four, à lui seul, ne prouve pas que l’acier a reçu le traitement prévu. Le dossier doit identifier la nuance d’acier et la norme matériau applicable, le numéro de coulée ou de chaleur, l’identification de la charge, le plan de la pièce ou l’ordre de fabrication, l’identification du four, la disposition de chargement, la spécification du cycle, les conditions d’atmosphère ou de vide, les variables de procédé mesurées, les alarmes, les écarts et les résultats des contrôles. Si l’un de ces liens manque, une revue ultérieure peut montrer ce que le four a fait sans indiquer quel produit y a été exposé ni si ce produit satisfaisait à ses exigences.[3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. International Organization for Standardization. ISO Standard, 2023. ISO 17663:2023
La norme ISO 17663:2023 fournit le principal cadre qualité pour les traitements thermiques réalisés à l’air ou sous atmosphères contrôlées dans le cadre du soudage et des procédés connexes. Son domaine d’application concerne principalement les aciers ferritiques et couvre les travaux effectués en atelier et sur site. Elle définit des exigences qualité, mais n’établit pas une limite universelle d’acceptation de la dureté, de la décarburation, des dimensions ou des caractéristiques métallographiques applicable à chaque acier et à chaque procédé. Ces limites doivent provenir de la norme produit applicable, du plan, du descriptif du mode opératoire de soudage, de la procédure de traitement thermique, du contrat ou de la spécification technique.
Qualification du procédé et contrôles de routine
La qualification du procédé établit qu’une combinaison définie de nuance d’acier, de dimensions de section, de configuration de chargement, de four, de cycle et d’atmosphère peut produire l’état requis. Le dossier de qualification doit préciser l’équipement utilisé, la disposition des thermocouples, l’identification du régulateur et de l’enregistreur, le système de génération de l’atmosphère ou le système de vide, l’état d’étalonnage ainsi que les méthodes d’inspection appliquées à l’échantillon de qualification. Il doit également expliquer en quoi l’échantillon est représentatif des pièces de production. Une éprouvette mince peut démontrer l’uniformité de la température tout en ne représentant ni la distance de diffusion du carbone ni le retard thermique d’un composant épais.
La qualification doit traiter l’atmosphère comme un milieu réactionnel du procédé, et non comme un gaz protecteur non spécifié. ASM International a identifié en 2017 le « contrôle de l’atmosphère du four et de l’atmosphère d’alimentation » comme les deux principaux groupes de contrôle. Le groupe relatif au four comprend l’étanchéité, la circulation, le mélange, l’évacuation, les fuites et la distribution ; le groupe relatif à l’alimentation comprend les gaz, les vapeurs, les générateurs, les équipements de purification, le contrôle du débit et les mesures associées. Les deux groupes peuvent modifier le résultat. Un four correctement réglé peut néanmoins produire de la calamine ou une décarburation si le gaz fourni contient une quantité excessive de vapeur d’eau ou si un générateur dérive.
Un affichage du potentiel carbone ne se valide pas lui-même et doit être étayé par des relevés de mesure et d’étalonnage. Limited evidence
Le dossier du procédé doit identifier la variable de contrôle déterminante pour l’acier et le traitement. Selon le procédé, il peut s’agir notamment de la température, du temps, de la pression dans le four, du niveau de vide, du débit de gaz, du point de rosée, de la pression partielle d’oxygène, du dioxyde de carbone ou d’un potentiel carbone calculé. L’ASM Handbook Volume 4B décrit le contrôle du potentiel carbone au moyen de mesures ou de relations faisant intervenir la vapeur d’eau, le dioxyde de carbone et la pression partielle d’oxygène. Une valeur de potentiel carbone affichée nécessite donc des informations justificatives sur les mesures et l’étalonnage ; elle ne doit pas être considérée comme une valeur intrinsèquement validée.
Les contrôles de routine confirment que le procédé qualifié reste maîtrisé. Ils peuvent comprendre la vérification des instruments, les contrôles des thermocouples, les contrôles d’étanchéité, les contrôles des capteurs d’atmosphère, les contrôles des générateurs, la confirmation des débits de gaz et l’examen des tracés de l’enregistreur avant la libération. La fréquence et les critères d’acceptation doivent être définis par la procédure et par le système qualité applicable. Aucune valeur générique ne doit être substituée à une exigence du projet.
La surveillance du procédé et la vérification du produit répondent à des questions différentes. La surveillance détermine si le four a suivi l’historique prescrit de température et d’atmosphère. La vérification du produit détermine si l’acier réel a développé la dureté, la structure, la composition chimique en surface, les dimensions et l’état requis. Un graphique conforme ne peut pas compenser un profil de dureté non conforme, une calamine excessive ou un gradient de carbone dépassant la limite spécifiée. Inversement, une mesure de dureté acceptable ne prouve pas que l’atmosphère a été correctement contrôlée pendant tout le cycle.
Toute alarme, interruption, défaillance de capteur, modification du gaz, erreur de chargement, perte d’alimentation, événement de refroidissement inattendu ou déviation par rapport au cycle approuvé nécessite une décision documentée. Cette décision peut impliquer un retraitement, des examens supplémentaires, une revue technique ou un rejet, mais le dossier doit identifier la personne qui a évalué l’événement et les éléments probants ayant étayé la décision. Une correction non documentée n’est pas de la traçabilité.
Examen de la surface et du sous-sol
L’examen de la surface commence par une observation directe dans des conditions définies d’éclairage et de nettoyage. L’examinateur doit consigner la calamine, les décolorations, les piqûres, la suie, les dépôts, les zones carburées ou décarburées, les fissures, les déformations et les dommages dus à la manutention. L’oxydation produit de la calamine, tandis que la perte de carbone à partir de la surface produit une décarburation. Le manuel du U.S. National Bureau of Standards, publié en 1966, identifie spécifiquement la vapeur d’eau présente dans les produits de combustion comme préjudiciable à la protection de la surface de l’acier. Cambridge University Press indique également, dans son étude de 2012 consacrée au contrôle des atmosphères, que les atmosphères oxydantes non maîtrisées peuvent provoquer une formation de calamine et, dans les aciers, une décarburation.
L’inspection visuelle seule ne peut pas établir la profondeur ni la gravité de la perte de carbone. Des profils de dureté allant de la surface vers le cœur peuvent révéler une couche décarburée ramollie ou une région carburée anormalement dure, mais la dureté dépend de la nuance d’acier, de la microstructure, de la méthode d’essai, de l’espacement des mesures et de la géométrie locale. Le profil doit donc être associé à un plan défini de prélèvement et de sectionnement, puis interprété par rapport à l’exigence applicable, et non par rapport à un profil universel supposé.
La métallographie fournit des éléments probants différents. Une coupe transversale polie et attaquée peut révéler la ferrite, la perlite, la bainite, la martensite, les carbures, la pénétration de l’oxydation, la croissance des grains, les fissures de trempe et la limite entre le matériau de surface altéré et le cœur non affecté. Elle peut également montrer si une variation de dureté correspond à une perte de carbone ou plutôt à un effet de transformation ou de revenu. Le rapport doit identifier l’emplacement et l’orientation de l’éprouvette, la méthode de préparation, le réactif d’attaque, le grossissement et les observations. Les photographies représentatives ne sont utiles que si leur échelle, leur emplacement et leur relation avec le critère d’acceptation sont consignés.
L’évaluation du gradient de carbone est particulièrement importante lorsque le carbone de surface contrôle l’usure, la fatigue ou le comportement de transformation. Une analyse chimique, un profilage de microdureté, un examen métallographique ou une autre méthode approuvée peut être utilisé, selon la spécification. Le rapport doit indiquer la méthode, la référence de surface, les incréments de profondeur, l’incertitude de mesure lorsque celle-ci est requise et le résultat. Une seule analyse du carbone global ne peut pas établir un gradient de surface. De même, une mesure de la dureté à cœur ne peut pas prouver que la surface a conservé son potentiel carbone prévu.
Les contrôles dimensionnels complètent les éléments probants relatifs au produit. Il convient de mesurer les caractéristiques identifiées comme sensibles au chauffage, à la trempe ou à la relaxation des contraintes, notamment la planéité, le faux-rond, la concentricité, la longueur, le diamètre d’alésage et la déformation, le cas échéant. Les mesures nécessitent un instrument identifié, un état d’étalonnage, un système de références et une étape d’inspection définie. L’examen non destructif peut compléter ces contrôles pour détecter les fissures ou les discontinuités proches de la surface, tandis que l’examen du sous-sol peut nécessiter un sectionnement, un contrôle par ultrasons, une radiographie ou une autre méthode spécifiée. Chaque technique possède une capacité de détection différente.
Les normes relatives aux revêtements ne doivent pas être confondues avec les critères d’acceptation de l’atmosphère. La norme ISO 17834:2003 concerne les revêtements métalliques projetés thermiquement destinés à la protection contre la corrosion et l’oxydation à haute température jusqu’à 1000 °C (1273 K). La norme ISO 12944-4:2017 définit les degrés de préparation de surface pour les structures en acier au carbone et en acier faiblement allié et distingue les surfaces non revêtues, projetées thermiquement, galvanisées, électroplaquées, shérardisées et peintes. Aucune de ces deux normes ne fournit une limite générale d’acceptation applicable à la décarburation au four de l’acier traité thermiquement.
Traçabilité des conditions d’atmosphère
La traçabilité de l’atmosphère commence par l’identification de la voie d’atmosphère : air, atmosphère contrôlée désignée, gaz de générateur endothermique ou exothermique, mélange à base d’azote, vide ou autre condition spécifiée. Le dossier doit relier cette condition au four, à la charge, à la date et à l’heure, à la source de gaz ou au générateur, à l’instrument de contrôle, à l’identification du capteur et aux valeurs enregistrées. Pour un traitement sous vide, l’historique de la pression, l’état du contrôle d’étanchéité, l’état de la pompe et tout gaz de remise à la pression doivent être consignés lorsque la procédure le justifie.
Les données horodatées sont essentielles. Un graphique final ne présentant que la température moyenne et une seule mesure d’atmosphère peut dissimuler une fuite transitoire, un dépassement du point de rosée, une dérive du potentiel carbone ou une perte de vide pendant une phase critique du cycle. Les dossiers doivent conserver l’intervalle de mesure, les événements d’alarme, les valeurs de consigne, les valeurs réelles, les remplacements de capteurs, l’état d’étalonnage et la réponse de l’opérateur. Lorsqu’une valeur est calculée plutôt que mesurée directement, la méthode de calcul et les mesures d’entrée doivent rester disponibles.
Les dossiers relatifs au matériau et à l’atmosphère doivent être reliés par des références croisées, plutôt que classés séparément sans lien entre eux. Le numéro de charge doit figurer sur le dossier de passage au four, le numéro de passage doit figurer sur le rapport d’inspection et le rapport d’inspection doit identifier les emplacements des composants examinés. Les dossiers numériques nécessitent une gestion contrôlée des révisions, des accès et de la conservation, ainsi qu’une protection contre toute modification non consignée. Les graphiques papier doivent comporter une identification lisible et une méthode documentée de correction.
Cette chaîne permet à un auditeur ou à un ingénieur de reconstituer les événements : quel acier est entré dans quel four, selon quel cycle et quelle atmosphère, ce que les instruments ont détecté, quelles déviations se sont produites et si la surface, la structure du sous-sol, les dimensions et la dureté résultantes satisfaisaient aux exigences applicables. C’est ce qui distingue les éléments probants du fonctionnement du four des éléments probants démontrant que l’acier traité thermiquement est acceptable.
Un Cadre Pratique de Décision pour la Protection de Surface de l’Acier
La protection de surface commence par une spécification métallurgique, et non par le nom d’un gaz. L’azote, l’argon, le gaz endothermique, le gaz exothermique, les mélanges contenant de l’hydrogène et le vide peuvent produire des résultats très différents lorsque la température, le temps de séjour, les fuites, le point de rosée, le potentiel carbone et la composition de l’acier varient. L’atmosphère d’un four fait donc partie intégrante du procédé de traitement thermique. Elle détermine si la surface reste chimiquement proche de l’acier initial, s’enrichit en carbone ou en azote, perd du carbone ou développe une couche d’oxyde qui devra être éliminée ultérieurement.
Le manuel du U.S. National Bureau of Standards Heat Treatment and Properties of Iron and Steel (1966) identifie directement les deux principaux risques pour la surface : l’oxydation produit de la calamine, tandis que la perte de carbone provoque une décarburation. Il indique également que la vapeur d’eau présente dans les produits de combustion est préjudiciable. La question pratique n’est pas de savoir si une atmosphère semble inerte. Il faut déterminer si l’atmosphère, au niveau de la surface de l’acier et pendant l’intégralité du cycle thermique, produit l’état métallurgique spécifié.
Définir l’état final requis de la surface
La première décision consiste à déterminer si la calamine et la modification de la teneur en carbone sont admissibles. Une opération de réchauffage avant forgeage, laminage ou matriçage peut tolérer une couche superficielle qui sera éliminée par déformation ou usinage. L’austénitisation destinée à un outil fini, à un composant de roulement, à un engrenage, à un ressort ou à une surface résistante à l’usure est différente : la décarburation peut réduire la dureté et la résistance à la fatigue, même si la pièce semble visuellement acceptable après la trempe.
Exprimez l’exigence de surface en termes mesurables. Elle peut inclure l’absence de calamine visible, une profondeur maximale de décarburation, une concentration superficielle spécifiée en carbone, une plage de dureté en surface et sous la surface, ou une surépaisseur prévue pour une rectification ultérieure. « Brillante » ne constitue pas une spécification technique suffisante. « Non oxydante » ne l’est pas davantage, car une atmosphère peut empêcher la formation d’une calamine visible tout en modifiant la teneur en carbone de la surface.
La désignation de l’acier doit être consignée exactement, y compris la norme applicable. Un traitement destiné au 1.3505 (100Cr6) ne peut pas être spécifié selon les mêmes hypothèses que pour un C45, un 42CrMo4, un AISI 52100 ou une nuance inoxydable austénitique. L’activité du carbone, les éléments d’alliage, l’état initial de la surface et la transformation de phase visée influencent tous l’atmosphère admissible. Pour les aciers de cémentation, le potentiel carbone constitue une variable de procédé. Pour les aciers au carbone et les aciers faiblement alliés, une perte excessive de carbone peut être aussi dommageable que l’oxydation.
Il convient de distinguer la surface finale d’un revêtement ou d’un post-traitement. L’ISO 17834:2003 traite des revêtements métalliques projetés thermiquement pour la protection contre la corrosion et l’oxydation à haute température jusqu’à 1000 °C (1273 K). L’ISO 12944-4:2017 traite des degrés de préparation de surface applicables aux structures en acier au carbone et en acier faiblement allié et distingue les surfaces non revêtues, projetées thermiquement, galvanisées, électroplaquées, shérardisées et peintes. Ces normes ne remplacent pas le contrôle de l’atmosphère pendant la trempe, le recuit, la normalisation ou le réchauffage avant forgeage.
Adapter le risque à l’atmosphère et aux capacités du four
Classez l’opération avant de sélectionner l’atmosphère. Le traitement du contrôle des atmosphères publié par Cambridge University Press en 2012 distingue le réchauffage destiné à la mise en forme du traitement thermique final. Cette distinction doit déterminer la tolérance à la calamine et à la modification de la teneur en carbone. Le réchauffage d’un demi-produit dont la couche externe sera éliminée peut justifier une stratégie atmosphérique différente de celle du traitement thermique final d’une pièce aux dimensions finies.
Identifiez ensuite le risque dominant. La maîtrise de l’oxydation exige de contrôler les espèces contenant de l’oxygène, les conditions de combustion, les fuites et le temps de séjour. La maîtrise de la décarburation exige de contrôler le potentiel chimique à la surface de l’acier, et pas simplement de maintenir une faible teneur en oxygène. L’ASM Handbook, Volume 4B (2017) d’ASM International identifie le « contrôle de l’atmosphère du four et de l’atmosphère d’alimentation » comme les deux principaux groupes de contrôle. Les deux sont importants : un gaz correctement mélangé peut devenir inefficace après qu’une bride fuyarde, un générateur humide, une conduite contaminée, un passage d’écoulement obstrué ou une pièce mal positionnée a modifié l’environnement du four.
Le potentiel carbone peut être établi par mesure directe ou au moyen de relations faisant intervenir la vapeur d’eau, le dioxyde de carbone et la pression partielle d’oxygène. La méthode de contrôle sélectionnée doit être adaptée au four. La valeur fournie par une sonde ne représente pas automatiquement la zone de travail si la sonde est éloignée, isolée de la charge, contaminée ou soumise à un régime d’écoulement différent. Les atmosphères contenant du dioxyde de carbone, de l’ammoniac, de l’hydrogène et d’autres gaz réactifs exigent une attention particulière à leurs réactions spécifiques ; le Steel Heat Treatment Handbook (CRC Press, 2014) traite ces gaz en relation avec la résistance à l’oxydation et le contrôle du carbone superficiel.
Les capacités du four définissent les limites de la spécification. Vérifiez si l’installation peut contrôler l’uniformité de la température, le débit de l’atmosphère, la pression, le point de rosée, le potentiel d’oxygène, le potentiel carbone et l’évacuation des gaz. Vérifiez si le générateur peut maintenir la composition pendant le démarrage et les variations de charge. Confirmez que les joints, les portes, les cornues, les montages et les circuits de transfert n’introduisent ni air ni humidité. Un four capable d’afficher une valeur de gaz, mais incapable de la maintenir au niveau de la charge, ne peut pas valider le traitement.
Pour les fabrications soudées et les aciers ferritiques, l’ISO 17663:2023 définit les exigences de qualité applicables au traitement thermique à l’air ou sous atmosphère contrôlée, en couvrant les travaux réalisés en atelier et sur site. Elle est utile lorsque le traitement thermique fait partie d’un procédé de soudage ou d’un procédé connexe, mais les exigences applicables concernant le matériau, la procédure, l’inspection et l’acceptation doivent néanmoins être spécifiées pour le composant.
Examiner systématiquement les écarts
Un défaut de surface doit d’abord être cartographié, et non expliqué. La calamine ou la décarburation est-elle uniforme sur l’ensemble de la charge, ou localisée sur une face, une arête, une position de râtelier ou une zone du four ? Le défaut suit-il la position de la charge d’un lot à l’autre ? Apparaît-il uniquement après un maintien prolongé, pendant le démarrage, après l’ouverture de la porte ou lors du transfert vers la trempe ? Ces observations permettent de distinguer un problème de chimie d’un problème de circulation, d’étanchéité, de température ou de manutention.
Comparez la cartographie du défaut avec des mesures indépendantes. L’atmosphère mesurée représente-t-elle la zone de travail, ou seulement la conduite d’alimentation, le conduit de retour ou la paroi du four ? L’analyseur de gaz, la sonde à oxygène, l’instrument de mesure du point de rosée et le régulateur du potentiel carbone sont-ils étalonnés et réactifs à la vitesse requise ? La sonde est-elle propre et correctement positionnée ? Une éprouvette de référence, une cale, une feuille métallique ou un échantillon métallographique a-t-il confirmé l’indication de l’instrument ?
Demandez également si le four a atteint la température avant la stabilisation de l’atmosphère, si la charge a obstrué l’écoulement, si un générateur a modifié sa composition sous l’effet de la demande et si de l’eau a été introduite par les produits de combustion, des fuites, des résidus de nettoyage ou une charge humide. Examinez la morphologie de la calamine et mesurez la couche modifiée par métallographie, par un profil de dureté, par microdureté ou par analyse du carbone, selon le cas. Une surface sombre ne suffit pas à établir une décarburation ; une surface brillante ne prouve pas à elle seule la rétention du carbone.
Procédure d’investigation
- Identifier Consigner la désignation de l’acier, la dimension de section, l’état initial et l’opération.
- Définir Fixer des limites mesurables pour la calamine et la variation du carbone.
- Classer Déterminer si le cycle correspond à une remise en température pour la mise en forme ou à un traitement thermique final.
- Sélectionner Choisir le contrôle de l’oxydation et, lorsque cela est requis, du potentiel carbone.
- Vérifier Contrôler l’alimentation en gaz, le générateur, les joints, le débit, la pression, les capteurs, l’étalonnage et la représentativité de la zone de travail.
- Inspecter Spécifier les contrôles visuels, dimensionnels, de dureté, métallographiques ou de chimie de surface.
- Documenter Consigner les écarts, la position de la charge, le cycle, l’atmosphère, les alarmes, le temps de transfert et le matériau affecté.
Une méthode de travail utilisable est la suivante :
1. Identifiez la désignation de l’acier, la dimension de la section, l’état initial et l’opération. 2. Déterminez si la calamine et la modification de la teneur en carbone sont admissibles, puis fixez des limites mesurables. 3. Déterminez si le cycle correspond à un réchauffage destiné à la mise en forme ou à un traitement thermique final. 4. Sélectionnez la stratégie de contrôle de l’atmosphère, incluant la maîtrise de l’oxydation et, si nécessaire, celle du potentiel carbone. 5. Vérifiez l’alimentation en gaz, les performances du générateur, l’étanchéité, le débit, la pression, les capteurs, l’étalonnage et la représentativité de la zone de travail. 6. Spécifiez les contrôles : évaluation visuelle de la calamine, vérification dimensionnelle, dureté, métallographie, mesure de la profondeur de décarburation ou analyse de la chimie de surface. 7. Documentez chaque écart, notamment la position de la charge, l’enregistrement du cycle, l’enregistrement de l’atmosphère, l’état des alarmes, le temps de transfert et le matériau affecté.
Cette séquence traite la protection de surface comme un résultat métallurgique maîtrisé. Le nom du gaz ne constitue qu’un seul des paramètres d’entrée.
Références
- [1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press chapter, 2012. Cambridge University Press publication
- [2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
- [3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. ISO Standard, 2023. ISO 17663:2023