




ما الذي تتحكم فيه أجواء المعالجة الحرارية فعليًا؟

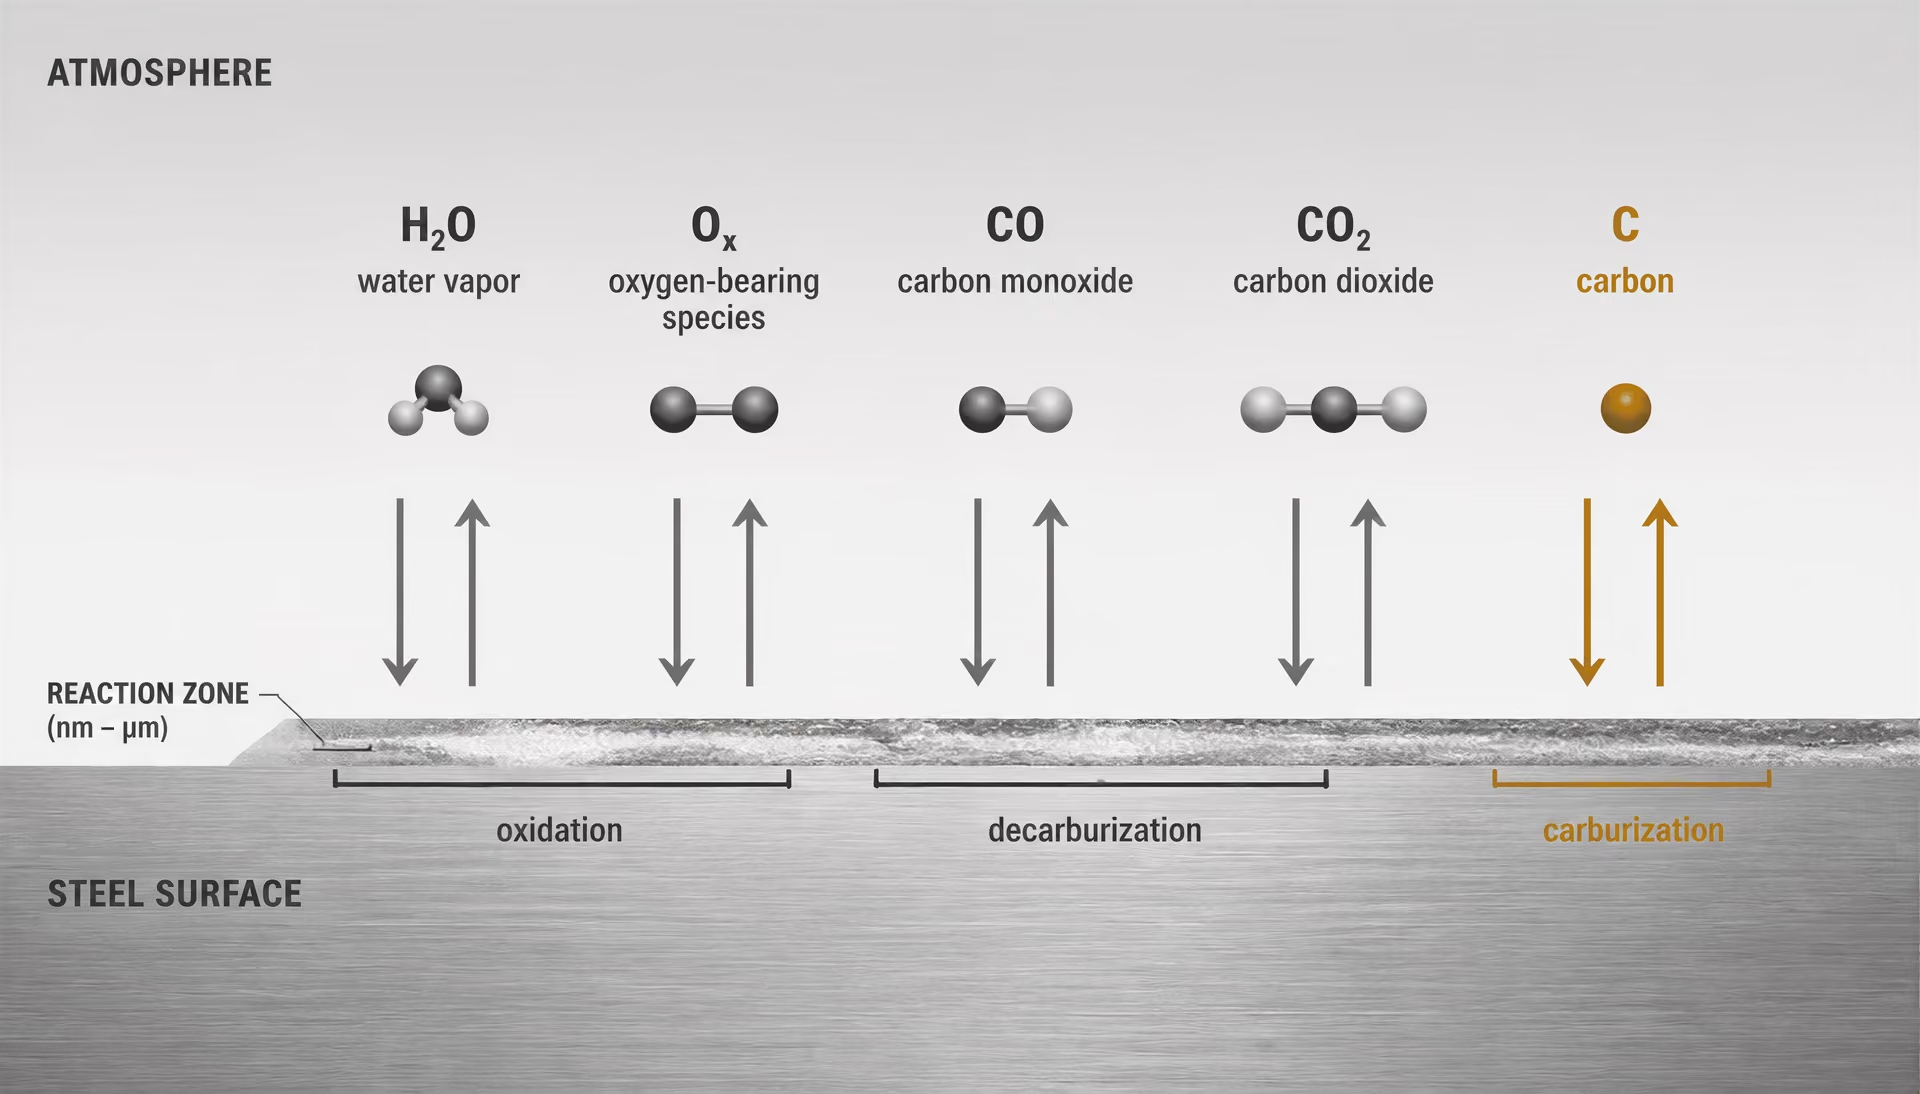
الجو بوصفه شرطًا حدّيًا كيميائيًا
جو المعالجة الحرارية ليس مجرد الغاز الموجود داخل الفرن. بل هو البيئة التفاعلية عند سطح الفولاذ أثناء تسخين الحمولة وإبقائها عند درجة الحرارة وتبريدها. ويحدد تركيبه الشرط الحدّي الكيميائي الذي تجري في مواجهته تفاعلات الأكسدة والاختزال والكربنة ونزع الكربون وغيرها من تفاعلات السطح. ويستجيب الفولاذ لتلك البيئة الموضعية، وليس لقراءة درجة الحرارة الصادرة عن منظّم الفرن وحدها.
المكوّنات التفاعلية للجو
- الأنواع الحاملة للأكسجين
- يمكن أن تكوّن أكاسيد الحديد وتنتج قشورًا أكسيدية.
- بخار الماء
- يمكن أن يسرّع الأكسدة ويسهم في فقدان الكربون.
- أول أكسيد الكربون
- يشارك في اتزانات انتقال الكربون.
- ثاني أكسيد الكربون
- يمكن أن يغيّر الكمون الكربوني ويعزز إزالة الكربون في ظروف مناسبة.
- الهيدروجين
- يؤثر في سلوك الاختزال وكمون الأكسجين.
- الميثان
- يمكن أن يسهم في إضافة الكربون في ظروف الكربنة.
عند درجات الحرارة المرتفعة، تتبادل الغازات الذرات مع السطح. ويمكن للأنواع الحاوية على الأكسجين أن تكوّن أكاسيد الحديد وتنتج قشورًا. وقد يسرّع بخار الماء الأكسدة ويسهم في فقدان الكربون. أما الأنواع الحاوية على الكربون فقد تعيد تزويد السطح بالكربون أو تزيله، تبعًا للتوازن بين تفاعلات الغاز ونشاط الكربون في الفولاذ. ولذلك فإن ثاني أكسيد الكربون وأول أكسيد الكربون والهيدروجين والميثان والأكسجين وبخار الماء تهم بوصفها أنواعًا تفاعلية، لا مجرد تسميات لغاز «واقٍ».
تنتج الأكسدة قشورًا أكسيدية، بينما يؤدي فقدان الكربون من طبقات السطح إلى إزالة الكربون. Strong evidence
يحدد دليل المعالجة الحرارية وخواص الحديد والفولاذ (1966)، الصادر عن وزارة التجارة الأمريكية، المكتب الوطني للمعايير، خطري السطح الأساسيين مباشرةً: فالأكسدة تنتج القشور، في حين يؤدي فقدان الكربون من طبقات السطح إلى نزع الكربون. كما يصف بخار الماء الموجود في نواتج الاحتراق بأنه ضار. وهذه التأثيرات مترابطة، لكنها ليست متماثلة. فقد يُظهر السطح قدرًا ضئيلًا من القشور المرئية، مع بقاء مواصفات الكربون فيه متغيرة. وعلى العكس، قد يحتفظ جزء كبير من الكربون، مع حمله غشاءً أكسيديًا يتداخل مع ضبط الأبعاد أو الفحص أو اللحام أو عمليات الإنهاء اللاحقة.
الكمون الكربوني نشاط الكربون الذي يفرضه جوّ عند درجة حرارة محددة، بما يبيّن ما إذا كان الكربون يميل إلى الدخول إلى سطح الفولاذ أو الخروج منه.
الجهد الكربوني هو التعبير العملي عن ميل الجو إلى إضافة الكربون إلى الفولاذ الأوستنيتي أو إزالته منه عند درجة حرارة محددة. فإذا كان لنشاط الكربون الفعّال في الغاز قيمة أقل من قيمته عند سطح الفولاذ، ينتشر الكربون إلى الخارج ويتطور نزع الكربون. أما إذا كان للغاز نشاط كربوني فعّال أعلى، فإن الكربون يدخل السطح وقد تحدث الكربنة. وعندما يتوازن النشاطان، يكون الجو متعادلًا تقريبًا فيما يتعلق بانتقال الكربون، مع أن النتيجة لا تزال تعتمد على الزمن ودرجة الحرارة وتركيب السبيكة وتدفق الغاز وحالة السطح.
تتناول مادة أجواء الأفران للمعالجة الحرارية الصادرة عن ASM International تفاعلات الغازات والغازات والأبخرة الرئيسية ونزع الكربون من الفولاذ المرتبط بالجو بوصفها موضوعات محورية في المعالجة الحرارية. كما يصف المجلد 4B من دليل ASM التحكم في الجهد الكربوني من خلال قياسات أو علاقات تتضمن بخار الماء وثاني أكسيد الكربون والضغط الجزئي للأكسجين. ولهذا السبب، لا تُعد قيمة ضبط الجهد الكربوني بديلًا عن قياس الجو. فقد تُستدل الحالة الكيميائية ذات الصلة من عدة متغيرات مراقبة، لكن يجب أن تصف تلك المتغيرات الغاز الذي يصل فعليًا إلى الحمولة.
يمكن أن تستمر استجابة السطح أثناء التبريد. فإجراء الأوستنة في جو مناسب لا يضمن سطحًا نظيفًا إذا مرت الحمولة بحالة مؤكسدة أو مزيلة للكربون قبل أن تنخفض إلى ما دون درجة الحرارة التي تظل عندها تلك التفاعلات مؤثرة. كما قد يعرّض التبريد السريع الفولاذ الساخن لبخار الماء أو الأكسجين أو غازات غير محكمة الضبط. ولذلك فإن التحكم في الجو يخص الدورة الحرارية الكاملة، وليس مرحلة الإبقاء عند درجة الحرارة فقط.
لماذا لا تكفي درجة الحرارة الكلية؟
تحدد درجة الحرارة معدلات التفاعل وتحولات الأطوار، لكنها لا تحدد كيمياء السطح. فقد تعرض حمولتان في الفرن كلتاهما درجة حرارة مقدارها 850 °C، ثم تخرجان من الفرن بنتائج معدنية مختلفة إذا اختلفت ظروف الغاز. فقد تكون لإحداهما قيمة جهد كربوني مضبوطة وميل منخفض إلى الأكسدة، بينما قد تحتوي الأخرى على قدر كافٍ من الأنواع الحاوية على الأكسجين أو الرطوبة لتكوين القشور وإزالة الكربون. ولا تستطيع قراءة المزدوجة الحرارية التمييز بين هاتين النتيجتين.
وتصبح هذه التفرقة حاسمة عندما تتضمن النتيجة المطلوبة تدرجًا محددًا لكربون السطح. ولنتأمل فولاذًا حديديًا ناقص اليوتكتويد سُخّن للتقسية. فقد تتحول طبقة قصيرة منزوعة الكربون بطريقة مختلفة عن القلب غير المتأثر أثناء التبريد السريع، منتجةً سطحًا أكثر ليونة، حتى وإن بلغ القلب درجة حرارة الأوستنة المستهدفة. وقد يجتاز المكوّن فحصًا بصريًا لأن القشور محدودة، لكنه يفشل في اختبار تدرج الصلادة أو الفحص الميتالوجرافي أو متطلبات مقاومة التآكل أو متطلبات مقاومة الكلال. وبالنسبة إلى درجة فولاذ مكربنة، قد يكون انتقال الكربون الزائد غير مقبول بالقدر نفسه؛ إذ قد تصبح الطبقة السطحية أعمق أو أغنى بالكربون مما تسمح به مواصفة العملية، مع ما يترتب على ذلك من آثار في الأوستنيت المحتجز وتكوّن الكربيدات والتشوه والاستقرار البُعدي.
ويخلق تجانس درجة الحرارة شعورًا زائفًا آخر بالأمان. فقد يكون الفارق بين المناطق المقاسة في الفرن صغيرًا، بينما يتعرض سطح قطعة الشغل لظروف غازية مختلفة بسبب ترتيب الحمولة أو دوران الغاز أو تسرب الباب أو نواتج الحارق أو الجو المطرود. وقد تبلغ مزدوجة حرارية محمية درجة الحرارة المستهدفة، في حين يتلقى جزء قريب من فتحة تيارًا مؤكسدًا. وعندئذ يكون المتحكم صحيحًا بشأن درجة الحرارة، لكنه خاطئ بشأن نتيجة العملية.[1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press. Cambridge University Press chapter, 2012. Cambridge University Press publication
يفرّق فصل «التحكم في الجو لحماية المعادن أثناء عمليات الإنتاج» الصادر عن Cambridge University Press (2012) بين إعادة التسخين لأغراض التشغيل والمعالجة الحرارية النهائية. وتكتسب هذه التفرقة أهمية لأن القشور التي يُتسامح معها قبل الطرق قد تُزال أثناء المعالجة اللاحقة، في حين أن القشور أو نزع الكربون بعد التقسية النهائية قد يغيران المكوّن المُسلَّم مباشرةً. ويمكن لجو مؤكسد غير محكم الضبط أن يسبب تكوّن القشور، وأن يسبب نزع الكربون في الفولاذ في كلتا الحالتين؛ إلا أن العاقبة المقبولة تختلف.
كما تعتمد تفاعلات السطح على الزمن. فقد تكون فترة تعرض وجيزة أثناء التحميل أو النقل غير مؤثرة في شكل هندسي معين، لكنها مضرّة في شكل آخر. ويمكن للحواف الرقيقة والقلاوظ والزوايا الحادة والأسطح ذات المساحة النوعية الكبيرة أن تستجيب أسرع من المقطع السميك. وقد تغير عناصر السبيكة سلوك الأكسدة، لكنها لا تلغي الحاجة إلى ضبط الشرط الحدّي. ولذلك فإن عبارة «بلغ الفرن درجة الحرارة» تمثل سجلًا ناقصًا للعملية.
الفرق بين الحماية والتحكم في العملية
| الحماية | التحكم في العملية |
|---|---|
| الهدف الأساسي | الحد من الأكسدة المرئية والقشور الأكسيدية |
| المتطلب الكيميائي | التحكم في تبادل الأكسجين أو الكربون أو النيتروجين أو الهيدروجين |
| التحقق | قد يكون المظهر المرئي كافيًا للفحص الأولي |
| أساس القبول | نتائج اختبارات كيمياء السطح والاختبارات الفلزية |
تعني الحماية الحد من الأكسدة المرئية والقشور وما يرتبط بها من أضرار سطحية. أما التحكم في العملية فيتجاوز ذلك؛ إذ يتطلب أن ينتج الجو كيمياء السطح المحددة بصورة متكررة. وهذه التفرقة تفصل بين جزء يبدو نظيفًا وجزء سليم ميتالورجيًا.
قد تعمل بيئة غنية بالنيتروجين أو منخفضة الأكسدة بوسيلة أخرى على كبح القشور الواضحة، مع السماح بنزع الكربون إذا كان جهدها الكربوني غير صحيح. ولذلك قد يكون الغاز المختار فقط لأنه يمنع تغير اللون غير مناسب للتقسية أو التخمير أو التطبيع أو الكربنة. والسؤال المطلوب ليس: «هل ظل السطح لامعًا؟» بل: «هل تبادل السطح الأكسجين أو الكربون أو النيتروجين أو الهيدروجين مع الغاز في الاتجاه والكمية المسموح بهما؟»
يحدد تناول ASM International لعام 2017 لضوابط أجواء الأفران مجموعتين رئيسيتين للتحكم: التحكم في جو الفرن والتحكم في جو الإمداد. ويتعلق التحكم في جو الإمداد بالغاز أو مزيج الغازات المورَّد إلى الفرن، بما في ذلك توليده ومزجه ونقاوته وضغطه وتركيبه ذي الصلة. أما التحكم في جو الفرن فيتعلق بالحالة الموجودة داخل حجرة التسخين وعند سطح قطعة الشغل بعد أن يكون التسرب والاحتراق والتفكك والتفاعل مع التجهيزات والتفاعل مع الحمولة قد غيّر الغاز المورَّد. ويمكن لإمداد مُعدّ إعدادًا صحيحًا أن ينتج جوًا غير صحيح داخل الفرن. وينطبق العكس أيضًا: فقد تبدو قراءة الحجرة مقبولة، في حين يكون نظام الإمداد غير مستقر وتتعرض الحمولة التالية لحالة مختلفة.
يجب أن تتوافق عملية القياس والتحقق مع النتيجة المقصودة. فقد تكشف قراءات جهد الأكسجين أو نقطة الندى ذات الصلة ميلًا إلى الأكسدة، في حين يمكن للعلاقات التي تتضمن بخار الماء وثاني أكسيد الكربون والضغط الجزئي للأكسجين أن تدعم التحكم في الجهد الكربوني. كما أن موضع القياس مهم، وكذلك زمن الاستجابة. فقد لا يمثل مستشعر قريب من مدخل الغاز الجو المحيط بقطع مرصوصة بكثافة.
ولهذا السبب أيضًا، ينبغي ألا يُخلط بين التحكم في الجو ومواصفة الطلاء أو المعالجة اللاحقة. تتناول ISO 17834:2003 الطلاءات المعدنية المرشوشة حراريًا للحماية من التآكل والأكسدة عند درجات الحرارة المرتفعة حتى 1000 °C (1273 K). بينما تتناول ISO 12944-4:2017 درجات إعداد الأسطح للمنشآت المصنوعة من الفولاذ الكربوني والفولاذ منخفض السبيكة، بما في ذلك الأسطح غير المطلية والمرشوشة حراريًا والمجلفنة والمطلية كهربائيًا والمُشرَدة والمطلية بالدهان. وتعالج هذه المعايير الأسطح الواقية أو إعدادها؛ ولا تحل محل التحكم في الجهد الكربوني أثناء الأوستنة.
وبالنسبة إلى المعالجة الحرارية المرتبطة باللحام والعمليات ذات الصلة، تحدد ISO 17663:2023 متطلبات الجودة للمعالجة الحرارية في الهواء أو في أجواء محكمة الضبط، وبصفة رئيسية للفولاذات الحديدية وللأعمال المنفذة في الورش أو في الموقع. ويعزز نطاقها النقطة الأساسية: فالجو جزء من العملية الخاضعة لمراقبة الجودة. ولا يستطيع سجل درجة حرارة الفرن وحده إثبات أن الأكسدة ظلت محدودة، أو أن نزع الكربون بقي ضمن المواصفة، أو أن مواصفات كربون السطح المقصودة ظلت محفوظة طوال الدورة.
الأكسدة والقشور وسطح الفولاذ

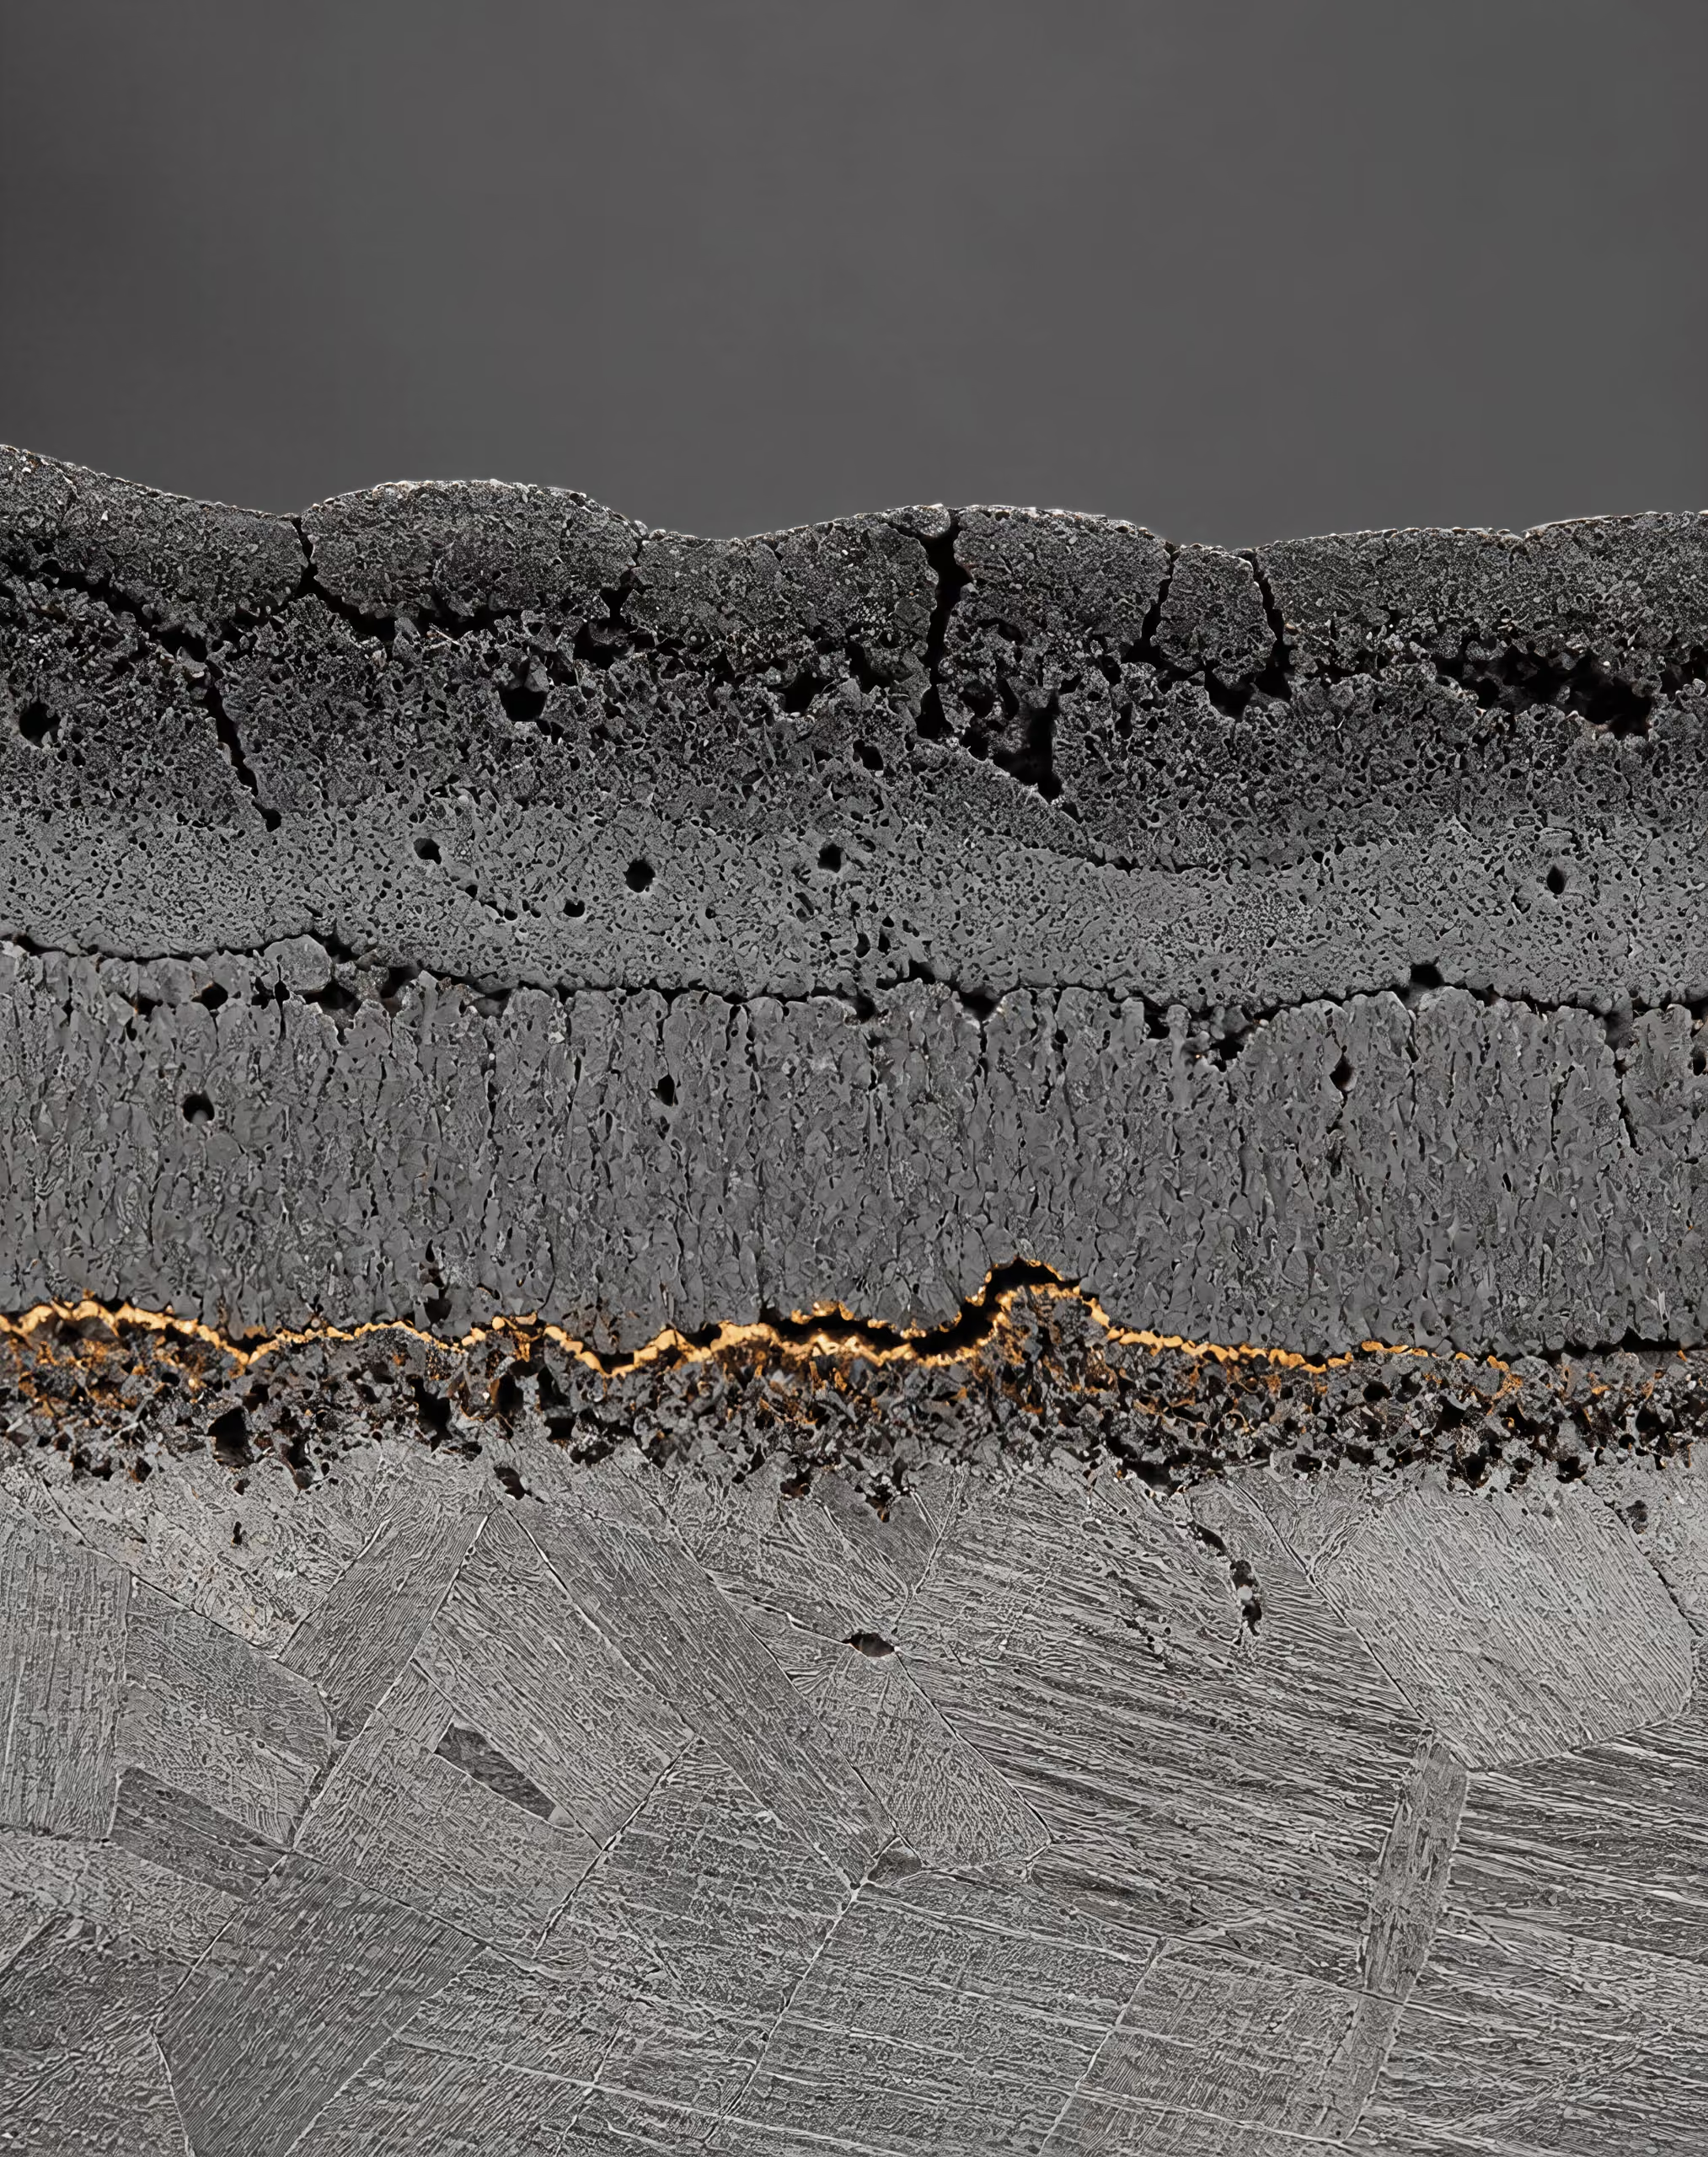
كيف تتكون القشور أثناء التسخين
القشور هي الأكسيد المتكوّن عندما يتفاعل سطح فولاذي مُسخَّن مع مادة حاملة للأكسجين في بيئة الفرن. ولا يتطلب التفاعل وجود غاز الأكسجين الحر وحده. إذ يمكن لبخار الماء وثاني أكسيد الكربون والأكسجين الداخل مع نواتج الاحتراق أو مع الهواء المتسرّب أن يشاركوا جميعًا، بينما يتحدد معدل التفاعل بدرجة الحرارة، وزمن التعرّض، وتركيب الغاز، وتركيب الفولاذ، وحالة السطح قبل التسخين.
عند درجات الحرارة المرتفعة، تنقل ذرات الحديد الموجودة على السطح إلكترونات إلى الأنواع المحتوية على الأكسجين. وقد تتكوّن نتيجة لذلك أكاسيد حديد مثل الڤوستيت (FeO)، والمغنيتيت (Fe₃O₄)، والهيماتيت (Fe₂O₃). ولا تحدث هذه الأطوار بالضرورة بالنسب نفسها، كما لا يمكن تحديد تركيب غشاء داكن مرئي اعتمادًا على لونه وحده. وقد يختلف الأكسيد الموجود في الطبقة الخارجية عن الطبقة الملاصقة للمعدن، في حين يمكن لعناصر السبيكة أن تعدّل بنية القشور أو أن تنتج أكاسيد منفصلة. فالغشاء الرقيق الملتصق والطبقة السميكة المتشققة ضعيفة الالتصاق كلاهما «أكسيد»، لكن دلالتهما المعدنية ليست واحدة.
يحدد مكتب التجارة الأمريكي، والمكتب الوطني للمعايير، في كتاب المعالجة الحرارية وخواص الحديد والفولاذ (1966)، الأكسدةَ باعتبارها مصدر القشور، وفقدانَ الكربون من السطح باعتباره نزع الكربنة. كما يصف بخار الماء الموجود في نواتج الاحتراق بأنه ضار. وهذا التمييز مهم، لأن الأكسدة ونزع الكربنة قد يحدثان معًا من دون أن يكونا التفاعل نفسه. فالأكسدة تستهلك معدن السطح أو تحوّله، بينما يخفض نزع الكربنة تركيز الكربون في الفولاذ الموجود مباشرة تحت السطح. ولذلك قد تؤدي حالة الفرن إلى تكوين طبقة قشور مرئية، أو منطقة مستنزفة الكربون، أو كليهما.
عواقب انفصال القشور الأكسيدية
- انكشاف السطح يمكن أن يؤدي التفتت إلى كشف فولاذ جديد والسماح بدورة أكسدة أخرى.
- تلوث الفرن يمكن للمادة المنفصلة أن تعيق قاع الفرن.
- تلف العدد يمكن للقشور الأكسيدية أن تترك علامات على الدرافيل وتلوث قوالب التشكيل.
- التباين البُعدي يمكن للقشور الأكسيدية المتبقية أن تؤثر في عمليات التشكيل بالطرق أو الدرفلة أو التشغيل الآلي اللاحقة.
كما يتغير تكوّن القشور مع استمرار دورة التسخين. فقد تؤدي الأكسدة المبكرة إلى تكوين غشاء متصل نسبيًا. ومع استمرار النمو، قد تصبح القشور أكثر سماكة وأضعف التصاقًا، ولا سيما عندما يؤدي التمدد الحراري أو مناولة الفرن أو إجهادات التحول إلى زعزعتها. ويمكن أن يسبب التسخين والتبريد المتكرران التشقق والتقشر. وقد تنفصل القشور حينئذ عن قطعة الشغل وتكشف فولاذًا جديدًا، مما يتيح حدوث دورة أكسدة أخرى. والمادة المنفصلة ليست حطامًا غير ضار؛ إذ يمكنها أن تترك علامات على الدرافيل، وتعيق قيعان الأفران، وتلوّث القوالب، وتسبب تفاوتًا أبعاديًا عند تشكيل المادة أو درفلتها أو تشغيلها آليًا لاحقًا.
يفصل فصل «التحكم في الغلاف الجوي لحماية المعادن أثناء عمليات الإنتاج» الصادر عن مطبعة جامعة كامبريدج (2012) بين إعادة التسخين لأغراض التشغيل والمعالجة الحرارية النهائية. وهذا الفصل ضروري. فأثناء إعادة التسخين للحدادة أو الدرفلة، قد تُزال بعض القشور بإزالة القشور، أو بالتشوه، أو بالتخليل، أو بالسفع، أو بالتشغيل الآلي اللاحق. ويمكن للعملية أن تتحمل تغيرًا سطحيًا لا يكون مقبولًا في مكوّن نهائي، شريطة إزالة القشور وأي معدن متأثر من دون الإخلال بالمقطع المطلوب.
أما المعالجة الحرارية النهائية فهي أقل تسامحًا. فقد تُحدَّد عمليات الأوستنة، والتقسية، والمراجعة، والتخمير، وتخفيف الإجهادات لإنتاج حالة سطحية معينة إلى جانب بنية مجهرية في الكتلة. ويمكن للقشور أن تغيّر الأبعاد، وأن تعيق التلامس أثناء التبريد السريع، وأن تحجب آثار التجليخ أو الشقوق، وأن تؤثر في سماحات التشغيل اللاحقة. كما يمكنها أن تغيّر نتيجة الفحص البصري أو فحص الجسيمات المغناطيسية أو طرائق الفحص الأخرى. وقد يفشل جزء يحقق الصلادة المطلوبة في قلبه في استيفاء متطلبات السطح، لأن حالة الأكسيد والكربون فيه لم تخضع للضبط.
الأنواع المؤكسِدة وتسرّب الفرن
لا يكون الغلاف الجوي واقيًا إلا بالنسبة إلى التفاعلات التي يثبطها. ولذلك يشمل التحكم في الغلاف الجوي للفرن كلًا من الغاز المُدخل إلى الفرن وقدرة الفرن على منع دخول الغازات غير المرغوبة. ويحدد دليل ASM، المجلد 4B (2017)، «التحكم في غلاف الفرن الجوي وغلاف الإمداد الجوي» باعتبارهما مجموعتي التحكم الرئيسيتين. ولا يمكن لجودة الغاز أن تعوّض عن باب مفتوح، أو مانع تسرب معطّل، أو غلاف واقٍ متضرر، أو موقد سيئ الضبط، أو حالة ضغط تسحب الهواء إلى المنطقة الساخنة.
يُدخل تسرّب الهواء الأكسجين الجزيئي والنيتروجين والرطوبة. ويدعم الأكسجين الأكسدة المباشرة، في حين يمكن لبخار الماء أن يتفاعل مع الحديد، كما يمكنه أن يشارك في تفاعلات تغيّر قابلية السطح الفولاذي للكربنة. وثاني أكسيد الكربون مكوّن تفاعلي آخر. ففي الأغلفة الجوية المحتوية على أول أكسيد الكربون وثاني أكسيد الكربون، يؤثر التوازن بين هذين الغازين في ما إذا كان السطح يميل إلى اكتساب الكربون أو فقده أو الاقتراب من حالة الاتزان مع الفولاذ. وليست الحالة المهمة مجرد كون الغاز يُسمّى «واقيًا»؛ بل هي الجهد الكيميائي عند سطح قطعة الشغل.
وتتناول مادة ASM لعام 2017 بشأن الأغلفة الجوية للأفران تفاعلات الغازات، والغازات والأبخرة الرئيسية، ونزع الكربنة المرتبط بالغلاف الجوي للفولاذ، باعتبارها أجزاءً أساسية من تكنولوجيا المعالجة الحرارية. كما يناقش دليل المعالجة الحرارية للفولاذ (CRC Press، 2014) ثاني أكسيد الكربون والأمونيا والغازات التفاعلية الأخرى في سياق مقاومة الأكسدة والتحكم في كربون السطح. فعلى سبيل المثال، يمكن للأمونيا أن توفر النيتروجين في عمليات مناسبة، لكن نواتج تحللها وتوازن الهيدروجين والنيتروجين الناتج لا يجعلها غازًا شاملًا مضادًا لتكوّن القشور. ويجب مواءمة كل غلاف جوي مع درجة الفولاذ، ودرجة الحرارة، وتصميم الفرن، ونمط التحميل، وحالة كربون السطح المطلوبة.
ويستحق بخار الماء اهتمامًا خاصًا، لأنه قد يكون موجودًا حتى عندما يبدو الفرن محكم الإغلاق. فالتسخين بالاحتراق ينتج الماء بوصفه ناتجًا طبيعيًا للتفاعل، كما يمكن للمادة المشحونة الرطبة، أو التسربات في أنظمة التبريد، أو غاز الإمداد الرطب، أو سوء ممارسات التجفيف أن تضيف كميات أخرى. ولذلك يمكن أن توفر نقطة الندى، والضغط الجزئي للأكسجين، وثاني أكسيد الكربون، والقياسات ذات الصلة معلومات عملية أكثر فائدة من اسم الغاز وحده. ويصف المجلد 4B من ASM التحكم في قابلية الكربنة من خلال قياسات أو علاقات تشمل بخار الماء وثاني أكسيد الكربون والضغط الجزئي للأكسجين. وتساعد هذه المتغيرات في تحديد ما إذا كان السطح سيتأكسد، أو سيفقد الكربون، أو سيمتصه، أو سيبقى قريبًا من التركيب الكيميائي المقصود للفولاذ.
كما يعتمد الغلاف الجوي المطلوب على الغرض من العملية. فقد يقبل فرن إعادة التسخين للتشغيل على الساخن أكسدةً مضبوطة يعقبها إزالة ميكانيكية للقشور، في حين يتطلب فرن التقسية النهائية لمكوّن مكربن أو عالي الكربون عمومًا تحكمًا أشد إحكامًا في كل من القشور ونشاط الكربون. وإن معاملة العمليتين على أنهما متماثلتان قد تؤدي إلى قبول حالة سطحية تُبطل متطلبات الفحص أو الخدمة اللاحقة.
تحدد المواصفة ISO 17663:2023 متطلبات الجودة للمعالجة الحرارية في الهواء أو في أغلفة جوية مضبوطة، وبصورة رئيسية للفولاذ الفريتي، كما تغطي الأعمال المنفذة في الورش وفي الموقع فيما يتصل باللحام والعمليات المرتبطة به. وهي لا تحوّل التحكم في الغلاف الجوي إلى وصفة غاز واحدة، بل تعزز الرؤية القائمة على العملية: يجب أن يتوافق الغلاف الجوي والمعدات والمراقبة والسجلات والنتيجة المحددة بعضها مع بعض.
إزالة القشور ونتائجها المعدنية
| طريقة الإزالة | العاقبة المحتملة |
|---|---|
| إزالة القشور الأكسيدية ميكانيكيًا | قد تترك أكسيدًا في الحفر أو تسبب أخاديد اقتلاع |
| القذف بالخردق أو السفع بالكاشط | يمكن أن يغيّر الخشونة ويزيل استدارة الحواف |
| التخليل | قد يزيد الخشونة أو يسبب مخاوف مرتبطة بالهيدروجين |
| الجلخ | يزيل المعدن المتأثر القريب، ويغيّر الأبعاد، ويمكن أن يولّد تسخينًا موضعيًا |
إن إزالة القشور ليست مماثلة لاستعادة سطح الفولاذ الأصلي. فقد تكشف الإزالة الميكانيكية للقشور عن معدن سليم، لكنها قد تترك الأكسيد في الحفر، أو تسبب أخاديد، أو تنشئ علامات اتجاهية. ويؤدي السفع بالخردق والسفع الكاشط إلى تغيير الخشونة وقد يؤديان إلى تدوير الحواف. ويذيب التخليل الأكاسيد من خلال هجوم كيميائي، غير أن التخليل المفرط أو سيئ التحكم قد يزيد الخشونة أو يثير مخاوف مرتبطة بالهيدروجين في أنواع الفولاذ عالية المقاومة الحساسة لذلك. أما التجليخ فيزيل القشور والمعدن المتأثر القريب منها، لكنه يغير الأبعاد وقد يولد تسخينًا موضعيًا.
أخطر الأخطاء هو إزالة الأكسيد المرئي وافتراض زوال الأثر المعدني. فإذا رافقت الأكسدةَ عمليةُ نزع كربنة، فقد تمتد الطبقة المستنزفة الكربون إلى ما تحت القشور. ولن تؤدي إزالة القشور إلى استعادة محتواها من الكربون. وبحسب نوع الفولاذ والمعالجة، قد يلزم تشغيل الطبقة المتأثرة آليًا وإزالتها، أو إعادة معالجتها، أو قبولها فقط بعد أن يثبت الاختبار بقاءها ضمن المواصفة. وقد تعتمد صلادة السطح، وعمق الطبقة، وأداء الكلال، والحساسية للتشقق، جميعًا على ما يبقى تحت السطح المنظف.
كما يمكن لإزالة القشور أن تؤثر في نتائج الفحص. فقد تخفي طبقة أكسيد سميكة عيوبًا، في حين قد يؤدي التنظيف العنيف إلى فتح العيوب الضيقة وجعل اكتشافها أسهل. وقد تزيد خشونة السطح من المؤشرات في فحص الجسيمات المغناطيسية أو الفحص بالسوائل المتغلغلة، كما يمكن لبقايا المواد الكاشطة أو التلوث الكيميائي أن تتداخل مع الطلاء أو الطلاء الكهربائي. ولذلك يجب النظر في طريقة الفحص ومعايير القبول وإجراء التنظيف معًا، بدل معاملتها على أنها خطوات منفصلة في الورشة.
ولا يتطلب كل سطح داكن الإزالة للسبب نفسه. فقد يختلف الغشاء الأكسيدي الرقيق الملتصق، والقشور عالية الحرارة متعددة الطبقات، ولون المراجعة، والبقايا الناتجة عن غلاف المعالجة الجوي، في التركيب والسماكة والالتصاق والتأثير في الأداء. ولا يكفي مظهرها وحده دليلًا. وقد تكون هناك حاجة إلى فحص السطح، أو قياسات الصلادة، أو التحقق المعدني المجهري، أو التحقق الكيميائي والأبعادي عندما تكون حالة السطح حرجة.
وتتناول معايير منفصلة الحماية اللاحقة، لا الغلاف الجوي للفرن ذاته. فالمواصفة ISO 17834:2003 تغطي الطلاءات المعدنية المرشوشة حراريًا للحماية من التآكل والأكسدة عالية الحرارة عند درجات حرارة تصل إلى 1000 °C (1273 K). وتحدد المواصفة ISO 12944-4:2017 درجات إعداد منشآت الفولاذ الكربوني والفولاذ منخفض السبيكة، وتميّز بين الأسطح غير المطلية، والمرشوشة حراريًا، والمجلفنة، والمطلية كهربائيًا، والمشرّدة، والمطلية بالدهان. ولا تعفي هذه التصنيفات من سوء التحكم في الفرن. فقد يحمي الطلاء سطحًا مُعدًّا، لكنه لا يستطيع بصورة موثوقة تصحيح طبقة منزوعة الكربون لم تُقَس، أو فقدان أبعادي، أو أكسيد محصور داخل عيب. وتبدأ حماية السطح بالتحكم في تفاعل الفولاذ مع الغلاف الجوي أثناء التسخين.
نزع الكربون والتحكم في كربون السطح
نزع الكربون هو فقدان الكربون من سطح الفولاذ أثناء التسخين. وهو لا يماثل الأكسدة. إذ تتفاعل الأكسدة مع الحديد وعناصر السبيكة لتكوين قشور أكسيدية، في حين يغيّر نزع الكربون التركيب الكيميائي للفولاذ أسفل القشور الأكسيدية، أو يحدث أحيانًا في الوقت نفسه معها. ولذلك قد ينتج الفرن سطحًا ذا مظهر لامع، لكنه يعاني فقدانًا غير مقبول للكربون، أو سطحًا مغطى بالقشور الأكسيدية مع بقاء محتوى الكربون تحته قريبًا من المواصفة.
يحدّد دليل المعالجة الحرارية وخواص الحديد والفولاذ الصادر عن المكتب الوطني الأمريكي للمعايير (1966) كلا الخطرين بوضوح: تُستخدم الأجواء الواقية لمنع أكسدة السطح، أو تكوّن القشور الأكسيدية، ومنع فقدان الكربون من طبقات السطح، أو نزع الكربون. كما يصف بخار الماء الموجود في نواتج الاحتراق بأنه ضار. ولهذا التمييز أهمية؛ لأن إزالة القشور الأكسيدية بعد المعالجة لا تعيد الكربون الذي انتشر خارج الفولاذ.

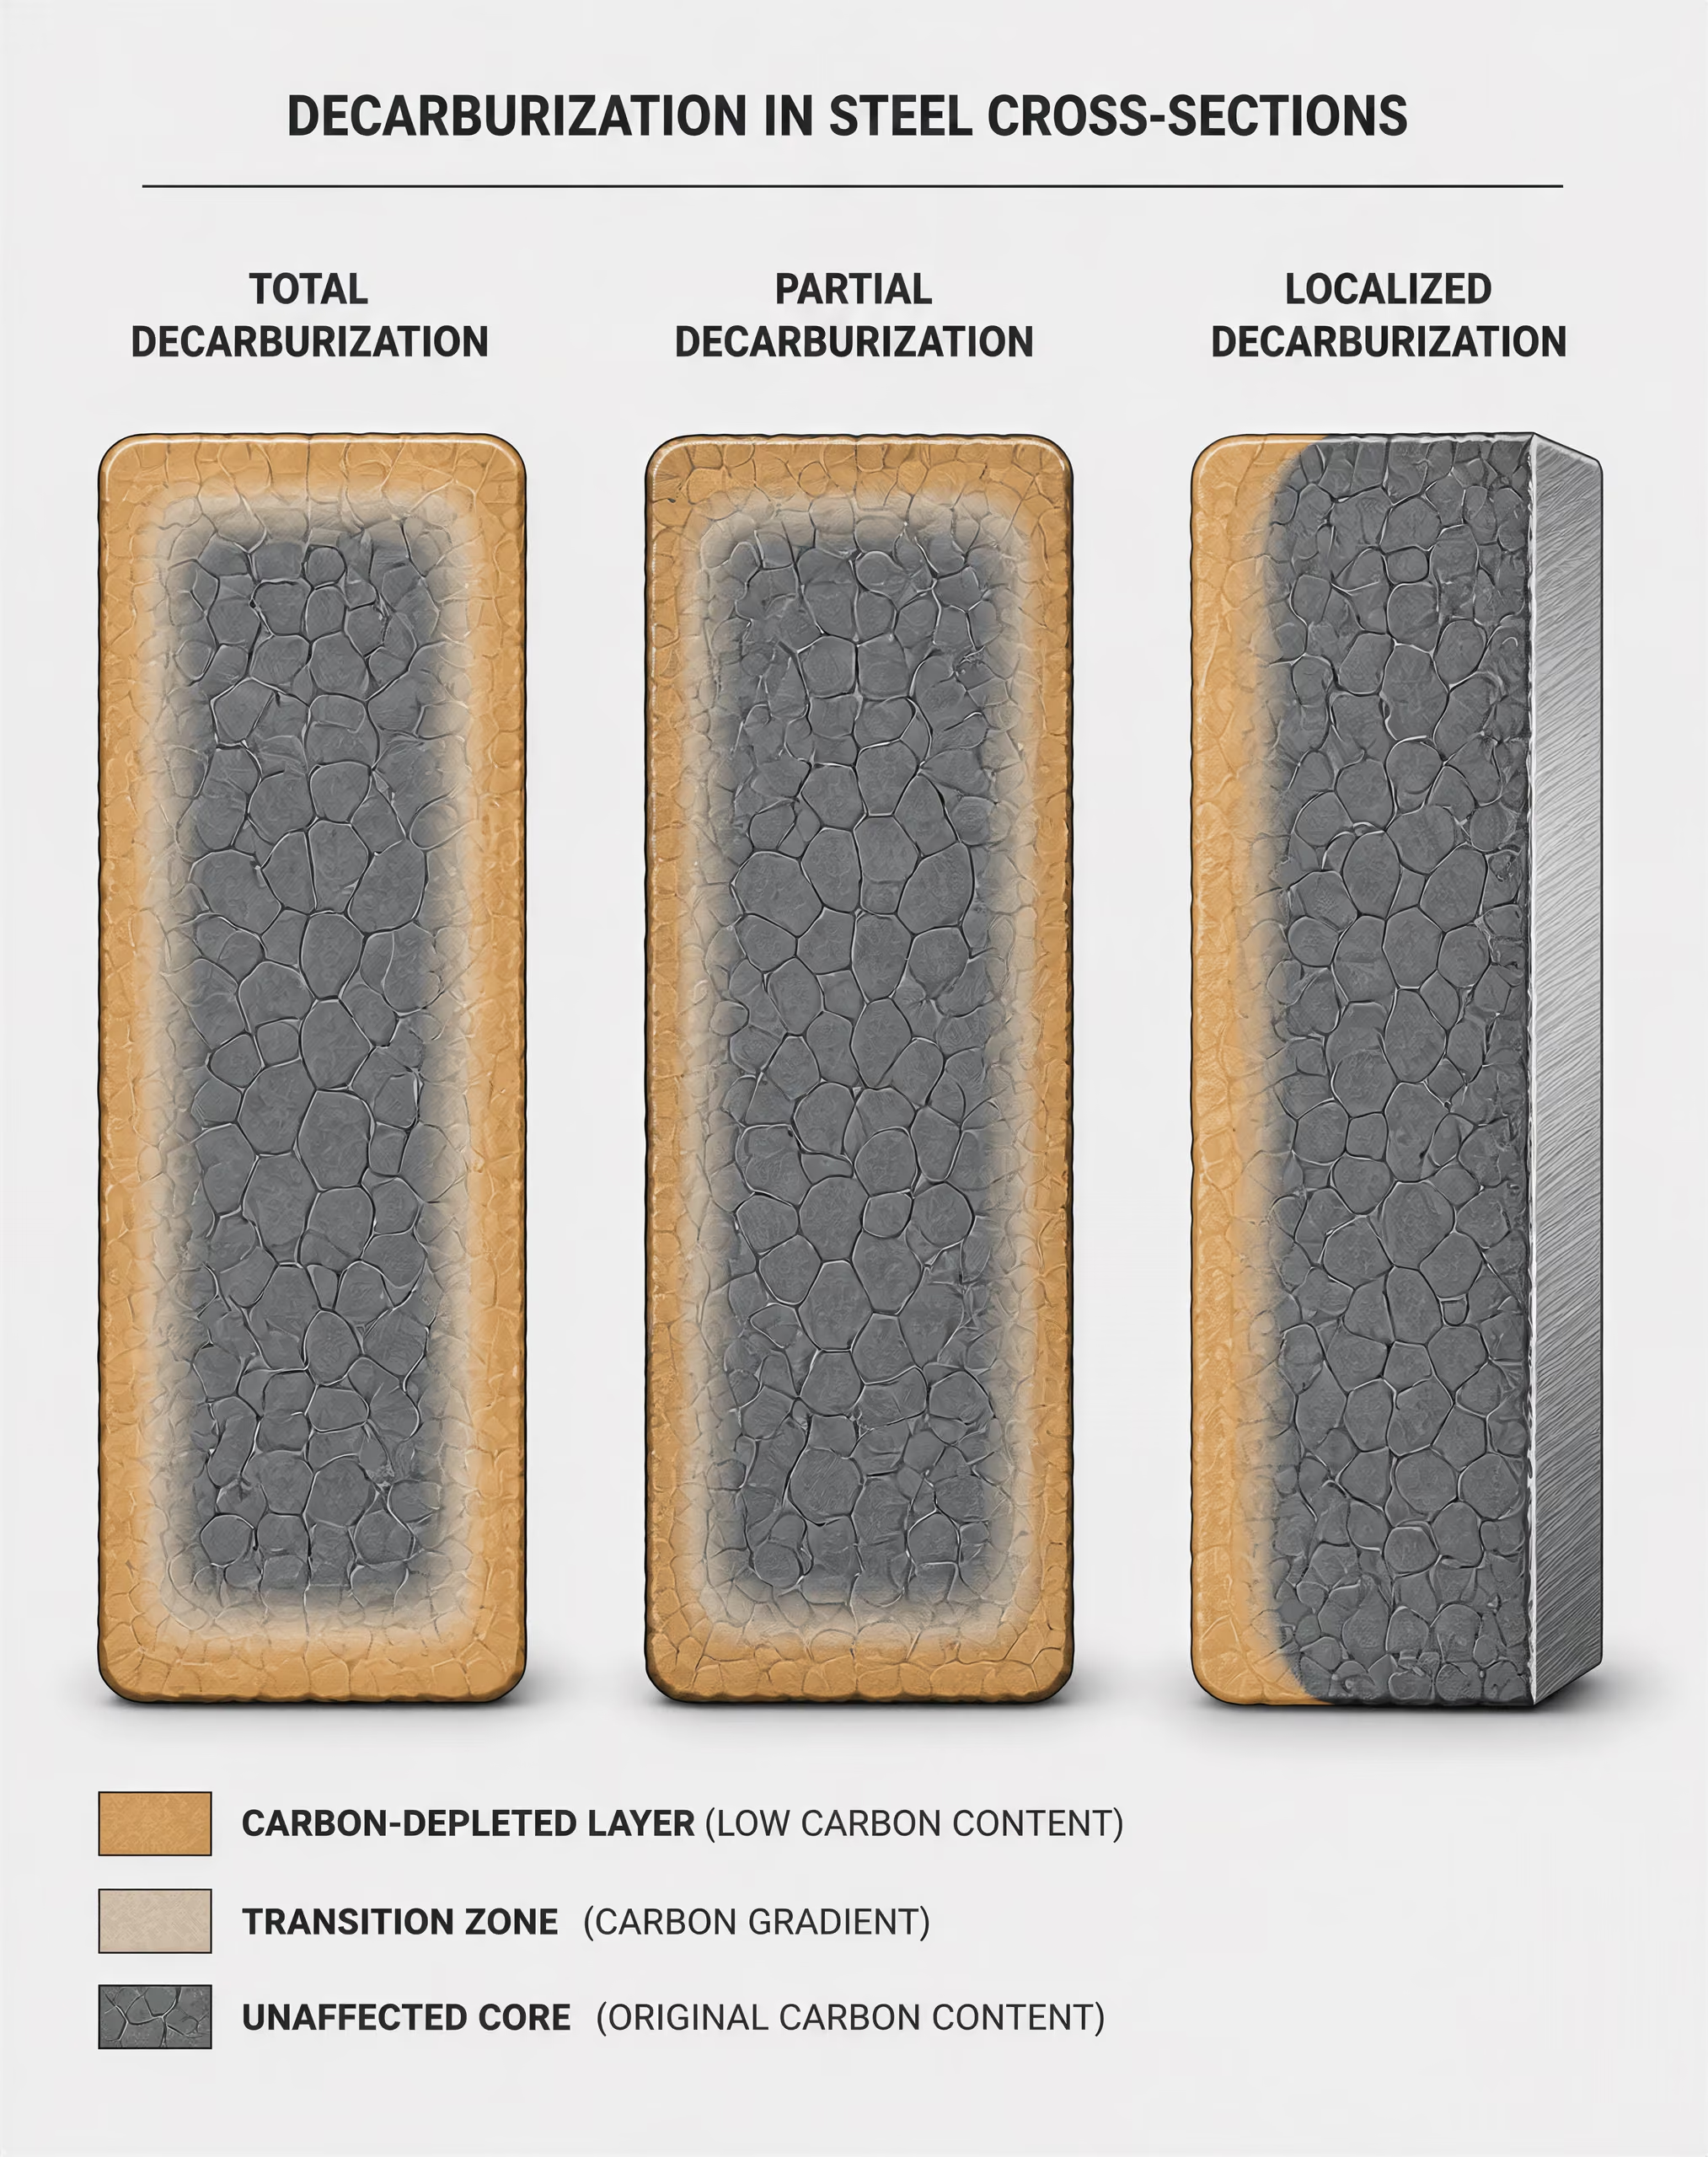
نزع الكربون الكلي والجزئي والموضعي
أشكال إزالة الكربون
- إزالة الكربون الكلية
- تكون البنية الأصلية الحاملة للكربون قد أزيلت أو تحولت فعليًا عبر الطبقة المتأثرة.
- إزالة الكربون الجزئية
- ينخفض الكربون من القلب باتجاه السطح عبر منطقة انتقالية.
- إزالة الكربون الموضعية
- يقتصر فقدان الكربون على مناطق معينة مثل الحواف أو الفجوات أو المناطق المتأثرة بالتسرب.
يصف نزع الكربون الكلي منطقة سطحية أزيل فيها الهيكل الأصلي الحامل للكربون أو تحوّل بفعالية عبر كامل الطبقة المتأثرة. ففي الفولاذ ناقص اليوتكتويد، قد يترك التسخين طبقة سطحية من الفريت في موضع كان ينبغي أن يوجد فيه البيرليت أو مكونات أخرى محتوية على الكربون. وبعد التبريد السريع، لا تستطيع تلك الطبقة تكوين المارتنسيت الغني بالكربون نفسه الذي تتكون منه المادة غير المتأثرة. وتشير كلمة «كلي» إلى الحالة داخل منطقة نزع الكربون، وليس إلى كامل المقطع العرضي للمكوّن.
نزع الكربون الجزئي هو تدرّج. إذ ينخفض محتوى الكربون من القلب باتجاه السطح، ويتغير البنية المجهرية الناتجة باستمرار عبر منطقة انتقالية. وقد يؤدي التبريد السريع إلى تكوين مارتنسيت منخفض الكربون بالقرب من السطح الخارجي، ثم مارتنسيت أعلى كربونًا أو بينيت أو البنية المقصودة للقلب في اتجاه الداخل. وقد ينجح السطح في الفحص البصري، مع بقائه محتويًا على كمية غير كافية من الكربون لتحقيق الصلادة المحددة أو مقاومة التآكل المطلوبة.
يقتصر نزع الكربون الموضعي على مناطق معينة بدلًا من توزيعه بالتساوي حول المكوّن. وتشمل أسبابه تسرّب الفرن، أو بابًا سيئ الإحكام، أو اصطدام اللهب بالسطح، أو الفجوات بين الأجزاء، أو تجهيزات ملوثة، أو حافة مكشوفة، أو اختلافًا موضعيًا في دوران الغاز. وقد تستجيب المقاطع الرقيقة والحواف الحادة بصورة مختلفة عن الأسطح العريضة، لأن نسبة مساحة السطح إلى الحجم وظروف انتقال الحرارة تختلف بينها. وقد يفوّت قياس صلادة واحد عبر مقطع كبير هذا العيب.
يعتمد عمق نزع الكربون وشدته على درجة الحرارة، والزمن، وتركيب الفولاذ، وحالة السطح، وكيمياء الجو، وتدفق الغاز. وينبغي تحديدها للعملية الفعلية، لا إسناد حدّ عام إليها. ويمكن للفحص المعدني، وقياسات الصلادة المجهرية المتتابعة، وتحليل الكربون، والمقارنة مع منطقة معروفة بأنها غير متأثرة، أن تميّز بين تدرّج تركيبي سطحي وتغير بنيوي أعمق. ولا تُعد قيمة الصلادة المقاسة في المركز وحده دليلًا على حماية السطح.
يميّز دار نشر جامعة كامبريدج، في كتاب التحكم في الجو لحماية المعادن أثناء عمليات الإنتاج (2012)، بين إعادة التسخين بغرض التشغيل والمعالجة الحرارية النهائية. فقد تُقبل الظروف المؤكسدة غير المتحكم فيها بدرجة مختلفة أثناء عملية طرق لاحقة، مقارنة بدورة تقسية نهائية يؤثر فيها كيمياء السطح مباشرة في الخاصية النهائية. ولذلك يجب أن يحدّد هدف العملية التغير المقبول في الكربون.
الجهد الكربوني وتفاعلات الاتزان
الجهد الكربوني هو نشاط الكربون الذي يفرضه الجو عند درجة حرارة محددة. وعمليًا، هو محتوى الكربون الذي سيقترب منه سطح مرجعي من الحديد أو الفولاذ إذا بلغ حالة الاتزان مع ذلك الغاز. وهو ليس ببساطة النسبة المئوية لأول أكسيد الكربون في الفرن. فقد ينتج تركيب الغاز الاسمي نفسه حالات سطحية مختلفة عند تغير درجة الحرارة أو الضغط أو بخار الماء أو ثاني أكسيد الكربون أو خلط الغاز.
| حالة المعالجة | اتجاه انتقال الكربون | الهدف المعتاد |
|---|---|---|
| الكربنة | يدخل الكربون إلى الأوستنيت | زيادة كربون السطح عمدًا |
| محايدة | لا توجد زيادة أو خسارة كبيرة | الحفاظ على كربون السطح |
| إزالة الكربون | ينتشر الكربون إلى الخارج | حالة غير مرغوبة عادةً أثناء التقسية |
في عملية الكربنة، يمتلك الجو جهدًا كربونيًا أعلى من نشاط الكربون على سطح الفولاذ. وعندئذ يدخل الكربون في الأوستنيت وينتشر إلى الداخل، شريطة أن تسمح درجة الحرارة وزمن التعرض بذلك. وفي المعالجة المتعادلة، يُضبط الجو بحيث لا يكتسب السطح كمية مهمة من الكربون ولا يفقدها. أما في حالة نزع الكربون، فيكون للغاز جهد كربوني أقل من سطح الفولاذ، ولذلك ينتشر الكربون إلى الخارج ويتفاعل مع الأنواع المؤكسدة.
تصف عدة تفاعلات عكوسة عملية التحكم هذه. إذ يمكن لأول أكسيد الكربون أن يشارك في التفاعل السطحي:
\[ 2CO \rightleftharpoons CO_2 + C \]
حيث يمكن للكربون المترسب أن يدخل في الأوستنيت. ويغيّر تفاعل غاز الماء،
\[ CO + H_2O \rightleftharpoons CO_2 + H_2, \]
الكميات النسبية لأول أكسيد الكربون وثاني أكسيد الكربون، ومن ثم يغيّر نشاط الكربون في الجو. كما يتفاعل ثاني أكسيد الكربون مع الكربون عند سطح الفولاذ:
\[ CO_2 + C \rightleftharpoons 2CO. \]
ولا تعمل هذه التفاعلات بمعزل عن بعضها. إذ يمكن للفولاذ، والقشور الأكسيدية، والسخام، والمواد الحرارية في الفرن، وهندسة قطعة الشغل أن تغيّر الاتزان الموضعي ومعدلات التفاعل.
يحدّد كتاب دليل ASM، المجلد 4B: المعالجة الحرارية للسبائك الحديدية الصادر عن ASM International مجموعتي التحكم الرئيسيتين: التحكم في جو الفرن والتحكم في جو الإمداد. ويتعلق الأول بالظروف داخل الفرن، بينما يتعلق الثاني بتوليد الغازات وتنقيتها وخلطها وتجفيفها وإيصالها قبل دخولها المنطقة الساخنة. ولا يمكن لضبط نقطة ضبط الفرن وفق المواصفة أن يعوّض غازًا رطبًا، أو مولّدًا غير مستقر، أو تسرّبًا للهواء، أو مستشعرًا معيبًا.[2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM International. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
كما يصف ASM التحكم في الجهد الكربوني من خلال علاقات تتضمن بخار الماء، وثاني أكسيد الكربون، والضغط الجزئي للأكسجين. وتستدل قياسات بخار الماء وثاني أكسيد الكربون على حالة الاتزان من نسب الغازات. أما مجسات الأكسجين فتقيس الضغط الجزئي للأكسجين، وتتيح، بالاقتران مع نظام مرجعي وتعويض حراري، حساب الجهد الكربوني. ولا يكون القياس ذا معنى إلا عندما يظل المجس، وترتيب أخذ العينات، ودوران الغاز، والمعايرة مناسبة لظروف الفرن. وقد لا تمثل قراءة مأخوذة من موضع واحد منطقة تشغيل سيئة الدوران.
الضغط الجزئي للأكسجين مقياس للمساهمة الديناميكية الحرارية لمكوّن الأكسجين في الجو، ويُستخدم لتقييم ميله إلى أكسدة الفولاذ.
يكتسب الضغط الجزئي للأكسجين أهمية خاصة، لأن حتى جهد مؤكسد صغيرًا قد يستهلك الكربون عند السطح. وتوضح تفاعلات مبسطة مثل:
و
سبب قدرة بخار الماء وثاني أكسيد الكربون على دفع فقدان الكربون. وقد تحدث أكسدة الحديد في الوقت نفسه، فتنتج قشورًا أكسيدية وتغيّر الواجهة التي يجب أن ينتشر الكربون عبرها. وبالتالي، قد يسبب غاز يبدو «واقيًا» لاحتوائه على القليل من الأكسجين الحر نزع الكربون من الفولاذ، بسبب محتواه من بخار الماء أو ثاني أكسيد الكربون.
لماذا قد تختلف صلادة السطح عن صلادة القلب
تعتمد الصلادة على محتوى الكربون، وتحول الطور، ومعدل التبريد، وتاريخ المراجعة. ويتعرض السطح والقلب لنشاطين مختلفين للكربون ولظروف حرارية مختلفة، ولذلك لا يلزم أن ينتجا النتيجة نفسها. وفي دورة تقسية شاملة، قد يتحول السطح منزوع الكربون إلى مارتنسيت منخفض الكربون أو إلى فريت مع مارتنسيت، في حين يكوّن القلب المارتنسيت الأعلى كربونًا والمقصود. وقد تحقق صلادة المركز القيمة المحددة في الرسم، بينما يفشل سطح التشغيل.
وتكون العاقبة خطيرة في الفولاذ المقسّى؛ إذ يقلل انخفاض كربون السطح الصلادة المارتنسيتية الممكنة، وقد يقلل مقاومة التآكل والانبعاج والتلف الناتج عن التلامس التدحرجي. وتكون أنواع فولاذ العدد حساسة بصفة خاصة، لأن حواف القطع وأسطح التلامس تعتمد على التحكم في الكربون وتكوين كربيدات السبيكة. وقد تفقد حافة منزوعة الكربون صلادتها حتى عندما تكون نتائج اختبار ساق العدة صحيحة.
وتتطلب أنواع فولاذ المحامل، مثل SAE 52100، تحكمًا دقيقًا في كربون السطح، لأن إجهادات التلامس التدحرجي تؤثر بالقرب من سطح مجرى الدحرجة وسطح العناصر الدحروجية. وقد تؤدي طبقة لينة أو ذات تدرّج تركيبي إلى تغيير الإجهاد المتبقي، والأوستنيت المحتجز، وإذابة الكربيدات، وقابلية التشقق. ولا يمكن لصلادة القلب وحدها التحقق من صحة المعالجة الحرارية للمحمل.
وقد تُظهر أنواع الفولاذ منخفض السبيكة التباين نفسه، رغم أن قابليتها للتقسية قد تسمح بوجود قلب مقسّى بدرجة كبيرة أسفل سطح خارجي مستنفد الكربون. ولذلك تكون مقاطع الصلادة المجهرية السطحية، والمقاطع العرضية المحفورة، وقياسات تدرّج الكربون أكثر إفادة من قراءة صلادة حجمية واحدة.
تحدّد ISO 17663:2023 متطلبات الجودة للمعالجة الحرارية في الهواء أو في الأجواء المتحكم فيها، وبصفة رئيسية للفولاذ الفريتي في عمليات اللحام والعمليات المرتبطة به، بما في ذلك الأعمال المنفذة في الورش وفي الموقع. وهي توفّر إطارًا للجودة، لا وصفة عامة للجهد الكربوني. وبالمثل، تتناول ISO 17834:2003 الطلاءات المعدنية المرشوشة حراريًا للحماية من التآكل والأكسدة عند درجات الحرارة المرتفعة حتى 1000 °C (1273 K)، في حين تصنّف ISO 12944-4:2017 حالات إعداد الأسطح لمنشآت الفولاذ الكربوني ومنخفض السبيكة. ولا تحل أي من ممارسات الطلاء هذه محل التحكم في نشاط الكربون أثناء الأوستنة أو الكربنة أو التقسية المتعادلة أو المراجعة. ويجب تحديد حماية السطح والتحكم في كربون السطح كمتطلبين منفصلين وقابلين للتحقق للعملية.
العائلات الرئيسية لأجواء الأفران
يُعد جوُّ الفرن جزءًا من منظومة المعالجة الحرارية، وليس مجرد غاز يحيط بالمشغولة. ويحدد تركيبه الكمون الكيميائي عند سطح الفولاذ، في حين تحدد درجة الحرارة معدلات التفاعل والانتشار وتكوّن القشور وانتقال الكربون. ولذلك يمكن للغاز الاسمي نفسه أن ينتج نتائج مختلفة في فرن بارد قليل التحميل مقارنةً بفرن ساخن يحتوي على زيت أو قشور أو مواد رابطة أو كتلة كبيرة من الفولاذ. ويقسّم ASM Handbook الصادر عن ASM International، المجلد 4B، التحكم في الأجواء إلى مجموعتين رئيسيتين: التحكم في جوّ الفرن والتحكم في جوّ الإمداد. وتتعلق المجموعة الأولى بالفرن، ومانعات التسرب، والحراقات، والدوران، والمستشعرات، والتحميل؛ بينما تتعلق الثانية بنظام توليد الغاز وتنقيته وخلطه وإيصاله ومراقبته.
أجواء الهواء والاحتراق
يُعد الهواء أبسط أجواء الأفران، وعادةً أقلها خضوعًا للتحكم. ويشارك الأكسجين والنيتروجين وبخار الماء والملوثات القادمة من الفرن والتجهيزات ومواد التشحيم وأسطح المشغولات في تفاعلات مع الفولاذ الساخن. وفي الظروف المؤكسدة، تتكوّن أكاسيد الحديد وتنمو لتشكّل القشور. وعند درجات حرارة وتركيبات غازية مناسبة، يغادر الكربون أيضًا سطح الفولاذ على هيئة أول أكسيد الكربون أو ثاني أكسيد الكربون، مكوّنًا طبقة منزوعة الكربون. ويحدد دليل Heat Treatment and Properties of Iron and Steel الصادر عام 1966 عن المكتب الوطني الأمريكي للمعايير كلًّا من القشور ونزع الكربون بوصفهما من مخاطر السطح الرئيسية، ويصف تحديدًا بخار الماء الموجود في نواتج الاحتراق بأنه ضار.
ومع ذلك، قد يُختار الهواء عمدًا عندما تكون أكسدة السطح مقبولة، أو عندما تتبع العمليةَ عملياتُ تشغيل آلي أو تنظيف كاشط أو إزالةُ طبقة سطحية تضحية. ويميّز فصل “Atmosphere Control for the Protection of Metals During Production Processes” الصادر عن Cambridge University Press عام 2012 بين إعادة التسخين لأغراض التشغيل على الساخن والمعالجة الحرارية النهائية. فقد يُتحمّل تكوّن القشور أثناء إعادة التسخين بوصفه نتيجة تصنيع؛ أما القشور وفقدان الكربون أثناء التقسية أو المراجعة أو التخمير فقد يبطلان حالة السطح المطلوبة. وتكتسب هذه التفرقة أهمية بالنسبة إلى أنواع الفولاذ الكربوني مثل C45، المعيّن بالرمز 1.0503 في EN 10083-2، وكذلك بالنسبة إلى الأنواع السبائكية مثل 42CrMo4، المعيّن بالرمز 1.7225. ويجب أن يبيّن مواصفة المعالجة الحرارية ما إذا كانت كيمياء السطح جزءًا من معايير القبول.
تتدرج أجواء الاحتراق من نواتج مؤكسدة بشدة إلى مخاليط مضبوطة عمدًا من خلال التحكم في الوقود والهواء والأكسجين الزائد والرطوبة. ولا يمكن استنتاج سلوكها من عبارة «燃焼ガス» أو «جوّ الاحتراق» وحدها. فتركيب الوقود، وضبط الحراق، وتسرب الهواء إلى داخل الفرن، ونقطة الندى، ودرجة حرارة الفرن، ونسبة تدفق الغاز إلى حمولة الفرن، كلها تغيّر كموني الأكسجين والكربون عند سطح الفولاذ. وفي فرن سيئ الإحكام، قد تصبح نواتج الاحتراق المختزِلة اسميًا مؤكسدةً موضعيًا بالقرب من الأبواب أو الشقوق أو مسارات العادم.
بيئات ماصة للحرارة وطاردة للحرارة وقائمة على النيتروجين والفراغ
| عائلة الجو | الدور الموصوف في المقالة | المؤهل المهم |
|---|---|---|
| الهواء والمشتق من الاحتراق | قد يُختار عندما تكون الأكسدة مقبولة أو عندما تُزال المادة لاحقًا | يغيّر الوقود والهواء والرطوبة والتسرب ودرجة الحرارة سلوكه |
| ماص للحرارة | يُضبط عادةً للكربنة أو التقسية المحايدة أو استعادة الكربون | يلزم استقرار المولّد والكمون الكربوني |
| طارد للحرارة | قد يوفر بيئة جافة نسبيًا منخفضة الأكسجين | لا يضمن مسار الإنتاج نتائج فلزية |
| قائم على النيتروجين | يخفض تركيز الأنواع المؤكسدة | يمكن للأكسجين والرطوبة المتبقيين أن يتفاعلا رغم ذلك |
| التفريغ | يزيل معظم الطور الغازي | يظل معدل التسرب والرطوبة والنظافة وسجل الضغط عوامل مهمة |
تُجمع الأجواء الواقية المولَّدة عادةً في نوعين: ماصة للحرارة وطاردة للحرارة. ويُنتج الغاز الماص للحرارة بتفاعل وقود هيدروكربوني مع الهواء فوق عامل حفاز، ويُضبط عادةً لأغراض الكربنة أو التقسية المتعادلة أو استعادة الكربون. أما الغاز الطارد للحرارة فيُولَّد بنسبة مختلفة بين الهواء والوقود، وقد يُستخدم عندما تكون هناك حاجة إلى بيئة جافة نسبيًا ومنخفضة الأكسجين. وتصف هذه التسميات مسارات الإنتاج، ولا تضمن نتائج معدنية محددة. فقد ينتج فرنان مزودان بـ«غاز ماص للحرارة» تفاعلات سطحية مختلفة إذا اختلفت مولداتهما أو نقاط الندى أو أنظمة التحكم في كمون الكربون أو أنماط الدوران أو ظروف التسرب فيهما.
وبالنسبة إلى الفولاذ، يُعد كمون الكربون العامل الحاسم عندما تكون المعالجة مطالبة بالحفاظ على كربون السطح أو تغييره. وتحدد مادة ASM لعام 2017 حول أجواء الأفران العلاقات التي تتضمن بخار الماء وثاني أكسيد الكربون والضغط الجزئي للأكسجين بوصفها وسائل لتقييم كمون الكربون أو التحكم فيه. ويجب ربط القياسات وحسابات التحكم بدرجة حرارة الفرن وبكيمياء الغاز الفعلية. فقد يؤدي جو منخفض كمون الكربون إلى نزع الكربون من فولاذ أدوات عالي الكربون، في حين يمكن لكمون كربون مرتفع بدرجة مفرطة أن يكربن سطحًا منخفض الكربون أو ينشئ طبقة غنية بالكربون وغير مرغوبة. ولا تمنع أيٌّ من النتيجتين تسمية الغاز بأنه «واقٍ».
تُزوَّد البيئات القائمة على النيتروجين بالنيتروجين الصناعي أو بمخاليط تحتوي على النيتروجين مع الهيدروجين أو أول أكسيد الكربون أو الميثان أو إضافات أخرى. ويخفض النيتروجين تركيز الأنواع المؤكسدة، لكنه لا يكون خاملًا تلقائيًا في كل عملية من عمليات معالجة الفولاذ. إذ يمكن للأكسجين والرطوبة المتبقيين أن يكوّنا قشورًا أكسيدية. وعند درجات الحرارة المرتفعة، قد يتفاعل النيتروجين مع العناصر السبائكية وتفاعلات السطح، في حين يمكن للكميات الصغيرة من الهيدروجين أن تغيّر سلوك الاختزال وتؤثر في ضوابط السلامة. كما يمكن للغاز الغني بالنيتروجين أن يخفف جو الكربنة أو الجو المتعادل بدرجة تكفي لتغيير كمون الكربون، حتى عندما يبلّغ محلل الفرن عن قراءة مستقرة للأكسجين.
تزيل أفران التفريغ معظم الطور الغازي بدلًا من استبدال الهواء بخليط واقٍ ثابت. ويؤدي ذلك إلى خفض الأكسدة أثناء التسخين بدرجة كبيرة، لكن النتيجة تعتمد على الضغط النهائي، ومعدل التسرب، وموصلية الضخ، ونظافة الفرن، وانبعاث الغازات من الزيوت والمواد الرابطة، ومساحة السطح المكشوفة للحمولة. وقد يعاود بخار الماء المنطلق من المواد الحرارية أو المشغولات الملوثة دخول الحجرة ويتفاعل مع الفولاذ الساخن. كما أن التفريغ لا يعيد الكربون الذي فُقد بالفعل من السطح. وبالنسبة إلى الأنواع مثل X153CrMoV12، المعيّنة بالرمز 1.2379 وفقًا للمواصفة EN ISO 4957، قد تحمي التقسية بالتفريغ السطح أثناء عملية الأوستنة، إلا أن التحكم في الكربون يظل معتمدًا على الحالة السابقة للمادة وعلى تسلسل العملية الكامل.
الإضافات التفاعلية المحتوية على ثاني أكسيد الكربون أو الأمونيا
تحتوي بعض الأجواء على غازات نشطة كيميائيًا، لا غازات واقية فحسب. ويُعد ثاني أكسيد الكربون مثالًا رئيسيًا على ذلك. فعند درجات حرارة المعالجة الحرارية، يشارك CO₂ في الاتزان بين أول أكسيد الكربون والكربون والأنواع المحتوية على الأكسجين. ويتوقف تأثيره على درجة الحرارة والتركيز وزمن مكوث الغاز وحالة سطح الفولاذ ومستويات CO وH₂ وH₂O والهيدروكربونات المصاحبة. ويمكن أن يؤدي فائض CO₂ إلى خفض كمون الكربون وتعزيز نزع الكربون؛ وفي ظروف أخرى، يكون دوره جزءًا من نظام التفاعل المضبوط المستخدم لتحديد مستوى مستهدف لكربون السطح. ولذلك فإن قراءة محلل الغاز لـ CO₂ لا تمثل، بمفردها، قياسًا لكمون الكربون.
وتُحدث الأمونيا مجموعة مختلفة من التفاعلات. فالأمونيا المتفككة توفر النيتروجين والهيدروجين، ويمكن للأجواء المحتوية على الأمونيا أن تدعم النترتة أو النتروكربنة عندما تكون درجة الحرارة ونسبة التفكك والتدفق وكيمياء الفولاذ مضبوطة. ويحدد نشاط النيتروجين عند السطح ما إذا كانت النتريدات ستتكوّن وعمق انتشار النيتروجين. وتتفاعل أنواع الفولاذ المحتوية على الكروم والموليبدينوم والألومنيوم والفاناديوم بصورة مختلفة، لأن نتريداتها السبائكية تختلف في ثباتها وتأثيراتها في الصلادة والمتانة. كما يمكن للأمونيا أن تؤثر في تفاعلات الأكسدة والاختزال من خلال نواتج تحللها. ويتناول Steel Heat Treatment Handbook الصادر عن CRC Press عام 2014 ثاني أكسيد الكربون والأمونيا والغازات التفاعلية الأخرى بوصفها مكونات جوية تؤثر في كلٍّ من مقاومة الأكسدة والتحكم في كربون السطح.
وقد تُدخَل الإضافات التفاعلية عمدًا، أو قد تدخل عرضًا عبر نواتج الاحتراق أو التسربات أو بقايا التنظيف أو تحلل شحنات الفرن. ويغير تحميل الفرن هذا الاتزان؛ إذ يمكن لكمية كبيرة من المشغولات الزيتية أن تستهلك الأنواع التفاعلية وتولّد غازات إضافية حاملة للكربون، في حين قد يعرّض الفرن الفارغ الفولاذ لجو مختلف كيميائيًا عند إعدادات وحدة التحكم نفسها. ولذلك تؤطر ISO 17663:2023 المعالجة الحرارية في الهواء أو في الأجواء المضبوطة بوصفها متطلبًا للجودة، وبخاصة بالنسبة إلى الفولاذ الفريتي والأعمال المنفذة في الورش أو في الموقع، لا باعتبارها مجرد تمرين لاختيار الغاز.
وتُعد حماية السطح خارج الفرن موضوعًا منفصلًا للتحكم. إذ تتناول ISO 17834:2003 الطلاءات المعدنية المرشوشة حراريًا للحماية من التآكل والأكسدة عند درجات الحرارة المرتفعة حتى 1000 °C (1273 K)، بينما تصنّف ISO 12944-4:2017 درجات إعداد السطح للمنشآت المصنوعة من الفولاذ الكربوني والمنخفض السبائك، بما في ذلك الأسطح غير المطلية، والمرشوشة حراريًا، والمجلفنة، والمطلية كهربائيًا، والمُشرَدة، والمطلية بالدهان. ولا يمكن لهذه الأنظمة أن تحل محل التحكم في الجو أثناء الأوستنة أو التخمير أو الكربنة أو النترتة أو المراجعة. ويجب تحديد الجو والتحقق منه بوصفه شرطًا من شروط العملية: فتعريف الغاز ودرجة الحرارة والتدفق والرطوبة والتسرب والتحميل وكمون الكربون، كلها عناصر تدخل في النتيجة المعدنية.
كيمياء تفاعلات جوّ الفرن
جوّ الفرن ليس غطاءً خاملاً يحيط بالفولاذ الساخن، بل هو نظام تفاعلي تحدث فيه في الوقت نفسه تفاعلات الغاز–المعدن، وتفاعلات الغاز–الغاز، وانتقال الكتلة، والانتشار السطحي. وتعتمد النتيجة على درجة الحرارة، والضغط، وتركيب الغاز، والتدفق، وتسربات الفرن، وتحميل قطع العمل، والحالة السطحية الحالية للفولاذ. ولذلك يمكن لتغير طفيف في الرطوبة أو ثاني أكسيد الكربون أن يغيّر تكوّن القشور أو محتوى الكربون في الطبقة المعدنية الخارجية للغاية، حتى عندما تظل درجة حرارة الفرن صحيحة.
يفصل تناول ASM International لعام 2017 لضوابط جوّ الفرن الموضوع إلى مجموعتي تحكم رئيسيتين: التحكم في جوّ الفرن والتحكم في جوّ الإمداد. تتعلق المجموعة الأولى بما يوجد داخل الفرن، بينما تتعلق الثانية بالغازات الداخلة إليه واتساق إمدادها. وكلتاهما مهمتان. فقد ينتج الغاز المحدد بصورة صحيحة جوًّا ضارًا إذا دخل الهواء عبر مانع تسرب في الباب، أو منطقة ضغط غير متوازنة، أو غلاف حراري متشقق.
بخار الماء والهيدروجين وأحادي أكسيد الكربون وثاني أكسيد الكربون
يكتسب بخار الماء أهمية خاصة لأنه يستطيع أكسدة الحديد وتغيير كربون السطح في الوقت نفسه. وتمثيل مبسط لأكسدة الحديد بالبخار هو:
تمثيل مبسط للتفاعل: \[ \mathrm{Fe + H_2O(g) \rightleftharpoons FeO + H_2(g)} \]
لا تمثل هذه المعادلة وصفًا كاملًا لسلوك الفرن. فقد تنتج الأكسدة الفعلية وُستيت (FeO)، ومغنيتيت (Fe₃O₄)، وهيماتيت (Fe₂O₃)، تبعًا لدرجة الحرارة وإمكان الأكسجين. وقد تكوّن عناصر السبيكة أكاسيد إضافية، كما قد تتطور القشرة إلى عدة طبقات. وتوضح المعادلة المنافسة المهمة: فزيادة نسبة بخار الماء إلى الهيدروجين تعزز الأكسدة، في حين تقلل الظروف الغنية بالهيدروجين والجافة الميلَ إلى الأكسدة عندما تكون الغازات الأخرى مضبوطة.
ولذلك فإن الهيدروجين أكثر من مجرد مخفف خامل. وتُستخدم نسبة الهيدروجين إلى بخار الماء عادةً مؤشرًا إلى إمكان الأكسجين، لأن التفاعل
تمثيل مبسط للتفاعل: \[ \mathrm{H_2(g) + \tfrac{1}{2}O_2(g) \rightleftharpoons H_2O(g)} \]
يربط بين الهيدروجين والبخار والكمون الكيميائي للأكسجين. ويمكن للهيدروجين أيضًا اختزال بعض الأكاسيد، لكنه لا يضمن سطحًا نظيفًا. فعند درجة حرارة الفولاذ، يتمثل السؤال ذي الصلة في ما إذا كان الخليط الغازي الكلي يمتلك إمكان أكسجين منخفضًا بما يكفي بالنسبة إلى نوع الفولاذ ودرجة الحرارة وتفاعل السطح المحددة. وقد تتصرف أنواع الفولاذ غير القابل للصدأ والفولاذ السبائكي بصورة مختلفة عن فولاذ الكربون العادي، لأن الكروم والسيليكون والمنغنيز والعناصر الأخرى تكوّن أكاسيد تختلف في استقرارها.
ويؤثر بخار الماء أيضًا في نزع الكربون. إذ يمكن للكربون المذاب في الأوستنيت أن يتفاعل بصورة غير مباشرة مع البخار، منتجًا أحادي أكسيد الكربون والهيدروجين:
تمثيل مبسط للتفاعل: \[ \mathrm{C_{(dissolved)} + H_2O(g) \rightleftharpoons CO(g) + H_2(g)} \]
تأتي ذرة الكربون من سطح الفولاذ، ولذلك يمكن للتفاعل أن يخفض كربون السطح، حتى مع بقاء الجزء الأكبر من المعدن قريبًا من تركيبه الأصلي. ويحدد دليل المكتب الوطني الأمريكي للمعايير لعام 1966 الأكسدة وفقدان الكربون بوصفهما الخطرين الرئيسيين على السطح في المعالجة الحرارية، ويصف بخار الماء في نواتج الاحتراق تحديدًا بأنه ضار. وقد تكون النتيجة المرئية قشرةً أكسيدية، أما النتيجة الأقل وضوحًا فهي طبقة مستنزفة من الكربون ذات استجابة صلادة متغيرة بعد التخمير.
ويشارك أحادي أكسيد الكربون وثاني أكسيد الكربون مباشرةً في انتقال الكربون. واتزانُهما الرئيسي هو:
تمثيل مبسط للتفاعل: \[ \mathrm{2CO(g) \rightleftharpoons CO_2(g) + C_{(surface)}} \]
عندما يفضّل الغاز ترسيب الكربون، يمكن للكربون أن يدخل في الأوستنيت. وعندما تكون فعالية الكربون في الفولاذ أعلى مما يستطيع الجو المحيط دعمه، يغادر الكربون السطحَ ويكوّن أحادي أكسيد الكربون أو ثاني أكسيد الكربون. ويُعد التفاعل مبسطًا لأن الكربون المترسب أو الممتص ليس غشاءً حرًا من الغرافيت في ظروف الكربنة الاعتيادية، بل هو تبادل في الكمون الكيميائي مع الكربون المذاب في الفولاذ.
وتمثيل مفيد آخر هو أكسدة الكربون بواسطة ثاني أكسيد الكربون:
تمثيل مبسط للتفاعل: \[ \mathrm{C_{(steel)} + CO_2(g) \rightleftharpoons 2CO(g)} \]
ومن ثم يمكن لمحتوى أعلى من ثاني أكسيد الكربون أن يعزز نزع الكربون في ظروف مناسبة. وقد يختزل أحادي أكسيد الكربون أيضًا بعض أكاسيد الحديد، لكن الغاز نفسه يمكن أن يكربن الفولاذ إذا كانت علاقته الاتزانية مع ثاني أكسيد الكربون وسطح الفولاذ تفضّل انتقال الكربون. ويتحدد اتجاه التفاعل بنسب الغازات ودرجة الحرارة، لا باسم «الغاز الواقي».
وتضيف الأمونيا مسارًا تفاعليًا آخر، إذ يمكن أن تتفكك إلى نيتروجين وهيدروجين. ويناقش دليل المعالجة الحرارية للفولاذ، المنشور لدى CRC Press عام 2014، ثاني أكسيد الكربون والأمونيا والغازات التفاعلية الأخرى فيما يتعلق بمقاومة الأكسدة والتحكم في كربون السطح. ويجب التعامل مع هذه الأجواء بوصفها أنظمة كيميائية، لا وصفات ثابتة: إذ يمكن للتفكك، والرطوبة، وهواء التسرب، والتفاعلات مع المواد الحرارية في الفرن أن تغيّر الجو الفعلي قبل وصوله إلى قطعة العمل.
إمكان الأكسجين وفعالية الكربون
يصف الضغط الجزئي للأكسجين، ، الميل الديناميكي الحراري للجو إلى أكسدة السطح. وعند درجة حرارة معينة، يفضّل الضغط الجزئي المنخفض للأكسجين عمومًا الحديدَ الفلزي على أكسيد الحديد، في حين تفضّل القيمة الأعلى تكوّن الأكاسيد. وإمكان الأكسجين هو المفهوم الكيميائي الأوسع؛ أما الضغط الجزئي للأكسجين فهو إحدى الطرق القابلة للقياس أو الحساب للتعبير عنه.
وتختلف فعالية الكربون. فهي تصف ميل الجو إلى نقل الكربون إلى سطح الفولاذ أو إزالة الكربون منه في ظروف محددة، ويكون الأوستنيت عادةً هو الطور المستقبِل. وقد يمتلك الجو إمكان أكسجين منخفضًا، ومع ذلك يفشل في الحفاظ على فعالية الكربون المطلوبة. وعلى العكس، قد يوفر خليط غازي فعالية كربون مناسبة، مع بقائه مؤكسدًا بما يكفي لتكوين أكسيد غير مرغوب فيه. وترتبط هذه القياسات عبر اتزانات الغاز، لكنها ليست قابلة للاستبدال فيما بينها.
وبالنسبة إلى أحادي أكسيد الكربون وثاني أكسيد الكربون، يعتمد الميل إلى نقل الكربون بشدة على نسبة ودرجة الحرارة. وفي الأجواء المحتوية على الهيدروجين، تساعد نسبة على تقدير إمكان الأكسجين، وقد تشير أيضًا إلى ظروف نزع الكربون. وتقيس مجسات الأكسجين استجابةً كهروكيميائية مرتبطة بفعالية الأكسجين، بينما تقيّم أجهزة نقطة الندى الرطوبة بصورة غير مباشرة؛ ولا يحدد أي من الجهازين منفردًا جميع تفاعلات السطح التي تحدث في فرن محمّل.
وتؤثر رتبة الفولاذ في ذلك. ففولاذ كربوني مثل C45، المحدد وفق EN ISO 683-1، يستجيب بصورة مختلفة عن فولاذ سبائكي مثل 42CrMo4 وفق EN ISO 683-2، لأن عناصر السبيكة تؤثر في استقرار الأكاسيد، وفعالية الكربون، والانتشار، والتحولات الطورية. ولذلك يجب ربط قيم التحكم بدرجة الحرارة، وتركيب الفولاذ، ودورة المعالجة، وحالة السطح المطلوبة. أما تركيب الغاز الاسمي من دون هذه المتغيرات فلا يمثل وصفًا صالحًا للعملية.
حركية التفاعل عند سطح الفولاذ
المراحل المتحكمة في معدل تفاعل السطح
- النقل يتحرك الغاز عبر الطبقة الحدّية للفرن.
- وصول السطح يصل الجزيء إلى القشور الأكسيدية أو إلى المعدن العاري.
- الامتزاز والتفاعل تلتصق الأنواع بالسطح وتتفاعل معه.
- إزالة النواتج تغادر نواتج التفاعل الواجهة.
- الانتشار الصلب تتحرك ذرات الكربون وعناصر السبيكة إلى داخل الفولاذ أو بعيدًا عنه.
يتنبأ الاتزان الديناميكي الحراري بالاتجاه المفضّل للتفاعل، لكنه لا يحدد سرعة تغير السطح. وتوفر الحركية هذا الجزء المفقود. إذ يجب على جزيء الغاز أن ينتقل عبر الطبقة الحدية في الفرن، ويصل إلى القشرة أو المعدن العاري، ويمتَزّ، ويتفاعل، ثم يسمح بخروج النواتج. وبعد ذلك تنتشر ذرات الكربون والعناصر السبائكية إلى داخل الفولاذ أو بعيدًا عنه. ويمكن لأي خطوة من هذه الخطوات أن تحدد المعدل الكلي.
في بداية التسخين، قد يتفاعل السطح المكشوف حديثًا بسرعة لأنه لا يمتلك قشرةً مستقرة. ومع ازدياد سماكة الأكسيد، يمكن أن يصبح الانتشار عبر القشرة هو العامل المتحكم. وقد تعيد مسامية القشرة وتشققها وتقشرها فتح السطح، فتنتج أكسدة غير منتظمة. ويؤثر دوران الغاز في الطبقة الحدية، بينما تؤثر المسافة بين قطع العمل في سرعة إزالة البخار وثاني أكسيد الكربون ونواتج التفاعل.
ويتطور نزع الكربون أيضًا على هيئة تدرج في التركيز، لا على هيئة فقدان فوري ومتجانس. إذ ينتشر الكربون من الداخل نحو سطح تكون فعالية الكربون الاتزانية فيه أقل. ويعتمد عمق الطبقة المتأثرة على درجة الحرارة، والزمن، وتركيب الفولاذ، والبنية المجهرية السابقة، وفعالية الكربون الفعلية للجو. ويمكن للتخمير أن يحفظ هذا التدرج، مما يجعل تفاعلًا سطحيًا قصيرًا ظاهرًا لاحقًا على شكل تدرج في الصلادة.
ويميز عرض Cambridge University Press لعام 2012 حول التحكم في الجو بين إعادة التسخين بغرض التشغيل والمعالجة الحرارية النهائية: فقد تكون الظروف المؤكسدة غير المضبوطة مقبولة بدرجات مختلفة أثناء عملية الحدادة مقارنةً بدورة التقسية النهائية، حيث تؤثر القشرة ونزع الكربون مباشرةً في السطح المحدد. كما يضع ISO 17663:2023 المعالجة الحرارية في الهواء أو في أجواء مضبوطة ضمن إطار للجودة، وبصورة رئيسية للفولاذات الفريتية وللعمل المنفذ في الورش أو في الموقع. ولذلك فإن كيمياء الجو جزء من صلاحية العملية. فلا يمكن لدرجة الحرارة الصحيحة وزمن التثبيت أن ينقذا دورةً سمح فيها إمكان الأكسجين أو مستوى الرطوبة أو فعالية الكربون بتغير السطح قبل حدوث التحول المطلوب.
التحكم في الغلاف الجوي: الفرن، والإمداد، والقياس
لا يقتصر التحكم في الغلاف الجوي على ضبط واحد لتدفق الغاز. بل هو تحكم منسق في حاوية الفرن وفي الغلاف الجوي الداخل إليها، مع استخدام القياس لتحديد ما إذا كانت الحالة الكيميائية المستهدفة تصل إلى الفولاذ. يحدد كتاب ضوابط أجواء الأفران في المعالجة الحرارية الصادر عن ASM International عام 2017 مجموعتي التحكم الرئيسيتين هاتين: التحكم في جو الفرن والتحكم في جو الإمداد. وتكتسب هذه التفرقة أهميتها لأن الغاز المخلوط بصورة صحيحة قد يؤدي إلى نتيجة سطحية غير صحيحة بعد مروره عبر التسربات، أو الحراقات، أو المعوجات، أو مسارات الدوران، أو منطقة عمل محملة تحميلًا كثيفًا.
مجموعتا التحكم اللتان حددهما ASM
يتعلق التحكم في جو الفرن بالمعدات التي تحتوي الغلاف الجوي وتوزعه. فجوان الأبواب، والدهاليز، والمعوجات، وأنظمة الحراقات، ومخمدات العادم، والمراوح، وأسطح الفرن، والحواجز الداخلية، تؤثر جميعها في حالة الغاز المحيط بالحمولة. ويُعد ضغط الفرن جزءًا من هذه المجموعة. فقد يحد الضغط الموجب قليلًا من تسرب الهواء إلى الداخل عبر فجوة الباب، لكن الضغط المفرط قد يدفع غاز المعالجة عبر الجوانات، وينشئ حالة عادم غير آمنة أو غير مستقرة كيميائيًا. أما الضغط السالب فقد يسحب الهواء إلى داخل الفرن، ولا سيما أثناء تحريك الباب أو عبر الجوانات المتضررة.
وينتمي توزيع درجة الحرارة ودوران الغاز أيضًا إلى جانب الفرن من مشكلة التحكم. فقد يعرض الفرن متوسط درجة حرارة مرضيًا، في حين تظل المناطق الراكدة أبرد، أو أغنى ببخار الماء، أو مستنزفة من أحد المكونات التفاعلية. وتغير سرعة المروحة، واتجاه التدفق، وتباعد الحمولة، والسلال، والتجهيزات، ومساحة سطح الفولاذ المعرضة، الطبقة الحدية المحلية. وتضيف المعوجات مقاومة أخرى للانتقال؛ فقد لا يمثل الغلاف الجوي المقاس خارج المعوجة الغاز الموجود داخلها، ولا سيما أثناء التطهير، أو التسخين، أو التغير السريع في التركيب.
تبدأ مجموعة جو الإمداد في المراحل السابقة للفرن. وهي تشمل غازات المصدر، والمولدات الماصة للحرارة أو الطاردة لها، وأنظمة النيتروجين والميثانول، وغاز الإغناء، والأمونيا المفككة، والبروبان، والهواء، والبخار، والمعدات المستخدمة لقياسها وخلطها وتجفيفها وتسخينها وإيصالها. ويجب على متحكمات التدفق أن تحافظ على النسبة المستهدفة مع تغير الطلب. فالمنظم الذي يحافظ على الضغط ولا يحافظ على التركيب لا يوفر تحكمًا في الغلاف الجوي. وقد ينتج خط مسدود أو مقيد جزئيًا العرض نفسه الذي تنتجه وصفة غير صحيحة: إذ يأمر متحكم الفرن بجهد الكربون المستهدف، لكن الحمولة تتلقى خليطًا غازيًا مختلفًا.
وتستمر تفاعلات الغاز بعد الخلط. فقد يشارك أول أكسيد الكربون وثاني أكسيد الكربون في تفاعل سطح الفولاذ، في حين قد يوفر الميثان وغيره من الهيدروكربونات الكربون في ظروف الكربنة. ويمكن لبخار الماء أن يؤكسد الحديد ويغير توازن التفاعلات الحاوية للكربون. ويحدد دليل المعالجة الحرارية وخواص الحديد والفولاذ الصادر عن المكتب الوطني الأمريكي للمعايير عام 1966 الأكسدة، التي تنتج القشور، وفقدان كربون السطح، الذي ينتج نزع الكربنة، باعتبارهما من مخاطر السطح الرئيسية؛ كما يصف بخار الماء الموجود في نواتج الاحتراق بأنه ضار. وتضع معالجة ASM لأجواء الأفران الصادرة عام 2017 تفاعلات الغاز، والغازات والأبخرة الرئيسية، ونزع الكربنة المرتبط بالغلاف الجوي، في صميم التحكم في المعالجة الحرارية للفولاذ.
تتفاعل مجموعتا الفرن والإمداد باستمرار. فقد يسمح تسرب عند الباب بدخول الأكسجين، لكن القراءة الناتجة تعتمد على ضغط الفرن ودورانه. وقد يؤدي تغير مساحة الحمولة إلى استهلاك الأنواع التفاعلية أو توليدها، فيغير الغلاف الجوي حتى إذا لم تتحرك مقاييس تدفق الإمداد. وقد يؤدي ضبط الحراق إلى تغيير بخار الماء وثاني أكسيد الكربون في الوقت نفسه الذي يغير فيه مدخل الحرارة. إن التعامل مع المجموعتين باعتبارهما قابلتين للتبادل يحجب هذه الأسباب.

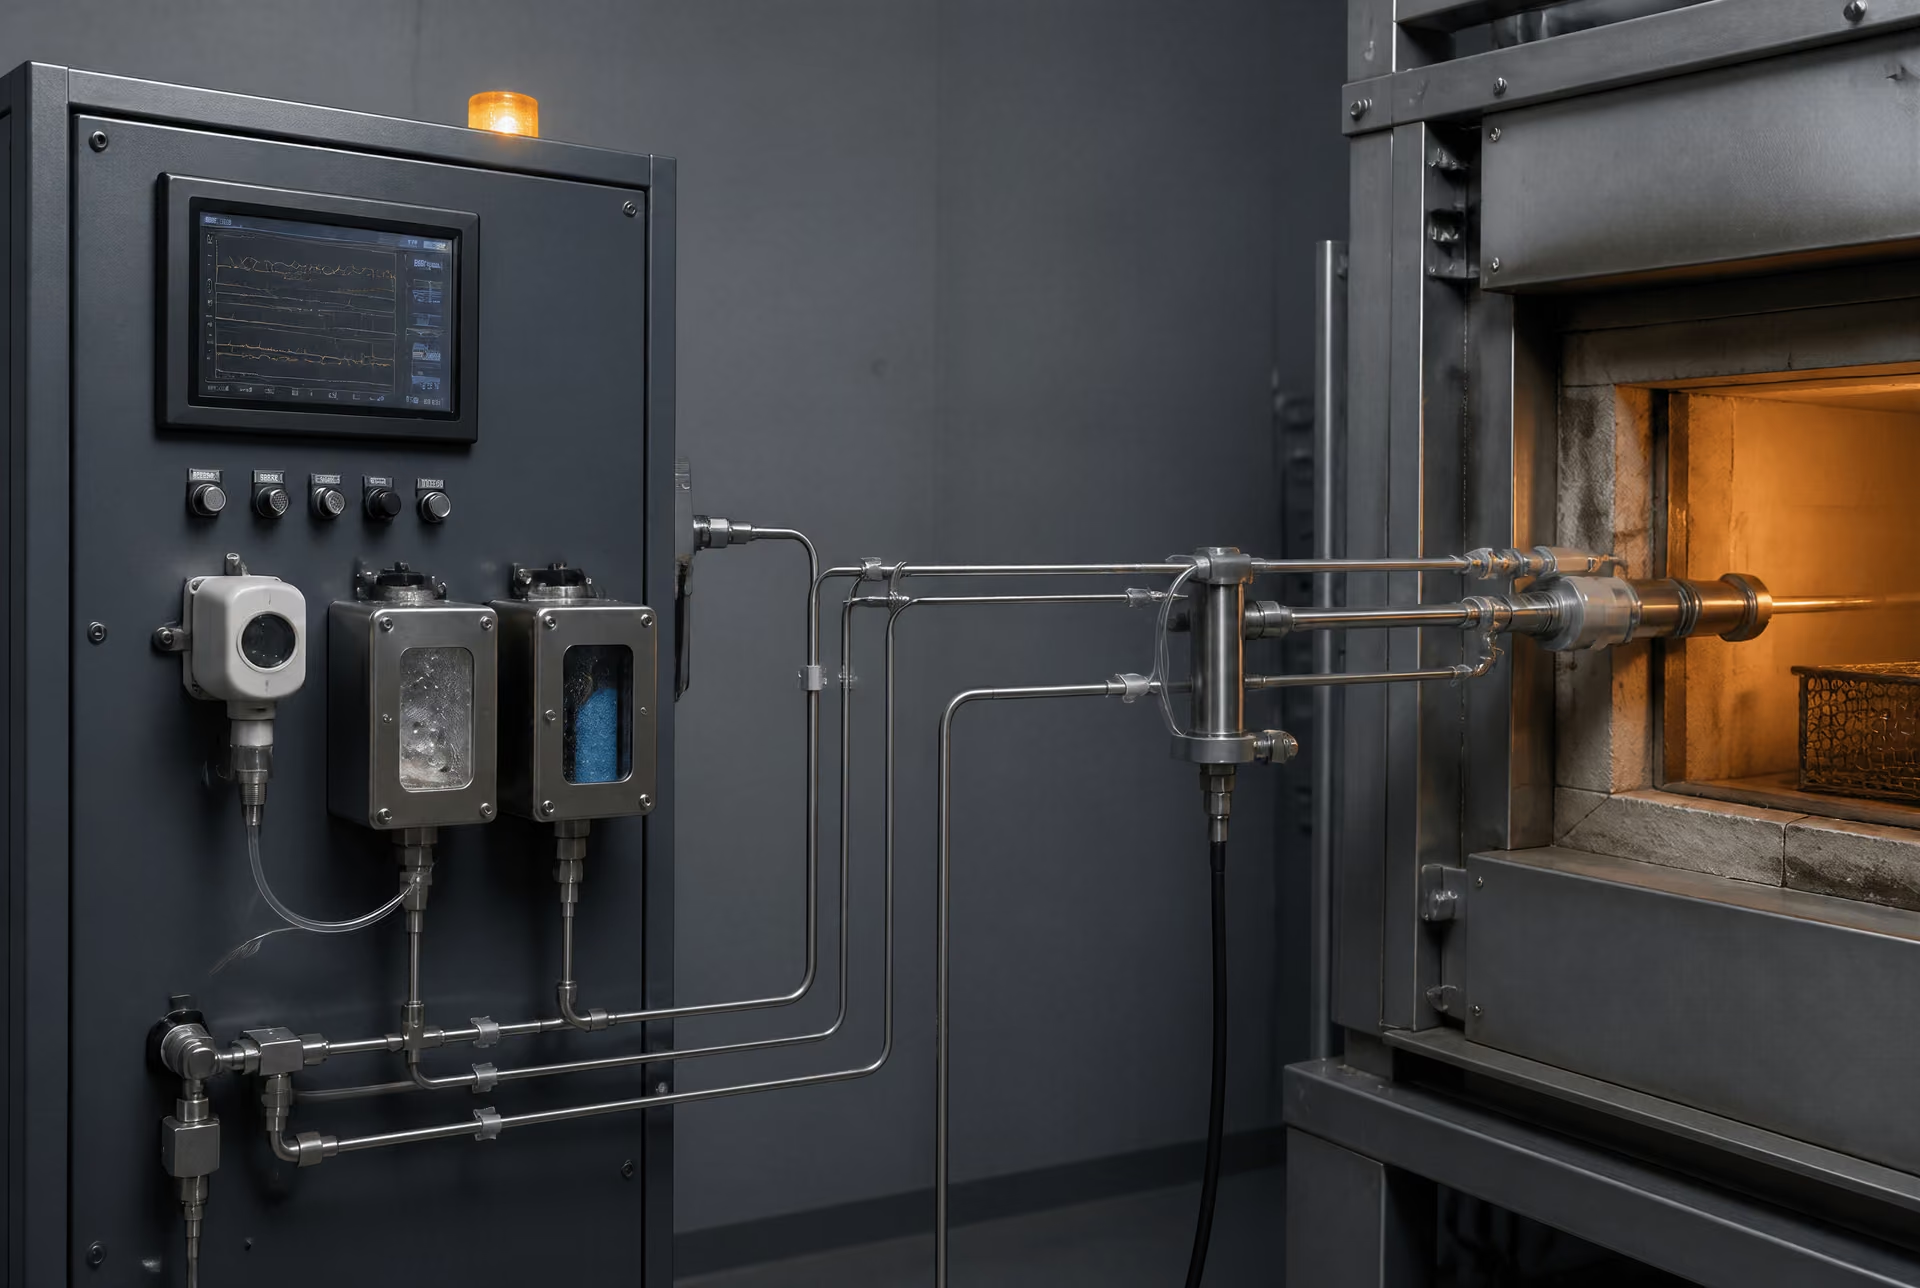
المستشعرات، وأخذ العينات، وحلقات التحكم
| القياس | ما الذي يشير إليه | القيد |
|---|---|---|
| مسبار الأكسجين | استجابة كهروكيميائية مرتبطة بنشاط الأكسجين | يعتمد على حالة المسبار، وهواء المرجع، ودرجة الحرارة، وافتراضات الاتزان |
| جهاز قياس نقطة الندى | معلومات عن الرطوبة | يمكن لتكاثف الرطوبة في خط أخذ العينات أن ينتج نتيجة جافة زائفًا |
| محلل الأشعة تحت الحمراء | تركيز ثاني أكسيد الكربون أو CO | يقيس أنواعًا مختارة، وليس كل تفاعل سطحي |
| فحص منطقة التشغيل | استجابة الفولاذ الفعلية | يُجرى عادةً بعد المعالجة وليس بصورة مستمرة |
حلقة التحكم ترتيب للتحكم في العملية يقيس فيه مستشعر متغيرًا، ويقارنه متحكم بهدف محدد، ثم تُضبط قيمة دخل مُشغَّلة.
تتضمن حلقة التحكم عادةً متغيرًا للعملية، ومستشعرًا، ومتحكمًا، ومتغيرًا متحكمًا فيه. وفي التحكم في جهد الكربون، قد يُستدل على متغير العملية من الضغط الجزئي للأكسجين، أو يُقاس باستخدام مسبار أكسجين، أو يُحسب من العلاقات التي تتضمن أول أكسيد الكربون، وثاني أكسيد الكربون، وبخار الماء. ويوفر قياس نقطة الندى معلومات عن بخار الماء. ويمكن للمحللات بالأشعة تحت الحمراء قياس ثاني أكسيد الكربون أو أول أكسيد الكربون، في حين توفر محللات الأكسجين مؤشرًا مباشرًا على التلوث المؤكسد. ولا تقيس هذه الأجهزة «الغلاف الجوي» بوصفه كمية عالمية واحدة؛ إذ يستجيب كل جهاز لنوع كيميائي محدد، ودرجة حرارة، وضغط، وحالة معايرة معينة.
يمكن لمسبار أكسجين مركب في منطقة العمل الساخنة أن يوفر إشارة كهروكيميائية سريعة، لكن تفسيرها يعتمد على درجة حرارة المسبار، والهواء المرجعي، وحالة المستشعر، واتزان تفاعل الغاز المفترض. أما مستشعر نقطة الندى الموجود في خزانة عينات مبردة، فيقيس عينة منقولة ومهيأة، لا الغاز الموجود عند درجة حرارة الفرن. ويؤدي التكاثف في خط أخذ العينات إلى إزالة الماء من العينة وإنشاء نتيجة جافة زائفًا. وقد تتفاعل الغازات التفاعلية أيضًا مع جدران الأنابيب، أو المرشحات، أو المكثفات قبل وصولها إلى المحلل. ولذلك تصبح مادة الخط، وطوله، وقطره، والتسخين المصاحب له، والترشيح، وتدفق العينة، أجزاءً من نظام القياس.
يجب أن تتوافق المعايرة مع الجهاز والعملية. وتحدد فحوصات الصفر والمدى، والغازات المرجعية، والتحقق من المسبار، وسجلات الانجراف، ما إذا كان التغير حقيقيًا أم ناتجًا عن الجهاز. وقد تظل شاشة جهد الكربون المحسوب من إشارة المسبار بالألفية مستقرة، بينما يتغطى المسبار بطبقة، أو يُسد مسار الهواء المرجعي، أو تكون درجة حرارة الفرن المستخدمة في الحساب غير صحيحة. وعندئذ قد يُجري المتحكم تصحيحًا صحيحًا لقياس غير صحيح.
ويُعد زمن الاستجابة مهمًا بالقدر نفسه. إذ يتغير تركيب الغاز أولًا في محطة الخلط؛ ثم يتغير خط الإيصال؛ ثم يتغير جو الفرن بعد أن يزيح الغاز الجديد الحجم القديم؛ وتستجيب سطحية الفولاذ بعد تأخر إضافي تحدده درجة الحرارة، والهندسة، وحركية التفاعل. وقد يظهر خط عينات قصير بالقرب من المدخل تغيرًا قفزيًا خلال ثوانٍ، بينما يظل المسبار القريب من الحمولة شبه دون تغير لدقائق. فإذا تصرف المتحكم بسرعة أكبر من قدرة العملية على الاستجابة، فقد يتجاوز القيمة المستهدفة ويتذبذب حولها. وإذا تصرف ببطء شديد، فقد يستمر انحراف نزع الكربنة الحقيقي بعد تجاوز عتبة الإنذار.
ولذلك يجب أن يستند التغذية الراجعة إلى حجم تحكم محدد. فنقطة ضبط الوصفة أمر، وليست دليلًا على حماية السطح. وينبغي التحقق من جهد الكربون، أو مستوى الأكسجين، أو نقطة الندى المأمور بها، مقابل قياس مستقل ومقابل نتيجة الفولاذ حيثما كان ذلك عمليًا. ويمكن لكربون السطح، والقشور، والصلادة المجهرية، والأدلة الميتالوجرافية، أن تكشف مشكلة في الغلاف الجوي أخفق محلل بعيد في رصدها. ويكتسب ذلك أهمية خاصة للدرجات التي لا يترك عمق طبقتها المحدد، أو صلادتها، أو كربون سطحها، هامشًا كبيرًا لنزع الكربنة.
لماذا يغير موضع القياس تفسير النتائج
يمكن للغاز نفسه أن ينتج قراءات مختلفة في مواضع مختلفة. فبالقرب من مدخل الإمداد، قد تمثل العينة المزيج قبل ملامسته للحمولة. وفوق سلة كثيفة، قد تمثل جيبًا راكدًا. وبالقرب من منفذ العادم، قد تكون مخففة بالتسرب أو غنية بنواتج التفاعل. وداخل المعوجة، قد تختلف عن جو الفرن المفتوح بسبب تقييد تبادل الغاز. وقد يشير مسبار مركب في منطقة ساخنة إلى الغلاف الجوي المحيط بالمسبار، بينما يكون سطح الفولاذ خلف التجهيزات أو داخل حمولة محكمة الرص.
ويحدد موضع أخذ العينة أيضًا ما إذا كانت القراءة تنبؤية أم تشخيصية. فالمحلل الموجود في مرحلة سابقة يحدد ما يوصله نظام الإمداد. ويشير مسبار منطقة العمل إلى ما بقي بعد النقل وتفاعلات الفرن. ويمكن لعينة العادم أن تُظهر النتيجة المجمعة للتسرب، والاحتراق، وتفاعل الحمولة، لكنها قد لا تحدد موضع حدوث التغير. وليس أي من هذه المواضع صحيحًا تلقائيًا؛ فكل منها يجيب عن سؤال مختلف.
وتُعد حمولة الفولاذ جزءًا من هذا التفسير. إذ تطلق الأجزاء النظيفة، أو الزيتية، أو الرطبة، أو المتقشرة، أو شديدة الأكسدة، أبخرة وتستهلك الغازات التفاعلية أثناء التسخين. وقد تغير مساحة سطح كبيرة توازن الكربون المحلي بدرجة أكبر من عينة اختبار صغيرة. كما يمكن للتجهيزات والمواد الحرارية أن تتفاعل مع الغلاف الجوي. ولهذا السبب، لا تتحقق معايرة بلا حمولة بالكامل من صلاحية دورة الإنتاج.
يحدد المعيار ISO 17663:2023 متطلبات الجودة للمعالجة الحرارية في الهواء أو في أجواء محكومة، وبصورة رئيسية للفولاذات الفريتية وللأعمال المنفذة في الورش أو في الموقع. وتكمن أهميته إجرائيًا وميتَالورجيًا على السواء: إذ يجب تحديد الحالة المحكومة ومراقبتها وربطها بالعمل. كما يميز نقاش صادر عن Cambridge University Press عام 2012 حول التحكم في الغلاف الجوي بين إعادة التسخين بغرض التشغيل والمعالجة الحرارية النهائية، محذرًا من أن الأجواء المؤكسدة غير المحكومة تسبب تكون القشور، وتسبب نزع الكربنة في الفولاذ. ولذلك لا تتمثل النتيجة الصحيحة في القيمة المطبوعة بجوار لوحة الغاز. بل تتمثل في العلاقة المثبتة بين تركيب الإمداد، وحالة الفرن، والغلاف الجوي المقاس في منطقة العمل، وتاريخ التعرض، وسطح الفولاذ الناتج.
اختيار جو الفرن حسب درجة الفولاذ وعملية المعالجة الحرارية
يجب أن يستند اختيار جو الفرن إلى كلٍّ من عائلة الفولاذ والعملية المنفَّذة. فقد يحمي غازٌ ما فولاذًا منخفض الكربون أثناء التخمير، لكنه قد يغيّر سطح حلقة محمل عالية الكربون أثناء الأوستنة. وقد تختلف النتيجة المطلوبة أيضًا: إذ يمكن لإعادة التسخين بغرض الحدادة أن تتحمل تكوّن القشور الأكسيدية التي ستُزال لاحقًا، في حين قد لا يتحمل مكوّن مُكربَن ومُقسّى أو مُشغَّل بالجلخ فقدانًا قابلًا للقياس في الأكسدة أو الكربون.
يحدّد دليل المكتب الوطني الأمريكي للمعايير Heat Treatment and Properties of Iron and Steel خطري السطح الرئيسيين مباشرةً: فالأكسدة تُكوّن قشورًا أكسيدية، في حين يؤدي فقدان الكربون من السطح إلى نزع الكربون. كما يصف بخار الماء الموجود في نواتج الاحتراق بأنه ضار. ويفصل تناول ASM International لعام 2017 للتحكم في أجواء الأفران بين التحكم في الفرن والتحكم في جو الإمداد. وكلاهما مهم. فقد يؤدي غازٌ محدد بصورة صحيحة إلى نتيجة معيبة إذا كان معدل التدفق، أو نقطة الندى، أو جهد الأكسجين، أو جهد الكربون، أو التسربات، أو ضبط الحارق، أو تحميل الفرن غير صحيح.
أنواع الفولاذ الكربوني والفولاذ منخفض السبائك
غالبًا ما يُناقش الفولاذ الكربوني العادي والفولاذ منخفض السبائك كما لو أن تعيين نوعهما وحده يحدد جو الفرن. وهذا غير صحيح. يمكن تسخين AISI/SAE 1018 وAISI/SAE 1045 وAISI/SAE 4140 وAISI/SAE 4340 جميعًا في أفران توصف بأنها «محايدة»، إلا أن حالة السطح المقبولة تختلف باختلاف العملية، وحجم المقطع، وسماحية التشغيل اللاحق.
بالنسبة إلى فولاذ منخفض الكربون مثل AISI/SAE 1018، قد يكون لفقدان كمية صغيرة من كربون السطح تأثير ضئيل في خواص الشد للكتلة المعدنية، لأن تركيز الكربون منخفض أصلًا. ومع ذلك، قد يكون الأمر مهمًا في منطقة رقيقة مُقسّاة بالتقسية السطحية، أو عند حافة مشغَّلة، أو عندما يجب أن يستجيب السطح لاحقًا بصورة متجانسة للكربنة أو التقسية بالحث أو النتردة. وفي AISI/SAE 1045، يمكن لنزع الكربون من سطح عمود أو ترس أن يقلل كمية الكربون المتاحة لتكوين المارتنسيت. وقد تكون النتيجة طبقة سطحية أكثر ليونة تحت قشور تبدو إزالتها مقبولة.
وتطرح فولاذات التقسية منخفضة السبائك، مثل AISI/SAE 4140 وAISI/SAE 4340، مصدر قلق مختلفًا. فالفاناديوم والكروم والموليبدينوم والمنغنيز والسيليكون تؤثر في تفاعلات الأكسدة وقابلية التقسية، لكن إضافات السبائك لا تجعل السطح محصنًا ضد فقدان الكربون. وقد يظل السطح المستنزف من الكربون أضعف بعد التبريد السريع حتى عندما تصل النواة إلى الصلادة المحددة. كما قد تتداخل الأغشية الأكسيدية مع فحص الأبعاد، أو الاختبار بالجسيمات المغناطيسية، أو التصاق الطلاء، أو التشغيل اللاحق.
بالنسبة إلى هذه الأنواع، يُختار جو الفرن وفقًا لتوازن الكربون المطلوب. ويجب أن يحافظ الجو المحايد أو المتحكم فيه على فعالية الكربون السطحية قريبة من القيمة المقصودة للفولاذ؛ ولا تكون الحالة المكربِنة مناسبة إلا عند تحديد زيادة متعمدة في الكربون. ولا يُحدَّد جهد الكربون بمجرد تسمية الغاز. يصف ASM Handbook Volume 4B علاقات التحكم التي تشمل بخار الماء وثاني أكسيد الكربون والضغط الجزئي للأكسجين، إلى جانب طرائق القياس المباشر أو غير المباشر. وعمليًا، يحدد نظام التحكم في الفرن وحساساته ما إذا كان الجو المحدد موجودًا فعلًا عند قطعة الشغل.
تسخن المقاطع الرقيقة بسرعة، وتتميز بنسبة مرتفعة بين مساحة السطح والحجم. ولذلك قد تفقد جزءًا أكبر من طبقتها السطحية الحاملة للكربون قبل أن تبلغ الشحنة درجة الحرارة المطلوبة. وقد تكون الأجزاء الملحومة أكثر حساسية: إذ يمكن أن تختلف تراكيب معدن اللحام والمنطقة المتأثرة بالحرارة والمعدن الأساسي، وكذلك البنى المجهرية السابقة لها، في حين تتباين الإجهادات المتبقية والأغشية الأكسيدية على امتداد الوصلة. وتحدد ISO 17663:2023 متطلبات الجودة للمعالجة الحرارية في الهواء أو في أجواء متحكم فيها، بالارتباط مع اللحام والعمليات المرتبطة به، وتنطبق أساسًا على الفولاذات الحديدية وعلى الأعمال المنفذة في الورش أو في الموقع. ولذلك فهي تدعم التعامل مع المعالجة الحرارية للحامات باعتبارها عملية موثقة، لا مجرد تعريض غير رسمي للفرن.
فولاذ العدد والمحامل والفولاذ عالي الكربون
تفرض الفولاذات عالية الكربون تحكمًا أكثر صرامة، لأن تركيز الكربون السطحي يؤثر مباشرةً في الصلادة، ومقاومة البلى، والأوستنيت المحتجز، والاستقرار البُعدي. ومن أمثلتها فولاذ المحامل AISI/SAE 52100، وفولاذ العدد AISI D2، وAISI O1، وAISI W1. وليست حالة سطحها بعد الأوستنة مسألة تجميلية.
يمكن لطبقة منزوعة الكربون في AISI/SAE 52100 أن تُكوّن منطقة لينة تحت مجرى دوران المحمل. ولا تؤدي إزالة القشور الأكسيدية بالتنظيف الخفيف بالضرورة إلى إزالة تلك الطبقة. وفي فولاذ عدد مثل AISI D2، يمكن لفقدان الكربون السطحي أن يقلل كمية الكربون المتاحة لتكوين البنية المارتنسيتية المقصودة والحاوية على الكربيدات. كما قد تؤدي الأكسدة المفرطة إلى تغيير سماحية الجلخ والتسبب في عيوب أثناء الإنهاء. وتكون AISI O1 وAISI W1 عرضةً بالمثل أثناء التقسية، لأن أداءهما يعتمد بدرجة كبيرة على الكربون المحتفظ به عند السطح.
ولا تُحمى المكونات عالية الكربون بمجرد جعل الجو «غنيًا بالكربون». فقد يؤدي جهد الكربون الزائد إلى تكوّن السخام أو ترسب الكربيدات أو تغيير كيمياء السطح بدلًا من الوصول إلى نتيجة متحكم فيها. ويجب مواءمة جو الفرن المطلوب مع نوع الفولاذ، ودرجة حرارة الأوستنة، وزمن التعرض، واستجابة الفرن. وقد يكون التفريغ، أو المعالجة منخفضة الضغط، أو الملح، أو الغاز المحايد المتحكم فيه، أو الجو المعدَّل كربونيًا بصورة متعمدة مناسبًا من الناحية التقنية، إلا أن الاختيار يعتمد على حالة السطح المحددة وعلى قدرة المعدات.
وتكشف حلقات المحامل والعدد الدقيقة أيضًا عن مشكلة بُعدية. فالأكسدة تستهلك معدن السطح وقد تُنشئ قشورًا أكسيدية في الزوايا والثقوب ومواضع التثبيت الملامسة. كما يمكن للتدرجات الحرارية وعدم انتظام دوران الغاز أن يجعلا منطقةً ما أكثر تعرضًا للأكسدة أو نزع الكربون من منطقة أخرى. ولذلك يجب أن تدخل سماكة المقطع، وترتيب القطع المتداخلة، وكثافة التحميل، والحالة السابقة الكروية أو الملدنة، وحالة بطانة الفرن، ضمن قرار اختيار الجو. فتعيين نوع الفولاذ ليس إلا نقطة البداية.
وينطبق المنطق نفسه على فولاذات النوابض والأسلاك عالية الكربون. فقد يصل السلك الرقيق إلى درجة حرارة المعالجة بسرعة، فلا يترك ذلك وقتًا كافيًا للمشغّل لاكتشاف انحراف في جو الفرن قبل أن يتغير كربون السطح. وتكون المكونات المقسّاة حساسة بوجه خاص، لأن خواصها النهائية تكون قد تحددت بالفعل من خلال تسلسل ضيق من التسخين والتبريد السريع والمراجعة. ولا يمكن تصحيح عيب سطحي نشأ أثناء الأوستنة بصورة موثوقة عن طريق المراجعة.
الأوستنة والتخمير والتطبيع والمراجعة وإزالة الإجهادات
| العملية | مصدر القلق المتعلق بالجو | الأثر على السطح |
|---|---|---|
| الأوستنة | أكسدة سريعة وانتقال للكربون | يمكن أن يغيّر الصلادة وكربون السطح |
| التخمير | يزيد التعرض الطويل فرصة التفاعل | قد تتطلب القشور الأكسيدية أو فقدان الكربون سماحية تشغيل آلي |
| التطبيع | يُجرى غالبًا في الهواء لمخزون سيُعالج لاحقًا | قد يكون تغير السطح غير مقبول للأجزاء المستخدمة مباشرة |
| المراجعة | لا تلغي درجة الحرارة المنخفضة الأكسدة | تحمي ظروف الأكسدة المنخفضة الإنهاء والأبعاد |
| إزالة الإجهاد | يمكن أن يؤدي التعرض للهواء إلى تكوين قشور أكسيدية على الأسطح المجهزة | قد يلزم تدريع متحكم فيه للمكوّنات النهائية |
تُعد الأوستنة عادةً العملية الأكثر حساسية لجو الفرن. إذ يُسخَّن الفولاذ إلى مجال الأوستنيت، حيث يمكن أن تتسارع الأكسدة وانتقال الكربون. وتتطلب الفولاذات عالية الكربون وفولاذات العدد تحكمًا يحافظ على كربون السطح، في حين قد تتطلب الفولاذات منخفضة الكربون حمايةً كربونية عندما سيُقسّى السطح أو يُكربَن لاحقًا. ويجب تسخين الشحنة بصورة متجانسة، من دون اعتبار نقطة ضبط الفرن دليلًا على درجة حرارة قطعة الشغل أو حالة سطحها.
يتيح التخمير عمومًا تعريضًا أطول للفرن من التقسية، مما يزيد فرص تكوّن القشور الأكسيدية ونزع الكربون. كما يختلف التخمير الكامل والتخمير تحت الحرج والتخمير الكروي في درجة الحرارة والزمن، ولذلك لا يكفي وجود «جو تخمير» واحد. وبالنسبة إلى AISI/SAE 1045 أو AISI/SAE 4140، قد يكون فقدان كربون السطح مقبولًا فقط في المواضع التي ستزيلها فيها عملية التشغيل؛ أما بالنسبة إلى AISI/SAE 52100 أو AISI D2، فقد تكون السماحية نفسها غير مقبولة. ولا يؤدي التبريد البطيء إلى إصلاح سطح تغيّرت حالته.
يُنفَّذ التطبيع عادةً في الهواء للمطروقات والأجزاء الإنشائية عندما يكون مخططًا لإزالة القشور الأكسيدية. وهذا قرار إنتاجي، وليس دليلًا على أن الهواء محايد. ويميز عرض Cambridge University Press لعام 2012 حول التحكم في الأجواء بين إعادة التسخين بغرض التشغيل وبين المعالجة الحرارية النهائية، ويربط الأجواء المؤكسِدة غير المتحكم فيها بتكوّن القشور الأكسيدية ونزع الكربون من الفولاذ. ولذلك قد يحتاج عمود مُطبَّع مخصص للخدمة المباشرة أو الفحص أو التقسية بالحث إلى حماية متحكم فيها، حتى عندما يمكن تطبيع كتلة مطروقة في الهواء.
تحدث المراجعة تحت مجال الأوستنة، لكن تظل الأكسدة ممكنة، ولا سيما أثناء فترات التعرض الطويلة أو دورات المراجعة المتكررة. ويحمي الجو النظيف منخفض الأكسدة الأبعاد وتشطيب السطح؛ لكنه لا يحتاج إلى استراتيجية جهد الكربون نفسها المستخدمة أثناء الأوستنة. ولا ينبغي اعتبار ألوان المراجعة قياسًا موثوقًا للتحكم في الجو، خصوصًا عندما تختلف سماكة الأكسيد عبر الشحنة.
غالبًا ما تُنفَّذ إزالة الإجهادات من الأجزاء الملحومة والمشغَّلة في الهواء، إلا أن التعرض للهواء قد يؤدي إلى تكوّن قشور أكسيدية على السطح وتغيير وصلة مجهزة أو مكوّن نهائي. وتكون ISO 17663:2023 ذات صلة عندما ترتبط المعالجة باللحام، بما في ذلك الأعمال المنفذة في الموقع. وبالنسبة إلى مكوّن يتطلب سطحًا نظيفًا، قد يُرجَّح استخدام جو متحكم فيه، أو التفريغ، أو الحماية الموضعية، أو حاوية محمية، بدلًا من فرن مكشوف.
وأخيرًا، فإن جو الفرن والحماية السطحية اللاحقة وسيلتان منفصلتان للتحكم. تتناول ISO 17834:2003 الطلاءات المعدنية المرشوشة حراريًا للحماية من التآكل والأكسدة عند درجات الحرارة العالية حتى 1000 °C (1273 K)، في حين تصنّف ISO 12944-4:2017 درجات إعداد السطح للمنشآت المصنوعة من الفولاذ الكربوني والفولاذ منخفض السبائك. ولا يحل أيٌّ من المعيارين محل التحكم أثناء التسخين. إذ يجب أن يُنتج الجو أولًا السطح الفلزي المحدد؛ أما الطلاءات وإعداد السطح بعد المعالجة فيتناولان مرحلة مختلفة.
المعالجة الحرارية في الهواء مقابل الأجواء المتحكَّم فيها
الهواء مريح الاستخدام، لكن سهولة استخدامه لا تجعله محايدًا من الناحية الميتالورجية. فعند درجات الحرارة المرتفعة، يمكن للأكسجين وبخار الماء أن يتفاعلا مع الفولاذ، في حين يمكن للغاز المحيط أن يغيّر نشاط الكربون على السطح. وقد تكون النتيجة تكوّن قشور أكسدة، أو نزع الكربنة، أو الكربنة، أو مزيجًا من هذه الحالات. وتعتمد مقبولية هذه النتيجة على ما سيحدث للسطح بعد ذلك وعلى الوظيفة التي يجب أن يؤديها الجزء أثناء الخدمة.
يحدّد منشور المعالجة الحرارية وخواص الحديد والفولاذ الصادر عن وزارة التجارة الأمريكية، والمكتب الوطني للمعايير، عام 1966، مخاطر السطح الرئيسية بصورة مباشرة: إذ تؤدي الأكسدة إلى تكوّن قشور الأكسدة، بينما يؤدي فقدان الكربون من السطح إلى نزع الكربنة. كما يصف بخار الماء الموجود في نواتج الاحتراق بأنه ضار. ولذلك فإن جو الفرن يُعد جزءًا من مواصفة المعالجة الحرارية، وليس مجرد وسيلة لملء الحيز المحيط بالحمولة.
متى يؤدي التسخين في الهواء إلى إلحاق ضرر بالسطح؟
يؤدي تسخين الفولاذ الكربوني أو الفولاذ منخفض السبيكة في الهواء إلى تكوين أكاسيد الحديد، التي يتغير تركيبها مع درجة الحرارة والظروف الغازية المحلية. وتستهلك قشور الأكسدة جزءًا من المعدن، وتغيّر الأبعاد، وقد تتداخل مع التشغيل الآلي أو اللحام أو الطلاء أو الفحص اللاحق. وقد تنفصل أيضًا أثناء المناولة، فتترك سطحًا غير منتظم. وليس الأكسيد بحد ذاته مصدر القلق الوحيد؛ فالسطح المعرض لبيئة مؤكسدة فقيرة بالكربون يمكن أن يفقد الكربون بالانتشار من الفولاذ إلى الغاز.
ويؤدي فقدان الكربون هذا إلى تكوين طبقة منزوعة الكربنة. وفي المكوّن المقسّى، قد تكون صلادة المنطقة المتأثرة ومقاومتها للتآكل أقل من مثيلتيهما في الداخل. أما في المكوّن المحمّل بالإجهادات بالتعب، فإن تغير كيمياء السطح والتغيرات المجهرية المرتبطة به قد يؤثران في الأداء المقصود، حتى عندما تستوفي الصلادة الكلية متطلبات الرسم الهندسي. ويعتمد العمق والشدة على تركيب الفولاذ، ودرجة الحرارة، وزمن التثبيت، وحالة السطح، وتركيب الغاز، ونشاط الكربون المتحقق عند السطح البيني.
ولا تعني الأجواء المتحكَّم فيها «أي غاز ليس هواءً». إذ يقسّم منشور ASM International المعنون التحكم في أجواء الأفران أثناء المعالجة الحرارية (2017) التحكم إلى مجموعتين رئيسيتين: التحكم في جو الفرن والتحكم في جو الإمداد. وتتعلق المجموعة الأولى بما يوجد داخل الفرن وكيفية قياسه؛ بينما تتعلق الثانية بالغازات، والمولّدات، ومعدات المزج، والتنقية، والتوصيل التي تُنشئ تلك الحالة. وكلاهما مهم. فقد يؤدي اختيار الغاز بصورة صحيحة إلى نتيجة خاطئة إذا دخلت الرطوبة إلى نظام الإمداد، أو تسرّب الفرن، أو لم يمثّل نظام القياس منطقة الحمولة تمثيلًا صحيحًا.
وبالنسبة إلى أنواع الفولاذ الكربوني، يُعد التحكم في الجهد الكربوني أمرًا محوريًا أثناء المعالجات التي يجب فيها إبقاء كربون السطح مستقرًا. ويصف ASM العلاقات التي تشمل بخار الماء وثاني أكسيد الكربون والضغط الجزئي للأكسجين بوصفها وسائل لتقييم الجهد الكربوني أو التحكم فيه. ولا تُعد هذه الأنواع مؤشرات قابلة للاستبدال في كل تصميمات الأفران، ولا تكون لنقطة الضبط دلالة إلا عند تحديد طريقة القياس، ودرجة الحرارة، وتدفق الغاز، واستجابة الفرن. كما يناقش دليل المعالجة الحرارية للفولاذ (CRC Press، 2014) ثاني أكسيد الكربون والأمونيا وغيرهما من الغازات التفاعلية، لأن كيمياء الجو يمكن أن تؤثر في مقاومة الأكسدة وفي التحكم في كربون السطح معًا.
ويجب أن تنص مواصفة العملية على حالة السطح المقبولة. فعبارة «التسخين في الهواء» غير مكتملة ما لم تسمح المواصفة أيضًا بقشور الأكسدة وكيمياء السطح الناتجتين، أو تشترط عملية لاحقة لإزالتهما أو تصحيحهما. أما اشتراط سطح لامع، أو حد أقصى محدد لنزع الكربنة، أو الحفاظ على الدقة البعدية، أو وجود طبقة مقسّاة وظيفية، فيشير إلى ضرورة إحكام التحكم في الجو.
إعادة التسخين للتشكيل مقابل المعالجة النهائية
من الأخطاء الشائعة في تصنيف العمليات التعامل مع كل عملية عند درجة حرارة مرتفعة كما لو كانت لها متطلبات السطح نفسها. ويميّز فصل «التحكم في الجو لحماية المعادن أثناء عمليات الإنتاج» الصادر عن Cambridge University Press (2012) بين إعادة التسخين لأغراض التشغيل والمعالجة الحرارية النهائية. وينبغي أن يظهر هذا التمييز في تخطيط العملية.
أثناء إعادة التسخين للحدادة أو الدرفلة أو أي عملية تشكيل أخرى، قد يُسمح بقدر من قشور الأكسدة، لأن إزالة القشور أو التشوه أو التشذيب أو التشغيل الآلي سيزيل المادة المتأثرة. ويكون الغرض الأساسي من خطوة التسخين هو جعل قطعة الشغل في حالة مناسبة للتشوه اللدن. ولذلك قد يكون الهواء مقبولًا في عملية تُضبط فيها الطبقة المؤكسدة وتُزال قبل تحديد الأبعاد أو الخواص النهائية. لكن ذلك لا يعني تجاهل الجو؛ فقد تقلل القشور المفرطة من المردود، وتتسبب في تلف العدد، وتحجب العيوب، وتؤدي إلى طيات سطحية أو مشكلات تصنيع أخرى.
أما المعالجة الحرارية النهائية فمختلفة. فقد تحدد عمليات التقسية والتخمير، أو التطبيع، أو التلدين، أو المعالجة بالمحلول، أو إزالة الإجهادات خواص السطح الذي سيبقى أثناء الخدمة. وإذا أُنجز تشطيب الجزء بعد المعالجة، فقد لا يتوافر مخزون كافٍ لإزالة قشور الأكسدة أو نزع الكربنة. ولا يمكن تقييم مجرى محمل، أو سن ترس، أو نابض، أو عنق عمود، أو سطح تآكل بالمعيار نفسه المستخدم لقضيب حدادة سيُشغَّل آليًا لاحقًا.
وينطبق هذا التمييز أيضًا على الأعمال المرتبطة باللحام. إذ تحدد المواصفة ISO 17663:2023 متطلبات الجودة للمعالجة الحرارية في الهواء أو في أجواء متحكَّم فيها، وذلك فيما يتصل باللحام والعمليات المرتبطة به، ولا سيما للفولاذات الفريتية وللأعمال المنفذة في الورش أو في الموقع. ويعزز نطاقها نقطة عملية مهمة: إذ يجب ربط الجو المقبول ونتيجة السطح بالعملية المحددة، والمادة، والمعدات، ومتطلبات الفحص.
وينبغي أن تحدد مواصفة المعالجة النهائية ما إذا كانت قشور الأكسدة مسموحة، وما إذا كان التنظيف بعد المعالجة مطلوبًا، وكيفية قياس نزع الكربنة أو غيره من تغيرات السطح. كما ينبغي أن تحدد نوع الفولاذ ذي الصلة، مثل C45 أو 42CrMo4، أو درجة محددة بموجب معيار معين للمنتج، لأن التركيب يؤثر في الاستجابة للأكسدة وانتقال الكربون. ولا يستطيع التحكم في الجو إصلاح معيار قبول غامض.
بدائل الفراغ والغاز الخامل
تقلل أفران التفريغ الضغط الجزئي للغازات التفاعلية بإزالة معظم غاز الفرن قبل التسخين. أما أنظمة الغاز الخامل فتستبدل الهواء بغازات مثل الأرجون أو النيتروجين، شريطة أن يكون الغاز المختار متوافقًا مع الفولاذ ودرجة الحرارة والمعالجة. وتؤدي هذه الطرق الغرض العام نفسه الذي يؤديه جو الفرن المتحكَّم فيه، وهو الحد من التفاعلات السطحية غير المرغوبة، لكنها لا تجعل كل تفاعل مستحيلًا.
وتؤثر جودة التفريغ، والتسرّب، والرطوبة المتبقية، ونظافة الفرن، والتحميل، وسجل الضغط، جميعًا في نتيجة السطح. وقد تحتوي الغازات الخاملة على الأكسجين أو شوائب مائية، كما يمكن للنيتروجين أن يتفاعل مع بعض أنظمة السبائك أو حالات السطح. وقد لا يكون الغاز الخامل لدرجة فولاذية وعملية معينة خاملًا بالمعنى العملي نفسه لدرجة أو عملية أخرى. كما يمكن استخدام إضافات تفاعلية عمدًا عند الحاجة إلى الكربنة أو النتردة أو تصحيح الجهد الكربوني.
وبالتالي فإن الاختيار قرار متعلق بالعملية، وليس ترتيبًا لأنواع الأفران. فقد يحافظ الجو المتحكَّم فيه على كربون السطح مع الحد من قشور الأكسدة؛ وقد يقلل التفريغ من التلوث الغازي وتكوّن القشور؛ وقد توفر البيئة الخاملة حاجزًا مناسبًا عندما تُضبط درجة نقاوتها وكيمياؤها. ولا ينبغي وصف أي منها بأنه يلغي جميع التفاعلات السطحية من دون تحديد الشروط.
وتُعد حماية السطح بعد المعالجة الحرارية موضوعًا منفصلًا. فالمواصفة ISO 17834:2003 تغطي الطلاءات المعدنية المرشوشة حراريًا للحماية من التآكل والأكسدة عند درجات الحرارة المرتفعة حتى 1000 °C (1273 K)، بينما تصنّف المواصفة ISO 12944-4:2017 درجات تجهيز الأسطح للمنشآت المصنوعة من الفولاذ الكربوني والفولاذ منخفض السبيكة، وتميّز بين الأسطح غير المطلية، والمرشوشة حراريًا، والمجلفنة، والمطلية كهربائيًا، والمشرَّدة، والمطلية بالدهان. ولا تحل هذه المعايير محل متطلبات جو المعالجة الحرارية. ويجب أن تنص وثيقة العملية النهائية على ما إذا كان السطح سيبقى كما عولج، أو سيُنظَّف، أو سيُشغَّل آليًا، أو سيتلقى نظام حماية لاحقًا، كما يجب أن تحدد الحالة التي تُعد مقبولة.
حماية السطح خارج نطاق جو الفرن
تحمي الطلاءات وجوُّ الفرن الفولاذَ في مرحلتين مختلفتين من دورة حياته. يعمل الجو عندما يكون الفولاذ ساخنًا بما يكفي لاستمرار تفاعلات الأكسدة أو الكربنة أو نزع الكربون. أما الطلاء فيعمل عمومًا في مرحلة لاحقة، أثناء التخزين أو الاستخدام أو التعرض لبيئة أكّالة أو مرتفعة الحرارة. وقد يؤدي الخلط بين هاتين الوظيفتين إلى إبطال صلاحية المعالجة الحرارية، حتى عندما يبدو الجزء النهائي نظيفًا.
يحدد [وزارة التجارة الأمريكية]، المكتب الوطني للمعايير، في Heat Treatment and Properties of Iron and Steel (1966)، خطرين رئيسيين يهددان السطح أثناء التسخين: إذ تنتج الأكسدة القشور، بينما يؤدي فقدان الكربون من السطح إلى نزع الكربون. كما يصف بخار الماء الموجود في نواتج الاحتراق بأنه ضار. وتوضح Cambridge University Press التمييز نفسه بين العمليتين في Atmosphere Control for the Protection of Metals During Production Processes (2012)، إذ تفرق بين إعادة التسخين لأغراض التشغيل والمعالجة الحرارية النهائية، وتربط الأجواء المؤكسدة غير المنضبطة بكل من تكوّن القشور ونزع الكربون من الفولاذ.
يقسم طرح ASM International لعام 2017 بشأن التحكم في جو الفرن المشكلة إلى «التحكم في جو الفرن وجو الإمداد». ويكتسب هذا التمييز أهمية حتى عند وجود طلاء سطحي منفصل. فقد يقلل الطلاء من التلامس بين المعدن وغاز الفرن، لكنه لا ينشئ جهدًا كربونيًا معلومًا في كامل الحمولة، ولا يعوض عن تسرب، ولا يثبت أن الفرن بلغ الحالة الكيميائية المحددة. ويعتمد الجهد الكربوني على تفاعلات الغاز وعلى علاقات تشمل ثاني أكسيد الكربون وبخار الماء والضغط الجزئي للأكسجين؛ كما تحدد ASM نزع الكربون المرتبط بالجو بوصفه موضوعًا محوريًا في المعالجة الحرارية للفولاذ.
الطلاءات المعدنية المرشوشة حراريًا
تُنتج الطلاءات المعدنية المرشوشة حراريًا بتسخين مادة تغذية معدنية ثم قذف جسيمات منصهرة أو شبه منصهرة على ركيزة مُحضّرة. وتتكون الطبقة المترسبة من جسيمات متراكبة، ولذلك تعتمد مساميتها ومحتواها من الأكاسيد والتصاقها وسماكتها وحالة إحكامها على عملية الرش وتحضير الركيزة. وقد يُختار الألومنيوم أو الزنك أو أنظمة الزنك-الألومنيوم أو غيرها من المعادن المرشوشة وفقًا للتعرض الأكّال أو الحراري، لكن يجب تحديد الطلاء بوصفه نظامًا متكاملًا، لا معاملته كحاجز مستقل.
يتناول ISO 17834:2003 الطلاءات المعدنية المرشوشة حراريًا والمخصصة للحماية من التآكل والأكسدة عند درجات الحرارة المرتفعة، حتى 1000 °C (1273 K). ونطاقه مهم، لكن قيمة درجة الحرارة فيه لا تمثل ضمانًا عامًا لحدود الاستخدام. إذ يعتمد الحد الفعلي على معدن الطلاء، ودرجة الركيزة، والدورات الحرارية، والجو، وسماكة الطلاء، والتصاقه، وأي مادة إحكام أو طبقة نهائية تُطبَّق فوق الطبقة المرشوشة. فعلى سبيل المثال، لا يجوز افتراض أن سطحًا مرشوشًا غنيًا بالزنك سيتصرف مثل طلاء الألومنيوم أثناء التعرض لدرجة حرارة مرتفعة لمجرد أن كليهما معدني.
ويُعد توقيت الرش حاسمًا. فإذا طُبق الطلاء قبل التحويل إلى الأوستنيت، فقد تتفاعل مادته الرابطة أو مسامه أو أكاسيده أو الواجهة بينه وبين الركيزة أثناء التسخين. وقد تلين الطبقة أو تتطاير أو تتشقق أو تتس alloy مع الفولاذ، أو تنقل ملوثات إلى تجهيزات الفرن. وحتى الطلاء الذي يبقى ملتصقًا قد يغير انتقال الحرارة عند السطح ويعقد فحص القشور أو نزع الكربون. ولذلك يُعامل الطلاء عادةً بوصفه نظام حماية يُطبق بعد المعالجة الحرارية، ما لم تُؤهَّل الدورة الحرارية الكاملة وتوافق الطلاء معها.
كما لا يمكن للطلاء المرشوش أن يحل محل التحكم في الجو. فأثناء تقسية فولاذ كربوني أو منخفض السبيكة، تتكون حالة الكربون السطحية المطلوبة أو تُحفظ عند الواجهة بين الفولاذ والغاز. وقد يمنع الطلاء الذي يحجب تماس الغاز تبادل الكربون المقصود بدلًا من التحكم فيه. وإذا احتوت الطبقة على أكاسيد تفاعلية أو سمحت بنفاذ الغاز محليًا عبر المسام، فقد تختلف النتيجة من موضع إلى آخر في الجزء. ولا يزال يتعين على الفرن الحفاظ على الجهد المؤكسد والجهد الكربوني المحددين، كما يجب فحص السطح المعالج بحثًا عن القشور ونزع الكربون والعيوب المرتبطة بالطلاء.
الأسطح المجلفنة والمطلية كهربائيًا والمشرّدة والمطلية بالدهان
يميز ISO 12944-4:2017 بين فئات الأسطح وحالات تجهيز هياكل الفولاذ الكربوني ومنخفض السبيكة. وتشمل فئاته الأسطح غير المطلية، والمرشوشة حراريًا، والمجلفنة، والمطلية كهربائيًا، والمشرّدة، والمطلية بالدهان. وتصف هذه التسميات حالات طلاء مختلفة ومتطلبات تجهيز مختلفة؛ لكنها لا تحول ممارسات الحماية من التآكل إلى بديل عن مواصفات المعالجة الحرارية.
تضع الجلفنة الزنك على الفولاذ، عادةً بالغمر في الزنك المنصهر، بينما تترسب في الطلاء الكهربائي طبقة معدنية بعملية تحليل كهربائي. وينتج التشريد طلاءً انتشاريًا قائمًا على الزنك بتسخين الفولاذ مع مسحوق الزنك. أما أنظمة الدهان فتعتمد على غشاء طلاء عضوي أو غير عضوي، غالبًا فوق ركيزة مُحضّرة ومطلية بطبقة أساس. وتختلف سلوكياتها الحرارية اختلافًا كبيرًا. فقد تنصهر الطلاءات المحتوية على الزنك أو تتبخر أو تتفاعل أثناء التحويل إلى الأوستنيت. وقد تنتفخ الطبقات المطلية كهربائيًا أو تنتشر داخل الركيزة. وتحتوي الطبقات المشرّدة أصلًا على بنية انتشار من الحديد والزنك، وقد تتغير أثناء التسخين اللاحق. أما الدهان فقد يتحلل ويولد دخانًا أو رواسب أو غازات تفاعلية.
ويكتسب هذا التمييز أهمية خاصة بالنسبة إلى الدرجات التي يمثل فيها كربون السطح جزءًا من المواصفة. فقد تتحمل AISI 1045 وEN 10083-2 C45E وAISI 4140 تغيرات سطحية مختلفة، تبعًا لما إذا كانت العملية النهائية هي التقسية أو المراجعة أو النترتة أو مجرد إزالة الإجهادات. ولا تثبت طبقة زنك أو دهان مرئية أن الفولاذ الموجود تحتها احتفظ بتدرج الكربون المطلوب. كما أن المظهر النظيف لا يثبت أن الأكسدة كانت تحت السيطرة. فقد تكون القشور رقيقة وملتصقة، في حين قد يمتد نزع الكربون إلى ما تحت سطح يبدو معدنيًا.
وتظهر المشكلة العكسية بعد المعالجة. فقد يتطلب مكوّن من AISI 4140 مقسّى طلاءً للحماية من التآكل، لكن اختيار هذا الطلاء يتم وفقًا لبيئة الاستخدام، ولا يُطبق إلا بعد التخميد والمراجعة والتنظيف والفحص. وقد يؤدي تطبيقه قبل دورة الفرن إلى تغيير كيمياء المعالجة الحرارية؛ أما تطبيقه بعدها فلا يمكنه إصلاح طبقة منزوعة الكربون أو استعادة الدقة الأبعادية المفقودة.
تجهيز السطح قبل المعالجة الحرارية وبعدها
قبل المعالجة الحرارية، ينبغي أن تكون حالة السطح معلومة. فقد تتحلل الزيوت ومواد السحب وبصمات الأصابع والأملاح والدهان القديم والأكاسيد وبقايا السفع أو تتفاعل داخل الفرن. ويُعد التلوث المحتوي على الكلوريدات غير مرغوب فيه بصفة خاصة، لأن البقايا قد تعزز التآكل أثناء التبريد أو تتداخل مع التصاق الطلاء اللاحق. ولا يجوز الخلط بين التنظيف والتحكم في نزع الكربون؛ فإزالة الزيت لا تصحح طبقة مستنزفة الكربون تكونت بالفعل أثناء تسخين سابق.
ويعتمد التجهيز أيضًا على التسلسل المخطط له. فقد يتطلب الجزء المخصص للكربنة أو الكربنة النتروجينية أو النترتة استخدام عزل موضعي أو معالجة سطحية انتقائية، لكن يجب تأهيل مادة العزل لدرجة حرارة الفرن وجوه. كما أن السطح المجهز للدهان وفقًا لـ ISO 12944-4:2017 ليس مجهزًا تلقائيًا للتحويل إلى الأوستنيت. فقد تختلف الخشونة المطلوبة والنظافة والإجهاد المتبقي وحالة الأكاسيد المسموح بها.
بعد المعالجة الحرارية، تُزال القشور والبقايا بطرق مناسبة للفولاذ ولللمظهر النهائي المطلوب. وقد يُستخدم السفع الكاشط أو التنظيف القلوي أو التخليل أو التشغيل الآلي أو التجليخ الخفيف، لكن كل طريقة تزيل كمية مختلفة من المادة وتغير نسيج السطح. وقد يكشف التجليخ معدنًا جديدًا مع توليد حرارة موضعية؛ كما قد يؤدي السفع العنيف إلى تدوير الحواف أو إخفاء عيب سطحي ضحل تحت مقطع خشن. وإذا اشتُبه في حدوث نزع للكربون، فلابد من إجراء فحص ميتالوجرافي أو قياسات صلادة متدرجة أو اختبار محدد لكربون السطح. ولا يجعل طلاء المنطقة الميتالورجيا المتغيرة مقبولة.
وينبغي أن تلي عملية حماية السطح النهائية فحص الحالة المعالجة حراريًا. ويحافظ هذا الترتيب على الأدلة اللازمة لتقييم القشور والأكسدة والتغير الأبعادي والصلادة ونزع الكربون. ويعزز ISO 17663:2023 مبدأ التحكم في العملية من خلال تحديد متطلبات الجودة للمعالجة الحرارية في الهواء أو في أجواء محكومة، وبصفة رئيسية للفولاذ الفريتي وللأعمال المنفذة في الورش أو في الموقع. وسواء توفرت الحماية عن طريق التحكم في الجو أثناء التسخين أو عن طريق تشطيب مجلفن أو مرشوش أو مطلي كهربائيًا أو مشرّد أو مدهون بعد ذلك، يجب إسناد كل إجراء إلى المرحلة التي يستطيع فيها فعليًا أداء وظيفته المقصودة.
المعالجة الحرارية المرتبطة باللحام والتصنيع
نطاق ISO 17663:2023
يُعد ISO 17663:2023 الإطارَ الرئيسي لمتطلبات الجودة في الأبحاث المقدمة بشأن المعالجة الحرارية المرتبطة باللحام والعمليات ذات الصلة. فهو يحدد متطلبات الجودة للمعالجة في الهواء أو في أجواء محكومة، وينطبق أساسًا على الفولاذات الفيريتية، ويشمل الأعمال المنفذة في الورش وكذلك في الموقع. ولذلك فإن موضوعه أوسع من تشغيل الأفران؛ إذ يتناول كيفية تحديد عملية المعالجة الحرارية وإعدادها وضبطها وقياسها وتسجيلها وقبولها عندما تؤثر العملية في مكوّن ملحوم أو مُصنّع.
لا يفرض المعيار جوًا واحدًا لكل مكوّن ملحوم. فقد تختلف المخاطر ومتطلبات العملية في لحام وعاء ضغط من فولاذ الكربون والمنغنيز، أو إصلاح هيكل من فولاذ منخفض السبيكة، أو تصنيع من فولاذ مقاوم للصدأ من النوع الفيريتي. ويعتمد الجو المطلوب على درجة الفولاذ، وإجراء اللحام، والدورة الحرارية، وحالة السطح، ومستوى الأكسدة المسموح به، والقيود البُعدية، وكذلك على ما إذا كانت العملية تتعلق بإزالة الإجهادات، أو التسخين المسبق، أو المعالجة الحرارية بعد اللحام، أو المراجعة، أو أي معالجة أخرى. ويوفر ISO 17663:2023 متطلبات الجودة لضبط هذه المتغيرات؛ لكنه ليس جدولًا عامًا لاختيار الغازات.
وتكتسب هذه التفرقة أهمية لأن عبارة «المعالجة الحرارية في الهواء» لا تعني «المعالجة الحرارية من دون ضبط الجو». فالهواء يحتوي على الأكسجين وبخار الماء، ويمكن أن يؤثر كلاهما في السطح المسخّن. ويحدد دليل Heat Treatment and Properties of Iron and Steel الصادر عن المكتب الوطني الأمريكي للمعايير نتيجتين مألوفتين على السطح: إذ تؤدي الأكسدة إلى تكوّن القشور، بينما يؤدي فقدان الكربون من السطح إلى نزع الكربنة. كما يحدد بخار الماء الموجود في نواتج الاحتراق بوصفه عاملًا ضارًا. فقد يحقق المكوّن درجة حرارة الفرن الاسمية، ومع ذلك يتلقى معالجة غير مقبولة إذا تغير تركيبه الكيميائي السطحي أثناء الدورة الحرارية.
ويقدم فصل Cambridge المعنون “Atmosphere Control for the Protection of Metals During Production Processes” تمييزًا مفيدًا آخر: إذ إن إعادة التسخين بغرض التشغيل ليست العملية نفسها التي تتمثل في المعالجة الحرارية النهائية. فقد تكون الظروف المؤكسدة غير المحكومة مقبولة بالنسبة إلى سماحية تشغيل لاحقة في إحدى خطوات التصنيع، لكنها غير مقبولة بالنسبة إلى منطقة لحام نهائية أو مكوّن ذي أبعاد مضبوطة. ولذلك يجب أن تحدد مواصفة المعالجة حالة السطح المسموح بها بعد التسخين، لا أن تكتفي بتحديد درجة الحرارة المستهدفة.
وبالنسبة إلى المعالجة داخل الأفران، يحدد تناول ASM International لعام 2017 لضوابط أجواء الأفران مجموعتين رئيسيتين من عناصر الضبط: ضبط جو الفرن وضبط جو الإمداد. وتتعلق المجموعة الأولى بالظروف الموجودة فعليًا حول القطعة؛ بينما تتعلق الثانية بالغازات والأبخرة ونواتج الاحتراق والتسربات والخلط ومعدات الإمداد التي تُنتج تلك الظروف. ولا يُعد اسم الغاز الاسمي دليلًا على وجود جو محكوم. إذ تستمر تفاعلات الغازات عند درجة الحرارة، ويتوقف تأثيرها على التركيب والتدفق والرطوبة وتسربات الفرن وترتيب الحمولة ومدة التعرض.
ويوضح جهد الكربون هذه النقطة. إذ يناقش ASM Handbook Volume 4B الضبط من خلال القياسات أو العلاقات التي تتضمن بخار الماء وثاني أكسيد الكربون والضغط الجزئي للأكسجين. كما يتناول Steel Heat Treatment Handbook ثاني أكسيد الكربون والأمونيا وغيرها من الغازات التفاعلية بوصفها عوامل مؤثرة في مقاومة الأكسدة وضبط كربون السطح. وتكون هذه العلاقات مهمة عندما تتطلب المعالجة الحفاظ على كربون السطح أو تعديله، لكنها لا تحول كل معالجة حرارية لمكوّن ملحوم إلى عملية كربنة أو معالجة في جو متعادل. إذ يجب أن يخدم الجو النتيجة الفلزية المحددة.
المعالجة الحرارية في الورش والموقع
تتيح المعالجة في الورش عادةً استخدام فرن، ومواضع ثابتة للمزدوجات الحرارية، وإجراءات تحميل معتمدة، وضوابط قابلة للتكرار للغاز أو الاحتراق. وتحد هذه المزايا من التباين، لكنها لا تلغي الحاجة إلى إثبات أن المكوّن الفعلي بلغ الدورة الحرارية المطلوبة. فقد تتضمن مجموعة ملحومة كبيرة مقاطع سميكة وأخرى رقيقة، وملحقات، وقيودًا، وفواقد حرارية مختلفة. وقد لا تمثل درجة حرارة هواء الفرن وحدها درجة حرارة اللحام أو المنطقة المتأثرة بالحرارة أو أبرد مقطع ذي صلة.
وتطرح المعالجة الحرارية في الموقع المشكلة نفسها المتعلقة بالجودة، ولكن بموارد ثابتة أقل. فقد توضع سخانات مقاومة موضعية، أو معدات حث، أو مواقد غازية، أو وسادات خزفية، أو أنظمة تسخين أخرى حول منطقة لحام أو إصلاح. وعندئذ تصبح الحزمة المسخنة، وتدرجات الحرارة، والعزل، والغلاف، ومصبّ الحرارة الذي ينشئه الهيكل الأساسي، جميعها جزءًا من العملية. ويمكن أن تكون المعالجة الموضعية سليمة من الناحية الفلزية، ولكن فقط إذا جرى تحديد المنطقة المحددة والدورة الحرارية والحفاظ عليهما.
ويتطلب الغلاف والحجب عناية خاصة. فالعزل يمكن أن يقلل فقدان الحرارة، إلا أن الفجوات قد تسمح بدخول الهواء وتتسبب في أكسدة موضعية. ويمكن لترتيب التطهير أو الحجب أن يقلل التلامس مع الغازات المؤكسدة، لكن فعاليته تعتمد على هندسة الغلاف وإحكامه والتدفق والمراقبة. ويجب أيضًا أن يكون السطح نظيفًا بما يكفي كي لا يتسبب الزيت أو الرطوبة أو الطلاء أو القشور أو بقايا التصنيع في تفاعلات إضافية أو يخفي التلف. ولا تُعد تهيئة السطح الموضوع نفسه الذي يمثله ضبط الجو؛ إذ يحدد ISO 12944-4:2017 درجات التهيئة لهياكل الفولاذ الكربوني والفولاذ منخفض السبيكة، ويميز بين الأسطح غير المطلية، والمرشوشة حراريًا، والمجلفنة، والمطلية بالكهرباء، والمُشرَدة، والمطلية. أما ISO 17834:2003 فيتناول الطلاءات المعدنية المرشوشة حراريًا للحماية من التآكل والأكسدة عند درجات الحرارة المرتفعة حتى 1000 °C (1273 K). وتساعد هذه المعايير في وصف حالات حماية السطح، لكن لا يحل أي منها محل متطلبات المعالجة الحرارية الواردة في ISO 17663:2023.
وبالنسبة إلى إصلاح لحام يُجرى في الموقع، ينبغي أن يحدد الإجراء مواضع السخانات، وترتيب العزل، وطريقة الغلاف أو الحجب، وحالة السطح المسموح بها، ومعدلات التسخين والتبريد عند تحديدها، ومواضع حساسات درجة الحرارة. كما ينبغي أن يحدد كيفية التعامل مع حالات الانقطاع، أو فقدان القدرة، أو المطر، أو الرياح، أو الارتفاع غير المتوقع في درجة الحرارة. ولا يكفي رسم يحدد فقط خط مركز اللحام عندما يمتد التأثير الحراري المطلوب عبر معدن اللحام والمناطق المتأثرة بالحرارة والمادة الأساسية المجاورة.
الجو وتجانس درجة الحرارة والسجلات
يشكل الجو وتجانس درجة الحرارة والسجلات نظام جودة مترابطًا واحدًا. ويؤدي الفصل بينها إلى ثقة زائفة. فقد يبين مخطط الفرن أن مزدوجًا حراريًا واحدًا بلغ نقطة الضبط، في حين أدى تسرب مؤكسد أو ضعف الدوران أو زيادة تحميل الفرن إلى تعريض جزء من المكوّن لظروف مختلفة. وعلى العكس، لا يستطيع إمداد الغاز المحكوم تعويض سوء وضع الحساسات أو سخان موضعي يترك الجانب البعيد أدنى من درجة الحرارة المطلوبة.
ويجب أن يمثل قياس درجة الحرارة المكوّن ومنطقة المعالجة المحددة. وينبغي تحديد نوع الحساس وطريقة تثبيته وتعريفه وحالة معايرته وموضعه وفاصل التسجيل قبل بدء التسخين. وبالنسبة إلى الأعمال الموضعية، قد تكون هناك حاجة إلى حساسات إضافية بالقرب من أقدام اللحام، وانتقالات السماكة، والملحقات، والقيود، والمناطق المتوقع أن تفقد الحرارة بسرعة. ولا يُفترض التجانس استنادًا إلى تماثل السخانات، بل يُثبت من خلال درجات الحرارة المقاسة ذات الصلة بالإجراء.
وينبغي أن تربط السجلات بين المكوّن وتعريف اللحام أو الإصلاح، والمعدات، ومراجعة الإجراء، والمشغّل، وترتيب الجو أو الحجب، ومواضع الحساسات، ومعلومات المعايرة، ودورة التسخين، وفترة التثبيت، ودورة التبريد، وحالات الانقطاع، والانحرافات. وإذا كان ضبط الجو مطلوبًا، فقد تحتاج السجلات أيضًا إلى فحوصات نظام الغاز أو الاحتراق، ومعلومات التطهير أو التدفق، وحالة الغلاف، ودليل على فحص السطح بعد المعالجة. وينبغي أن يتيح السجل تحديد ما حدث، لا أن يؤكد مجرد تشغيل الفرن.
وتظل معاينة السطح ضرورية، لأن منحنى درجة الحرارة الصحيح لا يثبت غياب الأكسدة أو نزع الكربنة. فقد تؤثر القشور وتغير اللون وخشونة السطح وفقدان الكربون في التشغيل اللاحق، أو اللحام، أو أداء الكلال، أو الملاءمة البُعدية، أو الحماية من التآكل. وينبغي أن تتبع طريقة المعاينة ومعايير القبول مواصفة المكوّن وخطة الجودة السارية.
ومن ثم يكون ISO 17663:2023 أكثر فائدة عند قراءته بوصفه معيارًا لضبط العمليات، لا بوصفه تعليمات لاختيار غاز معين. فهو يربط بين الإعداد، ومعدات التسخين، والجو أو الحجب، وقياس درجة الحرارة، والتجانس، وحالة السطح، وكفاءة الأفراد، والسجلات. وهذا الترابط هو ما يجعل المعالجة الحرارية في الورش والموقع عملية فلزية قابلة للإثبات، بدلًا من أن تكون مجرد ادعاء بشأن درجة الحرارة.
العيوب الناجمة عن سوء التحكم في الجو
عيوب الجو عيوبٌ في العملية، وليست مجرد بقع تجميلية. فالأكسدة تزيل المعدن من السطح، وانتقال الكربون يغيّر تركيب الفولاذ، وقد تتداخل الترسبات مع التسخين أو التخمير أو الفحص أو الطلاء اللاحق. ويحدد دليل Heat Treatment and Properties of Iron and Steel الصادر عن المكتب الوطني الأمريكي للمعايير (1966) الخطرين الأساسيين على السطح بأنهما القشور الناتجة عن الأكسدة ونزع الكربون الناتج عن فقدانه؛ كما يحذّر من أن بخار الماء في نواتج الاحتراق ضار. ويميز Cambridge University Press، بصورة مماثلة، بين إعادة التسخين لأغراض التشغيل والمعالجة الحرارية النهائية: فقد يكون الجو المقبول لعملية التشكيل مناسبًا، لكنه قد يكون غير ملائم عندما يتعين الحفاظ على محتوى الكربون السطحي النهائي والدقة البُعدية.
يفصل ASM Handbook Volume 4B الصادر عن ASM International (2017) بين التحكم في جو الفرن والتحكم في جو الإمداد. وكلاهما مهم. فقد تكون لدى الفرن وصفة غازية سليمة، ومع ذلك ينتج أجزاءً معيبة بسبب التسرب، أو ضعف دوران الغاز، أو تعطل أحد المجسات، أو انسداد المدخل، أو التلوث المحمول مع الحمولة.
القشور والتنقر والتغير البُعدي
القشور هي الناتج المرئي للأكسدة. وبحسب درجة الحرارة، وزمن التعرض، وتركيب الفولاذ، وكيمياء الغاز، قد يبدو الأكسيد أسود أو أزرق أو رماديًا أو أحمر أو متعدد الطبقات. ولا يعادل الغشاء الرقيق المتماسك قشرةً سميكةً هشةً تتفكك أثناء المناولة أو التخمير. فقد تكشف القشرة الهشة معدنًا جديدًا وتترك حفرًا، بينما قد ينحصر الأكسيد المتفكك في التجهيزات أو يلوث وسط التخمير.
يُعد الجو المؤكسد سببًا واضحًا، لكن القشور المرئية لا تحدد سبب العطل بمفردها. فقد يسمح تسرب الفرن بدخول الهواء عبر الأبواب أو الحواجز أو الشقوق أو تقلبات الضغط. كما قد تزيد الرطوبة المفرطة القدرة المؤكسدة لغاز الفرن، ولا سيما عندما يكون توازن الغاز غير صحيح أصلًا. وقد حُددت نواتج الاحتراق المحتوية على بخار الماء تحديدًا بوصفها ضارة في دليل المكتب الوطني الأمريكي للمعايير لعام 1966. وقد يؤدي النقع المفرط في المدة إلى تكوين قشور كبيرة حتى عندما يكون الجو صحيحًا خلال جزء من الدورة. ويمكن أن يؤدي ضعف دوران الغاز إلى تكوين مناطق مؤكسدة موضعية؛ لذلك قد يكون أحد جانبي الحمولة مغطىً بالقشور بشدة، بينما تبقى الأسطح المحمية لامعة نسبيًا.
قد ينتج التنقر عن الأكسدة الموضعية، أو انفصال القشور، أو الملوثات القابلة للتكثف، أو الترسبات التي تكوّن خلايا كهروكيميائية أو كيميائية صغيرة أثناء التبريد. ويمكن للملح والزيت وأوساخ الورشة وبقايا الحمولات السابقة أن تغيّر تفاعل السطح الموضعي. وقد تكون الحفر ضحلة ومتفرقة، أو محددة بوضوح حيث تفاعلت ترسبةٌ ما مع الفولاذ. ولا يثبت خشونة السطح بعد إزالة القشور أن جو الفرن وحده هو الذي تسبب فيها؛ إذ يمكن لآثار التشغيل السابقة، وقشور التشكيل، والسفع بالخردق، والتنظيف الميكانيكي أن تنتج مظاهر مماثلة.
تغيّر الأكسدة الأبعاد أيضًا. فالمعدن المستهلك عند السطح يقلل القطر المقاس، أو سماكة الحواف، أو أبعاد اللولبات والأسطح الدقيقة. وقد تؤدي القشور المنحشرة بين الأسطح المتزاوجة إلى إحداث تأثير ظاهري معاكس إلى أن تتم إزالتها. ويمكن للأكسدة غير المتساوية أن تغير الاستدارة والاستواء، في حين قد تسبب التدرجات الحرارية وإجهادات التحول تشوهًا مستقلًا عن الأكسدة. ولذلك لا يضمن السطح اللامع استقرار الأبعاد، كما أن السطح الداكن لا يحدد كمية المعدن المفقودة.
الطبقات المنزوعة الكربون وفقدان الصلادة
يحدث نزع الكربون عندما يغادر الكربون سطح الفولاذ أثناء التسخين. وقد تكون الطبقة المتأثرة فريتية، أو منزوعة الكربون جزئيًا، أو ذات تدرج تركيبي، وذلك بحسب درجة الحرارة والزمن ودرجة الفولاذ وكمون الكربون في الجو. وفي درجة ناقصة الانصهار اليوتكتيكي مثل AISI 1045، يمكن أن يؤدي فقدان الكربون بالقرب من السطح إلى تقليل نسبة البيرلايت بعد التبريد. وفي مكوّن من AISI 4140 مُخمَّد، قد ينتج عن ذلك نطاق سطحي أكثر ليونة حتى عندما يصل القلب إلى الصلادة المارتنسيتية المحددة.
غالبًا ما يُكتشف العيب على هيئة طبقة سطحية لينة، أو ضعف في مقاومة التآكل، أو انخفاض في أداء الكلال، أو طبقة مقسّاة سطحية أقل عمقًا من المتوقع. وقد يبدو السطح نظيفًا، لأن نزع الكربون يمكن أن يحدث دون تكوّن قشور كثيفة. وعلى العكس، قد تظهر قشور خفيفة وصلادة منخفضة معًا، لكن أحدهما لا يثبت الآخر. ويمكن أن يؤدي كل من التسرب، أو الرطوبة المفرطة، أو ضبط كمون الكربون بصورة غير صحيحة، أو عدم كفاية غاز الإثراء، أو ضعف دوران الغاز، أو التعرض المفرط في المدة إلى فقدان الكربون. وقد تكون درجة حرارة الفرن وزمن المكوث صحيحين أيضًا، بينما يكون تركيب الغاز الموضعي عند الحمولة غير صحيح.
ليس كمون الكربون قرص ضبط منفردًا مستقلًا عن كيمياء الغاز. وتصف ASM International التحكم من خلال قياسات أو علاقات تتضمن بخار الماء وثاني أكسيد الكربون والضغط الجزئي للأكسجين. ويحدد توازن التفاعلات ذي الصلة ما إذا كان الجو يؤكسد الفولاذ، أو يزيل الكربون منه، أو ينقل الكربون إليه. ويناقش Steel Heat Treatment Handbook (CRC Press، 2014) ثاني أكسيد الكربون والأمونيا والغازات التفاعلية الأخرى، لأن هذه المكونات تؤثر في كل من مقاومة الأكسدة والتحكم في الكربون السطحي.
لذلك ينبغي إجراء اختبار الصلادة على هيئة مسح من السطح إلى القلب، لا كقراءة واحدة من سطح يسهل الوصول إليه. وتدعم الزيادة التدريجية في الصلادة مع العمق تشخيص وجود تدرج كربوني، لكن الصلادة وحدها لا تستطيع تحديد العطل الغازي الدقيق. ويمكن للفحص الميتالوجرافي أن يكشف عن وجود الفريت على السطح، أو تغير البيرلايت، أو تغيرات الكربيدات، أو حد فاصل بين المادة المتأثرة وغير المتأثرة. ويوفر تحليل تدرج الكربون، مثل التقييم الكيميائي من السطح إلى القلب، تأكيدًا أقوى عندما تتطلب المواصفات حدًا محددًا لنزع الكربون.
اكتساب الكربون والسخام وكيمياء السطح غير الطبيعية
العيب المقابل هو اكتساب الكربون. فقد يكتسب سطح الفولاذ المعرض لجو ذي قدرة كربنة مفرطة الكربون، مما يؤدي إلى تكوين طبقة عالية الكربون قد تتصلب بدرجة أكبر من المقصود، أو تكوّن أوستنيت محتجزًا، أو تطور مكونات هشة أو حساسة للتشقق بعد التخمير. ويكتسب هذا التأثير أهمية خاصة عندما يُفترض أن تحتفظ درجة فولاذ منخفضة الكربون أو متوسطة الكربون بتركيب سطحي مضبوط، بدلًا من إخضاعها لمعالجة كربنة متعمدة.
السخام تحذير مرئي، وليس تشخيصًا كاملًا. فقد ينشأ عن نشاط هيدروكربوني مفرط، أو ضعف تشقق الغاز، أو عدم صحة توازن الغاز، أو عدم كفاية الدوران، أو وجود مناطق باردة في الفرن، أو التلوث بالزيوت والبقايا العضوية. وقد تكون الترسبة السوداء كربونًا، لكنها قد تحتوي أيضًا على نواتج عملية متكثفة أو أكسيد مختلط بمادة كربونية. وقد تحجب الترسبات القشور، وتمنع انتقال الحرارة بصورة متجانسة، وتتداخل مع قياس درجة الحرارة، وتنتقل إلى أجزاء أخرى.
ولا تقتصر كيمياء السطح غير الطبيعية على الكربون. فالأجواء المحتوية على الأمونيا قد تدخل النيتروجين؛ كما يمكن لثاني أكسيد الكربون وبخار الماء أن يغيرا تفاعلات الأكسدة وانتقال الكربون؛ وقد يؤدي دخول الهواء إلى إضافة الأكسجين والنيتروجين. وقد تكون النتيجة سطحًا ذا لون متوقع، لكن بتركيب غير صحيح. وقد تعكس طبقة رمادية أو خشنة أو شديدة الصلادة بصورة غير معتادة اكتساب الكربون، أو النترتة، أو الأكسدة، أو مركبًا مترسبًا، بدلًا من أن تعكس حالة جوية واحدة.
يجب أن يربط التشخيص بين أدلة الجزء وسجل الفرن. وينبغي تسجيل درجة حرارة الفرن، ونقطة الندى أو مؤشر الرطوبة عند انطباق ذلك، وقراءات جهد الأكسجين أو كمون الكربون، وتدفق الغاز، والضغط، والإنذارات، وفتحات الأبواب، وموضع الحمولة، وأحداث الصيانة. وقارن بين المواضع المتأثرة وغير المتأثرة. وافحص المقاطع العرضية ميتالوجرافيًا، وأجرِ مسوحات للصلادة، واطلب قياسات لتدرج الكربون أو التدرجات الكيميائية الأخرى عندما تكون كيمياء السطح موضع شك. ويحدد ISO 17663:2023 متطلبات الجودة للمعالجة الحرارية في الهواء أو في الأجواء المضبوطة، ولا سيما للفولاذ الفريتي وللأعمال المنفذة في الورش أو في الموقع؛ ويدعم تركيزه التعامل مع سجلات الجو والتحقق منها بوصفها أدلة على الجودة.
يبقى مظهر السطح مفيدًا للفحص الأولي، لكنه ليس دليلًا قاطعًا. فقد ينشأ المقياس نفسه، أو الحفرة نفسها، أو نمط الخشونة نفسه، أو الطبقة اللينة نفسها، أو الترسبة السوداء نفسها عن عدة أعطال مختلفة؛ ولذلك فإن الإفراج عن دفعة معالجة حراريًا أو رفضها استنادًا إلى الحكم البصري وحده ممارسة غير سليمة.
التحقق والقبول والتوثيق
لا يمكن لسجلات درجة الحرارة وحدها أن تثبت حالة الجو أو قبول السطح النهائي. Strong evidence
لا تكون نتيجة المعالجة الحرارية قابلة للدفاع عنها إلا عندما يربط السجل بين المادة والدورة الحرارية والجو والأدلة المستمدة من الجزء النهائي. فمخطط الفرن وحده لا يثبت أن الفولاذ تلقى المعالجة المقصودة. وينبغي أن يحدد السجل درجة الفولاذ ومواصفة المادة المنطبقة، ورقم الصهرة أو السبكة، وتعريف الحمولة، ورسم المكوّن أو أمر التشغيل، وتعريف الفرن، وترتيب التحميل، ومواصفة الدورة، وحالة الجو أو التفريغ، ومتغيرات العملية المقاسة، والإنذارات، والانحرافات، ونتائج الفحص. وإذا فُقدت إحدى هذه الحلقات، فقد تكشف المراجعة اللاحقة ما فعله الفرن دون أن تبين أي منتج تعرض له أو ما إذا كان ذلك المنتج قد استوفى متطلباته.[3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. International Organization for Standardization. ISO Standard, 2023. ISO 17663:2023
يوفر ISO 17663:2023 الإطار الرئيسي للجودة للمعالجة الحرارية المنفذة في الهواء أو في أجواء مضبوطة، والمرتبطة باللحام والعمليات ذات الصلة. وينطبق نطاقه أساسًا على الفولاذ الفريتي، ويغطي الأعمال المنفذة في الورش وفي الموقع. وهو يحدد متطلبات الجودة، لكنه لا يضع حدًا عالميًا واحدًا للصلادة أو نزع الكربون أو الأبعاد أو القبول الميتالوجرافي لكل فولاذ وعملية. ويجب أن تستمد هذه الحدود من مواصفة المنتج المنطبقة، أو الرسم، أو إجراء اللحام، أو إجراء المعالجة الحرارية، أو العقد، أو المواصفة الهندسية.
تأهيل العملية والفحوص الروتينية
يثبت تأهيل العملية أن توليفة محددة من درجة الفولاذ، وحجم المقطع، ونمط التحميل، والفرن، والدورة، والجو يمكنها إنتاج الحالة المطلوبة. وينبغي أن يوضح سجل التأهيل المعدات المستخدمة، وترتيب المزدوجات الحرارية، وبيانات تعريف وحدة التحكم والمسجل، ونظام توليد الجو أو نظام التفريغ، وحالة المعايرة، وطرق الفحص المطبقة على عينة التأهيل. كما ينبغي أن يشرح كيفية تمثيل العينة لأجزاء الإنتاج. فقد تُظهر عينة رقيقة انتظام درجة الحرارة، لكنها قد لا تمثل مسافة انتشار الكربون أو التأخر الحراري لمكوّن سميك.
يجب أن يتناول التأهيل الجو بوصفه وسطاً تفاعلياً للعملية، لا مجرد غاز وقائي غير محدد. وقد حددت ASM International في عام 2017 «التحكم في جو الفرن وجو الإمداد» باعتبارهما مجموعتي التحكم الرئيسيتين. وتشمل مجموعة الفرن الإحكام، والتدوير، والخلط، والعادم، والتسرب، والتوزيع؛ بينما تشمل مجموعة الإمداد الغازات، والأبخرة، والمولدات، ومعدات التنقية، والتحكم في التدفق، والقياسات ذات الصلة. ويمكن لكلا المجموعتين تغيير النتيجة. فقد ينتج فرن مضبوط بصورة صحيحة قشوراً أو نزعاً للكربون إذا كان الغاز المورَّد يحتوي على بخار ماء مفرط أو إذا حدث انجراف في أداء المولد.
لا يُعد عرض الكمون الكربوني مُتحققًا ذاتيًا، وينبغي دعمه بسجلات القياس والمعايرة. Limited evidence
ينبغي أن يحدد سجل العملية متغير التحكم المهم بالنسبة إلى الفولاذ والمعالجة. وقد يشمل ذلك، بحسب العملية، درجة الحرارة، والزمن، وضغط الفرن، ومستوى التفريغ، وتدفق الغاز، ونقطة الندى، والضغط الجزئي للأكسجين، وثاني أكسيد الكربون، أو قابلية الكربنة المحسوبة. ويصف دليل ASM، المجلد 4B، التحكم في قابلية الكربنة من خلال قياسات أو علاقات تتضمن بخار الماء، وثاني أكسيد الكربون، والضغط الجزئي للأكسجين. ولذلك فإن قيمة قابلية الكربنة المعروضة تتطلب معلومات داعمة عن القياس والمعايرة؛ ولا ينبغي اعتبارها مُثبتة لصحتها ذاتياً.
تؤكد الفحوص الروتينية بقاء العملية المؤهلة تحت السيطرة. وقد تشمل التحقق من الأجهزة، وفحوص المزدوجات الحرارية، وفحوص التسرب، وفحوص حساسات الجو، وفحوص المولد، وتأكيد تدفق الغاز، ومراجعة آثار المسجل قبل السماح بالإفراج عن المنتج. وينبغي أن يحدد الإجراء ونظام الجودة المنطبق تواتر هذه الفحوص ومعايير القبول. ولا يجوز استبدال قيمة عامة بمتطلب خاص بالمشروع.
تجيب مراقبة العملية والتحقق من المنتج عن سؤالين مختلفين. فالمراقبة تسأل عما إذا كان الفرن قد اتبع تاريخ درجة الحرارة والجو المحددَين. أما التحقق من المنتج فيسأل عما إذا كان الفولاذ الفعلي قد طور الصلادة، والبنية، والتركيب الكيميائي عند السطح، والأبعاد، والحالة المطلوبة. ولا يمكن لمخطط مستوفٍ للمتطلبات أن يعوض عن فشل في منحنى الصلادة، أو قشور مفرطة، أو تدرج كربوني يتجاوز الحد المحدد. وبالعكس، فإن قراءة صلادة مقبولة لا تثبت أن الجو قد ضُبط بصورة صحيحة طوال الدورة.
يتطلب أي إنذار، أو انقطاع، أو تعطل في حساس، أو تغيير في الغاز، أو خطأ في التحميل، أو فقدان للطاقة، أو حدث تبريد غير متوقع، أو انحراف عن الدورة المعتمدة، توثيقاً مسجلاً للتصرف المتخذ. وقد يشمل التصرف إعادة المعالجة، أو فحصاً إضافياً، أو مراجعة هندسية، أو الرفض، إلا أن السجل ينبغي أن يحدد من قيّم الحدث وما الأدلة التي استند إليها القرار. أما التصحيح الصامت فليس قابلية للتتبع.
فحص السطح وتحت السطح
يبدأ فحص السطح بالملاحظة المباشرة في ظروف إضاءة وتنظيف محددة. وينبغي للفاحص أن يسجل القشور، وتغير اللون، والحفر، والسخام، والترسبات، والمناطق المكربنة أو منزوعة الكربون، والشقوق، والتشوه، والأضرار الناتجة عن التداول. وتنتج الأكسدة قشوراً، بينما يؤدي فقدان الكربون من السطح إلى نزع الكربون. ويحدد دليل المكتب الوطني الأمريكي للمعايير، المنشور عام 1966، بخار الماء في نواتج الاحتراق تحديداً باعتباره ضاراً بحماية سطح الفولاذ. كما تذكر Cambridge University Press في معالجتها للتحكم في الجو، المنشورة عام 2012، أن الأجواء المؤكسدة غير المضبوطة يمكن أن تسبب تكوّن القشور، وأن تسبب نزع الكربون في الفولاذ.
لا يستطيع الفحص البصري وحده تحديد عمق فقدان الكربون أو شدته. ويمكن لقياسات الصلادة المتتابعة من السطح باتجاه القلب أن تكشف طبقة منزوعة الكربون ومُليَّنة، أو منطقة مكربنة ذات صلادة مرتفعة على نحو غير معتاد، إلا أن الصلادة تعتمد على درجة الفولاذ، والبنية المجهرية، وطريقة الاختبار، والمسافات بين القياسات، والهندسة الموضعية. ولذلك ينبغي ربط القياسات المتتابعة بخطة تقطيع محددة، وتفسيرها في ضوء المتطلب المنطبق، لا في ضوء منحنى عام مفترض.
توفر دراسة المعادن دليلاً مختلفاً. إذ يمكن لمقطع عرضي مصقول ومخدوش كيميائياً أن يكشف الفيريت، والبرليت، والبينايت، والمارتنسيت، والكربيدات، وتغلغل الأكسدة، ونمو الحبيبات، وتشقق التخميد، والحد الفاصل بين مادة السطح المتغيرة والقلب غير المتأثر. كما يمكنه أن يبين ما إذا كان تغير الصلادة يتوافق مع فقدان الكربون، أو يعود بدلاً من ذلك إلى تأثير تحول أو مراجعة حرارية. وينبغي أن يحدد التقرير موقع العينة، واتجاهها، وطريقة تحضيرها، ومحلول التخديش، والتكبير، والملاحظات. وتكون الصور التمثيلية مفيدة فقط عندما يُسجل مقياسها، وموقعها، وعلاقتها بمعيار القبول.
ويكتسب تقييم التدرج الكربوني أهمية خاصة عندما يتحكم كربون السطح في التآكل، أو الكلال، أو سلوك التحول. ويمكن استخدام التحليل الكيميائي، أو تحديد توزع الصلادة المجهرية، أو الفحص المعدني، أو طريقة أخرى معتمدة، بحسب المواصفة. وينبغي أن يذكر التقرير الطريقة، والمرجع السطحي، وزيادات العمق، وعدم اليقين في القياس حيثما يُطلب، والنتيجة. ولا يمكن لتحليل واحد للكربون الكلي أن يثبت وجود تدرج سطحي. كما لا يمكن لنتيجة صلادة القلب أن تثبت احتفاظ السطح بقابلية الكربنة المقصودة.
وتستكمل الفحوص البُعدية أدلة المنتج. إذ تُقاس السمات التي حُددت باعتبارها حساسة للتسخين، أو التخميد، أو إزالة الإجهاد، بما في ذلك الاستواء، والانحراف الدوراني، والتراكز، والطول، وحجم التجويف، والتشوه حيثما ينطبق ذلك. وتتطلب القياسات أداة معلومة، وحالة معايرة، ونظاماً للمراجع الهندسية، وبياناً بمرحلة الفحص. وقد يكمل الفحص غير المتلف هذه القياسات للكشف عن الشقوق أو الانفصالات القريبة من السطح، بينما قد يتطلب الفحص تحت السطح التقطيع، أو الاختبار بالموجات فوق الصوتية، أو التصوير الإشعاعي، أو طريقة أخرى محددة. ولكل تقنية قدرة كشف مختلفة.
يجب عدم الخلط بين مواصفات الطلاء وقبول الجو. فالمعيار ISO 17834:2003 يتناول الطلاءات المعدنية المرشوشة حرارياً للحماية من التآكل والأكسدة عند درجات الحرارة المرتفعة حتى 1000 °C (1273 K). ويحدد المعيار ISO 12944-4:2017 درجات تحضير السطح للمنشآت المصنوعة من الفولاذ الكربوني والفولاذ منخفض السبائك، ويميز بين الأسطح غير المطلية، والمرشوشة حرارياً، والمجلفنة، والمطلية كهربائياً، والمطلية بطريقة شيرارد، والمطلية بالدهان. ولا يقدم أي من المعيارين حداً عاماً للقبول فيما يتعلق بنزع الكربون في الفرن للفولاذ المعالج حرارياً.
قابلية تتبع ظروف الجو
تبدأ قابلية تتبع الجو بتحديد مسار الجو: الهواء، أو جو مضبوط مسمى، أو غاز مولد ماص للحرارة أو طارد لها، أو خليط قائم على النيتروجين، أو التفريغ، أو حالة أخرى محددة. وينبغي أن يربط السجل تلك الحالة بالفرن، والشحنة، والتاريخ والوقت، ومصدر الغاز أو المولد، وأداة التحكم، وتعريف الحساس، والقيم المسجلة. وبالنسبة إلى المعالجة بالتفريغ، ينبغي تسجيل تاريخ الضغط، وحالة اختبار التسرب، وحالة المضخة، وأي غاز لإعادة الملء، حيثما كان ذلك ذا صلة بالإجراء.
والبيانات المختومة زمنياً ضرورية. فقد يخفي مخطط نهائي لا يُظهر سوى متوسط درجة الحرارة وقراءة جو واحدة تسرباً عابراً، أو تجاوزاً لنقطة الندى، أو انجرافاً في قابلية الكربنة، أو فقداناً للتفريغ خلال جزء حرج من الدورة. وينبغي أن تحفظ السجلات فترة القياس، وأحداث الإنذار، ونقاط الضبط، والقيم الفعلية، وعمليات استبدال الحساسات، وحالة المعايرة، واستجابة المشغل. وإذا كانت قيمة ما محسوبة وليست مقاسة مباشرة، فينبغي أن تظل طريقة الحساب والقياسات الداخلة فيه متاحة.
وينبغي إجراء إحالات متقاطعة بين سجلات المادة وسجلات الجو، بدلاً من حفظها منفصلة دون رابط. ويجب أن يظهر رقم الشحنة في سجل تشغيل الفرن، وأن يظهر رقم التشغيل في تقرير الفحص، وأن يحدد تقرير الفحص مواقع المكوّن التي جرى فحصها. وتحتاج السجلات الرقمية إلى ضبط المراجعات، والتحكم في الوصول، والاحتفاظ، والحماية من التعديل غير المسجل. أما المخططات الورقية فتحتاج إلى تعريف مقروء وطريقة موثقة لإجراء التصحيحات.
وتتيح هذه السلسلة للمدقق أو المهندس إعادة بناء ما حدث: أي فولاذ دخل أي فرن، وتحت أي دورة وأي جو، وما الذي كشفته الأجهزة، وما الانحرافات التي حدثت، وما إذا كان السطح، والبنية تحت السطح، والأبعاد، والصلادة الناتجة قد استوفت المتطلبات الحاكمة. وهذا هو الفرق بين دليل على تشغيل الفرن ودليل على أن الفولاذ المعالج حرارياً مقبول.
إطار عملي لحماية الأسطح الفولاذية
تبدأ حماية السطح بمواصفة ميتالورجية، وليس باسم الغاز. فالنيتروجين والأرجون والغاز الماص للحرارة والغاز الطارد للحرارة والخلائط المحتوية على الهيدروجين والتفريغ يمكن أن تنتج نتائج مختلفة جداً عند تغير درجة الحرارة وزمن المكوث والتسرب ونقطة الندى والجهد الكربوني وتركيب الفولاذ. ولذلك يُعد جو الفرن جزءاً من عملية المعالجة الحرارية. فهو يحدد ما إذا كان السطح سيبقى كيميائياً قريباً من الفولاذ الابتدائي، أو يكتسب الكربون أو النيتروجين، أو يفقد الكربون، أو يُكوّن أكسيداً يتعين إزالته لاحقاً.
يحدد كتيب Heat Treatment and Properties of Iron and Steel الصادر عن المكتب الوطني الأمريكي للمعايير National Bureau of Standards عام 1966 خطري السطح الأساسيين مباشرةً: إذ تؤدي الأكسدة إلى تكوّن القشور، بينما يؤدي فقدان الكربون إلى نزع الكربون. كما يحدد بخار الماء الموجود في نواتج الاحتراق بوصفه ضاراً. والسؤال العملي ليس ما إذا كان الجو يبدو خاملاً، بل ما إذا كان الجو، عند سطح الفولاذ وطوال الدورة الحرارية الكاملة، ينتج الحالة الميتالورجية المحددة.
تحديد متطلبات السطح النهائي
يتمثل القرار الأول في تحديد ما إذا كان السماح بتكوّن القشور وتغير الكربون ممكناً. فقد تتحمل عملية إعادة التسخين السابقة للحدادة أو الدرفلة أو الكبس طبقة سطحية ستُزال بالتشوه أو التشغيل الآلي. أما الأوستنة لأداة نهائية أو مكوّن محمل أو ترس أو نابض أو سطح مقاوم للتآكل، فهي مختلفة؛ إذ يمكن لنزع الكربون أن يقلل الصلادة ومقاومة الكلال حتى عندما يبدو الجزء مقبولاً بصرياً بعد التبريد السريع.
اكتب متطلب السطح بعبارات قابلة للقياس. وقد يشمل ذلك عدم وجود قشور مرئية، أو تحديد أقصى عمق منزوع الكربون، أو تحديد تركيز الكربون السطحي، أو نطاق الصلادة عند السطح وتحته، أو السماح بالطحن اللاحق. فكلمة «لامع» ليست مواصفة تقنية كافية. وكذلك عبارة «غير مؤكسد»، لأن الجو قد يمنع ظهور القشور بوضوح، مع استمراره في تغيير كربون السطح.
يجب تسجيل تصنيف الفولاذ بدقة، بما في ذلك المعيار المنطبق. فلا يمكن تحديد معالجة للفولاذ 1.3505 (100Cr6) بالافتراضات نفسها المستخدمة لفولاذ C45 أو 42CrMo4 أو AISI 52100 أو لفئة من الفولاذ غير القابل للصدأ الأوستنيتي. ويؤثر نشاط الكربون والعناصر السبائكية وحالة السطح السابقة والتحول الطوري المقصود، جميعها، في الجو المقبول. وبالنسبة إلى فولاذات الكربنة، يمثل الجهد الكربوني متغيراً من متغيرات العملية. أما في الفولاذ الكربوني العادي والفولاذ منخفض السبائك، فقد يكون الفقد المفرط للكربون ضاراً بقدر الأكسدة.
ميّز بين السطح النهائي وبين الطلاء أو المعالجة اللاحقة. يتناول ISO 17834:2003 الطلاءات المعدنية المرشوشة حرارياً للحماية من التآكل والأكسدة عند درجات الحرارة المرتفعة حتى 1000 °C (1273 K). ويتناول ISO 12944-4:2017 درجات إعداد الأسطح للمنشآت المصنوعة من الفولاذ الكربوني والفولاذ منخفض السبائك، ويميز بين الأسطح غير المطلية، والمرشوشة حرارياً، والمجلفنة، والمطلية كهربائياً، والمشرّدة، والمطلية بالدهان. ولا تحل هذه المعايير محل التحكم في الجو أثناء التقسية أو التخمير أو التطبيع أو إعادة التسخين للحدادة.
مواءمة المخاطر مع الجو وقدرات الفرن
صنّف العملية قبل اختيار الجو. ويميز تناول Cambridge University Press لعام 2012 للتحكم في الأجواء بين إعادة التسخين بغرض التشغيل والمعالجة الحرارية النهائية. وينبغي لهذا التمييز أن يحدد مدى التسامح مع القشور وتغير الكربون. فقد تتطلب إعادة تسخين الخام لإزالة الطبقة الخارجية استراتيجية مختلفة للجو عن المعالجة الحرارية النهائية لجزء ذي أبعاد نهائية.
ثم حدد الخطر السائد. تتطلب الأكسدة التحكم في الأنواع الحاوية للأكسجين، وظروف الاحتراق، والتسربات، وزمن المكوث. أما نزع الكربون، فيتطلب التحكم في الجهد الكيميائي عند سطح الفولاذ، وليس مجرد خفض الأكسجين. ويحدد ASM Handbook, Volume 4B الصادر عن ASM International عام 2017 «التحكم في جو الفرن وجو الإمداد» بوصفهما مجموعتي التحكم الرئيسيتين. وكلاهما مهم؛ فقد يفشل الغاز المخلوط بصورة صحيحة بعد أن تغير حافة فلنجة متسربة، أو مولد رطب، أو خط ملوث، أو مسار تدفق مسدود، أو قطعة موضوعة بصورة سيئة، بيئة الفرن.
يمكن تحديد الجهد الكربوني بالقياس المباشر أو من خلال علاقات تشمل بخار الماء وثاني أكسيد الكربون والضغط الجزئي للأكسجين. ويجب أن تلائم طريقة التحكم المختارة الفرن. فقراءة المسبار لا تمثل تلقائياً منطقة التشغيل إذا كان المسبار بعيداً، أو محجوباً عن الحمولة، أو ملوثاً، أو معرضاً لنمط تدفق مختلف. وتتطلب الأجواء المحتوية على ثاني أكسيد الكربون والأمونيا والهيدروجين والغازات التفاعلية الأخرى الانتباه إلى تفاعلاتها الخاصة؛ ويتناول Steel Heat Treatment Handbook الصادر عن CRC Press عام 2014 هذه الغازات من حيث علاقتها بمقاومة الأكسدة والتحكم في كربون السطح.
تضع قدرات الفرن حدود المواصفة. فتحقق مما إذا كانت المنظومة قادرة على التحكم في تجانس درجة الحرارة، وتدفق الجو، والضغط، ونقطة الندى، وجهد الأكسجين، والجهد الكربوني، والعادم. وتحقق مما إذا كان المولد قادراً على الحفاظ على التركيب أثناء بدء التشغيل وتغيرات الحمولة. وتأكد من أن الحواجز والأبواب والحوامل والتجهيزات ومسارات النقل لا تُدخل الهواء أو الرطوبة. فالفرن الذي يستطيع عرض قيمة للغاز لكنه لا يستطيع الحفاظ عليها عند الحمولة، لا يمكنه التحقق من صحة المعالجة.
وبالنسبة إلى المنشآت الملحومة والفولاذات الفريتية، يحدد ISO 17663:2023 متطلبات الجودة للمعالجة الحرارية في الهواء أو في أجواء محكومة، ويغطي الأعمال المنفذة في الورش وفي الموقع. ويفيد هذا المعيار عندما تكون المعالجة الحرارية جزءاً من عملية لحام أو عملية مرتبطة به، إلا أنه لا يزال يتعين تحديد متطلبات المادة والإجراء والفحص والقبول المنطبقة على المكوّن.
التحقيق في الانحرافات بطريقة منهجية
ينبغي أولاً رسم خريطة لعيب السطح، لا تفسيره. هل القشور أو نزع الكربون متجانسان عبر الحمولة، أم يقتصران على وجه أو حافة أو موضع رف أو منطقة فرن معينة؟ هل يتبع العيب موضع الحمولة من دفعة إلى أخرى؟ هل يظهر فقط بعد فترة تثبيت طويلة، أو أثناء بدء التشغيل، أو بعد فتح الباب، أو أثناء النقل إلى التبريد السريع؟ تساعد هذه الملاحظات في التمييز بين مشكلة كيميائية ومشكلة في الدوران أو الإحكام أو درجة الحرارة أو المناولة.
قارن خريطة العيب بقياسات مستقلة. هل يمثل الجو المقاس منطقة التشغيل، أم أنه لا يمثل سوى خط الإمداد أو قناة الرجوع أو جدار الفرن؟ هل محلل الغاز ومسبار الأكسجين وجهاز نقطة الندى ووحدة التحكم في الجهد الكربوني معايرة وتستجيب بالمعدل المطلوب؟ هل المسبار نظيف وموضوع في المكان الصحيح؟ وهل أكدَت قطعة اختبار مرجعية أو شريحة أو رقيقة أو عينة ميتالوجرافية دلالة الجهاز؟
واسأل أيضاً عما إذا كان الفرن قد بلغ درجة الحرارة قبل استقرار الجو، وما إذا كانت الحمولة قد أعاقت التدفق، وما إذا كان المولد قد غيّر تركيبه تحت الطلب، وما إذا كانت المياه قد دخلت من خلال نواتج الاحتراق أو التسربات أو بقايا التنظيف أو الشحنة الرطبة. افحص مورفولوجيا القشور، وقِس الطبقة المتغيرة بالميتالوغرافيا أو بمسح الصلادة أو بالصلادة المجهرية أو بتحليل الكربون، حسب الاقتضاء. فوجود سطح داكن وحده لا يثبت نزع الكربون، كما أن وجود سطح لامع وحده لا يثبت احتفاظه بالكربون.
مسار عمل الاستقصاء
- التعرّف سجّل تعيين الفولاذ، وحجم المقطع، والحالة السابقة، والعملية.
- التحديد ضع حدودًا قابلة للقياس للقشور الأكسيدية وتغير الكربون.
- التصنيف حدّد ما إذا كانت الدورة إعادة تسخين لغرض التشغيل أم معالجة حرارية نهائية.
- الاختيار اختر التحكم في الأكسدة، وعند الحاجة، التحكم في الكمون الكربوني.
- التحقق افحص إمداد الغاز، والمولّد، ومانعات التسرب، والتدفق، والضغط، والمستشعرات، والمعايرة، وتمثيل منطقة التشغيل.
- الفحص حدّد الفحوص البصرية أو البُعدية أو فحوص الصلادة أو الفحوص المجهرية الفلزية أو فحوص كيمياء السطح.
- التوثيق سجّل الانحرافات، وموضع الحمولة، والدورة، والجو، والإنذارات، وزمن النقل، والمادة المتأثرة.
يتمثل سير العمل القابل للاستخدام فيما يلي:
1. تحديد تصنيف الفولاذ وحجم المقطع والحالة السابقة والعملية. 2. تحديد ما إذا كان السماح بتكوّن القشور وتغير الكربون ممكناً، ووضع حدود قابلة للقياس. 3. تحديد ما إذا كانت الدورة إعادة تسخين بغرض التشغيل أم معالجة حرارية نهائية. 4. اختيار استراتيجية التحكم في الجو، بما في ذلك التحكم في الأكسدة، وعند الحاجة، التحكم في الجهد الكربوني. 5. التحقق من إمداد الغاز وأداء المولد والحواجز والتدفق والضغط وأجهزة الاستشعار والمعايرة ومدى تمثيل القياسات لمنطقة التشغيل. 6. تحديد الفحص: التقييم البصري للقشور، والمراجعة البُعدية، والصلادة، والميتالوغرافيا، وقياس عمق نزع الكربون، أو كيمياء السطح. 7. توثيق كل انحراف، بما في ذلك موضع الحمولة وسجل الدورة وسجل الجو وحالة الإنذار وزمن النقل والمادة المتأثرة.
يعامل هذا التسلسل حماية السطح بوصفها نتيجة ميتالورجية محكومة. أما اسم الغاز فليس سوى أحد المدخلات.
المراجع
- [1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press chapter, 2012. Cambridge University Press publication
- [2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
- [3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. ISO Standard, 2023. ISO 17663:2023