




Co faktycznie kontroluje atmosfera podczas obróbki cieplnej

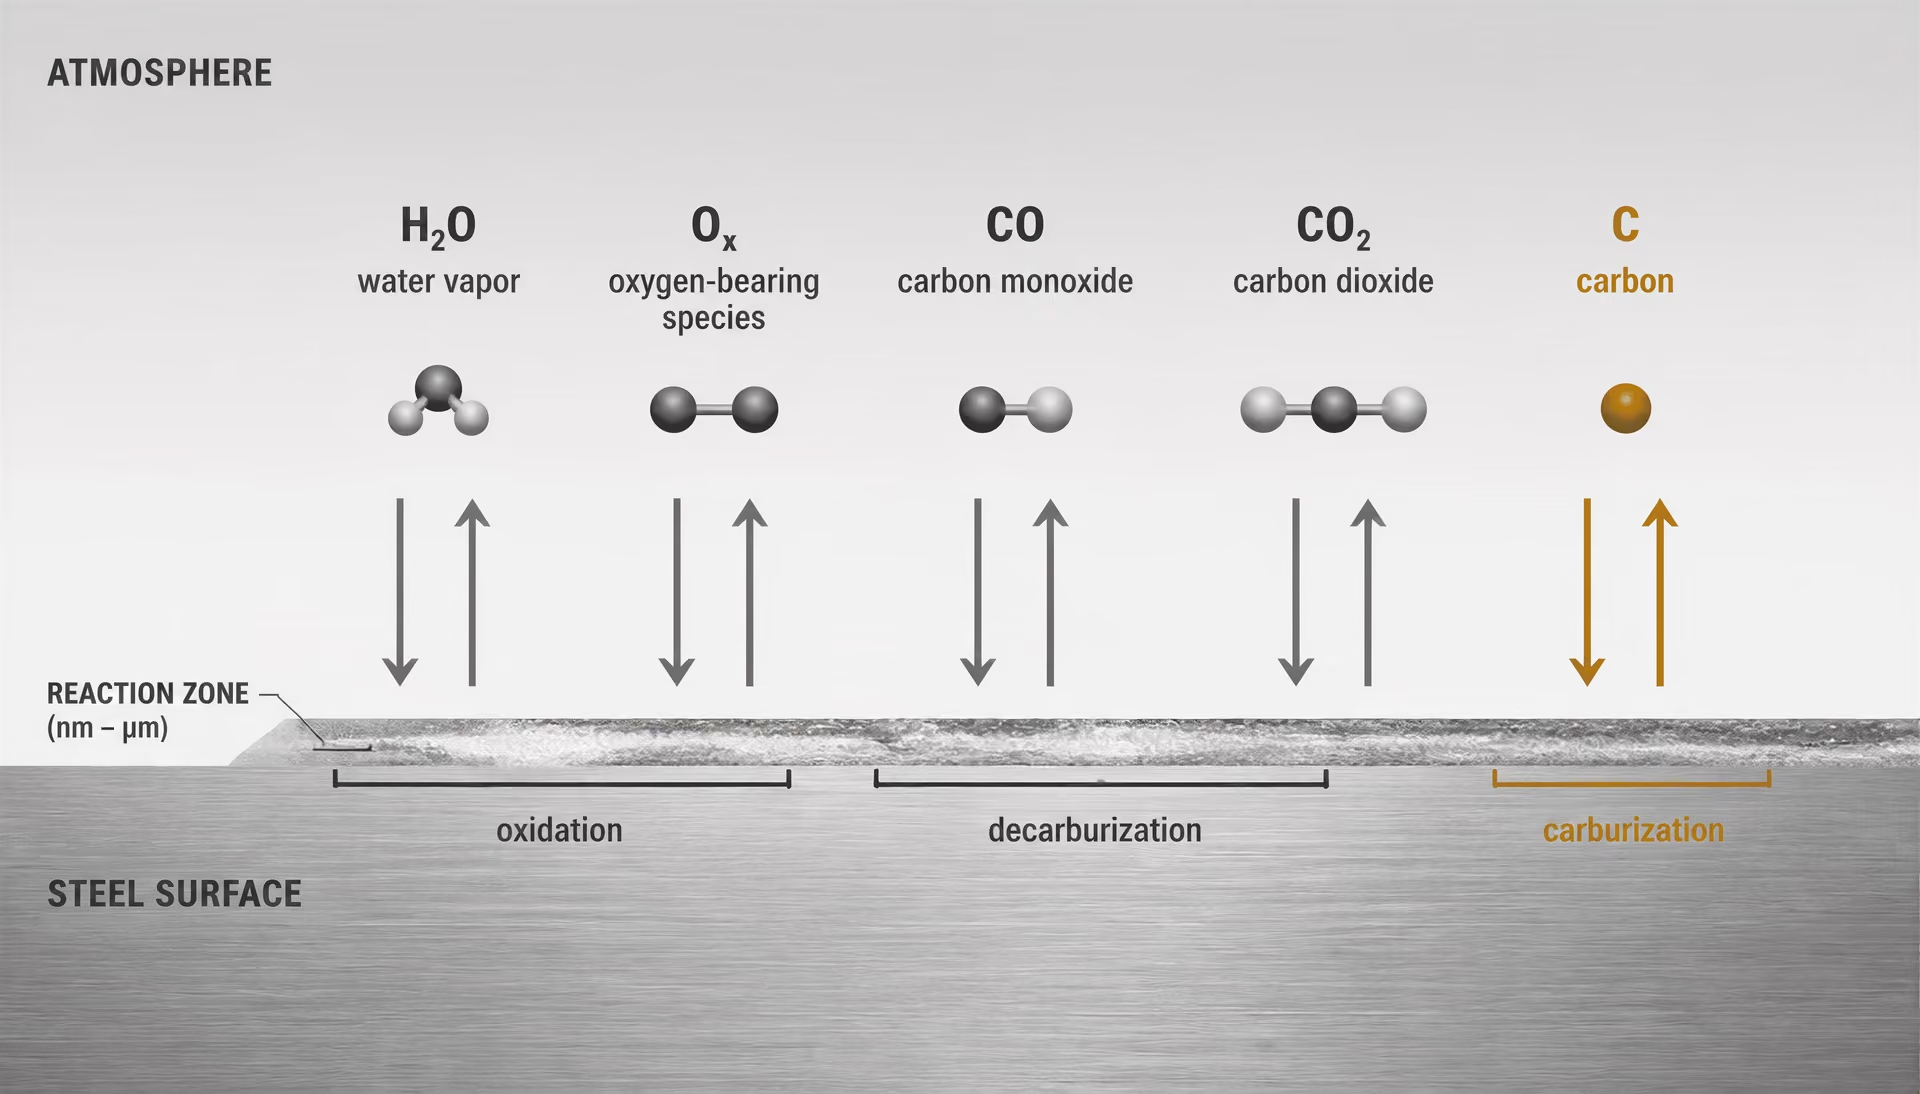
Atmosfera jako chemiczny warunek brzegowy
Atmosfera podczas obróbki cieplnej nie jest po prostu gazem wypełniającym piec. Jest to reaktywne środowisko występujące na powierzchni stali w trakcie nagrzewania, wygrzewania i chłodzenia wsadu. Jej skład wyznacza chemiczny warunek brzegowy, względem którego przebiegają utlenianie, redukcja, nawęglanie, odwęglanie i inne reakcje powierzchniowe. Stal reaguje na to lokalne środowisko, a nie wyłącznie na wskazanie temperatury regulatora pieca.
Reaktywne składniki atmosfery
- Składniki zawierające tlen
- Mogą tworzyć tlenki żelaza i powodować powstawanie zgorzeliny.
- Para wodna
- Może przyspieszać utlenianie i przyczyniać się do utraty węgla.
- Tlenek węgla
- Uczestniczy w równowagach przenoszenia węgla.
- Dwutlenek węgla
- W odpowiednich warunkach może zmieniać potencjał węglowy i sprzyjać odwęgleniu.
- Wodór
- Wpływa na przebieg redukcji i potencjał tlenowy.
- Metan
- W warunkach nawęglania może dostarczać węgla.
W podwyższonej temperaturze gazy wymieniają atomy z powierzchnią. Składniki zawierające tlen mogą tworzyć tlenki żelaza i powodować powstawanie zgorzeliny. Para wodna może przyspieszać utlenianie i przyczyniać się do utraty węgla. Składniki zawierające węgiel mogą uzupełniać zawartość węgla na powierzchni albo go usuwać, zależnie od równowagi między reakcjami gazowymi a aktywnością węgla w stali. Dwutlenek węgla, tlenek węgla, wodór, metan, tlen i para wodna mają zatem znaczenie jako reagujące składniki, a nie tylko jako określenia „gazu ochronnego”.
Utlenianie powoduje powstawanie zgorzeliny, natomiast utrata węgla z warstw powierzchniowych prowadzi do odwęglenia. Strong evidence
Podręcznik U.S. Department of Commerce, National Bureau of Standards Heat Treatment and Properties of Iron and Steel (1966) bezpośrednio wskazuje dwa podstawowe zagrożenia powierzchni: utlenianie powoduje powstawanie zgorzeliny, natomiast utrata węgla z warstw powierzchniowych prowadzi do odwęglania. Opisuje również parę wodną w produktach spalania jako czynnik szkodliwy. Skutki te są ze sobą powiązane, lecz nie są identyczne. Powierzchnia może wykazywać niewielką ilość widocznej zgorzeliny, a mimo to mieć zmieniony profil zawartości węgla. Z drugiej strony część może zachować znaczną część węgla, a jednocześnie mieć warstwę tlenkową utrudniającą kontrolę wymiarów, kontrolę, spawanie lub późniejsze wykańczanie.
Potencjał węglowy Aktywność węgla narzucona przez atmosferę w określonej temperaturze, wskazująca, czy węgiel ma tendencję do wnikania w powierzchnię stali, czy do jej opuszczania.
Potencjał węglowy jest praktycznym wyrazem skłonności atmosfery do dodawania węgla do stali austenitycznej lub usuwania go z niej w określonej temperaturze. Jeżeli gaz ma niższą efektywną aktywność węgla niż powierzchnia stali, węgiel dyfunduje na zewnątrz i rozwija się odwęglanie. Jeżeli gaz ma wyższą efektywną aktywność węgla, węgiel wnika w powierzchnię i może wystąpić nawęglanie. Gdy obie aktywności są zrównoważone, atmosfera jest w przybliżeniu obojętna względem przenoszenia węgla, choć wynik nadal zależy od czasu, temperatury, składu stopowego, przepływu gazu i stanu powierzchni.
Materiał ASM International Furnace Atmospheres for Heat Treating traktuje reakcje gazowe, główne gazy i pary oraz związane z atmosferą odwęglanie stali jako kluczowe zagadnienia obróbki cieplnej. ASM Handbook Volume 4B opisuje również regulację potencjału węglowego za pomocą pomiarów lub zależności obejmujących parę wodną, dwutlenek węgla i ciśnienie parcjalne tlenu. Dlatego wartość zadana potencjału węglowego nie zastępuje pomiaru atmosfery. Odpowiedni stan chemiczny można wnioskować na podstawie kilku monitorowanych zmiennych, lecz zmienne te muszą opisywać gaz, który rzeczywiście dociera do wsadu.
Reakcje powierzchniowe mogą trwać również podczas chłodzenia. Austenityzowanie w odpowiedniej atmosferze nie gwarantuje czystej powierzchni, jeżeli wsad przechodzi przez warunki utleniające lub odwęglające, zanim jego temperatura spadnie poniżej poziomu, przy którym reakcje te mają znaczenie. Hartowanie może również narazić gorącą stal na kontakt z parą wodną, tlenem lub gazami o niedostatecznie kontrolowanym składzie. Kontrola atmosfery obejmuje zatem cały cykl cieplny, a nie tylko odcinek wygrzewania.
Dlaczego sama temperatura całego wsadu nie wystarcza
Temperatura określa szybkość reakcji i przemiany fazowe, lecz nie określa chemizmu powierzchni. Dwa wsady piecowe mogą mieć wskazaną temperaturę 850 °C i opuścić piec z różnymi wynikami metalurgicznymi, jeżeli różnią się warunkami gazowymi. W jednym może być kontrolowany potencjał węglowy i niewielka skłonność do utleniania, podczas gdy drugi może zawierać wystarczającą ilość składników zawierających tlen lub wilgoci, aby wytworzyć zgorzelinę i usunąć węgiel. Odczyt termopary nie pozwala rozróżnić tych wyników.
Rozróżnienie to ma kluczowe znaczenie, gdy wymagany wynik obejmuje określony gradient zawartości węgla na powierzchni. Rozważmy podeutektoidalną stal ferrytyczną nagrzewaną do hartowania. Krótka warstwa odwęglona może podczas hartowania przemieniać się inaczej niż niezmieniony rdzeń, powodując zmiękczenie powierzchni, mimo że rdzeń osiąga zamierzoną temperaturę austenityzowania. Element może przejść kontrolę wzrokową, ponieważ ilość zgorzeliny jest niewielka, a mimo to nie spełnić wymagań dotyczących pomiaru twardości wzdłuż przekroju, badania metalograficznego, odporności na zużycie lub zmęczenie. W przypadku gatunku przeznaczonego do nawęglania równie niedopuszczalne może być nadmierne przenikanie węgla: warstwa nawęglona może stać się głębsza lub bogatsza w węgiel, niż dopuszcza specyfikacja procesu, co wpływa na austenit szczątkowy, tworzenie węglików, odkształcenia i stabilność wymiarową.
Jednorodność temperatury stwarza kolejne pozorne poczucie bezpieczeństwa. Piec może wykazywać niewielkie różnice między mierzonymi strefami, podczas gdy powierzchnia przedmiotu obrabianego jest narażona na różne warunki gazowe wskutek rozmieszczenia wsadu, cyrkulacji, nieszczelności drzwi, produktów spalania z palników lub odprowadzanej atmosfery. Osłonięta termopara może wskazywać zamierzoną temperaturę, podczas gdy część znajdująca się w pobliżu otworu otrzymuje strumień utleniający. Regulator ma wówczas prawidłowe wskazanie temperatury, lecz nieprawidłowo ocenia wynik procesu.[1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press. Cambridge University Press chapter, 2012. Cambridge University Press publication
Rozdział Cambridge University Press „Atmosphere Control for the Protection of Metals During Production Processes” (2012) rozróżnia ponowne nagrzewanie do obróbki plastycznej od końcowej obróbki cieplnej. Rozróżnienie to ma znaczenie, ponieważ zgorzelina tolerowana przed kuciem może zostać usunięta podczas późniejszego przetwarzania, natomiast zgorzelina lub odwęglanie po końcowym hartowaniu może bezpośrednio zmienić dostarczony element. Niekontrolowana atmosfera utleniająca może w obu przypadkach powodować tworzenie zgorzeliny, a w przypadku stali również odwęglanie; różna jest jednak dopuszczalność tych skutków.
Reakcje powierzchniowe zależą również od czasu. Krótkotrwałe odchylenie podczas załadunku lub transportu może być nieistotne dla jednej geometrii, a szkodliwe dla innej. Cienkie krawędzie, gwinty, ostre naroża i powierzchnie o dużym stosunku powierzchni do objętości mogą reagować szybciej niż gruby przekrój. Pierwiastki stopowe mogą zmieniać przebieg utleniania, lecz nie eliminują potrzeby kontrolowania warunku brzegowego. Stwierdzenie „piec osiągnął temperaturę” jest zatem niepełnym zapisem procesu.
Różnica między ochroną a kontrolą procesu
| Ochrona | Sterowanie procesem |
|---|---|
| Cel nadrzędny | Ograniczenie widocznego utleniania i powstawania zgorzeliny |
| Wymaganie chemiczne | Kontrola wymiany tlenu, węgla, azotu lub wodoru |
| Weryfikacja | Wygląd wizualny może wystarczyć do wstępnej oceny |
| Podstawa akceptacji | Wyniki badań chemizmu powierzchni i badań metalurgicznych |
Ochrona oznacza ograniczenie widocznego utleniania, zgorzeliny i związanych z nimi uszkodzeń powierzchni. Kontrola procesu idzie dalej: wymaga, aby atmosfera w sposób powtarzalny wytwarzała określony skład chemiczny powierzchni. To rozróżnienie oddziela część wyglądającą na czystą od części poprawnej pod względem metalurgicznym.
Atmosfera bogata w azot lub inne środowisko o małej skłonności do utleniania może ograniczać widoczną zgorzelinę, a jednocześnie nadal dopuszczać odwęglanie, jeżeli jej potencjał węglowy jest nieprawidłowy. Gaz wybrany wyłącznie dlatego, że zapobiega odbarwieniu, może zatem nie nadawać się do hartowania, wyżarzania, normalizowania lub nawęglania. Właściwe pytanie nie brzmi: „Czy powierzchnia pozostała jasna?”. Brzmi ono: „Czy powierzchnia wymieniała tlen, węgiel, azot lub wodór z gazem w dozwolonym kierunku i dozwolonej ilości?”.
Opracowanie ASM International z 2017 r. dotyczące kontroli atmosfery piecowej wyróżnia dwie główne grupy kontroli: kontrolę atmosfery zasilającej oraz kontrolę atmosfery piecowej. Kontrola atmosfery zasilającej dotyczy gazu lub mieszaniny gazów dostarczanej do pieca — jej wytwarzania, mieszania, czystości, ciśnienia i istotnego składu. Kontrola atmosfery piecowej dotyczy warunków panujących wewnątrz komory grzewczej i na powierzchni wsadu po tym, jak nieszczelności, spalanie, dysocjacja, reakcje z oprzyrządowaniem i reakcje ze wsadem zmieniły dostarczony gaz. Prawidłowo przygotowany gaz zasilający może wytworzyć nieprawidłową atmosferę piecową. Odwrotna sytuacja jest również możliwa: wskazanie w komorze może wyglądać prawidłowo, podczas gdy system zasilania jest niestabilny i kolejny wsad zostanie poddany działaniu innych warunków.
Pomiary i weryfikacja muszą odpowiadać zamierzonemu wynikowi. Odczyty potencjału tlenowego lub punktu rosy mogą ujawniać skłonność do utleniania, natomiast zależności obejmujące parę wodną, dwutlenek węgla i ciśnienie parcjalne tlenu mogą wspierać kontrolę potencjału węglowego. Istotne jest miejsce pomiaru, podobnie jak czas reakcji. Czujnik umieszczony w pobliżu wlotu gazu może nie reprezentować atmosfery wokół gęsto ułożonych części.
Z tego samego powodu kontroli atmosfery nie należy utożsamiać ze specyfikacją powłoki ani obróbki po procesie. ISO 17834:2003 dotyczy natryskiwanych cieplnie powłok metalowych chroniących przed korozją i utlenianiem w wysokiej temperaturze do 1000 °C (1273 K). ISO 12944-4:2017 określa stopnie przygotowania powierzchni konstrukcji ze stali węglowych i niskostopowych, w tym powierzchni niepowlekanych, natryskiwanych cieplnie, ocynkowanych, galwanizowanych, szerardyzowanych i malowanych. Normy te dotyczą powierzchni ochronnych lub ich przygotowania; nie zastępują kontroli potencjału węglowego podczas austenityzowania.
W przypadku obróbki cieplnej związanej ze spawaniem i procesami pokrewnymi norma ISO 17663:2023 określa wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub w atmosferach kontrolowanych, głównie dla stali ferrytycznych oraz prac wykonywanych w warsztatach lub na miejscu. Jej zakres potwierdza zasadniczy punkt: atmosfera jest częścią operacji objętej kontrolą jakości. Sam zapis temperatury pieca nie może potwierdzić, że utlenianie zostało ograniczone, odwęglanie utrzymało się w granicach specyfikacji ani że zamierzony profil zawartości węgla na powierzchni przetrwał cały cykl.
Utlenianie, zgorzelina i powierzchnia stali

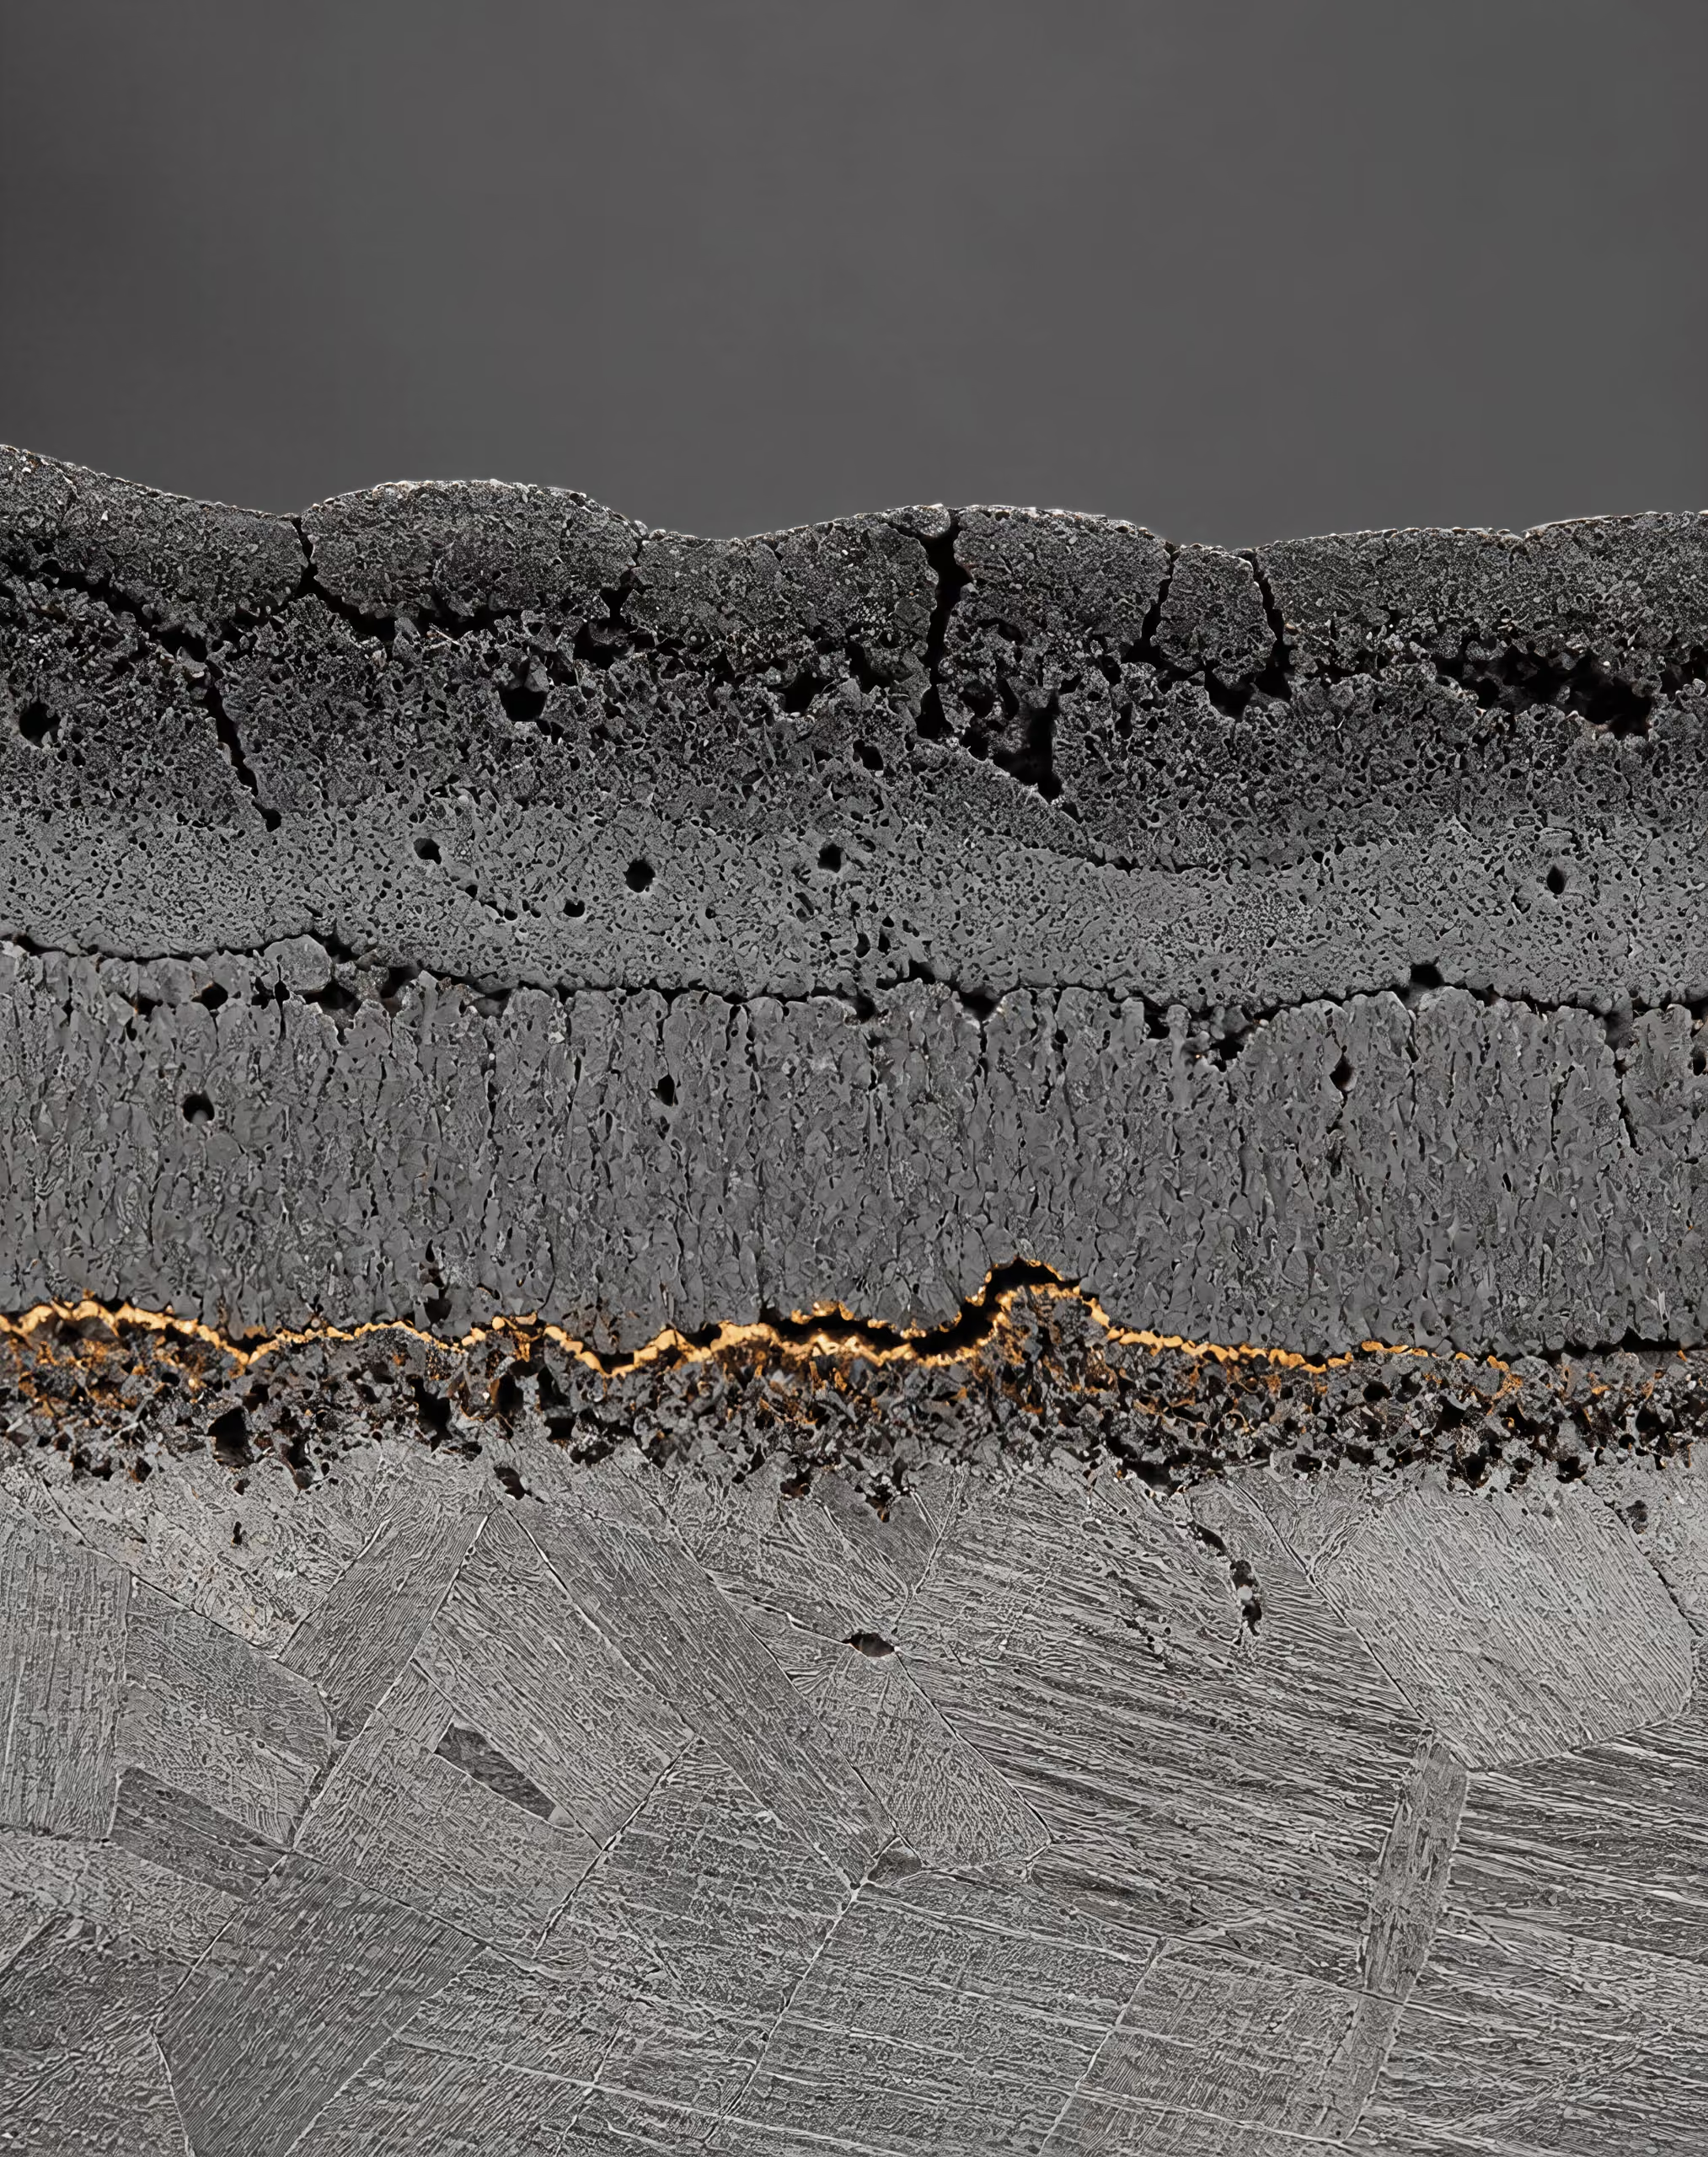
Jak powstaje zgorzelina podczas nagrzewania
Zgorzelina jest tlenkiem powstającym w wyniku reakcji nagrzanej powierzchni stali z materiałem zawierającym tlen, obecnym w atmosferze pieca. Reakcja ta nie wymaga wyłącznie obecności wolnego tlenu gazowego. Może w niej uczestniczyć para wodna, dwutlenek węgla oraz tlen doprowadzany wraz z produktami spalania lub przedostający się przez nieszczelności. Szybkość reakcji zależy od temperatury, czasu oddziaływania, składu gazu, składu stali oraz stanu powierzchni przed nagrzewaniem.
W podwyższonej temperaturze żelazo na powierzchni przekazuje elektrony składnikom zawierającym tlen. W rezultacie mogą powstawać tlenki żelaza, takie jak wüstit (FeO), magnetyt (Fe₃O₄) i hematyt (Fe₂O₃). Fazy te niekoniecznie występują w tych samych proporcjach, a widocznej ciemnej warstwie nie można przypisać jednego składu wyłącznie na podstawie jej barwy. Tlenek znajdujący się najbardziej na zewnątrz może różnić się od warstwy przylegającej do metalu, a pierwiastki stopowe mogą modyfikować strukturę zgorzeliny lub powodować powstawanie odrębnych tlenków. Cienka, dobrze przylegająca warstwa oraz gruba, spękana i luźno związana zgorzelina są w obu przypadkach „tlenkiem”, lecz mają różne znaczenie metalurgiczne.
U.S. Department of Commerce, National Bureau of Standards, w publikacji Heat Treatment and Properties of Iron and Steel (1966), wskazuje utlenianie jako źródło zgorzeliny, a utratę węgla z powierzchni określa jako odwęglanie. Publikacja opisuje również parę wodną w produktach spalania jako czynnik szkodliwy. To rozróżnienie ma znaczenie, ponieważ utlenianie i odwęglanie mogą zachodzić jednocześnie, nie będąc tą samą reakcją. Utlenianie powoduje zużycie lub przemianę metalu na powierzchni, natomiast odwęglanie obniża stężenie węgla w stali bezpośrednio pod powierzchnią. Warunki panujące w piecu mogą zatem prowadzić do powstania widocznej warstwy zgorzeliny, strefy zubożonej w węgiel albo obu tych zjawisk jednocześnie.
Skutki odspojenia zgorzeliny
- Odsłonięcie powierzchni Odpryskiwanie może odsłonić świeżą stal i umożliwić kolejny cykl utleniania.
- Zanieczyszczenie pieca Odspojony materiał może blokować trzon pieca.
- Uszkodzenie oprzyrządowania Zgorzelina może pozostawiać ślady na walcach i zanieczyszczać matryce.
- Zmiany wymiarowe Pozostała zgorzelina może wpływać na późniejsze kucie, walcowanie lub obróbkę skrawaniem.
Powstawanie zgorzeliny zmienia się również w miarę trwania cyklu nagrzewania. Wczesne utlenianie może prowadzić do powstania względnie ciągłej warstwy. Dalszy wzrost może sprawić, że zgorzelina stanie się grubsza i będzie słabiej przylegać, szczególnie gdy zakłócą ją rozszerzalność cieplna, operacje manipulacyjne w piecu lub naprężenia przemianowe. Wielokrotne nagrzewanie i chłodzenie może powodować pękanie i łuszczenie. Zgorzelina może wówczas odspajać się od przedmiotu obrabianego i odsłaniać świeżą stal, umożliwiając kolejny cykl utleniania. Odspojony materiał nie jest nieszkodliwym odpadem: może rysować walce, blokować trzon pieca, zanieczyszczać matryce oraz powodować zmiany wymiarów podczas późniejszego kucia, walcowania lub obróbki skrawaniem.
Rozdział „Atmosphere Control for the Protection of Metals During Production Processes” (2012), opublikowany przez Cambridge University Press, rozróżnia nagrzewanie do przeróbki plastycznej od końcowej obróbki cieplnej. Rozróżnienie to ma zasadnicze znaczenie. Podczas nagrzewania do kucia lub walcowania część zgorzeliny może zostać usunięta przez odgarnianie, odkształcanie, trawienie, obróbkę strumieniowo-ścierną lub późniejszą obróbkę skrawaniem. Proces może tolerować zmianę powierzchni, która byłaby niedopuszczalna w przypadku gotowego elementu, pod warunkiem że zgorzelina i ewentualnie zmieniony metal zostaną usunięte bez naruszenia wymaganej grubości przekroju.
Końcowa obróbka cieplna pozostawia znacznie mniejszy margines tolerancji. Hartowanie z przemianą austenityczną, hartowanie, odpuszczanie, wyżarzanie i odprężanie mogą być określone w celu uzyskania zarówno konkretnego stanu powierzchni, jak i określonej mikrostruktury objętościowej. Zgorzelina może zmieniać wymiary, zakłócać kontakt podczas hartowania, maskować ślady szlifowania lub pęknięcia, a także wpływać na naddatki do późniejszej obróbki skrawaniem. Może również zmieniać wyniki badań wizualnych, magnetyczno-proszkowych lub innych metod kontroli. Element, który osiągnął wymaganą twardość w rdzeniu, może nadal nie spełniać wymagań dotyczących powierzchni, ponieważ nie kontrolowano jego stanu tlenkowego i węglowego.
Składniki utleniające i nieszczelności pieca
Atmosfera jest ochronna tylko w odniesieniu do reakcji, które ogranicza. Kontrola atmosfery pieca obejmuje zatem zarówno gaz doprowadzany do pieca, jak i zdolność pieca do zapobiegania przedostawaniu się niepożądanych gazów. ASM Handbook, Volume 4B (2017), wydany przez ASM International, wskazuje „kontrolę atmosfery pieca i atmosfery zasilającej” jako dwie główne grupy środków kontroli. Jakość gazu nie może zrekompensować otwartych drzwi, uszkodzonego uszczelnienia, uszkodzonej mufli, niewłaściwie wyregulowanego palnika ani takiego rozkładu ciśnienia, który zasysa powietrze do strefy gorącej.
Nieszczelności doprowadzają tlen cząsteczkowy, azot i wilgoć. Tlen sprzyja bezpośredniemu utlenianiu, natomiast para wodna może reagować z żelazem, a także uczestniczyć w reakcjach zmieniających potencjał węglowy na powierzchni stali. Dwutlenek węgla jest kolejnym reaktywnym składnikiem. W atmosferach zawierających tlenek węgla i dwutlenek węgla wzajemny udział tych gazów wpływa na to, czy powierzchnia będzie miała tendencję do pochłaniania węgla, tracenia węgla czy zbliżania się do stanu równowagi ze stalą. Istotnym parametrem nie jest po prostu to, czy dany gaz nazywa się „ochronnym”, lecz potencjał chemiczny na powierzchni przedmiotu obrabianego.
Materiały ASM z 2017 roku dotyczące atmosfer piecowych traktują reakcje gazowe, główne gazy i pary oraz związane z atmosferą odwęglanie stali jako kluczowe elementy technologii obróbki cieplnej. Steel Heat Treatment Handbook (CRC Press, 2014) również omawia dwutlenek węgla, amoniak i inne gazy reaktywne w odniesieniu do odporności na utlenianie oraz kontroli zawartości węgla przy powierzchni. Amoniak może na przykład dostarczać azotu w odpowiednich procesach, lecz jego produkty rozkładu oraz wynikająca z tego równowaga wodoru i azotu nie czynią z niego uniwersalnego gazu przeciw tworzeniu zgorzeliny. Każdą atmosferę należy dopasować do gatunku stali, temperatury, konstrukcji pieca, sposobu załadunku oraz wymaganej zawartości węgla przy powierzchni.
Na parę wodną należy zwrócić szczególną uwagę, ponieważ może występować nawet wtedy, gdy piec wydaje się szczelny. Ogrzewanie za pomocą spalania powoduje powstawanie wody jako normalnego produktu reakcji, a wilgotny wsad, nieszczelności w układach chłodzenia, wilgotny gaz zasilający lub niewłaściwe suszenie mogą zwiększać jej ilość. Dlatego temperatura punktu rosy, ciśnienie cząstkowe tlenu, dwutlenek węgla i powiązane pomiary mogą dostarczać bardziej użytecznych informacji o procesie niż sama nazwa gazu. Volume 4B ASM opisuje kontrolę potencjału węglowego za pomocą pomiarów lub zależności obejmujących parę wodną, dwutlenek węgla i ciśnienie cząstkowe tlenu. Zmienne te pomagają określić, czy powierzchnia będzie się utleniać, odwęglać, nawęglać czy pozostanie blisko zamierzonego składu chemicznego stali.
Wymagana atmosfera zależy również od celu operacji. Piec do nagrzewania przed przeróbką na gorąco może dopuszczać kontrolowane utlenianie, po którym następuje mechaniczne usunięcie zgorzeliny, podczas gdy piec do końcowego hartowania elementu nawęglanego lub wysokowęglowego zazwyczaj wymaga znacznie ściślejszej kontroli zarówno zgorzeliny, jak i aktywności węgla. Traktowanie obu operacji jako równoważnych grozi zaakceptowaniem stanu powierzchni, który unieważni późniejsze wymagania dotyczące kontroli lub eksploatacji.
ISO 17663:2023 określa wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub atmosferach kontrolowanych, głównie dla stali ferrytycznych, oraz obejmuje prace wykonywane w warsztatach i na miejscu w związku ze spawaniem i procesami pokrewnymi. Norma ta nie sprowadza kontroli atmosfery do jednej receptury gazowej. Wzmacnia podejście procesowe: atmosfera, wyposażenie, monitorowanie, zapisy i określony wynik muszą być ze sobą zgodne.
Usuwanie zgorzeliny i jego konsekwencje metalurgiczne
| Metoda usuwania | Potencjalny skutek |
|---|---|
| Mechaniczne usuwanie zgorzeliny | Może pozostawiać tlenki we wgłębieniach lub powodować wyżłobienia |
| Śrutowanie lub obróbka strumieniowo-ścierna | Może zmieniać chropowatość i zaokrąglać krawędzie |
| Trawienie | Może zwiększać chropowatość lub powodować zagrożenia związane z wodorem |
| Szlifowanie | Usuwa sąsiedni zmieniony metal, zmienia wymiary i może powodować miejscowe nagrzewanie |
Usunięcie zgorzeliny nie jest równoznaczne z odtworzeniem pierwotnej powierzchni stali. Mechaniczne usuwanie zgorzeliny może odsłonić zdrowy metal, lecz może również pozostawić tlenek w wżerach, spowodować wyżłobienia lub wytworzyć kierunkowe ślady. Śrutowanie i obróbka strumieniowo-ścierna zmieniają chropowatość i mogą zaokrąglać krawędzie. Trawienie rozpuszcza tlenki w wyniku oddziaływania chemicznego, jednak nadmierne lub niewłaściwie kontrolowane trawienie może zwiększać chropowatość lub powodować zagrożenia związane z wodorem w podatnych na nie stalach wysokowytrzymałych. Szlifowanie usuwa zgorzelinę i znajdujący się w pobliżu zmieniony metal, lecz zmienia wymiary i może powodować miejscowe nagrzewanie.
Najpoważniejszym błędem jest usunięcie widocznego tlenku i założenie, że skutek metalurgiczny również zniknął. Jeżeli utlenianiu towarzyszyło odwęglanie, warstwa zubożona w węgiel może sięgać poniżej zgorzeliny. Usuwanie zgorzeliny nie przywróci jej pierwotnej zawartości węgla. W zależności od gatunku stali i zastosowanej obróbki może być konieczne usunięcie zmienionej warstwy przez obróbkę skrawaniem, ponowne przeprowadzenie procesu albo zaakceptowanie elementu dopiero po badaniach wykazujących, że nadal spełnia on wymagania specyfikacji. Twardość powierzchni, głębokość warstwy zahartowanej, trwałość zmęczeniowa i podatność na pękanie mogą zależeć od tego, co pozostało pod oczyszczoną powierzchnią.
Usuwanie zgorzeliny może również wpływać na wyniki kontroli. Gruba warstwa tlenku może maskować nieciągłości, podczas gdy agresywne czyszczenie może otworzyć ciasne wady i ułatwić ich wykrycie. Chropowatość powierzchni może zwiększać wskazania w badaniach magnetyczno-proszkowych lub penetracyjnych, a pozostałości ścierniwa lub zanieczyszczeń chemicznych mogą zakłócać nakładanie powłok lub proces galwanizacji. Metodę kontroli, kryteria akceptacji i procedurę czyszczenia należy zatem rozpatrywać łącznie, a nie traktować ich jako odrębnych czynności warsztatowych.
Nie każda ciemna powierzchnia wymaga usunięcia z tego samego powodu. Cienka, dobrze przylegająca warstwa tlenku, wielowarstwowa zgorzelina wysokotemperaturowa, barwa odpuszczania oraz pozostałości atmosfery obróbki mogą różnić się składem, grubością, przyczepnością i wpływem na właściwości użytkowe. Sam wygląd nie stanowi wystarczającego dowodu. Gdy stan powierzchni ma znaczenie krytyczne, mogą być konieczne badanie powierzchni, pomiary twardości, badania metalograficzne albo weryfikacja chemiczna i wymiarowa.
Odrębne normy dotyczą późniejszej ochrony, a nie samej atmosfery pieca. ISO 17834:2003 obejmuje natryskiwane cieplnie powłoki metalowe przeznaczone do ochrony przed korozją i utlenianiem wysokotemperaturowym w temperaturach do 1000 °C (1273 K). ISO 12944-4:2017 określa stopnie przygotowania konstrukcji ze stali węglowych i niskostopowych oraz rozróżnia powierzchnie niepowlekane, natryskiwane cieplnie, ocynkowane, powlekane galwanicznie, szerardyzowane i malowane. Klasyfikacje te nie usprawiedliwiają niewłaściwej kontroli pieca. Powłoka może chronić przygotowaną powierzchnię, lecz nie może niezawodnie skorygować niewykrytej warstwy odwęglonej, utraty wymiarów ani tlenku uwięzionego w wadzie. Ochrona powierzchni zaczyna się od kontrolowania reakcji zachodzącej między stalą a atmosferą podczas nagrzewania.
Odtlenianie węgla i kontrola zawartości węgla przy powierzchni
Odtlenianie węgla to utrata węgla z powierzchni stali podczas nagrzewania. Nie jest ono tym samym co utlenianie. Utlenianie powoduje reakcję żelaza i pierwiastków stopowych, w wyniku której powstaje zgorzelina, natomiast odtlenianie węgla zmienia skład chemiczny stali pod zgorzeliną lub niekiedy zachodzi jednocześnie z jej powstawaniem. W związku z tym piec może wytworzyć powierzchnię o jasnym wyglądzie, lecz z niedopuszczalną utratą węgla, albo powierzchnię pokrytą zgorzeliną, pod którą zawartość węgla pozostaje bliska wartości określonej w specyfikacji.
Podręcznik U.S. National Bureau of Standards Heat Treatment and Properties of Iron and Steel (1966) bezpośrednio wskazuje na oba zagrożenia: atmosfery ochronne stosuje się w celu zapobiegania utlenianiu powierzchni, czyli powstawaniu zgorzeliny, oraz utracie węgla z warstw powierzchniowych, czyli odtlenianiu węgla. Podręcznik opisuje również parę wodną w produktach spalania jako czynnik szkodliwy. Rozróżnienie to ma znaczenie, ponieważ usunięcie zgorzeliny po obróbce nie przywraca węgla, który uległ dyfuzji na zewnątrz stali.

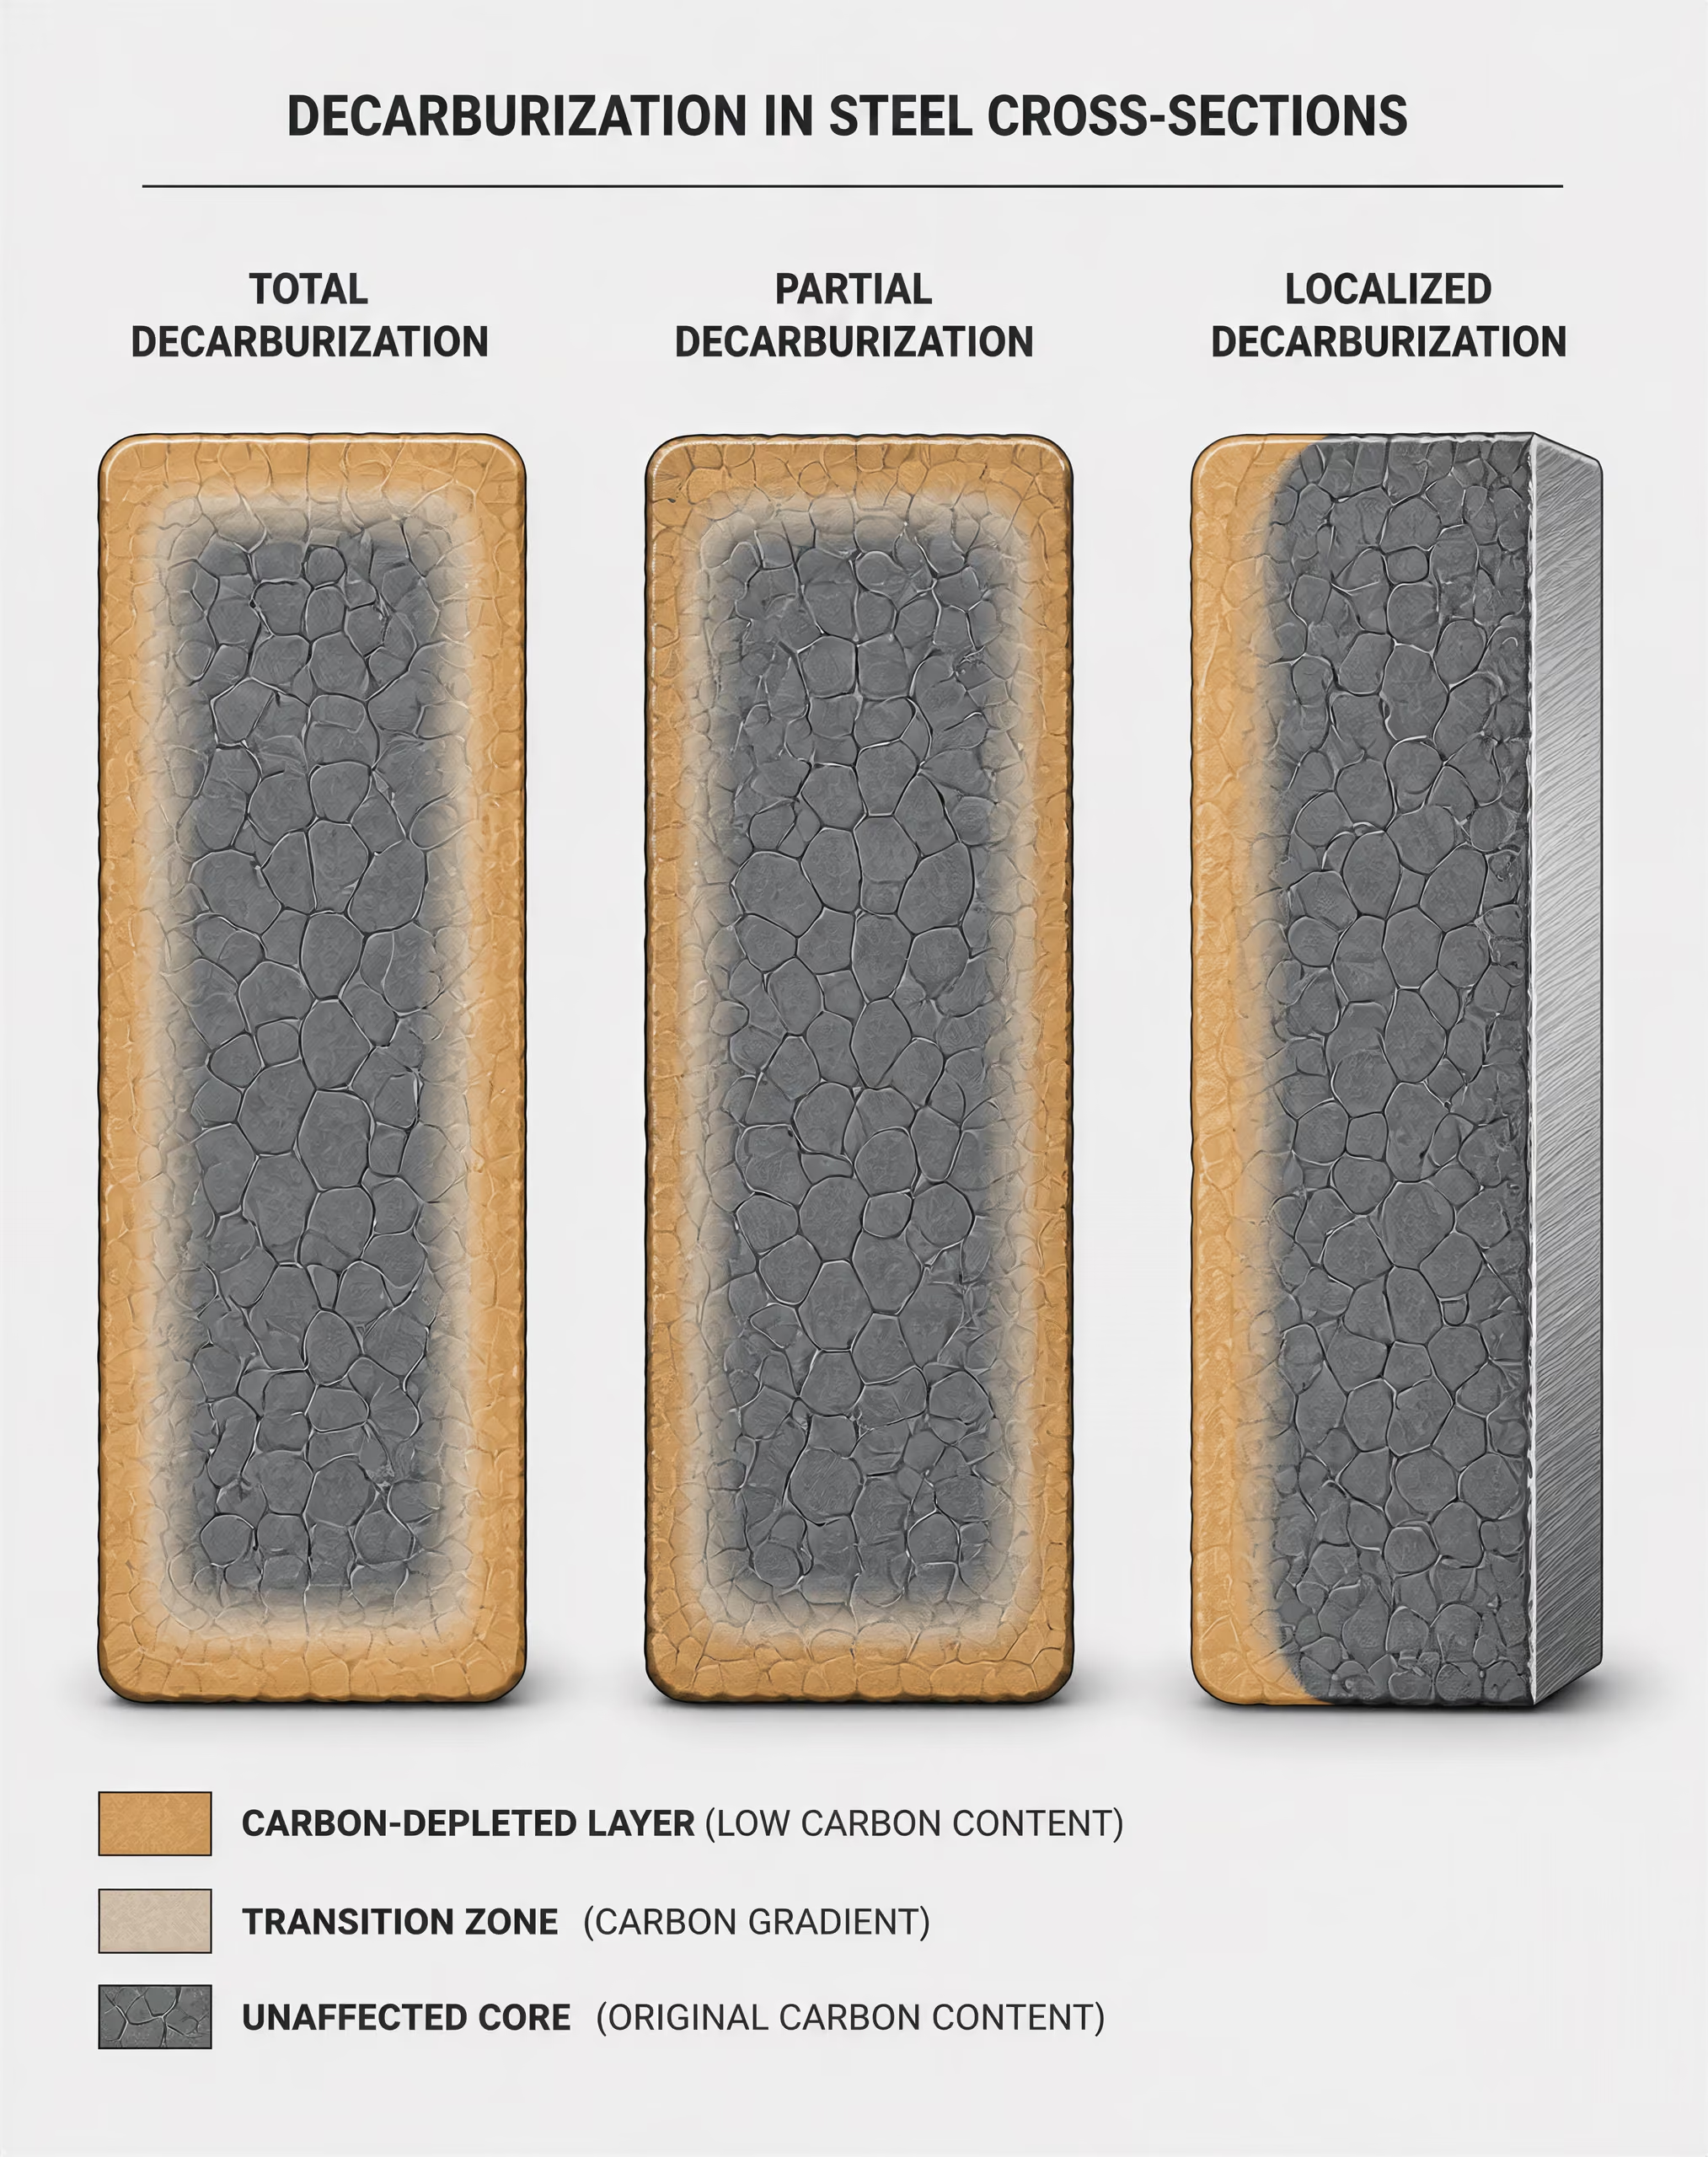
Całkowite, częściowe i miejscowe odtlenianie węgla
Postacie odwęglenia
- Całkowite odwęglenie
- Pierwotna struktura zawierająca węgiel została skutecznie usunięta lub przekształcona w całej zmienionej warstwie.
- Częściowe odwęglenie
- Zawartość węgla maleje od rdzenia ku powierzchni przez strefę przejściową.
- Miejscowe odwęglenie
- Utrata węgla jest ograniczona do określonych obszarów, takich jak krawędzie, szczeliny lub strefy objęte nieszczelnością.
Całkowite odtlenianie węgla oznacza strefę powierzchniową, w której pierwotna struktura zawierająca węgiel została skutecznie usunięta lub przekształcona w całej objętej zmianą warstwie. W stali podeutektoidalnej nagrzewanie może pozostawić ferrytową warstwę powierzchniową w miejscu, gdzie powinna występować perlit lub inne składniki zawierające węgiel. Po hartowaniu warstwa ta nie może utworzyć takiego samego bogatego w węgiel martenzytu jak materiał niezmieniony. Określenie „całkowite” odnosi się do stanu w obrębie strefy odtlenionej, a nie do całego przekroju elementu.
Częściowe odtlenianie węgla ma charakter gradientowy. Zawartość węgla zmniejsza się od rdzenia w kierunku powierzchni, a powstająca mikrostruktura zmienia się w sposób ciągły w strefie przejściowej. Hartowanie może wytworzyć przy powierzchni martenzyt o mniejszej zawartości węgla, a następnie, głębiej, martenzyt o większej zawartości węgla, bainit lub zakładaną strukturę rdzenia. Powierzchnia może przejść kontrolę wzrokową, a mimo to zawierać zbyt mało węgla, aby osiągnąć określoną twardość lub odporność na zużycie.
Miejscowe odtlenianie węgla ogranicza się do określonych obszarów, zamiast występować równomiernie na całym elemencie. Przyczynami mogą być nieszczelność pieca, niewłaściwie uszczelnione drzwi, bezpośrednie oddziaływanie płomienia palnika, szczeliny między częściami, zanieczyszczone oprzyrządowanie, odsłonięta krawędź lub lokalna różnica w cyrkulacji gazu. Cienkie przekroje i ostre krawędzie mogą reagować inaczej niż szerokie powierzchnie, ponieważ różnią się stosunkiem powierzchni do objętości oraz warunkami wymiany ciepła. Pojedynczy pomiar twardości wzdłuż przekroju dużego elementu może nie wykryć takiej wady.
Głębokość i intensywność odtleniania węgla zależą od temperatury, czasu, składu stali, stanu powierzchni, składu chemicznego atmosfery oraz przepływu gazu. Należy je określać dla rzeczywistego procesu, a nie przyjmować uniwersalną wartość graniczną. Badania metalograficzne, pomiary mikrotwardości wzdłuż przekroju, analiza zawartości węgla oraz porównanie ze znanym, niezmienionym obszarem pozwalają odróżnić płytki gradient składu od głębszej zmiany strukturalnej. Wartość twardości zmierzona wyłącznie w środku elementu nie świadczy o zabezpieczeniu powierzchni.
Cambridge University Press w publikacji Atmosphere Control for the Protection of Metals During Production Processes (2012) rozróżnia ponowne nagrzewanie do przeróbki od końcowej obróbki cieplnej. Niekontrolowane warunki utleniające mogą być tolerowane w różnym stopniu podczas późniejszego kucia i podczas końcowego cyklu hartowania, w którym chemia powierzchni bezpośrednio wpływa na właściwości gotowego elementu. Cel procesu musi zatem określać dopuszczalną zmianę zawartości węgla.
Potencjał węglowy i reakcje równowagowe
Potencjał węglowy to aktywność węgla narzucona przez atmosferę w określonej temperaturze. W praktyce jest to zawartość węgla, do której dążyłaby powierzchnia wzorcowego żelaza lub stali po osiągnięciu równowagi z danym gazem. Nie jest to po prostu procentowa zawartość tlenku węgla w piecu. Ten sam nominalny skład gazu może powodować różne warunki na powierzchni, gdy zmieniają się temperatura, ciśnienie, para wodna, dwutlenek węgla lub mieszanie gazu.
| Warunki obróbki | Kierunek przenoszenia węgla | Typowy cel |
|---|---|---|
| Nawęglanie | Węgiel wnika do austenitu | Celowe zwiększenie zawartości węgla przy powierzchni |
| Neutralne | Brak istotnego przyrostu lub ubytku | Zachowanie zawartości węgla przy powierzchni |
| Odwęglające | Węgiel dyfunduje na zewnątrz | Zwykle niepożądany warunek podczas hartowania |
W nawęglaniu atmosfera ma potencjał węglowy wyższy niż aktywność węgla na powierzchni stali. Węgiel wnika wówczas do austenitu i dyfunduje do wnętrza, pod warunkiem że temperatura i czas ekspozycji na to pozwalają. W obróbce neutralnej atmosferę reguluje się tak, aby powierzchnia nie zyskiwała ani nie traciła znaczącej ilości węgla. W warunkach odtleniania węgla gaz ma niższy potencjał węglowy niż powierzchnia stali, dlatego węgiel dyfunduje na zewnątrz i reaguje z czynnikami utleniającymi.
Kilka odwracalnych reakcji opisuje tę regulację. Tlenek węgla może uczestniczyć w reakcji powierzchniowej
\[ 2CO \rightleftharpoons CO_2 + C \]
w której wydzielony węgiel może wnikać do austenitu. Reakcja gazu wodnego,
\[ CO + H_2O \rightleftharpoons CO_2 + H_2, \]
zmienia względne ilości tlenku i dwutlenku węgla, a tym samym zmienia aktywność węgla w atmosferze. Dwutlenek węgla reaguje również z węglem na powierzchni stali:
\[ CO_2 + C \rightleftharpoons 2CO. \]
Reakcje te nie zachodzą niezależnie od siebie. Stal, zgorzelina, sadza, materiały ogniotrwałe pieca oraz geometria przedmiotu obrabianego mogą zmieniać lokalny stan równowagi i szybkość reakcji.
ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys, wydany przez ASM International, wskazuje kontrolę atmosfery pieca i kontrolę atmosfery zasilającej jako dwie główne grupy środków kontrolnych. Pierwsza dotyczy warunków panujących wewnątrz pieca, druga zaś wytwarzania, oczyszczania, mieszania, osuszania i doprowadzania gazów przed ich wejściem do strefy gorącej. Prawidłowo określona nastawa pieca nie może skompensować wilgotnego gazu, niestabilnej wytwornicy, nieszczelności doprowadzającej powietrze ani uszkodzonego czujnika.[2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM International. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
ASM opisuje również regulację potencjału węglowego za pomocą zależności obejmujących parę wodną, dwutlenek węgla i cząstkowe ciśnienie tlenu. Pomiary pary wodnej i dwutlenku węgla pozwalają wnioskować o stanie równowagi na podstawie stosunków tych gazów. Sondy tlenowe mierzą cząstkowe ciśnienie tlenu i, wraz z układem odniesienia oraz kompensacją temperatury, umożliwiają obliczenie potencjału węglowego. Pomiar ma znaczenie tylko wtedy, gdy sonda, układ poboru próbek, cyrkulacja gazu i kalibracja pozostają odpowiednie dla warunków panujących w piecu. Odczyt z jednego miejsca może nie odzwierciedlać warunków w słabo wentylowanej strefie roboczej.
Ciśnienie parcjalne tlenu Miara termodynamicznego udziału składnika tlenowego w atmosferze, stosowana do oceny jej skłonności do utleniania stali.
Cząstkowe ciśnienie tlenu ma szczególne znaczenie, ponieważ nawet niewielki potencjał utleniający może powodować zużywanie węgla na powierzchni. Uproszczone reakcje, takie jak
oraz
wyjaśniają, dlaczego para wodna i dwutlenek węgla mogą powodować utratę węgla. W tym samym czasie może zachodzić utlenianie żelaza, prowadzące do powstawania zgorzeliny i zmiany granicy faz, przez którą musi dyfundować węgiel. W konsekwencji gaz, który wydaje się „ochronny”, ponieważ zawiera niewiele wolnego tlenu, może nadal powodować odtlenianie węgla w stali ze względu na zawartość pary wodnej lub dwutlenku węgla.
Dlaczego twardość powierzchni może różnić się od twardości rdzenia
Twardość zależy od zawartości węgla, przemiany fazowej, szybkości chłodzenia oraz historii odpuszczania. Powierzchnia i rdzeń podlegają działaniu różnych aktywności węgla oraz różnych warunków cieplnych, dlatego nie muszą dawać takiego samego wyniku. W cyklu hartowania na wskroś odtleniona powierzchnia może przekształcić się w martenzyt niskowęglowy albo mieszaninę ferrytu i martenzytu, podczas gdy w rdzeniu powstaje zakładany martenzyt o większej zawartości węgla. Twardość w środku elementu może spełniać wymagania rysunku, podczas gdy powierzchnia robocza ich nie spełnia.
Konsekwencje są poważne w przypadku stali hartowanych: mniejsza zawartość węgla na powierzchni obniża możliwą do uzyskania twardość martenzytyczną i może zmniejszyć odporność na zużycie, odciski oraz uszkodzenia w styku tocznym. Stale narzędziowe są szczególnie wrażliwe, ponieważ krawędzie tnące i powierzchnie styku zależą od kontrolowanej zawartości węgla oraz powstawania węglików stopowych. Odtleniona krawędź może utracić twardość, nawet gdy trzpień narzędzia przechodzi badanie prawidłowo.
Stale łożyskowe, takie jak SAE 52100, wymagają ścisłej kontroli zawartości węgla przy powierzchni, ponieważ naprężenia kontaktowe w styku tocznym działają w pobliżu bieżni i powierzchni elementów tocznych. Miękka warstwa lub warstwa o gradiencie składu może zmieniać naprężenia własne, zawartość austenitu szczątkowego, rozpuszczanie węglików oraz podatność na pękanie. Sama twardość rdzenia nie może potwierdzić prawidłowości obróbki cieplnej łożyska.
Stale niskostopowe mogą wykazywać taką samą rozbieżność, chociaż ich hartowność może umożliwiać uzyskanie znacznie zahartowanego rdzenia pod zubożoną w węgiel warstwą zewnętrzną. Profile mikrotwardości powierzchniowej, trawione przekroje oraz pomiary gradientu zawartości węgla są zatem bardziej miarodajne niż pojedynczy pomiar twardości objętościowej.
ISO 17663:2023 określa wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub atmosferach kontrolowanych, głównie dla stali ferrytycznych w procesach spawania i procesach pokrewnych, w tym prac wykonywanych w warsztatach i na miejscu. Norma zapewnia ramy jakościowe, a nie uniwersalną recepturę potencjału węglowego. Podobnie ISO 17834:2003 dotyczy natryskiwanych cieplnie powłok metalowych przeznaczonych do ochrony przed korozją i utlenianiem w wysokiej temperaturze do 1000 °C (1273 K), natomiast ISO 12944-4:2017 klasyfikuje warunki przygotowania powierzchni konstrukcji ze stali węglowej i niskostopowej. Żadna z tych praktyk dotyczących powłok nie zastępuje kontroli aktywności węgla podczas austenityzowania, nawęglania, hartowania neutralnego ani odpuszczania. Ochronę powierzchni i kontrolę zawartości węgla przy powierzchni należy określać jako odrębne, weryfikowalne wymagania procesowe.
Główne rodziny atmosfer piecowych
Atmosfera piecowa jest częścią systemu obróbki cieplnej, a nie jedynie gazem otaczającym wsad. Jej skład określa potencjał chemiczny na powierzchni stali, natomiast temperatura determinuje szybkość reakcji, dyfuzję, tworzenie się zgorzeliny i transport węgla. Dlatego ten sam nominalny gaz może dawać różne wyniki w zimnym, lekko obciążonym piecu oraz w gorącym piecu zawierającym olej, zgorzelinę, spoiwa lub dużą masę stali. ASM Handbook, Volume 4B, wydany przez ASM International, dzieli kontrolę atmosfery na dwie główne grupy: kontrolę atmosfery piecowej oraz kontrolę atmosfery zasilającej. Pierwsza dotyczy pieca, uszczelnień, palników, obiegu, czujników i załadunku; druga obejmuje system wytwarzania, oczyszczania, mieszania, doprowadzania i monitorowania gazu.
Atmosfery powietrzne i pochodzące ze spalania
Powietrze jest najprostszą atmosferą piecową i zwykle najmniej kontrolowaną. Tlen, azot, para wodna oraz zanieczyszczenia pochodzące z pieca, oprzyrządowania, środków smarnych i powierzchni obrabianych przedmiotów uczestniczą w reakcjach z rozgrzaną stalą. W warunkach utleniających tworzą się tlenki żelaza, które narastają w postaci zgorzeliny. W odpowiednich temperaturach i przy odpowiednim składzie gazu węgiel również opuszcza powierzchnię stali w postaci tlenku węgla lub dwutlenku węgla, powodując powstanie warstwy odwęglonej. Wydany w 1966 r. podręcznik Heat Treatment and Properties of Iron and Steel amerykańskiego National Bureau of Standards wskazuje zarówno zgorzelinę, jak i odwęglenie jako główne zagrożenia powierzchni oraz opisuje parę wodną w produktach spalania jako czynnik szkodliwy.
Powietrze może jednak zostać wybrane celowo, gdy utlenienie powierzchni jest dopuszczalne albo gdy po procesie następuje obróbka skrawaniem, czyszczenie ścierne lub usunięcie poświęcanej warstwy powierzchniowej. Cambridge University Press w rozdziale „Atmosphere Control for the Protection of Metals During Production Processes” z 2012 r. rozróżnia ponowne nagrzewanie do przeróbki plastycznej na gorąco od końcowej obróbki cieplnej. Zgorzelina powstająca podczas ponownego nagrzewania może być tolerowana jako konsekwencja procesu wytwarzania; natomiast zgorzelina i utrata węgla podczas hartowania, odpuszczania lub wyżarzania mogą unieważnić wymaganą jakość powierzchni. Rozróżnienie to ma znaczenie w przypadku stali węglowych, takich jak C45, oznaczonej symbolem 1.0503 w normie EN 10083-2, oraz gatunków stopowych, takich jak 42CrMo4, oznaczonego symbolem 1.7225. Specyfikacja obróbki cieplnej musi określać, czy skład chemiczny powierzchni stanowi kryterium odbioru.
Atmosfery pochodzące ze spalania obejmują zakres od silnie utleniających produktów po celowo regulowane mieszaniny wytwarzane przez kontrolowanie paliwa, powietrza, nadmiaru tlenu i wilgotności. Ich właściwości nie mogą być wywnioskowane wyłącznie z określenia „燃焼ガス” lub „combustion atmosphere”. Skład paliwa, regulacja palnika, przedostawanie się powietrza do pieca, punkt rosy, temperatura pieca oraz stosunek przepływu gazu do obciążenia pieca zmieniają potencjał tlenowy i węglowy na powierzchni stali. W niedostatecznie uszczelnionym piecu nominalnie redukujące produkty spalania mogą lokalnie stać się utleniające w pobliżu drzwi, pęknięć lub dróg wylotowych.
Atmosfery endotermiczne, egzotermiczne, azotowe i próżniowe
| Rodzina atmosfer | Rola opisana w artykule | Istotne zastrzeżenie |
|---|---|---|
| Powietrzna i pochodząca ze spalania | Może być wybierana, gdy utlenianie jest dopuszczalne lub materiał zostanie usunięty | Paliwo, powietrze, wilgoć, nieszczelności i temperatura zmieniają jej zachowanie |
| Endotermiczna | Często regulowana do nawęglania, hartowania neutralnego lub przywracania węgla | Wymagana jest stabilność generatora i potencjału węglowego |
| Egzotermiczna | Może zapewniać względnie suche środowisko o niskiej zawartości tlenu | Sposób wytwarzania nie gwarantuje wyników metalurgicznych |
| Na bazie azotu | Zmniejsza stężenie substancji utleniających | Pozostały tlen i wilgoć nadal mogą reagować |
| Próżniowa | Usuwa większość fazy gazowej | Nadal istotne pozostają szybkość nieszczelności, wilgoć, czystość i historia ciśnienia |
Wytwarzane atmosfery ochronne dzieli się zwykle na endotermiczne i egzotermiczne. Gaz endotermiczny powstaje w wyniku reakcji paliwa węglowodorowego z powietrzem nad katalizatorem i jest zwykle regulowany do nawęglania, hartowania neutralnego lub uzupełniania zawartości węgla. Gaz egzotermiczny wytwarza się przy innym stosunku powietrza do paliwa i może być stosowany tam, gdzie wymagana jest względnie sucha atmosfera o niskiej zawartości tlenu. Nazwy te opisują sposób wytwarzania, a nie gwarantowane wyniki metalurgiczne. Dwa piece zasilane „gazem endotermicznym” mogą powodować różne reakcje powierzchniowe, jeżeli różnią się generatorami, punktami rosy, układami kontroli potencjału węglowego, schematami obiegu lub warunkami nieszczelności.
W przypadku stali potencjał węglowy jest kwestią decydującą, gdy obróbka ma zachować lub zmienić zawartość węgla przy powierzchni. Materiały ASM dotyczące atmosfer piecowych z 2017 r. wskazują zależności obejmujące parę wodną, dwutlenek węgla i ciśnienie parcjalne tlenu jako metody oceny lub regulacji potencjału węglowego. Pomiary i obliczenia sterujące muszą być powiązane z temperaturą pieca oraz rzeczywistym składem chemicznym gazu. Atmosfera o niskim potencjale węglowym może odwęglić wysokowęglową stal narzędziową, natomiast nadmiernie wysoki potencjał węglowy może nawęglić powierzchnię o niskiej zawartości węgla lub doprowadzić do powstania niepożądanej warstwy bogatej w węgiel. Żadnego z tych skutków nie eliminuje samo określenie gazu jako „ochronnego”.
Atmosfery na bazie azotu są dostarczane jako azot przemysłowy lub jako mieszaniny zawierające azot z dodatkiem wodoru, tlenku węgla, metanu albo innych składników. Azot zmniejsza stężenie czynników utleniających, ale nie jest automatycznie obojętny w każdym procesie obróbki stali. Resztkowy tlen i wilgoć nadal mogą powodować tworzenie się zgorzeliny tlenkowej. W wysokich temperaturach azot może oddziaływać ze składnikami stopowymi i uczestniczyć w reakcjach powierzchniowych, natomiast niewielkie ilości wodoru mogą zmieniać przebieg redukcji i wpływać na układy zabezpieczeń. Gaz bogaty w azot może również rozcieńczyć atmosferę nawęglającą lub neutralną w stopniu wystarczającym do zmiany potencjału węglowego, nawet gdy analizator pieca wskazuje stabilny poziom tlenu.
Piece próżniowe usuwają większość fazy gazowej, zamiast zastępować powietrze ustaloną mieszaniną ochronną. Znacznie ogranicza to utlenianie podczas nagrzewania, lecz wynik zależy od ciśnienia końcowego, szybkości nieszczelności, przewodności układu pompowego, czystości pieca, odgazowania olejów i spoiw oraz powierzchni wsadu wystawionej na działanie atmosfery. Para wodna uwalniana z materiałów ogniotrwałych lub zanieczyszczonego wsadu może ponownie przedostać się do komory i reagować z rozgrzaną stalą. Próżnia nie przywraca również węgla, który został już utracony z powierzchni. W przypadku gatunków takich jak X153CrMoV12, oznaczonego symbolem 1.2379 zgodnie z EN ISO 4957, hartowanie próżniowe może chronić powierzchnię podczas austenityzowania, jednak kontrola węgla nadal zależy od wcześniejszego stanu materiału i pełnej sekwencji procesu.
Reaktywne dodatki zawierające dwutlenek węgla lub amoniak
Niektóre atmosfery zawierają gazy aktywne chemicznie, a nie jedynie ochronne. Kluczowym przykładem jest dwutlenek węgla. W temperaturach obróbki cieplnej CO₂ uczestniczy w równowadze pomiędzy tlenkiem węgla, węglem i związkami zawierającymi tlen. Jego działanie zależy od temperatury, stężenia, czasu przebywania gazu, stanu powierzchni stali oraz poziomów CO, H₂, H₂O i węglowodorów obecnych w mieszaninie. Nadmiar CO₂ może obniżać potencjał węglowy i sprzyjać odwęglaniu; w innych warunkach jego rola stanowi element kontrolowanego układu reakcji służącego do ustalenia docelowej zawartości węgla przy powierzchni. Odczyt analizatora gazu dotyczący CO₂ nie jest zatem sam w sobie pomiarem potencjału węglowego.
Amoniak wprowadza odmienny zestaw reakcji. Amoniak zdysocjowany dostarcza azotu i wodoru, a atmosfery zawierające amoniak mogą wspomagać azotowanie lub nitrokarburację, gdy kontrolowane są temperatura, stopień dysocjacji, przepływ i skład chemiczny stali. Aktywność azotu przy powierzchni decyduje o tym, czy powstaną azotki i jak głęboko azot będzie dyfundował. Stale zawierające chrom, molibden, glin i wanad reagują odmiennie, ponieważ tworzone przez nie azotki stopowe mają różną trwałość oraz różny wpływ na twardość i ciągliwość. Amoniak może również wpływać na reakcje utleniania i redukcji poprzez produkty swojego rozkładu. Steel Heat Treatment Handbook (CRC Press, 2014) traktuje dwutlenek węgla, amoniak i inne gazy reaktywne jako składniki atmosfery wpływające zarówno na odporność na utlenianie, jak i na kontrolę zawartości węgla przy powierzchni.
Dodatki reaktywne mogą być wprowadzane celowo albo przedostawać się przypadkowo wraz z produktami spalania, przez nieszczelności, pozostałości środków czyszczących lub w wyniku rozkładu materiałów znajdujących się we wsadzie. Załadunek pieca zmienia tę równowagę: duża ilość zaolejonych przedmiotów może zużywać składniki reaktywne i wytwarzać dodatkowe gazy zawierające węgiel, podczas gdy pusty piec może wystawiać stal na działanie chemicznie odmiennej atmosfery przy tych samych ustawieniach sterownika. Z tego względu ISO 17663:2023 ujmuje obróbkę cieplną w powietrzu lub w atmosferach kontrolowanych jako wymaganie jakościowe, głównie dla stali ferrytycznych oraz prac wykonywanych w warsztatach lub na miejscu, a nie jako ćwiczenie polegające wyłącznie na wyborze gazu.
Ochrona powierzchni poza piecem stanowi odrębny przedmiot kontroli. ISO 17834:2003 dotyczy natryskiwanych cieplnie powłok metalowych chroniących przed korozją i utlenianiem w wysokiej temperaturze do 1000 °C (1273 K), natomiast ISO 12944-4:2017 klasyfikuje stopnie przygotowania powierzchni konstrukcji ze stali węglowej i niskostopowej, w tym powierzchnie niepowlekane, natryskiwane cieplnie, ocynkowane, galwanizowane, szerardyzowane i malowane. Systemy te nie mogą zastąpić kontroli atmosfery podczas austenityzowania, wyżarzania, nawęglania, azotowania lub odpuszczania. Atmosferę należy określać i weryfikować jako warunek procesu: rodzaj gazu, temperatura, przepływ, wilgotność, nieszczelności, załadunek i potencjał węglowy — wszystko to wpływa na wynik metalurgiczny.
Chemia Reakcji Zachodzących w Atmosferze Pieca
Atmosfera pieca nie jest bierną osłoną otaczającą rozgrzaną stal. Jest układem reaktywnym, w którym jednocześnie zachodzą reakcje gaz–metal, reakcje gaz–gaz, transport masy oraz dyfuzja powierzchniowa. Wynik zależy od temperatury, ciśnienia, składu gazu, przepływu, nieszczelności pieca, załadunku wsadu oraz bieżącego stanu powierzchni stali. Dlatego niewielka zmiana zawartości wilgoci lub dwutlenku węgla może zmienić tworzenie się zgorzeliny albo zawartość węgla w najbardziej zewnętrznej warstwie metalu, nawet gdy temperatura pieca pozostaje prawidłowa.
Opracowanie ASM International z 2017 roku dotyczące kontroli atmosfery pieca dzieli to zagadnienie na dwie główne grupy: kontrolę atmosfery pieca oraz kontrolę atmosfery zasilającej. Pierwsza dotyczy tego, co znajduje się wewnątrz pieca; druga — gazów doprowadzanych do pieca oraz stałości ich dostarczania. Obie kwestie mają znaczenie. Prawidłowo określony gaz może wytworzyć szkodliwą atmosferę, jeżeli powietrze przedostaje się przez uszczelkę drzwi, strefę o niezrównoważonym ciśnieniu lub pękniętą retortę.
Para wodna, wodór, tlenek węgla i dwutlenek węgla
Para wodna ma szczególne znaczenie, ponieważ może jednocześnie utleniać żelazo i zmieniać zawartość węgla przy powierzchni. Uproszczony zapis utleniania żelaza przez parę wodną przedstawia się następująco:
Uproszczony zapis reakcji: \[ \mathrm{Fe + H_2O(g) \rightleftharpoons FeO + H_2(g)} \]
Równanie to nie jest pełnym opisem zachowania atmosfery pieca. W zależności od temperatury i potencjału tlenowego rzeczywiste utlenianie może prowadzić do powstawania wüstytu (FeO), magnetytu (Fe₃O₄) i hematytu (Fe₂O₃). Pierwiastki stopowe mogą tworzyć dodatkowe tlenki, a zgorzelina może rozwijać się w postaci kilku warstw. Równanie pokazuje jednak istotną zależność: zwiększenie stosunku pary wodnej do wodoru sprzyja utlenianiu, natomiast warunki bogate w wodór i suche ograniczają właściwości utleniające, jeżeli pozostałe gazy są kontrolowane.
Wodór nie jest zatem jedynie obojętnym rozcieńczalnikiem. Stosunek wodoru do pary wodnej jest powszechnie stosowany jako wskaźnik potencjału tlenowego, ponieważ reakcja
Uproszczony zapis reakcji: \[ \mathrm{H_2(g) + \tfrac{1}{2}O_2(g) \rightleftharpoons H_2O(g)} \]
wiąże wodór, parę wodną i potencjał chemiczny tlenu. Wodór może również redukować niektóre tlenki, ale nie gwarantuje uzyskania czystej powierzchni. W temperaturze stali istotne jest to, czy całkowity skład mieszaniny gazowej zapewnia dostatecznie niski potencjał tlenowy dla danego gatunku stali, temperatury i reakcji powierzchniowej. Stale nierdzewne i stopowe mogą zachowywać się inaczej niż stale niestopowe, ponieważ chrom, krzem, mangan i inne pierwiastki tworzą tlenki o różnej trwałości.
Para wodna wpływa również na odwęglenie. Węgiel rozpuszczony w austenicie może pośrednio reagować z parą wodną, wytwarzając tlenek węgla i wodór:
Uproszczony zapis reakcji: \[ \mathrm{C_{(dissolved)} + H_2O(g) \rightleftharpoons CO(g) + H_2(g)} \]
Atom węgla pochodzi z powierzchni stali, dlatego reakcja może zmniejszyć zawartość węgla przy powierzchni, nawet gdy skład objętościowy pozostaje zbliżony do pierwotnego. Podręcznik amerykańskiego National Bureau of Standards z 1966 roku wskazuje utlenianie i utratę węgla jako główne zagrożenia dla powierzchni podczas obróbki cieplnej oraz szczegółowo opisuje szkodliwy wpływ pary wodnej zawartej w produktach spalania. Widocznym skutkiem może być zgorzelina; mniej widocznym — warstwa zubożona w węgiel, wykazująca zmienioną reakcję na twardnienie po hartowaniu.
Tlenek węgla i dwutlenek węgla uczestniczą bezpośrednio w transporcie węgla. Ich kluczowa równowaga ma postać:
Uproszczony zapis reakcji: \[ \mathrm{2CO(g) \rightleftharpoons CO_2(g) + C_{(surface)}} \]
Gdy gaz sprzyja osadzaniu węgla, węgiel może przenikać do austenitu. Gdy aktywność węgla w stali jest większa niż aktywność, którą może podtrzymać otaczająca atmosfera, węgiel opuszcza powierzchnię i tworzy tlenek węgla lub dwutlenek węgla. Zapis ten jest uproszczony, ponieważ osadzony lub pochłonięty węgiel w typowych warunkach nawęglania nie występuje w postaci swobodnej warstwy grafitu; jest on przedmiotem wymiany potencjału chemicznego z węglem rozpuszczonym w stali.
Przydatny jest również zapis utleniania węgla przez dwutlenek węgla:
Uproszczony zapis reakcji: \[ \mathrm{C_{(steel)} + CO_2(g) \rightleftharpoons 2CO(g)} \]
Wyższa zawartość dwutlenku węgla może zatem, w odpowiednich warunkach, sprzyjać odwęgleniu. Tlenek węgla może również redukować niektóre tlenki żelaza, ale ten sam gaz może nawęglać stal, jeżeli jego równowaga z dwutlenkiem węgla i powierzchnią stali sprzyja transportowi węgla. Kierunek reakcji wyznaczają stosunki gazów i temperatura, a nie określenie „gaz ochronny”.
Amoniak wprowadza kolejną ścieżkę reakcji, ponieważ może dysocjować na azot i wodór. Steel Heat Treatment Handbook, opublikowany przez CRC Press w 2014 roku, omawia dwutlenek węgla, amoniak i inne gazy reaktywne w odniesieniu do odporności na utlenianie oraz kontroli zawartości węgla przy powierzchni. Takie atmosfery należy traktować jako układy chemiczne, a nie jako niezmienne receptury: dysocjacja, wilgoć, powietrze przedostające się przez nieszczelności oraz reakcje z materiałami ogniotrwałymi pieca mogą zmienić efektywny skład atmosfery, zanim dotrze ona do wsadu.
Potencjał tlenowy i aktywność węgla
Ciśnienie cząstkowe tlenu, , opisuje termodynamiczną tendencję atmosfery do utleniania powierzchni. Przy danej temperaturze niskie ciśnienie cząstkowe tlenu na ogół sprzyja utrzymaniu żelaza metalicznego zamiast tlenku żelaza, natomiast wyższa wartość sprzyja tworzeniu tlenków. Potencjał tlenowy jest szerszym pojęciem chemicznym; ciśnienie cząstkowe tlenu stanowi jeden ze sposobów jego pomiaru lub obliczania.
Potencjał węglowy jest czymś innym. Opisuje tendencję atmosfery do przekazywania węgla do powierzchni stali lub usuwania go z tej powierzchni w określonych warunkach, zwykle przy austenicie jako fazie przyjmującej. Atmosfera może mieć niski potencjał tlenowy, a mimo to nie zapewniać wymaganego potencjału węglowego. Z drugiej strony mieszanina gazowa może zapewniać odpowiedni potencjał węglowy, pozostając jednocześnie na tyle utleniająca, aby tworzyć niepożądany tlenek. Parametry te są powiązane równowagami gazowymi, ale nie są wzajemnie zamienne.
W przypadku tlenku węgla i dwutlenku węgla tendencja do transportu węgla zależy w znacznym stopniu od stosunku oraz temperatury. W atmosferach zawierających wodór stosunek pomaga określić potencjał tlenowy i może również sygnalizować warunki sprzyjające odwęglaniu. Sondy tlenowe mierzą odpowiedź elektrochemiczną związaną z aktywnością tlenu, natomiast przyrządy do pomiaru punktu rosy pośrednio oceniają wilgotność; żaden z tych przyrządów samodzielnie nie określa wszystkich reakcji powierzchniowych zachodzących w załadowanym piecu.
Gatunek stali ma znaczenie. Stal węglowa, taka jak C45 określona w normie EN ISO 683-1, reaguje inaczej niż stal stopowa, taka jak 42CrMo4 zgodna z EN ISO 683-2, ponieważ pierwiastki stopowe wpływają na trwałość tlenków, aktywność węgla, dyfuzję i przemiany fazowe. Wartości sterowania muszą być zatem powiązane z temperaturą, składem stali, cyklem obróbki oraz wymaganem stanem powierzchni. Nominalny skład gazu bez uwzględnienia tych zmiennych nie stanowi prawidłowego opisu procesu.
Kinetyka Reakcji na Powierzchni Stali
Etapy kontrolujące szybkość reakcji powierzchniowej
- Transport Gaz przemieszcza się przez warstwę przyścienną pieca.
- Dotarcie do powierzchni Cząsteczka dociera do zgorzeliny lub gołego metalu.
- Adsorpcja i reakcja Składnik przyłącza się do powierzchni i reaguje.
- Usuwanie produktów Produkty reakcji opuszczają granicę faz.
- Dyfuzja w fazie stałej Węgiel i pierwiastki stopowe przemieszczają się do stali lub z niej.
Równowaga termodynamiczna przewiduje preferowany kierunek reakcji, ale nie określa szybkości, z jaką zmieni się powierzchnia. Tę brakującą część dostarcza kinetyka. Cząsteczka gazu musi przemieścić się przez warstwę przyścienną pieca, dotrzeć do zgorzeliny lub nieosłoniętego metalu, ulec adsorpcji i zareagować, a następnie umożliwić odprowadzenie produktów reakcji. Węgiel i pierwiastki stopowe dyfundują potem do stali lub poza nią. Każdy z tych etapów może ograniczać całkowitą szybkość procesu.
Na początku nagrzewania świeżo odsłonięta powierzchnia może reagować szybko, ponieważ nie ma jeszcze wykształconej zgorzeliny. W miarę pogrubiania się tlenku kontrolę nad procesem może przejąć dyfuzja przez zgorzelinę. Porowatość, pękanie i odpryskiwanie zgorzeliny mogą ponownie odsłonić powierzchnię i prowadzić do nieregularnego utleniania. Cyrkulacja atmosfery pieca wpływa na warstwę przyścienną, natomiast odstępy między elementami wsadu wpływają na szybkość usuwania pary wodnej, dwutlenku węgla i produktów reakcji.
Odwęglenie rozwija się również jako profil stężenia, a nie jako natychmiastowa, jednorodna utrata węgla. Węgiel dyfunduje z wnętrza ku powierzchni, której równowagowa aktywność węgla jest niższa. Głębokość zmienionej warstwy zależy od temperatury, czasu, składu stali, wcześniejszej mikrostruktury oraz efektywnego potencjału węglowego atmosfery. Hartowanie może zachować ten profil, sprawiając, że krótko trwająca reakcja powierzchniowa stanie się później widoczna jako gradient twardości.
Omówienie kontroli atmosfery opublikowane przez Cambridge University Press w 2012 roku rozróżnia nagrzewanie do przeróbki od końcowej obróbki cieplnej: niekontrolowane warunki utleniające mogą być inaczej akceptowane podczas operacji kucia niż podczas końcowego cyklu hartowania, w którym zgorzelina i odwęglenie bezpośrednio wpływają na określony stan powierzchni. Norma ISO 17663:2023 również ujmuje obróbkę cieplną w powietrzu lub atmosferach kontrolowanych w ramach systemu jakości, głównie dla stali ferrytycznych oraz prac wykonywanych w warsztatach lub na miejscu. Chemia atmosfery jest zatem częścią prawidłowości procesu. Prawidłowa temperatura i czas wygrzewania nie mogą skompensować cyklu, w którym potencjał tlenowy, poziom wilgoci lub potencjał węglowy pozwoliły na zmianę powierzchni, zanim zaszła wymagana przemiana.
Kontrola atmosfery: pieca, zasilania i pomiarów
Kontrola atmosfery nie sprowadza się do jednego ustawienia przepływu gazu. Obejmuje skoordynowaną kontrolę obudowy pieca oraz atmosfery doprowadzanej do tej obudowy, przy czym pomiary służą do ustalenia, czy zamierzony stan chemiczny rzeczywiście dociera do stali. Publikacja ASM International Furnace Atmosphere Controls in Heat Treating (2017) wyróżnia dwie główne grupy układów sterowania: kontrolę atmosfery pieca oraz kontrolę atmosfery zasilającej. Rozróżnienie to ma znaczenie, ponieważ prawidłowo zmieszany gaz może po przejściu przez nieszczelności, palniki, retorty, obiegi cyrkulacyjne lub silnie obciążoną strefę roboczą wywołać niewłaściwy efekt powierzchniowy.
Dwie grupy układów sterowania wyróżnione przez ASM
Kontrola atmosfery pieca dotyczy urządzeń, które zawierają atmosferę i ją rozprowadzają. Uszczelnienia drzwi, przedsionki, retorty, układy palnikowe, przepustnice spalin, wentylatory, trzon pieca i wewnętrzne przegrody wpływają na stan gazu otaczającego wsad. Do tej grupy należy również ciśnienie w piecu. Niewielkie nadciśnienie może ograniczać napływ powietrza przez szczelinę drzwi, jednak nadmierne ciśnienie może wypychać gaz procesowy przez uszczelnienia i powodować powstanie niebezpiecznych lub niestabilnych chemicznie warunków w układzie odprowadzania spalin. Podciśnienie może zasysać powietrze do wnętrza pieca, zwłaszcza podczas ruchu drzwi lub przez uszkodzone uszczelnienia.
Rozkład temperatury i cyrkulacja gazu również należą do strony piecowej problemu sterowania. Piec może wykazywać prawidłową średnią temperaturę, podczas gdy w obszarach stagnacji pozostają niższe temperatury, wyższa zawartość pary wodnej lub niedobór składnika reaktywnego. Prędkość wentylatora, kierunek przepływu, rozmieszczenie wsadu, kosze, oprzyrządowanie oraz powierzchnia stali wystawiona na działanie atmosfery zmieniają lokalną warstwę przyścienną. Retorty wprowadzają dodatkowy opór transportu: atmosfera zmierzona na zewnątrz retorty może nie odzwierciedlać gazu wewnątrz niej, szczególnie podczas przedmuchiwania, nagrzewania lub szybkiej zmiany składu.
Grupa dotycząca atmosfery zasilającej zaczyna się przed piecem. Obejmuje gazy źródłowe, generatory endotermiczne lub egzotermiczne, układy azot–metanol, gaz wzbogacający, amoniak dysocjowany, propan, powietrze, parę wodną oraz urządzenia służące do ich dozowania, mieszania, osuszania, podgrzewania i doprowadzania. Regulatory przepływu muszą utrzymywać zamierzony stosunek składników przy zmianach zapotrzebowania. Regulator, który utrzymuje ciśnienie, lecz nie skład, nie zapewnia kontroli atmosfery. Zablokowany lub częściowo ograniczony przewód może powodować taki sam objaw jak niewłaściwa receptura: sterownik pieca zadaje docelowy potencjał węglowy, lecz do wsadu dociera inna mieszanina gazowa.
Reakcje gazowe trwają również po wymieszaniu gazów. Tlenek węgla i dwutlenek węgla mogą uczestniczyć w reakcji na powierzchni stali, natomiast metan i inne węglowodory mogą dostarczać węgla w warunkach nawęglania. Para wodna może utleniać żelazo i zmieniać równowagę reakcji z udziałem związków węgla. Podręcznik U.S. National Bureau of Standards Heat Treatment and Properties of Iron and Steel (1966) wskazuje utlenianie, prowadzące do powstawania zgorzeliny, oraz utratę węgla z powierzchni, prowadzącą do odwęglenia, jako główne zagrożenia dla powierzchni; opisuje również parę wodną w produktach spalania jako czynnik szkodliwy. Opracowanie ASM z 2017 roku dotyczące atmosfer piecowych umieszcza reakcje gazowe, główne gazy i pary oraz związane z atmosferą odwęglanie w centrum kontroli obróbki cieplnej stali.
Grupy piecowa i zasilająca nieustannie na siebie oddziałują. Nieszczelność przy drzwiach może doprowadzić tlen, lecz uzyskany odczyt zależy od ciśnienia w piecu i cyrkulacji. Zmiana powierzchni wsadu może zużywać lub wytwarzać składniki reaktywne, zmieniając atmosferę, mimo że przepływomierze zasilania nie uległy zmianie. Regulacja palnika może jednocześnie zmienić zawartość pary wodnej i dwutlenku węgla, a także ilość dostarczanego ciepła. Traktowanie obu grup jako wzajemnie wymiennych ukrywa te przyczyny.

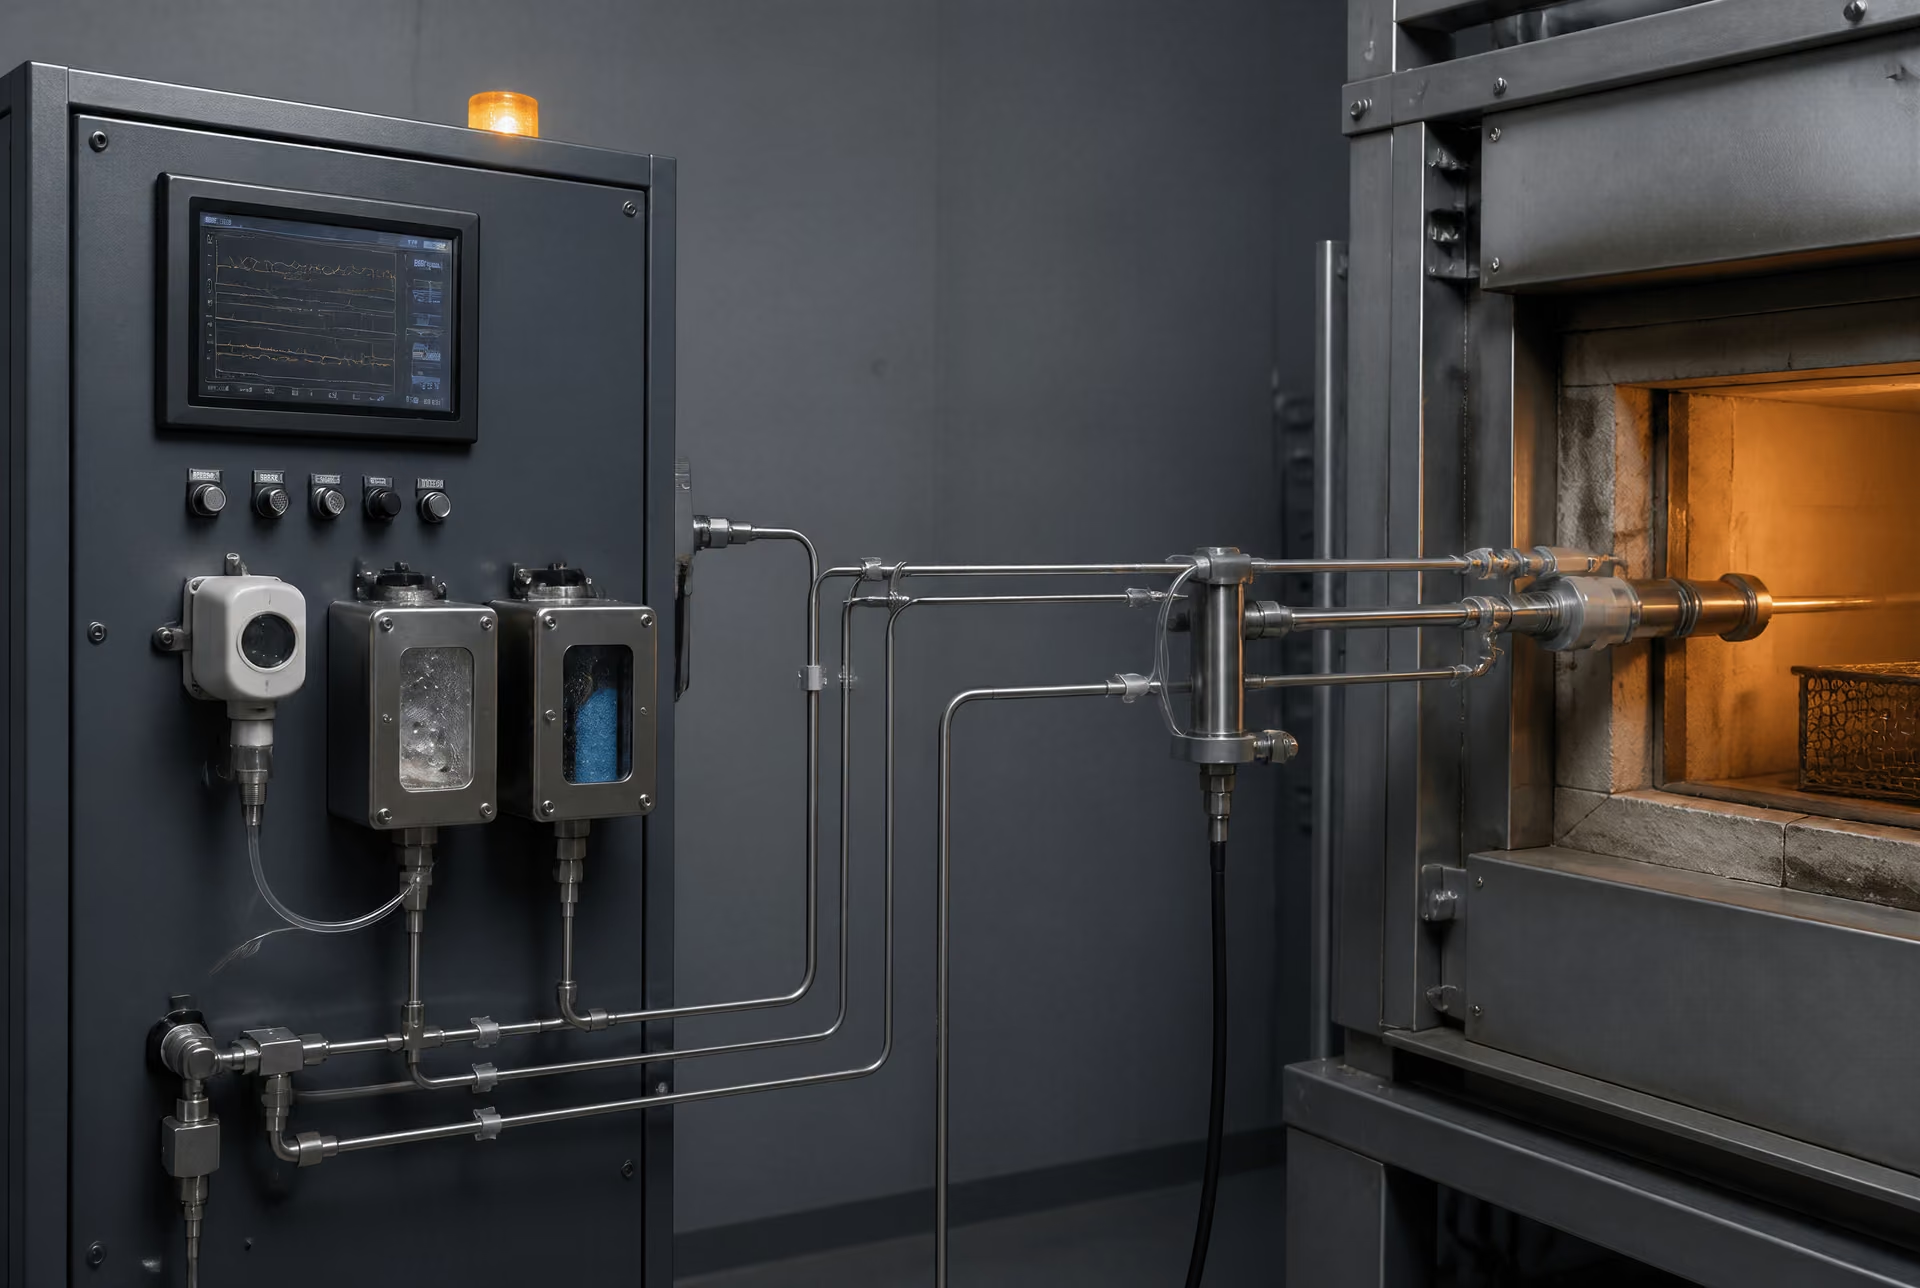
Czujniki, próbkowanie i pętle sterowania
| Pomiar | Co wskazuje | Ograniczenie |
|---|---|---|
| Sonda tlenowa | Odpowiedź elektrochemiczna związana z aktywnością tlenu | Zależy od stanu sondy, powietrza odniesienia, temperatury i założeń dotyczących równowagi |
| Miernik punktu rosy | Informacja o wilgoci | Skraplanie w przewodzie próbkowania może spowodować fałszywie suchy wynik |
| Analizator podczerwieni | Stężenie dwutlenku węgla lub tlenku węgla | Mierzy wybrane składniki, a nie każdą reakcję powierzchniową |
| Kontrola strefy roboczej | Rzeczywista reakcja stali | Zwykle przeprowadzana po obróbce, a nie w sposób ciągły |
Pętla sterowania Układ sterowania procesem, w którym czujnik mierzy zmienną, regulator porównuje ją z wartością zadaną, a nastawiany sygnał wejściowy jest regulowany.
Pętla sterowania zazwyczaj obejmuje zmienną procesową, czujnik, regulator oraz zmienną nastawczą. W przypadku kontroli potencjału węglowego zmienną procesową można wyznaczać pośrednio na podstawie ciśnienia cząstkowego tlenu mierzonego za pomocą sondy tlenowej albo obliczać z zależności obejmujących tlenek węgla, dwutlenek węgla i parę wodną. Pomiar punktu rosy dostarcza informacji o zawartości pary wodnej. Analizatory podczerwieni mogą mierzyć dwutlenek węgla lub tlenek węgla, natomiast analizatory tlenu zapewniają bezpośrednią informację o zanieczyszczeniu utleniającym. Przyrządy te nie mierzą „atmosfery” jako jednej uniwersalnej wielkości; każdy z nich reaguje na określony składnik chemiczny, temperaturę, ciśnienie i stan kalibracji.
Sonda tlenowa zainstalowana w gorącej strefie roboczej może dostarczać szybkiego sygnału elektrochemicznego, lecz jego interpretacja zależy od temperatury sondy, powietrza odniesienia, stanu czujnika oraz założonego stanu równowagi reakcji gazowych. Czujnik punktu rosy umieszczony w chłodzonej szafce próbkowania mierzy próbkę przetransportowaną i przygotowaną, a nie gaz o temperaturze panującej w piecu. Kondensacja w przewodzie próbkowania usuwa wodę z próbki i powoduje fałszywie niski wynik punktu rosy. Gazy reaktywne mogą również reagować ze ściankami przewodów, filtrami lub kondensatem przed dotarciem do analizatora. Materiał, długość i średnica przewodu, jego podgrzewanie, filtracja oraz przepływ próbki stają się zatem częścią układu pomiarowego.
Kalibracja musi być dostosowana do przyrządu i procesu. Kontrole punktu zerowego i zakresu pomiarowego, gazy odniesienia, weryfikacja sondy oraz zapisy dryfu pozwalają ustalić, czy zmiana jest rzeczywista, czy wynika z działania przyrządu. Wskazanie potencjału węglowego obliczane na podstawie sygnału w miliwoltach z sondy tlenowej może pozostać stabilne, gdy sonda pokryje się osadem, przewód powietrza odniesienia zostanie zatkany albo temperatura pieca wykorzystana w obliczeniu będzie nieprawidłowa. Sterownik może wówczas prawidłowo skorygować nieprawidłowy pomiar.
Równie ważny jest czas odpowiedzi. Skład gazu w stacji mieszania zmienia się jako pierwszy; następnie zmienia się skład w przewodzie doprowadzającym; atmosfera pieca zmienia się po wyparciu nowym gazem poprzedniej objętości; a powierzchnia stali reaguje z kolejnym opóźnieniem zależnym od temperatury, geometrii i kinetyki reakcji. Krótki przewód próbkowania umieszczony w pobliżu wlotu może wykazać skokową zmianę w ciągu kilku sekund, podczas gdy sonda znajdująca się w pobliżu wsadu pozostaje niemal bez zmian przez kilka minut. Jeżeli sterownik działa szybciej, niż proces może zareagować, może dojść do przeregulowania i oscylacji. Jeżeli działa zbyt wolno, rzeczywiste odchylenie w kierunku odwęglania może trwać nadal po przekroczeniu progu alarmowego.
Sprzężenie zwrotne musi zatem opierać się na określonej objętości kontrolnej. Wartość zadana receptury jest poleceniem, a nie dowodem ochrony powierzchni. Zadany potencjał węglowy, poziom tlenu lub punkt rosy należy sprawdzać względem niezależnego pomiaru oraz, tam gdzie jest to praktyczne, względem rezultatu uzyskanego na stali. Zawartość węgla przy powierzchni, zgorzelina, mikrotwardość i wyniki badań metalograficznych mogą ujawnić problem z atmosferą, którego nie wykrył zdalny analizator. Ma to szczególne znaczenie w przypadku gatunków, dla których określona głębokość warstwy utwardzonej, twardość lub zawartość węgla przy powierzchni pozostawiają niewielki margines tolerancji na odwęglanie.
Dlaczego miejsce pomiaru zmienia interpretację
Ten sam gaz może dawać różne odczyty w różnych miejscach. W pobliżu wlotu zasilania próbka może odzwierciedlać mieszaninę, zanim zetknie się ona ze wsadem. Nad gęsto ułożonym koszem może odzwierciedlać obszar stagnacji. W pobliżu króćca wylotowego może być rozcieńczona wskutek nieszczelności lub wzbogacona w produkty reakcji. Wewnątrz retorty może różnić się od atmosfery w otwartym piecu, ponieważ wymiana gazu jest ograniczona. Sonda zamontowana w strefie gorącej może wskazywać atmosferę wokół sondy, podczas gdy powierzchnia stali znajduje się za oprzyrządowaniem lub wewnątrz ciasno upakowanego wsadu.
Miejsce poboru próbki decyduje również o tym, czy odczyt ma charakter predykcyjny, czy diagnostyczny. Analizator umieszczony przed piecem wskazuje, co dostarcza układ zasilania. Sonda w strefie roboczej wskazuje, co przetrwało transport i reakcje zachodzące w piecu. Próbka spalin może pokazywać łączny efekt nieszczelności, spalania i reakcji wsadu, lecz może nie wskazywać miejsca, w którym zaszła zmiana. Żadna z tych lokalizacji nie jest automatycznie właściwa; każda odpowiada na inne pytanie.
Wsad stalowy jest częścią tej interpretacji. Części czyste, zaolejone, mokre, pokryte zgorzeliną lub silnie utlenione uwalniają podczas nagrzewania pary i zużywają gazy reaktywne. Duża powierzchnia może zmienić lokalny bilans węgla w większym stopniu niż mała próbka kontrolna. Oprzyrządowanie i materiały ogniotrwałe również mogą reagować z atmosferą. Z tego powodu kalibracja bez wsadu nie zapewnia pełnej walidacji cyklu produkcyjnego.
Norma ISO 17663:2023 określa wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub atmosferach kontrolowanych, głównie w odniesieniu do stali ferrytycznych oraz prac wykonywanych w warsztatach lub na miejscu. Jej znaczenie jest zarówno proceduralne, jak i metalurgiczne: kontrolowany stan musi być zdefiniowany, monitorowany i powiązany z obrabianym elementem. Omówienie kontroli atmosfery opublikowane przez Cambridge University Press w 2012 roku również rozróżnia ponowne nagrzewanie w celu przeróbki od końcowej obróbki cieplnej, ostrzegając, że niekontrolowane atmosfery utleniające powodują powstawanie zgorzeliny, a w przypadku stali także odwęglanie. Prawidłowym wynikiem nie jest zatem wartość wyświetlona obok panelu gazowego. Jest nim wykazana zależność między składem gazu zasilającego, stanem pieca, zmierzoną atmosferą w strefie roboczej, historią ekspozycji a powierzchnią stali opuszczającą proces.
Dobór Atmosfery w Zależności od Gatunku Stali i Operacji Obróbki Cieplnej
Dobór atmosfery musi uwzględniać zarówno rodzinę stali, jak i wykonywaną operację. Gaz, który chroni stal niskowęglową podczas wyżarzania, może zmienić powierzchnię wysokowęglowego pierścienia łożyska podczas austenityzowania. Wymagany rezultat również może być różny: ponowne nagrzewanie do kucia może tolerować zgorzelinę, która zostanie później usunięta, natomiast gotowy element nawęglany, hartowany lub szlifowany może nie tolerować mierzalnego utlenienia ani utraty węgla.
Podręcznik amerykańskiego National Bureau of Standards Heat Treatment and Properties of Iron and Steel bezpośrednio wskazuje dwa podstawowe zagrożenia powierzchni: utlenianie powoduje powstawanie zgorzeliny, natomiast utrata węgla z powierzchni prowadzi do odwęglenia. Opisuje również parę wodną w produktach spalania jako czynnik szkodliwy. Opracowanie ASM International z 2017 roku dotyczące kontroli atmosfery piecowej rozdziela sterowanie piecem od sterowania atmosferą zasilającą. Oba te aspekty mają znaczenie. Prawidłowo określony gaz może mimo to doprowadzić do wadliwego rezultatu, jeśli niewłaściwe są przepływ, punkt rosy, potencjał tlenowy, potencjał węglowy, szczelność, regulacja palników lub załadunek pieca.
Stale węglowe i niskostopowe
Gatunki stali niestopowych i niskostopowych często omawia się tak, jakby sama ich klasyfikacja określała atmosferę. Tak jednak nie jest. AISI/SAE 1018, AISI/SAE 1045, AISI/SAE 4140 oraz AISI/SAE 4340 mogą być nagrzewane w piecach określanych jako „neutralne”, jednak dopuszczalny stan powierzchni zależy od operacji, wymiaru przekroju oraz naddatku na późniejszą obróbkę skrawaniem.
W przypadku stali niskowęglowej, takiej jak AISI/SAE 1018, niewielka utrata węgla z powierzchni może mieć mały wpływ na objętościowe właściwości wytrzymałościowe, ponieważ stężenie węgla już wyjściowo jest niskie. Może to jednak mieć znaczenie w cienkiej warstwie przeznaczonej do utwardzania powierzchniowego, na obrabianej krawędzi lub tam, gdzie powierzchnia musi później równomiernie reagować na nawęglanie, hartowanie indukcyjne albo azotowanie. W przypadku AISI/SAE 1045 odwęglenie powierzchni wału lub koła zębatego może zmniejszyć ilość węgla dostępnego do utworzenia martenzytu. W rezultacie pod warstwą, z której usunięto zgorzelinę w pozornie prawidłowej operacji, może pozostać zmiękczona warstwa wierzchnia.
Stale niskostopowe do ulepszania cieplnego, takie jak AISI/SAE 4140 i AISI/SAE 4340, wiążą się z innym rodzajem ryzyka. Chrom, molibden, mangan i krzem wpływają na reakcje utleniania oraz hartowność, jednak dodatki stopowe nie uodparniają powierzchni na utratę węgla. Powierzchnia zubożona w węgiel może pozostać słabsza po hartowaniu, nawet jeśli rdzeń osiągnie określoną twardość. Warstwy tlenkowe mogą również utrudniać kontrolę wymiarów, badania magnetyczno-proszkowe, przyczepność powłoki lub późniejszą obróbkę skrawaniem.
W przypadku tych gatunków atmosferę dobiera się odpowiednio do wymaganego bilansu węgla. Atmosfera neutralna lub regulowana musi utrzymywać aktywność węgla na powierzchni blisko wartości przewidzianej dla danej stali; atmosfera nawęglająca jest właściwa tylko wtedy, gdy określono zamierzony wzrost zawartości węgla. Potencjału węglowego nie ustala się wyłącznie przez podanie nazwy gazu. ASM Handbook Volume 4B opisuje zależności regulacyjne obejmujące parę wodną, dwutlenek węgla i ciśnienie parcjalne tlenu, a także metody pomiaru bezpośredniego lub pośredniego. W praktyce to układ sterowania piecem i jego czujniki decydują, czy deklarowana atmosfera rzeczywiście występuje przy obrabianym elemencie.
Cienkie przekroje nagrzewają się szybko i mają duży stosunek powierzchni do objętości. Zanim wsad osiągnie temperaturę, mogą utracić większą część zawierającej węgiel warstwy powierzchniowej. Elementy spawane mogą być jeszcze bardziej wrażliwe: metal spoiny, strefa wpływu ciepła i materiał rodzimy mogą mieć różny skład oraz wcześniejszą mikrostrukturę, a naprężenia własne i warstwy tlenkowe mogą zmieniać się wzdłuż złącza. Norma ISO 17663:2023 określa wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub atmosferach regulowanych w związku ze spawaniem i procesami pokrewnymi, stosując je głównie do stali ferrytycznych oraz prac wykonywanych w warsztatach lub na miejscu. Wspiera zatem traktowanie obróbki cieplnej elementów spawanych jako udokumentowanego procesu, a nie jako nieformalnego wygrzewania w piecu.
Stale narzędziowe, łożyskowe i wysokowęglowe
Stale wysokowęglowe wymagają ściślejszej kontroli, ponieważ stężenie węgla na powierzchni bezpośrednio wpływa na twardość, odporność na zużycie, austenit szczątkowy oraz stabilność wymiarową. Przykładami są stal łożyskowa AISI/SAE 52100, stal narzędziowa AISI D2, AISI O1 oraz AISI W1. Stan ich powierzchni po austenityzowaniu nie jest kwestią wyłącznie estetyczną.
Warstwa odwęglona na powierzchni AISI/SAE 52100 może spowodować powstanie miękkiego obszaru pod bieżnią łożyska. Usunięcie zgorzeliny przez lekkie czyszczenie nie musi oznaczać usunięcia tej warstwy. W przypadku stali narzędziowej, takiej jak AISI D2, utrata węgla z powierzchni może zmniejszyć ilość węgla dostępnego do utworzenia zamierzonej struktury martenzytycznej zawierającej węgliki. Nadmierne utlenienie może również zmienić naddatek na szlifowanie i sprzyjać powstawaniu wad podczas wykańczania. AISI O1 i AISI W1 są podobnie podatne na te zjawiska podczas hartowania, ponieważ ich właściwości w dużym stopniu zależą od zawartości węgla zachowanej na powierzchni.
Elementy wysokowęglowe nie są po prostu chronione przez wzbogacenie atmosfery w węgiel. Nadmierny potencjał węglowy może powodować powstawanie sadzy, osadzanie węglików lub zmianę składu chemicznego powierzchni zamiast zapewnienia kontrolowanego rezultatu. Wymaganą atmosferę należy dopasować do gatunku, temperatury austenityzowania, czasu wygrzewania oraz charakterystyki odpowiedzi pieca. Obróbka próżniowa, niskociśnieniowa, w kąpieli solnej, w neutralnym gazie regulowanym lub w atmosferze o celowo skorygowanym potencjale węglowym może być technicznie odpowiednia, jednak wybór zależy od określonego stanu powierzchni i możliwości wyposażenia.
Pierścienie łożysk i precyzyjne narzędzia ujawniają również problem wymiarowy. Utlenianie zużywa metal powierzchniowy i może powodować powstawanie zgorzeliny w narożach, otworach oraz miejscach styku z oprzyrządowaniem. Gradienty temperatury i nierównomierna cyrkulacja gazu mogą sprawić, że jeden obszar będzie utleniał się lub odwęglał silniej niż inny. Dlatego w decyzji dotyczącej atmosfery należy uwzględnić grubość przekroju, sposób układania elementów, gęstość załadunku, wcześniejszy stan sferoidyzowany lub wyżarzony oraz stan wyłożenia pieca. Oznaczenie stali jest dopiero punktem wyjścia.
Ta sama zasada dotyczy stali sprężynowych i drutu wysokowęglowego. Cienki drut może szybko osiągnąć temperaturę obróbki, pozostawiając operatorowi niewiele czasu na wykrycie odchylenia atmosfery, zanim zmieni się zawartość węgla na powierzchni. Elementy hartowane są szczególnie wrażliwe, ponieważ ich końcowe właściwości są już określone przez wąską sekwencję nagrzewania, hartowania i odpuszczania. Wady powierzchniowej powstałej podczas austenityzowania nie można w sposób niezawodny skorygować przez odpuszczanie.
Austenityzowanie, wyżarzanie, normalizowanie, odpuszczanie i odprężanie
| Operacja | Zagrożenie związane z atmosferą | Wpływ na powierzchnię |
|---|---|---|
| Austenityzowanie | Szybkie utlenianie i przenoszenie węgla | Może zmieniać twardość i zawartość węgla przy powierzchni |
| Wyżarzanie | Długi czas ekspozycji zwiększa możliwość zachodzenia reakcji | Powstanie zgorzeliny lub utrata węgla może wymagać naddatku na obróbkę skrawaniem |
| Normalizowanie | Często przeprowadzane w powietrzu dla materiału poddawanego późniejszej obróbce | Zmiana powierzchni może być niedopuszczalna w przypadku części przeznaczonych do bezpośredniej eksploatacji |
| Odpuszczanie | Niższa temperatura nie eliminuje utleniania | Warunki o niskim stopniu utleniania chronią wykończenie powierzchni i wymiary |
| odprężanie | Kontakt z powietrzem może powodować powstawanie zgorzeliny na przygotowanych powierzchniach | W przypadku gotowych elementów może być potrzebna kontrolowana osłona |
Austenityzowanie jest zazwyczaj operacją najbardziej wrażliwą na atmosferę. Stal nagrzewa się do zakresu austenitu, w którym utlenianie i przenoszenie węgla mogą zachodzić szybko. Stale wysokowęglowe i narzędziowe wymagają kontroli zapewniającej zachowanie węgla na powierzchni, natomiast stale niskowęglowe mogą wymagać ochrony przed utratą węgla, jeśli powierzchnia będzie później hartowana lub nawęglana. Wsad musi być nagrzewany równomiernie; nastawy pieca nie mogą być traktowane jako dowód uzyskania odpowiedniej temperatury elementu ani właściwego stanu jego powierzchni.
Wyżarzanie na ogół pozwala na dłuższe przebywanie w piecu niż hartowanie, co zwiększa możliwość powstania zgorzeliny i odwęglenia. Wyżarzanie zupełne, wyżarzanie podkrytyczne i wyżarzanie sferoidyzujące różnią się również temperaturą i czasem, dlatego jedna ogólna „atmosfera do wyżarzania” nie jest wystarczająca. W przypadku AISI/SAE 1045 lub AISI/SAE 4140 utrata węgla z powierzchni może być dopuszczalna tylko tam, gdzie zostanie ona usunięta podczas obróbki skrawaniem; dla AISI/SAE 52100 lub AISI D2 ten sam naddatek może być niedopuszczalny. Powolne chłodzenie nie naprawia zmienionej powierzchni.
Normalizowanie jest często prowadzone w powietrzu dla odkuwek i części konstrukcyjnych, gdy planowane jest usunięcie zgorzeliny. Jest to decyzja produkcyjna, a nie dowód na to, że powietrze jest neutralne. Omówienie kontroli atmosfery opublikowane przez Cambridge University Press w 2012 roku rozróżnia ponowne nagrzewanie do przeróbki od końcowej obróbki cieplnej oraz łączy niekontrolowane atmosfery utleniające z powstawaniem zgorzeliny i odwęglaniem stali. Wał po normalizowaniu, przeznaczony do bezpośredniej eksploatacji, kontroli lub hartowania indukcyjnego, może zatem wymagać ochrony w atmosferze regulowanej, nawet jeśli półfabrykat kuźniczy może być normalizowany w powietrzu.
Odpuszczanie odbywa się poniżej zakresu austenityzowania, jednak utlenianie nadal jest możliwe, szczególnie podczas długiego wygrzewania lub powtarzanych cykli odpuszczania. Czysta atmosfera o małej skłonności do utleniania chroni wymiary i wykończenie powierzchni; nie wymaga jednak takiej samej strategii regulacji potencjału węglowego jak podczas austenityzowania. Barw odpuszczania nie należy traktować jako wiarygodnego pomiaru kontroli atmosfery, zwłaszcza gdy grubość tlenku różni się w obrębie wsadu.
Odprężanie elementów spawanych i części obrabianych skrawaniem często wykonuje się w powietrzu, jednak kontakt z powietrzem może powodować powstawanie zgorzeliny na powierzchni i zmieniać przygotowane złącze lub gotowy element. Norma ISO 17663:2023 ma zastosowanie, gdy obróbka jest związana ze spawaniem, w tym z pracami wykonywanymi na miejscu. W przypadku elementu wymagającego czystej powierzchni decyzja może przemawiać za zastosowaniem atmosfery regulowanej, próżni, lokalnej osłony lub zabezpieczonej komory zamiast pieca z otwartą atmosferą.
Wreszcie atmosfera piecowa i późniejsza ochrona powierzchni stanowią odrębne środki kontroli. Norma ISO 17834:2003 dotyczy natryskiwanych cieplnie powłok metalowych chroniących przed korozją i utlenianiem wysokotemperaturowym do 1000 °C (1273 K), natomiast ISO 12944-4:2017 klasyfikuje stopnie przygotowania powierzchni konstrukcji ze stali węglowych i niskostopowych. Żadna z tych norm nie zastępuje kontroli podczas nagrzewania. Atmosfera musi najpierw zapewnić określony stan powierzchni pod względem metalurgicznym; powłoki i przygotowanie po obróbce dotyczą innego etapu.
Obróbka Cieplna w Powietrzu a Obróbka w Atmosferach Kontrolowanych
Powietrze jest wygodne, ale wygoda nie czyni go neutralnym pod względem metalurgicznym. W podwyższonej Temperaturze Tlen i Para Wodna mogą reagować ze Stalą, a otaczający Gaz może zmieniać Aktywność Węgla na Powierzchni. W rezultacie może powstać Zgorzelina, może dojść do Odwęglenia, Nawęglania albo do połączenia tych Zjawisk. To, czy taki rezultat jest dopuszczalny, zależy od tego, co dzieje się później z Powierzchnią oraz jakie funkcje Część musi pełnić podczas Eksploatacji.
Amerykański Departament Handlu, National Bureau of Standards, w publikacji Heat Treatment and Properties of Iron and Steel (1966) bezpośrednio wskazuje dwa podstawowe Zagrożenia dla Powierzchni: Utlenianie powoduje powstawanie Zgorzeliny, a Utrata Węgla z Powierzchni prowadzi do Odwęglenia. Publikacja opisuje również Parę Wodną w Produktach Spalania jako czynnik szkodliwy. Atmosfera Pieca jest zatem częścią Specyfikacji Obróbki Cieplnej, a nie tylko sposobem wypełnienia przestrzeni wokół Wsadu.
Kiedy Nagrzewanie w Powietrzu Pogarsza Stan Powierzchni
Nagrzewanie Stali Węglowej lub Stali Niskostopowej w Powietrzu prowadzi do powstawania Tlenków Żelaza, których skład zmienia się wraz z Temperaturą i lokalnymi Warunkami Gazowymi. Zgorzelina powoduje ubytek Metalu, zmienia Wymiary i może utrudniać późniejszą Obróbkę Skrawaniem, Spawanie, Nakładanie Powłok lub Kontrolę. Może również odspajać się podczas Manipulowania i pozostawiać nierówną Powierzchnię. Sam Tlenek nie jest jedynym problemem. Powierzchnia wystawiona na działanie utleniającego, ubogiego w Węgiel Środowiska może tracić Węgiel wskutek Dyfuzji ze Stali do Gazu.
Utrata Węgla powoduje powstanie Warstwy Odwęglonej. W Zahartowanym Komponencie Obszar objęty tym zjawiskiem może charakteryzować się mniejszą Twardością i niższą Odpornością na Zużycie niż jego wnętrze. W Komponencie poddanym Obciążeniom Zmęczeniowym zmieniony Skład Chemiczny Powierzchni oraz związane z nim zmiany Mikrostruktury mogą wpływać na zakładaną odpowiedź, nawet gdy Twardość Objętościowa spełnia wymagania Rysunku Technicznego. Głębokość i nasilenie tego zjawiska zależą od Składu Stali, Temperatury, Czasu Wygrzewania, Stanu Powierzchni, Składu Gazu oraz Aktywności Węgla ustalonej na Granicy Faz.
Atmosfera Kontrolowana nie oznacza „dowolnego Gazu, który nie jest Powietrzem”. Publikacja ASM International Furnace Atmosphere Controls in Heat Treating (2017) wyróżnia dwie główne grupy zagadnień: kontrolę Atmosfery Pieca oraz kontrolę Atmosfery Zasilającej. Pierwsza dotyczy tego, co znajduje się w Piecu i w jaki sposób jest mierzone; druga obejmuje Gazy, Generatory, Urządzenia do Mieszania, Oczyszczanie oraz Dostarczanie, które wytwarzają dane Warunki. Oba aspekty mają znaczenie. Prawidłowo dobrany Gaz może mimo to prowadzić do niewłaściwego rezultatu, jeśli do Układu Zasilania przedostanie się Wilgoć, Piec będzie nieszczelny albo Układ Pomiarowy nie będzie reprezentował Strefy Wsadu.
W przypadku Stali Węglowych zasadnicze znaczenie ma kontrola Potencjału Węglowego podczas Procesów, w których zawartość Węgla na Powierzchni musi pozostać stabilna. ASM opisuje zależności obejmujące Parę Wodną, Dwutlenek Węgla i Ciśnienie Cząstkowe Tlenu jako sposoby oceny lub kontroli Potencjału Węglowego. W każdym rozwiązaniu Konstrukcyjnym Pieca te Składniki nie są wzajemnie wymiennymi Wskaźnikami, a wartość Zadana ma znaczenie tylko wtedy, gdy określone są Metoda Pomiaru, Temperatura, Przepływ Gazu i Reakcja Pieca. Steel Heat Treatment Handbook (CRC Press, 2014) również omawia Dwutlenek Węgla, Amoniak i inne Gazy Reaktywne, ponieważ Chemia Atmosfery może wpływać zarówno na Odporność na Utlenianie, jak i na kontrolę Zawartości Węgla na Powierzchni.
Specyfikacja Procesu musi określać dopuszczalny Stan Powierzchni. „Nagrzewać w Powietrzu” jest wymaganiem niepełnym, chyba że Specyfikacja dopuszcza powstałą Zgorzelinę i Skład Chemiczny Powierzchni albo wymaga późniejszej Operacji ich usunięcia lub skorygowania. Wymaganie uzyskania jasnej Powierzchni, określenie maksymalnego dopuszczalnego Odwęglenia, zachowanie dokładności Wymiarowej lub uzyskanie funkcjonalnej Warstwy Zahartowanej wskazuje na potrzebę ściślejszej kontroli Atmosfery.
Nagrzewanie do Kształtowania a Obróbka Końcowa
Częstym błędem Kategoryzacyjnym jest traktowanie każdej Operacji prowadzonej w wysokiej Temperaturze tak, jakby wiązały się z nią takie same wymagania dotyczące Powierzchni. Rozdział „Atmosphere Control for the Protection of Metals During Production Processes” opublikowany przez Cambridge University Press (2012) rozróżnia Nagrzewanie do Przeróbki od Obróbki Cieplnej Końcowej. Rozróżnienie to powinno znaleźć odzwierciedlenie w Planowaniu Procesu.
Podczas Nagrzewania do Kucia, Walcowania lub innej Operacji Kształtowania pewna ilość Zgorzeliny może być dopuszczalna, ponieważ Odżużlanie, Odkształcanie, Przycinanie lub Obróbka Skrawaniem usuną materiał objęty zmianami. Podstawowym celem Nagrzewania jest doprowadzenie Przedmiotu do Stanu odpowiedniego do Odkształcenia Plastycznego. Powietrze może zatem być dopuszczalne w Procesie, w którym Utleniona Warstwa jest kontrolowana i usuwana przed ustaleniem Końcowych Wymiarów lub Właściwości. Nie oznacza to jednak, że można ignorować Atmosferę: nadmierna Zgorzelina może zmniejszać Uzysk, uszkadzać Oprzyrządowanie, utrudniać wykrywanie Wad oraz powodować Zawalcowania Powierzchniowe lub inne Problemy Produkcyjne.
Obróbka Cieplna Końcowa jest odmienna. Hartowanie i Odpuszczanie, Normalizowanie, Wyżarzanie, Obróbka Roztwarzająca lub Odprężanie mogą ustalać Właściwości Powierzchni, która pozostanie w Eksploatacji. Jeżeli Część jest wykańczana po Obróbce, może pozostać niewielki Naddatek umożliwiający usunięcie Zgorzeliny lub Warstwy Odwęglonej. Bieżnia Łożyska, Ząb Koła Zębatego, Sprężyna, Czop Wału lub Powierzchnia Podlegająca Zużyciu nie mogą być oceniane według tego samego Kryterium co Wsadowy Półfabrykat do Kucia, który zostanie później poddany Obróbce Skrawaniem.
Rozróżnienie to dotyczy również Prac związanych ze Spawaniem. ISO 17663:2023 określa wymagania Jakościowe dotyczące Obróbki Cieplnej w Powietrzu lub w Atmosferach Kontrolowanych w związku ze Spawaniem i Procesami Pokrewnymi, głównie w odniesieniu do Stali Ferrytycznych oraz Prac wykonywanych w Warsztatach lub na Miejscu Budowy. Zakres tej Normy potwierdza praktyczną zasadę: dopuszczalna Atmosfera i uzyskany Stan Powierzchni muszą być powiązane ze zdefiniowaną Operacją, Materiałem, Wyposażeniem oraz Wymaganiami Kontrolnymi.
Specyfikacja Obróbki Końcowej powinna określać, czy Zgorzelina jest dopuszczalna, czy wymagane jest Czyszczenie po Obróbce oraz w jaki sposób należy mierzyć Odwęglenie lub inne zmiany Powierzchni. Powinna również definiować odpowiednie Oznaczenie Stali, takie jak C45, 42CrMo4 lub Gatunek określony w konkretnej Normie Wyrobu, ponieważ Skład wpływa na Reakcję na Utlenianie i Przenoszenie Węgla. Kontrola Atmosfery nie może naprawić niejednoznacznego Kryterium Akceptacji.
Alternatywy w Postaci Próżni i Gazów Obojętnych
Piece Próżniowe zmniejszają Ciśnienie Cząstkowe Gazów Reaktywnych, usuwając większość Gazu z Pieca przed Nagrzewaniem. Układy z Gazem Obojętnym zastępują Powietrze Gazami takimi jak Argon lub Azot, pod warunkiem że wybrany Gaz jest zgodny ze Stalą, Temperaturą i Rodzajem Obróbki. Metody te służą temu samemu ogólnemu celowi co Atmosfera Kontrolowana w Piecu — ograniczeniu niepożądanych Reakcji Powierzchniowych — lecz nie sprawiają, że każda Reakcja staje się niemożliwa.
Jakość Próżni, Nieszczelności, Pozostała Wilgoć, Czystość Pieca, Sposób Załadunku oraz Historia Ciśnienia wpływają na Stan Powierzchni. Gazy Obojętne mogą zawierać Zanieczyszczenia w postaci Tlenu lub Wody, a Azot może oddziaływać z niektórymi Układami Stopowymi lub Stanami Powierzchni. Gaz obojętny dla jednego Gatunku i Procesu nie musi być obojętny w tym samym praktycznym znaczeniu dla innego. Dodatki Reaktywne mogą być również stosowane celowo, gdy wymagane jest Nawęglanie, Azotowanie lub Korekta Potencjału Węglowego.
Wybór jest zatem decyzją Procesową, a nie rankingiem Typów Pieców. Atmosfera Kontrolowana może utrzymywać Zawartość Węgla na Powierzchni przy jednoczesnym ograniczeniu Zgorzeliny; Próżnia może ograniczać zanieczyszczenie Fazą Gazową i powstawanie Zgorzeliny; Środowisko Obojętne może zapewniać odpowiednią Barierę, jeżeli kontrolowane są jego Czystość i Skład Chemiczny. Żadnego z tych rozwiązań nie należy opisywać jako eliminującego wszelkie Reakcje Powierzchniowe bez odpowiednich zastrzeżeń.
Ochrona Powierzchni po Obróbce Cieplnej jest odrębnym zagadnieniem. ISO 17834:2003 obejmuje Natryskiwane Cieplnie Powłoki Metalowe chroniące przed Korozją i Utlenianiem w wysokiej Temperaturze do 1000 °C (1273 K), natomiast ISO 12944-4:2017 klasyfikuje Stopnie Przygotowania Powierzchni Konstrukcji ze Stali Węglowej i Niskostopowej oraz rozróżnia Powierzchnie niepowlekane, natryskiwane cieplnie, ocynkowane, galwanizowane, szerardyzowane i malowane. Normy te nie zastępują wymagań dotyczących Atmosfery Obróbki Cieplnej. Końcowy Dokument Procesowy musi określać, czy Powierzchnia ma pozostać w Stanie po Obróbce, zostać Oczyszczona, poddana Obróbce Skrawaniem czy otrzymać późniejszy System Ochronny, a także definiować Stan uznawany za dopuszczalny.
Ochrona powierzchni wykraczająca poza atmosferę pieca
Powłoka i atmosfera pieca chronią stal na różnych etapach jej eksploatacji. Atmosfera działa wtedy, gdy stal jest wystarczająco gorąca, aby mogły zachodzić reakcje utleniania, nawęglania lub odwęglania. Powłoka zasadniczo działa później — podczas składowania, użytkowania lub narażenia na działanie środowiska korozyjnego albo wysokiej temperatury. Pomieszanie tych funkcji może unieważnić proces obróbki cieplnej, nawet jeśli gotowy element wygląda na czysty.
U.S. Department of Commerce, National Bureau of Standards, w publikacji Heat Treatment and Properties of Iron and Steel (1966), wskazuje dwa podstawowe zagrożenia powierzchni podczas nagrzewania: utlenianie powoduje powstawanie zgorzeliny, natomiast utrata węgla z powierzchni prowadzi do odwęglenia. Para wodna w produktach spalania jest opisana jako czynnik szkodliwy. Cambridge University Press przedstawia takie samo rozróżnienie procesowe w publikacji Atmosphere Control for the Protection of Metals During Production Processes (2012), oddzielając podgrzewanie w celu obróbki plastycznej od końcowej obróbki cieplnej i wiążąc niekontrolowane atmosfery utleniające zarówno z powstawaniem zgorzeliny, jak i odwęglaniem stali.
W opracowaniu ASM International z 2017 roku dotyczącym kontroli atmosfery pieca problem podzielono na „kontrolę atmosfery pieca i atmosfery zasilającej”. Rozróżnienie to ma znaczenie nawet wtedy, gdy zastosowano oddzielną powłokę powierzchniową. Powłoka może ograniczyć kontakt metalu z gazem piecowym, ale nie ustanawia znanego potencjału węglowego w całym wsadzie, nie kompensuje nieszczelności ani nie potwierdza, że piec osiągnął określony stan chemiczny. Potencjał węglowy zależy od reakcji gazowych oraz od zależności obejmujących dwutlenek węgla, parę wodną i ciśnienie cząstkowe tlenu; ASM również wskazuje odwęglanie związane z atmosferą jako jeden z głównych tematów obróbki cieplnej stali.
Powłoki metaliczne nanoszone natryskiwaniem cieplnym
Powłoki metaliczne nanoszone natryskiwaniem cieplnym wytwarza się przez nagrzanie materiału wsadowego w postaci metalu i natryśnięcie stopionych lub częściowo stopionych cząstek na przygotowane podłoże. Osadzona warstwa składa się z zachodzących na siebie cząstek, dlatego jej porowatość, zawartość tlenków, przyczepność, grubość i stan uszczelnienia zależą od procesu natryskiwania oraz przygotowania podłoża. Aluminium, cynk, układy cynk–aluminium i inne natryskiwane metale mogą być dobierane odpowiednio do narażenia korozyjnego lub cieplnego, jednak powłokę należy określać jako system, a nie traktować jej jako niezależnej osłony.
Norma ISO 17834:2003 dotyczy metalowych powłok nanoszonych natryskiwaniem cieplnym, przeznaczonych do ochrony przed korozją i utlenianiem wysokotemperaturowym w temperaturach do 1000 °C (1273 K). Zakres normy ma istotne znaczenie, lecz podana wartość temperatury nie stanowi uniwersalnej gwarancji użytkowej. Rzeczywista granica zależy od metalu powłoki, gatunku podłoża, cykli cieplnych, atmosfery, grubości powłoki, przyczepności oraz rodzaju uszczelniacza lub warstwy wykończeniowej naniesionej na warstwę natryskiwaną. Na przykład nie można zakładać, że natryskiwana powierzchnia bogata w cynk będzie zachowywać się podczas ekspozycji wysokotemperaturowej tak samo jak powłoka aluminiowa tylko dlatego, że obie są metaliczne.
Decydujące znaczenie ma moment natryskiwania. Jeżeli powłoka zostanie nałożona przed austenityzowaniem, jej spoiwo, pory, tlenki lub granica faz podłoża mogą reagować podczas nagrzewania. Warstwa może zmięknąć, odparować, popękać, utworzyć stop ze stalą lub przenieść zanieczyszczenia na oprzyrządowanie pieca. Nawet powłoka, która pozostaje przyczepiona, może zmienić wymianę ciepła na powierzchni i utrudnić ocenę zgorzeliny lub odwęglenia. Dlatego zasadniczo traktuje się ją jako system ochrony po obróbce cieplnej, chyba że cały cykl cieplny i zgodność powłoki zostały zakwalifikowane.
Powłoka natryskiwana nie może również zastąpić kontroli atmosfery. Podczas hartowania stali węglowej lub niskostopowej wymagany stan węgla na powierzchni jest tworzony lub zachowywany na granicy faz stal–gaz. Powłoka blokująca kontakt z gazem może uniemożliwić zamianę węgla, zamiast nią sterować. Jeżeli warstwa zawiera reaktywne tlenki lub umożliwia miejscowy dostęp gazu przez pory, wynik może różnić się w poszczególnych obszarach elementu. Piec nadal musi utrzymywać określony potencjał utleniający i potencjał węglowy, a obrabianą powierzchnię nadal należy badać pod kątem zgorzeliny, odwęglenia i wad związanych z powłoką.
Powierzchnie ocynkowane, galwanizowane, szerardyzowane i malowane
Norma ISO 12944-4:2017 rozróżnia kategorie powierzchni oraz stany przygotowania konstrukcji ze stali węglowej i niskostopowej. Jej kategorie obejmują powierzchnie niepowlekane, natryskiwane cieplnie, ocynkowane, galwanizowane, szerardyzowane i malowane. Oznaczenia te opisują różne stany powłok i wymagania dotyczące przygotowania; nie sprawiają jednak, że praktyka ochrony antykorozyjnej staje się substytutem specyfikacji obróbki cieplnej.
Cynkowanie polega na naniesieniu cynku na stal, zwykle przez zanurzenie w ciekłym cynku, natomiast galwanizacja polega na osadzaniu metalu w procesie elektrolitycznym. Szerardyzacja tworzy powłokę dyfuzyjną na bazie cynku przez nagrzewanie stali z pyłem cynkowym. Systemy malarskie wykorzystują organiczną lub nieorganiczną powłokę w postaci filmu, często nanoszoną na przygotowane i zagruntowane podłoże. Ich zachowanie cieplne znacznie się różni. Powłoki zawierające cynk mogą topić się, odparowywać lub reagować podczas austenityzowania. Warstwy galwaniczne mogą pęcherzyć lub dyfundować do podłoża. Warstwy szerardyzowane zawierają już strukturę dyfuzyjną żelazo–cynk i mogą zmieniać się podczas dalszego nagrzewania. Farba może ulegać rozkładowi i wytwarzać dym, osady lub reaktywne gazy.
Rozróżnienie to jest szczególnie ważne w przypadku gatunków, dla których zawartość węgla na powierzchni stanowi element specyfikacji. AISI 1045, EN 10083-2 C45E i AISI 4140 mogą w różnym stopniu tolerować zmiany powierzchni, zależnie od tego, czy końcową operacją jest hartowanie, odpuszczanie, azotowanie, czy jedynie odprężanie. Widoczna warstwa cynku lub farby nie dowodzi, że stal znajdująca się pod nią zachowała wymagany gradient zawartości węgla. Czysty wygląd również nie potwierdza, że utlenianie było kontrolowane. Zgorzelina może być cienka i silnie przylegać do powierzchni, podczas gdy odwęglenie może sięgać poniżej powierzchni, która wygląda jak metaliczna.
Odwrotny problem występuje po obróbce. Element z AISI 4140 po hartowaniu może wymagać powłoki chroniącej przed korozją, jednak powłokę tę dobiera się do środowiska pracy i nakłada dopiero po hartowaniu, odpuszczaniu, czyszczeniu oraz kontroli. Nałożenie jej przed cyklem piecowym może zmienić chemię obróbki cieplnej; nałożenie jej później nie naprawi warstwy odwęglonej ani nie przywróci utraconej dokładności wymiarowej.
Przygotowanie powierzchni przed obróbką cieplną i po niej
Przed obróbką cieplną powierzchnia powinna mieć znany stan. Oleje, środki do ciągnienia, odciski palców, sole, stara farba, tlenki i pozostałości po śrutowaniu mogą rozkładać się lub reagować w piecu. Zanieczyszczenia zawierające chlorki są szczególnie niepożądane, ponieważ pozostałości mogą sprzyjać korozji podczas chłodzenia lub utrudniać późniejszą przyczepność powłoki. Czyszczenia nie należy mylić z kontrolą odwęglenia: usunięcie oleju nie koryguje warstwy zubożonej w węgiel, która powstała podczas wcześniejszego nagrzewania.
Przygotowanie zależy również od planowanej sekwencji operacji. Element przeznaczony do nawęglania, węgloazotowania lub azotowania może wymagać maskowania albo selektywnej obróbki powierzchni, jednak materiał maskujący musi być zakwalifikowany do danej temperatury i atmosfery pieca. Powierzchnia przygotowana do malowania zgodnie z ISO 12944-4:2017 nie jest automatycznie przygotowana do austenityzowania. Wymagana chropowatość, czystość, naprężenia szczątkowe i dopuszczalny stan utlenienia mogą być różne.
Po obróbce cieplnej zgorzelinę i pozostałości usuwa się metodami dobranymi do stali oraz wymaganego wykończenia. Można stosować obróbkę strumieniowo-ścierną, czyszczenie alkaliczne, trawienie, obróbkę skrawaniem lub lekkie szlifowanie, jednak każda z tych metod usuwa inną ilość materiału i zmienia teksturę powierzchni. Szlifowanie może odsłonić świeży metal, jednocześnie powodując miejscowe nagrzewanie; agresywne śrutowanie może zaokrąglić krawędzie lub ukryć płytką wadę pod chropowatym profilem. Jeżeli istnieje podejrzenie odwęglenia, konieczne jest badanie metalograficzne, pomiary twardości wzdłuż przekroju lub określone badanie zawartości węgla na powierzchni. Nałożenie powłoki na taki obszar nie sprawia, że zmieniona metalurgia staje się akceptowalna.
Końcowa operacja ochrony powierzchni powinna następować po kontroli stanu po obróbce cieplnej. Taka kolejność zachowuje dowody niezbędne do oceny zgorzeliny, utleniania, zmian wymiarowych, twardości i odwęglenia. Norma ISO 17663:2023 wzmacnia zasadę kontroli procesu, określając wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub w atmosferach kontrolowanych, głównie dla stali ferrytycznych oraz prac wykonywanych w warsztatach lub na miejscu. Niezależnie od tego, czy ochrona jest zapewniana przez kontrolę atmosfery podczas nagrzewania, czy przez późniejsze wykończenie ocynkowane, natryskiwane, galwanizowane, szerardyzowane lub malowane, każdemu środkowi należy przypisać etap, na którym może on rzeczywiście spełnić swoją zamierzoną funkcję.
Obróbka cieplna związana ze spawaniem i wytwarzaniem
Zakres normy ISO 17663:2023
ISO 17663:2023 jest podstawowym dokumentem określającym ramy jakościowe w przedstawionych materiałach badawczych dla obróbki cieplnej związanej ze spawaniem i procesami pokrewnymi. Norma określa wymagania jakościowe dotyczące obróbki prowadzonej w powietrzu lub w atmosferach kontrolowanych, ma zastosowanie głównie do stali ferrytycznych i obejmuje prace wykonywane zarówno w warsztatach, jak i na miejscu. Jej przedmiot jest zatem szerszy niż obsługa pieca. Norma dotyczy sposobu określania, przygotowania, nadzorowania, pomiaru, dokumentowania i odbioru operacji obróbki cieplnej, gdy operacja ta wpływa na element spawany lub wykonany w procesie wytwarzania.
Norma nie nakazuje stosowania jednej atmosfery dla każdego elementu spawanego. Spoina w zbiorniku ciśnieniowym ze stali węglowo-manganowej, naprawa konstrukcji ze stali niskostopowej oraz konstrukcja ze stali nierdzewnej ferrytycznej mogą wiązać się z odmiennymi zagrożeniami i wymaganiami procesowymi. Wymagana atmosfera zależy od gatunku stali, technologii spawania, cyklu cieplnego, stanu powierzchni, dopuszczalnego stopnia utlenienia, ograniczeń wymiarowych oraz od tego, czy prowadzona jest odprężająca obróbka cieplna, podgrzewanie wstępne, obróbka cieplna po spawaniu, odpuszczanie czy inny rodzaj obróbki. ISO 17663:2023 określa wymagania jakościowe dotyczące kontroli tych zmiennych; nie jest uniwersalną tabelą doboru gazu.
To rozróżnienie ma znaczenie, ponieważ „obróbka cieplna w powietrzu” nie oznacza „obróbki cieplnej bez kontroli atmosfery”. Powietrze zawiera tlen i parę wodną, a obie te substancje mogą wpływać na nagrzewaną powierzchnię. Podręcznik amerykańskiego National Bureau of Standards Heat Treatment and Properties of Iron and Steel wskazuje dwa typowe skutki powierzchniowe: utlenianie prowadzi do powstawania zgorzeliny, natomiast utrata węgla z powierzchni powoduje odwęglenie. Wskazuje również, że para wodna w produktach spalania ma szkodliwe działanie. Element może osiągnąć nominalną temperaturę pieca, a mimo to zostać poddany niedopuszczalnej obróbce, jeżeli podczas cyklu cieplnego zmieni się jego skład chemiczny w warstwie powierzchniowej.
Rozdział Cambridge „Atmosphere Control for the Protection of Metals During Production Processes” wprowadza kolejne użyteczne rozróżnienie: ponowne nagrzewanie w celu prowadzenia obróbki plastycznej nie jest tym samym co końcowa obróbka cieplna. W jednym etapie wytwarzania niekontrolowane warunki utleniające mogą być dopuszczalne ze względu na późniejszy naddatek na obróbkę skrawaniem, lecz niedopuszczalne w przypadku gotowej strefy spoiny lub elementu o kontrolowanych wymiarach. Specyfikacja obróbki musi zatem określać dopuszczalny stan powierzchni po nagrzewaniu, a nie tylko temperaturę docelową.
W odniesieniu do obróbki w piecu opracowanie ASM International z 2017 roku dotyczące kontroli atmosfery piecowej wyróżnia dwie główne grupy zagadnień: kontrolę atmosfery pieca oraz kontrolę atmosfery zasilającej. Pierwsza dotyczy warunków rzeczywiście występujących wokół obrabianego elementu; druga — gazów, par, produktów spalania, nieszczelności, mieszania oraz urządzeń doprowadzających, które te warunki wytwarzają. Sama nazwa nominalnego gazu nie jest dowodem istnienia atmosfery kontrolowanej. Reakcje gazowe zachodzą nadal w podwyższonej temperaturze, a ich skutki zależą od składu, przepływu, zawartości wilgoci, nieszczelności pieca, rozmieszczenia wsadu oraz czasu ekspozycji.
Potencjał węglowy dobrze ilustruje tę kwestię. ASM Handbook Volume 4B omawia kontrolę za pomocą pomiarów lub zależności obejmujących parę wodną, dwutlenek węgla i ciśnienie parcjalne tlenu. The Steel Heat Treatment Handbook również wskazuje dwutlenek węgla, amoniak i inne gazy reaktywne jako czynniki wpływające na odporność na utlenianie oraz kontrolę zawartości węgla przy powierzchni. Zależności te są istotne, gdy obróbka ma zachować lub zmienić zawartość węgla przy powierzchni, lecz nie oznaczają, że każda obróbka cieplna elementu spawanego staje się procesem nawęglania lub obróbką w atmosferze neutralnej. Atmosfera musi służyć uzyskaniu określonego wyniku metalurgicznego.
Obróbka cieplna w warsztacie i na miejscu
Obróbka w warsztacie zwykle umożliwia zastosowanie pieca, stałych miejsc rozmieszczenia termopar, ustalonych procedur załadunku oraz powtarzalnej kontroli gazu lub spalania. Zalety te ograniczają zmienność procesu, lecz nie eliminują konieczności wykazania, że rzeczywisty element osiągnął wymagany cykl cieplny. Duży zespół spawany może mieć fragmenty o różnej grubości, przyłącza, zamocowania oraz różne straty ciepła. Sama temperatura powietrza w piecu może nie odzwierciedlać temperatury spoiny, strefy wpływu ciepła ani najchłodniejszego istotnego fragmentu.
Obróbka cieplna na miejscu stwarza ten sam problem jakościowy przy mniejszej liczbie stałych zasobów. Wokół spoiny lub obszaru naprawy można umieścić lokalne grzejniki oporowe, urządzenia indukcyjne, palniki gazowe, maty ceramiczne lub inne systemy grzewcze. Ogrzewany pas, gradienty temperatury, izolacja, obudowa oraz odbiornik ciepła utworzony przez konstrukcję podstawową stają się wówczas częścią procesu. Obróbka lokalna może być poprawna z punktu widzenia metalurgii, ale tylko wtedy, gdy określony obszar i cykl cieplny zostaną ustalone i utrzymane.
Obudowa i osłona wymagają szczególnej uwagi. Izolacja może ograniczyć straty ciepła, jednak szczeliny mogą dopuszczać powietrze i powodować miejscowe utlenianie. Układ przedmuchu lub osłony może ograniczyć kontakt z gazami utleniającymi, lecz jego skuteczność zależy od geometrii obudowy, szczelności, przepływu i monitorowania. Powierzchnia musi być również wystarczająco czysta, aby olej, wilgoć, farba, zgorzelina lub pozostałości po wytwarzaniu nie powodowały dodatkowych reakcji ani nie maskowały uszkodzeń. Przygotowanie powierzchni nie jest tym samym zagadnieniem co kontrola atmosfery: ISO 12944-4:2017 określa stopnie przygotowania konstrukcji ze stali węglowych i niskostopowych oraz rozróżnia powierzchnie niepokryte, natryskiwane cieplnie, ocynkowane, galwanizowane, szerardyzowane i malowane. ISO 17834:2003 dotyczy natomiast metalowych powłok natryskiwanych cieplnie, zapewniających ochronę przed korozją i utlenianiem w wysokiej temperaturze do 1000 °C (1273 K). Normy te pomagają opisywać warunki ochrony powierzchni, lecz żadna z nich nie zastępuje wymagań dotyczących obróbki cieplnej określonych w ISO 17663:2023.
W przypadku naprawy spawanej wykonywanej na miejscu procedura powinna określać rozmieszczenie grzejników, układ izolacji, sposób zastosowania obudowy lub osłony, dopuszczalny stan powierzchni, szybkość nagrzewania i chłodzenia, jeżeli zostały określone, oraz lokalizacje czujników temperatury. Powinna również definiować sposób postępowania w razie przerw, utraty zasilania, deszczu, wiatru lub nieoczekiwanego przekroczenia temperatury. Rysunek zaznaczający wyłącznie oś spoiny jest niewystarczający, gdy wymagany efekt cieplny obejmuje metal spoiny, strefy wpływu ciepła oraz przylegający materiał podstawowy.
Atmosfera, równomierność temperatury i zapisy
Atmosfera, równomierność temperatury i zapisy tworzą jeden powiązany system jakości. Ich rozdzielanie prowadzi do fałszywego poczucia pewności. Wykres z pieca może wykazywać, że jedna termopara osiągnęła wartość zadaną, podczas gdy nieszczelność powodująca utlenianie, niewłaściwa cyrkulacja lub nadmiernie upakowany wsad naraziły część elementu na inne warunki. Z kolei kontrolowany dopływ gazu nie może skompensować niewłaściwego rozmieszczenia czujników ani lokalnego grzejnika, który pozostawia dalszą stronę poniżej wymaganej temperatury.
Pomiar temperatury musi odzwierciedlać temperaturę elementu i określonej strefy obróbki. Przed rozpoczęciem nagrzewania należy określić typ czujnika, sposób jego zamocowania, identyfikację, status wzorcowania, lokalizację oraz częstotliwość rejestracji. W przypadku prac lokalnych mogą być potrzebne dodatkowe czujniki w pobliżu krawędzi spoin, przejść grubości, przyłączy, zamocowań oraz obszarów, w których przewiduje się szybkie odprowadzanie ciepła. Nie zakłada się równomierności na podstawie symetrycznego rozmieszczenia grzejników. Wykazuje się ją na podstawie zmierzonych temperatur istotnych dla procedury.
Zapisy powinny łączyć ze sobą identyfikację elementu, spoiny lub naprawy, urządzenie, wersję procedury, operatora, układ atmosfery lub osłony, lokalizacje czujników, informacje dotyczące wzorcowania, cykl nagrzewania, okres wygrzewania, cykl chłodzenia, przerwy oraz odstępstwa. Jeżeli wymagana jest kontrola atmosfery, zapisy mogą również obejmować kontrole gazu lub układu spalania, informacje o przedmuchu lub przepływie, stan obudowy oraz dowody przeprowadzenia kontroli powierzchni po obróbce. Zapisy powinny umożliwiać ustalenie, co się wydarzyło, a nie tylko potwierdzać, że piec został włączony.
Kontrola powierzchni pozostaje konieczna, ponieważ prawidłowy zapis przebiegu temperatury nie dowodzi braku utleniania lub odwęglenia. Zgorzelina, przebarwienia, chropowatość powierzchni i utrata węgla mogą wpływać na późniejszą obróbkę skrawaniem, spawanie, właściwości zmęczeniowe, dopasowanie wymiarowe lub ochronę przed korozją. Metoda kontroli i kryteria akceptacji powinny być zgodne ze specyfikacją elementu oraz właściwym planem jakości.
ISO 17663:2023 jest zatem najbardziej użyteczna, gdy odczytuje się ją jako normę dotyczącą sterowania procesem, a nie jako instrukcję wyboru konkretnego gazu. Łączy ona przygotowanie, urządzenia grzewcze, atmosferę lub osłonę, pomiar temperatury, równomierność, stan powierzchni, kompetencje personelu oraz zapisy. To powiązanie sprawia, że obróbka cieplna w warsztacie i na miejscu staje się możliwą do wykazania operacją metalurgiczną, a nie jedynie deklaracją osiągnięcia określonej temperatury.
Wady spowodowane niewłaściwą kontrolą atmosfery
Wady atmosfery są wadami procesu, a nie jedynie kosmetycznymi przebarwieniami. Utlenianie usuwa metal z powierzchni, przenikanie węgla zmienia skład stali, a osady mogą zakłócać nagrzewanie, hartowanie, kontrolę lub późniejsze nakładanie powłok. Podręcznik amerykańskiego National Bureau of Standards Heat Treatment and Properties of Iron and Steel (1966) wskazuje dwa podstawowe zagrożenia powierzchni: zgorzelinę powstającą w wyniku utleniania oraz odwęglenie spowodowane utratą węgla; ostrzega również, że para wodna w produktach spalania działa szkodliwie. Cambridge University Press podobnie rozróżnia ponowne nagrzewanie do celów przeróbki od końcowej obróbki cieplnej: atmosfera odpowiednia dla operacji kucia może być nieodpowiednia, gdy konieczne jest zachowanie końcowej zawartości węgla przy powierzchni oraz dokładności wymiarowej.
ASM International w publikacji ASM Handbook Volume 4B (2017) oddziela kontrolę atmosfery w piecu od kontroli atmosfery zasilającej. Oba aspekty mają znaczenie. Piec może mieć prawidłowo dobraną recepturę gazową, a mimo to wytwarzać wadliwe części z powodu nieszczelności, niewłaściwej cyrkulacji, uszkodzonego czujnika, zablokowanego wlotu lub zanieczyszczeń wprowadzonych wraz z wsadem.
Zgorzelina, wżery i zmiana wymiarów
Zgorzelina jest widocznym produktem utleniania. W zależności od temperatury, czasu ekspozycji, składu stali i składu chemicznego gazu tlenek może mieć barwę czarną, niebieską, szarą lub czerwoną albo występować w postaci warstw. Cienka, dobrze przylegająca warstwa nie jest tym samym co gruba, łuszcząca się zgorzelina, która odpada podczas manipulowania częścią lub hartowania. Ta druga może odsłonić świeży metal i pozostawić wżery, a luźny tlenek może zostać uwięziony w oprzyrządowaniu lub zanieczyścić medium chłodzące.
Atmosfera utleniająca jest oczywistą przyczyną, jednak sam wygląd zgorzeliny nie pozwala zidentyfikować uszkodzenia. Nieszczelności pieca mogą doprowadzać powietrze przez drzwi, uszczelnienia i pęknięcia lub w wyniku wahań ciśnienia. Nadmierna wilgotność może zwiększać potencjał utleniający gazu piecowego, szczególnie gdy jego równowaga jest już nieprawidłowa. Produkty spalania zawierające parę wodną zostały wyraźnie wskazane jako szkodliwe w podręczniku National Bureau of Standards z 1966 r. Zbyt długie wygrzewanie może powodować znaczną ilość zgorzeliny, nawet jeśli atmosfera była prawidłowa przez część cyklu. Niewłaściwa cyrkulacja może tworzyć lokalne strefy utleniające, dlatego jedna strona wsadu może być silnie pokryta zgorzeliną, podczas gdy powierzchnie osłonięte pozostają względnie jasne.
Wżery mogą powstawać w wyniku miejscowego utleniania, odpadania zgorzeliny, zanieczyszczeń kondensujących się lub osadów, które podczas chłodzenia tworzą małe ogniwa elektrochemiczne albo chemiczne. Sól, olej, zabrudzenia warsztatowe i pozostałości po wcześniejszych wsadach mogą zmieniać miejscową reakcję powierzchniową. Wżery mogą być płytkie i rozproszone albo wyraźnie odgraniczone w miejscu, w którym osad wszedł w reakcję ze stalą. Chropowatość powierzchni po usunięciu zgorzeliny nie dowodzi, że wyłączną przyczyną była atmosfera pieca; podobny wygląd mogą powodować wcześniejsze ślady obróbki, zgorzelina kuźnicza, śrutowanie i czyszczenie mechaniczne.
Utlenianie zmienia również wymiary. Metal zużyty na powierzchni zmniejsza zmierzoną średnicę, grubość krawędzi oraz wymiary gwintów i powierzchni precyzyjnych. Zgorzelina zakleszczona między współpracującymi powierzchniami może wywołać przeciwny efekt pozorny do czasu jej usunięcia. Nierównomierne utlenianie może zmieniać okrągłość i płaskość, natomiast gradienty cieplne oraz naprężenia przemianowe mogą powodować odkształcenia niezależnie od utleniania. Jasna powierzchnia nie gwarantuje zatem stabilności wymiarowej, a ciemna powierzchnia nie określa ilości utraconego metalu.
Warstwy odwęglone i utrata twardości
Odwęglenie występuje, gdy podczas nagrzewania węgiel opuszcza powierzchnię stali. Warstwa objęta zmianą może być ferrytyczna, częściowo odwęglona lub mieć stopniowo zmieniający się skład, zależnie od temperatury, czasu, gatunku stali i potencjału węglowego atmosfery. W gatunku podeutektoidalnym, takim jak AISI 1045, utrata węgla w pobliżu powierzchni może zmniejszyć udział perlitu po chłodzeniu. W hartowanym elemencie ze stali AISI 4140 może spowodować powstanie bardziej miękkiej strefy powierzchniowej, nawet gdy rdzeń osiągnie określoną twardość martenzytyczną.
Wadę często wykrywa się jako miękką warstwę powierzchniową, niską odporność na zużycie, obniżoną trwałość zmęczeniową lub nieoczekiwanie płytką warstwę zahartowaną. Powierzchnia może wyglądać na czystą, ponieważ odwęglenie może wystąpić bez znacznej ilości zgorzeliny. Z drugiej strony niewielka ilość zgorzeliny i niska twardość mogą występować jednocześnie, lecz jedno zjawisko nie dowodzi drugiego. Nieszczelność, nadmierna wilgotność, nieprawidłowe ustawienie potencjału węglowego, niewystarczająca ilość gazu wzbogacającego, niewłaściwa cyrkulacja lub zbyt długa ekspozycja mogą prowadzić do utraty węgla. Temperatura pieca i czas przebywania mogą być również prawidłowe, podczas gdy miejscowy skład gazu przy wsadzie jest nieprawidłowy.
Potencjał węglowy nie jest pojedynczym parametrem niezależnym od składu chemicznego gazu. ASM International opisuje jego kontrolę za pomocą pomiarów lub zależności obejmujących parę wodną, dwutlenek węgla i ciśnienie cząstkowe tlenu. Odpowiednia równowaga reakcji decyduje o tym, czy atmosfera utlenia stal, usuwa z niej węgiel, czy też przekazuje go do stali. Steel Heat Treatment Handbook (CRC Press, 2014) omawia dwutlenek węgla, amoniak i inne gazy reaktywne, ponieważ składniki te wpływają zarówno na odporność na utlenianie, jak i na kontrolę zawartości węgla przy powierzchni.
Dlatego badanie twardości należy wykonywać w postaci przebiegu pomiarowego od powierzchni w kierunku rdzenia, a nie jako pojedynczy pomiar na łatwo dostępnym licu. Stopniowy wzrost twardości wraz z głębokością potwierdza rozpoznanie gradientu zawartości węgla, jednak sama twardość nie pozwala określić dokładnej przyczyny nieprawidłowości gazu. Badanie metalograficzne może ujawnić ferryt przy powierzchni, zmieniony perlit, zmiany węglików lub granicę między materiałem objętym zmianą a materiałem niezmienionym. Analiza gradientu zawartości węgla, na przykład chemiczna ocena od powierzchni do rdzenia, stanowi silniejsze potwierdzenie w przypadkach, gdy specyfikacje wymagają określonego limitu odwęglenia.
Nawęglanie powierzchni, sadza i nieprawidłowy skład chemiczny powierzchni
Przeciwną wadą jest nawęglanie powierzchni. Powierzchnia stali wystawiona na działanie nadmiernie nawęglającej atmosfery może zwiększyć zawartość węgla, tworząc warstwę wysokowęglową, która może uzyskać większą twardość, niż zamierzano, zawierać austenit szczątkowy lub po hartowaniu wytworzyć składniki kruche albo podatne na pękanie. Zjawisko to ma szczególne znaczenie, gdy gatunek niskowęglowy lub średniowęglowy powinien zachować kontrolowany skład powierzchni, zamiast zostać poddany celowej obróbce nawęglania.
Sadza jest widocznym sygnałem ostrzegawczym, ale nie stanowi pełnej diagnozy. Może powstawać wskutek nadmiernej aktywności węglowodorów, nieprawidłowego rozkładu gazu, niewłaściwej równowagi gazowej, niewystarczającej cyrkulacji, zimnych stref pieca lub zanieczyszczeń pochodzących z oleju i pozostałości organicznych. Czarny osad może być węglem, ale może również zawierać skondensowane produkty procesu albo tlenek zmieszany z materiałem węglowym. Osady mogą maskować zgorzelinę, uniemożliwiać równomierne przenoszenie ciepła, zakłócać pomiar temperatury i przenosić się na inne części.
Nieprawidłowy skład chemiczny powierzchni nie ogranicza się do węgla. Atmosfery zawierające amoniak mogą wprowadzać azot; dwutlenek węgla i para wodna mogą zmieniać reakcje utleniania i przenoszenia węgla; dopływ powietrza może dostarczać tlen i azot. W rezultacie powierzchnia może mieć oczekiwaną barwę, lecz niewłaściwy skład. Szara, chropowata lub wyjątkowo twarda warstwa może wskazywać na nawęglanie, azotowanie, utlenianie lub osadzony związek, a nie na jeden konkretny stan atmosfery.
Diagnoza musi łączyć dowody uzyskane z części z zapisami dotyczącymi pieca. Należy rejestrować temperaturę pieca, punkt rosy lub wskazanie wilgotności, gdy ma to zastosowanie, potencjał tlenowy lub odczyty potencjału węglowego, przepływ gazu, ciśnienie, alarmy, otwarcia drzwi, położenie wsadu oraz czynności konserwacyjne. Należy porównywać miejsca objęte wadą z miejscami nieobjętymi wadą. W razie potrzeby należy badać przekroje metalograficznie, wykonywać przebiegi pomiarów twardości oraz zlecać pomiary gradientu zawartości węgla lub innych składników chemicznych. ISO 17663:2023 określa wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub w atmosferach kontrolowanych, głównie dla stali ferrytycznych oraz prac wykonywanych w warsztatach lub na miejscu; jej podejście potwierdza, że zapisy dotyczące atmosfery i weryfikacja powinny być traktowane jako dowody jakości.
Wygląd powierzchni pozostaje użyteczny podczas wstępnej kontroli. Nie stanowi jednak dowodu. Taka sama zgorzelina, wżer, układ chropowatości, miękka warstwa lub czarny osad mogą powstawać w wyniku różnych nieprawidłowości, dlatego zwalnianie lub odrzucanie partii po obróbce cieplnej wyłącznie na podstawie oceny wizualnej jest niewłaściwą praktyką.
Weryfikacja, odbiór i dokumentacja
Same zapisy temperatury nie pozwalają ustalić stanu atmosfery ani akceptacji końcowej powierzchni. Strong evidence
Wynik obróbki cieplnej można uznać za możliwy do obrony tylko wtedy, gdy dokumentacja łączy materiał, cykl cieplny, atmosferę oraz dowody uzyskane z gotowej części. Sam wykres pracy pieca nie dowodzi, że stal została poddana zamierzonej obróbce. Dokumentacja powinna określać gatunek stali i mającą zastosowanie normę materiałową, numer wytopu lub odlewu, identyfikację wsadu, rysunek części lub zlecenie robocze, identyfikację pieca, sposób załadunku, specyfikację cyklu, warunki atmosfery lub próżni, zmierzone parametry procesu, alarmy, odchylenia i wyniki kontroli. Jeżeli brakuje któregoś z ogniw, późniejszy przegląd może wykazać, co zrobił piec, ale nie wskaże, jaki produkt został poddany jego działaniu ani czy produkt ten spełnił wymagania.[3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. International Organization for Standardization. ISO Standard, 2023. ISO 17663:2023
ISO 17663:2023 stanowi główne ramy jakościowe dla obróbki cieplnej prowadzonej w powietrzu lub w atmosferach kontrolowanych w związku ze spawaniem i procesami pokrewnymi. Zakres normy dotyczy głównie stali ferrytycznych oraz obejmuje prace wykonywane w warsztatach i na miejscu. Norma określa wymagania jakościowe, lecz nie ustanawia jednej uniwersalnej granicy odbiorowej dotyczącej twardości, odwęglenia, wymiarów ani badań metalograficznych dla każdego gatunku stali i każdego procesu. Granice te muszą wynikać z właściwej normy wyrobu, rysunku, instrukcji technologicznej spawania, procedury obróbki cieplnej, umowy lub specyfikacji technicznej.
Kwalifikacja procesu i rutynowe kontrole
Kwalifikacja procesu potwierdza, że określona kombinacja gatunku stali, wymiaru przekroju, sposobu załadunku, pieca, cyklu i atmosfery może zapewnić wymagany stan materiału. Dokument kwalifikacyjny powinien określać zastosowane wyposażenie, rozmieszczenie termopar, identyfikację regulatora i rejestratora, układ wytwarzania atmosfery lub układ próżniowy, status wzorcowania oraz metody kontroli zastosowane do próbki kwalifikacyjnej. Powinien również wyjaśniać, w jaki sposób próbka reprezentuje części produkcyjne. Cienki odcinek próbny może wykazać jednorodność temperatury, a jednocześnie nie odzwierciedlać odległości dyfuzji węgla ani bezwładności cieplnej grubego elementu.
Kwalifikacja musi uwzględniać atmosferę jako reagujące medium procesowe, a nie jako nieokreślony gaz ochronny. ASM International wskazało w 2017 roku „kontrolę atmosfery pieca i atmosfery zasilającej” jako dwie główne grupy kontroli. Grupa dotycząca pieca obejmuje uszczelnienie, cyrkulację, mieszanie, odprowadzanie, nieszczelności i rozprowadzanie; grupa dotycząca zasilania obejmuje gazy, pary, generatory, urządzenia oczyszczające, regulację przepływu oraz powiązane pomiary. Obie grupy mogą zmienić wynik procesu. Prawidłowo ustawiony piec może nadal powodować powstawanie zgorzeliny lub odwęglenie, jeśli dostarczany gaz zawiera nadmierną ilość pary wodnej albo jeśli parametry generatora ulegają zmianie.
Wskazanie potencjału węglowego nie jest samo w sobie walidujące i powinno być poparte zapisami pomiarów i kalibracji. Limited evidence
Dokumentacja procesu powinna określać zmienną sterującą, która ma znaczenie dla danej stali i obróbki. W zależności od procesu może ona obejmować temperaturę, czas, ciśnienie w piecu, poziom próżni, przepływ gazu, punkt rosy, ciśnienie parcjalne tlenu, stężenie dwutlenku węgla lub obliczony potencjał węglowy. ASM Handbook Volume 4B opisuje sterowanie potencjałem węglowym na podstawie pomiarów lub zależności obejmujących parę wodną, dwutlenek węgla i ciśnienie parcjalne tlenu. Wyświetlana wartość potencjału węglowego wymaga zatem odpowiednich informacji o pomiarach i wzorcowaniu; nie należy traktować jej jako samoczynnie potwierdzonej.
Kontrole rutynowe potwierdzają, że zakwalifikowany proces pozostaje pod kontrolą. Mogą one obejmować weryfikację przyrządów, kontrole termopar, kontrole szczelności, kontrole czujników atmosfery, kontrole generatora, potwierdzenie przepływu gazu oraz przegląd wykresów rejestratora przed zwolnieniem wyrobu. Częstotliwość i kryteria akceptacji powinny być określone w procedurze oraz w mającym zastosowanie systemie jakości. Nie należy zastępować wymagania projektowego żadną wartością ogólną.
Monitorowanie procesu i weryfikacja wyrobu odpowiadają na różne pytania. Monitorowanie dotyczy tego, czy piec realizował zalecaną historię temperatury i atmosfery. Weryfikacja wyrobu dotyczy tego, czy rzeczywista stal uzyskała wymaganą twardość, strukturę, skład chemiczny na powierzchni, wymiary i stan. Zgodny wykres nie może zrekompensować nieprawidłowego profilu twardości, nadmiernej zgorzeliny ani gradientu węgla przekraczającego określoną granicę. Z kolei akceptowalny wynik pomiaru twardości nie dowodzi, że atmosfera była prawidłowo kontrolowana przez cały cykl.
Każdy alarm, przerwa, awaria czujnika, zmiana gazu, błąd załadunku, utrata zasilania, nieoczekiwane zdarzenie chłodzenia lub odstępstwo od zatwierdzonego cyklu wymaga udokumentowanego rozstrzygnięcia. Może ono obejmować ponowne przetworzenie, dodatkowe badanie, przegląd inżynierski lub odrzucenie, jednak dokumentacja powinna wskazywać, kto ocenił zdarzenie i jakie dowody uzasadniały podjętą decyzję. Korekta bez dokumentacji nie zapewnia identyfikowalności.
Badanie powierzchni i warstwy przypowierzchniowej
Badanie powierzchni rozpoczyna się od bezpośredniej obserwacji przy określonych warunkach oświetlenia i czyszczenia. Badający powinien odnotować zgorzelinę, przebarwienia, wżery, sadzę, osady, obszary nawęglone lub odwęglone, pęknięcia, odkształcenia oraz uszkodzenia powstałe podczas przenoszenia. Utlenianie powoduje powstawanie zgorzeliny, natomiast utrata węgla z powierzchni prowadzi do odwęglenia. Podręcznik amerykańskiego National Bureau of Standards, opublikowany w 1966 roku, wyraźnie wskazuje parę wodną w produktach spalania jako czynnik szkodliwy dla ochrony powierzchni stali. Cambridge University Press stwierdza również w opracowaniu dotyczącym kontroli atmosfery z 2012 roku, że niekontrolowane atmosfery utleniające mogą powodować powstawanie zgorzeliny, a w przypadku stali także odwęglenie.
Sama kontrola wizualna nie pozwala określić głębokości ani stopnia utraty węgla. Profile twardości prowadzone od powierzchni w kierunku rdzenia mogą ujawnić zmiękczoną warstwę odwęgloną lub nietypowo twardy obszar nawęglony, jednak twardość zależy od gatunku stali, mikrostruktury, metody badania, odstępów między pomiarami oraz lokalnej geometrii. Profil powinien zatem być powiązany z określonym planem cięcia i oceniany względem właściwego wymagania, a nie względem założonego uniwersalnego profilu.
Metalografia dostarcza innych dowodów. Wypolerowany i wytrawiony przekrój może ujawnić ferryt, perlit, bainit, martenzyt, węgliki, wnikanie utlenienia, rozrost ziaren, pęknięcia hartownicze oraz granicę między zmienionym materiałem powierzchniowym a niezmienionym rdzeniem. Może również wykazać, czy zmiana twardości odpowiada utracie węgla, czy też wynika z przemiany lub odpuszczania. Sprawozdanie powinno określać miejsce pobrania próbki, orientację, metodę przygotowania, odczynnik trawiący, powiększenie oraz obserwacje. Reprezentatywne fotografie są użyteczne tylko wtedy, gdy odnotowano ich skalę, lokalizację oraz związek z kryterium akceptacji.
Ocena gradientu węgla jest szczególnie ważna tam, gdzie zawartość węgla na powierzchni wpływa na zużycie, zmęczenie lub przebieg przemian. W zależności od specyfikacji można zastosować analizę chemiczną, profilowanie mikrotwardości, badanie metalograficzne lub inną zatwierdzoną metodę. Sprawozdanie powinno określać metodę, poziom odniesienia na powierzchni, przyrosty głębokości, niepewność pomiaru, jeżeli jest wymagana, oraz wynik. Pojedyncza analiza zawartości węgla w całym przekroju nie może ustalić gradientu na powierzchni. Również wynik pomiaru twardości rdzenia nie dowodzi, że powierzchnia zachowała zamierzony potencjał węglowy.
Kontrole wymiarowe uzupełniają dowody dotyczące wyrobu. Należy mierzyć cechy wskazane jako wrażliwe na nagrzewanie, hartowanie lub odprężanie, w tym płaskość, bicie, współosiowość, długość, średnicę otworu oraz odkształcenie, jeżeli ma zastosowanie. Pomiary wymagają określenia użytego przyrządu, jego statusu wzorcowania, układu baz oraz etapu kontroli. Badania nieniszczące mogą uzupełniać te kontrole w zakresie pęknięć lub nieciągłości przypowierzchniowych, natomiast badanie warstwy podpowierzchniowej może wymagać cięcia, badań ultradźwiękowych, radiografii lub innej określonej metody. Każda technika ma odmienną zdolność wykrywania.
Norm dotyczących powłok nie należy mylić z kryteriami akceptacji atmosfery. ISO 17834:2003 dotyczy natryskiwanych cieplnie powłok metalowych chroniących przed korozją i utlenianiem wysokotemperaturowym do 1000 °C (1273 K). ISO 12944-4:2017 określa stopnie przygotowania powierzchni konstrukcji ze stali węglowej i niskostopowej oraz rozróżnia powierzchnie niepowlekane, natryskiwane cieplnie, ocynkowane, galwanizowane, szerardyzowane i malowane. Żadna z tych norm nie określa ogólnego limitu akceptacji odwęglenia w piecu dla stali poddanej obróbce cieplnej.
Identyfikowalność warunków atmosfery
Identyfikowalność atmosfery rozpoczyna się od określenia jej rodzaju: powietrze, nazwana atmosfera regulowana, gaz z generatora endotermicznego lub egzotermicznego, mieszanina na bazie azotu, próżnia lub inny określony stan. Dokumentacja powinna łączyć ten stan z piecem, wsadem, datą i godziną, źródłem gazu lub generatorem, przyrządem sterującym, identyfikacją czujnika oraz zarejestrowanymi wartościami. W przypadku obróbki próżniowej należy, jeżeli jest to istotne z punktu widzenia procedury, rejestrować historię ciśnienia, status próby szczelności, stan pompy oraz ewentualny gaz dopełniający.
Dane oznaczone znacznikiem czasu są niezbędne. Końcowy wykres przedstawiający wyłącznie średnią temperaturę i jeden odczyt atmosfery może ukrywać chwilową nieszczelność, odchylenie punktu rosy, zmianę potencjału węglowego lub utratę próżni podczas krytycznej części cyklu. Dokumentacja powinna zachowywać odstęp pomiarowy, zdarzenia alarmowe, wartości zadane, wartości rzeczywiste, zamiany czujników, status wzorcowania oraz reakcję operatora. Jeżeli wartość jest obliczana, a nie mierzona bezpośrednio, metoda obliczeń i pomiary wejściowe powinny pozostać dostępne.
Dokumentację materiału i atmosfery należy wzajemnie powiązać, zamiast przechowywać ją oddzielnie bez powiązania. Numer wsadu powinien znajdować się w dokumentacji przebiegu pracy pieca, numer przebiegu na sprawozdaniu z kontroli, a sprawozdanie z kontroli powinno wskazywać miejsca badania elementów. Dokumentacja cyfrowa wymaga kontrolowanej rewizji, dostępu, okresu przechowywania oraz ochrony przed nieudokumentowanymi zmianami. Wykresy papierowe wymagają czytelnej identyfikacji i udokumentowanej metody nanoszenia poprawek.
Ten łańcuch umożliwia audytorowi lub inżynierowi odtworzenie przebiegu zdarzeń: która stal trafiła do którego pieca, w jakim cyklu i atmosferze, co wykryły przyrządy, jakie wystąpiły odstępstwa oraz czy uzyskana powierzchnia, struktura warstwy podpowierzchniowej, wymiary i twardość spełniły obowiązujące wymagania. Na tym polega różnica między dowodem prawidłowej pracy pieca a dowodem, że stal poddana obróbce cieplnej jest akceptowalna.
Praktyczne ramy decyzyjne dotyczące ochrony powierzchni stali
Ochrona powierzchni zaczyna się od specyfikacji metalurgicznej, a nie od nazwy gazu. Azot, argon, gaz endotermiczny, gaz egzotermiczny, mieszaniny zawierające wodór oraz próżnia mogą dawać bardzo różne wyniki w przypadku zmiany temperatury, czasu przebywania, nieszczelności, punktu rosy, potencjału węglowego i składu stali. Atmosfera pieca jest zatem częścią procesu obróbki cieplnej. Decyduje o tym, czy powierzchnia pozostanie pod względem chemicznym zbliżona do stali wyjściowej, wzbogaci się w węgiel lub azot, utraci węgiel, czy też wytworzy tlenki, które trzeba będzie później usunąć.
Podręcznik amerykańskiego National Bureau of Standards Heat Treatment and Properties of Iron and Steel (1966) bezpośrednio wskazuje dwa podstawowe zagrożenia powierzchni: utlenianie powoduje powstawanie zgorzeliny, natomiast utrata węgla prowadzi do odwęglenia. Wskazuje również na szkodliwe działanie pary wodnej w produktach spalania. Praktyczne pytanie nie brzmi, czy atmosfera wydaje się obojętna. Chodzi o to, czy atmosfera przy powierzchni stali i w całym cyklu cieplnym zapewnia określony stan metalurgiczny.
Określ wymagany stan końcowy powierzchni
Pierwszą decyzją jest ustalenie, czy zgorzelina i zmiana zawartości węgla są dopuszczalne. Nagrzewanie przed kuciem, walcowaniem lub spęczaniem może tolerować warstwę powierzchniową, która zostanie usunięta w wyniku odkształcania lub obróbki skrawaniem. Austenityzowanie gotowego narzędzia, elementu łożyska, koła zębatego, sprężyny lub powierzchni odpornej na zużycie to inna sytuacja: odwęglenie może zmniejszyć twardość i odporność zmęczeniową, nawet jeśli po hartowaniu element wygląda wizualnie poprawnie.
Wymagania dotyczące powierzchni należy zapisać w mierzalnych kategoriach. Mogą one obejmować brak widocznej zgorzeliny, maksymalną głębokość odwęglenia, określone stężenie węgla przy powierzchni, zakres twardości na powierzchni i pod nią lub naddatek na późniejsze szlifowanie. Określenie „jasna powierzchnia” nie jest wystarczającą specyfikacją techniczną. Nie jest nią również określenie „nieutleniająca”, ponieważ atmosfera może ograniczać widoczną zgorzelinę, a jednocześnie zmieniać zawartość węgla przy powierzchni.
Gatunek stali należy zapisać dokładnie, z uwzględnieniem właściwej normy. Obróbki stali 1.3505 (100Cr6) nie można określać na podstawie tych samych założeń co obróbki stali C45, 42CrMo4, AISI 52100 lub austenitycznej stali nierdzewnej. Aktywność węgla, pierwiastki stopowe, wcześniejszy stan powierzchni oraz zamierzona przemiana fazowa wpływają na dopuszczalną atmosferę. W przypadku stali do nawęglania potencjał węglowy jest zmienną procesu. W przypadku stali niestopowych i niskostopowych nadmierna utrata węgla może być równie szkodliwa jak utlenianie.
Należy odróżnić stan końcowy powierzchni od powłoki lub obróbki po procesie. Norma ISO 17834:2003 dotyczy natryskiwanych cieplnie powłok metalowych zapewniających ochronę przed korozją i utlenianiem w wysokiej temperaturze do 1000 °C (1273 K). Norma ISO 12944-4:2017 dotyczy stopni przygotowania powierzchni konstrukcji ze stali węglowych i niskostopowych oraz rozróżnia powierzchnie niepowlekane, natryskiwane cieplnie, ocynkowane, galwanizowane, szerardyzowane i malowane. Normy te nie zastępują kontroli atmosfery podczas hartowania, wyżarzania, normalizowania ani nagrzewania przed kuciem.
Dopasuj ryzyko do atmosfery i możliwości pieca
Przed wyborem atmosfery należy sklasyfikować operację. Opracowanie Cambridge University Press z 2012 r. dotyczące kontroli atmosfery rozróżnia nagrzewanie w celu dalszej obróbki plastycznej od końcowej obróbki cieplnej. To rozróżnienie powinno określać dopuszczalny poziom zgorzeliny i zmian zawartości węgla. Nagrzewanie wsadu, którego zewnętrzna warstwa zostanie usunięta, może wymagać innej strategii atmosfery niż końcowa obróbka cieplna elementu o gotowych wymiarach.
Następnie należy określić dominujące ryzyko. Kontrola utleniania wymaga kontroli składników zawierających tlen, warunków spalania, nieszczelności i czasu przebywania. Kontrola odwęglenia wymaga kontroli potencjału chemicznego przy powierzchni stali, a nie tylko niskiej zawartości tlenu. Publikacja ASM International ASM Handbook, Volume 4B (2017) wskazuje „kontrolę atmosfery pieca i atmosfery zasilającej” jako dwie główne grupy czynników kontrolnych. Obie mają znaczenie: prawidłowo zmieszany gaz może nie spełnić zadania po tym, jak nieszczelny kołnierz, zawilgocony generator, zanieczyszczony przewód, zablokowana droga przepływu lub nieprawidłowo rozmieszczony wsad zmienią środowisko w piecu.
Potencjał węglowy można ustalać na podstawie bezpośredniego pomiaru lub zależności obejmujących parę wodną, dwutlenek węgla i ciśnienie cząstkowe tlenu. Wybrana metoda kontroli musi być dostosowana do pieca. Wskazanie sondy nie jest automatycznie wynikiem reprezentatywnym dla strefy roboczej, jeśli sonda znajduje się z dala od wsadu, jest od niego osłonięta, zanieczyszczona lub podlega innemu układowi przepływu. Atmosfery zawierające dwutlenek węgla, amoniak, wodór i inne gazy reaktywne wymagają uwzględnienia właściwych dla nich reakcji; publikacja Steel Heat Treatment Handbook (CRC Press, 2014) omawia te gazy w kontekście odporności na utlenianie i kontroli zawartości węgla przy powierzchni.
Możliwości pieca wyznaczają granice specyfikacji. Należy sprawdzić, czy instalacja może kontrolować równomierność temperatury, przepływ atmosfery, ciśnienie, punkt rosy, potencjał tlenowy, potencjał węglowy i odprowadzanie spalin. Należy również sprawdzić, czy generator może utrzymywać skład atmosfery podczas rozruchu i zmian obciążenia. Trzeba potwierdzić, że uszczelnienia, drzwi, retorty, oprzyrządowanie i drogi transportu nie wprowadzają powietrza ani wilgoci. Piec, który potrafi wyświetlać wartość parametru gazu, ale nie potrafi utrzymać go przy wsadzie, nie może potwierdzić prawidłowości obróbki.
W przypadku konstrukcji spawanych i stali ferrytycznych norma ISO 17663:2023 określa wymagania jakościowe dotyczące obróbki cieplnej w powietrzu lub w atmosferach kontrolowanych, obejmując prace wykonywane w warsztatach i na miejscu. Jest przydatna, gdy obróbka cieplna stanowi część procesu spawania lub procesu pokrewnego, jednak dla danego elementu nadal trzeba określić właściwe wymagania dotyczące materiału, procedury, kontroli i odbioru.
Systematycznie badaj odchylenia
Wadę powierzchni należy najpierw zmapować, a nie od razu wyjaśniać. Czy zgorzelina lub odwęglenie występują równomiernie w całym wsadzie, czy też są zlokalizowane na jednej powierzchni, krawędzi, pozycji w stojaku lub w jednej strefie pieca? Czy w kolejnych partiach wada występuje w zależności od położenia wsadu? Czy pojawia się tylko po długim wytrzymaniu, podczas rozruchu, po otwarciu drzwi lub podczas przenoszenia do chłodziwa? Obserwacje te pozwalają odróżnić problem chemiczny od problemu z cyrkulacją, szczelnością, temperaturą lub postępowaniem ze wsadem.
Mapę wad należy porównać z niezależnymi pomiarami. Czy zmierzona atmosfera reprezentuje strefę roboczą, czy tylko przewód zasilający, kanał powrotny lub ścianę pieca? Czy analizator gazu, sonda tlenowa, przyrząd do pomiaru punktu rosy i regulator potencjału węglowego są skalibrowane oraz reagują z wymaganą szybkością? Czy sonda jest czysta i prawidłowo umieszczona? Czy wzorcowy element testowy, podkładka, folia lub próbka metalograficzna potwierdziły wskazanie przyrządu?
Należy również sprawdzić, czy piec osiągnął temperaturę przed ustabilizowaniem atmosfery, czy wsad nie blokował przepływu, czy generator nie zmienił składu pod wpływem zapotrzebowania oraz czy woda nie przedostała się przez produkty spalania, nieszczelności, pozostałości po czyszczeniu lub wilgotny wsad. Należy zbadać morfologię zgorzeliny i zmierzyć zmienioną warstwę metodami metalograficznymi, za pomocą profilu twardości, mikrotwardości lub analizy zawartości węgla, odpowiednio do sytuacji. Sama ciemna powierzchnia nie potwierdza odwęglenia, a sama jasna powierzchnia nie dowodzi zachowania zawartości węgla.
Schemat postępowania podczas badania
- Zidentyfikuj Zapisz oznaczenie gatunku stali, wielkość przekroju, stan wyjściowy i operację.
- Zdefiniuj Ustal mierzalne granice dla zgorzeliny i zmian zawartości węgla.
- Sklasyfikuj Określ, czy cykl jest ponownym nagrzewaniem do obróbki plastycznej, czy końcową obróbką cieplną.
- Wybierz Wybierz sterowanie utlenianiem oraz, gdy jest wymagane, sterowanie potencjałem węglowym.
- Zweryfikuj Sprawdź doprowadzenie gazu, generator, uszczelnienia, przepływ, ciśnienie, czujniki, kalibrację i odwzorowanie strefy roboczej.
- Skontroluj Określ kontrole wizualne, wymiarowe, twardości, metalograficzne lub chemizmu powierzchni.
- Udokumentuj Zapisz odchylenia, położenie wsadu, cykl, atmosferę, alarmy, czas przemieszczania i zmieniony materiał.
Praktyczny tok postępowania obejmuje:
1. Określenie gatunku stali, wymiaru przekroju, stanu wyjściowego i rodzaju operacji. 2. Ustalenie, czy zgorzelina i zmiana zawartości węgla są dopuszczalne, oraz określenie mierzalnych limitów. 3. Określenie, czy cykl jest nagrzewaniem w celu dalszej obróbki plastycznej, czy końcową obróbką cieplną. 4. Wybór strategii kontroli atmosfery, obejmującej kontrolę utleniania oraz, gdy jest to wymagane, kontrolę potencjału węglowego. 5. Weryfikację zasilania gazem, działania generatora, uszczelnień, przepływu, ciśnienia, czujników, kalibracji i reprezentatywności pomiaru dla strefy roboczej. 6. Określenie zakresu kontroli: wizualnej oceny zgorzeliny, kontroli wymiarów, pomiaru twardości, badań metalograficznych, pomiaru głębokości odwęglenia lub analizy składu chemicznego powierzchni. 7. Udokumentowanie każdego odchylenia, w tym położenia wsadu, zapisu cyklu, zapisu parametrów atmosfery, stanu alarmów, czasu transferu i materiału, którego dotyczyło odchylenie.
Taka kolejność traktuje ochronę powierzchni jako kontrolowany rezultat metalurgiczny. Nazwa gazu jest tylko jednym z czynników wejściowych.
Źródła
- [1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press chapter, 2012. Cambridge University Press publication
- [2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
- [3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. ISO Standard, 2023. ISO 17663:2023