




Was eine Wärmebehandlungsatmosphäre tatsächlich steuert

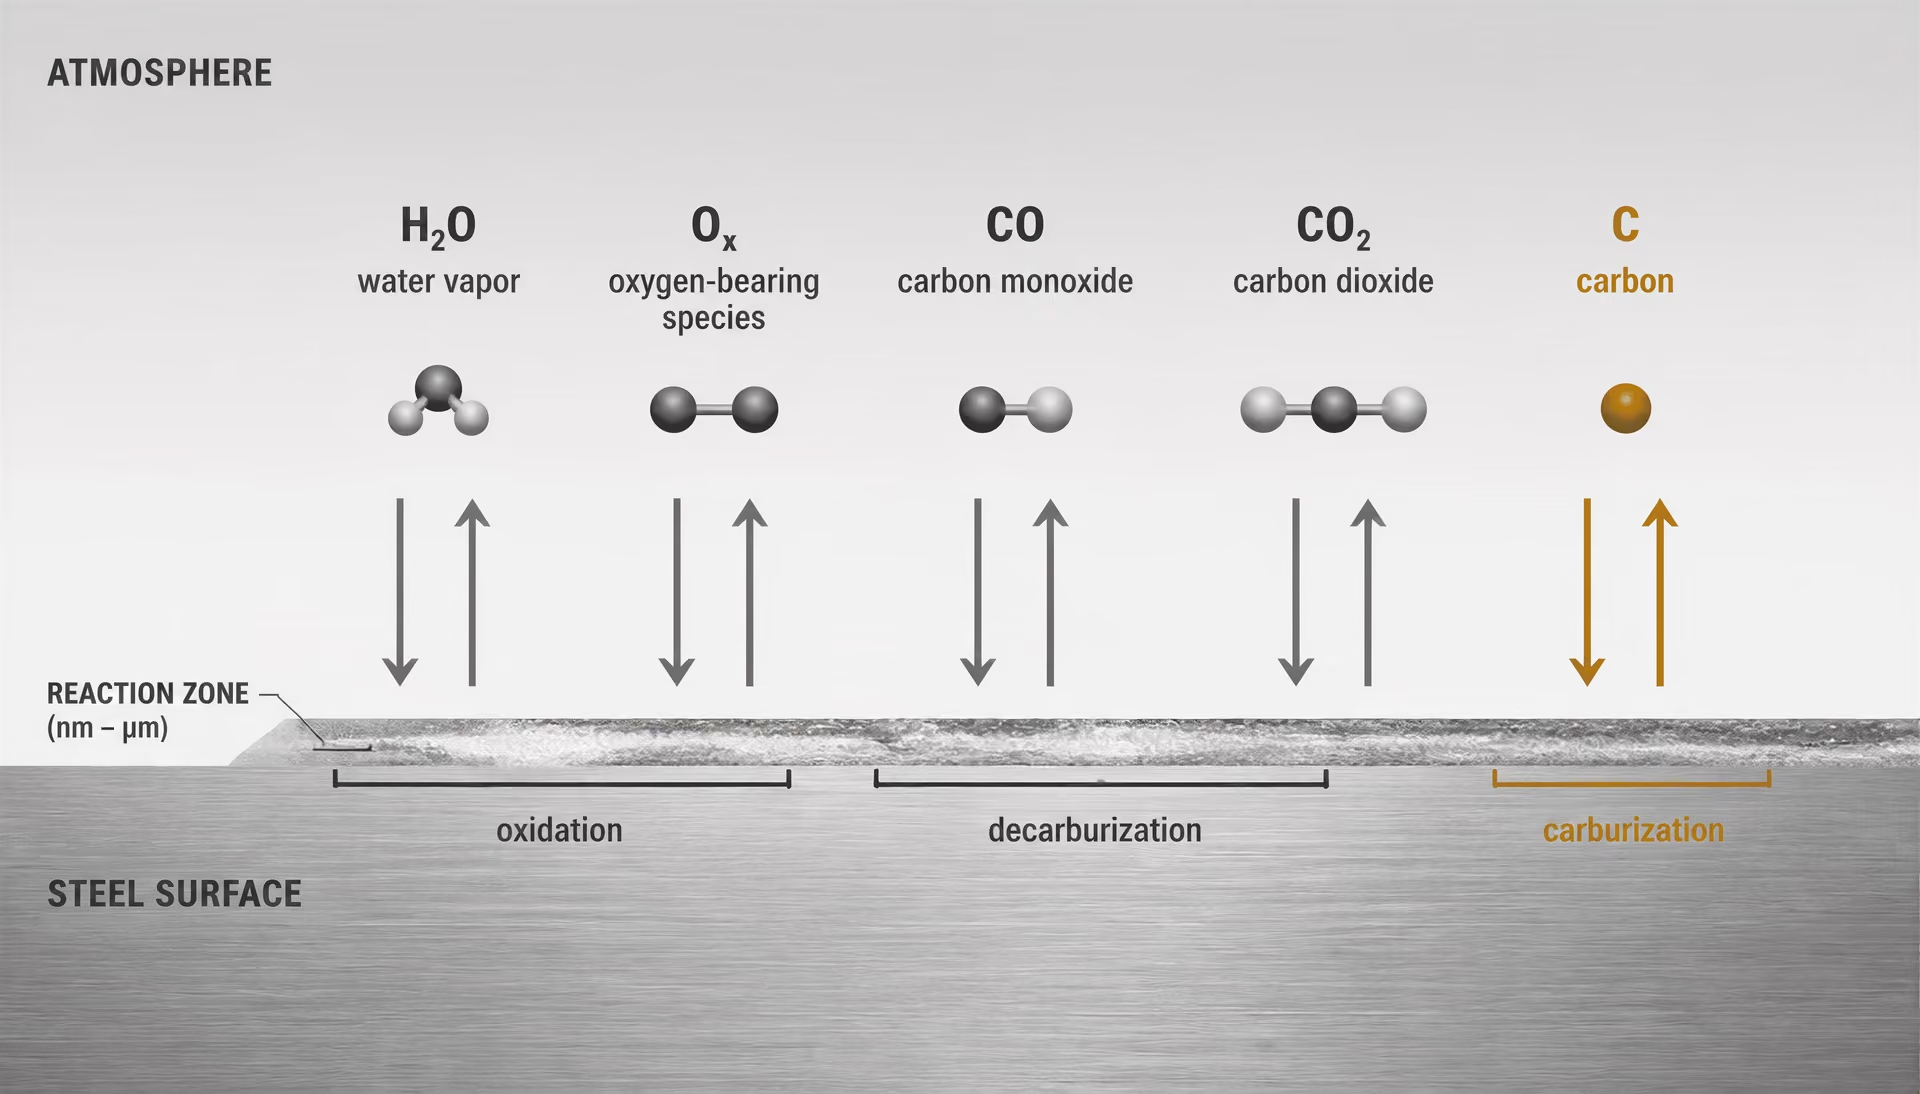
Die Atmosphäre als chemische Randbedingung
Eine Wärmebehandlungsatmosphäre ist nicht einfach nur das Gas, das den Ofenraum ausfüllt. Sie ist die reaktive Umgebung an der Stahloberfläche, während das Einsatzgut erwärmt, gehalten und abgekühlt wird. Ihre Zusammensetzung bildet die chemische Randbedingung, unter der Oxidation, Reduktion, Aufkohlung, Entkohlung und andere Oberflächenreaktionen ablaufen. Der Stahl reagiert auf diese lokale Umgebung und nicht allein auf den Temperaturmesswert der Ofensteuerung.
Reaktive Atmosphärenbestandteile
- Sauerstoffhaltige Spezies
- Können Eisenoxide bilden und Zunder erzeugen.
- Wasserdampf
- Kann die Oxidation beschleunigen und zum Kohlenstoffverlust beitragen.
- Kohlenmonoxid
- Beteiligt sich an Gleichgewichten der Kohlenstoffübertragung.
- Kohlendioxid
- Kann das Kohlenstoffpotential verändern und unter geeigneten Bedingungen die Entkohlung fördern.
- Wasserstoff
- Beeinflusst das Reduktionsverhalten und das Sauerstoffpotential.
- Methan
- Kann unter aufkohlenden Bedingungen Kohlenstoff beitragen.
Bei erhöhter Temperatur tauschen Gase Atome mit der Oberfläche aus. Sauerstoffhaltige Spezies können Eisenoxide bilden und Zunder erzeugen. Wasserdampf kann die Oxidation beschleunigen und zum Kohlenstoffverlust beitragen. Kohlenstoffhaltige Spezies können den Kohlenstoffgehalt an der Oberfläche entweder auffüllen oder ihn verringern, abhängig vom Gleichgewicht zwischen den Gasreaktionen und der Kohlenstoffaktivität im Stahl. Kohlendioxid, Kohlenmonoxid, Wasserstoff, Methan, Sauerstoff und Wasserdampf sind daher als reagierende Spezies von Bedeutung und nicht lediglich als Bezeichnungen für ein „Schutzgas“.
Oxidation erzeugt Zunder, während der Verlust von Kohlenstoff aus oberflächennahen Schichten zur Entkohlung führt. Strong evidence
Das Handbuch Heat Treatment and Properties of Iron and Steel (1966) des U.S. Department of Commerce, National Bureau of Standards, benennt unmittelbar die beiden primären Risiken für die Oberfläche: Oxidation erzeugt Zunder, während der Kohlenstoffverlust aus den oberflächennahen Schichten zur Entkohlung führt. Es beschreibt außerdem Wasserdampf in Verbrennungsprodukten als schädlich. Diese Auswirkungen hängen miteinander zusammen, sind jedoch nicht identisch. Eine Oberfläche kann nur wenig sichtbaren Zunder aufweisen und dennoch ein verändertes Kohlenstoffprofil besitzen. Umgekehrt kann ein Bauteil einen großen Teil seines Kohlenstoffs behalten und gleichzeitig einen Oxidfilm tragen, der die Maßkontrolle, Prüfung, Schweißbarkeit oder nachfolgende Endbearbeitung beeinträchtigt.
Kohlenstoffpotential Die von einer Atmosphäre bei einer bestimmten Temperatur ausgeübte Kohlenstoffaktivität, die angibt, ob Kohlenstoff dazu neigt, in die Stahloberfläche einzudringen oder sie zu verlassen.
Das Kohlenstoffpotenzial ist der praktische Ausdruck der Neigung einer Atmosphäre, bei einer bestimmten Temperatur Kohlenstoff zu austenitischem Stahl hinzuzufügen oder daraus zu entfernen. Weist das Gas eine geringere effektive Kohlenstoffaktivität als die Stahloberfläche auf, diffundiert Kohlenstoff nach außen und es kommt zur Entkohlung. Weist das Gas eine höhere effektive Kohlenstoffaktivität auf, dringt Kohlenstoff in die Oberfläche ein und eine Aufkohlung kann auftreten. Sind beide Aktivitäten ausgeglichen, ist die Atmosphäre hinsichtlich des Kohlenstofftransfers annähernd neutral; das Ergebnis hängt jedoch weiterhin von Zeit, Temperatur, Legierungszusammensetzung, Gasströmung und Oberflächenzustand ab.
Das Material Furnace Atmospheres for Heat Treating von ASM International behandelt Gasreaktionen, die wichtigsten Gase und Dämpfe sowie die atmosphärenbedingte Entkohlung von Stahl als zentrale Themen der Wärmebehandlung. Das ASM Handbook, Band 4B, beschreibt außerdem die Regelung des Kohlenstoffpotenzials anhand von Messwerten oder Zusammenhängen, die Wasserdampf, Kohlendioxid und den Sauerstoffpartialdruck einbeziehen. Deshalb ist ein Sollwert für das Kohlenstoffpotenzial kein Ersatz für eine Messung der Atmosphäre. Der relevante chemische Zustand kann aus mehreren überwachten Variablen abgeleitet werden, doch diese Variablen müssen das Gas beschreiben, das tatsächlich das Einsatzgut erreicht.
Die Reaktion der Oberfläche kann während der Abkühlung fortdauern. Das Austenitisieren in einer geeigneten Atmosphäre garantiert keine saubere Oberfläche, wenn das Einsatzgut vor dem Unterschreiten der Temperatur, bei der diese Reaktionen relevant sind, einen oxidierenden oder entkohlenden Zustand durchläuft. Auch beim Abschrecken kann heißer Stahl Wasserdampf, Sauerstoff oder unzureichend kontrollierten Gasen ausgesetzt werden. Die Atmosphärenregelung gehört daher zum vollständigen Wärmebehandlungszyklus und nicht nur zum Halteabschnitt.
Warum die Bauteiltemperatur allein nicht ausreicht
Die Temperatur bestimmt Reaktionsgeschwindigkeiten und Phasenumwandlungen, legt jedoch nicht die Oberflächenchemie fest. Zwei Ofenchargen können beide 850 °C anzeigen und den Ofen mit unterschiedlichen metallurgischen Ergebnissen verlassen, wenn ihre Gasbedingungen voneinander abweichen. Bei der einen kann das Kohlenstoffpotenzial geregelt und die Oxidationsneigung gering sein; die andere kann ausreichend sauerstoffhaltige Spezies oder Feuchtigkeit enthalten, um Zunder zu erzeugen und Kohlenstoff zu entfernen. Der Messwert des Thermoelements kann diese Ergebnisse nicht unterscheiden.
Der Unterschied wird entscheidend, wenn das geforderte Ergebnis einen definierten Kohlenstoffgradienten an der Oberfläche umfasst. Betrachten wir einen untereutektoiden ferritischen Stahl, der zum Härten erwärmt wird. Eine kurze entkohlte Schicht kann sich beim Abschrecken anders umwandeln als der unbeeinflusste Kern und dadurch eine weichere Oberfläche erzeugen, obwohl der Kern die vorgesehene Austenitisierungstemperatur erreicht. Das Bauteil kann eine Sichtprüfung bestehen, weil die Zunderbildung begrenzt ist, aber bei einer Härteverlaufsmessung, einer metallografischen Untersuchung, einer Verschleißanforderung oder einer Ermüdungsanforderung durchfallen. Bei einer aufgekohlten Stahlsorte kann ein übermäßiger Kohlenstofftransfer ebenso unzulässig sein: Die Randschicht kann tiefer oder kohlenstoffreicher werden, als es die Prozessspezifikation erlaubt, mit Folgen für Restaustenit, Karbidbildung, Verzug und Maßbeständigkeit.
Die Temperaturgleichmäßigkeit erzeugt ein weiteres trügerisches Sicherheitsgefühl. Ein Ofen kann eine geringe Differenz zwischen den gemessenen Zonen aufweisen, während die Oberfläche des Werkstücks aufgrund der Anordnung des Einsatzguts, der Zirkulation, von Türundichtigkeiten, Brennerprodukten oder der abgeführten Atmosphäre unterschiedlichen Gasbedingungen ausgesetzt ist. Ein abgeschirmtes Thermoelement kann die vorgesehene Temperatur melden, während ein Bauteil in der Nähe einer Öffnung einem oxidierenden Gasstrom ausgesetzt ist. Die Steuerung liegt dann hinsichtlich der Temperatur richtig, hinsichtlich des Prozessergebnisses jedoch falsch.[1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press. Cambridge University Press chapter, 2012. Cambridge University Press publication
Das Kapitel „Atmosphere Control for the Protection of Metals During Production Processes“ (2012) von Cambridge University Press unterscheidet zwischen dem Wiedererwärmen zur Bearbeitung und der abschließenden Wärmebehandlung. Diese Unterscheidung ist wichtig, weil Zunder, der vor dem Schmieden toleriert wird, während der weiteren Verarbeitung entfernt werden kann, während Zunder oder Entkohlung nach dem abschließenden Härten das gelieferte Bauteil unmittelbar verändern können. Eine unkontrollierte oxidierende Atmosphäre kann in beiden Fällen Zunderbildung und bei Stahl Entkohlung verursachen; die akzeptablen Folgen sind jedoch unterschiedlich.
Oberflächenreaktionen hängen auch von der Zeit ab. Eine kurze Abweichung während des Beladens oder Umsetzens kann für eine Geometrie unbedeutend und für eine andere schädlich sein. Dünne Kanten, Gewinde, scharfe Ecken und Oberflächen mit großer Fläche können schneller reagieren als ein dicker Querschnitt. Legierungselemente können das Oxidationsverhalten verändern, beseitigen jedoch nicht die Notwendigkeit, die Randbedingung zu kontrollieren. „Der Ofen hat die Temperatur erreicht“ ist daher ein unvollständiger Prozessnachweis.
Der Unterschied zwischen Schutz und Prozessregelung
| Schutz | Prozessregelung |
|---|---|
| Primäres Ziel | Sichtbare Oxidation und Zunder begrenzen |
| Chemische Anforderung | Austausch von Sauerstoff, Kohlenstoff, Stickstoff oder Wasserstoff regeln |
| Überprüfung | Das Erscheinungsbild kann für eine erste Prüfung ausreichen |
| Grundlage der Annahme | Ergebnisse oberflächenchemischer und metallurgischer Prüfungen |
Schutz bedeutet, sichtbare Oxidation, Zunder und damit verbundene Oberflächenschäden zu begrenzen. Die Prozessregelung geht weiter: Sie erfordert, dass die Atmosphäre wiederholt die spezifizierte Oberflächenchemie erzeugt. Diese Unterscheidung trennt ein sauber aussehendes Bauteil von einem metallurgisch einwandfreien Bauteil.
Eine stickstoffreiche oder anderweitig oxidationsarme Umgebung kann die offensichtliche Zunderbildung unterdrücken und dennoch eine Entkohlung zulassen, wenn ihr Kohlenstoffpotenzial falsch eingestellt ist. Ein Gas, das nur deshalb ausgewählt wird, weil es Verfärbungen verhindert, kann daher zum Härten, Weichglühen, Normalglühen oder Aufkohlen ungeeignet sein. Die entscheidende Frage lautet nicht: „Ist die Oberfläche blank geblieben?“ Sie lautet: „Hat die Oberfläche Sauerstoff, Kohlenstoff, Stickstoff oder Wasserstoff mit dem Gas in der zulässigen Richtung und Menge ausgetauscht?“
Die Ausführungen von ASM International zur Regelung von Ofenatmosphären aus dem Jahr 2017 identifizieren zwei wesentliche Regelungsgruppen: Regelung der Ofenatmosphäre und Regelung der Versorgungsatmosphäre. Die Regelung der Versorgungsatmosphäre betrifft das dem Ofen zugeführte Gas oder Gasgemisch – seine Erzeugung, Mischung, Reinheit, seinen Druck und seine relevante Zusammensetzung. Die Regelung der Ofenatmosphäre betrifft den Zustand, der nach der Veränderung des zugeführten Gases durch Leckagen, Verbrennung, Dissoziation, Reaktionen mit Vorrichtungen und Reaktionen mit dem Einsatzgut innerhalb der Heizkammer und an der Werkstückoberfläche vorliegt. Eine korrekt aufbereitete Versorgungsatmosphäre kann eine fehlerhafte Ofenatmosphäre erzeugen. Das Gegenteil ist ebenfalls möglich: Ein Messwert in der Kammer kann akzeptabel aussehen, während das Versorgungssystem instabil ist und die nächste Charge einem anderen Zustand ausgesetzt wird.
Messung und Verifizierung müssen dem angestrebten Ergebnis entsprechen. Messwerte zum Sauerstoffpotenzial oder zum Taupunkt können eine oxidierende Tendenz erkennen lassen, während Zusammenhänge unter Einbeziehung von Wasserdampf, Kohlendioxid und Sauerstoffpartialdruck die Regelung des Kohlenstoffpotenzials unterstützen können. Der Messort ist ebenso wichtig wie die Ansprechzeit. Ein Sensor in der Nähe des Gaseinlasses repräsentiert möglicherweise nicht die Atmosphäre um dicht gepackte Bauteile.
Aus diesem Grund darf die Atmosphärenregelung auch nicht mit einer Spezifikation für eine Beschichtung oder Nachbehandlung verwechselt werden. ISO 17834:2003 betrifft thermisch gespritzte Metallbeschichtungen zum Schutz vor Korrosion und Hochtemperaturoxidation bis 1000 °C (1273 K). ISO 12944-4:2017 behandelt Oberflächenvorbereitungsgrade für Konstruktionen aus Kohlenstoffstahl und niedriglegiertem Stahl, einschließlich unbeschichteter, thermisch gespritzter, verzinkter, galvanisch beschichteter, sherardisierter und lackierter Oberflächen. Diese Normen behandeln Schutzoberflächen oder deren Vorbereitung; sie ersetzen nicht die Regelung des Kohlenstoffpotenzials während des Austenitisierens.
Für Wärmebehandlungen im Zusammenhang mit dem Schweißen und verwandten Verfahren legt ISO 17663:2023 Qualitätsanforderungen für die Wärmebehandlung unter Luft oder in kontrollierten Atmosphären fest, hauptsächlich für ferritische Stähle sowie für Arbeiten in Werkstätten oder vor Ort. Ihr Anwendungsbereich bekräftigt den zentralen Punkt: Die Atmosphäre ist Bestandteil des qualitätsgeregelten Vorgangs. Ein alleiniger Aufzeichnungswert der Ofentemperatur kann weder nachweisen, dass die Oxidation begrenzt war, noch dass die Entkohlung innerhalb der Spezifikation blieb oder dass das vorgesehene Kohlenstoffprofil an der Oberfläche den Zyklus überstanden hat.
Oxidation, Zunder und die Stahloberfläche

Wie sich Zunder während des Erwärmens bildet
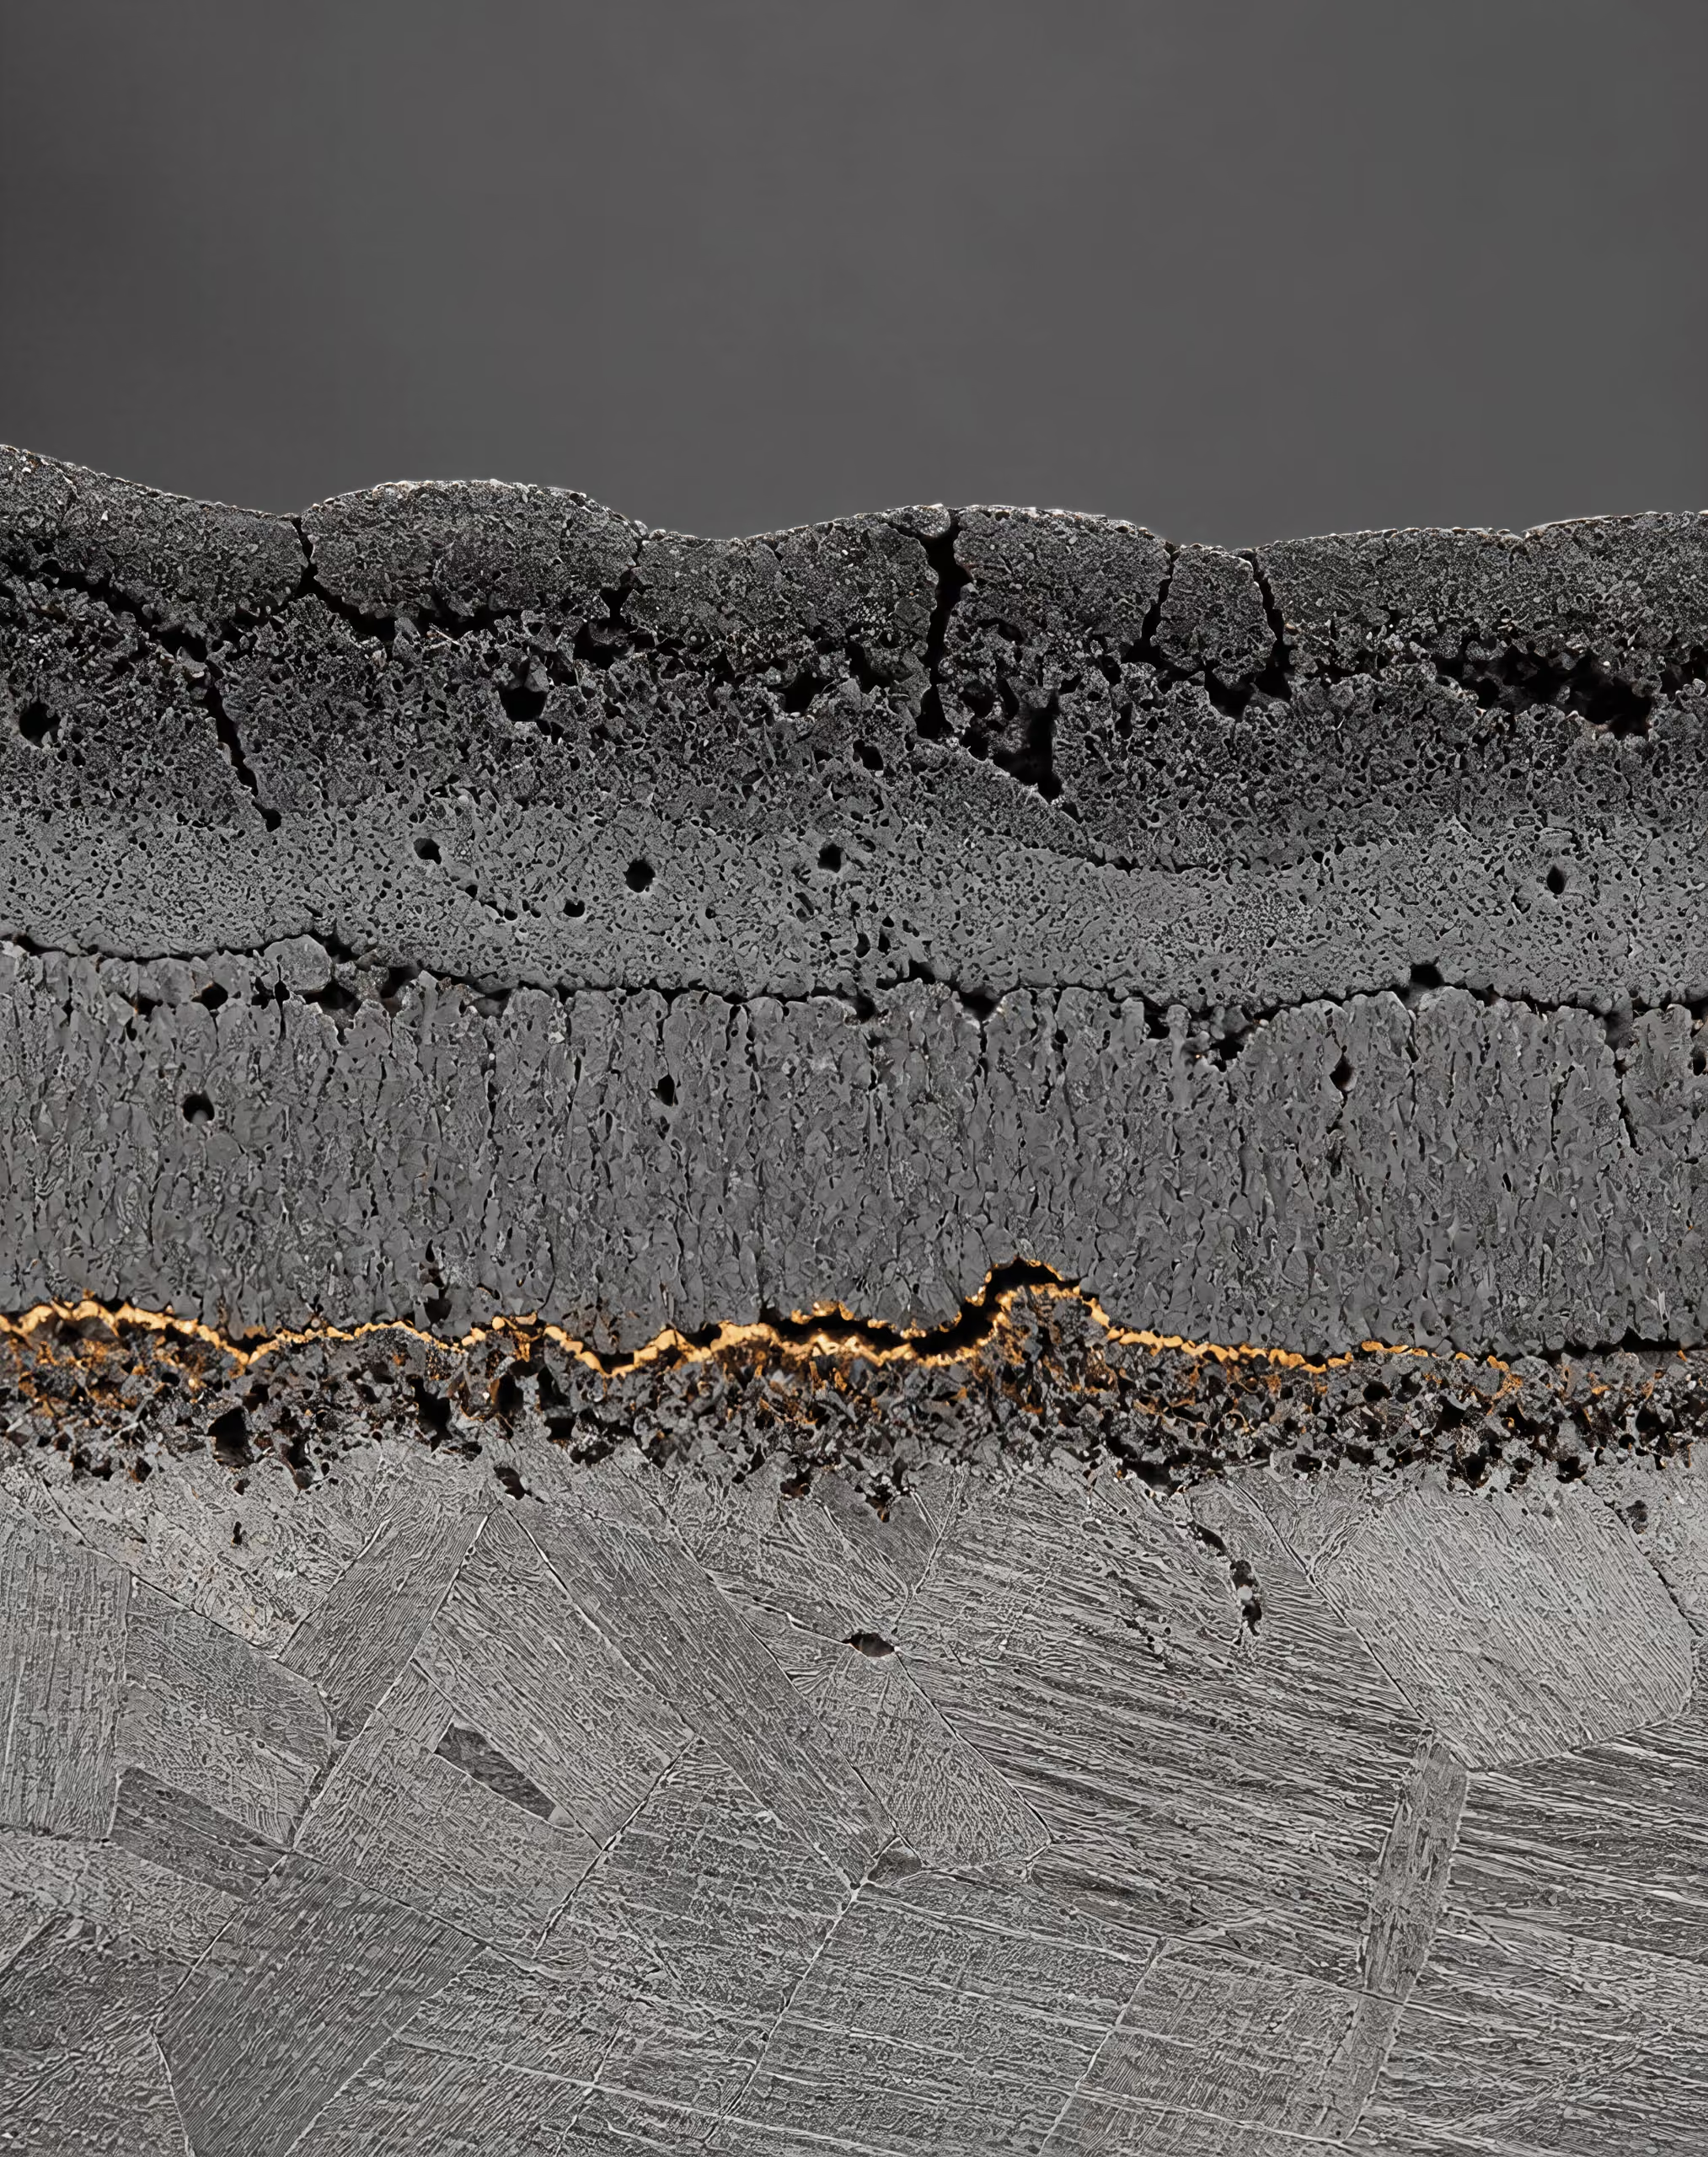
Zunder ist das Oxid, das entsteht, wenn eine erhitzte Stahloberfläche mit sauerstoffhaltigem Material in der Ofenatmosphäre reagiert. Für die Reaktion ist nicht ausschließlich freies Sauerstoffgas erforderlich. Wasserdampf, Kohlendioxid sowie Sauerstoff, der mit Verbrennungsprodukten eingetragen wird oder durch Leckagen eindringt, können sämtlich daran beteiligt sein. Die Reaktionsgeschwindigkeit wird durch Temperatur, Einwirkungsdauer, Gaszusammensetzung, Stahlzusammensetzung und den Zustand der Oberfläche vor dem Erwärmen bestimmt.
Bei erhöhter Temperatur übertragen Eisenatome an der Oberfläche Elektronen auf sauerstoffhaltige Spezies. Dabei können Eisenoxide wie Wüstit (FeO), Magnetit (Fe₃O₄) und Hämatit (Fe₂O₃) entstehen. Diese Phasen treten nicht notwendigerweise in denselben Anteilen auf, und einem sichtbaren dunklen Film kann nicht allein aufgrund seiner Farbe eine bestimmte Zusammensetzung zugeordnet werden. Das äußerste Oxid kann sich von der Schicht neben dem Metall unterscheiden, während Legierungselemente die Zunderstruktur verändern oder separate Oxide bilden können. Ein dünner, haftender Film und eine dicke, gerissene, locker haftende Zunderschicht sind beide „Oxid“, besitzen jedoch nicht dieselbe metallurgische Bedeutung.
Das U.S. Department of Commerce, National Bureau of Standards, bezeichnet in Heat Treatment and Properties of Iron and Steel (1966) die Oxidation als Ursache der Zunderbildung und den Kohlenstoffverlust an der Oberfläche als Entkohlung. Außerdem wird Wasserdampf in Verbrennungsprodukten als schädlich beschrieben. Diese Unterscheidung ist wichtig, weil Oxidation und Entkohlung gleichzeitig auftreten können, ohne dieselbe Reaktion zu sein. Bei der Oxidation wird Metall an der Oberfläche verbraucht oder umgewandelt; bei der Entkohlung sinkt die Kohlenstoffkonzentration im Stahl unmittelbar unterhalb der Oberfläche. Eine Ofenbedingung kann daher eine sichtbare Zunderschicht, eine kohlenstoffverarmte Zone oder beides erzeugen.
Folgen abgelösten Zunders
- Freilegung der Oberfläche Abplatzungen können frischen Stahl freilegen und einen weiteren Oxidationszyklus ermöglichen.
- Verunreinigung des Ofens Abgelöstes Material kann Ofenherde verstopfen.
- Schädigung der Werkzeuge Zunder kann Walzen markieren und Gesenke verunreinigen.
- Maßabweichungen Verbleibender Zunder kann spätere Schmiede-, Walz- oder Bearbeitungsvorgänge beeinflussen.
Auch die Zunderbildung verändert sich im Verlauf des Erwärmungszyklus. Zu Beginn der Oxidation kann sich ein vergleichsweise zusammenhängender Film bilden. Bei weiterem Wachstum kann der Zunder dicker und weniger haftfest werden, insbesondere wenn Wärmeausdehnung, die Handhabung im Ofen oder Umwandlungsspannungen ihn beeinträchtigen. Wiederholtes Erwärmen und Abkühlen kann Rissbildung und Abblättern verursachen. Der Zunder kann sich anschließend vom Werkstück lösen und frischen Stahl freilegen, wodurch ein weiterer Oxidationszyklus ermöglicht wird. Das abgelöste Material ist kein harmloser Schmutz: Es kann Walzen markieren, Ofenherde verstopfen, Gesenke verunreinigen und Maßabweichungen verursachen, wenn das Material später geschmiedet, gewalzt oder bearbeitet wird.
Das Kapitel „Atmosphere Control for the Protection of Metals During Production Processes“ (2012) der Cambridge University Press unterscheidet zwischen dem Wiedererwärmen zur Umformung und der abschließenden Wärmebehandlung. Diese Trennung ist wesentlich. Beim Wiedererwärmen zum Schmieden oder Walzen kann ein Teil des Zunders durch Entzundern, Umformen, Beizen, Strahlen oder eine spätere Bearbeitung entfernt werden. Das Verfahren kann eine Oberflächenveränderung tolerieren, die bei einem Fertigbauteil unzulässig wäre, vorausgesetzt, der Zunder und das beeinträchtigte Metall werden entfernt, ohne den erforderlichen Querschnitt zu beeinträchtigen.
Die abschließende Wärmebehandlung ist weniger tolerant. Austenitisieren, Härten, Anlassen, Glühen und Spannungsarmglühen können so festgelegt werden, dass neben einem bestimmten Gefüge im Bauteilinneren auch ein bestimmter Oberflächenzustand entsteht. Zunder kann Maße verändern, den Kontakt während des Abschreckens beeinträchtigen, Schleifspuren oder Risse verdecken und die nachfolgenden Bearbeitungszugaben beeinflussen. Außerdem kann er die Ergebnisse visueller, magnetpulverbasierter oder anderer Prüfverfahren verändern. Ein Bauteil, das im Kern die erforderliche Härte erreicht, kann eine Oberflächenanforderung dennoch nicht erfüllen, weil sein Oxid- und Kohlenstoffzustand nicht kontrolliert wurde.
Oxidierende Spezies und Ofenleckagen
Eine Atmosphäre ist nur im Hinblick auf die Reaktionen schützend, die sie unterdrückt. Die Kontrolle der Ofenatmosphäre umfasst daher sowohl das dem Ofen zugeführte Gas als auch die Fähigkeit des Ofens, unerwünschte Gase fernzuhalten. ASM Handbook, Volume 4B (2017), herausgegeben von ASM International, bezeichnet die „furnace- and supply-atmosphere control“ als die beiden wesentlichen Kontrollgruppen. Eine gute Gasqualität kann eine offene Tür, eine ausgefallene Dichtung, eine beschädigte Retorte, einen schlecht eingestellten Brenner oder Druckverhältnisse, die Luft in die Heizzone hineinziehen, nicht ausgleichen.
Luftleckagen führen molekularen Sauerstoff, Stickstoff und Feuchtigkeit ein. Sauerstoff unterstützt die direkte Oxidation, während Wasserdampf mit Eisen reagieren und außerdem an Reaktionen teilnehmen kann, die das Kohlenstoffpotenzial an der Stahloberfläche verändern. Kohlendioxid ist ein weiterer reaktiver Bestandteil. In Atmosphären, die Kohlenmonoxid und Kohlendioxid enthalten, beeinflusst das Gleichgewicht zwischen diesen Gasen, ob die Oberfläche dazu neigt, Kohlenstoff aufzunehmen, Kohlenstoff zu verlieren oder sich dem Gleichgewicht mit dem Stahl anzunähern. Maßgeblich ist nicht einfach, ob ein Gas als „Schutzgas“ bezeichnet wird, sondern das chemische Potenzial an der Werkstückoberfläche.
Das Material von ASM aus dem Jahr 2017 zu Ofenatmosphären behandelt Gasreaktionen, die wichtigsten Gase und Dämpfe sowie die atmosphärenbedingte Entkohlung von Stahl als zentrale Bestandteile der Wärmebehandlungstechnik. Das Steel Heat Treatment Handbook (CRC Press, 2014) erörtert ebenfalls Kohlendioxid, Ammoniak und andere reaktive Gase im Zusammenhang mit Oxidationsbeständigkeit und der Kontrolle des Oberflächenkohlenstoffs. Ammoniak kann beispielsweise in geeigneten Verfahren Stickstoff bereitstellen; seine Zersetzungsprodukte sowie das daraus resultierende Wasserstoff- und Stickstoffgleichgewicht machen es jedoch nicht zu einem universell einsetzbaren Antizunder-Gas. Jede Atmosphäre muss auf den Stahlgrad, die Temperatur, die Ofenkonstruktion, das Beladungsmuster und den erforderlichen Oberflächenkohlenstoffzustand abgestimmt werden.
Wasserdampf verdient besondere Aufmerksamkeit, weil er auch dann vorhanden sein kann, wenn ein Ofen scheinbar dicht ist. Bei der Verbrennungserwärmung entsteht Wasser als normales Reaktionsprodukt; feuchtes Einsatzmaterial, Leckagen in Kühlsystemen, feuchtes Versorgungsgas oder unzureichendes Trocknen können zusätzlich Wasserdampf eintragen. Taupunkt, Sauerstoffpartialdruck, Kohlendioxid und verwandte Messgrößen können daher aussagekräftigere Prozessinformationen liefern als eine alleinige Gasbezeichnung. ASM Volume 4B beschreibt die Kontrolle des Kohlenstoffpotenzials anhand von Messungen oder Zusammenhängen, die Wasserdampf, Kohlendioxid und Sauerstoffpartialdruck einbeziehen. Diese Variablen helfen festzustellen, ob die Oberfläche oxidiert, entkohlt, aufgekohlt oder nahe an der vorgesehenen Stahlchemie bleibt.
Die erforderliche Atmosphäre hängt außerdem vom Zweck des Vorgangs ab. Ein Wiedererwärmungsofen für die Warmumformung kann eine kontrollierte Oxidation mit anschließender mechanischer Zunderentfernung zulassen, während ein Ofen zum abschließenden Härten eines aufgekohlten oder kohlenstoffreichen Bauteils im Allgemeinen eine wesentlich strengere Kontrolle sowohl des Zunders als auch der Kohlenstoffaktivität erfordert. Werden beide Vorgänge als gleichwertig behandelt, besteht das Risiko, einen Oberflächenzustand zu akzeptieren, der die spätere Prüf- oder Gebrauchsanforderung ungültig macht.
ISO 17663:2023 legt Qualitätsanforderungen für die Wärmebehandlung in Luft oder kontrollierten Atmosphären fest, hauptsächlich für ferritische Stähle, und umfasst Arbeiten in Werkstätten sowie vor Ort im Zusammenhang mit dem Schweißen und verwandten Verfahren. Die Norm macht aus der Atmosphärenkontrolle kein einheitliches Gasrezept. Sie bekräftigt den prozessorientierten Ansatz: Atmosphäre, Ausrüstung, Überwachung, Aufzeichnungen und das festgelegte Ergebnis müssen miteinander übereinstimmen.
Zunderentfernung und ihre metallurgischen Folgen
| Entfernungsverfahren | Mögliche Folge |
|---|---|
| Mechanische Entzunderung | Kann Oxid in Vertiefungen zurücklassen oder Riefen erzeugen |
| Kugel- oder Strahlmittelstrahlen | Kann die Rauheit verändern und Kanten abrunden |
| Beizen | Kann die Rauheit erhöhen oder zu wasserstoffbedingten Problemen führen |
| Schleifen | Entfernt angrenzendes beeinträchtigtes Metall, verändert die Abmessungen und kann örtliche Erwärmung erzeugen |
Die Entfernung von Zunder ist nicht dasselbe wie die Wiederherstellung der ursprünglichen Stahloberfläche. Mechanisches Entzundern kann gesundes Metall freilegen, aber auch Oxid in Vertiefungen zurücklassen, Auswaschungen verursachen oder gerichtete Spuren erzeugen. Kugelstrahlen und abrasives Strahlen verändern die Rauheit und können Kanten abrunden. Beim Beizen werden Oxide durch chemischen Angriff gelöst; ein übermäßiges oder unzureichend kontrolliertes Beizen kann jedoch die Rauheit erhöhen oder bei empfindlichen hochfesten Stählen zu Problemen im Zusammenhang mit Wasserstoff führen. Schleifen entfernt Zunder und oberflächennahes beeinträchtigtes Metall, verändert jedoch die Maße und kann eine örtliche Erwärmung verursachen.
Der schwerwiegendste Fehler besteht darin, sichtbares Oxid zu entfernen und anzunehmen, dass damit auch die metallurgische Wirkung verschwunden ist. Wenn die Oxidation von einer Entkohlung begleitet wurde, kann sich die kohlenstoffverarmte Schicht unterhalb des Zunders erstrecken. Durch Entzundern wird ihr Kohlenstoffgehalt nicht wiederhergestellt. Abhängig vom Stahl und von der Behandlung muss die betroffene Schicht möglicherweise abgearbeitet, erneut behandelt oder erst dann akzeptiert werden, wenn Prüfungen nachweisen, dass sie innerhalb der Spezifikation liegt. Oberflächenhärte, Einsatzhärtungstiefe, Ermüdungsverhalten und Rissanfälligkeit können sämtlich davon abhängen, was unterhalb der gereinigten Oberfläche verbleibt.
Die Zunderentfernung kann auch die Prüfergebnisse beeinflussen. Eine dicke Oxidschicht kann Unregelmäßigkeiten verdecken, während eine aggressive Reinigung enge Fehler öffnen und sie leichter erkennbar machen kann. Die Oberflächenrauheit kann bei der Magnetpulver- oder Eindringprüfung die Anzeigen verstärken, und zurückgebliebene Strahlmittel oder chemische Verunreinigungen können die Beschichtung oder Galvanisierung beeinträchtigen. Prüfverfahren, Annahmekriterien und Reinigungsverfahren müssen daher gemeinsam betrachtet werden und dürfen nicht als voneinander getrennte Arbeitsschritte in der Werkstatt behandelt werden.
Nicht jede dunkle Oberfläche muss aus demselben Grund entfernt werden. Ein dünner, haftender Oxidfilm, eine geschichtete Hochtemperaturzunderschicht, Anlassfarbe und Rückstände aus einer Behandlungsatmosphäre können sich hinsichtlich Zusammensetzung, Dicke, Haftung und Einfluss auf die Gebrauchseigenschaften unterscheiden. Ihr Aussehen allein ist kein ausreichender Beleg. Wenn der Oberflächenzustand kritisch ist, können eine Oberflächenuntersuchung, Härtemessungen, metallografische Prüfungen oder chemische und maßliche Überprüfungen erforderlich sein.
Separate Normen behandeln den späteren Schutz und nicht die Ofenatmosphäre selbst. ISO 17834:2003 behandelt thermisch gespritzte Metallüberzüge zum Schutz gegen Korrosion und Hochtemperaturoxidation bei Temperaturen bis 1000 °C (1273 K). ISO 12944-4:2017 definiert Vorbereitungsgrade für Konstruktionen aus Kohlenstoff- und niedriglegiertem Stahl und unterscheidet zwischen unbeschichteten, thermisch gespritzten, feuerverzinkten, galvanisch beschichteten, sherardisierten und lackierten Oberflächen. Diese Klassifizierungen entschuldigen keine mangelhafte Ofenführung. Eine Beschichtung kann eine vorbereitete Oberfläche schützen, aber sie kann eine nicht gemessene entkohlte Schicht, einen Maßverlust oder in einem Fehler eingeschlossenes Oxid nicht zuverlässig korrigieren. Der Oberflächenschutz beginnt mit der Kontrolle der Stahl-Atmosphäre-Reaktion während des Erwärmens.
Entkohlung und Kontrolle des Oberflächenkohlenstoffs
Entkohlung ist der Verlust von Kohlenstoff aus der Oberfläche von Stahl während des Erwärmens. Sie ist nicht mit Oxidation gleichzusetzen. Bei der Oxidation reagieren Eisen und Legierungselemente unter Bildung von Zunder, während die Entkohlung die chemische Zusammensetzung des Stahls unterhalb des Zunders oder manchmal gleichzeitig mit dessen Bildung verändert. Ein Ofen kann daher eine hell erscheinende Oberfläche mit einem unzulässigen Kohlenstoffverlust oder eine verzunderte Oberfläche erzeugen, deren Kohlenstoffgehalt im darunterliegenden Stahl weiterhin nahe an der Spezifikation liegt.
Das Handbuch Heat Treatment and Properties of Iron and Steel (1966) des U.S. National Bureau of Standards benennt beide Risiken direkt: Schutzatmosphären werden eingesetzt, um die Oxidation der Oberfläche beziehungsweise die Verzunderung sowie den Kohlenstoffverlust aus den Oberflächenschichten beziehungsweise die Entkohlung zu verhindern. Außerdem beschreibt es Wasserdampf in Verbrennungsprodukten als schädlich. Diese Unterscheidung ist wichtig, weil das Entfernen von Zunder nach der Behandlung den aus dem Stahl herausdiffundierten Kohlenstoff nicht wiederherstellt.

Vollständige, partielle und lokal begrenzte Entkohlung
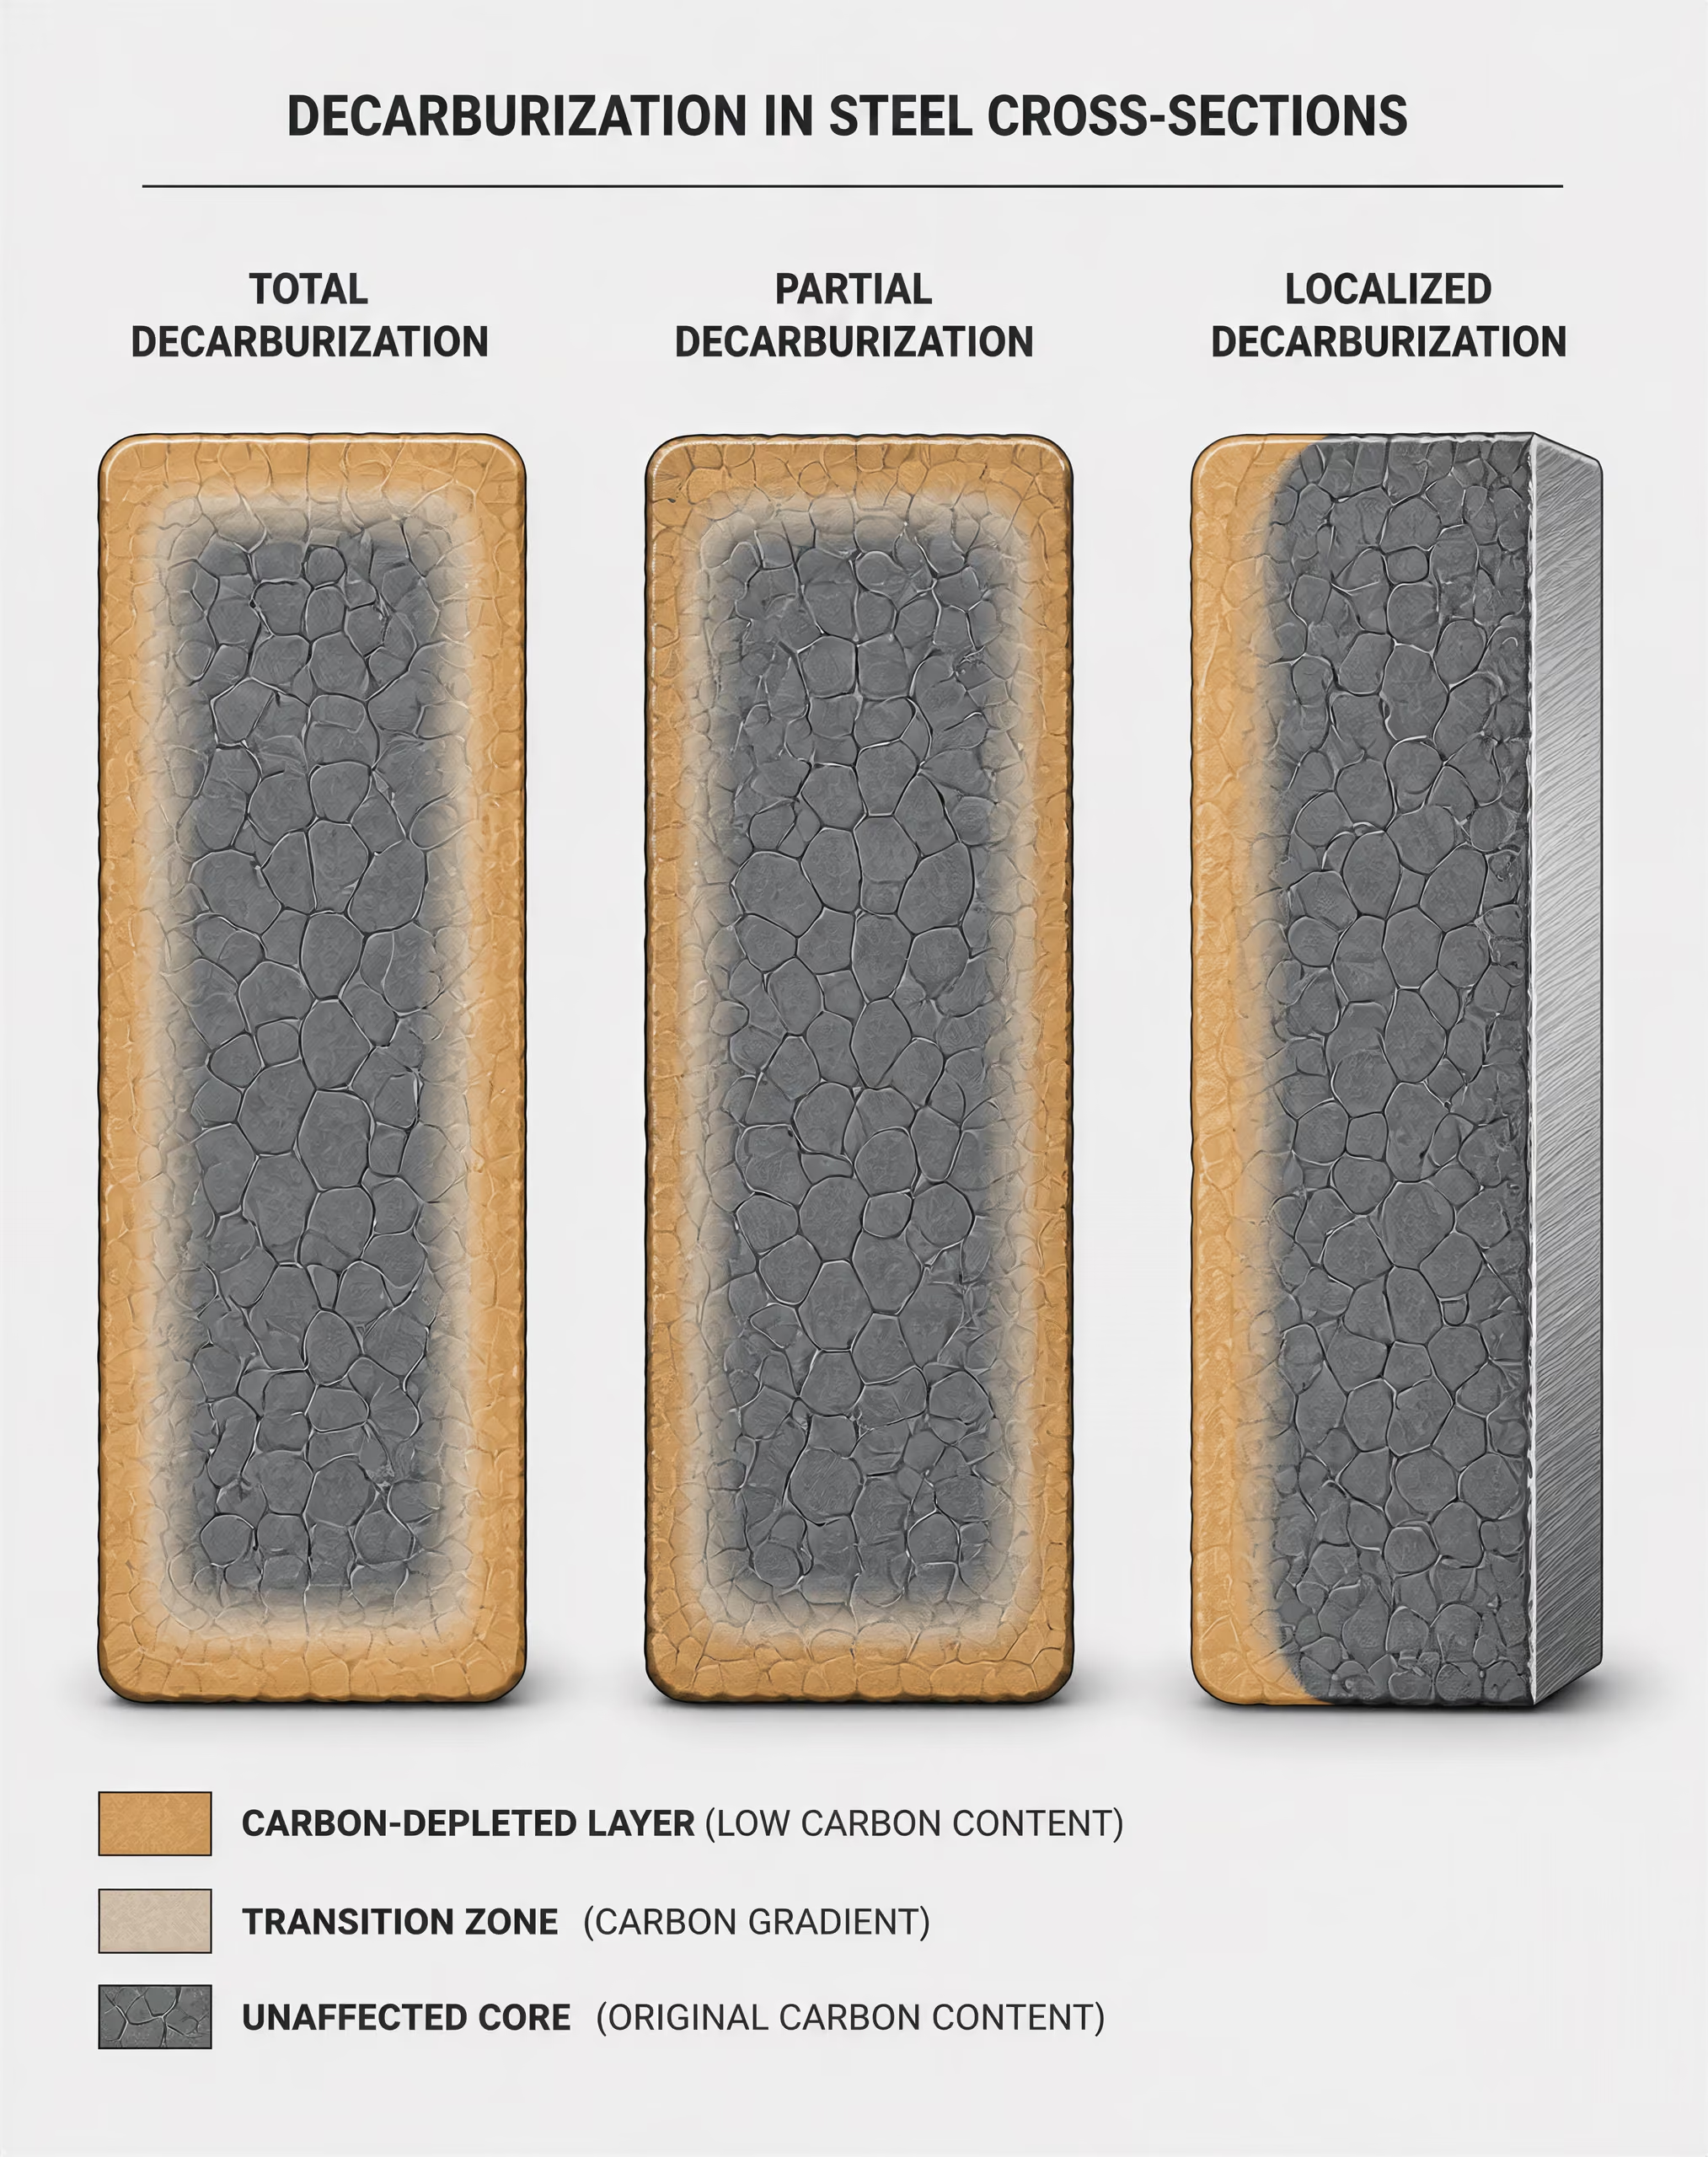
Formen der Entkohlung
- Vollständige Entkohlung
- Die ursprüngliche kohlenstoffhaltige Struktur wurde in der betroffenen Schicht wirksam entfernt oder umgewandelt.
- Partielle Entkohlung
- Der Kohlenstoffgehalt nimmt vom Kern zur Oberfläche durch einen Übergangsbereich ab.
- Örtlich begrenzte Entkohlung
- Der Kohlenstoffverlust ist auf bestimmte Bereiche wie Kanten, Spalte oder von Leckagen betroffene Zonen beschränkt.
Vollständige Entkohlung beschreibt eine Oberflächenzone, in der das ursprüngliche kohlenstoffhaltige Gefüge über die gesamte betroffene Schicht wirksam entfernt oder umgewandelt wurde. Bei einem untereutektischen Stahl kann das Erwärmen eine ferritische Oberflächenschicht hinterlassen, in der Perlit oder andere kohlenstoffhaltige Bestandteile vorhanden sein sollten. Nach dem Abschrecken kann diese Schicht nicht denselben kohlenstoffreichen Martensit wie das unbeeinträchtigte Material bilden. „Vollständig“ bezieht sich auf den Zustand innerhalb der entkohlten Zone und nicht auf den gesamten Querschnitt des Bauteils.
Partielle Entkohlung ist ein Gradient. Der Kohlenstoffgehalt nimmt vom Kern zur Oberfläche ab, und das daraus entstehende Gefüge verändert sich innerhalb einer Übergangszone kontinuierlich. Beim Abschrecken kann sich in der Nähe der Außenfläche Martensit mit geringerem Kohlenstoffgehalt bilden, weiter im Inneren dagegen Martensit mit höherem Kohlenstoffgehalt, Bainit oder das vorgesehene Kerngefüge. Die Oberfläche kann eine Sichtprüfung bestehen und dennoch zu wenig Kohlenstoff für die vorgegebene Härte oder Verschleißbeständigkeit aufweisen.
Lokal begrenzte Entkohlung ist auf bestimmte Bereiche beschränkt, anstatt sich gleichmäßig über das Bauteil zu verteilen. Zu den Ursachen gehören eine Undichtigkeit des Ofens, eine unzureichend abgedichtete Tür, ein auf das Bauteil auftreffender Brennerstrahl, Spalte zwischen Bauteilen, verunreinigte Vorrichtungen, eine freiliegende Kante oder ein örtlicher Unterschied in der Gaszirkulation. Dünne Querschnitte und scharfe Kanten können anders reagieren als breite Flächen, da sich ihre Oberflächen-Volumen-Verhältnisse und Wärmeübertragungsbedingungen unterscheiden. Eine einzelne Härtemessreihe über ein großes Bauteil kann einen solchen Fehler übersehen.
Tiefe und Ausmaß der Entkohlung hängen von Temperatur, Zeit, Stahlzusammensetzung, Oberflächenzustand, Atmosphärenchemie und Gasströmung ab. Sie sollten für den tatsächlichen Prozess ermittelt und nicht mit einem allgemein gültigen Grenzwert festgelegt werden. Metallografische Untersuchungen, Härtemessreihen im Mikrohärtebereich, Kohlenstoffanalysen und der Vergleich mit einem bekannten unbeeinträchtigten Bereich können einen flachen Zusammensetzungsgradienten von einer tiefer reichenden Gefügeveränderung unterscheiden. Ein Härtewert, der ausschließlich im Zentrum ermittelt wurde, ist kein Beleg dafür, dass die Oberfläche geschützt war.
Die Cambridge University Press unterscheidet in Atmosphere Control for the Protection of Metals During Production Processes (2012) zwischen dem Wiedererwärmen zur Umformung und der abschließenden Wärmebehandlung. Unkontrollierte oxidierende Bedingungen können während eines nachfolgenden Schmiedevorgangs anders toleriert werden als während eines abschließenden Härtezyklus, bei dem die Oberflächenchemie die fertige Eigenschaft unmittelbar beeinflusst. Das Prozessziel muss daher die zulässige Kohlenstoffänderung festlegen.
Kohlenstoffpotenzial und Gleichgewichtsreaktionen
Das Kohlenstoffpotenzial ist die von einer Atmosphäre bei einer bestimmten Temperatur ausgeübte Kohlenstoffaktivität. Praktisch ausgedrückt ist es der Kohlenstoffgehalt, dem sich eine Referenzoberfläche aus Eisen oder Stahl annähern würde, wenn sie mit diesem Gas ein Gleichgewicht erreichte. Es entspricht nicht einfach dem prozentualen Anteil von Kohlenmonoxid im Ofen. Dieselbe nominelle Gaszusammensetzung kann zu unterschiedlichen Oberflächenzuständen führen, wenn sich Temperatur, Druck, Wasserdampf, Kohlenstoffdioxid oder Gasdurchmischung ändern.
| Behandlungsbedingung | Richtung der Kohlenstoffübertragung | Typisches Ziel |
|---|---|---|
| Aufkohlend | Kohlenstoff tritt in Austenit ein | Oberflächenkohlenstoff gezielt erhöhen |
| Neutral | Weder nennenswerter Zuwachs noch Verlust | Oberflächenkohlenstoff bewahren |
| Entkohlend | Kohlenstoff diffundiert nach außen | Während des Härtens gewöhnlich ein unerwünschter Zustand |
Beim Aufkohlen weist die Atmosphäre ein Kohlenstoffpotenzial auf, das über der Kohlenstoffaktivität der Stahloberfläche liegt. Kohlenstoff tritt dann in das Austenit ein und diffundiert nach innen, sofern Temperatur und Einwirkungszeit dies ermöglichen. Bei einer neutralen Behandlung wird die Atmosphäre so eingestellt, dass die Oberfläche weder eine wesentliche Menge Kohlenstoff aufnimmt noch abgibt. Bei entkohlenden Bedingungen weist das Gas ein niedrigeres Kohlenstoffpotenzial als die Stahloberfläche auf, sodass Kohlenstoff nach außen diffundiert und mit oxidierenden Spezies reagiert.
Mehrere reversible Reaktionen beschreiben diese Regelung. Kohlenmonoxid kann an der Oberflächenreaktion
\[ 2CO \rightleftharpoons CO_2 + C \]
beteiligt sein, wobei abgeschiedener Kohlenstoff in das Austenit eintreten kann. Die Wassergasreaktion
\[ CO + H_2O \rightleftharpoons CO_2 + H_2, \]
verändert die relativen Mengen von Kohlenmonoxid und Kohlenstoffdioxid und damit die Kohlenstoffaktivität der Atmosphäre. Kohlenstoffdioxid reagiert an der Stahloberfläche außerdem mit Kohlenstoff:
\[ CO_2 + C \rightleftharpoons 2CO. \]
Diese Reaktionen laufen nicht unabhängig voneinander ab. Stahl, Zunder, Ruß, feuerfeste Ofenauskleidungen und die Geometrie des Werkstücks können das lokale Gleichgewicht und die Reaktionsgeschwindigkeiten verschieben.
Das ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys von ASM International bezeichnet die Regelung der Ofenatmosphäre und die Regelung der Versorgungsatmosphäre als die beiden wichtigsten Regelungsgruppen. Die erste betrifft die Bedingungen im Ofen; die zweite die Erzeugung, Reinigung, Mischung, Trocknung und Zuführung der Gase, bevor diese in die Heizzone gelangen. Ein korrekt spezifizierter Ofen-Sollwert kann weder feuchtes Gas noch einen instabilen Generator, eine Luftleckage oder einen fehlerhaften Sensor ausgleichen.[2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM International. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
ASM beschreibt außerdem die Regelung des Kohlenstoffpotenzials anhand von Beziehungen, an denen Wasserdampf, Kohlenstoffdioxid und Sauerstoffpartialdruck beteiligt sind. Messungen von Wasserdampf und Kohlenstoffdioxid ermöglichen aus den Gasverhältnissen Rückschlüsse auf den Gleichgewichtszustand. Sauerstoffsonden messen den Sauerstoffpartialdruck und erlauben zusammen mit einem Referenzsystem und einer Temperaturkompensation die Berechnung des Kohlenstoffpotenzials. Die Messung ist nur dann aussagekräftig, wenn Sonde, Probenahmeanordnung, Gaszirkulation und Kalibrierung für die Bedingungen im Ofen geeignet bleiben. Ein Messwert von einer einzigen Stelle muss eine schlecht durchströmte Arbeitszone nicht repräsentieren.
Sauerstoffpartialdruck Ein Maß für den thermodynamischen Beitrag der Sauerstoffkomponente zur Atmosphäre, das zur Beurteilung ihrer Neigung zur Oxidation von Stahl verwendet wird.
Der Sauerstoffpartialdruck ist besonders wichtig, weil bereits ein geringes Oxidationspotenzial Kohlenstoff an der Oberfläche verbrauchen kann. Vereinfachte Reaktionen wie
und
zeigen, warum Wasserdampf und Kohlenstoffdioxid einen Kohlenstoffverlust verursachen können. Gleichzeitig kann eine Oxidation des Eisens stattfinden, wobei Zunder entsteht und sich die Grenzfläche verändert, durch die der Kohlenstoff diffundieren muss. Folglich kann ein Gas, das aufgrund eines geringen Gehalts an freiem Sauerstoff als „schützend“ erscheint, Stahl dennoch durch seinen Wasserdampf- oder Kohlenstoffdioxidgehalt entkohlen.
Warum die Oberflächenhärte von der Kernhärte abweichen kann
Die Härte hängt vom Kohlenstoffgehalt, der Phasenumwandlung, der Abkühlgeschwindigkeit und der Anlassgeschichte ab. Oberfläche und Kern sind unterschiedlichen Kohlenstoffaktivitäten und unterschiedlichen thermischen Bedingungen ausgesetzt und müssen daher nicht dasselbe Ergebnis hervorbringen. Bei einem Durchhärtungszyklus kann eine entkohlte Oberfläche zu kohlenstoffarmem Martensit oder zu einem Ferrit-Martensit-Gefüge umwandeln, während sich im Kern der vorgesehene kohlenstoffreichere Martensit bildet. Die Kernhärte kann der Zeichnungsvorgabe entsprechen, während die Funktionsoberfläche versagt.
Die Folgen sind bei gehärteten Stählen schwerwiegend: Ein geringerer Kohlenstoffgehalt an der Oberfläche vermindert die erreichbare martensitische Härte und kann die Beständigkeit gegen Verschleiß, Eindrücken und Schäden durch Wälzkontakt verringern. Werkzeugstähle reagieren besonders empfindlich, da Schneidkanten und Kontaktflächen auf einen kontrollierten Kohlenstoffgehalt und die Bildung von Legierungskarbiden angewiesen sind. Eine entkohlte Schneidkante kann ihre Härte verlieren, selbst wenn der Werkzeugschaft die Prüfung besteht.
Wälzlagerstähle wie SAE 52100 erfordern eine genaue Kontrolle des Oberflächenkohlenstoffs, da Wälzkontaktspannungen in der Nähe der Laufbahn- und Wälzkörperoberflächen wirken. Eine weiche oder hinsichtlich ihrer Zusammensetzung abgestufte Schicht kann Eigenspannung, Restaustenit, Karbidauflösung und Rissempfindlichkeit verändern. Die Kernhärte allein kann eine Wärmebehandlung von Wälzlagerstahl nicht validieren.
Niedriglegierte Stähle können dieselbe Abweichung zeigen, obwohl ihre Härtbarkeit einen erheblich gehärteten Kern unterhalb einer kohlenstoffverarmten Außenzone ermöglichen kann. Oberflächen-Mikrohärteprofile, geätzte Querschnitte und Messungen des Kohlenstoffgradienten sind daher aussagekräftiger als ein einzelner integraler Härtewert.
ISO 17663:2023 legt Qualitätsanforderungen für die Wärmebehandlung unter Luft oder in kontrollierten Atmosphären fest, hauptsächlich für ferritische Stähle bei Schweiß- und verwandten Verfahren, einschließlich Arbeiten in Werkstätten und vor Ort. Die Norm bietet einen Qualitätsrahmen, jedoch kein universell gültiges Rezept für das Kohlenstoffpotenzial. Ebenso behandelt ISO 17834:2003 thermisch gespritzte Metallüberzüge zum Schutz gegen Korrosion und Hochtemperaturoxidation bis 1000 °C (1273 K), während ISO 12944-4:2017 die Bedingungen der Oberflächenvorbereitung für Konstruktionen aus Kohlenstoff- und niedriglegiertem Stahl klassifiziert. Keine dieser Beschichtungspraktiken ersetzt die Kontrolle der Kohlenstoffaktivität beim Austenitisieren, Aufkohlen, Neutralhärten oder Anlassen. Oberflächenschutz und Kontrolle des Oberflächenkohlenstoffs müssen als getrennte, überprüfbare Prozessanforderungen spezifiziert werden.
Hauptgruppen von Ofenatmosphären
Eine Ofenatmosphäre ist ein Bestandteil des Wärmebehandlungssystems und nicht lediglich ein Gas, das das Behandlungsgut umgibt. Ihre Zusammensetzung bestimmt das chemische Potenzial an der Stahloberfläche, während die Temperatur die Reaktionsgeschwindigkeiten, die Diffusion, die Zunderbildung und den Kohlenstoffübergang festlegt. Daher kann dasselbe nominelle Gas in einem kalten, gering belasteten Ofen andere Ergebnisse hervorbringen als in einem heißen Ofen, der Öl, Zunder, Bindemittel oder eine große Stahlmasse enthält. Das ASM Handbook von ASM International, Band 4B, unterteilt die Atmosphärenregelung in zwei Hauptgruppen: die Regelung der Ofenatmosphäre und die Regelung der Versorgungsatmosphäre. Die erste betrifft den Ofen, die Dichtungen, die Brenner, die Umwälzung, die Sensoren und die Beschickung; die zweite betrifft das System zur Gaserzeugung, -reinigung, -mischung, -zufuhr und -überwachung.
Atmosphären auf Luft- und Verbrennungsbasis
Luft ist die einfachste Ofenatmosphäre und gewöhnlich die am wenigsten kontrollierte. Sauerstoff, Stickstoff, Wasserdampf und Verunreinigungen aus dem Ofen, den Vorrichtungen, den Schmierstoffen und den Werkstückoberflächen nehmen an Reaktionen mit heißem Stahl teil. Unter oxidierenden Bedingungen bilden sich Eisenoxide, die zu Zunder anwachsen. Bei geeigneten Temperaturen und Gaszusammensetzungen verlässt Kohlenstoff die Stahloberfläche außerdem als Kohlenmonoxid oder Kohlendioxid, wodurch eine entkohlte Randzone entsteht. Das Handbuch Heat Treatment and Properties of Iron and Steel des U.S. National Bureau of Standards aus dem Jahr 1966 bezeichnet sowohl Zunder als auch Entkohlung als wesentliche Risiken für die Oberfläche und beschreibt insbesondere den Wasserdampf in Verbrennungsprodukten als schädlich.
Luft kann dennoch bewusst gewählt werden, wenn eine Oberflächenoxidation akzeptabel ist oder wenn dem Vorgang eine spanende Bearbeitung, eine abrasive Reinigung oder die Entfernung einer als Opfer dienenden Oberflächenschicht folgt. Cambridge University Press unterscheidet in seinem Kapitel „Atmosphere Control for the Protection of Metals During Production Processes“ aus dem Jahr 2012 zwischen dem Wiedererwärmen für die Warmumformung und der abschließenden Wärmebehandlung. Zunder beim Wiedererwärmen kann als fertigungstechnische Folge toleriert werden; Zunder und Kohlenstoffverlust beim Härten, Anlassen oder Glühen können hingegen den geforderten Oberflächenzustand unzulässig machen. Diese Unterscheidung ist für Kohlenstoffstähle wie C45, bezeichnet als 1.0503 nach EN 10083-2, und für legierte Stähle wie 42CrMo4, bezeichnet als 1.7225, von Bedeutung. Eine Wärmebehandlungsspezifikation muss festlegen, ob die Oberflächenchemie Bestandteil der Abnahme ist.
Verbrennungsbasierte Atmosphären reichen von stark oxidierenden Verbrennungsprodukten bis zu gezielt eingestellten Gemischen, die durch die Regelung von Brennstoff, Luft, Sauerstoffüberschuss und Feuchtigkeit erzeugt werden. Ihr Verhalten lässt sich nicht allein aus der Bezeichnung „燃焼ガス“ oder „Verbrennungsatmosphäre“ ableiten. Brennstoffzusammensetzung, Brennereinstellung, das Eindringen von Luft in den Ofen, Taupunkt, Ofentemperatur und das Verhältnis von Gasdurchsatz zu Ofenbeschickung verändern allesamt die Sauerstoff- und Kohlenstoffpotenziale an der Stahloberfläche. In einem schlecht abgedichteten Ofen kann ein nominell reduzierendes Verbrennungsprodukt in der Nähe von Türen, Rissen oder Abgaswegen örtlich oxidierend werden.
Endotherme, exotherme, stickstoffbasierte und Vakuumumgebungen
| Atmosphärenfamilie | Im Artikel beschriebene Funktion | Wichtige Einschränkung |
|---|---|---|
| Luft- und verbrennungsabgeleitete Atmosphäre | Kann gewählt werden, wenn Oxidation zulässig ist oder Material entfernt wird | Brennstoff, Luft, Feuchtigkeit, Leckagen und Temperatur verändern das Verhalten |
| Endotherme Atmosphäre | Wird häufig für Aufkohlen, neutrales Härten oder die Wiederherstellung des Kohlenstoffgehalts angepasst | Generator- und Kohlenstoffpotentialstabilität sind erforderlich |
| Exotherme Atmosphäre | Kann eine vergleichsweise trockene, sauerstoffarme Umgebung bereitstellen | Das Erzeugungsverfahren garantiert keine metallurgischen Ergebnisse |
| Stickstoffbasierte Atmosphäre | Verringert die Konzentration oxidierender Spezies | Restlicher Sauerstoff und Feuchtigkeit können weiterhin reagieren |
| Vakuum | Entfernt den größten Teil der Gasphase | Leckrate, Feuchtigkeit, Sauberkeit und Druckverlauf bleiben wichtig |
Erzeugte Schutzatmosphären werden üblicherweise in endotherme und exotherme Typen eingeteilt. Endothermes Gas wird durch die Reaktion eines Kohlenwasserstoffbrennstoffs mit Luft über einem Katalysator erzeugt und gewöhnlich für das Aufkohlen, das neutrale Härten oder die Wiederherstellung des Kohlenstoffgehalts eingestellt. Exothermes Gas wird bei einem anderen Luft-Brennstoff-Verhältnis erzeugt und kann verwendet werden, wenn eine relativ trockene, sauerstoffarme Umgebung erforderlich ist. Diese Bezeichnungen beschreiben Herstellungsverfahren und keine garantierten metallurgischen Ergebnisse. Zwei Öfen, die mit „endothermem Gas“ versorgt werden, können unterschiedliche Oberflächenreaktionen hervorbringen, wenn sich ihre Generatoren, Taupunkte, Kohlenstoffpotenzialregelungen, Umwälzungsverhältnisse oder Leckagebedingungen unterscheiden.
Bei Stahl ist das Kohlenstoffpotenzial die entscheidende Größe, wenn die Behandlung den Kohlenstoffgehalt an der Oberfläche erhalten oder verändern soll. Das Material von ASM zu Ofenatmosphären aus dem Jahr 2017 beschreibt Zusammenhänge unter Einbeziehung von Wasserdampf, Kohlendioxid und Sauerstoffpartialdruck als Verfahren zur Bewertung oder Regelung des Kohlenstoffpotenzials. Messungen und Regelberechnungen müssen auf die Ofentemperatur und die tatsächliche Gaschemie bezogen werden. Eine Atmosphäre mit niedrigem Kohlenstoffpotenzial kann einen kohlenstoffreichen Werkzeugstahl entkohlen, während ein übermäßig hohes Kohlenstoffpotenzial eine kohlenstoffarme Oberfläche aufkohlen oder eine unerwünschte kohlenstoffreiche Schicht erzeugen kann. Keine dieser Auswirkungen wird dadurch verhindert, dass das Gas als „Schutzgas“ bezeichnet wird.
Stickstoffbasierte Umgebungen werden als technischer Stickstoff oder als Gemische bereitgestellt, die Stickstoff mit Wasserstoff, Kohlenmonoxid, Methan oder anderen Zusätzen enthalten. Stickstoff verringert die Konzentration oxidierender Spezies, ist jedoch nicht in jedem Stahlprozess automatisch inert. Restsauerstoff und Feuchtigkeit können weiterhin Zunder bilden. Bei hohen Temperaturen kann Stickstoff mit Legierungselementen und Oberflächenreaktionen wechselwirken, während geringe Wasserstoffmengen das Reduktionsverhalten verändern und die Sicherheitsüberwachung beeinflussen können. Stickstoffreiches Gas kann eine Aufkohlungs- oder Neutralatmosphäre außerdem so stark verdünnen, dass sich das Kohlenstoffpotenzial verändert, selbst wenn der Ofenanalysator einen stabilen Sauerstoffwert anzeigt.
Vakuumöfen entfernen den größten Teil der Gasphase, anstatt die Luft durch ein festgelegtes Schutzgemisch zu ersetzen. Dadurch wird die Oxidation beim Erwärmen deutlich verringert; das Ergebnis hängt jedoch vom Enddruck, der Leckrate, der Pumpleitfähigkeit, der Ofensauberkeit, dem Ausgasen von Ölen und Bindemitteln sowie der exponierten Oberfläche der Beschickung ab. Aus feuerfesten Werkstoffen oder verunreinigtem Behandlungsgut freigesetzter Wasserdampf kann erneut in die Kammer gelangen und mit heißem Stahl reagieren. Ein Vakuum stellt außerdem keinen Kohlenstoff wieder her, der bereits von einer Oberfläche verloren gegangen ist. Für Stähle wie X153CrMoV12, bezeichnet als 1.2379 nach EN ISO 4957, kann das Vakuumhärten die Oberfläche während des Austenitisierens schützen; die Kohlenstoffregelung hängt jedoch weiterhin vom vorherigen Zustand des Werkstoffs und von der vollständigen Prozessfolge ab.
Reaktive Zusätze mit Kohlendioxid oder Ammoniak
Einige Atmosphären enthalten Gase, die chemisch aktiv und nicht lediglich schützend sind. Kohlendioxid ist ein wichtiges Beispiel. Bei Wärmebehandlungstemperaturen nimmt CO₂ am Gleichgewicht zwischen Kohlenmonoxid, Kohlenstoff und sauerstoffhaltigen Spezies teil. Seine Wirkung hängt von der Temperatur, der Konzentration, der Verweilzeit des Gases, dem Zustand der Stahloberfläche und den begleitenden Gehalten an CO, H₂, H₂O und Kohlenwasserstoffen ab. Ein CO₂-Überschuss kann das Kohlenstoffpotenzial senken und die Entkohlung fördern; unter anderen Bedingungen ist seine Rolle Bestandteil des kontrollierten Reaktionssystems, mit dem ein angestrebter Kohlenstoffgehalt an der Oberfläche eingestellt wird. Ein vom Gasanalysator angezeigter CO₂-Wert ist daher für sich allein keine Messung des Kohlenstoffpotenzials.
Ammoniak führt zu einer anderen Gruppe von Reaktionen. Dissoziiertes Ammoniak liefert Stickstoff und Wasserstoff, und ammoniakhaltige Atmosphären können das Nitrieren oder Nitrocarburieren unterstützen, wenn Temperatur, Dissoziationsgrad, Durchfluss und Stahlchemie kontrolliert werden. Die Stickstoffaktivität an der Oberfläche bestimmt, ob Nitride entstehen und wie tief Stickstoff eindiffundiert. Chrom-, Molybdän-, Aluminium- und Vanadium enthaltende Stähle reagieren unterschiedlich, weil ihre Legierungsnitride eine unterschiedliche Stabilität sowie unterschiedliche Auswirkungen auf Härte und Zähigkeit besitzen. Ammoniak kann über seine Zersetzungsprodukte außerdem Oxidations- und Reduktionsreaktionen beeinflussen. Das Steel Heat Treatment Handbook (CRC Press, 2014) behandelt Kohlendioxid, Ammoniak und andere reaktive Gase als Atmosphärenbestandteile, die sowohl die Oxidationsbeständigkeit als auch die Regelung des Kohlenstoffgehalts an der Oberfläche beeinflussen.
Reaktive Zusätze können absichtlich eingebracht werden oder unbeabsichtigt durch Verbrennungsprodukte, Leckagen, Reinigungsrückstände oder die Zersetzung von Ofenbeschickungen in die Atmosphäre gelangen. Die Ofenbeschickung verändert das Gleichgewicht: Eine große Menge ölhaltiger Werkstücke kann reaktive Spezies verbrauchen und zusätzliche kohlenstoffhaltige Gase erzeugen, während ein leerer Ofen den Stahl bei denselben Reglereinstellungen einer chemisch anderen Atmosphäre aussetzen kann. ISO 17663:2023 behandelt die Wärmebehandlung in Luft oder kontrollierten Atmosphären daher als Qualitätsanforderung, hauptsächlich für ferritische Stähle und für Arbeiten in Werkstätten oder vor Ort, und nicht lediglich als Aufgabe der Gasauswahl.
Der Oberflächenschutz außerhalb des Ofens ist ein eigenständiger Regelungsbereich. ISO 17834:2003 behandelt thermisch gespritzte Metallüberzüge zum Schutz vor Korrosion und Hochtemperaturoxidation bis 1000 °C (1273 K), während ISO 12944-4:2017 Vorbereitungsgrade für die Oberflächen von Konstruktionen aus Kohlenstoff- und niedriglegiertem Stahl klassifiziert, einschließlich unbeschichteter, thermisch gespritzter, feuerverzinkter, galvanisch beschichteter, sherardisierter und lackierter Oberflächen. Diese Systeme können die Regelung der Atmosphäre während des Austenitisierens, Glühens, Aufkohlens, Nitrierens oder Anlassens nicht ersetzen. Die Atmosphäre muss als Prozessbedingung spezifiziert und überprüft werden: Gasart, Temperatur, Durchfluss, Feuchtigkeit, Leckage, Beschickung und Kohlenstoffpotenzial sind allesamt Bestandteil des metallurgischen Ergebnisses.
Die Chemie von Reaktionen in Ofenatmosphären
Eine Ofenatmosphäre ist keine passive Hülle um heißen Stahl. Sie ist ein reagierendes System, in dem gleichzeitig Gas–Metall-Reaktionen, Gas–Gas-Reaktionen, Stoffübergang und Oberflächendiffusion stattfinden. Das Ergebnis hängt von Temperatur, Druck, Gaszusammensetzung, Strömung, Ofenleckagen, Werkstückbeladung und dem aktuellen Oberflächenzustand des Stahls ab. Eine geringfügige Änderung des Feuchtigkeits- oder Kohlendioxidgehalts kann daher die Zunderbildung oder den Kohlenstoffgehalt des äußersten Metallbereichs verändern, selbst wenn die Ofentemperatur weiterhin korrekt ist.
Die Darstellung der Ofenatmosphärenregelung durch ASM International aus dem Jahr 2017 unterteilt das Thema in zwei wesentliche Regelungsgruppen: die Regelung der Ofenatmosphäre und die Regelung der Versorgungsatmosphäre. Die erste betrifft die Bedingungen im Ofen; die zweite die in den Ofen eintretenden Gase und die Konstanz ihrer Zufuhr. Beide Aspekte sind von Bedeutung. Ein korrekt spezifiziertes Gas kann eine schädliche Atmosphäre erzeugen, wenn durch eine Türdichtung, eine Druckausgleichszone oder einen gerissenen Retortenmantel Luft eintritt.
Wasserdampf, Wasserstoff, Kohlenmonoxid und Kohlendioxid
Wasserdampf ist besonders wichtig, weil er Eisen oxidieren und gleichzeitig den Kohlenstoffgehalt der Oberfläche verändern kann. Eine vereinfachte Darstellung der Eisenoxidation durch Wasserdampf lautet:
Vereinfachte Reaktionsdarstellung: \[ \mathrm{Fe + H_2O(g) \rightleftharpoons FeO + H_2(g)} \]
Diese Gleichung beschreibt das Verhalten im Ofen nicht vollständig. Je nach Temperatur und Sauerstoffpotenzial kann die tatsächliche Oxidation Wüstit (FeO), Magnetit (Fe₃O₄) und Hämatit (Fe₂O₃) hervorbringen. Legierungselemente können zusätzliche Oxide bilden, und der Zunder kann mehrere Schichten entwickeln. Die Gleichung zeigt jedoch den maßgeblichen Wettbewerb: Ein steigendes Verhältnis von Wasserdampf zu Wasserstoff begünstigt die Oxidation, während wasserstoffreiche, trockene Bedingungen bei kontrollierten anderen Gasen die oxidierende Wirkung verringern.
Wasserstoff ist daher mehr als ein inerter Verdünner. Das Verhältnis von Wasserstoff zu Wasserdampf wird häufig als Indikator für das Sauerstoffpotenzial verwendet, weil die Reaktion
Vereinfachte Reaktionsdarstellung: \[ \mathrm{H_2(g) + \tfrac{1}{2}O_2(g) \rightleftharpoons H_2O(g)} \]
Wasserstoff, Wasserdampf und das chemische Sauerstoffpotenzial miteinander verknüpft. Wasserstoff kann außerdem einige Oxide reduzieren, gewährleistet jedoch keine saubere Oberfläche. Bei der Stahltemperatur ist entscheidend, ob das gesamte Gasgemisch für den jeweiligen Stahl, die jeweilige Temperatur und die jeweilige Oberflächenreaktion ein ausreichend niedriges Sauerstoffpotenzial aufweist. Nichtrostende Stähle und legierte Stähle können sich anders verhalten als unlegierte Kohlenstoffstähle, da Chrom, Silicium, Mangan und andere Elemente Oxide mit unterschiedlicher Stabilität bilden.
Wasserdampf beeinflusst auch die Entkohlung. Im Austenit gelöster Kohlenstoff kann indirekt mit Wasserdampf reagieren, wobei Kohlenmonoxid und Wasserstoff entstehen:
Vereinfachte Reaktionsdarstellung: \[ \mathrm{C_{(dissolved)} + H_2O(g) \rightleftharpoons CO(g) + H_2(g)} \]
Das Kohlenstoffatom stammt von der Stahloberfläche, sodass die Reaktion den Oberflächenkohlenstoffgehalt verringern kann, während die Zusammensetzung des Grundwerkstoffs nahezu unverändert bleibt. Das Handbuch des U.S. National Bureau of Standards aus dem Jahr 1966 bezeichnet Oxidation und Kohlenstoffverlust als die wesentlichen Oberflächenrisiken bei der Wärmebehandlung und beschreibt Wasserdampf in Verbrennungsprodukten ausdrücklich als schädlich. Das sichtbare Ergebnis kann Zunder sein; das weniger sichtbare Ergebnis ist eine kohlenstoffverarmte Schicht mit verändertem Härteverhalten nach dem Abschrecken.
Kohlenmonoxid und Kohlendioxid nehmen unmittelbar an der Kohlenstoffübertragung teil. Ihr maßgebliches Gleichgewicht lautet:
Vereinfachte Reaktionsdarstellung: \[ \mathrm{2CO(g) \rightleftharpoons CO_2(g) + C_{(surface)}} \]
Wenn das Gasgemisch die Kohlenstoffabscheidung begünstigt, kann Kohlenstoff in den Austenit eindringen. Wenn der Stahl eine höhere Kohlenstoffaktivität aufweist, als die umgebende Atmosphäre aufrechterhalten kann, tritt Kohlenstoff aus der Oberfläche aus und bildet Kohlenmonoxid oder Kohlendioxid. Die Reaktion ist vereinfacht dargestellt, weil der abgeschiedene oder aufgenommene Kohlenstoff unter üblichen Aufkohlungsbedingungen keinen freien Graphitfilm bildet, sondern ein Austausch des chemischen Potenzials mit im Stahl gelöstem Kohlenstoff stattfindet.
Eine weitere nützliche Darstellung ist die Oxidation von Kohlenstoff durch Kohlendioxid:
Vereinfachte Reaktionsdarstellung: \[ \mathrm{C_{(steel)} + CO_2(g) \rightleftharpoons 2CO(g)} \]
Ein höherer Kohlendioxidgehalt kann unter geeigneten Bedingungen somit die Entkohlung fördern. Kohlenmonoxid kann außerdem einige Eisenoxide reduzieren, doch dasselbe Gas kann Stahl aufkohlen, wenn sein Gleichgewicht mit Kohlendioxid und der Stahloberfläche die Kohlenstoffübertragung begünstigt. Die Reaktionsrichtung wird durch Gasverhältnisse und Temperatur bestimmt, nicht durch die Bezeichnung „Schutzgas“.
Ammoniak eröffnet einen weiteren Reaktionsweg, da es in Stickstoff und Wasserstoff dissoziieren kann. Das 2014 von CRC Press veröffentlichte Handbuch zur Wärmebehandlung von Stahl behandelt Kohlendioxid, Ammoniak und andere reaktive Gase im Zusammenhang mit Oxidationsbeständigkeit und der Regelung des Oberflächenkohlenstoffs. Solche Atmosphären müssen als chemische Systeme und nicht als unveränderliche Rezepturen betrachtet werden: Dissoziation, Feuchtigkeit, Leckluft und Reaktionen mit feuerfesten Ofenauskleidungen können die wirksame Atmosphäre verändern, bevor sie das Werkstück erreicht.
Sauerstoffpotenzial und Kohlenstoffaktivität
Der Sauerstoffpartialdruck beschreibt die thermodynamische Tendenz der Atmosphäre, eine Oberfläche zu oxidieren. Bei einer bestimmten Temperatur begünstigt ein niedriger Sauerstoffpartialdruck im Allgemeinen metallisches Eisen gegenüber Eisenoxid, während ein höherer Wert die Oxidbildung begünstigt. Das Sauerstoffpotenzial ist das umfassendere chemische Konzept; der Sauerstoffpartialdruck ist eine messbare oder berechenbare Möglichkeit, es auszudrücken.
Das Kohlenstoffpotenzial ist davon verschieden. Es beschreibt unter festgelegten Bedingungen die Tendenz einer Atmosphäre, Kohlenstoff auf eine Stahloberfläche zu übertragen oder ihr Kohlenstoff zu entziehen, wobei der Austenit üblicherweise als aufnehmende Phase betrachtet wird. Eine Atmosphäre kann ein niedriges Sauerstoffpotenzial aufweisen und dennoch das erforderliche Kohlenstoffpotenzial nicht aufrechterhalten. Umgekehrt kann ein Gasgemisch ein geeignetes Kohlenstoffpotenzial bereitstellen und gleichzeitig ausreichend oxidierend sein, um unerwünschte Oxide zu bilden. Diese Größen stehen über Gasgleichgewichte miteinander in Beziehung, sind jedoch nicht austauschbar.
Bei Kohlenmonoxid und Kohlendioxid hängt die Tendenz zur Kohlenstoffübertragung stark vom -Verhältnis und von der Temperatur ab. Bei wasserstoffhaltigen Atmosphären liefert das -Verhältnis Hinweise auf das Sauerstoffpotenzial und kann außerdem auf entkohlende Bedingungen hindeuten. Sauerstoffsonden messen eine elektrochemische Reaktion, die mit der Sauerstoffaktivität zusammenhängt, während Taupunktmessgeräte die Feuchtigkeit indirekt erfassen; keines dieser Geräte allein erfasst jede Oberflächenreaktion, die in einem beschickten Ofen abläuft.
Die Stahlsorte ist von Bedeutung. Ein Kohlenstoffstahl wie C45, spezifiziert nach EN ISO 683-1, reagiert anders als ein legierter Stahl wie 42CrMo4 nach EN ISO 683-2, weil Legierungselemente die Oxidstabilität, die Kohlenstoffaktivität, die Diffusion und die Phasenumwandlungen beeinflussen. Regelwerte müssen daher an Temperatur, Stahlzusammensetzung, Behandlungszyklus und den erforderlichen Oberflächenzustand gebunden sein. Eine nominelle Gaszusammensetzung ohne diese Variablen ist keine gültige Prozessbeschreibung.
Reaktionskinetik an der Stahloberfläche
Stufen, die die Reaktionsgeschwindigkeit an der Oberfläche bestimmen
- Stofftransport Gas bewegt sich durch die Grenzschicht des Ofens.
- Ankunft an der Oberfläche Das Molekül erreicht den Zunder oder das blanke Metall.
- Adsorption und Reaktion Die Spezies lagert sich an der Oberfläche an und reagiert dort.
- Entfernung der Reaktionsprodukte Reaktionsprodukte verlassen die Grenzfläche.
- Festkörperdiffusion Kohlenstoff und Legierungselemente bewegen sich in den Stahl hinein oder aus ihm heraus.
Das thermodynamische Gleichgewicht sagt die bevorzugte Reaktionsrichtung voraus; es gibt jedoch nicht an, wie schnell sich die Oberfläche verändert. Die Kinetik liefert diesen fehlenden Teil. Ein Gasmolekül muss durch die Grenzschicht des Ofens wandern, die Zunderschicht oder das blanke Metall erreichen, adsorbieren, reagieren und den Abtransport der Produkte ermöglichen. Anschließend diffundieren Kohlenstoff und Legierungselemente in den Stahl oder aus ihm heraus. Jeder dieser Schritte kann die Gesamtrate begrenzen.
Zu Beginn des Aufheizens kann eine frisch freigelegte Oberfläche schnell reagieren, weil sich noch keine etablierte Zunderschicht gebildet hat. Mit zunehmender Dicke des Oxids kann die Diffusion durch die Zunderschicht geschwindigkeitsbestimmend werden. Porosität, Rissbildung und Abplatzen der Zunderschicht können die Oberfläche erneut freilegen und eine ungleichmäßige Oxidation verursachen. Die Ofenumwälzung beeinflusst die Grenzschicht, während der Abstand zwischen den Werkstücken bestimmt, wie schnell Wasserdampf, Kohlendioxid und Reaktionsprodukte abgeführt werden.
Auch die Entkohlung entwickelt sich als Konzentrationsprofil und nicht als sofortiger, gleichmäßiger Verlust. Kohlenstoff diffundiert aus dem Inneren zu einer Oberfläche, deren Gleichgewichtskohlenstoffaktivität niedriger ist. Die Tiefe der betroffenen Schicht hängt von Temperatur, Zeit, Stahlzusammensetzung, vorherigem Gefüge und dem wirksamen Kohlenstoffpotenzial der Atmosphäre ab. Durch das Abschrecken kann dieses Profil erhalten bleiben, sodass eine kurze Oberflächenreaktion später als Härtegradient sichtbar wird.
Die Darstellung der Atmosphärenregelung durch Cambridge University Press aus dem Jahr 2012 unterscheidet das Wiedererwärmen zur Umformung von der abschließenden Wärmebehandlung: Unkontrollierte oxidierende Bedingungen können während eines Schmiedevorgangs anders toleriert werden als während eines abschließenden Härtezyklus, bei dem Zunder und Entkohlung die spezifizierte Oberfläche unmittelbar beeinflussen. Auch ISO 17663:2023 ordnet die Wärmebehandlung in Luft oder kontrollierten Atmosphären in einen Qualitätsrahmen ein, hauptsächlich für ferritische Stähle und für Arbeiten in Werkstätten oder vor Ort. Die Atmosphärenchemie ist somit Bestandteil der Prozessgültigkeit. Die korrekte Temperatur und Haltezeit können einen Zyklus nicht retten, dessen Sauerstoffpotenzial, Feuchtigkeitsgehalt oder Kohlenstoffpotenzial eine Veränderung der Oberfläche zugelassen hat, bevor die erforderliche Umwandlung stattgefunden hat.
Atmosphärenregelung: Ofen, Versorgung und Messung
Die Atmosphärenregelung ist keine einzelne Einstellung des Gasstroms. Sie umfasst die koordinierte Regelung der Ofeneinhausung und der in diese Einhausung eintretenden Atmosphäre, wobei durch Messungen bestimmt wird, ob der beabsichtigte chemische Zustand den Stahl erreicht. ASM International bezeichnet diese in Furnace Atmosphere Controls in Heat Treating (2017) als die beiden wesentlichen Regelungsgruppen: Ofenatmosphärenregelung und Versorgungsatmosphärenregelung. Diese Unterscheidung ist wichtig, weil ein korrekt gemischtes Gas nach dem Durchströmen von Leckagen, Brennern, Retorten, Umlaufwegen oder einer stark beladenen Arbeitszone dennoch ein falsches Oberflächenergebnis hervorrufen kann.
Die beiden von ASM identifizierten Regelungsgruppen
Die Ofenatmosphärenregelung betrifft die Ausrüstung, welche die Atmosphäre einschließt und verteilt. Türdichtungen, Schleusen, Retorten, Brennersysteme, Abgasklappen, Ventilatoren, Herdplatten und innere Leitbleche beeinflussen allesamt den Gaszustand, der die Charge umgibt. Der Ofendruck gehört ebenfalls zu dieser Gruppe. Ein geringfügiger Überdruck kann den Eintritt von Luft durch einen Türspalt begrenzen, während ein übermäßiger Druck Prozessgas durch Dichtungen drücken und einen unsicheren oder chemisch instabilen Abgaszustand erzeugen kann. Ein Unterdruck kann Luft in den Ofen ziehen, insbesondere während der Türbewegung oder durch beschädigte Dichtungen.
Auch die Temperaturverteilung und die Gaszirkulation gehören zur Ofenseite des Regelungsproblems. Ein Ofen kann eine zufriedenstellende Durchschnittstemperatur anzeigen, während stagnierende Bereiche kühler, wasserdampfreicher oder an einem reaktiven Bestandteil verarmt bleiben. Ventilatordrehzahl, Strömungsrichtung, Abstand der Chargenteile, Körbe, Vorrichtungen und die dem Gas ausgesetzte Stahloberfläche verändern die lokale Grenzschicht. Retorten fügen einen weiteren Transportwiderstand hinzu: Die außerhalb der Retorte gemessene Atmosphäre muss nicht dem Gas in ihrem Inneren entsprechen, insbesondere während des Spülens, des Aufheizens oder einer schnellen Änderung der Zusammensetzung.
Die Versorgungsatmosphärenregelung beginnt stromaufwärts. Sie umfasst die Ausgangsgase, endotherme oder exotherme Generatoren, Stickstoff-Methanol-Systeme, Anreicherungsgas, dissoziiertes Ammoniak, Propan, Luft, Dampf sowie die Ausrüstung zum Dosieren, Mischen, Trocknen, Erwärmen und Zuführen dieser Gase. Durchflussregler müssen das vorgesehene Verhältnis auch bei wechselndem Bedarf aufrechterhalten. Ein Druckregler, der den Druck, nicht aber die Zusammensetzung konstant hält, gewährleistet keine Atmosphärenregelung. Eine blockierte oder teilweise verengte Leitung kann dasselbe Symptom wie ein falsches Rezept hervorrufen: Die Ofensteuerung gibt das Ziel-Kohlenstoffpotenzial vor, doch die Charge erhält ein anderes Gasgemisch.
Gasreaktionen setzen sich nach dem Mischen fort. Kohlenmonoxid und Kohlendioxid können an der Reaktion an der Stahloberfläche beteiligt sein, während Methan und andere Kohlenwasserstoffe unter aufkohlenden Bedingungen Kohlenstoff zuführen können. Wasserdampf kann Eisen oxidieren und das Gleichgewicht der kohlenstoffhaltigen Reaktionen verschieben. Das Handbuch Heat Treatment and Properties of Iron and Steel (1966) des U.S. National Bureau of Standards bezeichnet die Oxidation, bei der Zunder entsteht, und den Verlust von Kohlenstoff an der Oberfläche, der zur Entkohlung führt, als wesentliche Risiken für die Oberfläche; außerdem beschreibt es Wasserdampf in Verbrennungsprodukten als schädlich. Die Darstellung der Ofenatmosphären in ASM aus dem Jahr 2017 stellt Gasreaktionen, wesentliche Gase und Dämpfe sowie die atmosphärenbedingte Entkohlung in den Mittelpunkt der Regelung der Wärmebehandlung von Stahl.
Die Ofen- und Versorgungsgruppen stehen fortlaufend miteinander in Wechselwirkung. Eine Undichtigkeit an einer Tür kann Sauerstoff eindringen lassen, doch der daraus resultierende Messwert hängt vom Ofendruck und von der Zirkulation ab. Eine Änderung der Chargenfläche kann reaktive Spezies verbrauchen oder erzeugen und dadurch die Atmosphäre verändern, obwohl sich die Durchflussmesser der Versorgung nicht verändert haben. Eine Brennereinstellung kann den Wasserdampf- und Kohlendioxidgehalt verändern und gleichzeitig den Wärmeeintrag beeinflussen. Wenn die beiden Gruppen als austauschbar behandelt werden, bleiben diese Ursachen verborgen.

Sensoren, Probenahme und Regelkreise
| Messung | Was sie angibt | Einschränkung |
|---|---|---|
| Sauerstoffsonde | Elektrochemische Reaktion im Zusammenhang mit der Sauerstoffaktivität | Abhängig vom Zustand der Sonde, der Referenzluft, der Temperatur und den Annahmen zum Gleichgewicht |
| Taupunktmessgerät | Informationen zur Feuchtigkeit | Kondensation in der Probenahmeleitung kann ein fälschlich trockenes Ergebnis erzeugen |
| Infrarotanalysator | Kohlendioxid- oder Kohlenmonoxidkonzentration | Misst ausgewählte Spezies, nicht jede Oberflächenreaktion |
| Inspektion der Arbeitszone | Tatsächliche Reaktion des Stahls | Wird gewöhnlich nach der Behandlung und nicht kontinuierlich durchgeführt |
Regelkreis Eine Anordnung zur Prozessregelung, bei der ein Sensor eine Regelgröße misst, ein Regler sie mit einem Sollwert vergleicht und eine Stellgröße angepasst wird.
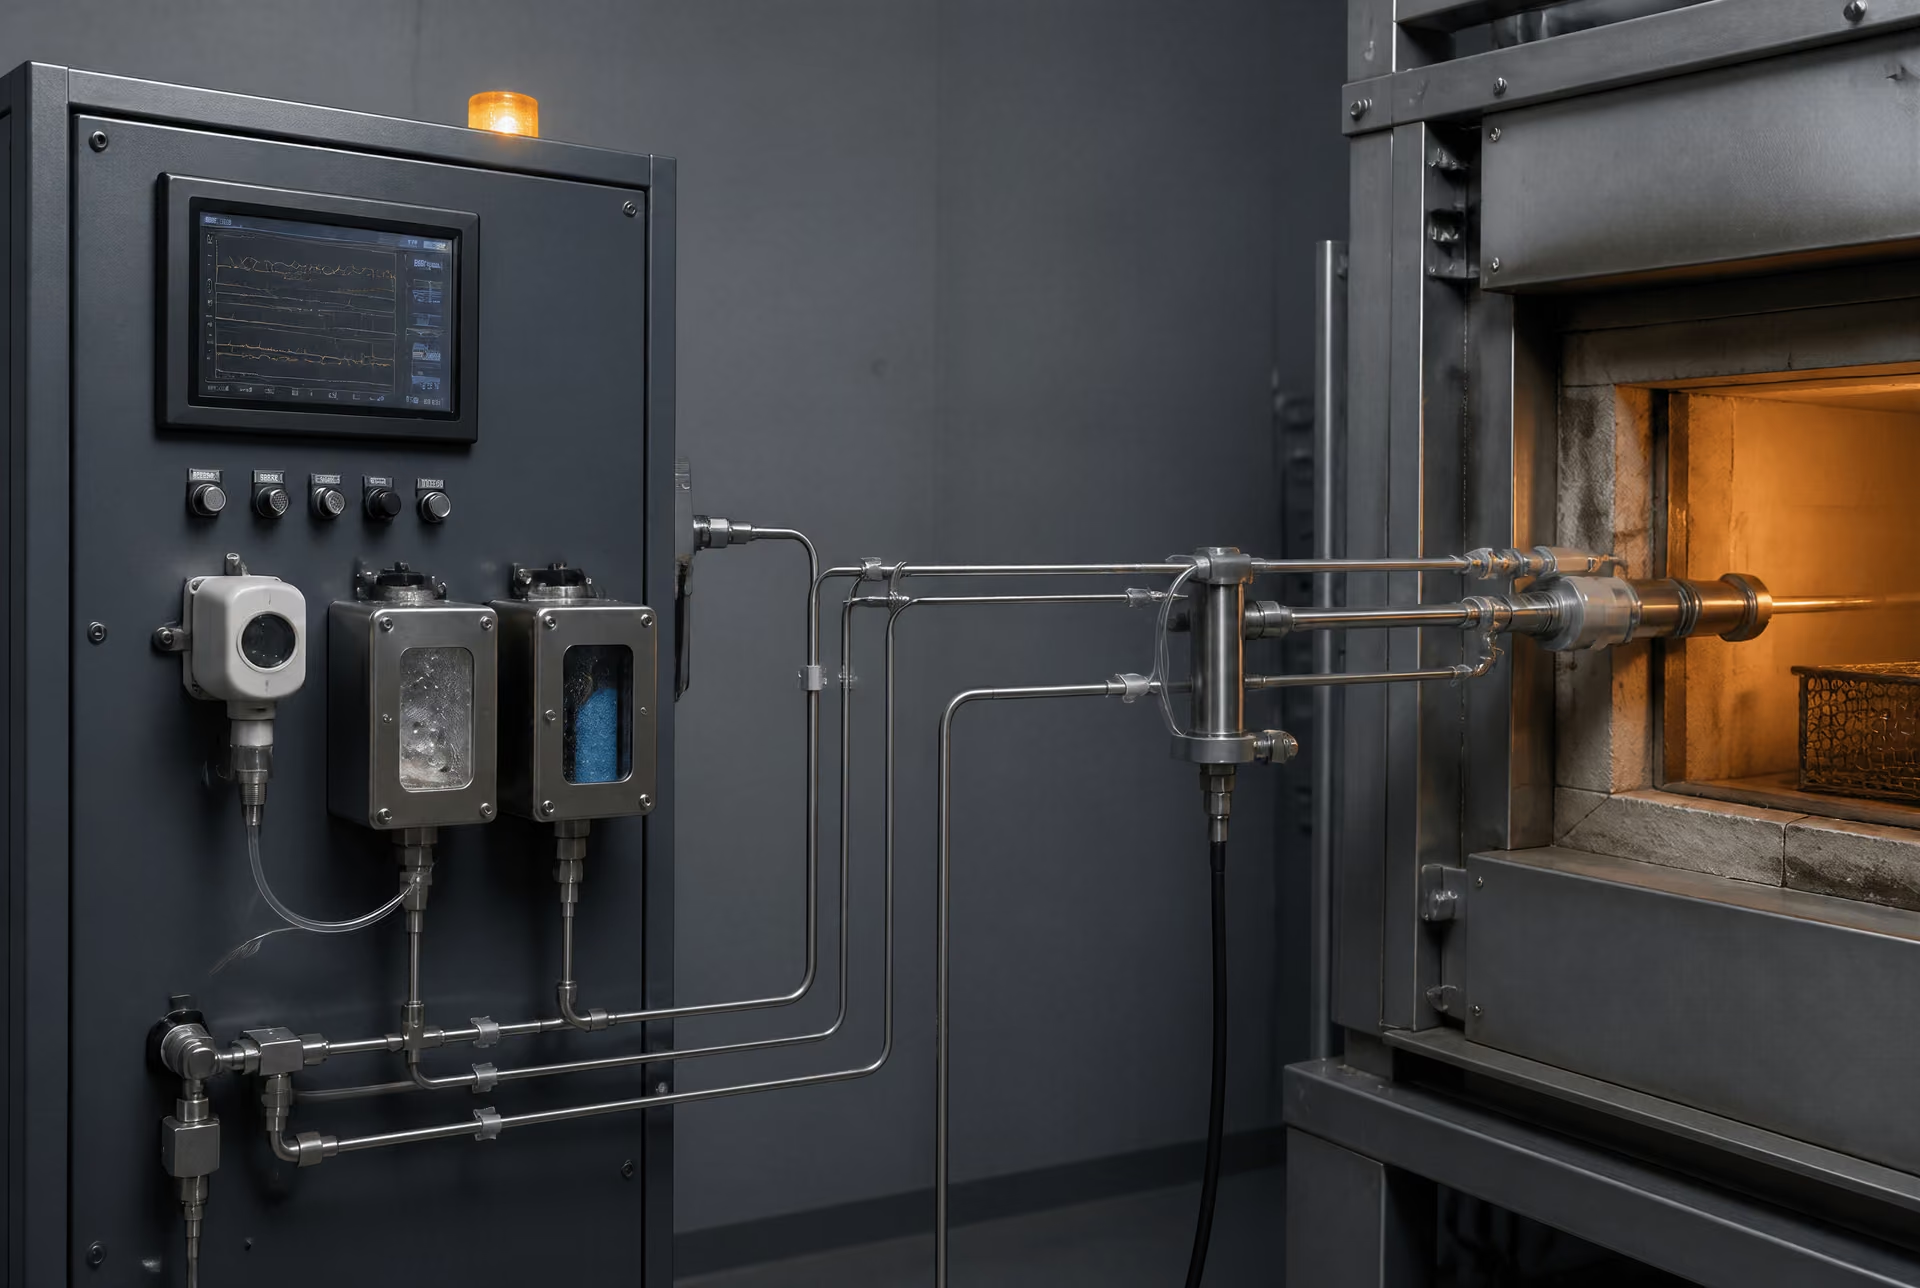
Ein Regelkreis umfasst normalerweise eine Prozessgröße, einen Sensor, einen Regler und eine Stellgröße. Bei der Regelung des Kohlenstoffpotenzials kann die Prozessgröße aus dem Sauerstoffpartialdruck abgeleitet, mit einer Sauerstoffsonde gemessen oder anhand von Beziehungen zwischen Kohlenmonoxid, Kohlendioxid und Wasserdampf berechnet werden. Die Taupunktmessung liefert Informationen über den Wasserdampf. Infrarotanalysatoren können Kohlendioxid oder Kohlenmonoxid messen, während Sauerstoffanalysatoren einen direkten Hinweis auf oxidierende Verunreinigungen geben. Diese Instrumente messen nicht „die Atmosphäre“ als eine universelle Größe; jedes reagiert auf eine bestimmte chemische Spezies, Temperatur, Druck- und Kalibrierbedingung.
Eine in der heißen Arbeitszone installierte Sauerstoffsonde kann ein schnelles elektrochemisches Signal liefern, doch seine Interpretation hängt von der Sondentemperatur, der Referenzluft, dem Zustand des Sensors und dem angenommenen Gleichgewicht der Gasreaktionen ab. Ein Taupunktsensor in einem gekühlten Probenschrank misst eine transportierte und aufbereitete Probe, nicht das Gas bei Ofentemperatur. Kondensation in der Probenahmeleitung entzieht der Probe Wasser und führt zu einem fälschlich trockenen Ergebnis. Reaktive Gase können außerdem mit den Rohrwandungen, Filtern oder dem Kondensat reagieren, bevor sie den Analysator erreichen. Werkstoff, Länge und Durchmesser der Leitung, Begleitheizung, Filtration und Probenstrom werden daher zu Bestandteilen des Messsystems.
Die Kalibrierung muss auf das Instrument und den Prozess abgestimmt sein. Nullpunkt- und Messbereichsprüfungen, Referenzgase, Sondenverifizierung und Aufzeichnungen zur Drift zeigen, ob eine Änderung tatsächlich vorliegt oder instrumentell bedingt ist. Eine aus einem Millivoltsignal der Sauerstoffsonde berechnete Anzeige des Kohlenstoffpotenzials kann stabil bleiben, während die Sonde beschichtet wird, der Referenzluftweg blockiert ist oder die bei der Berechnung verwendete Ofentemperatur nicht stimmt. Der Regler kann dann eine korrekte Korrektur auf Grundlage einer falschen Messung vornehmen.
Die Ansprechzeit ist ebenso wichtig. Die Gaszusammensetzung an der Mischstation ändert sich zuerst; anschließend ändert sich die Zufuhrleitung; die Ofenatmosphäre verändert sich, nachdem das neue Gas das alte Volumen verdrängt hat; und die Stahloberfläche reagiert mit einer weiteren Verzögerung, die von Temperatur, Geometrie und Reaktionskinetik bestimmt wird. Eine kurze Probenahmeleitung nahe dem Einlass kann innerhalb von Sekunden eine sprunghafte Änderung anzeigen, während eine Sonde nahe der Charge über Minuten nahezu unverändert bleibt. Wenn der Regler schneller eingreift, als der Prozess reagieren kann, kann er überschwingen und pendeln. Wenn er zu langsam arbeitet, kann eine tatsächliche Entkohlung fortschreiten, nachdem die Alarmschwelle bereits überschritten wurde.
Die Rückkopplung muss daher auf einem definierten Regelvolumen beruhen. Ein Sollwert des Rezepts ist ein Befehl, kein Nachweis eines Oberflächenschutzes. Das vorgegebene Kohlenstoffpotenzial, der Sauerstoffgehalt oder der Taupunkt sollte mit einer unabhängigen Messung und, soweit praktikabel, mit dem Ergebnis am Stahl verglichen werden. Oberflächenkohlenstoff, Zunder, Mikrohärte und metallografische Befunde können ein Atmosphärenproblem aufdecken, das ein entfernt angeordneter Analysator nicht erfasst hat. Dies ist besonders wichtig bei Stahlsorten, deren spezifizierte Einsatzhärtungstiefe, Härte oder Oberflächenkohlenstoffgehalt nur wenig Toleranz gegenüber Entkohlung lässt.
Warum der Messort die Interpretation verändert
Dasselbe Gas kann an unterschiedlichen Stellen unterschiedliche Messwerte erzeugen. In der Nähe des Versorgungseinlasses kann die Probe das Gemisch darstellen, bevor es mit der Charge in Kontakt gekommen ist. Oberhalb eines dicht gepackten Korbes kann sie eine stagnierende Tasche repräsentieren. In der Nähe eines Abgasanschlusses kann sie durch Leckage verdünnt oder durch Reaktionsprodukte angereichert sein. Innerhalb einer Retorte kann sie sich von der Atmosphäre im offenen Ofen unterscheiden, weil der Gasaustausch eingeschränkt ist. Eine in einer Heizzone montierte Sonde kann die Atmosphäre um die Sonde anzeigen, während die Stahloberfläche hinter Vorrichtungen oder innerhalb einer dicht gepackten Charge liegt.
Der Probenahmeort bestimmt außerdem, ob der Messwert vorausschauend oder diagnostisch ist. Ein stromaufwärts angeordneter Analysator identifiziert, was das Versorgungssystem liefert. Eine Sonde in der Arbeitszone zeigt, was den Transport und die Reaktionen im Ofen überstanden hat. Eine Abgasprobe kann das integrierte Ergebnis von Leckage, Verbrennung und Chargenreaktion zeigen, aber möglicherweise nicht erkennen lassen, an welcher Stelle die Änderung aufgetreten ist. Keine dieser Positionen ist automatisch richtig; jede beantwortet eine andere Frage.
Die Stahlcharge ist Bestandteil dieser Interpretation. Saubere, ölhaltige, feuchte, verzunderte oder stark oxidierte Teile setzen während des Aufheizens Dämpfe frei und verbrauchen reaktive Gase. Eine große Oberfläche kann das lokale Kohlenstoffgleichgewicht stärker verschieben als ein kleines Prüfstück. Auch Vorrichtungen und Feuerfestwerkstoffe können mit der Atmosphäre reagieren. Aus diesem Grund bestätigt eine Kalibrierung ohne Charge einen Produktionszyklus nicht vollständig.
ISO 17663:2023 legt Qualitätsanforderungen für die Wärmebehandlung in Luft oder kontrollierten Atmosphären fest, hauptsächlich für ferritische Stähle sowie für Arbeiten in Werkstätten oder vor Ort. Ihre Bedeutung ist sowohl verfahrenstechnischer als auch metallurgischer Art: Der kontrollierte Zustand muss definiert, überwacht und mit dem Werkstück verknüpft werden. Auch die Erörterung der Atmosphärenregelung durch Cambridge University Press aus dem Jahr 2012 trennt das Wiedererwärmen zur Bearbeitung von der abschließenden Wärmebehandlung und warnt, dass unkontrollierte oxidierende Atmosphären zu Zunderbildung und bei Stählen zu Entkohlung führen. Das gültige Ergebnis ist daher nicht der Wert, der neben einem Gasbedienfeld angezeigt wird. Es ist der nachgewiesene Zusammenhang zwischen Versorgungszusammensetzung, Ofenzustand, gemessener Atmosphäre in der Arbeitszone, Expositionsverlauf und der daraus hervorgehenden Stahloberfläche.
Auswahl der Atmosphäre nach Stahlgüte und Wärmebehandlung
Die Auswahl der Atmosphäre muss sowohl der Stahlfamilie als auch dem durchgeführten Verfahren entsprechen. Ein Gas, das einen kohlenstoffarmen Stahl beim Glühen schützt, kann die Oberfläche eines hochkohlenstoffhaltigen Lagerrings während des Austenitisierens verändern. Auch das geforderte Ergebnis kann unterschiedlich sein: Beim Wiedererwärmen zum Schmieden kann Zunder toleriert werden, wenn er später entfernt wird, während ein fertig aufgekohltes, gehärtetes oder geschliffenes Bauteil eine messbare Oxidation oder einen Kohlenstoffverlust möglicherweise nicht toleriert.
Das Handbuch Heat Treatment and Properties of Iron and Steel des U.S. National Bureau of Standards benennt die beiden wesentlichen Gefahren für die Oberfläche unmittelbar: Oxidation bildet Zunder, während Kohlenstoffverlust an der Oberfläche zur Entkohlung führt. Es beschreibt außerdem Wasserdampf in Verbrennungsprodukten als schädlich. Die Darstellung der Ofenatmosphärenregelung von ASM International aus dem Jahr 2017 unterscheidet zwischen der Ofenregelung und der Regelung der Versorgungsatmosphäre. Beide Aspekte sind von Bedeutung. Ein korrekt spezifiziertes Gas kann dennoch zu einem fehlerhaften Ergebnis führen, wenn Durchfluss, Taupunkt, Sauerstoffpotential, Kohlenstoffpotential, Leckagen, Brennereinstellung oder Ofenbeschickung nicht stimmen.
Kohlenstoffstähle und niedriglegierte Stähle
Unlegierte Kohlenstoffstähle und niedriglegierte Güten werden häufig so behandelt, als würde allein ihre Bezeichnung die Atmosphäre bestimmen. Das ist nicht der Fall. AISI/SAE 1018, AISI/SAE 1045, AISI/SAE 4140 und AISI/SAE 4340 können alle in Öfen erwärmt werden, die als „neutral“ bezeichnet werden; der zulässige Oberflächenzustand unterscheidet sich jedoch je nach Verfahren, Querschnittsgröße und anschließendem Bearbeitungsaufmaß.
Bei einem kohlenstoffarmen Stahl wie AISI/SAE 1018 kann ein geringer Kohlenstoffverlust an der Oberfläche nur geringe Auswirkungen auf die Zugfestigkeitseigenschaften des Grundwerkstoffs haben, da die Kohlenstoffkonzentration ohnehin niedrig ist. Er kann jedoch in einer dünnen einsatzgehärteten Zone, an einer bearbeiteten Kante oder dort von Bedeutung sein, wo die Oberfläche später gleichmäßig auf Aufkohlen, Induktionshärten oder Nitrieren reagieren muss. Bei AISI/SAE 1045 kann eine Entkohlung an der Oberfläche einer Welle oder eines Zahnrads die für die Martensitbildung verfügbare Kohlenstoffmenge verringern. Das Ergebnis kann eine weichere Randschicht unterhalb einer scheinbar akzeptablen, durch Zunderentfernung behandelten Oberfläche sein.
Niedriglegierte Vergütungsstähle wie AISI/SAE 4140 und AISI/SAE 4340 stellen ein anderes Problem dar. Chrom, Molybdän, Mangan und Silizium beeinflussen Oxidationsreaktionen und Härtbarkeit; Legierungszusätze machen die Oberfläche jedoch nicht unempfindlich gegenüber Kohlenstoffverlust. Eine kohlenstoffverarmte Oberfläche kann nach dem Abschrecken weiterhin eine geringere Festigkeit aufweisen, selbst wenn der Kern die spezifizierte Härte erreicht. Oxidschichten können außerdem die Maßprüfung, die Magnetpulverprüfung, die Haftung von Beschichtungen oder die anschließende Bearbeitung beeinträchtigen.
Bei diesen Güten wird die Atmosphäre entsprechend der erforderlichen Kohlenstoffbilanz ausgewählt. Eine neutrale oder geregelte Atmosphäre muss die Kohlenstoffaktivität an der Oberfläche nahe dem für den Stahl vorgesehenen Wert halten; eine aufkohlende Atmosphäre ist nur dann angemessen, wenn eine gezielte Erhöhung des Kohlenstoffgehalts spezifiziert ist. Das Kohlenstoffpotential wird nicht allein durch die Bezeichnung eines Gases festgelegt. ASM Handbook Volume 4B beschreibt Regelzusammenhänge, die Wasserdampf, Kohlendioxid und den Sauerstoffpartialdruck einbeziehen, sowie direkte und indirekte Messverfahren. In der Praxis bestimmen das Ofenregelsystem und seine Sensoren, ob die angegebene Atmosphäre am Werkstück tatsächlich vorliegt.
Dünne Querschnitte erwärmen sich schnell und weisen ein großes Verhältnis von Oberfläche zu Volumen auf. Sie können einen größeren Anteil ihrer kohlenstoffhaltigen Randschicht verlieren, bevor die Charge die Behandlungstemperatur erreicht. Schweißkonstruktionen können noch empfindlicher sein: Schweißgut, Wärmeeinflusszone und Grundwerkstoff können unterschiedliche Zusammensetzungen und vorherige Gefügezustände aufweisen, während sich Eigenspannungen und Oxidschichten entlang der Schweißverbindung unterscheiden. ISO 17663:2023 legt Qualitätsanforderungen für die Wärmebehandlung in Luft oder kontrollierten Atmosphären im Zusammenhang mit dem Schweißen und verwandten Verfahren fest und gilt hauptsächlich für ferritische Stähle sowie für Arbeiten in Werkstätten oder auf Baustellen. Sie unterstützt daher die Behandlung der Wärmebehandlung von Schweißkonstruktionen als dokumentierten Prozess und nicht als informelle Ofenbehandlung.
Werkzeugstähle, Lagerstähle und hochkohlenstoffhaltige Stähle
Hochkohlenstoffhaltige Stähle erfordern eine strengere Regelung, da die Kohlenstoffkonzentration an der Oberfläche Härte, Verschleißbeständigkeit, Restaustenit und Maßbeständigkeit unmittelbar beeinflusst. Beispiele sind der Lagerstahl AISI/SAE 52100, der Werkzeugstahl AISI D2, AISI O1 und AISI W1. Der Oberflächenzustand nach dem Austenitisieren ist keine rein optische Frage.
Eine entkohlte Schicht auf AISI/SAE 52100 kann unterhalb der Laufbahn eines Lagerrings eine weiche Zone erzeugen. Das Entfernen von Zunder durch leichtes Reinigen beseitigt diese Schicht nicht zwangsläufig. Bei einem Werkzeugstahl wie AISI D2 kann ein Kohlenstoffverlust an der Oberfläche die für die Bildung des vorgesehenen martensitischen und karbidhaltigen Gefüges verfügbare Kohlenstoffmenge verringern. Übermäßige Oxidation kann außerdem das Schleifaufmaß verändern und während der Endbearbeitung die Entstehung von Fehlern begünstigen. Auch AISI O1 und AISI W1 sind beim Härten in ähnlicher Weise gefährdet, da ihre Eigenschaften stark vom an der Oberfläche erhaltenen Kohlenstoffgehalt abhängen.
Hochkohlenstoffhaltige Bauteile werden nicht einfach dadurch geschützt, dass die Atmosphäre „kohlenstoffreich“ eingestellt wird. Ein überhöhtes Kohlenstoffpotential kann anstelle eines kontrollierten Ergebnisses Ruß, Karbidablagerungen oder eine veränderte Oberflächenchemie erzeugen. Die erforderliche Atmosphäre muss auf die Stahlgüte, die Austenitisierungstemperatur, die Einwirkungsdauer und das Ansprechverhalten des Ofens abgestimmt werden. Vakuum, Niederdruckverfahren, Salzbad, neutrales Regelgas oder eine gezielt kohlenstoffangepasste Atmosphäre können jeweils technisch anwendbar sein; die Auswahl hängt jedoch vom spezifizierten Oberflächenzustand und der Leistungsfähigkeit der Anlage ab.
Lagerringe und Präzisionswerkzeuge machen außerdem ein Maßproblem deutlich. Oxidation verbraucht Metall an der Oberfläche und kann in Ecken, Bohrungen und Kontaktstellen der Aufnahmen Zunder erzeugen. Temperaturgradienten und eine ungleichmäßige Gaszirkulation können dazu führen, dass ein Bereich stärker oxidiert oder entkohlt als ein anderer. Daher müssen Querschnittsdicke, Schachtelung, Beladungsdichte, der vorherige kugelige oder geglühte Zustand und der Zustand der Ofenauskleidung in die Atmosphärenentscheidung einbezogen werden. Die Stahlbezeichnung ist lediglich der Ausgangspunkt.
Dieselbe Logik gilt für Federstähle und kohlenstoffhaltigen Draht. Ein dünner Draht kann die Behandlungstemperatur schnell erreichen, sodass dem Bediener nur wenig Zeit bleibt, eine Abweichung der Atmosphäre zu erkennen, bevor sich der Kohlenstoffgehalt an der Oberfläche verändert hat. Gehärtete Bauteile sind besonders empfindlich, weil ihre End Eigenschaften bereits durch eine eng begrenzte Abfolge aus Erwärmen, Abschrecken und Anlassen festgelegt werden. Ein beim Austenitisieren entstandener Oberflächenfehler kann durch Anlassen nicht zuverlässig korrigiert werden.
Austenitisieren, Glühen, Normalisieren, Anlassen und Spannungsarmglühen
| Vorgang | Atmosphärenproblem | Auswirkung auf die Oberfläche |
|---|---|---|
| Austenitisieren | Schnelle Oxidation und Kohlenstoffübertragung | Kann Härte und Oberflächenkohlenstoff verändern |
| Glühen | Lange Einwirkungsdauer erhöht die Möglichkeit von Reaktionen | Zunder oder Kohlenstoffverlust können ein Bearbeitungsaufmaß erforderlich machen |
| Normalisieren | Wird häufig an Luft durchgeführt, wenn das Halbzeug später weiterverarbeitet wird | Eine Oberflächenveränderung kann für direkt eingesetzte Bauteile unzulässig sein |
| Anlassen | Eine niedrigere Temperatur beseitigt die Oxidation nicht | Bedingungen mit geringer Oxidation schützen Oberflächenfinish und Abmessungen |
| Spannungsarmglühen | Lufteinwirkung kann vorbereitete Oberflächen verzundern | Für fertige Bauteile kann eine kontrollierte Schutzatmosphäre erforderlich sein |
Das Austenitisieren ist in der Regel das Verfahren mit der höchsten Atmosphärenempfindlichkeit. Der Stahl wird in den Austenitbereich erwärmt, in dem Oxidation und Kohlenstoffübertragung schnell ablaufen können. Hochkohlenstoffhaltige Stähle und Werkzeugstähle erfordern eine Regelung, die den Kohlenstoffgehalt an der Oberfläche erhält, während bei kohlenstoffarmen Stählen ein Kohlenstoffschutz erforderlich sein kann, wenn die Oberfläche später gehärtet oder aufgekohlt werden soll. Die Charge muss gleichmäßig erwärmt werden, ohne den Ofen-Sollwert als Nachweis für die Werkstücktemperatur oder den Oberflächenzustand zu betrachten.
Beim Glühen ist die Ofenexposition im Allgemeinen länger als beim Härten, wodurch sich die Möglichkeit der Zunderbildung und Entkohlung erhöht. Auch Vollglühen, unterkritisches Glühen und Weichglühen durch Sphäroidisieren unterscheiden sich hinsichtlich Temperatur und Zeit; daher ist eine einzige „Glühatmosphäre“ nicht ausreichend. Bei AISI/SAE 1045 oder AISI/SAE 4140 kann ein Kohlenstoffverlust an der Oberfläche nur dort akzeptabel sein, wo er durch die Bearbeitung entfernt wird; bei AISI/SAE 52100 oder AISI D2 kann dasselbe Aufmaß unzulässig sein. Langsames Abkühlen repariert eine veränderte Oberfläche nicht.
Das Normalisieren wird bei Schmiedestücken und Konstruktionsteilen häufig in Luft durchgeführt, wenn eine Zunderentfernung vorgesehen ist. Dies ist eine Fertigungsentscheidung und kein Beleg dafür, dass Luft neutral ist. Die Erörterung der Atmosphärenregelung bei Cambridge University Press aus dem Jahr 2012 unterscheidet zwischen dem Wiedererwärmen zur Umformung und der abschließenden Wärmebehandlung und bringt unkontrollierte oxidierende Atmosphären mit Zunderbildung und Entkohlung von Stahl in Verbindung. Eine normalisierte Welle, die unmittelbar eingesetzt, geprüft oder induktiv gehärtet werden soll, kann daher einen kontrollierten Schutz erfordern, selbst wenn ein Schmiederohling in Luft normalisiert werden kann.
Das Anlassen erfolgt unterhalb des Austenitisierungsbereichs, doch eine Oxidation bleibt möglich, insbesondere bei langen Haltezeiten oder wiederholten Anlasszyklen. Eine saubere, gering oxidierende Atmosphäre schützt Maße und Oberflächenfinish; sie erfordert nicht dieselbe Strategie für das Kohlenstoffpotential wie beim Austenitisieren. Anlassfarben sollten nicht als zuverlässige Messgröße für die Atmosphärenregelung betrachtet werden, insbesondere wenn die Oxiddicke innerhalb einer Charge variiert.
Das Spannungsarmglühen von Schweißkonstruktionen und bearbeiteten Teilen wird häufig in Luft durchgeführt; die Einwirkung von Luft kann jedoch die Oberfläche verzundern und eine vorbereitete Schweißverbindung oder ein fertiges Bauteil verändern. ISO 17663:2023 ist relevant, wenn die Behandlung mit dem Schweißen verbunden ist, einschließlich Arbeiten auf der Baustelle. Bei einem Bauteil, das eine saubere Oberfläche erfordert, kann die Entscheidung daher zugunsten einer kontrollierten Atmosphäre, eines Vakuums, einer lokalen Schutzgasabschirmung oder einer geschützten Einhausung anstelle eines ungeschützten Ofens ausfallen.
Schließlich sind die Ofenatmosphäre und der spätere Oberflächenschutz getrennte Regelgrößen. ISO 17834:2003 behandelt thermisch gespritzte Metallbeschichtungen zum Schutz vor Korrosion und Hochtemperaturoxidation bis 1000 °C (1273 K), während ISO 12944-4:2017 die Grade der Oberflächenvorbereitung für Konstruktionen aus Kohlenstoff- und niedriglegierten Stählen klassifiziert. Keine der beiden Normen ersetzt die Regelung während des Erwärmens. Die Atmosphäre muss zunächst die spezifizierte metallurgische Oberfläche erzeugen; Beschichtungen und die Nachbehandlung der Oberfläche betreffen eine andere Prozessstufe.
Wärmebehandlung in Luft im Vergleich zu kontrollierten Atmosphären
Luft ist praktisch, doch diese Zweckmäßigkeit macht sie metallurgisch nicht neutral. Bei erhöhten Temperaturen können Sauerstoff und Wasserdampf mit Stahl reagieren, während das umgebende Gas die Kohlenstoffaktivität an der Oberfläche verändern kann. Das Ergebnis kann Zunder, Entkohlung, Aufkohlung oder eine Kombination dieser Zustände sein. Ob dieses Ergebnis akzeptabel ist, hängt davon ab, was anschließend mit der Oberfläche geschieht und welche Funktion das Bauteil im Einsatz erfüllen muss.
Das U.S. Department of Commerce, National Bureau of Standards, Heat Treatment and Properties of Iron and Steel (1966), benennt die beiden wesentlichen Oberflächenrisiken unmittelbar: Oxidation erzeugt Zunder, und Kohlenstoffverlust an der Oberfläche führt zur Entkohlung. Außerdem wird Wasserdampf in Verbrennungserzeugnissen als schädlich beschrieben. Die Ofenatmosphäre ist daher Bestandteil der Wärmebehandlungsspezifikation und nicht lediglich ein Mittel, um den Raum um eine Charge auszufüllen.
Wenn das Erwärmen in Luft zu einer Beeinträchtigung der Oberfläche führt
Beim Erwärmen von Kohlenstoffstahl oder niedriglegiertem Stahl in Luft bilden sich Eisenoxide, deren Zusammensetzung sich mit der Temperatur und den örtlichen Gasbedingungen verändert. Zunder verbraucht Metall, verändert Abmessungen und kann die anschließende Bearbeitung, das Schweißen, die Beschichtung oder die Prüfung beeinträchtigen. Er kann sich außerdem bei der Handhabung ablösen und eine ungleichmäßige Oberfläche hinterlassen. Das Oxid selbst ist jedoch nicht die einzige Ursache für Bedenken. Eine Oberfläche, die einer oxidierenden, kohlenstoffarmen Umgebung ausgesetzt ist, kann durch Diffusion Kohlenstoff aus dem Stahl an das Gas verlieren.
Dieser Kohlenstoffverlust erzeugt eine entkohlte Schicht. Bei einem gehärteten Bauteil kann der betroffene Bereich eine geringere Härte und einen geringeren Verschleißwiderstand als das Innere aufweisen. Bei einem ermüdungsbeanspruchten Bauteil können die veränderte Oberflächenchemie und die damit verbundenen Gefügeänderungen das vorgesehene Verhalten beeinflussen, selbst wenn die Gesamthärte den Anforderungen der Zeichnung entspricht. Tiefe und Ausprägung hängen von der Stahlzusammensetzung, der Temperatur, der Haltezeit, dem Oberflächenzustand, der Gaszusammensetzung und der an der Grenzfläche eingestellten Kohlenstoffaktivität ab.
Eine kontrollierte Atmosphäre bedeutet nicht „jedes Gas, das keine Luft ist“. ASM International unterscheidet in Furnace Atmosphere Controls in Heat Treating (2017) zwei Hauptgruppen der Regelung: die Regelung der Ofenatmosphäre und die Regelung der Versorgungsatmosphäre. Die erste betrifft die Bedingungen im Ofen und deren Messung; die zweite betrifft die Gase, Generatoren, Mischanlagen, Reinigungsstufen und Zuführsysteme, mit denen diese Bedingungen erzeugt werden. Beide Bereiche sind von Bedeutung. Ein korrekt ausgewähltes Gas kann dennoch zum falschen Ergebnis führen, wenn Feuchtigkeit in das Versorgungssystem gelangt, der Ofen undicht ist oder das Messsystem nicht die Bedingungen in der Chargenzone abbildet.
Bei Kohlenstoffstählen ist die Regelung des Kohlenstoffpotenzials während solcher Behandlungen von zentraler Bedeutung, bei denen der Kohlenstoffgehalt an der Oberfläche stabil bleiben muss. ASM beschreibt Zusammenhänge zwischen Wasserdampf, Kohlendioxid und Sauerstoffpartialdruck als Mittel zur Bewertung oder Regelung des Kohlenstoffpotenzials. Diese Spezies sind bei jeder Ofenauslegung nicht ohne Weiteres austauschbare Indikatoren, und ein Sollwert ist nur dann aussagekräftig, wenn Messverfahren, Temperatur, Gasdurchfluss und Ofenreaktion definiert sind. Auch das Steel Heat Treatment Handbook (CRC Press, 2014) behandelt Kohlendioxid, Ammoniak und andere reaktive Gase, da die Atmosphärenchemie sowohl die Oxidationsbeständigkeit als auch die Regelung des Kohlenstoffgehalts an der Oberfläche beeinflussen kann.
Die Prozessspezifikation muss den zulässigen Oberflächenzustand festlegen. „In Luft erwärmen“ ist unvollständig, sofern die Spezifikation nicht auch den entstehenden Zunder und die Oberflächenchemie zulässt oder einen späteren Arbeitsgang zu deren Entfernung oder Korrektur fordert. Eine Forderung nach einer blanken Oberfläche, einer festgelegten maximalen Entkohlung, der Einhaltung der Maßgenauigkeit oder einer funktionsfähigen gehärteten Randschicht weist auf eine strengere Atmosphärenregelung hin.
Wiedererwärmen zum Umformen im Vergleich zur abschließenden Wärmebehandlung
Ein häufiger Kategorienfehler besteht darin, jeden Hochtemperaturvorgang so zu behandeln, als hätte er dieselben Anforderungen an die Oberfläche. Das Kapitel „Atmosphere Control for the Protection of Metals During Production Processes“ der Cambridge University Press (2012) unterscheidet zwischen dem Wiedererwärmen zur Bearbeitung und der abschließenden Wärmebehandlung. Diese Unterscheidung sollte in der Prozessplanung berücksichtigt werden.
Beim Wiedererwärmen zum Schmieden, Walzen oder für einen anderen Umformvorgang kann eine gewisse Zundermenge toleriert werden, weil Entzunderung, Umformung, Beschneiden oder Bearbeitung das betroffene Material entfernen. Der Zweck des Erwärmungsschrittes besteht in erster Linie darin, das Werkstück in einen für die plastische Umformung geeigneten Zustand zu bringen. Luft kann daher in einem Prozess zulässig sein, bei dem die oxidierte Schicht kontrolliert und entfernt wird, bevor die endgültigen Abmessungen oder Eigenschaften festgelegt werden. Dies ist jedoch keine Erlaubnis, die Atmosphäre zu ignorieren: Übermäßige Zunderbildung kann die Ausbeute verringern, Werkzeuge beschädigen, Fehler verdecken und Oberflächenüberlappungen oder andere Fertigungsprobleme verursachen.
Die abschließende Wärmebehandlung ist anders zu beurteilen. Abschrecken und Anlassen, Normalglühen, Weichglühen, Lösungsglühen oder Spannungsarmglühen können die Eigenschaften der im Einsatz verbleibenden Oberfläche festlegen. Wird das Bauteil nach der Behandlung fertigbearbeitet, steht möglicherweise nur wenig Aufmaß zur Verfügung, um Zunder oder Entkohlung zu entfernen. Eine Lauffläche eines Lagers, ein Zahn eines Zahnrads, eine Feder, ein Wellenzapfen oder eine Verschleißfläche kann nicht nach demselben Kriterium beurteilt werden wie ein Schmiedevormaterial, das später noch bearbeitet wird.
Die Unterscheidung gilt auch für schweißbezogene Arbeiten. ISO 17663:2023 legt Qualitätsanforderungen für die Wärmebehandlung in Luft oder kontrollierten Atmosphären im Zusammenhang mit dem Schweißen und verwandten Verfahren fest, hauptsächlich für ferritische Stähle sowie für Arbeiten in Werkstätten oder auf Baustellen. Ihr Anwendungsbereich unterstreicht den praktischen Punkt: Die zulässige Atmosphäre und das zulässige Oberflächenergebnis müssen auf den definierten Arbeitsgang, den Werkstoff, die Ausrüstung und die Prüfanforderungen abgestimmt sein.
Eine Spezifikation für die abschließende Behandlung sollte festlegen, ob Zunder zulässig ist, ob eine Reinigung nach der Behandlung erforderlich ist und wie Entkohlung oder andere Oberflächenveränderungen zu messen sind. Außerdem sollte sie die maßgebliche Stahlbezeichnung angeben, beispielsweise C45, 42CrMo4 oder eine Güte, die nach einer bestimmten Produktnorm spezifiziert ist, da die Zusammensetzung das Verhalten gegenüber Oxidation und Kohlenstoffübertragung beeinflusst. Eine Atmosphärenregelung kann ein mehrdeutiges Abnahmekriterium nicht korrigieren.
Alternativen mit Vakuum und Inertgas
Vakuumöfen verringern den Partialdruck reaktiver Gase, indem sie vor dem Erwärmen den größten Teil des Ofengases entfernen. Inertgassysteme ersetzen die Luft durch Gase wie Argon oder Stickstoff, sofern das ausgewählte Gas mit dem Stahl, der Temperatur und der Behandlung verträglich ist. Diese Verfahren dienen demselben übergeordneten Zweck wie eine kontrollierte Ofenatmosphäre – der Begrenzung unerwünschter Oberflächenreaktionen –, machen jedoch nicht jede Reaktion unmöglich.
Vakuumqualität, Leckagen, Restfeuchtigkeit, Ofensauberkeit, Beladung und Druckverlauf beeinflussen sämtlich das Oberflächenergebnis. Inertgase können Sauerstoff oder Wasserverunreinigungen enthalten, und Stickstoff kann mit bestimmten Legierungssystemen oder Oberflächenzuständen reagieren. Ein Gas, das für eine Güte und einen Prozess inert ist, muss dies für eine andere Güte unter praktischen Bedingungen nicht in demselben Maß sein. Reaktive Zusätze können außerdem gezielt eingesetzt werden, wenn Aufkohlen, Nitrieren oder eine Korrektur des Kohlenstoffpotenzials erforderlich ist.
Die Auswahl ist daher eine Prozessentscheidung und keine Rangfolge von Ofentypen. Eine kontrollierte Atmosphäre kann den Kohlenstoffgehalt an der Oberfläche aufrechterhalten und gleichzeitig die Zunderbildung begrenzen; ein Vakuum kann die Verunreinigung aus der Gasphase und die Zunderbildung verringern; eine Inertgasumgebung kann eine geeignete Barriere bilden, sofern ihre Reinheit und Chemie kontrolliert werden. Keines dieser Verfahren sollte ohne entsprechende Einschränkung als vollständig frei von Oberflächenreaktionen beschrieben werden.
Der Oberflächenschutz nach der Wärmebehandlung ist ein eigenständiges Thema. ISO 17834:2003 behandelt thermisch gespritzte Metallüberzüge zum Schutz vor Korrosion und Hochtemperaturoxidation bis 1000 °C (1273 K), während ISO 12944-4:2017 Vorbereitungsgrade für Oberflächen von Konstruktionen aus Kohlenstoffstahl und niedriglegiertem Stahl klassifiziert und zwischen unbeschichteten, thermisch gespritzten, feuerverzinkten, galvanisch beschichteten, sherardisierten und lackierten Oberflächen unterscheidet. Diese Normen ersetzen nicht die Anforderungen an die Wärmebehandlungsatmosphäre. Das abschließende Prozessdokument muss festlegen, ob die Oberfläche im behandelten Zustand verbleiben, gereinigt, bearbeitet oder mit einem nachfolgenden Schutzsystem versehen werden soll, und muss den als akzeptabel geltenden Zustand definieren.
Oberflächenschutz über die Ofenatmosphäre hinaus
Eine Beschichtung und eine Ofenatmosphäre schützen Stahl in unterschiedlichen Phasen seines Lebenszyklus. Die Atmosphäre wirkt, solange der Stahl heiß genug ist, damit Oxidations-, Aufkohlungs- oder Entkohlungsreaktionen ablaufen können. Eine Beschichtung wirkt im Allgemeinen später, während der Lagerung, im Betrieb oder bei der Einwirkung einer korrosiven oder hochtemperierten Umgebung. Werden diese Funktionen verwechselt, kann eine Wärmebehandlung ungültig sein, selbst wenn das fertige Bauteil sauber aussieht.
Das U.S. Department of Commerce, National Bureau of Standards, nennt in Heat Treatment and Properties of Iron and Steel (1966) die beiden primären Oberflächenrisiken während des Erwärmens: Oxidation erzeugt Zunder, während der Kohlenstoffverlust an der Oberfläche eine Entkohlung verursacht. Wasserdampf in Verbrennungsprodukten wird als schädlich beschrieben. Cambridge University Press trifft in Atmosphere Control for the Protection of Metals During Production Processes (2012) dieselbe Prozessunterscheidung, indem es das Wiedererwärmen zur Bearbeitung von der abschließenden Wärmebehandlung trennt und unkontrollierte oxidierende Atmosphären sowohl mit Zunderbildung als auch mit der Entkohlung von Stahl in Verbindung bringt.
Die Darstellung der Ofenatmosphärenregelung von ASM International aus dem Jahr 2017 unterteilt das Problem in „Ofen- und Versorgungsatmosphärenregelung“. Diese Unterscheidung ist auch dann von Bedeutung, wenn eine separate Oberflächenbeschichtung vorhanden ist. Eine Beschichtung kann den Kontakt zwischen Metall und Ofengas verringern, sie stellt jedoch kein bekanntes Kohlenstoffpotential innerhalb der gesamten Charge her, kompensiert kein Leck und beweist nicht, dass der Ofen den vorgeschriebenen chemischen Zustand erreicht hat. Das Kohlenstoffpotential hängt von Gasreaktionen und von Beziehungen zwischen Kohlendioxid, Wasserdampf und Sauerstoffpartialdruck ab. ASM nennt die atmosphärenbedingte Entkohlung außerdem als zentrales Thema der Wärmebehandlung von Stahl.
Thermisch gespritzte metallische Beschichtungen
Thermisch gespritzte metallische Beschichtungen werden hergestellt, indem ein metallischer Ausgangsstoff erwärmt und geschmolzene oder teilgeschmolzene Partikel auf ein vorbereitetes Substrat aufgebracht werden. Die abgeschiedene Schicht besteht aus sich überlappenden Partikeln. Daher hängen ihre Porosität, ihr Oxidgehalt, ihre Haftung, ihre Dicke und ihr Abdichtungszustand vom Spritzprozess und von der Substratvorbereitung ab. Aluminium, Zink, Zink-Aluminium-Systeme und andere gespritzte Metalle können entsprechend der korrosiven oder thermischen Beanspruchung ausgewählt werden. Die Beschichtung muss jedoch als System spezifiziert und darf nicht als unabhängiger Schutzschild betrachtet werden.
ISO 17834:2003 behandelt thermisch gespritzte Metallbeschichtungen, die zum Schutz gegen Korrosion und Hochtemperaturoxidation bei Temperaturen bis zu 1000 °C (1273 K) vorgesehen sind. Ihr Geltungsbereich ist bedeutsam, doch der angegebene Temperaturwert stellt keine allgemeingültige Betriebsgrenze dar. Die tatsächliche Grenze hängt vom Beschichtungsmetall, der Substratgüte, der thermischen Wechselbeanspruchung, der Atmosphäre, der Beschichtungsdicke, der Haftung sowie von jedem über der gespritzten Schicht aufgebrachten Versiegelungsmittel oder Deckanstrich ab. Beispielsweise darf nicht angenommen werden, dass sich eine zinkreiche gespritzte Oberfläche bei Hochtemperaturbeanspruchung wie eine Aluminiumbeschichtung verhält, nur weil beide metallisch sind.
Der Zeitpunkt des Spritzens ist entscheidend. Wird die Beschichtung vor dem Austenitisieren aufgebracht, können ihr Bindemittel, ihre Poren, ihre Oxide oder ihre Grenzfläche zum Substrat während des Erwärmens reagieren. Die Schicht kann erweichen, verdampfen, Risse bilden, mit dem Stahl legieren oder Verunreinigungen auf Ofeneinrichtungen übertragen. Selbst eine Beschichtung, die haften bleibt, kann den Wärmeübergang an der Oberfläche verändern und die Prüfung auf Zunder oder Entkohlung erschweren. Daher wird sie normalerweise als Schutzsystem nach der Wärmebehandlung betrachtet, sofern nicht der vollständige Wärmezyklus und die Verträglichkeit der Beschichtung qualifiziert worden sind.
Eine gespritzte Beschichtung kann die Atmosphärenregelung ebenfalls nicht ersetzen. Beim Härten eines Kohlenstoffstahls oder niedriglegierten Stahls wird der erforderliche Kohlenstoffzustand der Oberfläche an der Grenzfläche zwischen Stahl und Gas erzeugt oder erhalten. Eine Beschichtung, die den Gaskontakt blockiert, kann den beabsichtigten Kohlenstoffaustausch verhindern, statt ihn zu regeln. Enthält die Schicht reaktive Oxide oder ermöglicht sie durch Poren einen örtlich begrenzten Gaszutritt, kann das Ergebnis über das Bauteil hinweg unterschiedlich ausfallen. Der Ofen muss weiterhin das vorgeschriebene Oxidationspotential und Kohlenstoffpotential aufrechterhalten, und die behandelte Oberfläche muss weiterhin auf Zunder, Entkohlung und beschichtungsbedingte Fehler untersucht werden.
Verzinkte, galvanisch beschichtete, sherardisierte und lackierte Oberflächen
ISO 12944-4:2017 unterscheidet Oberflächenkategorien und Vorbereitungszustände für Konstruktionen aus Kohlenstoffstahl und niedriglegiertem Stahl. Zu den Kategorien gehören unbeschichtete, thermisch gespritzte, verzinkte, galvanisch beschichtete, sherardisierte und lackierte Oberflächen. Diese Bezeichnungen beschreiben unterschiedliche Beschichtungszustände und Anforderungen an die Vorbereitung. Sie machen den Korrosionsschutz jedoch nicht zu einem Ersatz für eine Spezifikation der Wärmebehandlung.
Beim Verzinken wird Zink auf Stahl aufgebracht, üblicherweise durch Eintauchen in geschmolzenes Zink, während beim Galvanisieren ein Metall aus einem elektrolytischen Prozess abgeschieden wird. Beim Sherardisieren entsteht durch das Erwärmen von Stahl mit Zinkstaub eine zinkbasierte Diffusionsbeschichtung. Lacksysteme beruhen auf einem organischen oder anorganischen Beschichtungsfilm, häufig über einem vorbereiteten und grundierten Substrat. Ihr thermisches Verhalten unterscheidet sich deutlich. Zinkhaltige Beschichtungen können während des Austenitisierens schmelzen, verdampfen oder reagieren. Galvanisch abgeschiedene Schichten können Blasen bilden oder in das Substrat diffundieren. Sherardisierte Schichten enthalten bereits eine Eisen-Zink-Diffusionsstruktur und können sich beim weiteren Erwärmen verändern. Lack kann sich zersetzen und Rauch, Ablagerungen oder reaktive Gase erzeugen.
Diese Unterscheidung ist besonders wichtig für Güten, bei denen der Kohlenstoffgehalt der Oberfläche Bestandteil der Spezifikation ist. AISI 1045, EN 10083-2 C45E und AISI 4140 können je nach dem Endvorgang – Härten, Anlassen, Nitrieren oder lediglich Spannungsarmglühen – unterschiedliche Oberflächenveränderungen tolerieren. Eine sichtbare Zink- oder Lackschicht beweist nicht, dass der darunterliegende Stahl den erforderlichen Kohlenstoffgradienten bewahrt hat. Ebenso beweist ein sauberes Erscheinungsbild nicht, dass die Oxidation beherrscht wurde. Zunder kann dünn und fest haftend sein, während sich eine Entkohlung unterhalb einer metallisch wirkenden Oberfläche erstrecken kann.
Das umgekehrte Problem tritt nach der Behandlung auf. Ein gehärtetes Bauteil aus AISI 4140 kann eine Korrosionsschutzbeschichtung benötigen, doch diese Beschichtung wird entsprechend der Betriebsumgebung ausgewählt und erst nach dem Abschrecken, Anlassen, Reinigen und Prüfen aufgebracht. Wird sie vor dem Ofenzyklus aufgebracht, kann sie die Chemie der Wärmebehandlung verändern. Eine nachträgliche Aufbringung kann jedoch weder eine entkohlte Schicht reparieren noch verlorene Maßgenauigkeit wiederherstellen.
Oberflächenvorbereitung vor und nach der thermischen Verarbeitung
Vor der thermischen Verarbeitung sollte der Zustand der Oberfläche bekannt sein. Öle, Ziehmittel, Fingerabdrücke, Salze, alte Lacke, Oxide und Rückstände vom Strahlen können sich im Ofen zersetzen oder reagieren. Chloridhaltige Verunreinigungen sind besonders unerwünscht, da Rückstände während des Abkühlens Korrosion fördern oder die Haftung einer späteren Beschichtung beeinträchtigen können. Die Reinigung darf nicht mit der Beherrschung der Entkohlung verwechselt werden: Die Entfernung von Öl korrigiert keine kohlenstoffarme Schicht, die bereits bei einer früheren Erwärmung entstanden ist.
Die Vorbereitung hängt außerdem von der geplanten Prozessfolge ab. Ein Bauteil, das aufgekohlt, carbonitriert oder nitriert werden soll, kann eine Maskierung oder eine selektive Oberflächenbehandlung erfordern. Das Maskierungsmaterial muss jedoch für die Ofentemperatur und die Atmosphäre qualifiziert sein. Eine nach ISO 12944-4:2017 zum Lackieren vorbereitete Oberfläche ist nicht automatisch für das Austenitisieren vorbereitet. Die erforderliche Rauheit, Sauberkeit, Eigenspannung und der zulässige Oxidzustand können unterschiedlich sein.
Nach der thermischen Verarbeitung werden Zunder und Rückstände mit Verfahren entfernt, die auf den Stahl und die erforderliche Oberflächenqualität abgestimmt sind. Schleuderrad- oder Druckluftstrahlen, alkalische Reinigung, Beizen, spanende Bearbeitung oder leichtes Schleifen können eingesetzt werden. Jedes dieser Verfahren trägt jedoch unterschiedlich viel Material ab und verändert die Oberflächenstruktur. Beim Schleifen kann frisches Metall freigelegt werden, während örtlich Wärme entsteht. Zu aggressives Strahlen kann Kanten abrunden oder einen flachen Fehler unter einem rauen Profil verdecken. Besteht der Verdacht auf Entkohlung, sind eine metallografische Untersuchung, Härteverläufe oder eine spezifizierte Prüfung des Kohlenstoffgehalts der Oberfläche erforderlich. Eine Beschichtung über diesem Bereich macht die veränderte Metallurgie nicht akzeptabel.
Der abschließende Oberflächenschutz sollte der Prüfung des wärmebehandelten Zustands folgen. Diese Reihenfolge bewahrt die Nachweise, die zur Beurteilung von Zunder, Oxidation, Maßänderung, Härte und Entkohlung erforderlich sind. ISO 17663:2023 bekräftigt das Prinzip der Prozessregelung, indem die Norm Qualitätsanforderungen an die Wärmebehandlung in Luft oder kontrollierten Atmosphären festlegt, hauptsächlich für ferritische Stähle und für Arbeiten in Werkstätten oder am Einsatzort. Unabhängig davon, ob der Schutz während des Erwärmens durch Atmosphärenregelung oder anschließend durch eine verzinkte, gespritzte, galvanisch beschichtete, sherardisierte oder lackierte Oberfläche bereitgestellt wird, muss jede Maßnahme der Prozessstufe zugeordnet werden, in der sie ihre vorgesehene Funktion tatsächlich erfüllen kann.
Wärmebehandlung im Zusammenhang mit Schweißen und Fertigung
Der Geltungsbereich von ISO 17663:2023
ISO 17663:2023 ist der zentrale Qualitätsrahmen der vorliegenden Recherche für Wärmebehandlungen im Zusammenhang mit Schweißen und verwandten Verfahren. Die Norm legt Qualitätsanforderungen für die Behandlung in Luft oder kontrollierten Atmosphären fest, gilt hauptsächlich für ferritische Stähle und deckt sowohl Arbeiten in Werkstätten als auch auf der Baustelle ab. Ihr Gegenstand geht daher über den Betrieb eines Ofens hinaus. Sie befasst sich damit, wie ein Wärmebehandlungsvorgang spezifiziert, vorbereitet, überwacht, gemessen, dokumentiert und abgenommen wird, wenn der Vorgang ein geschweißtes oder gefertigtes Bauteil beeinflusst.
Die Norm schreibt nicht für jedes geschweißte Bauteil eine einheitliche Atmosphäre vor. Für eine Schweißnaht an einem Druckbehälter aus Kohlenstoff-Mangan-Stahl, die Reparatur einer Konstruktion aus niedriglegiertem Stahl und eine Fertigung aus ferritischem nichtrostendem Stahl können unterschiedliche Risiken und Prozessanforderungen gelten. Die erforderliche Atmosphäre hängt vom Stahlwerkstoff, der Schweißanweisung, dem Wärmezyklus, dem Oberflächenzustand, der zulässigen Oxidation, den Maßanforderungen und davon ab, ob es sich um Spannungsarmglühen, Vorwärmen, eine Wärmebehandlung nach dem Schweißen, Anlassen oder eine andere Behandlung handelt. ISO 17663:2023 stellt Qualitätsanforderungen für die Kontrolle dieser Einflussgrößen bereit; sie ist keine universelle Tabelle zur Gasauswahl.
Diese Unterscheidung ist wichtig, weil „Wärmebehandlung in Luft“ nicht „Wärmebehandlung ohne Atmosphärenkontrolle“ bedeutet. Luft enthält Sauerstoff und Wasserdampf, und beide können die erwärmte Oberfläche beeinflussen. Das Handbuch Heat Treatment and Properties of Iron and Steel des U.S. National Bureau of Standards nennt zwei bekannte Auswirkungen auf die Oberfläche: Durch Oxidation bildet sich Zunder, während der Kohlenstoffverlust an der Oberfläche zur Entkohlung führt. Es weist außerdem darauf hin, dass Wasserdampf in Verbrennungsprodukten schädlich ist. Ein Bauteil kann die nominelle Ofentemperatur erreichen und dennoch einer unzulässigen Behandlung unterzogen werden, wenn sich seine Oberflächenchemie während des Wärmezyklus verändert.
Das Cambridge-Kapitel „Atmosphere Control for the Protection of Metals During Production Processes“ trifft eine weitere nützliche Unterscheidung: Das Wiedererwärmen zum Umformen ist nicht derselbe Vorgang wie die abschließende Wärmebehandlung. Unkontrollierte oxidierende Bedingungen können in einem Fertigungsschritt für ein späteres Bearbeitungsaufmaß tolerierbar sein, für eine fertige Schweißzone oder ein maßlich kontrolliertes Bauteil jedoch unzulässig. Die Behandlungsspezifikation muss daher festlegen, welcher Oberflächenzustand nach dem Erwärmen zulässig ist, und darf nicht lediglich die Zieltemperatur angeben.
Für die Verarbeitung im Ofen nennt die Darstellung von ASM International aus dem Jahr 2017 zur Kontrolle von Ofenatmosphären zwei wesentliche Kontrollgruppen: die Kontrolle der Ofenatmosphäre und die Kontrolle der Versorgungsatmosphäre. Die erste betrifft die Bedingungen, die tatsächlich im Umfeld des Werkstücks vorliegen; die zweite betrifft die Gase, Dämpfe, Verbrennungsprodukte, Leckagen, Vermischung und Zuführeinrichtungen, durch die diese Bedingungen erzeugt werden. Die nominelle Bezeichnung eines Gases ist kein Nachweis für eine kontrollierte Atmosphäre. Gasreaktionen laufen bei Temperatur weiter, und ihre Wirkung hängt von Zusammensetzung, Durchfluss, Feuchtigkeit, Ofenleckagen, Anordnung der Beschickung und Einwirkungsdauer ab.
Das Kohlenstoffpotenzial veranschaulicht diesen Zusammenhang. Das ASM Handbook Volume 4B erörtert die Regelung anhand von Messungen oder Beziehungen unter Einbeziehung von Wasserdampf, Kohlendioxid und Sauerstoffpartialdruck. Auch das Steel Heat Treatment Handbook behandelt Kohlendioxid, Ammoniak und andere reaktive Gase als Einflussgrößen auf die Oxidationsbeständigkeit und die Regelung des Oberflächenkohlenstoffs. Diese Beziehungen sind relevant, wenn eine Behandlung den Oberflächenkohlenstoff erhalten oder verändern muss; sie machen jedoch nicht jede Wärmebehandlung eines geschweißten Bauteils zu einem Aufkohlungs- oder Neutralatmosphärenprozess. Die Atmosphäre muss dem festgelegten metallurgischen Ergebnis dienen.
Wärmebehandlung in der Werkstatt und auf der Baustelle
Eine Behandlung in der Werkstatt ermöglicht üblicherweise den Einsatz eines Ofens, festgelegter Thermoelementpositionen, etablierter Beschickungsverfahren sowie reproduzierbarer Gas- oder Verbrennungsregelungen. Diese Vorteile verringern die Streuung, beseitigen jedoch nicht die Notwendigkeit nachzuweisen, dass das tatsächliche Bauteil den erforderlichen Wärmezyklus durchlaufen hat. Eine große geschweißte Baugruppe kann dicke und dünne Bereiche, Anbauteile, Halterungen und unterschiedliche Wärmeverluste aufweisen. Die Lufttemperatur im Ofen allein muss nicht der Temperatur der Schweißnaht, der Wärmeeinflusszone oder des maßgebenden kältesten Bereichs entsprechen.
Die Wärmebehandlung auf der Baustelle bringt dasselbe Qualitätsproblem mit weniger fest installierten Ressourcen mit sich. Lokale Widerstandsheizungen, Induktionseinrichtungen, Gasbrenner, Keramikmatten oder andere Heizsysteme können um eine Schweißnaht oder einen Reparaturbereich angeordnet werden. Das erwärmte Band, die Temperaturgradienten, die Isolierung, die Einhausung und die durch die Grundstruktur gebildete Wärmesenke werden dadurch zu Bestandteilen des Prozesses. Eine lokale Behandlung kann metallurgisch einwandfrei sein, jedoch nur dann, wenn der festgelegte Bereich und der Wärmezyklus bestimmt und aufrechterhalten werden.
Einhausung und Abschirmung erfordern besondere Sorgfalt. Eine Isolierung kann den Wärmeverlust verringern; Spalten können jedoch Luft eindringen lassen und eine lokale Oxidation verursachen. Eine Spül- oder Abschirmanordnung kann den Kontakt mit oxidierenden Gasen verringern, ihre Wirksamkeit hängt jedoch von der Geometrie der Einhausung, der Abdichtung, dem Durchfluss und der Überwachung ab. Die Oberfläche muss außerdem ausreichend sauber sein, damit Öl, Feuchtigkeit, Farbe, Zunder oder Fertigungsrückstände keine zusätzlichen Reaktionen verursachen oder Schäden verdecken. Die Oberflächenvorbereitung ist nicht dasselbe Thema wie die Atmosphärenkontrolle: ISO 12944-4:2017 definiert Vorbereitungsgrade für Konstruktionen aus Kohlenstoff- und niedriglegiertem Stahl und unterscheidet zwischen unbeschichteten, thermisch gespritzten, verzinkten, galvanisch beschichteten, sherardisierten und lackierten Oberflächen. ISO 17834:2003 behandelt dagegen thermisch gespritzte Metallbeschichtungen zum Schutz vor Korrosion und Hochtemperaturoxidation bis 1000 °C (1273 K). Diese Normen helfen bei der Beschreibung von Bedingungen des Oberflächenschutzes, ersetzen jedoch nicht die Wärmebehandlungsanforderungen von ISO 17663:2023.
Bei einer Schweißreparatur auf der Baustelle sollte das Verfahren die Anordnung der Heizeinrichtungen, die Ausführung der Isolierung, die Methode der Einhausung oder Abschirmung, den zulässigen Oberflächenzustand, gegebenenfalls die Erwärmungs- und Abkühlgeschwindigkeiten sowie die Positionen der Temperatursensoren festlegen. Außerdem sollte es bestimmen, wie Unterbrechungen, Stromausfälle, Regen, Wind oder eine unerwartete Temperaturabweichung behandelt werden. Eine Zeichnung, in der lediglich die Mittellinie der Schweißnaht markiert ist, reicht nicht aus, wenn sich die erforderliche thermische Wirkung durch das Schweißgut, die Wärmeeinflusszonen und das angrenzende Grundmaterial erstreckt.
Atmosphäre, Temperaturgleichmäßigkeit und Aufzeichnungen
Atmosphäre, Temperaturgleichmäßigkeit und Aufzeichnungen bilden ein zusammenhängendes Qualitätssystem. Ihre getrennte Betrachtung erzeugt ein trügerisches Maß an Sicherheit. Ein Ofendiagramm kann zeigen, dass ein Thermoelement den Sollwert erreicht hat, während eine oxidierende Leckage, eine unzureichende Umwälzung oder eine zu dicht gepackte Beschickung einen Teil des Bauteils einer anderen Bedingung ausgesetzt hat. Umgekehrt kann eine kontrollierte Gaszufuhr eine unzureichende Sensoranordnung oder eine lokale Heizeinrichtung, durch die die abgewandte Seite unter der erforderlichen Temperatur bleibt, nicht ausgleichen.
Die Temperaturmessung muss das Bauteil und die festgelegte Behandlungszone repräsentieren. Sensortyp, Befestigung, Kennzeichnung, Kalibrierstatus, Position und Aufzeichnungsintervall sollten vor Beginn der Erwärmung festgelegt werden. Bei lokalen Arbeiten können zusätzliche Sensoren in der Nähe von Schweißnahtübergängen, Dickenübergängen, Anbauteilen, Halterungen und Bereichen erforderlich sein, in denen ein schneller Wärmeverlust zu erwarten ist. Eine gleichmäßige Temperaturverteilung wird nicht aufgrund einer symmetrischen Anordnung der Heizeinrichtungen vorausgesetzt. Sie wird anhand der für das Verfahren maßgebenden gemessenen Temperaturen nachgewiesen.
Die Aufzeichnungen sollten eine Verbindung zwischen dem Bauteil, der Kennzeichnung der Schweißnaht oder Reparatur, der Ausrüstung, dem Revisionsstand des Verfahrens, dem Bediener, der Atmosphäre oder Abschirmanordnung, den Sensorpositionen, den Kalibrierinformationen, dem Erwärmungszyklus, der Haltezeit, dem Abkühlzyklus, Unterbrechungen und Abweichungen herstellen. Wenn eine Atmosphärenkontrolle erforderlich ist, können die Aufzeichnungen außerdem Prüfungen des Gas- oder Verbrennungssystems, Angaben zu Spülung oder Durchfluss, den Zustand der Einhausung und den Nachweis erfordern, dass die Oberfläche nach der Behandlung geprüft wurde. Die Aufzeichnungen sollten die Feststellung ermöglichen, was tatsächlich geschehen ist, und nicht lediglich bestätigen, dass ein Ofen eingeschaltet wurde.
Eine Oberflächenprüfung bleibt erforderlich, weil ein gültiger Temperaturverlauf nicht nachweist, dass Oxidation oder Entkohlung ausgeblieben ist. Zunder, Verfärbung, Oberflächenrauheit und Kohlenstoffverlust können die anschließende Bearbeitung, das Schweißen, das Ermüdungsverhalten, die Maßpassung oder den Korrosionsschutz beeinflussen. Prüfverfahren und Annahmekriterien sollten der Bauteilspezifikation und dem anzuwendenden Qualitätsplan entsprechen.
ISO 17663:2023 ist daher am nützlichsten, wenn sie als Norm zur Prozesskontrolle und nicht als Anweisung zur Auswahl eines bestimmten Gases gelesen wird. Sie verbindet Vorbereitung, Wärmebehandlungsausrüstung, Atmosphäre oder Abschirmung, Temperaturmessung, Gleichmäßigkeit, Oberflächenzustand, Kompetenz des Personals und Aufzeichnungen. Diese Verbindung macht die Wärmebehandlung in der Werkstatt und auf der Baustelle zu einem nachweisbaren metallurgischen Prozess und nicht lediglich zu einer Angabe über eine Temperatur.
Durch eine mangelhafte Atmosphärenkontrolle verursachte Fehler
Atmosphärenfehler sind Prozessfehler und nicht lediglich kosmetische Verfärbungen. Oxidation entfernt Metall von der Oberfläche, Kohlenstoffübertragung verändert die Zusammensetzung des Stahls, und Ablagerungen können das Erwärmen, Abschrecken, Prüfen oder eine spätere Beschichtung beeinträchtigen. Das Handbuch Heat Treatment and Properties of Iron and Steel (1966) des U.S. National Bureau of Standards bezeichnet Zunder infolge von Oxidation und Entkohlung infolge von Kohlenstoffverlust als die beiden wesentlichen Oberflächenrisiken; außerdem wird darin darauf hingewiesen, dass Wasserdampf in Verbrennungsprodukten schädlich ist. Cambridge University Press unterscheidet ebenfalls zwischen dem Wiedererwärmen zur Bearbeitung und der abschließenden Wärmebehandlung: Eine für einen Schmiedevorgang geeignete Atmosphäre kann ungeeignet sein, wenn der abschließende Kohlenstoffgehalt an der Oberfläche und die Maßgenauigkeit erhalten bleiben müssen.
ASM International unterscheidet im ASM Handbook Volume 4B (2017) zwischen der Kontrolle der Ofenatmosphäre und der Kontrolle der Versorgungsatmosphäre. Beide sind von Bedeutung. Ein Ofen kann über ein korrektes Gasrezept verfügen und dennoch fehlerhafte Teile erzeugen, etwa aufgrund von Leckagen, unzureichender Umwälzung, eines ausgefallenen Sensors, eines verstopften Einlasses oder einer mit der Charge eingebrachten Verunreinigung.
Zunder, Lochfraß und Maßänderungen
Zunder ist das sichtbare Produkt der Oxidation. Abhängig von Temperatur, Einwirkungsdauer, Stahlzusammensetzung und Gaschemie kann das Oxid schwarz, blau, grau, rot oder geschichtet erscheinen. Ein dünner, fest haftender Film ist nicht mit einer dicken, schuppigen Zunderschicht gleichzusetzen, die sich bei der Handhabung oder beim Abschrecken ablöst. Letztere kann frisches Metall freilegen und Grübchen hinterlassen, während loser Zunder sich in Vorrichtungen festsetzen oder das Abschreckmittel verunreinigen kann.
Eine oxidierende Atmosphäre ist eine offensichtliche Ursache, doch sichtbarer Zunder allein lässt den Fehler nicht erkennen. Durch Undichtigkeiten des Ofens kann über Türen, Dichtungen, Risse oder Druckschwankungen Luft eindringen. Übermäßige Feuchtigkeit kann das Oxidationsvermögen des Ofengases erhöhen, insbesondere wenn das Gasgleichgewicht bereits fehlerhaft ist. Verbrennungsprodukte, die Wasserdampf enthalten, werden im Handbuch des National Bureau of Standards von 1966 ausdrücklich als schädlich bezeichnet. Eine übermäßig lange Haltezeit kann selbst dann erhebliche Zunderbildung verursachen, wenn die Atmosphäre während eines Teils des Zyklus korrekt war. Eine unzureichende Umwälzung kann örtlich begrenzte oxidierende Zonen erzeugen, sodass eine Seite einer Charge stark verzundert sein kann, während geschützte Oberflächen vergleichsweise blank bleiben.
Lochfraß kann durch örtlich begrenzte Oxidation, Ablösung von Zunder, kondensierbare Verunreinigungen oder Ablagerungen entstehen, die während der Abkühlung kleine elektrochemische oder chemische Zellen bilden. Salz, Öl, Werkstattverschmutzungen und Rückstände aus vorherigen Chargen können die örtliche Oberflächenreaktion verändern. Grübchen können flach und verteilt sein oder dort scharf abgegrenzt auftreten, wo eine Ablagerung mit dem Stahl reagiert hat. Eine Oberflächenrauheit nach dem Entzundern beweist nicht, dass ausschließlich die Ofenatmosphäre dafür verantwortlich war; vorherige Bearbeitungsspuren, Schmiedezunder, Kugelstrahlen und mechanische Reinigung können ein ähnliches Erscheinungsbild erzeugen.
Oxidation verändert ebenfalls die Abmessungen. Durch den an der Oberfläche verbrauchten Werkstoff verringern sich der gemessene Durchmesser, die Kantenstärke oder die Abmessungen von Gewinden und Präzisionsflächen. Zwischen Passflächen eingeklemmter Zunder kann bis zu seiner Entfernung den gegenteiligen scheinbaren Effekt hervorrufen. Ungleichmäßige Oxidation kann Rundheit und Ebenheit verändern, während Temperaturgradienten und Umwandlungsspannungen unabhängig von der Oxidation Verzug verursachen können. Eine blanke Oberfläche gewährleistet daher keine Maßstabilität, und eine dunkle Oberfläche gibt keinen Aufschluss über die Menge des verlorenen Metalls.
Entkohlte Schichten und Härteverlust
Entkohlung tritt auf, wenn während des Erwärmens Kohlenstoff die Stahloberfläche verlässt. Die betroffene Schicht kann abhängig von Temperatur, Zeit, Stahlsorte und Kohlenstoffpotenzial der Atmosphäre ferritisch, teilweise entkohlt oder hinsichtlich ihrer Zusammensetzung abgestuft sein. Bei einer untereutektischen Stahlsorte wie AISI 1045 kann der Kohlenstoffverlust nahe der Oberfläche den Perlitanteil nach dem Abkühlen verringern. Bei einem abgeschreckten Bauteil aus AISI 4140 kann dadurch eine weichere Oberflächenzone entstehen, selbst wenn der Kern die vorgeschriebene martensitische Härte erreicht.
Der Fehler wird häufig als weiche Randschicht, unzureichende Verschleißbeständigkeit, verringerte Ermüdungsfestigkeit oder unerwartet geringe Einhärtetiefe festgestellt. Die Oberfläche kann sauber aussehen, da Entkohlung ohne starke Zunderbildung auftreten kann. Umgekehrt können leichter Zunder und geringe Härte gemeinsam auftreten, doch das eine beweist nicht das andere. Eine Leckage, übermäßige Feuchtigkeit, eine falsche Einstellung des Kohlenstoffpotenzials, unzureichendes Anreicherungsgas, eine unzureichende Umwälzung oder eine zu lange Einwirkungsdauer können jeweils Kohlenstoffverlust verursachen. Ofentemperatur und Verweilzeit können ebenfalls korrekt sein, während die örtliche Gaszusammensetzung an der Charge nicht korrekt ist.
Das Kohlenstoffpotenzial ist kein einzelner, von der Gaschemie unabhängiger Einstellwert. ASM International beschreibt die Regelung anhand von Messungen oder Zusammenhängen, in die Wasserdampf, Kohlendioxid und der Sauerstoffpartialdruck eingehen. Das maßgebliche Reaktionsgleichgewicht bestimmt, ob die Atmosphäre Stahl oxidiert, ihm Kohlenstoff entzieht oder Kohlenstoff auf ihn überträgt. Das Steel Heat Treatment Handbook (CRC Press, 2014) behandelt Kohlendioxid, Ammoniak und andere reaktive Gase, da diese Bestandteile sowohl die Oxidationsbeständigkeit als auch die Regelung des Kohlenstoffgehalts an der Oberfläche beeinflussen.
Die Härteprüfung sollte daher als Verlaufsmessung von der Oberfläche in Richtung Kern durchgeführt werden und nicht als Einzelmessung an einer leicht zugänglichen Fläche. Ein mit der Tiefe zunehmender Härteverlauf stützt die Diagnose eines Kohlenstoffgradienten, doch anhand der Härte allein lässt sich der genaue Gasfehler nicht bestimmen. Eine metallografische Untersuchung kann Ferrit an der Oberfläche, veränderten Perlit, Änderungen an Karbiden oder eine Grenzfläche zwischen betroffenem und nicht betroffenem Werkstoff sichtbar machen. Eine Analyse des Kohlenstoffgradienten, beispielsweise eine chemische Untersuchung von der Oberfläche bis zum Kern, liefert eine zuverlässigere Bestätigung, wenn die Spezifikationen eine definierte Entkohlungsgrenze vorschreiben.
Kohlenstoffaufnahme, Ruß und abnormale Oberflächenchemie
Der entgegengesetzte Fehler ist die Kohlenstoffaufnahme. Eine Stahloberfläche, die einer übermäßig aufkohlenden Atmosphäre ausgesetzt ist, kann Kohlenstoff aufnehmen. Dadurch kann eine kohlenstoffreiche Schicht entstehen, die stärker als beabsichtigt aufhärtet, Restaustenit bildet oder nach dem Abschrecken spröde beziehungsweise rissempfindliche Gefügebestandteile entwickelt. Dieser Effekt ist besonders wichtig, wenn eine niedrig- oder mittelkohlenstoffhaltige Stahlsorte ihre kontrollierte Oberflächenzusammensetzung beibehalten soll, anstatt einer gezielten Aufkohlungsbehandlung unterzogen zu werden.
Ruß ist ein sichtbares Warnsignal, aber keine vollständige Diagnose. Er kann durch übermäßige Kohlenwasserstoffaktivität, unzureichende Gasaufspaltung, ein falsches Gasgleichgewicht, unzureichende Umwälzung, kalte Ofenbereiche oder Verunreinigungen durch Öl und organische Rückstände entstehen. Eine schwarze Ablagerung kann aus Kohlenstoff bestehen, aber auch kondensierte Prozessprodukte oder mit kohlenstoffhaltigem Material vermischtes Oxid enthalten. Ablagerungen können Zunder verdecken, eine gleichmäßige Wärmeübertragung verhindern, die Temperaturmessung beeinträchtigen und auf andere Teile übertragen werden.
Eine abnormale Oberflächenchemie ist nicht auf Kohlenstoff beschränkt. Ammoniakhaltige Atmosphären können Stickstoff einbringen; Kohlendioxid und Wasserdampf können Oxidations- und Kohlenstoffübertragungsreaktionen verändern; durch Lufteintritt können Sauerstoff und Stickstoff zugeführt werden. Das Ergebnis kann eine Oberfläche sein, die zwar die erwartete Farbe, aber die falsche Zusammensetzung aufweist. Eine graue, raue oder ungewöhnlich harte Schicht kann auf Kohlenstoffaufnahme, Nitrierung, Oxidation oder eine abgeschiedene Verbindung zurückzuführen sein und nicht auf einen einzigen Atmosphärenzustand.
Die Diagnose muss die Befunde am Bauteil mit den Aufzeichnungen des Ofens verknüpfen. Zu dokumentieren sind die Ofentemperatur, gegebenenfalls der Taupunkt oder die Feuchtigkeitsanzeige, Messwerte des Sauerstoffpotenzials oder Kohlenstoffpotenzials, Gasdurchfluss, Druck, Alarme, Türöffnungen, die Position der Charge sowie Wartungsereignisse. Betroffene und nicht betroffene Bereiche sind miteinander zu vergleichen. Querschnitte sind metallografisch zu untersuchen, Härteverläufe sind aufzunehmen, und bei Zweifeln an der Oberflächenchemie sind Messungen des Kohlenstoff- oder eines anderen chemischen Gradienten zu veranlassen. ISO 17663:2023 legt Qualitätsanforderungen für die Wärmebehandlung in Luft oder kontrollierten Atmosphären fest, hauptsächlich für ferritische Stähle und für Arbeiten in Werkstätten oder vor Ort; ihr Schwerpunkt unterstützt die Behandlung von Atmosphärenaufzeichnungen und Verifizierung als Qualitätsnachweis.
Das Erscheinungsbild der Oberfläche bleibt für eine Vorprüfung nützlich. Es ist jedoch kein Beweis. Derselbe Zunder, dasselbe Grübchen- oder Rauheitsmuster, dieselbe weiche Schicht oder dieselbe schwarze Ablagerung kann durch mehrere Fehler verursacht werden. Die Freigabe oder Zurückweisung einer wärmebehandelten Charge allein aufgrund einer visuellen Beurteilung ist daher keine gute Praxis.
Verifizierung, Abnahme und Dokumentation
Temperaturaufzeichnungen allein können den Zustand der Atmosphäre oder die Annahme der endgültigen Oberfläche nicht nachweisen. Strong evidence
Ein Wärmebehandlungsergebnis ist nur dann belastbar, wenn die Aufzeichnungen den Werkstoff, den Wärmezyklus, die Atmosphäre und die Nachweise am fertigen Bauteil miteinander verknüpfen. Ein Ofendiagramm allein beweist nicht, dass der Stahl die vorgesehene Behandlung erhalten hat. Die Aufzeichnungen sollten die Stahlsorte und die anzuwendende Werkstoffnorm, die Chargen- oder Schmelzennummer, die Identifikation der Beschickung, die Bauteilzeichnung oder den Arbeitsauftrag, die Ofenidentifikation, die Anordnung der Beladung, die Zyklusspezifikation, den Atmosphären- oder Vakuumzustand, die gemessenen Prozessgrößen, Alarme, Abweichungen und Prüfergebnisse ausweisen. Fehlt ein Glied dieser Kette, kann eine spätere Überprüfung zwar zeigen, was im Ofen geschah, nicht jedoch, welches Produkt ihm ausgesetzt war oder ob dieses Produkt seine Anforderungen erfüllte.[3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. International Organization for Standardization. ISO Standard, 2023. ISO 17663:2023
ISO 17663:2023 stellt den maßgeblichen Qualitätsrahmen für Wärmebehandlungen in Luft oder kontrollierten Atmosphären im Zusammenhang mit dem Schweißen und verwandten Verfahren bereit. Ihr Anwendungsbereich betrifft hauptsächlich ferritische Stähle und umfasst Arbeiten in Werkstätten sowie vor Ort. Die Norm definiert Qualitätsanforderungen, legt jedoch keine einheitliche universelle Abnahmegrenze für Härte, Entkohlung, Maße oder Metallografie für jede Stahlsorte und jeden Prozess fest. Diese Grenzwerte müssen sich aus der anzuwendenden Produktnorm, Zeichnung, Schweißanweisung, Wärmebehandlungsanweisung, dem Vertrag oder der technischen Spezifikation ergeben.
Prozessqualifizierung und routinemäßige Prüfungen
Die Prozessqualifizierung weist nach, dass eine definierte Kombination aus Stahlgüte, Querschnittsgröße, Beladungsmuster, Ofen, Zyklus und Atmosphäre den geforderten Zustand erzeugen kann. Das Qualifizierungsprotokoll sollte die verwendete Ausrüstung, die Anordnung der Thermoelemente, die Kennzeichnung von Regler und Schreiber, das Atmosphärenerzeugungs- oder Vakuumsystem, den Kalibrierstatus sowie die auf die Qualifizierungsprobe angewandten Prüfverfahren angeben. Außerdem sollte erläutert werden, wie die Probe die Produktionsteile repräsentiert. Ein dünner Probekörper kann zwar die Temperaturgleichmäßigkeit nachweisen, jedoch möglicherweise nicht die Kohlenstoffdiffusionsstrecke oder die thermische Verzögerung eines dicken Bauteils repräsentieren.
Die Qualifizierung muss die Atmosphäre als reagierendes Prozessmedium behandeln und nicht als ein unspezifiziertes Schutzgas. ASM International identifizierte 2017 die „Ofen- und Versorgungsatmosphärenregelung“ als die zwei hauptsächlichen Regelungsgruppen. Die Ofengruppe umfasst Abdichtung, Umwälzung, Vermischung, Abgasführung, Leckagen und Verteilung; die Versorgungsgruppe umfasst Gase, Dämpfe, Generatoren, Reinigungsanlagen, Durchflussregelung und zugehörige Messungen. Beide Gruppen können das Ergebnis verändern. Ein korrekt eingestellter Ofen kann dennoch Zunder oder Entkohlung erzeugen, wenn das zugeführte Gas übermäßig viel Wasserdampf enthält oder wenn die Leistung eines Generators driftet.
Eine Anzeige des Kohlenstoffpotentials ist nicht selbstaussagekräftig und sollte durch Mess- und Kalibrierungsaufzeichnungen gestützt werden. Limited evidence
Das Prozessprotokoll sollte die für den Stahl und die Behandlung maßgebliche Regelgröße angeben. Je nach Prozess können hierzu Temperatur, Zeit, Ofendruck, Vakuumniveau, Gasdurchfluss, Taupunkt, Sauerstoffpartialdruck, Kohlendioxid oder ein berechnetes Kohlenstoffpotenzial gehören. Das ASM Handbook Volume 4B beschreibt die Regelung des Kohlenstoffpotenzials anhand von Messungen oder Zusammenhängen, an denen Wasserdampf, Kohlendioxid und Sauerstoffpartialdruck beteiligt sind. Ein angezeigter Wert des Kohlenstoffpotenzials erfordert daher unterstützende Mess- und Kalibrierinformationen und sollte nicht als selbstaussagekräftig betrachtet werden.
Routineprüfungen bestätigen, dass der qualifizierte Prozess weiterhin beherrscht wird. Dazu können die Überprüfung von Messgeräten, Thermoelementprüfungen, Dichtheitsprüfungen, Prüfungen der Atmosphärensensoren, Generatorprüfungen, die Bestätigung des Gasdurchflusses sowie die Überprüfung der Schreiberspuren vor der Freigabe gehören. Häufigkeit und Annahmekriterien sollten durch das Verfahren und das anwendbare Qualitätssystem festgelegt werden. Für eine Projektanforderung darf kein allgemeiner Wert eingesetzt werden.
Prozessüberwachung und Produktverifizierung beantworten unterschiedliche Fragen. Die Überwachung fragt, ob der Ofen den vorgeschriebenen Temperatur- und Atmosphärenverlauf eingehalten hat. Die Produktverifizierung fragt, ob der tatsächliche Stahl die erforderliche Härte, das erforderliche Gefüge, die geforderte chemische Zusammensetzung an der Oberfläche, die Abmessungen und den geforderten Zustand entwickelt hat. Ein vorschriftsmäßiges Diagramm kann ein nicht bestandenes Härteprofil, übermäßigen Zunder oder einen außerhalb des festgelegten Grenzwerts liegenden Kohlenstoffgradienten nicht ausgleichen. Umgekehrt beweist ein akzeptabler Härtewert nicht, dass die Atmosphäre während des gesamten Zyklus ordnungsgemäß geregelt wurde.
Jeder Alarm, jede Unterbrechung, jeder Sensorausfall, jeder Gaswechsel, jeder Beladungsfehler, jeder Stromausfall, jedes unerwartete Abkühlereignis oder jede Abweichung vom genehmigten Zyklus erfordert eine dokumentierte Entscheidung über das weitere Vorgehen. Diese Entscheidung kann eine erneute Behandlung, zusätzliche Prüfungen, eine technische Bewertung oder eine Zurückweisung umfassen; aus dem Protokoll sollte jedoch hervorgehen, wer das Ereignis bewertet hat und welche Nachweise die Entscheidung stützten. Eine nicht dokumentierte Korrektur ist keine Rückverfolgbarkeit.
Oberflächen- und Untersuchung des Werkstoffinneren
Die Oberflächenprüfung beginnt mit einer direkten Beobachtung unter festgelegten Beleuchtungs- und Reinigungsbedingungen. Der Prüfer sollte Zunder, Verfärbungen, Grübchen, Ruß, Ablagerungen, aufgekohlte oder entkohlte Bereiche, Risse, Verformungen und Beschädigungen durch die Handhabung dokumentieren. Oxidation erzeugt Zunder, während der Kohlenstoffverlust an der Oberfläche Entkohlung verursacht. Das 1966 veröffentlichte Handbuch des U.S. National Bureau of Standards weist ausdrücklich darauf hin, dass Wasserdampf in Verbrennungsprodukten den Schutz der Stahloberfläche beeinträchtigt. Cambridge University Press stellt ebenfalls in seiner Veröffentlichung zur Atmosphärenregelung aus dem Jahr 2012 fest, dass unkontrollierte oxidierende Atmosphären Zunderbildung und bei Stählen Entkohlung verursachen können.
Eine Sichtprüfung allein kann die Tiefe oder das Ausmaß des Kohlenstoffverlusts nicht feststellen. Härteverläufe von der Oberfläche in Richtung Kern können eine erweichte entkohlte Schicht oder einen ungewöhnlich harten aufgekohlten Bereich zeigen; die Härte hängt jedoch von der Stahlgüte, dem Gefüge, dem Prüfverfahren, dem Abstand der Messpunkte und der örtlichen Geometrie ab. Der Härteverlauf sollte daher mit einem festgelegten Schnittplan verknüpft und anhand der geltenden Anforderung interpretiert werden, nicht anhand eines angenommenen universellen Profils.
Die Metallografie liefert andere Nachweise. Ein polierter und geätzter Querschnitt kann Ferrit, Perlit, Bainit, Martensit, Karbide, das Eindringen von Oxidation, Kornwachstum, Abschreckrisse sowie die Grenze zwischen verändertem Oberflächenmaterial und unbeeinflusstem Kern sichtbar machen. Sie kann außerdem zeigen, ob eine Härteänderung auf Kohlenstoffverlust oder stattdessen auf eine Umwandlung oder einen Anlasseffekt zurückzuführen ist. Der Bericht sollte die Lage und Ausrichtung der Probe, das Präparationsverfahren, das Ätzmittel, die Vergrößerung und die Beobachtungen angeben. Repräsentative Fotografien sind nur dann aussagekräftig, wenn Maßstab, Lage und Bezug zum Annahmekriterium dokumentiert sind.
Die Bewertung des Kohlenstoffgradienten ist besonders wichtig, wenn der Oberflächenkohlenstoff Verschleiß, Ermüdung oder das Umwandlungsverhalten beeinflusst. Je nach Spezifikation können eine chemische Analyse, ein Mikrohärteprofil, eine metallografische Untersuchung oder ein anderes genehmigtes Verfahren eingesetzt werden. Der Bericht sollte das Verfahren, den Bezugspunkt an der Oberfläche, die Tiefenabstufungen, gegebenenfalls die Messunsicherheit und das Ergebnis angeben. Eine einzige Analyse des Kohlenstoffgehalts im Gesamtwerkstoff kann keinen Oberflächengradienten nachweisen. Ebenso kann ein Kernhärtewert nicht belegen, dass die Oberfläche ihr vorgesehenes Kohlenstoffpotenzial beibehalten hat.
Maßprüfungen vervollständigen die Produktnachweise. Zu messen sind die für Erwärmung, Abschrecken oder Spannungsarmglühen empfindlichen Merkmale, einschließlich Ebenheit, Rundlauf, Konzentrizität, Länge, Bohrungsgröße und gegebenenfalls Verformung. Messungen erfordern ein bekanntes Messgerät, den Kalibrierstatus, ein Bezugsschema und die Angabe des Prüfzeitpunkts. Die zerstörungsfreie Prüfung kann diese Kontrollen bei Rissen oder oberflächennahen Unregelmäßigkeiten ergänzen; die Untersuchung des Werkstoffinneren kann dagegen das Auftrennen, die Ultraschallprüfung, die Durchstrahlungsprüfung oder ein anderes festgelegtes Verfahren erfordern. Jedes Verfahren besitzt eine unterschiedliche Nachweisfähigkeit.
Die Normen für Beschichtungen dürfen nicht mit der Atmosphärenannahme verwechselt werden. ISO 17834:2003 betrifft thermisch gespritzte Metallbeschichtungen zum Schutz gegen Korrosion und Hochtemperaturoxidation bis 1000 °C (1273 K). ISO 12944-4:2017 definiert Oberflächenvorbereitungsgrade für Bauwerke aus Kohlenstoff- und niedriglegiertem Stahl und unterscheidet unbeschichtete, thermisch gespritzte, verzinkte, galvanisch beschichtete, sherardisierte und lackierte Oberflächen. Keine der beiden Normen liefert einen allgemeinen Annahmegrenzwert für die Ofenentkohlung von wärmebehandeltem Stahl.
Rückverfolgbarkeit der Atmosphärenbedingungen
Die Rückverfolgbarkeit der Atmosphäre beginnt mit der Identifizierung des Atmosphärenwegs: Luft, eine benannte kontrollierte Atmosphäre, endothermes oder exothermes Generatorgas, ein stickstoffbasiertes Gemisch, Vakuum oder ein anderer festgelegter Zustand. Das Protokoll sollte diese Bedingung mit dem Ofen, der Charge, Datum und Uhrzeit, der Gasquelle oder dem Generator, dem Regelgerät, der Sensor-Kennzeichnung und den aufgezeichneten Werten verknüpfen. Bei einer Vakuumbehandlung sollten, soweit für das Verfahren relevant, der Druckverlauf, der Status der Dichtheitsprüfung, der Zustand der Pumpe und jedes Rückfüllgas aufgezeichnet werden.
Zeitgestempelte Daten sind unerlässlich. Ein abschließendes Diagramm, das nur die Durchschnittstemperatur und eine einzige Atmosphärenmessung zeigt, kann ein vorübergehendes Leck, eine Taupunktabweichung, eine Drift des Kohlenstoffpotenzials oder einen Vakuumverlust während eines kritischen Abschnitts des Zyklus verbergen. Die Protokolle sollten das Messintervall, Alarmereignisse, Sollwerte, Istwerte, Sensoraustausch, den Kalibrierstatus und die Reaktion des Bedieners erhalten. Wenn ein Wert berechnet und nicht direkt gemessen wird, sollten das Berechnungsverfahren und die Eingangsmessungen weiterhin verfügbar sein.
Werkstoff- und Atmosphärenprotokolle sollten gegenseitig referenziert und nicht ohne Verknüpfung getrennt abgelegt werden. Die Chargennummer sollte im Ofenprotokoll erscheinen, die Laufnummer im Prüfbericht, und der Prüfbericht sollte die untersuchten Bauteilpositionen angeben. Für digitale Aufzeichnungen sind eine kontrollierte Revision, ein geregelter Zugriff, eine festgelegte Aufbewahrung und ein Schutz gegen nicht dokumentierte Änderungen erforderlich. Papierdiagramme benötigen eine lesbare Kennzeichnung und ein dokumentiertes Verfahren für Korrekturen.
Diese Kette ermöglicht es einem Auditor oder Ingenieur, den Ablauf zu rekonstruieren: welcher Stahl in welchen Ofen gelangte, unter welchem Zyklus und welcher Atmosphäre, was die Messgeräte erfassten, welche Abweichungen auftraten und ob die resultierende Oberfläche, die Struktur des Werkstoffinneren, die Abmessungen und die Härte die maßgeblichen Anforderungen erfüllten. Dies ist der Unterschied zwischen einem Nachweis des Ofenbetriebs und einem Nachweis dafür, dass der wärmebehandelte Stahl annehmbar ist.
Ein praxisorientierter Entscheidungsrahmen für den Schutz von Stahloberflächen
Der Oberflächenschutz beginnt mit einer metallurgischen Spezifikation, nicht mit dem Namen eines Gases. Stickstoff, Argon, endothermes Gas, exothermes Gas, wasserstoffhaltige Gemische und Vakuum können sehr unterschiedliche Ergebnisse liefern, wenn sich Temperatur, Verweilzeit, Leckagen, Taupunkt, Kohlenstoffpotenzial und Stahlzusammensetzung ändern. Eine Ofenatmosphäre ist daher Bestandteil des Wärmebehandlungsprozesses. Sie bestimmt, ob die Oberfläche chemisch weitgehend dem Ausgangsstahl entspricht, Kohlenstoff oder Stickstoff aufnimmt, Kohlenstoff verliert oder Oxide bildet, die später entfernt werden müssen.
Das Handbuch des U.S. National Bureau of Standards Wärmebehandlung und Eigenschaften von Eisen und Stahl (1966) benennt die beiden wesentlichen Gefahren für die Oberfläche unmittelbar: Oxidation erzeugt Zunder, während Kohlenstoffverlust zur Entkohlung führt. Außerdem wird Wasserdampf in Verbrennungsprodukten als schädlich eingestuft. Die praktische Frage lautet nicht, ob eine Atmosphäre inert klingt. Entscheidend ist, ob die Atmosphäre an der Stahloberfläche und während des vollständigen Wärmezyklus den spezifizierten metallurgischen Zustand erzeugt.
Die erforderliche Endoberfläche definieren
Die erste Entscheidung betrifft die Zulässigkeit von Zunder und Kohlenstoffänderungen. Ein Erwärmungsvorgang vor dem Schmieden, Walzen oder Stauchen kann eine Oberflächenschicht tolerieren, die durch Umformen oder Bearbeiten entfernt wird. Das Austenitisieren eines fertigen Werkzeugs, Wälzlagerbauteils, Zahnrads, einer Feder oder einer Verschleißoberfläche ist etwas anderes: Entkohlung kann die Härte und Ermüdungsfestigkeit vermindern, selbst wenn das Bauteil nach dem Abschrecken optisch akzeptabel erscheint.
Die Anforderungen an die Oberfläche müssen in messbaren Begriffen formuliert werden. Dazu können kein sichtbarer Zunder, eine maximal zulässige Entkohlungstiefe, eine spezifizierte Kohlenstoffkonzentration an der Oberfläche, ein Härtebereich an der Oberfläche und darunter oder ein Aufmaß für das anschließende Schleifen gehören. „Blank“ ist keine ausreichende technische Spezifikation. Ebenso wenig ist es „nichtoxidierend“, da eine Atmosphäre sichtbaren Zunder unterdrücken und gleichzeitig den Kohlenstoffgehalt an der Oberfläche verändern kann.
Die Stahlbezeichnung muss einschließlich der geltenden Norm exakt dokumentiert werden. Eine Behandlung für 1.3505 (100Cr6) kann nicht unter denselben Annahmen spezifiziert werden wie eine Behandlung für C45, 42CrMo4, AISI 52100 oder einen austenitischen nichtrostenden Stahl. Kohlenstoffaktivität, Legierungselemente, ursprünglicher Oberflächenzustand und die beabsichtigte Phasenumwandlung beeinflussen die zulässige Atmosphäre. Bei Einsatzstählen ist das Kohlenstoffpotenzial eine Prozessvariable. Bei unlegierten Kohlenstoffstählen und niedriglegierten Stählen kann ein übermäßiger Kohlenstoffverlust ebenso schädlich sein wie Oxidation.
Die Endoberfläche muss von einer Beschichtung oder Nachbehandlung getrennt betrachtet werden. ISO 17834:2003 behandelt thermisch gespritzte Metallbeschichtungen zum Schutz vor Korrosion und Hochtemperaturoxidation bis 1000 °C (1273 K). ISO 12944-4:2017 behandelt die Oberflächenvorbereitungsgrade für Konstruktionen aus Kohlenstoff- und niedriglegierten Stählen und unterscheidet unbeschichtete, thermisch gespritzte, feuerverzinkte, galvanisch beschichtete, sherardisierte und lackierte Oberflächen. Diese Normen ersetzen nicht die Atmosphärenregelung während des Härtens, Glühens, Normalisierens oder des Erwärmens zum Schmieden.
Risiko, Atmosphäre und Ofenleistung aufeinander abstimmen
Die Behandlung muss vor der Auswahl der Atmosphäre klassifiziert werden. Die Darstellung der Atmosphärenregelung durch Cambridge University Press aus dem Jahr 2012 unterscheidet das Erwärmen zum Umformen von der abschließenden Wärmebehandlung. Diese Unterscheidung sollte die Toleranz gegenüber Zunder und Kohlenstoffänderungen bestimmen. Das Erwärmen von Vormaterial, bei dem die äußere Schicht entfernt wird, kann eine andere Atmosphärenstrategie zulassen als die abschließende Wärmebehandlung eines Bauteils mit Fertigmaß.
Anschließend muss das vorherrschende Risiko bestimmt werden. Die Oxidation erfordert die Regelung sauerstoffhaltiger Spezies, der Verbrennungsbedingungen, von Leckagen und der Verweilzeit. Die Entkohlung erfordert die Regelung des chemischen Potenzials an der Stahloberfläche und nicht lediglich einen niedrigen Sauerstoffgehalt. ASM International bezeichnet in ASM Handbook, Band 4B (2017) die „Regelung der Ofen- und Versorgungsatmosphäre“ als zwei wesentliche Regelungsgruppen. Beide sind von Bedeutung: Eine korrekt gemischte Gasatmosphäre kann versagen, wenn ein undichter Flansch, ein feuchter Generator, eine verunreinigte Leitung, ein blockierter Strömungsweg oder ein ungünstig positioniertes Werkstück die Ofenumgebung verändert.
Das Kohlenstoffpotenzial kann durch direkte Messung oder anhand von Beziehungen bestimmt werden, die Wasserdampf, Kohlendioxid und den Sauerstoffpartialdruck einbeziehen. Das gewählte Regelungsverfahren muss zum Ofen passen. Ein Sondenmesswert entspricht nicht automatisch dem Ergebnis in der Arbeitszone, wenn sich die Sonde entfernt vom Einsatz befindet, vor dem Einsatz abgeschirmt ist, verunreinigt wurde oder einer anderen Strömungsverteilung ausgesetzt ist. Atmosphären, die Kohlendioxid, Ammoniak, Wasserstoff und andere reaktive Gase enthalten, erfordern eine Beachtung ihrer spezifischen Reaktionen; das Handbuch der Wärmebehandlung von Stahl (CRC Press, 2014) behandelt diese Gase im Zusammenhang mit Oxidationsbeständigkeit und der Regelung des Kohlenstoffgehalts an der Oberfläche.
Die Leistungsfähigkeit des Ofens bildet die Grenze der Spezifikation. Es muss geprüft werden, ob die Anlage Temperaturgleichmäßigkeit, Atmosphärenströmung, Druck, Taupunkt, Sauerstoffpotenzial, Kohlenstoffpotenzial und Abgasführung regeln kann. Es muss geprüft werden, ob der Generator während des Anfahrens und bei Laständerungen die Zusammensetzung aufrechterhalten kann. Außerdem ist zu bestätigen, dass Dichtungen, Türen, Retorten, Vorrichtungen und Transportwege keine Luft oder Feuchtigkeit eintragen. Ein Ofen, der einen Gaswert anzeigen, ihn am Einsatz jedoch nicht aufrechterhalten kann, ist nicht in der Lage, die Behandlung zu validieren.
Für geschweißte Konstruktionen und ferritische Stähle legt ISO 17663:2023 Qualitätsanforderungen für die Wärmebehandlung unter Luft oder kontrollierten Atmosphären fest und deckt Arbeiten in Werkstätten sowie vor Ort ab. Die Norm ist nützlich, wenn die Wärmebehandlung Bestandteil eines Schweißprozesses oder eines verwandten Verfahrens ist. Die geltenden Anforderungen an Werkstoff, Verfahren, Prüfung und Abnahme müssen für das Bauteil jedoch weiterhin festgelegt werden.
Abweichungen systematisch untersuchen
Ein Oberflächenfehler sollte zunächst kartiert und nicht sofort erklärt werden. Ist der Zunder oder die Entkohlung über den gesamten Einsatz gleichmäßig verteilt oder auf eine Seite, Kante, Gestellposition oder Ofenzone beschränkt? Folgt der Fehler von Charge zu Charge der jeweiligen Einsatzposition? Tritt er nur nach einer langen Haltezeit, während des Anfahrens, nach dem Öffnen der Tür oder während des Transports zum Abschrecken auf? Diese Beobachtungen unterscheiden ein chemisches Problem von einem Problem der Zirkulation, Abdichtung, Temperatur oder Handhabung.
Die Fehlerkarte muss mit unabhängigen Messungen verglichen werden. Repräsentiert die gemessene Atmosphäre tatsächlich die Arbeitszone oder nur die Versorgungsleitung, den Rücklaufkanal oder die Ofenwand? Sind Gasanalysator, Sauerstoffsonde, Taupunktmessgerät und Kohlenstoffpotenzialregler kalibriert und reagieren sie mit der erforderlichen Geschwindigkeit? Ist die Sonde sauber und korrekt positioniert? Hat ein Referenzprobestück, ein Shim, eine Folie oder eine metallografische Probe die Anzeige des Messinstruments bestätigt?
Außerdem muss geprüft werden, ob der Ofen die Temperatur erreicht hat, bevor sich die Atmosphäre stabilisierte, ob der Einsatz die Strömung behinderte, ob ein Generator unter Last seine Zusammensetzung veränderte und ob Wasser durch Verbrennungsprodukte, Leckagen, Reinigungsrückstände oder ein feuchtes Einsatzgut eingetragen wurde. Die Zundermorphologie muss untersucht und die veränderte Schicht je nach Erfordernis durch Metallografie, einen Härteverlauf, Mikrohärte oder eine Kohlenstoffanalyse vermessen werden. Eine dunkle Oberfläche allein weist keine Entkohlung nach; eine blanke Oberfläche allein beweist keine Kohlenstofferhaltung.
Untersuchungsablauf
- Identifizieren Stahlbezeichnung, Querschnittsgröße, vorherigen Zustand und Vorgang erfassen.
- Definieren Messbare Grenzwerte für Zunder und Kohlenstoffveränderung festlegen.
- Klassifizieren Entscheiden, ob es sich um ein Wiedererwärmen zur Bearbeitung oder um eine abschließende Wärmebehandlung handelt.
- Auswählen Oxidationsregelung und, falls erforderlich, Regelung des Kohlenstoffpotentials auswählen.
- Überprüfen Gasversorgung, Generator, Dichtungen, Durchfluss, Druck, Sensoren, Kalibrierung und Repräsentativität der Arbeitszone prüfen.
- Inspizieren Visuelle, maßliche, härtebezogene, metallografische oder oberflächenchemische Prüfungen festlegen.
- Dokumentieren Abweichungen, Ladeposition, Zyklus, Atmosphäre, Alarme, Umsetzzeit und betroffenes Material aufzeichnen.
Ein praktikabler Arbeitsablauf ist:
1. Stahlbezeichnung, Querschnittsgröße, Ausgangszustand und Behandlung bestimmen. 2. Festlegen, ob Zunder und Kohlenstoffänderungen zulässig sind, und messbare Grenzwerte bestimmen. 3. Entscheiden, ob es sich um Erwärmen zum Umformen oder um eine abschließende Wärmebehandlung handelt. 4. Die Strategie zur Atmosphärenregelung auswählen, einschließlich der Oxidationsregelung und, sofern erforderlich, der Regelung des Kohlenstoffpotenzials. 5. Gasversorgung, Generatorleistung, Dichtungen, Strömung, Druck, Sensoren, Kalibrierung und die Repräsentativität der Arbeitszone überprüfen. 6. Die Prüfung spezifizieren: visuelle Zunderbeurteilung, Maßprüfung, Härteprüfung, Metallografie, Messung der Entkohlungstiefe oder Analyse der Oberflächenchemie. 7. Jede Abweichung dokumentieren, einschließlich Einsatzposition, Zyklusaufzeichnung, Atmosphärenaufzeichnung, Alarmstatus, Transportzeit und betroffenem Werkstoff.
Diese Abfolge behandelt den Oberflächenschutz als ein kontrolliertes metallurgisches Ergebnis. Der Gasname ist lediglich ein Einflussfaktor.
Quellen
- [1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press chapter, 2012. Cambridge University Press publication
- [2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
- [3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. ISO Standard, 2023. ISO 17663:2023