




Che cosa controlla realmente un’atmosfera di trattamento termico

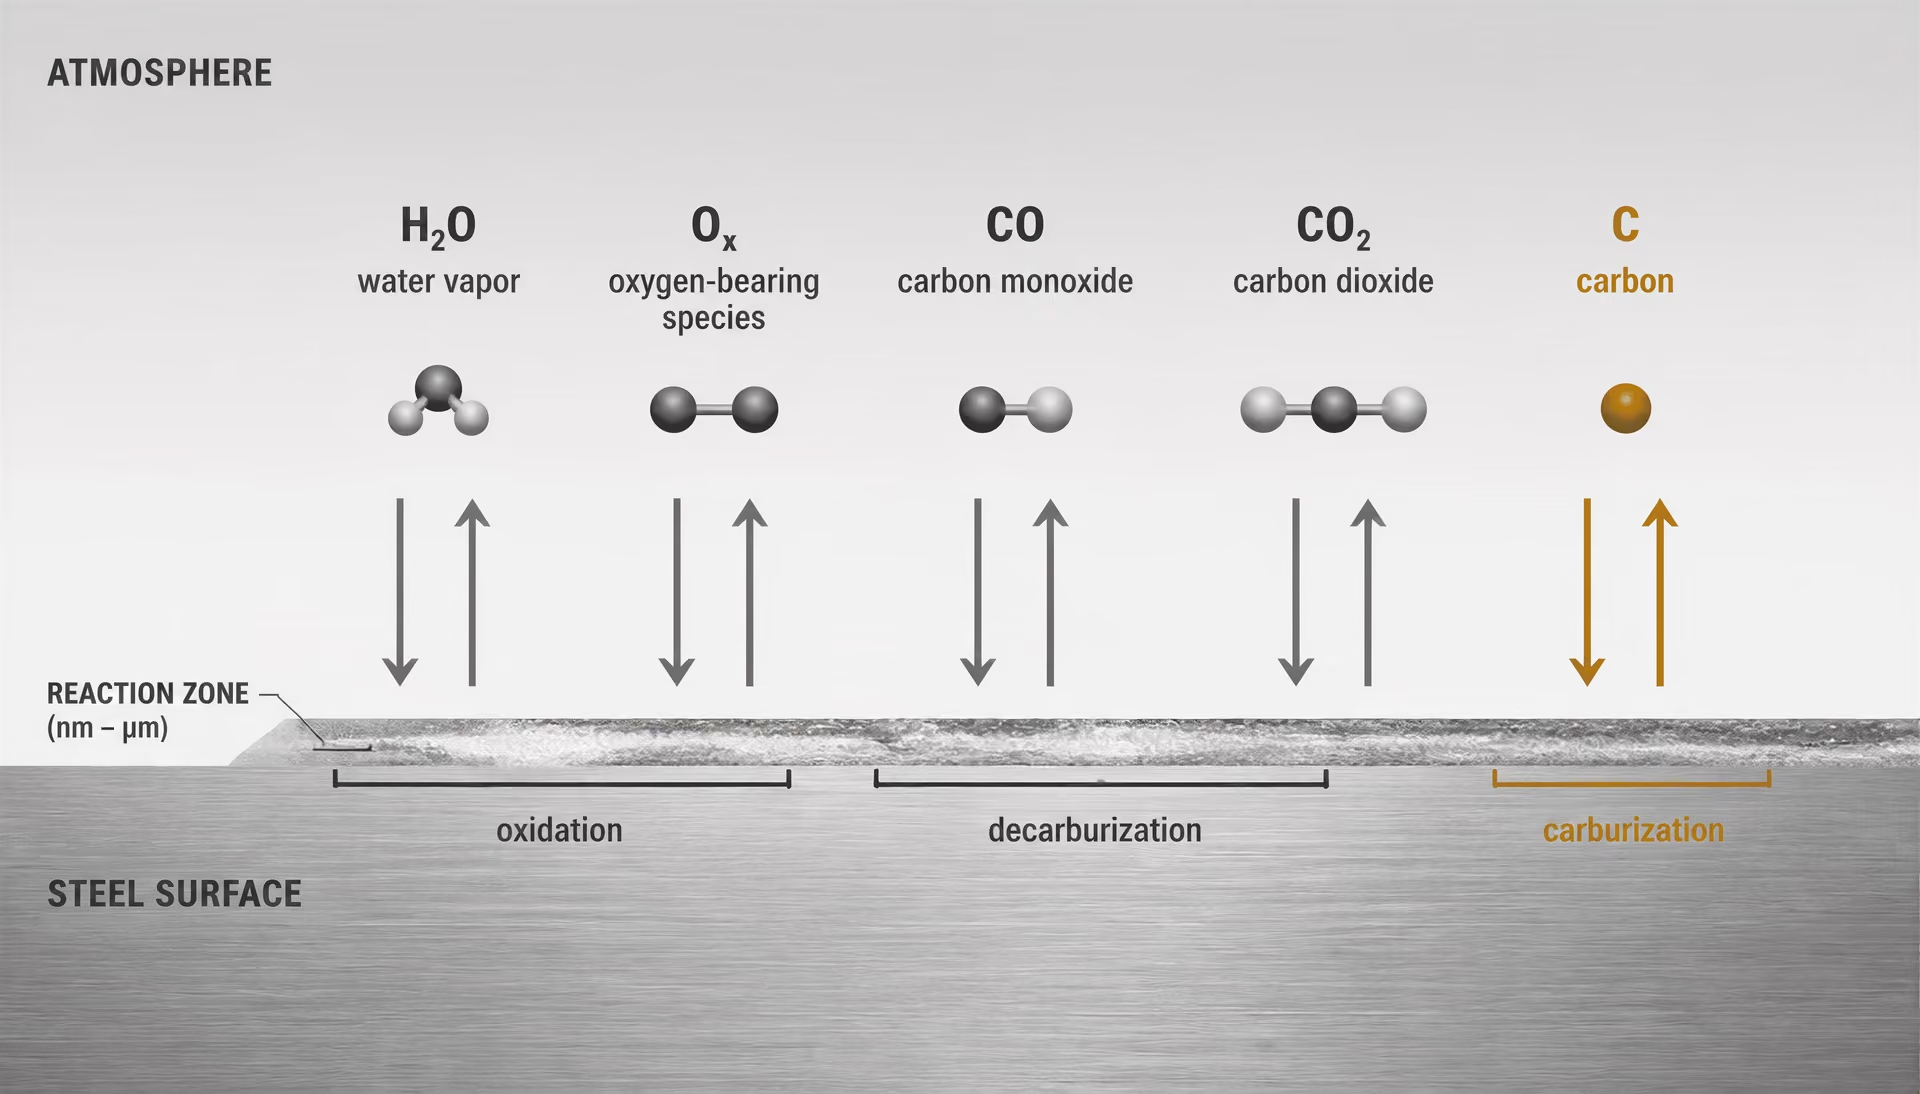
L’atmosfera come condizione al contorno chimica
Un’atmosfera di trattamento termico non è semplicemente il gas che occupa il forno. È l’ambiente reattivo presente sulla superficie dell’acciaio mentre il carico viene riscaldato, mantenuto alla temperatura di trattamento e raffreddato. La sua composizione stabilisce la condizione al contorno chimica rispetto alla quale procedono l’ossidazione, la riduzione, la carburazione, la decarburazione e altre reazioni superficiali. L’acciaio risponde a quell’ambiente locale, non soltanto alla lettura della temperatura indicata dal sistema di controllo del forno.
Costituenti reattivi dell’atmosfera
- Specie contenenti ossigeno
- Possono formare ossidi di ferro e produrre scaglia.
- Vapore acqueo
- Può accelerare l’ossidazione e contribuire alla perdita di carbonio.
- Monossido di carbonio
- Partecipa agli equilibri di trasferimento del carbonio.
- Diossido di carbonio
- Può modificare il potenziale di carbonio e favorire la decarburazione in condizioni adeguate.
- Idrogeno
- Influenza il comportamento di riduzione e il potenziale di ossigeno.
- Metano
- Può apportare carbonio in condizioni di carburazione.
Alle temperature elevate, i gas scambiano atomi con la superficie. Le specie contenenti ossigeno possono formare ossidi di ferro e produrre scaglia. Il vapore acqueo può accelerare l’ossidazione e contribuire alla perdita di carbonio. Le specie contenenti carbonio possono reintegrare il carbonio sulla superficie oppure rimuoverlo, a seconda dell’equilibrio tra le reazioni gassose e l’attività del carbonio nell’acciaio. Anidride carbonica, monossido di carbonio, idrogeno, metano, ossigeno e vapore acqueo sono quindi importanti in quanto specie reagenti, non semplicemente come etichette per un gas “protettivo”.
L’ossidazione produce scaglia, mentre la perdita di carbonio dagli strati superficiali produce decarburazione. Strong evidence
Il manuale Heat Treatment and Properties of Iron and Steel (1966) del U.S. Department of Commerce, National Bureau of Standards, identifica direttamente i due principali rischi superficiali: l’ossidazione produce scaglia, mentre la perdita di carbonio dagli strati superficiali produce decarburazione. Il manuale descrive inoltre il vapore acqueo presente nei prodotti della combustione come dannoso. Questi effetti sono correlati, ma non identici. Una superficie può presentare poca scaglia visibile e avere comunque un profilo di carbonio alterato. Al contrario, un componente può conservare gran parte del proprio carbonio pur presentando un film di ossido che interferisce con il controllo dimensionale, l’ispezione, la saldatura o le successive operazioni di finitura.
Potenziale di carbonio L’attività del carbonio imposta da un’atmosfera a una temperatura specificata, che indica se il carbonio tende a entrare nella superficie dell’acciaio o a fuoriuscirne.
Il potenziale di carbonio è l’espressione pratica della tendenza dell’atmosfera ad aggiungere o rimuovere carbonio dall’acciaio austenitico a una determinata temperatura. Se il gas ha un’attività effettiva del carbonio inferiore a quella della superficie dell’acciaio, il carbonio diffonde verso l’esterno e si sviluppa la decarburazione. Se il gas ha un’attività effettiva del carbonio superiore, il carbonio entra nella superficie e può verificarsi carburazione. Quando le due attività sono bilanciate, l’atmosfera è approssimativamente neutra rispetto al trasferimento di carbonio, sebbene il risultato dipenda comunque dal tempo, dalla temperatura, dalla composizione della lega, dal flusso del gas e dalle condizioni della superficie.
Il materiale di ASM International intitolato Furnace Atmospheres for Heat Treating tratta le reazioni dei gas, i principali gas e vapori e la decarburazione dell’acciaio correlata all’atmosfera come temi centrali del trattamento termico. Anche il volume 4B dell’ASM Handbook descrive il controllo del potenziale di carbonio attraverso misurazioni o relazioni che coinvolgono il vapore acqueo, l’anidride carbonica e la pressione parziale dell’ossigeno. Per questo motivo, un setpoint del potenziale di carbonio non sostituisce la misurazione dell’atmosfera. Lo stato chimico rilevante può essere dedotto da diverse variabili monitorate, ma tali variabili devono descrivere il gas che raggiunge effettivamente il carico.
La risposta della superficie può continuare durante il raffreddamento. L’austenitizzazione in un’atmosfera idonea non garantisce una superficie pulita se, prima di scendere al di sotto della temperatura alla quale tali reazioni sono significative, il carico attraversa una condizione ossidante o decarburante. Anche la tempra può esporre l’acciaio caldo a vapore acqueo, ossigeno o gas scarsamente controllati. Il controllo dell’atmosfera riguarda quindi l’intero ciclo termico, non soltanto la fase di mantenimento.
Perché la temperatura globale non è sufficiente
La temperatura determina le velocità di reazione e le trasformazioni di fase, ma non definisce la chimica della superficie. Due carichi di forno possono indicare entrambi 850 °C e uscire dal forno con risultati metallurgici diversi se le loro condizioni gassose differiscono. Uno può avere un potenziale di carbonio controllato e una bassa tendenza all’ossidazione; l’altro può contenere una quantità di specie contenenti ossigeno o di umidità sufficiente a creare scaglia e rimuovere carbonio. La lettura della termocoppia non può distinguere questi risultati.
La distinzione diventa fondamentale quando il risultato richiesto comprende un gradiente definito del carbonio superficiale. Si consideri un acciaio ferritico ipoeutettoide riscaldato per la tempra. Durante la tempra, uno strato decarburato sottile può trasformarsi in modo diverso rispetto al cuore non alterato, producendo una superficie più morbida anche se il cuore raggiunge la temperatura di austenitizzazione prevista. Il componente può superare un’ispezione visiva perché la scaglia è limitata, ma non superare una verifica del profilo di durezza, un esame metallografico o i requisiti di resistenza all’usura o a fatica. Per un acciaio da cementazione, anche un trasferimento eccessivo di carbonio può essere altrettanto inaccettabile: lo strato cementato può diventare più profondo o più ricco di quanto consentito dalla specifica di processo, con conseguenze sull’austenite residua, sulla formazione di carburi, sulla distorsione e sulla stabilità dimensionale.
L’uniformità della temperatura crea un altro falso senso di sicurezza. Un forno può presentare una ridotta dispersione tra le zone misurate, mentre la superficie del pezzo è sottoposta a condizioni gassose diverse a causa della disposizione del carico, della circolazione, delle perdite dalla porta, dei prodotti della combustione o dell’atmosfera evacuata. Una termocoppia schermata può indicare la temperatura prevista mentre un componente vicino a un’apertura riceve un flusso ossidante. Il sistema di controllo è quindi corretto riguardo alla temperatura, ma errato riguardo al risultato del processo.[1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press. Cambridge University Press chapter, 2012. Cambridge University Press publication
Il capitolo “Atmosphere Control for the Protection of Metals During Production Processes” (2012), pubblicato da Cambridge University Press, distingue il riscaldamento per la lavorazione dal trattamento termico finale. Tale distinzione è importante perché la scaglia tollerata prima della forgiatura può essere rimossa durante le lavorazioni successive, mentre la scaglia o la decarburazione dopo la tempra finale possono alterare direttamente il componente consegnato. Un’atmosfera ossidante non controllata può causare formazione di scaglia e, nell’acciaio, decarburazione in entrambi i casi; ciò che cambia è la conseguenza accettabile.
Le reazioni superficiali dipendono anche dal tempo. Una breve esposizione durante il carico o il trasferimento può essere irrilevante per una geometria e dannosa per un’altra. Bordi sottili, filettature, spigoli vivi e superfici con elevato rapporto area/volume possono reagire più rapidamente rispetto a una sezione spessa. Gli elementi di lega possono modificare il comportamento all’ossidazione, ma non eliminano la necessità di controllare la condizione al contorno. “Il forno ha raggiunto la temperatura” è quindi una registrazione di processo incompleta.
La differenza tra protezione e controllo del processo
| Protezione | Controllo del processo |
|---|---|
| Obiettivo principale | Limitare l’ossidazione visibile e la formazione di scaglia |
| Requisito chimico | Controllare lo scambio di ossigeno, carbonio, azoto o idrogeno |
| Verifica | L’aspetto visivo può essere sufficiente per una verifica preliminare |
| Base di accettazione | Risultati delle analisi della chimica superficiale e delle prove metallurgiche |
Protezione significa limitare l’ossidazione visibile, la scaglia e i relativi danni superficiali. Il controllo del processo va oltre: richiede che l’atmosfera produca ripetutamente la chimica superficiale specificata. Questa distinzione separa un componente dall’aspetto pulito da un componente metallurgicamente conforme.
Un ambiente ricco di azoto o comunque a bassa ossidazione può sopprimere la scaglia evidente consentendo tuttavia la decarburazione, se il suo potenziale di carbonio è errato. Un gas scelto unicamente perché impedisce l’alterazione del colore può quindi essere inadatto alla tempra, alla ricottura, alla normalizzazione o alla cementazione. La domanda corretta non è “La superficie è rimasta lucida?”, ma “La superficie ha scambiato ossigeno, carbonio, azoto o idrogeno con il gas nella direzione e nella quantità consentite?”
La trattazione del 2017 di ASM International sui controlli delle atmosfere del forno identifica due gruppi principali di controllo: controllo dell’atmosfera di forno e controllo dell’atmosfera di alimentazione. Il controllo dell’atmosfera di alimentazione riguarda il gas o la miscela di gas fornita al forno: la sua generazione, miscelazione, purezza, pressione e composizione rilevante. Il controllo dell’atmosfera di forno riguarda la condizione presente all’interno della camera di riscaldamento e sulla superficie del pezzo dopo che le perdite, la combustione, la dissociazione, le reazioni con gli attrezzaggi e le reazioni con il carico hanno modificato il gas fornito. Un’atmosfera di alimentazione preparata correttamente può produrre un’atmosfera di forno errata. È vero anche il contrario: la lettura nella camera può apparire accettabile mentre il sistema di alimentazione è instabile e il carico successivo viene esposto a una condizione diversa.
La misurazione e la verifica devono corrispondere al risultato previsto. Le letture relative al potenziale di ossigeno o al punto di rugiada possono rivelare la tendenza all’ossidazione, mentre le relazioni che coinvolgono il vapore acqueo, l’anidride carbonica e la pressione parziale dell’ossigeno possono supportare il controllo del potenziale di carbonio. Anche la posizione di misurazione è importante, così come il tempo di risposta. Un sensore vicino all’ingresso del gas può non rappresentare l’atmosfera intorno ai componenti disposti in modo fitto.
Per questo motivo, il controllo dell’atmosfera non deve essere confuso con una specifica relativa a un rivestimento o a un post-trattamento. ISO 17834:2003 riguarda i rivestimenti metallici applicati mediante spruzzatura termica per la protezione contro la corrosione e l’ossidazione ad alta temperatura fino a 1000 °C (1273 K). ISO 12944-4:2017 tratta i gradi di preparazione superficiale per strutture in acciaio al carbonio e bassolegato, comprese le superfici non rivestite, spruzzate termicamente, zincate, elettrodeposte, sherardizzate e verniciate. Tali norme riguardano le superfici protettive o la loro preparazione; non sostituiscono il controllo del potenziale di carbonio durante l’austenitizzazione.
Per il trattamento termico associato alla saldatura e ai processi affini, ISO 17663:2023 specifica i requisiti di qualità per il trattamento termico in aria o in atmosfere controllate, principalmente per gli acciai ferritici e per le attività eseguite in officina o in sito. Il suo campo di applicazione rafforza il punto centrale: l’atmosfera fa parte dell’operazione soggetta a controllo della qualità. La sola registrazione della temperatura del forno non può dimostrare che l’ossidazione sia stata limitata, che la decarburazione sia rimasta entro i limiti della specifica o che il profilo di carbonio superficiale previsto sia sopravvissuto al ciclo.
Ossidazione, scaglia e superficie dell’acciaio

Come si forma la scaglia durante il riscaldamento
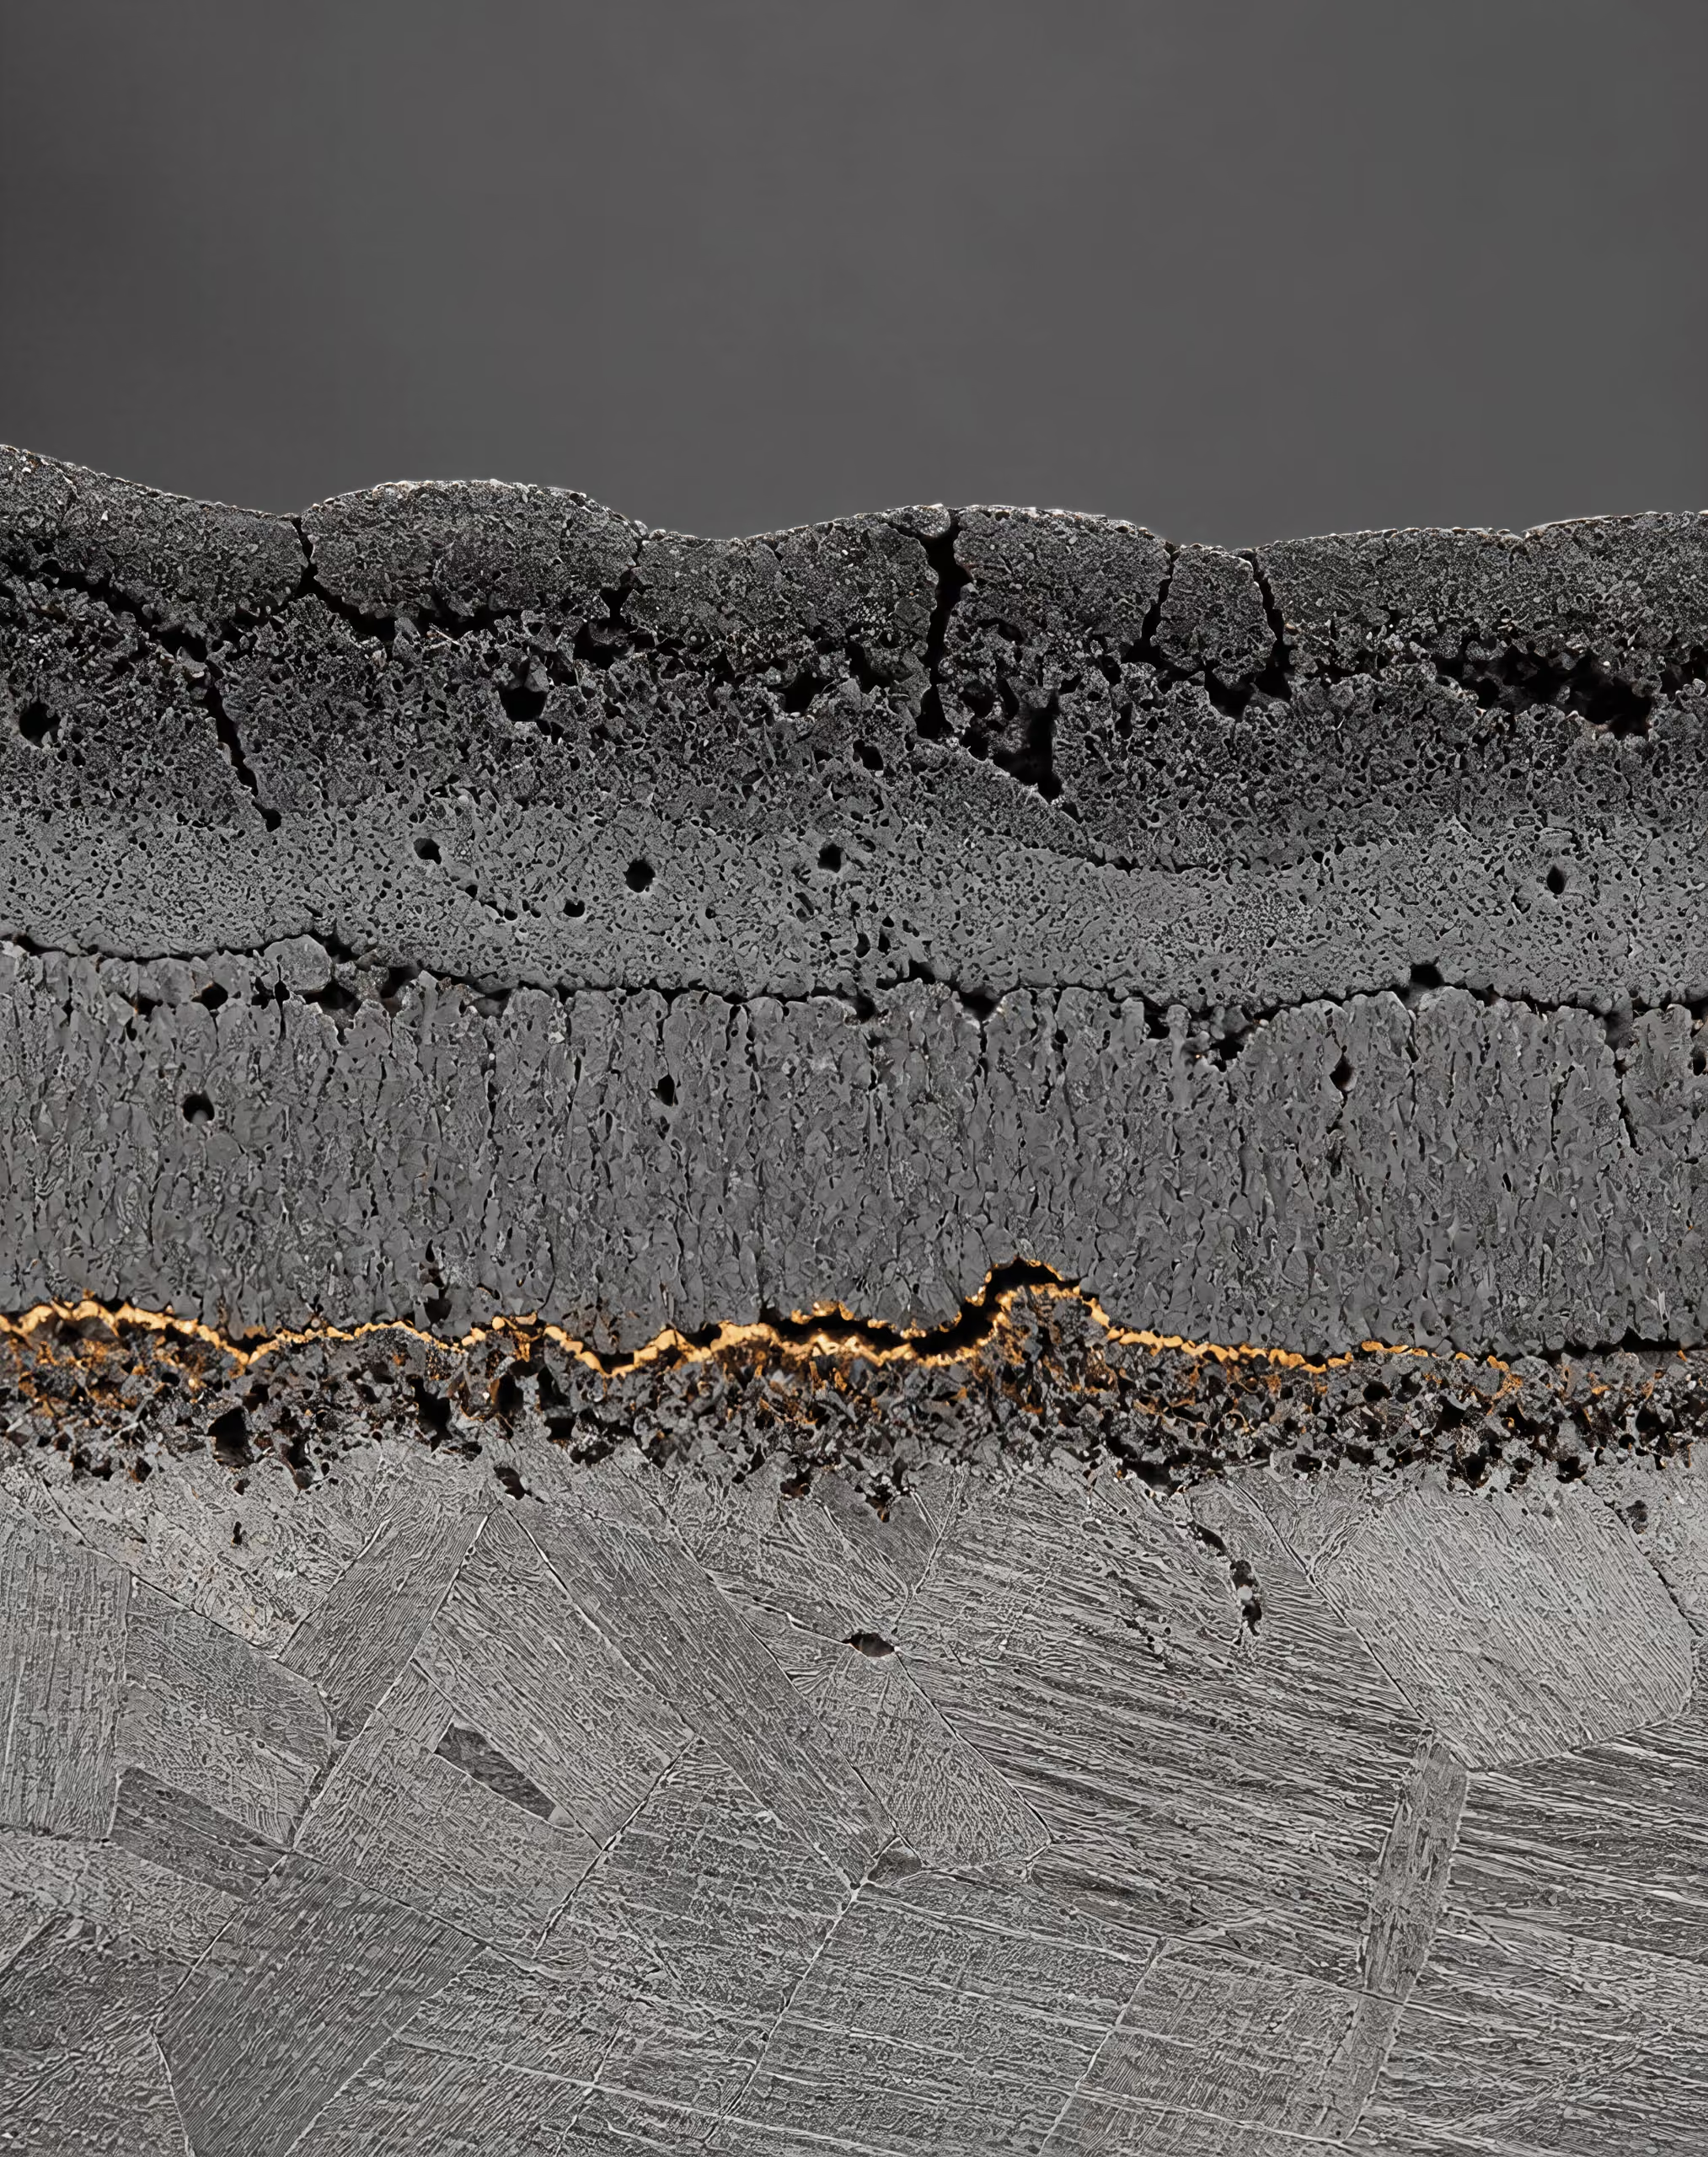
La calamina è l’ossido che si forma quando una superficie d’acciaio riscaldata reagisce con materiale contenente ossigeno nell’ambiente del forno. La reazione non richiede necessariamente la presenza del solo ossigeno gassoso libero. Il vapore acqueo, l’anidride carbonica e l’ossigeno introdotto con i prodotti della combustione o attraverso infiltrazioni d’aria possono tutti partecipare, mentre la velocità di reazione è determinata dalla temperatura, dal tempo di esposizione, dalla composizione del gas, dalla composizione dell’acciaio e dalle condizioni della superficie prima del riscaldamento.
A temperature elevate, il ferro presente sulla superficie trasferisce elettroni alle specie contenenti ossigeno. Il risultato può includere ossidi di ferro quali wüstite (FeO), magnetite (Fe₃O₄) ed ematite (Fe₂O₃). Queste fasi non si presentano necessariamente nelle stesse proporzioni e a una pellicola scura visibile non può essere attribuita una sola composizione basandosi esclusivamente sul colore. L’ossido più esterno può differire dallo strato adiacente al metallo, mentre gli elementi di lega possono modificare la struttura della calamina o produrre ossidi distinti. Una pellicola sottile e aderente e una calamina spessa, fessurata e scarsamente aderente sono entrambe “ossido”, ma non hanno la stessa rilevanza metallurgica.
Il U.S. Department of Commerce, National Bureau of Standards, in Heat Treatment and Properties of Iron and Steel (1966), identifica l’ossidazione come la fonte della calamina e la perdita di carbonio dalla superficie come decarburazione. Descrive inoltre il vapore acqueo presente nei prodotti della combustione come dannoso. Questa distinzione è importante perché ossidazione e decarburazione possono verificarsi contemporaneamente senza costituire la stessa reazione. L’ossidazione consuma o trasforma il metallo superficiale; la decarburazione riduce la concentrazione di carbonio nell’acciaio immediatamente al di sotto della superficie. Una condizione del forno può quindi produrre uno strato visibile di calamina, una zona impoverita di carbonio o entrambe le condizioni.
Conseguenze del distacco della scaglia
- Esposizione della superficie La desquamazione può esporre acciaio fresco e consentire un ulteriore ciclo di ossidazione.
- Contaminazione del forno Il materiale distaccato può ostruire i piani di lavoro del forno.
- Danni alle attrezzature La scaglia può segnare i cilindri e contaminare le matrici.
- Variazioni dimensionali La scaglia residua può influire sulle successive operazioni di forgiatura, laminazione o lavorazione meccanica.
La formazione della calamina cambia inoltre con il proseguire del ciclo di riscaldamento. L’ossidazione iniziale può creare una pellicola relativamente continua. La crescita successiva può rendere la calamina più spessa e meno aderente, soprattutto quando l’espansione termica, la movimentazione nel forno o le tensioni di trasformazione la destabilizzano. Riscaldamenti e raffreddamenti ripetuti possono causare fessurazione e sfaldamento. La calamina può quindi staccarsi dal pezzo ed esporre acciaio fresco, consentendo un ulteriore ciclo di ossidazione. Il materiale distaccato non è detrito innocuo: può segnare i cilindri, ostruire i piani di appoggio dei forni, contaminare le matrici e creare variazioni dimensionali quando il materiale viene successivamente forgiato, laminato o lavorato alle macchine utensili.
Il capitolo “Atmosphere Control for the Protection of Metals During Production Processes” (2012) della Cambridge University Press distingue il riscaldamento per la lavorazione dal trattamento termico finale. Questa distinzione è essenziale. Durante il riscaldamento per la forgiatura o la laminazione, una parte della calamina può essere rimossa mediante decalcaminazione, deformazione, decapaggio, sabbiatura o lavorazioni meccaniche successive. Il processo può tollerare una modifica superficiale che sarebbe inaccettabile su un componente finito, a condizione che la calamina e l’eventuale metallo interessato vengano rimossi senza compromettere la sezione richiesta.
Il trattamento termico finale è meno tollerante. Austenitizzazione, tempra, rinvenimento, ricottura e distensione possono essere specificati per ottenere una determinata condizione superficiale oltre a una particolare microstruttura del materiale. La calamina può alterare le dimensioni, interferire con il contatto durante la tempra, nascondere segni di rettifica o cricche e influire sui sovrametalli previsti per le lavorazioni successive. Può inoltre modificare il risultato dei controlli visivi, con particelle magnetiche o di altri metodi d’ispezione. Un componente che raggiunge la durezza richiesta nel nucleo può comunque non soddisfare un requisito superficiale perché non sono state controllate le condizioni dell’ossido e del carbonio.
Specie ossidanti e infiltrazioni nel forno
Un’atmosfera è protettiva soltanto rispetto alle reazioni che sopprime. Il controllo dell’atmosfera del forno riguarda quindi sia il gas introdotto nel forno sia la capacità del forno di impedire l’ingresso di gas indesiderati. L’ASM Handbook, Volume 4B (2017), pubblicato da ASM International, identifica il “controllo dell’atmosfera del forno e di alimentazione” come i due principali gruppi di controllo. La qualità del gas non può compensare una porta aperta, una tenuta guasta, una muffola danneggiata, un bruciatore regolato in modo errato o una condizione di pressione che aspiri aria nella zona calda.
Le infiltrazioni d’aria introducono ossigeno molecolare, azoto e umidità. L’ossigeno favorisce l’ossidazione diretta, mentre il vapore acqueo può reagire con il ferro e partecipare anche a reazioni che modificano il potenziale di carbonio sulla superficie dell’acciaio. L’anidride carbonica è un altro costituente reattivo. Nelle atmosfere contenenti monossido di carbonio e anidride carbonica, l’equilibrio tra questi gas determina se la superficie tende ad acquistare carbonio, a perderlo o ad avvicinarsi all’equilibrio con l’acciaio. La condizione rilevante non è semplicemente se un gas venga definito “protettivo”; è il potenziale chimico sulla superficie del pezzo.
Il materiale ASM del 2017 sulle atmosfere dei forni considera le reazioni dei gas, i principali gas e vapori e la decarburazione dell’acciaio associata all’atmosfera come aspetti centrali della tecnologia dei trattamenti termici. Anche lo Steel Heat Treatment Handbook (CRC Press, 2014) tratta l’anidride carbonica, l’ammoniaca e altri gas reattivi in relazione alla resistenza all’ossidazione e al controllo del carbonio superficiale. L’ammoniaca, per esempio, può fornire azoto nei processi appropriati, ma i suoi prodotti di decomposizione e il conseguente equilibrio tra idrogeno e azoto non la rendono un gas anticalamina universale. Ogni atmosfera deve essere adeguata al grado di acciaio, alla temperatura, alla configurazione del forno, allo schema di carica e alla condizione richiesta del carbonio superficiale.
Il vapore acqueo merita particolare attenzione perché può essere presente anche quando il forno sembra ermetico. Il riscaldamento per combustione produce acqua come normale prodotto di reazione, mentre materiale di carica umido, perdite nei sistemi di raffreddamento, gas di alimentazione umido o pratiche di asciugatura insufficienti possono aggiungerne ulteriori quantità. Il punto di rugiada, la pressione parziale dell’ossigeno, l’anidride carbonica e misurazioni correlate possono quindi fornire informazioni di processo più utili della sola denominazione del gas. Il Volume 4B di ASM descrive il controllo del potenziale di carbonio attraverso misurazioni o relazioni che coinvolgono il vapore acqueo, l’anidride carbonica e la pressione parziale dell’ossigeno. Queste variabili contribuiscono a stabilire se la superficie si ossiderà, si decarburerà, si cementerà o rimarrà prossima alla composizione prevista dell’acciaio.
L’atmosfera necessaria dipende inoltre dallo scopo dell’operazione. Un forno di riscaldamento per la lavorazione a caldo può accettare un’ossidazione controllata seguita dalla rimozione meccanica della calamina, mentre un forno di tempra finale per un componente cementato o ad alto tenore di carbonio richiede generalmente un controllo molto più rigoroso sia della calamina sia dell’attività del carbonio. Trattare le due operazioni come equivalenti rischia di accettare una condizione superficiale che renda non valido il successivo requisito di controllo o di esercizio.
La norma ISO 17663:2023 specifica i requisiti di qualità per i trattamenti termici in aria o in atmosfere controllate, principalmente per gli acciai ferritici, e riguarda le attività eseguite in officina e in sito in relazione alla saldatura e ai processi affini. Essa non trasforma il controllo dell’atmosfera in una singola ricetta di gas. Rafforza invece la visione di processo: atmosfera, apparecchiature, monitoraggio, registrazioni e risultato specificato devono essere coerenti.
Rimozione della calamina e conseguenze metallurgiche
| Metodo di rimozione | Conseguenza potenziale |
|---|---|
| Disincrostazione meccanica | Può lasciare ossido nelle cavità o produrre incisioni |
| Pallinatura o sabbiatura abrasiva | Può modificare la rugosità e arrotondare gli spigoli |
| Decapaggio | Può aumentare la rugosità o creare problemi correlati all’idrogeno |
| Molatura | Rimuove il metallo alterato adiacente, modifica le dimensioni e può generare riscaldamento locale |
Rimuovere la calamina non equivale a ripristinare la superficie originale dell’acciaio. La decalcaminazione meccanica può esporre metallo sano, ma può anche lasciare ossido nei crateri, produrre solchi o creare segni orientati. La granigliatura e la sabbiatura abrasiva modificano la rugosità e possono arrotondare gli spigoli. Il decapaggio dissolve gli ossidi mediante attacco chimico, tuttavia un decapaggio eccessivo o non adeguatamente controllato può aumentare la rugosità o introdurre problematiche legate all’idrogeno negli acciai ad alta resistenza suscettibili. La rettifica rimuove la calamina e il metallo interessato adiacente, ma modifica le dimensioni e può generare un riscaldamento locale.
L’errore più grave consiste nel rimuovere l’ossido visibile e presumere che l’effetto metallurgico sia scomparso. Se l’ossidazione è stata accompagnata da decarburazione, lo strato impoverito di carbonio può estendersi al di sotto della calamina. La decalcaminazione non ne ripristina il tenore di carbonio. In funzione dell’acciaio e del trattamento, può essere necessario asportare lo strato interessato mediante lavorazione meccanica, sottoporre nuovamente il pezzo a trattamento o accettarlo soltanto dopo prove che dimostrino la conformità alle specifiche. La durezza superficiale, la profondità dello strato cementato, il comportamento a fatica e la sensibilità alle cricche possono dipendere da ciò che rimane sotto la superficie pulita.
La rimozione della calamina può inoltre influire sui risultati dei controlli. Uno strato spesso di ossido può mascherare discontinuità, mentre una pulizia aggressiva può aprire difetti stretti e renderli più facili da rilevare. La rugosità superficiale può aumentare le indicazioni nei controlli con particelle magnetiche o con liquidi penetranti, mentre residui abrasivi o contaminanti chimici possono interferire con il rivestimento o la placcatura. Il metodo di controllo, i criteri di accettazione e la procedura di pulizia devono quindi essere considerati congiuntamente, anziché essere trattati come fasi separate dell’attività di officina.
Non tutte le superfici scure devono essere rimosse per la stessa ragione. Una pellicola sottile di ossido aderente, una calamina stratificata ad alta temperatura, i colori di rinvenimento e i residui derivanti da un’atmosfera di trattamento possono differire per composizione, spessore, adesione ed effetto sulle prestazioni. Il solo aspetto non costituisce una prova sufficiente. Quando la condizione superficiale è critica, possono essere necessari l’esame della superficie, misurazioni della durezza, verifiche metallografiche o controlli chimici e dimensionali.
Norme distinte riguardano la protezione successiva, non l’atmosfera del forno in quanto tale. La norma ISO 17834:2003 tratta i rivestimenti metallici applicati mediante spruzzatura termica per la protezione contro la corrosione e l’ossidazione ad alta temperatura, a temperature fino a 1000 °C (1273 K). La norma ISO 12944-4:2017 definisce i gradi di preparazione per strutture in acciaio al carbonio e bassolegato e distingue le superfici non rivestite, spruzzate termicamente, zincate, galvaniche, sherardizzate e verniciate. Tali classificazioni non giustificano uno scarso controllo del forno. Un rivestimento può proteggere una superficie adeguatamente preparata, ma non può correggere in modo affidabile uno strato decarburato non misurato, una perdita dimensionale o ossido intrappolato in un difetto. La protezione superficiale inizia dal controllo della reazione acciaio–atmosfera durante il riscaldamento.
Decarburazione e controllo del carbonio superficiale
La decarburazione è la perdita di carbonio dalla superficie dell’acciaio durante il riscaldamento. Non è la stessa cosa dell’ossidazione. L’ossidazione reagisce con il ferro e gli elementi di lega formando calamina, mentre la decarburazione modifica la composizione chimica dell’acciaio al di sotto della calamina o, talvolta, contemporaneamente alla sua formazione. Un forno può quindi produrre una superficie dall’aspetto brillante con una perdita di carbonio inaccettabile, oppure una superficie ricoperta di calamina il cui contenuto di carbonio sottostante rimane prossimo a quello previsto dalle specifiche.
Il manuale del National Bureau of Standards degli Stati Uniti Heat Treatment and Properties of Iron and Steel (1966) identifica direttamente entrambi i rischi: le atmosfere protettive vengono utilizzate per prevenire l’ossidazione superficiale, o formazione di calamina, e la perdita di carbonio dagli strati superficiali, ossia la decarburazione. Il manuale descrive inoltre il vapore acqueo presente nei prodotti della combustione come dannoso. La distinzione è importante perché la rimozione della calamina dopo il trattamento non ripristina il carbonio che è fuoriuscito per diffusione dall’acciaio.

Decarburazione totale, parziale e localizzata
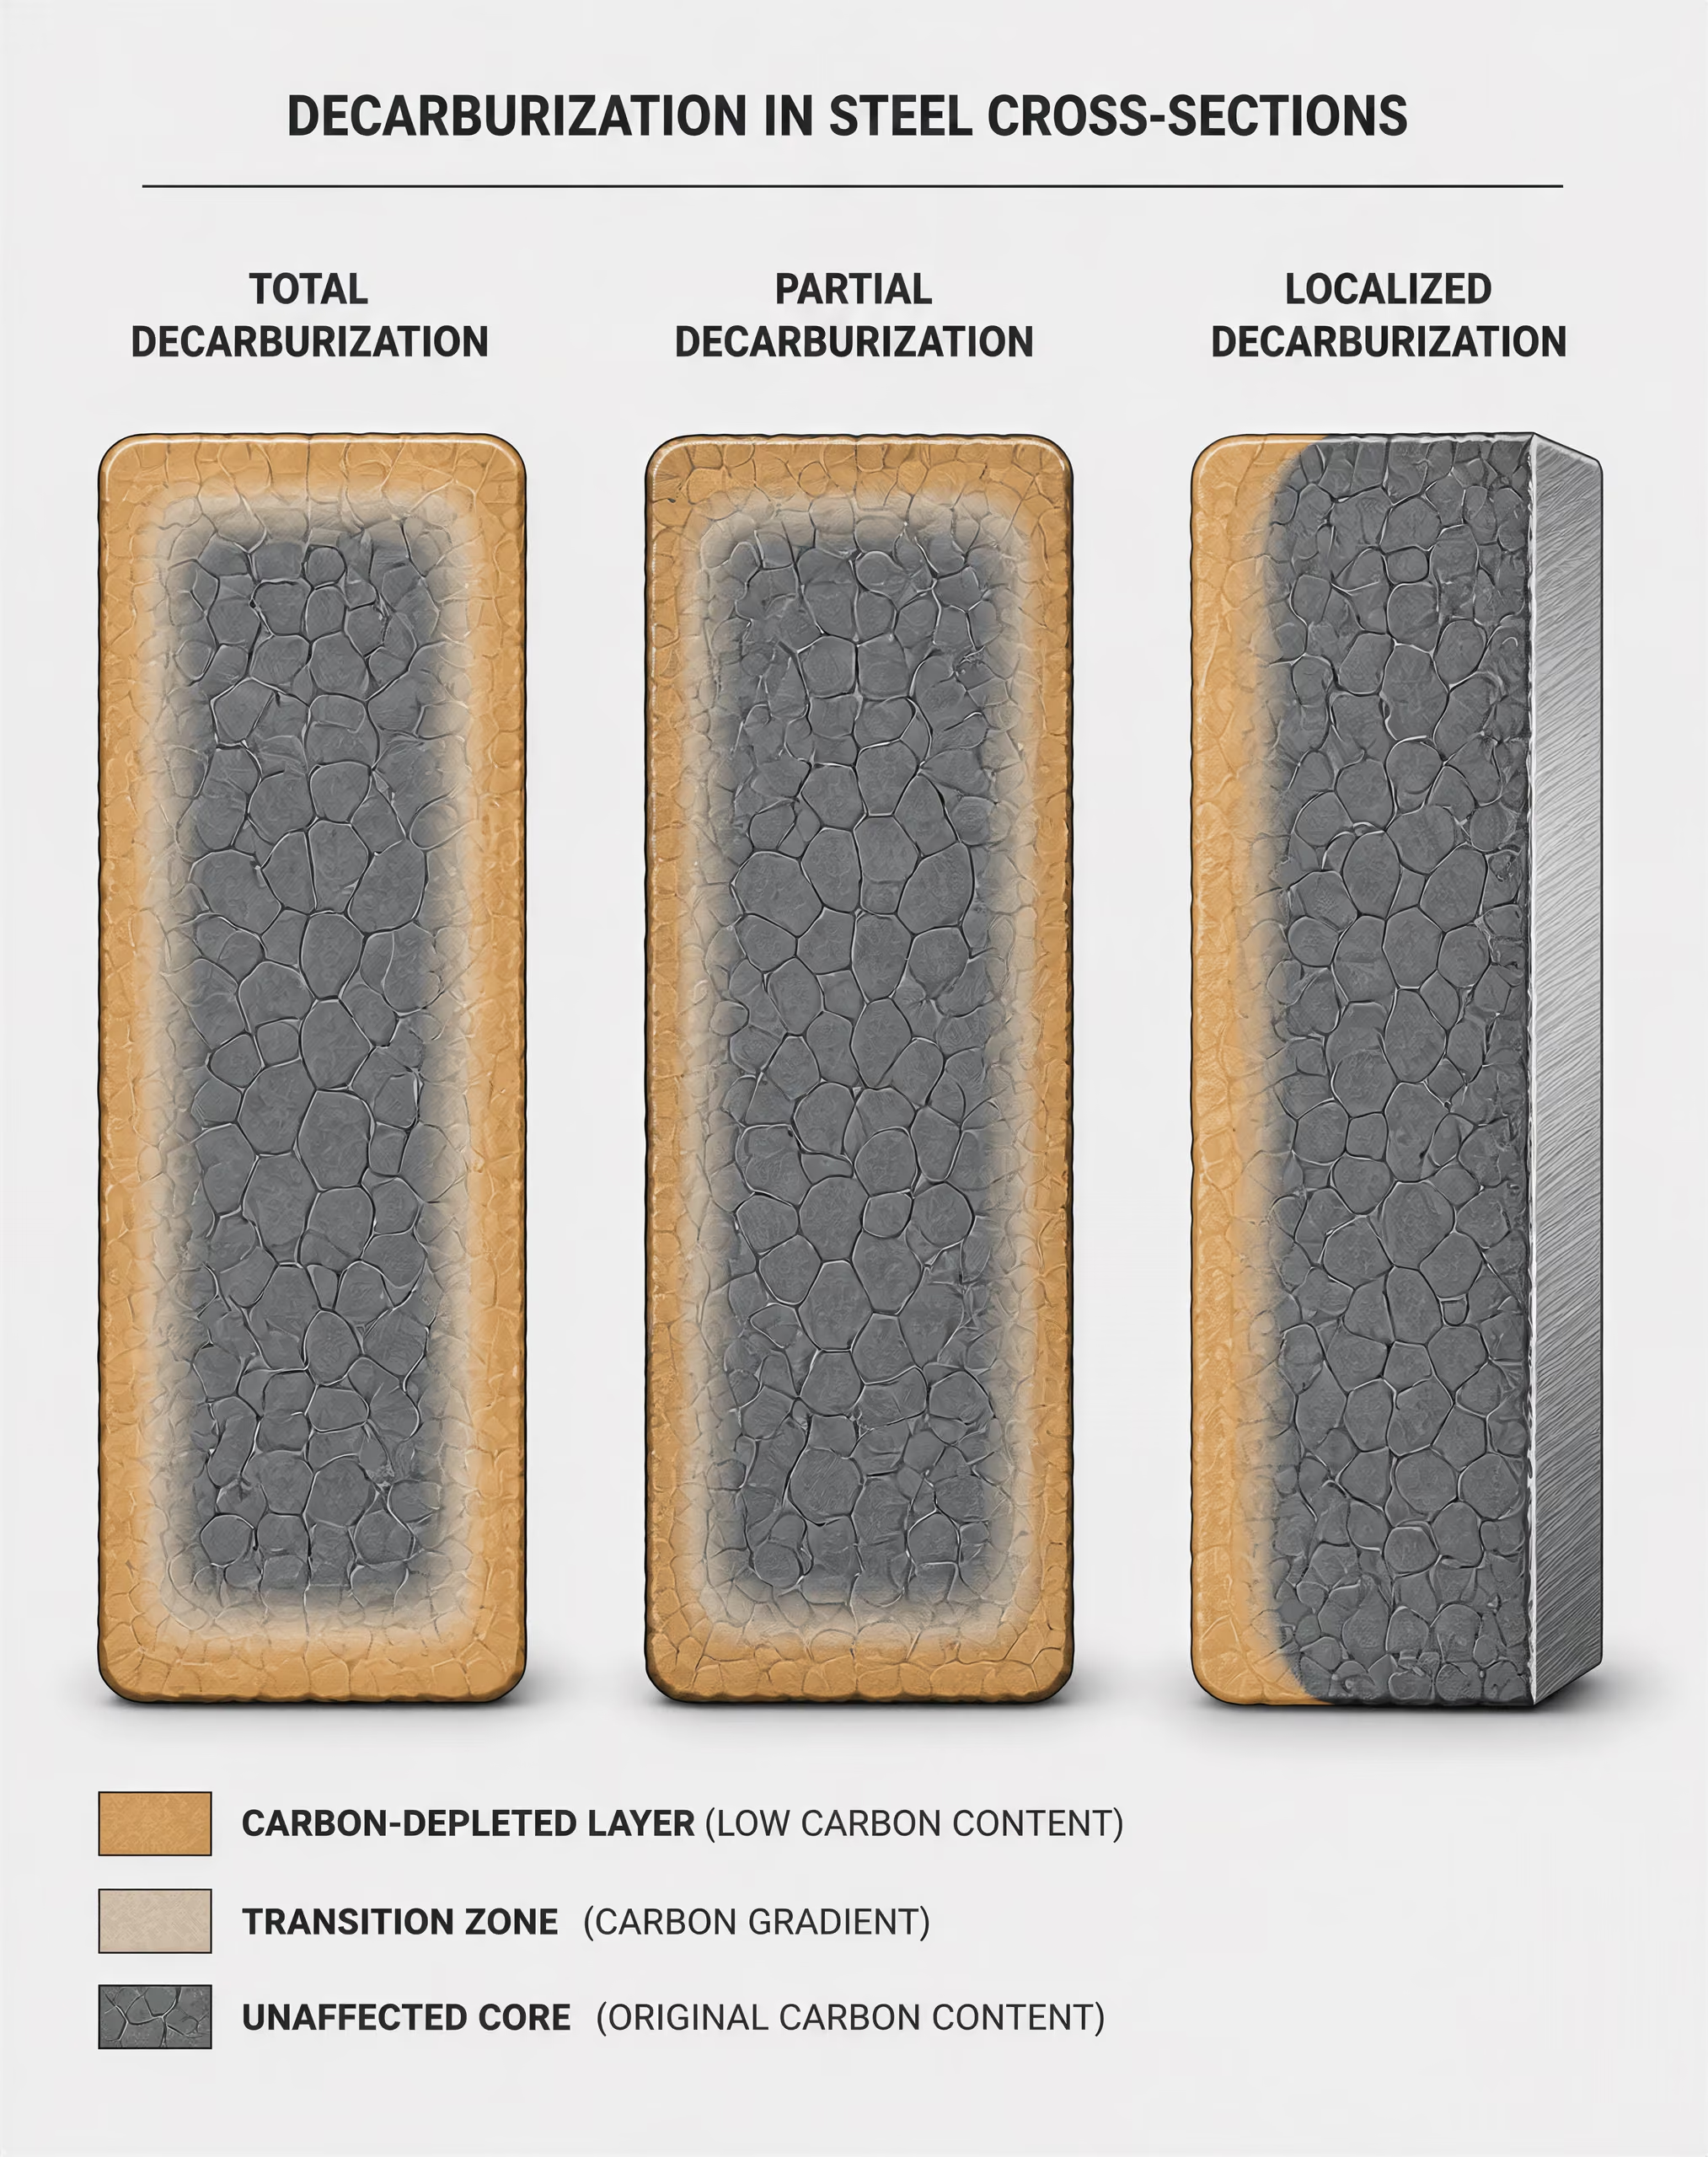
Forme di decarburazione
- Decarburazione totale
- La struttura originaria contenente carbonio è stata di fatto rimossa o trasformata per tutto lo spessore dello strato interessato.
- Decarburazione parziale
- Il contenuto di carbonio diminuisce dal nucleo verso la superficie attraverso una regione di transizione.
- Decarburazione localizzata
- La perdita di carbonio è confinata ad aree specifiche, come bordi, interstizi o zone interessate da perdite.
La decarburazione totale descrive una zona superficiale nella quale la struttura originale contenente carbonio è stata effettivamente rimossa o trasformata per l’intero spessore dello strato interessato. In un acciaio ipoeutettoide, il riscaldamento può lasciare uno strato superficiale ferritico laddove avrebbero dovuto essere presenti perlite o altri costituenti contenenti carbonio. Dopo la tempra, tale strato non può formare la stessa martensite ricca di carbonio del materiale non interessato. Il termine “totale” si riferisce alla condizione all’interno della zona decarburata, non all’intera sezione trasversale del componente.
La decarburazione parziale è un gradiente. Il contenuto di carbonio diminuisce dal cuore verso la superficie e la microstruttura risultante cambia continuamente attraverso una regione di transizione. Una tempra può produrre, vicino all’esterno, martensite a basso tenore di carbonio, quindi, procedendo verso l’interno, martensite a tenore di carbonio più elevato, bainite o la struttura prevista del cuore. La superficie può superare un’ispezione visiva pur avendo ancora un contenuto di carbonio insufficiente per la durezza o la resistenza all’usura prescritte.
La decarburazione localizzata è confinata a determinate aree, anziché essere distribuita uniformemente attorno al componente. Le cause comprendono perdite dal forno, una porta non adeguatamente sigillata, l’impatto diretto della fiamma del bruciatore, interstizi tra i pezzi, attrezzature contaminate, un bordo esposto o una differenza locale nella circolazione del gas. Le sezioni sottili e gli spigoli vivi possono reagire in modo diverso rispetto alle superfici ampie, poiché differiscono per rapporto superficie/volume e condizioni di trasferimento del calore. Una singola scansione di durezza su un componente di grandi dimensioni può non rilevare un simile difetto.
La profondità e la gravità della decarburazione dipendono dalla temperatura, dal tempo, dalla composizione dell’acciaio, dalle condizioni della superficie, dalla chimica dell’atmosfera e dal flusso del gas. Devono essere determinate per il processo effettivo, anziché essere stabilite applicando un limite universale. L’esame metallografico, i profili di microdurezza, l’analisi del carbonio e il confronto con una regione nota come non interessata possono distinguere un gradiente composizionale superficiale da una trasformazione strutturale più profonda. Un valore di durezza rilevato soltanto al centro non dimostra che la superficie sia stata protetta.
La Cambridge University Press, in Atmosphere Control for the Protection of Metals During Production Processes (2012), distingue il riscaldamento per la lavorazione dal trattamento termico finale. Condizioni ossidanti non controllate possono essere tollerate in modo diverso durante una successiva operazione di forgiatura rispetto a un ciclo finale di tempra, nel quale la chimica della superficie influisce direttamente sulla proprietà del prodotto finito. L’obiettivo del processo deve pertanto definire la variazione di carbonio accettabile.
Potenziale di carbonio e reazioni di equilibrio
Il potenziale di carbonio è l’attività del carbonio imposta da un’atmosfera a una temperatura specifica. In termini pratici, è il contenuto di carbonio che la superficie di un ferro o di un acciaio di riferimento tenderebbe a raggiungere se arrivasse all’equilibrio con quel gas. Non equivale semplicemente alla percentuale di monossido di carbonio nel forno. La stessa composizione nominale del gas può produrre condizioni superficiali diverse quando cambiano la temperatura, la pressione, il vapore acqueo, l’anidride carbonica o la miscelazione dei gas.
| Condizione di trattamento | Direzione del trasferimento del carbonio | Obiettivo tipico |
|---|---|---|
| Carburante | Il carbonio entra nell’austenite | Aumentare intenzionalmente il contenuto di carbonio superficiale |
| Neutra | Né guadagno né perdita significativi | Preservare il carbonio superficiale |
| Decarburante | Il carbonio diffonde verso l’esterno | Condizione generalmente indesiderata durante l’indurimento |
Durante la cementazione, l’atmosfera presenta un potenziale di carbonio superiore all’attività del carbonio sulla superficie dell’acciaio. Il carbonio entra quindi nell’austenite e diffonde verso l’interno, purché la temperatura e il tempo di esposizione lo consentano. In un trattamento neutro, l’atmosfera viene regolata in modo tale che la superficie non acquisti né perda una quantità significativa di carbonio. In condizioni decarburanti, il gas ha un potenziale di carbonio inferiore a quello della superficie dell’acciaio; il carbonio diffonde quindi verso l’esterno e reagisce con le specie ossidanti.
Diverse reazioni reversibili descrivono questo controllo. Il monossido di carbonio può partecipare alla reazione superficiale
\[ 2CO \rightleftharpoons CO_2 + C \]
nella quale il carbonio depositato può entrare nell’austenite. La reazione water-gas,
\[ CO + H_2O \rightleftharpoons CO_2 + H_2, \]
modifica le quantità relative di monossido di carbonio e anidride carbonica e, di conseguenza, modifica l’attività del carbonio nell’atmosfera. Anche l’anidride carbonica reagisce con il carbonio sulla superficie dell’acciaio:
\[ CO_2 + C \rightleftharpoons 2CO. \]
Queste reazioni non operano isolatamente. L’acciaio, la calamina, la fuliggine, i materiali refrattari del forno e la geometria del pezzo possono spostare l’equilibrio locale e modificare le velocità di reazione.
ASM International, in ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys, identifica il controllo dell’atmosfera del forno e il controllo dell’atmosfera di alimentazione come i due principali gruppi di controllo. Il primo riguarda le condizioni all’interno del forno; il secondo riguarda la generazione, la purificazione, la miscelazione, l’essiccamento e l’erogazione dei gas prima che entrino nella zona calda. Un valore di regolazione del forno specificato correttamente non può compensare la presenza di gas umido, di un generatore instabile, di una perdita d’aria o di un sensore difettoso.[2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM International. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
ASM descrive inoltre il controllo del potenziale di carbonio attraverso relazioni che coinvolgono il vapore acqueo, l’anidride carbonica e la pressione parziale dell’ossigeno. Le misurazioni del vapore acqueo e dell’anidride carbonica consentono di dedurre lo stato di equilibrio dai rapporti tra i gas. Le sonde di ossigeno misurano la pressione parziale dell’ossigeno e, mediante un sistema di riferimento e la compensazione della temperatura, permettono di calcolare il potenziale di carbonio. La misurazione è significativa soltanto quando la sonda, il sistema di campionamento, la circolazione del gas e la calibrazione rimangono adeguati alle condizioni del forno. Una lettura effettuata in un’unica posizione può non rappresentare una zona di lavoro con circolazione insufficiente.
Pressione parziale dell’ossigeno Misura del contributo termodinamico della componente ossigeno all’atmosfera, utilizzata per valutarne la tendenza a ossidare l’acciaio.
La pressione parziale dell’ossigeno è particolarmente importante perché anche un ridotto potenziale ossidante può consumare il carbonio sulla superficie. Reazioni semplificate come
e
mostrano perché il vapore acqueo e l’anidride carbonica possano favorire la perdita di carbonio. L’ossidazione del ferro può avvenire contemporaneamente, producendo calamina e modificando l’interfaccia attraverso la quale il carbonio deve diffondere. Di conseguenza, un gas che appare “protettivo” perché contiene poco ossigeno libero può comunque decarburare l’acciaio a causa del suo contenuto di vapore acqueo o di anidride carbonica.
Perché la durezza superficiale può differire da quella del cuore
La durezza dipende dal contenuto di carbonio, dalla trasformazione di fase, dalla velocità di raffreddamento e dalla storia di rinvenimento. La superficie e il cuore sono sottoposti ad attività del carbonio e condizioni termiche differenti; pertanto non devono necessariamente produrre lo stesso risultato. In un ciclo di tempra integrale, una superficie decarburata può trasformarsi in martensite a basso tenore di carbonio oppure in ferrite più martensite, mentre il cuore forma la martensite a più alto tenore di carbonio prevista. La durezza al centro può soddisfare le specifiche del disegno tecnico, mentre la superficie di lavoro può risultare non conforme.
La conseguenza è grave per gli acciai temprati: una riduzione del carbonio superficiale diminuisce la durezza martensitica ottenibile e può ridurre la resistenza all’usura, all’impronta e al danneggiamento da contatto volvente. Gli acciai per utensili sono particolarmente sensibili, poiché i taglienti e le superfici di contatto dipendono da un contenuto di carbonio controllato e dalla formazione di carburi di lega. Un tagliente decarburato può perdere durezza anche quando il codolo dell’utensile risulta conforme alla prova.
Gli acciai per cuscinetti, come SAE 52100, richiedono un controllo rigoroso del carbonio superficiale, poiché le sollecitazioni da contatto volvente agiscono in prossimità delle piste e delle superfici degli elementi volventi. Uno strato tenero o con gradiente composizionale può modificare le tensioni residue, l’austenite trattenuta, la dissoluzione dei carburi e la sensibilità alla formazione di cricche. La sola durezza del cuore non può convalidare un trattamento termico per cuscinetti.
Gli acciai basso-legati possono mostrare la stessa divergenza, sebbene la loro temprabilità possa consentire la presenza di un cuore sostanzialmente temprato sotto una zona esterna impoverita di carbonio. I profili di microdurezza superficiale, le sezioni trasversali attaccate metallograficamente e le misurazioni del gradiente di carbonio sono pertanto più informative di una singola lettura della durezza globale.
La norma ISO 17663:2023 specifica i requisiti di qualità per il trattamento termico in aria o in atmosfere controllate, principalmente per gli acciai ferritici impiegati nella saldatura e nei processi correlati, comprese le attività eseguite in officina e in cantiere. Fornisce un quadro qualitativo, non una ricetta universale per il potenziale di carbonio. Analogamente, la norma ISO 17834:2003 riguarda i rivestimenti metallici ottenuti mediante spruzzatura termica per la protezione dalla corrosione e dall’ossidazione ad alta temperatura fino a 1000 °C (1273 K), mentre la norma ISO 12944-4:2017 classifica le condizioni di preparazione superficiale delle strutture in acciaio al carbonio e basso-legato. Nessuna delle due pratiche di rivestimento sostituisce il controllo dell’attività del carbonio durante l’austenitizzazione, la cementazione, la tempra neutra o il rinvenimento. La protezione superficiale e il controllo del carbonio superficiale devono essere specificati come requisiti di processo distinti e verificabili.
Principali famiglie di atmosfere per forni
L’atmosfera di un forno è parte integrante del sistema di trattamento termico, non semplicemente un gas che circonda il pezzo. La sua composizione determina il potenziale chimico sulla superficie dell’acciaio, mentre la temperatura determina la velocità delle reazioni, la diffusione, la formazione della calamina e il trasferimento di carbonio. Pertanto, lo stesso gas nominale può produrre risultati diversi in un forno freddo e poco caricato rispetto a un forno caldo contenente olio, calamina, leganti o una grande massa di acciaio. L’ASM Handbook di ASM International, Volume 4B, suddivide il controllo dell’atmosfera in due gruppi principali: controllo dell’atmosfera del forno e controllo dell’atmosfera di alimentazione. Il primo riguarda il forno, le tenute, i bruciatori, la circolazione, i sensori e il caricamento; il secondo riguarda il sistema di generazione, purificazione, miscelazione, distribuzione e monitoraggio del gas.
Atmosfere d’aria e derivate dalla combustione
L’aria è l’atmosfera per forni più semplice e generalmente quella meno controllata. Ossigeno, azoto, vapore acqueo e contaminanti provenienti dal forno, dagli attrezzi, dai lubrificanti e dalle superfici dei pezzi partecipano alle reazioni con l’acciaio caldo. In condizioni ossidanti, si formano ossidi di ferro che crescono trasformandosi in calamina. A temperature e con composizioni del gas adeguate, anche il carbonio abbandona la superficie dell’acciaio sotto forma di monossido di carbonio o diossido di carbonio, producendo uno strato decarburato. Il manuale del National Bureau of Standards statunitense del 1966, Heat Treatment and Properties of Iron and Steel, identifica sia la calamina sia la decarburazione come rischi superficiali primari e descrive specificamente il vapore acqueo presente nei prodotti della combustione come dannoso.
L’aria può tuttavia essere scelta deliberatamente quando l’ossidazione superficiale è accettabile o quando l’operazione è seguita da lavorazioni meccaniche, pulizia abrasiva o rimozione di uno strato superficiale sacrificale. Nel capitolo del 2012 “Atmosphere Control for the Protection of Metals During Production Processes”, Cambridge University Press distingue il riscaldamento per la lavorazione a caldo dal trattamento termico finale. La calamina durante il riscaldamento può essere tollerata come conseguenza del processo produttivo; la calamina e la perdita di carbonio durante la tempra, il rinvenimento o la ricottura possono rendere non conforme la condizione superficiale richiesta. La distinzione è importante per gli acciai al carbonio come C45, designato 1.0503 nella EN 10083-2, e per qualità legate come 42CrMo4, designato 1.7225. Una specifica di trattamento termico deve indicare se la composizione chimica superficiale rientra nei criteri di accettazione.
Le atmosfere derivate dalla combustione variano da prodotti fortemente ossidanti a miscele regolate deliberatamente mediante il controllo del combustibile, dell’aria, dell’ossigeno in eccesso e dell’umidità. Il loro comportamento non può essere dedotto soltanto dall’espressione “燃焼ガス” o “combustion atmosphere”. La composizione del combustibile, la regolazione del bruciatore, l’ingresso di aria nel forno attraverso eventuali perdite, il punto di rugiada, la temperatura del forno e il rapporto tra portata del gas e carico del forno modificano tutti i potenziali di ossigeno e di carbonio sulla superficie dell’acciaio. In un forno con tenuta insufficiente, un prodotto della combustione nominalmente riducente può diventare localmente ossidante in prossimità delle porte, delle fessure o dei percorsi di scarico.
Ambienti endotermici, esotermici, a base di azoto e sotto vuoto
| Famiglia di atmosfere | Ruolo descritto nell’articolo | Precisazione importante |
|---|---|---|
| Derivata dall’aria e dalla combustione | Può essere selezionata quando l’ossidazione è accettabile o il materiale verrà rimosso | Combustibile, aria, umidità, perdite e temperatura modificano il comportamento |
| Endotermica | Comunemente regolata per la carburazione, l’indurimento neutro o il ripristino del carbonio | Sono necessari la stabilità del generatore e del potenziale di carbonio |
| Esotermica | Può fornire un ambiente relativamente secco e a basso contenuto di ossigeno | Il percorso produttivo non garantisce i risultati metallurgici |
| A base di azoto | Riduce la concentrazione delle specie ossidanti | L’ossigeno residuo e l’umidità possono comunque reagire |
| Vuoto | Rimuove la maggior parte della fase gassosa | La velocità di perdita, l’umidità, la pulizia e la storia della pressione rimangono importanti |
Le atmosfere protettive generate vengono comunemente suddivise in tipi endotermici ed esotermici. Il gas endotermico viene prodotto facendo reagire un combustibile idrocarburico con l’aria su un catalizzatore e viene generalmente regolato per la cementazione, la tempra neutra o il ripristino del carbonio. Il gas esotermico viene generato con un diverso rapporto aria-combustibile e può essere utilizzato quando è richiesto un ambiente relativamente secco e a basso contenuto di ossigeno. Queste denominazioni descrivono i metodi di produzione, non risultati metallurgici garantiti. Due forni alimentati con “gas endotermico” possono produrre reazioni superficiali diverse se differiscono i generatori, i punti di rugiada, i sistemi di controllo del potenziale di carbonio, i modelli di circolazione o le condizioni di tenuta.
Per l’acciaio, il potenziale di carbonio è l’aspetto decisivo quando il trattamento deve preservare o modificare il carbonio superficiale. Il materiale di ASM del 2017 sulle atmosfere dei forni individua le relazioni che coinvolgono il vapore acqueo, il diossido di carbonio e la pressione parziale dell’ossigeno come metodi per valutare o controllare il potenziale di carbonio. Le misurazioni e i calcoli di controllo devono essere correlati alla temperatura del forno e alla composizione effettiva del gas. Un’atmosfera a basso potenziale di carbonio può decarburare un acciaio per utensili ad alto tenore di carbonio, mentre un potenziale di carbonio eccessivamente elevato può cementare una superficie a basso tenore di carbonio o creare uno strato ricco di carbonio indesiderato. Nessuno dei due fenomeni viene impedito definendo il gas “protettivo”.
Gli ambienti a base di azoto vengono alimentati con azoto industriale oppure con miscele contenenti azoto insieme a idrogeno, monossido di carbonio, metano o altri additivi. L’azoto riduce la concentrazione delle specie ossidanti, ma non è automaticamente inerte in ogni processo relativo all’acciaio. L’ossigeno residuo e l’umidità possono comunque formare calamina. Alle alte temperature, l’azoto può interagire con gli elementi di lega e con le reazioni superficiali, mentre piccole quantità di idrogeno possono modificare il comportamento di riduzione e influire sui dispositivi di sicurezza. Un gas ricco di azoto può inoltre diluire un’atmosfera di cementazione o neutra in misura sufficiente a modificare il potenziale di carbonio, anche quando l’analizzatore del forno indica una lettura stabile dell’ossigeno.
I forni sotto vuoto rimuovono la maggior parte della fase gassosa invece di sostituire l’aria con una miscela protettiva fissa. Ciò riduce drasticamente l’ossidazione durante il riscaldamento, ma il risultato dipende dalla pressione finale, dal tasso di perdita, dalla conduttanza di pompaggio, dalla pulizia del forno, dal degasaggio di oli e leganti e dall’area superficiale esposta del carico. Il vapore acqueo rilasciato dai materiali refrattari o da pezzi contaminati può rientrare nella camera e reagire con l’acciaio caldo. Il vuoto, inoltre, non ripristina il carbonio già perso dalla superficie. Per qualità come X153CrMoV12, designata 1.2379 secondo EN ISO 4957, la tempra sotto vuoto può proteggere la superficie durante l’austenitizzazione, ma il controllo del carbonio dipende comunque dalla condizione precedente del materiale e dall’intera sequenza di processo.
Additivi reattivi contenenti diossido di carbonio o ammoniaca
Alcune atmosfere contengono gas chimicamente attivi, anziché semplicemente protettivi. Il diossido di carbonio ne è un esempio fondamentale. Alle temperature di trattamento termico, il CO₂ partecipa all’equilibrio tra monossido di carbonio, carbonio e specie contenenti ossigeno. Il suo effetto dipende dalla temperatura, dalla concentrazione, dal tempo di permanenza del gas, dalla condizione della superficie dell’acciaio e dai livelli concomitanti di CO, H₂, H₂O e idrocarburi. Un eccesso di CO₂ può ridurre il potenziale di carbonio e favorire la decarburazione; in altre condizioni, il suo ruolo rientra nel sistema di reazioni controllate utilizzato per impostare un determinato tenore di carbonio superficiale. Pertanto, una lettura dell’analizzatore relativa al CO₂ non costituisce di per sé una misurazione del potenziale di carbonio.
L’ammoniaca introduce un diverso insieme di reazioni. L’ammoniaca dissociata fornisce azoto e idrogeno, e le atmosfere contenenti ammoniaca possono favorire la nitrurazione o la nitrocarburazione quando sono controllati la temperatura, il grado di dissociazione, la portata e la composizione dell’acciaio. L’attività dell’azoto sulla superficie determina se si formano nitruri e la profondità alla quale l’azoto diffonde. Gli acciai contenenti cromo, molibdeno, alluminio e vanadio reagiscono in modo diverso, poiché i loro nitruri di lega presentano diversa stabilità e diversi effetti sulla durezza e sulla tenacità. L’ammoniaca può inoltre influire sulle reazioni di ossidazione e riduzione attraverso i suoi prodotti di decomposizione. Lo Steel Heat Treatment Handbook (CRC Press, 2014) considera il diossido di carbonio, l’ammoniaca e altri gas reattivi come costituenti dell’atmosfera che influenzano sia la resistenza all’ossidazione sia il controllo del carbonio superficiale.
Gli additivi reattivi possono essere introdotti intenzionalmente oppure penetrare accidentalmente attraverso prodotti della combustione, perdite, residui di pulizia o decomposizione delle cariche del forno. Il caricamento del forno modifica l’equilibrio: una grande quantità di pezzi oleosi può consumare specie reattive e generare ulteriori gas contenenti carbonio, mentre un forno vuoto può esporre l’acciaio a un’atmosfera chimicamente diversa a parità di impostazioni del regolatore. Di conseguenza, la ISO 17663:2023 considera il trattamento termico in aria o in atmosfere controllate come un requisito di qualità, principalmente per gli acciai ferritici e per le lavorazioni eseguite in officina o in cantiere, anziché come una semplice scelta del gas.
La protezione superficiale all’esterno del forno costituisce un tema di controllo distinto. La ISO 17834:2003 riguarda i rivestimenti metallici spruzzati termicamente per la protezione dalla corrosione e dall’ossidazione ad alta temperatura fino a 1000 °C (1273 K), mentre la ISO 12944-4:2017 classifica i gradi di preparazione superficiale per strutture in acciaio al carbonio e bassolegato, comprese le superfici non rivestite, spruzzate termicamente, zincate, galvaniche, sherardizzate e verniciate. Tali sistemi non possono sostituire il controllo dell’atmosfera durante l’austenitizzazione, la ricottura, la cementazione, la nitrurazione o il rinvenimento. L’atmosfera deve essere specificata e verificata come condizione di processo: identità del gas, temperatura, portata, umidità, perdite, caricamento e potenziale di carbonio concorrono tutti al risultato metallurgico.
La chimica delle reazioni nell’atmosfera del forno
L’atmosfera del forno non è un involucro passivo intorno all’acciaio caldo. È un sistema reattivo nel quale reazioni gas–metallo, reazioni gas–gas, trasferimento di massa e diffusione superficiale avvengono simultaneamente. Il risultato dipende dalla temperatura, dalla pressione, dalla composizione del gas, dal flusso, dalle infiltrazioni nel forno, dal carico dei pezzi e dalle condizioni attuali della superficie dell’acciaio. Pertanto, una piccola variazione dell’umidità o dell’anidride carbonica può modificare la formazione della scaglia o il contenuto di carbonio dello strato più esterno del metallo, anche quando la temperatura del forno rimane corretta.
La trattazione dei controlli dell’atmosfera del forno pubblicata da ASM International nel 2017 distingue l’argomento in due gruppi principali di controllo: il controllo dell’atmosfera del forno e il controllo dell’atmosfera di alimentazione. Il primo riguarda ciò che è presente all’interno del forno; il secondo riguarda i gas che vi entrano e la costanza della loro erogazione. Entrambi sono importanti. Un gas correttamente specificato può produrre un’atmosfera dannosa se l’aria penetra attraverso la guarnizione di una porta, una zona a pressione non equilibrata o una muffola incrinata.
Vapore acqueo, idrogeno, monossido di carbonio e anidride carbonica
Il vapore acqueo è particolarmente importante perché può ossidare il ferro e modificare contemporaneamente il carbonio superficiale. Una rappresentazione semplificata dell’ossidazione del ferro da parte del vapore è:
Rappresentazione semplificata della reazione: \[ \mathrm{Fe + H_2O(g) \rightleftharpoons FeO + H_2(g)} \]
Questa equazione non descrive completamente il comportamento del forno. L’ossidazione effettiva può produrre wüstite (FeO), magnetite (Fe₃O₄) ed ematite (Fe₂O₃), a seconda della temperatura e del potenziale di ossigeno. Gli elementi di lega possono formare ulteriori ossidi e la scaglia può svilupparsi in più strati. L’equazione mostra tuttavia la competizione fondamentale: l’aumento del rapporto tra vapore acqueo e idrogeno favorisce l’ossidazione, mentre condizioni ricche di idrogeno e asciutte riducono la tendenza ossidante quando gli altri gas sono sotto controllo.
L’idrogeno è quindi più di un semplice diluente inerte. Il rapporto tra idrogeno e vapore acqueo viene comunemente utilizzato come indicatore del potenziale di ossigeno, poiché la reazione
Rappresentazione semplificata della reazione: \[ \mathrm{H_2(g) + \tfrac{1}{2}O_2(g) \rightleftharpoons H_2O(g)} \]
collega l’idrogeno, il vapore e il potenziale chimico dell’ossigeno. L’idrogeno può inoltre ridurre alcuni ossidi, ma non garantisce una superficie pulita. Alla temperatura dell’acciaio, la questione rilevante è se la miscela gassosa complessiva abbia un potenziale di ossigeno sufficientemente basso per quello specifico acciaio, per la temperatura e per la reazione superficiale in corso. Gli acciai inossidabili e gli acciai legati possono comportarsi diversamente dagli acciai al carbonio non legati, poiché il cromo, il silicio, il manganese e altri elementi formano ossidi con stabilità differenti.
Il vapore acqueo influisce anche sulla decarburazione. Il carbonio disciolto nell’austenite può reagire indirettamente con il vapore, producendo monossido di carbonio e idrogeno:
Rappresentazione semplificata della reazione: \[ \mathrm{C_{(dissolved)} + H_2O(g) \rightleftharpoons CO(g) + H_2(g)} \]
L’atomo di carbonio proviene dalla superficie dell’acciaio; pertanto, la reazione può ridurre il carbonio superficiale anche mentre la composizione della massa interna rimane prossima a quella originaria. Il manuale del National Bureau of Standards degli Stati Uniti del 1966 identifica l’ossidazione e la perdita di carbonio come i principali rischi superficiali nel trattamento termico e descrive specificamente il vapore acqueo presente nei prodotti della combustione come dannoso. Il risultato visibile può essere la formazione di scaglia; quello meno visibile è uno strato impoverito di carbonio, con una risposta alla durezza alterata dopo la tempra.
Il monossido di carbonio e l’anidride carbonica partecipano direttamente al trasferimento di carbonio. Il loro equilibrio fondamentale è:
Rappresentazione semplificata della reazione: \[ \mathrm{2CO(g) \rightleftharpoons CO_2(g) + C_{(surface)}} \]
Quando il gas favorisce la deposizione di carbonio, il carbonio può entrare nell’austenite. Quando l’acciaio presenta un’attività del carbonio superiore a quella che l’atmosfera circostante è in grado di sostenere, il carbonio lascia la superficie e forma monossido di carbonio o anidride carbonica. La reazione è semplificata perché, nelle normali condizioni di cementazione, il carbonio depositato o assorbito non costituisce una pellicola di grafite libera; si tratta di uno scambio di potenziale chimico con il carbonio disciolto nell’acciaio.
Un’altra rappresentazione utile è l’ossidazione del carbonio da parte dell’anidride carbonica:
Rappresentazione semplificata della reazione: \[ \mathrm{C_{(steel)} + CO_2(g) \rightleftharpoons 2CO(g)} \]
Un contenuto più elevato di anidride carbonica può quindi favorire la decarburazione in condizioni appropriate. Il monossido di carbonio può inoltre ridurre alcuni ossidi di ferro, ma lo stesso gas può cementare l’acciaio se la relazione di equilibrio con l’anidride carbonica e la superficie dell’acciaio favorisce il trasferimento di carbonio. La direzione è determinata dai rapporti tra i gas e dalla temperatura, non dalla denominazione di “gas protettivo”.
L’ammoniaca introduce un ulteriore percorso di reazione, poiché può dissociarsi in azoto e idrogeno. Lo Steel Heat Treatment Handbook, pubblicato da CRC Press nel 2014, tratta l’anidride carbonica, l’ammoniaca e altri gas reattivi in relazione alla resistenza all’ossidazione e al controllo del carbonio superficiale. Tali atmosfere devono essere trattate come sistemi chimici, non come ricette fisse: la dissociazione, l’umidità, l’aria infiltrata e le reazioni con i refrattari del forno possono modificare l’atmosfera effettiva prima che essa raggiunga il materiale in lavorazione.
Potenziale di ossigeno e attività del carbonio
La pressione parziale dell’ossigeno, , descrive la tendenza termodinamica dell’atmosfera a ossidare una superficie. A una determinata temperatura, una bassa pressione parziale dell’ossigeno favorisce generalmente il ferro metallico rispetto all’ossido di ferro, mentre un valore più elevato favorisce la formazione di ossidi. Il potenziale di ossigeno è il concetto chimico più ampio; la pressione parziale dell’ossigeno è uno dei modi misurabili o calcolabili per esprimerlo.
Il potenziale di carbonio è diverso. Esso descrive la tendenza di un’atmosfera a trasferire carbonio alla superficie dell’acciaio o a rimuoverlo da essa in condizioni specificate, generalmente con l’austenite come fase ricevente. Un’atmosfera può avere un basso potenziale di ossigeno e tuttavia non riuscire a mantenere il potenziale di carbonio richiesto. Al contrario, una miscela gassosa può fornire un potenziale di carbonio adeguato pur rimanendo sufficientemente ossidante da formare ossidi indesiderati. Queste grandezze sono correlate attraverso gli equilibri gassosi, ma non sono intercambiabili.
Per il monossido di carbonio e l’anidride carbonica, la tendenza al trasferimento di carbonio dipende fortemente dal rapporto e dalla temperatura. Per le atmosfere contenenti idrogeno, il rapporto contribuisce a indicare il potenziale di ossigeno e può inoltre segnalare condizioni decarburanti. Le sonde per l’ossigeno misurano una risposta elettrochimica associata all’attività dell’ossigeno, mentre gli strumenti per il punto di rugiada valutano indirettamente l’umidità; nessuno dei due strumenti, da solo, stabilisce ogni reazione superficiale che avviene in un forno carico.
La qualità dell’acciaio è importante. Un acciaio al carbonio come il C45, specificato secondo la norma EN ISO 683-1, risponde in modo diverso da un acciaio legato come il 42CrMo4 secondo la norma EN ISO 683-2, poiché gli elementi di lega influenzano la stabilità degli ossidi, l’attività del carbonio, la diffusione e le trasformazioni di fase. I valori di controllo devono pertanto essere correlati alla temperatura, alla composizione dell’acciaio, al ciclo di trattamento e alle condizioni superficiali richieste. Una composizione nominale del gas priva di tali variabili non costituisce una descrizione valida del processo.
Cinetica delle reazioni sulla superficie dell’acciaio
Fasi che controllano la velocità della reazione superficiale
- Trasporto Il gas si muove attraverso lo strato limite del forno.
- Arrivo alla superficie La molecola raggiunge la scaglia o il metallo nudo.
- Adsorbimento e reazione La specie si lega alla superficie e reagisce.
- Rimozione dei prodotti I prodotti di reazione si allontanano dall’interfaccia.
- Diffusione nel solido Il carbonio e gli elementi di lega si muovono entrando nell’acciaio o fuoriuscendone.
L’equilibrio termodinamico prevede la direzione preferenziale di una reazione, ma non indica la rapidità con cui la superficie cambierà. La cinetica fornisce questo elemento mancante. Una molecola di gas deve attraversare lo strato limite del forno, raggiungere la scaglia o il metallo nudo, adsorbirsi, reagire e consentire l’allontanamento dei prodotti. Il carbonio e gli elementi di lega diffondono quindi nell’acciaio o fuori da esso. Ognuno di questi passaggi può limitare la velocità complessiva.
All’inizio del riscaldamento, una superficie appena esposta può reagire rapidamente perché non presenta ancora una scaglia consolidata. Con l’ispessimento dell’ossido, la diffusione attraverso la scaglia può diventare il passaggio determinante. La porosità, la fessurazione e il distacco della scaglia possono riaprire la superficie e produrre un’ossidazione irregolare. La circolazione nel forno influisce sullo strato limite, mentre la distanza tra i pezzi influisce sulla rapidità con cui vengono allontanati il vapore, l’anidride carbonica e i prodotti di reazione.
Anche la decarburazione si sviluppa come un profilo di concentrazione, non come una perdita uniforme e istantanea. Il carbonio diffonde dall’interno verso una superficie la cui attività di equilibrio del carbonio è inferiore. La profondità dello strato interessato dipende dalla temperatura, dal tempo, dalla composizione dell’acciaio, dalla microstruttura precedente e dal potenziale di carbonio effettivo dell’atmosfera. La tempra può conservare tale profilo, rendendo successivamente visibile, sotto forma di gradiente di durezza, una breve reazione superficiale.
La trattazione del controllo dell’atmosfera pubblicata da Cambridge University Press nel 2012 distingue il riscaldo per la lavorazione dal trattamento termico finale: condizioni ossidanti non controllate possono essere tollerate diversamente durante un’operazione di forgiatura rispetto a un ciclo finale di tempra, nel quale la scaglia e la decarburazione influenzano direttamente la superficie specificata. Anche la norma ISO 17663:2023 colloca il trattamento termico in aria o in atmosfere controllate all’interno di un quadro di qualità, principalmente per gli acciai ferritici e per le lavorazioni eseguite in officina o in cantiere. La chimica dell’atmosfera è quindi parte della validità del processo. Una temperatura e un tempo di mantenimento corretti non possono compensare un ciclo il cui potenziale di ossigeno, livello di umidità o potenziale di carbonio abbiano consentito alla superficie di modificarsi prima che avvenisse la trasformazione richiesta.
Controllo dell’atmosfera: forno, alimentazione e misurazione
Il controllo dell’atmosfera non consiste nell’impostare un unico flusso di gas. Si tratta del controllo coordinato dell’involucro del forno e dell’atmosfera che vi entra, utilizzando la misurazione per determinare se la condizione chimica prevista raggiunge l’acciaio. La pubblicazione di ASM International Controlli dell’atmosfera del forno nei trattamenti termici (2017) identifica questi due principali gruppi di controllo: controllo dell’atmosfera del forno e controllo dell’atmosfera di alimentazione. La distinzione è importante perché una miscela di gas correttamente preparata può produrre un risultato superficiale errato dopo il passaggio attraverso perdite, bruciatori, storte, percorsi di ricircolo o una zona di lavoro fortemente caricata.
I due gruppi di controllo identificati da ASM
Il controllo dell’atmosfera del forno riguarda le apparecchiature che contengono e distribuiscono l’atmosfera. Guarnizioni delle porte, vestiboli, storte, sistemi di bruciatori, serrande di scarico, ventilatori, piani di appoggio e deflettori interni influenzano tutti la condizione del gas che circonda il carico. La pressione del forno fa parte di questo gruppo. Una leggera pressione positiva può limitare l’ingresso di aria attraverso una fessura della porta, ma una pressione eccessiva può spingere il gas di processo attraverso le guarnizioni e creare condizioni di scarico non sicure o chimicamente instabili. Una pressione negativa può aspirare aria nel forno, soprattutto durante il movimento della porta o attraverso guarnizioni danneggiate.
Anche la distribuzione della temperatura e la circolazione del gas rientrano nel controllo del forno. Un forno può mostrare una temperatura media soddisfacente mentre rimangono zone stagnanti più fredde, più ricche di vapore acqueo o impoverite di un costituente reattivo. La velocità del ventilatore, la direzione del flusso, la distanza tra i pezzi, i cestelli, gli attrezzi di supporto e l’area superficiale esposta dell’acciaio modificano lo strato limite locale. Le storte aggiungono un’ulteriore resistenza al trasporto: l’atmosfera misurata all’esterno della storta potrebbe non rappresentare il gas al suo interno, in particolare durante lo spurgo, il riscaldamento o una rapida variazione della composizione.
Il gruppo relativo all’atmosfera di alimentazione inizia a monte. Comprende i gas di alimentazione, i generatori endotermici o esotermici, i sistemi azoto-metanolo, il gas di arricchimento, l’ammoniaca dissociata, il propano, l’aria, il vapore e le apparecchiature utilizzate per dosarli, miscelarli, essiccarli, riscaldarli e convogliarli. I regolatori di flusso devono mantenere il rapporto previsto al variare della richiesta. Un regolatore che mantiene la pressione, ma non la composizione, non garantisce il controllo dell’atmosfera. Una linea ostruita o parzialmente limitata può produrre lo stesso sintomo di una ricetta errata: il regolatore del forno comanda il potenziale di carbonio obiettivo, ma il pezzo riceve una miscela di gas diversa.
Le reazioni dei gas continuano anche dopo la miscelazione. Il monossido di carbonio e il diossido di carbonio possono partecipare alla reazione superficiale dell’acciaio, mentre il metano e altri idrocarburi possono fornire carbonio in condizioni di carburazione. Il vapore acqueo può ossidare il ferro e spostare l’equilibrio delle reazioni che coinvolgono il carbonio. Il manuale del National Bureau of Standards degli Stati Uniti Trattamento termico e proprietà del ferro e dell’acciaio (1966) identifica l’ossidazione, che produce scaglia, e la perdita di carbonio superficiale, che produce decarburazione, come rischi superficiali primari; descrive inoltre il vapore acqueo presente nei prodotti della combustione come dannoso. La trattazione delle atmosfere dei forni di ASM del 2017 pone le reazioni dei gas, i principali gas e vapori e la decarburazione correlata all’atmosfera al centro del controllo dei trattamenti termici dell’acciaio.
I gruppi relativi al forno e all’alimentazione interagiscono continuamente. Una perdita a una porta può far entrare ossigeno, ma il valore rilevato dipende dalla pressione del forno e dalla circolazione. Una variazione dell’area del carico può consumare o generare specie reattive, modificando l’atmosfera anche se i flussimetri di alimentazione non sono cambiati. Una regolazione del bruciatore può modificare contemporaneamente il vapore acqueo e il diossido di carbonio, oltre a cambiare l’apporto termico. Considerare i due gruppi come intercambiabili nasconde queste cause.

Sensori, campionamento e anelli di controllo
| Misurazione | Cosa indica | Limitazione |
|---|---|---|
| Sonda per l’ossigeno | Risposta elettrochimica associata all’attività dell’ossigeno | Dipende dalle condizioni della sonda, dall’aria di riferimento, dalla temperatura e dalle ipotesi di equilibrio |
| Strumento per il punto di rugiada | Informazioni sull’umidità | La condensazione nella linea di campionamento può produrre un risultato falsamente secco |
| Analizzatore a infrarossi | Concentrazione di diossido di carbonio o monossido di carbonio | Misura le specie selezionate, non ogni reazione superficiale |
| Ispezione della zona di lavoro | Risposta effettiva dell’acciaio | Viene generalmente eseguita dopo il trattamento anziché in modo continuo |
Anello di controllo Configurazione di controllo del processo nella quale un sensore misura una variabile, un controllore la confronta con un valore obiettivo e viene regolato un ingresso manipolato.
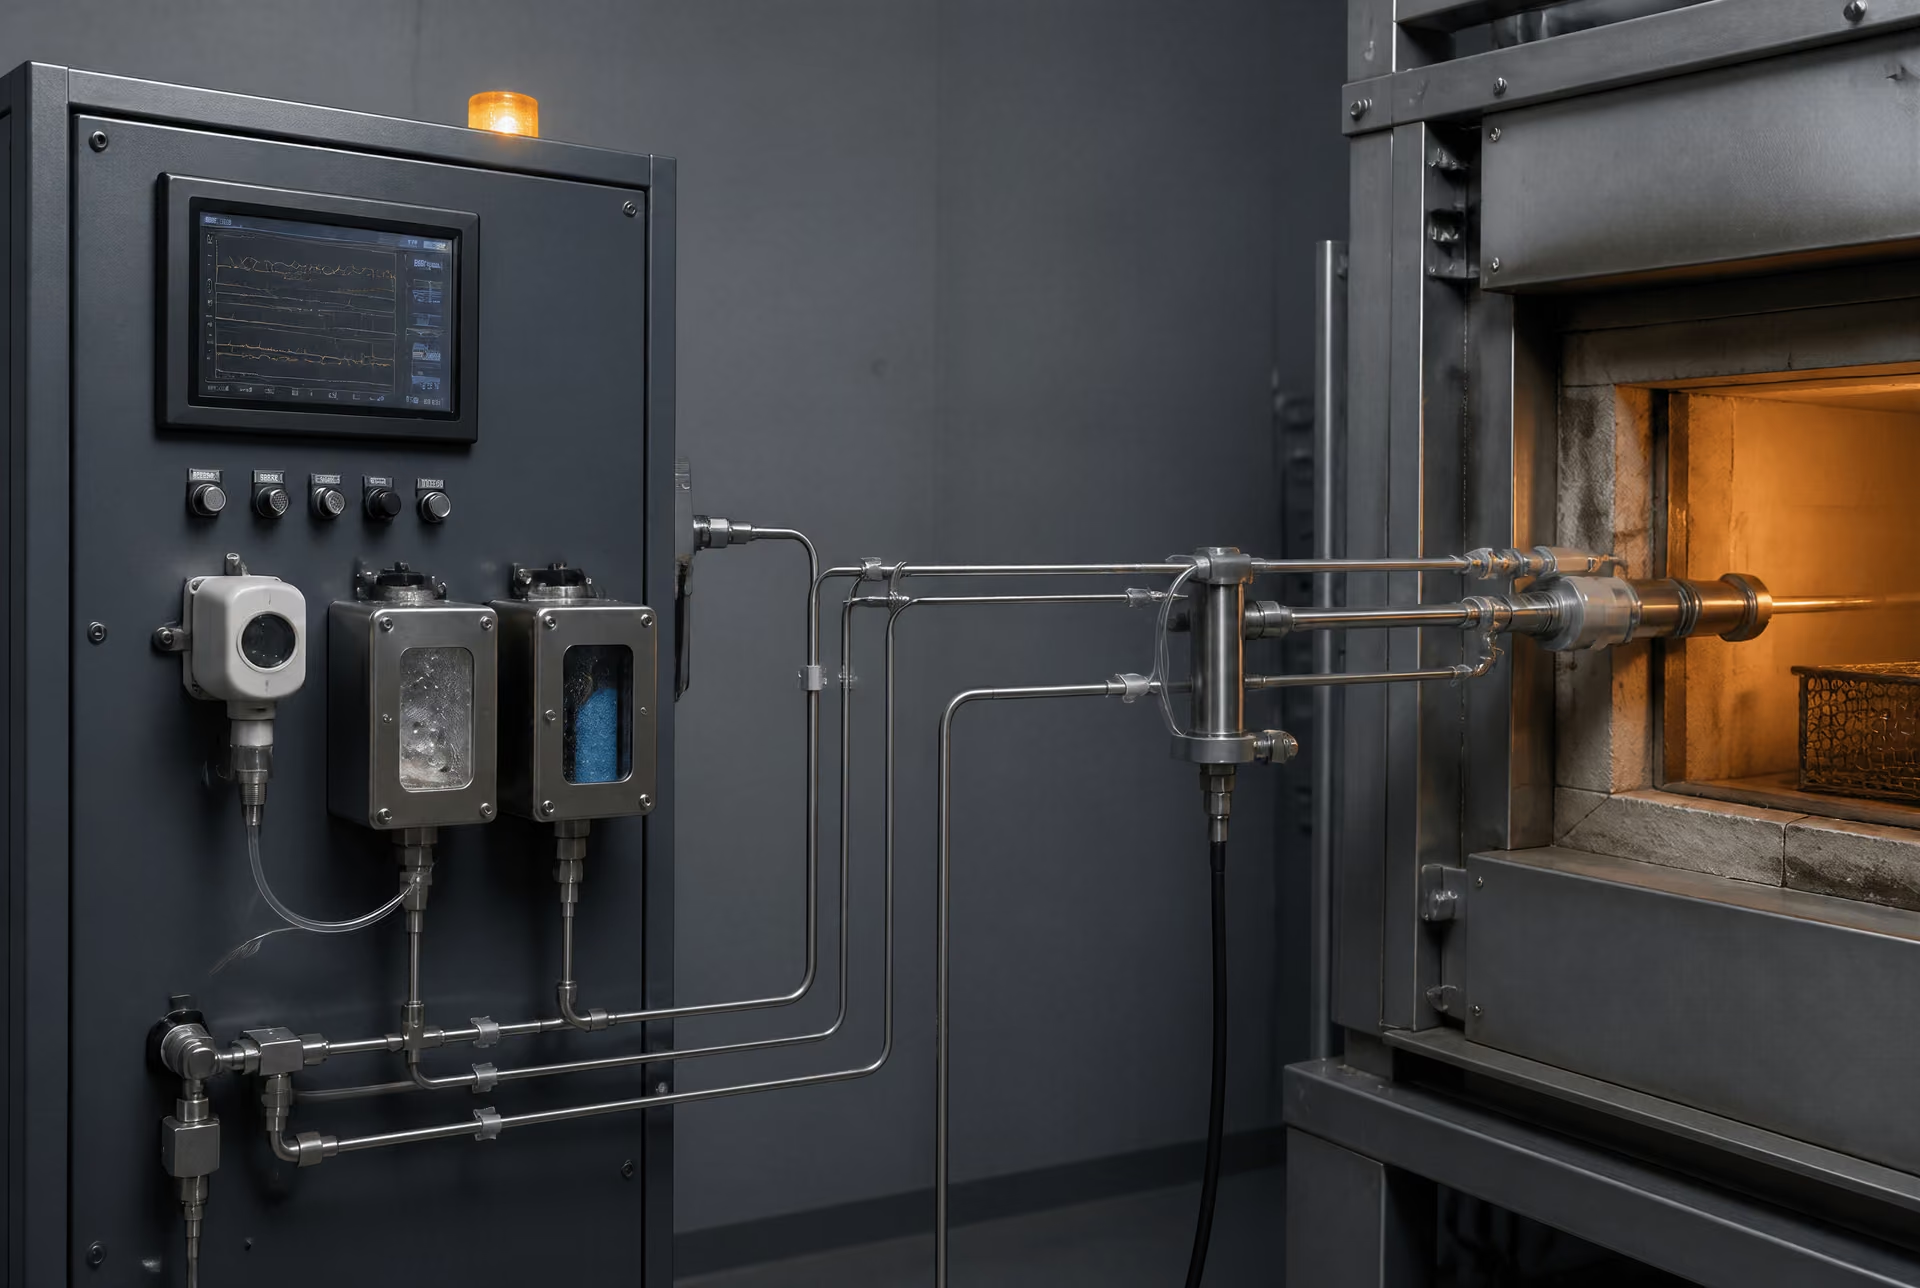
Un anello di controllo contiene normalmente una variabile di processo, un sensore, un regolatore e una variabile manipolata. Per il controllo del potenziale di carbonio, la variabile di processo può essere dedotta dalla pressione parziale dell’ossigeno, misurata con una sonda per ossigeno, oppure calcolata a partire da relazioni che coinvolgono monossido di carbonio, diossido di carbonio e vapore acqueo. La misurazione del punto di rugiada fornisce informazioni sul vapore acqueo. Gli analizzatori a infrarossi possono misurare il diossido di carbonio o il monossido di carbonio, mentre gli analizzatori di ossigeno forniscono un’indicazione diretta della contaminazione ossidante. Questi strumenti non misurano “l’atmosfera” come una quantità universale; ciascuno risponde a una determinata specie chimica, temperatura, pressione e condizione di calibrazione.
Una sonda per ossigeno installata nella zona calda di lavoro può fornire rapidamente un segnale elettrochimico, ma la sua interpretazione dipende dalla temperatura della sonda, dall’aria di riferimento, dalle condizioni del sensore e dall’equilibrio presunto delle reazioni gassose. Un sensore del punto di rugiada situato in un armadio raffreddato per il campionamento misura un campione trasportato e condizionato, non il gas alla temperatura del forno. La condensazione nella linea di campionamento rimuove l’acqua dal campione e produce un risultato falsamente secco. Anche i gas reattivi possono reagire con le pareti dei tubi, i filtri o la condensa prima di raggiungere l’analizzatore. Il materiale, la lunghezza e il diametro della linea, il tracciamento termico, la filtrazione e il flusso del campione diventano quindi parte del sistema di misurazione.
La calibrazione deve corrispondere allo strumento e al processo. I controlli di zero e di span, i gas di riferimento, la verifica della sonda e i registri della deriva consentono di stabilire se una variazione è reale o strumentale. Un’indicazione del potenziale di carbonio calcolata a partire da un segnale in millivolt di una sonda per ossigeno può rimanere stabile mentre la sonda si ricopre di depositi, il percorso dell’aria di riferimento si ostruisce oppure la temperatura del forno utilizzata nel calcolo è errata. Il regolatore potrebbe quindi apportare una correzione corretta a una misurazione errata.
Anche il tempo di risposta è altrettanto importante. La composizione del gas cambia prima nella stazione di miscelazione; successivamente cambia la linea di mandata; l’atmosfera del forno cambia dopo che il nuovo gas ha spostato il volume precedente; infine, la superficie dell’acciaio reagisce con un ulteriore ritardo determinato dalla temperatura, dalla geometria e dalla cinetica della reazione. Una linea di campionamento corta vicino all’ingresso può mostrare una variazione a gradino in pochi secondi, mentre una sonda vicina al pezzo può rimanere quasi invariata per diversi minuti. Se il regolatore agisce più rapidamente di quanto il processo possa rispondere, può verificarsi un superamento del valore obiettivo seguito da oscillazioni. Se agisce troppo lentamente, un’effettiva deviazione decarburante può proseguire anche dopo il superamento della soglia di allarme.
Il feedback deve pertanto basarsi su un volume di controllo definito. Il set point della ricetta è un comando, non la prova della protezione superficiale. Il potenziale di carbonio, il livello di ossigeno o il punto di rugiada comandati dovrebbero essere verificati mediante una misurazione indipendente e, quando pratico, rispetto al risultato ottenuto sull’acciaio. Il carbonio superficiale, la scaglia, la microdurezza e le evidenze metallografiche possono rivelare un problema dell’atmosfera che un analizzatore remoto non ha rilevato. Ciò è particolarmente importante per i gradi le cui specifiche relative alla profondità dello strato cementato, alla durezza o al carbonio superficiale lasciano una tolleranza ridotta alla decarburazione.
Perché la posizione di misurazione modifica l’interpretazione
Lo stesso gas può produrre valori diversi in posizioni diverse. In prossimità dell’ingresso dell’alimentazione, il campione può rappresentare la miscela prima che entri in contatto con il carico. Sopra un cestello denso, può rappresentare una sacca stagnante. Vicino a una bocca di scarico, può essere diluito da una perdita o arricchito dai prodotti di reazione. All’interno di una storta, può differire da quello del forno aperto perché lo scambio gassoso è limitato. Una sonda montata in una zona calda può indicare l’atmosfera intorno alla sonda, mentre la superficie dell’acciaio si trova dietro gli attrezzi di supporto o all’interno di un carico compatto.
Anche la posizione di campionamento determina se la lettura è predittiva o diagnostica. Un analizzatore a monte identifica ciò che il sistema di alimentazione sta erogando. Una sonda nella zona di lavoro indica ciò che è sopravvissuto al trasporto e alle reazioni nel forno. Un campione allo scarico può mostrare il risultato integrato di perdite, combustione e reazione del carico, ma potrebbe non identificare il punto in cui si è verificata la variazione. Nessuna di queste posizioni è automaticamente corretta; ciascuna risponde a una domanda diversa.
Il carico di acciaio fa parte di questa interpretazione. Pezzi puliti, oleosi, umidi, ricoperti di scaglia o fortemente ossidati rilasciano vapori e consumano gas reattivi durante il riscaldamento. Una grande area superficiale può modificare il bilancio locale del carbonio più di quanto faccia un piccolo provino. Anche gli attrezzi di supporto e i materiali refrattari possono reagire con l’atmosfera. Per questo motivo, una calibrazione a vuoto non convalida completamente un ciclo di produzione.
La norma ISO 17663:2023 specifica i requisiti di qualità per i trattamenti termici in aria o in atmosfere controllate, principalmente per gli acciai ferritici e per i lavori eseguiti in officina o in cantiere. La sua rilevanza è sia procedurale sia metallurgica: la condizione controllata deve essere definita, monitorata e collegata al lavoro eseguito. Anche la trattazione del controllo dell’atmosfera pubblicata da Cambridge University Press nel 2012 distingue il riscaldamento per la lavorazione dal trattamento termico finale, avvertendo che le atmosfere ossidanti non controllate causano formazione di scaglia e, negli acciai, decarburazione. Il risultato valido non è quindi il valore stampato accanto a un pannello del gas. È la relazione dimostrata tra la composizione dell’alimentazione, la condizione del forno, l’atmosfera misurata nella zona di lavoro, la storia dell’esposizione e la superficie dell’acciaio ottenuta.
Selezione dell’atmosfera in funzione del grado dell’acciaio e dell’operazione di trattamento termico
La selezione dell’atmosfera deve tenere conto sia della famiglia dell’acciaio sia dell’operazione eseguita. Un gas che protegge un acciaio a basso tenore di carbonio durante la ricottura può alterare la superficie di un anello per cuscinetti ad alto tenore di carbonio durante l’austenitizzazione. Anche il risultato richiesto può cambiare: il riscaldo per la forgiatura può tollerare la formazione di calamina, che verrà rimossa successivamente, mentre un componente finito, cementato, temprato o rettificato può non tollerare un’ossidazione misurabile o una perdita di carbonio.
Il manuale del National Bureau of Standards degli Stati Uniti Trattamento termico e proprietà del ferro e dell’acciaio identifica direttamente i due principali rischi superficiali: l’ossidazione forma calamina, mentre la perdita di carbonio dalla superficie provoca decarburazione. Il manuale descrive inoltre il vapore acqueo presente nei prodotti della combustione come dannoso. La trattazione del 2017 di ASM International sul controllo delle atmosfere dei forni distingue il controllo del forno dal controllo dell’atmosfera di alimentazione. Entrambi sono importanti. Anche un gas correttamente specificato può produrre un risultato difettoso se la portata, il punto di rugiada, il potenziale di ossigeno, il potenziale di carbonio, le perdite, la regolazione del bruciatore o il caricamento del forno non sono corretti.
Acciai al carbonio e basso-legati
Gli acciai al carbonio non legati e gli acciai basso-legati vengono spesso discussi come se la sola designazione determinasse l’atmosfera. Non è così. AISI/SAE 1018, AISI/SAE 1045, AISI/SAE 4140 e AISI/SAE 4340 possono essere tutti riscaldati in forni descritti come “neutri”, ma la condizione superficiale accettabile varia in funzione dell’operazione, delle dimensioni della sezione e del sovrametallo di lavorazione successivo.
Per un acciaio a basso tenore di carbonio come AISI/SAE 1018, una piccola perdita di carbonio superficiale può avere scarso effetto sulle proprietà di trazione del materiale in massa, poiché la concentrazione di carbonio è già bassa. Tuttavia, può essere importante in una sottile regione cementata, in corrispondenza di uno spigolo lavorato o quando la superficie deve successivamente reagire in modo uniforme alla cementazione, alla tempra a induzione o alla nitrurazione. Nell’AISI/SAE 1045, la decarburazione della superficie di un albero o di un ingranaggio può ridurre il carbonio disponibile per la formazione di martensite. Il risultato può essere uno strato superficiale più tenero al di sotto di una calamina apparentemente accettabile dopo la rimozione.
Gli acciai da tempra basso-legati, come AISI/SAE 4140 e AISI/SAE 4340, presentano una problematica diversa. Cromo, molibdeno, manganese e silicio influenzano le reazioni di ossidazione e la temprabilità, ma gli elementi di lega non rendono la superficie immune alla perdita di carbonio. Una superficie impoverita di carbonio può rimanere più debole dopo la tempra anche quando il cuore raggiunge la durezza specificata. I film di ossido possono inoltre interferire con il controllo dimensionale, il controllo con particelle magnetiche, l’adesione dei rivestimenti o le successive lavorazioni meccaniche.
Per questi gradi, l’atmosfera viene selezionata in funzione del bilancio di carbonio richiesto. Un’atmosfera neutra o controllata deve mantenere l’attività del carbonio superficiale prossima al valore previsto per l’acciaio; una condizione carburante è appropriata soltanto quando è specificato un aumento intenzionale del carbonio. Il potenziale di carbonio non viene stabilito semplicemente indicando un gas. L’ASM Handbook Volume 4B descrive le relazioni di controllo che coinvolgono il vapore acqueo, l’anidride carbonica e la pressione parziale dell’ossigeno, insieme ai metodi di misurazione diretti o indiretti. In pratica, il sistema di controllo del forno e i relativi sensori determinano se l’atmosfera dichiarata esiste effettivamente in corrispondenza del pezzo.
Le sezioni sottili si riscaldano rapidamente e presentano un elevato rapporto superficie/volume. Possono perdere una frazione maggiore del proprio strato superficiale contenente carbonio prima che il carico raggiunga la temperatura. I giunti saldati possono essere ancora più sensibili: il metallo saldato, la zona termicamente alterata e il metallo base possono avere composizioni e microstrutture iniziali differenti, mentre le tensioni residue e i film di ossido variano lungo il giunto. La norma ISO 17663:2023 specifica i requisiti di qualità per il trattamento termico in aria o in atmosfere controllate in relazione alla saldatura e ai processi correlati, applicandosi principalmente agli acciai ferritici e alle attività eseguite in officina o in cantiere. Essa supporta quindi la gestione del trattamento termico dei giunti saldati come processo documentato, non come una semplice esposizione informale in forno.
Acciai per utensili, per cuscinetti e ad alto tenore di carbonio
Gli acciai ad alto tenore di carbonio richiedono un controllo più rigoroso perché la concentrazione superficiale di carbonio influenza direttamente la durezza, la resistenza all’usura, l’austenite trattenuta e la stabilità dimensionale. Tra gli esempi figurano l’acciaio per cuscinetti AISI/SAE 52100, l’acciaio per utensili AISI D2, AISI O1 e AISI W1. La loro condizione superficiale dopo l’austenitizzazione non è una questione meramente estetica.
Uno strato decarburato sull’AISI/SAE 52100 può produrre una regione tenera al di sotto della pista di rotolamento di un cuscinetto. La rimozione della calamina mediante una leggera pulizia non elimina necessariamente tale strato. In un acciaio per utensili come AISI D2, la perdita di carbonio superficiale può ridurre il carbonio disponibile per formare la struttura martensitica e contenente carburi prevista. Un’ossidazione eccessiva può inoltre alterare il sovrametallo di rettifica e favorire difetti durante la finitura. Anche AISI O1 e AISI W1 sono analogamente vulnerabili durante la tempra, poiché le loro prestazioni dipendono fortemente dal carbonio trattenuto sulla superficie.
I componenti ad alto tenore di carbonio non vengono semplicemente protetti rendendo l’atmosfera “ricca di carbonio”. Un potenziale di carbonio eccessivo può produrre fuliggine, deposizione di carburi o una chimica superficiale alterata, anziché un risultato controllato. L’atmosfera richiesta deve essere adeguata al grado dell’acciaio, alla temperatura di austenitizzazione, al tempo di esposizione e alla risposta del forno. Il trattamento sotto vuoto, a bassa pressione, in sale, con gas neutro controllato o con un’atmosfera deliberatamente regolata in funzione del carbonio può essere tecnicamente applicabile; tuttavia, la scelta dipende dalla condizione superficiale specificata e dalle capacità dell’impianto.
Gli anelli per cuscinetti e gli utensili di precisione evidenziano anche un problema dimensionale. L’ossidazione consuma il metallo superficiale e può creare calamina negli angoli, nei fori e nei punti di contatto con gli elementi di supporto. I gradienti termici e una circolazione non uniforme del gas possono far sì che una regione si ossidi o si decarburi più di un’altra. Lo spessore della sezione, la disposizione dei pezzi, la densità di caricamento, la precedente condizione sferoidizzata o ricotta e lo stato del rivestimento interno del forno devono quindi rientrare nella decisione relativa all’atmosfera. La designazione dell’acciaio è soltanto il punto di partenza.
La stessa logica si applica agli acciai per molle e ai fili ad alto tenore di carbonio. Un filo sottile può raggiungere rapidamente la temperatura di trattamento, lasciando all’operatore poco tempo per rilevare un’anomalia dell’atmosfera prima che il carbonio superficiale cambi. I componenti temprati sono particolarmente sensibili, poiché le loro proprietà finali sono già determinate da una sequenza ristretta di riscaldamento, tempra e rinvenimento. Un difetto superficiale formatosi durante l’austenitizzazione non può essere corretto in modo affidabile mediante il rinvenimento.
Austenitizzazione, ricottura, normalizzazione, rinvenimento e distensione
| Operazione | Problematica relativa all’atmosfera | Implicazione superficiale |
|---|---|---|
| Austenitizzazione | Ossidazione rapida e trasferimento del carbonio | Può modificare la durezza e il contenuto di carbonio superficiale |
| Ricottura | L’esposizione prolungata aumenta la possibilità di reazione | La scaglia o la perdita di carbonio possono richiedere un sovrametallo di lavorazione |
| Normalizzazione | Spesso eseguita in aria per materiale destinato a essere lavorato successivamente | La modifica superficiale può essere inaccettabile per componenti destinati all’impiego diretto |
| Rinvenimento | La temperatura più bassa non elimina l’ossidazione | Condizioni a bassa ossidazione proteggono la finitura e le dimensioni |
| Distensione | L’esposizione all’aria può formare scaglia sulle superfici preparate | Può essere necessaria una schermatura controllata per i componenti finiti |
L’austenitizzazione è generalmente l’operazione più sensibile all’atmosfera. L’acciaio viene riscaldato nell’intervallo austenitico, nel quale l’ossidazione e il trasferimento di carbonio possono procedere rapidamente. Gli acciai ad alto tenore di carbonio e gli acciai per utensili richiedono un controllo che preservi il carbonio superficiale, mentre gli acciai a basso tenore di carbonio possono richiedere una protezione dal punto di vista del carbonio quando la superficie verrà successivamente temprata o cementata. Il carico deve essere riscaldato uniformemente, senza considerare il setpoint del forno come prova della temperatura del pezzo o della condizione della sua superficie.
La ricottura consente generalmente un’esposizione in forno più lunga rispetto alla tempra, aumentando l’opportunità di formazione di calamina e di decarburazione. Anche la ricottura completa, la ricottura subcritica e la ricottura di sferoidizzazione differiscono per temperatura e durata; pertanto, una sola “atmosfera di ricottura” non è sufficiente. Per AISI/SAE 1045 o AISI/SAE 4140, la perdita di carbonio superficiale può essere accettabile soltanto nei casi in cui la lavorazione meccanica la rimuova; per AISI/SAE 52100 o AISI D2, lo stesso sovrametallo può essere inaccettabile. Il raffreddamento lento non ripristina una superficie alterata.
La normalizzazione viene comunemente eseguita in aria per forgiati e componenti strutturali quando è prevista la rimozione della calamina. Si tratta di una decisione produttiva, non della dimostrazione che l’aria sia neutra. La trattazione del 2012 della Cambridge University Press sul controllo delle atmosfere distingue il riscaldo per la lavorazione dal trattamento termico finale e collega le atmosfere ossidanti non controllate alla formazione di calamina e alla decarburazione dell’acciaio. Un albero normalizzato destinato all’impiego diretto, al controllo o alla tempra a induzione può quindi richiedere una protezione controllata anche quando un grezzo forgiato può essere normalizzato in aria.
Il rinvenimento avviene al di sotto dell’intervallo di austenitizzazione, ma l’ossidazione rimane possibile, in particolare durante esposizioni prolungate o cicli di rinvenimento ripetuti. Un’atmosfera pulita e a bassa ossidazione protegge le dimensioni e la finitura superficiale; non richiede la stessa strategia relativa al potenziale di carbonio utilizzata durante l’austenitizzazione. I colori di rinvenimento non devono essere considerati una misurazione affidabile del controllo dell’atmosfera, soprattutto quando lo spessore dell’ossido varia all’interno del carico.
La distensione dei giunti saldati e dei componenti lavorati viene spesso eseguita in aria; tuttavia, l’esposizione all’aria può formare calamina sulla superficie e alterare un giunto preparato o un componente finito. La norma ISO 17663:2023 è pertinente quando il trattamento è associato alla saldatura, inclusi i lavori in cantiere. Per un componente che richiede una superficie pulita, la scelta può favorire un’atmosfera controllata, il vuoto, una schermatura locale o un involucro protetto, anziché un forno esposto.
Infine, l’atmosfera del forno e la successiva protezione superficiale sono controlli distinti. La norma ISO 17834:2003 tratta i rivestimenti metallici applicati mediante spruzzatura termica per la protezione dalla corrosione e dall’ossidazione ad alta temperatura fino a 1000 °C (1273 K), mentre la norma ISO 12944-4:2017 classifica i gradi di preparazione superficiale per strutture in acciaio al carbonio e basso-legato. Nessuna delle due norme sostituisce il controllo durante il riscaldamento. L’atmosfera deve innanzitutto produrre la superficie metallurgica specificata; i rivestimenti e la preparazione post-trattamento riguardano una fase diversa.
Trattamento termico in aria rispetto alle atmosfere controllate
L’aria è comoda, ma la comodità non la rende metallurgicamente neutra. A temperature elevate, l’ossigeno e il vapore acqueo possono reagire con l’acciaio, mentre il gas circostante può modificare l’attività del carbonio sulla superficie. Il risultato può essere la formazione di scaglia, la decarburazione, la carburazione o una combinazione di queste condizioni. L’accettabilità del risultato dipende da ciò che accade successivamente alla superficie e dalle prestazioni che il componente deve garantire durante l’esercizio.
Il U.S. Department of Commerce, National Bureau of Standards, Heat Treatment and Properties of Iron and Steel (1966), identifica direttamente i due principali rischi superficiali: l’ossidazione produce scaglia, mentre la perdita di carbonio dalla superficie produce decarburazione. Il documento descrive inoltre il vapore acqueo presente nei prodotti della combustione come dannoso. L’atmosfera del forno è quindi parte della specifica di trattamento termico, non semplicemente un mezzo per riempire lo spazio attorno al carico.
Quando il riscaldamento in aria penalizza la superficie
Il riscaldamento in aria di acciai al carbonio o basso-legati forma ossidi di ferro la cui composizione varia con la temperatura e con le condizioni locali del gas. La scaglia consuma metallo, modifica le dimensioni e può interferire con le successive operazioni di lavorazione meccanica, saldatura, rivestimento o ispezione. Può inoltre distaccarsi durante la movimentazione e lasciare una superficie irregolare. L’ossido non è l’unico motivo di preoccupazione. Una superficie esposta a un ambiente ossidante e povero di carbonio può perdere carbonio per diffusione dall’acciaio verso il gas.
Questa perdita di carbonio crea uno strato decarburato. In un componente temprato, la regione interessata può presentare una durezza e una resistenza all’usura inferiori rispetto all’interno. In un componente soggetto a carichi di fatica, la chimica superficiale alterata e le associate modifiche microstrutturali possono influire sulla risposta prevista, anche quando la durezza della massa soddisfa il requisito del disegno. La profondità e la gravità del fenomeno dipendono dalla composizione dell’acciaio, dalla temperatura, dal tempo di mantenimento, dalle condizioni della superficie, dalla composizione del gas e dall’attività del carbonio stabilita all’interfaccia.
Un’atmosfera controllata non significa “qualsiasi gas che non sia aria”. ASM International, in Furnace Atmosphere Controls in Heat Treating (2017), distingue il controllo in due gruppi principali: controllo dell’atmosfera del forno e controllo dell’atmosfera di alimentazione. Il primo riguarda ciò che è presente nel forno e il modo in cui viene misurato; il secondo riguarda i gas, i generatori, le apparecchiature di miscelazione, la purificazione e l’erogazione che producono tale condizione. Entrambi sono importanti. Un gas selezionato correttamente può comunque produrre il risultato sbagliato se l’umidità penetra nel sistema di alimentazione, se il forno presenta perdite o se il sistema di misurazione non rappresenta la zona del carico.
Per gli acciai al carbonio, il controllo del potenziale di carbonio è fondamentale durante i trattamenti nei quali il tenore superficiale di carbonio deve rimanere stabile. ASM descrive le relazioni che coinvolgono il vapore acqueo, l’anidride carbonica e la pressione parziale dell’ossigeno come strumenti per valutare o controllare il potenziale di carbonio. Queste specie non sono indicatori intercambiabili in ogni configurazione di forno, e un valore di riferimento ha significato soltanto quando sono definiti il metodo di misurazione, la temperatura, il flusso del gas e la risposta del forno. Anche il Steel Heat Treatment Handbook (CRC Press, 2014) tratta l’anidride carbonica, l’ammoniaca e altri gas reattivi, poiché la chimica dell’atmosfera può influire sia sulla resistenza all’ossidazione sia sul controllo del carbonio superficiale.
La specifica di processo deve indicare la condizione superficiale accettabile. “Riscaldare in aria” è un’indicazione incompleta, a meno che la specifica non ammetta anche la scaglia e la chimica superficiale risultanti oppure non richieda un’operazione successiva per rimuoverle o correggerle. Un requisito relativo a una superficie brillante, a una decarburazione massima specificata, al mantenimento dell’accuratezza dimensionale o a uno strato indurito funzionale indica la necessità di un controllo più rigoroso dell’atmosfera.
Riscaldamento per la formatura rispetto al trattamento finale
Un errore frequente di classificazione consiste nel considerare ogni operazione ad alta temperatura come se avesse gli stessi requisiti superficiali. Il capitolo “Atmosphere Control for the Protection of Metals During Production Processes” della Cambridge University Press (2012) distingue il riscaldamento per la lavorazione dal trattamento termico finale. Tale distinzione dovrebbe comparire nella pianificazione del processo.
Durante il riscaldamento per la forgiatura, la laminazione o un’altra operazione di formatura, una certa quantità di scaglia può essere tollerata perché la disincrostazione, la deformazione, la rifilatura o la lavorazione meccanica rimuoveranno il materiale interessato. Lo scopo della fase di riscaldamento è principalmente portare il pezzo in condizioni adatte alla deformazione plastica. L’aria può quindi essere accettabile in un processo nel quale lo strato ossidato viene controllato e rimosso prima di stabilire le dimensioni o le proprietà finali. Ciò non autorizza a ignorare l’atmosfera: una scaglia eccessiva può ridurre la resa, danneggiare gli utensili, occultare i difetti e produrre ripieghe superficiali o altri problemi di fabbricazione.
Il trattamento termico finale è diverso. La tempra e il rinvenimento, la normalizzazione, la ricottura, il trattamento di solubilizzazione o la distensione possono determinare le proprietà della superficie che rimarrà in esercizio. Se il componente viene finito dopo il trattamento, potrebbe esserci poco sovrametallo disponibile per rimuovere la scaglia o la decarburazione. Una pista di cuscinetto, un dente di ingranaggio, una molla, un perno di albero o una superficie soggetta a usura non possono essere valutati con lo stesso criterio applicato a un semilavorato da forgiatura che sarà successivamente lavorato meccanicamente.
La distinzione si applica anche alle attività correlate alla saldatura. La norma ISO 17663:2023 specifica i requisiti di qualità per il trattamento termico in aria o in atmosfere controllate in relazione alla saldatura e ai processi affini, principalmente per gli acciai ferritici e per i lavori eseguiti in officina o in cantiere. Il suo campo di applicazione rafforza un punto pratico: l’atmosfera accettabile e il risultato superficiale devono essere correlati all’operazione definita, al materiale, all’attrezzatura e ai requisiti di ispezione.
Una specifica di trattamento finale dovrebbe indicare se la scaglia è consentita, se è richiesta una pulizia post-trattamento e come devono essere misurate la decarburazione o altre modifiche superficiali. Dovrebbe inoltre definire la designazione dell’acciaio pertinente, come C45, 42CrMo4 o una qualità specificata in base a una determinata norma di prodotto, poiché la composizione influenza la risposta all’ossidazione e al trasferimento di carbonio. Il controllo dell’atmosfera non può correggere un criterio di accettazione ambiguo.
Alternative sotto vuoto e in gas inerte
I forni a vuoto riducono la pressione parziale dei gas reattivi rimuovendo la maggior parte del gas presente nel forno prima del riscaldamento. I sistemi a gas inerte sostituiscono l’aria con gas quali argon o azoto, a condizione che il gas selezionato sia compatibile con l’acciaio, la temperatura e il trattamento. Questi metodi perseguono lo stesso obiettivo generale di un’atmosfera controllata nel forno — limitare le reazioni superficiali indesiderate — ma non rendono impossibile ogni reazione.
La qualità del vuoto, le perdite, l’umidità residua, la pulizia del forno, il caricamento e la storia della pressione influenzano tutti il risultato superficiale. I gas inerti possono contenere contaminanti costituiti da ossigeno o acqua, e l’azoto può interagire con alcuni sistemi di leghe o con determinate condizioni superficiali. Un gas che è inerte per una certa qualità di acciaio e per un determinato processo potrebbe non essere inerte nello stesso senso pratico per un’altra. Additivi reattivi possono inoltre essere utilizzati deliberatamente quando sono richieste la carburazione, la nitrurazione o la correzione del potenziale di carbonio.
La scelta è quindi una decisione di processo, non una graduatoria dei tipi di forno. Un’atmosfera controllata può mantenere stabile il carbonio superficiale limitando al contempo la formazione di scaglia; il vuoto può ridurre la contaminazione in fase gassosa e la formazione di scaglia; un ambiente inerte può fornire una barriera adeguata quando la sua purezza e la sua chimica sono controllate. Nessuno di questi sistemi dovrebbe essere descritto, senza ulteriori precisazioni, come capace di eliminare tutte le reazioni superficiali.
La protezione della superficie dopo il trattamento termico è un tema distinto. La norma ISO 17834:2003 riguarda i rivestimenti metallici applicati mediante spruzzatura termica per la protezione contro la corrosione e l’ossidazione ad alta temperatura fino a 1000 °C (1273 K), mentre la norma ISO 12944-4:2017 classifica i gradi di preparazione superficiale per strutture in acciaio al carbonio e basso-legato e distingue le superfici non rivestite, spruzzate termicamente, zincate, elettrodeposte, sherardizzate e verniciate. Tali norme non sostituiscono il requisito relativo all’atmosfera di trattamento termico. Il documento finale di processo deve indicare se la superficie deve rimanere nello stato risultante dal trattamento, essere pulita, essere lavorata meccanicamente o ricevere un successivo sistema protettivo, e deve definire la condizione che si considera accettabile.
Protezione della superficie oltre l’atmosfera del forno
Un rivestimento e un’atmosfera del forno proteggono l’acciaio in momenti diversi del suo ciclo di vita. L’atmosfera agisce quando l’acciaio è sufficientemente caldo perché possano procedere le reazioni di ossidazione, carburazione o decarburazione. Un rivestimento agisce generalmente in una fase successiva, durante lo stoccaggio, l’esercizio o l’esposizione a un ambiente corrosivo o ad alta temperatura. Confondere queste funzioni può invalidare un trattamento termico anche quando il componente finito appare pulito.
Il U.S. Department of Commerce, National Bureau of Standards, in Heat Treatment and Properties of Iron and Steel (1966), identifica i due principali rischi superficiali durante il riscaldamento: l’ossidazione produce scaglia, mentre la perdita di carbonio dalla superficie produce decarburazione. Il vapore acqueo presente nei prodotti della combustione è descritto come dannoso. La Cambridge University Press opera la stessa distinzione tra i processi in Atmosphere Control for the Protection of Metals During Production Processes (2012), separando il riscaldamento per la lavorazione dal trattamento termico finale e collegando le atmosfere ossidanti non controllate sia alla formazione di scaglia sia alla decarburazione dell’acciaio.
La trattazione del controllo dell’atmosfera del forno pubblicata da ASM International nel 2017 suddivide il problema in “controllo dell’atmosfera del forno e dell’atmosfera di alimentazione”. Questa distinzione è importante anche quando è presente un rivestimento superficiale separato. Un rivestimento può ridurre il contatto tra il metallo e il gas del forno, ma non stabilisce un potenziale di carbonio noto nell’intero carico, non compensa una perdita e non dimostra che il forno abbia raggiunto la condizione chimica specificata. Il potenziale di carbonio dipende dalle reazioni dei gas e da relazioni che coinvolgono l’anidride carbonica, il vapore acqueo e la pressione parziale dell’ossigeno; ASM identifica inoltre la decarburazione correlata all’atmosfera come un tema centrale del trattamento termico degli acciai.
Rivestimenti metallici applicati per spruzzatura termica
I rivestimenti metallici applicati per spruzzatura termica sono prodotti riscaldando un materiale di apporto metallico e proiettando particelle fuse o parzialmente fuse su un substrato preparato. Lo strato depositato è costituito da particelle sovrapposte; pertanto, porosità, contenuto di ossidi, adesione, spessore e stato di sigillatura dipendono dal processo di spruzzatura e dalla preparazione del substrato. Alluminio, zinco, sistemi zinco-alluminio e altri metalli applicati per spruzzatura possono essere selezionati in funzione dell’esposizione corrosiva o termica, ma il rivestimento deve essere specificato come sistema, anziché essere trattato come una barriera indipendente.
La norma ISO 17834:2003 riguarda i rivestimenti metallici applicati per spruzzatura termica destinati alla protezione contro la corrosione e l’ossidazione ad alta temperatura a temperature fino a 1000 °C (1273 K). Il suo campo di applicazione è significativo, ma tale valore di temperatura non costituisce una garanzia universale per l’esercizio. Il limite effettivo dipende dal metallo del rivestimento, dalla qualità del substrato, dai cicli termici, dall’atmosfera, dallo spessore del rivestimento, dall’adesione e dall’eventuale sigillante o finitura applicati sopra lo strato spruzzato. Una superficie spruzzata ricca di zinco, per esempio, non può essere considerata equivalente a un rivestimento di alluminio durante un’esposizione ad alta temperatura solo perché entrambi sono metallici.
Il momento della spruzzatura è determinante. Se il rivestimento viene applicato prima dell’austenitizzazione, il suo legante, i pori, gli ossidi o l’interfaccia con il substrato possono reagire durante il riscaldamento. Lo strato può rammollirsi, volatilizzarsi, fessurarsi, formare una lega con l’acciaio o trasferire contaminanti agli elementi di supporto del forno. Anche un rivestimento che rimane aderente può modificare il trasferimento di calore sulla superficie e complicare l’ispezione della scaglia o della decarburazione. Pertanto, viene normalmente trattato come un sistema di protezione post-trattamento termico, salvo che l’intero ciclo termico e la compatibilità del rivestimento siano stati qualificati.
Un rivestimento spruzzato non può inoltre sostituire il controllo dell’atmosfera. Durante la tempra di un acciaio al carbonio o basso-legato, la condizione di carbonio superficiale richiesta viene creata o mantenuta all’interfaccia acciaio-gas. Un rivestimento che impedisce il contatto con il gas può ostacolare lo scambio di carbonio previsto anziché controllarlo. Se lo strato contiene ossidi reattivi o consente un accesso locale del gas attraverso i pori, il risultato può variare da una zona all’altra del componente. Il forno deve comunque mantenere il potenziale ossidante e il potenziale di carbonio specificati, e la superficie trattata deve essere esaminata per rilevare scaglia, decarburazione e difetti correlati al rivestimento.
Superfici zincate, elettrodeposte, sherardizzate e verniciate
La norma ISO 12944-4:2017 distingue le categorie superficiali e gli stati di preparazione delle strutture in acciaio al carbonio e basso-legato. Le sue categorie comprendono superfici non rivestite, applicate per spruzzatura termica, zincate, elettrodeposte, sherardizzate e verniciate. Queste designazioni descrivono condizioni diverse del rivestimento e requisiti differenti di preparazione; non trasformano la protezione dalla corrosione in un sostituto della specifica del trattamento termico.
La zincatura deposita zinco sull’acciaio, generalmente mediante immersione in zinco fuso, mentre la placcatura elettrolitica deposita un metallo mediante un processo elettrolitico. La sherardizzazione produce un rivestimento di diffusione a base di zinco riscaldando l’acciaio insieme a polvere di zinco. I sistemi di verniciatura si basano su una pellicola di rivestimento organica o inorganica, spesso applicata su un substrato preparato e dotato di primer. Il loro comportamento termico è fortemente diverso. I rivestimenti contenenti zinco possono fondere, evaporare o reagire durante l’austenitizzazione. Gli strati elettrodeposti possono formare bolle o diffondere nel substrato. Gli strati sherardizzati contengono già una struttura di diffusione ferro-zinco e possono modificarsi durante ulteriori riscaldamenti. La vernice può decomporsi e generare fumo, depositi o gas reattivi.
Questa distinzione è particolarmente importante per le qualità di acciaio per le quali il carbonio superficiale fa parte della specifica. AISI 1045, EN 10083-2 C45E e AISI 4140 possono tollerare modifiche superficiali diverse a seconda che l’operazione finale sia una tempra, un rinvenimento, una nitrurazione o semplicemente una distensione. La presenza visibile di uno strato di zinco o di vernice non dimostra che l’acciaio sottostante abbia conservato il gradiente di carbonio richiesto. Né un aspetto pulito dimostra che l’ossidazione sia stata controllata. La scaglia può essere sottile e aderente, mentre la decarburazione può estendersi al di sotto di una superficie dall’aspetto metallico.
Il problema inverso si verifica dopo il trattamento. Un componente in AISI 4140 temprato può richiedere un rivestimento protettivo contro la corrosione, ma tale rivestimento viene selezionato in funzione dell’ambiente di esercizio e applicato solo dopo tempra, rinvenimento, pulizia e ispezione. Applicarlo prima del ciclo in forno può alterare la chimica del trattamento termico; applicarlo dopo non può riparare uno strato decarburato né ripristinare la precisione dimensionale perduta.
Preparazione della superficie prima e dopo il trattamento termico
Prima del trattamento termico, la superficie dovrebbe presentare uno stato noto. Oli, composti per trafilatura, impronte digitali, sali, vecchie vernici, ossidi e residui di sabbiatura possono decomporsi o reagire nel forno. La contaminazione contenente cloruri è particolarmente indesiderabile, poiché i residui possono favorire la corrosione durante il raffreddamento o interferire con la successiva adesione del rivestimento. La pulizia non deve essere confusa con il controllo della decarburazione: rimuovere l’olio non corregge uno strato impoverito di carbonio già formatosi durante un precedente riscaldamento.
La preparazione dipende inoltre dalla sequenza prevista. Un componente destinato a carburazione, carbonitrurazione o nitrurazione può richiedere mascheratura o un trattamento superficiale selettivo, ma il materiale di mascheratura deve essere qualificato per la temperatura e l’atmosfera del forno. Una superficie preparata per la verniciatura secondo la norma ISO 12944-4:2017 non è automaticamente preparata per l’austenitizzazione. La rugosità, il grado di pulizia, le tensioni residue e la condizione degli ossidi ammissibile possono essere differenti.
Dopo il trattamento termico, la scaglia e i residui vengono rimossi con metodi adeguati all’acciaio e alla finitura richiesta. Possono essere utilizzati sabbiatura abrasiva, pulizia alcalina, decapaggio, lavorazione meccanica o leggera rettifica, ma ciascun metodo rimuove una quantità diversa di materiale e modifica la tessitura superficiale. La rettifica può esporre metallo fresco generando al contempo calore localizzato; una sabbiatura aggressiva può arrotondare gli spigoli o nascondere un difetto superficiale poco profondo sotto un profilo ruvido. Se si sospetta una decarburazione, sono necessari un esame metallografico, profili di durezza o una prova specificata del carbonio superficiale. Applicare un rivestimento sull’area non rende accettabile la metallurgia alterata.
L’operazione finale di protezione superficiale dovrebbe essere eseguita dopo l’ispezione dello stato trattato termicamente. Questo ordine preserva gli elementi necessari per valutare scaglia, ossidazione, variazioni dimensionali, durezza e decarburazione. La norma ISO 17663:2023 rafforza il principio del controllo del processo specificando i requisiti di qualità per il trattamento termico in aria o in atmosfere controllate, principalmente per gli acciai ferritici e per le lavorazioni eseguite in officina o in cantiere. Sia che la protezione venga fornita dal controllo dell’atmosfera durante il riscaldamento, sia che venga ottenuta successivamente mediante una finitura zincata, spruzzata, elettrodeposta, sherardizzata o verniciata, ogni misura deve essere assegnata alla fase in cui può effettivamente svolgere la funzione prevista.
Trattamento termico associato alla saldatura e alla fabbricazione
L’ambito di applicazione della ISO 17663:2023
La ISO 17663:2023 costituisce il principale quadro di riferimento per la qualità, nella ricerca fornita, in materia di trattamento termico associato alla saldatura e ai processi correlati. Specifica i requisiti di qualità per il trattamento in aria o in atmosfere controllate, si applica principalmente agli acciai ferritici e riguarda sia le attività eseguite in officina sia quelle eseguite in sito. Il suo oggetto è pertanto più ampio del semplice funzionamento del forno. La norma riguarda il modo in cui un’operazione di trattamento termico viene specificata, preparata, controllata, misurata, registrata e accettata quando tale operazione influisce su un componente saldato o fabbricato.
La norma non prescrive un’unica atmosfera per ogni componente saldato. Una saldatura di un recipiente a pressione in acciaio al carbonio-manganese, una riparazione di una struttura in acciaio basso-legato e una costruzione in acciaio inossidabile ferritico possono presentare rischi e requisiti di processo differenti. L’atmosfera richiesta dipende dal grado di acciaio, dal procedimento di saldatura, dal ciclo termico, dalle condizioni superficiali, dal livello di ossidazione ammissibile, dai vincoli dimensionali e dal fatto che l’operazione consista in una distensione, un preriscaldamento, un trattamento termico post-saldatura, un rinvenimento o un altro trattamento. La ISO 17663:2023 fornisce requisiti di qualità per il controllo di tali variabili; non è una tabella universale per la selezione dei gas.
Questa distinzione è importante perché “trattamento termico in aria” non significa “trattamento termico senza controllo dell’atmosfera”. L’aria contiene ossigeno e vapore acqueo, ed entrambi possono influire sulla superficie riscaldata. Il manuale dello U.S. National Bureau of Standards Heat Treatment and Properties of Iron and Steel individua le due note conseguenze superficiali: l’ossidazione forma scaglia, mentre la perdita di carbonio dalla superficie provoca decarburazione. Identifica inoltre il vapore acqueo contenuto nei prodotti della combustione come dannoso. Un componente può raggiungere la temperatura nominale del forno e tuttavia ricevere un trattamento inaccettabile se la sua composizione chimica superficiale cambia durante il ciclo termico.
Il capitolo di Cambridge “Atmosphere Control for the Protection of Metals During Production Processes” introduce un’altra distinzione utile: il riscaldamento per la lavorazione non è la stessa operazione del trattamento termico finale. Condizioni ossidanti non controllate possono essere tollerabili per il sovrametallo destinato a una successiva lavorazione meccanica in una determinata fase produttiva, ma inaccettabili per una zona di saldatura finita o per un componente soggetto a controllo dimensionale. La specifica del trattamento deve pertanto indicare quale condizione superficiale è ammessa dopo il riscaldamento, non soltanto la temperatura obiettivo.
Per i processi in forno, il contributo del 2017 di ASM International sui controlli delle atmosfere dei forni individua due gruppi principali di controllo: il controllo dell’atmosfera del forno e il controllo dell’atmosfera di alimentazione. Il primo riguarda le condizioni effettivamente presenti intorno al pezzo; il secondo riguarda i gas, i vapori, i prodotti della combustione, le perdite, la miscelazione e le apparecchiature di distribuzione che generano tali condizioni. Il semplice nome nominale di un gas non dimostra l’esistenza di un’atmosfera controllata. Le reazioni dei gas proseguono alla temperatura di trattamento e il loro effetto dipende dalla composizione, dal flusso, dall’umidità, dalle perdite del forno, dalla disposizione del carico e dal tempo di esposizione.
Il potenziale di carbonio illustra questo aspetto. Il Volume 4B dell’ASM Handbook tratta il controllo mediante misurazioni o relazioni che coinvolgono il vapore acqueo, l’anidride carbonica e la pressione parziale dell’ossigeno. Anche il Steel Heat Treatment Handbook considera l’anidride carbonica, l’ammoniaca e altri gas reattivi come fattori che contribuiscono alla resistenza all’ossidazione e al controllo del carbonio superficiale. Tali relazioni sono pertinenti quando un trattamento deve preservare o modificare il carbonio superficiale, ma non trasformano ogni trattamento termico di un componente saldato in un processo di cementazione o in un trattamento in atmosfera neutra. L’atmosfera deve essere funzionale al risultato metallurgico specificato.
Trattamento termico in officina e in sito
Il trattamento in officina consente generalmente di utilizzare un forno, posizioni fisse per le termocoppie, procedure di carico definite e controlli ripetibili dei gas o della combustione. Tali vantaggi riducono la variabilità, ma non eliminano la necessità di dimostrare che il componente abbia effettivamente raggiunto il ciclo termico richiesto. Un assieme saldato di grandi dimensioni può presentare sezioni spesse e sottili, attacchi, vincoli e diverse perdite di calore. La sola temperatura dell’aria del forno potrebbe non rappresentare la temperatura della saldatura, della zona termicamente alterata o della sezione rilevante più fredda.
Il trattamento termico in sito presenta lo stesso problema di qualità, ma con un numero inferiore di risorse fisse. Riscaldatori elettrici a resistenza locali, apparecchiature a induzione, bruciatori a gas, materassini ceramici o altri sistemi di riscaldamento possono essere disposti intorno a una saldatura o a una zona di riparazione. La fascia riscaldata, i gradienti di temperatura, l’isolamento, l’involucro e il dissipatore termico costituito dalla struttura di base diventano quindi parte del processo. Un trattamento locale può essere metallurgicamente corretto, ma solo se la regione specificata e il ciclo termico vengono stabiliti e mantenuti.
L’involucro e la schermatura richiedono particolare attenzione. L’isolamento può ridurre la perdita di calore, ma le fessure possono consentire l’ingresso dell’aria e provocare un’ossidazione locale. Un sistema di spurgo o di schermatura può ridurre il contatto con i gas ossidanti, ma la sua efficacia dipende dalla geometria dell’involucro, dalla tenuta, dal flusso e dal monitoraggio. Anche la superficie deve essere sufficientemente pulita affinché olio, umidità, vernice, scaglia o residui di fabbricazione non introducano reazioni aggiuntive né nascondano eventuali danni. La preparazione della superficie non coincide con il controllo dell’atmosfera: la ISO 12944-4:2017 definisce i gradi di preparazione per strutture in acciaio al carbonio e basso-legato e distingue le superfici non rivestite, spruzzate termicamente, zincate, elettrodeposte, sherardizzate e verniciate. La ISO 17834:2003, invece, riguarda i rivestimenti metallici applicati per spruzzatura termica per la protezione dalla corrosione e dall’ossidazione ad alta temperatura fino a 1000 °C (1273 K). Queste norme contribuiscono a descrivere le condizioni di protezione superficiale, ma nessuna delle due sostituisce i requisiti di trattamento termico della ISO 17663:2023.
Per una riparazione saldata eseguita in sito, la procedura dovrebbe identificare la disposizione dei riscaldatori, la configurazione dell’isolamento, il metodo di realizzazione dell’involucro o della schermatura, la condizione superficiale ammessa, le velocità di riscaldamento e raffreddamento ove specificate e le posizioni dei sensori di temperatura. Dovrebbe inoltre definire come gestire interruzioni, mancanze di alimentazione, pioggia, vento o un’escursione imprevista della temperatura. Un disegno che indichi soltanto l’asse della saldatura è insufficiente quando l’effetto termico richiesto si estende attraverso il metallo di saldatura, le zone termicamente alterate e il materiale di base adiacente.
Atmosfera, uniformità della temperatura e registrazioni
Atmosfera, uniformità della temperatura e registrazioni costituiscono un unico sistema integrato di qualità. Separarle crea una falsa sicurezza. Un diagramma del forno può mostrare che una termocoppia ha raggiunto il valore impostato, mentre una perdita ossidante, una circolazione insufficiente o un carico eccessivamente compatto hanno esposto una parte del componente a condizioni differenti. Al contrario, un’alimentazione controllata di gas non può compensare il posizionamento inadeguato dei sensori o un riscaldatore locale che lasci il lato opposto al di sotto della temperatura richiesta.
La misurazione della temperatura deve rappresentare il componente e la zona di trattamento specificata. Il tipo di sensore, il fissaggio, l’identificazione, lo stato di taratura, la posizione e l’intervallo di registrazione dovrebbero essere definiti prima dell’inizio del riscaldamento. Per le attività locali possono essere necessari sensori aggiuntivi in prossimità dei talloni di saldatura, dei cambiamenti di spessore, degli attacchi, dei vincoli e delle zone soggette a perdite di calore rapide. L’uniformità non si presume in base alla simmetria dei riscaldatori. Viene dimostrata attraverso le temperature misurate pertinenti alla procedura.
Le registrazioni dovrebbero collegare il componente, l’identificazione della saldatura o della riparazione, l’apparecchiatura, la revisione della procedura, l’operatore, la configurazione dell’atmosfera o della schermatura, le posizioni dei sensori, le informazioni sulla taratura, il ciclo di riscaldamento, il periodo di mantenimento, il ciclo di raffreddamento, le interruzioni e le deviazioni. Se è richiesto il controllo dell’atmosfera, le registrazioni potrebbero dover includere anche i controlli del gas o del sistema di combustione, le informazioni sullo spurgo o sul flusso, le condizioni dell’involucro e le evidenze dell’ispezione della superficie dopo il trattamento. La documentazione dovrebbe consentire di stabilire che cosa sia accaduto, non limitarsi a confermare che un forno è stato acceso.
L’ispezione della superficie rimane necessaria perché una registrazione valida della temperatura non dimostra l’assenza di ossidazione o decarburazione. Scaglia, alterazione cromatica, rugosità superficiale e perdita di carbonio possono influire sulle successive lavorazioni meccaniche, sulla saldatura, sulle prestazioni a fatica, sull’accoppiamento dimensionale o sulla protezione dalla corrosione. Il metodo di ispezione e i criteri di accettazione dovrebbero conformarsi alla specifica del componente e al piano di qualità applicabile.
La ISO 17663:2023 è quindi più utile quando viene letta come norma di controllo del processo, piuttosto che come istruzione per selezionare un determinato gas. Collega la preparazione, le apparecchiature di riscaldamento, l’atmosfera o la schermatura, la misurazione della temperatura, l’uniformità, la condizione superficiale, la competenza del personale e le registrazioni. È questo collegamento a rendere il trattamento termico in officina e in sito un’operazione metallurgica dimostrabile, anziché una semplice dichiarazione relativa alla temperatura.
Difetti causati da uno scarso controllo dell’atmosfera
I difetti dell’atmosfera sono difetti di processo, non semplici macchie estetiche. L’ossidazione asporta metallo dalla superficie, il trasferimento di carbonio modifica la composizione dell’acciaio e i depositi possono interferire con il riscaldamento, la tempra, l’ispezione o i successivi rivestimenti. Il manuale del National Bureau of Standards degli Stati Uniti, Heat Treatment and Properties of Iron and Steel (1966), identifica i due principali rischi superficiali nella calamina dovuta all’ossidazione e nella decarburazione dovuta alla perdita di carbonio; inoltre avverte che il vapore acqueo presente nei prodotti della combustione è dannoso. Anche Cambridge University Press distingue il riscaldamento per la lavorazione dal trattamento termico finale: un’atmosfera accettabile per un’operazione di forgiatura può essere inadatta quando è necessario conservare il tenore finale di carbonio superficiale e l’accuratezza dimensionale.
ASM International, nel volume 4B dell’ASM Handbook (2017), distingue il controllo dell’atmosfera del forno dal controllo dell’atmosfera di alimentazione. Entrambi sono importanti. Un forno può avere una corretta composizione dei gas e tuttavia produrre pezzi difettosi a causa di perdite, cattiva circolazione, un sensore guasto, un ingresso ostruito o contaminanti introdotti insieme al carico.
Calamina, vaiolatura e variazioni dimensionali
La calamina è il prodotto visibile dell’ossidazione. A seconda della temperatura, del tempo di esposizione, della composizione dell’acciaio e della chimica dei gas, l’ossido può apparire nero, blu, grigio, rosso oppure stratificato. Un film sottile e aderente non equivale a una calamina spessa e sfaldabile che si distacca durante la movimentazione o la tempra. Quest’ultima può esporre metallo fresco e lasciare vaiolature, mentre l’ossido incoerente può rimanere intrappolato nei dispositivi di fissaggio o contaminare il mezzo di tempra.
Un’atmosfera ossidante è una causa evidente, ma la presenza visiva di calamina non identifica di per sé il guasto. Le perdite del forno possono far entrare aria attraverso porte, guarnizioni, crepe o variazioni di pressione. Un’umidità eccessiva può aumentare il potenziale ossidante del gas del forno, in particolare quando l’equilibrio dei gas è già errato. I prodotti della combustione contenenti vapore acqueo sono specificamente identificati come dannosi nel manuale del National Bureau of Standards del 1966. Un mantenimento eccessivamente lungo può produrre una quantità significativa di calamina anche quando l’atmosfera era corretta durante una parte del ciclo. Una circolazione insufficiente può creare zone ossidanti locali, per cui un lato del carico può presentare una forte formazione di calamina mentre le superfici riparate rimangono relativamente lucide.
La vaiolatura può derivare da ossidazione localizzata, dal distacco della calamina, da contaminanti condensabili o da depositi che durante il raffreddamento creano piccole celle elettrochimiche o chimiche. Sale, olio, sporco di officina e residui dei carichi precedenti possono modificare la reazione locale della superficie. Le vaiolature possono essere superficiali e distribuite oppure nettamente delimitate, quando un deposito ha reagito con l’acciaio. La rugosità superficiale dopo la rimozione della calamina non dimostra che la causa sia stata esclusivamente l’atmosfera del forno; segni di lavorazione precedenti, calamina di forgiatura, pallinatura e pulizia meccanica possono produrre aspetti simili.
L’ossidazione modifica anche le dimensioni. Il metallo consumato sulla superficie riduce il diametro misurato, lo spessore dei bordi o le dimensioni dei filetti e delle superfici di precisione. La calamina incastrata tra superfici accoppiate può produrre l’effetto apparente opposto fino a quando non viene rimossa. Un’ossidazione irregolare può alterare la rotondità e la planarità, mentre i gradienti termici e le tensioni di trasformazione possono causare deformazioni indipendenti dall’ossidazione. Una superficie lucida, pertanto, non garantisce la stabilità dimensionale, e una superficie scura non stabilisce la quantità di metallo perduto.
Strati decarburati e perdita di durezza
La decarburazione si verifica quando il carbonio abbandona la superficie dell’acciaio durante il riscaldamento. Lo strato interessato può essere ferritico, parzialmente decarburato o caratterizzato da un gradiente composizionale, a seconda della temperatura, del tempo, del tipo di acciaio e del potenziale di carbonio dell’atmosfera. In un acciaio ipoeutettoide come AISI 1045, la perdita di carbonio in prossimità della superficie può ridurre la frazione di perlite dopo il raffreddamento. In un componente in AISI 4140 sottoposto a tempra, può produrre una zona superficiale più tenera anche quando il nucleo raggiunge la durezza martensitica specificata.
Il difetto viene spesso rilevato come uno strato superficiale tenero, una scarsa resistenza all’usura, prestazioni ridotte a fatica o uno strato indurito effettivo inaspettatamente sottile. La superficie può apparire pulita, poiché la decarburazione può verificarsi senza una formazione significativa di calamina. Al contrario, una leggera formazione di calamina e una bassa durezza possono comparire insieme, ma l’una non dimostra l’altra. Una perdita, un’umidità eccessiva, un’impostazione errata del potenziale di carbonio, una quantità insufficiente di gas arricchente, una cattiva circolazione o un’esposizione eccessivamente lunga possono ciascuno causare una perdita di carbonio. Anche la temperatura del forno e il tempo di permanenza possono essere corretti, mentre la composizione locale del gas a contatto con il carico non lo è.
Il potenziale di carbonio non è una singola regolazione indipendente dalla chimica dei gas. ASM International descrive il controllo mediante misurazioni o relazioni che coinvolgono il vapore acqueo, l’anidride carbonica e la pressione parziale dell’ossigeno. L’equilibrio delle reazioni rilevanti determina se l’atmosfera ossida l’acciaio, ne rimuove il carbonio oppure lo trasferisce all’acciaio. Lo Steel Heat Treatment Handbook (CRC Press, 2014) tratta l’anidride carbonica, l’ammoniaca e altri gas reattivi, poiché questi componenti influenzano sia la resistenza all’ossidazione sia il controllo del carbonio superficiale.
Le prove di durezza dovrebbero pertanto essere eseguite come un profilo dalla superficie verso il nucleo, non come una singola misurazione su una faccia facilmente accessibile. Un aumento progressivo della durezza con la profondità supporta la diagnosi di un gradiente di carbonio, ma la sola durezza non può identificare l’esatto guasto del gas. L’esame metallografico può evidenziare ferrite sulla superficie, perlite modificata, variazioni dei carburi o un’interfaccia tra il materiale interessato e quello non interessato. L’analisi del gradiente di carbonio, come una valutazione chimica dalla superficie al nucleo, fornisce una conferma più solida quando le specifiche richiedono un limite definito di decarburazione.
Assorbimento di carbonio, fuliggine e chimica superficiale anomala
Il difetto opposto è l’assorbimento di carbonio. Una superficie di acciaio esposta a un’atmosfera eccessivamente carburante può acquisire carbonio, producendo uno strato ad alto tenore di carbonio che può indurirsi oltre il previsto, formare austenite trattenuta o sviluppare, dopo la tempra, costituenti fragili o sensibili alla formazione di cricche. L’effetto è particolarmente importante quando si prevede che un acciaio a basso o medio tenore di carbonio conservi una composizione superficiale controllata, invece di ricevere un trattamento di cementazione intenzionale.
La fuliggine è un segnale visibile di allarme, non una diagnosi completa. Può derivare da un’attività eccessiva degli idrocarburi, da una dissociazione insufficiente dei gas, da un equilibrio errato dei gas, da una circolazione inadeguata, da zone fredde del forno o dalla contaminazione causata da olio e residui organici. Un deposito nero può essere costituito da carbonio, ma può contenere anche prodotti di processo condensati o ossido mescolato con materiale carbonioso. I depositi possono mascherare la calamina, impedire un trasferimento uniforme del calore, interferire con la misurazione della temperatura e trasferirsi su altri pezzi.
La chimica superficiale anomala non è limitata al carbonio. Le atmosfere contenenti ammoniaca possono introdurre azoto; l’anidride carbonica e il vapore acqueo possono modificare le reazioni di ossidazione e di trasferimento del carbonio; l’ingresso di aria può aggiungere ossigeno e azoto. Il risultato può essere una superficie del colore previsto, ma con una composizione errata. Uno strato grigio, ruvido o insolitamente duro può riflettere un assorbimento di carbonio, una nitrurazione, un’ossidazione o un composto depositato, anziché una singola condizione dell’atmosfera.
La diagnosi deve collegare le evidenze riscontrate sul pezzo ai dati del forno. Registrare la temperatura del forno, il punto di rugiada o l’indicazione dell’umidità ove applicabile, il potenziale di ossigeno o le letture del potenziale di carbonio, la portata dei gas, la pressione, gli allarmi, le aperture delle porte, la posizione del carico e gli interventi di manutenzione. Confrontare le posizioni interessate e quelle non interessate. Esaminare metallograficamente le sezioni trasversali, eseguire profili di durezza e richiedere misurazioni del gradiente di carbonio o di altri elementi chimici quando la chimica superficiale è dubbia. La norma ISO 17663:2023 stabilisce i requisiti di qualità per il trattamento termico in aria o in atmosfere controllate, principalmente per gli acciai ferritici e per le attività eseguite in officina o in cantiere; il suo orientamento sostiene il trattamento dei dati dell’atmosfera e delle verifiche come elementi di prova della qualità.
L’aspetto superficiale rimane utile per uno screening preliminare. Non costituisce una prova. La stessa calamina, vaiolatura, conformazione della rugosità, strato tenero o deposito nero può derivare da diversi guasti; pertanto, approvare o rifiutare un lotto trattato termicamente basandosi esclusivamente sull’esame visivo è una pratica inadeguata.
Verifica, accettazione e documentazione
Le sole registrazioni della temperatura non possono stabilire la condizione dell’atmosfera né l’accettazione della superficie finale. Strong evidence
Un risultato di trattamento termico è difendibile solo quando la documentazione collega il materiale, il ciclo termico, l’atmosfera e le evidenze ricavate dal pezzo finito. Il solo diagramma del forno non dimostra che l’acciaio abbia ricevuto il trattamento previsto. La documentazione dovrebbe identificare il tipo di acciaio e la norma applicabile al materiale, il numero di colata o di fusione, l’identificazione del carico, il disegno del componente o l’ordine di lavoro, l’identificazione del forno, la disposizione del carico, la specifica del ciclo, la condizione dell’atmosfera o del vuoto, le variabili di processo misurate, gli allarmi, le deviazioni e i risultati delle ispezioni. Se manca un collegamento, una verifica successiva può mostrare che cosa ha fatto il forno senza indicare quale prodotto sia stato esposto al trattamento o se tale prodotto abbia soddisfatto i requisiti.[3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. International Organization for Standardization. ISO Standard, 2023. ISO 17663:2023
La norma ISO 17663:2023 fornisce il principale quadro di qualità per i trattamenti termici eseguiti in aria o in atmosfere controllate in relazione alla saldatura e ai processi affini. Il suo campo di applicazione riguarda principalmente gli acciai ferritici e comprende le attività eseguite in officina e in cantiere. La norma definisce i requisiti di qualità, ma non stabilisce un unico limite universale di accettazione relativo a durezza, decarburazione, dimensioni o caratteristiche metallografiche valido per ogni acciaio e processo. Tali limiti devono derivare dalla norma di prodotto applicabile, dal disegno, dalla procedura di saldatura, dalla procedura di trattamento termico, dal contratto o dalla specifica tecnica.
Qualificazione del processo e controlli di routine
La qualificazione del processo stabilisce che una combinazione definita di qualità dell’Acciaio, dimensione della sezione, schema di carico, forno, ciclo e atmosfera è in grado di produrre lo stato richiesto. Il verbale di qualificazione dovrebbe indicare l’Apparecchiatura utilizzata, la disposizione delle termocoppie, l’identificazione del regolatore e del registratore, il sistema di generazione dell’atmosfera o del vuoto, lo stato di taratura e i metodi di ispezione applicati al campione di qualificazione. Dovrebbe inoltre spiegare in che modo il campione rappresenta i Componenti di produzione. Un sottile provino può dimostrare l’uniformità della temperatura, pur non rappresentando la distanza di diffusione del carbonio o l’inerzia termica di un componente spesso.
La qualificazione deve considerare l’atmosfera come un mezzo di processo reagente, non come un gas protettivo non specificato. Nel 2017, ASM International ha identificato il “controllo dell’atmosfera del forno e di alimentazione” come i due principali gruppi di controllo. Il gruppo relativo al forno comprende tenuta, circolazione, miscelazione, scarico, perdite e distribuzione; il gruppo relativo all’alimentazione comprende gas, vapori, generatori, apparecchiature di purificazione, controllo del flusso e relative misurazioni. Entrambi possono alterare il risultato. Un forno correttamente impostato può comunque produrre scaglia o decarburazione se il gas alimentato contiene una quantità eccessiva di vapore acqueo o se il generatore subisce una deriva.
Un’indicazione del potenziale di carbonio non è autovalidante e dovrebbe essere supportata da registri di misurazione e calibrazione. Limited evidence
Il verbale di processo dovrebbe identificare la variabile di controllo rilevante per l’Acciaio e il trattamento. A seconda del processo, questa può comprendere temperatura, tempo, pressione del forno, livello di vuoto, flusso del gas, punto di rugiada, pressione parziale dell’ossigeno, anidride carbonica o un potenziale di carbonio calcolato. ASM Handbook Volume 4B descrive il controllo del potenziale di carbonio attraverso misurazioni o relazioni che coinvolgono vapore acqueo, anidride carbonica e pressione parziale dell’ossigeno. Un valore di potenziale di carbonio visualizzato richiede pertanto informazioni di supporto sulle misurazioni e sulla taratura; non dovrebbe essere considerato autovalidante.
I controlli di routine confermano che il processo qualificato rimanga sotto controllo. Possono comprendere la verifica della strumentazione, i controlli delle termocoppie, i controlli delle perdite, i controlli dei sensori dell’atmosfera, i controlli del generatore, la conferma del flusso del gas e l’esame delle tracce del registratore prima del rilascio. La frequenza e i criteri di accettazione dovrebbero essere definiti dalla procedura e dal sistema qualità applicabile. Nessun valore generico dovrebbe sostituire un requisito di progetto.
Il monitoraggio del processo e la verifica del prodotto rispondono a domande diverse. Il monitoraggio chiede se il forno ha seguito la storia prescritta di temperatura e atmosfera. La verifica del prodotto chiede se l’Acciaio effettivo ha sviluppato la durezza, la struttura, la composizione chimica in superficie, le dimensioni e lo stato richiesti. Un diagramma conforme non può compensare un profilo di durezza non conforme, una scaglia eccessiva o un gradiente di carbonio al di fuori del limite specificato. Al contrario, una lettura della durezza accettabile non dimostra che l’atmosfera sia stata controllata correttamente durante tutto il ciclo.
Qualsiasi allarme, interruzione, guasto del sensore, variazione del gas, errore di carico, perdita di alimentazione, evento di raffreddamento imprevisto o deviazione dal ciclo approvato richiede una disposizione documentata. La disposizione può comportare un nuovo trattamento, un esame aggiuntivo, una revisione ingegneristica o lo scarto, ma il verbale dovrebbe identificare chi ha valutato l’evento e quali elementi di prova hanno supportato la decisione. Una correzione non documentata non garantisce la tracciabilità.
Esame della superficie e del sottosuolo
L’esame della superficie inizia con l’osservazione diretta in condizioni definite di illuminazione e pulizia. L’esaminatore dovrebbe registrare scaglia, alterazione cromatica, vaiolature, fuliggine, depositi, zone carburate o decarburate, cricche, deformazioni e danni dovuti alla movimentazione. L’ossidazione produce scaglia, mentre la perdita di carbonio dalla superficie produce decarburazione. Il manuale del U.S. National Bureau of Standards, pubblicato nel 1966, identifica specificamente il vapore acqueo contenuto nei prodotti della combustione come dannoso per la protezione della superficie dell’Acciaio. Cambridge University Press afferma analogamente, nella sua trattazione del controllo dell’atmosfera del 2012, che atmosfere ossidanti non controllate possono causare formazione di scaglia e, negli Acciai, decarburazione.
La sola ispezione visiva non può stabilire la profondità o la gravità della perdita di carbonio. I percorsi di durezza dalla superficie verso il cuore possono evidenziare uno strato decarburato ammorbidito o una regione carburata insolitamente dura, ma la durezza dipende dalla qualità dell’Acciaio, dalla microstruttura, dal metodo di prova, dalla spaziatura e dalla geometria locale. Il percorso dovrebbe pertanto essere associato a un piano di sezionamento definito e interpretato rispetto al requisito applicabile, non rispetto a un profilo universale presunto.
La metallografia fornisce elementi di prova differenti. Una sezione trasversale lucidata e attaccata può rivelare ferrite, perlite, bainite, martensite, carburi, penetrazione dell’ossidazione, crescita dei grani, cricche da tempra e il confine tra il materiale superficiale alterato e il cuore non interessato. Può inoltre mostrare se una variazione della durezza corrisponde a una perdita di carbonio o, invece, a un effetto di trasformazione o di rinvenimento. Il rapporto dovrebbe identificare la posizione del provino, l’orientamento, il metodo di preparazione, il reagente di attacco, l’ingrandimento e le osservazioni. Le fotografie rappresentative sono utili soltanto quando ne sono registrati la scala, la posizione e il rapporto con il criterio di accettazione.
La valutazione del gradiente di carbonio è particolarmente importante quando il carbonio superficiale controlla l’usura, la fatica o il comportamento di trasformazione. A seconda della specifica, possono essere utilizzati l’analisi chimica, il profilo di microdurezza, l’esame metallografico o un altro metodo approvato. Il rapporto dovrebbe indicare il metodo, il riferimento della superficie, gli incrementi di profondità, l’incertezza di misura ove richiesta e il risultato. Una singola analisi del carbonio globale non può stabilire un gradiente superficiale. Né un risultato di durezza del cuore può dimostrare che la superficie abbia mantenuto il potenziale di carbonio previsto.
I controlli dimensionali completano gli elementi di prova relativi al prodotto. Devono essere misurate le caratteristiche identificate come sensibili al riscaldamento, alla tempra o alla distensione, comprese, ove applicabile, planarità, eccentricità, concentricità, lunghezza, dimensione del foro e deformazione. Le misurazioni richiedono uno strumento noto, lo stato di taratura, uno schema dei riferimenti e l’indicazione della fase di ispezione. L’esame non distruttivo può integrare questi controlli per le cricche o le discontinuità prossime alla superficie, mentre l’esame del sottosuolo può richiedere sezionamento, controllo ultrasonoro, radiografia o un altro metodo specificato. Ogni tecnica ha una diversa capacità di rilevamento.
Le norme sui rivestimenti non devono essere confuse con l’accettazione dell’atmosfera. ISO 17834:2003 riguarda i rivestimenti metallici applicati mediante spruzzatura termica per la protezione contro la corrosione e l’ossidazione ad alta temperatura fino a 1000 °C (1273 K). ISO 12944-4:2017 definisce i gradi di preparazione della superficie per strutture in Acciaio al carbonio e Acciaio basso legato e distingue le superfici non rivestite, spruzzate termicamente, zincate, elettrodeposte, sherardizzate e verniciate. Nessuna delle due norme fornisce un limite generale di accettazione per la decarburazione in forno dell’Acciaio trattato termicamente.
Tracciabilità delle condizioni dell’atmosfera
La tracciabilità dell’atmosfera inizia con l’identificazione del percorso dell’atmosfera: aria, atmosfera controllata denominata, gas generato endotermicamente o esotermicamente, miscela a base di azoto, vuoto o altra condizione specificata. Il verbale dovrebbe collegare tale condizione al forno, alla carica, alla data e all’ora, alla fonte del gas o al generatore, allo strumento di controllo, all’identificazione del sensore e ai valori registrati. Per il trattamento sotto vuoto, la storia della pressione, lo stato della prova di tenuta, le condizioni della pompa e l’eventuale gas di riempimento dovrebbero essere registrati quando pertinenti alla procedura.
I dati con marcatura temporale sono essenziali. Un grafico finale che mostri soltanto la temperatura media e una singola lettura dell’atmosfera può nascondere una perdita transitoria, un’escursione del punto di rugiada, una deriva del potenziale di carbonio o una perdita di vuoto durante una porzione critica del ciclo. I verbali dovrebbero conservare l’intervallo di misurazione, gli eventi di allarme, i valori impostati, i valori effettivi, le sostituzioni dei sensori, lo stato di taratura e la risposta dell’operatore. Se un valore è calcolato anziché misurato direttamente, il metodo di calcolo e le misurazioni utilizzate come dati di ingresso dovrebbero rimanere disponibili.
I verbali dei Materiali e dell’atmosfera dovrebbero essere collegati mediante riferimenti incrociati, anziché essere archiviati separatamente senza collegamento. Il numero della carica dovrebbe comparire sulla registrazione del ciclo del forno, il numero del ciclo sul rapporto di ispezione, e il rapporto di ispezione dovrebbe identificare le posizioni dei Componenti esaminate. I verbali digitali richiedono controllo della revisione, degli accessi e della conservazione, nonché protezione contro modifiche non registrate. I diagrammi cartacei richiedono un’identificazione leggibile e un metodo documentato per le correzioni.
Questa catena consente a un auditor o a un Ingegnere di ricostruire quanto accaduto: quale Acciaio è entrato in quale forno, con quale ciclo e atmosfera, che cosa hanno rilevato gli strumenti, quali deviazioni si sono verificate e se la superficie, la struttura del sottosuolo, le dimensioni e la durezza risultanti soddisfacevano i requisiti applicabili. Questa è la differenza tra gli elementi di prova del funzionamento del forno e gli elementi di prova che dimostrano l’accettabilità dell’Acciaio trattato termicamente.
Un quadro decisionale pratico per la protezione delle superfici in acciaio
La protezione della superficie inizia da una specifica metallurgica, non dal nome di un gas. Azoto, argon, gas endotermico, gas esotermico, miscele contenenti idrogeno e vuoto possono produrre risultati molto diversi quando cambiano la temperatura, il tempo di permanenza, le perdite, il punto di rugiada, il potenziale di carbonio e la composizione dell’acciaio. L’atmosfera del forno è quindi parte integrante del processo di trattamento termico. Determina se la superficie rimane chimicamente simile all’acciaio di partenza, acquista carbonio o azoto, perde carbonio oppure sviluppa ossido che dovrà essere successivamente rimosso.
Il manuale dello U.S. National Bureau of Standards Heat Treatment and Properties of Iron and Steel (1966) identifica direttamente i due principali rischi superficiali: l’ossidazione produce scaglia, mentre la perdita di carbonio produce decarburazione. Identifica inoltre il vapore acqueo presente nei prodotti della combustione come elemento dannoso. La domanda pratica non è se un’atmosfera sembri inerte. È se l’atmosfera, sulla superficie dell’acciaio e per l’intero ciclo termico, produca la condizione metallurgica specificata.
Definire i requisiti della superficie finale
La prima decisione consiste nello stabilire se siano ammissibili la scaglia e le variazioni di carbonio. Un’operazione di riscaldo preliminare alla forgiatura, alla laminazione o alla ricalcatura può tollerare uno strato superficiale che verrà rimosso mediante deformazione o lavorazione meccanica. L’austenitizzazione di un utensile finito, di un componente per cuscinetti, di un ingranaggio, di una molla o di una superficie soggetta a usura è diversa: la decarburazione può ridurre la durezza e la resistenza a fatica anche quando, dopo la tempra, il componente appare visivamente accettabile.
Il requisito superficiale deve essere espresso in termini misurabili. Può comprendere l’assenza di scaglia visibile, una profondità massima di decarburazione, una concentrazione di carbonio superficiale specificata, un intervallo di durezza sulla superficie e al di sotto di essa oppure un sovrametallo per la successiva rettifica. “Brillante” non è una specifica tecnica sufficiente. Neppure “non ossidante” lo è, perché un’atmosfera può ridurre la formazione di scaglia visibile continuando tuttavia a modificare il tenore di carbonio superficiale.
La designazione dell’acciaio deve essere registrata esattamente, compresa la norma applicabile. Un trattamento per 1.3505 (100Cr6) non può essere specificato sulla base delle stesse ipotesi valide per C45, 42CrMo4, AISI 52100 o per un acciaio inossidabile austenitico. L’attività del carbonio, gli elementi di lega, lo stato superficiale iniziale e la trasformazione di fase prevista influenzano tutti l’atmosfera accettabile. Per gli acciai da cementazione, il potenziale di carbonio è una variabile di processo. Per gli acciai al carbonio e basso-legati, una perdita eccessiva di carbonio può essere dannosa quanto l’ossidazione.
È necessario distinguere la superficie finale da un rivestimento o da un trattamento successivo. La norma ISO 17834:2003 riguarda i rivestimenti metallici applicati mediante spruzzatura termica per la protezione dalla corrosione e dall’ossidazione ad alta temperatura fino a 1000 °C (1273 K). La norma ISO 12944-4:2017 riguarda i gradi di preparazione superficiale per strutture in acciaio al carbonio e basso-legato e distingue le superfici non rivestite, spruzzate termicamente, zincate, elettrodeposte, sherardizzate e verniciate. Tali norme non sostituiscono il controllo dell’atmosfera durante la tempra, la ricottura, la normalizzazione o il riscaldo preliminare alla forgiatura.
Adeguare il rischio all’atmosfera e alle capacità del forno
Prima di selezionare l’atmosfera, classificare l’operazione. Il testo del 2012 della Cambridge University Press sul controllo dell’atmosfera distingue il riscaldo per la lavorazione dal trattamento termico finale. Tale distinzione dovrebbe determinare la tolleranza ammessa per la formazione di scaglia e per le variazioni di carbonio. Il riscaldo di materiale destinato alla rimozione dello strato esterno può accettare una strategia atmosferica diversa da quella richiesta dal trattamento termico finale di un componente con dimensioni finite.
Successivamente, identificare il rischio dominante. Per controllare l’ossidazione è necessario controllare le specie contenenti ossigeno, le condizioni di combustione, le perdite e il tempo di permanenza. La decarburazione richiede il controllo del potenziale chimico sulla superficie dell’acciaio, non semplicemente una bassa concentrazione di ossigeno. ASM Handbook, Volume 4B (2017) di ASM International identifica il “controllo dell’atmosfera del forno e di alimentazione” come i due principali gruppi di controllo. Entrambi sono importanti: un gas miscelato correttamente può non essere efficace dopo che una flangia con perdite, un generatore umido, una linea contaminata, un percorso di flusso ostruito o un pezzo posizionato in modo scorretto hanno alterato l’ambiente del forno.
Il potenziale di carbonio può essere stabilito mediante misurazione diretta oppure attraverso relazioni che coinvolgono il vapore acqueo, l’anidride carbonica e la pressione parziale dell’ossigeno. Il metodo di controllo selezionato deve essere adatto al forno. La lettura di una sonda non rappresenta automaticamente la zona di lavoro se la sonda è distante, schermata dal carico, contaminata o esposta a un diverso schema di flusso. Le atmosfere contenenti anidride carbonica, ammoniaca, idrogeno e altri gas reattivi richiedono attenzione alle loro reazioni specifiche; lo Steel Heat Treatment Handbook (CRC Press, 2014) tratta tali gas in relazione alla resistenza all’ossidazione e al controllo del carbonio superficiale.
Le capacità del forno stabiliscono i limiti della specifica. Verificare se l’impianto è in grado di controllare l’uniformità della temperatura, il flusso dell’atmosfera, la pressione, il punto di rugiada, il potenziale di ossigeno, il potenziale di carbonio e lo scarico. Verificare se il generatore può mantenere la composizione durante l’avviamento e le variazioni di carico. Accertarsi che guarnizioni, porte, retorte, attrezzature e percorsi di trasferimento non introducano aria o umidità. Un forno che può visualizzare un valore del gas ma non mantenerlo in corrispondenza del carico non è in grado di convalidare il trattamento.
Per le strutture saldate e gli acciai ferritici, la norma ISO 17663:2023 fornisce requisiti di qualità per il trattamento termico in aria o in atmosfere controllate, comprendendo le attività eseguite in officina e in cantiere. È utile quando il trattamento termico costituisce parte di un processo di saldatura o affine, ma per il componente devono comunque essere specificati i requisiti applicabili relativi al materiale, alla procedura, ai controlli e all’accettazione.
Analizzare sistematicamente le deviazioni
Un difetto superficiale deve innanzitutto essere mappato, non spiegato. La scaglia o la decarburazione sono uniformi su tutto il carico oppure localizzate su una sola faccia, su un bordo, in una posizione della rastrelliera o in una zona del forno? Il difetto segue la posizione del carico da un lotto all’altro? Compare solo dopo una lunga permanenza, durante l’avviamento, dopo l’apertura della porta o durante il trasferimento alla tempra? Queste osservazioni consentono di distinguere un problema di chimica da un problema di circolazione, tenuta, temperatura o movimentazione.
Confrontare la mappa del difetto con misurazioni indipendenti. L’atmosfera misurata rappresenta la zona di lavoro oppure soltanto la linea di alimentazione, il condotto di ritorno o la parete del forno? L’analizzatore di gas, la sonda dell’ossigeno, lo strumento per il punto di rugiada e il regolatore del potenziale di carbonio sono calibrati e rispondono alla velocità richiesta? La sonda è pulita e posizionata correttamente? Un provino di riferimento, uno spessore, una lamina o un campione metallografico hanno confermato l’indicazione dello strumento?
Occorre inoltre chiedersi se il forno abbia raggiunto la temperatura prima che l’atmosfera si stabilizzasse, se il carico abbia ostruito il flusso, se un generatore abbia modificato la composizione sotto richiesta e se l’acqua sia entrata attraverso i prodotti della combustione, perdite, residui di pulizia o un carico umido. Esaminare la morfologia della scaglia e misurare lo strato alterato mediante metallografia, scansione della durezza, microdurezza o analisi del carbonio, secondo necessità. Una superficie scura, da sola, non dimostra la decarburazione; una superficie brillante, da sola, non dimostra la conservazione del carbonio.
Procedura d’indagine
- Identificare Registrare la designazione dell’acciaio, la dimensione della sezione, la condizione precedente e l’operazione.
- Definire Stabilire limiti misurabili per la scaglia e la variazione del contenuto di carbonio.
- Classificare Decidere se il ciclo è un riscaldamento ripetuto per la lavorazione o un trattamento termico finale.
- Selezionare Scegliere il controllo dell’ossidazione e, ove necessario, del potenziale di carbonio.
- Verificare Controllare l’alimentazione del gas, il generatore, le tenute, il flusso, la pressione, i sensori, la calibrazione e la rappresentatività della zona di lavoro.
- Ispezionare Specificare i controlli visivi, dimensionali, di durezza, metallografici o di chimica superficiale.
- Documentare Registrare le deviazioni, la posizione del carico, il ciclo, l’atmosfera, gli allarmi, il tempo di trasferimento e il materiale interessato.
Un flusso di lavoro utilizzabile è il seguente:
1. Identificare la designazione dell’acciaio, la dimensione della sezione, lo stato iniziale e l’operazione. 2. Definire se siano ammissibili la scaglia e le variazioni di carbonio e stabilire limiti misurabili. 3. Stabilire se il ciclo consista in un riscaldo per la lavorazione oppure in un trattamento termico finale. 4. Selezionare la strategia di controllo dell’atmosfera, compreso il controllo dell’ossidazione e, quando richiesto, il controllo del potenziale di carbonio. 5. Verificare l’alimentazione del gas, le prestazioni del generatore, le tenute, il flusso, la pressione, i sensori, la calibrazione e la rappresentatività della zona di lavoro. 6. Specificare i controlli: valutazione visiva della scaglia, verifica dimensionale, durezza, metallografia, misurazione della profondità di decarburazione o chimica superficiale. 7. Documentare ogni deviazione, compresi la posizione del carico, la registrazione del ciclo, la registrazione dell’atmosfera, lo stato degli allarmi, il tempo di trasferimento e il materiale interessato.
Questa sequenza considera la protezione della superficie come un risultato metallurgico controllato. Il nome del gas è soltanto uno degli input.
Riferimenti
- [1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press chapter, 2012. Cambridge University Press publication
- [2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
- [3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. ISO Standard, 2023. ISO 17663:2023