

鋼材の納入状態が実際に意味するもの
鋼材の納入状態には化学成分だけでなく、製品形状、製造履歴、熱処理、表面状態、寸法、機械的要求事項および試験も含まれる。 Strong evidence
鋼材の納入状態とは、製品が供給される際の、規格によって定義された状態をいう。これは供給者による非公式な説明ではなく、化学成分の同義語でもない。この状態には、製品形状、製造履歴、熱処理状態、表面状態、寸法、機械的要求事項、ならびに指定された検査または試験が関連付けられている。これらの詳細によって、材料をどのように解釈すべきか、また適合を主張することが実際に何を意味するのかが決まる。
| 納入時の記載 | 識別できる事項 | 識別できない事項 |
|---|---|---|
| 熱間圧延鋼板 | 平鋼製品および熱間加工履歴 | 完全な溶解経路または最終熱処理への適合性 |
| 焼ならし鋼板 | 焼ならし熱処理状態 | 表面仕上げまたは炉の経路 |
| 冷間仕上げ棒鋼 | 仕上げ経路、寸法および表面状態 | 合金鋼種または熱的状態 |
| 焼入れ・焼戻し鍛造品 | 熱的状態が規定された鍛造製品 | 規格が要求しない限り、主な溶解経路 |
溶解番号と鋼種記号は、材料の識別情報の重要な部分を示すが、供給された製品全体を説明するものではない。同じ大まかな鋼種群に属する鋼でも、熱間圧延鋼板、焼ならし鋼板、焼入れ焼戻し鋼板、冷間仕上げ棒鋼、または鍛造部品として供給されることがある。これらの製品は主要な合金元素を共有している場合がある一方で、降伏強さ、靭性、硬さ、残留応力、寸法公差および溶接性は大きく異なる可能性がある。
納入状態と鋼種の違い
鋼種は通常、化学成分の範囲と、満たすべき一連の特性を定める。規格によっては、許容される製品形状、厚さ範囲、衝撃試験温度、脱酸方法、または納入状態も規定することがある。それでも、その鋼種記号を付したすべての製品が、同じ製造工程を経ていることを意味するわけではない。
EN 10025シリーズに基づく構造用鋼を考えてみよう。BS EN 10025-3:2019は、焼ならし状態または焼ならし圧延状態で供給される、溶接可能な細粒構造用熱間圧延鋼製品を対象としている。したがって、S355Nという記号は、単なる公称355 MPa級の降伏強さ以上の情報を伝えている。「N」の記号は、規格で指定された焼ならし状態または焼ならし圧延状態と結び付いている。DIN EN 10025-6:2023-06は、別の製品群、すなわち焼入れ焼戻し状態で供給される高降伏強さ構造用鋼を扱っている。このパートの鋼種を、単に焼ならし製品の高強度版であるかのように解釈することはできない。[1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM International. ASTM A668/A668M-16, 2016.
この区別は、ASTMの鍛造品規格でも同様に明確である。ASTM A668/A668M-16は、焼なまし、焼ならし、焼ならし焼戻し、焼入れ焼戻し、焼ならし・焼入れ焼戻しなど、納入時の熱処理によって炭素鋼および合金鋼の鍛造品を分類している。したがって、「炭素鋼鍛造品」だけでは、供給された状態を十分に説明できない。鍛造工程は製品形状と変形履歴を決定し、指定された熱処理は、その技術的状態の別の部分を決定する。
ASTM A434/A434M-24は、熱間加工および冷間仕上げされた焼入れ焼戻し合金鋼棒を対象としている。ここで「冷間仕上げ」は製品の製造経路ならびに表面状態または寸法状態を示し、「焼入れ焼戻し」は冶金学的状態を示す。いずれの用語も、合金鋼種に取って代わるものではない。棒鋼は、化学成分が要求された鋼種範囲内にあっても、誤った納入状態で供給された場合、誤った表面状態であった場合、または要求された機械試験が実施されていない場合には、納入仕様を満たさないことがある。
納入状態 規格によって定義された、鋼製品が供給される際の状態。形状、熱処理、表面状態、寸法および必要な検証を含む。
| 経路 | 主な金属原料または供給原料 | 主工程 |
|---|---|---|
| 高炉・転炉法 | 鉄鉱石、冶金用石炭、石灰石および再生鋼 | 高炉製銑に続いて転炉で精錬する工程 |
| 電気炉法 | 主として再生鋼、直接還元鉄または溶銑、ならびに電力 | 電気溶解に続いて精錬および鋳造を行う工程 |
製造経路は、さらに別の要素を加える。World Steel Associationは2024年、主要な製鋼経路は高炉・転炉(BF-BOF)法と電気アーク炉(EAF)法の2つであるとしている。同協会の原料に関する指針では、鉄鉱石、冶金用石炭、石灰石および再生鋼を使用する一貫製鉄経路と、主として再生鋼、直接還元鉄または溶銑、ならびに電力を使用するEAF経路を区別している。U.S. Environmental Protection Agencyは1995年、転炉法を、スクラップを用いて高炉銑鉄を精錬する方法として説明する一方、電気アーク炉法を別個の製鋼経路として扱った。
米国材料試験協会規格 A434/A434M-24では、対象とする焼入れ・焼戻し合金鋼棒について、複数の溶解処理経路を認めている。 Strong evidence
[2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM International. ASTM A508/A508M-16, 2016.これらの溶解経路は、残留元素、清浄度、介在物の分布および工程管理に影響を及ぼし得るが、経路だけで最終製品が焼ならし、焼なまし、または焼入れ焼戻しのいずれであるかが決まるわけではない。ASTM A434/A434M-24は、対象となる棒鋼について、規格の要求事項を満たすことを条件に、平炉、転炉および電気炉による製造を認めている。ASTM A508/A508M-16は、圧力容器部品用の真空処理された焼入れ焼戻し炭素鋼および合金鋼鍛造品について、より具体的な立場を取っている。同規格は、二次精錬または再溶解を用いる場合を除き、電気炉による製造を要求している。この経路に関する要求事項は、その製品仕様の一部であり、すべての焼入れ焼戻し鋼に共通する一般的な定義ではない。

製品形状、表面状態および熱処理状態
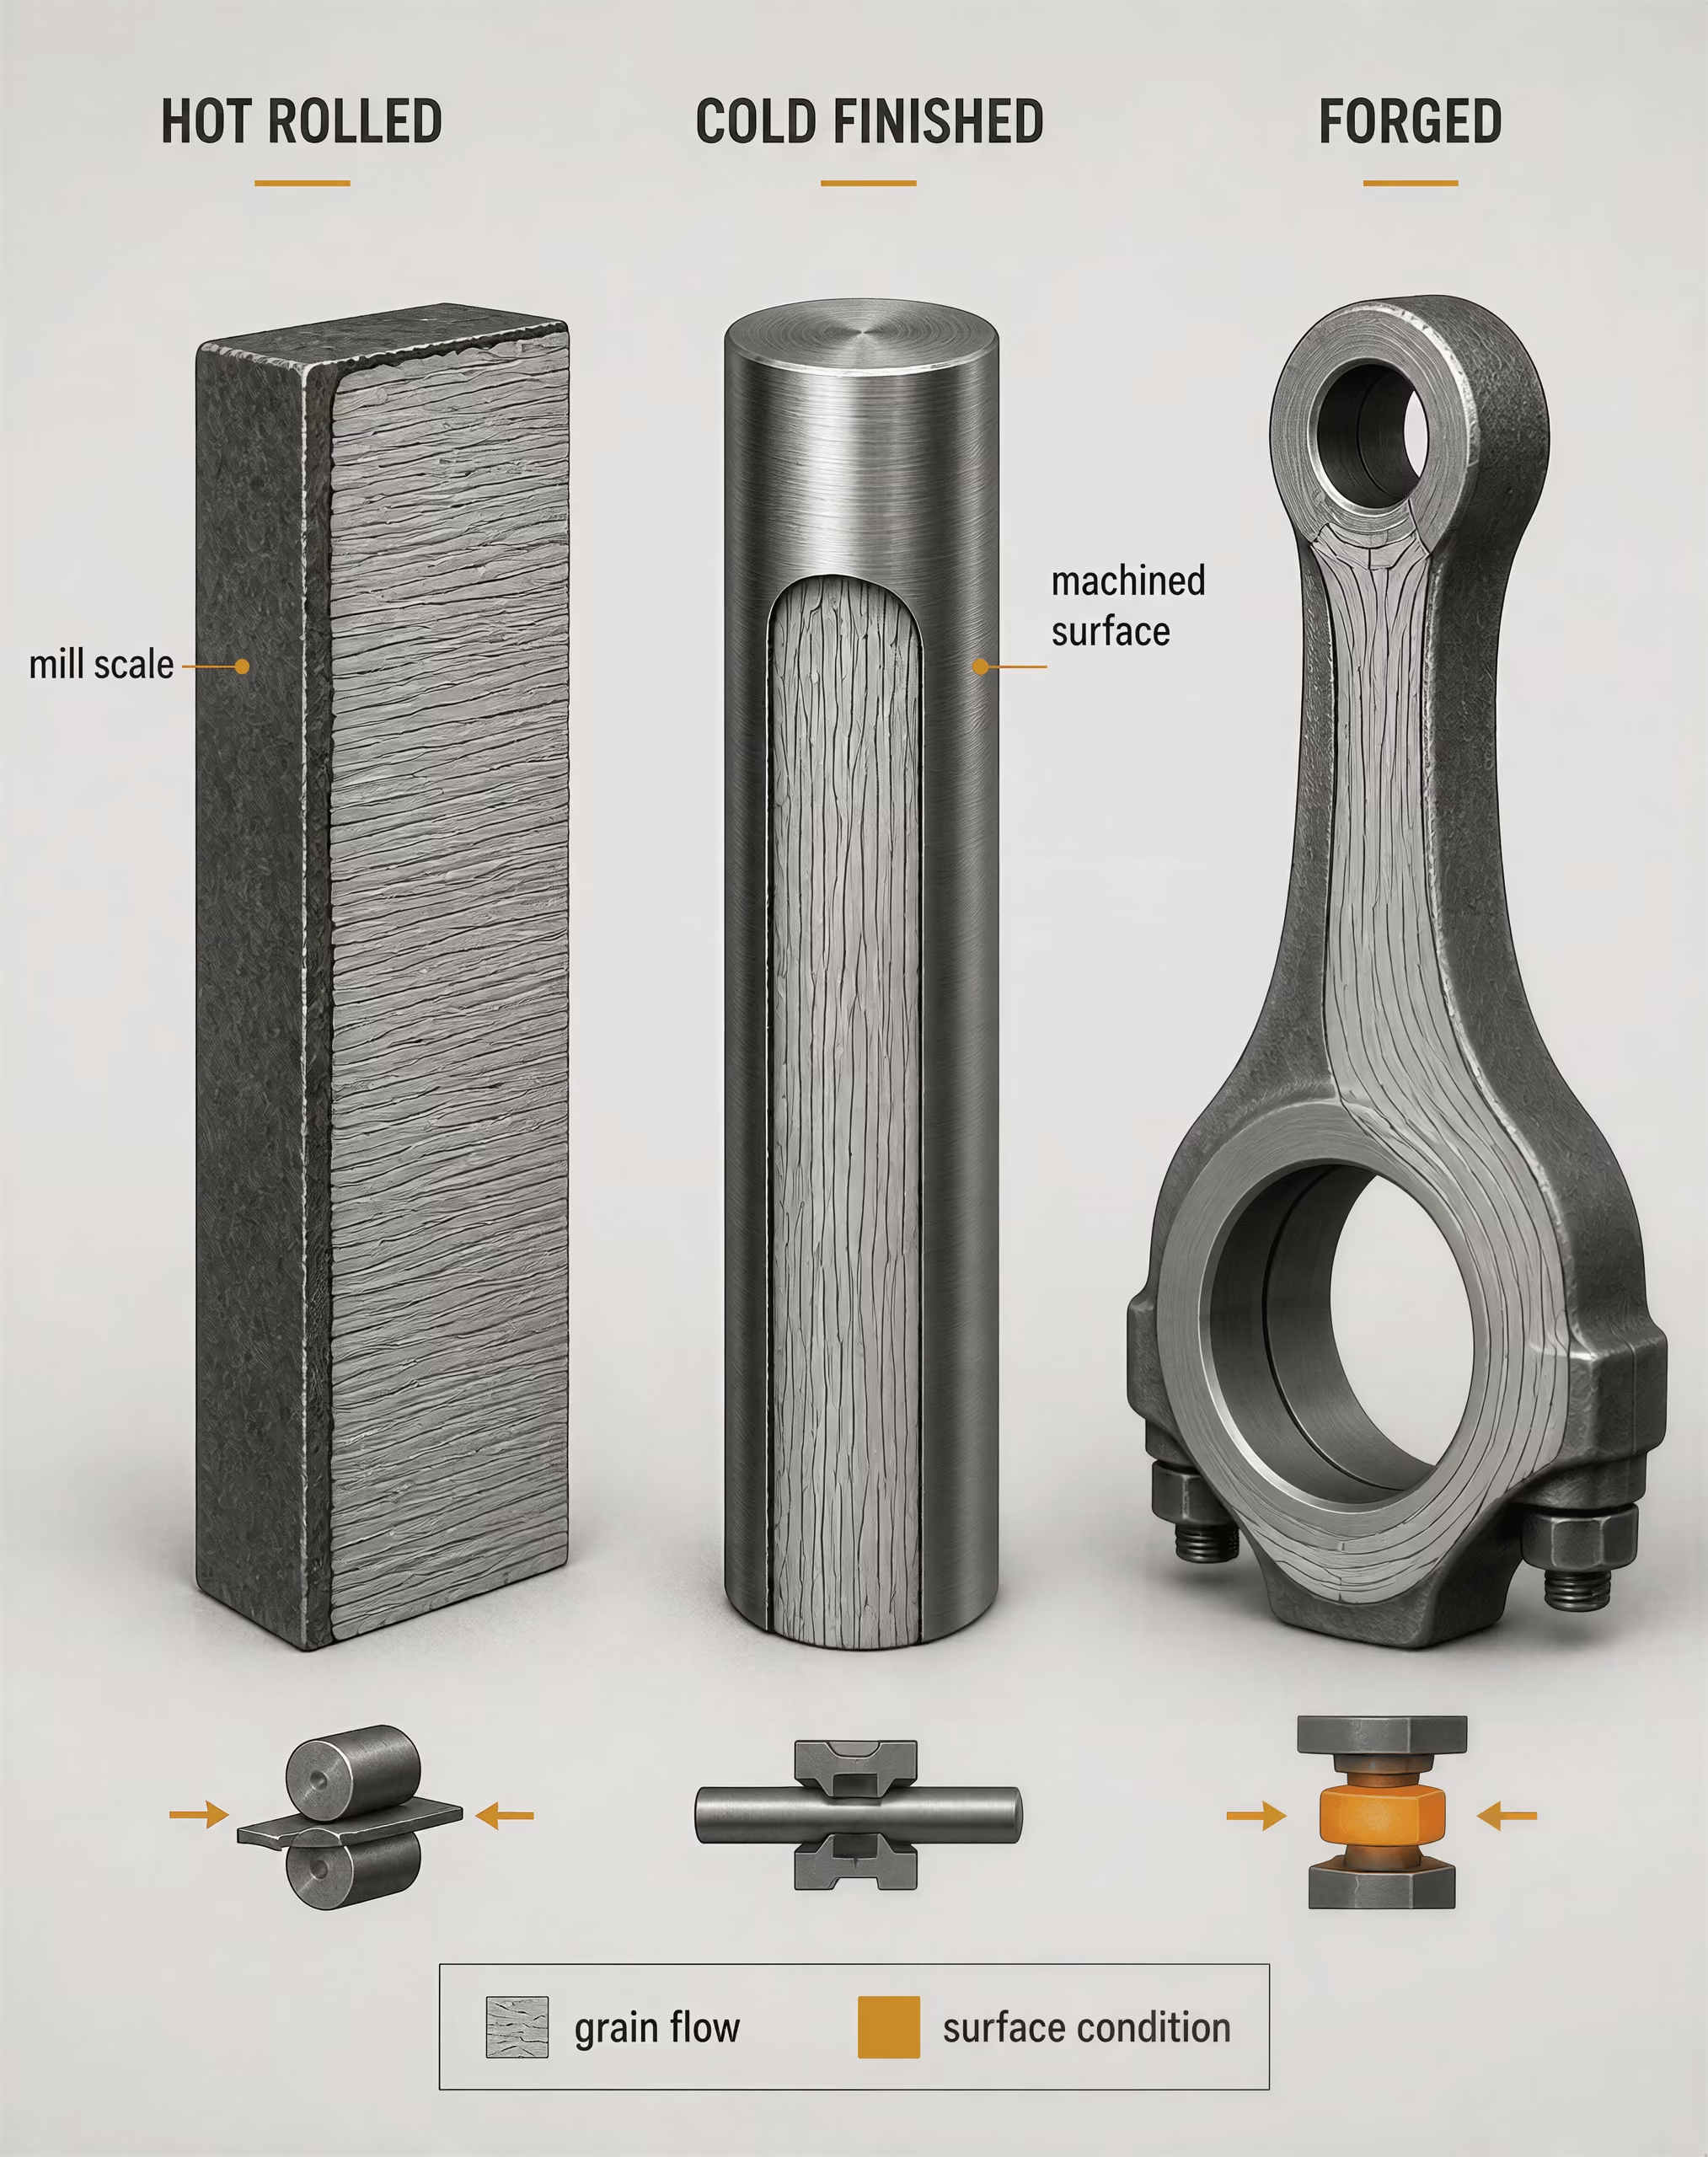
製品形状は、鋼材がどのように成形されたか、またどのような欠陥、応力および異方性のある特性が重要になり得るかを左右する。World Steel Associationの2024年の工程説明によれば、連続鋳造によって溶鋼はスラブ、ビレットおよびブルームに変換され、その後、平鋼製品や長尺製品へ圧延される。スラブは鋼板または薄板になり、ビレットは棒鋼または線材になり、ブルームは大型断面材または鍛造用素材になることがある。その後の圧延、伸線、機械加工または鍛造によって、形状と機械的応答は変化する。
熱間圧延材として供給される平鋼製品は、冷間圧下後に焼なましされた製品とは、表面および寸法の履歴が異なる。冷間仕上げと記載された棒鋼は、引抜き、皮むき、研削または旋削によって仕上げられている場合があり、より厳しい寸法管理と独自の表面状態を有する。鍛造品は、化学分析が類似している場合でも、圧延鋼板とは異なる形で局部的または全体的な塑性変形を受けている。
熱処理は微細組織を変化させる。焼なましは一般に、硬さと残留応力を低減するとともに、延性と被削性を向上させる。焼ならしでは、該当する変態温度範囲を超えて加熱した後、空冷することで、微細化されたフェライト・パーライト組織を形成する。焼ならし圧延では、最終圧延パスが、指定された点において焼ならし材に相当する状態を生じるよう、管理された圧延スケジュールを用いる。これは単なる通常の熱間圧延という表示ではない。焼入れは、より硬い変態組織を生成し、焼戻しは、その脆性の一部を低減するとともに、強度と靭性を調整する。したがって、「焼入れ焼戻し」は、単なる強度の結果ではなく、管理された一連の処理を示す。[3] Heat-treatable steels, alloy steels and stainless steels — Part 1. International Organization for Standardization. ISO 683-1:2016, 2016.
表面状態は、バルクの熱処理とは分けて読み取らなければならない。熱間圧延材にはスケールが残っていることがあり、ショットブラスト、酸洗い、またはその他の脱スケール処理によって除去されることもある。冷間仕上げ面または機械加工面は、鋼種の化学成分を変えることなく、寸法公差、粗さおよび表面に開口する欠陥の位置に影響を及ぼし得る。ISO 683-1:2016は、焼入れ焼戻し用非合金鋼から製造される半製品、棒鋼、線材、平鋼製品および鍛造品について、定められた熱処理状態および表面状態を含む技術的納入要求事項を規定している。この構成からも、「鋼種」は技術的説明の一構成要素にすぎないことが分かる。
要求される試験によって、納入状態の定義は完成する。引張特性は、特定の厚さおよび方向について規定される場合がある。衝撃試験は、指定された品質または温度に対してのみ適用されることがある。硬さ、超音波探傷、結晶粒度の評価、脱炭層の限度、表面検査および寸法公差も、必須となる場合がある。化学成分だけを報告した証明書では、これらの追加管理を要求する納入状態への適合性を立証できない。
記号が解釈を左右する理由
混同してはならない用語
- 焼ならし
- オーステナイト化して空冷することによって得られる熱処理状態。
- 焼ならし圧延
- 焼ならし材に類似した組織を得ることを目的とした制御圧延状態。
- 冷間仕上げ
- 引抜き、皮むき、旋削、研削またはこれらに類する仕上げ作業を伴う製品経路。
- 焼入れ・焼戻し
- オーステナイト化、急冷および焼戻しからなる一連の処理。
記号は、どの規格の規則が適用され、どの状態が注文され、どの比較が有効であるかを使用者に示す。「焼ならし」、「焼ならし圧延」、「焼なまし」、「冷間仕上げ」および「焼入れ焼戻し」は、置き換えて使用できる形容語ではない。これらは、微細組織、特性、加工上の制限および受入試験について、それぞれ異なる前提を生じさせる。
SAE AMSH6875Cは、航空宇宙分野の熱処理の観点から同じ原則を示している。同規格は4つの鋼種区分について要求事項を定め、炉設備、手順、温度および試験方法を規定している。したがって、要求される処理は、材料がある時点で加熱されたという記述ではなく、文書化された工程管理と結び付いている。
このため、完全な材料記述には、規格、鋼種、製品形状、寸法、納入状態、表面状態および要求試験を明記すべきである。「S355鋼」、「4140棒鋼」または「合金鋼鍛造品」では、材料に関する疑問が残る。規格に適合する記号表示は、それらの疑問を絞り込む。それは、製品が何であるか、その供給状態がどのように確立されたか、そしてその主張にどのような証拠を添付すべきかを示す。
原料から半製品鋼材までの製造経路
[4] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
鋼の製造は、単一の炉内操作ではない。それは、鉄を含む原料が鉄になり、鉄が粗鋼になり、さらに溶鋼が圧延または鍛造用の鋳造形状になるまでの、相互に連結した工程の連続である。World Steel Associationは主要な経路として、高炉・転炉法(通常BF-BOFと表記)と電気アーク炉法(EAF法)を挙げている。[^1] これらの経路は、金属装入物がどのように還元、溶解および精錬されるかを示すものである。それだけで最終的な納入状態を定義するものではない。
完成品の呼称には、特定の化学組成、冷却方法、表面状態、結晶粒構造、引張強さ、衝撃じん性、または熱処理が求められる場合もある。例えば ISO 683-1:2016 は、規定された熱処理および表面状態で供給される半製品、棒鋼、線材、平鋼製品および鍛造品の技術的受渡し要件を規定している。[^2] したがって、製造ルートは製造履歴の一部であって、製品規格の代替ではない。
高炉および転炉
BF-BOF ルートでは、製鉄と製鋼が分けられる。製鉄では、高炉において炭素を多く含む液状鉄である銑鉄を製造する。続く製鋼では、転炉において炭素量を低減し、化学組成を調整する。
高炉には、上部から鉄鉱石、冶金用コークス、石灰石などのフラックスが装入される。鉄鉱石は酸化鉄を供給する。コークスは熱を供給するとともに還元剤として作用し、装入物が降下する過程で、その一酸化炭素が鉄鉱石から酸素を取り除く。石灰石は脈石その他の不要な成分と反応してスラグを形成する。一般に「熱風」と呼ばれる加熱空気は、高炉下部付近の羽口から吹き込まれる。生成した銑鉄はスラグの下に集まり、出銑されて BOF へ移送される。
| 容器または工程段階 | 製造または処理される材料 | 機能 |
|---|---|---|
| 高炉 | 溶銑 | 酸化鉄を還元し、炭素に富む液状鉄を製造する |
| 転炉 | 粗鋼 | 酸素とスクラップを用いて溶銑を精錬する |
| 電気アーク炉 | 溶鋼 | 電気エネルギーを用いて金属装入物を溶解する |
| 取鍋精錬 | 精錬済み溶鋼 | 化学成分、温度、ガスおよび介在物を調整する |
したがって、高炉は製鉄設備であり、製鋼設備ではない。この区別は、American Iron and Steel Institute および U.S. Environmental Protection Agency の説明にも示されている。EPA は、酸素転炉法が溶銑をスクラップとともに精錬する工程である一方、電気アーク炉法は別個の製鋼ルートであると述べている。[^3] この表現は重要である。高炉は中間的な鉄製品を生成するのに対し、BOF は粗鋼を製造するからである。
BOF では、水冷ランスから溶銑中へ高純度酸素を吹き込む。酸素は炭素、ケイ素、マンガンおよびリンと結合する。炭素は主として一酸化炭素および二酸化炭素として除去され、酸化された不純物はスラグに移行する。スクラップ鋼は、冷却材および金属原料として一般的に加えられる。これにより、材料をリサイクルしながら熱収支を制御できる。フラックスは塩基性スラグを形成し、リンその他の酸化物を取り込む。
BOF からの出鋼によって粗鋼が得られるが、出鋼時の組成が最終組成になるとは限らない。取鍋処理では、溶存ガスの除去、合金添加量の調整、介在物の改質、鋳造温度の設定などを行うことができる。真空処理によって、鋼種および工程仕様に応じて、水素、窒素または炭素を低減できる場合がある。適切な組成では、カルシウム処理によって介在物の形状を変えることができる。これらは冶金学的な制御工程であり、同じ BF-BOF ルートで製造された二つの溶鋼であっても、精錬履歴および熱履歴が異なる場合がある。
したがって、一貫製鉄ルートで使用される原料は、鉄鉱石とコークスだけではない。World Steel Association は、主要な投入原料として、鉄鉱石、冶金用石炭、石灰石およびリサイクル鋼を挙げている。[^4] それぞれの使用割合は、設備設計、高炉操業、スクラップ品質および必要な鋼の化学組成によって異なる。
電気アーク炉、直接還元鉄および溶銑
EAF は、電極と装入物に電流を流して金属装入物を溶解する。炉には主としてリサイクル鋼を装入できるが、直接還元鉄(DRI)、ホットブリケットアイアン、銑鉄または溶銑を投入することもできる。World Steel Association は、EAF ルートが主にリサイクル鋼、DRI または溶銑と電力を使用すると説明している。[^4]
リサイクル鋼はすでに金属鉄であるため、高炉での還元工程を必要としない。その残留合金成分、汚染レベル、物理的形態および装入割合は、炉の操業および得られる化学組成に影響する。DRI は、通常、還元ガスを用いて鉄鉱石を固体状態で還元することによって製造される。高炉の溶銑とは異なり、還元中に溶解しておらず、多孔質構造を保持している。EAF に供給される溶銑は、液状の鉄、または還元炉で製造された後の鉄であり、溶鋼に炭素と熱エネルギーをもたらす。
EAF では、装入物を溶解するとともに、酸化、スラグ形成および温度制御を行う。酸素吹込み、炭素添加、泡状スラグ操業および電力投入を調整し、目標とする溶鋼を得る。出鋼後の取鍋精錬には、脱酸、合金添加、真空脱ガス、介在物改質および温度調整が含まれる場合がある。したがって、EAF の溶鋼も厳格な要求仕様に合わせて精錬できる。一方、一貫製鉄所でも、化学組成、鋳造、圧延および熱処理を変更することによって、特性の大きく異なる鋼を製造できる。
製造ルートだけで、強度、じん性、溶接性または疲労特性が決まるわけではない。EAF で製造した低合金構造用鋼種と、BOF で製造した同じ鋼種は、規定された化学的要件、機械的要件、清浄度および加工要件を満たしていれば、同一の製品規格に適合できる。反対に、同じ EAF から得られた二つの製品でも、一方が焼ならし、他方が焼入れ焼戻しである場合、または製品厚さと冷却速度が異なる場合には、特性が大きく異なることがある。
規格によっては、製造ルートに関する要件が課されることもある。ASTM A434/A434M-24 は、熱間加工および冷間仕上げを施した焼入れ焼戻し合金鋼棒を対象とし、許容される溶解・製造ルートとして、平炉、酸素転炉および電気炉による製造を示している。ASTM A508/A508M-16 は、圧力容器部品用の真空処理を施した焼入れ焼戻し炭素鋼および合金鋼鍛造品について、より具体的な立場を取り、二次精錬または再溶解を用いる場合を除き、基本的な電気炉による製造を要求している。[^5] このような要件は適合性を示す条件であって、すべての EAF 製品または BOF 製品が同じ性能を有することの証拠ではない。

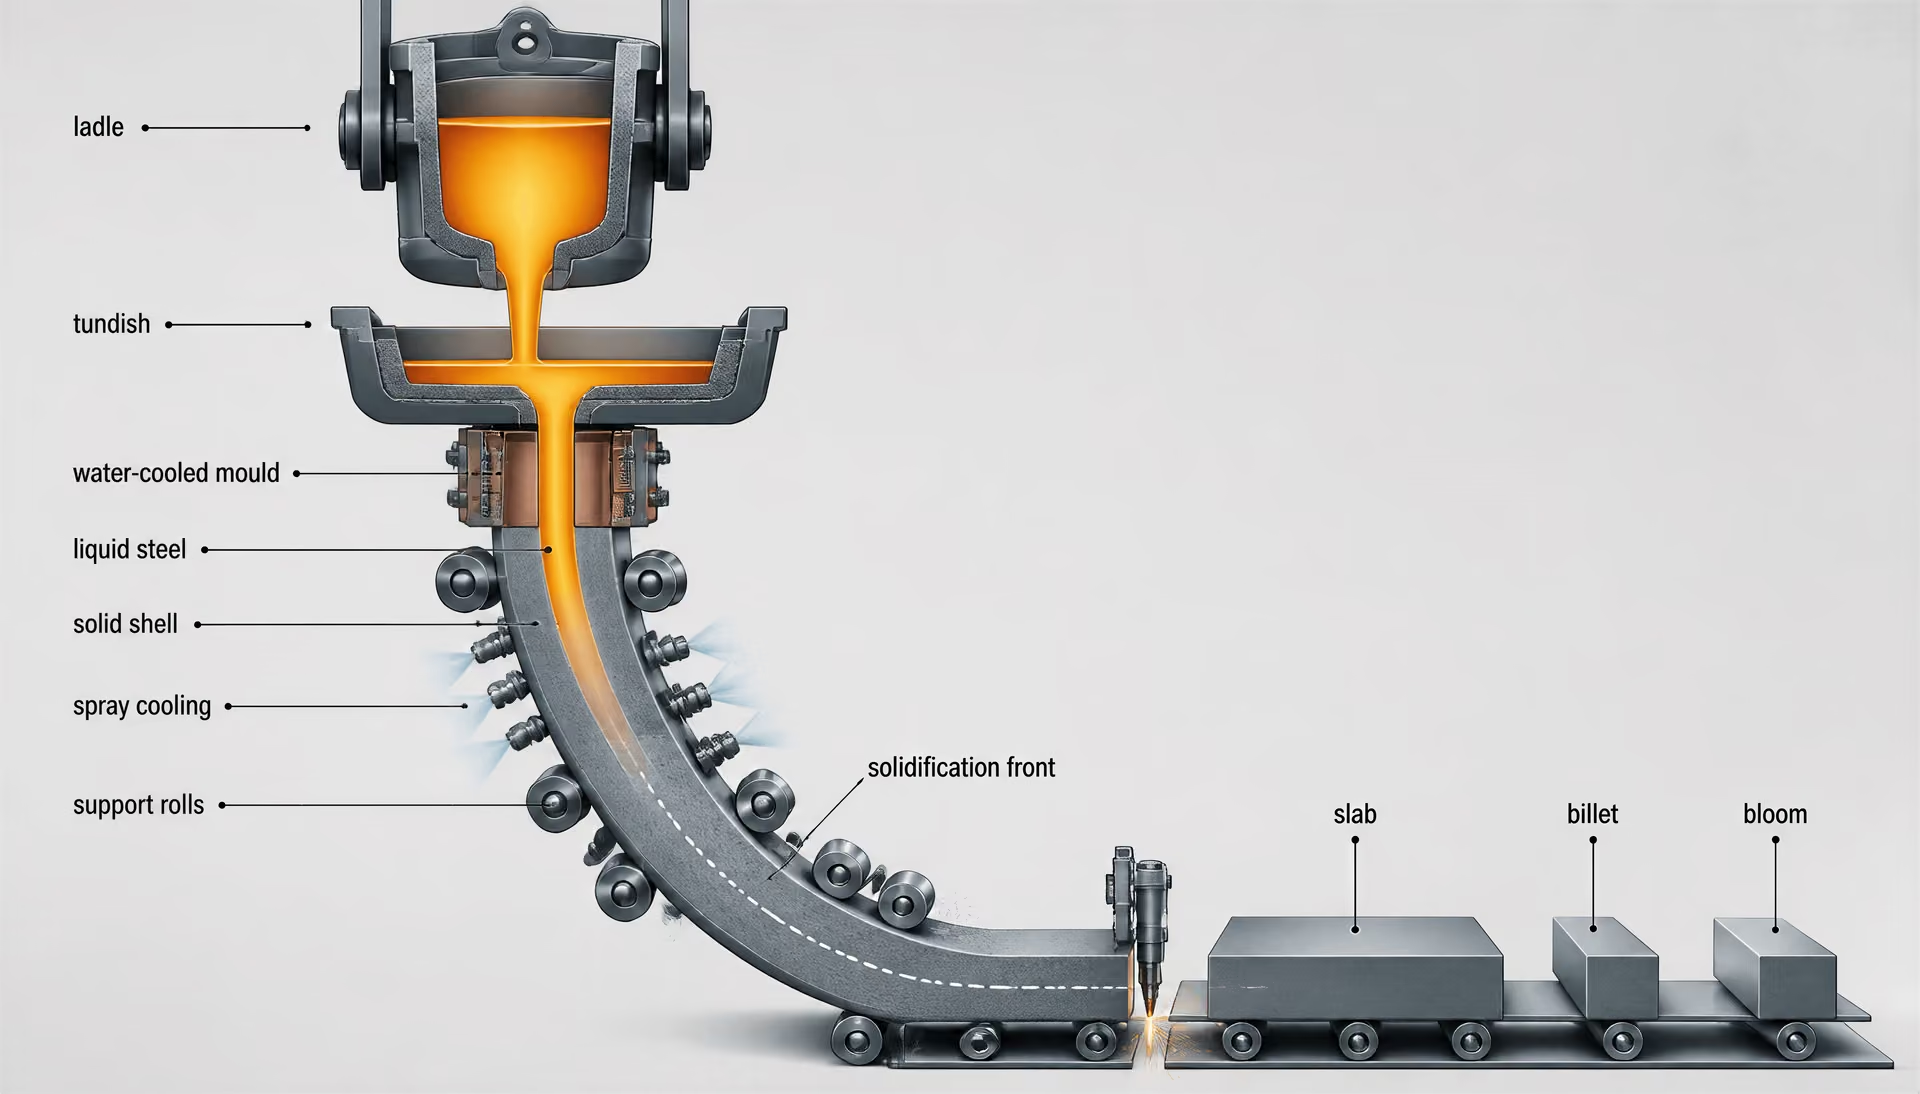
粗鋼、鋳造および下流加工
粗鋼とは、一次製鋼後、鋳造半製品になる前の液体鋼である。粗鋼は取鍋へ移され、二次精錬によって化学組成、清浄度および鋳造温度が確立される。取鍋からタンディッシュへ鋼を供給する場合があり、タンディッシュは溶鋼の貯留槽として機能し、連続鋳造機の鋳型へ鋼を分配する。[5] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
連続鋳造では、溶鋼をスラブ、ビレットまたはブルームに変える。[^1] 鋳型は水冷式で、上部と下部が開放されている。鋳型壁に接して凝固殻が形成される一方、内部には液体鋼が残る。ロールが鋳片を支持して引き抜き、鋳型下方ではスプレーによって冷却を強め、断面が十分に凝固するまで冷却する。酸素燃料バーナーまたは機械設備によって鋳片を所定の長さに切断する。
スラブは一般に平鋼製品用の圧延設備へ送られ、厚板、帯鋼または薄板に圧延される。ビレットは通常、棒鋼および線材の圧延設備へ送られる。より大きな断面を持つブルームは、構造用形鋼、レールまたは大形棒鋼の製造に使用される場合があるが、用語および寸法範囲は設備と規格によって異なる。鋳造方法は、偏析、気孔、介在物および表面欠陥に影響する。これらの特徴は、後工程の再加熱、圧延、切断、表面手入れまたは鍛造によって低減できる場合があるが、自動的に消失するわけではない。
下流加工は、熱間圧延が必要な場合には再加熱から始まる。圧延では、鋳造断面をロール間で圧縮し、厚さまたは断面を減少させるとともに、形状および内部組織を変化させる。制御圧延および加速冷却によって、別途完全な焼ならし処理を行わずに結晶粒を微細化し、必要な強度を発現させることができる。その後、厚板、棒鋼、線材および構造用形鋼には、矯正、スケール除去、ピーリング、研削、切断その他の表面処理が施される場合がある。
| 鍛造区分 | 冷却または処理の記載 | 典型的な目的または意味 |
|---|---|---|
| 焼なまし | 制御された徐冷 | 硬さの低下および被削性の向上 |
| 焼ならし | 変態温度域を超えて加熱した後の空冷 | より微細なフェライト・パーライト組織 |
| 焼ならし・焼戻し | 焼ならしに続く焼戻し | 硬さ、靭性および残留応力の調整 |
| 焼入れ・焼戻し | 急冷に続く焼戻し | 焼入れ脆性を低減した高強度 |
| 焼ならし・焼入れ・焼戻し | 硬化および焼戻しの前に行う焼ならし | 焼入れ前の初期組織を制御する |
鍛造では、異なる変形経路をたどる。ビレット、ブルームまたは鋼塊を加熱し、金型間またはプレスの下で圧縮することで、方向性を持つ金属流動を生じさせるとともに、圧延には適さない形状を成形できる。ASTM A668/A668M-16 は、鍛造品を受渡し時の熱処理によって分類しており、焼なまし、焼ならし、焼ならし焼戻し、焼入れ焼戻し、および焼ならし・焼入れ・焼戻しの各状態を含んでいる。[^6] これらは受渡し状態を示すものであり、BF-BOF または EAF による製造の名称ではない。
したがって、最終的な製造ルートは一連の工程である。すなわち、鉄鉱石またはリサイクル鋼が製鉄または溶解工程に入り、溶融金属が精錬されて粗鋼となり、液体鋼が鋳造され、指定された最終熱処理および表面処理を行う前に、半製品断面が圧延または鍛造される。BS EN 10025-3:2019 は、焼ならし状態または焼ならし圧延状態で供給される熱間圧延溶接用細粒構造用鋼製品を対象とし、DIN EN 10025-6:2023-06 は、焼入れ焼戻し状態で供給される熱間圧延高降伏強さ構造用鋼を対象としている。[^7] したがって、同じ広範な鋼種群に属する製品であっても、鋳造後の加工ルートおよび規定された受渡し状態が異なるため、製造後に負う要件が異なる場合がある。
[^1]: World Steel Association, “Steelmaking process,” 2024. [^2]: ISO 683-1:2016. [^3]: U.S. Environmental Protection Agency, AP-42, “Iron and Steel Production,” 1995. [^4]: World Steel Association, “Raw materials,” 2024. [^5]: ASTM A434/A434M-24; ASTM A508/A508M-16. [^6]: ASTM A668/A668M-16. [^7]: BS EN 10025-3:2019; DIN EN 10025-6:2023-06.
溶解ルートと二次精錬が製品に及ぼす影響
一次製鋼と二次精錬の比較
炉の工程は、鉄を含む原料がどのように溶鋼になるかを決定するが、それだけで最終製品の特性が決まるわけではない。World Steel Associationは、主要な製造ルートとして、高炉–転炉(BF–BOF)ルートと電気アーク炉(EAF)ルートの2つを挙げている(World Steel Association, 2024)。一貫製鉄ルートでは、鉄鉱石、製鉄用石炭、石灰石およびリサイクル鋼が使用される。高炉は鉄分に富む溶銑を生成し、その後、転炉が酸素と鉄スクラップを用いてこの溶銑を精錬する。U.S. Environmental Protection Agencyも1995年に同じ区別を示しており、転炉法は鉄スクラップを用いて高炉溶銑を精錬する一方、電気アーク炉法は独立した製鋼ルートであると説明している。
EAFでは、主としてリサイクル鋼、直接還元鉄または溶銑から成る装入物を、電気エネルギーによって溶解する。この説明が示すのは一次溶解方法であって、最終的な清浄度、介在物の分布、結晶粒組織または機械的性能ではない。EAFで製造された2つの溶解鋼は、スクラップまたは直接還元鉄の原料、酸化操作、スラグ管理、合金添加、出鋼温度および後工程の処理が異なるため、大きく異なる場合がある。2つのBOF溶解鋼についても同様である。
二次精錬の工程 sequence
- 取鍋炉処理 温度と化学成分を調整し、脱硫を促進する。
- アルゴン撹拌 溶湯を混合し、介在物がスラグ中へ浮上するのを促す。
- 真空処理 溶存ガスを低減し、介在物の制御を支援できる。
- カルシウム処理 適切な成分の鋼では、介在物の形状を変化させることができる。
- 鋳造 精錬済み鋼をタンディッシュを通して連続鋳造用鋳型へ移送する。
一次製鋼の後、溶鋼は取鍋内で二次精錬を受ける場合がある。取鍋精錬では、温度と化学成分を調整し、脱硫を促進し、カルシウムなどの添加によって介在物を改質するとともに、主たる溶解操作中よりも精密に合金元素を調整できる。アルゴン攪拌は溶鋼を混合するのに役立ち、非金属介在物がスラグ中へ浮上するのを促す。これらの操作は、その後に鋳造、鍛造または圧延される鋼に影響を及ぼすが、鋼の炉工程上の区分は依然として「BOF」または「EAF」である。
鋳造と加工も、さらに製造履歴を加える。World Steel Associationによれば、連続鋳造は溶鋼をスラブ、ビレットおよびブルームに変え、これらはその後、平鋼製品および条鋼製品に圧延される。鍛造は、特に局部的な塑性変形と鋳造時の気孔の圧着を通じて、圧延とは異なる形状および内部組織の変化をもたらす。したがって、納入状態は炉の名称だけで決まるものではない。例えばISO 683-1:2016は、規定された熱処理状態および表面状態にある半製品、棒鋼、線材、平鋼製品および鍛造品について、技術的な納入要件を規定している。
熱処理は、この連鎖における別個の工程である。ASTM A668/A668M-16は、炭素鋼および合金鋼の鍛造品を、焼なまし、焼ならし、焼ならし焼戻し、焼入れ焼戻し、ならびに焼ならし・焼入れ・焼戻しなど、納入時の熱処理状態によって分類している。「焼入れ焼戻し」は熱的状態を示すものであり、炉の工程を示すものではない。EAF溶解鋼から鍛造された鋼と、BOF溶解鋼から鍛造された鋼は、いずれも焼入れ焼戻し状態で供給される場合があるが、残留元素、介在物およびガス含有量が同一であるとは限らない。
真空処理、清浄度および溶存ガス
真空処理は、溶存ガスを制御し、工程によっては介在物も制御するための二次工程である。減圧下では、溶存水素および窒素の溶鋼中における溶解度が低下し、攪拌と溶鋼を真空にさらすことによって、それらの除去が促進される。水素の管理が重要なのは、過剰な水素が、影響を受けやすい大断面部材において、白点、内部割れまたは遅れ破壊に寄与する可能性があるためである。酸素の管理が重要である理由は別にある。溶存酸素は脱酸剤として添加された元素と反応し、酸化物系介在物の生成に寄与する。真空処理を行ったからといって、すべての介在物が消失するわけではなく、原料、スラグの巻込み、鋳造および再加熱の管理に取って代わるものでもない。
真空脱ガスと真空アーク再溶解は、異なる操作である。真空脱ガスは、通常、鋳造前に取鍋または真空容器内で溶鋼を処理する。真空誘導溶解では、真空または制御雰囲気下で装入物を溶解・精錬する。これに対して、真空アーク再溶解(VAR)は、消耗電極を真空下で再溶解し、凝固を制御した新たなインゴットを製造する。エレクトロスラグ再溶解(ESR)は、導電性スラグを用いて電極を再溶解するもので、介在物の制御および凝固組織を改善できる。これらの再溶解ルートは、EAF溶解を単に強化したものではなく、それぞれ固有の管理項目と限界を有する追加工程である。
したがって、「清浄鋼」は特定の炉を意味する同義語ではなく、測定された冶金学的状態として理解しなければならない。関連する証拠には、水素、酸素および窒素の分析結果、全酸素量、硫黄、リン、介在物評価、マクロエッチング結果、超音波探傷、ならびに長手方向または横方向の機械試験結果などが含まれる。必要な証拠は、製品規格および購入仕様によって異なる。真空処理を行った溶解鋼であっても、偏析、鍛造時の不連続部または不適切な熱処理が原因で不合格となる場合がある。反対に、再溶解を行っていない製品でも、認められた工程管理と試験を満たせば、規定要件に適合できる。
圧力容器用鍛造品は、なぜ工程ルートの要件が明示される場合があるのかを示している。ASTM A508/A508M-16は、圧力容器部品用の焼入れ焼戻し真空処理炭素鋼および合金鋼鍛造品を対象としている。この規格は、二次精錬または再溶解を用いる場合を除き、基本的な電気炉による製造を要求している。この記述は、すべてのEAF製品が真空処理されている、または圧力容器に適していることを意味しない。意味するところは、この特定の仕様が認められる一次工程ルートを定め、その要件の範囲内で二次精錬または再溶解を代替ルートとして認めているということである。製品はなお、規定された化学成分、鍛造、熱処理、機械的性質および検査に関する規定を満たさなければならない。
工程ルート情報から証明できることと、証明できないこと
工程ルートの表示から証明できるのは、適用される規格、証明書または製造記録に記載されている内容だけである。「EAF」は一次溶解炉を示す場合があるが、追加情報がなければ、真空脱ガス、ESR、VAR、特定の介在物評価、水素含有量、結晶粒度または鍛造比を証明するものではない。「BOF」は清浄度が劣ることを証明しない。同様に、「真空処理済み」は、すべての内部欠陥が除去されたことを証明するものではない。工程ルートに関する主張は、試験結果に関する主張と分けて扱わなければならない。
一部の規格では、一次溶解ルートを限定していない。ASTM A434/A434M-24は、熱間加工および冷間仕上げを施した焼入れ焼戻し合金鋼棒について、平炉、転炉および電気炉による製造を認めている。この場合、納入区分は、特定の炉を必須とするのではなく、製品形状、仕上げ、化学成分、熱処理および要求特性に重点を置いている。BS EN 10025-3:2019は、溶接可能な細粒構造用鋼製品について、焼ならしまたは焼ならし圧延の納入状態を定義している。一方、DIN EN 10025-6:2023-06は、焼入れ焼戻し状態で供給される熱間圧延平鋼製品を対象としている。いずれの納入状態も、それ自体で完全な溶解履歴を示すものではない。
ASTM A508/A508M-16のように、工程ルートを管理する規格もある。SAE AMSH6875Cも、4種類の鋼について熱処理設備、手順、温度および試験方法を規定しており、工程への適合性が炉の表示をはるかに超える範囲に及ぶことを示している。実務上の読み方は明快である。納入状態は、技術的に定義された状態と、それに付随する要件を記録する。一方、製造ルートは、その状態がどのように作られたかを記録する。両者には重なりがあるが、互換的なものではない。実際にどの工程ルートが取られたかを確定できるのは、適用される規格、材料証明書、そして必要に応じて追跡可能な工程文書だけである。
正規化および正規化圧延による納入状態
「正規化」および「正規化圧延」は、単に製造所が好んで用いる生産ラベルではなく、冶金学的な状態を表す。それぞれ、鋼のオーステナイト組織がどのように微細化され、完成品がどのように規定の機械的性質に到達したかを示す。この呼称は製品規格の枠内でも用いられる。寸法、化学成分、衝撃靭性、引張特性、表面状態、試験方法および許容偏差は、すべて当該規格によって管理される場合がある。
製造ルートは、これとは別の問題である。World Steel Associationは2024年、主要な製鉄ルートは高炉–転炉(BF–BOF)ルートと電気アーク炉(EAF)ルートの2つであると述べている。同協会の原料に関する指針では、鉄鉱石、製鉄用石炭、石灰石およびリサイクル鋼を使用する一貫製鉄ルートと、主としてリサイクル鋼、直接還元鉄または溶銑、ならびに電力を使用するEAFルートを区別している。いずれのルートでも、必要な化学成分、清浄度および工程管理が達成されていれば、その後に鋳造・圧延され、正規化または正規化圧延による製品となる鋼を供給できる。
World Steel Association(2024)によれば、連続鋳造では溶鋼をスラブ、ビレットまたはブルームに変換し、これらを平鋼製品または長尺製品へと圧延する。鋳造方法、再加熱条件、圧下スケジュールおよび冷却履歴は初期の微細組織に影響を及ぼすが、それらだけで最終的な納入状態が決まるわけではない。EAF鋼から製造した鋼板を正規化することもでき、高炉–転炉ルートで製造した鋼板を正規化圧延することもできる。この呼称が示すのは製品の最終的な冶金状態であり、どの炉を起源とするかではない。
熱処理としての正規化
正規化は、熱間成形後、または圧延によって不適切もしくは不均一な組織が生じた後に実施される、独立した熱処理工程である。鋼をオーステナイト化温度域、通常は対象断面全体にオーステナイトを生成させるために必要な臨界変態温度を超える温度まで加熱し、組織が均一化するのに十分な時間保持した後、静止空気中で冷却する。正確な加熱温度および保持時間は、鋼種、断面厚さおよび炉の操業条件によって異なる。
加熱中には、それまで存在していたフェライト、パーライトおよび加工組織がオーステナイトに置き換わる。この変態によって一部の相が溶解または再分配され、鋳造、鍛造またはそれ以前の圧延によって生じた差異が低減される場合がある。その後の空冷により、多くの非合金構造用鋼および低合金構造用鋼では、オーステナイトが比較的微細なフェライト–パーライト組織へと変態する。その結果、管理されていない圧延ままの状態と比べ、通常は断面全体でより均一な組織となる。
結晶粒の微細化は中心的な要素である。変態前のオーステナイト結晶粒を小さくすると、冷却中に生成するフェライト結晶粒も一般に微細になる。より微細なフェライト結晶粒組織は、炭素量の増加だけに依存することなく、降伏強度を高め、靭性を向上させる傾向がある。このバランスは溶接可能な構造用鋼において重要である。過剰な炭素量や合金による焼入れ性の増大は、硬質な熱影響部や水素助長割れのリスクを高める可能性があるためである。
正規化によって、厚肉製品におけるバンド状組織や表面と中心部との相違を低減できる場合もあるが、均質化の程度は、元の偏析、断面寸法および熱サイクルに左右される。すべての化学的または微細組織上の変動が消失することを保証するものではない。例えば、大規模な鋳造起因の偏析は、空冷だけでは除去できない。
したがって「正規化」とは、製品が正規化熱処理を受けたこと、または適用される製品規格がその解釈を認める場合に、これと同等の冶金状態に到達したことを意味する。焼入れ焼戻しを意味するものではない。焼入れでは急速冷却によって硬い組織を生成し、その後、焼戻しによって脆性を低減し、強度を調整する。DIN EN 10025-6:2023-06は、焼入れ焼戻し状態で供給される熱間圧延平鋼製品を対象としており、これはBS EN 10025-3:2019が対象とする正規化製品とは異なる納入状態である。
他の規格を見ると、文言を正確に読まなければならない理由が分かる。ISO 683-1:2016は、焼入れ焼戻し用非合金鋼から製造される半製品、棒鋼、線材、平鋼製品および鍛造品について、規定された熱処理状態および表面状態を含む技術的納入要件を定めている。ASTM A668/A668M-16は、鍛造品を、焼なまし、正規化、正規化焼戻し、焼入れ焼戻し、または正規化焼入れ焼戻しに区分している。「正規化焼戻し」は「正規化」と同義ではない。追加された焼戻し処理によって組織が変化し、必要な検証も変わるためである。
管理圧延条件としての正規化圧延
正規化圧延では、圧延後に別個の完全な正規化炉サイクルを行うのではなく、管理された熱間圧延によって正規化に相当する最終組織を得る。圧延スケジュールでは、再加熱、各パスの圧下量、パス間時間および仕上げ温度を管理し、変態前のオーステナイトを加工によって微細化する。最終パスの後、製品を規定された条件で冷却し、規格上、正規化によって得られるものと同等の組織を形成させる。
温度は決定的に重要である。圧延終了温度が過度に高い場合、オーステナイトはパス間で再結晶して粗大化し、結晶粒微細化の効果が弱まる可能性がある。オーステナイト域内のより低い管理温度で加工すると、未再結晶オーステナイト、または繰り返し微細化されたオーステナイトが、冷却中に微細なフェライトを生成するための多数の核生成サイトを提供できる。最終的な性質には、加工と変態の双方が反映される。
正規化圧延を熱機械圧延と同一視してはならない。熱機械圧延では、意図的により低い温度で加工を完了し、再結晶が抑制される温度域にまで加工を及ぼす場合がある。その結果得られる状態は、関連規格において通常、TMまたはMと表示される。これに対し、正規化圧延は正規化材と同等の状態を目標とする。両者の境界は、鋼が「冷間圧延された」または「管理下で圧延された」という一般的な主張ではなく、適用される規格および工程認定によって定義される。
この区別は再現性にも影響する。別個の正規化処理によって、圧延から引き継いだばらつきの一部を是正できる一方、追加の炉時間を要し、寸法、酸化および表面状態を変化させる可能性がある。正規化圧延は、熱間加工スケジュールそのものの中で必要な組織を得ようとするものである。いずれの方法が自動的に優れているわけでもない。規定された鋼種、厚さ、断面形状、靭性要件および受入試験によって、納入材が適合するかどうかが決まる。
BS EN 10025-3:2019と細粒構造用鋼
BS EN 10025-3:2019は、正規化または正規化圧延状態で供給される溶接可能な細粒構造用鋼から製造された熱間圧延平鋼製品および長尺製品について、技術的納入条件を定めている。対象となる厚さは250 mm以下である。これは単に製造者の工程順序を説明するものではなく、製品規格上の義務である。
| 鋼種記号の系列 | 納入状態 | 品質上の意味 |
|---|---|---|
| S275N / S275NL | 焼ならしまたは焼ならし圧延 | NLは低温衝撃靭性品質を示す |
| S355N / S355NL | 焼ならしまたは焼ならし圧延 | NLは低温衝撃靭性品質を示す |
| S420N / S420NL | 焼ならしまたは焼ならし圧延 | NLは低温衝撃靭性品質を示す |
| S460N / S460NL | 焼ならしまたは焼ならし圧延 | NLは低温衝撃靭性品質を示す |
規定されている強度鋼種は、S275N、S275NL、S355N、S355NL、S420N、S420NL、S460NおよびS460NLである。文字Nは、正規化または正規化圧延による納入状態を示す。接尾辞Lは、低温衝撃靭性品質を示す。実務上、N品質とNL品質には異なるシャルピー衝撃要件が課され、NLはNよりも低い試験温度での性能を要求する。正確な試験温度、吸収エネルギー、採取位置および受入規則については、適用する規格の版および製品形状に基づいて確認しなければならない。
この規格の鋼種は、公称降伏強度だけで定義されるものではない。規定降伏値には厚さが影響し、引張強度範囲、伸び、化学成分の上限、溶接性に関係する成分管理および衝撃特性も適合性の一部を構成する。したがって、厚いS460NL鋼板と薄いS460NL鋼板は同じ鋼種表示を共有しながら、厚さに応じた要件の対象となる。
したがって、納入証明書には、規格、鋼種、品質、製品形状、寸法、溶鋼または鋳造番号の参照情報、納入状態および試験結果を記載すべきである。接尾辞および規格を伴わない「S355」は不完全である。BS EN 10025-3:2019に従って供給されるS355Nは、一般的なS355製品という記述と同じ技術的意味を持たず、また、デフォルトでS355NL、焼入れ焼戻しS355、または熱機械圧延鋼種と同等でもない。
このため、正規化および正規化圧延による状態は、供給者の非公式な説明ではなく、仕様書に記載されるべきものである。製造ルートは組織がどのように生成されたかを定め、規格は納入製品が何を実証しなければならないかを定める。
焼入れ・焼戻し鋼:オーステナイトから使用状態まで
焼入れ・焼戻し鋼(Q&T)は、製品が単に「熱処理された」という曖昧な説明ではなく、一連の処理工程によって定義される。まず鋼をオーステナイト域まで加熱し、必要な変態と化学的均質化が生じるのに十分な時間保持する。次いで急冷してマルテンサイトを生成させ、その後、焼戻しのために下部臨界変態温度未満まで再加熱する。最終状態は、鋼の化学成分、断面寸法、炉の操業条件、焼入れの厳しさ、焼戻し条件、表面状態、および製品規格に付随する要求事項によって決まる。
この区別が重要なのは、製造ルートと冶金的処理が生産工程の異なる部分を示すからである。World Steel Associationは、2024年版において、高炉・転炉法と電気アーク炉法を主要な二つの製鋼ルートとして位置付けている。連続鋳造によってスラブ、ビレットまたはブルームが製造され、その後、これらを圧延して薄鋼板などの平鋼製品や長尺製品にすることができる。Q&T処理はどちらの製鋼ルートの後にも適用でき、EAF鋼、合金鋼、または特定の製品形状を意味する同義語ではない。規格で定義された納入状態は、供給者が何を納入し、何を実証しなければならないかを規定することで、さらに別の側面を加える。

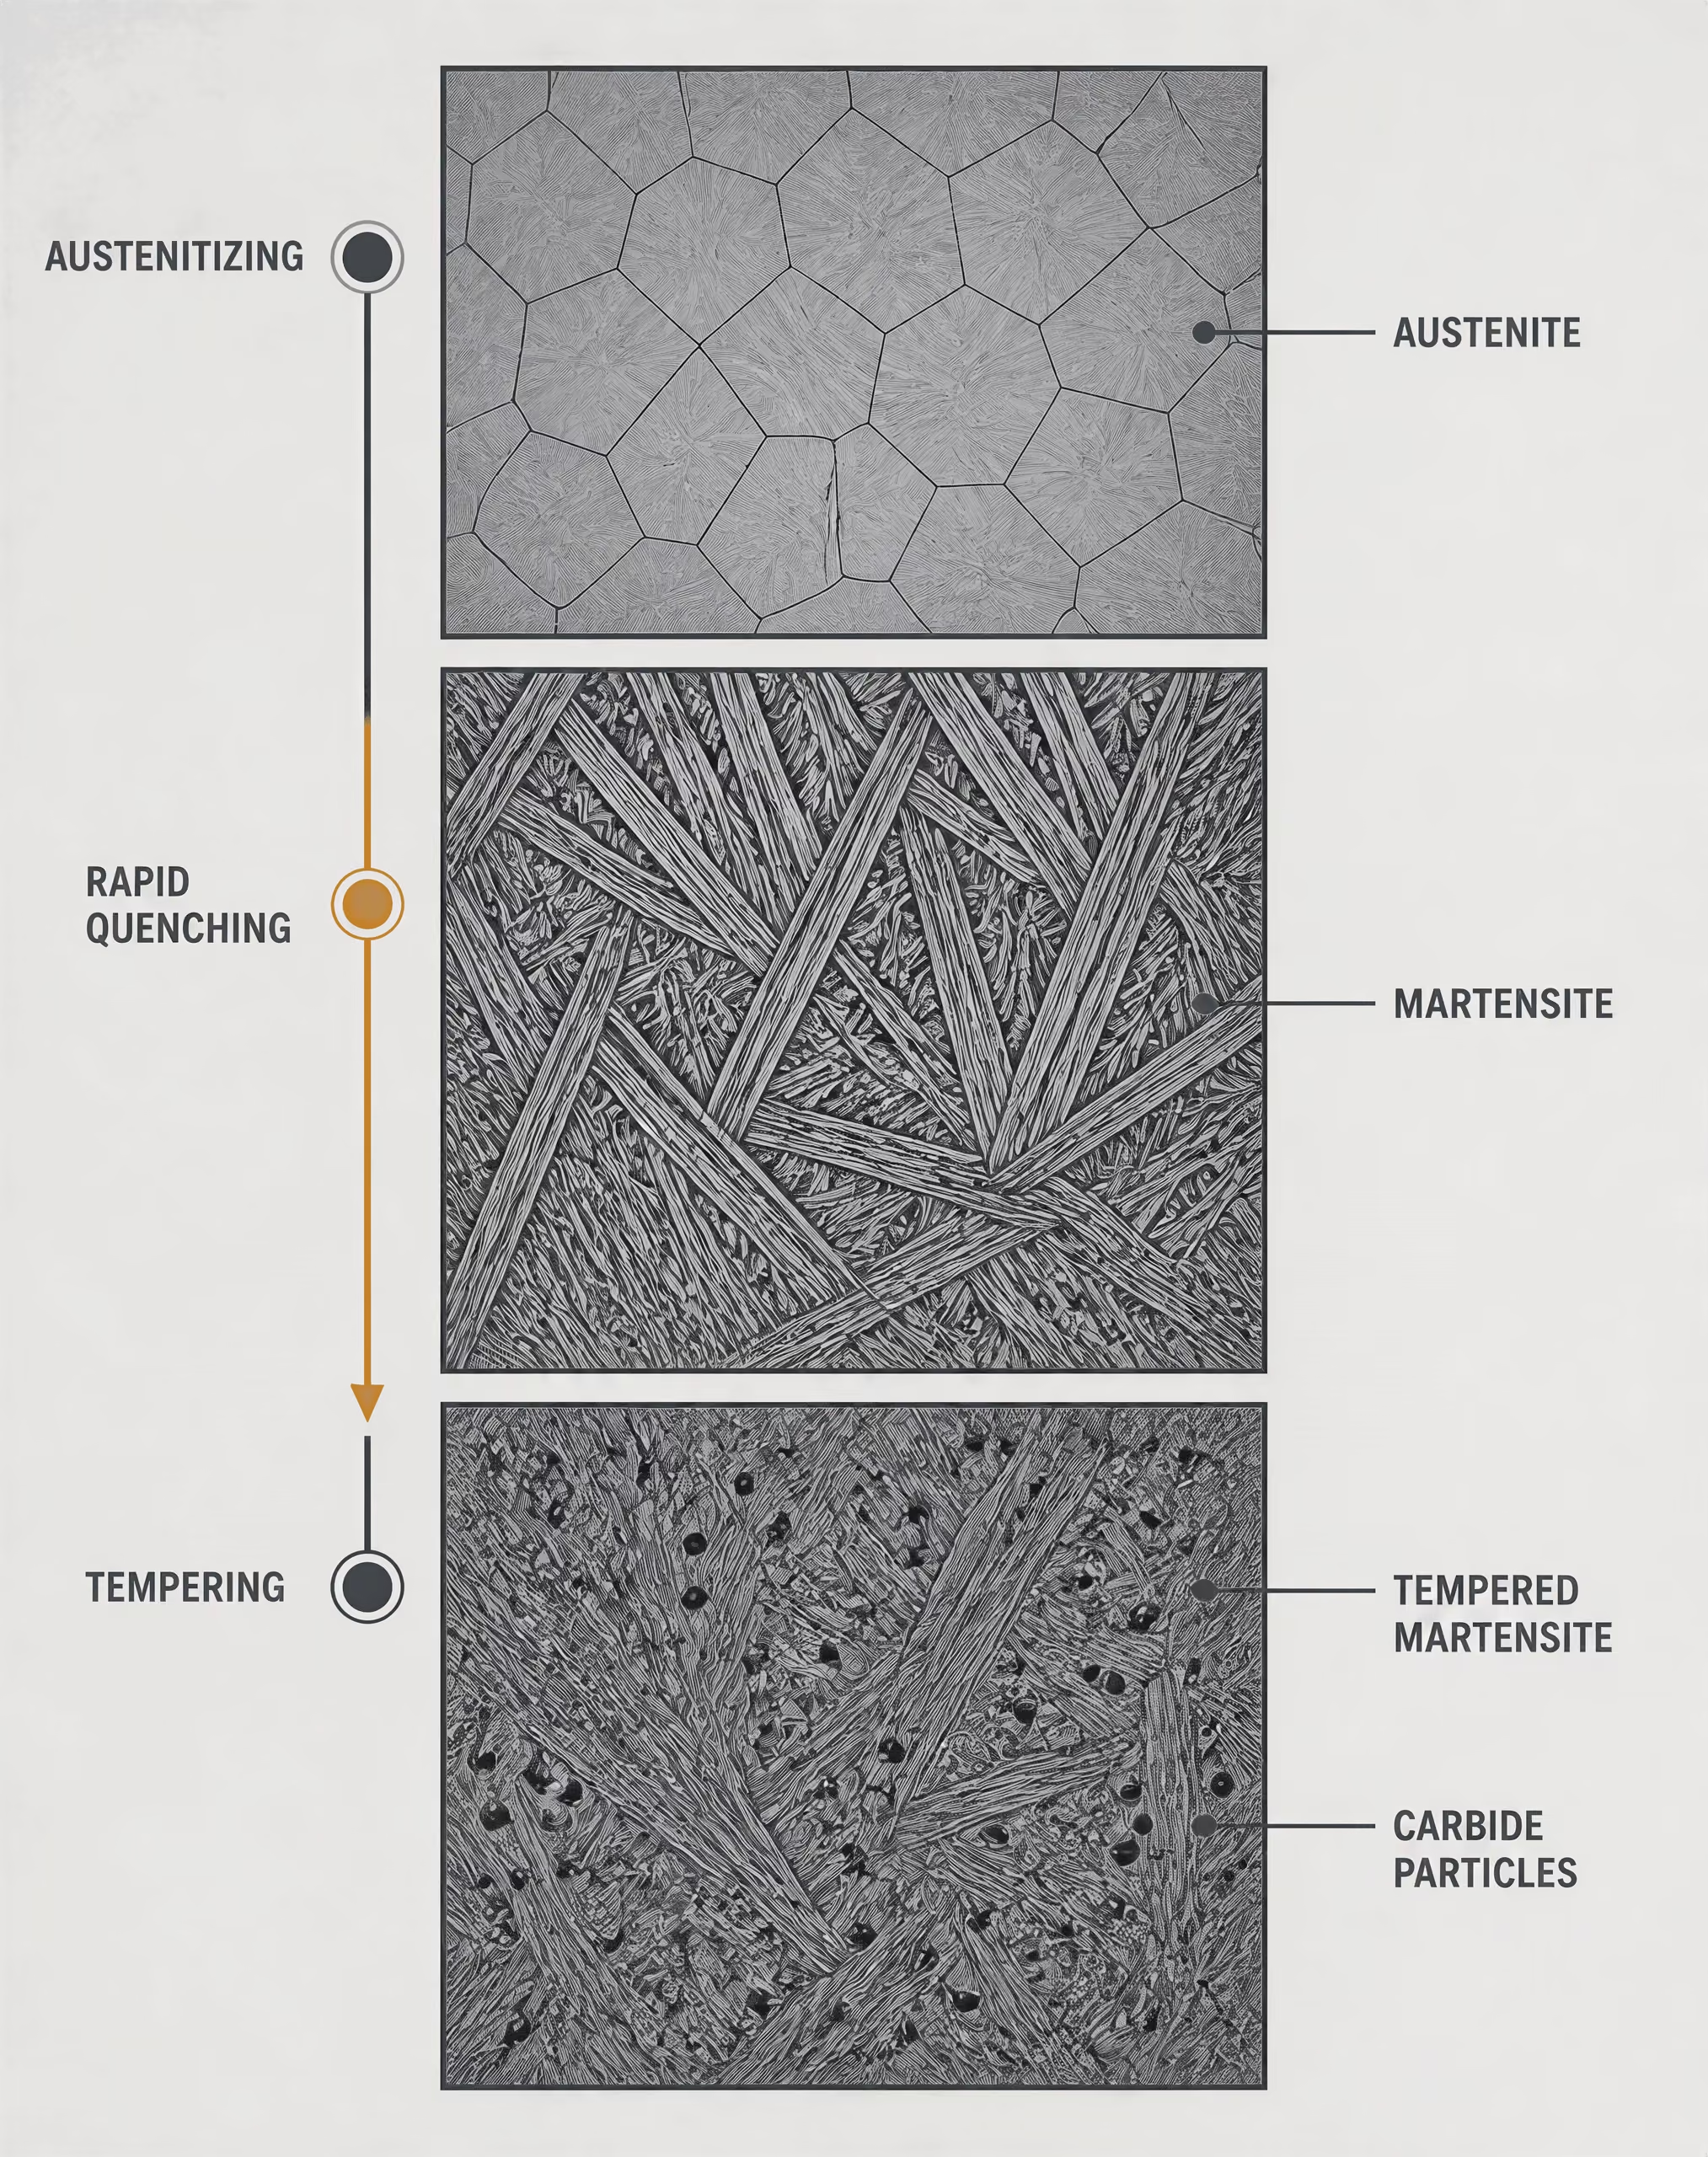
オーステナイト化、焼入れおよびマルテンサイト変態
オーステナイト化では、フェライト、パーライトなどの初期組織が、フェライトよりもはるかに多量の炭素を固溶できる面心立方構造の相であるオーステナイトへ変態する。鋼は適切な温度に到達し、管理された時間その温度に保持されなければならない。加熱または保持が不十分であると、未溶解炭化物や化学的な不均一性が残る可能性がある。温度が過度に高い場合、または長時間さらされた場合には、オーステナイト結晶粒が粗大化し、変形が増大するとともに、靭性が低下する可能性がある。
したがって、炉の管理は事務的な細目ではなく、冶金学的処理の一部である。装入物は、周囲の雰囲気が炉の設定温度に達するのと同時に設定温度へ到達するとは限らず、厚い断面は薄い断面よりもゆっくり加熱される。熱電対の配置、炉内温度の均一性、装入物間の間隔、炉から焼入れ槽へ移すまでの時間は、いずれも熱サイクルに影響を及ぼす。例えばSAE AMSH6875Cは、4種類の鋼種について熱処理要求事項を定め、炉設備、手順、温度および試験方法を扱っている。部品が「オーステナイト化された」という説明だけでは、適用される仕様書がこれらの変数を管理していない限り、有用な保証にはならない。
焼入れでは、粗大パーライトなどの拡散変態生成物の形成を抑制するのに十分な速さでオーステナイトを冷却し、適切な温度域ではベイナイトの形成も抑制する。その後、オーステナイトは主として無拡散変態によってマルテンサイトへ変態する。炭素は、歪んだ体心正方格子中に閉じ込められるため、焼入れ状態では高い硬さと強度が得られる一方、大きな内部応力と限られた延性も生じる。特に、鋼の化学成分によってマルテンサイト開始温度が低下している場合や、冷却経路が変態を完了させるのに不十分な場合には、一部のオーステナイトが未変態のまま残ることがある。
焼入性 規定された冷却条件下で、所定の深さまで硬い変態組織を形成する鋼の能力。最大表面硬さと同じものではない。
結果は公称炭素含有量だけで決まるものではない。焼入性とは、規定された冷却条件下で、鋼が所定の深さまでマルテンサイトを形成する能力を表すものであり、表面で得られる最大硬さとは異なる。マンガン、クロム、モリブデン、ニッケルなどの合金元素は、一般に拡散変態を遅らせるが、その効果は濃度、炭素および他の合金元素との相互作用によって異なる。焼入性の高い鋼種は、炭素含有量が同程度で焼入性の低い鋼種よりも、焼入れ表面から遠い位置までマルテンサイト組織を形成できる。
焼入れは機械的な問題も引き起こす。表面は内部より先に冷却・収縮し、一方で変態そのものも体積を変化させる。その結果生じる熱応力および変態応力によって、変形、残留応力、または割れが発生する可能性がある。したがって焼入れは、規定された組織を形成できる十分な厳しさを備えつつ、不必要な応力を生じさせないものでなければならない。水、ポリマー溶液、油、ガスなどの冷却媒体は、それぞれ異なる熱抽出履歴をもたらす。同じ鋼種に同じ公称処理を施した場合でも、媒体、温度または循環条件が変われば結果は異なり得る。
焼戻しと強度・靭性のバランス
焼戻しでは、オーステナイトが再形成される温度未満の管理された温度まで、焼入れ鋼を再加熱する。時間と温度によって、過飽和マルテンサイトから炭素が移動し、炭化物の析出が進行するとともに、焼入れによって生じた格子歪みと残留応力が低減する。組織は焼戻しマルテンサイトとなるが、炭化物の分布状態と母相の状態は、鋼の組成および焼戻しサイクルによって異なる。
典型的な焼戻しの効果
- 硬さ 一般に、焼入れ直後の水準から低下する。
- 引張強さ 一般に、焼戻しが厳しくなるほど低下する。
- 延性 一般に向上する。
- 衝撃靭性 一般に向上するが、成分および焼戻し脆化の影響を受ける。
- 残留応力 焼戻しサイクルによって低減する。
焼戻し温度または時間が増加すると、硬さと引張強さは一般に焼入れ状態の水準から低下する一方、延性、衝撃靭性および寸法安定性は向上する。ただし、これはすべての特性が同じ割合で変化する単純なトレードオフではない。合金元素の添加によって軟化が遅延したり、合金炭化物の形成が促進されたり、焼戻し抵抗性が変化したりすることがある。また、一部の鋼では特定の温度・時間域への暴露によって焼戻し脆化が生じるため、規定されたサイクルに冷却条件の制限や、特定の焼戻し温度域の使用制限が含まれる場合がある。
したがって、選択される状態は使用条件に関わる判断である。軸、圧力容器用鍛造品、構造用鋼板は、いずれもQ&Tと記述できるが、要求される強度、衝撃エネルギー、厚さ範囲、表面品質および試験位置はそれぞれ異なり得る。製品の呼び方は、規格、鋼種、寸法および品質区分と併せて読まなければならない。ISO 683-1:2016は、焼入れ・焼戻し用非合金鋼から製造される半製品、棒鋼、線材、平鋼製品および鍛造品について、定義された熱処理状態および表面状態を含む技術的納入要求事項を規定している。ただし、熱処理されたすべての鋼がISO 683-1製品になるわけではない。
ASTM A668/A668M-16は、鍛造品において文言が重要である理由を示している。同規格は、焼なまし、焼ならし、焼ならし・焼戻し、焼入れ・焼戻し、および焼ならし・焼入れ・焼戻しの納入状態を区別している。「焼ならし・焼戻し」は「焼入れ・焼戻し」と互換的に使用できない。焼ならしでは異なる初期組織と冷却履歴が生じるため、その後に焼戻し工程を用いた場合でも、得られる特性は異なる可能性がある。[6] Hot rolled products of structural steels — Part 6. DIN Media. DIN EN 10025-6:2023-06, 2023.
DIN EN 10025-6:2023-06は、焼入れ・焼戻し状態で供給される高降伏強度構造用鋼の熱間圧延平鋼製品を対象としている。この納入状態は、単に炉を通過する製造ルートだけでなく、規定された機械的性質およびその検証にも関わる。表面状態、寸法許容差、衝撃要求事項および試験義務は、引き続き製品仕様の一部である。
断面寸法と冷却条件が重要な理由
鋼板や鍛造品は、単一の均一な物体として冷却されるわけではない。表面は冷却媒体と直接接触する一方、熱は中心部から表面へ移動しなければならない。断面が厚いほど、中心部が高温にとどまる時間は長くなり、中心部での実効冷却速度は低くなる可能性がある。そのため、鋼種と焼入れ条件によっては、表面が主としてマルテンサイト組織になる一方、中心部にはより多くのベイナイト、パーライト、または焼戻し変態生成物が含まれることがある。
焼入性はマルテンサイト域がどこまで広がるかを決定するが、製品の厚さは内部を十分な速さで冷却する難しさを決定する。この二つの要因は併せて検討しなければならない。中程度の焼入性を持つ鋼の細い棒材では、断面全体に比較的均一な組織を得られる場合があるのに対し、同じ溶解材から製造した大型鍛造品では、硬い表面と軟らかい中心部が生じることがある。表面付近で測定した機械的性質が、中心部を自動的に代表するとは限らない。
撹拌は、高温の鋼と冷却媒体との間にある境界層を変化させる。強く均一な循環によって熱抽出を増大させ、均一化できる一方、停滞領域では冷却が遅くなったり不均一になったりする。冷却媒体の温度、濃度、汚染状態、部品の向き、装入パターン、移送遅延も、同様の実用的影響を及ぼす。これらの変数は、材料証明書に記載された公称鋼種を変更することなく、硬さ勾配、変形および残留応力を変化させる可能性がある。
焼入れの前後においても、炉の操業条件は重要である。オーステナイト化温度が不均一であると、結晶粒径が不均一になったり、変態が不完全になったりする可能性がある。また、焼戻し時間が不十分であると、過大な残留応力が残ることがある。特定の規格または手順によって複数回の焼戻しが要求される場合もあるが、その回数と条件を「Q&T」という表現だけから推定してはならない。
製造ルートには、なお別個の役割がある。ASTM A434/A434M-24は、熱間加工および冷間仕上げを施した焼入れ・焼戻し合金鋼棒を対象とし、許容される溶解・製鋼処理ルートとして、平炉、転炉および電気炉を挙げている。ASTM A508/A508M-16は、圧力容器部品用の真空処理を施した焼入れ・焼戻し炭素鋼および合金鋼鍛造品を対象とし、二次精錬または再溶解を用いる場合を除き、基本的な電気炉による製造を要求している。これらの要求事項は、仕様書によって製鋼ルート、熱処理および納入状態が関連付けられる場合があることを示しているが、これらは互換的な説明ではない。信頼できる解釈では、規格が要求する場合、三つすべてを明示する必要がある。すなわち、鋼がどのように製造されたか、組織がどのように変化させられたか、そしてどの状態で納入されたかである。
ISO 683-1:2016および焼入れ・焼戻し用非合金鋼
ISO 683-1:2016は、焼入れおよび焼戻しを目的とする非合金鋼の技術的納入要件を定めた規格です。この規格は、単一の工場工程や単一の完成状態を記述するものではありません。むしろ、鋼種を、製品形状、熱処理状態、表面状態、化学成分、機械的性質、ならびに規定されている場合には焼入性の要件と結び付けています。
この区別は重要です。たとえばC45という鋼種記号だけでは、その材料が熱間圧延棒鋼として供給されたのか、焼ならしを施した鍛造品として供給されたのか、あるいは機械加工面を有する焼入れ・焼戻し材として供給されたのかは分かりません。これらの詳細は、完全な発注仕様および検査記述に含める事項です。
ISO 683-1の対象製品
| 製品形状 | 納入に関する事項 |
|---|---|
| 半製品 | 後工程の圧延または鍛造へ進む場合がある |
| 棒鋼 | 寸法、製品経路、表面状態および熱処理 |
| 線材 | さらなる引抜き、成形または熱処理 |
| 平鋼製品 | 厚さ、表面状態、圧延履歴および機械試験 |
| 鍛造品 | 変形履歴、断面寸法、熱処理および試料採取位置 |
ISO 683-1:2016は、焼入れおよび焼戻し用の非合金鋼から製造される半製品、棒鋼、線材、平鋼製品および鍛造品を対象としています。製品形状は単なる事務上の細目ではありません。適用される寸法公差、試験規定、表面の合否基準、さらに多くの場合には機械試験に用いる断面寸法を左右します。
半製品は、その後の鍛造または圧延工程に進むことができます。棒鋼は、製品仕様に応じて、熱間圧延、鍛造、またはその後に機械加工を施した状態で供給されます。線材は、二次伸線、成形または熱処理を目的として製造されます。平鋼製品と鍛造品では断面形状および冷却履歴が異なるため、同じ公称組成であっても、すべての形状で同一の性質が得られるとは限りません。
この鋼種群には、C22E、C35E、C45E、C55およびC60などの記号で示される、よく知られた非合金鋼種が含まれます。ただし、適用する版の正確な鋼種表および記号規則に従う必要があります。数字は一般に、百分率の100分の1で表した公称炭素含有量に関連し、文字Eは、特定の鋼種に用いられる記号体系において、硫黄含有量の指定上限を示します。この鋼種記号が示すのは化学的な識別情報だけです。完全な納入状態を示すものではありません。
製造ルートは、この規格よりも一段上流に位置する事項です。World Steel Associationは2024年、主要な製鋼ルートとして、高炉・転炉ルートと電気アーク炉(EAF)ルートの2つを挙げました。同協会の原料に関する指針では、一貫製鉄ルートの原料として鉄鉱石、原料炭、石灰石および鉄スクラップを挙げる一方、EAFルートでは主として鉄スクラップ、直接還元鉄または溶銑、ならびに電力を使用するとしています。U.S. Environmental Protection Agencyは1995年、転炉法を、スクラップを加えた高炉溶銑を精錬する工程として説明し、EAFによる製鋼を別個の製鋼ルートとして扱いました。
いずれのルート名も、ISOにおける納入状態の代わりにはなりません。World Steel Associationが説明しているように、製鋼後の連続鋳造によってスラブ、ビレットまたはブルームが製造され、それらが平鋼製品または長尺製品に圧延されます。したがって、ISO 683-1を指定する購入者は、必要な製品、鋼種、処理および表面状態を特定しなければなりません。溶解ルートが別の仕様または契約によって制限される場合はありますが、「焼ならし」または「焼入れ・焼戻し」という表現から溶解ルートを推定すべきではありません。
規定された熱処理状態および表面状態
ISO 683-1では、規定された冶金状態を基準として納入状態を定めています。焼ならし材は、臨界変態域を超える温度に加熱し、管理された条件下で空冷します。この処理により、圧延、鍛造またはその他の熱間加工後の組織が微細化され、均一化されます。これらの炭素鋼では通常、フェライト・パーライト組織が形成されますが、得られる結晶粒度および機械的性質は、化学成分、断面寸法および冷却条件によって異なります。
焼入れ・焼戻し材には、2段階の処理が施されます。焼入れでは、オーステナイト化した鋼を、適切な断面において一般にマルテンサイトなどの硬質変態生成物が形成されるのに十分な速度で急冷します。その後、焼戻しでは、鋼を下部臨界変態温度未満に再加熱し、焼入れ応力を低減するとともに、強度、延性および靭性を調整します。したがって、最終的な性質は炭素含有量だけでは表せません。
この規格では、当該状態が指定されている場合、焼ならし・焼戻し納入も区別しています。焼ならし後の焼戻しは、残留応力を低減し、強度と延性のバランスを調整できますが、直接焼入れと同じ変態経路を用いるものではありません。製品および鋼種について認められている場合には、焼なまし状態や未処理状態など、その他の納入状態もあります。これらは、硬さ、被削性および納入時の強度に大きな違いをもたらすことがあります。
表面状態は、熱処理状態と併せて規定しなければなりません。熱間加工面には、ミルスケールや脱炭した材料が残っている場合があります。除スケール面ではスケールが除去されています。一方、ピーリング、旋削、研削またはその他の機械加工を施した面では、外層の一部または全部が除去され、より厳しい寸法要件および欠陥要件が適用されることがあります。正確に認められる表面の記述および合否規則は、製品形状と関連するISOの表によって異なります。
このため、「C45鋼」という表現だけでは、工学上の情報として不十分です。熱間圧延のまま未処理で供給されたC45は、使用時の挙動や加工応答において、焼入れ・焼戻し材として供給されたC45と同等ではありません。脱炭によって変化した表面層も、疲労、接触応力または寸法精度が重要な場合には影響を及ぼします。化学的な鋼種は同一でも、納入された材料は同一ではありません。
他の規格にも同じ原則が見られます。BS EN 10025-3:2019は、焼ならしまたは焼ならし圧延状態で供給される溶接性微細粒構造用鋼製品を対象としています。一方、DIN EN 10025-6:2023-06は、焼入れ・焼戻し状態で供給される熱間圧延平鋼製品を対象としています。ASTM A668/A668M-16は、鍛造品の状態として、焼なまし、焼ならし、焼ならし・焼戻し、焼入れ・焼戻し、ならびに焼ならし・焼入れ・焼戻しを挙げています。これらは納入分類であり、製鋼炉についての相互に置き換え可能な記述ではありません。
鋼種記号と併せて要件を読む
適合する材料記述は、規格、鋼種、製品形状、納入時の熱処理、表面状態、寸法および検査要件という一連の情報として読むべきです。たとえば、「ISO 683-1、C45E、棒鋼、焼入れ・焼戻し、機械加工面」という記述は、「C45」だけの場合よりもはるかに多くの情報を伝えます。発注時には、適用する機械的性質の表、試験方向または試験位置、断面寸法、ならびに焼入性要件の有無も特定する必要があります。
納入規格における機械的性質の値には、適用条件があります。引張強さ、降伏強さ、伸び、絞り、規定されている場合の衝撃特性および硬さは、直径または厚さによって変化することがあります。これは、大断面材では中心部が表面よりもゆっくり冷却されるためです。したがって、焼入れ・焼戻し棒鋼を評価する際には、関連する寸法範囲を確認せずに、小断面材の値を適用することはできません。焼ならし材にも同様の問題がありますが、その冷却経路は焼入れほど苛酷ではありません。
化学分析は鋼種を確認しますが、熱処理が行われたことを確認するものではありません。機械試験は納入状態の確認に役立ちますが、それだけで製鋼炉のルートを確定することはできません。表面検査および寸法検査は、適合性のさらに別の側面を扱います。これらの記録は、それぞれ異なる問いに答えるものです。
ASTM規格との対比は有用です。ASTM A434/A434M-24は、熱間加工および冷間仕上げを施した焼入れ・焼戻し合金鋼棒を対象とし、平炉、転炉および電気炉による溶解ルートを認めています。これに対し、ASTM A508/A508M-16は、圧力容器部品用の真空処理を施した焼入れ・焼戻し炭素鋼および合金鋼鍛造品を対象とし、二次精錬または再溶解を用いる場合を除き、基本的に電気炉による製造を要求しています。この要件が明示されているのは、その仕様において製造ルートが関連事項とされているためです。ISO 683-1を、同じ制限を黙示的に課しているものとして解釈すべきではありません。
したがって、ISO 683-1における納入状態は、管理された技術的パッケージです。鋼種の化学成分はどのような鋼が製造されたかを示し、製品形状はどのような形で供給されるかを記録し、熱処理は冶金状態を定め、表面状態は外層材料と仕上げを規定し、機械的性質および検査要件はその出荷品が適合しているかどうかを確認します。これらの要素のいずれかを明記しないと、一見正確に見える鋼種指定が、不完全な仕様になってしまう可能性があります。
EN 10025に基づく構造用鋼の納入条件
納入条件は、鋼材がどのように製造されたかについての製鉄所の説明にすぎないものではない。EN 10025では、納入条件は、製品形状、規定された鋼種および品質、厚さ範囲、熱処理状態、表面要件、機械的性質ならびに検査上の義務を結び付ける。したがって、その名称が技術的な意味を持つのは、該当する製品規格の範囲内においてのみである。
この制限が重要なのは、「構造用鋼」が複数の異なる製品群を含むためである。BS EN 10025-3:2019に基づく正規化細粒鋼板は、両者が溶接構造物に使用され、類似した合金元素を含んでいる場合であっても、DIN EN 10025-6:2023-06に基づく焼入れ・焼戻し高降伏強度鋼板と互換性があるわけではない。また、いずれの名称も、それだけで製鋼経路を特定するものではない。
World Steel Associationは、主な製鋼経路として、高炉―塩基性酸素炉(BF-BOF)経路と電気アーク炉(EAF)経路の2つを挙げている。高炉一貫製鉄経路では、鉄鉱石、冶金用石炭、石灰石およびリサイクル鋼を使用する。EAF経路では、主としてリサイクル鋼、直接還元鉄または溶銑、ならびに電力を使用する。米国環境保護庁も同様に、溶銑高炉鉄をスクラップとともに精錬する塩基性酸素法と、EAFによる製鋼とを区別している。これらは溶鋼の製造経路である。その後、連続鋳造によって溶鋼はスラブ、ビレットまたはブルームに成形され、さらに圧延されて平鋼製品または長尺製品となる。
製品規格は、最終的な納入条件を規定しながら、複数の溶鋼製造経路を認める場合がある。逆に、特定の溶鋼製造経路を採用したからといって、特定の熱処理条件が保証されるわけではない。
BS EN 10025-3:2019と正規化納入
BS EN 10025-3:2019は、溶接可能な細粒構造用鋼から製造され、正規化状態または正規化圧延状態で供給される熱間圧延平鋼製品および長尺製品を対象とする。その適用範囲には、製品厚さ250 mmまでの、規定された鋼種および品質区分が含まれる。代表的な名称には、S275N、S275NL、S355N、S355NL、S420N、S420NL、S460NおよびS460NLがある。ただし、適用される製品、厚さおよび品質要件は、同規格に定められた条件に従う。
文字 N は、正規化または正規化圧延の納入条件を示す。品質区分 L は、対応するLなしの品質区分とは異なる、規定された低温衝撃要件を示す。これらの添字は装飾的な付加ではない。調達書類、試験および設計検証に影響する要件を特定するものである。
正規化とは、鋼をオーステナイト域まで加熱し、管理された条件下で空冷する熱処理である。この処理により、圧延後のフェライト・パーライト組織が微細化され、均一化される。正規化圧延では、最終変形が同等の組織状態を生じさせる温度範囲で行われるよう圧延スケジュールを管理するため、別個の炉内正規化処理が必ずしも実施されるわけではない。したがって、両者は関連する加工履歴ではあるが、同一ではない。
冶金学的な目的は、規定された厚さ範囲全体にわたって、降伏強度、引張強さ、伸びおよび衝撃特性を予測可能にする、比較的均一な微細粒組織を得ることである。炭素および合金元素の含有量、ニオブ、バナジウムまたはチタンなどの結晶粒微細化元素の添加、圧延方法ならびに冷却履歴が、いずれも結果に寄与する。正規化納入は焼なまし納入と同じではなく、設計上Q条件に伴う高い強度が必要な場合に、焼入れ・焼戻しの代替となるものでもない。
溶接については、規格における細粒および溶接性に関する要件を、厚さならびに炭素当量の管理と併せて解釈しなければならない。S355NLと表示された鋼板は、呼び降伏強度区分だけで評価されるものではない。その品質区分、衝撃試験温度、製品厚さ、検査証明書および適用される化学成分限界も、適合性記録の一部を構成する。EN 10025-3は製品カテゴリーを定義するものであり、「正規化構造用鋼」として販売されるすべての鋼板を証明するものではない。
DIN EN 10025-6:2023-06と焼入れ・焼戻し納入
DIN EN 10025-6:2023-06は、焼入れ・焼戻し状態で供給される高降伏強度構造用鋼の熱間圧延平鋼製品を対象とする。製品形状の範囲はEN 10025-3より狭い。この部は平鋼製品を対象とし、正規化細粒鋼を対象とする部で扱われる平鋼製品および長尺製品の全組合せを対象とするものではない。
納入記号では、焼入れ・焼戻し鋼を Q で示す。規定される衝撃要件に応じて、S460Q、S460QLおよびS460QL1などの名称があり、規格および該当する厚さ制限の対象となる場合には、S500、S550、S620、S690、S890およびS960など、より高い強度区分まで対応する鋼種群が存在する。正確な鋼種、品質区分および厚さは、現行版の規格ならびに注文書類に照らして確認しなければならない。「Q鋼」という一般的な言及だけでは不十分である。
焼入れでは、オーステナイト化した鋼を急冷することにより、硬く、主としてマルテンサイト、またはマルテンサイトを含む組織へ変態させる。この状態は高い強度をもたらす一方、溶接管理が不十分な場合には、硬さ、残留応力および水素助長割れの感受性を高める可能性がある。焼入れの後には焼戻しを行う。焼戻しでは、変態温度範囲未満で鋼を再加熱し、過度の脆性を低減するとともに、強度、靭性および残留応力の水準を調整する。
この経路は、正規化納入との大きな違いを説明する。正規化鋼種では通常、成分と管理圧延または空冷によって、強度と靭性の規定されたバランスを得る。Q鋼種では、焼入れ後に焼戻しを行うことにより、厚さに対してより高い強度性能を得る。この処理は、製造後に付けられる単なる表示ではない。機械試験が示すことを意図する組織を決定するものである。
焼入れ・焼戻し鋼板の場合、証明書には、鋼種および品質区分、厚さ、ヒート番号、化学分析結果、引張試験結果、必要な場合の衝撃試験結果、ならびに要求された熱処理が適用されたことを示す証拠を記載する必要がある。加工業者が行う追加の成形、溶接または応力除去加熱によって、供給時の状態が変化する可能性がある。したがって、溶接施工要領には、当該Q鋼種および厚さに適合した入熱、予熱、パス間温度および水素管理の限界値を定める必要がある。
平鋼製品、厚さおよび溶接可能な細粒鋼
厚さは単なる寸法上の詳細ではなく、技術的定義の一部である。厚さが増すと、厚い断面内では冷却、変態および結晶粒の発達が均一でなくなるため、降伏強度が低下することがある。そのため、EN 10025の表では、厚さ区間ごとに機械的要件を割り当てている。厚さを伴わない鋼種名では、完全な特性仕様を示すことができない。
製品形状の区別も同様に重要である。BS EN 10025-3:2019は熱間圧延平鋼製品および長尺製品を含むのに対し、DIN EN 10025-6:2023-06は熱間圧延平鋼製品を対象とする。「EN 10025構造用鋼」とだけ記載された購入書類または製作書類では、どの部が適用されるのか、材料が鋼板なのか長尺製品なのか、また要求される状態がN、NL、Q、QLその他の定義された品質区分のいずれなのかが不明なままである。
表面状態も納入仕様に含まれる。スケール、手入れ、局部補修、許容される不完全部および合意された表面要件は、特に超音波探傷、疲労性能または溶接継手の開先準備が関係する場合、検査および製作に影響する可能性がある。状態の記号は、これらの要件に取って代わるものではない。
このような構成は、規格全般に共通している。ISO 683-1:2016は、定義された熱処理状態および表面状態で供給される半製品、棒鋼、線材、平鋼製品および鍛造品に関する技術的納入要件を規定している。ASTM A668/A668M-16も同様に、焼なまし、正規化、正規化・焼戻し、焼入れ・焼戻し、ならびに正規化・焼入れ・焼戻し状態を含む、納入時の処理によって鍛造品を分類している。ASTM A508/A508M-16は、規定された圧力容器用鍛造品について、二次精錬または再溶解を用いる場合を除き、基本的に電気炉による製造を要求するなど、さらに踏み込んだ規定を設けている。
これらの例は、中心的な点を裏付けている。すなわち、製造経路、冶金処理および規格で定義された納入条件は相互に関連しているが、互いに置き換えられるものではない。EN 10025の構造用製品については、規格の部、鋼種、品質区分、製品形状、厚さおよび納入条件をすべて技術記述に含めなければならない。この組合せがなければ、「正規化鋼」または「焼入れ・焼戻し構造用鋼」という表現は、信頼できる特性評価または適合性判断を行うには曖昧すぎる。
棒鋼、冷間仕上げおよび ASTM A434/A434M-24
熱間加工棒鋼と冷間仕上げ棒鋼
| 記載 | 主な意味 | 考えられる影響 |
|---|---|---|
| 熱間加工 | 高温での圧延または鍛造 | 形状、加工度および大まかな結晶粒流動履歴 |
| 冷間仕上げ | 引抜き、旋削、皮むき、研削またはこれらの組合せ | より厳しい寸法公差、表面状態の変化および加工硬化の可能性 |
| 機械加工 | 規定された形状を得るために材料を除去すること | 表面の除去、寸法の管理および残留応力の可能性 |
| 焼入れ・焼戻し | オーステナイト化、焼入れおよび焼戻し | 強度、硬さ、延性および靭性の制御 |
棒鋼の製造経路と仕上げ経路は、その履歴における異なる段階を示す。熱間加工では、高温で行う圧延、鍛造、その他の塑性加工によって、鋳片または半製品の断面を棒鋼に成形する。この変形により、鋳造組織が低減され、実用上問題となる偏析が分断され、一部の内部不連続部が閉鎖され、要求される丸形、正方形、六角形などの断面が形成される。また、製品に伴う大まかな結晶粒流動パターンと加工減面率も確立される。
仕上げ経路はその後に行われる工程であり、少なくとも製品の別個の状態を表す。熱間加工棒鋼には、熱間圧延または鍛造によって形成された表面が、これらの工程に伴うスケールおよび寸法公差とともに残る場合がある。冷間仕上げ棒鋼は、鋼が通常の熱間加工再結晶を起こさない程度の低い温度で、さらに引抜き、旋削、研削、皮むき加工、またはこれらの組合せを施したものである。これらの工程によって直径または断面形状が変更され、寸法管理が向上し、より清浄または平滑な表面を得ることができる。
この区別が重要なのは、冷間仕上げが単なる外観上の処理ではないためである。引抜きその他の冷間変形は、加工硬化によって降伏強さおよび硬さを高める一方、後続の熱処理によって状態が変化しない限り、延性を低下させる可能性がある。最終引張強さが焼入れおよび焼戻しによって管理される場合でも、冷間加工は残留応力、真直度、硬さ分布、ならびに後工程で機械加工部品がどのように変形するかに影響を及ぼし得る。旋削または研削によって、引抜きと同じようなバルク変形を生じさせることなく、脱炭層またはスケールの付着した材料を除去することもできる。したがって、「冷間仕上げ」は単一の冶金学的状態を示すものではない。
ASTM A434/A434M-24は、焼入れ焼戻しを施した合金鋼棒について、熱間加工棒鋼と冷間仕上げ棒鋼の両方を対象としている。これらの製品記述を鋼種だけに集約してはならない。公称合金鋼種の指定が同じでも、一方は特定の表面状態および公差範囲を有する熱間加工棒鋼として、他方は異なる表面状態、寸法要件および残留応力履歴を有する冷間仕上げ棒鋼として納入されることがある。納入状態は、製品形状、加工、熱処理、表面状態、寸法および規定された機械試験の組合せによって決まる。
ISO 683-1:2016も、より広い製品分野において同様の一般的な区分を設けている。同規格の技術的納入要件は、規定された熱処理および表面状態で供給される半製品、棒鋼、線材、平鋼製品および鍛造品を対象としている。焼入れ焼戻しと記述された棒鋼は、単に熱間圧延、焼ならし、または冷間引抜きと記述された棒鋼と同等ではない。これらの用語は、それぞれ異なる技術的事項に答えるものである。
焼入れ焼戻し合金鋼棒の要件
焼入れおよび焼戻しは冶金学的な熱処理工程であり、棒鋼が圧延、鍛造、引抜き、または研削によって製造されたかどうかを示すものではない。焼入れでは、オーステナイト化した鋼を急冷して硬質組織を形成する。適切な合金鋼種および断面では、一般にマルテンサイトが形成される。その後、焼戻しによって鋼を下部臨界変態温度域未満に再加熱し、過度のぜい性を低減するとともに、強度、靭性および延性の所要バランスを確立する。合金元素は焼入性に影響するため、断面寸法および冷却方法によって、規定された組織および特性が棒鋼の表面だけでなく中心部にも達するかどうかが左右される。
ASTM A434/A434M-24は、この焼入れ焼戻し状態を合金鋼棒の要件の基礎としている。熱処理の名称だけでは、適合性を証明できない。適用される鋼種、棒鋼寸法、製品種別、熱処理方法、機械試験および受入れ要件が、規格ならびにそれを引用する注文書または仕様書と一致していなければならない。引張強さ、降伏強さ、伸び、絞りおよび硬さは、それぞれ結果の異なる側面を示し得る。硬さの値だけでは、要求されるすべての機械的性質を確定することはできない。
棒鋼の寸法は特に重要である。大径丸棒は表面よりも中心部の冷却が遅く、その差が変態、硬さ、残留応力および靭性に影響する。そのため供給者は、小径棒に用いる処理スケジュールを単純に適用するのではなく、適切なオーステナイト化温度、保持時間、焼入れ媒体、撹拌条件および焼戻しサイクルを設定する必要がある場合がある。規格に定められた試験および受入れ限界は適合性の枠組みを示すものであり、すべての鋼種および直径について一律の熱処理レシピを定めるものではない。
「焼入れ焼戻し合金鋼棒」という表現は、鍛造品に用いられる分類とも混同してはならない。ASTM A668/A668M-16は、焼なまし、焼ならし、焼ならし焼戻し、焼入れ焼戻し、および焼ならし焼入れ焼戻しを含め、納入時の熱処理によって炭素鋼および合金鋼鍛造品を分類している。鍛造品の仕様と棒鋼の仕様は、同様の熱処理名称を用いる場合があるが、製品、試験および寸法に関して異なる要件を課すことがある。製品形状が決定的な要素である。
許容される溶解・製鋼経路
ASTM A434/A434M-24は、対象となる合金鋼棒について、許容される溶解・製鋼経路として平炉、塩基性酸素炉および電気炉による製造を挙げている。ここで重要なのは「許容される」という点である。これは仕様書が認める経路を示すものであり、すべての棒鋼が三つすべての経路で製造されることを意味しない。また、別途の要件で定められていない限り、いずれか一つの経路が納入上必須の特性となるわけでもない。
経路の区別は、棒鋼の圧延より前に始まる。World Steel Associationは2024年、主要な二つの製鋼経路として、高炉・塩基性酸素炉経路と電気アーク炉経路を示した。同協会の原料に関する説明では、鉄鉱石、冶金用石炭、石灰石およびリサイクル鋼を使用する一貫製鉄経路と、主としてリサイクル鋼、直接還元鉄または溶銑、ならびに電力を使用する電気アーク炉経路を区別している。U.S. Environmental Protection Agencyも同様に、塩基性酸素法をスクラップとともに高炉溶銑を精錬する方法として説明し、電気アーク炉製鋼を別個の経路として扱っている。
平炉製鋼はより古い経路であり、塩基性酸素法または電気炉溶解と同じ工程ではない。したがって、ASTM A434/A434M-24が三つの経路すべてを含めていることは、仕様上の境界を示すものであって、それらの操業詳細または原料構成が相互に置換可能であると主張するものではない。化学成分の管理、残留元素、清浄度、水素管理、凝固方法および後続の調整工程は、規格が課す要件の範囲内で、なお製品に影響を及ぼす。
溶解および精錬の後、連続鋳造によってスラブ、ビレットまたはブルームを製造できる。World Steel Associationはこれらを、後に平鋼製品および長尺製品に圧延される半製品として説明している。棒鋼の鋳造起源、熱間減面、熱処理および仕上げ工程は相互に関連しているが、それぞれ別個の記述事項である。溶解経路は、棒鋼が熱間加工品か冷間仕上げ品かを規定しない。冷間仕上げによって、その鋼が電気炉で製造されたか塩基性酸素法で製造されたかが明らかになるわけでもない。また、焼入れ焼戻しは、鋼を製造した炉ではなく、熱処理状態を示すものである。
この区分により、よくある適合性上の誤り、すなわち、なじみのある鋼種名を完全な製品定義として扱う誤りを防ぐことができる。ASTM A434/A434M-24は、合金成分、棒鋼形状、仕上げ区分、熱処理、寸法および機械的要件の間に管理された関係を定める一方、明記された溶解・製鋼上の選択肢を認めている。他の規格では異なる選択がなされる場合がある。例えばASTM A508/A508M-16は、二次精錬または再溶解を行う場合を除き、焼入れ焼戻し圧力容器用鍛造品について、塩基性電気炉による製造を要求している。経路に関する義務は、合金鋼全般に属するものではなく、該当する規格および製品に属する。
ASTM A668/A668Mにおける鍛造品と納入熱処理区分
製品形状を形成する工程としての鍛造
鍛造品は、鍛造後に受ける炉内処理ではなく、まずその形状がどのように形成されたかによって定義される。鍛造では、加熱した鋼のビレット、ブルーム、バー、またはインゴットを、プレス、ハンマー、または据込み加工によって塑性変形させ、最終形状に近い形状へ成形する。この変形により、内部の空隙が閉鎖され、鋳造組織が破砕され、部品の主要な形状に沿った方向性を持つ結晶粒流れが形成されることがある。これらの作用により、同じ公称炭素鋼または合金鋼の鋼種から製造された場合でも、鍛造品は鋳造品と区別される。
鍛造前の製鋼経路は、別個の問題である。World Steel Associationによれば、主な製鋼経路は、高炉・転炉(BF-BOF)法と電気アーク炉(EAF)法の二つである。一貫製鉄法では鉄鉱石、製鉄用石炭、石灰石、およびリサイクル鋼を使用する。EAF法では主としてリサイクル鋼、直接還元鉄、または溶銑と電力を使用する。これらは溶鋼の製造経路であり、納入状態を示すものではない。
製鋼および精錬の後、連続鋳造によってスラブ、ビレット、またはブルームが製造されることがある。その後、鍛造製造者は、規格および部品寸法に応じて、鋳造された半製品、またはインゴットを使用し、再加熱と変形を行う。U.S. Environmental Protection Agencyは1995年、酸素転炉法をスクラップを加えて高炉溶銑を精錬する方法として説明し、電気アーク炉法を別個の製鋼経路として位置付けた。いずれの炉による製造経路も、それだけで完成した鍛造品が焼なまし状態にあるか、焼入れ焼戻し状態にあるかを決定するものではない。
変形工程のスケジュールは重要である。圧下、据込み、引抜き、工程間の再加熱、および最終鍛造温度は、結晶粒径、偏析の分布、介在物の配向、ならびに部品内に残留する方向性組織の程度に影響する。したがって、厚肉のハブ、リング、軸、または圧力保持部品は、同じ鋼種表示を持ち、名目上同一の炉内指示を受けた場合でも、小型の試験鍛造品とは異なる挙動を示す可能性がある。
ASTM A668/A668M-16は、炭素鋼および合金鋼の鍛造品を納入熱処理によって区分している。これらの区分は単なる供給者の説明ではなく、記載された熱的状態を、規定された機械的要求事項、試験規定、および受入れ規則と結び付けるものである。該当する区分は、焼なまし、焼ならし、焼ならし焼戻し、焼入れ焼戻し、ならびに焼ならし・焼入れ・焼戻しである。
焼なまし、焼ならし、および焼ならし焼戻し状態
焼なまし鍛造品は、適切な温度まで加熱され、断面が意図した冶金状態に達するのに十分な時間保持された後、通常は炉内で、制御された速度で冷却される。一般的な目的は、硬さおよび残留応力を低減し、機械加工性を改善し、より均一なフェライト・パーライト組織またはこれに類する組織を形成することである。焼なましとは、最終サイクル以前に鍛造品が熱履歴を受けていないという意味ではない。先行する鍛造時の再加熱および変形による影響が残ることがあり、最終焼なましによってその影響は修正されるが、自動的に完全に消去されるわけではない。
焼ならし鍛造品は、関係する変態温度範囲を超える温度まで加熱され、静止空気中で冷却される。空冷は炉冷より速いため、同じ組成であれば、得られるフェライト・パーライト組織は通常、焼なまし組織より微細で強度も高い。焼ならしは、粗大な鋳造組織や鍛造による熱勾配の影響の一部を低減することもできるが、その結果は断面厚さおよび焼入性に大きく依存する。薄い断面は急速に熱を失う一方、大きな断面では中心部がよりゆっくり冷却される。
焼ならし焼戻し状態では、焼ならし後に焼戻し処理を追加する。変態温度未満での焼戻しにより、硬さ、靭性、および残留応力が調整され、局所的な冷却差に対する機械的応答の感受性を低減できる。ただし、これは焼入れ焼戻しと同等ではない。焼ならし後の冷却速度は空冷のままであり、焼戻し前に形成される組織は、硬化および焼入れによって生成するマルテンサイト組織とは異なる。
ASTM A668/A668Mは、これらの状態を、あらゆる形状に一律に適用される処理レシピではなく、納入区分として用いている。適用される鍛造品の寸法、化学成分、および区分によって、必要な処理範囲と試験が決まる。引張特性は通常、降伏強さ、引張強さ、伸び、および絞りによって評価される。規格が衝撃試験または追加検査を要求する場合、それらの要求事項も適合性の一部となる。断面寸法、保持時間、冷却方法、および試験位置を伴わない炉内温度の報告は、状態を裏付ける証拠として不完全である。
この区別は製品固有のものでもある。ISO 683-1:2016は、焼入れ焼戻し用非合金鋼で製造される半製品、バー、線材、平鋼製品、および鍛造品について、規定された焼ならし状態および焼入れ焼戻し状態を含む技術的納入要求事項を定めている。BS EN 10025-3:2019は、焼ならし状態または焼ならし圧延状態で供給される熱間圧延構造用鋼製品を対象とし、DIN EN 10025-6:2023-06は、焼入れ焼戻し状態で供給される熱間圧延平鋼製品を対象としている。対象品がASTM鍛造品である場合、これらの規格をASTM A668/A668Mの代わりに適用することはできない。
焼入れ焼戻し、および焼ならし・焼入れ・焼戻し状態
焼入れ焼戻し状態では、鍛造品をオーステナイト化し、硬い変態生成物が形成されるのに十分な速さで冷却し、その後に焼戻しを行う。組成および冷却の厳しさによっては、焼入れにより、断面の一部または全体にマルテンサイト、ベイナイト、またはそれらの混合組織が形成されることがある。焼戻しは脆性を低減し、強度と靭性を調整する。得られる特性は、炭素含有量、合金元素の添加、旧オーステナイト結晶粒径、焼入れ媒体、撹拌、移送時間、ならびに表面から試験位置までの距離に依存する。
焼ならし・焼入れ・焼戻し状態では、オーステナイト化、焼入れ、および焼戻しに先立って焼ならし処理を行う。焼ならしは、鍛造後の組織を微細化または均質化し、硬化処理のための制御された初期状態を与えることができる。ただし、大断面全体にわたる硬さの均一性を保証するものではない。大型鍛造品では、表面近傍に焼戻しマルテンサイトが形成される一方、焼入れ中に中心部の冷却がより遅くなるため、中心部には異なる混合組織が形成されることがある。
このため、納入区分を強度鋼種の同義語として解釈することはできない。例えばAISI 4140は、複数の製品形状および熱的状態で供給される可能性がある。しかし、焼入れ焼戻しに分類されたA668/A668M鍛造品は、一般的な4140バーのデータシートではなく、鍛造品規格の要求事項によって管理される。ASTM A434/A434Mは、熱間加工および冷間仕上げされた焼入れ焼戻し合金鋼バーを対象としており、その要求事項はバーに適用されるものであって、自動的に鍛造品に適用されるわけではない。ASTM A508/A508M-16は、圧力容器部品用の真空処理された焼入れ焼戻し炭素鋼および合金鋼鍛造品を別途対象とし、二次精錬または再溶解を用いる場合を除き、基本的な電気炉による製造を要求している。
同じ注意は鋳造品にも当てはまる。鋳鋼は鋳型から冷却され、後工程によって変化しない限り、鋳造樹枝状組織を保持する。一方、鍛造では、納入熱処理に先立って塑性変形と結晶粒流れの影響が加えられる。したがって、化学成分が概ね類似する板、バー、鋳造品、および鍛造品が、互換可能な一つの「焼ならし」状態または「焼入れ焼戻し」状態を共有するわけではない。
A668/A668M鍛造品について妥当な解釈を行うには、区分、化学成分、最大および最小断面寸法、鍛造時の圧下量と形状、炉内サイクル、冷却方法、試料採取位置、および規定された機械試験を組み合わせて検討する必要がある。熱履歴が処理名称を与える。断面寸法と変形履歴が、その処理を鍛造品がどのように受けたかを決定し、規格に基づく試験が、納入された鍛造品が実際に割り当てられた区分の要求事項を満たしているかどうかを決定する。
熱処理の管理、設備および検証
証明書に「焼入れ焼戻し」と記載するだけでは、納入状態が確立されたことにはならない。納入状態は、炉、装入物、熱サイクル、冷却操作、および要求された結果が得られたことを示す試験を管理することによって確立される。SAE AMSH6875Cは、熱処理をこの実務的な意味で扱っており、その要求事項は鋼の熱処理に関する設備、手順、温度および試験方法を対象としている。したがって、指定された状態とは、供給者による非公式な説明ではなく、管理された生産の証拠によって裏付けられた結果である。
この区別が重要なのは、製造ルート、冶金的処理および納入状態が相互に関連しているものの、置き換え可能なものではないためである。World Steel Associationは、高炉・転炉法と電気炉法を、製鋼における二つの主要な製造ルートとして挙げている。その後、連続鋳造によってスラブ、ビレットまたはブルームが製造され、これらが平鋼製品または長尺製品に圧延される。熱処理はその後、または成形工程の間に行われ、その製品の組織および特性を変化させる。電気炉法で製造された鋼が自動的に焼入れ焼戻しになるわけではなく、一貫製鉄法で製造された鋼が自動的に焼ならしになるわけでもない。製品規格は製造ルートと納入状態の両方を管理する場合があるが、それらは別個の技術的事項として扱われる。

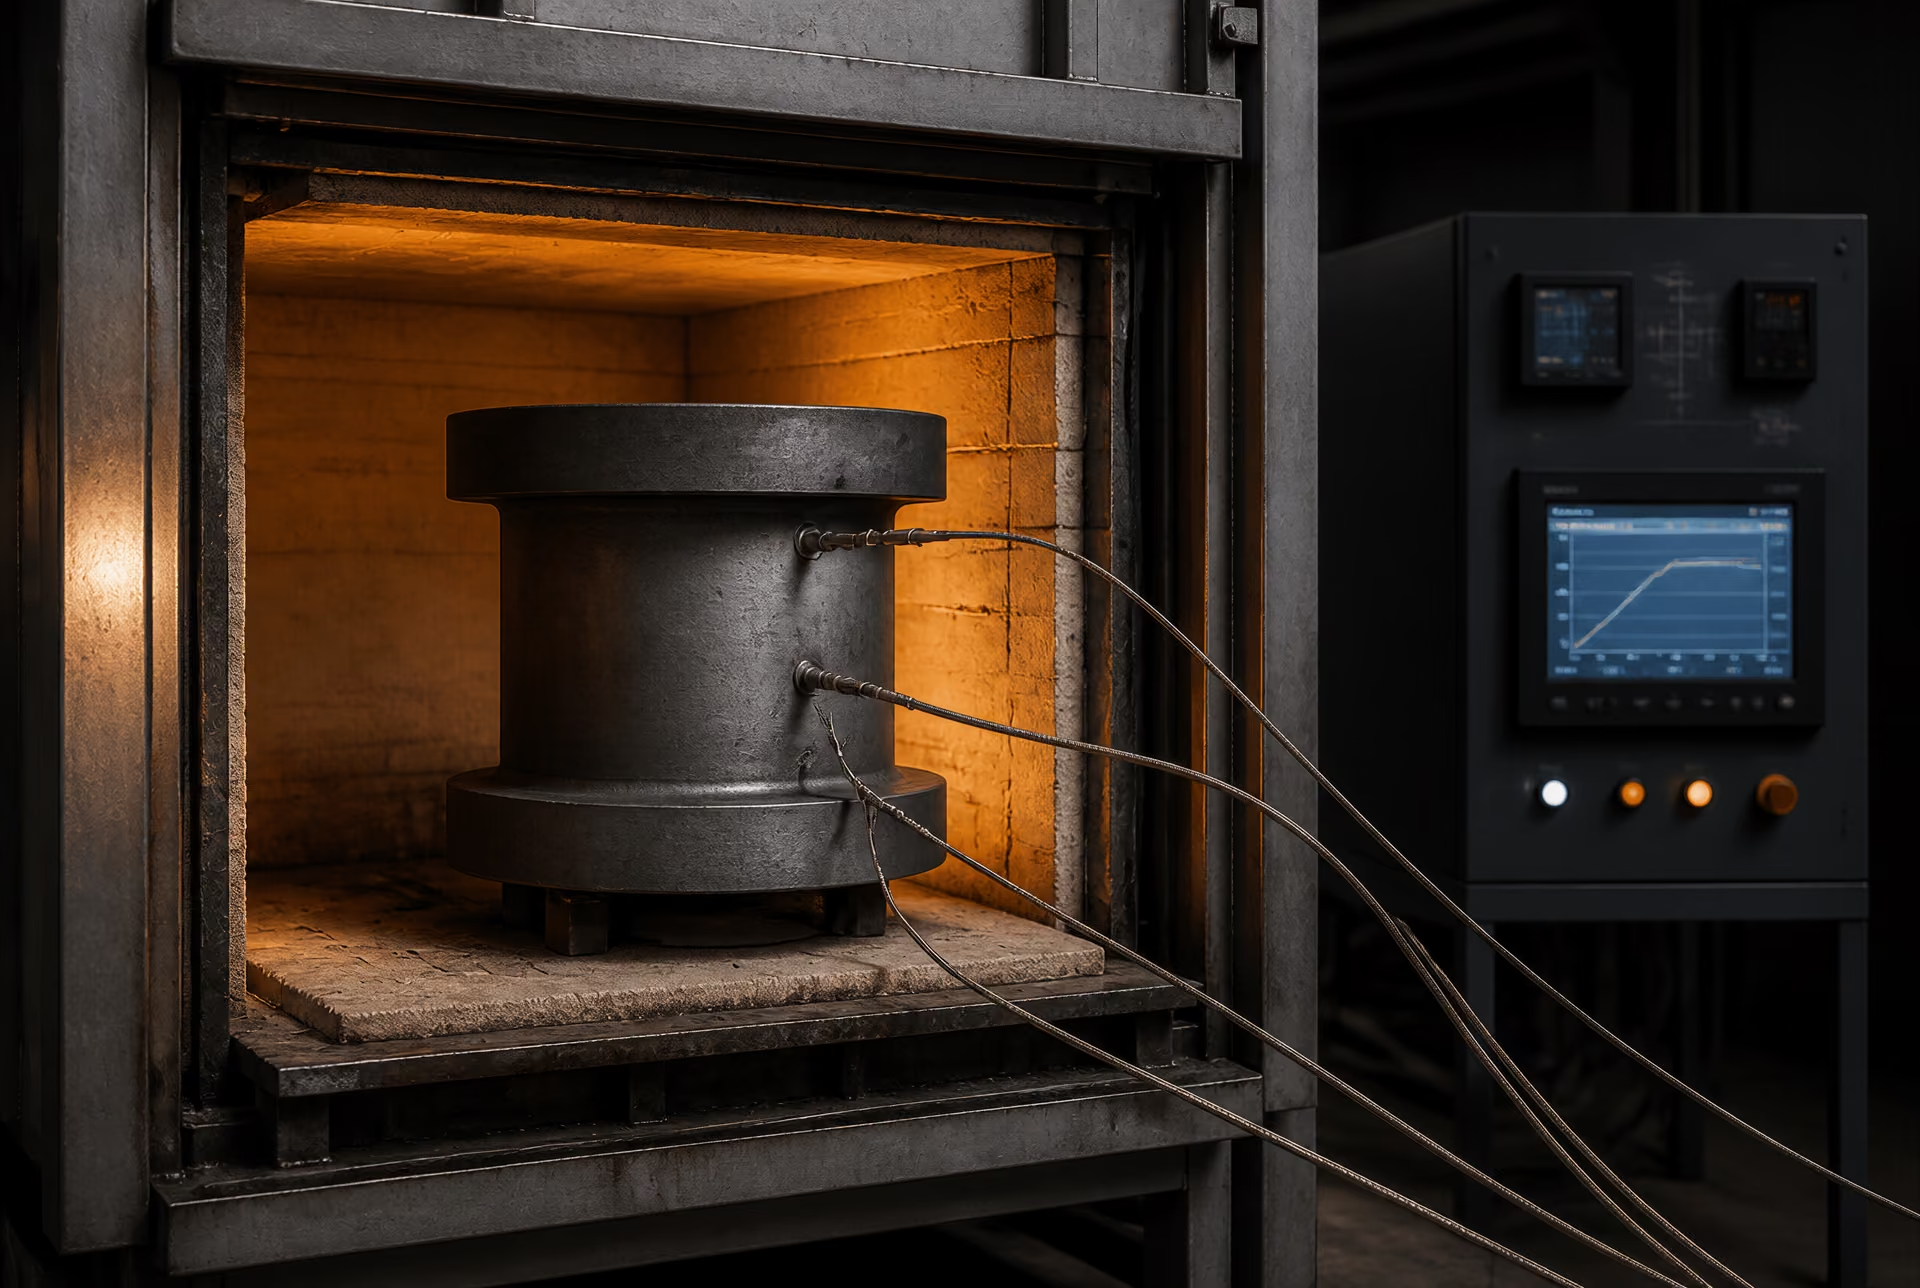
炉の要求事項と温度管理
炉は、装入物全体を指定された温度範囲まで加熱し、過大な温度変動なしにその範囲内で保持できなければならない。この要求は、1台の炉の制御装置が目標温度を表示したことを示すだけでは満たされない。制御装置は通常、雰囲気温度または炉内各ゾーンの温度を測定するが、鋼自体はよりゆっくり加熱され、厚い断面では表面より中心部の温度が低いことがある。炉の調査、作業領域の測定および装入物用熱電対は、意図した運転条件の下で設備が許容可能な温度均一性を提供できるかどうかを確認するために使用される。
温度検出設備は、既知の基準との比較によって校正する必要がある。適用される手順では通常、計器の精度、熱電対の種類、校正間隔、設置位置、および故障またはドリフトしたセンサーの取扱いを定める。記録された設定値は、検証済みの金属温度と同等ではない。大型鍛造品、大径棒鋼および密に詰められた装入物では、温度を管理すべき位置は炉内雰囲気ではなく、最も加熱が遅い箇所となる場合がある。したがって、装入方法を規定しなければならない。部品同士が互いを遮蔽したり、循環を妨げたり、炉が調査時に想定していなかった質量を形成したりしないようにする必要がある。
SAE AMSH6875Cが有用なのは、まさに熱処理を管理されたシステムとして捉えているからである。同規格は鋼を4種類に分類しており、適合性を単一の温度数値に還元していない。設備能力、温度測定、運転手順および検証は、いずれも工程の一部である。該当する製品規格は、引き続き鋼種ごとの限界値を規定する。例えば、ISO 683-1:2016は、焼入れ焼戻し用非合金鋼から製造される半製品、棒鋼、線材、平鋼製品および鍛造品について、焼ならし状態および焼入れ焼戻し状態を含む技術的納入要求事項を規定している。熱処理業者は、実際の製品形状および断面寸法に対して、要求された状態を適用しなければならない。
炉内雰囲気も適合性に影響を及ぼすことがある。酸化、脱炭および浸炭は、表面化学組成、寸法上の余肉ならびに疲労に敏感な表層を変化させる可能性がある。規格は、管理雰囲気、保護処理またはその後の表面除去を要求する場合がある。炉の記録には、設備、レシピ、該当する場合は雰囲気、温度測定値、警報および逸脱を特定できる情報を記載すべきである。バッチが管理されていない温度逸脱にさらされた場合、その処置を外観だけから判断することはできない。
手順、保持時間および冷却方法
熱処理手順は、単に公称サイクル名を示すのではなく、工程の順序を定義すべきである。通常は、装入物、炉、管理対象となる加熱速度または加熱段階、オーステナイト化温度範囲または変態温度範囲、最小保持時間、移送時間の限界、焼入れ媒体、攪拌、焼戻し操作および最終冷却方法を特定する。必要な保持時間は、製品形状および装入状態に関連する。細い線材コイルと大型合金鋼鍛造品が、同じ時間で内部まで同じ温度に達すると仮定することはできない。
保持は、別の基準を明示的に認める規格が適用される場合を除き、装入物のうち温度管理の対象となる部分が要求温度に達した時点で初めて開始される。炉が設定値に達した時点でタイマーを開始すると、重量のある断面の中心部が加熱不足になる可能性がある。この誤りにより、チャート上は正しいサイクルに見えても、未溶解相、不完全変態または硬さ勾配が残ることがある。
焼入れは、独立した管理対象の操作である。規格または承認済み手順では、水、ポリマー溶液、油、ガスその他の媒体を定めるとともに、濃度、温度、循環、攪拌および汚染限界を規定する場合がある。炉から槽へ移送する間に冷却が始まるため、焼入れの遅れは重要である。装入物は、許容された時間内に媒体へ投入し、蒸気膜の発生や不均一な冷却を防ぐのに十分な移動または攪拌を行わなければならない。焼入れ槽の温度およびポリマー濃度は測定する必要があり、「油焼入れ」という記載だけでは、処理当日の油の状態は特定できない。
冷却速度は硬さだけでなく、より広範な事項に影響する。冷却速度はフェライト、パーライト、ベイナイトおよびマルテンサイトの生成を左右し、断面寸法と化学成分によって、要求された変態がどこまで進行するかが決まる。その後の焼戻しによって応力が低減され、強度、靭性および硬さが調整される。焼入れ焼戻し製品を、焼入れ温度だけで正確に表すことはできない。ASTM A668/A668M-16は、鍛造品についての規格上の考え方を示すものであり、焼なまし、焼ならし、焼ならし焼戻し、焼入れ焼戻し、および焼ならし・焼入れ焼戻しの納入状態を区別している。これらの名称は異なる熱履歴を表しており、相互に置き換えることはできない。
指定された製造ルートによって、追加の義務が課される場合がある。DIN EN 10025-6:2023-06は、焼入れ焼戻し状態で供給される高降伏強度構造用鋼の熱間圧延平鋼製品を対象とし、BS EN 10025-3:2019は、焼ならしまたは焼ならし圧延状態で供給される溶接可能な細粒構造用鋼製品の熱間圧延品を対象としている。焼ならし圧延製品は、単に硬さが低い焼入れ焼戻し製品ではなく、その加工ルートと得られる金属組織が異なる。同様に、ASTM A508/A508M-16は、圧力容器部品用の真空処理された炭素鋼および合金鋼鍛造品の焼入れ焼戻しを対象としており、二次精錬または再溶解を用いる場合を除き、基本的な電気炉製造を要求している。熱処理によって溶解ルートに関する要求事項を消去することはできない。
試験方法と文書化
検証では、試験された材料を、正確な溶解、製品および処理サイクルに結び付けなければならない。典型的な証拠には、化学分析、硬さ、引張強さ、降伏強さ、伸び、絞り、規定されている場合の衝撃試験、金属組織検査ならびに表面または内部検査が含まれる。適用される製品規格によって、必須試験の種類と試験片の採取位置が決まる。都合のよい位置から機械加工した試験片は、最も厚い領域または最も冷却の遅い領域を代表しない可能性があるため、採取位置、方向および表面からの距離を記録しなければならない。
硬さは工程管理に有用であるが、引張試験または衝撃試験の普遍的な代替にはならない。2つの製品が同程度の硬さを示していても、靭性、偏析、結晶粒組織または残留応力が異なることがある。したがって、機械試験は規定された特性要求事項への適合を実証し、金属組織検査および工程記録は、要求された組織が生成したかどうかを説明するのに役立つ。再試験の規則、試験片の有効性、試験機の校正および試験所の識別情報も、証拠の連鎖の一部を構成する。
記録には、材料の溶解または鋳造番号、製品寸法、数量、炉および装入番号、手順の改訂番号、作業者またはシステムの記録、温度チャート、熱電対の位置、保持時間、焼入れ条件、焼戻しサイクル、逸脱および最終処置を特定できる情報を記載すべきである。証明書には、単独の数値を示すのではなく、試験報告書との相互参照を記載すべきである。トレーサビリティは、切断、鍛造、圧延、熱処理および試験片の採取を経ても維持されなければならない。
これらの記録がなければ、「焼ならし」または「焼入れ焼戻し」と記載された証明書は、技術的裏付けが限定された主張にすぎない。管理された設備、明確に定義された手順、および同一の材料識別情報に結び付けられた結果があれば、納入状態を実証できる。これが、名称として示された状態と、検証された状態との違いである。
表面状態、寸法状態および機械的性質
納入状態は、鋼種名だけを示すものではない。納入状態は、製品形状、表面状態、寸法精度、熱処理状態および規定された機械的性質を相互に関連付けるものである。ただし、これらの属性は依然として区別して扱わなければならない。棒鋼は、圧延肌のままの表面を有する焼入焼戻し状態で供給されることもあれば、同じ大まかな合金系列に属しながら、冷間仕上げおよび機械加工を経た状態で供給されることもある。鋼種記号が変わらなくても、検査結果、残留応力および使用時の挙動は異なる可能性がある。
製造ルートも、さらに区別すべき事項である。World Steel Associationによれば、主な製鋼ルートは、高炉-転炉(BF-BOF)ルートと電気アーク炉(EAF)ルートの2つである。一貫製鉄ルートでは、鉄鉱石、冶金用石炭、石灰石および再生鋼が使用される。EAFルートでは、主として再生鋼、直接還元鉄または溶銑、ならびに電力が使用される(World Steel Association, 2024)。これらの溶解ルートは、清浄度、残留元素および工程管理に影響を及ぼすが、それだけで製品が焼なまし、焼ならし、焼入焼戻し、冷間仕上げまたは機械加工のいずれの状態にあるかを決定するものではない。
鋳造後、スラブ、ビレットおよびブルームは、厚板・薄板などの平鋼製品や棒鋼などの長尺製品に圧延される。この工程順序は、製品の形状および表面組織の大部分を決定するが、最終的な納入状態には、追加の熱的、機械的または表面処理工程が必要となる場合がある。
圧延まま、機械加工、スケール除去および仕上げ表面
「圧延まま」は通常、熱間圧延後に残された表面を示すものであり、熱処理の全体を説明するものではない。この表面には、ミルスケール、すなわち高温で形成された酸化皮膜が付着している場合がある。その外観および厚さは、再加熱、圧延温度、冷却、鋼の化学成分ならびにスケール除去までの時間によって異なる。したがって、適用される製品規格がその組合せを認めている場合、鋼板は圧延ままで焼ならし状態とすることも、圧延ままで別途規定された熱的状態で供給することもできる。
スケール除去は、ウォータージェット処理、ショットブラスト、酸洗いまたはその他の規定された工程によって、ミルスケールの一部または全部を除去するものである。これにより、目視検査、塗装、溶接または超音波探傷に供される表面が変化する。ただし、鋼材全体が自動的に焼ならし、焼入れまたは焼戻しされるわけではない。過度な、または管理不良のスケール除去によって、以前は覆い隠されていたラップ、シームまたは圧延込みスケールが露出することがある。これは検査上の効果であり、必ずしも新たに生じた材料欠陥ではない。
機械加工は材料を除去し、管理された径、平面度、輪郭または粗さを得ることができる。また、表面脱炭、スケールおよび浅い不連続部を除去することもある。棒鋼は、表面が切削されたという理由だけで別の鋼種になるわけではない。しかし、機械加工によって、表面下の指示が露出したり、耐力試験に利用できる断面が減少したり、切削条件が不適切な場合には局部的な引張応力や熱影響痕が生じたりする可能性がある。研削では、局部的な加熱、焼けまたは方向性を持つ表面損傷が生じることがある。一方、旋削では、疲労荷重下で応力集中源となる工具痕が残る可能性がある。
冷間仕上げには、製品規格に応じて、冷間引抜き、ピーリング、旋削、研削またはこれらの組合せが含まれる。単純な清浄化とは異なり、冷間変形は降伏強さおよび硬さを高め、伸びを低下させ、寸法精度を変化させ、残留応力を残す可能性がある。そのため、冷間仕上げ製品は、同じ溶鋼から製造された熱間圧延製品と同じ公称鋼種記号を維持しながら、異なる性質を有することがある。ISO 683-1:2016では、焼入焼戻し用非合金鋼から製造される半製品、棒鋼、線材、平鋼製品および鍛造品について、表面状態と熱処理状態を技術的納入条件の別個の要素として扱っている。
規定された表面状態は、検査によって何を確認できるかも決定する。光輝仕上げまたは機械加工された鋼材の目視検査は、ミルスケールを通して行う検査とは異なる。表面粗さは、塗膜厚さの測定、接触式硬さ試験およびき裂検出に影響する。安全上重要な部品の場合、証明書には「仕上げ済み」という解釈に委ねるのではなく、供給された表面状態を明記すべきである。
寸法公差および残留応力
寸法状態とは、寸法、形状および許容偏差、すなわち厚さ、径、幅、長さ、真直度、平面度、真円度および輪郭を意味する。これは表面仕上げまたは熱処理の同義語ではない。熱間圧延では、冷却中に製品が収縮すること、ならびにロールギャップ、温度およびクラウンの制御に有限の限界があることから、通常、機械加工または冷間引抜きよりも寸法ばらつきが大きくなる。冷間仕上げによって公差を厳しくできる一方、曲がり、不均一な塑性ひずみまたは異方性の寸法変化が生じることもある。
熱処理によって寸法が変化することもある。焼入れでは、不均一な熱収縮および相変態が生じる。マルテンサイトの生成によって占められる体積は、母相であるオーステナイトとは異なり、表面と中心部の差によって部品が変形する可能性がある。焼戻しは、焼入れによって生じた応力の一部を低減するが、応力のない製品を保証するものではない。焼ならしは、熱間加工後に組織を微細化し、整えることができるが、厚い断面の各部における冷却差によって、なお寸法ばらつきが生じる可能性がある。
残留応力とは、外部荷重または加工力を除去した後も残る内部応力である。圧延、矯正、冷間引抜き、機械加工、溶接、研削または不均一な熱処理によって生じる可能性がある。表面が引張応力で、その下部が圧縮応力となる場合もあれば、その逆の場合もある。部品は検査時に寸法公差を満たしていても、材料を除去したとき、塗膜を硬化させたとき、または部品を溶接したときに変形することがある。逆に、応力除去処理によって、鋼種記号を変更せずに寸法安定性を向上させることもできる。
したがって、公差要求は、鋼材名から推測するものではなく、注文書および検査仕様書に記載すべきである。BS EN 10025-3:2019に基づき、焼ならしまたは焼ならし圧延状態で供給される鋼板には、化学成分以外の技術的納入条件も含まれる。同様に、DIN EN 10025-6:2023-06に基づく焼入焼戻し平鋼製品も、規定された熱的状態に加えて、寸法、表面および機械的性質に関する要求事項の対象となる。
硬さ、強さ、延性および靭性
硬さとは、押込みに対する抵抗、または試験によっては貫入および反発に対する抵抗である。引張強さは、引張試験で到達する最大公称応力を指す。降伏強さは、規定された永久変形が始まる時点を示す。伸びおよび絞りは延性を示す。靭性は破壊に対する抵抗に関係し、通常、規定された温度および試験片の方向で衝撃試験により評価される。これらの性質には相互の関連があるが、いずれか1つで他のすべてを代替することはできない。
焼入れは通常、マルテンサイトまたは混合変態生成物を形成することによって、硬さおよび強さを増加させる。焼戻しは、その硬さの一部を低下させる一方で、延性および靭性を改善する。焼なましは通常、強さおよび硬さを低下させ、より加工しやすい組織を促進する。多くの炭素鋼および低合金鋼では、焼ならしによってフェライト・パーライト組織が形成されるが、その性質は炭素含有量、断面寸法および冷却速度の影響を受ける。焼ならし圧延状態では、制御圧延および制御冷却によって規定された性質を得ることができるが、その製造履歴は、別途焼ならしを行った製品と同一ではない。
したがって、納入状態の表示は、試験要求事項と併せて解釈しなければならない。ASTM A668/A668M-16では、炭素鋼および合金鋼鍛造品を、焼なまし、焼ならし、焼ならし焼戻し、焼入焼戻し、または焼ならし・焼入焼戻しの状態に分類している。ASTM A434/A434M-24は、熱間加工および冷間仕上げを施した焼入焼戻し合金鋼棒を対象としているため、「冷間仕上げ」と「焼入焼戻し」は、状態の異なる部分を説明する用語である。SAE AMSH6875Cは、4つの鋼種区分にわたり、炉設備、手順、温度および試験方法について管理された要求事項を追加している。
硬さまたは引張強さだけでは、完全なミクロ組織または製造履歴を特定することはできない。焼戻しマルテンサイト鋼と別の組織が、ある1か所で同程度の硬さを示しながら、衝撃靭性、残留応力、清浄度または溶接時の応答において異なることがある。試験温度、試験片の方向、断面内の位置およびサンプリング頻度が重要である。圧力容器用鍛造品について、ASTM A508/A508M-16は、二次精錬または再溶解を用いる場合を除き、基本的な電気炉による製造を要求している。これは、納入適合性に、熱処理および機械試験だけでなく、定められた製造ルートも含まれ得ることを示している。証明書は、これら相互に関連するすべての条件を併せて読んだ場合にのみ意味を持つ。
溶接性、靭性および使用温度に関する考察
供給状態とは、供給者による材料の非公式な説明ではない。それは、製品形状、化学成分の制限値、製造方法、熱処理状態、表面状態および規定された機械的性質を管理された組合せとして記録したものである。鋼材を溶接する際には、母材プレートと溶接熱影響部(HAZ)が異なる熱サイクルを受けるため、これらの詳細が重要になる。したがって、同じ広義の構造用鋼ファミリーに属する2つの製品であっても、必要な溶接管理が異なり、拘束、冷却速度および使用温度に対して異なる挙動を示すことがある。
製造方法は1つの変数ではあるが、それ自体が供給状態を意味するものではない。World Steel Associationは、2024年における2つの主要な製鋼方法として、高炉・転炉(BF-BOF)法と電気アーク炉(EAF)法を挙げている。一貫製鉄法では、鉄鉱石、冶金用石炭、石灰石および再生鋼を使用する。EAF法では、主として再生鋼、直接還元鉄または溶銑と電力を使用する。U.S. Environmental Protection Agencyは、別途、転炉法をスクラップとともに高炉溶銑を精錬する方法として説明し、EAFによる生産を独立した製鋼方法として扱っている。鋳造後、スラブ、ビレットまたはブルームは、平鋼製品または条鋼製品に圧延されることがある。製造方法は残留元素、清浄度および偏析に影響を及ぼすが、何を供給し、何を検証しなければならないかは、依然として適用される製品規格によって決まる。
細粒構造用鋼および溶接
BS EN 10025-3:2019は、溶接可能な細粒構造用鋼の熱間圧延平鋼製品および条鋼製品を、焼ならし状態または焼ならし圧延状態で供給する場合を対象としており、構造用鋼の有用な例である。この規格の鋼種には、S275N、S355N、S420NおよびS460Nなどの記号が含まれ、これらに対応する低温品質としてS275NL、S355NL、S420NLおよびS460NLなどがある。末尾の記号は装飾的なものではない。それは規定された供給状態および靭性区分を示し、製品の厚さおよび品質記号によって適用される要求事項も変わる。
焼ならし、または許容される場合の制御焼ならし圧延は、フェライト・パーライト組織の結晶粒を微細化し、加工に先立つ既知の状態を確立する。一般に、細粒化は、降伏強さ、溶接性およびCharpy靭性の有用な組合せに寄与する。ただし、溶接に伴うリスクをなくすものではない。HAZには、溶融境界に隣接する粗粒域、変態生成物が変化した領域、ならびに溶接サイクルによって焼戻しまたは軟化した領域が形成されることがある。最高到達温度、臨界変態温度域を超えている時間、冷却速度およびその後の再加熱が、これらの領域を決定する。
炭素当量 炭素および選択した合金元素を組み合わせ、焼入性と溶接に関連する割れ発生傾向を推定する計算指標。
炭素当量および水素管理は、溶接施工要領の選定における中心的な要素である。焼入性の傾向が高いこと、過大な拘束、冷えた鋼板、または水素を含む溶接材料は、特にHAZまたは溶接ルート部において、水素助長冷間割れを促進する可能性がある。予熱は冷却速度を低下させ、継手からの水素の拡散を促進する。パス間温度の制限は、過度な結晶粒成長と靭性の低下を防ぐ。入熱は、両方向の過大・過小を管理しなければならない。入熱が少なすぎると、硬く割れに敏感な領域が生じる可能性がある一方、入熱が多すぎると粗粒HAZが拡大し、靭性が低下することがある。
「溶接可能」という用語は、規定された条件下での一般的な適性を表すものである。あらゆる継手、板厚、プロセスまたは溶接作業者が受入れ基準を満たすことを保証するものではない。溶接施工要領認証試験では、継手設計、プロセス、溶接材料の分類、入熱、予熱、パス間温度、板厚、拘束および溶接後熱処理の有無など、関連する変数を確立しなければならない。供給状態が重要なのは、焼ならし状態のS355Nで認証された施工要領を、両方が構造用鋼と呼ばれているというだけで、調質状態のS690Qに自動的に適用できるわけではないためである。
寸法的拘束は、さらに別の要素を加える。厚く、強く拘束された構造体では、溶接金属が凝固し、HAZが冷却する際に自由に収縮できない。残留応力、角変形および局部的な塑性ひずみは、拘束の小さい試験片より大きくなる可能性がある。したがって、製品厚さ、圧延方向、継手の施工順序および開先合わせは、材料証明書だけでなく、製作計画に含めなければならない。
高荷重構造物における調質鋼
調質鋼(Q&T鋼)は、オーステナイト化、急速冷却および焼戻しという意図的な工程によって、供給時の特性を得る。焼入れによって硬い変態生成物が形成され、焼戻しによって脆性が低減され、強度、延性および靭性が調整される。DIN EN 10025-6:2023-06は、調質状態で供給される高降伏強さ構造用鋼の熱間圧延平鋼製品を対象としている。S690Q、S690QLおよびS690QL1などの記号は、規定された試験温度における強度および衝撃靭性の区分を識別する。
Q&T鋼を強くする同じ熱処理が、溶接中に局所的にその特性を乱すことがある。変態温度域を超えて加熱されたHAZは、冷却時に硬いマルテンサイトまたはベイナイト組織を再形成する可能性がある。その温度域未満に加熱された領域は、再度焼戻しされ、硬さおよび降伏強さを失うことがある。高荷重部材では、母材プレートが認証された強度を維持していても、この軟化帯が局部変形を支配する可能性がある。したがって、施工要領認証試験では、母材の証明書から性能を推定するのではなく、鋼種、板厚および溶接熱サイクルの実際の組合せを試験しなければならない。
入熱、パス間温度および予熱は、特に厳密に管理する必要がある。過大な入熱は、HAZ靭性を低下させるか、許容できない軟化域を形成する可能性がある。一方、入熱不足と急速冷却は、硬く、水素に敏感なミクロ組織を生じさせる可能性がある。溶接後熱処理によってHAZおよび溶接金属をさらに焼戻しすることはできるが、不適切な施工要領に対する普遍的な修正手段ではない。また、強度および寸法精度を変化させる可能性もある。
Q&Tの供給状態は、製造方法と同義ではない。ASTM A434/A434M-24は、規定された調質合金鋼棒について、平炉、転炉または電気炉による溶解処理を認めている。一方、ASTM A668/A668M-16は、焼なまし、焼ならし、焼ならし・焼戻し、調質、および焼ならし・焼入れ・焼戻しの各状態を含め、供給時の熱処理によって鍛造品を区分している。これらの例は、「合金鋼」または「EAF鋼」という名称だけでは、機械的状態または溶接状態を特定できない理由を示している。ISO 683-1:2016も同様に、規定された熱処理状態および表面状態で供給される半製品、棒、線材、平鋼製品および鍛造品について、技術的な供給要求事項を定めている。
衝撃試験、板厚の影響および認証
Charpy衝撃試験は、規定された温度で実施する規定された試験であり、あらゆる使用温度における靭性を普遍的に保証するものではない。BS EN 10025-3:2019において「L」品質記号を持つ鋼種は、対応する「N」品質とは異なる規定衝撃試験区分を有する。設計者は、その区分を最低金属温度、応力状態、ひずみ速度、板厚および破壊がもたらす結果と関連付けなければならない。
板厚は、材料の熱履歴と構造上の要求の双方を変化させる。厚板は、圧延、焼ならしまたは溶接後に薄板とは異なる冷却挙動を示す。厚板では断面全体にわたる偏析が大きくなる可能性があり、継手における拘束も大きくなり、表面位置と板厚中央位置で靭性が異なることもある。高い入熱と複数回の再加熱を伴う100 mm厚板の溶接は、同じ公称鋼種の12 mm厚板の溶接と冶金学的に同等ではない。したがって、認証範囲、衝撃試験位置、採取方向および合格エネルギーは、適用される製品規格および溶接規格に従わなければならない。
熱履歴には、後続の溶接パス、仮付け溶接、補修および局部的なガス炎矯正による再加熱も含まれる。各サイクルによって、HAZの一部が微細化、粗大化または焼戻しされる可能性がある。Q&T鋼では、繰返し加熱によって強度が低下する可能性がある。焼ならし細粒鋼では、過度な熱履歴によって結晶粒微細化の効果が損なわれることがある。認証試験では、現実に起こり得る最大入熱、最低および最高のパス間温度、ならびに関連する板厚範囲を再現しなければならない。これが、材料証明書によって溶接施工要領認証を代替できない理由である。
使用温度に関する考察は、鋼種名ではなく、実際の構造物を起点として完了させるべきである。供給状態、板厚、規定衝撃試験温度、溶接施工要領、HAZ靭性の裏付けおよび拘束レベルを確認する。そのうえで初めて、規定された鋼種を、製作物が実際に受ける荷重および温度と信頼性をもって関連付けることができる。
圧力容器用鍛造品とASTM A508/A508Mが異なる理由
ASTM A508/A508M-16は、特定の化学成分を有する炭素鋼または合金鋼を単に指定するための規格ではない。その標題は、製品形状、使用用途、熱処理状態および製鋼方法を管理した組合せ、すなわち圧力容器部品用の真空処理を施した焼入れ焼戻し炭素鋼および合金鋼鍛造品を示している。重要なのは、この組合せである。
したがって、合金鋼系の鋼材から製造された鍛造品は、ある納入状態には適合しても、別の納入状態には適合しない場合がある。同じ大まかな化学成分であることだけでは、その鋼材が真空処理されたか、要求された形状に鍛造されたか、焼入れ焼戻しされたか、または圧力容器に関する要求事項に基づいて受け入れられたかどうかは決まらない。これらは別個の技術的問題であり、ASTM A508/A508M-16は、それらを用途別の一つの規格に統合している。
真空処理を施した圧力容器用鍛造品の適用範囲
ASTM A508/A508M-16は、圧力容器の製作に使用される鍛造部品を対象とする。この製品は、後から機械加工して部品にする汎用棒鋼ではなく、焼入れ焼戻し状態で供給され、真空処理に関する規定の対象となる、圧力を保持する炭素鋼または合金鋼の鍛造部品である。したがって、製造経路と納入状態は、この規格の技術的同一性の一部を構成する。
鍛造は鋼材の形状と、通常は内部の加工履歴を変化させるが、それだけで最終的な機械的性質が確立されるわけではない。機械的性質は、化学成分、鍛造時の加工量、断面寸法、冷却、焼入れ、焼戻し、さらに認定試験片を採取する位置に依存する。また、大型の圧力容器用鍛造品では、小型の棒鋼よりも、断面全体を通じた焼入性の確保がはるかに大きな問題となる。熱処理が部品に合わせて設計・管理されていない場合、表面は急速に冷却する一方、中心部はより緩やかに冷却し、断面全体で異なる変態生成物や靭性を生じる可能性がある。
真空処理は、別のリスク要因に対処するものである。溶解鋼中の溶存ガスを低減し、非金属介在物を管理することは、厚肉の鍛造品が靭性を維持し、繰返し荷重または高圧の使用環境に耐える必要がある場合に非常に重要となり得る。この要求事項は、すべての介在物が除去されるという意味ではなく、鍛造品が最終的な納入状態に達する前の溶鋼の状態に対する追加的な管理であって、鍛造や熱処理に代わるものでもない。
このため、A508/A508M鍛造品を「焼入れ焼戻し」とだけ表現するのでは不十分である。より広範な鍛造品規格であるASTM A668/A668M-16は、焼なまし、焼ならし、焼ならし焼戻し、焼入れ焼戻し、焼ならし焼入れ焼戻しなど、納入時の熱処理によって鍛造品を分類している。この分類は、鍛造品がどのように熱処理されたかを使用者に示すものである。A508/A508Mはさらに、真空処理および許容される製造経路に関する用途別の要求事項を追加している。
この区別は、他の規格にも見られる。ISO 683-1:2016は、規定された熱処理状態および表面状態で供給される半製品、棒鋼、線材、平鋼製品および鍛造品に関する技術的納入要求事項を規定している。DIN EN 10025-6:2023-06は、焼入れ焼戻し状態で供給される高降伏強度構造用鋼の熱間圧延平鋼製品を対象とする。いずれの規格も、通常の構造用製品を圧力容器用鍛造品に変えるものではない。製品形状、使用区分および規定された製造経路が、依然として決定的である。
基本電気炉製造と認められる代替方法
ASTM A508/A508M-16は、認められた二次精錬または再溶解法を用いる場合を除き、基本電気炉法による製造を要求している。この文言は製造経路を管理するものであり、すべての電気炉が同一の鋼材を製造するという意味ではない。炉操業、装入原料、精錬、脱酸、真空処理、鋳造およびその後の鍛造は、いずれも清浄度と内部品質に影響する。
World Steel Associationは、主要な製鋼経路として、高炉・塩基性酸素炉経路と電気アーク炉経路を挙げている。同協会の2024年の原料に関する説明では、両者の投入原料を区別している。すなわち、一貫製鉄経路では鉄鉱石、製鉄用石炭、石灰石およびリサイクル鋼を使用するのに対し、電気アーク炉経路では主としてリサイクル鋼、直接還元鉄または溶銑、ならびに電力を使用する。U.S. Environmental Protection Agencyも同様に、スクラップを用いて高炉溶銑を精錬する塩基性酸素法と、これとは別の電気アーク炉法を区別している。
この製造経路の区別を、その後の製造工程と混同してはならない。World Steel Associationによれば、連続鋳造は溶鋼をスラブ、ビレットおよびブルームに変換し、それらはその後、平鋼製品および長尺製品に圧延される。一方、圧力容器用鍛造品には、適切な鋳造素材に続いて、十分な加工と管理された鍛造作業が必要となる。熱処理は、こうした成形作業の後に、または一部は成形作業と並行して行われるものであり、電気炉経路の別称ではない。
A508/A508Mの文言は、考え得るすべての一次溶解経路を同等とみなすのではなく、二次精錬または再溶解による代替を認めている。二次精錬では、初期溶解後に化学成分、ガスおよび介在物をさらに管理できる。再溶解法では、既に製造された鋼から新たな鋼塊を製造し、偏析と清浄度を追加的に管理できる。したがって、この規格の構成は、別の一次経路であっても、規定された精錬または再溶解の条件によって要求される技術的基盤が確保される場合に限り、受け入れ可能となり得ることを示している。
この要求事項を、すべての鋼材製品にそのまま適用してはならない。例えば、ASTM A434/A434M-24は、熱間加工および冷間仕上げを施した焼入れ焼戻し合金鋼棒鋼を対象とし、平炉、塩基性酸素炉および電気炉による製造を、溶解処理における許容経路として示している。棒鋼の規格がこれらの代替を認められるのは、その適用範囲、製品形状、使用条件および受入れ規定が異なるためである。圧力容器用鍛造品では、内部不連続、偏析または厚さ方向全体にわたる性質の不足がもたらす結果が異なるため、A508/A508Mの適用範囲はより限定的である。
用途別規格が製造経路を管理する理由
圧力容器部品は、公称降伏強さと引張強さだけで評価されるものではない。その破損には、脆性破壊、疲労、応力集中、溶接との相互作用、水素に起因する損傷、または検証された材料挙動に依存する漏えい先行破壊の前提が関与する可能性がある。製造経路の管理は、化学成分と引張試験だけでは見逃される可能性のある原因を抑制するのに役立つ。
A508/A508M鍛造品の場合、規定された製造経路は、鍛造加工量、真空処理および焼入れ焼戻しサイクルと連動して機能する。その結果、納入状態には、鍛造製品としての形状、管理された溶解および精錬履歴、真空処理された鋼材、ならびに規定された熱処理状態という、相互に関連する複数の層が形成される。そのうち一つでも取り除けば、製品の説明は変わる。
この考え方から、「鍛造合金鋼、焼入れ焼戻し」といった供給者の表示が技術的に不完全である理由が分かる。その表示は形状と熱処理を示している可能性はあるが、真空処理や許容される溶解経路について何も述べていない場合がある。逆に、「電気炉鋼」という表示は一次製造については何らかの情報を示すが、その部品が鍛造されたか、焼入れ焼戻しされたか、または圧力容器規格に基づいて受け入れられたかどうかは示さない。
したがって、内部品質とトレーサビリティが安全上重要となる用途では、製造経路の管理が正当化される。ただし、他の製品が同じ合金元素または焼入れ焼戻し状態を共有する可能性があるというだけで、通常の棒鋼、厚板または構造用製品にまでこの管理を一般化すべきではない。BS EN 10025-3:2019は、焼ならしまたは焼ならし圧延状態で供給される溶接可能な細粒構造用鋼製品を対象とし、DIN EN 10025-6:2023-06は、焼入れ焼戻し構造用平鋼製品を対象とする。これらの納入状態は、異なる使用上および製造上の問題に対応するものである。
ASTM A508/A508M-16が異なるのは、製造経路を圧力容器材料の要求事項の一部として扱っているためである。この鋼材は、等級の化学成分だけで定義されるのではなく、何であるか、どのように製造されたか、どのような処理を受けたか、そしてどの用途で機能することを意図されているかによって定義される。

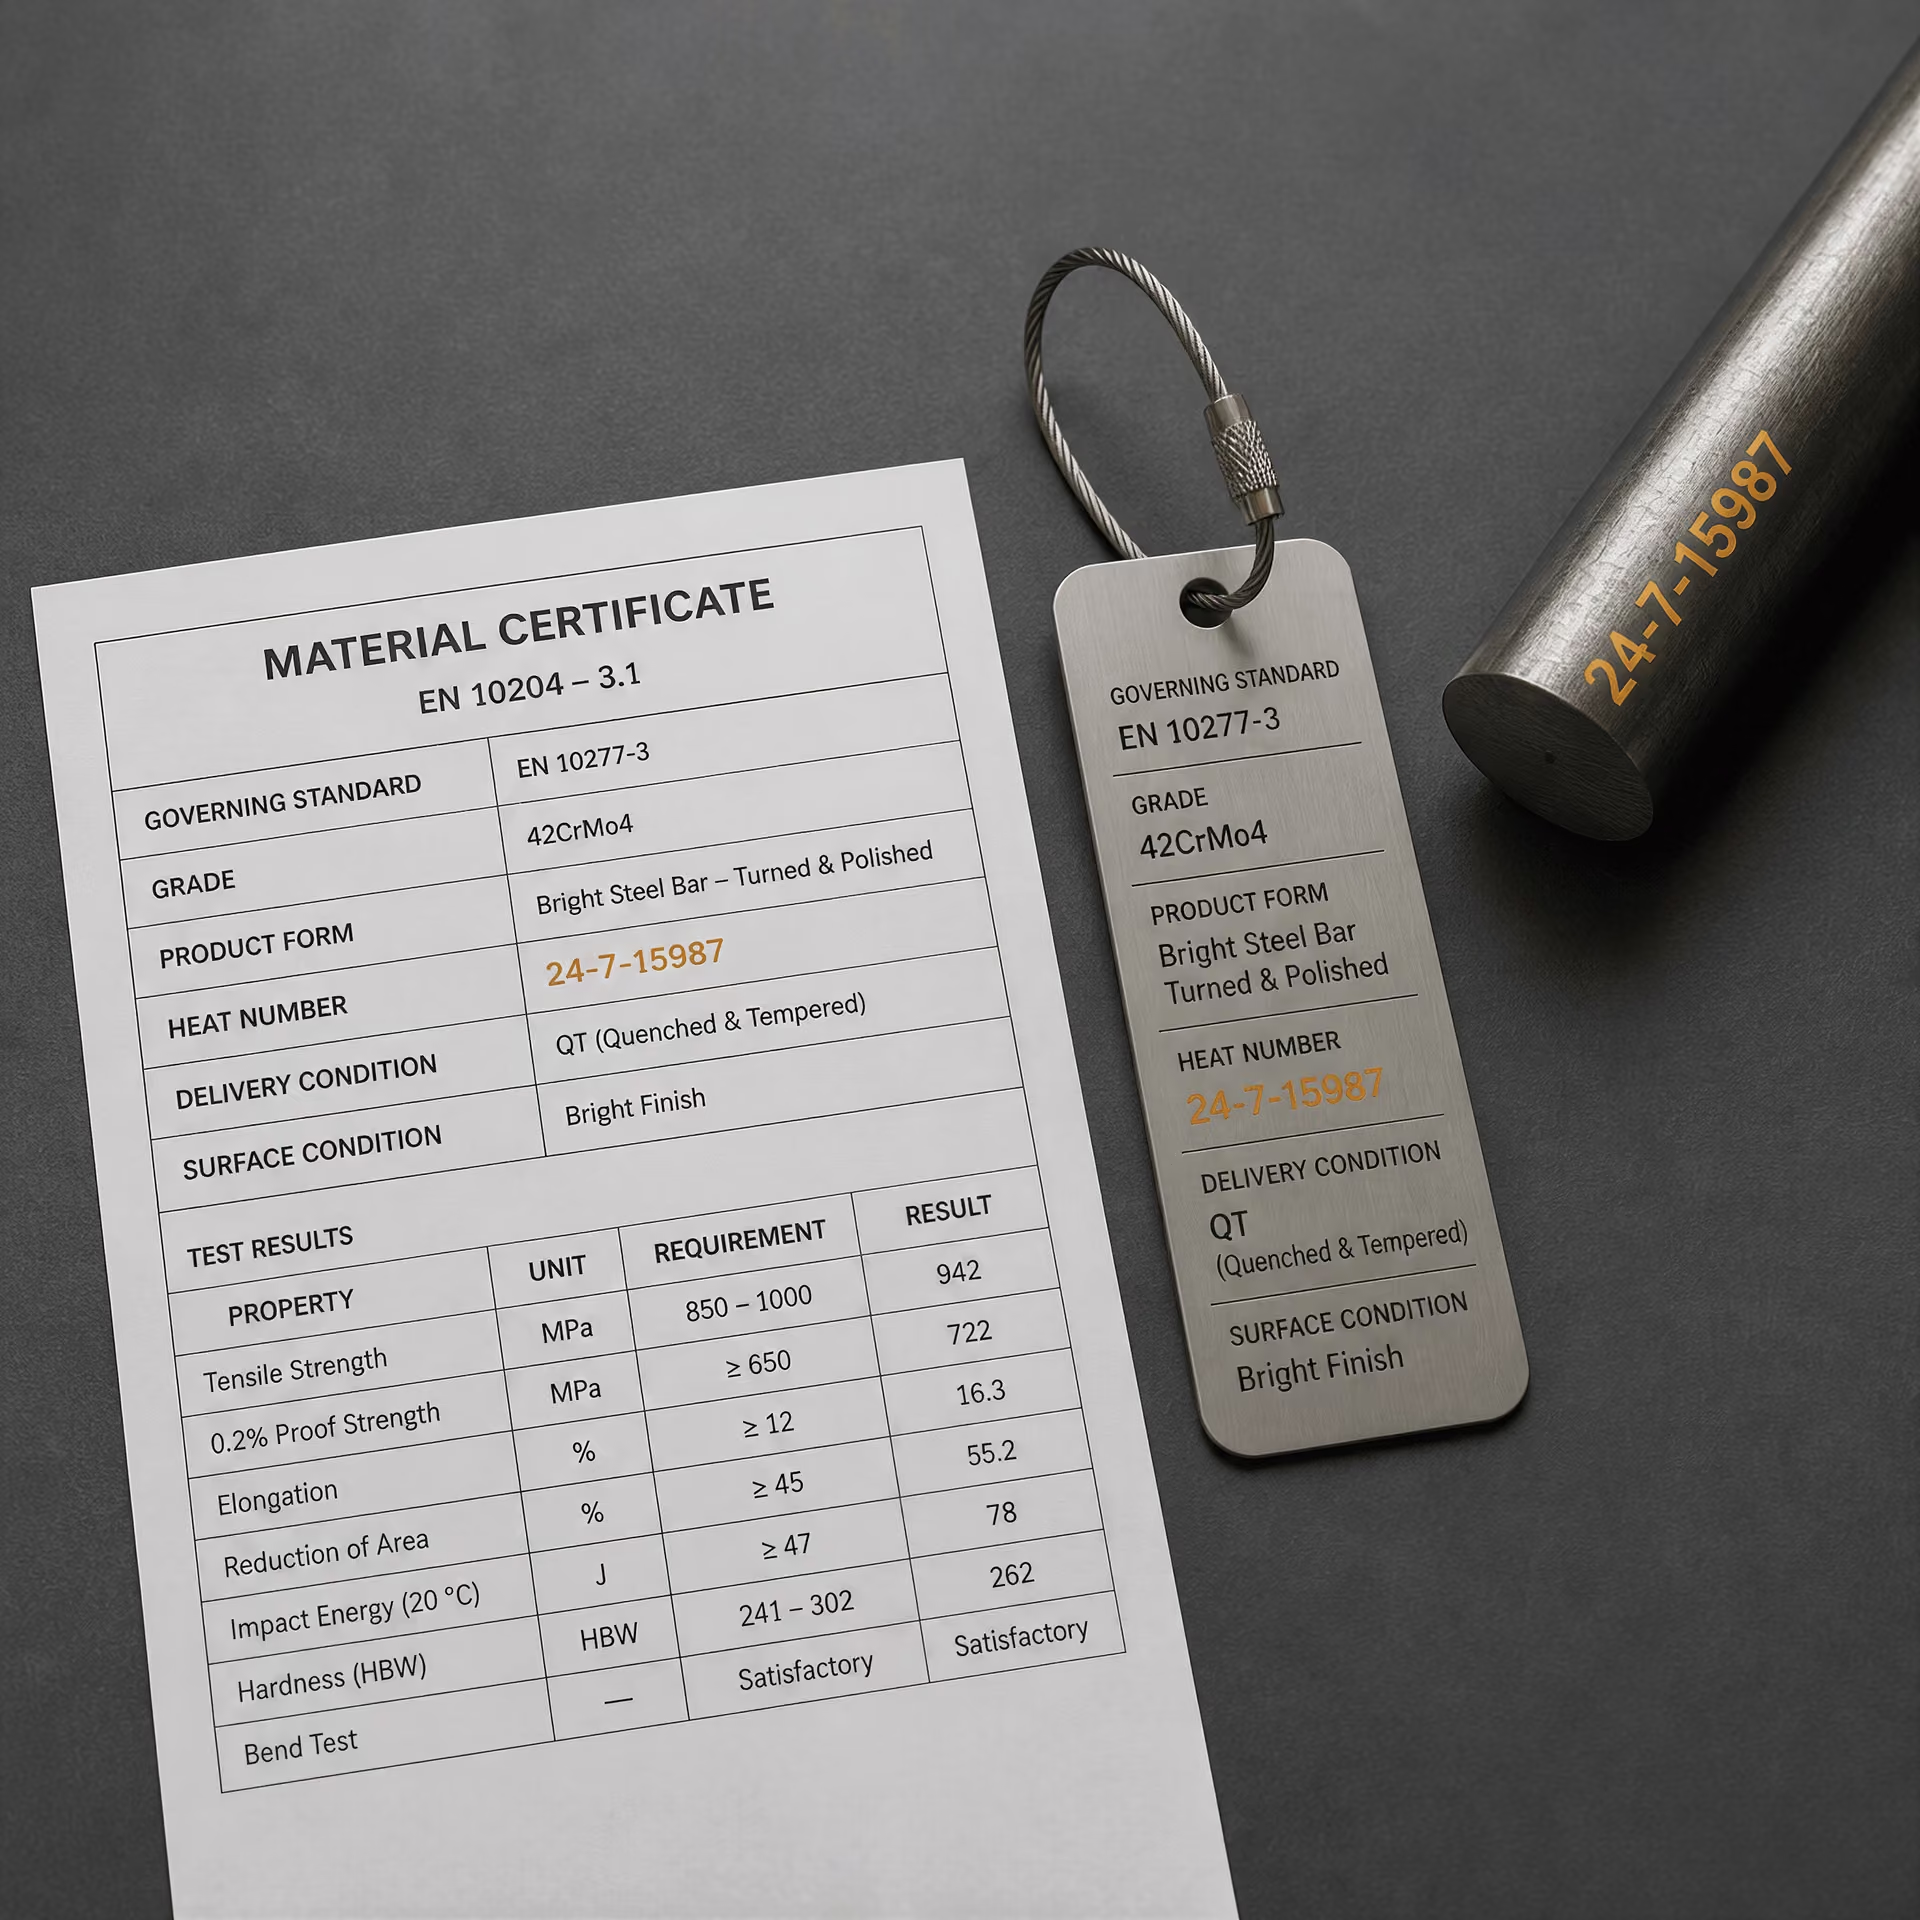
材料証明書と規格の引用の読み方
材料証明書は、鋼材についての単独の説明書ではありません。これは、鋼種、寸法およびヒート番号または鋳造番号によって特定される特定の製品が、定められた要求事項に従って供給されたことを示す証拠です。引用されている製品規格およびその版と併せて読み取る必要があります。「EN 10025-3 に基づく S355N」と「EN 10025-2 に基づく S355J2+N」は同じ意味ではなく、「42CrMo4 +QT」は、焼なまし状態で供給された同じ鋼種と互換的に扱うことはできません。
鋼種、製品規格および納入状態
まず、適用される製品規格、その発行年または改訂状況、および記載どおりの鋼種記号を正確に確認します。規格は、化学成分の制限値、許容される製品形状、納入状態、機械的要求事項、寸法または許容差、検査規定、ならびに追加条項を規定します。S690Qや42CrMo4のように鋼種だけを記載した証明書は、技術的な解釈には不十分です。同じ鋼種が異なる製品規格の対象となる場合や、異なる形状で供給される場合があるためです。
次に、製品形状を確認します。「プレート」、「平鋼製品」、「棒鋼」、「線材」、「鍛造品」、「ビレット」および「継目無管」は、それぞれ異なる製品区分を示し、試験方法および寸法規定も異なります。2024年にWorld Steel Associationが説明しているように、連続鋳造では半製品であるスラブ、ビレットおよびブルームが製造され、その後、平鋼製品または長尺製品に加工されます。したがって、圧延プレートの証明書によって、類似した組成の鋼から製造された鍛造リングの適合性まで自動的に証明されるわけではありません。
納入状態は、供給者による一般的な説明ではなく、規格で定義された状態です。納入状態には、製品形状、表面状態、熱処理および機械的要求事項が組み合わされる場合があります。ISO 683-1:2016は、焼入れ焼戻し用の非合金鋼から製造される半製品、棒鋼、線材、平鋼製品および鍛造品について、焼ならし状態ならびに焼入れ焼戻し状態を含む技術的納入要求事項を規定しています。記号「+N」は、通常、適用規格が定義する場合に、焼ならし材または焼ならし圧延材を示します。「+QT」は、焼入れ焼戻し材を示します。ただし、正確な意味は、引用されている規格によって決まります。
BS EN 10025-3:2019は、S275NやS355Nなどの鋼種を含む、焼ならし状態または焼ならし圧延状態で供給される溶接可能な細粒構造用鋼の熱間圧延平鋼製品および長尺製品を対象としています。DIN EN 10025-6:2023-06は、S690Qなどの記号を含む、焼入れ焼戻し状態で供給される高降伏強度構造用鋼の熱間圧延平鋼製品を対象としています。これらは、単一の供給状態に対する単なる別名ではありません。焼ならし、焼ならし圧延、焼入れおよび焼戻しは異なる組織を形成するため、強度、靭性および加工上の制限も異なります。
呼び厚さ、幅、長さまたは直径、ならびに証明書に記載された寸法が呼び寸法か実測寸法かを記録します。厚さは、規定される機械的数値と試料採取位置の双方に影響する場合があります。表面状態についても、別途確認する必要があります。圧延まま、スケール除去済み、機械加工済み、皮むき加工済みまたは研削済みでは、欠陥、寸法検査および後工程への影響が異なる可能性があります。熱処理記号から表面品質を推測してはなりません。
溶解ルート、ヒート番号およびトレーサビリティ
製造ルートは、納入状態とは別の項目です。World Steel Associationは、主要な製鋼ルートとして、高炉・転炉ルートと電気アーク炉ルートを挙げています。2024年の原材料に関する説明では、一貫製鉄ルートは鉄鉱石、冶金用石炭、石灰石および鉄スクラップを使用する一方、電気アーク炉ルートは主として鉄スクラップ、直接還元鉄または溶銑、ならびに電力を使用します。U.S. Environmental Protection Agencyは、転炉法をスクラップとともに高炉溶銑を精錬する方法として説明し、電気アーク炉法を別個の製鋼ルートとして扱っています。
証明書には、炉の方式、二次精錬、真空処理、エレクトロスラグ再溶解、その他の製造ルートに関する適格性が記載される場合があります。これらの記載を、熱処理状態の証明とみなしてはなりません。ASTM A434/A434M-24は、対象となる熱間加工および冷間仕上げの焼入れ焼戻し合金鋼棒について、平炉、転炉および電気炉による製造を認めています。これに対してASTM A508/A508M-16は、二次精錬または再溶解を用いる場合を除き、基本的に電気炉による製造を要求しています。これらの条項が製造ルートを要求するのは、製品規格がそのように規定しているためです。すべての焼入れ焼戻し鋼が電気炉溶解でなければならないという意味ではありません。
ヒート番号、鋳造番号または溶解識別番号は、証明書と実物の材料を結び付ける情報です。これらは、証明書、製品マーキング、結束タグ、鍛造品の文書または材料管理記録に記載されている必要があります。トレーサビリティは、複数の識別情報を経由する場合があります。例えば、炉のヒート、連続鋳造ストランドまたは鋳造単位、スラブまたはビレット、圧延バッチ、鍛造チャージおよび最終部品番号などです。この連鎖が途切れていないことを確認します。ヒートH1234の試験結果を、両方が同じ鋼種で同じ日に処理されたという理由だけで、ヒートH1235に割り当てることはできません。
証明書に「取鍋分析」、「製品分析」または「チェック分析」と記載されている場合は、その用語を注意深く読み取ります。取鍋分析は溶鋼ヒートの報告組成を示し、製品分析は完成品から採取した試料に基づくため、許容偏差が異なる場合があります。炭素、マンガン、ケイ素、クロム、ニッケル、モリブデン、リン、硫黄、窒素およびマイクロアロイ元素については、別の版の一般的な鋼種表ではなく、引用された規格の制限値と比較する必要があります。
機械試験、熱処理および合否判定基準
記録された試験結果と、合否判定の要求事項を分けて確認します。証明書には、降伏強さ、引張強さ、伸び、衝撃エネルギー、硬さ、絞りまたは非破壊検査の結果が示される場合があります。それぞれの数値について、試験方向、試験片の採取位置、厚さ範囲、試験温度、単位および規定された試験方法を確認する必要があります。例えば、衝撃値40 Jは、それが0 °C、−20 °Cまたはその他の指定温度におけるシャルピーVノッチ衝撃エネルギーであるかを知らなければ解釈できません。
その結果が実測値なのか適合声明なのか、また規格が全ヒート、全バッチ、全鍛造品または定められた試料について試験を要求しているのかを確認します。合否は、最小降伏強さ、引張強さの範囲、最小伸び、衝撃エネルギーの平均値および個別最小値、硬さ範囲、または再試験の許容手順によって決まる場合があります。適用される基準が明示されているか、明確に参照されている場合にのみ、「合格」という表示は有用です。
熱処理記録には、状態、炉または設備、バッチ、必要に応じた処理日、温度、保持時間、冷却方法および焼戻しの詳細を記載する必要があります。SAE AMSH6875Cは、炉設備、手順、温度および試験方法を含む鋼の熱処理要求事項を規定しています。ASTM A668/A668M-16は、鍛造品を納入時の熱処理によって分類しており、焼なまし、焼ならし、焼ならし焼戻し、焼入れ焼戻し、ならびに焼ならし・焼入れ・焼戻しの各状態を含みます。これらの区分は、納入前に鍛造品に対して実施された処理を示すものであり、その鋼がBOFまたはEAFのどちらで製造されたかを示すものではありません。
最後に、追加要求事項を確認します。追加要求事項には、超音波探傷、厚さ方向引張試験、衝撃試験、結晶粒度、清浄度、溶接性管理、硬さ分布測定、表面検査または残留元素の制限が含まれる場合があります。これらの要求事項は、鋼種名そのものではなく、購入仕様書または追加条項によって適用されることがよくあります。鋼種、製品規格および版、製品形状、寸法、納入状態、製造ルートの記載、ヒート識別、処理記録および試験証拠のすべてが同一の材料を指している場合にのみ、証明書は技術的な意味を持ちます。
よくある誤読と規格に基づく比較の枠組み
EAFが普遍的に一つの材料挙動を意味するわけではない理由
「EAF鋼」は製鋼工程を示すものであり、完成品の特性一式を示すものではありません。World Steel Associationは、主な二つの製鋼工程として、高炉-転炉(BF–BOF)法と電気アーク炉(EAF)法を挙げています。また、それぞれの主な原料も区別しており、一貫製鉄法では鉄鉱石、原料炭、石灰石およびリサイクル鋼を使用するのに対し、EAF法では主としてリサイクル鋼、直接還元鉄(DRI)、溶銑および電力を使用します。
この区別は重要ですが、それだけで最終的な納入状態を予測することはできません。主としてリサイクル鋼からなるEAF装入原料には、DRIを主原料とする装入原料とは異なる銅、すず、クロムなどの残留元素が含まれる可能性があります。スクラップの選別、DRIまたは溶銑による希釈、炉内操業、酸素吹込み、スラグ制御、二次精錬および真空処理は、いずれも生成する化学成分と清浄度に影響します。さらに、製造者は鋼をスラブ、ビレットまたはブルームに鋳造した後、異なる圧下、冷却スケジュールおよび仕上げ工程を適用することがあります。World Steel Associationはこの工程を直接説明しており、連続鋳造によって半製品であるスラブ、ビレットおよびブルームが製造され、その後、厚板・薄板などの平鋼製品や長尺製品へ圧延されます。
したがって、EAF法だけから、製品が延性に富むか、粗粒であるか、介在物の影響を受けやすいか、溶接性を有するか、または特定の疲労用途に適するかを判断することはできません。これらの結果は、鋼種の化学成分、残留元素の制限値、窒素および水素の管理、鋳造および圧下の方法、結晶粒微細化、製品寸法ならびに熱処理に左右されます。U.S. Environmental Protection Agencyは1995年にこの工程上の区別を明確に示しており、転炉製鋼は溶銑をスクラップとともに精錬する工程であり、EAF製鋼は別個の工程であるとしています。この記述は、製鋼工程と、その後に行われる製品認定とを区別するものであり、普遍的な挙動を示すEAF材料カテゴリーを創設するものではありません。
規格によっては、製鋼工程の扱いも異なります。ASTM A434/A434M-24は、規格のその他の要求事項を満たすことを条件として、規定された焼入れ・焼戻し合金鋼棒について、平炉、転炉および電気炉による溶解処理工程を認めています。これに対して、ASTM A508/A508M-16は、二次精錬または再溶解を行う場合を除き、対象となる圧力容器用鍛造品について、基本的な電気炉による製造を要求しています。したがって、規格が定めている場合には、製鋼工程は適合性を左右する要因となりますが、それでもなお複数ある要因の一つにすぎません。ミル証明書に「EAF」と記載されているだけでは、規定された鋼種、製品形状、寸法、熱処理状態および試験結果の代わりにはなりません。
焼ならしが焼入れ・焼戻しと同じではない理由
焼ならしおよび焼入れ・焼戻しは、同一の処理に対する別名ではなく、冶金学的な納入状態を示す用語です。焼ならしでは、鋼を該当する変態温度域より高い温度まで加熱し、静止空気中で冷却します。この処理によってフェライト・パーライト組織が微細化または再調整され、過去の圧延や鍛造による影響の一部が低減されます。得られる強度および靭性は、炭素当量、合金元素量、断面厚さおよび冷却条件に依存します。
焼入れはこれとは異なります。鋼をオーステナイト化する温度まで加熱し、その後、通常はマルテンサイトまたはマルテンサイト・ベイナイト混合組織など、実質的により硬い変態生成物が生じるのに十分な速度で急冷します。その後、焼戻しを行って焼入れ応力を低減し、硬さ、強度および靭性を調整します。したがって、最終組織は焼ならしによって生じる組織とは同一ではなく、仕様書や製作手順において両者を置き換えてはなりません。
さらに、繰り返し混同される第三の用語として「焼ならし圧延」があります。焼ならし圧延のスケジュールでは、最終圧延パスを制御し、得られる状態が焼ならし鋼に類似するようにします。ただし、製品に対して別途、完全な炉内焼ならし処理が施されていない場合があります。温度、圧下量および仕上げ圧延パスの制御は、この工程の一部です。「焼ならし」と「焼ならし圧延」は関連する納入状態の表現ですが、同一の工程を示す記述ではありません。
BS EN 10025-3:2019は、焼ならし状態または焼ならし圧延状態で供給される、熱間圧延された平鋼および長尺の溶接可能な細粒構造用鋼製品を対象としています。この表現は意図的なものです。同規格は、規定された鋼種、品質および最大250 mmまでの厚さとともに、許容される複数の納入状態を定めていますが、そのシリーズに属するすべての製品が同一の熱履歴を受けたことを意味するものではありません。
焼入れ・焼戻し製品は、異なる特性管理の考え方に基づいています。DIN EN 10025-6:2023-06は、焼入れ・焼戻し状態で供給される、高降伏強度構造用鋼の熱間圧延平鋼製品を対象としています。規定された強度は、焼入れおよび焼戻しによって得られ、厚さに応じた要求事項ならびに溶接、成形および補修加熱に関する対応する制限が定められています。公称降伏強度が類似する焼ならし鋼種であっても、自動的に代替品となるわけではありません。微細組織、硬さ分布、板厚方向の挙動および熱影響部の応答が異なる可能性があるためです。
ASTM A668/A668M-16は、納入状態の表現を正確に読まなければならない理由を示しています。同規格は、炭素鋼および合金鋼鍛造品を、焼なまし、焼ならし、焼ならし・焼戻し、焼入れ・焼戻し、または焼ならし・焼入れ・焼戻しに分類しています。これらは文体上の違いではなく、別個の分類です。同様に、ISO 683-1:2016は、定義された熱処理状態および表面状態にある半製品、棒鋼、線材、平鋼製品および鍛造品について、技術的な納入要求事項を規定しています。適用される規格がこれらの状態を区別している場合、「熱処理済み」という表現だけでは曖昧すぎます。
相当鋼種が自動的に同等の納入品になるわけではない理由
鋼種記号は一般に、化学成分と一連の機械的または技術的要求事項を規定します。しかし、それだけで製作現場に到着する製品の全体像が示されるとは限りません。二つの文書が化学成分上は同等とみなせる鋼を記載していても、製品形状、厚さ範囲、納入時の熱処理、表面状態、試験片の採取位置、試験温度、衝撃試験の頻度、超音波探傷、または許容される製造工程が異なる場合があります。
最初に確認すべきなのは製品形状です。公称化学成分が近くても、厚板、棒鋼、鍛造品および線材は、同じ変形履歴や特性の均一性を示すわけではありません。厚さも決定的な要因です。冷却速度および偏析の影響は断面寸法によって変化するため、20 mm厚の板材に対して確立された要求事項を、180 mm厚の鍛造品に自動的に適用することはできません。
次に、納入状態を正確に一致させる必要があります。焼ならし製品、焼ならし圧延製品および焼入れ・焼戻し製品は、降伏強度の数値が類似していても、硬さ、靭性および溶接上の制限が異なる可能性があります。表面状態も重要です。「圧延まま」、脱スケール、機械加工、冷間仕上げおよび鍛造の各表面は、脱炭、スケール、寸法公差および検査について異なる前提条件を伴います。
試験規定によっては、安易な同等性の主張が否定されることがあります。引張試験および衝撃試験が必須かどうか、試験片をどこから採取するか、どの方向を用いるか、また試験が溶解、ロット、鍛造品または厚さ範囲ごとに実施されるかを確認してください。ISO 683-1:2016、BS EN 10025-3:2019、DIN EN 10025-6:2023-06および各ASTM鍛造品規格は、化学成分だけでなく、定義された製品カテゴリーに要求事項を結び付けています。
材料比較チェックリスト
- 経路 必要な場合は、溶解および精錬経路を記録する。
- 製品形状 鋼板、棒鋼、線材、鍛造品またはその他の形状を特定する。
- 熱処理 焼なまし、焼ならし、焼ならし圧延、焼入れ・焼戻しまたはその他の定義された状態を記載する。
- 表面および寸法 仕上げ、厚さ、直径、公差および断面寸法を記録する。
- 試験 引張、衝撃、硬さ、検査および試料採取の要求事項を、適用される規格に適合させる。
- 証拠 証明書、溶解番号、処理記録および試験報告書を実物の製品に紐づける。
したがって、実務的な比較表では、製造工程を一つの列に記載すべきですが、それを判断の決定要因として残してはなりません。その他の列には、製品形状および寸法範囲、鋼種および適用規格、納入時の熱処理、表面状態、機械的特性および衝撃特性の要求事項、追加検査、ならびに溶解番号、処理記録、試験報告書および適合声明などの検証証拠を記載すべきです。最終的な比較は、行全体を通して次のように行う必要があります。工程 → 製品形状 → 熱処理 → 規格および鋼種 → 試験および表面要求事項 → 文書化された証拠。その場合にのみ、公称上類似する二つの納入品を技術的に比較可能かどうか判断できます。
参考文献
- [1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM A668/A668M-16, 2016. https://store.astm.org/a0668_a0668m-16.html
- [2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM A508/A508M-16, 2016. https://store.astm.org/a0508_a0508m-16.html
- [3] Heat-treatable steels, alloy steels and stainless steels — Part 1. ISO 683-1:2016, 2016. https://www.iso.org/standard/70642.html
- [4] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [5] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [6] Hot rolled products of structural steels — Part 6. DIN EN 10025-6:2023-06, 2023. https://www.dinmedia.de/en/standard/din-en-10025-6/366216503