




स्टील की डिलीवरी कंडीशन का वास्तविक अर्थ
इस्पात की आपूर्ति की स्थिति में केवल रासायनिक संघटन ही नहीं, बल्कि उत्पाद का रूप, विनिर्माण इतिहास, ताप-उपचार, सतही अवस्था, आयाम, यांत्रिक अपेक्षाएँ और परीक्षण भी शामिल होते हैं। Strong evidence
स्टील की डिलीवरी कंडीशन वह मानक-परिभाषित अवस्था है जिसमें किसी उत्पाद की आपूर्ति की जाती है। यह आपूर्तिकर्ता का अनौपचारिक विवरण नहीं है और न ही यह रासायनिक संघटन का पर्याय है। यह कंडीशन उत्पाद के रूप, विनिर्माण इतिहास, ऊष्मा-उपचार अवस्था, सतह की अवस्था, आयामों, यांत्रिक आवश्यकताओं तथा निर्दिष्ट निरीक्षण या परीक्षण को एक साथ जोड़ती है। ये विवरण निर्धारित करते हैं कि सामग्री की व्याख्या कैसे की जानी चाहिए और अनुपालन संबंधी दावों का वास्तविक अर्थ क्या है।
| आपूर्ति विवरण | यह क्या पहचानता है | यह क्या पहचान नहीं करता |
|---|---|---|
| हॉट-रोल्ड प्लेट | समतल उत्पाद और हॉट-वर्किंग का इतिहास | पूर्ण गलन मार्ग या अंतिम ताप-उपचार अनुपालन |
| सामान्यीकृत प्लेट | नॉर्मलाइज़िंग ताप-उपचार की अवस्था | सतह की फिनिश या भट्ठी का मार्ग |
| कोल्ड-फिनिश्ड बार | फिनिशिंग मार्ग, आयाम और सतही अवस्था | मिश्रधातु ग्रेड या तापीय स्थिति |
| क्वेंच्ड-एंड-टेम्पर्ड फोर्जिंग | निर्धारित तापीय अवस्था वाला फोर्ज्ड उत्पाद | प्राथमिक गलन मार्ग, जब तक मानक इसकी अपेक्षा न करे |
हीट नंबर और ग्रेड पदनाम सामग्री की पहचान के महत्वपूर्ण हिस्सों को दर्शाते हैं, लेकिन वे आपूर्ति किए गए पूरे उत्पाद का वर्णन नहीं करते। स्टील के एक ही व्यापक परिवार की आपूर्ति हॉट-रोल्ड प्लेट, नॉर्मलाइज़्ड प्लेट, क्वेंच्ड-एंड-टेम्पर्ड प्लेट, कोल्ड-फिनिश्ड बार या फोर्ज किए गए घटक के रूप में की जा सकती है। इन उत्पादों में प्रमुख मिश्रधातु तत्व समान हो सकते हैं, फिर भी उनकी यील्ड स्ट्रेंथ, टफनेस, हार्डनेस, अवशिष्ट तनाव, आयामी सहनशीलता और वेल्डेबिलिटी में पर्याप्त अंतर हो सकता है।
डिलीवरी कंडीशन और स्टील ग्रेड में अंतर
स्टील ग्रेड सामान्यतः संघटन की एक सीमा और आवश्यक गुणों का एक समूह निर्धारित करता है। मानक के आधार पर, इसमें अनुमत उत्पाद-रूप, मोटाई की सीमाएँ, इम्पैक्ट-टेस्ट तापमान, डीऑक्सीडेशन प्रक्रिया या डिलीवरी कंडीशन भी निर्दिष्ट हो सकती हैं। फिर भी इसका अर्थ यह नहीं है कि उस ग्रेड पदनाम वाले प्रत्येक उत्पाद को एक ही विनिर्माण क्रम से गुज़ारा गया है।
EN 10025 श्रृंखला के अंतर्गत स्ट्रक्चरल स्टील पर विचार करें। BS EN 10025-3:2019 नॉर्मलाइज़्ड या नॉर्मलाइज़्ड-रोल्ड कंडीशन में आपूर्ति किए जाने वाले हॉट-रोल्ड, वेल्डेबल, फाइन-ग्रेन स्ट्रक्चरल-स्टील उत्पादों को कवर करता है। इसलिए S355N जैसा पदनाम केवल 355 MPa की नाममात्र यील्ड-स्ट्रेंथ श्रेणी से अधिक जानकारी देता है: “N” पदनाम मानक में निर्दिष्ट नॉर्मलाइज़्ड या नॉर्मलाइज़्ड-रोल्ड डिलीवरी अवस्था से जुड़ा है। DIN EN 10025-6:2023-06 एक अलग उत्पाद-वर्ग से संबंधित है, अर्थात क्वेंच्ड-एंड-टेम्पर्ड कंडीशन में आपूर्ति किए जाने वाले उच्च-यील्ड-स्ट्रेंथ स्ट्रक्चरल स्टील। उस भाग की किसी ग्रेड की व्याख्या इस प्रकार नहीं की जा सकती मानो वह केवल नॉर्मलाइज़्ड उत्पाद का अधिक उच्च-स्ट्रेंथ वाला रूप हो।[1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM International. ASTM A668/A668M-16, 2016.
ASTM की फोर्जिंग संबंधी मानकों में भी यह अंतर उतना ही स्पष्ट है। ASTM A668/A668M-16 कार्बन और मिश्रधातु स्टील फोर्जिंग को डिलीवरी ऊष्मा-उपचार के आधार पर वर्गीकृत करता है, जिसमें एनील्ड, नॉर्मलाइज़्ड, नॉर्मलाइज़्ड-एंड-टेम्पर्ड, क्वेंच्ड-एंड-टेम्पर्ड तथा नॉर्मलाइज़्ड-क्वेंच्ड-एंड-टेम्पर्ड कंडीशन शामिल हैं। इसलिए “फोर्ज्ड कार्बन स्टील” आपूर्ति की गई अवस्था का पर्याप्त विवरण नहीं है। फोर्जिंग प्रक्रिया उत्पाद का रूप और विकृति-इतिहास निर्धारित करती है; निर्दिष्ट ऊष्मा-उपचार उसकी तकनीकी कंडीशन का एक अन्य भाग निर्धारित करता है।
ASTM A434/A434M-24 हॉट-व्रॉट और कोल्ड-फिनिश्ड क्वेंच्ड-एंड-टेम्पर्ड मिश्रधातु स्टील बार को कवर करता है। यहाँ “कोल्ड-फिनिश्ड” उत्पाद-मार्ग तथा सतह या आयामी अवस्था का वर्णन करता है, जबकि “क्वेंच्ड-एंड-टेम्पर्ड” धातुकर्मीय अवस्था का वर्णन करता है। इनमें से कोई भी शब्द मिश्रधातु ग्रेड का स्थान नहीं लेता। कोई बार रासायनिक रूप से आवश्यक ग्रेड-सीमा के भीतर हो सकता है, लेकिन यदि उसकी आपूर्ति गलत कंडीशन में, गलत सतह-अवस्था के साथ या आवश्यक यांत्रिक परीक्षणों के बिना की गई हो, तो वह डिलीवरी स्पेसिफिकेशन में विफल हो सकता है।
आपूर्ति की स्थिति मानकों द्वारा परिभाषित वह अवस्था जिसमें इस्पात उत्पाद की आपूर्ति की जाती है; इसमें उसका रूप, तापीय उपचार, सतही अवस्था, आयाम और अपेक्षित सत्यापन शामिल हैं।
| मार्ग | प्रमुख धात्विक इनपुट या फीडस्टॉक | प्राथमिक प्रक्रिया |
|---|---|---|
| BF-BOF | लौह अयस्क, धातुकर्मीय कोयला, चूना-पत्थर और पुनर्चक्रित इस्पात | ब्लास्ट-फर्नेस लौह-निर्माण के बाद बेसिक-ऑक्सीजन परिशोधन |
| EAF | मुख्यतः पुनर्चक्रित इस्पात, प्रत्यक्ष-अपचयित लोहा या हॉट मेटल और विद्युत | विद्युत गलन के बाद परिशोधन और ढलाई |
विनिर्माण-मार्ग एक और स्तर जोड़ता है। World Steel Association के अनुसार, 2024 में स्टील बनाने के दो मुख्य मार्ग ब्लास्ट-फर्नेस-बेसिक-ऑक्सीजन-फर्नेस (BF-BOF) मार्ग और इलेक्ट्रिक-आर्क-फर्नेस (EAF) मार्ग हैं। इसके कच्चे माल संबंधी मार्गदर्शन में इंटीग्रेटेड मार्ग और EAF मार्ग के बीच अंतर किया गया है। इंटीग्रेटेड मार्ग में लौह अयस्क, मेटलर्जिकल कोयला, चूना-पत्थर और पुनर्चक्रित स्टील का उपयोग होता है, जबकि EAF मार्ग में मुख्यतः पुनर्चक्रित स्टील, डायरेक्ट-रिड्यूस्ड आयरन या हॉट मेटल तथा बिजली का उपयोग होता है। U.S. Environmental Protection Agency ने 1995 में बेसिक-ऑक्सीजन प्रक्रिया का वर्णन स्क्रैप के साथ पिघले हुए ब्लास्ट-फर्नेस आयरन के परिष्करण के रूप में किया था, जबकि इलेक्ट्रिक-आर्क-फर्नेस प्रक्रिया को एक अलग स्टील-निर्माण मार्ग माना था।
ASTM A434/A434M-24 अपने अंतर्गत आने वाले क्वेंच्ड-एंड-टेम्पर्ड मिश्रधातु इस्पात बारों के लिए अनेक गलन-प्रसंस्करण मार्गों की अनुमति देता है। Strong evidence
[2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM International. ASTM A508/A508M-16, 2016.ये मेल्ट-मार्ग अवशिष्ट तत्वों, शुद्धता, इन्क्लूज़न के वितरण और प्रक्रिया-नियंत्रण को प्रभावित कर सकते हैं, लेकिन केवल मार्ग से यह निर्धारित नहीं होता कि अंतिम उत्पाद नॉर्मलाइज़्ड, एनील्ड या क्वेंच्ड-एंड-टेम्पर्ड है। ASTM A434/A434M-24 अपने अंतर्गत आने वाले बार के लिए ओपन-हार्थ, बेसिक-ऑक्सीजन और इलेक्ट्रिक-फर्नेस उत्पादन की अनुमति देता है, बशर्ते मानक की आवश्यकताएँ पूरी हों। ASTM A508/A508M-16 प्रेशर-वेसल घटकों के लिए क्वेंच्ड-एंड-टेम्पर्ड, वैक्यूम-ट्रीटेड कार्बन और मिश्रधातु स्टील फोर्जिंग के संबंध में अधिक विशिष्ट प्रावधान रखता है: इसमें बेसिक-इलेक्ट्रिक-फर्नेस निर्माण आवश्यक है, जब तक कि सेकेंडरी रिफाइनिंग या रीमेल्टिंग का उपयोग न किया गया हो। मार्ग संबंधी यह आवश्यकता उस उत्पाद-स्पेसिफिकेशन का हिस्सा है, न कि सभी क्वेंच्ड-एंड-टेम्पर्ड स्टील की सामान्य परिभाषा।

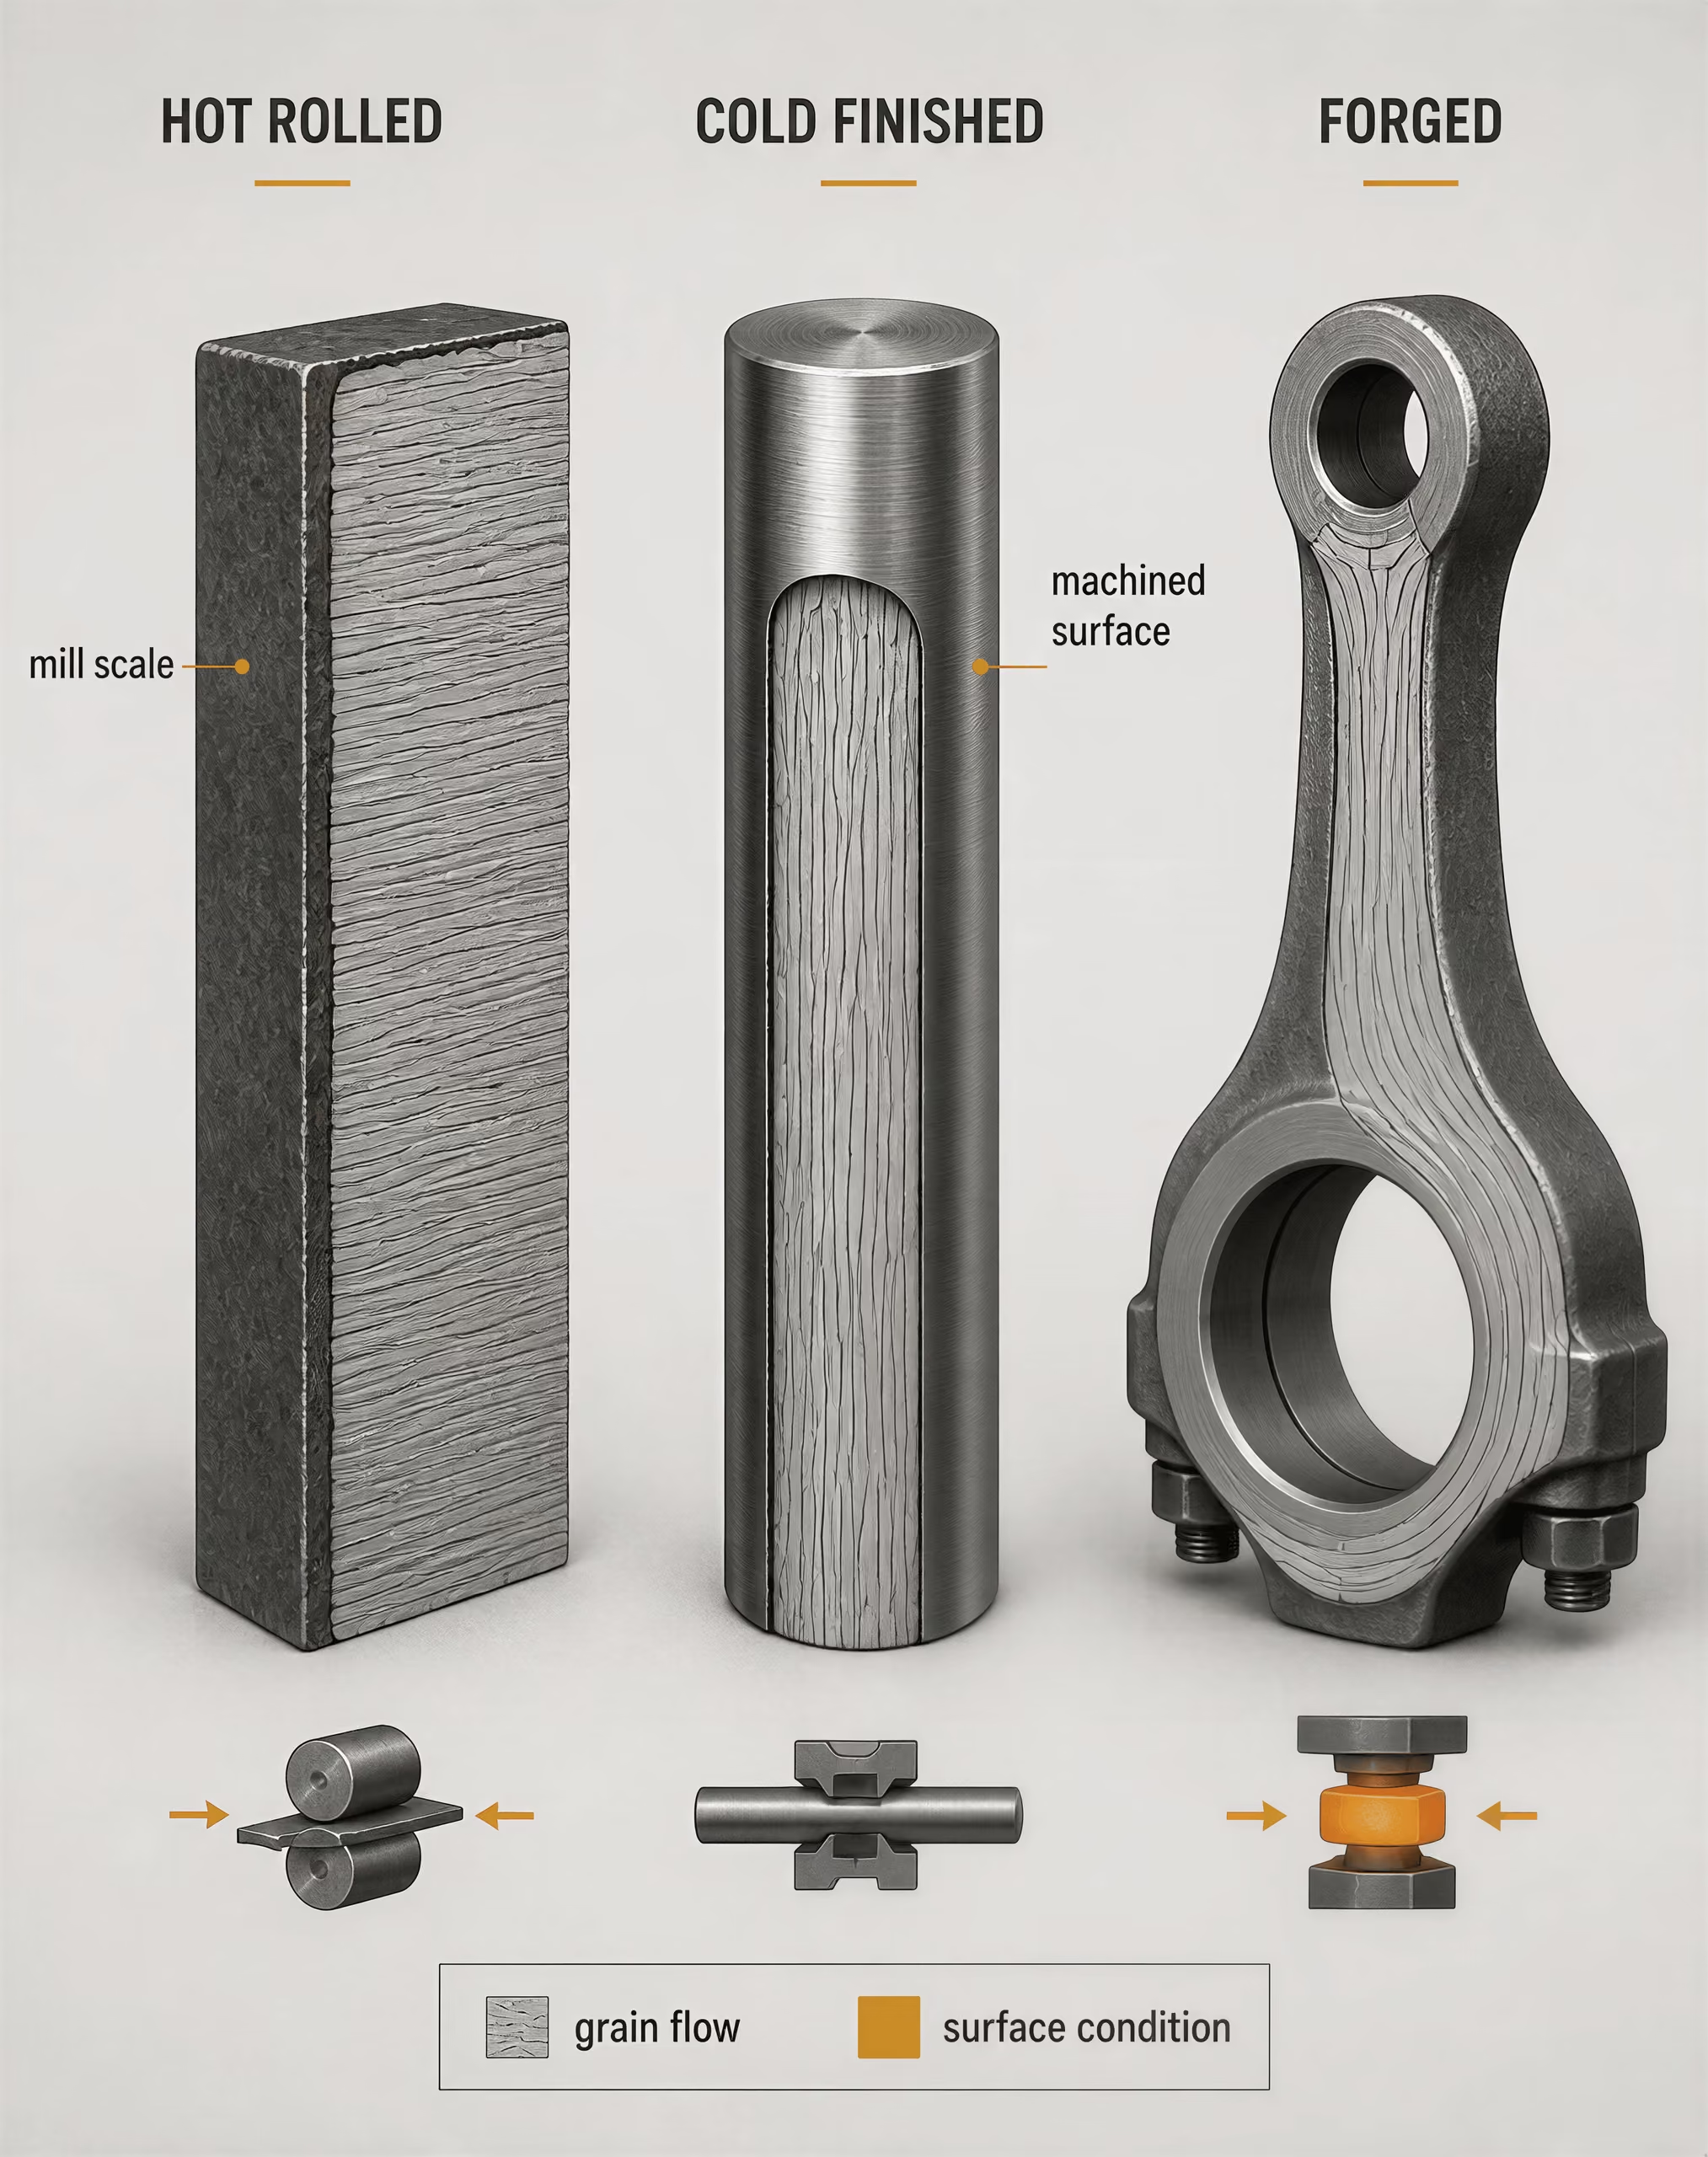
उत्पाद-रूप, सतह की अवस्था और ऊष्मा-उपचार अवस्था
उत्पाद-रूप यह नियंत्रित करता है कि स्टील को किस प्रकार आकार दिया गया था और कौन-से दोष, तनाव तथा दिशात्मक गुण महत्वपूर्ण हो सकते हैं। World Steel Association के 2024 के प्रक्रिया-विवरण के अनुसार, कंटीन्यूअस कास्टिंग पिघले हुए स्टील को स्लैब, बिलेट और ब्लूम में बदलती है, जिन्हें बाद में फ्लैट और लॉन्ग उत्पादों में रोल किया जाता है। स्लैब प्लेट या शीट बन सकता है; बिलेट बार या वायर रॉड बन सकता है; और ब्लूम भारी सेक्शन या फोर्जिंग स्टॉक बन सकता है। इसके बाद की रोलिंग, ड्रॉइंग, मशीनिंग या फोर्जिंग ज्यामिति और यांत्रिक प्रतिक्रिया को बदलती है।
हॉट-रोल्ड के रूप में आपूर्ति किए गए फ्लैट उत्पाद की सतह और आयामी इतिहास उस उत्पाद से अलग होता है जिसे कोल्ड-रिड्यूस किया गया हो और बाद में एनील किया गया हो। कोल्ड-फिनिश्ड के रूप में वर्णित बार को ड्रॉ, पील, ग्राइंड या टर्न किया गया हो सकता है, जिससे अधिक कड़ी आयामी नियंत्रण और विशिष्ट सतह-अवस्था प्राप्त होती है। फोर्जिंग में स्थानीय या समग्र प्लास्टिक विकृति हुई होती है, जो रोल्ड प्लेट से अलग होती है, भले ही रासायनिक विश्लेषण समान हो।
ऊष्मा-उपचार सूक्ष्मसंरचना को बदलता है। एनीलिंग सामान्यतः हार्डनेस और अवशिष्ट तनाव को कम करते हुए डक्टिलिटी और मशीनिंग-क्षमता में सुधार करता है। नॉर्मलाइज़िंग में संबंधित ट्रांसफॉर्मेशन-रेंज से ऊपर गर्म करने और फिर हवा में ठंडा करने के माध्यम से परिष्कृत फेरिटिक-पर्लिटिक संरचना उत्पन्न की जाती है। नॉर्मलाइज़्ड रोलिंग में नियंत्रित रोलिंग शेड्यूल का उपयोग किया जाता है, ताकि अंतिम रोलिंग पास निर्दिष्ट पहलुओं में नॉर्मलाइज़्ड सामग्री के तुलनीय कंडीशन उत्पन्न करें; यह केवल सामान्य हॉट-रोलिंग का लेबल नहीं है। क्वेंचिंग अधिक कठोर ट्रांसफॉर्मेशन संरचना बनाती है, जबकि टेम्परिंग कुछ भंगुरता को कम करती है और स्ट्रेंथ तथा टफनेस को समायोजित करती है। इसलिए “क्वेंच्ड-एंड-टेम्पर्ड” केवल स्ट्रेंथ के परिणाम को नहीं, बल्कि एक नियंत्रित क्रम को दर्शाता है।[3] Heat-treatable steels, alloy steels and stainless steels — Part 1. International Organization for Standardization. ISO 683-1:2016, 2016.
सतह की अवस्था को समग्र ऊष्मा-उपचार से अलग समझना चाहिए। हॉट-रोल्ड सामग्री पर स्केल बना रह सकता है, या उसे शॉट-ब्लास्टिंग, पिकलिंग अथवा किसी अन्य डीस्केलिंग प्रक्रिया से हटाया जा सकता है। कोल्ड-फिनिश्ड या मशीन की गई सतह ग्रेड के रासायनिक संघटन को बदले बिना आयामी सहनशीलता, रफनेस और सतह से खुलने वाले दोषों के स्थान को प्रभावित कर सकती है। ISO 683-1:2016 क्वेंचिंग और टेम्परिंग के लिए प्रयुक्त नॉन-अलॉय स्टील से बने सेमी-फिनिश्ड उत्पादों, बार, वायर रॉड, फ्लैट उत्पादों और फोर्जिंग के लिए तकनीकी डिलीवरी आवश्यकताएँ निर्दिष्ट करता है, जिसमें परिभाषित ऊष्मा-उपचार और सतह-अवस्थाएँ शामिल हैं। यह संरचना दर्शाती है कि “स्टील ग्रेड” तकनीकी विवरण का केवल एक घटक है।
आवश्यक परीक्षण कंडीशन को पूर्ण करते हैं। तनन गुण किसी विशेष मोटाई और अभिविन्यास पर निर्दिष्ट किए जा सकते हैं। इम्पैक्ट परीक्षण केवल निर्दिष्ट क्वालिटी या तापमान पर लागू हो सकता है। हार्डनेस, अल्ट्रासोनिक परीक्षण, ग्रेन-साइज़ मूल्यांकन, डीकार्बराइज़ेशन सीमाएँ, सतह निरीक्षण और आयामी सहनशीलताएँ भी अनिवार्य हो सकती हैं। केवल रासायनिक संघटन की रिपोर्ट देने वाला प्रमाणपत्र ऐसी डिलीवरी कंडीशन के अनुपालन को स्थापित नहीं करता, जिसमें ये अतिरिक्त नियंत्रण आवश्यक हों।
पदनाम व्याख्या को क्यों नियंत्रित करता है
वे शब्द जिन्हें एक-दूसरे का पर्याय नहीं मानना चाहिए
- सामान्यीकृत
- ऑस्टेनिटाइज़ेशन और वायु-शीतन से उत्पन्न ताप-उपचारित अवस्था।
- सामान्यीकृत-रोल्ड
- नियंत्रित रोलिंग की वह अवस्था जिसका उद्देश्य सामान्यीकृत सामग्री के तुलनीय संरचनागत रूप का निर्माण करना है।
- कोल्ड-फिनिश्ड
- ऐसा उत्पाद मार्ग जिसमें ड्रॉइंग, पीलिंग, टर्निंग, ग्राइंडिंग या संबंधित फिनिशिंग प्रक्रियाएँ शामिल हों।
- क्वेंच्ड-एंड-टेम्पर्ड
- ऑस्टेनिटाइज़ेशन, तीव्र शीतन और टेम्परिंग का क्रम।
पदनाम उपयोगकर्ता को बताता है कि कौन-से मानक-नियम लागू होते हैं, कौन-सी कंडीशन ऑर्डर की गई थी और कौन-सी तुलनाएँ मान्य हैं। “नॉर्मलाइज़्ड,” “नॉर्मलाइज़्ड-रोल्ड,” “एनील्ड,” “कोल्ड-फिनिश्ड” और “क्वेंच्ड-एंड-टेम्पर्ड” परस्पर विनिमेय विशेषण नहीं हैं। ये सूक्ष्मसंरचना, गुणों, प्रसंस्करण सीमाओं और स्वीकृति-परीक्षणों के संबंध में अलग-अलग धारणाएँ उत्पन्न करते हैं।
SAE AMSH6875C एयरोस्पेस ऊष्मा-उपचार के दृष्टिकोण से इसी सिद्धांत को दर्शाता है: यह स्टील की चार श्रेणियों के लिए आवश्यकताएँ निर्धारित करता है और फर्नेस उपकरण, प्रक्रियाएँ, तापमान तथा परीक्षण विधियाँ निर्दिष्ट करता है। इसलिए आवश्यक उपचार दस्तावेजीकृत प्रक्रिया-नियंत्रण से जुड़ा है, न कि केवल इस कथन से कि सामग्री को किसी समय गर्म किया गया था।
इसी कारण, सामग्री के पूर्ण विवरण में मानक, ग्रेड, उत्पाद-रूप, आयाम, डिलीवरी कंडीशन, सतह की अवस्था और आवश्यक परीक्षणों की पहचान होनी चाहिए। “S355 स्टील,” “4140 बार” या “मिश्रधातु-स्टील फोर्जिंग” सामग्री से संबंधित कई प्रश्नों को अनुत्तरित छोड़ देते हैं। मानक-अनुपालक पदनाम इन प्रश्नों की सीमा को संकुचित करता है। यह बताता है कि उत्पाद क्या है, उसकी आपूर्ति की गई अवस्था कैसे स्थापित की गई और दावे के साथ कौन-से साक्ष्य संलग्न होने चाहिए।
कच्चे माल से सेमी-फिनिश्ड स्टील तक का विनिर्माण-मार्ग
[4] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
स्टील का उत्पादन केवल एक फर्नेस-ऑपरेशन नहीं है। यह परस्पर जुड़ा हुआ एक क्रम है, जिसमें लौह-युक्त सामग्री आयरन बनती है, आयरन क्रूड स्टील में बदलता है और तरल स्टील रोलिंग या फोर्जिंग के लिए कास्ट आकार में परिवर्तित होता है। World Steel Association दो प्रमुख मार्गों की पहचान करता है: ब्लास्ट-फर्नेस/बेसिक-ऑक्सीजन-फर्नेस मार्ग, जिसे सामान्यतः BF-BOF लिखा जाता है, और इलेक्ट्रिक-आर्क-फर्नेस मार्ग, या EAF मार्ग।[^1] ये मार्ग बताते हैं कि धात्विक चार्ज को किस प्रकार रिड्यूस, मेल्ट और रिफाइन किया जाता है। अपने-आप में ये अंतिम डिलीवरी कंडीशन को परिभाषित नहीं करते।
एक अंतिम पदनाम के लिए विशेष संघटन, शीतलन-अभ्यास, सतही अवस्था, दाना-संरचना, तनन-शक्ति, आघात-कठोरता या ऊष्मा-उपचार भी आवश्यक हो सकता है। उदाहरण के लिए, ISO 683-1:2016 परिभाषित ऊष्मा-उपचार और सतही स्थितियों में आपूर्ति किए जाने वाले अर्ध-तैयार उत्पादों, छड़ों, वायर रॉड, फ्लैट उत्पादों और फोर्जिंग के लिए तकनीकी आपूर्ति आवश्यकताएँ निर्दिष्ट करता है।[^2] इसलिए उत्पादन-मार्ग विनिर्माण इतिहास का एक भाग है, उत्पाद मानक का विकल्प नहीं।
ब्लास्ट फर्नेस और बेसिक ऑक्सीजन फर्नेस
BF-BOF मार्ग लौह-निर्माण को इस्पात-निर्माण से अलग करता है। लौह-निर्माण में ब्लास्ट फर्नेस के भीतर कार्बन-समृद्ध द्रव लौह, अर्थात हॉट मेटल, तैयार होता है। इसके बाद बेसिक ऑक्सीजन फर्नेस में कार्बन की मात्रा घटाई जाती है और रासायनिक संघटन को समायोजित किया जाता है।
ब्लास्ट फर्नेस में ऊपर से लौह-अयस्क, धातुकर्मीय कोक और चूना-पत्थर जैसे फ्लक्स डाले जाते हैं। लौह-अयस्क लौह-ऑक्साइड प्रदान करता है। कोक ऊष्मा प्रदान करता है और अपचायक के रूप में कार्य करता है; इसका कार्बन मोनोऑक्साइड, चार्ज के नीचे की ओर उतरने के दौरान अयस्क से ऑक्सीजन हटाता है। चूना-पत्थर गैंग और अन्य अवांछित घटकों के साथ अभिक्रिया करके स्लैग बनाता है। गर्म हवा, जिसे सामान्यतः ब्लास्ट कहा जाता है, भट्ठी के आधार के निकट टुयर्स के माध्यम से प्रवेश करती है। परिणामी हॉट मेटल स्लैग के नीचे एकत्र होता है और BOF में स्थानांतरण के लिए निकाला जाता है।
| पात्र या चरण | उत्पादित या उपचारित सामग्री | कार्य |
|---|---|---|
| ब्लास्ट फर्नेस | हॉट मेटल | लौह ऑक्साइडों का अपचयन करता है और कार्बन-समृद्ध तरल लोहा उत्पन्न करता है |
| बेसिक ऑक्सीजन फर्नेस | कच्चा इस्पात | ऑक्सीजन और स्क्रैप की सहायता से हॉट मेटल का परिशोधन करता है |
| इलेक्ट्रिक आर्क फर्नेस | तरल इस्पात | विद्युत ऊर्जा का उपयोग करके धात्विक आवेश को गलाता है |
| लैडल धातुकर्म | परिशोधित तरल इस्पात | रासायनिक संघटन, तापमान, गैसों और समावेशों को समायोजित करता है |
इसलिए ब्लास्ट फर्नेस लौह-निर्माण का पात्र है, इस्पात-निर्माण का नहीं। यह अंतर American Iron and Steel Institute और U.S. Environmental Protection Agency के विवरणों में दिखाई देता है। EPA के अनुसार, बेसिक ऑक्सीजन प्रक्रिया स्क्रैप के साथ पिघले हुए ब्लास्ट-फर्नेस लौह का परिशोधन करती है, जबकि इलेक्ट्रिक-आर्क-फर्नेस प्रक्रिया एक अलग इस्पात-निर्माण मार्ग है।[^3] यह शब्दावली महत्वपूर्ण है: ब्लास्ट फर्नेस एक मध्यवर्ती लौह उत्पाद तैयार करता है, जबकि BOF कच्चा इस्पात बनाता है।
BOF में जल-शीतित लांस पिघले हुए लौह में उच्च-शुद्धता वाली ऑक्सीजन प्रवाहित करता है। ऑक्सीजन कार्बन, सिलिकॉन, मैंगनीज और फॉस्फोरस के साथ संयोजित होती है। कार्बन मुख्यतः कार्बन मोनोऑक्साइड और कार्बन डाइऑक्साइड के रूप में निकलता है; ऑक्सीकृत अशुद्धियाँ स्लैग में चली जाती हैं। स्क्रैप इस्पात को सामान्यतः शीतलक और धात्विक फीडस्टॉक के रूप में मिलाया जाता है, जिससे सामग्री का पुनर्चक्रण करते हुए ऊष्मा-संतुलन को नियंत्रित किया जा सके। फ्लक्स एक क्षारीय स्लैग बनाते हैं, जो फॉस्फोरस और अन्य ऑक्साइडों को ग्रहण करता है।
BOF से निकाला गया हीट कच्चा इस्पात देता है, लेकिन निकाले गए इस्पात का संघटन आवश्यक नहीं कि अंतिम संघटन हो। लैडल उपचार द्वारा घुली हुई गैसों को हटाया जा सकता है, मिश्रधातु-योगों को समायोजित किया जा सकता है, समावेशन को संशोधित किया जा सकता है और ढलाई-तापमान निर्धारित किया जा सकता है। ग्रेड और प्रक्रिया-विनिर्देश के आधार पर निर्वात उपचार हाइड्रोजन, नाइट्रोजन या कार्बन की मात्रा घटा सकता है। उपयुक्त संघटनों में कैल्शियम उपचार समावेशन के आकार को बदल सकता है। ये प्रक्रियाएँ धातुकर्मीय नियंत्रण हैं, और एक ही BF-BOF मार्ग से प्राप्त दो हीट को अलग-अलग परिशोधन और ऊष्मीय इतिहास मिल सकते हैं।
इस एकीकृत मार्ग में इसलिए केवल अयस्क और कोक का उपयोग नहीं होता। World Steel Association लौह-अयस्क, धातुकर्मीय कोयला, चूना-पत्थर और पुनर्चक्रित इस्पात को प्रमुख इनपुट में शामिल करता है।[^4] इनके सापेक्ष अनुपात संयंत्र की रूपरेखा, भट्ठी-अभ्यास, स्क्रैप की गुणवत्ता और अपेक्षित इस्पात-रासायनिक संघटन के अनुसार बदलते हैं।
इलेक्ट्रिक आर्क फर्नेस, प्रत्यक्ष-अपचयित लौह और हॉट मेटल
EAF इलेक्ट्रोडों और चार्ज के माध्यम से विद्युत धारा प्रवाहित करके धात्विक चार्ज को पिघलाता है। भट्ठी में मुख्यतः पुनर्चक्रित इस्पात डाला जा सकता है, लेकिन प्रत्यक्ष-अपचयित लौह (DRI), हॉट-ब्रिकेटेड आयरन, पिग आयरन या हॉट मेटल भी डाले जा सकते हैं। World Steel Association के अनुसार, EAF मार्ग में मुख्यतः पुनर्चक्रित इस्पात, DRI या हॉट मेटल और विद्युत का उपयोग होता है।[^4]
पुनर्चक्रित इस्पात पहले से ही धात्विक लौह होता है, इसलिए उसे ब्लास्ट फर्नेस वाले अपचयन चरण की आवश्यकता नहीं होती। उसमें मौजूद अवशिष्ट मिश्रधातु-तत्व, संदूषण का स्तर, भौतिक रूप और चार्ज में उसका अनुपात भट्ठी-अभ्यास तथा परिणामी रासायनिक संघटन को प्रभावित करते हैं। DRI सामान्यतः अपचायक गैस की सहायता से ठोस अवस्था में लौह-अयस्क का अपचयन करके बनाया जाता है। ब्लास्ट-फर्नेस हॉट मेटल के विपरीत, अपचयन के दौरान यह पिघला नहीं होता और इसकी छिद्रयुक्त संरचना बनी रहती है। EAF को दिया गया हॉट मेटल किसी अपचयन भट्ठी से प्राप्त द्रव या पहले से उत्पादित लौह होता है और यह हीट में कार्बन तथा ऊष्मीय ऊर्जा लाता है।
EAF चार्ज को पिघलाता है और ऑक्सीकरण, स्लैग-निर्माण तथा तापमान-नियंत्रण को सक्षम बनाता है। लक्ष्य हीट तक पहुँचने के लिए ऑक्सीजन-प्रवेशन, कार्बन-योग, फोमी स्लैग-अभ्यास और विद्युत-शक्ति का समन्वय किया जाता है। निकासी के बाद, लैडल में द्वितीयक धातुकर्म में डीऑक्सीडेशन, मिश्रधातु-योग, निर्वात डीगैसिंग, समावेशन-संशोधन और तापमान-समायोजन शामिल हो सकते हैं। इस प्रकार EAF हीट को कठोर आवश्यकताओं के अनुरूप परिशोधित किया जा सकता है, जबकि एकीकृत संयंत्र रासायनिक संघटन, ढलाई, रोलिंग और ऊष्मा-उपचार में परिवर्तन करके व्यापक रूप से अलग गुणों वाले इस्पात बना सकता है।
केवल मार्ग से शक्ति, कठोरता, वेल्डनीयता या थकान-प्रदर्शन निर्धारित नहीं होता। EAF से निर्मित निम्न-मिश्रधातु संरचनात्मक ग्रेड और BOF से निर्मित उसी ग्रेड का इस्पात एक ही उत्पाद-विनिर्देश को पूरा कर सकता है, यदि निर्दिष्ट रासायनिक, यांत्रिक, स्वच्छता-संबंधी और प्रसंस्करण आवश्यकताएँ पूरी हों। इसके विपरीत, एक ही EAF से प्राप्त दो उत्पादों में पर्याप्त अंतर हो सकता है, यदि एक को सामान्यीकृत किया गया हो और दूसरे को क्वेंच तथा टेम्पर किया गया हो, या यदि उनकी उत्पाद-मोटाई और शीतलन-दर अलग हों।
मानक कभी-कभी मार्ग-संबंधी आवश्यकताएँ लागू करते हैं। ASTM A434/A434M-24 हॉट-वर्क्ड और कोल्ड-फिनिश्ड क्वेंच्ड-एंड-टेम्पर्ड मिश्रधातु इस्पात छड़ों पर लागू होता है और ओपन-हार्थ, बेसिक-ऑक्सीजन तथा इलेक्ट्रिक-फर्नेस उत्पादन को अनुमत पिघल-प्रसंस्करण मार्गों के रूप में पहचानता है। दाब-पात्र घटकों के लिए क्वेंच्ड-एंड-टेम्पर्ड निर्वात-उपचारित कार्बन और मिश्रधातु इस्पात फोर्जिंग के संबंध में ASTM A508/A508M-16 अधिक विशिष्ट स्थिति अपनाता है: इसमें द्वितीयक परिशोधन या पुनःपिघलन का उपयोग न होने पर बेसिक इलेक्ट्रिक-फर्नेस निर्माण आवश्यक है।[^5] ऐसी आवश्यकता अनुपालन की शर्त है; यह इस बात का प्रमाण नहीं है कि प्रत्येक EAF या BOF उत्पाद का प्रदर्शन समान होगा।

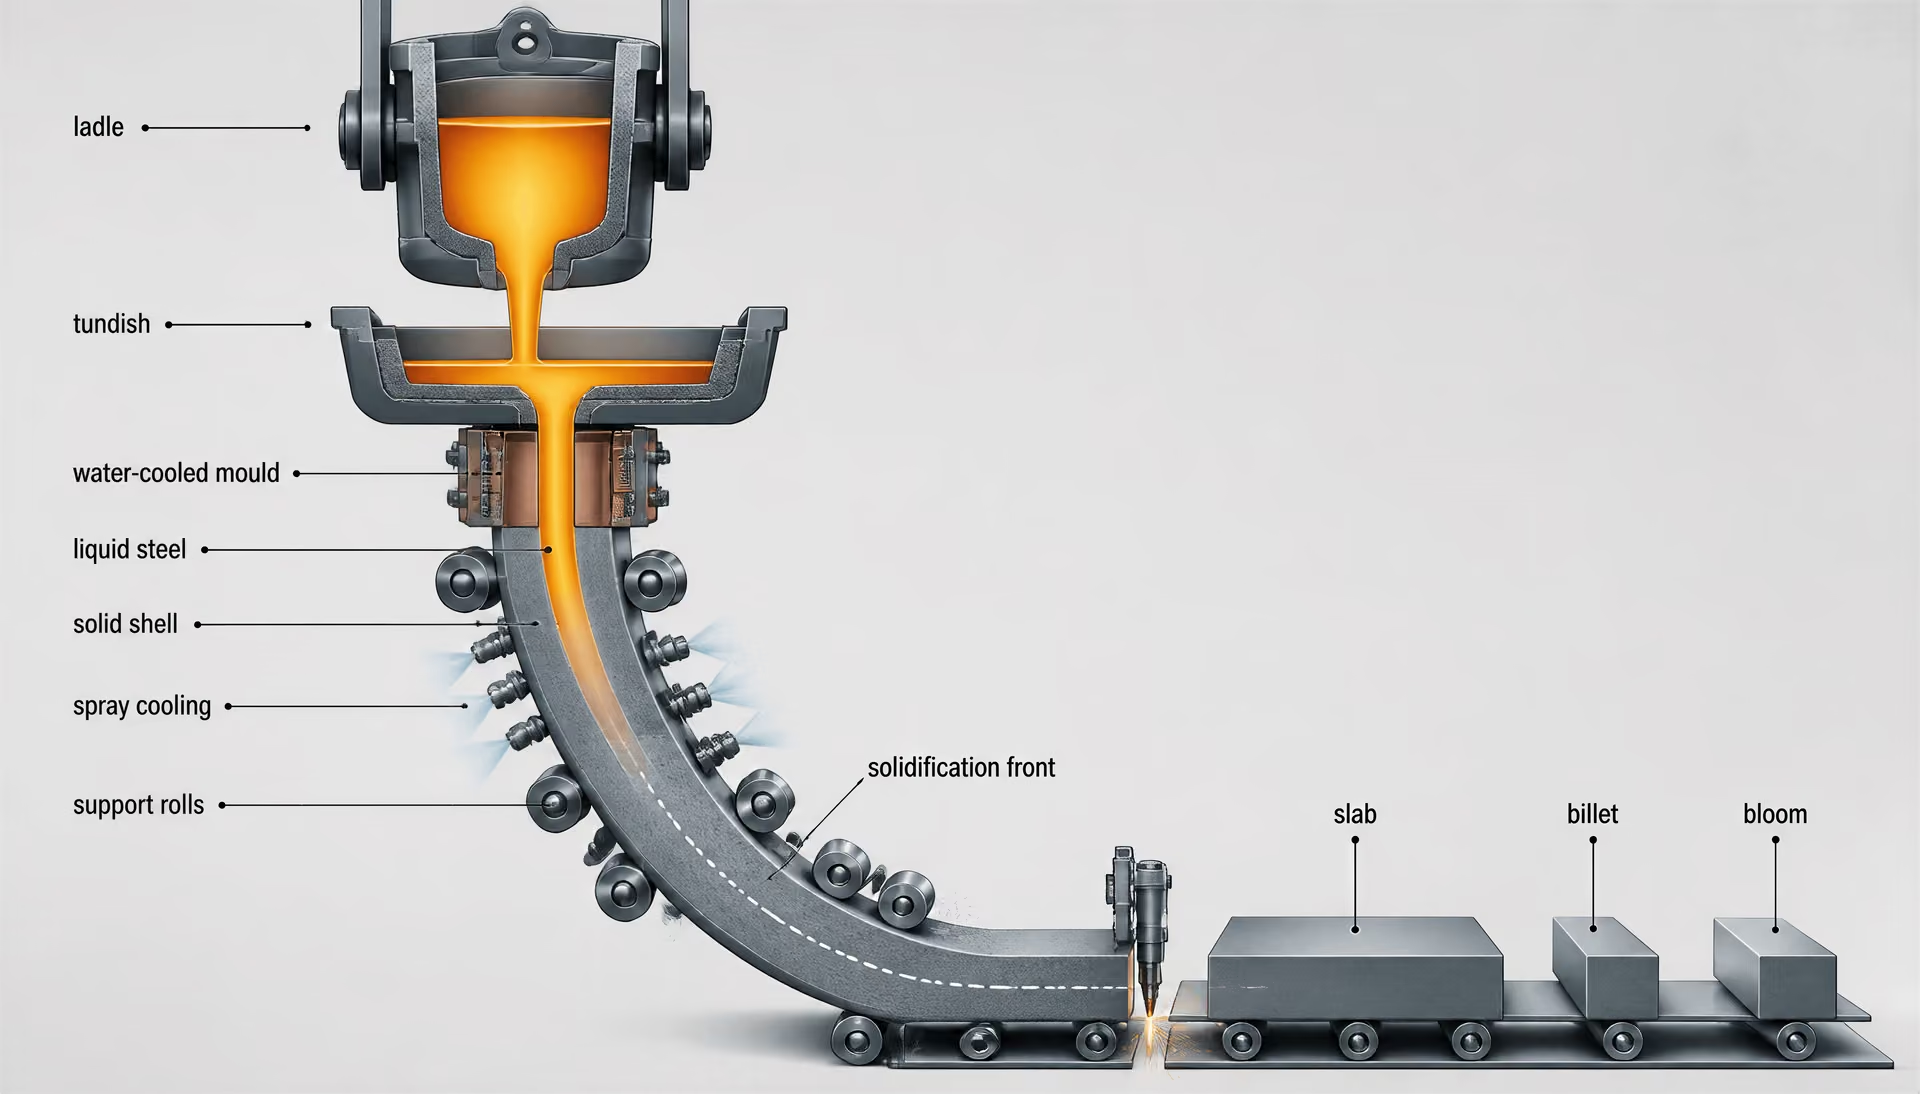
कच्चा इस्पात, ढलाई और डाउनस्ट्रीम प्रसंस्करण
कच्चा इस्पात प्राथमिक इस्पात-निर्माण के बाद और ढले हुए अर्ध-तैयार उत्पाद में परिवर्तित होने से पहले का द्रव इस्पात है। इसे लैडल में स्थानांतरित किया जाता है, जहाँ द्वितीयक धातुकर्म रासायनिक संघटन, स्वच्छता और ढलाई-तापमान निर्धारित करता है। लैडल किसी टुंडिश को भर सकता है, जो एक जलाशय के रूप में कार्य करता है और इस्पात को सतत ढलाई मशीन के सांचे में वितरित करता है।[5] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
सतत ढलाई पिघले हुए इस्पात को स्लैब, बिलेट या ब्लूम में बदल देती है।[^1] सांचा ऊपर और नीचे से खुला तथा जल-शीतित होता है। सांचे की दीवार के विरुद्ध एक ठोस खोल बनता है, जबकि भीतर द्रव इस्पात बना रहता है। रोल स्ट्रैंड को सहारा देते हैं और बाहर खींचते हैं; सांचे के नीचे स्प्रे द्वारा शीतलन बढ़ाया जाता है, जब तक कि सेक्शन पर्याप्त रूप से ठोस न हो जाए। ऑक्सी-ईंधन टॉर्च या यांत्रिक उपकरण स्ट्रैंड को आवश्यक लंबाई में काटते हैं।
स्लैब सामान्यतः फ्लैट-उत्पाद मिलों में जाते हैं और प्लेट, स्ट्रिप या शीट में रोल किए जाते हैं। बिलेट प्रायः बार और वायर-रॉड मिलों में जाते हैं। ब्लूम, जो बड़े सेक्शन होते हैं, संरचनात्मक सेक्शन, रेल या भारी छड़ों के लिए उपयोग किए जा सकते हैं, हालांकि शब्दावली और आकार-सीमाएँ संयंत्र तथा मानक पर निर्भर करती हैं। ढलाई-अभ्यास पृथक्करण, रंध्रता, समावेशन और सतही दोषों को प्रभावित करता है। बाद में पुनःतापन, रोलिंग, क्रॉपिंग, कंडीशनिंग या फोर्जिंग द्वारा इन विशेषताओं को कम किया जा सकता है, लेकिन वे स्वतः समाप्त नहीं होतीं।
डाउनस्ट्रीम प्रसंस्करण तब पुनःतापन से शुरू होता है, जब हॉट रोलिंग आवश्यक हो। रोलिंग में ढले हुए सेक्शन को रोलों के बीच दबाया जाता है, उसकी मोटाई या अनुप्रस्थ काट घटाई जाती है और उसके आकार तथा आंतरिक संरचना में परिवर्तन किया जाता है। नियंत्रित रोलिंग और त्वरित शीतलन से दानों को परिष्कृत किया जा सकता है और अलग से पूर्ण सामान्यीकरण उपचार के बिना अपेक्षित शक्ति विकसित की जा सकती है। इसके बाद प्लेट, बार, वायर रॉड और संरचनात्मक सेक्शन को सीधा करने, डीस्केलिंग, पीलिंग, ग्राइंडिंग, कटिंग या अन्य सतही प्रक्रियाओं से गुज़ारा जा सकता है।
| फोर्जिंग वर्ग | शीतन या उपचार का विवरण | सामान्य उद्देश्य या निहितार्थ |
|---|---|---|
| अनीलित | नियंत्रित धीमा शीतन | कम कठोरता और बेहतर मशीनिंग-क्षमता |
| सामान्यीकृत | रूपांतरण सीमा से ऊपर गर्म करने के बाद वायु-शीतन | अधिक महीन फेरिटिक-पर्लिटिक संरचना |
| सामान्यीकृत-और-टेम्पर्ड | नॉर्मलाइज़िंग के बाद टेम्परिंग | समायोजित कठोरता, दृढ़ता और अवशिष्ट तनाव |
| क्वेंच्ड-एंड-टेम्पर्ड | तीव्र शीतन के बाद टेम्परिंग | कम हुई क्वेंच-भंगुरता के साथ अधिक मजबूती |
| सामान्यीकृत-क्वेंच्ड-एंड-टेम्पर्ड | हार्डनिंग और टेम्परिंग से पहले नॉर्मलाइज़िंग | क्वेंचिंग से पहले नियंत्रित प्रारंभिक संरचना |
फोर्जिंग में विकृति का मार्ग अलग होता है। बिलेट, ब्लूम या इंगट को गर्म करके डाइयों के बीच या प्रेस के नीचे दबाया जाता है, जिससे दिशात्मक प्रवाह उत्पन्न होता है और ऐसा आकार बन सकता है जो रोलिंग के लिए उपयुक्त न हो। ASTM A668/A668M-16 फोर्जिंग को आपूर्ति-ऊष्मा-उपचार के आधार पर वर्गीकृत करता है, जिसमें एनील्ड, सामान्यीकृत, सामान्यीकृत-और-टेम्पर्ड, क्वेंच्ड-एंड-टेम्पर्ड तथा सामान्यीकृत-क्वेंच्ड-एंड-टेम्पर्ड अवस्थाएँ शामिल हैं।[^6] ये आपूर्ति-अवस्थाएँ हैं, BF-BOF या EAF उत्पादन के नाम नहीं।
अतः अंतिम मार्ग एक श्रृंखला है: अयस्क या पुनर्चक्रित इस्पात लौह-निर्माण अथवा पिघलाने के चरण में प्रवेश करता है; पिघली हुई धातु को परिशोधित करके कच्चा इस्पात बनाया जाता है; द्रव इस्पात की ढलाई की जाती है; और किसी निर्दिष्ट अंतिम ऊष्मा-उपचार तथा सतह-तैयारी से पहले अर्ध-तैयार सेक्शन को रोल या फोर्ज किया जाता है। BS EN 10025-3:2019 सामान्यीकृत या सामान्यीकृत-रोल्ड अवस्था में आपूर्ति किए जाने वाले हॉट-रोल्ड वेल्डनीय सूक्ष्म-दाना संरचनात्मक इस्पात उत्पादों से संबंधित है, जबकि DIN EN 10025-6:2023-06 क्वेंच्ड-एंड-टेम्पर्ड अवस्था में आपूर्ति किए जाने वाले हॉट-रोल्ड उच्च-उपज-शक्ति संरचनात्मक इस्पातों को शामिल करता है।[^7] इसलिए इस्पात का एक ही व्यापक परिवार अलग-अलग दायित्वों के साथ उत्पादन से निकल सकता है, क्योंकि ढलाई के बाद उसका प्रसंस्करण-मार्ग और उसकी परिभाषित आपूर्ति-अवस्था अलग होती है।
[^1]: World Steel Association, “Steelmaking process,” 2024। [^2]: ISO 683-1:2016। [^3]: U.S. Environmental Protection Agency, AP-42, “Iron and Steel Production,” 1995। [^4]: World Steel Association, “Raw materials,” 2024। [^5]: ASTM A434/A434M-24; ASTM A508/A508M-16। [^6]: ASTM A668/A668M-16। [^7]: BS EN 10025-3:2019; DIN EN 10025-6:2023-06।
मेल्ट रूट और द्वितीयक धातुकर्म उत्पाद को कैसे प्रभावित करते हैं
प्राथमिक इस्पातनिर्माण बनाम द्वितीयक परिशोधन
भट्ठी-मार्ग यह निर्धारित करता है कि लौहयुक्त पदार्थ द्रव इस्पात में कैसे परिवर्तित होते हैं, लेकिन केवल इससे तैयार उत्पाद की विशेषताएँ निर्धारित नहीं होतीं। वर्ल्ड स्टील एसोसिएशन दो प्रमुख मार्गों की पहचान करता है: ब्लास्ट-फर्नेस–बेसिक-ऑक्सीजन-फर्नेस (BF–BOF) मार्ग और इलेक्ट्रिक-आर्क-फर्नेस (EAF) मार्ग (World Steel Association, 2024)। एकीकृत मार्ग में लौह अयस्क, धातुकर्मीय कोयला, चूना-पत्थर और पुनर्चक्रित इस्पात का उपयोग किया जाता है। ब्लास्ट फर्नेस लौह-समृद्ध गर्म धातु का उत्पादन करता है; इसके बाद बेसिक ऑक्सीजन फर्नेस उस गर्म धातु को ऑक्सीजन और स्क्रैप के साथ परिशोधित करता है। U.S. Environmental Protection Agency ने 1995 में इसी अंतर का वर्णन किया था: बेसिक ऑक्सीजन प्रक्रिया स्क्रैप के साथ पिघले हुए ब्लास्ट-फर्नेस लौह का परिशोधन करती है, जबकि इलेक्ट्रिक-आर्क-फर्नेस प्रक्रिया एक अलग इस्पातनिर्माण मार्ग है।
EAF मुख्यतः पुनर्चक्रित इस्पात, प्रत्यक्ष-अपचयित लौह या गर्म धातु से बने चार्ज को विद्युत ऊर्जा का उपयोग करके पिघलाता है। यह विवरण प्राथमिक गलन विधि की पहचान करता है, अंतिम स्वच्छता, समावेशन-समूह, दानेदार संरचना या यांत्रिक प्रदर्शन की नहीं। EAF में बनाए गए दो हीटों में पर्याप्त अंतर हो सकता है, क्योंकि उनके स्क्रैप या प्रत्यक्ष-अपचयित लौह के इनपुट, ऑक्सीकरण प्रक्रिया, स्लैग नियंत्रण, मिश्रधातु मिलावट, टैपिंग तापमान और बाद की उपचार प्रक्रियाएँ अलग-अलग हो सकती हैं। यही बात दो BOF हीटों पर भी लागू होती है।
द्वितीयक-धातुकर्म क्रम
- लैडल-फर्नेस उपचार तापमान और रासायनिक संघटन को समायोजित करता है तथा डिसल्फराइज़ेशन में सहायता करता है।
- आर्गन प्रवर्तन द्रवित धातु को मिलाता है और समावेशों को स्लैग में ऊपर उठने के लिए प्रेरित करता है।
- निर्वात उपचार विलेय गैसों को कम कर सकता है और समावेशों के नियंत्रण में सहायता कर सकता है।
- कैल्शियम उपचार उपयुक्त संघटनों में समावेशों के आकार को संशोधित कर सकता है।
- ढलाई परिशोधित इस्पात को टुंडिश के माध्यम से सतत-ढलाई के सांचे में स्थानांतरित करती है।
प्राथमिक इस्पातनिर्माण के बाद द्रव हीट को लैडल में द्वितीयक धातुकर्म से गुजारा जा सकता है। लैडल-फर्नेस उपचार तापमान और रासायनिक संघटन को समायोजित करता है, डीसल्फरीकरण को बढ़ावा देता है, कैल्शियम या अन्य मिलावटों के माध्यम से समावेशों को संशोधित करता है, और मुख्य गलन प्रक्रिया के दौरान व्यावहारिक रूप से संभव होने की तुलना में मिश्रधातु तत्वों को अधिक सटीकता से निर्धारित करने की अनुमति देता है। आर्गन-संचालन धातु-स्नान को मिलाने में सहायता करता है और गैर-धात्विक समावेशों को स्लैग में ऊपर उठने के लिए प्रेरित करता है। ये प्रक्रियाएँ उस इस्पात को प्रभावित करती हैं जिसे बाद में ढाला, फोर्ज किया या रोल किया जाएगा, भले ही इस्पात का भट्ठी-मार्ग “BOF” या “EAF” ही रहे।
ढलाई और विरूपण इस इतिहास में आगे के चरण जोड़ते हैं। वर्ल्ड स्टील एसोसिएशन के अनुसार, सतत ढलाई पिघले हुए इस्पात को स्लैब, बिलेट और ब्लूम में बदलती है, जिन्हें बाद में फ्लैट और लंबे उत्पादों में रोल किया जाता है। फोर्जिंग, विशेष रूप से स्थानीय विरूपण और ढलाई के दौरान बनी रंध्रता को कम करने के कारण, रोलिंग से अलग तरीके से आकार और आंतरिक संरचना में परिवर्तन करती है। इसलिए आपूर्ति-अवस्था में केवल भट्ठी का नाम शामिल नहीं होता। उदाहरण के लिए, ISO 683-1:2016 परिभाषित ताप-उपचार और सतह-अवस्थाओं में अर्ध-तैयार उत्पादों, बार, वायर रॉड, फ्लैट उत्पादों और फोर्जिंग के लिए तकनीकी आपूर्ति आवश्यकताएँ निर्दिष्ट करता है।
ताप-उपचार इस श्रृंखला की एक अलग कड़ी है। ASTM A668/A668M-16 कार्बन और मिश्रधातु इस्पात फोर्जिंग को आपूर्ति के ताप-उपचार के आधार पर वर्गीकृत करता है, जिसमें एनील्ड, नॉर्मलाइज़्ड, नॉर्मलाइज़्ड-एंड-टेम्पर्ड, क्वेंच्ड-एंड-टेम्पर्ड तथा नॉर्मलाइज़्ड-क्वेंच्ड-एंड-टेम्पर्ड अवस्थाएँ शामिल हैं। “Quenched and tempered” तापीय अवस्था का वर्णन करता है, भट्ठी-मार्ग का नहीं। EAF हीट से फोर्ज किया गया इस्पात और BOF हीट से फोर्ज किया गया इस्पात, दोनों क्वेंच्ड और टेम्पर्ड अवस्था में आपूर्ति किए जा सकते हैं, फिर भी उनके अवशिष्ट तत्व, समावेशन और गैस-सामग्री समान होना आवश्यक नहीं है।
निर्वात उपचार, स्वच्छता और घुली हुई गैसें
निर्वात उपचार एक द्वितीयक प्रक्रिया है जिसका उद्देश्य घुली हुई गैसों और कुछ प्रक्रियाओं में समावेशों को नियंत्रित करना है। कम दाब में घुली हुई हाइड्रोजन और नाइट्रोजन द्रव इस्पात में कम घुलनशील हो जाती हैं; मिश्रण-संचालन और पिघले हुए धातु को निर्वात के संपर्क में लाने से उन्हें हटाने में सहायता मिलती है। हाइड्रोजन नियंत्रण महत्वपूर्ण है, क्योंकि अत्यधिक हाइड्रोजन संवेदनशील भारी खंडों में फ्लेक, आंतरिक दरार या विलंबित क्षति में योगदान दे सकती है। ऑक्सीजन नियंत्रण एक अन्य कारण से महत्वपूर्ण है: घुली हुई ऑक्सीजन डीऑक्सीडाइज़िंग मिलावटों के साथ अभिक्रिया करती है और ऑक्साइड समावेशों में योगदान देती है। निर्वात उपचार का अर्थ यह नहीं है कि प्रत्येक समावेशन समाप्त हो जाता है, और न ही यह कच्चे माल, स्लैग कैरीओवर, ढलाई और पुनर्तापन के नियंत्रण का स्थान लेता है।
निर्वात डीगैसिंग और निर्वात-आर्क रीमेल्टिंग अलग-अलग प्रक्रियाएँ हैं। निर्वात डीगैसिंग ढलाई से पहले सामान्यतः लैडल या निर्वात पात्र में द्रव हीट का उपचार करती है। निर्वात-प्रेरण गलन निर्वात या नियंत्रित वातावरण में चार्ज को पिघलाती और परिशोधित करती है। इसके बाद वैक्यूम-आर्क रीमेल्टिंग (VAR) एक उपभोज्य इलेक्ट्रोड को निर्वात में पुनः पिघलाती है और नियंत्रित ठोसकरण के साथ नया पिंड तैयार करती है। इलेक्ट्रोस्लैग रीमेल्टिंग (ESR) इलेक्ट्रोड को पुनः पिघलाने के लिए प्रवाहकीय स्लैग का उपयोग करती है और समावेशन नियंत्रण तथा ठोसकरण संरचना में सुधार कर सकती है। ये रीमेल्टिंग मार्ग EAF गलन के केवल अधिक शक्तिशाली रूप नहीं हैं; ये अपने विशिष्ट नियंत्रणों और सीमाओं वाले अतिरिक्त चरण हैं।
इसलिए “क्लीन स्टील” को किसी विशेष भट्ठी के पर्याय के रूप में नहीं, बल्कि मापी गई धातुकर्मीय अवस्था के रूप में समझना चाहिए। प्रासंगिक साक्ष्यों में हाइड्रोजन, ऑक्सीजन और नाइट्रोजन के परिणाम; कुल ऑक्सीजन; सल्फर; फॉस्फोरस; समावेशन रेटिंग; मैक्रो-एच परिणाम; अल्ट्रासोनिक परीक्षण; तथा अनुदैर्ध्य या अनुप्रस्थ यांत्रिक परीक्षण शामिल हो सकते हैं। आवश्यक साक्ष्य उत्पाद मानक और खरीद विनिर्देशन पर निर्भर करता है। निर्वात-उपचारित हीट भी अलगाव, फोर्जिंग असंततताओं या अनुपयुक्त ताप-उपचार के कारण विफल हो सकती है। इसके विपरीत, जब अनुमत प्रक्रिया नियंत्रण और परीक्षण संतुष्ट किए जाते हैं, तो बिना रीमेल्टिंग वाला उत्पाद भी अपने निर्दिष्ट requirements को पूरा कर सकता है।
दाब-पात्र फोर्जिंग यह दर्शाती हैं कि कुछ मामलों में मार्ग संबंधी आवश्यकताएँ स्पष्ट रूप से क्यों निर्धारित की जाती हैं। ASTM A508/A508M-16 दाब-पात्र घटकों के लिए क्वेंच्ड-एंड-टेम्पर्ड, निर्वात-उपचारित कार्बन और मिश्रधातु इस्पात फोर्जिंग को शामिल करता है। मानक में द्वितीयक परिशोधन या रीमेल्टिंग के उपयोग की स्थिति को छोड़कर बेसिक इलेक्ट्रिक-फर्नेस निर्माण आवश्यक है। इस शब्दावली का अर्थ यह नहीं है कि प्रत्येक EAF उत्पाद निर्वात-उपचारित या दाब-पात्र के लिए उपयुक्त होता है। इसका अर्थ यह है कि यह विशिष्ट विनिर्देशन एक अनुमत प्राथमिक मार्ग निर्धारित करता है और फिर अपनी आवश्यकताओं के अंतर्गत द्वितीयक परिशोधन या रीमेल्टिंग को वैकल्पिक मार्ग के रूप में मान्यता देता है। उत्पाद को फिर भी निर्दिष्ट रासायनिक संघटन, फोर्जिंग, ताप-उपचार, यांत्रिक और परीक्षण संबंधी प्रावधानों को पूरा करना होगा।
मार्ग संबंधी जानकारी क्या सिद्ध कर सकती है और क्या नहीं
किसी मार्ग का designation केवल वही सिद्ध कर सकता है जो लागू मानक, प्रमाणपत्र या विनिर्माण अभिलेख में लिखा हो। “EAF” प्राथमिक गलन भट्ठी की पहचान कर सकता है, लेकिन अतिरिक्त जानकारी के बिना यह निर्वात डीगैसिंग, ESR, VAR, किसी विशेष समावेशन रेटिंग, हाइड्रोजन-सामग्री, दाने के आकार या फोर्जिंग रिडक्शन को सिद्ध नहीं करता। “BOF” निम्नतर स्वच्छता सिद्ध नहीं करता, ठीक वैसे ही जैसे “vacuum-treated” यह सिद्ध नहीं करता कि सभी आंतरिक दोष समाप्त कर दिए गए हैं। मार्ग संबंधी दावों को परीक्षण परिणामों संबंधी दावों से अलग रखा जाना चाहिए।
कुछ मानक प्राथमिक गलन मार्ग को खुला छोड़ते हैं। ASTM A434/A434M-24 गर्म-वर्क्ड और कोल्ड-फिनिश्ड क्वेंच्ड-एंड-टेम्पर्ड मिश्रधातु इस्पात बार के लिए ओपन-हार्थ, बेसिक-ऑक्सीजन और इलेक्ट्रिक-फर्नेस उत्पादन की अनुमति देता है। इसके बाद आपूर्ति designation एक भट्ठी को अनिवार्य घोषित करने के बजाय उत्पाद के रूप, फिनिश, रासायनिक संघटन, ताप-उपचार और आवश्यक गुणों पर केंद्रित रहता है। BS EN 10025-3:2019 वेल्ड किए जा सकने वाले महीन-दाने वाले संरचनात्मक इस्पात उत्पादों के लिए नॉर्मलाइज़्ड या नॉर्मलाइज़्ड-रोल्ड आपूर्ति-अवस्थाएँ परिभाषित करता है, जबकि DIN EN 10025-6:2023-06 क्वेंच्ड-एंड-टेम्पर्ड अवस्था में आपूर्ति किए जाने वाले हॉट-रोल्ड फ्लैट उत्पादों को शामिल करता है। इनमें से कोई भी आपूर्ति-अवस्था अपने-आप में गलन के संपूर्ण इतिहास का विवरण नहीं देती।
अन्य मानक मार्ग संबंधी नियंत्रण लागू करते हैं, जैसा कि ASTM A508/A508M-16 करता है। SAE AMSH6875C भी चार वर्गों के इस्पात के लिए ताप-उपचार उपकरण, प्रक्रियाएँ, तापमान और परीक्षण विधियाँ निर्दिष्ट करता है, जिससे पता चलता है कि प्रक्रिया-अनुपालन भट्ठी के label से कहीं आगे तक विस्तृत हो सकता है। व्यावहारिक निष्कर्ष सीधा है: आपूर्ति-अवस्था तकनीकी रूप से परिभाषित अवस्था और उससे जुड़ी आवश्यकताओं को दर्ज करती है, जबकि विनिर्माण मार्ग यह दर्ज करता है कि वह अवस्था कैसे उत्पन्न की गई। दोनों में कुछ समानताएँ हैं, लेकिन वे एक-दूसरे के interchangeable नहीं हैं। केवल लागू मानक, सामग्री प्रमाणपत्र और, जहाँ आवश्यक हो, traceable प्रक्रिया-दस्तावेज यह स्थापित कर सकते हैं कि वास्तव में मार्ग के कौन-से चरण पूरे किए गए थे।
नॉर्मलाइज़्ड और नॉर्मलाइज़्ड-रोल्ड आपूर्ति अवस्थाएँ
“नॉर्मलाइज़्ड” और “नॉर्मलाइज़्ड-रोल्ड” केवल किसी मिल द्वारा पसंद किए गए उत्पादन-लेबल नहीं हैं, बल्कि धातुकर्मीय अवस्थाओं का वर्णन करते हैं। इनमें से प्रत्येक यह बताता है कि स्टील की ऑस्टेनाइट संरचना को किस प्रकार परिष्कृत किया गया और तैयार उत्पाद ने अपने निर्दिष्ट यांत्रिक गुण किस प्रकार प्राप्त किए। यह पदनाम किसी उत्पाद-मानक के अंतर्गत भी कार्य करता है: आयाम, रासायनिक संघटन, आघात-कठोरता, तनन गुण, सतह की अवस्था, परीक्षण और अनुमत विचलन—इन सभी को वह मानक नियंत्रित कर सकता है।
विनिर्माण मार्ग एक अलग प्रश्न है। World Steel Association ने 2024 में बताया कि इस्पात-निर्माण के दो प्रमुख मार्ग ब्लास्ट फर्नेस–बेसिक ऑक्सीजन फर्नेस (BF–BOF) मार्ग और इलेक्ट्रिक आर्क फर्नेस (EAF) मार्ग हैं। इसके कच्चे-माल संबंधी मार्गदर्शन में लौह-अयस्क, धातुकर्मीय कोयला, चूना-पत्थर और पुनर्चक्रित स्टील का उपयोग करने वाले एकीकृत मार्ग को, मुख्यतः पुनर्चक्रित स्टील, प्रत्यक्ष-अपचयित लौह या हॉट मेटल तथा विद्युत का उपयोग करने वाले EAF मार्ग से अलग किया गया है। दोनों में से कोई भी मार्ग ऐसा स्टील उपलब्ध करा सकता है जिसे बाद में ढालकर और रोल करके नॉर्मलाइज़्ड या नॉर्मलाइज़्ड-रोल्ड उत्पाद बनाया जा सके, बशर्ते आवश्यक रासायनिक संघटन, स्वच्छता और प्रसंस्करण नियंत्रण प्राप्त किए गए हों।
World Steel Association (2024) के अनुसार, सतत ढलाई द्रव स्टील को स्लैब, बिलेट या ब्लूम में बदलती है, जिन्हें बाद में चपटे या लंबे उत्पादों में रोल किया जाता है। ढलाई मार्ग, पुनःतापन की प्रक्रिया, अपचयन-अनुक्रम और शीतलन इतिहास प्रारंभिक सूक्ष्मसंरचना को प्रभावित करते हैं, लेकिन वे अपने-आप अंतिम आपूर्ति अवस्था निर्धारित नहीं करते। EAF स्टील से बनी प्लेट को नॉर्मलाइज़्ड किया जा सकता है; BF–BOF मार्ग से बनी प्लेट को नॉर्मलाइज़्ड-रोल्ड किया जा सकता है। यह पदनाम उत्पाद की अंतिम धातुकर्मीय अवस्था का वर्णन करता है, न कि उसके भट्ठी-आधारित स्रोत का।
ऊष्मा उपचार के रूप में नॉर्मलाइज़िंग
नॉर्मलाइज़िंग एक विशिष्ट ऊष्मा-उपचार प्रक्रिया है, जो हॉट फॉर्मिंग के बाद की जाती है या तब की जाती है जब रोलिंग के बाद ऐसी संरचना बन गई हो जो अनुपयुक्त या असमान हो। स्टील को ऑस्टेनाइटिक परास में गर्म किया जाता है—सामान्यतः उस क्रांतिक रूपांतरण तापमान से ऊपर, जो संबंधित अनुप्रस्थ काट में पूर्ण रूप से ऑस्टेनाइट बनाने के लिए आवश्यक होता है—और संरचना के समतुल्य होने तक पर्याप्त समय तक उसी तापमान पर रखा जाता है। इसके बाद उसे स्थिर वायु में ठंडा किया जाता है। सटीक तापमान और धारण-समय ग्रेड, अनुप्रस्थ काट की मोटाई और भट्ठी संचालन पर निर्भर करते हैं।
गर्म करने के दौरान पहले से मौजूद फेराइट, पर्लाइट और विकृति-जनित संरचनाएँ ऑस्टेनाइट से प्रतिस्थापित हो जाती हैं। यह रूपांतरण कुछ प्रावस्थाओं को घोल सकता है या उनका पुनर्वितरण कर सकता है तथा ढलाई, फोर्जिंग या पहले की रोलिंग से उत्पन्न अंतरों को कम कर सकता है। इसके बाद वायु-शीतलन अनेक गैर-मिश्रधातु और निम्न-मिश्रधातु संरचनात्मक स्टीलों में ऑस्टेनाइट को अपेक्षाकृत सूक्ष्म फेराइट–पर्लाइट संरचना में रूपांतरित करता है। परिणामस्वरूप, अनियंत्रित ऐज़-रोल्ड अवस्था की तुलना में पूरे अनुप्रस्थ काट में संरचना सामान्यतः अधिक समान होती है।
कण-परिष्करण इसका एक केंद्रीय पहलू है। जब रूपांतरण से पहले ऑस्टेनाइट के कण छोटे बनाए जाते हैं, तो शीतलन के दौरान बनने वाले फेराइट कण भी सामान्यतः अधिक सूक्ष्म होते हैं। अधिक सूक्ष्म फेराइटिक कण-संरचना, केवल कार्बन की मात्रा बढ़ाने पर निर्भर हुए बिना, उपज-शक्ति बढ़ाने और कठोरता में सुधार करने की प्रवृत्ति रखती है। वेल्ड किए जा सकने वाले संरचनात्मक स्टीलों में यह संतुलन महत्वपूर्ण है, क्योंकि अत्यधिक कार्बन और मिश्रधातु-जनित कठोरणीयता कठोर ऊष्मा-प्रभावित क्षेत्रों तथा हाइड्रोजन-सहायित दरारों के जोखिम को बढ़ा सकते हैं।
नॉर्मलाइज़िंग से मोटे उत्पाद की सतह और केंद्र के बीच बैंडिंग तथा अंतरों को भी कम किया जा सकता है, हालांकि समरूपीकरण की मात्रा मूल पृथक्करण, अनुप्रस्थ काट के आकार और ऊष्मीय चक्र पर निर्भर करती है। यह गारंटी नहीं है कि प्रत्येक रासायनिक या सूक्ष्मसंरचनात्मक भिन्नता समाप्त हो जाएगी। उदाहरण के लिए, ढलाई से संबंधित बड़े पैमाने का पृथक्करण केवल वायु-शीतलन द्वारा दूर नहीं किया जा सकता।
इसलिए “नॉर्मलाइज़्ड” शब्द का अर्थ है कि उत्पाद को नॉर्मलाइज़िंग ऊष्मा-उपचार दिया गया है या उसने ऐसी समतुल्य धातुकर्मीय अवस्था प्राप्त की है, जहाँ लागू उत्पाद-मानक ऐसी व्याख्या की अनुमति देता हो। इसका अर्थ क्वेंच्ड और टेम्पर्ड नहीं है। क्वेंचिंग में कठोर संरचना बनाने के लिए तीव्र शीतलन-दर का उपयोग किया जाता है; इसके बाद टेम्परिंग भंगुरता कम करती है और शक्ति को समायोजित करती है। DIN EN 10025-6:2023-06 क्वेंच्ड-एंड-टेम्पर्ड अवस्था में आपूर्ति किए गए हॉट-रोल्ड चपटे उत्पादों से संबंधित है, जो BS EN 10025-3:2019 के अंतर्गत आने वाले नॉर्मलाइज़्ड उत्पादों से भिन्न आपूर्ति अवस्था है।
अन्य मानक यह दर्शाते हैं कि शब्दावली को सटीक रूप से पढ़ना क्यों आवश्यक है। ISO 683-1:2016 क्वेंचिंग और टेम्परिंग के लिए बनाए गए गैर-मिश्रधातु स्टीलों से निर्मित अर्ध-तैयार उत्पादों, बार, वायर रॉड, चपटे उत्पादों और फोर्जिंग के लिए तकनीकी आपूर्ति आवश्यकताएँ निर्दिष्ट करता है, जिनमें परिभाषित ऊष्मा-उपचार और सतह की अवस्थाएँ शामिल हैं। ASTM A668/A668M-16 फोर्जिंग को अलग-अलग रूप से एनील्ड, नॉर्मलाइज़्ड, नॉर्मलाइज़्ड-एंड-टेम्पर्ड, क्वेंच्ड-एंड-टेम्पर्ड या नॉर्मलाइज़्ड-क्वेंच्ड-एंड-टेम्पर्ड के रूप में वर्गीकृत करता है। “नॉर्मलाइज़्ड-एंड-टेम्पर्ड” को “नॉर्मलाइज़्ड” का पर्याय नहीं माना जा सकता; अतिरिक्त टेम्परिंग उपचार संरचना और आवश्यक सत्यापन को बदल देता है।
नियंत्रित रोलिंग अवस्था के रूप में नॉर्मलाइज़्ड रोलिंग
नॉर्मलाइज़्ड रोलिंग, रोलिंग के बाद अलग से किए जाने वाले पूर्ण नॉर्मलाइज़िंग भट्ठी-चक्र के बजाय नियंत्रित हॉट रोलिंग के माध्यम से नॉर्मलाइज़्ड-प्रकार की अंतिम संरचना प्राप्त करती है। रोलिंग-अनुक्रम में पुनःतापन, पासों में अपचयन, इंटरपास समय और अंतिम रोलिंग तापमान को नियंत्रित किया जाता है, ताकि रूपांतरण से पहले विकृति ऑस्टेनाइट को परिष्कृत कर सके। अंतिम पास के बाद उत्पाद को निर्दिष्ट परिस्थितियों में ठंडा किया जाता है और ऐसी संरचना विकसित होती है, जो मानक के प्रयोजन के लिए नॉर्मलाइज़िंग द्वारा प्राप्त संरचना के समतुल्य होती है।
तापमान निर्णायक होता है। यदि रोलिंग अत्यधिक ऊँचे तापमान पर समाप्त होती है, तो पासों के बीच ऑस्टेनाइट पुनःक्रिस्टलीकृत होकर कण-वृद्धि कर सकता है, जिससे कण-परिष्करण का प्रभाव कमजोर पड़ जाता है। यदि विकृति ऑस्टेनाइटिक परास के भीतर कम और नियंत्रित तापमान पर होती है, तो पुनःक्रिस्टलीकरण से अप्रभावित या बार-बार परिष्कृत ऑस्टेनाइट शीतलन के दौरान सूक्ष्म फेराइट के निर्माण के लिए अनेक नाभिकन-स्थल उपलब्ध करा सकता है। इसलिए अंतिम गुण विकृति और रूपांतरण—दोनों को प्रतिबिंबित करते हैं।
नॉर्मलाइज़्ड रोलिंग को थर्मोमैकेनिकल रोलिंग का पर्याय नहीं बनाया जाना चाहिए। थर्मोमैकेनिकल रोलिंग में विकृति को जानबूझकर कम तापमान पर पूरा किया जाता है और यह ऐसे परास तक बढ़ सकती है जहाँ पुनःक्रिस्टलीकरण दब जाता है; संबंधित मानकों में इस अवस्था को सामान्यतः TM या M के रूप में नामित किया जाता है। इसके विपरीत, नॉर्मलाइज़्ड रोलिंग का लक्ष्य नॉर्मलाइज़्ड सामग्री के समतुल्य अवस्था प्राप्त करना है। सीमा लागू मानक और प्रक्रिया-योग्यता द्वारा निर्धारित होती है, न कि इस सामान्य दावे से कि स्टील को “ठंडा रोल” किया गया था या “नियंत्रित परिस्थितियों में रोल” किया गया था।
यह अंतर पुनरुत्पादकता को भी प्रभावित करता है। अलग से किया गया नॉर्मलाइज़िंग उपचार रोलिंग से विरासत में मिली कुछ भिन्नताओं को सुधार सकता है, लेकिन इसमें अतिरिक्त भट्ठी-समय लगता है और इससे आयाम, ऑक्सीकरण तथा सतह की अवस्था बदल सकती है। नॉर्मलाइज़्ड रोलिंग हॉट-वर्किंग अनुक्रम के दौरान ही आवश्यक संरचना प्राप्त करने का प्रयास करती है। इनमें से कोई भी मार्ग स्वतः श्रेष्ठ नहीं है: निर्दिष्ट ग्रेड, मोटाई, अनुप्रस्थ काट की ज्यामिति, कठोरता की आवश्यकता और स्वीकृति-परीक्षण यह निर्धारित करते हैं कि आपूर्ति की गई सामग्री अनुरूप है या नहीं।
BS EN 10025-3:2019 और सूक्ष्म-कण संरचनात्मक स्टील
BS EN 10025-3:2019 नॉर्मलाइज़्ड या नॉर्मलाइज़्ड-रोल्ड अवस्था में आपूर्ति किए जाने वाले वेल्ड किए जा सकने वाले सूक्ष्म-कण संरचनात्मक स्टीलों से बने हॉट-रोल्ड चपटे और लंबे उत्पादों के लिए तकनीकी आपूर्ति अवस्थाएँ निर्धारित करता है। यह 250 mm तक और इसमें शामिल मोटाइयों को कवर करता है। यह उत्पाद-मानक की बाध्यता है, न कि केवल उत्पादक के संचालन-अनुक्रम का विवरण।
| पदनाम परिवार | आपूर्ति की स्थिति | गुणवत्ता संबंधी निहितार्थ |
|---|---|---|
| S275N / S275NL | सामान्यीकृत या सामान्यीकृत-रोल्ड | NL निम्न-तापमान आघात-दृढ़ता वाली गुणवत्ता को दर्शाता है |
| S355N / S355NL | सामान्यीकृत या सामान्यीकृत-रोल्ड | NL निम्न-तापमान आघात-दृढ़ता वाली गुणवत्ता को दर्शाता है |
| S420N / S420NL | सामान्यीकृत या सामान्यीकृत-रोल्ड | NL निम्न-तापमान आघात-दृढ़ता वाली गुणवत्ता को दर्शाता है |
| S460N / S460NL | सामान्यीकृत या सामान्यीकृत-रोल्ड | NL निम्न-तापमान आघात-दृढ़ता वाली गुणवत्ता को दर्शाता है |
निर्दिष्ट शक्ति ग्रेड S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N और S460NL हैं। अक्षर N नॉर्मलाइज़्ड या नॉर्मलाइज़्ड-रोल्ड आपूर्ति अवस्था की पहचान करता है। L प्रत्यय निम्न-तापमान आघात-कठोरता गुणवत्ता की पहचान करता है। व्यावहारिक रूप से, N और NL गुणों में चार्पी आघात संबंधी आवश्यकताएँ अलग-अलग होती हैं; NL में N की तुलना में कम परीक्षण तापमान पर प्रदर्शन अपेक्षित होता है। सटीक परीक्षण तापमान, अवशोषित ऊर्जा, नमूना लेने का स्थान और स्वीकृति-नियम लागू किए जा रहे संस्करण तथा उत्पाद-रूप से लिए जाने चाहिए।
मानक के ग्रेड केवल नाममात्र उपज-शक्ति से परिभाषित नहीं होते। मोटाई निर्दिष्ट उपज-मूल्य को प्रभावित करती है, और तनन-शक्ति की सीमाएँ, बढ़ाव, रासायनिक सीमाएँ, वेल्डेबिलिटी से संबंधित संघटन-नियंत्रण तथा आघात गुण भी अनुरूपता का हिस्सा हैं। इसलिए एक मोटी S460NL प्लेट और एक पतली S460NL प्लेट एक ही ग्रेड-पदनाम साझा करती हैं, फिर भी दोनों मोटाई-निर्भर आवश्यकताओं के अधीन रहती हैं।
फलतः, आपूर्ति प्रमाणपत्र में मानक, ग्रेड, गुणवत्ता, उत्पाद-रूप, आयाम, हीट या कास्ट संदर्भ, आपूर्ति अवस्था और परीक्षण परिणामों की पहचान होनी चाहिए। प्रत्यय और मानक के बिना “S355” अधूरा है। BS EN 10025-3:2019 के अनुसार आपूर्ति किया गया S355N, सामान्य S355 उत्पाद के समान तकनीकी कथन नहीं है; न ही यह डिफ़ॉल्ट रूप से S355NL, क्वेंच्ड-एंड-टेम्पर्ड S355 या थर्मोमैकेनिकली रोल किए गए ग्रेड के समतुल्य है।
इसी कारण नॉर्मलाइज़्ड और नॉर्मलाइज़्ड-रोल्ड अवस्थाओं को विनिर्देशन में शामिल किया जाना चाहिए, न कि आपूर्तिकर्ता के अनौपचारिक विवरण में। उत्पादन मार्ग यह निर्धारित करता है कि संरचना किस प्रकार बनाई गई; मानक यह निर्धारित करता है कि आपूर्ति किए गए उत्पाद को क्या प्रदर्शित करना आवश्यक है।
शमन-टेम्परित इस्पात: ऑस्टेनाइट से उपयोग-स्थिति तक
शमन-टेम्परित (Q&T) इस्पात की परिभाषा एक क्रमबद्ध प्रक्रिया से होती है, न कि इस अस्पष्ट कथन से कि किसी उत्पाद का “ऊष्मा-उपचार” किया गया है। सामग्री को पहले ऑस्टेनाइटिक सीमा तक गर्म किया जाता है और आवश्यक रूपांतरण तथा रासायनिक समांगता के लिए पर्याप्त समय तक उसी तापमान पर रखा जाता है। इसके बाद मार्टेन्साइट बनाने के लिए इसे तेजी से ठंडा किया जाता है और फिर टेम्परिंग के लिए निम्न क्रांतिक रूपांतरण तापमान से नीचे पुनः गर्म किया जाता है। अंतिम स्थिति इस्पात की रासायनिक संरचना, अनुप्रस्थ काट के आकार, भट्ठी संचालन, शमन की तीव्रता, टेम्परिंग मापदंडों, सतह की अवस्था और उत्पाद मानक से जुड़ी आवश्यकताओं पर निर्भर करती है।
यह अंतर महत्वपूर्ण है, क्योंकि विनिर्माण मार्ग और धातुकर्मीय उपचार उत्पादन-श्रृंखला के अलग-अलग पक्षों का वर्णन करते हैं। World Steel Association ब्लास्ट-फर्नेस–बेसिक-ऑक्सीजन-फर्नेस मार्ग और इलेक्ट्रिक-आर्क-फर्नेस मार्ग को इस्पात-निर्माण के दो मुख्य मार्गों के रूप में पहचानता है (2024)। इसके बाद सतत ढलाई से स्लैब, बिलेट या ब्लूम बनते हैं, जिन्हें फ्लैट या लंबे उत्पादों में रोल किया जा सकता है। Q&T उपचार किसी भी मार्ग के बाद किया जा सकता है; यह EAF इस्पात, मिश्रधातु इस्पात या किसी विशेष उत्पाद-रूप का पर्याय नहीं है। मानक द्वारा परिभाषित आपूर्ति-स्थिति एक और स्तर जोड़ती है, क्योंकि वह यह निर्दिष्ट करती है कि आपूर्तिकर्ता को क्या वितरित करना और प्रदर्शित करना आवश्यक है।

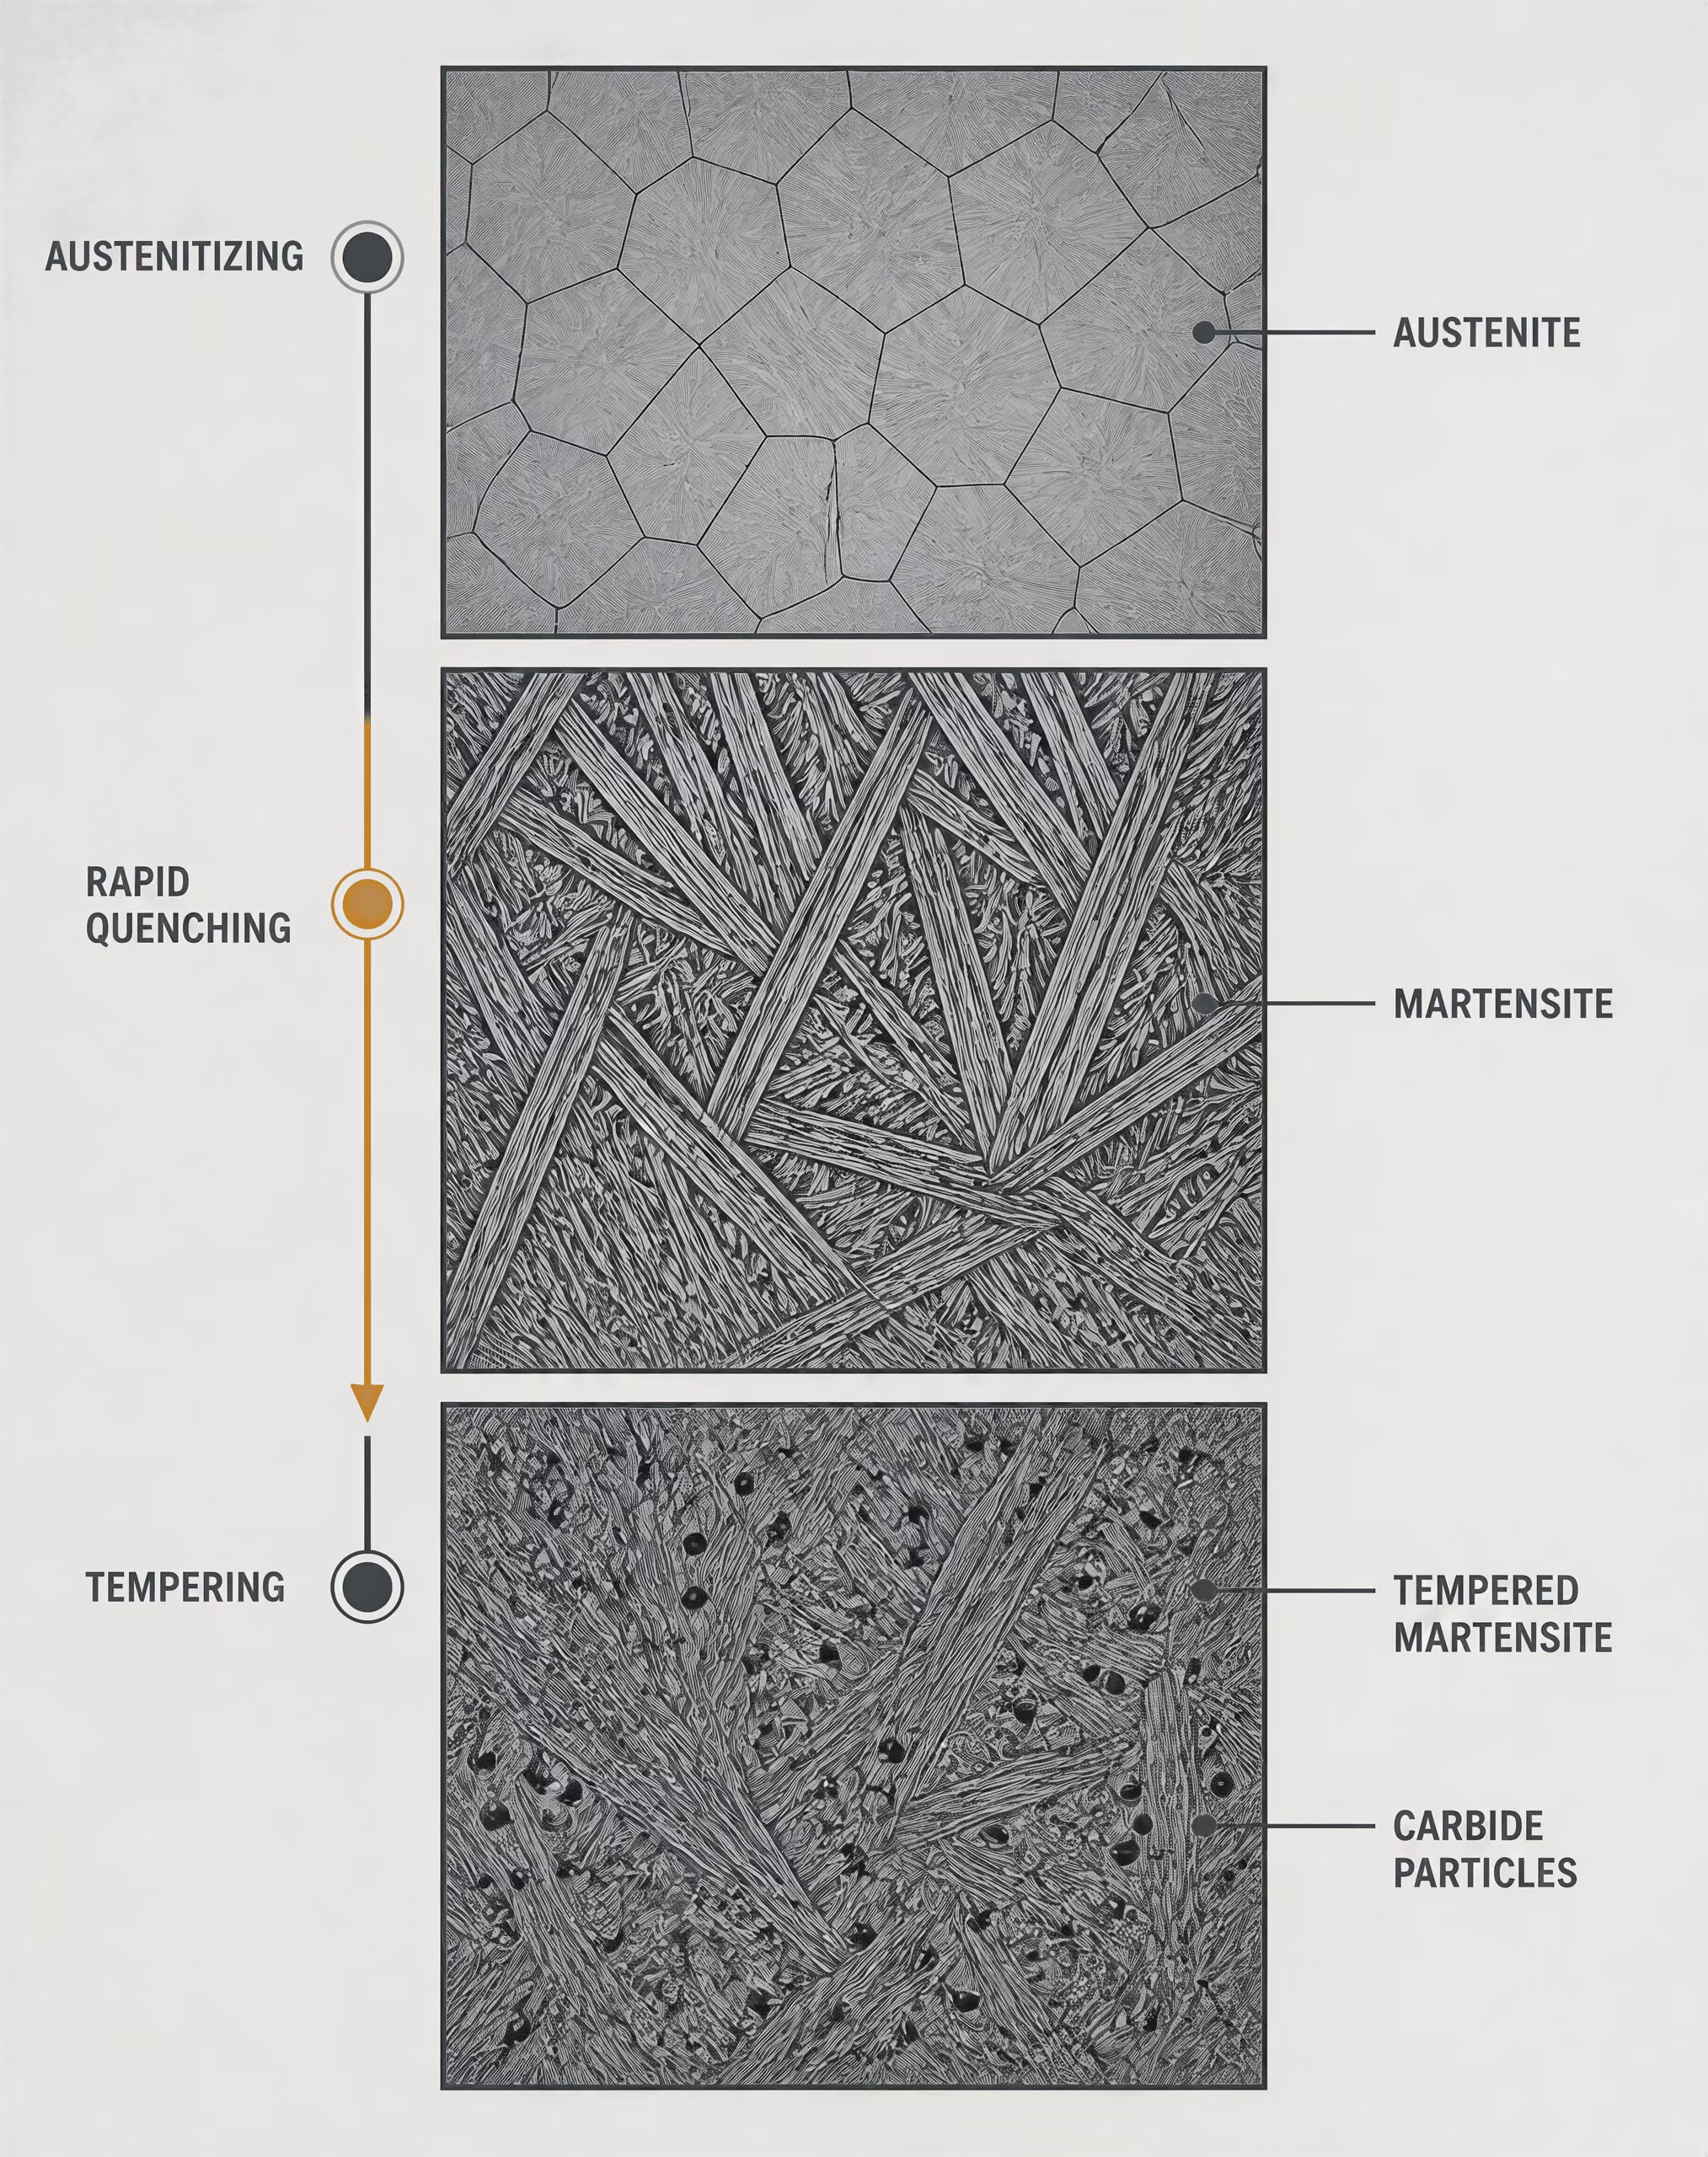
ऑस्टेनाइटीकरण, शमन और मार्टेन्साइटिक रूपांतरण
ऑस्टेनाइटीकरण के दौरान फेराइट, पर्लाइट या अन्य प्रारंभिक घटक ऑस्टेनाइट में रूपांतरित होते हैं। ऑस्टेनाइट फलक-केंद्रित घनीय अवस्था है, जो फेराइट की तुलना में काफी अधिक कार्बन घोल सकती है। इस्पात को उपयुक्त तापमान तक पहुँचाना और नियंत्रित अवधि तक उसी तापमान पर बनाए रखना आवश्यक है। अपर्याप्त गर्म करने या कम समय तक रखने से अघुलित कार्बाइड और रासायनिक असमानता रह सकती है। अत्यधिक तापमान या लंबे समय तक संपर्क से ऑस्टेनाइट के कण बड़े हो सकते हैं, विकृति बढ़ सकती है और दृढ़ता कम हो सकती है।
इसलिए भट्ठी का नियंत्रण धातुकर्म का ही हिस्सा है, न कि कोई प्रशासनिक विवरण। आसपास का वातावरण भट्ठी के निर्धारित तापमान तक जिस समय पहुँचता है, उसी समय भार आवश्यक रूप से उस तापमान तक नहीं पहुँचता; साथ ही, मोटे अनुप्रस्थ काट पतले अनुप्रस्थ काट की तुलना में अधिक धीरे गर्म होते हैं। तापयुग्मों की स्थिति, भट्ठी की एकरूपता, भारों के बीच दूरी और भट्ठी से शमन-टैंक तक स्थानांतरण का समय—ये सभी ऊष्मीय चक्र को प्रभावित करते हैं। उदाहरण के लिए, SAE AMSH6875C इस्पात की चार श्रेणियों के लिए ऊष्मा-उपचार संबंधी आवश्यकताएँ निर्धारित करता है और भट्ठी उपकरण, प्रक्रियाओं, तापमानों तथा परीक्षण विधियों का उल्लेख करता है। किसी घटक को “ऑस्टेनाइटीकृत” किए जाने का कथन तब तक कोई उपयोगी आश्वासन नहीं देता, जब तक लागू विनिर्देश इन चरों को भी नियंत्रित न करता हो।
शमन ऑस्टेनाइट को इतनी तेजी से ठंडा करता है कि मोटे पर्लाइट जैसे विसरण-आधारित उत्पादों का निर्माण रुक जाए और उपयुक्त तापमानों पर बैनाइट का निर्माण भी दब जाए। इसके बाद ऑस्टेनाइट मुख्यतः विसरण-रहित रूपांतरण के माध्यम से मार्टेन्साइट में बदलता है। कार्बन विकृत शरीर-केंद्रित चतुष्कोणीय जालक में फँसा रहता है, जिससे उच्च कठोरता और सामर्थ्य उत्पन्न होते हैं, लेकिन शमन के बाद की अवस्था में पर्याप्त आंतरिक प्रतिबल और सीमित तन्यता भी रहती है। कुछ ऑस्टेनाइट अपरिवर्तित रह सकता है, विशेषकर तब जब रासायनिक संरचना मार्टेन्साइट-आरंभ तापमान को कम कर दे या शीतलन-पथ रूपांतरण को पूरा करने के लिए अपर्याप्त हो।
हार्डनेबिलिटी निर्दिष्ट शीतन परिस्थितियों में किसी निश्चित गहराई तक कठोर रूपांतरण संरचना बनाने की इस्पात की क्षमता; यह अधिकतम सतही कठोरता के समान नहीं है।
परिणाम केवल नाममात्र की कार्बन मात्रा से निर्धारित नहीं होता। कठोरीकरण-क्षमता निर्दिष्ट शीतलन परिस्थितियों में किसी निश्चित गहराई तक मार्टेन्साइट बनाने की इस्पात की क्षमता का वर्णन करती है; यह सतह पर प्राप्त की जा सकने वाली अधिकतम कठोरता से अलग है। मैंगनीज, क्रोमियम, मोलिब्डेनम और निकेल जैसे मिश्रधातु तत्व सामान्यतः विसरण-आधारित रूपांतरणों में विलंब करते हैं, हालांकि उनका प्रभाव सांद्रता तथा कार्बन और अन्य मिश्रधातु तत्वों के साथ उनकी अंतःक्रियाओं पर निर्भर करता है। उच्च कठोरीकरण-क्षमता वाला ग्रेड समान कार्बन मात्रा वाले निम्न कठोरीकरण-क्षमता ग्रेड की तुलना में शमित सतह से अधिक दूर तक मार्टेन्साइटिक संरचना विकसित कर सकता है।
शमन एक यांत्रिक समस्या भी उत्पन्न करता है। सतह आंतरिक भाग से पहले ठंडी होकर सिकुड़ती है, जबकि रूपांतरण के दौरान स्वयं आयतन में परिवर्तन होता है। इससे उत्पन्न ऊष्मीय और रूपांतरणीय प्रतिबल विकृति, अवशिष्ट प्रतिबल या दरार पैदा कर सकते हैं। इसलिए शमन इतना तीव्र होना चाहिए कि निर्दिष्ट संरचना प्राप्त हो जाए, लेकिन अनावश्यक प्रतिबल न उत्पन्न हो। जल, पॉलिमर विलयन, तेल, गैस और अन्य माध्यम ऊष्मा-निष्कर्षण का अलग-अलग इतिहास प्रदान करते हैं; माध्यम, तापमान या परिसंचरण में परिवर्तन होने पर समान ग्रेड और नाममात्र का समान उपचार भी अलग-अलग परिणाम दे सकता है।
टेम्परिंग और सामर्थ्य-दृढ़ता संतुलन
टेम्परिंग में शमित इस्पात को उस तापमान से नीचे नियंत्रित तापमान तक पुनः गर्म किया जाता है, जिस पर ऑस्टेनाइट फिर से बन सकता है। समय और तापमान अतिसंतृप्त मार्टेन्साइट से कार्बन को बाहर निकलने, कार्बाइड के अवक्षेपण तथा शमन से उत्पन्न जालकीय विकृति और अवशिष्ट प्रतिबल को कम होने का अवसर देते हैं। सूक्ष्मसंरचना टेम्परित मार्टेन्साइट में बदल जाती है, हालांकि कार्बाइडों की वास्तविक मात्रा और मैट्रिक्स की अवस्था इस्पात की संरचना तथा टेम्परिंग चक्र पर निर्भर करती है।
टेम्परिंग के सामान्य प्रभाव
- कठोरता क्वेंचिंग के बाद के स्तर से सामान्यतः घटती है।
- तन्य शक्ति टेम्परिंग अधिक तीव्र होने पर सामान्यतः घटती है।
- नम्यता सामान्यतः बढ़ती है।
- आघात दृढ़ता संघटन और टेम्पर-भंगुरता के प्रभावों के अधीन, सामान्यतः बढ़ती है।
- अवशिष्ट तनाव टेम्परिंग चक्र द्वारा कम होता है।
टेम्परिंग तापमान या समय बढ़ने पर कठोरता और तनन-सामर्थ्य सामान्यतः शमन के बाद के स्तर से घटते हैं, जबकि तन्यता, आघात-दृढ़ता और आयामी स्थिरता में सुधार होता है। यह ऐसा सरल विनिमय नहीं है जिसमें प्रत्येक गुण समान दर से बदलता हो। मिश्रधातु-योग मृदुकरण को धीमा कर सकते हैं, मिश्रधातु-कार्बाइड के निर्माण को बढ़ावा दे सकते हैं या टेम्परिंग-प्रतिरोध को बदल सकते हैं। कुछ इस्पात विशेष तापमान-समय संपर्कों के दौरान टेम्पर-भंगुरता भी प्रदर्शित करते हैं। इसलिए निर्दिष्ट चक्र में शीतलन पर या किसी विशेष टेम्परिंग-सीमा के उपयोग पर प्रतिबंध शामिल हो सकते हैं।
इसलिए चुनी गई स्थिति उपयोग-संबंधी निर्णय होती है। शाफ्ट, दाब-पात्र फोर्जिंग और संरचनात्मक प्लेट—सभी को Q&T कहा जा सकता है, फिर भी उनकी आवश्यक सामर्थ्य, आघात-ऊर्जा, मोटाई-सीमा, सतह-गुणवत्ता और परीक्षण-स्थल अलग-अलग हो सकते हैं। किसी उत्पाद के पदनाम को उसके मानक, ग्रेड, आयाम और गुणवत्ता-वर्ग के साथ पढ़ना आवश्यक है। ISO 683-1:2016 शमन और टेम्परिंग के लिए बनाए गए गैर-मिश्रधातु इस्पात से निर्मित अर्ध-तैयार उत्पादों, छड़ों, वायर रॉड, फ्लैट उत्पादों और फोर्जिंग के लिए तकनीकी आपूर्ति आवश्यकताएँ निर्दिष्ट करता है, जिनमें परिभाषित ऊष्मा-उपचार और सतह-स्थितियाँ शामिल हैं। इससे प्रत्येक ऊष्मा-उपचारित इस्पात ISO 683-1 उत्पाद नहीं बन जाता।
ASTM A668/A668M-16 यह दर्शाता है कि फोर्जिंग के लिए शब्दावली क्यों महत्वपूर्ण है। यह एनीलित, नॉर्मलाइज़्ड, नॉर्मलाइज़्ड-एंड-टेम्परित, शमन-टेम्परित तथा नॉर्मलाइज़्ड-शमन-टेम्परित आपूर्ति-स्थितियों में अंतर करता है। “नॉर्मलाइज़्ड और टेम्परित” को “शमन-टेम्परित” के साथ परस्पर विनिमेय नहीं माना जा सकता: नॉर्मलाइज़िंग से अलग प्रारंभिक संरचना और शीतलन-इतिहास बनता है, और बाद में टेम्परिंग की प्रक्रिया अपनाए जाने पर भी परिणामी गुण अलग हो सकते हैं।[6] Hot rolled products of structural steels — Part 6. DIN Media. DIN EN 10025-6:2023-06, 2023.
DIN EN 10025-6:2023-06 उच्च-उपज-सामर्थ्य वाले संरचनात्मक इस्पात के उन हॉट-रोल्ड फ्लैट उत्पादों पर लागू होता है, जिन्हें शमन-टेम्परित स्थिति में आपूर्ति किया जाता है। आपूर्ति-स्थिति का संबंध केवल भट्ठी से गुजरने वाले मार्ग से नहीं, बल्कि निर्दिष्ट यांत्रिक गुणों और उनके सत्यापन से भी होता है। सतह की स्थिति, आयामी सहनशीलताएँ, आघात संबंधी आवश्यकताएँ और परीक्षण दायित्व उत्पाद-विनिर्देश का हिस्सा बने रहते हैं।
अनुप्रस्थ काट का आकार और शीतलन-प्रक्रिया क्यों महत्वपूर्ण हैं
कोई प्लेट या फोर्जिंग एक समान वस्तु के रूप में ठंडी नहीं होती। सतह सीधे शमन-माध्यम के संपर्क में रहती है, जबकि ऊष्मा को केंद्र से सतह तक जाना पड़ता है। अनुप्रस्थ काट जितना मोटा होगा, केंद्र उतनी अधिक अवधि तक ऊँचे तापमान पर रहेगा और कोर पर प्रभावी शीतलन-दर उतनी कम हो सकती है। इसलिए सतह मुख्यतः मार्टेन्साइटिक बन सकती है, जबकि केंद्र में ग्रेड और शमन-स्थितियों के आधार पर बैनाइट, पर्लाइट या टेम्परित रूपांतरण-उत्पादों का अनुपात अधिक रह सकता है।
कठोरीकरण-क्षमता यह निर्धारित करती है कि मार्टेन्साइटिक क्षेत्र कितनी दूर तक फैलेगा, जबकि उत्पाद की मोटाई यह निर्धारित करती है कि आंतरिक भाग को पर्याप्त तेजी से ठंडा करना कितना कठिन है। दोनों कारकों पर साथ-साथ विचार करना आवश्यक है। मध्यम कठोरीकरण-क्षमता वाले इस्पात की पतली छड़ में पूरे अनुप्रस्थ काट पर अपेक्षाकृत एकसमान संरचना प्राप्त की जा सकती है, जबकि उसी हीट की बड़ी फोर्जिंग में कठोर सतह और नरम कोर हो सकता है। सतह के पास मापे गए यांत्रिक गुण स्वतः केंद्र का प्रतिनिधित्व नहीं करते।
प्रेरण शमन-माध्यम और गर्म इस्पात के बीच सीमा-परत को बदलता है। मजबूत और समान परिसंचरण ऊष्मा-निष्कर्षण को बढ़ा तथा नियमित कर सकता है; स्थिर क्षेत्र धीमा या असमान शीतलन उत्पन्न कर सकते हैं। शमन-माध्यम का तापमान, सांद्रता, संदूषण, भाग की दिशा, भार-विन्यास और स्थानांतरण में विलंब भी इसी प्रकार के व्यावहारिक प्रभाव डालते हैं। ये चर सामग्री प्रमाणपत्र में दिए गए नाममात्र ग्रेड को बदले बिना कठोरता-प्रवणता, विकृति और अवशिष्ट प्रतिबल को बदल सकते हैं।
शमन से पहले और उसके बाद भी भट्ठी संचालन महत्वपूर्ण रहता है। असमान ऑस्टेनाइटीकरण तापमान से कण-आकार में असंगति या अपूर्ण रूपांतरण हो सकता है, जबकि अपर्याप्त टेम्परिंग समय अत्यधिक अवशिष्ट प्रतिबल छोड़ सकता है। किसी विशेष विनिर्देश या प्रक्रिया के अनुसार कई टेम्परिंग प्रक्रियाएँ आवश्यक हो सकती हैं, लेकिन “Q&T” वाक्यांश से उनकी संख्या और स्थितियों का अनुमान नहीं लगाया जाना चाहिए।
विनिर्माण मार्ग की अपनी अलग भूमिका बनी रहती है। ASTM A434/A434M-24 हॉट-वर्क्ड और कोल्ड-फिनिश्ड शमन-टेम्परित मिश्रधातु इस्पात की छड़ों पर लागू होता है और ओपन-हार्थ, बेसिक-ऑक्सीजन तथा इलेक्ट्रिक-फर्नेस पिघल-प्रसंस्करण मार्गों को अनुमत मार्गों के रूप में पहचानता है। ASTM A508/A508M-16 दाब-पात्र घटकों के लिए शमन-टेम्परित, निर्वात-उपचारित कार्बन और मिश्रधातु इस्पात फोर्जिंग पर लागू होता है और द्वितीयक शोधन या पुनःपिघलन के उपयोग को छोड़कर बेसिक इलेक्ट्रिक-फर्नेस विनिर्माण आवश्यक करता है। ये आवश्यकताएँ दर्शाती हैं कि इस्पात-निर्माण मार्ग, ऊष्मा-उपचार और आपूर्ति-स्थिति को किसी विनिर्देश द्वारा जोड़ा जा सकता है, लेकिन ये परस्पर विनिमेय विवरण नहीं हैं। जहाँ मानक इसकी अपेक्षा करता है, वहाँ विश्वसनीय व्याख्या में तीनों बातों का उल्लेख होना चाहिए: इस्पात कैसे बनाया गया, उसकी संरचना कैसे बदली गई और किस स्थिति में उसकी आपूर्ति की गई।
ISO 683-1:2016 और शमन एवं टेम्परिंग के लिए मिश्रधातु-रहित इस्पात
ISO 683-1:2016 शमन एवं टेम्परिंग के लिए अभिप्रेत मिश्रधातु-रहित इस्पातों हेतु तकनीकी आपूर्ति-आवश्यकताओं का मानक है। इसमें किसी एक कारखाना-प्रक्रिया या किसी एक अंतिम अवस्था का वर्णन नहीं किया गया है। इसके बजाय, यह इस्पात ग्रेडों को उत्पाद-रूपों, ऊष्मा-उपचार अवस्थाओं, सतह की स्थितियों, रासायनिक संघटन, यांत्रिक गुणों और, जहाँ निर्दिष्ट हो, कठोरीकरण-क्षमता संबंधी आवश्यकताओं से जोड़ता है।
यह अंतर महत्वपूर्ण है। C45 जैसे किसी पदनाम से अपने-आप यह ज्ञात नहीं होता कि सामग्री गर्म-रोलित बार, सामान्यीकृत फोर्जिंग या मशीनीकृत सतह वाले शमन एवं टेम्परिंग किए गए उत्पाद के रूप में आपूर्ति की गई थी। ये विवरण पूर्ण ऑर्डर और निरीक्षण-विवरण का हिस्सा होते हैं।
ISO 683-1 के अंतर्गत आने वाले उत्पाद
| उत्पाद का रूप | प्रासंगिक आपूर्ति संबंधी विचार |
|---|---|
| अर्ध-तैयार उत्पाद | बाद की रोलिंग या फोर्जिंग प्रक्रियाओं में जा सकते हैं |
| बार | आकार, उत्पाद मार्ग, सतही अवस्था और ताप-उपचार |
| वायर रॉड | आगे की ड्रॉइंग, आकार-निर्माण या ताप-उपचार |
| समतल उत्पाद | मोटाई, सतही अवस्था, रोलिंग इतिहास और यांत्रिक परीक्षण |
| फोर्जिंग | विरूपण इतिहास, अनुप्रस्थ काट का आकार, ताप-उपचार और नमूना लेने का स्थान |
ISO 683-1:2016 में शमन एवं टेम्परिंग के लिए बनाए गए मिश्रधातु-रहित इस्पातों से निर्मित अर्ध-तैयार उत्पाद, बार, वायर रॉड, चपटे उत्पाद और फोर्जिंग शामिल हैं। उत्पाद-रूप केवल लिपिकीय विवरण नहीं है: यह लागू आयामी सहनशीलताओं, परीक्षण प्रावधानों, सतह-स्वीकृति मानदंडों और, अनेक मामलों में, यांत्रिक परीक्षण के लिए प्रयुक्त अनुप्रस्थ काट के आकार को नियंत्रित करता है।
अर्ध-तैयार उत्पाद बाद की फोर्जिंग या रोलिंग प्रक्रियाओं में भेजे जा सकते हैं। उत्पाद-विनिर्देश के आधार पर बार गर्म-रोलित, फोर्ज किए हुए या बाद में मशीनीकृत अवस्था में आपूर्ति किए जा सकते हैं। वायर रॉड का उत्पादन आगे ड्रॉइंग, फॉर्मिंग या ऊष्मा-उपचार के लिए किया जाता है। चपटे उत्पादों और फोर्जिंग की अनुप्रस्थ काट की ज्यामिति तथा शीतलन-इतिहास अलग-अलग होते हैं; इसलिए यह अपेक्षा नहीं की जा सकती कि समान नाममात्र संघटन प्रत्येक रूप में समान गुण उत्पन्न करेगा।
इस इस्पात परिवार में C22E, C35E, C45E, C55 और C60 जैसे प्रतीकों से निर्दिष्ट परिचित मिश्रधातु-रहित ग्रेड शामिल हैं, जो लागू संस्करण की सटीक ग्रेड-सारिणियों और पदनाम-नियमों के अधीन हैं। संख्या सामान्यतः प्रतिशत के सौवें भाग में व्यक्त नाममात्र कार्बन-सामग्री से संबंधित होती है, जबकि E उन ग्रेडों के लिए प्रयुक्त पदनाम-प्रणाली में निर्दिष्ट अधिकतम सल्फर-स्तर को दर्शाता है। पदनाम केवल रासायनिक पहचान है। यह पूर्ण आपूर्ति-अवस्था नहीं है।
विनिर्माण-मार्ग इस मानक से एक स्तर पीछे की बात है। World Steel Association ने 2024 में कहा था कि इस्पात-निर्माण के दो प्रमुख मार्ग ब्लास्ट-फर्नेस-बेसिक-ऑक्सीजन-फर्नेस मार्ग और इलेक्ट्रिक-आर्क-फर्नेस मार्ग हैं। इसके कच्चे-माल संबंधी मार्गदर्शन में एकीकृत मार्ग के लिए लौह अयस्क, धातुकर्मीय कोयला, चूना-पत्थर और पुनर्चक्रित इस्पात की पहचान की गई है, जबकि EAF मार्ग में मुख्यतः पुनर्चक्रित इस्पात, प्रत्यक्ष-अपचयित लौह या गर्म धातु तथा बिजली का उपयोग होता है। U.S. Environmental Protection Agency ने 1995 में बेसिक-ऑक्सीजन प्रक्रिया का वर्णन स्क्रैप के साथ पिघले हुए ब्लास्ट-फर्नेस लौह के परिष्करण के रूप में किया था, जबकि EAF उत्पादन को एक अलग इस्पात-निर्माण मार्ग माना था।
इनमें से किसी भी मार्ग का नाम ISO की आपूर्ति-अवस्था का विकल्प नहीं है। World Steel Association के अनुसार, इस्पात-निर्माण के बाद सतत ढलाई से स्लैब, बिलेट या ब्लूम बनाए जा सकते हैं, जिन्हें आगे चपटे या लंबे उत्पादों में रोल किया जाता है। ISO 683-1 के अंतर्गत विनिर्देश देने वाले क्रेता को अभी भी अपेक्षित उत्पाद, ग्रेड, उपचार और सतह-अवस्था की पहचान करनी होती है। किसी अन्य विनिर्देश या अनुबंध द्वारा पिघलन-मार्ग पर प्रतिबंध लगाया जा सकता है, लेकिन “सामान्यीकृत” या “शमन एवं टेम्परिंग किया हुआ” कहे जाने से इसका अनुमान नहीं लगाया जाना चाहिए।
परिभाषित ऊष्मा-उपचार और सतह-अवस्थाएँ
ISO 683-1 में आपूर्ति को परिभाषित धातुकर्मीय अवस्थाओं के आधार पर व्यवस्थित किया गया है। सामान्यीकृत सामग्री को क्रांतिक रूपांतरण-परास से ऊपर गर्म किया जाता है और नियंत्रित परिस्थितियों में वायु में ठंडा किया जाता है। यह उपचार रोलिंग, फोर्जिंग या अन्य गर्म-कर्म प्रक्रियाओं के बाद संरचना को परिष्कृत और समरूप बनाता है। इन कार्बन इस्पातों में इससे सामान्यतः फेराइट-पर्लाइट संरचना बनती है, हालांकि परिणामी दाना-आकार और यांत्रिक मान संघटन, अनुप्रस्थ काट के आकार और शीतलन-परिस्थितियों पर निर्भर करते हैं।
शमन एवं टेम्परिंग किए गए पदार्थ पर दो उपचार किए जाते हैं। ऑस्टेनाइटीकृत इस्पात को इतनी तेजी से ठंडा किया जाता है कि कठोर रूपांतरण-उत्पाद बन सके; उपयुक्त अनुप्रस्थ काटों में यह सामान्यतः मार्टेंसाइट होता है। इसके बाद निचले क्रांतिक रूपांतरण-तापमान से नीचे इस्पात को पुनः गर्म करके टेम्परिंग की जाती है, जिससे शमन-जनित प्रतिबल कम होते हैं और मजबूती, तन्यता तथा दृढ़ता का समायोजन किया जाता है। इसलिए अंतिम गुणों का प्रतिनिधित्व केवल कार्बन-सामग्री से नहीं किया जा सकता।
मानक सामान्यीकृत एवं टेम्परिंग की गई आपूर्ति को भी अलग पहचानता है, जहाँ ऐसी अवस्था निर्दिष्ट की गई हो। सामान्यीकरण के बाद टेम्परिंग करने से अवशिष्ट प्रतिबल कम हो सकते हैं और मजबूती तथा तन्यता के बीच संतुलन में परिवर्तन किया जा सकता है, जबकि प्रत्यक्ष शमन के समान रूपांतरण-मार्ग का उपयोग नहीं होता। अन्य आपूर्ति-अवस्थाओं में, जहाँ उत्पाद और ग्रेड के लिए अनुमति हो, एनीलित या अनुपचारित अवस्थाएँ शामिल हो सकती हैं। इन अवस्थाओं में कठोरता, मशीनेबिलिटी और आपूर्ति-समय की मजबूती में उल्लेखनीय अंतर हो सकता है।
सतह-अवस्था को ऊष्मा-उपचार अवस्था के साथ निर्दिष्ट किया जाना चाहिए। गर्म-कर्म से बनी सतह पर मिल-स्केल और डीकार्ब्यूरित पदार्थ बचा रह सकता है। डी-स्केल की गई सतह से स्केल हटाया जा चुका होता है, जबकि पील की गई, टर्न की गई, ग्राउंड या अन्यथा मशीनीकृत सतहों में बाहरी परत का कुछ या पूरा भाग हटा दिया जाता है और इनके लिए अधिक कड़ी आयामी तथा दोष-संबंधी आवश्यकताएँ लागू हो सकती हैं। अनुमत सतह-विवरण और स्वीकृति-नियम उत्पाद-रूप तथा संबंधित ISO सारिणियों पर निर्भर करते हैं।
इसीलिए “C45 steel” इंजीनियरी दृष्टि से अधूरी सूचना है। गर्म-रोलित और अनुपचारित अवस्था में आपूर्ति किया गया C45, सेवा-व्यवहार या मशीनेबिलिटी की दृष्टि से, शमन एवं टेम्परिंग किए हुए C45 के समतुल्य नहीं होता। जहाँ थकान, संपर्क-प्रतिबल या आयामी शुद्धता महत्वपूर्ण हो, वहाँ डीकार्ब्यूराइजेशन से परिवर्तित सतह-परत भी महत्वपूर्ण हो सकती है। रासायनिक ग्रेड समान हो सकता है; आपूर्ति की गई सामग्री समान नहीं होती।
अन्य मानक भी यही सिद्धांत दर्शाते हैं। BS EN 10025-3:2019 में वेल्ड किए जा सकने वाले महीन-दाने वाले संरचनात्मक इस्पात उत्पाद शामिल हैं, जिनकी आपूर्ति सामान्यीकृत या सामान्यीकृत-रोलित अवस्था में की जाती है, जबकि DIN EN 10025-6:2023-06 में शमन एवं टेम्परिंग की गई अवस्था में आपूर्ति किए जाने वाले गर्म-रोलित चपटे उत्पाद शामिल हैं। ASTM A668/A668M-16 में फोर्जिंग की एनीलित, सामान्यीकृत, सामान्यीकृत एवं टेम्परिंग की गई, शमन एवं टेम्परिंग की गई तथा सामान्यीकृत-शमन एवं टेम्परिंग की गई अवस्थाएँ सूचीबद्ध हैं। ये आपूर्ति-वर्गीकरण हैं; इन्हें इस्पात-निर्माण भट्ठी के परस्पर विनिमेय विवरण नहीं समझना चाहिए।
ग्रेड-पदनाम के साथ आवश्यकताओं को पढ़ना
अनुरूप सामग्री-विवरण को एक शृंखला के रूप में पढ़ा जाना चाहिए: मानक, ग्रेड, उत्पाद-रूप, आपूर्ति-ऊष्मा-उपचार, सतह-अवस्था, आयाम और निरीक्षण-आवश्यकताएँ। उदाहरण के लिए, “ISO 683-1, C45E, bar, quenched and tempered, machined surface” केवल “C45” की तुलना में पर्याप्त रूप से अधिक जानकारी देता है। ऑर्डर में लागू यांत्रिक-गुण सारिणी, परीक्षण-दिशा या स्थान, अनुप्रस्थ काट का आकार और किसी भी कठोरीकरण-क्षमता संबंधी आवश्यकता की भी पहचान होनी चाहिए।
आपूर्ति-मानक में दिए गए यांत्रिक मान सशर्त होते हैं। तन्य सामर्थ्य, पराभव सामर्थ्य, प्रसार, क्षेत्रफल में कमी, जहाँ निर्दिष्ट हो वहाँ आघात-गुण और कठोरता, व्यास या मोटाई के साथ बदल सकते हैं, क्योंकि बड़े अनुप्रस्थ काट का केंद्र उसकी सतह की तुलना में अधिक धीरे ठंडा होता है। इसलिए शमन एवं टेम्परिंग किए गए बार का आकलन छोटे अनुप्रस्थ काट के मान के आधार पर नहीं किया जा सकता, जब तक संबंधित आकार-परास की जाँच न कर ली जाए। सामान्यीकृत सामग्री में भी यही समस्या होती है, हालांकि उसका शीतलन-मार्ग उतना तीव्र नहीं होता।
रासायनिक विश्लेषण ग्रेड की पुष्टि करता है, लेकिन ऊष्मा-उपचार की पुष्टि नहीं करता। यांत्रिक परीक्षण आपूर्ति की गई अवस्था की पुष्टि करने में सहायता करता है, लेकिन अपने-आप भट्ठी-मार्ग स्थापित नहीं करता। सतह-निरीक्षण और आयामी जाँच अनुपालन के एक अन्य भाग से संबंधित होते हैं। ये अभिलेख अलग-अलग प्रश्नों के उत्तर देते हैं।
ASTM विनिर्देशों के साथ तुलना उपयोगी है। ASTM A434/A434M-24 में गर्म-कर्मित और शीत-तैयार, शमन एवं टेम्परिंग किए गए मिश्रधातु इस्पात बार शामिल हैं और इसमें ओपन-हार्थ, बेसिक-ऑक्सीजन तथा इलेक्ट्रिक-फर्नेस पिघलन-मार्गों की अनुमति है। इसके विपरीत, ASTM A508/A508M-16 दाब-पात्र अवयवों के लिए निर्वात-उपचारित कार्बन और मिश्रधातु इस्पात फोर्जिंगों, जो शमन एवं टेम्परिंग की गई हों, से संबंधित है और इसमें बेसिक इलेक्ट्रिक-फर्नेस विनिर्माण आवश्यक है, जब तक द्वितीयक परिष्करण या पुनःपिघलन का उपयोग न किया गया हो। यह आवश्यकता स्पष्ट रूप से दी गई है क्योंकि विनिर्देश इसे प्रासंगिक बनाता है; ISO 683-1 को चुपचाप यही प्रतिबंध लागू करने वाला नहीं समझना चाहिए।
इसलिए ISO 683-1 के लिए आपूर्ति-अवस्था एक नियंत्रित तकनीकी पैकेज है। ग्रेड का रासायनिक संघटन यह पहचानता है कि कौन-सा इस्पात बनाया गया; उत्पाद-रूप यह दर्ज करता है कि उसकी आपूर्ति किस रूप में की गई; ऊष्मा-उपचार धातुकर्मीय अवस्था निर्धारित करता है; सतह-अवस्था बाहरी पदार्थ और फिनिश को परिभाषित करती है; तथा यांत्रिक और निरीक्षण-आवश्यकताएँ यह स्थापित करती हैं कि खेप अनुरूप है या नहीं। इनमें से किसी भी तत्व को अनिर्दिष्ट छोड़ने पर देखने में सटीक ग्रेड-पदनाम भी अधूरे विनिर्देश में बदल सकता है।
EN 10025 के अंतर्गत संरचनात्मक इस्पात की आपूर्ति-शर्तें
आपूर्ति-अवस्था केवल इस बात का मिल की ओर से दिया गया वर्णन नहीं है कि इस्पात का उत्पादन कैसे किया गया। EN 10025 में यह उत्पाद के रूप, निर्दिष्ट ग्रेड और गुणवत्ता, मोटाई-सीमा, ऊष्मा-उपचार अवस्था, सतह-संबंधी आवश्यकताओं, यांत्रिक गुणों और निरीक्षण संबंधी दायित्वों को आपस में जोड़ती है। इसलिए इस designation का तकनीकी अर्थ केवल संबंधित उत्पाद-मानक के संदर्भ में ही होता है।
यह सीमा महत्वपूर्ण है, क्योंकि “संरचनात्मक इस्पात” में कई अलग-अलग उत्पाद-परिवार शामिल होते हैं। BS EN 10025-3:2019 के अंतर्गत सामान्यीकृत महीन-कण प्लेट, DIN EN 10025-6:2023-06 के अंतर्गत शमनित और टेम्पर किए गए उच्च-उपज-शक्ति प्लेट के साथ परस्पर विनिमेय नहीं होती, भले ही दोनों का उपयोग वेल्डित संरचनाओं में किया जाता हो और उनमें समान मिश्रधातु-तत्व हों। इसी प्रकार, इनमें से कोई भी designation अपने-आप इस्पात-निर्माण मार्ग की पहचान नहीं करता।
World Steel Association के अनुसार इस्पात-निर्माण के दो मुख्य मार्ग ब्लास्ट फर्नेस–बेसिक ऑक्सीजन फर्नेस (BF-BOF) मार्ग और इलेक्ट्रिक आर्क फर्नेस (EAF) मार्ग हैं। एकीकृत मार्ग में लौह-अयस्क, धातुकर्मीय कोयला, चूना-पत्थर और पुनर्चक्रित इस्पात का उपयोग होता है; EAF मार्ग में मुख्यतः पुनर्चक्रित इस्पात, प्रत्यक्ष-अपचयित लोहा या द्रवित धातु और विद्युत का उपयोग किया जाता है। U.S. Environmental Protection Agency भी बेसिक ऑक्सीजन प्रक्रिया को EAF इस्पात-निर्माण से अलग करती है; बेसिक ऑक्सीजन प्रक्रिया में स्क्रैप के साथ द्रवित ब्लास्ट-फर्नेस लोहे का परिष्करण किया जाता है। ये द्रवित इस्पात-उत्पादन के मार्ग हैं। इसके बाद सतत ढलाई द्रवित इस्पात को स्लैब, बिलेट या ब्लूम में परिवर्तित करती है और फिर इन्हें रोलिंग द्वारा फ्लैट या लॉन्ग उत्पादों में बदला जाता है।
किसी उत्पाद-मानक में एक से अधिक द्रवित-इस्पात मार्गों की अनुमति हो सकती है, जबकि अंतिम आपूर्ति-अवस्था के लिए स्पष्ट आवश्यकताएँ निर्धारित रहती हैं। इसके विपरीत, कोई विशेष द्रवित-इस्पात मार्ग किसी विशिष्ट ऊष्मा-उपचार अवस्था की गारंटी नहीं देता।
BS EN 10025-3:2019 और सामान्यीकृत आपूर्ति
BS EN 10025-3:2019 वेल्ड किए जा सकने वाले महीन-कण संरचनात्मक इस्पातों से बने हॉट-रोल्ड फ्लैट और लॉन्ग उत्पादों पर लागू होता है, जिन्हें सामान्यीकृत या सामान्यीकृत-रोल्ड अवस्था में आपूर्ति किया जाता है। इसके दायरे में 250 mm तक की उत्पाद-मोटाई के लिए निर्दिष्ट ग्रेड और गुणवत्ताएँ शामिल हैं। सामान्य designations में S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N और S460NL शामिल हैं, जो मानक में निर्धारित उत्पाद, मोटाई और गुणवत्ता-संबंधी आवश्यकताओं के अधीन हैं।
अक्षर N सामान्यीकृत या सामान्यीकृत-रोल्ड आपूर्ति-अवस्था को दर्शाता है। L गुणवत्ता-designation संबंधित गैर-L गुणवत्ता से भिन्न, निम्न-तापमान आघात-आवश्यकता को दर्शाता है। ये suffix केवल सजावटी जोड़ नहीं हैं। ये ऐसी आवश्यकताओं की पहचान करते हैं जो खरीद-दस्तावेज़, परीक्षण और डिजाइन-सत्यापन को प्रभावित करती हैं।
सामान्यीकरण एक ऊष्मा-उपचार है जिसमें इस्पात को ऑस्टेनाइटिक क्षेत्र तक गर्म किया जाता है और नियंत्रित परिस्थितियों में वायु में ठंडा किया जाता है। यह उपचार रोलिंग के बाद फेराइटिक-पर्लाइटिक सूक्ष्मसंरचना को परिष्कृत और अधिक नियमित बनाता है। सामान्यीकृत रोलिंग में रोलिंग-अनुसूची को इस प्रकार नियंत्रित किया जाता है कि अंतिम विकृति ऐसी तापमान-सीमा में हो जिससे तुलनीय संरचनात्मक अवस्था प्राप्त हो; अलग से भट्ठी में सामान्यीकरण करना आवश्यक नहीं होता। इसलिए दोनों मार्ग संबंधित हैं, लेकिन उनके प्रसंस्करण-इतिहास समान नहीं होते।
धातुकर्मीय उद्देश्य निर्दिष्ट मोटाई-सीमा में पूर्वानुमेय उपज-शक्ति, तनन-शक्ति, बढ़ाव और आघात-प्रदर्शन वाली अपेक्षाकृत एकसमान महीन-कण संरचना प्राप्त करना है। कार्बन और मिश्रधातु-सामग्री, नियोबियम, वैनेडियम या टाइटेनियम जैसे कण-परिष्करणकारी तत्वों का मिलाव, रोलिंग-अभ्यास और शीतलन-इतिहास—सभी अंतिम परिणाम में योगदान देते हैं। सामान्यीकृत आपूर्ति, एनील्ड आपूर्ति के समान नहीं होती और जब डिजाइन में Q अवस्था से संबद्ध अधिक शक्ति अपेक्षित हो, तब यह शमन और टेम्परिंग का विकल्प नहीं है।
वेल्डिंग के लिए मानक की महीन-कण और वेल्डेबिलिटी संबंधी आवश्यकताओं को मोटाई तथा कार्बन-समतुल्यता नियंत्रणों के साथ मिलाकर पढ़ना आवश्यक है। S355NL चिह्नित प्लेट का मूल्यांकन केवल उसकी नाममात्र उपज-शक्ति श्रेणी के आधार पर नहीं किया जाता। उसकी गुणवत्ता-designation, आघात-परीक्षण तापमान, उत्पाद-मोटाई, निरीक्षण प्रमाणपत्र और लागू रासायनिक सीमाएँ भी अनुपालन अभिलेख का हिस्सा हैं। EN 10025-3 एक उत्पाद-श्रेणी परिभाषित करता है; यह “सामान्यीकृत संरचनात्मक इस्पात” के रूप में बेची जाने वाली प्रत्येक प्लेट को प्रमाणित नहीं करता।
DIN EN 10025-6:2023-06 और शमनित एवं टेम्पर की गई आपूर्ति
DIN EN 10025-6:2023-06 उच्च-उपज-शक्ति वाले संरचनात्मक इस्पातों से बने हॉट-रोल्ड फ्लैट उत्पादों पर लागू होता है, जिन्हें शमनित और टेम्पर की गई अवस्था में आपूर्ति किया जाता है। इसका उत्पाद-रूप EN 10025-3 की तुलना में अधिक सीमित है: यह भाग फ्लैट उत्पादों से संबंधित है, न कि सामान्यीकृत महीन-कण इस्पात वाले भाग में शामिल फ्लैट और लॉन्ग उत्पादों के पूरे संयोजन से।
आपूर्ति-चिह्नों में शमनित और टेम्पर किए गए इस्पात के लिए Q का उपयोग किया जाता है। निर्दिष्ट आघात-आवश्यकता के आधार पर S460Q, S460QL और S460QL1 जैसे designations शामिल होते हैं। संबंधित परिवार मानक और लागू मोटाई-सीमाओं के अंतर्गत S500, S550, S620, S690, S890 और S960 जैसी उच्चतर शक्ति-श्रेणियों तक विस्तृत हो सकते हैं। सटीक ग्रेड, गुणवत्ता और मोटाई की पुष्टि वर्तमान संस्करण तथा ऑर्डर-दस्तावेज़ों के आधार पर की जानी चाहिए; “Q-steel” का सामान्य उल्लेख पर्याप्त नहीं है।
शमन में ऑस्टेनाइटीकृत इस्पात को तेजी से ठंडा करके कठोर, मुख्यतः मार्टेंसिटिक या मार्टेंसाइट-युक्त संरचना में परिवर्तित किया जाता है। यह अवस्था उच्च शक्ति प्रदान करती है, लेकिन यदि वेल्डिंग नियंत्रण अपर्याप्त हों, तो कठोरता, अवशिष्ट तनाव और हाइड्रोजन-सहायित दरार के प्रति संवेदनशीलता भी बढ़ा सकती है। शमन के बाद टेम्परिंग की जाती है। इसमें इस्पात को रूपांतरण-सीमा से नीचे फिर से गर्म किया जाता है, जिससे अत्यधिक भंगुरता कम होती है और शक्ति, दृढ़ता तथा अवशिष्ट-तनाव स्तर समायोजित होते हैं।
यही प्रक्रिया सामान्यीकृत आपूर्ति के साथ मुख्य अंतर स्पष्ट करती है। सामान्यीकृत ग्रेड सामान्यतः संघटन तथा नियंत्रित रोलिंग या वायु-शीतलन से शक्ति और दृढ़ता का अपना निर्दिष्ट संतुलन प्राप्त करते हैं। Q ग्रेड कठोरीकरण और उसके बाद टेम्परिंग के माध्यम से मोटाई के अनुरूप अधिक शक्ति-क्षमता प्राप्त करते हैं। यह केवल उत्पादन के बाद लगाया गया कोई लेबल नहीं है; यह उस सूक्ष्मसंरचना को निर्धारित करता है जिसका प्रतिनिधित्व यांत्रिक परीक्षणों से किया जाना अपेक्षित है।
शमनित और टेम्पर की गई प्लेट के प्रमाणपत्र में ग्रेड और गुणवत्ता, मोटाई, हीट नंबर, रासायनिक विश्लेषण, तनन-परीक्षण परिणाम, जहाँ आवश्यक हो वहाँ आघात-परीक्षण परिणाम, तथा आवश्यक उपचार किए जाने का प्रमाण दर्ज होना चाहिए। निर्माणकर्ता के स्तर पर किया गया अतिरिक्त फॉर्मिंग, वेल्डिंग या तनाव-निवारण हेतु ताप प्रदान करना आपूर्ति की गई अवस्था को बदल सकता है। इसलिए वेल्डिंग प्रक्रियाओं में संबंधित Q ग्रेड और मोटाई के अनुकूल ऊष्मा-इनपुट, प्रीहीट, इंटरपास-तापमान और हाइड्रोजन-नियंत्रण सीमाएँ निर्धारित करनी चाहिए।
फ्लैट उत्पाद, मोटाई और वेल्ड किए जा सकने वाले महीन-कण इस्पात
मोटाई तकनीकी परिभाषा का हिस्सा है, केवल आयाम-संबंधी विवरण नहीं। मोटाई बढ़ने पर उपज-शक्ति घट सकती है, क्योंकि मोटे खंड में शीतलन, रूपांतरण और कण-विकास कम समान रूप से होते हैं। इसलिए EN 10025 की सारणियाँ मोटाई-अंतरालों के अनुसार यांत्रिक आवश्यकताएँ निर्धारित करती हैं। मोटाई के बिना कोई ग्रेड-नाम पूर्ण गुण-विनिर्देशन प्रदान नहीं करता।
उत्पाद-रूप का अंतर भी उतना ही महत्वपूर्ण है। BS EN 10025-3:2019 में हॉट-रोल्ड फ्लैट और लॉन्ग उत्पाद शामिल हैं, जबकि DIN EN 10025-6:2023-06 हॉट-रोल्ड फ्लैट उत्पादों से संबंधित है। ऐसा खरीद या निर्माण-दस्तावेज़ जिसमें केवल “EN 10025 structural steel” लिखा हो, यह स्पष्ट नहीं करता कि कौन-सा भाग लागू है, सामग्री प्लेट है या लॉन्ग उत्पाद, और अपेक्षित अवस्था N, NL, Q, QL या कोई अन्य परिभाषित गुणवत्ता है।
सतह-अवस्था भी आपूर्ति-विनिर्देशन का हिस्सा होती है। मिल स्केल, ड्रेसिंग, स्थानीय मरम्मत, अनुमेय अपूर्णताएँ और सहमत सतह-संबंधी आवश्यकताएँ निरीक्षण तथा निर्माण को प्रभावित कर सकती हैं, विशेषकर जब अल्ट्रासोनिक परीक्षण, थकान-प्रदर्शन या वेल्डित जोड़ की तैयारी शामिल हो। आपूर्ति-अवस्था का designation इन आवश्यकताओं का स्थान नहीं लेता।
यह संरचना विभिन्न मानकों में सामान्य है। ISO 683-1:2016 परिभाषित ऊष्मा-उपचार और सतह-अवस्थाओं में आपूर्ति किए जाने वाले अर्ध-तैयार उत्पादों, बार, वायर रॉड, फ्लैट उत्पादों और फोर्जिंग के लिए तकनीकी आपूर्ति-आवश्यकताएँ निर्धारित करता है। ASTM A668/A668M-16 भी आपूर्ति-उपचार के आधार पर फोर्जिंग का वर्गीकरण करता है, जिसमें एनील्ड, सामान्यीकृत, सामान्यीकृत-और-टेम्पर की गई, शमनित-और-टेम्पर की गई तथा सामान्यीकृत-शमनित-और-टेम्पर की गई अवस्थाएँ शामिल हैं। ASTM A508/A508M-16 निर्दिष्ट दाब-पात्र फोर्जिंग के लिए आगे बढ़कर बेसिक इलेक्ट्रिक-फर्नेस निर्माण की अपेक्षा करता है, जब तक कि द्वितीयक परिष्करण या पुनःद्रवण का उपयोग न किया गया हो।
ये उदाहरण मूल बिंदु को पुष्ट करते हैं: निर्माण-मार्ग, धातुकर्मीय उपचार और मानकों द्वारा परिभाषित आपूर्ति-अवस्था आपस में संबंधित हैं, लेकिन एक-दूसरे के विकल्प नहीं हैं। EN 10025 संरचनात्मक उत्पादों के लिए मानक का भाग, ग्रेड, गुणवत्ता, उत्पाद-रूप, मोटाई और आपूर्ति-अवस्था—सभी तकनीकी विवरण में दर्ज होने चाहिए। इस संयोजन के बिना “सामान्यीकृत इस्पात” या “शमनित और टेम्पर किया गया संरचनात्मक इस्पात” विश्वसनीय गुण या अनुपालन संबंधी निर्णयों के लिए अत्यधिक अस्पष्ट रहता है।
बार, शीत परिष्करण और ASTM A434/A434M-24
उष्ण-कार्यित बनाम शीत-परिष्कृत बार
| विवरण | प्राथमिक अर्थ | संभावित प्रभाव |
|---|---|---|
| हॉट-व्रॉट | उन्नत तापमान पर रोलिंग या फोर्जिंग | आकार, अपचयन और व्यापक दाना-प्रवाह इतिहास |
| कोल्ड-फिनिश्ड | ड्रॉइंग, टर्निंग, पीलिंग, ग्राइंडिंग या इनका संयोजन | अधिक सटीक आयाम, परिवर्तित सतह और संभावित कार्य-कठोरीकरण |
| मशीनीकृत | निर्दिष्ट ज्यामिति प्राप्त करने के लिए सामग्री हटाई गई | सतह हटना, आयामी नियंत्रण और संभावित अवशिष्ट तनाव |
| क्वेंच्ड-एंड-टेम्पर्ड | ऑस्टेनिटाइज़ेशन, क्वेंचिंग और टेम्परिंग | नियंत्रित मजबूती, कठोरता, नम्यता और दृढ़ता |
किसी बार का विनिर्माण मार्ग और परिष्करण मार्ग उसके इतिहास के अलग-अलग चरणों का वर्णन करते हैं। उष्ण-कार्यन में ढले हुए या अर्ध-परिष्कृत खंड को ऊँचे तापमान पर की जाने वाली रोलिंग, फोर्जिंग या किसी अन्य विरूपण प्रक्रिया द्वारा बार में परिवर्तित किया जाता है। यह विरूपण ढली हुई संरचना को कम करता है, व्यावहारिक स्तर पर पृथक्करण को तोड़ता है, कुछ आंतरिक असंततताओं को बंद करता है और आवश्यक गोल, वर्गाकार, षट्भुजाकार या अन्य खंड तैयार करता है। यह उत्पाद से संबंधित व्यापक कण-प्रवाह प्रतिरूप और कार्य-अपचयन भी स्थापित करता है।
परिष्करण मार्ग बाद में आता है या कम-से-कम उत्पाद की एक अलग अवस्था का वर्णन करता है। उष्ण-कार्यित बार पर उष्ण रोलिंग या फोर्जिंग के दौरान बनी सतह, उस प्रक्रिया से संबंधित ऑक्साइड-परत और विमीय सहनशीलताएँ बनी रह सकती हैं। शीत-परिष्कृत बार को आगे खींचने, टर्निंग, ग्राइंडिंग, पीलिंग या इन प्रक्रियाओं के संयोजन द्वारा ऐसे तापमानों पर संसाधित किया जाता है जो इतने कम होते हैं कि इस्पात में सामान्य उष्ण-कार्यन पुनर्क्रिस्टलीकरण नहीं होता। यह प्रक्रिया व्यास या अनुप्रस्थ-खंड की ज्यामिति बदलती है, विमीय नियंत्रण में सुधार करती है और अधिक स्वच्छ या चिकनी सतह तैयार कर सकती है।
यह अंतर महत्वपूर्ण है क्योंकि शीत परिष्करण केवल सौंदर्यपरक प्रक्रिया नहीं है। खींचने और अन्य शीत विरूपण प्रक्रियाएँ कार्य-कठोरण के कारण पराभव सामर्थ्य और कठोरता बढ़ा सकती हैं, जबकि बाद में किया गया ऊष्मा-उपचार अवस्था को बदलने तक तन्यता घट सकती है। अंतिम तन्य सामर्थ्य को शमन और टेम्परिंग द्वारा नियंत्रित किए जाने पर भी, शीत-कार्य अवशिष्ट प्रतिबल, सीधापन, कठोरता-वितरण और बाद की प्रक्रियाओं के दौरान मशीनीकृत भाग के स्थानांतरित होने के तरीके को बदल सकता है। टर्निंग या ग्राइंडिंग से डीकार्बराइज़्ड या ऑक्साइड-परतयुक्त पदार्थ भी हटाया जा सकता है, लेकिन इससे खींचने के समान व्यापक विरूपण उत्पन्न नहीं होता। इसलिए “शीत-परिष्कृत” किसी एकल धातुकर्मीय अवस्था की पहचान नहीं करता।
ASTM A434/A434M-24 में शमनित-टेम्पर्ड मिश्रधातु इस्पात बार के उष्ण-कार्यित और शीत-परिष्कृत, दोनों प्रकार शामिल हैं। इन उत्पाद-विवरणों को केवल इस्पात ग्रेड में समेटकर नहीं देखा जाना चाहिए। किसी नाममात्र मिश्रधातु-पदनाम वाला उत्पाद एक सतह और सहनशीलता-परास वाले उष्ण-कार्यित बार के रूप में या किसी अन्य सतह-अवस्था, विमीय आवश्यकता और अवशिष्ट-प्रतिबल इतिहास वाले शीत-परिष्कृत बार के रूप में प्राप्त हो सकता है। आपूर्ति-अवस्था उत्पाद-रूप, प्रसंस्करण, ऊष्मा-उपचार, सतह-अवस्था, आयामों और निर्दिष्ट यांत्रिक परीक्षणों के संयुक्त परिणाम से निर्धारित होती है।
ISO 683-1:2016 भी व्यापक उत्पाद-क्षेत्र में यही सामान्य विभाजन करता है। इसकी तकनीकी आपूर्ति आवश्यकताएँ परिभाषित ऊष्मा-उपचार और सतह-अवस्थाओं में आपूर्ति किए जाने वाले अर्ध-परिष्कृत उत्पादों, बार, वायर रॉड, समतल उत्पादों और फोर्जिंग पर लागू होती हैं। शमनित और टेम्पर्ड के रूप में वर्णित बार केवल हॉट-रोल्ड, नॉर्मलाइज़्ड या कोल्ड-ड्रॉन के रूप में वर्णित बार के समतुल्य नहीं है। ये पद अलग-अलग तकनीकी प्रश्नों का उत्तर देते हैं।
शमनित-टेम्पर्ड मिश्रधातु इस्पात बार की आवश्यकताएँ
शमन और टेम्परिंग एक धातुकर्मीय ऊष्मा-उपचार क्रम है; यह इस बात का कथन नहीं है कि बार को रोल किया गया, फोर्ज किया गया, खींचा गया या ग्राइंड किया गया था। शमन में ऑस्टेनिटाइज़ किए गए इस्पात को तेजी से ठंडा करके कठोर सूक्ष्मसंरचना बनाई जाती है; उपयुक्त मिश्रधातु ग्रेड और खंडों में यह सामान्यतः मार्टेंसाइट होती है। इसके बाद टेम्परिंग में इस्पात को निम्न क्रांतिक रूपांतरण-परास से नीचे पुनः गर्म किया जाता है, ताकि अत्यधिक भंगुरता कम हो और सामर्थ्य, दृढ़ता तथा तन्यता का आवश्यक संतुलन स्थापित हो। मिश्रधातु तत्व कठोरणीयता को प्रभावित करते हैं, इसलिए खंड का आकार और शीतलन-पद्धति यह निर्धारित करते हैं कि निर्दिष्ट संरचना और गुण बार के केंद्र तक, सतह की तरह, पहुँचते हैं या नहीं।
ASTM A434/A434M-24 मिश्रधातु इस्पात बार की आवश्यकताओं के आधार के रूप में इस शमनित-टेम्पर्ड अवस्था का उपयोग करता है। केवल ऊष्मा-उपचार का नाम बताने से अनुपालन सिद्ध नहीं होता। लागू ग्रेड, बार का आकार, उत्पाद का प्रकार, ऊष्मा-उपचार पद्धति, यांत्रिक परीक्षण और स्वीकृति आवश्यकताएँ मानक तथा उसे संदर्भित करने वाले आदेश या विनिर्देशन के अनुरूप होनी चाहिए। तन्य सामर्थ्य, पराभव सामर्थ्य, लंबाई-वृद्धि, क्षेत्रफल में कमी और कठोरता—इनमें से प्रत्येक परिणाम के अलग-अलग पहलू का वर्णन कर सकता है; अकेले कठोरता का मान प्रत्येक आवश्यक यांत्रिक गुण स्थापित नहीं कर सकता।
बार का आकार विशेष रूप से महत्वपूर्ण है। बड़े गोल बार का केंद्र उसकी सतह की तुलना में अधिक धीरे ठंडा होता है और यह अंतर रूपांतरण, कठोरता, अवशिष्ट प्रतिबल तथा दृढ़ता को प्रभावित करता है। इसलिए आपूर्तिकर्ता को छोटे बार के लिए प्रयुक्त अनुसूची को सीधे लागू करने के बजाय उपयुक्त ऑस्टेनिटाइज़िंग तापमान, धारण-अवधि, शमन-माध्यम, आंदोलन और टेम्परिंग चक्र निर्धारित करने की आवश्यकता हो सकती है। मानक में निर्दिष्ट परीक्षण और स्वीकृति सीमाएँ अनुपालन का ढाँचा प्रदान करती हैं; वे प्रत्येक ग्रेड और व्यास को एक सार्वभौमिक ऊष्मा-उपचार विधि में परिवर्तित नहीं करतीं।
“शमनित-टेम्पर्ड मिश्रधातु इस्पात बार” को फोर्जिंग के लिए प्रयुक्त वर्गीकरणों के साथ भी भ्रमित नहीं किया जाना चाहिए। ASTM A668/A668M-16 कार्बन और मिश्रधातु इस्पात फोर्जिंग को आपूर्ति-ऊष्मा-उपचार के आधार पर वर्गीकृत करता है, जिसमें एनील्ड, नॉर्मलाइज़्ड, नॉर्मलाइज़्ड-एंड-टेम्पर्ड, क्वेंच्ड-एंड-टेम्पर्ड और नॉर्मलाइज़्ड-क्वेंच्ड-एंड-टेम्पर्ड अवस्थाएँ शामिल हैं। फोर्जिंग विनिर्देशन और बार विनिर्देशन समान ऊष्मा-उपचार नामों का उपयोग कर सकते हैं, फिर भी उनमें उत्पाद, परीक्षण और विमीय आवश्यकताएँ अलग-अलग हो सकती हैं। उत्पाद-रूप निर्णायक बना रहता है।
अनुमत गलन-प्रसंस्करण मार्ग
ASTM A434/A434M-24 में शामिल मिश्रधातु इस्पात बार के लिए ओपन-हार्थ, बेसिक-ऑक्सीजन और विद्युत-भट्ठी उत्पादन को अनुमत गलन-प्रसंस्करण मार्गों के रूप में पहचाना गया है। यहाँ “अनुमत” शब्द निर्णायक है। यह विनिर्देशन द्वारा स्वीकृत मार्गों की पहचान करता है; इसका अर्थ यह नहीं है कि प्रत्येक बार इन तीनों मार्गों से बनाया जाता है, और न ही यह कि किसी अलग आवश्यकता के बिना इनमें से कोई एक मार्ग अनिवार्य आपूर्ति-विशेषता है।
मार्ग का अंतर बार की रोलिंग से पहले ही शुरू हो जाता है। विश्व इस्पात संघ ने 2024 में कहा कि इस्पात-निर्माण के दो प्रमुख मार्ग ब्लास्ट-फर्नेस–बेसिक-ऑक्सीजन-फर्नेस मार्ग और इलेक्ट्रिक-आर्क-फर्नेस मार्ग हैं। इसके कच्चे माल के विवरण में एकीकृत मार्ग को लौह अयस्क, धातुकर्मीय कोयला, चूना-पत्थर और पुनर्चक्रित इस्पात का उपयोग करने वाला बताया गया है, जबकि इलेक्ट्रिक-आर्क-फर्नेस मार्ग में मुख्यतः पुनर्चक्रित इस्पात, प्रत्यक्ष-अपचयित लौह या गर्म धातु तथा विद्युत का उपयोग होता है। संयुक्त राज्य पर्यावरण संरक्षण एजेंसी ने भी बेसिक-ऑक्सीजन प्रक्रिया को स्क्रैप के साथ ब्लास्ट-फर्नेस से प्राप्त पिघले लौह के परिशोधन के रूप में वर्णित किया है, जबकि इलेक्ट्रिक-आर्क-फर्नेस इस्पात-निर्माण को एक अलग मार्ग माना है।
ओपन-हार्थ इस्पात-निर्माण एक पुराना मार्ग है और यह बेसिक-ऑक्सीजन या विद्युत-भट्ठी गलन के समान प्रक्रिया नहीं है। इसलिए ASTM A434/A434M-24 में इन तीनों मार्गों का समावेश एक विनिर्देशन-सीमा है, यह दावा नहीं कि उनके परिचालन विवरण या कच्चे माल का संतुलन परस्पर विनिमेय है। रासायनिक संघटन का नियंत्रण, अवशिष्ट तत्व, स्वच्छता, हाइड्रोजन प्रबंधन, ठोसकरण-पद्धति और बाद की कंडीशनिंग—ये सभी मानक द्वारा लागू आवश्यकताओं के अधीन उत्पाद को प्रभावित करते रहते हैं।
गलन और परिशोधन के बाद, सतत ढलाई से स्लैब, बिलेट या ब्लूम तैयार किए जा सकते हैं। विश्व इस्पात संघ इन्हें अर्ध-परिष्कृत उत्पादों के रूप में वर्णित करता है, जिन्हें बाद में समतल और लंबे उत्पादों में रोल किया जाता है। बार का ढला हुआ मूल, उष्ण अपचयन, ऊष्मा-उपचार और परिष्करण प्रक्रियाएँ परस्पर संबद्ध हैं, लेकिन वे अलग-अलग वर्णनकर्ता बने रहते हैं। गलन मार्ग यह निर्दिष्ट नहीं करता कि बार उष्ण-कार्यित है या शीत-परिष्कृत; शीत परिष्करण से यह पता नहीं चलता कि धातु विद्युत-भट्ठी में बनाई गई थी या बेसिक-ऑक्सीजन प्रक्रिया से; और शमनित-टेम्पर्ड पद भट्ठी के बजाय ऊष्मीय अवस्था का वर्णन करता है जिसमें इस्पात बनाया गया था।
यह विभाजन एक सामान्य अनुपालन-त्रुटि को रोकता है: किसी परिचित ग्रेड-नाम को पूर्ण उत्पाद-परिभाषा मान लेना। ASTM A434/A434M-24 मिश्रधातु संघटन, बार-रूप, परिष्करण-श्रेणी, ऊष्मा-उपचार, आयामों और यांत्रिक आवश्यकताओं के बीच एक नियंत्रित संबंध स्थापित करता है, जबकि उल्लिखित गलन-प्रसंस्करण विकल्पों की अनुमति देता है। अन्य मानक अलग विकल्प चुन सकते हैं। उदाहरण के लिए, ASTM A508/A508M-16 में शमनित-टेम्पर्ड दाब-पात्र फोर्जिंग के लिए बेसिक इलेक्ट्रिक-फर्नेस विनिर्माण आवश्यक है, जब तक कि द्वितीयक परिशोधन या पुनर्गलन का उपयोग न किया गया हो। मार्ग से संबंधित दायित्व विशिष्ट मानक और उत्पाद पर निर्भर करता है, सामान्य रूप से मिश्रधातु इस्पात पर नहीं।
ASTM A668/A668M में फोर्जिंग्स और आपूर्ति-ताप-उपचार वर्ग
उत्पाद-निर्माण प्रक्रिया के रूप में फोर्जिंग
फोर्जिंग की परिभाषा सबसे पहले इस आधार पर की जाती है कि उसका आकार कैसे बनाया गया है, न कि इस आधार पर कि बाद में उसे भट्ठी में कौन-सा उपचार दिया गया। फोर्जिंग में गर्म किए गए इस्पात बिलेट, ब्लूम, बार या इंगट को दबाकर, हथौड़े से प्रहार करके या अपसेट कार्य द्वारा प्लास्टिक रूप से विकृत कर लगभग अंतिम आकार दिया जाता है। यह विकृति आंतरिक रिक्तियों को बंद कर सकती है, ढलाई-संरचनाओं को तोड़ सकती है और दिशात्मक दाना-प्रवाह उत्पन्न कर सकती है, जो घटक की प्रमुख ज्यामिति का अनुसरण करता है। ये प्रभाव फोर्जिंग को ढले हुए उत्पाद से अलग करते हैं, भले ही दोनों एक ही नाममात्र कार्बन या मिश्रधातु इस्पात ग्रेड से बनाए गए हों।
फोर्जिंग से पहले अपनाई गई प्रक्रिया एक अलग प्रश्न है। World Steel Association के अनुसार, इस्पात-निर्माण की दो मुख्य प्रक्रियाएँ ब्लास्ट फर्नेस-बेसिक ऑक्सीजन फर्नेस (BF-BOF) प्रक्रिया और इलेक्ट्रिक आर्क फर्नेस (EAF) प्रक्रिया हैं। एकीकृत प्रक्रिया में लौह अयस्क, धातुकर्मीय कोयला, चूना-पत्थर और पुनर्चक्रित इस्पात का उपयोग होता है; EAF प्रक्रिया में मुख्यतः पुनर्चक्रित इस्पात, डायरेक्ट-रिड्यूस्ड आयरन या हॉट मेटल तथा बिजली का उपयोग होता है। ये पिघली धातु के उत्पादन की प्रक्रियाएँ हैं, आपूर्ति-स्थितियाँ नहीं।
इस्पात-निर्माण और परिशोधन के बाद, सतत ढलाई से स्लैब, बिलेट या ब्लूम बनाए जा सकते हैं। इसके बाद फोर्जिंग निर्माता ढले हुए अर्ध-तैयार उत्पाद का उपयोग कर सकता है, या जहाँ विनिर्देशन और घटक का आकार इसकी माँग करे वहाँ इंगट का उपयोग कर सकता है; इसके बाद पुनःतापन और विकृतिकरण किया जाता है। U.S. Environmental Protection Agency ने 1995 में बेसिक ऑक्सीजन प्रक्रिया का वर्णन स्क्रैप के साथ ब्लास्ट-फर्नेस से प्राप्त पिघले लोहे के परिशोधन के रूप में किया था, जबकि इलेक्ट्रिक-आर्क-फर्नेस प्रक्रिया को एक अलग इस्पात-निर्माण प्रक्रिया के रूप में पहचाना था। इनमें से कोई भी भट्ठी-प्रक्रिया अपने-आप यह निर्धारित नहीं करती कि तैयार फोर्जिंग एनील्ड है या क्वेंच्ड और टेम्पर्ड।
विकृतिकरण का अनुक्रम महत्वपूर्ण होता है। रिडक्शन, अपसेटिंग, ड्रॉइंग, प्रक्रियाओं के बीच पुनःतापन और अंतिम फोर्जिंग तापमान, दाने के आकार, पृथक्करण-वितरण, समावेशन-संरेखण तथा घटक में बची हुई दिशात्मक संरचना की मात्रा को प्रभावित करते हैं। इसलिए मोटा हब, रिंग, शाफ्ट या दाब-संवरण करने वाला निकाय छोटे परीक्षण फोर्जिंग से अलग प्रतिक्रिया दे सकता है, भले ही दोनों पर एक ही ग्रेड-निर्देशन अंकित हो और दोनों को नाममात्र रूप से समान भट्ठी-निर्देश दिए गए हों।
ASTM A668/A668M-16 कार्बन और मिश्रधातु इस्पात फोर्जिंग्स को आपूर्ति-ताप-उपचार के आधार पर व्यवस्थित करता है। इसके वर्ग केवल आपूर्तिकर्ता के वर्णन नहीं हैं: वे निर्दिष्ट तापीय अवस्था को यांत्रिक आवश्यकताओं, परीक्षण प्रावधानों और स्वीकृति-नियमों से जोड़ते हैं। प्रासंगिक वर्ग हैं: एनील्ड, नॉर्मलाइज़्ड, नॉर्मलाइज़्ड और टेम्पर्ड, क्वेंच्ड और टेम्पर्ड, तथा नॉर्मलाइज़्ड, क्वेंच्ड और टेम्पर्ड।
एनील्ड, नॉर्मलाइज़्ड और नॉर्मलाइज़्ड-एंड-टेम्पर्ड अवस्थाएँ
एनील्ड फोर्जिंग को उपयुक्त तापमान तक गर्म किया जाता है, उतनी देर तक रखा जाता है कि अनुप्रस्थ भाग इच्छित धातुकर्मीय अवस्था तक पहुँच जाए, और फिर नियंत्रित दर से—आमतौर पर भट्ठी के भीतर—ठंडा किया जाता है। इसका उद्देश्य सामान्यतः कठोरता और अवशिष्ट तनाव को कम करना, मशीनिंग-योग्यता में सुधार करना तथा अधिक समान फेराइट-पर्लाइट या संबंधित संरचना उत्पन्न करना होता है। एनीलिंग का अर्थ यह नहीं है कि अंतिम चक्र से पहले फोर्जिंग का कोई तापीय इतिहास नहीं था। पहले किए गए फोर्जिंग-पुनःतापन और विकृतिकरण ऐसे प्रभाव छोड़ सकते हैं जिन्हें अंतिम एनील संशोधित करता है, लेकिन अपने-आप पूरी तरह समाप्त नहीं करता।
नॉर्मलाइज़्ड फोर्जिंग को संबंधित रूपांतरण-सीमा से ऊपर गर्म किया जाता है और स्थिर वायु में ठंडा किया जाता है। वायु-शीतलन भट्ठी-शीतलन की तुलना में तेज होता है, इसलिए समान संघटन वाली एनील्ड संरचना की तुलना में बनने वाली फेराइट-पर्लाइट संरचना सामान्यतः अधिक महीन और अधिक मजबूत होती है। नॉर्मलाइज़िंग मोटे ढलाई-संरचना तथा फोर्जिंग से उत्पन्न तापीय प्रवणताओं के कुछ प्रभावों को भी कम कर सकता है, लेकिन इसका परिणाम अनुप्रस्थ भाग की मोटाई और कठोरीकरण-क्षमता पर बहुत निर्भर करता है। पतला अनुप्रस्थ भाग तेजी से ऊष्मा खोता है; बड़े अनुप्रस्थ भाग का कोर अधिक धीरे ठंडा होता है।
नॉर्मलाइज़्ड-एंड-टेम्पर्ड अवस्था में नॉर्मलाइज़िंग के बाद टेम्परिंग उपचार किया जाता है। रूपांतरण-तापमान से नीचे किया गया टेम्परिंग कठोरता, दृढ़ता और अवशिष्ट तनाव को समायोजित करता है तथा यांत्रिक प्रतिक्रिया को स्थानीय शीतलन-अंतर के प्रति कम संवेदनशील बना सकता है। यह क्वेंचिंग और टेम्परिंग के समतुल्य नहीं है। नॉर्मलाइज़िंग के बाद शीतलन-दर अब भी वायु-शीतलन होती है, और टेम्परिंग से पहले बनने वाली सूक्ष्मसंरचना हार्डनिंग और क्वेंचिंग द्वारा उत्पन्न मार्टेंसाइटिक संरचना से भिन्न होती है।
ASTM A668/A668M इन अवस्थाओं का उपयोग प्रत्येक ज्यामिति के लिए सार्वभौमिक विधियों के रूप में नहीं, बल्कि आपूर्ति-वर्गों के रूप में करता है। लागू फोर्जिंग आकार, रासायनिक संघटन और वर्ग आवश्यक उपचार-सीमा तथा परीक्षण निर्धारित करते हैं। तनन गुणों का सामान्यतः मूल्यांकन यील्ड स्ट्रेंथ, तनन स्ट्रेंथ, बढ़ाव और क्षेत्रफल में कमी के आधार पर किया जाता है; जहाँ विनिर्देशन प्रभाव-परीक्षण या अतिरिक्त परीक्षण की माँग करता है, वहाँ वे आवश्यकताएँ भी अनुपालन का हिस्सा होती हैं। अनुप्रस्थ भाग के आकार, होल्ड-टाइम, शीतलन-पद्धति और परीक्षण-स्थान के बिना केवल भट्ठी का रिपोर्ट किया गया तापमान अवस्था का अपूर्ण प्रमाण है।
यह भेद उत्पाद-विशिष्ट भी है। ISO 683-1:2016 नॉन-अलॉय इस्पातों से बने क्वेंचिंग और टेम्परिंग के लिए अर्ध-तैयार उत्पादों, बार, वायर रॉड, फ्लैट उत्पादों और फोर्जिंग्स के लिए तकनीकी आपूर्ति-आवश्यकताएँ निर्धारित करता है, जिनमें परिभाषित नॉर्मलाइज़्ड तथा क्वेंच्ड-एंड-टेम्पर्ड अवस्थाएँ शामिल हैं। BS EN 10025-3:2019 नॉर्मलाइज़्ड या नॉर्मलाइज़्ड-रोल्ड अवस्था में आपूर्ति किए गए हॉट-रोल्ड संरचनात्मक-इस्पात उत्पादों से संबंधित है, जबकि DIN EN 10025-6:2023-06 क्वेंच्ड और टेम्पर्ड अवस्था में आपूर्ति किए गए हॉट-रोल्ड फ्लैट उत्पादों को कवर करता है। जब वस्तु ASTM फोर्जिंग हो, तब इन मानकों को ASTM A668/A668M के स्थान पर लागू नहीं किया जा सकता।
क्वेंच्ड-एंड-टेम्पर्ड तथा नॉर्मलाइज़्ड-क्वेंच्ड-एंड-टेम्पर्ड अवस्थाएँ
क्वेंच्ड-एंड-टेम्पर्ड अवस्था में फोर्जिंग को ऑस्टेनाइटाइज़ किया जाता है, फिर इतनी तेजी से ठंडा किया जाता है कि कठोर रूपांतरण-उत्पाद बन सके, और उसके बाद टेम्पर किया जाता है। संघटन और शीतलन की तीव्रता के आधार पर क्वेंचिंग से अनुप्रस्थ भाग के किसी हिस्से में मार्टेंसाइट, बैनाइट या दोनों का मिश्रण बन सकता है। टेम्परिंग भंगुरता को कम करता है तथा मजबूती और दृढ़ता को समायोजित करता है। प्राप्त गुण कार्बन की मात्रा, मिश्रधातु मिलावट, पूर्ववर्ती ऑस्टेनाइट दाने के आकार, क्वेंच माध्यम, हलचल, स्थानांतरण-समय और सतह से परीक्षण-स्थान की दूरी पर निर्भर करते हैं।
नॉर्मलाइज़्ड-क्वेंच्ड-एंड-टेम्पर्ड अवस्था में ऑस्टेनाइटाइज़िंग, क्वेंचिंग और टेम्परिंग से पहले नॉर्मलाइज़िंग उपचार किया जाता है। नॉर्मलाइज़िंग फोर्जिंग के बाद संरचना को महीन या समरूप बना सकता है और हार्डनिंग के लिए एक नियंत्रित प्रारंभिक अवस्था प्रदान कर सकता है। यह बड़े अनुप्रस्थ भाग में समान कठोरता की गारंटी नहीं देता। विशाल फोर्जिंग में सतह के निकट टेम्पर्ड मार्टेंसाइट बन सकता है, जबकि केंद्र में अलग मिश्रण विकसित हो सकता है, क्योंकि क्वेंचिंग के दौरान कोर अधिक धीरे ठंडा होता है।
इसी कारण आपूर्ति-वर्ग को मजबूती-ग्रेड का पर्याय नहीं माना जा सकता। उदाहरण के लिए, AISI 4140 की आपूर्ति कई उत्पाद-रूपों और तापीय अवस्थाओं में की जा सकती है, लेकिन क्वेंच्ड और टेम्पर्ड के रूप में वर्गीकृत A668/A668M फोर्जिंग, सामान्य 4140 बार डेटाशीट के आधार पर नहीं, बल्कि फोर्जिंग विनिर्देशन की आवश्यकताओं के आधार पर नियंत्रित होती है। ASTM A434/A434M हॉट-व्रॉट और कोल्ड-फिनिश्ड क्वेंच्ड-एंड-टेम्पर्ड मिश्रधातु इस्पात बार को कवर करता है; इसकी आवश्यकताएँ बार पर लागू होती हैं, फोर्जिंग्स पर स्वतः नहीं। ASTM A508/A508M-16 दाब-पात्र घटकों के लिए क्वेंच्ड-एंड-टेम्पर्ड वैक्यूम-ट्रीटेड कार्बन और मिश्रधातु इस्पात फोर्जिंग्स से अलग रूप से संबंधित है और सेकेंडरी रिफाइनिंग या रीमेल्टिंग के उपयोग को छोड़कर बेसिक इलेक्ट्रिक-फर्नेस निर्माण की माँग करता है।
यही सावधानी ढलाई पर भी लागू होती है। ढला हुआ इस्पात साँचे से ठंडा होता है और बाद की प्रक्रिया द्वारा बदले जाने तक ढलाई-संबंधी डेंड्राइटिक संरचना बनाए रखता है; फोर्जिंग आपूर्ति-ताप-उपचार से पहले प्लास्टिक विकृतिकरण और दाना-प्रवाह प्रभाव उत्पन्न करती है। इसलिए व्यापक रूप से समान रासायनिक संघटन से बने प्लेट, बार, ढलाई और फोर्जिंग एक-दूसरे के स्थान पर उपयोग किए जा सकने वाले एक ही “नॉर्मलाइज़्ड” या “क्वेंच्ड-एंड-टेम्पर्ड” अवस्था को साझा नहीं करते।
A668/A668M फोर्जिंग के लिए विश्वसनीय व्याख्या में वर्ग, रासायनिक संघटन, अनुप्रस्थ भाग के अधिकतम और न्यूनतम आयाम, फोर्जिंग रिडक्शन और ज्यामिति, भट्ठी-चक्र, शीतलन-विधि, नमूना-स्थान और निर्दिष्ट यांत्रिक परीक्षणों को संयुक्त रूप से देखना आवश्यक है। तापीय इतिहास उपचार का लेबल प्रदान करता है। अनुप्रस्थ भाग का आकार और विकृतिकरण का इतिहास निर्धारित करते हैं कि उस उपचार का प्रभाव वास्तव में कैसे पड़ा, जबकि मानक के परीक्षण यह निर्धारित करते हैं कि आपूर्ति की गई फोर्जिंग अपने निर्धारित वर्ग की आवश्यकताओं को पूरा करती है या नहीं।
उष्मा-उपचार नियंत्रण, उपकरण और सत्यापन
किसी प्रमाणपत्र पर “शमनित और टेम्पर्ड” लिख देने से प्रदाय अवस्था स्थापित नहीं होती। यह भट्ठी, भार, तापीय चक्र, शीतलन प्रक्रिया और उन परीक्षणों को नियंत्रित करके स्थापित होती है, जो यह दर्शाते हैं कि अपेक्षित परिणाम प्राप्त हुआ है। SAE AMSH6875C उष्मा-उपचार को इसी व्यावहारिक अर्थ में देखता है: इसकी आवश्यकताएँ इस्पात के उष्मा-उपचार के लिए उपकरण, प्रक्रियाओं, तापमानों और परीक्षण विधियों से संबंधित हैं। इसलिए नामित अवस्था नियंत्रित उत्पादन-साक्ष्य द्वारा समर्थित परिणाम है, न कि आपूर्तिकर्ता का अनौपचारिक विवरण।
यह अंतर महत्वपूर्ण है, क्योंकि विनिर्माण मार्ग, धातुकर्मीय उपचार और प्रदाय अवस्था परस्पर संबद्ध हैं, लेकिन एक-दूसरे के स्थानापन्न नहीं हैं। World Steel Association ब्लास्ट-फर्नेस/बेसिक-ऑक्सीजन-फर्नेस मार्ग और इलेक्ट्रिक-आर्क-फर्नेस मार्ग को इस्पात निर्माण के दो मुख्य मार्गों के रूप में पहचानता है। इसके बाद सतत ढलाई से स्लैब, बिलेट या ब्लूम बनाए जा सकते हैं, जिन्हें चपटी या लंबी उत्पाद-आकृतियों में रोल किया जाता है। उष्मा-उपचार बाद में या निर्माण-प्रक्रियाओं के बीच किया जाता है और उस उत्पाद की संरचना तथा गुणों को बदलता है। इलेक्ट्रिक-आर्क-फर्नेस मार्ग से बनाया गया इस्पात स्वतः शमनित और टेम्पर्ड नहीं होता; एकीकृत मार्ग से बनाया गया इस्पात स्वतः सामान्यीकृत नहीं होता। उत्पाद मानक मार्ग और प्रदाय अवस्था—दोनों को नियंत्रित कर सकते हैं, लेकिन इन्हें पृथक तकनीकी विषयों के रूप में नियंत्रित करते हैं।

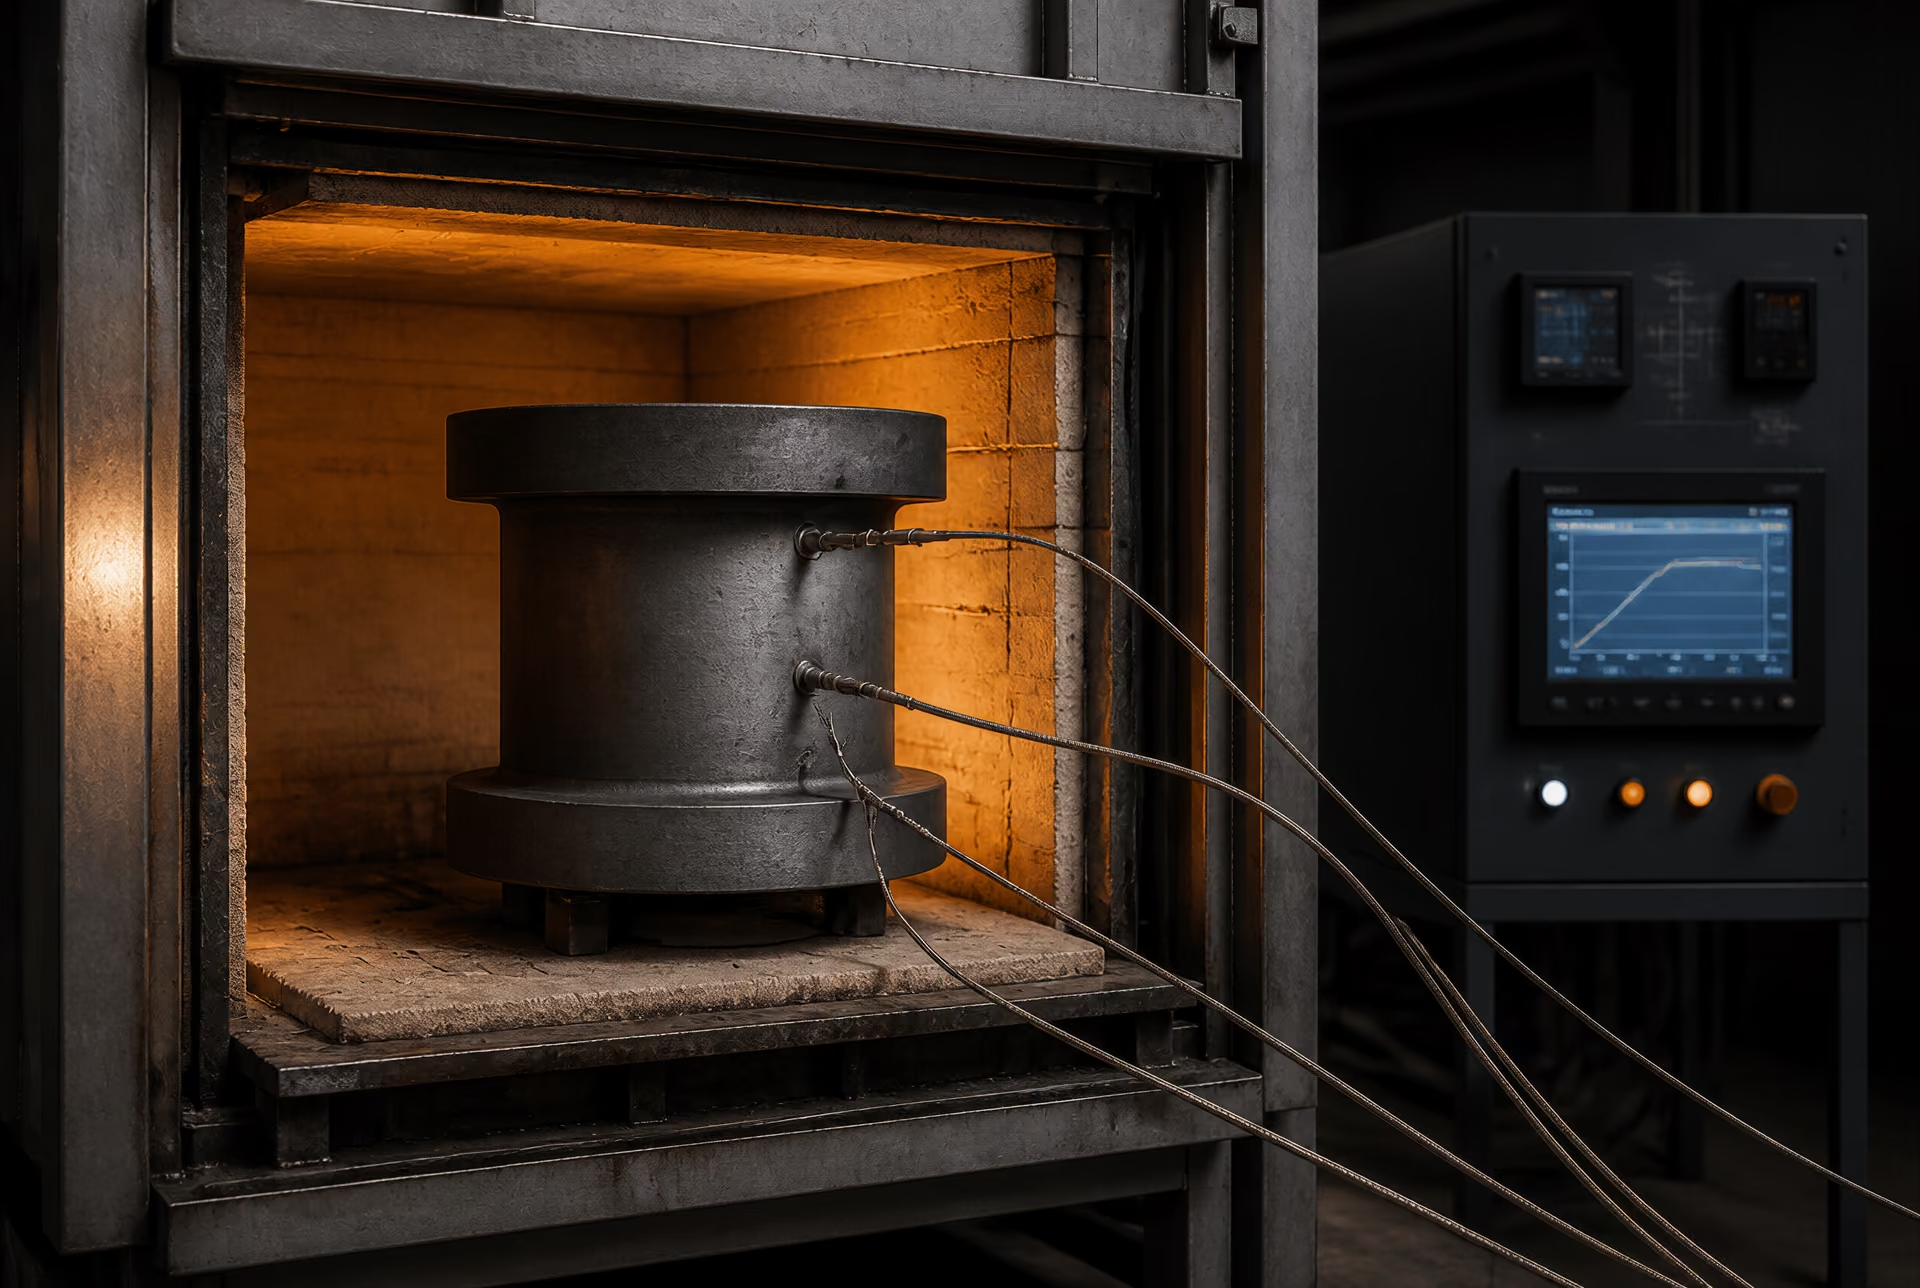
भट्ठी की आवश्यकताएँ और तापमान नियंत्रण
भट्ठी में इतनी क्षमता होनी चाहिए कि वह पूरे भार को निर्दिष्ट तापमान-सीमा तक पहुँचा सके और अत्यधिक तापमान-भिन्नता के बिना उस सीमा में बनाए रख सके। यह आवश्यकता केवल यह दिखाने से अधिक कठोर है कि किसी एक भट्ठी नियंत्रक ने लक्ष्य तापमान प्रदर्शित किया था। नियंत्रक सामान्यतः वायुमंडल या भट्ठी-क्षेत्र का तापमान मापता है, जबकि इस्पात स्वयं अधिक धीरे गर्म होता है और मोटे अनुभाग के केंद्र पर उसकी तापमान-स्थिति सतह की तुलना में कम हो सकती है। उपकरण इच्छित परिचालन परिस्थितियों में स्वीकार्य तापमान-एकरूपता प्रदान करता है या नहीं, यह निर्धारित करने के लिए भट्ठी सर्वेक्षण, कार्य-क्षेत्र मापन और भार-तापयुग्मों का उपयोग किया जाता है।
तापमान-संवेदी उपकरणों का ज्ञात संदर्भ के विरुद्ध अंशांकन आवश्यक है। लागू प्रक्रिया सामान्यतः उपकरण की शुद्धता, तापयुग्म के प्रकार, अंशांकन-अंतराल, स्थापना और विफल या विचलित सेंसरों के उपचार को परिभाषित करती है। अभिलिखित सेट-पॉइंट सत्यापित धातु-तापमान के समतुल्य नहीं होता। मोटी फोर्जिंग, बड़े बार और सघन रूप से व्यवस्थित भारों के लिए नियंत्रक स्थान भट्ठी के वायुमंडल के बजाय सबसे धीमी गति से गर्म होने वाला बिंदु हो सकता है। इसलिए भार की व्यवस्था निर्दिष्ट की जानी चाहिए: पुर्जों को एक-दूसरे को ढकना, परिसंचरण में बाधा डालना या ऐसा द्रव्यमान बनाना नहीं चाहिए जिसे संभालने के लिए भट्ठी का सर्वेक्षण ही न किया गया हो।
SAE AMSH6875C उपयोगी है, क्योंकि यह उष्मा-उपचार को एक नियंत्रित प्रणाली के रूप में प्रस्तुत करता है। यह इस्पात के चार वर्गों से संबंधित है और अनुपालन को केवल एक तापमान-संख्या तक सीमित नहीं करता। उपकरण की क्षमता, तापमान मापन, परिचालन प्रक्रिया और सत्यापन—सभी प्रक्रिया का हिस्सा हैं। संबंधित उत्पाद विनिर्देशन ही ग्रेड-विशिष्ट सीमाएँ प्रदान करता है। उदाहरण के लिए, ISO 683-1:2016 गैर-मिश्रधातु इस्पातों से बने अर्ध-तैयार उत्पादों, बार, वायर रॉड, चपटे उत्पादों और फोर्जिंग के लिए तकनीकी प्रदाय आवश्यकताएँ देता है, जिनमें शमन और टेम्परिंग के लिए बने इस्पात की सामान्यीकृत तथा शमनित-और-टेम्पर्ड अवस्थाएँ शामिल हैं। उष्मा-उपचारकर्ता को वास्तविक उत्पाद-आकार और अनुभाग-आकार पर अपेक्षित अवस्था लागू करनी होती है।
भट्ठी का वायुमंडल भी अनुपालन को प्रभावित कर सकता है। ऑक्सीकरण, डीकार्बरीकरण और कार्बरीकरण सतह की रासायनिक संरचना, आयामी भत्ता और थकान-संवेदनशील सतह-परत को बदल सकते हैं। किसी विनिर्देशन में नियंत्रित वायुमंडल, सुरक्षात्मक उपचार या बाद में सतह हटाने की आवश्यकता हो सकती है। भट्ठी के अभिलेख में उपकरण, रेसिपी, जहाँ लागू हो वहाँ वायुमंडल, तापमान-पठन, अलार्म और विचलनों की पहचान होनी चाहिए। यदि किसी बैच को अनियंत्रित विचलन का सामना करना पड़ा हो, तो केवल बाहरी रूप के आधार पर उसका निपटान निर्धारित नहीं किया जा सकता।
प्रक्रियाएँ, धारण समय और शीतलन पद्धति
उष्मा-उपचार प्रक्रिया में केवल नाममात्र के चक्र का नाम नहीं, बल्कि पूरा क्रम परिभाषित होना चाहिए। इसमें सामान्यतः चार्ज, भट्ठी, जहाँ नियंत्रित हो वहाँ तापन दर या तापन-चरण, ऑस्टेनाइटीकरण या रूपांतरण तापमान-सीमा, न्यूनतम धारण समय, स्थानांतरण सीमाएँ, शमन माध्यम, संचलन, टेम्परिंग प्रक्रिया और अंतिम शीतलन विधि की पहचान की जाती है। आवश्यक धारण अवधि उत्पाद की ज्यामिति और भार की स्थिति से जुड़ी होती है। यह मान लेना उचित नहीं है कि पतली वायर रॉड कुंडली और बड़े मिश्रधातु-इस्पात फोर्जिंग का आंतरिक तापमान एक ही समय में समान हो जाएगा।
धारण तभी शुरू होती है जब भार का नियंत्रक भाग अपेक्षित तापमान तक पहुँच जाए, जब तक कि लागू मानक स्पष्ट रूप से कोई अन्य आधार न स्वीकार करता हो। भट्ठी के सेट-पॉइंट तक पहुँचते ही टाइमर शुरू करने से भारी अनुभाग का केंद्र अपर्याप्त रूप से गर्म रह सकता है। इस त्रुटि से अविघटित अवस्थाएँ, अपूर्ण रूपांतरण या कठोरता-प्रवणता उत्पन्न हो सकती है, भले ही चार्ट सही चक्र दर्शाता हुआ प्रतीत हो।
शमन एक अलग नियंत्रित प्रक्रिया है। विनिर्देशन या अनुमोदित प्रक्रिया में जल, पॉलिमर विलयन, तेल, गैस या किसी अन्य माध्यम के साथ-साथ सांद्रता, तापमान, परिसंचरण, संचलन और संदूषण की सीमाएँ परिभाषित की जा सकती हैं। शमन-विलंब महत्वपूर्ण है, क्योंकि भट्ठी से टैंक तक स्थानांतरण के दौरान ही शीतलन शुरू हो जाता है। भार को अनुमत अंतराल के भीतर पर्याप्त गति या संचलन के साथ माध्यम में डालना चाहिए, ताकि वाष्प-आवरण और असमान शीतलन रोका जा सके। शमन-टैंक के तापमान और पॉलिमर की सांद्रता का मापन आवश्यक है; “तेल में शमनित” लिखने से उपचार के दिन तेल की वास्तविक स्थिति ज्ञात नहीं होती।
शीतलन दर केवल कठोरता को प्रभावित नहीं करती। यह फेराइट, पर्लाइट, बैनाइट और मार्टेंसाइट के निर्माण को नियंत्रित करती है, जबकि अनुभाग-आकार और संघटन यह निर्धारित करते हैं कि अपेक्षित रूपांतरण कितनी दूर तक आगे बढ़ेगा। इसके बाद टेम्परिंग तनाव कम करती है और सामर्थ्य, दृढ़ता तथा कठोरता को समायोजित करती है। शमनित-और-टेम्पर्ड उत्पाद का सटीक प्रतिनिधित्व केवल उसके शमन तापमान से नहीं किया जा सकता। ASTM A668/A668M-16 फोर्जिंग के लिए मानक-दृष्टिकोण को दर्शाता है, जिसमें एनील्ड, सामान्यीकृत, सामान्यीकृत-और-टेम्पर्ड, शमनित-और-टेम्पर्ड तथा सामान्यीकृत-शमनित-और-टेम्पर्ड प्रदाय अवस्थाओं के बीच भेद किया गया है। ये नाम अलग-अलग तापीय इतिहास का वर्णन करते हैं और एक-दूसरे के स्थान पर प्रयुक्त नहीं किए जा सकते।
निर्दिष्ट मार्ग अतिरिक्त दायित्व भी लगा सकता है। DIN EN 10025-6:2023-06 उच्च-उपज-सामर्थ्य वाले संरचनात्मक इस्पात के गर्म-रोल्ड चपटे उत्पादों पर लागू होता है, जिन्हें शमनित-और-टेम्पर्ड अवस्था में प्रदाय किया जाता है, जबकि BS EN 10025-3:2019 सामान्यीकृत या सामान्यीकृत-रोल्ड अवस्था में प्रदाय किए जाने वाले गर्म-रोल्ड वेल्डनीय सूक्ष्म-कण संरचनात्मक-इस्पात उत्पादों पर लागू होता है। सामान्यीकृत-रोल्ड उत्पाद केवल कम कठोरता वाला शमनित-और-टेम्पर्ड उत्पाद नहीं है; इसकी प्रसंस्करण-पद्धति और परिणामी सूक्ष्मसंरचना अलग होती है। इसी प्रकार, ASTM A508/A508M-16 दाब-पात्र घटकों के लिए शमनित-और-टेम्पर्ड, निर्वात-उपचारित कार्बन और मिश्रधातु-इस्पात फोर्जिंग से संबंधित है तथा द्वितीयक परिशोधन या पुनर्पिघलन के उपयोग को छोड़कर मूल इलेक्ट्रिक-फर्नेस निर्माण की आवश्यकता रखता है। उष्मा-उपचार गलन-मार्ग की आवश्यकता को समाप्त नहीं कर सकता।
परीक्षण विधियाँ और दस्तावेजीकरण
सत्यापन में परीक्षण की गई सामग्री को ठीक उसी हीट, उत्पाद और उपचार-चक्र से जोड़ा जाना चाहिए। सामान्य साक्ष्य में रासायनिक विश्लेषण, कठोरता, तनन सामर्थ्य, उपज सामर्थ्य, दीर्घीकरण, क्षेत्रफल में कमी, जहाँ निर्दिष्ट हो वहाँ आघात परीक्षण, धातुवैज्ञानिक परीक्षण तथा सतही या आंतरिक निरीक्षण शामिल हैं। लागू उत्पाद मानक यह निर्धारित करता है कि कौन-से परीक्षण अनिवार्य हैं और नमूने कहाँ से लिए जाएँ। सुविधाजनक स्थान से मशीनिंग करके तैयार किया गया नमूना सबसे मोटे या सबसे धीमी गति से ठंडे हुए क्षेत्र का प्रतिनिधित्व नहीं कर सकता; इसलिए नमूना-स्थान, अभिविन्यास और सतह से दूरी दर्ज की जानी चाहिए।
कठोरता प्रक्रिया नियंत्रण के लिए उपयोगी है, लेकिन यह तनन या आघात परीक्षण का सार्वभौमिक विकल्प नहीं है। दो उत्पाद समान कठोरता दर्शा सकते हैं, फिर भी उनकी दृढ़ता, पृथक्करण, कण-संरचना या अवशिष्ट तनाव अलग हो सकते हैं। इसलिए यांत्रिक परीक्षण घोषित गुण-आवश्यकताओं के अनुपालन को प्रदर्शित करते हैं, जबकि धातुवैज्ञानिक परीक्षण और प्रक्रिया-अभिलेख यह समझने में सहायता करते हैं कि अपेक्षित संरचना उत्पन्न हुई या नहीं। पुनर्परीक्षण नियम, नमूने की वैधता, परीक्षण-मशीन का अंशांकन और प्रयोगशाला की पहचान भी साक्ष्य-श्रृंखला का हिस्सा हैं।
अभिलेख में सामग्री की हीट या कास्ट, उत्पाद के आयाम, मात्रा, भट्ठी और भार संख्या, प्रक्रिया संशोधन, संचालक या प्रणाली-अभिलेख, तापमान चार्ट, तापयुग्म स्थान, धारण समय, शमन की परिस्थितियाँ, टेम्परिंग चक्र, विचलन और अंतिम निपटान की पहचान होनी चाहिए। प्रमाणपत्रों में अलग-अलग संख्याएँ प्रस्तुत करने के बजाय परीक्षण रिपोर्टों के साथ पार-संदर्भ होना चाहिए। कटाई, फोर्जिंग, रोलिंग, उष्मा-उपचार और नमूना हटाने के दौरान भी ट्रेसबिलिटी बनी रहनी चाहिए।
इन अभिलेखों के बिना “सामान्यीकृत” या “शमनित और टेम्पर्ड” लिखने वाला प्रमाणपत्र सीमित तकनीकी समर्थन वाला दावा मात्र है। नियंत्रित उपकरण, परिभाषित प्रक्रिया और उसी सामग्री-पहचान से जुड़े परिणामों के साथ प्रदाय अवस्था को प्रमाणित किया जा सकता है। यही नामित अवस्था और सत्यापित अवस्था के बीच का अंतर है।
सतह की अवस्था, आयामी स्थिति और यांत्रिक गुण
आपूर्ति की अवस्था केवल इस्पात ग्रेड के नाम से अधिक का वर्णन करती है। यह उत्पाद के रूप, सतह की स्थिति, आयामी शुद्धता, ऊष्मा-उपचार की अवस्था और निर्दिष्ट यांत्रिक गुणों को आपस में जोड़ती है। फिर भी इन विशेषताओं को अलग-अलग रखना आवश्यक है। किसी बार की आपूर्ति क्वेंचिंग और टेम्परिंग की अवस्था में, लेकिन हॉट-रोलिंग के बाद की सतह के साथ की जा सकती है; अथवा उसी व्यापक मिश्रधातु परिवार में कोल्ड-फिनिशिंग और मशीनिंग के बाद की जा सकती है। ग्रेड का पदनाम अपरिवर्तित रह सकता है, जबकि निरीक्षण के परिणाम, अवशिष्ट प्रतिबल और सेवा में व्यवहार अलग-अलग हो सकते हैं।
विनिर्माण मार्ग एक और महत्वपूर्ण भेद है। World Steel Association के अनुसार, इस्पात निर्माण के दो मुख्य मार्ग ब्लास्ट फर्नेस-बेसिक ऑक्सीजन फर्नेस (BF-BOF) मार्ग और इलेक्ट्रिक आर्क फर्नेस (EAF) मार्ग हैं। एकीकृत मार्ग में लौह अयस्क, धातुकर्मीय कोयला, चूना-पत्थर और पुनर्चक्रित इस्पात का उपयोग होता है; EAF मार्ग में मुख्यतः पुनर्चक्रित इस्पात, प्रत्यक्ष-अपचयित लोहा या गरम धातु तथा विद्युत का उपयोग होता है (World Steel Association, 2024)। ये गलन मार्ग स्वच्छता, अवशिष्ट तत्वों और प्रक्रिया-नियंत्रणों को प्रभावित करते हैं, लेकिन अपने-आप यह निर्धारित नहीं करते कि कोई उत्पाद एनील्ड, नॉर्मलाइज़्ड, क्वेंच्ड और टेम्पर्ड, कोल्ड-फिनिश्ड या मशीनित है।
कास्टिंग के बाद स्लैब, बिलेट और ब्लूम को फ्लैट तथा लंबे उत्पादों में रोल किया जाता है। यह क्रम उत्पाद के आकार और बनावट का बड़ा हिस्सा निर्धारित करता है, लेकिन अंतिम आपूर्ति अवस्था के लिए अतिरिक्त तापीय, यांत्रिक या सतही प्रक्रियाएँ आवश्यक हो सकती हैं।
हॉट-रोलिंग के बाद की, मशीनित, डीस्केल्ड और फिनिश्ड सतहें
“हॉट-रोलिंग के बाद की” अवस्था सामान्यतः हॉट रोलिंग से बची हुई सतह को दर्शाती है, न कि ऊष्मा-उपचार का पूरा विवरण। सतह पर मिल स्केल हो सकता है, जो ऊँचे तापमान पर बनने वाली ऑक्साइड परत है। इसका रूप और मोटाई पुनःतापन, रोलिंग तापमान, शीतलन, इस्पात की रासायनिक संरचना और डीस्केलिंग से पहले बीतने वाले समय पर निर्भर करते हैं। इसलिए किसी प्लेट की सतह हॉट-रोलिंग के बाद की हो सकती है और वह नॉर्मलाइज़्ड भी हो सकती है, अथवा किसी अन्य निर्दिष्ट तापीय अवस्था में आपूर्ति की जा सकती है, बशर्ते लागू उत्पाद मानक ऐसे संयोजन की अनुमति देता हो।
डीस्केलिंग में जल-जेट उपचार, शॉट-ब्लास्टिंग, पिकलिंग या किसी अन्य परिभाषित प्रक्रिया द्वारा मिल स्केल का कुछ या पूरा भाग हटाया जाता है। इससे दृश्य निरीक्षण, कोटिंग, वेल्डिंग या अल्ट्रासोनिक परीक्षण के लिए प्रस्तुत सतह बदल जाती है। इससे मूल इस्पात अपने-आप नॉर्मलाइज़्ड, क्वेंच्ड या टेम्पर्ड नहीं हो जाता। अत्यधिक या खराब नियंत्रण वाली डीस्केलिंग से लैप, सीम या रोलिंग के दौरान समाविष्ट स्केल उजागर हो सकते हैं, जो पहले छिपे हुए थे; यह निरीक्षण का प्रभाव है, आवश्यक नहीं कि नया उत्पन्न हुआ पदार्थ-दोष हो।
मशीनिंग में पदार्थ हटाकर नियंत्रित व्यास, समतलता, प्रोफ़ाइल या खुरदरापन प्राप्त किया जा सकता है। इससे सतही डीकार्बराइजेशन, स्केल और उथली असंततताएँ भी हट सकती हैं। केवल सतह काटे जाने के कारण मशीनित बार कोई अलग ग्रेड नहीं बन जाता। हालांकि, मशीनिंग से अधःसतही संकेत उजागर हो सकते हैं, प्रूफ परीक्षण के लिए उपलब्ध अनुप्रस्थ काट कम हो सकता है और यदि कटिंग पैरामीटर अनुपयुक्त हों तो स्थानीय तन्य प्रतिबल या ऊष्मा-प्रभावित निशान उत्पन्न हो सकते हैं। ग्राइंडिंग से स्थानीय ताप, बर्न या दिशा-विशिष्ट सतही क्षति उत्पन्न हो सकती है, जबकि टर्निंग से ऐसे औज़ार-चिह्न रह सकते हैं जो थकान-आधारित सेवा में प्रतिबल-सांद्रक का कार्य करते हैं।
कोल्ड-फिनिशिंग में उत्पाद मानक के अनुसार कोल्ड ड्रॉइंग, पीलिंग, टर्निंग, ग्राइंडिंग या इन प्रक्रियाओं के संयोजन शामिल हो सकते हैं। साधारण सफाई के विपरीत, शीत-विकृति से यील्ड स्ट्रेंथ और कठोरता बढ़ सकती है, बढ़ाव घट सकता है, आयामी शुद्धता बदल सकती है और अवशिष्ट प्रतिबल रह सकता है। इस प्रकार कोल्ड-फिनिश्ड उत्पाद में वही नाममात्र इस्पात पदनाम रह सकता है, फिर भी उसी हीट से बने हॉट-रोल्ड उत्पाद के मुकाबले उसके गुण अलग हो सकते हैं। ISO 683-1:2016 में क्वेंचिंग और टेम्परिंग के लिए बनाए गए गैर-मिश्रधातु इस्पात से निर्मित अर्ध-तैयार उत्पादों, बार, वायर रॉड, फ्लैट उत्पादों और फोर्जिंग के तकनीकी आपूर्ति-विनिर्देशों में सतह की अवस्था और ऊष्मा-उपचार की अवस्था को अलग-अलग भागों के रूप में माना गया है।
निर्दिष्ट सतह की अवस्था यह भी निर्धारित करती है कि किसी निरीक्षण से क्या प्रमाणित किया जा सकता है। चमकीले, मशीनित इस्पात का दृश्य परीक्षण मिल स्केल के माध्यम से किए गए परीक्षण से भिन्न होता है। सतह का खुरदरापन कोटिंग की मोटाई के मापन, संपर्क-कठोरता परीक्षण और दरार-पहचान को प्रभावित करता है। सुरक्षा-महत्वपूर्ण घटक के लिए प्रमाणपत्र में आपूर्ति की गई सतह की अवस्था स्पष्ट रूप से दी जानी चाहिए; “फिनिश्ड” शब्द को व्याख्या के लिए नहीं छोड़ा जाना चाहिए।
आयामी सहनशीलताएँ और अवशिष्ट प्रतिबल
आयामी स्थिति में आकार, आकृति और अनुमत विचलन शामिल होते हैं: मोटाई, व्यास, चौड़ाई, लंबाई, सीधापन, समतलता, अंडाकारता और प्रोफ़ाइल। यह सतह की फिनिश या ऊष्मा-उपचार का पर्याय नहीं है। हॉट रोलिंग में सामान्यतः मशीनिंग या कोल्ड ड्रॉइंग की तुलना में आयामी परिवर्तन अधिक होता है, क्योंकि शीतलन के दौरान उत्पाद सिकुड़ता है और रोल-गैप, तापमान तथा क्राउन-नियंत्रण की सीमाएँ होती हैं। कोल्ड-फिनिशिंग से सहनशीलताएँ अधिक कड़ी हो सकती हैं, लेकिन इससे वक्रता, असमान प्लास्टिक विकृति या दिशानुसार अलग-अलग आयामी परिवर्तन भी उत्पन्न हो सकते हैं।
ऊष्मा-उपचार से आयाम भी बदल सकते हैं। क्वेंचिंग में असमान तापीय संकुचन और प्रावस्था-परिवर्तन होता है; मार्टेंसाइट का निर्माण मूल ऑस्टेनाइट से भिन्न आयतन में होता है, और सतह तथा कोर के बीच के अंतर से किसी भाग में विकृति आ सकती है। टेम्परिंग क्वेंचिंग से उत्पन्न कुछ प्रतिबलों को कम करती है, लेकिन इससे तनाव-मुक्त उत्पाद की गारंटी नहीं मिलती। नॉर्मलाइज़िंग हॉट वर्किंग के बाद संरचना को परिष्कृत और पुनर्स्थापित कर सकती है, फिर भी मोटे अनुप्रस्थ काट में शीतलन के अंतर से आयामी परिवर्तन हो सकता है।
अवशिष्ट प्रतिबल वह अंतर्निहित प्रतिबल है जो बाहरी भार या प्रसंस्करण बल हटाए जाने के बाद भी बना रहता है। यह रोलिंग, स्ट्रेटनिंग, कोल्ड ड्रॉइंग, मशीनिंग, वेल्डिंग, ग्राइंडिंग या असमान ऊष्मा-उपचार से उत्पन्न हो सकता है। प्रतिबल सतह पर तन्य और उसके नीचे संपीड्य हो सकता है, या इसके विपरीत। कोई भाग निरीक्षण के समय आयामी सहनशीलता के भीतर हो सकता है, फिर भी पदार्थ हटाए जाने, कोटिंग के क्योर होने या घटक की वेल्डिंग के समय विकृत हो सकता है। इसके विपरीत, तनाव-निवारण उपचार ग्रेड के पदनाम को बदले बिना आयामी स्थिरता में सुधार कर सकता है।
इसलिए सहनशीलता संबंधी आवश्यकताएँ ऑर्डर और निरीक्षण-विनिर्देश का हिस्सा होनी चाहिए; उन्हें इस्पात के नाम के आधार पर मान लेना उचित नहीं है। BS EN 10025-3:2019 के अनुसार नॉर्मलाइज़्ड या नॉर्मलाइज़्ड-रोल्ड अवस्था में आपूर्ति की गई प्लेट के तकनीकी आपूर्ति-विनिर्देशों में रासायनिक संरचना से अधिक आवश्यकताएँ शामिल होती हैं। इसी प्रकार, DIN EN 10025-6:2023-06 के अंतर्गत क्वेंच्ड और टेम्पर्ड फ्लैट उत्पाद को उसकी निर्दिष्ट तापीय अवस्था के अतिरिक्त आयामी, सतही और यांत्रिक आवश्यकताओं का भी पालन करना होता है।
कठोरता, सामर्थ्य, तन्यता और दृढ़ता
कठोरता किसी इंडेंटर के प्रवेश या, कुछ परीक्षणों में, पैठ और प्रत्यास्थ उछाल के प्रति प्रतिरोध है। तन्य सामर्थ्य तन्य परीक्षण में प्राप्त अधिकतम इंजीनियरी प्रतिबल है; यील्ड स्ट्रेंथ निर्दिष्ट स्थायी विकृति के आरंभ को दर्शाती है। बढ़ाव और क्षेत्रफल में कमी तन्यता का संकेत देते हैं। दृढ़ता का संबंध फ्रैक्चर के प्रति प्रतिरोध से है, जिसका सामान्यतः निर्दिष्ट तापमान और नमूना-अभिविन्यास पर प्रभाव-परीक्षण द्वारा आकलन किया जाता है। ये गुण परस्पर संबंधित हैं, लेकिन इनमें से कोई भी अन्य सभी गुणों का पूर्ण विकल्प नहीं है।
क्वेंचिंग से सामान्यतः मार्टेंसिटिक या मिश्रित रूपांतरण-उत्पाद बनने के कारण कठोरता और सामर्थ्य बढ़ते हैं। टेम्परिंग उस कठोरता का कुछ भाग कम करते हुए तन्यता और दृढ़ता में सुधार करती है। एनीलिंग से सामान्यतः सामर्थ्य और कठोरता घटती है तथा अधिक कार्ययोग्य संरचना बनती है। अनेक कार्बन और निम्न-मिश्रधातु इस्पातों में नॉर्मलाइज़िंग से फेराइटिक-पर्लाइटिक संरचना बनती है, जिसके गुण कार्बन की मात्रा, अनुप्रस्थ काट के आकार और शीतलन दर से प्रभावित होते हैं। नॉर्मलाइज़्ड-रोल्ड अवस्था नियंत्रित रोलिंग और शीतलन के माध्यम से निर्दिष्ट गुण प्राप्त कर सकती है, बिना इस इतिहास के कि वह अलग से नॉर्मलाइज़्ड किए गए उत्पाद के समान ही हो।
इसलिए आपूर्ति के पदनाम को उसकी परीक्षण-आवश्यकताओं के साथ पढ़ना चाहिए। ASTM A668/A668M-16 में कार्बन और मिश्रधातु इस्पात फोर्जिंग को एनील्ड, नॉर्मलाइज़्ड, नॉर्मलाइज़्ड-एंड-टेम्पर्ड, क्वेंच्ड-एंड-टेम्पर्ड अथवा नॉर्मलाइज़्ड-क्वेंच्ड-एंड-टेम्पर्ड के रूप में वर्गीकृत किया गया है। ASTM A434/A434M-24 में हॉट-व्रॉट और कोल्ड-फिनिश्ड क्वेंच्ड-एंड-टेम्पर्ड मिश्रधातु इस्पात बार शामिल हैं; इसलिए “कोल्ड-फिनिश्ड” और “क्वेंच्ड-एंड-टेम्पर्ड” अवस्था के अलग-अलग पहलुओं का वर्णन करते हैं। SAE AMSH6875C इस्पात की चार श्रेणियों में भट्ठी उपकरण, प्रक्रियाओं, तापमानों और परीक्षण विधियों के लिए नियंत्रित आवश्यकताएँ जोड़ता है।
केवल कठोरता या तन्य सामर्थ्य से पूर्ण सूक्ष्मसंरचना अथवा प्रक्रिया-इतिहास की पहचान नहीं की जा सकती। टेम्पर्ड मार्टेंसिटिक इस्पात और किसी अन्य संरचना में किसी एक स्थान पर समान कठोरता हो सकती है, जबकि प्रभाव-दृढ़ता, अवशिष्ट प्रतिबल, स्वच्छता या वेल्डिंग के प्रति प्रतिक्रिया अलग-अलग हो सकती है। परीक्षण तापमान, नमूने का अभिविन्यास, अनुप्रस्थ काट में स्थान और नमूना लेने की आवृत्ति महत्वपूर्ण होते हैं। दाब-पात्र फोर्जिंग के लिए ASTM A508/A508M-16 में मूल इलेक्ट्रिक-फर्नेस निर्माण आवश्यक है, जब तक कि द्वितीयक परिशोधन या रीमेल्टिंग का उपयोग न किया गया हो। इससे स्पष्ट होता है कि आपूर्ति-अनुपालन में ऊष्मा-उपचार और यांत्रिक परीक्षणों के साथ-साथ एक परिभाषित विनिर्माण मार्ग भी शामिल हो सकता है। प्रमाणपत्र तभी सार्थक होता है जब इन सभी परस्पर संबद्ध शर्तों को एक साथ पढ़ा जाए।
वेल्डिंग-क्षमता, दृढ़ता और सेवा-तापमान का विश्लेषण
आपूर्ति अवस्था सामग्री का आपूर्तिकर्ता द्वारा दिया गया अनौपचारिक वर्णन नहीं होती। इसमें उत्पाद के आकार, रासायनिक सीमाओं, विनिर्माण मार्ग, ऊष्मा-उपचार अवस्था, सतह की स्थिति और निर्दिष्ट यांत्रिक गुणों का नियंत्रित संयोजन दर्ज होता है। जब इस्पात की वेल्डिंग की जाती है, तो ये विवरण महत्वपूर्ण हो जाते हैं, क्योंकि मूल प्लेट और वेल्ड की ऊष्मा-प्रभावित क्षेत्र (HAZ) अलग-अलग तापीय चक्रों से गुजरते हैं। इसलिए, एक ही व्यापक संरचनात्मक-इस्पात परिवार के दो उत्पादों के लिए अलग-अलग वेल्डिंग नियंत्रण आवश्यक हो सकते हैं और वे प्रतिबंध, शीतलन-दर तथा सेवा-तापमान के प्रति अलग-अलग प्रतिक्रिया दे सकते हैं।
विनिर्माण मार्ग एक चर है, लेकिन वह स्वयं आपूर्ति अवस्था नहीं है। World Steel Association ने 2024 में ब्लास्ट-फर्नेस/बेसिक-ऑक्सीजन-फर्नेस (BF-BOF) मार्ग और इलेक्ट्रिक-आर्क-फर्नेस (EAF) मार्ग को इस्पात-निर्माण के दो मुख्य मार्गों के रूप में पहचाना। एकीकृत मार्ग में लौह-अयस्क, धातुकर्मीय कोयला, चूना-पत्थर और पुनर्चक्रित इस्पात का उपयोग होता है; EAF मार्ग में मुख्यतः पुनर्चक्रित इस्पात, प्रत्यक्ष-अपचयित लौह या गर्म धातु तथा विद्युत का उपयोग होता है। U.S. Environmental Protection Agency ने बेसिक-ऑक्सीजन प्रक्रिया का अलग से वर्णन करते हुए इसे स्क्रैप के साथ पिघले हुए ब्लास्ट-फर्नेस लौह के परिष्करण के रूप में बताया, जबकि EAF उत्पादन को एक अलग इस्पात-निर्माण मार्ग माना। ढलाई के बाद स्लैब, बिलेट या ब्लूम को फ्लैट अथवा लंबे उत्पादों में रोल किया जा सकता है। यह मार्ग अवशिष्ट तत्वों, स्वच्छता और पृथक्करण को प्रभावित करता है, लेकिन लागू उत्पाद मानक ही यह निर्धारित करता है कि क्या आपूर्ति और सत्यापित किया जाना है।
सूक्ष्म-दानेदार संरचनात्मक इस्पात और वेल्डिंग
BS EN 10025-3:2019 संरचनात्मक इस्पात का एक उपयोगी उदाहरण है, क्योंकि यह सामान्यीकृत या सामान्यीकृत-रोल्ड अवस्था में आपूर्ति किए जाने वाले वेल्डिंग-योग्य सूक्ष्म-दानेदार संरचनात्मक इस्पात के गर्म-रोल्ड फ्लैट और लंबे उत्पादों को शामिल करता है। इसके ग्रेडों में S275N, S355N, S420N और S460N जैसे पदनाम शामिल हैं, तथा इनके अनुरूप निम्न-तापमान गुणवत्ता वाले S275NL, S355NL, S420NL और S460NL भी शामिल हैं। प्रत्यय केवल सजावटी नहीं है। यह निर्दिष्ट आपूर्ति और दृढ़ता की श्रेणी को दर्शाता है, जबकि उत्पाद की मोटाई और गुणवत्ता-पदनाम लागू आवश्यकताओं को प्रभावित करते हैं।
सामान्यीकरण, या जहाँ अनुमत हो वहाँ नियंत्रित सामान्यीकरण-रोलिंग, फेराइटिक-पर्लाइटिक दानेदार संरचना को परिष्कृत करता है और निर्माण के लिए एक ज्ञात प्रारंभिक अवस्था स्थापित करता है। सूक्ष्म दाने का आकार सामान्यतः पराभव-शक्ति, वेल्डिंग-क्षमता और चार्पी आघात-सहनशीलता का उपयोगी संयोजन प्रदान करता है। इससे वेल्डिंग का जोखिम समाप्त नहीं होता। HAZ में संलयन-सीमा के पास मोटे दानों वाला क्षेत्र, रूपांतरित उत्पादों की परिवर्तित संरचना वाला क्षेत्र तथा वेल्डिंग चक्र से पुनः टेम्पर या नरम हुए क्षेत्र हो सकते हैं। अधिकतम तापमान, क्रांतिक रूपांतरण-सीमाओं से ऊपर बिताया गया समय, शीतलन-दर और बाद में होने वाला पुनःतापन इन क्षेत्रों को निर्धारित करते हैं।
कार्बन समतुल्य एक गणना-आधारित सूचकांक जो हार्डनेबिलिटी और वेल्डिंग-संबंधी दरार बनने की प्रवृत्ति का अनुमान लगाने के लिए कार्बन तथा चयनित मिश्रधातु तत्वों को संयुक्त करता है।
कार्बन समतुल्य और हाइड्रोजन नियंत्रण प्रक्रिया-चयन के केंद्रीय तत्व हैं। अधिक कठोरीकरण-प्रवृत्ति, अत्यधिक प्रतिबंध, ठंडी प्लेट या हाइड्रोजनयुक्त उपभोज्य पदार्थ हाइड्रोजन-सहायित ठंडी दरारों को बढ़ावा दे सकते हैं, विशेषकर HAZ या वेल्ड की जड़ में। पूर्वतापन शीतलन-दर को कम करता है और हाइड्रोजन को जोड़ से बाहर विसरित होने में सहायता करता है; अंतर-पास तापमान की सीमाएँ अत्यधिक दाना-वृद्धि और दृढ़ता की हानि को रोकती हैं। ऊष्मा-इनपुट को दोनों दिशाओं में नियंत्रित करना आवश्यक है। बहुत कम ऊष्मा से कठोर, दरार-संवेदनशील क्षेत्र बन सकते हैं, जबकि बहुत अधिक ऊष्मा मोटे-दाने वाले HAZ को विस्तृत कर सकती है और दृढ़ता घटा सकती है।
“वेल्डिंग-योग्य” शब्द निर्दिष्ट परिस्थितियों में सामान्य क्षमता को दर्शाता है। यह गारंटी नहीं देता कि प्रत्येक जोड़, मोटाई, प्रक्रिया या वेल्डर स्वीकृति-मानदंडों को पूरा करेगा। वेल्डिंग प्रक्रिया-योग्यता को संबंधित चरों को स्थापित करना चाहिए: जोड़ का डिजाइन, प्रक्रिया, उपभोज्य पदार्थ का वर्गीकरण, ऊष्मा-इनपुट, पूर्वतापन, अंतर-पास तापमान, प्लेट की मोटाई, प्रतिबंध और वेल्डिंग के बाद का कोई भी ऊष्मा-उपचार। आपूर्ति अवस्था महत्वपूर्ण है, क्योंकि सामान्यीकृत S355N पर योग्य की गई प्रक्रिया स्वतः ही क्वेंच्ड-एंड-टेम्पर्ड S690Q पर लागू नहीं की जा सकती, भले ही दोनों को संरचनात्मक इस्पात कहा जाता हो।
आयामी प्रतिबंध एक और स्तर जोड़ता है। मोटा और अत्यधिक प्रतिबंधित संयोजन वेल्ड धातु के जमने और HAZ के ठंडा होने पर स्वतंत्र रूप से संकुचित नहीं हो सकता। हल्के प्रतिबंध वाले परीक्षण-कूपन की तुलना में अवशिष्ट तनाव, कोणीय विकृति और स्थानीय प्लास्टिक विकृति अधिक हो सकती है। इसलिए उत्पाद की मोटाई, रोलिंग-दिशा, जोड़ का क्रम और फिट-अप केवल सामग्री प्रमाणपत्र में नहीं, बल्कि निर्माण-योजना में भी शामिल होने चाहिए।
भारित संरचनाओं में क्वेंच्ड-एंड-टेम्पर्ड इस्पात
क्वेंच्ड-एंड-टेम्पर्ड (Q&T) इस्पात अपने आपूर्ति-गुण एक सुनियोजित क्रम से प्राप्त करता है: ऑस्टेनिटीकरण, तीव्र शीतलन और टेम्परिंग। क्वेंचिंग से कठोर रूपांतरित उत्पाद बनते हैं, जबकि टेम्परिंग भंगुरता घटाती है और शक्ति, तन्यता तथा दृढ़ता को समायोजित करती है। DIN EN 10025-6:2023-06 क्वेंच्ड-एंड-टेम्पर्ड अवस्था में आपूर्ति किए जाने वाले उच्च-पराभव-शक्ति वाले संरचनात्मक इस्पात के गर्म-रोल्ड फ्लैट उत्पादों को शामिल करता है। S690Q, S690QL और S690QL1 जैसे पदनाम निर्धारित परीक्षण-तापमानों पर शक्ति और आघात-दृढ़ता की श्रेणियों में अंतर दर्शाते हैं।
Q&T इस्पात को मजबूत बनाने वाली वही ऊष्मा वेल्डिंग के दौरान उसके स्थानीय गुणों को भी प्रभावित कर सकती है। रूपांतरण-सीमा से ऊपर गर्म किया गया HAZ शीतलन के दौरान कठोर मार्टेंसाइटिक या बैनाइटिक घटकों को फिर से बना सकता है। उस सीमा से नीचे गर्म किया गया क्षेत्र दोबारा टेम्पर हो सकता है और अपनी कठोरता तथा पराभव-शक्ति खो सकता है। अत्यधिक भारित सदस्य में यह नरम पट्टी स्थानीय विकृति को नियंत्रित कर सकती है, भले ही मूल प्लेट अपनी प्रमाणित शक्ति बनाए रखे। इसलिए प्रक्रिया-योग्यता में मूल धातु के प्रमाणपत्र से प्रदर्शन का अनुमान लगाने के बजाय इस्पात ग्रेड, मोटाई और वेल्डिंग तापीय चक्र के वास्तविक संयोजन का परीक्षण करना आवश्यक है।
ऊष्मा-इनपुट, अंतर-पास तापमान और पूर्वतापन पर विशेष नियंत्रण आवश्यक है। अत्यधिक ऊष्मा-इनपुट HAZ की दृढ़ता को घटा सकता है या अस्वीकार्य नरम क्षेत्र बना सकता है; अपर्याप्त ऊष्मा-इनपुट और तीव्र शीतलन कठोर, हाइड्रोजन-संवेदनशील सूक्ष्मसंरचनाएँ उत्पन्न कर सकते हैं। वेल्डिंग के बाद का ऊष्मा-उपचार HAZ और वेल्ड धातु को और अधिक टेम्पर कर सकता है, लेकिन अनुपयुक्त प्रक्रिया के लिए यह कोई सार्वभौमिक सुधार नहीं है। इससे शक्ति और आयामी शुद्धता भी प्रभावित हो सकती है।
Q&T आपूर्ति अवस्था विनिर्माण मार्ग के समान नहीं होती। ASTM A434/A434M-24 निर्दिष्ट क्वेंच्ड-एंड-टेम्पर्ड मिश्रधातु इस्पात बारों के लिए ओपन-हेर्थ, बेसिक-ऑक्सीजन या इलेक्ट्रिक-फर्नेस गलन-प्रसंस्करण की अनुमति देता है, जबकि ASTM A668/A668M-16 फोर्जिंग को आपूर्ति-ऊष्मा-उपचार के आधार पर वर्गीकृत करता है, जिसमें एनील्ड, सामान्यीकृत, सामान्यीकृत-और-टेम्पर्ड, क्वेंच्ड-एंड-टेम्पर्ड तथा सामान्यीकृत-क्वेंच्ड-एंड-टेम्पर्ड अवस्थाएँ शामिल हैं। ये उदाहरण बताते हैं कि केवल “मिश्रधातु इस्पात” या “EAF इस्पात” कहना यांत्रिक या वेल्डिंग अवस्था की पहचान नहीं करता। ISO 683-1:2016 भी निर्दिष्ट ऊष्मा-उपचार और सतह-अवस्थाओं में आपूर्ति किए जाने वाले अर्ध-तैयार उत्पादों, बारों, वायर रॉड, फ्लैट उत्पादों और फोर्जिंग के लिए तकनीकी आपूर्ति आवश्यकताओं को परिभाषित करता है।
आघात-परीक्षण, मोटाई के प्रभाव और योग्यता
चार्पी आघात-परीक्षण एक निर्धारित तापमान पर किया जाने वाला परिभाषित परीक्षण है; यह प्रत्येक सेवा-तापमान पर दृढ़ता की सार्वभौमिक गारंटी नहीं है। BS EN 10025-3:2019 के अंतर्गत “L” गुणवत्ता-पदनाम वाले ग्रेड की निर्दिष्ट आघात-परीक्षण श्रेणी संबंधित “N” गुणवत्ता वाले ग्रेड से अलग होती है। डिजाइनर को इस श्रेणी का संबंध न्यूनतम धातु-तापमान, तनाव-अवस्था, विकृति-दर, प्लेट की मोटाई और फ्रैक्चर के परिणामों से स्थापित करना चाहिए।
मोटाई सामग्री के तापीय इतिहास और संरचनात्मक मांग—दोनों को बदलती है। रोलिंग, सामान्यीकरण या वेल्डिंग के बाद मोटी प्लेट पतली प्लेट की तुलना में अलग ढंग से ठंडी होती है। इसके पूरे अनुप्रस्थ भाग में अधिक पृथक्करण हो सकता है, जोड़ में अधिक प्रतिबंध विकसित हो सकता है और सतह तथा मध्य-मोटाई वाले स्थानों के बीच दृढ़ता अलग हो सकती है। 100 mm प्लेट को उच्च ऊष्मा-इनपुट और कई पुनःतापनों के साथ वेल्ड करना उसी नाममात्र ग्रेड की 12 mm प्लेट को वेल्ड करने के धातुकर्मीय रूप से समतुल्य नहीं है। इसलिए योग्यता-सीमा, आघात-परीक्षण का स्थान, नमूना लेने की दिशा और स्वीकृति-ऊर्जा को लागू उत्पाद तथा वेल्डिंग मानकों के अनुरूप होना चाहिए।
तापीय इतिहास में बाद के वेल्ड-पासों, टैक वेल्ड, मरम्मत और स्थानीय ज्वाला-सीधा करने के दौरान होने वाला पुनःतापन भी शामिल है। प्रत्येक चक्र HAZ के किसी भाग को परिष्कृत, मोटा-दानेदार या टेम्पर कर सकता है। Q&T इस्पात के लिए बार-बार होने वाला तापन शक्ति को घटा सकता है; सामान्यीकृत सूक्ष्म-दानेदार इस्पात के लिए अत्यधिक संपर्क दाना-परिष्करण को प्रभावित कर सकता है। योग्यता-परीक्षण में अधिकतम विश्वसनीय ऊष्मा-इनपुट, न्यूनतम और अधिकतम अंतर-पास तापमान तथा संबंधित मोटाई-सीमा का प्रतिनिधित्व होना चाहिए। इसी कारण सामग्री प्रमाणपत्र वेल्डिंग प्रक्रिया-योग्यता का स्थान नहीं ले सकता।
सेवा-तापमान का विश्लेषण ग्रेड के नाम पर नहीं, बल्कि वास्तविक संरचना पर समाप्त होना चाहिए। आपूर्ति अवस्था, मोटाई, निर्दिष्ट आघात-परीक्षण तापमान, वेल्डिंग प्रक्रिया, HAZ की दृढ़ता के प्रमाण और प्रतिबंध के स्तर की पुष्टि करें। तभी किसी निर्दिष्ट ग्रेड को उन भारों और तापमानों से विश्वसनीय रूप से जोड़ा जा सकता है, जिनका निर्माणाधीन संरचना सामना करेगी।
दाब-पात्र फोर्जिंग्स और ASTM A508/A508M क्यों अलग है
ASTM A508/A508M-16 केवल निर्दिष्ट रासायनिक संघटन वाले कार्बन या मिश्रधातु इस्पात का पदनाम नहीं है। इसका शीर्षक उत्पाद के रूप, सेवा-प्रयोग, ऊष्मा-उपचार अवस्था और इस्पात-निर्माण पद्धति के नियंत्रित संयोजन को दर्शाता है: दाब-पात्र अवयवों के लिए शमनित एवं टेम्पर्ड, निर्वात-उपचारित कार्बन और मिश्रधातु इस्पात फोर्जिंग्स। यही संयोजन इसका मुख्य बिंदु है।
इसलिए मिश्रधातु-इस्पात परिवार से बनी कोई फोर्जिंग एक आपूर्ति-स्थिति को पूरा कर सकती है, जबकि दूसरी को पूरा करने में विफल हो सकती है। केवल समान व्यापक रासायनिक संघटन से यह निर्धारित नहीं होता कि इस्पात का निर्वात-उपचार किया गया था या नहीं, उसे अपेक्षित आकार में फोर्ज किया गया था या नहीं, उसे शमनित और टेम्पर्ड किया गया था या नहीं, अथवा उसे दाब-पात्र संबंधी आवश्यकताओं के आधार पर स्वीकार किया गया था या नहीं। ये अलग-अलग तकनीकी प्रश्न हैं, और ASTM A508/A508M-16 इन्हें एक ही अनुप्रयोग-विशिष्ट विनिर्देशन में जोड़ता है।
निर्वात-उपचारित दाब-पात्र फोर्जिंग्स का कार्यक्षेत्र
ASTM A508/A508M-16 दाब-पात्र निर्माण में प्रयुक्त फोर्ज किए गए अवयवों से संबंधित है। यह उत्पाद कोई सामान्य बार नहीं है जिसे बाद में किसी अवयव में मशीन किया जाए; यह शमनित और टेम्पर्ड अवस्था में आपूर्ति किया गया तथा निर्वात-उपचार संबंधी प्रावधानों के अधीन कार्बन या मिश्रधातु इस्पात का दाब-धारण करने वाला फोर्ज किया हुआ भाग है। इसलिए निर्माण-पथ और आपूर्ति-स्थिति, दोनों ही इस विनिर्देशन की तकनीकी पहचान का हिस्सा हैं।
फोर्जिंग इस्पात का आकार और सामान्यतः उसकी आंतरिक कार्य-पैटर्न बदलती है, लेकिन इससे अपने-आप अंतिम यांत्रिक गुण स्थापित नहीं होते। ये गुण संघटन, फोर्जिंग के दौरान हुए अपचयन, अनुप्रस्थ काट के आकार, शीतलन, शमन, टेम्परिंग और योग्यता-परीक्षण के नमूने जिस स्थान से लिए गए हैं, उन सभी पर निर्भर करते हैं। छोटे बार की तुलना में बड़े दाब-पात्र फोर्जिंग में पूरे अनुप्रस्थ काट की कठोरीकरण-क्षमता एक कहीं बड़ी समस्या होती है। यदि अवयव के लिए ऊष्मा-उपचार की योजना और नियंत्रण उचित रूप से न किया जाए, तो सतह तेजी से ठंडी हो सकती है, जबकि केंद्र अधिक धीरे ठंडा होगा; इससे अनुप्रस्थ काट में अलग-अलग रूपांतरण-उत्पाद और अलग-अलग दृढ़ता उत्पन्न हो सकती है।
निर्वात-उपचार जोखिम के एक अन्य पक्ष को संबोधित करता है। घुली हुई गैसों को कम करना और गैर-धात्विक समावेशों को नियंत्रित करना तब अत्यंत महत्वपूर्ण हो सकता है, जब किसी मोटी फोर्जिंग को दृढ़ता बनाए रखनी हो तथा चक्रीय या उच्च-दाब सेवा का सामना करना हो। यह आवश्यकता इस बात का दावा नहीं है कि प्रत्येक समावेशन समाप्त हो जाता है और न ही यह फोर्जिंग या ऊष्मा-उपचार का स्थान लेती है। यह उस पिघले हुए इस्पात की स्थिति पर एक अतिरिक्त नियंत्रण है, जो फोर्जिंग के अंतिम आपूर्ति-स्थिति तक पहुँचने से पहले लागू होता है।
इसी कारण केवल “शमनित और टेम्पर्ड” कहना A508/A508M फोर्जिंग का पर्याप्त वर्णन नहीं है। व्यापक फोर्जिंग विनिर्देशन ASTM A668/A668M-16, आपूर्ति-ऊष्मा-उपचार के आधार पर फोर्जिंग्स का वर्गीकरण करता है। इसमें एनील्ड, नॉर्मलाइज़्ड, नॉर्मलाइज़्ड-एंड-टेम्पर्ड, शमनित-एवं-टेम्पर्ड तथा नॉर्मलाइज़्ड-शमनित-एवं-टेम्पर्ड अवस्थाएँ शामिल हैं। यह वर्गीकरण उपयोगकर्ता को बताता है कि फोर्जिंग का ऊष्मा-उपचार किस प्रकार किया गया। A508/A508M इसमें निर्वात-उपचार और अनुमत निर्माण-पथ से संबंधित अनुप्रयोग-विशिष्ट आवश्यकताएँ जोड़ता है।
यह भेद अन्य मानकों में भी दिखाई देता है। ISO 683-1:2016 परिभाषित ऊष्मा-उपचार और सतह-स्थितियों में आपूर्ति किए गए अर्द्ध-तैयार उत्पादों, बार, वायर रॉड, फ्लैट उत्पादों और फोर्जिंग्स के लिए तकनीकी आपूर्ति आवश्यकताएँ निर्दिष्ट करता है। DIN EN 10025-6:2023-06 शमनित और टेम्पर्ड अवस्था में आपूर्ति किए गए उच्च-उपज-शक्ति संरचनात्मक इस्पात के हॉट-रोल्ड फ्लैट उत्पादों से संबंधित है। इनमें से कोई भी संदर्भ किसी सामान्य संरचनात्मक उत्पाद को दाब-पात्र फोर्जिंग में परिवर्तित नहीं करता। उत्पाद का रूप, सेवा-श्रेणी और निर्दिष्ट निर्माण-पथ निर्णायक बने रहते हैं।
बेसिक इलेक्ट्रिक-फर्नेस निर्माण और अनुमत विकल्प
ASTM A508/A508M-16 में बेसिक इलेक्ट्रिक-फर्नेस प्रक्रिया द्वारा निर्माण आवश्यक है, जब तक कि किसी स्वीकृत द्वितीयक परिशोधन या पुनःपिघलन प्रक्रिया का उपयोग न किया गया हो। यह शब्दावली निर्माण-पथ पर नियंत्रण दर्शाती है; इसका अर्थ यह नहीं है कि सभी विद्युत भट्टियाँ एकसमान इस्पात का उत्पादन करती हैं। भट्ठी की प्रक्रिया, चार्ज सामग्री, परिशोधन, डीऑक्सीडेशन, निर्वात-उपचार, कास्टिंग और उसके बाद की फोर्जिंग, सभी स्वच्छता तथा आंतरिक गुणवत्ता को प्रभावित करते हैं।
World Steel Association इस्पात-निर्माण के दो प्रमुख पथों की पहचान करता है: ब्लास्ट-फर्नेस/बेसिक-ऑक्सीजन-फर्नेस पथ और इलेक्ट्रिक-आर्क-फर्नेस पथ। इसके 2024 के कच्चे माल संबंधी विवरण में इनके इनपुटों का अंतर बताया गया है: एकीकृत पथ में लौह अयस्क, धातुकर्मीय कोयला, चूना-पत्थर और पुनर्चक्रित इस्पात का उपयोग होता है, जबकि इलेक्ट्रिक-आर्क-फर्नेस पथ में मुख्यतः पुनर्चक्रित इस्पात, प्रत्यक्ष-अपचयित लौह या हॉट मेटल तथा विद्युत का उपयोग होता है। U.S. Environmental Protection Agency भी बेसिक-ऑक्सीजन प्रक्रिया को अलग इलेक्ट्रिक-आर्क-फर्नेस प्रक्रिया से अलग करती है; बेसिक-ऑक्सीजन प्रक्रिया में पिघले हुए ब्लास्ट-फर्नेस लौह का स्क्रैप के साथ परिशोधन किया जाता है।
इस पथ-भेद को बाद के निर्माण-चरणों के साथ भ्रमित नहीं किया जाना चाहिए। World Steel Association के अनुसार, सतत कास्टिंग पिघले हुए इस्पात को स्लैब, बिलेट और ब्लूम में बदलती है, जिन्हें बाद में फ्लैट और लंबे उत्पादों में रोल किया जाता है। इसके विपरीत, दाब-पात्र फोर्जिंग के लिए उपयुक्त कास्ट उत्पाद, उसके बाद पर्याप्त कार्यन और नियंत्रित फोर्जिंग प्रक्रिया आवश्यक होती है। ऊष्मा-उपचार इन आकार-निर्माण प्रक्रियाओं के बाद या आंशिक रूप से उनके साथ-साथ किया जाता है; यह इलेक्ट्रिक-फर्नेस पथ का दूसरा नाम नहीं है।
A508/A508M की शब्दावली प्रत्येक संभावित प्राथमिक पिघलन-पथ को समान मानने के बजाय द्वितीयक परिशोधन या पुनःपिघलन के माध्यम से विकल्पों की अनुमति देती है। द्वितीयक परिशोधन प्रारंभिक पिघलन के बाद संघटन, गैसों और समावेशों को और नियंत्रित कर सकता है। पुनःपिघलन प्रक्रियाएँ पहले से निर्मित इस्पात से नया पिंड तैयार करती हैं और पृथक्करण तथा स्वच्छता पर अतिरिक्त नियंत्रण लागू कर सकती हैं। इसलिए मानक की संरचना का आशय यह है कि कोई अलग प्राथमिक पथ तभी स्वीकार्य हो सकता है, जब निर्दिष्ट परिशोधन या पुनःपिघलन की स्थिति आवश्यक तकनीकी आधार प्रदान करती हो।
इस आवश्यकता को प्रत्येक इस्पात उत्पाद पर लागू नहीं किया जाना चाहिए। उदाहरण के लिए, ASTM A434/A434M-24 हॉट-व्रॉट और कोल्ड-फिनिश्ड शमनित एवं टेम्पर्ड मिश्रधातु इस्पात बार से संबंधित है और ओपन-हार्थ, बेसिक-ऑक्सीजन तथा इलेक्ट्रिक-फर्नेस उत्पादन को अनुमत पिघलन-प्रसंस्करण पथों के रूप में पहचानता है। बार संबंधी विनिर्देशन इन विकल्पों की अनुमति दे सकता है, क्योंकि उसका कार्यक्षेत्र, उत्पाद की ज्यामिति, सेवा संबंधी मान्यताएँ और स्वीकृति प्रावधान अलग होते हैं। A508/A508M अधिक संकीर्ण है, क्योंकि दाब-पात्र फोर्जिंग में आंतरिक असंततताओं, पृथक्करण या अपर्याप्त मोटाई-दिशीय गुणों के परिणाम अलग होते हैं।
अनुप्रयोग-विशिष्ट मानक निर्माण-पथ पर नियंत्रण क्यों लगाते हैं
दाब-पात्र अवयवों का मूल्यांकन केवल नाममात्र की पराभव-शक्ति और तनन-शक्ति के आधार पर नहीं किया जाता। उनकी विफलता में भंगुर फ्रैक्चर, थकान, तनाव-सांद्रण, वेल्ड के साथ अंतःक्रिया, हाइड्रोजन-संबंधी क्षति या ऐसी “लीक-बिफोर-ब्रेक” धारणा शामिल हो सकती है, जो सत्यापित सामग्री-व्यवहार पर निर्भर करती है। निर्माण-पथ पर नियंत्रण उन कारणों को सीमित करने में सहायता करते हैं, जिन्हें केवल रासायनिक विश्लेषण और तनन-परीक्षण से पहचाना नहीं जा सकता।
A508/A508M फोर्जिंग के लिए निर्दिष्ट पथ फोर्जिंग अपचयन, निर्वात-उपचार और शमनित-एवं-टेम्पर्ड चक्र के साथ मिलकर कार्य करता है। इसका परिणाम कई परस्पर संबद्ध स्तरों वाली आपूर्ति-स्थिति के रूप में मिलता है: एक फोर्ज किया हुआ उत्पाद-रूप; नियंत्रित पिघलन और परिशोधन इतिहास; निर्वात-उपचारित इस्पात; और परिभाषित ऊष्मा-उपचार अवस्था। इनमें से किसी एक स्तर को हटा देने पर वर्णन बदल जाता है।
यही तर्क बताता है कि “फोर्ज किया हुआ मिश्रधातु इस्पात, शमनित और टेम्पर्ड” जैसा आपूर्तिकर्ता-लेबल तकनीकी रूप से अपूर्ण है। यह आकार और ऊष्मा-उपचार की पहचान कर सकता है, लेकिन निर्वात-उपचार या अनुमत पिघलन-पथ के बारे में कुछ नहीं बताता। इसके विपरीत, “इलेक्ट्रिक-फर्नेस इस्पात” प्राथमिक निर्माण के बारे में कुछ बताता है, लेकिन यह नहीं बताता कि अवयव को फोर्ज किया गया था या नहीं, शमनित और टेम्पर्ड किया गया था या नहीं, अथवा उसे दाब-पात्र विनिर्देशन के अंतर्गत स्वीकार किया गया था या नहीं।
इसलिए जहाँ अनुप्रयोग आंतरिक गुणवत्ता और अनुरेखणीयता को सुरक्षा-आधारित रूप से महत्वपूर्ण बनाता है, वहाँ निर्माण-पथ पर नियंत्रण उचित हैं। इन्हें केवल इसलिए सामान्य बार, प्लेट या संरचनात्मक उत्पादों पर लागू नहीं किया जाना चाहिए कि उन उत्पादों में समान मिश्रधातु तत्व या शमनित एवं टेम्पर्ड अवस्था हो सकती है। BS EN 10025-3:2019 नॉर्मलाइज़्ड या नॉर्मलाइज़्ड-रोल्ड वेल्डेबल सूक्ष्म-कण संरचनात्मक-इस्पात उत्पादों से संबंधित है, जबकि DIN EN 10025-6:2023-06 शमनित और टेम्पर्ड संरचनात्मक फ्लैट उत्पादों से संबंधित है। उनकी आपूर्ति-स्थितियाँ अलग-अलग सेवा और निर्माण संबंधी प्रश्नों का उत्तर देती हैं।
ASTM A508/A508M-16 अलग है, क्योंकि यह निर्माण-पथ को दाब-पात्र सामग्री की आवश्यकता का हिस्सा मानता है। इस्पात की परिभाषा केवल ग्रेड के रासायनिक संघटन से नहीं होती, बल्कि इस बात से होती है कि वह क्या है, उसे कैसे बनाया गया, उसका उपचार कैसे किया गया और वह किस प्रयोजन के लिए काम करने वाला है।

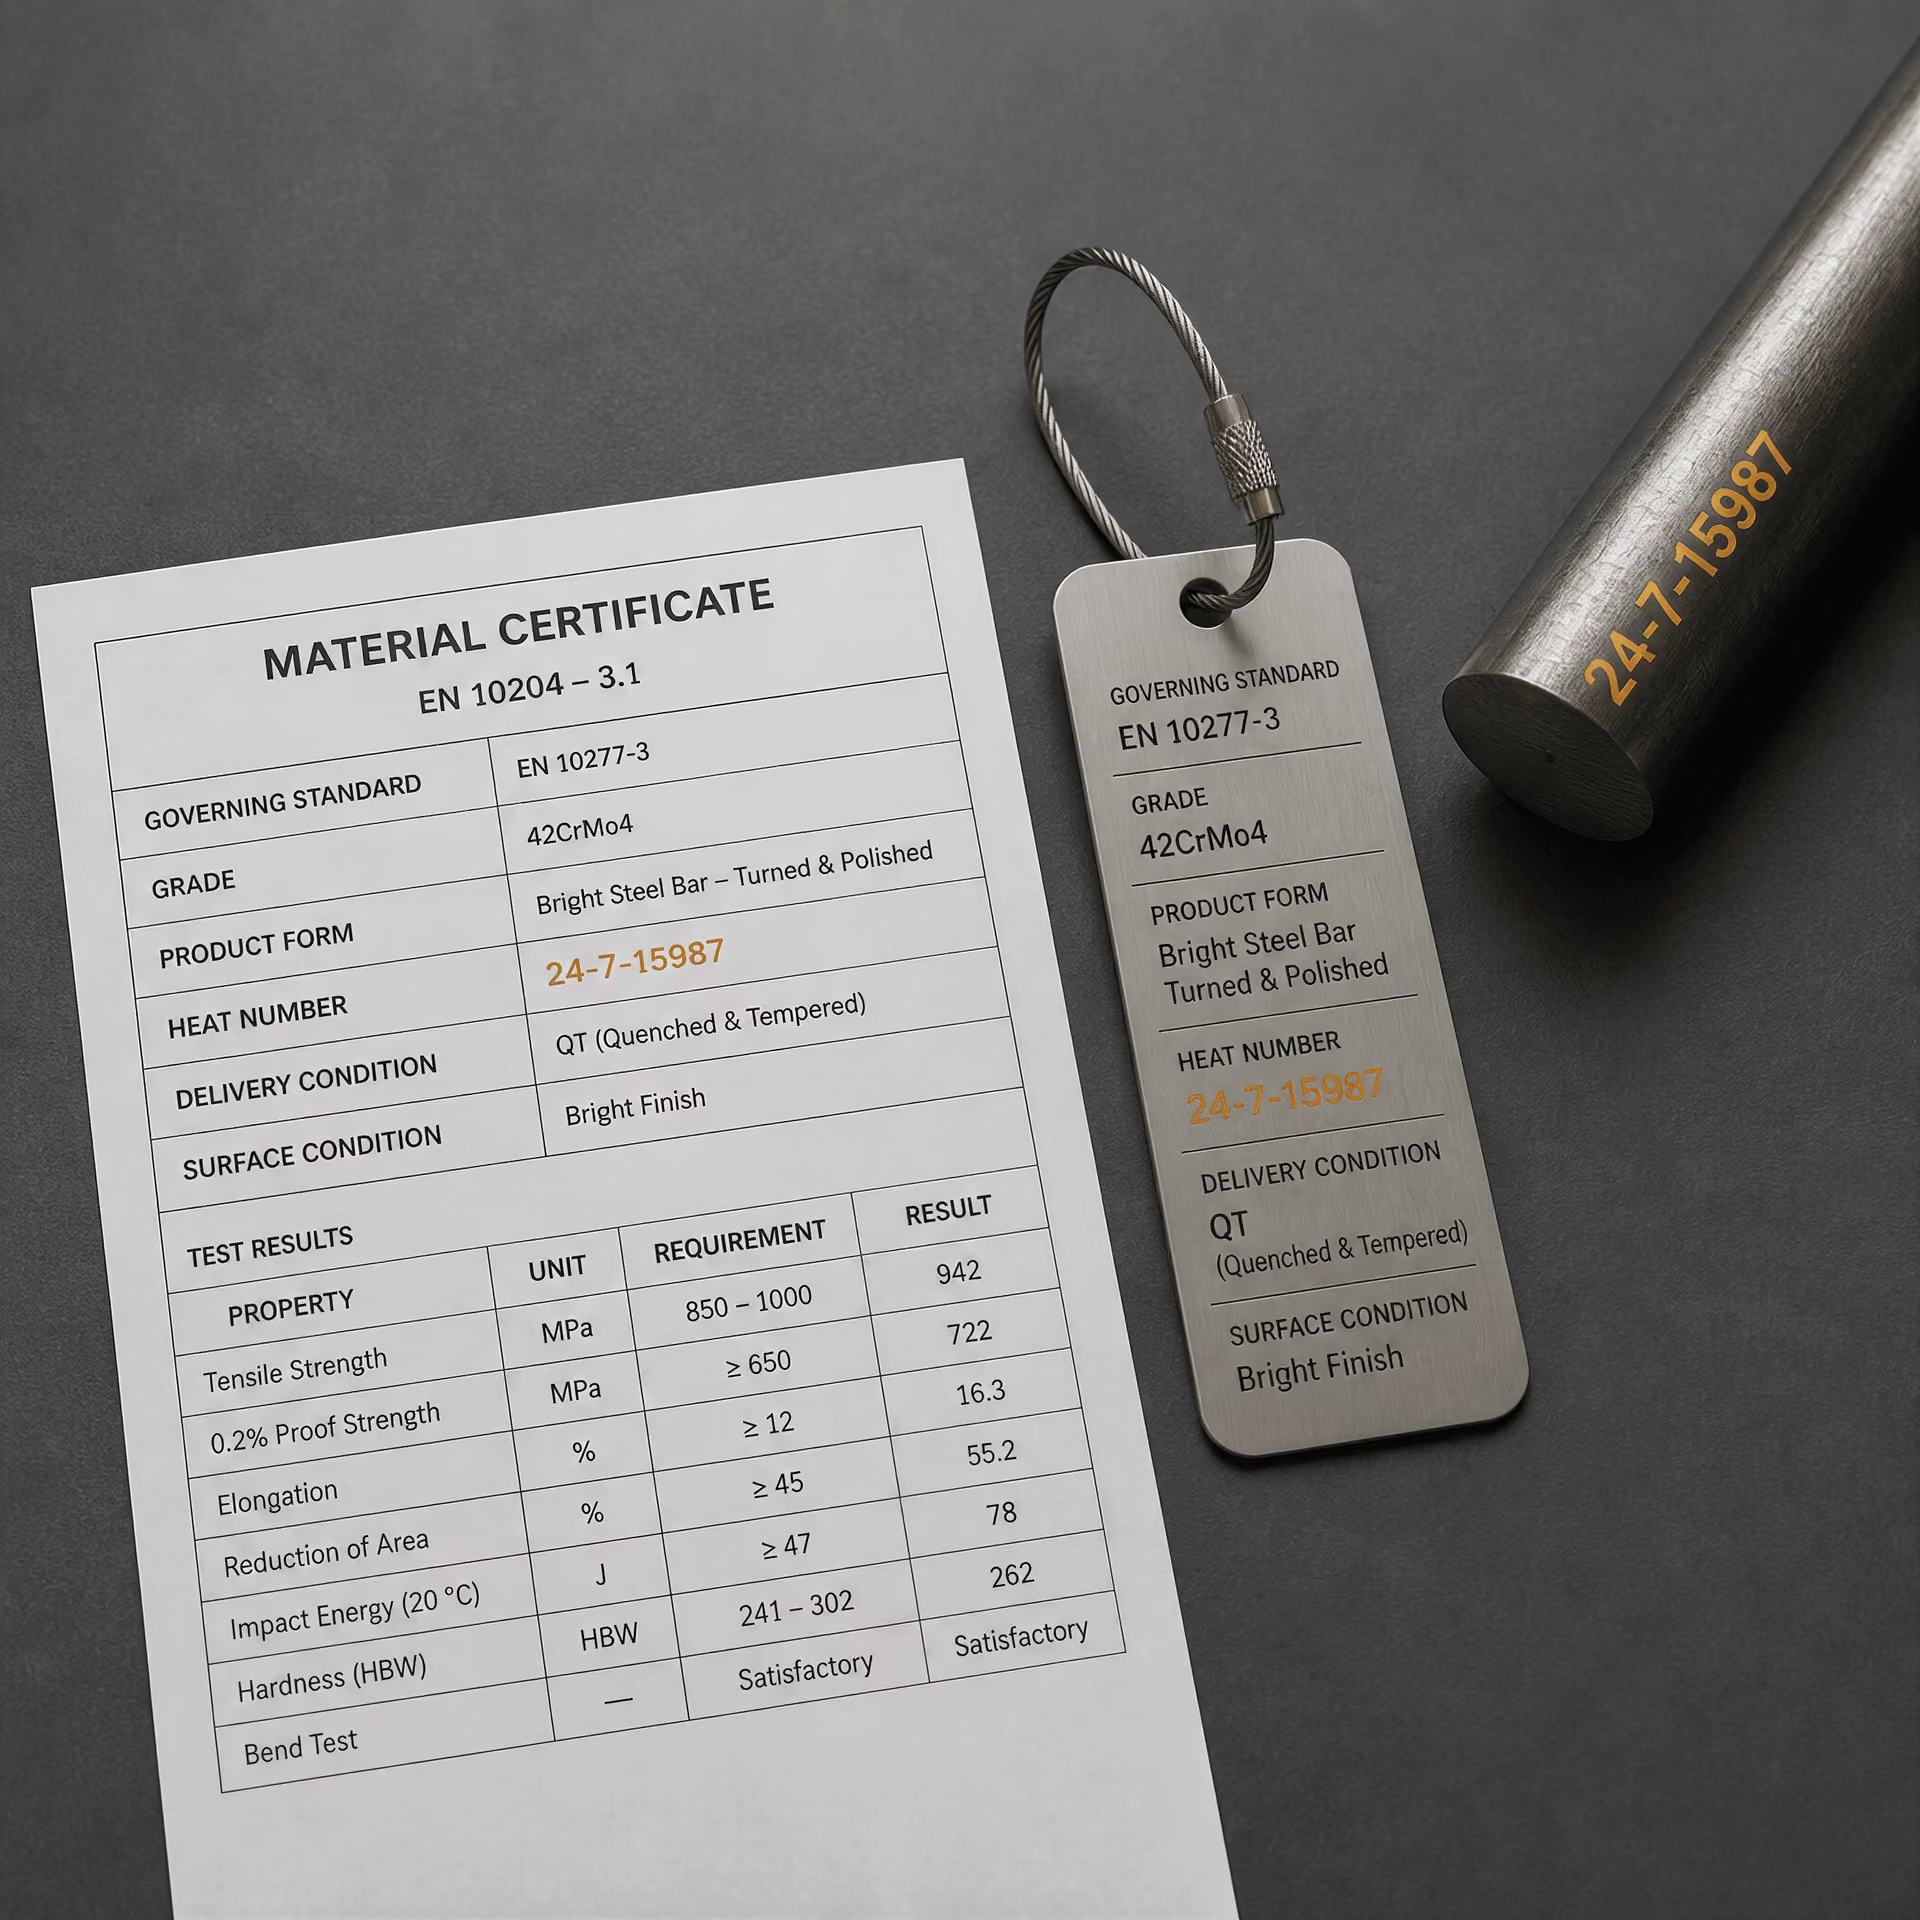
सामग्री प्रमाणपत्र और मानक उद्धरण को कैसे पढ़ें
सामग्री प्रमाणपत्र इस्पात का स्वतंत्र विवरण नहीं होता। यह इस बात का प्रमाण होता है कि ग्रेड, आयाम और हीट या कास्ट संख्या से पहचाने गए किसी विशिष्ट उत्पाद की आपूर्ति निर्धारित आवश्यकताओं के अनुसार की गई है। इसे उद्धृत उत्पाद मानक और उसके संस्करण के साथ पढ़ना चाहिए। “S355N to EN 10025-3” का अर्थ “S355J2+N to EN 10025-2” के समान नहीं है, और “42CrMo4 +QT” उसी ग्रेड के एनील्ड अवस्था में आपूर्ति किए गए उत्पाद के साथ विनिमेय नहीं है।
ग्रेड, उत्पाद मानक और आपूर्ति अवस्था
सबसे पहले लागू उत्पाद मानक, उसके प्रकाशन वर्ष या संशोधन की स्थिति, तथा ग्रेड designation को ठीक उसी रूप में पहचानें, जिस रूप में वे लिखे गए हैं। मानक रासायनिक सीमाओं, अनुमत उत्पाद-रूपों, आपूर्ति अवस्थाओं, यांत्रिक आवश्यकताओं, आयामों या सहनशीलताओं, निरीक्षण प्रावधानों और किसी भी पूरक धाराओं को नियंत्रित करता है। केवल S690Q या 42CrMo4 जैसे ग्रेड का नाम देने वाला प्रमाणपत्र तकनीकी व्याख्या के लिए अधूरा होता है, क्योंकि एक ही ग्रेड अलग-अलग उत्पाद मानकों के अंतर्गत आ सकता है या विभिन्न रूपों में आपूर्ति किया जा सकता है।
इसके बाद उत्पाद-रूप की पहचान करें। “प्लेट,” “फ्लैट उत्पाद,” “बार,” “वायर रॉड,” “फोर्जिंग,” “बिलेट” और “सीमलेस ट्यूब” अलग-अलग उत्पाद श्रेणियों का वर्णन करते हैं, जिनके परीक्षण और आयामी नियम भी अलग होते हैं। विश्व इस्पात संघ द्वारा 2024 में वर्णित प्रक्रिया के अनुसार, सतत कास्टिंग से अर्ध-तैयार स्लैब, बिलेट और ब्लूम बनते हैं; इसके बाद इन्हें फ्लैट या लंबे उत्पादों में संसाधित किया जाता है। इसलिए रोल की गई प्लेट का प्रमाणपत्र समान संघटन वाले इस्पात से बने फोर्ज्ड रिंग के अनुपालन को स्वतः सिद्ध नहीं करता।
आपूर्ति अवस्था मानकों द्वारा परिभाषित स्थिति होती है, न कि आपूर्तिकर्ता का सामान्य विवरण। इसमें उत्पाद-रूप, सतह की अवस्था, ऊष्मा-उपचार और यांत्रिक आवश्यकताओं का संयोजन हो सकता है। ISO 683-1:2016 में क्वेंचिंग और टेम्परिंग के लिए बनाए गए गैर-मिश्रधातु इस्पात से निर्मित अर्ध-तैयार उत्पादों, बार, वायर रॉड, फ्लैट उत्पादों और फोर्जिंग के लिए तकनीकी आपूर्ति आवश्यकताएँ निर्दिष्ट हैं। इनमें नॉर्मलाइज़्ड तथा क्वेंच्ड-एंड-टेम्पर्ड अवस्थाएँ भी शामिल हैं। जहाँ लागू मानक इसे परिभाषित करता है, वहाँ “+N” सामान्यतः नॉर्मलाइज़्ड या नॉर्मलाइज़्ड-रोल्ड सामग्री को दर्शाता है; “+QT” क्वेंच्ड-एंड-टेम्पर्ड सामग्री को दर्शाता है। फिर भी इसका सटीक अर्थ उद्धृत मानक से ही निर्धारित होता है।
BS EN 10025-3:2019 में वेल्ड किए जा सकने वाले फाइन-ग्रेन संरचनात्मक इस्पात के नॉर्मलाइज़्ड या नॉर्मलाइज़्ड-रोल्ड अवस्था में आपूर्ति किए गए हॉट-रोल्ड फ्लैट और लंबे उत्पाद शामिल हैं। इनमें S275N और S355N जैसे ग्रेड भी आते हैं। DIN EN 10025-6:2023-06 में क्वेंच्ड-एंड-टेम्पर्ड अवस्था में आपूर्ति किए गए उच्च-यील्ड-शक्ति वाले संरचनात्मक इस्पात के हॉट-रोल्ड फ्लैट उत्पाद शामिल हैं, जिनमें S690Q जैसे designations आते हैं। ये किसी एक ही आपूर्ति अवस्था के केवल वैकल्पिक labels नहीं हैं। नॉर्मलाइज़िंग, नॉर्मलाइज़िंग रोलिंग, क्वेंचिंग और टेम्परिंग से अलग-अलग सूक्ष्मसंरचनाएँ बनती हैं और इसलिए शक्ति, toughness तथा fabrication limits भी अलग होती हैं।
नाममात्र मोटाई, चौड़ाई, लंबाई या व्यास दर्ज करें और यह भी देखें कि प्रमाणपत्र नाममात्र आयामों की रिपोर्ट करता है या वास्तविक आयामों की। मोटाई निर्दिष्ट यांत्रिक मानों और नमूना लेने के स्थान—दोनों को प्रभावित कर सकती है। सतह की अवस्था को भी अलग से पढ़ना आवश्यक है: as-rolled, descaled, machined, peeled या ground अवस्थाओं के दोषों, आयामी निरीक्षण और बाद की processing पर अलग-अलग प्रभाव हो सकते हैं। सतह की गुणवत्ता का अनुमान heat-treatment suffix से न लगाएँ।
मेल्ट मार्ग, हीट संख्या और traceability
विनिर्माण मार्ग आपूर्ति अवस्था से अलग विषय है। विश्व इस्पात संघ दो प्रमुख इस्पात-निर्माण मार्गों की पहचान करता है: blast-furnace/basic-oxygen-furnace मार्ग और electric-arc-furnace मार्ग। 2024 में कच्चे माल के संबंध में दिए गए उसके विवरण के अनुसार, integrated route में iron ore, metallurgical coal, limestone और recycled steel का उपयोग होता है, जबकि electric-arc-furnace route में मुख्यतः recycled steel, direct-reduced iron या hot metal तथा electricity का उपयोग होता है। U.S. Environmental Protection Agency ने basic oxygen process को scrap के साथ molten blast-furnace iron के refining के रूप में वर्णित किया है, जबकि electric-arc-furnace process को एक अलग steelmaking route माना है।
प्रमाणपत्र में furnace process, secondary refining, vacuum treatment, electroslag remelting या किसी अन्य route qualification का उल्लेख हो सकता है। इन entries को heat-treatment condition का प्रमाण न मानें। ASTM A434/A434M-24 इसके अंतर्गत आने वाले hot-wrought और cold-finished quenched-and-tempered alloy steel bars के लिए open-hearth, basic-oxygen और electric-furnace production की अनुमति देता है। इसके विपरीत, ASTM A508/A508M-16 में basic electric-furnace manufacture आवश्यक है, जब तक secondary refining या remelting का उपयोग न किया गया हो। ये धाराएँ route requirements इसलिए लागू करती हैं क्योंकि उत्पाद मानक ऐसा कहता है; इसका अर्थ यह नहीं है कि प्रत्येक quenched-and-tempered steel को electric-furnace में ही melt किया जाना चाहिए।
हीट संख्या, कास्ट संख्या या melt identification प्रमाणपत्र और वास्तविक सामग्री के बीच कड़ी का काम करती है। यह संख्या प्रमाणपत्र, उत्पाद marking, bundle tag, forging documentation या material-control record पर दिखाई देनी चाहिए। Traceability कई identifiers से होकर गुजर सकती है: furnace heat, continuous-cast strand या cast, slab या billet, rolling batch, forging charge और final piece number। जाँच करें कि यह श्रृंखला लगातार जुड़ी हुई है। केवल इसलिए कि दोनों पर एक ही ग्रेड लिखा है और उन्हें एक ही दिन process किया गया था, heat H1234 के परीक्षण-परिणाम को heat H1235 पर लागू नहीं किया जा सकता।
जहाँ प्रमाणपत्र में “ladle analysis,” “product analysis” या “check analysis” लिखा हो, वहाँ इन terms को ध्यान से पढ़ें। Ladle analysis molten heat के reported composition को दर्शाता है; product analysis finished product से लिया जाता है और इसमें अनुमत deviations अलग हो सकते हैं। Carbon, manganese, silicon, chromium, nickel, molybdenum, phosphorus, sulfur, nitrogen और microalloying elements की तुलना उद्धृत मानक में दी गई सीमाओं से करें, न कि किसी अन्य edition की generic grade table से।
यांत्रिक परीक्षण, ऊष्मा-उपचार और acceptance criteria
Recorded result और acceptance requirement को अलग-अलग समझें। प्रमाणपत्र में yield strength, tensile strength, elongation, impact energy, hardness, reduction of area या non-destructive examination का परिणाम दिया जा सकता है। प्रत्येक मान के साथ उसकी test direction, specimen location, thickness range, test temperature, unit और standard method भी आवश्यक हैं। उदाहरण के लिए, 40 J का impact result तब तक व्याख्यायित नहीं किया जा सकता जब तक यह ज्ञात न हो कि वह 0 °C, −20 °C या किसी अन्य निर्दिष्ट तापमान पर Charpy V-notch energy है।
जाँच करें कि परिणाम measured value है या conformity statement, और यह भी देखें कि मानक प्रत्येक heat, प्रत्येक batch, प्रत्येक forging या निर्धारित sample का परीक्षण अपेक्षित करता है। Acceptance minimum yield strength, tensile-strength range, minimum elongation, impact-energy average और individual minimum, hardness range या अनुमत retest procedure पर निर्भर कर सकता है। “Pass” तभी उपयोगी है जब लागू criteria स्पष्ट रूप से दिखाई दें या उनका स्पष्ट reference दिया गया हो।
Heat-treatment record में condition, furnace या equipment, batch, जहाँ आवश्यक हो वहाँ treatment dates, temperatures, holding time, cooling method और tempering details की पहचान होनी चाहिए। SAE AMSH6875C में steel heat treatment के लिए furnace equipment, procedures, temperatures और test methods से संबंधित आवश्यकताएँ निर्धारित हैं। ASTM A668/A668M-16 forgings को delivery heat treatment के आधार पर वर्गीकृत करता है, जिनमें annealed, normalized, normalized-and-tempered, quenched-and-tempered और normalized-quenched-and-tempered अवस्थाएँ शामिल हैं। ये categories यह बताती हैं कि delivery से पहले forging के साथ क्या किया गया था; वे यह नहीं बतातीं कि steel BOF या EAF द्वारा बनाया गया था।
अंत में supplementary requirements की जाँच करें। इनमें ultrasonic testing, through-thickness tensile testing, impact testing, grain size, cleanliness, weldability controls, hardness mapping, surface inspection या restricted residual elements शामिल हो सकते हैं। ऐसी requirements प्रायः grade name से स्वयं नहीं, बल्कि purchase specification या किसी additional clause के माध्यम से लागू होती हैं। प्रमाणपत्र तकनीकी रूप से तभी सार्थक होता है जब grade, product standard और edition, product form, dimensions, delivery condition, route statement, heat identification, treatment record और test evidence—सभी एक ही सामग्री से संबंधित हों।
सामान्य गलतफहमियाँ और मानकों पर आधारित तुलना की रूपरेखा
EAF का अर्थ एकसमान सार्वभौमिक पदार्थ-व्यवहार क्यों नहीं है
“EAF स्टील” इस्पात-निर्माण की एक विधि को दर्शाता है, न कि तैयार उत्पाद के गुणों के किसी निश्चित समुच्चय को। World Steel Association के अनुसार, इस्पात-निर्माण की दो मुख्य विधियाँ ब्लास्ट फर्नेस–बेसिक ऑक्सीजन फर्नेस (BF–BOF) विधि और इलेक्ट्रिक आर्क फर्नेस (EAF) विधि हैं। यह संस्था इनके प्रमुख कच्चे माल में भी अंतर बताती है: एकीकृत विधि में लौह अयस्क, धातुकर्मीय कोयला, चूना-पत्थर और पुनर्चक्रित स्टील का उपयोग होता है, जबकि EAF विधि में मुख्यतः पुनर्चक्रित स्टील, डायरेक्ट-रिड्यूस्ड आयरन (DRI), हॉट मेटल और बिजली का उपयोग होता है।
यह अंतर महत्वपूर्ण है, लेकिन केवल इसी आधार पर अंतिम आपूर्ति-अवस्था का अनुमान नहीं लगाया जा सकता। मुख्यतः पुनर्चक्रित स्टील से तैयार EAF चार्ज में तांबा, टिन या क्रोमियम जैसे अवशिष्ट तत्व हो सकते हैं, जो मुख्यतः DRI पर आधारित चार्ज में मौजूद तत्वों से भिन्न होते हैं। स्क्रैप का चयन, DRI या हॉट मेटल के साथ मिश्रण द्वारा तनुकरण, भट्ठी संचालन, ऑक्सीजन इंजेक्शन, स्लैग नियंत्रण, द्वितीयक परिशोधन और निर्वात उपचार—ये सभी परिणामी रासायनिक संरचना और शुद्धता को प्रभावित करते हैं। उत्पादक स्टील को स्लैब, बिलेट या ब्लूम के रूप में ढालकर उसके बाद अलग-अलग अपचयन, शीतलन-अनुसूचियाँ और फिनिशिंग प्रक्रियाएँ भी लागू कर सकता है। World Steel Association इस क्रम का प्रत्यक्ष वर्णन करती है: सतत ढलाई से अर्ध-तैयार स्लैब, बिलेट और ब्लूम बनते हैं, जिन्हें बाद में फ्लैट और लॉन्ग उत्पादों में रोल किया जाता है।
इसलिए EAF विधि यह निर्धारित नहीं करती कि कोई उत्पाद तन्य, मोटे दानों वाला, समावेशन-संवेदनशील, वेल्ड करने योग्य या किसी निर्दिष्ट थकान-भार के लिए उपयुक्त होगा। ये परिणाम ग्रेड की रासायनिक संरचना, अवशिष्ट तत्वों की सीमाओं, नाइट्रोजन और हाइड्रोजन नियंत्रण, ढलाई और अपचयन प्रक्रियाओं, दाना परिष्करण, उत्पाद के आयामों और ऊष्मा-उपचार पर निर्भर करते हैं। U.S. Environmental Protection Agency ने 1995 में विधियों के बीच यह अंतर स्पष्ट रूप से बताया था: बेसिक ऑक्सीजन इस्पात-निर्माण में स्क्रैप के साथ पिघले हुए ब्लास्ट-फर्नेस लौह का परिशोधन किया जाता है, जबकि EAF इस्पात-निर्माण एक अलग प्रक्रिया है। यह कथन विधि और बाद में होने वाले उत्पाद-योग्यकरण के बीच अंतर करता है; यह सार्वभौमिक व्यवहार वाली कोई EAF पदार्थ-श्रेणी स्थापित नहीं करता।
मानक भी निर्माण-विधि को अलग-अलग प्रकार से देख सकते हैं। ASTM A434/A434M-24 निर्दिष्ट शमनित और टेम्पर्ड मिश्रधातु इस्पात बार के लिए ओपन-हेर्थ, बेसिक-ऑक्सीजन और इलेक्ट्रिक-फर्नेस गलन-प्रसंस्करण विधियों की अनुमति देता है, बशर्ते मानक की अन्य आवश्यकताएँ पूरी हों। इसके विपरीत, ASTM A508/A508M-16 के अंतर्गत आने वाली दाब-पात्र फोर्जिंग के लिए बेसिक इलेक्ट्रिक-फर्नेस निर्माण आवश्यक है, जब तक कि द्वितीयक परिशोधन या पुनर्गलन का उपयोग न किया गया हो। इसलिए जहाँ मानक ऐसा कहता है, वहाँ निर्माण-विधि अनुपालन का एक घटक है, लेकिन यह केवल एक घटक ही रहती है। किसी मिल प्रमाणपत्र पर “EAF” लिखा होना निर्दिष्ट ग्रेड, उत्पाद-रूप, आयाम, ऊष्मा-उपचार अवस्था और परीक्षण-परिणामों का विकल्प नहीं हो सकता।
नॉर्मलाइज़्ड, क्वेंच्ड और टेम्पर्ड के समान क्यों नहीं है
नॉर्मलाइज़्ड और क्वेंच्ड-एंड-टेम्पर्ड धातुकर्मीय आपूर्ति-अवस्थाओं का वर्णन करते हैं; ये एक ही उपचार के वैकल्पिक नाम नहीं हैं। नॉर्मलाइज़िंग में इस्पात को संबंधित रूपांतरण-सीमा से ऊपर गर्म किया जाता है और स्थिर वायु में ठंडा किया जाता है। यह उपचार फेराइट-पर्लाइट संरचना को परिष्कृत या पुनर्स्थापित करता है और पहले की रोलिंग या फोर्जिंग के कुछ प्रभावों को कम करता है। परिणामी सामर्थ्य और कठोरता कार्बन समतुल्य, मिश्रधातु तत्वों की मात्रा, अनुप्रस्थ काट की मोटाई और शीतलन स्थितियों पर निर्भर करती है।
क्वेंचिंग इससे भिन्न है। इस्पात को ऑस्टेनाइट बनाने के लिए गर्म किया जाता है और फिर इतनी तेजी से ठंडा किया जाता है कि काफी अधिक कठोर रूपांतरण-उत्पाद बने, जो सामान्यतः मार्टेंसाइट या मार्टेंसाइट–बेनाइट मिश्रण होता है। इसके बाद क्वेंचिंग से उत्पन्न तनाव कम करने तथा कठोरता, सामर्थ्य और कठोरता-सहनशीलता को समायोजित करने के लिए टेम्परिंग की जाती है। परिणामस्वरूप बनने वाली संरचना नॉर्मलाइज़िंग से बनने वाली संरचना के समान नहीं होती, और किसी विनिर्देशन या निर्माण-प्रक्रिया में इन दोनों अवस्थाओं को एक-दूसरे के स्थान पर नहीं रखा जाना चाहिए।
एक तीसरा पद बार-बार भ्रम उत्पन्न करता है: नॉर्मलाइज़्ड-रोल्ड। नॉर्मलाइज़्ड-रोलिंग अनुसूची में अंतिम रोलिंग पासों को इस प्रकार नियंत्रित किया जाता है कि परिणामी अवस्था नॉर्मलाइज़्ड इस्पात जैसी हो, यद्यपि उत्पाद को अलग से पूर्ण भट्ठी नॉर्मलाइज़िंग उपचार न मिला हो। तापमान, अपचयन और अंतिम पास का नियंत्रण इस विधि का हिस्सा होते हैं। “नॉर्मलाइज़्ड” और “नॉर्मलाइज़्ड-रोल्ड” संबंधित आपूर्ति-विवरण हैं, लेकिन ये समान प्रक्रिया-विवरण नहीं हैं।
BS EN 10025-3:2019 नॉर्मलाइज़्ड या नॉर्मलाइज़्ड-रोल्ड अवस्था में आपूर्ति किए जाने वाले हॉट-रोल्ड फ्लैट और लॉन्ग वेल्ड करने योग्य सूक्ष्म-दाना संरचनात्मक-इस्पात उत्पादों को कवर करता है। यह शब्दावली जानबूझकर चुनी गई है। यह निर्दिष्ट ग्रेड, गुणवत्ता और 250 mm तक की मोटाई के साथ अनुमत आपूर्ति-अवस्थाओं के एक समूह को परिभाषित करती है; इसका अर्थ यह नहीं है कि इस समूह के प्रत्येक उत्पाद का ऊष्मीय इतिहास समान रहा है।
क्वेंच्ड-एंड-टेम्पर्ड उत्पादों का निर्धारण अलग प्रकार के गुण-तर्क से होता है। DIN EN 10025-6:2023-06 क्वेंच्ड-एंड-टेम्पर्ड अवस्था में आपूर्ति किए जाने वाले उच्च-उपज-सामर्थ्य वाले संरचनात्मक इस्पात के हॉट-रोल्ड फ्लैट उत्पादों को कवर करता है। निर्दिष्ट सामर्थ्य कठोरीकरण और टेम्परिंग के माध्यम से प्राप्त की जाती है, जिसमें मोटाई-आधारित आवश्यकताएँ तथा वेल्डिंग, फॉर्मिंग और मरम्मत हेतु ताप देने पर संबंधित सीमाएँ होती हैं। समान नाममात्र उपज-सामर्थ्य वाला नॉर्मलाइज़्ड ग्रेड स्वतः इसका विकल्प नहीं बन जाता, क्योंकि सूक्ष्मसंरचना, कठोरता का वितरण, मोटाई के आर-पार व्यवहार और ऊष्मा-प्रभावित क्षेत्र की प्रतिक्रिया भिन्न हो सकती है।
ASTM A668/A668M-16 यह दर्शाता है कि आपूर्ति-विवरण को सटीक रूप से पढ़ना क्यों आवश्यक है। यह कार्बन और मिश्रधातु इस्पात फोर्जिंग को एनील्ड, नॉर्मलाइज़्ड, नॉर्मलाइज़्ड-एंड-टेम्पर्ड, क्वेंच्ड-एंड-टेम्पर्ड या नॉर्मलाइज़्ड-क्वेंच्ड-एंड-टेम्पर्ड के रूप में वर्गीकृत करता है। ये अलग-अलग वर्गीकरण हैं, केवल शैलीगत भिन्नताएँ नहीं। इसी प्रकार, ISO 683-1:2016 परिभाषित ऊष्मा-उपचार और सतह-अवस्थाओं में अर्ध-तैयार उत्पादों, बार, वायर रॉड, फ्लैट उत्पादों और फोर्जिंग के लिए तकनीकी आपूर्ति-आवश्यकताएँ निर्दिष्ट करता है। जब लागू मानक इन अवस्थाओं के बीच अंतर करता हो, तब “हीट ट्रीटेड” कहना बहुत अस्पष्ट है।
समतुल्य ग्रेड स्वतः समतुल्य आपूर्ति क्यों नहीं होते
किसी ग्रेड का पदनाम सामान्यतः रासायनिक संरचना तथा यांत्रिक या तकनीकी आवश्यकताओं के एक समूह को नियंत्रित करता है। हालांकि, यह हमेशा उस पूर्ण उत्पाद की पहचान नहीं करता जो निर्माण-स्थल पर पहुँचता है। दो दस्तावेज़ रासायनिक रूप से तुलनीय इस्पातों का नाम दे सकते हैं, लेकिन उत्पाद-रूप, मोटाई-सीमा, आपूर्ति-ऊष्मा-उपचार, सतह-अवस्था, नमूना लेने के स्थान, परीक्षण-तापमान, प्रभाव-परीक्षण की आवृत्ति, अल्ट्रासोनिक परीक्षण या अनुमत निर्माण-विधि में भिन्न हो सकते हैं।
उत्पाद-रूप की जाँच सबसे पहले करनी चाहिए। प्लेट, बार, फोर्जिंग और वायर रॉड में विकृति का इतिहास या गुणों की एकरूपता समान रूप से विकसित नहीं होती, भले ही उनकी नाममात्र रासायनिक संरचना लगभग समान हो। मोटाई भी निर्णायक होती है: अनुप्रस्थ काट के आकार के साथ शीतलन-दर और पृथक्करण के प्रभाव बदलते हैं, इसलिए 20 mm प्लेट के लिए स्थापित आवश्यकता को स्वतः 180 mm फोर्जिंग पर लागू नहीं किया जा सकता।
इसके बाद आपूर्ति-अवस्था का ठीक-ठीक मिलान करना आवश्यक है। नॉर्मलाइज़्ड उत्पाद, नॉर्मलाइज़्ड-रोल्ड उत्पाद और क्वेंच्ड-एंड-टेम्पर्ड उत्पाद समान उपज-सामर्थ्य संख्याएँ दिखा सकते हैं, लेकिन उनकी कठोरता, कठोरता-सहनशीलता और वेल्डिंग संबंधी सीमाएँ अलग हो सकती हैं। सतह-अवस्था भी महत्वपूर्ण है। “एज़-रोल्ड”, डी-स्केल्ड, मशीन-किए हुए, कोल्ड-फिनिश्ड और फोर्ज्ड सतहों से डीकार्ब्युराइज़ेशन, स्केल, आयामी सहनशीलता और निरीक्षण के संबंध में अलग-अलग मान्यताएँ जुड़ी होती हैं।
परीक्षण संबंधी प्रावधान सतही समतुल्यता के दावे को अमान्य कर सकते हैं। यह जाँचें कि तनन और प्रभाव-परीक्षण अनिवार्य हैं या नहीं, नमूने कहाँ से लिए जाते हैं, किस अभिविन्यास का उपयोग किया जाता है, और परीक्षण प्रत्येक हीट, लॉट, फोर्जिंग या मोटाई-सीमा के अनुसार किया जाता है या नहीं। ISO 683-1:2016, BS EN 10025-3:2019, DIN EN 10025-6:2023-06 और ASTM की फोर्जिंग संबंधी मानक आवश्यकताओं को केवल रासायनिक संरचना के आधार पर नहीं, बल्कि परिभाषित उत्पाद-श्रेणियों के आधार पर निर्धारित करते हैं।
सामग्री-तुलना जाँच-सूची
- मार्ग जहाँ आवश्यक हो, गलन और परिशोधन मार्ग दर्ज करें।
- उत्पाद का रूप प्लेट, बार, वायर रॉड, फोर्जिंग या किसी अन्य रूप की पहचान करें।
- ताप-उपचार अनीलित, सामान्यीकृत, सामान्यीकृत-रोल्ड, क्वेंच्ड-एंड-टेम्पर्ड या किसी अन्य परिभाषित स्थिति का उल्लेख करें।
- सतह और आयाम फिनिश, मोटाई, व्यास, सहनशीलताएँ और अनुप्रस्थ काट का आकार दर्ज करें।
- परीक्षण तन्य, आघात, कठोरता, निरीक्षण और नमूना-ग्रहण संबंधी अपेक्षाओं को लागू मानक के अनुरूप रखें।
- प्रमाण प्रमाणपत्र, हीट संख्या, उपचार अभिलेख और परीक्षण रिपोर्ट को भौतिक उत्पाद से संबद्ध करें।
इसलिए व्यावहारिक तुलना-सारणी में निर्माण-विधि के लिए एक कॉलम अवश्य होना चाहिए, लेकिन उसे कभी भी निर्णायक कॉलम नहीं माना जाना चाहिए। शेष कॉलमों में उत्पाद-रूप और आकार-सीमा, ग्रेड और लागू मानक, आपूर्ति-ऊष्मा-उपचार, सतह-अवस्था, यांत्रिक और प्रभाव संबंधी आवश्यकताएँ, पूरक निरीक्षण तथा हीट नंबर, उपचार अभिलेख, परीक्षण रिपोर्ट और अनुरूपता-वक्तव्य जैसे सत्यापन-साक्ष्य दर्ज होने चाहिए। अंतिम तुलना पूरी पंक्ति में पढ़ी जानी चाहिए: विधि → उत्पाद-रूप → ऊष्मा-उपचार → मानक और ग्रेड → परीक्षण तथा सतह संबंधी आवश्यकताएँ → दस्तावेज़ित साक्ष्य। केवल तभी नाममात्र रूप से समान दो आपूर्तियों को तकनीकी रूप से तुलनीय माना जा सकता है।
संदर्भ
- [1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM A668/A668M-16, 2016. https://store.astm.org/a0668_a0668m-16.html
- [2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM A508/A508M-16, 2016. https://store.astm.org/a0508_a0508m-16.html
- [3] Heat-treatable steels, alloy steels and stainless steels — Part 1. ISO 683-1:2016, 2016. https://www.iso.org/standard/70642.html
- [4] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [5] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [6] Hot rolled products of structural steels — Part 6. DIN EN 10025-6:2023-06, 2023. https://www.dinmedia.de/en/standard/din-en-10025-6/366216503