




ما الذي تعنيه حالة تسليم الفولاذ فعليًا؟
تشمل حالة تسليم الفولاذ أكثر من التركيب الكيميائي، وتربط بين شكل المنتج، وتاريخ التصنيع، والمعالجة الحرارية، وحالة السطح، والأبعاد، والمتطلبات الميكانيكية، والاختبارات. Strong evidence
حالة تسليم الفولاذ هي الحالة المحددة في المواصفات التي يُورَّد فيها المنتج. وهي ليست وصفًا غير رسمي من المورّد، كما أنها ليست مرادفًا للتركيب الكيميائي. تربط هذه الحالة بين شكل المنتج، وتاريخ تصنيعه، وحالة المعالجة الحرارية، وحالة السطح، والأبعاد، والمتطلبات الميكانيكية، وعمليات الفحص أو الاختبار المحددة. وتحدد هذه التفاصيل كيفية تفسير المادة وما تعنيه فعليًا أي ادعاءات بالامتثال.
| وصف التسليم | ما الذي يحدده | ما الذي لا يحدده |
|---|---|---|
| لوح مدرفل على الساخن | منتج مسطح وتاريخ التشغيل على الساخن | مسار الصهر الكامل أو الامتثال للمعالجة الحرارية النهائية |
| لوح مُطبَّع | حالة المعالجة الحرارية بالتطبيع | تشطيب السطح أو مسار الفرن |
| قضيب مُنهى على البارد | مسار الإنهاء، والأبعاد، وحالة السطح | درجة السبيكة أو الحالة الحرارية |
| مطروقة مُقساة ومُراجَعة | منتج مطروق ذو حالة حرارية محددة | مسار الصهر الأولي، ما لم يشترط المعيار ذلك |
يحدد رقم الصهرة وتعيين الدرجة أجزاءً مهمة من هوية المادة، لكنهما لا يصفان المنتج المورَّد بالكامل. فقد تُورَّد العائلة العامة نفسها من الفولاذ على هيئة صفيحة مدرفلة على الساخن، أو صفيحة مطبَّعة، أو صفيحة مقسّاة ومراجَعة، أو قضيب مُنهى على البارد، أو مكوّن مطروق. وقد تشترك هذه المنتجات في عناصر السبيكة الرئيسية، مع اختلافها اختلافًا كبيرًا في إجهاد الخضوع، والمتانة، والصلادة، والإجهاد المتبقي، والتفاوتات البُعدية، وقابلية اللحام.
حالة التسليم مقابل درجة الفولاذ
تحدد درجة الفولاذ عادةً نطاقًا للتركيب ومجموعةً من الخصائص المطلوبة. وقد تحدد أيضًا، تبعًا للمواصفة، أشكال المنتجات المسموح بها، ونطاقات السُّمك، ودرجات حرارة اختبارات الصدم، وممارسة نزع الأكسجين، أو حالات التسليم. ومع ذلك، فهذا لا يعني أن كل منتج يحمل تعيين الدرجة نفسه قد مرّ بتسلسل التصنيع ذاته.
لننظر في الفولاذ الإنشائي وفق سلسلة EN 10025. تغطي المواصفة BS EN 10025-3:2019 منتجات الفولاذ الإنشائي ذات الحبيبات الدقيقة والقابلة للحام، والمدرفلة على الساخن والمورَّدة في الحالة المطبَّعة أو الحالة المطبَّعة بالدرفلة. ولذلك فإن تعيينًا مثل S355N يعبّر عن أكثر من فئة اسمية لإجهاد خضوع قدره 355 MPa؛ إذ يرتبط التعيين “N” بحالة التسليم المطبَّعة أو المطبَّعة بالدرفلة المحددة في المواصفة. أما DIN EN 10025-6:2023-06 فتتناول فئة مختلفة من المنتجات، وهي أنواع الفولاذ الإنشائي ذات إجهاد الخضوع العالي والمورَّدة في الحالة المقسّاة والمراجَعة. ولا يجوز تفسير درجة من هذا الجزء من السلسلة كما لو كانت مجرد نسخة أعلى مقاومة من منتج مطبَّع.[1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM International. ASTM A668/A668M-16, 2016.
ويتضح التمييز نفسه في مواصفات المطروقات الصادرة عن ASTM. فالمواصفة ASTM A668/A668M-16 تصنّف مطروقات الفولاذ الكربوني وسبائكه بحسب المعالجة الحرارية عند التسليم، بما في ذلك الحالات الملدَّنة، والمطبَّعة، والمطبَّعة والمراجَعة، والمقسّاة والمراجَعة، والمطبَّعة والمقسّاة والمراجَعة. ولذلك فإن عبارة «فولاذ كربوني مطروق» لا تكفي لوصف حالة المنتج المورَّد. إذ تحدد عملية الطرق شكل المنتج وتاريخ تشوّهه، بينما تحدد المعالجة الحرارية المقررة جزءًا آخر من حالته الفنية.
تغطي المواصفة ASTM A434/A434M-24 القضبان المصنوعة من فولاذ سبائكي مقسّى ومراجَع، سواء كانت مشغولة على الساخن أو منتهية على البارد. وهنا يصف مصطلح «منتهٍ على البارد» مسار المنتج وحالته السطحية أو البُعدية، بينما يصف مصطلح «مقسّى ومراجَع» حالته المعدنية. ولا يحل أيٌّ من المصطلحين محل درجة السبيكة. فقد يكون التركيب الكيميائي لقضيب ما واقعًا ضمن نطاق الدرجة المطلوبة، لكنه لا يفي بمواصفة التسليم إذا وُرِّد في الحالة الخاطئة، أو بحالة سطحية غير صحيحة، أو من دون الاختبارات الميكانيكية المطلوبة.
حالة التسليم الحالة المحددة في المعايير التي يُورَّد فيها منتج فولاذي، بما في ذلك شكله، ومعالجته الحرارية، وحالة سطحه، وأبعاده، وعمليات التحقق المطلوبة.
| المسار | المدخلات أو المواد الأولية المعدنية الرئيسية | العملية الأولية |
|---|---|---|
| BF-BOF | خام الحديد، وفحم الكوك المعدني، والحجر الجيري، والفولاذ المعاد تدويره | صناعة الحديد في الفرن العالي تليها عملية التكرير بالأكسجين القاعدي |
| EAF | الفولاذ المعاد تدويره أساسًا، أو الحديد المختزل مباشرة، أو الحديد السائل، والكهرباء | الصهر الكهربائي يليه التكرير والصب |
ويضيف مسار التصنيع طبقةً أخرى من التعقيد. وتذكر World Steel Association في عام 2024 أن مساري صناعة الفولاذ الرئيسيين هما مسار الفرن العالي ــ فرن الأكسجين القاعدي (BF-BOF)، ومسار فرن القوس الكهربائي (EAF). ويميز دليلها الخاص بالمواد الخام بين المسار المتكامل، الذي يستخدم خام الحديد، وفحم الكوك المعدني، والحجر الجيري، والفولاذ المعاد تدويره، ومسار EAF، الذي يستخدم أساسًا الفولاذ المعاد تدويره، أو الحديد المختزل مباشرة، أو الحديد المنصهر، والكهرباء. وقد وصفت وكالة حماية البيئة الأمريكية في عام 1995 عملية الأكسجين القاعدي بأنها تنقية لحديد الفرن العالي المنصهر باستخدام الخردة، في حين عالجت عملية فرن القوس الكهربائي باعتبارها مسارًا منفصلًا لصناعة الفولاذ.
يسمح ASTM A434/A434M-24 بمسارات متعددة لمعالجة الصهر لقضبان فولاذ سبائكي مغطاة بالمواصفة، ومُقساة ومُراجَعة. Strong evidence
[2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM International. ASTM A508/A508M-16, 2016.يمكن لمسارات الصهر تلك أن تؤثر في العناصر المتبقية، والنظافة المعدنية، وتوزيع الشوائب، وضوابط العملية، لكن المسار وحده لا يحدد ما إذا كان المنتج النهائي مطبَّعًا، أو ملدنًا، أو مقسّى ومراجَعًا. وتسمح المواصفة ASTM A434/A434M-24 بالإنتاج باستخدام الفرن المفتوح، أو الأكسجين القاعدي، أو الفرن الكهربائي للقضبان التي تغطيها، مع مراعاة متطلبات المواصفة. أما ASTM A508/A508M-16 فتتخذ موقفًا أكثر تحديدًا فيما يتعلق بالمطروقات المصنوعة من الفولاذ الكربوني والسبائكي، والمقسّاة والمراجَعة والمعالجة بالتفريغ، والمخصصة لمكوّنات أوعية الضغط؛ إذ تشترط التصنيع في فرن كهربائي قاعدي ما لم تُستخدم التصفية الثانوية أو إعادة الصهر. ويُعد اشتراط المسار جزءًا من مواصفة ذلك المنتج، وليس تعريفًا عامًا لكل فولاذ مقسّى ومراجَع.

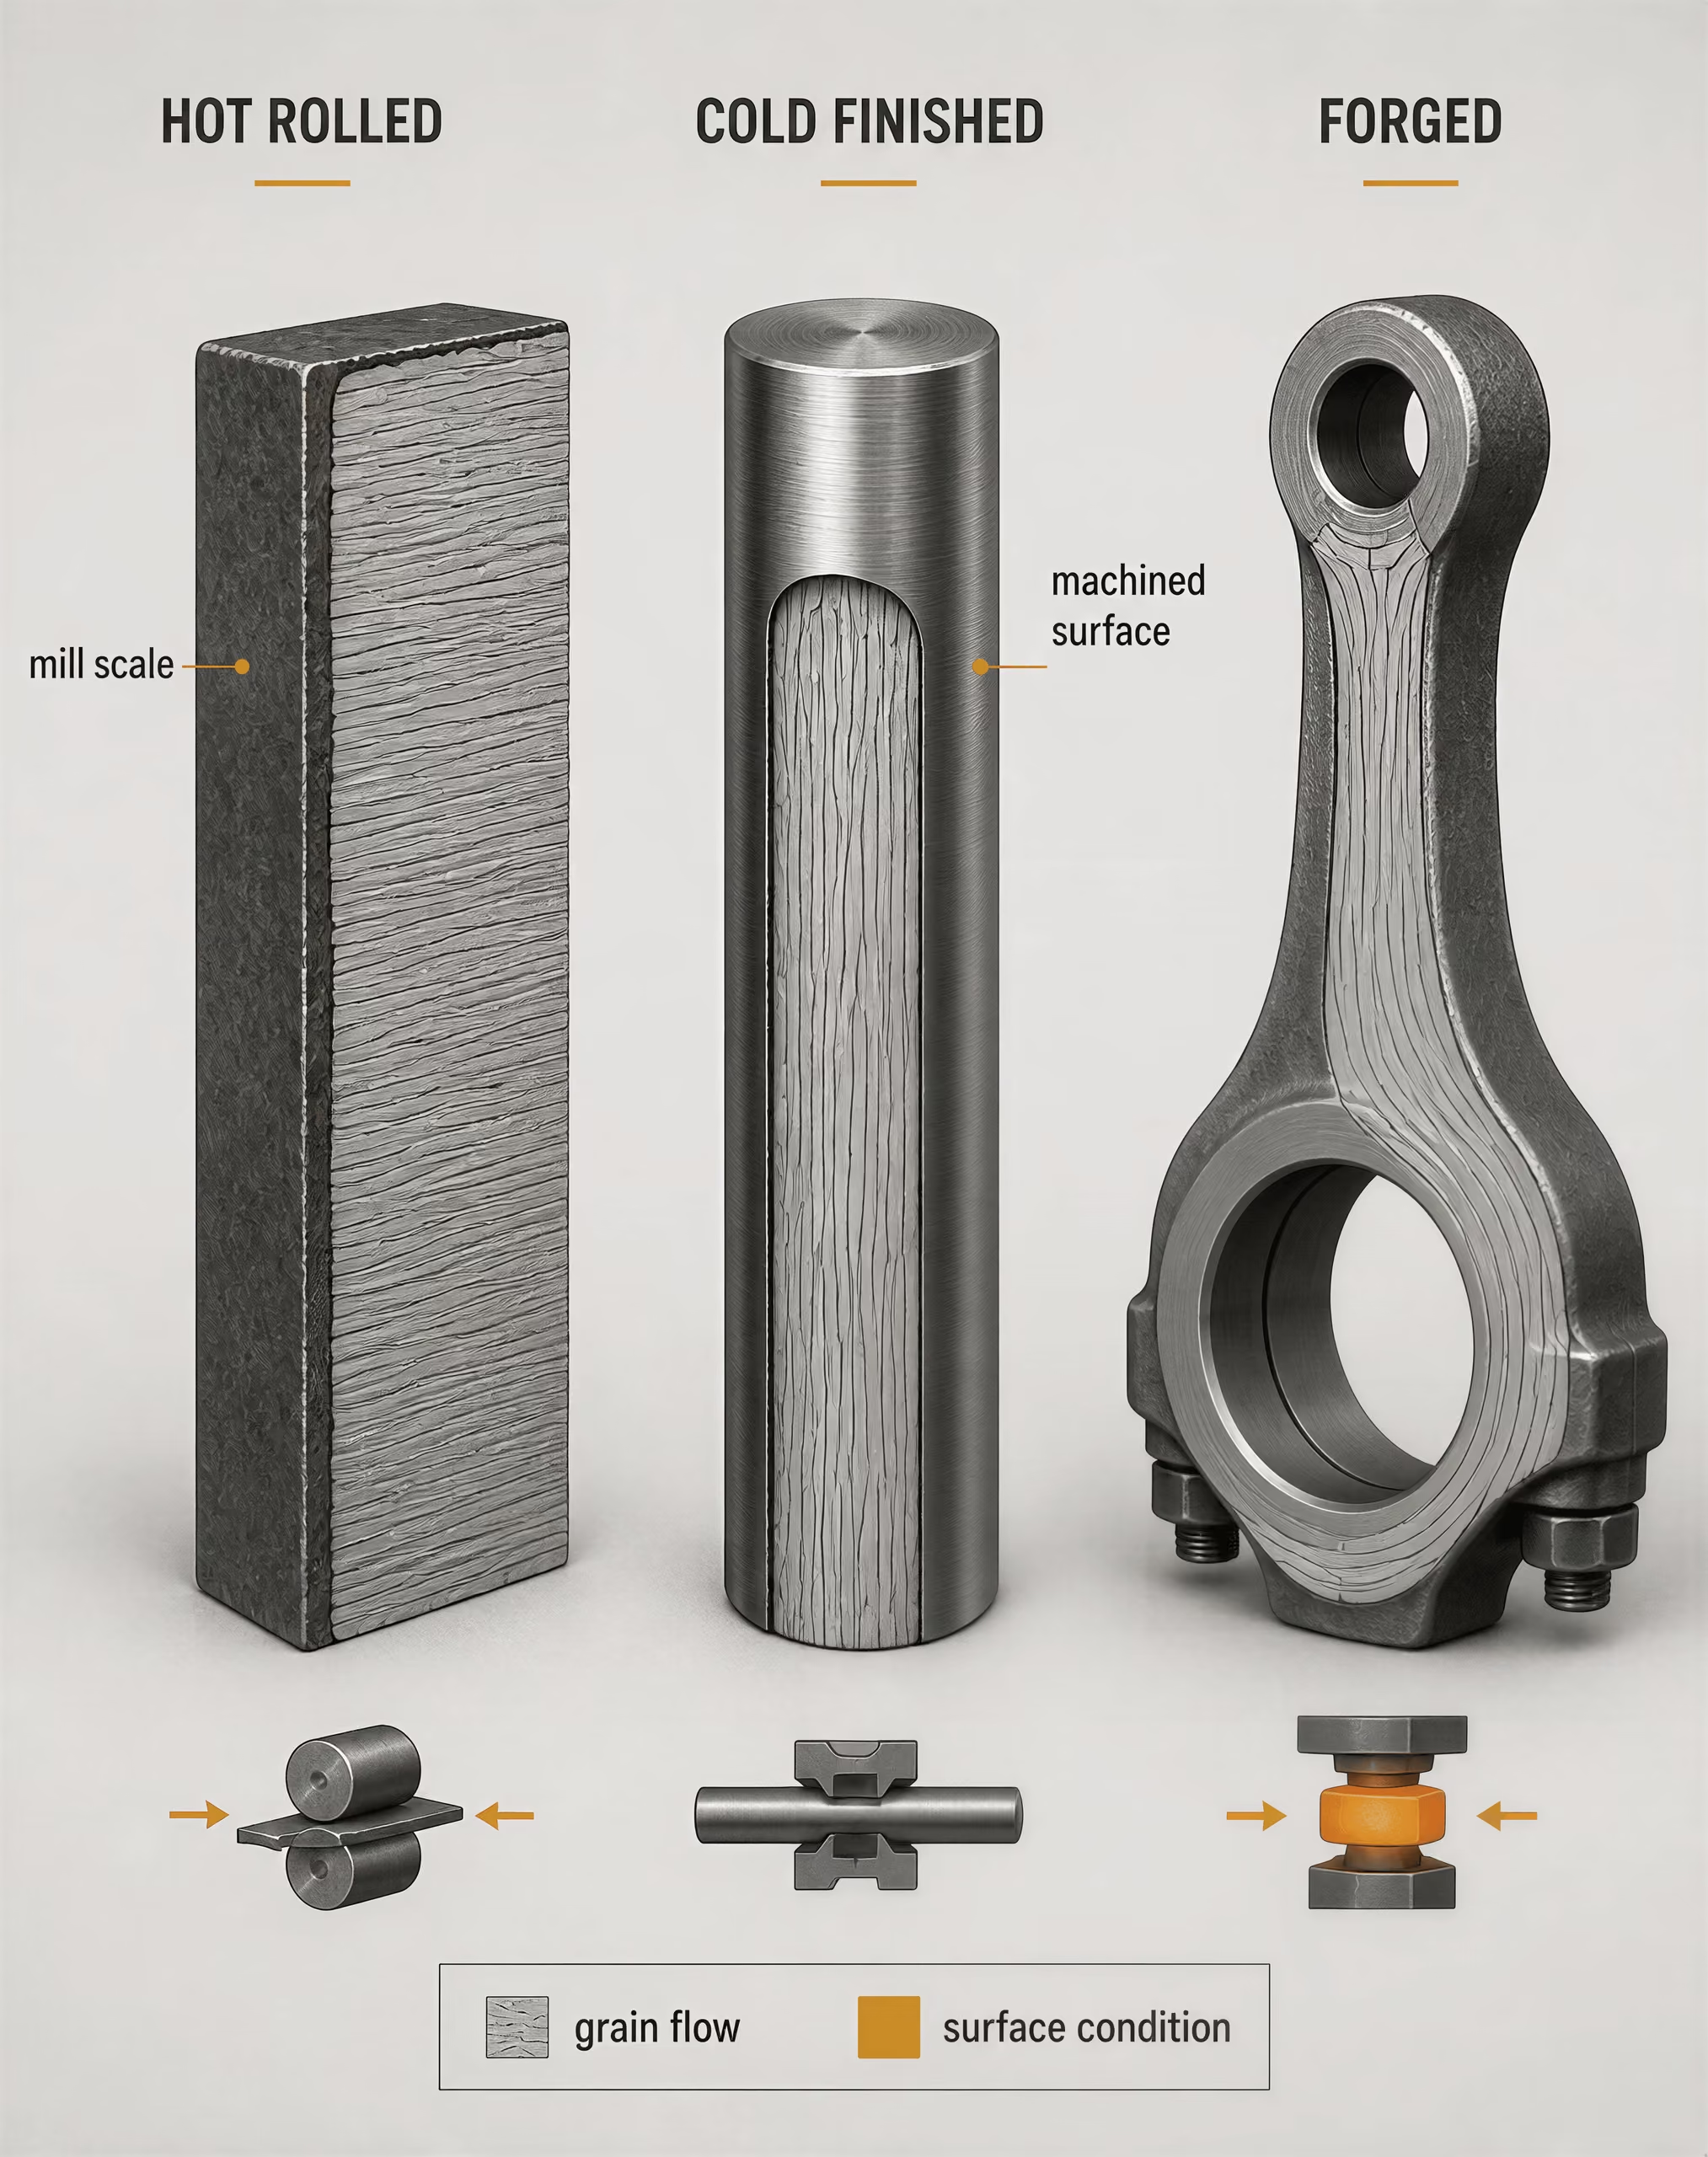
شكل المنتج، وحالة السطح، وحالة المعالجة الحرارية
يتحكم شكل المنتج في كيفية تشكيل الفولاذ، وفي العيوب والإجهادات والخصائص الاتجاهية التي قد تكون مهمة. وتحول عملية الصب المستمر الفولاذ المنصهر إلى بلاطات، وكتل مربعة، وكتل مستطيلة، ثم تُدرْفَل هذه المنتجات إلى منتجات مسطحة وطويلة، وفق وصف World Steel Association للعملية في عام 2024. وقد تتحول البلاطة إلى صفيحة أو لوح رقيق؛ وقد تتحول الكتلة المربعة إلى قضيب أو قضيب سلكي؛ وقد تتحول الكتلة المستطيلة إلى مقطع أثقل أو مادة أولية للطرق. وتغيّر عمليات الدرفلة، والسحب، والتشغيل الآلي، أو الطرق اللاحقة الهندسةَ والاستجابةَ الميكانيكية.
ويختلف المنتج المسطح المورَّد على هيئة مدرفل على الساخن في تاريخه السطحي والبُعدي عن منتج اختُزل على البارد ثم أُجريت له عملية تلدين. وقد يكون القضيب الموصوف بأنه منتهٍ على البارد مسحوبًا، أو مقشَّرًا، أو مجلوخًا، أو مُدارًا، مع ضبط بُعدي أكثر إحكامًا وحالة سطحية مميزة. كما يكون المطروق قد تعرض لتشوّه لدن موضعي أو حجمي يختلف عن ذلك الذي تعرضت له الصفيحة المدرفلة، حتى عندما يكون التحليل الكيميائي متشابهًا.
تغيّر المعالجة الحرارية البنية المجهرية. فالتلدين يقلل عمومًا من الصلادة والإجهاد المتبقي، مع تحسين المطيلية وقابلية التشغيل الآلي. وتنتج المعالجة بالتطبيع بنيةً مكررة من الفيريت والبرليت من خلال التسخين فوق نطاق التحول المعني، يعقبه تبريد بالهواء. أما التطبيع بالدرفلة فيستخدم جدولًا مضبوطًا للدرفلة بحيث تحقق المراحل النهائية منها حالةً مماثلة، من نواحٍ محددة، للمادة المطبَّعة؛ وهو ليس مجرد تسمية عادية للدرفلة على الساخن. ويُنشئ التخميد بنية تحول أكثر صلادة، بينما يقلل المراجعة بعض الهشاشة ويضبط المقاومة والمتانة. ولذلك فإن عبارة «مقسّى ومراجَع» تحدد تسلسلًا مضبوطًا، لا مجرد نتيجة من حيث المقاومة.[3] Heat-treatable steels, alloy steels and stainless steels — Part 1. International Organization for Standardization. ISO 683-1:2016, 2016.
يجب قراءة حالة السطح بصورة منفصلة عن المعالجة الحرارية للكتلة المعدنية. فقد تبقى القشرة على المادة المدرفلة على الساخن، أو تُزال بالسفع بالخردق، أو بالتخليل، أو بعملية أخرى لإزالة القشور. ويمكن لسطح منتهٍ على البارد أو مُشغَّل آليًا أن يؤثر في التفاوتات البُعدية، والخشونة، ومواقع العيوب النافذة إلى السطح، من دون أن يغيّر كيمياء الدرجة. وتحدد المواصفة ISO 683-1:2016 متطلبات التسليم الفنية للمنتجات نصف المصنعة، والقضبان، والقضبان السلكية، والمنتجات المسطحة، والمطروقات المصنوعة من أنواع الفولاذ غير السبائكي المخصصة للتقسية والمراجعة، بما في ذلك حالات المعالجة الحرارية والسطحية المحددة. وتوضح هذه البنية سبب كون «درجة الفولاذ» مكوّنًا واحدًا فقط من الوصف الفني.
وتستكمل الاختبارات المطلوبة تحديدَ الحالة. فقد تُحدد خصائص الشد عند سُّمك واتجاه معينين. وقد ينطبق اختبار الصدم على جودة أو درجة حرارة محددة فقط. كما قد تكون الصلادة، والفحص بالموجات فوق الصوتية، وتقييم حجم الحبيبات، وحدود نزع الكربون، وفحص السطح، والتفاوتات البُعدية إلزامية أيضًا. ولا تثبت شهادة تورد التركيب الكيميائي وحده الامتثال لحالة تسليم تتطلب هذه الضوابط الإضافية.
لماذا يتحكم التعيين في التفسير؟
مصطلحات يجب عدم الخلط بينها
- مُطبَّع
- حالة معالجة حرارية تُنتج بالتسخين إلى مجال الأوستنيت ثم التبريد في الهواء.
- مُطبَّع بالدرفلة
- حالة درفلة متحكَّم فيها تهدف إلى إنتاج بنية مماثلة لمادة مُطبَّعة.
- مُنهى على البارد
- مسار منتج يتضمن السحب، أو التقشير، أو الخراطة، أو التجليخ، أو عمليات إنهاء ذات صلة.
- مُقسى ومُراجَع
- تتابع يتكون من التسخين إلى مجال الأوستنيت، والتبريد السريع، والمراجعة.
يخبر التعيين المستخدمَ بالقواعد التي تنطبق عليها المواصفة، والحالة التي طُلب بها المنتج، والمقارنات الصحيحة التي يمكن إجراؤها. فمصطلحات «مطبَّع»، و«مطبَّع بالدرفلة»، و«ملدن»، و«منتهٍ على البارد»، و«مقسّى ومراجَع» ليست صفات قابلة للتبادل. إذ تستدعي افتراضات مختلفة بشأن البنية المجهرية، والخصائص، وحدود المعالجة، واختبارات القبول.
وتوضح المواصفة SAE AMSH6875C المبدأ نفسه من منظور المعالجة الحرارية في مجال الطيران؛ فهي تحدد متطلبات لأربع فئات من الفولاذ، وتحدد معدات الأفران، والإجراءات، ودرجات الحرارة، وطرق الاختبار. ولذلك ترتبط المعالجة المطلوبة بضبط موثق للعملية، وليس بمجرد بيان أن المادة سُخّنت في وقت ما.
ولهذا السبب، ينبغي أن يحدد الوصف الكامل للمادة المواصفة، والدرجة، وشكل المنتج، والأبعاد، وحالة التسليم، وحالة السطح، والاختبارات المطلوبة. فعبارات مثل «فولاذ S355»، أو «قضيب 4140»، أو «مطروق من فولاذ سبائكي» تترك أسئلة مادية بلا إجابة. أما التعيين المتوافق مع المواصفات فيضيّق نطاق هذه الأسئلة؛ إذ يبين ماهية المنتج، وكيف أُثبتت حالته عند التسليم، وما الأدلة التي يجب أن تصاحب الادعاء.
مسار التصنيع من المواد الخام إلى الفولاذ نصف المصنع
[4] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
لا يُعد إنتاج الفولاذ عمليةً واحدة في فرن واحد. بل هو تسلسل مترابط تتحول فيه المادة الحاملة للحديد إلى حديد، ثم يتحول الحديد إلى فولاذ خام، ثم يتحول الفولاذ السائل إلى شكل مصبوب مخصص للدرفلة أو الطرق. وتحدد World Steel Association مسارين رئيسيين: مسار الفرن العالي/فرن الأكسجين القاعدي، ويُكتب عادةً BF-BOF، ومسار فرن القوس الكهربائي، أو مسار EAF.[^1] وتصف هذه المسارات كيفية اختزال الشحنة المعدنية وصهرها وتنقيتها. لكنها لا تحدد، بحد ذاتها، حالة التسليم النهائية.
قد يتطلب تحديد المنتج النهائي أيضًا تركيبًا معينًا، أو ممارسة تبريد محددة، أو حالة سطحية معينة، أو بنية حبيبية محددة، أو مقاومة شد، أو متانة صدم، أو معالجة حرارية. فعلى سبيل المثال، تحدد المواصفة ISO 683-1:2016 متطلبات التسليم الفنية للمنتجات نصف المصنعة، والقضبان، وقضبان الأسلاك، والمنتجات المسطحة، والمطروقات الموردة في حالات محددة من المعالجة الحرارية والسطحية.[^2] ولذلك فإن المسار لا يمثل سوى جزء من تاريخ التصنيع، ولا يحل محل مواصفة المنتج.
الفرن العالي وفرن الأكسجين القاعدي
يفصل مسار BF-BOF بين استخلاص الحديد وصناعة الفولاذ. ينتج استخلاص الحديد حديدًا منصهرًا ساخنًا، وهو حديد سائل غني بالكربون، داخل الفرن العالي. ثم تعمل صناعة الفولاذ على خفض محتوى الكربون وضبط التركيب الكيميائي في فرن الأكسجين القاعدي.
يُشحَن الفرن العالي من أعلاه بخام الحديد وفحم الكوك المعدني والصهور، مثل الحجر الجيري. ويوفر خام الحديد أكاسيد الحديد. أما فحم الكوك فيوفر الحرارة ويعمل عاملًا مختزلًا؛ إذ يزيل أول أكسيد الكربون الأكسجين من الخام أثناء هبوط الشحنة. ويتفاعل الحجر الجيري مع الشوائب والمكونات غير المرغوبة الأخرى لتكوين الخبث. ويدخل الهواء المسخن، الذي يُسمى عادةً النفخة، عبر فوهات تقع بالقرب من قاعدة الفرن. ويتجمع الحديد المنصهر الساخن الناتج أسفل الخبث، ثم يُفرَّغ لنقله إلى فرن الأكسجين القاعدي.
| الوعاء أو المرحلة | المادة المُنتَجة أو المُعالَجة | الوظيفة |
|---|---|---|
| الفرن العالي | حديد سائل | يختزل أكاسيد الحديد وينتج حديدًا سائلًا غنيًا بالكربون |
| فرن الأكسجين القاعدي | فولاذ خام | يُكرّر الحديد السائل باستخدام الأكسجين والخردة |
| فرن القوس الكهربائي | فولاذ سائل | يصهر شحنة معدنية باستخدام الطاقة الكهربائية |
| معالجة المعادن في المغرفة | فولاذ سائل مُكرَّر | يضبط التركيب الكيميائي، ودرجة الحرارة، والغازات، والشوائب |
وعليه، فإن الفرن العالي هو وعاء لاستخلاص الحديد، وليس وعاءً لصناعة الفولاذ. ويظهر هذا التمييز في الأوصاف الصادرة عن المعهد الأمريكي للحديد والفولاذ ووكالة حماية البيئة الأمريكية. وتذكر وكالة حماية البيئة أن عملية الأكسجين القاعدي تُنقّي حديد الفرن العالي المنصهر باستخدام الخردة، في حين أن عملية فرن القوس الكهربائي تمثل مسارًا منفصلًا لصناعة الفولاذ.[^3] ولهذه الصياغة أهميتها: فالفرن العالي ينتج وسيطًا من الحديد، بينما ينتج فرن الأكسجين القاعدي فولاذًا خامًا.
في فرن الأكسجين القاعدي، تنفث لانس مبردة بالماء أكسجينًا عالي النقاء داخل الحديد المنصهر. ويتحد الأكسجين مع الكربون والسيليكون والمنغنيز والفوسفور. ويغادر الكربون أساسًا على هيئة أول أكسيد الكربون وثاني أكسيد الكربون، بينما تدخل الشوائب المؤكسدة في الخبث. وتُضاف خردة الفولاذ عادةً بوصفها مادة تبريد ومادة خام معدنية، مما يتيح التحكم في الاتزان الحراري مع إعادة تدوير المادة. وتكوّن الصهور خبثًا قاعديًا يلتقط الفوسفور والأكاسيد الأخرى.
ينتج عن تفريغ فرن الأكسجين القاعدي فولاذ خام، لكن تركيب الفولاذ المفرَّغ ليس بالضرورة تركيبه النهائي. فقد تعمل معالجة المغرفة على إزالة الغازات الذائبة، وضبط إضافات السبائك، وتعديل الشوائب، وضبط درجة حرارة الصب. وقد تؤدي المعالجة بالتفريغ إلى خفض الهيدروجين أو النيتروجين أو الكربون، تبعًا لدرجة الفولاذ ومواصفة العملية. كما يمكن لمعالجة الكالسيوم أن تغيّر شكل الشوائب في التركيبات المناسبة. وتمثل هذه العمليات ضوابط ميتالورجية، ولذلك يمكن لصهرتين من المسار نفسه BF-BOF أن تتلقيا تاريخين مختلفين من التكرير والمعالجة الحرارية.
ومن ثم، فإن المسار المتكامل يستخدم أكثر من الخام وفحم الكوك. وتدرج الرابطة العالمية للفولاذ خام الحديد والفحم المعدني والحجر الجيري والفولاذ المعاد تدويره ضمن مدخلاته الرئيسية.[^4] وتختلف النسب حسب تصميم المصنع، وممارسات تشغيل الفرن، وجودة الخردة، وتركيب الفولاذ المطلوب.
فرن القوس الكهربائي والحديد المختزل مباشرة والحديد المنصهر الساخن
يُذيب فرن القوس الكهربائي شحنة معدنية بتمرير تيار كهربائي عبر الأقطاب والشحنة. وقد تُشحَن الأفران أساسًا بالفولاذ المعاد تدويره، لكن يمكن أيضًا إدخال الحديد المختزل مباشرة (DRI)، أو الحديد المكبَّس الساخن، أو الحديد الغفل، أو الحديد المنصهر الساخن. وتصف الرابطة العالمية للفولاذ مسار فرن القوس الكهربائي بأنه يستخدم أساسًا الفولاذ المعاد تدويره، أو DRI، أو الحديد المنصهر الساخن، والكهرباء.[^4]
الفولاذ المعاد تدويره هو حديد معدني بالفعل، ولذلك لا يحتاج إلى خطوة الاختزال في الفرن العالي. ويؤثر محتواه من عناصر السبائك المتبقية، ومستوى التلوث، وشكله الفيزيائي، ونسبته في الشحنة في ممارسات تشغيل الفرن وفي التركيب الناتج. ويُنتج DRI باختزال خام الحديد في الحالة الصلبة، غالبًا باستخدام غاز مختزل. وعلى خلاف الحديد المنصهر الساخن الناتج من الفرن العالي، لم يتعرض هذا الحديد للانصهار أثناء الاختزال، ويحتفظ ببنية مسامية. أما الحديد المنصهر الساخن المورَّد إلى فرن القوس الكهربائي فهو حديد سائل أو حديد أُنتج سابقًا في فرن اختزال، ويحمل إلى الصهرة الكربون والطاقة الحرارية.
يعمل فرن القوس الكهربائي على صهر الشحنة ويدعم الأكسدة وتكوين الخبث والتحكم في درجة الحرارة. وتُنسَّق عمليات حقن الأكسجين وإضافة الكربون وممارسة الخبث الرغوي والطاقة الكهربائية للوصول إلى الصهرة المستهدفة. وبعد التفريغ، قد تشمل الميتالورجيا الثانوية في المغرفة إزالة الأكسجين، وإضافة السبائك، ونزع الغازات بالتفريغ، وتعديل الشوائب، وضبط درجة الحرارة. وهكذا يمكن تكرير صهرة فرن القوس الكهربائي لتلبية متطلبات صارمة، في حين يستطيع المصنع المتكامل إنتاج أنواع فولاذ ذات خصائص مختلفة على نطاق واسع من خلال تغيير التركيب الكيميائي والصب والدرفلة والمعالجة الحرارية.
ولا يحدد المسار وحده المقاومة أو المتانة أو قابلية اللحام أو أداء الكلال. فقد تستوفي درجة فولاذ إنشائي منخفضة السبائك مصنوعة عبر فرن القوس الكهربائي، والدرجة نفسها المصنوعة عبر فرن الأكسجين القاعدي، مواصفة المنتج ذاتها إذا استوفيت المتطلبات المحددة للتركيب الكيميائي والخواص الميكانيكية والنظافة والمعالجة. وعلى العكس، يمكن أن يختلف منتجان من فرن القوس الكهربائي نفسه اختلافًا كبيرًا إذا كان أحدهما قد طُبِّع والآخر قد أُخضع للتقسية والمراجعة، أو إذا اختلف سمك المنتجين ومعدلات التبريد فيهما.
وتفرض المواصفات أحيانًا متطلبات مرتبطة بالمسار. فتغطي ASTM A434/A434M-24 قضبان الفولاذ السبائكي المشكلة على الساخن والمشغَّلة على البارد، والمقساة والمراجَعة، وتحدد إنتاج أفران اللهب المكشوف والأكسجين القاعدي والأفران الكهربائية بوصفها مسارات مسموحة لمعالجة الصهر. أما ASTM A508/A508M-16 فتتخذ موقفًا أكثر تحديدًا بشأن مطروقات الفولاذ الكربوني والسبائكي، المعالجة بالتفريغ والمقساة والمراجَعة، والمخصصة لمكونات أوعية الضغط؛ إذ تشترط التصنيع في فرن كهربائي قاعدي ما لم تُستخدم عملية تكرير ثانوية أو إعادة صهر.[^5] ومثل هذا الشرط هو شرط امتثال، وليس دليلًا على أن كل منتج من فرن القوس الكهربائي أو فرن الأكسجين القاعدي يتمتع بالأداء نفسه.

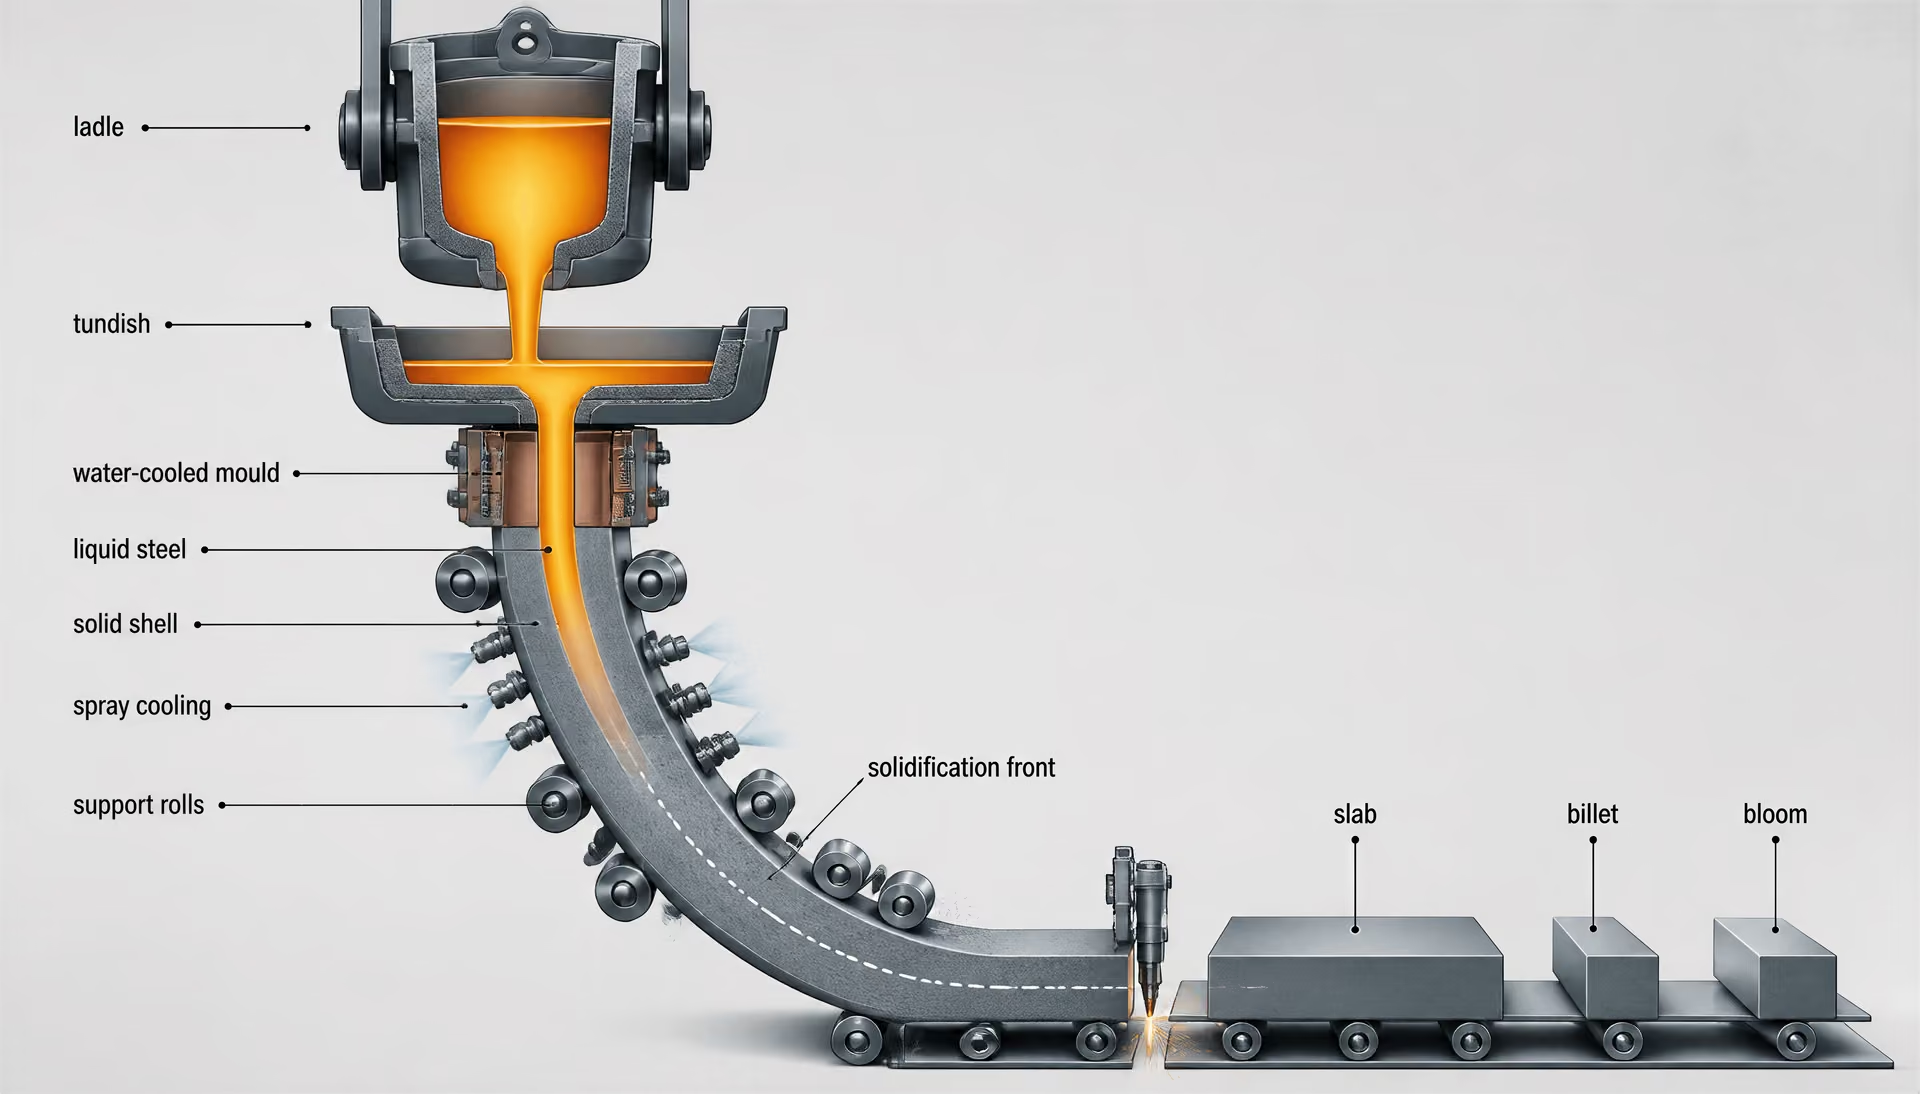
الفولاذ الخام والصب والمعالجة اللاحقة
الفولاذ الخام هو الفولاذ السائل بعد صناعة الفولاذ الأولية وقبل تحوله إلى منتج نصف مصنع مصبوب. ويُنقل إلى مغرفة، حيث تعمل الميتالورجيا الثانوية على تحديد التركيب الكيميائي والنظافة ودرجة حرارة الصب. وقد تغذي المغرفة موزعًا، يعمل خزانًا وسيطًا ويوزع الفولاذ داخل قالب آلة الصب المستمر.[5] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
يحوّل الصب المستمر الفولاذ المنصهر إلى ألواح أو كتل مربعة أو كتل كبيرة.[^1] ويكون القالب مبردًا بالماء ومفتوحًا من الأعلى والأسفل. وتتكون قشرة صلبة بمحاذاة جدار القالب، بينما يبقى الفولاذ السائل في الداخل. وتدعم البكرات المقطع المصبوب وتسحبه، وتزيد الرشاشات التبريد أسفل القالب إلى أن يصبح المقطع صلبًا بما يكفي. وتقطع مشاعل أوكسي-وقود أو معدات ميكانيكية المقطع إلى أطوال محددة.
تغذي الألواح عادةً مصانع المنتجات المسطحة، حيث تُدرْفَل إلى صفائح أو شرائط أو ألواح رقيقة. وتغذي الكتل المربعة عادةً مصانع القضبان وقضبان الأسلاك. أما الكتل الكبيرة، وهي مقاطع أكبر، فقد تغذي قطاعات إنشائية أو قضبان سكك أو قضبان ثقيلة، مع اعتماد المصطلحات وحدود الأحجام على المصنع والمواصفة. وتؤثر ممارسة الصب في الانفصال، والمسامية، والشوائب، وعيوب السطح. ويمكن تقليل هذه السمات لاحقًا بإعادة التسخين أو الدرفلة أو تشذيب الأطراف أو تهيئة السطح أو التطريق، لكنها لا تختفي تلقائيًا.
تبدأ المعالجة اللاحقة بإعادة التسخين عند الحاجة إلى الدرفلة على الساخن. وتضغط الدرفلة المقطع المصبوب بين البكرات، فتقلل السمك أو المقطع العرضي وتغير الشكل والبنية الداخلية. ويمكن للدرفلة المنضبطة والتبريد المتسارع أن يصقلا الحبيبات ويطورا المقاومة المطلوبة دون معالجة تطبيع كاملة منفصلة. وقد تخضع الصفائح والقضبان وقضبان الأسلاك والقطاعات الإنشائية بعد ذلك للتقويم، أو إزالة القشور، أو التقشير، أو التجليخ، أو القطع، أو عمليات سطحية أخرى.
| فئة المطروقة | وصف التبريد أو المعالجة | الغرض أو الدلالة النموذجية |
|---|---|---|
| ملدن | تبريد بطيء متحكَّم فيه | انخفاض الصلادة وتحسن قابلية التشغيل الآلي |
| مُطبَّع | تبريد في الهواء بعد التسخين فوق مجال التحول | بنية فريتية-بيرليتية أدق |
| مُطبَّع ومُراجَع | التطبيع يليه المراجعة | ضبط الصلادة والمتانة والإجهاد المتبقي |
| مُقسى ومُراجَع | تبريد سريع يليه المراجعة | مقاومة أعلى مع انخفاض هشاشة الإخماد |
| مُطبَّع ومُقسى ومُراجَع | التطبيع قبل التقسية والمراجعة | بنية ابتدائية متحكَّم فيها قبل الإخماد |
يتبع التطريق مسار تشوه مختلفًا. إذ تُسخَّن كتلة مربعة أو كتلة كبيرة أو سبيكة، ثم تُضغط بين القوالب أو تحت مكبس، مما ينتج اتجاهًا لانسياب المعدن وشكلًا قد لا يكون مناسبًا للدرفلة. وتصنف ASTM A668/A668M-16 المطروقات حسب المعالجة الحرارية عند التسليم، بما في ذلك الحالات الملدنة، والمطبَّعة، والمطبَّعة والمراجَعة، والمقساة والمراجَعة، والمطبَّعة والمقساة والمراجَعة.[^6] وهذه حالات تسليم، وليست أسماءً لإنتاج BF-BOF أو فرن القوس الكهربائي.
وبالتالي، فإن المسار النهائي هو سلسلة متتابعة: يدخل الخام أو الفولاذ المعاد تدويره مرحلة استخلاص الحديد أو الصهر؛ ويُكرَّر المعدن المنصهر ليصبح فولاذًا خامًا؛ ويُصب الفولاذ السائل؛ ثم يُدرْفَل المقطع نصف المصنع أو يُطرَق قبل أي معالجة حرارية نهائية ومعالجة سطحية محددتين. وتتناول BS EN 10025-3:2019 منتجات الفولاذ الإنشائي المدرفلة على الساخن، القابلة للحام وذات الحبيبات الدقيقة، والموردة في الحالة المطبَّعة أو المدرفلة تطبيعًا، بينما تغطي DIN EN 10025-6:2023-06 أنواع الفولاذ الإنشائي المدرفلة على الساخن وذات المقاومة العالية للخضوع، والموردة في الحالة المقساة والمراجَعة.[^7] ولذلك يمكن للعائلة العامة نفسها من الفولاذ أن تخرج من الإنتاج بالتزامات مختلفة، لأن مسار معالجتها بعد الصب، وحالة التسليم المحددة لها، مختلفان.
[^1]: الرابطة العالمية للفولاذ، «عملية صناعة الفولاذ»، 2024. [^2]: ISO 683-1:2016. [^3]: وكالة حماية البيئة الأمريكية، AP-42، «إنتاج الحديد والفولاذ»، 1995. [^4]: الرابطة العالمية للفولاذ، «المواد الخام»، 2024. [^5]: ASTM A434/A434M-24؛ ASTM A508/A508M-16. [^6]: ASTM A668/A668M-16. [^7]: BS EN 10025-3:2019؛ DIN EN 10025-6:2023-06.
كيف يؤثر مسار الصهر والمعالجة المعدنية الثانوية في المنتج
صناعة الفولاذ الأولية مقارنة بالتكرير الثانوي
يحدد مسار الفرن كيفية تحوّل المواد الحاملة للحديد إلى فولاذ سائل، لكنه لا يحدد المنتج النهائي بمفرده. وتحدد الرابطة العالمية للفولاذ مسارين رئيسيين: مسار الفرن العالي–فرن الأكسجين الأساسي (BF–BOF)، ومسار فرن القوس الكهربائي (EAF) (World Steel Association, 2024). وفي المسار المتكامل، يُستخدم خام الحديد وفحم الكوك المعدني والحجر الجيري والفولاذ المعاد تدويره. وينتج الفرن العالي حديدًا منصهرًا غنيًا بالحديد؛ ثم يقوم فرن الأكسجين الأساسي بتكرير هذا الحديد المنصهر باستخدام الأكسجين والخردة. وقد وصفت وكالة حماية البيئة الأمريكية التمييز نفسه في عام 1995: إذ تعمل عملية الأكسجين الأساسي على تكرير حديد الفرن العالي المنصهر مع الخردة، في حين أن عملية فرن القوس الكهربائي تمثل مسارًا منفصلًا لصناعة الفولاذ.
يصهر فرن القوس الكهربائي شحنة تتكون أساسًا من الفولاذ المعاد تدويره أو الحديد المختزل مباشرة أو الحديد المنصهر، باستخدام الطاقة الكهربائية. ويحدد هذا الوصف طريقة الصهر الأولية، لا مستوى النظافة النهائي أو تجمع الشوائب أو بنية الحبيبات أو الأداء الميكانيكي. وقد تختلف صهرتان أُجريتا في أفران القوس الكهربائي اختلافًا كبيرًا، لأن مدخلاتهما من الخردة أو الحديد المختزل مباشرة، وممارسات الأكسدة، وضبط الخبث، وإضافات السبائك، ودرجة حرارة التفريغ، والمعالجة اللاحقة قد تختلف. وينطبق الأمر نفسه على صهرتين أُجريتا في فرني أكسجين أساسيين.
تتابع علم المعادن الثانوي
- معالجة فرن المغرفة تضبط درجة الحرارة والتركيب الكيميائي وتدعم إزالة الكبريت.
- التحريك بالأرغون يخلط الحمام ويشجع الشوائب على الصعود إلى الخبث.
- المعالجة بالتفريغ يمكن أن تقلل الغازات الذائبة وتدعم التحكم في الشوائب.
- المعالجة بالكالسيوم يمكن أن تعدّل شكل الشوائب في التراكيب المناسبة.
- الصب ينقل الفولاذ المُكرَّر عبر موزع الصب إلى قالب الصب المستمر.
بعد صناعة الفولاذ الأولية، قد تخضع الصهرة السائلة للمعالجة المعدنية الثانوية في المغرفة. وتعمل معالجة فرن المغرفة على ضبط درجة الحرارة والتركيب الكيميائي، وتعزيز نزع الكبريت، وتعديل الشوائب بإضافات الكالسيوم أو غيره، كما تتيح ضبط عناصر السبائك بدرجة أدق مما هو عملي أثناء عملية الصهر الرئيسية. ويساعد التحريك بالأرجون على خلط المصهور ويشجع الشوائب غير المعدنية على الصعود إلى الخبث. وتؤثر هذه العمليات في الفولاذ الذي سيُصب أو يُطرق أو يُدرفل لاحقًا، رغم بقاء مسار فرن الفولاذ مصنفًا على أنه “BOF” أو “EAF”.
وتضيف عملية الصب والتشويه تاريخًا إضافيًا للمادة. وتذكر الرابطة العالمية للفولاذ أن الصب المستمر يحول الفولاذ المنصهر إلى ألواح وبليتات وكتل أولية، تُدرفل بعد ذلك إلى منتجات مسطحة وطويلة. ويغير الطرق الشكل والبنية الداخلية بطريقة تختلف عن الدرفلة، ولا سيما من خلال التشوه الموضعي وتقليل المسامية الناتجة عن الصب. ولذلك تجمع حالة التسليم بين عناصر تتجاوز اسم الفرن. فعلى سبيل المثال، تحدد المواصفة ISO 683-1:2016 متطلبات التسليم الفنية للمنتجات نصف المصنعة والقضبان وقضبان الأسلاك والمنتجات المسطحة والمطروقات، ضمن حالات محددة للمعالجة الحرارية والسطحية.
والمعالجة الحرارية حلقة منفصلة في هذه السلسلة. إذ تصنف المواصفة ASTM A668/A668M-16 مطروقات الفولاذ الكربوني وسبائكي الفولاذ بحسب المعالجة الحرارية عند التسليم، بما في ذلك الحالات الملدنة، والمطبعة، والمطبعة والمراجعة، والمقساة والمراجعة، والمطبعة والمقساة والمراجعة. ويصف مصطلح “المقساة والمراجعة” حالة حرارية، وليس مسار فرن. وقد يُورَّد فولاذ طُرق من صهرة في فرن قوس كهربائي وفولاذ طُرق من صهرة في فرن أكسجين أساسي، وكلاهما في حالة مقساة ومراجعة، ومع ذلك لا يلزم أن تكون العناصر المتبقية والشوائب ومحتويات الغازات فيهما متطابقة.
المعالجة بالتفريغ والنظافة والغازات المنحلة
المعالجة بالتفريغ عملية ثانوية تهدف إلى التحكم في الغازات المنحلة، وفي الشوائب في بعض العمليات. فعند خفض الضغط، تقل قابلية ذوبان الهيدروجين والنيتروجين المنحلين في الفولاذ السائل؛ ويساعد التحريك وتعريض المصهور للتفريغ على إزالتهما. وتكتسب السيطرة على الهيدروجين أهمية لأن فائض الهيدروجين قد يسهم في تكوّن التشققات الرقائقية أو التشقق الداخلي أو الضرر المتأخر في المقاطع الثقيلة القابلة للتأثر. أما التحكم في الأكسجين فمهم لسبب آخر: إذ يتفاعل الأكسجين المنحل مع إضافات نزع الأكسجين ويسهم في تكوّن شوائب الأكاسيد. ولا تعني المعالجة بالتفريغ اختفاء كل الشوائب، كما أنها لا تحل محل التحكم في المواد الخام، وانتقال الخبث، والصب، وإعادة التسخين.
إن نزع الغازات بالتفريغ وإعادة الصهر بالقوس تحت التفريغ عمليتان مختلفتان. فنزع الغازات بالتفريغ يعالج صهرة سائلة، عادةً في مغرفة أو وعاء تفريغ، قبل الصب. أما الصهر بالحث تحت التفريغ فيصهر الشحنة وينقيها تحت التفريغ أو في جو مضبوط. ثم تعيد عملية إعادة الصهر بالقوس تحت التفريغ (VAR) صهر قطب قابل للاستهلاك تحت التفريغ، منتجةً سبيكة جديدة ذات تصلب مضبوط. وتستخدم إعادة الصهر بالخبث الكهربائي (ESR) خبثًا موصلًا لإعادة صهر قطب، ويمكنها تحسين التحكم في الشوائب وبنية التصلب. وليست مسارات إعادة الصهر هذه مجرد نسخ أقوى من الصهر في فرن القوس الكهربائي؛ بل هي مراحل إضافية لها ضوابطها وقيودها الخاصة.
ولذلك ينبغي فهم مصطلح “الفولاذ النظيف” على أنه حالة معدنية مقاسة، لا مرادفًا لفرن معين. وقد تشمل الأدلة ذات الصلة نتائج الهيدروجين والأكسجين والنيتروجين؛ وإجمالي الأكسجين؛ والكبريت؛ والفوسفور؛ وتقييمات الشوائب؛ ونتائج الحفر الكلي؛ والفحص بالموجات فوق الصوتية؛ والاختبارات الميكانيكية الطولية أو العرضية. وتعتمد الأدلة المطلوبة على مواصفة المنتج ومواصفة الشراء. فقد تفشل صهرة عولجت بالتفريغ بسبب الانفصال الكيميائي أو عيوب الطرق أو المعالجة الحرارية غير المناسبة. وعلى العكس، يمكن لمنتج لم يخضع لإعادة الصهر أن يستوفي متطلباته المحددة عندما تتحقق ضوابط العملية والاختبارات المسموح بها.
وتوضح مطروقات أوعية الضغط سبب تحول متطلبات المسار أحيانًا إلى متطلبات صريحة. فالمواصفة ASTM A508/A508M-16 تغطي مطروقات الفولاذ الكربوني وسبائكي الفولاذ، المعالجة بالتفريغ والمقساة والمراجعة، والمخصصة لمكونات أوعية الضغط. وتشترط المواصفة التصنيع في فرن كهربائي أساسي، ما لم يُستخدم التكرير الثانوي أو إعادة الصهر. ولا تعني هذه الصياغة أن كل منتج من فرن القوس الكهربائي عولج بالتفريغ أو مناسب لأوعية الضغط. بل تعني أن هذه المواصفة المحددة تحدد مسارًا أوليًا مسموحًا، ثم تعترف بالتكرير الثانوي أو إعادة الصهر بوصفهما مسارًا بديلًا ضمن متطلباتها. ومع ذلك، يجب أن يستوفي المنتج متطلبات التركيب الكيميائي والطرق والمعالجة الحرارية والخواص الميكانيكية والفحوص المحددة.
ما الذي يمكن لمعلومات المسار إثباته وما الذي لا يمكنها إثباته
لا يمكن لتعيين المسار أن يثبت إلا ما تنص عليه المواصفة المنطبقة أو الشهادة أو سجل التصنيع. فقد يحدد “EAF” فرن الصهر الأولي، لكنه لا يثبت، من دون معلومات إضافية، نزع الغازات بالتفريغ أو استخدام ESR أو VAR أو بلوغ تصنيف معين للشوائب أو محتوى محدد من الهيدروجين أو حجم حبيبات معين أو مقدار اختزال محدد بالطرق. ولا يثبت “BOF” نظافة أدنى، كما أن “المعالج بالتفريغ” لا يثبت إزالة جميع العيوب الداخلية. ويجب الفصل بين الادعاءات المتعلقة بالمسار والادعاءات المتعلقة بنتائج الاختبارات.
وتترك بعض المواصفات مسار الصهر الأولي مفتوحًا. فالمواصفة ASTM A434/A434M-24 تسمح بالإنتاج في أفران اللهب المكشوف أو أفران الأكسجين الأساسي أو الأفران الكهربائية للقضبان المصنوعة من الفولاذ السبائكي، والمشكلة بالحرارة والمشغلة على البارد، والمقساة والمراجعة. ويركز تعيين حالة التسليم بعد ذلك على شكل المنتج وتشطيبه وتركيبه الكيميائي ومعالجته الحرارية وخواصه المطلوبة، بدلًا من إعلان إلزامية فرن معين. وتحدد المواصفة BS EN 10025-3:2019 حالات التسليم المطبعة أو المدرفلة تطبيعياً لمنتجات الفولاذ الإنشائي ذي الحبيبات الدقيقة والقابل للحام، بينما تغطي المواصفة DIN EN 10025-6:2023-06 المنتجات المسطحة المدرفلة على الساخن والموردة في الحالة المقساة والمراجعة. ولا توفر أي من حالتي التسليم، بمفردها، تاريخًا كاملًا للصهر.
وتفرض مواصفات أخرى ضوابط على المسار، كما تفعل المواصفة ASTM A508/A508M-16. كما تحدد المواصفة SAE AMSH6875C معدات المعالجة الحرارية وإجراءاتها ودرجات حرارتها وطرائق الاختبار لأربع فئات من الفولاذ، مما يبين أن الامتثال للعملية قد يتجاوز بكثير تسمية الفرن. والقراءة العملية واضحة: تسجل حالة التسليم حالة محددة تقنيًا ومتطلباتها المرتبطة بها، في حين يسجل مسار التصنيع كيفية إنتاج تلك الحالة. وتتداخل المسألتان، لكنهما غير قابلتين للاستبدال. ولا يمكن إثبات خطوات المسار التي حدثت فعليًا إلا من خلال المواصفة الحاكمة وشهادة المادة، وعند الاقتضاء، وثائق العملية القابلة للتتبع.
شروط التسليم بالتطبيع والدرفلة بالتطبيع
تصف عبارتا «المطبَّع» و«المدرفل بالتطبيع» حالاتٍ ميتالورجية، وليستا مجرد تسمية إنتاج يفضّلها المصنع. فكل منهما يحدد كيفية تنقية بنية الأوستنيت في الفولاذ، وكيف وصل المنتج النهائي إلى خصائصه الميكانيكية المحددة. كما أن التسمية تعمل ضمن معيار للمنتج؛ إذ قد يضبط ذلك المعيار الأبعاد، والتركيب الكيميائي، والمتانة بالصدم، وخواص الشد، وحالة السطح، والاختبارات، والانحرافات المسموح بها.
وتظل طريقة التصنيع مسألة منفصلة. فقد ذكرت الجمعية العالمية للصلب في عام 2024 أن طريقتي صناعة الصلب الرئيسيتين هما طريقة الفرن العالي–فرن الأكسجين القاعدي (BF–BOF)، وطريقة فرن القوس الكهربائي (EAF). ويميز دليلها الخاص بالمواد الخام بين طريقة متكاملة تستخدم خام الحديد، وفحم الكوك المعدني، والحجر الجيري، والصلب المعاد تدويره، وطريقة فرن القوس الكهربائي التي تستخدم أساساً الصلب المعاد تدويره، أو الحديد المختزل مباشرة، أو الحديد الساخن، والكهرباء. ويمكن لكلتا الطريقتين توفير فولاذ يُصب لاحقاً ويُدرفل إلى منتج مطبَّع أو مدرفل بالتطبيع، شريطة تحقيق الضوابط المطلوبة للتركيب الكيميائي والنظافة والمعالجة.
تحول عملية الصب المستمر الصلب السائل إلى ألواح أو كتل مربعة أو كتل أولية، ثم تُدرفل هذه المنتجات إلى منتجات مسطحة أو طويلة، وفقاً للجمعية العالمية للصلب (2024). وتؤثر طريقة الصب، وممارسة إعادة التسخين، وجدول الاختزال، وتاريخ التبريد في البنية المجهرية الابتدائية، لكنها لا تحدد بمفردها حالة التسليم النهائية. فقد تكون الصفيحة المصنوعة من فولاذ EAF مطبَّعة؛ كما يمكن أن تكون الصفيحة المصنّعة بطريقة BF–BOF مدرفلة بالتطبيع. وتصف التسمية الحالة الميتالورجية النهائية للمنتج، لا أصل الفرن الذي صُنع فيه.
التطبيع بوصفه معالجة حرارية
التطبيع عملية معالجة حرارية متميزة تُجرى بعد التشكيل على الساخن، أو بعد أن تؤدي الدرفلة، بوجه عام، إلى بنية غير مناسبة أو غير متجانسة. يُسخَّن الفولاذ إلى نطاق الأوستنيت، وعادةً إلى درجة أعلى من درجة التحول الحرجة اللازمة لتكوين الأوستنيت في كامل المقطع ذي الصلة، ثم يُحافَظ عليه عند تلك الدرجة مدةً تكفي لمعادلة البنية، وبعد ذلك يُبرَّد في الهواء الساكن. وتعتمد درجة الحرارة الدقيقة وزمن التثبيت على النوع، وسماكة المقطع، وممارسة تشغيل الفرن.
أثناء التسخين، تُستبدل بنى الفيريت والبرليت وبنى التشوه السابقة بالأوستنيت. ويمكن لهذا التحول أن يذيب بعض الأطوار أو يعيد توزيعها، وأن يقلل الفروق التي أحدثها الصب أو الحدادة أو الدرفلة السابقة. ثم يحول التبريد الهوائي الأوستنيت إلى بنية فيريت–برليت دقيقة نسبياً في كثير من أنواع الفولاذ الإنشائي غير السبائكي ومنخفض السبائكية. وتكون النتيجة عموماً أكثر تجانساً عبر المقطع من حالة الدرفلة غير المتحكم فيها.
وتُعد تنقية الحبيبات أمراً محورياً. فعندما تصغر حبيبات الأوستنيت قبل التحول، تكون حبيبات الفيريت المتكونة أثناء التبريد أدق عادةً أيضاً. وتميل بنية حبيبات الفيريت الأدق إلى رفع مقاومة الخضوع وتحسين المتانة من دون الاعتماد حصراً على زيادة محتوى الكربون. وتكتسب هذه الموازنة أهمية في أنواع الفولاذ الإنشائي القابلة للحام، حيث يمكن أن يؤدي ارتفاع محتوى الكربون وقابلية التصلب السبائكية المفرطة إلى زيادة خطر تكوّن مناطق متأثرة بالحرارة صلدة، والتشقق المساعد بالهيدروجين.
كما يمكن للتطبيع أن يقلل التخطط والفروق بين السطح والمركز في المنتج السميك، إلا أن درجة التجانس تعتمد على الانفصال الأصلي، وحجم المقطع، والدورة الحرارية. ولا يضمن التطبيع اختفاء كل اختلاف كيميائي أو بنيوي مجهري. فعلى سبيل المثال، لا يمكن إزالة الانفصال الكبير المرتبط بالصب بالتبريد الهوائي وحده.
لذلك تعني عبارة «مطبَّع» أن المنتج خضع لمعالجة حرارية بالتطبيع، أو أنه بلغ حالة ميتالورجية مكافئة عندما يسمح معيار المنتج الحاكم بهذا التفسير. ولا تعني العبارة أن المنتج مَقسى ومُراجَع. فالتقسية تستخدم معدل تبريد سريعاً لتكوين بنية أصلب؛ ثم تقلل المراجعة الهشاشة وتضبط المقاومة. ويتناول DIN EN 10025-6:2023-06 المنتجات المسطحة المدرفلة على الساخن والموردة في حالة التقسية والمراجعة، وهي حالة تسليم مختلفة عن المنتجات المطبَّعة التي يغطيها BS EN 10025-3:2019.
وتوضح معايير أخرى سبب ضرورة قراءة الصياغة بدقة. إذ يحدد ISO 683-1:2016 متطلبات التسليم الفنية للمنتجات نصف المصنعة، والقضبان، ولفائف الأسلاك، والمنتجات المسطحة، والمطروقات المصنوعة من أنواع فولاذ غير سبائكي مخصصة للتقسية والمراجعة، بما في ذلك حالات المعالجة الحرارية والسطحية المحددة. كما يصنف ASTM A668/A668M-16 المطروقات بصورة منفصلة إلى مطاوعة، أو مطبَّعة، أو مطبَّعة ومراجَعة، أو مَقساة ومراجَعة، أو مطبَّعة ومَقساة ومراجَعة. ولا تتبادل عبارتا «مطبَّع ومراجَع» و«مطبَّع»؛ فمعالجة المراجعة الإضافية تغير البنية وعمليات التحقق المطلوبة.
الدرفلة بالتطبيع بوصفها حالة درفلة متحكمًا فيها
تصل الدرفلة بالتطبيع إلى بنية نهائية من نمط البنية المطبَّعة من خلال الدرفلة الساخنة المتحكم فيها، بدلاً من إجراء دورة تطبيع كاملة منفصلة في فرن بعد الدرفلة. ويتحكم جدول الدرفلة في إعادة التسخين، ومقادير الاختزال في التمريرات، والزمن بين التمريرات، ودرجة حرارة الإنهاء، بحيث يؤدي التشوه إلى تنقية الأوستنيت قبل التحول. وبعد التمريرة النهائية، يبرد المنتج في ظروف محددة ويكوّن بنية مكافئة، لأغراض المعيار، للبنية الناتجة عن التطبيع.
وتُعد درجة الحرارة حاسمة. فإذا انتهت الدرفلة عند درجة حرارة مرتفعة مفرطة، فقد يعيد الأوستنيت التبلور وينمو بين التمريرات، مما يضعف تأثير تنقية الحبيبات. أما إذا حدث التشوه عند درجة حرارة أقل ومتحكم فيها داخل نطاق الأوستنيت، فيمكن للأوستنيت غير المتبلور أو المنقّى بصورة متكررة أن يوفر مواقع تنوية كثيرة لتكوين الفيريت الدقيق أثناء التبريد. وتعكس الخواص النهائية عندئذٍ كلاً من التشوه والتحول.
ولا ينبغي اختزال الدرفلة بالتطبيع في الدرفلة الميكانيكية الحرارية. ففي الدرفلة الميكانيكية الحرارية، يُستكمل التشوه عمداً عند درجات حرارة أقل، وقد يمتد إلى نطاق يجري فيه كبح إعادة التبلور؛ ولذلك تُعيَّن الحالة الناتجة عادةً بالرمزين TM أو M في المعايير ذات الصلة. أما الدرفلة بالتطبيع فتهدف إلى الوصول إلى حالة مكافئة لمادة مطبَّعة. ويحدد المعيار المنطبق وتأهيل العملية الحد الفاصل، لا ادعاء عام بأن الفولاذ «دُرفل على البارد» أو «دُرفل تحت التحكم».
ويؤثر هذا التمييز أيضاً في قابلية التكرار. إذ يمكن لمعالجة تطبيع منفصلة أن تصحح بعض التباين الموروث من الدرفلة، لكنها تستهلك وقتاً إضافياً في الفرن وقد تغير الأبعاد، والأكسدة، وحالة السطح. وتسعى الدرفلة بالتطبيع إلى تحقيق البنية المطلوبة أثناء جدول التشغيل الساخن نفسه. ولا تُعد أي من الطريقتين متفوقة تلقائياً؛ فالنوع المحدد، والسماكة، وهندسة المقطع، ومتطلبات المتانة، واختبارات القبول هي التي تحدد ما إذا كانت المادة المسلَّمة مطابقة.
BS EN 10025-3:2019 وأنواع الفولاذ الإنشائي دقيق الحبيبات
يحدد BS EN 10025-3:2019 شروط التسليم الفنية للمنتجات المسطحة والطويلة المدرفلة على الساخن، والمصنوعة من أنواع فولاذ إنشائي دقيق الحبيبات قابل للحام، والموردة في الحالة المطبَّعة أو المدرفلة بالتطبيع. ويغطي هذا المعيار السماكات التي تصل إلى 250 مم، شاملةً ذلك الحد. وهذا التزام يفرضه معيار المنتج، وليس مجرد وصف لتسلسل العمليات الذي يتبعه المنتج.
| عائلة التسمية | حالة التسليم | دلالة الجودة |
|---|---|---|
| S275N / S275NL | مُطبَّع أو مُطبَّع بالدرفلة | يشير NL إلى جودة متانة الصدم عند درجات الحرارة المنخفضة |
| S355N / S355NL | مُطبَّع أو مُطبَّع بالدرفلة | يشير NL إلى جودة متانة الصدم عند درجات الحرارة المنخفضة |
| S420N / S420NL | مُطبَّع أو مُطبَّع بالدرفلة | يشير NL إلى جودة متانة الصدم عند درجات الحرارة المنخفضة |
| S460N / S460NL | مُطبَّع أو مُطبَّع بالدرفلة | يشير NL إلى جودة متانة الصدم عند درجات الحرارة المنخفضة |
إن درجات المقاومة المحددة هي S275N وS275NL وS355N وS355NL وS420N وS420NL وS460N وS460NL. ويحدد الحرف N حالة التسليم المطبَّعة أو المدرفلة بالتطبيع. أما اللاحقة L فتحدد جودة متانة الصدم عند درجات الحرارة المنخفضة. وعملياً، تفرض نوعيتا N وNL متطلبات مختلفة لاختبار شاربي، إذ تتطلب NL أداءً عند درجة حرارة اختبار أقل من N. ويجب أخذ درجة حرارة الاختبار الدقيقة، والطاقة الممتصة، وموضع أخذ العينة، وقواعد القبول من الإصدار وشكل المنتج المعمول بهما.
ولا تحدد درجات المعيار بمقاومة الخضوع الاسمية وحدها. فالسماكة تؤثر في قيمة الخضوع المحددة، كما أن نطاقات مقاومة الشد، والاستطالة، والحدود الكيميائية، وضوابط التركيب المرتبطة بقابلية اللحام، وخواص الصدم، كلها جزء من المطابقة. ولذلك تشترك صفيحة S460NL السميكة وصفيحة S460NL الأقل سماكة في تعيين الدرجة، مع خضوعهما في الوقت نفسه لمتطلبات تعتمد على السماكة.
وبناءً على ذلك، ينبغي أن تحدد شهادة التسليم المعيار، والدرجة، والجودة، وشكل المنتج، والأبعاد، ومرجع الصهيرة أو السبكة، وحالة التسليم، ونتائج الاختبارات. وتُعد عبارة «S355» من دون اللاحقة والمعيار غير مكتملة. فـ S355N المورَّد وفق BS EN 10025-3:2019 لا يمثل البيان الفني نفسه الذي يمثله منتج S355 عام، كما أنه لا يعادل تلقائياً S355NL، أو S355 المَقسى والمراجَع، أو درجة مدرفلة ميكانيكياً حرارياً.
ولهذا تنتمي حالتا التطبيع والدرفلة بالتطبيع إلى المواصفة، لا إلى الوصف غير الرسمي الذي يقدمه المورّد. فطريقة التصنيع تحدد كيفية إنتاج البنية؛ أما المعيار فيحدد ما يجب أن يثبته المنتج المسلَّم.
الفولاذ المُقسى والمُراجَع: من الأوستنيت إلى حالة الخدمة
يُعرَّف الفولاذ المُقسى والمُراجَع (Q&T) بتسلسل من العمليات، وليس بالعبارة المبهمة التي تفيد بأن المنتج قد «خضع للمعالجة الحرارية». يُسخَّن الفولاذ أولًا إلى نطاق الأوستنيت، ويُحافَظ عليه عند هذه الدرجة مدةً كافية لتحقيق التحول المطلوب والتجانس الكيميائي، ثم يُبرَّد بسرعة لتكوين المارتنسيت، وبعد ذلك يُعاد تسخينه إلى ما دون درجة حرارة التحول الحرجة الدنيا لإجراء المراجعة. وتعتمد الحالة النهائية على التركيب الكيميائي للفولاذ، وحجم المقطع، وممارسات الفرن، وشدة التبريد، ومعلمات المراجعة، وحالة السطح، والمتطلبات المرتبطة بمواصفة المنتج.
ويكتسب هذا التمييز أهميته لأن مسار التصنيع والمعالجة الميتالورجية يصفان جزأين مختلفين من سلسلة الإنتاج. وتُعرِّف World Steel Association مسار الفرن العالي–فرن الأكسجين الأساسي ومسار فرن القوس الكهربائي بأنهما المساران الرئيسيان لصناعة الفولاذ (2024). ثم ينتج الصب المستمر ألواحًا أو كتلًا مربعة أو كتلًا أولية، يمكن درفلتها إلى منتجات مسطحة أو طويلة. ويمكن أن تتبع معالجة Q&T أيًّا من المسارين؛ فهي ليست مرادفًا لفولاذ EAF، أو للفولاذ السبائكي، أو لأي شكل محدد من المنتجات. وتضيف حالة التسليم المحددة في المواصفة طبقة أخرى، إذ تحدد ما يجب على المورد تسليمه وإثباته.

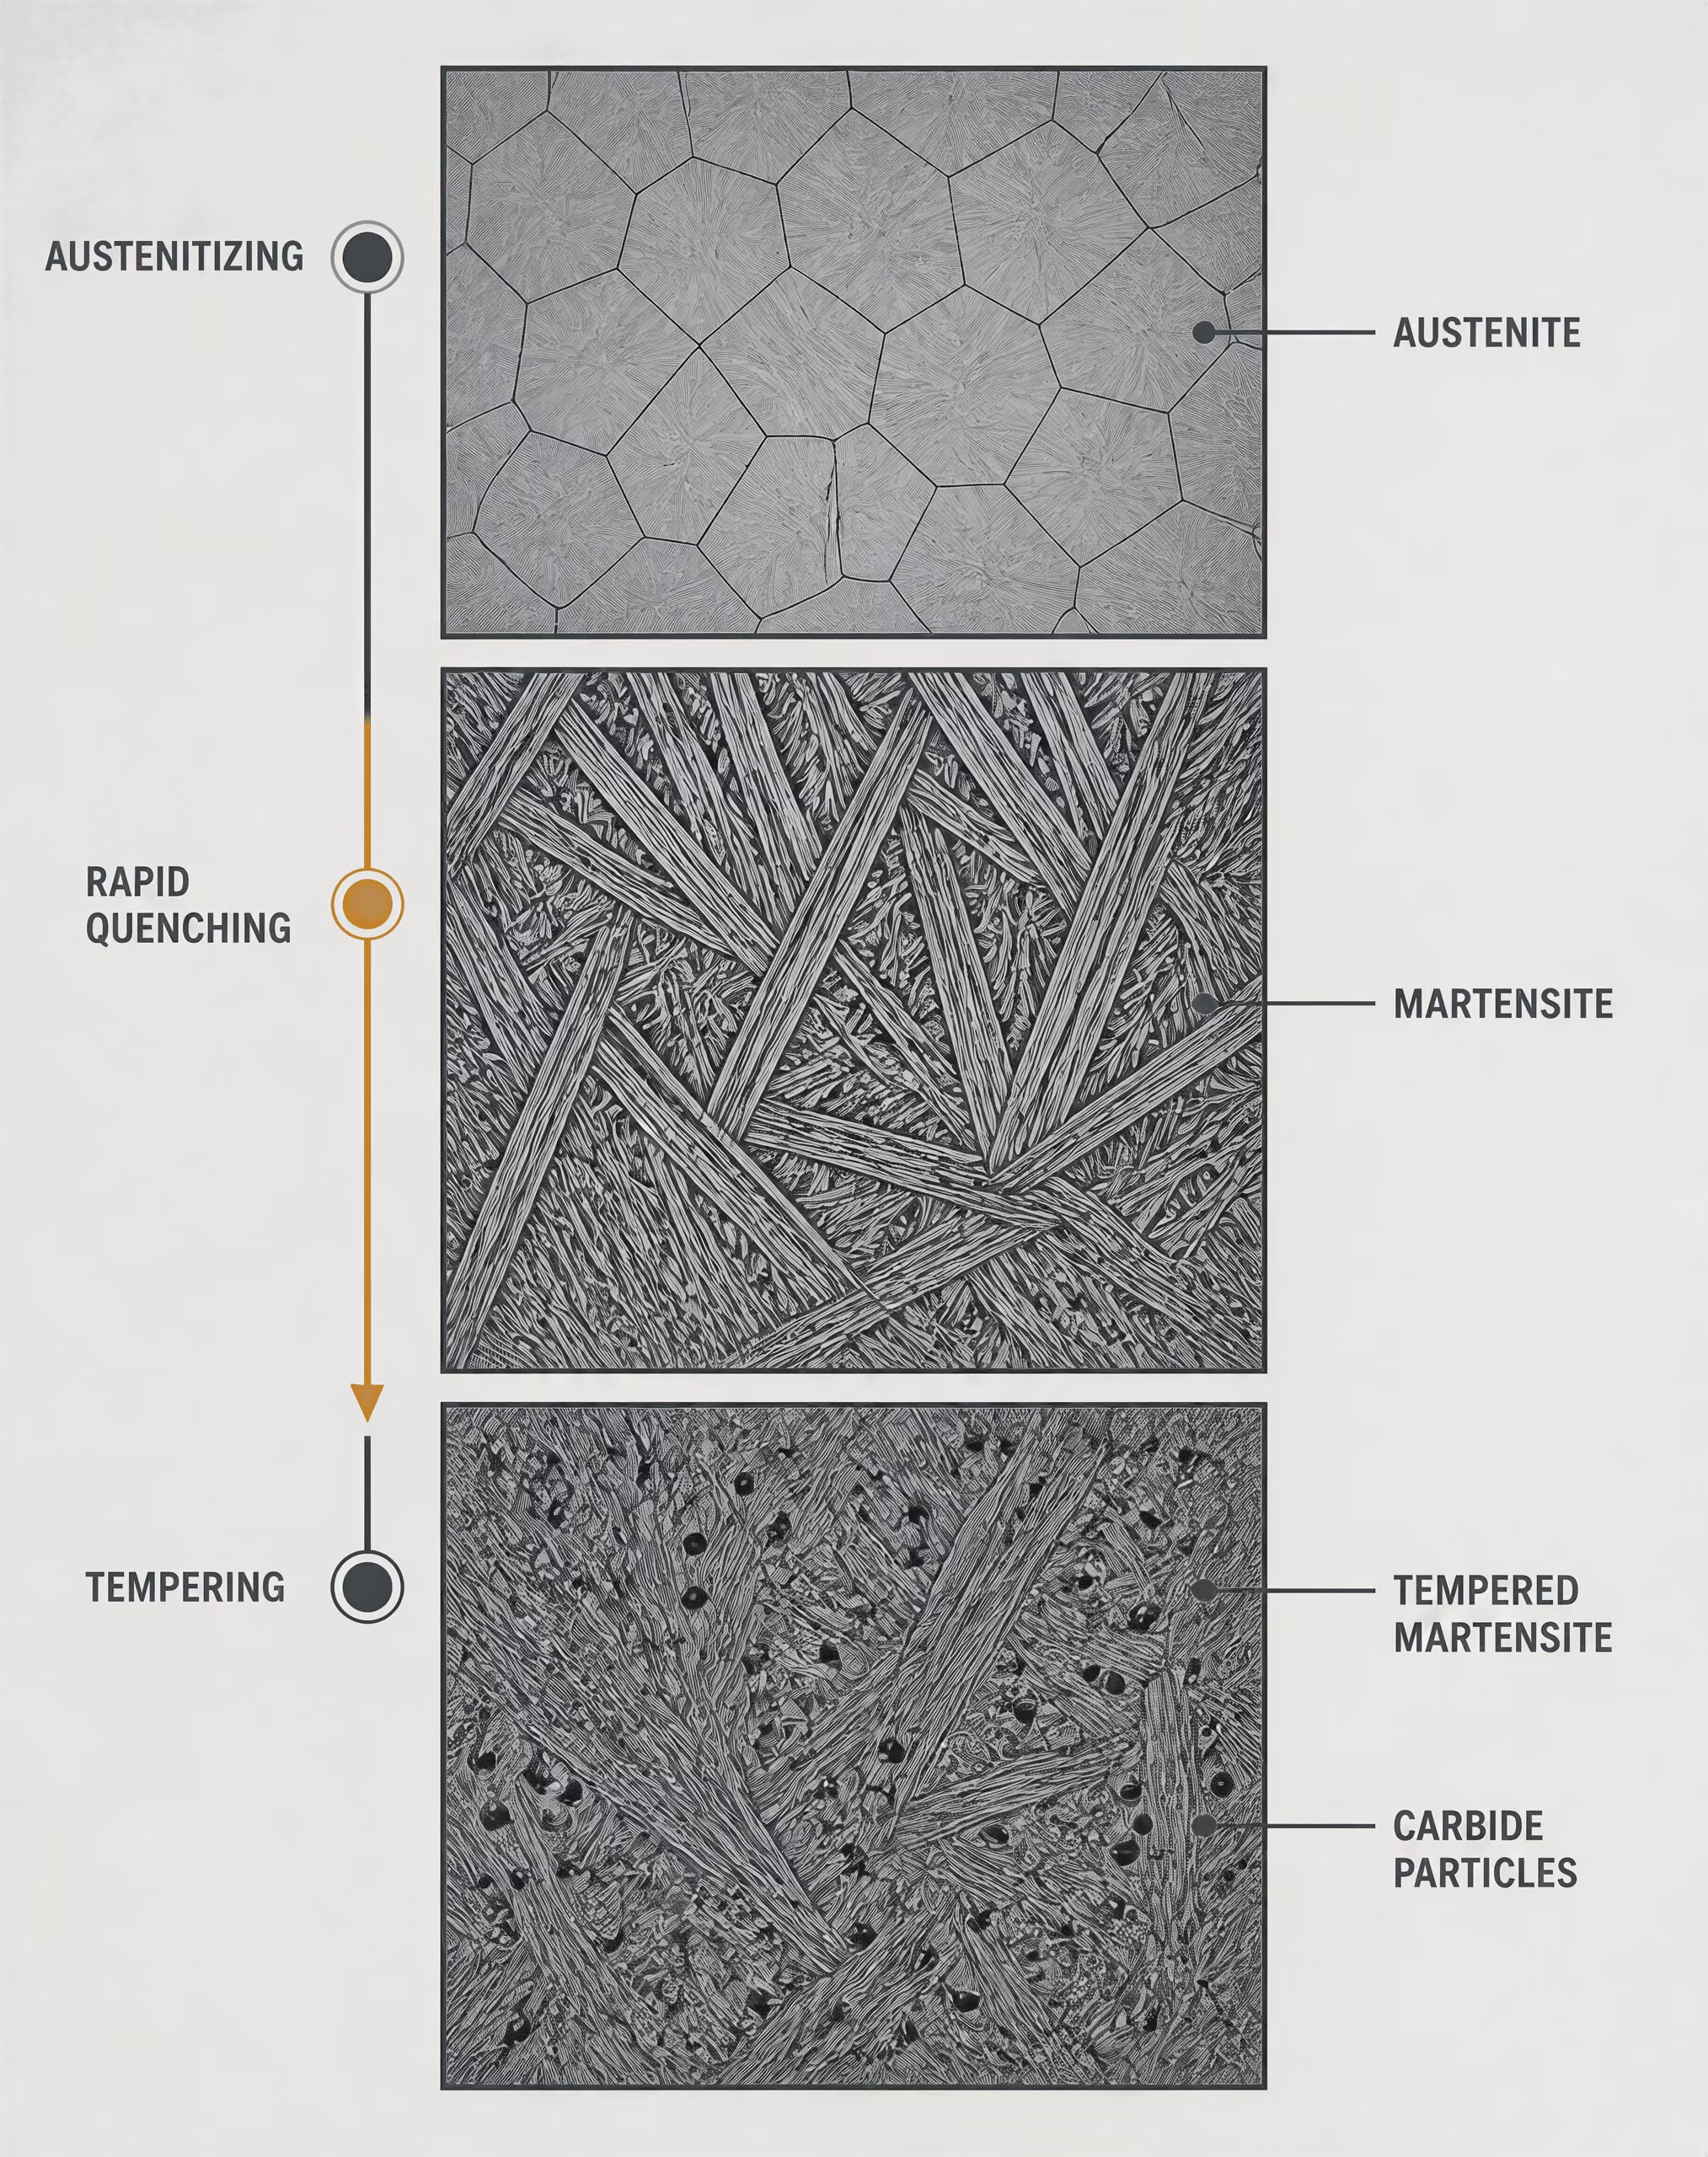
الأوستنة والتقسية والتحول المارتنسيتي
أثناء الأوستنة، تتحول الفريت أو البرليت أو المكونات الابتدائية الأخرى إلى أوستنيت، وهو الطور المكعّب متمركز الوجوه القادر على إذابة كمية من الكربون أكبر بكثير من الفريت. ويجب أن يبلغ الفولاذ درجة حرارة مناسبة وأن يبقى عندها مدةً مضبوطة. وقد يؤدي التسخين أو التثبيت غير الكافيين إلى بقاء كربيدات غير مذابة وإلى عدم تجانس كيميائي. أما درجة الحرارة المفرطة أو التعرض المطول فقد يسببان نمو حبيبات الأوستنيت، وزيادة التشوه، وتدهور المتانة.
ولذلك، فإن ضبط الفرن جزء من علم المعادن، وليس تفصيلًا إداريًا. فقد لا تبلغ الحمولة نقطة ضبط الفرن في الوقت نفسه الذي يبلغها فيه الجو المحيط، كما أن المقاطع السميكة تسخن ببطء أكبر من المقاطع الرقيقة. ويؤثر موضع المزدوجات الحرارية، وتجانس الفرن، وتباعد الحمولة، ومدة النقل بين الفرن وحوض التقسية، في الدورة الحرارية جميعًا. فعلى سبيل المثال، تحدد SAE AMSH6875C متطلبات المعالجة الحرارية لأربع فئات من الفولاذ، وتعالج معدات الأفران وإجراءاتها ودرجات الحرارة وطرائق الاختبار. ولا يوفر القول إن مكوّنًا ما «أُوستنِت» أي ضمان مفيد ما لم تضبط المواصفة المنطبقة هذه المتغيرات أيضًا.
تعمل التقسية على تبريد الأوستنيت بسرعة تكفي لكبح نواتج التحول الانتشاري، مثل البرليت الخشن، وكذلك البينيت عند درجات الحرارة المناسبة. ثم يخضع الأوستنيت لتحول يغلب عليه انعدام الانتشار إلى مارتنسيت. ويبقى الكربون محبوسًا في شبكة رباعية متمركزة الجسم مشوهة، مما ينتج صلادة ومتانة عاليتين، لكنه يسبب أيضًا إجهادًا داخليًا كبيرًا وليونة محدودة في الحالة المقساة كما هي. وقد يبقى بعض الأوستنيت دون تحول، ولا سيما عندما يخفض التركيب الكيميائي درجة بدء تكوّن المارتنسيت أو عندما لا يكون مسار التبريد كافيًا لإتمام التحول.
قابلية التقسية قدرة الفولاذ على تكوين بنية تحول صلدة إلى عمق معين في ظل ظروف تبريد محددة؛ وهي ليست مماثلة لأقصى صلادة سطحية.
ولا يتحدد الناتج بمحتوى الكربون الاسمي وحده. فالقابلية للتقسية تصف قدرة الفولاذ على تكوين المارتنسيت إلى عمق معين في ظل شروط تبريد محددة؛ وهي تختلف عن أقصى صلادة يمكن الحصول عليها عند السطح. وتؤخر عناصر السبك، مثل المنغنيز والكروم والموليبدينوم والنيكل، التحولات الانتشارية عمومًا، مع أن تأثيراتها تعتمد على التركيز والتفاعلات مع الكربون وعناصر السبك الأخرى. ويمكن لدرجة ذات قابلية تقسية عالية أن تطور بنية مارتنسيتية على مسافة أبعد من السطح المقسى مقارنة بدرجة ذات قابلية تقسية أقل ومحتوى كربون مماثل.
وتسبب التقسية مشكلة ميكانيكية أيضًا. إذ يبرد السطح وينكمش قبل الداخل، في حين يغير التحول نفسه الحجم. ويمكن للإجهادات الحرارية وإجهادات التحول الناتجة أن تسبب التشوه أو الإجهاد المتبقي أو التشقق. ولذلك يجب أن تكون التقسية شديدة بما يكفي لإنتاج البنية المحددة من دون فرض إجهاد غير ضروري. وتوفر المياه، ومحاليل البوليمرات، والزيت، والغاز، وغيرها من الأوساط، منحنيات مختلفة لاستخلاص الحرارة؛ وقد تنتج الدرجة نفسها والمعالجة الاسمية نفسها نتائج مختلفة عند تغير الوسط أو درجة الحرارة أو حركة الدوران.
المراجعة والتوازن بين المتانة والمقاومة
تُعيد المراجعة تسخين الفولاذ المقسى إلى درجة حرارة مضبوطة أدنى من الدرجة التي يُعاد عندها تكوين الأوستنيت. ويسمح الزمن ودرجة الحرارة بخروج الكربون من المارتنسيت فائق الإشباع، وبترسب الكربيدات، وبخفض تشوه الشبكة والإجهاد المتبقي الناجمين عن التقسية. وتصبح البنية المجهرية مارتنسيت مُراجَعًا، مع أن التوزيع الدقيق للكربيدات وحالة المصفوفة يعتمدان على تركيب الفولاذ ودورة المراجعة.
التأثيرات النموذجية للمراجعة
- الصلادة تنخفض عمومًا من مستواها بعد الإخماد مباشرة.
- مقاومة الشد تنخفض عمومًا كلما أصبحت المراجعة أشد.
- المطيلية تتحسن عمومًا.
- متانة الصدم تتحسن عمومًا، مع مراعاة تأثيرات التركيب وهشاشة المراجعة.
- الإجهاد المتبقي ينخفض بفعل دورة المراجعة.
كلما ارتفعت درجة حرارة المراجعة أو زادت مدتها، انخفضت الصلادة ومقاومة الشد عمومًا عن مستواهما في الحالة المقساة كما هي، في حين تتحسن الليونة والمتانة بالصدم والاستقرار البُعدي. وليس هذا تبادلًا بسيطًا تتغير فيه كل خاصية بالمعدل نفسه. فقد تؤخر إضافات السبك التليين، أو تعزز تكوّن كربيدات السبك، أو تغير مقاومة المراجعة. كما تُظهر بعض أنواع الفولاذ تقصفًا بالمراجعة عند تعرضها لمدى معين من درجات الحرارة والأزمنة؛ ولذلك قد تتضمن الدورة المحددة قيودًا على التبريد أو على استخدام نطاق معين للمراجعة.
وبالتالي، فإن اختيار الحالة قرار مرتبط بالخدمة. فقد توصف الأعمدة، ومطروقات أوعية الضغط، والصفائح الإنشائية جميعًا بأنها Q&T، إلا أن متطلبات المقاومة وطاقة الصدم ونطاق السماكة وجودة السطح ومواضع الاختبار قد تختلف بينها. ويجب قراءة تعيين المنتج مع مواصفته ودرجته وأبعاده وفئة جودته. وتحدد ISO 683-1:2016 متطلبات التسليم الفنية للمنتجات نصف المصنعة، والقضبان، وقضبان الأسلاك، والمنتجات المسطحة، والمطروقات المصنوعة من الفولاذ غير السبائكي المخصص للتقسية والمراجعة، بما في ذلك حالات المعالجة الحرارية والسطح المحددة. لكنها لا تحول كل فولاذ معالج حراريًا إلى منتج من منتجات ISO 683-1.
وتوضح ASTM A668/A668M-16 سبب أهمية الصياغة فيما يتعلق بالمطروقات. فهي تميز بين حالات التسليم المُلدَّنة، والمُطبَّعة، والمُطبَّعة والمُراجَعة، والمُقساة والمُراجَعة، والمُطبَّعة والمُقساة والمُراجَعة. ولا تُعد عبارة «مُطبَّع ومُراجَع» قابلة للتبادل مع عبارة «مُقسى ومُراجَع»: فالتطبيع ينتج بنية ابتدائية ومسار تبريد مختلفين، وقد تختلف الخصائص الناتجة حتى عند استخدام عملية مراجعة لاحقة.[6] Hot rolled products of structural steels — Part 6. DIN Media. DIN EN 10025-6:2023-06, 2023.
وتغطي DIN EN 10025-6:2023-06 المنتجات المسطحة المدرفلة على الساخن من أنواع الفولاذ الإنشائي عالية حد الخضوع، والموردة في حالة التقسية والمراجعة. وتنطوي حالة التسليم على آثار تخص الخصائص الميكانيكية المحددة والتحقق منها، وليس فقط على مسار المرور عبر الفرن. كما تظل حالة السطح، والتفاوتات البُعدية، ومتطلبات الصدم، والتزامات الاختبار، جزءًا من مواصفة المنتج.
أهمية حجم المقطع وممارسات التبريد
لا يبرد اللوح أو المطروق كجسم موحد واحد. إذ يلامس السطح وسط التقسية مباشرة، بينما يجب أن تنتقل الحرارة من المركز نحو السطح. وكلما زادت سماكة المقطع، طال الزمن الذي يبقى فيه المركز عند درجة حرارة مرتفعة، وقد انخفض معدل التبريد الفعلي عند القلب. ولذلك قد يصبح السطح مارتنسيتيًا في معظمه، بينما يحتوي المركز على نسبة أكبر من البينيت أو البرليت أو نواتج التحول المُراجَعة، تبعًا للدرجة وشروط التقسية.
وتحدد القابلية للتقسية مدى امتداد المنطقة المارتنسيتية، في حين يحدد سمك المنتج مدى صعوبة تبريد الجزء الداخلي بسرعة كافية. ويجب النظر في العاملين معًا. فقد يحقق قضيب رقيق من فولاذ ذي قابلية تقسية متوسطة بنية متجانسة نسبيًا عبر المقطع، بينما قد يكون لمطروق كبير من الصهيرة نفسها سطح صلب وقلب أكثر ليونة. ولا يمكن افتراض أن الخصائص الميكانيكية المقاسة قرب السطح تمثل المركز تلقائيًا.
يغير التحريك الطبقة الحدية بين الفولاذ الساخن ووسط التقسية. ويمكن للدوران القوي والمنتظم أن يزيد استخلاص الحرارة وينظمه؛ أما المناطق الساكنة فقد تؤدي إلى تبريد أبطأ أو غير متجانس. ولهذه المتغيرات العملية نفسها آثار مماثلة: درجة حرارة وسط التقسية، وتركيزه، وتلوثه، واتجاه الجزء، ونمط التحميل، وتأخر النقل. ويمكن لهذه العوامل أن تغير تدرجات الصلادة والتشوه والإجهاد المتبقي من دون تغيير الدرجة الاسمية الواردة في شهادة المادة.
وتكتسب ممارسات الفرن أهمية قبل التقسية وبعدها كذلك. فقد تؤدي درجة حرارة الأوستنة غير المتجانسة إلى اختلاف حجم الحبيبات أو إلى تحول غير مكتمل، في حين قد يترك زمن المراجعة غير الكافي إجهادًا متبقيًا مفرطًا. وقد تتطلب مواصفة أو إجراء معين عمليات مراجعة متعددة، لكن لا ينبغي افتراض عدد العمليات وشروطها من عبارة «Q&T».
ولا يزال لمسار التصنيع دور مستقل. إذ تغطي ASTM A434/A434M-24 قضبان الفولاذ السبائكي المُقساة والمُراجَعة، والمشكَّلة على الساخن والمُنهَاة على البارد، وتحدد مسارات صهر المعالجة في الأفران المفتوحة، وأفران الأكسجين الأساسية، والأفران الكهربائية بوصفها مسارات مسموحة. أما ASTM A508/A508M-16 فتتناول مطروقات الفولاذ الكربوني والسبائكي المُقساة والمُراجَعة والمعالجة بالتفريغ، والمخصصة لمكونات أوعية الضغط، وتشترط التصنيع في فرن كهربائي أساسي ما لم تُستخدم التكريرات الثانوية أو إعادة الصهر. وتبين هذه المتطلبات أن مسار صناعة الفولاذ، والمعالجة الحرارية، وحالة التسليم يمكن أن ترتبط جميعًا بموجب مواصفة، لكنها ليست أوصافًا قابلة للتبادل. ويتطلب التفسير الموثوق ذكر العناصر الثلاثة جميعًا عندما تشترطها المواصفة: كيفية تصنيع الفولاذ، وكيفية تغيير بنيته، والحالة التي سُلِّم بها.
ISO 683-1:2016 والفولاذ غير السبائكي المخصص للتقسية والمراجعة
يُعد ISO 683-1:2016 معياراً لمتطلبات التوريد الفنية الخاصة بالفولاذ غير السبائكي المخصص للتقسية والمراجعة. ولا يصف المعيار عملية تصنيع واحدة في المصنع أو حالة نهائية واحدة. بل يربط بين درجات الفولاذ، وأشكال المنتجات، وحالات المعالجة الحرارية، وحالات السطح، والتركيب الكيميائي، والخواص الميكانيكية، ومتطلبات قابلية التصلب حيثما تكون محددة.
وهذا التمييز مهم. فالتسمية مثل C45 لا تحدد، بحد ذاتها، ما إذا كانت المادة موردة على شكل قضيب مدرفل على الساخن، أو مطروقة مطبعة، أو منتج مقسى ومراجع بسطح مشغول آلياً. وتنتمي هذه التفاصيل إلى الوصف الكامل للطلب والفحص.
المنتجات المشمولة بـ ISO 683-1
| شكل المنتج | اعتبارات التسليم ذات الصلة |
|---|---|
| المنتجات نصف المصنعة | قد تنتقل إلى عمليات درفلة أو طرق لاحقة |
| القضبان | الحجم، ومسار المنتج، وحالة السطح، والمعالجة الحرارية |
| القضيب السلكي | السحب أو التشكيل أو المعالجة الحرارية اللاحقة |
| المنتجات المسطحة | السماكة، وحالة السطح، وتاريخ الدرفلة، والاختبارات الميكانيكية |
| المطروقات | تاريخ التشوه، وحجم المقطع، والمعالجة الحرارية، وموضع أخذ العينات |
يشمل ISO 683-1:2016 المنتجات نصف المصنعة، والقضبان، وقضبان الأسلاك، والمنتجات المسطحة، والمطروقات المصنوعة من الفولاذ غير السبائكي المخصص للتقسية والمراجعة. ولا يُعد شكل المنتج تفصيلاً إدارياً؛ فهو يحدد التفاوتات البعدية المنطبقة، وأحكام الاختبار، ومعايير قبول السطح، وفي كثير من الحالات، مقاس المقطع المستخدم في الاختبارات الميكانيكية.
يمكن أن تخضع المنتجات نصف المصنعة لاحقاً لعمليات طرق أو درفلة. وقد تكون القضبان مدرفلة على الساخن أو مطروقة أو موردة في حالة خضعت فيها لعملية تشغيل آلي لاحقة، تبعاً لمواصفة المنتج. وتُنتج قضبان الأسلاك لإخضاعها لاحقاً للسحب أو التشكيل أو المعالجة الحرارية. أما المنتجات المسطحة والمطروقات فلها هندسات مقاطع ومسارات تبريد مختلفة، ولذلك لا يمكن توقع أن ينتج التركيب الاسمي نفسه خواصاً متطابقة في كل شكل من أشكال المنتجات.
تشمل عائلة الفولاذ درجات غير سبائكية معروفة، يشار إليها برموز مثل C22E وC35E وC45E وC55 وC60، مع مراعاة جداول الدرجات الدقيقة وقواعد التسمية الواردة في الإصدار المطبق. ويرتبط الرقم عموماً بنسبة الكربون الاسمية، محسوبة بأجزاء المئة من النسبة المئوية، في حين يحدد الحرف E مستوى الكبريت الأقصى المحدد في نظام التسمية المستخدم لبعض الدرجات. ولا تحدد التسمية سوى الهوية الكيميائية. فهي لا تمثل حالة التوريد الكاملة.
يقع مسار التصنيع في مستوى سابق لهذا المعيار. فقد ذكرت World Steel Association في عام 2024 أن مساري صناعة الفولاذ الرئيسيين هما مسار الفرن العالي-فرن الأكسجين القاعدي، ومسار فرن القوس الكهربائي. وتحدد إرشاداتها الخاصة بالمواد الخام خام الحديد، وفحم صناعة المعادن، والحجر الجيري، والفولاذ المعاد تدويره للمسار المتكامل، في حين يستخدم مسار فرن القوس الكهربائي أساساً الفولاذ المعاد تدويره، أو الحديد المختزل مباشرة، أو الحديد السائل، والكهرباء. ووصفت U.S. Environmental Protection Agency في عام 1995 عملية الأكسجين القاعدي بأنها تكرير لحديد الفرن العالي المنصهر باستخدام الخردة، في حين عالجت إنتاج فرن القوس الكهربائي باعتباره مساراً منفصلاً لصناعة الفولاذ.
ولا يُعد اسم أي من المسارين بديلاً عن حالة التوريد المحددة في ISO. فبعد صناعة الفولاذ، يمكن أن ينتج الصب المستمر ألواحاً أو كتلًا مربعة أو كتلًا أولية، ثم تُدرفل هذه المنتجات إلى منتجات مسطحة أو طويلة، كما توضح World Steel Association. ولذلك لا يزال يتعين على المشتري الذي يحدد ISO 683-1 أن يبيّن المنتج والدرجة والمعالجة وحالة السطح المطلوبة. وقد يُقيد مسار الصهر بموجب مواصفة أخرى أو عقد، لكن لا ينبغي استنتاجه من عبارتي «مطبع» أو «مقسى ومراجع».
حالات المعالجة الحرارية والسطحية المحددة
يؤطر ISO 683-1 التوريد وفق حالات معدنية محددة. فالمادة المطبعة تُسخن إلى ما فوق نطاق التحول الحرج ثم تُبرد في الهواء وفق شروط محكومة. وتعمل هذه المعالجة على تنقية البنية وتجانسها بعد عمليات الدرفلة أو الطرق أو غيرها من عمليات التشغيل على الساخن. وينتج عنها عادةً تركيب من الفيريت-البرليت في هذه الفولاذات الكربونية، إلا أن حجم الحبيبات والقيم الميكانيكية الناتجة يعتمدان على التركيب، ومقاس المقطع، وظروف التبريد.
تخضع المادة المقساة والمراجعة لمعالجتين. إذ تعمل التقسية على تبريد الفولاذ المتأوستن بسرعة كافية لتكوين ناتج تحول صلد، يكون عادةً مارتنسيت في المقاطع المناسبة. ثم تعاد مراجعة الفولاذ بتسخينه إلى درجة حرارة أدنى من درجة حرارة التحول الحرجة الدنيا، وذلك لتقليل إجهادات التقسية وضبط المقاومة والمتانة والقابلية للتطيل. ولذلك لا تحدد نسبة الكربون وحدها الخواص النهائية.
كما يميز المعيار التوريد في حالة التطبيع والمراجعة عندما تكون هذه الحالة محددة. ويمكن للمراجعة بعد التطبيع أن تقلل الإجهاد المتبقي وتعدل التوازن بين المقاومة والقابلية للتطيل، من دون استخدام مسار التحول نفسه المستخدم في التقسية المباشرة. وقد تكون لحالات التوريد الأخرى، بما فيها الحالات الملدنة أو غير المعالجة حيثما كان ذلك مسموحاً للمنتج والدرجة، صلادة وقابلية تشغيل آلي ومقاومة عند التوريد مختلفة بدرجة ملحوظة.
ويجب تحديد حالة السطح إلى جانب حالة المعالجة الحرارية. فقد يحتفظ السطح المشغّل على الساخن بقشور الدرفلة ومادة منزوعة الكربون. أما السطح منزوع القشور فقد أزيلت منه القشور، في حين تزيل الأسطح المقشّرة أو المخروطة أو المجلوّة أو المشغّلة آلياً بطرق أخرى بعض الطبقة الخارجية أو كلها، وقد تفرض متطلبات أشد على الأبعاد والعيوب. وتعتمد أوصاف السطح المسموح بها وقواعد القبول الدقيقة على شكل المنتج وجداول ISO ذات الصلة.
ولهذا السبب، فإن عبارة «فولاذ C45» تمثل معلومات هندسية غير مكتملة. فـ C45 المورد بحالة مدرفلة على الساخن وغير معالجة لا يعادل، من حيث سلوكه أثناء الخدمة أو استجابته للتشغيل الآلي، C45 المورد بحالة مقساة ومراجعة. كما يمكن أن تكون للطبقة السطحية المتأثرة بنزع الكربنة أهمية عندما تكون مقاومة الكلال أو إجهاد التلامس أو الدقة البعدية مهمة. وقد تكون الدرجة الكيميائية متماثلة، لكن المادة الموردة ليست متماثلة.
وتوضح معايير أخرى المبدأ نفسه. إذ يغطي BS EN 10025-3:2019 منتجات الفولاذ الإنشائي القابلة للحام وذات الحبيبات الدقيقة، والموردة بحالة مطبعة أو مدرفلة تطبيعياً، في حين يغطي DIN EN 10025-6:2023-06 المنتجات المسطحة المدرفلة على الساخن والموردة بحالة مقساة ومراجعة. ويسرد ASTM A668/A668M-16 حالات الطرق الملدنة، والمطبعة، والمطبعة والمراجعة، والمقساة والمراجعة، والمطبعة والمقساة والمراجعة. وهذه تصنيفات للتوريد، وليست أوصافاً قابلة للتبادل لفرن صناعة الفولاذ.
قراءة المتطلبات إلى جانب تسمية الدرجة
ينبغي قراءة وصف المادة المطابق على شكل سلسلة تتضمن: المعيار، والدرجة، وشكل المنتج، ومعالجة التوريد الحرارية، وحالة السطح، والأبعاد، ومتطلبات الفحص. فعلى سبيل المثال، تنقل العبارة «ISO 683-1، C45E، قضيب، مقسى ومراجع، سطح مشغّل آلياً» معلومات أكثر بكثير من عبارة «C45». وينبغي أن يحدد الطلب أيضاً جدول الخواص الميكانيكية المنطبق، واتجاه الاختبار أو موضعه، ومقاس المقطع، وأي متطلب لقابلية التصلب.
وتكون القيم الميكانيكية الواردة في معيار التوريد مشروطة. فقد تختلف مقاومة الشد، ومقاومة الخضوع، والاستطالة، ونقصان المساحة، وخواص الصدم حيثما كانت محددة، والصلادة، باختلاف القطر أو السمك، لأن مركز المقطع الكبير يبرد ببطء أكبر من سطحه. ولذلك لا يمكن تقييم قضيب مقسى ومراجع استناداً إلى قيمة تخص مقطعاً صغيراً من دون التحقق من نطاق المقاس ذي الصلة. وتنطبق المشكلة نفسها على المادة المطبعة، وإن كان مسار تبريدها أقل شدة.
ويؤكد التحليل الكيميائي الدرجة، لكنه لا يؤكد المعالجة الحرارية. ويساعد الاختبار الميكانيكي على تأكيد حالة التوريد، لكنه لا يثبت، بمفرده، مسار الفرن. ويتناول فحص السطح والتحقق من الأبعاد جانباً آخر من المطابقة. فهذه السجلات تجيب عن أسئلة مختلفة.
ومن المفيد إجراء مقارنة مع مواصفات ASTM. إذ يغطي ASTM A434/A434M-24 القضبان الفولاذية السبائكية المشكلة على الساخن والمشغّلة على البارد، والمقساة والمراجعة، ويسمح بمسارات الصهر في الأفران المفتوحة، وأفران الأكسجين القاعدي، والأفران الكهربائية. أما ASTM A508/A508M-16 فيتناول المطروقات المصنوعة من فولاذ كربوني وسبائكي، والمعالجة بالتفريغ والمقساة والمراجعة، والمخصصة لمكونات أوعية الضغط، ويشترط التصنيع في فرن كهربائي قاعدي ما لم تُستخدم عملية تكرير ثانوية أو إعادة صهر. ويكون هذا المتطلب صريحاً لأن المواصفة تجعله ذا صلة؛ ولا ينبغي قراءة ISO 683-1 على أنه يفرض القيد نفسه ضمنياً.
وبالنسبة إلى ISO 683-1، فإن حالة التوريد تمثل، بناءً على ذلك، حزمة فنية محكومة. إذ تحدد كيمياء الدرجة نوع الفولاذ الذي صُنع؛ ويسجل شكل المنتج كيفية توريده؛ وتحدد المعالجة الحرارية الحالة المعدنية؛ وتعرّف حالة السطح المادة الخارجية وتشطيبها؛ بينما تثبت متطلبات الخواص الميكانيكية والفحص ما إذا كانت الشحنة مطابقة. وقد يؤدي ترك أي من هذه العناصر دون تحديد إلى تحويل الإشارة إلى درجة تبدو دقيقة إلى مواصفة غير مكتملة.
شروط توريد الفولاذ الإنشائي وفقًا للمواصفة EN 10025
لا يُعدّ شرط التوريد مجرد وصف يقدمه المصنع لطريقة إنتاج الفولاذ. ففي المواصفة EN 10025، يربط شرط التوريد بين شكل المنتج، والدرجة والجودة المحددتين، ونطاق السماكة، وحالة المعالجة الحرارية، ومتطلبات السطح، والخواص الميكانيكية، والتزامات الفحص. ولذلك، لا تحمل التسمية معنىً فنيًا إلا ضمن مواصفة المنتج ذات الصلة.
وتكتسب هذه الحدود أهمية لأن مصطلح «الفولاذ الإنشائي» يشمل عدة عائلات مختلفة من المنتجات. فالصفيحة ذات الحبيبات الدقيقة والموردة بالحالة المُطبَّعة وفق BS EN 10025-3:2019 ليست قابلة للتبادل مع الصفيحة ذات مقاومة الخضوع العالية والمُروَّىة والمُراجَعة وفق DIN EN 10025-6:2023-06، حتى عندما تُستخدم كلتاهما في منشآت ملحومة وتحتويان على عناصر سبائكية متشابهة. كما أن أيًا من التسميتين لا يحدد، بحد ذاته، مسار صناعة الفولاذ.
تذكر World Steel Association أن مساري صناعة الفولاذ الرئيسيين هما مسار الفرن العالي–فرن الأكسجين القاعدي (BF-BOF) ومسار فرن القوس الكهربائي (EAF). ويستخدم المسار المتكامل خام الحديد، وفحم الكوك المعدني، والحجر الجيري، والفولاذ المعاد تدويره؛ بينما يستخدم مسار EAF أساسًا الفولاذ المعاد تدويره، أو الحديد المختزل مباشرة، أو الحديد السائل، إلى جانب الكهرباء. كما تميز وكالة حماية البيئة الأمريكية بين عملية الأكسجين القاعدي، التي تُنقّي حديد الفرن العالي المنصهر باستخدام الخردة، وصناعة الفولاذ في فرن القوس الكهربائي. وهذه مسارات لإنتاج المصهور. ثم يحوّل الصب المستمر الفولاذ المنصهر إلى ألواح أو كتل أو مربعات أولية، يعقب ذلك الدرفلة لإنتاج المنتجات المسطحة أو الطويلة.
قد تسمح مواصفة المنتج بأكثر من مسار واحد لإنتاج المصهور، مع استمرارها في وصف حالة التوريد النهائية. وبالعكس، فإن مسارًا معينًا لإنتاج المصهور لا يضمن حالة معالجة حرارية معينة.
BS EN 10025-3:2019 والتوريد بالحالة المُطبَّعة
تغطي BS EN 10025-3:2019 المنتجات المسطحة والطويلة المدرفلة على الساخن والمصنوعة من أنواع الفولاذ الإنشائي ذات الحبيبات الدقيقة والقابلة للحام، والموردة بالحالة المُطبَّعة أو المُدرفلة تطبيعًا. ويشمل نطاقها الدرجات والجودات المحددة للمنتجات ذات السماكات التي تصل إلى 250 mm. ومن التسميات النموذجية S275N وS275NL وS355N وS355NL وS420N وS420NL وS460N وS460NL، مع مراعاة متطلبات المنتج والسماكة والجودة الواردة في المواصفة.
يشير الحرف N إلى حالة التوريد المُطبَّعة أو المُدرفلة تطبيعًا. أما رمز الجودة L فيشير إلى متطلب محدد لاختبار الصدم عند درجات الحرارة المنخفضة، ويختلف عن المتطلب المقابل للجودة غير الحاملة للرمز L. وهذه اللواحق ليست إضافات شكلية؛ فهي تحدد متطلبات تؤثر في مستندات الشراء، والاختبارات، والتحقق من ملاءمة التصميم.
التطبيع هو معالجة حرارية يُسخَّن فيها الفولاذ إلى نطاق الأوستنيت ثم يُبرَّد في الهواء في ظروف مضبوطة. وتعمل هذه المعالجة على تنقية البنية المجهرية الفريتية-البرليتية وتنظيمها بعد الدرفلة. أما في الدرفلة التطبيعية، فيُضبط برنامج الدرفلة بحيث يحدث التشوه النهائي ضمن نطاق حراري ينتج حالة بنيوية مماثلة؛ ولذلك لا يلزم بالضرورة إجراء عملية تطبيع منفصلة داخل فرن. ومن ثم، فإن المسارين مرتبطان، لكن تاريخهما التصنيعي ليس متماثلًا.
ويتمثل الهدف المعدني في الحصول على بنية دقيقة الحبيبات ومتجانسة إلى حد معقول، مع مقاومة خضوع، ومقاومة شد، واستطالة، وأداء صدم يمكن التنبؤ بها عبر نطاق السماكة المحدد. ويسهم في النتيجة كل من محتوى الكربون والعناصر السبائكية، والإضافات المنقّية للحبيبات مثل النيوبيوم أو الفاناديوم أو التيتانيوم، وممارسات الدرفلة، وتاريخ التبريد. ولا يساوي التوريد بالحالة المُطبَّعة التوريد بالحالة الملدَّنة، كما أنه لا يُعد بديلًا عن الترويَة والمراجعة عندما يتطلب التصميم المقاومة الأعلى المرتبطة بالحالة Q.
وبالنسبة إلى اللحام، يجب قراءة متطلبات المواصفة المتعلقة بالحبيبات الدقيقة والقابلية للحام بالاقتران مع ضوابط السماكة والمكافئ الكربوني. ولا يُقيَّم اللوح الموسوم S355NL استنادًا إلى فئة مقاومة الخضوع الاسمية وحدها. فتسمية الجودة، ودرجة حرارة اختبار الصدم، وسماكة المنتج، وشهادة الفحص، والحدود الكيميائية المنطبقة، كلها تشكل جزءًا من سجل المطابقة. وتحدد EN 10025-3 فئةً للمنتج؛ لكنها لا تصادق على كل لوح يُباع باعتباره «فولاذًا إنشائيًا مُطبَّعًا».
DIN EN 10025-6:2023-06 والتوريد بالحالة المُروَّاة والمُراجَعة
تغطي DIN EN 10025-6:2023-06 المنتجات المسطحة المدرفلة على الساخن من الفولاذ الإنشائي ذي مقاومة الخضوع العالية، والموردة بالحالة المُروَّاة والمُراجَعة. ويُعد شكل المنتج هنا أضيق نطاقًا مما هو عليه في EN 10025-3؛ إذ يتناول هذا الجزء المنتجات المسطحة، وليس المجموعة الكاملة من المنتجات المسطحة والطويلة التي يغطيها الجزء الخاص بالفولاذ ذي الحبيبات الدقيقة والمورَّد بالحالة المُطبَّعة.
تستخدم رموز التوريد الحرف Q للفولاذ المُروَّى والمُراجَع. وبحسب متطلب الصدم المحدد، تشمل التسميات صيغًا مثل S460Q وS460QL وS460QL1، مع امتداد العائلات المناظرة إلى فئات مقاومة أعلى مثل S500 وS550 وS620 وS690 وS890 وS960، حيث تغطيها المواصفة وتنطبق عليها حدود السماكة ذات الصلة. ويجب تأكيد الدرجة والجودة والسماكة بدقة بالرجوع إلى الإصدار الحالي ومستندات الطلب؛ فالإشارة العامة إلى «فولاذ Q» غير كافية.
تحوّل الترويَة الفولاذ المُؤوستَن إلى بنية صلبة يغلب عليها المارتنسيت أو تحتوي على المارتنسيت، وذلك من خلال التبريد السريع. وتوفر هذه الحالة مقاومة عالية، لكنها قد تزيد أيضًا من الصلادة والإجهادات المتبقية وقابلية التشقق بمساعدة الهيدروجين إذا لم تكن ضوابط اللحام كافية. وتأتي المراجعة بعد الترويَة؛ إذ يُعاد تسخين الفولاذ إلى درجة أدنى من نطاق التحول، مما يقلل الهشاشة المفرطة ويضبط مستويات المقاومة والمتانة والإجهادات المتبقية.
ويفسر هذا المسار التباين الأساسي مع التوريد بالحالة المُطبَّعة. فعادةً ما تحصل الدرجات المُطبَّعة على توازنها المحدد بين المقاومة والمتانة من خلال التركيب الكيميائي، إلى جانب الدرفلة المضبوطة أو التبريد الهوائي. أما درجات Q فتحقق قدرة أعلى على توفير المقاومة بالنسبة إلى السماكة من خلال التقسية التي تعقبها المراجعة. وليست المعالجة مجرد تسمية تُضاف بعد التصنيع؛ فهي تحدد البنية المجهرية التي يُفترض أن تمثلها الاختبارات الميكانيكية.
وبالنسبة إلى الصفيحة المُروَّاة والمُراجَعة، ينبغي أن تحدد الشهادة الدرجة والجودة، والسماكة، ورقم الصهرة، والتحليل الكيميائي، ونتائج الشد، ونتائج الصدم عند اشتراطها، والأدلة على تطبيق المعالجة المطلوبة. وقد يؤدي إجراء عمليات تشكيل أو لحام أو تسخين لإزالة الإجهادات لدى المُصنِّع إلى تغيير الحالة الموردة. ولذلك، تحتاج إجراءات اللحام إلى حدود متوافقة مع درجة Q والسماكة المعنيتين فيما يخص مدخل الحرارة، والتسخين المسبق، ودرجة حرارة ما بين الممرات، والتحكم في الهيدروجين.
المنتجات المسطحة والسماكة والفولاذ ذو الحبيبات الدقيقة القابل للحام
تُعد السماكة جزءًا من التعريف الفني، وليست مجرد تفصيل بُعدي. فقد تنخفض مقاومة الخضوع مع زيادة السماكة، لأن التبريد والتحول وتكوّن الحبيبات تكون أقل تجانسًا عبر المقطع الأكثر سماكة. ولذلك، تحدد جداول EN 10025 المتطلبات الميكانيكية وفق فواصل السماكة. ولا توفر تسمية الدرجة، من دون ذكر السماكة، مواصفة الخواص كاملة.
ويماثل ذلك أهمية التمييز بين شكل المنتج. إذ تشمل BS EN 10025-3:2019 المنتجات المسطحة والطويلة المدرفلة على الساخن، في حين تتناول DIN EN 10025-6:2023-06 المنتجات المسطحة المدرفلة على الساخن. وتترك وثيقة شراء أو تصنيع تنص فقط على «فولاذ إنشائي وفق EN 10025» أسئلةً دون إجابة: أي جزء من المواصفة ينطبق؟ وهل المادة صفيحة أم منتج طويل؟ وهل الحالة المطلوبة هي N أو NL أو Q أو QL أم جودة أخرى محددة؟
وتدخل حالة السطح أيضًا ضمن مواصفة التوريد. فقد تؤثر القشور، والمعالجة الموضعية، والعيوب المسموح بها، وأي متطلبات سطحية متفق عليها، في الفحص والتصنيع، ولا سيما عندما يكون الفحص بالموجات فوق الصوتية، أو أداء الكلال، أو تجهيز الوصلات الملحومة محل اهتمام. ولا تحل تسمية الحالة محل هذه المتطلبات.
وهذا الهيكل شائع عبر المواصفات. فالمواصفة ISO 683-1:2016 تحدد متطلبات التوريد الفنية للمنتجات نصف المصنعة، والقضبان، ولفائف الأسلاك، والمنتجات المسطحة، والمطروقات الموردة في حالات محددة من المعالجة الحرارية والسطحية. وبالمثل، تصنف ASTM A668/A668M-16 المطروقات وفق معالجة التوريد، بما في ذلك الحالات الملدَّنة، والمُطبَّعة، والمُطبَّعة والمُراجَعة، والمُروَّاة والمُراجَعة، والمُطبَّعة والمُروَّاة والمُراجَعة. وتمضي ASTM A508/A508M-16 إلى أبعد من ذلك بالنسبة إلى مطروقات أوعية الضغط المحددة، إذ تشترط التصنيع الأساسي في فرن كهربائي، ما لم تُستخدم التنقية الثانوية أو إعادة الصهر.
وتعزز هذه الأمثلة النقطة الأساسية: إن مسار التصنيع، والمعالجة المعدنية، وحالة التوريد المحددة في المواصفة، أمور مترابطة، لكنها ليست قابلة للتبادل. وبالنسبة إلى المنتجات الإنشائية وفق EN 10025، يجب أن ترد جميعًا في الوصف الفني: جزء المواصفة، والدرجة، والجودة، وشكل المنتج، والسماكة، وحالة التوريد. ومن دون هذا الجمع، يظل وصف «فولاذ مُطبَّع» أو «فولاذ إنشائي مُروَّى ومُراجَع» غامضًا أكثر من اللازم لاتخاذ قرارات موثوقة بشأن الخواص أو المطابقة.
القضبان والتشطيب على البارد وASTM A434/A434M-24
القضبان المشغولة على الساخن مقابل القضبان المشطبة على البارد
| الوصف | المعنى الأساسي | التأثيرات المحتملة |
|---|---|---|
| مشغول على الساخن | الدرفلة أو الطرق عند درجة حرارة مرتفعة | الشكل، ومقدار الاختزال، والتاريخ العام لتدفق الحبيبات |
| مُنهى على البارد | السحب، أو الخراطة، أو التقشير، أو التجليخ، أو توليفات منها | أبعاد أدق، وسطح متغير، وإمكان حدوث تصلب بالتشغيل |
| مُشغَّل آليًا | إزالة المادة لتحقيق هندسة محددة | إزالة سطحية، وضبط الأبعاد، وإمكان حدوث إجهاد متبقٍ |
| مُقسى ومُراجَع | التسخين إلى مجال الأوستنيت، والإخماد، والمراجعة | مقاومة وصلادة ومطيلية ومتانة متحكَّم فيها |
يصف مسار تصنيع القضيب ومسار تشطيبه مراحل مختلفة من تاريخه. إذ يحوّل التشغيل على الساخن مقطعًا مسبوكًا أو نصف مصنع إلى قضيب، وذلك بالدرفلة أو الطرق أو بعملية تشوه أخرى تُجرى عند درجة حرارة مرتفعة. ويؤدي هذا التشوه إلى تقليل البنية المسبوكة، وتفكيك الانفصال على نطاق عملي، وإغلاق بعض الانقطاعات الداخلية، وإنتاج المقطع الدائري أو المربع أو السداسي أو أي مقطع آخر مطلوب. كما يُرسّخ النمط العام لتدفق الحبيبات ومقدار الاختزال بالتشغيل المرتبط بالمنتج.
يأتي مسار التشطيب لاحقًا، أو يصف على الأقل حالة منفصلة للمنتج. فقد يحتفظ القضيب المشغول على الساخن بالسطح المتكوّن أثناء الدرفلة أو الطرق على الساخن، إلى جانب القشور وسماحات الأبعاد المرتبطة بهذه العملية. أما القضيب المشطب على البارد فيُسحب أو يُدار أو يُجلخ أو يُقشّر لاحقًا، أو يخضع لمزيج من هذه العمليات، عند درجات حرارة منخفضة بما يكفي كي لا يخضع الفولاذ لإعادة التبلور المعتادة الناتجة عن التشغيل على الساخن. وتغيّر العملية القطر أو هندسة المقطع العرضي، وتحسّن التحكم في الأبعاد، وقد تنتج سطحًا أنظف أو أكثر نعومة.
وتكتسب هذه التفرقة أهمية لأن التشطيب على البارد ليس مجرد إجراء تجميلي. فقد يؤدي السحب وغيره من عمليات التشوه على البارد إلى رفع مقاومة الخضوع والصلادة بفعل التصلد بالتشغيل، مع خفض المطيلية ما لم تغيّر معالجة حرارية لاحقة حالة المادة. وحتى عندما تُضبط مقاومة الشد النهائية بالتقسية والمراجعة، يمكن أن يؤثر التشغيل على البارد في الإجهاد المتبقي، والاستقامة، وتوزيع الصلادة، والطريقة التي يتحرك بها الجزء المشغّل بالقطع أثناء المعالجة اللاحقة. كما يمكن للخراطة أو الجلخ إزالة المادة منزوعـة الكربون أو المغطاة بالقشور من دون إحداث التشوه الحجمي نفسه الذي يسببه السحب. ولذلك فإن وصف «مشطب على البارد» لا يحدد حالة ميتالورجية واحدة بعينها.
يغطي ASTM A434/A434M-24 كلًا من قضبان سبائك الفولاذ المشغولة على الساخن والمشطبة على البارد، والمقساة والمراجعة. ولا يجوز اختزال أوصاف هذه المنتجات في درجة الفولاذ وحدها. فقد يَرِد تعيين اسمي للسبيكة على هيئة قضيب مشغول على الساخن بسطح ونطاق سماحات معينين، أو على هيئة قضيب مشطب على البارد بحالة سطحية أخرى، ومتطلب أبعادي مختلف، وتاريخ مختلف للإجهادات المتبقية. وحالة التسليم هي النتيجة المشتركة لشكل المنتج، والمعالجة، والمعالجة الحرارية، وحالة السطح، والأبعاد، والاختبارات الميكانيكية المحددة.
ويُجري ISO 683-1:2016 الفصل العام نفسه ضمن مجال أوسع من المنتجات. إذ تغطي متطلبات التسليم الفنية فيه المنتجات نصف المصنعة، والقضبان، وقضبان الأسلاك، والمنتجات المسطحة، والمطروقات الموردة في حالات محددة من المعالجة الحرارية والسطح. فالقضيب الموصوف بأنه مقسّى ومراجع لا يعادل قضيبًا موصوفًا فقط بأنه مدرفل على الساخن أو مطبّع أو مسحوب على البارد. وتجيب هذه المصطلحات عن أسئلة فنية مختلفة.
متطلبات قضبان سبائك الفولاذ المقساة والمراجعة
التقسية والمراجعة تسلسل لمعالجة حرارية ميتالورجية، وليستا بيانًا عما إذا كان القضيب قد دُرفل أو طُرق أو سُحب أو جُلخ. وتعمل التقسية على تبريد الفولاذ المُحوَّل إلى الأوستنيت بسرعة لتكوين بنية مجهرية صلدة، تكون عادةً المارتنسيت في درجات السبيكة والمقاطع المناسبة. ثم يُعاد تسخين الفولاذ أثناء المراجعة إلى درجة حرارة أدنى من نطاق التحول الحرج الأدنى، وذلك لخفض الهشاشة المفرطة وإرساء التوازن المطلوب بين المقاومة والمتانة والمطيلية. وتؤثر عناصر السبيكة في قابلية التقسية، ولذلك يؤثر حجم المقطع وممارسة التبريد في ما إذا كانت البنية والخواص المحددة تصل إلى مركز القضيب كما تصل إلى سطحه.
ويستخدم ASTM A434/A434M-24 هذه الحالة، أي التقسية والمراجعة، أساسًا لمتطلبات قضبان سبائك الفولاذ. ولا يثبت الامتثال بمجرد تسمية المعالجة الحرارية. بل يجب أن تتوافق الدرجة المعنية، وحجم القضيب، ونوع المنتج، وممارسة المعالجة الحرارية، والاختبارات الميكانيكية، ومتطلبات القبول مع المواصفة ومع الطلب أو المواصفة التي تستند إليها. وقد تصف مقاومة الشد، ومقاومة الخضوع، والاستطالة، ونقص المساحة، والصلادة كلٌّ منها جانبًا مختلفًا من النتيجة؛ ولا يمكن لقيمة الصلادة وحدها أن تثبت كل خاصية ميكانيكية مطلوبة.
ويكتسب حجم القضيب أهمية خاصة. فالقضيب الدائري الكبير يبرد عند مركزه ببطء أكبر من سطحه، ويؤثر هذا الاختلاف في التحول، والصلادة، والإجهاد المتبقي، والمتانة. ولذلك قد يحتاج المورّد إلى درجة حرارة أوستنة مناسبة، وزمن تثبيت، ووسط تقسية، وتحريك، ودورة مراجعة مناسبة، بدلًا من تطبيق البرنامج المستخدم لقضيب صغير فحسب. وتوفر الاختبارات المحددة وحدود القبول في المواصفة إطار الامتثال؛ لكنها لا تحوّل كل درجة وكل قطر إلى وصفة عالمية واحدة للمعالجة الحرارية.
كما ينبغي ألا يُخلط تعبير «قضيب من سبائك الفولاذ مقسّى ومراجع» بالتصنيفات المستخدمة للمطروقات. إذ يصنّف ASTM A668/A668M-16 مطروقات الفولاذ الكربوني وسبائكي الفولاذ بحسب المعالجة الحرارية عند التسليم، بما في ذلك الحالات الملدّنة، والمطبّعة، والمطبّعة والمراجعة، والمقساة والمراجعة، والمطبّعة والمقساة والمراجعة. وقد تستخدم مواصفة المطروقات ومواصفة القضبان أسماءً متشابهة للمعالجة الحرارية، مع فرض متطلبات مختلفة للمنتج والاختبارات والأبعاد. ويظل شكل المنتج عاملًا حاسمًا.
مسارات صهر ومعالجة المعدن المسموح بها
يحدد ASTM A434/A434M-24 إنتاج الفولاذ في فرن المارتن، وبطريقة الأكسجين القاعدي، وفي الفرن الكهربائي، بوصفها مسارات مسموحًا بها لمعالجة المصهور الخاص بقضبان سبائك الفولاذ المشمولة. وكلمة «مسموح» هي الكلمة الحاسمة هنا. فهي تحدد المسارات التي تجيزها المواصفة؛ ولا تعني أن كل قضيب يُصنع باستخدام المسارات الثلاثة، كما لا تجعل أي مسار منها سمة إلزامية عند التسليم ما لم ينص متطلب منفصل على ذلك.
ويبدأ التمييز بين المسارات قبل درفلة القضيب. وقد ذكرت الجمعية العالمية للصلب في عام 2024 أن المسارين الرئيسيين لصناعة الفولاذ هما مسار الفرن العالي–فرن الأكسجين القاعدي، ومسار فرن القوس الكهربائي. ويفصل وصفها للمواد الخام بين المسار المتكامل، الذي يستخدم خام الحديد، وفحم الكوك المعدني، والحجر الجيري، والفولاذ المعاد تدويره، وبين مسار فرن القوس الكهربائي، الذي يستخدم أساسًا الفولاذ المعاد تدويره، أو الحديد المختزل مباشرة، أو الحديد الساخن، والكهرباء. كما وصفت وكالة حماية البيئة الأمريكية عملية الأكسجين القاعدي بأنها تنقية لحديد الفرن العالي المنصهر باستخدام الخردة، في حين عالجت صناعة الفولاذ في أفران القوس الكهربائي بوصفها مسارًا منفصلًا.
وتُعد صناعة الفولاذ في فرن المارتن مسارًا أقدم، وليست العملية نفسها المستخدمة في الصهر بالأكسجين القاعدي أو في الفرن الكهربائي. ولذلك فإن إدراج ASTM A434/A434M-24 للمسارات الثلاثة هو حدٌّ من حدود المواصفة، وليس ادعاءً بأن تفاصيل تشغيلها أو موازين موادها الخام قابلة للتبادل. ولا تزال السيطرة على التركيب الكيميائي، والعناصر المتبقية، والنظافة، وإدارة الهيدروجين، وممارسة التصلب، وعمليات التجهيز اللاحقة، عوامل مؤثرة في المنتج، مع مراعاة المتطلبات التي تفرضها المواصفة.
وبعد الصهر والتنقية، يمكن أن ينتج الصب المستمر ألواحًا أو كتلًا مربعة أو كتلًا أولية، وهي منتجات نصف مصنعة تصفها الجمعية العالمية للصلب بأنها تُدرَف لاحقًا إلى منتجات مسطحة وطويلة. ويرتبط أصل القضيب المسبوك، والاختزال على الساخن، والمعالجة الحرارية، وعمليات التشطيب، بعضها ببعض، لكنها تظل أوصافًا منفصلة. فمسار الصهر لا يحدد ما إذا كان القضيب مشغولًا على الساخن أو مشطبًا على البارد؛ والتشطيب على البارد لا يكشف ما إذا كان الصهر قد تم في فرن كهربائي أو بطريقة الأكسجين القاعدي؛ كما أن وصف «مقساة ومراجعة» يحدد الحالة الحرارية لا الفرن المستخدم في صناعة الفولاذ.
ويمنع هذا الفصل خطأً شائعًا في الامتثال، وهو التعامل مع اسم درجة مألوف بوصفه تعريفًا كاملًا للمنتج. إذ ينشئ ASTM A434/A434M-24 علاقة مضبوطة بين تركيب السبيكة، وشكل القضيب، وفئة التشطيب، والمعالجة الحرارية، والأبعاد، والمتطلبات الميكانيكية، مع السماح ببدائل معالجة المصهور المذكورة. وقد تختار مواصفات أخرى نهجًا مختلفًا. فعلى سبيل المثال، يشترط ASTM A508/A508M-16 التصنيع في فرن كهربائي قاعدي لمطروقات أوعية الضغط المقساة والمراجعة، ما لم تُستخدم تنقية ثانوية أو إعادة صهر. ويعود الالتزام بالمسار إلى المواصفة والمنتج المعينين، وليس إلى سبائك الفولاذ بوجه عام.
المطروقات وفئات المعالجة الحرارية عند التسليم في ASTM A668/A668M
التشكيل بالطرق بوصفه عملية لتشكيل المنتج
تُعرَّف المطروقة أولًا بالطريقة التي يُنتَج بها شكلها، وليس بالمعالجة الحرارية التي تتلقاها في الفرن بعد ذلك. ففي التشكيل بالطرق، تُشوَّه كتلة فولاذية أو بلومة أو قضيب أو سبيكة مصبوبة مسخنة تشوهًا لدنًا، بالضغط أو الطرق بالمطرقة أو التشغيل بالتطريق، لتتحول إلى شكل أقرب إلى الشكل النهائي. ويمكن لهذا التشوه أن يغلق الفراغات الداخلية، ويفكك البنى المسبوكة، وينشئ تدفقًا حبيبيًا اتجاهيًا يتبع الهندسة الرئيسية للمكوّن. وهذه التأثيرات تميز المطروقة عن المنتج المسبوك، حتى عندما يُصنع كلاهما من الدرجة الاسمية نفسها من الفولاذ الكربوني أو السبائكي.
وتظل الطريقة السابقة للتطريق مسألة منفصلة. وتذكر World Steel Association أن الطريقتين الرئيسيتين لصناعة الفولاذ هما مسار الفرن العالي-فرن الأكسجين القاعدي (BF-BOF) ومسار فرن القوس الكهربائي (EAF). ويستخدم المسار المتكامل خام الحديد وفحم الكوك الحجري والكلس والفولاذ المعاد تدويره؛ أما مسار فرن القوس الكهربائي فيستخدم أساسًا الفولاذ المعاد تدويره أو الحديد المختزل مباشرة أو الحديد السائل، إلى جانب الكهرباء. وهذه مسارات لإنتاج المصهور، وليست حالات للتسليم.
بعد صناعة الفولاذ وتنقيته، قد ينتج الصب المستمر ألواحًا أو كتلًا أو بلومات. وقد يستخدم منتج المطروقات بعد ذلك منتجًا نصف مصنع مسبوكًا، أو سبيكة مصبوبة عندما تتطلب المواصفة وحجم المكوّن ذلك، يتبعها إعادة تسخين وتشوه. وقد وصفت U.S. Environmental Protection Agency في عام 1995 عملية الأكسجين القاعدي بأنها تنقية لحديد الفرن العالي المنصهر باستخدام الخردة، وحددت عملية فرن القوس الكهربائي بوصفها مسارًا منفصلًا لصناعة الفولاذ. ولا يحدد أيٌّ من مساري الأفران، بمفرده، ما إذا كانت المطروقة النهائية مُلدَّنة أو مُقساة ومُراجَعة.
ويكتسب جدول التشوه أهمية كبيرة. فالاختزال، والتطريق بالضغط، والسحب، وإعادة التسخين بين العمليات، ودرجة حرارة التطريق النهائية، كلها تؤثر في حجم الحبيبات، وتوزيع الانفصال، ومحاذاة الشوائب، ومقدار البنية الاتجاهية المحتفظ بها في الجزء. ولذلك قد تستجيب كتلة محورية سميكة أو حلقة أو عمود أو جسم يتحمل الضغط بطريقة مختلفة عن مطروقة اختبار صغيرة، حتى عندما تحمل القطعتان تعيين الدرجة نفسه وتتلقّيان تعليمات فرن متماثلة اسميًا.
ينظم ASTM A668/A668M-16 المطروقات المصنوعة من الفولاذ الكربوني والسبائكي وفقًا للمعالجة الحرارية عند التسليم. وفئاته ليست مجرد أوصاف يضعها الموردون؛ فهي تربط الحالة الحرارية المعلنة بالمتطلبات الميكانيكية المحددة، وأحكام الاختبار، وقواعد القبول. وتشمل الفئات ذات الصلة: الملدَّنة، والمطبَّعة، والمطبَّعة والمراجَعة، والمقساة والمراجَعة، والمطبَّعة والمقساة والمراجَعة.
الحالات الملدَّنة والمطبَّعة والمطبَّعة والمراجَعة
تُسخَّن المطروقة الملدَّنة إلى درجة حرارة مناسبة، وتُحافَظ عندها مدة كافية لكي يصل المقطع إلى الحالة المعدنية المطلوبة، ثم تُبرَّد بمعدل مضبوط، وغالبًا داخل الفرن. ويكون الغرض عمومًا هو خفض الصلادة والإجهاد المتبقي، وتحسين قابلية التشغيل، وإنتاج بنية أكثر تجانسًا من الفيريت-البيرليت أو بنية مماثلة. ولا يعني التلدين أن المطروقة لم تمر بتاريخ حراري قبل الدورة النهائية. فقد تترك عمليات إعادة التسخين والتشوه السابقة للتطريق آثارًا تعدلها عملية التلدين النهائية، لكنها لا تمحوها تلقائيًا.
تُسخَّن المطروقة المطبَّعة إلى ما فوق مجال التحول المعني، ثم تُبرَّد في الهواء الساكن. ويكون التبريد بالهواء أسرع من التبريد داخل الفرن؛ ولذلك تكون بنية الفيريت-البيرليت الناتجة عادةً أدق وأعلى مقاومة من بنية مطروقة ملدَّنة لها التركيب نفسه. ويمكن للتطبيع أيضًا أن يقلل بعض آثار البنية المسبوكة الخشنة والتدرجات الحرارية الناتجة عن التطريق، غير أن نتيجته تعتمد بدرجة كبيرة على سماكة المقطع وقابلية التصلب. فالمقطع الرقيق يفقد الحرارة بسرعة، بينما يبرد المقطع الكبير ببطء أكبر عند قلبه.
وتضيف حالة التطبيع والمراجعة معالجة مراجعة بعد التطبيع. فالمراجعة، عند درجة حرارة أدنى من درجة التحول، تضبط الصلادة والمتانة والإجهاد المتبقي، ويمكن أن تجعل الاستجابة الميكانيكية أقل تأثرًا بفروق التبريد الموضعية. لكنها لا تعادل التقسية والتبريد السريع والمراجعة. إذ يظل معدل التبريد بعد التطبيع هو معدل تبريد بالهواء، كما تختلف البنية المجهرية المتشكلة قبل المراجعة عن البنية المارتنسيتية الناتجة عن التقسية والتبريد السريع.
يستخدم ASTM A668/A668M هذه الحالات بوصفها فئات للتسليم، لا وصفات عامة ثابتة لكل هندسة. ويحدد حجم المطروقة المعني، وتركيبها الكيميائي، وفئتها، نطاق المعالجة والاختبارات المطلوبة. وتُقيَّم الخواص الشدية عادةً من خلال مقاومة الخضوع، ومقاومة الشد، والاستطالة، والانخفاض في المساحة؛ وعندما تتطلب المواصفة اختبار الصدم أو فحصًا إضافيًا، تصبح تلك المتطلبات أيضًا جزءًا من المطابقة. أما الإبلاغ عن درجة حرارة الفرن دون بيان حجم المقطع، وزمن المكوث، وممارسة التبريد، وموضع الاختبار، فيمثل دليلًا غير مكتمل على الحالة.
وهذا التمييز خاص بالمنتج أيضًا. إذ يحدد ISO 683-1:2016 متطلبات التسليم الفنية للمنتجات نصف المصنعة، والقضبان، وأسلاك القضبان، والمنتجات المسطحة، والمطروقات المصنوعة من الفولاذ غير السبائكي المخصص للتقسية والمراجعة، بما في ذلك حالات محددة للتطبيع والتقسية والمراجعة. ويتناول BS EN 10025-3:2019 منتجات الفولاذ الإنشائي المدرفلة على الساخن والموردة في حالة التطبيع أو الدرفلة المطبَّعة، بينما يغطي DIN EN 10025-6:2023-06 المنتجات المسطحة المدرفلة على الساخن والموردة وهي مقساة ومراجَعة. ولا يجوز إحلال هذه المواصفات محل ASTM A668/A668M عندما يكون المنتج مطروقة وفق ASTM.
حالات التقسية والمراجعة والتطبيع-التقسية-المراجعة
في حالة التقسية والمراجعة، تُسخَّن المطروقة لتكوين الأوستنيت، ثم تُبرَّد بسرعة تكفي لتكوين ناتج تحول صلد، وبعد ذلك تُراجَع. وبحسب التركيب وشدة التبريد، قد ينتج عن التبريد السريع مارتنسيت أو بينيت أو مزيج منهما في جزء من المقطع. وتقلل المراجعة الهشاشة وتضبط المقاومة والمتانة. وتعتمد الخواص المتحققة على محتوى الكربون، والإضافات السبائكية، وحجم حبيبات الأوستنيت السابق، ووسط التبريد السريع، والتحريك، وزمن النقل، والمسافة من السطح إلى موضع الاختبار.
وتُدخل حالة التطبيع-التقسية-المراجعة معالجة تطبيع قبل التسخين لتكوين الأوستنيت، والتبريد السريع، والمراجعة. ويمكن للتطبيع أن ينقي البنية أو يجعلها أكثر تجانسًا بعد التطريق، وأن يوفر حالة ابتدائية مضبوطة للتقسية. لكنه لا يضمن تجانس الصلادة عبر مقطع كبير. فقد تتكون مارتنسيت مُراجَعة بالقرب من سطح المطروقة الضخمة، بينما يتشكل في مركزها مزيج مختلف لأن القلب يبرد ببطء أكبر أثناء التبريد السريع.
ولهذا السبب لا يجوز قراءة فئة التسليم باعتبارها مرادفًا لدرجة المقاومة. فعلى سبيل المثال، قد يُورَّد AISI 4140 في أشكال منتجات وحالات حرارية متعددة، لكن المطروقة وفق A668/A668M المصنفة على أنها مقساة ومراجَعة تخضع لمتطلبات مواصفة المطروقات، لا لصحيفة بيانات عامة لقضيب 4140. ويغطي ASTM A434/A434M القضبان الفولاذية السبائكية المشغولة على الساخن والمشغولة على البارد، والمقساة والمراجَعة؛ وتنطبق متطلباته على القضبان، ولا تنطبق تلقائيًا على المطروقات. أما ASTM A508/A508M-16 فيتناول بصورة منفصلة المطروقات المصنوعة من الفولاذ الكربوني والسبائكي، والمقساة والمراجَعة والمعالجة بالتفريغ، والمخصصة لمكوّنات أوعية الضغط، ويشترط التصنيع في فرن كهربائي أساسي ما لم تُستخدم تنقية ثانوية أو إعادة صهر.
وينطبق الحذر نفسه على المسبوكات. إذ يبرد الفولاذ المسبوك انطلاقًا من القالب ويحتفظ ببنية شجرية مسبوكة ما لم تغيرها معالجة لاحقة؛ أما التطريق فيفرض تشوهًا لدنًا وتأثيرات لتدفق الحبيبات قبل المعالجة الحرارية عند التسليم. ولذلك فإن لوحًا وقضيبًا ومسبوكًا ومطروقةً مصنوعة من تراكيب كيميائية متشابهة عمومًا لا تشترك في حالة واحدة قابلة للتبادل من حيث «التطبيع» أو «التقسية والمراجعة».
وبالنسبة إلى المطروقة وفق A668/A668M، يجمع التفسير القابل للدفاع عنه بين الفئة، والتركيب الكيميائي، وأبعاد المقطع القصوى والدنيا، ومقدار اختزال التطريق وهندسته، ودورة الفرن، وطريقة التبريد، وموضع أخذ العينة، والاختبارات الميكانيكية المحددة. ويوفر التاريخ الحراري تسمية المعالجة. أما حجم المقطع وتاريخ التشوه فيحددان كيفية تعرض المطروقة لتلك المعالجة، في حين تحدد اختبارات المواصفة ما إذا كانت المطروقة المسلَّمة تستوفي فعلًا متطلبات الفئة المخصصة لها.
التحكم في المعالجة الحرارية والمعدات والتحقق
لا تُثبت حالة التسليم بمجرد كتابة عبارة «مُخمَّد ومُراجَع» على شهادة. بل تُثبت من خلال التحكم في الفرن، والشحنة، والدورة الحرارية، وعملية التبريد، والاختبارات التي تُظهر الحصول على النتيجة المطلوبة. يتناول المعيار SAE AMSH6875C المعالجة الحرارية بهذا المعنى العملي؛ إذ تشمل متطلباته المعدات والإجراءات ودرجات الحرارة وطرائق اختبار معالجة الفولاذ حرارياً. ومن ثم، فإن الحالة المُسمّاة هي نتيجة تدعمها أدلة إنتاج خاضعة للتحكم، وليست وصفاً غير رسمي يقدمه المورد.
وتكتسب هذه التفرقة أهمية لأن مسار التصنيع، والمعالجة الميتالورجية، وحالة التسليم أمور مترابطة لكنها غير قابلة للاستبدال. وتحدد World Steel Association مسار الفرن العالي/فرن الأكسجين الأساسي ومسار فرن القوس الكهربائي باعتبارهما مساري صناعة الفولاذ الرئيسيين. وقد ينتج عن الصب المستمر بعد ذلك ألواح أو قضبان أولية أو كتل، تُدرَف لتكوين منتجات مسطحة أو طويلة. وتحدث المعالجة الحرارية لاحقاً، أو بين عمليات التشكيل، فتغيّر بنية المنتج وخواصه. وليس الفولاذ المصنوع عبر مسار فرن القوس الكهربائي مُخمَّداً ومُراجَعاً تلقائياً؛ كما أن الفولاذ المصنوع عبر المسار المتكامل ليس مُطبَّعاً تلقائياً. وقد تتحكم مواصفات المنتج في كل من المسار وحالة التسليم، لكنها تتعامل معهما باعتبارهما مسألتين تقنيتين منفصلتين.

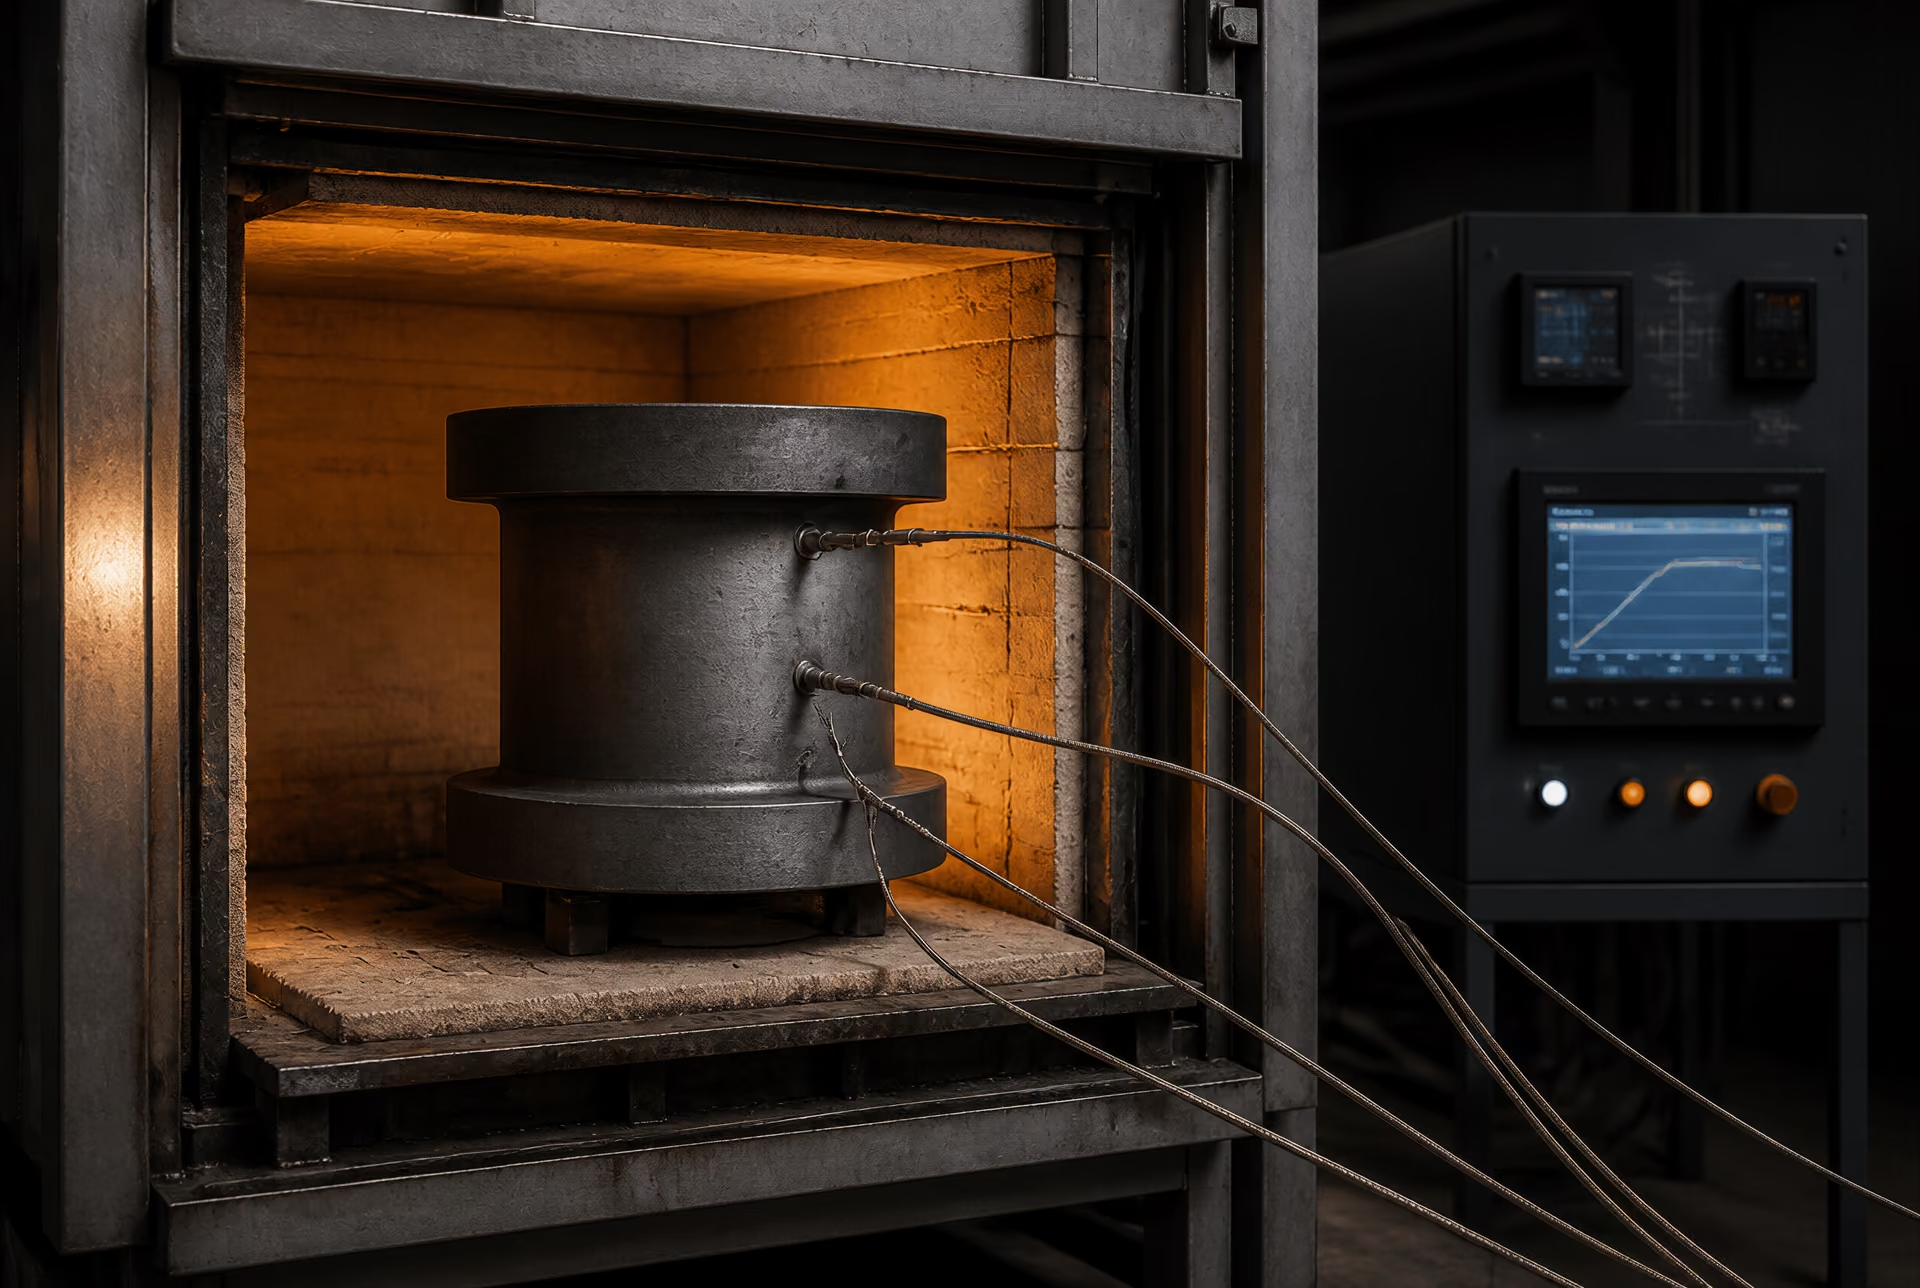
متطلبات الفرن والتحكم في درجة الحرارة
يجب أن يكون الفرن قادراً على إيصال الشحنة الكاملة إلى نطاق درجة الحرارة المحدد والمحافظة عليها دون تفاوت مفرط في درجة الحرارة. وهذا المتطلب يتجاوز مجرد إظهار أن وحدة تحكم واحدة في الفرن عرضت درجة الحرارة المستهدفة. إذ تقيس وحدة التحكم عادةً درجة حرارة الغلاف الجوي أو منطقة الفرن، في حين يسخن الفولاذ نفسه ببطء أكبر، وقد تكون درجة حرارته عند مركز المقطع السميك أقل منها عند سطحه. وتُستخدم مسوحات الأفران، وقياسات منطقة التشغيل، والمزدوجات الحرارية الخاصة بالشحنة، لتحديد ما إذا كانت المعدات توفر تجانساً مقبولاً في درجة الحرارة في ظل ظروف التشغيل المقصودة.
وتتطلب معدات استشعار درجة الحرارة معايرةً مقارنةً بمرجع معلوم. ويحدد الإجراء المنطبق عادةً دقة الجهاز، ونوع المزدوج الحراري، وفاصل المعايرة، وموضع التركيب، وطريقة التعامل مع أجهزة الاستشعار المتعطلة أو المنحرفة. ولا تعادل نقطة الضبط المسجلة درجة حرارة المعدن التي تم التحقق منها. وبالنسبة للمطروقات السميكة، والقضبان الكبيرة، والشحنات المرصوصة بإحكام، قد يكون الموضع المتحكم هو النقطة الأبطأ تسخيناً، لا جو الفرن. ولذلك يجب تحديد ترتيب الشحنة؛ إذ ينبغي ألا تحجب الأجزاء بعضها بعضاً، أو تعيق دوران الوسط، أو تكوّن كتلة لم يُجرَ مسح للفرن للتحقق من قدرته على معالجتها.
وتكمن فائدة SAE AMSH6875C تحديداً في أنه يعرض المعالجة الحرارية باعتبارها نظاماً خاضعاً للتحكم. فهو يتناول أربع فئات من الفولاذ، ولا يختزل الامتثال في رقم واحد لدرجة الحرارة. وتُعد قدرة المعدات، وقياس درجة الحرارة، وإجراء التشغيل، والتحقق، جميعها أجزاءً من العملية. أما مواصفة المنتج ذات الصلة فتحدد الحدود الخاصة بالدرجة. فعلى سبيل المثال، يحدد ISO 683-1:2016 متطلبات التسليم الفنية للمنتجات نصف المصنعة، والقضبان، وقضبان الأسلاك، والمنتجات المسطحة، والمطروقات المصنوعة من فولاذ غير سبائكي مخصص للتخميد والمراجعة، بما في ذلك حالتا التسليم المُطبَّعة والمُخمَّدة والمُراجَعة. ويجب على جهة المعالجة الحرارية تطبيق الحالة المطلوبة على شكل المنتج الفعلي وحجم مقطعه.
وقد يؤثر جو الفرن أيضاً في الامتثال. إذ يمكن أن تغيّر الأكسدة، ونزع الكربون، والكربنة، كيمياء السطح، وسماحية الأبعاد، وطبقة السطح الحساسة للتعب. وقد تتطلب المواصفة جواً متحكماً فيه، أو معالجة وقائية، أو إزالة لاحقة للسطح. وينبغي أن يحدد سجل الفرن المعدات، والوصفة، والجو عند الاقتضاء، وقراءات درجات الحرارة، والإنذارات، والانحرافات. وإذا تعرضت دفعة ما لانحراف غير متحكم فيه، فلا يجوز استنتاج صلاحيتها من المظهر وحده.
الإجراءات وزمن المكوث وممارسات التبريد
ينبغي أن يحدد إجراء المعالجة الحرارية التسلسل، لا اسم الدورة الاسمي فحسب. وعادةً ما يحدد الشحنة، والفرن، ومعدل التسخين أو مراحل التسخين حيثما تكون خاضعة للتحكم، ونطاق درجة حرارة الأوستنة أو التحول، والحد الأدنى لزمن المكوث، والحدود الزمنية للنقل، ووسط التخميد، والتحريك، وعملية المراجعة، وطريقة التبريد النهائي. ويرتبط زمن المكوث المطلوب بهندسة المنتج وحالة الشحنة. فلا يجوز افتراض أن لفيفة رفيعة من قضبان الأسلاك ومطروقة كبيرة من فولاذ سبائكي ستبلغان درجة الحرارة الداخلية نفسها في الوقت نفسه.
ولا يبدأ احتساب زمن المكوث إلا بعد بلوغ الجزء المتحكم من الشحنة درجة الحرارة المطلوبة، ما لم يسمح المعيار الحاكم صراحةً بأساس آخر. وقد يؤدي بدء المؤقت عند بلوغ الفرن نقطة ضبطه إلى بقاء المركز في مقطع ثقيل دون التسخين الكافي. وقد يترك هذا الخطأ أطواراً غير ذائبة، أو تحولاً غير مكتمل، أو تدرجاً في الصلادة، حتى عندما يبدو المخطط وكأنه يبين دورة صحيحة.
والتخميد عملية منفصلة خاضعة للتحكم. فقد تحدد المواصفة أو الإجراء المعتمد الماء، أو محلول البوليمر، أو الزيت، أو الغاز، أو وسطاً آخر، إلى جانب حدود التركيز، ودرجة الحرارة، والدوران، والتحريك، والتلوث. ويكتسب تأخر التخميد أهمية لأن التبريد يبدأ أثناء نقل الشحنة من الفرن إلى الحوض. ويجب إدخال الشحنة في الوسط خلال الفترة المسموح بها، مع توفير حركة أو تحريك كافيين لمنع تشكل أغلفة بخارية والتبريد غير المتجانس. كما يتطلب قياس درجة حرارة حوض التخميد وتركيز البوليمر؛ فعبارة «مُخمَّد بالزيت» لا تحدد حالة الزيت في يوم المعالجة.
ويؤثر معدل التبريد في أكثر من الصلادة. فهو يتحكم في تكوّن الفريت، والبرليت، والبينايت، والمارتنسيت، بينما يحدد حجم المقطع والتركيب مدى اكتمال التحول المطلوب. ثم تعمل المراجعة على خفض الإجهادات وضبط المقاومة والمتانة والصلادة. ولا يمكن تمثيل منتج مُخمَّد ومُراجَع تمثيلاً دقيقاً بدرجة حرارة التخميد وحدها. ويوضح ASTM A668/A668M-16 منهج المعايير الخاص بالمطروقات من خلال التمييز بين حالات التسليم الملدنة، والمطبَّعة، والمطبَّعة والمراجَعة، والمخمَّدة والمراجَعة، والمطبَّعة والمخمَّدة والمراجَعة. وتصف هذه التسميات تاريخاً حرارياً مختلفاً، ولا يجوز اعتبارها متبادلة.
وقد يفرض المسار المحدد التزامات إضافية. إذ يغطي DIN EN 10025-6:2023-06 المنتجات المسطحة المدرفلة على الساخن من الفولاذ الإنشائي ذي مقاومة الخضوع العالية، والموردة في الحالة المخمَّدة والمراجَعة، بينما يغطي BS EN 10025-3:2019 منتجات الفولاذ الإنشائي ذي الحبيبات الدقيقة والقابل للحام، والمدرفلة على الساخن، والموردة في الحالة المطبَّعة أو المدرفلة تطبيعياً. وليس المنتج المدرفل تطبيعياً مجرد منتج مخمَّد ومراجَع ذي صلادة أقل؛ إذ يختلف مسار معالجته وبنيته المجهرية الناتجة. وبالمثل، يتناول ASTM A508/A508M-16 المطروقات من فولاذ الكربون والفولاذ السبائكي، المعالَجة بالتخميد والمراجعة والمعالَجة بالتفريغ، والمخصصة لمكونات أوعية الضغط، ويشترط تصنيعها في فرن كهربائي أساسي ما لم تُستخدم عملية تنقية ثانوية أو إعادة صهر. ولا تستطيع المعالجة الحرارية محو متطلب متعلق بمسار الصهر.
طرائق الاختبار والتوثيق
يجب أن يربط التحقق المادة المختبرة بالصلبة المحددة والمنتج ودورة المعالجة الدقيقة. وتشمل الأدلة النموذجية التحليل الكيميائي، والصلادة، ومقاومة الشد، ومقاومة الخضوع، والاستطالة، والنقص في المساحة، واختبار الصدم عند تحديده، والفحص الميتالوغرافي، وفحص السطح أو الفحص الداخلي. ويحدد معيار المنتج الحاكم الاختبارات الإلزامية ومواضع أخذ العينات. وقد لا تمثل عينة مشغَّلة من موضع ملائم المنطقة الأثخن أو الأبطأ تبريداً؛ ولذلك يجب تسجيل موضع أخذ العينة، واتجاهها، وبعدها عن السطح.
وتُعد الصلادة مفيدة للتحكم في العملية، لكنها ليست بديلاً شاملاً عن اختبار الشد أو اختبار الصدم. فقد يُظهر منتجان صلادة متقاربة مع اختلافهما في المتانة، أو الانفصال الكيميائي، أو بنية الحبيبات، أو الإجهاد المتبقي. ولذلك تثبت الاختبارات الميكانيكية الامتثال لمتطلبات الخواص المحددة، في حين يساعد الفحص الميتالوغرافي وسجلات العملية في تفسير ما إذا كانت البنية المطلوبة قد أُنتجت. كما تشكل قواعد إعادة الاختبار، وصلاحية العينات، ومعايرة آلة الاختبار، وتحديد هوية المختبر، أجزاءً من سلسلة الأدلة.
وينبغي أن يحدد السجل صُلبة المادة أو مصبوبتها، وأبعاد المنتج، والكمية، ورقم الفرن والشحنة، وإصدار الإجراء، وسجل المشغّل أو النظام، ومخطط درجة الحرارة، ومواضع المزدوجات الحرارية، وأزمنة المكوث، وظروف التخميد، ودورة المراجعة، والانحرافات، والتصرف النهائي. وينبغي أن تحيل الشهادات إلى تقارير الاختبار بدلاً من عرض أرقام منفردة. ويجب أن تظل قابلية التتبع قائمةً خلال القطع، والتطريق، والدرفلة، والمعالجة الحرارية، وإزالة العينات.
ومن دون تلك السجلات، فإن الشهادة التي تنص على أن المادة «مطبَّعة» أو «مخمَّدة ومراجَعة» لا تعدو كونها تأكيداً محدود الدعم التقني. أما مع وجود معدات خاضعة للتحكم، وإجراء محدد، ونتائج مرتبطة بهوية المادة نفسها، فتصبح حالة التسليم قابلةً للإثبات. وذلك هو الفرق بين حالة مُسمّاة وحالة تم التحقق منها.
حالة السطح، الحالة البُعدية والخواص الميكانيكية
تصف حالة التوريد ما هو أكثر من اسم درجة الفولاذ؛ فهي تربط بين شكل المنتج، وحالة السطح، والدقة البُعدية، وحالة المعالجة الحرارية، والخواص الميكانيكية المحددة. ومع ذلك، يجب إبقاء هذه السمات منفصلة. فقد يُورَّد قضيب فولاذي في حالة مُقساة ومُراجَعة مع سطح كما هو مدرفل، أو في نفس عائلة السبائك العامة بعد الإنهاء على البارد والتشغيل الآلي. وقد يظل تعيين الدرجة دون تغيير، بينما تختلف نتائج الفحص، والإجهادات المتبقية، والاستجابة أثناء الخدمة.
ويمثل مسار التصنيع تمييزاً إضافياً. وتذكر World Steel Association أن مساري صناعة الفولاذ الرئيسيين هما مسار الفرن العالي-فرن الأكسجين القاعدي (BF-BOF) ومسار فرن القوس الكهربائي (EAF). ويستخدم المسار المتكامل خام الحديد، وفحم الكوك المعدني، والحجر الجيري، والفولاذ المعاد تدويره؛ بينما يستخدم مسار EAF أساساً الفولاذ المعاد تدويره، أو الحديد المختزل مباشرة، أو الحديد الساخن، والكهرباء (World Steel Association, 2024). وتؤثر مسارات الصهر هذه في النظافة، والعناصر المتبقية، وضوابط العملية، لكنها لا تحدد بحد ذاتها ما إذا كان المنتج ملدنًا، أو مطبعًا، أو مقسى ومراجعًا، أو منتهيًا على البارد، أو مشغلاً آلياً.
بعد الصب، تُدرفل الألواح، والكتل المربعة، والكتل الأولية إلى منتجات مسطحة وطويلة. ويحدد هذا التسلسل قدراً كبيراً من شكل المنتج وملمسه، إلا أن حالة التوريد النهائية قد تتطلب عمليات حرارية أو ميكانيكية أو سطحية إضافية.
الأسطح كما هي مدرفلة، والمشغلة آلياً، والمزالة القشور، والمنتهية
يحدد وصف «كما هو مدرفل» عادةً سطحاً محتفظاً به من الدرفلة على الساخن، وليس وصفاً كاملاً للمعالجة الحرارية. وقد يحمل السطح قشور الدرفلة، وهي طبقة أكسيد تتكون عند درجة حرارة مرتفعة. ويعتمد مظهرها وسمكها على إعادة التسخين، ودرجة حرارة الدرفلة، والتبريد، وتركيب الفولاذ، والزمن السابق لإزالة القشور. ولذلك يمكن أن تكون الصفيحة كما هي مدرفلة ومطبعة، أو كما هي مدرفلة وموردة في حالة حرارية أخرى محددة، ما دام معيار المنتج المعني يسمح بهذا الجمع.
تزيل إزالة القشور بعض قشور الدرفلة أو جميعها باستخدام المعالجة بنفاثات الماء، أو القذف بالحصى، أو التخليل، أو عملية أخرى محددة. وهي تغيّر السطح المعروض للفحص البصري، أو الطلاء، أو اللحام، أو الفحص بالموجات فوق الصوتية. لكنها لا تعمل تلقائياً على تطبيع الفولاذ بكامله، أو تقسيته، أو مراجعته. وقد تكشف إزالة القشور الشديدة أو سيئة التحكم عن طيات، أو لحامات سطحية، أو قشور مدرفلة إلى الداخل كانت محجوبة سابقاً؛ وهذا أثر من آثار الفحص، وليس بالضرورة عيباً مادياً مستحدثاً.
يزيل التشغيل الآلي مادة من المنتج، ويمكن أن ينتج قطراً، أو استواءً، أو شكلاً، أو خشونة مضبوطة. وقد يزيل أيضاً نزع الكربون السطحي، والقشور، والانقطاعات السطحية الضحلة. ولا يُعد القضيب المشغل آلياً درجة مختلفة لمجرد أن سطحه قد قُطع. غير أن التشغيل الآلي قد يكشف مؤشرات تحت سطحية، ويقلل المقطع المتاح لاختبار الإثبات، وينشئ إجهادات شد موضعية أو علامات متأثرة بالحرارة إذا كانت معلمات القطع غير مناسبة. وقد يسبب التجليخ تسخيناً موضعياً، أو حروقاً، أو أضراراً سطحية موجهة، بينما قد يترك الخراطة علامات أدوات تعمل كمركزات للإجهاد أثناء الخدمة تحت إجهادات الكلال.
يشمل الإنهاء على البارد السحب على البارد، أو التقشير، أو الخراطة، أو التجليخ، أو مزيجاً من هذه العمليات، بحسب معيار المنتج. وعلى خلاف التنظيف البسيط، يمكن للتشوه على البارد أن يرفع إجهاد الخضوع والصلادة، ويخفض الاستطالة، ويغير الدقة البُعدية، ويترك إجهاداً متبقياً. ومن ثم قد يحتفظ المنتج المنتهي على البارد بالتعيين الاسمي نفسه للفولاذ، مع امتلاكه خواص مختلفة عن منتج مدرفل على الساخن مصنوع من نفس الصهيرة. ويتعامل ISO 683-1:2016 مع حالة السطح وحالة المعالجة الحرارية باعتبارهما جزأين منفصلين من متطلبات التوريد الفنية للمنتجات نصف المصنعة، والقضبان، وأسلاك القضبان، والمنتجات المسطحة، والمطروقات المصنوعة من فولاذ غير سبائكي مخصص للتقسية والمراجعة.
وتحدد حالة السطح المحددة أيضاً ما يمكن للفحص إثباته. فالفحص البصري للفولاذ اللامع المشغل آلياً يختلف عن الفحص من خلال قشور الدرفلة. وتؤثر خشونة السطح في قياسات سمك الطلاء، واختبارات الصلادة بالتلامس، وكشف الشقوق. وبالنسبة إلى مكوّن حرج من ناحية السلامة، ينبغي أن تحدد الشهادة حالة السطح الموردة بدلاً من ترك مصطلح «منتهٍ» للتفسير.
التفاوتات البُعدية والإجهاد المتبقي
تتعلق الحالة البُعدية بالحجم والشكل والانحراف المسموح به: السمك، والقطر، والعرض، والطول، والاستقامة، والاستواء، والبيضاوية، والمقطع الجانبي. وهي ليست مرادفاً لإنهاء السطح أو للمعالجة الحرارية. وتنتج الدرفلة على الساخن عادةً تفاوتاً بُعدياً أوسع من التشغيل الآلي أو السحب على البارد، لأن المنتج ينكمش أثناء التبريد، ولأن ضوابط فجوة الدرفلة ودرجة الحرارة وتحدب الأسطوانات لها حدود عملية. ويمكن للإنهاء على البارد أن يضيّق التفاوتات، لكنه قد ينتج أيضاً انحناءً، أو تشوهاً لدناً غير متساوٍ، أو تغيراً بُعدياً متباين الخواص.
وقد تغيّر المعالجة الحرارية الأبعاد كذلك. فالتقسية بالتبريد تُحدث انكماشاً حرارياً وتحولاً طورياً غير موحدين؛ إذ يشغل تكوّن المارتنسيت حجماً مختلفاً عن حجم الأوستنيت الأصلي، كما يمكن للاختلافات بين السطح والقلب أن تشوه الجزء. ويقلل المراجعة بعض الإجهادات الناشئة عن التقسية بالتبريد، لكنه لا يضمن منتجاً خالياً من الإجهاد. ويمكن للتطبيع أن ينقّي البنية ويعيد ضبطها بعد التشغيل على الساخن، إلا أن اختلافات التبريد عبر مقطع سميك قد تظل تنتج تفاوتاً بُعدياً.
الإجهاد المتبقي هو إجهاد محبوس يظل قائماً بعد إزالة الحمل الخارجي أو قوة المعالجة. وقد ينشأ عن الدرفلة، أو التقويم، أو السحب على البارد، أو التشغيل الآلي، أو اللحام، أو التجليخ، أو المعالجة الحرارية غير المتساوية. وقد يكون الإجهاد شدّياً عند السطح وضغطياً تحته، أو العكس. ويمكن لجزء أن يستوفي التفاوت البُعدي أثناء الفحص، ثم يتشوه عند إزالة مادة، أو عند تصلب الطلاء، أو عند لحام المكوّن. وعلى العكس، يمكن لمعالجة إزالة الإجهاد أن تحسن الاستقرار البُعدي من دون تغيير تعيين الدرجة.
ولذلك ينبغي أن ترد متطلبات التفاوت في مواصفة الطلب والفحص، لا أن تُفترض استناداً إلى اسم الفولاذ. فالصفيحة الموردة وفق BS EN 10025-3:2019 في الحالة المطبعة أو المدرفلة-المطبعة تخضع لمتطلبات توريد فنية تشمل أكثر من التركيب الكيميائي. وبالمثل، يخضع المنتج المسطح المقسى والمراجع بموجب DIN EN 10025-6:2023-06 لمتطلبات بُعدية وسطحية وميكانيكية، إضافةً إلى حالته الحرارية المحددة.
الصلادة، والمقاومة، واللدونة، والمتانة
الصلادة هي مقاومة الانغراز أو، في بعض الاختبارات، الاختراق والارتداد. ومقاومة الشد هي أقصى إجهاد هندسي يُبلَغ في اختبار الشد؛ أما مقاومة الخضوع فتصف بدء التشوه الدائم المحدد. وتشير الاستطالة ونقصان المساحة إلى اللدونة. وتتعلق المتانة بمقاومة الكسر، ويُقيَّم ذلك عادةً من خلال اختبار الصدم عند درجة حرارة محددة واتجاه محدد للعينة. وتتداخل هذه الخواص، لكن لا يمكن لأي منها أن يحل محل جميع الخواص الأخرى.
تزيد التقسية بالتبريد عموماً الصلادة والمقاومة من خلال إنتاج المارتنسيت أو نواتج تحول مختلطة. ويخفض المراجعة بعض تلك الصلادة مع تحسين اللدونة والمتانة. ويؤدي التلدين عادةً إلى خفض المقاومة والصلادة وتعزيز بنية أسهل للتشغيل. وينتج التطبيع بنية من الفيريت-البيرليت في كثير من أنواع الفولاذ الكربوني والمنخفض السبائك، وتتأثر الخواص بمحتوى الكربون، وحجم المقطع، ومعدل التبريد. ويمكن للحالة المدرفلة-المطبعة أن تحقق الخواص المحددة من خلال الدرفلة والتبريد المضبوطين، من دون أن تكون مطابقة في تاريخها التصنيعي لمنتج مطبع بصورة منفصلة.
ولذلك يجب قراءة تعيين التوريد بالاقتران مع متطلبات الاختبار. ويصنّف ASTM A668/A668M-16 مطروقات الفولاذ الكربوني وسبائكي الفولاذ على أنها ملدنة، أو مطبعة، أو مطبعة ومراجعة، أو مقساة ومراجعة، أو مطبعة ومقساة ومراجعة. ويغطي ASTM A434/A434M-24 قضبان الفولاذ السبائكي المقساة والمراجعة، المشغلة على الساخن والمنتهية على البارد، ولذلك فإن عبارتي «منتهٍ على البارد» و«مقسى ومراجع» تصفان جانبين مختلفين من الحالة. ويضيف SAE AMSH6875C متطلبات مضبوطة لمعدات الأفران، والإجراءات، ودرجات الحرارة، وطرائق الاختبار عبر أربع فئات من الفولاذ.
ولا يمكن للصلادة أو مقاومة الشد وحدهما تحديد البنية المجهرية الكاملة أو تاريخ العملية. فقد يُظهر فولاذ مارتنسيتي مراجع وبنية أخرى صلادة متشابهة في موضع واحد، مع اختلافهما في متانة الصدم، أو الإجهاد المتبقي، أو النظافة، أو الاستجابة للحام. وتهم درجة حرارة الاختبار، واتجاه العينة، وموضع المقطع، وتواتر أخذ العينات. وبالنسبة إلى مطروقات أوعية الضغط، يشترط ASTM A508/A508M-16 التصنيع الأساسي في فرن كهربائي ما لم تُستخدم التنقية الثانوية أو إعادة الصهر، مما يوضح أن مطابقة التوريد قد تشمل مسار تصنيع محدداً، إلى جانب المعالجة الحرارية والاختبارات الميكانيكية. ولا تكون الشهادة ذات معنى إلا عند قراءة جميع هذه الشروط المترابطة معاً.
الاستدلال بشأن قابلية اللحام والمتانة ودرجة حرارة الخدمة
إن حالة التوريد ليست وصفًا غير رسمي للمادة يضعه المورّد، بل هي تسجيل لمجموعة مضبوطة من شكل المنتج، والحدود الكيميائية، ومسار التصنيع، وحالة المعالجة الحرارية، وحالة السطح، والخواص الميكانيكية المحددة. وتكتسب هذه التفاصيل أهمية عند لحام الفولاذ، لأن اللوح الأساسي والمنطقة المتأثرة بالحرارة للحام (HAZ) يتعرضان لدورات حرارية مختلفة. ولذلك قد تتطلب منتجان من العائلة الواسعة نفسها من الفولاذ الإنشائي ضوابط لحام مختلفة، وقد يستجيبان بصورة مختلفة للتقييد ومعدل التبريد ودرجة حرارة الخدمة.
يُعد مسار التصنيع متغيرًا واحدًا، لكنه ليس حالة التوريد بحد ذاتها. وقد حددت World Steel Association في عام 2024 مسار الفرن العالي/فرن الأكسجين القاعدي (BF-BOF) ومسار فرن القوس الكهربائي (EAF) بوصفهما مساري صناعة الفولاذ الرئيسيين. ويستخدم المسار المتكامل خام الحديد وفحم الكوك المعدني والحجر الجيري والفولاذ المعاد تدويره؛ بينما يستخدم مسار EAF بصورة أساسية الفولاذ المعاد تدويره أو الحديد المختزل مباشرة أو الحديد المنصهر، إضافة إلى الكهرباء. كما وصفت U.S. Environmental Protection Agency عملية الأكسجين القاعدي بصورة منفصلة بأنها تنقية لحديد الفرن العالي المنصهر باستخدام الخردة، في حين عالجت إنتاج EAF بوصفه مسارًا مستقلًا لصناعة الفولاذ. وبعد الصب، قد تُدرفل البلاطات أو الكتل أو الكتل المربعة لإنتاج منتجات مسطحة أو طويلة. ويؤثر المسار في العناصر المتبقية والنظافة والانفصال، إلا أن معيار المنتج المنطبق يظل هو الذي يحدد ما يجب توريده والتحقق منه.
أنواع الفولاذ الإنشائي دقيق الحبيبات واللحام
يُعد BS EN 10025-3:2019 مثالًا مفيدًا على الفولاذ الإنشائي، لأنه يشمل المنتجات المسطحة والطويلة المدرفلة على الساخن من الفولاذ الإنشائي القابل للحام دقيق الحبيبات، والموردة في حالة التطبيع أو الدرفلة بالتطبيع. وتشمل درجاته تسميات مثل S275N وS355N وS420N وS460N، مع أنواع مقابلة مخصصة لدرجات الحرارة المنخفضة مثل S275NL وS355NL وS420NL وS460NL. فاللاحقة ليست عنصرًا شكليًا؛ إذ تحدد حالة توريد وفئة متانة محددتين، في حين يؤثر سمك المنتج وتسمية الجودة في المتطلبات المنطبقة.
تعمل عملية التطبيع، أو الدرفلة بالتطبيع المضبوطة حيثما كان ذلك مسموحًا، على تنقية البنية الحبيبية الفيريتية-اللؤلؤية وإنشاء حالة ابتدائية معروفة للتصنيع. ويدعم الحجم الدقيق للحبيبات عمومًا توليفة مفيدة من مقاومة الخضوع وقابلية اللحام ومتانة شاربي. لكنه لا يزيل مخاطر اللحام. فقد تحتوي المنطقة المتأثرة بالحرارة على منطقة خشنة الحبيبات مجاورة لحد الانصهار، ومنطقة من نواتج التحول المتغيرة، ومناطق تعرضت للمراجعة الحرارية أو التليين بفعل دورة اللحام. وتحدد درجة الحرارة القصوى، والزمن فوق نطاقات التحول الحرجة، ومعدل التبريد، وإعادة التسخين اللاحقة طبيعة هذه المناطق.
المكافئ الكربوني مؤشر محسوب يجمع بين الكربون وعناصر سبائكية مختارة لتقدير قابلية التقسية وقابلية التشقق المرتبط باللحام.
يُعد مكافئ الكربون والتحكم في الهيدروجين عنصرين أساسيين في اختيار الإجراء. ويمكن أن يؤدي ارتفاع قابلية التصلب، أو التقييد المفرط، أو اللوح البارد، أو المستهلكات الحاملة للهيدروجين إلى تعزيز التشقق البارد بمساعدة الهيدروجين، ولا سيما في المنطقة المتأثرة بالحرارة أو جذر اللحام. ويقلل التسخين المسبق معدل التبريد ويساعد الهيدروجين على الانتشار خارج الوصلة؛ كما تمنع حدود درجة الحرارة بين الممرات النمو المفرط للحبيبات وفقدان المتانة. ويجب التحكم في مدخل الحرارة في كلا الاتجاهين. فقد يؤدي انخفاض الحرارة أكثر من اللازم إلى تكوين مناطق صلبة حساسة للتشقق، في حين قد يؤدي ارتفاعها أكثر من اللازم إلى توسيع المنطقة المتأثرة بالحرارة خشنة الحبيبات وتقليل المتانة.
يصف مصطلح «قابل للحام» قدرة عامة في ظل شروط محددة، وليس ضمانًا بأن كل وصلة أو سمك أو عملية أو لحّام سيستوفي معايير القبول الخاصة به. ويجب أن يثبت تأهيل إجراء اللحام المتغيرات ذات الصلة، ومنها تصميم الوصلة، والعملية، وتصنيف المستهلك، ومدخل الحرارة، والتسخين المسبق، ودرجة الحرارة بين الممرات، وسمك اللوح، والتقييد، وأي معالجة حرارية بعد اللحام. وتهم حالة التوريد لأن الإجراء المؤهل على فولاذ S355N مطبّع لا يمكن نقله تلقائيًا إلى فولاذ S690Q مقسى ومراجع، حتى لو كان كلاهما يسمى فولاذًا إنشائيًا.
ويضيف التقييد الأبعادي طبقة أخرى من التعقيد. فلا يمكن لتجميعة سميكة عالية التقييد أن تنكمش بحرية أثناء تصلب معدن اللحام وتبريد المنطقة المتأثرة بالحرارة. وقد تكون الإجهادات المتبقية والتشوه الزاوي والانفعال اللدن الموضعي أكبر مما هي عليه في عينة اختبار قليلة التقييد. ولذلك ينتمي سمك المنتج واتجاه الدرفلة وتسلسل الوصلات وتجهيز الوصلة إلى تخطيط التصنيع، وليس إلى شهادة المادة فحسب.
الفولاذ المقسى والمراجع في المنشآت المحملة
يكتسب الفولاذ المقسى والمراجع (Q&T) خواصه عند التوريد من خلال تسلسل متعمد يتألف من الأوستنة والتبريد السريع والمراجعة. وينشئ التبريد السريع نواتج تحول صلبة، بينما تقلل المراجعة الهشاشة وتضبط المقاومة والمطيلية والمتانة. ويغطي DIN EN 10025-6:2023-06 المنتجات المسطحة المدرفلة على الساخن من الفولاذ الإنشائي ذي مقاومة الخضوع العالية، والموردة في حالة التقسية والمراجعة. وتميز تسميات مثل S690Q وS690QL وS690QL1 بين فئات المقاومة ومتانة الصدم عند درجات حرارة اختبار محددة.
إن الحرارة نفسها التي تجعل فولاذ Q&T قويًا يمكن أن تخل بخواصه موضعيًا أثناء اللحام. فقد تعيد المنطقة المتأثرة بالحرارة، التي سُخنت فوق نطاق التحول، تكوين مكونات مارتنسيتية أو بينيتية صلبة عند التبريد. أما المنطقة التي سُخنت دون ذلك النطاق فقد تتعرض للمراجعة مرة أخرى وتفقد الصلادة ومقاومة الخضوع. وفي عضو معرض لأحمال عالية، قد يتحكم ذلك النطاق المتليّن في التشوه الموضعي، رغم احتفاظ اللوح الأساسي بمقاومته المعتمدة. ولذلك يجب أن يختبر تأهيل الإجراء التوليفة الفعلية من درجة الفولاذ والسمك والدورة الحرارية للحام، بدلًا من استنتاج الأداء من شهادة معدن الأساس.
ويحتاج مدخل الحرارة ودرجة الحرارة بين الممرات والتسخين المسبق إلى ضبط خاص. فقد يؤدي مدخل الحرارة المفرط إلى خفض متانة المنطقة المتأثرة بالحرارة أو إنشاء منطقة متليّنة غير مقبولة؛ بينما قد يؤدي انخفاض مدخل الحرارة والتبريد السريع إلى تكوين بنى مجهرية صلبة حساسة للهيدروجين. ويمكن للمعالجة الحرارية بعد اللحام أن تزيد من مراجعة المنطقة المتأثرة بالحرارة ومعدن اللحام، لكنها ليست إصلاحًا شاملًا لإجراء غير ملائم. كما يمكنها أن تغير المقاومة والدقة الأبعادية.
ولا تعادل حالة التوريد المقسى والمراجع مسار التصنيع. إذ يسمح ASTM A434/A434M-24 بمعالجة الصهر في فرن مكشوف أو فرن أكسجين قاعدي أو فرن كهربائي لقضبان فولاذ سبائكي محددة مقساة ومراجعة، بينما يصنف ASTM A668/A668M-16 المطروقات بحسب المعالجة الحرارية عند التوريد، بما في ذلك الحالات الملدنة، والمطبّعة، والمطبّعة والمراجعة، والمقساة والمراجعة، والمطبّعة والمقساة والمراجعة. وتوضح هذه الأمثلة سبب عدم كفاية عبارة «فولاذ سبائكي» أو «فولاذ EAF» وحدها لتحديد حالة الخواص الميكانيكية أو قابلية اللحام. وبالمثل، يحدد ISO 683-1:2016 متطلبات التوريد الفنية للمنتجات نصف المصنعة والقضبان وسلك القضبان والمنتجات المسطحة والمطروقات الموردة في حالات محددة من المعالجة الحرارية والسطحية.
اختبار الصدم وتأثيرات السمك والتأهيل
إن اختبار الصدم بطريقة شاربي هو اختبار محدد يُجرى عند درجة حرارة محددة؛ وليس وعدًا عامًا بمتانة عند كل درجة حرارة خدمة. وتملك درجة ذات تسمية جودة «L» بموجب BS EN 10025-3:2019 فئة اختبار صدم محددة تختلف عن فئة الجودة «N» المقابلة. ويجب على المصمم ربط تلك الفئة بأدنى درجة حرارة للمعدن، وحالة الإجهاد، ومعدل الانفعال، وسمك اللوح، وعواقب الكسر.
يغير السمك كلًا من التاريخ الحراري للمادة والمتطلبات الإنشائية. إذ يبرد اللوح السميك بطريقة مختلفة عن اللوح الرقيق بعد الدرفلة أو التطبيع أو اللحام. وقد يحتوي على انفصال أكبر عبر المقطع، ويطور تقييدًا أعلى في الوصلة، وقد يُظهر متانة مختلفة بين مواضع السطح ومواضع منتصف السمك. ولذلك فإن لحام لوح بسماكة 100 mm بمدخل حرارة مرتفع وإعادات تسخين متعددة ليس مكافئًا من الناحية المعدنية للحام لوح بسماكة 12 mm من الدرجة الاسمية نفسها. ومن ثم يجب أن يتبع نطاق التأهيل وموضع اختبار الصدم واتجاه أخذ العينات وطاقة القبول معايير المنتج واللحام الحاكمة.
يشمل التاريخ الحراري أيضًا إعادة التسخين أثناء تمريرات اللحام اللاحقة، واللحامات النقطية، والإصلاحات، والتقويم الموضعي باللهب. ويمكن لكل دورة أن تنقّي جزءًا من المنطقة المتأثرة بالحرارة أو تزيد خشونة حبيباته أو تراجعه حراريًا. وبالنسبة إلى فولاذ Q&T، قد يؤدي التسخين المتكرر إلى خفض المقاومة؛ أما بالنسبة إلى الفولاذ دقيق الحبيبات المطبع، فقد يؤدي التعرض المفرط إلى إضعاف تنقية الحبيبات. ويجب أن تمثل اختبارات التأهيل أقصى مدخل حرارة يمكن توقعه بصورة معقولة، وأدنى وأعلى درجات الحرارة بين الممرات، ونطاق السمك ذي الصلة. ولهذا لا يمكن لشهادة المادة أن تحل محل تأهيل إجراء اللحام.
ينبغي أن ينتهي الاستدلال بشأن درجة حرارة الخدمة بالمنشأ الفعلي، لا باسم الدرجة. ويجب تأكيد حالة التوريد، والسمك، ودرجة حرارة الصدم المحددة، وإجراء اللحام، وأدلة متانة المنطقة المتأثرة بالحرارة، ومستوى التقييد. وعندئذ فقط يمكن ربط الدرجة المعلنة بصورة موثوقة بالأحمال ودرجات الحرارة التي سيتعرض لها التصنيع.
مطروقات أوعية الضغط وسبب اختلاف ASTM A508/A508M
لا يمثل ASTM A508/A508M-16 مجرد تسمية لفولاذ كربوني أو سبائكي ذي تركيب كيميائي محدد. فعنوانه يحدد توليفة مضبوطة من شكل المنتج، وتطبيق الخدمة، وحالة المعالجة الحرارية، وممارسة صناعة الفولاذ: مطروقات من الفولاذ الكربوني والسبائكي، مروَّاة ومراجَعة ومعالَجة بالتفريغ، مخصصة لمكوّنات أوعية الضغط. وهذه التوليفة هي جوهر المواصفة.
وبالتالي، قد يستوفي المطروق المصنوع من عائلة من الفولاذ السبائكي حالة تسليم معينة، بينما يفشل في استيفاء حالة أخرى. فالتركيب الكيميائي العام نفسه لا يثبت ما إذا كان الفولاذ قد عولج بالتفريغ، أو طُرِق بالشكل المطلوب، أو مَرَّ بعملية التروية والمراجعة، أو قُبِل وفق متطلبات أوعية الضغط. وهذه مسائل تقنية منفصلة، وقد جمعها ASTM A508/A508M-16 في مواصفة واحدة خاصة بالتطبيق.
نطاق مطروقات أوعية الضغط المعالَجة بالتفريغ
يتناول ASTM A508/A508M-16 المكوّنات المطروقة المستخدمة في إنشاء أوعية الضغط. والمنتج ليس قضيباً عاماً يُشغَّل لاحقاً ليصبح مكوّناً؛ بل هو جزء مطروق من فولاذ كربوني أو سبائكي، حاوٍ للضغط، يُورَّد في حالة التروية والمراجعة ويخضع لأحكام المعالجة بالتفريغ. ولذلك فإن مسار التصنيع وحالة التسليم يشكلان جزءاً من الهوية التقنية للمواصفة.
يغيّر الطرق شكل الفولاذ، وعادةً ما يغيّر نمط تشكّله الداخلي، لكنه لا يحدد بمفرده الخواص الميكانيكية النهائية. فهذه الخواص تعتمد على التركيب، ومقدار الاختزال أثناء الطرق، وحجم المقطع، والتبريد، والتروية، والمراجعة، وموقع أخذ عينات التأهيل. كما يواجه المطروق الكبير المخصص لوعاء الضغط مشكلة أكبر بكثير في قابلية التقسية عبر كامل المقطع مقارنةً بقضيب صغير. فقد يبرد السطح بسرعة، بينما يبرد المركز ببطء أكبر، مما يؤدي إلى تكوّن نواتج تحول مختلفة ومتانة مختلفة عبر المقطع إذا لم تُصمَّم المعالجة الحرارية للمكوّن وتُضبط وفقاً لذلك.
تعالج المعالجة بالتفريغ جانباً آخر من المخاطر. وقد يكون خفض الغازات الذائبة والتحكم في الشوائب غير المعدنية بالغَي الأهمية عندما يتعين على مطروق سميك الاحتفاظ بالمتانة وتحمل الخدمة الدورية أو الخدمة تحت ضغط عالٍ. ولا يعني هذا الشرط التخلص من كل شائبة، كما أنه لا يحل محل الطرق أو المعالجة الحرارية. بل هو إجراء تحكم إضافي في حالة الفولاذ المنصهر قبل وصول المطروق إلى حالة التسليم النهائية.
ولهذا السبب، فإن وصف مطروق وفق A508/A508M بأنه «مروّى ومراجَع» وحده غير كافٍ. فالمواصفة ASTM A668/A668M-16، وهي مواصفة أوسع نطاقاً للمطروقات، تصنّف المطروقات حسب المعالجة الحرارية عند التسليم، بما في ذلك الحالات الملدّنة، والمطبّعة، والمطبّعة والمراجَعة، والمروّاة والمراجَعة، والمطبّعة والمروّاة والمراجَعة. ويوضح هذا التصنيف للمستخدم كيفية إجراء المعالجة الحرارية للمطروق. أما A508/A508M فتضيف متطلبات خاصة بالتطبيق تتعلق بالمعالجة بالتفريغ ومسار التصنيع المسموح به.
ويظهر هذا التمييز أيضاً في مواصفات أخرى. فالمواصفة ISO 683-1:2016 تحدد متطلبات التسليم التقنية للمنتجات نصف المصنعة، والقضبان، وقضبان الأسلاك، والمنتجات المسطحة، والمطروقات المورّدة في حالات محددة من المعالجة الحرارية والسطحية. وتغطي DIN EN 10025-6:2023-06 المنتجات المسطحة المدرفلة على الساخن من فولاذ إنشائي ذي مقاومة خضوع عالية، والمورّدة في حالة التروية والمراجعة. ولا تحول أي من هاتين المواصفتين منتجاً إنشائياً عادياً إلى مطروق لوعاء ضغط. ويظل شكل المنتج، وفئة الخدمة، ومسار التصنيع المحدد عوامل حاسمة.
التصنيع الأساسي بالفرن الكهربائي والبدائل المسموح بها
تشترط ASTM A508/A508M-16 التصنيع وفق عملية الفرن الكهربائي القاعدي، ما لم تُستخدم عملية مقبولة للتنقية الثانوية أو إعادة الصهر. وهذه الصياغة تضبط مسار التصنيع، ولا تعني أن جميع الأفران الكهربائية تنتج فولاذاً متماثلاً. فلا تزال ممارسة تشغيل الفرن، ومواد الشحنة، والتنقية، وإزالة الأكسدة، والمعالجة بالتفريغ، والصب، والطرق اللاحق تؤثر في النظافة والجودة الداخلية.
وتحدد World Steel Association مسارين رئيسيين لصناعة الفولاذ: مسار الفرن العالي/فرن الأكسجين القاعدي، ومسار فرن القوس الكهربائي. ويميز وصفها للمواد الخام لعام 2024 بين مدخلات المسارين؛ إذ يستخدم المسار المتكامل خام الحديد، وفحم الكوك المعدني، والحجر الجيري، والفولاذ المعاد تدويره، بينما يستخدم مسار فرن القوس الكهربائي أساساً الفولاذ المعاد تدويره، أو الحديد المختزل مباشرة، أو الحديد الساخن، والكهرباء. كما تميز U.S. Environmental Protection Agency بين عملية الأكسجين القاعدي، التي تنقّي حديد الفرن العالي المنصهر باستخدام الخردة، وعملية فرن القوس الكهربائي المنفصلة.
ولا ينبغي الخلط بين هذا التمييز في المسارات وبين خطوات التصنيع اللاحقة. فالصب المستمر يحوّل الفولاذ المنصهر إلى ألواح وقوالب وكتل أولية، ثم تُدرَف هذه المنتجات لإنتاج المنتجات المسطحة والطويلة، وفقاً لـ World Steel Association. أما مطروق وعاء الضغط فيتطلب منتجاً مصبوباً مناسباً، يعقبه تشغيل كافٍ وعملية طرق مضبوطة. وتأتي المعالجة الحرارية بعد عمليات التشكيل هذه، أو تتزامن معها جزئياً؛ وليست اسماً آخر لمسار الفرن الكهربائي.
وتسمح صياغة A508/A508M بالبدائل من خلال التنقية الثانوية أو إعادة الصهر، بدلاً من اعتبار كل مسار أولي محتمل للصهر مكافئاً. وقد تتيح التنقية الثانوية مزيداً من التحكم في التركيب والغازات والشوائب بعد الصهر الأولي. أما عمليات إعادة الصهر فتنتج سبيكة جديدة من فولاذ صُنّع سابقاً، ويمكنها فرض تحكم إضافي في الانفصال الكيميائي والنظافة. ولذلك فإن بنية المواصفة تفيد، في جوهرها، بأن المسار الأولي المختلف لا يكون مقبولاً إلا عندما توفر حالة التنقية أو إعادة الصهر المحددة الأساس التقني المطلوب.
ولا ينبغي تعميم هذا الشرط على كل منتج فولاذي. فعلى سبيل المثال، تغطي ASTM A434/A434M-24 القضبان المصنوعة من فولاذ سبائكي مروّى ومراجَع، والمشكّلة على الساخن والمشغّلة على البارد، وتحدد إنتاجها بالمسار المفتوح، أو بعملية الأكسجين القاعدي، أو بالفرن الكهربائي، باعتبارها مسارات مسموحاً بها لمعالجة المصهور. ويمكن لمواصفة القضبان أن تسمح بهذه البدائل لأن نطاقها، وهندسة المنتج، وافتراضات الخدمة، وأحكام القبول فيها مختلفة. أما A508/A508M فهي أضيق نطاقاً لأن لمطروق وعاء الضغط عواقب مختلفة فيما يتعلق بالانقطاعات الداخلية، أو الانفصال الكيميائي، أو عدم كفاية الخواص عبر السمك.
لماذا تفرض المواصفات الخاصة بالتطبيق ضوابط على مسار التصنيع
لا تُقيَّم مكوّنات أوعية الضغط على أساس مقاومة الخضوع الاسمية ومقاومة الشد فقط. فقد ينطوي فشلها على كسر هش، أو إجهاد تعب، أو تركّز للإجهاد، أو تفاعل مع اللحام، أو تلف مرتبط بالهيدروجين، أو افتراض «التسرب قبل الكسر» الذي يعتمد على سلوك مثبت للمادة. وتساعد ضوابط مسار التصنيع في تقييد الأسباب التي قد لا يكشفها التركيب الكيميائي واختبارات الشد وحدهما.
وبالنسبة إلى مطروق A508/A508M، يعمل مسار التصنيع المحدد بالتكامل مع اختزال الطرق، والمعالجة بالتفريغ، ودورة التروية والمراجعة. وتنتج عن ذلك حالة تسليم ذات طبقات مترابطة عدة: شكل منتج مطروق؛ وتاريخ مضبوط للصهر والتنقية؛ وفولاذ معالَج بالتفريغ؛ وحالة محددة من المعالجة الحرارية. وإذا أزيلت إحدى هذه الطبقات، تغيّر الوصف.
ويفسر هذا المنطق سبب كون وسم المورد، مثل «فولاذ سبائكي مطروق، مروّى ومراجَع»، غير مكتمل تقنياً. فقد يحدد الشكل والمعالجة الحرارية، لكنه لا يذكر شيئاً عن المعالجة بالتفريغ أو مسار الصهر المسموح به. وبالعكس، فإن عبارة «فولاذ منتج بالفرن الكهربائي» توضح شيئاً عن التصنيع الأولي، لكنها لا تثبت ما إذا كان المكوّن قد طُرِق، أو مَرَّ بالتروية والمراجعة، أو قُبِل وفق مواصفة خاصة بأوعية الضغط.
ومن ثم، تكون ضوابط مسار التصنيع مبررة عندما يجعل التطبيق الجودة الداخلية وإمكانية التتبع من مسائل السلامة الحرجة. ولا ينبغي تعميمها على القضبان العادية، أو الصفائح، أو المنتجات الإنشائية لمجرد أن هذه المنتجات قد تشترك في عناصر السبك أو في حالة التروية والمراجعة. فالمواصفة BS EN 10025-3:2019 تتعلق بمنتجات الفولاذ الإنشائي القابل للحام، ذات الحبيبات الدقيقة، والمطبّعة أو المدرفلة تطبيعياً، بينما تتعلق DIN EN 10025-6:2023-06 بالمنتجات الإنشائية المسطحة المروّاة والمراجَعة. وتجيب حالات التسليم فيها عن أسئلة مختلفة تتعلق بالخدمة والتصنيع.
ويختلف ASTM A508/A508M-16 لأنه يتعامل مع مسار التصنيع باعتباره جزءاً من متطلبات مادة وعاء الضغط. فالفولاذ لا يتحدد بالتركيب الكيميائي للدرجة وحده، بل بماهيته، وكيفية تصنيعه، وكيفية معالجته، والوظيفة التي أُعدّ لأدائها.

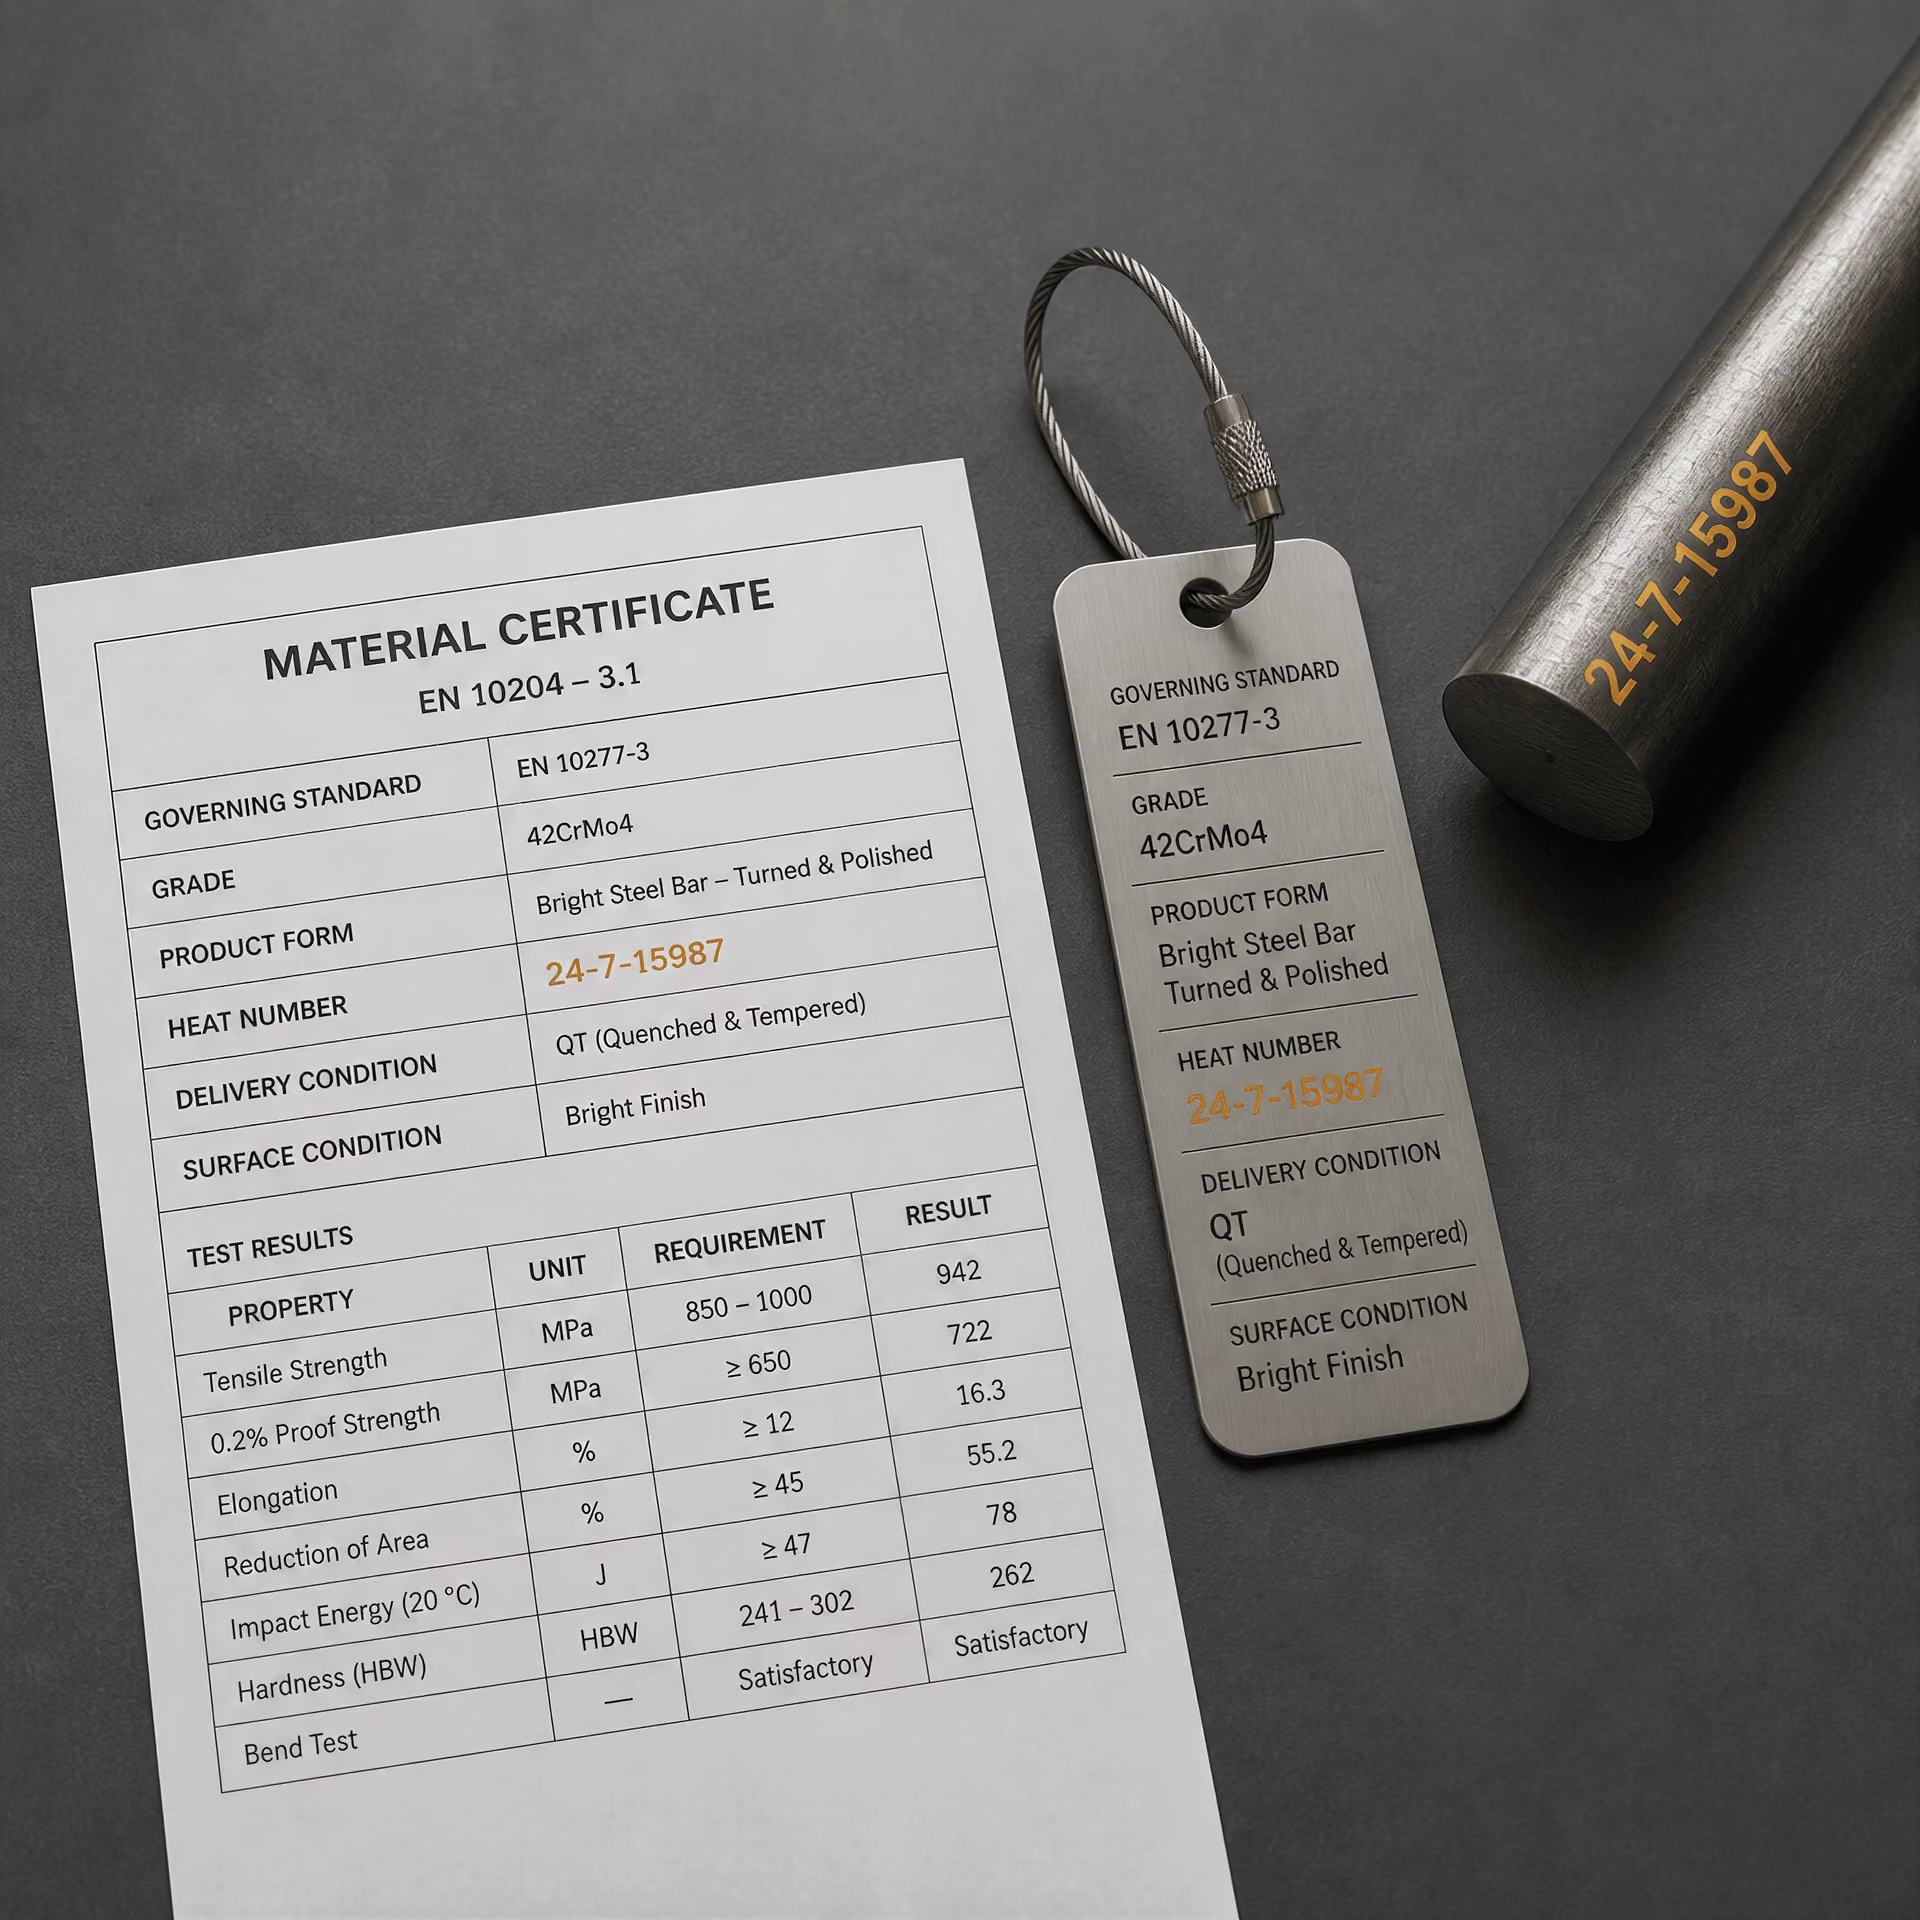
كيفية قراءة شهادة المواد والاستشهاد بالمواصفة القياسية
شهادة المواد ليست وصفًا مستقلًا للصلب، بل هي دليل على أن منتجًا معينًا، محددًا بالدرجة والأبعاد ورقم الصهيرة أو السبيكة، قد تم توريده وفق متطلبات محددة. وينبغي قراءتها إلى جانب مواصفة المنتج القياسية المشار إليها وإصدارها. فعبارة «S355N وفق EN 10025-3» لا تحمل المعنى نفسه لعبارة «S355J2+N وفق EN 10025-2»، كما أن «42CrMo4 +QT» ليست قابلة للتبادل مع الدرجة نفسها إذا تم توريدها في حالة ملدّنة.
الدرجة، ومواصفة المنتج، وحالة التوريد
ابدأ بتحديد مواصفة المنتج الحاكمة، وسنة نشرها أو حالة تعديلاتِها، وتعيين الدرجة كما هو مكتوب تمامًا. فالمواصفة تتحكم في الحدود الكيميائية، وأشكال المنتج المسموح بها، وحالات التوريد، والمتطلبات الميكانيكية، والأبعاد أو السماحات، وأحكام الفحص، وأي بنود تكميلية. والشهادة التي تذكر الدرجة فقط، مثل S690Q أو 42CrMo4، تكون غير مكتملة من حيث التفسير الفني، لأن الدرجة نفسها قد تكون مشمولة بمواصفات منتجات مختلفة أو قد يتم توريدها في أشكال مختلفة.
بعد ذلك، حدّد شكل المنتج. فمصطلحات «لوح» و«منتج مسطح» و«قضيب» و«قضيب سلكي» و«مطروقة» و«كتلة أولية» و«أنبوب غير ملحوم» تصف فئات مختلفة من المنتجات، ولكل منها قواعد مختلفة للاختبار والأبعاد. وينتج الصب المستمر ألواحًا نصف مصنّعة وكتلًا أولية وكتلًا كبيرة؛ ثم تُعالج هذه المنتجات إلى منتجات مسطحة أو طويلة، وفقًا لما وصفته رابطة الصلب العالمية في عام 2024. ولذلك فإن شهادة لوح مدرفل لا تثبت تلقائيًا المطابقة لحلقة مطروقة مصنوعة من صلب ذي تركيب مماثل.
حالة التوريد هي حالة محددة في المواصفات القياسية، وليست وصفًا عامًا يضعه المورّد. وقد تجمع بين شكل المنتج، وحالة السطح، والمعالجة الحرارية، والمتطلبات الميكانيكية. وتحدد ISO 683-1:2016 متطلبات التوريد الفنية للمنتجات نصف المصنّعة والقضبان والقضبان السلكية والمنتجات المسطحة والمطروقات المصنوعة من أنواع الصلب غير السبائكية المخصصة للتقسية والمراجعة، بما في ذلك حالتا التطبيع والتقسية والمراجعة. ويحدد الرمز «+N» عمومًا مادة مطبّعة أو مدرفلة تطبيعياً عندما تعرّفه المواصفة المعنية بهذا الشكل؛ بينما يحدد الرمز «+QT» مادة مقسّاة ومراجَعة. ومع ذلك، يظل المعنى الدقيق مستمدًا من المواصفة المشار إليها.
وتغطي BS EN 10025-3:2019 المنتجات المسطحة والطويلة المدرفلة على الساخن من أنواع الصلب الإنشائي القابلة للحام وذات الحبيبات الدقيقة، والموردة في حالة التطبيع أو الدرفلة التطبيعية، بما في ذلك درجات مثل S275N وS355N. أما DIN EN 10025-6:2023-06 فتغطي المنتجات المسطحة المدرفلة على الساخن من أنواع الصلب الإنشائي ذات مقاومة الخضوع العالية، والموردة في حالة التقسية والمراجعة، بما في ذلك تسميات مثل S690Q. وهذه ليست مجرد تسميات بديلة لحالة توريد واحدة. فالتطبيع، والدرفلة التطبيعية، والتقسية، والمراجعة تنتج بنيات مجهرية مختلفة، ومن ثم حدودًا مختلفة للمقاومة والمتانة والتصنيع.
سجّل السمك الاسمي والعرض والطول أو القطر، وبيّن ما إذا كانت الشهادة تعرض أبعادًا اسمية أم فعلية. فقد يؤثر السمك في كل من القيم الميكانيكية المحددة وموضع أخذ العينة. كما تتطلب حالة السطح قراءة منفصلة؛ فالحالات «كما دُرفلت»، أو منزوع القشور، أو مشغول آليًا، أو مقشور، أو مجلخ، قد تترتب عليها آثار مختلفة فيما يتعلق بالعيوب والفحص البُعدي والمعالجة اللاحقة. ولا تستنتج جودة السطح من لاحقة المعالجة الحرارية.
مسار الصهر، ورقم الصهيرة، وإمكانية التتبع
يمثل مسار التصنيع مجالًا منفصلًا عن حالة التوريد. وتحدد رابطة الصلب العالمية مسارين رئيسيين لصناعة الصلب: مسار الفرن العالي/فرن الأكسجين الأساسي، ومسار فرن القوس الكهربائي. ووفق وصفها للمواد الخام في عام 2024، يستخدم المسار المتكامل خام الحديد والفحم المعدني والحجر الجيري والصلب المعاد تدويره، في حين يستخدم مسار فرن القوس الكهربائي أساسًا الصلب المعاد تدويره، أو الحديد المختزل مباشرة، أو الحديد الساخن، والكهرباء. وقد وصفت وكالة حماية البيئة الأمريكية عملية الأكسجين الأساسي بأنها تكرير لحديد الفرن العالي المنصهر باستخدام الخردة، بينما عالجت عملية فرن القوس الكهربائي باعتبارها مسارًا منفصلًا لصناعة الصلب.
قد تحدد الشهادة عملية الفرن، أو التكرير الثانوي، أو المعالجة بالتفريغ، أو إعادة الصهر بالخبث الكهربائي، أو مؤهلًا لمسار آخر. ولا تتعامل مع هذه البيانات على أنها إثبات لحالة المعالجة الحرارية. إذ تسمح ASTM A434/A434M-24 بالإنتاج في أفران المجمرة المفتوحة، وأفران الأكسجين الأساسية، والأفران الكهربائية للقضبان المصنوعة من الصلب السبائكي المشغول على الساخن والمشغول على البارد والمقسّى والمراجَع المشمولة بها. وعلى النقيض من ذلك، تشترط ASTM A508/A508M-16 التصنيع في فرن كهربائي أساسي، ما لم تُستخدم عملية تكرير ثانوية أو إعادة صهر. وتفرض هذه البنود متطلبات تتعلق بالمسار لأن مواصفة المنتج تنص عليها؛ ولا تعني أن كل صلب مقسّى ومراجَع يجب أن يكون مصهورًا في فرن كهربائي.
ويربط رقم الصهيرة أو رقم السبيكة أو تعريف الصهر بين الشهادة والمادة الفعلية. وينبغي أن يظهر هذا الرقم في الشهادة، أو وسم المنتج، أو بطاقة الحزمة، أو وثائق المطروقة، أو سجل مراقبة المواد. وقد تمر إمكانية التتبع عبر عدة معرّفات: صهيرة الفرن، أو شريط الصب المستمر أو السبيكة، أو اللوح أو الكتلة الأولية، أو دفعة الدرفلة، أو شحنة الطرق، أو رقم القطعة النهائي. تحقق من استمرارية السلسلة. فلا يجوز إسناد نتيجة اختبار من الصهيرة H1234 إلى الصهيرة H1235 لمجرد أن كلتيهما تحملان الدرجة نفسها وعولجتا في اليوم نفسه.
وعندما تنص الشهادة على «تحليل المغرفة» أو «تحليل المنتج» أو «التحليل التحققي»، فاقرأ المصطلح بعناية. يمثل تحليل المغرفة التركيب المبلّغ عنه للصهيرة المنصهرة؛ أما تحليل المنتج فيؤخذ من المنتج النهائي، وقد تكون له انحرافات مسموح بها مختلفة. وينبغي مقارنة الكربون والمنغنيز والسيليكون والكروم والنيكل والموليبدينوم والفوسفور والكبريت والنيتروجين والعناصر السبائكية الدقيقة بالحدود الواردة في المواصفة المشار إليها، لا بجدول عام للدرجة مأخوذ من إصدار آخر.
الاختبارات الميكانيكية، والمعالجة الحرارية، ومعايير القبول
ميّز بين النتيجة المسجلة ومتطلب القبول. فقد تعرض الشهادة مقاومة الخضوع، أو مقاومة الشد، أو الاستطالة، أو طاقة الصدم، أو الصلادة، أو النقص في المساحة، أو نتيجة فحص غير إتلافي. ويحتاج كل رقم إلى بيان اتجاه الاختبار، وموضع العينة، ونطاق السمك، ودرجة حرارة الاختبار، والوحدة، وطريقة الاختبار القياسية. فعلى سبيل المثال، لا يمكن تفسير نتيجة صدم مقدارها 40 J من دون معرفة ما إذا كانت تمثل طاقة شقّ شاربي على شكل V عند 0 °C أو −20 °C أو عند درجة حرارة أخرى محددة.
تحقق مما إذا كانت النتيجة قيمة مقاسة أم بيانًا بالمطابقة، وما إذا كانت المواصفة تشترط اختبار كل صهيرة، أو كل دفعة، أو كل مطروقة، أو عينة محددة. وقد يعتمد القبول على الحد الأدنى لمقاومة الخضوع، أو نطاق مقاومة الشد، أو الحد الأدنى للاستطالة، أو متوسط طاقة الصدم والحد الأدنى الفردي لها، أو نطاق الصلادة، أو إجراء إعادة الاختبار المسموح به. وتكون كلمة «ناجح» مفيدة فقط عندما تكون معايير القبول المنطبقة ظاهرة أو مشارًا إليها بوضوح.
ينبغي أن يحدد سجل المعالجة الحرارية الحالة، والفرن أو المعدات، والدفعة، وتواريخ المعالجة عند اشتراطها، ودرجات الحرارة، وزمن المكوث، وطريقة التبريد، وتفاصيل المراجعة. وتحدد SAE AMSH6875C متطلبات المعالجة الحرارية للصلب، بما يشمل معدات الأفران، والإجراءات، ودرجات الحرارة، وطرق الاختبار. وتصنف ASTM A668/A668M-16 المطروقات بحسب المعالجة الحرارية عند التوريد، بما في ذلك حالات التلدين، والتطبيع، والتطبيع والمراجعة، والتقسية والمراجعة، والتطبيع-التقسية-المراجعة. وتصف هذه الفئات ما أُجري على المطروقة قبل التوريد؛ ولا تحدد ما إذا كان الصلب قد صُنع في فرن أكسجين أساسي أو فرن قوس كهربائي.
وأخيرًا، افحص المتطلبات التكميلية. فقد تشمل الاختبار بالموجات فوق الصوتية، واختبار الشد عبر السمك، واختبار الصدم، وحجم الحبيبات، والنظافة، وضوابط قابلية اللحام، ورسم خرائط الصلادة، وفحص السطح، أو تقييد العناصر المتبقية. وغالبًا ما يُستند إلى هذه المتطلبات في مواصفة شراء أو بند إضافي، لا في اسم الدرجة نفسه. ولا تكون الشهادة ذات معنى فني إلا عندما تشير الدرجة، ومواصفة المنتج وإصدارها، وشكل المنتج، والأبعاد، وحالة التوريد، وبيان المسار، وتعريف الصهيرة، وسجل المعالجة، وأدلة الاختبار كلها إلى المادة نفسها.
القراءات الشائعة الخاطئة وإطار للمقارنة قائم على المعايير
لماذا لا يعني EAF سلوكًا ماديًا عالميًا واحدًا
يشير «فولاذ EAF» إلى مسار صناعة الفولاذ، وليس إلى مجموعة خصائص نهائية. وتذكر World Steel Association أن مساري صناعة الفولاذ الرئيسيين هما مسار الفرن العالي–فرن الأكسجين القاعدي (BF–BOF) ومسار فرن القوس الكهربائي (EAF). كما تميّز بين مدخلاتهما الرئيسية: إذ يستخدم المسار المتكامل خام الحديد، وفحم الكوك المعدني، والحجر الجيري، والفولاذ المعاد تدويره، في حين يستخدم مسار EAF أساسًا الفولاذ المعاد تدويره، والحديد المختزل مباشرة (DRI)، والحديد السائل، والكهرباء.
هذا التمييز مهم، لكنه لا يتنبأ وحده بحالة التسليم النهائية. فقد تحمل شحنة EAF المصنوعة أساسًا من الفولاذ المعاد تدويره عناصر متبقية مثل النحاس أو القصدير أو الكروم تختلف عن تلك الموجودة في شحنة تعتمد بدرجة كبيرة على DRI. ويؤثر اختيار الخردة، والتخفيف باستخدام DRI أو الحديد السائل، وممارسات تشغيل الفرن، وحقن الأكسجين، والتحكم في الخبث، والتكرير الثانوي، والمعالجة بالتفريغ، كلها في التركيب الكيميائي والنظافة الناتجين. وقد يصب المنتج أيضًا الفولاذ في شكل بلاطات أو كتل أو قضبان أولية، ثم يطبق عليه نسب اختزال مختلفة، وبرامج تبريد مختلفة، وعمليات تشطيب متنوعة. وتصف World Steel Association هذا التسلسل مباشرةً: إذ ينتج الصب المستمر بلاطات وكتلًا وقضبان أولية نصف مصنّعة، تُدرفل لاحقًا إلى منتجات مسطحة وطويلة.
وعليه، فإن مسار EAF لا يحدد ما إذا كان المنتج مطيلاً، أو خشن الحبيبات، أو حساسًا للشوائب، أو قابلاً للحام، أو مناسبًا لتحمل إجهادات كلال محددة. فهذه النتائج تعتمد على كيمياء الدرجة، وحدود العناصر المتبقية، والتحكم في النيتروجين والهيدروجين، وممارسات الصب والاختزال، وتنقية الحبيبات، وأبعاد المنتج، والمعالجة الحرارية. وقد أوضحت وكالة حماية البيئة الأمريكية هذا التمييز بين المسارات بجلاء في عام 1995: إذ تعمل صناعة الفولاذ بالأكسجين القاعدي على تكرير الحديد المنصهر الآتي من الفرن العالي باستخدام الخردة، بينما تمثل صناعة الفولاذ في EAF عملية منفصلة. ويفصل هذا البيان بين المسار وتأهيل المنتج اللاحق؛ ولا ينشئ فئة مادية باسم EAF ذات سلوك عالمي موحد.
وقد تتعامل المعايير مع المسار بطريقة مختلفة. فالمعيار ASTM A434/A434M-24 يجيز مسارات الصهر والمعالجة باستخدام الفرن المكشوف، والأكسجين القاعدي، والفرن الكهربائي لقضبان فولاذ سبائكي محددة ومُقساة ومُراجَعة، شريطة استيفاء المتطلبات الأخرى للمعيار. وعلى النقيض من ذلك، يشترط ASTM A508/A508M-16 التصنيع في فرن كهربائي قاعدي للمطروقات المشمولة الخاصة بأوعية الضغط، ما لم يُستخدم التكرير الثانوي أو إعادة الصهر. ولذلك يكون المسار متغيرًا من متغيرات المطابقة عندما ينص المعيار على ذلك، لكنه يظل متغيرًا واحدًا فقط. ولا يمكن لشهادة مصنع تذكر «EAF» أن تحل محل الدرجة المحددة، أو شكل المنتج، أو أبعاده، أو حالة المعالجة الحرارية، أو نتائج الاختبارات.
لماذا لا تعادل الحالة الطبيعية حالة التقسية والمراجعة
تصف حالتا التطبيع والتقسية والمراجعة حالتي التسليم المعدني، وليستا اسمين بديلين للمعالجة نفسها. ففي التطبيع، يُسخّن الفولاذ إلى ما فوق نطاق التحول ذي الصلة ثم يُبرّد في الهواء الساكن. وتعمل هذه المعالجة على تنقية البنية الفيريتية-البيرليتية أو إعادة ضبطها، كما تقلل بعض آثار الدرفلة أو الطرق السابقة. وتعتمد المقاومة والمتانة الناتجتان على المكافئ الكربوني، ومحتوى السبائك، وسماكة المقطع، وظروف التبريد.
أما التقسية فمختلفة. إذ يُسخّن الفولاذ لتكوين الأوستنيت، ثم يُبرّد بسرعة تكفي لإنتاج بنية تحوّل أكثر صلادة بدرجة كبيرة، وتكون عادةً مارتنسيت أو مزيجًا من المارتنسيت والباينيت. وتلي ذلك المراجعة لتقليل إجهادات التقسية وضبط الصلادة والمقاومة والمتانة. وبناءً على ذلك، لا تكون البنية النهائية مماثلة للبنية الناتجة عن التطبيع، ولا ينبغي تبادل الحالتين في المواصفة أو في إجراء التصنيع.
وثمة مصطلح ثالث يسبب التباسًا متكررًا: التطبيع بالدرفلة. ففي برنامج الدرفلة بالتطبيع، تُضبط تمريرات الدرفلة النهائية بحيث تشبه الحالة الناتجة حالة الفولاذ المطبع، رغم أن المنتج قد لا يخضع لمعالجة تطبيع حراري كاملة ومنفصلة في الفرن. وتُعد درجة الحرارة، ونسبة الاختزال، والتحكم في تمريرة التشطيب أجزاءً من المسار. وعبارتا «مطبع» و«مطبع بالدرفلة» وصفان مرتبطان لحالة التسليم، لكنهما لا تمثلان بيانين متطابقين بشأن العملية.
يغطي BS EN 10025-3:2019 منتجات الفولاذ الإنشائي ذات الحبيبات الدقيقة، القابلة للحام، والمسطحة والطويلة والمدرفلة على الساخن، والموردة في الحالة المطبعَة أو المطبعَة بالدرفلة. وهذه الصياغة مقصودة؛ فهي تحدد مجموعة من حالات التسليم المسموح بها إلى جانب درجات وجودات وسماكات محددة تصل إلى 250 mm، ولا تعني أن كل منتج في هذه المجموعة خضع للتاريخ الحراري نفسه.
وتخضع المنتجات المقسّاة والمراجَعة لمنطق مختلف للخواص. إذ يغطي DIN EN 10025-6:2023-06 المنتجات المسطحة المدرفلة على الساخن من الفولاذ الإنشائي ذي مقاومة الخضوع العالية، والموردة في الحالة المقسّاة والمراجَعة. وتُكتسب المقاومة المحددة من خلال التقسية والمراجعة، مع متطلبات تعتمد على السماكة وحدود مقابلة للحام والتشكيل والتسخين أثناء الإصلاح. ولا تُعد الدرجة المطبعة ذات مقاومة الخضوع الاسمية المماثلة بديلًا تلقائيًا، لأن البنية المجهرية، وتوزيع الصلادة، والسلوك عبر السماكة، واستجابة المنطقة المتأثرة بالحرارة قد تختلف.
ويُظهر ASTM A668/A668M-16 سبب ضرورة قراءة صياغة حالة التسليم بدقة. فهو يصنّف مطروقات الفولاذ الكربوني والسبائكي إلى مط annealed، ومطبعة، ومطبعة ومراجَعة، ومقسّاة ومراجَعة، ومطبعة ومقسّاة ومراجَعة. وهذه تصنيفات منفصلة وليست اختلافات أسلوبية. وبالمثل، يحدد ISO 683-1:2016 متطلبات التسليم الفنية للمنتجات نصف المصنّعة، والقضبان، وأسلاك الدرفلة، والمنتجات المسطحة، والمطروقات، في حالات محددة من المعالجة الحرارية والسطح. وتُعد عبارة «معالج حراريًا» غامضة أكثر من اللازم عندما يميز المعيار الحاكم بين هذه الحالات.
لماذا لا تعني الدرجات المكافئة تلقائيًا حالات تسليم مكافئة
تتحكم تسمية الدرجة عمومًا في التركيب الكيميائي ومجموعة من المتطلبات الميكانيكية أو التكنولوجية. لكنها لا تحدد دائمًا المنتج الكامل الذي يصل إلى موقع التصنيع. فقد تسمي وثيقتان فولاذين متقاربين كيميائيًا، مع اختلافهما في شكل المنتج، ونطاق السماكة، ومعالجة التسليم الحرارية، وحالة السطح، وموضع أخذ العينات، ودرجة حرارة الاختبار، وتواتر اختبار الصدم، والفحص بالموجات فوق الصوتية، أو مسار التصنيع المسموح به.
ويأتي شكل المنتج في مقدمة ما يجب التحقق منه. فاللوح، والقضيب، والمطروقة، وسلك الدرفلة لا تكتسب التاريخ نفسه للتشوه أو التجانس نفسه للخواص، حتى عندما يكون تركيبها الكيميائي الاسمي متقاربًا. كما أن السماكة حاسمة؛ إذ تتغير معدلات التبريد وتأثيرات الانفصال مع حجم المقطع، ولذلك لا يمكن تطبيق متطلب أُثبت للوح بسماكة 20 mm تلقائيًا على مطروقة بسماكة 180 mm.
بعد ذلك يجب مطابقة حالة التسليم بدقة. فقد تحمل المنتجات المطبعة، والمطبعة بالدرفلة، والمقسّاة والمراجَعة أرقامًا متشابهة لمقاومة الخضوع، مع اختلاف الصلادة والمتانة وقيود اللحام بينها. كما تهم حالة السطح. فأسطح «كما دُرفت»، والمزالة القشور، والمشغلة آليًا، والمشغلة على البارد، والمطروقة، تفرض افتراضات مختلفة بشأن نزع الكربنة، والقشور، والتفاوتات البُعدية، والفحص.
وقد تُسقط أحكام الاختبار ادعاء التكافؤ السريع. فتحقق مما إذا كانت اختبارات الشد والصدم إلزامية، ومكان أخذ العينات، والاتجاه المستخدم، وما إذا كان الاختبار يُجرى لكل صهرة، أو دفعة، أو مطروقة، أو نطاق سماكة. إذ يربط كل من ISO 683-1:2016 وBS EN 10025-3:2019 وDIN EN 10025-6:2023-06 ومعايير ASTM الخاصة بالمطروقات المتطلبات بفئات منتجات محددة، لا بالتركيب الكيميائي وحده.
قائمة التحقق لمقارنة المواد
- المسار سجّل مسار الصهر والتكرير عند اشتراط ذلك.
- شكل المنتج حدّد ما إذا كان المنتج لوحًا، أو قضيبًا، أو قضيبًا سلكيًا، أو مطروقة، أو شكلًا آخر.
- المعالجة الحرارية اذكر الحالة: ملدن، أو مُطبَّع، أو مُطبَّع بالدرفلة، أو مُقسى ومُراجَع، أو حالة أخرى محددة.
- السطح والأبعاد سجّل التشطيب، والسماكة، والقطر، والتفاوتات، وحجم المقطع.
- الاختبارات طابق متطلبات الشد، والصدم، والصلادة، والفحص، وأخذ العينات مع المعيار الحاكم.
- الأدلة اربط الشهادة، ورقم الصهرة، وسجل المعالجة، وتقرير الاختبار بالمنتج الفعلي.
ولذلك ينبغي أن تضع مصفوفة المقارنة العملية مسار التصنيع في عمود واحد، لكن لا تتركه بوصفه العمود الحاسم. وينبغي أن تحدد الأعمدة المتبقية شكل المنتج ونطاق الحجم، والدرجة والمعيار الحاكم، ومعالجة التسليم الحرارية، وحالة السطح، والمتطلبات الميكانيكية ومتطلبات الصدم، والفحص التكميلي، وأدلة التحقق مثل رقم الصهرة، وسجل المعالجة، وتقرير الاختبار، وبيان المطابقة. وينبغي أن تُقرأ المقارنة النهائية عبر الصف الكامل: المسار → شكل المنتج → المعالجة الحرارية → المعيار والدرجة → متطلبات الاختبار والسطح → الأدلة الموثقة. وعندها فقط يمكن الحكم على حالتي تسليم متشابهتين اسميًا بأنهما متكافئتان من الناحية الفنية.
المراجع
- [1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM A668/A668M-16, 2016. https://store.astm.org/a0668_a0668m-16.html
- [2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM A508/A508M-16, 2016. https://store.astm.org/a0508_a0508m-16.html
- [3] Heat-treatable steels, alloy steels and stainless steels — Part 1. ISO 683-1:2016, 2016. https://www.iso.org/standard/70642.html
- [4] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [5] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [6] Hot rolled products of structural steels — Part 6. DIN EN 10025-6:2023-06, 2023. https://www.dinmedia.de/en/standard/din-en-10025-6/366216503