




Wat een leveringstoestand van staal daadwerkelijk betekent
Een staalproduct in een bepaalde levertoestand omvat meer dan alleen de chemische samenstelling en verbindt productvorm, productiegeschiedenis, warmtebehandeling, toestand van het oppervlak, afmetingen, mechanische eisen en beproevingen. Strong evidence
Een leveringstoestand van staal is de in normen vastgelegde toestand waarin een product wordt geleverd. Het is geen informele omschrijving van een leverancier en ook geen synoniem voor de chemische samenstelling. De toestand verbindt de productvorm, de productiegeschiedenis, de toestand na warmtebehandeling, de oppervlaktetoestand, de afmetingen, de mechanische eisen en de voorgeschreven inspecties of beproevingen met elkaar. Deze details bepalen hoe het materiaal moet worden geïnterpreteerd en wat conformiteitsclaims daadwerkelijk betekenen.
| Leveringsbeschrijving | Wat deze beschrijving identificeert | Wat deze beschrijving niet identificeert |
|---|---|---|
| Warmgewalste plaat | Vlak product en geschiedenis van de warmbewerking | Volledige smeltroute of naleving van de uiteindelijke warmtebehandeling |
| Genormaliseerde plaat | Toestand na normaliserende warmtebehandeling | Oppervlakteafwerking of oventype |
| Koudnabewerkte staaf | Nabewerkingsroute, afmetingen en toestand van het oppervlak | Legeringskwaliteit of thermische toestand |
| Gehard en ontlaten smeedstuk | Gesmeed product met een vastgelegde thermische toestand | Primaire smeltroute, tenzij de norm dit vereist |
Een smelt nummer en een staalaanduiding identificeren belangrijke onderdelen van de identiteit van het materiaal, maar beschrijven niet het volledige geleverde product. Dezelfde brede staalfamilie kan worden geleverd als warmgewalste plaat, genormaliseerde plaat, plaat in geharde en getemperde toestand, koud afgewerkte staaf of gesmeed onderdeel. Deze producten kunnen dezelfde belangrijkste legeringselementen bevatten, maar aanzienlijk verschillen in vloeigrens, taaiheid, hardheid, restspanningen, maattoleranties en lasbaarheid.
Leveringstoestand versus staalsoort
Een staalsoort definieert gewoonlijk een bereik voor de samenstelling en een reeks vereiste eigenschappen. Afhankelijk van de norm kan deze ook toegestane productvormen, diktebereiken, temperaturen voor kerftaaiheidsproeven, deoxidatiemethode of leveringstoestanden voorschrijven. Dit betekent nog steeds niet dat elk product met die staalaanduiding dezelfde productiesequentie heeft doorlopen.
Beschouw constructiestaal volgens de normenreeks EN 10025. BS EN 10025-3:2019 behandelt warmgewalste lasbare fijnkorrelige constructiestaalproducten die worden geleverd in de genormaliseerde of genormaliseerd gewalste toestand. Een aanduiding zoals S355N geeft daarom meer informatie dan alleen een nominale vloeigrensklasse van 355 MPa: de aanduiding “N” is gekoppeld aan de genormaliseerde of genormaliseerd gewalste leveringstoestand die in de norm is vastgelegd. DIN EN 10025-6:2023-06 heeft betrekking op een andere productklasse, namelijk constructiestaal met hoge vloeigrens dat wordt geleverd in de geharde en getemperde toestand. Een staalsoort uit dat deel van de normenreeks kan niet worden geïnterpreteerd alsof het simpelweg een sterkere versie van een genormaliseerd product is.[1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM International. ASTM A668/A668M-16, 2016.
Het onderscheid is even duidelijk in ASTM-normen voor smeedstukken. ASTM A668/A668M-16 classificeert smeedstukken van koolstofstaal en gelegeerd staal op basis van de warmtebehandeling bij levering, waaronder gegloeide, genormaliseerde, genormaliseerde en getemperde, geharde en getemperde, en genormaliseerde, geharde en getemperde toestanden. “Gesmeed koolstofstaal” is daarom geen voldoende beschrijving van de geleverde toestand. Het smeedproces bepaalt de productvorm en de vervormingsgeschiedenis; de voorgeschreven warmtebehandeling bepaalt een ander deel van de technische toestand.
ASTM A434/A434M-24 behandelt warmvervormde en koud afgewerkte staven van gehard en getemperd gelegeerd staal. Hier beschrijft “koud afgewerkt” de productieroute en de oppervlakte- of maattoestand, terwijl “gehard en getemperd” de metallurgische toestand beschrijft. Geen van beide termen vervangt de staalsoort. Een staaf kan chemisch binnen het vereiste bereik van de staalsoort vallen, maar toch niet aan de leveringseis voldoen als hij in de verkeerde toestand, met de verkeerde oppervlaktetoestand of zonder de vereiste mechanische beproevingen is geleverd.
Levertoestand De in de normen vastgelegde toestand waarin een staalproduct wordt geleverd, met inbegrip van de vorm, thermische behandeling, toestand van het oppervlak, afmetingen en vereiste verificatie.
| Route | Belangrijkste metallische grondstoffen of voedingsmaterialen | Primaire bewerking |
|---|---|---|
| BF-BOF | IJzererts, metallurgische kolen, kalksteen en gerecycled staal | IJzerproductie in een hoogoven, gevolgd door raffinage in een zuurstofconvertor |
| EAF | Voornamelijk gerecycled staal, direct gereduceerd ijzer of vloeibaar ruwijzer en elektriciteit | Elektrisch smelten, gevolgd door raffinage en gieten |
De productieroute voegt daar nog een laag aan toe. De World Steel Association stelt in 2024 dat de twee belangrijkste staalproductieroutes de hoogoven-zuurstofconvertorroute (BF-BOF) en de vlamboogovenroute (EAF) zijn. Haar richtlijnen voor grondstoffen onderscheiden de geïntegreerde route, die ijzererts, metallurgische steenkool, kalksteen en gerecycled staal gebruikt, van de EAF-route, die voornamelijk gerecycled staal, direct gereduceerd ijzer of vloeibaar ruwijzer en elektriciteit gebruikt. De U.S. Environmental Protection Agency beschreef het zuurstofconvertorproces in 1995 als het raffineren van vloeibaar hoogovenijzer met schroot, terwijl het vlamboogovenproces als een afzonderlijke staalproductieroute werd behandeld.
ASTM A434/A434M-24 staat meerdere smeltverwerkingsroutes toe voor de behandelde gelegeerde stalen staven die gehard en ontlaten zijn. Strong evidence
[2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM International. ASTM A508/A508M-16, 2016.Deze smeltroutes kunnen invloed hebben op restelementen, zuiverheid, insluitingspopulaties en procesbeheersing, maar de route bepaalt op zichzelf niet of het eindproduct genormaliseerd, gegloeid of gehard en getemperd is. ASTM A434/A434M-24 staat voor de daarin behandelde staven productie in een Siemens-Martinoven, zuurstofconvertor of elektrische oven toe, onder voorbehoud van de eisen van de norm. ASTM A508/A508M-16 stelt een specifiekere eis voor vacuümbehandelde smeedstukken van gehard en getemperd koolstofstaal en gelegeerd staal voor onderdelen van drukvaten: productie in een elektrische oven is vereist, tenzij secundaire raffinage of omsmelten wordt toegepast. De route-eis maakt deel uit van die productspecificatie en is geen algemene definitie van al het geharde en getemperde staal.

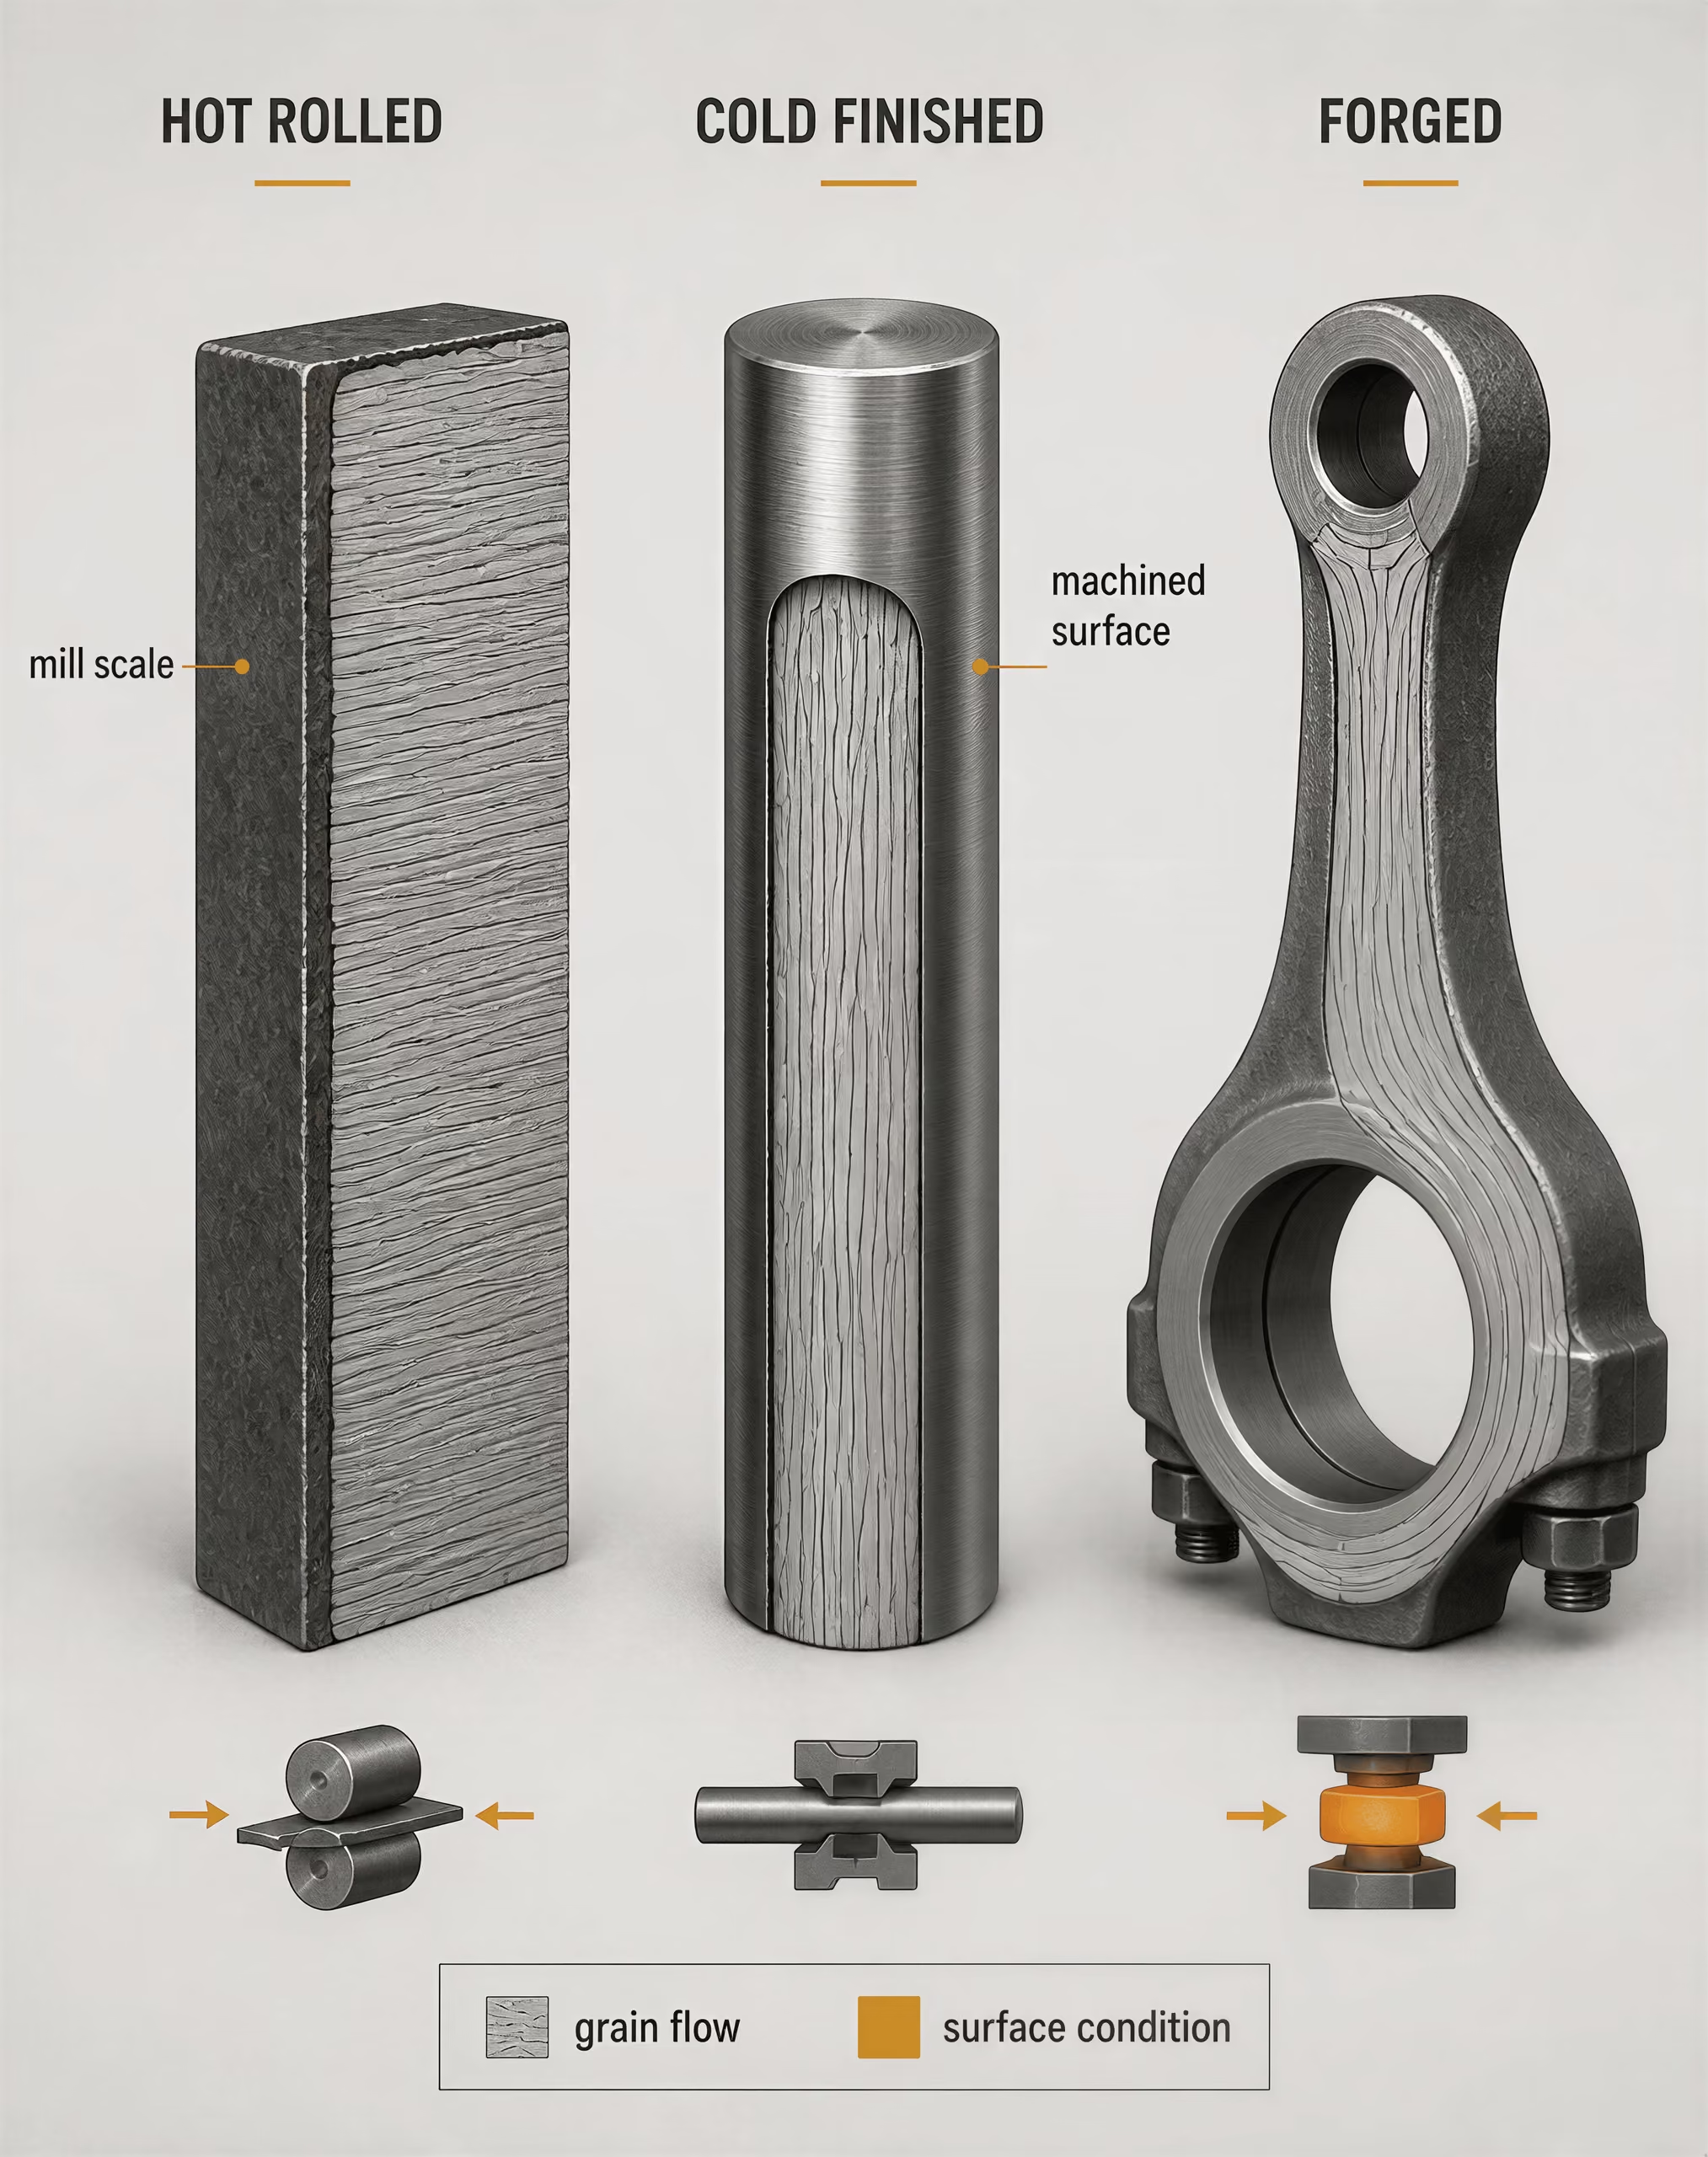
Productvorm, oppervlaktetoestand en toestand na warmtebehandeling
De productvorm bepaalt hoe het staal is gevormd en welke gebreken, spanningen en richtingsafhankelijke eigenschappen van belang kunnen zijn. Continu gieten zet vloeibaar staal om in plakken, knuppels en blokken, die vervolgens volgens de procesbeschrijving van de World Steel Association uit 2024 tot vlakke en lange producten worden gewalst. Een plak kan plaat of band worden; een knuppel kan staaf of walsdraad worden; een blok kan een zwaarder profiel of uitgangsmateriaal voor smeedstukken worden. Daaropvolgend walsen, trekken, verspanen of smeden verandert de geometrie en het mechanische gedrag.
Een vlak product dat warmgewalst wordt geleverd, heeft een andere oppervlakte- en maatgeschiedenis dan een product dat koud is gereduceerd en vervolgens gegloeid. Een als koud afgewerkt omschreven staaf kan zijn getrokken, gepeld, geslepen of gedraaid, met een strakkere maatbeheersing en een specifieke oppervlaktetoestand. Een smeedstuk heeft plaatselijk of over zijn gehele volume plastische vervorming ondergaan op een manier die verschilt van die van gewalste plaat, zelfs wanneer de chemische analyse vergelijkbaar is.
Warmtebehandeling verandert de microstructuur. Gloeien vermindert over het algemeen de hardheid en restspanningen en verbetert tegelijkertijd de rekbaarheid en verspaanbaarheid. Normaliseren leidt door verhitting boven het relevante transformatiebereik, gevolgd door luchtkoeling, tot een verfijnde ferritisch-perlitische structuur. Genormaliseerd walsen maakt gebruik van een gecontroleerd walsschema, zodat de laatste walsgangen een toestand opleveren die in gespecificeerde opzichten vergelijkbaar is met genormaliseerd materiaal; het is niet simpelweg een aanduiding voor gewoon warmwalsen. Afschrikken creëert een hardere transformatiestructuur, terwijl ontlaten een deel van de brosheid vermindert en de sterkte en taaiheid aanpast. “Gehard en getemperd” duidt bijgevolg op een gecontroleerde sequentie en niet alleen op een bepaald sterktresultaat.[3] Heat-treatable steels, alloy steels and stainless steels — Part 1. International Organization for Standardization. ISO 683-1:2016, 2016.
De oppervlaktetoestand moet afzonderlijk van de warmtebehandeling van het basismateriaal worden beschouwd. Walshuid kan op warmgewalst materiaal achterblijven of worden verwijderd door kogelstralen, beitsen of een andere ontkalkingsbewerking. Een koud afgewerkt of bewerkt oppervlak kan invloed hebben op maattoleranties, ruwheid en de plaats van defecten die tot aan het oppervlak doorlopen, zonder de chemische samenstelling van de staalsoort te veranderen. ISO 683-1:2016 specificeert technische leveringseisen voor halffabricaten, staven, walsdraad, vlakke producten en smeedstukken van ongelegeerd staal voor harden en ontlaten, met inbegrip van vastgelegde warmtebehandelings- en oppervlaktetoestanden. Deze structuur laat zien waarom “de staalsoort” slechts één onderdeel van de technische beschrijving is.
De vereiste beproevingen completeren de toestand. Trekproefeigenschappen kunnen bij een bepaalde dikte en in een bepaalde richting worden voorgeschreven. Een kerftaaiheidsproef kan alleen van toepassing zijn op een vastgelegde kwaliteit of temperatuur. Ook hardheid, ultrasoon onderzoek, bepaling van de korrelgrootte, grenzen voor ontkoling, oppervlakte-inspectie en maattoleranties kunnen verplicht zijn. Een certificaat waarop alleen de chemische samenstelling wordt vermeld, toont geen conformiteit aan met een leveringstoestand waarvoor deze aanvullende controles vereist zijn.
Waarom de aanduiding de interpretatie bepaalt
Termen die niet met elkaar mogen worden verward
- Genormaliseerd
- Een warmtebehandelingstoestand die ontstaat door austenitiseren en afkoelen aan de lucht.
- Genormaliseerd gewalst
- Een toestand na gecontroleerd walsen die bedoeld is om een structuur te verkrijgen die vergelijkbaar is met die van genormaliseerd materiaal.
- Koudnabewerkt
- Een productroute waarbij trekken, schillen, draaien, slijpen of vergelijkbare nabewerkingen worden toegepast.
- Gehard en ontlaten
- Een opeenvolging van austenitiseren, snel afkoelen en ontlaten.
De aanduiding geeft de gebruiker aan welke normregels van toepassing zijn, welke toestand is besteld en welke vergelijkingen geldig zijn. “Genormaliseerd”, “genormaliseerd gewalst”, “gegloeid”, “koud afgewerkt” en “gehard en getemperd” zijn geen onderling uitwisselbare bijvoeglijke naamwoorden. Ze leiden tot verschillende aannames over microstructuur, eigenschappen, verwerkingsgrenzen en acceptatiebeproevingen.
SAE AMSH6875C illustreert hetzelfde principe vanuit het perspectief van warmtebehandeling in de lucht- en ruimtevaart: de norm stelt eisen aan vier staalklassen en specificeert ovenapparatuur, procedures, temperaturen en beproevingsmethoden. De vereiste behandeling is daarom gekoppeld aan gedocumenteerde procesbeheersing en niet aan de mededeling dat het materiaal op enig moment is verhit.
Om die reden moet een volledige materiaalbeschrijving de norm, staalsoort, productvorm, afmetingen, leveringstoestand, oppervlaktetoestand en vereiste beproevingen vermelden. “S355-staal”, “4140-staaf” of “smeedstuk van gelegeerd staal” laat materiaalvragen onbeantwoord. Een normconforme aanduiding beperkt die onzekerheden. Zij vermeldt wat het product is, hoe de geleverde toestand tot stand is gebracht en welk bewijsmateriaal de claim moet ondersteunen.
De productieroute van grondstoffen tot halffabrikaatstaal
[4] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
Staalproductie bestaat niet uit één ovenbewerking. Het is een gekoppelde sequentie waarin ijzerhoudend materiaal ijzer wordt, ijzer ruw staal wordt en vloeibaar staal een gegoten vorm krijgt om te worden gewalst of gesmeed. De World Steel Association onderscheidt twee hoofdroutes: de hoogoven-zuurstofconvertorroute, doorgaans aangeduid als BF-BOF, en de vlamboogovenroute, ofwel de EAF-route.[^1] Deze routes beschrijven hoe de metaalcharge wordt gereduceerd, gesmolten en geraffineerd. Zij definiëren op zichzelf niet de uiteindelijke leveringstoestand.
Een definitieve aanduiding kan ook een specifieke samenstelling, koelpraktijk, oppervlaktetoestand, korrelstructuur, treksterkte, kerftaaiheid of warmtebehandeling vereisen. ISO 683-1:2016 specificeert bijvoorbeeld technische leveringsvoorschriften voor halffabricaten, staven, walsdraad, platte producten en smeedstukken die in vastgelegde warmtebehandelings- en oppervlaktecondities worden geleverd.[^2] De productieroute is daarom één onderdeel van de productiegeschiedenis en geen vervanging voor de productnorm.
Hoogoven en basiszuurstofconvertor
De BF-BOF-route scheidt de ijzerproductie van de staalproductie. Bij de ijzerproductie wordt in de hoogoven ruwijzer geproduceerd: vloeibaar, koolstofrijk ijzer. Vervolgens wordt bij de staalproductie in de basiszuurstofconvertor het koolstofgehalte verlaagd en de chemische samenstelling aangepast.
Een hoogoven wordt aan de bovenzijde gevuld met ijzererts, metallurgische cokes en toeslagstoffen zoals kalksteen. IJzererts levert ijzeroxiden. Cokes levert warmte en werkt als reductiemiddel; het koolmonoxide ervan verwijdert zuurstof uit het erts terwijl de lading naar beneden zakt. Kalksteen reageert met ganggesteente en andere ongewenste bestanddelen en vormt slak. Verwarmde lucht, doorgaans de blaaslucht genoemd, komt via tuyeres nabij de ovenbodem binnen. Het daaruit ontstane vloeibare ruwijzer verzamelt zich onder de slak en wordt afgetapt voor transport naar de BOF.
| Installatie of procesfase | Geproduceerd of behandeld materiaal | Functie |
|---|---|---|
| Hoogoven | Vloeibaar ruwijzer | Reduceert ijzeroxiden en produceert koolstofrijk vloeibaar ijzer |
| Zuurstofconvertor | Ruw staal | Raffineert vloeibaar ruwijzer met zuurstof en schroot |
| Vlamboogoven | Vloeibaar staal | Smelt een metallische charge met behulp van elektrische energie |
| Lepelmetallurgie | Geraffineerd vloeibaar staal | Stelt chemische samenstelling, temperatuur, gassen en insluitsels bij |
Een hoogoven is dus een installatie voor de ijzerproductie en geen staalproductie-installatie. Dit onderscheid komt naar voren in beschrijvingen van het American Iron and Steel Institute en de U.S. Environmental Protection Agency. De EPA stelt dat het basiszuurstofproces vloeibaar hoogovenijzer met schroot raffineert, terwijl het vlamboogovenproces een afzonderlijke staalproductieroute is.[^3] Die formulering is van belang: de hoogoven produceert een tussenproduct van ijzer, terwijl de BOF ruw staal maakt.
In de BOF blaast een watergekoelde lans zeer zuivere zuurstof in het vloeibare ijzer. Zuurstof reageert met koolstof, silicium, mangaan en fosfor. Koolstof verlaat het proces voornamelijk als koolmonoxide en kooldioxide; geoxideerde verontreinigingen komen in de slak terecht. Staalschroot wordt gewoonlijk toegevoegd als koelmiddel en metallische grondstof, zodat de warmtebalans kan worden beheerst en materiaal wordt gerecycled. Toeslagstoffen vormen een basische slak die fosfor en andere oxiden opneemt.
Bij het aftappen uit de BOF ontstaat ruw staal, maar de afgetapte samenstelling is niet noodzakelijk de uiteindelijke samenstelling. In de panbehandeling kunnen opgeloste gassen worden verwijderd, legeringstoevoegingen worden aangepast, insluitsels worden gemodificeerd en de giettemperatuur worden ingesteld. Vacuümbehandeling kan, afhankelijk van de staalkwaliteit en de processpecificatie, het waterstof-, stikstof- of koolstofgehalte verlagen. Calciumbehandeling kan bij geschikte samenstellingen de vorm van insluitsels veranderen. Dit zijn metallurgische regelbewerkingen; twee charges uit dezelfde BF-BOF-route kunnen verschillende raffinage- en thermische geschiedenissen krijgen.
De geïntegreerde route gebruikt dus meer dan erts en cokes. De World Steel Association noemt ijzererts, metallurgische steenkool, kalksteen en gerecycled staal als enkele van de belangrijkste grondstoffen.[^4] De onderlinge verhoudingen variëren afhankelijk van het installatieontwerp, de bedrijfsvoering van de oven, de kwaliteit van het schroot en de vereiste chemische samenstelling van het staal.
Vlamboogoven, direct gereduceerd ijzer en vloeibaar ruwijzer
Een EAF smelt een metallische lading door een elektrische stroom via elektroden en de lading te laten lopen. De oven kan voornamelijk met gerecycled staal worden gevuld, maar er kunnen ook direct gereduceerd ijzer (DRI), briketijzer, ruwijzer of vloeibaar ruwijzer worden toegevoegd. De World Steel Association beschrijft de EAF-route als een route die voornamelijk gerecycled staal, DRI of vloeibaar ruwijzer en elektriciteit gebruikt.[^4]
Gerecycled staal bestaat al uit metallisch ijzer en heeft daarom de reductiestap in de hoogoven niet nodig. Het gehalte aan resterende legeringselementen, de mate van verontreiniging, de fysieke vorm en het aandeel ervan in de lading beïnvloeden de bedrijfsvoering van de oven en de uiteindelijke chemische samenstelling. DRI wordt geproduceerd door ijzererts in vaste toestand te reduceren, doorgaans met een reductiegas. In tegenstelling tot vloeibaar hoogovenruwijzer is het tijdens de reductie niet gesmolten en behoudt het een poreuze structuur. Vloeibaar ruwijzer dat aan een EAF wordt geleverd, is vloeibaar of eerder geproduceerd ijzer uit een reductieoven en brengt koolstof en thermische energie in de charge.
De EAF smelt de lading en ondersteunt oxidatie, slakvorming en temperatuurregeling. Zuurstofinjectie, koolstoftoevoeging, schuimende-slakpraktijk en elektrisch vermogen worden op elkaar afgestemd om de gewenste charge te bereiken. Na het aftappen kan de secundaire metallurgie in een staalpan onder meer desoxidatie, legering, vacuümontgassing, modificatie van insluitsels en bijstelling van de temperatuur omvatten. Een EAF-charge kan daardoor aan veeleisende eisen worden geraffineerd, terwijl een geïntegreerde installatie staalsoorten met sterk uiteenlopende eigenschappen kan produceren door veranderingen in samenstelling, gieten, walsen en warmtebehandeling.
De productieroute alleen bepaalt niet de sterkte, taaiheid, lasbaarheid of vermoeiingsprestaties. Een laaggelegeerde constructiestaalkwaliteit die via een EAF is geproduceerd en dezelfde kwaliteit die via een BOF is geproduceerd, kan aan dezelfde productspecificatie voldoen als aan de voorgeschreven chemische, mechanische, reinheids- en verwerkingseisen is voldaan. Omgekeerd kunnen twee producten uit dezelfde EAF aanzienlijk verschillen wanneer het ene genormaliseerd is en het andere gehard en getemperd, of wanneer hun productdiktes en koelsnelheden verschillen.
Normen leggen soms routegerelateerde eisen op. ASTM A434/A434M-24 heeft betrekking op warmgewalste en koud nabewerkte, geharde en getemperde staven van gelegeerd staal en noemt openhaard-, basiszuurstof- en elektrische-ovenproductie als toegestane smeltproductieroutes. ASTM A508/A508M-16 stelt een specifiekere eis voor geharde en getemperde, vacuümbehandelde smeedstukken van koolstof- en gelegeerd staal voor onderdelen van drukvaten: productie in een elektrische basisoven is vereist, tenzij secundaire raffinage of omsmelten wordt toegepast.[^5] Een dergelijke eis is een voorwaarde voor conformiteit en geen bewijs dat elk EAF- of BOF-product dezelfde prestaties heeft.

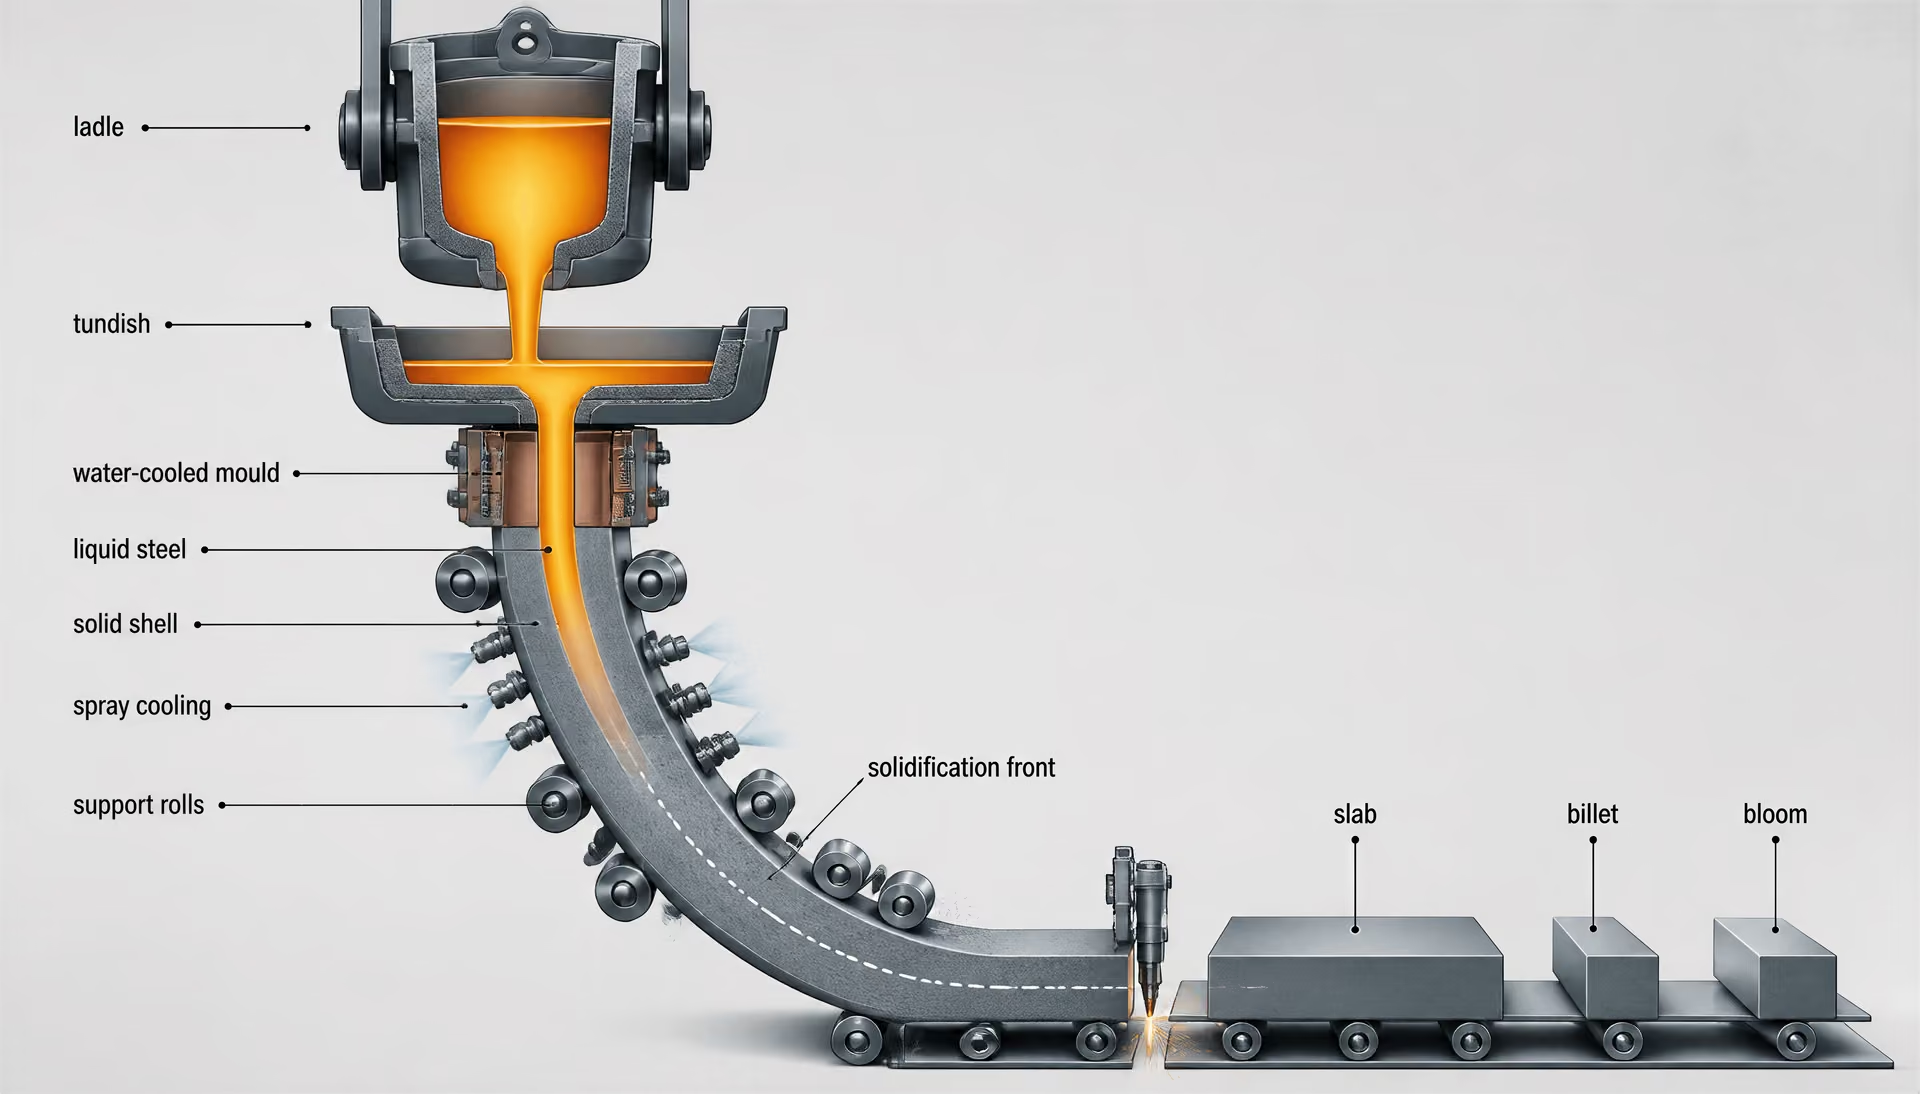
Ruw staal, gieten en verdere verwerking
Ruw staal is vloeibaar staal na de primaire staalproductie en voordat het een gegoten halffabricaat wordt. Het wordt overgebracht naar een staalpan, waar de secundaire metallurgie de chemische samenstelling, reinheid en giettemperatuur vastlegt. De staalpan kan een verdeelbak voeden, die als reservoir fungeert en het staal naar de gietvorm van een continugietmachine verdeelt.[5] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
Continu gieten zet vloeibaar staal om in plakken, knuppels of blokken.[^1] De gietvorm is aan de boven- en onderzijde open en wordt met water gekoeld. Tegen de wand van de gietvorm vormt zich een vaste schil, terwijl het staal binnenin vloeibaar blijft. Rollen ondersteunen en trekken de streng af; sproeiers verhogen de koeling onder de gietvorm totdat de doorsnede voldoende is gestold. Oxyfuelbranders of mechanische apparatuur snijden de streng op lengte.
Plakken worden doorgaans naar walslijnen voor platte producten gevoerd en tot plaat, band of dun plaatmateriaal gewalst. Knuppels worden meestal verwerkt in walslijnen voor staven en walsdraad. Blokken, die grotere doorsneden hebben, kunnen worden gebruikt voor constructieprofielen, rails of zware staven, hoewel de terminologie en maatgrenzen afhankelijk zijn van de installatie en de norm. De gietpraktijk beïnvloedt segregatie, porositeit, insluitsels en oppervlaktegebreken. Deze kenmerken kunnen later worden verminderd door opnieuw verhitten, walsen, afkorten, conditioneren of smeden, maar ze verdwijnen niet automatisch.
De verdere verwerking begint met opnieuw verhitten wanneer warmwalsen vereist is. Bij het walsen wordt de gegoten doorsnede tussen rollen samengedrukt, waardoor de dikte of doorsnede afneemt en de vorm en interne structuur veranderen. Gecontroleerd walsen en versnelde koeling kunnen de korrels verfijnen en de vereiste sterkte ontwikkelen zonder een afzonderlijke volledige normaliserende behandeling. Plaat, staf, walsdraad en constructieprofielen kunnen vervolgens worden gericht, ontroest, gepeld, geslepen, gesneden of aan andere oppervlaktebewerkingen worden onderworpen.
| Smeedklasse | Beschrijving van afkoeling of behandeling | Typisch doel of gevolg |
|---|---|---|
| Gegloeid | Gecontroleerde langzame afkoeling | Lagere hardheid en betere verspaanbaarheid |
| Genormaliseerd | Afkoeling aan de lucht na verhitting boven het transformatiegebied | Fijnere ferritisch-perlitische structuur |
| Genormaliseerd en ontlaten | Normaliseren, gevolgd door ontlaten | Aangepaste hardheid, taaiheid en restspanning |
| Gehard en ontlaten | Snelle afkoeling, gevolgd door ontlaten | Hogere sterkte met verminderde brosheid door het harden |
| Genormaliseerd, gehard en ontlaten | Normaliseren vóór harden en ontlaten | Gecontroleerde uitgangsstructuur vóór het harden |
Smeden volgt een ander vervormingspad. Een knuppel, blok of gietblok wordt verhit en tussen matrijzen of onder een pers samengedrukt, waardoor een gerichte materiaalstroom en een vorm ontstaan die mogelijk niet geschikt zijn voor walsen. ASTM A668/A668M-16 deelt smeedstukken in op basis van de leveringswarmtebehandeling, waaronder gegloeide, genormaliseerde, genormaliseerde en getemperde, geharde en getemperde, en genormaliseerde, geharde en getemperde condities.[^6] Dit zijn leveringscondities en geen benamingen voor BF-BOF- of EAF-productie.
De uiteindelijke route is bijgevolg een keten: erts of gerecycled staal gaat de fase van ijzerproductie of smelten in; vloeibaar metaal wordt geraffineerd tot ruw staal; vloeibaar staal wordt gegoten; en de halffabricaatdoorsnede wordt gewalst of gesmeed voordat een voorgeschreven laatste warmtebehandeling en oppervlaktevoorbereiding plaatsvinden. BS EN 10025-3:2019 heeft betrekking op warmgewalste lasbare fijnkorrelige constructiestaalproducten die in genormaliseerde of genormaliseerd gewalste toestand worden geleverd, terwijl DIN EN 10025-6:2023-06 betrekking heeft op warmgewalste constructiestalen met hoge vloeigrens die in geharde en getemperde toestand worden geleverd.[^7] Dezelfde brede staalfamilie kan de productie dus verlaten met verschillende verplichtingen, omdat de verwerkingsroute na het gieten en de vastgelegde leveringsconditie verschillend zijn.
[^1]: World Steel Association, “Staalproductieproces”, 2024. [^2]: ISO 683-1:2016. [^3]: U.S. Environmental Protection Agency, AP-42, “IJzer- en staalproductie”, 1995. [^4]: World Steel Association, “Grondstoffen”, 2024. [^5]: ASTM A434/A434M-24; ASTM A508/A508M-16. [^6]: ASTM A668/A668M-16. [^7]: BS EN 10025-3:2019; DIN EN 10025-6:2023-06.
Hoe de smeltroute en secundaire metallurgie het product beïnvloeden
Primaire staalproductie versus secundaire raffinage
De ovenroute bepaalt hoe ijzerhoudende materialen vloeibaar staal worden, maar bepaalt niet op zichzelf het eindproduct. De World Steel Association onderscheidt twee hoofd0routes: de hoogoven–zuurstofconvertorroute (BF–BOF) en de vlamboogovenroute (EAF) (World Steel Association, 2024). In de geïntegreerde route worden ijzererts, metallurgische steenkool, kalksteen en gerecycled staal gebruikt. De hoogoven produceert ijzerrijk ruwijzer; de zuurstofconvertor raffineert dit ruwijzer vervolgens met zuurstof en schroot. De U.S. Environmental Protection Agency beschreef hetzelfde onderscheid al in 1995: het zuurstofproces raffineert gesmolten hoogovens-ruwijzer met schroot, terwijl het vlamboogovenproces een afzonderlijke staalproductieroute is.
Een EAF smelt een charge die voornamelijk bestaat uit gerecycled staal, direct gereduceerd ijzer of ruwijzer, met gebruikmaking van elektrische energie. Deze beschrijving identificeert de primaire smeltmethode, maar niet de uiteindelijke zuiverheid, het insluitingenbestand, de korrelstructuur of de mechanische eigenschappen. Twee smelten die in EAF’s zijn geproduceerd, kunnen aanzienlijk van elkaar verschillen, omdat hun invoer van schroot of direct gereduceerd ijzer, oxidatiepraktijk, slakbeheersing, legeringstoevoegingen, taptemperatuur en nabehandeling kunnen verschillen. Hetzelfde geldt voor twee BOF-smelten.
Secundair-metallurgische opeenvolging
- Behandeling in de lepeloven Stelt temperatuur en chemische samenstelling bij en ondersteunt ontzwaveling.
- Argonroeren Mengt het bad en bevordert het opstijgen van insluitsels naar de slak.
- Vacuümbehandeling Kan opgeloste gassen verminderen en de beheersing van insluitsels ondersteunen.
- Calciumbehandeling Kan de vorm van insluitsels wijzigen bij geschikte samenstellingen.
- Gieten Voert geraffineerd staal via een verdeler naar een continugietvorm.
Na de primaire staalproductie kan het vloeibare staal in een pan secundaire metallurgie ondergaan. Een panovenbehandeling stelt de temperatuur en chemische samenstelling bij, bevordert ontzwaveling, wijzigt insluitingen met calcium of andere toevoegingen en maakt het mogelijk legeringselementen nauwkeuriger in te stellen dan praktisch uitvoerbaar is tijdens de hoofdsmeltbewerking. Roeren met argon helpt het bad te mengen en bevordert dat niet-metallische insluitingen naar de slak opstijgen. Deze bewerkingen beïnvloeden het staal dat later wordt gegoten, gesmeed of gewalst, ook al blijft de ovenroute van het staal “BOF” of “EAF”.
Gieten en vervorming voegen verdere procesgeschiedenis toe. De World Steel Association stelt dat continugieten vloeibaar staal omzet in platen, knuppels en blooms, die vervolgens tot vlakke en lange producten worden gewalst. Smeden verandert de vorm en de inwendige structuur op een andere manier dan walsen, met name door lokale vervorming en de vermindering van gietporositeit. Een toestand bij levering omvat daarom meer dan alleen de naam van de oven. ISO 683-1:2016 specificeert bijvoorbeeld technische leveringseisen voor halffabricaten, staven, walsdraad, vlakke producten en smeedstukken in vastgelegde warmtebehandelings- en oppervlaktecondities.
Warmtebehandeling is een afzonderlijke schakel in de keten. ASTM A668/A668M-16 classificeert smeedstukken van koolstofstaal en gelegeerd staal op basis van de warmtebehandeling bij levering, waaronder gegloeide, genormaliseerde, genormaliseerde en ontlaten, geharde en ontlaten, en genormaliseerde, geharde en ontlaten condities. “Gehard en ontlaten” beschrijft een thermische toestand, geen ovenroute. Een staal dat uit een EAF-smelt is gesmeed en een staal dat uit een BOF-smelt is gesmeed, kunnen beide gehard en ontlaten worden geleverd, terwijl hun restbestanddelen, insluitingen en gasgehalten niet noodzakelijk identiek zijn.
Vacuümbehandeling, zuiverheid en opgeloste gassen
Vacuümbehandeling is een secundair proces dat bedoeld is om opgeloste gassen en bij sommige bewerkingen ook insluitingen te beheersen. Bij verlaagde druk worden opgeloste waterstof en stikstof minder oplosbaar in vloeibaar staal; roeren en het blootstellen van de smelt aan het vacuüm helpen deze gassen te verwijderen. Beheersing van waterstof is belangrijk, omdat een teveel aan waterstof kan bijdragen aan vlokken, inwendige scheurvorming of vertraagde schade in daarvoor gevoelige zware doorsneden. Beheersing van zuurstof is om een andere reden belangrijk: opgeloste zuurstof reageert met desoxidatietoevoegingen en draagt bij aan oxide-insluitingen. Vacuümbehandeling betekent niet dat iedere insluiting verdwijnt en vervangt evenmin de beheersing van grondstoffen, slakoverdracht, gieten en herverhitting.
Vacuümontgassing en vacuümboogomsmelten zijn verschillende bewerkingen. Bij vacuümontgassing wordt een vloeibare charge, doorgaans in een pan of vacuümvat, vóór het gieten behandeld. Bij vacuüminductiesmelten wordt een charge onder vacuüm of in een gecontroleerde atmosfeer gesmolten en geraffineerd. Bij vacuümboogomsmelten (VAR) wordt vervolgens een verbruikselektrode onder vacuüm opnieuw gesmolten, waarbij een nieuwe gieteling met gecontroleerde stolling ontstaat. Elektroslakomsmelten (ESR) gebruikt een elektrisch geleidende slak om een elektrode opnieuw te smelten en kan de beheersing van insluitingen en de stollingsstructuur verbeteren. Deze omsmeltroutes zijn niet simpelweg sterkere versies van EAF-smelten; het zijn aanvullende procesfasen met eigen beheersmaatregelen en beperkingen.
“Zuiver staal” moet daarom worden opgevat als een gemeten metallurgische toestand, niet als een synoniem voor een bepaalde oven. Relevante gegevens kunnen bestaan uit resultaten voor waterstof, zuurstof en stikstof; totaal zuurstof; zwavel; fosfor; classificaties van insluitingen; macro-etsonderzoek; ultrasoon onderzoek; en longitudinale of transversale mechanische proeven. Welke gegevens vereist zijn, hangt af van de productnorm en de inkoopspecificatie. Een vacuümbehandelde charge kan nog steeds falen door segregatie, smeeddiscontinuïteiten of een ongeschikte warmtebehandeling. Omgekeerd kan een niet-omgesmolten product aan de gespecificeerde eisen voldoen wanneer de toegestane procesbeheersing en beproevingen zijn uitgevoerd.
Smeedstukken voor drukvaten laten zien waarom route-eisen soms expliciet worden vastgelegd. ASTM A508/A508M-16 heeft betrekking op geharde en ontlaten, vacuümbehandelde smeedstukken van koolstofstaal en gelegeerd staal voor onderdelen van drukvaten. De norm vereist productie in een elektrische basisoven, tenzij secundair raffinage of omsmelten wordt toegepast. Deze formulering betekent niet dat elk EAF-product vacuümbehandeld is of geschikt is voor een drukvat. Zij betekent dat deze specifieke specificatie een toegestane primaire route vastlegt en secundair raffinage of omsmelten vervolgens als alternatieve route binnen haar eisen erkent. Het product moet nog steeds voldoen aan de gespecificeerde eisen voor chemische samenstelling, smeden, warmtebehandeling, mechanische eigenschappen en onderzoek.
Wat route-informatie wel en niet kan bewijzen
Een routeaanduiding kan alleen bewijzen wat de toepasselijke norm, het certificaat of het productiedossier vermeldt. “EAF” kan de primaire smeltoven identificeren, maar bewijst zonder nadere informatie niet dat vacuümontgassing, ESR of VAR is toegepast, noch een bepaalde insluitingenclassificatie, een bepaald waterstofgehalte, een bepaalde korrelgrootte of een bepaalde smeedreductie. “BOF” bewijst geen mindere zuiverheid, net zoals “vacuümbehandeld” niet bewijst dat alle inwendige gebreken zijn geëlimineerd. Beweringen over de route moeten worden gescheiden van beweringen over testresultaten.
Sommige normen laten de primaire smeltroute open. ASTM A434/A434M-24 staat productie in openhaardovens, zuurstofconvertors en elektrische ovens toe voor warmgewalste en koud afgewerkte, geharde en ontlaten staven van gelegeerd staal. De aanduiding bij levering richt zich vervolgens op productvorm, afwerking, chemische samenstelling, warmtebehandeling en vereiste eigenschappen, in plaats van één oven verplicht te stellen. BS EN 10025-3:2019 definieert genormaliseerde of genormaliseerd gewalste leveringscondities voor lasbare fijnkorrelige constructiestaalproducten, terwijl DIN EN 10025-6:2023-06 betrekking heeft op warmgewalste vlakke producten die in geharde en ontlaten toestand worden geleverd. Geen van beide leveringscondities levert op zichzelf een volledige smeltgeschiedenis.
Andere normen leggen routebeheersing op, zoals ASTM A508/A508M-16 doet. SAE AMSH6875C specificeert eveneens warmtebehandelingsapparatuur, procedures, temperaturen en testmethoden voor vier staalsoorten. Dit laat zien dat naleving van het proces veel verder kan gaan dan het etiket van de oven. De praktische interpretatie is eenvoudig: een toestand bij levering legt een technisch gedefinieerde toestand en de bijbehorende eisen vast, terwijl de productieroute vastlegt hoe die toestand is verkregen. Ze overlappen elkaar, maar zijn niet uitwisselbaar. Alleen de geldende norm, het materiaalcertificaat en, waar vereist, traceerbare procesdocumentatie kunnen vaststellen welke routestappen daadwerkelijk zijn uitgevoerd.
Genormaliseerde en genormaliseerd gewalste leveringstoestanden
‘Genormaliseerd’ en ‘genormaliseerd gewalst’ beschrijven metallurgische toestanden en zijn niet simpelweg voorkeursaanduidingen voor de productie van een walsbedrijf. Elke aanduiding geeft aan hoe de austenietstructuur van het staal is verfijnd en hoe het eindproduct zijn gespecificeerde mechanische eigenschappen heeft bereikt. De aanduiding valt bovendien binnen het kader van een productnorm: afmetingen, chemische samenstelling, kerftaaiheid, trekeigenschappen, oppervlaktegesteldheid, beproevingen en toelaatbare afwijkingen kunnen allemaal door die norm worden geregeld.
De productieroute is een afzonderlijke kwestie. De World Steel Association stelde in 2024 dat de twee belangrijkste routes voor de staalproductie de hoogoven-basic-oxygen-furnace-route (BF–BOF) en de vlamboogovenroute (EAF) zijn. In haar richtlijnen voor grondstoffen onderscheidt zij een geïntegreerde route waarbij ijzererts, metallurgische steenkool, kalksteen en gerecycled staal worden gebruikt, van een EAF-route die voornamelijk gerecycled staal, direct gereduceerd ijzer of vloeibaar ruwijzer en elektriciteit gebruikt. Beide routes kunnen staal leveren dat vervolgens wordt gegoten en gewalst tot een genormaliseerd of genormaliseerd gewalst product, mits de vereiste chemische samenstelling, zuiverheid en procesbeheersing worden bereikt.
Continu gieten zet vloeibaar staal om in plakken, knuppels of blooms, die vervolgens volgens de World Steel Association (2024) worden gewalst tot vlakke of lange producten. De gietroute, de praktijk voor het opnieuw verhitten, het reductieschema en de afkoelingsgeschiedenis beïnvloeden de uitgangsmicrostructuur, maar bepalen op zichzelf niet de uiteindelijke leveringstoestand. Een plaat die van EAF-staal is gemaakt, kan worden genormaliseerd; een plaat die via de BF–BOF-route is geproduceerd, kan genormaliseerd worden gewalst. De aanduiding beschrijft de uiteindelijke metallurgische toestand van het product, niet de herkomst van de oven.
Normaliseren als warmtebehandeling
Normaliseren is een afzonderlijke warmtebehandeling die na warmvervorming wordt uitgevoerd, of nadat het walsen anderszins een ongeschikte of niet-uniforme structuur heeft veroorzaakt. Het staal wordt verhit tot binnen het austenietgebied, normaal gesproken boven de kritische transformatietemperatuur die nodig is om in de relevante doorsnede overal austeniet te vormen, lang genoeg aangehouden om de structuur te egaliseren en vervolgens in stilstaande lucht afgekoeld. De exacte temperatuur en houdtijd zijn afhankelijk van de staalsoort, de doorsnededikte en de ovenpraktijk.
Tijdens het verhitten worden eerdere ferriet-, perliet- en vervormingsstructuren vervangen door austeniet. Deze transformatie kan bepaalde fasen oplossen of herverdelen en verschillen verminderen die door gieten, smeden of eerder walsen zijn ontstaan. Tijdens het afkoelen aan de lucht transformeert het austeniet bij veel ongelegeerde en laaggelegeerde constructiestaalsoorten vervolgens tot een relatief fijne ferriet-perlietstructuur. Het resultaat is doorgaans uniformer over de doorsnede dan een ongecontroleerde toestand zoals gewalst.
Korrelverfijning is hierbij essentieel. Wanneer de austenietkorrels vóór de transformatie kleiner worden gemaakt, zijn ook de ferrietkorrels die tijdens het afkoelen ontstaan doorgaans fijner. Een fijnere ferrietkorrelstructuur verhoogt meestal de vloeigrens en verbetert de taaiheid zonder uitsluitend te steunen op een hoger koolstofgehalte. Die balans is belangrijk bij lasbare constructiestaalsoorten, waarbij een te hoog koolstofgehalte en een te grote legeringshardbaarheid het risico op harde warmte-beïnvloede zones en waterstofgeïnduceerde scheurvorming kunnen vergroten.
Normaliseren kan ook bandvorming en verschillen tussen het oppervlak en het midden van een dik product verminderen, hoewel de mate van homogenisering afhankelijk is van de oorspronkelijke segregatie, de doorsnedegrootte en de thermische cyclus. Het is geen garantie dat elke chemische of microstructurele variatie verdwijnt. Grote, aan het gietproces gerelateerde segregatie kan bijvoorbeeld niet uitsluitend door afkoeling aan de lucht worden verwijderd.
De term ‘genormaliseerd’ betekent daarom dat het product een normaliserende warmtebehandeling heeft ondergaan, of dat het de equivalente metallurgische toestand heeft bereikt wanneer de toepasselijke productnorm een dergelijke interpretatie toestaat. De term betekent niet dat het product gehard en ontlaten is. Bij harden wordt een hoge afkoelsnelheid toegepast om een hardere structuur te vormen; ontlaten vermindert vervolgens de brosheid en stelt de sterkte bij. DIN EN 10025-6:2023-06 behandelt warmgewalste vlakke producten die in geharde en ontlaten toestand worden geleverd. Dit is een andere leveringstoestand dan die van de genormaliseerde producten die onder BS EN 10025-3:2019 vallen.
Andere normen laten zien waarom de formulering nauwkeurig moet worden gelezen. ISO 683-1:2016 specificeert technische leveringseisen voor halffabricaten, staven, walsdraad, vlakke producten en smeedstukken van ongelegeerde staalsoorten voor harden en ontlaten, met inbegrip van gedefinieerde warmtebehandelings- en oppervlaktecondities. ASTM A668/A668M-16 deelt smeedstukken afzonderlijk in als gegloeid, genormaliseerd, genormaliseerd en ontlaten, gehard en ontlaten, of genormaliseerd, gehard en ontlaten. ‘Genormaliseerd en ontlaten’ is niet uitwisselbaar met ‘genormaliseerd’; de aanvullende ontlaatbehandeling verandert de structuur en de vereiste verificatie.
Genormaliseerd walsen als gecontroleerde walstoestand
Bij genormaliseerd walsen wordt een genormaliseerd type eindstructuur verkregen door gecontroleerd warmwalsen, in plaats van door een afzonderlijke volledige normaliseringscyclus in een oven na het walsen. Het walschema regelt het opnieuw verhitten, de reducties per doorgang, de tijd tussen de doorgangen en de eindwastemperatuur, zodat de vervorming het austeniet vóór de transformatie verfijnt. Na de laatste doorgang koelt het product onder gespecificeerde omstandigheden af en ontwikkelt het een structuur die voor de toepassing van de norm gelijkwaardig is aan een structuur die door normaliseren zou zijn verkregen.
De temperatuur is doorslaggevend. Als het walsen bij een buitensporig hoge temperatuur eindigt, kan het austeniet tussen de doorgangen herkristalliseren en aangroeien, waardoor het korrelverfijnende effect afneemt. Als de vervorming plaatsvindt bij een lagere, gecontroleerde temperatuur binnen het austenietgebied, kan niet-gerecrystalliseerd of herhaaldelijk verfijnd austeniet tijdens het afkoelen talrijke kiemvormingsplaatsen voor fijn ferriet leveren. De uiteindelijke eigenschappen weerspiegelen dan zowel de vervorming als de transformatie.
Genormaliseerd walsen mag niet worden gelijkgesteld aan thermomechanisch walsen. Bij thermomechanisch walsen wordt de vervorming opzettelijk bij lagere temperaturen voltooid en kan deze doorlopen tot een gebied waarin herkristallisatie wordt onderdrukt; de resulterende toestand wordt in relevante normen doorgaans aangeduid als TM of M. Genormaliseerd walsen is daarentegen gericht op een toestand die gelijkwaardig is aan genormaliseerd materiaal. De grens wordt bepaald door de toepasselijke norm en de proceskwalificatie, niet door een algemene bewering dat het staal ‘koud gewalst’ of ‘gecontroleerd gewalst’ is.
Het onderscheid heeft ook gevolgen voor de reproduceerbaarheid. Een afzonderlijke normaliseringsbehandeling kan bepaalde variaties die van het walsen zijn overgeërfd corrigeren, maar vergt extra oventijd en kan de afmetingen, oxidatie en oppervlaktegesteldheid beïnvloeden. Bij genormaliseerd walsen wordt de vereiste structuur al tijdens het warmbewerkingsschema nagestreefd. Geen van beide routes is automatisch superieur: de voorgeschreven staalsoort, dikte, doorsnedegeometrie, taaiheidseis en acceptatiebeproevingen bepalen of het geleverde materiaal aan de eisen voldoet.
BS EN 10025-3:2019 en fijnkorrelige constructiestaalsoorten
BS EN 10025-3:2019 stelt technische leveringseisen vast voor warmgewalste vlakke en lange producten van lasbare fijnkorrelige constructiestaalsoorten die in genormaliseerde of genormaliseerd gewalste toestand worden geleverd. De norm is van toepassing op dikten tot en met 250 mm. Dit is een verplichting uit de productnorm en niet slechts een beschrijving van de opeenvolging van bewerkingen door de producent.
| Aanduidingsfamilie | Levertoestand | Kwaliteitsbetekenis |
|---|---|---|
| S275N / S275NL | Genormaliseerd of genormaliseerd gewalst | NL is de kwaliteitsklasse voor kerftaaiheid bij lagere temperatuur |
| S355N / S355NL | Genormaliseerd of genormaliseerd gewalst | NL is de kwaliteitsklasse voor kerftaaiheid bij lagere temperatuur |
| S420N / S420NL | Genormaliseerd of genormaliseerd gewalst | NL is de kwaliteitsklasse voor kerftaaiheid bij lagere temperatuur |
| S460N / S460NL | Genormaliseerd of genormaliseerd gewalst | NL is de kwaliteitsklasse voor kerftaaiheid bij lagere temperatuur |
De gespecificeerde sterktekwaliteiten zijn S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N en S460NL. De letter N identificeert de genormaliseerde of genormaliseerd gewalste leveringstoestand. Het achtervoegsel L identificeert de kwaliteit met kerftaaiheid bij lagere temperatuur. In de praktijk stellen de kwaliteiten N en NL verschillende Charpy-kerfslagvereisten; NL vereist prestaties bij een lagere beproevingstemperatuur dan N. De exacte beproevingstemperatuur, geabsorbeerde energie, bemonsteringspositie en acceptatieregels moeten worden ontleend aan de toegepaste editie en productvorm.
De staalsoorten in de norm worden niet uitsluitend gedefinieerd door de nominale vloeigrens. De dikte beïnvloedt de gespecificeerde vloeigrenswaarde, en ook treksterktebereiken, rek, chemische grenswaarden, samenstellingsbeheersing in verband met lasbaarheid en kerftaaiheid maken deel uit van de conformiteit. Een dikke S460NL-plaat en een dunnere S460NL-plaat hebben daarom dezelfde staalsoortaanduiding, maar blijven onderworpen aan dikteafhankelijke eisen.
Het leveringscertificaat moet daarom de norm, staalsoort, kwaliteit, productvorm, afmetingen, smelt- of gietreferentie, leveringstoestand en beproevingsresultaten vermelden. ‘S355’ zonder achtervoegsel en norm is onvolledig. S355N geleverd volgens BS EN 10025-3:2019 is niet dezelfde technische verklaring als een generiek S355-product en is evenmin standaard gelijkwaardig aan S355NL, gehard en ontlaten S355 of een thermomechanisch gewalste staalsoort.
Daarom behoren genormaliseerde en genormaliseerd gewalste toestanden in de specificatie te worden vermeld en niet in een informele omschrijving van een leverancier. De productieroute bepaalt hoe de structuur is geproduceerd; de norm bepaalt wat het geleverde product moet aantonen.
Gehard en getemperd staal: van austeniet naar gebruikstoestand
Gehard en getemperd (Q&T) staal wordt gedefinieerd door een opeenvolging van behandelingen, niet door de vage mededeling dat een product “een warmtebehandeling heeft ondergaan”. Het materiaal wordt eerst verhit tot het austenietgebied, lang genoeg gehouden voor de vereiste omzetting en chemische homogenisatie, snel afgekoeld om martensiet te vormen en vervolgens opnieuw verhit tot onder de onderste kritische omzettingstemperatuur voor het ontlaten. De uiteindelijke toestand hangt af van de chemische samenstelling van het staal, de doorsnede, de uitvoering van de ovenbehandeling, de hardingsintensiteit, de ontlaatparameters, de oppervlaktetoestand en de eisen die aan de productnorm zijn verbonden.
Dat onderscheid is van belang omdat de productieroute en de metallurgische behandeling verschillende onderdelen van de productieketen beschrijven. De World Steel Association noemt de route via hoogoven en basiszuurstofconvertor en de route via de vlamboogoven de twee belangrijkste staalproductieroutes (2024). Continu gieten levert vervolgens slabs, knuppels of blooms op, die tot vlakke of lange producten kunnen worden gewalst. Q&T-behandeling kan op beide routes volgen; Q&T is geen synoniem voor staal uit een vlamboogoven, gelegeerd staal of een bepaalde productvorm. Een normatief vastgelegde leveringstoestand voegt daar nog een laag aan toe door te specificeren wat de leverancier moet leveren en aantonen.

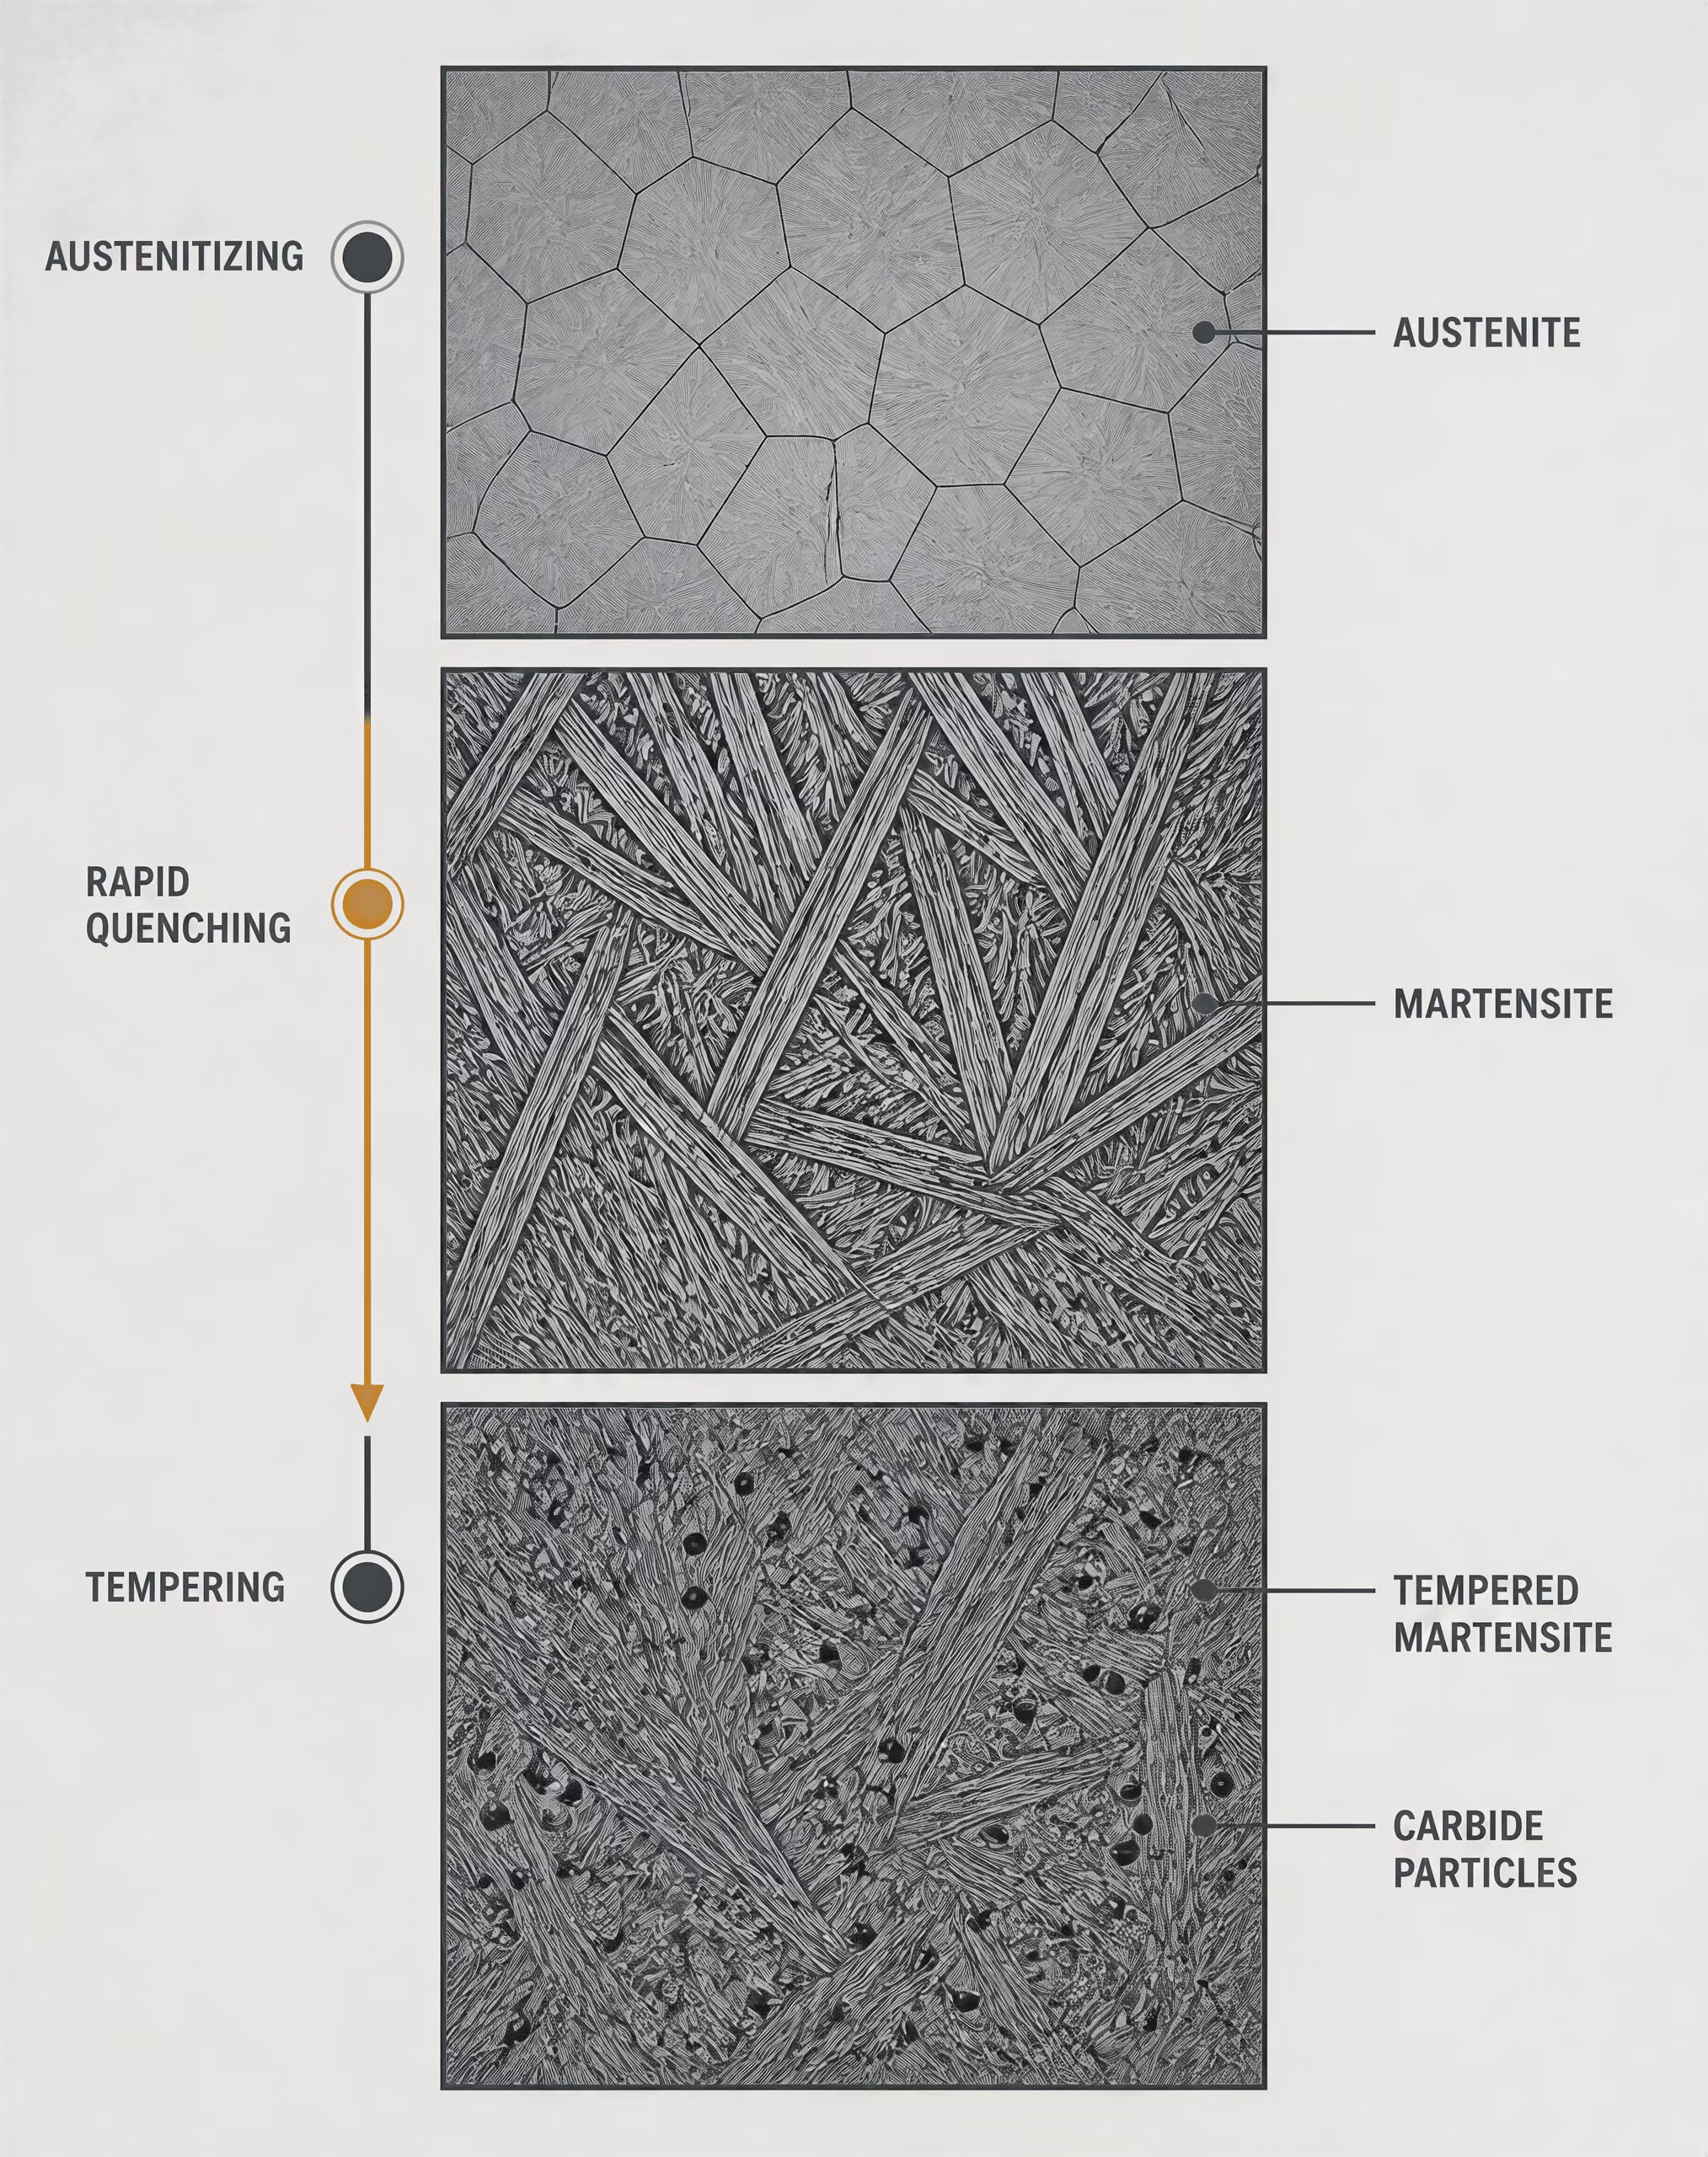
Austenitiseren, harden en martensitische omzetting
Tijdens het austenitiseren worden ferriet, perliet of andere uitgangsbestanddelen omgezet in austeniet, de vlakgecentreerd kubische fase die aanzienlijk meer koolstof kan oplossen dan ferriet. Het staal moet een geschikte temperatuur bereiken en daar gedurende een gecontroleerde tijd blijven. Te weinig verhitting of houdtijd kan onopgeloste carbiden en chemische inhomogeniteit achterlaten. Een te hoge temperatuur of langdurige blootstelling kan de austenietkorrels vergroten, vervorming doen toenemen en de taaiheid aantasten.
De beheersing van de oven maakt daarom deel uit van de metallurgie en is geen administratief detail. De lading bereikt het ingestelde oventemperatuurpunt mogelijk niet gelijktijdig met de omringende atmosfeer, en dikke doorsneden warmen langzamer op dan dunne. De plaatsing van thermokoppels, de uniformiteit van de oven, de onderlinge afstand van de onderdelen en de overdrachtstijd tussen oven en hardingsbad beïnvloeden allemaal de thermische cyclus. SAE AMSH6875C stelt bijvoorbeeld warmtebehandelingseisen vast voor vier staalgroepen en behandelt ovenapparatuur, procedures, temperaturen en beproevingsmethoden. De mededeling dat een onderdeel is “geauthenitiseerd” biedt geen bruikbare zekerheid als de toepasselijke specificatie deze variabelen niet eveneens beheerst.
Harden koelt het austeniet snel genoeg af om diffusieproducten zoals grof perliet en, bij geschikte temperaturen, bainiet te onderdrukken. Het austeniet ondergaat vervolgens grotendeels een diffusieloze omzetting in martensiet. Koolstof blijft gevangen in een vervormd lichaamgecentreerd tetragonaal rooster, wat in de geharde toestand een hoge hardheid en sterkte maar ook aanzienlijke inwendige spanning en beperkte ductiliteit veroorzaakt. Een deel van het austeniet kan onomgezet blijven, vooral wanneer de chemische samenstelling de martensiet-starttemperatuur verlaagt of het afkoeltraject onvoldoende is om de omzetting te voltooien.
Hardenbaarheid Het vermogen van staal om bij bepaalde diepte onder vastgelegde afkoelomstandigheden een harde transformatiestructuur te vormen; dit is niet hetzelfde als de maximale oppervlaktehardheid.
Het resultaat wordt niet uitsluitend bepaald door het nominale koolstofgehalte. De hardbaarheid beschrijft het vermogen van een staal om onder bepaalde afkoelomstandigheden tot een bepaalde diepte martensiet te vormen; dit verschilt van de maximaal bereikbare hardheid aan het oppervlak. Legeringselementen zoals mangaan, chroom, molybdeen en nikkel vertragen in het algemeen diffusieomzettingen, hoewel hun effecten afhangen van de concentratie en van de wisselwerking met koolstof en andere legeringselementen. Een staalsoort met hoge hardbaarheid kan op grotere afstand van het geharde oppervlak een martensitische structuur ontwikkelen dan een staalsoort met lagere hardbaarheid en een vergelijkbaar koolstofgehalte.
Harden veroorzaakt ook een mechanisch probleem. Het oppervlak koelt af en krimpt voordat het binnenste dit doet, terwijl de omzetting zelf een volumeverandering veroorzaakt. De daaruit voortvloeiende thermische en omzettingsspanningen kunnen vervorming, restspanningen of scheuren veroorzaken. Het harden moet daarom voldoende intensief zijn om de voorgeschreven structuur te verkrijgen zonder onnodige spanning op te leggen. Water, polymeeroplossingen, olie, gas en andere media zorgen voor verschillende warmteafvoertrajecten; dezelfde staalsoort en nominale behandeling kunnen verschillende resultaten opleveren wanneer het medium, de temperatuur of de circulatie verandert.
Ontlaten en de balans tussen sterkte en taaiheid
Bij het ontlaten wordt het geharde staal opnieuw verhit tot een gecontroleerde temperatuur onder de temperatuur waarbij austeniet opnieuw zou ontstaan. Tijd en temperatuur maken het mogelijk dat koolstof het oververzadigde martensiet verlaat, dat carbiden neerslaan en dat de roostervervorming en restspanning die door het harden zijn ontstaan, afnemen. De microstructuur wordt getemperd martensiet, hoewel de exacte carbidenpopulatie en de toestand van de matrix afhangen van de samenstelling van het staal en de ontlaatcyclus.
Typische effecten van ontlaten
- Hardheid Neemt over het algemeen af ten opzichte van het geharde niveau.
- Treksterkte Neemt over het algemeen af naarmate het ontlaten intensiever wordt.
- Ductiliteit Verbetert over het algemeen.
- Kerftaaiheid Verbetert over het algemeen, afhankelijk van de samenstelling en de effecten van ontlaatbrosheid.
- Restspanning Wordt door de ontlaatcyclus verminderd.
Naarmate de ontlaattemperatuur of -tijd toeneemt, nemen de hardheid en treksterkte doorgaans af vanaf het niveau in de geharde toestand, terwijl de ductiliteit, slagtaaiheid en maatvastheid verbeteren. Dit is geen eenvoudige afruil waarbij elke eigenschap in dezelfde mate verandert. Legeringstoevoegingen kunnen verweking vertragen, de vorming van legeringscarbiden bevorderen of de ontlaatbestendigheid veranderen. Sommige staalsoorten vertonen bij bepaalde combinaties van temperatuur en tijd ook ontlaatbrosheid. Daarom kan de voorgeschreven cyclus beperkingen bevatten voor de afkoeling of voor het gebruik van een bepaald ontlaattemperatuurbereik.
De gekozen toestand is daarom een gebruiksbeslissing. Een as, een smeedstuk voor een drukvat en een constructieplaat kunnen allemaal als Q&T worden aangeduid, terwijl hun vereiste sterkte, slagenergie, diktebereik, oppervlaktekwaliteit en beproevingslocaties kunnen verschillen. Een productaanduiding moet worden gelezen in samenhang met de norm, staalsoort, afmetingen en kwaliteitsklasse. ISO 683-1:2016 specificeert technische leveringseisen voor halffabricaten, staven, walsdraad, vlakke producten en smeedstukken van ongelegeerd staal voor harden en ontlaten, met inbegrip van vastgelegde warmtebehandelings- en oppervlaktetoestanden. De norm maakt niet van elk warmtebehandeld staal een product volgens ISO 683-1.
ASTM A668/A668M-16 laat zien waarom de formulering bij smeedstukken van belang is. De norm onderscheidt gegloeide, genormaliseerde, genormaliseerde en getemperde, geharde en getemperde, en genormaliseerde, geharde en getemperde leveringstoestanden. “Genormaliseerd en getemperd” is niet uitwisselbaar met “gehard en getemperd”: normaliseren levert een andere uitgangsstructuur en een ander afkoeltraject op, en de daaruit voortvloeiende eigenschappen kunnen verschillen, zelfs wanneer later een ontlaatbewerking wordt uitgevoerd.[6] Hot rolled products of structural steels — Part 6. DIN Media. DIN EN 10025-6:2023-06, 2023.
DIN EN 10025-6:2023-06 heeft betrekking op warmgewalste vlakke producten van constructiestaal met hoge vloeigrens, geleverd in geharde en getemperde toestand. De leveringstoestand heeft gevolgen voor de gespecificeerde mechanische eigenschappen en de verificatie daarvan, en niet alleen voor de route door een oven. De oppervlaktetoestand, maattoleranties, eisen aan slagtaaiheid en verplichtingen met betrekking tot beproeving blijven deel uitmaken van de productspecificatie.
Waarom doorsnedegrootte en afkoelpraktijk van belang zijn
Een plaat of smeedstuk koelt niet af als één uniform geheel. Het oppervlak staat rechtstreeks in contact met het hardingsmedium, terwijl warmte vanuit het centrum naar het oppervlak moet worden afgevoerd. Hoe dikker de doorsnede, des te langer het centrum op verhoogde temperatuur blijft en des te lager de effectieve afkoelsnelheid in de kern kan zijn. Het oppervlak kan daardoor overwegend martensitisch worden, terwijl het centrum, afhankelijk van de staalsoort en de hardingsomstandigheden, een groter aandeel bainiet, perliet of getemperde omzettingsproducten bevat.
De hardbaarheid bepaalt hoe ver de martensitische zone zich uitstrekt, maar de productdikte bepaalt hoe moeilijk het is om het binnenste snel genoeg af te koelen. Beide factoren moeten gezamenlijk worden beschouwd. Een dunne staaf van staal met matige hardbaarheid kan een relatief uniforme structuur over de gehele doorsnede verkrijgen, terwijl een groot smeedstuk van dezelfde charge een hard oppervlak en een zachtere kern kan hebben. Mechanische eigenschappen die nabij het oppervlak worden gemeten, vertegenwoordigen niet automatisch het centrum.
Circulatie verandert de grenslaag tussen het hete staal en het hardingsmedium. Sterke, gelijkmatige circulatie kan de warmteafvoer vergroten en gelijkmatiger maken; stilstaande gebieden kunnen een tragere of ongelijkmatige afkoeling veroorzaken. De temperatuur van het hardingsmedium, de concentratie, verontreiniging, oriëntatie van het onderdeel, het laadpatroon en de overdrachtsvertraging hebben vergelijkbare praktische effecten. Deze variabelen kunnen hardheidsgradiënten, vervorming en restspanning veranderen zonder dat de nominale staalsoort op het materiaalcertificaat verandert.
De uitvoering van de ovenbehandeling is ook vóór en na het harden van belang. Een ongelijkmatige austenitiseertemperatuur kan een inconsistente korrelgrootte of onvolledige omzetting veroorzaken, terwijl een ontoereikende ontlaattijd overmatige restspanning kan achterlaten. Een bepaalde specificatie of procedure kan meerdere ontlaatbewerkingen voorschrijven, maar het aantal en de omstandigheden daarvan mogen niet worden afgeleid uit de aanduiding “Q&T”.
De productieroute heeft nog steeds een afzonderlijke rol. ASTM A434/A434M-24 heeft betrekking op warmvervormde en koudnabewerkte, geharde en getemperde staven van gelegeerd staal en noemt openhaardoven-, basiszuurstof- en elektrische ovenroutes als toegestane smeltroutes. ASTM A508/A508M-16 behandelt geharde en getemperde, vacuümbehandelde smeedstukken van koolstof- en gelegeerd staal voor drukvatonderdelen en vereist vervaardiging in een elektrische basisoven, tenzij secundaire raffinage of omsmelting wordt toegepast. Deze eisen laten zien dat de staalproductieroute, de warmtebehandeling en de leveringstoestand door een specificatie met elkaar kunnen worden verbonden, maar geen onderling uitwisselbare beschrijvingen zijn. Een betrouwbare interpretatie vermeldt alle drie wanneer de norm dat vereist: hoe het staal is vervaardigd, hoe de structuur ervan is gewijzigd en in welke toestand het is geleverd.
ISO 683-1:2016 en ongelegeerde staalsoorten voor harden en ontlaten
ISO 683-1:2016 is een norm voor technische leveringsvoorwaarden voor ongelegeerde staalsoorten die bestemd zijn voor harden en ontlaten. De norm beschrijft geen enkelvoudig fabrieksproces en evenmin één enkele toestand van het eindproduct. In plaats daarvan koppelt de norm staalsoorten aan productvormen, warmtebehandelingstoestanden, oppervlaktecondities, chemische samenstelling, mechanische eigenschappen en, waar gespecificeerd, eisen inzake hardbaarheid.
Dat onderscheid is belangrijk. Een aanduiding zoals C45 geeft op zichzelf niet aan of het materiaal is geleverd als warmgewalste staaf, genormaliseerd smeedstuk of gehard en ontlaten product met een bewerkt oppervlak. Die gegevens maken deel uit van de volledige order- en inspectiebeschrijving.
Producten die onder ISO 683-1 vallen
| Productvorm | Relevante overwegingen voor de levering |
|---|---|
| Halfproducten | Kunnen verder worden verwerkt door walsen of smeden |
| Staven | Afmeting, productroute, toestand van het oppervlak en warmtebehandeling |
| Walsdraad | Verdere trekbewerking, vormgeving of warmtebehandeling |
| Vlakke producten | Dikte, toestand van het oppervlak, walsgeschiedenis en mechanische proeven |
| Smeedstukken | Vervormingsgeschiedenis, doorsnedegrootte, warmtebehandeling en plaats van monstername |
ISO 683-1:2016 is van toepassing op halffabricaten, staven, walsdraad, platte producten en smeedstukken van ongelegeerde staalsoorten voor harden en ontlaten. De productvorm is geen administratief detail: zij bepaalt welke maattoleranties, testvoorschriften en criteria voor oppervlakteacceptatie van toepassing zijn en, in veel gevallen, welke doorsnede wordt gebruikt voor mechanische beproevingen.
Halffabricaten kunnen verder worden verwerkt door smeden of walsen. Staven kunnen warmgewalst, gesmeed of in een daaropvolgend bewerkte toestand geleverd worden, afhankelijk van de productspecificatie. Walsdraad wordt geproduceerd voor verder trekken, vervormen of een warmtebehandeling. Platte producten en smeedstukken hebben verschillende doorsnedegeometrieën en afkoelgeschiedenissen. Daarom kan bij iedere productvorm niet worden verwacht dat dezelfde nominale samenstelling identieke eigenschappen oplevert.
De staalfamilie omvat bekende ongelegeerde staalsoorten met aanduidingen zoals C22E, C35E, C45E, C55 en C60, onder voorbehoud van de exacte staalstoftabellen en aanduidingsregels van de toegepaste editie. Het getal houdt in het algemeen verband met het nominale koolstofgehalte in honderdsten van een procent, terwijl de letter E in het aanduidingssysteem voor bepaalde staalsoorten een gespecificeerd maximaal zwavelgehalte aangeeft. De aanduiding identificeert uitsluitend de chemische samenstelling. Zij is niet de volledige leveringsconditie.
De productieroute ligt één niveau achter deze norm. De World Steel Association verklaarde in 2024 dat de twee belangrijkste staalproductieroutes de hoogoven-converterroute en de vlamboogovenroute zijn. Volgens haar richtlijnen voor grondstoffen worden voor de geïntegreerde route ijzererts, metallurgische steenkool, kalksteen en gerecycled staal gebruikt, terwijl de EAF-route voornamelijk gerecycled staal, direct gereduceerd ijzer of vloeibaar ruwijzer en elektriciteit gebruikt. De U.S. Environmental Protection Agency beschreef het basis-zuurstofproces in 1995 als het raffineren van vloeibaar hoogovenijzer met schroot, en behandelde EAF-productie als een afzonderlijke staalproductieroute.
Geen van beide routenamen is een vervanging voor de ISO-leveringsconditie. Na de staalproductie kunnen door continugieten plakken, knuppels of blokken ontstaan, die vervolgens worden gewalst tot platte of lange producten, zoals de World Steel Association toelicht. Een afnemer die ISO 683-1 voorschrijft, moet daarom nog steeds het vereiste product, de staalsoort, de behandeling en de oppervlakteconditie specificeren. De smeltroute kan door een andere specificatie of overeenkomst worden beperkt, maar mag niet worden afgeleid uit “genormaliseerd” of “gehard en ontlaten”.
Gedefinieerde warmtebehandelings- en oppervlaktecondities
ISO 683-1 organiseert de levering rond gedefinieerde metallurgische toestanden. Genormaliseerd materiaal wordt boven het kritische transformatiebereik verhit en onder gecontroleerde omstandigheden aan de lucht afgekoeld. De behandeling verfijnt en homogeniseert de structuur na walsen, smeden of andere warmvervormingsbewerkingen. Bij deze koolstofstaalsoorten ontstaat daarbij gewoonlijk een ferriet-perlietstructuur, hoewel de resulterende korrelgrootte en mechanische waarden afhankelijk zijn van de samenstelling, de doorsnede en de afkoelomstandigheden.
Gehard en ontlaten materiaal ondergaat twee behandelingen. Bij het harden wordt het geaustenitiseerde staal snel genoeg afgekoeld om een hard omzettingsproduct te vormen, in geschikte doorsneden doorgaans martensiet. Vervolgens wordt het staal bij het ontlaten opnieuw verhit tot onder de onderste kritische transformatietemperatuur, om hardingsspanningen te verminderen en de sterkte, vervormbaarheid en taaiheid aan te passen. De uiteindelijke eigenschappen worden dus niet alleen door het koolstofgehalte bepaald.
De norm onderscheidt ook levering in genormaliseerde en ontlaten toestand, wanneer deze conditie is gespecificeerd. Ontlaten na normaliseren kan restspanningen verminderen en de verhouding tussen sterkte en vervormbaarheid wijzigen, zonder dezelfde omzettingsroute te volgen als direct harden. Andere leveringstoestanden, waaronder gegloeide of onbehandelde toestanden waar die voor het product en de staalsoort zijn toegestaan, kunnen aanzienlijk verschillen in hardheid, verspaanbaarheid en sterkte bij levering.
De oppervlakteconditie moet naast de warmtebehandelingstoestand worden vermeld. Een warmbewerkte oppervlakte kan walshuid en ontkolingsmateriaal behouden. Bij een ontkalkte oppervlakte is de walshuid verwijderd, terwijl door pellen, draaien, slijpen of andere bewerkingen een deel van of de gehele buitenlaag wordt verwijderd. Daarbij kunnen strengere eisen voor afmetingen en oppervlaktegebreken gelden. De exacte toegestane oppervlaktebeschrijvingen en acceptatieregels zijn afhankelijk van de productvorm en de relevante ISO-tabellen.
Daarom is “C45-staal” onvolledige technische informatie. C45 dat warmgewalst en onbehandeld is geleverd, is wat betreft gebruiksgedrag en verspaanbaarheid niet gelijkwaardig aan C45 dat gehard en ontlaten met een bewerkt oppervlak is geleverd. Een door ontkoling veranderde oppervlaktelaag kan eveneens van belang zijn wanneer vermoeiing, contactspanning of maatnauwkeurigheid belangrijk is. De chemische staalsoort kan identiek zijn; het geleverde materiaal is dat niet.
Andere normen tonen hetzelfde principe. BS EN 10025-3:2019 behandelt lasbare fijnkorrelige constructiestaalproducten die genormaliseerd of genormaliseerd gewalst worden geleverd, terwijl DIN EN 10025-6:2023-06 warmgewalste platte producten behandelt die gehard en ontlaten worden geleverd. ASTM A668/A668M-16 vermeldt de smeedcondities gegloeid, genormaliseerd, genormaliseerd en ontlaten, gehard en ontlaten, en genormaliseerd, gehard en ontlaten. Dit zijn leveringsclassificaties en geen onderling uitwisselbare beschrijvingen van de staalproductieoven.
Eisen lezen naast de staalsoortaanduiding
Een conforme materiaalbeschrijving moet als een keten worden gelezen: norm, staalsoort, productvorm, warmtebehandeling bij levering, oppervlakteconditie, afmetingen en inspectie-eisen. Zo geeft “ISO 683-1, C45E, staaf, gehard en ontlaten, bewerkt oppervlak” aanzienlijk meer informatie dan alleen “C45”. In de order moeten ook de toepasselijke tabel voor mechanische eigenschappen, de beproevingsrichting of -locatie, de doorsnede en eventuele eis inzake hardbaarheid worden vermeld.
Mechanische waarden in een leveringsnorm zijn voorwaardelijk. Treksterkte, vloeigrens, rek, insnoering, slag- of kerfeigenschappen waar gespecificeerd en hardheid kunnen variëren met diameter of dikte, omdat het centrum van een grote doorsnede langzamer afkoelt dan het oppervlak. Een geharde en ontlaten staaf kan daarom niet worden beoordeeld aan de hand van een waarde voor een kleine doorsnede zonder het relevante groottebereik te controleren. Voor genormaliseerd materiaal geldt hetzelfde probleem, hoewel de afkoelroute minder intensief is.
Chemische analyse bevestigt de staalsoort, maar niet de warmtebehandeling. Mechanische beproevingen helpen de geleverde toestand te bevestigen, maar stellen op zichzelf niet de oven- of productieroute vast. Oppervlakte-inspectie en maatcontroles hebben betrekking op weer een ander onderdeel van de conformiteit. Deze registraties beantwoorden verschillende vragen.
Het contrast met ASTM-specificaties is nuttig. ASTM A434/A434M-24 behandelt warmgesmede en koudnabewerkte geharde en ontlaten staven van gelegeerd staal en staat staalproductieroutes toe via openhaard-, basis-zuurstof- en elektrische ovens. ASTM A508/A508M-16 behandelt daarentegen geharde en ontlaten, vacuümbehandelde smeedstukken van koolstof- en gelegeerd staal voor onderdelen van drukvaten en vereist productie in een elektrische basisoven, tenzij secundaire raffinage of omomelting wordt toegepast. De eis is expliciet omdat de specificatie deze relevant maakt; ISO 683-1 mag niet worden gelezen alsof zij stilzwijgend dezelfde beperking oplegt.
Voor ISO 683-1 is de leveringsconditie daarom een gecontroleerd technisch pakket. De chemische samenstelling van de staalsoort identificeert welk staal is geproduceerd; de productvorm legt vast hoe het wordt geleverd; de warmtebehandeling bepaalt de metallurgische toestand; de oppervlakteconditie definieert het buitenmateriaal en de afwerking; en de mechanische en inspectie-eisen bepalen of de levering conform is. Wanneer een van deze elementen niet wordt vermeld, kan een ogenschijnlijk nauwkeurige aanduiding van de staalsoort ontaarden in een onvolledige specificatie.
Leveringscondities van constructiestaal volgens EN 10025
Een leveringsconditie is niet slechts een beschrijving van een staalproducent van de wijze waarop het staal is vervaardigd. Binnen EN 10025 verbindt zij de productvorm, de gespecificeerde staalsoort en kwaliteit, het diktebereik, de toestand na warmtebehandeling, de oppervlakte-eisen, de mechanische eigenschappen en de inspectieverplichtingen. De aanduiding heeft daarom alleen een technische betekenis binnen de relevante productnorm.
Die beperking is belangrijk omdat “constructiestaal” verschillende productfamilies omvat. Een fijnkorrelige plaat in genormaliseerde toestand volgens BS EN 10025-3:2019 is niet uitwisselbaar met een plaat met hoge vloeigrens in afgeschrikte en getemperde toestand volgens DIN EN 10025-6:2023-06, ook niet wanneer beide in gelaste constructies worden toegepast en vergelijkbare legeringselementen bevatten. Evenmin geeft een van beide aanduidingen op zichzelf de staalproductieroute aan.
De World Steel Association vermeldt dat de twee belangrijkste staalproductieroutes de hoogoven–basiszuurstofconvertorroute (BF-BOF) en de vlamboogovenroute (EAF) zijn. De geïntegreerde route maakt gebruik van ijzererts, metallurgische steenkool, kalksteen en gerecycled staal; de EAF-route gebruikt voornamelijk gerecycled staal, direct gereduceerd ijzer of vloeibaar ruwijzer en elektriciteit. De U.S. Environmental Protection Agency maakt eveneens onderscheid tussen het basiszustofproces, waarbij vloeibaar hoogovengietijzer met schroot wordt geraffineerd, en staalproductie in een EAF. Dit zijn productieroutes voor vloeibaar staal. Continu gieten zet het vloeibare staal vervolgens om in plakken, knuppels of blooms, waarna het wordt gewalst tot vlakke of lange producten.
Een productnorm kan meer dan één productieroute voor het vloeibare staal toestaan en tegelijkertijd de uiteindelijke leveringsconditie voorschrijven. Omgekeerd garandeert een bepaalde productieroute niet een bepaalde toestand na warmtebehandeling.
BS EN 10025-3:2019 en levering in genormaliseerde toestand
BS EN 10025-3:2019 heeft betrekking op warmgewalste vlakke en lange producten die zijn vervaardigd uit lasbare fijnkorrelige constructiestalen en worden geleverd in genormaliseerde of genormaliseerd gewalste toestand. Het toepassingsgebied omvat gespecificeerde staalsoorten en kwaliteiten voor productdikten tot 250 mm. Typische aanduidingen zijn S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N en S460NL, afhankelijk van de product-, dikte- en kwaliteitseisen die in de norm zijn vastgelegd.
De letter N duidt de genormaliseerde of genormaliseerd gewalste leveringsconditie aan. De kwaliteitsaanduiding L geeft een gespecificeerde kerftaaiheidseis bij lage temperatuur aan die verschilt van de overeenkomstige kwaliteit zonder L. Deze achtervoegsels zijn geen decoratieve toevoegingen. Zij identificeren eisen die van invloed zijn op de inkoopdocumentatie, beproeving en verificatie van het ontwerp.
Normaliseren is een warmtebehandeling waarbij het staal tot in het austenitische gebied wordt verhit en onder gecontroleerde omstandigheden aan de lucht wordt afgekoeld. De behandeling verfijnt en homogeniseert de ferritisch-perlitische microstructuur na het walsen. Bij genormaliseerd walsen wordt het walsprogramma zodanig beheerst dat de laatste vervorming plaatsvindt binnen een temperatuurbereik dat een vergelijkbare structurele toestand oplevert; een afzonderlijke normalisatie in een oven wordt niet noodzakelijk uitgevoerd. De twee routes houden dus verband met elkaar, maar vertegenwoordigen geen identieke procesgeschiedenis.
Het metallurgische doel is een redelijk homogene fijnkorrelige structuur met voorspelbare vloeigrens, treksterkte, rek en kerftaaiheid binnen het gespecificeerde diktebereik. Koolstof- en legeringsgehalten, korrelverfijnende toevoegingen zoals niobium, vanadium of titanium, de walspraktijk en de afkoelgeschiedenis dragen allemaal bij aan het resultaat. Levering in genormaliseerde toestand is niet hetzelfde als levering in gegloeide toestand en vormt geen alternatief voor afschrikken en ontlaten wanneer een ontwerp de hogere sterkte vereist die met een Q-toestand samenhangt.
Voor het lassen moeten de eisen van de norm voor fijnkorreligheid en lasbaarheid worden gelezen in samenhang met de beheersing van de dikte en het koolstofequivalent. Een plaat met de aanduiding S355NL wordt niet uitsluitend beoordeeld op basis van de nominale vloeigrensklasse. De kwaliteitsaanduiding, de temperatuur voor de kerftaaiheidsproef, de productdikte, het inspectiecertificaat en de toepasselijke chemische grenswaarden maken eveneens deel uit van het conformiteitsdossier. EN 10025-3 definieert een productcategorie; de norm certificeert niet iedere plaat die als “genormaliseerd constructiestaal” wordt verkocht.
DIN EN 10025-6:2023-06 en levering in afgeschrikte en getemperde toestand
DIN EN 10025-6:2023-06 heeft betrekking op warmgewalste vlakke producten van constructiestalen met hoge vloeigrens die worden geleverd in afgeschrikte en getemperde toestand. De productvorm is beperkter dan in EN 10025-3: dit deel behandelt vlakke producten en niet de volledige combinatie van vlakke en lange producten die onder het deel voor genormaliseerde fijnkorrelige staalsoorten valt.
De leveringssymbolen gebruiken Q voor afgeschrikt en getemperd staal. Afhankelijk van de gespecificeerde kerftaaiheidseis omvatten de aanduidingen vormen zoals S460Q, S460QL en S460QL1, met overeenkomstige productfamilies tot en met hogere sterkteklassen zoals S500, S550, S620, S690, S890 en S960, voor zover deze door de norm en de relevante diktegrenzen worden gedekt. De exacte staalsoort, kwaliteit en dikte moeten worden gecontroleerd aan de hand van de actuele editie en de orderdocumentatie; een algemene verwijzing naar “Q-staal” is onvoldoende.
Afschrikken zet het geaustenitiseerde staal door snelle afkoeling om in een harde, overwegend martensitische of martensietbevattende structuur. Deze toestand levert een hoge sterkte, maar kan ook de hardheid en restspanningen verhogen en de gevoeligheid voor door waterstof ondersteunde scheurvorming vergroten wanneer de lasbeheersing ontoereikend is. Na het afschrikken volgt het ontlaten. Daarbij wordt het staal opnieuw verhit tot onder het transformatiegebied, waardoor overmatige brosheid wordt verminderd en sterkte, taaiheid en restspanningsniveaus worden aangepast.
Deze route verklaart het belangrijkste verschil met levering in genormaliseerde toestand. Genormaliseerde staalsoorten verkrijgen hun gespecificeerde balans tussen sterkte en taaiheid doorgaans uit de chemische samenstelling in combinatie met gecontroleerd walsen of luchtkoeling. Q-staalsoorten verkrijgen een hogere sterkte bij een bepaalde dikte door verharding gevolgd door ontlaten. De behandeling is niet slechts een label dat na de vervaardiging wordt aangebracht: zij bepaalt de microstructuur die de mechanische proeven geacht worden te representeren.
Voor een afgeschrikte en getemperde plaat moet het certificaat de staalsoort en kwaliteit, de dikte, het smeltnummer, de chemische analyse, de trekresultaten, de kerftaaiheidsresultaten waar vereist en het bewijs dat de vereiste behandeling is uitgevoerd, vermelden. Aanvullend vervormen, lassen of spanningsarm gloeien bij de fabrikant kan de geleverde toestand wijzigen. Lasprocedures moeten daarom grenzen voor warmte-inbreng, voorverwarming, interpass-temperatuur en waterstofbeheersing bevatten die afgestemd zijn op de specifieke Q-staalsoort en dikte.
Vlakke producten, dikte en lasbare fijnkorrelige staalsoorten
Dikte maakt deel uit van de technische definitie en is niet slechts een maatkundig detail. De vloeigrens kan afnemen naarmate de dikte toeneemt, omdat afkoeling, transformatie en korrelontwikkeling door een dikkere doorsnede heen minder uniform verlopen. De tabellen in EN 10025 leggen mechanische eisen daarom vast per dikte-interval. Een staalsoortaanduiding zonder dikte geeft niet de volledige specificatie van de eigenschappen.
Het onderscheid tussen productvormen is even belangrijk. BS EN 10025-3:2019 omvat warmgewalste vlakke en lange producten, terwijl DIN EN 10025-6:2023-06 betrekking heeft op warmgewalste vlakke producten. Een inkoop- of fabricagedocument waarin alleen “EN 10025-constructiestaal” staat, laat onbeantwoord welk deel van toepassing is, of het materiaal een plaat of een lang product is en of de vereiste toestand N, NL, Q, QL of een andere gedefinieerde kwaliteit moet zijn.
Ook de oppervlakteconditie behoort tot de leveringsspecificatie. Walshuid, bijwerken, plaatselijke reparaties, toelaatbare onvolkomenheden en eventueel overeengekomen oppervlakte-eisen kunnen van invloed zijn op inspectie en fabricage, met name wanneer ultrasoon onderzoek, vermoeiingsprestaties of de voorbereiding van gelaste verbindingen een rol spelen. De conditieaanduiding vervangt deze eisen niet.
Deze structuur komt in veel normen voor. ISO 683-1:2016 specificeert technische leveringseisen voor halffabricaten, staven, walsdraad, vlakke producten en smeedstukken die in gedefinieerde toestanden na warmtebehandeling en met gedefinieerde oppervlaktecondities worden geleverd. ASTM A668/A668M-16 classificeert smeedstukken op vergelijkbare wijze naar leveringsbehandeling, waaronder gegloeide, genormaliseerde, genormaliseerde en getemperde, afgeschrikte en getemperde, en genormaliseerde, afgeschrikte en getemperde toestanden. ASTM A508/A508M-16 gaat voor gespecificeerde smeedstukken voor drukvaten nog verder door vervaardiging in een elektrische basisoven te eisen, tenzij secundaire raffinage of omsmelten wordt toegepast.
Deze voorbeelden onderstrepen het centrale punt: productieroute, metallurgische behandeling en de in normen gedefinieerde leveringsconditie houden verband met elkaar, maar zijn niet uitwisselbaar. Voor constructieproducten volgens EN 10025 moeten het normdeel, de staalsoort, de kwaliteit, de productvorm, de dikte en de leveringsconditie allemaal in de technische beschrijving worden vermeld. Zonder die combinatie blijven “genormaliseerd staal” of “afgeschrikt en getemperd constructiestaal” te vaag voor betrouwbare beslissingen over eigenschappen of conformiteit.
Staven, koudnabewerking en ASTM A434/A434M-24
Warmvervormde versus koudnabewerkte staven
| Beschrijving | Primaire betekenis | Mogelijke effecten |
|---|---|---|
| Warm bewerkt | Walsen of smeden bij verhoogde temperatuur | Vorm, reductie en globale geschiedenis van de korrelstroming |
| Koudnabewerkt | Trekken, draaien, schillen, slijpen of combinaties daarvan | Nauwere maattoleranties, gewijzigd oppervlak en mogelijke versteviging door koudvervorming |
| Bewerkt | Materiaal verwijderd om een voorgeschreven geometrie te verkrijgen | Oppervlakteverwijdering, maatbeheersing en mogelijke restspanning |
| Gehard en ontlaten | Austenitiseren, harden en ontlaten | Gecontroleerde sterkte, hardheid, ductiliteit en taaiheid |
De productieroute en nabewerkingsroute van een staaf beschrijven verschillende fasen van zijn geschiedenis. Warmvervorming zet een gegoten of halfafgewerkt profiel door walsen, smeden of een ander vervormingsproces bij verhoogde temperatuur om in een staaf. Door deze vervorming wordt de gietstructuur gereduceerd, wordt segregatie op praktische schaal afgebroken, worden bepaalde inwendige discontinuïteiten gesloten en ontstaat de vereiste ronde, vierkante, zeshoekige of andere doorsnede. Ook worden hiermee het globale korrelstroompatroon en de voor het product kenmerkende vervormingsreductie vastgesteld.
De nabewerkingsroute volgt later, of beschrijft in elk geval een afzonderlijke toestand van het product. Een warmvervormde staaf kan het oppervlak behouden dat tijdens het warmwalsen of smeden is gevormd, met de bij dat proces behorende walshuid en maattoleranties. Een koudnabewerkte staaf wordt verder getrokken, gedraaid, geslepen, gepeld of aan een combinatie van deze bewerkingen onderworpen bij temperaturen die laag genoeg zijn om te voorkomen dat het staal de gebruikelijke herkristallisatie van warmvervorming ondergaat. De bewerking verandert de diameter of de geometrie van de dwarsdoorsnede, verbetert de maatbeheersing en kan een schoner of gladder oppervlak opleveren.
Dit onderscheid is van belang omdat koudnabewerking niet louter cosmetisch is. Trekken en andere koude vervormingen kunnen de vloeigrens en hardheid verhogen door versteviging, terwijl de ductiliteit afneemt tenzij een daaropvolgende warmtebehandeling de toestand verandert. Zelfs wanneer de uiteindelijke treksterkte door afschrikken en ontlaten wordt geregeld, kan koudvervorming de restspanning, rechtheid, hardheidsverdeling en de manier waarop een machinaal bewerkt onderdeel tijdens latere bewerkingen vervormt, beïnvloeden. Draaien of slijpen kan bovendien ontkoold of van walshuid voorzien materiaal verwijderen zonder dezelfde volumieke vervorming als trekken te veroorzaken. “Koudnabewerkt” duidt daarom niet op één enkele metallurgische toestand.
ASTM A434/A434M-24 heeft betrekking op zowel warmvervormde als koudnabewerkte, afgeschrikte en ontlaten staven van gelegeerd staal. Deze productbeschrijvingen mogen niet worden gereduceerd tot uitsluitend de staalsoort. Een nominale legeringsaanduiding kan worden geleverd als warmvervormde staaf met een bepaald oppervlak en een bepaald tolerantiebereik, of als koudnabewerkte staaf met een andere oppervlakteconditie, maatvereiste en geschiedenis van restspanningen. De leveringstoestand is het gecombineerde resultaat van productvorm, bewerking, warmtebehandeling, oppervlaktetoestand, afmetingen en voorgeschreven mechanische beproevingen.
ISO 683-1:2016 maakt hetzelfde algemene onderscheid binnen een breder productgebied. De technische leveringseisen hebben betrekking op halfafgewerkte producten, staven, walsdraad, platte producten en smeedstukken die worden geleverd in vastgelegde warmtebehandelings- en oppervlaktecondities. Een staaf die wordt omschreven als afgeschrikt en ontlaten, is niet gelijkwaardig aan een staaf die alleen wordt omschreven als warmgewalst, genormaliseerd of koudgetrokken. Deze termen beantwoorden verschillende technische vragen.
Eisen voor staven van afgeschrikt en ontlaten gelegeerd staal
Afschrikken en ontlaten is een metallurgische warmtebehandelingsreeks en geen aanduiding of de staaf is gewalst, gesmeed, getrokken of geslepen. Bij afschrikken wordt geaustenitiseerd staal snel afgekoeld om een harde microstructuur te vormen, doorgaans martensiet bij geschikte legeringskwaliteiten en doorsneden. Vervolgens wordt het staal bij het ontlaten opnieuw verhit tot onder het onderste kritische transformatiebereik om overmatige brosheid te verminderen en de vereiste balans tussen sterkte, taaiheid en ductiliteit tot stand te brengen. Legeringselementen beïnvloeden de hardbaarheid. Daarom hebben de doorsnedegrootte en de wijze van afkoelen invloed op de vraag of de voorgeschreven structuur en eigenschappen zowel het hart van de staaf als het oppervlak bereiken.
ASTM A434/A434M-24 gebruikt deze toestand van afschrikken en ontlaten als basis voor de eisen aan staven van gelegeerd staal. Conformiteit wordt niet aangetoond door alleen de warmtebehandeling te benoemen. De toepasselijke kwaliteit, staafafmeting, productsoort, warmtebehandelingspraktijk, mechanische beproevingen en acceptatie-eisen moeten overeenstemmen met de norm en met de order of specificatie waarin ernaar wordt verwezen. Treksterkte, vloeigrens, rek, insnoering en hardheid kunnen elk een ander aspect van het resultaat beschrijven; een hardheidswaarde op zichzelf kan niet alle vereiste mechanische eigenschappen vaststellen.
De staafafmeting is bijzonder belangrijk. Een grote ronde staaf koelt in het hart langzamer af dan aan het oppervlak, en dat verschil beïnvloedt de transformatie, hardheid, restspanning en taaiheid. Een leverancier kan daarom een geschikte austenitiseertemperatuur, houdtijd, afschrikmedia, agitatie en ontlaatcyclus nodig hebben, in plaats van eenvoudigweg het schema voor een kleine staaf toe te passen. De voorgeschreven beproevingen en acceptatiegrenzen van de norm bieden het kader voor conformiteit; zij maken van niet elke kwaliteit en diameter één universeel warmtebehandelingsrecept.
De formulering “staaf van afgeschrikt en ontlaten gelegeerd staal” mag evenmin worden verward met de classificaties die voor smeedstukken worden gebruikt. ASTM A668/A668M-16 classificeert smeedstukken van koolstofstaal en gelegeerd staal naar leveringswarmtebehandeling, waaronder gegloeide, genormaliseerde, genormaliseerde en ontlaten, afgeschrikte en ontlaten, en genormaliseerde, afgeschrikte en ontlaten toestanden. Een specificatie voor smeedstukken en een specificatie voor staven kunnen vergelijkbare namen voor warmtebehandelingen gebruiken en toch verschillende eisen stellen aan product, beproeving en afmetingen. De productvorm blijft doorslaggevend.
Toegestane smeltverwerkingsroutes
ASTM A434/A434M-24 vermeldt openhaard-, oxystaal- en elektro-ovenproductie als toegestane smeltverwerkingsroutes voor de betreffende staven van gelegeerd staal. “Toegestaan” is hierbij het bepalende woord. Het duidt op routes die volgens de specificatie zijn toegestaan; het betekent niet dat elke staaf volgens alle drie de routes wordt vervaardigd en evenmin dat één route een verplichte leveringseigenschap vormt, tenzij een afzonderlijke eis dat bepaalt.
Het onderscheid tussen de routes ontstaat al vóór het walsen van de staaf. De World Steel Association stelde in 2024 dat de twee belangrijkste staalproductieroutes de hoogoven-oxystaalroute en de vlamboogovenroute zijn. In haar beschrijving van grondstoffen wordt de geïntegreerde route, die ijzererts, metallurgische kolen, kalksteen en gerecycled staal gebruikt, onderscheiden van de vlamboogovenroute, die voornamelijk gerecycled staal, direct gereduceerd ijzer of vloeibaar ruwijzer en elektriciteit gebruikt. De U.S. Environmental Protection Agency beschreef het oxystaalproces eveneens als het raffineren van vloeibaar hoogovenijzer met schroot, terwijl zij staalproductie in een vlamboogoven als een afzonderlijke route behandelde.
Openhaardstaalproductie is een oudere route en is niet hetzelfde proces als oxystaalproductie of smelten in een elektro-oven. De opname van alle drie de routes in ASTM A434/A434M-24 vormt daarom een specificatiegrens en geen bewering dat hun bedrijfsdetails of grondstoffenbalansen uitwisselbaar zijn. Chemische beheersing, restelementen, zuiverheid, waterstofbeheersing, stollingspraktijk en daaropvolgende conditionering beïnvloeden het product nog steeds, binnen de eisen die de norm stelt.
Na het smelten en raffineren kan continugieten slabs, knuppels of blooms produceren, die de World Steel Association beschrijft als halfafgewerkte producten die later tot platte en lange producten worden gewalst. De gietoorsprong, warmtereductie, warmtebehandeling en nabewerkingen van een staaf hangen met elkaar samen, maar blijven afzonderlijke beschrijvingen. De smeltroute specificeert niet of de staaf warmvervormd of koudnabewerkt is; koudnabewerking onthult niet of de charge in een elektro-oven of via oxystaalproductie is vervaardigd; en afschrikken en ontlaten beschrijft de thermische toestand en niet de oven waarin het staal is geproduceerd.
Deze scheiding voorkomt een veelvoorkomende conformiteitsfout: een vertrouwde kwaliteitsnaam behandelen als een volledige productdefinitie. ASTM A434/A434M-24 legt een beheerste relatie vast tussen legeringssamenstelling, staafvorm, nabewerkingscategorie, warmtebehandeling, afmetingen en mechanische eisen, terwijl de genoemde smeltverwerkingsalternatieven worden toegestaan. Andere normen kunnen een andere keuze maken. ASTM A508/A508M-16 schrijft bijvoorbeeld vervaardiging in een elektro-oven voor zijn afgeschrikte en ontlaten drukvatsmeedstukken voor, tenzij secundaire raffinage of omsmelten wordt toegepast. De verplichting met betrekking tot de route behoort toe aan de specifieke norm en het specifieke product, en niet aan gelegeerd staal in het algemeen.
Smeedstukken en de klassen voor warmtebehandeling bij levering in ASTM A668/A668M
Smeden als proces voor productvormgeving
Een smeedstuk wordt in de eerste plaats gedefinieerd door de manier waarop zijn vorm wordt geproduceerd, en niet door de ovenbehandeling die het daarna ondergaat. Bij het smeden wordt een verwarmde staalbillet, voorbloei, staaf of gietblok door persen, hameren of stuiken plastisch vervormd tot een vorm die de eindvorm benadert. Door de vervorming kunnen interne holten worden gesloten, gietstructuren worden verbroken en kan een richtingsgebonden korrelverloop ontstaan dat de hoofdgeometrie van het onderdeel volgt. Deze effecten onderscheiden een smeedstuk van een gietproduct, ook wanneer beide zijn vervaardigd uit dezelfde nominale kwaliteit koolstofstaal of gelegeerd staal.
De route vóór het smeden is een afzonderlijke kwestie. De World Steel Association stelt dat de twee belangrijkste routes voor de staalproductie de hoogoven-basic-oxygen-furnace-route (BF-BOF) en de vlamboogovenroute (EAF) zijn. De geïntegreerde route maakt gebruik van ijzererts, metallurgische steenkool, kalksteen en gerecycled staal; de EAF-route gebruikt hoofdzakelijk gerecycled staal, direct gereduceerd ijzer of vloeibaar ruwijzer en elektriciteit. Dit zijn routes voor de productie van gesmolten staal, geen leveringstoestanden.
Na de staalproductie en raffinage kan continugieten platen, billets of blooms opleveren. Een producent van smeedstukken kan vervolgens een gegoten halffabricaat gebruiken, of een gietblok wanneer de specificatie en de afmetingen van het onderdeel dat vereisen, gevolgd door opnieuw verwarmen en vervormen. De U.S. Environmental Protection Agency beschreef het basiszuurstofproces in 1995 als het raffineren van vloeibaar hoogovengietijzer met schroot, en identificeerde het vlamboogovenproces als een afzonderlijke route voor de staalproductie. Geen van beide ovenroutes bepaalt op zichzelf of een afgewerkt smeedstuk gegloeid of afgeschrikt en ontlaten is.
Het vervormingsschema is van belang. Reductie, stuiken, trekken, opnieuw verwarmen tussen bewerkingen en de uiteindelijke smeedtemperatuur beïnvloeden de korrelgrootte, de verdeling van segregatie, de oriëntatie van insluitsels en de hoeveelheid richtingsgebonden structuur die in het onderdeel behouden blijft. Een dikke naaf, ring, as of drukdragend lichaam kan daardoor anders reageren dan een klein proefsmeedstuk, zelfs wanneer beide dezelfde kwaliteitsbenaming dragen en nominaal identieke oveninstructies krijgen.
ASTM A668/A668M-16 ordent smeedstukken van koolstofstaal en gelegeerd staal naar de warmtebehandeling bij levering. De klassen zijn niet slechts leveranciersaanduidingen: zij verbinden de vermelde thermische toestand met gespecificeerde mechanische eisen, beproevingsbepalingen en acceptatieregels. De relevante klassen zijn gegloeid, genormaliseerd, genormaliseerd en ontlaten, afgeschrikt en ontlaten, en genormaliseerd, afgeschrikt en ontlaten.
Gegloeide, genormaliseerde en genormaliseerde en ontlaten toestanden
Een gegloeid smeedstuk wordt tot een geschikte temperatuur verwarmd, lang genoeg aangehouden om de doorsnede de beoogde metallurgische toestand te laten bereiken, en met een gecontroleerde snelheid afgekoeld, doorgaans in de oven. Het doel is over het algemeen de hardheid en restspanningen te verminderen, de verspaanbaarheid te verbeteren en een uniformere ferriet-perlietstructuur of een daarmee vergelijkbare structuur te verkrijgen. Gloeien betekent niet dat het smeedstuk vóór de laatste cyclus geen thermische voorgeschiedenis heeft. Eerdere opwarmingen voor het smeden en vervormingen kunnen effecten achterlaten die door het laatste gloeien worden gewijzigd, maar niet automatisch volledig verdwijnen.
Een genormaliseerd smeedstuk wordt boven het relevante transformatiebereik verwarmd en in stilstaande lucht afgekoeld. Luchtkoeling is sneller dan ovenkoeling, zodat de ontstane ferriet-perlietstructuur doorgaans fijner en sterker is dan een gegloeide structuur met dezelfde samenstelling. Normaliseren kan ook bepaalde effecten van een grove gietstructuur en van thermische gradiënten door het smeden verminderen, maar het resultaat hangt sterk af van de doorsnededikte en de hardbaarheid. Een dunne doorsnede verliest snel warmte; een grote doorsnede koelt in de kern langzamer af.
De toestand ‘genormaliseerd en ontlaten’ voegt na het normaliseren een ontlaatbehandeling toe. Ontlaten onder de transformatietemperatuur past de hardheid, taaiheid en restspanningen aan en kan de mechanische respons minder gevoelig maken voor plaatselijke verschillen in afkoeling. Dit is niet gelijkwaardig aan afschrikken en ontlaten. De afkoelsnelheid na het normaliseren blijft die van luchtkoeling, en de microstructuur die vóór het ontlaten ontstaat, verschilt van de martensitische structuur die door harden en afschrikken wordt geproduceerd.
ASTM A668/A668M gebruikt deze toestanden als leveringscategorieën en niet als universele recepten voor elke geometrie. De toepasselijke afmetingen van het smeedstuk, de chemische samenstelling en de klasse bepalen het vereiste behandelingsbereik en de beproevingen. Trekproefeigenschappen worden doorgaans beoordeeld aan de hand van vloeigrens, treksterkte, rek en insnoering; wanneer de specificatie slagproeven of aanvullende onderzoeken voorschrijft, maken ook die eisen deel uit van de conformiteit. Een opgegeven oventemperatuur zonder de doorsnede-afmetingen, houdtijd, koelpraktijk en plaats van monsterneming vormt geen volledig bewijs van de toestand.
Het onderscheid is bovendien productspecifiek. ISO 683-1:2016 stelt technische leveringseisen vast voor halffabricaten, staven, walsdraad, platte producten en smeedstukken van ongelegeerd staal voor harden en ontlaten, met inbegrip van gedefinieerde genormaliseerde en afgeschrikt-en-ontlaten toestanden. BS EN 10025-3:2019 behandelt warmgewalste constructiestaalproducten die in de genormaliseerde of genormaliseerd gewalste toestand worden geleverd, terwijl DIN EN 10025-6:2023-06 betrekking heeft op warmgewalste platte producten die afgeschrikt en ontlaten worden geleverd. Deze normen kunnen niet worden gebruikt als vervanging voor ASTM A668/A668M wanneer het product een ASTM-smeedstuk is.
Afgeschrikte en ontlaten en genormaliseerde, afgeschrikte en ontlaten toestanden
In de toestand ‘afgeschrikt en ontlaten’ wordt het smeedstuk geaustenitiseerd, snel genoeg afgekoeld om een hard transformatieproduct te vormen en vervolgens ontlaten. Afhankelijk van de samenstelling en de intensiteit van de koeling kan het afschrikken martensiet, bainiet of in een deel van de doorsnede een mengsel daarvan vormen. Ontlaten vermindert de brosheid en past de sterkte en taaiheid aan. De verkregen eigenschappen hangen af van het koolstofgehalte, de legeringstoevoegingen, de oorspronkelijke austenietkorrelgrootte, het afschrikmedium, de agitatie, de overdrachtstijd en de afstand van het oppervlak tot de plaats van beproeving.
De toestand ‘genormaliseerd, afgeschrikt en ontlaten’ voegt vóór het austenitiseren, afschrikken en ontlaten een normaliserende behandeling toe. Normaliseren kan de structuur na het smeden verfijnen of homogeniseren en een gecontroleerde uitgangstoestand voor het harden opleveren. Het garandeert geen uniforme hardheid door een grote doorsnede heen. In een massief smeedstuk kan nabij het oppervlak ontlaten martensiet ontstaan, terwijl in het midden een ander mengsel ontstaat doordat de kern tijdens het afschrikken langzamer afkoelt.
Daarom kan de leveringsklasse niet worden gelezen als synoniem voor de sterktekwaliteit. AISI 4140 kan bijvoorbeeld in verschillende productvormen en thermische toestanden worden geleverd, maar voor een volgens A668/A668M geclassificeerd smeedstuk van de klasse ‘afgeschrikt en ontlaten’ gelden de eisen van de smeedstukspecificatie, en niet die van een generiek gegevensblad voor 4140-staven. ASTM A434/A434M behandelt warmgewalste en koud afgewerkte staven van afgeschrikt en ontlaten gelegeerd staal; de eisen daarvan gelden voor staven en niet automatisch voor smeedstukken. ASTM A508/A508M-16 behandelt afzonderlijk afgeschrikte en ontlaten, vacuümbehandelde smeedstukken van koolstofstaal en gelegeerd staal voor onderdelen van drukvaten en vereist fabricage in een elektrische basisoven, tenzij secundaire raffinage of omsmelten wordt toegepast.
Dezelfde voorzichtigheid geldt voor een gietstuk. Gietstaal koelt af vanuit een vorm en behoudt een dendritische gietstructuur tenzij latere bewerkingen daarin verandering brengen; bij smeden worden plastische vervorming en effecten van het korrelverloop opgelegd vóór de warmtebehandeling bij levering. Een plaat, staaf, gietstuk en smeedstuk die zijn vervaardigd uit een globaal vergelijkbare chemische samenstelling, hebben daarom niet één onderling uitwisselbare toestand die eenvoudigweg ‘genormaliseerd’ of ‘afgeschrikt en ontlaten’ kan worden genoemd.
Voor een smeedstuk volgens A668/A668M omvat een verdedigbare interpretatie de klasse, chemische samenstelling, maximale en minimale doorsnede-afmetingen, smeedreductie en geometrie, ovenprogramma, koelwijze, plaats van monsterneming en voorgeschreven mechanische beproevingen. De thermische voorgeschiedenis levert het behandelingslabel. De doorsnedegrootte en vervormingsgeschiedenis bepalen hoe die behandeling in het materiaal werd ervaren, terwijl de beproevingen van de norm bepalen of het geleverde smeedstuk daadwerkelijk aan de toegewezen klasse voldoet.
Beheersing, uitrusting en verificatie van warmtebehandeling
Een leveringstoestand wordt niet vastgesteld door op een certificaat “gehard en ontlaten” te schrijven. Zij wordt vastgesteld door de oven, de lading, de thermische cyclus, de koelbewerking en de tests die aantonen dat het vereiste resultaat is verkregen, te beheersen. SAE AMSH6875C behandelt warmtebehandeling precies in deze praktische betekenis: de eisen hebben betrekking op uitrusting, procedures, temperaturen en testmethoden voor de warmtebehandeling van staal. De vermelde toestand is daarom een resultaat dat wordt onderbouwd door gecontroleerde productiegegevens, en niet door een informele omschrijving van een leverancier.
Dit onderscheid is van belang omdat productieroute, metallurgische behandeling en leveringstoestand met elkaar samenhangen, maar niet onderling uitwisselbaar zijn. De World Steel Association noemt de hoogoven-/zuurstofconvertorroute en de vlamboogovenroute de twee belangrijkste staalproductieroutes. Vervolgens kunnen door continugieten plakken, knuppels of blokken worden geproduceerd, die tot platte of lange producten worden gewalst. Warmtebehandeling vindt later plaats, of tussen vormbewerkingen in, en verandert de structuur en eigenschappen van dat product. Staal dat via de vlamboogovenroute is vervaardigd, is niet automatisch gehard en ontlaten; staal dat via de geïntegreerde route is vervaardigd, is niet automatisch genormaliseerd. Productnormen kunnen zowel de route als de leveringstoestand beheersen, maar behandelen deze als afzonderlijke technische kwesties.

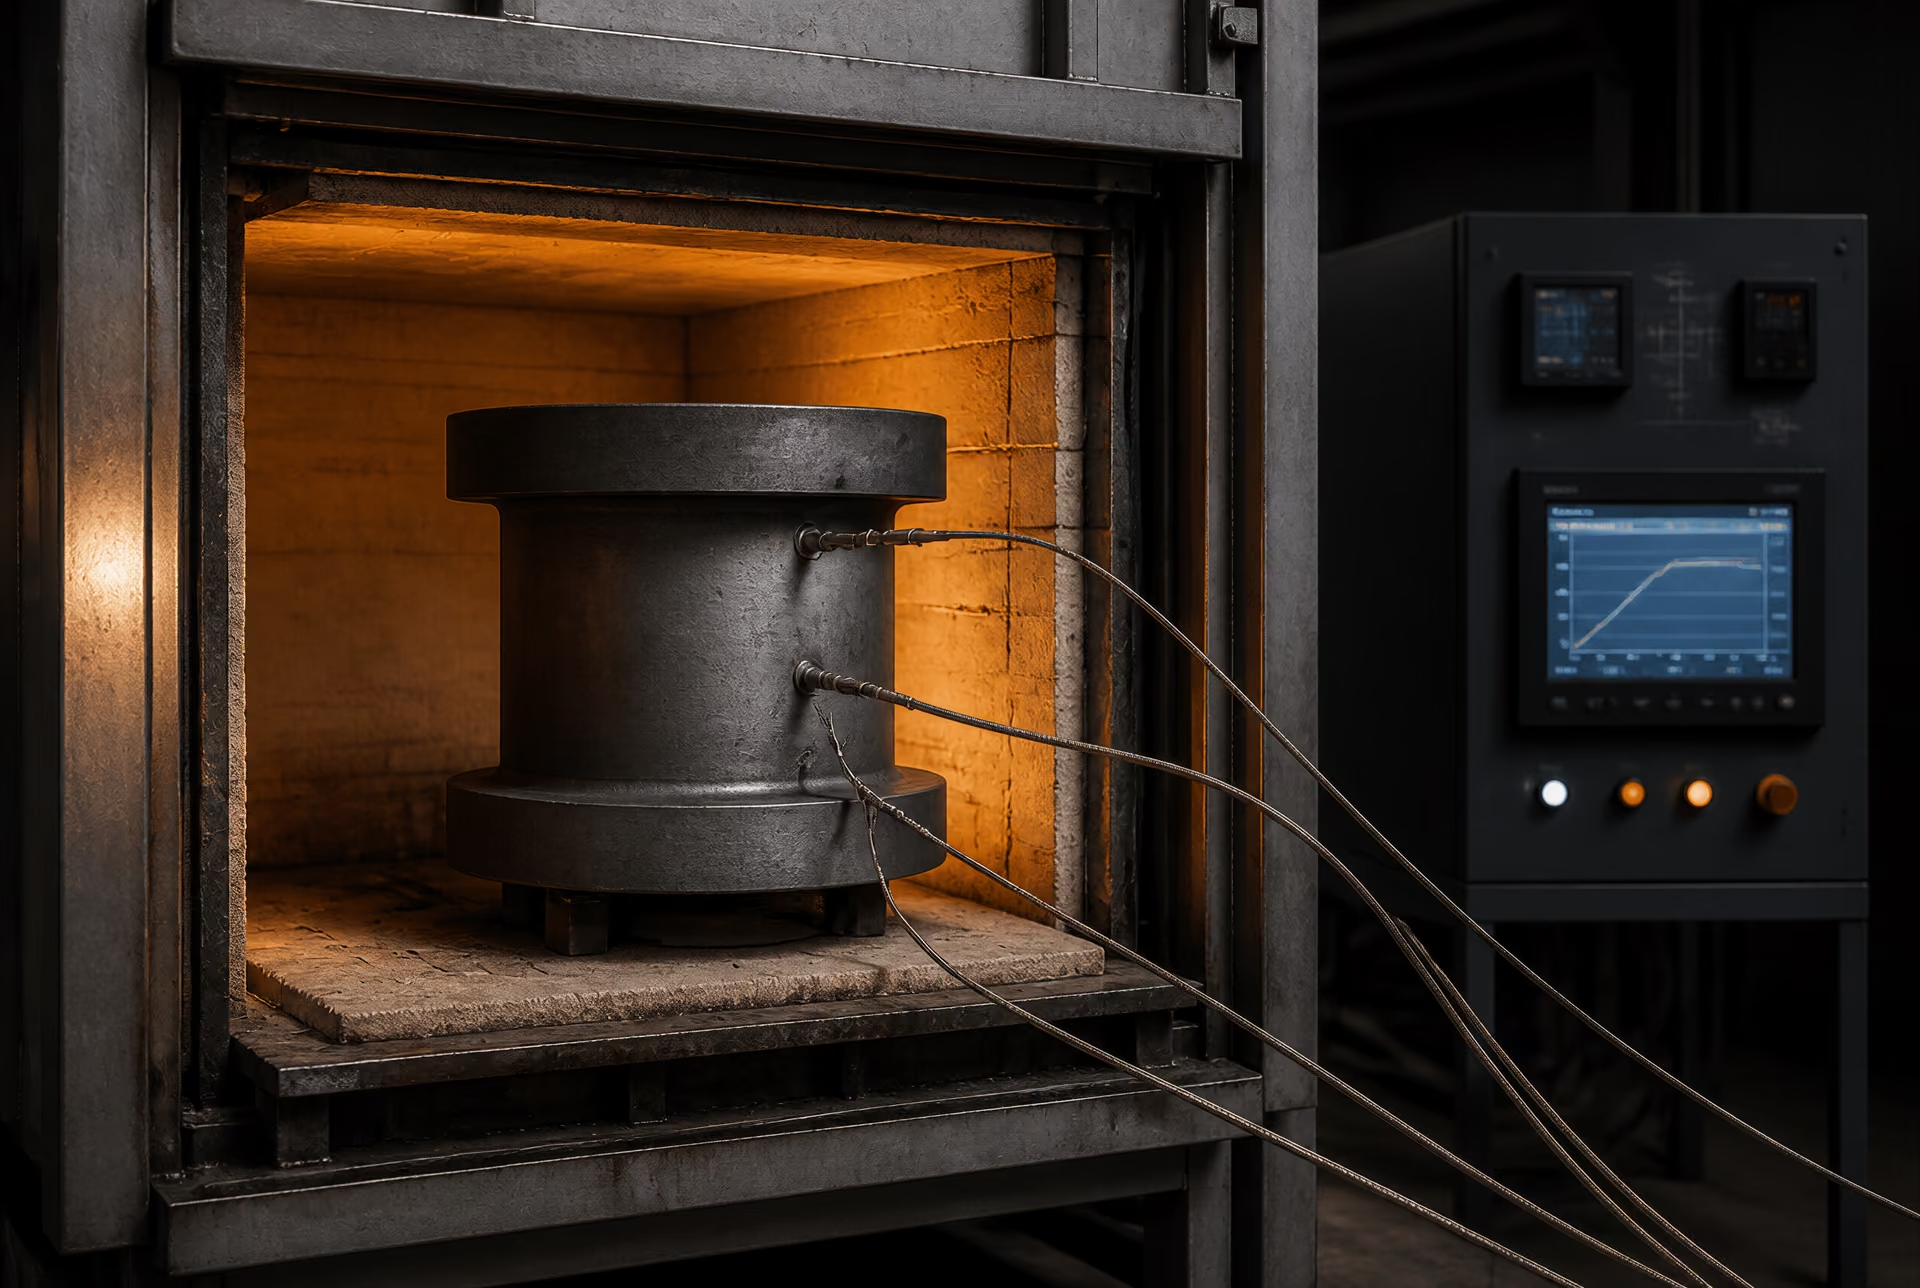
Eisen aan ovens en temperatuurbeheersing
De oven moet in staat zijn de volledige lading tot het voorgeschreven temperatuurbereik te verwarmen en deze daar te houden zonder buitensporige temperatuurvariaties. Deze eis gaat verder dan aantonen dat één ovenregelaar de doeltemperatuur weergaf. Een regelaar meet doorgaans de atmosfeer- of zonetemperatuur van de oven, terwijl het staal zelf langzamer opwarmt en in het centrum van een dik gedeelte koeler kan zijn dan aan het oppervlak. Ovenonderzoeken, metingen in de werkzone en thermokoppels in de lading worden gebruikt om vast te stellen of de uitrusting onder de beoogde bedrijfsomstandigheden een aanvaardbare temperatuuruniformiteit biedt.
Temperatuurmeetapparatuur moet worden gekalibreerd tegen een bekende referentie. De toepasselijke procedure definieert doorgaans de nauwkeurigheid van het instrument, het type thermokoppel, het kalibratie-interval, de plaatsing en de behandeling van defecte of drijvende sensoren. Een geregistreerde instelwaarde is niet gelijkwaardig aan een geverifieerde metaaltemperatuur. Bij zware smeedstukken, grote staven en dicht opeengepakte ladingen kan de bepalende locatie het punt zijn dat het langzaamst opwarmt, in plaats van de ovenatmosfeer. De rangschikking van de lading moet daarom worden gespecificeerd: onderdelen mogen elkaar niet afschermen, de circulatie niet belemmeren en geen massa vormen die de oven volgens het uitgevoerde onderzoek niet aankan.
SAE AMSH6875C is juist nuttig omdat de norm warmtebehandeling als een beheerst systeem benadert. De norm behandelt vier staalcategorieën en beperkt conformiteit niet tot één temperatuurwaarde. De capaciteit van de uitrusting, temperatuurmeting, bedrijfsprocedure en verificatie maken allemaal deel uit van het proces. De relevante productspecificatie levert nog steeds de grenswaarden voor de specifieke staalsoort. Zo geeft ISO 683-1:2016 technische leveringseisen voor halffabricaten, staven, walsdraad, platte producten en smeedstukken van ongelegeerd staal voor harden en ontlaten, met inbegrip van genormaliseerde en gehard-en-ontlaten toestanden. De warmtebehandelaar moet de vereiste toestand toepassen op de daadwerkelijke productvorm en doorsnedeafmeting.
De ovenatmosfeer kan eveneens van invloed zijn op de conformiteit. Oxidatie, ontkoling en carburisatie kunnen de oppervlaktechemie, maattoeslag en vermoeiingsgevoelige oppervlaktelaag veranderen. Een specificatie kan een gecontroleerde atmosfeer, een beschermende behandeling of daaropvolgende verwijdering van het oppervlak voorschrijven. Het ovenregistratieblad moet, waar van toepassing, de uitrusting, het recept, de atmosfeer, temperatuurmetingen, alarmen en afwijkingen identificeren. Als een batch aan een ongecontroleerde afwijking is blootgesteld, kan de beoordeling niet uitsluitend op basis van het uiterlijk worden afgeleid.
Procedures, houdtijd en koelpraktijk
Een warmtebehandelingsprocedure moet de volgorde definiëren en niet alleen de naam van de nominale cyclus. Zij identificeert doorgaans de charge, de oven, de verwarmingssnelheid of verwarmingsfasen wanneer deze worden beheerst, het austenitiseer- of transformatietemperatuurbereik, de minimale houdtijd, overdrachtslimieten, het afschrikmedium, de agitatie, de ontlaatbewerking en de uiteindelijke koelmethode. De vereiste houdtijd houdt verband met de productgeometrie en de toestand van de lading. Er mag niet van worden uitgegaan dat een dunne coil van walsdraad en een groot smeedstuk van gelegeerd staal op hetzelfde moment dezelfde interne temperatuur bereiken.
De houdtijd begint pas wanneer het bepalende deel van de lading de vereiste temperatuur heeft bereikt, tenzij de toepasselijke norm uitdrukkelijk een andere basis toestaat. Wanneer de timer wordt gestart zodra de oven zijn instelwaarde bereikt, kan het centrum van een zwaar gedeelte onvoldoende zijn verwarmd. Deze fout kan leiden tot onopgeloste fasen, onvolledige transformatie of een hardheidsgradiënt, ook wanneer de grafiek een ogenschijnlijk correcte cyclus toont.
Afschrikken is een afzonderlijke, gecontroleerde bewerking. De specificatie of goedgekeurde procedure kan water, een polymeeroplossing, olie, gas of een ander medium voorschrijven, samen met eisen voor concentratie, temperatuur, circulatie, agitatie en verontreinigingslimieten. De vertraging vóór het afschrikken is van belang, omdat de afkoeling begint tijdens de overdracht van de oven naar de tank. De lading moet binnen het toegestane interval in het medium worden gebracht, met voldoende beweging of agitatie om dampmantels en ongelijkmatige afkoeling te voorkomen. De temperatuur van de afschriktank en de polymeerconcentratie moeten worden gemeten; “in olie afgeblust” geeft niet aan wat de toestand van de olie op de dag van de behandeling was.
De afkoelsnelheid beïnvloedt meer dan alleen de hardheid. Zij bepaalt de vorming van ferriet, perliet, bainiet en martensiet, terwijl de doorsnedeafmeting en samenstelling bepalen in hoeverre de vereiste transformatie plaatsvindt. Ontlaten vermindert vervolgens spanningen en past sterkte, taaiheid en hardheid aan. Een gehard-en-ontlaten product kan niet nauwkeurig worden weergegeven aan de hand van alleen de afschriktemperatuur. ASTM A668/A668M-16 laat de benadering van normen voor smeedstukken zien door onderscheid te maken tussen de leveringstoestanden gegloeid, genormaliseerd, genormaliseerd en ontlaten, gehard en ontlaten, en genormaliseerd-geblust en ontlaten. Deze aanduidingen beschrijven verschillende thermische voorgeschiedenissen en zijn niet onderling uitwisselbaar.
De voorgeschreven route kan aanvullende verplichtingen opleggen. DIN EN 10025-6:2023-06 heeft betrekking op warmgewalste platte producten van constructiestaal met hoge vloeigrens, geleverd in de gehard-en-ontlaten toestand, terwijl BS EN 10025-3:2019 betrekking heeft op warmgewalste lasbare fijnkorrelige constructiestaalproducten, geleverd in de genormaliseerde of genormaliseerd gewalste toestand. Een genormaliseerd gewalst product is niet eenvoudigweg een gehard-en-ontlaten product met een lagere hardheid; de productieroute en de daaruit voortvloeiende microstructuur zijn verschillend. Evenzo behandelt ASTM A508/A508M-16 geharde en ontlaten, vacuümbehandelde smeedstukken van koolstofstaal en gelegeerd staal voor componenten van drukvaten en vereist de norm vervaardiging in een elektrische basisoven, tenzij secundaire raffinage of omsmelting wordt toegepast. Warmtebehandeling kan een eis met betrekking tot de smeltroute niet ongedaan maken.
Testmethoden en documentatie
Verificatie moet het geteste materiaal verbinden met de exacte smelt, het product en de behandelingscyclus. Typische bewijzen zijn chemische analyse, hardheid, treksterkte, vloeigrens, rek, insnoering, slagproeven wanneer voorgeschreven, metallografisch onderzoek en oppervlakte- of inwendige inspectie. De toepasselijke productnorm bepaalt welke tests verplicht zijn en waar proefstukken worden genomen. Een proefstuk dat op een gemakkelijke plaats is vervaardigd, vertegenwoordigt mogelijk niet het dikste of langzaamst afgekoelde gebied. Daarom moeten de bemonsteringslocatie, oriëntatie en afstand tot het oppervlak worden geregistreerd.
Hardheid is nuttig voor procesbeheersing, maar vormt geen universele vervanging voor trek- of slagproeven. Twee producten kunnen een vergelijkbare hardheid vertonen, maar verschillen in taaiheid, segregatie, korrelstructuur of restspanning. Mechanische tests tonen daarom conformiteit met de vermelde eigenschapvereisten aan, terwijl metallografie en procesregistraties helpen verklaren of de vereiste structuur is geproduceerd. Regels voor hertesten, de geldigheid van proefstukken, kalibratie van de testmachine en identificatie van het laboratorium maken eveneens deel uit van de bewijsketen.
Het registratiebestand moet de materiaalsmelt of gieting, productafmetingen, hoeveelheid, oven- en ladingsnummer, revisie van de procedure, registratie van de operator of het systeem, temperatuurdiagram, locaties van de thermokoppels, houdtijden, afschrikomstandigheden, ontlaatcyclus, afwijkingen en uiteindelijke disposition identificeren. Certificaten moeten verwijzen naar de testrapporten in plaats van geïsoleerde getallen te presenteren. De traceerbaarheid moet behouden blijven tijdens het snijden, smeden, walsen, de warmtebehandeling en het verwijderen van proefstukken.
Zonder deze gegevens is een certificaat met de vermelding “genormaliseerd” of “gehard en ontlaten” een bewering met beperkte technische onderbouwing. Met beheerste uitrusting, een gedefinieerde procedure en resultaten die aan dezelfde materiaalidentiteit zijn gekoppeld, wordt de leveringstoestand aantoonbaar. Dat is het verschil tussen een aangeduide toestand en een geverifieerde toestand.
Oppervlakstoestand, dimensionale toestand en mechanische eigenschappen
Een leveringsconditie beschrijft meer dan alleen de naam van een staalsoort. Zij koppelt de productvorm, de oppervlaktoestand, de maatnauwkeurigheid, de warmtebehandelingstoestand en de gespecificeerde mechanische eigenschappen aan elkaar. Deze kenmerken moeten wel afzonderlijk worden beschouwd. Een staaf kan worden geleverd in een geharde en ontlaten toestand met een gewalst oppervlak, of binnen dezelfde brede legeringsfamilie na koudveredeling en machinale bewerking. De aanduiding van de staalsoort kan ongewijzigd blijven, terwijl de inspectieresultaten, restspanningen en het gedrag tijdens gebruik verschillen.
De productieroute vormt een verdere onderscheidende factor. De World Steel Association stelt dat de twee belangrijkste staalproductieroutes de hoogoven-zuurstofconvertorroute (BF-BOF) en de vlamboogovenroute (EAF) zijn. Bij de geïntegreerde route worden ijzererts, metallurgische kolen, kalksteen en gerecycled staal gebruikt; bij de EAF-route voornamelijk gerecycled staal, direct gereduceerd ijzer of vloeibaar ruwijzer en elektriciteit (World Steel Association, 2024). Deze smeltroutes beïnvloeden de zuiverheid, restelementen en procesbeheersing, maar bepalen op zichzelf niet of een product gegloeid, genormaliseerd, gehard en ontlaten, koudveredeld of machinaal bewerkt is.
Na het gieten worden plakken, knuppels en blooms tot vlakke en lange producten gewalst. Deze volgorde bepaalt een groot deel van de vorm en textuur van het product, maar voor de uiteindelijke leveringsconditie kunnen aanvullende thermische, mechanische of oppervlaktebewerkingen nodig zijn.
Gewalste, machinaal bewerkte, ontkalkte en afgewerkte oppervlakken
“As-rolled” duidt normaal gesproken op een oppervlak dat na het warmwalsen behouden is gebleven, en niet op een volledige beschrijving van de warmtebehandeling. Op het oppervlak kan walshuid aanwezig zijn, een oxidelaag die bij verhoogde temperatuur wordt gevormd. Het uiterlijk en de dikte daarvan hangen af van het opwarmen, de wals- en koeltemperatuur, de chemische samenstelling van het staal en de tijd tot het ontkalken. Een plaat kan daarom zowel “as-rolled” en genormaliseerd zijn als “as-rolled” en in een andere gespecificeerde thermische toestand worden geleverd, mits de toepasselijke productnorm die combinatie toestaat.
Ontkalken verwijdert een deel van of de volledige walshuid door middel van waterstraalbehandeling, stralen, beitsen of een ander vastgelegd proces. Hierdoor verandert het oppervlak dat beschikbaar is voor visuele inspectie, coating, lassen of ultrasoon onderzoek. Het ontkalken normaliseert, hardt of ontlaat het staalvolume niet automatisch. Ernstig of slecht beheerst ontkalken kan overlappingen, naden of ingerolde walshuid blootleggen die eerder aan het zicht waren onttrokken; dat is een effect op de inspectie en niet noodzakelijk een nieuw ontstane materiaaldefect.
Machinale bewerking verwijdert materiaal en kan een gecontroleerde diameter, vlakheid, profiel- of ruwheidswaarde opleveren. Zij kan ook oppervlakte-ontkoling, walshuid en ondiepe discontinuïteiten verwijderen. Een machinaal bewerkte staaf is niet enkel omdat het oppervlak is afgesneden een andere staalsoort. Machinale bewerking kan echter ondergrondse indicaties blootleggen, de voor een kerfslagproef beschikbare doorsnede verkleinen en plaatselijke trekspanningen of door warmte beïnvloede sporen veroorzaken wanneer de snijparameters ongeschikt zijn. Slijpen kan plaatselijke verhitting, slijpbrand of gericht georiënteerde oppervlakteschade veroorzaken, terwijl draaien gereedschapssporen kan achterlaten die bij vermoeiingsbelasting als spanningsconcentraties fungeren.
Koudveredeling omvat koudtrekken, schillen, draaien, slijpen of combinaties daarvan, afhankelijk van de productnorm. In tegenstelling tot eenvoudig reinigen kan koude vervorming de vloeigrens en hardheid verhogen, de rek verminderen, de maatnauwkeurigheid wijzigen en restspanningen achterlaten. Een koudveredeld product kan dus dezelfde nominale staalaanduiding behouden, terwijl het andere eigenschappen heeft dan een warmgewalst product dat uit dezelfde charge is vervaardigd. ISO 683-1:2016 behandelt de oppervlaktoestand en de warmtebehandelingstoestand als afzonderlijke onderdelen van de technische leveringsvoorwaarden voor halffabricaten, staven, walsdraad, vlakke producten en smeedstukken van ongelegeerd staal voor harden en ontlaten.
De gespecificeerde oppervlaktoestand bepaalt ook wat een inspectie kan aantonen. Visueel onderzoek van blank, machinaal bewerkt staal verschilt van onderzoek door een laag walshuid heen. De oppervlakteruwheid beïnvloedt metingen van de laagdikte van coatings, contact-hardheidsproeven en scheurdetectie. Voor een veiligheidskritisch onderdeel moet het certificaat de geleverde oppervlaktoestand vermelden en het begrip “finished” niet aan interpretatie overlaten.
Maattoleranties en restspanningen
De dimensionale toestand betreft maat, vorm en toegestane afwijking: dikte, diameter, breedte, lengte, rechtheid, vlakheid, ovaliteit en profiel. Zij is geen synoniem voor oppervlakteafwerking of warmtebehandeling. Warmwalsen leidt doorgaans tot grotere maatvariaties dan machinale bewerking of koudtrekken, omdat het product tijdens het afkoelen krimpt en omdat de beheersing van walsopening, temperatuur en walskroon aan eindige grenzen gebonden is. Koudveredeling kan de toleranties verkleinen, maar kan ook kromming, ongelijkmatige plastische vervorming of anisotrope maatverandering veroorzaken.
Ook warmtebehandeling kan de afmetingen veranderen. Harden veroorzaakt niet-uniforme thermische krimp en fasetransformatie; de vorming van martensiet neemt een ander volume in dan het oorspronkelijke austeniet, en verschillen tussen oppervlak en kern kunnen een onderdeel vervormen. Ontlaten vermindert een deel van de door het harden veroorzaakte spanningen, maar garandeert geen spanningsvrij product. Normaliseren kan de structuur na warmvervorming verfijnen en opnieuw instellen, maar verschillen in afkoeling over een dikke doorsnede kunnen nog steeds maatvariaties veroorzaken.
Restspanning is een opgesloten spanning die aanwezig blijft nadat de uitwendige belasting of bewerkingskracht is verwijderd. Zij kan ontstaan door walsen, richten, koudtrekken, machinale bewerking, lassen, slijpen of een ongelijkmatige warmtebehandeling. De spanning kan aan het oppervlak trekspanning en daaronder drukspanning zijn, of omgekeerd. Een onderdeel kan bij inspectie binnen de maattolerantie vallen en toch vervormen wanneer materiaal wordt verwijderd, wanneer een coating uithardt of wanneer het onderdeel wordt gelast. Omgekeerd kan een spanningsarme behandeling de maatstabiliteit verbeteren zonder de aanduiding van de staalsoort te wijzigen.
Tolerantie-eisen behoren daarom in de bestel- en inspectiespecificatie te staan en mogen niet worden verondersteld op basis van de naam van het staal. Een plaat die volgens BS EN 10025-3:2019 in de genormaliseerde of genormaliseerd gewalste toestand wordt geleverd, is onderworpen aan technische leveringsvoorwaarden die meer omvatten dan alleen de chemische samenstelling. Ook een gehard en ontlaten vlak product volgens DIN EN 10025-6:2023-06 wordt naast de gespecificeerde thermische toestand beheerst door maat-, oppervlakte- en mechanische eisen.
Hardheid, sterkte, ductiliteit en taaiheid
Hardheid is de weerstand tegen indrukking of, bij bepaalde proeven, tegen penetratie en terugvering. Treksterkte is de maximale technische spanning die tijdens een trekproef wordt bereikt; de vloeigrens beschrijft het begin van een gespecificeerde blijvende vervorming. Rek en insnoering geven de ductiliteit aan. Taaiheid betreft de weerstand tegen breuk en wordt vaak beoordeeld door middel van een kerfslagproef bij een vastgestelde temperatuur en met een vastgestelde oriëntatie van het proefstuk. Deze eigenschappen houden verband met elkaar, maar geen ervan kan alle andere vervangen.
Harden verhoogt doorgaans de hardheid en sterkte door de vorming van martensitische of gemengde transformatieproducten. Ontlaten verlaagt een deel van die hardheid en verbetert tegelijkertijd de ductiliteit en taaiheid. Gloeien verlaagt doorgaans de sterkte en hardheid en bevordert een beter bewerkbare structuur. Normaliseren produceert bij veel koolstof- en laaggelegeerde staalsoorten een ferritisch-perlitische structuur, waarvan de eigenschappen worden beïnvloed door het koolstofgehalte, de doorsnedegrootte en de afkoelsnelheid. Een genormaliseerd gewalste toestand kan de gespecificeerde eigenschappen bereiken door gecontroleerd walsen en afkoelen, zonder dat de voorgeschiedenis identiek is aan die van een afzonderlijk genormaliseerd product.
De leveringsaanduiding moet daarom worden gelezen in samenhang met de proefvereisten. ASTM A668/A668M-16 classificeert smeedstukken van koolstof- en gelegeerd staal als gegloeid, genormaliseerd, genormaliseerd en ontlaten, gehard en ontlaten, of genormaliseerd, gehard en ontlaten. ASTM A434/A434M-24 behandelt warmvervormde en koudveredelde geharde en ontlaten staven van gelegeerd staal; de termen “cold-finished” en “quenched-and-tempered” beschrijven dus verschillende onderdelen van de toestand. SAE AMSH6875C voegt gecontroleerde eisen toe voor oveninstallaties, procedures, temperaturen en proefmethoden voor vier staalcategorieën.
Hardheid of treksterkte alleen kan de volledige microstructuur of procesgeschiedenis niet vaststellen. Een getemperd martensitisch staal en een andere structuur kunnen op één locatie een vergelijkbare hardheid vertonen, terwijl zij verschillen in kerfslagtaaiheid, restspanning, zuiverheid of lasgedrag. Proeftemperatuur, oriëntatie van het proefstuk, positie in de doorsnede en bemonsteringsfrequentie zijn van belang. Voor smeedstukken voor drukvaten vereist ASTM A508/A508M-16 vervaardiging in een elektrische basisoven, tenzij secundaire raffinage of omsmelten wordt toegepast. Dit laat zien dat conformiteit van de levering naast warmtebehandeling en mechanische proeven ook een vastgelegde productieroute kan omvatten. Het certificaat heeft alleen betekenis wanneer al deze onderling verbonden voorwaarden in samenhang worden gelezen.
Redeneerkader voor lasbaarheid, taaiheid en bedrijfstemperatuur
Een leveringsconditie is geen informele omschrijving van het materiaal door een leverancier. Zij legt een gecontroleerde combinatie vast van productvorm, chemische grenswaarden, productieroute, toestand van de warmtebehandeling, oppervlakteconditie en gespecificeerde mechanische eigenschappen. Die details zijn van belang wanneer staal wordt gelast, omdat de bas plaat en de warmte-beïnvloede zone (HAZ) van de las verschillende thermische cycli ondergaan. Twee producten uit dezelfde brede familie van constructiestaal kunnen daarom verschillende lasbeheersmaatregelen vereisen en verschillend reageren op inklemming, afkoelsnelheid en bedrijfstemperatuur.
De productieroute is één variabele, maar vormt op zichzelf niet de leveringsconditie. De World Steel Association identificeerde in 2024 de hoogoven-/basiszuurstofovenroute (BF-BOF) en de vlamboogovenroute (EAF) als de twee belangrijkste staalproductieroutes. De geïntegreerde route gebruikt ijzererts, metallurgische steenkool, kalksteen en gerecycled staal; de EAF-route gebruikt voornamelijk gerecycled staal, direct gereduceerd ijzer of vloeibaar ruwijzer en elektriciteit. De U.S. Environmental Protection Agency beschreef het basiszuurstofproces afzonderlijk als het raffineren van vloeibaar hoogovengietijzer met schroot, terwijl zij EAF-productie als een afzonderlijke staalproductieroute behandelde. Na het gieten kunnen plakken, knuppels of blooms worden gewalst tot vlakke of lange producten. De route beïnvloedt reststoffen, zuiverheid en segregatie, maar de toepasselijke productnorm bepaalt nog steeds wat moet worden geleverd en geverifieerd.
Fijnkorrelige constructiestalen en lassen
BS EN 10025-3:2019 is een bruikbaar voorbeeld van constructiestaal, omdat deze norm warmgewalste vlakke en lange producten omvat van lasbare fijnkorrelige constructiestalen die in genormaliseerde of genormaliseerd gewalste toestand worden geleverd. De staalsoorten omvatten aanduidingen zoals S275N, S355N, S420N en S460N, met overeenkomstige laagtemperatuurkwaliteiten zoals S275NL, S355NL, S420NL en S460NL. Het achtervoegsel is niet louter decoratief. Het identificeert een gespecificeerde leverings- en taaiheidscategorie, terwijl de productdikte en de kwaliteits aanduiding van invloed zijn op de toepasselijke eisen.
Normaliseren, of gecontroleerd normaliserend walsen waar dit is toegestaan, verfijnt de ferritisch-perlitische korrelstructuur en brengt het materiaal in een bekende uitgangstoestand voor fabricage. Een fijne korrelgrootte ondersteunt doorgaans een bruikbare combinatie van vloeigrens, lasbaarheid en Charpy-taaiheid. Dit neemt het lasrisico niet weg. De HAZ kan een grofkorrelige zone naast de smeltgrens bevatten, een zone met veranderde transformatieproducten en gebieden die door de lascyclus opnieuw zijn ontlaten of verzacht. De maximale temperatuur, de tijd boven de kritische transformatietemperaturen, de afkoelsnelheid en eventuele daaropvolgende herverhitting bepalen deze gebieden.
Koolstofequivalent Een berekende index die koolstof en geselecteerde legeringselementen combineert om de hardenbaarheid en de neiging tot lasgerelateerde scheurvorming te schatten.
Koolstofequivalent en waterstofbeheersing staan centraal bij de keuze van een lasprocedure. Een hogere neiging tot harden, overmatige inklemming, een koude plaat of waterstofhoudende lastoevoegmaterialen kunnen waterstofgeassisteerde koudscheuren bevorderen, vooral in de HAZ of de laswortel. Voorverwarmen verlaagt de afkoelsnelheid en helpt waterstof uit de verbinding te diffunderen; grenzen voor de interpass-temperatuur voorkomen overmatige korrelgroei en verlies van taaiheid. De warmte-inbreng moet in beide richtingen worden beheerst. Te weinig warmte kan harde, scheurgevoelige gebieden veroorzaken, terwijl te veel warmte de grofkorrelige HAZ kan vergroten en de taaiheid kan verminderen.
De term “lasbaar” beschrijft een algemene geschiktheid onder gespecificeerde omstandigheden. Het is geen garantie dat elke verbinding, plaatdikte, lasproces of lasser aan de acceptatiecriteria zal voldoen. Een kwalificatie van de lasprocedure moet de relevante variabelen vastleggen: verbindingontwerp, proces, classificatie van het lastoevoegmateriaal, warmte-inbreng, voorverwarming, interpass-temperatuur, plaatdikte, inklemming en eventuele warmtebehandeling na het lassen. De leveringsconditie is van belang, omdat een procedure die is gekwalificeerd voor genormaliseerd S355N niet automatisch overdraagbaar is op gehard en getemperd S690Q, ook al worden beide constructiestaal genoemd.
Dimensionale inklemming voegt daar nog een aspect aan toe. Een dikke, sterk ingeklemde constructie kan niet vrij krimpen wanneer het lasmetaal stolt en de HAZ afkoelt. Restspanning, hoekverdraaiing en lokale plastische rek kunnen groter zijn dan bij een licht ingeklemd proefstuk. Productdikte, walsrichting, lasvolgorde en passing behoren daarom tot de fabricageplanning en niet alleen tot het materiaalcertificaat.
Gehard en getemperd staal in zwaarbelaste constructies
Geharde en getemperde (Q&T) staalsoorten verkrijgen hun eigenschappen in de leveringsconditie door een doelbewuste opeenvolging van stappen: austenitiseren, snel afkoelen en temperen. Het afschrikken creëert harde transformatieproducten, terwijl het temperen de brosheid vermindert en sterkte, rekbaarheid en taaiheid bijstelt. DIN EN 10025-6:2023-06 omvat warmgewalste vlakke producten van constructiestalen met hoge vloeigrens die in geharde en getemperde toestand worden geleverd. Aanduidingen zoals S690Q, S690QL en S690QL1 onderscheiden sterkte- en kerftaaiheidscategorieën bij bepaalde testtemperaturen.
Dezelfde warmte die Q&T-staal sterk maakt, kan de eigenschappen ervan tijdens het lassen plaatselijk verstoren. In een HAZ die boven het transformatiebereik wordt verhit, kunnen bij het afkoelen opnieuw harde martensitische of bainitische bestanddelen ontstaan. Een gebied dat onder dat bereik wordt verhit, kan opnieuw worden getemperd en hardheid en vloeigrens verliezen. In een zwaarbelast onderdeel kan die verzachte band de plaatselijke vervorming bepalen, ook al behoudt de bas plaat zijn gecertificeerde sterkte. Een kwalificatie van de lasprocedure moet daarom de daadwerkelijke combinatie van staalsoort, plaatdikte en thermische lascyclus beproeven, in plaats van de prestaties af te leiden uit het certificaat van het basismetaal.
Warmte-inbreng, interpass-temperatuur en voorverwarming vereisen bijzondere beheersing. Een overmatige warmte-inbreng kan de HAZ-taaiheid verminderen of een ontoelaatbare verzachte zone veroorzaken; een onvoldoende warmte-inbreng en snelle afkoeling kunnen harde, waterstofgevoelige microstructuren vormen. Een warmtebehandeling na het lassen kan de HAZ en het lasmetaal verder temperen, maar vormt geen universele oplossing voor een ongeschikte procedure. Zij kan ook de sterkte en maatnauwkeurigheid veranderen.
Q&T-levering is niet gelijkwaardig aan de productieroute. ASTM A434/A434M-24 staat openhaard-, basiszuurstof- of elektrische-oven-smeltverwerking toe voor gespecificeerde geharde en getemperde staven van gelegeerd staal, terwijl ASTM A668/A668M-16 smeedstukken indeelt op basis van de warmtebehandeling bij levering, waaronder gegloeide, genormaliseerde, genormaliseerde en getemperde, geharde en getemperde en genormaliseerd-gebluste en getemperde toestanden. Deze voorbeelden laten zien waarom “gelegeerd staal” of “EAF-staal” op zichzelf niet de mechanische of laseigenschappen bij levering identificeert. ISO 683-1:2016 definieert eveneens technische leveringseisen voor halffabricaten, staven, walsdraad, vlakke producten en smeedstukken die in gespecificeerde warmtebehandelings- en oppervlaktecondities worden geleverd.
Kerfslagproeven, d сikte-effecten en kwalificatie
Charpy-kerfslagproeven zijn gedefinieerde proeven bij een gedefinieerde temperatuur; zij vormen geen universele belofte van taaiheid bij elke bedrijfstemperatuur. Een staalsoort met een kwaliteits aanduiding “L” volgens BS EN 10025-3:2019 heeft een andere gespecificeerde kerfslagproefcategorie dan de overeenkomstige kwaliteits aanduiding “N”. De ontwerper moet die categorie in verband brengen met de laagste metaaltemperatuur, spanningstoestand, reksnelheid, plaatdikte en gevolgen van een breuk.
De dikte verandert zowel de thermische geschiedenis van het materiaal als de constructieve belasting. Een dikke plaat koelt na het walsen, normaliseren of lassen anders af dan een dunne plaat. Zij kan over de doorsnede een grotere segregatie bevatten, veroorzaakt in een verbinding een grotere inklemming en kan tussen het oppervlak en het midden van de dikte een verschillende taaiheid vertonen. Het lassen van een plaat van 100 mm met een hoge warmte-inbreng en meerdere herverhittingen is metallurgisch niet gelijkwaardig aan het lassen van een plaat van 12 mm met dezelfde nominale staalsoort. Het kwalificatiebereik, de locatie van de impactproef, de bemonsteringsrichting en de vereiste absorptie-energie moeten daarom de geldende product- en lasnormen volgen.
De thermische geschiedenis omvat ook herverhitting tijdens volgende lasrupsen, hechtlassen, reparaties en plaatselijk vlamrichten. Elke cyclus kan een deel van de HAZ verfijnen, grover maken of temperen. Bij Q&T-staal kan herhaalde verhitting de sterkte verminderen; bij genormaliseerd fijnkorrelig staal kan overmatige blootstelling de korrelverfijning aantasten. Kwalificatieproeven moeten de maximaal aannemelijke warmte-inbreng, de laagste en hoogste interpass-temperaturen en het relevante diktebereik vertegenwoordigen. Daarom kan een materiaalcertificaat een kwalificatie van de lasprocedure niet vervangen.
De beoordeling van de bedrijfstemperatuur moet eindigen bij de daadwerkelijke constructie, niet bij de naam van de staalsoort. Bevestig de leveringsconditie, de dikte, de gespecificeerde impactproeftemperatuur, de lasprocedure, de onderbouwing van de HAZ-taaiheid en het niveau van inklemming. Pas dan kan een opgegeven staalsoort op geloofwaardige wijze in verband worden gebracht met de belastingen en temperaturen die de fabricage zal ondervinden.
Smeedstukken voor drukvaten en waarom ASTM A508/A508M anders is
ASTM A508/A508M-16 is niet simpelweg een aanduiding voor een koolstofstaal of gelegeerd staal met een voorgeschreven chemische samenstelling. De titel identificeert een gecontroleerde combinatie van productvorm, toepassing, warmtebehandelingstoestand en staalproductiepraktijk: vacuümbehandelde, afgeschrikte en getemperde smeedstukken van koolstofstaal en gelegeerd staal voor onderdelen van drukvaten. Die combinatie is het wezenlijke punt.
Een smeedstuk uit een familie van gelegeerde staalsoorten kan daarom wel aan de ene leveringsconditie voldoen en aan een andere niet. Dezelfde globale chemische samenstelling bepaalt niet of het staal vacuümbehandeld is, in de vereiste vorm is gesmeed, afgeschrikt en getemperd is, of aan de eisen voor drukvaten is geaccepteerd. Dat zijn afzonderlijke technische vragen, en ASTM A508/A508M-16 brengt ze samen in één toepassingsspecifieke specificatie.
Toepassingsgebied van vacuümbehandelde smeedstukken voor drukvaten
ASTM A508/A508M-16 heeft betrekking op gesmede onderdelen die worden gebruikt bij de constructie van drukvaten. Het product is geen generieke staaf die later tot een onderdeel wordt verspaand; het is een gesmeed drukhoudend onderdeel van koolstofstaal of gelegeerd staal, geleverd in de afgeschrikte en getemperde toestand en onderworpen aan bepalingen voor vacuümbehandeling. Het productieproces en de leveringstoestand maken daardoor deel uit van de technische identiteit van de specificatie.
Smeden verandert de vorm en doorgaans ook het inwendige vervormingspatroon van het staal, maar bepaalt op zichzelf niet de uiteindelijke mechanische eigenschappen. Die eigenschappen hangen af van de samenstelling, de reductie tijdens het smeden, de doorsnedegrootte, de afkoeling, het afschrikken, het temperen en de plaats waaruit de kwalificatieproefstukken worden genomen. Een groot smeedstuk voor een drukvat heeft bovendien een veel groter probleem met de hardbaarheid over de doorsnede dan een kleine staaf. Het oppervlak kan snel afkoelen, terwijl het centrum langzamer afkoelt. Als de warmtebehandeling niet voor het onderdeel is ontworpen en gecontroleerd, kunnen daardoor verschillende omzettingsproducten en verschillende taaiheid over de doorsnede ontstaan.
Vacuümbehandeling richt zich op een ander deel van het risico. Het verminderen van opgeloste gassen en het beheersen van niet-metallische insluitsels kunnen van groot belang zijn wanneer een dik smeedstuk zijn taaiheid moet behouden en bestand moet zijn tegen cyclische belasting of hoge druk. De eis houdt niet in dat elke insluiting wordt verwijderd en vervangt evenmin het smeden of de warmtebehandeling. Het is een aanvullende beheersmaatregel voor de toestand van het vloeibare staal voordat het smeedstuk zijn uiteindelijke leveringstoestand bereikt.
Daarom is “afgeschrikt en getemperd” op zichzelf onvoldoende om een smeedstuk volgens A508/A508M te beschrijven. ASTM A668/A668M-16, een bredere specificatie voor smeedstukken, deelt smeedstukken in volgens de warmtebehandeling bij levering, waaronder gegloeide, genormaliseerde, genormaliseerde en getemperde, afgeschrikte en getemperde, en genormaliseerd-afgeschrikte en getemperde toestanden. Die indeling geeft de gebruiker informatie over de warmtebehandeling van het smeedstuk. A508/A508M voegt toepassingsspecifieke eisen toe met betrekking tot vacuümbehandeling en de toegestane productieroute.
Dit onderscheid komt ook in andere normen naar voren. ISO 683-1:2016 specificeert technische leveringseisen voor halffabricaten, staven, walsdraad, vlakke producten en smeedstukken die worden geleverd in vastgelegde warmtebehandelings- en oppervlaktecondities. DIN EN 10025-6:2023-06 heeft betrekking op warmgewalste vlakke producten van constructiestaal met hoge vloeigrens, geleverd in de afgeschrikte en getemperde toestand. Geen van beide verwijzingen maakt van een gewoon constructieproduct een smeedstuk voor een drukvat. Productvorm, toepassingscategorie en voorgeschreven productieroute blijven doorslaggevend.
Productie in een basisch-elektrisch-ovenproces en toegestane alternatieven
ASTM A508/A508M-16 vereist productie volgens het basisch-elektrisch-ovenproces, tenzij een geaccepteerd secundair raffinage- of omsmeltproces wordt toegepast. Deze formulering beheerst de productieroute en betekent niet dat alle elektrische ovens identiek staal produceren. De ovenvoering, chargeermaterialen, raffinage, desoxidatie, vacuümbehandeling, gieten en daaropvolgende smeedbewerking hebben nog steeds invloed op de zuiverheid en de inwendige kwaliteit.
De World Steel Association onderscheidt twee belangrijke staalproductieroutes: de hoogoven/basiszuurstofovenroute en de vlamboogovenroute. In haar beschrijving van grondstoffen uit 2024 maakt zij onderscheid tussen de gebruikte grondstoffen: de geïntegreerde route gebruikt ijzererts, metallurgische kolen, kalksteen en gerecycled staal, terwijl de vlamboogovenroute voornamelijk gerecycled staal, direct gereduceerd ijzer of vloeibaar ruwijzer en elektriciteit gebruikt. De U.S. Environmental Protection Agency maakt eveneens onderscheid tussen het basiszuurstofproces, waarin vloeibaar hoogovengietijzer met schroot wordt geraffineerd, en het afzonderlijke vlamboogovenproces.
Dit onderscheid tussen productieroutes mag niet worden verward met de latere productiestappen. Continu gieten zet vloeibaar staal volgens de World Steel Association om in plakken, knuppels en blooms, die vervolgens tot vlakke en lange producten worden gewalst. Voor een smeedstuk voor een drukvat is daarentegen een geschikt gegoten product nodig, gevolgd door voldoende bewerking en een gecontroleerde smeedbewerking. De warmtebehandeling vindt na, of gedeeltelijk gelijktijdig met, die vormgevingsbewerkingen plaats; zij is geen andere benaming voor de route met de elektrische oven.
De formulering van A508/A508M staat alternatieven toe via secundair raffineren of omsmelten, in plaats van elke mogelijke primaire smeltroute als gelijkwaardig te behandelen. Secundair raffineren kan de samenstelling, gassen en insluitsels na de eerste smelt verder beheersen. Bij omsmeltprocessen wordt uit eerder geproduceerd staal een nieuwe ingot vervaardigd, waarbij aanvullende controle over segregatie en zuiverheid mogelijk is. De opbouw van de norm betekent daarom in wezen dat een andere primaire route alleen aanvaardbaar kan zijn wanneer de voorgeschreven raffinage- of omsmeltconditie de vereiste technische basis biedt.
De eis mag niet op elk staalproduct worden overgedragen. ASTM A434/A434M-24 heeft bijvoorbeeld betrekking op warmgesmede en koudnabewerkte staven van gelegeerd staal in de afgeschrikte en getemperde toestand en noemt productie in openhaard-, basiszuurstof- en elektrische ovens als toegestane smeltverwerkingsroutes. Een stavenspecificatie kan dergelijke alternatieven toestaan omdat het toepassingsgebied, de productgeometrie, de veronderstelde gebruiksomstandigheden en de acceptatiebepalingen anders zijn. A508/A508M is beperkter, omdat een smeedstuk voor een drukvat andere gevolgen heeft bij inwendige discontinuïteiten, segregatie of onvoldoende eigenschappen over de dikte.
Waarom toepassingsspecifieke normen productieroutes beheersen
Onderdelen van drukvaten worden niet uitsluitend beoordeeld op nominale vloeigrens en treksterkte. Hun bezwijken kan verband houden met brosse breuk, vermoeiing, spanningsconcentraties, interactie met lassen, waterstofgerelateerde schade of een veronderstelling van lek-voor-breuk die afhankelijk is van geverifieerd materiaalgedrag. Beheersing van de productieroute helpt de oorzaken te beperken die chemische samenstelling en trekproeven alleen mogelijk niet aan het licht brengen.
Voor een smeedstuk volgens A508/A508M werkt de voorgeschreven route samen met de smeedreductie, vacuümbehandeling en afschrik- en tempercyclus. Het resultaat is een leveringstoestand met verschillende onderling verbonden lagen: een gesmede productvorm, een gecontroleerde smelt- en raffinagegeschiedenis, vacuümbehandeld staal en een vastgelegde warmtebehandelingstoestand. Als één laag wordt verwijderd, verandert de beschrijving.
Deze logica verklaart waarom een leveranciersaanduiding zoals “gesmeed gelegeerd staal, afgeschrikt en getemperd” technisch onvolledig is. De aanduiding kan de vorm en warmtebehandeling identificeren, maar zegt niets over vacuümbehandeling of de toegestane smeltroute. Omgekeerd zegt “staal uit een elektrische oven” iets over de primaire productie, maar niet of het onderdeel is gesmeed, afgeschrikt en getemperd, of volgens een specificatie voor drukvaten is geaccepteerd.
Beheersing van productieroutes is daarom gerechtvaardigd wanneer de toepassing de inwendige kwaliteit en traceerbaarheid veiligheidskritisch maakt. Deze beheersing mag niet worden veralgemeend naar gewone staven, platen of constructieproducten alleen omdat die producten legeringselementen of een afgeschrikte en getemperde toestand gemeen kunnen hebben. BS EN 10025-3:2019 heeft betrekking op genormaliseerde of normaliserend gewalste lasbare fijnkorrelige constructiestaalproducten, terwijl DIN EN 10025-6:2023-06 betrekking heeft op vlakke constructieproducten in de afgeschrikte en getemperde toestand. Hun leveringstoestanden beantwoorden aan andere gebruiks- en productievraagstukken.
ASTM A508/A508M-16 is anders omdat de norm de productieroute behandelt als onderdeel van de materiaalvereisten voor drukvaten. Het staal wordt niet alleen door de chemische samenstelling van de kwaliteit gedefinieerd, maar ook door wat het is, hoe het is vervaardigd, hoe het is behandeld en waarvoor het bedoeld is.

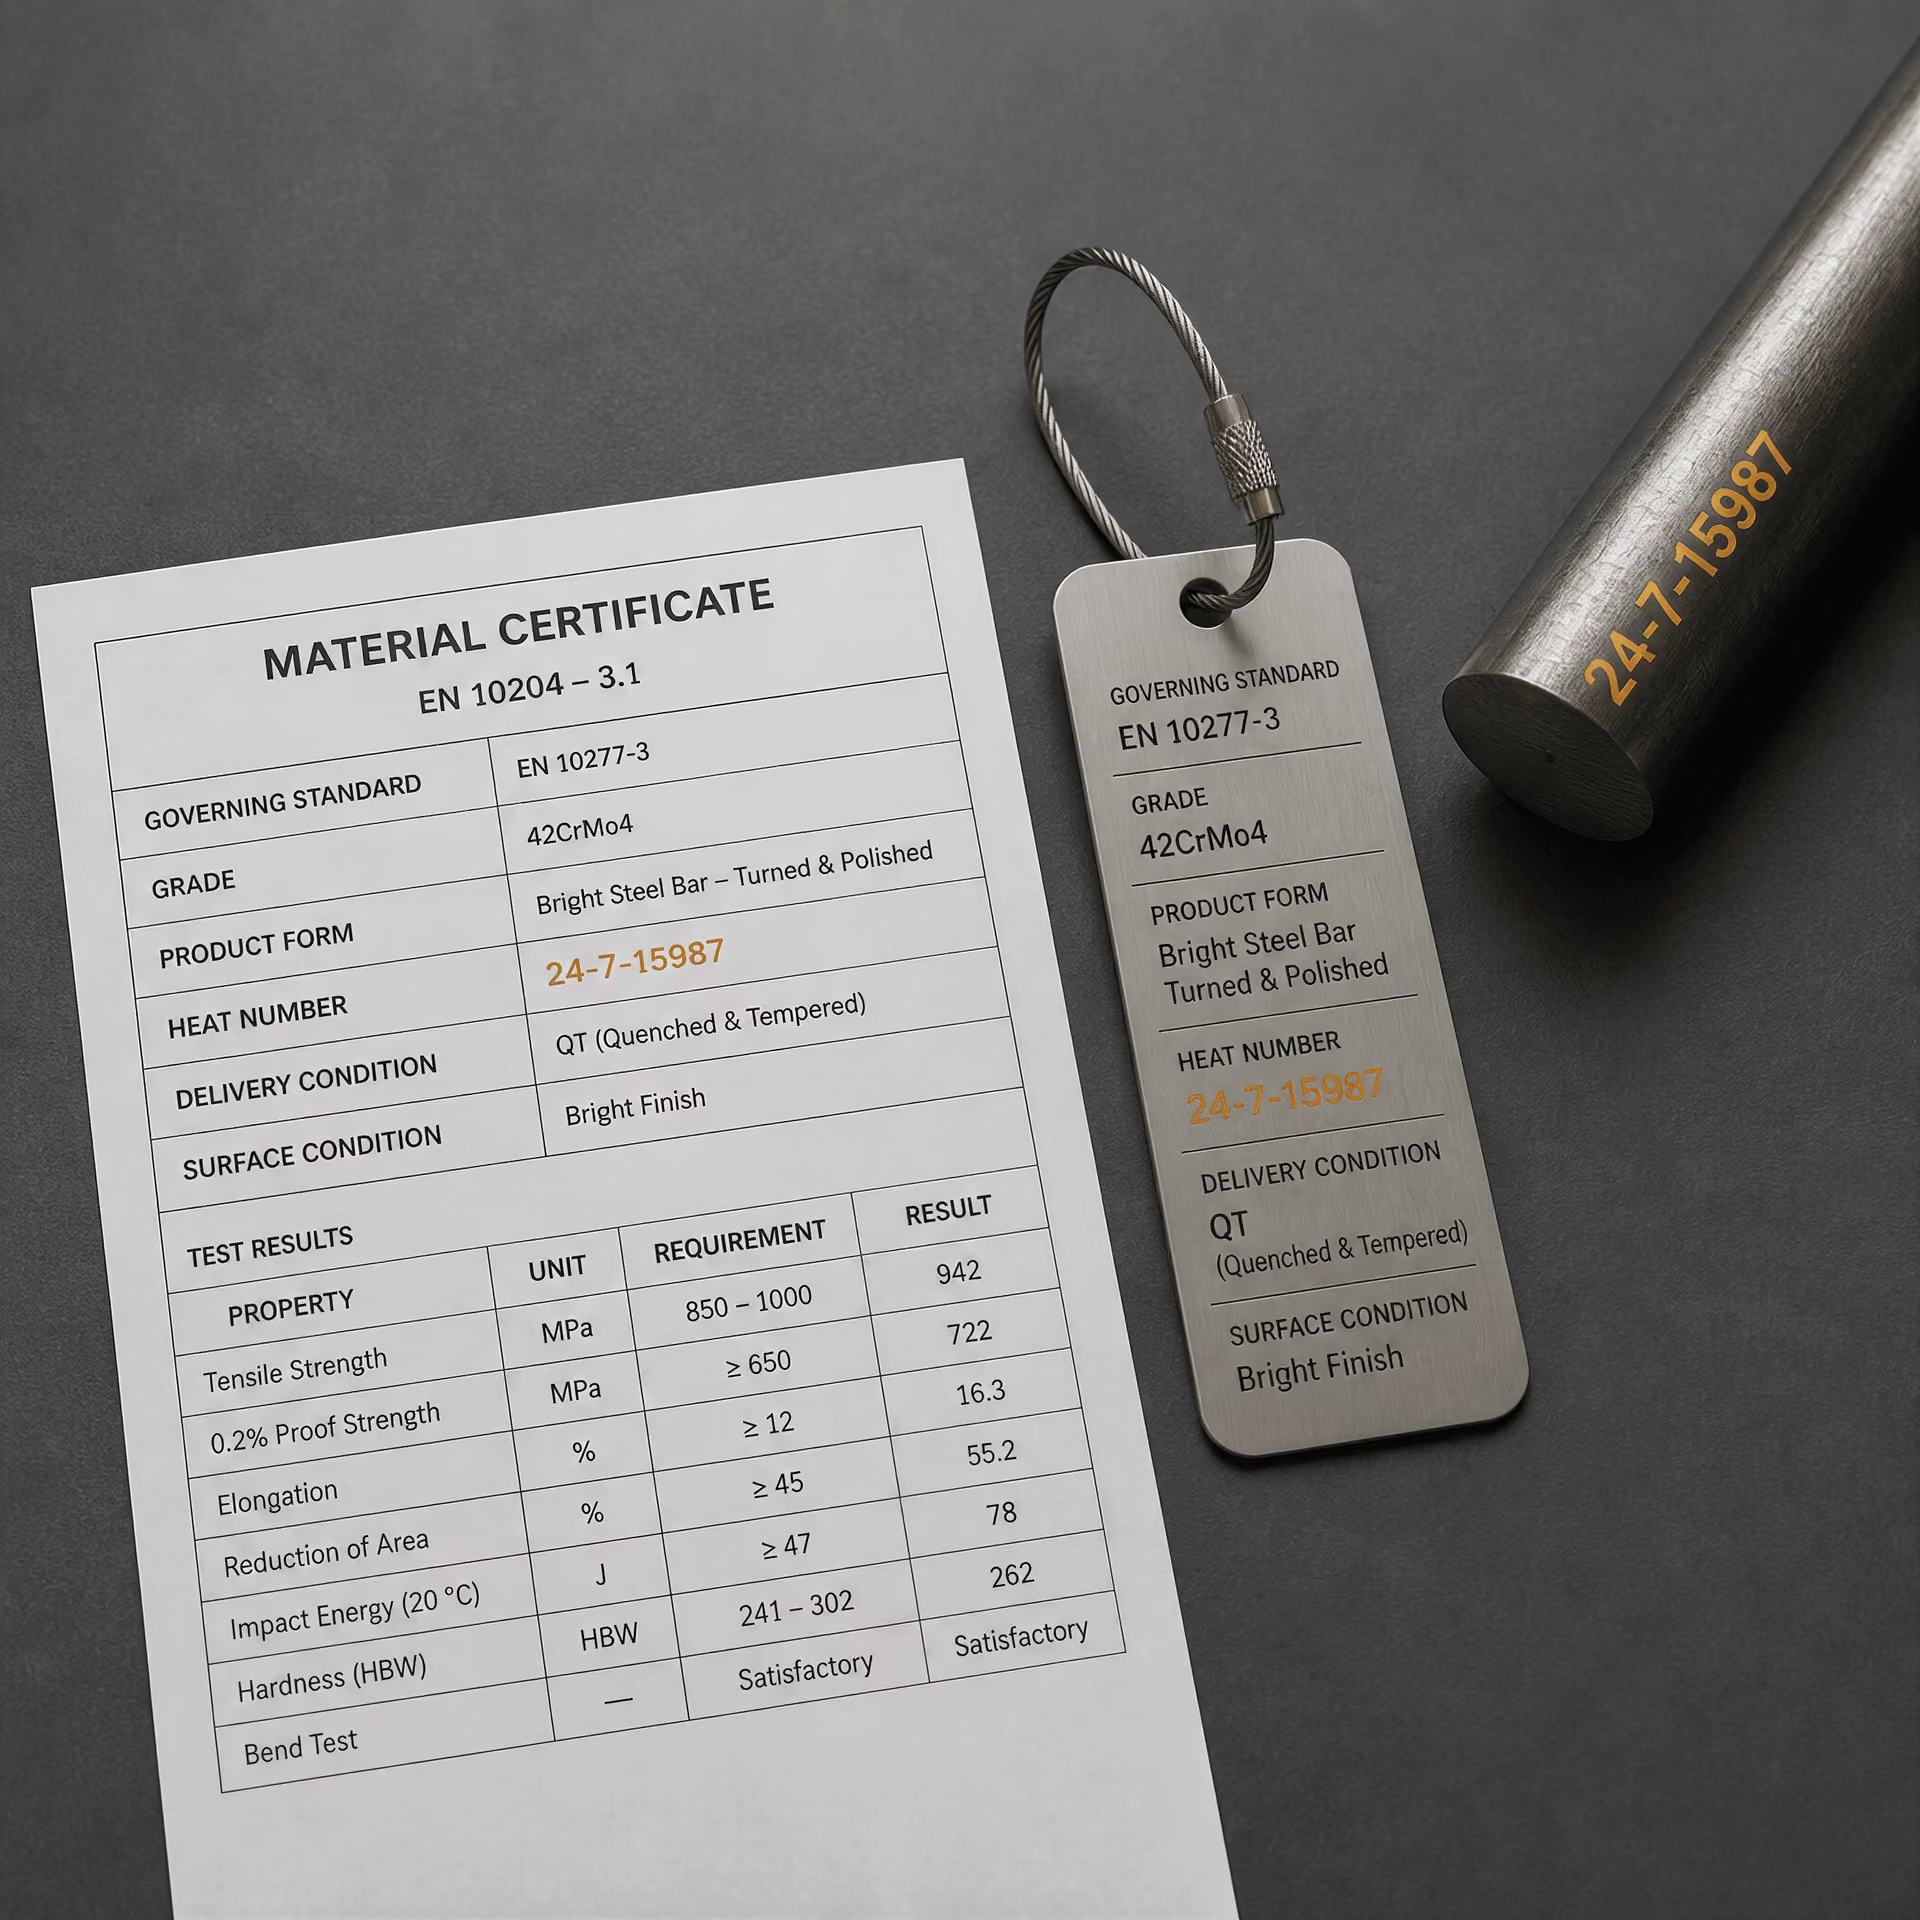
Een materiaalcertificaat en normverwijzing lezen
Een materiaalcertificaat is geen zelfstandige beschrijving van staal. Het is het bewijs dat een bepaald product, geïdentificeerd aan de hand van kwaliteit, afmetingen en smelt- of gietnummer, volgens vastgelegde eisen is geleverd. Lees het samen met de vermelde productnorm en de editie daarvan. “S355N volgens EN 10025-3” heeft niet dezelfde betekenis als “S355J2+N volgens EN 10025-2”, en “42CrMo4 +QT” is niet uitwisselbaar met dezelfde kwaliteit die in gegloeide toestand is geleverd.
Kwaliteit, productnorm en levertoestand
Begin met het vaststellen van de van toepassing zijnde productnorm, het publicatiejaar of de status van wijzigingen, en de kwaliteitbenaming precies zoals die is geschreven. De norm bepaalt de chemische grenswaarden, toegestane productvormen, levertoestanden, mechanische eisen, afmetingen of toleranties, inspectiebepalingen en eventuele aanvullende clausules. Een certificaat waarop alleen een kwaliteit wordt vermeld, zoals S690Q of 42CrMo4, is voor een technische interpretatie onvolledig, omdat dezelfde kwaliteit onder verschillende productnormen kan vallen of in verschillende vormen kan worden geleverd.
Bepaal vervolgens de productvorm. “Plaat”, “vlak product”, “staaf”, “walsdraad”, “smeedstuk”, “knuppel” en “naadloze buis” beschrijven verschillende productcategorieën, met verschillende beproevings- en maatvoeringsregels. Continu gieten produceert halffabricaten zoals plakken, knuppels en blokken; deze worden vervolgens verwerkt tot vlakke of lange producten, zoals beschreven door de World Steel Association in 2024. Een certificaat voor een gewalste plaat vormt daarom niet automatisch het bewijs van overeenstemming voor een gesmede ring die is vervaardigd uit staal met een vergelijkbare samenstelling.
De levertoestand is een door normen gedefinieerde toestand en niet slechts een algemene beschrijving van de leverancier. Deze kan een combinatie vormen van productvorm, oppervlaktegesteldheid, warmtebehandeling en mechanische eisen. ISO 683-1:2016 specificeert technische leveringseisen voor halffabricaten, staven, walsdraad, vlakke producten en smeedstukken van ongelegeerd staal voor harden en ontlaten, met inbegrip van genormaliseerde en geharde en ontlaten toestanden. De aanduiding “+N” identificeert in het algemeen genormaliseerd of genormaliseerd gewalst materiaal wanneer de toepasselijke norm dit definieert; “+QT” identificeert gehard en ontlaten materiaal. De precieze betekenis volgt echter nog steeds uit de vermelde norm.
BS EN 10025-3:2019 heeft betrekking op warmgewalste vlakke en lange producten van lasbare fijnkorrelige constructiestalen die in genormaliseerde of genormaliseerd gewalste toestand worden geleverd, met inbegrip van kwaliteiten zoals S275N en S355N. DIN EN 10025-6:2023-06 heeft betrekking op warmgewalste vlakke producten van constructiestalen met hoge vloeigrens die in geharde en ontlaten toestand worden geleverd, met inbegrip van aanduidingen zoals S690Q. Dit zijn niet slechts alternatieve benamingen voor één en dezelfde leveringstoestand. Normaliseren, normaliserend walsen, harden en ontlaten leiden tot verschillende microstructuren en daardoor tot verschillende sterkte-, taaiheids- en fabricagebeperkingen.
Noteer de nominale dikte, breedte, lengte of diameter, en of het certificaat nominale of werkelijke afmetingen vermeldt. De dikte kan zowel de gespecificeerde mechanische waarden als de plaats van monstername beïnvloeden. Ook de oppervlaktegesteldheid moet afzonderlijk worden beoordeeld: gewalst, ontroest, machinaal bewerkt, geschild of geslepen kan verschillende gevolgen hebben voor defecten, maatcontrole en latere bewerking. Leid de oppervlaktekwaliteit niet af uit een achtervoegsel voor de warmtebehandeling.
Smeltroute, smeltnummer en traceerbaarheid
De productieroute is een afzonderlijk gegeven ten opzichte van de levertoestand. De World Steel Association onderscheidt twee belangrijke staalproductieroutes: de hoogoven-zuurstofconvertorroute en de elektrische-vlamboogovenroute. In de beschrijving van grondstoffen uit 2024 gebruikt de geïntegreerde route ijzererts, metallurgische steenkool, kalksteen en gerecycled staal, terwijl de elektrische-vlamboogovenroute voornamelijk gerecycled staal, direct gereduceerd ijzer of vloeibaar ruwijzer en elektriciteit gebruikt. De U.S. Environmental Protection Agency beschreef het zuurstofconvertorproces als het raffineren van vloeibaar hoogovenijzer met schroot, terwijl het elektrische-vlamboogovenproces als een afzonderlijke staalproductieroute wordt behandeld.
Een certificaat kan het ovenproces, secundaire raffinage, vacuümbehandeling, elektroslakomsmelten of een andere kwalificatie van de productieroute vermelden. Behandel deze gegevens niet als bewijs van een bepaalde warmtebehandelingstoestand. ASTM A434/A434M-24 staat voor de daarin behandelde warmgesmede en koudnabewerkte geharde en ontlaten stalen staven productie toe in openhaardovens, zuurstofconvertors en elektrische ovens. ASTM A508/A508M-16 vereist daarentegen productie in een elektrische basisoven, tenzij secundaire raffinage of omsmelten wordt toegepast. Deze clausules stellen eisen aan de productieroute omdat de productnorm dat voorschrijft; zij betekenen niet dat elk gehard en ontlaten staal in een elektrische oven moet zijn gesmolten.
Het smeltnummer, gietnummer of de identificatie van de smelt vormt de koppeling tussen het certificaat en het fysieke materiaal. Dit nummer moet op het certificaat, de productmarkering, het bundelkaartje, de smeedwerkdocumentatie of de materiaalbeheersregistratie voorkomen. De traceerbaarheid kan via verschillende identificaties verlopen: oven- of smeltnummer, continu gegoten streng of gieting, plak of knuppel, walscharge, smeedcharge en nummer van het uiteindelijke onderdeel. Controleer of de keten ononderbroken is. Een beproevingsresultaat van smelt H1234 mag niet aan smelt H1235 worden toegewezen alleen omdat beide dezelfde kwaliteit hebben en op dezelfde dag zijn verwerkt.
Wanneer op het certificaat “ladle analysis”, “product analysis” of “check analysis” staat, moet u deze termen zorgvuldig lezen. Een gietpananalyse vertegenwoordigt de gerapporteerde samenstelling van de vloeibare smelt; een productanalyse wordt aan het eindproduct uitgevoerd en kan andere toegestane afwijkingen hebben. Koolstof, mangaan, silicium, chroom, nikkel, molybdeen, fosfor, zwavel, stikstof en microlegeringselementen moeten worden vergeleken met de grenswaarden in de vermelde norm, en niet met een algemene kwaliteitstabel uit een andere editie.
Mechanische beproevingen, warmtebehandeling en acceptatiecriteria
Maak onderscheid tussen het geregistreerde resultaat en de acceptatie-eis. Een certificaat kan vloeigrens, treksterkte, rek, kerfslagenergie, hardheid, insnoering of een resultaat van een niet-destructief onderzoek vermelden. Voor elke waarde zijn de beproevingsrichting, de plaats van het proefstuk, het diktebereik, de beproevingstemperatuur, de eenheid en de norm voor de beproevingsmethode nodig. Zo is een kerfslagresultaat van 40 J niet interpreteerbaar zonder te weten of het gaat om Charpy-V-kerfslagenergie bij 0 °C, −20 °C of een andere voorgeschreven temperatuur.
Controleer of het resultaat een gemeten waarde of een conformiteitsverklaring is, en of de norm beproeving voorschrijft van elke smelt, elke charge, elk smeedstuk of een bepaald monster. Acceptatie kan afhangen van de minimale vloeigrens, het treksterktebereik, de minimale rek, het gemiddelde van de kerfslagenergie en de individuele minimumwaarde, het hardheidsbereik of de toegestane procedure voor herbeproeving. “Pass” is alleen bruikbaar wanneer de toepasselijke criteria zichtbaar zijn of duidelijk worden vermeld.
Het registratiedocument van de warmtebehandeling moet de toestand, de oven of installatie, de charge, de behandelingsdata wanneer vereist, de temperaturen, de houdtijd, de koelmethode en de gegevens over het ontlaten vermelden. SAE AMSH6875C stelt eisen aan de warmtebehandeling van staal, waaronder eisen aan oveninstallaties, procedures, temperaturen en beproevingsmethoden. ASTM A668/A668M-16 classificeert smeedstukken naar hun warmtebehandeling bij levering, waaronder gegloeide, genormaliseerde, genormaliseerde en ontlaten, geharde en ontlaten, en genormaliseerde, geharde en ontlaten toestanden. Deze categorieën beschrijven wat vóór levering met het smeedstuk is gedaan; zij geven niet aan of het staal via BOF of EAF is geproduceerd.
Controleer ten slotte de aanvullende eisen. Deze kunnen betrekking hebben op ultrasoon onderzoek, trekproeven in de dikterichting, kerfslagproeven, korrelgrootte, reinheid, lasbaarheidseisen, hardheidskartering, oppervlakteonderzoek of beperkingen voor residuele elementen. Dergelijke eisen worden vaak ingeroepen door een inkoopspecificatie of een aanvullende clausule, en niet door de kwaliteitbenaming zelf. Het certificaat heeft alleen technische betekenis wanneer kwaliteit, productnorm en editie, productvorm, afmetingen, levertoestand, vermelding van de productieroute, smeltidentificatie, behandelingsregistratie en beproevingsgegevens allemaal betrekking hebben op hetzelfde materiaal.
Veelvoorkomende misinterpretaties en een normgebaseerd vergelijkingskader
Waarom EAF niet staat voor één universeel materiaalgedrag
“EAF-staal” duidt een staalproductieroute aan, niet een vaststaande reeks eindproducteigenschappen. De World Steel Association vermeldt dat de twee belangrijkste staalproductieroutes de hoogoven–zuurstofconvertorroute (BF–BOF) en de vlamboogovenroute (EAF) zijn. Ook maakt zij onderscheid tussen de belangrijkste grondstoffen: de geïntegreerde route gebruikt ijzererts, metallurgische kolen, kalksteen en gerecycled staal, terwijl de EAF-route voornamelijk gerecycled staal, direct gereduceerd ijzer (DRI), vloeibaar ruwijzer en elektriciteit gebruikt.
Dat onderscheid is relevant, maar voorspelt op zichzelf niet in welke uiteindelijke leveringstoestand het product wordt geleverd. Een EAF-lading die voornamelijk uit gerecycled staal bestaat, kan restelementen zoals koper, tin of chroom bevatten die verschillen van die in een lading die grotendeels op DRI is gebaseerd. De keuze van schroot, verdunning met DRI of vloeibaar ruwijzer, de ovenvoering, zuurstofinjectie, slakbeheersing, secundaire raffinage en vacuümbehandeling beïnvloeden allemaal de uiteindelijke chemische samenstelling en reinheid. Een producent kan het staal bovendien gieten tot platen, knuppels of blooms en vervolgens verschillende reducties, koelschema’s en nabewerkingen toepassen. De World Steel Association beschrijft deze volgorde rechtstreeks: continugieten produceert halffabricaten in de vorm van platen, knuppels en blooms, die vervolgens worden gewalst tot vlakke en lange producten.
De EAF-route bepaalt dus niet of een product taai, grofkorrelig, insluitingsgevoelig, lasbaar of geschikt is voor een gespecificeerde vermoeiingsbelasting. Deze eigenschappen hangen af van de chemische samenstelling van de staalsoort, limieten voor restelementen, beheersing van stikstof en waterstof, giet- en reductiepraktijk, korrelverfijning, productafmetingen en warmtebehandeling. De U.S. Environmental Protection Agency maakte het onderscheid tussen de routes in 1995 duidelijk: bij zuurstofstaalproductie wordt vloeibaar hoogovenijzer met schroot geraffineerd, terwijl EAF-staalproductie een afzonderlijk proces is. Die formulering scheidt de productieroute van de latere productkwalificatie; zij creëert geen EAF-materiaalklasse met universeel gedrag.
Normen kunnen de productieroute bovendien verschillend behandelen. ASTM A434/A434M-24 staat voor bepaalde geharde en getemperde staven van gelegeerd staal smeltverwerkingsroutes via openhaard, zuurstofconvertor en vlamboogoven toe, onder voorbehoud van de overige eisen van de norm. Daarentegen vereist ASTM A508/A508M-16 voor de onder deze norm vallende smeedstukken voor drukvaten productie in een basis-elektrische oven, tenzij secundaire raffinage of omsmelten wordt toegepast. De route is dus een compliancevariabele wanneer de norm dat voorschrijft, maar blijft slechts één variabele. Een fabriekscertificaat waarop “EAF” staat, kan niet in de plaats komen van de voorgeschreven staalsoort, productvorm, afmetingen, warmtebehandelingstoestand en testresultaten.
Waarom genormaliseerd niet hetzelfde is als gehard en getemperd
Genormaliseerd en gehard en getemperd beschrijven metallurgische leveringstoestanden en zijn geen alternatieve benamingen voor dezelfde behandeling. Bij normaliseren wordt staal boven het relevante transformatiebereik verhit en vervolgens in stilstaande lucht afgekoeld. De behandeling verfijnt of herstelt de ferritisch-perlitische structuur en vermindert bepaalde effecten van eerdere wals- of smeedbewerkingen. De resulterende sterkte en taaiheid hangen af van het koolstofequivalent, het gehalte aan legeringselementen, de doorsnededikte en de afkoelomstandigheden.
Harden is iets anders. Het staal wordt verhit om austeniet te vormen en vervolgens zo snel afgekoeld dat een aanzienlijk harder transformatieproduct ontstaat, doorgaans martensiet of een martensiet–bainietmengsel. Daarna wordt het staal getemperd om hardingsspanningen te verminderen en hardheid, sterkte en taaiheid af te stellen. De uiteindelijke structuur is daardoor niet dezelfde als de structuur die door normaliseren ontstaat, en de twee toestanden mogen in een specificatie of fabricageprocedure niet door elkaar worden gebruikt.
Een derde term leidt herhaaldelijk tot verwarring: genormaliseerd gewalst. Bij een walsregime voor genormaliseerd walsen worden de laatste walsgangen zo beheerst dat de resulterende toestand lijkt op genormaliseerd staal, hoewel het product mogelijk geen afzonderlijke volledige normalisatiebehandeling in een oven heeft ondergaan. Temperatuur, reductie en beheersing van de laatste walsgang maken deel uit van de productieroute. “Genormaliseerd” en “genormaliseerd gewalst” zijn verwante leveringsbeschrijvingen, maar geen identieke procesverklaringen.
BS EN 10025-3:2019 heeft betrekking op warmgewalste vlakke en lange producten van lasbaar fijnkorrelig constructiestaal, geleverd in genormaliseerde of genormaliseerd gewalste toestand. Die formulering is bewust gekozen. Zij definieert een reeks toegestane leveringstoestanden naast gespecificeerde staalsoorten, kwaliteiten en dikten tot 250 mm; zij houdt niet in dat elk product binnen deze reeks dezelfde thermische geschiedenis heeft doorlopen.
Voor geharde en getemperde producten geldt een andere logica voor de eigenschappen. DIN EN 10025-6:2023-06 heeft betrekking op warmgewalste vlakke producten van constructiestalen met hoge vloeigrens, geleverd in geharde en getemperde toestand. De gespecificeerde sterkte wordt verkregen door harden en temperen, met van de dikte afhankelijke eisen en bijbehorende beperkingen voor lassen, vervormen en plaatselijk verwarmen voor reparaties. Een genormaliseerde staalsoort met een vergelijkbare nominale vloeigrens is niet automatisch een vervanging, omdat de microstructuur, hardheidsverdeling, eigenschappen over de dikte en reactie van de warmte-beïnvloede zone kunnen verschillen.
ASTM A668/A668M-16 laat zien waarom de formulering van de leveringstoestand nauwkeurig moet worden gelezen. De norm deelt smeedstukken van koolstofstaal en gelegeerd staal in als gegloeid, genormaliseerd, genormaliseerd en getemperd, gehard en getemperd, of genormaliseerd, gehard en getemperd. Dit zijn afzonderlijke classificaties, geen stilistische varianten. ISO 683-1:2016 specificeert eveneens technische leveringseisen voor halffabricaten, staven, walsdraad, vlakke producten en smeedstukken in vastgelegde warmtebehandelings- en oppervlaktecondities. “Warmtebehandeld” is te vaag wanneer de toepasselijke norm deze toestanden onderscheidt.
Waarom equivalente staalsoorten niet automatisch equivalente leveringen zijn
Een staalsoortaanduiding beheerst doorgaans de chemische samenstelling en een reeks mechanische of technologische eisen. Zij identificeert niet altijd het volledige product dat bij de fabricage aankomt. Twee documenten kunnen chemisch vergelijkbare staalsoorten aanduiden, maar verschillen wat betreft productvorm, diktebereik, warmtebehandeling bij levering, oppervlakteconditie, plaats van monsterneming, beproevingstemperatuur, frequentie van kerfslagproeven, ultrasoon onderzoek of toegestane productieroute.
De productvorm is het eerste controlepunt. Een plaat, staaf, smeedstuk en walsdraad ontwikkelen niet dezelfde vervormingsgeschiedenis of gelijkmatigheid van eigenschappen, ook niet wanneer hun nominale chemische samenstelling vrijwel gelijk is. Ook de dikte is doorslaggevend: afkoelsnelheden en segregatie-effecten veranderen met de doorsnedegrootte, zodat een eis die voor een plaat van 20 mm is vastgesteld niet automatisch kan worden toegepast op een smeedstuk van 180 mm.
Vervolgens moet de leveringstoestand exact worden afgestemd. Een genormaliseerd product, een genormaliseerd gewalst product en een gehard en getemperd product kunnen vergelijkbare waarden voor de vloeigrens hebben, maar verschillende hardheden, taaiheden en lasbeperkingen. Ook de oppervlakteconditie is van belang. “Walsblank”, ontkalkt, verspaand, koudnabewerkt en gesmeed veronderstellen elk iets anders met betrekking tot ontkoling, walshuid, maattolerantie en inspectie.
De bepalingen voor beproeving kunnen een oppervlakkige gelijkwaardigheidsclaim ondergraven. Controleer of trek- en kerfslagproeven verplicht zijn, waar de proefstukken worden genomen, welke oriëntatie wordt gebruikt en of de beproeving per smelt, charge, smeedstuk of diktebereik wordt uitgevoerd. ISO 683-1:2016, BS EN 10025-3:2019, DIN EN 10025-6:2023-06 en de ASTM-normen voor smeedstukken koppelen elk eisen aan vastgelegde productcategorieën en niet uitsluitend aan de chemische samenstelling.
Controlelijst voor materiaalvergelijking
- Route Leg de smelt- en raffinageroute vast wanneer dit vereist is.
- Productvorm Identificeer plaat, staaf, walsdraad, smeedstuk of een andere vorm.
- Warmtebehandeling Vermeld gegloeid, genormaliseerd, genormaliseerd gewalst, gehard en ontlaten of een andere vastgelegde toestand.
- Oppervlak en afmetingen Leg afwerking, dikte, diameter, toleranties en doorsnedegrootte vast.
- Beproeving Stem eisen voor trekproeven, kerfslagproeven, hardheid, inspectie en monstername af op de toepasselijke norm.
- Bewijs Koppel het certificaat, smeltnummer, behandelingsverslag en beproevingsrapport aan het fysieke product.
Een praktische vergelijkingsmatrix moet de productieroute daarom in één kolom opnemen, maar deze nooit als beslissende kolom laten fungeren. De overige kolommen moeten de productvorm en het groottebereik, de staalsoort en toepasselijke norm, de warmtebehandeling bij levering, de oppervlakteconditie, de mechanische eisen en kerfslageisen, aanvullende inspectie en verificatiegegevens identificeren, zoals het smeltnummer, het behandelingsrapport, het testrapport en de conformiteitsverklaring. De uiteindelijke vergelijking moet over de volledige rij worden gelezen: route → productvorm → warmtebehandeling → norm en staalsoort → eisen voor beproeving en oppervlak → gedocumenteerd bewijs. Alleen dan kunnen twee nominaal vergelijkbare leveringen technisch vergelijkbaar worden geacht.
Bronnen
- [1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM A668/A668M-16, 2016. https://store.astm.org/a0668_a0668m-16.html
- [2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM A508/A508M-16, 2016. https://store.astm.org/a0508_a0508m-16.html
- [3] Heat-treatable steels, alloy steels and stainless steels — Part 1. ISO 683-1:2016, 2016. https://www.iso.org/standard/70642.html
- [4] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [5] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [6] Hot rolled products of structural steels — Part 6. DIN EN 10025-6:2023-06, 2023. https://www.dinmedia.de/en/standard/din-en-10025-6/366216503