




Co właściwie oznacza stan dostawy stali
Stan dostawy stali obejmuje więcej niż skład chemiczny i łączy postać wyrobu, historię wytwarzania, obróbkę cieplną, stan powierzchni, wymiary, wymagania mechaniczne i badania. Strong evidence
Stan dostawy stali to określony w normach stan, w jakim wyrób jest dostarczany. Nie jest to nieformalny opis dostawcy ani synonim składu chemicznego. Stan ten łączy postać wyrobu, historię jego wytwarzania, stan obróbki cieplnej, stan powierzchni, wymiary, wymagania mechaniczne oraz określone badania lub kontrole. Szczegóły te decydują o tym, jak należy interpretować materiał i co w praktyce oznaczają deklaracje zgodności.
| Opis dostawy | Co określa | Czego nie określa |
|---|---|---|
| Blacha walcowana na gorąco | Wyrób płaski i historia obróbki na gorąco | Pełna trasa wytwarzania stali ani zgodność z wymaganiami końcowej obróbki cieplnej |
| Blacha normalizowana | Stan po normalizującej obróbce cieplnej | Wykończenie powierzchni ani trasa wytwarzania w piecu |
| Pręt wykończony na zimno | Trasę wykańczania, wymiary i stan powierzchni | Gatunek stali stopowej ani stan cieplny |
| Odkuwka hartowana i odpuszczana | Wyrób kuty o określonym stanie cieplnym | Głównej trasy wytwarzania stali, chyba że wymaga jej norma |
Numer wytopu i oznaczenie gatunku identyfikują istotne elementy tożsamości materiału, ale nie opisują całego dostarczonego wyrobu. Ta sama szeroko rozumiana rodzina stali może być dostarczana jako blacha walcowana na gorąco, blacha normalizowana, blacha ulepszana cieplnie, pręt wykończony na zimno lub element kuty. Wyroby te mogą zawierać te same główne pierwiastki stopowe, a jednocześnie znacznie różnić się granicą plastyczności, udarnością, twardością, naprężeniami szczątkowymi, tolerancją wymiarową i spawalnością.
Stan dostawy a gatunek stali
Gatunek stali zwykle określa zakres składu chemicznego oraz zestaw wymaganych właściwości. W zależności od normy może również określać dopuszczalne postacie wyrobów, zakresy grubości, temperatury badań udarności, sposób odtleniania lub stany dostawy. Nadal nie oznacza to, że każdy wyrób noszący dane oznaczenie gatunku przeszedł przez taką samą sekwencję procesów wytwarzania.
Rozważmy stale konstrukcyjne objęte serią EN 10025. Norma BS EN 10025-3:2019 obejmuje walcowane na gorąco spawalne wyroby konstrukcyjne ze stali drobnoziarnistych, dostarczane w stanie normalizowanym lub po walcowaniu normalizującym. Oznaczenie takie jak S355N przekazuje zatem więcej niż tylko informację o nominalnej klasie granicy plastyczności wynoszącej 355 MPa: oznaczenie „N” jest związane ze stanem normalizowanym lub po walcowaniu normalizującym, określonym przez normę. Norma DIN EN 10025-6:2023-06 dotyczy innej klasy wyrobów, mianowicie stali konstrukcyjnych o wysokiej granicy plastyczności, dostarczanych w stanie ulepszonym cieplnie. Gatunku z tej części serii nie można interpretować tak, jakby był po prostu wytrzymalszą wersją wyrobu normalizowanego.[1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM International. ASTM A668/A668M-16, 2016.
Rozróżnienie to jest równie wyraźne w normach ASTM dotyczących odkuwek. Norma ASTM A668/A668M-16 klasyfikuje odkuwki ze stali węglowych i stopowych według obróbki cieplnej w stanie dostawy, uwzględniając stany: wyżarzony, normalizowany, normalizowany i odpuszczony, ulepszony cieplnie oraz normalizowany, hartowany i odpuszczony. „Kuta stal węglowa” nie jest zatem wystarczającym opisem stanu dostarczonego wyrobu. Proces kucia określa postać wyrobu i historię odkształcenia; określona obróbka cieplna ustanawia kolejną część jego stanu technicznego.
Norma ASTM A434/A434M-24 obejmuje pręty ze stali stopowych, walcowane na gorąco i wykończone na zimno, ulepszane cieplnie. W tym przypadku określenie „wykończony na zimno” opisuje drogę wytwarzania oraz stan powierzchni lub wymiarów, natomiast „ulepszany cieplnie” opisuje stan metalurgiczny. Żadne z tych określeń nie zastępuje oznaczenia gatunku stali. Pręt może mieć skład chemiczny mieszczący się w wymaganym zakresie dla danego gatunku, a mimo to nie spełniać wymagań dotyczących stanu dostawy, jeżeli został dostarczony w niewłaściwym stanie, z niewłaściwym stanem powierzchni lub bez wymaganych badań mechanicznych.
Stan dostawy Stan określony w normach, w jakim wyrób stalowy jest dostarczany, obejmujący jego postać, obróbkę cieplną, stan powierzchni, wymiary i wymagane potwierdzenie zgodności.
| Trasa | Główne wsady metaliczne lub surowce wsadowe | Operacja podstawowa |
|---|---|---|
| BF-BOF | Ruda żelaza, węgiel koksowy, wapień i stal pochodząca z recyklingu | Wytwarzanie surówki w wielkim piecu, a następnie rafinacja w konwertorze zasadowo-tlenowym |
| EAF | Głównie stal pochodząca z recyklingu, żelazo z bezpośredniej redukcji lub surówka oraz energia elektryczna | Topienie elektryczne, a następnie rafinacja i odlewanie |
Droga wytwarzania stanowi kolejną warstwę informacji. World Steel Association podaje w 2024 r., że dwoma głównymi drogami produkcji stali są: wielki piec–konwertor tlenowy (BF-BOF) oraz piec elektryczny łukowy (EAF). W wytycznych dotyczących surowców organizacja ta odróżnia drogę zintegrowaną, wykorzystującą rudę żelaza, węgiel metalurgiczny, wapień i stal z recyklingu, od drogi EAF, wykorzystującej przede wszystkim stal z recyklingu, żelazo bezpośrednio zredukowane lub surówkę ciekłą oraz energię elektryczną. U.S. Environmental Protection Agency opisała w 1995 r. proces konwertorowy jako rafinację ciekłego żelaza z wielkiego pieca z dodatkiem złomu, natomiast proces w piecu elektrycznym łukowym potraktowała jako odrębną drogę produkcji stali.
ASTM A434/A434M-24 dopuszcza wiele tras przetwarzania wytopu dla objętych nią prętów ze stali stopowej hartowanych i odpuszczanych. Strong evidence
[2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM International. ASTM A508/A508M-16, 2016.Drogi wytopu mogą wpływać na zawartość pierwiastków resztkowych, czystość stali, populację wtrąceń oraz kontrolę procesu, ale sama droga wytwarzania nie określa, czy wyrób końcowy jest normalizowany, wyżarzany czy ulepszany cieplnie. Norma ASTM A434/A434M-24 dopuszcza w odniesieniu do objętych nią prętów produkcję w piecu martenowskim, konwertorze tlenowym lub piecu elektrycznym, pod warunkiem spełnienia wymagań normy. Norma ASTM A508/A508M-16 zajmuje bardziej szczegółowe stanowisko w odniesieniu do ulepszanych cieplnie, próżniowo obrabianych odkuwek ze stali węglowych i stopowych przeznaczonych na elementy zbiorników ciśnieniowych: wymaga wytwarzania w podstawowym piecu elektrycznym, chyba że stosuje się rafinację wtórną lub przetapianie. Wymóg dotyczący drogi wytwarzania jest częścią tej specyfikacji wyrobu, a nie ogólną definicją każdej stali ulepszanej cieplnie.

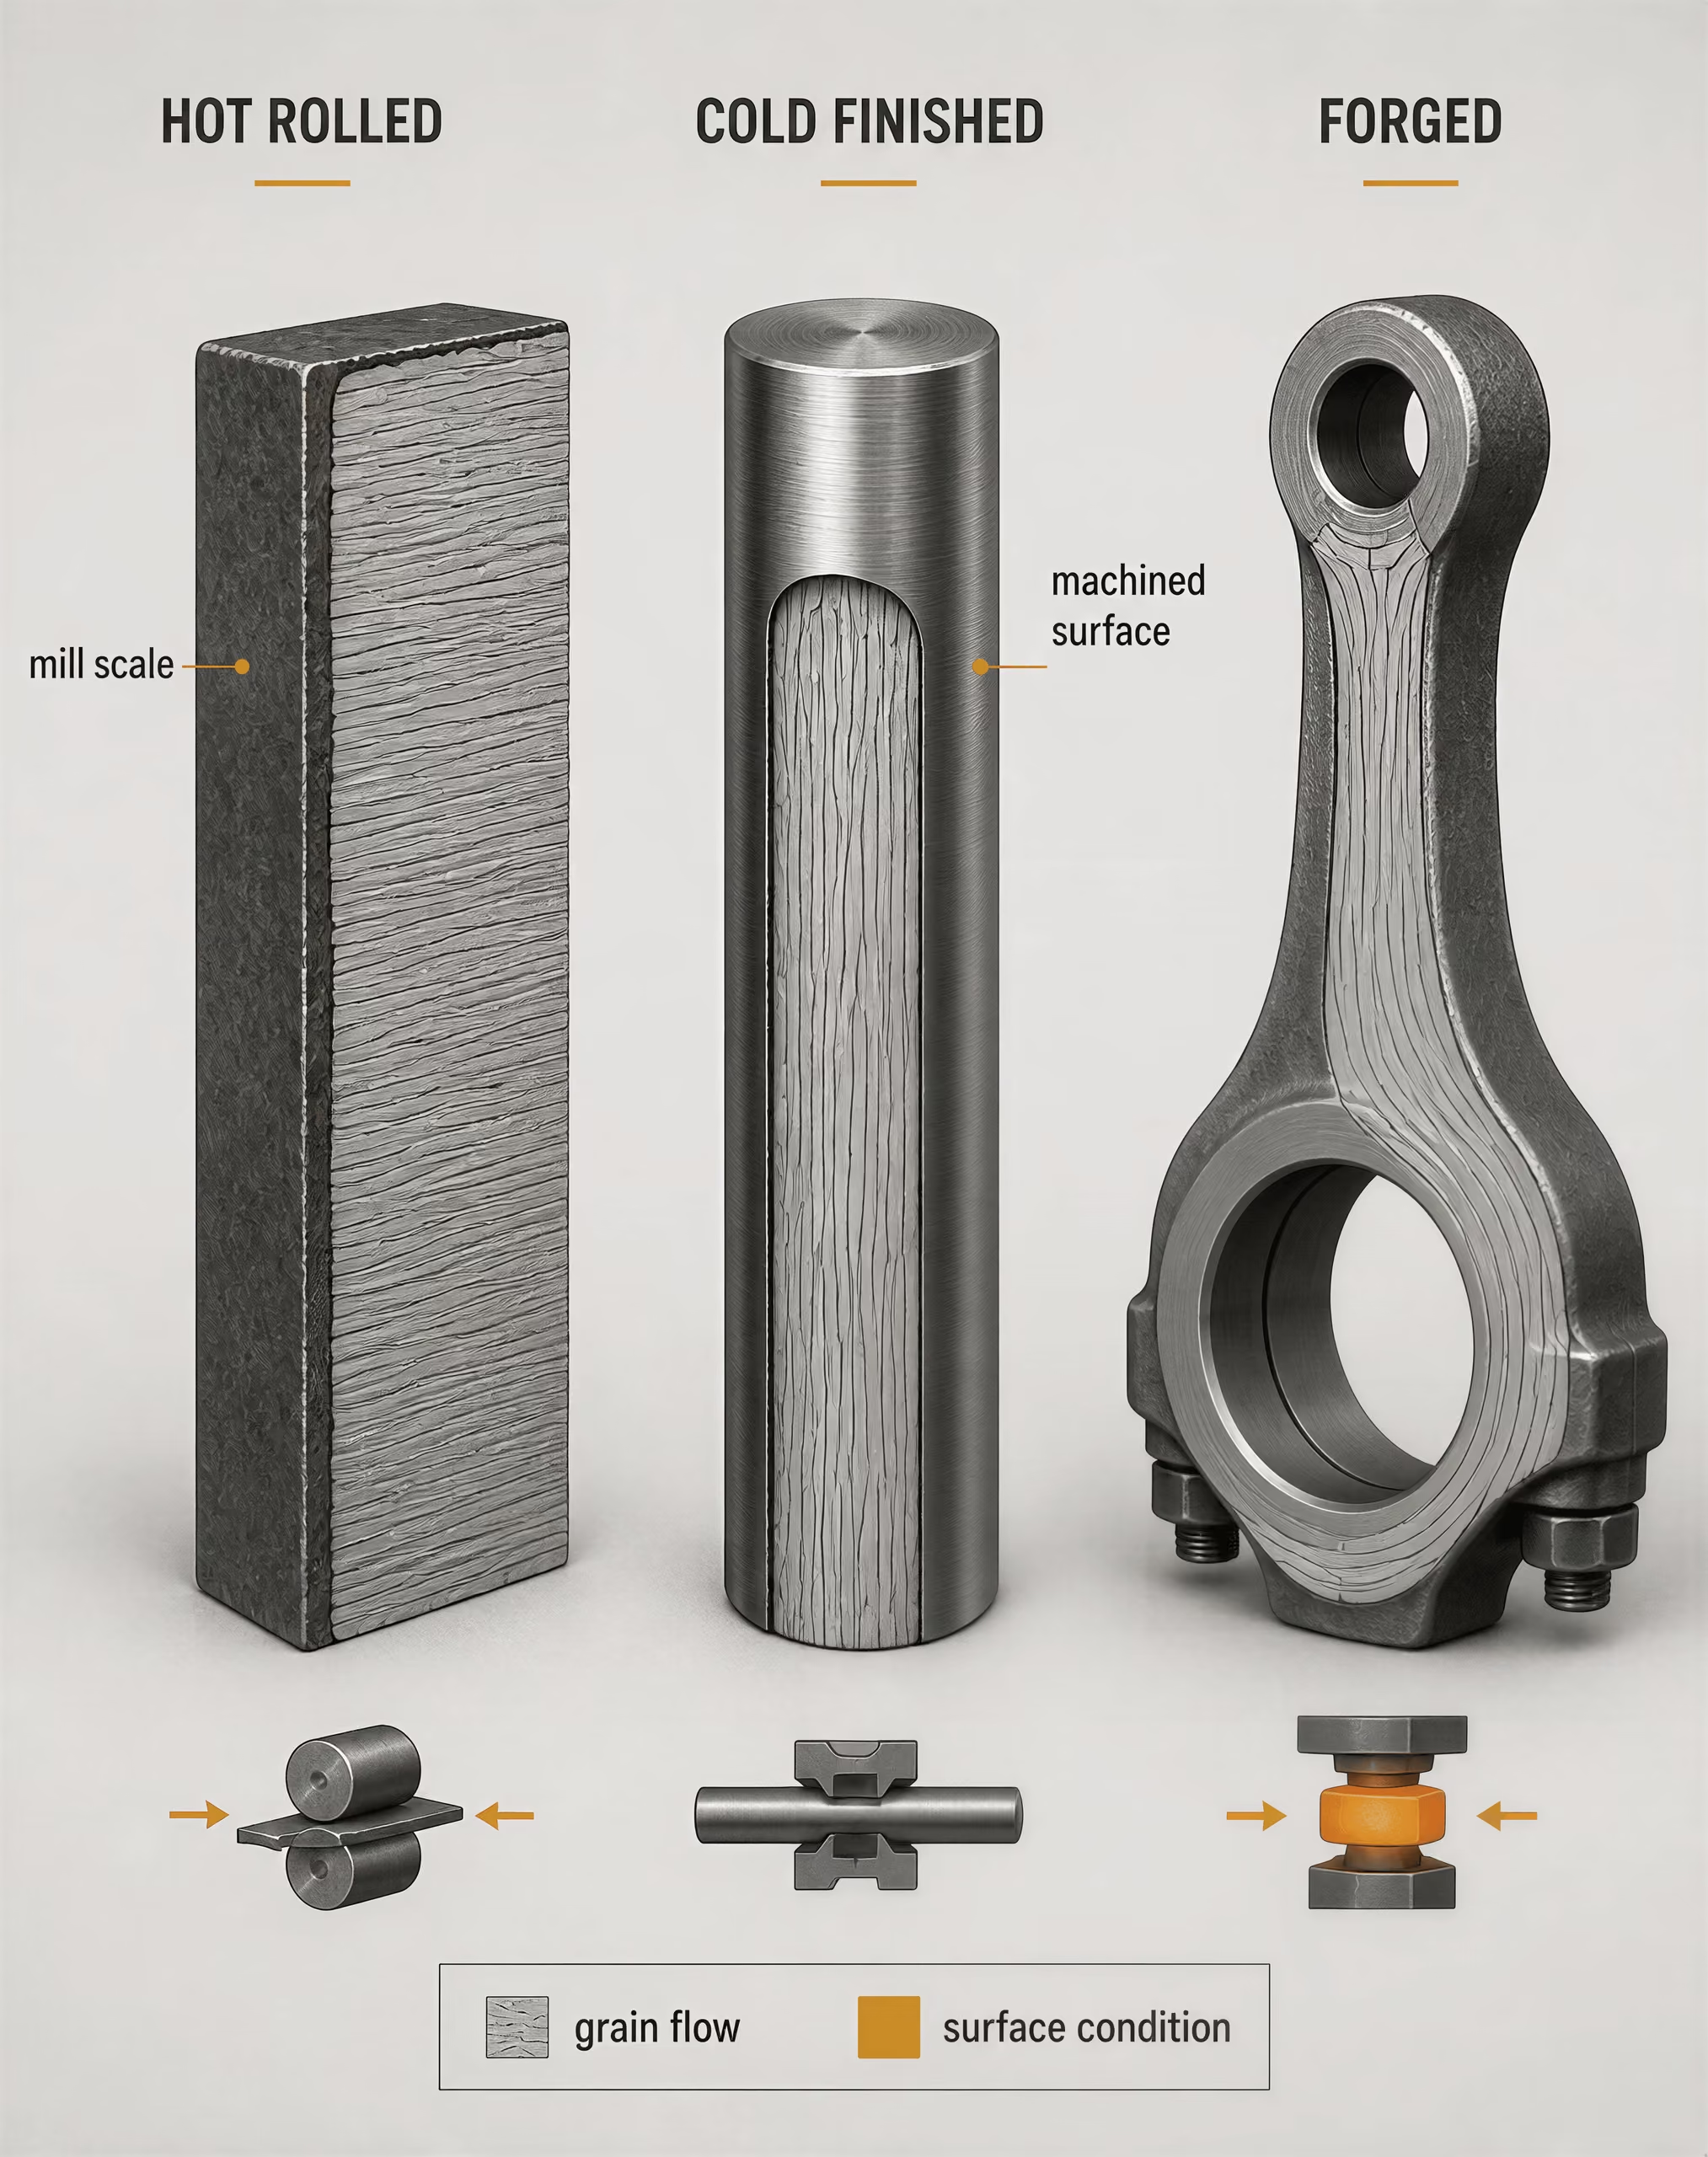
Postać wyrobu, stan powierzchni i stan obróbki cieplnej
Postać wyrobu decyduje o sposobie kształtowania stali oraz o tym, jakie wady, naprężenia i właściwości kierunkowe mogą mieć znaczenie. Zgodnie z opisem procesu przedstawionym przez World Steel Association w 2024 r. odlewanie ciągłe przekształca ciekłą stal we wlewki płaskie, kęsiska kwadratowe i kęsiska o większych przekrojach, które następnie są walcowane na wyroby płaskie i długie. Wlewek płaski może stać się blachą grubą lub cienką; kęsisko kwadratowe może stać się prętem lub walcówką; kęsisko o większym przekroju może zostać przetworzone na cięższy kształtownik lub materiał wsadowy do kucia. Dalsze walcowanie, ciągnienie, obróbka skrawaniem lub kucie zmieniają geometrię oraz reakcję mechaniczną materiału.
Wyrób płaski dostarczony jako walcowany na gorąco ma inną historię powierzchni i wymiarów niż wyrób, który został zredukowany na zimno, a następnie wyżarzony. Pręt określony jako wykończony na zimno mógł zostać wykonany przez ciągnienie, łuszczenie, szlifowanie lub toczenie, co zapewnia ściślejszą kontrolę wymiarów i nadaje mu określony stan powierzchni. Odkuwka doświadczyła miejscowego lub objętościowego odkształcenia plastycznego w sposób różny od blachy walcowanej, nawet jeśli analiza chemiczna obu wyrobów jest podobna.
Obróbka cieplna zmienia mikrostrukturę. Wyżarzanie na ogół zmniejsza twardość i naprężenia szczątkowe, jednocześnie poprawiając ciągliwość i skrawalność. Normalizowanie prowadzi do powstania rozdrobnionej struktury ferrytyczno-perlitycznej przez nagrzanie powyżej odpowiedniego zakresu przemian, a następnie chłodzenie w powietrzu. Walcowanie normalizujące wykorzystuje kontrolowany harmonogram walcowania, tak aby końcowe przepusty walcownicze zapewniły stan porównywalny, w określonym zakresie, ze stanem materiału normalizowanego; nie jest to po prostu określenie zwykłego walcowania na gorąco. Hartowanie tworzy twardszą strukturę przemiany, natomiast odpuszczanie zmniejsza część kruchości oraz reguluje wytrzymałość i udarność. „Ulepszany cieplnie” oznacza zatem kontrolowaną sekwencję procesów, a nie tylko osiągnięcie określonego poziomu wytrzymałości.[3] Heat-treatable steels, alloy steels and stainless steels — Part 1. International Organization for Standardization. ISO 683-1:2016, 2016.
Stan powierzchni należy analizować oddzielnie od objętościowej obróbki cieplnej. Zgorzelina może pozostać na materiale walcowanym na gorąco lub zostać usunięta przez śrutowanie, trawienie bądź inną operację odcynkowania. Powierzchnia wykończona na zimno lub obrobiona mechanicznie może wpływać na tolerancje wymiarowe, chropowatość i lokalizację wad wychodzących na powierzchnię, nie zmieniając składu chemicznego gatunku. Norma ISO 683-1:2016 określa techniczne warunki dostawy półwyrobów, prętów, walcówki, wyrobów płaskich i odkuwek ze stali niestopowych do hartowania i odpuszczania, w tym zdefiniowane stany obróbki cieplnej i powierzchni. Taka struktura wymagań pokazuje, dlaczego „gatunek stali” jest tylko jednym z elementów opisu technicznego.
Wymagane badania dopełniają charakterystykę stanu dostawy. Właściwości na rozciąganie mogą być określone dla konkretnej grubości i kierunku. Badanie udarności może mieć zastosowanie wyłącznie dla określonej jakości lub temperatury. Obowiązkowe mogą być również: badanie twardości, badanie ultradźwiękowe, ocena wielkości ziarna, ograniczenia odwęglenia, kontrola powierzchni oraz tolerancje wymiarowe. Świadectwo zawierające wyłącznie wyniki analizy chemicznej nie potwierdza zgodności ze stanem dostawy, który wymaga tych dodatkowych kontroli.
Dlaczego oznaczenie decyduje o interpretacji
Terminy, których nie należy utożsamiać
- Normalizowany
- Stan po obróbce cieplnej uzyskany przez austenityzowanie i chłodzenie w powietrzu.
- Walcowany normalizująco
- Stan uzyskany w wyniku kontrolowanego walcowania, którego celem jest wytworzenie struktury porównywalnej ze strukturą materiału normalizowanego.
- Wykończony na zimno
- Trasa wytwarzania obejmująca ciągnienie, łuszczenie, toczenie, szlifowanie lub pokrewne operacje wykańczające.
- Hartowany i odpuszczany
- Sekwencja austenityzowania, szybkiego chłodzenia i odpuszczania.
Oznaczenie informuje użytkownika, które zasady normy mają zastosowanie, jaki stan dostawy został zamówiony i które porównania są prawidłowe. Określenia „normalizowany”, „po walcowaniu normalizującym”, „wyżarzony”, „wykończony na zimno” i „ulepszany cieplnie” nie są wymiennymi przymiotnikami. Wywołują one różne założenia dotyczące mikrostruktury, właściwości, ograniczeń procesowych i badań odbiorczych.
Norma SAE AMSH6875C ilustruje tę samą zasadę z perspektywy obróbki cieplnej stosowanej w lotnictwie i kosmonautyce: ustanawia wymagania dla czterech klas stali oraz określa wyposażenie pieców, procedury, temperatury i metody badań. Wymagana obróbka jest zatem powiązana z udokumentowaną kontrolą procesu, a nie z samym stwierdzeniem, że materiał został w pewnym momencie nagrzany.
Z tego powodu kompletny opis materiału powinien identyfikować normę, gatunek, postać wyrobu, wymiary, stan dostawy, stan powierzchni oraz wymagane badania. Określenia „stal S355”, „pręt 4140” lub „odkuwka ze stali stopowej” pozostawiają bez odpowiedzi istotne pytania dotyczące materiału. Oznaczenie zgodne z normą zawęża zakres niejasności. Określa, czym jest wyrób, w jaki sposób ustanowiono jego stan dostawy oraz jakie dowody powinny towarzyszyć deklaracji.
Droga wytwarzania od surowców do półwyrobów stalowych
[4] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
Produkcja stali nie jest pojedynczą operacją w jednym piecu. Jest to powiązana sekwencja procesów, w której materiał zawierający żelazo staje się żelazem, żelazo staje się stalą surową, a ciekła stal przyjmuje postać odlanego półwyrobu przeznaczonego do walcowania lub kucia. World Steel Association wyróżnia dwie główne drogi: drogę wielki piec–konwertor tlenowy, zwykle zapisywaną jako BF-BOF, oraz drogę z wykorzystaniem pieca elektrycznego łukowego, czyli drogę EAF.[^1] Drogi te opisują sposób redukcji, topienia i rafinacji wsadu metalicznego. Same w sobie nie określają końcowego stanu dostawy.
Gotowe oznaczenie może również wymagać określonego składu chemicznego, sposobu chłodzenia, stanu powierzchni, struktury ziarnistej, wytrzymałości na rozciąganie, udarności lub obróbki cieplnej. Norma ISO 683-1:2016 określa na przykład wymagania techniczne dotyczące dostawy półwyrobów, prętów, walcówki, wyrobów płaskich i odkuwek dostarczanych w określonych stanach obróbki cieplnej i powierzchni.[^2] Trasa technologiczna jest zatem jednym z elementów historii wytwarzania, a nie zamiennikiem normy wyrobu.
Wielki piec i konwertor tlenowy
Metoda BF-BOF oddziela wytwarzanie surówki od produkcji stali. Wytwarzanie surówki polega na otrzymywaniu w wielkim piecu ciekłej surówki o dużej zawartości węgla. Następnie w konwertorze tlenowym zmniejsza się zawartość węgla i koryguje skład chemiczny.
Wielki piec jest zasypywany od góry rudą żelaza, koksem hutniczym i topnikami, takimi jak wapień. Ruda żelaza dostarcza tlenków żelaza. Koks zapewnia ciepło i działa jako reduktor; zawarty w nim tlenek węgla usuwa tlen z rudy w miarę opadania wsadu. Wapień reaguje z skałą płonną i innymi niepożądanymi składnikami, tworząc żużel. Podgrzane powietrze, powszechnie nazywane dmuchem, jest wprowadzane przez dysze umieszczone w pobliżu podstawy pieca. Powstała ciekła surówka gromadzi się pod żużlem i jest spuszczana w celu przekazania do BOF.
| Urządzenie lub etap | Wytworzony lub obrabiany materiał | Funkcja |
|---|---|---|
| Wielki piec | Surówka | Redukuje tlenki żelaza i wytwarza ciekłe żelazo bogate w węgiel |
| Konwertor zasadowo-tlenowy | Stal surowa | Rafinuje surówkę za pomocą tlenu i złomu |
| Elektryczny piec łukowy | Ciekła stal | Topi wsad metaliczny z wykorzystaniem energii elektrycznej |
| Metalurgia kadziowa | Rafinowana ciekła stal | Koryguje skład chemiczny i temperaturę oraz zawartość gazów i wtrąceń |
Wielki piec jest zatem urządzeniem do wytwarzania surówki, a nie urządzeniem do produkcji stali. Rozróżnienie to pojawia się w opisach American Iron and Steel Institute oraz U.S. Environmental Protection Agency. EPA stwierdza, że proces tlenowy rafinuje ciekłe żelazo z wielkiego pieca wraz ze złomem, natomiast proces w piecu łukowym stanowi odrębną metodę produkcji stali.[^3] To sformułowanie ma znaczenie: wielki piec wytwarza pośredni produkt żelazny, podczas gdy BOF produkuje stal surową.
W BOF chłodzona wodą lanca wdmuchuje tlen o wysokiej czystości do ciekłego żelaza. Tlen łączy się z węglem, krzemem, manganem i fosforem. Węgiel jest usuwany głównie w postaci tlenku węgla i dwutlenku węgla, a utlenione zanieczyszczenia przechodzą do żużla. Złom stalowy jest powszechnie dodawany jako czynnik chłodzący i surowiec metaliczny, co umożliwia kontrolowanie bilansu cieplnego przy jednoczesnym recyklingu materiału. Topniki tworzą zasadowy żużel, który wiąże fosfor i inne tlenki.
Spust z BOF daje stal surową, lecz skład stali po spuście nie musi być składem końcowym. Obróbka kadziowa może usuwać rozpuszczone gazy, korygować dodatki stopowe, modyfikować wtrącenia i ustalać temperaturę odlewania. Obróbka próżniowa może zmniejszać zawartość wodoru, azotu lub węgla, zależnie od gatunku i specyfikacji procesu. Obróbka wapniowa może zmieniać kształt wtrąceń w przypadku odpowiednich składów chemicznych. Operacje te stanowią element kontroli metalurgicznej, a dwa wytopy z tej samej trasy BF-BOF mogą mieć różną historię rafinacji i obróbki cieplnej.
Zintegrowana trasa technologiczna wykorzystuje zatem więcej niż rudę i koks. World Steel Association wymienia rudę żelaza, węgiel koksowy, wapień i stal z recyklingu wśród głównych materiałów wsadowych.[^4] Ich proporcje zależą od konstrukcji zakładu, praktyki prowadzenia wielkiego pieca, jakości złomu i wymaganego składu chemicznego stali.
Piec łukowy, żelazo zredukowane bezpośrednio i ciekła surówka
EAF topi wsad metaliczny, przepuszczając prąd elektryczny przez elektrody i wsad. Piec może być ładowany głównie stalą z recyklingu, ale można również wprowadzać żelazo zredukowane bezpośrednio (DRI), żelazo brykietowane na gorąco, surówkę lub ciekłą surówkę. World Steel Association opisuje trasę EAF jako wykorzystującą przede wszystkim stal z recyklingu, DRI lub ciekłą surówkę oraz energię elektryczną.[^4]
Stal z recyklingu jest już żelazem metalicznym, dlatego nie wymaga etapu redukcji w wielkim piecu. Zawartość resztkowych składników stopowych, poziom zanieczyszczeń, postać fizyczna i udział we wsadzie wpływają na prowadzenie procesu w piecu oraz na uzyskany skład chemiczny. DRI otrzymuje się przez redukcję rudy żelaza w stanie stałym, zwykle za pomocą gazu redukującego. W przeciwieństwie do ciekłej surówki z wielkiego pieca nie zostało ono stopione podczas redukcji i zachowuje porowatą strukturę. Ciekła surówka dostarczana do EAF jest ciekłym żelazem albo wcześniej wytworzonym żelazem z pieca redukcyjnego i wnosi do wytopu węgiel oraz energię cieplną.
EAF topi wsad i umożliwia utlenianie, tworzenie żużla oraz kontrolowanie temperatury. Wdmuchiwanie tlenu, dodawanie węgla, prowadzenie procesu z pienistym żużlem i moc elektryczna są skoordynowane w celu uzyskania wymaganego wytopu. Po spuście metalurgia wtórna w kadzi może obejmować odtlenianie, stopowanie, próżniowe odgazowanie, modyfikację wtrąceń i korektę temperatury. Wytop z EAF może być zatem rafinowany do wymagających parametrów, natomiast zakład zintegrowany może wytwarzać stale o znacznie różniących się właściwościach poprzez zmiany składu chemicznego, odlewania, walcowania i obróbki cieplnej.
Sama trasa technologiczna nie określa wytrzymałości, udarności, spawalności ani odporności zmęczeniowej. Niskostopowy gatunek konstrukcyjny wytworzony w EAF oraz ten sam gatunek wytworzony w BOF mogą spełniać tę samą specyfikację wyrobu, jeśli zostaną spełnione określone wymagania dotyczące składu chemicznego, właściwości mechanicznych, czystości i przetwarzania. Z kolei dwa wyroby z tego samego EAF mogą znacznie różnić się właściwościami, jeśli jeden z nich został normalizowany, a drugi hartowany i odpuszczany, lub jeśli różnią się grubością wyrobu i szybkością chłodzenia.
Normy niekiedy nakładają wymagania związane z trasą technologiczną. ASTM A434/A434M-24 obejmuje pręty ze stali stopowej walcowane na gorąco i wykańczane na zimno, hartowane i odpuszczane, oraz wskazuje produkcję w piecu martenowskim, konwertorze tlenowym i piecu elektrycznym jako dopuszczalne trasy wytopu. ASTM A508/A508M-16 zajmuje bardziej szczegółowe stanowisko w odniesieniu do hartowanych i odpuszczanych, próżniowo obrabianych odkuwek ze stali węglowej i stopowej przeznaczonych na elementy zbiorników ciśnieniowych: wymaga wytwarzania w podstawowym piecu elektrycznym, chyba że stosuje się rafinację wtórną lub przetapianie.[^5] Taki wymóg jest warunkiem zgodności, a nie dowodem na to, że każdy wyrób z EAF lub BOF ma takie same właściwości użytkowe.

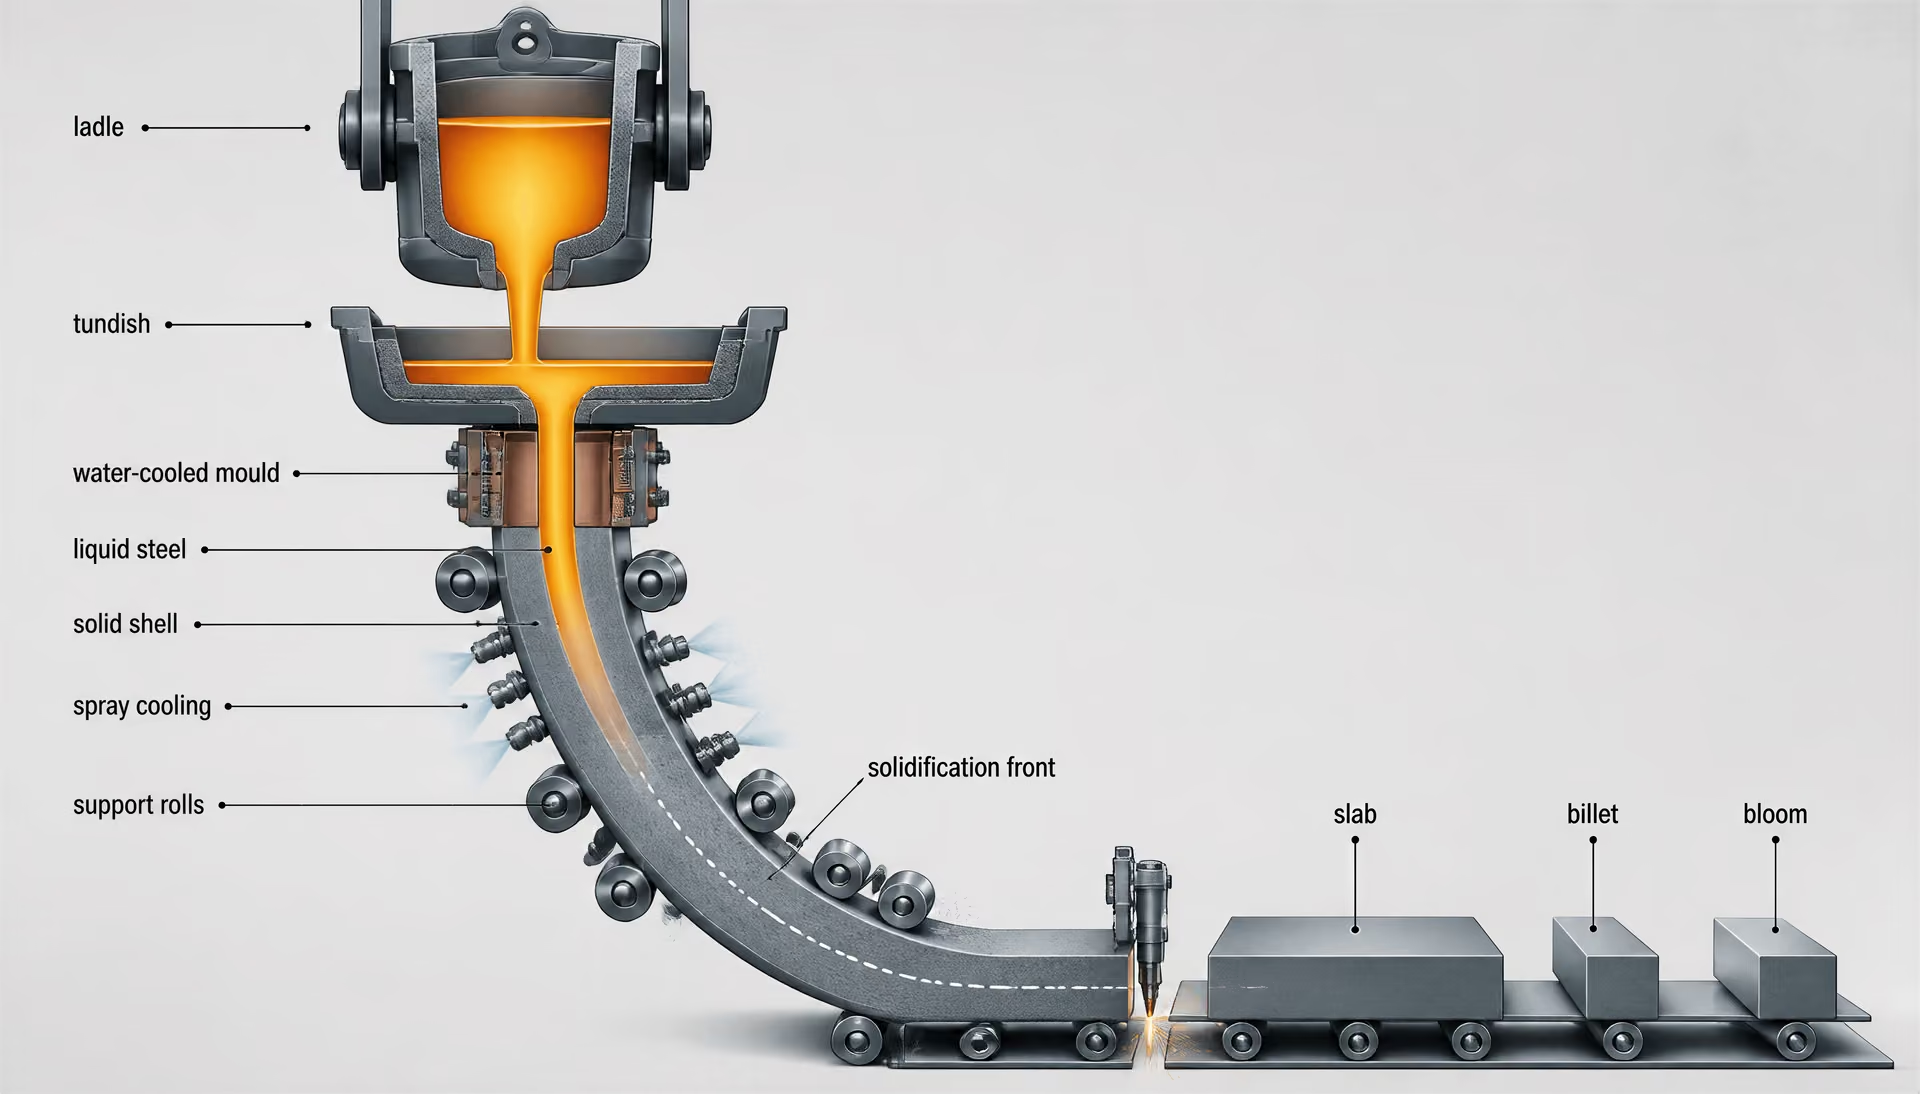
Stal surowa, odlewanie i dalsze przetwarzanie
Stal surowa to stal ciekła po podstawowym procesie stalowniczym, zanim stanie się odlewanym półwyrobem. Jest ona przekazywana do kadzi, w której metalurgia wtórna ustala skład chemiczny, czystość i temperaturę odlewania. Kadź może zasilać kadź pośrednią, która działa jako zbiornik i rozprowadza stal do kokili maszyny do ciągłego odlewania.[5] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
Ciągłe odlewanie przekształca ciekłą stal w slaby, kęsiska kwadratowe lub kęsiska płaskie.[^1] Kokila jest chłodzona wodą i otwarta u góry oraz u dołu. Przy ściance kokili tworzy się stała skorupa, podczas gdy wewnątrz pozostaje ciekła stal. Walce podtrzymują i wyciągają pasmo, a dysze zwiększają chłodzenie poniżej kokili, aż przekrój zostanie dostatecznie zestalone. Palniki tlenowo-paliwowe lub urządzenia mechaniczne tną pasmo na odcinki o wymaganej długości.
Slaby są zazwyczaj kierowane do walcowni wyrobów płaskich i walcowane na blachę grubą, taśmę lub blachę cienką. Kęsiska kwadratowe są zwykle kierowane do walcowni prętów i walcówki. Kęsiska płaskie, będące większymi przekrojami, mogą zasilać walcownie kształtowników konstrukcyjnych, szyn lub ciężkich prętów, chociaż terminologia i ograniczenia wymiarowe zależą od zakładu oraz normy. Praktyka odlewania wpływa na segregację, porowatość, wtrącenia i wady powierzchni. Cechy te mogą być później ograniczane przez ponowne nagrzewanie, walcowanie, obcinanie końców, przygotowanie powierzchni lub kucie, lecz nie znikają automatycznie.
Dalsze przetwarzanie rozpoczyna się od ponownego nagrzewania, gdy wymagane jest walcowanie na gorąco. Walcowanie zgniata odlewany przekrój między walcami, zmniejsza grubość lub pole przekroju oraz zmienia kształt i strukturę wewnętrzną. Walcowanie kontrolowane i przyspieszone chłodzenie mogą rozdrobnć ziarna i rozwinąć wymaganą wytrzymałość bez odrębnej pełnej obróbki normalizującej. Blachy grube, pręty, walcówka i kształtowniki konstrukcyjne mogą następnie podlegać prostowaniu, odkamienianiu, łuszczeniu, szlifowaniu, cięciu lub innym operacjom powierzchniowym.
| Klasa odkuwki | Opis chłodzenia lub obróbki | Typowy cel lub znaczenie |
|---|---|---|
| Wyżarzona | Kontrolowane powolne chłodzenie | Mniejsza twardość i lepsza skrawalność |
| Normalizowana | Chłodzenie w powietrzu po nagrzaniu powyżej zakresu przemian | Drobniejsza struktura ferrytyczno-perlityczna |
| Normalizowana i odpuszczana | Normalizowanie, a następnie odpuszczanie | Dostosowana twardość, udarność i naprężenia własne |
| Hartowana i odpuszczana | Szybkie chłodzenie, a następnie odpuszczanie | Większa wytrzymałość przy zmniejszonej kruchości hartowniczej |
| Normalizowana, hartowana i odpuszczana | Normalizowanie przed hartowaniem i odpuszczaniem | Kontrolowana struktura wyjściowa przed hartowaniem |
Kucie przebiega inną drogą odkształcania. Kęsisko kwadratowe, kęsisko płaskie lub wlewek jest nagrzewane i ściskane między matrycami albo pod prasą, co powoduje ukierunkowany przepływ materiału i nadaje kształt, który może nie nadawać się do walcowania. ASTM A668/A668M-16 klasyfikuje odkuwki według obróbki cieplnej w stanie dostawy, w tym jako wyżarzane, normalizowane, normalizowane i odpuszczane, hartowane i odpuszczane oraz normalizowane, hartowane i odpuszczane.[^6] Są to stany dostawy, a nie nazwy produkcji metodą BF-BOF lub EAF.
Końcowa trasa technologiczna jest zatem łańcuchem: ruda lub stal z recyklingu trafia do etapu wytwarzania surówki albo topienia; ciekły metal jest rafinowany do postaci stali surowej; ciekła stal jest odlewana; a półwyrób jest walcowany lub kuty przed zastosowaniem określonej końcowej obróbki cieplnej i przygotowaniem powierzchni. BS EN 10025-3:2019 dotyczy walcowanych na gorąco, spawalnych wyrobów konstrukcyjnych ze stali drobnoziarnistej dostarczanych w stanie normalizowanym lub walcowanym normalizująco, natomiast DIN EN 10025-6:2023-06 obejmuje walcowane na gorąco stale konstrukcyjne o wysokiej granicy plastyczności, dostarczane w stanie hartowanym i odpuszczanym.[^7] Ta sama szeroka rodzina stali może zatem opuszczać produkcję z różnymi wymaganiami, ponieważ różnią się jej trasa przetwarzania po odlewaniu oraz określony stan dostawy.
[^1]: World Steel Association, „Steelmaking process”, 2024. [^2]: ISO 683-1:2016. [^3]: U.S. Environmental Protection Agency, AP-42, „Iron and Steel Production”, 1995. [^4]: World Steel Association, „Raw materials”, 2024. [^5]: ASTM A434/A434M-24; ASTM A508/A508M-16. [^6]: ASTM A668/A668M-16. [^7]: BS EN 10025-3:2019; DIN EN 10025-6:2023-06.
Jak trasa wytapiania i metalurgia pozapiecowa wpływają na produkt
Pierwotne wytwarzanie stali a rafinacja pozapiecowa
Trasa piecowa określa, w jaki sposób materiały zawierające żelazo stają się ciekłą stalą, ale sama w sobie nie definiuje gotowego produktu. World Steel Association wyróżnia dwie główne trasy: wielkopiecowo-konwertorową (BF–BOF) oraz trasę z wykorzystaniem pieca elektrycznego łukowego (EAF) (World Steel Association, 2024). W trasie zintegrowanej wykorzystuje się rudę żelaza, węgiel metalurgiczny, wapień oraz stal z recyklingu. Wielki piec wytwarza surówkę ciekłą bogatą w żelazo, a następnie konwertor tlenowy rafinuje ją za pomocą tlenu i złomu. U.S. Environmental Protection Agency opisała to samo rozróżnienie w 1995 roku: proces tlenowy rafinuje ciekłe żelazo wielkopiecowe z dodatkiem złomu, natomiast proces z wykorzystaniem pieca elektrycznego łukowego stanowi odrębną trasę wytwarzania stali.
Piec EAF topi wsad składający się głównie ze stali z recyklingu, żelaza zredukowanego bezpośrednio lub surówki ciekłej, wykorzystując energię elektryczną. Opis ten identyfikuje podstawową metodę topienia, ale nie określa końcowej czystości stali, populacji wtrąceń, struktury ziarnistej ani właściwości mechanicznych. Dwa wytopy wykonane w piecach EAF mogą znacznie się różnić, ponieważ mogą różnić się wsadem złomowym lub wsadem z żelaza zredukowanego bezpośrednio, praktyką utleniania, kontrolą żużla, dodatkami stopowymi, temperaturą spustu oraz obróbką prowadzoną w dalszych etapach. To samo dotyczy dwóch wytopów BOF.
Sekwencja obróbki w metalurgii wtórnej
- Obróbka w piecu kadziowym Reguluje temperaturę i skład chemiczny oraz wspomaga odsiarczanie.
- Mieszanie argonem Miesza kąpiel metalową i ułatwia wypływanie wtrąceń do żużla.
- Obróbka próżniowa Może zmniejszać zawartość rozpuszczonych gazów i wspomagać kontrolę wtrąceń.
- Obróbka wapniowa W odpowiednich składach chemicznych może modyfikować kształt wtrąceń.
- Odlewanie Przenosi rafinowaną stal przez kadź pośrednią do krystalizatora do odlewania ciągłego.
Po pierwotnym wytwarzaniu stali ciekły wytop może zostać poddany metalurgii pozapiecowej w kadzi. Obróbka w piecu kadziowym umożliwia korektę temperatury i składu chemicznego, sprzyja odsiarczaniu, modyfikuje wtrącenia za pomocą wapnia lub innych dodatków oraz pozwala dokładniej ustalić zawartość pierwiastków stopowych, niż jest to praktyczne podczas głównej operacji topienia. Mieszanie argonem pomaga ujednorodnić kąpiel metalową i sprzyja wypływaniu wtrąceń niemetalicznych do żużla. Operacje te wpływają na stal, która zostanie następnie odlana, odkuta lub walcowana, mimo że jej trasa piecowa pozostaje określona jako „BOF” lub „EAF”.
Odlewanie i przeróbka plastyczna dodają kolejne elementy historii materiału. World Steel Association podaje, że odlewanie ciągłe przekształca stal ciekłą w slaby, kęsy i blooms, które następnie są walcowane na wyroby płaskie i długie. Kucie zmienia kształt i strukturę wewnętrzną w sposób odmienny niż walcowanie, szczególnie poprzez lokalne odkształcenie i zmniejszenie porowatości odlewniczej. Stan dostawy obejmuje zatem więcej niż samą nazwę pieca. Norma ISO 683-1:2016 określa na przykład wymagania techniczne dotyczące dostawy półwyrobów, prętów, walcówki, wyrobów płaskich i odkuwek w określonych stanach obróbki cieplnej i powierzchni.
Obróbka cieplna stanowi odrębne ogniwo tego łańcucha. Norma ASTM A668/A668M-16 klasyfikuje odkuwki ze stali węglowej i stopowej według obróbki cieplnej w stanie dostawy, obejmując stany: wyżarzony, normalizowany, normalizowany i odpuszczony, hartowany i odpuszczony oraz normalizowany, hartowany i odpuszczony. Określenie „hartowany i odpuszczony” opisuje stan cieplny, a nie trasę piecową. Stal odkuta z wytopu EAF i stal odkuta z wytopu BOF mogą być dostarczone w stanie hartowanym i odpuszczonym, jednak ich zawartość pierwiastków resztkowych, wtrącenia i zawartość gazów nie muszą być identyczne.
Obróbka próżniowa, czystość i gazy rozpuszczone
Obróbka próżniowa jest procesem wtórnym mającym na celu kontrolę gazów rozpuszczonych, a w niektórych operacjach także wtrąceń. Przy obniżonym ciśnieniu rozpuszczony wodór i azot stają się mniej rozpuszczalne w ciekłej stali; mieszanie i wystawienie ciekłego metalu na działanie próżni ułatwiają ich usunięcie. Kontrola wodoru ma znaczenie, ponieważ jego nadmiar może przyczyniać się do powstawania płatków, pęknięć wewnętrznych lub opóźnionych uszkodzeń w podatnych na nie elementach o dużym przekroju. Kontrola tlenu jest istotna z innego powodu: tlen rozpuszczony reaguje z dodatkami odtleniającymi i przyczynia się do powstawania wtrąceń tlenkowych. Obróbka próżniowa nie oznacza, że każde wtrącenie znika, ani nie zastępuje kontroli surowców, przenoszenia żużla, odlewania i ponownego nagrzewania.
Odgazowanie próżniowe i przetapianie próżniowo-łukowe to różne operacje. Odgazowanie próżniowe dotyczy ciekłego wytopu, zwykle w kadzi lub zbiorniku próżniowym, przed odlewaniem. Topienie indukcyjne próżniowe polega na topieniu i rafinacji wsadu w próżni lub w atmosferze kontrolowanej. Następnie podczas przetapiania próżniowo-łukowego (VAR) elektroda zużywalna jest przetapiana w próżni, co prowadzi do powstania nowej wlewki o kontrolowanym krzepnięciu. Przetapianie elektrożużlowe (ESR) wykorzystuje przewodzący żużel do przetopienia elektrody i może poprawiać kontrolę wtrąceń oraz strukturę krzepnięcia. Trasy te nie są po prostu „mocniejszymi” odmianami topienia w EAF; stanowią dodatkowe etapy, z własnymi metodami kontroli i ograniczeniami.
Określenie „stal czysta” należy zatem rozumieć jako zmierzony stan metalurgiczny, a nie jako synonim konkretnego pieca. Istotne dowody mogą obejmować wyniki oznaczeń wodoru, tlenu i azotu; tlen całkowity; siarkę; fosfor; ocenę wtrąceń; wyniki próby makrotrawienia; badania ultradźwiękowe; a także wzdłużne lub poprzeczne badania mechaniczne. Wymagane dowody zależą od normy wyrobu i specyfikacji zakupu. Wytop poddany obróbce próżniowej może mimo to nie spełnić wymagań z powodu segregacji, nieciągłości kuźniczych lub niewłaściwej obróbki cieplnej. Z drugiej strony produkt niepoddany przetapianiu może spełniać określone wymagania, jeżeli zachowano dopuszczalne parametry procesu i uzyskano wymagane wyniki badań.
Odkuwki do zbiorników ciśnieniowych pokazują, dlaczego wymagania dotyczące trasy bywają określane wprost. Norma ASTM A508/A508M-16 obejmuje hartowane i odpuszczone, poddane obróbce próżniowej odkuwki ze stali węglowej i stopowej przeznaczone na elementy zbiorników ciśnieniowych. Norma wymaga wytwarzania w podstawowym piecu elektrycznym, chyba że stosuje się rafinację wtórną lub przetapianie. Takie sformułowanie nie oznacza, że każdy produkt EAF jest poddany obróbce próżniowej lub nadaje się do zbiornika ciśnieniowego. Oznacza ono, że ta konkretna specyfikacja ustanawia dopuszczalną trasę pierwotną, a następnie uznaje rafinację wtórną lub przetapianie za alternatywną trasę w ramach swoich wymagań. Produkt nadal musi spełniać określone wymagania dotyczące składu chemicznego, kucia, obróbki cieplnej, właściwości mechanicznych i badań.
Co informacje o trasie mogą, a czego nie mogą potwierdzić
Oznaczenie trasy może potwierdzać wyłącznie to, co określono w odpowiedniej normie, świadectwie lub dokumentacji produkcyjnej. „EAF” może identyfikować podstawowy piec do topienia, ale bez dodatkowych informacji nie potwierdza odgazowania próżniowego, ESR, VAR, określonej oceny wtrąceń, zawartości wodoru, wielkości ziarna ani stopnia przerobu kuźniczego. „BOF” nie potwierdza gorszej czystości stali, podobnie jak określenie „poddany obróbce próżniowej” nie dowodzi, że wszystkie wady wewnętrzne zostały usunięte. Twierdzenia dotyczące trasy należy oddzielać od twierdzeń dotyczących wyników badań.
Niektóre normy pozostawiają wybór podstawowej trasy wytapiania otwarty. Norma ASTM A434/A434M-24 dopuszcza wytwarzanie w piecu martenowskim, konwertorze tlenowym lub piecu elektrycznym w przypadku przerabianych na gorąco i wykańczanych na zimno prętów ze stali stopowej w stanie hartowanym i odpuszczonym. Oznaczenie stanu dostawy koncentruje się wówczas na postaci wyrobu, wykończeniu, składzie chemicznym, obróbce cieplnej i wymaganych właściwościach, zamiast narzucać konkretny piec. Norma BS EN 10025-3:2019 definiuje stany dostawy normalizowane lub walcowane normalizująco dla spawalnych wyrobów konstrukcyjnych ze stali drobnoziarnistej, natomiast DIN EN 10025-6:2023-06 obejmuje walcowane na gorąco wyroby płaskie dostarczane w stanie hartowanym i odpuszczonym. Żaden z tych stanów dostawy sam w sobie nie przedstawia pełnej historii wytapiania.
Inne normy nakładają wymagania dotyczące trasy, tak jak ASTM A508/A508M-16. Norma SAE AMSH6875C określa również urządzenia do obróbki cieplnej, procedury, temperatury i metody badań dla czterech klas stali, pokazując, że zgodność procesu może wykraczać daleko poza oznaczenie pieca. W praktyce należy to rozumieć następująco: stan dostawy opisuje technicznie zdefiniowany stan materiału i związane z nim wymagania, natomiast trasa wytwarzania opisuje sposób uzyskania tego stanu. Zakresy te częściowo się pokrywają, ale nie są wzajemnie wymienne. Tylko właściwa norma, świadectwo materiałowe oraz, w stosownych przypadkach, identyfikowalna dokumentacja procesu mogą potwierdzić, które etapy trasy rzeczywiście przeprowadzono.
Warunki dostawy: normalizowany i walcowany normalizująco
Określenia „normalizowany” i „walcowany normalizująco” opisują stan metalurgiczny, a nie jedynie preferowane przez hutę oznaczenie produkcyjne. Każde z nich wskazuje, w jaki sposób rozdrobniono strukturę austenityczną stali oraz jak wyrób gotowy osiągnął określone właściwości mechaniczne. Oznaczenie funkcjonuje również w ramach normy wyrobu: norma może określać wymiary, skład chemiczny, udarność, właściwości przy rozciąganiu, stan powierzchni, badania oraz dopuszczalne odchyłki.
Trasa wytwarzania pozostaje odrębną kwestią. World Steel Association stwierdziło w 2024 r., że dwiema głównymi trasami produkcji stali są trasa wielkopiecowa z konwertorem tlenowym (BF–BOF) oraz trasa z elektrycznym piecem łukowym (EAF). W wytycznych dotyczących surowców stowarzyszenie rozróżnia trasę zintegrowaną, wykorzystującą rudę żelaza, węgiel metalurgiczny, wapień i stal z recyklingu, od trasy EAF, wykorzystującej głównie stal z recyklingu, żelazo z redukcji bezpośredniej lub surówkę ciekłą oraz energię elektryczną. Każda z tych tras może dostarczyć stal, która następnie zostanie odlana i walcowana na wyrób normalizowany lub walcowany normalizująco, pod warunkiem osiągnięcia wymaganych parametrów składu chemicznego, czystości metalurgicznej i kontroli procesu.
Zgodnie z World Steel Association (2024) odlewanie ciągłe przekształca ciekłą stal we wlewki płaskie, kęsiska kwadratowe lub kęsiska prostokątne, które następnie są walcowane na wyroby płaskie lub długie. Trasa odlewania, sposób podgrzewania, harmonogram gniotów oraz historia chłodzenia wpływają na mikrostrukturę wyjściową, lecz same w sobie nie określają końcowego stanu dostawy. Blacha wykonana ze stali wytworzonej w EAF może być normalizowana; blacha wytworzona w trasie BF–BOF może być walcowana normalizująco. Oznaczenie opisuje końcowy stan metalurgiczny wyrobu, a nie pochodzenie z określonego pieca.
Normalizowanie jako obróbka cieplna
Normalizowanie jest odrębną operacją obróbki cieplnej wykonywaną po kształtowaniu na gorąco lub po walcowaniu, jeżeli w jego wyniku powstała nieodpowiednia albo niejednorodna struktura. Stal nagrzewa się do zakresu austenitycznego, zwykle powyżej krytycznej temperatury przemiany wymaganej do utworzenia austenitu w całym rozpatrywanym przekroju, wygrzewa przez czas wystarczający do wyrównania struktury, a następnie chłodzi w spokojnym powietrzu. Dokładna temperatura i czas wygrzewania zależą od gatunku, grubości przekroju oraz praktyki prowadzenia pieca.
Podczas nagrzewania wcześniejsze struktury ferrytu, perlitu i odkształcenia zostają zastąpione przez austenit. Przemiana ta może rozpuścić lub przemieścić niektóre fazy oraz zmniejszyć różnice powstałe w wyniku odlewania, kucia lub wcześniejszego walcowania. Chłodzenie w powietrzu prowadzi następnie w wielu niestopowych i niskostopowych stalach konstrukcyjnych do powstania stosunkowo drobnej struktury ferrytowo-perlitycznej. W rezultacie struktura w całym przekroju jest na ogół bardziej jednorodna niż w przypadku niekontrolowanego stanu po walcowaniu.
Rozdrobnienie ziarna ma znaczenie zasadnicze. Jeżeli przed przemianą ziarna austenitu zostaną rozdrobnione, ziarna ferrytu powstające podczas chłodzenia również są zwykle drobniejsze. Drobniejsza struktura ziaren ferrytu sprzyja zwiększeniu granicy plastyczności i poprawie udarności bez konieczności polegania wyłącznie na zwiększeniu zawartości węgla. Taka równowaga ma znaczenie w spawalnych stalach konstrukcyjnych, w których nadmierna zawartość węgla i zwiększona hartowność wskutek dodatków stopowych mogą zwiększać ryzyko powstawania twardych stref wpływu ciepła oraz pękania wspomaganego przez wodór.
Normalizowanie może również ograniczyć pasmowość oraz różnice między powierzchnią a środkiem grubego wyrobu, jednak stopień ujednorodnienia zależy od pierwotnej segregacji, wymiarów przekroju i cyklu cieplnego. Nie gwarantuje ono usunięcia każdej różnicy chemicznej ani mikrostrukturalnej. Przykładowo znacznej segregacji związanej z odlewaniem nie można usunąć wyłącznie przez chłodzenie w powietrzu.
Określenie „normalizowany” oznacza zatem, że wyrób poddano obróbce cieplnej normalizowania albo osiągnął równoważny stan metalurgiczny, jeżeli właściwa norma wyrobu dopuszcza taką interpretację. Nie oznacza ono zahartowania i odpuszczenia. Hartowanie wykorzystuje dużą szybkość chłodzenia w celu utworzenia twardszej struktury; odpuszczanie następnie zmniejsza kruchość i dostosowuje wytrzymałość. DIN EN 10025-6:2023-06 dotyczy walcowanych na gorąco wyrobów płaskich dostarczanych w stanie zahartowanym i odpuszczonym, który jest innym stanem dostawy niż stan normalizowany wyrobów objętych BS EN 10025-3:2019.
Inne normy pokazują, dlaczego sformułowania należy odczytywać precyzyjnie. ISO 683-1:2016 określa techniczne wymagania dostawy półwyrobów, prętów, walcówki, wyrobów płaskich i odkuwek wykonanych ze stali niestopowych przeznaczonych do hartowania i odpuszczania, w tym określone warunki obróbki cieplnej i stanu powierzchni. ASTM A668/A668M-16 odrębnie klasyfikuje odkuwki jako wyżarzane, normalizowane, normalizowane i odpuszczane, hartowane i odpuszczane albo normalizowane, hartowane i odpuszczane. „Normalizowany i odpuszczony” nie jest pojęciem zamiennym z „normalizowany”; dodatkowa obróbka odpuszczania zmienia strukturę oraz wymagany zakres weryfikacji.
Walcowanie normalizujące jako kontrolowany stan walcowania
Walcowanie normalizujące prowadzi do uzyskania końcowej struktury typu normalizowanego w wyniku kontrolowanego walcowania na gorąco, a nie poprzez odrębny pełny cykl normalizowania w piecu po walcowaniu. Harmonogram walcowania kontroluje podgrzewanie, gnioty w poszczególnych przepustach, czas między przepustami i temperaturę końca walcowania, tak aby odkształcenie rozdrabniało austenit przed przemianą. Po ostatnim przepuście wyrób chłodzi się w określonych warunkach i uzyskuje strukturę równoważną, na potrzeby danej normy, strukturze otrzymywanej w wyniku normalizowania.
Decydujące znaczenie ma temperatura. Jeżeli walcowanie zakończy się przy nadmiernie wysokiej temperaturze, austenit może rekrystalizować i rozrastać się między przepustami, osłabiając efekt rozdrobnienia ziaren. Jeżeli odkształcenie zachodzi w niższej, kontrolowanej temperaturze w zakresie austenitycznym, nierekrystalizowany lub wielokrotnie rozdrabniany austenit może podczas chłodzenia zapewnić liczne miejsca zarodkowania drobnego ferrytu. Końcowe właściwości odzwierciedlają wówczas zarówno odkształcenie, jak i przemianę fazową.
Walcowania normalizującego nie należy utożsamiać z walcowaniem termomechanicznym. W walcowaniu termomechanicznym odkształcenie jest celowo kończone w niższych temperaturach i może obejmować zakres, w którym rekrystalizacja jest zahamowana; wynikowy stan jest zwykle oznaczany w odpowiednich normach jako TM lub M. Walcowanie normalizujące ma natomiast na celu uzyskanie stanu równoważnego materiałowi normalizowanemu. Granicę między tymi stanami określają właściwa norma i kwalifikacja procesu, a nie ogólne stwierdzenie, że stal była „walcowana na zimno” lub „walcowana w sposób kontrolowany”.
Różnica ta wpływa również na powtarzalność. Odrębna obróbka normalizowania może skorygować pewne różnice odziedziczone po walcowaniu, lecz wymaga dodatkowego czasu pracy pieca i może zmienić wymiary, stopień utlenienia oraz stan powierzchni. Walcowanie normalizujące ma na celu uzyskanie wymaganej struktury już w ramach samego harmonogramu obróbki plastycznej na gorąco. Żadna z tych tras nie jest automatycznie lepsza: o zgodności dostarczonego materiału decydują określony gatunek, grubość, geometria przekroju, wymagania dotyczące udarności oraz badania odbiorcze.
BS EN 10025-3:2019 i drobnoziarniste stale konstrukcyjne
BS EN 10025-3:2019 określa techniczne warunki dostawy walcowanych na gorąco wyrobów płaskich i długich wykonanych ze spawalnych drobnoziarnistych stali konstrukcyjnych, dostarczanych w stanie normalizowanym lub walcowanym normalizująco. Norma obejmuje grubości do 250 mm włącznie. Jest to wymaganie normy wyrobu, a nie jedynie opis kolejności operacji stosowanej przez producenta.
| Rodzina oznaczeń | Stan dostawy | Znaczenie gatunkowe |
|---|---|---|
| S275N / S275NL | Normalizowany lub walcowany normalizująco | NL oznacza gatunek o udarności w niższej temperaturze |
| S355N / S355NL | Normalizowany lub walcowany normalizująco | NL oznacza gatunek o udarności w niższej temperaturze |
| S420N / S420NL | Normalizowany lub walcowany normalizująco | NL oznacza gatunek o udarności w niższej temperaturze |
| S460N / S460NL | Normalizowany lub walcowany normalizująco | NL oznacza gatunek o udarności w niższej temperaturze |
Określone gatunki stali o wymaganej wytrzymałości to S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N i S460NL. Litera N oznacza stan dostawy normalizowany lub walcowany normalizująco. Przyrostek L oznacza jakość o udarności w niższej temperaturze. W praktyce gatunki jakości N i NL podlegają różnym wymaganiom dotyczącym udarności w próbie Charpy’ego, przy czym gatunek NL musi spełniać wymagania w niższej temperaturze badania niż gatunek N. Dokładną temperaturę badania, energię pochłoniętą, miejsce pobrania próbki oraz zasady odbioru należy ustalić na podstawie stosowanego wydania normy i postaci wyrobu.
Gatunki określone w normie nie są definiowane wyłącznie przez nominalną granicę plastyczności. Grubość wpływa na określoną wartość granicy plastyczności, a zakresy wytrzymałości na rozciąganie, wydłużenie, ograniczenia składu chemicznego, wymagania dotyczące składu związane ze spawalnością oraz właściwości udarowe również stanowią część wymagań zgodności. Gruba blacha S460NL i cieńsza blacha S460NL mają zatem wspólne oznaczenie gatunku, lecz nadal podlegają wymaganiom zależnym od grubości.
Świadectwo odbioru powinno w związku z tym identyfikować normę, gatunek, jakość, postać wyrobu, wymiary, numer wytopu lub odlewu, stan dostawy oraz wyniki badań. „S355” bez przyrostka i wskazania normy jest oznaczeniem niepełnym. S355N dostarczony zgodnie z BS EN 10025-3:2019 nie stanowi takiego samego stwierdzenia technicznego jak ogólny wyrób S355 i nie jest domyślnie równoważny S355NL, gatunkowi S355 w stanie zahartowanym i odpuszczonym ani gatunkowi walcowanemu termomechanicznie.
Dlatego stan normalizowany i walcowany normalizująco należy określać w specyfikacji, a nie w nieformalnym opisie dostawcy. Trasa wytwarzania określa, w jaki sposób uzyskano strukturę; norma określa, co dostarczony wyrób musi wykazać.
Stal hartowana i odpuszczana: od austenitu do stanu eksploatacyjnego
Stal hartowana i odpuszczana (Q&T) jest definiowana przez określoną sekwencję procesów, a nie przez nieprecyzyjne stwierdzenie, że produkt został „poddany obróbce cieplnej”. Materiał najpierw nagrzewa się do zakresu austenitycznego i wytrzymuje w tej temperaturze wystarczająco długo, aby zaszły wymagane przemiany oraz homogenizacja chemiczna, następnie szybko się go chłodzi w celu utworzenia martenzytu, po czym ponownie nagrzewa poniżej dolnej krytycznej temperatury przemiany, aby przeprowadzić odpuszczanie. Stan końcowy zależy od składu chemicznego stali, wymiaru przekroju, praktyki prowadzenia procesu w piecu, intensywności chłodzenia, parametrów odpuszczania, stanu powierzchni oraz wymagań określonych w normie dotyczącej produktu.
To rozróżnienie ma znaczenie, ponieważ trasa wytwarzania i obróbka metalurgiczna opisują różne etapy łańcucha produkcyjnego. World Steel Association wskazuje trasę wielkopiecowo-konwertorową oraz trasę z wykorzystaniem pieca elektrycznego łukowego jako dwie główne trasy wytwarzania stali (2024). Następnie odlewanie ciągłe pozwala uzyskać slabsy, kęsy lub wlewki kwadratowe, które mogą zostać przerobione przez walcowanie na produkty płaskie lub długie. Obróbka Q&T może być przeprowadzana po każdej z tych tras; nie jest ona synonimem stali wytwarzanej w piecu elektrycznym łukowym, stali stopowej ani żadnej określonej postaci produktu. Zdefiniowany normą stan dostawy stanowi dodatkową warstwę wymagań, określając, co dostawca musi dostarczyć i wykazać.

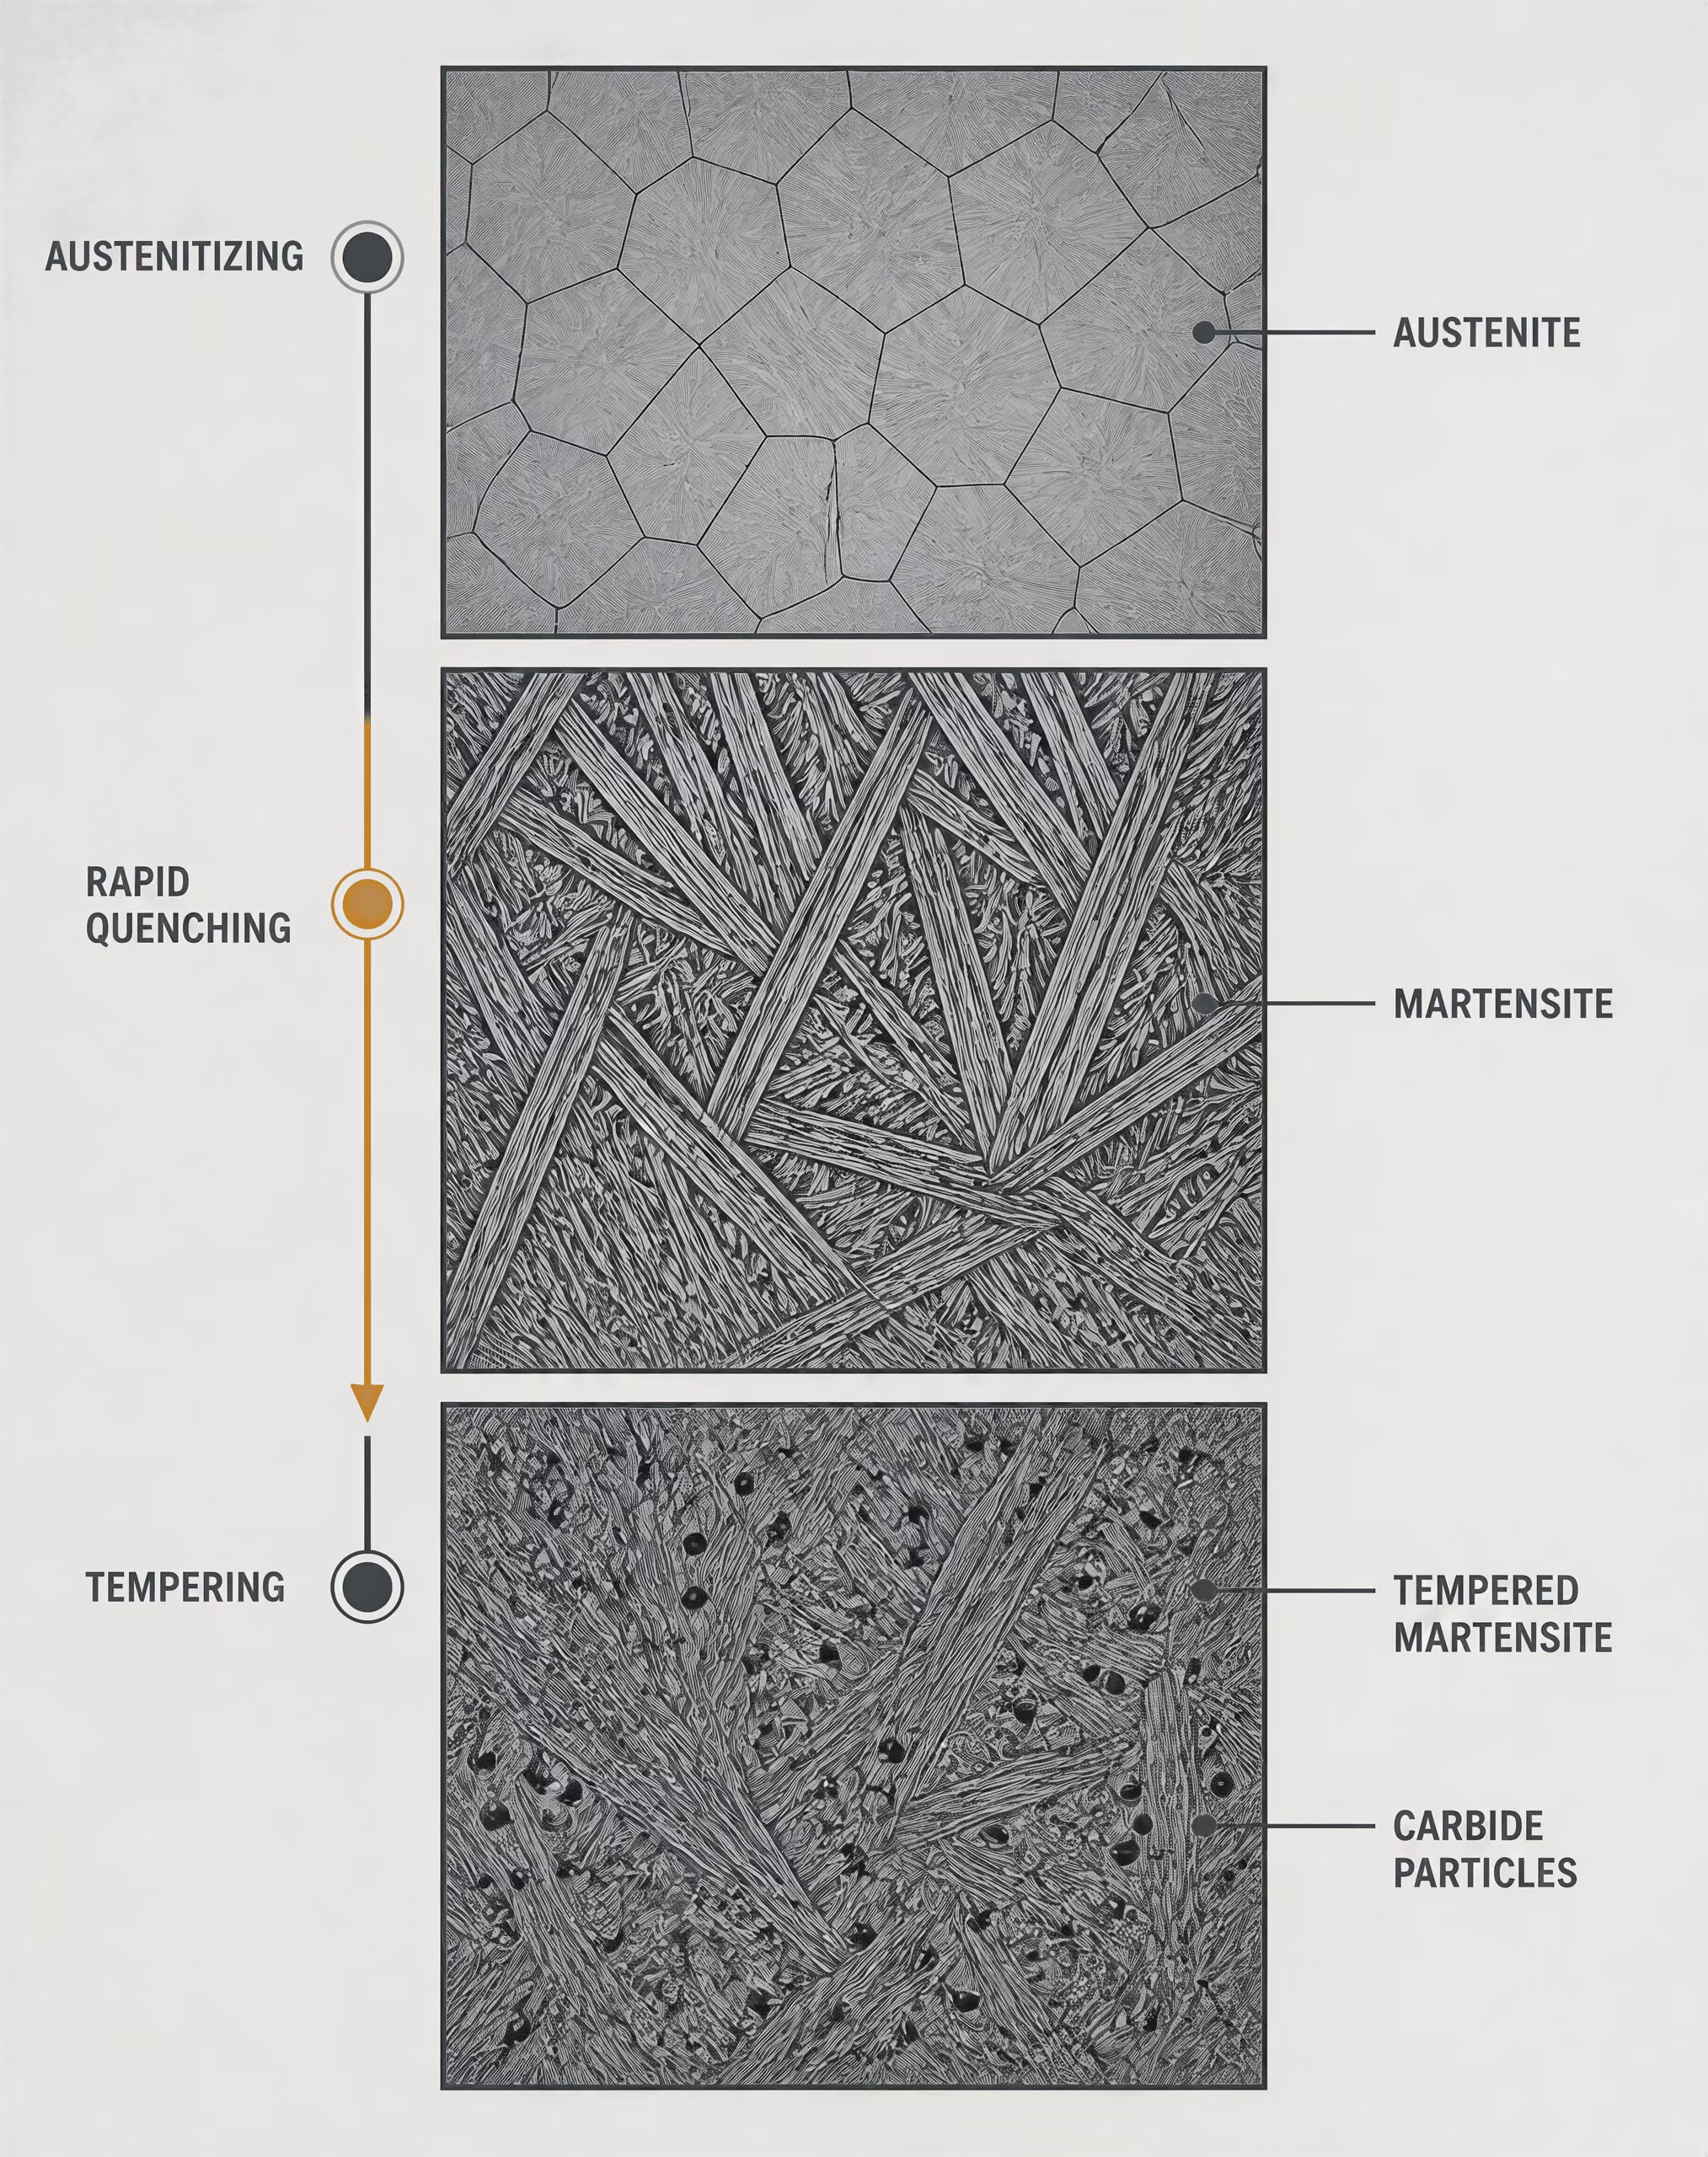
Austenityzowanie, hartowanie i przemiana martenzytyczna
Podczas austenityzowania ferryt, perlit lub inne składniki wyjściowe przemieniają się w austenit — fazę o regularnej sieci ściennie centrowanej, która może rozpuszczać znacznie więcej węgla niż ferryt. Stal musi osiągnąć odpowiednią temperaturę i pozostać w niej przez kontrolowany czas. Zbyt niska temperatura lub zbyt krótki czas wygrzewania mogą pozostawić nierozpuszczone węgliki i niejednorodność chemiczną. Nadmierna temperatura lub zbyt długa ekspozycja mogą powodować rozrost ziaren austenitu, zwiększać odkształcenia i pogarszać udarność.
Kontrola pracy pieca jest zatem częścią metalurgii, a nie jedynie szczegółem administracyjnym. Wsad może nie osiągać temperatury zadanej pieca w tym samym czasie co otaczająca atmosfera, a grube przekroje nagrzewają się wolniej niż cienkie. Rozmieszczenie termopar, jednorodność temperatury w piecu, odstępy między elementami wsadu oraz czas przenoszenia między piecem a ośrodkiem chłodzącym wpływają na cały cykl cieplny. Norma SAE AMSH6875C określa na przykład wymagania dotyczące obróbki cieplnej czterech klas stali oraz obejmuje wyposażenie pieców, procedury, temperatury i metody badań. Stwierdzenie, że element został „austenityzowany”, nie daje żadnej użytecznej gwarancji, jeśli odpowiednia specyfikacja nie kontroluje również tych zmiennych.
Hartowanie chłodzi austenit wystarczająco szybko, aby zahamować tworzenie produktów przemian dyfuzyjnych, takich jak gruboziarnisty perlit, a w odpowiednich temperaturach także bainit. Austenit ulega następnie w znacznym stopniu bezdyfuzyjnej przemianie w martenzyt. Węgiel pozostaje uwięziony w odkształconej tetragonalnej sieci przestrzennie centrowanej, co zapewnia dużą twardość i wytrzymałość, ale w stanie po hartowaniu powoduje również znaczne naprężenia wewnętrzne i ograniczoną ciągliwość. Część austenitu może pozostać nieprzemieniona, szczególnie gdy skład chemiczny obniża temperaturę początku przemiany martenzytycznej lub gdy przebieg chłodzenia nie wystarcza do zakończenia przemiany.
Hartowność Zdolność stali do tworzenia twardej struktury przemiany na określoną głębokość w określonych warunkach chłodzenia; nie jest tym samym co maksymalna twardość powierzchni.
Wynik procesu nie zależy wyłącznie od nominalnej zawartości węgla. Hartowność opisuje zdolność stali do tworzenia martenzytu na określoną głębokość w określonych warunkach chłodzenia; różni się ona od maksymalnej twardości możliwej do uzyskania na powierzchni. Pierwiastki stopowe, takie jak mangan, chrom, molibden i nikiel, na ogół opóźniają przemiany dyfuzyjne, choć ich działanie zależy od stężenia oraz wzajemnego oddziaływania z węglem i innymi pierwiastkami stopowymi. Gatunek o dużej hartowności może wytworzyć strukturę martenzytyczną w większej odległości od hartowanej powierzchni niż gatunek o mniejszej hartowności i podobnej zawartości węgla.
Hartowanie stwarza również problem mechaniczny. Powierzchnia chłodzi się i kurczy przed wnętrzem, a sama przemiana powoduje zmianę objętości. Powstające naprężenia cieplne i przemianowe mogą prowadzić do odkształceń, naprężeń szczątkowych lub pęknięć. Chłodzenie musi być zatem wystarczająco intensywne, aby uzyskać określoną strukturę, lecz nie może powodować niepotrzebnych naprężeń. Woda, roztwory polimerów, olej, gaz i inne ośrodki zapewniają różny przebieg odbioru ciepła; ten sam gatunek i nominalnie taka sama obróbka mogą dawać różne wyniki w zależności od rodzaju ośrodka, jego temperatury lub intensywności cyrkulacji.
Odpuszczanie i równowaga między wytrzymałością a udarnością
Odpuszczanie polega na ponownym nagrzaniu zahartowanej stali do kontrolowanej temperatury niższej od temperatury, w której odtworzyłby się austenit. Czas i temperatura umożliwiają wydzielanie węgla z przesyconego martenzytu, wytrącanie węglików oraz zmniejszenie odkształcenia sieci i naprężeń szczątkowych powstałych podczas hartowania. Mikrostruktura staje się odpuszczonym martenzytem, chociaż dokładny skład populacji węglików i stan osnowy zależą od składu stali oraz cyklu odpuszczania.
Typowe skutki odpuszczania
- Twardość Na ogół zmniejsza się w porównaniu z poziomem po hartowaniu.
- Wytrzymałość na rozciąganie Na ogół zmniejsza się wraz ze wzrostem intensywności odpuszczania.
- Plastyczność Na ogół się zwiększa.
- Udarność Na ogół się poprawia, z uwzględnieniem wpływu składu chemicznego i kruchości odpuszczania.
- Naprężenia własne Zmniejszają się w wyniku cyklu odpuszczania.
Wraz ze wzrostem temperatury lub czasu odpuszczania twardość i wytrzymałość na rozciąganie na ogół zmniejszają się względem poziomu uzyskanego po hartowaniu, natomiast poprawiają się ciągliwość, udarność i stabilność wymiarowa. Nie jest to prosta zależność, w której każda właściwość zmienia się w takim samym tempie. Dodatki stopowe mogą opóźniać zmiękczanie, sprzyjać tworzeniu węglików stopowych lub zmieniać odporność na odpuszczanie. W przypadku niektórych stali w określonych zakresach czasu i temperatury może również wystąpić kruchość odpuszczania, dlatego określony cykl może obejmować ograniczenia dotyczące chłodzenia lub stosowania konkretnego zakresu temperatury odpuszczania.
W związku z tym wybór stanu jest decyzją związaną z warunkami eksploatacji. Wał, odkuwka na zbiornik ciśnieniowy i blacha konstrukcyjna mogą być opisane jako Q&T, lecz wymagania dotyczące ich wytrzymałości, energii udarności, zakresu grubości, jakości powierzchni i miejsc pobierania próbek mogą się różnić. Oznaczenie produktu należy odczytywać łącznie z jego normą, gatunkiem, wymiarami i klasą jakości. Norma ISO 683-1:2016 określa wymagania techniczne dotyczące dostawy półwyrobów, prętów, walcówki, produktów płaskich i odkuwek wykonanych ze stali niestopowych przeznaczonych do hartowania i odpuszczania, w tym zdefiniowane stany obróbki cieplnej i powierzchni. Nie sprawia ona, że każdy produkt ze stali poddanej obróbce cieplnej staje się produktem zgodnym z ISO 683-1.
ASTM A668/A668M-16 pokazuje, dlaczego sformułowanie ma znaczenie w przypadku odkuwek. Norma rozróżnia stany dostawy: wyżarzony, normalizowany, normalizowany i odpuszczany, hartowany i odpuszczany oraz normalizowany, hartowany i odpuszczany. „Normalizowany i odpuszczany” nie jest równoznaczne z „hartowanym i odpuszczanym”: normalizowanie wytwarza inną strukturę wyjściową i inny przebieg chłodzenia, a uzyskane właściwości mogą się różnić nawet wtedy, gdy później zastosowano operację odpuszczania.[6] Hot rolled products of structural steels — Part 6. DIN Media. DIN EN 10025-6:2023-06, 2023.
Norma DIN EN 10025-6:2023-06 obejmuje walcowane na gorąco produkty płaskie z konstrukcyjnych stali o wysokiej granicy plastyczności, dostarczane w stanie hartowanym i odpuszczanym. Stan dostawy wiąże się z określonymi właściwościami mechanicznymi i ich weryfikacją, a nie tylko z trasą przejścia materiału przez piec. Stan powierzchni, tolerancje wymiarowe, wymagania dotyczące udarności i obowiązki związane z badaniami nadal stanowią część specyfikacji produktu.
Dlaczego wymiar przekroju i sposób chłodzenia mają znaczenie
Blacha lub odkuwka nie chłodzi się jako jeden jednolity obiekt. Powierzchnia styka się bezpośrednio z ośrodkiem chłodzącym, natomiast ciepło musi przemieszczać się ze środka ku powierzchni. Im grubszy jest przekrój, tym dłużej jego środek pozostaje w podwyższonej temperaturze i tym mniejsza może być efektywna szybkość chłodzenia w rdzeniu. W rezultacie powierzchnia może stać się w przeważającej mierze martenzytyczna, podczas gdy środek będzie zawierał większy udział bainitu, perlitu lub produktów przemian odpuszczonych, zależnie od gatunku i warunków hartowania.
Hartowność określa, jak daleko rozciąga się strefa martenzytyczna, natomiast grubość produktu określa, jak trudno jest schłodzić wnętrze wystarczająco szybko. Oba czynniki należy rozpatrywać łącznie. Cienki pręt ze stali o umiarkowanej hartowności może uzyskać stosunkowo jednorodną strukturę w całym przekroju, podczas gdy duża odkuwka z tego samego wytopu może mieć twardą powierzchnię i bardziej miękki rdzeń. Właściwości mechaniczne zmierzone w pobliżu powierzchni nie mogą automatycznie reprezentować właściwości środka.
Mieszanie zmienia warstwę graniczną między gorącą stalą a ośrodkiem chłodzącym. Silna i równomierna cyrkulacja może zwiększyć oraz ujednolicić odbiór ciepła; obszary stagnacji mogą powodować wolniejsze lub nierównomierne chłodzenie. Podobne praktyczne skutki mają temperatura ośrodka chłodzącego, jego stężenie, zanieczyszczenie, orientacja elementu, sposób rozmieszczenia wsadu i opóźnienie przenoszenia. Zmienne te mogą zmieniać gradienty twardości, odkształcenia i naprężenia szczątkowe bez zmiany nominalnego gatunku podanego w świadectwie materiałowym.
Praktyka prowadzenia procesu w piecu ma znaczenie zarówno przed hartowaniem, jak i po nim. Nierównomierna temperatura austenityzowania może powodować niespójny rozmiar ziaren lub niepełną przemianę, natomiast niewystarczający czas odpuszczania może pozostawić nadmierne naprężenia szczątkowe. Wymagania konkretnej normy lub procedury mogą przewidywać przeprowadzenie kilku operacji odpuszczania, lecz nie należy zakładać ich liczby ani warunków wyłącznie na podstawie określenia „Q&T”.
Trasa wytwarzania nadal pełni odrębną rolę. Norma ASTM A434/A434M-24 obejmuje przerabiane na gorąco i wykańczane na zimno pręty ze stopowej stali hartowanej i odpuszczanej oraz wskazuje jako dozwolone trasy wytwarzania stali procesy prowadzone w piecu martenowskim, konwertorze tlenowym i piecu elektrycznym. Norma ASTM A508/A508M-16 dotyczy hartowanych i odpuszczanych, próżniowo obrabianych odkuwek ze stali węglowej i stopowej przeznaczonych na elementy zbiorników ciśnieniowych i wymaga wytwarzania w podstawowym piecu elektrycznym, chyba że stosuje się rafinację wtórną lub przetapianie. Wymagania te pokazują, że trasa wytwarzania stali, obróbka cieplna i stan dostawy mogą być powiązane przez specyfikację, lecz nie są wzajemnie wymiennymi opisami. Wiarygodna interpretacja powinna obejmować wszystkie trzy elementy, gdy wymaga tego norma: sposób wytworzenia stali, sposób zmiany jej struktury oraz stan, w jakim została dostarczona.
ISO 683-1:2016 i stale niestopowe do hartowania i odpuszczania
ISO 683-1:2016 jest normą dotyczącą technicznych warunków dostawy stali niestopowych przeznaczonych do hartowania i odpuszczania. Nie opisuje ona jednego procesu produkcyjnego ani jednego stanu końcowego. Zamiast tego łączy gatunki stali z postacią wyrobu, stanem obróbki cieplnej, stanem powierzchni, składem chemicznym, właściwościami mechanicznymi oraz, w przypadkach, gdy jest to określone, wymaganiami dotyczącymi hartowności.
To rozróżnienie ma znaczenie. Oznaczenie takie jak C45 samo w sobie nie określa, czy materiał dostarczono w postaci pręta walcowanego na gorąco, odkuwki normalizowanej czy wyrobu ulepszonego cieplnie z powierzchnią obrobioną mechanicznie. Szczegóły te należą do pełnego opisu zamówienia i kontroli odbiorczej.
Wyroby objęte normą ISO 683-1
| Postać wyrobu | Istotne aspekty dostawy |
|---|---|
| Wyroby półgotowe | Mogą zostać poddane późniejszemu walcowaniu lub kuciu |
| Pręty | Wielkość, trasa wytwarzania, stan powierzchni i obróbka cieplna |
| Walcówka | Dalsze ciągnienie, formowanie lub obróbka cieplna |
| Wyroby płaskie | Grubość, stan powierzchni, historia walcowania i badania mechaniczne |
| Odkuwki | Historia odkształcania, wielkość przekroju, obróbka cieplna i miejsce pobrania próbek |
ISO 683-1:2016 obejmuje półwyroby, pręty, walcówkę, wyroby płaskie i odkuwki wykonane ze stali niestopowych do hartowania i odpuszczania. Postać wyrobu nie jest szczegółem administracyjnym: określa obowiązujące tolerancje wymiarowe, postanowienia dotyczące badań, kryteria akceptacji powierzchni oraz, w wielu przypadkach, wymiar przekroju stosowany podczas badań właściwości mechanicznych.
Półwyroby mogą być poddawane dalszym operacjom kucia lub walcowania. Pręty mogą być walcowane na gorąco, kute lub dostarczane w stanie poddanym późniejszej obróbce mechanicznej, zależnie od specyfikacji wyrobu. Walcówka jest produkowana z przeznaczeniem do dalszego ciągnienia, kształtowania lub obróbki cieplnej. Wyroby płaskie i odkuwki mają różną geometrię przekroju oraz różne warunki chłodzenia, dlatego nie można oczekiwać, że ten sam nominalny skład chemiczny zapewni identyczne właściwości w każdej postaci wyrobu.
Rodzina tych stali obejmuje znane gatunki niestopowe oznaczane symbolami takimi jak C22E, C35E, C45E, C55 i C60, z zastrzeżeniem dokładnych tablic gatunków oraz zasad oznaczania zawartych w stosowanym wydaniu normy. Liczba zasadniczo odnosi się do nominalnej zawartości węgla wyrażonej w setnych częściach procenta, natomiast litera E wskazuje określony maksymalny poziom siarki w systemie oznaczania stosowanym dla niektórych gatunków. Oznaczenie określa wyłącznie tożsamość chemiczną stali. Nie jest ono pełnym określeniem stanu dostawy.
Technologia wytwarzania znajduje się niejako na dalszym poziomie względem tej normy. World Steel Association podało w 2024 roku, że dwa główne procesy produkcji stali to proces wielkopiecowo-konwertorowy oraz proces wykorzystujący elektryczny piec łukowy. W wytycznych dotyczących surowców organizacja ta wskazuje rudę żelaza, węgiel metalurgiczny, wapień i stal z recyklingu dla procesu zintegrowanego, natomiast proces EAF wykorzystuje przede wszystkim stal z recyklingu, żelazo z bezpośredniej redukcji lub surówkę ciekłą oraz energię elektryczną. U.S. Environmental Protection Agency opisała w 1995 roku proces konwertorowy jako rafinację ciekłego żelaza wielkopiecowego z dodatkiem złomu, traktując produkcję w EAF jako odrębny proces wytwarzania stali.
Żadna z tych nazw procesu nie zastępuje stanu dostawy określonego w normie ISO. Po wytworzeniu stali odlewanie ciągłe może prowadzić do powstania slaby, kęsów lub kęsisk, które następnie są walcowane na wyroby płaskie lub długie, jak wyjaśnia World Steel Association. Nabywca określający wymagania według ISO 683-1 nadal musi wskazać wymagany wyrób, gatunek, obróbkę oraz stan powierzchni. Proces wytapiania może być ograniczony przez inną specyfikację lub umowę, lecz nie należy go wywodzić z określeń „normalizowany” albo „ulepszony cieplnie”.
Zdefiniowane stany obróbki cieplnej i powierzchni
ISO 683-1 określa dostawę w odniesieniu do zdefiniowanych stanów metalurgicznych. Materiał normalizowany jest nagrzewany powyżej zakresu krytycznych przemian, a następnie chłodzony w powietrzu w kontrolowanych warunkach. Obróbka ta rozdrabnia i ujednolica strukturę po walcowaniu, kuciu lub innych operacjach przeróbki plastycznej na gorąco. W przypadku tych stali węglowych prowadzi ona zazwyczaj do powstania struktury ferrytyczno-perlitycznej, choć uzyskana wielkość ziarna i wartości właściwości mechanicznych zależą od składu chemicznego, wymiaru przekroju oraz warunków chłodzenia.
Materiał hartowany i odpuszczany poddaje się dwóm zabiegom. Hartowanie polega na chłodzeniu austenityzowanej stali z szybkością wystarczającą do utworzenia twardego produktu przemiany, którym w odpowiednich przekrojach jest zazwyczaj martenzyt. Następnie podczas odpuszczania stal jest ponownie nagrzewana poniżej dolnej temperatury krytycznej przemiany w celu zmniejszenia naprężeń po hartowaniu oraz dostosowania wytrzymałości, plastyczności i udarności. Końcowych właściwości nie można zatem określać wyłącznie na podstawie zawartości węgla.
Norma rozróżnia również dostawę w stanie normalizowanym i odpuszczonym, jeżeli taki stan został określony. Odpuszczanie po normalizowaniu może zmniejszyć naprężenia własne i zmodyfikować relację między wytrzymałością a plastycznością bez zastosowania takiej samej drogi przemiany jak w przypadku bezpośredniego hartowania. Inne stany dostawy, w tym stany wyżarzony lub nieobrobiony, jeżeli są dopuszczone dla danego wyrobu i gatunku, mogą charakteryzować się znacznie odmienną twardością, skrawalnością i wytrzymałością w stanie dostawy.
Stan powierzchni należy określać obok stanu obróbki cieplnej. Powierzchnia po przeróbce plastycznej na gorąco może zachowywać zgorzelinę walcowniczą i warstwę odwęgloną. W przypadku powierzchni odkamienionej zgorzelina została usunięta, natomiast powierzchnie łuszczone, toczone, szlifowane lub poddane innej obróbce mechanicznej powodują usunięcie części lub całości warstwy zewnętrznej i mogą wiązać się z bardziej rygorystycznymi wymaganiami dotyczącymi wymiarów oraz wad. Dokładne dopuszczalne określenia stanu powierzchni i zasady akceptacji zależą od postaci wyrobu oraz odpowiednich tablic ISO.
Dlatego określenie „stal C45” stanowi niepełną informację inżynierską. Stal C45 dostarczona jako walcowana na gorąco i nieobrobiona nie jest równoważna — pod względem zachowania w eksploatacji ani podczas obróbki skrawaniem — stali C45 dostarczonej w stanie ulepszonym cieplnie. Zmieniona przez odwęglanie warstwa powierzchniowa może mieć również znaczenie w przypadku, gdy istotne są zmęczenie, naprężenia kontaktowe lub dokładność wymiarowa. Gatunek chemiczny może być identyczny, lecz dostarczony materiał już nie.
Ta sama zasada występuje w innych normach. BS EN 10025-3:2019 obejmuje spawalne wyroby konstrukcyjne ze stali drobnoziarnistych dostarczane w stanie normalizowanym lub walcowanym normalizująco, natomiast DIN EN 10025-6:2023-06 obejmuje walcowane na gorąco wyroby płaskie dostarczane w stanie ulepszonym cieplnie. ASTM A668/A668M-16 wymienia stany odkuwek: wyżarzony, normalizowany, normalizowany i odpuszczony, ulepszony cieplnie oraz normalizowany, hartowany i odpuszczony. Są to klasyfikacje stanu dostawy, a nie zamienne określenia pieca do wytwarzania stali.
Odczytywanie wymagań wraz z oznaczeniem gatunku
Zgodny opis materiału należy odczytywać jako ciąg informacji: norma, gatunek, postać wyrobu, obróbka cieplna w stanie dostawy, stan powierzchni, wymiary i wymagania dotyczące kontroli. Na przykład określenie „ISO 683-1, C45E, pręt, ulepszony cieplnie, powierzchnia obrobiona mechanicznie” przekazuje znacznie więcej informacji niż samo „C45”. Zamówienie powinno również wskazywać właściwą tablicę właściwości mechanicznych, kierunek lub miejsce pobrania próbki, wymiar przekroju oraz ewentualne wymaganie dotyczące hartowności.
Wartości właściwości mechanicznych podane w normie dotyczącej dostawy są warunkowe. Wytrzymałość na rozciąganie, granica plastyczności, wydłużenie, przewężenie, właściwości udarnościowe, jeżeli są określone, oraz twardość mogą zmieniać się wraz ze średnicą lub grubością, ponieważ środek dużego przekroju chłodzi się wolniej niż jego powierzchnia. Pręta ulepszonego cieplnie nie można zatem oceniać na podstawie wartości właściwej dla małego przekroju bez sprawdzenia odpowiedniego zakresu wymiarowego. Ten sam problem dotyczy materiału normalizowanego, choć jego przebieg chłodzenia jest mniej intensywny.
Analiza chemiczna potwierdza gatunek, lecz nie potwierdza obróbki cieplnej. Badania mechaniczne pomagają potwierdzić stan dostawy, lecz same w sobie nie określają procesu wytapiania. Kontrola powierzchni i sprawdzenie wymiarów dotyczą jeszcze innej części zgodności. Każdy z tych zapisów odpowiada na inne pytanie.
Przydatne jest porównanie ze specyfikacjami ASTM. ASTM A434/A434M-24 obejmuje pręty ze stali stopowej, kute na gorąco i wykańczane na zimno, w stanie ulepszonym cieplnie, oraz dopuszcza wytapianie w piecu martenowskim, konwertorze tlenowym i piecu elektrycznym. Natomiast ASTM A508/A508M-16 dotyczy hartowanych i odpuszczanych, próżniowo obrabianych odkuwek ze stali węglowej i stopowej przeznaczonych na elementy zbiorników ciśnieniowych oraz wymaga wytwarzania w podstawowym piecu elektrycznym, chyba że stosuje się rafinację wtórną lub przetop. Wymaganie to jest wyraźnie określone, ponieważ specyfikacja uznaje je za istotne; normy ISO 683-1 nie należy interpretować jako normy, która milcząco nakłada takie samo ograniczenie.
W przypadku ISO 683-1 stan dostawy stanowi zatem kontrolowany pakiet techniczny. Skład chemiczny gatunku określa, jaka stal została wytworzona; postać wyrobu wskazuje, w jaki sposób jest ona dostarczana; obróbka cieplna określa stan metalurgiczny; stan powierzchni definiuje materiał zewnętrzny i jego wykończenie; natomiast wymagania dotyczące właściwości mechanicznych i kontroli ustalają, czy dostawa jest zgodna z wymaganiami. Pominięcie któregokolwiek z tych elementów może sprawić, że pozornie precyzyjne wskazanie gatunku stanie się niepełną specyfikacją.
Warunki dostawy stali konstrukcyjnej według EN 10025
Stan dostawy nie jest jedynie opisem huty dotyczącym sposobu wytworzenia stali. W normach EN 10025 łączy on postać wyrobu, określony gatunek i jakość, zakres grubości, stan obróbki cieplnej, wymagania dotyczące powierzchni, właściwości mechaniczne oraz obowiązki związane z kontrolą. Oznaczenie ma zatem znaczenie techniczne wyłącznie w ramach właściwej normy wyrobu.
To ograniczenie ma znaczenie, ponieważ określenie „stal konstrukcyjna” obejmuje kilka różnych rodzin wyrobów. Drobnoziarnista blacha normalizowana zgodnie z BS EN 10025-3:2019 nie jest zamienna z blachą o wysokiej granicy plastyczności, hartowaną i odpuszczaną zgodnie z DIN EN 10025-6:2023-06, nawet jeśli obie są stosowane w konstrukcjach spawanych i zawierają podobne pierwiastki stopowe. Żadne z tych oznaczeń nie identyfikuje również samo w sobie technologii wytapiania stali.
World Steel Association podaje, że dwie główne technologie wytwarzania stali to technologia wielkopiecowo-konwertorowa (BF-BOF) oraz technologia elektrycznego pieca łukowego (EAF). Technologia zintegrowana wykorzystuje rudę żelaza, węgiel koksujący, wapień i stal z recyklingu; technologia EAF wykorzystuje przede wszystkim stal z recyklingu, żelazo z bezpośredniej redukcji lub surówkę oraz energię elektryczną. U.S. Environmental Protection Agency również rozróżnia proces konwertorowy tlenowy, w którym ciekłe żelazo z wielkiego pieca jest rafinowane z dodatkiem złomu, od wytwarzania stali w EAF. Są to technologie wytwarzania ciekłego metalu. Następnie odlewanie ciągłe przekształca ciekłą stal w slaby, kęsiska kwadratowe lub kęsiska płaskie, które są następnie walcowane na wyroby płaskie lub długie.
Norma wyrobu może dopuszczać więcej niż jedną technologię wytapiania, jednocześnie określając końcowy stan dostawy. Z kolei określona technologia wytapiania nie gwarantuje konkretnego stanu obróbki cieplnej.
BS EN 10025-3:2019 i dostawa w stanie normalizowanym
BS EN 10025-3:2019 obejmuje walcowane na gorąco wyroby płaskie i długie wykonane ze spawalnych drobnoziarnistych stali konstrukcyjnych i dostarczane w stanie normalizowanym lub walcowanym normalizująco. Zakres normy obejmuje określone gatunki i jakości dla wyrobów o grubości do 250 mm. Typowe oznaczenia to S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N i S460NL, z zastrzeżeniem wymagań dotyczących wyrobu, grubości i jakości określonych w normie.
Litera N identyfikuje stan dostawy normalizowany lub walcowany normalizująco. Oznaczenie jakości L wskazuje określone wymaganie dotyczące udarności w niskiej temperaturze, różniące się od wymagania dla odpowiadającej mu jakości bez oznaczenia L. Przyrostki te nie są ozdobnymi dodatkami. Identyfikują wymagania wpływające na dokumentację zakupową, badania i weryfikację projektu.
Normalizowanie jest obróbką cieplną, w której stal jest nagrzewana do zakresu austenitycznego, a następnie chłodzona w powietrzu w kontrolowanych warunkach. Obróbka ta rozdrabnia i ujednolica ferrytyczno-perlityczną mikrostrukturę po walcowaniu. W walcowaniu normalizującym harmonogram walcowania jest kontrolowany tak, aby końcowe odkształcenie zachodziło w zakresie temperatur zapewniającym porównywalny stan strukturalny; oddzielna operacja normalizowania w piecu nie musi być przeprowadzana. Obie technologie są zatem powiązane, lecz nie odpowiadają identycznej historii przetwarzania.
Celem metalurgicznym jest uzyskanie w przybliżeniu jednorodnej, drobnoziarnistej struktury o przewidywalnej granicy plastyczności, wytrzymałości na rozciąganie, wydłużeniu i udarności w całym określonym zakresie grubości. Na wynik wpływają zawartość węgla i pierwiastków stopowych, dodatki rozdrabniające ziarno, takie jak niob, wanad lub tytan, praktyka walcowania oraz historia chłodzenia. Dostawa w stanie normalizowanym nie jest tym samym co dostawa w stanie wyżarzonym i nie zastępuje hartowania i odpuszczania, gdy projekt wymaga wyższej wytrzymałości związanej ze stanem Q.
W przypadku spawania wymagania normy dotyczące drobnoziarnistości i spawalności należy analizować łącznie z kontrolą grubości oraz równoważnika węgla. Blacha oznaczona jako S355NL nie jest oceniana wyłącznie na podstawie nominalnej klasy granicy plastyczności. Oznaczenie jakości, temperatura badania udarności, grubość wyrobu, świadectwo kontroli oraz właściwe ograniczenia składu chemicznego również stanowią część dokumentacji zgodności. EN 10025-3 definiuje kategorię wyrobu; nie poświadcza właściwości każdej blachy sprzedawanej jako „normalizowana stal konstrukcyjna”.
DIN EN 10025-6:2023-06 i dostawa w stanie hartowanym i odpuszczanym
DIN EN 10025-6:2023-06 obejmuje walcowane na gorąco wyroby płaskie wykonane ze stali konstrukcyjnych o wysokiej granicy plastyczności, dostarczane w stanie hartowanym i odpuszczanym. Postać wyrobu jest węższa niż w EN 10025-3: ta część normy dotyczy wyrobów płaskich, a nie pełnego połączenia wyrobów płaskich i długich objętych częścią dotyczącą normalizowanych stali drobnoziarnistych.
W symbolach stanu dostawy litera Q oznacza stal hartowaną i odpuszczaną. W zależności od określonego wymagania dotyczącego udarności oznaczenia obejmują takie formy jak S460Q, S460QL i S460QL1, a odpowiadające im rodziny obejmują również wyższe klasy wytrzymałości, takie jak S500, S550, S620, S690, S890 i S960, o ile są objęte normą i właściwymi ograniczeniami grubości. Dokładny gatunek, jakość i grubość należy potwierdzić na podstawie aktualnego wydania normy oraz dokumentacji zamówienia; ogólne odwołanie do „stali Q” jest niewystarczające.
Hartowanie przekształca austenityzowaną stal w twardą, głównie martenzytyczną lub zawierającą martenzyt strukturę poprzez szybkie chłodzenie. Stan ten zapewnia wysoką wytrzymałość, lecz może również zwiększać twardość i naprężenia własne oraz podatność na pękanie wspomagane wodorem, jeśli kontrola spawania jest niewystarczająca. Po hartowaniu następuje odpuszczanie. Polega ono na ponownym nagrzaniu stali poniżej zakresu przemian, co ogranicza nadmierną kruchość i umożliwia dostosowanie wytrzymałości, udarności oraz poziomu naprężeń własnych.
Wyjaśnia to zasadniczą różnicę w porównaniu z dostawą w stanie normalizowanym. Gatunki normalizowane zazwyczaj uzyskują określoną równowagę między wytrzymałością a udarnością dzięki składowi chemicznemu oraz kontrolowanemu walcowaniu lub chłodzeniu w powietrzu. Gatunki Q uzyskują większą zdolność do osiągania wysokiej wytrzymałości w określonym zakresie grubości dzięki zahartowaniu, a następnie odpuszczeniu. Obróbka ta nie jest jedynie etykietą nadawaną po wytworzeniu: określa mikrostrukturę, którą mają reprezentować wyniki badań mechanicznych.
W przypadku blachy hartowanej i odpuszczanej świadectwo powinno określać gatunek i jakość, grubość, numer wytopu, analizę chemiczną, wyniki próby rozciągania, wyniki badań udarności, jeżeli są wymagane, oraz potwierdzenie zastosowania wymaganej obróbki. Dodatkowe kształtowanie, spawanie lub wyżarzanie odprężające u wykonawcy może zmienić dostarczony stan materiału. Procedury spawania powinny zatem określać ograniczenia dotyczące energii liniowej, temperatury podgrzewania wstępnego, temperatury międzyściegowej oraz kontroli wodoru, odpowiednie dla danego gatunku Q i grubości.
Wyroby płaskie, grubość i spawalne stale drobnoziarniste
Grubość jest częścią definicji technicznej, a nie tylko szczegółem wymiarowym. Granica plastyczności może zmniejszać się wraz ze wzrostem grubości, ponieważ chłodzenie, przemiany i rozwój ziarna są mniej jednorodne w przekroju o większej grubości. Dlatego tabele EN 10025 przypisują wymagania mechaniczne do przedziałów grubości. Nazwa gatunku bez podania grubości nie określa pełnej specyfikacji właściwości.
Równie istotne jest rozróżnienie postaci wyrobu. BS EN 10025-3:2019 obejmuje walcowane na gorąco wyroby płaskie i długie, natomiast DIN EN 10025-6:2023-06 dotyczy walcowanych na gorąco wyrobów płaskich. Dokument zakupu lub wykonania, w którym podano jedynie „stal konstrukcyjna EN 10025”, nie określa, która część normy ma zastosowanie, czy materiał jest blachą, czy wyrobem długim, ani czy wymaganym stanem dostawy jest N, NL, Q, QL lub inna zdefiniowana jakość.
Stan powierzchni również należy do specyfikacji stanu dostawy. Zg orzelina, usuwanie wad, miejscowe naprawy, dopuszczalne nieciągłości i wszelkie uzgodnione wymagania dotyczące powierzchni mogą wpływać na kontrolę i wykonanie, szczególnie gdy stosuje się badania ultradźwiękowe, istotna jest wytrzymałość zmęczeniowa lub wymagane jest przygotowanie złącza spawanego. Oznaczenie stanu dostawy nie zastępuje tych wymagań.
Taka struktura jest powszechna w normach. ISO 683-1:2016 określa techniczne wymagania dostawy dotyczące półwyrobów, prętów, walcówki, wyrobów płaskich i odkuwek dostarczanych w określonych stanach obróbki cieplnej i powierzchni. ASTM A668/A668M-16 podobnie klasyfikuje odkuwki według obróbki w stanie dostawy, uwzględniając stany: wyżarzony, normalizowany, normalizowany i odpuszczany, hartowany i odpuszczany oraz normalizowany, hartowany i odpuszczany. ASTM A508/A508M-16 idzie dalej w odniesieniu do określonych odkuwek do zbiorników ciśnieniowych, wymagając wytwarzania w podstawowym piecu elektrycznym, chyba że stosuje się rafinację wtórną lub przetapianie.
Przykłady te potwierdzają zasadniczy punkt: technologia wytwarzania, obróbka metalurgiczna i określony w normie stan dostawy są ze sobą powiązane, lecz nie są wzajemnie zamienne. W przypadku wyrobów konstrukcyjnych według EN 10025 w opisie technicznym należy podać część normy, gatunek, jakość, postać wyrobu, grubość i stan dostawy. Bez tego zestawu określenia „stal normalizowana” lub „hartowana i odpuszczana stal konstrukcyjna” pozostają zbyt ogólne, aby umożliwić wiarygodne decyzje dotyczące właściwości lub zgodności.
Pręty, wykańczanie na zimno oraz ASTM A434/A434M-24
Pręty przerabiane na gorąco a pręty wykańczane na zimno
| Opis | Znaczenie podstawowe | Możliwe skutki |
|---|---|---|
| Przerabiany na gorąco | Walcowanie lub kucie w podwyższonej temperaturze | Kształt, stopień odkształcenia i ogólna historia przepływu ziaren |
| Wykończony na zimno | Ciągnienie, toczenie, łuszczenie, szlifowanie lub ich połączenia | Dokładniejsze wymiary, zmieniona powierzchnia i możliwe umocnienie zgniotem |
| Obrobiony mechanicznie | Usunięcie materiału w celu uzyskania określonej geometrii | Usunięcie warstwy powierzchniowej, kontrola wymiarów i możliwe naprężenia własne |
| Hartowany i odpuszczany | Austenityzowanie, hartowanie i odpuszczanie | Kontrolowana wytrzymałość, twardość, plastyczność i udarność |
Trasa wytwarzania pręta oraz trasa jego wykańczania opisują różne etapy jego historii. Przeróbka plastyczna na gorąco przekształca odlewany lub półwykończony kęs w pręt w drodze walcowania, kucia lub innego procesu odkształcania prowadzonego w podwyższonej temperaturze. Odkształcenie to zmniejsza strukturę odlewniczą, rozbija segregację w zakresie praktycznie istotnym, zamyka niektóre nieciągłości wewnętrzne i nadaje wymagany przekrój okrągły, kwadratowy, sześciokątny lub inny. Ustala również ogólny układ płynięcia ziaren oraz stopień przerobu charakterystyczny dla wyrobu.
Proces wykańczania następuje później lub przynajmniej opisuje odrębny stan wyrobu. Pręt przerabiany na gorąco może zachować powierzchnię powstałą podczas walcowania lub kucia na gorąco, wraz z zendrą i tolerancjami wymiarowymi związanymi z tym procesem. Pręt wykańczany na zimno jest następnie ciągniony, toczony, szlifowany, łuszczony lub poddawany kombinacji tych operacji w temperaturach wystarczająco niskich, aby stal nie ulegała zwykłej rekrystalizacji podczas przeróbki na gorąco. Operacja ta zmienia średnicę lub geometrię przekroju, poprawia dokładność wymiarową i może zapewnić czystszą lub gładszą powierzchnię.
Rozróżnienie to ma znaczenie, ponieważ wykańczanie na zimno nie jest wyłącznie zabiegiem kosmetycznym. Ciągnienie i inne odkształcenia na zimno mogą zwiększać granicę plastyczności i twardość wskutek umocnienia odkształceniowego, jednocześnie zmniejszając ciągliwość, chyba że późniejsza obróbka cieplna zmieni stan materiału. Nawet gdy końcowa wytrzymałość na rozciąganie jest kontrolowana przez hartowanie i odpuszczanie, przeróbka na zimno może zmieniać naprężenia własne, prostoliniowość, rozkład twardości oraz sposób odkształcania się części obrabianej podczas dalszej obróbki. Toczenie lub szlifowanie może również usuwać materiał odwęglony albo pokryty zendrą, nie powodując takiego samego odkształcenia objętościowego jak ciągnienie. Określenie „wykańczany na zimno” nie wskazuje zatem jednego, ściśle określonego stanu metalurgicznego.
ASTM A434/A434M-24 obejmuje zarówno pręty ze stali stopowej przerabiane na gorąco, jak i wykańczane na zimno, w stanie zahartowanym i odpuszczonym. Opisów tych wyrobów nie należy sprowadzać wyłącznie do gatunku stali. Pręt o nominalnym oznaczeniu stopu może być dostarczony jako pręt przerabiany na gorąco, o określonym stanie powierzchni i zakresie tolerancji, albo jako pręt wykańczany na zimno, o innym stanie powierzchni, wymaganiach wymiarowych i historii naprężeń własnych. Stan dostawy jest łącznym wynikiem postaci wyrobu, procesu wytwarzania, obróbki cieplnej, stanu powierzchni, wymiarów oraz określonych badań mechanicznych.
ISO 683-1:2016 stosuje takie samo ogólne rozdzielenie w szerszym zakresie wyrobów. Jej wymagania techniczne dotyczące dostawy obejmują wyroby półwykończone, pręty, walcówkę, wyroby płaskie i odkuwki dostarczane w określonych stanach obróbki cieplnej i powierzchni. Pręt opisany jako zahartowany i odpuszczony nie jest równoważny prętowi opisanemu wyłącznie jako walcowany na gorąco, normalizowany lub ciągniony na zimno. Terminy te odpowiadają na różne pytania techniczne.
Wymagania dotyczące prętów ze stali stopowej w stanie zahartowanym i odpuszczonym
Hartowanie i odpuszczanie to sekwencja metalurgicznej obróbki cieplnej, a nie określenie tego, czy pręt został walcowany, kuty, ciągniony lub szlifowany. Hartowanie polega na szybkim chłodzeniu stali austenityzowanej w celu utworzenia twardej mikrostruktury, zazwyczaj martenzytu w odpowiednich gatunkach stali stopowej i dla odpowiednich przekrojów. Następnie podczas odpuszczania stal jest ponownie nagrzewana poniżej dolnego zakresu temperatur przemiany krytycznej, aby zmniejszyć nadmierną kruchość i uzyskać wymagany kompromis między wytrzymałością, udarnością a ciągliwością. Pierwiastki stopowe wpływają na hartowność, dlatego wielkość przekroju i sposób chłodzenia decydują o tym, czy określona struktura i właściwości zostaną osiągnięte zarówno w środku pręta, jak i na jego powierzchni.
ASTM A434/A434M-24 wykorzystuje stan zahartowany i odpuszczony jako podstawę wymagań dotyczących prętów ze stali stopowej. Zgodności z wymaganiami nie potwierdza samo wskazanie obróbki cieplnej. Odpowiedni gatunek, wielkość pręta, rodzaj wyrobu, sposób obróbki cieplnej, badania mechaniczne i wymagania odbiorcze muszą być zgodne z normą oraz zamówieniem lub specyfikacją, które się do niej odwołują. Wytrzymałość na rozciąganie, granica plastyczności, wydłużenie, przewężenie i twardość mogą opisywać różne aspekty uzyskanego wyniku; sama wartość twardości nie może potwierdzić wszystkich wymaganych właściwości mechanicznych.
Wielkość pręta ma szczególne znaczenie. Duży pręt okrągły chłodzi się w środku wolniej niż na powierzchni, a różnica ta wpływa na przemianę, twardość, naprężenia własne i udarność. Dostawca może zatem potrzebować odpowiedniej temperatury austenityzowania, czasu wygrzewania, ośrodka chłodzącego, intensywności jego ruchu oraz cyklu odpuszczania, zamiast po prostu zastosować parametry używane dla małego pręta. Określone w normie badania i granice akceptacji stanowią ramy zgodności; nie oznacza to, że dla każdego gatunku i każdej średnicy istnieje jedna uniwersalna receptura obróbki cieplnej.
Określenia „pręt ze stali stopowej, zahartowany i odpuszczony” nie należy również mylić z klasyfikacjami stosowanymi dla odkuwek. ASTM A668/A668M-16 klasyfikuje odkuwki ze stali węglowej i stopowej według obróbki cieplnej w stanie dostawy, obejmując stany: wyżarzony, normalizowany, normalizowany i odpuszczony, zahartowany i odpuszczony oraz normalizowany, zahartowany i odpuszczony. Specyfikacja dotycząca odkuwek i specyfikacja dotycząca prętów mogą stosować podobne nazwy obróbki cieplnej, nakładając jednocześnie różne wymagania dotyczące wyrobu, badań i wymiarów. Postać wyrobu pozostaje decydująca.
Dozwolone trasy wytopu
ASTM A434/A434M-24 wskazuje wytwarzanie w piecu martenowskim, w konwertorze tlenowym oraz w piecu elektrycznym jako dozwolone trasy wytopu dla objętych nią prętów ze stali stopowej. Słowem kluczowym jest „dozwolone”. Wskazuje ono trasy dopuszczone przez specyfikację; nie oznacza, że każdy pręt jest wytwarzany wszystkimi trzema metodami, ani że jedna z tych tras stanowi obowiązkową cechę dostawy, chyba że odrębne wymaganie stanowi inaczej.
Rozróżnienie tras rozpoczyna się przed walcowaniem pręta. World Steel Association stwierdziło w 2024 roku, że dwiema głównymi trasami wytwarzania stali są trasa wielkopiecowa–konwertor tlenowy oraz trasa z wykorzystaniem elektrycznego pieca łukowego. W opisie surowców organizacja ta rozróżnia trasę zintegrowaną, wykorzystującą rudę żelaza, węgiel koksujący, wapień i stal z recyklingu, od trasy z elektrycznym piecem łukowym, w której stosuje się przede wszystkim stal z recyklingu, żelazo z bezpośredniej redukcji lub surówkę ciekłą oraz energię elektryczną. U.S. Environmental Protection Agency również opisała proces tlenowy jako rafinację ciekłego żelaza z wielkiego pieca przy użyciu złomu, traktując wytwarzanie stali w elektrycznym piecu łukowym jako odrębną trasę.
Wytwarzanie stali w piecu martenowskim jest starszą trasą i nie jest tym samym procesem co wytapianie tlenowe lub w piecu elektrycznym. Uwzględnienie wszystkich trzech tras w ASTM A434/A434M-24 wyznacza zatem granice specyfikacji, a nie oznacza, że szczegóły technologiczne lub bilanse surowców tych tras są wzajemnie wymienne. Kontrola składu chemicznego, pierwiastki resztkowe, czystość, zarządzanie zawartością wodoru, sposób krzepnięcia i późniejsze operacje poprawiające jakość nadal wpływają na wyrób, z zastrzeżeniem wymagań określonych w normie.
Po wytopie i rafinacji odlewanie ciągłe może prowadzić do powstania slabów, kęsów lub kwadratowych półproduktów, które World Steel Association opisuje jako wyroby półwykończone przeznaczone do późniejszego walcowania na wyroby płaskie i długie. Pochodzenie odlewnicze pręta, przeróbka na gorąco, obróbka cieplna i operacje wykańczające są ze sobą powiązane, lecz pozostają odrębnymi opisami. Trasa wytopu nie określa, czy pręt jest przerabiany na gorąco, czy wykańczany na zimno; wykańczanie na zimno nie ujawnia, czy wytop przeprowadzono w piecu elektrycznym, czy metodą tlenową; a określenie „zahartowany i odpuszczony” opisuje stan cieplny, a nie piec użyty do wytworzenia stali.
Rozdzielenie tych pojęć zapobiega częstemu błędowi w ocenie zgodności: traktowaniu znanej nazwy gatunku jako kompletnej definicji wyrobu. ASTM A434/A434M-24 ustanawia kontrolowaną zależność między składem stali stopowej, postacią pręta, kategorią wykończenia, obróbką cieplną, wymiarami i wymaganiami mechanicznymi, dopuszczając jednocześnie wskazane alternatywne trasy wytopu. Inne normy mogą przyjmować odmienne rozwiązania. Na przykład ASTM A508/A508M-16 wymaga wytwarzania w podstawowym piecu elektrycznym dla przeznaczonych do pracy w zbiornikach ciśnieniowych odkuwek w stanie zahartowanym i odpuszczonym, chyba że stosuje się rafinację wtórną lub przetapianie. Obowiązek dotyczący trasy wytopu wynika z konkretnej normy i konkretnego wyrobu, a nie ze stali stopowej jako takiej.
Odkuwki i klasy obróbki cieplnej w stanie dostawy według ASTM A668/A668M
Kucie jako proces wytwarzania wyrobu o określonym kształcie
Odkuwkę definiuje się przede wszystkim na podstawie sposobu uzyskania jej kształtu, a nie obróbki cieplnej, której zostaje poddana później. W procesie kucia nagrzany kęs, kęs kwadratowy, pręt lub wlewek stalowy zostaje odkształcony plastycznie przez prasowanie, kucie młotem lub spęczanie, uzyskując kształt zbliżony do końcowego. Odkształcenie może zamykać wewnętrzne pustki, rozbijać strukturę odlewniczą i tworzyć kierunkowy przebieg włókien zgodny z główną geometrią elementu. Zjawiska te odróżniają odkuwkę od wyrobu odlewanego, nawet gdy oba wyroby wykonano z tego samego nominalnego gatunku stali węglowej lub stopowej.
Droga technologiczna poprzedzająca kucie pozostaje odrębną kwestią. World Steel Association podaje, że dwiema głównymi metodami wytwarzania stali są metoda wielkopiecowo-konwertorowa (BF-BOF) oraz metoda elektrycznego pieca łukowego (EAF). Zintegrowana metoda wykorzystuje rudę żelaza, węgiel metalurgiczny, wapień i stal z recyklingu; metoda EAF wykorzystuje przede wszystkim stal z recyklingu, żelazo z redukcji bezpośredniej lub surówkę ciekłą oraz energię elektryczną. Są to metody wytwarzania ciekłego metalu, a nie stany dostawy.
Po wytworzeniu i rafinacji stali odlewanie ciągłe może prowadzić do uzyskania półfabrykatów w postaci slabrów, kęsów lub kęsisk. Producent odkuwek może następnie wykorzystać odlany półfabrykat albo wlewek, jeżeli wymagają tego specyfikacja i rozmiar elementu, a następnie przeprowadzić ponowne nagrzewanie i odkształcanie. U.S. Environmental Protection Agency opisała w 1995 roku proces tlenowy jako rafinację ciekłego żelaza wielkopiecowego z dodatkiem złomu, identyfikując jednocześnie proces elektrycznego pieca łukowego jako odrębną metodę wytwarzania stali. Żadna z tych metod, sama w sobie, nie określa, czy gotowa odkuwka została wyżarzona albo zahartowana i odpuszczona.
Znaczenie ma harmonogram odkształcania. Stopień przerobu, spęczanie, wydłużanie, ponowne nagrzewanie między operacjami oraz końcowa temperatura kucia wpływają na wielkość ziarna, rozkład segregacji, ukierunkowanie wtrąceń oraz stopień zachowania w elemencie struktury kierunkowej. Dlatego gruba piasta, pierścień, wał lub korpus ciśnieniowy może reagować inaczej niż mała odkuwka próbna, nawet jeśli oba wyroby mają to samo oznaczenie gatunku i zostały poddane nominalnie identycznym instrukcjom dotyczącym obróbki cieplnej.
ASTM A668/A668M-16 porządkuje odkuwki ze stali węglowych i stopowych według obróbki cieplnej w stanie dostawy. Jej klasy nie są jedynie określeniami stosowanymi przez dostawców: łączą wskazany stan cieplny z określonymi wymaganiami mechanicznymi, postanowieniami dotyczącymi badań oraz zasadami odbioru. Odpowiednie klasy obejmują stan wyżarzony, normalizowany, normalizowany i odpuszczony, hartowany i odpuszczony oraz normalizowany, hartowany i odpuszczony.
Stany wyżarzony, normalizowany oraz normalizowany i odpuszczony
Odkuwkę w stanie wyżarzonym nagrzewa się do odpowiedniej temperatury, wygrzewa wystarczająco długo, aby przekrój osiągnął zamierzony stan metalurgiczny, a następnie chłodzi z kontrolowaną szybkością, zazwyczaj w piecu. Celem jest na ogół zmniejszenie twardości i naprężeń własnych, poprawa skrawalności oraz uzyskanie bardziej jednorodnej struktury ferrytyczno-perlitycznej lub pokrewnej. Wyżarzanie nie oznacza, że przed końcowym cyklem odkuwka nie miała wcześniejszej historii cieplnej. Wcześniejsze nagrzewania do kucia i odkształcanie mogą pozostawić skutki, które końcowe wyżarzanie modyfikuje, lecz automatycznie ich nie usuwa.
Odkuwkę w stanie normalizowanym nagrzewa się powyżej odpowiedniego zakresu przemian, a następnie chłodzi w spokojnym powietrzu. Chłodzenie w powietrzu jest szybsze niż chłodzenie w piecu, dlatego powstała struktura ferrytyczno-perlityczna jest zazwyczaj drobniejsza i wytrzymalsza niż struktura wyżarzona o takim samym składzie. Normalizowanie może również ograniczać niektóre skutki gruboziarnistej struktury odlewniczej oraz gradientów cieplnych powstałych podczas kucia, jednak jego wynik silnie zależy od grubości przekroju i hartowności. Cienki przekrój szybko traci ciepło, natomiast duży przekrój chłodzi się wolniej w rdzeniu.
Stan normalizowany i odpuszczony obejmuje dodatkową obróbkę odpuszczania po normalizowaniu. Odpuszczanie poniżej temperatury przemiany umożliwia regulację twardości, udarności i naprężeń własnych oraz może zmniejszyć wrażliwość właściwości mechanicznych na lokalne różnice szybkości chłodzenia. Nie jest ono równoważne hartowaniu i odpuszczaniu. Szybkość chłodzenia po normalizowaniu nadal odpowiada chłodzeniu w powietrzu, a mikrostruktura powstała przed odpuszczaniem różni się od martenzytycznej struktury uzyskanej w wyniku hartowania i szybkiego chłodzenia.
ASTM A668/A668M stosuje te stany jako kategorie stanu dostawy, a nie jako uniwersalne receptury dla każdej geometrii. Odpowiedni rozmiar odkuwki, skład chemiczny i klasa określają wymagany zakres obróbki oraz badań. Właściwości na rozciąganie ocenia się zazwyczaj na podstawie granicy plastyczności, wytrzymałości na rozciąganie, wydłużenia i przewężenia; jeżeli specyfikacja wymaga badania udarności lub dodatkowej kontroli, wymagania te również stanowią część kryteriów zgodności. Podana temperatura pieca bez informacji o wielkości przekroju, czasie wygrzewania, sposobie chłodzenia i miejscu pobrania próbki nie stanowi kompletnego dowodu uzyskania określonego stanu.
Rozróżnienie to dotyczy również konkretnego rodzaju wyrobu. ISO 683-1:2016 określa techniczne wymagania dostawy dla półwyrobów, prętów, walcówki, wyrobów płaskich i odkuwek wykonanych ze stali niestopowych do hartowania i odpuszczania, w tym zdefiniowanych stanów normalizowanego oraz hartowanego i odpuszczonego. BS EN 10025-3:2019 dotyczy wyrobów konstrukcyjnych ze stali walcowanych na gorąco, dostarczanych w stanie normalizowanym lub walcowanym normalizująco, natomiast DIN EN 10025-6:2023-06 obejmuje wyroby płaskie walcowane na gorąco, dostarczane w stanie hartowanym i odpuszczonym. Norm tych nie można zastępować normą ASTM A668/A668M, gdy dany wyrób jest odkuwką objętą normą ASTM.
Stany hartowany i odpuszczony oraz normalizowany, hartowany i odpuszczony
W stanie hartowanym i odpuszczonym odkuwkę austenityzuje się, chłodzi z szybkością wystarczającą do utworzenia twardego produktu przemiany, a następnie odpuszcza. W zależności od składu chemicznego i intensywności chłodzenia podczas hartowania może powstać martenzyt, bainit lub mieszanina tych struktur w części przekroju. Odpuszczanie zmniejsza kruchość oraz umożliwia regulację wytrzymałości i udarności. Uzyskane właściwości zależą od zawartości węgla, dodatków stopowych, wielkości wcześniejszego ziarna austenitu, ośrodka hartowniczego, jego mieszania, czasu przejścia między operacjami oraz odległości od powierzchni do miejsca pobrania próbki.
Stan normalizowany, hartowany i odpuszczony obejmuje normalizowanie przed austenityzowaniem, hartowaniem i odpuszczaniem. Normalizowanie może rozdrobnć lub ujednorodnić strukturę po kuciu i zapewnić kontrolowany stan wyjściowy do hartowania. Nie gwarantuje ono równomiernej twardości w całym dużym przekroju. W masywnej odkuwce w pobliżu powierzchni może powstać odpuszczony martenzyt, podczas gdy w jej środku utworzy się inna mieszanina struktur, ponieważ rdzeń chłodzi się wolniej podczas hartowania.
Dlatego klasy stanu dostawy nie można traktować jako synonimu gatunku o określonej wytrzymałości. Na przykład AISI 4140 może być dostarczana w kilku postaciach wyrobu i stanach cieplnych, jednak odkuwka według A668/A668M zaklasyfikowana jako hartowana i odpuszczona podlega wymaganiom specyfikacji dotyczącej odkuwek, a nie ogólnej karcie katalogowej pręta 4140. ASTM A434/A434M obejmuje pręty ze stali stopowej, walcowane na gorąco lub wykończone na zimno, hartowane i odpuszczone; jej wymagania dotyczą prętów i nie mają automatycznego zastosowania do odkuwek. ASTM A508/A508M-16 odrębnie obejmuje hartowane i odpuszczone, próżniowo obrabiane odkuwki ze stali węglowych i stopowych przeznaczone na elementy zbiorników ciśnieniowych oraz wymaga wytwarzania w podstawowym piecu elektrycznym, chyba że stosuje się rafinację wtórną lub przetop.
Ta sama ostrożność dotyczy odlewu. Stal odlewana chłodzi się w formie i zachowuje dendrytyczną strukturę odlewniczą, chyba że późniejsze procesy ją zmienią; kucie wprowadza odkształcenie plastyczne i wpływ przebiegu włókien przed końcową obróbką cieplną. Dlatego płyta, pręt, odlew i odkuwka wykonane ze składów chemicznych ogólnie do siebie podobnych nie mają jednego, wzajemnie wymiennego stanu „normalizowanego” ani „hartowanego i odpuszczonego”.
W przypadku odkuwki według A668/A668M uzasadniona interpretacja łączy klasę, skład chemiczny, maksymalne i minimalne wymiary przekroju, stopień przerobu i geometrię odkuwki, cykl cieplny w piecu, metodę chłodzenia, miejsce pobrania próbek oraz określone badania mechaniczne. Historia cieplna dostarcza oznaczenia stanu obróbki. Wielkość przekroju i historia odkształcania określają, w jaki sposób odkuwka doświadczyła tej obróbki, natomiast badania przewidziane w normie określają, czy dostarczona odkuwka rzeczywiście spełnia wymagania przypisanej jej klasy.
Kontrola obróbki cieplnej, wyposażenie i weryfikacja
Stan dostawy nie jest ustanawiany przez wpisanie na świadectwie słów „hartowany i odpuszczany”. Ustanawia się go poprzez kontrolę pieca, wsadu, cyklu cieplnego, operacji chłodzenia oraz badań potwierdzających uzyskanie wymaganego wyniku. Norma SAE AMSH6875C traktuje obróbkę cieplną właśnie w tym praktycznym ujęciu: jej wymagania dotyczą wyposażenia, procedur, temperatur i metod badań stosowanych do obróbki cieplnej stali. Zdefiniowany stan jest zatem wynikiem potwierdzonym kontrolowanymi dowodami z produkcji, a nie nieformalnym opisem dostawcy.
Rozróżnienie to ma znaczenie, ponieważ trasa wytwarzania, obróbka metalurgiczna i stan dostawy są ze sobą powiązane, lecz nie są wzajemnie wymienne. World Steel Association wskazuje trasę wielkopiecową/konwertorową oraz trasę z wykorzystaniem pieca elektrycznego łukowego jako dwie główne trasy wytwarzania stali. Następnie odlewanie ciągłe może prowadzić do produkcji wlewków płaskich, kęsów lub kęsisk, które są walcowane na wyroby płaskie lub długie. Obróbka cieplna odbywa się później lub pomiędzy operacjami kształtowania i zmienia strukturę oraz właściwości tego wyrobu. Stal wytworzona w piecu elektrycznym łukowym nie jest automatycznie stalą hartowaną i odpuszczaną; stal wytworzona w trasie zintegrowanej nie jest automatycznie stalą normalizowaną. Normy wyrobu mogą określać zarówno trasę wytwarzania, jak i stan dostawy, lecz traktują je jako odrębne zagadnienia techniczne.

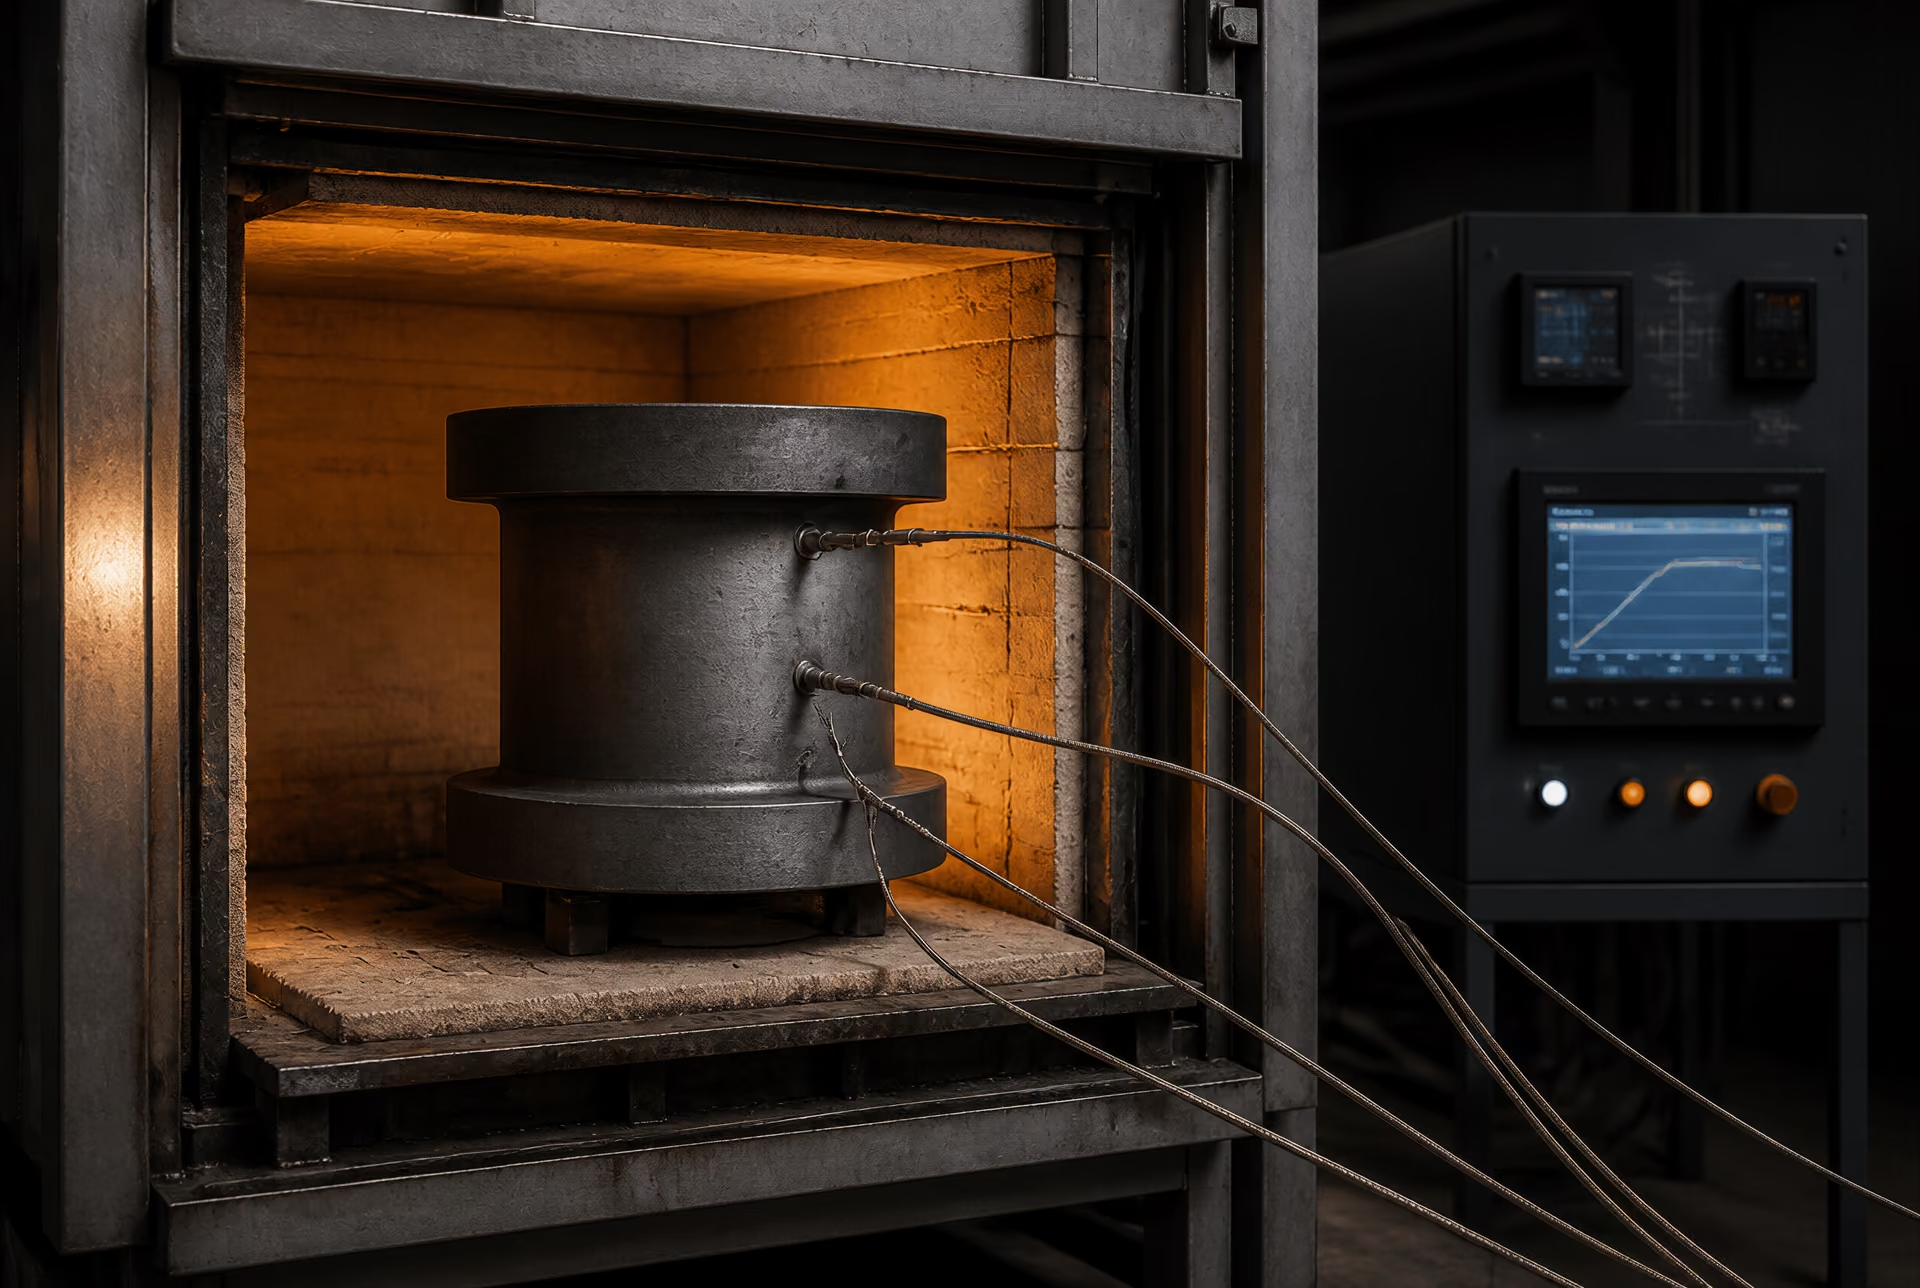
Wymagania dotyczące pieca i kontrola temperatury
Piec musi umożliwiać doprowadzenie całego wsadu do określonego zakresu temperatury i utrzymanie go w tym zakresie bez nadmiernych różnic temperatury. Wymaganie to jest bardziej rygorystyczne niż wykazanie, że jeden sterownik pieca wskazywał temperaturę docelową. Sterownik zwykle mierzy temperaturę atmosfery lub strefy pieca, podczas gdy stal nagrzewa się wolniej, a w środku grubego przekroju może być chłodniejsza niż na powierzchni. Przeglądy pieca, pomiary w strefie roboczej oraz termopary umieszczone we wsadzie służą do ustalenia, czy wyposażenie zapewnia akceptowalną równomierność temperatury w zamierzonych warunkach pracy.
Wyposażenie do pomiaru temperatury wymaga wzorcowania względem znanego wzorca odniesienia. Odpowiednia procedura zazwyczaj określa dokładność przyrządu, typ termopary, odstęp między wzorcowaniami, sposób rozmieszczenia oraz postępowanie w przypadku uszkodzonych lub wykazujących dryft czujników. Zarejestrowana wartość zadana nie jest równoważna zweryfikowanej temperaturze metalu. W przypadku grubych odkuwek, dużych prętów i ściśle upakowanych wsadów miejscem decydującym może być punkt nagrzewający się najwolniej, a nie atmosfera pieca. Dlatego należy określić sposób rozmieszczenia wsadu: części nie powinny wzajemnie się osłaniać, utrudniać cyrkulacji ani tworzyć masy, do obsługi której piec nie został zweryfikowany.
SAE AMSH6875C jest użyteczna właśnie dlatego, że ujmuje obróbkę cieplną jako system podlegający kontroli. Obejmuje cztery klasy stali i nie ogranicza zgodności do jednej wartości temperatury. Zdolność urządzenia, pomiar temperatury, procedura prowadzenia procesu oraz weryfikacja stanowią części tego procesu. Odpowiednia specyfikacja wyrobu nadal określa ograniczenia właściwe dla danego gatunku. Na przykład ISO 683-1:2016 podaje techniczne wymagania dostawy dotyczące półwyrobów, prętów, walcówki, wyrobów płaskich i odkuwek wykonanych ze stali niestopowych przeznaczonych do hartowania i odpuszczania, w tym w stanach normalizowanym oraz hartowanym i odpuszczanym. Zakład obróbki cieplnej musi zastosować wymagany stan do rzeczywistej postaci wyrobu i wielkości jego przekroju.
Atmosfera pieca również może wpływać na zgodność. Utlenianie, odwęglenie i nawęglenie mogą zmieniać skład chemiczny powierzchni, naddatek wymiarowy oraz warstwę powierzchniową wrażliwą na zmęczenie. Specyfikacja może wymagać atmosfery kontrolowanej, obróbki ochronnej lub późniejszego usunięcia warstwy powierzchniowej. Zapis z pieca powinien identyfikować urządzenie, recepturę, atmosferę — jeżeli ma zastosowanie — odczyty temperatury, alarmy i odchylenia. Jeżeli partia została poddana niekontrolowanemu odchyleniu parametrów, sposobu jej kwalifikacji nie można wywnioskować wyłącznie na podstawie wyglądu.
Procedury, czas wygrzewania i praktyka chłodzenia
Procedura obróbki cieplnej powinna określać sekwencję operacji, a nie tylko nominalną nazwę cyklu. Zwykle identyfikuje ona wsad, piec, szybkość nagrzewania lub etapy nagrzewania, jeżeli podlegają kontroli, zakres temperatury austenityzowania lub przemiany, minimalny czas wygrzewania, ograniczenia dotyczące przenoszenia, ośrodek hartowniczy, mieszanie, operację odpuszczania oraz końcową metodę chłodzenia. Wymagany czas wygrzewania jest związany z geometrią wyrobu i warunkami załadowania. Nie można zakładać, że krąg walcówki o małej średnicy i duża odkuwka ze stali stopowej osiągną tę samą temperaturę wewnętrzną w tym samym czasie.
Wygrzewanie rozpoczyna się dopiero wtedy, gdy kontrolowana część wsadu osiągnie wymaganą temperaturę, chyba że norma nadrzędna wyraźnie dopuszcza inną podstawę. Rozpoczęcie odliczania czasu w chwili, gdy piec osiągnie wartość zadaną, może doprowadzić do niedogrzania środka ciężkiego przekroju. Taki błąd może pozostawić nierozpuszczone fazy, niepełną przemianę lub gradient twardości, nawet gdy wykres wskazuje pozornie prawidłowy cykl.
Hartowanie jest odrębną operacją podlegającą kontroli. Specyfikacja lub zatwierdzona procedura może określać wodę, roztwór polimeru, olej, gaz lub inny ośrodek, a także jego stężenie, temperaturę, cyrkulację, mieszanie i graniczne poziomy zanieczyszczeń. Czas opóźnienia przed hartowaniem ma znaczenie, ponieważ chłodzenie rozpoczyna się podczas przenoszenia z pieca do zbiornika. Wsad musi zostać zanurzony w ośrodku w dozwolonym czasie, przy wystarczającym ruchu lub mieszaniu, aby zapobiec powstawaniu otulin parowych i nierównomiernemu chłodzeniu. Temperatura w zbiorniku hartowniczym i stężenie polimeru wymagają pomiaru; określenie „hartowane w oleju” nie identyfikuje stanu oleju w dniu obróbki.
Szybkość chłodzenia wpływa nie tylko na twardość. Decyduje ona o powstawaniu ferrytu, perlitu, bainitu i martenzytu, podczas gdy wielkość przekroju i skład chemiczny określają stopień, w jakim wymagana przemiana zachodzi. Odpuszczanie zmniejsza następnie naprężenia oraz koryguje wytrzymałość, udarność i twardość. Wyrobu hartowanego i odpuszczanego nie można dokładnie scharakteryzować wyłącznie na podstawie temperatury hartowania. ASTM A668/A668M-16 pokazuje podejście norm dotyczące odkuwek, rozróżniając stany dostawy: wyżarzony, normalizowany, normalizowany i odpuszczany, hartowany i odpuszczany oraz normalizowany, hartowany i odpuszczany. Oznaczenia te opisują różne historie cieplne i nie są wzajemnie wymienne.
Określona trasa wytwarzania może nakładać dodatkowe obowiązki. DIN EN 10025-6:2023-06 obejmuje walcowane na gorąco wyroby płaskie ze stali konstrukcyjnych o wysokiej granicy plastyczności, dostarczane w stanie hartowanym i odpuszczanym, natomiast BS EN 10025-3:2019 obejmuje walcowane na gorąco spawalne wyroby ze stali konstrukcyjnych drobnoziarnistych, dostarczane w stanie normalizowanym lub walcowanym normalizująco. Wyrób walcowany normalizująco nie jest po prostu wyrobem hartowanym i odpuszczanym o mniejszej twardości; jego trasa przetwarzania i uzyskana mikrostruktura są inne. Podobnie ASTM A508/A508M-16 dotyczy hartowanych i odpuszczanych, próżniowo obrabianych odkuwek ze stali węglowych i stopowych przeznaczonych na elementy zbiorników ciśnieniowych oraz wymaga wytwarzania w podstawowym piecu elektrycznym, chyba że stosuje się rafinację wtórną lub przetapianie. Obróbka cieplna nie może wyeliminować wymagania dotyczącego trasy wytwarzania wytopu.
Metody badań i dokumentacja
Weryfikacja musi łączyć badany materiał z konkretnym wytopem, wyrobem i cyklem obróbki. Typowe dowody obejmują analizę chemiczną, twardość, wytrzymałość na rozciąganie, granicę plastyczności, wydłużenie, przewężenie, badania udarności, jeżeli są określone, badania metalograficzne oraz kontrolę powierzchniową lub wewnętrzną. Norma nadrzędna dotycząca wyrobu określa, które badania są obowiązkowe i z jakich miejsc pobiera się próbki. Próbka obrobiona z dogodnego miejsca może nie reprezentować najgrubszego lub najwolniej chłodzonego obszaru, dlatego należy rejestrować miejsce pobrania próbki, jej orientację oraz odległość od powierzchni.
Twardość jest przydatna do kontroli procesu, lecz nie stanowi uniwersalnego zamiennika badań rozciągania ani udarności. Dwa wyroby mogą wykazywać podobną twardość, a jednocześnie różnić się udarnością, segregacją, strukturą ziaren lub naprężeniami własnymi. Badania mechaniczne wykazują zatem zgodność z określonymi wymaganiami właściwości, natomiast badania metalograficzne i zapisy procesu pomagają wyjaśnić, czy uzyskano wymaganą strukturę. Zasady powtórnych badań, ważność próbek, wzorcowanie maszyn wytrzymałościowych oraz identyfikacja laboratorium również stanowią część łańcucha dowodowego.
Zapis powinien identyfikować wytop lub odlew materiału, wymiary wyrobu, ilość, piec i numer wsadu, wydanie procedury, zapis operatora lub systemu, wykres temperatury, rozmieszczenie termopar, czasy wygrzewania, warunki hartowania, cykl odpuszczania, odchylenia oraz końcową decyzję dotyczącą wyrobu. Świadectwa powinny zawierać odsyłacze do sprawozdań z badań, a nie przedstawiać wyłącznie odosobnionych wartości liczbowych. Identyfikowalność musi zostać zachowana podczas cięcia, kucia, walcowania, obróbki cieplnej i pobierania próbek.
Bez tych zapisów świadectwo stwierdzające „normalizowany” lub „hartowany i odpuszczany” jest twierdzeniem o ograniczonym wsparciu technicznym. W przypadku kontrolowanego wyposażenia, zdefiniowanej procedury i wyników powiązanych z tą samą tożsamością materiału stan dostawy staje się możliwy do wykazania. Na tym polega różnica między stanem nazwanym a stanem zweryfikowanym.
Stan powierzchni, stan wymiarowy i właściwości mechaniczne
Stan dostawy określa więcej niż tylko nazwę gatunku stali. Łączy on postać wyrobu, stan powierzchni, dokładność wymiarową, stan obróbki cieplnej oraz określone właściwości mechaniczne. Atrybuty te nadal należy rozpatrywać oddzielnie. Pręt może być dostarczony w stanie ulepszonym cieplnie, z powierzchnią po walcowaniu, albo w tym samym szeroko rozumianym gatunku stopowym po wykańczaniu na zimno i obróbce skrawaniem. Oznaczenie gatunku może pozostać niezmienione, podczas gdy wyniki kontroli, naprężenia własne i zachowanie podczas eksploatacji będą się różnić.
Kolejnym rozróżnieniem jest trasa wytwarzania. World Steel Association podaje, że dwiema głównymi trasami produkcji stali są trasa wielkopiecowa z konwertorem tlenowym (BF-BOF) oraz trasa z wykorzystaniem elektrycznego pieca łukowego (EAF). Trasa zintegrowana wykorzystuje rudę żelaza, węgiel metalurgiczny, wapień i stal z recyklingu; trasa EAF wykorzystuje głównie stal z recyklingu, żelazo bezpośrednio zredukowane lub surówkę ciekłą oraz energię elektryczną (World Steel Association, 2024). Trasy te wpływają na czystość stali, zawartość pierwiastków resztkowych i kontrolę procesu, lecz same w sobie nie określają, czy wyrób jest wyżarzony, normalizowany, ulepszony cieplnie, wykańczany na zimno czy obrabiany skrawaniem.
Po odlaniu wlewki płaskie, kęsiska i kęsy są walcowane na wyroby płaskie i długie. Sekwencja ta w znacznym stopniu kształtuje geometrię i teksturę wyrobu, jednak końcowy stan dostawy może wymagać dodatkowych operacji cieplnych, mechanicznych lub powierzchniowych.
Powierzchnie po walcowaniu, obrabiane skrawaniem, odkamieniane i wykończone
Określenie „po walcowaniu” zazwyczaj oznacza powierzchnię zachowaną po walcowaniu na gorąco, a nie kompletny opis obróbki cieplnej. Na powierzchni może znajdować się zgorzelina walcownicza, czyli warstwa tlenkowa powstająca w podwyższonej temperaturze. Jej wygląd i grubość zależą od ponownego nagrzewania, temperatury walcowania, chłodzenia, składu chemicznego stali oraz czasu do odkamieniania. Płyta może zatem mieć powierzchnię po walcowaniu i być jednocześnie normalizowana albo dostarczona w innym określonym stanie cieplnym, o ile odpowiednia norma wyrobu dopuszcza takie połączenie.
Odkamienianie usuwa część zgorzeliny walcowniczej lub całość tej zgorzeliny za pomocą obróbki strumieniem wody, śrutowania, trawienia lub innego określonego procesu. Zmienia ono powierzchnię poddawaną oględzinom, nakładaniu powłoki, spawaniu lub badaniom ultradźwiękowym. Nie powoduje automatycznie normalizowania, hartowania ani odpuszczania całej objętości stali. Intensywne lub niewłaściwie kontrolowane odkamienianie może ujawnić zawalcowania, łuski lub zawalcowaną zgorzelinę, które wcześniej były niewidoczne; jest to efekt kontroli, a niekoniecznie nowo powstała wada materiału.
Obróbka skrawaniem usuwa materiał i może zapewnić kontrolowaną średnicę, płaskość, profil lub chropowatość. Może również usunąć odwęglenie powierzchniowe, zgorzelinę i płytkie nieciągłości. Pręt obrabiany skrawaniem nie staje się innym gatunkiem wyłącznie dlatego, że jego powierzchnia została skrawana. Obróbka skrawaniem może jednak ujawnić wskazania podpowierzchniowe, zmniejszyć przekrój dostępny do prób odbiorczych oraz wytworzyć miejscowe naprężenia rozciągające lub ślady oddziaływania cieplnego, jeżeli parametry skrawania są niewłaściwe. Szlifowanie może powodować miejscowe nagrzewanie, przypalenia lub kierunkowo zorientowane uszkodzenia powierzchni, natomiast toczenie może pozostawiać ślady narzędzia, które podczas pracy zmęczeniowej działają jako karby naprężeń.
Wykańczanie na zimno obejmuje ciągnienie na zimno, łuszczenie, toczenie, szlifowanie lub kombinacje tych operacji, zależnie od normy wyrobu. W odróżnieniu od zwykłego czyszczenia odkształcenie na zimno może zwiększyć granicę plastyczności i twardość, zmniejszyć wydłużenie, zmienić dokładność wymiarową oraz pozostawić naprężenia własne. Wyrób wykańczany na zimno może zatem zachować to samo nominalne oznaczenie stali, a jednocześnie mieć inne właściwości niż wyrób walcowany na gorąco, wykonany z tego samego wytopu. ISO 683-1:2016 traktuje stan powierzchni i stan obróbki cieplnej jako odrębne elementy technicznych wymagań dostawy dla półwyrobów, prętów, walcówki, wyrobów płaskich i odkuwek ze stali niestopowych do ulepszania cieplnego.
Określony stan powierzchni decyduje również o tym, co można wykazać za pomocą kontroli. Oględziny jasnej, obrabianej skrawaniem stali różnią się od oględzin przez warstwę zgorzeliny walcowniczej. Chropowatość powierzchni wpływa na pomiary grubości powłoki, badania twardości metodami kontaktowymi oraz wykrywanie pęknięć. W przypadku elementu o znaczeniu krytycznym dla bezpieczeństwa świadectwo powinno określać dostarczony stan powierzchni, zamiast pozostawiać termin „wykończony” do interpretacji.
Tolerancje wymiarowe i naprężenia własne
Stan wymiarowy dotyczy wielkości, kształtu i dopuszczalnej odchyłki: grubości, średnicy, szerokości, długości, prostoliniowości, płaskości, owalności i profilu. Nie jest on synonimem wykończenia powierzchni ani obróbki cieplnej. Walcowanie na gorąco zwykle powoduje większe zróżnicowanie wymiarów niż obróbka skrawaniem lub ciągnienie na zimno, ponieważ wyrób kurczy się podczas chłodzenia, a regulacja szczeliny walców, temperatury i wypukłości walców ma ograniczoną dokładność. Wykańczanie na zimno może zawęzić tolerancje, lecz może również powodować krzywiznę, nierównomierne odkształcenie plastyczne lub anizotropową zmianę wymiarów.
Obróbka cieplna również może zmieniać wymiary. Hartowanie powoduje nierównomierny skurcz cieplny i przemianę fazową; powstawanie martenzytu wiąże się z inną objętością niż objętość austenitu macierzystego, a różnice między powierzchnią i rdzeniem mogą prowadzić do odkształcenia części. Odpuszczanie zmniejsza część naprężeń powstałych podczas hartowania, lecz nie gwarantuje uzyskania wyrobu wolnego od naprężeń. Normalizowanie może rozdrobnć i przywrócić właściwą strukturę po przeróbce plastycznej na gorąco, jednak różnice w chłodzeniu w poprzek grubego przekroju nadal mogą powodować zróżnicowanie wymiarów.
Naprężenie własne jest naprężeniem pozostającym w materiale po usunięciu zewnętrznego obciążenia lub siły wywołującej proces. Może powstawać w wyniku walcowania, prostowania, ciągnienia na zimno, obróbki skrawaniem, spawania, szlifowania lub nierównomiernej obróbki cieplnej. Na powierzchni może występować naprężenie rozciągające, a poniżej niej ściskające, albo odwrotnie. Część może spełniać wymagania tolerancji wymiarowej podczas kontroli, a mimo to odkształcić się po usunięciu materiału, utwardzeniu powłoki lub zespawaniu elementu. Z kolei obróbka odprężająca może poprawić stabilność wymiarową bez zmiany oznaczenia gatunku.
Wymagania dotyczące tolerancji powinny zatem być zawarte w zamówieniu i specyfikacji kontroli, a nie wynikać z założenia opartego na nazwie stali. Płyta dostarczona zgodnie z BS EN 10025-3:2019 w stanie normalizowanym lub normalizowanym walcowanym podlega technicznym wymaganiom dostawy, które obejmują więcej niż skład chemiczny. Płaski wyrób ulepszony cieplnie, objęty DIN EN 10025-6:2023-06, również podlega wymaganiom wymiarowym, powierzchniowym i mechanicznym, oprócz wymagań dotyczących określonego stanu cieplnego.
Twardość, wytrzymałość, ciągliwość i udarność
Twardość jest odpornością na wciskanie lub, w przypadku niektórych badań, na penetrację i odbicie. Wytrzymałość na rozciąganie jest maksymalnym naprężeniem inżynierskim osiąganym podczas próby rozciągania; granica plastyczności opisuje początek określonego odkształcenia trwałego. Wydłużenie i przewężenie wskazują na ciągliwość. Udarność dotyczy odporności na pękanie i jest zwykle oceniana za pomocą badania udarności w określonej temperaturze oraz przy określonej orientacji próbki. Właściwości te są ze sobą powiązane, lecz żadna z nich nie może zastąpić wszystkich pozostałych.
Hartowanie na ogół zwiększa twardość i wytrzymałość poprzez wytworzenie martenzytycznych lub mieszanych produktów przemiany. Odpuszczanie obniża część tej twardości, jednocześnie poprawiając ciągliwość i udarność. Wyżarzanie zwykle zmniejsza wytrzymałość i twardość oraz sprzyja powstaniu struktury łatwiejszej do przeróbki. Normalizowanie prowadzi w wielu stalach węglowych i niskostopowych do powstania struktury ferrytyczno-perlitycznej, której właściwości zależą od zawartości węgla, wielkości przekroju i szybkości chłodzenia. Stan normalizowany walcowany może zapewniać określone właściwości dzięki kontrolowanemu walcowaniu i chłodzeniu, nie mając identycznej historii wytwarzania jak wyrób poddany odrębnemu normalizowaniu.
Oznaczenie stanu dostawy należy zatem odczytywać łącznie z wymaganiami dotyczącymi badań. ASTM A668/A668M-16 klasyfikuje odkuwki ze stali węglowej i stopowej jako wyżarzane, normalizowane, normalizowane i odpuszczane, ulepszane cieplnie albo normalizowane, hartowane i odpuszczane. ASTM A434/A434M-24 obejmuje pręty ze stali stopowej ulepszane cieplnie, przerabiane na gorąco i wykańczane na zimno, dlatego określenia „wykańczany na zimno” i „ulepszany cieplnie” opisują różne elementy stanu. SAE AMSH6875C wprowadza dodatkowe kontrolowane wymagania dotyczące urządzeń piecowych, procedur, temperatur i metod badań dla czterech klas stali.
Sama twardość lub wytrzymałość na rozciąganie nie pozwala określić pełnej mikrostruktury ani historii procesu. Stal o strukturze odpuszczonego martenzytu i stal o innej strukturze mogą wykazywać podobną twardość w jednym miejscu, a jednocześnie różnić się udarnością, naprężeniami własnymi, czystością lub zachowaniem podczas spawania. Znaczenie mają temperatura badania, orientacja próbki, położenie przekroju oraz częstotliwość pobierania próbek. W przypadku odkuwek do zbiorników ciśnieniowych ASTM A508/A508M-16 wymaga zasadniczo wytwarzania w elektrycznym piecu łukowym, chyba że stosuje się rafinację wtórną lub przetapianie, co pokazuje, że zgodność stanu dostawy może obejmować określoną trasę wytwarzania, a także obróbkę cieplną i badania właściwości mechanicznych. Świadectwo ma znaczenie tylko wtedy, gdy wszystkie te powiązane warunki są odczytywane łącznie.
Spawalność, Udarność i Ocena Temperatury Eksploatacji
Stan dostawy nie jest nieformalnym opisem materiału stosowanym przez dostawcę. Dokumentuje on kontrolowane połączenie postaci wyrobu, ograniczeń składu chemicznego, technologii wytwarzania, stanu obróbki cieplnej, stanu powierzchni oraz określonych właściwości mechanicznych. Szczegóły te mają znaczenie podczas spawania stali, ponieważ materiał podstawowy i strefa wpływu ciepła spoiny (SWC) podlegają różnym cyklom cieplnym. W związku z tym dwa wyroby należące do tej samej szerokiej rodziny stali konstrukcyjnych mogą wymagać różnych zasad kontroli spawania i różnie reagować na stopień utwierdzenia, szybkość chłodzenia oraz temperaturę eksploatacji.
Technologia wytwarzania jest jedną ze zmiennych, ale sama w sobie nie stanowi stanu dostawy. World Steel Association wskazało w 2024 roku technologię wielkopiecowo-konwertorową (BF-BOF) oraz technologię elektrycznego pieca łukowego (EAF) jako dwie główne technologie produkcji stali. Technologia zintegrowana wykorzystuje rudę żelaza, węgiel metalurgiczny, wapień i stal pochodzącą z recyklingu; technologia EAF wykorzystuje przede wszystkim stal pochodzącą z recyklingu, żelazo bezpośrednio zredukowane lub surówkę ciekłą oraz energię elektryczną. U.S. Environmental Protection Agency opisała odrębnie proces konwertorowy tlenowy jako rafinację ciekłego żelaza wielkopiecowego z dodatkiem złomu, traktując produkcję EAF jako oddzielną technologię wytwarzania stali. Po odlaniu wlewki płaskie, kęsiska kwadratowe lub kęsy mogą być walcowane na wyroby płaskie lub długie. Technologia wpływa na zawartość pierwiastków resztkowych, czystość metalurgiczną i segregację, jednak właściwa norma wyrobu nadal określa, co należy dostarczyć i zweryfikować.
Drobnoziarniste stale konstrukcyjne i spawanie
BS EN 10025-3:2019 jest użytecznym przykładem dotyczącym stali konstrukcyjnych, ponieważ obejmuje walcowane na gorąco wyroby płaskie i długie z drobnoziarnistych stali konstrukcyjnych spawalnych, dostarczanych w stanie normalizowanym lub walcowanym normalizująco. Gatunki te obejmują oznaczenia takie jak S275N, S355N, S420N i S460N, a także odpowiadające im gatunki o podwyższonej udarności w niskiej temperaturze, takie jak S275NL, S355NL, S420NL i S460NL. Przyrostek nie jest elementem dekoracyjnym. Identyfikuje określony stan dostawy i kategorię udarności, natomiast grubość wyrobu i oznaczenie jakości wpływają na mające zastosowanie wymagania.
Normalizowanie lub, gdy jest dozwolone, kontrolowane walcowanie normalizujące rozdrabnia ferrytyczno-perlityczną strukturę ziarnistą i ustala znany stan wyjściowy do wytwarzania. Drobne ziarno zazwyczaj sprzyja uzyskaniu korzystnego połączenia granicy plastyczności, spawalności i udarności w próbie Charpy’ego. Nie eliminuje jednak zagrożeń związanych ze spawaniem. SWC może zawierać strefę gruboziarnistą przylegającą do linii wtopienia, strefę zmienionych produktów przemiany oraz obszary, które w wyniku cyklu spawania zostały ponownie odpuszczone lub zmiękczone. O wystąpieniu tych stref decydują maksymalna temperatura, czas przebywania powyżej zakresów krytycznych przemian, szybkość chłodzenia oraz późniejsze ponowne nagrzewanie.
Równoważnik węgla Obliczany wskaźnik łączący zawartość węgla i wybranych pierwiastków stopowych w celu oszacowania hartowności i skłonności do pękania związanego ze spawaniem.
Równoważnik węgla i kontrola zawartości wodoru mają kluczowe znaczenie przy doborze technologii spawania. Większa skłonność do hartowania, nadmierne utwierdzenie, zimna blacha lub materiały dodatkowe zawierające wodór mogą sprzyjać zimnemu pękaniu wspomaganemu wodorem, zwłaszcza w SWC lub w grani spoiny. Podgrzewanie wstępne zmniejsza szybkość chłodzenia i ułatwia dyfuzję wodoru ze złącza; ograniczenia temperatury międzyściegowej zapobiegają nadmiernemu rozrostowi ziaren i utracie udarności. Należy kontrolować dopływ ciepła w obu kierunkach. Zbyt mały dopływ ciepła może prowadzić do powstania twardych obszarów podatnych na pękanie, natomiast zbyt duży może powiększać gruboziarnistą SWC i obniżać udarność.
Termin „spawalna” opisuje ogólną zdolność do spawania w określonych warunkach. Nie stanowi gwarancji, że każde złącze, każda grubość, technologia lub spawacz spełnią kryteria odbioru. Kwalifikowanie technologii spawania musi określać odpowiednie zmienne: konstrukcję złącza, proces, klasyfikację materiału dodatkowego, dopływ ciepła, podgrzewanie wstępne, temperaturę międzyściegową, grubość blachy, stopień utwierdzenia oraz ewentualną obróbkę cieplną po spawaniu. Stan dostawy ma znaczenie, ponieważ technologia zakwalifikowana dla normalizowanej stali S355N nie jest automatycznie przenoszalna na stal ulepszaną cieplnie S690Q, nawet jeśli obie są określane jako stale konstrukcyjne.
Utwierdzenie wymiarowe stanowi dodatkową kwestię. Gruby, silnie utwierdzony zespół nie może swobodnie kurczyć się w miarę krzepnięcia metalu spoiny i chłodzenia SWC. Naprężenia własne, odkształcenia kątowe i miejscowe odkształcenia plastyczne mogą być większe niż w słabo utwierdzonej próbce testowej. Dlatego grubość wyrobu, kierunek walcowania, kolejność wykonywania złączy i przygotowanie do montażu powinny być uwzględniane w planowaniu wytwarzania, a nie tylko w świadectwie materiałowym.
Stale ulepszane cieplnie w konstrukcjach obciążonych
Stale ulepszane cieplnie (Q&T) uzyskują właściwości w stanie dostawy w wyniku celowo zaplanowanej sekwencji: austenityzowania, szybkiego chłodzenia i odpuszczania. Hartowanie tworzy twarde produkty przemian, natomiast odpuszczanie zmniejsza kruchość oraz koryguje wytrzymałość, ciągliwość i udarność. DIN EN 10025-6:2023-06 obejmuje walcowane na gorąco wyroby płaskie z konstrukcyjnych stali o wysokiej granicy plastyczności, dostarczanych w stanie ulepszonym cieplnie. Oznaczenia takie jak S690Q, S690QL i S690QL1 rozróżniają kategorie wytrzymałości i udarności w określonych temperaturach badania.
To samo ciepło, które nadaje stali Q&T wysoką wytrzymałość, może miejscowo zmienić jej właściwości podczas spawania. SWC nagrzana powyżej zakresu przemiany może podczas chłodzenia ponownie utworzyć twarde składniki martenzytyczne lub bainityczne. Obszar nagrzany poniżej tego zakresu może zostać ponownie odpuszczony i utracić twardość oraz granicę plastyczności. W silnie obciążonym elemencie taki zmiękczony pas może decydować o miejscowym odkształceniu, mimo że materiał podstawowy zachowuje swoją certyfikowaną wytrzymałość. Dlatego kwalifikowanie technologii musi obejmować rzeczywistą kombinację gatunku stali, grubości i cieplnego cyklu spawania, a nie opierać się na wnioskach wyciągniętych wyłącznie ze świadectwa materiału podstawowego.
Dopływ ciepła, temperatura międzyściegowa i podgrzewanie wstępne wymagają szczególnej kontroli. Nadmierny dopływ ciepła może obniżyć udarność SWC lub utworzyć niedopuszczalnie szeroką strefę zmiękczoną; niewystarczający dopływ ciepła i szybkie chłodzenie mogą prowadzić do powstania twardych mikrostruktur wrażliwych na wodór. Obróbka cieplna po spawaniu może dodatkowo odpuszczać SWC i metal spoiny, ale nie jest uniwersalnym sposobem naprawy niewłaściwej technologii. Może również zmieniać wytrzymałość i dokładność wymiarową.
Stan dostawy Q&T nie jest równoważny technologii wytwarzania. ASTM A434/A434M-24 dopuszcza wytapianie w piecu martenowskim, konwertorze tlenowym lub piecu elektrycznym dla określonych prętów ze stopowej stali ulepszanej cieplnie, natomiast ASTM A668/A668M-16 klasyfikuje odkuwki według obróbki cieplnej w stanie dostawy, obejmującej stany: wyżarzony, normalizowany, normalizowany i odpuszczony, ulepszony cieplnie oraz normalizowany, hartowany i odpuszczony. Przykłady te pokazują, dlaczego samo określenie „stal stopowa” lub „stal EAF” nie identyfikuje właściwości mechanicznych ani stanu spawalniczego. ISO 683-1:2016 również określa wymagania techniczne dotyczące dostawy półwyrobów, prętów, walcówki, wyrobów płaskich i odkuwek dostarczanych w określonych stanach obróbki cieplnej i powierzchni.
Badania udarności, wpływ grubości i kwalifikowanie
Badanie udarności Charpy’ego jest określonym badaniem wykonywanym w określonej temperaturze; nie stanowi uniwersalnej obietnicy zachowania udarności w każdej temperaturze eksploatacji. Gatunek z oznaczeniem jakości „L” według BS EN 10025-3:2019 ma inną określoną kategorię badań udarności niż odpowiadający mu gatunek jakości „N”. Projektant musi powiązać tę kategorię z najniższą temperaturą metalu, stanem naprężenia, szybkością odkształcenia, grubością blachy i skutkami ewentualnego pęknięcia.
Grubość zmienia zarówno historię cieplną materiału, jak i wymagania konstrukcyjne. Gruba blacha chłodzi się inaczej niż cienka po walcowaniu, normalizowaniu lub spawaniu. Może zawierać większą segregację w przekroju, powoduje większe utwierdzenie w złączu i może wykazywać inną udarność przy powierzchni oraz w połowie grubości. Spawanie blachy o grubości 100 mm przy dużym dopływie ciepła i wielokrotnym ponownym nagrzewaniu nie jest pod względem metalurgicznym równoważne spawaniu blachy o grubości 12 mm z tego samego nominalnego gatunku. Zakres kwalifikowania, miejsce pobrania próbek do badania udarności, kierunek pobierania próbek i wymagana energia udarności muszą zatem wynikać z nadrzędnych norm dotyczących wyrobu i spawania.
Historia cieplna obejmuje również ponowne nagrzewanie podczas wykonywania kolejnych ściegów, spoin sczepnych, napraw i miejscowego prostowania płomieniowego. Każdy cykl może rozdrabniać, rozrastać lub odpuszczać część SWC. W przypadku stali Q&T wielokrotne nagrzewanie może zmniejszać wytrzymałość; w przypadku normalizowanej stali drobnoziarnistej nadmierne oddziaływanie cieplne może pogorszyć efekt rozdrobnienia ziaren. Badania kwalifikacyjne muszą odzwierciedlać maksymalny wiarygodny dopływ ciepła, najniższą i najwyższą temperaturę międzyściegową oraz odpowiedni zakres grubości. Dlatego świadectwo materiałowe nie może zastąpić kwalifikowania technologii spawania.
Ocena temperatury eksploatacji powinna kończyć się analizą rzeczywistej konstrukcji, a nie na samej nazwie gatunku. Należy potwierdzić stan dostawy, grubość, określoną temperaturę badania udarności, technologię spawania, potwierdzenie udarności SWC oraz poziom utwierdzenia. Dopiero wtedy można wiarygodnie powiązać określony gatunek z obciążeniami i temperaturami, na które konstrukcja będzie narażona.
Odkuwki do zbiorników ciśnieniowych i różnice normy ASTM A508/A508M
ASTM A508/A508M-16 nie jest jedynie oznaczeniem stali węglowej lub stopowej o określonym składzie chemicznym. Jej tytuł określa kontrolowane połączenie postaci wyrobu, zastosowania w warunkach eksploatacji, stanu obróbki cieplnej oraz praktyki hutniczej: odkuwki ze stali węglowej i stopowej, hartowane i odpuszczane, poddane obróbce próżniowej, przeznaczone na elementy zbiorników ciśnieniowych. Właśnie to połączenie ma zasadnicze znaczenie.
Odkuwka wykonana z rodziny stali stopowych może zatem spełniać jeden stan dostawy, a nie spełniać innego. Sam szeroko rozumiany skład chemiczny nie przesądza o tym, czy stal została poddana obróbce próżniowej, odkuwana do wymaganego kształtu, zahartowana i odpuszczona ani czy została zaakceptowana zgodnie z wymaganiami dotyczącymi zbiorników ciśnieniowych. Są to odrębne zagadnienia techniczne, które ASTM A508/A508M-16 łączy w jednej specyfikacji dotyczącej konkretnego zastosowania.
Zakres odkuwek do zbiorników ciśnieniowych poddanych obróbce próżniowej
ASTM A508/A508M-16 dotyczy odkuwanych elementów stosowanych w konstrukcji zbiorników ciśnieniowych. Wyrób ten nie jest zwykłym prętem, który następnie obrabia się skrawaniem na element konstrukcyjny; jest to odkuwany element ciśnieniowy ze stali węglowej lub stopowej, dostarczany w stanie hartowanym i odpuszczonym oraz podlegający wymaganiom dotyczącym obróbki próżniowej. Technologia wytwarzania i stan dostawy stanowią w konsekwencji część technicznej tożsamości tej specyfikacji.
Kucie zmienia kształt stali i zazwyczaj także jej wewnętrzny układ włókien, lecz samo w sobie nie określa końcowych właściwości mechanicznych. Właściwości te zależą od składu chemicznego, stopnia przerobu podczas kucia, wymiarów przekroju, chłodzenia, hartowania, odpuszczania oraz miejsca pobrania próbek kwalifikacyjnych. Duża odkuwka do zbiornika ciśnieniowego stwarza również znacznie większy problem z uzyskaniem wymaganej hartowności w całym przekroju niż mały pręt. Powierzchnia może chłodzić się szybko, podczas gdy rdzeń chłodzi się wolniej, co w przypadku niewłaściwie zaprojektowanej i kontrolowanej obróbki cieplnej prowadzi do powstania różnych produktów przemian oraz zróżnicowanej udarności w przekroju.
Obróbka próżniowa ogranicza inne źródło ryzyka. Zmniejszenie zawartości gazów rozpuszczonych i kontrolowanie wtrąceń niemetalicznych może mieć ogromne znaczenie, gdy gruba odkuwka musi zachować udarność i wytrzymywać obciążenia cykliczne lub pracę pod wysokim ciśnieniem. Wymóg ten nie oznacza, że wszystkie wtrącenia zostają usunięte, ani nie zastępuje kucia lub obróbki cieplnej. Stanowi dodatkowy środek kontroli stanu ciekłej stali przed osiągnięciem przez odkuwkę końcowego stanu dostawy.
Dlatego samo określenie „hartowana i odpuszczana” nie wystarcza do opisania odkuwki zgodnej z A508/A508M. ASTM A668/A668M-16, czyli szersza specyfikacja dotycząca odkuwek, klasyfikuje odkuwki według końcowej obróbki cieplnej, obejmującej stany: wyżarzony, normalizowany, normalizowany i odpuszczony, hartowany i odpuszczony oraz normalizowany, hartowany i odpuszczony. Klasyfikacja ta informuje użytkownika, w jaki sposób odkuwka została poddana obróbce cieplnej. A508/A508M dodaje wymagania właściwe dla zastosowania, dotyczące obróbki próżniowej i dopuszczalnej technologii wytwarzania.
Różnica ta występuje również w innych normach. ISO 683-1:2016 określa techniczne warunki dostawy półwyrobów, prętów, walcówki, wyrobów płaskich i odkuwek dostarczanych w określonych stanach obróbki cieplnej i powierzchni. DIN EN 10025-6:2023-06 obejmuje walcowane na gorąco wyroby płaskie ze stali konstrukcyjnych o wysokiej granicy plastyczności, dostarczane w stanie hartowanym i odpuszczonym. Żadna z tych norm nie przekształca zwykłego wyrobu konstrukcyjnego w odkuwkę do zbiornika ciśnieniowego. Decydujące znaczenie nadal mają postać wyrobu, kategoria zastosowania i określona technologia wytwarzania.
Wytwarzanie w zasadowym piecu elektrycznym i dopuszczalne rozwiązania alternatywne
ASTM A508/A508M-16 wymaga wytwarzania metodą zasadowego procesu elektrycznego, chyba że zastosowano zaakceptowany proces rafinacji wtórnej lub przetapiania. Sformułowanie to stanowi kontrolę technologii wytwarzania, a nie stwierdzenie, że wszystkie piece elektryczne produkują identyczną stal. Praktyka prowadzenia procesu, materiały wsadowe, rafinacja, odtlenianie, obróbka próżniowa, odlewanie i późniejsze kucie nadal wpływają na czystość oraz jakość wewnętrzną stali.
Światowe Stowarzyszenie Stali wyróżnia dwie główne technologie wytwarzania stali: technologię wielkopiecową i zasadowo-tlenową oraz technologię elektrycznego pieca łukowego. W opisie surowców z 2024 r. rozróżnia ono materiały wsadowe stosowane w tych technologiach: technologia zintegrowana wykorzystuje rudę żelaza, węgiel koksujący, wapień i stal z recyklingu, natomiast technologia elektrycznego pieca łukowego wykorzystuje przede wszystkim stal z recyklingu, żelazo bezpośrednio zredukowane lub surówkę ciekłą oraz energię elektryczną. Amerykańska Agencja Ochrony Środowiska również rozróżnia proces zasadowo-tlenowy, w którym ciekłe żelazo z wielkiego pieca jest rafinowane z dodatkiem złomu, od odrębnego procesu elektrycznego pieca łukowego.
Tego rozróżnienia technologii nie należy mylić z późniejszymi etapami wytwarzania. Zgodnie z informacjami Światowego Stowarzyszenia Stali odlewanie ciągłe przekształca ciekłą stal w slab, kęsiska kwadratowe i kęsiska płaskie, które następnie są walcowane na wyroby płaskie i długie. Odkuwka do zbiornika ciśnieniowego wymaga natomiast odpowiedniego wlewka lub innego właściwego wyrobu odlewanego, a następnie wystarczającego przerobu i kontrolowanego procesu kucia. Obróbka cieplna następuje po tych operacjach formowania lub częściowo im towarzyszy; nie jest inną nazwą technologii wytapiania w piecu elektrycznym.
Sformułowanie zastosowane w A508/A508M dopuszcza rozwiązania alternatywne poprzez rafinację wtórną lub przetapianie, zamiast uznawać każdą możliwą pierwotną technologię wytopu za równoważną. Rafinacja wtórna może dodatkowo kontrolować skład chemiczny, zawartość gazów i wtrącenia po wytopie pierwotnym. Procesy przetapiania wytwarzają nowy wlewek z wcześniej wyprodukowanej stali i mogą zapewniać dodatkową kontrolę segregacji oraz czystości. Konstrukcja normy oznacza zatem, że inna technologia pierwotnego wytopu może być zaakceptowana wyłącznie wtedy, gdy określone warunki rafinacji lub przetapiania zapewniają wymaganą podstawę techniczną.
Wymogu tego nie należy automatycznie przenosić na każdy wyrób stalowy. ASTM A434/A434M-24 obejmuje na przykład przerabiane plastycznie na gorąco i wykańczane na zimno pręty ze stali stopowej, hartowane i odpuszczane, oraz wskazuje proces martenowski, zasadowo-tlenowy i elektryczny jako dopuszczalne technologie wytopu. Specyfikacja dotycząca prętów może dopuszczać takie alternatywy, ponieważ jej zakres, geometria wyrobu, założenia eksploatacyjne i wymagania odbiorowe są inne. A508/A508M ma węższy zakres, ponieważ w przypadku odkuwki do zbiornika ciśnieniowego nieciągłości wewnętrzne, segregacja lub niewystarczające właściwości w kierunku przez grubość mają inne konsekwencje.
Dlaczego normy dotyczące konkretnego zastosowania określają wymagania technologiczne
Elementy zbiorników ciśnieniowych nie są oceniane wyłącznie na podstawie nominalnej granicy plastyczności i wytrzymałości na rozciąganie. Ich zniszczenie może obejmować kruche pękanie, zmęczenie, koncentrację naprężeń, oddziaływanie złączy spawanych, uszkodzenia związane z wodorem lub założenie „przeciek przed pęknięciem”, które zależy od potwierdzonych właściwości materiału. Wymagania technologiczne pomagają ograniczyć przyczyny, których sam skład chemiczny i próba rozciągania mogą nie ujawnić.
W przypadku odkuwki zgodnej z A508/A508M określona technologia współdziała ze stopniem przerobu podczas kucia, obróbką próżniową oraz cyklem hartowania i odpuszczania. Rezultatem jest stan dostawy obejmujący kilka powiązanych warstw: odkuwaną postać wyrobu, kontrolowaną historię wytopu i rafinacji, stal poddaną obróbce próżniowej oraz określony stan obróbki cieplnej. Usunięcie jednej z tych warstw zmienia opis wyrobu.
To wyjaśnia, dlaczego określenie dostawcy, takie jak „odkuwana stal stopowa, hartowana i odpuszczana”, jest technicznie niepełne. Może ono identyfikować kształt i obróbkę cieplną, nie informując jednak o obróbce próżniowej ani o dopuszczalnej technologii wytopu. Z kolei określenie „stal z pieca elektrycznego” mówi coś o wytwarzaniu pierwotnym, lecz nie informuje, czy element został odkuwany, zahartowany i odpuszczony ani czy został zaakceptowany zgodnie ze specyfikacją dotyczącą zbiorników ciśnieniowych.
Wymagania technologiczne są zatem uzasadnione tam, gdzie zastosowanie sprawia, że jakość wewnętrzna i identyfikowalność mają kluczowe znaczenie dla bezpieczeństwa. Nie należy ich jednak uogólniać na zwykłe pręty, blachy ani wyroby konstrukcyjne tylko dlatego, że wyroby te mogą zawierać te same dodatki stopowe lub być dostarczane w stanie hartowanym i odpuszczonym. BS EN 10025-3:2019 dotyczy normalizowanych lub walcowanych normalizująco spawalnych wyrobów konstrukcyjnych ze stali drobnoziarnistych, natomiast DIN EN 10025-6:2023-06 dotyczy konstrukcyjnych wyrobów płaskich dostarczanych w stanie hartowanym i odpuszczonym. Ich stany dostawy odpowiadają innym zagadnieniom eksploatacyjnym i produkcyjnym.
ASTM A508/A508M-16 różni się tym, że traktuje technologię wytwarzania jako część wymagań materiałowych dotyczących zbiorników ciśnieniowych. Stal jest definiowana nie tylko przez skład chemiczny gatunku, lecz także przez to, czym jest, jak została wytworzona, jak została poddana obróbce oraz w jakim zastosowaniu ma pracować.

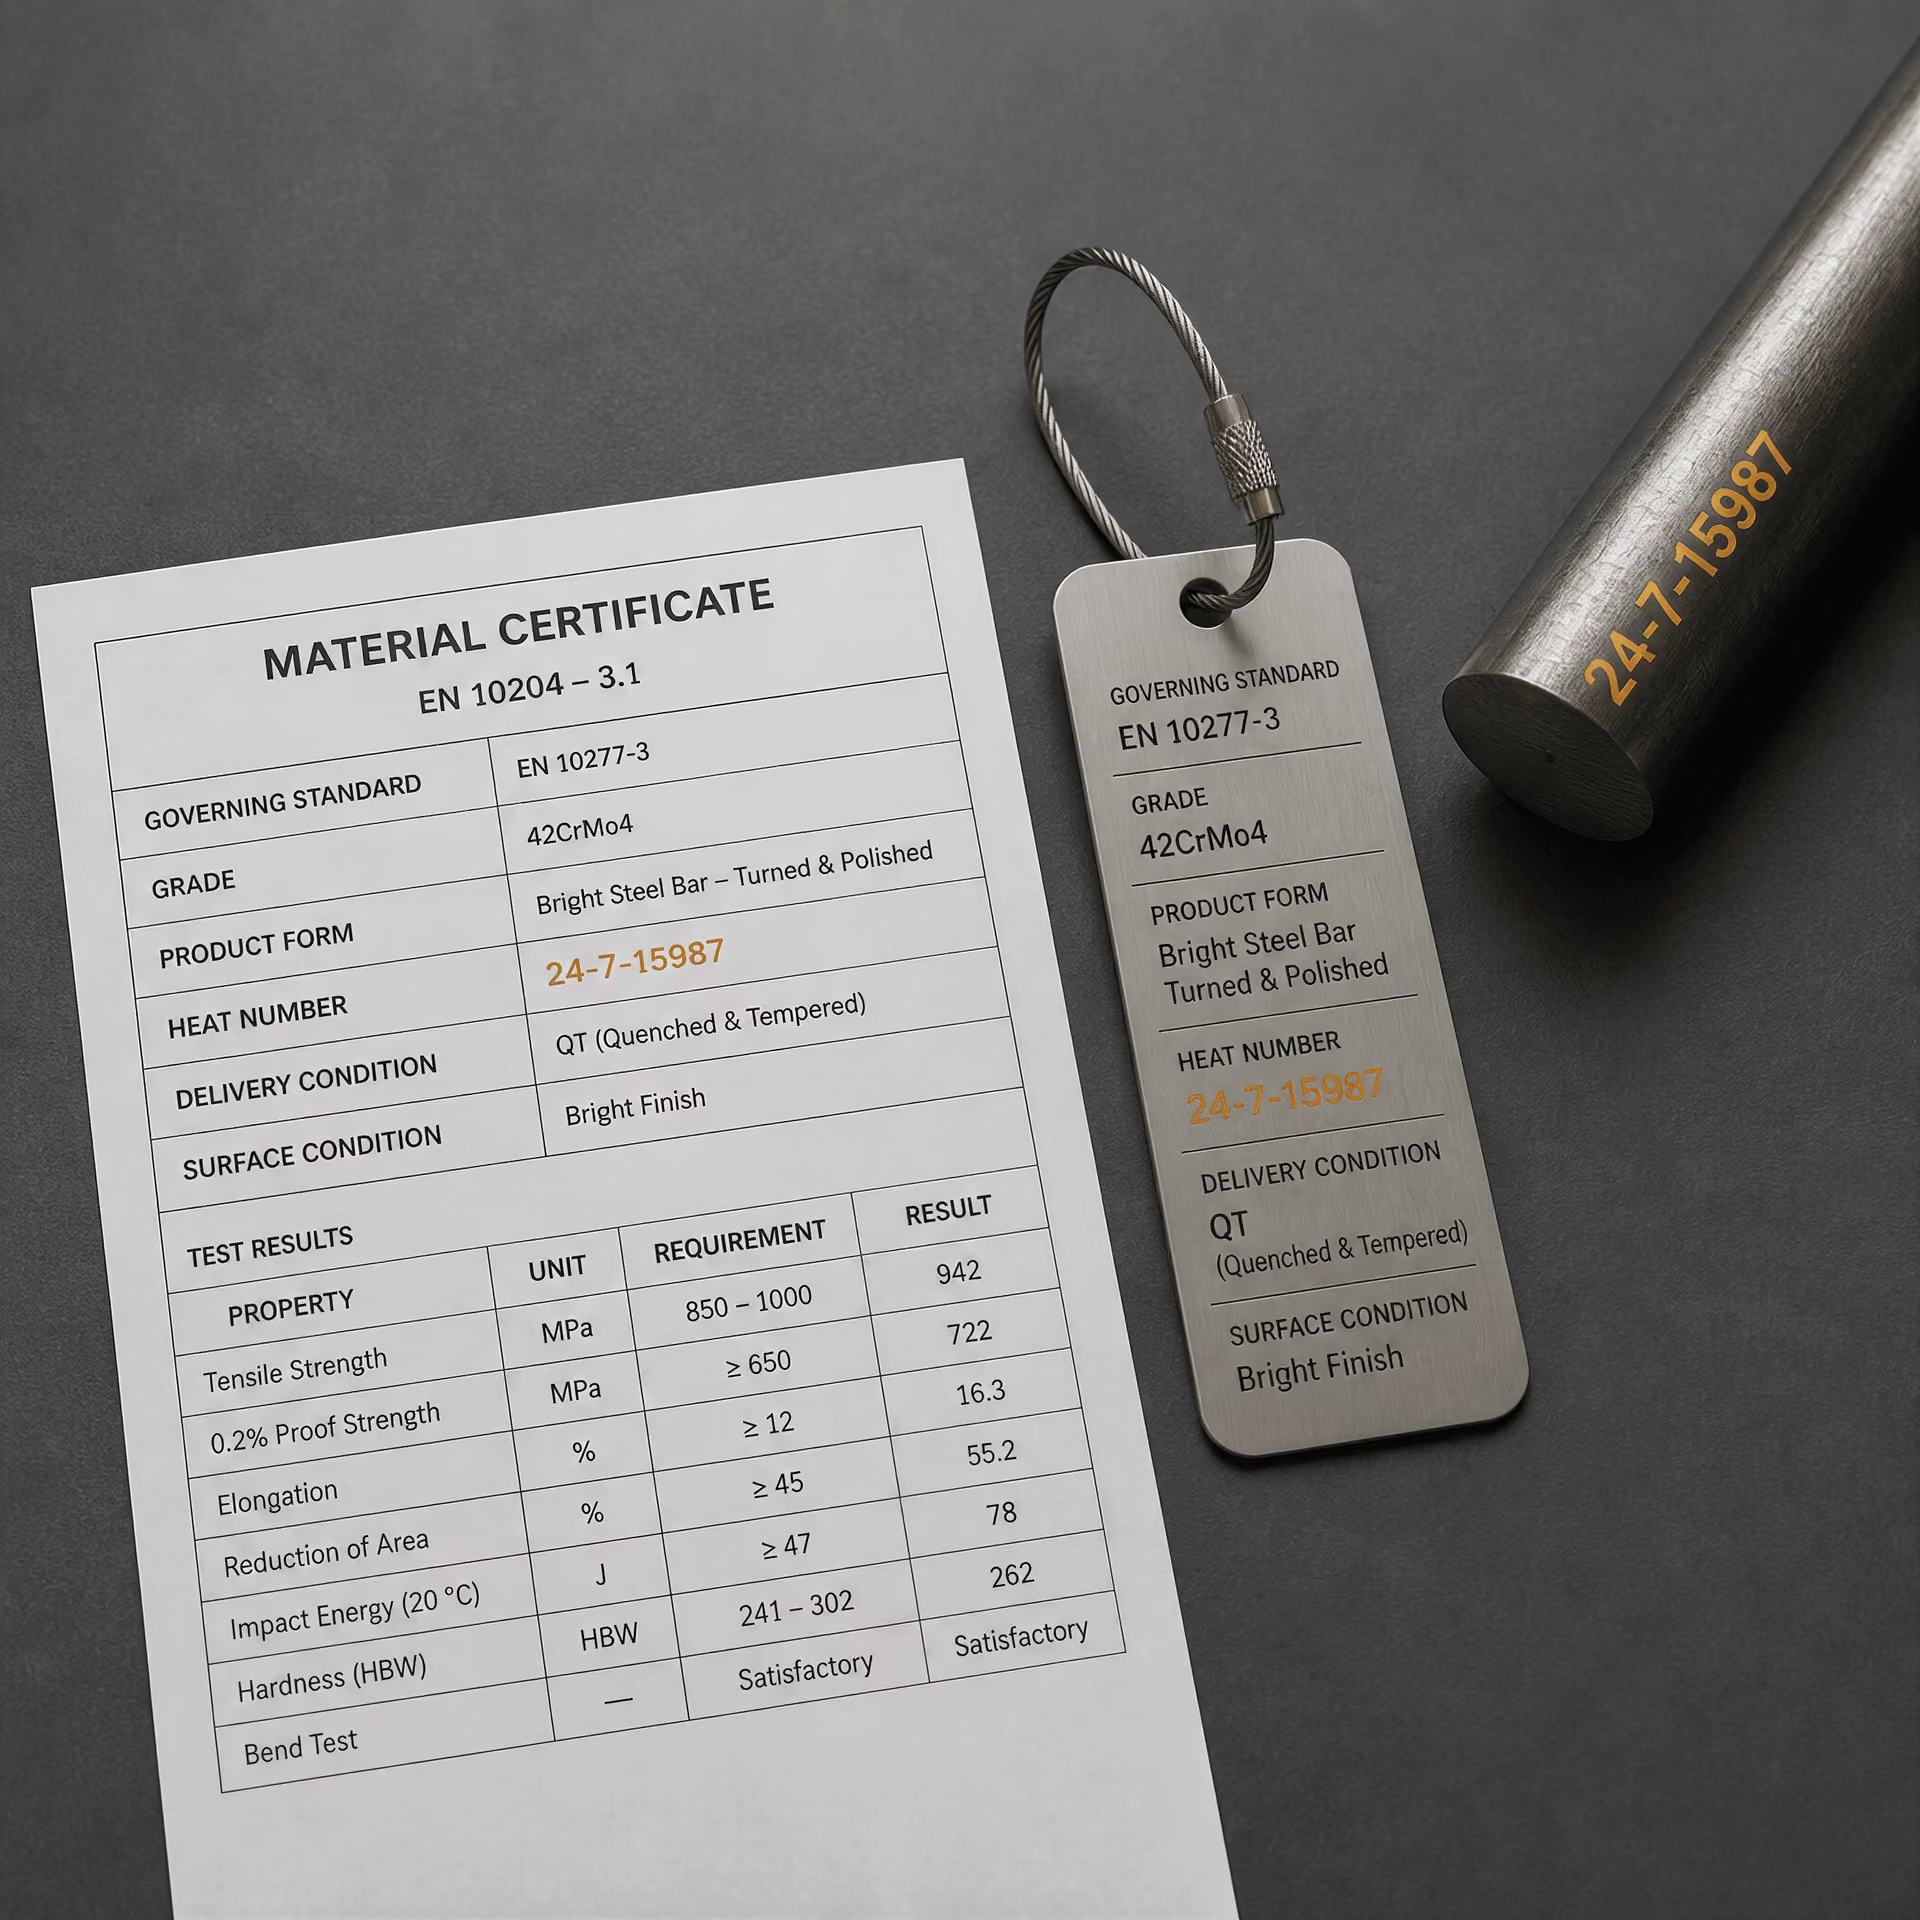
Jak czytać świadectwo materiałowe i oznaczenie normy
Świadectwo materiałowe nie jest samodzielnym opisem stali. Stanowi dowód, że określony wyrób, zidentyfikowany według gatunku, wymiarów oraz numeru wytopu lub odlewu, został dostarczony zgodnie z określonymi wymaganiami. Należy czytać je łącznie z przywołaną normą wyrobu i jej wydaniem. „S355N zgodnie z EN 10025-3” nie ma tego samego znaczenia co „S355J2+N zgodnie z EN 10025-2”, a „42CrMo4 +QT” nie jest zamienny z tym samym gatunkiem dostarczonym w stanie wyżarzonym.
Gatunek, norma wyrobu i stan dostawy
Najpierw należy zidentyfikować właściwą normę wyrobu, rok jej opublikowania lub status zmian oraz oznaczenie gatunku dokładnie w takim brzmieniu, w jakim zostało zapisane. Norma określa graniczne zawartości chemiczne, dopuszczalne postacie wyrobu, stany dostawy, wymagania mechaniczne, wymiary lub tolerancje, postanowienia dotyczące kontroli oraz wszelkie klauzule dodatkowe. Świadectwo, w którym podano wyłącznie gatunek, taki jak S690Q lub 42CrMo4, jest niekompletne z punktu widzenia interpretacji technicznej, ponieważ ten sam gatunek może być objęty różnymi normami wyrobu lub dostarczany w różnych postaciach.
Następnie należy określić postać wyrobu. Określenia „blacha”, „wyrób płaski”, „pręt”, „walcówka”, „odkuwka”, „kęs” i „rura bezszwowa” opisują różne kategorie wyrobów, podlegające odmiennym zasadom badań i wymaganiom wymiarowym. Odlewanie ciągłe wytwarza półwyroby w postaci wlewków płaskich, kęsów i kęsisk; następnie są one przetwarzane na wyroby płaskie lub długie, zgodnie z opisem World Steel Association z 2024 roku. Świadectwo dotyczące blachy walcowanej nie potwierdza zatem automatycznie zgodności kutego pierścienia wykonanego ze stali o podobnym składzie.
Stan dostawy jest stanem zdefiniowanym w normach, a nie ogólnym opisem stosowanym przez dostawcę. Może on obejmować postać wyrobu, stan powierzchni, obróbkę cieplną oraz wymagania mechaniczne. ISO 683-1:2016 określa techniczne wymagania dotyczące dostawy półwyrobów, prętów, walcówki, wyrobów płaskich i odkuwek wykonanych ze stali niestopowych do hartowania i odpuszczania, w tym w stanach normalizowanym oraz hartowanym i odpuszczonym. Oznaczenie „+N” zasadniczo wskazuje materiał normalizowany lub walcowany normalizująco, jeżeli tak definiuje go właściwa norma; „+QT” oznacza materiał hartowany i odpuszczony. Dokładne znaczenie nadal wynika z przywołanej normy.
BS EN 10025-3:2019 obejmuje walcowane na gorąco wyroby płaskie i długie ze spawalnych drobnoziarnistych stali konstrukcyjnych dostarczanych w stanie normalizowanym lub walcowanym normalizująco, w tym gatunki takie jak S275N i S355N. DIN EN 10025-6:2023-06 obejmuje walcowane na gorąco wyroby płaskie ze stali konstrukcyjnych o wysokiej granicy plastyczności, dostarczane w stanie hartowanym i odpuszczonym, w tym oznaczenia takie jak S690Q. Nie są to jedynie alternatywne oznaczenia jednego stanu dostawy. Normalizowanie, walcowanie normalizujące, hartowanie i odpuszczanie prowadzą do powstania różnych mikrostruktur, a tym samym do odmiennych właściwości wytrzymałościowych, udarności oraz ograniczeń dotyczących wytwarzania.
Należy odnotować nominalną grubość, szerokość, długość lub średnicę oraz sprawdzić, czy świadectwo podaje wymiary nominalne czy rzeczywiste. Grubość może wpływać zarówno na określone wartości właściwości mechanicznych, jak i na miejsce pobrania próbki. Stan powierzchni również wymaga odrębnej analizy: powierzchnia w stanie po walcowaniu, odkamieniona, obrobiona skrawaniem, łuszczona lub szlifowana może mieć różne znaczenie dla wad, kontroli wymiarowej i późniejszego przetwarzania. Nie należy wnioskować o jakości powierzchni na podstawie przyrostka oznaczającego obróbkę cieplną.
Proces wytwarzania stali, numer wytopu i identyfikowalność
Proces wytwarzania jest odrębną informacją od stanu dostawy. World Steel Association wskazuje dwie główne trasy wytwarzania stali: trasę wielkopiecowo-konwertorową oraz trasę z wykorzystaniem pieca elektrycznego łukowego. W opisie surowców z 2024 roku podano, że trasa zintegrowana wykorzystuje rudę żelaza, węgiel metalurgiczny, wapień i stal z recyklingu, natomiast trasa z wykorzystaniem pieca elektrycznego łukowego opiera się przede wszystkim na stali z recyklingu, żelazie z bezpośredniej redukcji lub surówce ciekłej oraz energii elektrycznej. U.S. Environmental Protection Agency opisała proces konwertorowo-tlenowy jako rafinację ciekłego żelaza wielkopiecowego ze złomem, traktując proces z wykorzystaniem pieca elektrycznego łukowego jako odrębną trasę wytwarzania stali.
Świadectwo może określać proces stalowniczy, rafinację wtórną, obróbkę próżniową, przetapianie elektrożużlowe lub inne kwalifikacje dotyczące trasy wytwarzania. Nie należy traktować tych informacji jako dowodu stanu obróbki cieplnej. ASTM A434/A434M-24 dopuszcza wytwarzanie w piecu martenowskim, konwertorze tlenowym oraz piecu elektrycznym dla objętych nią prętów ze stali stopowej, przerabianych na gorąco lub wykańczanych na zimno, w stanie hartowanym i odpuszczonym. Natomiast ASTM A508/A508M-16 wymaga wytwarzania w podstawowym piecu elektrycznym, chyba że stosuje się rafinację wtórną lub przetapianie. Klauzule te nakładają wymagania dotyczące trasy wytwarzania, ponieważ tak stanowi norma wyrobu; nie oznacza to, że każda stal hartowana i odpuszczona musi być wytapiana w piecu elektrycznym.
Numer wytopu, numer odlewu lub oznaczenie wytopu stanowi połączenie między świadectwem a fizycznym materiałem. Powinien występować na świadectwie, oznakowaniu wyrobu, etykiecie wiązki, dokumentacji odkuwki lub w ewidencji kontroli materiału. Identyfikowalność może obejmować kilka kolejnych identyfikatorów: wytop z pieca, pasmo lub odlew z odlewania ciągłego, wlewek płaski lub kęs, partię walcowniczą, wsad do kucia oraz numer końcowego elementu. Należy sprawdzić, czy łańcuch identyfikacji jest ciągły. Wyniku badania dla wytopu H1234 nie można przypisać do wytopu H1235 wyłącznie dlatego, że oba mają ten sam gatunek i zostały przetworzone tego samego dnia.
Jeżeli na świadectwie występuje określenie „analiza kadziowa”, „analiza wyrobu” lub „analiza kontrolna”, należy dokładnie odczytać jego znaczenie. Analiza kadziowa przedstawia zgłoszony skład chemiczny ciekłego wytopu; analiza wyrobu jest wykonywana na gotowym wyrobie i może podlegać innym dopuszczalnym odchyłkom. Zawartość węgla, manganu, krzemu, chromu, niklu, molibdenu, fosforu, siarki, azotu oraz pierwiastków mikrostopowych należy porównywać z wartościami granicznymi określonymi w przywołanej normie, a nie z ogólną tabelą gatunku pochodzącą z innego wydania.
Badania mechaniczne, obróbka cieplna i kryteria odbioru
Należy oddzielić odnotowany wynik od wymagania odbiorowego. Świadectwo może zawierać granicę plastyczności, wytrzymałość na rozciąganie, wydłużenie, energię udarności, twardość, przewężenie lub wynik badania nieniszczącego. Każda wartość wymaga podania kierunku badania, miejsca pobrania próbki, zakresu grubości, temperatury badania, jednostki oraz normy metody badawczej. Na przykład wynik udarności 40 J jest niemożliwy do zinterpretowania bez informacji, czy chodzi o energię w próbie Charpy’ego z karbem V w temperaturze 0 °C, −20 °C czy innej określonej temperaturze.
Należy sprawdzić, czy wynik jest wartością zmierzoną, czy oświadczeniem zgodności, a także czy norma wymaga badania każdego wytopu, każdej partii, każdej odkuwki czy określonej próbki. Odbiór może zależeć od minimalnej granicy plastyczności, zakresu wytrzymałości na rozciąganie, minimalnego wydłużenia, średniej energii udarności i minimalnej wartości pojedynczej, zakresu twardości lub dopuszczalnej procedury powtórnego badania. Określenie „zaliczono” jest użyteczne tylko wtedy, gdy właściwe kryteria są widoczne lub jednoznacznie przywołane.
Zapis dotyczący obróbki cieplnej powinien określać stan, piec lub urządzenie, partię, wymagane daty obróbki, temperatury, czas wygrzewania, metodę chłodzenia oraz szczegóły odpuszczania. SAE AMSH6875C określa wymagania dotyczące obróbki cieplnej stali, obejmujące wyposażenie pieca, procedury, temperatury i metody badań. ASTM A668/A668M-16 klasyfikuje odkuwki według stanu obróbki cieplnej przy dostawie, w tym jako wyżarzane, normalizowane, normalizowane i odpuszczane, hartowane i odpuszczane oraz normalizowane, hartowane i odpuszczane. Kategorie te opisują czynności wykonane na odkuwce przed dostawą; nie określają, czy stal została wytworzona w procesie BOF czy EAF.
Na koniec należy sprawdzić wymagania dodatkowe. Mogą one obejmować badania ultradźwiękowe, próbę rozciągania w kierunku grubości, badania udarności, wielkość ziarna, czystość metalurgiczną, kontrolę spawalności, mapowanie twardości, kontrolę powierzchni lub ograniczenie zawartości pierwiastków resztkowych. Wymagania takie są często wprowadzane przez specyfikację zakupu lub klauzulę dodatkową, a nie przez samą nazwę gatunku. Świadectwo ma znaczenie techniczne tylko wtedy, gdy gatunek, norma wyrobu i jej wydanie, postać wyrobu, wymiary, stan dostawy, określenie trasy wytwarzania, identyfikacja wytopu, zapis obróbki oraz dowody badań odnoszą się do tego samego materiału.
Powszechne błędne interpretacje i oparte na normach ramy porównawcze
Dlaczego EAF nie oznacza jednego uniwersalnego zachowania materiału
„Stal EAF” określa metodę wytwarzania stali, a nie końcowy zestaw właściwości. World Steel Association stwierdza, że dwiema głównymi metodami wytwarzania stali są metoda wielkopiecowa–konwertorowa tlenowa (BF–BOF) oraz metoda z wykorzystaniem pieca łukowego (EAF). Rozróżnia również ich podstawowe materiały wsadowe: metoda zintegrowana wykorzystuje rudę żelaza, węgiel metalurgiczny, wapień i stal z recyklingu, natomiast metoda EAF wykorzystuje przede wszystkim stal z recyklingu, żelazo bezpośrednio zredukowane (DRI), surówkę ciekłą i energię elektryczną.
To rozróżnienie ma znaczenie, ale samo w sobie nie pozwala przewidzieć końcowego stanu dostawy. Wsad do EAF składający się głównie ze stali z recyklingu może zawierać pierwiastki resztkowe, takie jak miedź, cyna lub chrom, różniące się od tych występujących we wsadzie opartym w dużej mierze na DRI. Dobór złomu, rozcieńczanie za pomocą DRI lub surówki ciekłej, praktyka prowadzenia procesu w piecu, wdmuchiwanie tlenu, kontrola żużla, rafinacja wtórna i obróbka próżniowa wpływają na powstały skład chemiczny i czystość stali. Producent może również odlewać stal w postaci wlewków płaskich, kęsów lub kęsisk, a następnie stosować różne stopnie gniotu, harmonogramy chłodzenia i operacje wykańczające. World Steel Association opisuje tę sekwencję bezpośrednio: odlewanie ciągłe wytwarza półprodukty w postaci wlewków płaskich, kęsów i kęsisk, które następnie są walcowane na wyroby płaskie i długie.
Metoda EAF nie przesądza zatem o tym, czy produkt będzie ciągliwy, gruboziarnisty, wrażliwy na wtrącenia, spawalny lub odpowiedni do określonego zastosowania zmęczeniowego. Właściwości te zależą od składu chemicznego gatunku, limitów pierwiastków resztkowych, kontroli zawartości azotu i wodoru, praktyki odlewania i przeróbki plastycznej, rozdrobnienia ziarna, wymiarów produktu oraz obróbki cieplnej. U.S. Environmental Protection Agency wyraźnie rozróżniła te metody w 1995 roku: wytwarzanie stali metodą tlenową polega na rafinacji ciekłego żelaza wielkopiecowego za pomocą złomu, natomiast wytwarzanie stali metodą EAF jest odrębnym procesem. Stwierdzenie to oddziela metodę wytwarzania od późniejszej kwalifikacji produktu; nie tworzy ono kategorii materiału EAF o uniwersalnych właściwościach.
Normy mogą również odmiennie traktować metodę wytwarzania. ASTM A434/A434M-24 dopuszcza metody przetapiania w piecu martenowskim, tlenowym i elektrycznym dla określonych prętów ze stali stopowej ulepszanej cieplnie, pod warunkiem spełnienia pozostałych wymagań normy. Z kolei ASTM A508/A508M-16 wymaga wytwarzania w podstawowym piecu elektrycznym w przypadku objętych nią odkuwek do zbiorników ciśnieniowych, chyba że stosuje się rafinację wtórną lub przetapianie. Metoda wytwarzania jest zatem zmienną dotyczącą zgodności z wymaganiami tam, gdzie norma tak stanowi, ale nadal pozostaje tylko jedną ze zmiennych. Świadectwo hutnicze zawierające zapis „EAF” nie może zastąpić określonego gatunku, postaci produktu, wymiarów, stanu obróbki cieplnej ani wyników badań.
Dlaczego stan normalizowany nie jest tym samym co stan hartowany i odpuszczany
Określenia „normalizowany” oraz „hartowany i odpuszczany” opisują stany metalurgiczne dostawy, a nie alternatywne nazwy tego samego procesu. Podczas normalizowania stal nagrzewa się powyżej odpowiedniego zakresu przemian, a następnie chłodzi w spokojnym powietrzu. Obróbka ta rozdrabnia lub odtwarza strukturę ferrytyczno-perlityczną oraz ogranicza niektóre skutki wcześniejszego walcowania lub kucia. Uzyskana wytrzymałość i ciągliwość zależą od równoważnika węgla, zawartości dodatków stopowych, grubości przekroju i warunków chłodzenia.
Hartowanie przebiega inaczej. Stal nagrzewa się w celu wytworzenia austenitu, a następnie chłodzi na tyle szybko, aby powstał znacznie twardszy produkt przemiany, zazwyczaj martenzyt lub mieszanina martenzytu i bainitu. Następnie przeprowadza się odpuszczanie w celu zmniejszenia naprężeń po hartowaniu oraz dostosowania twardości, wytrzymałości i ciągliwości. Końcowa struktura nie jest więc taka sama jak struktura uzyskana w wyniku normalizowania, dlatego tych dwóch stanów nie należy wzajemnie zastępować w specyfikacji ani w procedurze wytwarzania.
Trzecie określenie powoduje powtarzające się nieporozumienia: „walcowany normalizująco”. W przypadku walcowania normalizującego końcowe przepusty walcownicze są kontrolowane tak, aby uzyskany stan przypominał stal normalizowaną, chociaż produkt może nie zostać poddany oddzielnej, pełnej obróbce normalizowania w piecu. Częścią tej metody są temperatura, stopień gniotu i kontrola końcowego przepustu. Określenia „normalizowany” i „walcowany normalizująco” są powiązanymi opisami stanu dostawy, ale nie są identycznymi stwierdzeniami dotyczącymi procesu.
BS EN 10025-3:2019 obejmuje walcowane na gorąco wyroby płaskie i długie ze spawalnych drobnoziarnistych stali konstrukcyjnych, dostarczane w stanie normalizowanym lub walcowanym normalizująco. To sformułowanie jest celowe. Definiuje ono rodzinę dopuszczalnych stanów dostawy wraz z określonymi gatunkami, klasami jakości i grubościami do 250 mm; nie oznacza, że każdy produkt z tej rodziny przeszedł taką samą historię cieplną.
Wyroby hartowane i odpuszczane podlegają innej logice dotyczącej właściwości. DIN EN 10025-6:2023-06 obejmuje walcowane na gorąco wyroby płaskie ze stali konstrukcyjnych o wysokiej granicy plastyczności, dostarczane w stanie hartowanym i odpuszczanym. Określona wytrzymałość jest uzyskiwana poprzez hartowanie i odpuszczanie, przy wymaganiach zależnych od grubości oraz odpowiadających im ograniczeniach dotyczących spawania, kształtowania i miejscowego nagrzewania naprawczego. Gatunek normalizowany o podobnej nominalnej granicy plastyczności nie jest automatycznie zamiennikiem, ponieważ mikrostruktura, rozkład twardości, właściwości w kierunku grubości oraz reakcja strefy wpływu ciepła mogą się różnić.
ASTM A668/A668M-16 pokazuje, dlaczego określenia dotyczące stanu dostawy należy odczytywać precyzyjnie. Klasyfikuje odkuwki ze stali węglowej i stopowej jako wyżarzane, normalizowane, normalizowane i odpuszczane, hartowane i odpuszczane albo normalizowane, hartowane i odpuszczane. Są to odrębne klasyfikacje, a nie stylistyczne warianty tego samego określenia. ISO 683-1:2016 również określa techniczne wymagania dotyczące dostawy półproduktów, prętów, walcówki, wyrobów płaskich i odkuwek w zdefiniowanych stanach obróbki cieplnej i powierzchni. Określenie „obrobiony cieplnie” jest zbyt ogólne, gdy norma nadrzędna rozróżnia te stany.
Dlaczego gatunki równoważne nie oznaczają automatycznie równoważnych stanów dostawy
Oznaczenie gatunku zasadniczo określa skład chemiczny oraz zestaw wymagań mechanicznych lub technologicznych. Nie zawsze identyfikuje ono kompletny produkt dostarczany do wytwarzania. Dwa dokumenty mogą wskazywać stale porównywalne pod względem chemicznym, a jednocześnie różnić się postacią produktu, zakresem grubości, cieplnym stanem dostawy, stanem powierzchni, miejscem pobrania próbek, temperaturą badania, częstotliwością badań udarności, badaniem ultradźwiękowym lub dopuszczalną metodą wytwarzania.
Pierwszym punktem kontroli jest postać produktu. Płyta, pręt, odkuwka i walcówka nie uzyskują takiej samej historii odkształcenia ani jednorodności właściwości, nawet gdy ich nominalny skład chemiczny jest zbliżony. Decydujące znaczenie ma również grubość: szybkość chłodzenia i wpływ segregacji zmieniają się wraz z wymiarem przekroju, dlatego wymagania ustalone dla płyty o grubości 20 mm nie mogą być automatycznie stosowane do odkuwki o grubości 180 mm.
Następnie należy dokładnie dopasować stan dostawy. Produkt normalizowany, produkt walcowany normalizująco oraz produkt hartowany i odpuszczany mogą wykazywać podobne wartości granicy plastyczności, a jednocześnie różnić się twardością, ciągliwością i ograniczeniami dotyczącymi spawania. Znaczenie ma również stan powierzchni. Powierzchnie „po walcowaniu”, odkamienione, obrobione mechanicznie, wykończone na zimno i kute opierają się na różnych założeniach dotyczących odwęglenia, zgorzeliny, tolerancji wymiarowych i kontroli.
Postanowienia dotyczące badań mogą podważyć pobieżne twierdzenie o równoważności. Należy sprawdzić, czy badania rozciągania i udarności są obowiązkowe, skąd pobierane są próbki, jaka jest ich orientacja oraz czy badania wykonuje się dla każdego wytopu, partii, odkuwki lub zakresu grubości. ISO 683-1:2016, BS EN 10025-3:2019, DIN EN 10025-6:2023-06 oraz normy ASTM dotyczące odkuwek przypisują wymagania do zdefiniowanych kategorii produktów, a nie wyłącznie do składu chemicznego.
Lista kontrolna porównania materiałów
- Trasa wytwarzania Należy odnotować trasę topienia i rafinacji, gdy jest to wymagane.
- Postać wyrobu Należy określić, czy jest to blacha gruba, pręt, walcówka, odkuwka czy inna postać.
- Obróbka cieplna Należy podać stan wyżarzony, normalizowany, walcowany normalizująco, hartowany i odpuszczany lub inny określony stan.
- Powierzchnia i wymiary Należy odnotować wykończenie, grubość, średnicę, tolerancje i wielkość przekroju.
- Badania Należy dopasować wymagania dotyczące badań rozciągania, udarności, twardości, kontroli i pobierania próbek do właściwej normy.
- Dowody Należy powiązać świadectwo, numer wytopu, zapis obróbki i sprawozdanie z badań z wyrobem fizycznym.
Praktyczna macierz porównawcza powinna zatem zawierać metodę wytwarzania w jednej z kolumn, ale nigdy nie powinna traktować jej jako kolumny rozstrzygającej. Pozostałe kolumny powinny określać postać produktu i zakres wymiarów, gatunek oraz normę nadrzędną, cieplny stan dostawy, stan powierzchni, wymagania mechaniczne i dotyczące udarności, dodatkowe badania kontrolne oraz dowody weryfikacyjne, takie jak numer wytopu, zapis obróbki, raport z badań i deklaracja zgodności. Końcowe porównanie powinno obejmować cały wiersz: metoda wytwarzania → postać produktu → obróbka cieplna → norma i gatunek → wymagania dotyczące badań i powierzchni → udokumentowane dowody. Dopiero wtedy można ocenić, czy dwie dostawy nominalnie podobnych materiałów są porównywalne pod względem technicznym.
Źródła
- [1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM A668/A668M-16, 2016. https://store.astm.org/a0668_a0668m-16.html
- [2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM A508/A508M-16, 2016. https://store.astm.org/a0508_a0508m-16.html
- [3] Heat-treatable steels, alloy steels and stainless steels — Part 1. ISO 683-1:2016, 2016. https://www.iso.org/standard/70642.html
- [4] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [5] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [6] Hot rolled products of structural steels — Part 6. DIN EN 10025-6:2023-06, 2023. https://www.dinmedia.de/en/standard/din-en-10025-6/366216503