




Ce que signifie réellement une condition de livraison de l’acier
L’état de livraison d’un acier comprend davantage que sa composition chimique et relie la forme du produit, l’historique de fabrication, le traitement thermique, l’état de surface, les dimensions, les exigences mécaniques et les essais. Strong evidence
Une condition de livraison de l’acier est l’état défini par les normes dans lequel un produit est fourni. Il ne s’agit ni d’une description informelle du fournisseur ni d’un synonyme de la composition chimique. Cette condition relie la forme du produit, son historique de fabrication, son état de traitement thermique, son état de surface, ses dimensions, ses exigences mécaniques ainsi que les contrôles ou essais spécifiés. Ces éléments déterminent la manière dont le matériau doit être interprété et ce que signifient réellement les déclarations de conformité.
| Description de la livraison | Ce qu’elle identifie | Ce qu’elle n’identifie pas |
|---|---|---|
| Tôle forte laminée à chaud | Produit plat et historique de mise en forme à chaud | Voie complète de fusion ou conformité du traitement thermique final |
| Tôle forte normalisée | État de traitement thermique par normalisation | Finition de surface ou voie de traitement au four |
| Barre finie à froid | Voie de finition, dimensions et état de surface | Nuance d’acier allié ou état thermique |
| Pièce forgée trempée et revenue | Produit forgé présentant un état thermique défini | Voie principale de fusion, sauf si la norme l’exige |
Un numéro de coulée et une désignation de nuance identifient des éléments importants de l’identité du matériau, mais ils ne décrivent pas l’intégralité du produit fourni. Une même grande famille d’aciers peut être livrée sous forme de tôle laminée à chaud, de tôle normalisée, de tôle trempée et revenue, de barre finie à froid ou de composant forgé. Ces produits peuvent avoir en commun les principaux éléments d’alliage tout en différant sensiblement par leur limite d’élasticité, leur ténacité, leur dureté, leurs contraintes résiduelles, leurs tolérances dimensionnelles et leur soudabilité.
Condition de livraison et nuance d’acier
Une nuance d’acier définit normalement une plage de composition et un ensemble de propriétés requises. Selon la norme, elle peut également spécifier les formes de produits autorisées, les plages d’épaisseur, les températures des essais de résilience, la pratique de désoxydation ou les conditions de livraison. Cela ne signifie toutefois pas que chaque produit portant la désignation de cette nuance a suivi la même séquence de fabrication.
Prenons l’exemple des aciers de construction relevant de la série EN 10025. La norme BS EN 10025-3:2019 couvre les produits plats en acier de construction à grains fins soudables, laminés à chaud et livrés à l’état normalisé ou laminé normalisé. Une désignation telle que S355N communique donc davantage qu’une simple classe nominale de limite d’élasticité de 355 MPa : la désignation « N » est liée à l’état de livraison normalisé ou laminé normalisé spécifié par la norme. La norme DIN EN 10025-6:2023-06 concerne une autre catégorie de produits, à savoir les aciers de construction à haute limite d’élasticité livrés à l’état trempé et revenu. Une nuance relevant de cette partie de la série ne peut pas être interprétée comme s’il s’agissait simplement d’une version plus résistante d’un produit normalisé.[1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM International. ASTM A668/A668M-16, 2016.
La distinction est tout aussi claire dans les normes ASTM relatives aux pièces forgées. La norme ASTM A668/A668M-16 classe les pièces forgées en acier au carbone et en acier allié selon leur traitement thermique de livraison, notamment les états recuit, normalisé, normalisé et revenu, trempé et revenu, ainsi que normalisé-trempé et revenu. « Acier au carbone forgé » ne constitue donc pas une description suffisante de l’état fourni. Le forgeage établit la forme du produit et son historique de déformation ; le traitement thermique spécifié établit une autre partie de son état technique.
La norme ASTM A434/A434M-24 couvre les barres en acier allié corroyées à chaud et finies à froid, trempées et revenues. Ici, « fini à froid » décrit le mode d’élaboration du produit ainsi que son état de surface ou dimensionnel, tandis que « trempé et revenu » décrit l’état métallurgique. Aucun de ces termes ne remplace la nuance d’acier allié. Une barre peut présenter une composition chimique conforme à la plage requise pour la nuance, mais ne pas satisfaire à la spécification de livraison si elle a été fournie dans le mauvais état, avec un état de surface incorrect ou sans les essais mécaniques requis.
État de livraison État défini par les normes dans lequel un produit sidérurgique est fourni, notamment sa forme, son traitement thermique, son état de surface, ses dimensions et les vérifications requises.
| Voie | Principales matières métalliques ou charges d’alimentation | Opération principale |
|---|---|---|
| BF-BOF | Minerai de fer, charbon métallurgique, calcaire et acier recyclé | Élaboration de la fonte au haut-fourneau, suivie d’un affinage à l’oxygène basique |
| EAF | Principalement acier recyclé, fer réduit directement ou fonte liquide, et électricité | Fusion électrique suivie d’un affinage et d’une coulée |
Le mode d’élaboration ajoute un autre niveau de distinction. En 2024, la World Steel Association indique que les deux principaux modes de production de l’acier sont la filière haut-fourneau-convertisseur basique à oxygène (BF-BOF) et la filière au four électrique à arc (EAF). Ses recommandations relatives aux matières premières distinguent la filière intégrée, qui utilise du minerai de fer, du charbon métallurgique, du calcaire et de l’acier recyclé, de la filière EAF, qui utilise principalement de l’acier recyclé, du fer réduit directement ou de la fonte liquide, ainsi que de l’électricité. En 1995, l’Environmental Protection Agency des États-Unis décrivait le procédé basique à l’oxygène comme l’affinage de la fonte liquide issue du haut-fourneau avec des ferrailles, tout en considérant le procédé au four électrique à arc comme une filière sidérurgique distincte.
ASTM A434/A434M-24 autorise plusieurs voies de traitement de la charge métallique pour ses barres en acier allié trempé et revenu couvertes par la norme. Strong evidence
[2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM International. ASTM A508/A508M-16, 2016.Ces modes d’élaboration de la charge liquide peuvent influer sur les éléments résiduels, la propreté inclusionnaire, la population d’inclusions et les contrôles du procédé, mais le mode d’élaboration ne définit pas à lui seul si le produit final est normalisé, recuit ou trempé et revenu. La norme ASTM A434/A434M-24 autorise une production au four Martin, au convertisseur basique à l’oxygène ou au four électrique pour les barres couvertes par cette norme, sous réserve du respect de ses exigences. La norme ASTM A508/A508M-16 adopte une position plus précise pour les pièces forgées en acier au carbone et en acier allié, traitées sous vide, trempées et revenues, destinées aux composants d’appareils à pression : elle exige une fabrication au four électrique basique, sauf en cas d’affinage secondaire ou de refusion. L’exigence relative à la filière de production fait partie de cette spécification de produit ; elle ne constitue pas une définition générale de tous les aciers trempés et revenus.

Forme du produit, état de surface et état de traitement thermique
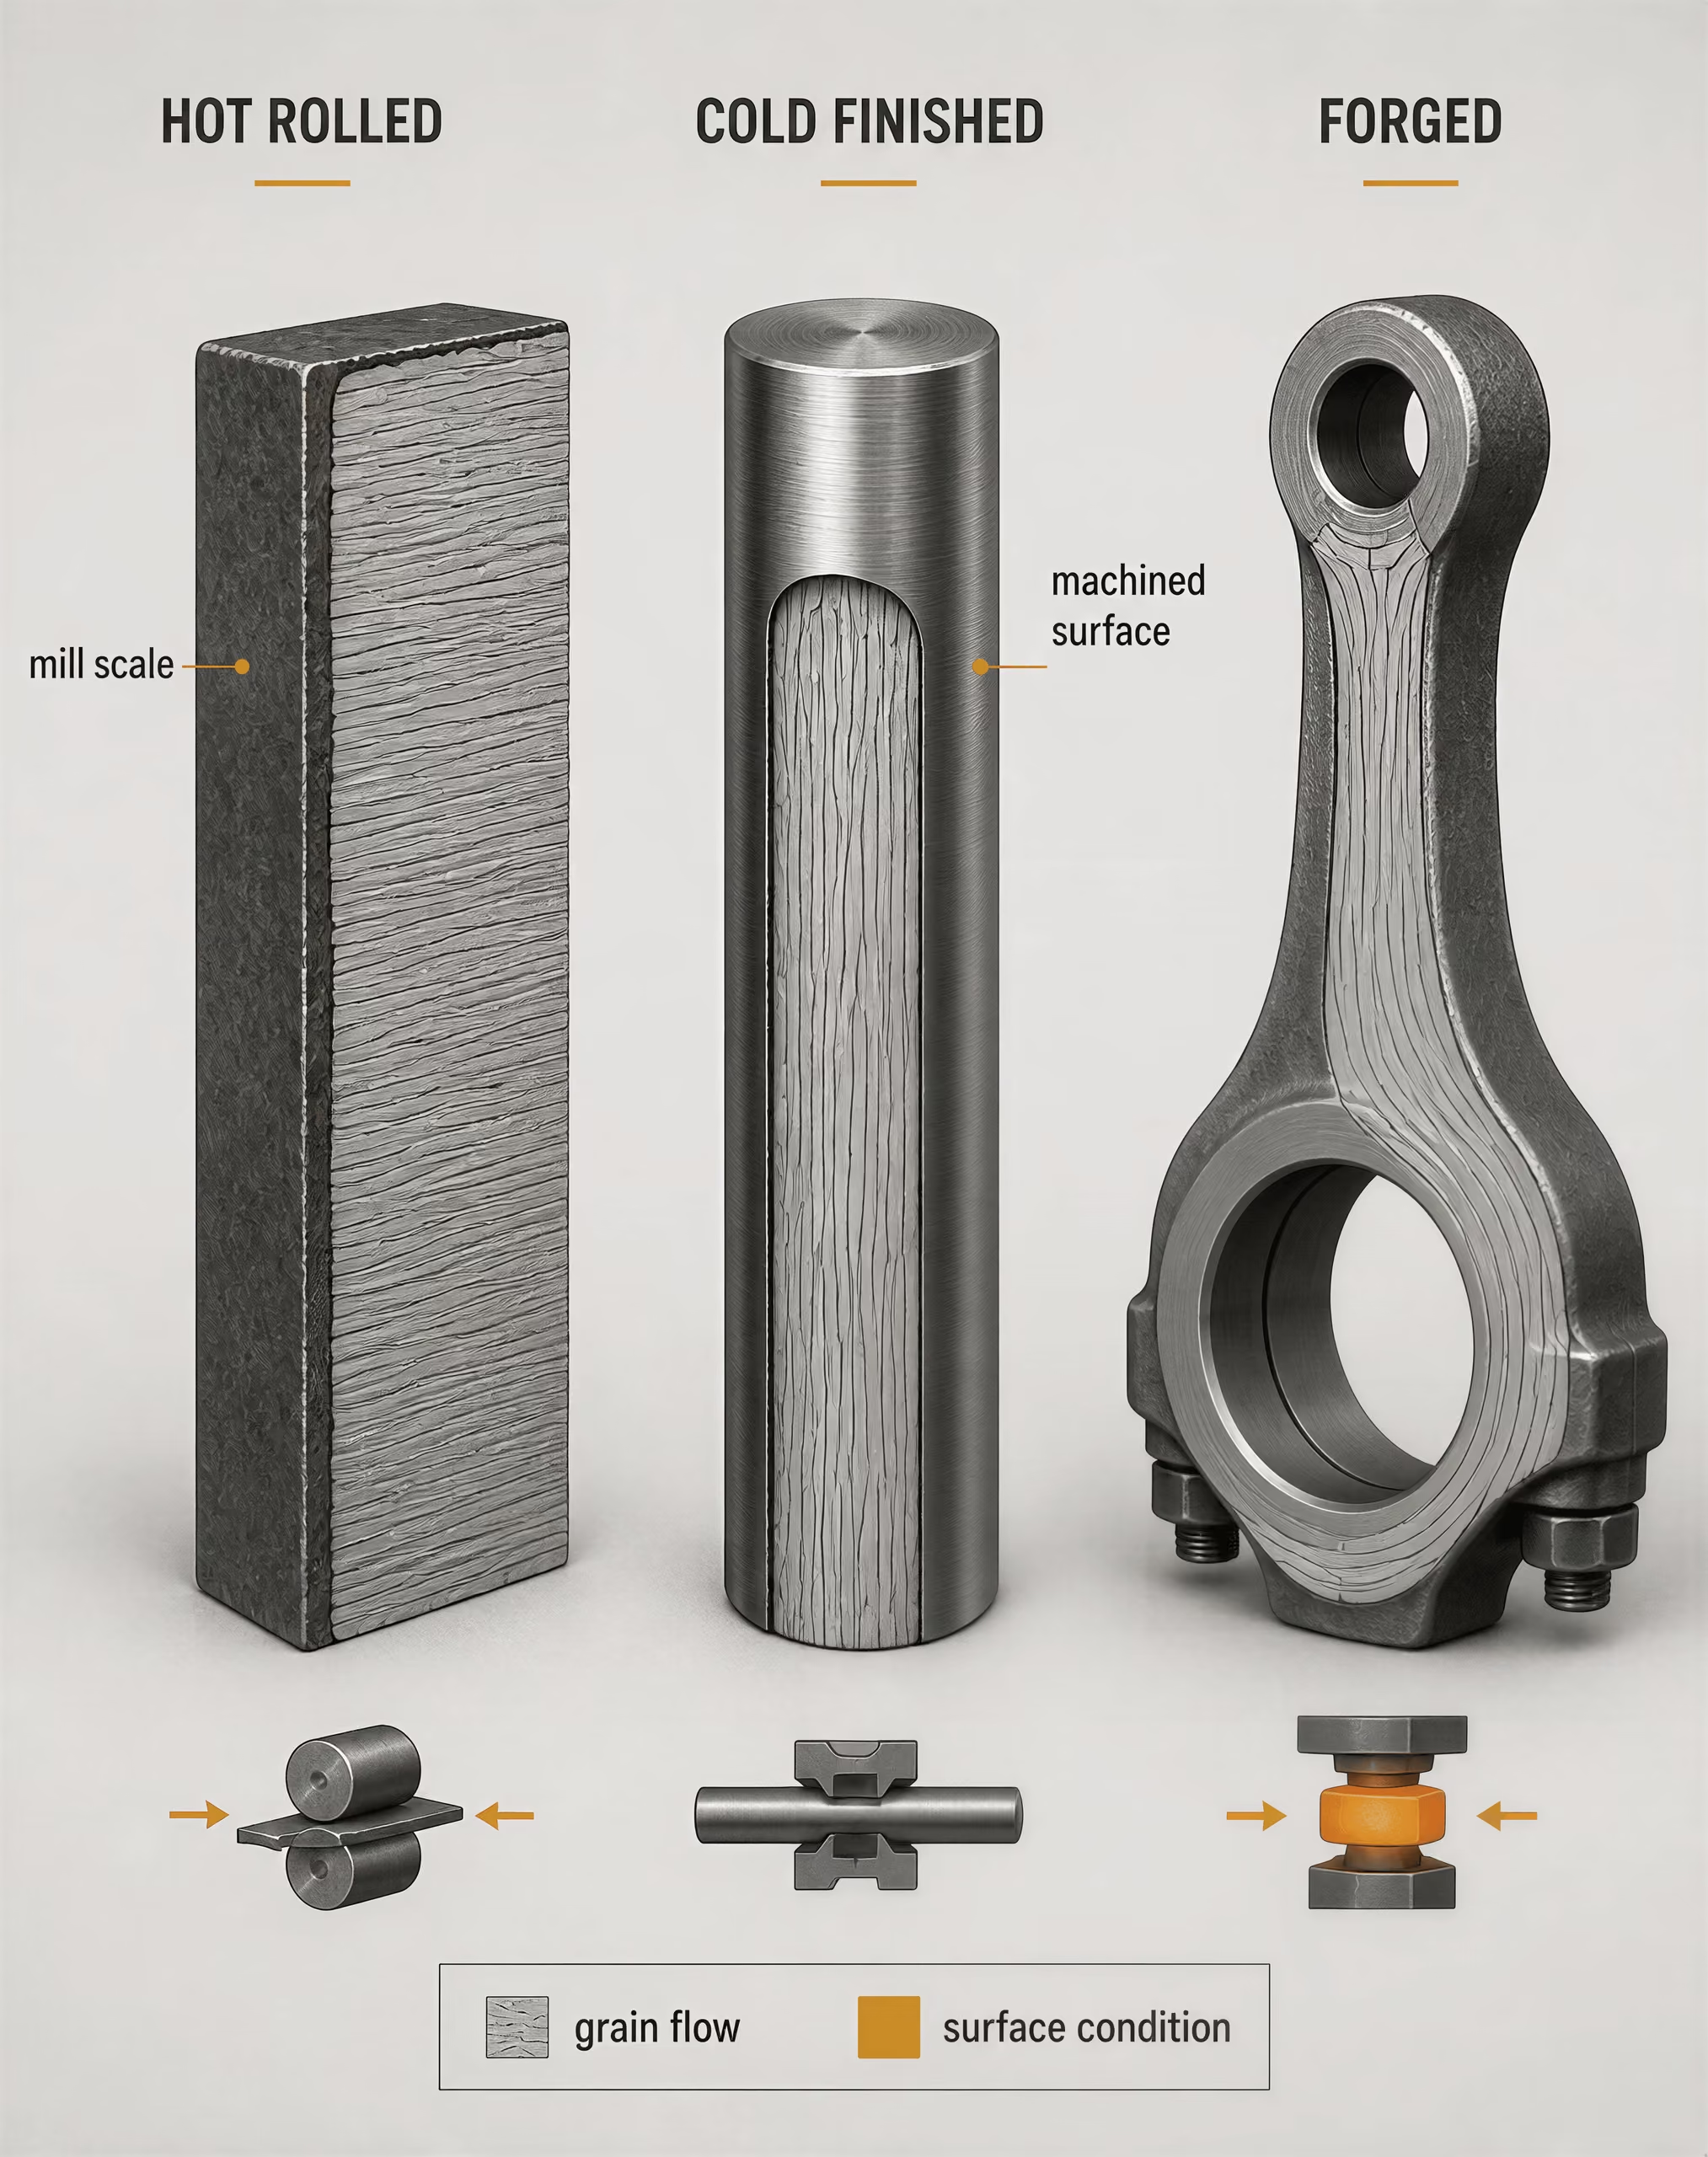
La forme du produit détermine la manière dont l’acier a été mis en forme et les défauts, contraintes et propriétés directionnelles susceptibles d’avoir de l’importance. Selon la description du procédé publiée en 2024 par la World Steel Association, la coulée continue transforme l’acier liquide en brames, blooms et billettes, qui sont ensuite laminés pour produire des produits plats et longs. Une brame peut devenir une tôle forte ou une tôle mince ; une billette peut devenir une barre ou un fil machine ; un bloom peut devenir un profilé de plus fortes dimensions ou une ébauche de forge. Le laminage, l’étirage, l’usinage ou le forgeage ultérieurs modifient la géométrie et le comportement mécanique.
Un produit plat fourni à l’état laminé à chaud possède un historique de surface et de dimensions différent de celui d’un produit ayant été écroui à froid puis recuit. Une barre décrite comme finie à froid peut avoir été étirée, écorcée, rectifiée ou tournée, avec un contrôle dimensionnel plus strict et un état de surface distinct. Une pièce forgée a subi une déformation plastique locale ou globale d’une manière différente de celle d’une tôle laminée, même lorsque l’analyse chimique est similaire.
Le traitement thermique modifie la microstructure. Le recuit réduit généralement la dureté et les contraintes résiduelles tout en améliorant la ductilité et l’usinabilité. La normalisation produit une structure ferrito-perlitique affinée en chauffant au-dessus de la plage de transformation pertinente, puis en refroidissant à l’air. Le laminage normalisant utilise une séquence de laminage contrôlée de sorte que les dernières passes produisent un état comparable, à certains égards spécifiés, à celui d’un matériau normalisé ; il ne s’agit pas simplement d’une désignation ordinaire de laminage à chaud. La trempe crée une structure de transformation plus dure, tandis que le revenu réduit une partie de la fragilité et ajuste la résistance et la ténacité. « Trempé et revenu » désigne par conséquent une séquence contrôlée, et non pas simplement un résultat en matière de résistance.[3] Heat-treatable steels, alloy steels and stainless steels — Part 1. International Organization for Standardization. ISO 683-1:2016, 2016.
L’état de surface doit être considéré séparément du traitement thermique à cœur. La calamine peut rester sur un matériau laminé à chaud ou être éliminée par grenaillage, décapage ou une autre opération de décalaminage. Une surface finie à froid ou usinée peut influer sur les tolérances dimensionnelles, la rugosité et la localisation des défauts débouchant en surface, sans modifier la composition chimique de la nuance. La norme ISO 683-1:2016 spécifie les exigences techniques de livraison applicables aux produits semi-finis, barres, fils machines, produits plats et pièces forgées en aciers non alliés destinés à la trempe et au revenu, y compris des états définis de traitement thermique et de surface. Cette structure montre pourquoi « la nuance d’acier » ne constitue qu’un élément de la description technique.
Les essais requis complètent la définition de la condition. Les propriétés de traction peuvent être spécifiées pour une épaisseur et une orientation particulières. L’essai de résilience peut ne s’appliquer qu’à une qualité ou à une température indiquée. La dureté, le contrôle ultrasonore, l’évaluation de la grosseur de grain, les limites de décarburation, le contrôle de surface et les tolérances dimensionnelles peuvent également être obligatoires. Un certificat indiquant uniquement la composition chimique n’établit pas la conformité à une condition de livraison qui exige ces contrôles supplémentaires.
Pourquoi la désignation commande l’interprétation
Termes à ne pas confondre
- Normalisé
- État traité thermiquement obtenu par austénitisation et refroidissement à l’air.
- Normalisé-laminé
- État de laminage contrôlé destiné à produire une structure comparable à celle d’un matériau normalisé.
- Fini à froid
- Voie de fabrication d’un produit comprenant l’étirage, l’écroûtage, le tournage, la rectification ou des opérations de finition connexes.
- Trempé et revenu
- Séquence d’austénitisation, de refroidissement rapide et de revenu.
La désignation indique à l’utilisateur quelles règles de la norme s’appliquent, quelle condition a été commandée et quelles comparaisons sont valables. « Normalisé », « laminé normalisé », « recuit », « fini à froid » et « trempé et revenu » ne sont pas des adjectifs interchangeables. Ils déclenchent des hypothèses différentes concernant la microstructure, les propriétés, les limites de mise en œuvre et les essais d’acceptation.
La norme SAE AMSH6875C illustre le même principe dans le domaine du traitement thermique aéronautique : elle fixe des exigences pour quatre classes d’acier et spécifie les équipements des fours, les procédures, les températures et les méthodes d’essai. Le traitement requis est donc lié à un contrôle documenté du procédé, et non à la simple affirmation que le matériau a été chauffé à un moment donné.
Pour cette raison, une description complète du matériau devrait identifier la norme, la nuance, la forme du produit, les dimensions, la condition de livraison, l’état de surface et les essais requis. « Acier S355 », « barre en 4140 » ou « pièce forgée en acier allié » laissent des questions sans réponse concernant le matériau. Une désignation conforme aux normes les précise. Elle indique ce qu’est le produit, comment son état de livraison a été établi et quelles preuves doivent accompagner cette déclaration.
Le mode d’élaboration, des matières premières à l’acier semi-fini
[4] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
La production de l’acier ne se résume pas à une seule opération au four. Il s’agit d’une séquence liée au cours de laquelle une matière contenant du fer devient du fer, le fer devient de l’acier brut, puis l’acier liquide devient une forme coulée destinée au laminage ou au forgeage. La World Steel Association identifie deux filières principales : la filière haut-fourneau/convertisseur basique à l’oxygène, généralement désignée par BF-BOF, et la filière au four électrique à arc, ou filière EAF.[^1] Ces filières décrivent la manière dont la charge métallique est réduite, fondue et affinée. À elles seules, elles ne définissent pas la condition de livraison finale.
Une désignation définitive peut également exiger une composition particulière, une pratique de refroidissement, un état de surface, une structure granulaire, une résistance à la traction, une résilience aux chocs ou un traitement thermique déterminé. L’ISO 683-1:2016, par exemple, spécifie les exigences techniques de livraison applicables aux produits semi-finis, aux barres, au fil machine, aux produits plats et aux pièces forgées fournis dans des conditions définies de traitement thermique et d’état de surface.[^2] La filière ne constitue donc qu’un élément de l’historique de fabrication et non un substitut à la norme applicable au produit.
Haut fourneau et convertisseur à oxygène basique
La filière BF-BOF sépare la fabrication du fer de la fabrication de l’acier. La fabrication du fer produit de la fonte liquide, un fer liquide riche en carbone, dans le haut fourneau. La fabrication de l’acier réduit ensuite la teneur en carbone et ajuste la composition chimique dans le convertisseur à oxygène basique.
Un haut fourneau est chargé par le haut avec du minerai de fer, du coke métallurgique et des fondants tels que le calcaire. Le minerai de fer fournit les oxydes de fer. Le coke fournit la chaleur et agit comme agent réducteur ; son monoxyde de carbone élimine l’oxygène du minerai à mesure que la charge descend. Le calcaire réagit avec la gangue et les autres constituants indésirables pour former le laitier. De l’air chaud, communément appelé le vent, est introduit par des tuyères situées près de la base du four. La fonte liquide ainsi obtenue s’accumule sous le laitier et est soutirée pour être transférée vers le BOF.
| Récipient ou étape | Matière produite ou traitée | Fonction |
|---|---|---|
| Haut-fourneau | Fonte liquide | Réduit les oxydes de fer et produit du fer liquide riche en carbone |
| Convertisseur à oxygène basique | Acier brut | Affine la fonte liquide avec de l’oxygène et de la ferraille |
| Four électrique à arc | Acier liquide | Fait fondre une charge métallique au moyen de l’énergie électrique |
| Métallurgie en poche | Acier liquide affiné | Ajuste la composition chimique, la température, les gaz et les inclusions |
Un haut fourneau est donc un appareil de fabrication du fer, et non un appareil de fabrication de l’acier. Cette distinction apparaît dans les descriptions de l’American Iron and Steel Institute et de l’U.S. Environmental Protection Agency. L’EPA indique que le procédé à l’oxygène basique affine le fer en fusion du haut fourneau avec de la ferraille, tandis que le procédé au four électrique à arc constitue une filière distincte de fabrication de l’acier.[^3] Cette formulation est importante : le haut fourneau produit un intermédiaire ferreux, tandis que le BOF produit de l’acier brut.
Dans le BOF, une lance refroidie à l’eau souffle de l’oxygène de haute pureté dans le fer en fusion. L’oxygène se combine avec le carbone, le silicium, le manganèse et le phosphore. Le carbone quitte principalement le bain sous forme de monoxyde de carbone et de dioxyde de carbone ; les impuretés oxydées passent dans le laitier. De la ferraille d’acier est couramment ajoutée comme agent réfrigérant et matière métallique, ce qui permet de contrôler le bilan thermique tout en recyclant des matériaux. Les fondants forment un laitier basique qui capte le phosphore et les autres oxydes.
La coulée au BOF produit de l’acier brut, mais la composition après la coulée ne correspond pas nécessairement à la composition finale. Le traitement en poche peut éliminer les gaz dissous, ajuster les additions d’alliage, modifier les inclusions et fixer la température de coulée. Un traitement sous vide peut réduire la teneur en hydrogène, en azote ou en carbone, selon la nuance et les spécifications du procédé. Un traitement au calcium peut modifier la forme des inclusions dans les compositions appropriées. Ces opérations constituent des contrôles métallurgiques, et deux coulées issues de la même filière BF-BOF peuvent recevoir des historiques différents d’affinage et de traitement thermique.
La filière intégrée utilise donc davantage que du minerai et du coke. La World Steel Association compte le minerai de fer, le charbon métallurgique, le calcaire et l’acier recyclé parmi ses principales matières premières.[^4] Les proportions relatives varient selon la conception de l’installation, la conduite du four, la qualité de la ferraille et la composition chimique requise pour l’acier.
Four électrique à arc, fer réduit directement et fonte liquide
Un EAF fait fondre une charge métallique en faisant passer un courant électrique entre des électrodes et la charge. Le four peut être chargé principalement avec de l’acier recyclé, mais il peut également recevoir du fer réduit directement (DRI), du fer briqueté à chaud, de la fonte brute ou de la fonte liquide. La World Steel Association décrit la filière EAF comme utilisant principalement de l’acier recyclé, du DRI ou de la fonte liquide, ainsi que de l’électricité.[^4]
L’acier recyclé est déjà constitué de fer métallique et n’a donc pas besoin de l’étape de réduction au haut fourneau. Sa teneur en éléments d’alliage résiduels, son niveau de contamination, sa forme physique et sa proportion dans la charge influent sur la conduite du four et sur la composition chimique obtenue. Le DRI est produit par réduction du minerai de fer à l’état solide, généralement au moyen d’un gaz réducteur. Contrairement à la fonte liquide du haut fourneau, il n’a pas été fondu pendant la réduction et conserve une structure poreuse. La fonte liquide fournie à un EAF est un fer liquide ou produit antérieurement par un four de réduction ; elle introduit du carbone et de l’énergie thermique dans la coulée.
L’EAF fait fondre la charge et permet l’oxydation, la formation du laitier et le contrôle de la température. L’injection d’oxygène, l’ajout de carbone, la pratique du laitier moussant et la puissance électrique sont coordonnés afin d’atteindre les caractéristiques visées pour la coulée. Après la coulée, la métallurgie secondaire en poche peut comprendre la désoxydation, l’alliage, le dégazage sous vide, la modification des inclusions et l’ajustement de la température. Une coulée produite dans un EAF peut ainsi être affinée pour satisfaire à des exigences strictes, tandis qu’une installation intégrée peut produire des aciers aux propriétés très différentes en modifiant la composition chimique, la coulée, le laminage et le traitement thermique.
La filière ne détermine pas à elle seule la résistance, la ténacité, la soudabilité ou la tenue en fatigue. Une nuance de construction faiblement alliée produite dans un EAF et la même nuance produite dans un BOF peuvent satisfaire à la même spécification de produit si les exigences spécifiées en matière de composition chimique, de propriétés mécaniques, de propreté et de traitement sont respectées. À l’inverse, deux produits issus du même EAF peuvent différer considérablement si l’un est normalisé et l’autre trempé et revenu, ou si leurs épaisseurs de produit et leurs vitesses de refroidissement diffèrent.
Les normes imposent parfois des exigences liées à la filière. L’ASTM A434/A434M-24 couvre les barres en acier allié, forgées à chaud ou finies à froid, trempées et revenues, et identifie la production au four Martin, au four à oxygène basique et au four électrique comme des filières autorisées de fusion et de traitement. L’ASTM A508/A508M-16 adopte une position plus spécifique pour les pièces forgées en acier au carbone et en acier allié, traitées sous vide, trempées et revenues, destinées aux composants d’appareils à pression : elle exige une fabrication au four électrique basique, sauf en cas d’affinage secondaire ou de refusion.[^5] Une telle exigence constitue une condition de conformité et ne prouve pas que tous les produits issus d’un EAF ou d’un BOF présentent les mêmes performances.

Acier brut, coulée et transformation en aval
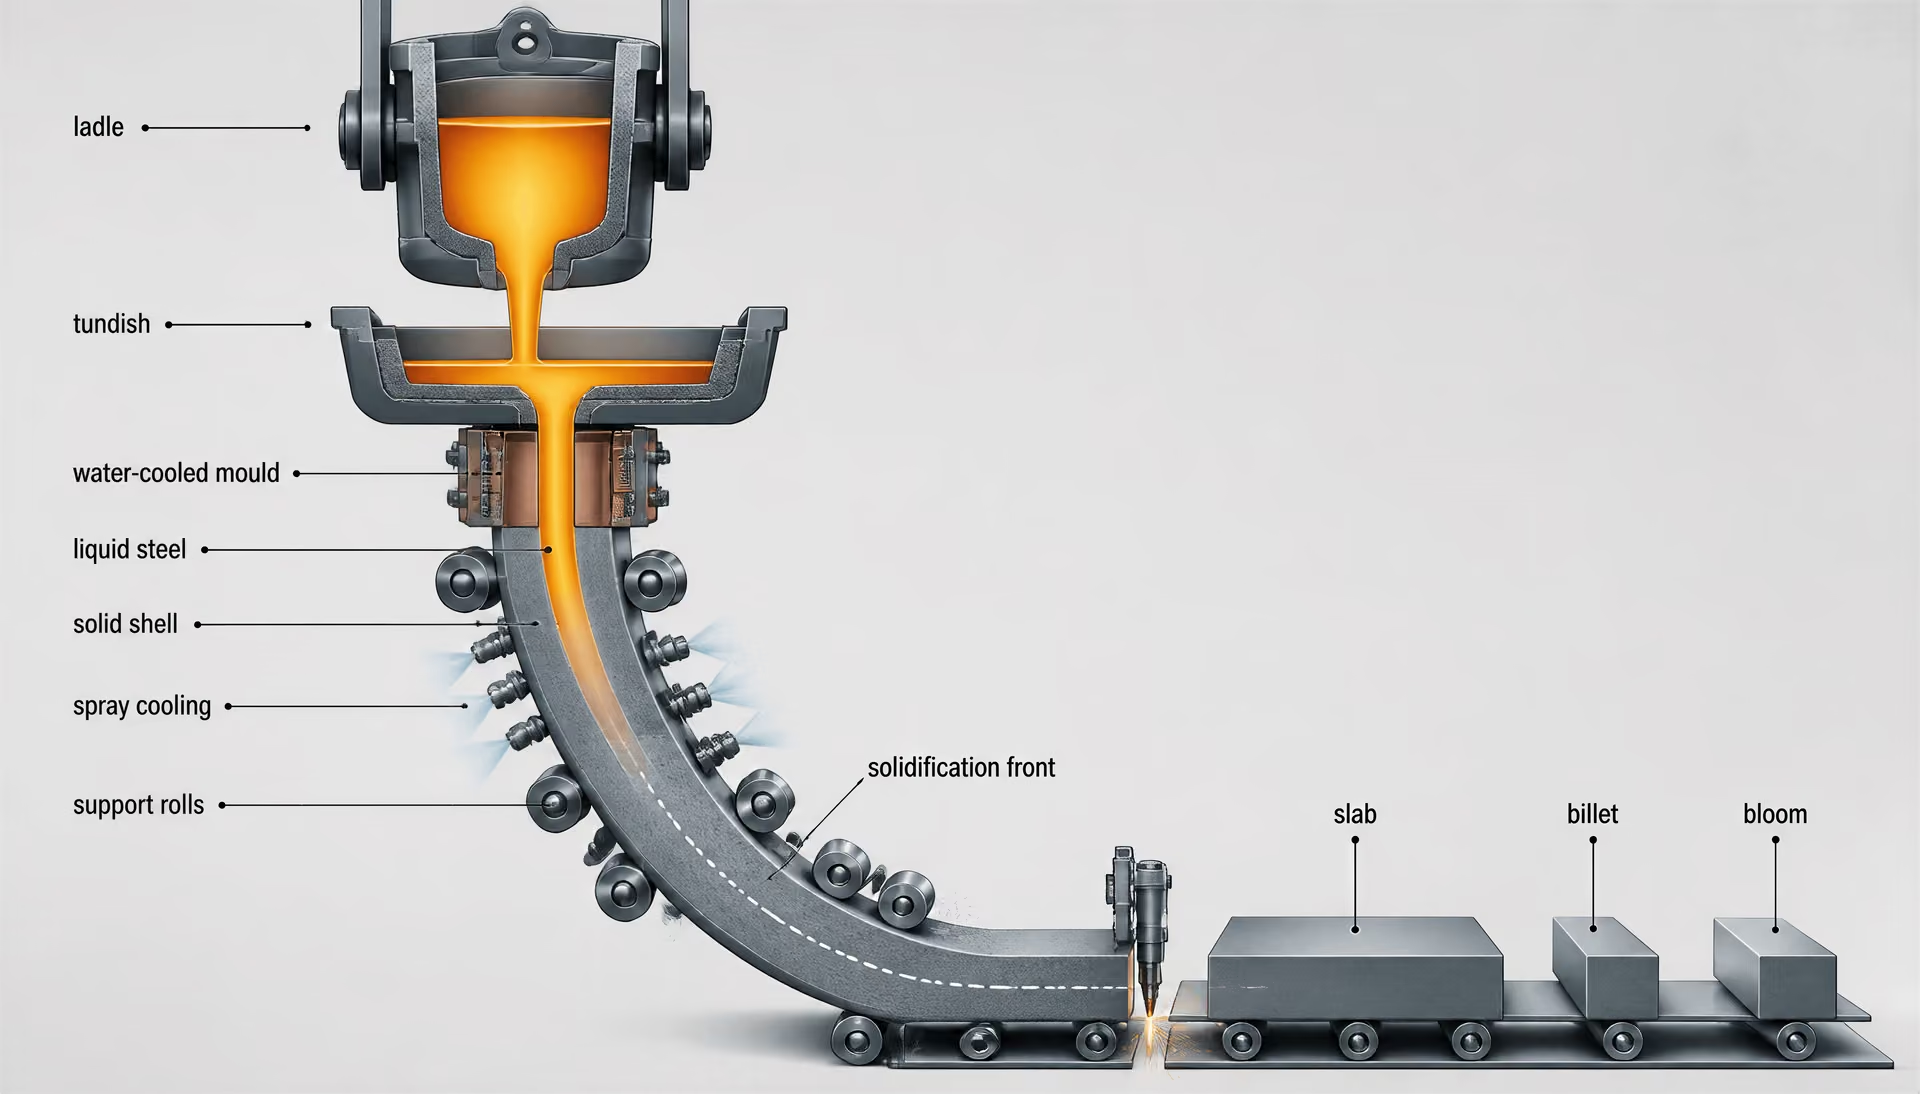
L’acier brut est l’acier liquide obtenu après la fabrication primaire de l’acier et avant sa transformation en produit semi-fini coulé. Il est transféré dans une poche, où la métallurgie secondaire établit la composition chimique, la propreté et la température de coulée. La poche peut alimenter un répartiteur, qui sert de réservoir et distribue l’acier dans le moule d’une machine de coulée continue.[5] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
La coulée continue transforme l’acier en fusion en brames, billettes ou blooms.[^1] Le moule est refroidi à l’eau et ouvert en haut comme en bas. Une croûte solide se forme contre la paroi du moule tandis que l’acier liquide reste à l’intérieur. Des rouleaux soutiennent et extraient le produit ; des pulvérisations intensifient le refroidissement sous le moule jusqu’à ce que la section soit suffisamment solidifiée. Des chalumeaux oxy-combustible ou des équipements mécaniques coupent le produit à la longueur voulue.
Les brames alimentent généralement les trains de laminage de produits plats et sont laminées pour produire des tôles fortes, des bandes ou des feuilles. Les billettes alimentent couramment les trains de laminage de barres et de fil machine. Les blooms, qui sont des sections plus importantes, peuvent alimenter la fabrication de profilés, de rails ou de barres lourdes, bien que la terminologie et les limites dimensionnelles dépendent de l’installation et de la norme. La pratique de coulée influe sur la ségrégation, la porosité, les inclusions et les défauts de surface. Ces caractéristiques peuvent ensuite être réduites par réchauffage, laminage, chutage, conditionnement ou forgeage, mais elles ne disparaissent pas automatiquement.
La transformation en aval commence par le réchauffage lorsqu’un laminage à chaud est requis. Le laminage comprime la section coulée entre des cylindres, réduit son épaisseur ou sa section et modifie sa forme ainsi que sa structure interne. Le laminage contrôlé et le refroidissement accéléré peuvent affiner les grains et développer la résistance requise sans traitement complet de normalisation distinct. Les tôles fortes, les barres, le fil machine et les profilés peuvent ensuite subir un dressage, un décalaminage, un pelage, un meulage, une coupe ou d’autres opérations de surface.
| Classe de forgeage | Description du refroidissement ou du traitement | Finalité ou conséquence habituelle |
|---|---|---|
| Recuit | Refroidissement lent contrôlé | Dureté réduite et usinabilité améliorée |
| Normalisé | Refroidissement à l’air après chauffage au-dessus de la plage de transformation | Structure ferritique-perlitique plus fine |
| Normalisé et revenu | Normalisation suivie d’un revenu | Dureté, ténacité et contraintes résiduelles ajustées |
| Trempé et revenu | Refroidissement rapide suivi d’un revenu | Résistance accrue avec une fragilité de trempe réduite |
| Normalisé, trempé et revenu | Normalisation avant durcissement et revenu | Structure initiale contrôlée avant la trempe |
Le forgeage suit une voie de déformation différente. Une billette, un bloom ou un lingot est chauffé et comprimé entre des matrices ou sous une presse, ce qui produit un écoulement directionnel et une forme qui peut ne pas convenir au laminage. L’ASTM A668/A668M-16 classe les pièces forgées selon leur traitement thermique de livraison, notamment dans les états recuit, normalisé, normalisé et revenu, trempé et revenu, et normalisé-trempé-revenu.[^6] Il s’agit de conditions de livraison et non de désignations de la production BF-BOF ou EAF.
La filière finale constitue donc une chaîne : le minerai ou l’acier recyclé entre dans l’étape de fabrication du fer ou de fusion ; le métal en fusion est affiné pour devenir de l’acier brut ; l’acier liquide est coulé ; puis la section semi-finie est laminée ou forgée avant tout traitement thermique final et toute préparation de surface spécifiés. La BS EN 10025-3:2019 traite des produits laminés à chaud en acier de construction soudable à grain fin, fournis à l’état normalisé ou laminé normalisé, tandis que la DIN EN 10025-6:2023-06 couvre les aciers de construction laminés à chaud à haute limite d’élasticité, fournis à l’état trempé et revenu.[^7] Une même grande famille d’aciers peut donc quitter la production avec des obligations différentes, parce que sa filière de transformation après la coulée et son état de livraison défini sont différents.
[^1]: World Steel Association, « Steelmaking process », 2024. [^2]: ISO 683-1:2016. [^3]: U.S. Environmental Protection Agency, AP-42, « Iron and Steel Production », 1995. [^4]: World Steel Association, « Raw materials », 2024. [^5]: ASTM A434/A434M-24 ; ASTM A508/A508M-16. [^6]: ASTM A668/A668M-16. [^7]: BS EN 10025-3:2019 ; DIN EN 10025-6:2023-06.
Influence de la voie de fusion et de la métallurgie secondaire sur le produit
Élaboration primaire de l’acier par rapport à l’affinage secondaire
La voie d’élaboration au four détermine la manière dont les matières contenant du fer deviennent de l’acier liquide, mais elle ne définit pas à elle seule le produit fini. La World Steel Association distingue deux voies principales : la voie haut-fourneau–convertisseur à oxygène basique (BF–BOF) et la voie au four électrique à arc (EAF) (World Steel Association, 2024). Dans la voie intégrée, on utilise du minerai de fer, du charbon métallurgique, du calcaire et de l’acier recyclé. Le haut-fourneau produit de la fonte liquide riche en fer ; le convertisseur à oxygène basique affine ensuite cette fonte avec de l’oxygène et de la ferraille. L’U.S. Environmental Protection Agency décrivait la même distinction en 1995 : le procédé à l’oxygène basique affine la fonte liquide du haut-fourneau avec de la ferraille, tandis que le procédé au four électrique à arc constitue une voie d’élaboration de l’acier distincte.
Un EAF fond une charge constituée principalement d’acier recyclé, de fer réduit directement ou de fonte liquide, au moyen d’énergie électrique. Cette description identifie la méthode de fusion primaire, mais non la propreté finale, la population d’inclusions, la structure des grains ou les performances mécaniques. Deux coulées produites dans des EAF peuvent différer sensiblement, car leurs matières premières — ferraille ou fer réduit directement —, leur pratique d’oxydation, le contrôle du laitier, les additions d’alliage, la température de coulée et les traitements en aval peuvent être différents. Il en va de même pour deux coulées produites au BOF.
Séquence de métallurgie secondaire
- Traitement en four-poche Ajuste la température et la composition chimique et favorise la désulfuration.
- Brassage à l’argon Mélange le bain et favorise la remontée des inclusions dans le laitier.
- Traitement sous vide Peut réduire les gaz dissous et contribuer à la maîtrise des inclusions.
- Traitement au calcium Peut modifier la forme des inclusions dans les compositions appropriées.
- Coulée Transfère l’acier affiné, par l’intermédiaire d’un répartiteur, dans une lingotière de coulée continue.
Après l’élaboration primaire de l’acier, la coulée liquide peut subir une métallurgie secondaire en poche. Le traitement en four-poche ajuste la température et la composition chimique, favorise la désulfuration, modifie les inclusions par des additions de calcium ou d’autres éléments et permet de régler les éléments d’alliage avec une plus grande précision qu’il n’est généralement possible de le faire pendant l’opération principale de fusion. Le brassage à l’argon contribue à homogénéiser le bain et favorise la remontée des inclusions non métalliques dans le laitier. Ces opérations influencent l’acier qui sera ensuite coulé, forgé ou laminé, même si sa voie d’élaboration au four reste « BOF » ou « EAF ».
La coulée et la déformation ajoutent un historique supplémentaire. La World Steel Association indique que la coulée continue transforme l’acier liquide en brames, billettes et blooms, qui sont ensuite laminés pour produire des produits plats et longs. Le forgeage modifie la forme et la structure interne différemment du laminage, notamment par la déformation locale et la réduction de la porosité de coulée. L’état de livraison combine donc davantage d’éléments que le seul nom du four. L’ISO 683-1:2016, par exemple, spécifie les exigences techniques de livraison applicables aux produits semi-finis, aux barres, au fil machine, aux produits plats et aux pièces forgées dans des états définis de traitement thermique et de surface.
Le traitement thermique constitue un maillon distinct de la chaîne. L’ASTM A668/A668M-16 classe les pièces forgées en acier au carbone et en acier allié selon leur traitement thermique de livraison, notamment les états recuit, normalisé, normalisé et revenu, trempé et revenu, ainsi que normalisé-trempé et revenu. L’expression « trempé et revenu » décrit un état thermique, et non une voie d’élaboration au four. Un acier forgé à partir d’une coulée issue d’un EAF et un acier forgé à partir d’une coulée issue d’un BOF peuvent tous deux être livrés à l’état trempé et revenu, sans que leurs éléments résiduels, leurs inclusions et leurs teneurs en gaz soient nécessairement identiques.
Traitement sous vide, propreté et gaz dissous
Le traitement sous vide est un procédé secondaire destiné à contrôler les gaz dissous et, dans certaines opérations, les inclusions. Sous pression réduite, l’hydrogène et l’azote dissous sont moins solubles dans l’acier liquide ; le brassage et l’exposition du métal liquide au vide facilitent leur élimination. Le contrôle de l’hydrogène est important, car un excès d’hydrogène peut contribuer à la formation de tapures, à la fissuration interne ou à des dégradations différées dans les fortes sections sensibles à ces phénomènes. Le contrôle de l’oxygène est important pour une autre raison : l’oxygène dissous réagit avec les additions désoxydantes et contribue à la formation d’inclusions d’oxydes. Le traitement sous vide ne signifie pas que toutes les inclusions disparaissent, pas plus qu’il ne remplace le contrôle des matières premières, des entraînements de laitier, de la coulée et du réchauffage.
Le dégazage sous vide et la refusion sous vide à l’arc sont deux opérations différentes. Le dégazage sous vide traite une coulée liquide, généralement en poche ou dans une cuve à vide, avant la coulée. La fusion sous induction sous vide fond et affine une charge sous vide ou sous atmosphère contrôlée. La refusion sous vide à l’arc (VAR) refond ensuite une électrode consommable sous vide, produisant un nouveau lingot à solidification contrôlée. La refusion sous laitier électroconducteur (ESR) utilise un laitier conducteur pour refondre une électrode et peut améliorer le contrôle des inclusions ainsi que la structure de solidification. Ces voies de refusion ne sont pas simplement des versions plus poussées de la fusion en EAF ; ce sont des étapes supplémentaires, assorties de leurs propres contrôles et limites.
La notion d’« acier propre » doit donc être comprise comme un état métallurgique mesuré, et non comme un synonyme d’un four particulier. Les éléments de preuve pertinents peuvent inclure les résultats relatifs à l’hydrogène, à l’oxygène et à l’azote ; la teneur totale en oxygène ; le soufre ; le phosphore ; les évaluations des inclusions ; les résultats de macrographie après attaque ; l’examen ultrasonore ; ainsi que les essais mécaniques longitudinaux ou transversaux. Les éléments de preuve requis dépendent de la norme applicable au produit et de la spécification d’achat. Une coulée traitée sous vide peut néanmoins être non conforme en raison d’une ségrégation, de discontinuités de forgeage ou d’un traitement thermique inadapté. Inversement, un produit n’ayant pas subi de refusion peut satisfaire aux exigences spécifiées lorsque les contrôles de procédé et les essais autorisés sont respectés.
Les pièces forgées destinées aux appareils à pression montrent pourquoi les exigences relatives à la voie d’élaboration deviennent parfois explicites. L’ASTM A508/A508M-16 couvre les pièces forgées en acier au carbone et en acier allié, trempées et revenues, traitées sous vide, destinées aux composants d’appareils à pression. La norme exige une élaboration dans un four électrique de base, sauf lorsqu’un affinage secondaire ou une refusion est utilisé. Cette formulation ne signifie pas que tout produit EAF est traité sous vide ou convient à un appareil à pression. Elle signifie que cette spécification particulière établit une voie primaire autorisée, puis reconnaît l’affinage secondaire ou la refusion comme une voie alternative répondant à ses exigences. Le produit doit néanmoins satisfaire aux exigences spécifiées relatives à la composition chimique, au forgeage, au traitement thermique, aux propriétés mécaniques et aux contrôles.
Ce que les informations relatives à la voie d’élaboration peuvent ou ne peuvent pas prouver
La désignation d’une voie d’élaboration ne peut prouver que ce qui est indiqué dans la norme applicable, le certificat ou le dossier de fabrication. « EAF » peut identifier le four de fusion primaire, mais ne prouve pas, sans informations complémentaires, le dégazage sous vide, l’ESR, le VAR, une classe particulière d’évaluation des inclusions, la teneur en hydrogène, la taille des grains ou le taux de réduction au forgeage. « BOF » ne prouve pas une propreté inférieure, pas plus que « traité sous vide » ne prouve que tous les défauts internes ont été éliminés. Les affirmations relatives à la voie d’élaboration doivent être distinguées de celles qui concernent les résultats d’essais.
Certaines normes laissent ouverte la voie de fusion primaire. L’ASTM A434/A434M-24 autorise l’élaboration au four Martin, au convertisseur à oxygène basique ou au four électrique pour les barres en acier allié trempé et revenu, corroyées à chaud et finies à froid. La désignation de livraison porte alors principalement sur la forme du produit, l’état de finition, la composition chimique, le traitement thermique et les propriétés requises, plutôt que d’imposer un four particulier. La BS EN 10025-3:2019 définit les états de livraison normalisé ou laminé normalisé pour les produits plats en aciers de construction soudables à grain fin, tandis que la DIN EN 10025-6:2023-06 couvre les produits plats laminés à chaud livrés à l’état trempé et revenu. Aucun de ces états de livraison ne fournit, à lui seul, un historique complet de la fusion.
D’autres normes imposent des contrôles relatifs à la voie d’élaboration, comme le fait l’ASTM A508/A508M-16. La SAE AMSH6875C spécifie également les équipements de traitement thermique, les procédures, les températures et les méthodes d’essai pour quatre classes d’acier, ce qui montre que la conformité du procédé peut aller bien au-delà de la désignation du four. L’interprétation pratique est simple : un état de livraison consigne un état techniquement défini et les exigences qui lui sont associées, tandis que la voie de fabrication décrit la manière dont cet état a été obtenu. Ces deux notions se recoupent, mais elles ne sont pas interchangeables. Seuls la norme applicable, le certificat matière et, lorsque cela est requis, la documentation de procédé traçable peuvent établir quelles étapes de la voie d’élaboration ont effectivement été réalisées.
États de livraison normalisé et laminé normalisé
« Normalisé » et « laminé normalisé » décrivent des états métallurgiques, et non simplement une appellation de production privilégiée par un laminoir. Chacun indique comment la structure austénitique de l’acier a été affinée et comment le produit fini a atteint ses propriétés mécaniques spécifiées. La désignation s’inscrit également dans le cadre d’une norme de produit : les dimensions, la composition chimique, la résilience aux chocs, les propriétés en traction, l’état de surface, les essais et les écarts admissibles peuvent tous être régis par cette norme.
Le procédé de fabrication reste une question distincte. La World Steel Association a déclaré en 2024 que les deux principales voies de fabrication de l’acier sont la voie haut fourneau–convertisseur basique à oxygène (BF–BOF) et la voie du four électrique à arc (EAF). Ses recommandations relatives aux matières premières distinguent une voie intégrée utilisant du minerai de fer, du charbon métallurgique, du calcaire et de l’acier recyclé, d’une voie EAF utilisant principalement de l’acier recyclé, du fer réduit directement ou de la fonte liquide, ainsi que de l’électricité. L’une ou l’autre de ces voies peut fournir un acier qui sera ensuite coulé et laminé pour produire un produit normalisé ou laminé normalisé, à condition que la composition chimique, la propreté et les contrôles de procédé requis soient respectés.
Selon la World Steel Association (2024), la coulée continue transforme l’acier liquide en brames, billettes ou blooms, qui sont ensuite laminés pour produire des produits plats ou longs. La voie de coulée, la pratique de réchauffage, le programme de réduction et l’historique de refroidissement influent sur la microstructure initiale, mais ne déterminent pas à eux seuls l’état de livraison final. Une tôle fabriquée à partir d’acier EAF peut être normalisée ; une tôle produite par la voie BF–BOF peut être laminée normalisée. La désignation décrit l’état métallurgique final du produit, et non ses origines au niveau du four.
La normalisation en tant que traitement thermique
La normalisation est une opération distincte de traitement thermique, réalisée après le formage à chaud ou après un laminage ayant produit une structure inadéquate ou non uniforme. L’acier est chauffé dans le domaine austénitique, normalement au-dessus de la température critique de transformation nécessaire à la formation d’austénite dans toute la section concernée, maintenu suffisamment longtemps pour que la structure s’homogénéise, puis refroidi à l’air calme. La température exacte et la durée de maintien dépendent de la nuance, de l’épaisseur de la section et des conditions de fonctionnement du four.
Lors du chauffage, les structures antérieures de ferrite, de perlite et de déformation sont remplacées par de l’austénite. Cette transformation peut dissoudre ou redistribuer certaines phases et réduire les différences créées par la coulée, le forgeage ou un laminage antérieur. Le refroidissement à l’air transforme ensuite l’austénite en une structure ferrite–perlite relativement fine dans de nombreux aciers de construction non alliés et faiblement alliés. Le résultat est généralement plus uniforme dans toute la section qu’un état brut de laminage non contrôlé.
L’affinement des grains est essentiel. Lorsque les grains d’austénite sont réduits avant la transformation, les grains de ferrite formés pendant le refroidissement sont également généralement plus fins. Une structure à grains ferritiques plus fins tend à augmenter la limite d’élasticité et à améliorer la ténacité sans dépendre uniquement d’une augmentation de la teneur en carbone. Cet équilibre est important pour les aciers de construction soudables, dans lesquels une teneur excessive en carbone et une trempabilité accrue due aux éléments d’alliage peuvent augmenter le risque de formation de zones affectées thermiquement dures et de fissuration assistée par l’hydrogène.
La normalisation peut également réduire la ségrégation en bandes et les différences entre la surface et le centre d’un produit épais, bien que le degré d’homogénéisation dépende de la ségrégation initiale, de la dimension de la section et du cycle thermique. Elle ne garantit pas la disparition de toutes les variations chimiques ou microstructurales. Une ségrégation importante liée à la coulée, par exemple, ne peut pas être éliminée par le seul refroidissement à l’air.
Le terme « normalisé » signifie donc que le produit a subi un traitement thermique de normalisation ou qu’il a atteint un état métallurgique équivalent, lorsque la norme de produit applicable autorise cette interprétation. Il ne signifie pas « trempé et revenu ». La trempe utilise une vitesse de refroidissement élevée pour former une structure plus dure ; le revenu réduit ensuite la fragilité et ajuste la résistance. DIN EN 10025-6:2023-06 traite des produits plats laminés à chaud livrés à l’état trempé et revenu, qui constitue un état de livraison différent de celui des produits normalisés couverts par BS EN 10025-3:2019.
D’autres normes montrent pourquoi la formulation doit être interprétée avec précision. ISO 683-1:2016 spécifie les exigences techniques de livraison applicables aux produits semi-finis, barres, fils machine, produits plats et pièces forgées fabriqués à partir d’aciers non alliés destinés à la trempe et au revenu, y compris des états définis de traitement thermique et de surface. ASTM A668/A668M-16 classe séparément les pièces forgées comme recuites, normalisées, normalisées et revenues, trempées et revenues, ou normalisées, trempées et revenues. « Normalisé et revenu » n’est pas interchangeable avec « normalisé » ; le traitement de revenu supplémentaire modifie la structure et les vérifications requises.
Le laminage normalisant en tant qu’état de laminage contrôlé
Le laminage normalisant permet d’obtenir une structure finale de type normalisé grâce à un laminage à chaud contrôlé, plutôt qu’au moyen d’un cycle complet de normalisation dans un four distinct après le laminage. Le programme de laminage contrôle le réchauffage, les réductions par passe, le temps entre les passes et la température de finition, de sorte que la déformation affine l’austénite avant sa transformation. Après la dernière passe, le produit refroidit dans des conditions spécifiées et développe une structure équivalente, aux fins de la norme, à celle obtenue par normalisation.
La température est déterminante. Si le laminage se termine à une température excessivement élevée, l’austénite peut recristalliser et grossir entre les passes, ce qui réduit l’effet d’affinement des grains. Si la déformation se produit à une température plus basse et contrôlée dans le domaine austénitique, une austénite non recristallisée ou affinée de manière répétée peut fournir de nombreux sites de germination pour la ferrite fine lors du refroidissement. Les propriétés finales reflètent alors à la fois la déformation et la transformation.
Le laminage normalisant ne doit pas être assimilé au laminage thermomécanique. Dans le laminage thermomécanique, la déformation est volontairement achevée à des températures plus basses et peut s’étendre dans un domaine où la recristallisation est inhibée ; l’état obtenu est généralement désigné par TM ou M dans les normes applicables. Le laminage normalisant vise au contraire un état équivalent à celui d’un matériau normalisé. La limite entre ces états est définie par la norme applicable et la qualification du procédé, et non par l’affirmation générale que l’acier a été « laminé à froid » ou « laminé sous contrôle ».
Cette distinction influe également sur la répétabilité. Un traitement de normalisation distinct peut corriger certaines variations héritées du laminage, mais il nécessite un temps supplémentaire au four et peut modifier les dimensions, l’oxydation et l’état de surface. Le laminage normalisant vise à obtenir la structure requise au cours même du programme de travail à chaud. Aucun des deux procédés n’est automatiquement supérieur : la nuance spécifiée, l’épaisseur, la géométrie de la section, l’exigence de ténacité et les essais de réception déterminent si le matériau livré est conforme.
BS EN 10025-3:2019 et les aciers de construction à grain fin
BS EN 10025-3:2019 établit les conditions techniques de livraison applicables aux produits plats et longs laminés à chaud, fabriqués à partir d’aciers de construction soudables à grain fin et livrés à l’état normalisé ou laminé normalisé. Elle couvre les épaisseurs allant jusqu’à 250 mm inclus. Il s’agit d’une obligation découlant de la norme de produit, et non simplement d’une description de la succession des opérations effectuées par le producteur.
| Famille de désignation | État de livraison | Conséquence sur la qualité |
|---|---|---|
| S275N / S275NL | Normalisé ou normalisé-laminé | NL correspond à la qualité présentant une résilience aux chocs à basse température |
| S355N / S355NL | Normalisé ou normalisé-laminé | NL correspond à la qualité présentant une résilience aux chocs à basse température |
| S420N / S420NL | Normalisé ou normalisé-laminé | NL correspond à la qualité présentant une résilience aux chocs à basse température |
| S460N / S460NL | Normalisé ou normalisé-laminé | NL correspond à la qualité présentant une résilience aux chocs à basse température |
Les nuances de résistance spécifiées sont S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N et S460NL. La lettre N identifie l’état de livraison normalisé ou laminé normalisé. Le suffixe L identifie la qualité présentant une résilience aux chocs à basse température. En pratique, les qualités N et NL imposent des exigences différentes en matière d’essai Charpy, la qualité NL exigeant une performance à une température d’essai inférieure à celle de la qualité N. La température d’essai exacte, l’énergie absorbée, la position de prélèvement et les règles d’acceptation doivent être déterminées à partir de l’édition de la norme et de la forme du produit concernées.
Les nuances de la norme ne sont pas définies par la seule limite d’élasticité nominale. L’épaisseur influe sur la valeur de limite d’élasticité spécifiée, tandis que les plages de résistance à la traction, l’allongement, les limites de composition, les contrôles de composition liés à la soudabilité et les propriétés de résilience font également partie de la conformité. Une tôle S460NL épaisse et une tôle S460NL plus mince portent donc la même désignation de nuance tout en restant soumises à des exigences dépendant de l’épaisseur.
Le certificat de réception doit par conséquent mentionner la norme, la nuance, la qualité, la forme du produit, les dimensions, la référence de la coulée, l’état de livraison et les résultats des essais. « S355 » sans suffixe ni référence à la norme est incomplet. Un S355N fourni conformément à BS EN 10025-3:2019 ne constitue pas la même indication technique qu’un produit S355 générique et n’est pas, par défaut, équivalent à un S355NL, à un S355 trempé et revenu ou à une nuance laminée thermomécaniquement.
C’est pourquoi les états normalisé et laminé normalisé doivent figurer dans la spécification, et non dans la seule description informelle d’un fournisseur. Le procédé établit comment la structure a été produite ; la norme établit ce que le produit livré doit démontrer.
Acier trempé et revenu : de l’austénite à l’état de livraison
L’acier trempé et revenu (Q&T) se définit par une séquence, et non par l’affirmation vague selon laquelle un produit a été « traité thermiquement ». Le matériau est d’abord chauffé dans le domaine austénitique, maintenu suffisamment longtemps pour permettre la transformation requise et l’homogénéisation chimique, refroidi rapidement afin de former de la martensite, puis réchauffé à une température inférieure à la température critique inférieure de transformation pour le revenu. L’état final dépend de la composition chimique de l’acier, des dimensions de la section, de la conduite du four, de la sévérité de la trempe, des paramètres de revenu, de l’état de surface et des exigences associées à la norme applicable au produit.
Cette distinction est importante, car le procédé de fabrication et le traitement métallurgique décrivent des aspects différents de la chaîne de production. La World Steel Association identifie la filière haut-fourneau–convertisseur à oxygène et la filière four électrique à arc comme les deux principales filières de production de l’acier (2024). La coulée continue produit ensuite des brames, des billettes ou des blooms, qui peuvent être laminés pour obtenir des produits plats ou longs. Le traitement Q&T peut être appliqué après l’une ou l’autre de ces filières ; il n’est pas synonyme d’acier produit au four électrique à arc, d’acier allié ou d’une forme particulière de produit. Un état de livraison défini par une norme ajoute un niveau supplémentaire en précisant ce que le fournisseur doit livrer et démontrer.

Austénitisation, trempe et transformation martensitique
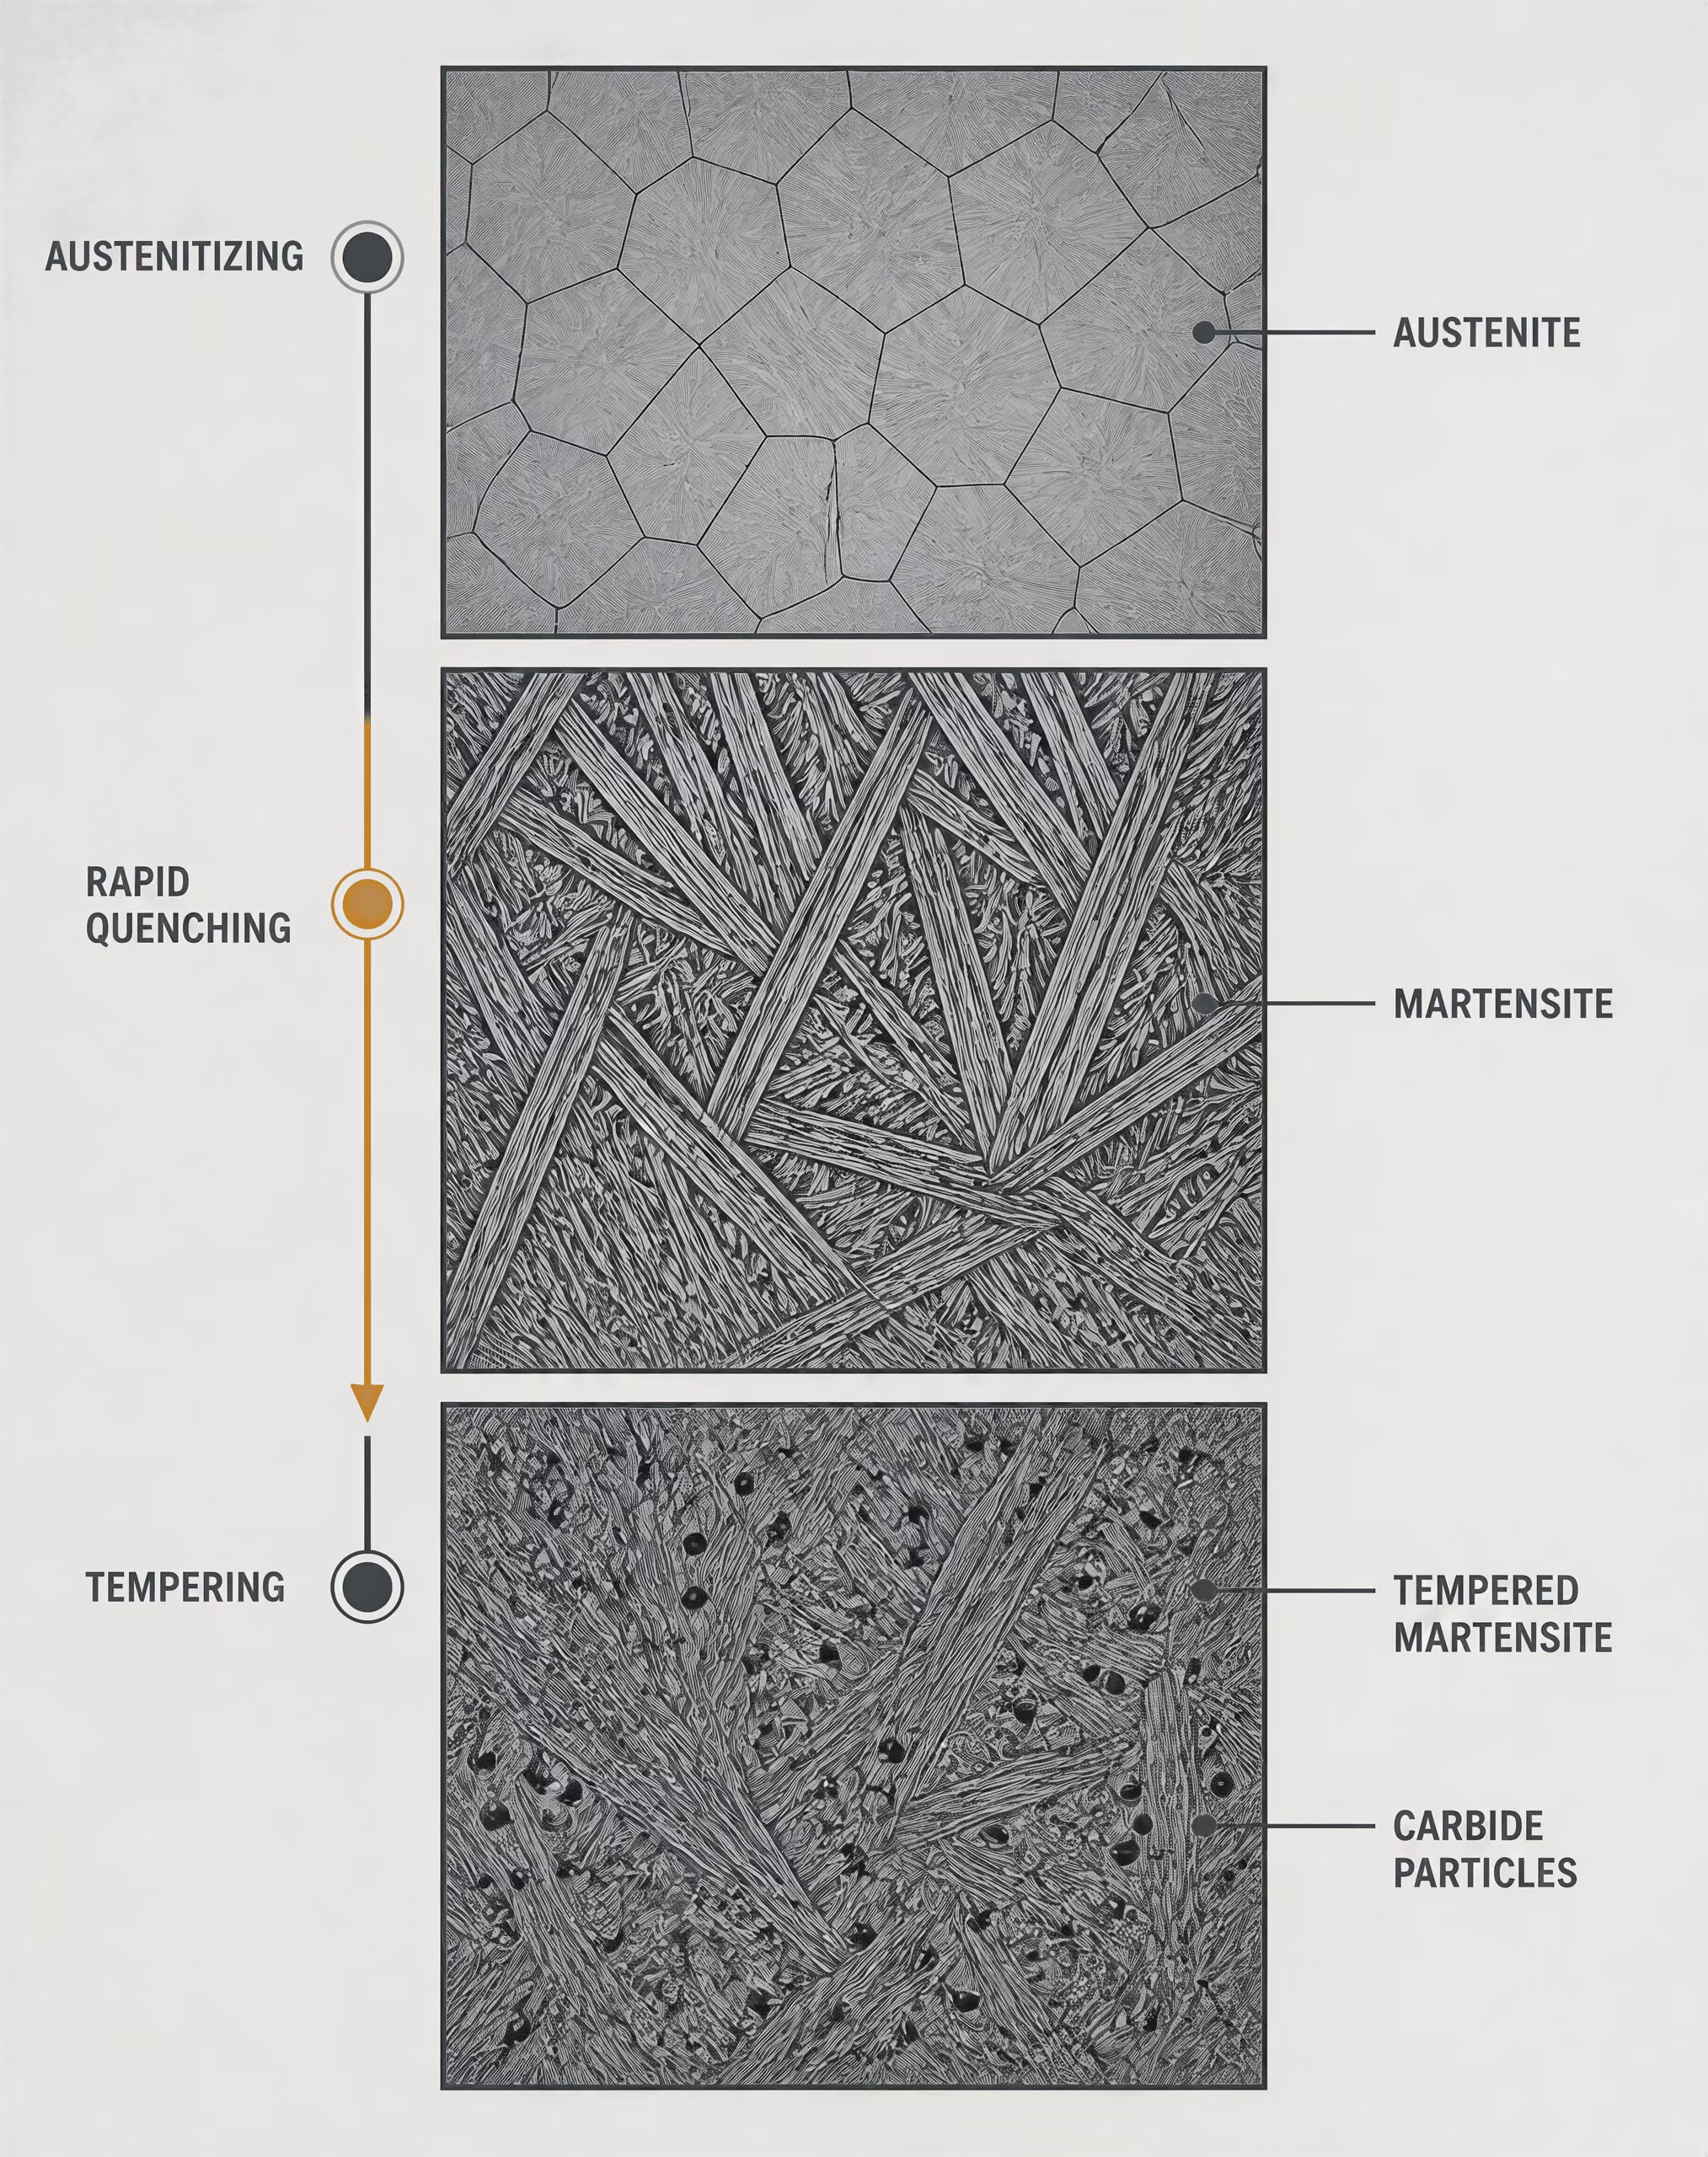
Lors de l’austénitisation, la ferrite, la perlite ou d’autres constituants initiaux se transforment en austénite, la phase cubique à faces centrées qui peut dissoudre une quantité de carbone nettement supérieure à celle que peut dissoudre la ferrite. L’acier doit atteindre une température appropriée et y être maintenu pendant une durée contrôlée. Un chauffage ou un maintien insuffisant peut laisser des carbures non dissous et provoquer une non-uniformité chimique. Une température excessive ou une exposition prolongée peut grossir les grains d’austénite, accroître les déformations et dégrader la ténacité.
La conduite du four fait donc partie de la métallurgie, et non des seules considérations administratives. La charge peut ne pas atteindre le point de consigne du four au même moment que l’atmosphère environnante, et les sections épaisses chauffent plus lentement que les sections minces. La position des thermocouples, l’uniformité du four, l’espacement des charges et le temps de transfert entre le four et le dispositif de trempe influent tous sur le cycle thermique. La norme SAE AMSH6875C, par exemple, fixe les exigences de traitement thermique pour quatre classes d’aciers et traite de l’équipement des fours, des procédures, des températures et des méthodes d’essai. Affirmer qu’un composant a été « austénitisé » ne fournit aucune garantie utile si la spécification applicable ne contrôle pas également ces variables.
La trempe refroidit l’austénite suffisamment rapidement pour supprimer les produits de transformation diffusifs tels que la perlite grossière et, à des températures appropriées, la bainite. L’austénite subit alors une transformation essentiellement sans diffusion en martensite. Le carbone reste piégé dans un réseau quadratique centré, déformé, ce qui produit une dureté et une résistance élevées, mais aussi d’importantes contraintes internes et une ductilité limitée à l’état brut de trempe. Une partie de l’austénite peut rester non transformée, notamment lorsque la composition chimique abaisse la température de début de formation de la martensite ou lorsque le refroidissement ne suffit pas à achever la transformation.
Trempabilité Aptitude de l’acier à former une structure de transformation dure jusqu’à une profondeur donnée dans des conditions de refroidissement spécifiées ; elle ne correspond pas à la dureté superficielle maximale.
Le résultat n’est pas déterminé par la seule teneur nominale en carbone. La trempabilité décrit l’aptitude d’un acier à former de la martensite jusqu’à une profondeur donnée dans des conditions de refroidissement spécifiées ; elle diffère de la dureté maximale pouvant être obtenue en surface. Des éléments d’alliage tels que le manganèse, le chrome, le molybdène et le nickel retardent généralement les transformations diffusives, bien que leurs effets dépendent de leur concentration et de leurs interactions avec le carbone et les autres éléments d’alliage. Une nuance à forte trempabilité peut développer une structure martensitique plus loin de la surface trempée qu’une nuance à plus faible trempabilité présentant une teneur en carbone similaire.
La trempe crée également un problème mécanique. La surface se refroidit et se contracte avant le cœur, tandis que la transformation elle-même entraîne une variation de volume. Les contraintes thermiques et de transformation qui en résultent peuvent provoquer des déformations, des contraintes résiduelles ou des fissures. La trempe doit donc être suffisamment sévère pour produire la structure spécifiée sans imposer de contraintes inutiles. L’eau, les solutions polymères, l’huile, le gaz et les autres milieux de trempe produisent des historiques différents d’extraction de la chaleur ; une même nuance et un même traitement nominal peuvent donner des résultats différents lorsque le milieu, sa température ou sa circulation varient.
Revenu et équilibre entre résistance et ténacité
Le revenu consiste à réchauffer l’acier trempé à une température contrôlée inférieure à celle à laquelle l’austénite se reformerait. Le temps et la température permettent au carbone de quitter la martensite sursaturée, autorisent la précipitation des carbures et réduisent la distorsion du réseau ainsi que les contraintes résiduelles créées par la trempe. La microstructure devient de la martensite revenue, bien que la population exacte de carbures et l’état de la matrice dépendent de la composition de l’acier et du cycle de revenu.
Effets typiques du revenu
- Dureté Diminue généralement par rapport au niveau après trempe.
- Résistance à la traction Diminue généralement à mesure que le revenu devient plus sévère.
- Ductilité S’améliore généralement.
- Résilience aux chocs S’améliore généralement, sous réserve des effets de la composition et de la fragilisation au revenu.
- Contraintes résiduelles Sont réduites par le cycle de revenu.
Lorsque la température ou la durée du revenu augmente, la dureté et la résistance à la traction diminuent généralement par rapport à leur niveau à l’état brut de trempe, tandis que la ductilité, la ténacité aux chocs et la stabilité dimensionnelle s’améliorent. Il ne s’agit pas d’un simple compromis dans lequel chaque propriété évoluerait au même rythme. Les additions d’alliage peuvent retarder l’adoucissement, favoriser la formation de carbures d’alliage ou modifier la résistance au revenu. Certains aciers présentent également une fragilisation au revenu pour certaines expositions à des couples température–durée ; le cycle spécifié peut donc inclure des restrictions concernant le refroidissement ou l’utilisation d’une plage de revenu particulière.
L’état choisi relève par conséquent d’une décision liée au service. Un arbre, une pièce forgée destinée à un appareil à pression et une tôle de construction peuvent tous être décrits comme Q&T, tout en présentant des exigences différentes en matière de résistance, d’énergie de choc, de plage d’épaisseurs, de qualité de surface et d’emplacements des essais. Une désignation de produit doit être interprétée avec sa norme, sa nuance, ses dimensions et sa classe de qualité. La norme ISO 683-1:2016 spécifie les exigences techniques de livraison applicables aux produits semi-finis, aux barres, au fil machine, aux produits plats et aux pièces forgées en aciers non alliés pour trempe et revenu, et comprend des états définis de traitement thermique et de surface. Elle ne transforme pas tout acier traité thermiquement en produit conforme à l’ISO 683-1.
La norme ASTM A668/A668M-16 montre pourquoi le choix des termes est important pour les pièces forgées. Elle distingue les états de livraison recuit, normalisé, normalisé et revenu, trempé et revenu, ainsi que normalisé-trempé et revenu. « Normalisé et revenu » n’est pas interchangeable avec « trempé et revenu » : la normalisation produit une structure initiale et un historique de refroidissement différents, et les propriétés obtenues peuvent différer même lorsqu’une opération de revenu ultérieure est utilisée.[6] Hot rolled products of structural steels — Part 6. DIN Media. DIN EN 10025-6:2023-06, 2023.
La norme DIN EN 10025-6:2023-06 couvre les produits plats laminés à chaud en aciers de construction à limite d’élasticité élevée, livrés à l’état trempé et revenu. L’état de livraison a des implications pour les propriétés mécaniques spécifiées et leur vérification, et pas seulement pour le passage du produit dans un four. L’état de surface, les tolérances dimensionnelles, les exigences relatives aux chocs et les obligations d’essai font toujours partie de la spécification du produit.
Pourquoi les dimensions de la section et les pratiques de refroidissement sont importantes
Une tôle ou une pièce forgée ne se refroidit pas comme un objet parfaitement uniforme. La surface est directement en contact avec le milieu de trempe, tandis que la chaleur doit se déplacer du centre vers la surface. Plus la section est épaisse, plus le centre reste longtemps à une température élevée et plus la vitesse effective de refroidissement peut être faible au cœur. La surface peut donc devenir majoritairement martensitique, tandis que le centre contient une proportion plus importante de bainite, de perlite ou de produits de transformation revenus, selon la nuance et les conditions de trempe.
La trempabilité détermine jusqu’où s’étend la zone martensitique, mais l’épaisseur du produit détermine la difficulté à refroidir suffisamment rapidement l’intérieur. Ces deux facteurs doivent être pris en compte conjointement. Une barre mince en acier à trempabilité modérée peut obtenir une structure relativement uniforme sur toute sa section, tandis qu’une grande pièce forgée issue de la même coulée peut présenter une surface dure et un cœur plus tendre. Les propriétés mécaniques mesurées près de la surface ne représentent pas automatiquement celles du centre.
L’agitation modifie la couche limite entre l’acier chaud et le milieu de trempe. Une circulation forte et uniforme peut accroître et régulariser l’extraction de chaleur ; des zones stagnantes peuvent entraîner un refroidissement plus lent ou irrégulier. La température du milieu de trempe, sa concentration, sa contamination, l’orientation de la pièce, la disposition de la charge et le délai de transfert ont des effets pratiques similaires. Ces variables peuvent modifier les gradients de dureté, les déformations et les contraintes résiduelles sans changer la nuance nominale indiquée sur le certificat matière.
La conduite du four est également importante avant et après la trempe. Une température d’austénitisation non uniforme peut produire une taille de grain irrégulière ou une transformation incomplète, tandis qu’une durée de revenu insuffisante peut laisser des contraintes résiduelles excessives. Plusieurs opérations de revenu peuvent être exigées par une spécification ou une procédure particulière, mais leur nombre et leurs conditions ne doivent pas être déduits de la seule expression « Q&T ».
Le procédé de fabrication conserve néanmoins un rôle distinct. La norme ASTM A434/A434M-24 couvre les barres en acier allié trempé et revenu, forgées à chaud et finies à froid, et identifie les procédés de fusion au four Martin-Siemens, au convertisseur à oxygène et au four électrique comme des procédés autorisés. La norme ASTM A508/A508M-16 traite des pièces forgées en acier au carbone et en acier allié, trempées et revenues, traitées sous vide et destinées aux composants d’appareils à pression ; elle exige une fabrication au four électrique de base, sauf en cas d’utilisation d’un affinage secondaire ou d’une refusion. Ces exigences montrent que le procédé de fabrication de l’acier, le traitement thermique et l’état de livraison peuvent être liés par une spécification, mais qu’ils ne constituent pas des descriptions interchangeables. Une interprétation fiable précise les trois éléments lorsque la norme l’exige : comment l’acier a été fabriqué, comment sa structure a été modifiée et dans quel état il a été livré.
ISO 683-1:2016 et aciers non alliés pour trempe et revenu
L’ISO 683-1:2016 est une norme relative aux exigences techniques de livraison applicables aux aciers non alliés destinés à la trempe et au revenu. Elle ne décrit ni un procédé industriel unique ni un état fini unique. Elle relie plutôt les nuances d’acier aux formes de produits, aux états de traitement thermique, aux états de surface, à la composition chimique, aux propriétés mécaniques et, lorsque cela est spécifié, aux exigences de trempabilité.
Cette distinction est importante. Une désignation telle que C45 n’indique pas, à elle seule, si le matériau a été livré sous forme de barre laminée à chaud, de pièce forgée normalisée ou de produit trempé et revenu avec une surface usinée. Ces détails relèvent de la description complète de la commande et du contrôle.
Produits couverts par l’ISO 683-1
| Forme du produit | Considérations pertinentes pour la livraison |
|---|---|
| Produits semi-finis | Peuvent être soumis ultérieurement à des opérations de laminage ou de forgeage |
| Barres | Dimension, voie de fabrication, état de surface et traitement thermique |
| Fil machine | Étirage, mise en forme ou traitement thermique ultérieurs |
| Produits plats | Épaisseur, état de surface, historique de laminage et essais mécaniques |
| Pièces forgées | Historique de déformation, taille de la section, traitement thermique et emplacement du prélèvement |
L’ISO 683-1:2016 couvre les produits semi-finis, les barres, le fil machine, les produits plats et les pièces forgées fabriqués à partir d’aciers non alliés pour trempe et revenu. La forme du produit n’est pas un simple détail administratif : elle détermine les tolérances dimensionnelles applicables, les dispositions relatives aux essais, les critères d’acceptation de l’état de surface et, dans de nombreux cas, la dimension de la section utilisée pour les essais mécaniques.
Les produits semi-finis peuvent être soumis ultérieurement à des opérations de forgeage ou de laminage. Les barres peuvent être laminées à chaud, forgées ou livrées dans un état usiné ultérieurement, selon la spécification du produit. Le fil machine est fabriqué en vue d’un tréfilage, d’une mise en forme ou d’un traitement thermique ultérieur. Les produits plats et les pièces forgées présentent des géométries de section et des historiques de refroidissement différents ; on ne peut donc pas s’attendre à ce qu’une même composition nominale produise des propriétés identiques sous toutes les formes.
La famille d’aciers comprend des nuances non alliées courantes désignées par des symboles tels que C22E, C35E, C45E, C55 et C60, sous réserve des tableaux de nuances et des règles de désignation exacts de l’édition appliquée. Le nombre correspond généralement à la teneur nominale en carbone exprimée en centièmes de pour-cent, tandis que la lettre E identifie, dans le système de désignation utilisé pour certaines nuances, une teneur maximale spécifiée en soufre. La désignation constitue uniquement l’identité chimique. Elle ne représente pas l’état complet de livraison.
La voie de fabrication se situe à un autre niveau par rapport à cette norme. La World Steel Association a indiqué en 2024 que les deux principales voies de production de l’acier sont la voie haut-fourneau-convertisseur à oxygène basique et la voie au four électrique à arc. Ses recommandations relatives aux matières premières identifient le minerai de fer, le charbon métallurgique, le calcaire et l’acier recyclé pour la voie intégrée, tandis que la voie au four électrique à arc utilise principalement de l’acier recyclé, du fer réduit directement ou de la fonte liquide, ainsi que de l’électricité. L’Environmental Protection Agency des États-Unis a décrit en 1995 le procédé à l’oxygène basique comme l’affinage de fonte liquide de haut-fourneau avec de la ferraille, tout en considérant la production au four électrique à arc comme une voie de fabrication de l’acier distincte.
Aucune de ces deux désignations de voie ne remplace l’état de livraison défini par l’ISO. Après l’élaboration de l’acier, la coulée continue peut produire des brames, des billettes ou des blooms, qui sont ensuite laminés pour obtenir des produits plats ou longs, comme l’explique la World Steel Association. Un acheteur spécifiant l’ISO 683-1 doit toujours identifier le produit, la nuance, le traitement et l’état de surface requis. La voie d’élaboration peut être limitée par une autre spécification ou par le contrat, mais elle ne doit pas être déduite des mentions « normalisé » ou « trempé et revenu ».
États définis de traitement thermique et de surface
L’ISO 683-1 organise la livraison autour d’états métallurgiques définis. Le matériau normalisé est chauffé au-dessus de la plage de transformation critique, puis refroidi à l’air dans des conditions contrôlées. Ce traitement affine et homogénéise la structure après le laminage, le forgeage ou d’autres opérations de travail à chaud. Il produit couramment une structure ferrito-perlitique dans ces aciers au carbone, bien que la taille des grains et les valeurs mécaniques obtenues dépendent de la composition, de la dimension de la section et des conditions de refroidissement.
Le matériau trempé et revenu reçoit deux traitements. La trempe refroidit suffisamment rapidement l’acier austénitisé pour former un produit de transformation dur, généralement de la martensite dans les sections appropriées. Le revenu réchauffe ensuite l’acier à une température inférieure à la température de transformation critique inférieure afin de réduire les contraintes de trempe et d’ajuster la résistance, la ductilité et la ténacité. Les propriétés finales ne sont donc pas représentées par la seule teneur en carbone.
La norme distingue également la livraison à l’état normalisé et revenu lorsque cet état est spécifié. Le revenu après normalisation peut réduire les contraintes résiduelles et modifier l’équilibre entre résistance et ductilité sans emprunter la même voie de transformation qu’une trempe directe. D’autres états de livraison, notamment les états recuit ou non traité lorsqu’ils sont autorisés pour le produit et la nuance, peuvent présenter une dureté, une usinabilité et une résistance à la livraison très différentes.
L’état de surface doit être indiqué en même temps que l’état de traitement thermique. Une surface travaillée à chaud peut conserver de la calamine et une couche décarburée. Une surface décalaminée a été débarrassée de la calamine, tandis que les surfaces écorcées, tournées, rectifiées ou autrement usinées éliminent une partie ou la totalité de la couche externe et peuvent imposer des exigences dimensionnelles et relatives aux défauts plus strictes. Les descriptions précises des états de surface autorisés et les règles d’acceptation dépendent de la forme du produit et des tableaux ISO pertinents.
C’est pourquoi l’expression « acier C45 » constitue une information d’ingénierie incomplète. Du C45 livré laminé à chaud et non traité n’est pas équivalent, en service ou du point de vue de son comportement à l’usinage, à du C45 livré trempé et revenu. Une couche superficielle modifiée par décarburation peut également être déterminante lorsque la fatigue, les contraintes de contact ou la précision dimensionnelle revêtent de l’importance. La nuance chimique peut être identique ; le matériau livré ne l’est pas.
D’autres normes illustrent le même principe. La norme BS EN 10025-3:2019 couvre les produits plats en acier de construction soudable à grains fins livrés à l’état normalisé ou laminé normalisé, tandis que la norme DIN EN 10025-6:2023-06 couvre les produits plats laminés à chaud livrés à l’état trempé et revenu. La norme ASTM A668/A668M-16 répertorie les états de forgeage recuit, normalisé, normalisé et revenu, trempé et revenu, ainsi que normalisé-trempé et revenu. Il s’agit de classifications de livraison, et non de descriptions interchangeables du four utilisé pour l’élaboration de l’acier.
Lecture des exigences en parallèle de la désignation de la nuance
Une description de matériau conforme doit être lue comme une chaîne : norme, nuance, forme du produit, traitement thermique de livraison, état de surface, dimensions et exigences de contrôle. Par exemple, « ISO 683-1, C45E, barre, trempée et revenue, surface usinée » communique nettement plus d’informations que « C45 ». La commande doit également identifier le tableau de propriétés mécaniques applicable, la direction ou l’emplacement de l’essai, la dimension de la section et toute exigence de trempabilité.
Les valeurs mécaniques figurant dans une norme de livraison sont conditionnelles. La résistance à la traction, la limite d’élasticité, l’allongement, la striction, les propriétés au choc lorsqu’elles sont spécifiées et la dureté peuvent varier en fonction du diamètre ou de l’épaisseur, car le centre d’une section importante refroidit plus lentement que sa surface. Une barre trempée et revenue ne peut donc pas être évaluée par rapport à une valeur correspondant à une petite section sans vérifier la plage dimensionnelle pertinente. Le matériau normalisé présente le même problème, bien que sa trajectoire de refroidissement soit moins sévère.
L’analyse chimique confirme la nuance, mais ne confirme pas le traitement thermique. Les essais mécaniques contribuent à confirmer l’état de livraison, mais ne permettent pas, à eux seuls, d’établir la voie d’élaboration au four. Le contrôle de surface et les vérifications dimensionnelles concernent encore un autre aspect de la conformité. Ces documents répondent à des questions différentes.
La comparaison avec les spécifications ASTM est utile. La norme ASTM A434/A434M-24 couvre les barres en acier allié trempé et revenu, corroyées à chaud ou finies à froid, et autorise les voies d’élaboration au four Martin, au convertisseur à oxygène basique et au four électrique. En revanche, la norme ASTM A508/A508M-16 concerne les pièces forgées en acier au carbone et en acier allié, traitées sous vide, trempées et revenues, destinées aux composants d’appareils à pression ; elle exige une fabrication au four électrique basique, sauf en cas d’affinage secondaire ou de refusion. Cette exigence est explicite parce que la spécification la rend pertinente ; l’ISO 683-1 ne doit pas être interprétée comme imposant implicitement la même restriction.
Pour l’ISO 683-1, l’état de livraison constitue donc un ensemble technique maîtrisé. La composition chimique de la nuance identifie l’acier fabriqué ; la forme du produit indique la manière dont il est livré ; le traitement thermique établit l’état métallurgique ; l’état de surface définit le matériau externe et la finition ; enfin, les exigences mécaniques et de contrôle établissent si la livraison est conforme. L’omission de l’un quelconque de ces éléments peut transformer une désignation de nuance apparemment précise en une spécification incomplète.
Conditions de livraison des aciers de construction selon l’EN 10025
Une condition de livraison ne constitue pas simplement une description, par un producteur, de la manière dont l’acier a été fabriqué. Dans l’EN 10025, elle relie la forme du produit, la nuance et la qualité spécifiées, la plage d’épaisseurs, l’état de traitement thermique, les exigences relatives à la surface, les propriétés mécaniques et les obligations d’inspection. La désignation n’a donc une signification technique que dans le cadre de la norme produit applicable.
Cette limitation est importante, car l’expression « acier de construction » recouvre plusieurs familles de produits différentes. Une tôle à grains fins normalisée selon la BS EN 10025-3:2019 n’est pas interchangeable avec une tôle à haute limite d’élasticité trempée et revenue selon la DIN EN 10025-6:2023-06, même si toutes deux sont utilisées dans des structures soudées et contiennent des éléments d’alliage similaires. De même, aucune de ces désignations ne permet à elle seule d’identifier le procédé d’élaboration de l’acier.
La World Steel Association indique que les deux principales voies d’élaboration de l’acier sont la filière haut fourneau–convertisseur à oxygène basique (BF-BOF) et la filière au four électrique à arc (EAF). La filière intégrée utilise du minerai de fer, du charbon métallurgique, du calcaire et de l’acier recyclé ; la filière EAF utilise principalement de l’acier recyclé, du fer réduit directement ou de la fonte liquide, ainsi que de l’électricité. L’Agence américaine de protection de l’environnement distingue également le procédé à l’oxygène basique, qui affine de la fonte liquide de haut fourneau avec de la ferraille, de l’élaboration de l’acier au four EAF. Il s’agit de voies de production de la charge liquide. La coulée continue transforme ensuite l’acier liquide en brames, billettes ou blooms, qui sont ensuite laminés pour produire des produits plats ou longs.
Une norme produit peut autoriser plusieurs voies d’élaboration tout en prescrivant la condition finale de livraison. Inversement, une voie d’élaboration donnée ne garantit pas une condition particulière de traitement thermique.
BS EN 10025-3:2019 et livraison à l’état normalisé
La BS EN 10025-3:2019 couvre les produits plats et longs laminés à chaud fabriqués à partir d’aciers de construction soudables à grains fins et livrés à l’état normalisé ou laminé normalisant. Son domaine d’application comprend des nuances et qualités spécifiées pour des épaisseurs de produit allant jusqu’à 250 mm. Les désignations courantes comprennent notamment S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N et S460NL, sous réserve des exigences relatives au produit, à l’épaisseur et à la qualité définies dans la norme.
La lettre N identifie la condition de livraison à l’état normalisé ou laminé normalisant. La désignation de qualité L indique une exigence spécifiée de résilience à basse température, différente de celle de la qualité correspondante sans L. Ces suffixes ne sont pas des ajouts décoratifs. Ils identifient des exigences qui influent sur la documentation d’achat, les essais et la vérification de la conception.
La normalisation est un traitement thermique au cours duquel l’acier est chauffé dans le domaine austénitique, puis refroidi à l’air dans des conditions contrôlées. Ce traitement affine et régularise la microstructure ferrito-perlitique après laminage. Lors du laminage normalisant, le programme de laminage est contrôlé de manière à ce que la déformation finale ait lieu dans une plage de températures produisant un état structural comparable ; une opération distincte de normalisation au four n’est donc pas nécessairement réalisée. Les deux voies sont ainsi apparentées, mais correspondent à des historiques de transformation différents.
L’objectif métallurgique est d’obtenir une structure à grains fins, raisonnablement homogène, présentant une limite d’élasticité, une résistance à la traction, un allongement et une résilience prévisibles sur toute la plage d’épaisseurs spécifiée. Les teneurs en carbone et en éléments d’alliage, les additions d’affinage des grains telles que le niobium, le vanadium ou le titane, les pratiques de laminage et l’historique de refroidissement contribuent tous au résultat. La livraison à l’état normalisé n’est pas équivalente à une livraison à l’état recuit et ne se substitue pas à la trempe et au revenu lorsqu’une conception exige la résistance supérieure associée à une condition Q.
Pour le soudage, les exigences de la norme relatives aux grains fins et à la soudabilité doivent être examinées conjointement avec les contrôles de l’épaisseur et de l’équivalent carbone. Une tôle marquée S355NL n’est pas évaluée uniquement sur la base de sa classe nominale de limite d’élasticité. Sa désignation de qualité, la température de l’essai de résilience, l’épaisseur du produit, le certificat d’inspection et les limites chimiques applicables font également partie du dossier de conformité. L’EN 10025-3 définit une catégorie de produits ; elle ne certifie pas chaque tôle commercialisée comme « acier de construction normalisé ».
DIN EN 10025-6:2023-06 et livraison à l’état trempé et revenu
La DIN EN 10025-6:2023-06 couvre les produits plats laminés à chaud en aciers de construction à haute limite d’élasticité, livrés à l’état trempé et revenu. La forme du produit est plus restreinte que dans l’EN 10025-3 : cette partie concerne les produits plats et non l’ensemble combiné des produits plats et longs couvert par la partie consacrée aux aciers à grains fins normalisés.
Les symboles de livraison utilisent Q pour désigner l’acier trempé et revenu. Selon l’exigence de résilience spécifiée, les désignations comprennent notamment S460Q, S460QL et S460QL1, avec des familles correspondantes allant jusqu’à des classes de résistance supérieures telles que S500, S550, S620, S690, S890 et S960 lorsque celles-ci sont couvertes par la norme et dans les limites d’épaisseur applicables. La nuance, la qualité et l’épaisseur exactes doivent être vérifiées par rapport à l’édition en vigueur et aux documents de commande ; une référence générale à un « acier Q » est insuffisante.
La trempe transforme l’acier austénitisé en une structure dure, principalement martensitique ou contenant de la martensite, par refroidissement rapide. Cet état procure une résistance élevée, mais peut également accroître la dureté, les contraintes résiduelles et la sensibilité à la fissuration assistée par l’hydrogène lorsque les contrôles du soudage sont insuffisants. Le revenu suit la trempe. Il consiste à réchauffer l’acier en dessous de la plage de transformation, ce qui réduit une fragilité excessive et ajuste la résistance, la ténacité et le niveau des contraintes résiduelles.
Cette voie explique la différence majeure avec la livraison à l’état normalisé. Les nuances normalisées obtiennent généralement leur équilibre spécifié entre résistance et ténacité grâce à leur composition, complétée par un laminage contrôlé ou un refroidissement à l’air. Les nuances Q obtiennent une capacité de résistance supérieure en fonction de l’épaisseur grâce au durcissement suivi d’un revenu. Le traitement n’est pas une simple désignation apposée après la fabrication : il détermine la microstructure que les essais mécaniques sont censés représenter.
Pour une tôle trempée et revenue, le certificat doit préciser la nuance et la qualité, l’épaisseur, le numéro de coulée, l’analyse chimique, les résultats de traction, les résultats de résilience lorsqu’ils sont requis, ainsi que la preuve que le traitement exigé a été appliqué. Des opérations supplémentaires de formage, de soudage ou de chauffage de détensionnement effectuées par le fabricant peuvent modifier l’état livré. Les modes opératoires de soudage doivent donc prévoir des limites d’apport de chaleur, de préchauffage, de température entre passes et de contrôle de l’hydrogène compatibles avec la nuance Q et l’épaisseur concernées.
Produits plats, épaisseur et aciers soudables à grains fins
L’épaisseur fait partie de la définition technique et ne constitue pas seulement un détail dimensionnel. La limite d’élasticité peut diminuer lorsque l’épaisseur augmente, car le refroidissement, la transformation et le développement des grains sont moins uniformes dans une section plus épaisse. Les tableaux de l’EN 10025 définissent donc les exigences mécaniques par intervalles d’épaisseur. Une désignation de nuance sans indication d’épaisseur ne fournit pas la spécification complète des propriétés.
La distinction entre les formes de produits est tout aussi importante. La BS EN 10025-3:2019 comprend les produits plats et longs laminés à chaud, tandis que la DIN EN 10025-6:2023-06 concerne les produits plats laminés à chaud. Un document d’achat ou de fabrication qui indique seulement « acier de construction EN 10025 » ne précise ni la partie applicable, ni si le matériau est une tôle ou un produit long, ni si la condition requise est N, NL, Q, QL ou une autre qualité définie.
L’état de surface fait également partie de la spécification de livraison. La calamine, le dressage, les réparations locales, les imperfections admissibles et les éventuelles exigences convenues relatives à la surface peuvent influer sur l’inspection et la fabrication, notamment lorsque des contrôles ultrasonores, la tenue en fatigue ou la préparation des assemblages soudés sont concernés. La désignation de la condition de livraison ne remplace pas ces exigences.
Cette structure est courante dans les normes. L’ISO 683-1:2016 spécifie les exigences techniques de livraison applicables aux produits semi-finis, aux barres, au fil machine, aux produits plats et aux pièces forgées fournis dans des états définis de traitement thermique et de surface. L’ASTM A668/A668M-16 classe de même les pièces forgées selon leur traitement de livraison, notamment les états recuit, normalisé, normalisé et revenu, trempé et revenu, ainsi que normalisé-trempé et revenu. L’ASTM A508/A508M-16 va plus loin pour certaines pièces forgées destinées aux appareils à pression, en exigeant une élaboration de base au four électrique, sauf lorsqu’un affinage secondaire ou une refusion est utilisé.
Ces exemples renforcent le point essentiel : la voie de fabrication, le traitement métallurgique et la condition de livraison définie par les normes sont liés, mais ne sont pas interchangeables. Pour les produits de construction relevant de l’EN 10025, la partie de la norme, la nuance, la qualité, la forme du produit, l’épaisseur et la condition de livraison doivent toutes figurer dans la description technique. Sans cette combinaison, les expressions « acier normalisé » ou « acier de construction trempé et revenu » restent trop vagues pour permettre des décisions fiables concernant les propriétés ou la conformité.
Barres, finition à froid et ASTM A434/A434M-24
Barres corroyées à chaud et barres finies à froid
| Description | Signification principale | Effets possibles |
|---|---|---|
| Mis en forme à chaud | Laminage ou forgeage à température élevée | Forme, réduction et historique général de l’écoulement des grains |
| Fini à froid | Étirage, tournage, écroûtage, rectification ou combinaisons de ces opérations | Dimensions plus précises, surface modifiée et éventuel écrouissage |
| Usiné | Matière retirée pour obtenir une géométrie spécifiée | Enlèvement de surface, maîtrise dimensionnelle et éventuelles contraintes résiduelles |
| Trempé et revenu | Austénitisation, trempe et revenu | Résistance, dureté, ductilité et ténacité contrôlées |
Le procédé de fabrication et le procédé de finition d’une barre décrivent des étapes différentes de son historique. Le corroyage à chaud transforme une section coulée ou semi-finie en barre par laminage, forgeage ou un autre procédé de déformation réalisé à température élevée. Cette déformation réduit la structure de solidification, atténue la ségrégation à une échelle pratique, referme certaines discontinuités internes et produit la section ronde, carrée, hexagonale ou autre requise. Elle établit également le schéma général de l’écoulement des grains et le taux de corroyage associés au produit.
Le procédé de finition intervient ultérieurement, ou décrit au moins un état distinct du produit. Une barre corroyée à chaud peut conserver la surface formée pendant le laminage ou le forgeage à chaud, ainsi que la calamine et les tolérances dimensionnelles associées à ce procédé. Une barre finie à froid est soumise à une opération supplémentaire d’étirage, de tournage, de rectification, d’épluchage ou à une combinaison de ces opérations, à des températures suffisamment basses pour que l’acier ne subisse pas la recristallisation ordinaire du corroyage à chaud. L’opération modifie le diamètre ou la géométrie de la section transversale, améliore la maîtrise dimensionnelle et peut produire une surface plus propre ou plus lisse.
Cette distinction est importante, car la finition à froid n’est pas simplement une question d’apparence. L’étirage et les autres déformations à froid peuvent augmenter la limite d’élasticité et la dureté par écrouissage, tout en réduisant la ductilité, à moins qu’un traitement thermique ultérieur ne modifie l’état du matériau. Même lorsque la résistance à la traction finale est contrôlée par trempe et revenu, le travail à froid peut modifier les contraintes résiduelles, la rectitude, la répartition de la dureté et la manière dont une pièce usinée se déforme lors des opérations ultérieures. Le tournage ou la rectification peuvent également éliminer le matériau décarburé ou calaminé sans produire la même déformation globale que l’étirage. « Fini à froid » ne désigne donc pas un état métallurgique unique.
ASTM A434/A434M-24 couvre à la fois les barres en acier allié trempé et revenu, corroyées à chaud et finies à froid. Ces descriptions de produit ne doivent pas être réduites à la seule nuance d’acier. Une même désignation nominale d’acier allié peut être fournie sous forme de barre corroyée à chaud, avec une surface et une plage de tolérances données, ou sous forme de barre finie à froid, avec un autre état de surface, d’autres exigences dimensionnelles et un autre historique de contraintes résiduelles. L’état de livraison résulte de la combinaison de la forme du produit, de la mise en œuvre, du traitement thermique, de l’état de surface, des dimensions et des essais mécaniques spécifiés.
ISO 683-1:2016 établit la même séparation générale dans un domaine de produits plus large. Ses exigences techniques de livraison couvrent les produits semi-finis, les barres, le fil machine, les produits plats et les pièces forgées livrés dans des états définis de traitement thermique et de surface. Une barre décrite comme trempée et revenue n’est pas équivalente à une barre décrite uniquement comme laminée à chaud, normalisée ou étirée à froid. Ces termes répondent à des questions techniques différentes.
Exigences applicables aux barres en acier allié trempé et revenu
La trempe et le revenu constituent une séquence de traitement thermique métallurgique, et non une indication précisant si la barre a été laminée, forgée, étirée ou rectifiée. La trempe refroidit rapidement l’acier austénitisé afin de former une microstructure dure, généralement de la martensite dans les nuances et les sections d’acier allié appropriées. Le revenu réchauffe ensuite l’acier à une température inférieure à la plage de transformation critique inférieure, afin de réduire une fragilité excessive et d’établir l’équilibre requis entre résistance, ténacité et ductilité. Les éléments d’alliage influent sur la trempabilité ; la dimension de la section et les conditions de refroidissement déterminent donc si la structure et les propriétés spécifiées atteignent le centre de la barre aussi bien que sa surface.
ASTM A434/A434M-24 utilise cet état trempé et revenu comme base des exigences applicables aux barres en acier allié. La conformité ne peut pas être démontrée par la seule mention du traitement thermique. La nuance applicable, la dimension de la barre, le type de produit, la pratique de traitement thermique, les essais mécaniques et les critères d’acceptation doivent être conformes à la norme ainsi qu’à la commande ou à la spécification qui l’invoque. La résistance à la traction, la limite d’élasticité, l’allongement, la réduction de section et la dureté peuvent chacune décrire un aspect différent du résultat ; une valeur de dureté ne peut pas, à elle seule, établir toutes les propriétés mécaniques requises.
La dimension de la barre est particulièrement importante. Une grosse barre ronde refroidit plus lentement en son centre qu’à sa surface, et cette différence influe sur la transformation, la dureté, les contraintes résiduelles et la ténacité. Le fournisseur peut donc devoir utiliser une température d’austénitisation, un temps de maintien, un milieu de trempe, une agitation et un cycle de revenu appropriés, plutôt que d’appliquer simplement le programme utilisé pour une petite barre. Les essais spécifiés par la norme et les limites d’acceptation constituent le cadre de conformité ; ils ne transforment pas chaque nuance et chaque diamètre en une recette universelle de traitement thermique.
L’expression « barre en acier allié trempé et revenu » ne doit pas non plus être confondue avec les classifications utilisées pour les pièces forgées. ASTM A668/A668M-16 classe les pièces forgées en acier au carbone et en acier allié selon leur traitement thermique de livraison, notamment les états recuit, normalisé, normalisé et revenu, trempé et revenu, ainsi que normalisé, trempé et revenu. Une spécification applicable aux pièces forgées et une spécification applicable aux barres peuvent employer des appellations de traitements thermiques similaires tout en imposant des exigences différentes concernant le produit, les essais et les dimensions. La forme du produit reste déterminante.
Procédés d’élaboration autorisés
ASTM A434/A434M-24 identifie l’élaboration au four Martin, au convertisseur à oxygène basique et au four électrique comme procédés d’élaboration autorisés pour les barres en acier allié couvertes par la norme. Le terme « autorisés » est essentiel. Il désigne les procédés permis par la spécification ; il ne signifie pas que chaque barre est fabriquée au moyen des trois procédés, ni qu’un procédé donné constitue une caractéristique obligatoire de livraison, sauf si une exigence distincte le prévoit.
La distinction entre les procédés commence avant le laminage de la barre. La World Steel Association a déclaré en 2024 que les deux principaux procédés sidérurgiques sont la filière haut-fourneau–convertisseur à oxygène basique et la filière au four à arc électrique. Dans sa description des matières premières, elle distingue la filière intégrée, qui utilise du minerai de fer, du charbon métallurgique, du calcaire et de l’acier recyclé, de la filière au four à arc électrique, qui utilise principalement de l’acier recyclé, du fer réduit directement ou de la fonte chaude, ainsi que de l’électricité. L’Environmental Protection Agency des États-Unis a également décrit le procédé à l’oxygène basique comme l’affinage de la fonte liquide issue du haut-fourneau avec des ferrailles, tout en considérant la sidérurgie au four à arc électrique comme une filière distincte.
La sidérurgie au four Martin est une filière plus ancienne et ne constitue pas le même procédé que l’élaboration à l’oxygène basique ou au four électrique. L’inclusion de ces trois procédés dans ASTM A434/A434M-24 représente donc une limite de spécification, et non l’affirmation que leurs modalités opératoires ou leurs bilans de matières premières sont interchangeables. La maîtrise de la composition chimique, les éléments résiduels, la propreté, la gestion de l’hydrogène, les conditions de solidification et les opérations ultérieures de parachèvement influent toujours sur le produit, sous réserve des exigences imposées par la norme.
Après fusion et affinage, la coulée continue peut produire des brames, des billettes ou des blooms, que la World Steel Association décrit comme des produits semi-finis ensuite laminés pour produire des produits plats et longs. L’origine issue de la coulée, la réduction à chaud, le traitement thermique et les opérations de finition d’une barre sont liés, mais restent des descripteurs distincts. Le procédé d’élaboration ne précise pas si la barre est corroyée à chaud ou finie à froid ; la finition à froid ne révèle pas si la charge a été élaborée dans un four électrique ou par conversion à l’oxygène basique ; et l’état trempé et revenu décrit la condition thermique plutôt que le four utilisé pour fabriquer l’acier.
Cette séparation permet d’éviter une erreur de conformité fréquente : traiter le nom d’une nuance courante comme une définition complète du produit. ASTM A434/A434M-24 établit une relation contrôlée entre la composition de l’acier allié, la forme de la barre, la catégorie de finition, le traitement thermique, les dimensions et les exigences mécaniques, tout en autorisant les variantes d’élaboration mentionnées. D’autres normes peuvent faire un choix différent. ASTM A508/A508M-16, par exemple, exige une fabrication au four électrique basique pour ses pièces forgées trempées et revenues destinées aux appareils à pression, sauf lorsqu’un affinage secondaire ou une refusion est utilisé. L’obligation relative au procédé appartient à la norme et au produit concernés, et non à l’acier allié en général.
Pièces forgées et classes de traitement thermique à la livraison selon ASTM A668/A668M
Le forgeage en tant que procédé d’élaboration d’une forme
Une pièce forgée se définit d’abord par la manière dont sa forme est obtenue, et non par le traitement thermique qu’elle reçoit ensuite au four. Lors du forgeage, une billette, un bloom, une barre ou un lingot d’acier chauffé est déformé plastiquement par pressage, martelage ou refoulement afin d’obtenir une forme proche de la forme finale. La déformation peut refermer les vides internes, désagréger les structures de coulée et créer un écoulement orienté des grains qui suit la géométrie principale du composant. Ces effets distinguent une pièce forgée d’un produit moulé, même lorsque les deux sont fabriqués à partir de la même nuance nominale d’acier au carbone ou allié.
La filière suivie avant le forgeage constitue une question distincte. La World Steel Association indique que les deux principales filières de production de l’acier sont la filière haut-fourneau-convertisseur à oxygène basique (BF-BOF) et la filière au four électrique à arc (EAF). La filière intégrée utilise du minerai de fer, du charbon métallurgique, du calcaire et de l’acier recyclé ; la filière EAF utilise principalement de l’acier recyclé, du fer obtenu par réduction directe ou de la fonte liquide, ainsi que de l’électricité. Il s’agit de filières de production de métal liquide, et non d’états de livraison.
Après l’élaboration et l’affinage de l’acier, la coulée continue peut produire des brames, des billettes ou des blooms. Un producteur de pièces forgées peut alors utiliser un produit semi-fini issu de la coulée ou, lorsque la spécification et les dimensions du composant l’exigent, un lingot, suivi d’un réchauffage et d’une déformation. En 1995, l’Environmental Protection Agency des États-Unis a décrit le procédé à l’oxygène basique comme l’affinage de fonte liquide de haut-fourneau avec de la ferraille, tout en identifiant le procédé au four électrique à arc comme une filière distincte de production de l’acier. Aucune de ces filières de fusion ne détermine à elle seule si une pièce forgée finie est recuite ou trempée et revenue.
La séquence de déformation est importante. Le taux de réduction, le refoulement, l’étirage, les réchauffages entre les opérations et la température finale de forgeage influencent la taille des grains, la répartition de la ségrégation, l’orientation des inclusions et la quantité de structure directionnelle conservée dans la pièce. Un moyeu épais, un anneau, un arbre ou un corps sous pression peut donc réagir différemment d’une petite éprouvette forgée, même si les deux portent la même désignation de nuance et reçoivent des instructions de four théoriquement identiques.
ASTM A668/A668M-16 classe les pièces forgées en acier au carbone et en acier allié selon leur traitement thermique à la livraison. Ces classes ne sont pas de simples descriptions utilisées par les fournisseurs : elles relient l’état thermique indiqué à des exigences mécaniques spécifiées, à des dispositions relatives aux essais et à des règles d’acceptation. Les classes pertinentes sont les suivantes : recuit, normalisé, normalisé et revenu, trempé et revenu, et normalisé, trempé et revenu.
États recuit, normalisé et normalisé-revenu
Une pièce forgée recuite est chauffée à une température appropriée, maintenue suffisamment longtemps pour que la section atteigne l’état métallurgique visé, puis refroidie à une vitesse contrôlée, généralement dans le four. L’objectif est en général de réduire la dureté et les contraintes résiduelles, d’améliorer l’usinabilité et d’obtenir une structure ferrito-perlitique, ou une structure apparentée, plus uniforme. Le recuit ne signifie pas que la pièce forgée n’a pas subi d’historique thermique avant le cycle final. Les réchauffages et les déformations antérieurs au forgeage peuvent laisser des effets que le recuit final modifie sans les effacer automatiquement.
Une pièce forgée normalisée est chauffée au-dessus de la plage de transformation pertinente, puis refroidie à l’air calme. Le refroidissement à l’air est plus rapide que le refroidissement au four ; la structure ferrito-perlitique obtenue est donc généralement plus fine et plus résistante que celle d’une structure recuite de même composition. La normalisation peut également réduire certains effets d’une structure de coulée grossière et des gradients thermiques liés au forgeage, mais son résultat dépend fortement de l’épaisseur de la section et de la trempabilité. Une section mince perd rapidement sa chaleur ; une section importante refroidit plus lentement en son centre.
L’état normalisé et revenu ajoute un traitement de revenu après la normalisation. Le revenu à une température inférieure à la température de transformation ajuste la dureté, la ténacité et les contraintes résiduelles, et peut rendre la réponse mécanique moins sensible aux différences locales de refroidissement. Il n’est pas équivalent à une trempe suivie d’un revenu. Après la normalisation, la vitesse de refroidissement reste celle d’un refroidissement à l’air, et la microstructure formée avant le revenu diffère de la structure martensitique produite par la trempe.
ASTM A668/A668M utilise ces états comme catégories de livraison plutôt que comme des recettes universelles applicables à toutes les géométries. La dimension de la pièce forgée, sa composition chimique et sa classe déterminent la plage de traitement requise ainsi que les essais. Les propriétés de traction sont généralement évaluées au moyen de la limite d’élasticité, de la résistance à la traction, de l’allongement et de la réduction de section ; lorsque la spécification exige des essais de résilience ou des contrôles complémentaires, ces exigences font également partie de la conformité. Une température de four indiquée sans précision de la dimension de la section, du temps de maintien, du mode de refroidissement et de l’emplacement du prélèvement constitue un élément incomplet pour démontrer l’état métallurgique.
La distinction dépend également du produit concerné. ISO 683-1:2016 fixe les exigences techniques de livraison applicables aux produits semi-finis, aux barres, au fil machine, aux produits plats et aux pièces forgées en aciers non alliés pour trempe et revenu, y compris les états normalisé et trempé-revenu définis. BS EN 10025-3:2019 concerne les produits plats laminés à chaud en acier de construction livrés à l’état normalisé ou laminé normalisé, tandis que DIN EN 10025-6:2023-06 couvre les produits plats laminés à chaud livrés à l’état trempé et revenu. Ces normes ne peuvent pas se substituer à ASTM A668/A668M lorsque le produit est une pièce forgée conforme à ASTM.
États trempé-revenu et normalisé-trempé-revenu
À l’état trempé et revenu, la pièce forgée est austénitisée, refroidie suffisamment rapidement pour former un produit de transformation dur, puis revenue. Selon la composition et la sévérité du refroidissement, la trempe peut produire de la martensite, de la bainite ou un mélange de ces constituants dans une partie de la section. Le revenu réduit la fragilité et ajuste la résistance et la ténacité. Les propriétés obtenues dépendent de la teneur en carbone, des additions d’alliage, de la taille des grains d’austénite préexistants, du milieu de trempe, de son agitation, du délai de transfert et de la distance entre la surface et l’emplacement du prélèvement.
L’état normalisé, trempé et revenu introduit un traitement de normalisation avant l’austénitisation, la trempe et le revenu. La normalisation peut affiner ou homogénéiser la structure après le forgeage et fournir un état initial contrôlé pour le durcissement. Elle ne garantit pas une dureté uniforme dans toute une section importante. Une pièce forgée massive peut former de la martensite revenue près de sa surface, tandis que son centre développe un mélange différent, car le cœur refroidit plus lentement pendant la trempe.
C’est pourquoi la classe de livraison ne peut pas être considérée comme un synonyme de classe de résistance. L’acier AISI 4140, par exemple, peut être livré sous plusieurs formes de produits et dans plusieurs états thermiques, mais une pièce forgée conforme à A668/A668M et classée trempée et revenue est régie par les exigences de la spécification applicable aux pièces forgées, et non par une fiche technique générique relative aux barres en 4140. ASTM A434/A434M couvre les barres en acier allié trempé et revenu, travaillées à chaud ou finies à froid ; ses exigences s’appliquent aux barres et non automatiquement aux pièces forgées. ASTM A508/A508M-16 traite séparément des pièces forgées en acier au carbone et en acier allié, traitées sous vide, trempées et revenues, destinées aux composants d’appareils à pression, et exige une élaboration dans un four électrique de base, sauf recours à un affinage secondaire ou à une refusion.
La même prudence s’applique aux produits moulés. L’acier moulé refroidit à partir d’un moule et conserve une structure dendritique de coulée, sauf si des traitements ultérieurs la modifient ; le forgeage impose une déformation plastique et des effets d’écoulement des grains avant le traitement thermique à la livraison. Une tôle, une barre, un produit moulé et une pièce forgée fabriqués à partir de compositions chimiques globalement similaires ne partagent donc pas un état « normalisé » ou « trempé et revenu » interchangeable.
Pour une pièce forgée conforme à A668/A668M, l’interprétation défendable combine la classe, la composition chimique, les dimensions maximales et minimales de la section, la réduction et la géométrie de forgeage, le cycle au four, le mode de refroidissement, l’emplacement du prélèvement et les essais mécaniques spécifiés. L’historique thermique fournit la désignation du traitement. Les dimensions de la section et l’historique de déformation déterminent la manière dont la pièce a subi ce traitement, tandis que les essais prévus par la norme déterminent si la pièce forgée livrée satisfait effectivement à la classe qui lui est attribuée.
Contrôle du traitement thermique, équipements et vérification
Une condition de livraison n’est pas établie simplement en inscrivant « trempé et revenu » sur un certificat. Elle est établie par le contrôle du four, de la charge, du cycle thermique, de l’opération de refroidissement et des essais démontrant que le résultat requis a été obtenu. La norme SAE AMSH6875C traite le traitement thermique dans ce sens pratique : ses exigences portent sur les équipements, les procédures, les températures et les méthodes d’essai applicables au traitement thermique des aciers. La condition désignée est donc un résultat étayé par des preuves de production maîtrisées, et non une description informelle du fournisseur.
Cette distinction est importante, car le procédé de fabrication, le traitement métallurgique et la condition de livraison sont liés, mais ne sont pas interchangeables. La World Steel Association identifie la filière haut-fourneau/convertisseur à oxygène basique et la filière au four électrique à arc comme les deux principales filières de fabrication de l’acier. La coulée continue peut ensuite produire des brames, des billettes ou des blooms, qui sont laminés pour obtenir des produits plats ou longs. Le traitement thermique intervient ultérieurement, ou entre des opérations de mise en forme, et modifie la structure et les propriétés de ce produit. Un acier fabriqué selon la filière au four électrique à arc n’est pas automatiquement trempé et revenu ; un acier fabriqué selon la filière intégrée n’est pas automatiquement normalisé. Les normes de produit peuvent imposer à la fois la filière et la condition de livraison, mais elles les traitent comme des questions techniques distinctes.

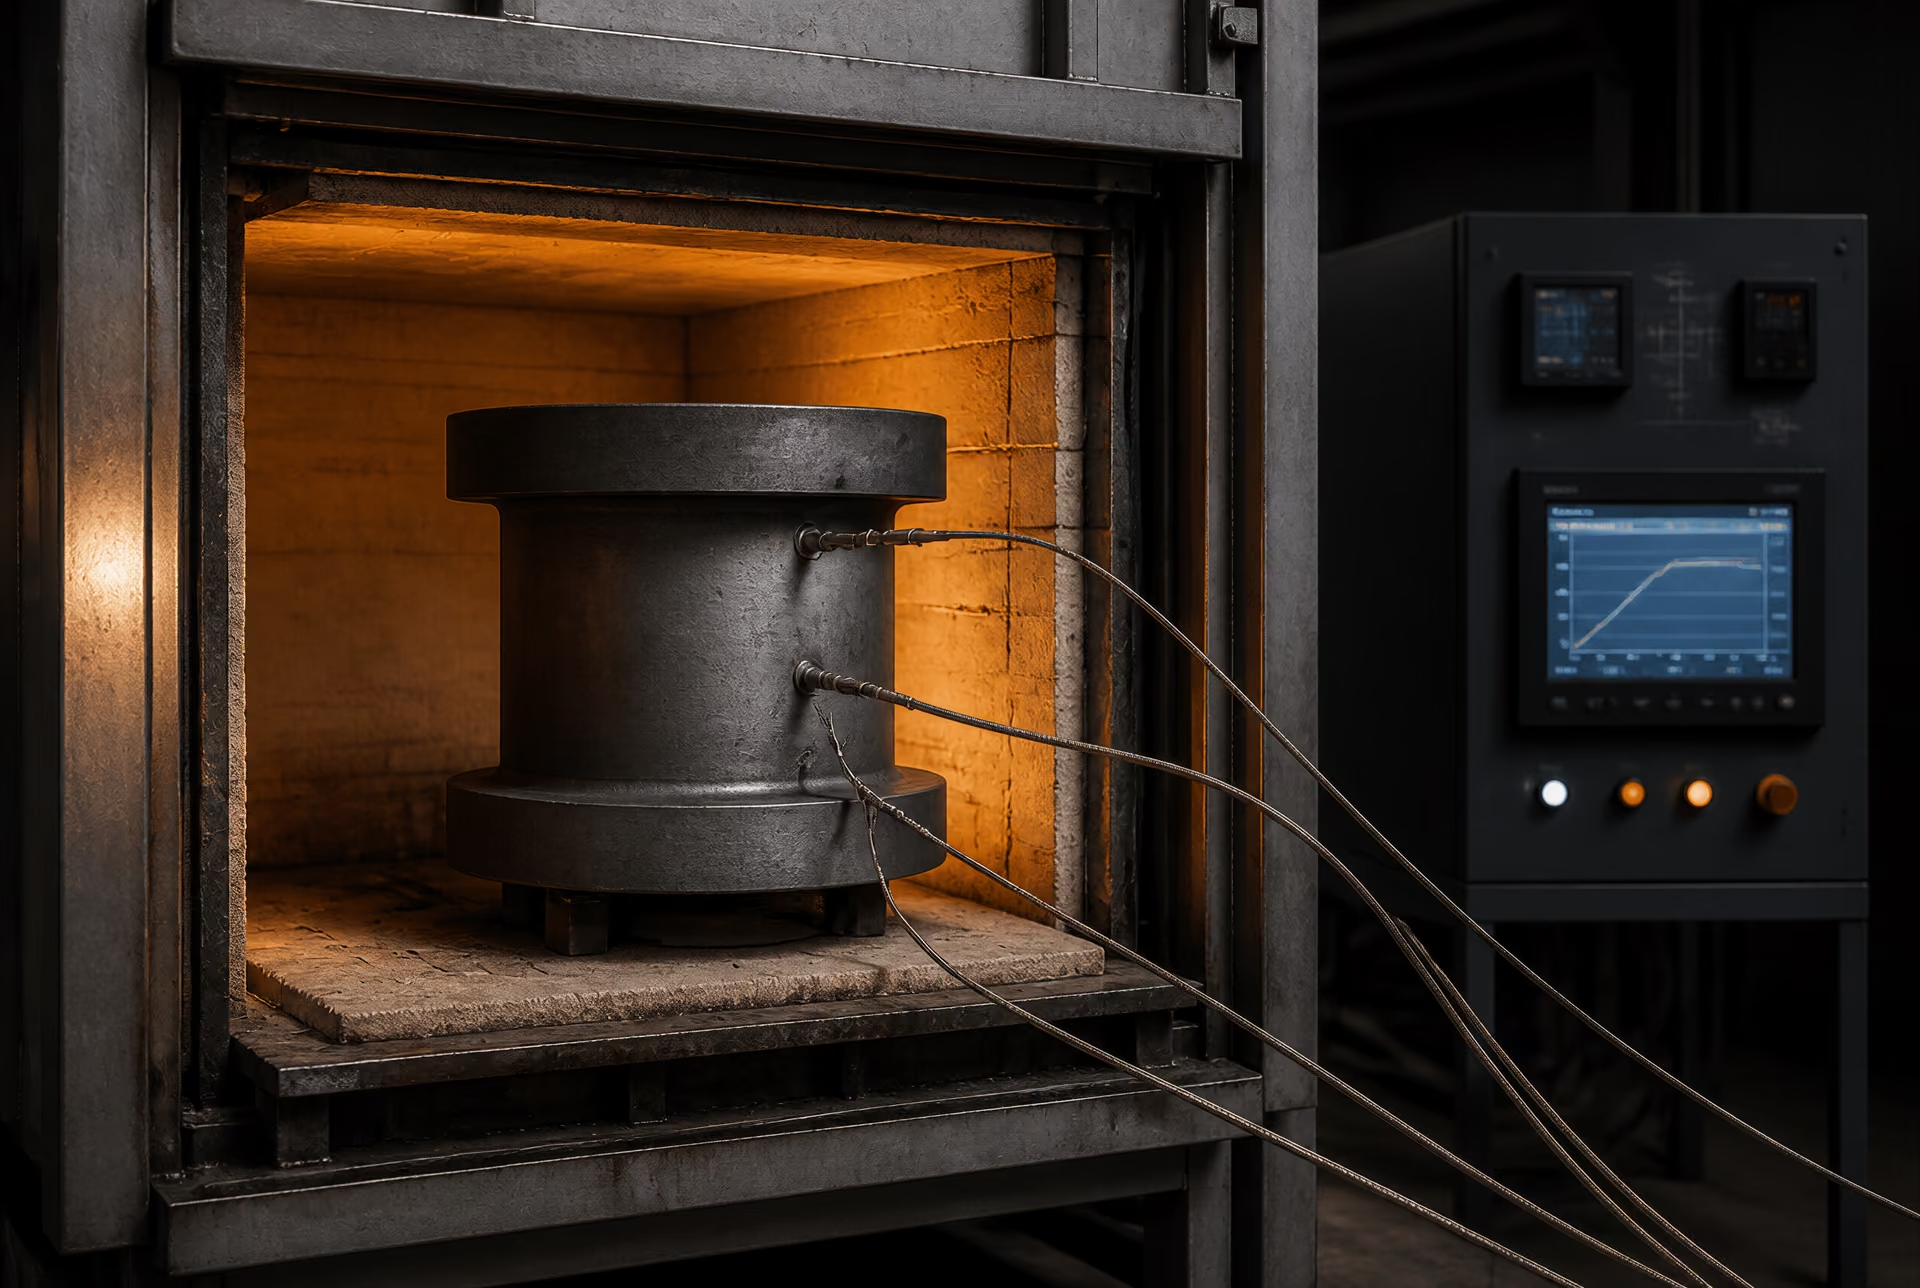
Exigences relatives aux fours et contrôle de la température
Le four doit être capable d’amener la totalité de la charge dans la plage de température spécifiée et de l’y maintenir sans variation excessive de température. Cette exigence est plus contraignante que le simple fait de montrer qu’un régulateur de four a affiché la température cible. Un régulateur mesure généralement la température de l’atmosphère ou d’une zone du four, tandis que l’acier chauffe plus lentement et peut être plus froid au centre d’une section épaisse qu’à sa surface. Des relevés du four, des mesures dans la zone de travail et des thermocouples installés sur la charge servent à établir si l’équipement assure une uniformité de température acceptable dans les conditions d’exploitation prévues.
Les équipements de mesure de la température doivent être étalonnés par comparaison avec une référence connue. La procédure applicable définit normalement l’exactitude de l’instrument, le type de thermocouple, l’intervalle d’étalonnage, l’emplacement ainsi que le traitement des capteurs défaillants ou présentant une dérive. Une consigne enregistrée n’équivaut pas à une température du métal vérifiée. Pour les pièces forgées épaisses, les grosses barres et les charges compactes, l’emplacement déterminant peut être le point qui chauffe le plus lentement, plutôt que l’atmosphère du four. La disposition de la charge doit donc être spécifiée : les pièces ne doivent pas se protéger mutuellement, entraver la circulation ou constituer une masse que le four n’a pas été contrôlé pour pouvoir traiter.
La norme SAE AMSH6875C est utile précisément parce qu’elle présente le traitement thermique comme un système maîtrisé. Elle traite quatre classes d’acier et ne réduit pas la conformité à une seule valeur de température. La capacité de l’équipement, la mesure de la température, la procédure d’exploitation et la vérification font toutes partie du processus. La spécification de produit applicable fournit toujours les limites propres à la nuance. Par exemple, la norme ISO 683-1:2016 définit les exigences techniques de livraison applicables aux produits semi-finis, aux barres, au fil machine, aux produits plats et aux pièces forgées en aciers non alliés destinés à la trempe et au revenu, y compris les conditions normalisée et trempée-revenue. Le responsable du traitement thermique doit appliquer la condition requise à la forme réelle du produit et à la dimension de sa section.
L’atmosphère du four peut également influer sur la conformité. L’oxydation, la décarburation et la carburation peuvent modifier la composition chimique de surface, la surépaisseur dimensionnelle et la couche superficielle sensible à la fatigue. Une spécification peut exiger une atmosphère contrôlée, un traitement de protection ou une élimination ultérieure de la surface. Le relevé du four doit identifier l’équipement, la recette, l’atmosphère le cas échéant, les relevés de température, les alarmes et les écarts. Si un lot a été soumis à une excursion non maîtrisée, sa décision de classement ne peut pas être déduite de son seul aspect.
Procédures, durée de maintien et pratique du refroidissement
Une procédure de traitement thermique doit définir la séquence, et pas seulement le nom nominal du cycle. Elle identifie normalement la charge, le four, la vitesse de chauffage ou les étapes de chauffage lorsqu’elles sont contrôlées, la plage de température d’austénitisation ou de transformation, la durée minimale de maintien, les limites de transfert, le milieu de trempe, l’agitation, l’opération de revenu et la méthode de refroidissement final. La durée de maintien requise dépend de la géométrie du produit et de l’état de la charge. On ne peut pas supposer qu’une couronne de fil machine mince et une grosse pièce forgée en acier allié atteignent la même température interne au même moment.
Le maintien ne commence que lorsque la partie déterminante de la charge a atteint la température requise, sauf si la norme applicable autorise explicitement une autre base. Démarrer la minuterie lorsque le four atteint sa consigne peut entraîner une température insuffisante au centre d’une section massive. Cette erreur peut laisser subsister des phases non dissoutes, une transformation incomplète ou un gradient de dureté, même lorsque le graphique semble indiquer un cycle correct.
La trempe est une opération distincte et maîtrisée. La spécification ou la procédure approuvée peut définir l’eau, une solution polymère, l’huile, un gaz ou un autre milieu, ainsi que la concentration, la température, la circulation, l’agitation et les limites de contamination. Le délai avant la trempe est important, car le refroidissement commence pendant le transfert du four vers la cuve. La charge doit être immergée dans le milieu dans l’intervalle autorisé, avec un mouvement ou une agitation suffisants pour éviter les gaines de vapeur et un refroidissement inégal. La température de la cuve de trempe et la concentration en polymère doivent être mesurées ; la mention « trempé à l’huile » ne renseigne pas sur l’état de l’huile le jour du traitement.
La vitesse de refroidissement influe sur autre chose que la dureté. Elle régit la formation de ferrite, de perlite, de bainite et de martensite, tandis que la dimension de la section et la composition déterminent l’étendue de la transformation obtenue. Le revenu réduit ensuite les contraintes et ajuste la résistance, la ténacité et la dureté. Un produit trempé et revenu ne peut pas être caractérisé correctement par sa seule température de trempe. La norme ASTM A668/A668M-16 illustre l’approche normative applicable aux pièces forgées en distinguant les conditions de livraison recuite, normalisée, normalisée et revenue, trempée et revenue, ainsi que normalisée, trempée et revenue. Ces désignations décrivent des historiques thermiques différents et ne sont pas interchangeables.
La filière spécifiée peut imposer des obligations supplémentaires. La norme DIN EN 10025-6:2023-06 couvre les produits plats laminés à chaud en aciers de construction à haute limite d’élasticité livrés à l’état trempé et revenu, tandis que la norme BS EN 10025-3:2019 couvre les produits laminés à chaud en aciers de construction soudables à grain fin livrés à l’état normalisé ou laminé normalisé. Un produit laminé normalisé n’est pas simplement un produit trempé et revenu présentant une dureté plus faible ; son procédé d’élaboration et sa microstructure résultante sont différents. De même, la norme ASTM A508/A508M-16 traite des pièces forgées en acier au carbone et en acier allié, traitées sous vide, trempées et revenues, destinées aux composants d’appareils à pression, et exige une fabrication au four électrique de base, sauf recours à un affinage secondaire ou à une refusion. Le traitement thermique ne peut pas supprimer une exigence relative à la filière d’élaboration du métal liquide.
Méthodes d’essai et documentation
La vérification doit relier le matériau soumis à l’essai à la coulée, au produit et au cycle de traitement exacts. Les preuves habituelles comprennent l’analyse chimique, la dureté, la résistance à la traction, la limite d’élasticité, l’allongement, la réduction de section, les essais de résilience lorsqu’ils sont spécifiés, l’examen métallographique ainsi que le contrôle de surface ou interne. La norme de produit applicable détermine les essais obligatoires et l’emplacement de prélèvement des éprouvettes. Une éprouvette usinée à un emplacement pratique peut ne pas représenter la région la plus épaisse ou refroidie le plus lentement ; l’emplacement et l’orientation du prélèvement, ainsi que la distance par rapport à la surface, doivent donc être consignés.
La dureté est utile pour le contrôle du procédé, mais elle ne constitue pas un substitut universel aux essais de traction ou de résilience. Deux produits peuvent présenter une dureté similaire tout en différant par leur ténacité, leur ségrégation, leur structure granulaire ou leurs contraintes résiduelles. Les essais mécaniques démontrent donc la conformité aux exigences de propriétés spécifiées, tandis que la métallographie et les enregistrements du procédé contribuent à déterminer si la structure requise a été obtenue. Les règles de contre-essai, la validité des éprouvettes, l’étalonnage de la machine d’essai et l’identification du laboratoire font également partie de la chaîne de preuves.
Le dossier doit identifier la coulée ou la chaleur de traitement du matériau, les dimensions du produit, la quantité, le four et le numéro de charge, la révision de la procédure, l’enregistrement de l’opérateur ou du système, le graphique de température, les emplacements des thermocouples, les durées de maintien, les conditions de trempe, le cycle de revenu, les écarts et la décision finale de classement. Les certificats doivent renvoyer aux rapports d’essai plutôt que de présenter des valeurs isolées. La traçabilité doit être maintenue lors de la découpe, du forgeage, du laminage, du traitement thermique et du prélèvement des éprouvettes.
En l’absence de ces enregistrements, un certificat indiquant « normalisé » ou « trempé et revenu » constitue une affirmation dont l’appui technique est limité. Avec un équipement maîtrisé, une procédure définie et des résultats rattachés à la même identité matière, la condition de livraison devient démontrable. C’est la différence entre une condition désignée et une condition vérifiée.
État de surface, état dimensionnel et propriétés mécaniques
Un état de livraison décrit davantage que le nom d’une nuance d’acier. Il relie la forme du produit, l’état de surface, la précision dimensionnelle, l’état de traitement thermique et les propriétés mécaniques spécifiées. Ces caractéristiques doivent néanmoins rester distinguées. Une barre peut être livrée à l’état trempé et revenu avec une surface brute de laminage, ou appartenir à la même vaste famille d’alliages après parachèvement à froid et usinage. La désignation de la nuance peut rester inchangée, tandis que les résultats d’inspection, les contraintes résiduelles et le comportement en service diffèrent.
La voie de fabrication constitue une autre distinction. La World Steel Association indique que les deux principales voies de fabrication de l’acier sont la filière haut-fourneau-convertisseur à oxygène (BF-BOF) et la filière au four électrique à arc (EAF). La filière intégrée utilise du minerai de fer, du charbon métallurgique, du calcaire et de l’acier recyclé ; la filière EAF utilise principalement de l’acier recyclé, du fer réduit directement ou de la fonte liquide, ainsi que de l’électricité (World Steel Association, 2024). Ces voies de fusion influencent la propreté, les éléments résiduels et les contrôles de procédé, mais elles ne définissent pas à elles seules si un produit est recuit, normalisé, trempé et revenu, parachevé à froid ou usiné.
Après la coulée, les brames, les billettes et les blooms sont laminés pour produire des produits plats et longs. Cette séquence détermine en grande partie la forme et la texture du produit, mais l’état de livraison final peut nécessiter des opérations thermiques, mécaniques ou de surface supplémentaires.
Surfaces brutes de laminage, usinées, décalaminées et parachevées
« À l’état brut de laminage » désigne normalement une surface conservée après laminage à chaud, et non une description complète du traitement thermique. La surface peut porter de la calamine, c’est-à-dire une couche d’oxydes formée à température élevée. Son aspect et son épaisseur dépendent du réchauffage, de la température de laminage, du refroidissement, de la composition chimique de l’acier et du délai avant décalaminage. Une tôle peut donc être à l’état brut de laminage et normalisée, ou être à l’état brut de laminage tout en étant livrée dans un autre état thermique spécifié, à condition que la norme de produit applicable autorise cette combinaison.
Le décalaminage élimine une partie ou la totalité de la calamine par traitement au jet d’eau, grenaillage, décapage ou par un autre procédé défini. Il modifie la surface présentée pour l’examen visuel, le revêtement, le soudage ou le contrôle ultrasonore. Il ne normalise, ne trempe ni ne revient automatiquement l’acier dans sa masse. Un décalaminage sévère ou mal maîtrisé peut révéler des replis, des lignes de fissuration ou de la calamine incrustée qui étaient auparavant masqués ; il s’agit d’un effet sur l’inspection, et non nécessairement d’un défaut nouvellement créé dans le matériau.
L’usinage enlève de la matière et peut produire un diamètre, une planéité, un profil ou une rugosité maîtrisés. Il peut également éliminer la décarburation superficielle, la calamine et les discontinuités peu profondes. Une barre usinée ne constitue pas une nuance différente simplement parce que sa surface a été coupée. Toutefois, l’usinage peut révéler des indications sous-jacentes, réduire la section disponible pour l’essai de vérification et créer des contraintes locales de traction ou des marques affectées thermiquement si les paramètres de coupe sont inadaptés. Le meulage peut provoquer un échauffement local, des brûlures ou des dommages de surface orientés, tandis que le tournage peut laisser des marques d’outil agissant comme des concentrateurs de contraintes en service sous fatigue.
Le parachèvement à froid comprend l’étirage à froid, le pelage, le tournage, le meulage ou des combinaisons de ces opérations, selon la norme de produit. Contrairement à un simple nettoyage, la déformation à froid peut augmenter la limite d’élasticité et la dureté, réduire l’allongement, modifier la précision dimensionnelle et laisser des contraintes résiduelles. Un produit parachevé à froid peut donc conserver la même désignation nominale de l’acier tout en présentant des propriétés différentes de celles d’un produit laminé à chaud issu de la même coulée. L’ISO 683-1:2016 traite l’état de surface et l’état de traitement thermique comme des éléments distincts des exigences techniques de livraison applicables aux produits semi-finis, aux barres, au fil machine, aux produits plats et aux pièces forgées en aciers non alliés pour trempe et revenu.
L’état de surface spécifié détermine également ce qu’une inspection peut démontrer. L’examen visuel d’un acier brillant et usiné diffère d’un examen effectué à travers la calamine. La rugosité de surface influe sur les mesures d’épaisseur des revêtements, les essais de dureté par contact et la détection des fissures. Pour un composant critique pour la sécurité, le certificat devrait identifier l’état de surface livré, plutôt que de laisser le terme « parachevé » sujet à interprétation.
Tolérances dimensionnelles et contraintes résiduelles
L’état dimensionnel concerne la taille, la forme et l’écart admissible : épaisseur, diamètre, largeur, longueur, rectitude, planéité, ovalisation et profil. Il n’est pas synonyme de finition de surface ni de traitement thermique. Le laminage à chaud produit généralement des variations dimensionnelles plus importantes que l’usinage ou l’étirage à froid, parce que le produit se contracte pendant le refroidissement et parce que les contrôles de l’entrefer des cylindres, de la température et du bombé ont des limites pratiques. Le parachèvement à froid peut resserrer les tolérances, mais il peut également produire une courbure, une déformation plastique non uniforme ou une variation dimensionnelle anisotrope.
Le traitement thermique peut également modifier les dimensions. La trempe introduit une contraction thermique non uniforme et une transformation de phase ; la formation de martensite s’accompagne d’un volume différent de celui de l’austénite mère, et les différences entre la surface et le cœur peuvent déformer une pièce. Le revenu réduit certaines contraintes créées par la trempe, mais ne garantit pas un produit exempt de contraintes. La normalisation peut affiner et réinitialiser la structure après le travail à chaud, mais les différences de refroidissement dans une section épaisse peuvent encore produire des variations dimensionnelles.
Une contrainte résiduelle est une contrainte interne qui subsiste après suppression de la charge externe ou de la force de mise en forme. Elle peut résulter du laminage, du dressage, de l’étirage à froid, de l’usinage, du soudage, du meulage ou d’un traitement thermique non uniforme. La contrainte peut être de traction en surface et de compression en dessous, ou l’inverse. Une pièce peut respecter la tolérance dimensionnelle lors de l’inspection et néanmoins se déformer lorsque de la matière est enlevée, lorsqu’un revêtement durcit ou lorsque le composant est soudé. À l’inverse, un traitement de détensionnement peut améliorer la stabilité dimensionnelle sans modifier la désignation de la nuance.
Les exigences de tolérance doivent donc figurer dans la commande et la spécification d’inspection, et non être supposées d’après le seul nom de l’acier. Une tôle livrée selon la BS EN 10025-3:2019 à l’état normalisé ou normalisé-laminé est soumise à des exigences techniques de livraison qui comprennent davantage que la composition chimique. Un produit plat trempé et revenu relevant de la DIN EN 10025-6:2023-06 est également régi par des exigences dimensionnelles, de surface et mécaniques, en plus de son état thermique spécifié.
Dureté, résistance, ductilité et ténacité
La dureté est la résistance à l’indentation ou, dans certains essais, à la pénétration et au rebondissement. La résistance à la traction est la contrainte nominale maximale atteinte lors d’un essai de traction ; la limite d’élasticité décrit le début de la déformation permanente spécifiée. L’allongement et la striction indiquent la ductilité. La ténacité concerne la résistance à la rupture et est couramment évaluée par un essai de résilience réalisé à une température et selon une orientation d’éprouvette données. Ces propriétés se recouvrent partiellement, mais aucune ne peut se substituer à toutes les autres.
La trempe augmente généralement la dureté et la résistance en produisant de la martensite ou des produits de transformation mixtes. Le revenu diminue une partie de cette dureté tout en améliorant la ductilité et la ténacité. Le recuit réduit généralement la résistance et la dureté et favorise une structure plus facilement ouvrable. La normalisation produit une structure ferrito-perlitique dans de nombreux aciers au carbone et faiblement alliés, les propriétés étant influencées par la teneur en carbone, la dimension de la section et la vitesse de refroidissement. Un état normalisé-laminé peut permettre d’obtenir les propriétés spécifiées grâce à un laminage et à un refroidissement contrôlés, sans avoir le même historique qu’un produit normalisé séparément.
La désignation de l’état de livraison doit donc être lue conjointement avec les exigences d’essai. L’ASTM A668/A668M-16 classe les pièces forgées en acier au carbone et en acier allié comme recuites, normalisées, normalisées et revenues, trempées et revenues, ou normalisées-trempées et revenues. L’ASTM A434/A434M-24 couvre les barres en acier allié trempé et revenu, forgées à chaud et parachevées à froid ; les termes « parachevé à froid » et « trempé et revenu » décrivent donc des aspects différents de l’état. La SAE AMSH6875C ajoute des exigences contrôlées concernant les équipements de four, les procédures, les températures et les méthodes d’essai pour quatre classes d’acier.
La dureté ou la résistance à la traction, considérée isolément, ne permet pas d’identifier la microstructure complète ni l’historique du procédé. Un acier à structure martensitique revenue et un acier présentant une autre structure peuvent afficher une dureté similaire à un emplacement donné, tout en différant par leur ténacité aux chocs, leurs contraintes résiduelles, leur propreté ou leur comportement au soudage. La température d’essai, l’orientation de l’éprouvette, l’emplacement dans la section et la fréquence d’échantillonnage sont importants. Pour les pièces forgées destinées aux appareils à pression, l’ASTM A508/A508M-16 exige une fabrication de base au four électrique, sauf lorsqu’un affinage secondaire ou une refusion est utilisé, ce qui montre que la conformité à la livraison peut inclure une voie de fabrication définie, en plus du traitement thermique et des essais mécaniques. Le certificat n’a de signification que lorsque toutes ces conditions liées sont examinées conjointement.
Raisonnement sur la soudabilité, la ténacité et la température de service
Un état de livraison n’est pas une description informelle du matériau fournie par un fournisseur. Il consigne une combinaison contrôlée de forme du produit, de limites de composition chimique, de procédé de fabrication, d’état de traitement thermique, d’état de surface et de propriétés mécaniques spécifiées. Ces détails sont importants lors du soudage de l’acier, car la tôle de base et la zone affectée thermiquement (ZAT) du joint soudé subissent des cycles thermiques différents. Deux produits appartenant à la même grande famille d’aciers de construction peuvent donc nécessiter des contrôles de soudage différents et réagir différemment au bridage, à la vitesse de refroidissement et à la température de service.
Le procédé de fabrication constitue une variable, mais il ne définit pas à lui seul l’état de livraison. La World Steel Association a identifié, en 2024, la filière haut-fourneau/convertisseur à oxygène (BF-BOF) et la filière four à arc électrique (EAF) comme les deux principales filières de production de l’acier. La filière intégrée utilise du minerai de fer, du charbon métallurgique, du calcaire et de l’acier recyclé ; la filière EAF utilise principalement de l’acier recyclé, du fer réduit directement ou de la fonte chaude, ainsi que de l’électricité. L’Agence américaine de protection de l’environnement a décrit séparément le procédé à l’oxygène comme l’affinage de la fonte liquide issue du haut-fourneau avec des ferrailles, tout en considérant la production en EAF comme une filière sidérurgique distincte. Après la coulée, les brames, blooms ou billettes peuvent être laminés pour produire des produits plats ou longs. La filière influe sur les éléments résiduels, la propreté et la ségrégation, mais la norme applicable au produit détermine toujours ce qui doit être fourni et vérifié.
Aciers de construction à grain fin et soudage
La norme BS EN 10025-3:2019 constitue un exemple utile d’acier de construction, car elle couvre les produits plats et longs laminés à chaud en aciers de construction soudables à grain fin, livrés à l’état normalisé ou laminé normalisé. Ses nuances comprennent notamment S275N, S355N, S420N et S460N, ainsi que les qualités correspondantes pour basses températures, telles que S275NL, S355NL, S420NL et S460NL. Le suffixe n’est pas décoratif. Il identifie un état de livraison et une catégorie de ténacité spécifiés, tandis que l’épaisseur du produit et la désignation de qualité influent sur les exigences applicables.
La normalisation, ou le laminage normalisant contrôlé lorsqu’il est autorisé, affine la structure à grains ferritiques-perlitiques et établit un état initial connu pour la fabrication. Une structure à grains fins favorise généralement une combinaison utile de limite d’élasticité, de soudabilité et de résilience Charpy. Elle n’élimine pas les risques liés au soudage. La ZAT peut comprendre une région à gros grains adjacente à la ligne de fusion, une zone de produits de transformation modifiés et des zones qui ont été revenues ou adoucies par le cycle de soudage. La température maximale, le temps passé au-dessus des plages critiques de transformation, la vitesse de refroidissement et les réchauffages ultérieurs déterminent ces régions.
Équivalent carbone Indice calculé qui combine le carbone et certains éléments d’alliage afin d’estimer la trempabilité et la tendance à la fissuration liée au soudage.
L’équivalent carbone et la maîtrise de l’hydrogène sont essentiels au choix du mode opératoire. Une tendance accrue à la trempe, un bridage excessif, une tôle froide ou des consommables contenant de l’hydrogène peuvent favoriser la fissuration à froid assistée par l’hydrogène, en particulier dans la ZAT ou à la racine du cordon. Le préchauffage réduit la vitesse de refroidissement et favorise la diffusion de l’hydrogène hors du joint ; les limites de température entre passes empêchent une croissance excessive des grains et une perte de ténacité. L’apport de chaleur doit être maîtrisé dans les deux sens. Un apport insuffisant peut produire des régions dures et sensibles à la fissuration, tandis qu’un apport excessif peut élargir la ZAT à gros grains et réduire la ténacité.
Le terme « soudable » décrit une aptitude générale dans des conditions spécifiées. Il ne garantit pas que chaque joint, chaque épaisseur, chaque procédé ou chaque soudeur satisfera aux critères d’acceptation. Une qualification de mode opératoire de soudage doit établir les variables pertinentes : conception du joint, procédé, classification du consommable, apport de chaleur, préchauffage, température entre passes, épaisseur de la tôle, bridage et éventuel traitement thermique après soudage. L’état de livraison est important, car un mode opératoire qualifié sur un S355N normalisé n’est pas automatiquement transposable à un S690Q trempé et revenu, même si les deux sont désignés comme aciers de construction.
Le bridage dimensionnel ajoute un autre niveau de complexité. Un assemblage épais et fortement contraint ne peut pas se contracter librement lors de la solidification du métal fondu et du refroidissement de la ZAT. Les contraintes résiduelles, la déformation angulaire et la déformation plastique locale peuvent être plus importantes que dans une éprouvette faiblement bridée. L’épaisseur du produit, la direction de laminage, la séquence des joints et l’ajustage doivent donc être pris en compte dans la planification de la fabrication, et pas uniquement dans le certificat matière.
Aciers trempés et revenus dans les structures chargées
Les aciers trempés et revenus (Q&T) acquièrent leurs propriétés à l’état de livraison grâce à une séquence délibérée : austénitisation, refroidissement rapide et revenu. La trempe crée des produits de transformation durs, tandis que le revenu réduit la fragilité et ajuste la résistance, la ductilité et la ténacité. La norme DIN EN 10025-6:2023-06 couvre les produits plats laminés à chaud en aciers de construction à haute limite d’élasticité, livrés à l’état trempé et revenu. Des désignations telles que S690Q, S690QL et S690QL1 distinguent les catégories de résistance et de résilience aux chocs à des températures d’essai définies.
La même chaleur qui confère sa résistance à l’acier Q&T peut modifier localement ses propriétés pendant le soudage. Une ZAT chauffée au-dessus de la plage de transformation peut reformer, lors du refroidissement, des constituants durs martensitiques ou bainitiques. Une région chauffée au-dessous de cette plage peut être de nouveau revenue et perdre de la dureté et de la limite d’élasticité. Dans un élément fortement chargé, cette bande adoucie peut gouverner la déformation locale, même si la tôle de base conserve sa résistance certifiée. Une qualification de mode opératoire doit donc porter sur la combinaison réelle de la nuance d’acier, de l’épaisseur et du cycle thermique de soudage, plutôt que de déduire les performances du certificat du métal de base.
L’apport de chaleur, la température entre passes et le préchauffage nécessitent un contrôle particulier. Un apport de chaleur excessif peut réduire la ténacité de la ZAT ou créer une zone adoucie inacceptable ; un apport insuffisant et un refroidissement rapide peuvent produire des microstructures dures sensibles à l’hydrogène. Un traitement thermique après soudage peut encore revenir la ZAT et le métal fondu, mais il ne constitue pas une solution universelle pour remédier à un mode opératoire inadapté. Il peut également modifier la résistance et la précision dimensionnelle.
L’état trempé et revenu n’est pas équivalent à la filière de fabrication. La norme ASTM A434/A434M-24 autorise une élaboration par four Martin, convertisseur à oxygène ou four électrique pour les barres en acier allié trempé et revenu spécifiées, tandis que la norme ASTM A668/A668M-16 classe les pièces forgées selon leur traitement thermique de livraison, notamment les états recuit, normalisé, normalisé et revenu, trempé et revenu, ainsi que normalisé-trempé et revenu. Ces exemples montrent que les seules désignations « acier allié » ou « acier EAF » ne suffisent pas à identifier l’état mécanique ou l’aptitude au soudage. La norme ISO 683-1:2016 définit également les exigences techniques de livraison applicables aux produits semi-finis, aux barres, au fil machine, aux produits plats et aux pièces forgées fournis dans des états spécifiés de traitement thermique et de surface.
Essais de choc, effets de l’épaisseur et qualification
L’essai de choc Charpy est un essai défini à une température définie ; il ne constitue pas une garantie universelle de ténacité à toutes les températures de service. Une nuance portant la désignation de qualité « L » selon la norme BS EN 10025-3:2019 relève d’une catégorie d’essai de choc spécifiée différente de celle de la qualité « N » correspondante. Le concepteur doit mettre cette catégorie en relation avec la température minimale du métal, l’état de contrainte, la vitesse de déformation, l’épaisseur de la tôle et les conséquences d’une rupture.
L’épaisseur modifie à la fois l’historique thermique du matériau et les sollicitations structurales. Une tôle épaisse refroidit différemment d’une tôle mince après laminage, normalisation ou soudage. Elle peut présenter une ségrégation plus importante à travers sa section, développer un bridage plus élevé dans un joint et présenter une ténacité différente entre la surface et les zones à mi-épaisseur. Le soudage d’une tôle de 100 mm avec un apport de chaleur élevé et plusieurs réchauffages n’est pas métallurgiquement équivalent au soudage d’une tôle de 12 mm de même nuance nominale. La plage de qualification, l’emplacement de l’essai de choc, le sens de prélèvement et l’énergie d’acceptation doivent donc suivre les normes applicables au produit et au soudage.
L’historique thermique comprend également les réchauffages dus aux passes de soudage ultérieures, aux points de soudage, aux réparations et au redressage local à la flamme. Chaque cycle peut affiner, grossir ou revenir une partie de la ZAT. Pour un acier Q&T, des chauffages répétés peuvent réduire la résistance ; pour un acier normalisé à grain fin, une exposition excessive peut altérer l’affinement des grains. Les essais de qualification doivent représenter l’apport de chaleur maximal crédible, les températures entre passes minimale et maximale ainsi que la plage d’épaisseurs pertinente. C’est pourquoi un certificat matière ne peut pas remplacer une qualification de mode opératoire de soudage.
L’analyse de la température de service doit s’achever par l’examen de la structure réelle, et non par le seul nom de la nuance. Il faut confirmer l’état de livraison, l’épaisseur, la température d’essai de choc spécifiée, le mode opératoire de soudage, les données de ténacité de la ZAT et le niveau de bridage. Ce n’est qu’alors qu’une nuance spécifiée peut être reliée de manière crédible aux charges et aux températures auxquelles la fabrication sera exposée.
Pièces forgées pour appareils à pression et particularités de l’ASTM A508/A508M
L’ASTM A508/A508M-16 n’est pas simplement une désignation applicable à un acier au carbone ou allié de composition chimique spécifiée. Son titre définit une combinaison contrôlée de forme du produit, d’application en service, d’état de traitement thermique et de pratique d’élaboration de l’acier : pièces forgées en acier au carbone et en acier allié, traitées par trempe et revenu sous vide, destinées aux composants d’appareils à pression. C’est cette combinaison qui est déterminante.
Une pièce forgée issue d’une famille d’aciers alliés peut donc satisfaire à une condition de livraison tout en ne répondant pas à une autre. Une même composition chimique générale ne permet pas d’établir si l’acier a été traité sous vide, forgé dans la forme requise, trempé et revenu, ou accepté selon des exigences applicables aux appareils à pression. Il s’agit de questions techniques distinctes, que l’ASTM A508/A508M-16 regroupe dans une spécification unique, propre à cette application.
Domaine d’application des pièces forgées pour appareils à pression traitées sous vide
L’ASTM A508/A508M-16 concerne les composants forgés utilisés dans la construction d’appareils à pression. Le produit n’est pas une barre générique usinée ultérieurement pour devenir un composant ; il s’agit d’une pièce forgée en acier au carbone ou en acier allié, destinée à contenir la pression, livrée à l’état trempé et revenu et soumise à des dispositions relatives au traitement sous vide. Le procédé d’élaboration et l’état de livraison font donc partie intégrante de l’identité technique de la spécification.
Le forgeage modifie la forme et, généralement, la structure interne résultant de la mise en œuvre de l’acier, mais il n’établit pas à lui seul les propriétés mécaniques finales. Ces propriétés dépendent de la composition, du taux de réduction lors du forgeage, de la dimension de la section, du refroidissement, de la trempe, du revenu et de l’emplacement auquel sont prélevées les éprouvettes de qualification. Une pièce forgée de grande dimension destinée à un appareil à pression présente également un problème de trempabilité à travers l’épaisseur beaucoup plus important qu’une petite barre. La surface peut refroidir rapidement tandis que le centre refroidit plus lentement, ce qui peut produire des constituants de transformation différents et une ténacité différente dans la section si le traitement thermique n’est pas conçu et maîtrisé en fonction du composant.
Le traitement sous vide répond à un autre aspect du risque. La réduction des gaz dissous et la maîtrise des inclusions non métalliques peuvent revêtir une grande importance lorsqu’une pièce forgée épaisse doit conserver sa ténacité et résister à un service cyclique ou à haute pression. Cette exigence ne signifie pas que toutes les inclusions sont éliminées et ne remplace ni le forgeage ni le traitement thermique. Elle constitue une mesure de maîtrise supplémentaire de l’état de l’acier liquide avant que la pièce forgée n’atteigne son état de livraison final.
C’est pourquoi la seule mention « trempé et revenu » ne suffit pas à décrire une pièce forgée conforme à l’A508/A508M. L’ASTM A668/A668M-16, qui est une spécification plus générale applicable aux pièces forgées, classe celles-ci selon leur traitement thermique de livraison, notamment dans les états recuit, normalisé, normalisé et revenu, trempé et revenu, ainsi que normalisé, trempé et revenu. Cette classification indique à l’utilisateur comment la pièce forgée a été traitée thermiquement. L’A508/A508M ajoute des exigences propres à l’application concernant le traitement sous vide et le procédé de fabrication autorisé.
La distinction apparaît également dans d’autres normes. L’ISO 683-1:2016 spécifie les exigences techniques de livraison applicables aux produits semi-finis, aux barres, au fil machine, aux produits plats et aux pièces forgées fournis dans des états définis de traitement thermique et de surface. La DIN EN 10025-6:2023-06 couvre les produits plats laminés à chaud en aciers de construction à haute limite d’élasticité, livrés à l’état trempé et revenu. Aucune de ces références ne transforme un produit de construction ordinaire en pièce forgée destinée à un appareil à pression. La forme du produit, la catégorie de service et le procédé spécifié restent déterminants.
Élaboration au four électrique basique et alternatives autorisées
L’ASTM A508/A508M-16 exige une fabrication selon le procédé au four électrique basique, sauf lorsqu’un procédé accepté d’affinage secondaire ou de refusion est utilisé. Cette formulation constitue une exigence relative au procédé et ne signifie pas que tous les fours électriques produisent un acier identique. La pratique de conduite du four, les matières de charge, l’affinage, la désoxydation, le traitement sous vide, la coulée et le forgeage ultérieur influencent toujours la propreté et la qualité interne.
La World Steel Association identifie deux grandes filières d’élaboration de l’acier : la filière haut-fourneau/convertisseur basique à oxygène et la filière au four électrique à arc. Sa description des matières premières publiée en 2024 distingue leurs intrants : la filière intégrée utilise du minerai de fer, du charbon métallurgique, du calcaire et de l’acier recyclé, tandis que la filière au four électrique à arc utilise principalement de l’acier recyclé, du fer préréduit ou de la fonte liquide, ainsi que de l’électricité. L’Environmental Protection Agency des États-Unis distingue également le procédé basique à l’oxygène, qui affine la fonte liquide de haut-fourneau avec des ferrailles, du procédé séparé au four électrique à arc.
Cette distinction entre les filières ne doit pas être confondue avec les étapes de fabrication ultérieures. Selon la World Steel Association, la coulée continue transforme l’acier liquide en brames, billettes et blooms, qui sont ensuite laminés pour produire des produits plats et longs. Une pièce forgée destinée à un appareil à pression nécessite en revanche un produit coulé approprié, suivi d’une mise en œuvre suffisante et d’une opération de forgeage maîtrisée. Le traitement thermique intervient après ces opérations de mise en forme, ou en partie parallèlement à celles-ci ; il ne constitue pas une autre appellation de la filière au four électrique.
La formulation de l’A508/A508M autorise des alternatives par l’intermédiaire de l’affinage secondaire ou de la refusion, plutôt que de considérer comme équivalente toute filière possible de fusion primaire. L’affinage secondaire peut permettre de mieux maîtriser la composition, les gaz et les inclusions après la fusion initiale. Les procédés de refusion produisent un nouveau lingot à partir d’un acier déjà élaboré et peuvent assurer une maîtrise supplémentaire de la ségrégation et de la propreté. La structure de la norme signifie donc, en substance, qu’une autre filière primaire ne peut être acceptée que lorsque les conditions spécifiées d’affinage ou de refusion fournissent la base technique requise.
Cette exigence ne doit pas être transposée à tous les produits en acier. L’ASTM A434/A434M-24, par exemple, couvre les barres en acier allié trempé et revenu, forgées à chaud et finies à froid, et identifie la production au four Martin-Siemens, au convertisseur basique à oxygène et au four électrique comme des filières d’élaboration autorisées. Une spécification applicable aux barres peut autoriser ces alternatives parce que son domaine d’application, la géométrie du produit, les hypothèses de service et les dispositions d’acceptation diffèrent. L’A508/A508M est plus restrictive, car une pièce forgée destinée à un appareil à pression est exposée à des conséquences différentes en cas de discontinuités internes, de ségrégation ou de propriétés insuffisantes à travers l’épaisseur.
Pourquoi les normes propres à une application imposent des exigences relatives au procédé
Les composants d’appareils à pression ne sont pas évalués uniquement au regard de la limite d’élasticité nominale et de la résistance à la traction. Leur rupture peut impliquer une rupture fragile, la fatigue, une concentration de contraintes, l’interaction avec une soudure, des dommages liés à l’hydrogène ou une hypothèse de fuite avant rupture qui dépend du comportement vérifié du matériau. Les exigences relatives au procédé contribuent à limiter les causes que la seule composition chimique et les seuls essais de traction peuvent ne pas révéler.
Pour une pièce forgée conforme à l’A508/A508M, le procédé spécifié agit de concert avec le taux de réduction lors du forgeage, le traitement sous vide et le cycle de trempe et de revenu. Il en résulte un état de livraison comportant plusieurs niveaux liés : une forme de produit forgé ; un historique maîtrisé de fusion et d’affinage ; un acier traité sous vide ; et un état défini de traitement thermique. La suppression de l’un de ces niveaux modifie la description du produit.
Cette logique explique pourquoi une désignation de fournisseur telle que « acier allié forgé, trempé et revenu » est techniquement incomplète. Elle peut identifier la forme et le traitement thermique tout en ne précisant rien au sujet du traitement sous vide ou de la filière d’élaboration autorisée. À l’inverse, la mention « acier au four électrique » fournit une indication sur l’élaboration primaire, mais ne précise pas si le composant a été forgé, trempé et revenu, ou accepté selon une spécification applicable aux appareils à pression.
Les exigences relatives au procédé sont donc justifiées lorsque l’application rend la qualité interne et la traçabilité critiques pour la sécurité. Elles ne doivent pas être généralisées aux barres, aux tôles ou aux produits de construction ordinaires au seul motif que ces produits peuvent contenir des éléments d’alliage communs ou être livrés à l’état trempé et revenu. La BS EN 10025-3:2019 concerne les produits en acier de construction soudables à grain fin, normalisés ou laminés normalisés, tandis que la DIN EN 10025-6:2023-06 concerne les produits plats de construction trempés et revenus. Leurs états de livraison répondent à des questions différentes en matière de service et de fabrication.
L’ASTM A508/A508M-16 est différente parce qu’elle considère le procédé de fabrication comme faisant partie intégrante de l’exigence relative au matériau destiné aux appareils à pression. L’acier n’est pas défini uniquement par la composition chimique de sa nuance, mais aussi par sa nature, son mode d’élaboration, son traitement et la fonction à laquelle il est destiné.

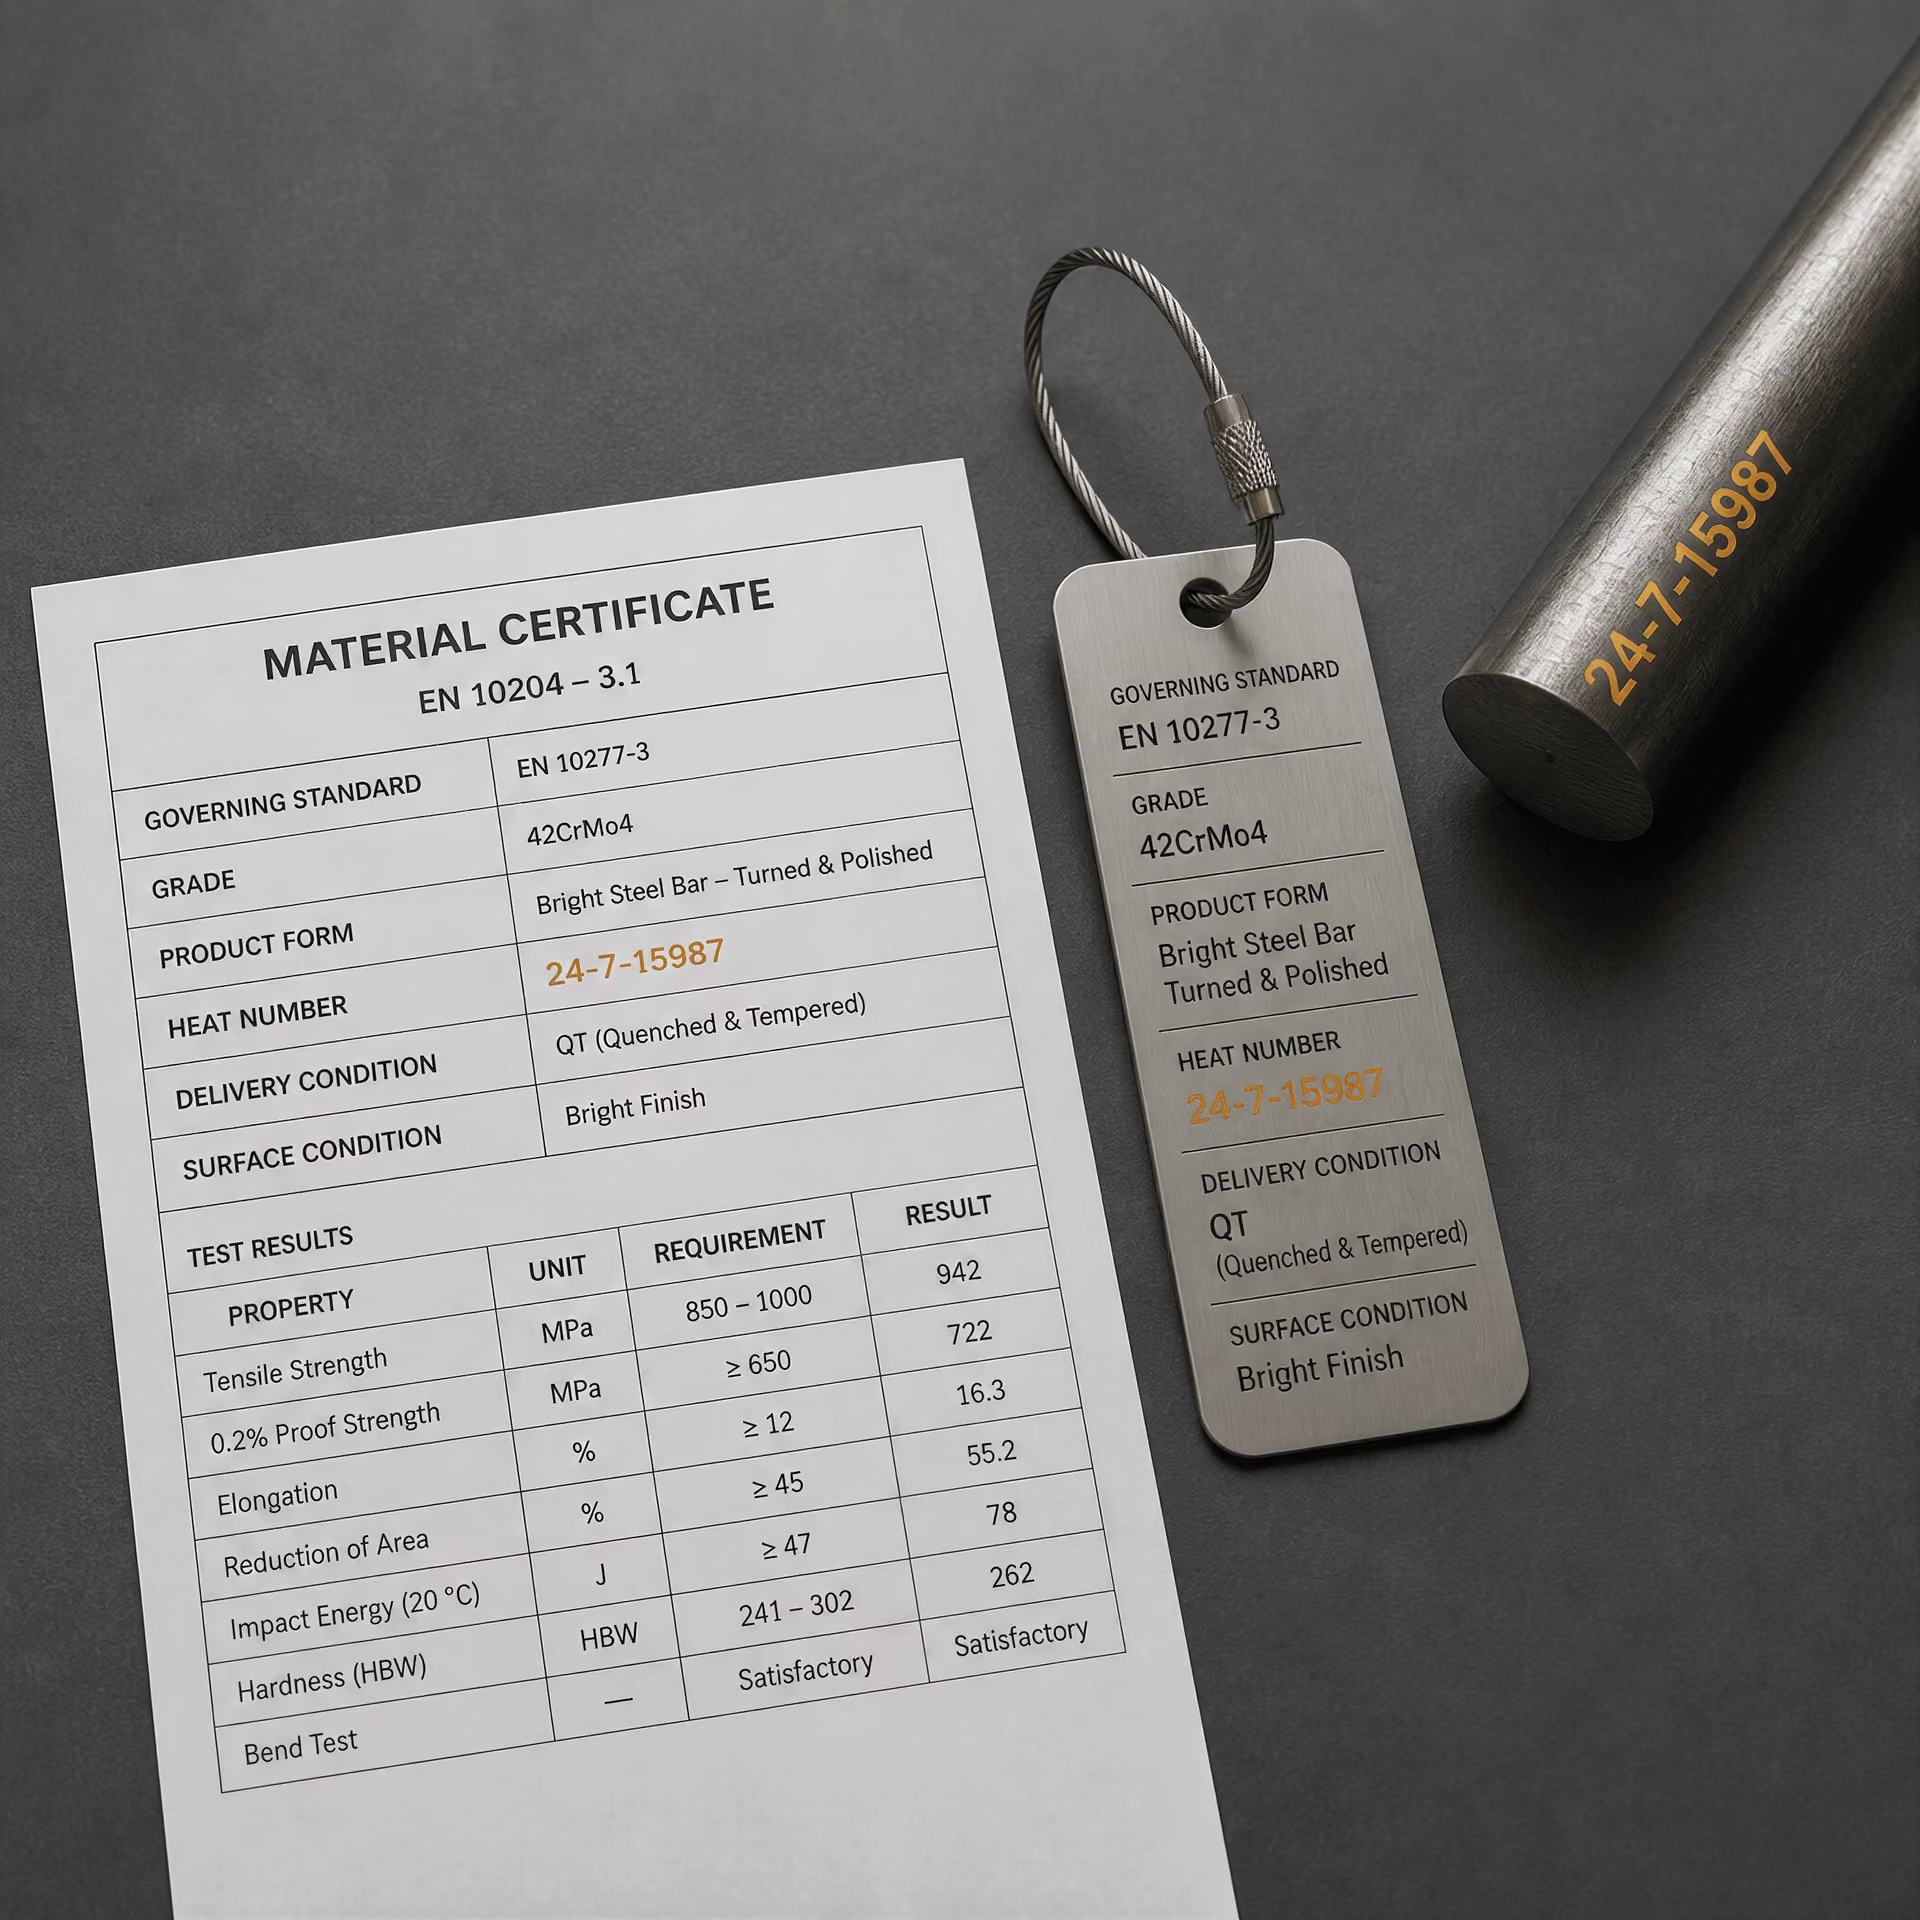
Comment lire un certificat matière et une référence normative
Un certificat matière ne constitue pas une description autonome de l’acier. Il atteste qu’un produit particulier, identifié par sa nuance, ses dimensions et son numéro de coulée ou de fusion, a été fourni conformément à des exigences définies. Il doit être lu conjointement avec la norme produit citée et avec son édition. « S355N selon EN 10025-3 » n’a pas la même signification que « S355J2+N selon EN 10025-2 », et « 42CrMo4 +QT » n’est pas interchangeable avec la même nuance fournie à l’état recuit.
Nuance, norme produit et état de livraison
Commencez par identifier la norme produit applicable, son année de publication ou son statut de modification, ainsi que la désignation exacte de la nuance. La norme fixe les limites de composition chimique, les formes de produits autorisées, les états de livraison, les exigences mécaniques, les dimensions ou tolérances, les dispositions relatives aux contrôles et les éventuelles clauses supplémentaires. Un certificat qui mentionne uniquement une nuance, telle que S690Q ou 42CrMo4, est incomplet pour une interprétation technique, car une même nuance peut être couverte par différentes normes produit ou fournie sous différentes formes.
Identifiez ensuite la forme du produit. « Tôle forte », « produit plat », « barre », « fil machine », « pièce forgée », « billette » et « tube sans soudure » désignent des catégories de produits différentes, soumises à des règles différentes en matière d’essais et de dimensions. La coulée continue produit des demi-produits tels que des brames, des billettes et des blooms ; ceux-ci sont ensuite transformés en produits plats ou longs, comme l’a décrit la World Steel Association en 2024. Un certificat relatif à une tôle laminée n’établit donc pas automatiquement la conformité d’une couronne forgée fabriquée à partir d’un acier de composition similaire.
L’état de livraison est un état défini par les normes, et non une description générale du fournisseur. Il peut combiner la forme du produit, l’état de surface, le traitement thermique et les exigences mécaniques. ISO 683-1:2016 spécifie les exigences techniques de livraison applicables aux demi-produits, barres, fils machines, produits plats et pièces forgées en aciers non alliés destinés à la trempe et au revenu, notamment aux états normalisé et trempé-revenu. La désignation « +N » identifie généralement un matériau normalisé ou laminé normalisé lorsque la norme applicable le définit ainsi ; « +QT » identifie un matériau trempé-revenu. La signification précise découle néanmoins de la norme citée.
BS EN 10025-3:2019 couvre les produits plats et longs laminés à chaud en aciers de construction soudables à grains fins, fournis à l’état normalisé ou laminé normalisé, notamment les nuances S275N et S355N. DIN EN 10025-6:2023-06 couvre les produits plats laminés à chaud en aciers de construction à haute limite d’élasticité, fournis à l’état trempé-revenu, notamment les désignations telles que S690Q. Il ne s’agit pas de simples appellations alternatives pour un même état de fourniture. La normalisation, le laminage normalisant, la trempe et le revenu produisent des microstructures différentes et, par conséquent, des niveaux de résistance, de ténacité et des limites de fabrication différents.
Consignez l’épaisseur nominale, la largeur, la longueur ou le diamètre, et vérifiez si le certificat indique des dimensions nominales ou réelles. L’épaisseur peut influer à la fois sur les valeurs mécaniques spécifiées et sur l’emplacement du prélèvement. L’état de surface doit également faire l’objet d’une lecture distincte : brut de laminage, décalaminé, usiné, pelé ou rectifié peuvent avoir des implications différentes pour les défauts, le contrôle dimensionnel et les opérations ultérieures. N’inférez pas la qualité de surface à partir d’un suffixe de traitement thermique.
Voie d’élaboration, numéro de coulée et traçabilité
La voie d’élaboration constitue une donnée distincte de l’état de livraison. La World Steel Association identifie deux principales voies de production de l’acier : la voie haut-fourneau/convertisseur à oxygène et la voie au four électrique à arc. Dans sa description des matières premières publiée en 2024, elle indique que la voie intégrée utilise du minerai de fer, du charbon métallurgique, du calcaire et de l’acier recyclé, tandis que la voie au four électrique à arc utilise principalement de l’acier recyclé, du fer réduit directement ou de la fonte liquide, ainsi que de l’électricité. L’U.S. Environmental Protection Agency a décrit le procédé à l’oxygène basique comme l’affinage de la fonte liquide issue du haut-fourneau avec de la ferraille, tout en considérant le procédé au four électrique à arc comme une voie de production distincte.
Un certificat peut mentionner le procédé de fusion, l’affinage secondaire, le traitement sous vide, la refusion sous laitier électroconducteur ou une autre qualification de la voie d’élaboration. Ne considérez pas ces mentions comme la preuve d’un état de traitement thermique. ASTM A434/A434M-24 autorise une production au four Martin-Siemens, au convertisseur à oxygène ou au four électrique pour les barres en acier allié corroyé à chaud et finies à froid, trempées et revenues, couvertes par cette norme. ASTM A508/A508M-16 exige en revanche une fabrication au four électrique basique, sauf recours à un affinage secondaire ou à une refusion. Ces clauses imposent des exigences relatives à la voie d’élaboration parce que la norme produit le prévoit ; elles ne signifient pas que tout acier trempé-revenu doit être élaboré au four électrique.
Le numéro de coulée, le numéro de fusion ou l’identification de la coulée constitue le lien entre le certificat et le matériau physique. Il doit figurer sur le certificat, le marquage du produit, l’étiquette du paquet, la documentation de forgeage ou le dossier de contrôle matière. La traçabilité peut passer par plusieurs identifiants : coulée du four, brin ou coulée continue, brame ou billette, lot de laminage, charge de forge et numéro de pièce finale. Vérifiez que la chaîne est continue. Un résultat d’essai relatif à la coulée H1234 ne peut pas être attribué à la coulée H1235 simplement parce que les deux portent la même nuance et ont été transformées le même jour.
Lorsque le certificat mentionne « analyse sur poche », « analyse sur produit » ou « analyse de contrôle », lisez attentivement le terme employé. L’analyse sur poche représente la composition déclarée de la coulée liquide ; l’analyse sur produit est effectuée sur le produit fini et peut être soumise à des écarts admissibles différents. Les teneurs en carbone, manganèse, silicium, chrome, nickel, molybdène, phosphore, soufre, azote et éléments de microalliage doivent être comparées aux limites de la norme citée, et non à un tableau générique de nuance provenant d’une autre édition.
Essais mécaniques, traitement thermique et critères d’acceptation
Distinguez le résultat enregistré de l’exigence d’acceptation. Un certificat peut présenter la limite d’élasticité, la résistance à la traction, l’allongement, l’énergie de choc, la dureté, la striction ou le résultat d’un contrôle non destructif. Chaque valeur doit être associée à sa direction d’essai, à l’emplacement de l’éprouvette, à la plage d’épaisseur, à la température d’essai, à l’unité et à la méthode normalisée. Par exemple, un résultat d’impact de 40 J ne peut être interprété sans savoir s’il s’agit d’une énergie Charpy V à 0 °C, −20 °C ou à une autre température spécifiée.
Vérifiez s’il s’agit d’une valeur mesurée ou d’une déclaration de conformité, et si la norme exige un essai pour chaque coulée, chaque lot, chaque pièce forgée ou un échantillon défini. L’acceptation peut dépendre de la limite d’élasticité minimale, de la plage de résistance à la traction, de l’allongement minimal, de la moyenne de l’énergie de choc et de sa valeur individuelle minimale, de la plage de dureté ou de la procédure de contre-essai autorisée. La mention « conforme » n’est utile que lorsque les critères applicables sont visibles ou clairement référencés.
Le relevé de traitement thermique doit identifier l’état, le four ou l’équipement, le lot, les dates de traitement lorsque cela est requis, les températures, la durée de maintien, le mode de refroidissement et les paramètres de revenu. SAE AMSH6875C fixe des exigences relatives au traitement thermique des aciers, notamment en matière d’équipement de four, de procédures, de températures et de méthodes d’essai. ASTM A668/A668M-16 classe les pièces forgées selon leur traitement thermique de livraison, notamment aux états recuit, normalisé, normalisé et revenu, trempé et revenu, ainsi que normalisé-trempé et revenu. Ces catégories décrivent le traitement appliqué à la pièce forgée avant sa livraison ; elles n’indiquent pas si l’acier a été élaboré selon la voie BOF ou EAF.
Enfin, examinez les exigences supplémentaires. Elles peuvent porter sur le contrôle ultrasonore, l’essai de traction dans le sens de l’épaisseur, l’essai d’impact, la taille de grain, la propreté inclusionnaire, les contrôles de soudabilité, la cartographie de dureté, le contrôle de surface ou la limitation de certains éléments résiduels. Ces exigences sont souvent invoquées par une spécification d’achat ou une clause supplémentaire, plutôt que par le seul nom de la nuance. Le certificat n’a de signification technique que lorsque la nuance, la norme produit et son édition, la forme du produit, les dimensions, l’état de livraison, la déclaration de la voie d’élaboration, l’identification de la coulée, le relevé de traitement et les preuves d’essai se rapportent tous au même matériau.
Erreurs d’interprétation courantes et cadre de comparaison fondé sur les normes
Pourquoi EAF ne signifie pas un comportement matériel universel
« Acier EAF » désigne une voie d’élaboration de l’acier, et non un ensemble de propriétés à l’état livré. La World Steel Association indique que les deux principales voies d’élaboration de l’acier sont la voie haut fourneau–convertisseur à oxygène (BF–BOF) et la voie au four électrique à arc (EAF). Elle distingue également leurs principales matières premières : la voie intégrée utilise du minerai de fer, du charbon métallurgique, du calcaire et de l’acier recyclé, tandis que la voie EAF utilise principalement de l’acier recyclé, du fer réduit directement (DRI), de la fonte liquide et de l’électricité.
Cette distinction est importante, mais elle ne permet pas, à elle seule, de prévoir l’état final à la livraison. Une charge EAF composée principalement d’acier recyclé peut contenir des éléments résiduels tels que le cuivre, l’étain ou le chrome, différents de ceux présents dans une charge reposant en grande partie sur du DRI. La sélection des ferrailles, la dilution par du DRI ou de la fonte liquide, la conduite du four, l’injection d’oxygène, le contrôle du laitier, l’affinage secondaire et le traitement sous vide influent tous sur la composition chimique et la propreté obtenues. Un producteur peut également couler l’acier sous forme de brames, de billettes ou de blooms, puis appliquer différents taux de réduction, programmes de refroidissement et opérations de finition. La World Steel Association décrit directement cette séquence : la coulée continue produit des brames, des billettes et des blooms semi-finis, qui sont ensuite laminés pour obtenir des produits plats et longs.
La voie EAF ne détermine donc pas si un produit sera ductile, à gros grains, sensible aux inclusions, soudable ou adapté à une utilisation en fatigue spécifiée. Ces résultats dépendent de la composition de la nuance, des limites applicables aux éléments résiduels, du contrôle de l’azote et de l’hydrogène, des pratiques de coulée et de réduction, de l’affinement des grains, des dimensions du produit et du traitement thermique. L’Environmental Protection Agency des États-Unis a clairement établi cette distinction entre les voies en 1995 : la fabrication de l’acier à l’oxygène basique affine la fonte liquide issue du haut fourneau avec de la ferraille, tandis que la fabrication de l’acier EAF constitue un procédé distinct. Cette formulation sépare la voie d’élaboration de la qualification ultérieure du produit ; elle ne crée pas une catégorie de matériaux EAF présentant un comportement universel.
Les normes peuvent également traiter les voies d’élaboration de manière différente. ASTM A434/A434M-24 autorise les voies d’élaboration par fusion au four Martin-Siemens, à l’oxygène basique et au four électrique pour les barres en acier allié trempé et revenu visées, sous réserve des autres exigences de la norme. En revanche, ASTM A508/A508M-16 exige une fabrication au four électrique basique pour les pièces forgées destinées aux appareils à pression couvertes par cette norme, sauf recours à un affinage secondaire ou à une refusion. La voie d’élaboration constitue donc une variable de conformité lorsque la norme le prévoit, mais elle ne reste qu’une variable parmi d’autres. Un certificat de réception indiquant « EAF » ne peut pas se substituer à la nuance spécifiée, à la forme du produit, aux dimensions, à l’état de traitement thermique et aux résultats d’essais requis.
Pourquoi l’état normalisé n’est pas équivalent à l’état trempé et revenu
Les termes « normalisé » et « trempé et revenu » décrivent des états métallurgiques à la livraison, et non des appellations différentes d’un même traitement. Lors de la normalisation, l’acier est chauffé au-dessus de la plage de transformation pertinente, puis refroidi à l’air calme. Ce traitement affine ou réinitialise la structure ferrito-perlitique et réduit certains effets du laminage ou du forgeage antérieur. La résistance et la ténacité obtenues dépendent de l’équivalent carbone, de la teneur en éléments d’alliage, de l’épaisseur de la section et des conditions de refroidissement.
La trempe est différente. L’acier est chauffé afin de former de l’austénite, puis refroidi suffisamment rapidement pour produire un constituant de transformation nettement plus dur, généralement de la martensite ou un mélange martensite–bainite. Un revenu est ensuite effectué afin de réduire les contraintes de trempe et d’ajuster la dureté, la résistance et la ténacité. La structure finale n’est donc pas la même que celle produite par la normalisation, et ces deux états ne doivent pas être intervertis dans une spécification ou une procédure de fabrication.
Un troisième terme est à l’origine de confusions répétées : « laminé normalisé ». Dans le cadre d’un programme de laminage normalisé, les dernières passes de laminage sont contrôlées de manière à ce que l’état obtenu ressemble à celui d’un acier normalisé, même si le produit n’a pas nécessairement subi un traitement distinct complet de normalisation au four. La température, la réduction et le contrôle de la dernière passe font partie de la voie d’élaboration. « Normalisé » et « laminé normalisé » sont des descriptions connexes de l’état à la livraison, mais elles ne constituent pas des énoncés de procédé identiques.
BS EN 10025-3:2019 couvre les produits plats et longs en acier de construction soudable à grains fins, laminés à chaud et livrés à l’état normalisé ou laminé normalisé. Cette formulation est délibérée. Elle définit une famille d’états de livraison autorisés, associée à des nuances, qualités et épaisseurs spécifiées jusqu’à 250 mm ; elle n’implique pas que chaque produit de cette famille ait subi la même histoire thermique.
Les produits trempés et revenus relèvent d’une logique différente en matière de propriétés. DIN EN 10025-6:2023-06 couvre les produits plats laminés à chaud en aciers de construction à limite d’élasticité élevée, livrés à l’état trempé et revenu. La résistance spécifiée est obtenue par durcissement et revenu, avec des exigences dépendant de l’épaisseur et des limites correspondantes concernant le soudage, le formage et le chauffage de réparation. Une nuance normalisée présentant une limite d’élasticité nominale similaire ne constitue pas automatiquement un substitut, car la microstructure, la répartition de la dureté, le comportement dans l’épaisseur et la réponse de la zone affectée thermiquement peuvent différer.
ASTM A668/A668M-16 montre pourquoi le libellé de l’état de livraison doit être lu avec précision. Elle classe les pièces forgées en acier au carbone et en acier allié comme recuites, normalisées, normalisées et revenues, trempées et revenues, ou normalisées–trempées et revenues. Il s’agit de classifications distinctes, et non de variantes stylistiques. ISO 683-1:2016 spécifie de même les exigences techniques de livraison applicables aux produits semi-finis, aux barres, au fil machine, aux produits plats et aux pièces forgées dans des états définis de traitement thermique et de surface. La mention « traité thermiquement » est trop vague lorsque la norme applicable distingue ces états.
Pourquoi des nuances équivalentes ne correspondent pas automatiquement à des états de livraison équivalents
Une désignation de nuance définit généralement la composition chimique ainsi qu’un ensemble d’exigences mécaniques ou technologiques. Elle n’identifie pas toujours le produit complet qui arrive à la fabrication. Deux documents peuvent désigner des aciers chimiquement comparables tout en différant par la forme du produit, la plage d’épaisseurs, le traitement thermique à la livraison, l’état de surface, l’emplacement des prélèvements, la température d’essai, la fréquence des essais de résilience, le contrôle par ultrasons ou la voie de fabrication autorisée.
La forme du produit est le premier point à vérifier. Une tôle, une barre, une pièce forgée et un fil machine ne présentent pas la même histoire de déformation ni la même homogénéité des propriétés, même lorsque leur composition chimique nominale est proche. L’épaisseur est également déterminante : les vitesses de refroidissement et les effets de ségrégation varient avec la taille de la section. Ainsi, une exigence établie pour une tôle de 20 mm ne peut pas être automatiquement appliquée à une pièce forgée de 180 mm.
L’état de livraison doit ensuite être mis en correspondance avec précision. Un produit normalisé, un produit laminé normalisé et un produit trempé et revenu peuvent présenter des valeurs similaires de limite d’élasticité tout en ayant des duretés, des ténacités et des restrictions de soudage différentes. L’état de surface est également important. Les états « brut de laminage », décalaminé, usiné, fini à froid et forgé reposent sur des hypothèses différentes concernant la décarburation, la calamine, les tolérances dimensionnelles et le contrôle.
Les dispositions relatives aux essais peuvent invalider une affirmation d’équivalence faite à la légère. Il convient de vérifier si les essais de traction et de résilience sont obligatoires, où les éprouvettes sont prélevées, quelle orientation est utilisée et si les essais sont réalisés par coulée, par lot, par pièce forgée ou par plage d’épaisseurs. ISO 683-1:2016, BS EN 10025-3:2019, DIN EN 10025-6:2023-06 et les normes ASTM relatives aux pièces forgées associent toutes leurs exigences à des catégories de produits définies, et non à la seule composition chimique.
Liste de contrôle pour la comparaison des matériaux
- Voie Consigner la voie de fusion et d’affinage lorsqu’elle est requise.
- Forme du produit Identifier une tôle forte, une barre, un fil machine, une pièce forgée ou une autre forme.
- Traitement thermique Indiquer l’état recuit, normalisé, normalisé-laminé, trempé et revenu, ou un autre état défini.
- Surface et dimensions Consigner la finition, l’épaisseur, le diamètre, les tolérances et la taille de la section.
- Essais Faire correspondre les exigences relatives à la traction, aux chocs, à la dureté, au contrôle et à l’échantillonnage à la norme applicable.
- Éléments de preuve Relier le certificat, le numéro de coulée, le relevé de traitement et le rapport d’essai au produit physique.
Une matrice de comparaison pratique devrait donc placer la voie d’élaboration dans une colonne, sans jamais en faire la colonne déterminante. Les autres colonnes devraient préciser la forme du produit et la plage dimensionnelle, la nuance et la norme applicable, le traitement thermique à la livraison, l’état de surface, les exigences mécaniques et de résilience, les contrôles supplémentaires ainsi que les éléments de preuve, tels que le numéro de coulée, le relevé de traitement, le rapport d’essai et la déclaration de conformité. La comparaison finale devrait être effectuée sur l’ensemble de la ligne : voie d’élaboration → forme du produit → traitement thermique → norme et nuance → exigences relatives aux essais et à la surface → éléments de preuve documentés. Ce n’est qu’ainsi que deux produits livrés nominalement similaires pourront être considérés comme techniquement comparables.
Références
- [1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM A668/A668M-16, 2016. https://store.astm.org/a0668_a0668m-16.html
- [2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM A508/A508M-16, 2016. https://store.astm.org/a0508_a0508m-16.html
- [3] Heat-treatable steels, alloy steels and stainless steels — Part 1. ISO 683-1:2016, 2016. https://www.iso.org/standard/70642.html
- [4] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [5] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [6] Hot rolled products of structural steels — Part 6. DIN EN 10025-6:2023-06, 2023. https://www.dinmedia.de/en/standard/din-en-10025-6/366216503