




Was ein Lieferzustand von Stahl tatsächlich bedeutet
Ein Stahllieferzustand umfasst mehr als die chemische Zusammensetzung und verknüpft Produktform, Herstellungsgeschichte, Wärmebehandlung, Oberflächenzustand, Abmessungen, mechanische Anforderungen und Prüfungen. Strong evidence
Ein Lieferzustand von Stahl ist der durch Normen definierte Zustand, in dem ein Produkt geliefert wird. Er ist weder eine informelle Beschreibung des Lieferanten noch ein Synonym für die chemische Zusammensetzung. Der Lieferzustand verknüpft die Produktform, die Herstellungsgeschichte, den Wärmebehandlungszustand, den Oberflächenzustand, die Abmessungen, die mechanischen Anforderungen sowie die festgelegten Prüfungen oder Untersuchungen. Diese Einzelheiten bestimmen, wie das Material zu bewerten ist und was Konformitätsaussagen tatsächlich bedeuten.
| Lieferbeschreibung | Was sie kennzeichnet | Was sie nicht kennzeichnet |
|---|---|---|
| Warmgewalzte Platte | Flacherzeugnis und Vorgeschichte der Warmumformung | Vollständige Schmelzroute oder Einhaltung der abschließenden Wärmebehandlung |
| Normalgeglühte Platte | Zustand der Wärmebehandlung durch Normalglühen | Oberflächenfinish oder Ofenroute |
| Kaltfertigbearbeiteter Stab | Fertigungsroute, Abmessungen und Oberflächenzustand | Legierungsqualität oder thermischer Zustand |
| Vergütetes Schmiedestück | Geschmiedetes Erzeugnis mit definiertem thermischem Zustand | Primäre Schmelzroute, sofern die Norm dies nicht vorschreibt |
Eine Schmelzennummer und eine Gütebezeichnung kennzeichnen wichtige Bestandteile der Identität des Materials, beschreiben jedoch nicht das gesamte gelieferte Produkt. Dieselbe übergeordnete Stahlfamilie kann als warmgewalztes Blech, normalisiertes Blech, vergütetes Blech, kaltfertig bearbeiteter Stabstahl oder geschmiedetes Bauteil geliefert werden. Diese Produkte können zwar die wesentlichen Legierungselemente gemeinsam haben, sich jedoch erheblich hinsichtlich Streckgrenze, Zähigkeit, Härte, Eigenspannungen, Maßtoleranz und Schweißbarkeit unterscheiden.
Lieferzustand und Stahlsorte
Eine Stahlsorte definiert normalerweise einen Zusammensetzungsbereich und eine Reihe vorgeschriebener Eigenschaften. Je nach Norm kann sie außerdem zulässige Produktformen, Dickenbereiche, Kerbschlagbiegetemperaturen, die Desoxidationspraxis oder Lieferzustände festlegen. Dies bedeutet jedoch weiterhin nicht, dass jedes Produkt mit dieser Gütebezeichnung dieselbe Herstellungskette durchlaufen hat.
Betrachten wir Baustahl gemäß der Normenreihe EN 10025. BS EN 10025-3:2019 behandelt warmgewalzte, schweißgeeignete Feinkornbaustahlerzeugnisse, die im normalisierten oder normalisierend gewalzten Zustand geliefert werden. Eine Bezeichnung wie S355N vermittelt daher mehr als lediglich eine nominelle Streckgrenzenklasse von 355 MPa: Die Bezeichnung „N“ ist an den in der Norm festgelegten normalisierten oder normalisierend gewalzten Lieferzustand gebunden. DIN EN 10025-6:2023-06 behandelt eine andere Produktklasse, nämlich Baustähle mit hoher Streckgrenze, die im vergüteten Zustand geliefert werden. Eine Güte aus diesem Teil der Normenreihe darf nicht so interpretiert werden, als handele es sich lediglich um eine höherfeste Variante eines normalisierten Produkts.[1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM International. ASTM A668/A668M-16, 2016.
Der Unterschied wird auch in den Schmiedestandards von ASTM deutlich. ASTM A668/A668M-16 klassifiziert Schmiedestücke aus Kohlenstoff- und legiertem Stahl nach der Lieferwärmebehandlung, einschließlich geglühter, normalisierter, normalisierter und angelassener, vergüteter sowie normalisierter, abgeschreckter und angelassener Zustände. „Schmiedestück aus Kohlenstoffstahl“ ist daher keine ausreichende Beschreibung des gelieferten Zustands. Das Schmieden bestimmt die Produktform und die Umformgeschichte; die festgelegte Wärmebehandlung bestimmt einen weiteren Teil des technischen Zustands.
ASTM A434/A434M-24 behandelt warmumgeformten und kaltfertig bearbeiteten vergüteten Stabstahl aus legiertem Stahl. Hier beschreibt „kaltfertig bearbeitet“ das Herstellungsverfahren sowie den Oberflächen- oder Maßzustand, während „vergütet“ den metallurgischen Zustand beschreibt. Keiner dieser Begriffe ersetzt die Legierungsstahlsorte. Ein Stab kann chemisch innerhalb des vorgeschriebenen Gütebereichs liegen und dennoch die Lieferspezifikation nicht erfüllen, wenn er im falschen Zustand, mit dem falschen Oberflächenzustand oder ohne die erforderlichen mechanischen Prüfungen geliefert wurde.
Lieferzustand Der durch Normen definierte Zustand, in dem ein Stahlerzeugnis geliefert wird, einschließlich seiner Form, Wärmebehandlung, Oberflächenbeschaffenheit, Abmessungen und erforderlichen Nachweise.
| Route | Primäre metallische Einsatzstoffe oder Ausgangsmaterialien | Primärer Vorgang |
|---|---|---|
| BF-BOF | Eisenerz, metallurgische Kohle, Kalkstein und Stahlschrott | Hochofenverhüttung mit anschließender Frischung im Sauerstoffblasverfahren |
| EAF | Überwiegend Stahlschrott, direktreduziertes Eisen oder Flüssigroheisen sowie Elektrizität | Elektroschmelzen mit anschließender Raffination und Stranggießen |
Das Herstellungsverfahren fügt eine weitere Ebene hinzu. Die World Steel Association gibt 2024 an, dass die beiden wichtigsten Stahlerzeugungsrouten die Hochofen-Konverter-Route (BF-BOF) und die Elektrolichtbogenofen-Route (EAF) sind. Ihre Leitlinien zu Rohstoffen unterscheiden zwischen der integrierten Route, bei der Eisenerz, metallurgische Kohle, Kalkstein und Recyclingstahl eingesetzt werden, und der EAF-Route, bei der überwiegend Recyclingstahl, direktreduziertes Eisen oder Flüssigroheisen sowie Strom verwendet werden. Die U.S. Environmental Protection Agency beschrieb das Sauerstoffblasverfahren 1995 als Raffination von flüssigem Hochofenroheisen mit Schrott, während sie das Elektrolichtbogenofenverfahren als eigenständige Stahlerzeugungsroute behandelte.
ASTM A434/A434M-24 erlaubt für die von ihr erfassten vergüteten legierten Stahlstäbe mehrere Schmelzverarbeitungsrouten. Strong evidence
[2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM International. ASTM A508/A508M-16, 2016.Diese Schmelzrouten können Rest元素e, Reinheit, Einschlussverteilungen und Prozesskontrollen beeinflussen. Die Route allein definiert jedoch nicht, ob das Endprodukt normalisiert, geglüht oder vergütet ist. ASTM A434/A434M-24 gestattet für die erfassten Stäbe die Herstellung im Siemens-Martin-Verfahren, im Sauerstoffblasverfahren und im Elektroofen, vorbehaltlich der Anforderungen der Norm. ASTM A508/A508M-16 nimmt für vergütete, vakuumbehandelte Schmiedestücke aus Kohlenstoff- und legiertem Stahl für Druckbehälterbauteile eine spezifischere Position ein: Die Norm fordert die Herstellung im Elektroofen, sofern keine Sekundärraffination oder Umschmelzung eingesetzt wird. Die Anforderung an die Route ist Bestandteil dieser Produktspezifikation und keine allgemeine Definition sämtlicher vergüteter Stähle.

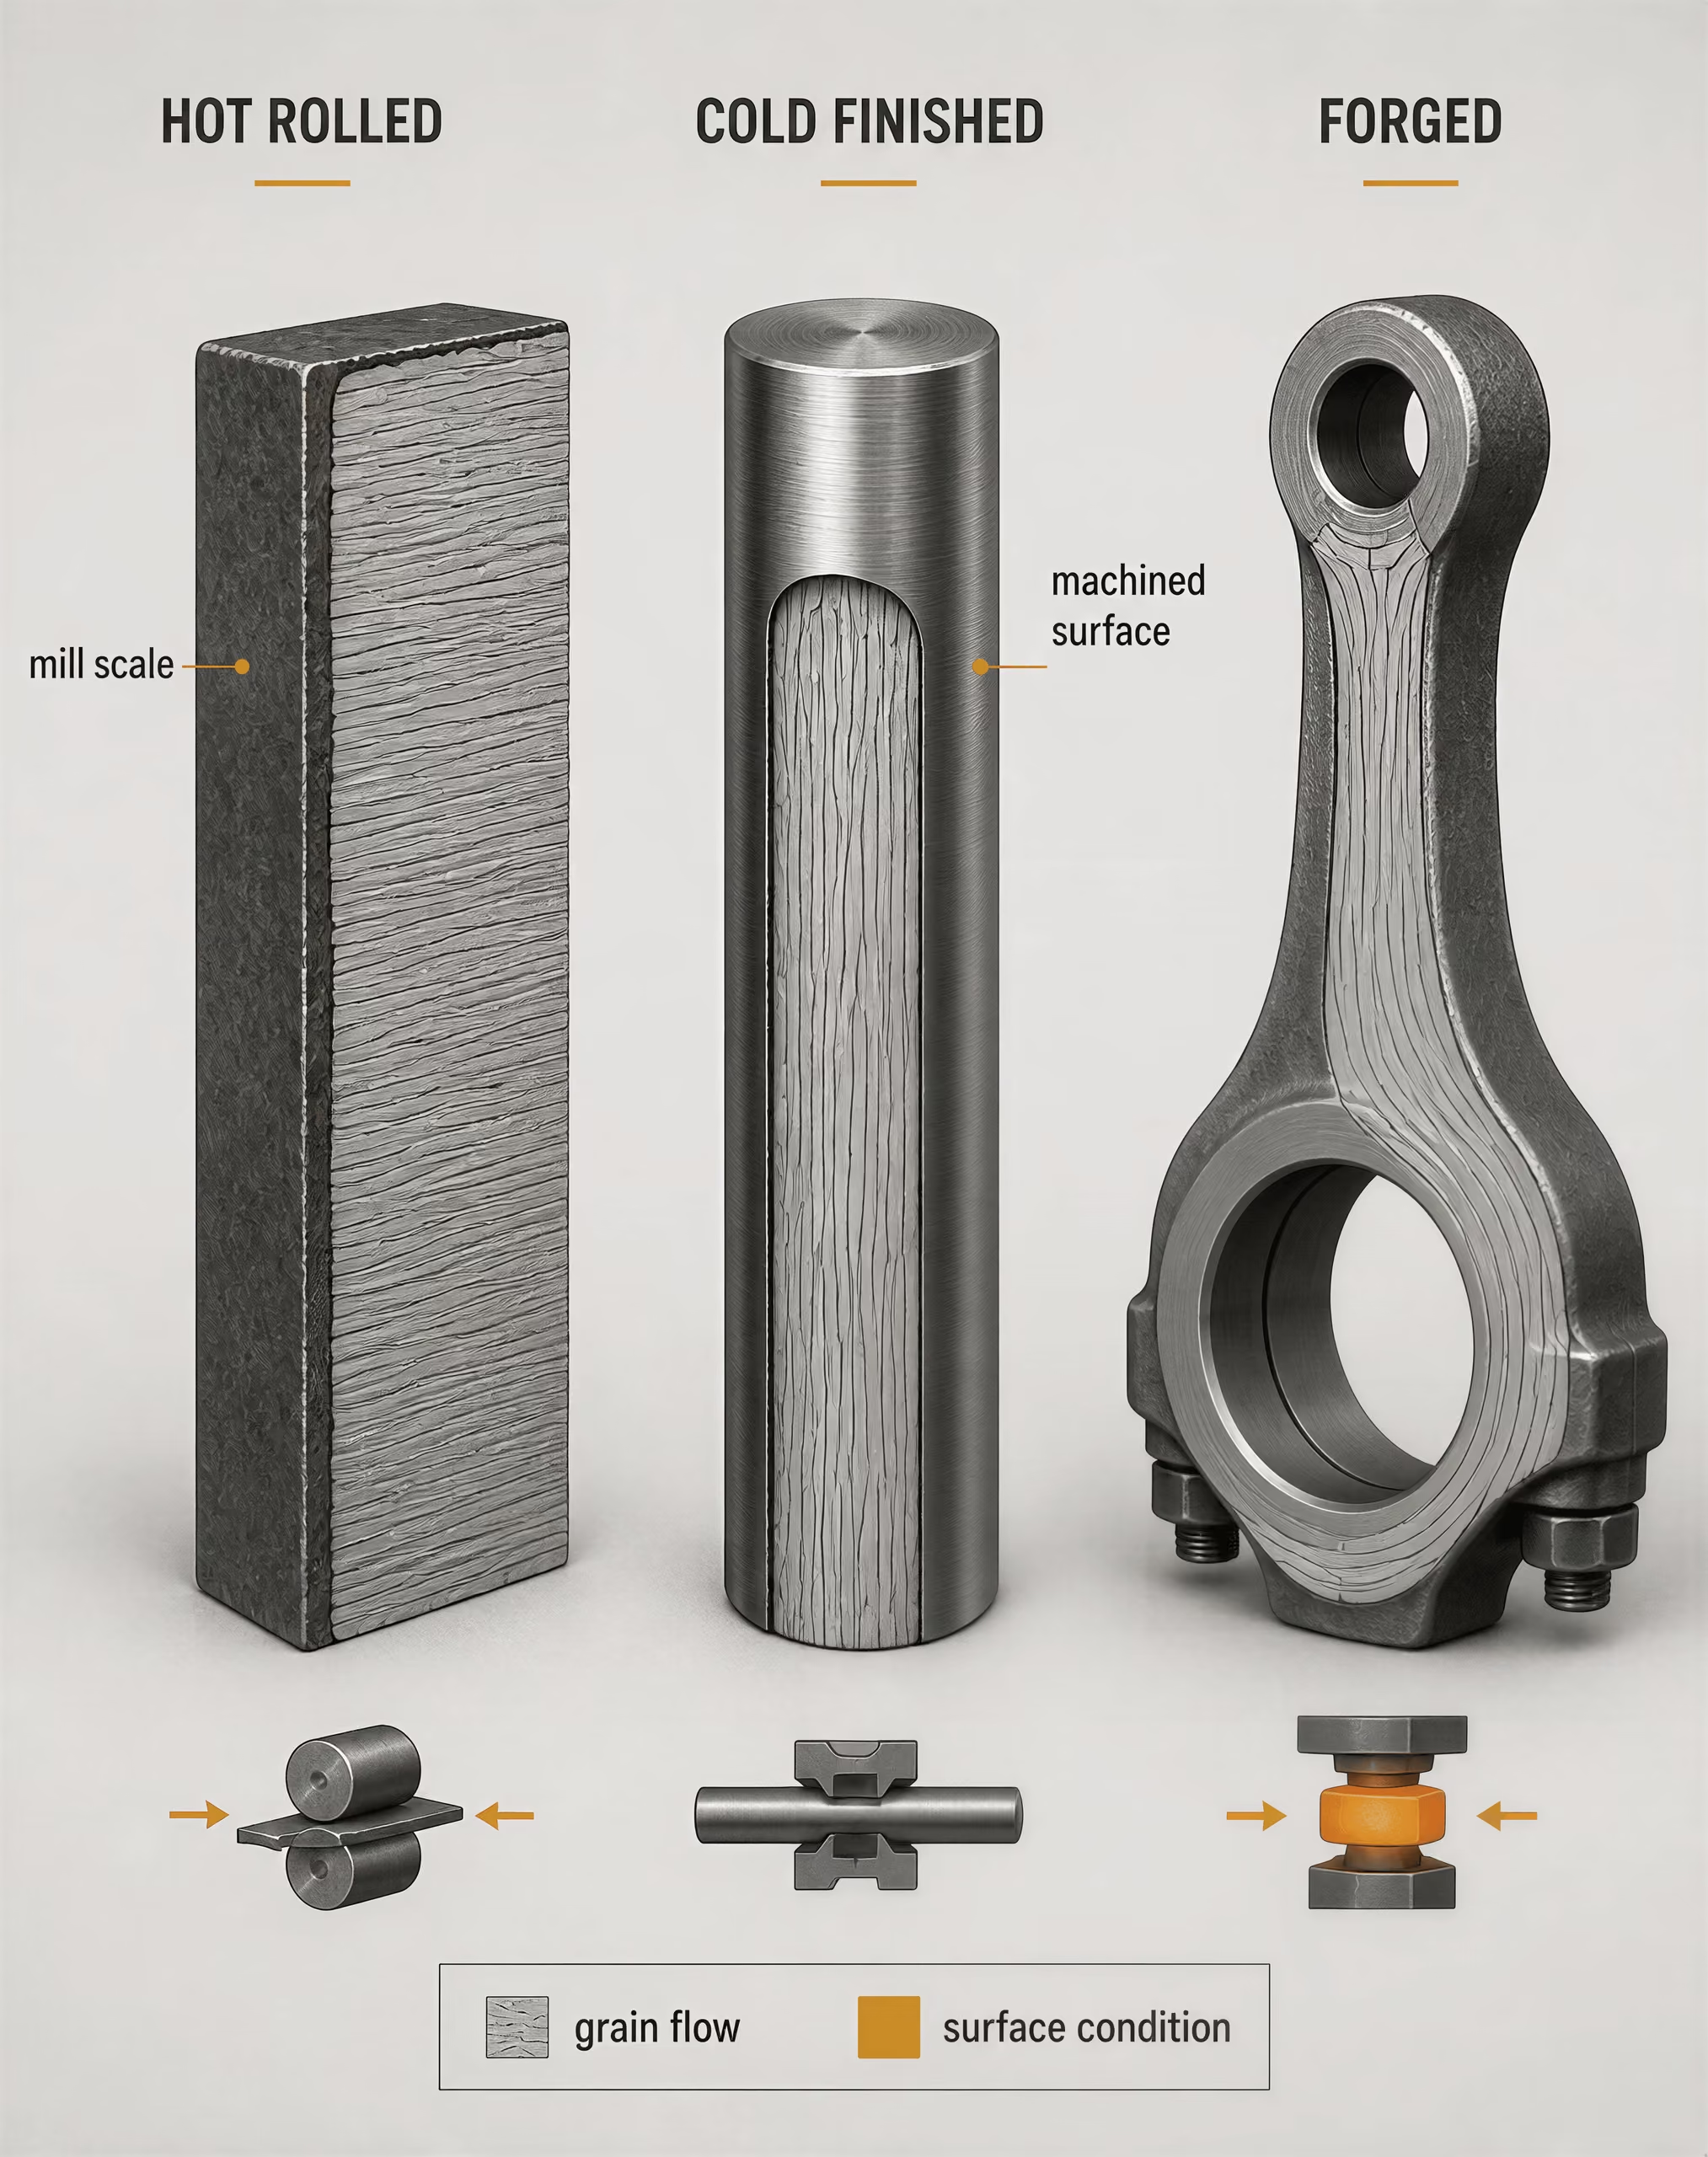
Produktform, Oberflächenzustand und Wärmebehandlungszustand
Die Produktform bestimmt, wie der Stahl geformt wurde und welche Fehler, Spannungen und Richtungsabhängigkeiten der Eigenschaften von Bedeutung sein können. Beim Stranggießen wird flüssiger Stahl gemäß der Prozessbeschreibung der World Steel Association von 2024 in Brammen, Knüppel und Vorblöcke umgewandelt, die anschließend zu Flach- und Langprodukten gewalzt werden. Aus einer Bramme können Blech oder Tafel entstehen; aus einem Knüppel können Stabstahl oder Walzdraht entstehen; ein Vorblock kann zu einem schwereren Profil oder zu Vormaterial für Schmiedestücke werden. Nachfolgendes Walzen, Ziehen, Bearbeiten oder Schmieden verändert die Geometrie und das mechanische Verhalten.
Ein als warmgewalzt geliefertes Flacherzeugnis weist eine andere Oberflächen- und Maßgeschichte auf als ein Erzeugnis, das kaltreduziert und anschließend geglüht wurde. Ein als kaltfertig bearbeitet bezeichneter Stab kann gezogen, geschält, geschliffen oder gedreht worden sein und dadurch eine engere Maßkontrolle sowie einen spezifischen Oberflächenzustand aufweisen. Ein Schmiedestück hat eine lokale oder umfassende plastische Umformung erfahren, die sich von der eines gewalzten Blechs unterscheidet, selbst wenn die chemische Analyse ähnlich ist.
Die Wärmebehandlung verändert das Gefüge. Glühen verringert im Allgemeinen Härte und Eigenspannungen und verbessert gleichzeitig Duktilität und Zerspanbarkeit. Beim Normalisieren entsteht durch Erwärmen über den maßgeblichen Umwandlungsbereich und anschließendes Abkühlen an der Luft ein verfeinertes ferritisch-perlitisches Gefüge. Beim normalisierenden Walzen wird ein kontrollierter Walzplan verwendet, sodass die letzten Walzstiche einen Zustand erzeugen, der hinsichtlich bestimmter festgelegter Merkmale mit normalisiertem Material vergleichbar ist; es handelt sich nicht lediglich um eine gewöhnliche Bezeichnung für Warmwalzen. Durch Abschrecken entsteht ein härteres Umwandlungsgefüge, während Anlassen einen Teil der Sprödigkeit verringert und Festigkeit und Zähigkeit anpasst. „Vergütet“ bezeichnet folglich eine kontrollierte Abfolge und nicht lediglich ein Festigkeitsergebnis.[3] Heat-treatable steels, alloy steels and stainless steels — Part 1. International Organization for Standardization. ISO 683-1:2016, 2016.
Der Oberflächenzustand muss getrennt von der Wärmebehandlung des Werkstoffvolumens betrachtet werden. Zunder kann auf warmgewalztem Material verbleiben oder durch Kugelstrahlen, Beizen oder ein anderes Entzunderungsverfahren entfernt werden. Eine kaltfertig bearbeitete oder spanend bearbeitete Oberfläche kann Maßtoleranzen, Rauheit und die Lage oberflächenoffener Fehler beeinflussen, ohne die Chemie der Güte zu verändern. ISO 683-1:2016 legt technische Lieferbedingungen für Halbzeug, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke aus unlegierten Stählen zum Vergüten fest, einschließlich definierter Wärmebehandlungs- und Oberflächenzustände. Diese Struktur zeigt, warum „die Stahlsorte“ nur eine Komponente der technischen Beschreibung ist.
Die erforderlichen Prüfungen vervollständigen den Zustand. Zugfestigkeitseigenschaften können für eine bestimmte Dicke und Prüfrichtung festgelegt sein. Eine Kerbschlagprüfung kann nur für eine angegebene Qualitätsstufe oder Temperatur gelten. Auch Härte, Ultraschallprüfung, Bestimmung der Korngröße, Grenzwerte für Entkohlung, Oberflächenprüfung und Maßtoleranzen können vorgeschrieben sein. Ein Prüfzeugnis, das lediglich die chemische Zusammensetzung ausweist, belegt keine Konformität mit einem Lieferzustand, der diese zusätzlichen Kontrollen erfordert.
Warum die Bezeichnung die Interpretation bestimmt
Begriffe, die nicht gleichgesetzt werden dürfen
- Normalgeglüht
- Ein wärmebehandelter Zustand, der durch Austenitisieren und Abkühlen an der Luft erzeugt wird.
- Normalisierend gewalzt
- Ein kontrollierter Walzzustand, der eine mit normalgeglühtem Material vergleichbare Gefügestruktur erzeugen soll.
- Kaltfertigbearbeitet
- Eine Fertigungsroute mit Ziehen, Schälen, Drehen, Schleifen oder verwandten Fertigbearbeitungsvorgängen.
- Vergütet
- Eine Abfolge aus Austenitisieren, raschem Abkühlen und Anlassen.
Die Bezeichnung teilt dem Anwender mit, welche Regeln der Norm gelten, welcher Zustand bestellt wurde und welche Vergleiche zulässig sind. „Normalisiert“, „normalisierend gewalzt“, „geglüht“, „kaltfertig bearbeitet“ und „vergütet“ sind keine austauschbaren Adjektive. Sie lösen unterschiedliche Annahmen über Gefüge, Eigenschaften, Verarbeitungsgrenzen und Abnahmeprüfungen aus.
SAE AMSH6875C veranschaulicht dasselbe Prinzip aus der Perspektive der Wärmebehandlung in der Luft- und Raumfahrt: Die Norm legt Anforderungen für vier Stahlklassen fest und spezifiziert Ofenanlagen, Verfahren, Temperaturen und Prüfmethoden. Die erforderliche Behandlung ist daher an eine dokumentierte Prozesskontrolle gebunden und nicht an die Aussage, dass das Material irgendwann erwärmt wurde.
Aus diesem Grund sollte eine vollständige Materialbeschreibung die Norm, die Güte, die Produktform, die Abmessungen, den Lieferzustand, den Oberflächenzustand und die erforderlichen Prüfungen angeben. „S355-Stahl“, „4140-Stabstahl“ oder „Schmiedestück aus legiertem Stahl“ lässt materialtechnische Fragen offen. Eine normgerechte Bezeichnung grenzt diese Fragen ein. Sie gibt an, was das Produkt ist, wie sein gelieferter Zustand festgestellt wurde und welche Nachweise der Aussage beigefügt werden müssen.
Die Herstellungsroute von Rohstoffen zu Halbzeug aus Stahl
[4] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
Die Stahlerzeugung besteht nicht aus einem einzigen Ofenvorgang. Sie ist eine miteinander verknüpfte Abfolge, in der eisenhaltiges Material zu Eisen, Eisen zu Rohstahl und flüssiger Stahl zu einer Gießform für das Walzen oder Schmieden wird. Die World Steel Association nennt zwei wesentliche Routen: die Hochofen-Konverter-Route, üblicherweise als BF-BOF bezeichnet, und die Elektrolichtbogenofen-Route, die EAF-Route.[^1] Diese Routen beschreiben, wie die metallische Beschickung reduziert, geschmolzen und raffiniert wird. Sie definieren für sich genommen nicht den endgültigen Lieferzustand.
Eine endgültige Bezeichnung kann außerdem eine bestimmte Zusammensetzung, Kühlpraxis, einen bestimmten Oberflächenzustand, ein bestimmtes Gefüge, eine bestimmte Zugfestigkeit, Kerbschlagzähigkeit oder Wärmebehandlung voraussetzen. ISO 683-1:2016 legt beispielsweise Technische Lieferbedingungen für Halbzeug, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke fest, die in definierten Wärmebehandlungs- und Oberflächenzuständen geliefert werden.[^2] Die Route ist daher ein Teil der Herstellungsgeschichte und kein Ersatz für die Produktspezifikation.
Hochofen und Sauerstoffaufblasofen
Die BF-BOF-Route trennt die Roheisenerzeugung von der Stahlerzeugung. Bei der Roheisenerzeugung entsteht im Hochofen flüssiges Roheisen mit hohem Kohlenstoffgehalt. Anschließend wird bei der Stahlerzeugung im Sauerstoffaufblasofen der Kohlenstoffgehalt verringert und die chemische Zusammensetzung angepasst.
Ein Hochofen wird von oben mit Eisenerz, Hüttenkoks und Zuschlägen wie Kalkstein beschickt. Das Eisenerz liefert Eisenoxide. Der Koks stellt Wärme bereit und wirkt als Reduktionsmittel; sein Kohlenmonoxid entzieht dem Erz den Sauerstoff, während die Beschickung nach unten sinkt. Kalkstein reagiert mit der Gangart und anderen unerwünschten Bestandteilen und bildet Schlacke. Erhitzte Luft, üblicherweise als Wind bezeichnet, wird durch Düsen in der Nähe des Ofenbodens eingeblasen. Das entstehende Roheisen sammelt sich unterhalb der Schlacke und wird für den Transport zum BOF abgestochen.
| Gefäß oder Prozessstufe | Hergestelltes oder behandeltes Material | Funktion |
|---|---|---|
| Hochofen | Flüssigroheisen | Reduziert Eisenoxide und erzeugt kohlenstoffreiches Flüssigeisen |
| Sauerstoffblasofen | Rohstahl | Frischt Flüssigroheisen mit Sauerstoff und Schrott |
| Elektrolichtbogenofen | Flüssigstahl | Schmilzt einen metallischen Einsatz mithilfe elektrischer Energie |
| Pfannenmetallurgie | Raffinierter Flüssigstahl | Passt chemische Zusammensetzung, Temperatur, Gase und Einschlüsse an |
Ein Hochofen ist daher ein Gefäß zur Roheisenerzeugung und kein Stahlherstellungsaggregat. Diese Unterscheidung findet sich in Beschreibungen des American Iron and Steel Institute und der U.S. Environmental Protection Agency. Die EPA erklärt, dass das Sauerstoffaufblasverfahren flüssiges Hochofenroheisen mit Schrott raffiniert, während das Elektrolichtbogenofenverfahren eine separate Route der Stahlerzeugung darstellt.[^3] Diese Formulierung ist wichtig: Der Hochofen erzeugt ein Zwischenprodukt aus Eisen, während im BOF Rohstahl hergestellt wird.
Im BOF wird durch eine wassergekühlte Lanze hochreiner Sauerstoff in das flüssige Eisen eingeblasen. Der Sauerstoff verbindet sich mit Kohlenstoff, Silizium, Mangan und Phosphor. Kohlenstoff verlässt die Schmelze hauptsächlich als Kohlenmonoxid und Kohlendioxid; oxidierte Verunreinigungen gelangen in die Schlacke. Stahlschrott wird üblicherweise als Kühlmittel und metallischer Einsatzstoff zugegeben. Dadurch lässt sich die Wärmebilanz steuern und zugleich Material recyceln. Zuschläge bilden eine basische Schlacke, die Phosphor und andere Oxide bindet.
Beim Abstich aus dem BOF entsteht Rohstahl, doch die Zusammensetzung beim Abstich entspricht nicht notwendigerweise der endgültigen Zusammensetzung. Eine Pfannenbehandlung kann gelöste Gase entfernen, Legierungszugaben anpassen, Einschlüsse modifizieren und die Gießtemperatur einstellen. Eine Vakuumbehandlung kann je nach Güte und Prozessspezifikation den Wasserstoff-, Stickstoff- oder Kohlenstoffgehalt verringern. Eine Kalziumbehandlung kann bei geeigneten Zusammensetzungen die Form der Einschlüsse verändern. Diese Vorgänge sind metallurgische Steuerungsmaßnahmen, und zwei Schmelzen aus derselben BF-BOF-Route können unterschiedliche Raffinations- und Wärmebehandlungsgeschichten erhalten.
Die integrierte Route verwendet daher mehr als Erz und Koks. Die World Steel Association führt Eisenerz, Hüttenkohle, Kalkstein und recycelten Stahl als wichtige Einsatzstoffe auf.[^4] Die jeweiligen Anteile variieren je nach Anlagenkonzept, Ofenbetrieb, Schrottqualität und erforderlicher Stahlzusammensetzung.
Elektrolichtbogenofen, direktreduziertes Eisen und Roheisen
Ein EAF schmilzt einen metallischen Einsatz, indem ein elektrischer Strom durch Elektroden und den Einsatz geleitet wird. Der Ofen kann hauptsächlich mit recyceltem Stahl beschickt werden; zusätzlich können jedoch auch direktreduziertes Eisen (DRI), heißbrikettiertes Eisen, Roheisen oder flüssiges Roheisen eingesetzt werden. Die World Steel Association beschreibt die EAF-Route als eine Route, bei der hauptsächlich recycelter Stahl, DRI oder flüssiges Roheisen sowie Elektrizität verwendet werden.[^4]
Recycelter Stahl besteht bereits aus metallischem Eisen und benötigt daher keinen Reduktionsschritt im Hochofen. Sein Restlegierungsgehalt, sein Verunreinigungsgrad, seine physische Form und sein Anteil an der Beschickung beeinflussen den Ofenbetrieb und die entstehende Zusammensetzung. DRI wird durch die Festphasenreduktion von Eisenerz hergestellt, üblicherweise mit einem Reduktionsgas. Anders als Hochofenroheisen wurde es während der Reduktion nicht aufgeschmolzen und weist eine poröse Struktur auf. Ein einem EAF zugeführtes flüssiges Roheisen ist flüssiges oder zuvor in einem Reduktionsofen erzeugtes Eisen und bringt Kohlenstoff sowie Wärmeenergie in die Schmelze ein.
Der EAF schmilzt die Beschickung und ermöglicht Oxidation, Schlackenbildung und Temperatursteuerung. Sauerstoffeinblasung, Kohlenstoffzugabe, Schaumschlackenbetrieb und elektrische Leistung werden aufeinander abgestimmt, um die Zielzusammensetzung der Schmelze zu erreichen. Nach dem Abstich kann die Sekundärmetallurgie in der Pfanne eine Desoxidation, Legierungseinstellung, Vakuumentgasung, Einschlussmodifizierung und Temperaturkorrektur umfassen. Eine EAF-Schmelze kann daher auf anspruchsvolle Anforderungen raffiniert werden, während ein integriertes Werk durch Änderungen der Zusammensetzung, des Gießens, des Walzens und der Wärmebehandlung Stähle mit sehr unterschiedlichen Eigenschaften herstellen kann.
Die Route allein bestimmt nicht Festigkeit, Zähigkeit, Schweißbarkeit oder Ermüdungsverhalten. Eine niedriglegierte Konstruktionsstahlsorte, die über einen EAF hergestellt wurde, und dieselbe Sorte aus einem BOF können dieselbe Produktspezifikation erfüllen, sofern die festgelegten Anforderungen an chemische Zusammensetzung, mechanische Eigenschaften, Reinheit und Verarbeitung erfüllt sind. Umgekehrt können sich zwei Produkte aus demselben EAF erheblich unterscheiden, wenn eines normalgeglüht und das andere vergütet ist oder wenn sich ihre Produktdicken und Abkühlgeschwindigkeiten unterscheiden.
Normen schreiben mitunter routenbezogene Anforderungen vor. ASTM A434/A434M-24 behandelt warmumgeformte und kaltfertigbearbeitete, vergütete Stäbe aus legiertem Stahl und nennt die Produktion im Siemens-Martin-Verfahren, im Sauerstoffaufblasverfahren und im Elektroofen als zulässige Schmelzprozessrouten. ASTM A508/A508M-16 nimmt für vergütete, vakuumbehandelte Schmiedestücke aus Kohlenstoff- und legiertem Stahl für Druckbehälterkomponenten eine spezifischere Position ein: Die Norm fordert eine Herstellung im Basiselektroofen, sofern keine Sekundärraffination oder Umschmelzung eingesetzt wird.[^5] Eine solche Anforderung ist eine Konformitätsbedingung und kein Beleg dafür, dass jedes EAF- oder BOF-Produkt dieselbe Leistungsfähigkeit besitzt.

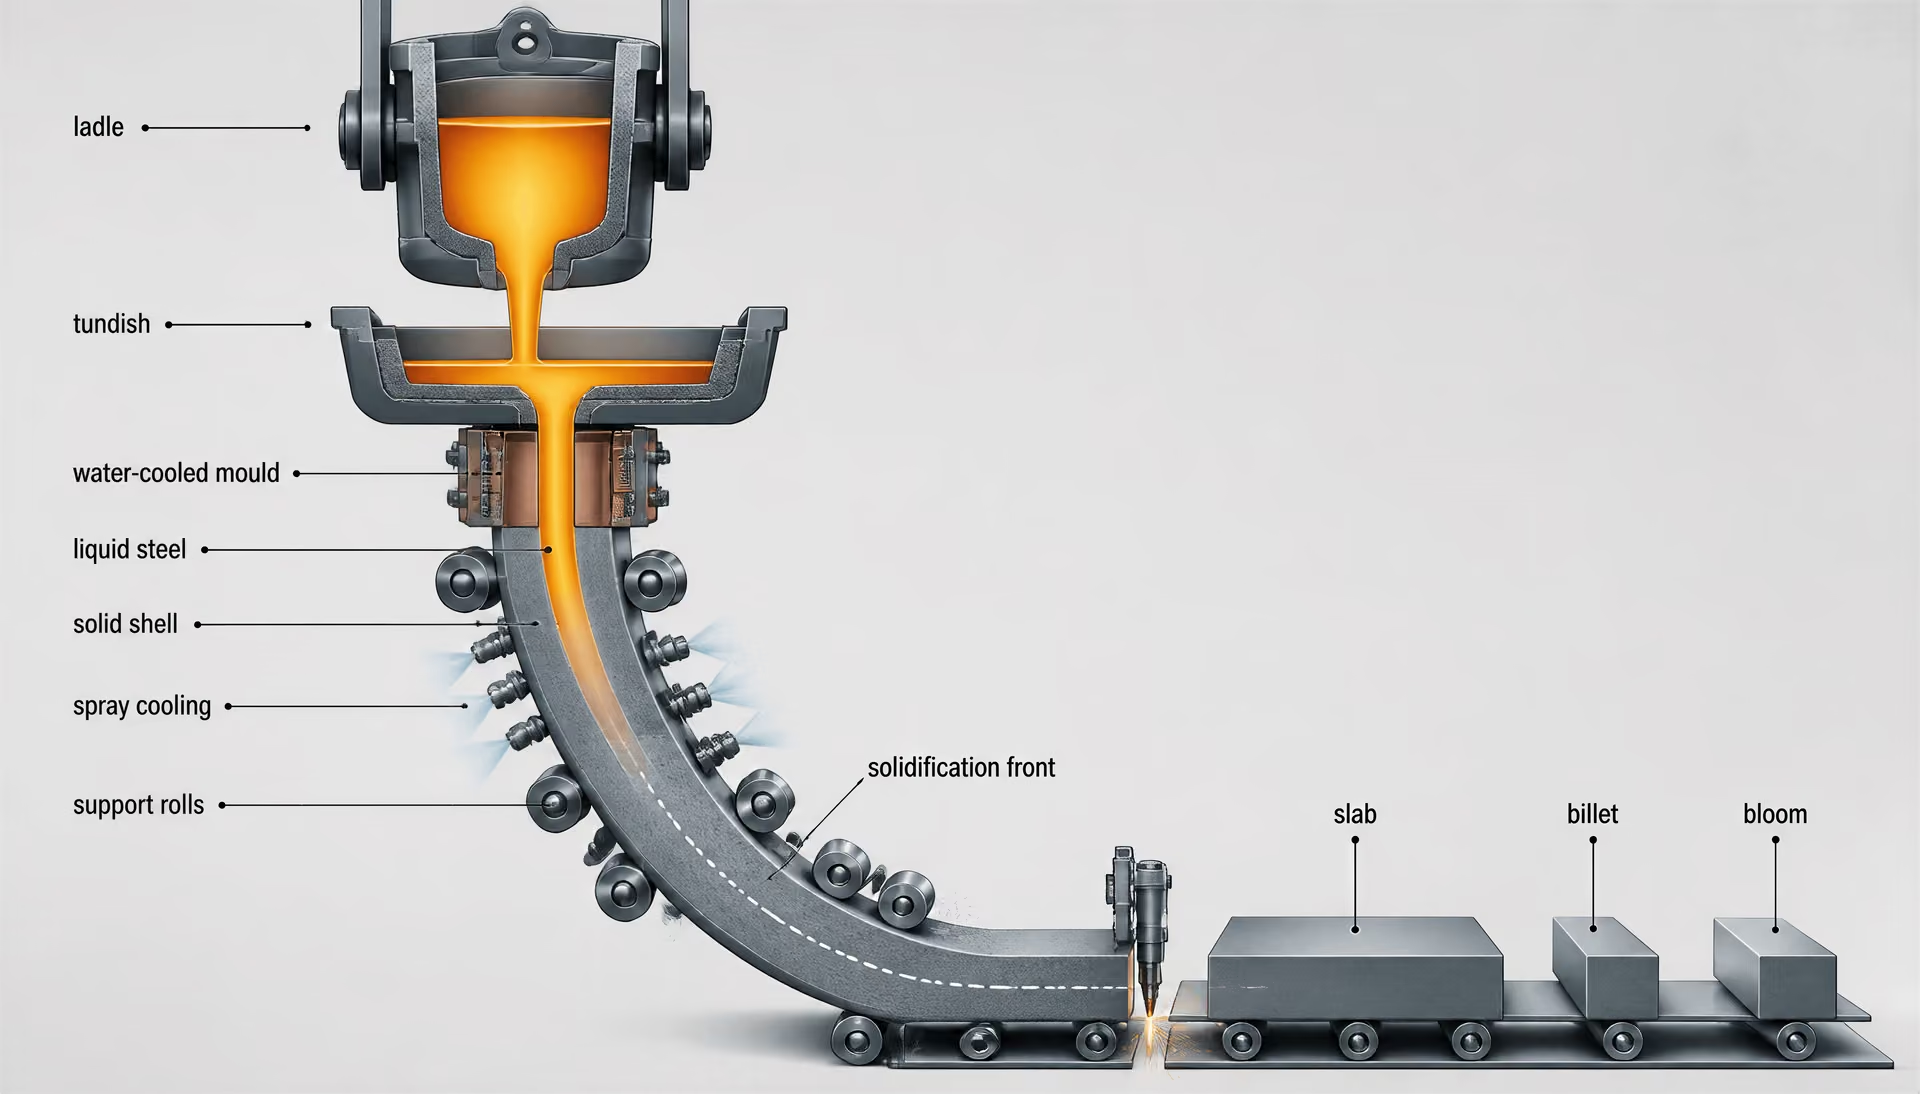
Rohstahl, Gießen und nachgelagerte Verarbeitung
Rohstahl ist flüssiger Stahl nach der primären Stahlerzeugung und bevor er zu einem gegossenen Halbzeug wird. Er wird in eine Pfanne überführt, in der die Sekundärmetallurgie die chemische Zusammensetzung, die Reinheit und die Gießtemperatur einstellt. Die Pfanne kann einen Verteiler speisen, der als Vorratsbehälter dient und den Stahl in die Kokille einer Stranggießanlage verteilt.[5] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
Beim Stranggießen wird flüssiger Stahl in Brammen, Knüppel oder Vorblöcke umgewandelt.[^1] Die Kokille ist wassergekühlt und oben sowie unten offen. An der Kokillenwand bildet sich eine feste Schale, während sich im Inneren flüssiger Stahl befindet. Rollen stützen den Strang und ziehen ihn ab; Spritzkühlung verstärkt die Kühlung unterhalb der Kokille, bis der Querschnitt ausreichend erstarrt ist. Sauerstoff-Brennstoff-Brenner oder mechanische Anlagen schneiden den Strang auf Länge.
Brammen werden im Allgemeinen Flachproduktwalzwerken zugeführt und zu Grobblech, Band oder Blech gewalzt. Knüppel beschicken üblicherweise Stabstahl- und Walzdrahtwalzwerke. Vorblöcke, die größere Querschnitte aufweisen, können Walzwerken für Profilstahl, Schienen oder schwere Stäbe zugeführt werden, wobei die Terminologie und die Größengrenzen von der Anlage und der Norm abhängen. Das Gießverfahren beeinflusst Seigerungen, Porosität, Einschlüsse und Oberflächenfehler. Diese Merkmale können später durch Wiedererwärmen, Walzen, Abschneiden, Konditionieren oder Schmieden verringert werden; automatisch beseitigt werden sie jedoch nicht.
Die nachgelagerte Verarbeitung beginnt mit dem Wiedererwärmen, wenn Warmwalzen erforderlich ist. Beim Walzen wird der gegossene Querschnitt zwischen Walzen gestaucht, die Dicke oder der Querschnitt verringert und die Form sowie das innere Gefüge verändert. Durch kontrolliertes Walzen und beschleunigte Kühlung können die Körner verfeinert und die erforderliche Festigkeit entwickelt werden, ohne eine separate vollständige Normalisierungsbehandlung. Blech, Stabstahl, Walzdraht und Profile können anschließend gerichtet, entzundert, geschält, geschliffen, geschnitten oder anderen Oberflächenbehandlungen unterzogen werden.
| Schmiedeklasse | Beschreibung der Abkühlung oder Behandlung | Typischer Zweck oder typische Bedeutung |
|---|---|---|
| Geglüht | Kontrollierte langsame Abkühlung | Geringere Härte und verbesserte Zerspanbarkeit |
| Normalgeglüht | Abkühlen an der Luft nach dem Erwärmen über den Umwandlungsbereich | Feineres ferritisch-perlitisches Gefüge |
| Normalisiert und angelassen | Normalglühen mit anschließendem Anlassen | Angepasste Härte, Zähigkeit und Eigenspannung |
| Vergütet | Rasche Abkühlung mit anschließendem Anlassen | Höhere Festigkeit bei verringerter Sprödigkeit nach dem Abschrecken |
| Normalisiert, abgeschreckt und angelassen | Normalglühen vor dem Härten und Anlassen | Kontrolliertes Ausgangsgefüge vor dem Abschrecken |
Das Schmieden folgt einem anderen Umformweg. Ein Knüppel, Vorblock oder Block wird erwärmt und zwischen Gesenken oder unter einer Presse gestaucht, wodurch ein gerichteter Faserverlauf und eine Form entstehen, die zum Walzen ungeeignet sein kann. ASTM A668/A668M-16 klassifiziert Schmiedestücke nach ihrer Lieferwärmebehandlung, darunter geglüht, normalgeglüht, normalgeglüht und angelassen, vergütet sowie normalgeglüht, abgeschreckt und angelassen.[^6] Dies sind Lieferzustände und keine Bezeichnungen für die Produktion im BF-BOF oder EAF.
Die endgültige Route ist folglich eine Kette: Erz oder recycelter Stahl gelangt in die Stufe der Roheisenerzeugung oder des Schmelzens; flüssiges Metall wird zu Rohstahl raffiniert; flüssiger Stahl wird gegossen; und der Halbzeugquerschnitt wird gewalzt oder geschmiedet, bevor eine festgelegte abschließende Wärmebehandlung und Oberflächenvorbereitung erfolgt. BS EN 10025-3:2019 behandelt warmgewalzte, schweißgeeignete Feinkornbaustahlerzeugnisse, die im normalgeglühten oder normalisierend gewalzten Zustand geliefert werden, während DIN EN 10025-6:2023-06 warmgewalzte Baustähle mit hoher Streckgrenze behandelt, die im vergüteten Zustand geliefert werden.[^7] Dieselbe übergeordnete Stahlfamilie kann die Produktion daher mit unterschiedlichen Verpflichtungen verlassen, weil sich sowohl ihre Verarbeitungsroute nach dem Gießen als auch ihr definierter Lieferzustand unterscheiden.
[^1]: World Steel Association, „Stahlerzeugungsverfahren“, 2024. [^2]: ISO 683-1:2016. [^3]: U.S. Environmental Protection Agency, AP-42, „Eisen- und Stahlerzeugung“, 1995. [^4]: World Steel Association, „Rohstoffe“, 2024. [^5]: ASTM A434/A434M-24; ASTM A508/A508M-16. [^6]: ASTM A668/A668M-16. [^7]: BS EN 10025-3:2019; DIN EN 10025-6:2023-06.
Wie Schmelzroute und Sekundärmetallurgie das Produkt beeinflussen
Primärstahlerzeugung im Vergleich zur Sekundärraffination
Die Ofenroute legt fest, wie eisenhaltige Einsatzstoffe zu flüssigem Stahl werden, bestimmt jedoch nicht allein das Fertigprodukt. Die World Steel Association unterscheidet zwei Hauptverfahren: die Hochofen-Sauerstoffkonverter-Route (BF–BOF) und die Elektrolichtbogenofen-Route (EAF) (World Steel Association, 2024). Bei der integrierten Route werden Eisenerz, metallurgische Kohle, Kalkstein und Stahlschrott eingesetzt. Der Hochofen erzeugt eisenreiches Roheisen; im Sauerstoffkonverter wird dieses Roheisen anschließend mit Sauerstoff und Schrott raffiniert. Die U.S. Environmental Protection Agency beschrieb dieselbe Unterscheidung bereits 1995: Das Sauerstoffaufblasverfahren raffiniert flüssiges Hochofenroheisen mit Schrott, während das Elektrolichtbogenofenverfahren eine eigenständige Route der Stahlerzeugung ist.
Ein EAF schmilzt eine Charge, die hauptsächlich aus Stahlschrott, direktreduziertem Eisen oder Roheisen besteht, unter Einsatz elektrischer Energie. Diese Beschreibung kennzeichnet das primäre Schmelzverfahren, nicht jedoch die endgültige Reinheit, den Einschlussbestand, das Gefüge oder die mechanischen Eigenschaften. Zwei im EAF erschmolzene Chargen können sich erheblich unterscheiden, weil sich ihre Schrott- oder direktreduzierten Eiseneinsatzstoffe, die Oxidationsführung, die Schlackensteuerung, die Zugabe von Legierungselementen, die Abstichtemperatur und die nachgeschaltete Behandlung unterscheiden können. Dasselbe gilt für zwei BOF-Chargen.
Sekundärmetallurgische Abfolge
- Behandlung im Pfannenofen Passt Temperatur und chemische Zusammensetzung an und unterstützt die Entschwefelung.
- Argonspülen Durchmischt die Schmelze und fördert das Aufsteigen von Einschlüssen in die Schlacke.
- Vakuumbehandlung Kann gelöste Gase reduzieren und die Kontrolle von Einschlüssen unterstützen.
- Kalziumbehandlung Kann bei geeigneten Zusammensetzungen die Form von Einschlüssen verändern.
- Gießen Überführt raffinierten Stahl durch ein Verteilergefäß in eine Stranggießkokille.
Nach der Primärstahlerzeugung kann die flüssige Charge in einer Pfanne einer Sekundärmetallurgie unterzogen werden. Die Behandlung im Pfannenofen stellt Temperatur und Chemie ein, fördert die Entschwefelung, verändert Einschlüsse durch Calcium oder andere Zusätze und ermöglicht eine genauere Einstellung der Legierungselemente, als dies während des eigentlichen Schmelzvorgangs praktikabel wäre. Das Rühren mit Argon unterstützt die Durchmischung der Schmelze und fördert das Aufsteigen nichtmetallischer Einschlüsse in die Schlacke. Diese Vorgänge beeinflussen den Stahl, der später gegossen, geschmiedet oder gewalzt wird, obwohl seine Ofenroute weiterhin als „BOF“ oder „EAF“ bezeichnet wird.
Das Gießen und die Umformung fügen eine weitere Vorgeschichte hinzu. Die World Steel Association erklärt, dass das Stranggießen flüssigen Stahl in Brammen, Knüppel und Vorblöcke überführt, die anschließend zu Flach- und Langprodukten gewalzt werden. Das Schmieden verändert Form und innere Struktur anders als das Walzen, insbesondere durch lokale Verformung und die Verringerung von Gießporosität. Ein Lieferzustand umfasst daher mehr als nur die Bezeichnung des Ofens. ISO 683-1:2016 legt beispielsweise technische Lieferanforderungen für Halbzeuge, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke in festgelegten Wärmebehandlungs- und Oberflächenzuständen fest.
Die Wärmebehandlung ist ein eigenständiges Glied in dieser Kette. ASTM A668/A668M-16 klassifiziert Schmiedestücke aus Kohlenstoff- und legiertem Stahl nach der Wärmebehandlung im Lieferzustand, darunter geglühte, normalgeglühte, normalgeglühte und angelassene, vergütete sowie normalgeglühte, abgeschreckte und angelassene Zustände. „Vergütet“ beschreibt einen thermischen Zustand, nicht eine Ofenroute. Ein aus einer EAF-Charge geschmiedeter Stahl und ein aus einer BOF-Charge geschmiedeter Stahl können beide im vergüteten Zustand geliefert werden, ohne dass ihre Reststoffgehalte, Einschlüsse und Gasgehalte identisch sein müssen.
Vakuumbehandlung, Reinheit und gelöste Gase
Die Vakuumbehandlung ist ein Sekundärverfahren zur Kontrolle gelöster Gase und bei bestimmten Verfahren auch von Einschlüssen. Unter vermindertem Druck nimmt die Löslichkeit von gelöstem Wasserstoff und Stickstoff im flüssigen Stahl ab; das Rühren und die Einwirkung des Vakuums auf die Schmelze unterstützen deren Entfernung. Die Wasserstoffkontrolle ist wichtig, weil überschüssiger Wasserstoff bei anfälligen schweren Querschnitten zu Flocken, inneren Rissen oder verzögerten Schäden beitragen kann. Die Sauerstoffkontrolle ist aus einem anderen Grund wichtig: Gelöster Sauerstoff reagiert mit Desoxidationsmitteln und trägt zur Bildung von Oxideinschlüssen bei. Eine Vakuumbehandlung bedeutet nicht, dass jeder Einschluss verschwindet, und sie ersetzt weder die Kontrolle der Rohstoffe und des Schlackenübertrags noch die Kontrolle des Gießens und Wiedererwärmens.
Vakuumentgasung und Vakuum-Lichtbogen-Umschmelzen sind unterschiedliche Verfahren. Bei der Vakuumentgasung wird eine flüssige Charge, üblicherweise in einer Pfanne oder einem Vakuumgefäß, vor dem Gießen behandelt. Beim Vakuum-Induktionsschmelzen wird eine Charge unter Vakuum oder kontrollierter Atmosphäre geschmolzen und raffiniert. Beim Vakuum-Lichtbogen-Umschmelzen (VAR) wird anschließend eine Verbrauchselektrode unter Vakuum erneut geschmolzen, wodurch ein neuer Block mit kontrollierter Erstarrung entsteht. Beim Elektroschlacke-Umschmelzen (ESR) wird eine Elektrode mithilfe einer elektrisch leitfähigen Schlacke erneut geschmolzen; dadurch können die Einschlusskontrolle und das Erstarrungsgefüge verbessert werden. Diese Umschmelzrouten sind nicht einfach leistungsfähigere Varianten des EAF-Schmelzens, sondern zusätzliche Prozessstufen mit eigenen Kontrollen und Einschränkungen.
„Reinstahl“ muss daher als gemessener metallurgischer Zustand verstanden werden, nicht als Synonym für einen bestimmten Ofen. Zu den relevanten Nachweisen können Ergebnisse für Wasserstoff, Sauerstoff und Stickstoff, der Gesamtsauerstoffgehalt, Schwefel, Phosphor, Einschlussbewertungen, Makroätzbefunde, Ultraschallprüfungen sowie Längs- oder Querprüfungen der mechanischen Eigenschaften gehören. Welche Nachweise erforderlich sind, hängt von der Produktnorm und der Bestellspezifikation ab. Eine vakuumbehandelte Charge kann dennoch wegen Seigerungen, Schmiedeinhomogenitäten oder einer ungeeigneten Wärmebehandlung die Anforderungen nicht erfüllen. Umgekehrt kann ein nicht umgeschmolzenes Produkt die festgelegten Anforderungen erfüllen, wenn die zulässigen Prozesskontrollen und Prüfungen eingehalten werden.
Schmiedestücke für Druckbehälter zeigen, warum Anforderungen an die Route mitunter ausdrücklich festgelegt werden. ASTM A508/A508M-16 gilt für vergütete, vakuumbehandelte Schmiedestücke aus Kohlenstoff- und legiertem Stahl für Druckbehälterkomponenten. Die Norm verlangt eine Herstellung im Elektrogrundofen, sofern keine Sekundärraffination oder kein Umschmelzen eingesetzt wird. Diese Formulierung bedeutet nicht, dass jedes EAF-Produkt vakuumbehandelt oder für einen Druckbehälter geeignet ist. Sie bedeutet, dass diese konkrete Spezifikation eine zulässige Primärroute festlegt und anschließend die Sekundärraffination oder das Umschmelzen als alternative Route innerhalb ihrer Anforderungen anerkennt. Das Produkt muss weiterhin die festgelegten Anforderungen an Chemie, Schmieden, Wärmebehandlung, mechanische Eigenschaften und Prüfungen erfüllen.
Was Angaben zur Route beweisen können und was nicht
Eine Routenbezeichnung kann nur das beweisen, was die anzuwendende Norm, das Zeugnis oder die Fertigungsdokumentation angibt. „EAF“ kann den primären Schmelzofen bezeichnen, beweist jedoch ohne zusätzliche Informationen weder eine Vakuumentgasung, ESR, VAR, eine bestimmte Einschlussbewertung, den Wasserstoffgehalt, die Korngröße noch den Umformgrad beim Schmieden. „BOF“ beweist keine schlechtere Reinheit, ebenso wenig wie „vakuumbehandelt“ beweist, dass sämtliche inneren Fehler beseitigt wurden. Aussagen über die Route müssen von Aussagen über Prüfergebnisse getrennt werden.
Einige Normen lassen die primäre Schmelzroute offen. ASTM A434/A434M-24 erlaubt für warmumgeformte und kaltfertige vergütete Stäbe aus legiertem Stahl die Herstellung im Siemens-Martin-Ofen, im Sauerstoffkonverter oder im Elektrolichtbogenofen. Die Lieferbezeichnung konzentriert sich dann auf Produktform, Oberflächenzustand, Chemie, Wärmebehandlung und geforderte Eigenschaften, anstatt einen bestimmten Ofen zwingend vorzuschreiben. BS EN 10025-3:2019 definiert normalgeglühte oder normalisierend gewalzte Lieferzustände für schweißgeeignete Feinkornbaustahlerzeugnisse, während DIN EN 10025-6:2023-06 warmgewalzte Flacherzeugnisse im vergüteten Lieferzustand behandelt. Keiner dieser Lieferzustände liefert für sich genommen eine vollständige Schmelzhistorie.
Andere Normen schreiben eine Kontrolle der Route vor, wie dies bei ASTM A508/A508M-16 der Fall ist. SAE AMSH6875C legt ebenfalls Wärmebehandlungsanlagen, Verfahren, Temperaturen und Prüfmethoden für vier Stahlklassen fest und zeigt damit, dass die Prozesskonformität weit über die Bezeichnung des Ofens hinausgehen kann. Die praktische Auslegung ist eindeutig: Ein Lieferzustand dokumentiert einen technisch definierten Zustand und die damit verbundenen Anforderungen, während die Fertigungsroute festhält, wie dieser Zustand erzeugt wurde. Beide Bereiche überschneiden sich, sind jedoch nicht austauschbar. Nur die maßgebliche Norm, das Werkstoffzeugnis und, sofern erforderlich, eine rückverfolgbare Prozessdokumentation können feststellen, welche Schritte der Route tatsächlich durchgeführt wurden.
Normalgeglühte und normalgewalzte Lieferzustände
„Normalgeglüht“ und „normalgewalzt“ bezeichnen metallurgische Zustände und nicht lediglich eine vom Hersteller bevorzugte Produktionsbezeichnung. Jede Bezeichnung beschreibt, wie das Austenitgefüge des Stahls verfeinert wurde und wie das Fertigerzeugnis seine spezifizierten mechanischen Eigenschaften erreicht hat. Die Bezeichnung gilt außerdem innerhalb einer Produktnorm: Abmessungen, chemische Zusammensetzung, Kerbschlagzähigkeit, Zugeigenschaften, Oberflächenzustand, Prüfungen und zulässige Abweichungen können sämtlich durch diese Norm geregelt sein.
Der Herstellungsweg ist davon unabhängig zu betrachten. Die World Steel Association erklärte 2024, dass die beiden wesentlichen Stahlerzeugungsrouten die Route über Hochofen und Sauerstoffblasstahlwerk (BF–BOF) sowie die Route über den Elektrolichtbogenofen (EAF) sind. In ihren Hinweisen zu den Rohstoffen unterscheidet sie zwischen einer integrierten Route unter Verwendung von Eisenerz, Hüttenkohle, Kalkstein und recyceltem Stahl und einer EAF-Route, bei der hauptsächlich recycelter Stahl, direktreduziertes Eisen oder Flüssigroheisen sowie Elektrizität eingesetzt werden. Über beide Routen kann Stahl hergestellt werden, der anschließend zu einem normalgeglühten oder normalgewalzten Erzeugnis gegossen und gewalzt wird, sofern die erforderlichen Vorgaben für chemische Zusammensetzung, Reinheit und Prozessführung eingehalten werden.
Das Stranggießen wandelt Flüssigstahl in Brammen, Knüppel oder Vorblöcke um, die anschließend gemäß der World Steel Association (2024) zu Flach- oder Langprodukten gewalzt werden. Die Gießroute, die Wiedererwärmung, der Reduktionsplan und die Abkühlungsgeschichte beeinflussen das Ausgangsgefüge, legen jedoch für sich allein nicht den endgültigen Lieferzustand fest. Eine aus EAF-Stahl hergestellte Platte kann normalgeglüht sein; eine über die BF–BOF-Route hergestellte Platte kann normalgewalzt sein. Die Bezeichnung beschreibt den endgültigen metallurgischen Zustand des Erzeugnisses und nicht dessen Herkunft aus einem bestimmten Ofen.
Normalglühen als Wärmebehandlung
Das Normalglühen ist ein eigenständiger Wärmebehandlungsvorgang, der nach dem Warmumformen oder nachdem das Walzen auf andere Weise ein ungeeignetes oder uneinheitliches Gefüge hervorgebracht hat, durchgeführt wird. Der Stahl wird in den austenitischen Bereich erwärmt, normalerweise über die für die vollständige Austenitbildung im maßgeblichen Querschnitt erforderliche kritische Umwandlungstemperatur hinaus, ausreichend lange gehalten, damit sich das Gefüge ausgleicht, und anschließend an ruhender Luft abgekühlt. Die genaue Temperatur und Haltezeit hängen von der Stahlsorte, der Querschnittsdicke und der Ofenführung ab.
Während des Erwärmens werden zuvor vorhandene Ferrit-, Perlit- und Verformungsgefüge durch Austenit ersetzt. Diese Umwandlung kann bestimmte Phasen lösen oder umverteilen und Unterschiede verringern, die durch Gießen, Schmieden oder frühere Walzvorgänge entstanden sind. Beim Abkühlen an Luft wandelt sich der Austenit bei vielen unlegierten und niedriglegierten Baustählen anschließend in ein relativ feines Ferrit-Perlit-Gefüge um. Das Ergebnis ist im Querschnitt im Allgemeinen gleichmäßiger als bei einem unkontrollierten Walzzustand.
Die Kornfeinung ist von zentraler Bedeutung. Werden die Austenitkörner vor der Umwandlung verkleinert, sind auch die während der Abkühlung entstehenden Ferritkörner üblicherweise feiner. Ein feineres Ferritkorngefüge erhöht tendenziell die Streckgrenze und verbessert die Zähigkeit, ohne ausschließlich auf einen höheren Kohlenstoffgehalt angewiesen zu sein. Dieses Gleichgewicht ist bei schweißgeeigneten Baustählen wichtig, da ein übermäßiger Kohlenstoffgehalt und eine hohe Legierungshärtbarkeit das Risiko harter Wärmeeinflusszonen und wasserstoffunterstützter Rissbildung erhöhen können.
Das Normalglühen kann außerdem die Bänderung sowie Unterschiede zwischen Oberfläche und Kern eines dicken Erzeugnisses verringern, wobei der Grad der Homogenisierung von der ursprünglichen Seigerung, der Querschnittsgröße und dem Wärmezyklus abhängt. Es stellt keine Garantie dafür dar, dass jede chemische oder mikrostrukturelle Abweichung beseitigt wird. Eine starke gießbedingte Seigerung kann beispielsweise nicht allein durch Abkühlen an Luft entfernt werden.
Der Begriff „normalgeglüht“ bedeutet daher, dass das Erzeugnis einer Normalglühbehandlung unterzogen wurde oder den gleichwertigen metallurgischen Zustand erreicht hat, sofern die maßgebliche Produktnorm diese Auslegung zulässt. Er bedeutet nicht „vergütet“. Beim Abschrecken wird durch eine schnelle Abkühlung ein härteres Gefüge gebildet; beim anschließenden Anlassen werden die Sprödigkeit verringert und die Festigkeit angepasst. DIN EN 10025-6:2023-06 behandelt warmgewalzte Flacherzeugnisse im vergüteten Lieferzustand. Dies ist ein anderer Lieferzustand als der normalgeglühte Lieferzustand, der in BS EN 10025-3:2019 behandelt wird.
Andere Normen zeigen, warum der Wortlaut genau gelesen werden muss. ISO 683-1:2016 legt technische Lieferbedingungen für Halbzeuge, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke aus unlegierten Stählen zum Vergüten fest, einschließlich definierter Wärmebehandlungs- und Oberflächenzustände. ASTM A668/A668M-16 klassifiziert Schmiedestücke gesondert als geglüht, normalgeglüht, normalgeglüht und angelassen, vergütet oder normalgeglüht, abgeschreckt und angelassen. „Normalgeglüht und angelassen“ ist nicht mit „normalgeglüht“ gleichbedeutend; die zusätzliche Anlassbehandlung verändert das Gefüge und die erforderliche Überprüfung.
Normalwalzen als kontrollierter Walzzustand
Beim Normalwalzen wird ein normalgeglühter Endzustand durch kontrolliertes Warmwalzen und nicht durch einen separaten vollständigen Normalglühzyklus nach dem Walzen erreicht. Der Walzplan steuert die Wiedererwärmung, die Stichabnahmen, die Zwischenstichzeiten und die Endwalztemperatur so, dass die Verformung den Austenit vor der Umwandlung verfeinert. Nach dem letzten Stich kühlt das Erzeugnis unter festgelegten Bedingungen ab und entwickelt ein Gefüge, das im Sinne der Norm dem durch Normalglühen erzielten Gefüge gleichwertig ist.
Die Temperatur ist entscheidend. Wird das Walzen bei einer übermäßig hohen Temperatur beendet, kann der Austenit zwischen den Stichen rekristallisieren und wachsen, wodurch die kornfeinende Wirkung abgeschwächt wird. Erfolgt die Verformung bei einer niedrigeren, kontrollierten Temperatur innerhalb des austenitischen Bereichs, kann nicht rekristallisierter oder wiederholt verfeinerter Austenit während der Abkühlung zahlreiche Keimbildungsstellen für feinen Ferrit bereitstellen. Die endgültigen Eigenschaften spiegeln dann sowohl die Verformung als auch die Umwandlung wider.
Das Normalwalzen darf nicht mit dem thermomechanischen Walzen gleichgesetzt werden. Beim thermomechanischen Walzen wird die Verformung gezielt bei niedrigeren Temperaturen abgeschlossen und kann sich in einen Bereich erstrecken, in dem die Rekristallisation unterdrückt wird; der daraus resultierende Zustand wird in den einschlägigen Normen üblicherweise mit TM oder M bezeichnet. Das Normalwalzen zielt dagegen auf einen Zustand ab, der dem normalgeglühten Werkstoff gleichwertig ist. Die Abgrenzung wird durch die anzuwendende Norm und die Prozessqualifizierung festgelegt und nicht durch die allgemeine Aussage, dass der Stahl „kalt gewalzt“ oder „kontrolliert gewalzt“ wurde.
Die Unterscheidung wirkt sich auch auf die Reproduzierbarkeit aus. Eine separate Normalglühbehandlung kann bestimmte vom Walzen übernommene Abweichungen korrigieren, erfordert jedoch zusätzliche Ofenzeit und kann Abmessungen, Verzunderung und Oberflächenzustand verändern. Beim Normalwalzen wird das erforderliche Gefüge bereits während des Warmumformplans angestrebt. Keine der beiden Routen ist automatisch überlegen: Die spezifizierte Stahlsorte, die Dicke, die Querschnittsgeometrie, die Zähigkeitsanforderung und die Abnahmeprüfungen bestimmen, ob das gelieferte Material den Anforderungen entspricht.
BS EN 10025-3:2019 und Feinkornbaustähle
BS EN 10025-3:2019 legt technische Lieferbedingungen für warmgewalzte Flach- und Langprodukte aus schweißgeeigneten Feinkornbaustählen fest, die im normalgeglühten oder normalgewalzten Zustand geliefert werden. Die Norm gilt für Dicken bis einschließlich 250 mm. Dies ist eine Verpflichtung aus der Produktnorm und nicht lediglich eine Beschreibung der betrieblichen Herstellungsschritte des Herstellers.
| Bezeichnungsfamilie | Lieferzustand | Qualitätsbedeutung |
|---|---|---|
| S275N / S275NL | Normalgeglüht oder normalisierend gewalzt | NL bezeichnet die Qualität mit Kerbschlagzähigkeit bei niedrigerer Temperatur |
| S355N / S355NL | Normalgeglüht oder normalisierend gewalzt | NL bezeichnet die Qualität mit Kerbschlagzähigkeit bei niedrigerer Temperatur |
| S420N / S420NL | Normalgeglüht oder normalisierend gewalzt | NL bezeichnet die Qualität mit Kerbschlagzähigkeit bei niedrigerer Temperatur |
| S460N / S460NL | Normalgeglüht oder normalisierend gewalzt | NL bezeichnet die Qualität mit Kerbschlagzähigkeit bei niedrigerer Temperatur |
Die festgelegten Festigkeitsklassen sind S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N und S460NL. Der Buchstabe N kennzeichnet den normalgeglühten oder normalgewalzten Lieferzustand. Das Suffix L kennzeichnet die Qualitätsstufe mit Kerbschlagzähigkeit bei niedrigerer Temperatur. In der Praxis gelten für die Qualitäten N und NL unterschiedliche Charpy-Kerbschlaganforderungen, wobei NL die geforderte Leistung bei einer niedrigeren Prüftemperatur als N erfüllen muss. Die genaue Prüftemperatur, die aufgenommene Energie, die Probenahmeposition und die Abnahmeregeln müssen der angewendeten Ausgabe und der jeweiligen Erzeugnisform entnommen werden.
Die Stahlsorten der Norm werden nicht allein durch die Nennstreckgrenze definiert. Die Dicke beeinflusst den festgelegten Streckgrenzenwert; auch Bereiche der Zugfestigkeit, Bruchdehnung, chemische Grenzwerte, Zusammensetzungsvorgaben im Hinblick auf die Schweißeignung und Kerbschlageigenschaften sind Bestandteil der Konformität. Eine dicke S460NL-Platte und eine dünnere S460NL-Platte haben daher zwar dieselbe Sortenbezeichnung, unterliegen jedoch weiterhin dickeabhängigen Anforderungen.
Das Abnahmeprüfzeugnis sollte folglich die Norm, die Stahlsorte, die Qualitätsstufe, die Erzeugnisform, die Abmessungen, die Schmelzen- oder Gießreferenz, den Lieferzustand und die Prüfergebnisse ausweisen. „S355“ ohne Suffix und Norm ist unvollständig. S355N nach BS EN 10025-3:2019 ist nicht dieselbe technische Aussage wie ein allgemeines S355-Erzeugnis und standardmäßig auch nicht gleichwertig mit S355NL, vergütetem S355 oder einer thermomechanisch gewalzten Stahlsorte.
Deshalb gehören normalgeglühte und normalgewalzte Zustände in die Spezifikation und nicht nur in eine informelle Beschreibung des Lieferanten. Die Herstellungsroute legt fest, wie das Gefüge erzeugt wurde; die Norm legt fest, was das gelieferte Erzeugnis nachweisen muss.
Vergüteter Stahl: Vom Austenit zum Betriebszustand
Vergüteter Stahl (Q&T) wird durch eine Abfolge von Behandlungsschritten definiert, nicht durch die vage Aussage, dass ein Produkt „wärmebehandelt“ wurde. Das Material wird zunächst in den austenitischen Bereich erwärmt und ausreichend lange gehalten, damit die erforderliche Umwandlung und chemische Homogenisierung stattfinden können. Anschließend wird es rasch abgekühlt, um Martensit zu bilden, und danach zur Anlassbehandlung unterhalb der unteren kritischen Umwandlungstemperatur erneut erwärmt. Der Endzustand hängt von der Stahlzusammensetzung, der Querschnittsgröße, der Ofenführung, der Abschreckintensität, den Anlassparametern, dem Oberflächenzustand und den Anforderungen der Produktnorm ab.
Diese Unterscheidung ist wichtig, weil Herstellungsroute und metallurgische Behandlung unterschiedliche Teile der Produktionskette beschreiben. Die World Steel Association benennt die Hochofen-Konverter-Route und die Elektrolichtbogenofen-Route als die beiden wichtigsten Routen der Stahlerzeugung (2024). Durch Stranggießen entstehen anschließend Brammen, Knüppel oder Vorblöcke, die zu Flach- oder Langprodukten gewalzt werden können. Eine Q&T-Behandlung kann auf jede dieser Routen folgen; sie ist kein Synonym für EAF-Stahl, legierten Stahl oder eine bestimmte Produktform. Ein durch eine Norm definierter Lieferzustand fügt eine weitere Ebene hinzu, indem er festlegt, was der Lieferant liefern und nachweisen muss.

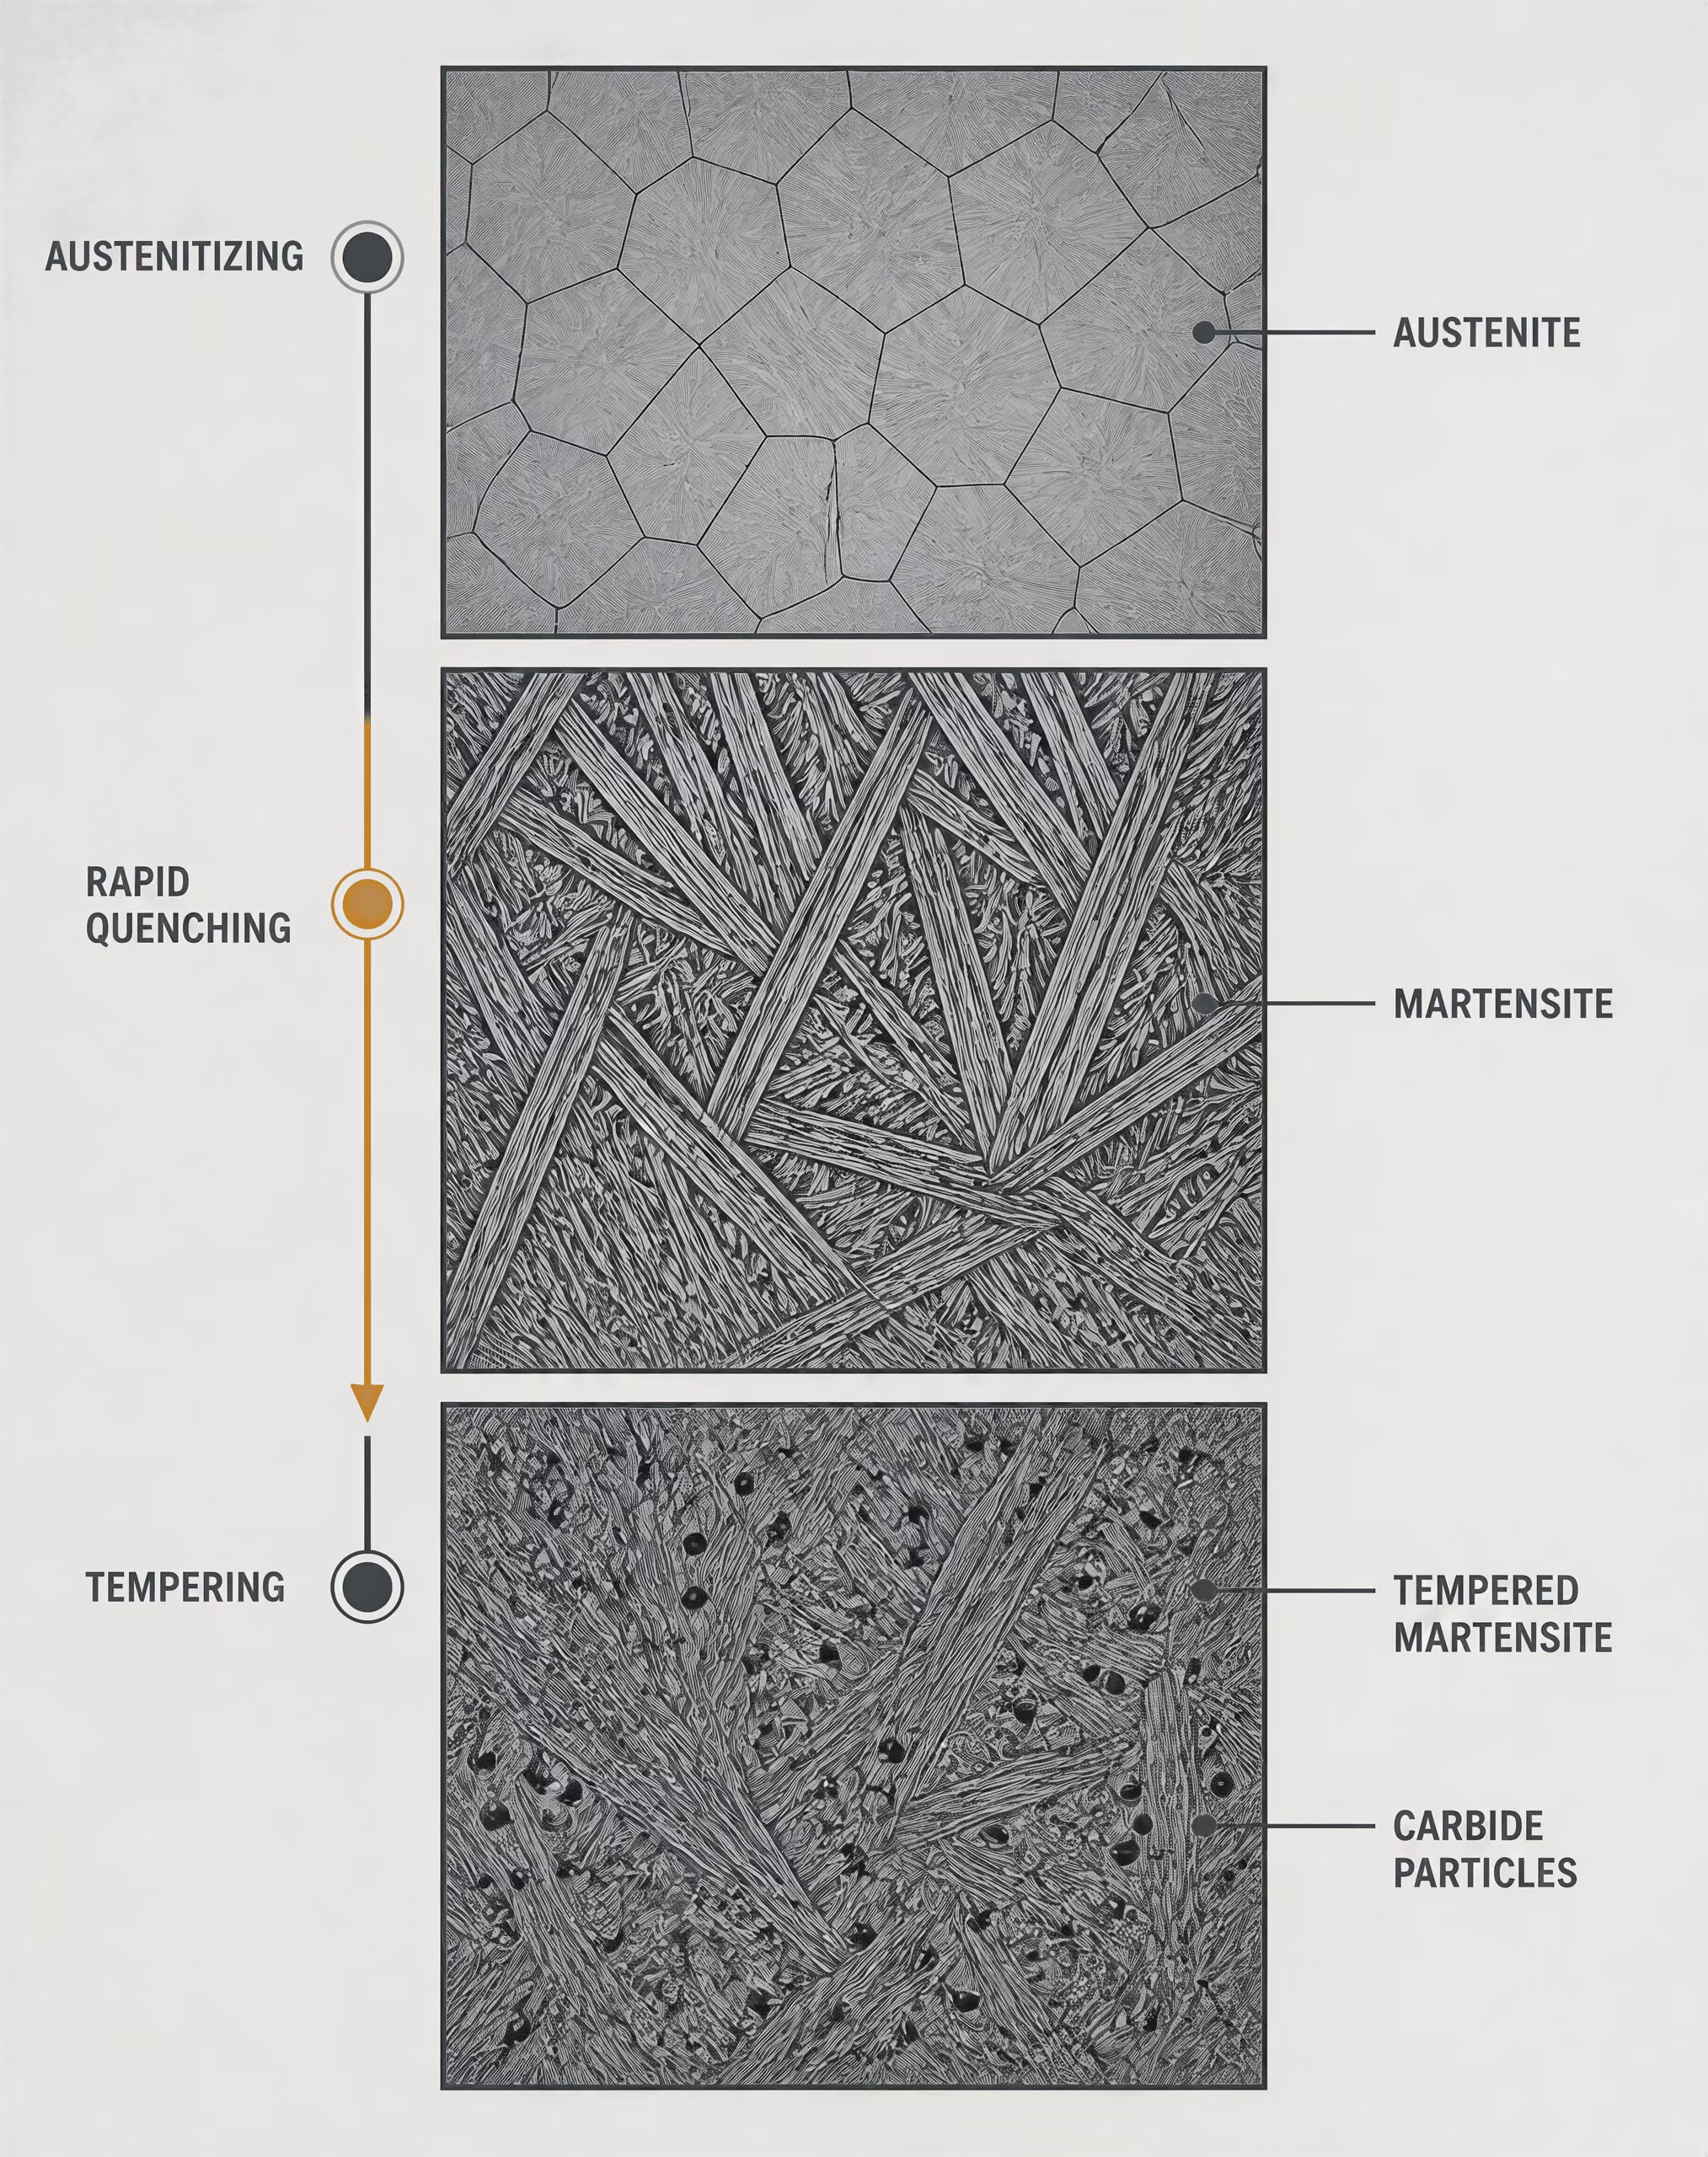
Austenitisieren, Abschrecken und martensitische Umwandlung
Während des Austenitisierens wandeln sich Ferrit, Perlit oder andere Ausgangsgefüge in Austenit um, die kubisch-flächenzentrierte Phase, die wesentlich mehr Kohlenstoff lösen kann als Ferrit. Der Stahl muss eine geeignete Temperatur erreichen und dort für eine kontrollierte Zeit gehalten werden. Zu geringe Erwärmung oder Haltezeit kann ungelöste Karbide und chemische Inhomogenität zurücklassen. Eine zu hohe Temperatur oder eine zu lange Einwirkungsdauer kann die Austenitkörner vergrößern, den Verzug erhöhen und die Zähigkeit beeinträchtigen.
Die Ofenführung ist daher Teil der Metallurgie und kein administratives Detail. Das Einsatzgut erreicht möglicherweise nicht gleichzeitig mit der umgebenden Atmosphäre die Ofen-Solltemperatur, und dicke Querschnitte erwärmen sich langsamer als dünne. Die Positionierung der Thermoelemente, die Temperaturgleichmäßigkeit des Ofens, die Abstände zwischen den Einsatzteilen und die Transferzeit zwischen Ofen und Abschreckbad beeinflussen sämtlich den Wärmebehandlungszyklus. SAE AMSH6875C legt beispielsweise Wärmebehandlungsanforderungen für vier Stahlklassen fest und behandelt Ofenanlagen, Verfahren, Temperaturen und Prüfmethoden. Die Aussage, ein Bauteil sei „austenitisiert“ worden, bietet keine brauchbare Sicherheit, sofern die maßgebliche Spezifikation diese Variablen nicht ebenfalls regelt.
Beim Abschrecken wird der Austenit so schnell abgekühlt, dass diffusionsgesteuerte Umwandlungsprodukte wie grober Perlit und – bei geeigneten Temperaturen – Bainit unterdrückt werden. Der Austenit wandelt sich anschließend weitgehend diffusionslos in Martensit um. Kohlenstoff bleibt in einem verzerrten kubisch-innenzentrierten tetragonalen Gitter eingeschlossen. Dies führt zu hoher Härte und Festigkeit, aber auch zu erheblichen inneren Spannungen und begrenzter Duktilität im abgeschreckten Zustand. Ein Teil des Austenits kann ungewandelt bleiben, insbesondere wenn die Zusammensetzung die Martensitstarttemperatur senkt oder der Abkühlungsverlauf nicht ausreicht, um die Umwandlung vollständig abzuschließen.
Härtbarkeit Die Fähigkeit von Stahl, unter festgelegten Abkühlbedingungen bis zu einer bestimmten Tiefe ein hartes Umwandlungsgefüge zu bilden; sie ist nicht mit der maximalen Oberflächenhärte gleichzusetzen.
Das Ergebnis wird nicht allein durch den nominellen Kohlenstoffgehalt bestimmt. Die Härtbarkeit beschreibt die Fähigkeit eines Stahls, unter festgelegten Abkühlbedingungen bis zu einer bestimmten Tiefe Martensit zu bilden; sie unterscheidet sich von der maximal erreichbaren Härte an der Oberfläche. Legierungselemente wie Mangan, Chrom, Molybdän und Nickel verzögern im Allgemeinen diffusionsgesteuerte Umwandlungen, wobei ihre Wirkungen von der Konzentration und den Wechselwirkungen mit Kohlenstoff und anderen Legierungselementen abhängen. Ein Stahl mit hoher Härtbarkeit kann in größerer Entfernung von der abgeschreckten Oberfläche ein martensitisches Gefüge entwickeln als ein Stahl mit geringerer Härtbarkeit und ähnlichem Kohlenstoffgehalt.
Das Abschrecken verursacht außerdem ein mechanisches Problem. Die Oberfläche kühlt ab und zieht sich zusammen, bevor dies im Inneren geschieht, während die Umwandlung selbst eine Volumenänderung bewirkt. Die daraus entstehenden thermischen und Umwandlungsspannungen können Verzug, Eigenspannungen oder Risse verursachen. Das Abschrecken muss daher intensiv genug sein, um das vorgeschriebene Gefüge zu erzeugen, ohne unnötige Spannungen einzubringen. Wasser, Polymerlösungen, Öl, Gas und andere Medien bewirken unterschiedliche Wärmeabfuhrverläufe; derselbe Stahl und dieselbe nominelle Behandlung können zu unterschiedlichen Ergebnissen führen, wenn sich Medium, Temperatur oder Umwälzung ändern.
Anlassen und das Gleichgewicht zwischen Festigkeit und Zähigkeit
Beim Anlassen wird der abgeschreckte Stahl auf eine kontrollierte Temperatur unterhalb der Temperatur erwärmt, bei der sich Austenit erneut bilden würde. Zeit und Temperatur ermöglichen es dem Kohlenstoff, den übersättigten Martensit zu verlassen, bewirken die Ausscheidung von Karbiden und verringern die durch das Abschrecken erzeugte Gitterverzerrung und Eigenspannung. Das Gefüge wird zu angelassenem Martensit, wobei die genaue Karbidverteilung und der Zustand der Matrix von der Stahlzusammensetzung und dem Anlasszyklus abhängen.
Typische Auswirkungen des Anlassens
- Härte Nimmt im Allgemeinen gegenüber dem Zustand nach dem Abschrecken ab.
- Zugfestigkeit Nimmt im Allgemeinen ab, wenn das Anlassen intensiver wird.
- Duktilität Verbessert sich im Allgemeinen.
- Kerbschlagzähigkeit Verbessert sich im Allgemeinen, vorbehaltlich der Auswirkungen von Zusammensetzung und Anlassversprödung.
- Eigenspannung Wird durch den Anlasszyklus reduziert.
Mit steigender Anlasstemperatur oder Anlassdauer nehmen Härte und Zugfestigkeit gegenüber dem abgeschreckten Zustand im Allgemeinen ab, während Duktilität, Kerbschlagzähigkeit und Maßbeständigkeit zunehmen. Dabei handelt es sich nicht um einen einfachen Austausch, bei dem sich jede Eigenschaft mit derselben Rate verändert. Legierungszusätze können die Erweichung verzögern, die Bildung von Legierungskarbiden fördern oder die Anlassbeständigkeit verändern. Einige Stähle zeigen bei bestimmten Temperatur-Zeit-Belastungen außerdem Anlassversprödung. Daher kann der vorgeschriebene Zyklus Einschränkungen hinsichtlich der Abkühlung oder der Verwendung eines bestimmten Anlassbereichs enthalten.
Der gewählte Zustand ist folglich eine Entscheidung im Hinblick auf den Einsatz. Eine Welle, ein Druckbehälterschmiedestück und ein Baustahlblech können alle als Q&T bezeichnet werden, obwohl sich ihre Anforderungen an Festigkeit, Schlagarbeit, Dickenbereich, Oberflächenqualität und Prüforte unterscheiden können. Eine Produktbezeichnung muss zusammen mit der entsprechenden Norm, dem Stahlgrad, den Abmessungen und der Qualitätsklasse gelesen werden. ISO 683-1:2016 legt technische Lieferanforderungen für Halbzeug, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke aus unlegierten Stählen zum Härten und Anlassen fest, einschließlich definierter Wärmebehandlungs- und Oberflächenzustände. Sie macht nicht jeden wärmebehandelten Stahl zu einem Produkt nach ISO 683-1.
ASTM A668/A668M-16 zeigt, warum die Formulierung bei Schmiedestücken wichtig ist. Die Norm unterscheidet die Lieferzustände geglüht, normalisiert, normalisiert und angelassen, vergütet sowie normalisiert, abgeschreckt und angelassen. „Normalisiert und angelassen“ ist nicht mit „vergütet“ gleichzusetzen: Beim Normalisieren entsteht ein anderes Ausgangsgefüge und ein anderer Abkühlungsverlauf, und die resultierenden Eigenschaften können sich unterscheiden, selbst wenn anschließend ein Anlassvorgang durchgeführt wird.[6] Hot rolled products of structural steels — Part 6. DIN Media. DIN EN 10025-6:2023-06, 2023.
DIN EN 10025-6:2023-06 gilt für warmgewalzte Flacherzeugnisse aus hochfesten Baustählen mit hoher Streckgrenze, die im vergüteten Zustand geliefert werden. Der Lieferzustand hat Auswirkungen auf die festgelegten mechanischen Eigenschaften und deren Überprüfung, nicht lediglich auf den Weg durch einen Ofen. Oberflächenzustand, Maßtoleranzen, Anforderungen an die Schlagzähigkeit und Prüfpflichten bleiben Bestandteil der Produktspezifikation.
Warum Querschnittsgröße und Abkühlungsführung wichtig sind
Ein Blech oder Schmiedestück kühlt nicht als einheitlicher Körper ab. Die Oberfläche steht unmittelbar mit dem Abschreckmedium in Kontakt, während die Wärme vom Kern zur Oberfläche geleitet werden muss. Je dicker der Querschnitt ist, desto länger bleibt der Kern auf erhöhter Temperatur und desto geringer kann die wirksame Abkühlgeschwindigkeit im Kern sein. Die Oberfläche kann daher überwiegend martensitisch werden, während der Kern abhängig vom Stahlgrad und den Abschreckbedingungen einen größeren Anteil an Bainit, Perlit oder angelassenen Umwandlungsprodukten enthält.
Die Härtbarkeit bestimmt, wie weit sich die martensitische Zone erstreckt, während die Produktdicke bestimmt, wie schwierig es ist, das Innere schnell genug abzukühlen. Beide Faktoren müssen gemeinsam betrachtet werden. Ein dünner Stab aus einem Stahl mit mäßiger Härtbarkeit kann über den gesamten Querschnitt ein relativ gleichmäßiges Gefüge erreichen, während ein großes Schmiedestück aus derselben Schmelze eine harte Oberfläche und einen weicheren Kern aufweisen kann. Mechanische Eigenschaften, die in der Nähe der Oberfläche gemessen werden, können nicht automatisch den Kern repräsentieren.
Die Umwälzung verändert die Grenzschicht zwischen dem heißen Stahl und dem Abschreckmedium. Eine starke und gleichmäßige Zirkulation kann die Wärmeabfuhr erhöhen und vergleichmäßigen; stagnierende Bereiche können eine langsamere oder ungleichmäßige Abkühlung verursachen. Temperatur des Abschreckmediums, Konzentration, Verunreinigungen, Ausrichtung des Werkstücks, Beladungsmuster und Transferverzögerung haben ähnliche praktische Auswirkungen. Diese Variablen können Härteverläufe, Verzug und Eigenspannungen verändern, ohne den nominellen Stahlgrad auf dem Werkstoffzeugnis zu ändern.
Die Ofenführung ist auch vor und nach dem Abschrecken von Bedeutung. Eine ungleichmäßige Austenitisierungstemperatur kann eine uneinheitliche Korngröße oder eine unvollständige Umwandlung verursachen, während eine unzureichende Anlassdauer übermäßige Eigenspannungen zurücklassen kann. Mehrere Anlassvorgänge können durch eine bestimmte Spezifikation oder ein bestimmtes Verfahren vorgeschrieben sein, doch die Anzahl und die Bedingungen sollten nicht allein aus der Bezeichnung „Q&T“ abgeleitet werden.
Die Herstellungsroute spielt weiterhin eine eigenständige Rolle. ASTM A434/A434M-24 gilt für warmumgeformte und kaltfertigbearbeitete vergütete Stäbe aus legiertem Stahl und nennt die Schmelzverarbeitung im Siemens-Martin-Ofen, im Sauerstoffblasstahlverfahren und im Elektroofen als zulässige Routen. ASTM A508/A508M-16 behandelt vakuumbehandelte vergütete Schmiedestücke aus Kohlenstoffstahl und legiertem Stahl für Druckbehälterbauteile und fordert deren Herstellung im Elektroofen, sofern keine Sekundärraffination oder Umschmelzung eingesetzt wird. Diese Anforderungen zeigen, dass Stahlerzeugungsroute, Wärmebehandlung und Lieferzustand durch eine Spezifikation miteinander verknüpft sein können, jedoch keine austauschbaren Beschreibungen sind. Eine zuverlässige Auslegung nennt alle drei Aspekte, sofern die Norm dies verlangt: wie der Stahl hergestellt wurde, wie sein Gefüge verändert wurde und in welchem Zustand er geliefert wurde.
ISO 683-1:2016 und unlegierte Stähle zum Vergüten
ISO 683-1:2016 ist eine Norm für technische Lieferbedingungen von unlegierten Stählen, die zum Vergüten vorgesehen sind. Sie beschreibt weder einen einzigen Fertigungsprozess noch einen einzigen Endzustand. Stattdessen verknüpft sie Stahlgüten mit Produktformen, Wärmebehandlungszuständen, Oberflächenzuständen, chemischer Zusammensetzung, mechanischen Eigenschaften und – sofern festgelegt – Anforderungen an die Härtbarkeit.
Diese Unterscheidung ist wichtig. Eine Bezeichnung wie C45 gibt für sich genommen nicht an, ob das Material als warmgewalzter Stab, als normalgeglühtes Schmiedestück oder als vergütetes Erzeugnis mit bearbeiteter Oberfläche geliefert wurde. Diese Einzelheiten gehören zur vollständigen Bestell- und Prüfbeschreibung.
Von ISO 683-1 erfasste Erzeugnisse
| Produktform | Relevante Gesichtspunkte des Lieferzustands |
|---|---|
| Halbzeug | Kann weiteren Walz- oder Schmiedevorgängen unterzogen werden |
| Stäbe | Größe, Produktroute, Oberflächenzustand und Wärmebehandlung |
| Walzdraht | Weitere Zieh-, Umform- oder Wärmebehandlung |
| Flacherzeugnisse | Dicke, Oberflächenzustand, Walzgeschichte und mechanische Prüfungen |
| Schmiedestücke | Umformgeschichte, Querschnittsgröße, Wärmebehandlung und Entnahmestelle |
ISO 683-1:2016 erfasst Halbzeug, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke aus unlegierten Stählen zum Vergüten. Die Produktform ist keine bloße Verwaltungsangabe: Sie bestimmt die anzuwendenden Maßtoleranzen, Prüfbestimmungen, Annahmekriterien für die Oberfläche und in vielen Fällen die Querschnittsgröße, die für die mechanische Prüfung verwendet wird.
Halbzeug kann nachfolgend geschmiedet oder gewalzt werden. Stäbe können je nach Produktspezifikation warmgewalzt, geschmiedet oder in einem anschließend bearbeiteten Zustand geliefert werden. Walzdraht wird für das anschließende Ziehen, Umformen oder die Wärmebehandlung hergestellt. Flacherzeugnisse und Schmiedestücke weisen unterschiedliche Querschnittsgeometrien und Abkühlungsverläufe auf. Daher kann nicht erwartet werden, dass dieselbe Nennzusammensetzung in jeder Produktform identische Eigenschaften hervorbringt.
Die Stahlfamilie umfasst bekannte unlegierte Güten mit Bezeichnungen wie C22E, C35E, C45E, C55 und C60, vorbehaltlich der genauen Güte- und Bezeichnungstabellen der jeweils angewendeten Ausgabe. Die Zahl bezieht sich im Allgemeinen auf den nominalen Kohlenstoffgehalt in Hundertstelprozent, während der Buchstabe E im Bezeichnungssystem bestimmter Güten einen festgelegten maximalen Schwefelgehalt kennzeichnet. Die Bezeichnung gibt lediglich die chemische Identität an. Sie stellt nicht den vollständigen Lieferzustand dar.
Der Herstellungsweg liegt außerhalb des unmittelbaren Anwendungsbereichs dieser Norm. Die World Steel Association erklärte 2024, dass die beiden wichtigsten Wege der Stahlerzeugung der Hochofen-Konverter-Weg und der Elektrolichtbogenofen-Weg sind. In ihren Angaben zu den Rohstoffen nennt sie für den integrierten Weg Eisenerz, Hüttenkohle, Kalkstein und Stahlschrott, während der EAF-Weg überwiegend Stahlschrott, direktreduziertes Eisen oder Flüssigroheisen sowie elektrische Energie verwendet. Die U.S. Environmental Protection Agency beschrieb das Sauerstoffblasverfahren 1995 als Raffination von flüssigem Hochofenroheisen unter Zugabe von Schrott, während sie die EAF-Erzeugung als eigenständigen Weg der Stahlerzeugung behandelte.
Keine der beiden Bezeichnungen für den Herstellungsweg ersetzt den ISO-Lieferzustand. Nach der Stahlerzeugung können durch Stranggießen Brammen, Knüppel oder Vorblöcke entstehen, die anschließend – wie von der World Steel Association erläutert – zu Flach- oder Langprodukten gewalzt werden. Ein Käufer, der ISO 683-1 spezifiziert, muss daher weiterhin das erforderliche Erzeugnis, die Güte, die Behandlung und den Oberflächenzustand festlegen. Der Schmelzweg kann durch eine andere Spezifikation oder einen Vertrag eingeschränkt sein; aus „normalgeglüht“ oder „vergütet“ darf er jedoch nicht abgeleitet werden.
Festgelegte Wärmebehandlungs- und Oberflächenzustände
ISO 683-1 legt die Lieferung anhand definierter metallurgischer Zustände fest. Normalgeglühtes Material wird oberhalb des kritischen Umwandlungsbereichs erwärmt und unter kontrollierten Bedingungen an der Luft abgekühlt. Die Behandlung verfeinert und vereinheitlicht das Gefüge nach dem Walzen, Schmieden oder anderen Warmumformvorgängen. Bei diesen Kohlenstoffstählen entsteht dabei häufig ein Ferrit-Perlit-Gefüge, wobei Korngröße und mechanische Kennwerte von der Zusammensetzung, der Querschnittsgröße und den Abkühlungsbedingungen abhängen.
Vergütetes Material erhält zwei Behandlungen. Beim Abschrecken wird der austenitisierte Stahl so schnell abgekühlt, dass ein hartes Umwandlungsprodukt entsteht; bei geeigneten Querschnitten handelt es sich dabei häufig um Martensit. Beim anschließenden Anlassen wird der Stahl unterhalb der unteren kritischen Umwandlungstemperatur erneut erwärmt, um Abschreckspannungen abzubauen und Festigkeit, Dehnung sowie Zähigkeit einzustellen. Die endgültigen Eigenschaften werden daher nicht allein durch den Kohlenstoffgehalt bestimmt.
Die Norm unterscheidet außerdem die Lieferung im Zustand „normalgeglüht und angelassen“, sofern dieser Zustand festgelegt ist. Das Anlassen nach dem Normalglühen kann Eigenspannungen verringern und das Verhältnis zwischen Festigkeit und Dehnung verändern, ohne denselben Umwandlungsweg wie das direkte Abschrecken zu nutzen. Andere Lieferzustände, darunter geglühte oder – sofern für das Erzeugnis und die Güte zulässig – unbehandelte Zustände, können eine deutlich abweichende Härte, Bearbeitbarkeit und Festigkeit im Lieferzustand aufweisen.
Der Oberflächenzustand muss zusammen mit dem Wärmebehandlungszustand angegeben werden. Eine warmumgeformte Oberfläche kann Zunder und entkohltes Material aufweisen. Bei einer entzunderten Oberfläche wurde der Zunder entfernt, während Schälen, Drehen, Schleifen oder eine andere spanende Bearbeitung einen Teil oder die gesamte Außenschicht entfernt und strengere Anforderungen an Maße und Fehlerfreiheit zur Folge haben kann. Die genau zulässigen Oberflächenbeschreibungen und Annahmeregeln hängen von der Produktform und den maßgeblichen ISO-Tabellen ab.
Deshalb sind „C45-Stahl“ unvollständige technische Angaben. Warmgewalztes und unbehandeltes C45 ist hinsichtlich seines Einsatzverhaltens und seiner Bearbeitungseigenschaften nicht gleichwertig mit vergütet geliefertem C45. Eine durch Entkohlung veränderte Randschicht kann ebenfalls von Bedeutung sein, wenn Ermüdung, Kontaktspannung oder Maßgenauigkeit wichtig sind. Die chemische Güte kann identisch sein; das gelieferte Material ist es nicht.
Andere Normen zeigen dasselbe Prinzip. BS EN 10025-3:2019 erfasst schweißgeeignete Feinkornbaustahlerzeugnisse, die normalgeglüht oder normalisierend gewalzt geliefert werden, während DIN EN 10025-6:2023-06 warmgewalzte Flacherzeugnisse erfasst, die vergütet geliefert werden. ASTM A668/A668M-16 führt die Schmiedezustände geglüht, normalgeglüht, normalgeglüht und angelassen, vergütet sowie normalgeglüht-vergütet und angelassen auf. Dabei handelt es sich um Lieferklassifizierungen und nicht um austauschbare Bezeichnungen für den Stahlerzeugungsofen.
Anforderungen zusammen mit der Gütebezeichnung lesen
Eine konforme Werkstoffbeschreibung sollte als Kette gelesen werden: Norm, Güte, Produktform, Lieferzustand der Wärmebehandlung, Oberflächenzustand, Abmessungen und Prüfanforderungen. Beispielsweise vermittelt „ISO 683-1, C45E, Stab, vergütet, bearbeitete Oberfläche“ wesentlich mehr Informationen als „C45“. Die Bestellung sollte außerdem die anzuwendende Tabelle der mechanischen Eigenschaften, die Prüfrichtung oder den Prüfbereich, die Querschnittsgröße und jede Anforderung an die Härtbarkeit angeben.
Mechanische Kennwerte in einer Liefernorm sind an Bedingungen geknüpft. Zugfestigkeit, Streckgrenze, Dehnung, Brucheinschnürung, gegebenenfalls festgelegte Kerbschlageigenschaften und Härte können mit dem Durchmesser oder der Dicke variieren, weil sich das Zentrum eines großen Querschnitts langsamer abkühlt als seine Oberfläche. Ein vergüteter Stab kann daher nicht anhand eines Kennwerts für einen kleinen Querschnitt beurteilt werden, ohne den maßgeblichen Größenbereich zu prüfen. Für normalgeglühtes Material gilt dasselbe, auch wenn sein Abkühlungsverlauf weniger stark ist.
Die chemische Analyse bestätigt die Güte, nicht jedoch die Wärmebehandlung. Die mechanische Prüfung hilft, den gelieferten Zustand zu bestätigen, weist aber für sich genommen nicht den Herstellungsweg im Ofen nach. Oberflächenprüfung und Maßkontrollen betreffen wiederum einen anderen Teil der Konformität. Diese Nachweise beantworten unterschiedliche Fragen.
Der Vergleich mit ASTM-Spezifikationen ist hilfreich. ASTM A434/A434M-24 erfasst warmumgeformte und kaltfertig bearbeitete Stäbe aus legiertem Stahl im vergüteten Zustand und erlaubt die Erschmelzung im Siemens-Martin-Ofen, im Sauerstoffblasverfahren sowie im Elektroofen. ASTM A508/A508M-16 befasst sich dagegen mit vergüteten, vakuumbehandelten Schmiedestücken aus Kohlenstoff- und legiertem Stahl für Druckbehälterkomponenten und verlangt die Herstellung im Elektro-Grundofen, sofern keine Sekundärraffination oder Umschmelzung eingesetzt wird. Diese Anforderung ist ausdrücklich formuliert, weil die Spezifikation sie relevant macht; ISO 683-1 sollte nicht so gelesen werden, als würde sie stillschweigend dieselbe Einschränkung auferlegen.
Für ISO 683-1 ist der Lieferzustand daher ein kontrolliertes technisches Gesamtpaket. Die chemische Zusammensetzung der Güte kennzeichnet, welcher Stahl hergestellt wurde; die Produktform dokumentiert, wie er geliefert wird; die Wärmebehandlung legt den metallurgischen Zustand fest; der Oberflächenzustand definiert das äußere Material und die Ausführung; und die Anforderungen an mechanische Eigenschaften und Prüfungen legen fest, ob die Lieferung konform ist. Wird eines dieser Elemente nicht angegeben, kann eine scheinbar präzise Güteangabe zu einer unvollständigen Spezifikation werden.
Lieferbedingungen für Baustähle nach EN 10025
Ein Lieferzustand ist nicht lediglich die Beschreibung eines Stahlwerks darüber, wie der Stahl hergestellt wurde. In EN 10025 verbindet er die Produktform, die festgelegte Güteklasse und Qualität, den Dickenbereich, den Wärmebehandlungszustand, die Oberflächenanforderungen, die Mechanischen Eigenschaften und die Prüfverpflichtungen. Die Bezeichnung hat daher nur innerhalb der jeweils maßgeblichen Produktnorm eine technische Bedeutung.
Diese Einschränkung ist wichtig, weil „Baustahl“ mehrere unterschiedliche Produktfamilien umfasst. Ein normalgeglühtes Feinkornblech nach BS EN 10025-3:2019 ist nicht austauschbar mit einem vergüteten Blech aus hochfestem Baustahl nach DIN EN 10025-6:2023-06, selbst wenn beide in geschweißten Konstruktionen eingesetzt werden und ähnliche Legierungselemente enthalten. Ebenso lässt keine der beiden Bezeichnungen für sich allein auf das Herstellungsverfahren der Stahlschmelze schließen.
Die World Steel Association gibt an, dass die beiden wichtigsten Stahlerzeugungsrouten die Route über Hochofen und Sauerstoffaufblasverfahren (BF-BOF) sowie die Route über den Elektrolichtbogenofen (EAF) sind. Die integrierte Route verwendet Eisenerz, metallurgische Kohle, Kalkstein und Stahlschrott; die EAF-Route verwendet hauptsächlich Stahlschrott, direktreduziertes Eisen oder Flüssigeisen sowie Elektrizität. Auch die U.S. Environmental Protection Agency unterscheidet das Sauerstoffaufblasverfahren, bei dem flüssiges Hochofeneisen mit Schrott raffiniert wird, von der Stahlerzeugung im EAF. Dabei handelt es sich um Verfahren zur Schmelzenerzeugung. Beim Stranggießen wird der Flüssigstahl anschließend zu Brammen, Knüppeln oder Vorblöcken umgeformt; danach erfolgt das Walzen zu Flach- oder Langerzeugnissen.
Eine Produktnorm kann mehr als eine Schmelzenroute zulassen und gleichzeitig den endgültigen Lieferzustand vorschreiben. Umgekehrt garantiert eine bestimmte Schmelzenroute keinen bestimmten Wärmebehandlungszustand.
BS EN 10025-3:2019 und der normalgeglühte Lieferzustand
BS EN 10025-3:2019 gilt für warmgewalzte Flach- und Langerzeugnisse aus schweißgeeigneten Feinkornbaustählen, die im normalgeglühten oder normalisierend gewalzten Zustand geliefert werden. Ihr Anwendungsbereich umfasst festgelegte Güteklassen und Qualitäten für Produktdicken bis 250 mm. Typische Bezeichnungen sind S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N und S460NL, vorbehaltlich der in der Norm festgelegten Anforderungen an Produkt, Dicke und Qualität.
Der Buchstabe N kennzeichnet den normalgeglühten oder normalisierend gewalzten Lieferzustand. Die Qualitätsbezeichnung L weist auf eine festgelegte Kerbschlagarbeit bei tieferer Temperatur hin, die sich von der entsprechenden Qualität ohne L unterscheidet. Diese Suffixe sind keine dekorativen Zusätze. Sie kennzeichnen Anforderungen, die sich auf Beschaffungsunterlagen, Prüfungen und den Nachweis der Auslegung auswirken.
Normalglühen ist eine Wärmebehandlung, bei der der Stahl in den austenitischen Bereich erwärmt und unter kontrollierten Bedingungen an der Luft abgekühlt wird. Durch die Behandlung wird das ferritisch-perlitische Gefüge nach dem Walzen verfeinert und vereinheitlicht. Beim normalisierenden Walzen wird der Walzplan so gesteuert, dass die letzte Umformung in einem Temperaturbereich stattfindet, der einen vergleichbaren Gefügezustand erzeugt; ein gesonderter Normalglühvorgang im Ofen wird dabei nicht notwendigerweise durchgeführt. Die beiden Verfahren sind daher hinsichtlich ihrer Wirkung verwandt, stellen jedoch nicht identische Prozessverläufe dar.
Das metallurgische Ziel ist ein hinreichend gleichmäßiges, feinkörniges Gefüge mit vorhersehbarer Streckgrenze, Zugfestigkeit, Bruchdehnung und Kerbschlagzähigkeit über den festgelegten Dickenbereich. Kohlenstoff- und Legierungsgehalte, kornfeinende Zusätze wie Niob, Vanadium oder Titan, die Walzführung und die Abkühlungsgeschichte tragen sämtlich zum Ergebnis bei. Der normalgeglühte Lieferzustand ist nicht mit dem geglühten Lieferzustand gleichzusetzen und ersetzt keine Vergütung, wenn eine Konstruktion die mit einem Q-Zustand verbundene höhere Festigkeit erfordert.
Beim Schweißen müssen die Anforderungen der Norm an Feinkörnigkeit und Schweißeignung zusammen mit den Vorgaben zu Dicke und Kohlenstoffäquivalent betrachtet werden. Ein mit S355NL gekennzeichnetes Blech wird nicht allein anhand seiner nominalen Streckgrenzenklasse beurteilt. Auch seine Qualitätsbezeichnung, die Prüftemperatur der Kerbschlagprüfung, die Produktdicke, das Abnahmeprüfzeugnis und die jeweils geltenden Grenzwerte für die chemische Zusammensetzung sind Bestandteil des Konformitätsnachweises. EN 10025-3 definiert eine Produktkategorie; sie bescheinigt nicht automatisch jedes als „normalgeglühter Baustahl“ verkaufte Blech.
DIN EN 10025-6:2023-06 und der vergütete Lieferzustand
DIN EN 10025-6:2023-06 gilt für warmgewalzte Flacherzeugnisse aus Baustählen mit hoher Streckgrenze, die im vergüteten Zustand geliefert werden. Die Produktform ist gegenüber EN 10025-3 enger gefasst: Dieser Teil behandelt Flacherzeugnisse und nicht die vollständige Kombination aus Flach- und Langerzeugnissen, die vom Teil über normalgeglühte Feinkornstähle erfasst wird.
Die Symbole für den Lieferzustand verwenden Q für vergüteten Stahl. Abhängig von der festgelegten Anforderung an die Kerbschlagzähigkeit umfassen die Bezeichnungen beispielsweise S460Q, S460QL und S460QL1; entsprechende Produktfamilien reichen, soweit von der Norm und den maßgeblichen Dickenbegrenzungen erfasst, bis zu höheren Festigkeitsklassen wie S500, S550, S620, S690, S890 und S960. Die genaue Güteklasse, Qualität und Dicke müssen anhand der aktuellen Ausgabe und der Bestellunterlagen bestätigt werden; ein allgemeiner Verweis auf „Q-Stahl“ ist nicht ausreichend.
Beim Abschrecken wird der austenitisierte Stahl durch schnelles Abkühlen in ein hartes, überwiegend martensitisches oder martensithaltiges Gefüge umgewandelt. Dieser Zustand bewirkt eine hohe Festigkeit, kann jedoch auch die Härte und die Eigenspannungen erhöhen sowie bei unzureichender Schweißkontrolle die Anfälligkeit für wasserstoffunterstützte Rissbildung steigern. An das Abschrecken schließt sich das Anlassen an. Dabei wird der Stahl unterhalb des Umwandlungsbereichs erneut erwärmt, wodurch übermäßige Sprödigkeit verringert und das Verhältnis von Festigkeit, Zähigkeit und Eigenspannungen angepasst wird.
Dieser Ablauf erklärt den wesentlichen Unterschied zum normalgeglühten Lieferzustand. Normalgeglühte Güten erreichen ihr festgelegtes Verhältnis von Festigkeit und Zähigkeit üblicherweise durch die chemische Zusammensetzung in Verbindung mit kontrolliertem Walzen oder Luftabkühlung. Q-Güten erreichen eine höhere Festigkeit im Verhältnis zur Dicke durch Härten mit anschließender Anlassbehandlung. Die Behandlung ist nicht lediglich eine nach der Herstellung angebrachte Kennzeichnung: Sie bestimmt das Gefüge, das durch die mechanischen Prüfungen nachgewiesen werden soll.
Bei einem vergüteten Blech sollte das Zeugnis die Güteklasse und Qualität, die Dicke, die Schmelzennummer, die chemische Analyse, die Ergebnisse der Zugprüfung, gegebenenfalls die Ergebnisse der Kerbschlagprüfung sowie den Nachweis über die Durchführung der geforderten Behandlung ausweisen. Eine zusätzliche Umformung, das Schweißen oder eine Wärmebehandlung zum Spannungsarmglühen beim Verarbeiter kann den gelieferten Zustand verändern. Schweißanweisungen benötigen daher Grenzen für Wärmeeinbringung, Vorwärmtemperatur, Zwischenlagentemperatur und Wasserstoffkontrolle, die mit der jeweiligen Q-Güte und Dicke vereinbar sind.
Flacherzeugnisse, Dicke und schweißgeeignete Feinkornstähle
Die Dicke ist Bestandteil der technischen Definition und nicht lediglich ein Maßdetail. Die Streckgrenze kann mit zunehmender Dicke abnehmen, weil Abkühlung, Umwandlung und Kornbildung über den Querschnitt eines dickeren Abschnitts weniger gleichmäßig verlaufen. Die Tabellen von EN 10025 legen die mechanischen Anforderungen daher nach Dickenbereichen fest. Eine Gütebezeichnung ohne Angabe der Dicke enthält nicht die vollständige Festlegung der Eigenschaften.
Ebenso wichtig ist die Unterscheidung der Produktform. BS EN 10025-3:2019 umfasst warmgewalzte Flach- und Langerzeugnisse, während DIN EN 10025-6:2023-06 warmgewalzte Flacherzeugnisse betrifft. Ein Beschaffungs- oder Fertigungsdokument, in dem lediglich „Baustahl nach EN 10025“ angegeben ist, lässt offen, welcher Normteil gilt, ob es sich um ein Blech oder ein Langerzeugnis handelt und ob der erforderliche Zustand N, NL, Q, QL oder eine andere festgelegte Qualität ist.
Auch der Oberflächenzustand gehört zur Lieferfestlegung. Zunder, Ausbesserungen, zulässige Unvollkommenheiten und vereinbarte Anforderungen an die Oberfläche können die Prüfung und Fertigung beeinflussen, insbesondere wenn Ultraschallprüfung, Ermüdungsfestigkeit oder die Vorbereitung von Schweißverbindungen betroffen sind. Die Bezeichnung des Lieferzustands ersetzt diese Anforderungen nicht.
Diese Struktur ist in Normen allgemein üblich. ISO 683-1:2016 legt technische Lieferanforderungen für Halbzeug, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke fest, die in definierten Wärmebehandlungs- und Oberflächenzuständen geliefert werden. ASTM A668/A668M-16 klassifiziert Schmiedestücke ebenfalls nach dem Lieferzustand, darunter geglüht, normalgeglüht, normalgeglüht und angelassen, vergütet sowie normalgeglüht, abgeschreckt und angelassen. ASTM A508/A508M-16 geht bei festgelegten Schmiedestücken für Druckbehälter noch weiter und fordert die Herstellung im Elektroofen, sofern keine Sekundärraffination oder Umschmelzung eingesetzt wird.
Diese Beispiele bestätigen den zentralen Punkt: Herstellungsverfahren, metallurgische Behandlung und der in den Normen definierte Lieferzustand stehen miteinander in Verbindung, sind jedoch nicht austauschbar. Bei Baustahlprodukten nach EN 10025 müssen der Normteil, die Güteklasse, die Qualität, die Produktform, die Dicke und der Lieferzustand vollständig in der technischen Beschreibung enthalten sein. Ohne diese Kombination bleiben „normalgeglühter Stahl“ oder „vergüteter Baustahl“ für verlässliche Entscheidungen zu Eigenschaften oder Konformität zu ungenau.
Stäbe, Kaltfertigbearbeitung und ASTM A434/A434M-24
Warmbearbeitete gegenüber kaltfertigbearbeiteten Stäben
| Beschreibung | Primäre Bedeutung | Mögliche Auswirkungen |
|---|---|---|
| Warmumgeformt | Walzen oder Schmieden bei erhöhter Temperatur | Form, Umformgrad und allgemeine Vorgeschichte des Faserverlaufs |
| Kaltfertigbearbeitet | Ziehen, Drehen, Schälen, Schleifen oder Kombinationen daraus | Engere Abmessungen, veränderte Oberfläche und mögliche Kaltverfestigung |
| Spanend bearbeitet | Abtragen von Material zur Erzielung einer vorgegebenen Geometrie | Oberflächenabtrag, Maßkontrolle und mögliche Eigenspannung |
| Vergütet | Austenitisieren, Abschrecken und Anlassen | Kontrollierte Festigkeit, Härte, Duktilität und Zähigkeit |
Der Herstellungsweg und der Fertigbearbeitungsweg eines Stabes beschreiben unterschiedliche Phasen seiner Entstehung. Durch das Warmumformen wird ein gegossener oder halbfertiger Querschnitt durch Walzen, Schmieden oder ein anderes bei erhöhter Temperatur durchgeführtes Umformverfahren in einen Stab überführt. Diese Umformung verringert die Gussstruktur, unterbricht die Seigerung in einem praktisch relevanten Maßstab, schließt einige innere Unregelmäßigkeiten und erzeugt den erforderlichen runden, quadratischen, sechseckigen oder anderen Querschnitt. Außerdem legt sie das übergeordnete Muster des Faserverlaufs und den mit dem Erzeugnis verbundenen Umformgrad fest.
Der Fertigbearbeitungsweg folgt später oder beschreibt zumindest einen gesonderten Zustand des Erzeugnisses. Ein warmbearbeiteter Stab kann die beim Warmwalzen oder Schmieden entstandene Oberfläche einschließlich Zunder und der mit diesem Verfahren verbundenen Maßtoleranzen beibehalten. Ein kaltfertigbearbeiteter Stab wird bei Temperaturen, die niedrig genug sind, um eine gewöhnliche Rekristallisation des Stahls infolge der Warmumformung zu verhindern, zusätzlich gezogen, gedreht, geschliffen, geschält oder einer Kombination dieser Arbeitsgänge unterzogen. Der Arbeitsgang verändert den Durchmesser oder die Querschnittsgeometrie, verbessert die Maßkontrolle und kann eine sauberere oder glattere Oberfläche erzeugen.
Diese Unterscheidung ist wichtig, weil die Kaltfertigbearbeitung nicht lediglich kosmetischer Natur ist. Ziehen und andere Kaltumformungen können durch Kaltverfestigung die Streckgrenze und die Härte erhöhen, während sie die Duktilität verringern, sofern eine anschließende Wärmebehandlung den Zustand nicht verändert. Selbst wenn die endgültige Zugfestigkeit durch Vergüten eingestellt wird, kann die Kaltumformung die Eigenspannung, die Geradheit, die Härteverteilung und die Art und Weise verändern, wie sich ein bearbeitetes Teil während einer späteren Verarbeitung verformt. Durch Drehen oder Schleifen kann außerdem entkohltes oder verzundertes Material entfernt werden, ohne dass dieselbe umfassende Umformung wie beim Ziehen entsteht. „Kaltfertigbearbeitet“ bezeichnet daher nicht einen einzigen metallurgischen Zustand.
ASTM A434/A434M-24 erfasst sowohl warmbearbeitete als auch kaltfertigbearbeitete, vergütete Stäbe aus legiertem Stahl. Diese Erzeugnisbeschreibungen dürfen nicht allein auf die Stahlsorte reduziert werden. Eine nominelle Legierungsbezeichnung kann als warmbearbeiteter Stab mit einer bestimmten Oberfläche und einem bestimmten Toleranzbereich oder als kaltfertigbearbeiteter Stab mit einem anderen Oberflächenzustand, einer anderen Maßanforderung und einer anderen Eigenspannungshistorie geliefert werden. Der Lieferzustand ist das kombinierte Ergebnis aus Erzeugnisform, Verarbeitung, Wärmebehandlung, Oberflächenzustand, Abmessungen und den festgelegten mechanischen Prüfungen.
ISO 683-1:2016 nimmt dieselbe allgemeine Trennung in einem breiteren Erzeugnisbereich vor. Seine technischen Lieferanforderungen erfassen Halbfertigerzeugnisse, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke, die in definierten Wärmebehandlungs- und Oberflächenzuständen geliefert werden. Ein als vergütet beschriebener Stab ist nicht gleichwertig mit einem Stab, der lediglich als warmgewalzt, normalisiert oder kaltgezogen beschrieben wird. Diese Begriffe beantworten unterschiedliche technische Fragen.
Anforderungen an vergütete Stäbe aus legiertem Stahl
Vergüten ist eine metallurgische Wärmebehandlungsfolge und keine Aussage darüber, ob der Stab gewalzt, geschmiedet, gezogen oder geschliffen wurde. Beim Abschrecken wird austenitisierter Stahl schnell abgekühlt, um ein hartes Gefüge zu bilden, bei geeigneten Legierungsstufen und Querschnitten üblicherweise Martensit. Beim anschließenden Anlassen wird der Stahl unterhalb des unteren kritischen Umwandlungsbereichs erneut erwärmt, um eine übermäßige Sprödigkeit zu verringern und das erforderliche Gleichgewicht aus Festigkeit, Zähigkeit und Duktilität einzustellen. Legierungselemente beeinflussen die Härtbarkeit; daher wirken sich die Querschnittsgröße und die Abkühlbedingungen darauf aus, ob das festgelegte Gefüge und die geforderten Eigenschaften sowohl im Stabzentrum als auch an der Oberfläche erreicht werden.
ASTM A434/A434M-24 verwendet diesen Vergütungszustand als Grundlage für die Anforderungen an Stäbe aus legiertem Stahl. Die Einhaltung der Anforderungen wird nicht allein durch die Angabe der Wärmebehandlung nachgewiesen. Die zutreffende Güte, die Stabgröße, die Erzeugnisart, die Wärmebehandlung, die mechanischen Prüfungen und die Annahmeanforderungen müssen mit der Norm sowie mit der Bestellung oder Spezifikation übereinstimmen, auf die verwiesen wird. Zugfestigkeit, Streckgrenze, Bruchdehnung, Brucheinschnürung und Härte können jeweils einen anderen Aspekt des Ergebnisses beschreiben; ein Härtewert allein kann nicht jede geforderte mechanische Eigenschaft nachweisen.
Die Stabgröße ist besonders wichtig. Ein großer Rundstab kühlt in seinem Zentrum langsamer ab als an seiner Oberfläche, und dieser Unterschied beeinflusst die Umwandlung, die Härte, die Eigenspannung und die Zähigkeit. Ein Lieferant benötigt daher möglicherweise eine geeignete Austenitisierungstemperatur, Haltezeit, Abschreckflüssigkeit, Bewegung während des Abschreckens und einen geeigneten Anlasszyklus, anstatt einfach den für einen kleinen Stab verwendeten Ablauf anzuwenden. Die in der Norm festgelegten Prüfungen und Annahmegrenzwerte bilden den Rahmen für den Konformitätsnachweis; sie machen nicht aus jeder Güte und jedem Durchmesser ein universell gültiges Wärmebehandlungsrezept.
Die Bezeichnung „vergüteter Stab aus legiertem Stahl“ darf außerdem nicht mit den für Schmiedestücke verwendeten Klassifizierungen verwechselt werden. ASTM A668/A668M-16 klassifiziert Schmiedestücke aus Kohlenstoff- und legiertem Stahl nach dem Lieferzustand der Wärmebehandlung, einschließlich geglüht, normalisiert, normalisiert und angelassen, vergütet sowie normalisiert, abgeschreckt und angelassen. Eine Spezifikation für Schmiedestücke und eine Spezifikation für Stäbe können ähnliche Bezeichnungen für Wärmebehandlungen verwenden und dennoch unterschiedliche Anforderungen an Erzeugnis, Prüfung und Abmessungen stellen. Die Erzeugnisform bleibt entscheidend.
Zulässige Schmelzverfahrensrouten
ASTM A434/A434M-24 nennt die Siemens-Martin-Erzeugung, die Herstellung im Sauerstoffblasverfahren und die Herstellung im Elektroofen als zulässige Schmelzverfahrensrouten für die erfassten Stäbe aus legiertem Stahl. „Zulässig“ ist dabei das maßgebliche Wort. Es bezeichnet die durch die Spezifikation erlaubten Routen; es bedeutet nicht, dass jeder Stab nach allen drei Routen hergestellt wird, und es macht eine Route nicht zu einem verpflichtenden Liefermerkmal, sofern keine gesonderte Anforderung dies festlegt.
Die Unterscheidung zwischen den Routen beginnt vor dem Walzen des Stabes. Die World Steel Association erklärte im Jahr 2024, dass die beiden wichtigsten Routen der Stahlerzeugung die Hochofen-Sauerstoffblasofenroute und die Elektrolichtbogenofenroute sind. In ihrer Beschreibung der Rohstoffe unterscheidet sie die integrierte Route, bei der Eisenerz, metallurgische Kohle, Kalkstein und recycelter Stahl verwendet werden, von der Elektrolichtbogenofenroute, bei der hauptsächlich recycelter Stahl, direktreduziertes Eisen oder Roheisen sowie Elektrizität eingesetzt werden. Die U.S. Environmental Protection Agency beschrieb das Sauerstoffblasverfahren ebenfalls als Raffination von flüssigem Hochofeneisen mit Schrott, während sie die Stahlerzeugung im Elektrolichtbogenofen als gesonderte Route behandelt.
Die Siemens-Martin-Stahlerzeugung ist eine ältere Route und nicht dasselbe Verfahren wie die Herstellung im Sauerstoffblasverfahren oder im Elektroofen. Die Aufnahme aller drei Routen in ASTM A434/A434M-24 stellt daher eine Spezifikationsgrenze dar und keine Behauptung, dass ihre Betriebsdetails oder Rohstoffbilanzen austauschbar wären. Die Kontrolle der chemischen Zusammensetzung, Begleitelemente, Reinheit, Wasserstoffsteuerung, Erstarrungspraxis und nachfolgende Aufbereitung beeinflussen weiterhin das Erzeugnis, vorbehaltlich der durch die Norm auferlegten Anforderungen.
Nach dem Schmelzen und Raffinieren können durch Stranggießen Brammen, Knüppel oder Vorblöcke erzeugt werden, die von der World Steel Association als Halbfertigerzeugnisse beschrieben werden, die später zu Flach- und Langprodukten gewalzt werden. Gussursprung, Warmumformung, Wärmebehandlung und Fertigbearbeitung eines Stabes hängen miteinander zusammen, bleiben jedoch getrennte Beschreibungsmerkmale. Die Schmelzroute legt nicht fest, ob der Stab warmbearbeitet oder kaltfertigbearbeitet ist; die Kaltfertigbearbeitung gibt nicht erkennen, ob die Schmelze in einem Elektroofen oder im Sauerstoffblasverfahren erzeugt wurde; und „vergütet“ beschreibt den thermischen Zustand und nicht den zur Stahlerzeugung verwendeten Ofen.
Diese Trennung verhindert einen häufigen Konformitätsfehler: die Behandlung einer vertrauten Gütebezeichnung als vollständige Erzeugnisdefinition. ASTM A434/A434M-24 stellt eine kontrollierte Beziehung zwischen der Legierungszusammensetzung, der Stabform, der Fertigbearbeitungskategorie, der Wärmebehandlung, den Abmessungen und den mechanischen Anforderungen her und lässt dabei die genannten Schmelzverfahrensalternativen zu. Andere Normen können eine andere Festlegung treffen. ASTM A508/A508M-16 fordert beispielsweise eine Herstellung im Elektroofen für ihre vergüteten Schmiedestücke für Druckbehälter, sofern keine Sekundärraffination oder Umschmelzung eingesetzt wird. Die Verpflichtung hinsichtlich der Herstellungsroute gehört zur jeweiligen Norm und zum jeweiligen Erzeugnis, nicht zu legiertem Stahl im Allgemeinen.
Schmiedestücke und die Liefer-Wärmebehandlungsklassen nach ASTM A668/A668M
Schmieden als Verfahren zur Herstellung der Produktform
Ein Schmiedestück wird zunächst dadurch definiert, wie seine Form hergestellt wird, und nicht durch die Ofenbehandlung, der es anschließend unterzogen wird. Beim Schmieden wird ein erwärmter Stahlknüppel, Vorblock, Stab oder Block durch Pressen, Hämmern oder Stauchumformen plastisch in eine annähernd endabmessungsnahe Form gebracht. Die Umformung kann innere Hohlräume schließen, Gussgefüge aufbrechen und einen gerichteten Faserverlauf erzeugen, der der wesentlichen Geometrie des Bauteils folgt. Diese Effekte unterscheiden ein Schmiedestück von einem Gusserzeugnis, selbst wenn beide aus derselben nominellen Kohlenstoff- oder legierten Stahlsorte hergestellt wurden.
Der Weg vor dem Schmieden ist davon unabhängig zu betrachten. Die World Steel Association gibt an, dass die beiden wesentlichen Wege der Stahlerzeugung das Hochofen-Konverter-Verfahren (BF-BOF) und das Elektrolichtbogenofen-Verfahren (EAF) sind. Beim integrierten Verfahren werden Eisenerz, metallurgische Kohle, Kalkstein und Stahlschrott eingesetzt; beim EAF-Verfahren vor allem Stahlschrott, direktreduziertes Eisen oder Flüssigeisen sowie elektrische Energie. Dies sind Verfahren zur Schmelzenerzeugung und keine Lieferzustände.
Nach der Stahlerzeugung und Raffination können durch Stranggießen Brammen, Knüppel oder Vorblöcke hergestellt werden. Ein Hersteller von Schmiedestücken kann anschließend ein gegossenes Halbzeug oder, sofern die Spezifikation und die Bauteilgröße dies erfordern, einen Block verwenden, gefolgt von Wiedererwärmung und Umformung. Die U.S. Environmental Protection Agency beschrieb 1995 das Sauerstoffaufblasverfahren als Raffination von flüssigem Hochofeneisen unter Zugabe von Schrott und wies das Elektrolichtbogenofenverfahren als einen davon getrennten Weg der Stahlerzeugung aus. Keines der beiden Ofenverfahren legt für sich genommen fest, ob ein fertiges Schmiedestück geglüht oder vergütet ist.
Der Umformplan ist von Bedeutung. Umformgrad, Stauchen, Recken, Wiedererwärmung zwischen den Arbeitsgängen und die abschließende Schmiedetemperatur beeinflussen Korngröße, Verteilung der Seigerungen, Ausrichtung der Einschlüsse und den Anteil der im Bauteil erhalten gebliebenen gerichteten Struktur. Eine dicke Nabe, ein Ring, eine Welle oder ein drucktragender Körper kann daher anders reagieren als ein kleines Prüfschmiedestück, selbst wenn beide dieselbe Sortenbezeichnung tragen und nominell identischen Ofenanweisungen unterzogen werden.
ASTM A668/A668M-16 ordnet Schmiedestücke aus Kohlenstoff- und legiertem Stahl nach der Liefer-Wärmebehandlung. Die Klassen sind nicht lediglich Lieferantenbezeichnungen: Sie verknüpfen den angegebenen Wärmebehandlungszustand mit festgelegten mechanischen Anforderungen, Prüfbestimmungen und Annahmeregeln. Die maßgeblichen Klassen sind geglüht, normalisiert, normalisiert und angelassen, vergütet sowie normalisiert, vergütet.
Geglühte, normalisierte sowie normalisierte und angelassene Zustände
Ein geglühtes Schmiedestück wird auf eine geeignete Temperatur erwärmt, lange genug gehalten, damit der Querschnitt den vorgesehenen metallurgischen Zustand erreicht, und mit kontrollierter Geschwindigkeit, üblicherweise im Ofen, abgekühlt. Zweck ist im Allgemeinen, Härte und Eigenspannungen zu vermindern, die Zerspanbarkeit zu verbessern und ein gleichmäßigeres Ferrit-Perlit-Gefüge oder ein verwandtes Gefüge zu erzeugen. Glühen bedeutet nicht, dass das Schmiedestück vor dem abschließenden Zyklus keine thermische Vorgeschichte hatte. Frühere Wiedererwärmungen zum Schmieden und Umformungen können Effekte hinterlassen, die durch das abschließende Glühen verändert, aber nicht automatisch vollständig beseitigt werden.
Ein normalisiertes Schmiedestück wird über den maßgeblichen Umwandlungsbereich erwärmt und an ruhender Luft abgekühlt. Die Luftkühlung ist schneller als die Ofenkühlung, sodass das entstehende Ferrit-Perlit-Gefüge gewöhnlich feiner und fester ist als ein geglühtes Gefüge gleicher Zusammensetzung. Normalisieren kann auch bestimmte Auswirkungen eines groben Gussgefüges und der beim Schmieden entstandenen thermischen Gradienten vermindern; das Ergebnis hängt jedoch stark von der Querschnittsdicke und der Härtbarkeit ab. Ein dünner Querschnitt verliert Wärme schnell, während ein großer Querschnitt in seinem Kern langsamer abkühlt.
Der Zustand „normalisiert und angelassen“ umfasst nach dem Normalisieren eine Anlassbehandlung. Das Anlassen unterhalb der Umwandlungstemperatur verändert Härte, Zähigkeit und Eigenspannungen und kann die mechanische Reaktion weniger empfindlich gegenüber örtlichen Unterschieden der Abkühlung machen. Es ist nicht gleichbedeutend mit Vergüten. Die Abkühlung nach dem Normalisieren erfolgt weiterhin an der Luft, und das vor dem Anlassen gebildete Gefüge unterscheidet sich von dem martensitischen Gefüge, das durch Härten und Abschrecken erzeugt wird.
ASTM A668/A668M verwendet diese Zustände als Lieferkategorien und nicht als universell geltende Behandlungsabläufe für jede Geometrie. Die maßgebliche Schmiedestückgröße, die chemische Zusammensetzung und die Klasse bestimmen den erforderlichen Behandlungsbereich und die Prüfungen. Zugfestigkeitseigenschaften werden üblicherweise anhand von Streckgrenze, Zugfestigkeit, Bruchdehnung und Brucheinschnürung bewertet; sofern die Spezifikation eine Kerbschlagprüfung oder zusätzliche Untersuchungen fordert, sind auch diese Anforderungen Bestandteil der Konformität. Eine angegebene Ofentemperatur ohne Angaben zur Querschnittsgröße, Haltezeit, Kühlpraxis und Prüfstelle ist kein vollständiger Nachweis des Zustands.
Die Unterscheidung ist außerdem produktspezifisch. ISO 683-1:2016 legt technische Lieferanforderungen für Halbzeuge, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke aus unlegierten Stählen zum Vergüten fest, einschließlich definierter normalisierter sowie vergüteter Zustände. BS EN 10025-3:2019 behandelt warmgewalzte Erzeugnisse aus Baustahl, die im normalisierten oder normalisierend gewalzten Zustand geliefert werden, während DIN EN 10025-6:2023-06 warmgewalzte Flacherzeugnisse behandelt, die vergütet geliefert werden. Diese Normen können nicht an die Stelle von ASTM A668/A668M treten, wenn es sich bei dem Erzeugnis um ein Schmiedestück nach ASTM handelt.
Vergütete sowie normalisierte, vergütete Zustände
Im vergüteten Zustand wird das Schmiedestück austenitisiert, ausreichend schnell abgekühlt, um ein hartes Umwandlungsprodukt zu bilden, und anschließend angelassen. Abhängig von der Zusammensetzung und der Intensität der Abkühlung kann das Abschrecken Martensit, Bainit oder über einen Teil des Querschnitts ein Mischgefüge erzeugen. Das Anlassen vermindert die Sprödigkeit und stellt Festigkeit und Zähigkeit ein. Die erzielten Eigenschaften hängen vom Kohlenstoffgehalt, den Legierungszusätzen, der vorherigen Austenitkorngröße, dem Abschreckmedium, der Umwälzung, der Transferzeit und dem Abstand zwischen Oberfläche und Prüfstelle ab.
Der Zustand „normalisiert, vergütet“ umfasst vor dem Austenitisieren, Abschrecken und Anlassen eine Normalisierungsbehandlung. Das Normalisieren kann das Gefüge nach dem Schmieden verfeinern oder homogenisieren und einen kontrollierten Ausgangszustand für das Härten schaffen. Es gewährleistet keine gleichmäßige Härte über einen großen Querschnitt. Bei einem massiven Schmiedestück kann sich nahe der Oberfläche angelassener Martensit bilden, während im Kern aufgrund der langsameren Abkühlung beim Abschrecken ein anderes Gefügegemisch entsteht.
Deshalb darf die Lieferklasse nicht als Synonym für eine Festigkeitsstufe verstanden werden. AISI 4140 kann beispielsweise in mehreren Produktformen und Wärmebehandlungszuständen geliefert werden; ein nach A668/A668M als vergütet klassifiziertes Schmiedestück unterliegt jedoch den Anforderungen der Schmiedespezifikation und nicht dem Datenblatt eines beliebigen Stabs aus 4140. ASTM A434/A434M behandelt warmumgeformte und kaltfertigbearbeitete vergütete Stäbe aus legiertem Stahl; deren Anforderungen gelten für Stäbe und nicht automatisch für Schmiedestücke. ASTM A508/A508M-16 behandelt gesondert vergütete, vakuumbehandelte Schmiedestücke aus Kohlenstoff- und legiertem Stahl für Druckbehälterbauteile und fordert deren Herstellung im grundlegenden Elektroofenverfahren, sofern keine Sekundärraffination oder Umschmelzung eingesetzt wird.
Die gleiche Vorsicht gilt für ein Gusserzeugnis. Gussstahl kühlt aus einer Form ab und behält ein gegossenes dendritisches Gefüge, sofern spätere Bearbeitungsschritte dieses nicht verändern; beim Schmieden werden dagegen vor der Liefer-Wärmebehandlung plastische Umformung und Effekte des Faserverlaufs eingebracht. Eine Platte, ein Stab, ein Gusserzeugnis und ein Schmiedestück aus einer im Wesentlichen ähnlichen chemischen Zusammensetzung weisen daher nicht denselben austauschbaren „normalisierten“ oder „vergüteten“ Zustand auf.
Bei einem Schmiedestück nach A668/A668M umfasst eine belastbare Bewertung die Klasse, die chemische Zusammensetzung, die maximalen und minimalen Querschnittsabmessungen, den Umformgrad und die Geometrie des Schmiedestücks, den Ofenzyklus, das Kühlverfahren, die Probenahmestelle und die festgelegten mechanischen Prüfungen. Die thermische Vorgeschichte liefert die Bezeichnung des Wärmebehandlungszustands. Querschnittsgröße und Umformgeschichte bestimmen, wie dieser Zustand wirksam wurde, während die Prüfungen der Norm feststellen, ob das gelieferte Schmiedestück seine zugeordnete Klasse tatsächlich erfüllt.
Steuerung, Ausrüstung und Überprüfung der Wärmebehandlung
Ein Lieferzustand wird nicht dadurch festgelegt, dass auf einem Zeugnis „vergütet“ vermerkt wird. Er wird durch die Überwachung des Ofens, der Charge, des Wärmezyklus, des Abkühlvorgangs und der Prüfungen festgelegt, die nachweisen, dass das erforderliche Ergebnis erzielt wurde. SAE AMSH6875C behandelt die Wärmebehandlung in diesem praktischen Sinne: Die Anforderungen betreffen Ausrüstung, Verfahren, Temperaturen und Prüfmethoden für die Wärmebehandlung von Stahl. Der bezeichnete Zustand ist daher ein durch kontrollierte Fertigungsnachweise belegtes Ergebnis und nicht lediglich eine informelle Beschreibung des Lieferanten.
Diese Unterscheidung ist wichtig, weil Fertigungsroute, metallurgische Behandlung und Lieferzustand miteinander verbunden, aber nicht austauschbar sind. Die World Steel Association bezeichnet die Hochofen-/Sauerstoffaufblasofenroute und die Elektrolichtbogenofenroute als die beiden wichtigsten Stahlerzeugungsrouten. Durch Stranggießen können anschließend Brammen, Knüppel oder Vorblöcke hergestellt werden, die zu Flach- oder Langprodukten gewalzt werden. Die Wärmebehandlung erfolgt später oder zwischen den Umformvorgängen und verändert das Gefüge sowie die Eigenschaften dieses Produkts. Ein Stahl, der über die Elektrolichtbogenofenroute hergestellt wurde, ist nicht automatisch vergütet; ein über die integrierte Route hergestellter Stahl ist nicht automatisch normalisiert. Produktnormen können sowohl die Route als auch den Lieferzustand regeln, behandeln diese jedoch als voneinander getrennte technische Sachverhalte.

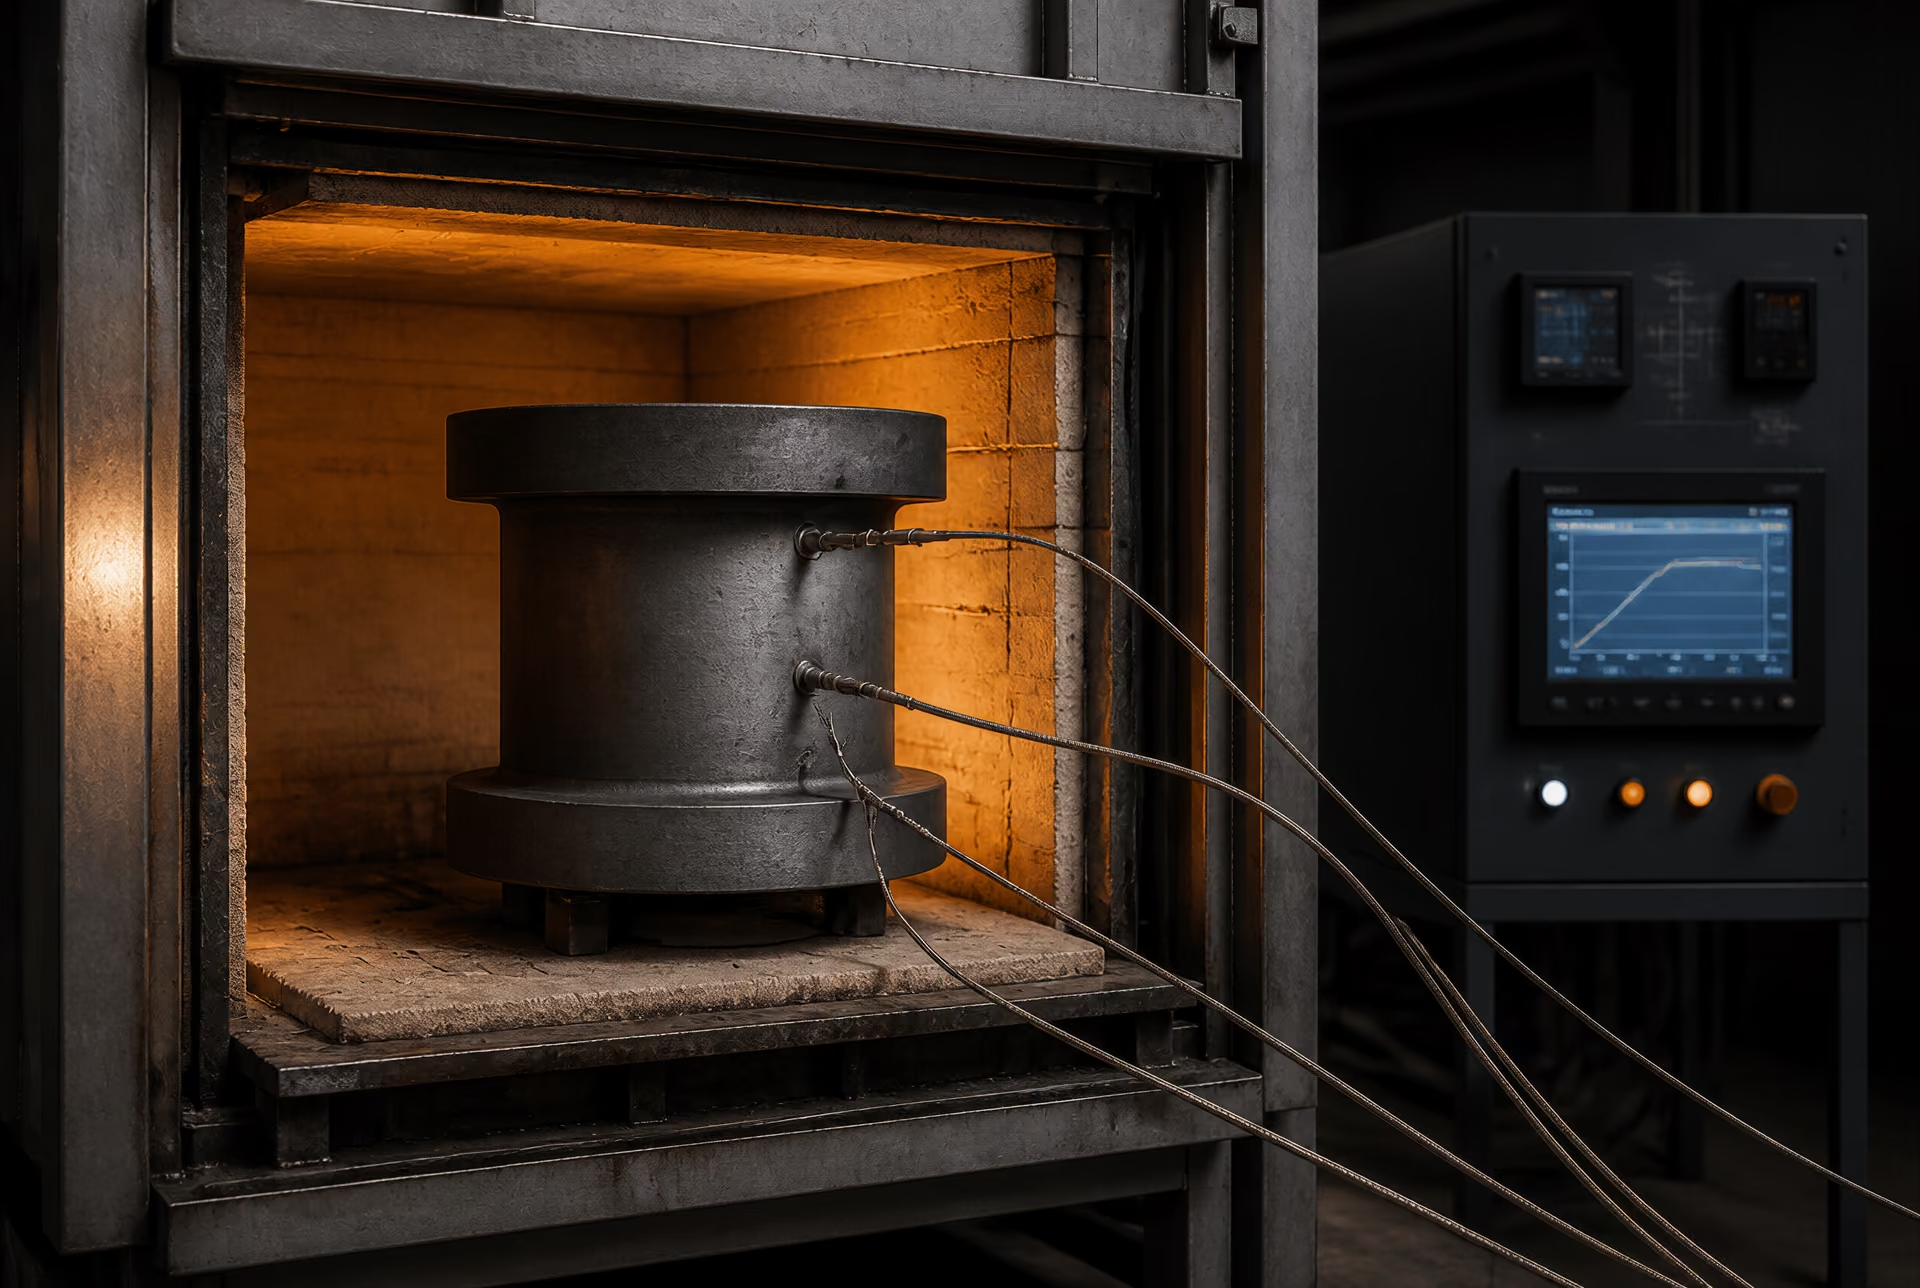
Anforderungen an Öfen und Temperaturregelung
Der Ofen muss in der Lage sein, die vollständige Charge in den vorgeschriebenen Temperaturbereich zu bringen und dort zu halten, ohne übermäßige Temperaturschwankungen. Diese Anforderung ist anspruchsvoller, als lediglich nachzuweisen, dass ein Ofenregler die Zieltemperatur angezeigt hat. Ein Regler misst üblicherweise die Atmosphären- oder Ofenzonentemperatur, während sich der Stahl langsamer erwärmt und im Zentrum eines dicken Querschnitts kühler sein kann als an seiner Oberfläche. Ofenvermessungen, Messungen in der Arbeitszone und Thermoelemente in der Charge werden eingesetzt, um festzustellen, ob die Ausrüstung unter den vorgesehenen Betriebsbedingungen eine akzeptable Temperaturgleichmäßigkeit gewährleistet.
Temperaturmessgeräte müssen gegenüber einer bekannten Referenz kalibriert werden. Das anzuwendende Verfahren legt normalerweise die Messgenauigkeit, den Thermoelementtyp, das Kalibrierintervall, die Anordnung sowie die Behandlung ausgefallener oder driftender Sensoren fest. Ein aufgezeichneter Sollwert ist nicht gleichbedeutend mit einer überprüften Metalltemperatur. Bei dicken Schmiedestücken, großen Stäben und dicht gepackten Chargen kann die maßgebliche Stelle der sich am langsamsten erwärmende Punkt und nicht die Ofenatmosphäre sein. Daher muss die Anordnung der Charge festgelegt werden: Die Teile dürfen einander nicht abschirmen, die Umwälzung nicht behindern und keine Masse bilden, für deren Behandlung der Ofen nicht vermessen wurde.
SAE AMSH6875C ist gerade deshalb nützlich, weil die Norm die Wärmebehandlung als kontrolliertes System auffasst. Sie behandelt vier Stahlklassen und reduziert die Konformität nicht auf eine einzige Temperaturangabe. Die Leistungsfähigkeit der Ausrüstung, die Temperaturmessung, das Betriebsverfahren und die Überprüfung sind sämtlich Bestandteile des Prozesses. Die einschlägige Produktspezifikation liefert weiterhin die werkstoffspezifischen Grenzwerte. Beispielsweise enthält ISO 683-1:2016 technische Lieferanforderungen für Halbzeug, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke aus unlegierten Stählen zum Vergüten, einschließlich normalisierter sowie vergüteter Zustände. Der Wärmebehandler muss den geforderten Zustand auf die tatsächliche Produktform und Querschnittsgröße anwenden.
Auch die Ofenatmosphäre kann die Konformität beeinflussen. Oxidation, Entkohlung und Aufkohlung können die Oberflächenchemie, das Maßzugabemaß und die ermüdungsempfindliche Randschicht verändern. Eine Spezifikation kann eine kontrollierte Atmosphäre, eine Schutzbehandlung oder ein anschließendes Entfernen der Oberfläche vorschreiben. Das Ofenprotokoll sollte die Ausrüstung, das Programm, gegebenenfalls die Atmosphäre, die Temperaturmesswerte, Alarme und Abweichungen ausweisen. Wenn eine Charge einer unkontrollierten Abweichung ausgesetzt war, kann die Entscheidung über ihre Eignung nicht allein aus dem Erscheinungsbild abgeleitet werden.
Verfahren, Haltezeit und Abkühlpraxis
Ein Wärmebehandlungsverfahren sollte die Abfolge und nicht lediglich die Bezeichnung des Nennzyklus festlegen. Es nennt normalerweise die Charge, den Ofen, die Aufheizgeschwindigkeit oder – sofern geregelt – die Aufheizstufen, den Austenitisierungs- oder Umwandlungstemperaturbereich, die Mindesthaltezeit, die Transfergrenzen, das Abschreckmedium, die Umwälzung, den Anlassvorgang und das abschließende Abkühlverfahren. Die erforderliche Haltezeit hängt von der Produktgeometrie und dem Zustand der Charge ab. Bei einem dünnen Walzdrahtring und einem großen Schmiedestück aus legiertem Stahl kann nicht vorausgesetzt werden, dass sie zur gleichen Zeit dieselbe Innentemperatur erreichen.
Die Haltezeit beginnt erst, wenn der maßgebliche Teil der Charge die erforderliche Temperatur erreicht hat, sofern die maßgebliche Norm nicht ausdrücklich eine andere Grundlage zulässt. Wird die Zeitmessung gestartet, sobald der Ofen seinen Sollwert erreicht, kann dies bei einem schweren Querschnitt zu einem untererwärmten Zentrum führen. Dieser Fehler kann ungelöste Phasen, eine unvollständige Umwandlung oder einen Härtegradienten hinterlassen, selbst wenn das Diagramm einen korrekten Zyklus zu zeigen scheint.
Das Abschrecken ist ein eigenständig zu steuernder Vorgang. Die Spezifikation oder das freigegebene Verfahren kann Wasser, Polymerlösung, Öl, Gas oder ein anderes Medium einschließlich Konzentration, Temperatur, Zirkulation, Bewegung und Grenzwerten für Verunreinigungen festlegen. Die Verzögerung beim Abschrecken ist wichtig, weil die Abkühlung bereits während des Transports vom Ofen zum Tank beginnt. Die Charge muss innerhalb des zulässigen Zeitraums in das Medium eingebracht werden, wobei eine ausreichende Bewegung oder Umwälzung vorgesehen sein muss, um Dampfschichten und eine ungleichmäßige Abkühlung zu verhindern. Die Temperatur des Abschrecktanks und die Polymerkonzentration müssen gemessen werden; „in Öl abgeschreckt“ beschreibt nicht den Zustand des Öls am Tag der Behandlung.
Die Abkühlgeschwindigkeit beeinflusst mehr als nur die Härte. Sie steuert die Bildung von Ferrit, Perlit, Bainit und Martensit, während Querschnittsgröße und Zusammensetzung bestimmen, wie weit die erforderliche Umwandlung fortschreitet. Das Anlassen baut anschließend Spannungen ab und stellt Festigkeit, Zähigkeit und Härte ein. Ein vergütetes Produkt kann daher nicht allein durch seine Abschrecktemperatur zutreffend beschrieben werden. ASTM A668/A668M-16 veranschaulicht den normativen Ansatz für Schmiedestücke, indem die Lieferzustände geglüht, normalisiert, normalisiert und angelassen, vergütet sowie normalisiert, abgeschreckt und angelassen unterschieden werden. Diese Bezeichnungen beschreiben unterschiedliche Wärmebehandlungsverläufe und sind nicht austauschbar.
Die vorgeschriebene Route kann zusätzliche Verpflichtungen enthalten. DIN EN 10025-6:2023-06 behandelt warmgewalzte Flacherzeugnisse aus Baustählen mit hoher Streckgrenze, die im vergüteten Zustand geliefert werden, während BS EN 10025-3:2019 warmgewalzte, schweißgeeignete Feinkornbaustahlerzeugnisse im normalisierten oder normalisierend gewalzten Zustand behandelt. Ein normalisierend gewalztes Produkt ist nicht einfach ein vergütetes Produkt mit geringerer Härte; seine Verarbeitungsroute und sein resultierendes Gefüge sind anders. Ebenso behandelt ASTM A508/A508M-16 vergütete, vakuumbehandelte Schmiedestücke aus Kohlenstoff- und legiertem Stahl für Druckbehälterbauteile und fordert die Herstellung im Elektroofen, sofern keine Sekundärraffination oder Umschmelzung eingesetzt wird. Durch die Wärmebehandlung kann eine Anforderung an die Schmelzroute nicht aufgehoben werden.
Prüfverfahren und Dokumentation
Die Überprüfung muss das geprüfte Material mit der genauen Schmelze, dem Produkt und dem Behandlungszyklus verknüpfen. Zu den typischen Nachweisen gehören die chemische Analyse, die Härte, die Zugfestigkeit, die Streckgrenze, die Bruchdehnung, die Brucheinschnürung, die gegebenenfalls vorgeschriebene Kerbschlagprüfung, die metallografische Untersuchung sowie die Prüfung der Oberfläche oder des Inneren. Die maßgebliche Produktspezifikation legt fest, welche Prüfungen verbindlich sind und an welchen Stellen die Proben entnommen werden. Eine an einer bequem zugänglichen Stelle bearbeitete Probe muss nicht den dicksten oder am langsamsten abgekühlten Bereich repräsentieren; daher müssen Entnahmestelle, Orientierung und Abstand von der Oberfläche aufgezeichnet werden.
Die Härte ist für die Prozesssteuerung nützlich, stellt jedoch keinen allgemein gültigen Ersatz für Zug- oder Kerbschlagprüfungen dar. Zwei Produkte können eine ähnliche Härte aufweisen und sich dennoch hinsichtlich Zähigkeit, Seigerung, Kornstruktur oder Eigenspannungen unterscheiden. Mechanische Prüfungen weisen daher die Erfüllung der festgelegten Eigenschaftsanforderungen nach, während Metallografie und Prozessaufzeichnungen dazu beitragen, zu erklären, ob das erforderliche Gefüge erzeugt wurde. Auch Regeln für Wiederholungsprüfungen, Gültigkeit von Proben, Kalibrierung der Prüfmaschinen und Identifizierung des Labors sind Bestandteile der Nachweiskette.
Das Protokoll sollte die Schmelze oder den Guss des Materials, die Produktabmessungen, die Menge, den Ofen und die Chargennummer, den Stand des Verfahrens, die Aufzeichnung des Bedieners oder Systems, das Temperaturdiagramm, die Positionen der Thermoelemente, die Haltezeiten, die Abschreckbedingungen, den Anlasszyklus, Abweichungen und die abschließende Entscheidung über die Eignung ausweisen. Zeugnisse sollten auf die Prüfberichte verweisen, anstatt isolierte Zahlen darzustellen. Die Rückverfolgbarkeit muss das Schneiden, Schmieden, Walzen, die Wärmebehandlung und die Probenentnahme überstehen.
Ohne diese Aufzeichnungen ist ein Zeugnis mit der Angabe „normalisiert“ oder „vergütet“ eine Behauptung mit begrenzter technischer Grundlage. Bei kontrollierter Ausrüstung, einem festgelegten Verfahren und Ergebnissen, die derselben Materialidentität zugeordnet sind, wird der Lieferzustand nachweisbar. Das ist der Unterschied zwischen einem bezeichneten und einem überprüften Zustand.
Oberflächenzustand, Maßzustand und Mechanische Eigenschaften
Ein Lieferzustand beschreibt mehr als die Bezeichnung einer Stahlsorte. Er verknüpft die Produktform, den Oberflächenzustand, die Maßgenauigkeit, den Wärmebehandlungszustand und die festgelegten mechanischen Eigenschaften. Diese Merkmale müssen dennoch getrennt betrachtet werden. Ein Stab kann im vergüteten Zustand mit einer warmgewalzten Oberfläche geliefert werden oder nach Kaltfertigbearbeitung und Bearbeitung derselben übergeordneten Legierungsfamilie angehören. Die Sortenbezeichnung kann unverändert bleiben, während sich Prüfergebnisse, Eigenspannungen und das Verhalten im Einsatz unterscheiden.
Der Herstellungsweg stellt eine weitere Unterscheidung dar. Die World Steel Association gibt an, dass die beiden wichtigsten Wege der Stahlerzeugung der Hochofen-Konverter-Weg (BF-BOF) und der Elektrolichtbogenofen-Weg (EAF) sind. Beim integrierten Weg werden Eisenerz, Hüttenkohle, Kalkstein und recycelter Stahl eingesetzt; beim EAF-Weg hauptsächlich recycelter Stahl, direkt reduziertes Eisen oder Flüssigroheisen sowie Elektrizität (World Steel Association, 2024). Diese Schmelzwege beeinflussen Reinheit, Restelemente und Prozesskontrollen, legen jedoch nicht allein fest, ob ein Produkt geglüht, normalisiert, vergütet, kaltfertigbearbeitet oder bearbeitet ist.
Nach dem Gießen werden Brammen, Knüppel und Vorblöcke zu Flach- und Langprodukten gewalzt. Diese Abfolge bestimmt einen großen Teil der Form und Textur des Produkts, doch der endgültige Lieferzustand kann zusätzliche thermische, mechanische oder oberflächenbezogene Bearbeitungsschritte erfordern.
Warmgewalzte, bearbeitete, entzunderte und fertigbearbeitete Oberflächen
„Warmgewalzt“ bezeichnet normalerweise eine vom Warmwalzen erhaltene Oberfläche und nicht eine vollständige Beschreibung der Wärmebehandlung. Die Oberfläche kann Zunder tragen, also eine bei erhöhter Temperatur gebildete Oxidschicht. Ihr Aussehen und ihre Dicke hängen von Wiedererwärmung, Walztemperatur, Abkühlung, Stahlchemie und der Zeit bis zur Entzunderung ab. Eine Platte kann daher warmgewalzt und normalisiert sein oder warmgewalzt in einem anderen festgelegten thermischen Zustand geliefert werden, sofern die jeweils geltende Produktnorm diese Kombination zulässt.
Beim Entzundern wird ein Teil oder der gesamte Walzzunder durch Wasserstrahlbehandlung, Kugelstrahlen, Beizen oder ein anderes festgelegtes Verfahren entfernt. Dadurch verändert sich die Oberfläche, die der Sichtprüfung, Beschichtung, dem Schweißen oder der Ultraschallprüfung präsentiert wird. Der Grundwerkstoff wird dadurch jedoch nicht automatisch normalisiert, abgeschreckt oder angelassen. Eine aggressive oder unzureichend kontrollierte Entzunderung kann Überwalzungen, Schweißnähte oder eingewalzten Zunder sichtbar machen, die zuvor verdeckt waren; dies ist ein Effekt der Prüfung und nicht zwangsläufig ein neu entstandener Werkstofffehler.
Bei der Bearbeitung wird Werkstoff abgetragen, wodurch ein kontrollierter Durchmesser, eine bestimmte Ebenheit, ein definiertes Profil oder eine festgelegte Rauheit erzielt werden kann. Dabei können auch Oberflächenentkohlung, Zunder und flache Unregelmäßigkeiten entfernt werden. Ein bearbeiteter Stab ist nicht allein deshalb eine andere Stahlsorte, weil seine Oberfläche spanend bearbeitet wurde. Allerdings kann die Bearbeitung oberflächennahe Anzeigen sichtbar machen, den für eine Probebelastungsprüfung verfügbaren Querschnitt verringern und örtliche Zugspannungen oder wärmebeeinflusste Spuren erzeugen, wenn die Schnittparameter ungeeignet sind. Schleifen kann örtliche Erwärmung, Schleifbrand oder richtungsabhängig ausgerichtete Oberflächenschädigungen hervorrufen, während Drehen Werkzeugmarkierungen hinterlassen kann, die bei einer Ermüdungsbeanspruchung als Spannungskonzentratoren wirken.
Die Kaltfertigbearbeitung umfasst je nach Produktnorm Kaltziehen, Schälen, Drehen, Schleifen oder Kombinationen dieser Arbeitsgänge. Im Gegensatz zu einer einfachen Reinigung kann die Kaltverformung Streckgrenze und Härte erhöhen, die Bruchdehnung verringern, die Maßgenauigkeit verändern und Eigenspannungen hinterlassen. Ein kaltfertigbearbeitetes Produkt kann somit weiterhin dieselbe nominelle Stahlbezeichnung tragen, jedoch andere Eigenschaften als ein aus derselben Schmelze hergestelltes warmgewalztes Produkt besitzen. ISO 683-1:2016 behandelt den Oberflächenzustand und den Wärmebehandlungszustand als getrennte Bestandteile der technischen Lieferbedingungen für Halbzeug, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke aus unlegierten Stählen zum Vergüten.
Der festgelegte Oberflächenzustand bestimmt außerdem, was eine Prüfung nachweisen kann. Die Sichtprüfung von blankem, bearbeitetem Stahl unterscheidet sich von der Prüfung durch eine Zunderschicht hindurch. Die Oberflächenrauheit beeinflusst Messungen der Schichtdicke, Härteprüfungen mit Kontaktverfahren und die Risserkennung. Bei einem sicherheitskritischen Bauteil sollte das Zeugnis den gelieferten Oberflächenzustand angeben, anstatt die Bezeichnung „fertigbearbeitet“ einer Auslegung zu überlassen.
Maßtoleranzen und Eigenspannungen
Der Maßzustand betrifft Größe, Form und zulässige Abweichung: Dicke, Durchmesser, Breite, Länge, Geradheit, Ebenheit, Ovalität und Profil. Er ist kein Synonym für Oberflächenfinish oder Wärmebehandlung. Beim Warmwalzen entstehen üblicherweise größere Maßabweichungen als bei der Bearbeitung oder beim Kaltziehen, weil das Produkt während der Abkühlung schrumpft und weil die Regelungen von Walzspalt, Temperatur und Walzenballigkeit nur innerhalb begrenzter Genauigkeiten möglich sind. Die Kaltfertigbearbeitung kann die Toleranzen einengen, aber auch Krümmung, ungleichmäßige plastische Verformung oder eine anisotrope Maßänderung hervorrufen.
Auch die Wärmebehandlung kann die Maße verändern. Beim Abschrecken entstehen ungleichmäßige thermische Schrumpfung und Phasenumwandlung; Martensit nimmt ein anderes Volumen ein als der ursprüngliche Austenit, und Unterschiede zwischen Oberfläche und Kern können ein Bauteil verziehen. Anlassen verringert einen Teil der durch das Abschrecken erzeugten Spannungen, gewährleistet jedoch kein spannungsfreies Produkt. Normalisieren kann das Gefüge nach der Warmumformung verfeinern und neu einstellen; dennoch können unterschiedliche Abkühlbedingungen über den Querschnitt eines dicken Bauteils weiterhin Maßabweichungen verursachen.
Eigenspannungen sind im Werkstoff eingeschlossene Spannungen, die nach dem Entfernen der äußeren Last oder der Bearbeitungskraft bestehen bleiben. Sie können durch Walzen, Richten, Kaltziehen, Bearbeiten, Schweißen, Schleifen oder eine ungleichmäßige Wärmebehandlung entstehen. An der Oberfläche können Zugspannungen und darunter Druckspannungen vorliegen oder umgekehrt. Ein Bauteil kann bei der Prüfung die Maßtoleranz einhalten und sich dennoch verformen, wenn Werkstoff abgetragen, eine Beschichtung ausgehärtet oder das Bauteil geschweißt wird. Umgekehrt kann eine Spannungsarmbehandlung die Maßstabilität verbessern, ohne die Sortenbezeichnung zu verändern.
Anforderungen an Toleranzen gehören daher in die Bestell- und Prüfanforderungen und dürfen nicht aus der Stahlbezeichnung abgeleitet werden. Eine Platte, die nach BS EN 10025-3:2019 im normalisierten oder normalisierend gewalzten Zustand geliefert wird, unterliegt technischen Lieferanforderungen, die über die chemische Zusammensetzung hinausgehen. Ein vergütetes Flacherzeugnis nach DIN EN 10025-6:2023-06 unterliegt ebenfalls Maß-, Oberflächen- und mechanischen Anforderungen zusätzlich zu seinem festgelegten thermischen Zustand.
Härte, Festigkeit, Duktilität und Zähigkeit
Härte ist der Widerstand gegen Eindringen oder bei bestimmten Prüfungen gegen Penetration und Rückprall. Die Zugfestigkeit ist die höchste technische Spannung, die bei einem Zugversuch erreicht wird; die Streckgrenze beschreibt den Beginn einer festgelegten bleibenden Verformung. Bruchdehnung und Brucheinschnürung geben Aufschluss über die Duktilität. Zähigkeit bezeichnet den Widerstand gegen Bruch und wird üblicherweise durch eine Kerbschlagprüfung bei einer festgelegten Temperatur und in einer festgelegten Probenorientierung beurteilt. Diese Eigenschaften überschneiden sich, doch keine von ihnen kann alle anderen ersetzen.
Durch Abschrecken werden Härte und Festigkeit im Allgemeinen erhöht, weil martensitische oder gemischte Umwandlungsprodukte entstehen. Anlassen senkt einen Teil dieser Härte und verbessert zugleich Duktilität und Zähigkeit. Glühen verringert üblicherweise Festigkeit und Härte und fördert ein besser bearbeitbares Gefüge. Normalisieren erzeugt bei vielen Kohlenstoff- und niedriglegierten Stählen ein ferritisch-perlitisches Gefüge, dessen Eigenschaften durch Kohlenstoffgehalt, Querschnittsgröße und Abkühlgeschwindigkeit beeinflusst werden. Ein normalisierend gewalzter Zustand kann die festgelegten Eigenschaften durch kontrolliertes Walzen und Abkühlen erreichen, ohne in seiner Vorgeschichte mit einem gesondert normalisierten Produkt identisch zu sein.
Die Lieferbezeichnung muss daher zusammen mit den Prüfanforderungen gelesen werden. ASTM A668/A668M-16 klassifiziert Schmiedestücke aus Kohlenstoff- und legiertem Stahl als geglüht, normalisiert, normalisiert und angelassen, vergütet oder normalisiert, abgeschreckt und angelassen. ASTM A434/A434M-24 behandelt warmumgeformte und kaltfertigbearbeitete vergütete Stäbe aus legiertem Stahl; daher beschreiben die Begriffe „kaltfertigbearbeitet“ und „vergütet“ unterschiedliche Teile des Zustands. SAE AMSH6875C ergänzt kontrollierte Anforderungen an Ofenanlagen, Verfahren, Temperaturen und Prüfmethoden für vier Stahlklassen.
Allein anhand der Härte oder Zugfestigkeit lässt sich das vollständige Gefüge oder die Prozessgeschichte nicht bestimmen. Ein Stahl mit angelassenem martensitischem Gefüge und ein Stahl mit einem anderen Gefüge können an einer Stelle eine ähnliche Härte aufweisen, sich jedoch hinsichtlich Kerbschlagzähigkeit, Eigenspannungen, Reinheit oder Verhalten beim Schweißen unterscheiden. Prüftemperatur, Probenorientierung, Lage im Querschnitt und Probenahmehäufigkeit sind von Bedeutung. Für Druckbehälterschmiedestücke verlangt ASTM A508/A508M-16 grundsätzlich die Herstellung im Elektroofen, sofern keine Sekundärmetallurgie oder Umschmelzung eingesetzt wird. Dies zeigt, dass die Einhaltung der Lieferanforderungen neben Wärmebehandlung und mechanischen Prüfungen auch einen festgelegten Herstellungsweg umfassen kann. Das Zeugnis ist nur dann aussagekräftig, wenn alle diese miteinander verknüpften Bedingungen gemeinsam betrachtet werden.
Überlegungen zu Schweißbarkeit, Zähigkeit und Einsatztemperatur
Ein Lieferzustand ist keine informelle Beschreibung des Werkstoffs durch den Lieferanten. Er dokumentiert eine kontrollierte Kombination aus Produktform, chemischen Grenzwerten, Herstellungsroute, Wärmebehandlungszustand, Oberflächenzustand und festgelegten mechanischen Eigenschaften. Diese Einzelheiten sind beim Schweißen von Stahl von Bedeutung, weil das Grundblech und die Wärmeeinflusszone (WEZ) des Schweißens unterschiedlichen thermischen Zyklen ausgesetzt sind. Zwei Produkte aus derselben übergeordneten Baustahlfamilie können daher unterschiedliche Schweißkontrollen erfordern und unterschiedlich auf Einspannung, Abkühlgeschwindigkeit und Einsatztemperatur reagieren.
Die Herstellungsroute ist eine Variable, stellt jedoch nicht selbst den Lieferzustand dar. Die World Steel Association bezeichnete 2024 die Hochofen-Sauerstoffkonverter-Route (BF-BOF) und die Elektrolichtbogenofen-Route (EAF) als die beiden wichtigsten Routen der Stahlerzeugung. Bei der integrierten Route werden Eisenerz, metallurgische Kohle, Kalkstein und Stahlschrott eingesetzt; bei der EAF-Route hauptsächlich Stahlschrott, direktreduziertes Eisen oder Roheisen sowie Elektrizität. Die U.S. Environmental Protection Agency beschrieb das Sauerstoffaufblasverfahren gesondert als Raffination von flüssigem Hochofenroheisen mit Schrott, während sie die EAF-Erzeugung als eigenständige Route der Stahlerzeugung behandelte. Nach dem Gießen können Brammen, Knüppel oder Vorblöcke zu Flach- oder Langprodukten gewalzt werden. Die Route beeinflusst Reststoffe, Reinheit und Seigerungen; welche Eigenschaften geliefert und nachgewiesen werden müssen, bestimmt jedoch weiterhin die jeweils anwendbare Produktnorm.
Feinkornbaustähle und Schweißen
BS EN 10025-3:2019 ist ein nützliches Beispiel für Baustahl, da diese Norm warmgewalzte Flach- und Langprodukte aus schweißgeeigneten Feinkornbaustählen im normalisierten oder normalisierend gewalzten Zustand erfasst. Zu den Güten gehören Bezeichnungen wie S275N, S355N, S420N und S460N sowie entsprechende Tieftemperaturgüten wie S275NL, S355NL, S420NL und S460NL. Das Suffix ist nicht bloß eine dekorative Kennzeichnung. Es bezeichnet einen festgelegten Lieferzustand und eine Zähigkeitskategorie, während die Erzeugnisdicke und die Gütebezeichnung die jeweils geltenden Anforderungen beeinflussen.
Das Normalglühen oder, soweit zulässig, das kontrollierte normalisierende Walzen verfeinert das ferritisch-perlitische Gefüge und schafft einen bekannten Ausgangszustand für die Fertigung. Eine feine Korngröße unterstützt im Allgemeinen eine vorteilhafte Kombination aus Streckgrenze, Schweißbarkeit und Charpy-Zähigkeit. Sie beseitigt jedoch nicht die Risiken des Schweißens. Die WEZ kann unmittelbar neben der Schmelzgrenze einen grobkörnigen Bereich, eine Zone mit veränderten Umwandlungsprodukten sowie Bereiche enthalten, die durch den Schweißzyklus angelassen oder erweicht wurden. Die Höchsttemperatur, die Zeit oberhalb der kritischen Umwandlungsbereiche, die Abkühlgeschwindigkeit und ein nachfolgendes Wiedererwärmen bestimmen diese Bereiche.
Kohlenstoffäquivalent Ein berechneter Kennwert, der Kohlenstoff und ausgewählte Legierungselemente kombiniert, um Härtbarkeit und schweißbedingte Rissneigung abzuschätzen.
Kohlenstoffäquivalent und Wasserstoffkontrolle sind für die Auswahl der Schweißanweisung von zentraler Bedeutung. Eine erhöhte Aufhärtungsneigung, übermäßige Einspannung, ein kaltes Blech oder wasserstoffhaltige Zusatzwerkstoffe können die wasserstoffunterstützte Kaltrissbildung begünstigen, insbesondere in der WEZ oder an der Wurzel der Schweißnaht. Vorwärmen verringert die Abkühlgeschwindigkeit und unterstützt die Diffusion von Wasserstoff aus der Schweißverbindung; Grenzwerte für die Zwischenlagentemperatur verhindern übermäßiges Kornwachstum und einen Zähigkeitsverlust. Der Wärmeeintrag muss in beide Richtungen kontrolliert werden. Ein zu geringer Wärmeeintrag kann harte, rissempfindliche Bereiche erzeugen, während ein zu hoher Wärmeeintrag die grobkörnige WEZ vergrößern und die Zähigkeit verringern kann.
Der Begriff „schweißgeeignet“ beschreibt eine allgemeine Fähigkeit unter festgelegten Bedingungen. Er ist keine Garantie dafür, dass jede Schweißverbindung, jede Dicke, jedes Verfahren oder jeder Schweißer die Abnahmekriterien erfüllt. Eine Qualifizierung der Schweißanweisung muss die relevanten Variablen festlegen: Nahtgestaltung, Verfahren, Klassifizierung des Zusatzwerkstoffs, Wärmeeintrag, Vorwärmung, Zwischenlagentemperatur, Blechdicke, Einspannung und jede nachträgliche Wärmebehandlung. Der Lieferzustand ist von Bedeutung, weil eine an normalisiertem S355N qualifizierte Schweißanweisung nicht automatisch auf vergüteten S690Q übertragbar ist, selbst wenn beide als Baustähle bezeichnet werden.
Die geometrische Einspannung fügt eine weitere Ebene hinzu. Eine dicke, stark eingespannte Konstruktion kann sich beim Erstarren des Schweißguts und beim Abkühlen der WEZ nicht frei zusammenziehen. Eigenspannungen, Winkelverzug und lokale plastische Dehnung können größer sein als bei einem gering eingespannten Prüfstück. Erzeugnisdicke, Walzrichtung, Schweißnahtfolge und Fugenpassung gehören daher in die Fertigungsplanung und nicht nur in das Werkszeugnis.
Vergütete Stähle in belasteten Konstruktionen
Vergütete Stähle erhalten ihre Eigenschaften im Lieferzustand durch eine gezielte Abfolge aus Austenitisieren, raschem Abkühlen und Anlassen. Das Abschrecken erzeugt harte Umwandlungsprodukte, während das Anlassen die Sprödigkeit verringert und Festigkeit, Dehnung und Zähigkeit einstellt. DIN EN 10025-6:2023-06 erfasst warmgewalzte Flacherzeugnisse aus hochfesten Baustählen mit hoher Streckgrenze im vergüteten Zustand. Bezeichnungen wie S690Q, S690QL und S690QL1 unterscheiden Festigkeits- und Kerbschlagzähigkeitskategorien bei festgelegten Prüftemperaturen.
Dieselbe Wärmebehandlung, die den Q&T-Stahl fest macht, kann seine Eigenschaften beim Schweißen örtlich verändern. Eine über den Umwandlungsbereich hinaus erwärmte WEZ kann beim Abkühlen erneut harte martensitische oder bainitische Gefügebestandteile bilden. Ein unterhalb dieses Bereichs erwärmter Bereich kann erneut angelassen werden und Härte sowie Streckgrenze verlieren. Bei einem stark belasteten Bauteil kann dieses erweichte Band die lokale Verformung bestimmen, obwohl das Grundblech seine zertifizierte Festigkeit beibehält. Eine Qualifizierung der Schweißanweisung muss daher die tatsächliche Kombination aus Stahlgüte, Dicke und thermischem Schweißzyklus prüfen, anstatt die Leistungsfähigkeit aus dem Werkszeugnis des Grundwerkstoffs abzuleiten.
Wärmeeintrag, Zwischenlagentemperatur und Vorwärmung müssen besonders sorgfältig kontrolliert werden. Ein übermäßiger Wärmeeintrag kann die Zähigkeit der WEZ verringern oder eine unzulässige Erweichungszone erzeugen; ein unzureichender Wärmeeintrag und eine rasche Abkühlung können harte, wasserstoffempfindliche Gefüge erzeugen. Eine Wärmebehandlung nach dem Schweißen kann die WEZ und das Schweißgut zusätzlich anlassen, ist jedoch kein universelles Mittel zur Korrektur einer ungeeigneten Schweißanweisung. Sie kann außerdem Festigkeit und Maßgenauigkeit verändern.
Der Lieferzustand „vergütet“ ist nicht gleichbedeutend mit der Herstellungsroute. ASTM A434/A434M-24 erlaubt für bestimmte vergütete Stäbe aus legiertem Stahl die Erschmelzung im Siemens-Martin-Verfahren, im Sauerstoffaufblasverfahren oder im Elektroofen. ASTM A668/A668M-16 klassifiziert Schmiedestücke dagegen nach der Wärmebehandlung im Lieferzustand, einschließlich geglüht, normalgeglüht, normalgeglüht und angelassen, vergütet sowie normalgeglüht, abgeschreckt und angelassen. Diese Beispiele zeigen, warum „legierter Stahl“ oder „EAF-Stahl“ allein nicht den mechanischen Zustand oder den Schweißzustand bezeichnet. ISO 683-1:2016 legt ebenfalls technische Lieferanforderungen für Halbzeug, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke fest, die in bestimmten Wärmebehandlungs- und Oberflächenzuständen geliefert werden.
Kerbschlagprüfung, Dickeneffekte und Qualifizierung
Die Charpy-Kerbschlagprüfung ist eine festgelegte Prüfung bei einer festgelegten Temperatur; sie ist keine allgemeingültige Zusage für Zähigkeit bei jeder Einsatztemperatur. Eine Güte mit der Qualitätsbezeichnung „L“ nach BS EN 10025-3:2019 weist eine andere festgelegte Kerbschlagprüfkategorie auf als die entsprechende Güte mit der Qualitätsbezeichnung „N“. Der Konstrukteur muss diese Kategorie mit der niedrigsten Metalltemperatur, dem Spannungszustand, der Dehnungsgeschwindigkeit, der Blechdicke und den Folgen eines Bruchs in Beziehung setzen.
Die Dicke verändert sowohl die thermische Vorgeschichte des Werkstoffs als auch die strukturelle Beanspruchung. Ein dickes Blech kühlt sich nach dem Walzen, Normalglühen oder Schweißen anders ab als ein dünnes Blech. Es kann über den Querschnitt stärkere Seigerungen enthalten, entwickelt in einer Schweißverbindung eine höhere Einspannung und kann zwischen oberflächennahen Bereichen und Bereichen in halber Dicke eine unterschiedliche Zähigkeit aufweisen. Das Schweißen eines 100-mm-Blechs mit hohem Wärmeeintrag und mehreren Wiedererwärmungen ist metallurgisch nicht gleichwertig mit dem Schweißen eines 12-mm-Blechs derselben Nenngüte. Der Geltungsbereich der Qualifizierung, die Lage der Kerbschlagproben, die Entnahmerichtung und die zulässige Schlagarbeit müssen daher den maßgebenden Produkt- und Schweißnormen entsprechen.
Die thermische Vorgeschichte umfasst auch das Wiedererwärmen durch nachfolgende Schweißraupen, Heftnähte, Reparaturen und örtliches Flammrichten. Jeder Zyklus kann einen Teil der WEZ verfeinern, vergröbern oder anlassen. Bei Q&T-Stahl kann wiederholtes Erwärmen die Festigkeit verringern; bei normalisiertem Feinkornstahl kann eine übermäßige Wärmeeinwirkung die Kornverfeinerung beeinträchtigen. Die Qualifizierungsprüfung muss den höchstmöglichen realistischen Wärmeeintrag, die niedrigsten und höchsten Zwischenlagentemperaturen sowie den maßgebenden Dickenbereich abbilden. Deshalb kann ein Werkszeugnis die Qualifizierung einer Schweißanweisung nicht ersetzen.
Die Beurteilung der Einsatztemperatur sollte mit der tatsächlichen Konstruktion und nicht mit der Gütebezeichnung enden. Der Lieferzustand, die Dicke, die festgelegte Prüftemperatur für die Kerbschlagzähigkeit, die Schweißanweisung, die Nachweise zur Zähigkeit der WEZ und der Grad der Einspannung sind zu bestätigen. Erst dann kann eine angegebene Güte glaubwürdig mit den Lasten und Temperaturen in Verbindung gebracht werden, denen die Fertigung ausgesetzt sein wird.
Schmiedestücke für Druckbehälter und warum ASTM A508/A508M anders ist
ASTM A508/A508M-16 ist nicht einfach eine Bezeichnung für einen Kohlenstoff- oder Legierungsstahl mit einer festgelegten chemischen Zusammensetzung. Der Titel kennzeichnet eine kontrollierte Kombination aus Produktform, Verwendungszweck, Wärmebehandlungszustand und Stahlerzeugungsverfahren: vergütete, vakuumbehandelte Schmiedestücke aus Kohlenstoff- und Legierungsstahl für Druckbehälterbauteile. Genau diese Kombination ist entscheidend.
Ein Schmiedestück aus einer Legierungsstahlfamilie kann daher einen Lieferzustand erfüllen, einen anderen jedoch nicht. Die grobe chemische Zusammensetzung allein belegt weder, ob der Stahl vakuumbehandelt wurde, noch ob er in die erforderliche Form geschmiedet, abgeschreckt und angelassen oder nach Druckbehälteranforderungen abgenommen wurde. Dies sind voneinander unabhängige technische Fragen, die ASTM A508/A508M-16 in einer anwendungsspezifischen Spezifikation miteinander verknüpft.
Geltungsbereich vakuumbehandelter Schmiedestücke für Druckbehälter
ASTM A508/A508M-16 behandelt geschmiedete Bauteile, die im Druckbehälterbau verwendet werden. Das Produkt ist kein allgemeiner Stab, der später zu einem Bauteil bearbeitet wird, sondern ein geschmiedetes drucktragendes Teil aus Kohlenstoff- oder Legierungsstahl, das im vergüteten Zustand geliefert wird und den Bestimmungen zur Vakuumbehandlung unterliegt. Das Herstellungsverfahren und der Lieferzustand sind somit Bestandteil der technischen Identität der Spezifikation.
Das Schmieden verändert die Form und in der Regel auch das innere Gefüge des Stahls, legt jedoch nicht allein die endgültigen mechanischen Eigenschaften fest. Diese Eigenschaften hängen von der Zusammensetzung, der Umformung während des Schmiedens, der Querschnittsgröße, der Abkühlung, dem Abschrecken, dem Anlassen und dem Entnahmeort der Qualifikationsproben ab. Bei einem großen Druckbehälter-Schmiedestück ist die Durchhärtbarkeit über den Querschnitt zudem ein wesentlich größeres Problem als bei einem kleinen Stab. Die Oberfläche kann schnell abkühlen, während sich das Zentrum langsamer abkühlt. Dadurch können bei einer nicht auf das Bauteil ausgelegten und nicht kontrolliert durchgeführten Wärmebehandlung unterschiedliche Umwandlungsprodukte und unterschiedliche Zähigkeit über den Querschnitt entstehen.
Die Vakuumbehandlung adressiert einen anderen Teil des Risikos. Die Verringerung gelöster Gase und die Kontrolle nichtmetallischer Einschlüsse können von großer Bedeutung sein, wenn ein dickes Schmiedestück seine Zähigkeit bewahren und zyklischen oder hohen Druckbelastungen standhalten muss. Die Anforderung bedeutet weder, dass jeder Einschluss beseitigt wird, noch ersetzt sie das Schmieden oder die Wärmebehandlung. Sie stellt eine zusätzliche Kontrolle des Zustands des flüssigen Stahls dar, bevor das Schmiedestück seinen endgültigen Lieferzustand erreicht.
Deshalb reicht die Bezeichnung „abgeschreckt und angelassen“ allein nicht aus, um ein Schmiedestück nach A508/A508M zu beschreiben. ASTM A668/A668M-16, eine umfassendere Schmiedestückspezifikation, klassifiziert Schmiedestücke nach der Lieferwärmebehandlung, darunter im geglühten, normalisierten, normalisierten und angelassenen, abgeschreckten und angelassenen sowie normalisierten, abgeschreckten und angelassenen Zustand. Diese Klassifizierung informiert den Anwender darüber, wie das Schmiedestück wärmebehandelt wurde. A508/A508M ergänzt dies durch anwendungsspezifische Anforderungen an die Vakuumbehandlung und den zulässigen Herstellungsweg.
Der Unterschied zeigt sich auch in anderen Normen. ISO 683-1:2016 legt technische Lieferbedingungen für Halbzeug, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke fest, die in definierten Wärmebehandlungs- und Oberflächenzuständen geliefert werden. DIN EN 10025-6:2023-06 behandelt warmgewalzte Flacherzeugnisse aus Baustählen mit hoher Streckgrenze, die im abgeschreckten und angelassenen Zustand geliefert werden. Keine der beiden Referenzen macht aus einem gewöhnlichen Bauprodukt ein Druckbehälter-Schmiedestück. Produktform, Verwendungsbereich und festgelegter Herstellungsweg bleiben entscheidend.
Herstellung im basischen Elektroofen und zulässige Alternativen
ASTM A508/A508M-16 fordert die Herstellung nach dem basischen Elektroofenprozess, sofern kein anerkanntes Verfahren der Sekundärraffination oder des Umschmelzens eingesetzt wird. Diese Formulierung stellt eine Kontrolle des Herstellungswegs dar und besagt nicht, dass alle Elektroöfen identischen Stahl erzeugen. Ofenführung, Einsatzstoffe, Raffination, Desoxidation, Vakuumbehandlung, Gießen und anschließendes Schmieden beeinflussen weiterhin die Reinheit und die innere Qualität.
Die World Steel Association nennt zwei wesentliche Wege der Stahlerzeugung: den Hochofen-Sauerstoffaufblasverfahren-Weg und den Elektrolichtbogenofen-Weg. Ihre Beschreibung der Rohstoffe aus dem Jahr 2024 unterscheidet die Einsatzstoffe: Der integrierte Weg verwendet Eisenerz, metallurgische Kohle, Kalkstein und recycelten Stahl, während der Elektrolichtbogenofen-Weg hauptsächlich recycelten Stahl, direktreduziertes Eisen oder Flüssigeisen sowie Elektrizität nutzt. Die U.S. Environmental Protection Agency unterscheidet ebenfalls das Sauerstoffaufblasverfahren, bei dem flüssiges Roheisen aus dem Hochofen mit Schrott raffiniert wird, vom eigenständigen Elektrolichtbogenofenverfahren.
Diese Unterscheidung der Herstellungswege darf nicht mit den späteren Fertigungsschritten verwechselt werden. Beim Stranggießen wird flüssiger Stahl nach Angaben der World Steel Association in Brammen, Knüppel und Vorblöcke umgewandelt, die anschließend zu Flach- und Langprodukten gewalzt werden. Ein Druckbehälter-Schmiedestück erfordert dagegen ein geeignetes Gussprodukt, gefolgt von ausreichender Umformung und einem kontrollierten Schmiedevorgang. Die Wärmebehandlung erfolgt nach diesen Umformvorgängen oder teilweise parallel dazu; sie ist keine andere Bezeichnung für den Elektroofen-Herstellungsweg.
Die Formulierung von A508/A508M lässt Alternativen durch Sekundärraffination oder Umschmelzen zu, anstatt jeden möglichen primären Schmelzweg als gleichwertig zu behandeln. Die Sekundärraffination kann die Zusammensetzung, den Gasgehalt und die Einschlüsse nach der ersten Schmelze weiter kontrollieren. Bei Umschmelzverfahren wird aus bereits erzeugtem Stahl ein neuer Block hergestellt, wodurch eine zusätzliche Kontrolle von Seigerungen und Reinheit möglich ist. Die Struktur der Norm besagt daher sinngemäß, dass ein anderer primärer Herstellungsweg nur dann zulässig sein kann, wenn die festgelegte Raffinations- oder Umschmelzbedingung die erforderliche technische Grundlage bietet.
Diese Anforderung darf nicht auf jedes Stahlprodukt übertragen werden. ASTM A434/A434M-24 beispielsweise behandelt warmumgeformte und kaltfertigbearbeitete vergütete Stäbe aus Legierungsstahl und nennt die Herstellung im Siemens-Martin-Verfahren, im Sauerstoffaufblasverfahren und im Elektroofen als zulässige Schmelzwege. Eine Stabspezifikation kann solche Alternativen zulassen, weil sich ihr Geltungsbereich, ihre Produktgeometrie, ihre Annahmen zum Verwendungszweck und ihre Abnahmebestimmungen unterscheiden. A508/A508M ist enger gefasst, weil innere Unregelmäßigkeiten, Seigerungen oder unzureichende Eigenschaften über die Dicke bei einem Druckbehälter-Schmiedestück schwerwiegendere Folgen haben.
Warum anwendungsspezifische Normen Herstellungswege kontrollieren
Druckbehälterbauteile werden nicht nur nach ihrer nominellen Streckgrenze und Zugfestigkeit beurteilt. Ihr Versagen kann Sprödbruch, Ermüdung, Spannungskonzentrationen, Wechselwirkungen mit Schweißnähten, wasserstoffbedingte Schäden oder eine Leck-vor-Bruch-Annahme beinhalten, die vom nachgewiesenen Werkstoffverhalten abhängt. Kontrollen des Herstellungswegs helfen, Ursachen einzugrenzen, die durch die chemische Zusammensetzung und Zugprüfungen allein möglicherweise nicht erfasst werden.
Bei einem Schmiedestück nach A508/A508M wirkt der festgelegte Herstellungsweg mit der Schmiedeverformung, der Vakuumbehandlung und dem Vergütungszyklus zusammen. Das Ergebnis ist ein Lieferzustand mit mehreren miteinander verknüpften Ebenen: eine geschmiedete Produktform, eine kontrollierte Schmelz- und Raffinationsgeschichte, ein vakuumbehandelter Stahl und ein definierter Wärmebehandlungszustand. Wird eine dieser Ebenen entfernt, ändert sich die Beschreibung.
Diese Logik erklärt, warum eine Lieferantenbezeichnung wie „geschmiedeter Legierungsstahl, abgeschreckt und angelassen“ technisch unvollständig ist. Sie kann zwar die Form und die Wärmebehandlung angeben, sagt jedoch nichts über die Vakuumbehandlung oder den zulässigen Schmelzweg aus. Umgekehrt macht die Bezeichnung „Elektroofenstahl“ eine Aussage über die primäre Herstellung, jedoch nicht darüber, ob das Bauteil geschmiedet, abgeschreckt und angelassen oder nach einer Druckbehälterspezifikation abgenommen wurde.
Kontrollen des Herstellungswegs sind daher gerechtfertigt, wenn die Anwendung die innere Qualität und die Rückverfolgbarkeit sicherheitskritisch macht. Sie sollten nicht allein deshalb auf gewöhnliche Stäbe, Bleche oder Bauprodukte verallgemeinert werden, weil diese Produkte möglicherweise dieselben Legierungselemente oder einen vergüteten Zustand aufweisen. BS EN 10025-3:2019 betrifft normalisierte oder normalisierend gewalzte, schweißgeeignete Feinkornbaustahlprodukte, während DIN EN 10025-6:2023-06 vergütete Flacherzeugnisse für den Stahlbau betrifft. Deren Lieferzustände beantworten andere Fragen des Verwendungszwecks und der Herstellung.
ASTM A508/A508M-16 unterscheidet sich, weil die Norm den Herstellungsweg als Bestandteil der Werkstoffanforderung für Druckbehälter behandelt. Der Stahl wird nicht allein durch seine Sortenchemie definiert, sondern durch das, was er ist, wie er hergestellt und behandelt wurde und in welchem vorgesehenen Einsatzbereich er funktionieren soll.

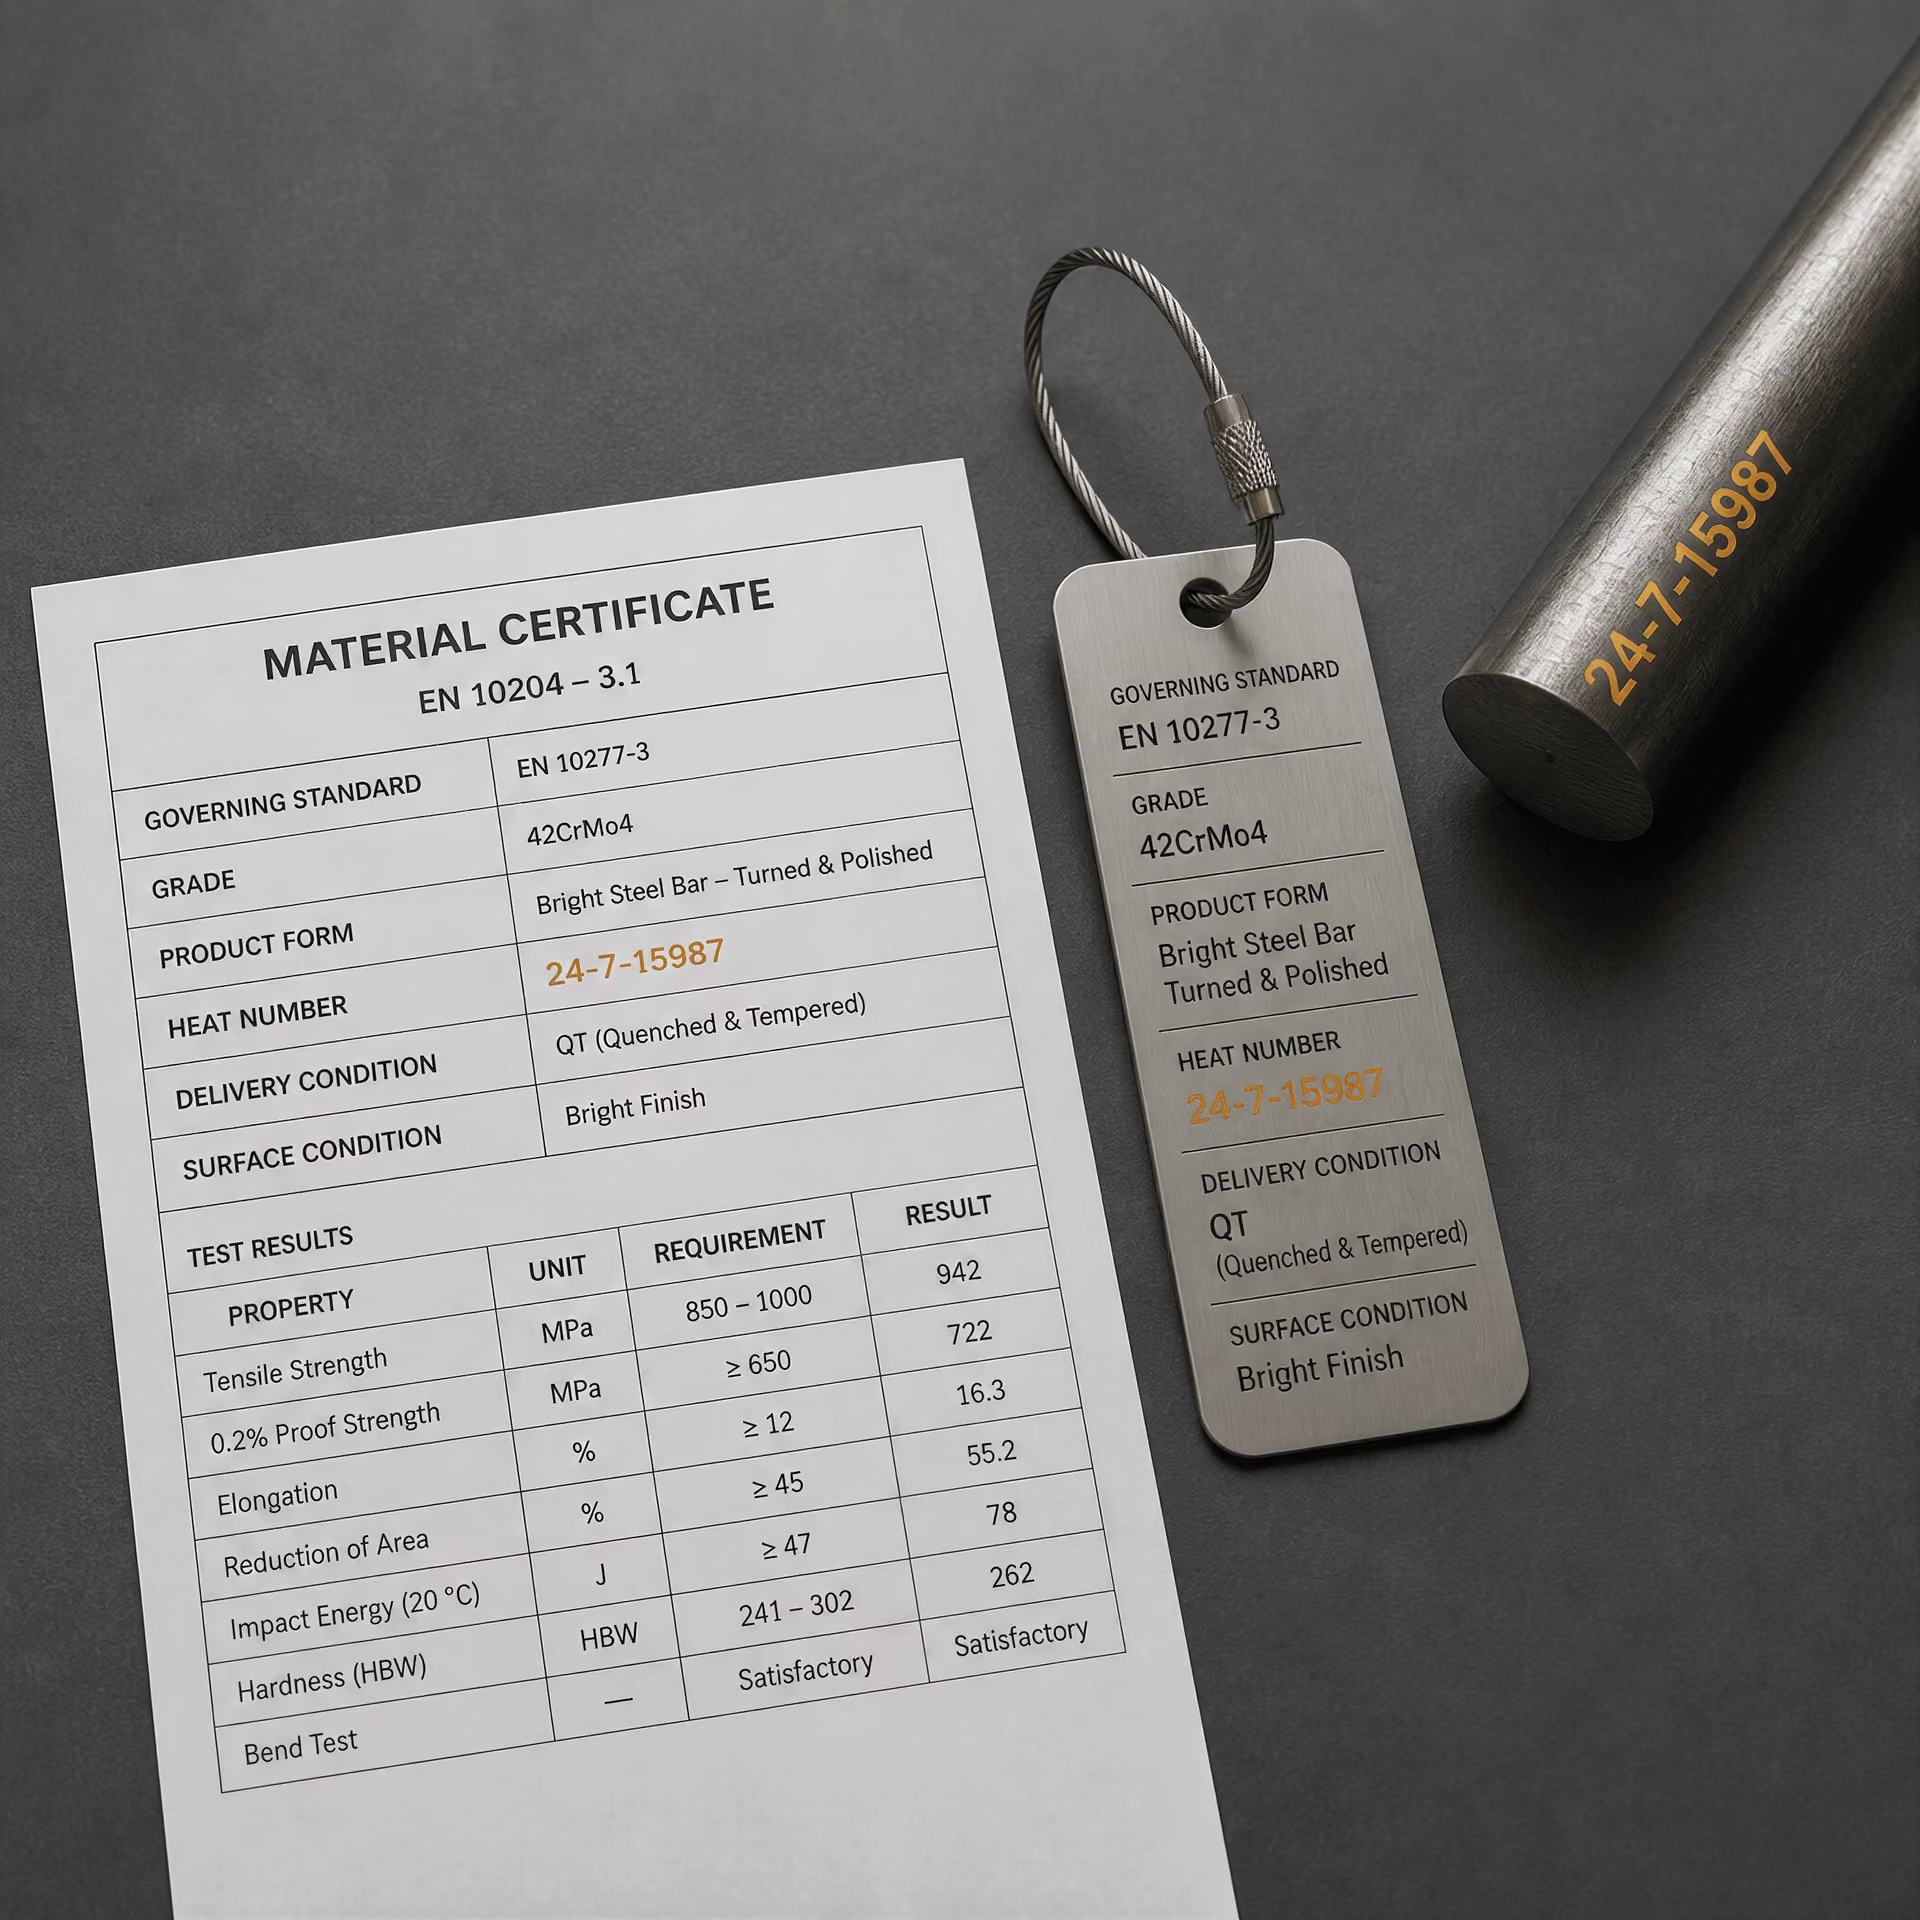
Wie ein Werkstoffzeugnis und eine Normenangabe zu lesen sind
Ein Werkstoffzeugnis ist keine eigenständige Beschreibung von Stahl. Es ist ein Nachweis dafür, dass ein bestimmtes Erzeugnis, gekennzeichnet durch Güte, Abmessungen und Schmelz- oder Gussnummer, gemäß festgelegten Anforderungen geliefert wurde. Es ist zusammen mit der angegebenen Erzeugnisnorm und deren Ausgabe zu lesen. „S355N nach EN 10025-3“ hat nicht dieselbe Bedeutung wie „S355J2+N nach EN 10025-2“, und „42CrMo4 +QT“ ist nicht mit derselben Güte im geglühten Zustand gleichzusetzen.
Güte, Erzeugnisnorm und Lieferzustand
Ermitteln Sie zunächst die maßgebliche Erzeugnisnorm, deren Erscheinungsjahr oder Änderungsstand sowie die Gütebezeichnung genau in der angegebenen Schreibweise. Die Norm legt die chemischen Grenzwerte, die zulässigen Erzeugnisformen, die Lieferzustände, die mechanischen Anforderungen, die Abmessungen oder Toleranzen, die Prüfbestimmungen und etwaige ergänzende Klauseln fest. Ein Zeugnis, in dem lediglich eine Güte wie S690Q oder 42CrMo4 genannt wird, ist für eine technische Auslegung unvollständig, da dieselbe Güte durch verschiedene Erzeugnisnormen abgedeckt oder in unterschiedlichen Formen geliefert werden kann.
Ermitteln Sie anschließend die Erzeugnisform. „Blech“, „Flacherzeugnis“, „Stab“, „Walzdraht“, „Schmiedestück“, „Vorblock“ und „nahtloses Rohr“ bezeichnen unterschiedliche Erzeugniskategorien mit jeweils unterschiedlichen Prüf- und Maßregeln. Beim Stranggießen entstehen halbfertige Brammen, Vorblöcke und Blooms; diese werden anschließend, wie von der World Steel Association im Jahr 2024 beschrieben, zu Flach- oder Langprodukten verarbeitet. Ein Zeugnis für ein gewalztes Blech weist daher nicht automatisch die Konformität eines aus Stahl ähnlicher Zusammensetzung gefertigten geschmiedeten Rings nach.
Der Lieferzustand ist ein in Normen definierter Zustand und keine allgemeine Beschreibung des Lieferanten. Er kann die Erzeugnisform, den Oberflächenzustand, die Wärmebehandlung und die mechanischen Anforderungen miteinander verbinden. ISO 683-1:2016 legt technische Lieferbedingungen für Halbzeug, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke aus unlegierten Stählen zum Vergüten fest, einschließlich der normalisierten sowie der vergüteten Zustände. Die Bezeichnung „+N“ kennzeichnet im Allgemeinen normalgeglühtes oder normalisierend gewalztes Material, sofern die jeweils anwendbare Norm dies festlegt; „+QT“ kennzeichnet vergütetes Material. Die genaue Bedeutung ergibt sich weiterhin aus der angegebenen Norm.
BS EN 10025-3:2019 gilt für warmgewalzte Flach- und Langprodukte aus schweißgeeigneten Feinkornbaustählen im normalisierten oder normalisierend gewalzten Zustand, einschließlich Güten wie S275N und S355N. DIN EN 10025-6:2023-06 gilt für warmgewalzte Flacherzeugnisse aus Feinkornbaustählen mit hoher Streckgrenze im vergüteten Zustand, einschließlich Bezeichnungen wie S690Q. Dies sind nicht lediglich alternative Bezeichnungen für denselben Lieferzustand. Normalglühen, normalisierendes Walzen, Abschrecken und Anlassen erzeugen unterschiedliche Gefüge und damit unterschiedliche Grenzen hinsichtlich Festigkeit, Zähigkeit und Verarbeitung.
Halten Sie die Nennwanddicke, Breite, Länge oder den Durchmesser fest und prüfen Sie, ob das Zeugnis Nennabmessungen oder tatsächliche Abmessungen ausweist. Die Wanddicke kann sowohl die festgelegten mechanischen Werte als auch die Entnahmestelle der Probe beeinflussen. Auch der Oberflächenzustand muss gesondert betrachtet werden: Walzhaut, entzundert, bearbeitet, geschält oder geschliffen kann unterschiedliche Auswirkungen auf Fehler, Maßprüfung und die spätere Verarbeitung haben. Leiten Sie die Oberflächenqualität nicht aus einem Wärmebehandlungszusatz ab.
Erschmelzungsroute, Schmelzennummer und Rückverfolgbarkeit
Die Herstellungsroute ist ein vom Lieferzustand getrenntes Merkmal. Die World Steel Association unterscheidet zwei wesentliche Stahlerzeugungsrouten: die Hochofen-Konverter-Route und die Elektrolichtbogenofen-Route. In ihrer Beschreibung der Rohstoffe aus dem Jahr 2024 verwendet die integrierte Route Eisenerz, metallurgische Kohle, Kalkstein und Stahlschrott, während die Elektrolichtbogenofen-Route hauptsächlich Stahlschrott, direktreduziertes Eisen oder Roheisen sowie Strom einsetzt. Die U.S. Environmental Protection Agency beschrieb das Sauerstoffblasverfahren als Raffination von flüssigem Hochofeneisen mit Schrott, während sie das Elektrolichtbogenofenverfahren als separate Stahlerzeugungsroute behandelt.
Ein Zeugnis kann das Ofenverfahren, die Sekundärmetallurgie, die Vakuumbehandlung, das Elektroschlackeumschmelzen oder eine andere Qualifikation der Herstellungsroute ausweisen. Behandeln Sie diese Angaben nicht als Nachweis für einen Wärmebehandlungszustand. ASTM A434/A434M-24 erlaubt für die darin erfassten warmumgeformten und kaltfertigbearbeiteten vergüteten Stäbe aus legiertem Stahl die Herstellung im Siemens-Martin- oder Sauerstoffblasverfahren sowie im Elektroofen. ASTM A508/A508M-16 verlangt dagegen die Herstellung im basischen Elektroofen, sofern keine Sekundärmetallurgie oder kein Umschmelzen eingesetzt wird. Diese Klauseln stellen Anforderungen an die Herstellungsroute, weil die Erzeugnisnorm dies vorsieht; sie bedeuten nicht, dass jeder vergütete Stahl im Elektroofen erschmolzen werden muss.
Die Schmelzennummer, Gussnummer oder Schmelzidentifikation stellt die Verbindung zwischen dem Zeugnis und dem tatsächlichen Material her. Sie sollte auf dem Zeugnis, der Kennzeichnung des Erzeugnisses, dem Bündelanhänger, der Schmiededokumentation oder dem Werkstoffkontrollnachweis erscheinen. Die Rückverfolgbarkeit kann über mehrere Kennungen verlaufen: Ofenschmelze, Stranggießstrang oder Guss, Bramme oder Vorblock, Walzlos, Schmiedeladung und Nummer des Fertigteils. Prüfen Sie, ob diese Kette durchgehend ist. Ein Prüfergebnis aus der Schmelze H1234 darf nicht allein deshalb der Schmelze H1235 zugeordnet werden, weil beide dieselbe Güte tragen und am selben Tag verarbeitet wurden.
Wenn das Zeugnis „Pfannenanalyse“, „Stückanalyse“ oder „Kontrollanalyse“ ausweist, ist der Begriff sorgfältig zu lesen. Die Pfannenanalyse gibt die angegebene Zusammensetzung der flüssigen Schmelze wieder; die Stückanalyse wird am fertigen Erzeugnis vorgenommen und kann andere zulässige Abweichungen aufweisen. Kohlenstoff, Mangan, Silicium, Chrom, Nickel, Molybdän, Phosphor, Schwefel, Stickstoff und Mikrolegierungselemente sind mit den Grenzwerten der angegebenen Norm zu vergleichen, nicht mit einer allgemeinen Güte-Tabelle aus einer anderen Ausgabe.
Mechanische Prüfungen, Wärmebehandlung und Annahmekriterien
Trennen Sie das aufgezeichnete Ergebnis von der Annahmeanforderung. Ein Zeugnis kann Streckgrenze, Zugfestigkeit, Bruchdehnung, Kerbschlagarbeit, Härte, Brucheinschnürung oder das Ergebnis einer zerstörungsfreien Prüfung ausweisen. Jeder Wert benötigt Angaben zur Prüfrichtung, zur Lage der Probe, zum Dickenbereich, zur Prüftemperatur, zur Einheit und zum Prüfverfahren. Ein Kerbschlagwert von 40 J ist beispielsweise nicht interpretierbar, ohne zu wissen, ob es sich um die Kerbschlagarbeit eines Charpy-V-Kerb-Schlagversuchs bei 0 °C, −20 °C oder einer anderen festgelegten Temperatur handelt.
Prüfen Sie, ob das Ergebnis ein Messwert oder eine Konformitätserklärung ist und ob die Norm eine Prüfung jeder Schmelze, jedes Loses, jedes Schmiedestücks oder einer festgelegten Stichprobe verlangt. Die Annahme kann von der Mindeststreckgrenze, dem Zugfestigkeitsbereich, der Mindestbruchdehnung, dem Mittelwert und dem Einzelmindestwert der Kerbschlagarbeit, dem Härtebereich oder dem zulässigen Wiederholungsprüfverfahren abhängen. „Bestanden“ ist nur dann aussagekräftig, wenn die anwendbaren Kriterien sichtbar oder eindeutig angegeben sind.
Der Wärmebehandlungsnachweis sollte den Zustand, den Ofen oder die Anlage, das Los, gegebenenfalls die Behandlungsdaten, die Temperaturen, die Haltezeit, das Abkühlverfahren und die Einzelheiten des Anlassens ausweisen. SAE AMSH6875C legt Anforderungen an die Wärmebehandlung von Stahl fest, einschließlich Anforderungen an Ofenanlagen, Verfahren, Temperaturen und Prüfverfahren. ASTM A668/A668M-16 klassifiziert Schmiedestücke nach dem Wärmebehandlungszustand bei der Lieferung, darunter geglüht, normalisiert, normalisiert und angelassen, vergütet sowie normalisiert, abgeschreckt und angelassen. Diese Kategorien beschreiben, was vor der Lieferung mit dem Schmiedestück gemacht wurde; sie geben nicht an, ob der Stahl im Sauerstoffblasverfahren oder im Elektrolichtbogenofen hergestellt wurde.
Prüfen Sie abschließend die ergänzenden Anforderungen. Sie können die Ultraschallprüfung, die Zugprüfung in Dickenrichtung, die Kerbschlagprüfung, die Korngröße, die Reinheit, Anforderungen an die Schweißeignung, Härtekartierungen, die Oberflächenprüfung oder begrenzte Restgehalte betreffen. Solche Anforderungen werden häufig durch eine Bestellspezifikation oder eine zusätzliche Klausel festgelegt und nicht durch die Gütebezeichnung selbst. Das Zeugnis ist nur dann technisch aussagekräftig, wenn sich Güte, Erzeugnisnorm und Ausgabe, Erzeugnisform, Abmessungen, Lieferzustand, Angabe zur Herstellungsroute, Schmelzidentifikation, Wärmebehandlungsnachweis und Prüfunterlagen auf dasselbe Material beziehen.
Häufige Fehlinterpretationen und ein standardbasiertes Vergleichsverfahren
Warum EAF nicht für einheitliche Werkstoffeigenschaften steht
„EAF-Stahl“ bezeichnet ein Stahlerzeugungsverfahren und keine fertige Eigenschaftskombination. Die World Steel Association erklärt, dass die beiden wichtigsten Verfahren der Stahlerzeugung das Hochofen-Sauerstoff-Konverter-Verfahren (BF–BOF) und das Elektrolichtbogenofen-Verfahren (EAF) sind. Sie unterscheidet außerdem deren wesentliche Einsatzstoffe: Beim integrierten Verfahren werden Eisenerz, Hüttenkohle, Kalkstein und recycelter Stahl verwendet, während das EAF-Verfahren hauptsächlich recycelten Stahl, direktreduziertes Eisen (DRI), Flüssigeisen und Elektrizität nutzt.
Diese Unterscheidung ist wichtig, sagt jedoch allein nichts über den endgültigen Lieferzustand aus. Ein EAF-Einsatz, der überwiegend aus recyceltem Stahl besteht, kann Reststoffe wie Kupfer, Zinn oder Chrom enthalten, die sich von denjenigen eines Einsatzes unterscheiden, der größtenteils auf DRI basiert. Die Auswahl des Schrotts, die Verdünnung mit DRI oder Flüssigeisen, die Ofenführung, die Sauerstoffeinblasung, die Schlackenführung, die Sekundärmetallurgie und die Vakuumbehandlung beeinflussen sämtlich die resultierende chemische Zusammensetzung und den Reinheitsgrad. Ein Hersteller kann den Stahl außerdem zu Brammen, Knüppeln oder Vorblöcken stranggießen und anschließend unterschiedliche Umformgrade, Abkühlungsverläufe und Fertigungsverfahren anwenden. Die World Steel Association beschreibt diese Abfolge ausdrücklich: Beim Stranggießen entstehen halbfertige Brammen, Knüppel und Vorblöcke, die anschließend zu Flach- und Langprodukten gewalzt werden.
Das EAF-Verfahren legt daher nicht fest, ob ein Produkt duktil, grobkörnig, einschlussempfindlich, schweißgeeignet oder für eine bestimmte Ermüdungsbeanspruchung geeignet ist. Diese Eigenschaften hängen von der Werkstoffzusammensetzung, den Grenzwerten für Reststoffe, der Kontrolle von Stickstoff und Wasserstoff, der Gieß- und Umformpraxis, der Kornfeinung, den Produktabmessungen und der Wärmebehandlung ab. Die U.S. Environmental Protection Agency stellte den Unterschied zwischen den Verfahren bereits 1995 klar heraus: Bei der Sauerstoff-Stahlerzeugung wird flüssiges Hochofeneisen durch Zugabe von Schrott raffiniert, während die EAF-Stahlerzeugung ein eigenständiges Verfahren ist. Diese Aussage trennt das Herstellungsverfahren von der späteren Produktqualifizierung; sie schafft keine EAF-Werkstoffkategorie mit allgemein gültigen Eigenschaften.
Normen können das Herstellungsverfahren außerdem unterschiedlich behandeln. ASTM A434/A434M-24 erlaubt für bestimmte vergütete Stäbe aus legiertem Stahl das Erschmelzen im Siemens-Martin-Ofen, im Sauerstoffkonverter oder im Elektroofen, sofern die übrigen Anforderungen der Norm erfüllt sind. Im Gegensatz dazu verlangt ASTM A508/A508M-16 für die erfassten Schmiedestücke für Druckbehälter eine Herstellung im Elektroofen, sofern keine Sekundärmetallurgie oder Umschmelzung eingesetzt wird. Das Herstellungsverfahren ist somit eine für die Konformität relevante Variable, wenn die Norm dies vorsieht; es bleibt jedoch nur eine von mehreren Variablen. Ein Werkszeugnis mit der Angabe „EAF“ kann die vorgeschriebene Güte, Produktform, Abmessungen, den Wärmebehandlungszustand und die Prüfergebnisse nicht ersetzen.
Warum normalgeglüht nicht dasselbe wie vergütet ist
Normalgeglüht und vergütet bezeichnen metallurgische Lieferzustände und sind keine alternativen Bezeichnungen für dieselbe Behandlung. Beim Normalglühen wird Stahl über den maßgeblichen Umwandlungsbereich erwärmt und anschließend an ruhender Luft abgekühlt. Durch diese Behandlung wird das ferritisch-perlitische Gefüge verfeinert oder neu eingestellt, und einige Auswirkungen des vorausgegangenen Walzens oder Schmiedens werden vermindert. Die resultierende Festigkeit und Zähigkeit hängen vom Kohlenstoffäquivalent, vom Legierungsgehalt, von der Querschnittsdicke und von den Abkühlungsbedingungen ab.
Das Härten ist davon verschieden. Der Stahl wird zur Bildung von Austenit erwärmt und anschließend so schnell abgekühlt, dass ein wesentlich härteres Umwandlungsprodukt entsteht, üblicherweise Martensit oder ein Martensit-Bainit-Gemisch. Danach erfolgt das Anlassen, um Härtespannungen abzubauen und Härte, Festigkeit und Zähigkeit einzustellen. Das endgültige Gefüge ist daher nicht dasselbe wie das durch Normalglühen erzeugte; die beiden Zustände dürfen in einer Spezifikation oder einem Fertigungsverfahren nicht miteinander vertauscht werden.
Ein dritter Begriff führt wiederholt zu Verwechslungen: normalisierend gewalzt. Bei einem normalisierend ausgelegten Walzplan werden die letzten Walzstiche so gesteuert, dass der resultierende Zustand dem von normalgeglühtem Stahl ähnelt, obwohl das Produkt möglicherweise keiner separaten vollständigen Ofenbehandlung zum Normalglühen unterzogen wird. Temperatur, Umformgrad und Steuerung der Fertigstiche sind Bestandteil des Verfahrens. „Normalgeglüht“ und „normalisierend gewalzt“ sind miteinander verwandte Bezeichnungen des Lieferzustands, stellen jedoch keine identischen Verfahrensangaben dar.
BS EN 10025-3:2019 behandelt warmgewalzte Flach- und Langprodukte aus schweißgeeigneten Feinkornbaustählen, die im normalgeglühten oder normalisierend gewalzten Zustand geliefert werden. Diese Formulierung ist bewusst gewählt. Sie definiert eine Gruppe zulässiger Lieferzustände zusammen mit festgelegten Güten, Qualitätsstufen und Dicken bis 250 mm; sie bedeutet nicht, dass jedes Produkt dieser Gruppe dieselbe thermische Vorgeschichte hatte.
Für vergütete Produkte gilt eine andere Eigenschaftslogik. DIN EN 10025-6:2023-06 behandelt warmgewalzte Flacherzeugnisse aus Baustählen mit hoher Streckgrenze, die im vergüteten Zustand geliefert werden. Die festgelegte Festigkeit wird durch Härten und Anlassen erreicht, wobei dickenabhängige Anforderungen sowie entsprechende Einschränkungen für Schweißen, Umformen und Reparaturerwärmung gelten. Ein normalgeglühter Stahl mit ähnlicher nomineller Streckgrenze ist nicht automatisch ein Ersatz, da sich Gefüge, Härteverteilung, Eigenschaften über die Dicke und das Verhalten der Wärmeeinflusszone unterscheiden können.
ASTM A668/A668M-16 zeigt, warum die Angaben zum Lieferzustand genau gelesen werden müssen. Die Norm klassifiziert Schmiedestücke aus Kohlenstoff- und legiertem Stahl als geglüht, normalgeglüht, normalgeglüht und angelassen, vergütet oder normalgeglüht, gehärtet und angelassen. Dies sind eigenständige Klassifizierungen und keine stilistischen Varianten. Auch ISO 683-1:2016 legt technische Lieferanforderungen für Halbzeug, Stäbe, Walzdraht, Flacherzeugnisse und Schmiedestücke in definierten Wärmebehandlungs- und Oberflächenzuständen fest. „Wärmebehandelt“ ist zu ungenau, wenn die maßgebliche Norm zwischen diesen Zuständen unterscheidet.
Warum gleichwertige Güten nicht automatisch gleichwertige Lieferungen sind
Eine Gütebezeichnung legt im Allgemeinen die chemische Zusammensetzung sowie eine Reihe mechanischer oder technologischer Anforderungen fest. Sie bezeichnet jedoch nicht immer das vollständige Produkt, das in der Fertigung eintrifft. Zwei Dokumente können chemisch vergleichbare Stähle nennen und sich dennoch hinsichtlich Produktform, Dickenbereich, Wärmebehandlung im Lieferzustand, Oberflächenzustand, Probenahmestelle, Prüftemperatur, Häufigkeit der Kerbschlagprüfung, Ultraschallprüfung oder zulässigem Herstellungsverfahren unterscheiden.
Die Produktform ist zuerst zu prüfen. Eine Platte, ein Stab, ein Schmiedestück und Walzdraht entwickeln selbst bei ähnlicher Nennzusammensetzung keine identische Umformhistorie oder Eigenschaftengleichmäßigkeit. Auch die Dicke ist entscheidend: Abkühlungsgeschwindigkeiten und Seigerungseffekte verändern sich mit der Querschnittsgröße, sodass eine für eine 20-mm-Platte festgelegte Anforderung nicht automatisch auf ein 180-mm-Schmiedestück angewendet werden kann.
Anschließend muss der Lieferzustand exakt abgeglichen werden. Ein normalgeglühtes Produkt, ein normalisierend gewalztes Produkt und ein vergütetes Produkt können ähnliche Werte der Streckgrenze aufweisen, jedoch unterschiedliche Härten, Zähigkeiten und Einschränkungen beim Schweißen haben. Auch der Oberflächenzustand ist relevant. „Walzzustand“, entzundert, bearbeitet, kaltfertig oder geschmiedet beruhen auf unterschiedlichen Annahmen hinsichtlich Entkohlung, Zunder, Maßtoleranz und Prüfung.
Die Prüfbestimmungen können eine oberflächliche Gleichwertigkeitsbehauptung widerlegen. Es ist zu prüfen, ob Zug- und Kerbschlagprüfungen vorgeschrieben sind, wo die Proben entnommen werden, welche Orientierung verwendet wird und ob die Prüfungen je Schmelze, Los, Schmiedestück oder Dickenbereich durchgeführt werden. ISO 683-1:2016, BS EN 10025-3:2019, DIN EN 10025-6:2023-06 und die ASTM-Normen für Schmiedestücke knüpfen ihre Anforderungen jeweils an definierte Produktkategorien und nicht allein an die chemische Zusammensetzung.
Checkliste für den Werkstoffvergleich
- Route Erfassen Sie die Schmelz- und Raffinationsroute, sofern erforderlich.
- Produktform Geben Sie Platte, Stab, Walzdraht, Schmiedestück oder eine andere Form an.
- Wärmebehandlung Geben Sie geglüht, normalgeglüht, normalisierend gewalzt, vergütet oder einen anderen definierten Zustand an.
- Oberfläche und Abmessungen Erfassen Sie Finish, Dicke, Durchmesser, Toleranzen und Querschnittsgröße.
- Prüfungen Stimmen Sie Anforderungen an Zug-, Kerbschlag-, Härte- und sonstige Prüfungen sowie an Inspektion und Probenahme auf die maßgebliche Norm ab.
- Nachweise Verknüpfen Sie das Zeugnis, die Schmelzennummer, den Behandlungsnachweis und den Prüfbericht mit dem physischen Erzeugnis.
Eine praxisgerechte Vergleichsmatrix sollte das Herstellungsverfahren daher in einer Spalte aufführen, es jedoch niemals als entscheidende Spalte behandeln. Die übrigen Spalten sollten Produktform und Größenbereich, Güte und maßgebliche Norm, Wärmebehandlung im Lieferzustand, Oberflächenzustand, mechanische Anforderungen und Kerbschlaganforderungen, ergänzende Prüfungen sowie Nachweise wie Schmelzennummer, Behandlungsaufzeichnung, Prüfbericht und Konformitätserklärung erfassen. Der abschließende Vergleich sollte die vollständige Zeile berücksichtigen: Verfahren → Produktform → Wärmebehandlung → Norm und Güte → Prüf- und Oberflächenanforderungen → dokumentierte Nachweise. Erst dann lässt sich beurteilen, ob zwei nominell ähnliche Lieferungen technisch vergleichbar sind.
Quellen
- [1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM A668/A668M-16, 2016. https://store.astm.org/a0668_a0668m-16.html
- [2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM A508/A508M-16, 2016. https://store.astm.org/a0508_a0508m-16.html
- [3] Heat-treatable steels, alloy steels and stainless steels — Part 1. ISO 683-1:2016, 2016. https://www.iso.org/standard/70642.html
- [4] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [5] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [6] Hot rolled products of structural steels — Part 6. DIN EN 10025-6:2023-06, 2023. https://www.dinmedia.de/en/standard/din-en-10025-6/366216503