




Что на самом деле означает состояние поставки стали
Состояние поставки стали включает не только химический состав, но и связывает форму продукции, историю производства, термическую обработку, состояние поверхности, размеры, механические требования и испытания. Strong evidence
Состояние поставки стали — это определённое стандартом состояние, в котором поставляется продукция. Это не неофициальное описание поставщика и не синоним химического состава. Состояние поставки связывает форму продукции, историю изготовления, состояние после термической обработки, состояние поверхности, размеры, механические требования, а также предусмотренные виды контроля или испытаний. Эти сведения определяют, как следует интерпретировать материал и что именно означают заявленные соответствия требованиям.
| Описание поставки | Что оно идентифицирует | Что оно не идентифицирует |
|---|---|---|
| Горячекатаная плита | Плоский продукт и история горячей обработки | Полный маршрут плавки или соответствие окончательной термической обработки |
| Нормализованная плита | Состояние после нормализующей термической обработки | Отделку поверхности или маршрут прохождения через печь |
| Пруток холодной отделки | Маршрут отделки, размеры и состояние поверхности | Марку сплава или термическое состояние |
| Закалённая и отпущенная поковка | Кованый продукт с определённым термическим состоянием | Основной маршрут плавки, если только стандарт не требует его указания |
Номер плавки и обозначение марки идентифицируют важные составляющие свойств материала, но не описывают всю поставляемую продукцию. Одна и та же широкая группа сталей может поставляться в виде горячекатаного листа, нормализованного листа, листа после закалки и отпуска, холоднообработанного прутка или кованой детали. Эти изделия могут иметь общие основные легирующие элементы, но существенно различаться по пределу текучести, вязкости, твёрдости, остаточным напряжениям, допускам на размеры и свариваемости.
Состояние поставки и марка стали
Марка стали обычно определяет диапазон химического состава и набор требуемых свойств. В зависимости от стандарта она также может устанавливать допустимые формы продукции, диапазоны толщин, температуры испытаний на ударный изгиб, способы раскисления или состояния поставки. Однако это не означает, что каждое изделие с данной маркой прошло одну и ту же последовательность изготовления.
Рассмотрим конструкционные стали серии EN 10025. BS EN 10025-3:2019 распространяется на горячекатаные свариваемые мелкозернистые конструкционные стали, поставляемые в нормализованном или нормализованно-катаном состоянии. Поэтому обозначение, такое как S355N, передаёт больше, чем номинальный класс по пределу текучести 355 МПа: обозначение «N» связано с нормализованным или нормализованно-ктаным состоянием поставки, установленным стандартом. DIN EN 10025-6:2023-06 касается другого класса продукции, а именно конструкционных сталей с высоким пределом текучести, поставляемых в состоянии после закалки и отпуска. Марку из этой части серии нельзя интерпретировать как просто более прочную версию нормализованной продукции.[1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM International. ASTM A668/A668M-16, 2016.
Это различие столь же очевидно в стандартах ASTM на поковки. ASTM A668/A668M-16 классифицирует поковки из углеродистой и легированной стали по состоянию после термической обработки при поставке, включая отожженное, нормализованное, нормализованное и отпущенное, закалённое и отпущенное, а также нормализованное, закалённое и отпущенное состояния. Поэтому выражение «поковка из углеродистой стали» недостаточно для описания состояния поставки. Процесс ковки определяет форму продукции и историю деформации; заданная термическая обработка определяет другую составляющую её технического состояния.
ASTM A434/A434M-24 распространяется на горячедеформированные и холоднообработанные прутки из легированной стали после закалки и отпуска. Здесь термин «холоднообработанный» описывает способ изготовления, а также состояние поверхности или размеров, тогда как термин «закалённый и отпущенный» описывает металлургическое состояние. Ни один из этих терминов не заменяет марку легированной стали. Химический состав прутка может соответствовать требуемому диапазону марки, но изделие не будет соответствовать спецификации поставки, если оно поставлено в ненадлежащем состоянии, имеет неподходящее состояние поверхности или не прошло требуемые механические испытания.
Состояние поставки Определённое стандартами состояние, в котором поставляется стальной продукт, включая его форму, термическую обработку, состояние поверхности, размеры и требуемое подтверждение соответствия.
| Маршрут | Основные металлические исходные материалы или шихта | Основная операция |
|---|---|---|
| Доменная печь — кислородно-конвертерный процесс | Железная руда, металлургический уголь, известняк и переработанная сталь | Выплавка чугуна в доменной печи с последующим рафинированием в кислородном конвертере |
| Электродуговая печь | Преимущественно переработанная сталь, железо прямого восстановления или жидкий чугун и электроэнергия | Электрическая плавка с последующими рафинированием и разливкой |
Способ изготовления добавляет ещё один уровень различий. World Steel Association указывает, что в 2024 году двумя основными способами производства стали являются маршрут доменная печь — кислородный конвертер (BF-BOF) и маршрут электродуговой печи (EAF). В руководстве по сырьевым материалам интегрированный маршрут, использующий железную руду, металлургический уголь, известняк и вторичную сталь, отличается от маршрута EAF, при котором главным образом применяются вторичная сталь, железо прямого восстановления или жидкий чугун и электроэнергия. В 1995 году U.S. Environmental Protection Agency описало кислородно-конвертерный процесс как рафинирование чугуна доменной плавки с добавлением лома, рассматривая процесс в электродуговой печи как отдельный способ производства стали.
ASTM A434/A434M-24 допускает несколько маршрутов обработки расплава для охватываемых им прутков из легированной стали в закалённом и отпущенном состоянии. Strong evidence
[2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM International. ASTM A508/A508M-16, 2016.Эти способы плавки могут влиять на содержание остаточных элементов, чистоту металла, количество и состав неметаллических включений, а также на технологический контроль, но сам по себе способ производства не определяет, является ли конечная продукция нормализованной, отожжённой или закалённой и отпущенной. ASTM A434/A434M-24 допускает производство охватываемых стандартом прутков в мартеновской печи, кислородном конвертере и электрической печи при соблюдении требований стандарта. ASTM A508/A508M-16 устанавливает более конкретное требование для закалённых и отпущенных вакуумированных поковок из углеродистой и легированной стали для деталей сосудов, работающих под давлением: производство должно осуществляться в электрической печи, если не применяется вторичное рафинирование или переплав. Требование к способу производства является частью спецификации этой продукции, а не общим определением любой закалённой и отпущенной стали.

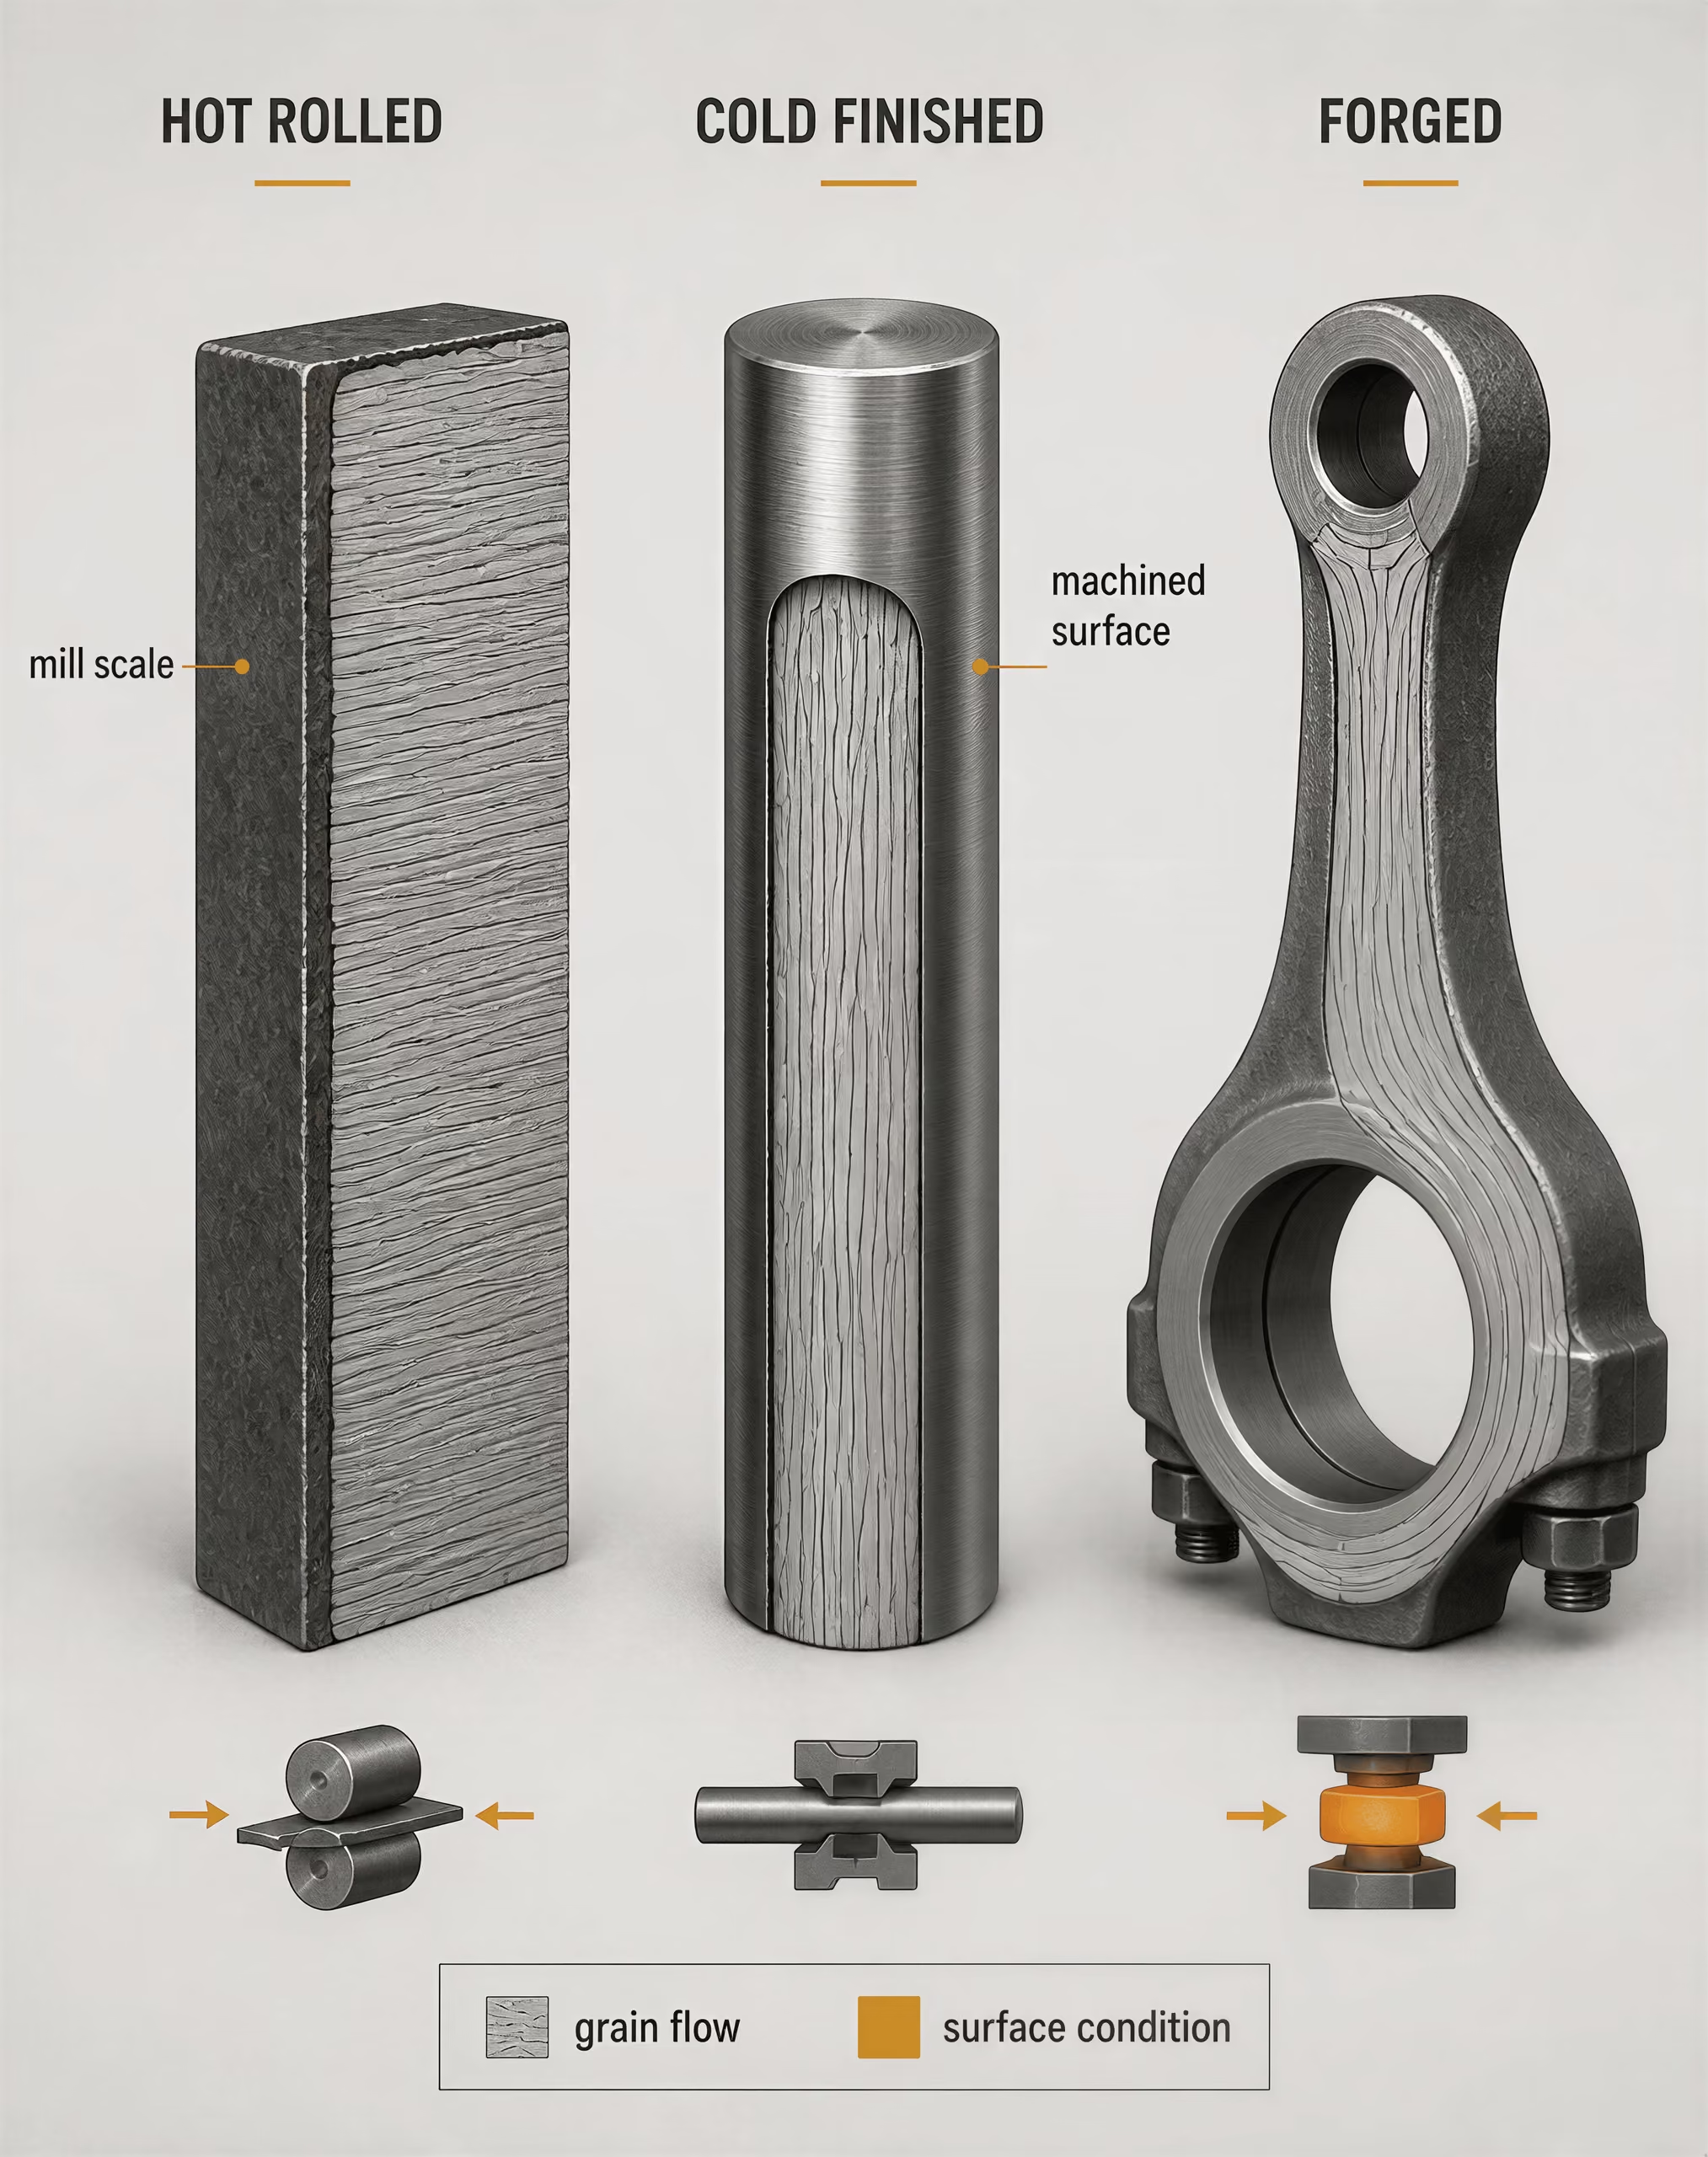
Форма продукции, состояние поверхности и состояние после термической обработки
Форма продукции определяет, каким образом сталь была сформирована и какие дефекты, напряжения и свойства, зависящие от направления, могут иметь значение. Согласно описанию процессов World Steel Association за 2024 год, непрерывная разливка превращает жидкую сталь в слябы, блюмы и заготовки, которые затем прокатываются в плоскую и длинномерную продукцию. Сляб может быть превращён в лист или полосу; заготовка — в пруток или катанку; блюм — в более тяжёлый профиль или заготовку для ковки. Последующие прокатка, волочение, механическая обработка или ковка изменяют геометрию и механический отклик материала.
Плоская продукция, поставленная в горячекатаном состоянии, имеет иную историю формирования поверхности и размеров, чем продукция, подвергнутая холодной деформации с последующим отжигом. Пруток, описанный как холоднообработанный, мог быть получен волочением, обдиркой, шлифованием или точением; при этом он может иметь более жёсткий контроль размеров и особое состояние поверхности. Поковка подвергалась локальной или объёмной пластической деформации, отличающейся от деформации листа при прокатке, даже если химический анализ аналогичен.
Термическая обработка изменяет микроструктуру. Отжиг обычно снижает твёрдость и остаточные напряжения, одновременно повышая пластичность и обрабатываемость. Нормализация формирует мелкодисперсную ферритно-перлитную структуру за счёт нагрева выше соответствующего интервала превращений с последующим охлаждением на воздухе. При нормализующей прокатке применяется контролируемый режим прокатки, благодаря которому последние проходы формируют состояние, сопоставимое с нормализованным материалом в определённых отношениях, установленных стандартом; это не просто обозначение обычной горячей прокатки. Закалка создаёт более твёрдую структуру превращения, тогда как отпуск уменьшает часть хрупкости и регулирует прочность и вязкость. Следовательно, выражение «закалённый и отпущенный» обозначает контролируемую последовательность операций, а не только достигнутый уровень прочности.[3] Heat-treatable steels, alloy steels and stainless steels — Part 1. International Organization for Standardization. ISO 683-1:2016, 2016.
Состояние поверхности следует рассматривать отдельно от объёмной термической обработки. Окалина может оставаться на горячекатаном материале либо удаляться дробеструйной обработкой, травлением или другой операцией удаления окалины. Холоднообработанная или механически обработанная поверхность может влиять на допуски размеров, шероховатость и расположение поверхностных дефектов, выходящих наружу, не изменяя химический состав марки. ISO 683-1:2016 устанавливает технические требования к поставке полуфабрикатов, прутков, катанки, плоской продукции и поковок из нелегированных сталей для закалки и отпуска, включая определённые состояния после термической обработки и состояния поверхности. Такая структура требований показывает, почему «марка стали» является лишь одним из компонентов технического описания.
Требуемые испытания завершают описание состояния поставки. Механические свойства при растяжении могут быть установлены для определённых толщины и направления. Испытание на ударный изгиб может применяться только к указанному классу качества или при указанной температуре. Также обязательными могут быть требования к твёрдости, ультразвуковому контролю, оценке размера зерна, предельной глубине обезуглероженного слоя, контролю поверхности и допускам на размеры. Сертификат, содержащий только данные о химическом составе, не подтверждает соответствие состоянию поставки, для которого требуются дополнительные виды контроля.
Почему обозначение определяет интерпретацию
Термины, которые нельзя смешивать
- Нормализованное
- Состояние после термической обработки, полученное аустенитизацией и охлаждением на воздухе.
- Нормализованное прокаткой
- Состояние после контролируемой прокатки, предназначенной для получения структуры, сопоставимой со структурой нормализованного материала.
- Холодной отделки
- Маршрут производства, включающий волочение, обдирку, токарную обработку, шлифование или аналогичные операции отделки.
- Закалённое и отпущенное
- Последовательность аустенитизации, быстрого охлаждения и отпуска.
Обозначение сообщает пользователю, какие правила стандарта применяются, какое состояние было заказано и какие сравнения допустимы. Термины «нормализованный», «нормализованно-катаный», «отожжённый», «холоднообработанный» и «закалённый и отпущенный» не являются взаимозаменяемыми прилагательными. Они предполагают различные особенности микроструктуры, свойств, ограничений по обработке и приёмочных испытаний.
SAE AMSH6875C иллюстрирует тот же принцип с точки зрения авиационной термической обработки: стандарт устанавливает требования для четырёх классов стали и определяет оборудование печей, процедуры, температуры и методы испытаний. Таким образом, требуемая обработка связана с документированным контролем процесса, а не с утверждением, что материал в какой-то момент подвергался нагреву.
По этой причине полное описание материала должно содержать стандарт, марку, форму продукции, размеры, состояние поставки, состояние поверхности и требуемые испытания. Обозначения «сталь S355», «пруток 4140» или «поковка из легированной стали» оставляют без ответа ряд вопросов о материале. Обозначение, соответствующее стандарту, сужает круг неопределённостей. Оно указывает, что представляет собой продукция, каким образом было установлено её состояние при поставке и какие подтверждающие документы должны сопровождать это заявление.
Маршрут производства от сырья до стального полуфабриката
[4] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
Производство стали не сводится к одной операции в печи. Это связанная последовательность процессов, в которой железосодержащий материал превращается в железо, железо — в сырую сталь, а жидкая сталь — в литую заготовку для прокатки или ковки. World Steel Association выделяет два основных маршрута: маршрут доменная печь — кислородный конвертер, обычно обозначаемый BF-BOF, и маршрут электродуговой печи, или маршрут EAF.[^1] Эти маршруты описывают, каким образом металлическая шихта восстанавливается, плавится и рафинируется. Сами по себе они не определяют конечное состояние поставки.
Готовое обозначение также может требовать определённого химического состава, режима охлаждения, состояния поверхности, зеренной структуры, прочности при растяжении, ударной вязкости или термической обработки. Например, ISO 683-1:2016 устанавливает технические требования к поставке полуфабрикатов, прутков, катанки, плоского проката и поковок, поставляемых в заданных состояниях после термической обработки и с заданным состоянием поверхности.[^2] Поэтому маршрут производства является лишь одной частью истории изготовления, а не заменой стандарта на продукцию.
Доменная печь и кислородный конвертер
Маршрут BF-BOF разделяет производство чугуна и производство стали. В доменной печи получают горячий металл — жидкое железо с высоким содержанием углерода. Затем в кислородном конвертере содержание углерода снижают и корректируют химический состав.
В доменную печь сверху загружают железную руду, металлургический кокс и флюсы, например известняк. Железная руда является источником оксидов железа. Кокс обеспечивает тепло и действует как восстановитель; содержащийся в нём монооксид углерода удаляет кислород из руды по мере опускания шихты. Известняк реагирует с пустой породой и другими нежелательными составляющими, образуя шлак. Нагретый воздух, обычно называемый дутьём, поступает через фурмы вблизи основания печи. Образовавшийся горячий металл скапливается под шлаком и выпускается для передачи в BOF.
| Агрегат или стадия | Получаемый или обрабатываемый материал | Функция |
|---|---|---|
| Доменная печь | Жидкий чугун | Восстанавливает оксиды железа и производит богатый углеродом жидкий чугун |
| Кислородный конвертер | Черновая сталь | Рафинирует жидкий чугун кислородом и ломом |
| Электродуговая печь | Жидкая сталь | Расплавляет металлическую шихту с использованием электрической энергии |
| Ковшовая металлургия | Рафинированная жидкая сталь | Регулирует химический состав, температуру, содержание газов и неметаллических включений |
Таким образом, доменная печь является агрегатом для производства чугуна, а не стали. Это различие отражено в описаниях American Iron and Steel Institute и U.S. Environmental Protection Agency. EPA указывает, что кислородный процесс рафинирует расплавленный доменный чугун с добавлением лома, тогда как процесс в дуговой электропечи представляет собой отдельный маршрут производства стали.[^3] Эта формулировка имеет значение: доменная печь производит промежуточный железосодержащий продукт, тогда как BOF производит черновую сталь.
В BOF водоохлаждаемая фурма вдувает в расплавленное железо кислород высокой чистоты. Кислород соединяется с углеродом, кремнием, марганцем и фосфором. Углерод в основном удаляется в виде монооксида и диоксида углерода; окисленные примеси переходят в шлак. Стальной лом обычно добавляют как охладитель и металлическую шихту, что позволяет контролировать тепловой баланс и одновременно перерабатывать материал. Флюсы образуют основной шлак, связывающий фосфор и другие оксиды.
После выпуска из BOF получают черновую сталь, однако состав выпущенного металла не обязательно является окончательным. Обработка в ковше может удалять растворённые газы, корректировать добавки легирующих элементов, изменять характеристики неметаллических включений и устанавливать температуру разливки. Вакуумная обработка в зависимости от марки и требований процесса может снижать содержание водорода, азота или углерода. Кальциевая обработка может изменять форму включений в составах, допускающих такое воздействие. Эти операции относятся к металлургическому контролю, и два плавления, выполненные по одному и тому же маршруту BF-BOF, могут иметь различную историю рафинирования и термического воздействия.
Таким образом, в интегрированном маршруте используется не только руда и кокс. World Steel Association относит к основным исходным материалам железную руду, металлургический уголь, известняк и переработанную сталь.[^4] Их относительные количества зависят от конструкции предприятия, режима работы печи, качества лома и требуемого химического состава стали.
Дуговая электропечь, железо прямого восстановления и горячий металл
В EAF металлическую шихту расплавляют, пропуская электрический ток между электродами и шихтой. Печь может загружаться преимущественно переработанной сталью, однако в неё также могут вводиться железо прямого восстановления (DRI), железо горячего брикетирования, чугун или горячий металл. World Steel Association описывает маршрут EAF как использующий главным образом переработанную сталь, DRI или горячий металл и электроэнергию.[^4]
Переработанная сталь уже представляет собой металлическое железо, поэтому стадия восстановления в доменной печи ей не требуется. Содержание остаточных легирующих элементов, уровень загрязнения, физическая форма и доля в шихте влияют на режим работы печи и получаемый химический состав. DRI получают восстановлением железной руды в твёрдом состоянии, обычно с помощью восстановительного газа. В отличие от доменного горячего металла, DRI не расплавляется в процессе восстановления и сохраняет пористую структуру. Горячий металл, подаваемый в EAF, представляет собой жидкое железо либо ранее полученный продукт восстановительной печи; он вносит в плавку углерод и тепловую энергию.
В EAF шихта расплавляется, обеспечиваются окисление, образование шлака и регулирование температуры. Вдувание кислорода, добавление углерода, формирование вспененного шлака и подвод электрической энергии согласуются для достижения заданного состава и температуры плавки. После выпуска вторичная металлургия в ковше может включать раскисление, легирование, вакуумную дегазацию, модифицирование включений и корректировку температуры. Поэтому плавка в EAF может быть доведена до соответствия строгим требованиям, а на интегрированном предприятии за счёт изменений химического состава, литья, прокатки и термической обработки можно получать стали с существенно различающимися свойствами.
Сам по себе маршрут не определяет прочность, вязкость, свариваемость или усталостные характеристики. Низколегированная конструкционная сталь, изготовленная в EAF, и сталь той же марки, изготовленная в BOF, могут соответствовать одной и той же спецификации на продукцию, если выполнены установленные требования к химическому составу, механическим свойствам, чистоте и технологии обработки. И наоборот, две продукции, полученные в одном и том же EAF, могут существенно различаться, если одна нормализована, а другая подвергнута закалке и отпуску, либо если различаются их толщины и скорости охлаждения.
Стандарты иногда устанавливают требования, связанные с маршрутом производства. ASTM A434/A434M-24 распространяется на горячекованые и холоднообработанные прутки из легированной стали, подвергнутые закалке и отпуску, и указывает производство в мартеновской печи, кислородном конвертере и электропечи как допустимые маршруты выплавки. ASTM A508/A508M-16 занимает более конкретную позицию в отношении подвергнутых закалке и отпуску вакуумированных поковок из углеродистой и легированной стали для компонентов сосудов, работающих под давлением: стандарт требует производства в основной электропечи, если не применяется вторичное рафинирование или переплав.[^5] Такое требование является условием соответствия, но не свидетельствует о том, что любая продукция, изготовленная в EAF или BOF, обладает одинаковыми эксплуатационными характеристиками.

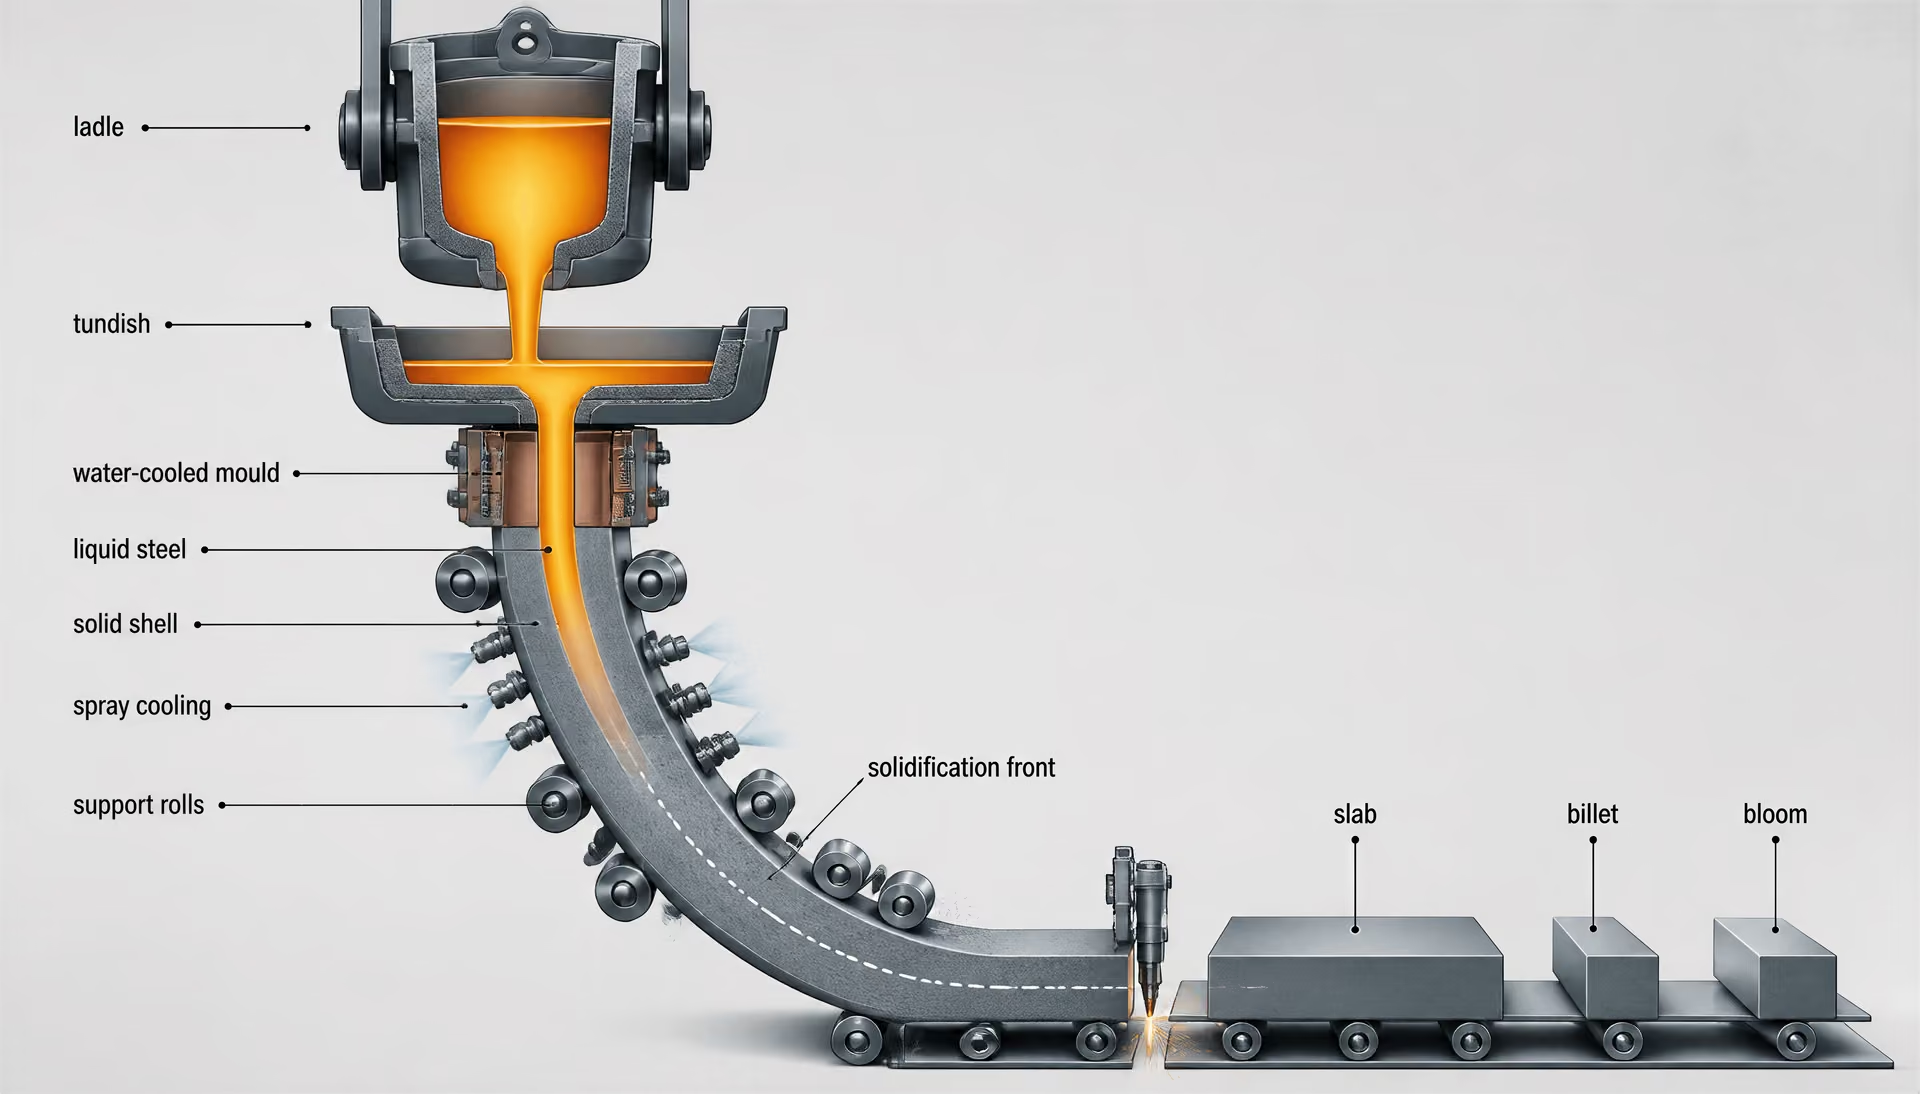
Черновая сталь, литьё и последующая обработка
Черновая сталь — это жидкая сталь после первичного производства стали и до превращения в литой полуфабрикат. Её перемещают в ковш, где вторичная металлургия обеспечивает требуемые химический состав, чистоту и температуру разливки. Из ковша сталь может поступать в промежуточный ковш, который служит резервуаром и распределяет сталь в кристаллизатор машины непрерывного литья.[5] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
Непрерывное литьё превращает расплавленную сталь в слябы, блюмы или заготовки.[^1] Кристаллизатор охлаждается водой и открыт сверху и снизу. У стенки кристаллизатора формируется твёрдая оболочка, тогда как внутри сохраняется жидкая сталь. Ролики поддерживают и вытягивают заготовку; ниже кристаллизатора форсунки усиливают охлаждение, пока сечение не затвердеет в достаточной степени. Газокислородные горелки или механическое оборудование разрезают заготовку на отрезки заданной длины.
Слябы обычно поступают на станы для плоского проката и прокатываются в толстый лист, полосу или листовой прокат. Заготовки обычно поступают на сортопрокатные и проволочные станы. Блюмы, представляющие собой заготовки большего сечения, могут использоваться для производства конструкционных профилей, рельсов или крупных прутков, хотя терминология и предельные размеры зависят от предприятия и стандарта. Практика литья влияет на ликвацию, пористость, включения и поверхностные дефекты. Впоследствии эти особенности могут быть уменьшены за счёт нагрева, прокатки, обрезки, зачистки или ковки, однако автоматически они не устраняются.
Последующая обработка начинается с повторного нагрева, если требуется горячая прокатка. При прокатке литое сечение обжимается между валками, уменьшается его толщина или площадь поперечного сечения, изменяются форма и внутренняя структура. Контролируемая прокатка и ускоренное охлаждение могут измельчать зерно и обеспечивать требуемую прочность без отдельной полной нормализации. После этого лист, прутки, катанка и конструкционные профили могут подвергаться правке, удалению окалины, обдирке, шлифованию, резке или другим операциям обработки поверхности.
| Категория поковки | Описание охлаждения или обработки | Типичное назначение или следствие |
|---|---|---|
| Отожжённое | Контролируемое медленное охлаждение | Пониженная твёрдость и улучшенная обрабатываемость |
| Нормализованное | Охлаждение на воздухе после нагрева выше интервала превращения | Более мелкая ферритно-перлитная структура |
| Нормализованное и отпущенное | Нормализация с последующим отпуском | Скорректированные твёрдость, вязкость и остаточные напряжения |
| Закалённое и отпущенное | Быстрое охлаждение с последующим отпуском | Повышенная прочность при сниженной хрупкости после закалки |
| Нормализованное, закалённое и отпущенное | Нормализация перед закалкой и отпуском | Контролируемая исходная структура перед закалкой |
Ковка предполагает иной путь деформации. Заготовку, блюм или слиток нагревают и обжимают между штампами либо под прессом, формируя направленный волокнистый поток и придавая форму, которая может быть непригодна для прокатки. ASTM A668/A668M-16 классифицирует поковки по состоянию поставки после термической обработки, включая отожженное, нормализованное, нормализованное и отпущенное, закалённое и отпущенное, а также нормализованное, закалённое и отпущенное состояния.[^6] Это состояния поставки, а не названия маршрутов производства BF-BOF или EAF.
Следовательно, конечный маршрут представляет собой цепочку: руда или переработанная сталь поступает на стадию производства чугуна или плавки; расплавленный металл рафинируется до черновой стали; жидкая сталь разливается; затем полуфабрикат прокатывается или куется до выполнения заданной окончательной термической обработки и подготовки поверхности. BS EN 10025-3:2019 распространяется на горячекатаные свариваемые изделия из мелкозернистой конструкционной стали, поставляемые в нормализованном или нормализованном прокатанном состоянии, тогда как DIN EN 10025-6:2023-06 охватывает горячекатаные конструкционные стали с повышенным пределом текучести, поставляемые в закалённом и отпущенном состоянии.[^7] Поэтому одна и та же широкая группа сталей может выходить из производства с различными обязательными требованиями, поскольку её маршрут обработки после литья и установленное состояние поставки различаются.
[^1]: World Steel Association, “Steelmaking process,” 2024. [^2]: ISO 683-1:2016. [^3]: U.S. Environmental Protection Agency, AP-42, “Iron and Steel Production,” 1995. [^4]: World Steel Association, “Raw materials,” 2024. [^5]: ASTM A434/A434M-24; ASTM A508/A508M-16. [^6]: ASTM A668/A668M-16. [^7]: BS EN 10025-3:2019; DIN EN 10025-6:2023-06.
Как маршрут плавки и вторичная металлургия влияют на свойства продукции
Первичное производство стали и вторичное рафинирование
Мартеновский? No, furnace route. Let's ensure "furnace route" = маршрут выплавки. Integrated. Association.
Let's formulate full translation. Need no accidental omissions. "primary steelmaking versus secondary refining" heading translated.
Use "электродуговая печь" and "электродуговой процесс". BF–BOF. "basic oxygen furnace" кислородно-конвертерный процесс/печь. "hot metal" чугун. "scrap" металлолом/стальной лом. Distinguish.
"slag carryover" занос шлака. "flakes" флокены. "delayed damage" замедленное разрушение perhaps delayed cracking. "gas contents" содержание газов.
"macroetch" макротравление. Longitudinal/transverse tests продольные/поперечные.
"open-hearth" мартеновский. Good.
Need preserve citation. "World Steel Association, 2024" translated org maybe citation should perhaps retain official English? Translation all text, proper noun not mandatory Latin except list. Russian established "World Steel Association" = Всемирная ассоциация стали. Fine.
Let's answer.
Нормализованные и нормализованные прокаткой условия поставки
Термины «нормализованный» и «нормализованный прокаткой» описывают металлургическое состояние, а не просто предпочитаемое производителем обозначение технологического процесса. Каждый из них указывает, каким образом была измельчена аустенитная структура стали и каким образом готовое изделие достигло заданных механических свойств. Это обозначение также применяется в рамках стандарта на конкретную продукцию: стандарт может регламентировать размеры, химический состав, ударную вязкость, характеристики при растяжении, состояние поверхности, испытания и допустимые отклонения.
Технологический маршрут производства — отдельный вопрос. World Steel Association в 2024 году указала, что двумя основными маршрутами производства стали являются маршрут доменная печь — кислородный конвертер (BF–BOF) и маршрут с использованием электродуговой печи (EAF). В руководстве по сырьевым материалам интегрированный маршрут описывается как использующий железную руду, металлургический уголь, известняк и вторичную сталь, тогда как маршрут EAF в основном использует вторичную сталь, железо прямого восстановления или жидкий чугун и электроэнергию. Любой из этих маршрутов может обеспечить производство стали, которая впоследствии будет разлита и прокатана в нормализованное изделие или изделие, нормализованное прокаткой, при условии достижения требуемых показателей химического состава, чистоты и контроля технологического процесса.
Согласно World Steel Association (2024), непрерывная разливка превращает жидкую сталь в слябы, блюмы или заготовки, которые затем прокатываются в плоские или длинномерные изделия. Способ разливки, практика повторного нагрева, схема обжатий и история охлаждения влияют на исходную микроструктуру, но сами по себе не определяют окончательное состояние поставки. Плита из стали EAF может быть нормализованной; плита, изготовленная по маршруту BF–BOF, может быть нормализованной прокаткой. Обозначение описывает конечное металлургическое состояние изделия, а не происхождение стали по типу печи.
Нормализация как термическая обработка
Нормализация представляет собой отдельную операцию термической обработки, выполняемую после горячего формования либо после прокатки, если в результате образовалась неприемлемая или неоднородная структура. Сталь нагревают до аустенитной области, обычно выше критической температуры превращения, необходимой для образования аустенита по всему соответствующему сечению, выдерживают в течение времени, достаточного для выравнивания структуры, а затем охлаждают на спокойном воздухе. Конкретные температура и время выдержки зависят от марки, толщины сечения и режима работы печи.
При нагреве ранее существовавшие ферритная, перлитная и деформационная структуры заменяются аустенитом. Это превращение может растворять или перераспределять некоторые фазы и уменьшать неоднородности, возникшие при разливке, ковке или предыдущей прокатке. При охлаждении на воздухе аустенит во многих нелегированных и низколегированных конструкционных сталях превращается в относительно мелкодисперсную ферритно-перлитную структуру. В результате структура по сечению обычно становится более однородной, чем при неконтролируемом состоянии после прокатки.
Ключевое значение имеет измельчение зерна. Если перед превращением размер аустенитных зерен уменьшается, то образующиеся при охлаждении ферритные зерна также обычно становятся более мелкими. Более мелкозернистая ферритная структура, как правило, повышает предел текучести и улучшает вязкость без необходимости полагаться исключительно на увеличение содержания углерода. Такое сочетание свойств важно для свариваемых конструкционных сталей, поскольку чрезмерное содержание углерода и повышенная прокаливаемость, обусловленная легированием, могут увеличить риск образования твердых зон термического влияния и водородного растрескивания.
Нормализация также может уменьшить полосчатость и различия между поверхностью и центральной частью толстого изделия, хотя степень гомогенизации зависит от исходной ликвации, размера сечения и теплового цикла. Она не гарантирует исчезновения всех химических или микроструктурных неоднородностей. Например, крупная ликвация, связанная с процессом разливки, не может быть устранена только охлаждением на воздухе.
Таким образом, термин «нормализованный» означает, что изделие подверглось нормализующей термической обработке либо достигло эквивалентного металлургического состояния, если применяемый стандарт на продукцию допускает такое толкование. Он не означает, что изделие было закалено и отпущено. При закалке используется высокая скорость охлаждения для формирования более твердой структуры; последующий отпуск снижает хрупкость и регулирует прочность. DIN EN 10025-6:2023-06 касается горячекатаных плоских изделий, поставляемых в закаленном и отпущенном состоянии, которое отличается от нормализованного состояния поставки изделий, охватываемых BS EN 10025-3:2019.
Другие стандарты показывают, почему формулировки необходимо толковать точно. ISO 683-1:2016 устанавливает технические требования к поставке полуфабрикатов, прутков, катанки, плоских изделий и поковок из нелегированных сталей для закалки и отпуска, включая определенные состояния после термической обработки и состояния поверхности. ASTM A668/A668M-16 отдельно классифицирует поковки как отожженные, нормализованные, нормализованные и отпущенные, закаленные и отпущенные либо нормализованные, закаленные и отпущенные. «Нормализованное и отпущенное» не является взаимозаменяемым с «нормализованным»: дополнительный отпуск изменяет структуру и требования к подтверждению соответствия.
Нормализационная прокатка как контролируемое состояние прокатки
При нормализационной прокатке нормализованный по типу конечный структурный состав достигается посредством контролируемой горячей прокатки, а не отдельного полного цикла нормализации в печи после прокатки. Режим прокатки регулирует повторный нагрев, обжатия за проход, время между проходами и конечную температуру прокатки, чтобы деформация измельчала аустенит перед превращением. После последнего прохода изделие охлаждается в заданных условиях и приобретает структуру, эквивалентную, с точки зрения стандарта, структуре, полученной при нормализации.
Решающим фактором является температура. Если прокатка завершается при чрезмерно высокой температуре, аустенит может рекристаллизоваться и укрупниться между проходами, что ослабит эффект измельчения зерна. Если деформация происходит при более низкой, контролируемой температуре в пределах аустенитной области, нерекристаллизованный или многократно измельченный аустенит может обеспечить большое количество центров зарождения мелкого феррита при охлаждении. Поэтому конечные свойства отражают одновременно воздействие деформации и превращения.
Нормализационную прокатку не следует отождествлять с термомеханической прокаткой. При термомеханической прокатке деформация преднамеренно завершается при более низких температурах и может продолжаться в области, где рекристаллизация подавляется; соответствующее состояние в применяемых стандартах обычно обозначается как TM или M. При нормализационной прокатке, напротив, стремятся получить состояние, эквивалентное нормализованному материалу. Граница между этими состояниями определяется применяемым стандартом и квалификацией технологического процесса, а не общим утверждением о том, что сталь «прокатывалась в холодном состоянии» или «прокатывалась в контролируемых условиях».
Это различие влияет и на воспроизводимость. Отдельная нормализующая обработка может устранить некоторые отклонения, унаследованные от прокатки, но требует дополнительного времени в печи и может повлиять на размеры, окисление и состояние поверхности. При нормализационной прокатке требуемая структура формируется непосредственно в ходе режима горячей обработки. Ни один из маршрутов не является автоматически превосходящим: соответствие поставляемого материала определяется заданной маркой, толщиной, геометрией сечения, требованием к вязкости и приемочными испытаниями.
BS EN 10025-3:2019 и мелкозернистые конструкционные стали
BS EN 10025-3:2019 устанавливает технические условия поставки горячекатаных плоских и длинномерных изделий из свариваемых мелкозернистых конструкционных сталей, поставляемых в нормализованном состоянии или состоянии после нормализационной прокатки. Стандарт распространяется на толщины до 250 мм включительно. Это обязательное требование стандарта на продукцию, а не просто описание последовательности операций, выбранной производителем.
| Семейство обозначений | Состояние поставки | Следствие для качества |
|---|---|---|
| S275N / S275NL | Нормализованное или нормализованное прокаткой | NL обозначает качество с ударной вязкостью при пониженной температуре |
| S355N / S355NL | Нормализованное или нормализованное прокаткой | NL обозначает качество с ударной вязкостью при пониженной температуре |
| S420N / S420NL | Нормализованное или нормализованное прокаткой | NL обозначает качество с ударной вязкостью при пониженной температуре |
| S460N / S460NL | Нормализованное или нормализованное прокаткой | NL обозначает качество с ударной вязкостью при пониженной температуре |
Установленные стандартом марки прочности: S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N и S460NL. Буква N обозначает нормализованное состояние или состояние после нормализационной прокатки. Суффикс L обозначает категорию с ударной вязкостью при пониженной температуре. На практике категории N и NL предусматривают различные требования к удару по Шарпи, причем для NL требуется обеспечение показателей при более низкой испытательной температуре, чем для N. Конкретные испытательная температура, поглощенная энергия, место отбора образца и правила приемки должны определяться по применяемому изданию стандарта и соответствующей форме изделия.
Марки стандарта определяются не только номинальным пределом текучести. Толщина влияет на установленное значение предела текучести; частью требований соответствия также являются диапазоны прочности при растяжении, относительное удлинение, ограничения по химическому составу, связанные со свариваемостью, и характеристики ударной вязкости. Поэтому толстая плита S460NL и более тонкая плита S460NL имеют одно и то же обозначение марки, но подпадают под требования, зависящие от толщины.
В связи с этим в сертификате на поставку должны быть указаны стандарт, марка, категория качества, форма изделия, размеры, номер плавки или ссылка на плавку, состояние поставки и результаты испытаний. Обозначение «S355» без суффикса и ссылки на стандарт является неполным. S355N, поставленная по BS EN 10025-3:2019, не является тем же техническим утверждением, что и изделие общего типа S355, и по умолчанию не эквивалентна S355NL, закаленной и отпущенной S355 или стали, подвергнутой термомеханической прокатке.
Именно поэтому нормализованное состояние и состояние после нормализационной прокатки должны указываться в спецификации, а не в неофициальном описании поставщика. Технологический маршрут определяет, каким образом была сформирована структура; стандарт устанавливает, какие характеристики поставленного изделия должны быть подтверждены.
Закалённая и отпущенная сталь: от аустенита до эксплуатационного состояния
Закалённая и отпущенная сталь (Q&T) определяется последовательностью операций, а не расплывчатым утверждением о том, что изделие было «подвергнуто термической обработке». Сначала материал нагревают до аустенитной области, выдерживают достаточно долго для протекания требуемого превращения и химической гомогенизации, быстро охлаждают для образования мартенсита, а затем повторно нагревают ниже нижней критической температуры превращения для отпуска. Конечное состояние зависит от химического состава стали, размера сечения, режима работы печи, интенсивности закалки, параметров отпуска, состояния поверхности и требований, предъявляемых стандартом на продукцию.
Это различие важно, поскольку производственный маршрут и металлургическая обработка описывают разные этапы производственной цепочки. World Steel Association определяет маршрут «доменная печь — кислородно-конвертерный процесс» и маршрут с использованием электродуговой печи как два основных способа производства стали (2024). После этого непрерывная разливка позволяет получать слябы, блюмы или заготовки, которые могут прокатываться в плоский или длинномерный прокат. Обработка Q&T может следовать после любого из этих маршрутов; она не является синонимом стали, произведённой в электродуговой печи, легированной стали или какой-либо конкретной формы продукции. Установленное стандартом состояние поставки добавляет ещё один уровень требований, определяя, что именно поставщик должен поставить и подтвердить.

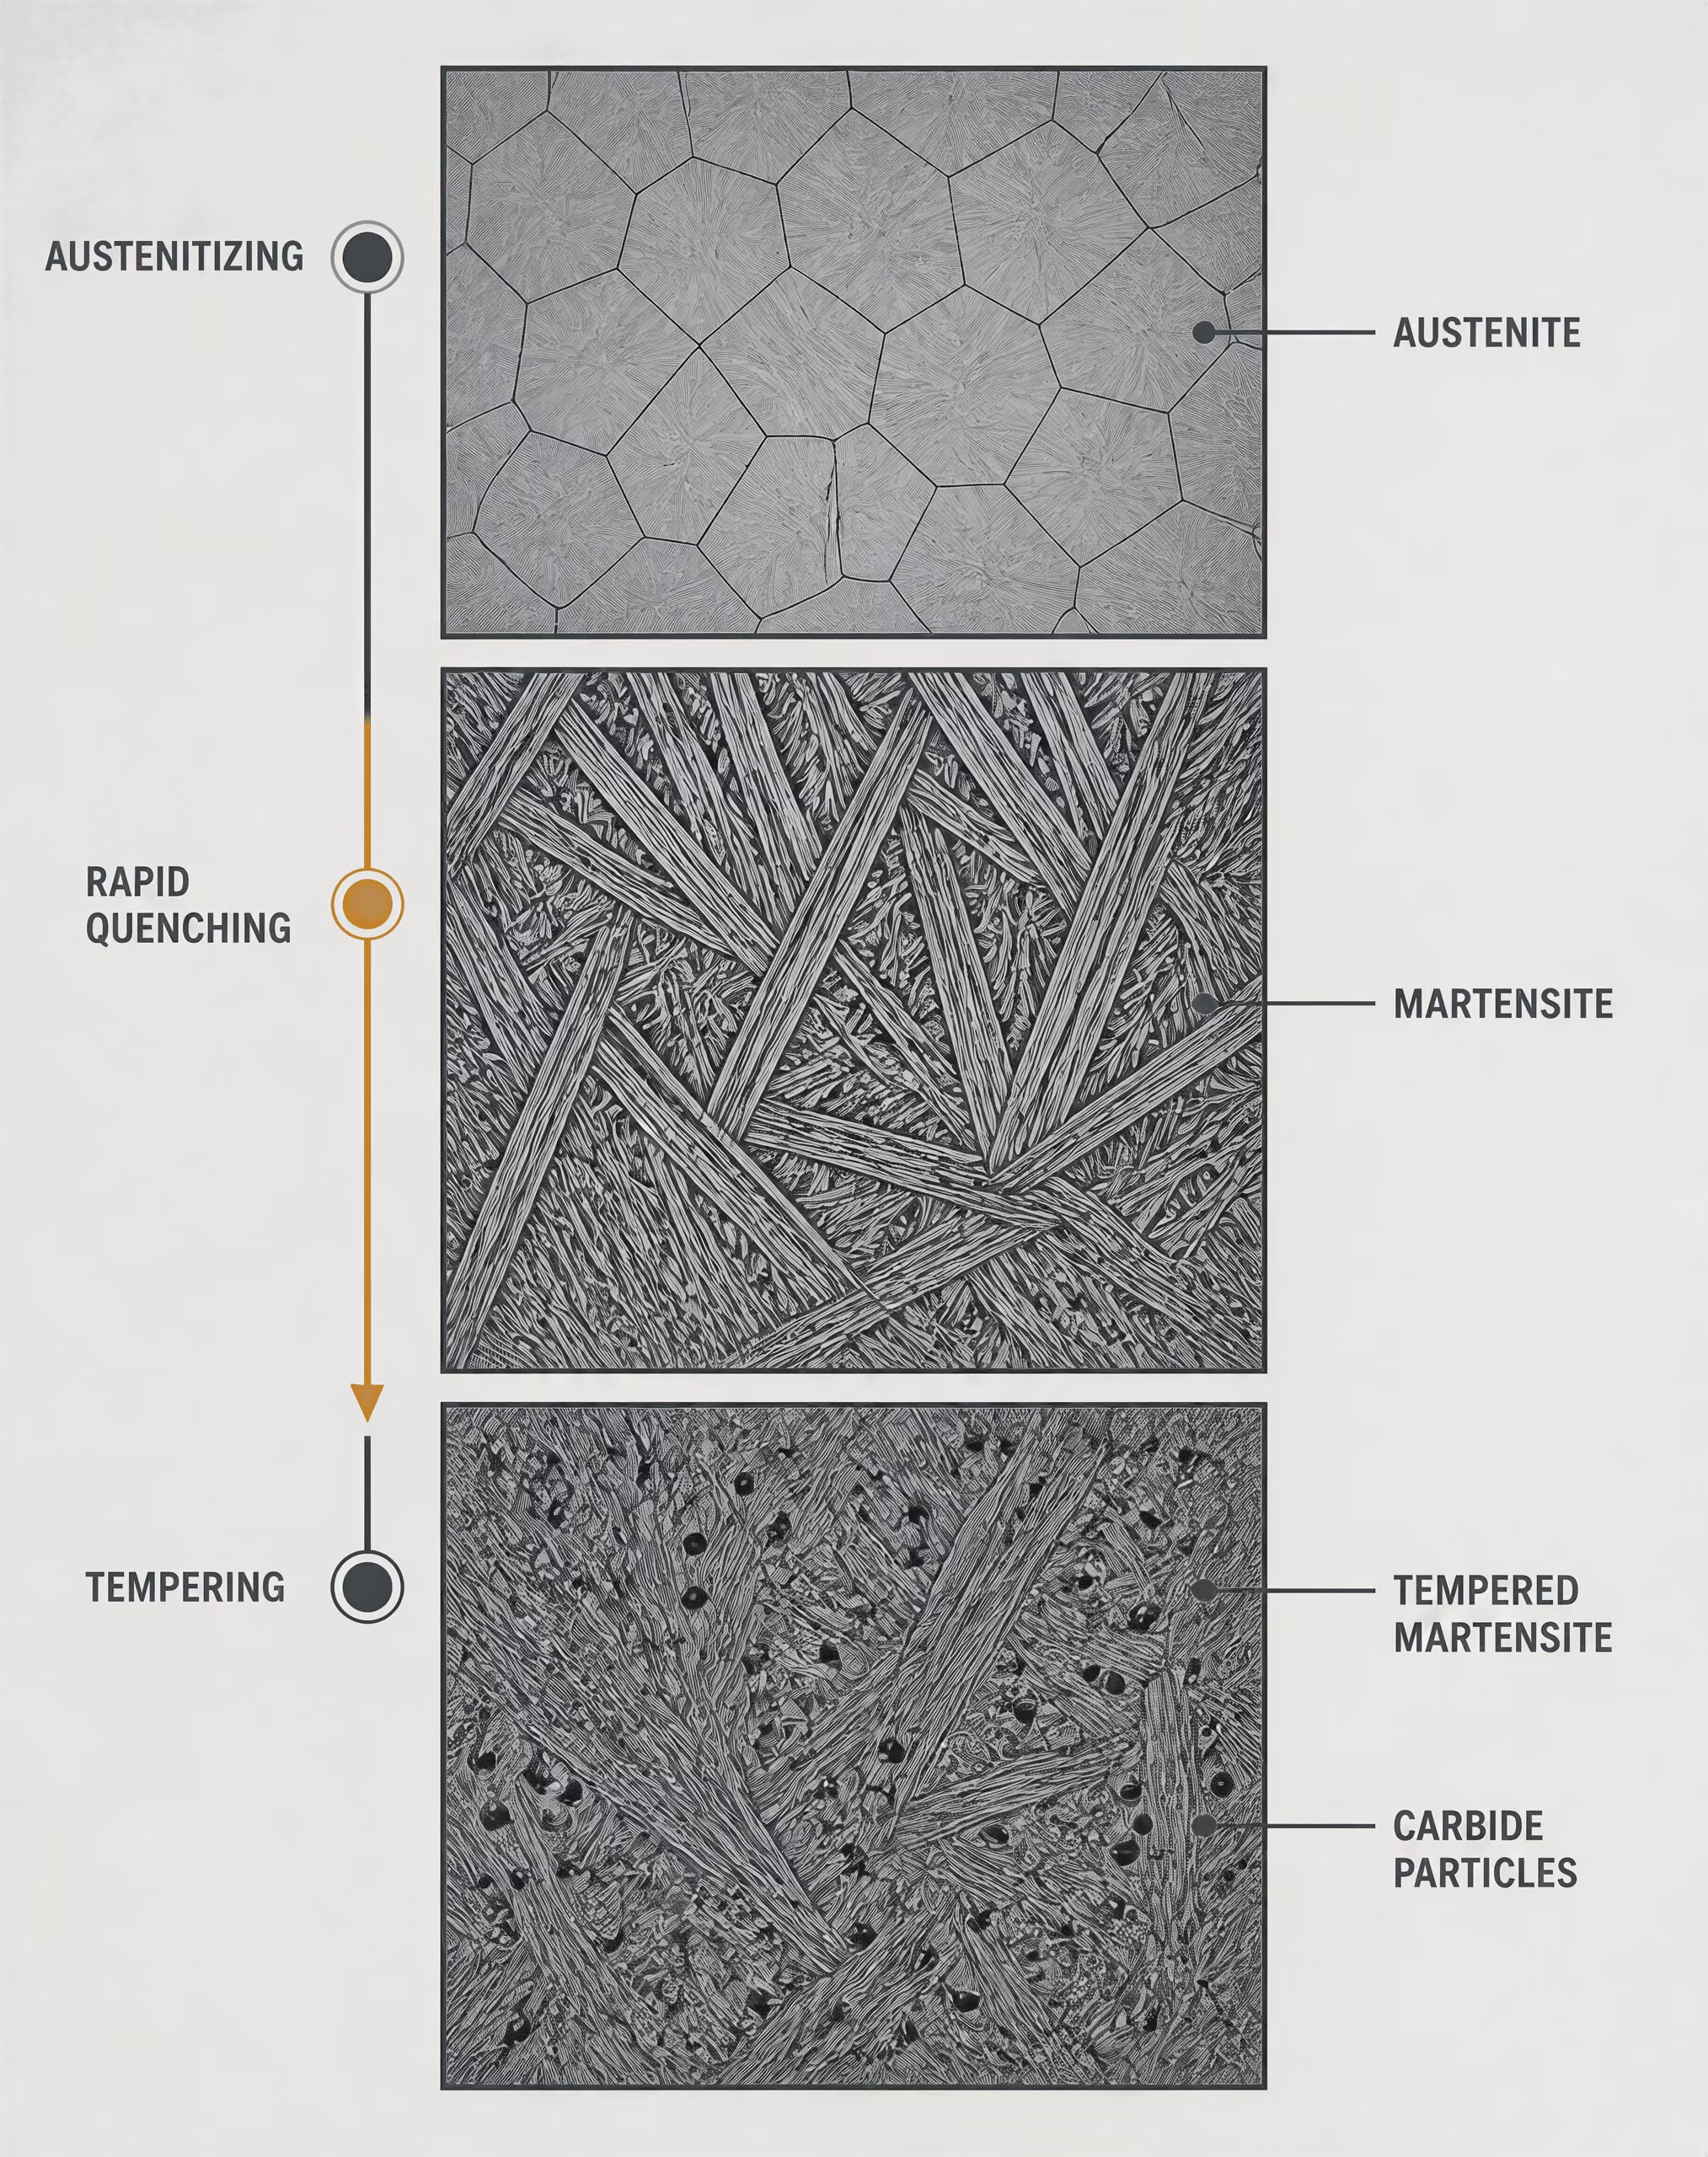
Аустенитизация, закалка и мартенситное превращение
В процессе аустенитизации феррит, перлит и другие исходные структурные составляющие превращаются в аустенит — гранецентрированную кубическую фазу, способную растворять значительно больше углерода, чем феррит. Сталь должна достичь подходящей температуры и оставаться при ней в течение контролируемого времени. Недостаточный нагрев или выдержка могут привести к сохранению нерастворившихся карбидов и химической неоднородности. Чрезмерно высокая температура или длительная выдержка могут вызвать укрупнение зёрен аустенита, усилить коробление и снизить вязкость.
Поэтому управление печью является частью металлургического процесса, а не административной формальностью. Загружаемая партия может достигать заданной температуры печи не одновременно с окружающей атмосферой, а толстые сечения нагреваются медленнее тонких. Расположение термопар, равномерность температуры в печи, расстояние между изделиями в загрузке и время переноса от печи к закалочной установке — всё это влияет на термический цикл. Например, SAE AMSH6875C устанавливает требования к термической обработке четырёх классов стали и регламентирует оборудование печей, процедуры, температуры и методы испытаний. Само по себе утверждение, что компонент был «аустенитизирован», не даёт полезной гарантии, если применимый стандарт также не контролирует эти переменные.
Закалка охлаждает аустенит достаточно быстро, чтобы подавить диффузионные продукты, такие как крупнопластинчатый перлит, а при подходящих температурах — и бейнит. Затем аустенит претерпевает в значительной степени бездиффузионное превращение в мартенсит. Углерод остаётся запертым в искажённой объёмно-центрированной тетрагональной решётке, что обеспечивает высокую твёрдость и прочность, но также создаёт значительные внутренние напряжения и ограниченную пластичность в состоянии после закалки. Часть аустенита может остаться непревращённой, особенно если химический состав снижает температуру начала мартенситного превращения или если охлаждение недостаточно для завершения превращения.
Прокаливаемость Способность стали формировать твёрдую структуру превращения на заданную глубину при определённых условиях охлаждения; это не то же самое, что максимальная поверхностная твёрдость.
Результат определяется не только номинальным содержанием углерода. Прокаливаемость характеризует способность стали образовывать мартенсит на заданную глубину при определённых условиях охлаждения; это не то же самое, что максимальная твёрдость, достижимая на поверхности. Легирующие элементы, такие как марганец, хром, молибден и никель, обычно задерживают диффузионные превращения, хотя их воздействие зависит от концентрации и взаимодействия с углеродом и другими легирующими элементами. Сталь с высокой прокаливаемостью может сформировать мартенситную структуру на большем удалении от закалённой поверхности, чем сталь с более низкой прокаливаемостью и аналогичным содержанием углерода.
Закалка создаёт и механическую проблему. Поверхность охлаждается и сжимается раньше внутренних областей, тогда как само превращение сопровождается изменением объёма. Возникающие термические и структурные напряжения могут привести к короблению, остаточным напряжениям или образованию трещин. Поэтому закалка должна быть достаточно интенсивной для получения заданной структуры, но не создавать избыточных напряжений. Вода, полимерные растворы, масло, газ и другие среды обеспечивают различные процессы отвода тепла; одна и та же марка стали и номинально одинаковая обработка могут дать разные результаты при изменении среды, её температуры или циркуляции.
Отпуск и баланс прочности и вязкости
Отпуск представляет собой повторный нагрев закалённой стали до контролируемой температуры ниже температуры, при которой вновь образовался бы аустенит. Время и температура позволяют углероду выйти из пересыщенного мартенсита, способствуют выделению карбидов и уменьшают искажение решётки и остаточные напряжения, созданные закалкой. Микроструктура превращается в отпущенный мартенсит, хотя точный состав карбидной фазы и состояние матрицы зависят от состава стали и режима отпуска.
Типичные эффекты отпуска
- Твёрдость Обычно снижается по сравнению с уровнем после закалки.
- Предел прочности при растяжении Обычно снижается по мере усиления отпуска.
- Пластичность Обычно повышается.
- Ударная вязкость Обычно повышается с учётом влияния состава и отпускной хрупкости.
- Остаточные напряжения Снижаются в результате цикла отпуска.
При повышении температуры или увеличении продолжительности отпуска твёрдость и предел прочности при растяжении обычно снижаются относительно уровня после закалки, тогда как пластичность, ударная вязкость и стабильность размеров улучшаются. Это не является простым компромиссом, при котором все свойства изменяются с одинаковой скоростью. Легирующие добавки могут замедлять разупрочнение, способствовать образованию легированных карбидов или изменять сопротивляемость отпуску. Для некоторых сталей также характерно отпускное охрупчивание при определённых сочетаниях температуры и времени выдержки, поэтому заданный режим может включать ограничения на охлаждение или на применение определённого диапазона температур отпуска.
Следовательно, выбранное состояние является эксплуатационным решением. Вал, поковка для сосуда под давлением и конструкционная плита могут быть описаны как Q&T, однако требования к их прочности, энергии удара, диапазону толщины, качеству поверхности и местам отбора образцов могут различаться. Обозначение продукции необходимо рассматривать совместно со стандартом, маркой, размерами и классом качества. ISO 683-1:2016 устанавливает технические требования к поставке полуфабрикатов, прутков, катанки, плоского проката и поковок из нелегированных сталей для закалки и отпуска, включая заданные состояния после термической обработки и состояния поверхности. Это не превращает всякую термообработанную сталь в продукцию по ISO 683-1.
ASTM A668/A668M-16 показывает, почему формулировки имеют значение для поковок. В нём различаются состояния поставки после отжига, нормализации, нормализации и отпуска, закалки и отпуска, а также нормализации, закалки и отпуска. «Нормализованная и отпущенная» сталь не является взаимозаменяемой с «закалённой и отпущенной»: нормализация создаёт другую исходную структуру и иной характер охлаждения, поэтому получаемые свойства могут различаться даже при последующем проведении операции отпуска.[6] Hot rolled products of structural steels — Part 6. DIN Media. DIN EN 10025-6:2023-06, 2023.
DIN EN 10025-6:2023-06 распространяется на горячекатаный плоский прокат из конструкционных сталей с высоким пределом текучести, поставляемый в закалённом и отпущенном состоянии. Состояние поставки имеет значение для заданных механических свойств и их подтверждения, а не только для маршрута прохождения через печь. Состояние поверхности, размерные допуски, требования к ударной вязкости и обязательства по испытаниям также остаются частью спецификации продукции.
Почему размер сечения и режим охлаждения имеют значение
Плита или поковка охлаждается не как единый однородный объект. Поверхность непосредственно контактирует с закалочной средой, тогда как тепло должно перемещаться от центра к поверхности. Чем толще сечение, тем дольше центральная область остаётся при повышенной температуре и тем ниже может быть эффективная скорость охлаждения в сердцевине. Поэтому на поверхности может сформироваться преимущественно мартенситная структура, тогда как в центре, в зависимости от марки и условий закалки, будет содержаться большая доля бейнита, перлита или продуктов отпуска превращений.
Прокаливаемость определяет, насколько далеко распространяется мартенситная зона, однако толщина изделия определяет, насколько сложно достаточно быстро охладить внутренние области. Эти два фактора необходимо рассматривать совместно. Тонкий пруток из стали с умеренной прокаливаемостью может получить относительно однородную структуру по всему сечению, тогда как крупная поковка из той же плавки может иметь твёрдую поверхность и более мягкую сердцевину. Механические свойства, измеренные вблизи поверхности, не могут автоматически считаться характеристиками центральной области.
Перемешивание изменяет пограничный слой между горячей сталью и закалочной средой. Сильная и равномерная циркуляция может повысить и стабилизировать отвод тепла; застойные зоны могут привести к более медленному или неравномерному охлаждению. Аналогичное практическое воздействие оказывают температура закалочной среды, её концентрация, загрязнение, ориентация детали, схема размещения изделий и задержка при переносе. Эти переменные могут изменять градиенты твёрдости, коробление и остаточные напряжения, не меняя номинальную марку, указанную в сертификате на материал.
Режим работы печи имеет значение как до, так и после закалки. Неравномерная температура аустенитизации может вызвать неодинаковый размер зёрен или неполное превращение, тогда как недостаточная продолжительность отпуска может привести к сохранению чрезмерных остаточных напряжений. В соответствии с конкретным стандартом или процедурой может потребоваться многократный отпуск, однако количество операций и их условия нельзя выводить только из обозначения «Q&T».
Производственный маршрут по-прежнему играет отдельную роль. ASTM A434/A434M-24 распространяется на горячедеформированные и холоднообработанные прутки из легированной стали в закалённом и отпущенном состоянии и определяет мартеновский, кислородно-конвертерный и электропечной способы выплавки как допустимые маршруты. ASTM A508/A508M-16 касается закалённых и отпущенных вакуумированных поковок из углеродистой и легированной стали для компонентов сосудов под давлением и требует производства в основной электропечи, если не применяется вторичное рафинирование или переплав. Эти требования показывают, что способ производства стали, термическая обработка и состояние поставки могут быть связаны одной спецификацией, но не являются взаимозаменяемыми описаниями. Надёжная интерпретация называет все три аспекта, если этого требует стандарт: как была изготовлена сталь, как была изменена её структура и в каком состоянии она была поставлена.
ISO 683-1:2016 и нелегированные стали для закалки и отпуска
ISO 683-1:2016 — это стандарт технических требований к поставке нелегированных сталей, предназначенных для закалки и отпуска. Он не описывает единичный заводской процесс или единственное конечное состояние материала. Вместо этого он связывает марки сталей с формой изделия, состоянием после термической обработки, состоянием поверхности, химическим составом, механическими свойствами и, если это установлено, требованиями к прокаливаемости.
Это различие имеет значение. Обозначение, такое как C45, само по себе не указывает, был ли материал поставлен в виде горячекатаного прутка, нормализованной поковки или изделия после закалки и отпуска с обработанной поверхностью. Эти сведения относятся к полному описанию заказа и контроля.
Изделия, охватываемые ISO 683-1
| Форма продукции | Соответствующие аспекты поставки |
|---|---|
| Полуфабрикаты | Могут поступать на последующие операции прокатки или ковки |
| Прутки | Размер, маршрут производства, состояние поверхности и термическая обработка |
| Катанка | Последующие волочение, формование или термическая обработка |
| Плоский прокат | Толщина, состояние поверхности, история прокатки и механические испытания |
| Поковки | История деформации, размер сечения, термическая обработка и место отбора образцов |
ISO 683-1:2016 распространяется на полуфабрикаты, прутки, катанку, плоский прокат и поковки из нелегированных сталей для закалки и отпуска. Форма изделия — не формальная деталь: от неё зависят применимые допуски размеров, положения по испытаниям, критерии приемки поверхности и, во многих случаях, размер сечения, используемый при механических испытаниях.
Полуфабрикаты могут направляться на последующие операции ковки или прокатки. Прутки могут поставляться горячекатаными, коваными или после последующей механической обработки — в зависимости от спецификации изделия. Катанка производится для дальнейшего волочения, формоизменения или термической обработки. Плоский прокат и поковки имеют различную геометрию сечения и историю охлаждения, поэтому нельзя ожидать, что одинаковый номинальный состав обеспечит идентичные свойства во всех формах изделий.
К этому семейству сталей относятся хорошо известные нелегированные марки, обозначаемые символами, такими как C22E, C35E, C45E, C55 и C60, с учетом конкретных таблиц марок и правил обозначения, установленных применяемым изданием стандарта. Число, как правило, связано с номинальным содержанием углерода в сотых долях процента, а буква E указывает на заданный максимальный уровень содержания серы в системе обозначений, используемой для некоторых марок. Обозначение указывает только на химическую идентичность. Оно не является полным описанием состояния поставки.
Маршрут производства находится за пределами непосредственного предмета регулирования данного стандарта. Всемирная ассоциация производителей стали указала в 2024 году, что двумя основными маршрутами производства стали являются маршрут «доменная печь — кислородный конвертер» и маршрут с использованием электродуговой печи. В руководстве по сырьевым материалам для интегрированного маршрута указаны железная руда, металлургический уголь, известняк и переработанный стальной лом, тогда как в маршруте с электродуговой печью преимущественно используются переработанный стальной лом, железо прямого восстановления или жидкий чугун и электроэнергия. Агентство по охране окружающей среды США в 1995 году описывало кислородно-конвертерный процесс как рафинирование жидкого чугуна из доменной печи с добавлением лома, рассматривая производство в электродуговой печи как отдельный маршрут выплавки стали.
Ни один из этих маршрутов не заменяет указание состояния поставки по ISO. После выплавки непрерывная разливка может давать слябы, блюмы или заготовки, которые затем прокатываются в плоский или сортовой прокат, как поясняет Всемирная ассоциация производителей стали. Поэтому покупатель, задающий требования по ISO 683-1, по-прежнему должен указать требуемое изделие, марку, вид обработки и состояние поверхности. Маршрут выплавки может ограничиваться другой спецификацией или договором, однако его не следует выводить из слов «нормализованный» или «закаленный и отпущенный».
Установленные состояния после термической обработки и состояния поверхности
ISO 683-1 связывает поставку с определенными металлургическими состояниями. Нормализованный материал нагревают выше диапазона критических превращений и охлаждают на воздухе в контролируемых условиях. Такая обработка измельчает и выравнивает структуру после прокатки, ковки или других операций горячей обработки. Для этих углеродистых сталей она обычно приводит к образованию феррито-перлитной структуры, хотя получаемый размер зерна и механические показатели зависят от состава, размера сечения и условий охлаждения.
Материал после закалки и отпуска подвергают двум видам обработки. При закалке аустенитизированную сталь охлаждают достаточно быстро, чтобы сформировать твердый продукт превращения — обычно мартенсит в подходящих по размеру сечениях. Затем при отпуске сталь повторно нагревают ниже нижней критической температуры превращения, чтобы снизить закалочные напряжения и отрегулировать прочность, пластичность и вязкость. Поэтому конечные свойства не определяются только содержанием углерода.
Стандарт также различает поставку в нормализованном и отпущенном состоянии, если такое состояние указано. Отпуск после нормализации может снизить остаточные напряжения и изменить соотношение прочности и пластичности, не используя тот же путь превращения, что и прямая закалка. Другие состояния поставки, включая отожженное или необработанное, если они допускаются для данного изделия и марки, могут существенно отличаться по твердости, обрабатываемости и прочности в состоянии поставки.
Состояние поверхности должно указываться наряду с состоянием после термической обработки. На поверхности после горячей обработки могут сохраняться окалина и обезуглероженный материал. С поверхности, подвергнутой удалению окалины, окалина удалена, тогда как при обдирке, токарной обработке, шлифовании или другой механической обработке часть или весь наружный слой снимается; при этом могут устанавливаться более жесткие требования к размерам и дефектам. Конкретные допустимые описания состояния поверхности и правила приемки зависят от формы изделия и соответствующих таблиц ISO.
Именно поэтому формулировка «сталь C45» представляет собой неполную инженерную информацию. C45, поставленная горячекатаной и необработанной, не эквивалентна по эксплуатационным свойствам или поведению при обработке стали C45, поставленной после закалки и отпуска. Измененный обезуглероживанием поверхностный слой также может иметь значение, если важны усталостная прочность, контактные напряжения или точность размеров. Химическая марка может быть одинаковой, но поставленный материал — нет.
Другие стандарты демонстрируют тот же принцип. BS EN 10025-3:2019 распространяется на свариваемые мелкозернистые конструкционные стали, поставляемые в нормализованном или нормализованно-прокатном состоянии, тогда как DIN EN 10025-6:2023-06 охватывает горячекатаный плоский прокат, поставляемый после закалки и отпуска. ASTM A668/A668M-16 перечисляет состояния поковок: отожженное, нормализованное, нормализованное и отпущенное, закаленное и отпущенное, а также нормализованное, закаленное и отпущенное. Это классификации состояния поставки, а не взаимозаменяемые описания сталеплавильной печи.
Чтение требований наряду с обозначением марки
Соответствующее требованиям описание материала следует читать как последовательность: стандарт, марка, форма изделия, термическая обработка при поставке, состояние поверхности, размеры и требования к контролю. Например, формулировка «ISO 683-1, C45E, пруток, закаленный и отпущенный, обработанная поверхность» передает значительно больше информации, чем просто «C45». В заказе также следует указать применимую таблицу механических свойств, направление или место отбора образца, размер сечения и любые требования к прокаливаемости.
Механические показатели в стандарте на поставку являются условными. Предел прочности при растяжении, предел текучести, относительное удлинение, относительное сужение, ударные свойства, если они установлены, и твердость могут изменяться в зависимости от диаметра или толщины, поскольку центр крупного сечения охлаждается медленнее, чем его поверхность. Поэтому пруток после закалки и отпуска нельзя оценивать по показателю, установленному для малого сечения, без проверки соответствующего диапазона размеров. Для нормализованного материала действует тот же принцип, хотя его траектория охлаждения менее интенсивна.
Химический анализ подтверждает марку, но не подтверждает режим термической обработки. Механические испытания помогают подтвердить состояние поставленного материала, но сами по себе не устанавливают маршрут выплавки. Осмотр поверхности и проверка размеров относятся к другой части соответствия требованиям. Эти документы отвечают на разные вопросы.
Полезно сравнить это с техническими условиями ASTM. ASTM A434/A434M-24 охватывает горячедеформированные и холоднообработанные прутки из легированной стали после закалки и отпуска и допускает маршруты выплавки в мартеновской, кислородно-конвертерной и электрической печи. ASTM A508/A508M-16, напротив, распространяется на закаленные и отпущенные вакуумно-обработанные поковки из углеродистой и легированной стали для компонентов сосудов под давлением и требует производства в основной электрической печи, если не используется вторичное рафинирование или переплав. Это требование сформулировано явно, поскольку спецификация считает его существенным; ISO 683-1 не следует толковать как молча устанавливающий такое же ограничение.
Таким образом, для ISO 683-1 состояние поставки представляет собой комплекс контролируемых технических характеристик. Химический состав марки указывает, какая сталь была изготовлена; форма изделия фиксирует способ поставки; термическая обработка задает металлургическое состояние; состояние поверхности определяет наружный слой материала и его отделку; механические требования и требования к контролю устанавливают, соответствует ли партия поставленным условиям. Если не указать любой из этих элементов, внешне точное обозначение марки может превратиться в неполную спецификацию.
Условия поставки конструкционной стали согласно EN 10025
Условие поставки — это не просто описание металлургического завода о том, каким образом была произведена сталь. В EN 10025 оно связывает форму изделия, установленную марку и качество, диапазон толщин, состояние после термообработки, требования к поверхности, механические свойства и обязанности по контролю. Поэтому обозначение имеет техническое значение только в рамках соответствующего стандарта на изделие.
Это ограничение важно, поскольку понятие «конструкционная сталь» охватывает несколько различных семейств продукции. Нормализованная мелкозернистая листовая сталь по BS EN 10025-3:2019 не является взаимозаменяемой с высокопрочной листовой сталью с повышенным пределом текучести, закалённой и отпущенной по DIN EN 10025-6:2023-06, даже если обе применяются в сварных конструкциях и содержат сходные легирующие элементы. Кроме того, ни одно из этих обозначений само по себе не определяет способ выплавки стали.
World Steel Association указывает, что двумя основными способами производства стали являются маршрут доменная печь — кислородно-конвертерный процесс (BF-BOF) и маршрут электродуговой печи (EAF). Интегрированный маршрут использует железную руду, металлургический уголь, известняк и стальной лом; при производстве в EAF преимущественно применяются стальной лом, железо прямого восстановления или жидкий чугун и электроэнергия. U.S. Environmental Protection Agency также различает кислородно-конвертерный процесс, при котором жидкий доменный чугун рафинируется с добавлением лома, и производство стали в EAF. Это способы получения расплава. Затем непрерывная разливка превращает жидкую сталь в слябы, блюмы или заготовки, после чего выполняется прокатка в листовые или сортовые изделия.
Стандарт на изделие может допускать несколько способов получения расплава, одновременно устанавливая конечное условие поставки. И наоборот, конкретный способ получения расплава не гарантирует определённого состояния после термообработки.
BS EN 10025-3:2019 и поставка в нормализованном состоянии
BS EN 10025-3:2019 распространяется на горячекатаные плоские и сортовые изделия из свариваемых мелкозернистых конструкционных сталей, поставляемые в нормализованном или нормализованном прокатанном состоянии. Область применения включает установленные марки и категории качества для изделий толщиной до 250 мм. Типичные обозначения включают S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N и S460NL с учётом требований стандарта к изделию, толщине и категории качества.
Буква N обозначает нормализованное или нормализованное прокатанное состояние поставки. Обозначение качества L указывает на установленное требование к ударной вязкости при низкой температуре, отличающееся от требования для соответствующей категории без L. Эти суффиксы не являются декоративными дополнениями. Они обозначают требования, влияющие на закупочную документацию, испытания и проверку соответствия проекту.
Нормализация — это термообработка, при которой сталь нагревают до аустенитной области и охлаждают на воздухе в контролируемых условиях. Такая обработка измельчает и упорядочивает феррито-перлитную микроструктуру после прокатки. При нормализующей прокатке режим прокатки контролируют таким образом, чтобы окончательная деформация происходила в температурном диапазоне, обеспечивающем сопоставимое структурное состояние; отдельная нормализация в печи при этом может не выполняться. Поэтому эти два способа обработки связаны между собой, но соответствуют неодинаковой технологической истории изделия.
Металлургическая цель состоит в получении достаточно однородной мелкозернистой структуры с предсказуемыми значениями предела текучести, временного сопротивления, относительного удлинения и ударных характеристик во всём установленном диапазоне толщин. На результат влияют содержание углерода и легирующих элементов, добавки для измельчения зерна, такие как ниобий, ванадий или титан, режим прокатки и история охлаждения. Нормализованное состояние не равнозначно отожжённому состоянию и не заменяет закалку и отпуск, когда проектом требуется более высокая прочность, связанная с состоянием Q.
При сварке требования стандарта к мелкозернистой структуре и свариваемости необходимо рассматривать совместно с ограничениями по толщине и углеродному эквиваленту. Лист с обозначением S355NL оценивают не только по номинальному классу предела текучести. Его категория качества, температура испытания на ударный изгиб, толщина изделия, сертификат контроля и применимые ограничения по химическому составу также являются частью документации о соответствии. EN 10025-3 определяет категорию изделия, но не удостоверяет соответствие каждой плиты, продаваемой как «нормализованная конструкционная сталь».
DIN EN 10025-6:2023-06 и поставка в закалённом и отпущенном состоянии
DIN EN 10025-6:2023-06 распространяется на горячекатаные плоские изделия из конструкционных сталей с повышенным пределом текучести, поставляемые в закалённом и отпущенном состоянии. Форма изделия здесь определена более узко, чем в EN 10025-3: данная часть посвящена плоским изделиям, а не полной совокупности плоских и сортовых изделий, охватываемых частью стандарта для нормализованных мелкозернистых сталей.
В обозначениях состояния поставки используется Q для закалённой и отпущенной стали. В зависимости от установленного требования к ударной вязкости обозначения включают, например, S460Q, S460QL и S460QL1; соответствующие семейства распространяются также на более высокие классы прочности, такие как S500, S550, S620, S690, S890 и S960, если они предусмотрены стандартом и соответствуют установленным ограничениям по толщине. Точную марку, категорию качества и толщину необходимо проверять по действующей редакции стандарта и документации на заказ; общей ссылки на «Q-сталь» недостаточно.
При закалке аустенизированную сталь быстро охлаждают, превращая её в твёрдую структуру, преимущественно мартенситную или содержащую мартенсит. Такое состояние обеспечивает высокую прочность, но при недостаточном контроле сварки может также повысить твёрдость, остаточные напряжения и склонность к водородному растрескиванию. После закалки выполняют отпуск. Сталь повторно нагревают до температуры ниже интервала превращений, что уменьшает чрезмерную хрупкость и позволяет регулировать прочность, вязкость и уровень остаточных напряжений.
Именно это объясняет основное отличие от нормализованного состояния. Нормализованные марки обычно получают требуемое сочетание прочности и вязкости за счёт химического состава, контролируемой прокатки или охлаждения на воздухе. Марки Q приобретают более высокую прочность при заданной толщине благодаря упрочнению с последующим отпуском. Термообработка — это не просто обозначение, нанесённое после изготовления: она определяет микроструктуру, которую должны характеризовать механические испытания.
Для закалённой и отпущенной плиты сертификат должен содержать марку и категорию качества, толщину, номер плавки, результаты химического анализа, результаты испытаний на растяжение, результаты испытаний на ударный изгиб, если они требуются, а также подтверждение выполнения необходимой термообработки. Дополнительная формовка, сварка или нагрев для снятия напряжений на предприятии-изготовителе конструкции могут изменить поставленное состояние. Поэтому сварочные процедуры должны предусматривать ограничения по погонной энергии, предварительному подогреву, межслойной температуре и контролю водорода, совместимые с конкретной маркой Q и толщиной.
Плоские изделия, толщина и свариваемые мелкозернистые стали
Толщина является частью технического определения, а не только размерной характеристикой. Предел текучести может снижаться с увеличением толщины, поскольку охлаждение, превращения и формирование зёрен в более толстом сечении происходят менее равномерно. Поэтому таблицы EN 10025 устанавливают механические требования по интервалам толщин. Обозначение марки без указания толщины не содержит полной спецификации свойств.
Различие между формами изделий имеет такое же значение. BS EN 10025-3:2019 включает горячекатаные плоские и сортовые изделия, тогда как DIN EN 10025-6:2023-06 относится к горячекатаным плоским изделиям. В документе на закупку или изготовление, где указано только «конструкционная сталь по EN 10025», остаются невыясненными применимая часть стандарта, форма материала — листовая или сортовая — и требуемое состояние: N, NL, Q, QL или другая установленная категория качества.
Состояние поверхности также относится к спецификации поставки. Окалина, зачистка, местные ремонты, допустимые несовершенства и любые согласованные требования к поверхности могут влиять на контроль и изготовление, особенно если предусмотрены ультразвуковой контроль, требования к усталостной прочности или подготовка сварного соединения. Обозначение состояния поставки не заменяет эти требования.
Такая структура характерна для многих стандартов. ISO 683-1:2016 устанавливает технические требования к поставке полуфабрикатов, прутков, катанки, плоских изделий и поковок, поставляемых в определённых состояниях после термообработки и с определённым состоянием поверхности. ASTM A668/A668M-16 аналогичным образом классифицирует поковки по виду обработки при поставке, включая отожжённое, нормализованное, нормализованное и отпущенное, закалённое и отпущенное, а также нормализованное, закалённое и отпущенное состояния. ASTM A508/A508M-16 устанавливает ещё более конкретные требования к поковкам для сосудов давления, предписывая производство в основной электрической печи, если не применяется вторичное рафинирование или переплав.
Эти примеры подтверждают главный вывод: способ производства, металлургическая обработка и определённое стандартом состояние поставки связаны между собой, но не являются взаимозаменяемыми. Для конструкционных изделий по EN 10025 в техническом описании должны быть указаны часть стандарта, марка, категория качества, форма изделия, толщина и состояние поставки. Без этого сочетания выражения «нормализованная сталь» или «конструкционная сталь, закалённая и отпущенная» остаются слишком неопределёнными для надёжных решений относительно свойств или соответствия требованиям.
Прутки, холодная отделка и ASTM A434/A434M-24
Горячедеформированные и холоднообработанные прутки
| Описание | Основное значение | Возможные следствия |
|---|---|---|
| Горячедеформированный | Прокатка или ковка при повышенной температуре | Форма, степень обжатия и общая история формирования волокнистой структуры |
| Холодной отделки | Волочение, точение, обдирка, шлифование или их сочетания | Более точные размеры, изменённая поверхность и возможное упрочнение в результате холодной деформации |
| Механически обработанный | Удаление материала для получения заданной геометрии | Снятие поверхностного слоя, контроль размеров и возможные остаточные напряжения |
| Закалённый и отпущенный | Аустенитизация, закалка и отпуск | Контролируемые прочность, твёрдость, пластичность и вязкость |
Технологический маршрут изготовления и маршрут отделки прутка описывают различные этапы его производства. Горячая деформация превращает литую или полуфабрикатную заготовку в пруток посредством прокатки, ковки или другого процесса деформации, осуществляемого при повышенной температуре. Такая деформация измельчает литую структуру, в практических пределах устраняет ликвацию, закрывает некоторые внутренние несплошности и формирует требуемое круглое, квадратное, шестигранное или иное поперечное сечение. Кроме того, она формирует общий характер волокнистого течения металла и степень деформационного обжатия, связанные с данным изделием.
Маршрут отделки следует позднее или, по крайней мере, описывает отдельное состояние изделия. Горячедеформированный пруток может сохранять поверхность, сформированную при горячей прокатке или ковке, а также окалину и допуски размеров, характерные для этого процесса. Холоднообработанный пруток подвергают последующему волочению, точению, шлифованию, обдирке или сочетанию этих операций при температурах, достаточно низких для предотвращения обычной рекристаллизации стали при горячей деформации. Эта операция изменяет диаметр или геометрию поперечного сечения, повышает точность размеров и может обеспечивать более чистую или гладкую поверхность.
Это различие имеет значение, поскольку холодная отделка не является лишь косметической операцией. Волочение и другие виды холодной деформации могут повышать предел текучести и твердость за счёт наклёпа, одновременно снижая пластичность, если последующая термическая обработка не изменяет состояние металла. Даже если конечная прочность при растяжении регулируется закалкой и отпуском, холодная деформация может влиять на остаточные напряжения, прямолинейность, распределение твёрдости и поведение механически обработанной детали при последующей обработке. Точение или шлифование также могут удалять обезуглероженный или покрытый окалиной материал, не вызывая такой же объёмной деформации, как волочение. Поэтому термин «холоднообработанный» не обозначает одно-единственное металлургическое состояние.
ASTM A434/A434M-24 распространяется как на горячедеформированные, так и на холоднообработанные прутки из легированной стали, прошедшие закалку и отпуск. Эти характеристики изделия нельзя сводить только к марке стали. Пруток с условным обозначением определённой легированной стали может поставляться как горячедеформированный пруток с одним состоянием поверхности и диапазоном допусков или как холоднообработанный пруток с другим состоянием поверхности, иными требованиями к размерам и иной историей остаточных напряжений. Состояние поставки представляет собой совокупный результат формы изделия, технологической обработки, термической обработки, состояния поверхности, размеров и предусмотренных механических испытаний.
ISO 683-1:2016 проводит такое же общее разграничение в более широкой области изделий. Его технические требования к поставке охватывают полуфабрикаты, прутки, катанку, плоские изделия и поковки, поставляемые в установленных состояниях термической обработки и поверхности. Пруток, описанный как закалённый и отпущенный, не эквивалентен прутку, описанному только как горячекатаный, нормализованный или холоднотянутый. Эти термины отвечают на разные технические вопросы.
Требования к пруткам из легированной стали, закалённым и отпущенным
Закалка и отпуск представляют собой последовательность металлургических термических обработок, а не указание на то, был ли пруток прокатан, выкован, протянут или отшлифован. При закалке аустенитизированную сталь быстро охлаждают для формирования твёрдой микроструктуры — обычно мартенсита в подходящих легированных марках и сечениях. Затем при отпуске сталь повторно нагревают ниже нижнего критического интервала превращений, чтобы уменьшить чрезмерную хрупкость и обеспечить требуемое сочетание прочности, вязкости и пластичности. Легирующие элементы влияют на прокаливаемость, поэтому размер сечения и режим охлаждения определяют, достигаются ли заданные структура и свойства не только на поверхности, но и в центре прутка.
ASTM A434/A434M-24 использует это состояние — закалённое и отпущенное — как основу требований к пруткам из легированной стали. Соответствие нельзя подтверждать одним лишь указанием термической обработки. Применимая марка, размер прутка, тип изделия, режим термической обработки, механические испытания и требования к приёмке должны соответствовать стандарту, а также заказу или нормативному документу, предусматривающему его применение. Прочность при растяжении, предел текучести, относительное удлинение, относительное сужение и твёрдость могут характеризовать разные стороны полученного результата; одно значение твёрдости само по себе не может подтвердить все требуемые механические свойства.
Размер прутка имеет особое значение. Центр крупного круглого прутка охлаждается медленнее, чем его поверхность, и это различие влияет на превращения, твёрдость, остаточные напряжения и вязкость. Поэтому поставщику может потребоваться подобрать соответствующие температуру аустенитизации, время выдержки, закалочную среду, интенсивность перемешивания и цикл отпуска, а не просто применить режим, использовавшийся для прутка малого размера. Установленные стандартом испытания и пределы приёмки создают основу для оценки соответствия, но не превращают каждую марку и каждый диаметр в единый универсальный рецепт термической обработки.
Формулировку «пруток из легированной стали, закалённый и отпущенный» также не следует смешивать с классификациями, применяемыми к поковкам. ASTM A668/A668M-16 классифицирует поковки из углеродистой и легированной стали по состоянию термической обработки при поставке, включая отожженное, нормализованное, нормализованное и отпущенное, закалённое и отпущенное, а также нормализованное, закалённое и отпущенное состояния. В стандарте на поковки и стандарте на прутки могут использоваться сходные названия термических обработок, но при этом предъявляться различные требования к изделию, испытаниям и размерам. Форма изделия остаётся определяющей.
Допустимые способы выплавки
ASTM A434/A434M-24 указывает мартеновский, кислородно-конвертерный и электропечной способы производства как допустимые способы выплавки для охватываемых стандартом прутков из легированной стали. Ключевым здесь является слово «допустимые». Оно обозначает способы, разрешённые стандартом; это не означает, что каждый пруток изготовлен с использованием всех трёх способов, и не делает какой-либо из них обязательной характеристикой поставки, если отдельное требование прямо этого не устанавливает.
Различие между способами начинается ещё до прокатки прутка. World Steel Association в 2024 году указала, что двумя основными маршрутами производства стали являются маршрут доменная печь — кислородный конвертер и маршрут электродуговая печь. В описании сырья ассоциация отделяет интегрированный маршрут, использующий железную руду, металлургический уголь, известняк и вторичную сталь, от маршрута электродуговой печи, при котором преимущественно используются вторичная сталь, железо прямого восстановления или жидкий чугун и электроэнергия. Агентство по охране окружающей среды США также описывало кислородный процесс как рафинирование жидкого чугуна доменной плавки с добавлением лома, рассматривая производство стали в электродуговой печи как отдельный маршрут.
Мартеновское производство стали является более старым способом и не представляет собой тот же процесс, что кислородно-конвертерная или электропечная выплавка. Поэтому включение всех трёх способов в ASTM A434/A434M-24 устанавливает границы требований стандарта, а не утверждает взаимозаменяемость их технологических деталей или балансов сырья. Контроль химического состава, содержание остаточных элементов, чистота металла, контроль водорода, условия затвердевания и последующая подготовка также влияют на изделие — с учётом требований, установленных стандартом.
После выплавки и рафинирования непрерывная разливка может использоваться для получения слябов, блюмов или заготовок, которые World Steel Association описывает как полуфабрикаты, позднее прокатываемые в плоские и длинномерные изделия. Литое происхождение прутка, горячее обжатие, термическая обработка и операции отделки связаны между собой, но остаются отдельными характеристиками. Способ выплавки не определяет, является ли пруток горячедеформированным или холоднообработанным; холодная отделка не показывает, была ли сталь выплавлена в электропечи или кислородном конвертере; а состояние «закалённый и отпущенный» описывает термическое состояние, а не печь, в которой была изготовлена сталь.
Такое разграничение предотвращает распространённую ошибку при оценке соответствия: рассмотрение известного обозначения марки как полного определения изделия. ASTM A434/A434M-24 устанавливает контролируемую взаимосвязь между химическим составом легированной стали, формой прутка, категорией отделки, термической обработкой, размерами и механическими требованиями, одновременно допуская указанные альтернативные способы выплавки. Другие стандарты могут устанавливать иное требование. Например, ASTM A508/A508M-16 требует изготовления поковок для сосудов, работающих под давлением, из закалённой и отпущенной стали электропечной выплавки, если не применяется вторичное рафинирование или переплав. Обязательность определённого способа относится к конкретному стандарту и изделию, а не к легированной стали вообще.
Поковки и классы термической обработки при поставке по ASTM A668/A668M
Ковка как процесс получения формы изделия
Поковка определяется прежде всего способом получения её формы, а не последующей обработкой в печи. При ковке нагретая стальная заготовка, блюм, пруток или слиток подвергается пластической деформации прессованием, молотовой обработкой или осадкой до формы, более близкой к окончательной. Деформация может закрывать внутренние пустоты, разрушать литую структуру и создавать направленный волокнистый поток, следующий за основными геометрическими очертаниями детали. Именно эти эффекты отличают поковку от литого изделия, даже если оба изготовлены из одной и той же номинальной марки углеродистой или легированной стали.
Маршрут, предшествующий ковке, представляет собой отдельный вопрос. World Steel Association указывает, что двумя основными маршрутами производства стали являются маршрут доменная печь — кислородно-конвертерный процесс (BF-BOF) и маршрут электродуговой печи (EAF). Интегрированный маршрут использует железную руду, металлургический уголь, известняк и вторичную сталь; в маршруте EAF преимущественно используются вторичная сталь, железо прямого восстановления или жидкий чугун, а также электроэнергия. Это маршруты производства расплава, а не состояния поставки.
После выплавки и рафинирования стали непрерывная разливка может давать слябы, блюмы или заготовки. Затем производитель поковок может использовать литую полуфабрикатную заготовку либо, если этого требуют спецификация и размер детали, слиток с последующими нагревом и деформацией. В 1995 году U.S. Environmental Protection Agency описывало кислородно-конвертерный процесс как рафинирование жидкого доменного чугуна с добавлением лома, одновременно выделяя электродуговой процесс как отдельный маршрут производства стали. Ни один из этих печных маршрутов сам по себе не определяет, будет ли готовая поковка поставлена в отожжённом состоянии либо после закалки и отпуска.
Режим деформации имеет значение. Степень обжатия, осадка, вытяжка, повторный нагрев между операциями и конечная температура ковки влияют на размер зерна, распределение ликвации, ориентирование неметаллических включений и степень сохранения направленной структуры в детали. Поэтому массивная ступица, кольцо, вал или корпус, работающий под давлением, могут реагировать иначе, чем небольшая пробная поковка, даже если обе имеют одно и то же обозначение марки и подвергались номинально одинаковой печной обработке.
ASTM A668/A668M-16 классифицирует поковки из углеродистой и легированной стали по термической обработке при поставке. Эти классы не являются лишь описаниями, используемыми поставщиком: они связывают указанное термическое состояние с установленными механическими требованиями, положениями об испытаниях и правилами приемки. Соответствующие классы включают отожженное, нормализованное, нормализованное и отпущенное, закалённое и отпущенное, а также нормализованное, закалённое и отпущенное состояния.
Отожжённое, нормализованное и нормализованно-отпущенное состояния
Отожжённую поковку нагревают до подходящей температуры, выдерживают достаточно долго для достижения сечением заданного металлургического состояния и охлаждают с контролируемой скоростью, обычно в печи. Как правило, целью является снижение твёрдости и остаточных напряжений, улучшение обрабатываемости и получение более однородной феррито-перлитной или родственной ей структуры. Отжиг не означает, что до окончательного цикла поковка не имела иной термической истории. Предшествующие повторные нагревы и деформация при ковке могут оставлять эффекты, которые окончательный отжиг изменяет, но автоматически не устраняет полностью.
Нормализованную поковку нагревают выше соответствующего интервала превращений и охлаждают на спокойном воздухе. Охлаждение на воздухе происходит быстрее, чем охлаждение в печи, поэтому образующаяся феррито-перлитная структура обычно является более мелкой и прочной, чем отожжённая структура того же состава. Нормализация также может уменьшать некоторые последствия крупной литой структуры и температурных градиентов, возникших при ковке, однако её результат в значительной степени зависит от толщины сечения и прокаливаемости. Тонкое сечение быстро теряет тепло, тогда как массивное сечение охлаждается медленнее, особенно в сердцевине.
Нормализованно-отпущенное состояние предусматривает отпуск после нормализации. Отпуск при температуре ниже температуры превращения позволяет регулировать твёрдость, вязкость и остаточные напряжения, а также может сделать механические свойства менее чувствительными к местным различиям скорости охлаждения. Это состояние не эквивалентно закалке и отпуску. После нормализации сохраняется охлаждение на воздухе, а структура, сформировавшаяся до отпуска, отличается от мартенситной структуры, образующейся при закалке.
ASTM A668/A668M использует эти состояния как категории поставки, а не как универсальные режимы для любой геометрии. Требуемый диапазон обработки и испытания определяются применимым размером поковки, химическим составом и классом. Механические свойства при растяжении обычно оценивают по пределу текучести, временному сопротивлению, удлинению и относительному сужению; если спецификация предусматривает испытания на удар или дополнительные виды контроля, эти требования также являются частью соответствия. Указание температуры в печи без данных о размере сечения, времени выдержки, практике охлаждения и месте отбора образца не является полной доказательной информацией о состоянии материала.
Это различие также зависит от вида изделия. ISO 683-1:2016 устанавливает технические требования к поставке полуфабрикатов, прутков, катанки, плоских изделий и поковок из нелегированных сталей для закалки и отпуска, включая определённые нормализованные и закалённо-отпущенные состояния. BS EN 10025-3:2019 распространяется на горячекатаные изделия из конструкционной стали, поставляемые в нормализованном или нормализованно-катаном состоянии, тогда как DIN EN 10025-6:2023-06 охватывает горячекатаные плоские изделия, поставляемые в закалённо-отпущенном состоянии. Эти стандарты нельзя подменять ASTM A668/A668M, если изделие является поковкой по ASTM.
Закалённо-отпущенное и нормализованно-закалённо-отпущенное состояния
В закалённо-отпущенном состоянии поковку аустенитизируют, охлаждают с достаточно высокой скоростью для образования твёрдого продукта превращения, а затем подвергают отпуску. В зависимости от состава и интенсивности охлаждения при закалке в части сечения могут образоваться мартенсит, бейнит или их смесь. Отпуск уменьшает хрупкость и регулирует прочность и вязкость. Достигнутые свойства зависят от содержания углерода, легирующих добавок, размера исходного аустенитного зерна, закалочной среды, её перемешивания, времени переноса и расстояния от поверхности до места расположения образца.
В нормализованно-закалённо-отпущенном состоянии перед аустенитизацией, закалкой и отпуском выполняют нормализацию. Нормализация может измельчить или гомогенизировать структуру после ковки и обеспечить контролируемое исходное состояние перед упрочняющей обработкой. Она не гарантирует равномерной твёрдости по всему массивному сечению. В массивной поковке вблизи поверхности может образоваться отпущенный мартенсит, тогда как в центре сформируется иная смесь структурных составляющих, поскольку сердцевина при закалке охлаждается медленнее.
Именно поэтому класс состояния поставки нельзя рассматривать как синоним марки прочности. Например, AISI 4140 может поставляться в различных видах изделий и термических состояниях, однако поковка по A668/A668M, классифицированная как закалённо-отпущенная, регулируется требованиями спецификации на поковки, а не типовым техническим описанием прутка из стали 4140. ASTM A434/A434M распространяется на горячекатаные и холоднообработанные прутки из легированной стали в закалённо-отпущенном состоянии; её требования относятся к пруткам и автоматически не применяются к поковкам. ASTM A508/A508M-16 отдельно регулирует вакуумно-обработанные поковки из углеродистой и легированной стали в закалённо-отпущенном состоянии для компонентов сосудов, работающих под давлением, и требует производства в основной электрической печи, если не применяются вторичное рафинирование или переплав.
Такая же осторожность необходима и в отношении отливки. Литая сталь охлаждается от стенок формы и сохраняет литую дендритную структуру, если последующая обработка её не изменит; ковка же до окончательной термической обработки при поставке создаёт пластическую деформацию и эффекты волокнистого течения. Поэтому плита, пруток, отливка и поковка, изготовленные из в целом сходного химического состава, не имеют одного взаимозаменяемого «нормализованного» или «закалённо-отпущенного» состояния.
Для поковки по A668/A668M обоснованная интерпретация должна учитывать класс, химический состав, максимальные и минимальные размеры сечения, степень обжатия и геометрию поковки, печной цикл, способ охлаждения, место отбора образцов и предусмотренные механические испытания. Термическая история определяет обозначение режима обработки. Размер сечения и история деформации определяют, каким образом этот режим воздействовал на материал, а испытания, установленные стандартом, показывают, соответствует ли фактически поставленная поковка назначенному ей классу.
Контроль термообработки, оборудование и проверка
Состояние поставки не устанавливается простым указанием в сертификате слов «закалённая и отпущенная». Оно устанавливается посредством контроля печи, садки, термического цикла, операции охлаждения и испытаний, подтверждающих получение требуемого результата. SAE AMSH6875C рассматривает термообработку именно в этом практическом смысле: его требования охватывают оборудование, процедуры, температуры и методы испытаний для термообработки стали. Таким образом, указанное состояние является результатом, подтверждённым контролируемыми производственными данными, а не неформальным описанием поставщика.
Это различие важно, поскольку способ производства, металлургическая обработка и состояние поставки связаны между собой, но не являются взаимозаменяемыми понятиями. World Steel Association называет доменно-конвертерный и электродуговой способы двумя основными способами производства стали. Затем при непрерывной разливке могут получать слябы, блюмы или заготовки, которые прокатывают в плоский или длинномерный прокат. Термообработка выполняется позднее либо между операциями формообразования и изменяет структуру и свойства полученного изделия. Сталь, выплавленная электродуговым способом, автоматически не становится закалённой и отпущенной; сталь, произведённая по интегрированному маршруту, автоматически не становится нормализованной. Стандарты на продукцию могут регламентировать как способ производства, так и состояние поставки, но рассматривают их как отдельные технические вопросы.

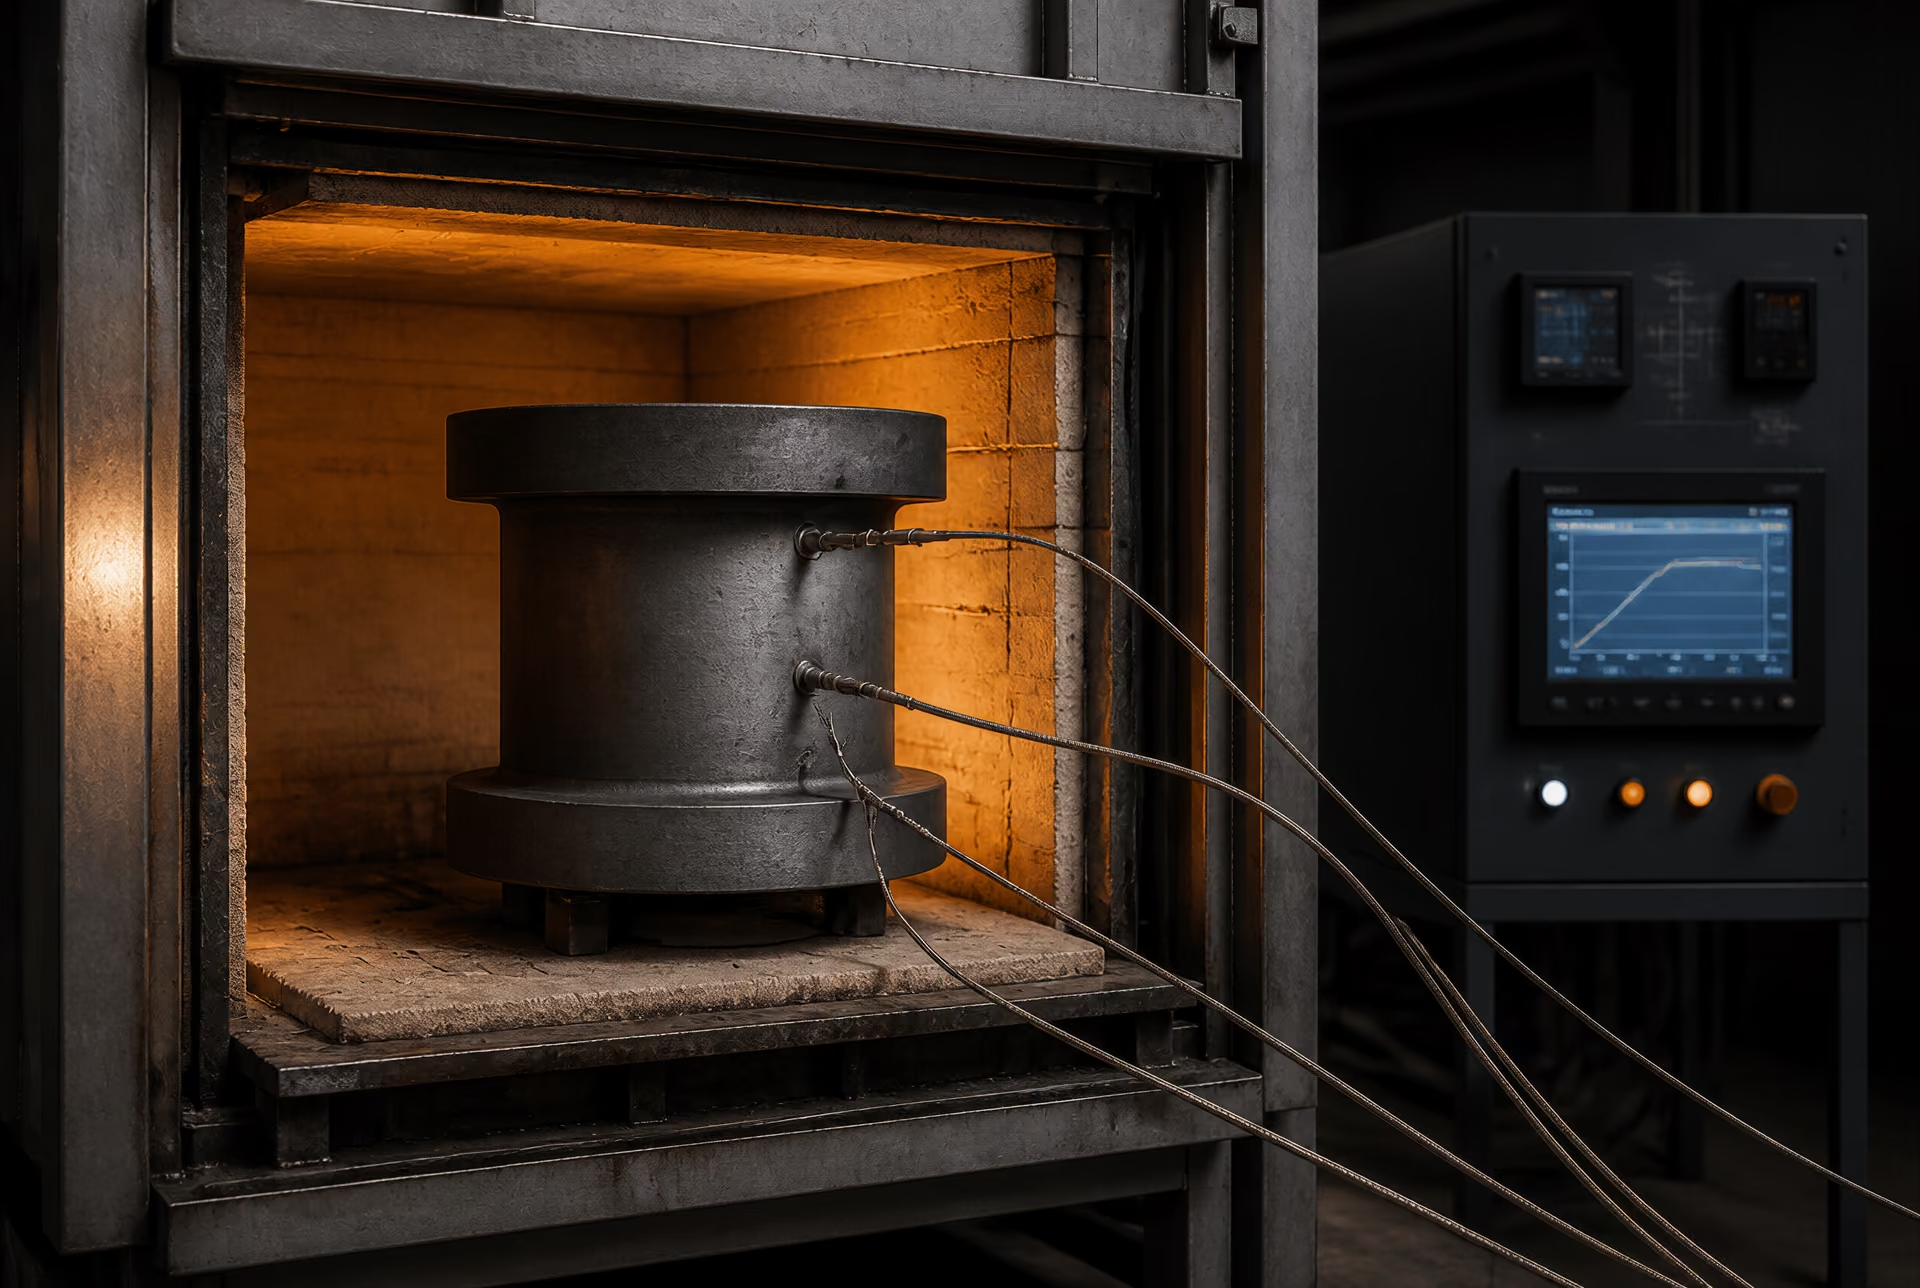
Требования к печи и контроль температуры
Печь должна обеспечивать нагрев всей садки до заданного диапазона температур и выдержку в этом диапазоне без чрезмерных температурных колебаний. Это требование более строгое, чем простое подтверждение того, что один контроллер печи показывал заданную температуру. Контроллер обычно измеряет температуру атмосферы или зоны печи, тогда как сама сталь нагревается медленнее, и в центре толстого сечения её температура может быть ниже, чем на поверхности. Для определения способности оборудования обеспечивать приемлемую однородность температуры в предусмотренных условиях эксплуатации применяют обследование печи, измерения в рабочей зоне и термопары, установленные в садке.
Оборудование для измерения температуры требует калибровки по известному эталону. Применимая процедура обычно устанавливает точность приборов, тип термопар, интервал калибровки, места установки, а также порядок обращения с отказавшими или дающими дрейф показаний датчиками. Зафиксированная уставка не равнозначна подтверждённой температуре металла. Для массивных поковок, крупных прутков и плотно уложенных садок определяющей может быть наиболее медленно нагревающаяся точка, а не атмосфера печи. Поэтому схема укладки садки должна быть задана: детали не должны экранировать друг друга, препятствовать циркуляции или образовывать массу, с которой печь не испытывалась.
SAE AMSH6875C полезен именно потому, что рассматривает термообработку как контролируемую систему. Он охватывает четыре класса стали и не сводит соответствие требованиям к одному числовому значению температуры. Возможности оборудования, измерение температуры, рабочая процедура и проверка — всё это является частью процесса. При этом соответствующая спецификация на продукцию устанавливает пределы, характерные для конкретной марки. Например, ISO 683-1:2016 содержит технические требования к поставке полуфабрикатов, прутков, катанки, плоского проката и поковок из нелегированных сталей для закалки и отпуска, включая нормализованное и закалённое с отпуском состояния. Термист должен обеспечить требуемое состояние для фактической формы изделия и размера его сечения.
Атмосфера печи также может влиять на соответствие требованиям. Окисление, обезуглероживание и науглероживание способны изменять химический состав поверхности, припуск на обработку и поверхностный слой, чувствительный к усталостному разрушению. Спецификация может требовать контролируемой атмосферы, защитной обработки или последующего удаления поверхностного слоя. В записи о работе печи должны быть указаны оборудование, программа, атмосфера — если применимо, показания температуры, аварийные сигналы и отклонения. Если партия подверглась неконтролируемому отклонению режима, решение о её годности нельзя делать только по внешнему виду.
Процедуры, выдержка и практика охлаждения
Процедура термообработки должна определять последовательность операций, а не только номинальное название цикла. Обычно в ней указываются садка, печь, скорость нагрева или этапы нагрева, если они подлежат контролю, диапазон температуры аустенитизации или превращения, минимальное время выдержки, допустимые пределы переноса, закалочная среда, перемешивание, операция отпуска и способ окончательного охлаждения. Требуемая выдержка связана с геометрией изделия и состоянием садки. Нельзя считать, что моток тонкой катанки и крупная поковка из легированной стали достигнут одинаковой внутренней температуры за одно и то же время.
Выдержка начинается только после достижения требуемой температуры контролирующей частью садки, если только применимый стандарт прямо не допускает иной порядок отсчёта. Запуск таймера при достижении печью уставки может привести к недогреву центра массивного сечения. Такая ошибка способна вызвать сохранение нерастворившихся фаз, неполное превращение или градиент твёрдости, даже если диаграмма показывает правильный цикл.
Закалка является отдельной контролируемой операцией. Спецификация или утверждённая процедура может устанавливать требования к воде, полимерному раствору, маслу, газу или другой среде, включая концентрацию, температуру, циркуляцию, перемешивание и допустимый уровень загрязнения. Задержка перед закалкой имеет значение, поскольку охлаждение начинается уже при переносе изделия из печи в бак. Садка должна быть погружена в среду в течение установленного интервала, при этом должны обеспечиваться достаточное перемещение или перемешивание для предотвращения паровых рубашек и неравномерного охлаждения. Температуру в закалочном баке и концентрацию полимера необходимо измерять; указание «закалено в масле» не характеризует состояние масла в день обработки.
Скорость охлаждения влияет не только на твёрдость. Она определяет образование феррита, перлита, бейнита и мартенсита, тогда как размер сечения и состав определяют глубину протекания требуемого превращения. Затем отпуск снижает напряжения и корректирует прочность, вязкость и твёрдость. Изделие, закалённое с отпуском, нельзя точно охарактеризовать только температурой закалки. ASTM A668/A668M-16 демонстрирует стандартный подход к поковкам, различая поставку в отожжённом, нормализованном, нормализованном с отпуском, закалённом с отпуском и нормализованном, закалённом с отпуском состояниях. Эти обозначения описывают различные термические циклы и не являются взаимозаменяемыми.
Установленный способ производства может предусматривать дополнительные обязательства. DIN EN 10025-6:2023-06 распространяется на горячекатаный плоский прокат из конструкционных сталей с высоким пределом текучести, поставляемый в закалённом с отпуском состоянии, тогда как BS EN 10025-3:2019 распространяется на горячекатаную свариваемую мелкозернистую конструкционную стальную продукцию, поставляемую в нормализованном или нормализованно-прокатном состоянии. Нормализованно-прокатная продукция — это не просто закалённая с отпуском продукция с меньшей твёрдостью; её маршрут обработки и сформировавшаяся микроструктура иные. Аналогично, ASTM A508/A508M-16 распространяется на закалённые с отпуском вакуумно обработанные поковки из углеродистой и легированной стали для деталей сосудов под давлением и требует производства в основной электрической печи, если не применяется вторичное рафинирование или переплав. Термообработка не может отменить требование к способу выплавки.
Методы испытаний и документация
Проверка должна связывать испытанный материал с конкретной плавкой, изделием и циклом обработки. Типичные подтверждающие данные включают химический анализ, твёрдость, предел прочности, предел текучести, относительное удлинение, относительное сужение, испытания на ударный изгиб, если они предусмотрены, металлографическое исследование, а также контроль поверхности или внутренних дефектов. Применимый стандарт на продукцию определяет обязательные испытания и места отбора образцов. Образец, вырезанный в удобном месте, может не характеризовать наиболее толстую или медленнее всего охлаждавшуюся область, поэтому место и ориентация отбора, а также расстояние от поверхности должны быть зарегистрированы.
Твёрдость полезна для управления процессом, но не является универсальной заменой испытаниям на растяжение или ударным испытаниям. Два изделия могут иметь сходную твёрдость, но различаться по вязкости, ликвации, структуре зерна или остаточным напряжениям. Поэтому механические испытания подтверждают соответствие установленным требованиям к свойствам, а металлография и записи о процессе помогают установить, была ли получена требуемая структура. Правила повторных испытаний, пригодность образцов, калибровка испытательной машины и идентификация лаборатории также являются частью цепочки доказательств.
В записи должны быть указаны плавка или разливка материала, размеры изделия, количество, печь и номер садки, редакция процедуры, запись оператора или системы, температурная диаграмма, места расположения термопар, время выдержки, условия закалки, цикл отпуска, отклонения и окончательное решение о годности. Сертификаты должны содержать перекрёстные ссылки на протоколы испытаний, а не только отдельные числовые показатели. Прослеживаемость должна сохраняться при резке, ковке, прокатке, термообработке и удалении образцов.
Без таких записей сертификат с указанием «нормализованная» или «закалённая и отпущенная» представляет собой утверждение с ограниченным техническим подтверждением. При наличии контролируемого оборудования, определённой процедуры и результатов, связанных с той же идентификацией материала, состояние поставки становится доказуемым. В этом и состоит различие между просто указанным и проверенным состоянием.
Состояние поверхности, размерное состояние и механические свойства
Состояние поставки описывает не только марку стали. Оно связывает форму изделия, состояние поверхности, точность размеров, состояние после термической обработки и установленные механические свойства. При этом эти характеристики необходимо рассматривать раздельно. Пруток может поставляться в закалённом и отпущенном состоянии с поверхностью после прокатки либо из той же широкой легированной группы после холодной отделки и механической обработки. Обозначение марки может оставаться неизменным, тогда как результаты контроля, остаточные напряжения и эксплуатационная реакция будут различаться.
Способ производства является ещё одним различием. World Steel Association указывает, что двумя основными маршрутами производства стали являются маршрут доменная печь — кислородный конвертер (BF-BOF) и маршрут электродуговой печи (EAF). Интегрированный маршрут использует железную руду, металлургический уголь, известняк и переработанную сталь; в маршруте EAF главным образом используются переработанная сталь, железо прямого восстановления или жидкий чугун и электроэнергия (World Steel Association, 2024). Эти маршруты выплавки влияют на чистоту стали, содержание остаточных элементов и технологический контроль, но сами по себе не определяют, является ли изделие отожжённым, нормализованным, закалённым и отпущенным, холоднодеформированным или обработанным механически.
После разливки слябы, блюмы и заготовки прокатывают в плоские и длинномерные изделия. Эта последовательность во многом определяет форму и текстуру изделия, однако окончательное состояние поставки может требовать дополнительных термических, механических операций или операций обработки поверхности.
Поверхности после прокатки, механической обработки, удаления окалины и отделки
Термин «после прокатки» обычно обозначает поверхность, сохранившуюся после горячей прокатки, а не полное описание режима термической обработки. На поверхности может присутствовать прокатная окалина — оксидный слой, образовавшийся при повышенной температуре. Её внешний вид и толщина зависят от повторного нагрева, температуры прокатки, охлаждения, химического состава стали и времени до удаления окалины. Поэтому лист может иметь поверхность после прокатки и быть нормализованным либо иметь поверхность после прокатки и поставляться в другом установленном термическом состоянии, если соответствующий стандарт на продукцию допускает такое сочетание.
Удаление окалины устраняет часть или всю прокатную окалину посредством гидроструйной обработки, дробеструйной обработки, травления или другого установленного процесса. Это изменяет поверхность, представленную для визуального контроля, нанесения покрытия, сварки или ультразвукового контроля. При этом оно автоматически не нормализует, не закаливает и не отпускает объём металла. Сильное или плохо контролируемое удаление окалины может выявить закаты, плёны и прокатную окалину, которые ранее были скрыты; это является следствием контроля, а не обязательно вновь образовавшимся дефектом материала.
Механическая обработка удаляет материал и может обеспечивать заданные диаметр, плоскостность, профиль или шероховатость. Она также может удалять поверхностное обезуглероживание, окалину и неглубокие несплошности. Обработанный механически пруток не становится другой маркой только потому, что его поверхность была срезана. Однако механическая обработка может выявить подповерхностные показания, уменьшить сечение, доступное для испытания под нагрузкой, и создать локальные растягивающие напряжения или следы термического воздействия, если параметры резания выбраны неправильно. Шлифование может вызвать локальный нагрев, прижоги или ориентированные в определённом направлении повреждения поверхности, тогда как точение может оставлять следы инструмента, действующие как концентраторы напряжений при эксплуатации в условиях усталости.
Холодная отделка включает холодное волочение, обдирку, точение, шлифование или сочетания этих операций в зависимости от стандарта на продукцию. В отличие от простой очистки, холодная деформация может повысить предел текучести и твёрдость, уменьшить относительное удлинение, изменить точность размеров и оставить остаточные напряжения. Поэтому изделие после холодной отделки может сохранять то же номинальное обозначение стали, но иметь свойства, отличающиеся от свойств горячекатаного изделия, изготовленного из той же плавки. ISO 683-1:2016 рассматривает состояние поверхности и состояние после термической обработки как отдельные части технических требований к поставке полуфабрикатов, прутков, катанки, плоских изделий и поковок из нелегированных сталей для закалки и отпуска.
Установленное состояние поверхности также определяет, что именно может подтвердить контроль. Визуальный контроль светлой механически обработанной стали отличается от контроля через прокатную окалину. Шероховатость поверхности влияет на измерение толщины покрытия, контактные испытания на твёрдость и обнаружение трещин. Для ответственного с точки зрения безопасности компонента в сертификате следует указывать фактически поставленное состояние поверхности, а не оставлять термин «отделанный» для произвольного толкования.
Допуски размеров и остаточные напряжения
Размерное состояние относится к размерам, форме и допустимым отклонениям: толщине, диаметру, ширине, длине, прямолинейности, плоскостности, овальности и профилю. Оно не является синонимом качества поверхности или термической обработки. При горячей прокатке обычно получают более широкий разброс размеров, чем при механической обработке или холодном волочении, поскольку изделие усаживается при охлаждении, а зазоры между валками, температура и регулирование выпуклости валков имеют конечную точность. Холодная отделка может повысить точность допусков, но также способна вызвать кривизну, неравномерную пластическую деформацию или анизотропное изменение размеров.
Термическая обработка также может изменять размеры. Закалка вызывает неравномерное тепловое сжатие и фазовое превращение; мартенсит занимает объём, отличающийся от объёма исходного аустенита, а различия между поверхностью и сердцевиной могут привести к деформации детали. Отпуск уменьшает часть напряжений, возникших при закалке, но не гарантирует получения изделия без остаточных напряжений. Нормализация может измельчить и восстановить структуру после горячей обработки, однако различия в охлаждении по толщине массивного сечения всё ещё могут приводить к изменению размеров.
Остаточное напряжение — это внутреннее напряжение, сохраняющееся после снятия внешней нагрузки или технологического усилия. Оно может возникать при прокатке, правке, холодном волочении, механической обработке, сварке, шлифовании или неравномерной термической обработке. Напряжение может быть растягивающим у поверхности и сжимающим под ней либо иметь обратное распределение. Деталь может соответствовать допуску на размеры при контроле и всё же деформироваться после удаления материала, отверждения покрытия или сварки компонента. И наоборот, обработка для снятия напряжений может повысить размерную стабильность, не изменяя обозначение марки.
Поэтому требования к допускам должны указываться в заказе и нормативной документации по контролю, а не предполагаться на основании наименования стали. Для листа, поставленного по BS EN 10025-3:2019 в нормализованном или нормализованно-прокатном состоянии, технические требования к поставке включают не только химический состав. На плоское изделие в закалённом и отпущенном состоянии по DIN EN 10025-6:2023-06 также распространяются требования к размерам, поверхности и механическим свойствам в дополнение к установленному термическому состоянию.
Твёрдость, прочность, пластичность и вязкость
Твёрдость — это сопротивление вдавливанию или, в некоторых испытаниях, проникновению и отскоку. Предел прочности при растяжении — максимальное инженерное напряжение, достигнутое при испытании на растяжение; предел текучести характеризует начало заданной остаточной деформации. Относительное удлинение и относительное сужение характеризуют пластичность. Вязкость относится к сопротивлению разрушению и обычно оценивается ударными испытаниями при установленной температуре и заданной ориентации образца. Эти свойства взаимосвязаны, но ни одно из них не может заменить все остальные.
Закалка обычно повышает твёрдость и прочность за счёт образования мартенситных или смешанных продуктов превращения. Отпуск снижает часть этой твёрдости и одновременно улучшает пластичность и вязкость. Отжиг обычно уменьшает прочность и твёрдость и способствует формированию более технологичной структуры. Нормализация во многих углеродистых и низколегированных сталях формирует феррито-перлитную структуру, свойства которой зависят от содержания углерода, размера сечения и скорости охлаждения. Нормализованно-прокатное состояние может обеспечивать заданные свойства посредством контролируемой прокатки и охлаждения, не будучи идентичным по истории обработки отдельно нормализованному изделию.
Поэтому обозначение состояния поставки необходимо рассматривать вместе с требованиями к испытаниям. ASTM A668/A668M-16 классифицирует поковки из углеродистой и легированной стали как отожжённые, нормализованные, нормализованные и отпущенные, закалённые и отпущенные либо нормализованные, закалённые и отпущенные. ASTM A434/A434M-24 распространяется на горячедеформированные и холодноотделанные прутки из легированной стали в закалённом и отпущенном состоянии, поэтому термины «холодная отделка» и «закалка и отпуск» описывают разные составляющие состояния. SAE AMSH6875C устанавливает дополнительные контролируемые требования к печному оборудованию, процедурам, температурам и методам испытаний для четырёх классов стали.
Одна только твёрдость или один только предел прочности при растяжении не могут определить полную микроструктуру или историю обработки. Отпущенная мартенситная сталь и сталь с другой структурой могут демонстрировать сходную твёрдость в одной точке, но различаться по ударной вязкости, остаточным напряжениям, чистоте или реакции на сварку. Имеют значение температура испытания, ориентация образца, положение в сечении и частота отбора проб. Для поковок сосудов, работающих под давлением, ASTM A508/A508M-16 требует производства в основной электрической печи, если не применяются вторичное рафинирование или переплав, показывая, что соответствие требованиям к поставке может включать установленный способ производства наряду с термической обработкой и механическими испытаниями. Сертификат имеет смысл только тогда, когда все эти взаимосвязанные условия рассматриваются совместно.
Обоснование свариваемости, вязкости и эксплуатационной температуры
Состояние поставки — это не неформальное описание материала, данное поставщиком. Оно фиксирует контролируемое сочетание формы изделия, химических ограничений, способа производства, состояния после термической обработки, состояния поверхности и заданных механических свойств. Эти сведения имеют значение при сварке стали, поскольку основной металл и зона термического влияния сварки (ЗТВ) испытывают различные термические циклы. Поэтому два изделия из одного широкого семейства конструкционных сталей могут требовать различных мер контроля сварки и по-разному реагировать на степень закрепления, скорость охлаждения и эксплуатационную температуру.
Способ производства является одной из переменных, но сам по себе не определяет состояние поставки. World Steel Association указала доменный/кислородно-конвертерный маршрут (BF-BOF) и маршрут с электродуговой печью (EAF) как два основных способа производства стали в 2024 году. Интегрированный маршрут использует железную руду, металлургический уголь, известняк и переработанную сталь; в маршруте EAF преимущественно используются переработанная сталь, железо прямого восстановления или жидкий чугун, а также электроэнергия. U.S. Environmental Protection Agency отдельно описало кислородно-конвертерный процесс как рафинирование жидкого чугуна из доменной печи с добавлением лома, рассматривая производство в EAF как отдельный способ производства стали. После разливки слябы, блюмы или заготовки могут прокатываться в плоские или длинномерные изделия. Способ производства влияет на содержание остаточных элементов, чистоту и ликвацию, однако применимый стандарт на изделие по-прежнему определяет, что именно должно быть поставлено и проверено.
Мелкозернистые конструкционные стали и сварка
BS EN 10025-3:2019 является полезным примером для конструкционных сталей, поскольку охватывает горячекатаные плоские и длинномерные изделия из свариваемых мелкозернистых конструкционных сталей, поставляемые в нормализованном или нормализованном прокатанном состоянии. К маркам относятся, например, S275N, S355N, S420N и S460N, а также соответствующие низкотемпературные категории S275NL, S355NL, S420NL и S460NL. Суффикс не является декоративным. Он обозначает установленное состояние поставки и категорию вязкости, тогда как толщина изделия и обозначение качества влияют на применимые требования.
Нормализация или, если это допускается, контролируемая нормализующая прокатка измельчает ферритно-перлитную зеренную структуру и формирует известное исходное состояние для изготовления. Мелкий размер зерна обычно способствует полезному сочетанию предела текучести, свариваемости и ударной вязкости по Шарпи. Однако он не устраняет сварочные риски. В ЗТВ могут присутствовать крупнозернистая область рядом с границей сплавления, зона с изменёнными продуктами превращения, а также участки, которые были отпущены или размягчены сварочным циклом. Эти области определяются максимальной температурой, продолжительностью пребывания выше критических интервалов превращения, скоростью охлаждения и последующим повторным нагревом.
Углеродный эквивалент Расчётный показатель, объединяющий содержание углерода и выбранных легирующих элементов для оценки прокаливаемости и склонности к образованию трещин, связанных со сваркой.
Углеродный эквивалент и контроль содержания водорода имеют центральное значение при выборе процедуры. Повышенная склонность к закалке, чрезмерное закрепление, холодная плита или водородсодержащие сварочные материалы могут способствовать образованию холодных трещин, обусловленных водородом, особенно в ЗТВ или корне сварного шва. Предварительный подогрев снижает скорость охлаждения и способствует диффузии водорода из сварного соединения; ограничения межслойной температуры предотвращают чрезмерный рост зерна и потерю вязкости. Тепловложение необходимо контролировать в обоих направлениях. Слишком низкое тепловложение может привести к образованию твёрдых, чувствительных к растрескиванию областей, тогда как слишком высокое может увеличить крупнозернистую ЗТВ и снизить вязкость.
Термин «свариваемая» описывает общую пригодность при заданных условиях. Он не гарантирует, что каждое соединение, любая толщина, процесс или сварщик обеспечат выполнение критериев приемки. Аттестация процедуры сварки должна устанавливать соответствующие переменные: конструкцию соединения, процесс, классификацию сварочного материала, тепловложение, предварительный подогрев, межслойную температуру, толщину листа, степень закрепления и любую последующую термическую обработку после сварки. Состояние поставки имеет значение, поскольку процедура, аттестованная для нормализованной стали S355N, не может автоматически переноситься на закалённую и отпущенную сталь S690Q, даже если обе называются конструкционными сталями.
Размерное закрепление создаёт дополнительный фактор. Толстая, сильно закреплённая конструкция не может свободно сокращаться по мере затвердевания металла шва и охлаждения ЗТВ. Остаточные напряжения, угловая деформация и локальная пластическая деформация могут быть больше, чем в образце для испытаний с небольшим закреплением. Поэтому толщина изделия, направление прокатки, последовательность выполнения швов и сборка под сварку должны учитываться при планировании изготовления, а не только в сертификате на материал.
Закалённые и отпущенные стали в нагруженных конструкциях
Закалённые и отпущенные стали (Q&T) получают свои свойства в состоянии поставки посредством целенаправленной последовательности операций: аустенитизации, быстрого охлаждения и отпуска. Закалка создаёт твёрдые продукты превращения, тогда как отпуск снижает хрупкость и регулирует прочность, пластичность и вязкость. DIN EN 10025-6:2023-06 распространяется на горячекатаные плоские изделия из конструкционных сталей с высоким пределом текучести, поставляемые в закалённом и отпущенном состоянии. Обозначения S690Q, S690QL и S690QL1 различают категории прочности и ударной вязкости при установленных температурах испытания.
Та же термическая обработка, которая придаёт стали Q&T высокую прочность, может локально нарушить её свойства при сварке. Участок ЗТВ, нагретый выше интервала превращения, при охлаждении может вновь образовать твёрдые мартенситные или бейнитные составляющие. Участок, нагретый ниже этого интервала, может подвергнуться повторному отпуску и потерять твёрдость и предел текучести. В сильно нагруженном элементе такая размягчённая полоса может определять локальную деформацию, даже если основной металл сохраняет сертифицированную прочность. Поэтому при аттестации процедуры необходимо испытывать фактическое сочетание марки стали, толщины и термического цикла сварки, а не делать вывод о характеристиках только на основании сертификата на основной металл.
Тепловложение, межслойная температура и предварительный подогрев требуют особенно тщательного контроля. Чрезмерное тепловложение может снизить вязкость ЗТВ или создать недопустимую размягчённую зону; недостаточное тепловложение и быстрое охлаждение могут привести к образованию твёрдых микроструктур, чувствительных к водороду. Термическая обработка после сварки может дополнительно отпустить ЗТВ и металл шва, однако она не является универсальным способом исправления неподходящей процедуры. Кроме того, она может изменить прочность и точность размеров.
Состояние поставки Q&T не эквивалентно способу производства. ASTM A434/A434M-24 допускает производство плавки методом мартеновской, кислородно-конвертерной или электропечной выплавки для легированных стальных прутков, поставляемых в заданном закалённом и отпущенном состоянии, тогда как ASTM A668/A668M-16 классифицирует поковки по термической обработке при поставке, включая отожжённое, нормализованное, нормализованное и отпущенное, закалённое и отпущенное, а также нормализованное, закалённое и отпущенное состояния. Эти примеры показывают, почему одни лишь обозначения «легированная сталь» или «сталь EAF» не определяют механическое состояние или состояние с точки зрения свариваемости. ISO 683-1:2016 аналогичным образом устанавливает технические требования к поставке полуфабрикатов, прутков, катанки, плоских изделий и поковок, поставляемых в заданных состояниях после термической обработки и с заданным состоянием поверхности.
Испытания на удар, влияние толщины и аттестация
Испытание на удар по Шарпи является установленным испытанием при установленной температуре; оно не представляет собой универсальную гарантию вязкости при любой эксплуатационной температуре. Марка с обозначением качества «L» согласно BS EN 10025-3:2019 имеет иную установленную категорию испытаний на удар по сравнению с соответствующей категорией качества «N». Проектировщик должен связать эту категорию с минимальной температурой металла, напряжённым состоянием, скоростью деформации, толщиной листа и последствиями разрушения.
Толщина изменяет как термическую историю материала, так и требования со стороны конструкции. После прокатки, нормализации или сварки толстая плита охлаждается иначе, чем тонкая. В ней может наблюдаться более значительная ликвация по сечению, при сварке соединения возникают более высокие силы закрепления, а вязкость у поверхности и в середине толщины может различаться. Сварка плиты толщиной 100 мм с высоким тепловложением и многократными повторными нагревами не является металлургически эквивалентной сварке плиты толщиной 12 мм той же номинальной марки. Поэтому диапазон аттестации, расположение места испытания на удар, направление отбора образцов и требуемая энергия должны соответствовать определяющим стандартам на изделие и сварку.
Термическая история также включает повторный нагрев при наложении последующих проходов сварки, выполнении прихваток, ремонтах и местной правке пламенем. Каждый цикл может измельчать, укрупнять зерно или отпускать часть ЗТВ. Для стали Q&T многократный нагрев может снизить прочность; для нормализованной мелкозернистой стали чрезмерное тепловое воздействие может ухудшить эффект измельчения зерна. Испытания при аттестации должны воспроизводить максимально возможное тепловложение, минимальную и максимальную межслойные температуры, а также соответствующий диапазон толщин. Именно поэтому сертификат на материал не может заменить аттестацию процедуры сварки.
Обоснование эксплуатационной температуры должно завершаться анализом фактической конструкции, а не обозначения марки. Необходимо подтвердить состояние поставки, толщину, установленную температуру испытания на удар, процедуру сварки, подтверждающие данные о вязкости ЗТВ и уровень закрепления. Только после этого заявленную марку можно достоверно связать с нагрузками и температурами, которым будет подвергаться изготовленная конструкция.
Поковки для сосудов, работающих под давлением, и отличие ASTM A508/A508M
ASTM A508/A508M-16 — это не просто обозначение углеродистой или легированной стали с заданным химическим составом. Уже само название указывает на контролируемое сочетание формы изделия, области применения, состояния после термической обработки и практики производства стали: поковки из углеродистой и легированной стали для компонентов сосудов, работающих под давлением, подвергнутые закалке и отпуску и вакуумной обработке. Именно это сочетание имеет принципиальное значение.
Поэтому поковка, изготовленная из семейства легированных сталей, может соответствовать одному состоянию поставки, но не соответствовать другому. Один и тот же общий химический состав не подтверждает, подвергалась ли сталь вакуумной обработке, была ли выкована в требуемую форму, прошла ли закалку и отпуск или была ли принята в соответствии с требованиями к материалам для сосудов, работающих под давлением. Это отдельные технические вопросы, объединённые в ASTM A508/A508M-16 в рамках одной спецификации, ориентированной на конкретную область применения.
Область применения вакуумно обработанных поковок для сосудов, работающих под давлением
ASTM A508/A508M-16 распространяется на кованые компоненты, применяемые при изготовлении сосудов, работающих под давлением. Это не обычный пруток, который позднее механически обрабатывают в деталь, а кованая деталь из углеродистой или легированной стали, воспринимающая давление, поставляемая в состоянии после закалки и отпуска и подпадающая под положения о вакуумной обработке. Поэтому технология изготовления и состояние поставки являются частью технической сущности этой спецификации.
Ковка изменяет форму и обычно внутреннюю структуру деформации стали, однако сама по себе не устанавливает окончательные механические свойства. Эти свойства зависят от химического состава, степени обжатия при ковке, размера сечения, охлаждения, закалки, отпуска и места отбора квалификационных образцов. Для крупной поковки сосуда, работающего под давлением, также возникает значительно более сложная задача обеспечения прокаливаемости по сечению, чем для небольшого прутка. Поверхность может охлаждаться быстро, тогда как центральная часть охлаждается медленнее. Если термическая обработка детали не спроектирована и не контролируется надлежащим образом, это приводит к образованию различных продуктов превращения и различной вязкости по сечению.
Вакуумная обработка направлена на другую составляющую риска. Снижение содержания растворённых газов и контроль неметаллических включений могут иметь большое значение, когда толстая поковка должна сохранять вязкость и выдерживать циклические нагрузки или эксплуатацию при высоком давлении. Это требование не означает, что все включения устраняются, и не заменяет ковку или термическую обработку. Оно представляет собой дополнительный контроль состояния жидкой стали до того, как поковка достигает окончательного состояния поставки.
Именно поэтому одного указания «закалённая и отпущенная» недостаточно для описания поковки по A508/A508M. ASTM A668/A668M-16, более широкая спецификация на поковки, классифицирует поковки по состоянию термической обработки при поставке, включая отожжённое, нормализованное, нормализованное и отпущенное, закалённое и отпущенное, а также нормализованное, закалённое и отпущенное состояния. Такая классификация сообщает пользователю, каким образом поковка подвергалась термической обработке. A508/A508M дополнительно устанавливает требования, обусловленные конкретной областью применения, включая вакуумную обработку и допустимый технологический маршрут изготовления.
Это различие также проявляется в других стандартах. ISO 683-1:2016 устанавливает технические условия поставки полуфабрикатов, прутков, катанки, плоских изделий и поковок, поставляемых в определённых состояниях термической обработки и поверхности. DIN EN 10025-6:2023-06 распространяется на горячекатаные плоские изделия из конструкционных сталей с высоким пределом текучести, поставляемые в закалённом и отпущенном состоянии. Ни один из этих документов не превращает обычное конструкционное изделие в поковку для сосуда, работающего под давлением. Решающее значение сохраняют форма изделия, категория эксплуатации и установленный технологический маршрут.
Производство в основной электропечи и допустимые альтернативы
ASTM A508/A508M-16 требует изготовления стали основным электропечным способом, если только не применяется признанный процесс вторичного рафинирования или переплава. Это положение контролирует технологический маршрут, но не утверждает, что все электропечи производят идентичную сталь. Практика плавки, шихтовые материалы, рафинирование, раскисление, вакуумная обработка, разливка и последующая ковка по-прежнему влияют на чистоту и внутреннее качество.
World Steel Association выделяет два основных маршрута производства стали: доменно-конвертерный маршрут с применением кислородного конвертера и маршрут с использованием электродуговой печи. В описании сырьевых материалов за 2024 год различаются их исходные компоненты: интегрированный маршрут использует железную руду, металлургический уголь, известняк и вторичную сталь, тогда как маршрут электродуговой печи в основном использует вторичную сталь, железо прямого восстановления или жидкий чугун и электроэнергию. U.S. Environmental Protection Agency также различает кислородно-конвертерный процесс, при котором жидкий чугун доменной печи рафинируют с добавлением лома, и отдельный процесс в электродуговой печи.
Это различие между маршрутами не следует смешивать с последующими стадиями производства. Согласно World Steel Association, непрерывная разливка превращает жидкую сталь в слябы, блюмы и заготовки, которые затем прокатывают в плоские и длинномерные изделия. Для поковки сосуда, работающего под давлением, напротив, требуется подходящий литой полуфабрикат, за которым следуют достаточная деформация и контролируемая ковочная операция. Термическая обработка выполняется после этих операций формообразования или частично совмещается с ними; она не является другим названием маршрута производства в электропечи.
Формулировка A508/A508M допускает альтернативы через вторичное рафинирование или переплав, а не рассматривает все возможные первичные маршруты выплавки как равноценные. Вторичное рафинирование может дополнительно контролировать состав, содержание газов и включений после первоначальной плавки. При переплаве из ранее изготовленной стали получают новый слиток, что позволяет дополнительно контролировать ликвацию и чистоту. Таким образом, структура стандарта фактически означает, что другой первичный маршрут может быть признан приемлемым только в том случае, если установленное условие рафинирования или переплава обеспечивает требуемую техническую основу.
Это требование не следует переносить на любую стальную продукцию. Например, ASTM A434/A434M-24 распространяется на горячедеформированные и холоднообработанные прутки из легированной стали, подвергнутые закалке и отпуску, и допускает производство стали в мартеновской печи, кислородном конвертере и электрической печи. Спецификация на прутки может допускать такие альтернативы, поскольку её область применения, геометрия изделия, эксплуатационные предпосылки и положения о приёмке отличаются. A508/A508M имеет более узкую область применения, поскольку для поковки сосуда, работающего под давлением, внутренние несплошности, ликвация или недостаточные свойства в направлении толщины имеют иные последствия.
Почему стандарты, ориентированные на конкретную область применения, устанавливают контроль технологического маршрута
Компоненты сосудов, работающих под давлением, оценивают не только по номинальным пределам текучести и прочности при растяжении. Их разрушение может быть связано с хрупким разрушением, усталостью, концентрацией напряжений, взаимодействием со сварным соединением, повреждением, обусловленным водородом, или с предположением о безопасной утечке до разрушения, которое зависит от подтверждённого поведения материала. Контроль технологического маршрута помогает ограничить причины, которые не всегда выявляются одним лишь химическим анализом и испытанием на растяжение.
Для поковки по A508/A508M установленный маршрут сочетается со степенью обжатия при ковке, вакуумной обработкой и циклом закалки и отпуска. В результате формируется состояние поставки, включающее несколько взаимосвязанных уровней: кованую форму изделия, контролируемую историю выплавки и рафинирования, вакуумно обработанную сталь и определённое состояние термической обработки. Удаление одного из этих уровней изменяет описание изделия.
Эта логика объясняет, почему обозначение поставщика вроде «кованая легированная сталь, закалённая и отпущенная» является технически неполным. Оно может указывать форму изделия и термическую обработку, но ничего не сообщать о вакуумной обработке или допустимом маршруте выплавки. И наоборот, выражение «сталь, выплавленная в электропечи» сообщает нечто о первичном производстве, но не указывает, была ли деталь выкована, закалена и отпущена или принята по спецификации на материалы для сосудов, работающих под давлением.
Поэтому контроль технологического маршрута оправдан там, где область применения делает внутреннее качество и прослеживаемость критически важными для безопасности. Не следует распространять его на обычные прутки, листы или конструкционные изделия только потому, что они могут содержать те же легирующие элементы или поставляться в закалённом и отпущенном состоянии. BS EN 10025-3:2019 касается нормализованных или нормализованно-катанных свариваемых мелкозернистых конструкционных сталей, тогда как DIN EN 10025-6:2023-06 касается конструкционных плоских изделий в закалённом и отпущенном состоянии. Их состояния поставки отвечают на иные вопросы эксплуатации и производства.
ASTM A508/A508M-16 отличается тем, что рассматривает технологический маршрут изготовления как часть требований к материалу для сосуда, работающего под давлением. Сталь определяется не только химическим составом марки, но и тем, чем она является, как была изготовлена, какой обработке подвергалась и для какой функции предназначена.

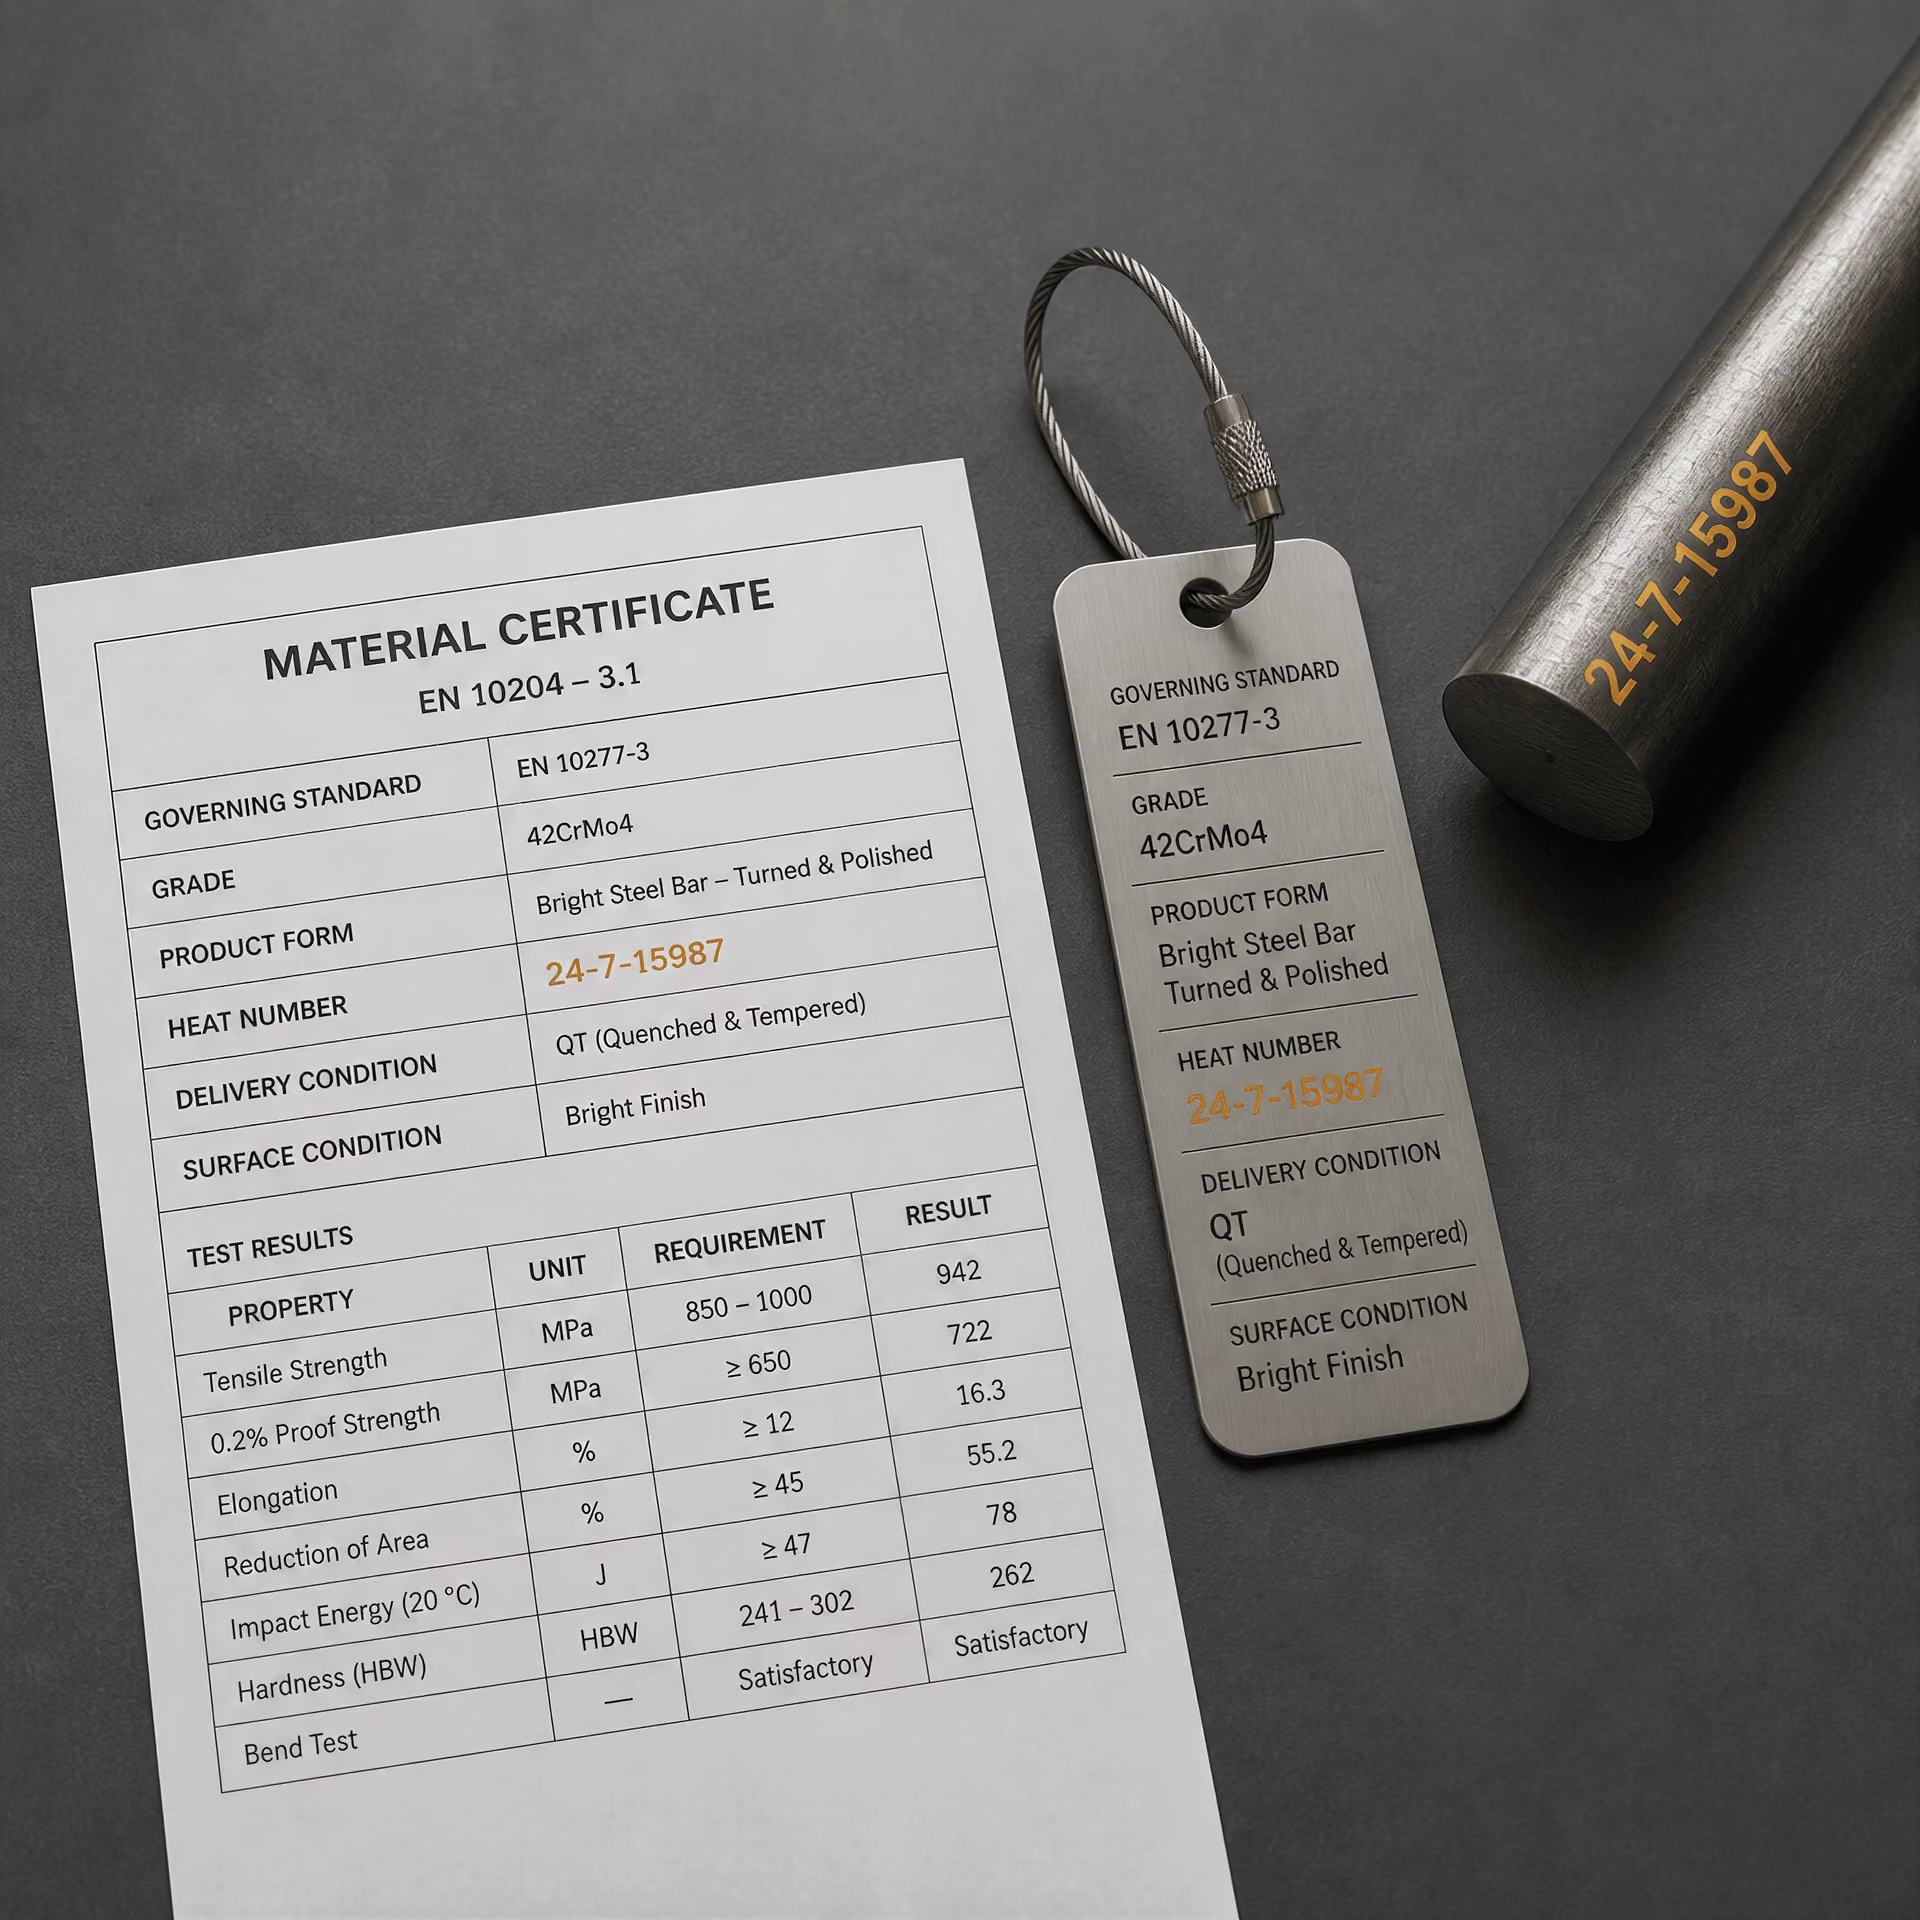
Как читать сертификат на материал и ссылку на стандарт
Сертификат на материал не является самостоятельным описанием стали. Это свидетельство того, что конкретный продукт, идентифицированный по марке, размерам и номеру плавки или разливки, был поставлен в соответствии с установленными требованиями. Его следует читать вместе с указанным стандартом на продукцию и его редакцией. Обозначение «S355N по EN 10025-3» не имеет того же значения, что «S355J2+N по EN 10025-2», а «42CrMo4 +QT» не является взаимозаменяемым с той же маркой, поставленной в отожжённом состоянии.
Марка, стандарт на продукцию и состояние поставки
Начните с определения применяемого стандарта на продукцию, года его публикации или статуса поправок, а также обозначения марки в точности так, как оно указано. Стандарт устанавливает пределы химического состава, допустимые формы продукции, состояния поставки, механические требования, размеры или допуски, положения об испытаниях и любые дополнительные пункты. Сертификат, в котором указана только марка, например S690Q или 42CrMo4, является неполным с точки зрения технической интерпретации, поскольку одна и та же марка может подпадать под действие разных стандартов на продукцию или поставляться в разных формах.
Затем определите форму продукции. Термины «лист», «плоская продукция», «пруток», «катанка», «поковка», «заготовка» и «бесшовная труба» описывают разные категории продукции, для которых действуют разные правила испытаний и определения размеров. Непрерывная разливка производит полупродукты — слябы, блюмы и заготовки; затем они перерабатываются в плоский или сортовой прокат, как описано World Steel Association в 2024 году. Поэтому сертификат на катаный лист не подтверждает автоматически соответствие кованого кольца, изготовленного из стали аналогичного состава.
Состояние поставки — это определённое стандартом состояние, а не общее описание поставщика. Оно может включать форму продукции, состояние поверхности, термическую обработку и механические требования. ISO 683-1:2016 устанавливает технические требования к поставке полупродуктов, прутков, катанки, плоской продукции и поковок из нелегированных сталей для закалки и отпуска, включая нормализованное состояние и состояние после закалки и отпуска. Обозначение «+N» обычно указывает на нормализованный или нормализованно-катанный материал, если соответствующий стандарт определяет его таким образом; «+QT» указывает на материал после закалки и отпуска. Точное значение в каждом случае определяется указанным стандартом.
BS EN 10025-3:2019 распространяется на горячекатаную плоскую и сортовую продукцию из свариваемых мелкозернистых конструкционных сталей, поставляемую в нормализованном или нормализованно-катаном состоянии, включая такие марки, как S275N и S355N. DIN EN 10025-6:2023-06 распространяется на горячекатаную плоскую продукцию из конструкционных сталей с высоким пределом текучести, поставляемую в состоянии после закалки и отпуска, включая такие обозначения, как S690Q. Это не просто альтернативные обозначения одного и того же состояния поставки. Нормализация, нормализующая прокатка, закалка и отпуск формируют различные микроструктуры и, следовательно, разные характеристики прочности, вязкости и ограничения при изготовлении.
Зафиксируйте номинальную толщину, ширину, длину или диаметр, а также то, приводит ли сертификат номинальные или фактические размеры. Толщина может влиять как на установленные механические показатели, так и на место отбора образцов. Состояние поверхности также необходимо рассматривать отдельно: поверхность после прокатки, очищенная от окалины, механически обработанная, обточенная или шлифованная может иметь разные последствия для дефектов, контроля размеров и последующей обработки. Не следует делать вывод о качестве поверхности на основании суффикса, обозначающего термическую обработку.
Способ выплавки, номер плавки и прослеживаемость
Способ производства является отдельным параметром, не связанным напрямую с состоянием поставки. World Steel Association выделяет два основных способа производства стали: доменно-кислородно-конвертерный и электросталеплавильный. В описании сырьевых материалов за 2024 год указано, что интегрированный способ использует железную руду, металлургический уголь, известняк и переработанный стальной лом, тогда как электросталеплавильный способ основан главным образом на переработанном стальном ломе, железе прямого восстановления или жидком чугуне и электроэнергии. U.S. Environmental Protection Agency описывает кислородно-конвертерный процесс как рафинирование жидкого доменного чугуна с добавлением лома, а электросталеплавильный процесс рассматривает как отдельный способ производства стали.
В сертификате могут быть указаны процесс выплавки, вторичная металлургия, вакуумная обработка, электрошлаковый переплав или иная квалификация технологического маршрута. Не следует считать эти сведения подтверждением состояния термической обработки. ASTM A434/A434M-24 допускает производство охристым, кислородно-конвертерным или электропечным способом для охватываемых этим стандартом горячедеформированных и холоднообработанных легированных стальных прутков после закалки и отпуска. В отличие от этого, ASTM A508/A508M-16 требует производства в основной электрической печи, если не применяется вторичная металлургия или переплав. Такие положения устанавливают требования к технологическому маршруту, поскольку это предусмотрено стандартом на продукцию; они не означают, что всякая сталь после закалки и отпуска должна быть выплавлена в электрической печи.
Номер плавки, номер разливки или идентификатор плавки связывает сертификат с физическим материалом. Он должен быть указан в сертификате, на маркировке продукции, бирке пакета, в документации на поковку или в записи системы контроля материалов. Прослеживаемость может проходить через несколько идентификаторов: плавка печи, ручей или разливка при непрерывном литье, сляб или заготовка, прокатная партия, загрузка поковки и номер готовой детали. Проверьте непрерывность этой цепочки. Результат испытания для плавки H1234 нельзя отнести к плавке H1235 только потому, что обе имеют одну и ту же марку и были обработаны в один день.
Если в сертификате указаны «анализ ковшевой пробы», «анализ продукции» или «контрольный анализ», внимательно интерпретируйте эти термины. Ковшевой анализ отражает заявленный состав жидкой плавки; анализ продукции выполняется по готовому изделию и может допускать иные отклонения. Содержание углерода, марганца, кремния, хрома, никеля, молибдена, фосфора, серы, азота и микролегирующих элементов следует сопоставлять с пределами, установленными в указанном стандарте, а не с общей таблицей для данной марки из другой редакции стандарта.
Механические испытания, термическая обработка и критерии приемки
Разграничивайте зафиксированный результат и требование приемки. В сертификате могут быть указаны предел текучести, временное сопротивление, удлинение, ударная энергия, твёрдость, относительное сужение или результат неразрушающего контроля. Для каждого показателя необходимо знать направление испытания, место расположения образца, диапазон толщины, температуру испытания, единицу измерения и стандартный метод. Например, результат ударного испытания 40 Дж невозможно интерпретировать без уточнения, является ли это энергией по Шарпи с V-образным надрезом при 0 °C, −20 °C или другой установленной температуре.
Проверьте, является ли результат измеренным значением или заявлением о соответствии, а также требует ли стандарт испытания каждой плавки, каждой партии, каждой поковки или определённой выборки. Приёмка может зависеть от минимального предела текучести, диапазона временного сопротивления, минимального удлинения, среднего значения и индивидуального минимума ударной энергии, диапазона твёрдости или разрешённой процедуры повторного испытания. Отметка «годно» имеет практическую ценность только тогда, когда применимые критерии приведены или на них имеется однозначная ссылка.
В записи о термической обработке должны быть указаны состояние, печь или оборудование, партия, даты обработки, если они требуются, температуры, время выдержки, способ охлаждения и параметры отпуска. SAE AMSH6875C устанавливает требования к термической обработке стали, включая требования к печному оборудованию, процедурам, температурам и методам испытаний. ASTM A668/A668M-16 классифицирует поковки по состоянию термической обработки при поставке, включая отожженное, нормализованное, нормализованное и отпущенное, закалённое и отпущенное, а также нормализованное, закалённое и отпущенное состояния. Эти категории описывают обработку, которой подверглась поковка до поставки; они не указывают, была ли сталь выплавлена кислородно-конвертерным или электросталеплавильным способом.
Наконец, изучите дополнительные требования. Они могут касаться ультразвукового контроля, испытания на растяжение в направлении толщины, ударных испытаний, размера зерна, чистоты стали, контроля свариваемости, картирования твёрдости, контроля поверхности или ограниченного содержания остаточных элементов. Такие требования часто устанавливаются спецификацией на закупку или дополнительным пунктом, а не самой маркой стали. Сертификат имеет техническое значение только тогда, когда марка, стандарт на продукцию и его редакция, форма продукции, размеры, состояние поставки, сведения о технологическом маршруте, идентификация плавки, запись о термической обработке и результаты испытаний относятся к одному и тому же материалу.
Распространённые ошибочные толкования и сравнительная методика на основе стандартов
Почему EAF не означает единообразное поведение материала
«Сталь EAF» обозначает способ производства стали, а не совокупность свойств готового изделия. World Steel Association указывает, что двумя основными способами производства стали являются маршрут доменная печь — кислородно-конвертерный процесс (BF–BOF) и маршрут с использованием электродуговой печи (EAF). Ассоциация также различает их основные исходные материалы: интегрированный маршрут использует железную руду, металлургический уголь, известняк и переработанную сталь, тогда как маршрут EAF преимущественно использует переработанную сталь, железо прямого восстановления (DRI), жидкий чугун и электроэнергию.
Это различие имеет значение, но само по себе не позволяет определить конечное состояние поставки. Шихта для EAF, состоящая преимущественно из переработанной стали, может содержать остаточные элементы, такие как медь, олово или хром, в концентрациях, отличающихся от их содержания в шихте, основанной главным образом на DRI. На результирующие химический состав и чистоту стали влияют выбор лома, разбавление DRI или жидким чугуном, практика ведения плавки, вдувание кислорода, контроль шлака, вторичная внепечная обработка и вакуумная обработка. Производитель также может разливать сталь в слябы, блюмы или заготовки, а затем применять различные степени обжатия, режимы охлаждения и отделочные операции. World Steel Association непосредственно описывает эту последовательность: непрерывная разливка обеспечивает получение полупродуктов — слябов, блюмов и заготовок, которые впоследствии прокатываются в плоский и сортовой прокат.
Таким образом, маршрут EAF не определяет, будет ли изделие пластичным, крупнозернистым, чувствительным к включениям, свариваемым или пригодным для заданных условий усталостной работы. Эти характеристики зависят от химического состава марки, ограничений по остаточным элементам, контроля содержания азота и водорода, практики разливки и обжатия, измельчения зерна, размеров изделия и термической обработки. В 1995 году U.S. Environmental Protection Agency чётко разграничило эти способы: кислородно-конвертерное производство очищает жидкий чугун доменной плавки с добавлением лома, тогда как производство стали в EAF представляет собой отдельный процесс. Это утверждение отделяет способ производства от последующей аттестации изделия; оно не создаёт отдельную категорию материала EAF с универсальными свойствами.
Стандарты также могут по-разному учитывать способ производства. ASTM A434/A434M-24 допускает мартеновский, кислородно-конвертерный и электропечной способы выплавки для предусмотренных стандартом прутков из легированной стали в закалённом и отпущенном состоянии при соблюдении остальных требований стандарта. В отличие от этого, ASTM A508/A508M-16 требует производства в основной электропечи для охватываемых стандартом поковок для сосудов, работающих под давлением, если не применяется вторичная внепечная обработка или переплав. Поэтому способ производства является параметром соответствия там, где это прямо установлено стандартом, но он остаётся лишь одним из параметров. Сертификат завода с указанием «EAF» не может заменить установленную марку, форму изделия, размеры, состояние после термической обработки и результаты испытаний.
Почему нормализованное состояние не равно закалённому и отпущенному
Термины «нормализованное состояние» и «закалённое и отпущенное состояние» обозначают металлургические состояния поставки, а не альтернативные названия одной и той же обработки. При нормализации сталь нагревают выше соответствующего интервала превращений, а затем охлаждают на спокойном воздухе. Такая обработка измельчает или восстанавливает феррито-перлитную структуру и уменьшает некоторые последствия предшествующей прокатки или ковки. Получаемые прочность и вязкость зависят от углеродного эквивалента, содержания легирующих элементов, толщины сечения и условий охлаждения.
Закалка отличается от нормализации. Сталь нагревают до образования аустенита, а затем охлаждают достаточно быстро для получения существенно более твёрдого продукта превращения — обычно мартенсита либо смеси мартенсита и бейнита. После этого выполняют отпуск, чтобы снизить закалочные напряжения и скорректировать твёрдость, прочность и вязкость. Поэтому конечная структура не совпадает со структурой, полученной при нормализации, и эти два состояния нельзя взаимозаменять в спецификации или технологической процедуре изготовления.
Третий термин также неоднократно вызывает путаницу: нормализованная прокатка. При режиме нормализующей прокатки последние проходы выполняют в контролируемых условиях, благодаря чему получаемое состояние напоминает нормализованную сталь, хотя изделие может не подвергаться отдельной полной печной нормализации. Частями этого процесса являются контроль температуры, обжатия и последних проходов. «Нормализованное» и «нормализованное прокатанное» — связанные описания состояния поставки, но это не идентичные утверждения о технологическом процессе.
BS EN 10025-3:2019 распространяется на горячекатаные плоские и длинномерные изделия из свариваемой мелкозернистой конструкционной стали, поставляемые в нормализованном или нормализованном прокатанном состоянии. Такая формулировка является преднамеренной. Стандарт определяет семейство допустимых состояний поставки наряду с установленными марками, категориями качества и толщинами до 250 мм; он не означает, что каждое изделие этого семейства прошло одинаковую термическую историю.
Для изделий в закалённом и отпущенном состоянии действует иная логика требований к свойствам. DIN EN 10025-6:2023-06 распространяется на горячекатаные плоские изделия из конструкционных сталей с высоким пределом текучести, поставляемые в закалённом и отпущенном состоянии. Заданная прочность достигается закалкой и отпуском; при этом устанавливаются требования, зависящие от толщины, а также соответствующие ограничения на сварку, формоизменение и ремонтный нагрев. Нормализованная марка с аналогичным номинальным пределом текучести не является автоматически равноценной заменой, поскольку микроструктура, распределение твёрдости, свойства по толщине и реакция зоны термического влияния могут различаться.
ASTM A668/A668M-16 показывает, почему формулировку о состоянии поставки необходимо читать точно. Стандарт классифицирует поковки из углеродистой и легированной стали как отожжённые, нормализованные, нормализованные и отпущенные, закалённые и отпущенные либо нормализованные, закалённые и отпущенные. Это отдельные классификации, а не стилистические варианты одного обозначения. Аналогично ISO 683-1:2016 устанавливает технические требования к поставке полупродуктов, прутков, катанки, плоских изделий и поковок в определённых состояниях после термической обработки и с определённым состоянием поверхности. Формулировка «термически обработано» является слишком общей, если применяемый стандарт различает перечисленные состояния.
Почему эквивалентные марки не означают автоматически эквивалентные поставки
Обозначение марки обычно устанавливает химический состав и набор механических или технологических требований. Однако оно не всегда описывает изделие в полном виде, в котором оно поступает на изготовление. В двух документах могут быть указаны химически сопоставимые стали, но при этом различаться форма изделия, диапазон толщин, состояние после термической обработки, состояние поверхности, место отбора образцов, температура испытания, периодичность ударных испытаний, ультразвуковой контроль или допустимый способ производства.
Первым следует проверить форму изделия. Плита, пруток, поковка и катанка не имеют одинаковой истории деформации или равномерности свойств, даже если их номинальный химический состав близок. Толщина также имеет решающее значение: скорости охлаждения и последствия ликвации изменяются с размером сечения, поэтому требование, установленное для плиты толщиной 20 мм, нельзя автоматически применять к поковке толщиной 180 мм.
Затем необходимо точно сопоставить состояние поставки. Нормализованное изделие, нормализованное прокатанное изделие и изделие в закалённом и отпущенном состоянии могут иметь сходные значения предела текучести, но различаться по твёрдости, вязкости и ограничениям при сварке. Важно также состояние поверхности. Обозначения «после прокатки», очищенное от окалины, механически обработанное, холодноотделанное и кованое предполагают различные условия в отношении обезуглероживания, окалины, размерных допусков и контроля.
Требования к испытаниям могут опровергнуть поверхностное утверждение об эквивалентности. Необходимо проверить, являются ли обязательными испытания на растяжение и ударный изгиб, где отбираются образцы, какая ориентация используется и проводится ли испытание для каждой плавки, партии, поковки или диапазона толщин. ISO 683-1:2016, BS EN 10025-3:2019, DIN EN 10025-6:2023-06 и стандарты ASTM на поковки устанавливают требования для определённых категорий изделий, а не только для химического состава.
Контрольный перечень для сравнения материалов
- Маршрут Укажите маршрут плавки и рафинирования, если это требуется.
- Форма продукции Определите, является ли продукт плитой, прутком, катанкой, поковкой или имеет другую форму.
- Термическая обработка Укажите отожжённое, нормализованное, нормализованное прокаткой, закалённое и отпущенное либо другое определённое состояние.
- Поверхность и размеры Укажите вид отделки, толщину, диаметр, допуски и размер сечения.
- Испытания Сопоставьте требования к испытаниям на растяжение, ударным испытаниям, твёрдости, контролю и отбору образцов с применимым стандартом.
- Подтверждающие документы Свяжите сертификат, номер плавки, запись о термической обработке и протокол испытаний с фактическим продуктом.
Поэтому в практической сравнительной матрице способ производства следует указывать в отдельной колонке, но никогда не оставлять его определяющим критерием. В остальных колонках следует указать форму изделия и диапазон размеров, марку и применяемый стандарт, состояние после термической обработки, состояние поверхности, механические требования и требования к ударной вязкости, дополнительные виды контроля, а также подтверждающие документы — например, номер плавки, запись о термической обработке, протокол испытаний и заявление о соответствии. Итоговое сравнение должно выполняться по всей строке: способ производства → форма изделия → термическая обработка → стандарт и марка → требования к испытаниям и поверхности → документированные подтверждения. Только после этого две номинально схожие поставки можно считать технически сопоставимыми.
Источники
- [1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM A668/A668M-16, 2016. https://store.astm.org/a0668_a0668m-16.html
- [2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM A508/A508M-16, 2016. https://store.astm.org/a0508_a0508m-16.html
- [3] Heat-treatable steels, alloy steels and stainless steels — Part 1. ISO 683-1:2016, 2016. https://www.iso.org/standard/70642.html
- [4] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [5] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [6] Hot rolled products of structural steels — Part 6. DIN EN 10025-6:2023-06, 2023. https://www.dinmedia.de/en/standard/din-en-10025-6/366216503