




Co skutečně znamená dodací stav oceli
Dodací stav oceli zahrnuje více než chemické složení a propojuje formu výrobku, historii výroby, tepelné zpracování, stav povrchu, rozměry, mechanické požadavky a zkoušení. Strong evidence
Dodací stav oceli je stav definovaný normami, ve kterém je výrobek dodáván. Nejde o neformální popis dodavatele ani o synonymum pro chemické složení. Tento stav propojuje formu výrobku, historii výroby, stav tepelného zpracování, stav povrchu, rozměry, mechanické požadavky a stanovené kontroly nebo zkoušky. Tyto podrobnosti určují, jak má být materiál interpretován a co skutečně znamenají tvrzení o shodě.
| Popis dodávky | Co identifikuje | Co neidentifikuje |
|---|---|---|
| Za tepla válcovaná tabule | Plochý výrobek a historie tváření za tepla | Úplnou trasu tavení ani splnění požadavků na konečné tepelné zpracování |
| Normalizovaná tabule | Stav po normalizačním tepelném zpracování | Úpravu povrchu ani trasu výroby v peci |
| Tyč po dokončovacím zpracování za studena | Způsob dokončovacího zpracování, rozměry a stav povrchu | Jakost slitiny ani tepelný stav |
| Kalený a popuštěný výkovek | Kovaný výrobek s definovaným tepelným stavem | Hlavní trasu tavení, pokud ji norma nevyžaduje |
Číslo tavby a označení jakosti identifikují důležité části identity materiálu, ale nepopisují celý dodávaný výrobek. Stejná široká skupina ocelí může být dodána jako za tepla válcovaný plech, normalizačně žíhaný plech, plech zušlechtěný kalením a popouštěním, za studena dokončovaná tyč nebo kovaný díl. Tyto výrobky mohou mít společné hlavní legující prvky, ale mohou se výrazně lišit mezí kluzu, houževnatostí, tvrdostí, zbytkovým napětím, rozměrovými tolerancemi a svařitelností.
Dodací stav versus jakost oceli
Jakost oceli obvykle definuje rozsah chemického složení a soubor požadovaných vlastností. V závislosti na normě může také stanovovat přípustné formy výrobků, rozsahy tlouštěk, teploty rázových zkoušek, způsob dezoxidace nebo dodací stavy. Stále to však neznamená, že každý výrobek nesoucí dané označení jakosti prošel stejnou výrobní sekvencí.
Zvažme konstrukční oceli podle řady EN 10025. BS EN 10025-3:2019 se vztahuje na za tepla válcované svařitelné jemnozrnné konstrukční ocelové výrobky dodávané ve stavu normalizačně žíhaném nebo normalizačně válcovaném. Označení jako S355N proto sděluje více než pouze jmenovitou třídu meze kluzu 355 MPa: označení „N“ je spojeno s dodacím stavem normalizačně žíhaným nebo normalizačně válcovaným, který stanovuje norma. DIN EN 10025-6:2023-06 se zabývá jinou třídou výrobků, konkrétně konstrukčními ocelemi s vysokou mezí kluzu dodávanými ve stavu zušlechtěném kalením a popouštěním. Jakost z této části řady nelze interpretovat, jako by šlo pouze o pevnější verzi normalizačně žíhaného výrobku.[1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM International. ASTM A668/A668M-16, 2016.
Toto rozlišení je stejně zřejmé u norem ASTM pro výkovky. ASTM A668/A668M-16 klasifikuje výkovky z uhlíkových a legovaných ocelí podle dodacího tepelného zpracování, včetně stavů žíhaného, normalizačně žíhaného, normalizačně žíhaného a popouštěného, zušlechtěného kalením a popouštěním a normalizačně žíhaného, kaleného a popouštěného. „Výkovek z uhlíkové oceli“ proto není dostatečným popisem dodávaného stavu. Proces kování určuje formu výrobku a historii deformace; stanovené tepelné zpracování určuje další část jeho technického stavu.
ASTM A434/A434M-24 se vztahuje na za tepla tvářené a za studena dokončované tyče z legované oceli zušlechtěné kalením a popouštěním. Zde „za studena dokončovaná“ popisuje výrobní postup a stav povrchu nebo rozměrů, zatímco „zušlechtěná kalením a popouštěním“ popisuje metalurgický stav. Žádný z těchto výrazů nenahrazuje označení jakosti legované oceli. Tyč může chemickým složením vyhovovat požadovanému rozsahu jakosti, ale přesto nesplnit dodací specifikaci, pokud byla dodána v nesprávném stavu, s nesprávným stavem povrchu nebo bez požadovaných mechanických zkoušek.
Dodací stav Stav stanovený normami, ve kterém je ocelový výrobek dodáván, včetně jeho formy, tepelného zpracování, stavu povrchu, rozměrů a požadovaného ověření.
| Trasa | Hlavní kovové vstupy nebo vsázkové materiály | Primární operace |
|---|---|---|
| BF-BOF | Železná ruda, koksárenské uhlí, vápenec a recyklovaná ocel | Výroba surového železa ve vysoké peci následovaná rafinací v kyslíkovém konvertoru |
| EAF | Především recyklovaná ocel, přímo redukované železo nebo tekuté železo a elektřina | Elektrické tavení následované rafinací a odléváním |
Výrobní postup přidává další vrstvu. World Steel Association v roce 2024 uvádí, že dvěma hlavními výrobními postupy výroby oceli jsou postup ve vysoké peci a kyslíkovém konvertoru (BF-BOF) a postup v elektrické obloukové peci (EAF). Její pokyny pro suroviny rozlišují integrovaný postup, který využívá železnou rudu, hutní koksovatelné uhlí, vápenec a recyklovanou ocel, od postupu EAF, který využívá především recyklovanou ocel, přímo redukované železo nebo tekuté železo a elektrickou energii. U.S. Environmental Protection Agency v roce 1995 popsala kyslíkový proces jako rafinaci tekutého železa z vysoké pece pomocí ocelového šrotu, zatímco proces v elektrické obloukové peci označila za samostatný postup výroby oceli.
ASTM A434/A434M-24 povoluje pro tyče z legované oceli v kaleném a popuštěném stavu, na které se vztahuje, více tras zpracování taveniny. Strong evidence
[2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM International. ASTM A508/A508M-16, 2016.Tyto postupy tavení mohou ovlivňovat zbytkové prvky, čistotu, množství vměstků a řízení procesu, avšak samotný výrobní postup neurčuje, zda je konečný výrobek normalizačně žíhaný, žíhaný nebo zušlechtěný kalením a popouštěním. ASTM A434/A434M-24 povoluje u tyčí, na které se vztahuje, výrobu v martinské peci, kyslíkovém konvertoru i elektrické peci, pokud jsou splněny požadavky normy. ASTM A508/A508M-16 zaujímá konkrétnější stanovisko u vakuově zpracovaných výkovků z uhlíkových a legovaných ocelí zušlechtěných kalením a popouštěním pro součásti tlakových nádob: vyžaduje výrobu v základní elektrické peci, pokud není použito sekundární rafinační zpracování nebo přetavování. Požadavek na výrobní postup je součástí specifikace tohoto výrobku, nikoli obecnou definicí všech ocelí zušlechtěných kalením a popouštěním.

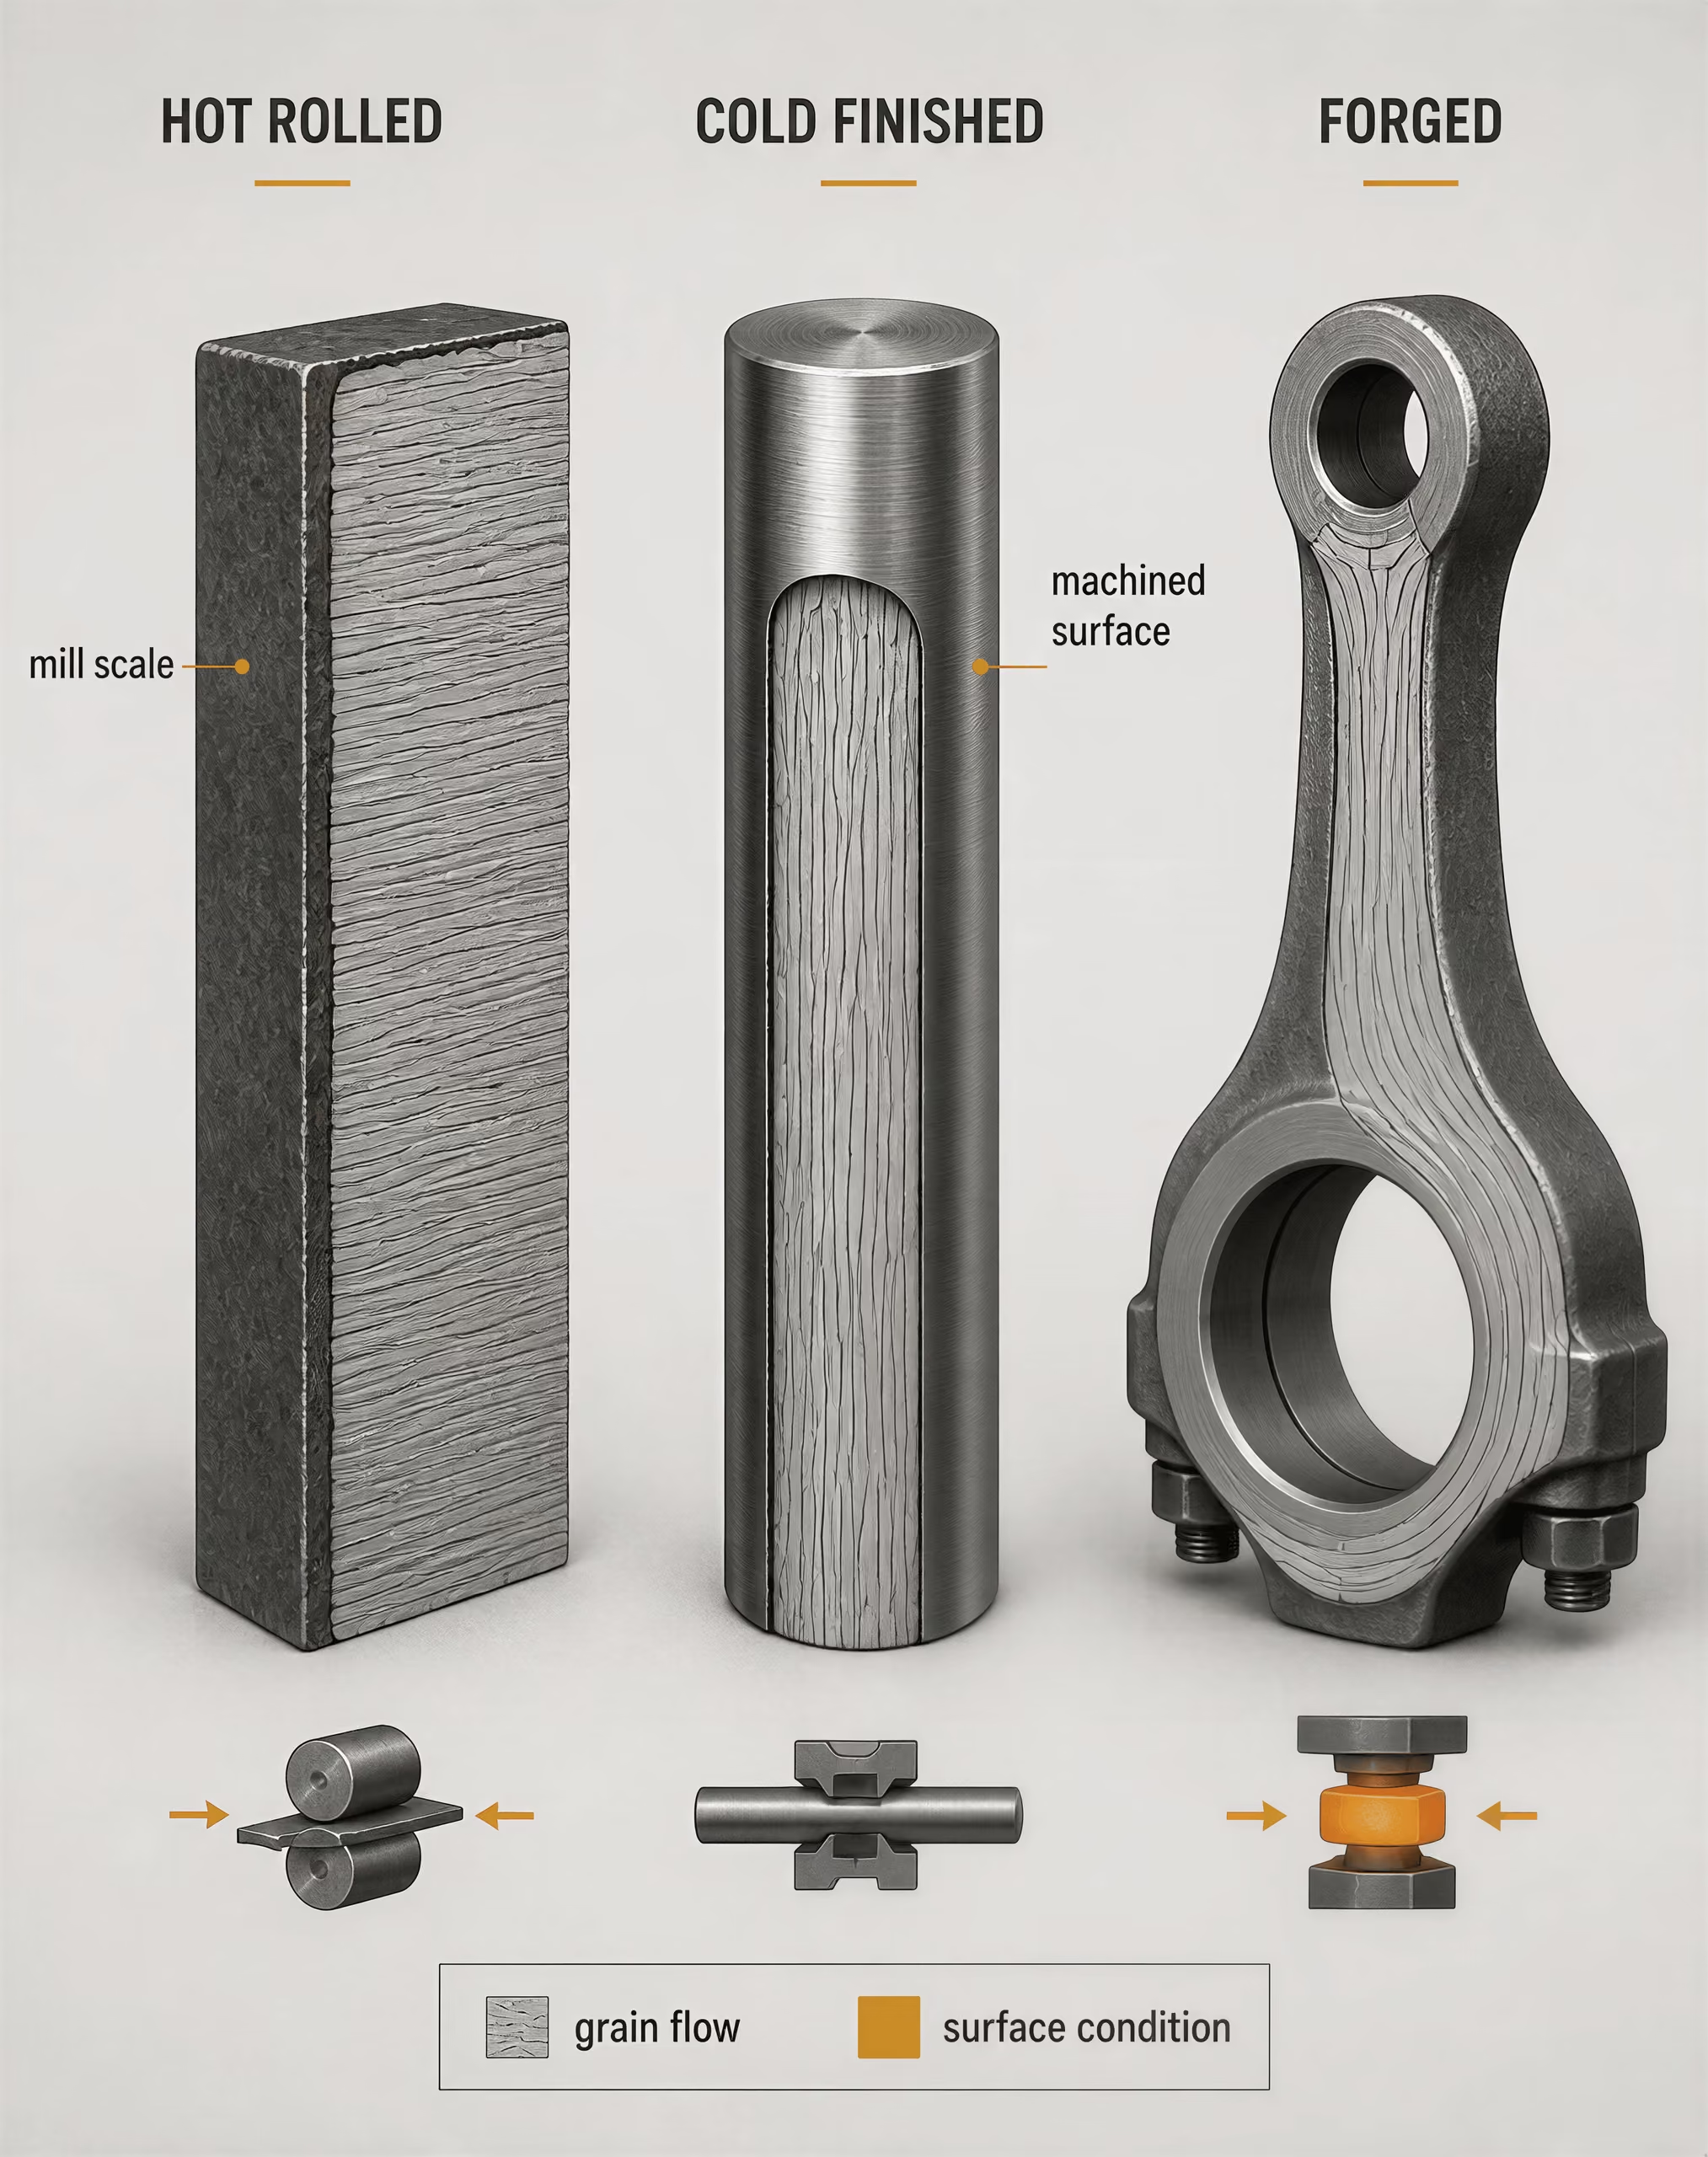
Forma výrobku, stav povrchu a stav tepelného zpracování
Forma výrobku určuje, jak byla ocel tvarována a které vady, napětí a směrové vlastnosti mohou být významné. Kontinuální odlévání podle popisu procesu World Steel Association z roku 2024 přeměňuje tekutou ocel na bramy, předvalky a bloky, které se následně válcují na ploché a dlouhé výrobky. Z bramy se může stát plech nebo tenký plech; z předvalku tyč nebo válcovaný drát; z bloku těžší profil nebo polotovar pro výkovek. Následné válcování, tažení, obrábění nebo kování mění geometrii i mechanickou odezvu.
Plochý výrobek dodaný jako za tepla válcovaný má jinou historii povrchu a rozměrů než výrobek, který byl za studena redukován a následně žíhán. Tyč označená jako za studena dokončovaná mohla být tažena, loupána, broušena nebo soustružena, s přesnější rozměrovou kontrolou a odlišným stavem povrchu. Výkovek prošel místní nebo objemovou plastickou deformací způsobem odlišným od válcovaného plechu, i když jeho chemický rozbor je podobný.
Tepelné zpracování mění mikrostrukturu. Žíhání obecně snižuje tvrdost a zbytkové napětí a současně zlepšuje tažnost a obrobitelnost. Normalizační žíhání vytváří zjemněnou feriticko-perlitickou strukturu ohřevem nad příslušný transformační rozsah a následným ochlazením na vzduchu. Normalizační válcování využívá řízený válcovací režim, aby poslední válcovací průchody vytvořily stav, který je ve stanovených ohledech srovnatelný s normalizačně žíhaným materiálem; nejde pouze o označení běžného válcování za tepla. Kalení vytváří tvrdší transformační strukturu, zatímco popouštění snižuje část křehkosti a upravuje pevnost a houževnatost. „Zušlechtění kalením a popouštěním“ proto označuje řízenou sekvenci, nikoli pouze výslednou úroveň pevnosti.[3] Heat-treatable steels, alloy steels and stainless steels — Part 1. International Organization for Standardization. ISO 683-1:2016, 2016.
Stav povrchu je nutné posuzovat odděleně od objemového tepelného zpracování. Na materiálu válcovaném za tepla může zůstat okuj, případně může být odstraněna otryskáním, mořením nebo jiným způsobem odokujení. Povrch dokončený za studena nebo obráběný může ovlivnit rozměrové tolerance, drsnost a umístění vad porušujících povrch, aniž by se změnila chemie jakosti. ISO 683-1:2016 stanovuje technické dodací požadavky pro polotovary, tyče, válcovaný drát, ploché výrobky a výkovky z nelegovaných ocelí pro kalení a popouštění, včetně definovaných stavů tepelného zpracování a povrchu. Tato struktura ukazuje, proč je „jakost oceli“ pouze jednou složkou technického popisu.
Požadované zkoušky tento stav doplňují. Tahové vlastnosti mohou být stanoveny pro konkrétní tloušťku a orientaci. Rázová zkouška může platit pouze pro stanovenou jakost nebo teplotu. Povinné mohou být také tvrdost, ultrazvuková kontrola, posouzení velikosti zrna, limity oduhličení, kontrola povrchu a rozměrové tolerance. Certifikát uvádějící pouze chemické složení neprokazuje shodu s dodacím stavem, který vyžaduje tyto dodatečné kontroly.
Proč označení řídí interpretaci
Pojmy, které se nesmějí zaměňovat
- Normalizovaný
- Tepelně zpracovaný stav vzniklý austenitizací a ochlazením na vzduchu.
- Normalizačně válcovaný
- Stav po řízeném válcování, jehož účelem je vytvořit strukturu srovnatelnou s normalizovaným materiálem.
- Dokončený za studena
- Výrobní trasa zahrnující tažení, loupání, soustružení, broušení nebo související dokončovací operace.
- Kalený a popuštěný
- Posloupnost austenitizace, rychlého ochlazení a popouštění.
Označení uživateli sděluje, která pravidla normy se použijí, jaký stav byl objednán a která srovnání jsou platná. Výrazy „normalizačně žíhaný“, „normalizačně válcovaný“, „žíhaný“, „za studena dokončovaný“ a „zušlechtěný kalením a popouštěním“ nejsou zaměnitelná přídavná jména. Vyvolávají odlišné předpoklady týkající se mikrostruktury, vlastností, omezení zpracování a přejímacích zkoušek.
SAE AMSH6875C ilustruje stejný princip z hlediska tepelného zpracování v letectví: stanovuje požadavky pro čtyři třídy oceli a specifikuje vybavení pecí, postupy, teploty a zkušební metody. Požadované zpracování je proto spojeno s doloženým řízením procesu, nikoli s tvrzením, že materiál byl v určitém okamžiku zahřát.
Z tohoto důvodu by úplný popis materiálu měl uvádět normu, jakost, formu výrobku, rozměry, dodací stav, stav povrchu a požadované zkoušky. Označení „ocel S355“, „tyč 4140“ nebo „výkovek z legované oceli“ ponechává otázky týkající se materiálu nezodpovězené. Označení vyhovující normě tyto otázky zužuje. Uvádí, co výrobek je, jak byl jeho dodaný stav stanoven a jaké důkazy musí tvrzení doprovázet.
Výrobní postup od surovin k polotovaru z oceli
[4] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
Výroba oceli není jedinou operací v jedné peci. Jde o navazující sekvenci, v níž se materiál obsahující železo mění na železo, železo na surovou ocel a tekutá ocel na odlitý tvar určený k válcování nebo kování. World Steel Association identifikuje dva hlavní postupy: postup ve vysoké peci a kyslíkovém konvertoru, obvykle označovaný BF-BOF, a postup v elektrické obloukové peci neboli postup EAF.[^1] Tyto postupy popisují, jak se kovová vsázka redukuje, taví a rafinuje. Samy o sobě však nedefinují konečný dodací stav.
Dokončené označení může rovněž vyžadovat konkrétní chemické složení, způsob ochlazování, stav povrchu, strukturu zrna, pevnost v tahu, rázovou houževnatost nebo tepelné zpracování. Například ISO 683-1:2016 stanovuje technické dodací požadavky pro polotovary, tyče, válcovaný drát, ploché výrobky a výkovky dodávané v definovaném stavu tepelného zpracování a povrchu.[^2] Výrobní trasa je tedy pouze jednou částí výrobní historie, nikoli náhradou za výrobkovou normu.
Vysoká pec a kyslíkový konvertor
Vysokopecně-konvertorová trasa odděluje výrobu surového železa od výroby oceli. Ve vysoké peci vzniká surové železo, tedy kapalné železo s vysokým obsahem uhlíku. Při výrobě oceli se následně v kyslíkovém konvertoru snižuje obsah uhlíku a upravuje chemické složení.
Vysoká pec se shora zaváží železnou rudou, hutním koksem a tavidly, například vápencem. Železná ruda dodává oxidy železa. Koks poskytuje teplo a působí jako redukční činidlo; jeho oxid uhelnatý při klesání vsázky odnímá rudě kyslík. Vápenec reaguje s hlušinou a dalšími nežádoucími složkami za vzniku strusky. Ohřátý vzduch, běžně označovaný jako dmýchaný vzduch, vstupuje dýzami v blízkosti dna pece. Vzniklé surové železo se shromažďuje pod struskou a odpichuje se k přepravě do kyslíkového konvertoru.
| Nádoba nebo fáze | Vyrobený nebo zpracovaný materiál | Funkce |
|---|---|---|
| Vysoká pec | Tekuté železo | Redukuje oxidy železa a vyrábí tekuté železo bohaté na uhlík |
| Kyslíkový konvertor | Surová ocel | Rafinuje tekuté železo pomocí kyslíku a ocelového šrotu |
| Elektrická oblouková pec | Tekutá ocel | Taví kovovou vsázku pomocí elektrické energie |
| Metalurgie v pánvi | Rafinovaná tekutá ocel | Upravuje chemické složení, teplotu, plyny a vměstky |
Vysoká pec je tedy zařízení pro výrobu surového železa, nikoli zařízení pro výrobu oceli. Toto rozlišení se objevuje v popisech American Iron and Steel Institute a U.S. Environmental Protection Agency. EPA uvádí, že kyslíkový proces zušlechťuje železo z vysoké pece v kapalném stavu společně se šrotem, zatímco proces v elektrické obloukové peci představuje samostatnou trasu výroby oceli.[^3] Toto znění je důležité: vysoká pec vytváří meziprodukt na bázi železa, zatímco kyslíkový konvertor vyrábí surovou ocel.
V kyslíkovém konvertoru vhání vodou chlazená tryska do roztaveného železa vysoce čistý kyslík. Kyslík se slučuje s uhlíkem, křemíkem, manganem a fosforem. Uhlík odchází převážně jako oxid uhelnatý a oxid uhličitý; oxidované nečistoty přecházejí do strusky. Ocelový šrot se běžně přidává jako chladicí prostředek a kovonosná vsázka, což umožňuje regulovat tepelnou bilanci a současně recyklovat materiál. Tavidla vytvářejí zásaditou strusku, která zachycuje fosfor a další oxidy.
Odpich z kyslíkového konvertoru poskytuje surovou ocel, avšak její chemické složení po odpichu nemusí být konečné. Pánvové zpracování může odstranit rozpuštěné plyny, upravit přísady legujících prvků, modifikovat vměstky a nastavit teplotu odlévání. Vakuové zpracování může v závislosti na jakosti a procesní specifikaci snížit obsah vodíku, dusíku nebo uhlíku. Vápníkové zpracování může u vhodných chemických složení změnit tvar vměstků. Tyto operace představují metalurgické řízení procesu a dvě tavby ze stejné vysokopecně-konvertorové trasy mohou projít odlišnou historií rafinace a tepelného zpracování.
Integrovaná trasa tedy využívá více než jen rudu a koks. World Steel Association uvádí mezi hlavními vstupy železnou rudu, hutní uhlí, vápenec a recyklovanou ocel.[^4] Jejich poměrné zastoupení se mění podle konstrukce zařízení, provozu pece, kvality šrotu a požadovaného chemického složení oceli.
Elektrická oblouková pec, přímo redukované železo a surové železo
Elektrická oblouková pec taví kovovou vsázku průchodem elektrického proudu mezi elektrodami a vsázkou. Pec může být zavážena převážně recyklovanou ocelí, lze však přidávat také přímo redukované železo (DRI), briketované železo redukované za tepla, surové železo nebo tekuté surové železo. World Steel Association popisuje trasu elektrické obloukové pece jako trasu využívající především recyklovanou ocel, DRI nebo tekuté surové železo a elektřinu.[^4]
Recyklovaná ocel je již kovovým železem, a proto nevyžaduje redukční krok ve vysoké peci. Její zbytkový obsah legujících prvků, úroveň znečištění, fyzická forma a podíl ve vsázce ovlivňují provoz pece i výsledné chemické složení. DRI vzniká redukcí železné rudy v pevném stavu, běžně pomocí redukčního plynu. Na rozdíl od surového železa z vysoké pece nebylo během redukce roztaveno a zachovává si pórovitou strukturu. Tekuté surové železo přiváděné do elektrické obloukové pece je kapalné železo nebo železo dříve vyrobené v redukční peci a do tavby přináší uhlík i tepelnou energii.
Elektrická oblouková pec taví vsázku a umožňuje oxidaci, tvorbu strusky a regulaci teploty. Vstřikování kyslíku, přidávání uhlíku, tvorba pěnové strusky a elektrický příkon se koordinují tak, aby bylo dosaženo požadovaných parametrů tavby. Po odpichu může sekundární metalurgie v pánvi zahrnovat dezoxidaci, legování, vakuové odplynění, modifikaci vměstků a úpravu teploty. Tavba v elektrické obloukové peci tak může být rafinována podle náročných požadavků, zatímco integrovaný závod může změnami chemického složení, odlévání, válcování a tepelného zpracování vyrábět oceli s výrazně odlišnými vlastnostmi.
Samotná výrobní trasa neurčuje pevnost, houževnatost, svařitelnost ani únavové vlastnosti. Nízkolegovaná konstrukční jakost vyrobená v elektrické obloukové peci a stejná jakost vyrobená v kyslíkovém konvertoru mohou splňovat stejnou výrobkovou specifikaci, pokud jsou splněny stanovené požadavky na chemické a mechanické vlastnosti, čistotu a zpracování. Naopak dva výrobky ze stejné elektrické obloukové pece se mohou výrazně lišit, pokud je jeden normalizačně žíhán a druhý kalen a popuštěn nebo pokud se liší jejich tloušťka a rychlost ochlazování.
Normy někdy stanovují požadavky související s výrobní trasou. ASTM A434/A434M-24 se vztahuje na za tepla tvářené a za studena dokončované tyče z legované oceli ve stavu po kalení a popouštění a uvádí výrobu v martinské peci, kyslíkovém konvertoru a elektrické peci jako povolené trasy tavicího procesu. ASTM A508/A508M-16 zaujímá konkrétnější stanovisko u vakuově zpracovaných výkovků z uhlíkové a legované oceli ve stavu po kalení a popouštění určených pro součásti tlakových nádob: vyžaduje výrobu v základní elektrické peci, pokud není použita sekundární rafinace nebo přetavování.[^5] Takový požadavek je podmínkou shody, nikoli důkazem, že každý výrobek z elektrické obloukové pece nebo kyslíkového konvertoru má stejné vlastnosti.

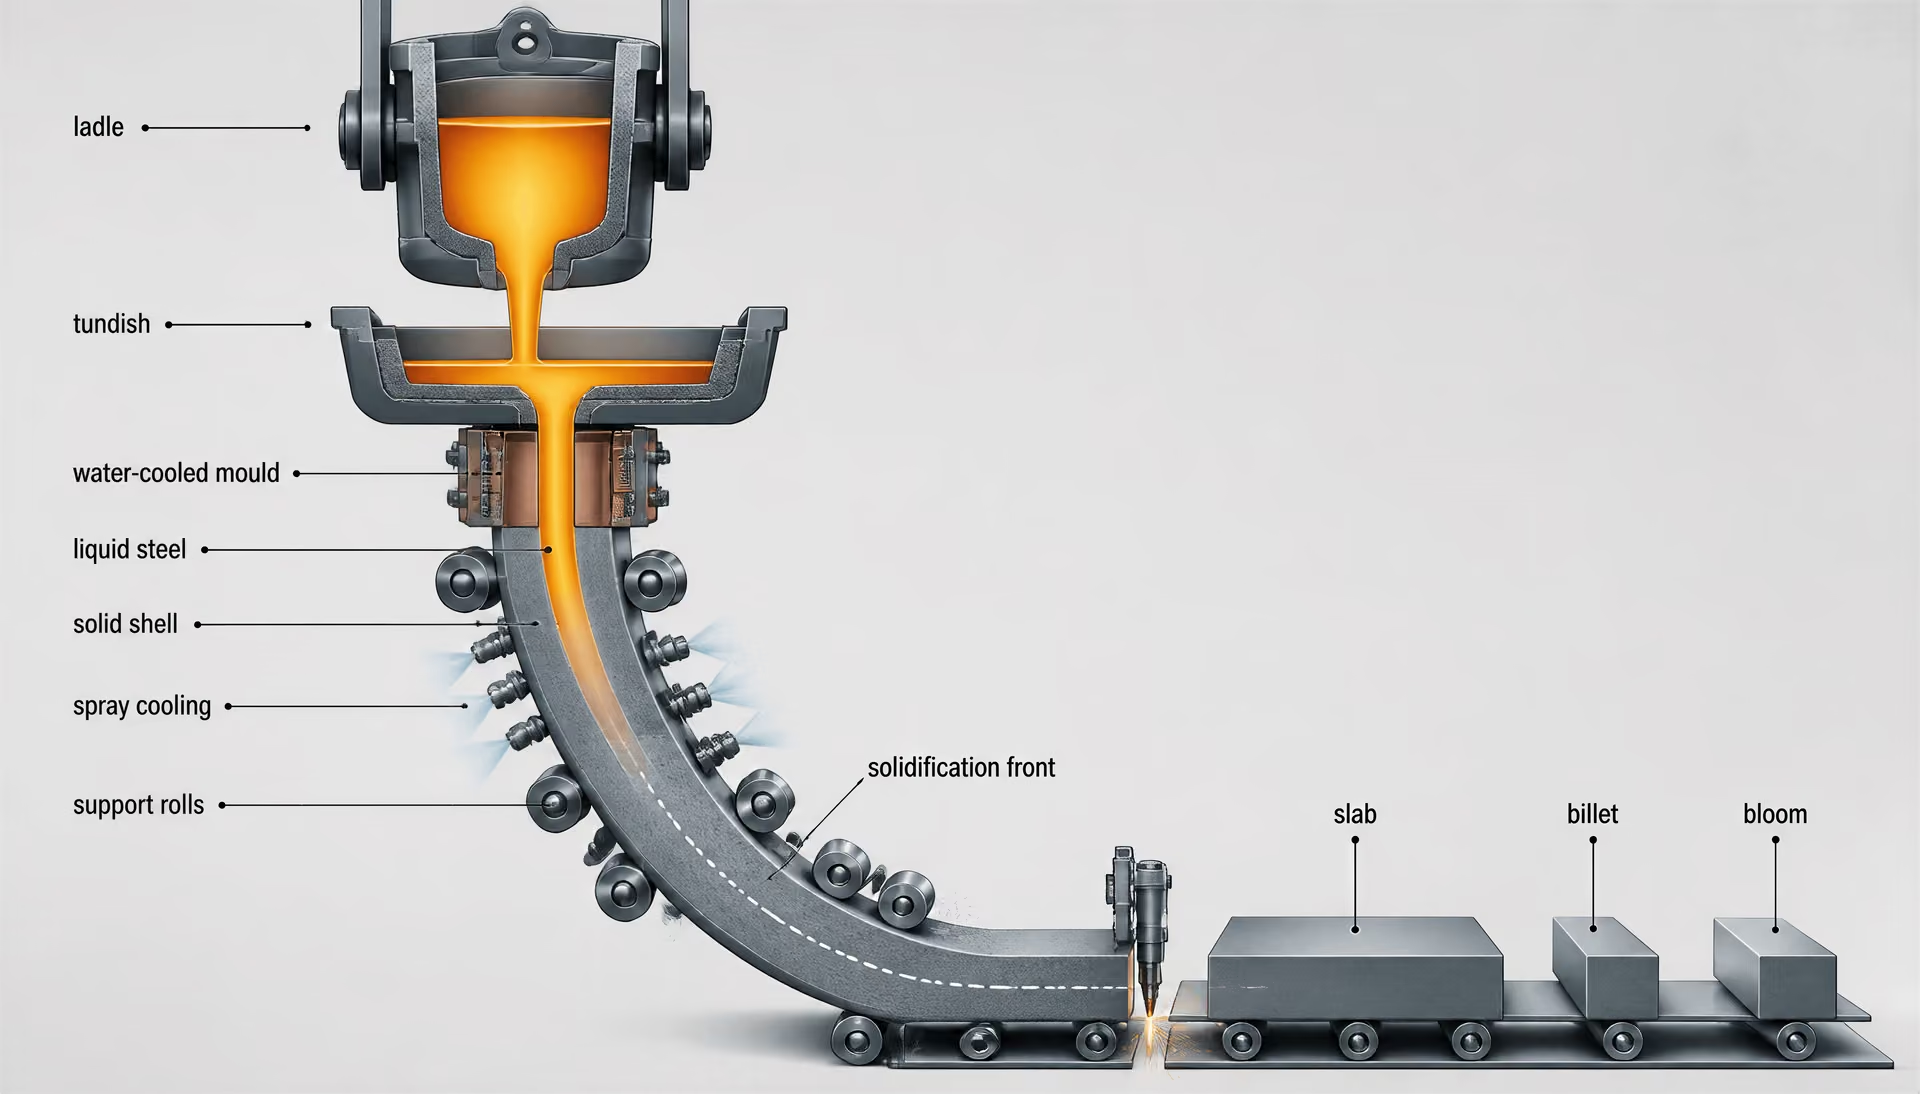
Surová ocel, odlévání a následné zpracování
Surová ocel je kapalná ocel po primární výrobě oceli a před jejím převedením na litý polotovar. Převádí se do pánve, kde sekundární metalurgie stanovuje chemické složení, čistotu a teplotu odlévání. Pánev může zásobovat mezilehlou pánev, která slouží jako zásobník a rozvádí ocel do krystalizátoru zařízení pro plynulé odlévání.[5] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
Plynulé odlévání převádí roztavenou ocel na bramy, sochory nebo bloky.[^1] Krystalizátor je chlazen vodou a je otevřený nahoře i dole. U stěny krystalizátoru vzniká tuhá skořepina, zatímco uvnitř zůstává kapalná ocel. Válečky pramen podpírají a vytahují; pod krystalizátorem zvyšují rozstřikované chladicí proudy ochlazování, dokud není průřez dostatečně ztuhlý. Pramen se na požadovanou délku dělí kyslíko-palivovými hořáky nebo mechanickým zařízením.
Bramy obecně směřují do válcoven plochých výrobků, kde se válcují na plechy, pásy nebo tabule. Sochory běžně směřují do válcoven tyčí a válcovaného drátu. Bloky, které mají větší průřez, mohou být určeny pro výrobu konstrukčních profilů, kolejnic nebo tlustých tyčí, ačkoli terminologie i rozměrové limity závisí na závodě a normě. Způsob odlévání ovlivňuje segregaci, pórovitost, vměstky a povrchové vady. Tyto znaky lze později omezit opětovným ohřevem, válcováním, odstřižením okrajů, úpravou povrchu nebo kováním, avšak automaticky se neodstraní.
Následné zpracování začíná opětovným ohřevem, pokud je požadováno válcování za tepla. Válcování stlačuje odlitý průřez mezi válci, zmenšuje tloušťku nebo průřez a mění tvar i vnitřní strukturu. Řízené válcování a zrychlené ochlazování mohou zjemnit zrno a vytvořit požadovanou pevnost bez samostatného úplného normalizačního zpracování. Plechy, tyče, válcovaný drát a konstrukční profily mohou následně procházet rovnáním, odstraňováním okují, loupáním, broušením, dělením nebo jinými povrchovými operacemi.
| Třída výkovku | Popis chlazení nebo zpracování | Typický účel nebo důsledek |
|---|---|---|
| Žíhaný | Řízené pomalé ochlazování | Nižší tvrdost a lepší obrobitelnost |
| Normalizovaný | Ochladnutí na vzduchu po ohřevu nad transformační rozsah | Jemnější feriticko-perlitická struktura |
| Normalizovaný a popuštěný | Normalizace následovaná popouštěním | Upravená tvrdost, houževnatost a zbytkové napětí |
| Kalený a popuštěný | Rychlé ochlazení následované popouštěním | Vyšší pevnost při snížené křehkosti po kalení |
| Normalizovaný, kalený a popuštěný | Normalizace před kalením a popouštěním | Řízená výchozí struktura před kalením |
Kování probíhá jinou deformační cestou. Sochor, blok nebo ingot se ohřívá a stlačuje mezi zápustkami nebo pod lisem, čímž vzniká směrový tok materiálu a tvar, který nemusí být vhodný pro válcování. ASTM A668/A668M-16 klasifikuje výkovky podle dodacího stavu tepelného zpracování, včetně stavů žíhaného, normalizovaného, normalizovaného a popuštěného, kaleného a popuštěného a normalizovaného, kaleného a popuštěného.[^6] Jedná se o dodací stavy, nikoli o označení výroby ve vysokopecně-konvertorové trase nebo v elektrické obloukové peci.
Konečná výrobní trasa je tedy řetězcem: ruda nebo recyklovaná ocel vstupuje do fáze výroby surového železa nebo tavení; kapalný kov se rafinuje na surovou ocel; kapalná ocel se odlévá; a polotovar se válcuje nebo kuje před případným předepsaným konečným tepelným zpracováním a úpravou povrchu. BS EN 10025-3:2019 se zabývá za tepla válcovanými svařitelnými jemnozrnnými konstrukčními ocelovými výrobky dodávanými ve stavu normalizovaném nebo normalizačně válcovaném, zatímco DIN EN 10025-6:2023-06 se vztahuje na za tepla válcované konstrukční oceli s vysokou mezí kluzu dodávané ve stavu po kalení a popouštění.[^7] Stejná široká skupina ocelí tak může opouštět výrobu s odlišnými povinnostmi, protože se liší její zpracování po odlití i definovaný dodací stav.
[^1]: World Steel Association, „Steelmaking process“, 2024. [^2]: ISO 683-1:2016. [^3]: U.S. Environmental Protection Agency, AP-42, „Iron and Steel Production“, 1995. [^4]: World Steel Association, „Raw materials“, 2024. [^5]: ASTM A434/A434M-24; ASTM A508/A508M-16. [^6]: ASTM A668/A668M-16. [^7]: BS EN 10025-3:2019; DIN EN 10025-6:2023-06.
Jak tavicí postup a sekundární metalurgie ovlivňují výrobek
Primární výroba oceli versus sekundární rafinace
Tavicí postup určuje, jak se materiály obsahující železo přemění na tekutou ocel, sám o sobě však nedefinuje konečný výrobek. World Steel Association rozlišuje dvě hlavní výrobní cesty: postup ve vysoké peci a kyslíkovém konvertoru (BF–BOF) a postup v elektrické obloukové peci (EAF) (World Steel Association, 2024). V integrovaném postupu se používá železná ruda, koksárenské uhlí, vápenec a recyklovaná ocel. Vysoká pec vyrábí žhavé surové železo bohaté na železo; v kyslíkovém konvertoru se toto surové železo následně rafinuje kyslíkem a šrotem. U.S. Environmental Protection Agency popsala stejné rozlišení již v roce 1995: kyslíkový proces rafinuje tekuté železo z vysoké pece pomocí šrotu, zatímco proces v elektrické obloukové peci představuje samostatnou cestu výroby oceli.
V elektrické obloukové peci se taví vsázka sestávající především z recyklované oceli, přímo redukovaného železa nebo tekutého surového železa, přičemž se využívá elektrická energie. Tento popis určuje primární způsob tavení, nikoli konečnou čistotu, množství a charakter vměstků, strukturu zrna nebo mechanické vlastnosti. Dvě tavby vyrobené v elektrických obloukových pecích se mohou výrazně lišit, protože se mohou lišit vstupy ve formě šrotu nebo přímo redukovaného železa, oxidační postup, řízení strusky, přísady slitinových prvků, teplota odpichu i následné zpracování. Totéž platí pro dvě tavby z kyslíkového konvertoru.
Posloupnost sekundární metalurgie
- Zpracování v pánvové peci Upravuje teplotu a chemické složení a podporuje odsíření.
- Míchání argonem Promíchává lázeň a podporuje vystupování vměstků do strusky.
- Vakuové zpracování Může snížit obsah rozpuštěných plynů a podpořit kontrolu vměstků.
- Úprava vápníkem U vhodných složení může upravit tvar vměstků.
- Odlévání Převádí rafinovanou ocel přes mezipánev do kokily pro kontinuální odlévání.
Po primární výrobě oceli může tekutá tavba projít sekundární metalurgií v pánvi. Zpracování v pánvové peci upravuje teplotu a chemické složení, podporuje odsiřování, modifikuje vměstky pomocí vápníku nebo jiných přísad a umožňuje přesnější nastavení obsahu slitinových prvků, než je prakticky možné během hlavní tavicí operace. Promíchávání argonem napomáhá homogenizaci lázně a podporuje vzestup nekovových vměstků do strusky. Tyto operace ovlivňují ocel, která bude později odlévána, kována nebo válcována, přestože její tavicí postup zůstává označen jako „BOF“ nebo „EAF“.
Odlévání a tváření přidávají další část výrobní historie. World Steel Association uvádí, že při kontinuálním odlévání se tekutá ocel mění na bramy, předlitky a sochory, které se následně válcují na ploché a dlouhé výrobky. Kování mění tvar a vnitřní strukturu jinak než válcování, zejména prostřednictvím lokální deformace a zmenšení pórovitosti vzniklé při odlévání. Stav při dodání tedy zahrnuje více než jen název pece. Norma ISO 683-1:2016 například stanovuje technické požadavky na dodávání polotovarů, tyčí, válcovaného drátu, plochých výrobků a výkovků v definovaných stavech tepelného zpracování a povrchu.
Tepelné zpracování představuje v tomto řetězci samostatný článek. ASTM A668/A668M-16 klasifikuje výkovky z uhlíkových a legovaných ocelí podle tepelného zpracování při dodání, včetně stavů žíhaného, normalizačně žíhaného, normalizačně žíhaného a popuštěného, kaleného a popuštěného a normalizačně žíhaného, kaleného a popuštěného. Označení „kalený a popuštěný“ popisuje tepelný stav, nikoli tavicí postup. Ocel vykovaná z tavby v elektrické obloukové peci a ocel vykovaná z tavby v kyslíkovém konvertoru mohou být obě dodány ve stavu kaleném a popuštěném, avšak jejich zbytkové prvky, vměstky a obsah plynů nemusí být totožné.
Vakuové zpracování, čistota a rozpuštěné plyny
Vakuové zpracování je sekundární proces určený ke kontrole rozpuštěných plynů a v některých případech také vměstků. Při sníženém tlaku se rozpustnost vodíku a dusíku v tekuté oceli snižuje; promíchávání a vystavení taveniny vakuu napomáhají jejich odstranění. Kontrola vodíku je důležitá, protože nadbytek vodíku může u citlivých tlustých průřezů přispívat ke vzniku vloček, vnitřních trhlin nebo opožděného poškození. Kontrola kyslíku je důležitá z jiného důvodu: rozpuštěný kyslík reaguje s dezoxidačními přísadami a přispívá ke vzniku oxidických vměstků. Vakuové zpracování neznamená, že zmizí každý vměstek, ani nenahrazuje kontrolu surovin, struskového úletu, odlévání a opětovného ohřevu.
Vakuové odplynění a vakuové obloukové přetavování jsou rozdílné operace. Vakuové odplynění zpracovává tekutou tavbu, obvykle v pánvi nebo vakuové nádobě, před odléváním. Vakuové indukční tavení taví a rafinuje vsázku ve vakuu nebo v řízené atmosféře. Při vakuovém obloukovém přetavování (VAR) se následně ve vakuu znovu taví spotřební elektroda, čímž vzniká nový ingot s řízeným tuhnutím. Elektrostruskové přetavování (ESR) využívá vodivou strusku k přetavení elektrody a může zlepšit kontrolu vměstků a strukturu tuhnutí. Tyto postupy přetavování nejsou pouze „silnějšími“ verzemi tavení v elektrické obloukové peci; představují dodatečné etapy s vlastními kontrolními mechanismy a omezeními.
„Čistou ocel“ je proto třeba chápat jako změřený metalurgický stav, nikoli jako synonymum pro konkrétní typ pece. Relevantní důkazy mohou zahrnovat výsledky měření vodíku, kyslíku a dusíku; celkový obsah kyslíku; síru; fosfor; hodnocení vměstků; výsledky makro výbrusu; ultrazvukovou kontrolu; a podélné nebo příčné mechanické zkoušky. Požadované důkazy závisí na normě pro daný výrobek a na nákupní specifikaci. Vakuově zpracovaná tavba může přesto nevyhovět kvůli segregaci, vadám vzniklým při kování nebo nevhodnému tepelnému zpracování. Naopak výrobek, který nebyl přetavován, může splnit stanovené požadavky, pokud jsou dodrženy povolené procesní kontroly a zkoušky.
Výkovky pro tlakové nádoby ukazují, proč se požadavky na výrobní postup někdy uvádějí výslovně. ASTM A508/A508M-16 se vztahuje na vakuově zpracované výkovky z uhlíkových a legovaných ocelí pro součásti tlakových nádob, dodávané ve stavu kaleném a popuštěném. Norma vyžaduje výrobu v základní elektrické peci, pokud není použita sekundární rafinace nebo přetavování. Toto znění neznamená, že každý výrobek z elektrické obloukové pece je vakuově zpracovaný nebo vhodný pro tlakovou nádobu. Znamená, že tato konkrétní specifikace stanovuje přípustný primární postup a následně uznává sekundární rafinaci nebo přetavování jako alternativní postup v rámci svých požadavků. Výrobek musí stále splňovat stanovené požadavky na chemické složení, kování, tepelné zpracování, mechanické vlastnosti a kontrolu.
Co může a nemůže informace o výrobním postupu prokázat
Označení výrobního postupu může prokázat pouze to, co uvádí příslušná norma, certifikát nebo výrobní záznam. Označení „EAF“ může identifikovat primární tavicí pec, bez dalších informací však neprokazuje vakuové odplynění, ESR, VAR, konkrétní hodnocení vměstků, obsah vodíku, velikost zrna ani stupeň překování. Označení „BOF“ neprokazuje horší čistotu, stejně jako označení „vakuově zpracovaný“ neprokazuje, že byly odstraněny všechny vnitřní vady. Tvrzení o výrobním postupu je nutné oddělit od tvrzení o výsledcích zkoušek.
Některé normy ponechávají volbu primárního tavicího postupu otevřenou. ASTM A434/A434M-24 povoluje výrobu v Siemens-Martinově peci, kyslíkovém konvertoru i elektrické peci pro za tepla tvářené a za studena dokončované tyče z legované oceli dodávané ve stavu kaleném a popuštěném. Označení stavu při dodání se pak zaměřuje na formu výrobku, povrchovou úpravu, chemické složení, tepelné zpracování a požadované vlastnosti, nikoli na stanovení jednoho povinného typu pece. BS EN 10025-3:2019 definuje stavy dodání normalizované nebo normalizačně válcované pro svařitelné konstrukční ocelové výrobky s jemnozrnnou strukturou, zatímco DIN EN 10025-6:2023-06 se vztahuje na ploché výrobky válcované za tepla a dodávané ve stavu kaleném a popuštěném. Ani jeden z těchto stavů dodání sám o sobě neposkytuje úplnou historii tavení.
Jiné normy stanovují kontrolu výrobního postupu, jak je tomu u ASTM A508/A508M-16. SAE AMSH6875C rovněž specifikuje zařízení pro tepelné zpracování, postupy, teploty a zkušební metody pro čtyři třídy oceli, což ukazuje, že shoda s výrobním postupem může dalece přesahovat označení pece. Praktický výklad je jednoduchý: stav při dodání zaznamenává technicky definovaný stav a související požadavky, zatímco výrobní postup zaznamenává, jak bylo tohoto stavu dosaženo. Tyto oblasti se překrývají, nejsou však zaměnitelné. Pouze závazná norma, materiálový certifikát a případně požadovaná dohledatelná dokumentace výrobního postupu mohou prokázat, které kroky výrobního postupu skutečně proběhly.
Normalizačně žíhaný a normalizačně válcovaný stav dodání
Výrazy „normalizovaný“ a „normalizačně válcovaný“ označují metalurgický stav, nikoli pouze preferované výrobní označení dané válcovny. Každý z nich určuje, jak byla zjemněna austenitická struktura oceli a jak výrobek dosáhl předepsaných mechanických vlastností. Označení rovněž funguje v rámci výrobkové normy: tato norma může upravovat rozměry, chemické složení, rázovou houževnatost, tahové vlastnosti, stav povrchu, zkoušení i přípustné odchylky.
Výrobní cesta zůstává samostatnou otázkou. World Steel Association v roce 2024 uvedla, že dvěma hlavními výrobními cestami pro výrobu oceli jsou vysokopecní výroba s konvertorem kyslíkového typu (BF–BOF) a výroba v elektrické obloukové peci (EAF). Její pokyny pro suroviny rozlišují integrovanou výrobní cestu využívající železnou rudu, koksovatelné uhlí, vápenec a recyklovanou ocel od cesty EAF, která využívá především recyklovanou ocel, přímo redukované železo nebo tekuté surové železo a elektřinu. Obě cesty mohou dodávat ocel, která je následně odlévána a válcována na normalizovaný nebo normalizačně válcovaný výrobek, pokud jsou dosaženy požadované chemické složení, čistota a řízení procesu.
Podle World Steel Association (2024) kontinuální odlévání převádí tekutou ocel na bramy, předvalky nebo sochory, které se následně válcují na ploché nebo dlouhé výrobky. Způsob odlévání, postup ohřevu, redukční plán a průběh ochlazování ovlivňují výchozí mikrostrukturu, samy o sobě však neurčují konečný stav dodání. Plech vyrobený z oceli z EAF může být normalizačně žíhán; plech vyrobený cestou BF–BOF může být normalizačně válcován. Označení popisuje konečný metalurgický stav výrobku, nikoli původ jeho výroby v konkrétním typu pece.
Normalizační žíhání jako tepelné zpracování
Normalizační žíhání je samostatná operace tepelného zpracování prováděná po tváření za tepla nebo poté, co válcování jinak vedlo k nevhodné či nehomogenní struktuře. Ocel se ohřeje do austenitické oblasti, obvykle nad kritickou transformační teplotu potřebnou k vytvoření austenitu v celém příslušném průřezu, udržuje se při této teplotě po dobu dostatečnou k vyrovnání struktury a následně se ochlazuje na klidném vzduchu. Přesná teplota a doba výdrže závisí na jakosti, tloušťce průřezu a způsobu provozu pece.
Během ohřevu jsou původní struktury feritu, perlitu a deformace nahrazeny austenitem. Tato přeměna může rozpustit nebo redistribuovat některé fáze a omezit rozdíly vzniklé při odlévání, kování nebo předchozím válcování. Ochlazování na vzduchu pak u mnoha nelegovaných a nízkolegovaných konstrukčních ocelí přemění austenit na relativně jemnou feriticko-perlitickou strukturu. Výsledkem je obecně homogennější struktura v celém průřezu než u nekontrolovaného stavu po válcování.
Zjemnění zrna je zásadní. Pokud se austenitická zrna před přeměnou zmenší, bývají během ochlazování jemnější také vznikající feritická zrna. Jemnější feritická zrnitá struktura má tendenci zvyšovat mez kluzu a zlepšovat houževnatost, aniž by se spoléhala pouze na zvýšení obsahu uhlíku. Tato rovnováha je důležitá u svařitelných konstrukčních ocelí, kde nadměrný obsah uhlíku a legující prvky zvyšující prokalitelnost mohou zvýšit riziko vzniku tvrdých tepelně ovlivněných oblastí a vodíkem podporovaného praskání.
Normalizační žíhání může rovněž omezit páskovitost a rozdíly mezi povrchem a středem tlustého výrobku, přičemž míra homogenizace závisí na původní segregaci, rozměru průřezu a tepelném cyklu. Nezaručuje však, že zmizí každá chemická nebo mikrostrukturní odchylka. Výraznou segregaci související s odléváním například nelze odstranit samotným ochlazováním na vzduchu.
Pojem „normalizovaný“ proto znamená, že výrobek prošel normalizačním žíháním nebo dosáhl metalurgického stavu, který je podle příslušné výrobkové normy považován za rovnocenný. Neznamená kalený a popuštěný stav. Kalení využívá vysokou rychlost ochlazování k vytvoření tvrdší struktury; popouštění následně snižuje křehkost a upravuje pevnost. DIN EN 10025-6:2023-06 se zabývá plochými výrobky válcovanými za tepla a dodávanými v kaleném a popuštěném stavu, což je jiný stav dodání než normalizovaný stav u výrobků, na které se vztahuje BS EN 10025-3:2019.
Další normy ukazují, proč je třeba dané znění vykládat přesně. ISO 683-1:2016 stanovuje technické dodací požadavky pro polotovary, tyče, válcovaný drát, ploché výrobky a výkovky z nelegovaných ocelí určených ke kalení a popouštění, včetně definovaných stavů tepelného zpracování a povrchu. ASTM A668/A668M-16 samostatně klasifikuje výkovky jako žíhané, normalizované, normalizované a popuštěné, kalené a popuštěné nebo normalizované, kalené a popuštěné. „Normalizovaný a popuštěný“ není zaměnitelný s „normalizovaným“; dodatečné popouštění mění strukturu i požadavky na ověření.
Normalizační válcování jako řízený stav válcování
Normalizační válcování vede ke konečné struktuře typu normalizovaného stavu prostřednictvím řízeného válcování za tepla, nikoli prostřednictvím samostatného úplného cyklu normalizačního žíhání po válcování. Válcovací režim řídí ohřev, úběry v jednotlivých průchodech, dobu mezi průchody a dokončovací teplotu tak, aby deformace zjemnila austenit před jeho přeměnou. Po posledním průchodu se výrobek ochlazuje za předepsaných podmínek a vytváří strukturu, která je pro účely normy rovnocenná struktuře získané normalizačním žíháním.
Rozhodující je teplota. Pokud válcování skončí při příliš vysoké teplotě, může austenit mezi průchody rekrystalizovat a zhrubnout, čímž se oslabí účinek zjemnění zrna. Pokud deformace probíhá při nižší, řízené teplotě v austenitické oblasti, může nerekrystalizovaný nebo opakovaně zjemňovaný austenit poskytnout během ochlazování mnoho nukleačních míst pro vznik jemného feritu. Konečné vlastnosti pak odrážejí jak deformaci, tak přeměnu.
Normalizační válcování nelze ztotožňovat s termomechanickým válcováním. Při termomechanickém válcování je deformace záměrně dokončována při nižších teplotách a může zasahovat do oblasti, v níž je potlačena rekrystalizace; výsledný stav se v příslušných normách obvykle označuje jako TM nebo M. Normalizační válcování naproti tomu cílí na stav rovnocenný normalizovanému materiálu. Hranici vymezuje příslušná norma a kvalifikace procesu, nikoli obecné tvrzení, že ocel byla „válcována za studena“ nebo „řízeně válcována“.
Rozdíl ovlivňuje také opakovatelnost. Samostatné normalizační žíhání může napravit některé odchylky zděděné po válcování, vyžaduje však dodatečný čas v peci a může ovlivnit rozměry, oxidaci i stav povrchu. Normalizační válcování usiluje o dosažení požadované struktury přímo během režimu tváření za tepla. Ani jedna cesta není automaticky lepší: o tom, zda dodaný materiál vyhovuje, rozhodují předepsaná jakost, tloušťka, geometrie průřezu, požadavek na houževnatost a přejímací zkoušky.
BS EN 10025-3:2019 a jemnozrnné konstrukční oceli
BS EN 10025-3:2019 stanovuje technické dodací podmínky pro ploché a dlouhé výrobky válcované za tepla, vyrobené ze svařitelných jemnozrnných konstrukčních ocelí dodávaných v normalizovaném nebo normalizačně válcovaném stavu. Norma se vztahuje na tloušťky do 250 mm včetně. Jde o povinnost vyplývající z výrobkové normy, nikoli pouze o popis sledu operací používaných výrobcem.
| Skupina označení | Dodací stav | Jakostní důsledek |
|---|---|---|
| S275N / S275NL | Normalizovaný nebo normalizačně válcovaný | NL označuje jakost s rázovou houževnatostí při nižší teplotě |
| S355N / S355NL | Normalizovaný nebo normalizačně válcovaný | NL označuje jakost s rázovou houževnatostí při nižší teplotě |
| S420N / S420NL | Normalizovaný nebo normalizačně válcovaný | NL označuje jakost s rázovou houževnatostí při nižší teplotě |
| S460N / S460NL | Normalizovaný nebo normalizačně válcovaný | NL označuje jakost s rázovou houževnatostí při nižší teplotě |
Stanovené jakosti pevnosti jsou S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N a S460NL. Písmeno N označuje stav dodání po normalizačním žíhání nebo normalizačním válcování. Přípona L označuje jakost s požadavkem na rázovou houževnatost při nižší teplotě. Prakticky to znamená, že jakosti N a NL mají odlišné požadavky na Charpyho rázovou zkoušku, přičemž jakost NL vyžaduje vlastnosti při nižší zkušební teplotě než jakost N. Přesná zkušební teplota, absorbovaná energie, místo odběru vzorku a pravidla přejímky musí být převzaty z použitého vydání normy a z normy pro příslušný výrobkový tvar.
Jakosti podle této normy nejsou definovány pouze jmenovitou mezí kluzu. Tloušťka ovlivňuje stanovenou hodnotu meze kluzu a součástí shody jsou rovněž rozsahy pevnosti v tahu, prodloužení, limity chemického složení, řízení složení související se svařitelností a rázové vlastnosti. Tlustý plech S460NL a tenčí plech S460NL proto sdílejí označení jakosti, ale současně podléhají požadavkům závislým na tloušťce.
Dodací certifikát by proto měl uvádět normu, jakost, kvalitu, výrobkový tvar, rozměry, identifikaci tavby nebo odlitku, stav dodání a výsledky zkoušek. Označení „S355“ bez přípony a uvedení normy je neúplné. S355N dodaná podle BS EN 10025-3:2019 nepředstavuje totéž technické tvrzení jako obecný výrobek S355 a ve výchozím nastavení není rovnocenná ani jakosti S355NL, kalené a popuštěné oceli S355 nebo termomechanicky válcované jakosti.
Proto musí být normalizovaný a normalizačně válcovaný stav uveden ve specifikaci, nikoli pouze v neformálním popisu dodavatele. Výrobní cesta určuje, jak byla struktura vytvořena; norma určuje, co musí dodaný výrobek prokázat.
Kalená a popuštěná ocel: od austenitu ke stavu dodání
Kalená a popuštěná (Q&T) ocel je definována sledem operací, nikoli vágním tvrzením, že výrobek byl „tepelně zpracován“. Materiál se nejprve zahřeje do austenitické oblasti, udržuje se po dostatečně dlouhou dobu pro požadovanou přeměnu a chemickou homogenizaci, rychle se ochladí za vzniku martenzitu a poté se znovu zahřeje pod dolní kritickou teplotu přeměny za účelem popouštění. Konečný stav závisí na chemickém složení oceli, rozměru průřezu, způsobu provozu pece, intenzitě kalení, parametrech popouštění, stavu povrchu a požadavcích stanovených příslušnou výrobkovou normou.
Toto rozlišení je důležité, protože výrobní postup a metalurgické zpracování popisují různé části výrobního řetězce. World Steel Association označuje jako dvě hlavní cesty výroby oceli vysokopecní výrobu s konvertorem na bázi kyslíku a výrobu v elektrické obloukové peci (2024). Kontinuální lití následně produkuje bramy, předvalky nebo bloky, které lze válcovat na ploché nebo dlouhé výrobky. Zpracování Q&T může následovat po kterékoli z těchto cest; není synonymem pro ocel z EAF, legovanou ocel ani pro žádnou konkrétní formu výrobku. Stav dodání definovaný normou představuje další úroveň, protože stanovuje, co musí dodavatel dodat a prokázat.

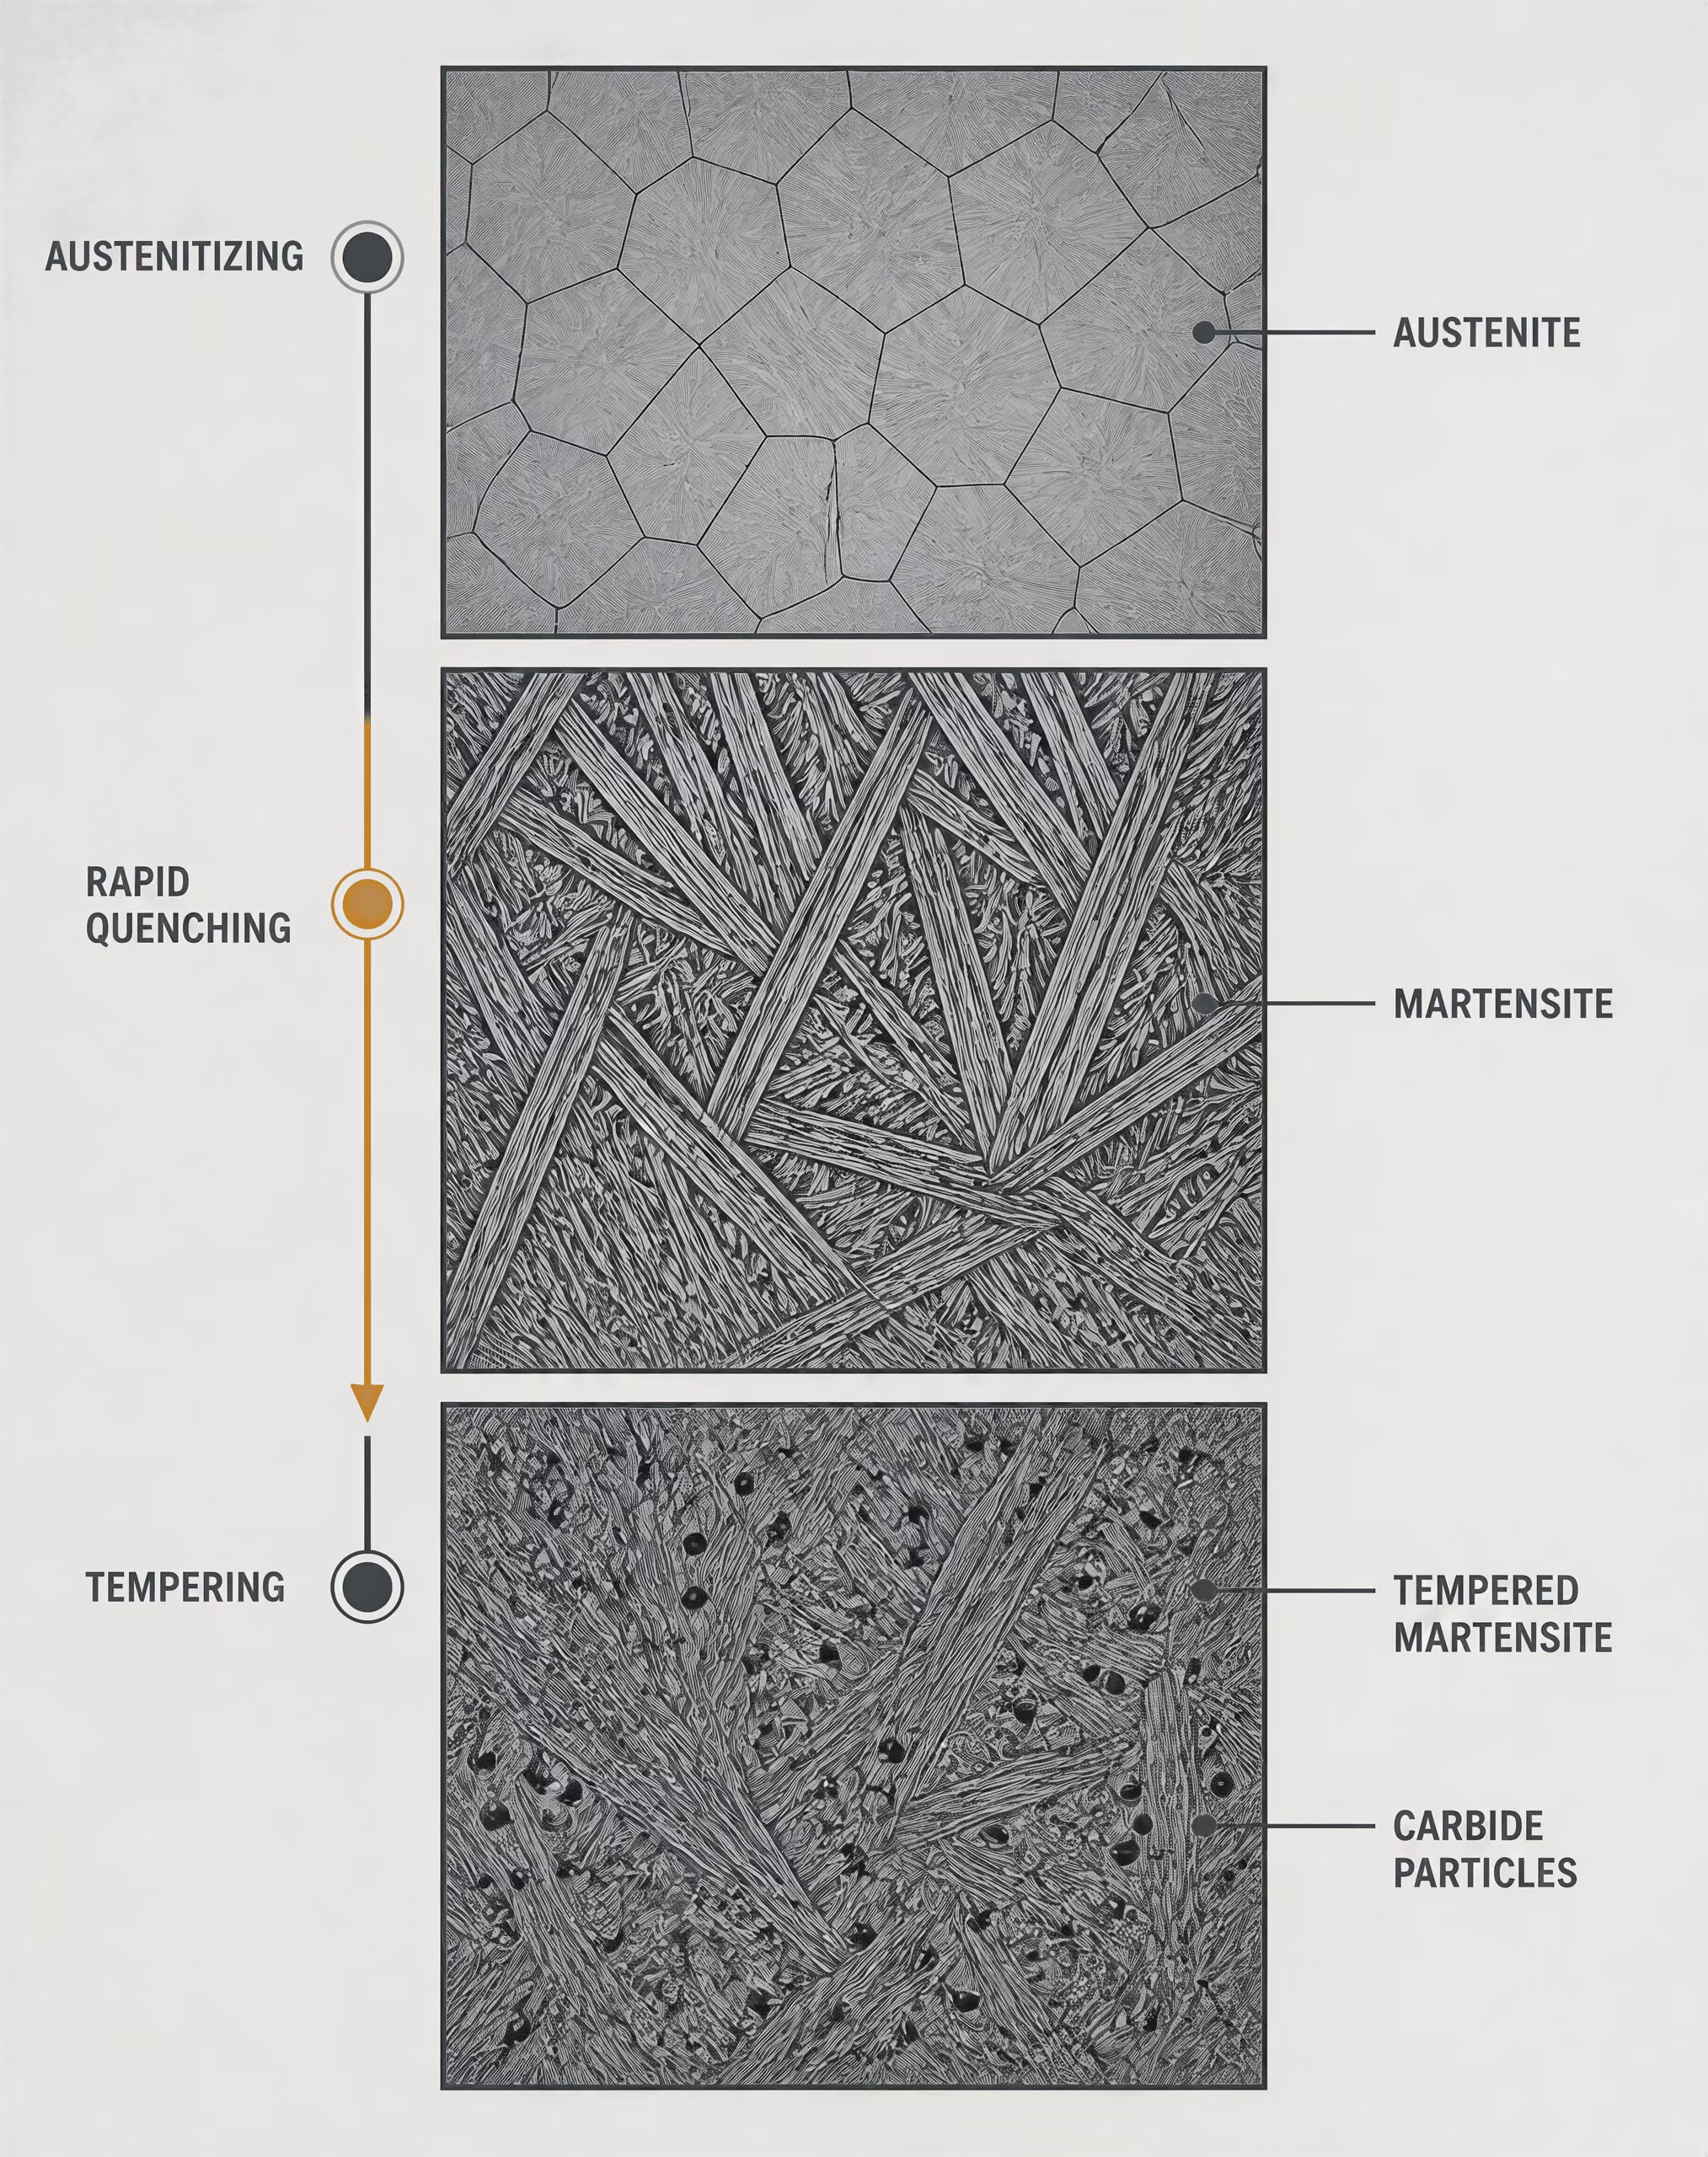
Austenitizace, kalení a martenzitická přeměna
Během austenitizace se ferit, perlit nebo jiné výchozí složky přeměňují na austenit, plošně centrovanou kubickou fázi, která může rozpustit podstatně více uhlíku než ferit. Ocel musí dosáhnout vhodné teploty a zůstat na ní po řízenou dobu. Nedostatečný ohřev nebo výdrž může zanechat nerozpuštěné karbidy a chemickou nehomogenitu. Příliš vysoká teplota nebo příliš dlouhé působení může zvětšit austenitická zrna, zvýšit deformaci a zhoršit houževnatost.
Řízení pece je proto součástí metalurgie, nikoli administrativní detail. Vsázka nemusí dosáhnout nastavené teploty pece současně s okolní atmosférou a tlusté průřezy se ohřívají pomaleji než tenké. Umístění termočlánků, rovnoměrnost teploty v peci, rozmístění vsázky a doba přemístění mezi pecí a kalicí lázní ovlivňují celý tepelný cyklus. SAE AMSH6875C například stanovuje požadavky na tepelné zpracování čtyř tříd oceli a zabývá se zařízením pecí, postupy, teplotami a zkušebními metodami. Tvrzení, že součást byla „austenitizována“, neposkytuje žádnou užitečnou záruku, pokud příslušná specifikace zároveň nekontroluje tyto proměnné.
Kalení ochlazuje austenit dostatečně rychle na to, aby potlačilo difuzní produkty, jako je hrubý perlit, a při vhodných teplotách také bainit. Austenit pak prochází převážně bezdifuzní přeměnou na martenzit. Uhlík zůstává uvězněn v deformované tělesově centrované tetragonální mřížce, což vede k vysoké tvrdosti a pevnosti, ale také k značnému vnitřnímu napětí a omezené tažnosti ve stavu po zakalení. Část austenitu může zůstat nepřeměněná, zejména pokud chemické složení snižuje teplotu počátku tvorby martenzitu nebo pokud průběh ochlazování není k dokončení přeměny dostatečný.
Prokalitelnost Schopnost oceli vytvořit do určité hloubky tvrdou transformační strukturu za stanovených podmínek ochlazování; není totožná s maximální tvrdostí povrchu.
Výsledek není určen pouze jmenovitým obsahem uhlíku. Prokalitelnost popisuje schopnost oceli vytvořit martenzit do určité hloubky při stanovených podmínkách ochlazování; liší se od maximální tvrdosti dosažitelné na povrchu. Legující prvky, jako jsou mangan, chrom, molybden a nikl, obecně zpomalují difuzní přeměny, ačkoli jejich účinky závisí na koncentraci a na vzájemném působení s uhlíkem a dalšími legujícími prvky. Ocel jakosti s vysokou prokalitelností může vytvořit martenzitickou strukturu dále od kaleného povrchu než ocel jakosti s nižší prokalitelností a podobným obsahem uhlíku.
Kalení vytváří také mechanický problém. Povrch se ochlazuje a smršťuje dříve než vnitřní část, přičemž samotná přeměna mění objem. Vznikající tepelné a transformační napětí může způsobit deformaci, zbytkové napětí nebo praskání. Kalení proto musí být dostatečně intenzivní, aby vytvořilo předepsanou strukturu, ale zároveň nesmí vyvolávat zbytečné napětí. Voda, polymerní roztoky, olej, plyn a další média poskytují odlišný průběh odvodu tepla; stejná jakost a nominálně stejný způsob zpracování mohou vést k odlišným výsledkům při změně média, jeho teploty nebo cirkulace.
Popouštění a rovnováha mezi pevností a houževnatostí
Popouštění znovu ohřívá zakalenou ocel na řízenou teplotu pod teplotou, při níž by se znovu vytvořil austenit. Čas a teplota umožňují uhlíku opustit přesycený martenzit, podporují vylučování karbidů a snižují deformaci mřížky i zbytkové napětí vytvořené kalením. Mikrostruktura se mění na popuštěný martenzit, ačkoli přesné zastoupení karbidů a stav matrice závisí na složení oceli a na popouštěcím cyklu.
Typické účinky popouštění
- Tvrdost Obecně klesá z úrovně po kalení.
- Pevnost v tahu Obecně klesá s rostoucí intenzitou popouštění.
- Tažnost Obecně se zlepšuje.
- Rázová houževnatost Obecně se zlepšuje, s ohledem na účinky chemického složení a popouštěcí křehkosti.
- Zbytkové napětí Popouštěcím cyklem se snižuje.
S rostoucí teplotou nebo dobou popouštění se tvrdost a pevnost v tahu obecně snižují oproti stavu po zakalení, zatímco se zlepšují tažnost, vrubová houževnatost a rozměrová stabilita. Nejde o jednoduchý kompromis, při němž by se všechny vlastnosti měnily stejnou rychlostí. Legující přísady mohou zpomalovat měknutí, podporovat tvorbu legovaných karbidů nebo měnit odolnost proti popouštění. U některých ocelí se při určitých kombinacích teploty a doby působení projevuje také popouštěcí křehkost, takže předepsaný cyklus může zahrnovat omezení rychlosti ochlazování nebo použití určitého rozmezí popouštěcích teplot.
Zvolený stav je proto rozhodnutím souvisejícím s použitím výrobku. Hřídel, výkovek tlakové nádoby a konstrukční plech mohou být všechny označeny jako Q&T, přesto se jejich požadovaná pevnost, rázová energie, rozsah tlouštěk, jakost povrchu a místa zkoušení mohou lišit. Označení výrobku je nutné číst společně s příslušnou normou, jakostí, rozměry a třídou jakosti. ISO 683-1:2016 stanovuje technické požadavky na dodávku polotovarů, tyčí, válcovaného drátu, plochých výrobků a výkovků z nelegovaných ocelí pro kalení a popouštění, včetně definovaných stavů tepelného zpracování a povrchu. Neznamená to, že každá tepelně zpracovaná ocel je výrobkem podle ISO 683-1.
ASTM A668/A668M-16 ukazuje, proč na formulaci záleží u výkovků. Rozlišuje stavy dodání: žíhaný, normalizačně žíhaný, normalizačně žíhaný a popuštěný, kalený a popuštěný a normalizačně žíhaný, kalený a popuštěný. „Normalizačně žíhaný a popuštěný“ není zaměnitelné s „kaleným a popuštěným“: normalizační žíhání vytváří odlišnou výchozí strukturu a průběh ochlazování a výsledné vlastnosti se mohou lišit, i když je následně použita operace popouštění.[6] Hot rolled products of structural steels — Part 6. DIN Media. DIN EN 10025-6:2023-06, 2023.
DIN EN 10025-6:2023-06 se vztahuje na za tepla válcované ploché výrobky z konstrukčních ocelí s vysokou mezí kluzu dodávané ve stavu kaleném a popuštěném. Stav dodání má důsledky pro předepsané mechanické vlastnosti a jejich ověřování, nikoli pouze pro průchod materiálu pecí. Stav povrchu, rozměrové tolerance, požadavky na rázovou zkoušku a povinnosti týkající se zkoušení zůstávají součástí specifikace výrobku.
Proč záleží na rozměru průřezu a způsobu ochlazování
Deska nebo výkovek se neochlazuje jako jeden rovnoměrný celek. Povrch je v přímém kontaktu s kalicím médiem, zatímco teplo musí putovat ze středu k povrchu. Čím je průřez tlustší, tím déle zůstává jeho střed při zvýšené teplotě a tím nižší může být účinná rychlost ochlazování v jádře. Povrch se proto může stát převážně martenzitickým, zatímco střed obsahuje větší podíl bainitu, perlitu nebo popuštěných transformačních produktů v závislosti na jakosti a podmínkách kalení.
Prokalitelnost určuje, jak daleko se martenzitická oblast rozšíří, avšak tloušťka výrobku určuje, jak obtížné je dostatečně rychle ochladit jeho vnitřní část. Oba faktory je nutné posuzovat společně. Tenká tyč z oceli s mírnou prokalitelností může dosáhnout relativně rovnoměrné struktury v celém průřezu, zatímco velký výkovek ze stejné tavby může mít tvrdý povrch a měkčí jádro. Mechanické vlastnosti naměřené v blízkosti povrchu nemohou automaticky reprezentovat střed průřezu.
Promíchávání mění mezní vrstvu mezi horkou ocelí a kalicím médiem. Silná a rovnoměrná cirkulace může zvýšit a sjednotit odvod tepla; stagnující oblasti mohou vést k pomalejšímu nebo nerovnoměrnému ochlazování. Podobný praktický účinek mají teplota kalicího média, jeho koncentrace, znečištění, orientace součásti, způsob uložení vsázky a prodleva před přemístěním. Tyto proměnné mohou měnit gradienty tvrdosti, deformaci a zbytkové napětí, aniž by se změnila nominální jakost uvedená v atestu materiálu.
Způsob provozu pece je důležitý před kalením i po něm. Nerovnoměrná austenitizační teplota může vést k nestejné velikosti zrna nebo k neúplné přeměně, zatímco nedostatečná doba popouštění může zanechat nadměrné zbytkové napětí. Některé specifikace nebo postupy mohou vyžadovat více operací popouštění, jejich počet a podmínky však nelze předpokládat pouze z označení „Q&T“.
Výrobní postup má i nadále samostatnou úlohu. ASTM A434/A434M-24 se vztahuje na za tepla tvářené a za studena dokončované tyče z legované oceli, kalené a popuštěné, a jako povolené postupy zpracování taveniny uvádí otevřenou nístějovou pec, konvertor na bázi kyslíku a elektrickou pec. ASTM A508/A508M-16 se zabývá vakuově zpracovanými výkovky z uhlíkové a legované oceli, kalenými a popuštěnými, pro součásti tlakových nádob, a vyžaduje výrobu v základní elektrické peci, pokud není použito sekundární rafinační zpracování nebo přetavování. Tyto požadavky ukazují, že cesta výroby oceli, tepelné zpracování a stav dodání mohou být specifikací vzájemně propojeny, nejde však o zaměnitelné popisy. Spolehlivý výklad uvádí všechny tři aspekty tam, kde je norma vyžaduje: jak byla ocel vyrobena, jak byla změněna její struktura a v jakém stavu byla dodána.
ISO 683-1:2016 a nelegované oceli pro kalení a popouštění
ISO 683-1:2016 je norma stanovující technické dodací požadavky pro nelegované oceli určené ke kalení a popouštění. Nepopisuje jediný výrobní postup ani jediný stav hotového výrobku. Místo toho propojuje značky ocelí s tvary výrobků, stavy tepelného zpracování, stavy povrchu, chemickým složením, mechanickými vlastnostmi a v případech, kdy je to stanoveno, také s požadavky na prokalitelnost.
Toto rozlišení je důležité. Označení jako C45 samo o sobě neuvádí, zda byl materiál dodán jako za tepla válcovaná tyč, normalizačně žíhaný výkovek nebo kalený a popuštěný výrobek s obráběným povrchem. Tyto podrobnosti náležejí do úplného popisu objednávky a kontroly.
Výrobky zahrnuté normou ISO 683-1
| Forma výrobku | Relevantní hlediska dodávky |
|---|---|
| Polotovary | Mohou být dále zpracovány válcováním nebo kováním |
| Tyče | Rozměr, výrobní trasa, stav povrchu a tepelné zpracování |
| Válcovaný drát | Další tažení, tváření nebo tepelné zpracování |
| Ploché výrobky | Tloušťka, stav povrchu, historie válcování a mechanické zkoušky |
| Výkovky | Historie deformace, velikost průřezu, tepelné zpracování a místo odběru vzorku |
ISO 683-1:2016 se vztahuje na polotovary, tyče, válcovaný drát, ploché výrobky a výkovky z nelegovaných ocelí pro kalení a popouštění. Tvar výrobku není pouze administrativní údaj: určuje použitelné rozměrové tolerance, ustanovení o zkoušení, kritéria přijatelnosti povrchu a v mnoha případech také průřezovou velikost použitou při zkoušení mechanických vlastností.
Polotovary mohou následně procházet kováním nebo válcováním. Tyče mohou být za tepla válcované, kované nebo dodané v následně obráběném stavu v závislosti na specifikaci výrobku. Válcovaný drát se vyrábí pro další tažení, tváření nebo tepelné zpracování. Ploché výrobky a výkovky mají odlišnou geometrii průřezu a průběh ochlazování, takže nelze očekávat, že stejné jmenovité složení povede u všech tvarů k totožným vlastnostem.
Tato skupina ocelí zahrnuje známé nelegované jakosti označované symboly jako C22E, C35E, C45E, C55 a C60, s výhradou přesných tabulek jakostí a pravidel označování podle používaného vydání normy. Číslo obecně souvisí se jmenovitým obsahem uhlíku v setinách procenta, zatímco písmeno E v označovacím systému používaném pro některé jakosti identifikuje stanovenou maximální úroveň obsahu síry. Označení vyjadřuje pouze chemickou identitu. Nejde o úplný dodací stav.
Výrobní cesta stojí z hlediska této normy na jiné úrovni. World Steel Association v roce 2024 uvedla, že dvěma hlavními cestami výroby oceli jsou cesta vysoká pec–kyslíkový konvertor a cesta elektrické obloukové pece. Její pokyny týkající se surovin uvádějí pro integrovanou cestu železnou rudu, koksovatelné uhlí, vápenec a recyklovanou ocel, zatímco cesta elektrické obloukové pece využívá především recyklovanou ocel, přímo redukované železo nebo tekuté surové železo a elektřinu. U.S. Environmental Protection Agency v roce 1995 popsala kyslíkový proces jako rafinaci tekutého železa z vysoké pece se šrotem, zatímco výrobu v elektrické obloukové peci pojednala jako samostatnou cestu výroby oceli.
Ani název výrobní cesty nenahrazuje dodací stav podle ISO. Po výrobě oceli může kontinuální lití vytvořit bramy, sochory nebo bloky, které se následně válcují na ploché nebo dlouhé výrobky, jak vysvětluje World Steel Association. Odběratel, který specifikuje ISO 683-1, musí stále uvést požadovaný výrobek, jakost, tepelné zpracování a stav povrchu. Výrobní cesta taveniny může být omezena jinou specifikací nebo smlouvou, neměla by však být odvozována z výrazů „normalizovaný“ nebo „kalený a popuštěný“.
Definované stavy tepelného zpracování a povrchu
ISO 683-1 koncipuje dodávku podle definovaných metalurgických stavů. Normalizačně žíhaný materiál se zahřívá nad kritický rozsah přeměny a za řízených podmínek ochlazuje na vzduchu. Toto zpracování zjemňuje a homogenizuje strukturu po válcování, kování nebo jiných operacích tváření za tepla. U těchto uhlíkových ocelí obvykle vytváří feriticko-perlitickou strukturu, avšak výsledná velikost zrna a mechanické hodnoty závisejí na chemickém složení, velikosti průřezu a podmínkách ochlazování.
Kalený a popuštěný materiál prochází dvěma procesy. Při kalení se austenitizovaná ocel ochlazuje dostatečně rychle, aby vznikl tvrdý produkt přeměny, u vhodných průřezů obvykle martenzit. Při popouštění se ocel znovu zahřívá pod dolní kritickou teplotu přeměny, čímž se snižuje pnutí po kalení a upravuje poměr pevnosti, tažnosti a houževnatosti. Konečné vlastnosti proto nelze charakterizovat pouze obsahem uhlíku.
Norma rovněž rozlišuje dodávku ve stavu normalizačně žíhaném a popuštěném, pokud je tento stav stanoven. Popouštění po normalizačním žíhání může snížit zbytková napětí a změnit rovnováhu mezi pevností a tažností, aniž by využívalo stejný průběh přeměn jako přímé kalení. Jiné dodací stavy, včetně žíhaného stavu nebo stavu bez tepelného zpracování, pokud jsou pro daný výrobek a jakost povoleny, mohou mít výrazně odlišnou tvrdost, obrobitelnost a pevnost ve stavu dodání.
Stav povrchu musí být uveden společně se stavem tepelného zpracování. Povrch po tváření za tepla může stále obsahovat okuje a oduhličený materiál. U odokujeného povrchu byly okuje odstraněny, zatímco loupané, soustružené, broušené nebo jinak obráběné povrchy odstraňují část nebo celou vnější vrstvu a mohou vyžadovat přísnější požadavky na rozměry a vady. Přesné povolené popisy povrchu a pravidla přijatelnosti závisí na tvaru výrobku a příslušných tabulkách ISO.
Proto je „ocel C45“ neúplnou technickou informací. C45 dodaná ve stavu válcovaném za tepla a bez tepelného zpracování není z hlediska použití ani chování při obrábění rovnocenná oceli C45 dodané ve stavu kaleném a popuštěném. Na vlastnostech může záležet také povrchová vrstva změněná oduhličením, zejména tam, kde je důležitá únavová pevnost, kontaktní namáhání nebo rozměrová přesnost. Chemická jakost může být totožná, dodaný materiál však nikoli.
Stejný princip ukazují i jiné normy. BS EN 10025-3:2019 se vztahuje na svařitelné výrobky z jemnozrnné konstrukční oceli dodávané ve stavu normalizačně žíhaném nebo normalizačně válcovaném, zatímco DIN EN 10025-6:2023-06 se vztahuje na ploché výrobky válcované za tepla dodávané ve stavu kaleném a popuštěném. ASTM A668/A668M-16 uvádí stavy výkovků: žíhaný, normalizačně žíhaný, normalizačně žíhaný a popuštěný, kalený a popuštěný a normalizačně žíhaný, kalený a popuštěný. Jedná se o klasifikace dodávky, nikoli o zaměnitelná označení pece pro výrobu oceli.
Čtení požadavků společně s označením jakosti
Popis materiálu vyhovující normě je třeba číst jako řetězec: norma, jakost, tvar výrobku, tepelné zpracování ve stavu dodání, stav povrchu, rozměry a požadavky na kontrolu. Například „ISO 683-1, C45E, tyč, kalená a popuštěná, obráběný povrch“ sděluje podstatně více než „C45“. Objednávka by měla rovněž uvádět příslušnou tabulku mechanických vlastností, směr nebo místo zkoušení, velikost průřezu a případný požadavek na prokalitelnost.
Mechanické hodnoty v dodací normě jsou podmíněné. Pevnost v tahu, mez kluzu, prodloužení, zúžení, rázové vlastnosti, pokud jsou stanoveny, a tvrdost se mohou měnit s průměrem nebo tloušťkou, protože střed velkého průřezu se ochlazuje pomaleji než jeho povrch. Kalenou a popuštěnou tyč proto nelze posuzovat podle hodnot platných pro malý průřez bez ověření příslušného rozsahu velikostí. Stejný problém se týká normalizačně žíhaného materiálu, ačkoli jeho průběh ochlazování je méně intenzivní.
Chemický rozbor potvrzuje jakost, nepotvrzuje však tepelné zpracování. Mechanické zkoušení pomáhá potvrdit stav dodaného materiálu, samo o sobě však neurčuje výrobní cestu v peci. Kontrola povrchu a kontrola rozměrů se týkají dalších částí shody. Tyto záznamy odpovídají na různé otázky.
Užitečné je srovnání se specifikacemi ASTM. ASTM A434/A434M-24 se vztahuje na za tepla tvářené a za studena dokončované tyče z legované oceli ve stavu kaleném a popuštěném a povoluje výrobu v martinských pecích, kyslíkových konvertorech a elektrických pecích. ASTM A508/A508M-16 naproti tomu řeší kalené a popuštěné vakuově zpracované výkovky z uhlíkové a legované oceli pro součásti tlakových nádob a vyžaduje výrobu v základní elektrické peci, pokud není použita sekundární rafinace nebo přetavování. Požadavek je výslovný, protože jej tato specifikace považuje za relevantní; ISO 683-1 by neměla být vykládána tak, že mlčky stanovuje stejné omezení.
U normy ISO 683-1 je tedy dodací stav řízeným technickým souborem požadavků. Chemické složení jakosti určuje, jaká ocel byla vyrobena; tvar výrobku zaznamenává, jak je dodávána; tepelné zpracování stanovuje metalurgický stav; stav povrchu definuje vnější materiál a jeho povrchovou úpravu; a požadavky na mechanické vlastnosti a kontrolu určují, zda dodávka vyhovuje. Neuvedení kteréhokoli z těchto prvků může změnit zdánlivě přesné označení jakosti v neúplnou specifikaci.
Dodací podmínky konstrukčních ocelí podle EN 10025
Dodací stav není pouze popisem hutního závodu, jakým způsobem byla ocel vyrobena. V normě EN 10025 propojuje tvar výrobku, stanovenou jakost a kvalitu, rozsah tlouštěk, stav tepelného zpracování, požadavky na povrch, mechanické vlastnosti a povinnosti týkající se kontroly. Označení proto nese technický význam pouze v rámci příslušné výrobkové normy.
Toto omezení je důležité, protože pojem „konstrukční ocel“ zahrnuje několik různých skupin výrobků. Normalizačně žíhaný jemnozrnný plech podle BS EN 10025-3:2019 není zaměnitelný s plechem s vysokou mezí kluzu dodávaným v zušlechtěném stavu podle DIN EN 10025-6:2023-06, i když se oba používají ve svařovaných konstrukcích a obsahují podobné legující prvky. Ani jedno z těchto označení samo o sobě neurčuje způsob výroby oceli.
World Steel Association uvádí, že dvěma hlavními způsoby výroby oceli jsou výroba ve vysoké peci a kyslíkovém konvertoru (BF-BOF) a výroba v elektrické obloukové peci (EAF). Integrovaný způsob využívá železnou rudu, koksovatelné uhlí, vápenec a recyklovanou ocel; způsob výroby v EAF využívá především recyklovanou ocel, přímo redukované železo nebo tekuté surové železo a elektrickou energii. U.S. Environmental Protection Agency obdobně rozlišuje kyslíkový proces, při němž se tekuté železo z vysoké pece rafinuje pomocí ocelového šrotu, a výrobu oceli v EAF. Jedná se o způsoby výroby taveniny. Kontinuální odlévání následně převádí tekutou ocel na bramy, předvalky nebo sochory, které se poté válcují na ploché nebo dlouhé výrobky.
Výrobková norma může připouštět více než jeden způsob výroby taveniny a současně předepisovat konečný dodací stav. Naopak konkrétní způsob výroby taveniny nezaručuje konkrétní stav tepelného zpracování.
BS EN 10025-3:2019 a normalizační dodání
BS EN 10025-3:2019 se vztahuje na ploché a dlouhé výrobky válcované za tepla, vyrobené ze svařitelných jemnozrnných konstrukčních ocelí a dodávané v normalizačně žíhaném nebo normalizačně válcovaném stavu. Její rozsah zahrnuje stanovené jakosti a kvality výrobků s tloušťkou do 250 mm. Typická označení zahrnují S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N a S460NL, v závislosti na požadavcích normy týkajících se výrobku, tloušťky a kvality.
Písmeno N označuje dodací stav po normalizačním žíhání nebo normalizačním válcování. Označení kvality L vyjadřuje stanovený požadavek na rázovou houževnatost při nízké teplotě, který se liší od odpovídající kvality bez písmene L. Tyto přípony nejsou pouze dekorativními dodatky. Označují požadavky, které ovlivňují dokumentaci při nákupu, zkoušení a ověřování návrhu.
Normalizační žíhání je tepelné zpracování, při němž se ocel ohřeje do austenitické oblasti a za řízených podmínek se ochladí na vzduchu. Toto zpracování po válcování zjemňuje a homogenizuje feriticko-perlitickou mikrostrukturu. Při normalizačním válcování je režim válcování řízen tak, aby konečná deformace proběhla v teplotním rozsahu, který vede ke srovnatelnému strukturnímu stavu; samostatné normalizační žíhání v peci proto nemusí být provedeno. Tyto dva způsoby zpracování spolu souvisejí, avšak nepředstavují totožnou historii zpracování.
Metalurgickým cílem je dostatečně homogenní jemnozrnná struktura s předvídatelnou mezí kluzu, pevností v tahu, tažností a rázovými vlastnostmi v celém stanoveném rozsahu tlouštěk. K výsledku přispívají obsah uhlíku a legujících prvků, mikrolegující přísady zjemňující zrno, jako jsou niob, vanad nebo titan, způsob válcování a průběh ochlazování. Normalizační dodací stav není totožný s žíhaným stavem a nenahrazuje kalení a popouštění, pokud návrh vyžaduje vyšší pevnost spojenou se stavem Q.
Při svařování je třeba požadavky normy na jemnozrnnou strukturu a svařitelnost posuzovat společně s omezeními týkajícími se tloušťky a uhlíkového ekvivalentu. Plech označený S355NL se neposuzuje pouze podle své jmenovité třídy meze kluzu. Součástí záznamu o shodě je také označení kvality, teplota zkoušky rázem, tloušťka výrobku, inspekční certifikát a příslušné limity chemického složení. EN 10025-3 vymezuje kategorii výrobku; nepotvrzuje shodu každého plechu prodávaného jako „normalizovaná konstrukční ocel“.
DIN EN 10025-6:2023-06 a dodání v zušlechtěném stavu
DIN EN 10025-6:2023-06 se vztahuje na ploché výrobky válcované za tepla z konstrukčních ocelí s vysokou mezí kluzu, dodávané v zušlechtěném stavu. Tvar výrobku je ve srovnání s EN 10025-3 vymezen úžeji: tato část se týká plochých výrobků, nikoli celé kombinace plochých a dlouhých výrobků, kterou zahrnuje část věnovaná normalizovaným jemnozrnným ocelím.
Označení dodacího stavu používá pro kalenou a popuštěnou ocel písmeno Q. V závislosti na stanoveném požadavku na rázovou houževnatost zahrnují označení například S460Q, S460QL a S460QL1; odpovídající skupiny mohou podle rozsahu normy a příslušných limitů tloušťky zahrnovat i vyšší třídy pevnosti, jako jsou S500, S550, S620, S690, S890 a S960. Přesnou jakost, kvalitu a tloušťku je nutné ověřit podle aktuálního vydání normy a dokumentace objednávky; obecný odkaz na „ocel Q“ není dostačující.
Kalením se austenitizovaná ocel rychlým ochlazením přemění na tvrdou, převážně martenzitickou strukturu nebo strukturu obsahující martenzit. Tento stav poskytuje vysokou pevnost, může však také zvýšit tvrdost, zbytková napětí a náchylnost k praskání podporovanému vodíkem, pokud nejsou při svařování dodrženy odpovídající postupy. Po kalení následuje popouštění. Při něm se ocel znovu ohřívá pod teplotu překrystalizační oblasti, čímž se snižuje nadměrná křehkost a upravují se pevnost, houževnatost a úroveň zbytkových napětí.
Tento postup vysvětluje zásadní rozdíl oproti normalizačnímu dodacímu stavu. Normalizované jakosti obvykle dosahují stanovené rovnováhy pevnosti a houževnatosti kombinací chemického složení s řízeným válcováním nebo ochlazováním na vzduchu. Jakosti Q dosahují vyšší pevnosti v závislosti na tloušťce díky vytvrzení následovanému popouštěním. Toto zpracování není pouze označením připojeným po výrobě: určuje mikrostrukturu, kterou mají mechanické zkoušky reprezentovat.
U zušlechtěného plechu by měl certifikát uvádět jakost a kvalitu, tloušťku, číslo tavby, chemický rozbor, výsledky tahových zkoušek, výsledky rázových zkoušek, pokud jsou požadovány, a doklad o provedení požadovaného tepelného zpracování. Dodatečné tváření, svařování nebo ohřev ke snížení napětí u výrobce konstrukce mohou dodaný stav změnit. Postupy svařování proto musí obsahovat limity tepelného příkonu, předehřevu, teploty mezi housenkami a kontroly vodíku, které odpovídají konkrétní jakosti Q a tloušťce.
Ploché výrobky, tloušťka a svařitelné jemnozrnné oceli
Tloušťka je součástí technické definice, nikoli pouze rozměrovým údajem. Mez kluzu může s rostoucí tloušťkou klesat, protože ochlazování, přeměny a vývoj zrna jsou v silnějším průřezu méně homogenní. Tabulky v EN 10025 proto stanovují mechanické požadavky podle intervalů tlouštěk. Označení jakosti bez uvedení tloušťky neposkytuje úplnou specifikaci vlastností.
Stejně důležité je rozlišovat tvar výrobku. BS EN 10025-3:2019 zahrnuje ploché a dlouhé výrobky válcované za tepla, zatímco DIN EN 10025-6:2023-06 se týká plochých výrobků válcovaných za tepla. Nákupní nebo výrobní dokument, který uvádí pouze „konstrukční ocel podle EN 10025“, neřeší, která část normy se použije, zda jde o plech nebo dlouhý výrobek a zda je požadován stav N, NL, Q, QL nebo jiná definovaná kvalita.
Do specifikace dodacího stavu patří také stav povrchu. Okuje, opracování vad, místní opravy, přípustné nedokonalosti a veškeré dohodnuté požadavky na povrch mohou ovlivnit kontrolu a výrobu, zejména pokud se provádí ultrazvukové zkoušení, posuzuje únavová pevnost nebo připravují svařované spoje. Označení dodacího stavu tyto požadavky nenahrazuje.
Tato struktura je v normách běžná. ISO 683-1:2016 stanoví technické dodací požadavky pro polotovary, tyče, válcovaný drát, ploché výrobky a výkovky dodávané v definovaných stavech tepelného zpracování a povrchu. ASTM A668/A668M-16 obdobně klasifikuje výkovky podle dodacího zpracování, včetně stavů po žíhání, normalizaci, normalizaci a popouštění, kalení a popouštění a normalizaci, kalení a popouštění. ASTM A508/A508M-16 jde u stanovených výkovků pro tlakové nádoby ještě dále, když vyžaduje výrobu v základní elektrické peci, pokud není použita sekundární rafinace nebo přetavování.
Tyto příklady potvrzují ústřední skutečnost: způsob výroby, metalurgické zpracování a normou definovaný dodací stav spolu souvisejí, avšak nejsou vzájemně zaměnitelné. U konstrukčních výrobků podle EN 10025 musí technický popis obsahovat část normy, jakost, kvalitu, tvar výrobku, tloušťku a dodací stav. Bez této kombinace zůstávají výrazy „normalizovaná ocel“ nebo „konstrukční ocel kalená a popuštěná“ příliš neurčité pro spolehlivé rozhodování o vlastnostech nebo shodě.
Tyče, dokončování za studena a ASTM A434/A434M-24
Tyče tvářené za tepla versus tyče dokončované za studena
| Popis | Hlavní význam | Možné účinky |
|---|---|---|
| Tvářený za tepla | Válcování nebo kování za zvýšené teploty | Tvar, úběr a obecná historie toku zrn |
| Dokončený za studena | Tažení, soustružení, loupání, broušení nebo jejich kombinace | Přesnější rozměry, změněný povrch a možné zpevnění za studena |
| Obrobený | Odebrání materiálu za účelem dosažení stanovené geometrie | Odstranění povrchové vrstvy, rozměrová kontrola a možné zbytkové napětí |
| Kalený a popuštěný | Austenitizace, kalení a popouštění | Řízená pevnost, tvrdost, tažnost a houževnatost |
Výrobní postup a postup dokončování tyče popisují různé etapy její historie. Tváření za tepla převádí odlitý nebo polotovarový průřez na tyč válcováním, kováním nebo jiným tvářecím procesem prováděným při zvýšené teplotě. Toto tváření redukuje odlitou strukturu, v prakticky významném měřítku narušuje segregaci, uzavírá některé vnitřní nespojitosti a vytváří požadovaný kruhový, čtvercový, šestiúhelníkový nebo jiný průřez. Zároveň určuje základní charakter průběhu zrn a stupeň tváření spojený s daným výrobkem.
Postup dokončování následuje později nebo přinejmenším popisuje samostatný stav výrobku. Tyč tvářená za tepla si může zachovat povrch vytvořený při válcování nebo kování za tepla, včetně okují a rozměrových tolerancí spojených s tímto procesem. Tyč dokončovaná za studena se dále taží, soustruží, brousí, loupá nebo podrobuje kombinaci těchto operací při teplotách dostatečně nízkých na to, aby u oceli nedošlo k běžné rekrystalizaci při tváření za tepla. Tato operace mění průměr nebo geometrii průřezu, zlepšuje rozměrovou přesnost a může vytvořit čistší nebo hladší povrch.
Toto rozlišení je důležité, protože dokončování za studena není pouze kosmetickou úpravou. Tažení a další deformace za studena mohou v důsledku deformačního zpevnění zvýšit mez kluzu a tvrdost, současně však snížit tažnost, pokud následné tepelné zpracování tento stav nezmění. I když je konečná pevnost v tahu řízena kalením a popouštěním, tváření za studena může ovlivnit zbytkové napětí, přímost, rozložení tvrdosti a způsob, jakým se obrobený díl během dalšího zpracování deformuje. Soustružení nebo broušení může rovněž odstranit oduhličený materiál nebo okuje, aniž by způsobilo stejnou objemovou deformaci jako tažení. Označení „dokončovaná za studena“ proto neidentifikuje jediný metalurgický stav.
ASTM A434/A434M-24 se vztahuje na tyče z legované oceli kalené a popouštěné, a to jak tvářené za tepla, tak dokončované za studena. Tyto popisy výrobku nesmějí být redukovány pouze na označení jakosti oceli. Ocel s určitým jmenovitým označením legování může být dodána jako tyč tvářená za tepla s jedním stavem povrchu a rozsahem tolerancí, nebo jako tyč dokončovaná za studena s jiným stavem povrchu, jiným rozměrovým požadavkem a jinou historií zbytkových napětí. Dodací stav je společným výsledkem tvaru výrobku, zpracování, tepelného zpracování, stavu povrchu, rozměrů a předepsaných mechanických zkoušek.
ISO 683-1:2016 uplatňuje stejné obecné rozlišení v širší oblasti výrobků. Její technické dodací požadavky se vztahují na polotovary, tyče, válcovaný drát, ploché výrobky a výkovky dodávané v definovaných stavech tepelného zpracování a povrchu. Tyč popsaná jako kalená a popuštěná není rovnocenná tyči popsané pouze jako válcovaná za tepla, normalizačně žíhaná nebo tažená za studena. Tyto výrazy odpovídají na různé technické otázky.
Požadavky na tyče z legované oceli kalené a popouštěné
Kalení a popouštění je sled metalurgických operací tepelného zpracování, nikoli údaj o tom, zda byla tyč válcována, kována, tažena nebo broušena. Při kalení se austenitizovaná ocel rychle ochlazuje, aby vznikla tvrdá mikrostruktura, u vhodných jakostí legovaných ocelí a průřezů obvykle martenzitická. Při popouštění se ocel znovu ohřívá pod oblast spodní kritické transformační teploty, čímž se snižuje nadměrná křehkost a vytváří požadovaná rovnováha pevnosti, houževnatosti a tažnosti. Legující prvky ovlivňují prokalitelnost, takže velikost průřezu a způsob ochlazování mají vliv na to, zda předepsaná struktura a vlastnosti dosáhnou nejen povrchu, ale i středu tyče.
ASTM A434/A434M-24 používá tento stav kalení a popouštění jako základ požadavků na tyče z legované oceli. Shodu s normou nelze prokázat pouhým uvedením tepelného zpracování. Příslušná jakost, velikost tyče, typ výrobku, postup tepelného zpracování, mechanické zkoušky a požadavky na přejímku musí být v souladu s normou a s objednávkou nebo specifikací, která se na ni odvolává. Pevnost v tahu, mez kluzu, tažnost, zúžení a tvrdost mohou každá popisovat jiný aspekt výsledného stavu; samotná hodnota tvrdosti nemůže prokázat všechny požadované mechanické vlastnosti.
Velikost tyče je obzvláště důležitá. Velká kruhová tyč se ve svém středu ochlazuje pomaleji než na povrchu a tento rozdíl ovlivňuje přeměnu, tvrdost, zbytkové napětí a houževnatost. Dodavatel proto může potřebovat vhodnou austenitizační teplotu, dobu výdrže, kalicí médium, intenzitu jeho pohybu a cyklus popouštění, místo aby jednoduše použil režim určený pro malou tyč. Předepsané zkoušky a meze přejímky podle normy poskytují rámec pro posouzení shody; neznamenají však, že pro každou jakost a průměr existuje jediný univerzální režim tepelného zpracování.
Výraz „tyč z legované oceli kalená a popuštěná“ by také neměl být zaměňován s klasifikacemi používanými pro výkovky. ASTM A668/A668M-16 klasifikuje výkovky z uhlíkové a legované oceli podle dodacího tepelného zpracování, včetně stavů žíhaného, normalizačně žíhaného, normalizačně žíhaného a popuštěného, kaleného a popuštěného a normalizačně žíhaného, kaleného a popuštěného. Specifikace pro výkovky a specifikace pro tyče mohou používat podobné názvy tepelného zpracování, avšak stanovovat odlišné požadavky na výrobek, zkoušky a rozměry. Rozhodující zůstává forma výrobku.
Povolené způsoby zpracování taveniny
ASTM A434/A434M-24 uvádí výrobu v martinské peci, v kyslíkovém konvertoru a v elektrické peci jako povolené způsoby zpracování taveniny pro tyče z legované oceli, na které se norma vztahuje. Rozhodující je slovo „povolené“. Označuje způsoby povolené specifikací; neznamená, že každá tyč je vyráběna všemi třemi způsoby, ani že některý z nich představuje povinný dodací znak, pokud to nestanoví samostatný požadavek.
Rozlišení jednotlivých způsobů začíná ještě před válcováním tyče. World Steel Association v roce 2024 uvedla, že dvěma hlavními způsoby výroby oceli jsou vysokopecně-kyslíkový způsob a způsob využívající elektrickou obloukovou pec. Její popis surovin rozlišuje integrovaný způsob, při němž se používá železná ruda, metalurgické uhlí, vápenec a recyklovaná ocel, od způsobu využívajícího elektrickou obloukovou pec, při němž se používá především recyklovaná ocel, přímo redukované železo nebo tekuté železo a elektřina. U.S. Environmental Protection Agency obdobně popsala kyslíkový proces jako rafinaci roztaveného železa z vysoké pece pomocí ocelového šrotu, zatímco výrobu oceli v elektrické obloukové peci označila za samostatný způsob.
Výroba oceli v martinské peci je starší způsob a nejde o stejný proces jako tavení v kyslíkovém konvertoru nebo v elektrické peci. Zahrnutí všech tří způsobů do ASTM A434/A434M-24 je proto vymezením rozsahu specifikace, nikoli tvrzením, že jejich provozní podrobnosti nebo bilance surovin jsou vzájemně zaměnitelné. Chemické složení, obsah zbytkových prvků, čistota, nakládání s vodíkem, způsob tuhnutí a následné kondicionování stále ovlivňují výrobek, s výhradou požadavků stanovených normou.
Po roztavení a rafinaci může plynulé odlévání vytvořit bramy, předvalky nebo bloky, které World Steel Association popisuje jako polotovary následně válcované na ploché a dlouhé výrobky. Původ tyče v procesu odlévání, její redukce za tepla, tepelné zpracování a dokončovací operace spolu souvisejí, avšak zůstávají samostatnými popisnými znaky. Způsob zpracování taveniny neurčuje, zda je tyč tvářená za tepla nebo dokončovaná za studena; dokončování za studena neodhaluje, zda byla tavba vyrobena v elektrické peci nebo kyslíkovým procesem; a označení kalená a popuštěná popisuje tepelný stav, nikoli pec použitou k výrobě oceli.
Toto oddělení zabraňuje běžné chybě při posuzování shody: zacházet se známým označením jakosti jako s úplnou definicí výrobku. ASTM A434/A434M-24 stanovuje řízený vztah mezi chemickým složením legované oceli, formou tyče, kategorií dokončování, tepelným zpracováním, rozměry a mechanickými požadavky, přičemž povoluje uvedené alternativy zpracování taveniny. Jiné normy mohou volit odlišně. ASTM A508/A508M-16 například vyžaduje výrobu výkovků pro tlakové nádoby z oceli kalené a popouštěné v základní elektrické peci, pokud není použita sekundární rafinace nebo přetavování. Povinnost týkající se způsobu výroby náleží konkrétní normě a výrobku, nikoli legované oceli obecně.
Výkovky a třídy tepelného zpracování při dodání podle ASTM A668/A668M
Kování jako proces výroby tvaru výrobku
Výkovek je definován především způsobem, jakým vzniká jeho tvar, nikoli tepelným zpracováním v peci, kterému je následně podroben. Při kování se ohřátý ocelový předvalek, brama, tyč nebo ingot plasticky deformuje lisováním, kováním údery nebo pěchováním do tvaru blížícího se konečnému tvaru. Deformace může uzavírat vnitřní dutiny, rozrušovat licí struktury a vytvářet směrový tok zrn, který sleduje hlavní geometrii součásti. Tyto účinky odlišují výkovek od odlitku, i když jsou oba vyrobeny ze stejné jmenovité jakosti uhlíkové nebo legované oceli.
Trasa před kováním zůstává samostatnou otázkou. World Steel Association uvádí, že dvěma hlavními trasami výroby oceli jsou trasa vysoká pec–kyslíkový konvertor (BF-BOF) a trasa elektrické obloukové pece (EAF). Integrovaná trasa využívá železnou rudu, hutní koksovatelné uhlí, vápenec a recyklovanou ocel; trasa EAF využívá především recyklovanou ocel, přímo redukované železo nebo tekuté surové železo a elektřinu. Jedná se o trasy výroby taveniny, nikoli o stavy dodání.
Po výrobě a rafinaci oceli může kontinuální lití vytvořit bramy, předvalky nebo bloky. Výrobce výkovku pak může použít litý polotovar, nebo v případech, kdy to vyžaduje specifikace a velikost součásti, ingot, po němž následuje opětovný ohřev a deformace. U.S. Environmental Protection Agency popsala v roce 1995 kyslíkový proces jako rafinaci tekutého železa z vysoké pece pomocí ocelového šrotu a současně označila proces v elektrické obloukové peci za samostatnou trasu výroby oceli. Ani jedna z těchto tras výroby v peci sama o sobě neurčuje, zda je hotový výkovek žíhaný nebo kalený a popuštěný.
Důležitý je režim deformace. Zmenšení průřezu, pěchování, prodlužování, opětovný ohřev mezi jednotlivými operacemi a konečná kovací teplota ovlivňují velikost zrna, rozložení segregace, orientaci vměstků a míru směrové struktury zachované v součásti. Silnostěnný náboj, kroužek, hřídel nebo těleso zadržující tlak proto může reagovat odlišně od malého zkušebního výkovku, i když oba nesou stejné označení jakosti a podstoupily jmenovitě stejné pokyny pro tepelné zpracování v peci.
ASTM A668/A668M-16 třídí výkovky z uhlíkových a legovaných ocelí podle tepelného zpracování při dodání. Její třídy nejsou pouhými popisy dodavatele: propojují uvedený tepelný stav se stanovenými mechanickými požadavky, ustanoveními o zkouškách a pravidly přejímky. Příslušnými třídami jsou žíhaný stav, normalizovaný stav, normalizovaný a popuštěný stav, kalený a popuštěný stav a normalizovaný, kalený a popuštěný stav.
Žíhaný, normalizovaný a normalizovaný a popuštěný stav
Žíhaný výkovek se ohřeje na vhodnou teplotu, udržuje se na ní dostatečně dlouho, aby průřez dosáhl zamýšleného metalurgického stavu, a následně se ochlazuje řízenou rychlostí, obvykle v peci. Účelem je zpravidla snížit tvrdost a zbytková napětí, zlepšit obrobitelnost a vytvořit rovnoměrnější feriticko-perlitickou nebo obdobnou strukturu. Žíhání neznamená, že výkovek před konečným cyklem neměl žádnou tepelnou historii. Předchozí ohřevy pro kování a deformace mohou zanechat účinky, které konečné žíhání upraví, ale automaticky zcela neodstraní.
Normalizovaný výkovek se ohřeje nad příslušný transformační rozsah a ochlazuje se na klidném vzduchu. Ochlazování na vzduchu je rychlejší než ochlazování v peci, takže výsledná feriticko-perlitická struktura je obvykle jemnější a pevnější než žíhaná struktura stejného složení. Normalizování může rovněž omezit některé účinky hrubé licí struktury a tepelných gradientů vzniklých při kování, jeho výsledek však silně závisí na tloušťce průřezu a prokalitelnosti. Tenký průřez ztrácí teplo rychle; velký průřez se ve svém jádře ochlazuje pomaleji.
Normalizovaný a popuštěný stav přidává po normalizování popouštění. Popouštění pod transformační teplotou upravuje tvrdost, houževnatost a zbytková napětí a může snížit citlivost mechanické odezvy na místní rozdíly v ochlazování. Není ekvivalentní kalení a popouštění. Rychlost ochlazování po normalizování zůstává rychlostí ochlazování na vzduchu a mikrostruktura vytvořená před popouštěním se liší od martenzitické struktury vzniklé kalením a rychlým ochlazením.
ASTM A668/A668M používá tyto stavy jako kategorie dodání, nikoli jako univerzální receptury pro každou geometrii. Použitelná velikost výkovku, chemické složení a třída určují požadovaný rozsah tepelného zpracování a zkoušky. Tahové vlastnosti se běžně posuzují podle meze kluzu, pevnosti v tahu, prodloužení a zúžení; pokud specifikace vyžaduje rázovou zkoušku nebo dodatečné kontroly, tvoří tyto požadavky rovněž součást shody. Uvedení teploty v peci bez údaje o velikosti průřezu, době výdrže, způsobu ochlazování a místě odběru vzorku představuje neúplný důkaz o tepelném stavu.
Rozdíl je rovněž specifický pro daný výrobek. ISO 683-1:2016 stanovuje technické dodací požadavky pro polotovary, tyče, válcovaný drát, ploché výrobky a výkovky z nelegovaných ocelí určených ke kalení a popouštění, včetně definovaných normalizovaných a kalených a popuštěných stavů. BS EN 10025-3:2019 se zabývá výrobky z konstrukčních ocelí válcovanými za tepla, dodávanými v normalizovaném nebo normalizačně válcovaném stavu, zatímco DIN EN 10025-6:2023-06 se týká plochých výrobků válcovaných za tepla, dodávaných v kaleném a popuštěném stavu. Tyto normy nelze nahradit normou ASTM A668/A668M, pokud je danou položkou výkovek podle ASTM.
Kalený a popuštěný a normalizovaný, kalený a popuštěný stav
V kaleném a popuštěném stavu se výkovek austenitizuje, ochlazuje dostatečně rychle, aby vznikl tvrdý transformační produkt, a následně se popouští. V závislosti na složení a intenzitě ochlazování může kalení vytvořit martenzit, bainit nebo jejich směs v části průřezu. Popouštění snižuje křehkost a upravuje pevnost a houževnatost. Dosažené vlastnosti závisí na obsahu uhlíku, legujících přísadách, velikosti předchozího austenitického zrna, kalicím médiu, jeho promíchávání, době přenosu a vzdálenosti od povrchu k místu zkoušky.
Normalizovaný, kalený a popuštěný stav zahrnuje před austenitizaci, kalení a popouštění ještě normalizační zpracování. Normalizování může po kování zjemnit nebo homogenizovat strukturu a poskytnout řízený výchozí stav pro kalení. Nezaručuje rovnoměrnou tvrdost v celém velkém průřezu. U masivního výkovku může v blízkosti povrchu vzniknout popuštěný martenzit, zatímco ve středu se vytvoří odlišná směs, protože jádro se během kalení ochlazuje pomaleji.
Proto nelze třídu dodání chápat jako synonymum pro pevnostní jakost. Například AISI 4140 může být dodávána v několika tvarech výrobků a tepelných stavech, avšak výkovek podle A668/A668M klasifikovaný jako kalený a popuštěný se řídí požadavky specifikace pro výkovky, nikoli obecným katalogovým listem pro tyč z oceli 4140. ASTM A434/A434M se vztahuje na za tepla tvářené a za studena dokončené tyče z legované oceli v kaleném a popuštěném stavu; její požadavky platí pro tyče, nikoli automaticky pro výkovky. ASTM A508/A508M-16 se samostatně zabývá vakuově zpracovanými výkovky z uhlíkových a legovaných ocelí v kaleném a popuštěném stavu pro součásti tlakových nádob a vyžaduje výrobu v základní elektrické peci, pokud není použita sekundární rafinace nebo přetavování.
Stejná opatrnost je nutná u odlitku. Ocelový odlitek se ochlazuje z formy a zachovává si dendritickou licí strukturu, pokud ji pozdější zpracování nezmění; kování naproti tomu před tepelným zpracováním při dodání vytváří plastickou deformaci a účinky toku zrn. Deska, tyč, odlitek a výkovek vyrobené z chemicky přibližně podobného materiálu proto nemají jeden vzájemně zaměnitelný „normalizovaný“ nebo „kalený a popuštěný“ stav.
U výkovku podle A668/A668M spočívá obhajitelná interpretace v kombinaci třídy, chemického složení, maximálních a minimálních rozměrů průřezu, stupně úběru a geometrie výkovku, cyklu v peci, způsobu ochlazování, místa odběru vzorků a stanovených mechanických zkoušek. Tepelná historie určuje označení tepelného zpracování. Velikost průřezu a historie deformace určují, jak se tento proces ve výkovku projevil, zatímco zkoušky stanovené normou určují, zda dodaný výkovek skutečně splňuje požadavky své přiřazené třídy.
Kontrola tepelného zpracování, zařízení a ověřování
Stav dodání není stanoven tím, že se na certifikát napíše „kalený a popuštěný“. Je stanoven řízením pece, vsázky, tepelného cyklu, ochlazovací operace a zkoušek, které prokazují dosažení požadovaného výsledku. Norma SAE AMSH6875C chápe tepelné zpracování právě v tomto praktickém smyslu: její požadavky se týkají zařízení, postupů, teplot a zkušebních metod pro tepelné zpracování oceli. Uvedený stav je proto výsledkem doloženým řízenými výrobními záznamy, nikoli neformálním popisem dodavatele.
Toto rozlišení je důležité, protože výrobní cesta, metalurgické zpracování a stav dodání spolu souvisejí, ale nejsou zaměnitelné. World Steel Association označuje výrobu oceli ve vysokopecním kyslíkovém procesu a v elektrické obloukové peci za dvě hlavní výrobní cesty. Kontinuální odlévání pak může vytvářet bramy, sochory nebo bloky, které se válcují na ploché nebo dlouhé výrobky. Tepelné zpracování probíhá později nebo mezi operacemi tváření a mění strukturu i vlastnosti daného výrobku. Ocel vyrobená v elektrické obloukové peci není automaticky kalená a popouštěná; ocel vyrobená v integrovaném procesu není automaticky normalizovaná. Výrobkové normy mohou řídit jak výrobní cestu, tak stav dodání, ale řeší je jako samostatné technické otázky.

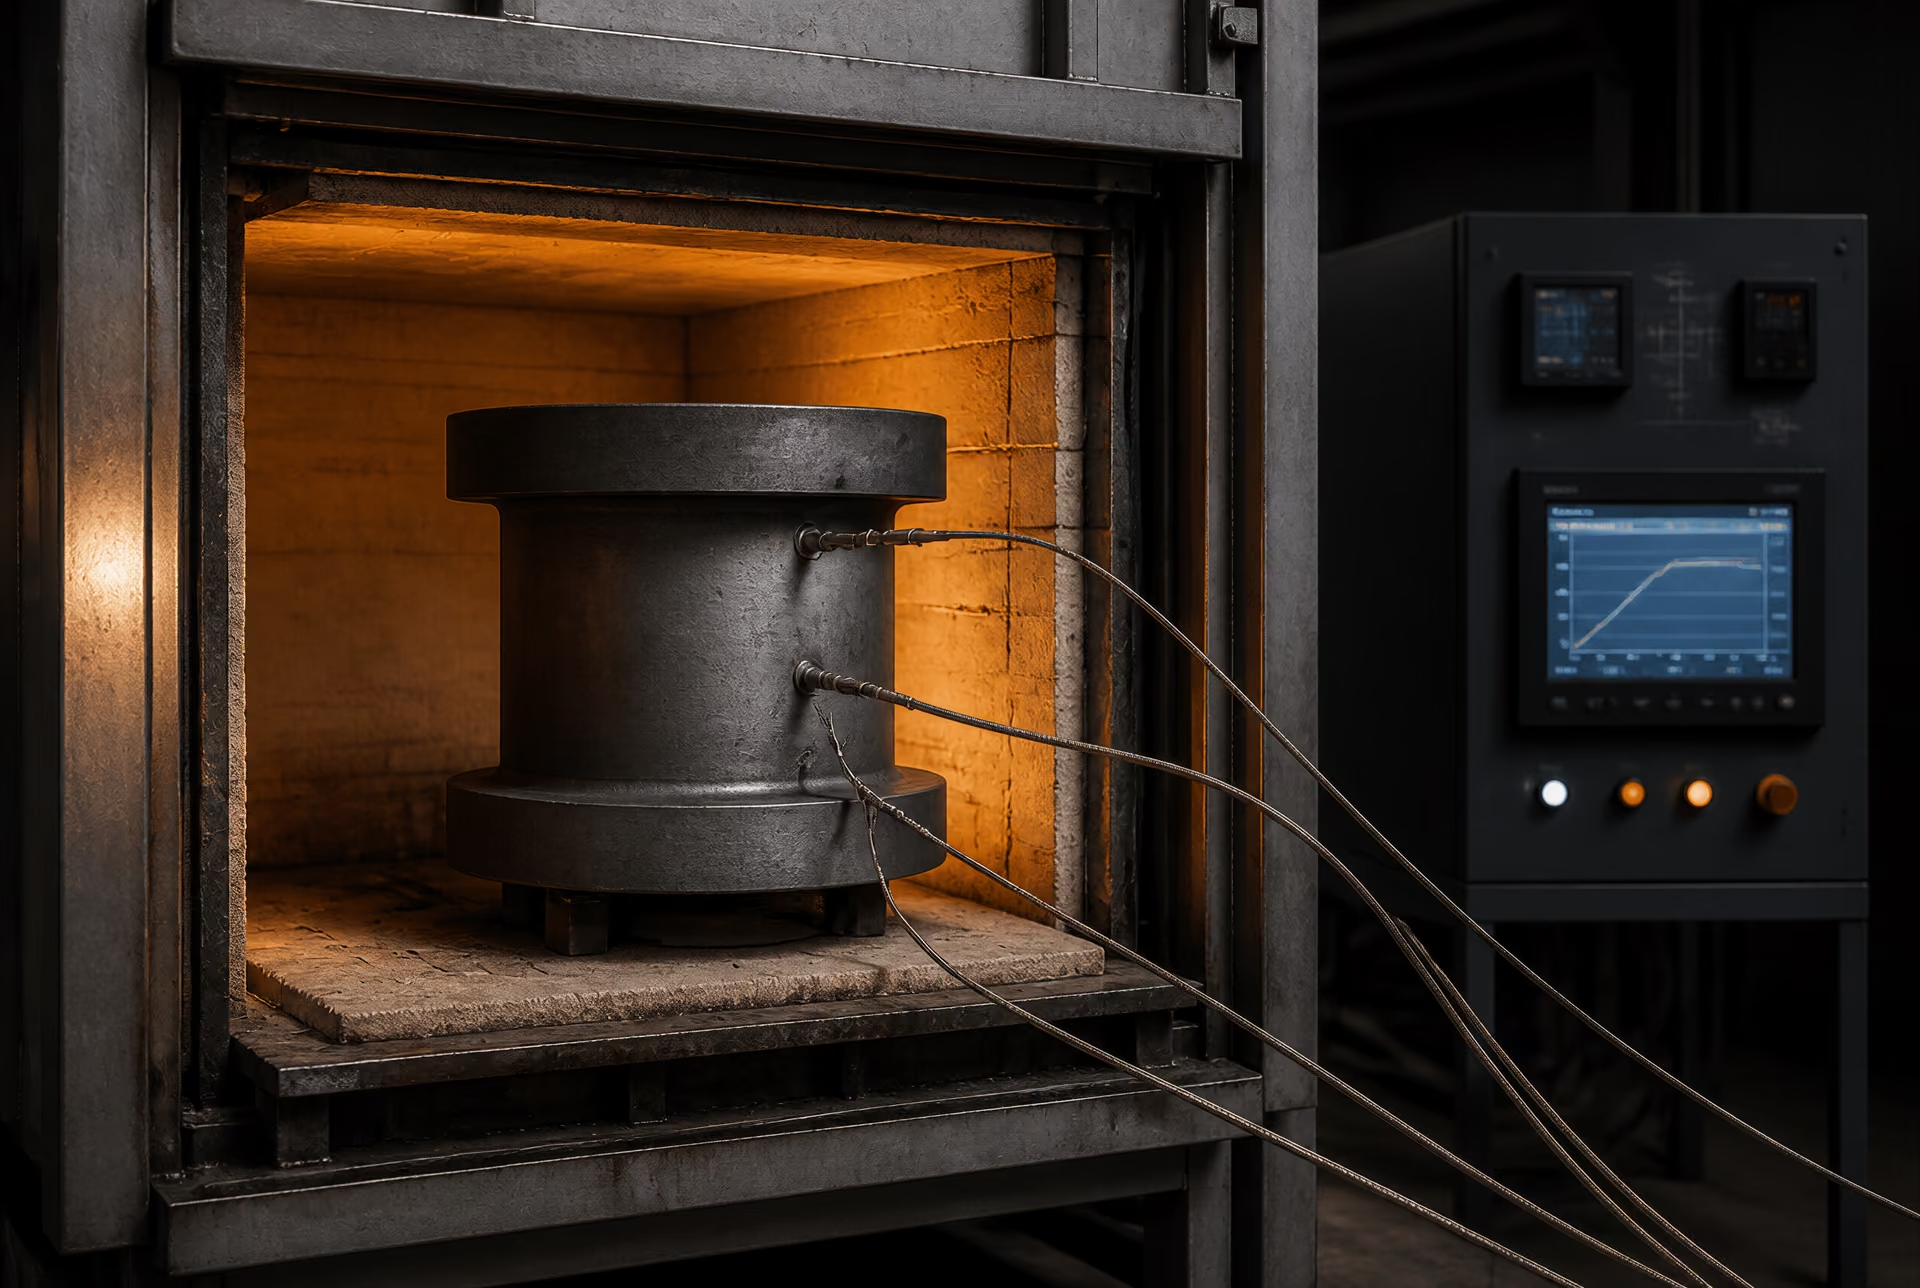
Požadavky na pec a kontrola teploty
Pec musí být schopna ohřát celou vsázku na stanovený teplotní rozsah a udržet ji v tomto rozsahu bez nadměrných teplotních odchylek. Tento požadavek je náročnější než prokázání, že jeden regulátor pece zobrazoval cílovou teplotu. Regulátor obvykle měří teplotu atmosféry nebo určité zóny pece, zatímco samotná ocel se ohřívá pomaleji a ve středu tlustého průřezu může být chladnější než na povrchu. K ověření, zda zařízení poskytuje přijatelnou teplotní homogenitu za zamýšlených provozních podmínek, se používají průzkumy pece, měření v pracovním prostoru a termočlánky umístěné ve vsázce.
Zařízení pro snímání teploty vyžaduje kalibraci vůči známému referenčnímu etalonu. Příslušný postup obvykle stanoví přesnost přístroje, typ termočlánku, interval kalibrace, umístění a nakládání s vadnými nebo vykazujícími drift snímači. Zaznamenaná nastavená hodnota není ekvivalentem ověřené teploty kovu. U tlustých výkovků, velkých tyčí a těsně naskládaných vsázek může být rozhodujícím místem bod s nejpomalejším ohřevem, nikoli atmosféra pece. Uspořádání vsázky proto musí být stanoveno: součásti se navzájem nesmějí stínit, bránit cirkulaci ani vytvářet hmotu, pro jejíž zpracování nebyla pec ověřena.
SAE AMSH6875C je užitečná právě proto, že tepelné zpracování vymezuje jako řízený systém. Zabývá se čtyřmi třídami oceli a neomezuje shodu s požadavky na jediné teplotní číslo. Součástí procesu jsou způsobilost zařízení, měření teploty, provozní postup i ověřování. Příslušná výrobková specifikace nadále stanoví meze pro konkrétní jakost. Například ISO 683-1:2016 uvádí technické dodací požadavky pro polotovary, tyče, válcovaný drát, ploché výrobky a výkovky z nelegovaných ocelí určených ke kalení a popouštění, včetně normalizovaného a kaleného a popuštěného stavu. Zpracovatel tepelného zpracování musí požadovaný stav použít na skutečnou formu výrobku a velikost průřezu.
Atmosféra pece může rovněž ovlivnit shodu s požadavky. Oxidace, oduhličení a nauhličení mohou změnit chemické složení povrchu, rozměrový přídavek a povrchovou vrstvu citlivou na únavu. Specifikace může vyžadovat řízenou atmosféru, ochranné opatření nebo následné odstranění povrchové vrstvy. Záznam o peci by měl uvádět zařízení, předpis, případně atmosféru, naměřené teploty, alarmy a odchylky. Pokud byla šarže vystavena nekontrolovanému překročení nebo poklesu parametrů, nelze její stav určit pouze podle vzhledu.
Postupy, doba výdrže a způsob ochlazování
Postup tepelného zpracování by měl definovat posloupnost operací, nikoli pouze název jmenovitého cyklu. Obvykle určuje vsázku, pec, rychlost ohřevu nebo jednotlivé fáze ohřevu, pokud jsou řízeny, rozsah austenitizační nebo transformační teploty, minimální dobu výdrže, limity přenosu, kalicí médium, jeho pohyb, operaci popouštění a způsob konečného ochlazení. Požadovaná doba výdrže souvisí s geometrií výrobku a stavem vsázky. Nelze předpokládat, že cívka tenkého válcovaného drátu a velký výkovek z legované oceli dosáhnou stejné vnitřní teploty ve stejnou dobu.
Výdrž začíná teprve tehdy, když požadované teploty dosáhne rozhodující část vsázky, pokud příslušná norma výslovně nepřipouští jiný základ. Spuštění časomíry v okamžiku, kdy pec dosáhne nastavené hodnoty, může u těžkého průřezu vést k nedostatečně prohřátému středu. Tato chyba může zanechat nerozpuštěné fáze, neúplnou transformaci nebo gradient tvrdosti, i když záznam zdánlivě ukazuje správný cyklus.
Kalení je samostatnou řízenou operací. Specifikace nebo schválený postup může stanovit vodu, polymerní roztok, olej, plyn nebo jiné médium společně s limity koncentrace, teploty, cirkulace, pohybu a znečištění. Zpoždění kalení je důležité, protože ochlazování začíná již během přenosu z pece do nádrže. Vsázka musí být ponořena do média v povoleném intervalu a s dostatečným pohybem nebo mícháním, aby se zabránilo tvorbě parních obalů a nerovnoměrnému ochlazování. Teplota kalicí lázně a koncentrace polymeru vyžadují měření; označení „kalené v oleji“ neuvádí stav oleje v den zpracování.
Rychlost ochlazování ovlivňuje více než jen tvrdost. Řídí tvorbu feritu, perlitu, bainitu a martenzitu, přičemž velikost průřezu a chemické složení určují, do jaké míry požadovaná transformace proběhne. Popouštění následně snižuje napětí a upravuje pevnost, houževnatost a tvrdost. Kalený a popuštěný výrobek nelze přesně charakterizovat pouze jeho kalicí teplotou. ASTM A668/A668M-16 ukazuje přístup norem k výkovkům tím, že rozlišuje stavy dodání žíhaný, normalizovaný, normalizovaný a popuštěný, kalený a popuštěný a normalizovaný, kalený a popuštěný. Tyto názvy popisují odlišné tepelné historie a nejsou zaměnitelné.
Stanovená výrobní cesta může ukládat další povinnosti. DIN EN 10025-6:2023-06 se týká za tepla válcovaných plochých výrobků z konstrukčních ocelí s vysokou mezí kluzu dodávaných v kaleném a popuštěném stavu, zatímco BS EN 10025-3:2019 se týká za tepla válcovaných svařitelných jemnozrnných konstrukčních ocelových výrobků dodávaných v normalizovaném nebo normalizačně válcovaném stavu. Normalizačně válcovaný výrobek není jednoduše kalený a popuštěný výrobek s nižší tvrdostí; jeho výrobní cesta a výsledná mikrostruktura jsou odlišné. Obdobně ASTM A508/A508M-16 se zabývá vakuově zpracovanými výkovky z uhlíkových a legovaných ocelí, kalenými a popuštěnými, pro součásti tlakových nádob a vyžaduje výrobu v základní elektrické peci, pokud není použito sekundární rafinační zpracování nebo přetavování. Tepelné zpracování nemůže odstranit požadavek na výrobní cestu taveniny.
Zkušební metody a dokumentace
Ověřování musí propojit zkoušený materiál s přesně určenou tavbou, výrobkem a cyklem zpracování. Mezi obvyklé důkazy patří chemický rozbor, tvrdost, pevnost v tahu, mez kluzu, prodloužení, zúžení, rázové zkoušky, pokud jsou stanoveny, metalografické hodnocení a kontrola povrchu nebo vnitřních vad. Rozhodující výrobková norma určuje, které zkoušky jsou povinné a odkud se odebírají zkušební tělesa. Zkušební těleso obrobené z vhodného místa nemusí reprezentovat nejtlustší nebo nejpomaleji ochlazovanou oblast, proto musí být zaznamenáno místo odběru, orientace a vzdálenost od povrchu.
Tvrdost je užitečná pro řízení procesu, není však univerzální náhradou za zkoušky tahem nebo rázové zkoušky. Dva výrobky mohou vykazovat podobnou tvrdost, a přitom se lišit houževnatostí, segregací, strukturou zrna nebo zbytkovým napětím. Mechanické zkoušky proto prokazují shodu s uvedenými požadavky na vlastnosti, zatímco metalografie a záznamy o procesu pomáhají objasnit, zda byla vytvořena požadovaná struktura. Součástí řetězce důkazů jsou také pravidla pro opakované zkoušky, platnost zkušebních těles, kalibrace zkušebního stroje a identifikace laboratoře.
Záznam by měl uvádět tavbu nebo odlévací šarži materiálu, rozměry výrobku, množství, pec a číslo vsázky, revizi postupu, záznam obsluhy nebo systému, teplotní graf, umístění termočlánků, doby výdrže, podmínky kalení, cyklus popouštění, odchylky a konečné rozhodnutí o dalším nakládání s výrobkem. Certifikáty by měly odkazovat na protokoly o zkouškách, nikoli uvádět izolovaná čísla. Dohledatelnost musí být zachována při dělení, kování, válcování, tepelném zpracování i odběru zkušebních těles.
Bez těchto záznamů je certifikát s tvrzením „normalizovaný“ nebo „kalený a popuštěný“ pouze tvrzením s omezenou technickou oporou. Při použití řízeného zařízení, definovaného postupu a výsledků spojených se stejnou identitou materiálu se stav dodání stává prokazatelným. To je rozdíl mezi pojmenovaným a ověřeným stavem.
Stav povrchu, rozměrový stav a mechanické vlastnosti
Dodací stav popisuje více než jen označení jakosti oceli. Propojuje formu výrobku, stav povrchu, rozměrovou přesnost, stav po tepelném zpracování a stanovené mechanické vlastnosti. Tyto charakteristiky je však stále nutné od sebe oddělovat. Tyč může být dodána ve zušlechtěném stavu s povrchem po válcování nebo ve stejné širší skupině slitin po dokončení za studena a obrábění. Označení jakosti může zůstat nezměněné, zatímco výsledky kontrol, zbytková napětí a chování při používání se mohou lišit.
Dalším rozlišením je výrobní postup. World Steel Association uvádí, že dvěma hlavními výrobními postupy výroby oceli jsou postup ve vysoké peci a konvertoru s bazickým kyslíkem (BF-BOF) a postup v elektrické obloukové peci (EAF). Integrovaný postup využívá železnou rudu, hutní uhlí, vápenec a recyklovanou ocel; postup EAF využívá především recyklovanou ocel, přímo redukované železo nebo tekuté surové železo a elektřinu (World Steel Association, 2024). Tyto postupy tavení ovlivňují čistotu, obsah zbytkových prvků a řízení procesu, samy o sobě však neurčují, zda je výrobek žíhaný, normalizačně žíhaný, kalený a popouštěný, dokončený za studena nebo obráběný.
Po odlití se bramy, předvalky a bloky válcují na ploché a dlouhé výrobky. Tato sekvence do značné míry určuje tvar a strukturu povrchu výrobku, konečný dodací stav však může vyžadovat další tepelné, mechanické nebo povrchové operace.
Povrchy po válcování, obráběné, odokujené a dokončené
„Po válcování“ obvykle označuje povrch zachovaný po válcování za tepla, nikoli úplný popis tepelného zpracování. Na povrchu může být okuje, tedy oxidická vrstva vzniklá při zvýšené teplotě. Její vzhled a tloušťka závisí na ohřevu, teplotě válcování, chlazení, chemickém složení oceli a době do odokujení. Deska proto může být dodána s povrchem po válcování a zároveň ve stavu po normalizačním žíhání nebo v jiném stanoveném tepelném stavu, pokud příslušná výrobková norma takovou kombinaci dovoluje.
Odokujení odstraňuje část nebo veškeré okuje pomocí vodního paprsku, tryskání, moření nebo jiného stanoveného procesu. Mění povrch předložený k vizuální kontrole, nanášení povlaků, svařování nebo ultrazvukovému zkoušení. Samo o sobě však automaticky neprovádí normalizační žíhání, kalení ani popouštění celého objemu oceli. Silné nebo nedostatečně řízené odokujení může odhalit přeložky, švy nebo zaválcované okuje, které byly dříve zakryté; jedná se o účinek kontroly, nikoli nutně o nově vzniklou vadu materiálu.
Obráběním se odebírá materiál a lze jím dosáhnout řízeného průměru, rovinnosti, profilu nebo drsnosti. Může také odstranit povrchové oduhličení, okuje a mělké nespojitosti. Obráběná tyč není jinou jakostí jen proto, že její povrch byl opracován. Obrábění však může odhalit podpovrchové indikace, zmenšit průřez dostupný pro zkoušku tahem a při nevhodných řezných parametrech vytvořit místní tahová napětí nebo stopy po tepelném ovlivnění. Broušení může způsobit místní ohřev, připečení nebo směrově orientované poškození povrchu, zatímco soustružení může zanechat stopy po nástroji, které při únavovém namáhání působí jako koncentrátory napětí.
Dokončení za studena zahrnuje tažení za studena, loupání, soustružení, broušení nebo kombinace těchto operací v závislosti na výrobkové normě. Na rozdíl od prostého čištění může deformace za studena zvýšit mez kluzu a tvrdost, snížit tažnost, změnit rozměrovou přesnost a zanechat zbytkové napětí. Výrobek dokončený za studena tedy může mít stejné jmenovité označení oceli, ale odlišné vlastnosti než výrobek válcovaný za tepla ze stejné tavby. Norma ISO 683-1:2016 považuje stav povrchu a stav po tepelném zpracování za samostatné části technických dodacích požadavků pro polotovary, tyče, válcovaný drát, ploché výrobky a výkovky z nelegovaných ocelí určených ke kalení a popouštění.
Stanovený stav povrchu rovněž určuje, co může kontrola prokázat. Vizuální kontrola lesklé obráběné oceli se liší od kontroly přes okuje. Drsnost povrchu ovlivňuje měření tloušťky povlaků, zkoušky tvrdosti kontaktní metodou a detekci trhlin. U bezpečnostně kritické součásti by měl certifikát uvádět dodaný stav povrchu, nikoli ponechávat výraz „dokončený“ otevřený výkladu.
Rozměrové tolerance a zbytkové napětí
Rozměrový stav se týká velikosti, tvaru a přípustné odchylky: tloušťky, průměru, šířky, délky, přímosti, rovinnosti, ovality a profilu. Nejde o synonymum povrchové úpravy ani tepelného zpracování. Válcování za tepla běžně vede k větším rozměrovým odchylkám než obrábění nebo tažení za studena, protože se výrobek při chladnutí smršťuje a protože řízení mezery mezi válci, teploty a koruny válců má své konečné meze. Dokončení za studena může tolerance zúžit, může však také způsobit zakřivení, nerovnoměrnou plastickou deformaci nebo anizotropní změnu rozměrů.
Tepelné zpracování může rovněž změnit rozměry. Kalení vyvolává nerovnoměrné tepelné smršťování a fázovou přeměnu; vznik martenzitu je spojen s jiným objemem než u původního austenitu a rozdíly mezi povrchem a jádrem mohou součást deformovat. Popouštění snižuje část napětí vzniklých při kalení, nezaručuje však výrobek bez napětí. Normalizační žíhání může po tváření za tepla zjemnit a obnovit strukturu, přesto mohou rozdíly v chladnutí napříč tlustým průřezem stále způsobovat rozměrové odchylky.
Zbytkové napětí je v materiálu uzamčené napětí, které zůstává po odstranění vnějšího zatížení nebo výrobní síly. Může vzniknout při válcování, rovnání, tažení za studena, obrábění, svařování, broušení nebo nerovnoměrném tepelném zpracování. Na povrchu může být tahové a pod ním tlakové, případně naopak. Součást může při kontrole splnit rozměrovou toleranci, a přesto se deformovat po odebrání materiálu, vytvrzení povlaku nebo svaření. Naopak zpracování ke snížení napětí může zlepšit rozměrovou stabilitu, aniž by změnilo označení jakosti.
Požadavky na tolerance proto patří do objednávky a specifikace kontroly, nikoli mezi předpoklady odvozené z názvu oceli. Deska dodaná podle BS EN 10025-3:2019 ve stavu po normalizačním žíhání nebo ve stavu normalizačně válcovaném podléhá technickým dodacím požadavkům, které zahrnují více než chemické složení. Plochý výrobek ve zušlechtěném stavu podle DIN EN 10025-6:2023-06 se rovněž řídí rozměrovými, povrchovými a mechanickými požadavky vedle svého stanoveného tepelného stavu.
Tvrdost, pevnost, tažnost a houževnatost
Tvrdost je odolnost proti vtlačení nebo u některých zkoušek proti pronikání a odrazu. Pevnost v tahu je nejvyšší jmenovité napětí dosažené při tahové zkoušce; mez kluzu popisuje počátek stanovené trvalé deformace. Tažnost a kontrakce označují tvárnost. Houževnatost se týká odolnosti proti lomu a běžně se posuzuje rázovou zkouškou při stanovené teplotě a s určenou orientací zkušebního tělesa. Tyto vlastnosti se překrývají, žádná z nich však nemůže nahradit všechny ostatní.
Kalení obecně zvyšuje tvrdost a pevnost vznikem martenzitických nebo směsných transformačních produktů. Popouštění snižuje část této tvrdosti a současně zlepšuje tažnost a houževnatost. Žíhání obvykle snižuje pevnost a tvrdost a podporuje lépe zpracovatelnou strukturu. Normalizační žíhání vytváří u mnoha uhlíkových a nízkolegovaných ocelí feriticko-perlitickou strukturu, jejíž vlastnosti ovlivňuje obsah uhlíku, velikost průřezu a rychlost chladnutí. Stav po normalizačním válcování může dosáhnout stanovených vlastností řízeným válcováním a chlazením, aniž by měl totožnou výrobní historii jako samostatně normalizačně žíhaný výrobek.
Označení dodacího stavu je proto nutné číst společně s požadavky na zkoušení. ASTM A668/A668M-16 klasifikuje výkovky z uhlíkových a legovaných ocelí jako žíhané, normalizačně žíhané, normalizačně žíhané a popouštěné, kalené a popouštěné nebo normalizačně žíhané, kalené a popouštěné. ASTM A434/A434M-24 se vztahuje na tyče z legovaných ocelí, válcované za tepla a dokončené za studena, ve zušlechtěném stavu, takže výrazy „dokončený za studena“ a „kalený a popouštěný“ popisují různé části tohoto stavu. SAE AMSH6875C stanovuje řízené požadavky na zařízení pecí, postupy, teploty a zkušební metody pro čtyři třídy oceli.
Samotná tvrdost nebo pevnost v tahu nemůže určit úplnou mikrostrukturu ani historii výrobního procesu. Zušlechtěná martenzitická ocel a jiná struktura mohou na jednom místě vykazovat podobnou tvrdost, přesto se mohou lišit rázovou houževnatostí, zbytkovým napětím, čistotou nebo chováním při svařování. Důležitými faktory jsou zkušební teplota, orientace zkušebního tělesa, poloha v průřezu a četnost odběru vzorků. U výkovků pro tlakové nádoby vyžaduje ASTM A508/A508M-16 výrobu v základní elektrické peci, pokud není použito sekundární rafinační zpracování nebo přetavování. To ukazuje, že shoda s dodacími požadavky může zahrnovat stanovený výrobní postup stejně jako tepelné zpracování a mechanické zkoušky. Certifikát má význam pouze tehdy, jsou-li všechny tyto vzájemně propojené podmínky posuzovány společně.
Úvahy o svařitelnosti, houževnatosti a provozní teplotě
Dodací stav není neformální popis materiálu od dodavatele. Zaznamenává řízenou kombinaci formy výrobku, chemických limitů, výrobního postupu, stavu tepelného zpracování, stavu povrchu a stanovených mechanických vlastností. Tyto podrobnosti jsou důležité při svařování oceli, protože základní plech a tepelně ovlivněná oblast svaru (HAZ) procházejí odlišnými tepelnými cykly. Dva výrobky ze stejné široké skupiny konstrukčních ocelí proto mohou vyžadovat odlišná opatření při svařování a mohou odlišně reagovat na tuhost upnutí, rychlost ochlazování a provozní teplotu.
Výrobní postup je jednou z proměnných, ale sám o sobě není dodacím stavem. World Steel Association označila v roce 2024 postup ve vysoké peci a kyslíkovém konvertoru (BF-BOF) a postup v elektrické obloukové peci (EAF) za dva hlavní postupy výroby oceli. Integrovaný postup využívá železnou rudu, hutní koks, vápenec a recyklovanou ocel; postup EAF využívá především recyklovanou ocel, přímo redukované železo nebo tekuté surové železo a elektřinu. U.S. Environmental Protection Agency samostatně popsala kyslíkový konvertorový proces jako rafinaci roztaveného železa z vysoké pece s přídavkem ocelového šrotu, zatímco výrobu v EAF považuje za samostatný postup výroby oceli. Po odlití mohou být bramy, sochory nebo bloky válcovány na ploché nebo dlouhé výrobky. Výrobní postup ovlivňuje obsah reziduálních prvků, čistotu a segregaci, avšak příslušná výrobková norma stále určuje, co musí být dodáno a ověřeno.
Jemnozrnné konstrukční oceli a svařování
BS EN 10025-3:2019 je užitečným příkladem konstrukčních ocelí, protože se vztahuje na ploché a dlouhé výrobky z jemnozrnných konstrukčních ocelí vhodných ke svařování, dodávané ve stavu normalizačně žíhaném nebo normalizačně válcovaném. Mezi její jakosti patří označení jako S275N, S355N, S420N a S460N, s odpovídajícími jakostmi pro nízké teploty, jako jsou S275NL, S355NL, S420NL a S460NL. Přípona není pouze formální označení. Určuje stanovený dodací stav a kategorii houževnatosti, přičemž příslušné požadavky ovlivňuje také tloušťka výrobku a označení jakosti.
Normalizace, případně řízené normalizační válcování, pokud je povoleno, zjemňuje feriticko-perlitickou strukturu zrn a vytváří známý výchozí stav pro výrobu. Jemná velikost zrna obecně podporuje vhodnou kombinaci meze kluzu, svařitelnosti a Charpyho houževnatosti. Neodstraňuje však rizika spojená se svařováním. V HAZ se může v blízkosti hranice natavení vytvořit oblast s hrubým zrnem, oblast se změněnými produkty přeměny a oblasti, které byly tepelným cyklem svaru popuštěny nebo změkčeny. Tyto oblasti určuje maximální teplota, doba nad kritickými teplotními rozsahy přeměny, rychlost ochlazování a následné opětovné ohřevy.
Uhlíkový ekvivalent Vypočtený ukazatel, který kombinuje uhlík a vybrané legující prvky za účelem odhadu prokalitelnosti a náchylnosti k praskání souvisejícímu se svařováním.
Volba postupu je zásadně ovlivněna uhlíkovým ekvivalentem a řízením obsahu vodíku. Vyšší sklon k zakalitelnosti, nadměrné sevření, studený plech nebo vodík obsahující přídavné materiály mohou podporovat vodíkem asistované trhliny za studena, zejména v HAZ nebo u kořene svaru. Předehřev snižuje rychlost ochlazování a napomáhá difuzi vodíku ze spoje; limity teploty mezi vrstvami zabraňují nadměrnému růstu zrna a ztrátě houževnatosti. Tepelný příkon musí být řízen oběma směry. Příliš nízký tepelný příkon může vést ke vzniku tvrdých oblastí citlivých na trhliny, zatímco příliš vysoký tepelný příkon může zvětšit HAZ s hrubým zrnem a snížit houževnatost.
Pojem „svařitelný“ popisuje obecnou schopnost za stanovených podmínek. Není zárukou, že každý spoj, tloušťka, proces nebo svářeč splní stanovená kritéria přijatelnosti. Kvalifikace postupu svařování musí stanovit příslušné proměnné: konstrukci spoje, proces, klasifikaci přídavného materiálu, tepelný příkon, předehřev, teplotu mezi vrstvami, tloušťku plechu, sevření a případné tepelné zpracování po svařování. Dodací stav je důležitý, protože postup kvalifikovaný pro normalizovanou ocel S355N nelze automaticky přenést na zušlechtěnou ocel S690Q, i když jsou obě označovány jako konstrukční oceli.
Rozměrové sevření přidává další hledisko. Silná, vysoce sevřená konstrukce se nemůže při tuhnutí svarového kovu a ochlazování HAZ volně smršťovat. Zbytková napětí, úhlové deformace a lokální plastická deformace mohou být větší než u zkušebního tělesa s malým sevřením. Tloušťka výrobku, směr válcování, pořadí svarů a slícování proto patří do plánování výroby, nejen do materiálového certifikátu.
Zušlechtěné oceli v zatížených konstrukcích
Zušlechtěné oceli (Q&T) získávají své vlastnosti v dodacím stavu záměrnou posloupností operací: austenitizací, rychlým ochlazením a popouštěním. Kalení vytváří tvrdé produkty přeměny, zatímco popouštění snižuje křehkost a upravuje pevnost, tažnost a houževnatost. DIN EN 10025-6:2023-06 se vztahuje na za tepla válcované ploché výrobky z konstrukčních ocelí s vysokou mezí kluzu, dodávané ve zušlechtěném stavu. Označení jako S690Q, S690QL a S690QL1 rozlišují kategorie pevnosti a rázové houževnatosti při stanovených zkušebních teplotách.
Stejné tepelné zpracování, které dodává Q&T oceli vysokou pevnost, může během svařování lokálně narušit její vlastnosti. HAZ ohřátá nad teplotní rozsah přeměny může při ochlazování znovu vytvořit tvrdé martenzitické nebo bainitické složky. Oblast ohřátá pod tento rozsah může být znovu popuštěna a ztratit tvrdost i mez kluzu. U vysoce zatíženého prvku může tento změkčený pás řídit lokální deformaci, přestože si základní plech zachovává svou certifikovanou pevnost. Kvalifikace postupu proto musí zkoušet skutečnou kombinaci jakosti oceli, tloušťky a tepelného cyklu svařování, nikoli odvozovat vlastnosti pouze z certifikátu základního materiálu.
Tepelný příkon, teplota mezi vrstvami a předehřev vyžadují zvláštní kontrolu. Nadměrný tepelný příkon může snížit houževnatost HAZ nebo vytvořit nepřijatelně změkčenou oblast; nedostatečný tepelný příkon a rychlé ochlazování mohou vést ke vzniku tvrdých mikrostruktur citlivých na vodík. Tepelné zpracování po svařování může HAZ i svarový kov dále popustit, není však univerzální opravou nevhodného postupu. Může také změnit pevnost a rozměrovou přesnost.
Dodací stav Q&T není totožný s výrobním postupem. ASTM A434/A434M-24 povoluje pro specifikované tyče z legované oceli ve zušlechtěném stavu tavení v Siemens-Martinově peci, v kyslíkovém konvertoru nebo v elektrické peci, zatímco ASTM A668/A668M-16 klasifikuje výkovky podle dodacího tepelného zpracování, včetně stavů žíhaného, normalizovaného, normalizovaného a popuštěného, zušlechtěného a normalizovaného, kaleného a popuštěného. Tyto příklady ukazují, proč samotné označení „legovaná ocel“ nebo „ocel z EAF“ neidentifikuje mechanický stav ani stav z hlediska svařování. ISO 683-1:2016 rovněž stanovuje technické dodací požadavky pro polotovary, tyče, válcovaný drát, ploché výrobky a výkovky dodávané ve specifikovaných stavech tepelného zpracování a povrchu.
Rázové zkoušky, vliv tloušťky a kvalifikace
Charpyho rázová zkouška je definovanou zkouškou při definované teplotě; není univerzálním příslibem houževnatosti při každé provozní teplotě. Jakost s označením „L“ podle BS EN 10025-3:2019 má jinou stanovenou kategorii rázové zkoušky než odpovídající jakost „N“. Projektant musí tuto kategorii vztáhnout k nejnižší teplotě kovu, napěťovému stavu, rychlosti deformace, tloušťce plechu a důsledkům lomu.
Tloušťka mění jak tepelnou historii materiálu, tak požadavky konstrukce. Silný plech se po válcování, normalizaci nebo svařování ochlazuje jinak než tenký plech. V průřezu může obsahovat výraznější segregaci, ve spoji vytváří vyšší sevření a mezi místy u povrchu a ve střední tloušťce může vykazovat odlišnou houževnatost. Svařování plechu o tloušťce 100 mm s vysokým tepelným příkonem a několikanásobným opětovným ohřevem není z metalurgického hlediska rovnocenné svařování plechu o tloušťce 12 mm ze stejné jmenovité jakosti. Rozsah kvalifikace, místo provedení rázové zkoušky, směr odběru vzorku a požadovaná nárazová energie se proto musí řídit příslušnými výrobkovými a svařovacími normami.
Tepelná historie zahrnuje také opětovné ohřevy při následných průchodech svaru, stehových svarech, opravách a lokálním rovnání plamenem. Každý cyklus může část HAZ zjemnit, zhrubit nebo popustit. U Q&T oceli může opakované ohřívání snížit pevnost; u normalizované jemnozrnné oceli může nadměrné tepelné působení zhoršit zjemnění zrna. Kvalifikační zkoušky musí reprezentovat maximální věrohodný tepelný příkon, nejnižší a nejvyšší teploty mezi vrstvami a příslušný rozsah tlouštěk. Proto materiálový certifikát nemůže nahradit kvalifikaci postupu svařování.
Úvahy o provozní teplotě musí skončit u skutečné konstrukce, nikoli u názvu jakosti. Ověřte dodací stav, tloušťku, stanovenou teplotu rázové zkoušky, postup svařování, podklady o houževnatosti HAZ a úroveň sevření. Teprve poté lze uvedenou jakost věrohodně vztáhnout k zatížením a teplotám, kterým bude výrobek vystaven.
Výkovky pro tlakové nádoby a proč se ASTM A508/A508M liší
ASTM A508/A508M-16 není pouhým označením uhlíkové nebo legované oceli s předepsaným chemickým složením. Její název označuje řízenou kombinaci formy výrobku, použití v provozu, stavu tepelného zpracování a způsobu výroby oceli: kalené a popouštěné, vakuově zpracované výkovky z uhlíkové a legované oceli pro součásti tlakových nádob. Právě tato kombinace je podstatou normy.
Výkovek vyrobený z určité skupiny legovaných ocelí proto může splnit jednu dodací podmínku, ale nesplnit jinou. Stejné obecné chemické složení samo o sobě neurčuje, zda byla ocel vakuově zpracována, vykována do požadovaného tvaru, kalena a popouštěna nebo posouzena podle požadavků pro tlakové nádoby. Jde o samostatné technické otázky a ASTM A508/A508M-16 je spojuje v jediné specifikaci zaměřené na konkrétní použití.
Rozsah vakuově zpracovaných výkovků pro tlakové nádoby
ASTM A508/A508M-16 se týká kovaných součástí používaných při výrobě tlakových nádob. Výrobkem není obecný tyčový materiál, který se později obrábí na součást, ale kovaná tlakonosná součást z uhlíkové nebo legované oceli dodávaná ve stavu po kalení a popouštění a podléhající ustanovením o vakuovém zpracování. Výrobní postup a dodací stav jsou proto součástí technické identity této specifikace.
Kování mění tvar a obvykle i vnitřní strukturu oceli, samo o sobě však nestanovuje výsledné mechanické vlastnosti. Ty závisí na chemickém složení, stupni prokování, tloušťce průřezu, ochlazování, kalení, popouštění a na místě, z něhož jsou odebrány zkušební vzorky pro kvalifikaci. U velkého výkovku pro tlakovou nádobu vzniká rovněž podstatně závažnější problém prokalitelnosti v celém průřezu než u malé tyče. Povrch může chladnout rychle, zatímco střed chladne pomaleji, což může vést k rozdílným transformačním produktům a rozdílné houževnatosti v průřezu, pokud není tepelné zpracování navrženo a řízeno s ohledem na danou součást.
Vakuové zpracování řeší jinou část rizika. Snížení obsahu rozpuštěných plynů a řízení nekovových vměstků může mít zásadní význam, když si silný výkovek musí zachovat houževnatost a odolávat cyklickému nebo vysokotlakému namáhání. Tento požadavek neznamená, že jsou odstraněny všechny vměstky, ani nenahrazuje kování nebo tepelné zpracování. Jde o dodatečnou kontrolu stavu tekuté oceli před dosažením konečného dodacího stavu výkovku.
Proto samotné označení „kalené a popouštěné“ nepostačuje k popisu výkovku podle A508/A508M. ASTM A668/A668M-16, širší specifikace pro výkovky, klasifikuje výkovky podle dodacího stavu po tepelném zpracování, včetně stavů žíhaného, normalizačně žíhaného, normalizačně žíhaného a popouštěného, kaleného a popouštěného a normalizačně kaleného a popouštěného. Tato klasifikace uživateli sděluje, jak bylo tepelné zpracování výkovku provedeno. A508/A508M navíc stanoví požadavky specifické pro dané použití, týkající se vakuového zpracování a přípustného výrobního postupu.
Toto rozlišení se objevuje i v dalších normách. ISO 683-1:2016 stanoví technické dodací požadavky pro polotovary, tyče, válcovaný drát, ploché výrobky a výkovky dodávané v definovaných stavech tepelného zpracování a povrchu. DIN EN 10025-6:2023-06 se vztahuje na za tepla válcované ploché výrobky z konstrukčních ocelí s vysokou mezí kluzu, dodávané ve stavu po kalení a popouštění. Ani jeden z těchto odkazů nemění běžný konstrukční výrobek na výkovek pro tlakovou nádobu. Rozhodující zůstává forma výrobku, kategorie použití a předepsaný výrobní postup.
Základní výroba v elektrické peci a přípustné alternativy
ASTM A508/A508M-16 vyžaduje výrobu zásaditým procesem v elektrické peci, pokud není použit schválený proces sekundární rafinace nebo přetavování. Toto znění představuje kontrolu výrobního postupu, nikoli tvrzení, že všechny elektrické pece vyrábějí totožnou ocel. Práce s pecí, vsázkové materiály, rafinace, dezoxidace, vakuové zpracování, odlévání a následné kování stále ovlivňují čistotu a vnitřní jakost oceli.
World Steel Association uvádí dvě hlavní výrobní cesty výroby oceli: cestu vysoké pece a zásaditého kyslíkového konvertoru a cestu elektrické obloukové pece. Její popis surovin z roku 2024 rozlišuje jejich vstupy: integrovaná cesta využívá železnou rudu, hutní koksovatelné uhlí, vápenec a recyklovanou ocel, zatímco cesta elektrické obloukové pece využívá především recyklovanou ocel, přímo redukované železo nebo tekuté surové železo a elektrickou energii. U.S. Environmental Protection Agency rovněž rozlišuje zásaditý kyslíkový proces, při němž se tekuté železo z vysoké pece rafinuje pomocí ocelového šrotu, od samostatného procesu elektrické obloukové pece.
Toto rozlišení výrobních cest nesmí být zaměňováno s pozdějšími výrobními kroky. Kontinuální lití podle World Steel Association převádí tekutou ocel na bramy, sochory a bloky, které se následně válcují na ploché a dlouhé výrobky. Výkovek pro tlakovou nádobu naproti tomu vyžaduje vhodný odlitý polotovar, po němž následuje dostatečné prokování a řízená operace kování. Tepelné zpracování přichází po těchto tvářecích operacích nebo s nimi částečně probíhá současně; není jiným označením pro výrobní cestu v elektrické peci.
Formulace v A508/A508M připouští alternativy prostřednictvím sekundární rafinace nebo přetavování, nikoli tak, že by všechny možné primární výrobní cesty považovala za rovnocenné. Sekundární rafinace může po počátečním tavení dále řídit chemické složení, obsah plynů a vměstků. Procesy přetavování vytvářejí nový ingot z již vyrobené oceli a mohou zajistit dodatečnou kontrolu segregace a čistoty. Struktura normy tedy v zásadě říká, že odlišná primární výrobní cesta může být přijatelná pouze tehdy, pokud předepsané podmínky rafinace nebo přetavování poskytují požadovaný technický základ.
Tento požadavek nelze automaticky přenášet na každý ocelový výrobek. ASTM A434/A434M-24 například pokrývá za tepla tvářené a za studena dokončované tyče z legované oceli ve stavu po kalení a popouštění a uvádí výrobu v Siemens-Martinově peci, zásaditém kyslíkovém procesu a elektrické peci jako přípustné cesty zpracování taveniny. Specifikace pro tyče může tyto alternativy připouštět, protože její rozsah, geometrie výrobku, předpoklady použití a ustanovení o přejímce se liší. A508/A508M je užší, protože u výkovku pro tlakovou nádobu mají vnitřní nespojitosti, segregace nebo nedostatečné vlastnosti v celém průřezu odlišné důsledky.
Proč specifikace zaměřené na konkrétní použití stanoví kontrolu výrobní cesty
Součásti tlakových nádob se neposuzují pouze podle jmenovité meze kluzu a pevnosti v tahu. Jejich porušení může souviset s křehkým lomem, únavou, koncentrací napětí, interakcí se svarem, poškozením souvisejícím s vodíkem nebo s předpokladem úniku před lomem, který závisí na ověřeném chování materiálu. Kontrola výrobní cesty pomáhá omezit příčiny, které samotné chemické složení a zkouška tahem nemusí odhalit.
U výkovku podle A508/A508M předepsaná výrobní cesta spolupracuje se stupněm prokování, vakuovým zpracováním a cyklem kalení a popouštění. Výsledkem je dodací stav s několika vzájemně propojenými vrstvami: kovaný výrobek; řízená historie tavení a rafinace; vakuově zpracovaná ocel; a definovaný stav tepelného zpracování. Odstraněním jedné z těchto vrstev se popis výrobku mění.
Tato logika vysvětluje, proč je označení dodavatele, jako například „kovaná legovaná ocel, kalená a popouštěná“, technicky neúplné. Může označovat tvar a tepelné zpracování, ale nemusí uvádět nic o vakuovém zpracování nebo přípustné výrobní cestě taveniny. Naopak „ocel z elektrické pece“ vypovídá o primární výrobě, nikoli o tom, zda byla součást vykována, kalena a popouštěna nebo přejímána podle specifikace pro tlakové nádoby.
Kontrola výrobní cesty je proto odůvodněná tam, kde použití činí vnitřní jakost a dohledatelnost kritickými z hlediska bezpečnosti. Neměla by se zobecňovat na běžné tyče, plechy nebo konstrukční výrobky pouze proto, že mohou obsahovat stejné legující prvky nebo být dodávány ve stavu po kalení a popouštění. BS EN 10025-3:2019 se týká normalizovaných nebo normalizačně válcovaných svařitelných jemnozrnných konstrukčních ocelových výrobků, zatímco DIN EN 10025-6:2023-06 se týká konstrukčních plochých výrobků ve stavu po kalení a popouštění. Jejich dodací podmínky odpovídají odlišným otázkám použití a výroby.
ASTM A508/A508M-16 se liší tím, že výrobní cestu považuje za součást požadavku na materiál tlakové nádoby. Ocel není definována pouze chemickým složením jakosti, ale také tím, co je, jak byla vyrobena, jak byla zpracována a kde má plnit svou funkci.

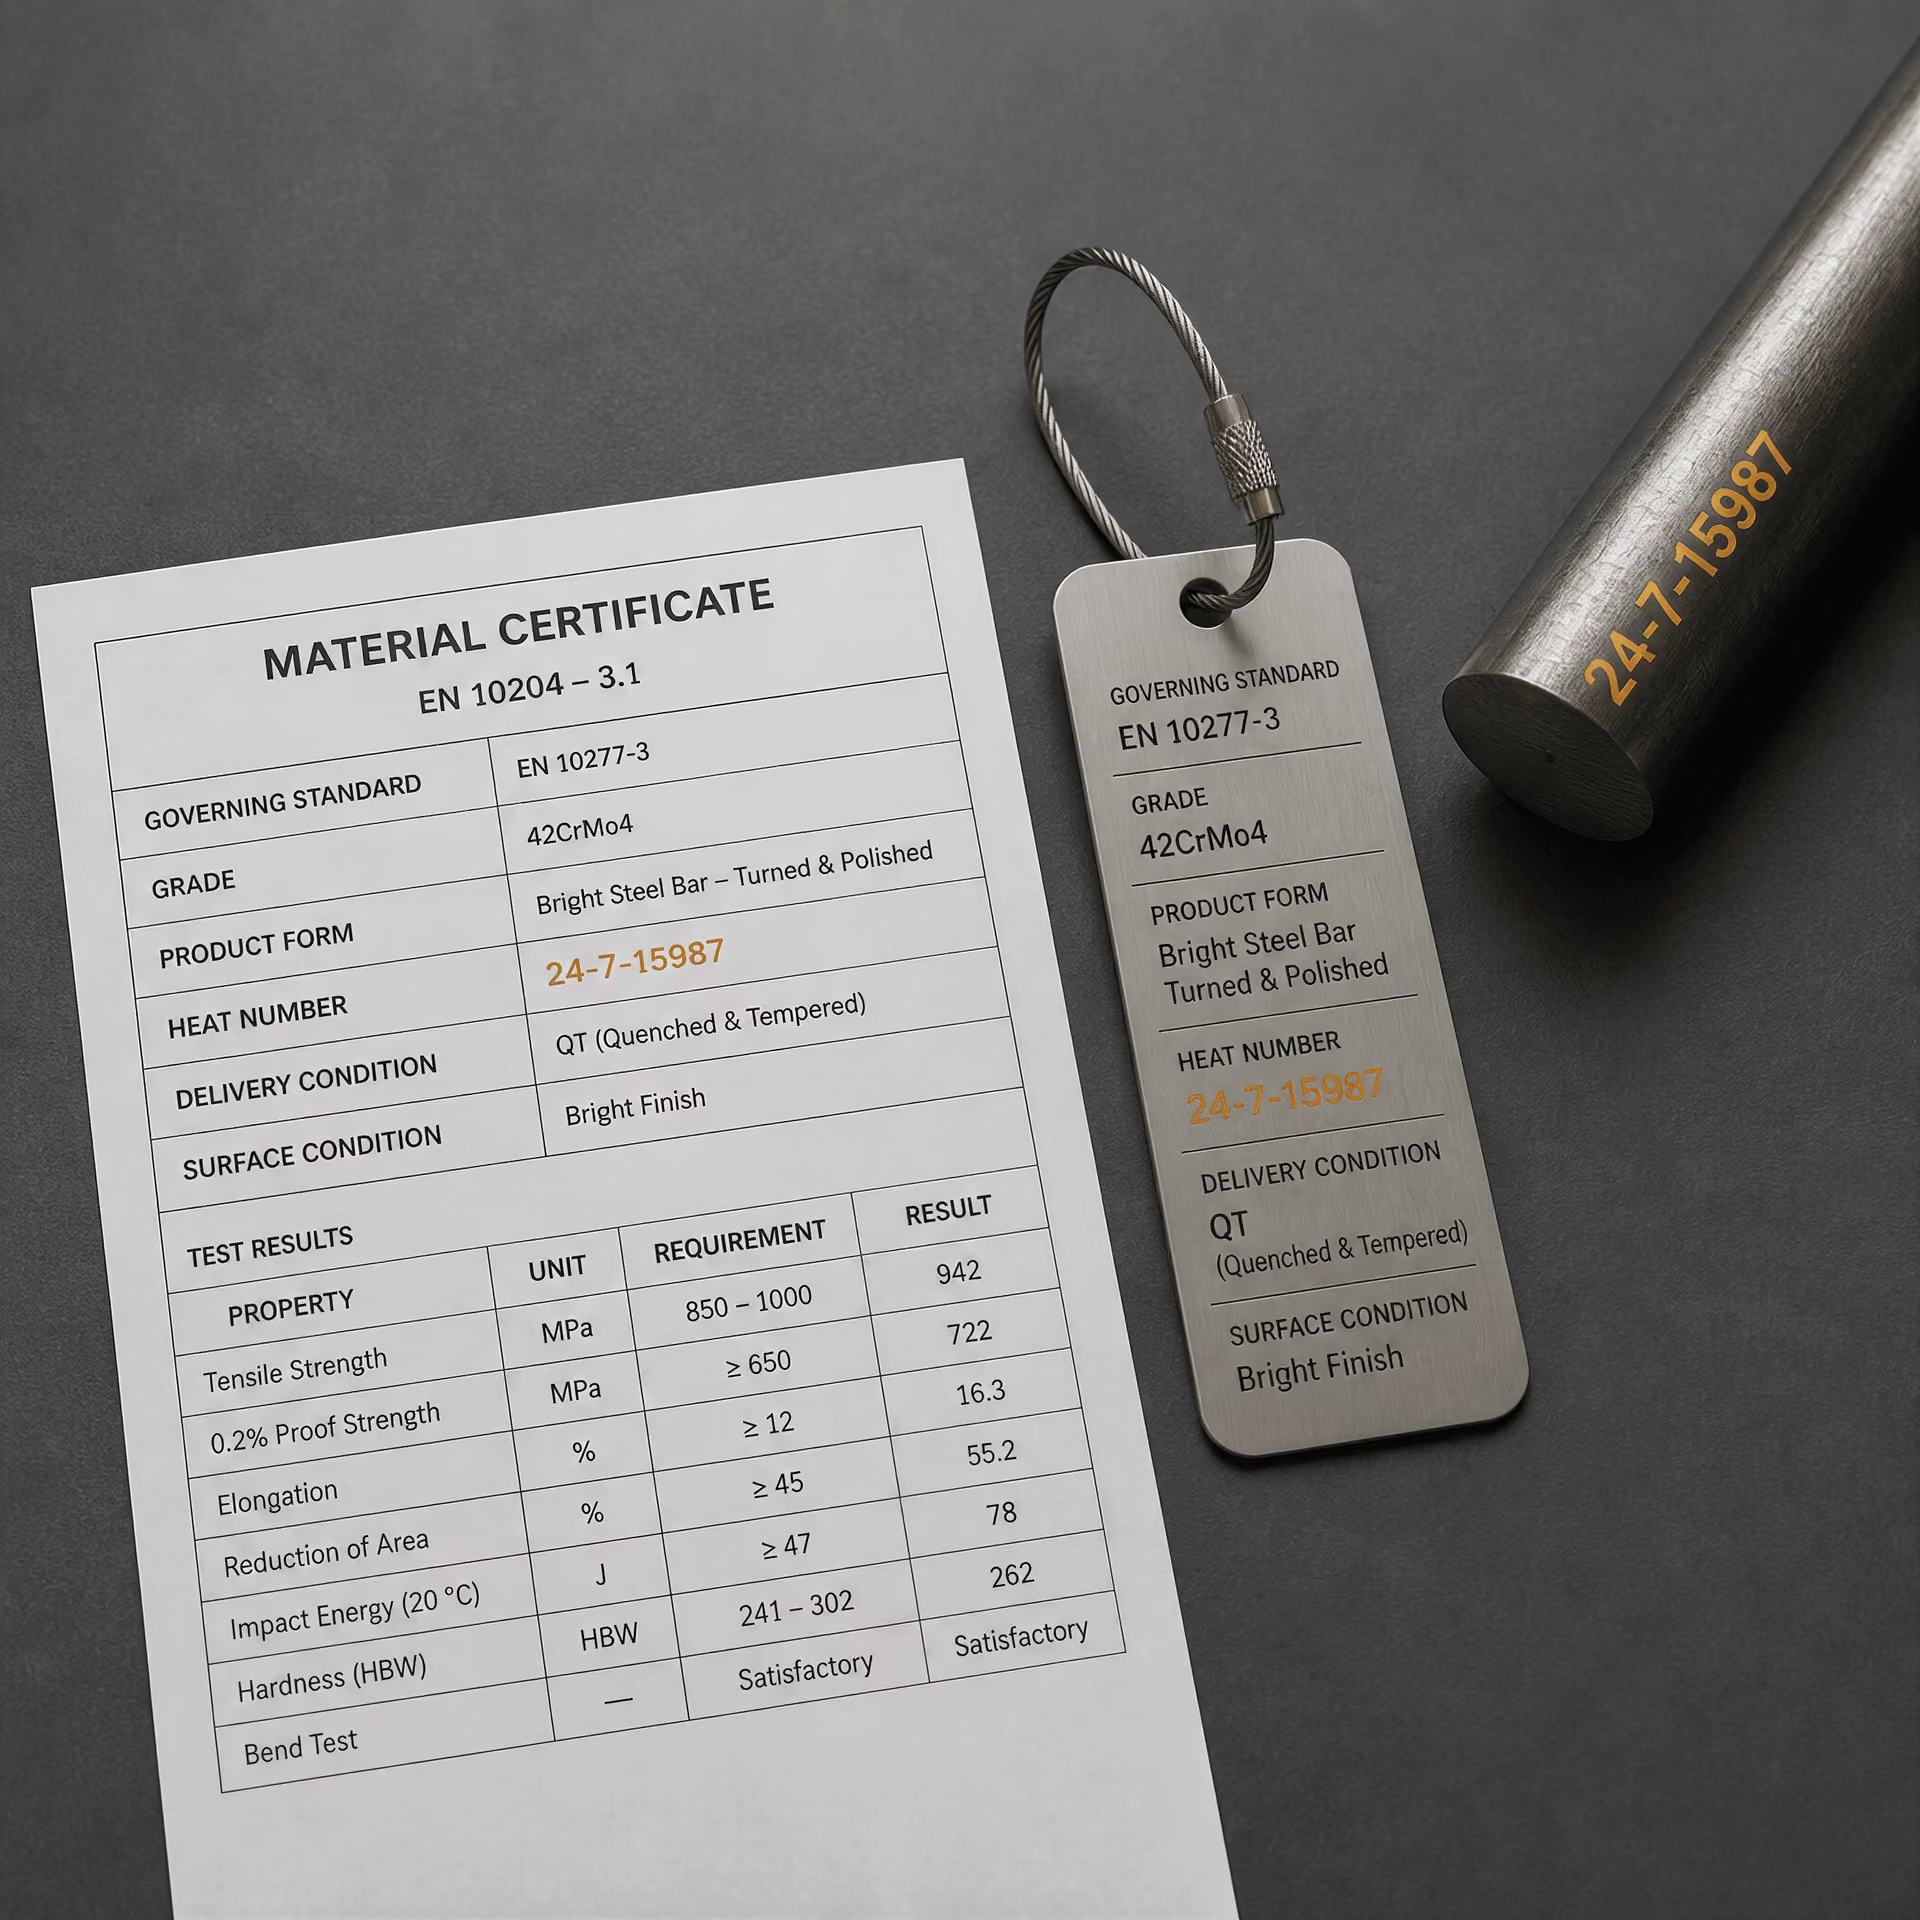
Jak číst materiálový certifikát a odkaz na normu
Materiálový certifikát není samostatným popisem oceli. Je důkazem, že konkrétní výrobek, identifikovaný jakostí, rozměry a číslem tavby nebo odlitku, byl dodán v souladu s vymezenými požadavky. Čtěte jej společně s uvedenou výrobkovou normou a jejím vydáním. Označení „S355N podle EN 10025-3“ nemá stejný význam jako „S355J2+N podle EN 10025-2“ a „42CrMo4 +QT“ nelze zaměňovat za stejnou jakost dodanou ve stavu žíhaném.
Jakost, výrobková norma a dodací stav
Začněte určením rozhodné výrobkové normy, roku jejího vydání nebo stavu změn a označení jakosti přesně tak, jak je uvedeno. Norma stanovuje meze chemického složení, přípustné formy výrobků, dodací stavy, mechanické požadavky, rozměry nebo tolerance, ustanovení o kontrole a případná doplňující ustanovení. Certifikát, který uvádí pouze jakost, například S690Q nebo 42CrMo4, je pro technickou interpretaci neúplný, protože stejná jakost může být zahrnuta v různých výrobkových normách nebo dodávána v různých formách.
Dále určete formu výrobku. Označení „plech“, „plochý výrobek“, „tyč“, „válcovaný drát“, „výkovek“, „předvalek“ a „bezešvá trubka“ popisují různé kategorie výrobků s odlišnými pravidly pro zkoušení a rozměry. Kontinuální odlévání vytváří polotovary, jako jsou bramy, předvalky a bloky; ty se následně zpracovávají na ploché nebo dlouhé výrobky, jak popsala World Steel Association v roce 2024. Certifikát pro válcovaný plech proto automaticky nepotvrzuje shodu kovaného prstence vyrobeného z oceli podobného složení.
Dodací stav je stav definovaný normou, nikoli obecný popis dodavatele. Může kombinovat formu výrobku, stav povrchu, tepelné zpracování a mechanické požadavky. ISO 683-1:2016 stanovuje technické dodací požadavky pro polotovary, tyče, válcovaný drát, ploché výrobky a výkovky z nelegovaných ocelí k zušlechťování, včetně stavů normalizovaného a zušlechtěného. Označení „+N“ obecně označuje normalizovaný nebo normalizačně válcovaný materiál, pokud jej tak definuje příslušná norma; „+QT“ označuje zušlechtěný materiál. Přesný význam však stále vyplývá z uvedené normy.
BS EN 10025-3:2019 se vztahuje na za tepla válcované ploché a dlouhé výrobky ze svařitelných jemnozrnných konstrukčních ocelí dodávané v normalizovaném nebo normalizačně válcovaném stavu, včetně jakostí, jako jsou S275N a S355N. DIN EN 10025-6:2023-06 se vztahuje na za tepla válcované ploché výrobky z konstrukčních ocelí s vysokou mezí kluzu dodávané ve zušlechtěném stavu, včetně označení, jako je S690Q. Nejde pouze o alternativní označení jednoho dodacího stavu. Normalizování, normalizační válcování, kalení a popouštění vytvářejí odlišné mikrostruktury, a tedy i odlišné meze pevnosti, houževnatosti a omezení při zpracování.
Zaznamenejte jmenovitou tloušťku, šířku, délku nebo průměr a také to, zda certifikát uvádí jmenovité, nebo skutečné rozměry. Tloušťka může ovlivnit jak stanovené mechanické hodnoty, tak místo odběru vzorku. Stav povrchu je rovněž nutné posuzovat samostatně: povrch ve stavu po válcování, odokujený, obráběný, loupaný nebo broušený může mít odlišné důsledky pro vady, kontrolu rozměrů a následné zpracování. Kvalitu povrchu neodvozujte z označení tepelného zpracování.
Výrobní postup, číslo tavby a sledovatelnost
Výrobní postup je samostatným údajem, odlišným od dodacího stavu. World Steel Association uvádí dvě hlavní cesty výroby oceli: cestu vysoké pece a kyslíkového konvertoru a cestu elektrické obloukové pece. Ve svém popisu surovin z roku 2024 uvádí, že integrovaná cesta využívá železnou rudu, hutní koks, vápenec a recyklovanou ocel, zatímco cesta elektrické obloukové pece využívá především recyklovanou ocel, přímo redukované železo nebo tekuté surové železo a elektřinu. U.S. Environmental Protection Agency popsala kyslíkový proces jako rafinaci roztaveného železa z vysoké pece s přídavkem ocelového šrotu, zatímco proces elektrické obloukové pece považuje za samostatnou cestu výroby oceli.
Certifikát může uvádět postup tavení, sekundární rafinaci, vakuové zpracování, elektrostruskové přetavování nebo jinou kvalifikaci výrobního postupu. Tyto údaje nepovažujte za doklad o stavu tepelného zpracování. ASTM A434/A434M-24 povoluje pro vyráběné za tepla a dokončované za studena zušlechtěné tyče z legované oceli výrobu v Siemens-Martinově peci, kyslíkovém konvertoru i elektrické peci. Naproti tomu ASTM A508/A508M-16 vyžaduje výrobu v základní elektrické peci, pokud není použita sekundární rafinace nebo přetavování. Tato ustanovení stanovují požadavky na výrobní postup proto, že je tak určeno výrobkovou normou; neznamenají, že každá zušlechtěná ocel musí být tavena v elektrické peci.
Číslo tavby, číslo odlitku nebo identifikace tavby představuje spojení mezi certifikátem a fyzickým materiálem. Mělo by být uvedeno na certifikátu, označení výrobku, štítku svazku, dokumentaci výkovku nebo v záznamu o evidenci materiálu. Sledovatelnost může procházet několika identifikátory: tavbou z pece, licím pramenem nebo odlitkem, bramou či předvalkem, válcovací dávkou, vsázkou pro kování a číslem konečného kusu. Ověřte, že je tento řetězec nepřerušený. Výsledek zkoušky z tavby H1234 nelze přiřadit tavbě H1235 pouze proto, že obě mají stejnou jakost a byly zpracovány ve stejný den.
Pokud certifikát uvádí „analýza tavby“, „analýza výrobku“ nebo „kontrolní analýza“, věnujte těmto pojmům pečlivou pozornost. Analýza tavby představuje deklarované složení roztavené tavby; analýza výrobku se provádí na hotovém výrobku a mohou pro ni platit jiné přípustné odchylky. Obsah uhlíku, manganu, křemíku, chromu, niklu, molybdenu, fosforu, síry, dusíku a mikrolegujících prvků porovnávejte s mezemi uvedenými v citované normě, nikoli s obecnou tabulkou jakosti z jiného vydání normy.
Mechanické zkoušky, tepelné zpracování a kritéria přejímky
Odlišujte zaznamenaný výsledek od požadavku na přijetí. Certifikát může uvádět mez kluzu, pevnost v tahu, tažnost, nárazovou energii, tvrdost, kontrakci nebo výsledek nedestruktivní zkoušky. Každá hodnota vyžaduje uvedení směru zkoušky, místa odběru vzorku, rozsahu tloušťky, zkušební teploty, jednotky a normy zkušební metody. Například výsledek nárazové zkoušky 40 J nelze interpretovat bez informace, zda jde o energii Charpyho zkoušky s V-vrubem při 0 °C, −20 °C nebo jiné stanovené teplotě.
Ověřte, zda výsledek představuje naměřenou hodnotu, nebo prohlášení o shodě, a zda norma vyžaduje zkoušení každé tavby, každé dávky, každého výkovku nebo definovaného vzorku. Přijetí může záviset na minimální mezi kluzu, rozsahu pevnosti v tahu, minimální tažnosti, průměrné nárazové energii a individuálním minimu, rozsahu tvrdosti nebo přípustném postupu opakované zkoušky. Označení „vyhovuje“ je užitečné pouze tehdy, jsou-li příslušná kritéria uvedena nebo jasně odkázána.
Záznam o tepelném zpracování by měl uvádět stav, pec nebo zařízení, dávku, data zpracování, pokud jsou požadována, teploty, dobu výdrže, způsob chlazení a údaje o popouštění. SAE AMSH6875C stanovuje požadavky na tepelné zpracování oceli, které zahrnují zařízení pece, postupy, teploty a zkušební metody. ASTM A668/A668M-16 klasifikuje výkovky podle tepelného zpracování v dodacím stavu, včetně stavů žíhaného, normalizovaného, normalizovaného a popuštěného, zušlechtěného a normalizovaného, kaleného a popuštěného. Tyto kategorie popisují, co bylo s výkovkem provedeno před dodáním; neurčují, zda byla ocel vyrobena cestou BOF nebo EAF.
Nakonec zkontrolujte doplňující požadavky. Mohou se týkat ultrazvukové kontroly, tahové zkoušky ve směru tloušťky, nárazové zkoušky, velikosti zrna, čistoty, kontroly svařitelnosti, mapování tvrdosti, kontroly povrchu nebo omezení obsahu zbytkových prvků. Tyto požadavky bývají stanoveny v objednávkové specifikaci nebo v doplňujícím ustanovení, nikoli samotným označením jakosti. Certifikát má technický význam pouze tehdy, když se jakost, výrobková norma a její vydání, forma výrobku, rozměry, dodací stav, uvedení výrobního postupu, identifikace tavby, záznam o zpracování a doklady o zkouškách vztahují ke stejnému materiálu.
Běžná nesprávná chápání a rámec porovnávání založený na normách
Proč EAF neznamená jedno univerzální chování materiálu
„Ocel EAF“ označuje způsob výroby oceli, nikoli soubor vlastností hotového výrobku. World Steel Association uvádí, že dvěma hlavními způsoby výroby oceli jsou výroba ve vysoké peci s následným zpracováním v kyslíkovém konvertoru (BF–BOF) a výroba v elektrické obloukové peci (EAF). Rozlišuje také jejich hlavní vstupní suroviny: integrovaný způsob výroby využívá železnou rudu, koksovatelné uhlí, vápenec a recyklovanou ocel, zatímco způsob EAF využívá především recyklovanou ocel, přímo redukované železo (DRI), tekuté surové železo a elektřinu.
Toto rozlišení je důležité, samo o sobě však nepředpovídá výsledný dodací stav. Vsázka pro EAF tvořená převážně recyklovanou ocelí může obsahovat zbytkové prvky, jako jsou měď, cín nebo chrom, v odlišných množstvích než vsázka založená z velké části na DRI. Výslednou chemii a čistotu ovlivňují výběr šrotu, ředění pomocí DRI nebo tekutého surového železa, provoz pece, vhánění kyslíku, řízení strusky, sekundární rafinace i vakuové zpracování. Výrobce může ocel také odlévat do bram, předvalků nebo sochorů a následně použít různé stupně úběru, režimy chlazení a dokončovací operace. World Steel Association tento sled operací popisuje přímo: plynulé odlévání vytváří polotovary ve formě bram, předvalků a sochorů, které se následně válcují na ploché a dlouhé výrobky.
Způsob výroby EAF proto neurčuje, zda bude výrobek tvárný, hrubozrnný, citlivý na vměstky, svařitelný nebo vhodný pro konkrétní únavové namáhání. Tyto výsledky závisí na chemickém složení jakosti, mezích obsahu zbytkových prvků, řízení obsahu dusíku a vodíku, způsobu odlévání a redukce, zjemnění zrna, rozměrech výrobku a tepelném zpracování. U.S. Environmental Protection Agency toto rozlišení způsobů výroby jasně uvedla již v roce 1995: výroba oceli v kyslíkovém konvertoru zušlechťuje tekuté vysokopecní železo se šrotem, zatímco výroba oceli v EAF je samostatný proces. Toto konstatování odděluje způsob výroby od pozdější kvalifikace výrobku; nevytváří však kategorii materiálu EAF s univerzálním chováním.
Normy mohou ke způsobu výroby přistupovat odlišně. ASTM A434/A434M-24 povoluje pro výrobu specifikovaných zušlechtěných tyčí z legované oceli zpracování taveniny v Siemensově-Martinově peci, kyslíkovém konvertoru nebo elektrické peci, pokud jsou splněny i ostatní požadavky normy. Naproti tomu ASTM A508/A508M-16 vyžaduje pro výkovky tlakových nádob, na které se vztahuje, výrobu v základní elektrické peci, pokud není použita sekundární rafinace nebo přetavování. Způsob výroby je tedy proměnnou z hlediska shody s požadavky tam, kde to norma stanoví, nadále však zůstává pouze jednou z proměnných. Certifikát hutního výrobce s uvedením „EAF“ nemůže nahradit specifikovanou jakost, formu výrobku, rozměry, stav tepelného zpracování a výsledky zkoušek.
Proč normalizovaný stav není totéž co zušlechtěný stav
Pojmy normalizovaný a zušlechtěný označují metalurgické dodací stavy, nikoli alternativní názvy pro stejné tepelné zpracování. Při normalizačním žíhání se ocel ohřeje nad příslušný transformační rozsah a ochladí se na klidném vzduchu. Toto zpracování zjemňuje nebo obnovuje feriticko-perlitickou strukturu a omezuje některé účinky předchozího válcování nebo kování. Výsledná pevnost a houževnatost závisí na uhlíkovém ekvivalentu, obsahu legujících prvků, tloušťce průřezu a podmínkách chlazení.
Kalení je odlišné. Ocel se ohřeje tak, aby vznikl austenit, a poté se ochladí dostatečně rychle k vytvoření podstatně tvrdšího transformačního produktu, obvykle martenzitu nebo směsi martenzitu a bainitu. Následuje popouštění, které snižuje napětí po kalení a upravuje tvrdost, pevnost a houževnatost. Výsledná struktura proto není stejná jako struktura vzniklá normalizací a tyto dva stavy by se neměly v technické specifikaci ani výrobním postupu zaměňovat.
Třetí pojem působí opakované nejasnosti: normalizačně válcovaný stav. Při režimu normalizačního válcování jsou poslední válcovací úběry řízeny tak, aby výsledný stav odpovídal normalizované oceli, přestože výrobek nemusí projít samostatným úplným normalizačním žíháním v peci. Součástí tohoto způsobu výroby je řízení teploty, úběru a posledního válcovacího průchodu. Pojmy „normalizovaný“ a „normalizačně válcovaný“ jsou příbuznými označeními dodacího stavu, nejde však o totožná tvrzení o výrobním procesu.
BS EN 10025-3:2019 se vztahuje na za tepla válcované ploché a dlouhé výrobky z jemnozrnné svařitelné konstrukční oceli dodávané v normalizovaném nebo normalizačně válcovaném stavu. Toto znění je záměrné. Definuje skupinu povolených dodacích stavů spolu se specifikovanými jakostmi, kvalitami a tloušťkami do 250 mm; neznamená však, že každý výrobek v této skupině prošel stejnou tepelnou historií.
Na zušlechtěné výrobky se vztahuje jiná logika požadovaných vlastností. DIN EN 10025-6:2023-06 se vztahuje na za tepla válcované ploché výrobky z konstrukčních ocelí s vysokou mezí kluzu dodávané ve zušlechtěném stavu. Stanovené pevnosti se dosahuje kalením a popouštěním, přičemž požadavky závisejí na tloušťce a odpovídají jim příslušná omezení svařování, tváření a opravného ohřevu. Normalizovaná jakost s podobnou jmenovitou mezí kluzu proto není automaticky vhodnou náhradou, protože se mohou lišit mikrostruktura, rozložení tvrdosti, vlastnosti v tloušťce i chování tepelně ovlivněné oblasti.
ASTM A668/A668M-16 ukazuje, proč je nutné formulaci dodacího stavu číst přesně. Klasifikuje výkovky z uhlíkových a legovaných ocelí jako žíhané, normalizované, normalizované a popuštěné, zušlechtěné nebo normalizované, kalené a popuštěné. Jedná se o samostatné klasifikace, nikoli o stylistické varianty. ISO 683-1:2016 rovněž stanoví technické dodací požadavky pro polotovary, tyče, válcovaný drát, ploché výrobky a výkovky v definovaných stavech tepelného zpracování a povrchu. Označení „tepelně zpracováno“ je příliš obecné, pokud příslušná norma tyto stavy rozlišuje.
Kontrolní seznam pro porovnání materiálů
- Trasa V případě požadavku zaznamenejte trasu tavení a rafinace.
- Forma výrobku Určete, zda jde o tabuli, tyč, válcovaný drát, výkovek nebo jinou formu.
- Tepelné zpracování Uveďte žíhaný, normalizovaný, normalizačně válcovaný, kalený a popuštěný nebo jiný definovaný stav.
- Povrch a rozměry Zaznamenejte dokončení, tloušťku, průměr, tolerance a velikost průřezu.
- Zkoušení Sladěte požadavky na zkoušky tahem, rázové zkoušky, tvrdost, kontrolu a odběr vzorků s příslušnou normou.
- Doklady Propojte certifikát, číslo tavby, záznam o zpracování a protokol o zkouškách s fyzickým výrobkem.
Praktická porovnávací matice by proto měla uvádět způsob výroby v jednom sloupci, nikdy by jej však neměla ponechat jako rozhodující kritérium. Ostatní sloupce by měly identifikovat formu výrobku a rozsah rozměrů, jakost a příslušnou normu, dodací stav po tepelném zpracování, stav povrchu, mechanické požadavky a požadavky na rázovou houževnatost, doplňkové kontroly a ověřovací doklady, jako jsou číslo tavby, záznam o zpracování, protokol o zkouškách a prohlášení o shodě. Konečné porovnání by mělo probíhat přes celý řádek: způsob výroby → forma výrobku → tepelné zpracování → norma a jakost → požadavky na zkoušky a povrch → doložené podklady. Teprve poté lze dvě dodávky, které jsou si podle označení jakosti zdánlivě podobné, technicky považovat za srovnatelné.
Zdroje
- [1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM A668/A668M-16, 2016. https://store.astm.org/a0668_a0668m-16.html
- [2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM A508/A508M-16, 2016. https://store.astm.org/a0508_a0508m-16.html
- [3] Heat-treatable steels, alloy steels and stainless steels — Part 1. ISO 683-1:2016, 2016. https://www.iso.org/standard/70642.html
- [4] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [5] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [6] Hot rolled products of structural steels — Part 6. DIN EN 10025-6:2023-06, 2023. https://www.dinmedia.de/en/standard/din-en-10025-6/366216503