




O que uma condição de fornecimento do aço realmente significa
Uma condição de fornecimento do aço inclui mais do que a composição química e conecta a forma do produto, o histórico de fabricação, o tratamento térmico, o estado superficial, as dimensões, os requisitos mecânicos e os ensaios. Strong evidence
Uma condição de fornecimento do aço é o estado definido pelas normas no qual um produto é fornecido. Ela não é uma descrição informal do fornecedor nem um sinônimo de composição química. A condição relaciona a forma do produto, o histórico de fabricação, o estado de tratamento térmico, o estado superficial, as dimensões, os requisitos mecânicos e a inspeção ou os ensaios especificados. Esses detalhes determinam como o material deve ser interpretado e o que as alegações de conformidade realmente significam.
| Descrição do fornecimento | O que identifica | O que não identifica |
|---|---|---|
| Chapa laminada a quente | Produto plano e histórico de trabalho a quente | Rota completa de fusão ou conformidade do tratamento térmico final |
| Chapa normalizada | Estado do tratamento térmico de normalização | Acabamento superficial ou rota do forno |
| Barra acabada a frio | Rota de acabamento, dimensões e estado superficial | Grau da liga ou condição térmica |
| Peça forjada temperada e revenida | Produto forjado com estado térmico definido | Rota primária de fusão, a menos que a norma a exija |
Um número de corrida e uma designação de grau identificam partes importantes da identidade do material, mas não descrevem todo o produto fornecido. A mesma família ampla de aços pode ser fornecida como chapa laminada a quente, chapa normalizada, chapa temperada e revenida, barra acabada a frio ou componente forjado. Esses produtos podem compartilhar os principais elementos de liga, mas diferir substancialmente quanto ao limite de escoamento, à tenacidade, à dureza, às tensões residuais, à tolerância dimensional e à soldabilidade.
Condição de fornecimento versus grau do aço
Um grau de aço normalmente define uma faixa de composição e um conjunto de propriedades requeridas. Dependendo da norma, ele também pode especificar formas de produto permitidas, faixas de espessura, temperaturas de ensaio de impacto, prática de desoxidação ou condições de fornecimento. Ainda assim, isso não significa que todo produto que apresente a designação do grau tenha passado pela mesma sequência de fabricação.
Considere o aço estrutural da série EN 10025. A BS EN 10025-3:2019 abrange produtos planos de aço estrutural soldável de grão fino, laminados a quente e fornecidos na condição normalizada ou laminada normalizada. Assim, uma designação como S355N comunica mais do que uma classe nominal de limite de escoamento de 355 MPa: a designação “N” está vinculada ao estado de fornecimento normalizado ou laminado normalizado especificado pela norma. A DIN EN 10025-6:2023-06 trata de uma classe diferente de produto, a saber, aços estruturais de alto limite de escoamento fornecidos na condição temperada e revenida. Um grau pertencente a essa parte da série não pode ser interpretado como se fosse simplesmente uma versão de maior resistência de um produto normalizado.[1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM International. ASTM A668/A668M-16, 2016.
A distinção é igualmente clara nas normas ASTM para peças forjadas. A ASTM A668/A668M-16 classifica peças forjadas de aço-carbono e de aço-liga pelo tratamento térmico de fornecimento, incluindo as condições recozida, normalizada, normalizada e revenida, temperada e revenida, e normalizada, temperada e revenida. Portanto, “aço-carbono forjado” não é uma descrição suficiente do estado fornecido. O processo de forjamento estabelece a forma do produto e o histórico de deformação; o tratamento térmico especificado estabelece outra parte de sua condição técnica.
A ASTM A434/A434M-24 abrange barras de aço-liga trabalhadas a quente e acabadas a frio, temperadas e revenidas. Nesse caso, “acabada a frio” descreve a rota do produto e o estado superficial ou dimensional, enquanto “temperada e revenida” descreve a condição metalúrgica. Nenhum dos dois termos substitui o grau da liga. Uma barra pode estar quimicamente dentro da faixa exigida para o grau, mas não atender à especificação de fornecimento se tiver sido fornecida na condição incorreta, com o estado superficial errado ou sem os ensaios mecânicos requeridos.
Condição de fornecimento O estado definido pelas normas no qual um produto de aço é fornecido, incluindo sua forma, tratamento térmico, estado superficial, dimensões e verificação exigida.
| Rota | Principais insumos metálicos ou matérias-primas | Operação primária |
|---|---|---|
| BF-BOF | Minério de ferro, carvão metalúrgico, calcário e aço reciclado | Produção de ferro em alto-forno seguida de refino básico com oxigênio |
| EAF | Principalmente aço reciclado, ferro diretamente reduzido ou gusa líquido e eletricidade | Fusão elétrica seguida de refino e lingotamento |
A rota de fabricação acrescenta outra camada. A World Steel Association afirma, em 2024, que as duas principais rotas de produção de aço são a rota alto-forno-forno básico de oxigênio (BF-BOF) e a rota do forno elétrico a arco (EAF). Suas orientações sobre matérias-primas distinguem a rota integrada, que utiliza minério de ferro, carvão metalúrgico, calcário e aço reciclado, da rota EAF, que utiliza principalmente aço reciclado, ferro diretamente reduzido ou gusa líquido e eletricidade. A U.S. Environmental Protection Agency descreveu, em 1995, o processo básico de oxigênio como o refino de ferro líquido de alto-forno com sucata, enquanto tratou o processo de forno elétrico a arco como uma rota separada de produção de aço.
A ASTM A434/A434M-24 permite várias rotas de processamento da fusão para suas barras de aço-liga temperadas e revenidas abrangidas pela norma. Strong evidence
[2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM International. ASTM A508/A508M-16, 2016.Essas rotas de fusão podem afetar elementos residuais, limpeza, populações de inclusões e controles de processo, mas a rota, por si só, não define se o produto final é normalizado, recozido ou temperado e revenido. A ASTM A434/A434M-24 permite a produção em fornos Siemens-Martin, básicos a oxigênio e elétricos para as barras abrangidas, sujeita aos requisitos da norma. A ASTM A508/A508M-16 adota uma posição mais específica para peças forjadas de aço-carbono e aço-liga, tratadas por têmpera e revenimento e tratadas a vácuo, destinadas a componentes de vasos de pressão: exige fabricação em forno elétrico básico, salvo quando for utilizado refino secundário ou refusão. O requisito relativo à rota faz parte dessa especificação do produto, e não de uma definição geral de todo aço temperado e revenido.

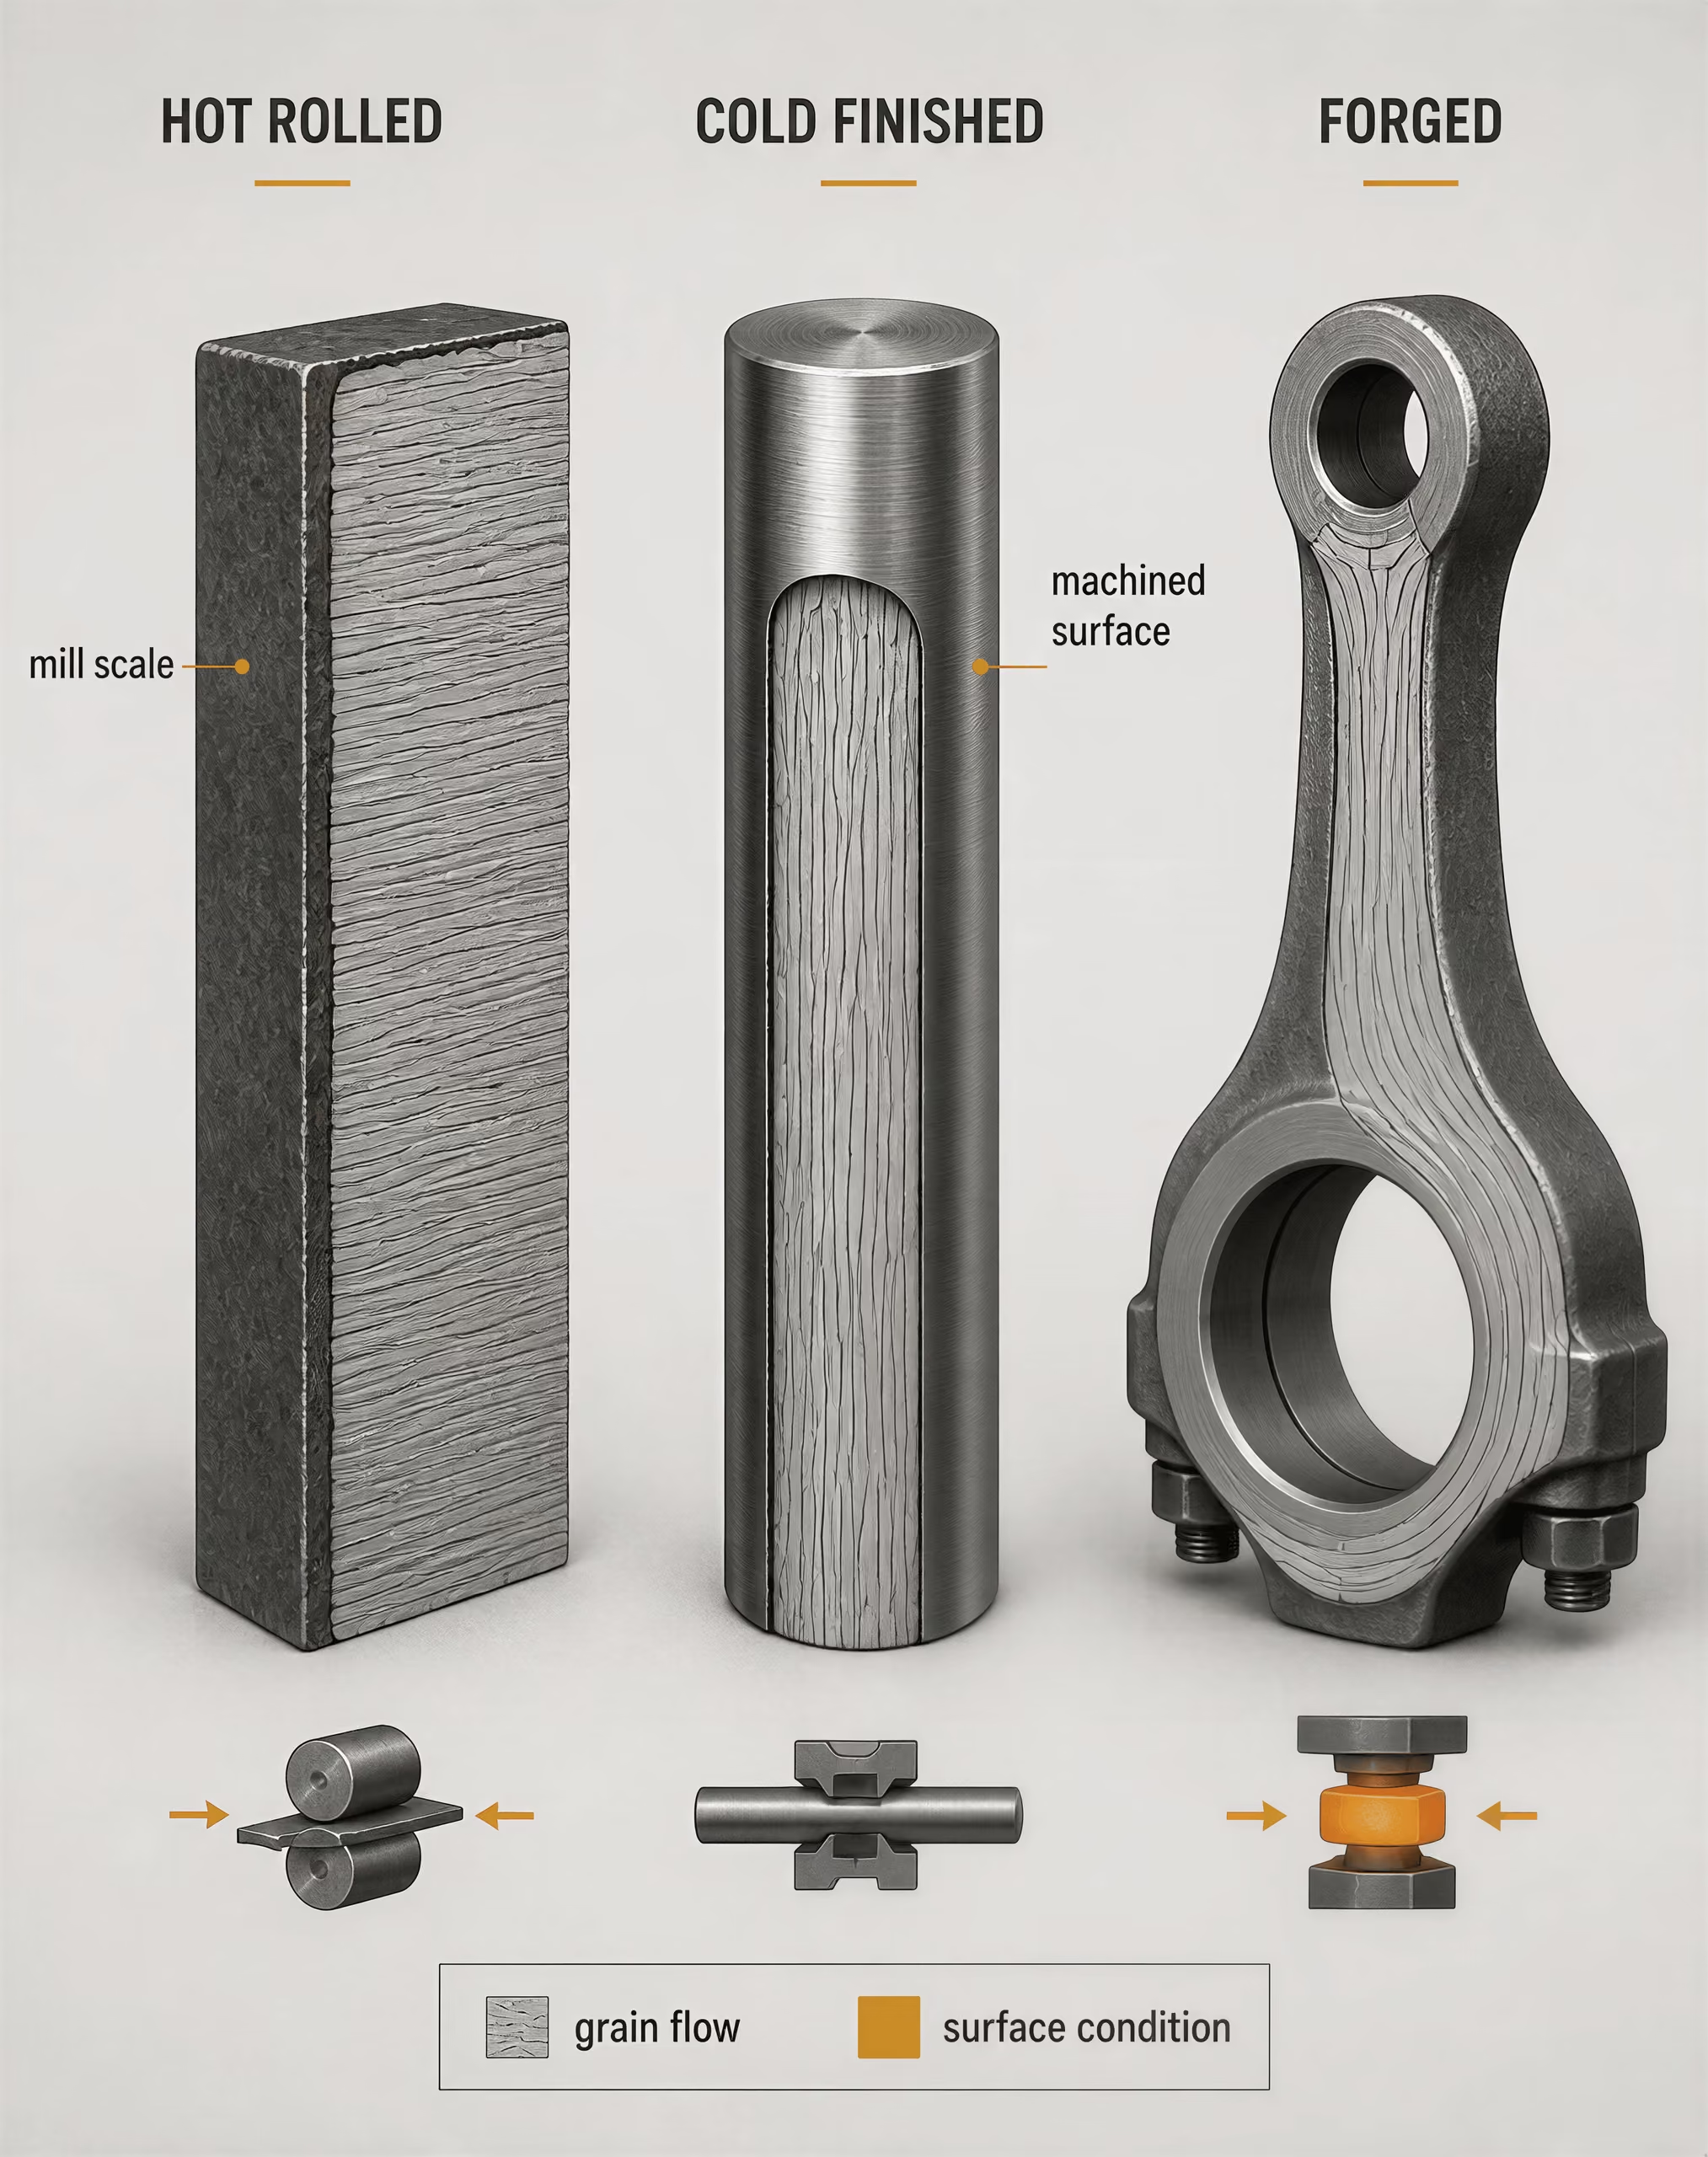
Forma do produto, condição superficial e estado de tratamento térmico
A forma do produto controla como o aço foi conformado e quais defeitos, tensões e propriedades direcionais podem ser relevantes. A lingotamento contínuo transforma o aço líquido em placas, tarugos e blocos, que depois são laminados em produtos planos e longos, de acordo com a descrição do processo apresentada pela World Steel Association em 2024. Uma placa pode tornar-se chapa ou folha; um tarugo pode tornar-se barra ou fio-máquina; um bloco pode tornar-se um perfil mais pesado ou material para forjamento. A laminação, a trefilação, a usinagem ou o forjamento subsequentes alteram a geometria e a resposta mecânica.
Um produto plano fornecido como laminado a quente apresenta um histórico superficial e dimensional diferente daquele de um produto que foi reduzido a frio e posteriormente recozido. Uma barra descrita como acabada a frio pode ter sido trefilada, descascada, retificada ou torneada, com controle dimensional mais rigoroso e uma condição superficial distinta. Uma peça forjada sofreu deformação plástica local ou global de maneira diferente de uma chapa laminada, mesmo quando a análise química é semelhante.
O tratamento térmico altera a microestrutura. O recozimento geralmente reduz a dureza e as tensões residuais, ao mesmo tempo que melhora a ductilidade e a usinabilidade. A normalização produz uma estrutura ferrítico-perlítica refinada por meio do aquecimento acima da faixa de transformação relevante, seguido de resfriamento ao ar. A laminação normalizada utiliza um programa de laminação controlado, de modo que os passes finais produzam uma condição comparável, em aspectos especificados, à do material normalizado; não se trata simplesmente de uma designação comum de laminação a quente. A têmpera cria uma estrutura de transformação mais dura, enquanto o revenimento reduz parte da fragilidade e ajusta a resistência e a tenacidade. Consequentemente, “temperado e revenido” identifica uma sequência controlada, e não apenas um resultado de resistência.[3] Heat-treatable steels, alloy steels and stainless steels — Part 1. International Organization for Standardization. ISO 683-1:2016, 2016.
A condição superficial deve ser analisada separadamente do tratamento térmico do volume do material. A carepa pode permanecer no material laminado a quente ou ser removida por jateamento, decapagem ou outra operação de desincrustação. Uma superfície acabada a frio ou usinada pode afetar as tolerâncias dimensionais, a rugosidade e a localização de defeitos que atingem a superfície, sem alterar a composição química do grau. A ISO 683-1:2016 especifica requisitos técnicos de fornecimento para produtos semiacabados, barras, fio-máquina, produtos planos e peças forjadas produzidos com aços não ligados para têmpera e revenimento, incluindo condições definidas de tratamento térmico e de superfície. Essa estrutura demonstra por que “o grau do aço” é apenas um componente da descrição técnica.
Os ensaios requeridos completam a condição. As propriedades de tração podem ser especificadas para uma determinada espessura e orientação. O ensaio de impacto pode se aplicar apenas a uma qualidade ou temperatura estabelecida. Dureza, exame ultrassônico, avaliação do tamanho de grão, limites de descarbonetação, inspeção superficial e tolerâncias dimensionais também podem ser obrigatórios. Um certificado que relate apenas a composição química não estabelece a conformidade com uma condição de fornecimento que exija esses controles adicionais.
Por que a designação controla a interpretação
Termos que não devem ser confundidos
- Normalizado
- Condição tratada termicamente, produzida por austenitização e resfriamento ao ar.
- Laminado normalizado
- Condição de laminação controlada destinada a produzir uma estrutura comparável à do material normalizado.
- Acabado a frio
- Rota de produto que envolve trefilação, descascamento, torneamento, retificação ou operações de acabamento relacionadas.
- Temperado e revenido
- Sequência de austenitização, resfriamento rápido e revenimento.
A designação informa ao usuário quais regras da norma se aplicam, qual condição foi encomendada e quais comparações são válidas. “Normalizado”, “laminado normalizado”, “recozido”, “acabado a frio” e “temperado e revenido” não são adjetivos intercambiáveis. Eles acionam pressupostos diferentes sobre microestrutura, propriedades, limites de processamento e ensaios de aceitação.
A SAE AMSH6875C ilustra o mesmo princípio sob a perspectiva do tratamento térmico aeroespacial: ela estabelece requisitos para quatro classes de aço e especifica equipamentos de forno, procedimentos, temperaturas e métodos de ensaio. Portanto, o tratamento requerido está vinculado ao controle documentado do processo, e não a uma afirmação de que o material foi aquecido em algum momento.
Por essa razão, uma descrição completa do material deve identificar a norma, o grau, a forma do produto, as dimensões, a condição de fornecimento, a condição superficial e os ensaios requeridos. “Aço S355”, “barra 4140” ou “peça forjada de aço-liga” deixa questões materiais sem resposta. Uma designação em conformidade com as normas as restringe. Ela declara o que é o produto, como seu estado de fornecimento foi estabelecido e quais evidências devem acompanhar a alegação.
A rota de fabricação das matérias-primas ao aço semiacabado
[4] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
A produção de aço não consiste em uma única operação de forno. Trata-se de uma sequência interligada na qual o material contendo ferro se transforma em ferro, o ferro se transforma em aço bruto e o aço líquido se transforma em uma forma lingotada destinada à laminação ou ao forjamento. A World Steel Association identifica duas rotas principais: a rota alto-forno/forno básico de oxigênio, normalmente escrita como BF-BOF, e a rota do forno elétrico a arco, ou rota EAF.[^1] Essas rotas descrevem como a carga metálica é reduzida, fundida e refinada. Por si só, elas não definem a condição final de fornecimento.
Uma designação final também pode exigir uma composição específica, uma prática de resfriamento, um estado superficial, uma estrutura de grãos, uma resistência à tração, uma tenacidade ao impacto ou um tratamento térmico específico. A ISO 683-1:2016, por exemplo, especifica requisitos técnicos de fornecimento para produtos semiacabados, barras, fio-máquina, produtos planos e peças forjadas fornecidos em condições definidas de tratamento térmico e de superfície.[^2] Portanto, a rota é uma parte do histórico de fabricação, não um substituto da norma do produto.
Alto-forno e forno de oxigênio básico
A rota BF-BOF separa a produção de ferro da produção de aço. A produção de ferro gera gusa líquido, um ferro líquido rico em carbono, no alto-forno. Em seguida, a produção de aço reduz o teor de carbono e ajusta a composição química no forno de oxigênio básico.
Um alto-forno é carregado pela parte superior com minério de ferro, coque metalúrgico e fundentes, como calcário. O minério de ferro fornece óxidos de ferro. O coque fornece calor e atua como agente redutor; seu monóxido de carbono remove o oxigênio do minério à medida que a carga desce. O calcário reage com a ganga e outros constituintes indesejáveis para formar escória. O ar aquecido, comumente chamado de sopro, entra por ventaneiras próximas à base do forno. O gusa líquido resultante se acumula abaixo da escória e é vazado para ser transferido ao BOF.
| Vaso ou etapa | Material produzido ou tratado | Função |
|---|---|---|
| Alto-forno | Gusa líquido | Reduz os óxidos de ferro e produz ferro líquido rico em carbono |
| Convertedor básico a oxigênio | Aço bruto | Refina o gusa líquido com oxigênio e sucata |
| Forno elétrico a arco | Aço líquido | Funde uma carga metálica usando energia elétrica |
| Metalurgia de panela | Aço líquido refinado | Ajusta a composição química, a temperatura, os gases e as inclusões |
Portanto, um alto-forno é um equipamento de produção de ferro, não de produção de aço. Essa distinção aparece nas descrições do American Iron and Steel Institute e da U.S. Environmental Protection Agency. A EPA afirma que o processo de oxigênio básico refina o ferro fundido de alto-forno com sucata, enquanto o processo de forno elétrico a arco é uma rota distinta de produção de aço.[^3] Essa formulação é importante: o alto-forno gera um produto intermediário de ferro, enquanto o BOF produz aço bruto.
No BOF, uma lança refrigerada a água injeta oxigênio de alta pureza no ferro fundido. O oxigênio combina-se com carbono, silício, manganês e fósforo. O carbono sai principalmente na forma de monóxido de carbono e dióxido de carbono; as impurezas oxidadas entram na escória. A sucata de aço é comumente adicionada como refrigerante e matéria-prima metálica, permitindo controlar o balanço térmico e, ao mesmo tempo, reciclar material. Os fundentes formam uma escória básica que captura o fósforo e outros óxidos.
O vazamento do BOF produz aço bruto, mas a composição no vazamento não é necessariamente a composição final. O tratamento em panela pode remover gases dissolvidos, ajustar as adições de ligas, modificar inclusões e definir a temperatura de lingotamento. O tratamento a vácuo pode reduzir o hidrogênio, o nitrogênio ou o carbono, dependendo do grau e da especificação do processo. O tratamento com cálcio pode alterar a forma das inclusões em composições adequadas. Essas operações são controles metalúrgicos, e duas corridas provenientes da mesma rota BF-BOF podem receber diferentes históricos de refino e de tratamento térmico.
Portanto, a rota integrada utiliza mais do que minério e coque. A World Steel Association lista minério de ferro, carvão metalúrgico, calcário e aço reciclado entre suas principais matérias-primas.[^4] As proporções relativas variam conforme o projeto da usina, a prática operacional do forno, a qualidade da sucata e a composição química de aço exigida.
Forno elétrico a arco, ferro diretamente reduzido e gusa líquido
Um EAF funde uma carga metálica fazendo passar uma corrente elétrica por meio de eletrodos e da própria carga. O forno pode ser carregado principalmente com aço reciclado, mas também podem ser introduzidos ferro diretamente reduzido (DRI), ferro briquetado a quente, ferro-gusa ou gusa líquido. A World Steel Association descreve a rota EAF como aquela que utiliza principalmente aço reciclado, DRI ou gusa líquido e eletricidade.[^4]
O aço reciclado já é ferro metálico, portanto não precisa da etapa de redução do alto-forno. Seu teor residual de elementos de liga, nível de contaminação, forma física e proporção na carga afetam a prática operacional do forno e a composição química resultante. O DRI é produzido pela redução do minério de ferro no estado sólido, geralmente com um gás redutor. Diferentemente do gusa líquido de alto-forno, ele não foi fundido durante a redução e mantém uma estrutura porosa. O gusa líquido fornecido a um EAF é ferro líquido ou ferro previamente produzido em um forno de redução e introduz carbono e energia térmica na corrida.
O EAF funde a carga e possibilita a oxidação, a formação de escória e o controle da temperatura. A injeção de oxigênio, a adição de carbono, a prática de escória espumante e a energia elétrica são coordenadas para alcançar a corrida-alvo. Após o vazamento, a metalurgia secundária em panela pode incluir desoxidação, formação de ligas, desgaseificação a vácuo, modificação de inclusões e ajuste fino da temperatura. Assim, uma corrida de EAF pode ser refinada para atender a requisitos rigorosos, enquanto uma usina integrada pode produzir aços com propriedades muito diferentes por meio de alterações na composição química, no lingotamento, na laminação e no tratamento térmico.
A rota, por si só, não determina a resistência, a tenacidade, a soldabilidade ou o desempenho à fadiga. Um grau de aço estrutural de baixa liga produzido por EAF e o mesmo grau produzido por BOF podem atender à mesma especificação de produto se os requisitos especificados de composição química, propriedades mecânicas, limpeza e processamento forem satisfeitos. Por outro lado, dois produtos provenientes do mesmo EAF podem diferir substancialmente se um for normalizado e o outro for temperado e revenido, ou se suas espessuras de produto e taxas de resfriamento forem diferentes.
Às vezes, as normas impõem requisitos relacionados à rota. A ASTM A434/A434M-24 abrange barras de aço-liga trabalhadas a quente e acabadas a frio, temperadas e revenidas, e identifica a produção em forno de soleira aberta, forno de oxigênio básico e forno elétrico como rotas permitidas de processamento da fusão. A ASTM A508/A508M-16 adota uma posição mais específica para peças forjadas de aço-carbono e aço-liga, tratadas a vácuo, temperadas e revenidas, destinadas a componentes de vasos de pressão: exige fabricação em forno elétrico básico, salvo quando for utilizado refino secundário ou refusão.[^5] Esse requisito é uma condição de conformidade, não uma evidência de que todo produto de EAF ou BOF tenha o mesmo desempenho.

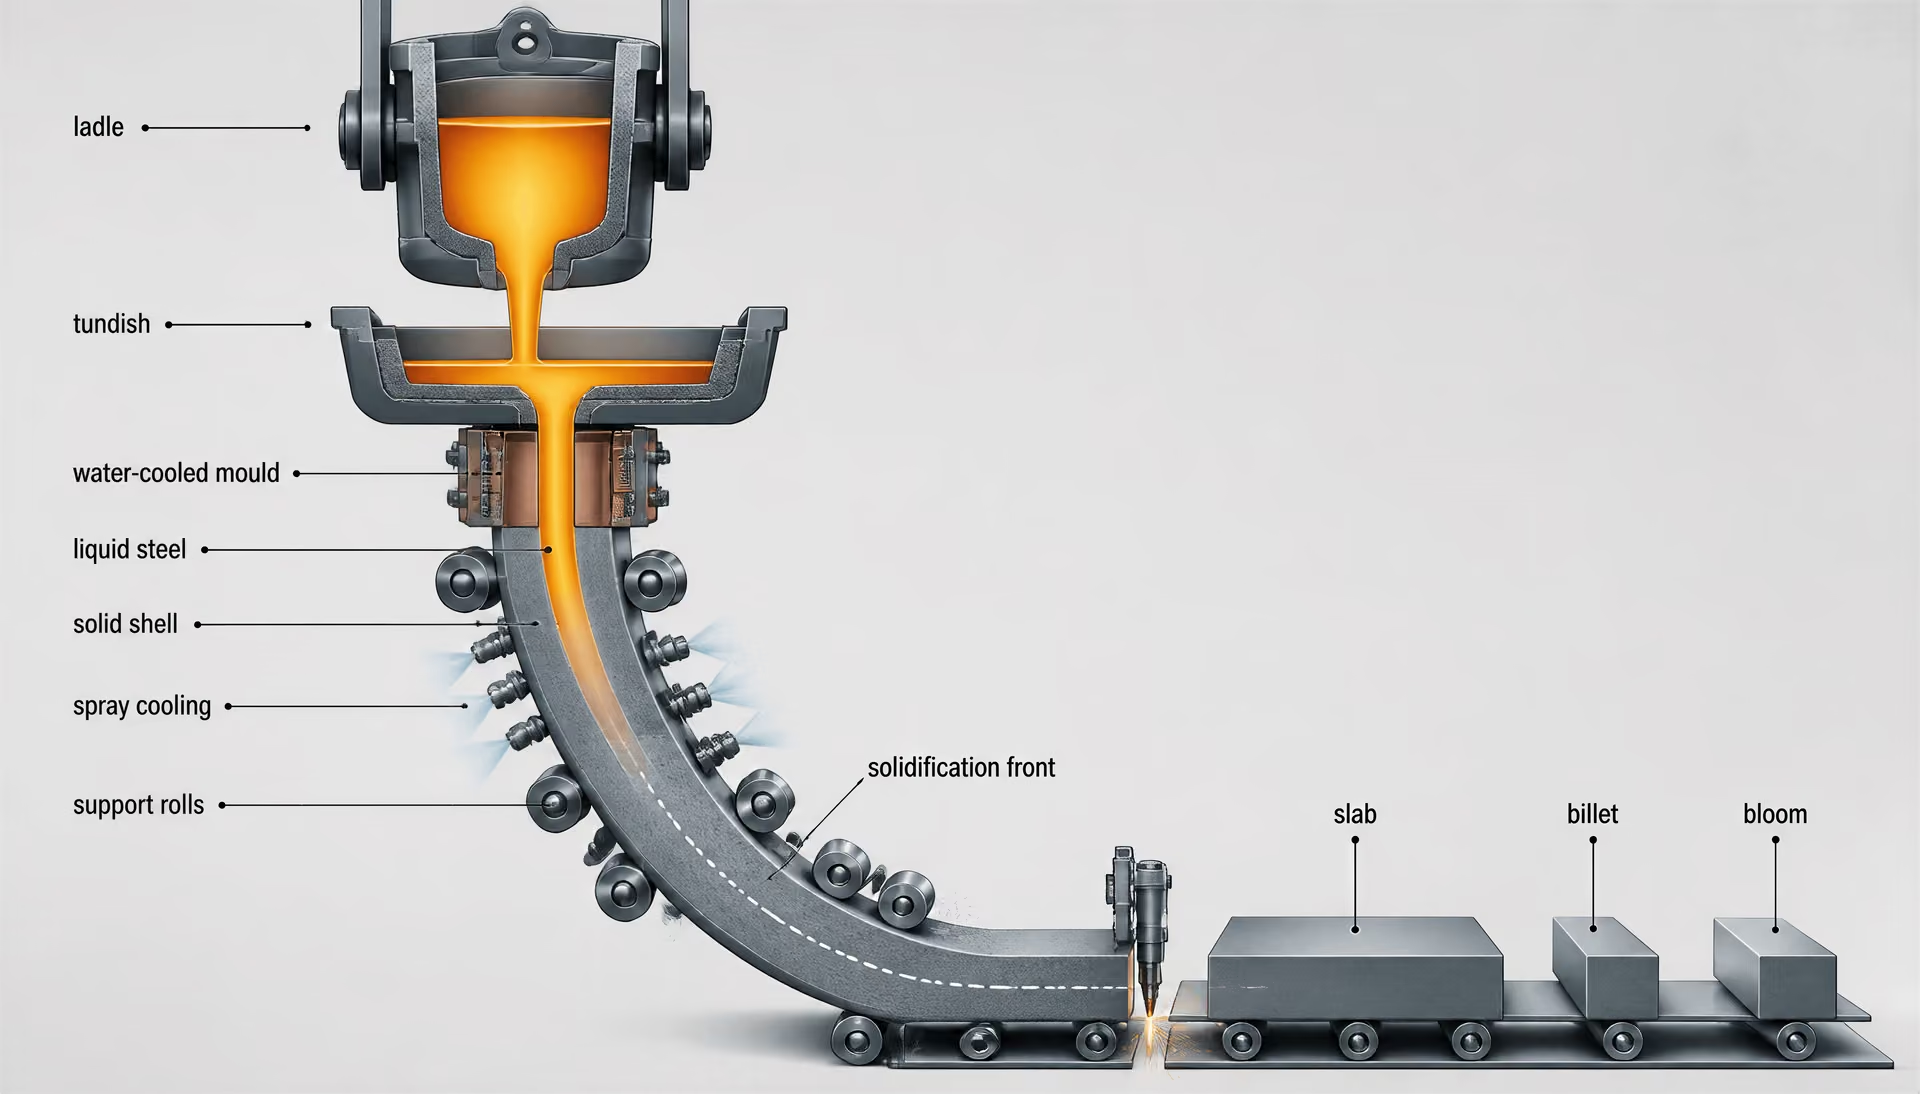
Aço bruto, lingotamento e processamento posterior
Aço bruto é o aço líquido após a produção primária de aço e antes de se transformar em um produto semiacabado lingotado. Ele é transferido para uma panela, onde a metalurgia secundária estabelece a composição química, a limpeza e a temperatura de lingotamento. A panela pode alimentar um distribuidor, que atua como reservatório e distribui o aço para o molde de uma máquina de lingotamento contínuo.[5] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
O lingotamento contínuo transforma o aço fundido em placas, tarugos ou blocos.[^1] O molde é refrigerado a água e aberto na parte superior e inferior. Forma-se uma casca sólida junto à parede do molde, enquanto o aço líquido permanece em seu interior. Os rolos sustentam e extraem a barra, e os sprays aumentam o resfriamento abaixo do molde até que a seção esteja suficientemente solidificada. Maçaricos oxicombustíveis ou equipamentos mecânicos cortam a barra no comprimento.
As placas geralmente alimentam laminadores de produtos planos e são laminadas para produzir chapas grossas, tiras ou chapas finas. Os tarugos normalmente alimentam laminadores de barras e fio-máquina. Os blocos, que são seções maiores, podem alimentar a produção de perfis estruturais, trilhos ou barras pesadas, embora a terminologia e os limites dimensionais dependam da usina e da norma. A prática de lingotamento afeta a segregação, a porosidade, as inclusões e os defeitos superficiais. Essas características podem posteriormente ser reduzidas por reaquecimento, laminação, aparagem, condicionamento ou forjamento, mas não são automaticamente eliminadas.
O processamento posterior começa com o reaquecimento quando é necessária a laminação a quente. A laminação comprime a seção lingotada entre rolos, reduz sua espessura ou seção transversal e altera sua forma e estrutura interna. A laminação controlada e o resfriamento acelerado podem refinar os grãos e desenvolver a resistência exigida sem um tratamento completo de normalização separado. Em seguida, placas, barras, fio-máquina e perfis estruturais podem passar por desempeno, remoção de carepa, descascamento, esmerilhamento, corte ou outras operações superficiais.
| Classe de forjamento | Descrição do resfriamento ou tratamento | Finalidade ou implicação típica |
|---|---|---|
| Recozido | Resfriamento lento controlado | Menor dureza e melhor usinabilidade |
| Normalizado | Resfriamento ao ar após aquecimento acima da faixa de transformação | Estrutura ferrítico-perlítica mais fina |
| Normalizado e revenido | Normalização seguida de revenimento | Dureza, tenacidade e tensão residual ajustadas |
| Temperado e revenido | Resfriamento rápido seguido de revenimento | Maior resistência com menor fragilidade causada pela têmpera |
| Normalizado, temperado e revenido | Normalização antes da têmpera e do revenimento | Estrutura inicial controlada antes da têmpera |
O forjamento segue uma trajetória de deformação diferente. Um tarugo, bloco ou lingote é aquecido e comprimido entre matrizes ou sob uma prensa, produzindo um fluxo direcional e uma forma que pode ser inadequada para a laminação. A ASTM A668/A668M-16 classifica as peças forjadas conforme o tratamento térmico de fornecimento, incluindo as condições recozida, normalizada, normalizada e revenida, temperada e revenida, e normalizada, temperada e revenida.[^6] Essas são condições de fornecimento, não denominações da produção por BF-BOF ou EAF.
Consequentemente, a rota final é uma cadeia: minério ou aço reciclado entra na etapa de produção de ferro ou de fusão; o metal fundido é refinado em aço bruto; o aço líquido é lingotado; e a seção semiacabada é laminada ou forjada antes de qualquer tratamento térmico final e preparação superficial especificados. A BS EN 10025-3:2019 trata de produtos de aço estrutural de grão fino, soldáveis e laminados a quente, fornecidos na condição normalizada ou laminada de normalização, enquanto a DIN EN 10025-6:2023-06 abrange aços estruturais laminados a quente, de alta resistência ao escoamento, fornecidos na condição temperada e revenida.[^7] Portanto, a mesma ampla família de aços pode sair da produção com obrigações diferentes, porque sua rota de processamento após o lingotamento e sua condição definida de fornecimento são diferentes.
[^1]: World Steel Association, “Processo de produção de aço”, 2024. [^2]: ISO 683-1:2016. [^3]: U.S. Environmental Protection Agency, AP-42, “Produção de ferro e aço”, 1995. [^4]: World Steel Association, “Matérias-primas”, 2024. [^5]: ASTM A434/A434M-24; ASTM A508/A508M-16. [^6]: ASTM A668/A668M-16. [^7]: BS EN 10025-3:2019; DIN EN 10025-6:2023-06.
Como a Rota de Fusão e a Metalurgia Secundária Afetam o Produto
Fabricação primária do aço versus refino secundário
A rota do forno estabelece como os materiais que contêm ferro se tornam aço líquido, mas, por si só, não define o produto acabado. A World Steel Association identifica duas rotas principais: a rota alto-forno–forno básico a oxigênio (BF–BOF) e a rota forno elétrico a arco (EAF) (World Steel Association, 2024). Na rota integrada, utilizam-se minério de ferro, carvão metalúrgico, calcário e aço reciclado. O alto-forno produz gusa líquido rico em ferro; em seguida, o forno básico a oxigênio refina esse gusa com oxigênio e sucata. A U.S. Environmental Protection Agency descreveu a mesma distinção em 1995: o processo básico a oxigênio refina o ferro líquido do alto-forno com sucata, enquanto o processo de forno elétrico a arco constitui uma rota separada de fabricação de aço.
Um EAF funde uma carga constituída principalmente por aço reciclado, ferro diretamente reduzido ou gusa líquido, utilizando energia elétrica. Essa descrição identifica o método primário de fusão, não a limpeza final, a população de inclusões, a estrutura de grãos ou o desempenho mecânico. Duas corridas produzidas em EAF podem diferir substancialmente porque suas matérias-primas de sucata ou ferro diretamente reduzido, a prática de oxidação, o controle da escória, as adições de liga, a temperatura de vazamento e o tratamento posterior podem ser diferentes. O mesmo se aplica a duas corridas produzidas em BOF.
Sequência da metalurgia secundária
- Tratamento em forno-panela Ajusta a temperatura e a composição química e favorece a dessulfuração.
- Agitação com argônio Mistura o banho e favorece a ascensão das inclusões para a escória.
- Tratamento a vácuo Pode reduzir os gases dissolvidos e favorecer o controle das inclusões.
- Tratamento com cálcio Pode modificar a forma das inclusões em composições adequadas.
- Lingotamento Transfere o aço refinado através de um distribuidor para um molde de lingotamento contínuo.
Após a fabricação primária do aço, a corrida líquida pode passar por metalurgia secundária em uma panela. O tratamento em forno-panela ajusta a temperatura e a composição química, promove a dessulfuração, modifica as inclusões com cálcio ou outras adições e permite ajustar os elementos de liga com maior precisão do que seria possível durante a operação principal de fusão. A agitação com argônio ajuda a homogeneizar o banho e favorece a ascensão das inclusões não metálicas para a escória. Essas operações afetam o aço que posteriormente será lingotado, forjado ou laminado, embora a rota do forno do aço continue sendo “BOF” ou “EAF”.
A solidificação e a deformação acrescentam um histórico adicional. A World Steel Association afirma que o lingotamento contínuo transforma o aço líquido em placas, tarugos e blocos, que depois são laminados para produzir produtos planos e longos. A forjaria modifica a forma e a estrutura interna de maneira diferente da laminação, particularmente por meio da deformação localizada e da redução da porosidade de solidificação. Portanto, uma condição de fornecimento combina mais elementos do que apenas o nome do forno. A ISO 683-1:2016, por exemplo, especifica requisitos técnicos de fornecimento para produtos semiacabados, barras, fio-máquina, produtos planos e forjados em condições definidas de tratamento térmico e de superfície.
O tratamento térmico é uma etapa separada da cadeia. A ASTM A668/A668M-16 classifica forjados de aço-carbono e aço-liga de acordo com o tratamento térmico de fornecimento, incluindo as condições recozida, normalizada, normalizada e revenida, temperada e revenida, e normalizada, temperada e revenida. “Temperado e revenido” descreve um estado térmico, não uma rota de forno. Um aço forjado a partir de uma corrida de EAF e um aço forjado a partir de uma corrida de BOF podem ser fornecidos ambos na condição temperada e revenida, mas seus elementos residuais, inclusões e teores de gases não precisam ser idênticos.
Tratamento a vácuo, limpeza e gases dissolvidos
O tratamento a vácuo é um processo secundário destinado a controlar gases dissolvidos e, em algumas operações, inclusões. Sob pressão reduzida, o hidrogênio e o nitrogênio dissolvidos tornam-se menos solúveis no aço líquido; a agitação e a exposição do metal fundido ao vácuo ajudam a removê-los. O controle do hidrogênio é importante porque o excesso desse elemento pode contribuir para a formação de flocos, trincas internas ou danos retardados em seções espessas suscetíveis. O controle do oxigênio é importante por outra razão: o oxigênio dissolvido reage com as adições desoxidantes e contribui para a formação de inclusões de óxidos. O tratamento a vácuo não significa que todas as inclusões desapareçam, nem substitui o controle das matérias-primas, do arraste de escória, do lingotamento e do reaquecimento.
A desgaseificação a vácuo e a refusão a arco sob vácuo são operações diferentes. A desgaseificação a vácuo trata uma corrida líquida, normalmente em uma panela ou em um vaso de vácuo, antes do lingotamento. A fusão por indução a vácuo funde e refina uma carga sob vácuo ou em atmosfera controlada. Em seguida, a refusão a arco sob vácuo (VAR) refunde um eletrodo consumível sob vácuo, produzindo um novo lingote com solidificação controlada. A refusão por eletroescória (ESR) utiliza uma escória condutora para refundir um eletrodo e pode melhorar o controle das inclusões e a estrutura de solidificação. Essas rotas de refusão não são simplesmente versões mais intensas da fusão em EAF; são etapas adicionais, com controles e limitações próprios.
“Clean steel” deve, portanto, ser entendido como uma condição metalúrgica medida, e não como sinônimo de um determinado forno. As evidências pertinentes podem incluir resultados de hidrogênio, oxigênio e nitrogênio; oxigênio total; enxofre; fósforo; classificações de inclusões; resultados de macrografia por ataque químico; exame ultrassônico; e ensaios mecânicos longitudinais ou transversais. As evidências exigidas dependem da norma do produto e da especificação de compra. Uma corrida tratada a vácuo ainda pode ser reprovada devido a segregação, descontinuidades de forjamento ou tratamento térmico inadequado. Da mesma forma, um produto não submetido a refusão pode atender aos requisitos especificados quando são satisfeitos os controles de processo e os ensaios permitidos.
Os forjados para vasos de pressão mostram por que os requisitos relativos à rota às vezes se tornam explícitos. A ASTM A508/A508M-16 abrange forjados de aço-carbono e aço-liga, tratados por têmpera e revenimento e tratados a vácuo, destinados a componentes de vasos de pressão. A norma exige fabricação em forno elétrico básico, salvo quando é utilizado refino secundário ou refusão. Essa redação não significa que todo produto de EAF seja tratado a vácuo ou adequado para um vaso de pressão. Significa que essa especificação específica estabelece uma rota primária permitida e, em seguida, reconhece o refino secundário ou a refusão como uma rota alternativa dentro de seus requisitos. O produto ainda deve atender às disposições especificadas relativas à composição química, à forjaria, ao tratamento térmico, às propriedades mecânicas e aos exames.
O que as informações sobre a rota podem e não podem comprovar
Uma designação de rota pode comprovar apenas o que é declarado na norma aplicável, no certificado ou no registro de fabricação. “EAF” pode identificar o forno de fusão primário, mas, sem informações adicionais, não comprova a desgaseificação a vácuo, o ESR, o VAR, uma determinada classificação de inclusões, o teor de hidrogênio, o tamanho de grão ou a redução de forjamento. “BOF” não comprova limpeza inferior, assim como “tratado a vácuo” não comprova que todos os defeitos internos tenham sido eliminados. As alegações sobre a rota devem ser separadas das alegações sobre os resultados dos ensaios.
Algumas normas deixam aberta a rota de fusão primária. A ASTM A434/A434M-24 permite a produção em forno Siemens-Martin, forno básico a oxigênio e forno elétrico para barras de aço-liga laminadas a quente e acabadas a frio, temperadas e revenidas. A designação de fornecimento concentra-se, então, na forma do produto, no acabamento, na composição química, no tratamento térmico e nas propriedades exigidas, em vez de tornar obrigatório um determinado forno. A BS EN 10025-3:2019 define condições de fornecimento normalizadas ou laminadas com normalização para produtos de aço estrutural de grão fino soldáveis, enquanto a DIN EN 10025-6:2023-06 abrange produtos planos laminados a quente fornecidos na condição temperada e revenida. Nenhuma dessas condições de fornecimento, por si só, fornece um histórico completo da fusão.
Outras normas impõem controles de rota, como faz a ASTM A508/A508M-16. A SAE AMSH6875C também especifica equipamentos de tratamento térmico, procedimentos, temperaturas e métodos de ensaio para quatro classes de aço, demonstrando que a conformidade do processo pode se estender muito além da designação do forno. A interpretação prática é direta: uma condição de fornecimento registra um estado tecnicamente definido e seus requisitos associados, enquanto a rota de fabricação registra como esse estado foi produzido. Elas se sobrepõem, mas não são intercambiáveis. Somente a norma aplicável, o certificado do material e, quando exigida, a documentação rastreável do processo podem estabelecer quais etapas da rota realmente ocorreram.
Condições de Entrega Normalizada e Laminada Normalizada
“Normalizada” e “laminada normalizada” descrevem condições metalúrgicas, não simplesmente uma denominação de produção preferida pela usina. Cada uma identifica como a estrutura de austenita do aço foi refinada e como o produto acabado atingiu suas propriedades mecânicas especificadas. A designação também opera dentro de uma norma de produto: dimensões, composição química, tenacidade ao impacto, propriedades de tração, condição superficial, ensaios e desvios admissíveis podem ser todos controlados por essa norma.
A rota de fabricação continua sendo uma questão separada. A World Steel Association declarou, em 2024, que as duas principais rotas de produção de aço são a rota do alto-forno–forno básico a oxigênio (BF–BOF) e a rota do forno elétrico a arco (EAF). Sua orientação sobre matérias-primas distingue uma rota integrada que utiliza minério de ferro, carvão metalúrgico, calcário e aço reciclado de uma rota EAF que utiliza principalmente aço reciclado, ferro diretamente reduzido ou gusa líquido e eletricidade. Qualquer uma das rotas pode fornecer aço que posteriormente seja lingotado e laminado para produzir um produto normalizado ou laminado normalizado, desde que sejam alcançados os controles necessários de composição química, limpeza e processamento.
O lingotamento contínuo converte o aço líquido em placas, tarugos ou blocos, que são então laminados em produtos planos ou longos, de acordo com a World Steel Association (2024). A rota de lingotamento, a prática de reaquecimento, o esquema de redução e o histórico de resfriamento afetam a microestrutura inicial, mas, por si sós, não estabelecem a condição final de entrega. Uma chapa produzida com aço EAF pode ser normalizada; uma chapa produzida pela rota BF–BOF pode ser laminada normalizada. A designação descreve o estado metalúrgico final do produto, não sua origem no forno.
Normalização como tratamento térmico
A normalização é uma operação distinta de tratamento térmico realizada após a conformação a quente ou depois que a laminação tenha produzido uma estrutura inadequada ou não uniforme. O aço é aquecido até a faixa austenítica, normalmente acima da temperatura crítica de transformação necessária para formar austenita em toda a seção relevante, mantido nessa temperatura por tempo suficiente para equalizar a estrutura e, em seguida, resfriado ao ar parado. A temperatura e o tempo de permanência exatos dependem do grau, da espessura da seção e da prática do forno.
Durante o aquecimento, as estruturas anteriores de ferrita, perlita e deformação são substituídas por austenita. Essa transformação pode dissolver ou redistribuir algumas fases e reduzir diferenças criadas pelo lingotamento, forjamento ou laminação anterior. O resfriamento ao ar então transforma a austenita em uma estrutura relativamente fina de ferrita–perlita em muitos aços estruturais não ligados e de baixa liga. Em geral, o resultado é mais uniforme ao longo da seção do que uma condição não controlada de produto tal como laminado.
O refino de grão é fundamental. Quando os grãos de austenita são reduzidos antes da transformação, os grãos de ferrita formados durante o resfriamento também tendem a ser mais finos. Uma estrutura de grãos ferríticos mais finos tende a elevar o limite de escoamento e melhorar a tenacidade sem depender exclusivamente do aumento do teor de carbono. Esse equilíbrio é importante em aços estruturais soldáveis, nos quais o excesso de carbono e de temperabilidade proporcionada pelos elementos de liga pode aumentar o risco de zonas termicamente afetadas endurecidas e de trincas assistidas por hidrogênio.
A normalização também pode reduzir a formação de bandas e as diferenças entre a superfície e o centro de um produto espesso, embora o grau de homogeneização dependa da segregação original, do tamanho da seção e do ciclo térmico. Ela não garante que toda variação química ou microestrutural desapareça. Uma segregação significativa relacionada ao lingotamento, por exemplo, não pode ser removida apenas pelo resfriamento ao ar.
O termo “normalizado” significa, portanto, que o produto recebeu um tratamento térmico de normalização ou atingiu a condição metalúrgica equivalente, quando a norma de produto aplicável permite essa interpretação. Isso não significa temperado e revenido. A têmpera utiliza uma taxa de resfriamento rápida para formar uma estrutura mais dura; o revenimento reduz então a fragilidade e ajusta a resistência. A DIN EN 10025-6:2023-06 trata de produtos planos laminados a quente fornecidos na condição temperada e revenida, que é uma condição de entrega diferente da dos produtos normalizados abrangidos pela BS EN 10025-3:2019.
Outras normas mostram por que a redação deve ser interpretada com precisão. A ISO 683-1:2016 especifica requisitos técnicos de entrega para produtos semiacabados, barras, fio-máquina, produtos planos e forjados produzidos com aços não ligados destinados à têmpera e ao revenimento, incluindo condições definidas de tratamento térmico e de superfície. A ASTM A668/A668M-16 classifica separadamente os forjados como recozidos, normalizados, normalizados e revenidos, temperados e revenidos ou normalizados, temperados e revenidos. “Normalizado e revenido” não é intercambiável com “normalizado”; o tratamento adicional de revenimento modifica a estrutura e a verificação exigida.
Laminação normalizada como condição de laminação controlada
A laminação normalizada produz uma estrutura final do tipo normalizada por meio de laminação a quente controlada, em vez de um ciclo completo separado de normalização em forno após a laminação. O esquema de laminação controla o reaquecimento, as reduções em cada passe, o tempo entre passes e a temperatura de acabamento, de modo que a deformação refine a austenita antes da transformação. Após o passe final, o produto resfria sob condições especificadas e desenvolve uma estrutura equivalente, para os fins da norma, à obtida por normalização.
A temperatura é decisiva. Se a laminação terminar em uma temperatura excessivamente alta, a austenita poderá recristalizar e crescer entre os passes, reduzindo o efeito de refino de grão. Se a deformação ocorrer em uma temperatura mais baixa e controlada dentro da faixa austenítica, uma austenita não recristalizada ou repetidamente refinada poderá fornecer muitos locais de nucleação para a formação de ferrita fina durante o resfriamento. As propriedades finais refletirão então tanto a deformação quanto a transformação.
A laminação normalizada não deve ser confundida com a laminação termomecânica. Na laminação termomecânica, a deformação é deliberadamente concluída em temperaturas mais baixas e pode se estender até uma faixa em que a recristalização é suprimida; a condição resultante é comumente designada como TM ou M nas normas pertinentes. A laminação normalizada, por sua vez, busca uma condição equivalente à do material normalizado. O limite é definido pela norma aplicável e pela qualificação do processo, não por uma alegação geral de que o aço foi “laminado a frio” ou “laminado sob controle”.
A distinção também afeta a repetibilidade. Um tratamento de normalização separado pode corrigir algumas variações herdadas da laminação, mas consome tempo adicional de forno e pode alterar as dimensões, a oxidação e a condição superficial. A laminação normalizada busca obter a estrutura exigida durante o próprio esquema de trabalho a quente. Nenhuma das rotas é automaticamente superior: o grau especificado, a espessura, a geometria da seção, o requisito de tenacidade e os ensaios de aceitação determinam se o material entregue está em conformidade.
BS EN 10025-3:2019 e aços estruturais de grão fino
A BS EN 10025-3:2019 estabelece condições técnicas de entrega para produtos planos e longos laminados a quente, produzidos com aços estruturais soldáveis de grão fino, fornecidos na condição normalizada ou laminada normalizada. Ela abrange espessuras de até 250 mm, inclusive. Trata-se de uma obrigação da norma de produto, não apenas de uma descrição da sequência de operações do produtor.
| Família de designação | Condição de fornecimento | Implicação de qualidade |
|---|---|---|
| S275N / S275NL | Normalizado ou laminado normalizado | NL indica a qualidade de tenacidade ao impacto a baixa temperatura |
| S355N / S355NL | Normalizado ou laminado normalizado | NL indica a qualidade de tenacidade ao impacto a baixa temperatura |
| S420N / S420NL | Normalizado ou laminado normalizado | NL indica a qualidade de tenacidade ao impacto a baixa temperatura |
| S460N / S460NL | Normalizado ou laminado normalizado | NL indica a qualidade de tenacidade ao impacto a baixa temperatura |
Os graus de resistência especificados são S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N e S460NL. A letra N identifica a condição de entrega normalizada ou laminada normalizada. O sufixo L identifica a qualidade de tenacidade ao impacto em baixa temperatura. Em termos práticos, as qualidades N e NL impõem requisitos diferentes de impacto Charpy, sendo que a NL exige desempenho a uma temperatura de ensaio inferior à da N. A temperatura exata do ensaio, a energia absorvida, a posição de amostragem e as regras de aceitação devem ser obtidas na edição da norma e na forma do produto aplicadas.
Os graus da norma não são definidos apenas pelo limite de escoamento nominal. A espessura afeta o valor especificado do limite de escoamento, e as faixas de resistência à tração, os alongamentos, os limites químicos, os controles de composição relacionados à soldabilidade e as propriedades de impacto também fazem parte da conformidade. Uma chapa espessa S460NL e uma chapa mais fina S460NL, portanto, compartilham a designação do grau, mas continuam sujeitas a requisitos dependentes da espessura.
Consequentemente, o certificado de entrega deve identificar a norma, o grau, a qualidade, a forma do produto, as dimensões, a referência da corrida ou do lingote, a condição de entrega e os resultados dos ensaios. “S355” sem o sufixo e sem a norma é incompleto. S355N fornecido de acordo com a BS EN 10025-3:2019 não é a mesma declaração técnica que um produto S355 genérico, nem é, por padrão, equivalente a S355NL, a S355 temperado e revenido ou a um grau laminado termomecanicamente.
É por isso que as condições normalizada e laminada normalizada devem constar da especificação, e não apenas da descrição informal de um fornecedor. A rota estabelece como a estrutura foi produzida; a norma estabelece o que o produto entregue deve demonstrar.
Aço temperado e revenido: da austenita à condição de serviço
O aço temperado e revenido (Q&T) é definido por uma sequência, e não pela afirmação vaga de que um produto foi “tratado termicamente”. Primeiro, o material é aquecido até a faixa austenítica, mantido por tempo suficiente para a transformação necessária e a homogeneização química, resfriado rapidamente para formar martensita e, em seguida, reaquecido abaixo da temperatura crítica inferior de transformação para o revenimento. A condição final depende da composição química do aço, do tamanho da seção, da prática do forno, da severidade da têmpera, dos parâmetros de revenimento, do estado superficial e dos requisitos associados à norma do produto.
Essa distinção é importante porque a rota de fabricação e o tratamento metalúrgico descrevem partes diferentes da cadeia de produção. A World Steel Association identifica a rota alto-forno–forno básico a oxigênio e a rota forno elétrico a arco como as duas principais rotas de produção de aço (2024). A lingotamento contínuo produz então placas, tarugos ou blocos, que podem ser laminados para a fabricação de produtos planos ou longos. O tratamento Q&T pode seguir qualquer uma das duas rotas; ele não é sinônimo de aço de forno elétrico a arco, aço-liga ou qualquer forma específica de produto. Uma condição de fornecimento definida por norma acrescenta outra camada, ao especificar o que o fornecedor deve entregar e demonstrar.

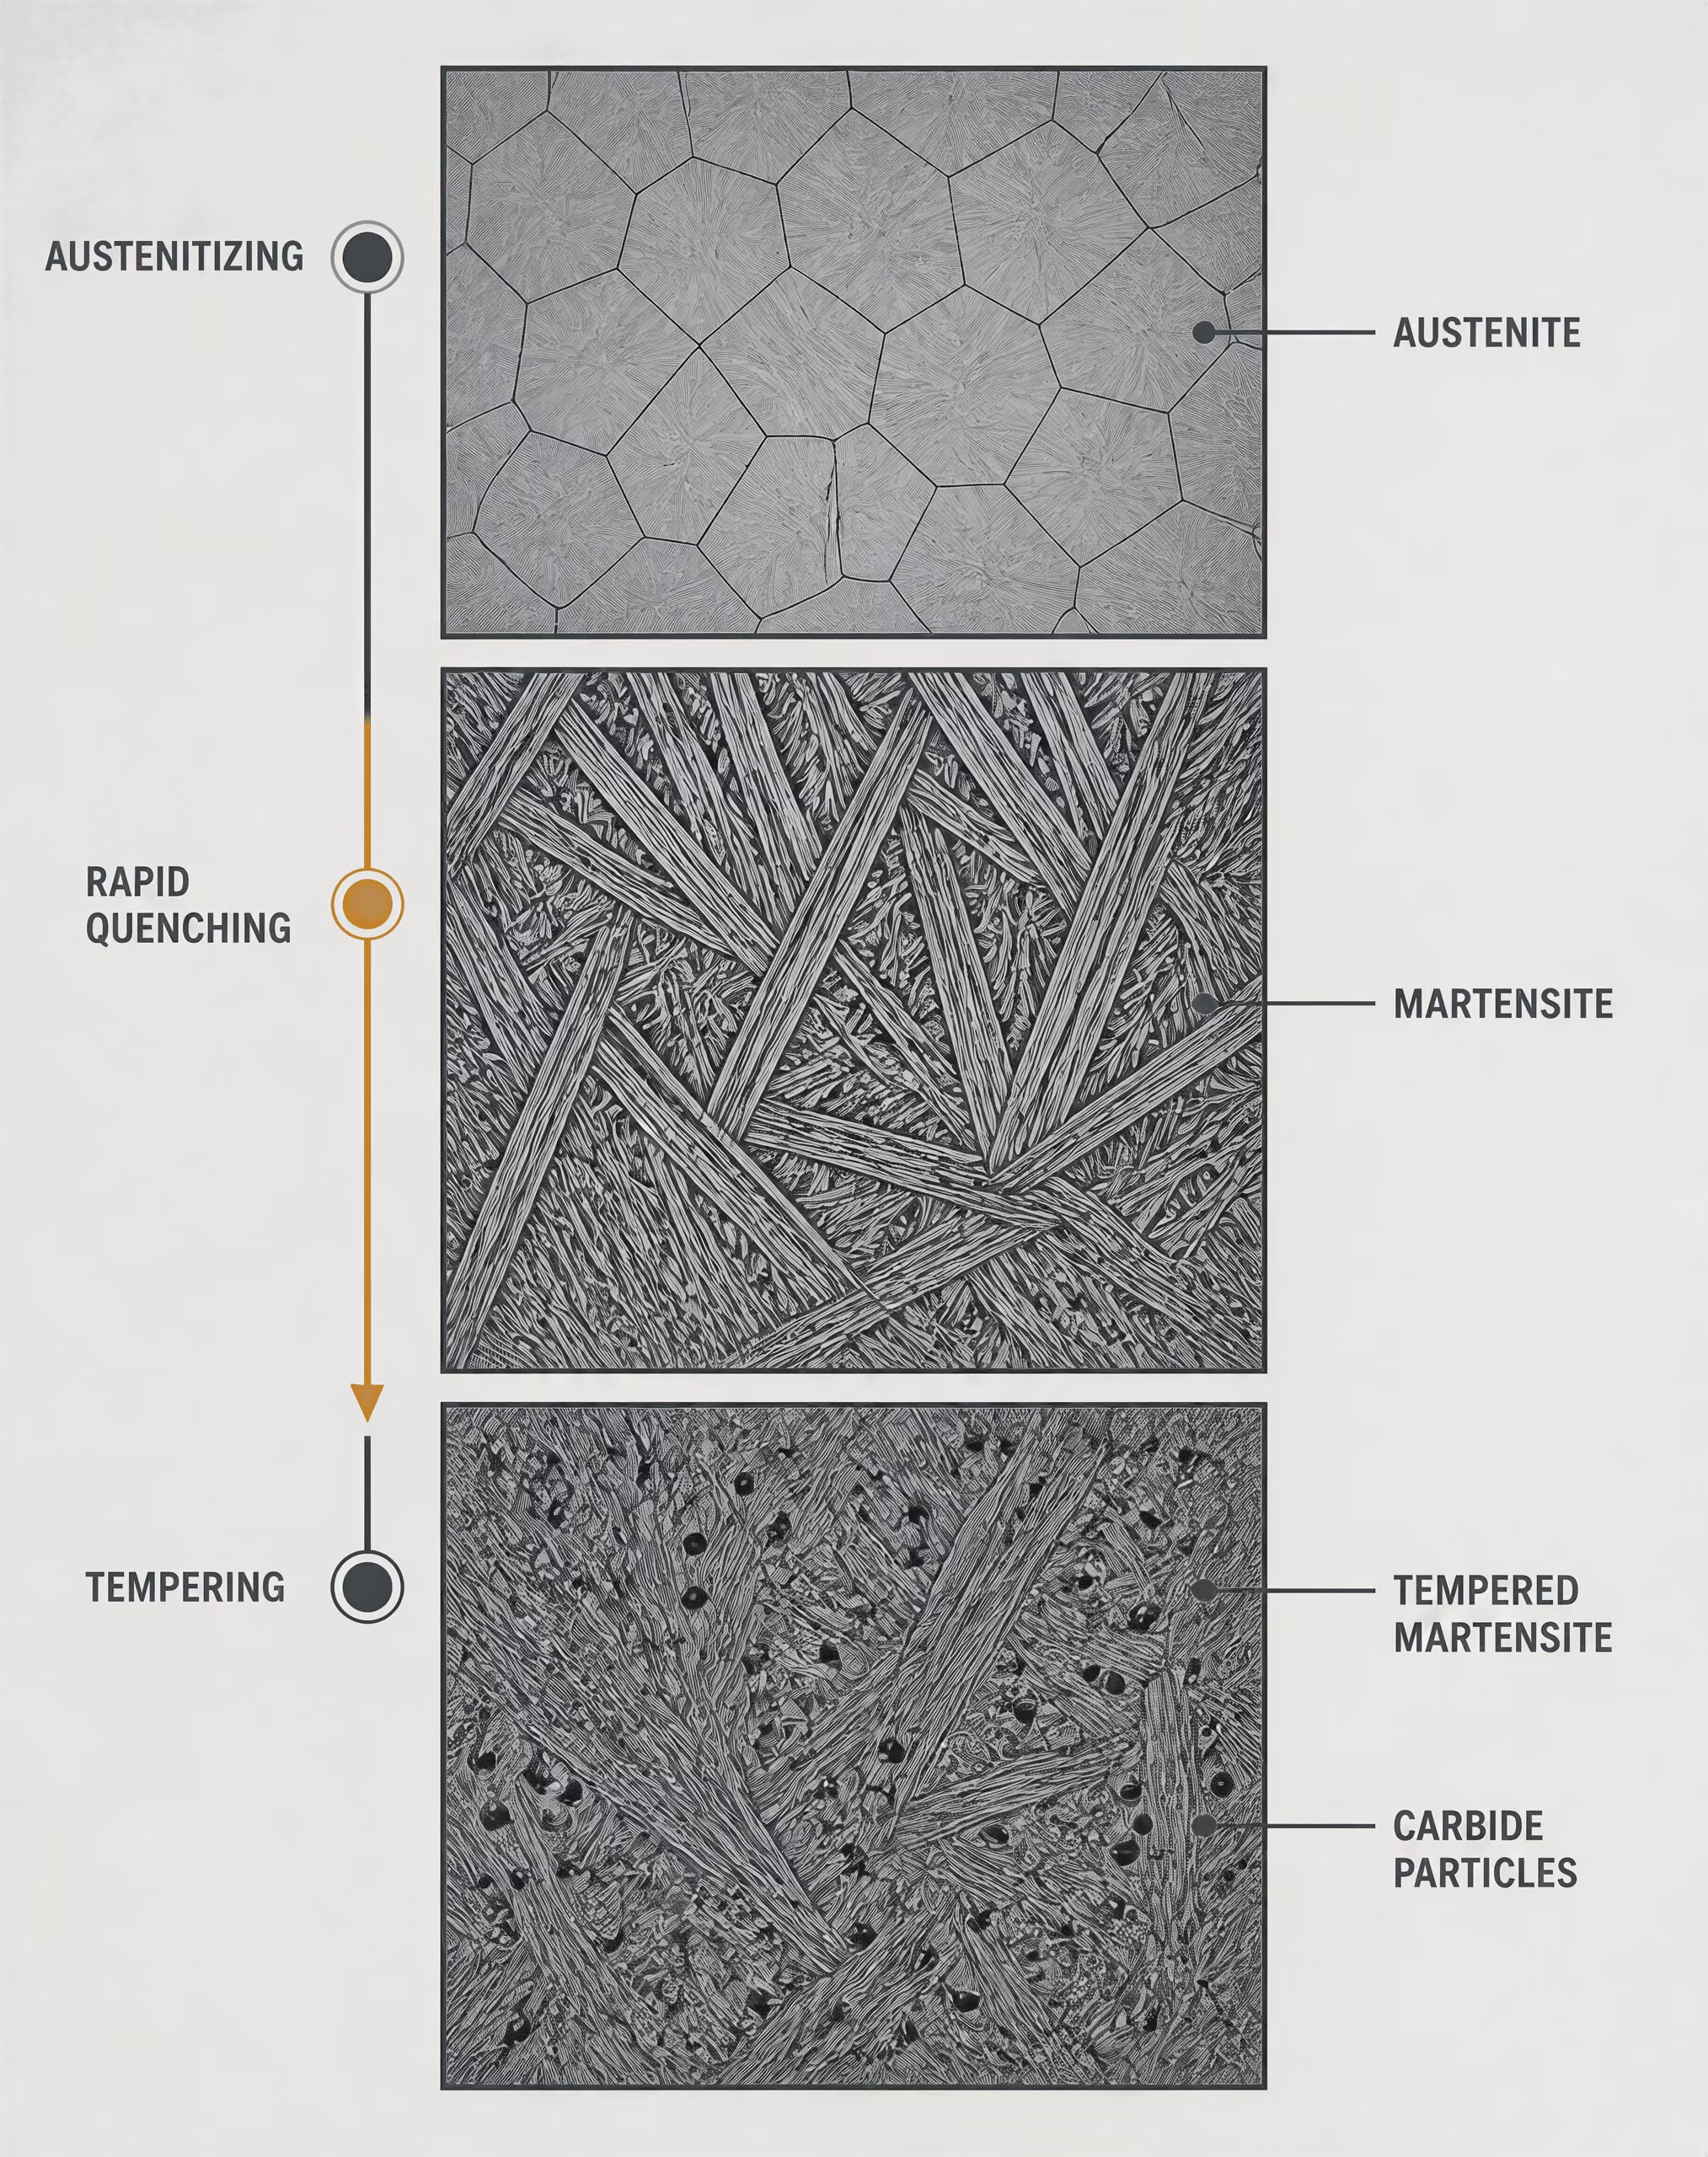
Austenitização, têmpera e transformação martensítica
Durante a austenitização, a ferrita, a perlita ou outros constituintes iniciais transformam-se em austenita, a fase cúbica de face centrada que pode dissolver substancialmente mais carbono do que a ferrita. O aço deve atingir uma temperatura adequada e permanecer nela por um tempo controlado. O aquecimento ou o tempo de permanência insuficientes podem deixar carbonetos não dissolvidos e causar falta de uniformidade química. Temperatura excessiva ou exposição prolongada podem aumentar o tamanho dos grãos de austenita, elevar a distorção e prejudicar a tenacidade.
O controle do forno é, portanto, parte da metalurgia, e não um detalhe administrativo. A carga pode não atingir o ponto de ajuste do forno ao mesmo tempo que a atmosfera circundante, e seções espessas aquecem mais lentamente que as finas. A posição dos termopares, a uniformidade do forno, o espaçamento entre as cargas e o tempo de transferência entre o forno e a têmpera afetam o ciclo térmico. A SAE AMSH6875C, por exemplo, estabelece requisitos de tratamento térmico para quatro classes de aço e aborda equipamentos de forno, procedimentos, temperaturas e métodos de ensaio. A afirmação de que um componente foi “austenitizado” não oferece garantia útil se a especificação aplicável também não controlar essas variáveis.
A têmpera resfria a austenita com rapidez suficiente para suprimir produtos difusionais, como a perlita grosseira e, em temperaturas adequadas, a bainita. A austenita então sofre uma transformação predominantemente sem difusão em martensita. O carbono permanece retido em uma rede tetragonal de corpo centrado distorcida, produzindo elevada dureza e resistência, mas também tensão interna substancial e ductilidade limitada no estado temperado. Parte da austenita pode permanecer não transformada, especialmente quando a composição química reduz a temperatura de início da formação de martensita ou quando o ciclo de resfriamento é insuficiente para completar a transformação.
Temperabilidade Capacidade do aço de formar uma estrutura de transformação dura até determinada profundidade sob condições de resfriamento especificadas; não é o mesmo que a dureza superficial máxima.
O resultado não é determinado apenas pelo teor nominal de carbono. A temperabilidade descreve a capacidade de um aço de formar martensita até determinada profundidade sob condições de resfriamento especificadas; ela é diferente da dureza máxima que pode ser obtida na superfície. Elementos de liga como manganês, cromo, molibdênio e níquel geralmente retardam as transformações difusionais, embora seus efeitos dependam da concentração e das interações com o carbono e outros elementos de liga. Um grau de alta temperabilidade pode desenvolver uma estrutura martensítica a uma distância maior da superfície temperada do que um grau de menor temperabilidade com teor de carbono semelhante.
A têmpera também cria um problema mecânico. A superfície resfria e se contrai antes do interior, enquanto a própria transformação altera o volume. As tensões térmicas e de transformação resultantes podem causar distorção, tensão residual ou trincas. Portanto, a têmpera deve ser suficientemente severa para produzir a estrutura especificada sem impor tensão desnecessária. Água, soluções de polímeros, óleo, gás e outros meios proporcionam diferentes históricos de extração de calor; o mesmo grau e o mesmo tratamento nominal podem produzir resultados diferentes quando o meio, a temperatura ou a circulação se alteram.
Revenimento e o equilíbrio entre resistência e tenacidade
O revenimento rea aquece o aço temperado até uma temperatura controlada abaixo daquela em que a austenita se formaria novamente. O tempo e a temperatura permitem que o carbono deixe a martensita supersaturada, possibilitam a precipitação de carbonetos e reduzem a distorção da rede e a tensão residual criadas pela têmpera. A microestrutura torna-se martensita revenida, embora a população exata de carbonetos e a condição da matriz dependam da composição do aço e do ciclo de revenimento.
Efeitos típicos do revenimento
- Dureza Geralmente diminui em relação ao nível após a têmpera.
- Resistência à tração Geralmente diminui à medida que o revenimento se torna mais severo.
- Ductilidade Geralmente melhora.
- Tenacidade ao impacto Geralmente melhora, sujeita aos efeitos da composição e da fragilização pelo revenimento.
- Tensão residual É reduzida pelo ciclo de revenimento.
À medida que a temperatura ou o tempo de revenimento aumentam, a dureza e a resistência à tração geralmente diminuem em relação ao nível do estado temperado, enquanto a ductilidade, a tenacidade ao impacto e a estabilidade dimensional melhoram. Não se trata de uma simples compensação na qual todas as propriedades se alteram à mesma taxa. As adições de liga podem retardar o amolecimento, promover a formação de carbonetos de liga ou alterar a resistência ao revenimento. Alguns aços também apresentam fragilização por revenimento em determinadas exposições a combinações de temperatura e tempo; por isso, o ciclo especificado pode incluir restrições quanto ao resfriamento ou ao uso de determinada faixa de revenimento.
A condição escolhida é, consequentemente, uma decisão relacionada ao serviço. Um eixo, um forjado para vaso de pressão e uma chapa estrutural podem ser descritos como Q&T, mas seus requisitos de resistência, energia de impacto, faixa de espessura, qualidade superficial e locais de ensaio podem ser diferentes. A designação do produto deve ser lida em conjunto com sua norma, grau, dimensões e classe de qualidade. A ISO 683-1:2016 especifica requisitos técnicos de fornecimento para produtos semiacabados, barras, fio-máquina, produtos planos e forjados produzidos com aços não ligados para têmpera e revenimento, incluindo condições definidas de tratamento térmico e de superfície. Ela não transforma todo aço tratado termicamente em um produto ISO 683-1.
A ASTM A668/A668M-16 demonstra por que a redação é importante para produtos forjados. Ela distingue as condições de fornecimento recozida, normalizada, normalizada e revenida, temperada e revenida, e normalizada, temperada e revenida. “Normalizada e revenida” não é intercambiável com “temperada e revenida”: a normalização produz uma estrutura inicial e um histórico de resfriamento diferentes, e as propriedades resultantes podem diferir mesmo quando uma operação posterior de revenimento é utilizada.[6] Hot rolled products of structural steels — Part 6. DIN Media. DIN EN 10025-6:2023-06, 2023.
A DIN EN 10025-6:2023-06 abrange produtos planos laminados a quente de aços estruturais de alta resistência ao escoamento fornecidos na condição temperada e revenida. A condição de fornecimento implica propriedades mecânicas especificadas e sua verificação, e não apenas a passagem por determinado forno. A condição superficial, as tolerâncias dimensionais, os requisitos de impacto e as obrigações de ensaio continuam fazendo parte da especificação do produto.
Por que o tamanho da seção e a prática de resfriamento são importantes
Uma chapa ou um forjado não resfria como um objeto único e uniforme. A superfície entra em contato direto com o meio de têmpera, enquanto o calor precisa deslocar-se do centro em direção à superfície. Quanto mais espessa a seção, mais tempo o centro permanece em temperatura elevada e menor pode ser a taxa efetiva de resfriamento no núcleo. Assim, a superfície pode tornar-se predominantemente martensítica, enquanto o centro contém uma proporção maior de bainita, perlita ou produtos de transformação revenidos, dependendo do grau e das condições de têmpera.
A temperabilidade determina até onde se estende a zona martensítica, mas a espessura do produto determina a dificuldade de resfriar o interior com rapidez suficiente. Os dois fatores devem ser considerados em conjunto. Uma barra fina de um aço de temperabilidade moderada pode alcançar uma estrutura relativamente uniforme ao longo da seção, enquanto um grande forjado produzido a partir da mesma corrida pode ter uma superfície dura e um núcleo mais macio. As propriedades mecânicas medidas próximas à superfície não podem representar automaticamente o centro.
A agitação altera a camada-limite entre o aço quente e o meio de têmpera. Uma circulação forte e uniforme pode aumentar e regularizar a extração de calor; regiões estagnadas podem produzir resfriamento mais lento ou desigual. A temperatura do meio de têmpera, a concentração, a contaminação, a orientação da peça, o padrão de carregamento e o atraso na transferência têm efeitos práticos semelhantes. Essas variáveis podem alterar os gradientes de dureza, a distorção e a tensão residual sem modificar o grau nominal indicado no certificado do material.
A prática do forno também é importante antes e depois da têmpera. Uma temperatura de austenitização desigual pode produzir tamanho de grão inconsistente ou transformação incompleta, enquanto um tempo de revenimento inadequado pode deixar tensão residual excessiva. Operações múltiplas de revenimento podem ser exigidas por determinada especificação ou procedimento, mas o número de operações e suas condições não devem ser presumidos a partir da expressão “Q&T”.
A rota de fabricação continua tendo um papel separado. A ASTM A434/A434M-24 abrange barras de aço-liga temperadas e revenidas, trabalhadas a quente e acabadas a frio, e identifica as rotas de processamento de fusão em forno de soleira aberta, forno básico a oxigênio e forno elétrico como rotas permitidas. A ASTM A508/A508M-16 trata de forjados de aço-carbono e aço-liga temperados e revenidos, tratados a vácuo, para componentes de vasos de pressão, e exige fabricação em forno elétrico básico, salvo quando se utiliza refino secundário ou refusão. Esses requisitos mostram que a rota de produção do aço, o tratamento térmico e a condição de fornecimento podem estar vinculados por uma especificação, mas não são descrições intercambiáveis. Uma interpretação confiável nomeia os três aspectos quando a norma os exige: como o aço foi produzido, como sua estrutura foi modificada e em que condição foi fornecido.
ISO 683-1:2016 e aços sem liga para têmpera e revenimento
A ISO 683-1:2016 é uma norma de requisitos técnicos de fornecimento para aços sem liga destinados à têmpera e ao revenimento. Ela não descreve um único processo fabril nem uma única condição final. Em vez disso, relaciona os graus de aço às formas dos produtos, aos estados de tratamento térmico, às condições superficiais, à composição química, às propriedades mecânicas e, quando especificado, aos requisitos de temperabilidade.
Essa distinção é importante. Uma designação como C45, por si só, não informa se o material foi fornecido como barra laminada a quente, forjado normalizado ou produto temperado e revenido com superfície usinada. Esses detalhes fazem parte da descrição completa do pedido e da inspeção.
Produtos abrangidos pela ISO 683-1
| Forma do produto | Considerações relevantes sobre o fornecimento |
|---|---|
| Produtos semielaborados | Podem seguir para operações posteriores de laminação ou forjamento |
| Barras | Tamanho, rota do produto, condição superficial e tratamento térmico |
| Fio-máquina | Trefilação, conformação ou tratamento térmico posteriores |
| Produtos planos | Espessura, estado superficial, histórico de laminação e ensaios mecânicos |
| Peças forjadas | Histórico de deformação, tamanho da seção, tratamento térmico e local de amostragem |
A ISO 683-1:2016 abrange produtos semielaborados, barras, fio-máquina, produtos planos e forjados fabricados com aços sem liga para têmpera e revenimento. A forma do produto não é um detalhe meramente administrativo: ela determina as tolerâncias dimensionais aplicáveis, as disposições de ensaio, os critérios de aceitação superficial e, em muitos casos, a dimensão da seção utilizada nos ensaios mecânicos.
Os produtos semielaborados podem seguir para operações posteriores de forjamento ou laminação. As barras podem ser laminadas a quente, forjadas ou fornecidas em uma condição posteriormente usinada, dependendo da especificação do produto. O fio-máquina é produzido para posterior trefilação, conformação ou tratamento térmico. Produtos planos e forjados possuem geometrias de seção e históricos de resfriamento diferentes; portanto, não se pode esperar que a mesma composição nominal produza propriedades idênticas em todas as formas.
A família dos aços inclui graus sem liga conhecidos, designados por símbolos como C22E, C35E, C45E, C55 e C60, sujeitos às tabelas exatas de graus e às regras de designação da edição aplicada. O número geralmente se relaciona ao teor nominal de carbono em centésimos de porcentagem, enquanto a letra E identifica um teor máximo especificado de enxofre no sistema de designação utilizado para determinados graus. A designação representa apenas a identidade química. Ela não corresponde à condição completa de fornecimento.
A rota de fabricação situa-se em um nível anterior ao desta norma. A World Steel Association declarou, em 2024, que as duas principais rotas de produção de aço são a rota alto-forno-forno básico a oxigênio e a rota forno elétrico a arco. Sua orientação sobre matérias-primas identifica minério de ferro, carvão metalúrgico, calcário e aço reciclado para a rota integrada, enquanto a rota EAF utiliza principalmente aço reciclado, ferro diretamente reduzido ou gusa líquido e eletricidade. A U.S. Environmental Protection Agency descreveu, em 1995, o processo básico a oxigênio como o refino de ferro líquido proveniente do alto-forno com sucata, tratando a produção em EAF como uma rota de produção de aço distinta.
Nenhum dos nomes das rotas substitui a condição de fornecimento da ISO. Após a produção do aço, a lingotamento contínuo pode produzir placas, tarugos ou blocos, que depois são laminados em produtos planos ou longos, conforme explica a World Steel Association. Um comprador que especifique a ISO 683-1 ainda precisa identificar o produto, o grau, o tratamento e a condição superficial exigidos. A rota de fusão pode ser restringida por outra especificação ou contrato, mas não deve ser deduzida de termos como “normalizado” ou “temperado e revenido”.
Condições definidas de tratamento térmico e de superfície
A ISO 683-1 estrutura o fornecimento em torno de estados metalúrgicos definidos. O material normalizado é aquecido acima da faixa crítica de transformação e resfriado ao ar sob condições controladas. O tratamento refina e uniformiza a estrutura após operações de laminação, forjamento ou outro trabalho a quente. Nesses aços carbono, ele normalmente produz uma estrutura de ferrita-perlita, embora o tamanho de grão resultante e os valores mecânicos dependam da composição, da dimensão da seção e das condições de resfriamento.
O material temperado e revenido recebe dois tratamentos. A têmpera resfria o aço austenitizado com rapidez suficiente para formar um produto de transformação duro, normalmente martensita em seções adequadas. O revenimento então reaquece o aço abaixo da temperatura inferior de transformação crítica, a fim de reduzir as tensões de têmpera e ajustar a resistência, a ductilidade e a tenacidade. Portanto, as propriedades finais não são determinadas apenas pelo teor de carbono.
A norma também distingue o fornecimento normalizado e revenido quando essa condição é especificada. O revenimento após a normalização pode reduzir as tensões residuais e modificar o equilíbrio entre resistência e ductilidade sem utilizar a mesma trajetória de transformação da têmpera direta. Outros estados de fornecimento, incluindo condições recozidas ou não tratadas quando permitidas para o produto e o grau, podem apresentar dureza, usinabilidade e resistência no estado de fornecimento significativamente diferentes.
A condição superficial deve ser indicada juntamente com o estado de tratamento térmico. Uma superfície trabalhada a quente pode conservar carepa de laminação e material descarbonetado. Uma superfície desincrustada teve a carepa removida, enquanto superfícies descascadas, torneadas, retificadas ou de outro modo usinadas removem parte ou toda a camada externa e podem impor requisitos dimensionais e de defeitos mais rigorosos. As descrições superficiais permitidas e as regras de aceitação precisas dependem da forma do produto e das tabelas ISO pertinentes.
É por isso que “aço C45” constitui informação de engenharia incompleta. O C45 fornecido laminado a quente e não tratado não é equivalente, em serviço ou em resposta à usinagem, ao C45 fornecido temperado e revenido. Uma camada superficial alterada pela descarbonetação também pode ser relevante quando a fadiga, a tensão de contato ou a precisão dimensional forem importantes. O grau químico pode ser idêntico; o material fornecido não é.
Outras normas demonstram o mesmo princípio. A BS EN 10025-3:2019 abrange produtos de aço estrutural de grão fino soldável fornecidos normalizados ou laminados em condição normalizada, enquanto a DIN EN 10025-6:2023-06 abrange produtos planos laminados a quente fornecidos temperados e revenidos. A ASTM A668/A668M-16 relaciona condições de forjamento recozida, normalizada, normalizada e revenida, temperada e revenida e normalizada-temperada-revenida. Essas são classificações de fornecimento, não descrições intercambiáveis do forno de produção do aço.
Leitura dos requisitos juntamente com a designação do grau
Uma descrição de material em conformidade deve ser lida como uma cadeia: norma, grau, forma do produto, tratamento térmico de fornecimento, condição superficial, dimensões e requisitos de inspeção. Por exemplo, “ISO 683-1, C45E, barra, temperada e revenida, superfície usinada” comunica substancialmente mais do que “C45”. O pedido também deve identificar a tabela de propriedades mecânicas aplicável, a direção ou localização do ensaio, a dimensão da seção e qualquer requisito de temperabilidade.
Os valores mecânicos de uma norma de fornecimento são condicionais. A resistência à tração, o limite de escoamento, o alongamento, a redução de área, as propriedades de impacto quando especificadas e a dureza podem variar com o diâmetro ou a espessura, porque o centro de uma seção grande resfria mais lentamente que sua superfície. Portanto, uma barra temperada e revenida não pode ser avaliada com base em um valor referente a uma seção pequena sem verificar a faixa dimensional pertinente. O material normalizado apresenta a mesma questão, embora sua trajetória de resfriamento seja menos severa.
A análise química confirma o grau, mas não confirma o tratamento térmico. Os ensaios mecânicos ajudam a confirmar o estado de fornecimento, mas, por si só, não estabelecem a rota do forno. A inspeção superficial e as verificações dimensionais tratam de outra parte da conformidade. Esses registros respondem a perguntas diferentes.
O contraste com as especificações ASTM é útil. A ASTM A434/A434M-24 abrange barras de aço-liga trabalhadas a quente e acabadas a frio, temperadas e revenidas, e permite rotas de fusão em forno de soleira aberta, forno básico a oxigênio e forno elétrico. A ASTM A508/A508M-16, por outro lado, trata de forjados de aço carbono e aço-liga temperados e revenidos, tratados a vácuo, destinados a componentes de vasos de pressão, e exige fabricação em forno elétrico básico, salvo quando se utiliza refino secundário ou refusão. O requisito é explícito porque a especificação o torna relevante; a ISO 683-1 não deve ser interpretada como impondo silenciosamente a mesma restrição.
Para a ISO 683-1, portanto, a condição de fornecimento é um conjunto técnico controlado. A composição química do grau identifica qual aço foi produzido; a forma do produto registra como ele é fornecido; o tratamento térmico estabelece o estado metalúrgico; a condição superficial define o material e o acabamento externos; e os requisitos mecânicos e de inspeção estabelecem se o lote está em conformidade. Deixar qualquer um desses elementos sem especificação pode transformar uma designação de grau aparentemente precisa em uma especificação incompleta.
Condições de fornecimento de aço estrutural segundo a EN 10025
Uma condição de fornecimento não é simplesmente uma descrição da usina sobre como o aço foi produzido. Na EN 10025, ela relaciona a forma do produto, o grau e a qualidade especificados, a faixa de espessura, o estado de tratamento térmico, os requisitos de superfície, as propriedades mecânicas e as obrigações de inspeção. Portanto, a designação só tem significado técnico dentro da norma de produto pertinente.
Essa limitação é importante porque “aço estrutural” abrange várias famílias de produtos diferentes. Uma chapa de aço estrutural de grão fino normalizada segundo a BS EN 10025-3:2019 não é intercambiável com uma chapa de alta resistência ao escoamento temperada e revenida segundo a DIN EN 10025-6:2023-06, mesmo quando ambas são utilizadas em estruturas soldadas e contêm elementos de liga semelhantes. Além disso, nenhuma das duas designações identifica, por si só, a rota de produção do aço.
A World Steel Association afirma que as duas principais rotas de produção de aço são a rota do alto-forno–forno básico de oxigênio (BF-BOF) e a rota do forno elétrico a arco (EAF). A rota integrada utiliza minério de ferro, carvão metalúrgico, calcário e aço reciclado; a rota EAF utiliza principalmente aço reciclado, ferro reduzido diretamente ou ferro-gusa líquido e eletricidade. A U.S. Environmental Protection Agency também distingue o processo básico de oxigênio, que refina o ferro líquido do alto-forno com sucata, da produção de aço em EAF. Essas são rotas de produção da fusão. Em seguida, o lingotamento contínuo transforma o aço líquido em placas, tarugos ou blocos, que posteriormente são laminados para produzir produtos planos ou longos.
Uma norma de produto pode permitir mais de uma rota de fusão e, ainda assim, prescrever a condição final de fornecimento. Inversamente, uma determinada rota de fusão não garante uma condição específica de tratamento térmico.
BS EN 10025-3:2019 e o fornecimento normalizado
A BS EN 10025-3:2019 abrange produtos planos e longos laminados a quente, fabricados com aços estruturais de grão fino soldáveis e fornecidos na condição normalizada ou laminada normalizada. Seu escopo inclui graus e qualidades especificados para espessuras de produto de até 250 mm. As designações típicas incluem S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N e S460NL, sujeitas aos requisitos de produto, espessura e qualidade estabelecidos na norma.
A letra N identifica a condição de fornecimento normalizada ou laminada normalizada. A designação de qualidade L indica um requisito especificado de impacto a baixa temperatura que difere do requisito da qualidade correspondente sem L. Esses sufixos não são acréscimos meramente decorativos. Eles identificam requisitos que afetam a documentação de aquisição, os ensaios e a verificação do projeto.
A normalização é um tratamento térmico no qual o aço é aquecido até a faixa austenítica e resfriado ao ar sob condições controladas. O tratamento refina e regulariza a microestrutura ferrítico-perlítica após a laminação. Na laminação normalizada, o cronograma de laminação é controlado para que a deformação final ocorra em uma faixa de temperatura que produza uma condição estrutural comparável; uma operação separada de normalização em forno não é necessariamente realizada. Portanto, as duas rotas são relacionadas, mas não representam históricos de processamento idênticos.
A intenção metalúrgica é obter uma estrutura de grão fino razoavelmente uniforme, com limite de escoamento, resistência à tração, alongamento e desempenho ao impacto previsíveis em toda a faixa de espessura especificada. Os teores de carbono e de elementos de liga, adições de refino de grão, como nióbio, vanádio ou titânio, a prática de laminação e o histórico de resfriamento contribuem para o resultado. O fornecimento normalizado não é equivalente ao fornecimento recozido e não substitui a têmpera e o revenimento quando o projeto exige a maior resistência associada a uma condição Q.
Para a soldagem, os requisitos de grão fino e soldabilidade da norma devem ser analisados em conjunto com os controles de espessura e de equivalente de carbono. Uma chapa marcada como S355NL não é avaliada apenas por sua classe nominal de limite de escoamento. Sua designação de qualidade, temperatura do ensaio de impacto, espessura do produto, certificado de inspeção e limites químicos aplicáveis também fazem parte do registro de conformidade. A EN 10025-3 define uma categoria de produto; ela não certifica toda chapa comercializada como “aço estrutural normalizado”.
DIN EN 10025-6:2023-06 e o fornecimento temperado e revenido
A DIN EN 10025-6:2023-06 abrange produtos planos laminados a quente de aços estruturais de alta resistência ao escoamento, fornecidos na condição temperada e revenida. A forma do produto é mais restrita do que na EN 10025-3: esta parte trata de produtos planos, e não da combinação completa de produtos planos e longos abrangida pela parte relativa aos aços de grão fino normalizados.
Os símbolos de fornecimento utilizam Q para aço temperado e revenido. Dependendo do requisito de impacto especificado, as designações incluem formas como S460Q, S460QL e S460QL1, com famílias correspondentes que se estendem a classes de resistência mais elevadas, como S500, S550, S620, S690, S890 e S960, quando abrangidas pela norma e pelos limites de espessura pertinentes. O grau, a qualidade e a espessura exatos devem ser confirmados com base na edição vigente e na documentação do pedido; uma referência genérica a “aço Q” é insuficiente.
A têmpera transforma o aço austenitizado em uma estrutura dura, predominantemente martensítica ou contendo martensita, por meio de resfriamento rápido. Essa condição proporciona alta resistência, mas também pode aumentar a dureza, as tensões residuais e a suscetibilidade à fissuração assistida por hidrogênio se os controles de soldagem forem inadequados. O revenimento é realizado após a têmpera. Ele reaquece o aço abaixo da faixa de transformação, reduzindo a fragilidade excessiva e ajustando os níveis de resistência, tenacidade e tensão residual.
Essa rota explica o principal contraste com o fornecimento normalizado. Os graus normalizados normalmente obtêm o equilíbrio especificado entre resistência e tenacidade a partir da composição, combinado com laminação controlada ou resfriamento ao ar. Os graus Q obtêm maior capacidade de resistência em função da espessura por meio do endurecimento seguido de revenimento. O tratamento não é simplesmente uma designação aplicada após a fabricação: ele determina a microestrutura que os ensaios mecânicos devem representar.
Para uma chapa temperada e revenida, o certificado deve identificar o grau e a qualidade, a espessura, o número da corrida, a análise química, os resultados de tração, os resultados de impacto quando exigidos e as evidências de que o tratamento requerido foi aplicado. Operações adicionais de conformação, soldagem ou aquecimento para alívio de tensões realizadas pelo fabricante podem alterar a condição de fornecimento. Portanto, os procedimentos de soldagem precisam de limites de aporte térmico, pré-aquecimento, temperatura entre passes e controle de hidrogênio compatíveis com o grau Q e a espessura específicos.
Produtos planos, espessura e aços soldáveis de grão fino
A espessura faz parte da definição técnica, e não é apenas um detalhe dimensional. O limite de escoamento pode diminuir à medida que a espessura aumenta, porque o resfriamento, a transformação e o desenvolvimento dos grãos são menos uniformes ao longo de uma seção mais espessa. Consequentemente, as tabelas da EN 10025 atribuem requisitos mecânicos por intervalos de espessura. O nome do grau sem a espessura não fornece a especificação completa das propriedades.
A distinção entre as formas dos produtos é igualmente importante. A BS EN 10025-3:2019 inclui produtos planos e longos laminados a quente, enquanto a DIN EN 10025-6:2023-06 trata de produtos planos laminados a quente. Um documento de compra ou de fabricação que declare apenas “aço estrutural EN 10025” deixa sem resposta qual parte se aplica, se o material é uma chapa ou um produto longo e se a condição exigida é N, NL, Q, QL ou outra qualidade definida.
A condição da superfície também faz parte da especificação de fornecimento. Carepa, reparos locais, imperfeições admissíveis e quaisquer requisitos de superfície acordados podem afetar a inspeção e a fabricação, particularmente quando estão envolvidos ensaios ultrassônicos, desempenho à fadiga ou preparação de juntas soldadas. A designação da condição não substitui esses requisitos.
Essa estrutura é comum em diversas normas. A ISO 683-1:2016 especifica requisitos técnicos de fornecimento para produtos semiacabados, barras, fio-máquina, produtos planos e forjados fornecidos em condições definidas de tratamento térmico e de superfície. A ASTM A668/A668M-16 também classifica os forjados pelo tratamento de fornecimento, incluindo as condições recozida, normalizada, normalizada e revenida, temperada e revenida e normalizada, temperada e revenida. A ASTM A508/A508M-16 vai além para forjados especificados de vasos de pressão, exigindo fabricação em forno elétrico básico, salvo quando for utilizado refino secundário ou refusão.
Esses exemplos reforçam o ponto central: a rota de fabricação, o tratamento metalúrgico e a condição de fornecimento definida pelas normas estão relacionados, mas não são intercambiáveis. Para produtos estruturais segundo a EN 10025, a parte da norma, o grau, a qualidade, a forma do produto, a espessura e a condição de fornecimento devem constar da descrição técnica. Sem essa combinação, “aço normalizado” ou “aço estrutural temperado e revenido” permanece vago demais para decisões confiáveis sobre propriedades ou conformidade.
Barras, acabamento a frio e ASTM A434/A434M-24
Barras trabalhadas a quente versus barras com acabamento a frio
| Descrição | Significado principal | Possíveis efeitos |
|---|---|---|
| Trabalhado a quente | Laminação ou forjamento em temperatura elevada | Forma, redução e histórico geral do fluxo de grãos |
| Acabado a frio | Trefilação, torneamento, descascamento, retificação ou combinações dessas operações | Dimensões mais precisas, superfície modificada e possível encruamento |
| Usinado | Material removido para obter uma geometria especificada | Remoção superficial, controle dimensional e possível tensão residual |
| Temperado e revenido | Austenitização, têmpera e revenimento | Resistência, dureza, ductilidade e tenacidade controladas |
A rota de fabricação e a rota de acabamento de uma barra descrevem diferentes etapas de seu histórico. O trabalho a quente transforma uma seção fundida ou semiacabada em uma barra por laminação, forjamento ou outro processo de deformação realizado a temperatura elevada. Essa deformação reduz a estrutura de fundição, rompe a segregação em escala prática, fecha algumas descontinuidades internas e produz a seção redonda, quadrada, hexagonal ou de outro formato exigida. Ela também estabelece o padrão geral de fluxo dos grãos e o grau de redução por trabalho associado ao produto.
A rota de acabamento ocorre posteriormente ou, pelo menos, descreve uma condição distinta do produto. Uma barra trabalhada a quente pode conservar a superfície formada durante a laminação ou o forjamento a quente, juntamente com a carepa e as tolerâncias dimensionais associadas a esse processo. Uma barra com acabamento a frio é posteriormente trefilada, torneada, retificada, descascada ou submetida a uma combinação dessas operações, em temperaturas suficientemente baixas para que o aço não sofra a recristalização comum do trabalho a quente. A operação altera o diâmetro ou a geometria da seção transversal, melhora o controle dimensional e pode produzir uma superfície mais limpa ou lisa.
Essa distinção é importante porque o acabamento a frio não é meramente cosmético. A trefilação e outras deformações a frio podem aumentar o limite de escoamento e a dureza por meio do encruamento, reduzindo a ductilidade, a menos que um tratamento térmico subsequente altere essa condição. Mesmo quando a resistência à tração final é controlada por têmpera e revenimento, o trabalho a frio pode alterar as tensões residuais, a retilineidade, a distribuição de dureza e a maneira como uma peça usinada se movimenta durante o processamento posterior. O torneamento ou a retificação também podem remover material descarbonetado ou com carepa sem produzir a mesma deformação volumétrica resultante da trefilação. Portanto, “com acabamento a frio” não identifica um único estado metalúrgico.
A ASTM A434/A434M-24 abrange tanto barras de aço-liga temperadas e revenidas trabalhadas a quente quanto barras com acabamento a frio. Essas descrições do produto não devem ser reduzidas apenas ao grau do aço. Uma designação nominal de liga pode ser fornecida como barra trabalhada a quente, com uma determinada superfície e faixa de tolerância, ou como barra com acabamento a frio, com outra condição superficial, requisito dimensional e histórico de tensões residuais. A condição de fornecimento é o resultado combinado da forma do produto, do processamento, do tratamento térmico, do estado superficial, das dimensões e dos ensaios mecânicos especificados.
A ISO 683-1:2016 estabelece a mesma separação geral em um campo de produtos mais amplo. Seus requisitos técnicos de fornecimento abrangem produtos semiacabados, barras, fio-máquina, produtos planos e forjados fornecidos em condições definidas de tratamento térmico e superfície. Uma barra descrita como temperada e revenida não é equivalente a uma descrita apenas como laminada a quente, normalizada ou trefilada a frio. Esses termos respondem a diferentes questões técnicas.
Requisitos para barras de aço-liga temperadas e revenidas
A têmpera e o revenimento constituem uma sequência de tratamento térmico metalúrgico, não uma declaração sobre se a barra foi laminada, forjada, trefilada ou retificada. A têmpera resfria rapidamente o aço austenitizado para formar uma microestrutura dura, comumente martensita em graus e seções de ligas adequados. Em seguida, o revenimento rea aquece o aço abaixo da faixa inferior de transformação crítica para reduzir a fragilidade excessiva e estabelecer o equilíbrio necessário entre resistência, tenacidade e ductilidade. Os elementos de liga afetam a temperabilidade; portanto, o tamanho da seção e a prática de resfriamento influenciam a capacidade de alcançar a estrutura e as propriedades especificadas tanto no centro da barra quanto em sua superfície.
A ASTM A434/A434M-24 utiliza essa condição temperada e revenida como base para os requisitos aplicáveis às barras de aço-liga. A conformidade não é comprovada apenas pela indicação do tratamento térmico. O grau aplicável, o tamanho da barra, o tipo de produto, a prática de tratamento térmico, os ensaios mecânicos e os requisitos de aceitação devem estar de acordo com a norma e com o pedido ou a especificação que a invoca. A resistência à tração, o limite de escoamento, o alongamento, a redução de área e a dureza podem descrever aspectos diferentes do resultado; um valor de dureza, isoladamente, não pode estabelecer todas as propriedades mecânicas exigidas.
O tamanho da barra é especialmente importante. Uma barra redonda grande resfria-se mais lentamente no centro do que na superfície, e essa diferença afeta a transformação, a dureza, as tensões residuais e a tenacidade. Portanto, um fornecedor pode precisar de uma temperatura de austenitização, um tempo de permanência, um meio de têmpera, uma agitação e um ciclo de revenimento adequados, em vez de simplesmente aplicar o ciclo usado para uma barra pequena. Os ensaios e limites de aceitação especificados pela norma fornecem a estrutura de conformidade; eles não transformam cada grau e diâmetro em uma receita universal de tratamento térmico.
A expressão “barra de aço-liga temperada e revenida” também não deve ser confundida com as classificações utilizadas para produtos forjados. A ASTM A668/A668M-16 classifica forjados de aço-carbono e aço-liga de acordo com o tratamento térmico de fornecimento, incluindo as condições recozida, normalizada, normalizada e revenida, temperada e revenida e normalizada, temperada e revenida. Uma especificação para forjados e uma especificação para barras podem usar nomes semelhantes para tratamentos térmicos e, ainda assim, impor requisitos diferentes para produto, ensaios e dimensões. A forma do produto continua sendo decisiva.
Rotas permitidas de processamento da fusão
A ASTM A434/A434M-24 identifica a produção em forno Siemens-Martin, em forno básico a oxigênio e em forno elétrico como rotas permitidas de processamento da fusão para as barras de aço-liga abrangidas. “Permitidas” é a palavra operativa. Ela identifica as rotas autorizadas pela especificação; não significa que toda barra seja produzida pelas três rotas, nem torna uma rota um atributo obrigatório de fornecimento, a menos que um requisito separado assim o determine.
A distinção entre as rotas começa antes da laminação da barra. A World Steel Association declarou, em 2024, que as duas principais rotas de produção de aço são a rota do alto-forno–forno básico a oxigênio e a rota do forno elétrico a arco. Sua descrição das matérias-primas distingue a rota integrada, que utiliza minério de ferro, carvão metalúrgico, calcário e aço reciclado, da rota do forno elétrico a arco, que utiliza principalmente aço reciclado, ferro reduzido diretamente ou ferro líquido, além de eletricidade. A U.S. Environmental Protection Agency também descreveu o processo básico a oxigênio como o refino de ferro líquido de alto-forno com sucata, tratando a produção de aço em forno elétrico a arco como uma rota separada.
A produção de aço em forno Siemens-Martin é uma rota mais antiga e não corresponde ao mesmo processo da fusão em forno básico a oxigênio ou em forno elétrico. Portanto, a inclusão das três rotas na ASTM A434/A434M-24 constitui um limite da especificação, não uma afirmação de que seus detalhes operacionais ou balanços de matérias-primas sejam intercambiáveis. O controle da composição química, os elementos residuais, a limpeza, o controle do hidrogênio, a prática de solidificação e o condicionamento subsequente ainda afetam o produto, sujeitos aos requisitos impostos pela norma.
Após a fusão e o refino, a lingotamento contínuo pode produzir placas, tarugos ou blocos, que a World Steel Association descreve como produtos semiacabados posteriormente laminados para a produção de produtos planos e longos. A origem fundida, a redução a quente, o tratamento térmico e as operações de acabamento de uma barra estão relacionados, mas continuam sendo descritores distintos. A rota de fusão não especifica se a barra é trabalhada a quente ou tem acabamento a frio; o acabamento a frio não revela se a corrida foi produzida em forno elétrico ou pelo processo básico a oxigênio; e “temperada e revenida” descreve a condição térmica, e não o forno utilizado para produzir o aço.
Essa separação evita um erro comum de conformidade: tratar o nome conhecido de um grau como uma definição completa do produto. A ASTM A434/A434M-24 estabelece uma relação controlada entre a composição da liga, a forma da barra, a categoria de acabamento, o tratamento térmico, as dimensões e os requisitos mecânicos, permitindo ao mesmo tempo as alternativas de processamento da fusão indicadas. Outras normas podem fazer uma escolha diferente. A ASTM A508/A508M-16, por exemplo, exige fabricação em forno elétrico básico para seus forjados de vasos de pressão temperados e revenidos, a menos que seja utilizado refino secundário ou refusão. A obrigação relativa à rota pertence à norma e ao produto específicos, e não ao aço-liga em geral.
Forjados e as classes de tratamento térmico de entrega da ASTM A668/A668M
O forjamento como processo de obtenção da forma do produto
Um forjado é definido primeiro pela maneira como sua forma é produzida, e não pelo tratamento térmico que recebe posteriormente. No forjamento, um tarugo, bloco, barra ou lingote de aço aquecido é deformado plasticamente por prensagem, martelamento ou recalque, assumindo uma forma mais próxima da final. A deformação pode fechar vazios internos, romper estruturas de fundição e criar um fluxo direcional dos grãos que acompanha a geometria principal do componente. Esses efeitos distinguem um forjado de um produto fundido, mesmo quando ambos são produzidos a partir do mesmo grau nominal de aço-carbono ou aço-liga.
A rota anterior ao forjamento é uma questão separada. A World Steel Association declara que as duas principais rotas de produção de aço são a rota alto-forno-conversor básico a oxigênio (BF-BOF) e a rota do forno elétrico a arco (EAF). A rota integrada utiliza minério de ferro, carvão metalúrgico, calcário e aço reciclado; a rota EAF utiliza principalmente aço reciclado, ferro diretamente reduzido ou metal quente, além de eletricidade. Essas são rotas de produção do metal fundido, não condições de fornecimento.
Após a produção e o refino do aço, a lingotamento contínuo pode produzir placas, tarugos ou blocos. Um fabricante de forjados pode então utilizar um produto semiacabado fundido ou, quando a especificação e o tamanho do componente assim exigirem, um lingote, seguido de reaquecimento e deformação. A U.S. Environmental Protection Agency descreveu, em 1995, o processo básico a oxigênio como o refino de ferro líquido de alto-forno com sucata, identificando o processo de forno elétrico a arco como uma rota distinta de produção de aço. Nenhuma das rotas de forno, por si só, estabelece se um forjado acabado é recozido ou temperado e revenido.
O ciclo de deformação é importante. A redução, o recalque, a trefilação, os reaquecimentos entre as operações e a temperatura final de forjamento afetam o tamanho dos grãos, a distribuição da segregação, o alinhamento das inclusões e a quantidade de estrutura direcional retida na peça. Um cubo espesso, anel, eixo ou corpo submetido à pressão pode, portanto, responder de modo diferente de um pequeno forjado de teste, mesmo quando ambos possuem a mesma designação de grau e recebem instruções de forno nominalmente idênticas.
A ASTM A668/A668M-16 organiza os forjados de aço-carbono e aço-liga segundo o tratamento térmico de fornecimento. Suas classes não são simplesmente descrições do fornecedor: elas relacionam a condição térmica declarada aos requisitos mecânicos especificados, às disposições relativas aos ensaios e às regras de aceitação. As classes relevantes são recozido, normalizado, normalizado e revenido, temperado e revenido, e normalizado, temperado e revenido.
Condições recozida, normalizada e normalizada e revenida
Um forjado recozido é aquecido a uma temperatura adequada, mantido por tempo suficiente para que a seção alcance o estado metalúrgico pretendido e resfriado a uma taxa controlada, normalmente no forno. O objetivo geralmente é reduzir a dureza e as tensões residuais, melhorar a usinabilidade e produzir uma estrutura mais uniforme de ferrita-perlita ou estrutura relacionada. Recozimento não significa que o forjado não tenha tido histórico térmico antes do ciclo final. Reaquecimentos anteriores para o forjamento e a deformação podem deixar efeitos que o recozimento final modifica, mas não elimina automaticamente.
Um forjado normalizado é aquecido acima da faixa de transformação pertinente e resfriado ao ar calmo. O resfriamento ao ar é mais rápido que o resfriamento no forno; por isso, a estrutura de ferrita-perlita resultante geralmente é mais fina e resistente que uma estrutura recozida de mesma composição. A normalização também pode reduzir alguns efeitos da estrutura grosseira de fundição e dos gradientes térmicos provenientes do forjamento, mas seu resultado depende fortemente da espessura da seção e da temperabilidade. Uma seção fina perde calor rapidamente; uma seção grande resfria mais lentamente em seu núcleo.
A condição normalizada e revenida acrescenta um tratamento de revenimento após a normalização. O revenimento abaixo da temperatura de transformação ajusta a dureza, a tenacidade e as tensões residuais, podendo tornar a resposta mecânica menos sensível às diferenças locais de resfriamento. Essa condição não é equivalente à têmpera e ao revenimento. A taxa de resfriamento após a normalização continua sendo a do resfriamento ao ar, e a microestrutura formada antes do revenimento difere da estrutura martensítica produzida pela têmpera.
A ASTM A668/A668M utiliza essas condições como categorias de fornecimento, e não como receitas universais para todas as geometrias. O tamanho aplicável do forjado, a composição química e a classe determinam a faixa de tratamento e os ensaios requeridos. As propriedades de tração são comumente avaliadas por meio do limite de escoamento, da resistência à tração, do alongamento e da redução de área; quando a especificação exige ensaio de impacto ou exame adicional, esses requisitos também fazem parte da conformidade. Uma temperatura de forno informada sem o tamanho da seção, o tempo de permanência, a prática de resfriamento e o local de ensaio constitui evidência incompleta da condição do material.
A distinção também é específica do produto. A ISO 683-1:2016 estabelece requisitos técnicos de fornecimento para produtos semiacabados, barras, fio-máquina, produtos planos e forjados produzidos com aços não ligados para têmpera e revenimento, incluindo condições normalizadas e temperadas e revenidas definidas. A BS EN 10025-3:2019 trata de produtos estruturais de aço laminados a quente fornecidos na condição normalizada ou laminada-normalizada, enquanto a DIN EN 10025-6:2023-06 abrange produtos planos laminados a quente fornecidos temperados e revenidos. Essas normas não podem substituir a ASTM A668/A668M quando o item é um forjado ASTM.
Condições temperada e revenida e normalizada, temperada e revenida
Na condição temperada e revenida, o forjado é austenitizado, resfriado com rapidez suficiente para formar um produto de transformação duro e, em seguida, revenido. Dependendo da composição e da severidade do resfriamento, a têmpera pode produzir martensita, bainita ou uma mistura ao longo de parte da seção. O revenimento reduz a fragilidade e ajusta a resistência e a tenacidade. As propriedades obtidas dependem do teor de carbono, dos elementos de liga adicionados, do tamanho dos grãos de austenita anterior, do meio de têmpera, da agitação, do tempo de transferência e da distância entre a superfície e o local de ensaio.
A condição normalizada, temperada e revenida inclui um tratamento de normalização antes da austenitização, da têmpera e do revenimento. A normalização pode refinar ou homogeneizar a estrutura após o forjamento e proporcionar uma condição inicial controlada para a têmpera. Ela não garante dureza uniforme em toda a seção de uma peça de grande porte. Um forjado maciço pode formar martensita revenida próximo à superfície, enquanto seu centro desenvolve uma mistura diferente, pois o núcleo resfria mais lentamente durante a têmpera.
Por isso, a classe de fornecimento não pode ser interpretada como sinônimo do grau de resistência. O AISI 4140, por exemplo, pode ser fornecido em várias formas de produto e condições térmicas, mas um forjado A668/A668M classificado como temperado e revenido é regido pelos requisitos da especificação para forjados, e não por uma ficha técnica genérica de barras de 4140. A ASTM A434/A434M abrange barras de aço-liga trabalhadas a quente e acabadas a frio, temperadas e revenidas; seus requisitos se aplicam a barras, e não automaticamente a forjados. A ASTM A508/A508M-16 trata separadamente de forjados de aço-carbono e aço-liga, tratados a vácuo, temperados e revenidos, destinados a componentes de vasos de pressão, e exige fabricação básica em forno elétrico, salvo quando se utiliza refino secundário ou refusão.
A mesma cautela se aplica a uma peça fundida. O aço fundido resfria a partir de um molde e conserva uma estrutura dendrítica de fundição, a menos que um processamento posterior a modifique; o forjamento impõe deformação plástica e efeitos de fluxo dos grãos antes do tratamento térmico de fornecimento. Portanto, uma chapa, barra, peça fundida e peça forjada produzidas com composições químicas amplamente semelhantes não compartilham uma única condição “normalizada” ou “temperada e revenida” intercambiável.
Para um forjado A668/A668M, a interpretação tecnicamente defensável combina a classe, a composição química, as dimensões máxima e mínima da seção, a redução e a geometria do forjamento, o ciclo do forno, o método de resfriamento, o local de amostragem e os ensaios mecânicos especificados. O histórico térmico fornece a denominação do tratamento. O tamanho da seção e o histórico de deformação determinam como esse tratamento foi experimentado pelo material, enquanto os ensaios da norma determinam se o forjado fornecido realmente atende à classe atribuída.
Controle, equipamentos e verificação do tratamento térmico
Uma condição de fornecimento não é estabelecida simplesmente pela inclusão da expressão “temperado e revenido” em um certificado. Ela é estabelecida pelo controle do forno, da carga, do ciclo térmico, da operação de resfriamento e dos ensaios que demonstram a obtenção do resultado exigido. A SAE AMSH6875C trata o tratamento térmico nesse sentido prático: seus requisitos abrangem equipamentos, procedimentos, temperaturas e métodos de ensaio para o tratamento térmico de aços. Portanto, a condição denominada é um resultado respaldado por evidências de produção controlada, e não uma descrição informal do fornecedor.
A distinção é importante porque a rota de fabricação, o tratamento metalúrgico e a condição de fornecimento estão relacionados, mas não são intercambiáveis. A World Steel Association identifica a rota do alto-forno/forno básico a oxigênio e a rota do forno elétrico a arco como as duas principais rotas de fabricação do aço. A lingotamento contínuo pode então produzir placas, tarugos ou blocos, que são laminados para formar produtos planos ou longos. O tratamento térmico ocorre posteriormente, ou entre operações de conformação, e modifica a estrutura e as propriedades desse produto. Um aço produzido pela rota do forno elétrico a arco não é automaticamente temperado e revenido; um aço produzido pela rota integrada não é automaticamente normalizado. As normas de produto podem controlar tanto a rota quanto a condição de fornecimento, mas tratam esses aspectos como questões técnicas distintas.

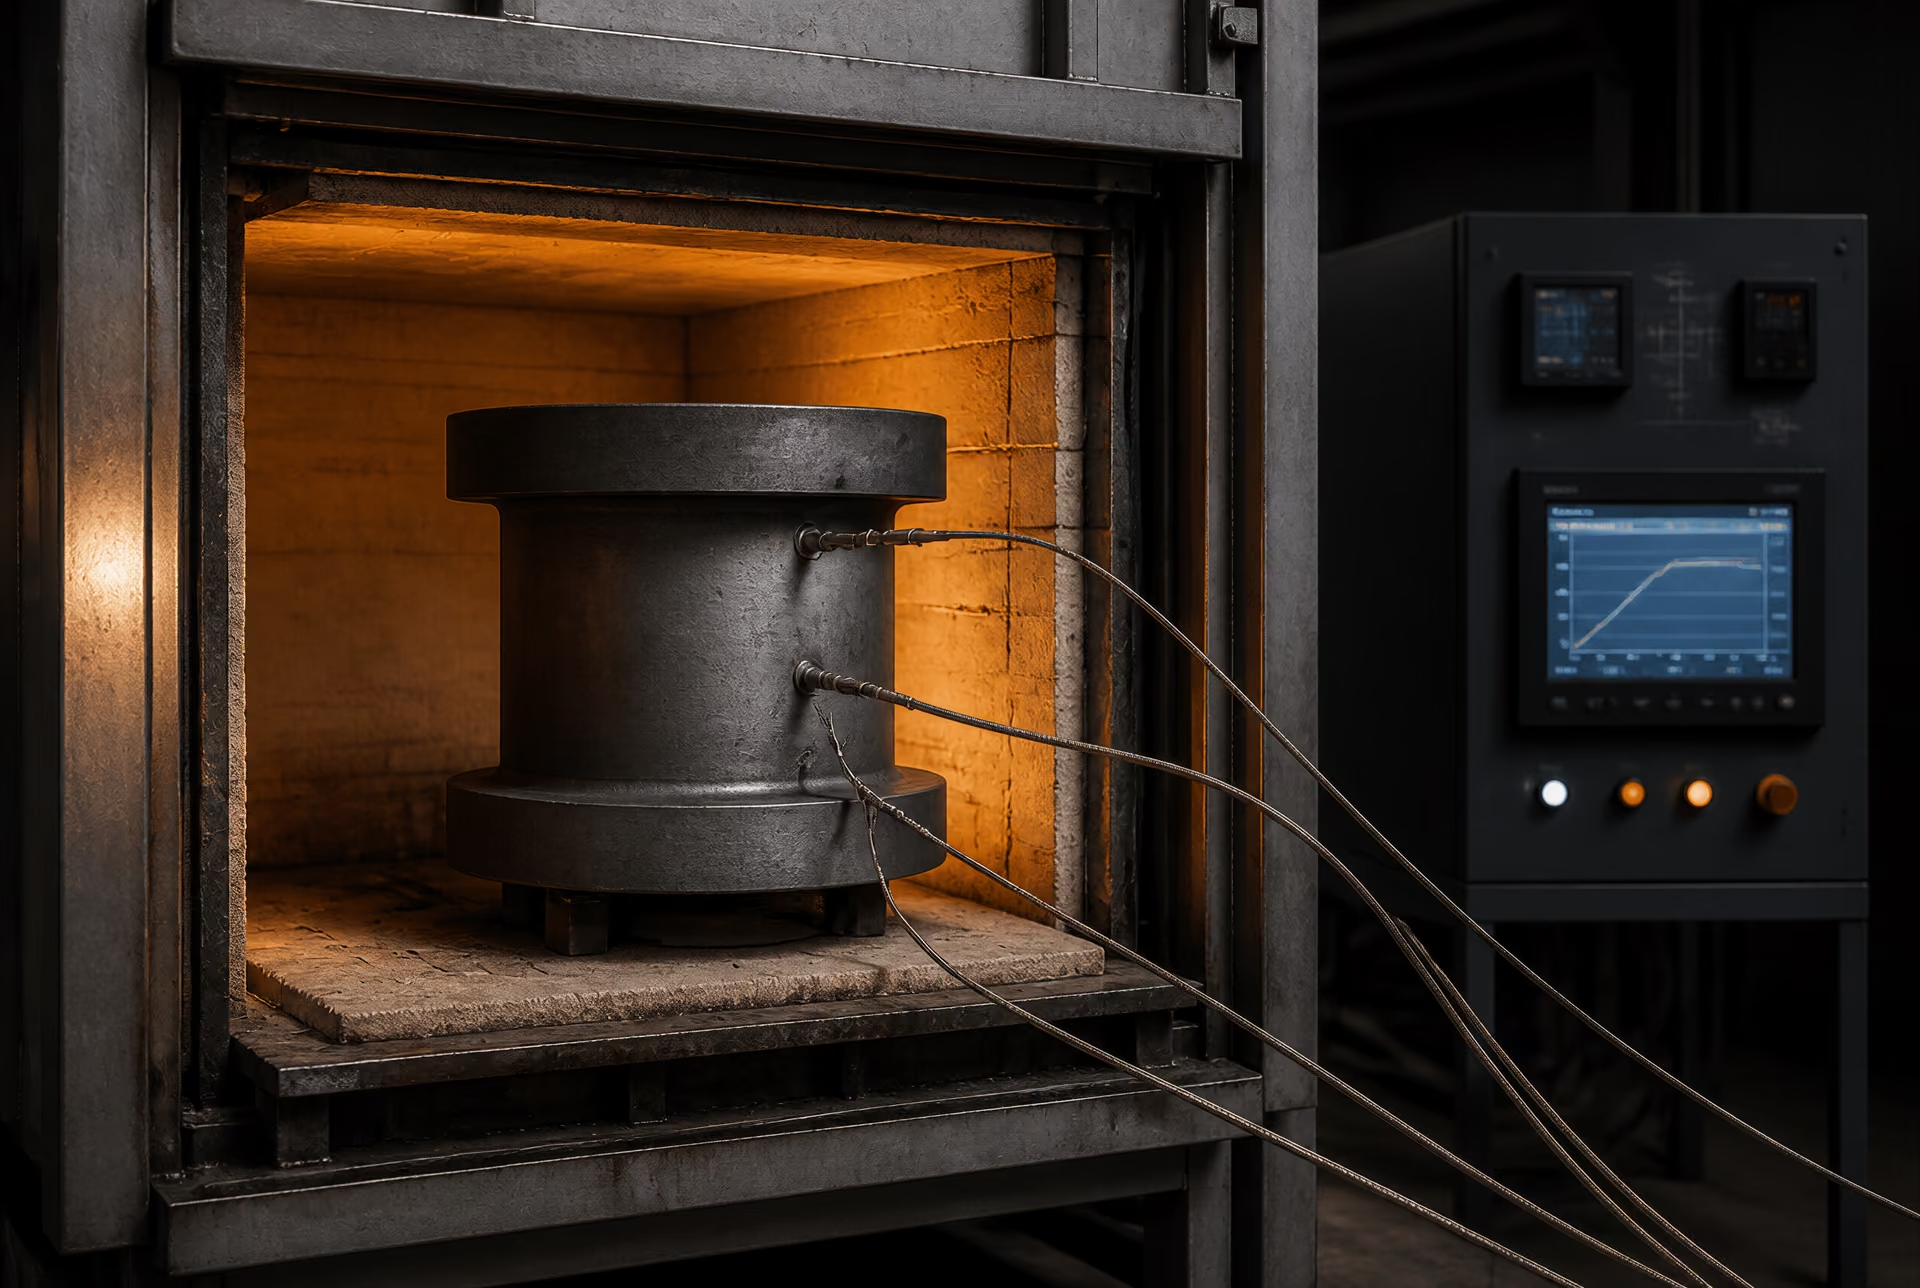
Requisitos do forno e controle de temperatura
O forno deve ser capaz de levar a carga completa à faixa de temperatura especificada e mantê-la nessa faixa sem variação excessiva de temperatura. Esse requisito é mais rigoroso do que demonstrar que um controlador do forno indicou a temperatura-alvo. Um controlador geralmente mede a temperatura da atmosfera ou de uma zona do forno, enquanto o próprio aço aquece mais lentamente e pode estar mais frio no centro de uma seção espessa do que na superfície. Ensaios de uniformidade do forno, medições na zona de trabalho e termopares de carga são utilizados para estabelecer se o equipamento proporciona uniformidade de temperatura aceitável nas condições de operação pretendidas.
Os equipamentos de medição de temperatura exigem calibração em relação a uma referência conhecida. O procedimento aplicável normalmente define a exatidão do instrumento, o tipo de termopar, o intervalo de calibração, a posição e o tratamento a ser dado a sensores com falha ou deriva. Um valor de referência registrado não equivale a uma temperatura do metal verificada. Para peças forjadas espessas, barras grandes e cargas compactamente acondicionadas, o local determinante pode ser o ponto de aquecimento mais lento, e não a atmosfera do forno. Portanto, a disposição da carga deve ser especificada: as peças não devem proteger umas às outras, obstruir a circulação ou formar uma massa que o forno não tenha sido avaliado para processar.
A SAE AMSH6875C é útil precisamente porque enquadra o tratamento térmico como um sistema controlado. Ela abrange quatro classes de aço e não reduz a conformidade a um único número de temperatura. A capacidade do equipamento, a medição de temperatura, o procedimento operacional e a verificação fazem parte do processo. A especificação do produto aplicável ainda fornece os limites específicos do grau. Por exemplo, a ISO 683-1:2016 estabelece requisitos técnicos de fornecimento para produtos semiacabados, barras, fio-máquina, produtos planos e peças forjadas produzidos com aços não ligados destinados à têmpera e ao revenimento, incluindo as condições normalizada e temperada e revenida. O tratador térmico deve aplicar a condição exigida à forma real do produto e ao tamanho da seção.
A atmosfera do forno também pode afetar a conformidade. A oxidação, a descarbonetação e a cementação podem alterar a composição química da superfície, a sobremedida dimensional e a camada superficial sensível à fadiga. Uma especificação pode exigir atmosfera controlada, tratamento protetivo ou remoção posterior da superfície. O registro do forno deve identificar o equipamento, a receita, a atmosfera, quando aplicável, as leituras de temperatura, os alarmes e os desvios. Se um lote tiver sido exposto a uma excursão não controlada, sua disposição não pode ser inferida apenas pela aparência.
Procedimentos, tempo de permanência e prática de resfriamento
Um procedimento de tratamento térmico deve definir a sequência, e não apenas o nome nominal do ciclo. Normalmente, ele identifica a carga, o forno, a taxa de aquecimento ou as etapas de aquecimento, quando controladas, a faixa de temperatura de austenitização ou transformação, o tempo mínimo de permanência, os limites de transferência, o meio de têmpera, a agitação, a operação de revenimento e o método de resfriamento final. O período de permanência exigido está relacionado à geometria do produto e à condição da carga. Não se pode presumir que uma bobina fina de fio-máquina e uma grande peça forjada de aço-liga atinjam a mesma temperatura interna ao mesmo tempo.
A contagem do tempo de permanência começa somente quando a parte determinante da carga tiver atingido a temperatura exigida, salvo se a norma aplicável permitir expressamente outra base. Iniciar o cronômetro quando o forno atinge seu valor de referência pode produzir um núcleo subaquecido em uma seção pesada. Esse erro pode deixar fases não dissolvidas, transformação incompleta ou um gradiente de dureza, mesmo quando o gráfico parece mostrar um ciclo correto.
A têmpera é uma operação controlada separadamente. A especificação ou o procedimento aprovado pode definir água, solução de polímero, óleo, gás ou outro meio, juntamente com limites de concentração, temperatura, circulação, agitação e contaminação. O atraso até a têmpera é importante porque o resfriamento começa durante a transferência do forno para o tanque. A carga deve entrar no meio dentro do intervalo permitido, com movimento ou agitação suficientes para evitar mantas de vapor e resfriamento desigual. A temperatura do tanque de têmpera e a concentração do polímero devem ser medidas; “temperado em óleo” não identifica a condição do óleo no dia do tratamento.
A taxa de resfriamento afeta mais do que a dureza. Ela controla a formação de ferrita, perlita, bainita e martensita, enquanto o tamanho da seção e a composição determinam até que ponto a transformação exigida ocorre. O revenimento reduz as tensões e ajusta a resistência, a tenacidade e a dureza. Um produto temperado e revenido não pode ser representado adequadamente apenas por sua temperatura de têmpera. A ASTM A668/A668M-16 demonstra a abordagem das normas para peças forjadas ao distinguir as condições de fornecimento recozida, normalizada, normalizada e revenida, temperada e revenida, e normalizada, temperada e revenida. Essas denominações descrevem históricos térmicos diferentes e não são intercambiáveis.
A rota especificada pode impor obrigações adicionais. A DIN EN 10025-6:2023-06 abrange produtos planos laminados a quente de aços estruturais de alta resistência ao escoamento fornecidos na condição temperada e revenida, enquanto a BS EN 10025-3:2019 abrange produtos planos laminados a quente de aços estruturais de grão fino soldáveis fornecidos na condição normalizada ou laminada com normalização. Um produto laminado com normalização não é simplesmente um produto temperado e revenido com menor dureza; sua rota de processamento e sua microestrutura resultante são diferentes. Da mesma forma, a ASTM A508/A508M-16 trata de peças forjadas de aço-carbono e aço-liga, tratadas a vácuo, temperadas e revenidas, destinadas a componentes de vasos de pressão, e exige fabricação em forno elétrico básico, salvo quando for utilizado refino secundário ou refusão. O tratamento térmico não pode eliminar um requisito relativo à rota de fabricação da corrida.
Métodos de ensaio e documentação
A verificação deve relacionar o material ensaiado à corrida, ao produto e ao ciclo de tratamento exatos. As evidências típicas incluem análise química, dureza, resistência à tração, limite de escoamento, alongamento, redução de área, ensaio de impacto quando especificado, exame metalográfico e inspeção superficial ou interna. A norma de produto aplicável determina quais ensaios são obrigatórios e onde os corpos de prova devem ser retirados. Um corpo de prova usinado em um local conveniente pode não representar a região mais espessa ou de resfriamento mais lento; por isso, o local de amostragem, a orientação e a distância da superfície devem ser registrados.
A dureza é útil para o controle do processo, mas não substitui universalmente os ensaios de tração ou de impacto. Dois produtos podem apresentar dureza semelhante e, ainda assim, diferir quanto à tenacidade, à segregação, à estrutura de grãos ou às tensões residuais. Os ensaios mecânicos demonstram, portanto, a conformidade com os requisitos de propriedades declarados, enquanto a metalografia e os registros do processo ajudam a explicar se a estrutura exigida foi produzida. As regras de repetição de ensaios, a validade dos corpos de prova, a calibração da máquina de ensaio e a identificação do laboratório também fazem parte da cadeia de evidências.
O registro deve identificar a corrida ou o vazamento do material, as dimensões do produto, a quantidade, o forno e o número da carga, a revisão do procedimento, o operador ou registro do sistema, o gráfico de temperatura, as posições dos termopares, os tempos de permanência, as condições de têmpera, o ciclo de revenimento, os desvios e a disposição final. Os certificados devem fazer referência cruzada aos relatórios de ensaio, em vez de apresentar números isolados. A rastreabilidade deve ser mantida durante o corte, o forjamento, a laminação, o tratamento térmico e a retirada dos corpos de prova.
Sem esses registros, um certificado que declare “normalizado” ou “temperado e revenido” é uma afirmação com suporte técnico limitado. Com equipamentos controlados, um procedimento definido e resultados vinculados à mesma identidade do material, a condição de fornecimento torna-se demonstrável. Essa é a diferença entre uma condição denominada e uma condição verificada.
Condição de Fornecimento, Estado Dimensional e Propriedades Mecânicas
Uma condição de fornecimento descreve mais do que o nome de um grau de aço. Ela relaciona a forma do produto, o estado da superfície, a precisão dimensional, a condição de tratamento térmico e as propriedades mecânicas especificadas. Esses atributos ainda devem ser mantidos separados. Uma barra pode ser fornecida na condição temperada e revenida, com superfície no estado laminado, ou na mesma ampla família de ligas após acabamento a frio e usinagem. A designação do grau pode permanecer inalterada, enquanto os resultados de inspeção, as tensões residuais e o comportamento em serviço diferem.
A rota de fabricação é uma distinção adicional. A World Steel Association declara que as duas principais rotas de produção de aço são a rota alto-forno-conversor básico a oxigênio (BF-BOF) e a rota do forno elétrico a arco (EAF). A rota integrada utiliza minério de ferro, carvão metalúrgico, calcário e aço reciclado; a rota EAF utiliza principalmente aço reciclado, ferro diretamente reduzido ou ferro-gusa líquido e eletricidade (World Steel Association, 2024). Essas rotas de fusão influenciam a limpeza, os elementos residuais e os controles de processo, mas não definem, por si mesmas, se um produto é recozido, normalizado, temperado e revenido, acabado a frio ou usinado.
Após a solidificação, placas, blocos e tarugos são laminados para produzir produtos planos e longos. Essa sequência estabelece grande parte da forma e da textura do produto, mas a condição final de fornecimento pode exigir operações térmicas, mecânicas ou superficiais adicionais.
Superfícies no estado laminado, usinadas, descalaminadas e acabadas
“Estado laminado” normalmente identifica uma superfície mantida após a laminação a quente, e não uma descrição completa do tratamento térmico. A superfície pode apresentar carepa de laminação, uma camada de óxido formada em temperatura elevada. Sua aparência e espessura dependem do reaquecimento, da temperatura de laminação, do resfriamento, da composição química do aço e do tempo até a descalaminação. Portanto, uma chapa pode estar no estado laminado e normalizado, ou no estado laminado e ser fornecida em outra condição térmica especificada, desde que a norma de produto aplicável permita essa combinação.
A descalaminação remove parte ou toda a carepa de laminação por tratamento com jato de água, jateamento abrasivo, decapagem ou outro processo definido. Ela modifica a superfície apresentada para inspeção visual, revestimento, soldagem ou exame ultrassônico. Ela não normaliza, tempera nem revene automaticamente o aço como um todo. Uma descalaminação severa ou mal controlada pode expor dobras, trincas de sobreposição ou carepa incorporada que antes estavam ocultas; isso é um efeito de inspeção, não necessariamente um defeito novo criado no material.
A usinagem remove material e pode produzir um diâmetro, uma planicidade, um perfil ou uma rugosidade controlados. Ela também pode remover descarbonetação superficial, carepa e descontinuidades rasas. Uma barra usinada não é de um grau diferente simplesmente porque sua superfície foi cortada. No entanto, a usinagem pode expor indicações subsuperficiais, reduzir a seção disponível para ensaios de prova e criar tensões locais de tração ou marcas afetadas pelo calor se os parâmetros de corte forem inadequados. A retificação pode introduzir aquecimento local, queimas ou danos superficiais orientados direcionalmente, enquanto o torneamento pode deixar marcas de ferramenta que atuam como concentradores de tensão em condições de fadiga.
O acabamento a frio inclui trefilação a frio, descascamento, torneamento, retificação ou combinações dessas operações, dependendo da norma do produto. Diferentemente de uma simples limpeza, a deformação a frio pode elevar o limite de escoamento e a dureza, reduzir o alongamento, alterar a precisão dimensional e deixar tensões residuais. Assim, um produto acabado a frio pode manter a mesma designação nominal do aço e, ainda assim, apresentar propriedades diferentes das de um produto laminado a quente produzido a partir da mesma corrida. A ISO 683-1:2016 trata a condição superficial e a condição de tratamento térmico como partes distintas dos requisitos técnicos de fornecimento para produtos semiacabados, barras, fio-máquina, produtos planos e peças forjadas produzidos com aços não ligados para têmpera e revenimento.
A condição superficial especificada também determina o que uma inspeção pode comprovar. O exame visual de um aço brilhante e usinado difere do exame realizado através da carepa de laminação. A rugosidade superficial afeta as medições de espessura de revestimentos, os ensaios de dureza por contato e a detecção de trincas. Para um componente crítico para a segurança, o certificado deve identificar o estado superficial fornecido, em vez de deixar o termo “acabado” sujeito à interpretação.
Tolerâncias dimensionais e tensão residual
O estado dimensional diz respeito ao tamanho, à forma e ao desvio permitido: espessura, diâmetro, largura, comprimento, retilineidade, planicidade, ovalização e perfil. Ele não é sinônimo de acabamento superficial nem de tratamento térmico. A laminação a quente normalmente produz variações dimensionais maiores do que a usinagem ou a trefilação a frio, porque o produto se contrai durante o resfriamento e porque os controles da abertura entre cilindros, da temperatura e da coroa possuem limites práticos. O acabamento a frio pode estreitar as tolerâncias, mas também pode produzir curvatura, deformação plástica desigual ou alteração dimensional anisotrópica.
O tratamento térmico também pode alterar as dimensões. A têmpera introduz contração térmica não uniforme e transformação de fase; a formação de martensita ocupa um volume diferente do da austenita original, e as diferenças entre a superfície e o núcleo podem deformar uma peça. O revenimento reduz parte das tensões criadas pela têmpera, mas não garante um produto isento de tensões. A normalização pode refinar e restabelecer a estrutura após o trabalho a quente, mas diferenças de resfriamento ao longo de uma seção espessa ainda podem produzir variação dimensional.
Tensão residual é a tensão retida que permanece após a remoção da carga externa ou da força de processamento. Ela pode resultar de laminação, endireitamento, trefilação a frio, usinagem, soldagem, retificação ou tratamento térmico desigual. A tensão pode ser de tração na superfície e de compressão abaixo dela, ou o inverso. Uma peça pode atender à tolerância dimensional na inspeção e ainda assim deformar-se quando houver remoção de material, quando um revestimento for curado ou quando o componente for soldado. Por outro lado, um tratamento de alívio de tensões pode melhorar a estabilidade dimensional sem alterar a designação do grau.
Portanto, os requisitos de tolerância devem constar do pedido e da especificação de inspeção, e não ser presumidos com base no nome do aço. Uma chapa fornecida segundo a BS EN 10025-3:2019 na condição normalizada ou laminada-normalizada possui requisitos técnicos de fornecimento que incluem mais do que a composição química. Da mesma forma, um produto plano temperado e revenido conforme a DIN EN 10025-6:2023-06 é regido por requisitos dimensionais, superficiais e mecânicos, além de sua condição térmica especificada.
Dureza, resistência, ductilidade e tenacidade
Dureza é a resistência à indentação ou, em alguns ensaios, à penetração e ao ressalto. A resistência à tração é a tensão de engenharia máxima atingida em um ensaio de tração; o limite de escoamento descreve o início da deformação permanente especificada. O alongamento e a redução de área indicam a ductilidade. A tenacidade diz respeito à resistência à fratura, geralmente avaliada por ensaio de impacto em uma temperatura especificada e com uma orientação definida do corpo de prova. Essas propriedades se sobrepõem, mas nenhuma pode substituir todas as demais.
A têmpera geralmente aumenta a dureza e a resistência ao produzir martensita ou produtos de transformação mistos. O revenimento reduz parte dessa dureza, ao mesmo tempo que melhora a ductilidade e a tenacidade. O recozimento normalmente reduz a resistência e a dureza e promove uma estrutura mais trabalhável. A normalização produz uma estrutura ferrítico-perlítica em muitos aços-carbono e aços de baixa liga, com propriedades afetadas pelo teor de carbono, pelo tamanho da seção e pela taxa de resfriamento. Uma condição laminada-normalizada pode atingir as propriedades especificadas por meio de laminação e resfriamento controlados, sem ter um histórico idêntico ao de um produto normalizado separadamente.
A designação da condição de fornecimento deve, portanto, ser interpretada juntamente com os requisitos de ensaio. A ASTM A668/A668M-16 classifica peças forjadas de aço-carbono e aço-liga como recozidas, normalizadas, normalizadas e revenidas, temperadas e revenidas ou normalizadas, temperadas e revenidas. A ASTM A434/A434M-24 abrange barras de aço-liga temperadas e revenidas, trabalhadas a quente e acabadas a frio; assim, os termos “acabado a frio” e “temperado e revenido” descrevem partes diferentes da condição. A SAE AMSH6875C acrescenta requisitos controlados para equipamentos de forno, procedimentos, temperaturas e métodos de ensaio em quatro classes de aço.
A dureza ou a resistência à tração, isoladamente, não podem identificar a microestrutura completa nem o histórico de processamento. Um aço martensítico revenido e outra estrutura podem apresentar dureza semelhante em um determinado ponto, embora sejam diferentes quanto à tenacidade ao impacto, à tensão residual, à limpeza ou à resposta à soldagem. A temperatura do ensaio, a orientação do corpo de prova, a localização na seção e a frequência de amostragem são importantes. Para peças forjadas destinadas a vasos de pressão, a ASTM A508/A508M-16 exige fabricação básica em forno elétrico, salvo quando se utiliza refino secundário ou refusão, demonstrando que a conformidade do fornecimento pode incluir uma rota de fabricação definida, além do tratamento térmico e dos ensaios mecânicos. O certificado só é significativo quando todas essas condições relacionadas são interpretadas em conjunto.
Raciocínio sobre Soldabilidade, Tenacidade e Temperatura de Serviço
Uma condição de fornecimento não é uma descrição informal do material feita pelo fornecedor. Ela registra uma combinação controlada de forma do produto, limites químicos, rota de fabricação, estado de tratamento térmico, condição superficial e propriedades mecânicas especificadas. Esses detalhes são importantes quando o aço é soldado, porque a chapa-base e a zona termicamente afetada (ZTA) da solda experimentam ciclos térmicos diferentes. Assim, dois produtos da mesma ampla família de aços estruturais podem exigir controles de soldagem diferentes e responder de maneira distinta à restrição, à taxa de resfriamento e à temperatura de serviço.
A rota de fabricação é uma variável, mas não constitui, por si só, a condição de fornecimento. A World Steel Association identificou a rota de alto-forno/forno básico de oxigênio (BF-BOF) e a rota de forno elétrico a arco (EAF) como as duas principais rotas de produção de aço em 2024. A rota integrada utiliza minério de ferro, carvão metalúrgico, calcário e aço reciclado; a rota EAF utiliza principalmente aço reciclado, ferro diretamente reduzido ou gusa líquido e eletricidade. A U.S. Environmental Protection Agency descreveu separadamente o processo básico de oxigênio como o refino de ferro líquido de alto-forno com sucata, tratando a produção em EAF como uma rota distinta de produção de aço. Após a solidificação, placas, blocos ou tarugos podem ser laminados para a produção de produtos planos ou longos. A rota influencia os elementos residuais, a limpeza e a segregação, mas a norma aplicável ao produto ainda determina o que deve ser fornecido e verificado.
Aços estruturais de grão fino e soldagem
A BS EN 10025-3:2019 é um exemplo útil de aço estrutural porque abrange produtos planos e longos laminados a quente de aços estruturais soldáveis de grão fino, fornecidos na condição normalizada ou laminada com normalização. Seus graus incluem designações como S275N, S355N, S420N e S460N, com qualidades correspondentes para baixas temperaturas, como S275NL, S355NL, S420NL e S460NL. O sufixo não é meramente decorativo. Ele identifica uma condição de fornecimento e uma categoria de tenacidade especificadas, enquanto a espessura do produto e a designação da qualidade afetam os requisitos aplicáveis.
A normalização, ou a laminação controlada com normalização quando permitida, refina a estrutura de grãos ferrítico-perlítica e estabelece uma condição inicial conhecida para a fabricação. O tamanho de grão fino geralmente favorece uma combinação útil de limite de escoamento, soldabilidade e tenacidade Charpy. Isso não elimina os riscos de soldagem. A ZTA pode conter uma região de grão grosseiro junto à linha de fusão, uma zona de produtos de transformação alterados e áreas que foram revenidas ou amolecidas pelo ciclo de soldagem. A temperatura máxima, o tempo acima das faixas críticas de transformação, a taxa de resfriamento e o reaquecimento subsequente determinam essas regiões.
Carbono equivalente Índice calculado que combina o carbono e determinados elementos de liga para estimar a temperabilidade e a tendência ao trincamento relacionado à soldagem.
O carbono equivalente e o controle do hidrogênio são fundamentais para a seleção do procedimento. Uma maior tendência à temperabilidade, uma restrição excessiva, uma chapa fria ou consumíveis contendo hidrogênio podem promover trincas a frio assistidas por hidrogênio, especialmente na ZTA ou na raiz da solda. O pré-aquecimento reduz a taxa de resfriamento e ajuda o hidrogênio a se difundir para fora da junta; os limites de temperatura interpasse evitam o crescimento excessivo dos grãos e a perda de tenacidade. O aporte térmico deve ser controlado nos dois sentidos. Um aporte térmico muito baixo pode produzir regiões duras e sensíveis a trincas, enquanto um aporte excessivo pode ampliar a ZTA de grão grosseiro e reduzir a tenacidade.
O termo “soldável” descreve uma capacidade geral sob condições especificadas. Ele não é uma garantia de que toda junta, espessura, processo ou soldador atenderá aos critérios de aceitação. Uma qualificação de procedimento de soldagem deve estabelecer as variáveis relevantes: projeto da junta, processo, classificação do consumível, aporte térmico, pré-aquecimento, temperatura interpasse, espessura da chapa, restrição e qualquer tratamento térmico pós-soldagem. A condição de fornecimento é importante porque um procedimento qualificado em S355N normalizado não é automaticamente transferível para S690Q temperado e revenido, mesmo que ambos sejam chamados de aços estruturais.
A restrição dimensional acrescenta outra camada de complexidade. Um conjunto espesso e altamente restringido não pode se contrair livremente à medida que o metal de solda se solidifica e a ZTA esfria. A tensão residual, a distorção angular e a deformação plástica local podem ser maiores do que em um corpo de prova com pouca restrição. A espessura do produto, a direção de laminação, a sequência de soldagem e o ajuste da junta devem, portanto, fazer parte do planejamento da fabricação, e não apenas do certificado do material.
Aços temperados e revenidos em estruturas submetidas a cargas
Os aços temperados e revenidos (Q&T) obtêm suas propriedades de fornecimento por meio de uma sequência deliberada: austenitização, resfriamento rápido e revenimento. A têmpera cria produtos de transformação duros, enquanto o revenimento reduz a fragilidade e ajusta a resistência, a ductilidade e a tenacidade. A DIN EN 10025-6:2023-06 abrange produtos planos laminados a quente de aços estruturais de alto limite de escoamento, fornecidos na condição temperada e revenida. Designações como S690Q, S690QL e S690QL1 distinguem categorias de resistência e de tenacidade ao impacto em temperaturas de ensaio definidas.
O mesmo calor que torna o aço Q&T resistente pode alterar localmente suas propriedades durante a soldagem. Uma ZTA aquecida acima da faixa de transformação pode formar novamente constituintes martensíticos ou bainíticos duros durante o resfriamento. Uma região aquecida abaixo dessa faixa pode ser novamente revenida e perder dureza e limite de escoamento. Em um componente submetido a cargas elevadas, essa faixa amolecida pode determinar a deformação local, mesmo que a chapa-base mantenha sua resistência certificada. Portanto, uma qualificação de procedimento deve ensaiar a combinação efetiva de grau do aço, espessura e ciclo térmico de soldagem, em vez de inferir o desempenho a partir do certificado do metal-base.
O aporte térmico, a temperatura interpasse e o pré-aquecimento exigem controle especial. Um aporte térmico excessivo pode reduzir a tenacidade da ZTA ou criar uma zona amolecida inaceitável; um aporte térmico insuficiente e um resfriamento rápido podem produzir microestruturas duras e sensíveis ao hidrogênio. O tratamento térmico pós-soldagem pode revenir ainda mais a ZTA e o metal de solda, mas não constitui uma solução universal para um procedimento inadequado. Ele também pode alterar a resistência e a precisão dimensional.
A condição de fornecimento Q&T não é equivalente à rota de fabricação. A ASTM A434/A434M-24 permite o processamento da fusão em forno Siemens-Martin, forno básico de oxigênio ou forno elétrico para barras de aço-liga temperadas e revenidas especificadas, enquanto a ASTM A668/A668M-16 classifica os forjados pelo tratamento térmico de fornecimento, incluindo as condições recozida, normalizada, normalizada e revenida, temperada e revenida e normalizada-temperada e revenida. Esses exemplos mostram por que “aço-liga” ou “aço EAF”, isoladamente, não identifica a condição mecânica ou de soldagem. A ISO 683-1:2016 também define requisitos técnicos de fornecimento para produtos semiacabados, barras, fio-máquina, produtos planos e forjados fornecidos em condições especificadas de tratamento térmico e de superfície.
Ensaios de impacto, efeitos da espessura e qualificação
O ensaio de impacto Charpy é um ensaio definido, realizado a uma temperatura definida; não é uma promessa universal de tenacidade a qualquer temperatura de serviço. Um grau com designação de qualidade “L” segundo a BS EN 10025-3:2019 possui uma categoria de ensaio de impacto especificada diferente da qualidade “N” correspondente. O projetista deve relacionar essa categoria à menor temperatura do metal, ao estado de tensões, à taxa de deformação, à espessura da chapa e às consequências da fratura.
A espessura altera tanto o histórico térmico do material quanto a solicitação estrutural. Uma chapa espessa esfria de maneira diferente de uma chapa fina após a laminação, a normalização ou a soldagem. Ela pode conter maior segregação ao longo da seção, desenvolve maior restrição em uma junta e pode apresentar tenacidade diferente entre as posições próximas à superfície e aquelas no meio da espessura. Soldar uma chapa de 100 mm com alto aporte térmico e múltiplos reaquecimentos não é metalurgicamente equivalente a soldar uma chapa de 12 mm do mesmo grau nominal. A faixa de qualificação, a localização do ensaio de impacto, a direção de amostragem e a energia de aceitação devem, portanto, seguir as normas aplicáveis ao produto e à soldagem.
O histórico térmico também inclui o reaquecimento durante passes de solda subsequentes, soldas de ponteamento, reparos e desempeno localizado com chama. Cada ciclo pode refinar, engrossar ou revenir parte da ZTA. No aço Q&T, o aquecimento repetido pode reduzir a resistência; no aço normalizado de grão fino, a exposição excessiva pode prejudicar o refino dos grãos. Os ensaios de qualificação devem representar o maior aporte térmico plausível, as temperaturas interpasse mínima e máxima e a faixa de espessura relevante. É por isso que um certificado de material não pode substituir uma qualificação de procedimento de soldagem.
O raciocínio sobre a temperatura de serviço deve terminar na estrutura real, e não no nome do grau. Confirme a condição de fornecimento, a espessura, a temperatura de impacto especificada, o procedimento de soldagem, as evidências de tenacidade da ZTA e o nível de restrição. Somente então será possível relacionar de forma confiável um determinado grau às cargas e temperaturas a que a fabricação estará submetida.
Forjados para Vasos de Pressão e Por Que ASTM A508/A508M É Diferente
ASTM A508/A508M-16 não é simplesmente uma designação para um aço carbono ou de liga com composição química especificada. Seu título identifica uma combinação controlada de forma do produto, aplicação em serviço, estado de tratamento térmico e prática de fabricação do aço: forjados de aço carbono e de liga, tratados a vácuo, temperados e revenidos, para componentes de vasos de pressão. Essa combinação é o ponto central.
Um forjado produzido a partir de uma família de aços de liga pode, portanto, atender a uma condição de fornecimento e não atender a outra. A mesma composição química geral não estabelece se o aço foi tratado a vácuo, forjado na forma exigida, temperado e revenido, ou aceito de acordo com os requisitos para vasos de pressão. Essas são questões técnicas distintas, e ASTM A508/A508M-16 as reúne em uma única especificação específica para a aplicação.
Escopo dos forjados tratados a vácuo para vasos de pressão
ASTM A508/A508M-16 abrange componentes forjados utilizados na construção de vasos de pressão. O produto não é uma barra genérica posteriormente usinada para se tornar um componente; trata-se de uma peça de aço carbono ou de liga, forjada e submetida à pressão, fornecida na condição temperada e revenida e sujeita a disposições relativas ao tratamento a vácuo. Consequentemente, o processo de fabricação e a condição de fornecimento fazem parte da identidade técnica da especificação.
A forjagem altera a forma e, geralmente, o padrão interno de deformação do aço, mas, por si só, não estabelece as propriedades mecânicas finais. Essas propriedades dependem da composição, da redução durante a forjagem, do tamanho da seção, do resfriamento, da têmpera, do revenimento e da localização de onde são retirados os corpos de prova de qualificação. Um forjado grande para vaso de pressão também apresenta um problema de temperabilidade ao longo da espessura muito mais significativo do que uma barra pequena. A superfície pode resfriar rapidamente, enquanto o centro resfria mais lentamente, produzindo diferentes produtos de transformação e diferentes níveis de tenacidade ao longo da seção se o tratamento térmico não for projetado e controlado para o componente.
O tratamento a vácuo aborda outra parte do risco. A redução dos gases dissolvidos e o controle das inclusões não metálicas podem ser muito importantes quando um forjado espesso precisa manter a tenacidade e suportar serviço cíclico ou de alta pressão. Esse requisito não afirma que todas as inclusões sejam eliminadas, nem substitui a forjagem ou o tratamento térmico. Trata-se de um controle adicional sobre a condição do aço líquido antes de o forjado atingir sua condição final de fornecimento.
É por isso que “temperado e revenido”, isoladamente, é insuficiente para descrever um forjado conforme A508/A508M. ASTM A668/A668M-16, uma especificação mais ampla para forjados, classifica os forjados de acordo com o tratamento térmico de fornecimento, incluindo as condições recozida, normalizada, normalizada e revenida, temperada e revenida e normalizada, temperada e revenida. Essa classificação informa ao usuário como o forjado foi tratado termicamente. A508/A508M acrescenta requisitos específicos da aplicação relativos ao tratamento a vácuo e ao processo de fabricação permitido.
A distinção também aparece em outras normas. ISO 683-1:2016 especifica requisitos técnicos de fornecimento para produtos semiacabados, barras, fio-máquina, produtos planos e forjados fornecidos em condições definidas de tratamento térmico e de superfície. DIN EN 10025-6:2023-06 abrange produtos planos laminados a quente de aços estruturais de alta resistência ao escoamento, fornecidos na condição temperada e revenida. Nenhuma dessas referências transforma um produto estrutural comum em um forjado para vaso de pressão. A forma do produto, a categoria de serviço e o processo especificado continuam sendo decisivos.
Fabricação básica em forno elétrico e alternativas permitidas
ASTM A508/A508M-16 exige a fabricação pelo processo de forno elétrico básico, salvo quando for utilizado um processo aceito de refino secundário ou refusão. Essa redação é um controle do processo, e não uma afirmação de que todos os fornos elétricos produzam aços idênticos. A prática de operação do forno, os materiais de carga, o refino, a desoxidação, o tratamento a vácuo, a fundição e a forjagem subsequente ainda influenciam a limpeza e a qualidade interna.
A World Steel Association identifica duas principais rotas de fabricação do aço: a rota alto-forno/forno básico a oxigênio e a rota forno elétrico a arco. Sua descrição de matérias-primas de 2024 distingue os insumos de cada uma: a rota integrada utiliza minério de ferro, carvão metalúrgico, calcário e aço reciclado, enquanto a rota do forno elétrico a arco utiliza principalmente aço reciclado, ferro diretamente reduzido ou gusa líquido e eletricidade. A U.S. Environmental Protection Agency também distingue o processo básico a oxigênio, que refina o ferro líquido do alto-forno com sucata, do processo separado de forno elétrico a arco.
Essa distinção entre rotas não deve ser confundida com as etapas posteriores de fabricação. A lingotamento contínuo transforma o aço líquido em placas, tarugos e blocos, que então são laminados para produzir produtos planos e longos, de acordo com a World Steel Association. Já um forjado para vaso de pressão exige um produto fundido adequado, seguido de deformação suficiente e de uma operação de forjagem controlada. O tratamento térmico ocorre depois dessas operações de conformação, ou parcialmente em conjunto com elas; ele não é outro nome para a rota de forno elétrico.
A redação de A508/A508M permite alternativas por meio de refino secundário ou refusão, em vez de tratar toda e qualquer rota primária de fusão como equivalente. O refino secundário pode controlar adicionalmente a composição, os gases e as inclusões após a fusão inicial. Os processos de refusão produzem um novo lingote a partir de aço previamente fabricado e podem proporcionar controle adicional sobre a segregação e a limpeza. Portanto, a estrutura da norma estabelece, em essência, que uma rota primária diferente somente pode ser aceitável quando a condição especificada de refino ou refusão fornecer a base técnica necessária.
Esse requisito não deve ser transferido para todos os produtos de aço. ASTM A434/A434M-24, por exemplo, abrange barras de aço de liga, trabalhadas a quente e acabadas a frio, temperadas e revenidas, e identifica a produção em forno Siemens-Martin, processo básico a oxigênio e forno elétrico como rotas permitidas de processamento da fusão. Uma especificação para barras pode permitir essas alternativas porque seu escopo, geometria do produto, premissas de serviço e disposições de aceitação são diferentes. A508/A508M é mais restrita porque um forjado para vaso de pressão está sujeito a consequências diferentes decorrentes de descontinuidades internas, segregação ou propriedades inadequadas ao longo da espessura.
Por que as normas específicas para aplicações impõem controles do processo
Os componentes de vasos de pressão não são avaliados apenas pela resistência nominal ao escoamento e pela resistência à tração. Sua falha pode envolver fratura frágil, fadiga, concentração de tensões, interação com soldas, danos relacionados ao hidrogênio ou uma hipótese de vazamento antes da ruptura que depende de um comportamento verificado do material. Os controles do processo ajudam a limitar causas que a composição química e os ensaios de tração, isoladamente, podem não detectar.
Para um forjado conforme A508/A508M, o processo especificado funciona em conjunto com a redução de forjagem, o tratamento a vácuo e o ciclo de têmpera e revenimento. O resultado é uma condição de fornecimento com várias camadas interligadas: uma forma de produto forjado; um histórico controlado de fusão e refino; um aço tratado a vácuo; e um estado definido de tratamento térmico. Remova uma dessas camadas e a descrição se modifica.
Essa lógica explica por que uma identificação do fornecedor como “aço de liga forjado, temperado e revenido” é tecnicamente incompleta. Ela pode identificar a forma e o tratamento térmico, mas nada dizer sobre o tratamento a vácuo ou a rota de fusão permitida. Por outro lado, “aço de forno elétrico” informa algo sobre a fabricação primária, mas não se o componente foi forjado, temperado e revenido, ou aceito de acordo com uma especificação para vasos de pressão.
Os controles do processo são, portanto, justificáveis quando a aplicação torna a qualidade interna e a rastreabilidade críticas para a segurança. Eles não devem ser generalizados para barras, chapas ou produtos estruturais comuns apenas porque esses produtos podem compartilhar elementos de liga ou uma condição temperada e revenida. BS EN 10025-3:2019 trata de produtos de aço estrutural soldável de grão fino, normalizados ou laminados com normalização, enquanto DIN EN 10025-6:2023-06 trata de produtos planos estruturais temperados e revenidos. Suas condições de fornecimento respondem a questões diferentes de serviço e fabricação.
ASTM A508/A508M-16 é diferente porque trata a rota de fabricação como parte do requisito do material para vasos de pressão. O aço não é definido apenas pela composição química do grau, mas pelo que ele é, por como foi fabricado, por como foi tratado e pelo local em que se destina a funcionar.

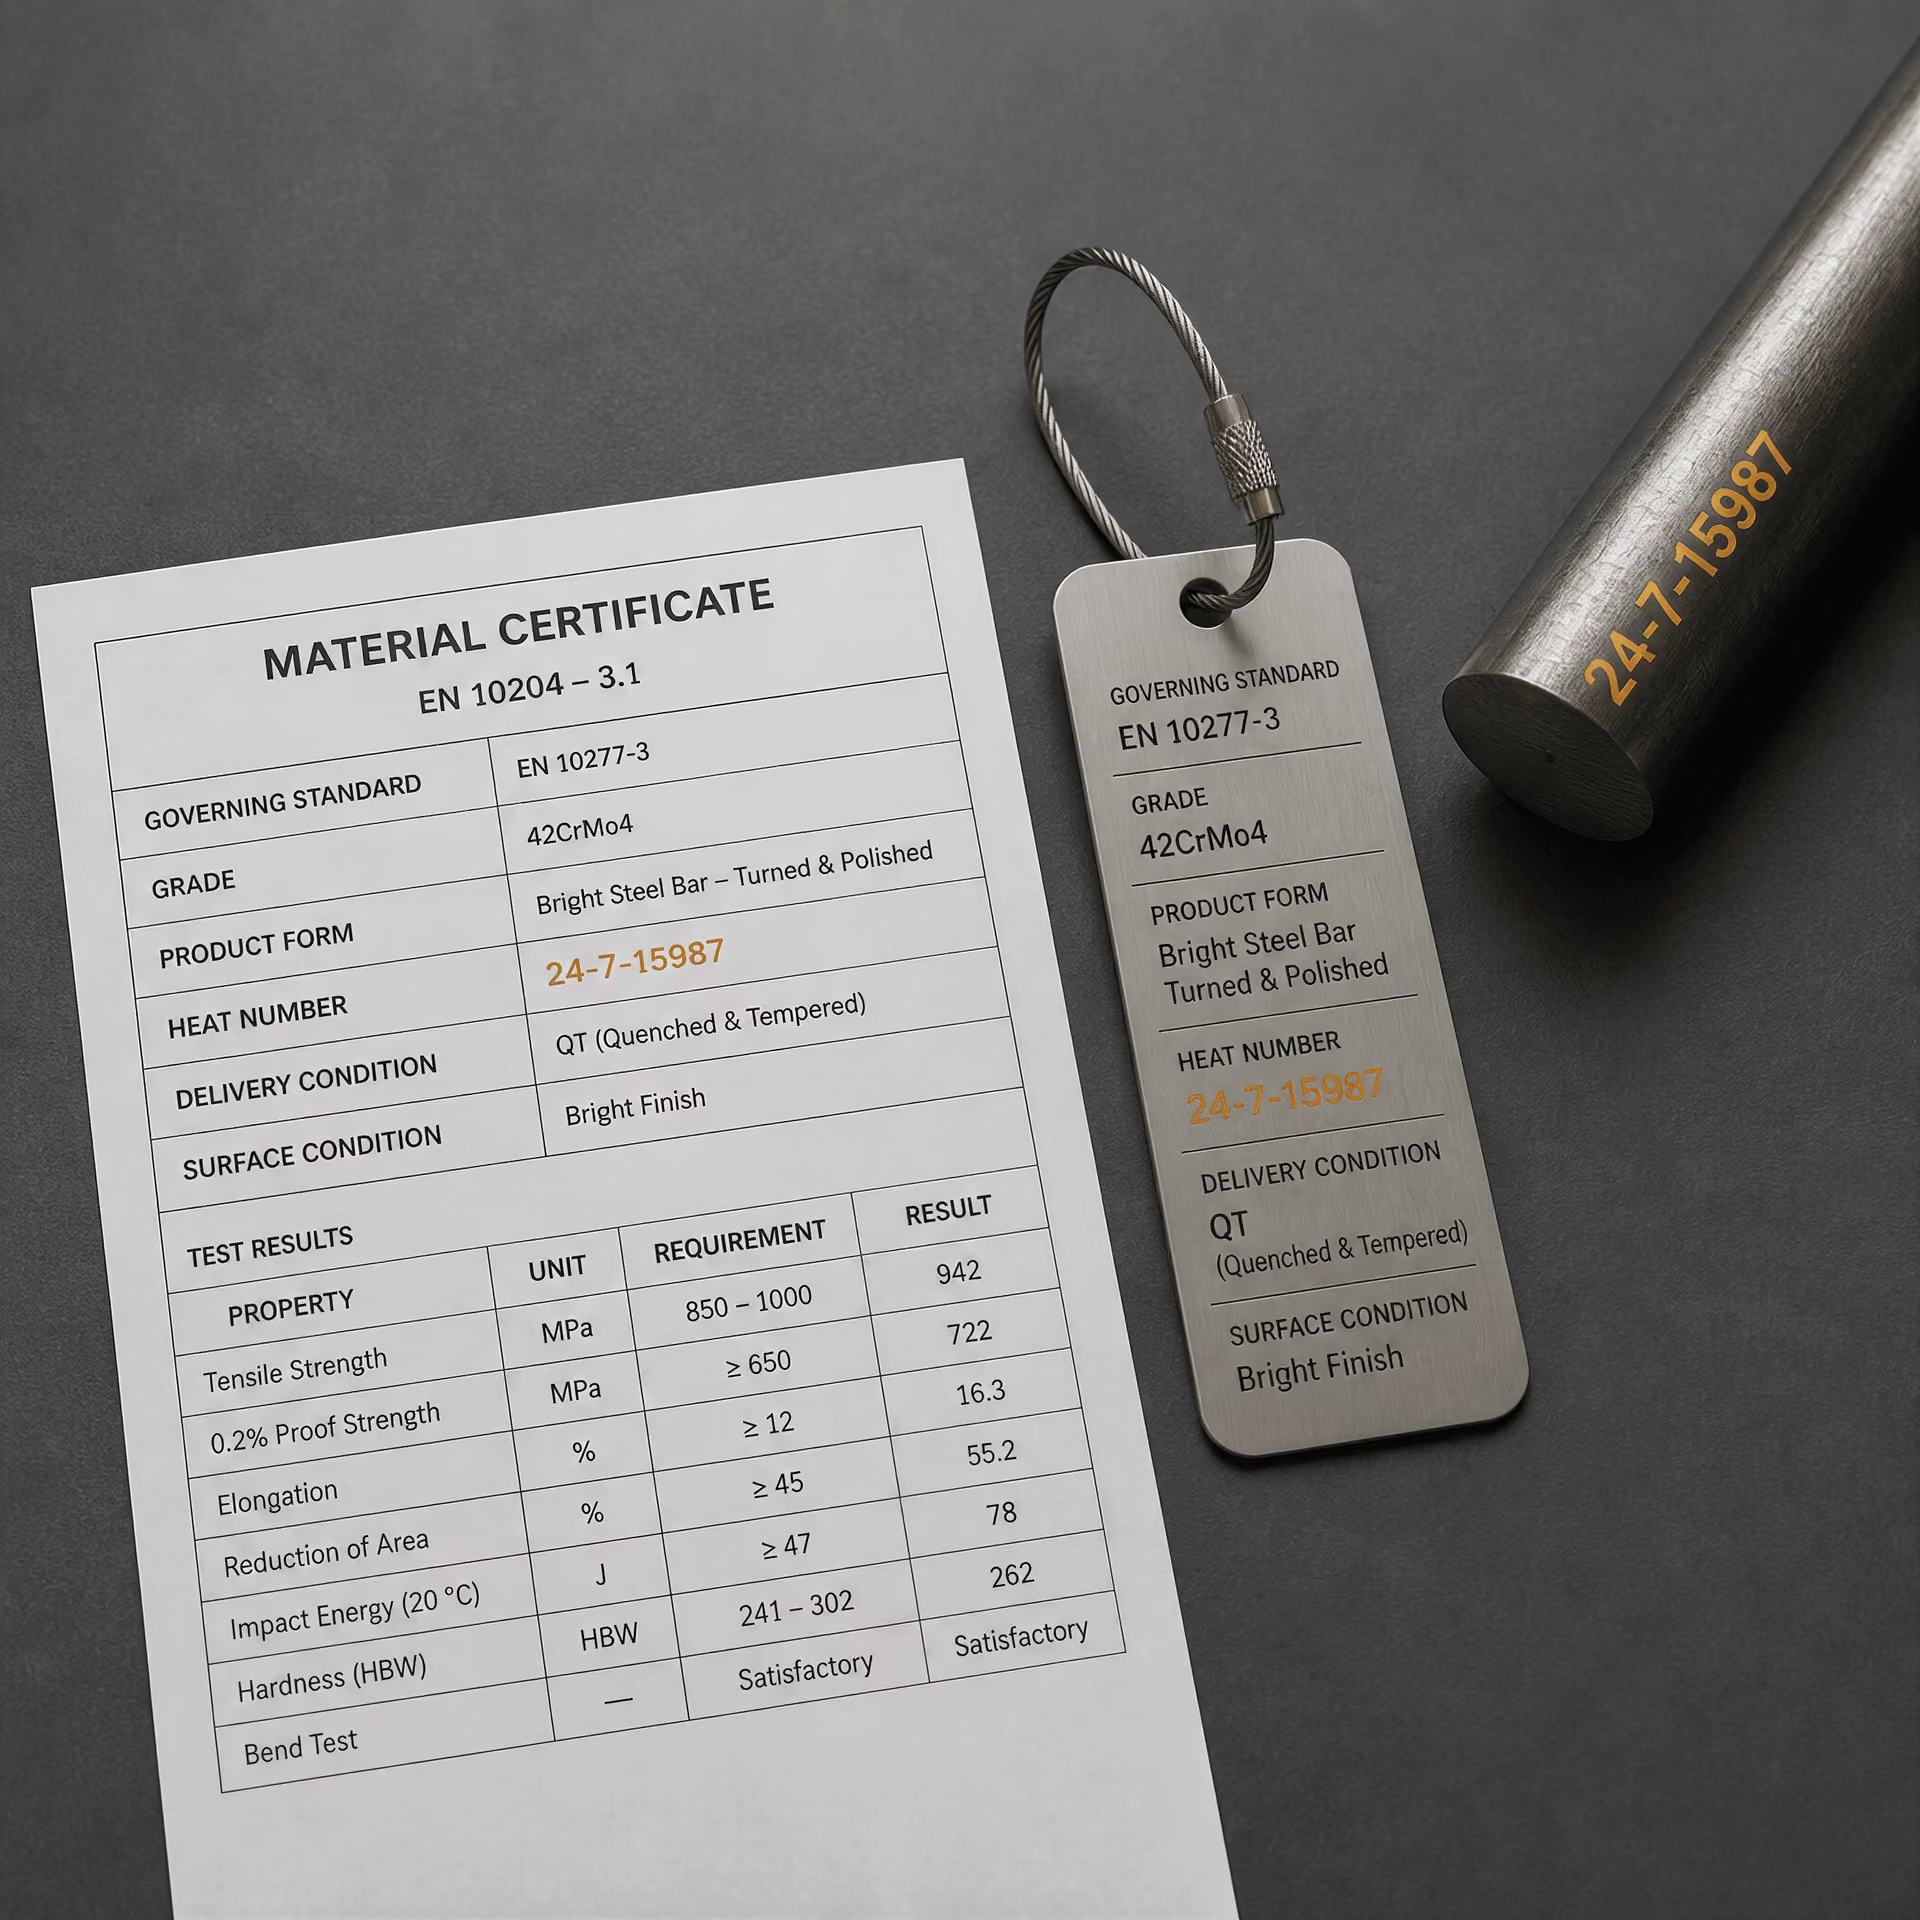
Como Ler um Certificado de Material e uma Citação de Norma
Um certificado de material não é uma descrição independente do aço. Ele é uma evidência de que um produto específico, identificado pelo grau, pelas dimensões e pelo número da corrida ou do vazamento, foi fornecido de acordo com requisitos definidos. Leia-o juntamente com a norma de produto citada e sua edição. “S355N conforme EN 10025-3” não tem o mesmo significado que “S355J2+N conforme EN 10025-2”, e “42CrMo4 +QT” não é intercambiável com o mesmo grau fornecido na condição recozida.
Grau, norma de produto e condição de fornecimento
Comece identificando a norma de produto aplicável, seu ano de publicação ou status de emenda, e a designação do grau exatamente como está escrita. A norma controla os limites químicos, as formas de produto permitidas, as condições de fornecimento, os requisitos mecânicos, as dimensões ou tolerâncias, as disposições de inspeção e quaisquer cláusulas suplementares. Um certificado que mencione apenas um grau, como S690Q ou 42CrMo4, é incompleto para a interpretação técnica, pois o mesmo grau pode ser abrangido por diferentes normas de produto ou fornecido em diferentes formas.
Em seguida, identifique a forma do produto. “Chapa”, “produto plano”, “barra”, “fio-máquina”, “forjado”, “tarugo” e “tubo sem costura” descrevem categorias diferentes de produtos, com regras distintas de ensaio e dimensionais. A lingotagem contínua produz placas, tarugos e blocos semielaborados; estes são então processados em produtos planos ou longos, conforme descrito pela World Steel Association em 2024. Portanto, um certificado de uma chapa laminada não estabelece automaticamente a conformidade de um anel forjado produzido a partir de aço de composição semelhante.
A condição de fornecimento é um estado definido por normas, não uma descrição geral do fornecedor. Ela pode combinar a forma do produto, o estado superficial, o tratamento térmico e os requisitos mecânicos. A ISO 683-1:2016 especifica requisitos técnicos de fornecimento para produtos semielaborados, barras, fio-máquina, produtos planos e forjados fabricados com aços não ligados para têmpera e revenimento, incluindo as condições normalizada e temperada e revenida. A notação “+N” geralmente identifica material normalizado ou laminado de forma normalizada quando a norma aplicável assim o define; “+QT” identifica material temperado e revenido. O significado preciso ainda decorre da norma citada.
A BS EN 10025-3:2019 abrange produtos planos e longos laminados a quente de aços estruturais de grão fino soldáveis, fornecidos na condição normalizada ou laminada de forma normalizada, incluindo graus como S275N e S355N. A DIN EN 10025-6:2023-06 abrange produtos planos laminados a quente de aços estruturais de alta resistência ao escoamento, fornecidos na condição temperada e revenida, incluindo designações como S690Q. Essas não são simplesmente designações alternativas para uma única condição de fornecimento. A normalização, a laminação de forma normalizada, a têmpera e o revenimento produzem microestruturas diferentes e, portanto, diferentes limites de resistência, tenacidade e fabricação.
Registre a espessura nominal, a largura, o comprimento ou o diâmetro, e verifique se o certificado informa dimensões nominais ou reais. A espessura pode afetar tanto os valores mecânicos especificados quanto o local de amostragem. A condição superficial também requer uma leitura separada: no estado laminado, com carepa removida, usinado, descascado ou retificado pode ter implicações diferentes para defeitos, inspeção dimensional e processamento posterior. Não deduza a qualidade superficial a partir de um sufixo de tratamento térmico.
Rota de fusão, número da corrida e rastreabilidade
A rota de fabricação é um campo separado da condição de fornecimento. A World Steel Association identifica duas principais rotas de produção de aço: a rota alto-forno/forno básico a oxigênio e a rota forno elétrico a arco. Em sua descrição de matérias-primas de 2024, a rota integrada utiliza minério de ferro, carvão metalúrgico, calcário e sucata reciclada, enquanto a rota do forno elétrico a arco utiliza principalmente sucata reciclada, ferro diretamente reduzido ou gusa líquido e eletricidade. A U.S. Environmental Protection Agency descreveu o processo básico a oxigênio como o refino de ferro líquido de alto-forno com sucata, enquanto trata o processo de forno elétrico a arco como uma rota siderúrgica separada.
Um certificado pode identificar o processo do forno, o refino secundário, o tratamento a vácuo, a refusão por eletroescória ou outra qualificação de rota. Não trate essas informações como prova de uma condição de tratamento térmico. A ASTM A434/A434M-24 permite a produção em forno Siemens-Martin, forno básico a oxigênio e forno elétrico para suas barras de aço-liga laminadas a quente e acabadas a frio, temperadas e revenidas. A ASTM A508/A508M-16, por outro lado, exige fabricação em forno elétrico básico, salvo quando se utiliza refino secundário ou refusão. Essas cláusulas impõem requisitos de rota porque a norma de produto assim determina; elas não significam que todo aço temperado e revenido deva ser fundido em forno elétrico.
O número da corrida, o número do vazamento ou a identificação da fusão é o vínculo entre o certificado e o material físico. Ele deve constar do certificado, da marcação do produto, da etiqueta do feixe, da documentação do forjado ou do registro de controle do material. A rastreabilidade pode passar por vários identificadores: corrida do forno, veio ou vazamento de lingotamento contínuo, placa ou tarugo, lote de laminação, carga de forjamento e número da peça final. Verifique se a cadeia é contínua. Um resultado de ensaio da corrida H1234 não pode ser atribuído à corrida H1235 simplesmente porque ambas têm o mesmo grau e foram processadas no mesmo dia.
Quando o certificado informar “análise de panela”, “análise do produto” ou “análise de verificação”, leia o termo com atenção. A análise de panela representa a composição informada do metal líquido da corrida; a análise do produto é realizada no produto acabado e pode estar sujeita a desvios permitidos diferentes. Carbono, manganês, silício, cromo, níquel, molibdênio, fósforo, enxofre, nitrogênio e elementos de microliga devem ser comparados com os limites da norma citada, e não com uma tabela genérica de graus de outra edição.
Ensaios mecânicos, tratamento térmico e critérios de aceitação
Separe o resultado registrado do requisito de aceitação. Um certificado pode apresentar limite de escoamento, resistência à tração, alongamento, energia de impacto, dureza, redução de área ou resultado de um exame não destrutivo. Cada valor requer sua direção de ensaio, localização do corpo de prova, faixa de espessura, temperatura de ensaio, unidade e método normativo. Por exemplo, um resultado de impacto de 40 J não pode ser interpretado sem saber se corresponde à energia Charpy com entalhe em V a 0 °C, −20 °C ou outra temperatura especificada.
Verifique se o resultado é um valor medido ou uma declaração de conformidade, e se a norma exige ensaio de cada corrida, de cada lote, de cada forjado ou de uma amostra definida. A aceitação pode depender do limite mínimo de escoamento, da faixa de resistência à tração, do alongamento mínimo, da média da energia de impacto e do valor mínimo individual, da faixa de dureza ou do procedimento de reensaio permitido. “Aprovado” só é útil quando os critérios aplicáveis estão visíveis ou são claramente referenciados.
O registro do tratamento térmico deve identificar a condição, o forno ou equipamento, o lote, as datas do tratamento quando exigidas, as temperaturas, o tempo de permanência, o método de resfriamento e os detalhes do revenimento. A SAE AMSH6875C estabelece requisitos para o tratamento térmico de aços que incluem equipamentos de forno, procedimentos, temperaturas e métodos de ensaio. A ASTM A668/A668M-16 classifica os forjados pela condição de tratamento térmico de fornecimento, incluindo as condições recozida, normalizada, normalizada e revenida, temperada e revenida, e normalizada, temperada e revenida. Essas categorias descrevem o que foi feito ao forjado antes do fornecimento; elas não identificam se o aço foi produzido por BOF ou EAF.
Por fim, examine os requisitos suplementares. Eles podem abranger ensaio ultrassônico, ensaio de tração na direção da espessura, ensaio de impacto, tamanho de grão, limpeza, controles de soldabilidade, mapeamento de dureza, inspeção superficial ou restrições relativas a elementos residuais. Esses requisitos geralmente são estabelecidos por uma especificação de compra ou por uma cláusula adicional, e não pelo nome do grau em si. O certificado só tem significado técnico quando o grau, a norma de produto e sua edição, a forma do produto, as dimensões, a condição de fornecimento, a declaração de rota, a identificação da corrida, o registro do tratamento e as evidências de ensaio se referem todos ao mesmo material.
Interpretações equivocadas comuns e uma estrutura de comparação baseada em normas
Por que EAF não significa um único comportamento universal do material
“Aço EAF” identifica uma rota de produção siderúrgica, não um conjunto de propriedades finais. A World Steel Association afirma que as duas principais rotas de produção de aço são a rota do alto-forno–forno básico a oxigênio (BF–BOF) e a rota do forno elétrico a arco (EAF). A entidade também distingue seus principais insumos: a rota integrada utiliza minério de ferro, carvão metalúrgico, calcário e aço reciclado, enquanto a rota EAF utiliza principalmente aço reciclado, ferro diretamente reduzido (DRI), ferro-gusa líquido e eletricidade.
Essa distinção é importante, mas, por si só, não prevê a condição final de fornecimento. Uma carga de EAF composta principalmente por aço reciclado pode conter elementos residuais, como cobre, estanho ou cromo, diferentes daqueles presentes em uma carga baseada principalmente em DRI. A seleção da sucata, a diluição com DRI ou ferro-gusa líquido, a prática de operação do forno, a injeção de oxigênio, o controle da escória, o refino secundário e o tratamento a vácuo afetam a composição química e a limpeza resultantes. O produtor também pode lingotar o aço na forma de placas, tarugos ou blocos e, posteriormente, aplicar diferentes reduções, regimes de resfriamento e operações de acabamento. A World Steel Association descreve diretamente essa sequência: a lingotamento contínuo produz placas, tarugos e blocos semielaborados, que são posteriormente laminados para produzir produtos planos e longos.
Portanto, a rota EAF não determina se um produto será dúctil, de granulação grosseira, sensível a inclusões, soldável ou adequado para uma condição específica de fadiga. Esses resultados dependem da composição química do grau, dos limites para elementos residuais, do controle de nitrogênio e hidrogênio, das práticas de lingotamento e redução, do refino de grão, das dimensões do produto e do tratamento térmico. A U.S. Environmental Protection Agency diferenciou claramente as rotas em 1995: a produção de aço pelo processo básico a oxigênio refina o ferro líquido do alto-forno com sucata, enquanto a produção de aço em EAF é um processo separado. Essa afirmação separa a rota da qualificação posterior do produto; ela não cria uma categoria de material EAF com comportamento universal.
As normas também podem tratar a rota de maneira diferente. A ASTM A434/A434M-24 permite as rotas de fusão em forno Siemens-Martin, forno básico a oxigênio e forno elétrico para barras de aço-liga especificadas, temperadas e revenidas, desde que sejam atendidos os demais requisitos da norma. Por outro lado, a ASTM A508/A508M-16 exige a produção em forno elétrico básico para os forjados destinados a vasos de pressão abrangidos pela norma, salvo quando for utilizado refino secundário ou refusão. Portanto, a rota é uma variável de conformidade quando a norma assim o estabelece, mas continua sendo apenas uma variável. Um certificado de usina que indique “EAF” não pode substituir o grau especificado, a forma do produto, as dimensões, a condição de tratamento térmico e os resultados dos ensaios.
Por que normalizado não é o mesmo que temperado e revenido
Normalizado e temperado e revenido descrevem condições metalúrgicas de fornecimento, e não nomes alternativos para o mesmo tratamento. Na normalização, o aço é aquecido acima da faixa de transformação relevante e resfriado ao ar parado. O tratamento refina ou restabelece a estrutura ferrítico-perlítica e reduz alguns efeitos da laminação ou do forjamento anterior. A resistência e a tenacidade resultantes dependem do carbono equivalente, do teor de elementos de liga, da espessura da seção e das condições de resfriamento.
A têmpera é diferente. O aço é aquecido para formar austenita e, em seguida, resfriado rapidamente o suficiente para produzir um produto de transformação substancialmente mais duro, normalmente martensita ou uma mistura de martensita e bainita. O revenimento é realizado posteriormente para reduzir as tensões de têmpera e ajustar a dureza, a resistência e a tenacidade. Consequentemente, a estrutura final não é a mesma produzida pela normalização, e as duas condições não devem ser intercambiadas em uma especificação ou procedimento de fabricação.
Um terceiro termo causa confusão recorrente: laminado normalizado. Em um regime de laminação normalizada, os passes finais de laminação são controlados de modo que a condição resultante se assemelhe à do aço normalizado, embora o produto possa não receber um tratamento separado de normalização completa em forno. A temperatura, a redução e o controle do passe de acabamento fazem parte da rota. “Normalizado” e “laminado normalizado” são descrições de fornecimento relacionadas, mas não são declarações de processo idênticas.
A BS EN 10025-3:2019 abrange produtos planos e longos de aço estrutural soldável, de grão fino, laminados a quente e fornecidos na condição normalizada ou laminada normalizada. Essa redação é deliberada. Ela define uma família de condições de fornecimento permitidas, juntamente com graus, qualidades e espessuras especificados de até 250 mm; não implica que todo produto da família tenha recebido o mesmo histórico térmico.
Os produtos temperados e revenidos são regidos por uma lógica de propriedades diferente. A DIN EN 10025-6:2023-06 abrange produtos planos laminados a quente de aços estruturais de alta resistência ao escoamento, fornecidos na condição temperada e revenida. A resistência especificada é obtida por meio de têmpera e revenimento, com requisitos dependentes da espessura e limites correspondentes para soldagem, conformação e aquecimento para reparo. Um grau normalizado com resistência nominal ao escoamento semelhante não é automaticamente um substituto, pois a microestrutura, a distribuição de dureza, o comportamento ao longo da espessura e a resposta da zona afetada pelo calor podem ser diferentes.
A ASTM A668/A668M-16 mostra por que a redação referente à condição de fornecimento deve ser interpretada com precisão. Ela classifica os forjados de aço-carbono e aço-liga como recozidos, normalizados, normalizados e revenidos, temperados e revenidos ou normalizados, temperados e revenidos. Essas são classificações distintas, e não variações meramente estilísticas. Da mesma forma, a ISO 683-1:2016 especifica requisitos técnicos de fornecimento para produtos semielaborados, barras, fio-máquina, produtos planos e forjados em condições definidas de tratamento térmico e de superfície. “Tratado termicamente” é uma expressão vaga demais quando a norma aplicável distingue esses estados.
Por que graus equivalentes não correspondem automaticamente a condições de fornecimento equivalentes
A designação de um grau geralmente controla a composição química e um conjunto de requisitos mecânicos ou tecnológicos. Ela nem sempre identifica o produto completo que chega à fabricação. Dois documentos podem designar aços quimicamente comparáveis, mas diferir quanto à forma do produto, à faixa de espessura, ao tratamento térmico de fornecimento, à condição da superfície, ao local de amostragem, à temperatura do ensaio, à frequência do ensaio de impacto, ao exame ultrassônico ou à rota de fabricação permitida.
A forma do produto é a primeira verificação. Uma chapa, uma barra, um forjado e um fio-máquina não desenvolvem o mesmo histórico de deformação nem a mesma uniformidade de propriedades, mesmo quando sua composição química nominal é semelhante. A espessura também é decisiva: as velocidades de resfriamento e os efeitos de segregação variam com o tamanho da seção, de modo que um requisito estabelecido para uma chapa de 20 mm não pode ser aplicado automaticamente a um forjado de 180 mm.
Em seguida, a condição de fornecimento deve ser correspondida com exatidão. Um produto normalizado, um produto laminado normalizado e um produto temperado e revenido podem apresentar valores semelhantes de resistência ao escoamento, mas ter dureza, tenacidade e restrições de soldagem diferentes. A condição da superfície também é relevante. Superfícies “como laminadas”, desincrustadas, usinadas, acabadas a frio e forjadas pressupõem condições diferentes quanto à descarbonetação, à carepa, à tolerância dimensional e à inspeção.
As disposições relativas aos ensaios podem invalidar uma alegação de equivalência feita de maneira superficial. Deve-se verificar se os ensaios de tração e impacto são obrigatórios, onde os corpos de prova são retirados, qual orientação é utilizada e se os ensaios são realizados por corrida, lote, forjado ou faixa de espessura. A ISO 683-1:2016, a BS EN 10025-3:2019, a DIN EN 10025-6:2023-06 e as normas ASTM para forjados vinculam os requisitos a categorias definidas de produtos, e não apenas à composição química.
Lista de verificação para comparação de materiais
- Rota Registre a rota de fusão e refino quando exigido.
- Forma do produto Identifique se é chapa grossa, barra, fio-máquina, peça forjada ou outra forma.
- Tratamento térmico Indique a condição recozida, normalizada, laminada normalizada, temperada e revenida ou outra condição definida.
- Superfície e dimensões Registre o acabamento, a espessura, o diâmetro, as tolerâncias e o tamanho da seção.
- Ensaios Compatibilize os requisitos de tração, impacto, dureza, inspeção e amostragem com a norma aplicável.
- Evidências Vincule o certificado, o número da corrida, o registro do tratamento e o relatório de ensaio ao produto físico.
Uma matriz de comparação prática deve, portanto, colocar a rota de fabricação em uma coluna, mas nunca deixá-la como a coluna decisiva. As demais colunas devem identificar a forma do produto e a faixa de dimensões, o grau e a norma aplicável, o tratamento térmico de fornecimento, a condição da superfície, os requisitos mecânicos e de impacto, a inspeção suplementar e as evidências de verificação, como o número da corrida, o registro do tratamento, o relatório de ensaio e a declaração de conformidade. A comparação final deve percorrer a linha completa: rota → forma do produto → tratamento térmico → norma e grau → requisitos de ensaio e superfície → evidências documentadas. Somente então duas condições de fornecimento nominalmente semelhantes poderão ser consideradas tecnicamente comparáveis.
Referências
- [1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM A668/A668M-16, 2016. https://store.astm.org/a0668_a0668m-16.html
- [2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM A508/A508M-16, 2016. https://store.astm.org/a0508_a0508m-16.html
- [3] Heat-treatable steels, alloy steels and stainless steels — Part 1. ISO 683-1:2016, 2016. https://www.iso.org/standard/70642.html
- [4] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [5] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [6] Hot rolled products of structural steels — Part 6. DIN EN 10025-6:2023-06, 2023. https://www.dinmedia.de/en/standard/din-en-10025-6/366216503