




1. Escopo, terminologia e a diferença entre um tratamento e uma condição de fornecimento
Este artigo trata da têmpera de recozimento e da normalização de aços, não de todos os ciclos térmicos aplicados a ligas ferrosas. Têmpera, revenimento, alívio de tensões, recozimento para esferoidização, austêmpera, martêmpera, cementação e endurecimento superficial são tratamentos distintos, mesmo quando aparecem na mesma rota de produção. A distinção é importante porque “recozido” e “normalizado” não identificam formas intercambiáveis de tornar o aço mais macio. Eles descrevem históricos térmicos, trajetórias de transformação, microestruturas e, em muitas especificações, diferentes condições de fornecimento.
Os três estágios de um tratamento térmico
- Aquecimento Elevar o aço até a temperatura selecionada.
- Manutenção Manter por tempo suficiente para a equalização térmica e as alterações metalúrgicas necessárias.
- Resfriamento Resfriar sob a taxa, o meio ou a condição de forno definidos.
Um tratamento térmico é uma sequência. Ele inclui o aquecimento do aço até uma temperatura selecionada, a manutenção nessa temperatura por tempo suficiente para que ocorram as alterações térmicas e metalúrgicas necessárias e o resfriamento sob uma condição definida. O tratamento pode ser especificado pela temperatura do forno, pelo tempo na temperatura, pela taxa de resfriamento, pelo meio de resfriamento, pela atmosfera, pelo tamanho da seção e pela condição anterior do aço. Uma condição de fornecimento registra o estado em que o produto é fornecido após essa sequência. “Normalizado”, “recozido” e “normalizado e revenido” podem, portanto, descrever a condição de uma chapa, barra, peça forjada ou outro produto, em vez de constituir uma instrução completa para reproduzir o tratamento.
A mesma palavra pode ter consequências práticas diferentes em diferentes graus. O teor de carbono, as adições de liga, a espessura da seção, o tamanho do grão da austenita, o controle do forno e a taxa de resfriamento afetam a ferrita, a perlita, a bainita ou a martensita finais. Nenhuma temperatura universal de recozimento ou normalização deve ser indicada sem identificar o grau e a especificação aplicável.
Como a ASTM A941-16 rege a terminologia geral de aços
A ASTM A941-16, Terminologia padrão relacionada a aço, aço inoxidável, ligas relacionadas e ferro-ligas, fornece um vocabulário geral para documentos sobre aços. Ela é uma referência terminológica, não um procedimento universal de tratamento térmico. Sua função é estabelecer um significado comum quando uma norma de produto, um método de ensaio ou outro documento normativo não tiver fornecido uma definição mais específica.
Uma definição em uma norma ASTM específica prevalece sobre uma definição geral idêntica na ASTM A941-16. Strong evidence
Essa ressalva é decisiva. A ASTM A941-16 estabelece que uma definição presente em uma norma ASTM específica prevalece sobre uma definição geral idêntica na norma de terminologia. Portanto, o leitor não deve retirar uma definição da A941-16 e aplicá-la mecanicamente a todas as especificações de chapas, barras, peças forjadas, componentes de vasos de pressão ou trilhos. A norma de produto pertinente prevalece quando define o termo de maneira diferente, acrescenta uma faixa de temperatura, prescreve um método de resfriamento ou limita a condição a determinado grau e forma de produto.
| Característica | Normalização | Recozimento |
|---|---|---|
| Transformação inicial | Austenitização | Depende do tipo de recozimento; o recozimento pleno geralmente envolve austenitização |
| Método de resfriamento | Ar ou gás em circulação livre | Resfriamento lento controlado, frequentemente no forno |
| Estrutura típica | Ferrita–perlita mais fina ou outros produtos dependentes do grau | Ferrita–perlita relativamente grosseira em graus adequados |
| Resultado típico | Maior resistência e dureza que o recozimento pleno | Menor dureza e melhor usinabilidade ou ductilidade |

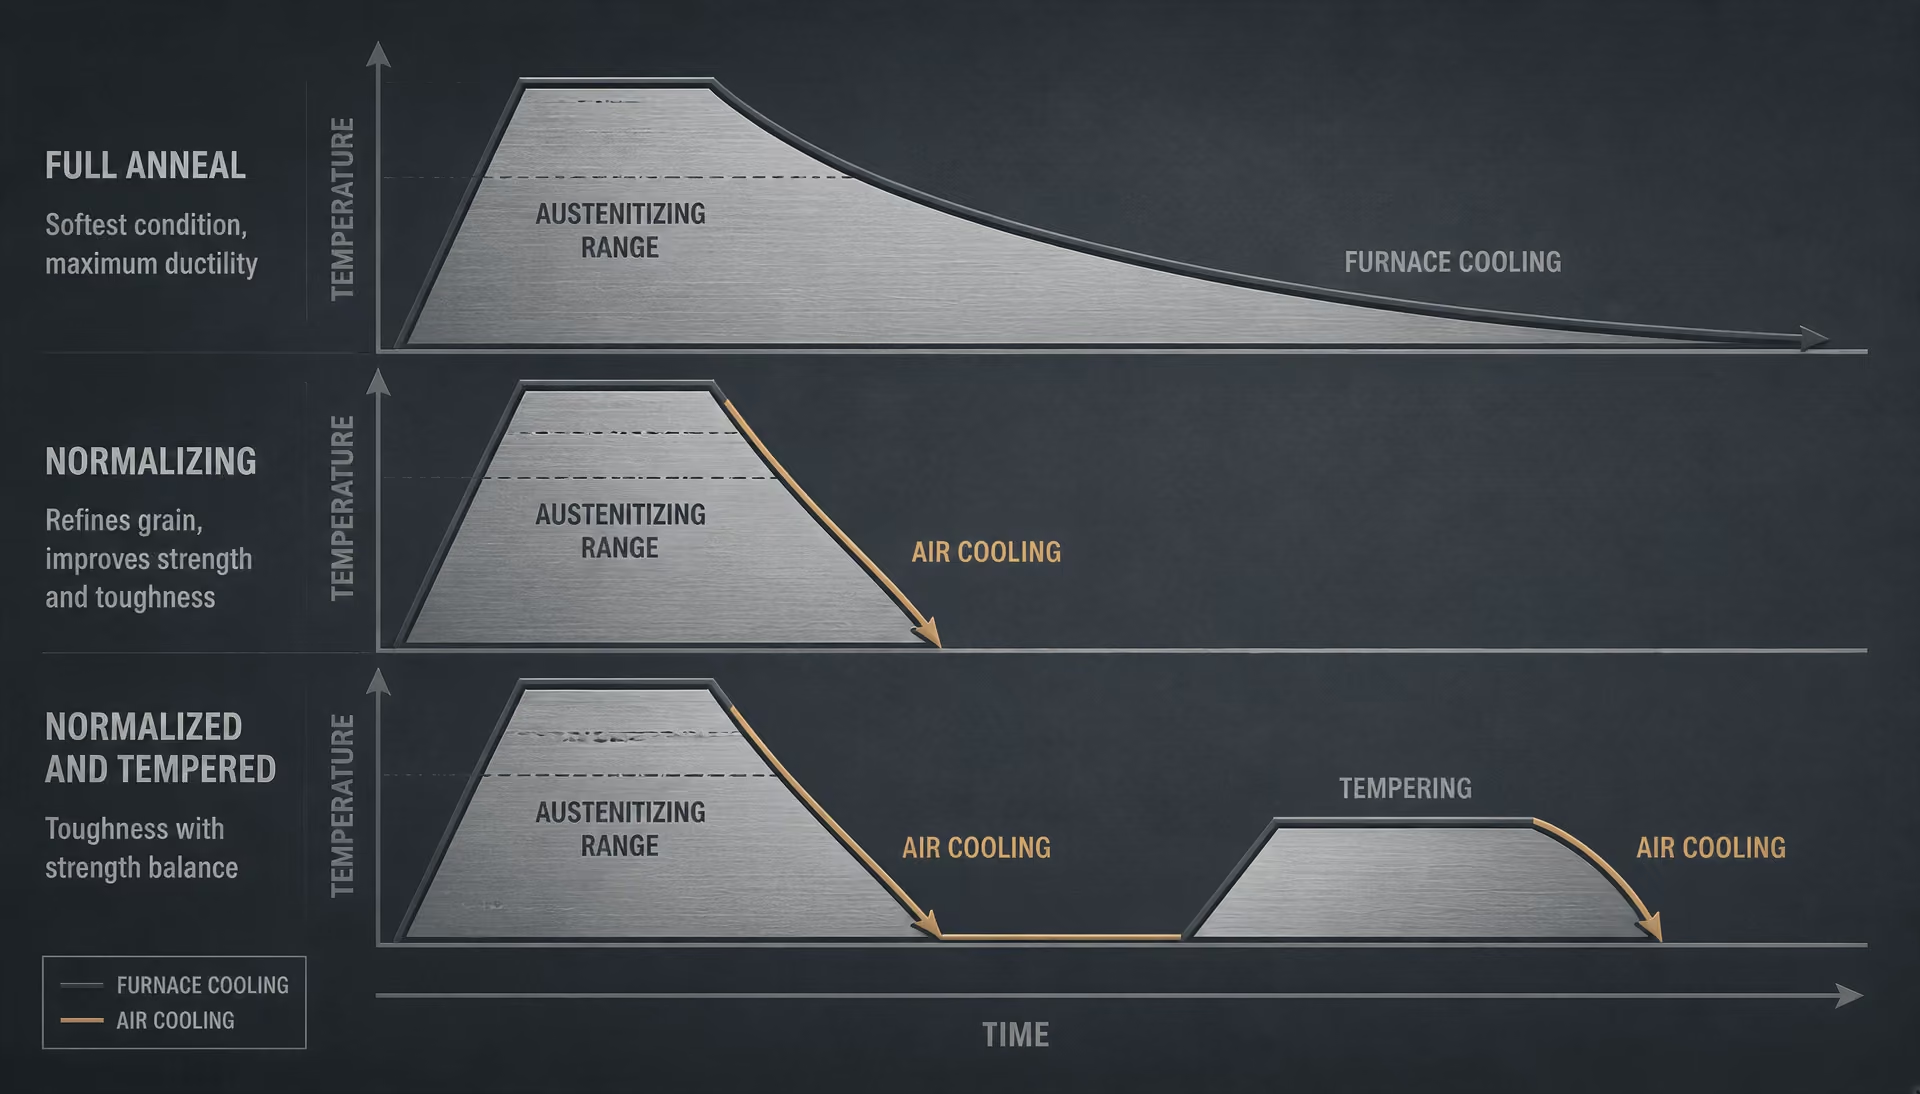
A distinção metalúrgica geral permanece clara. A normalização é normalmente um tratamento de austenitização seguido de resfriamento ao ar ou em outro gás em livre circulação. O vocabulário do Karlsruhe Institute of Technology define-a como austenitização seguida de resfriamento ao ar livre, com o objetivo de produzir um tamanho de grão e uma composição mais uniformes. A descrição da Bodycote de 2024 fornece uma faixa indicativa de aproximadamente 800–920 °C: o aço é aquecido o suficiente para formar novos grãos austeníticos e, em seguida, resfriado livremente ao ar ou em gás. Essa faixa é descritiva, não uma especificação para todos os aços.
Recozimento é um termo mais amplo. Ele pode significar recozimento completo, recozimento de processo, recozimento para esferoidização, recozimento para alívio de tensões ou outra operação controlada de aquecimento e resfriamento, dependendo do documento. A Circular 409, de 1935, do National Bureau of Standards, diferenciava o recozimento de processo da normalização ao situar o recozimento de processo abaixo ou próximo da faixa de temperatura crítica inferior, enquanto a normalização era descrita como o aquecimento a aproximadamente 100 °F acima da faixa crítica, seguido de resfriamento ao ar parado. Essas descrições históricas estabelecem o contraste, mas os requisitos modernos continuam sendo específicos para cada grau.
Por que normalizado, recozido e normalizado e revenido descrevem a condição do material
“Recozido” identifica um aço que recebeu um tratamento de recozimento ou que é fornecido em estado recozido segundo a especificação aplicável. Na rota comum de recozimento completo, o aço é aquecido até a faixa austenítica, mantido nessa faixa para transformação e equalização da temperatura e resfriado lentamente — frequentemente junto com o forno — para reduzir a dureza e promover uma estrutura relativamente grosseira de ferrita e perlita em graus de carbono e de baixa liga adequados. O recozimento de processo é diferente: em geral, é realizado abaixo ou próximo da temperatura crítica inferior para restaurar a ductilidade do aço de baixo carbono trabalhado a frio, sem transformar completamente a estrutura.
“Normalizado” normalmente identifica um aço que foi austenitizado e resfriado ao ar. Em comparação com o resfriamento no forno após o recozimento completo, o resfriamento ao ar geralmente produz uma estrutura de transformação mais fina e maior resistência, embora o resultado dependa da temperabilidade e do tamanho da seção. A normalização pode refinar grãos grosseiros, reduzir irregularidades estruturais após a forjamento ou laminação e estabelecer uma condição inicial repetível antes da usinagem ou de um tratamento térmico adicional. Ela não é simplesmente um recozimento mais rápido.[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
A referência laboratorial para o 4140 do Massachusetts Institute of Technology ilustra por que é necessário identificar o grau. Para a normalização do 4140, a referência de 2007 indica uma faixa aproximada de austenitização de 850–875 °C, seguida de uma manutenção para equalização da temperatura e de resfriamento ao ar até a temperatura ambiente. Essa faixa não pode ser transferida para um grau de aço-carbono comum ou para uma seção espessa sem verificar os dados aplicáveis. A adição de elementos de liga altera o comportamento das transformações; as dimensões alteram a taxa de resfriamento experimentada no centro.
“Normalizado e revenido” registra dois tratamentos sucessivos. Primeiro, o aço é normalizado. Em seguida, é reaquecido abaixo da faixa de transformação pertinente e mantido nessa condição para revenir os produtos formados durante o resfriamento. O revenimento reduz a fragilidade associada aos produtos de transformação duros e ajusta a resistência, a tenacidade e a ductilidade. A condição hifenizada não é outro nome para normalização e não é equivalente ao material recozido. Ela informa ao usuário que o aço fornecido possui um histórico combinado específico.
A ISO 683-1:2016 trata as condições normalizada e normalizada e revenida como condições de fornecimento especificadas para aços tratáveis termicamente não ligados. Strong evidence
A ISO 683-1:2016 demonstra a importância contratual dessa linguagem. A norma especifica requisitos técnicos de fornecimento para aços não ligados tratáveis termicamente fornecidos em condições que incluem os estados normalizado e normalizado e revenido. Nesse contexto, a condição faz parte do requisito do produto: ela pode afetar as propriedades mecânicas especificadas, a inspeção, a marcação e a aceitação. Portanto, um certificado de usina que declare “normalizado” não está apenas descrevendo o que ocorreu em um forno; ele registra como o produto foi fornecido em conformidade com a norma.
Quando uma norma de produto, de grau ou regulatória substitui uma definição geral
O documento normativo aplicável deve ser lido antes da seleção do ciclo do forno. Uma norma de produto pode especificar a temperatura de austenitização, o tempo mínimo de manutenção, o resfriamento ao ar, a dureza máxima, as propriedades de tração, os ensaios de impacto ou uma combinação permitida de tratamentos. Ela também pode usar “recozido” para incluir uma faixa definida de práticas que não seriam idênticas a um recozimento completo de manual. A designação do grau, por si só, é insuficiente quando a mesma composição química é fornecida como chapa, barra, peça forjada ou componente que contenha pressão.
Os requisitos regulatórios podem ser ainda mais rigorosos. De acordo com a 49 CFR § 179.500-6, determinados tratamentos térmicos de tanques de aço consistem em recozimento ou normalização seguidos de revenimento, e a temperatura de revenimento não deve ser inferior a 1000 °F. Esse requisito rege o componente de tanque regulamentado mesmo que uma descrição geral de manual permitisse outra sequência. O regulamento também mostra por que “normalizado” não pode ser tratado como uma garantia independente de desempenho em serviço: a etapa de revenimento exigida faz parte da condição especificada.
Condição de fornecimento Estado metalúrgico documentado no qual um produto é fornecido após sua sequência de tratamento térmico.
A regra prática é simples: use definições amplas para compreender a diferença metalúrgica e, em seguida, use o grau, a norma do produto, o desenho, a especificação de compra ou o regulamento para determinar o que os termos exigem. O recozimento geralmente enfatiza o resfriamento controlado e a redução da dureza; a normalização geralmente enfatiza a austenitização seguida de resfriamento ao ar e uma estrutura mais fina e uniforme. A condição de fornecimento é o resultado documentado, não um substituto para o histórico térmico completo.
2. A base ferro–carbono: temperaturas críticas, austenita e transformação
Ferrita, perlita, cementita e austenita
O recozimento e a normalização não podem ser definidos apenas pela temperatura, pois seus resultados dependem de quais fases existem durante o aquecimento e de como essas fases se transformam durante o resfriamento. O modelo inicial útil é o diagrama de fases ferro–carbono, complementado pelos diagramas de transformação em resfriamento contínuo (CCT) e de transformação temperatura–tempo (TTT). As obras Heat Treating of Steel e Metallurgy for the Non-Metallurgist, da ASM, utilizam essa estrutura para relacionar a austenitização, a taxa de resfriamento, o tamanho de grão e as propriedades finais.
| Constituinte ou condição | Valor ou descrição |
|---|---|
| Solubilidade do carbono na ferrita a 727 °C | Aproximadamente 0.022 wt% C |
| Composição eutetoide do aço-carbono comum | Aproximadamente 0.76–0.80 wt% C |
| Cementita | Fe₃C |
| Estrutura cristalina da austenita | Cúbica de face centrada |
Terminologia do sistema ferro–carbono
- Ferrita
- Forma cúbica de corpo centrado do ferro, com solubilidade de carbono comparativamente baixa.
- Cementita
- Carboneto de ferro, Fe₃C, duro e frágil.
- Perlita
- Agregado bifásico de ferrita e cementita.
- Austenita
- Ferro cúbico de face centrada que pode dissolver substancialmente mais carbono que a ferrita.
A ferrita é a forma cúbica de corpo centrado do ferro, geralmente designada como α-ferrita. Ela consegue dissolver apenas uma pequena quantidade de carbono. A 727 °C, por exemplo, a solubilidade máxima de equilíbrio do carbono na ferrita é aproximadamente 0,022% em massa de C; em temperaturas mais baixas, ela é ainda menor. A ferrita é relativamente macia e dúctil, portanto, um aço que contenha uma grande fração de ferrita geralmente apresenta baixa dureza e boa conformabilidade.
A cementita é o carboneto de ferro, Fe₃C. Ela é dura e frágil, e sua distribuição é tão importante quanto sua quantidade total. A cementita pode ocorrer na forma de lâminas na perlita, de partículas em uma estrutura esferoidizada ou de redes contínuas nos contornos de grão da austenita prévia. Essas formas não produzem a mesma usinabilidade, ductilidade ou comportamento à fratura.

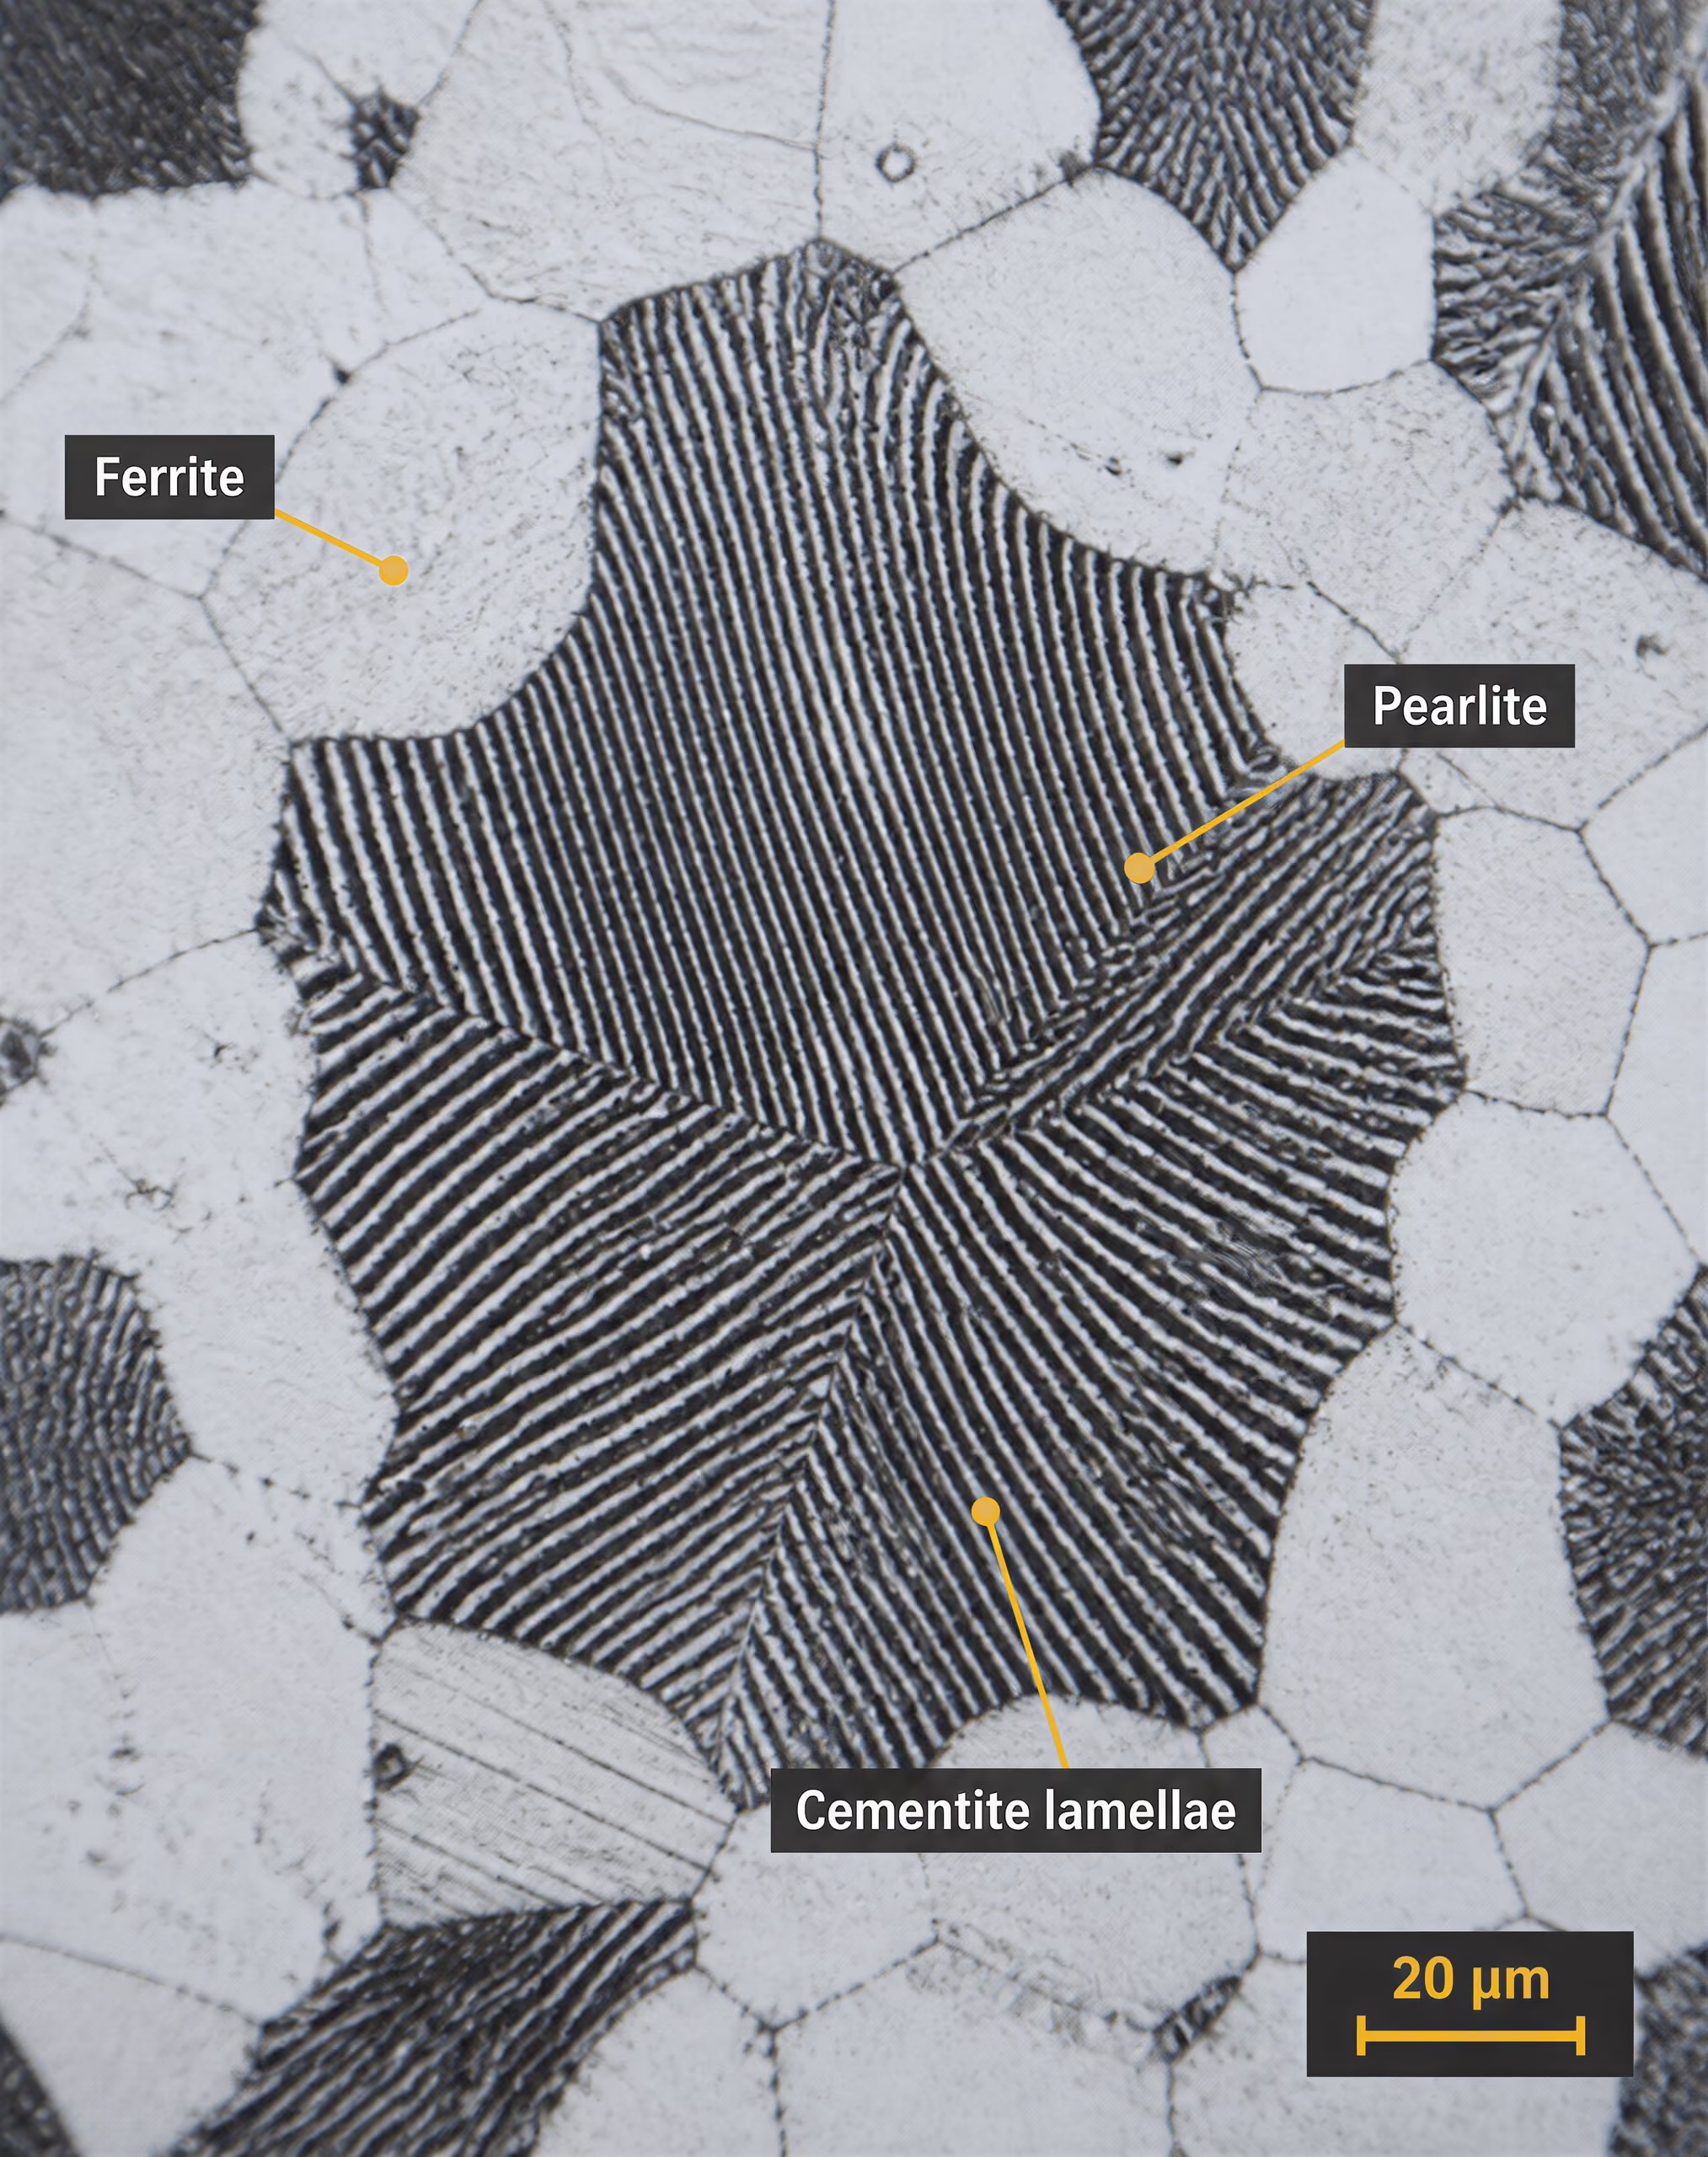
A perlita não é uma fase única. Trata-se de um agregado bifásico de ferrita e cementita, formado quando a austenita se decompõe durante um resfriamento relativamente lento através da temperatura eutetoide. No aço-carbono comum, a composição eutetoide é aproximadamente 0,76–0,80% em massa de C, dependendo da referência e das condições de equilíbrio indicadas. A perlita formada a uma temperatura de transformação mais alta apresenta um espaçamento relativamente grosseiro entre suas lâminas de ferrita e cementita; a transformação a uma temperatura mais baixa produz perlita mais fina, que é mais resistente e dura.
A austenita, designada por γ, é o ferro cúbico de face centrada, capaz de dissolver muito mais carbono do que a ferrita. Essa maior solubilidade é o motivo pelo qual o aquecimento até o campo austenítico é fundamental para a normalização e o recozimento pleno. Durante a austenitização, o carbono e muitos elementos de liga entram em solução, parcial ou totalmente. Durante o resfriamento, essa solução sólida supersaturada se transforma em ferrita, perlita, bainita, martensita ou em misturas desses produtos, dependendo da composição, do tamanho da seção e do percurso através da faixa de transformação.
Diagrama de transformação por resfriamento contínuo Diagrama que mostra quando a austenita começa e termina de se transformar durante taxas contínuas de resfriamento especificadas.
O percurso de resfriamento é decisivo. O resfriamento lento no forno dá aos átomos de carbono tempo para se difundirem, favorecendo a formação de ferrita e perlita grosseira em muitos aços hipoeutetoides. O resfriamento ao ar após a normalização remove calor mais rapidamente e geralmente produz ferrita-perlita mais fina do que o recozimento pleno. Uma têmpera suficientemente rápida suprime a transformação difusional e pode formar martensita, enquanto uma taxa intermediária pode produzir bainita. Portanto, “tratamento térmico de amolecimento” é uma descrição inadequada para todo ciclo denominado recozimento.
As faixas críticas inferior e superior
A temperatura crítica inferior é comumente identificada como Ac1 durante o aquecimento: a temperatura na qual a austenita começa a se formar em um determinado aço sob uma condição de aquecimento especificada. Durante o resfriamento, a temperatura de início correspondente é geralmente escrita como Ar1. Elas não são necessariamente iguais. As taxas de aquecimento e resfriamento, a microestrutura prévia, os elementos de liga e o atraso térmico deslocam as temperaturas de transformação observadas; portanto, Ac1 é uma temperatura de início de transformação, não um ajuste universal do forno.
A temperatura crítica superior depende do teor de carbono. Para aços hipoeutetoides, Ac3 é a temperatura na qual a transformação para austenita se completa durante o aquecimento. Entre Ac1 e Ac3, ferrita e austenita coexistem. Acima de Ac3, a estrutura é nominalmente austenítica, embora ainda seja necessário tempo suficiente para que o carbono e os elementos de liga se distribuam e para que a seção atinja uma temperatura uniforme.
Para aços hipereutetoides, o limite superior relevante é frequentemente designado como Acm, em vez de Ac3. Entre Ac1 e Acm, a austenita coexiste com cementita proeutetoide. O aquecimento acima de Acm dissolve essa cementita, sujeito aos efeitos do tempo, do tamanho das partículas e dos elementos de liga. Exceder em muito a temperatura de dissolução necessária pode promover o crescimento dos grãos de austenita, o que pode reduzir a tenacidade mesmo que a dureza e a resistência à tração pareçam aceitáveis.
A expressão “faixa crítica”, portanto, refere-se a uma faixa, não a um único ponto fixo. A circular de 1935 do National Bureau of Standards descrevia o recozimento de processo como o aquecimento abaixo ou próximo da faixa de temperatura crítica inferior, enquanto descrevia a normalização como o aquecimento aproximadamente 100 °F acima da faixa crítica, seguido de resfriamento ao ar parado. Essas descrições são distinções históricas úteis, mas não substituem os requisitos específicos do grau em uma especificação moderna do material ou em um procedimento de tratamento térmico.
O aquecimento através de Ac1 altera o equilíbrio de fases: as regiões ricas em carbono da estrutura original de ferrita e carboneto começam a se transformar em austenita. O aquecimento contínuo em direção a Ac3 ou Acm completa a transformação pretendida e pode dissolver carbonetos. Um recozimento pleno normalmente austenitiza o aço e depois o resfria lentamente, frequentemente no forno, para favorecer uma estrutura de transformação grosseira e relativamente macia. A normalização também austenitiza, mas a peça é retirada do forno e resfriada ao ar parado ou em movimento. O resfriamento mais rápido produz grãos mais finos e um equilíbrio diferente entre ferrita e perlita.
A temperatura deve estar relacionada ao grau e à condição do material. A Bodycote informou em 2024 que a normalização ocorre aproximadamente entre 800–920 °C, com a formação de novos grãos austeníticos antes do resfriamento livre em ar ou gás. Esse amplo intervalo não pode ser aplicado indiscriminadamente. Uma referência laboratorial do MIT de 2007 para o aço AISI 4140 indica aproximadamente 850–875 °C para a normalização, seguida de um patamar para equalização da temperatura e resfriamento ao ar. O AISI 4140 é um aço-liga que contém cromo e molibdênio; portanto, seu tratamento não pode ser deduzido a partir de um ciclo para aço de baixo carbono não ligado.
Por que o teor de carbono e os elementos de liga alteram o ciclo
O carbono altera tanto as temperaturas críticas quanto os produtos obtidos durante o resfriamento. Em um aço hipoeutetoide, com teor de carbono inferior ao eutetoide, a ferrita se forma primeiro a partir da austenita durante o resfriamento; a austenita restante transforma-se então em perlita. À medida que o teor de carbono aumenta em direção à composição eutetoide, a fração de perlita aumenta e a quantidade de ferrita proeutetoide diminui. No aço hipereutetoide, a cementita se forma antes da perlita. Temperaturas de austenitização excessivamente altas podem dissolver mais cementita do que o pretendido e deixar uma austenita de granulação grosseira e rica em carbono, que se transforma em uma estrutura mais dura.
O manganês reduz a temperatura de transformação eutetoide e aumenta a temperabilidade. Ele retarda a formação de ferrita e perlita, permitindo que essas reações sejam evitadas a uma taxa de resfriamento menor do que a necessária no aço-carbono comum. O cromo tem efeito semelhante sobre a temperabilidade e forma carbonetos estáveis; ele pode retardar a transformação e exigir uma austenitização mais longa ou mais quente para dissolver a fração desejada de carboneto. O molibdênio retarda fortemente as reações perlítica e bainítica, aumenta a resistência ao amolecimento durante o revenimento e é especialmente importante em aços como o AISI 4140.
O níquel geralmente reduz as temperaturas de transformação e aumenta a temperabilidade sem formar o mesmo tipo de rede de carbonetos associada ao cromo. Ele estabiliza a austenita e melhora a tenacidade, especialmente em baixas temperaturas. O silício aumenta a atividade do carbono na ferrita e é comumente utilizado para suprimir a formação de cementita em determinados sistemas de liga, além de afetar as temperaturas e a cinética da transformação. O vanádio, o nióbio e o titânio formam carbonitretos estáveis. Essas partículas podem ancorar os contornos de grão da austenita e limitar o crescimento dos grãos, mas podem exigir temperaturas mais altas ou patamares mais longos para uma dissolução parcial.
A liga também altera o significado de “resfriamento ao ar”. Uma seção fina de aço de baixo carbono pode transformar-se predominantemente em ferrita e perlita ao ar, enquanto uma seção espessa de aço-liga com alta temperabilidade pode formar bainita ou martensita em seu centro. A carepa superficial, a atmosfera do forno, a disposição da carga, a agitação e a espessura da seção alteram a curva de resfriamento real. Por isso, os diagramas CCT são mais úteis do que uma denominação nominal do tratamento para prever a estrutura final.[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
É por isso que a condição do tratamento faz parte da descrição do material. A ISO 683-1:2016 relaciona aços não ligados tratáveis termicamente em condições que incluem os estados normalizado e normalizado e revenido; a condição não é simplesmente um sinônimo, usado no chão de fábrica, de “amolecido”. A ASTM A941-16 fornece terminologia geral, mas estabelece que uma definição presente em uma norma ASTM específica prevalece sobre uma definição geral idêntica. Uma norma de produto aplicável, a designação do grau, o tamanho da seção, a condição prévia e a prática de forno especificada devem controlar o ciclo. Até mesmo regras para aplicações críticas de segurança demonstram essa distinção: a 49 CFR § 179.500-6 especifica determinados tratamentos de aços para tanques como recozimento ou normalização seguida de revenimento, com temperaturas de revenimento não inferiores a 1000 °F. O histórico térmico faz parte do requisito de engenharia.
3. O que o recozimento do aço significa na prática
O recozimento não consiste em um único ciclo fixo de aquecimento e resfriamento. Trata-se de uma família de tratamentos selecionados para modificar a dureza, a ductilidade, as tensões residuais, a morfologia dos carbonetos, a estrutura dos grãos ou os produtos de transformação. Portanto, o nome, por si só, é incompleto. Uma especificação ou procedimento deve identificar o grau do aço, a condição anterior, a temperatura-alvo, o tempo de permanência, o método de resfriamento e as propriedades finais exigidas.
A terminologia também depende do documento normativo aplicável. A ASTM A941-16 fornece terminologia geral para aço, aço inoxidável, ligas relacionadas e ferro-ligas, mas estabelece que uma definição presente em uma norma ASTM específica tem precedência sobre uma definição idêntica na norma de terminologia geral. Essa ressalva é importante porque “recozido”, “recozimento de processo”, “recozimento pleno” e “alívio de tensões” podem descrever condições diferentes em normas de produtos e procedimentos de fabricação.
O recozimento normalmente busca uma condição mais macia, mais dúctil ou dimensionalmente mais estável do que a do material inicial. A normalização é diferente. Normalmente, ela inclui a austenitização seguida de resfriamento ao ar parado ou em movimento, produzindo uma estrutura mais fina e menos próxima do equilíbrio do que a obtida pelo resfriamento convencional no forno. A distinção não é apenas estética: o caminho de resfriamento controla os produtos de transformação formados à medida que a austenita se decompõe.
Recozimento de processo versus recozimento pleno
| Tratamento | Faixa de transformação | Objetivo principal |
|---|---|---|
| Recozimento de processo | Abaixo ou próximo da faixa de temperatura crítica inferior | Restaurar a ductilidade após a deformação a frio |
| Recozimento pleno | Na região da austenita | Reduzir a dureza e produzir uma estrutura de transformação macia |
| Esferoidização | Tratamento subcrítico ou cíclico ao redor de Ac1 | Produzir partículas arredondadas de carboneto para usinagem ou conformação |
| Recozimento para alívio de tensões | Normalmente abaixo de Ac1 | Reduzir a tensão residual sem austenitização volumétrica |
O recozimento de processo é geralmente realizado abaixo, ou próximo, da faixa de temperatura crítica inferior. Em 1935, o National Bureau of Standards o descreveu como o aquecimento de uma liga à base de ferro abaixo ou próxima dessa faixa. Na prática, esse tratamento está especialmente associado a chapas, tiras, fios e outros produtos de aço de baixo carbono que adquiriram alta densidade de discordâncias e ductilidade reduzida durante o trabalho a frio.
O aço é aquecido o suficiente para permitir a recuperação e, quando a temperatura e o tempo permitem, a recristalização, mas normalmente não é transformado completamente em austenita. A recuperação reorganiza alguns defeitos da rede cristalina e reduz as tensões residuais. A recristalização substitui os grãos de ferrita deformados por novos grãos relativamente livres de deformação. O resultado é uma redução do limite de escoamento e da dureza, com melhoria do alongamento para uma operação posterior de conformação. A temperatura exata depende do grau; um ciclo para um aço de baixo carbono laminado a frio não pode ser transferido com segurança para um aço-liga de médio carbono ou para um grau de aço inoxidável.
O tempo na temperatura é importante. Um patamar curto pode aliviar parte da condição resultante do trabalho a frio, deixando retida uma deformação substancial. Um patamar mais longo pode produzir grãos recristalizados maiores, oxidação superficial ou alteração dimensional indesejada. A espessura da tira, a geometria da bobina, a atmosfera do forno e a uniformidade do aquecimento também afetam o resultado. Portanto, “recozido de processo” não deve ser tratado como sinônimo de material totalmente amolecido.
O recozimento pleno segue um caminho de transformação diferente. O aço é aquecido até a região da austenita, mantido até que a seção atinja uma temperatura suficientemente uniforme e, em seguida, resfriado lentamente, geralmente dentro do forno. Para um aço carbono ou aço de baixa liga hipoeutetoide, a temperatura de tratamento é normalmente superior à temperatura crítica superior, Ac3, de modo que a ferrita e a perlita se transformem em austenita antes do resfriamento. Para um aço hipereutetoide, a temperatura selecionada é normalmente superior a Ac1, mas inferior a Acm, permitindo a austenitização da matriz perlítica, ao mesmo tempo que limita a dissolução excessiva e o crescimento dos grãos. Essas são descrições de processo, não valores de ajuste universais.
Durante o resfriamento no forno, a austenita se transforma com sub-resfriamento relativamente baixo em ferrita e perlita, frequentemente com colônias de perlita comparativamente grosseiras e uma estrutura relativamente macia. O recozimento pleno pode reduzir a dureza, melhorar a usinabilidade em graus adequados e reduzir os efeitos do trabalho a quente ou do forjamento anteriores. Ele não garante a menor dureza possível para todos os aços. Elementos de liga como cromo, molibdênio, manganês e níquel deslocam as temperaturas de transformação e retardam a cinética de transformação; alguns aços-liga podem exigir um recozimento modificado ou um tratamento isotérmico separado.
A normalização emprega comumente aproximadamente 800–920 °C para os aços aplicáveis, seguida de resfriamento livre ao ar ou em gás. Limited evidence
A normalização demonstra por que os termos não podem ser usados indistintamente. O aço também é austenitizado, mas depois é resfriado ao ar ou em gás, em vez de permanecer em um forno de resfriamento. A descrição da Bodycote de 2024 indica aproximadamente 800–920 °C como faixa de normalização para os aços aplicáveis, seguida de resfriamento livre ao ar ou em gás. Para o 4140, uma referência laboratorial do MIT especifica aproximadamente 850–875 °C, um patamar para equalização da temperatura e resfriamento ao ar até a temperatura ambiente. Esses valores se aplicam ao material e ao procedimento especificados, não a todo aço denominado “4140” em qualquer especificação.
O resfriamento ao ar extrai calor mais rapidamente do que o resfriamento controlado no forno. A estrutura ferrita-perlita resultante é geralmente mais fina, com maior resistência e dureza do que uma estrutura recozida plenamente. A normalização pode refinar uma estrutura de grãos grosseira resultante de forjamento ou fundição e melhorar a uniformidade estrutural, mas pode aumentar a distorção ou as tensões residuais em comparação com o resfriamento no forno. A ISO 683-1:2016 lista as condições de fornecimento normalizada e normalizada e revenida para aços não ligados tratáveis termicamente, confirmando que a condição do tratamento faz parte do estado especificado do produto, e não é apenas uma descrição de chão de fábrica.
Recozimento subcrítico, esferoidização e alívio de tensões
O recozimento subcrítico é realizado abaixo de Ac1, portanto não ocorre austenitização em massa. Dependendo do grau e do ciclo, ele pode promover recuperação, recristalização, crescimento dos carbonetos ou redução da dureza sem criar uma nova estrutura de grãos austeníticos. Isso o diferencia do recozimento pleno, mesmo quando ambos os tratamentos têm como objetivo melhorar a ductilidade ou o comportamento na usinagem.
A esferoidização é um tratamento subcrítico ou cíclico mais específico. Ela transforma a cementita lamelar da perlita em partículas de carboneto arredondadas ou esferoidais, dispersas na ferrita. Em aços-ferramenta carbono e ligados, essa morfologia reduz a resistência ao corte e melhora a conformabilidade a frio em comparação com uma estrutura perlítica fina. O tratamento é frequentemente utilizado antes da usinagem ou antes de uma operação posterior de endurecimento, especialmente para graus com maior teor de carbono, nos quais a perlita ou as redes de cementita dificultam o corte.
Fatores que afetam a esferoidização
- Temperatura O ciclo pode permanecer imediatamente abaixo de Ac1 ou repetir-se através de Ac1.
- Condição anterior O teor de carbono, as adições de liga, o histórico de forjamento e a distribuição dos carbonetos afetam o resultado.
- Tempo Tempo insuficiente pode deixar carboneto lamelar; exposição excessiva pode dissolver carboneto em excesso.
- Verificação Pode ser necessário um exame metalográfico, pois a dureza, por si só, não comprova uma esferoidização adequada.
Um ciclo de esferoidização pode manter o material logo abaixo de Ac1 por um período prolongado, realizar ciclos repetidos através de Ac1 ou combinar o aquecimento com um resfriamento muito lento através da faixa de transformação. O método adequado depende do teor de carbono, das adições de elementos de liga formadores de carbonetos, do histórico de forjamento anterior e da distribuição de carbonetos exigida. Uma temperatura excessiva pode dissolver carboneto em excesso e produzir uma estrutura menos útil; um tempo insuficiente pode deixar carbonetos lamelares. Um valor de dureza, por si só, não comprova que a esferoidização seja adequada. Pode ser necessário um exame metalográfico.
O recozimento para alívio de tensões tem outra finalidade. Ele reduz as tensões residuais provenientes de soldagem, usinagem, conformação a frio, resfriamento desigual ou fabricação, sem transformar deliberadamente toda a seção em austenita. O tratamento é normalmente realizado abaixo de Ac1, com um patamar suficientemente longo para permitir a equalização térmica e o relaxamento das tensões, seguido de resfriamento controlado para limitar a reintrodução de tensões. A dureza pode sofrer apenas uma pequena alteração. Chamá-lo de “recozimento” não o torna um tratamento de amolecimento no mesmo sentido que o recozimento pleno.
O alívio de tensões também deve levar em conta as restrições de serviço. Um componente soldado pode conter microestruturas locais, hidrogênio ou reações metalúrgicas que não são eliminados simplesmente por um patamar de baixa temperatura. Em algumas aplicações, a norma aplicável especifica uma sequência completa. Por exemplo, a seção 179.500-6 do 49 CFR descreve certos tratamentos para tanques de aço como recozimento ou normalização seguida de revenimento, com temperatura de revenimento não inferior a 1000 °F. Esse requisito crítico para a segurança não pode ser substituído por uma instrução genérica de “recozimento”.
Resfriamento no forno e controle da taxa de transformação
O recozimento convencional depende do resfriamento controlado porque a taxa de transformação determina tanto a estrutura quanto as propriedades. Após a austenitização, o aço deve atravessar lentamente a faixa de temperatura crítica, de modo que se formem ferrita e perlita, e não martensita ou uma quantidade excessiva de bainita. O resfriamento no forno é comum porque o forno pode reduzir a taxa de resfriamento e limitar os gradientes de temperatura entre a superfície e o núcleo.
O forno não é simplesmente desligado sem planejamento. Seções espessas podem ser mantidas em uma temperatura intermediária, resfriadas sob controle programado ou retiradas somente depois que o núcleo tiver atravessado a faixa de transformação. Se a superfície se resfriar muito antes do centro, a contração diferencial poderá criar distorção e tensões residuais. O tamanho da seção, a densidade de carga, a circulação no forno, a emissividade e a atmosfera afetam a história térmica real. Duas peças ajustadas para a mesma temperatura do forno podem experimentar taxas de resfriamento diferentes.
Os aços-liga tornam esse controle mais exigente. O manganês, o cromo, o molibdênio e o níquel podem retardar as reações da perlita e da bainita; assim, uma taxa de resfriamento que produz uma estrutura macia de ferrita-perlita em um aço carbono comum pode produzir produtos de transformação mais duros em um grau ligado. O trabalho a frio anterior altera a energia armazenada e o comportamento de recristalização; o forjamento anterior altera o tamanho dos grãos e a distribuição de carbonetos. Portanto, a dureza, a usinabilidade, a ductilidade, a estabilidade dimensional e a resposta ao endurecimento posterior exigidas devem ser definidas antes da seleção do ciclo.
A regra prática central é simples: identificar o grau e a condição anterior, estabelecer as temperaturas críticas relevantes, aquecer uniformemente e controlar o resfriamento através da faixa de transformação. “Recozido” só tem significado quando se conhece a história térmica por trás dessa palavra.
4. O que a normalização do aço significa na prática
A normalização é um histórico térmico definido, não um sinônimo informal de “amolecimento”. A sequência é: aquecer o aço até a região da austenita, manter a temperatura por tempo suficiente para que a seção necessária atinja a temperatura, e então resfriá-lo livremente em ar ou gás parado ou em movimento. A peça não é deixada dentro de um forno desligado para seguir uma curva de resfriamento deliberadamente lenta. Essa diferença altera a trajetória de transformação, a estrutura de grãos resultante, a dureza e a condição das tensões residuais.
A terminologia também deve estar vinculada ao documento aplicável. A ASTM A941-16 é a referência geral de terminologia para aço, aço inoxidável, ligas relacionadas e ferro-ligas, mas estabelece que uma definição presente em uma norma ASTM específica prevalece sobre uma definição idêntica na norma geral de terminologia. Portanto, as normas de produto têm precedência quando sua redação for diferente. A ISO 683-1:2016, por exemplo, identifica aços não ligados tratáveis termicamente fornecidos em condições que incluem “normalizado” e “normalizado e revenido”. Essas designações descrevem a condição do material, e não apenas a intenção do operador do forno.
Austenitização seguida de resfriamento em ar ou gás
Durante a normalização, o aço é aquecido acima da faixa crítica de transformação relevante, de modo que sua ferrita, perlita, bainita ou outros constituintes existentes se transformem substancialmente em austenita. A austenita é a solução sólida cúbica de faces centradas do carbono no ferro. O aquecimento também dissolve parte dos carbonetos e elimina grande parte da memória estrutural produzida por laminação, forjamento, fundição ou resfriamento desigual anteriores, embora a extensão desse efeito dependa fortemente da composição da liga e da temperatura.
A temperatura necessária é específica para cada grau. A Bodycote indica aproximadamente 800–920 °C como uma descrição geral da prática de normalização, mas essa faixa é um exemplo, não uma prescrição universal. Um aço-carbono comum, um aço de baixa liga contendo cromo ou molibdênio e um grau microligado não possuem temperaturas críticas nem requisitos de dissolução de carbonetos idênticos. A espessura da seção, a precisão do forno, a microestrutura anterior, a atmosfera e a especificação do material aplicável também são relevantes. O aquecimento excessivo pode ser tão prejudicial quanto o aquecimento insuficiente.
Uma referência laboratorial útil para o AISI/SAE 4140 indica aproximadamente 850–875 °C para a normalização, seguida de uma manutenção para equalização da temperatura e resfriamento ao ar até a temperatura ambiente (MIT, 2007). Essa faixa não pode ser simplesmente transferida para 1045, 8620, aço inoxidável ou um grau destinado a vasos de pressão. O ponto de ajuste correto normalmente é estabelecido com base na especificação do grau, em um procedimento aprovado de tratamento térmico ou em uma prática de forno validada.

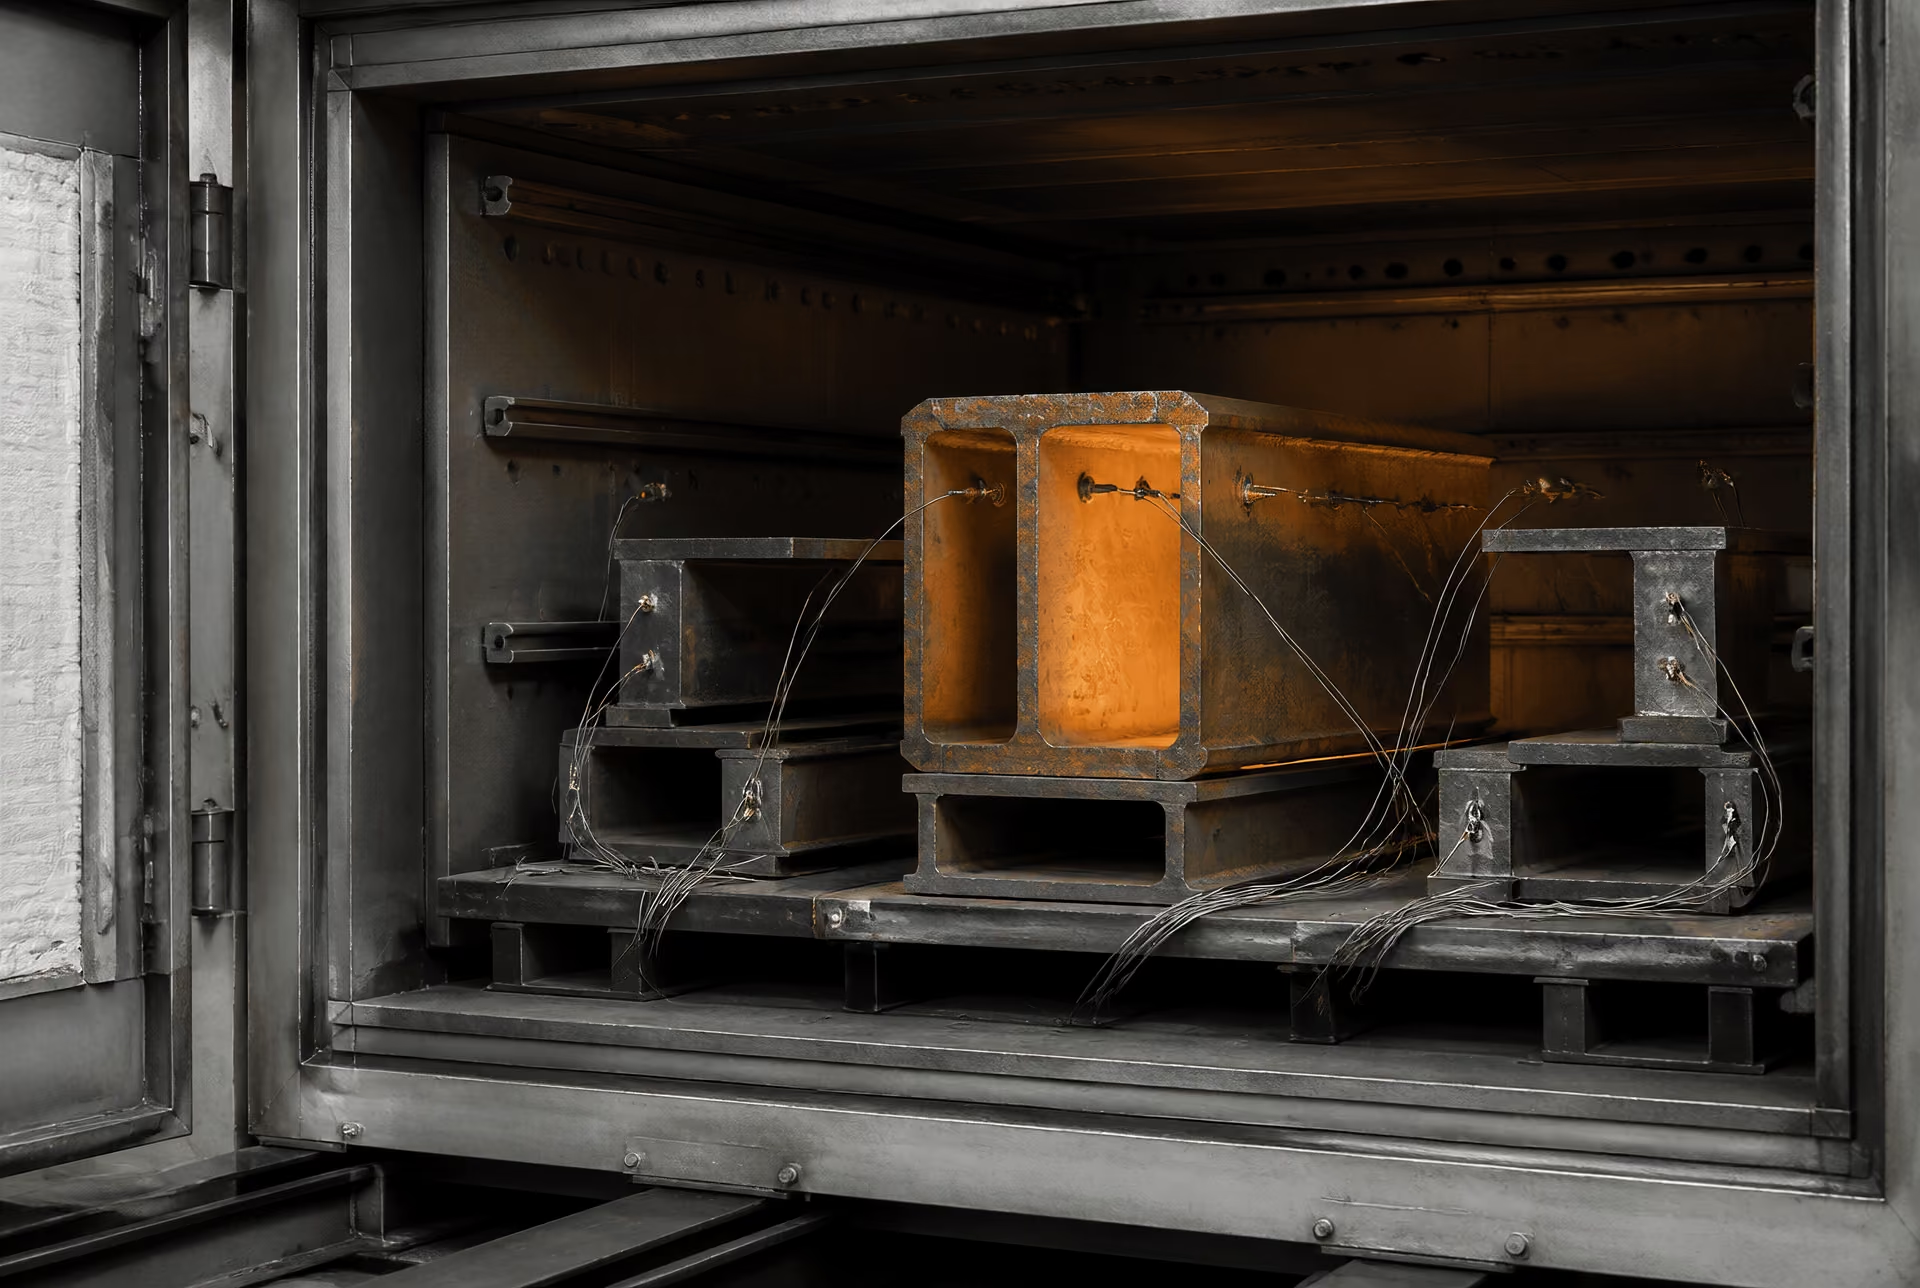
A manutenção permite que o centro do componente se aproxime da temperatura-alvo e dá tempo para que a reação de austenitização avance. Um corpo de prova fino pode se equalizar rapidamente; um forjado pesado exige muito mais tempo. Portanto, o tempo de manutenção não é um número universal de minutos por milímetro, desvinculado da carga do forno e das medições térmicas. O tratamento deve produzir a austenita pretendida sem permitir crescimento desnecessário dos grãos.
O resfriamento começa quando o aço sai do forno ou quando se inicia a circulação forçada. “Resfriamento ao ar” pode significar ar ambiente parado, ar em movimento ou uma corrente controlada de gás, e essas condições não são metalurgicamente idênticas. Uma seção grande resfria mais lentamente no núcleo do que na superfície. Uma seção pequena pode resfriar com rapidez suficiente para formar uma estrutura de ferrita-perlita consideravelmente mais fina. Elementos de liga que retardam a formação de perlita ou bainita também podem alterar o resultado; alguns graus podem exigir uma taxa de resfriamento especificada ou uma operação subsequente de revenimento.
À medida que a austenita se resfria através de sua faixa de transformação, o carbono se redistribui e novos constituintes se formam. Em muitos aços normalizados de baixo e médio carbono, o produto usual é uma mistura de ferrita e perlita, cujas proporções são determinadas pelo teor de carbono e pela taxa de resfriamento. A estrutura resfriada ao ar é geralmente mais fina e mais dura do que a estrutura recozida correspondente, resfriada no forno. Aços com maior teor de carbono ou ligados podem produzir proporções diferentes de perlita, bainita ou outros produtos de transformação; portanto, “normalizado” não garante uma única microestrutura universal.
O National Bureau of Standards descreveu a normalização, em 1935, como o aquecimento até aproximadamente 100 °F acima da faixa crítica, seguido de resfriamento ao ar parado. Essa descrição histórica captura o contraste essencial com o recozimento de processo, que a instituição situava abaixo ou próximo da faixa de temperatura crítica inferior. As especificações modernas refinam os detalhes de acordo com o grau, mas a sequência central permanece reconhecível: austenitizar e, em seguida, resfriar abertamente, em vez de impor um ciclo de resfriamento no forno.
Recristalização, refino de grãos e homogeneização estrutural
A normalização pode substituir uma estrutura anterior deformada ou desigual por uma nova população de grãos austeníticos. Em um componente forjado ou laminado, a deformação alongou os grãos, introduziu discordâncias e criou variações direcionais. Quando o aço atinge a região da austenita, processos relacionados à recuperação e à recristalização podem remover grande parte dessa estrutura de deformação. Novos grãos de austenita nucleiam e crescem, e a transformação subsequente durante o resfriamento cria ferrita e perlita associadas a esses grãos de austenita prévia.
É por isso que a normalização é frequentemente descrita como um tratamento de refino de grãos. Essa expressão exige uma ressalva. O tratamento não garante o refino simplesmente porque o forno atingiu uma temperatura elevada. O tamanho dos grãos de austenita depende da estrutura inicial, da temperatura máxima, do tempo de manutenção, da taxa de aquecimento, das adições de liga e das condições de resfriamento. Um tratamento de austenitização moderado pode produzir uma estrutura mais uniforme e fina do que a herdada de um forjamento. Uma permanência prolongada muito acima da temperatura necessária pode produzir austenita grosseira, após o que a estrutura transformada de ferrita-perlita também será relativamente grosseira.
O tratamento também pode reduzir a não uniformidade estrutural. O aço fundido pode conter segregação, regiões dendríticas grosseiras e distribuições de fases localmente diferentes. O forjamento e a laminação podem deixar bandeamento, grãos alongados ou variações de deformação e temperatura. A normalização promove um estado austenítico mais consistente antes do resfriamento, enquanto a difusão e a transformação reduzem parte do contraste visível entre essas regiões. Ela não elimina uma segregação química severa nem repara trincas. Tampouco torna idêntico cada ponto de um componente grande, pois a superfície e o núcleo ainda experimentam taxas de resfriamento diferentes.
O refino resultante afeta as propriedades de engenharia. Uma distribuição mais uniforme de ferrita e perlita pode melhorar a consistência da dureza e da resposta à tração, reduzir variações direcionais e proporcionar uma condição inicial mais previsível para usinagem ou endurecimento posterior. A normalização também pode aliviar parte das tensões residuais, embora não deva ser tratada como um ciclo específico de alívio de tensões. O estado de tensões após o resfriamento depende da geometria, das restrições, dos gradientes térmicos e da deformação de transformação.
O termo “homogeneização” também deve ser usado com cuidado. A normalização melhora a uniformidade estrutural; ela não é equivalente a um tratamento de homogeneização em alta temperatura destinado a reduzir a segregação química de longo alcance em uma liga fundida. O carbono e os elementos de liga substitucionais não se difundem todos na mesma velocidade, e a manutenção durante a normalização frequentemente é curta demais para eliminar grandes gradientes de composição. O resultado prático é um condicionamento estrutural, não uma perfeição química.
Por que a normalização não é simplesmente um recozimento mais rápido
O recozimento e a normalização podem começar pelo aquecimento até a faixa da austenita, mas seus ciclos de resfriamento são suficientemente diferentes para produzir materiais distintos. O recozimento pleno normalmente utiliza resfriamento no forno, ou outro método de resfriamento deliberadamente lento e especificado, para que a transformação ocorra mais próxima do equilíbrio. Isso tende a produzir estruturas de ferrita-perlita mais grosseiras, menor dureza e maior ductilidade ou usinabilidade. A normalização utiliza resfriamento livre em ar ou gás, que extrai calor mais rapidamente e geralmente produz produtos de transformação mais finos, com maior resistência e dureza.
A distinção não é apenas uma questão de tempo. A taxa de resfriamento altera as temperaturas nas quais a ferrita e a perlita se formam, o espaçamento das lamelas de perlita, a extensão da difusão do carbono e a possibilidade de formação de bainita em aços ligados. Um componente de 4140 normalizado e um componente de 4140 recozido, resfriado no forno, podem conter as mesmas fases nominais e, ainda assim, diferir substancialmente em dureza e na resposta à têmpera subsequente. Chamar o ciclo de normalização de “recozimento rápido” oculta essas diferenças de transformação.
A normalização é selecionada quando o processo anterior deixou uma estrutura inaceitável ou quando é necessária uma condição de fornecimento normalizada especificada. Ela pode condicionar forjados antes da usinagem, refinar a estrutura de produtos trabalhados a quente, reduzir a não uniformidade após a fundição e proporcionar um estado inicial repetível antes do endurecimento e do revenimento. Ela não é automaticamente o tratamento correto para obter a máxima maciez. Se os requisitos principais forem baixa dureza e usinagem fácil, pode ser especificado o recozimento pleno.
A normalização tampouco é sempre o tratamento final. A regulamentação federal 49 CFR § 179.500-6 fornece um exemplo de importância para a segurança no qual o tratamento especificado para o aço de um tanque consiste em recozimento ou normalização seguido de revenimento, com temperatura de revenimento não inferior a 1000 °F. O exemplo mostra por que o nome do tratamento, por si só, é insuficiente: as propriedades finais dependem da sequência completa.
Um procedimento de normalização válido, portanto, identifica o grau do aço, a base para a temperatura crítica, a temperatura de austenitização, a prática de equalização ou manutenção, o meio de resfriamento e sua circulação, o tamanho da seção e qualquer requisito de revenimento subsequente. Sem esses detalhes, “normalizado” é uma descrição incompleta.
5. Recozimento versus normalização: uma comparação baseada no histórico térmico
Recozimento e normalização não são nomes intercambiáveis para “amolecimento”. Eles descrevem históricos térmicos diferentes, e a diferença reside principalmente na relação entre a formação de austenita e a taxa de resfriamento. O recozimento geralmente busca uma condição relativamente macia, livre de tensões e usinável por meio de resfriamento lento controlado. A normalização geralmente busca uma estrutura de ferrita–perlita refinada e mais uniforme por meio do aquecimento até a faixa de austenita e do resfriamento ao ar ou em gás.
O tratamento exato ainda depende do grau, do tamanho da seção, do processamento anterior, do controle do forno, da atmosfera e da especificação do produto aplicável. A ASTM A941-16 fornece terminologia geral para aço e ligas relacionadas, mas também estabelece que uma definição contida em uma norma ASTM específica prevalece sobre uma definição idêntica na norma de terminologia geral. Portanto, o profissional de tratamento térmico deve consultar a especificação do material aplicável, em vez de aplicar uma temperatura genérica de um manual.
Faixa de aquecimento e formação de austenita
O aquecimento determina quais transformações são possíveis. Para um aço-carbono hipoeutetoide, o aquecimento suficientemente acima da temperatura crítica superior, Ac3, produz austenita em toda a seção relevante. Durante o resfriamento, essa austenita transforma-se principalmente em ferrita e perlita, a menos que os elementos de liga, a taxa de resfriamento ou o teor de carbono alterem o caminho de transformação. Em um aço hipereutetoide, o tratamento pode ser estabelecido em relação a Ac1 e Acm, e a dissolução completa da cementita nem sempre é o objetivo. Adições de liga, como cromo, molibdênio, níquel, manganês e silício, alteram as temperaturas críticas, as taxas de difusão, a temperabilidade e os produtos de transformação.
A normalização normalmente envolve a austenitização acima da faixa crítica, a manutenção pelo tempo suficiente para que a seção atinja a temperatura e, em seguida, a retirada da peça para resfriamento livre. A Bodycote descreveu a normalização, em 2024, como um aquecimento aproximado a 800–920 °C para formar novos grãos de austenita, seguido de resfriamento livre ao ar ou em gás. Essa faixa é uma descrição de processo, não uma instrução universal. Para o aço 4140, uma referência laboratorial do MIT, de 2007, indica aproximadamente 850–875 °C para a normalização, com um patamar para equalização da temperatura e posterior resfriamento ao ar. Uma espessura de seção ou configuração de forno diferente pode exigir um tempo de patamar diferente e produzir um resultado distinto no mesmo setpoint nominal.
O recozimento inclui diversos tratamentos, portanto “temperatura de recozimento” não tem um único significado. O recozimento pleno normalmente austenitiza um aço-carbono ou de baixa liga adequado e, em seguida, realiza seu resfriamento lento no forno. O recozimento de processo, por outro lado, é frequentemente aplicado a aço de baixo carbono após trabalho a frio e pode ser realizado abaixo ou próximo da faixa de temperatura crítica inferior. O National Bureau of Standards estabeleceu essa distinção na Circular 409, publicada em 1935. Um recozimento de processo pode restaurar a ductilidade sem criar a mesma estrutura de grãos de austenita produzida por um ciclo de recozimento pleno ou de normalização.
O aquecimento acima da faixa crítica também não garante um tamanho final de grão fino. Temperatura excessiva, tempo de patamar excessivo ou exposição repetida podem produzir grãos grosseiros de austenita. A normalização frequentemente refina uma estrutura previamente grosseira ou não uniforme porque o aço é reaquecido e transformado, mas o refinamento depende da temperatura selecionada e do número de ciclos. O recozimento também pode produzir uma estrutura útil e uniforme quando a prática de forno é controlada; ele não é simplesmente uma versão não controlada da normalização.
| Tratamento | Objetivo principal | Faixa térmica típica | Método de resfriamento | Estrutura esperada | Risco dimensional | Operações subsequentes comuns |
|---|---|---|---|---|---|---|
| Recozimento de processo | Restaurar a ductilidade após o trabalho a frio e reduzir as tensões de conformação | Abaixo ou próxima da faixa crítica inferior, dependendo do grau | Forno controlado ou resfriamento lento especificado | Ferrita recristalizada ou amolecida, com estrutura dependente da deformação anterior | Geralmente baixo, mas pode ocorrer distorção devido ao alívio das tensões residuais | Conformação a frio, dobramento, trefilação, usinagem leve |
| Recozimento pleno | Reduzir a dureza, melhorar a usinabilidade e produzir uma condição mais macia de ferrita–perlita | Faixa de austenitização apropriada ao grau | Resfriamento no forno ou outro ciclo lento e controlado | É comum uma ferrita–perlita mais grosseira que em uma condição normalizada | Moderado; os gradientes térmicos lentos e o alívio de tensões ainda são relevantes | Usinagem bruta, conformação, tratamento térmico subsequente |
| Normalização | Refinar ou homogeneizar a estrutura e estabelecer uma condição de fornecimento especificada | Acima da faixa crítica; frequentemente cerca de 800–920 °C, mas específica para o grau | Ar parado, ar agitado ou gás | Geralmente ferrita–perlita mais fina e tamanho de grão da austenita prévia mais uniforme | Maior que no resfriamento no forno, porque a superfície e o núcleo resfriam de maneira diferente | Usinagem, inspeção, têmpera e revenimento, fabricação |
| Condição normalizada e revenida | Ajustar a resistência, a tenacidade e as tensões residuais após a normalização | Faixa de normalização seguida de revenimento específico para o grau | Ar ou gás após a normalização; resfriamento controlado após o revenimento | Ferrita–perlita revenida ou outros produtos revenidos dependentes do grau | Controlado por ambas as etapas e pelo tamanho da seção | Uso em serviço, qualificação de soldagem, usinagem final |
| Tratamento | Método de resfriamento | Tendência típica das propriedades |
|---|---|---|
| Recozimento de processo | Resfriamento controlado no forno ou resfriamento lento especificado | Menor limite de escoamento e maior alongamento após a deformação a frio |
| Recozimento pleno | Resfriamento no forno ou resfriamento lento controlado | Menor dureza e melhor usinabilidade |
| Normalização | Ar parado, ar agitado ou gás | Estrutura mais fina e, comumente, maior resistência e dureza |
| Normalizado e revenido | Ar ou gás após a normalização, seguido de revenimento controlado | Resistência, tenacidade e tensão residual ajustadas |
A tabela apresenta tendências, não propriedades garantidas. A ISO 683-1:2016 inclui as condições normalizada e normalizada e revenida entre os estados técnicos de fornecimento para aços não ligados tratáveis termicamente. Essa formulação é importante: a condição de tratamento faz parte do requisito do produto, e não apenas de uma descrição de chão de fábrica acrescentada após a fabricação.
Meio de resfriamento e consequências da taxa de resfriamento
O resfriamento é a diferença decisiva em muitas comparações práticas. Um recozimento com resfriamento no forno mantém a peça em temperatura elevada por um período mais longo, permitindo que a difusão do carbono e a transformação prossigam mais próximas do equilíbrio. Isso geralmente produz um espaçamento mais grosseiro entre as lamelas de perlita e uma dureza menor que o resfriamento ao ar a partir de uma condição austenitizada comparável. O resultado costuma facilitar o corte e proporcionar maior ductilidade, especialmente quando o material não é fortemente ligado.
A normalização retira o aço do forno e o expõe ao ar parado, ao ar em movimento ou a um fluxo controlado de gás. O vocabulário do Karlsruhe Institute of Technology define a normalização como austenitização seguida de resfriamento ao ar livre para promover tamanho de grão e composição uniformes. A taxa de resfriamento geralmente mais rápida produz produtos de transformação mais finos que o resfriamento no forno. Um espaçamento menor entre as lamelas de perlita e uma rede de ferrita mais refinada geralmente elevam o limite de escoamento e a resistência à tração em relação ao recozimento pleno, enquanto a dureza aumenta e a usinabilidade pode diminuir.
O resfriamento ao ar não corresponde a uma única taxa fixa. Uma chapa fina pode atingir rapidamente a temperatura do gás circundante, enquanto o centro de um forjado pesado permanece quente por muito tempo depois que sua superfície já esfriou. Um ventilador, a composição do gás, a disposição das peças, o espaçamento entre elas e a temperatura de saída do forno afetam a curva. Seções grandes podem resfriar lentamente o suficiente para que o núcleo se assemelhe a uma estrutura recozida, enquanto a superfície forma uma estrutura mais dura. Em aços-liga com temperabilidade significativa, até mesmo o resfriamento ao ar pode produzir bainita ou martensita em algumas regiões. Portanto, uma indicação de condição normalizada sem informações sobre a seção e o grau é incompleta.
A mesma questão se aplica ao recozimento no forno. “Resfriamento no forno” pode significar uma taxa programada, o desligamento do forno, um resfriamento em etapas através da transformação ou a transferência para uma zona de temperatura mais baixa. Essas práticas podem produzir morfologias de perlita, tensões residuais e alterações dimensionais diferentes. O resfriamento através da faixa de transformação é particularmente importante porque mudanças de volume acompanham a decomposição da austenita. O resfriamento desigual pode curvar componentes finos ou deixar tensões em componentes espessos, mesmo quando a dureza final parece aceitável.
A normalização também pode reduzir a bandagem química e estrutural quando o tratamento é adequadamente selecionado, mas não consegue eliminar todos os efeitos da segregação. Segregação intensa de elementos de liga, fluxo de forjamento, regiões soldadas e descarbonetação podem permanecer visíveis após um único ciclo. A especificação pode exigir um segundo tratamento de normalização, um tratamento de difusão ou uma rota diferente de têmpera e revenimento.
Diferenças típicas de dureza, resistência, ductilidade e usinabilidade
A comparação usual é direta: o recozimento pleno proporciona a condição mais macia, enquanto a normalização proporciona maior resistência e, frequentemente, uma estrutura mais fina. O aço recozido geralmente oferece menores forças de corte e melhor usinabilidade, embora um aço muito macio possa produzir cavacos longos e problemáticos. O aço normalizado geralmente apresenta maior limite de escoamento, maior resistência à tração e maior resistência à deformação localizada porque sua estrutura de ferrita–perlita é mais fina e menos grosseira que a produzida pelo resfriamento lento no forno.
A ductilidade não pode ser classificada por uma única regra. A normalização pode melhorar o alongamento uniforme e a tenacidade quando substitui uma estrutura grosseira, segregada ou superaquecida. Entretanto, em relação a um recozimento pleno cuidadosamente executado, a maior dureza e a perlita mais fina podem reduzir a ductilidade em alguns graus. O teor de carbono, o teor de elementos de liga, a forma das inclusões, o tamanho de grão e a direção do ensaio influenciam o resultado. A espessura altera a taxa de resfriamento; assim, duas barras do mesmo grau e com o mesmo tratamento nominal podem apresentar valores diferentes de resistência à tração e dureza.
O trabalho a frio prévio também altera a comparação. O recozimento de processo pode restaurar a conformabilidade sem austenitização, enquanto a normalização pode substituir completamente a estrutura deformada, mas talvez introduza maior distorção térmica. Para o 4140, a normalização costuma ser uma preparação intermediária antes da têmpera e do revenimento, e não a condição final para usinagem branda. Para chapas de baixo carbono, o recozimento de processo pode ser o tratamento relevante, enquanto, para um componente forjado de médio carbono, pode ser especificado recozimento pleno ou normalização.
A escolha correta decorre do histórico térmico exigido. Use a designação da condição prevista na norma do material, as temperaturas críticas, os limites de tamanho da seção, os requisitos de dureza ou de propriedades mecânicas e qualquer procedimento posterior de soldagem ou usinagem. O regulamento federal 49 CFR § 179.500-6 ilustra esse ponto em uma aplicação crítica para a segurança: determinados tratamentos de tanques de aço especificam recozimento ou normalização seguidos de revenimento, com temperatura de revenimento não inferior a 1000 °F. Nenhuma das duas palavras, isoladamente, define as propriedades finais. O percurso de aquecimento, o percurso de resfriamento e o tratamento subsequente é que as definem.
6. Prática específica por grau: aços-carbono, aços de baixa liga e 4140
Um ciclo de tratamento térmico não pode ser selecionado apenas com base nas palavras recozido ou normalizado. A identificação do grau vem primeiro, seguida da norma aplicável ao produto ou ao processo, da microestrutura prévia, do tamanho da seção e do procedimento do forno. O mesmo ponto de ajuste do forno pode produzir diferentes percursos de transformação em diferentes aços, enquanto um ciclo nominalmente correto pode falhar se o núcleo da peça não tiver atingido a temperatura pretendida.
A ASTM A941-16 fornece a terminologia geral para aço, aço inoxidável, ligas relacionadas e ferro-ligas, mas também estabelece que uma definição em uma norma ASTM específica prevalece sobre uma definição geral idêntica. Essa ressalva é importante. “Normalização” é uma descrição de processo, não uma receita universal. A ISO 683-1:2016, por exemplo, trata as condições normalizada e normalizada e revenida como condições de fornecimento especificadas para aços não ligados tratáveis termicamente. A condição térmica, portanto, faz parte da designação do material e dos requisitos de aceitação, e não é simplesmente uma observação acrescentada por uma oficina após a fabricação.
Aços-carbono comuns e o papel do teor de carbono
O teor de carbono altera tanto o equilíbrio de fases quanto a faixa de temperatura necessária para a austenitização. Em um aço-carbono comum hipoeutetoide, cujo teor de carbono está abaixo da composição eutetoide, o aquecimento acima da temperatura crítica superior produz austenita após a dissolução da ferrita existente. Durante o resfriamento, forma-se ferrita proeutetoide antes que a austenita remanescente se transforme próximo à temperatura eutetoide. A estrutura final é normalmente composta de ferrita e perlita, com as quantidades relativas fortemente controladas pelo teor de carbono e pela taxa de resfriamento.
Essa descrição é conceitual e não substitui uma especificação de grau. Um aço de menor teor de carbono geralmente forma uma fração maior de ferrita e atinge menor dureza após um recozimento lento ou uma normalização com resfriamento ao ar. O aumento do teor de carbono em direção à composição eutetoide aumenta a fração de perlita e geralmente eleva a resistência e a dureza. Ele também altera o balanço térmico: uma quantidade maior de carbono precisa ser dissolvida na austenita, e a margem de superaquecimento permitida depende da composição química especificada e dos objetivos relativos ao tamanho de grão.
Um aço de maior teor de carbono, incluindo um aço com composição eutetoide ou hipereutetoide, segue um percurso diferente. Pode formar-se cementita proeutetoide em vez de ferrita proeutetoide, e uma austenitização excessiva pode promover grãos grosseiros ou a dissolução indesejada de carbonetos. Chamar o mesmo ciclo de “recozimento” para ambos os materiais oculta essas diferenças. Um recozimento pleno normalmente aquece o material até a região austenítica, mantém-no nessa condição para transformação e equalização e o resfria a uma taxa lenta e controlada, frequentemente dentro do forno. O National Bureau of Standards descreveu o recozimento de processo, em 1935, como o aquecimento de uma liga à base de ferro abaixo ou próximo da faixa de temperatura crítica inferior, um processo distinto do recozimento pleno e da normalização.
A normalização, por sua vez, austenitiza o aço e permite que ele resfrie livremente em ar parado ou em movimento. O National Bureau of Standards descreveu a prática como o aquecimento a aproximadamente 100 °F acima da faixa crítica, seguido de resfriamento ao ar parado. A descrição de 2024 da Bodycote apresenta uma ampla faixa de normalização, aproximadamente de 800 a 920 °C, durante a qual se formam novos grãos austeníticos antes do resfriamento livre em ar ou gás. Essa faixa é útil para explicar o processo, mas não constitui uma instrução para aquecer todo aço-carbono até uma única temperatura.
O resfriamento ao ar é mais rápido que o resfriamento no forno; por isso, a perlita geralmente é mais fina, e o aço normalizado costuma ser mais resistente e duro que aquele na condição plenamente recozida. O resultado depende da massa. Uma peça fina pode resfriar-se com rapidez suficiente para produzir uma estrutura de transformação substancialmente mais fina que a de um forjado espesso produzido a partir da mesma corrida. Por outro lado, uma seção grande pode resfriar lentamente em seu centro, produzindo uma estrutura no núcleo diferente daquela da superfície. O controlador do forno registra a temperatura da câmara; isso não prova que a peça tenha atingido essa temperatura.
Para os aços-carbono, a questão prática, portanto, não é “A que temperatura se normaliza o aço?”. É: “Que temperatura e condição de resfriamento produzem a ferrita, a perlita, o tamanho de grão, a dureza e o resultado dimensional especificados para este grau e esta seção?”. A resposta deve vir da norma pertinente do material, da especificação de tratamento térmico ou de um procedimento qualificado.
Aços de baixa liga e temperabilidade
A adição de elementos de liga altera a prática de normalização de maneira mais profunda do que poderia sugerir um pequeno ajuste no ponto de controle. Os elementos dissolvidos na austenita podem deslocar as temperaturas críticas, alterar a atividade do carbono, retardar a formação de ferrita e perlita, modificar a estabilidade dos carbonetos e alterar o crescimento dos grãos de austenita. Os tempos de início e término da transformação mostrados em um diagrama de transformação por resfriamento contínuo podem deslocar-se para tempos mais longos, permitindo que o resfriamento ao ar produza bainita ou martensita em regiões que formariam perlita em um aço-carbono comum.
Temperabilidade Profundidade ou extensão até a qual o aço pode desenvolver um produto de transformação mais duro sob determinada condição de resfriamento; não é o mesmo que dureza máxima.
Esse é o significado central de temperabilidade. Ela não é o mesmo que dureza máxima. A temperabilidade descreve a profundidade ou extensão na qual um aço pode desenvolver um produto de transformação mais duro sob uma determinada condição de resfriamento. Um aço de baixa liga com maior temperabilidade pode responder ao resfriamento ao ar em uma seção espessa de forma muito mais intensa que um aço-carbono comum, mesmo quando ambos recebem o mesmo tratamento no forno. As taxas de resfriamento na superfície, em regiões intermediárias e no núcleo tornam-se então metalurgicamente significativas.
A adição de elementos de liga também pode fazer com que a instrução “acima da faixa crítica” seja inadequada. As temperaturas críticas inferior e superior podem diferir daquelas previstas por um simples diagrama ferro–carbono, e o superaquecimento necessário acima da faixa de transformação relevante depende do grau, da condição prévia, do objetivo de tamanho de grão e da prática de aquecimento. Uma permanência prolongada em temperatura excessiva pode dissolver carbonetos que deveriam permanecer, aumentar o tamanho dos grãos de austenita, elevar a distorção ou aumentar a temperabilidade da estrutura de transformação subsequente. Uma permanência curta pode deixar constituintes não dissolvidos ou um núcleo parcialmente transformado.
O meio de resfriamento deve ser especificado com o mesmo cuidado. Resfriamento no forno, resfriamento ao ar parado, resfriamento com auxílio de ventilador e resfriamento em gás não são descrições intercambiáveis. Convencionalmente, a normalização utiliza resfriamento ao ar livre após a austenitização; o vocabulário do Karlsruhe Institute of Technology identifica a austenitização seguida de resfriamento ao ar livre como a sequência definidora. O recozimento utiliza uma taxa de resfriamento lento predeterminada ou o resfriamento no forno para reduzir a dureza e melhorar a usinabilidade ou a ductilidade. A distinção é um histórico térmico, não um rótulo aplicado posteriormente.
O material de baixa liga também pode exigir revenimento após a normalização, dependendo das propriedades mecânicas requeridas e da norma aplicável. Uma estrutura normalizada não é automaticamente uma condição final. Em um exemplo crítico para a segurança, o 49 CFR § 179.500-6 especifica o tratamento do aço de tanques como recozimento ou normalização seguido de revenimento, com temperaturas de revenimento não inferiores a 1000 °F. Esse regulamento demonstra por que uma declaração como “normalizado” não pode ser tratada como uma especificação completa de propriedades.
O tamanho da seção continua sendo decisivo. Cálculos de transferência de calor, medições com termopares, disposição da carga, circulação no forno, emissividade e contato com dispositivos de fixação afetam a curva de resfriamento real. O centro de um componente pesado pode permanecer acima da temperatura de transformação enquanto a superfície já está se transformando. Por isso, um procedimento de produção deve definir a referência para a contagem do tempo: temperatura do forno, temperatura da carga, termopar registrado na peça ou uma regra aprovada com base na espessura da seção. “Manter por uma hora” não tem significado metalúrgico fixo, a menos que a condição inicial e a equalização da temperatura estejam definidas.
O exemplo de normalização do 4140 no MIT a aproximadamente 850–875 °C
Um exemplo específico útil é o AISI/SAE 4140, um aço de baixa liga cromo–molibdênio cuja resposta ao resfriamento ao ar não é equivalente à de um aço-carbono comum. Os elementos de liga aumentam a temperabilidade e afetam a cinética de transformação; por isso, o tamanho da seção e o ambiente de resfriamento podem alterar as frações resultantes de ferrita, perlita, bainita ou martensita. O grau deve ser confirmado antes da aplicação de um procedimento para 4140; um teor de carbono nominal semelhante não torna outro aço metalurgicamente intercambiável.
A referência laboratorial do Massachusetts Institute of Technology de 2007 estabelece, para a normalização do 4140, o aquecimento até aproximadamente 850–875 °C, a manutenção nessa temperatura para a equalização térmica e, em seguida, o resfriamento ao ar até a temperatura ambiente. Essas três etapas constituem um conjunto. A temperatura cria a condição inicial austenítica, a manutenção permite que a própria peça — e não apenas a atmosfera do forno — atinja o equilíbrio térmico, e o resfriamento ao ar estabelece o percurso de transformação. Eliminar a etapa de manutenção ou substituir o resfriamento ao ar por resfriamento no forno altera o tratamento.
O ciclo do MIT é uma referência laboratorial ou educacional, não uma especificação de produção automaticamente aplicável. Por si só, ele não estabelece o tamanho de grão permitido, a dureza, as propriedades de tração, os limites de distorção, os controles de atmosfera, a densidade de carga, a localização do termopar ou os critérios de aceitação para todo componente produzido em AISI/SAE 4140. Uma especificação de produção pode exigir uma temperatura de austenitização diferente, um tempo de encharque definido com base na espessura da seção, uniformidade controlada do forno ou um tratamento de revenimento subsequente. A norma aplicável do material e o desenho técnico têm precedência.
A temperatura real da peça é especialmente importante no caso do 4140, porque sua maior temperabilidade torna o resfriamento ao ar mais significativo. Um pequeno corpo de prova de laboratório pode resfriar de maneira rápida e uniforme; não se pode presumir que um eixo grande, um forjado ou um componente de geometria irregular seguirá a mesma curva. As bordas podem se transformar antes do centro, e seções restringidas podem desenvolver tensões residuais à medida que a transformação avança. Registrar apenas o setpoint do forno constitui uma evidência insuficiente da qualidade do tratamento.
A prática correta consiste em identificar o grau do material, estabelecer a condição requerida, selecionar a faixa de austenitização especificada, verificar a equalização térmica na peça e controlar o método de resfriamento. O recozimento e a normalização podem ser descritos como operações de aquecimento e resfriamento, mas, para aços-carbono e aços de baixa liga, suas temperaturas, cinética, estruturas e finalidades continuam sendo diferentes. Tratá-los como intercambiáveis é um erro de processo.
7. Práticas de forno e variáveis de processo
As práticas de forno determinam se um tratamento especificado de recozimento ou normalização realmente alcança a seção do aço prevista pelo procedimento. Um controlador de forno pode indicar 850 °C enquanto o centro de um forjado espesso permanece substancialmente mais frio, e um termopar de superfície pode indicar a temperatura-alvo enquanto uma carga densamente compactada contém peças mais frias. Portanto, o valor indicado é o setpoint do forno ou a temperatura medida na zona do forno, e não automaticamente a temperatura de todas as peças.
Essa distinção é importante porque o recozimento e a normalização dependem da temperatura de transformação e do histórico de resfriamento. A normalização geralmente requer austenitização seguida de resfriamento em ar parado ou circulante, enquanto o recozimento pleno requer resfriamento lento e controlado, frequentemente dentro do forno. O recozimento de processo é uma categoria de tratamento distinta; em 1935, o National Bureau of Standards o descreveu como o aquecimento de uma liga à base de ferro abaixo ou próximo da faixa de temperatura crítica inferior. Sua temperatura não é intercambiável com uma temperatura de normalização.
A ASTM A941-16 fornece terminologia geral para aço, aço inoxidável, ligas relacionadas e ferro-ligas, mas também estabelece que uma definição presente em uma norma ASTM específica substitui uma definição idêntica na norma de terminologia geral. Consequentemente, a especificação aplicável do produto ou do tratamento térmico prevalece quando houver diferenças na terminologia ou nos requisitos de tratamento. A ISO 683-1:2016, por exemplo, identifica as condições de fornecimento normalizada e normalizada e revenida para aços não ligados tratáveis termicamente. Portanto, “normalizada” não é apenas uma descrição, feita pelo operador do forno, de uma condição amolecida; pode constituir parte da condição metalúrgica especificada do produto.
Disposição da carga, espessura da seção e uniformidade da temperatura
Controles da prática de forno
- Disposição da carga Proporcionar trajetórias de circulação, radiação e condução que favoreçam um aquecimento uniforme.
- Espessura da seção Considerar o tempo necessário para que a seção determinante atinja a temperatura.
- Termopares Usar locais representativos da peça quando as leituras do forno não puderem estabelecer a temperatura do núcleo.
- Atmosfera Controlar a oxidação, a carepa e a descarbonetação de acordo com a condição superficial exigida.
- Registros Manter a identificação da carga, os registros de temperatura, as condições de manutenção, o método de resfriamento e os desvios.
A carga deve ser disposta de modo que a circulação do forno, a radiação e a condução aqueçam a peça uniformemente. Peças colocadas diretamente umas contra as outras criam superfícies protegidas e trajetos de contato térmico diferentes daqueles experimentados pelas superfícies expostas. Um cesto densamente carregado de forjados pode apresentar uma leitura satisfatória do ar do forno enquanto suas peças internas ficam atrasadas em relação às peças externas. Barras longas também podem desenvolver diferenças entre as extremidades e o centro, especialmente quando as extremidades estão próximas à porta, aos dispositivos de apoio ou a uma trajetória de circulação de alta velocidade.
A espessura da seção é uma variável primária do processo. Uma chapa fina ou um pequeno componente usinado pode atingir rapidamente a temperatura do forno; uma placa pesada, uma peça fundida grande ou um forjado espesso necessita de mais tempo para que o calor alcance seu núcleo por condução. A dimensão relevante nem sempre é apenas a espessura nominal. A forma, as junções, os ressaltos, os furos, os pontos de contato e as mudanças de seção podem criar atrasos térmicos locais e diferentes respostas de transformação. Uma flange fina pode já estar austenítica enquanto um cubo espesso ainda permanece abaixo da faixa pretendida.
A taxa de aquecimento também deve ser controlada. Uma rampa rápida pode produzir uma grande diferença de temperatura entre a superfície e o núcleo, tensão térmica, distorção ou trincas em uma peça que contenha tensões residuais provenientes de forjamento, soldagem, fundição ou usinagem. Uma rampa lenta não é automaticamente mais segura em todos os casos: uma permanência prolongada em uma faixa intermediária de temperatura pode aumentar a oxidação e afetar a precipitação, a dissolução de carbonetos ou a condição microestrutural inicial. O procedimento deve especificar rampas ou estágios quando o grau do material, a geometria ou a condição anterior assim o exigir.
A densidade da carga afeta tanto a transferência de calor quanto a recuperação da temperatura do forno. A abertura da porta para carregar o forno pode reduzir sua temperatura, e uma carga pesada pode provocar uma queda adicional ao ser introduzida. Se o controlador responder de maneira agressiva, o forno poderá ultrapassar a temperatura-alvo antes que a carga atinja o equilíbrio térmico. Se a circulação de ar for deficiente, as peças externas poderão ficar mais quentes enquanto o centro permanece frio. A direção dos ventiladores, a disposição dos defletores, o espaçamento entre os cestos, o projeto dos suportes e a posição da carga dentro da zona de trabalho devem ser estabelecidos durante a qualificação do equipamento, e não presumidos com base na indicação do controlador.
Os levantamentos de uniformidade de temperatura e os termopares instalados na peça fornecem informações diferentes. Um levantamento de uniformidade verifica a variação de temperatura permitida entre as posições da zona de trabalho vazia ou definida. Os termopares da carga mostram como um componente representativo responde durante um ciclo real. Ambos podem ser necessários. Para peças espessas ou críticas para a segurança, termopares fixados à peça ou inseridos em posições representativas podem ser a única maneira confiável de identificar quando a região mais fria atingiu a temperatura requerida. O método de fixação também deve suportar o ciclo e evitar a produção de uma leitura superficial enganosa.
Encharque, equalização térmica e prevenção do crescimento excessivo de grão
O encharque começa somente depois que a parte da carga que controla o processo atingiu a temperatura requerida, e não necessariamente quando o indicador do forno alcança pela primeira vez o setpoint. A finalidade é a equalização térmica: toda a seção deve estar suficientemente quente para que o processo de transformação ou recuperação especificado ocorra de maneira consistente. Na normalização, isso significa estabelecer a condição austenítica requerida antes de retirar a carga para o resfriamento ao ar. O Karlsruhe Institute of Technology descreve a normalização como austenitização seguida de resfriamento ao ar livre, com o tratamento destinado a promover tamanho de grão e composição uniformes.
Uma referência laboratorial do 4140 do Massachusetts Institute of Technology indica aproximadamente 850–875 °C para a normalização, seguida de uma etapa de manutenção para a equalização térmica e de resfriamento ao ar até a temperatura ambiente. Essa faixa se aplica ao procedimento de 4140 citado; não é um ajuste universal para todo produto, seção ou especificação de 4140, muito menos para todo grau de aço. O teor de elementos de liga desloca as temperaturas de transformação e altera a temperabilidade, enquanto o forjamento, a soldagem, o trabalho a frio e a condição dos carbonetos anteriores afetam o tempo necessário para uma resposta consistente.
Manter a peça por mais tempo do que o necessário não garante uma melhor equalização térmica. Em temperatura ou tempo excessivos, os grãos de austenita podem crescer. Grãos prévios de austenita grosseiros podem produzir uma estrutura de transformação mais grosseira, alterar a tenacidade e modificar o gradiente de dureza após o resfriamento. O superaquecimento também pode dissolver constituintes que o procedimento pretendia preservar, aumentar a distorção e intensificar os danos superficiais. A normalização é frequentemente selecionada para refinar ou redefinir uma estrutura não uniforme, mas um ciclo de normalização excessivamente longo ou realizado em temperatura excessiva pode frustrar essa finalidade.
O recozimento apresenta um requisito de resfriamento diferente. No recozimento pleno, o ciclo de resfriamento no forno deve ser suficientemente lento para seguir o percurso de transformação pretendido, e não apenas resfriar a carga até que ela possa ser manuseada com segurança. A Texas A&M diferencia a normalização, que utiliza ar parado ou agitado após o aquecimento acima da faixa crítica, do recozimento, que utiliza uma taxa de resfriamento lenta predeterminada para reduzir a dureza e melhorar a usinabilidade e a ductilidade. Um forno que resfrie rápido demais, ou uma carga retirada enquanto seu centro permanece quente, pode produzir uma estrutura mista e um comportamento de usinagem inconsistente.
Os tempos exatos de aquecimento, encharque e resfriamento devem ser determinados com base na especificação do grau do material, no tamanho da seção, na disposição da carga, na capacidade do forno e no procedimento validado. O tratamento térmico de aços apresentado no Metals Handbook da ASM considera a temperatura de austenitização, o meio de resfriamento, as variáveis, os procedimentos e as aplicações como escolhas de processo interligadas. Um tempo copiado de uma tabela geral não pode substituir essa avaliação.
Atmosfera, oxidação, descarbonetação e carepa
O controle da atmosfera trata tanto da condição superficial quanto da aparência. Em um forno oxidante, o ferro reage com o oxigênio e o vapor de água, formando carepa. A carepa altera as dimensões, contamina as operações de usinagem e pode ocultar defeitos superficiais. Ela pode se desprender durante o manuseio ou o jateamento com granalha, deixando uma superfície rugosa e alterando a quantidade de sobremetal disponível para a usinagem final. A perda não é uniforme quando diferentes faces apresentam exposições distintas ou quando as peças entram em contato umas com as outras.
A descarbonetação é mais grave do que a formação comum de carepa, pois altera a composição química do aço próximo à superfície. O carbono pode se difundir da superfície para uma atmosfera oxidante ou úmida do forno, produzindo uma camada com menor teor de carbono. Essa camada pode ser mais macia do que o núcleo, apresentar menor resistência ao desgaste, responder de maneira diferente a um tratamento de têmpera subsequente ou produzir uma leitura de dureza que não represente o interior. A profundidade depende da temperatura, do tempo, da composição do aço, do potencial da atmosfera e da condição superficial. Um tempo excessivo de permanência aumenta a oportunidade tanto para a oxidação quanto para a perda de carbono.
Atmosferas protetoras, vácuo, recipientes selados ou materiais de embalagem sacrificial podem reduzir esses efeitos, mas cada método exige controle da composição do gás, do ponto de orvalho, de vazamentos, da vazão, da limpeza do forno e da prática de carregamento. Uma designação nominal de gás inerte não comprova que a atmosfera impede a descarbonetação. O vapor de água, a entrada de ar, os resíduos de lubrificante e os dispositivos contaminados podem alterar a química do forno. Por outro lado, uma atmosfera fortemente carburante pode elevar o teor de carbono na superfície e produzir um defeito diferente.
A atmosfera deve ser selecionada de acordo com a condição superficial final exigida. Se a carepa e a descarbonetação forem permitidas porque a usinagem removerá a camada afetada, a profundidade admissível ainda precisará ser definida. Se a superfície for acabada, crítica dimensionalmente ou posteriormente submetida a endurecimento por indução, cementação, nitretação ou carregamento por fadiga, os limites da atmosfera serão mais rigorosos. Perfis de dureza da superfície, exame metalográfico, verificações dimensionais e inspeção da carepa podem confirmar se o ciclo produziu o resultado especificado.
Um exemplo crítico para a segurança aparece em 49 CFR § 179.500-6, segundo o qual determinados tratamentos térmicos de tanques de aço consistem em recozimento ou normalização seguidos de revenimento, com temperaturas de revenimento não inferiores a 1000 °F. Esse requisito ilustra por que a prática de forno não pode ser separada da especificação aplicável. O setpoint aceitável, a carga, o tempo de permanência, o método de resfriamento, a atmosfera e os critérios de inspeção pertencem a um procedimento qualificado para o aço e a geometria especificados. Nenhuma temperatura única de recozimento ou normalização, nenhum tempo de permanência e nenhum ciclo de resfriamento são válidos sem esses controles.
8. Resultados microestruturais e como verificá-los
Perlita, ferrita, bainita e martensita no ciclo de resfriamento
Recozimento e normalização são definidos pelo histórico térmico, e não pela palavra “amolecimento”. A microestrutura final depende da austenita formada durante o aquecimento, da composição do aço, do tamanho da seção e do percurso de temperatura e tempo durante o resfriamento. A transformação começa somente quando a curva de resfriamento cruza a faixa de transformação relevante, e os produtos dependem tanto da temperatura quanto do tempo disponível para a difusão.
Em um aço carbono comum hipoeutetoide, o resfriamento lento no forno normalmente permite que a austenita se transforme primeiro em ferrita proeutetoide e depois em perlita relativamente grosseira. O carbono tem tempo para se difundir por distâncias comparativamente longas, de modo que as colônias de perlita e o espaçamento interlamelar tendem a ser grosseiros. Essa estrutura normalmente proporciona menor dureza e melhor usinabilidade em comparação com uma condição resfriada mais rapidamente, embora o resultado real dependa do teor de carbono, do tamanho de grão inicial, da espessura da seção, da prática de forno e do ciclo de recozimento especificado.
A normalização geralmente envolve a austenitização acima da faixa crítica, seguida de resfriamento ao ar parado ou em movimento. A Bodycote descreveu a normalização em 2024 como um aquecimento aproximado de 800–920 °C para formar novos grãos austeníticos, seguido de resfriamento livre em ar ou gás. O Karlsruhe Institute of Technology identifica de modo semelhante a austenitização e o resfriamento ao ar livre como a sequência definidora. O ar remove calor mais rapidamente do que um forno, portanto a transformação ocorre em temperaturas mais baixas e com menos tempo para a difusão. A estrutura ferrita-perlita resultante é comumente mais fina do que a produzida pelo resfriamento completo no forno, e a dureza e a resistência são frequentemente maiores.
Essa comparação representa uma tendência, não uma garantia. Os elementos de liga deslocam as temperaturas de transformação e retardam a difusão. Cromo, molibdênio, níquel, manganês e silício podem deslocar as reações de perlita e bainita para tempos mais longos, alterando os produtos obtidos a uma determinada taxa de resfriamento. Uma seção que resfrie ao ar formando ferrita e perlita em um aço de baixo carbono pode formar bainita em um aço-liga, especialmente próximo à superfície ou em seções mais finas. Com resfriamento suficientemente rápido, parte da austenita pode contornar as reações difusionais e se transformar em martensita. A martensita pode estar não revenida e ser inadequada para a condição pretendida, a menos que um tratamento de revenimento especificado seja realizado em seguida.
O 4140 é um alerta útil contra a aplicação das expectativas de aços carbono comuns a todos os graus. Uma referência de laboratório do MIT, de 2007, indica aproximadamente 850–875 °C para a normalização do 4140, com um tempo de permanência para equalização da temperatura e resfriamento ao ar até a temperatura ambiente. Dependendo do tamanho da seção e das condições do forno ou do ar, a estrutura resultante pode incluir ferrita, perlita, bainita ou constituintes mais duros localizados. A designação do grau, por si só, não estabelece o resultado; o ciclo térmico completo e a geometria de resfriamento é que o fazem.
A circular do National Bureau of Standards publicada em 1935 diferenciou o recozimento de processo da normalização: o recozimento de processo foi descrito como um aquecimento abaixo ou próximo da faixa de temperatura crítica inferior, enquanto a normalização foi descrita como um aquecimento aproximadamente 100 °F acima da faixa crítica, seguido de resfriamento ao ar parado. O recozimento de processo pode aliviar o encruamento sem transformar completamente a estrutura original. Portanto, não se deve presumir que ele recrie a estrutura ferrita-perlita produzida por um recozimento pleno ou por um tratamento de normalização.
Os diagramas de transformação ajudam a explicar essas diferenças. Um diagrama de transformação por resfriamento contínuo mostra quando a austenita começa e termina de se transformar sob uma determinada taxa de resfriamento. As curvas de resfriamento do forno, do ar e da superfície ao núcleo podem cruzar regiões diferentes desse diagrama. Assim, a mesma carga do forno pode conter estruturas diferentes na superfície, a um quarto da espessura e no centro. Componentes espessos resfriam mais lentamente no núcleo, enquanto cantos vivos, extremidades expostas e pequenos anexos podem resfriar com rapidez suficiente para desenvolver produtos mais duros.
Tamanho de grão, bandamento, segregação e homogeneidade
A normalização pode refinar a estrutura dos grãos de austenita porque o aquecimento acima da faixa crítica permite que a austenita previamente deformada ou termicamente alterada se transforme e depois se reforme durante o resfriamento. O resultado costuma ser uma disposição ferrita-perlita mais fina e uniforme do que a deixada por um resfriamento prolongado no forno. Uma temperatura de austenitização ou um tempo de permanência excessivos anulam esse objetivo ao promover o crescimento dos grãos de austenita. Portanto, o refino de grão é uma função do ciclo completo, e não simplesmente do rótulo “normalizado”.
O recozimento pode reduzir a dureza e as tensões residuais, mantendo ao mesmo tempo uma estrutura relativamente grosseira se o ciclo favorecer uma transformação lenta. Um grão grosseiro pode ser aceitável em uma condição de produto e indesejável em outra, especialmente quando a tenacidade ao impacto, a resistência à fadiga ou a usinabilidade são controladas. O tamanho de grão deve ser avaliado em relação à especificação do produto, e não julgado com base em uma impressão visual geral.
O bandamento é uma questão distinta. A laminação e o forjamento podem alongar ferrita, perlita, inclusões e regiões ricas em elementos de liga na direção do trabalho. Durante o resfriamento, essas regiões podem se transformar em momentos diferentes, produzindo bandas alternadas visíveis em uma seção longitudinal. A normalização pode reduzir a intensidade de alguns tipos de bandamento ao dissolver e redistribuir o carbono durante a austenitização, mas não pode eliminar de forma confiável uma segregação química severa nem todas as características relacionadas à deformação. Podem ser necessários vários ciclos de normalização, alterações na prática de forjamento ou homogeneização, e essas ações devem ser autorizadas pela especificação aplicável.
A segregação tem origem durante a solidificação. Manganês, carbono, fósforo, enxofre e elementos de liga podem variar entre regiões dendríticas e interdendríticas. O tratamento térmico pode melhorar a uniformidade estrutural por meio da difusão e da transformação, mas o recozimento ou a normalização comuns não garantem homogeneidade química. Consequentemente, uma região da linha central pode produzir frações diferentes de perlita, bainita ou martensita em relação ao material circundante, mesmo quando o ciclo do forno foi uniforme.
O risco não se limita à martensita. Bainita, redes de carbonetos, carbonetos não dissolvidos e constituintes localmente ricos em carbono podem produzir gradientes de dureza ou usinabilidade deficiente. A descarbonetação superficial cria uma camada ferrítica mais macia, enquanto a cementação ou a carepa relacionada à oxidação podem complicar as leituras de dureza e a interpretação metalográfica. A atmosfera, o carregamento do forno, a localização do termopar, o espaçamento entre as peças e a exposição ao resfriamento são fatores relevantes.
A condição de tratamento também é uma questão normativa. A ISO 683-1:2016 especifica condições de fornecimento para aços não ligados tratáveis termicamente, incluindo os estados normalizado e normalizado e revenido. Essas designações não são intercambiáveis com uma declaração informal de que o material foi “recozido”. Em um exemplo crítico para a segurança, a 49 CFR § 179.500-6 especifica tratamentos térmicos de tanques que consistem em recozimento ou normalização seguidos de revenimento, com temperaturas de revenimento não inferiores a 1000 °F. A norma de produto aplicável determina a condição exigida e os critérios de aceitação.
Dureza, metalografia e inspeção dimensional
A verificação deve começar pelo grau do material, pela forma do produto, pelo número da corrida, pela condição de fornecimento especificada e pela norma aplicável. A ASTM A941-16 é a referência geral de terminologia para aço, aço inoxidável, ligas relacionadas e ferro-ligas, mas estabelece que uma definição constante de uma norma ASTM específica prevalece sobre uma definição geral idêntica. Portanto, a terminologia e o requisito de aceitação devem ser analisados em conjunto com a norma do produto.
| Método de verificação | O que pode revelar | Controle importante |
|---|---|---|
| Mapeamento de dureza | Variação da superfície ao núcleo e de uma extremidade à outra | Método de ensaio, preparação, locais e regra de conversão |
| Metalografia | Ferrita, perlita, bainita, martensita, bandeamento e descarbonetação | Orientação da seção, reagente de ataque e local de exame |
| Avaliação do tamanho de grão | Condição do grão de ferrita ou da austenita prévia | Usar o método indicado pela norma aplicável |
| Inspeção dimensional | Empenamento, ovalização, crescimento, contração e distorção de características | Referências definidas e equipamento calibrado |
| Análise dos registros do forno | Se o histórico térmico declarado é comprovado | Registros reais de temperatura, manutenção, atmosfera, carga e resfriamento |

O mapeamento de dureza é uma primeira verificação prática. As leituras devem representar a superfície e, quando permitido, locais subsuperficiais ou da seção, com pontos suficientes para revelar variações da borda ao centro e de uma extremidade à outra. Uma única impressão aparentemente aceitável pode não detectar uma borda martensítica, uma superfície descarbonetada ou uma região central macia do forno. O método de ensaio, a preparação da superfície, a remoção de carepa, a carga do penetrador e a regra de conversão devem ser registrados. Não se deve inventar um limite universal de dureza; os limites são determinados pelo grau, pelo produto e pela especificação aplicável.
A metalografia fornece a explicação que a dureza, por si só, não pode oferecer. Uma seção transversal pode revelar a distribuição de ferrita e perlita, o tamanho de grão, a bandagem, as inclusões, a segregação, a bainita, a martensita, as redes de carbonetos e a descarbonetação. O ataque metalográfico deve ser adequado ao aço e à finalidade do exame. As seções longitudinais são especialmente úteis para avaliar a direção de laminação, as linhas de fluxo e a bandagem, enquanto as seções transversais mostram variações radiais ou ao longo da espessura.
A avaliação do tamanho de grão deve seguir o método indicado pela norma aplicável, como uma tabela comparativa ou um procedimento de interceptos. O relatório deve identificar o local examinado e distinguir o tamanho de grão da austenita, quando reconstituído ou avaliado de outra forma, do tamanho de grão da ferrita visível após a transformação. Essas são medições relacionadas, mas não idênticas.
As verificações de descarbonetação exigem um perfil medido de dureza ou de microestrutura, partindo da superfície em direção ao núcleo não afetado. A simples remoção da carepa não comprova a ausência de perda de carbono. A inspeção dimensional é igualmente necessária: o aquecimento e o resfriamento no forno podem produzir distorção, crescimento ou contração, ovalização, empenamento e alterações em características usinadas. Meça as dimensões críticas antes e depois do tratamento, utilizando um sistema de referências definido e equipamentos calibrados.
Por fim, examine os registros do forno. Confirme a identificação da carga, os valores de ajuste, as temperaturas reais das peças, quando disponíveis, o tempo de encharque, a atmosfera ou o potencial do forno, a calibração dos termopares, a disposição da carga, o tempo de transferência, o método de resfriamento e quaisquer interrupções. Se os registros não sustentarem o histórico térmico alegado, a dureza e a microestrutura poderão descrever o que ocorreu, mas não poderão comprovar que o tratamento especificado de recozimento ou normalização foi realizado.
9. Recozimento e normalização como preparação para operações posteriores
O recozimento e a normalização são frequentemente agrupados porque ambos alteram a estrutura produzida por trabalho a quente, fundição, soldagem ou um tratamento térmico anterior. Eles não produzem a mesma condição inicial. O recozimento geralmente prioriza o amolecimento, a redução de tensões e a ductilidade por meio de resfriamento lento; a normalização austenitiza o aço e, em seguida, o resfria ao ar, produzindo uma rota de transformação diferente e, normalmente, uma estrutura mais fina e uniforme. O resultado prático depende do grau, do tamanho da seção, da condição anterior, da prática do forno, da atmosfera e da especificação do produto aplicável.
A terminologia deve ser interpretada à luz da norma aplicável. A ASTM A941-16 fornece definições gerais para aço, aço inoxidável, ligas relacionadas e ferroligas, mas também estabelece que uma definição contida em uma norma ASTM específica prevalece sobre uma definição idêntica na norma geral de terminologia. Portanto, um desenho, uma especificação de compra ou uma cláusula de tratamento térmico prevalece quando sua redação divergir de uma descrição geral de “recozido” ou “normalizado”.
Usinagem e conformação
Uma condição totalmente recozida é comumente selecionada quando são necessárias baixa dureza e alta ductilidade antes da usinagem ou conformação. O resfriamento lento no forno permite transformações difusionais e reduz a dureza associada a produtos resfriados rapidamente, embora a morfologia final de ferrita–perlita dependa do teor de carbono, dos elementos de liga, do tamanho dos grãos de austenita e da velocidade de resfriamento. O recozimento de processo é um tratamento mais específico: a Circular 409 (1935) do National Bureau of Standards o descreveu como o aquecimento de uma liga à base de ferro abaixo ou próximo da faixa de temperaturas críticas inferiores. Ele não é intercambiável com um recozimento completo acima da faixa crítica.
Uma dureza menor pode reduzir as forças de corte e o desgaste da ferramenta, mas “mais macio” não significa automaticamente melhor usinabilidade. Uma estrutura muito macia, grosseira ou ferrítica pode produzir cavacos longos e contínuos, aderir à ferramenta ou sofrer distorção quando as tensões residuais forem liberadas. As sobremedidas de usinagem devem levar essa possibilidade em consideração. A normalização pode proporcionar um equilíbrio mais consistente entre resistência e usinabilidade, especialmente quando uma estrutura no estado bruto de forjamento ou laminação contém grãos grosseiros, segregação ou espaçamento irregular da perlita. Ainda assim, em muitos aços-carbono e aços de baixa liga, ela é mais dura do que uma condição recozida por resfriamento lento; portanto, a escolha deve seguir a operação de usinagem, e não uma afirmação genérica de que a normalização melhora a usinabilidade.
A normalização consiste em aquecer até a região da austenita e resfriar em ar parado ou em movimento, ou em um gás especificado. A descrição de 2024 da Bodycote situa uma faixa de normalização frequentemente citada em aproximadamente 800–920 °C, com a formação de novos grãos austeníticos antes do resfriamento livre em ar ou gás. Essa faixa é descritiva, não um ajuste universal de forno. A temperatura necessária pode estar acima de Ac3 para um aço hipoeutetoide, acima de Acm para um aço hipereutetoide ou ser especificada diretamente pela norma do grau. A referência laboratorial do MIT de 2007 para o aço 4140, por exemplo, indica aproximadamente 850–875 °C para a normalização do 4140, seguida de uma permanência para equalização da temperatura e resfriamento ao ar.
A resposta à conformação também muda com o histórico térmico. O aço de baixo carbono ou de baixa liga recozido normalmente permite maior deformação plástica antes da ocorrência de trincas, enquanto o aço normalizado apresenta maior limite de escoamento e pode exigir cargas de conformação mais elevadas. Por outro lado, uma estrutura recozida nem sempre é preferível para a conformação a quente: o crescimento excessivo dos grãos durante uma permanência desnecessariamente longa pode deixar uma estrutura grosseira que posteriormente afeta a tenacidade e a estabilidade dimensional. A normalização após o forjamento pode substituir uma estrutura forjada grosseira ou não uniforme por grãos de austenita recém-formados, mas a velocidade de resfriamento na faixa de transformação varia acentuadamente com a espessura. Assim, a superfície e o centro de uma placa podem adquirir diferentes proporções de ferrita–perlita.
A distorção é governada por mais do que a dureza nominal. A remoção das tensões de usinagem durante o recozimento pode alterar as dimensões; o resfriamento ao ar após a normalização pode gerar gradientes de temperatura e deformações de transformação. Seções finas podem resfriar com rapidez suficiente para formar produtos mais duros do que o esperado, enquanto seções espessas resfriam mais lentamente e podem reter uma estrutura de transformação mais grosseira. Dispositivos de fixação, orientação, transições de seção e carregamento desigual do forno são relevantes. O registro do tratamento deve identificar o grau e a seção, e não apenas declarar “tratado termicamente”.
Preparação para têmpera e revenimento
Quando é necessário atingir um nível de resistência martensítica, a normalização não substitui a têmpera e o revenimento. A normalização transforma a austenita durante o resfriamento ao ar, produzindo normalmente ferrita e perlita em muitos aços de baixo e médio carbono, com possível formação de bainita ou martensita em graus de liga suficientemente temperáveis e diante de grandes diferenças na velocidade de resfriamento. A têmpera, por sua vez, exige austenitização seguida de um resfriamento suficientemente rápido para suprimir a transformação difusional e formar martensita; depois, o revenimento ajusta a dureza, a tenacidade e as tensões internas.
Um recozimento anterior pode tornar mais previsível um ciclo posterior de têmpera ao reduzir a dureza e desfazer parte da não uniformidade, mas também pode deixar grãos grosseiros se o recozimento tiver sido excessivo. Grãos grosseiros de austenita formados durante a operação posterior de têmpera tendem a aumentar a temperabilidade e podem reduzir a tenacidade. Uma condição normalizada é frequentemente escolhida antes da têmpera quando a estrutura recebida do forjamento, da fundição ou da laminação a quente é grosseira ou variável. A reaustenitização durante a têmpera começa então a partir de uma estrutura de ferrita–perlita mais controlada e de uma distribuição de carbono mais uniforme.
A sequência não é automática. Carbonetos de liga, segregação, bandeamento, trabalho a frio anterior e espessura do componente podem exigir um tratamento intermediário especificado ou uma rota de têmpera direta. Uma temperatura de normalização excessiva pode dissolver carbonetos ou provocar crescimento dos grãos; uma temperatura insuficiente pode não eliminar a estrutura anterior. O tempo de permanência deve permitir a equalização da seção sem provocar crescimento desnecessário dos grãos. O controle da atmosfera também é importante, pois a descarbonetação ou a oxidação alteram a superfície que posteriormente deverá atender aos requisitos de dureza, fadiga ou dimensão.
O revenimento deve ser tratado como uma operação separada. O ASM Handbook Volume 4A distingue o recozimento e a normalização da têmpera, do revenimento, da austêmpera e da martêmpera porque suas rotas de resfriamento e estruturas resultantes são diferentes. Um exemplo relacionado à segurança aparece no 49 CFR § 179.500-6 (2024), segundo o qual o tratamento térmico especificado para tanques de aço inclui recozimento ou normalização seguido de revenimento, com temperatura de revenimento não inferior a 1000 °F. Esse requisito não significa que todo aço normalizado exija revenimento; ele mostra que a sequência prescrita pode fazer parte de uma condição regulamentada do material.
Quando é especificada uma condição normalizada e revenida
“Normalizado e revenido” identifica uma sequência de tratamentos e uma condição de fornecimento resultante, não um sinônimo de qualquer uma das operações isoladamente. A ISO 683-1:2016 especifica requisitos técnicos de fornecimento para aços não ligados tratáveis termicamente fornecidos em condições que incluem os estados normalizado e normalizado e revenido. A designação vincula a condição do produto aos requisitos de propriedades mecânicas pretendidos: o aço foi primeiro normalizado e, depois, reaquecido para revenir os produtos da transformação e reduzir a dureza ou as tensões residuais, mantendo simultaneamente um equilíbrio especificado entre resistência e tenacidade.
Essa distinção é importante durante a fabricação. O material fornecido normalizado e revenido já recebeu um histórico térmico controlado. Um ciclo térmico posterior de soldagem, uma operação de endireitamento por chama, uma etapa de conformação a frio ou um reaquecimento local pode alterar essa condição. Se o componente for posteriormente temperado, a temperatura de revenimento anterior e o novo ciclo de austenitização deverão ser considerados, pois a estrutura final já não corresponderá à condição de fornecimento da ISO, a menos que o componente completo seja novamente tratado e ensaiado.
Uma especificação que exija aço normalizado e revenido também pode impor requisitos de resistência à tração, limite de escoamento, alongamento, energia de impacto, dureza ou requisitos dependentes da espessura. Esses valores não podem ser inferidos da palavra “normalizado”. Tampouco uma oficina pode substituir a condição especificada por um recozimento simplesmente porque ambos os tratamentos reduzem as tensões residuais. A substituição altera a dureza, a estrutura dos grãos, a resposta à usinagem, o comportamento na conformação e a resposta à têmpera posterior.
Para o controle da produção, a instrução de tratamento térmico deve indicar a designação do grau, a faixa de austenitização ou de recozimento, os requisitos de equalização ou permanência, o meio de resfriamento, a temperatura de revenimento quando aplicável, o tamanho da seção e os ensaios de aceitação. A ISO 683-1:2016 estabelece a condição do material; o procedimento do componente ainda deve levar em conta a uniformidade do forno, a disposição da carga, a atmosfera e a velocidade real de resfriamento. A normalização estabelece uma estrutura inicial definida, resfriada ao ar. O recozimento estabelece uma condição resfriada mais lentamente e, em geral, mais macia. A escolha de qualquer uma delas antes da usinagem, conformação, têmpera ou revenimento é uma decisão de engenharia específica do grau, e não uma designação intercambiável.
10. Aplicações críticas para a segurança e regulamentadas
O tratamento térmico passa a ser uma questão de controle de projeto quando o aço constitui parte de uma fronteira de pressão, de uma estrutura portante, de um contêiner de transporte ou de outro conjunto crítico para a segurança. Nessas aplicações, “recozido”, “normalizado” e “normalizado e revenido” não são descrições intercambiáveis. Cada uma identifica um histórico térmico diferente, e a norma de material ou de construção aplicável pode associar a esse histórico requisitos específicos de propriedades mecânicas, tenacidade, dimensões ou inspeção.
A ASTM A941-16 é uma referência útil de terminologia para aço, aço inoxidável, ligas relacionadas e ferro-ligas, mas não substitui a especificação aplicável do produto ou da construção. A ASTM A941-16 declara expressamente que uma definição contida em uma norma ASTM específica prevalece sobre uma definição geral idêntica constante da norma de terminologia. Essa hierarquia é importante quando uma especificação de compra, uma norma para vasos de pressão ou um regulamento de transporte atribui a um termo um significado controlado.
A importância de 49 CFR § 179.500-6
A seção 49 CFR § 179.500-6 especifica uma temperatura de revenimento não inferior a 1000 °F para o requisito aplicável ao tanque. Strong evidence
A 49 CFR § 179.500-6 fornece um exemplo concreto de regulamentação que controla a sequência dos tratamentos. Para determinados tanques de aço abrangidos por essa disposição, o tratamento térmico especificado consiste em recozimento ou normalização, seguido de revenimento. A temperatura de revenimento não pode ser inferior a 1000 °F. Esse é um requisito regulamentar para os tanques e as condições abrangidos por essa seção, e não uma prescrição universal para todo componente de aço.
A sequência é crítica para a segurança porque o primeiro tratamento e a etapa de revenimento desempenham funções metalúrgicas diferentes. O recozimento ou a normalização estabelece a condição microestrutural precedente. O recozimento geralmente utiliza uma trajetória de resfriamento mais lenta, destinada a reduzir a dureza e aliviar ou redistribuir alguns efeitos do processamento anterior. A normalização austenitiza o aço e, em seguida, promove seu resfriamento em ar parado ou em movimento livre; a trajetória de resfriamento mais rápida que a do resfriamento em forno normalmente produz uma estrutura transformada mais fina e diferentes níveis de resistência e tenacidade. O resultado exato depende do teor de carbono, dos elementos de liga, da espessura da seção, da deformação anterior, da temperatura de austenitização, do tempo de permanência e das condições de resfriamento.
O revenimento então modifica a estrutura produzida pelo tratamento anterior. Em temperatura suficientemente elevada e por tempo adequado, ele pode reduzir tensões residuais e ajustar o equilíbrio entre resistência, ductilidade, tenacidade e estabilidade dimensional. Um mínimo de 1000 °F impede que um processador trate um ciclo de alívio de tensões em baixa temperatura como substituto equivalente. Ele também estabelece um limite inferior para a exposição térmica pretendida pela regulamentação, embora o ciclo exigido ainda tenha de ser aplicado ao grau de aço, à espessura, à geometria e à especificação pertinentes.
A norma não deve ser interpretada como evidência de que todo aço normalizado exige revenimento a 1000 °F, ou de que todo aço recozido deve receber o mesmo tratamento. A ISO 683-1:2016 distingue condições de fornecimento, incluindo os estados normalizado e normalizado e revenido, para aços termicamente tratáveis não ligados. Essa distinção mostra por que a condição faz parte da designação do material e do requisito de fornecimento, e não constitui apenas um rótulo informal usado no chão de fábrica.
A regulamentação tampouco elimina a diferença entre recozimento e normalização. A circular de 1935 do National Bureau of Standards descreveu o recozimento de processo como o aquecimento de uma liga à base de ferro abaixo ou próximo da faixa de temperatura crítica inferior, enquanto descreveu a normalização como o aquecimento aproximadamente 100 °F acima da faixa crítica, seguido de resfriamento ao ar parado. As especificações modernas de cada grau podem definir temperaturas e critérios de aceitação diferentes, mas a distinção entre os processos permanece. A Bodycote descreveu a normalização em 2024 como o aquecimento a aproximadamente 800–920 °C para formar novos grãos austeníticos, seguido de resfriamento livre em ar ou gás. Para o 4140, uma referência laboratorial do MIT indicou aproximadamente 850–875 °C para a austenitização, com permanência para equalização da temperatura e resfriamento ao ar. Esses valores ilustram uma prática específica para determinado grau; não substituem a especificação controladora.
Por que os requisitos de revenimento não podem ser generalizados
Não é possível selecionar uma temperatura de revenimento apenas com base nas palavras “aço”, “recozido” ou “normalizado”. O teor de carbono e de elementos de liga altera o comportamento de transformação. Cromo, molibdênio, níquel, manganês e outras adições afetam a temperabilidade, a cinética de transformação, a precipitação de carbonetos, a resposta ao revenimento e a tenacidade. O tamanho da seção altera a taxa de resfriamento da superfície até o centro; portanto, duas peças produzidas a partir da mesma corrida podem não adquirir a mesma estrutura após um ciclo de forno aparentemente idêntico.
A condição anterior também é importante. O revenimento de uma estrutura martensítica temperada não é metalurgicamente idêntico ao revenimento de um aço que tenha sido previamente recozido ou normalizado. Um ciclo adequado para uma condição pode deixar outra condição excessivamente dura, excessivamente macia, com alívio de tensões insuficiente ou fora da faixa de tenacidade exigida. O tempo de revenimento, a temperatura da peça, a uniformidade do forno, o padrão de carregamento e o resfriamento após o revenimento também podem alterar o resultado.
Uma temperatura mais alta não é automaticamente mais segura, e uma permanência mais longa não é automaticamente equivalente a um ciclo especificado. A exposição excessiva pode reduzir a resistência, promover alterações indesejadas nos grãos ou nos carbonetos, afetar regiões adjacentes a soldas ou causar distorção dimensional. Os riscos de fragilização pelo revenimento também podem depender da composição da liga, dos níveis de impurezas, da faixa de temperatura e da trajetória de resfriamento. Portanto, o tratamento deve estar vinculado à designação do grau, à forma do produto, ao tamanho da seção, ao processamento anterior e à norma aplicável. O ASM Metals Handbook e o ASM Handbook Volume 4A apresentam o recozimento, a normalização, o revenimento, a têmpera, a austêmpera e a martêmpera como tratamentos distintos, com diferentes trajetórias e finalidades de transformação.
Rastreabilidade, qualificação do procedimento e registros
Um procedimento qualificado de tratamento térmico converte um requisito escrito em uma operação controlada e repetível. A qualificação deve estabelecer que o ciclo de forno proposto, a disposição da carga, a atmosfera, quando relevante, a taxa de aquecimento, a faixa de austenitização ou de recozimento, o tempo de permanência, o método de resfriamento e o ciclo de revenimento podem produzir as propriedades exigidas no material representativo. As evidências podem incluir ensaios de dureza, tração, impacto, metalografia, dimensionais ou outros ensaios especificados pelo documento aplicável. Os corpos de prova devem representar a corrida do material, a forma do produto, a espessura e a massa térmica relevantes para a peça de produção; um pequeno corpo de prova processado em um forno com pouca carga pode não reproduzir o comportamento do centro de um componente pesado de tanque.
A calibração do forno e a uniformidade da temperatura são igualmente importantes. Um controlador ajustado para 1000 °F não comprova que o aço atingiu 1000 °F em toda a sua espessura. O status da calibração deve ser conhecido, e o posicionamento dos termopares deve medir locais representativos, incluindo aqueles com maior probabilidade de aquecer ou resfriar mais lentamente. O plano de posicionamento, o método de fixação, a identificação do instrumento e as leituras registradas devem ser mantidos quando o procedimento ou a especificação aplicável exigir esse nível de controle.
A identificação do lote vincula o material físico ao seu histórico térmico. O número da corrida, a identificação da chapa ou da peça, o número da carga, a identificação do forno, a data, o operador e o procedimento aplicável devem permanecer associados durante todo o processamento. Os registros devem apresentar os perfis reais de temperatura ou as leituras registradas, os horários de início e término, as condições de encharque ou permanência, o método de resfriamento, a exposição ao revenimento, o status do equipamento e qualquer decisão relativa a desvio ou retrabalho. Os resultados dos ensaios e a aceitação final devem ser rastreáveis ao mesmo lote e procedimento.
Nem todos os itens desse conjunto de registros são automaticamente impostos pela própria 49 CFR § 179.500-6. Especificações contratuais, sistemas de qualidade aprovados, outras regulamentações e o engenheiro responsável podem acrescentar requisitos. O ponto central é o controle: um tratamento térmico crítico para a segurança deve ser demonstrável, e não apenas descrito posteriormente como “recozido e revenido”.
11. Erros comuns em especificações e instruções de chão de fábrica
Usar “recozido” ou “normalizado” sem indicar o grau
“Recozido” e “normalizado” são descrições de tratamentos, não especificações completas de material. Uma instrução de chão de fábrica que diga “recozer o aço” deixa sem resposta quais temperaturas críticas se aplicam, se o ciclo se destina a reduzir a dureza, remover os efeitos do trabalho a frio, refinar os grãos, aliviar tensões ou produzir uma condição de fornecimento especificada. A mesma omissão ocorre com “normalizar”. Um aço-carbono comum, um aço de baixa liga como o AISI/SAE 4140 e um aço-liga de alta temperabilidade não seguirão o mesmo caminho de transformação quando expostos ao mesmo programa de forno.
A terminologia também deve ser interpretada à luz da norma de produto aplicável. A ASTM A941-16 é a referência geral de terminologia da ASTM para aço, aço inoxidável, ligas relacionadas e ferro-ligas, mas estabelece que uma definição presente em uma norma ASTM específica prevalece sobre uma definição idêntica na norma geral de terminologia. Portanto, o redator de uma especificação não pode presumir que uma definição de dicionário determine a condição exigida para todos os produtos. A ISO 683-1:2016, por exemplo, identifica as condições de fornecimento normalizada e normalizada e revenida para aços não ligados tratáveis termicamente. A condição faz parte do requisito do produto, não é um sinônimo informal de “amaciado”.
O próprio recozimento abrange diversos tratamentos distintos. O recozimento de processo é geralmente realizado abaixo ou próximo da faixa de temperatura crítica inferior. A circular de 1935 do National Bureau of Standards faz explicitamente essa distinção. Recozimento pleno, recozimento intercrítico, recozimento para esferoidização, alívio de tensões e tratamentos subcríticos podem ter temperaturas, tempos de permanência, controles de resfriamento e estruturas pretendidas diferentes. Chamar todos eles de “recozimento em forno” está errado por duas razões: nem todo recozimento tem o mesmo objetivo térmico, e nem todo ciclo de recozimento é definido exclusivamente pelo resfriamento no forno.
A normalização também não é uma receita universal única. Normalmente, ela envolve a austenitização acima da faixa crítica relevante, seguida de resfriamento ao ar parado ou em movimento, mas a temperatura de austenitização necessária depende do teor de carbono, dos elementos de liga adicionados, do tamanho da seção e da estrutura inicial. A Bodycote descreveu a normalização em 2024 como ocorrendo aproximadamente entre 800 e 920 °C, com a formação de novos grãos austeníticos antes do resfriamento livre em ar ou gás. Essa ampla faixa é uma referência terminológica útil, não uma autorização para aplicar um único setpoint a todos os graus.
O nome do tratamento, por si só, não garante a dureza nem as propriedades de tração. A dureza depende da composição, do tamanho de grão da austenita, da taxa de resfriamento, da espessura da seção, da segregação, da deformação prévia e do histórico térmico efetivo. Se a dureza for o requisito de aceitação, a instrução deverá indicar o método e o local do ensaio, como ASTM E10 Brinell ou ASTM E18 Rockwell, juntamente com a faixa permitida e o plano de amostragem.
Confundir resfriamento ao ar com uma microestrutura garantida
“Resfriar ao ar” descreve um meio de resfriamento, não uma estrutura final garantida. Uma peça fina de 4140 pode resfriar rapidamente o suficiente em ar parado para produzir bainita ou martensita em algumas regiões, enquanto uma seção espessa resfria muito mais lentamente e desenvolve predominantemente ferrita e perlita. O ar agitado, a posição dos ventiladores, o carregamento do forno, o espaçamento entre as peças e as condições ambientais alteram a taxa de transferência de calor. Dois fornos podem produzir uma peça “resfriada ao ar” e, ainda assim, gerar históricos de transformação diferentes.
A referência laboratorial do MIT para 4140, de 2007, indica aproximadamente 850–875 °C para a normalização do AISI/SAE 4140, seguida de uma permanência para equalização da temperatura e resfriamento ao ar até a temperatura ambiente. Esse procedimento não estabelece que todo componente de 4140 normalizado a 850 °C terá a mesma dureza ou o mesmo tamanho de grão. Ele descreve um material, um procedimento laboratorial e um resultado pretendido específicos. O vocabulário do Karlsruhe Institute of Technology registra com mais precisão a sequência definidora: austenitização seguida de resfriamento ao ar livre para promover um tamanho de grão e uma composição uniformes. “Promover” não é o mesmo que “garantir”.
O recozimento apresenta o erro oposto. Muitas vezes, especifica-se o resfriamento lento para amolecer o aço e melhorar a ductilidade ou a usinabilidade, mas “lento” deve ter um significado mensurável. Resfriar no forno a uma taxa não controlada, resfriar a uma taxa programada e transferir uma carga para um recipiente isolado não são procedimentos equivalentes. Uma carga pesada pode reter calor muito depois de um componente fino atingir a temperatura ambiente. Se a faixa de transformação for atravessada rápido demais, a estrutura de ferrita e carbonetos pretendida poderá não se formar.
O processamento anterior deve constar da instrução. Laminação a quente, forjamento, trefilação a frio, soldagem, têmpera anterior e um ciclo anterior de normalização alteram o tamanho de grão inicial e a deformação armazenada. Um aço normalizado não é equivalente ao mesmo grau após têmpera e revenimento simplesmente porque ambos são chamados de tratados termicamente. Para aplicações críticas de segurança, as consequências são concretas: a 49 CFR § 179.500-6 especifica determinados tratamentos de aços para tanques como recozimento ou normalização seguida de revenimento, com uma temperatura de revenimento não inferior a 1000 °F. A sequência é importante.
Copiar temperaturas entre graus e tamanhos de seção
Uma temperatura copiada pode estar errada mesmo quando sua unidade está correta. Normalizar o AISI/SAE 4140 a aproximadamente 850–875 °C não é uma instrução geral para 1045, 8620, 4130, aço inoxidável ou um grau destinado a vasos de pressão. Os elementos de liga deslocam as temperaturas de transformação e alteram a temperabilidade; o carbono modifica as frações de fase disponíveis após o resfriamento. A faixa correta deve ser obtida na norma de material específica do grau, em um procedimento qualificado ou em dados validados de tratamento térmico.
O tamanho da seção também altera o resultado. O forno pode indicar 850 °C enquanto o centro de um grande forjado permanece muito abaixo dessa temperatura. Inversamente, uma borda fina pode superaquecer enquanto o núcleo da carga ainda está se equalizando. “Manter por 30 minutos” é uma instrução incompleta, a menos que a base seja indicada: 30 minutos após a recuperação da temperatura do forno, após o termopar de controle atingir o setpoint ou conforme um tempo especificado por milímetro da espessura de seção determinante. É a temperatura da peça, e não apenas a temperatura nominal do forno, que controla a transformação.
Erros de unidade podem ser igualmente prejudiciais. Confundir 850 °C com 850 °F colocaria o aço muito abaixo da faixa de austenitização pretendida; confundir 1600 °F com 1600 °C poderia causar superaquecimento grave, crescimento excessivo dos grãos, fusão de constituintes locais ou distorção. Toda instrução deve imprimir a unidade ao lado de cada temperatura, e as conversões devem ser verificadas, não refeitas no forno.
Uma instrução utilizável indica a designação do grau e a norma do produto, a condição do tratamento, a faixa de aquecimento, a base para o tempo de permanência, o meio de resfriamento e o grau de agitação, a atmosfera, a disposição da carga e o método de inspeção. Ela também estabelece os critérios de aceitação: faixa de dureza, propriedades de tração, requisitos microestruturais, limites dimensionais ou todos os requisitos aplicáveis. Um registro claro identifica os termopares do forno e da carga, o tempo efetivo na temperatura e a conclusão do resfriamento. Sem esses detalhes, “recozido” e “normalizado” são rótulos atribuídos após o fato — não históricos térmicos reprodutíveis.
12. Como interpretar normas, fichas técnicas e procedimentos de tratamento térmico
A linguagem de tratamento térmico tem pelo menos três funções diferentes: definir termos, especificar um produto e descrever um processo. Confundir essas funções é uma causa comum de ciclos incorretos de recozimento ou normalização. Uma referência pode explicar o que a normalização geralmente significa sem prescrever a temperatura para um determinado grau. Uma norma de produto pode estabelecer a condição de fornecimento exigida sem fornecer todos os detalhes de controle do forno. Um procedimento de oficina deve conectar ambas.
Normas de terminologia versus normas de produto
A ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys, é uma referência de terminologia. Ela ajuda a estabelecer o significado de termos como recozimento, normalização, austenitização, revenimento e temperatura crítica no uso da ASTM. Por si só, não é uma receita de tratamento térmico para 4140, 1045 ou qualquer outro grau. A ASTM A941-16 também estabelece que uma definição presente em uma norma ASTM específica prevalece sobre uma definição geral idêntica na norma de terminologia. Essa regra é importante quando uma especificação de material fornece um significado mais restrito ou especializado.
Uma norma de produto responde a uma pergunta diferente: a que condição o aço fornecido deve atender? A ISO 683-1:2016, por exemplo, especifica requisitos técnicos de fornecimento para aços não ligados tratáveis termicamente e inclui as condições de fornecimento normalizada e normalizada e revenida. Nesse contexto, “normalizada” faz parte da designação do produto e da condição de aceitação, e não é apenas uma descrição que o operador do forno possa aplicar de maneira imprecisa. A norma de produto aplicável também pode estabelecer composição química, propriedades mecânicas, dureza, tamanho de grão, limites de descarbonetação, condição superficial e requisitos de ensaio.
| Tipo de fonte | Função principal | O que não fornece automaticamente |
|---|---|---|
| Norma de terminologia | Define termos técnicos gerais | Uma receita de forno específica para um grau |
| Norma de produto | Define a condição de fornecimento e os requisitos de aceitação | Todos os detalhes de controle do forno |
| Ficha técnica ou manual | Explica a metalurgia e a prática típica | Autoridade para substituir uma especificação aplicável |
| Regulamento | Controla a aplicação legal abrangida | Uma regra universal para todos os componentes de aço |
| Procedimento qualificado | Traduz requisitos em controles de produção | Permissão para aplicar o ciclo a um grau ou geometria não aprovado |
Portanto, a designação deve ser lida antes do ciclo do forno. Um pedido de “aço recozido” não identifica o grau, o tipo de recozimento, a dureza exigida nem se a condição deverá ser verificada por um ensaio de tração. “Normalizar” é igualmente incompleto, a menos que sejam conhecidos o grau, o tamanho da seção, a estrutura inicial e o documento normativo aplicável.
As publicações da ASM fornecem a estrutura metalúrgica subjacente a esses requisitos. O capítulo “Heat Treating of Steel”, do ASM Metals Handbook, aborda austenitização, temperaturas de normalização, meios de resfriamento, variáveis do forno, procedimentos e aplicações. O ASM Handbook Volume 4A inclui o recozimento e a normalização entre os tratamentos térmicos dos aços e os distingue de têmpera, revenimento, austêmpera e martêmpera. Metallurgy for the Non-Metallurgist relaciona o sistema ferro–carbono, as temperaturas críticas, os diagramas de transformação, a prática de forno e os efeitos dos elementos de liga.
Essas fontes explicam por que dois ciclos produzem estruturas diferentes. Elas não substituem automaticamente uma especificação de compra, um desenho, um código ou um regulamento.
Requisitos normativos versus orientação explicativa
A palavra “shall” geralmente sinaliza um requisito normativo, mas os leitores devem confirmar as convenções adotadas pelo próprio documento. Um requisito pode controlar a temperatura, o tempo de permanência, o método de resfriamento, o revenimento, a amostragem, os ensaios mecânicos ou a variação permitida. “Should”, “typically”, “approximately” e “for guidance” geralmente indicam explicação ou recomendação, e não uma regra de aceitação. Uma ficha técnica pode usar linguagem informal, portanto seu status deve ser estabelecido: trata-se de um certificado de usina, um procedimento do cliente, um material de laboratório ou uma explicação de marketing?
A distinção é visível nas descrições publicadas. A explicação da Bodycote de 2024 descreve a normalização como um aquecimento aproximado a 800–920 °C para formar novos grãos austeníticos, seguido de resfriamento livre ao ar ou em gás. Essa é uma descrição de processo útil, não um requisito universal para todos os aços. Para o 4140, uma referência de laboratório do MIT, de 2007, indica aproximadamente 850–875 °C, uma permanência para equalização da temperatura e resfriamento ao ar até a temperatura ambiente. A faixa mais restrita reflete o grau especificado e a finalidade laboratorial; ela não deve ser copiada para outra liga nem tratada como uma especificação industrial de controle.
Materiais governamentais antigos continuam sendo úteis quando sua função é compreendida. A Circular 409 do National Bureau of Standards, publicada em 1935, descreve o recozimento de processo como o aquecimento de ligas à base de ferro abaixo ou próximo da faixa de temperatura crítica inferior. Ela descreve a normalização como o aquecimento a aproximadamente 100 °F acima da faixa crítica, seguido de resfriamento ao ar parado. A declaração estabelece uma distinção metalúrgica clara, mas não substitui uma norma atual do grau. Publicações governamentais também podem controlar trabalhos críticos para a segurança. De acordo com a 49 CFR § 179.500-6, determinados tratamentos de tanques de aço consistem em recozimento ou normalização seguidos de revenimento, com temperaturas de revenimento não inferiores a 1000 °F. Esse requisito regulamentar tem prioridade sobre uma referência geral conveniente.
Notas didáticas de laboratório, como o documento do MIT sobre 4140, são valiosas para demonstrar a preparação dos corpos de prova, a prática de forno, o posicionamento dos termopares, a equalização e as microestruturas esperadas. Recursos universitários de vocabulário podem esclarecer a sequência: o Karlsruhe Institute of Technology descreve a normalização como austenitização seguida de resfriamento ao ar livre para promover tamanho de grão e composição uniformes. A Texas A&M distingue de modo semelhante o resfriamento ao ar parado ou agitado após o aquecimento acima da faixa crítica do resfriamento lento predeterminado utilizado no recozimento. Explicações comerciais podem fornecer um contexto acessível sobre o processo, mas nenhuma delas deve substituir silenciosamente uma especificação citada.
Elaboração de um ciclo de tratamento rastreável
Elaboração de um programa de tratamento rastreável
- Identifique o material Registre o grau exato, a forma do produto, a espessura e a condição anterior.
- Defina a condição Indique recozimento pleno, recozimento de processo, normalização, normalização e revenimento ou outro tratamento designado.
- Especifique o aquecimento Registre a base da temperatura, a rampa, a atmosfera e a condição de carregamento.
- Especifique a manutenção Defina quando a manutenção começa e como a equalização é estabelecida.
- Especifique o resfriamento Indique resfriamento no forno, controlado, ao ar parado, ao ar agitado, em gás, em óleo ou outro método de resfriamento.
- Anexe a verificação Vincule as verificações de dureza, tração, impacto, metalografia, tamanho de grão e dimensões às cláusulas de aceitação.
Comece registrando o documento normativo aplicável e sua revisão exata. Em seguida, identifique a designação do aço exatamente como está escrita, como AISI 4140, ASTM A29 4140 ou o grau ISO pertinente. Registre se o material é barra, chapa, forjado, tubo, conjunto soldado ou componente fabricado. A mesma composição química nominal pode estar sujeita a requisitos diferentes quando fornecida segundo normas de produto diferentes.
Depois, extraia a condição exigida: recozimento pleno, recozimento de processo, normalização, normalização e revenimento, têmpera e revenimento ou outro tratamento designado. Não deduza a condição apenas a partir de uma meta de dureza. Um resultado macio pode ser produzido por vários históricos térmicos, enquanto uma especificação pode exigir uma microestrutura ou condição de fornecimento específica.
O ciclo deve então declarar a base de temperatura crítica. A temperatura está relacionada a Ac₁, Ac₃, A_cm, a uma faixa de transformação especificada ou a uma temperatura impressa diretamente na norma? Uma faixa geral como 800–920 °C deve permanecer identificada como orientação geral. Ela não pode substituir um requisito citado para o grau. O teor de elementos de liga, o trabalho a frio anterior, a taxa de aquecimento, a espessura da seção e o local de medição afetam a resposta à transformação.
Redija a instrução de aquecimento em termos operacionais: condição de carregamento do forno, taxa de aquecimento, se especificada, temperatura-alvo, faixa permitida, atmosfera e se a carga está protegida contra oxidação ou descarbonetação. Declare separadamente a regra de permanência. “Manter por uma hora” pode significar uma hora após o forno atingir o valor de ajuste, após a seção mais fria atingir a temperatura ou um tempo baseado na espessura; essas condições não são equivalentes.
Registre precisamente o método de resfriamento — resfriamento no forno, resfriamento controlado, ar parado, ar agitado, gás, óleo ou outro meio — e identifique quando o resfriamento passa de um método para outro. Na normalização, o resfriamento ao ar livre é fundamental para o percurso do tratamento. No recozimento, a taxa de resfriamento lento prescrita ou o resfriamento no forno pode ser o aspecto determinante. Se houver revenimento subsequente, registre a temperatura mínima e a temperatura-alvo, o tempo de permanência, o método de resfriamento e qualquer requisito de revenimento repetido.
Por fim, anexe a verificação: método e local da medição de dureza, ensaios de tração ou impacto, exame metalográfico, medição do tamanho de grão, verificações de descarbonetação e limites de aceitação. Relacione cada valor a uma cláusula, nota de desenho, regulamento ou procedimento aprovado. Mantenha a citação da fonte junto ao ciclo, e não em uma anotação separada baseada na memória. Isso evita que uma faixa de temperatura útil da ASM, uma explicação do NBS ou um resumo comercial se torne um substituto sem citação para a especificação que efetivamente rege a aceitação.
13. Estrutura de seleção de tratamentos: escolha entre recozimento, normalização ou outro tratamento
Comece pelas propriedades finais exigidas
O tratamento correto começa pela condição final exigida, e não por um hábito como “recozer para obter maciez” ou “normalizar para obter resistência”. Especifique uma faixa de dureza, a resistência à tração e ao escoamento, o alongamento ou a redução de área, a tenacidade ao impacto, a usinabilidade, a estabilidade dimensional e a condição microestrutural exigida. Um componente destinado a usinagem extensa pode precisar de uma estrutura de ferrita–perlita com baixa dureza; uma peça submetida à pressão pode exigir uma condição especificada de normalização e revenimento; uma superfície sujeita a desgaste pode precisar de uma camada superficial dura sobre um núcleo mais tenaz.
As palavras recozido e normalizado não têm um único significado universal de processo em todas as normas de produto. A ASTM A941-16 é a referência geral de terminologia para aço, aço inoxidável, ligas relacionadas e ferro-ligas, mas estabelece que uma definição presente em uma norma ASTM específica prevalece sobre uma definição geral idêntica. Portanto, a especificação do produto é determinante quando sua redação for diferente. A ISO 683-1:2016, por exemplo, identifica as condições de fornecimento normalizada e normalizada e revenida para aços não ligados tratáveis termicamente. A condição do tratamento faz parte do requisito do material, e não é apenas uma descrição do operador do forno.
O recozimento geralmente busca reduzir a dureza, melhorar a ductilidade, aliviar tensões residuais ou obter uma estrutura adequada para usinagem e tratamentos térmicos posteriores. Seu ciclo de resfriamento faz parte do tratamento. O recozimento pleno normalmente envolve a austenitização seguida de resfriamento controlado no forno, enquanto o recozimento de processo está associado ao aquecimento abaixo ou próximo da faixa de temperatura crítica inferior. O National Bureau of Standards descreveu o recozimento de processo nesses termos na Circular 409 (1935). O recozimento para esferoidização pode ser selecionado para aços de alto carbono quando a usinagem prolongada ou o endurecimento posterior exigir partículas de carboneto arredondadas em vez de perlita lamelar.
A normalização não é simplesmente um recozimento mais rápido. Normalmente, ela austenitiza o aço e depois o resfria ao ar parado ou em movimento, produzindo uma trajetória de transformação diferente daquela do resfriamento no forno. O Karlsruhe Institute of Technology define a normalização como austenitização seguida de resfriamento ao ar livre para promover tamanho de grão e composição uniformes. A descrição da Bodycote de 2024 indica aproximadamente 800–920 °C como uma ampla faixa de normalização, mas esse intervalo não é uma especificação para todos os tipos de aço. O National Bureau of Standards descreveu a normalização, em termos gerais, como o aquecimento a cerca de 100 °F acima da faixa crítica, seguido de resfriamento ao ar parado. O teor de elementos de liga, o nível de carbono, a espessura da seção e a norma aplicável podem alterar substancialmente a temperatura exigida.
A microestrutura esperada também deve ser especificada, além do nome do tratamento. O resfriamento ao ar de um aço de baixo carbono pode produzir ferrita e perlita, enquanto um aço-liga com temperabilidade suficiente pode formar bainita ou martensita em uma seção espessa, mesmo quando o ciclo do forno é denominado normalização. Se a estrutura exigida for ferrita–perlita em toda a seção, um ciclo nominal de normalização não constitui evidência suficiente; pode ser necessário realizar mapeamento de dureza, análise metalográfica ou ensaios de qualificação.
Considere a geometria, o processamento anterior e o risco de distorção
Um ciclo de tratamento térmico é um histórico térmico imposto a um objeto tridimensional. O tamanho da seção controla a diferença de temperatura entre a superfície e o núcleo, a taxa de transformação e a taxa de resfriamento alcançada no local crítico. Uma chapa fina pode resfriar ao ar muito mais rapidamente que um forjamento de grandes dimensões. Nervuras, rasgos de chaveta, furos, mudanças abruptas de seção e acessórios restringidos também produzem tensões locais e distorção. Portanto, a uniformidade do forno, o espaçamento da carga, a atmosfera, o posicionamento dos termopares e o tempo de transferência do forno para o meio de resfriamento devem ser incluídos na definição do processo.
O processamento anterior é igualmente importante. Tiras submetidas a redução a frio podem precisar de alívio de tensões ou recozimento de recristalização; materiais intensamente deformados a frio podem apresentar energia armazenada e propriedades direcionais que um ciclo subcrítico curto não removerá. Uma estrutura fundida pode conter segregação, grãos grosseiros, porosidade ou constituintes frágeis. A normalização pode refinar os grãos e substituir parte do histórico térmico de fundição, mas não pode fechar a porosidade de contração nem corrigir uma composição química inadequada. Os forjados podem já apresentar fluxo direcional e grãos refinados; portanto, repetir um ciclo de normalização em alta temperatura pode engrossá-los em vez de melhorá-los.
A escolha também depende do resultado dimensional desejado. O resfriamento no forno durante um recozimento reduz os gradientes térmicos e normalmente diminui as tensões de transformação, mas os longos patamares e o resfriamento lento podem aumentar a formação de carepa, a descarbonetação e a distorção durante a produção. O resfriamento ao ar após a normalização encurta o ciclo e frequentemente refina a estrutura; no entanto, pode aumentar os gradientes de temperatura e as tensões residuais em peças espessas ou irregulares. Uma têmpera controlada em gás, um resfriamento interrompido ou um tratamento de alívio de tensões em temperatura mais baixa pode ser mais seguro quando as tolerâncias dimensionais são rigorosas.
Não transfira uma temperatura de um tipo de aço para outro. A referência laboratorial do MIT de 2007 indica aproximadamente 850–875 °C para a normalização do AISI 4140, com um tempo de permanência suficiente para a equalização da temperatura, seguido de resfriamento ao ar. Essa faixa descreve uma determinada liga e um procedimento didático específico; não é uma configuração geral para aço-carbono, aço baixa-liga ou para todas as especificações de produtos em 4140. A norma aplicável ao material, a cláusula de tratamento térmico, o tamanho da seção, a capacidade do forno e o plano de inspeção devem estabelecer o ciclo.
Quando o risco de distorção ou trincamento é alto, valide o processo utilizando corpos de prova representativos ou peças de produção. Meça as temperaturas no núcleo e na superfície, a dureza em vários locais, as dimensões antes e depois do tratamento e a microestrutura resultante. Um registro do forno que mostre apenas o valor programado não demonstra que uma seção espessa atingiu a condição de austenitização exigida nem que sua região de resfriamento mais lento atendeu à especificação.
Reconheça quando são necessárias têmpera, revenimento ou tratamentos especiais
O recozimento ou a normalização são insuficientes quando a resistência ou a resistência ao desgaste exigidas dependem de martensita, bainita, uma camada endurecida ou uma reação de precipitação controlada. O endurecimento total requer austenitização seguida de têmpera a uma taxa adequada ao tipo de aço e à seção. O meio de têmpera pode ser água, solução polimérica, óleo, gás ou outro meio qualificado; a seleção deve equilibrar a temperabilidade com o risco de trincamento e distorção. A têmpera sem revenimento raramente é uma condição final aceitável para peças estruturais, pois a martensita não revenida apresenta alta tensão residual e tenacidade limitada.
O revenimento após a têmpera reduz a fragilidade e estabelece o equilíbrio exigido entre resistência e tenacidade. É um tratamento distinto, e não um sinônimo de recozimento ou normalização. Em um exemplo de segurança crítica, a 49 CFR § 179.500-6 especifica rotas de tratamento térmico de tanques que envolvem recozimento ou normalização seguidos de revenimento, com temperatura de revenimento não inferior a 1000 °F para os aços e equipamentos indicados. Esse requisito ilustra por que a condição final do produto deve ser consultada na regulamentação ou especificação do material aplicável.
O endurecimento superficial é apropriado quando são necessários um núcleo tenaz e relativamente dúctil e uma superfície dura e resistente ao desgaste. A cementação adiciona carbono antes da têmpera; a carbonitretação adiciona carbono e nitrogênio, geralmente para peças menores; a nitretação ou a nitrocarbonetação formam camadas superficiais duras contendo nitrogênio, com transformação limitada do volume do material. O endurecimento superficial por indução ou chama aquece rapidamente apenas a superfície antes da têmpera e é selecionado quando o tipo de aço pode desenvolver a martensita exigida.
A austêmpera pode substituir a têmpera e o revenimento diretos quando são exigidas uma estrutura bainítica, menor distorção ou uma combinação especificada de tenacidade e resistência. A martêmpera, ou têmpera interrompida, reduz os gradientes térmicos ao equalizar a temperatura próxima à região de início da formação da martensita antes do resfriamento final, mas ainda requer revenimento posterior. Nenhum dos dois tratamentos deve ser selecionado apenas pelo nome: curvas de temperabilidade, tamanho da seção, diagramas de transformação, limitações do equipamento e ensaios de aceitação devem fundamentar a escolha.
A decisão defensável é, portanto, condicional: definir as propriedades e a estrutura exigidas, identificar o tipo de aço e a norma do produto, reconstruir o processamento anterior, modelar a geometria e o resfriamento, selecionar a família de tratamentos e validar a peça resultante. O recozimento e a normalização são opções dentro dessa sequência, e não padrões intercambiáveis.
14. Tabelas de referência, glossário e exemplos de interpretação detalhados
Tabela comparativa entre recozimento e normalização
O recozimento e a normalização podem começar com o aquecimento até a faixa austenítica, mas o tratamento não é definido apenas pela temperatura. A trajetória de resfriamento determina os produtos de transformação, a dureza, as tensões residuais e a estrutura dos grãos.
| Característica | Recozimento | Normalização |
|---|---|---|
| Finalidade principal | Reduzir a dureza, aliviar tensões e melhorar a ductilidade e a usinabilidade | Refinar ou restabelecer a estrutura dos grãos e produzir uma condição mais uniforme |
| Prática de austenitização | Depende do grau e do tipo de recozimento; o recozimento de processo pode permanecer abaixo ou próximo da faixa crítica inferior | Geralmente acima da faixa crítica, o suficiente para formar nova austenita |
| Meio de resfriamento | Resfriamento no forno ou outro método especificado de resfriamento lento | Ar parado, ar movimentado ou resfriamento ao ar livre |
| Taxa de resfriamento | Controlada e lenta | Mais rápida que o resfriamento no forno e normalmente mais lenta que a têmpera |
| Resultado típico | Menor dureza e maior ductilidade; podem resultar produtos de transformação grosseiros | Estrutura de ferrita-perlita mais fina e uniforme que a condição resfriada integralmente no forno |
| Linguagem da especificação | “Recozido”, “recozido de processo” ou um ciclo de recozimento designado | “Normalizado” ou “normalizado e revenido” |
| Principal risco de uma interpretação informal | Tratar todo recozimento como um ciclo completo de austenitização | Tratar o resfriamento ao ar como equivalente ao resfriamento no forno |
A circular do National Bureau of Standards publicada em 1935 descreveu o recozimento de processo como o aquecimento de uma liga à base de ferro abaixo ou próximo da faixa de temperatura crítica inferior. Descreveu a normalização como o aquecimento a aproximadamente 100 °F acima da faixa crítica, seguido de resfriamento em ar parado. Essas descrições estabelecem a distinção, mas não substituem um procedimento específico para cada grau. A descrição da Bodycote de 2024 indica aproximadamente 800–920 °C para a normalização, seguida de resfriamento livre em ar ou gás; essa faixa é uma explicação geral, não uma instrução universal.
Glossário de temperaturas críticas e condições de tratamento
Ac1 é a temperatura durante o aquecimento na qual a austenita começa a se formar em um aço de determinada composição. O “c” significa chauffage, ou aquecimento. Ac1 não é uma temperatura fixa para todos os aços: o teor de carbono, os elementos de liga, a taxa de aquecimento e a microestrutura anterior afetam a transformação medida.
Ac3 é a temperatura durante o aquecimento na qual um aço hipoeutetoide concluiu sua transformação em austenita. Para um grau hipoeutetoide, um ciclo de normalização ou de austenitização completa geralmente deve exceder o Ac3 relevante pela quantidade exigida pela especificação ou pelo procedimento aplicável.
Austenitização é o aquecimento do aço até uma temperatura na qual se forma a quantidade necessária de austenita, seguido de tempo suficiente nessa temperatura para que a seção atinja uniformidade térmica e estrutural. Austenitização não é o mesmo que simplesmente colocar uma peça em um forno quente. A temperatura-alvo, o tempo de permanência, a atmosfera e a espessura da seção são fatores importantes.
Encharque é a permanência na temperatura de tratamento depois que a carga ou a seção de controle atingiu a condição especificada. Um tempo de encharque declarado pode começar quando o forno atinge a temperatura, quando a superfície atinge a temperatura ou quando o ponto mais frio atinge a temperatura; o procedimento deve identificar qual desses critérios se aplica.
Resfriamento no forno significa resfriar junto com o forno, normalmente à medida que a temperatura do forno diminui de forma controlada ou natural. Isso produz uma trajetória de resfriamento mais lenta que o resfriamento ao ar e é comumente associado a recozimentos para amolecimento, embora o ciclo exato possa incluir resfriamento em estágios ou o desligamento do forno.
Resfriamento ao ar significa resfriar em ar, e não dentro de um forno fechado. “Ar” ainda é uma descrição incompleta do processo, a menos que a especificação identifique se o ar é parado ou movimentado, o espaçamento entre as peças, a densidade de carregamento e se é permitida a utilização de ventiladores. O tamanho da seção pode fazer com que o centro esfrie muito mais lentamente que a superfície.
Normalizado descreve uma condição produzida por um tratamento de austenitização especificado, seguido de resfriamento em ar ou gás. O termo não significa que a peça tenha recebido um ciclo arbitrário de alta temperatura. A ISO 683-1:2016 lista as condições normalizada e normalizada e revenida entre as condições de fornecimento para aços não ligados tratáveis termicamente.
Recozido descreve uma condição produzida por um tratamento de recozimento definido para o material e o produto. Pode referir-se a recozimento completo, recozimento de processo, recozimento para alívio de tensões, recozimento para esferoidização ou outro ciclo designado. A palavra, isoladamente, não revela a temperatura máxima nem a taxa de resfriamento.
Revenido descreve o reaquecimento de um aço previamente endurecido ou transformado de outra forma, a uma temperatura abaixo da faixa crítica relevante, sua permanência nessa temperatura e o resfriamento conforme o procedimento especificado. O revenimento é distinto do recozimento e da normalização. Um produto descrito como normalizado e revenido passou por duas etapas sucessivas de tratamento, e não por uma única designação combinada.
Exemplo de interpretação detalhado 1: o ciclo educacional do MIT para o 4140
A referência laboratorial do Massachusetts Institute of Technology, de 2007, apresenta um ciclo educacional de normalização para o 4140: aproximadamente 850–875 °C, permanência até a equalização da temperatura e resfriamento ao ar até a temperatura ambiente. Lido literalmente, o ciclo identifica a sequência pretendida como austenitizar, equalizar e resfriar ao ar. Ele não estabelece que todo produto 4140 deva receber exatamente esse ciclo.
As limitações do ciclo são importantes. Por si só, ele não fornece uma especificação certificada para o produto, um requisito de calibração do forno, uma atmosfera permitida, uma correção em função do tamanho da seção, uma regra de carregamento, uma faixa máxima de tempo de resfriamento nem critérios de aceitação de propriedades mecânicas. Também não comprova que uma peça de 4140 recozida possa ser substituída por uma peça normalizada. Um procedimento de produção precisaria considerar o requisito aplicável do material AISI/SAE 4140, as dimensões da peça, a condição anterior, a capacidade do forno e a dureza ou microestrutura exigida. O documento do MIT é uma evidência útil da prática laboratorial, mas não constitui autoridade para toda aplicação comercial ou regulamentada.
Exemplo de interpretação detalhado 2: um requisito regulamentar para tanques
A 49 CFR § 179.500-6 é um requisito regulamentar para uma construção específica de tanques, e não uma explicação geral sobre a metalurgia das transformações. A disposição descreve um tratamento térmico que consiste em recozimento ou normalização seguidos de revenimento e especifica que, para o requisito abrangido, a temperatura de revenimento não deve ser inferior a 1000 °F. Essa redação estabelece um caminho de conformidade com condições legais definidas.
Uma explicação geral poderia dizer que a normalização refina a estrutura dos grãos por meio da austenitização e do resfriamento ao ar, enquanto o recozimento amolece o aço por meio de um resfriamento mais lento. A regulamentação faz uma pergunta diferente: se o material do tanque e o procedimento de fabricação atendem à regra de segurança prescrita, incluindo a sequência exigida e o limite de temperatura de revenimento. Ela não autoriza o leitor a substituir a regulamentação por um ciclo de livro-texto nem a presumir que qualquer peça resfriada ao ar, resfriada no forno ou revenida seja qualificada.
Hierarquia e uso das fontes
Para a terminologia, comece pela norma do material ou do produto. A ASTM A941-16 fornece terminologia geral para aço, aço inoxidável, ligas relacionadas e ferro-ligas, mas declara que uma definição apresentada em uma norma ASTM específica prevalece sobre uma definição geral idêntica. Para a metalurgia de processos, o ASM Metals Handbook, o ASM Handbook Volume 4A e Metallurgy for the Non-Metallurgist fornecem a estrutura técnica. A ISO 683-1:2016 rege sua própria linguagem relativa às condições de fornecimento. Uma regulamentação federal como a 49 CFR § 179.500-6 rege a aplicação legal abrangida.
Use ciclos educacionais, explicações de fornecedores e notas de laboratórios universitários como referências de apoio. O grau do material, a especificação do produto, o desenho, o contrato ou a norma regulamentar aplicável prevalecem sempre que sua redação diferir de uma explicação geral.
Referências
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6