




O que é — e o que não é — o aço maraging
O conceito martensítico de ferro-níquel com baixo teor de carbono
O aço maraging é uma família de aços de ferro–níquel altamente ligados e com muito baixo teor de carbono, nos quais a resistência final resulta principalmente da precipitação de compostos intermetálicos durante o envelhecimento, e não do endurecimento pelo carbono. A sua matriz característica é uma martensite de baixo carbono em ripas, normalmente formada por recozimento de solubilização, seguido de arrefecimento a partir da região austenítica. O níquel reduz suficientemente a temperatura de início da transformação martensítica para que a austenite se transforme em martensite durante o arrefecimento, sem ser necessário o elevado teor de carbono utilizado nos aços convencionais temperados e revenidos.
Essa martensite é resistente em comparação com a ferrite, mas é deliberadamente muito mais macia do que no estado final do aço maraging. Este aspeto é central para o conceito. A liga é concebida para que o tratamento de solubilização produza uma estrutura martensítica de baixo carbono relativamente dúctil e maquinável; um tratamento posterior de envelhecimento provoca então a formação de fases intermetálicas à nanoescala ou finas no interior e em torno dessa matriz. O material não é simplesmente “martensite dura”. Trata-se de um aço martensítico endurecido por precipitação.
| Elemento | Função metalúrgica principal | Exemplo ou qualificação |
|---|---|---|
| Níquel | Estabiliza a austenite e favorece a formação da matriz martensítica | Aproximadamente 18,5% em AMS6515 |
| Cobalto | Altera a termodinâmica da matriz e promove a precipitação rica em molibdénio | 12,0% em AMS6515 |
| Molibdénio | Participa diretamente no reforço das fases intermetálicas | 4,9% em AMS6515 |
| Titânio | Contribui para precipitados de reforço ricos em níquel e titânio | 1,40% em AMS6515 |
| Alumínio | Pode integrar fases intermetálicas ordenadas e afetar a precipitação | 0,10% em AMS6515 |
Os elementos de liga distinguem os graus maraging das ligas comuns de ferro–níquel. Os graus convencionais contendo cobalto incluem normalmente níquel, cobalto, molibdénio, titânio e pequenas adições de alumínio. O cobalto influencia a matriz e a resposta à precipitação, enquanto o molibdénio e o titânio participam em reações de endurecimento que produzem compostos intermetálicos. O equilíbrio exato é importante: alterar o teor de níquel, cobalto, molibdénio, titânio ou alumínio modifica as temperaturas de transformação, as populações de precipitados, a resposta ao envelhecimento, a tenacidade e a estabilidade dimensional.
A norma SAE AMS6515 ilustra por que razão um grau deve ser tratado como um material definido, e não como uma fórmula aproximada. Especifica um aço fundido em duplo vácuo, recozido, designado “18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al”. Essa composição não é intercambiável com todos os produtos designados por aço maraging 18Ni. O processo de fusão, a forma do produto, o estado requerido e os intervalos de composição permitidos fazem parte da especificação.
O baixo teor de carbono é igualmente importante. O carbono é normalmente mantido num nível suficientemente baixo para limitar a formação de carbonetos e impedir que se torne a principal fonte de dureza. Em comparação com a martensite de elevado teor de carbono, a martensite resultante apresenta uma contribuição relativamente baixa do endurecimento por deslocações e por solução sólida, deixando uma capacidade considerável para o subsequente endurecimento por precipitação. Isto também ajuda a explicar por que razão os aços maraging podem combinar elevada resistência com tenacidade e ductilidade úteis quando o tratamento térmico e a limpeza metalúrgica são controlados.
Aço de martensite endurecida por envelhecimento Aço à base de ferro, com baixo teor de carbono e elevado teor de níquel, que forma uma matriz martensítica durante o arrefecimento e desenvolve grande parte da sua resistência de engenharia através da precipitação de intermetálicos induzida pelo envelhecimento.
Assim, uma descrição formal útil é mais restrita do que “aço muito resistente”: um aço maraging é uma liga à base de ferro, com baixo teor de carbono e elevado teor de níquel, que forma uma matriz martensítica durante o arrefecimento e desenvolve grande parte da sua resistência de engenharia através da precipitação intermetálica induzida pelo envelhecimento. Um aço pode ser excecionalmente resistente sem cumprir essa definição.

Por que razão o mecanismo definidor é o endurecimento por envelhecimento, e não pelo carbono
A sequência de envelhecimento da martensite
- Recozimento de solubilização Dissolve os elementos de liga relevantes na austenite e estabelece um estado químico adequado.
- Arrefecimento Transforma a austenite em martensite em ripas com baixo teor de carbono.
- Envelhecimento Permite que os átomos de soluto se agrupem e que se formem precipitados intermetálicos ordenados.
- Reforço Os precipitados dificultam o movimento das deslocações e elevam o limite de elasticidade.
A sequência térmica convencional tem fases distintas. Primeiro, o recozimento de solubilização dissolve os elementos de liga na austenite e estabelece um estado químico adequado. O arrefecimento produz depois martensite em ripas. No estado imediatamente após a têmpera, essa martensite é relativamente macia. O envelhecimento a aproximadamente 480 °C provoca a agregação dos átomos de soluto e a formação de precipitados intermetálicos ordenados. Esses precipitados dificultam o movimento das deslocações, produzindo o grande aumento da tensão de cedência associado ao grau.[1] Maraging Steels. ASM International. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
O capítulo Maraging Steels, publicado pela ASM International em 2018, descreve a sequência como recozimento de solubilização, formação de martensite, envelhecimento, precipitação e ordenação a curto alcance. A mesma fonte situa o tratamento principal de precipitação a aproximadamente 480 °C e indica tensões de cedência comerciais entre 1030 e 2420 MPa. Esses valores descrevem o resultado de uma determinada composição e história térmica, e não uma propriedade intrínseca de todos os aços de níquel com baixo teor de carbono.
A designação 18Ni(250) corresponde aproximadamente a uma classe de resistência de 250 ksi, ou cerca de 1720–1725 MPa. Limited evidence
A referência de materiais da NASA, de 2018, identifica o 18Ni(250) como um aço martensítico em ripas de ferro–níquel com baixo teor de carbono, endurecido pelo envelhecimento através da precipitação intermetálica a cerca de 480 °C. A designação “250” refere-se aproximadamente a uma classe de resistência de 250 ksi, ou cerca de 1720 MPa, e não a uma percentagem de carbono nem a uma fórmula química universal. Designações relacionadas, como 18Ni(300) e 18Ni(350), indicam classes nominais de resistência mais elevadas, mas a designação, por si só, não elimina a necessidade de consultar a especificação aplicável e o estado de tratamento térmico.
Os aços de martensite endurecida por envelhecimento obtêm a maior parte da sua resistência final através da precipitação de intermetálicos induzida pelo envelhecimento, e não pelo endurecimento por carbono. Strong evidence
O NIST Internal Report 8582, publicado em 2025, afirma diretamente a distinção: a solubilização e a têmpera criam primeiro martensite relativamente macia, após o que o tratamento térmico de precipitação gera precipitados finos e elevada resistência, ductilidade e tenacidade. Num aço convencional de carbono temperado e revenido, o carbono retido na martensite e as reações posteriores de revenido dominam o mecanismo de endurecimento. No aço maraging, o nível de carbono deliberadamente baixo significa que esta explicação é incompleta e, geralmente, enganadora. O acontecimento decisivo para o endurecimento é a precipitação.
O sobre-envelhecimento mostra por que razão a resposta é metalúrgica, e não meramente térmica. Um envelhecimento insuficiente pode deixar a população de precipitados aquém do necessário para a resistência especificada. Um envelhecimento demasiado prolongado ou a uma temperatura excessivamente elevada pode engrossar os precipitados e reduzir o endurecimento, enquanto uma exposição térmica excessiva pode alterar a matriz e o estado dimensional. A temperatura nominal de envelhecimento não substitui um ciclo completo: a espessura da secção, a uniformidade do forno, o tratamento de solubilização anterior, a velocidade de arrefecimento e a forma do produto afetam o resultado.
A rota de processamento acrescenta outra variável. A fusão em leito de pó por laser pode produzir células finas de solidificação, tensões residuais, porosidade, textura e microestruturas dependentes da direção antes do início de qualquer tratamento térmico convencional. A NIST Technical Note 2352, publicada em 2025, avalia tratamentos de recozimento de solubilização, recozimento intercrítico e envelhecimento para o M789 sem cobalto produzido por fusão em leito de pó por laser. Esse trabalho demonstra que uma liga maraging fabricada por adição não pode ser automaticamente tratada como equivalente a um material trabalhado de composição nominal semelhante.
O estudo In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, publicado pela NIST em 2024, também identificou variações na dureza e na rigidez consoante a direção de construção. As suas medições de permeabilidade magnética detetaram danos de fadiga antes da rotura, demonstrando que o problema processo–estrutura ultrapassa as propriedades iniciais de tração. O fabrico aditivo não altera a definição de aço maraging, mas altera a microestrutura inicial que o tratamento térmico tem de condicionar.
Separar as designações dos graus das descrições genéricas
| Designação | Significado | O que não estabelece |
|---|---|---|
| Aço de martensite endurecida por envelhecimento | Família metalúrgica baseada em martensite com baixo teor de carbono e reforço por precipitação | Uma composição química única ou um nível específico de propriedades |
| 18Ni(250) | Família nominal 18Ni e classe de resistência de aproximadamente 250 ksi | Uma especificação química completa ou uma certificação |
| 18Ni(300) | Família nominal 18Ni e classe de resistência superior | Uma composição química equivalente à de todos os outros graus 18Ni |
| M789 | Grau de aço de martensite endurecida por envelhecimento sem cobalto | Intermutabilidade com graus 18Ni que contêm cobalto |
| AMS6515 | Especificação de uma liga, via de fusão, condição e forma de produto específicas | Um sinónimo genérico de aço 18Ni de martensite endurecida por envelhecimento |
“Maraging” é o nome de uma família metalúrgica; “18Ni(250)”, “18Ni(300)”, “18Ni(350)”, “M789” e “AMS6515” identificam sistemas de graus, classes de resistência ou especificações particulares. Não devem ser utilizados como sinónimos.
Os graus clássicos 18Ni estão geralmente associados a composições contendo cobalto. Os graus sem cobalto foram desenvolvidos tendo em conta diferentes considerações de composição, custo, fornecimento e processamento, mas a remoção do cobalto não deixa inalteradas todas as outras variáveis metalúrgicas. O M789, por exemplo, é um aço maraging sem cobalto com o seu próprio desenho de liga, comportamento de precipitação, requisitos de tratamento térmico e limites de propriedades do produto. Designá-lo simplesmente por “18Ni(300)” apagaria informação necessária para interpretar a sua resposta.
O níquel, por si só, também não torna um aço maraging. Muitos aços inoxidáveis, criogénicos, estruturais e de endurecimento por precipitação contêm níquel, mas formam matrizes diferentes ou dependem de reações de endurecimento distintas. Um aço contendo níquel que seja endurecido principalmente por carbono, azoto, precipitação de carbonetos, precipitação de cobre ou produtos de transformação pertence a outra classe, salvo se a sua metalurgia especificada cumprir a definição de maraging.
O atalho inverso também está errado: nem todo o aço de ultra-alta resistência é maraging. Os aços bainíticos, os aços ligados temperados e revenidos, os aços-ferramenta e alguns aços inoxidáveis de endurecimento por precipitação podem atingir resistências comparáveis através de mecanismos diferentes. O nível de resistência é uma evidência do desempenho, não uma prova da identidade. A identificação correta requer a designação do grau, os limites químicos, os requisitos relativos à fusão e à forma do produto, o estado de tratamento térmico e a reação de precipitação que produz as propriedades especificadas.
A composição dos aços maraging convencionais
O aço maraging é definido menos por uma única receita de liga do que por uma estratégia de composição e tratamento térmico. A sua matriz é constituída por martensite de ferro–níquel com teor muito baixo de carbono, deliberadamente produzida para permanecer suficientemente macia após a têmpera, permitindo um reforço substancial durante o envelhecimento. O níquel, o cobalto, o molibdénio, o titânio, o alumínio e adições menores controlam então a formação, a distribuição e a estabilidade dos precipitados responsáveis pelo reforço. O resultado é uma via de endurecimento diferente da dos aços-carbono convencionais.
Num aço-carbono, o arrefecimento rápido produz martensite dura porque o carbono retido em solução sobressaturada distorce a rede tetragonal de corpo centrado. Os aços maraging contêm tão pouco carbono que este mecanismo contribui comparativamente pouco. Após o recozimento de solubilização e a têmpera, a matriz é geralmente constituída por martensite de baixo carbono em ripas, com dureza relativamente baixa e boa maquinabilidade. O NIST Internal Report 8582 descreve a sequência como solubilização e têmpera para formar martensite relativamente macia, seguidas de um tratamento térmico de precipitação que produz precipitados finos e elevada resistência, ductilidade e tenacidade. O envelhecimento ocorre normalmente perto dos 480 °C, temperatura à qual se formam compostos intermetálicos e na qual a ordenação de curto alcance também pode contribuir para o reforço.
Esta distinção é importante quando se discute a composição. Um elemento de liga pode influenciar a formação da martensite, a química dos precipitados, a estabilidade da austenite, a estrutura dos grãos ou todos estes fatores. A sua percentagem nominal não pode ser interpretada independentemente da designação da qualidade, da prática de fusão, da forma do produto e do historial térmico.
O papel do níquel na matriz martensítica
O níquel é o principal elemento de liga formador da matriz nos aços maraging convencionais. Estabiliza a austenite à temperatura de recozimento de solubilização, permitindo que o aço seja processado como uma solução sólida rica em níquel antes do arrefecimento. Durante a têmpera, a austenite transforma-se em martensite em ripas, apesar de o teor de carbono ser muito baixo. O níquel contribui, assim, para criar a estrutura inicial martensítica de baixo carbono da qual depende o posterior endurecimento por precipitação.
O teor de níquel está também associado ao equilíbrio entre a formação de martensite e a austenite retida. Um teor de níquel demasiado baixo pode reduzir a estabilidade do intervalo de processamento austenítico pretendido e alterar o comportamento da transformação. Teores mais elevados de níquel podem aumentar a estabilidade da austenite e, dependendo da composição global e do tratamento térmico, promover a retenção de austenite ou a reversão durante o envelhecimento. A matriz não é simplesmente um contentor passivo: o seu teor de níquel afeta a força motriz química para a precipitação subsequente e a resposta ao sobre-envelhecimento.
A designação familiar 18Ni(250), utilizada pela NASA numa referência de materiais de 2018, identifica uma qualidade de aço maraging com aproximadamente 18% de níquel e um nível nominal de resistência de 250 ksi. A designação não constitui uma especificação química completa. Comunica uma família de qualidade e uma classe de resistência esperada, enquanto a especificação aplicável estabelece os limites para o níquel, o cobalto, o molibdénio, o titânio, o alumínio, o carbono e outros elementos.
A SAE AMS6515 fornece um exemplo mais preciso. Especifica aço fundido sob vácuo duplo, recozido, para barras, peças forjadas, tubos e anéis, com a composição indicada como 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Esta composição química não deve ser tratada como a fórmula de todos os aços maraging 18Ni. É a composição identificada por essa designação AMS específica, e a sua resposta depende dos requisitos especificados para o produto e para o tratamento térmico.
O níquel contribui também para a tenacidade da matriz de baixo carbono. Como a martensite temperada não é fortemente deformada pelo carbono, os aços maraging podem combinar um elevado potencial de resistência com uma tenacidade à fratura útil, desde que as inclusões, a segregação, o tamanho dos grãos de austenite prévia, o engrossamento dos precipitados e os defeitos de processamento permaneçam controlados. A resistência não provém apenas do níquel. O níquel estabelece a matriz e as condições de transformação; o principal aumento da dureza ocorre durante o envelhecimento.
O cobalto e o molibdénio como contribuintes para o endurecimento por precipitação
O cobalto é característico de muitas qualidades convencionais de aço maraging de elevada resistência. Normalmente, não é considerado o único elemento formador de precipitados. Em vez disso, o cobalto altera a termodinâmica e a cinética da matriz, fazendo com que os precipitados intermetálicos contendo molibdénio e níquel se formem de modo mais eficaz durante o envelhecimento. O cobalto pode reduzir a solubilidade do molibdénio na martensite de ferro–níquel, aumentando a força motriz química para a precipitação rica em molibdénio. Afeta também a transformação martensítica e a resposta da liga durante o reaquecimento.
Ordenação de curto alcance Arranjo químico local no qual os átomos de soluto desenvolvem relações preferenciais com os átomos vizinhos antes ou em simultâneo com a formação de precipitados identificáveis.
O molibdénio contribui diretamente para o reforço por precipitação. Durante o envelhecimento, participa em fases intermetálicas finas, frequentemente descritas nos aços maraging convencionais como precipitados ricos em molibdénio associados ao níquel e ao ferro. A população exata de precipitados depende da qualidade e do tratamento; as descrições simplificadas que atribuem um único composto a todos os aços maraging são enganadoras. Podem surgir sequencialmente aglomerados iniciais à escala nanométrica, regiões ordenadas e partículas intermetálicas posteriores, sendo o seu tamanho e espaçamento determinantes para a resistência, enquanto o seu engrossamento a reduz.
A interação entre o cobalto e o molibdénio explica por que razão a composição nominal deve ser interpretada como um sistema. Na AMS6515, a combinação de 12.0% de cobalto e 4.9% de molibdénio não é equivalente à adição isolada de qualquer um destes elementos. O 18.5% de níquel especificado fornece a matriz, enquanto o cobalto e o molibdénio ajudam a estabelecer uma resposta à precipitação capaz de produzir uma condição envelhecida de elevada resistência. A ASM International indicou, em 2018, que os aços maraging comerciais abrangem limites de elasticidade aproximadamente entre 1030 e 2420 MPa, intervalo que reflete diferenças na composição, na qualidade, no tratamento de envelhecimento e na condição do produto, e não uma única química universal.
Por conseguinte, as qualidades que contêm cobalto não podem ser diretamente substituídas por qualidades sem cobalto apenas igualando o teor de níquel. O M789 sem cobalto ilustra este ponto. Pertence a uma abordagem composicional diferente, na qual o reforço por precipitação é obtido sem a adição convencional de cobalto, sendo outros ajustes de liga responsáveis por fornecer a resposta necessária. O seu tratamento de solubilização, a temperatura de envelhecimento e a janela de processamento admissível têm de ser estabelecidos especificamente para o M789.
A via de fabrico acrescenta outra variável. A NIST Technical Note 2352, publicada em 2025, avalia tratamentos de recozimento de solubilização, recozimento intercrítico e envelhecimento para o M789 sem cobalto produzido por fusão em leito de pó por laser. Estes tratamentos dizem respeito a um material que começa com uma microestrutura solidificada rapidamente e construída direcionalmente, e não com a mesma estrutura homogeneizada esperada de um produto convencional trabalhado. O nome da qualidade, por si só, não prevê distribuições idênticas de precipitados entre essas vias de fabrico.
O titânio, o alumínio e as adições menores
O titânio é uma adição potente formadora de precipitados em muitas qualidades de aço maraging. Pode contribuir para a precipitação de compostos intermetálicos ricos em níquel e titânio durante o envelhecimento, produzindo uma população densa de partículas de reforço à escala nanométrica quando o tratamento é devidamente controlado. Consequentemente, o teor de titânio é uma das diferenças mais significativas entre qualidades nominalmente semelhantes. Na AMS6515, o titânio é especificado em 1.40%, uma adição substancial que deve ser considerada conjuntamente com os seus 18.5% de níquel, 12.0% de cobalto e 4.9% de molibdénio.
No exemplo da AMS6515, o alumínio está presente num teor muito inferior, 0.10%, mas uma concentração reduzida não significa um efeito metalúrgico negligenciável. O alumínio pode integrar fases intermetálicas ordenadas, alterar as reações de precipitação e afetar a desoxidação e a população de inclusões. O seu papel depende do resto da composição química e do ciclo de envelhecimento. Uma qualidade rica em titânio com uma adição residual de alumínio não produzirá necessariamente a mesma população de partículas que uma qualidade com mais alumínio e menos titânio.
O carbono é normalmente limitado a teores muito baixos, porque o excesso de carbono desviaria o reforço para a formação de carbonetos e para a martensite distorcida pelo carbono. Isso poderia consumir titânio ou molibdénio, criar inclusões indesejáveis, reduzir a tenacidade e dificultar o controlo da reação intermetálica pretendida. O silício e o manganês são geralmente controlados, em vez de serem utilizados como principais elementos de reforço; o enxofre e o fósforo são limitados porque as inclusões e a segregação nos limites de grão podem prejudicar a ductilidade e o desempenho à fadiga. O boro, o zircónio, o cálcio ou outras adições menores podem surgir em determinadas especificações para controlar os limites de grão, as inclusões ou o comportamento durante o processamento, mas não são características universais da família dos aços maraging.
A mesma precaução se aplica ao material produzido por fabrico aditivo. A NIST comunicou, em 2024, que provetes de aço maraging produzidos por fusão em leito de pó por laser apresentavam variações de dureza e rigidez consoante a direção de construção. Esse estudo concluiu também que as medições de permeabilidade magnética podiam detetar danos de fadiga antes da rotura. Estas conclusões reforçam o ponto central: a composição estabelece as possibilidades de precipitação, mas a prática de fusão, os gradientes térmicos, a porosidade, a textura, o tratamento de solubilização e o envelhecimento determinam a estrutura efetivamente obtida. O aço maraging é, portanto, um sistema de endurecimento por precipitação específico da qualidade e dependente do processo — e não simplesmente um aço rico em níquel com um valor de resistência excecionalmente elevado.
Classes, designações e o significado de 18Ni(250)
Designações nominais e classes de resistência de 18Ni
A família 18Ni é definida, antes de mais, pelo seu conceito metalúrgico: um aço com muito baixo teor de carbono e rico em níquel, que forma uma matriz tenaz de martensite em ripas e é depois endurecido por envelhecimento. A designação “18Ni” é uma referência à composição nominal, não uma especificação química completa. As classes convencionais contendo cobalto têm geralmente cerca de 18% de níquel, juntamente com cobalto, molibdénio, titânio e pequenas adições, como alumínio. O carbono é deliberadamente mantido a um nível muito baixo, normalmente cerca de 0,03% ou inferior, para que o aço não dependa da sobressaturação de carbono e da formação de carbonetos para a sua principal resposta de endurecimento.
Esta distinção separa o aço maraging do aço-liga comum temperado e revenido. O recozimento de solubilização e o arrefecimento transformam a austenite em martensite, mas esta martensite inicial é relativamente macia. O aumento principal da resistência ocorre mediante um tratamento de precipitação separado. O NIST Internal Report 8582, publicado em 2025, descreve claramente a sequência: a solubilização e a têmpera produzem martensite relativamente macia; em seguida, o tratamento térmico de precipitação forma precipitados finos e aumenta a resistência, mantendo simultaneamente uma ductilidade e uma tenacidade úteis. O endurecimento por transformação cria a matriz; o endurecimento por precipitação proporciona a resistência excecional.
| Designação | Referência nominal da classe de resistência | É necessária uma especificação? |
|---|---|---|
| 18Ni(200) | Classe de aproximadamente 200 ksi | Sim |
| 18Ni(250) | Classe de aproximadamente 250 ksi | Sim |
| 18Ni(300) | Classe de aproximadamente 300 ksi | Sim |
| 18Ni(350) | Classe de aproximadamente 350 ksi | Sim |
Os números entre parênteses utilizados com as classes convencionais — 18Ni(200), 18Ni(250), 18Ni(300) e 18Ni(350) — são referências a classes de resistência. Estão associados, aproximadamente, a níveis de resistência à tração de 200, 250, 300 e 350 ksi, respetivamente, após o tratamento de envelhecimento especificado, embora os requisitos exatos de propriedades dependam da especificação do material aplicável, da forma do produto, da direção do ensaio e do estado do material. As designações funcionam, por isso, como abreviaturas na literatura de engenharia, na prática de projeto e nas discussões sobre materiais aeroespaciais. Não substituem uma especificação de aquisição ou de certificação.
A gama de resistência dos aços maraging comerciais é ampla. A entrada Maraging Steels da ASM International, de 2018, apresenta limites de escoamento comerciais entre 1030 e 2420 MPa. Esta amplitude não pode ser explicada apenas pela designação “18Ni”. O teor de níquel, os níveis de cobalto e molibdénio, as adições de titânio ou alumínio, a prática de fusão, a dimensão da secção, o tratamento de solubilização, a temperatura de envelhecimento e o tempo de envelhecimento influenciam todos o resultado final. A designação fornece uma indicação útil da família e da classe de resistência, mas não elimina essas variáveis.
A composição também varia entre classes que, por vezes, são agrupadas em descrições gerais. Uma classe 18Ni convencional contendo cobalto não é quimicamente permutável com o M789 sem cobalto. O M789 foi desenvolvido como um aço maraging sem cobalto, e as suas reações de precipitação, resposta térmica e janela de processamento devem ser avaliadas segundo os seus próprios parâmetros. Designar ambos os materiais como “aço maraging” identifica o seu mecanismo de endurecimento por envelhecimento; não estabelece uma química equivalente nem propriedades equivalentes.
As normas acrescentam outro nível de precisão. A SAE AMS6515, por exemplo, é redigida como Steel, Maraging Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed. A composição incorporada nessa designação é específica: 18,5 de níquel, 12,0 de cobalto, 4,9 de molibdénio, 1,40 de titânio e 0,10 de alumínio, com fusão dupla em vácuo e condição de fornecimento recozida. Não é simplesmente outra forma de escrever “18Ni(250)”. Um documento técnico deve reproduzir exatamente essa classe e essa especificação, incluindo o número da norma e, quando relevante, a forma do produto indicada.
18Ni(250) e a referência de aproximadamente 250 ksi
- Classe de resistência nominal
- 250 ksi
- Equivalente métrico aproximado
- 1724 MPa
- Matriz
- Martensite em ripas de ferro–níquel com baixo teor de carbono
- Temperatura de endurecimento por envelhecimento
- Cerca de 480 °C
- Limitação da designação
- Não é uma especificação química completa
A NASA utiliza 18Ni(250) como designação representativa de um aço maraging e identifica-o como correspondendo aproximadamente a 250 ksi. Uma vez que 1 ksi equivale a cerca de 6,895 MPa, 250 ksi correspondem aproximadamente a 1724 MPa. Este valor é uma referência conveniente a uma classe de resistência, não uma afirmação de que todos os provetes de 18Ni(250) serão ensaiados exatamente a 250 ksi ou de que todos os valores comunicados se referem à mesma propriedade.
Este ponto é importante porque “250 ksi” pode ser interpretado como resistência à tração, ao passo que uma norma pode especificar também o limite de escoamento, o alongamento, a redução de área, a dureza ou o desempenho ao impacto. A propriedade relevante também pode variar com a orientação e a geometria do produto. Uma barra, uma peça forjada, um anel, uma chapa e uma construção fabricada aditivamente podem pertencer a uma mesma família geral de classes, respondendo, contudo, de forma diferente ao tratamento de solubilização e ao envelhecimento. As secções grandes podem desenvolver gradientes térmicos durante o tratamento no forno; as secções finas podem arrefecer mais rapidamente. O ensaio de um provete longitudinal de uma barra não estabelece automaticamente o desempenho transversal ou ao longo da espessura.
A descrição da NASA é metalurgicamente mais informativa do que o número de resistência, por si só. Identifica 18Ni(250) como uma martensite em ripas de ferro e níquel com baixo teor de carbono, endurecida por envelhecimento através da precipitação de compostos intermetálicos a cerca de 480 °C. A ASM International também situa o principal tratamento de precipitação próximo de 480 °C e descreve a sequência de endurecimento como recozimento de solubilização, formação de martensite, envelhecimento, precipitação e ordenação de curto alcance. A matriz não adquire uma resistência excecional simplesmente por ser temperada. O tratamento de envelhecimento modifica-a através da produção de fases intermetálicas finas, que envolvem normalmente níquel, molibdénio, titânio e elementos de liga relacionados.
A classe nominal continua a ser útil. Permite ao projetista distinguir uma família de aproximadamente 200, 250, 300 ou 350 ksi ao comparar opções de materiais estabelecidas. No entanto, o número representa uma classe-alvo num estado definido, não uma propriedade intrínseca universal. O sobre-envelhecimento pode engrossar ou alterar a população de precipitados e reduzir a resistência. Um envelhecimento insuficiente deixa o material abaixo do estado pretendido. Temperaturas excessivas no tratamento de solubilização, um arrefecimento inadequado ou um processamento anterior também podem alterar a resposta.
Por que razão uma designação de liga não é um certificado de tratamento térmico
Uma designação de liga identifica aquilo que um material deve ser; não comprova como uma determinada corrida, secção ou peça foi processada. Um registo completo do material deve estabelecer a ligação entre a composição química, a norma, a forma do produto, o processo de fusão, a condição de fornecimento, o ciclo de tratamento térmico, a localização do provete e as propriedades mecânicas medidas. “18Ni(250)”, por si só, não fornece nenhum desses detalhes.
As medições da permeabilidade magnética podem detetar danos de fadiga no aço de martensite endurecida por envelhecimento produzido por fabrico aditivo antes da falha final. Preliminary evidence
A distinção torna-se ainda mais clara no caso da fusão em leito de pó por laser. A NIST Technical Note 2352, publicada em 2025, avalia tratamentos de recozimento de solubilização, recozimento intercrítico e envelhecimento para o M789 sem cobalto produzido por esse processo. O objeto do estudo não é apenas a liga nominal, mas a interação entre o pó, o historial de fusão, os ciclos térmicos, a microestrutura e o tratamento pós-construção. O estudo In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, da NIST, publicado em 2024, também relata variações da dureza e da rigidez segundo a direção de construção. As medições de permeabilidade magnética detetaram danos de fadiga antes da rotura, demonstrando que o historial do processo pode afetar tanto as propriedades como os sinais de inspeção.
Por conseguinte, um componente impresso em M789 não pode ser certificado através da simples atribuição de uma designação convencional de classe de resistência 18Ni, sem as devidas qualificações. A orientação das camadas, a porosidade, o estado da superfície, as tensões residuais, o tratamento térmico e o plano de amostragem são relevantes. A mesma prudência se aplica aos materiais conformados, embora as variáveis relevantes sejam diferentes.
Por essa razão, as especificações devem ser citadas integralmente: a designação exata da classe ou da norma, os limites de composição química, a forma do produto, a rota de fusão, o estado recozido ou envelhecido, os requisitos de tratamento térmico e os ensaios aplicáveis das propriedades mecânicas. “18Ni(250)” é uma abreviatura valiosa para uma classe maraging de aproximadamente 250 ksi. Não substitui o documento que estabelece se uma determinada peça de aço cumpre efetivamente essa classe.
Como o Aço Maraging Forma Martensite
O aço maraging começa com um tratamento térmico que cria uma matriz martensítica, mas a primeira martensite não é a principal fonte da sua resistência excecional. A sequência essencial é transformação seguida de precipitação: o recozimento de solubilização prepara uma austenite quimicamente adequada, a têmpera converte essa austenite em martensite de baixo carbono em ripas e o envelhecimento próximo dos 480 °C forma partículas intermetálicas à escala nanométrica que dificultam a deformação. Confundir estes dois mecanismos de endurecimento conduz a uma descrição incorreta do aço maraging como sendo simplesmente uma liga temperada muito dura.
Recozimento de solubilização e homogeneização
A microestrutura inicial depende da forma do produto e do processamento anterior, mas o primeiro grande passo térmico é o recozimento de solubilização. O aço é aquecido até à região austenítica, geralmente a uma temperatura especificada pelo grau e pela norma do produto, e mantido durante tempo suficiente para que os elementos de liga se dissolvam ou se redistribuam pela matriz rica em ferro. Este tratamento elimina grande parte da heterogeneidade química produzida pela fundição, forjamento, laminagem ou exposição térmica anterior.
O níquel é fundamental para o comportamento da transformação. Nos graus convencionais, uma quantidade substancial de níquel reduz a temperatura de início da formação de martensite e permite que a austenite se transforme durante o arrefecimento sem o elevado teor de carbono utilizado nos aços comuns temperados e revenidos. O cobalto e o molibdénio também alteram a estabilidade das fases e a resposta posterior à precipitação, enquanto o titânio e o alumínio podem participar nos precipitados de endurecimento ou afetar a sua nucleação. A sua presença não é intercambiável entre diferentes graus.
A SAE AMS6515, por exemplo, especifica um aço 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, fundido em duplo vácuo e recozido, destinado a barras, peças forjadas, tubos e anéis. Essa designação descreve uma composição e uma condição específicas do produto, e não todos os aços comercializados sob a designação geral de maraging. O grau 18Ni(250) identificado pela NASA é outra designação utilizada para uma classe de material nominalmente de 250 ksi, enquanto os graus sem cobalto, como o M789, dependem de um equilíbrio de elementos de liga diferente. O tratamento térmico deve, portanto, ser ajustado à composição especificada.
Durante o recozimento de solubilização, o objetivo não é simplesmente tornar o aço austenítico. O tempo de manutenção também deve permitir que os elementos de liga abandonem as regiões segregadas e entrem numa solução sólida mais uniforme. Uma temperatura ou um tempo excessivos podem causar crescimento do grão, fusão incipiente em zonas segregadas ou alterações indesejáveis nos elementos formadores de precipitados. Um tratamento insuficiente pode deixar diferenças locais de composição que alteram as temperaturas de transformação e produzem respostas não uniformes ao envelhecimento.
A homogeneização é especialmente importante quando o material sofreu segregação durante a solidificação. Um lingote de grandes dimensões, uma secção forjada e uma peça produzida por fusão em leito de pó por laser não começam com a mesma estrutura química ou de defeitos. O fabrico aditivo pode introduzir fronteiras entre poças de fusão, segregação celular, tensões residuais e defeitos de falta de fusão antes de ocorrer qualquer tratamento convencional de solubilização. O ciclo de recozimento subsequente deve abordar essas características, em vez de presumir que um ciclo destinado a aço trabalhado produzirá o mesmo resultado.
A referência de tratamentos térmicos da ASM International descreve a sequência como recozimento de solubilização, formação de martensite, envelhecimento, precipitação e ordenação de curto alcance. As duas primeiras fases estabelecem a matriz. Ainda não criam a população densa de partículas de endurecimento responsável pelos valores mais elevados de resistência ao escoamento.
Têmpera para formar martensite de baixo carbono em ripas
Após o recozimento de solubilização, a austenite é arrefecida com rapidez suficiente para suprimir transformações por difusão, como a formação de ferrite ou perlite. A austenite transforma-se então, através de um mecanismo de corte em grande medida sem difusão, em martensite. No aço maraging, esse produto é geralmente uma martensite de ferro-níquel, de baixo carbono, em ripas.
“Baixo carbono” é a qualificação decisiva. Os aços ao carbono formam martensite com carbono retido em posições intersticiais supersaturadas. Esse carbono produz uma grande distorção tetragonal da rede do ferro e contribui fortemente para a dureza da estrutura no estado temperado. A conhecida elevada dureza de um aço de médio carbono temperado em água resulta, portanto, do endurecimento por transformação associado à supersaturação de carbono, à deformação da rede e a uma elevada densidade de defeitos.
O aço maraging segue uma via diferente. O seu teor de carbono é deliberadamente muito baixo, frequentemente baixo o suficiente para que o carbono não possa proporcionar o efeito de endurecimento dominante. O níquel estabiliza a austenite durante o aquecimento e reduz a temperatura de transformação, enquanto o baixo teor de carbono permite que a martensite transformada permaneça mais próxima de uma rede de ferro cúbica de corpo centrado ou tetragonal de corpo centrado, com baixa distorção e pouca tetragonalidade. A martensite forma-se em blocos e ripas, com as deslocações e as interfaces a proporcionarem resistência útil e locais que posteriormente influenciam a precipitação.
A morfologia em ripas é importante. As ripas individuais estão dispostas em blocos no interior dos grãos de austenite anterior, e a elevada densidade de deslocações gerada durante a transformação confere à matriz um nível de resistência mensurável. Contudo, esta estrutura não é equivalente à martensite rica em carbono. Está menos deformada pelo carbono intersticial e é geralmente muito menos dura imediatamente após a têmpera.
A velocidade de arrefecimento continua a ser importante, embora a razão seja diferente da observada no caso dos aços comuns ao carbono. A secção deve arrefecer suficientemente depressa para evitar produtos indesejáveis formados por difusão e uma quantidade excessiva de austenite retida, mas a velocidade necessária depende da composição, da dimensão da secção, da temperatura inicial e da cinética de transformação da liga. Os graus de aço maraging ricos em níquel podem apresentar uma temperabilidade considerável, permitindo a formação de martensite em secções substanciais sob condições práticas de arrefecimento. Uma têmpera demasiado lenta, ou uma composição que estabilize demasiada austenite, pode alterar a matriz disponível para o envelhecimento.
Os graus com cobalto e sem cobalto não devem ser tratados como idênticos durante esta etapa. O cobalto altera o equilíbrio entre o níquel, o molibdénio, o titânio e outros elementos adicionados, afetando tanto a transformação como a precipitação. O M789, um aço maraging sem cobalto, foi estudado pelo National Institute of Standards and Technology na Technical Note 2352 através de tratamentos de recozimento de solubilização, recozimento intercrítico e envelhecimento após fusão em leito de pó por laser. Esses tratamentos refletem uma composição e um historial de fabrico específicos; não podem ser transferidos automaticamente para um grau 18Ni-Co-Mo, como a composição da AMS6515.
Por que razão a condição após a têmpera é comparativamente macia
A têmpera é necessária, mas não proporciona a resistência final do aço maraging. A martensite de baixo carbono produzida nesta fase apresenta uma elevada densidade de deslocações e pode ser mais resistente do que uma estrutura ferrítica, mas não possui a supersaturação de carbono que torna extremamente dura a martensite convencional temperada. Grande parte do níquel, molibdénio, titânio, alumínio e elementos adicionados relacionados permanece dissolvida na matriz martensítica, em vez de existir como uma população fina de precipitados obstrutores.
Essa condição é criada deliberadamente. A matriz relativamente macia permite que o envelhecimento subsequente produza grandes aumentos de resistência sem depender de um elevado teor de carbono. Durante o tratamento de envelhecimento, geralmente próximo dos 480 °C, os compostos intermetálicos nucleiam e crescem a partir da martensite supersaturada. Dependendo do grau e do historial térmico, o endurecimento pode envolver partículas ricas em níquel e molibdénio e fases que contêm titânio ou alumínio, juntamente com ordenação de curto alcance. Essas partículas dificultam o movimento das deslocações de forma muito mais eficaz do que a matriz de baixo carbono no estado temperado, por si só.
O NIST Internal Report 8582 declara diretamente o processo: a solubilização e a têmpera produzem primeiro martensite relativamente macia, após o que um tratamento térmico de precipitação gera precipitados finos e elevada resistência, ductilidade e tenacidade. A ASM International comunicou limites de resistência ao escoamento comerciais entre 1030 e 2420 MPa e identificou precipitação intermetálica aproximadamente a 480 °C. A NASA descreve o 18Ni(250) como uma martensite de ferro-níquel, de baixo carbono, em ripas, endurecida por envelhecimento através de precipitação intermetálica, com uma classe de resistência de aproximadamente 250 ksi.
A distinção também é importante no fabrico aditivo. O estudo de 2024 do NIST sobre monitorização da fadiga identificou variações, consoante a direção de construção, na dureza e na rigidez de provetes de aço maraging produzidos por fusão em leito de pó por laser, enquanto as medições de permeabilidade magnética detetaram danos de fadiga antes da rotura. Estas observações mostram que a matriz e os seus defeitos dependem tanto do processo de fabrico como do grau nominal. O recozimento de solubilização e a têmpera estabelecem a martensite inicial; o envelhecimento determina quanto do potencial de precipitação da liga se transforma em resistência útil.
Envelhecimento, precipitação e ordenação de curto alcance
O aço maraging adquire a sua resistência característica através de dois eventos metalúrgicos diferentes. O tratamento de solubilização e a têmpera criam uma matriz martensítica de baixo carbono, de ferro–níquel; o envelhecimento subsequente permite que os elementos de liga se difundam e formem precipitados intermetálicos ordenados. O primeiro passo é um endurecimento por transformação, embora a martensite resultante seja comparativamente macia por conter muito pouco carbono. O segundo passo é um endurecimento por precipitação, que aumenta a resistência ao dificultar o movimento das deslocações através de uma população densa de partículas à escala nanométrica.
Esta distinção separa o aço maraging dos aços convencionais de carbono ou de liga, temperados e revenidos. Num aço rico em carbono, a martensite sobressaturada é dura porque o carbono produz uma rede tetragonal de corpo centrado tensionada. No aço maraging, o carbono é deliberadamente mantido em níveis muito baixos, pelo que a matriz temperada é geralmente constituída por martensite em ripas, de baixo carbono, de estrutura cúbica de corpo centrado ou tetragonal de corpo centrado, com dureza intrínseca moderada. A sua resistência posterior provém sobretudo de reacções intermetálicas envolvendo níquel, molibdénio, titânio, alumínio e elementos relacionados durante o envelhecimento.
O regime de envelhecimento a aproximadamente 480 °C
A ASM International descreve os aços maraging como aços de muito baixo teor de carbono e elevado teor de níquel, contendo adições como cobalto e molibdénio, endurecidos por precipitação intermetálica a aproximadamente 480 °C. Essa temperatura é um ponto de referência útil, não uma prescrição universal. A temperatura efectiva de envelhecimento e o tempo de permanência dependem do grau, da forma do produto, do tratamento de solubilização prévio, da dimensão da secção, do controlo do forno e do equilíbrio pretendido entre resistência, tenacidade, ductilidade e estabilidade dimensional.
A sequência convencional é frequentemente descrita como recozimento de solubilização, formação de martensite, envelhecimento, precipitação e ordenação de curto alcance. O recozimento de solubilização introduz os principais elementos de liga numa solução sólida austenítica suficientemente homogénea. A têmpera suprime então a transformação difusional e produz martensite em ripas. Como o teor de carbono é baixo, esta martensite é relativamente macia e apresenta geralmente uma distorção de têmpera limitada em comparação com os aços martensíticos de elevado teor de carbono. Durante o tratamento térmico subsequente, a difusão torna-se suficientemente rápida para que os átomos de soluto se agrupem, se ordenem localmente e se desenvolvam em precipitados endurecedores.
O regime aproximado de 480 °C representa um compromisso. A temperaturas mais baixas, a difusão é mais lenta e as reacções pretendidas podem exigir tempos mais longos. A temperaturas mais elevadas, a precipitação pode avançar rapidamente, mas as partículas podem engrossar, podem formar-se fases concorrentes e o sobre-envelhecimento pode reduzir a resistência oferecida ao movimento das deslocações. Além disso, uma temperatura nominal do forno não descreve a história térmica de um grande forjado ou de uma barra espessa: o centro pode atingir a temperatura-alvo mais tarde do que a superfície, e o arrefecimento após o tratamento de solubilização pode produzir estruturas martensíticas diferentes ao longo da secção.
Por esse motivo, um ciclo de envelhecimento publicado não deve ser transferido entre graus sem verificar a especificação relevante. A SAE AMS6515, por exemplo, identifica um aço fundido em duplo vácuo, recozido, com a designação 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, e abrange barras, peças forjadas, tubos e anéis. A sua composição química não é intercambiável com a de todos os aços comercializados sob uma designação 18Ni, nem com a de graus sem cobalto. A síntese de materiais da NASA de 2018 identifica o 18Ni(250) como correspondendo aproximadamente a 250 ksi, ou cerca de 1724 MPa, mas essa designação descreve uma classe de resistência e uma família de composições, e não um único resultado de tratamento térmico aplicável a todos os produtos.
O tempo à temperatura deve ser suficientemente longo para que a reacção de precipitação pretendida atinja o grau necessário. Um patamar curto pode deixar a matriz subenvelhecida, com uma população demasiado pequena ou demasiado reduzida de partículas eficazes. Um patamar mais longo pode aumentar inicialmente a resistência e depois reduzi-la à medida que as partículas crescem ou perdem coerência. A dimensão da secção acrescenta outra variável, pois o atraso térmico, os gradientes de temperatura e a química local podem produzir respostas de envelhecimento diferentes entre a superfície e o centro. A deformação a frio prévia, a austenite retida, a porosidade e a segregação também podem alterar o número e a localização dos locais de nucleação.
Precipitados intermetálicos e reforço da matriz
O NIST Internal Report 8582 descreve o processo convencional de forma directa: a solubilização e a têmpera produzem primeiro martensite relativamente macia, seguidas de um tratamento térmico de precipitação que gera precipitados finos e elevada resistência, ductilidade e tenacidade. Os precipitados não são simplesmente “partículas duras” adicionadas a um aço macio. O seu tamanho, espaçamento, estrutura cristalina, composição, coerência e distribuição determinam a eficácia com que impedem o escoamento plástico.
Uma matriz recentemente envelhecida contém regiões ricas em soluto e precipitados muito finos. Quando a rede cristalina do precipitado mantém uma relação com a martensite circundante, desenvolvem-se deformações de coerência na interface. Essas deformações criam uma barreira adicional ao movimento das deslocações. As deslocações podem atravessar partículas coerentes muito pequenas, dependendo da sua resistência e estrutura, ou contornar as partículas entre elas à medida que os precipitados se tornam menos coerentes e mais espaçados. A resistência máxima ocorre quando o efeito combinado dos obstáculos é elevado, normalmente enquanto as partículas permanecem finas e pouco espaçadas.
O níquel fornece a matriz martensítica e participa em várias reacções de precipitação, enquanto o molibdénio e o titânio são adições endurecedoras especialmente importantes em muitos graus comerciais. O cobalto afecta a matriz e a solubilidade ou o comportamento de precipitação de outros elementos, ajudando os graus convencionais com cobalto a atingir elevada resistência após o envelhecimento. O alumínio pode contribuir para fases ordenadas e para o controlo da precipitação. A sequência exacta e o conjunto de fases variam com a composição química; seria enganador nomear um único composto como se este governasse todos os graus.
Os limites de elasticidade comerciais dos aços de martensite endurecida por envelhecimento são comunicados num intervalo de 1030 a 2420 MPa. Strong evidence
As tensões de cedência comerciais comunicadas pela ASM International em 2018 variam entre 1030 e 2420 MPa. Essa amplitude reflecte mais do que o teor nominal de níquel. A composição do grau, a prática de fusão, o teor de inclusões, o tratamento de solubilização, a condição de envelhecimento, a direcção do ensaio e a dimensão do produto contribuem todos para o resultado. Um resultado de 2420 MPa não pode ser considerado a resposta característica de todos os aços maraging, tal como uma condição de menor resistência pode reflectir uma retenção deliberada de tenacidade ou maquinabilidade, e não um tratamento mal sucedido.
A distinção relativamente à martensite rica em carbono continua a ser importante nesta fase. A martensite rica em carbono obtém grande parte da sua dureza de uma elevada densidade de defeitos da rede e do campo de deformação gerado pelo carbono retido. A resistência do aço maraging envelhecido é, pelo contrário, determinada pela precipitação intermetálica numa matriz de ripas com baixo teor de carbono. Isto proporciona ao material uma sequência de processamento útil: a maquinagem pode frequentemente ser realizada após o tratamento de solubilização e antes do endurecimento final por envelhecimento, quando a peça é muito mais macia e menos susceptível a distorção do que seria após o tratamento completo de precipitação.
Os aços sem cobalto mostram por que razão a composição deve ser considerada directamente. O M789 é um aço maraging sem cobalto, pelo que a sua resposta à precipitação não pode ser inferida a partir de um grau 18Ni com cobalto apenas porque ambos são designados aços maraging. A NIST Technical Note 2352 avalia tratamentos de recozimento de solubilização, recozimento intercrítico e envelhecimento para o M789 sem cobalto produzido por fusão em leito de pó por laser. A necessidade de comparar várias rotas térmicas indica que a sua estrutura no estado construído e o seu comportamento de precipitação exigem uma janela de processamento própria.
Ordenação de curto alcance, sobre-envelhecimento e compromissos entre propriedades
A ordenação de curto alcance descreve a organização química local que ocorre antes, simultaneamente com ou entre a formação de precipitados identificáveis. Os átomos de soluto não se distribuem aleatoriamente quando a difusão tem início. Átomos vizinhos de níquel, molibdénio, titânio, alumínio e outros elementos podem desenvolver associações locais preferenciais, produzindo regiões ordenadas que alteram a resistência da matriz ao movimento das deslocações. Na sequência da ASM, o envelhecimento é seguido de precipitação e de ordenação de curto alcance como partes relacionadas da resposta de endurecimento, embora as reacções se sobreponham e não ocorram como etapas perfeitamente separadas.
A ordenação e o agrupamento iniciais podem aumentar a resistência antes do aparecimento de precipitados grandes e bem definidos. Com a continuação do envelhecimento, estas regiões desenvolvem-se em partículas intermetálicas mais distintas. A matriz atinge então uma condição de envelhecimento máximo quando o tamanho e o espaçamento das partículas proporcionam uma barreira forte ao escorregamento. Uma exposição adicional provoca sobre-envelhecimento: os precipitados engrossam, a sua densidade numérica diminui, as interfaces tornam-se menos eficazes ou as fases de equilíbrio substituem uma população metastável mais fina. A resistência e a dureza diminuem, enquanto a ductilidade pode aumentar. A tenacidade não melhora automaticamente, pois partículas grosseiras, austenite revertida, segregação ou defeitos podem introduzir novos percursos de iniciação de fissuras.
A temperatura acelera tanto a precipitação útil como o engrossamento prejudicial. Uma subida acidental acima da temperatura de envelhecimento especificada pode, por conseguinte, reduzir a resistência, mesmo que o tempo total à temperatura pareça curto. Inversamente, pode seleccionar-se uma condição subenvelhecida quando é necessário um nível de resistência inferior, maior capacidade de conformação ou um equilíbrio diferente de tenacidade. A propriedade relevante não é apenas a dureza. A tensão de cedência, a resistência à tracção, o alongamento, a tenacidade à fractura, a resistência à fadiga e a variação dimensional podem responder de forma diferente ao mesmo tratamento térmico.
O fabrico aditivo acrescenta um problema distinto de processo–estrutura. A fusão em leito de pó por laser produz gradientes térmicos acentuados, reaquecimento repetido, segregação celular, tensões residuais e efeitos associados à direcção de construção antes do início de qualquer tratamento convencional de solubilização ou envelhecimento. O estudo de monitorização da fadiga da NIST, de 2024, identificou variações, associadas à direcção de construção, na dureza e na rigidez de provetes de aço maraging produzidos por fusão em leito de pó por laser. O mesmo trabalho revelou que as medições de permeabilidade magnética podiam detectar danos de fadiga antes da ruptura, demonstrando que a resposta magnética evolutiva da estrutura martensítica e endurecida por precipitação pode conter informação que um ensaio final de tracção não consegue fornecer.
Assim, o envelhecimento a aproximadamente 480 °C constitui um regime metalúrgico, não um número mágico. A estrutura final depende do que entrou no forno, da rapidez com que foi aquecido e arrefecido, da uniformidade com que a secção atingiu a temperatura e da população de precipitados exigida pela especificação. O aço maraging é resistente porque uma matriz martensítica deliberadamente de baixo teor de carbono é submetida a um histórico controlado de difusão e ordenação — não porque a têmpera, por si só, produza martensite excecionalmente dura.
Resistência, Ductilidade, Tenacidade e Comportamento à Rotura
O intervalo comercial da tensão de cedência
O aço maraging é frequentemente descrito pela sua tensão de cedência muito elevada, mas esse valor resulta de uma composição e de um historial térmico específicos, não sendo uma propriedade fixa de todo o aço que tenha a designação maraging. A ASM International comunicou tensões de cedência comerciais entre 1030 e 2420 MPa no seu tratamento dos aços maraging publicado no ASM Handbook de 2018. Esse intervalo abrange graus, condições de envelhecimento, formas de produto e requisitos de inspeção substancialmente diferentes. Deve ser entendido como uma descrição da capacidade comercial, e não como uma promessa relativa a uma barra, chapa, peça forjada, fio ou componente fabricado por adição não especificado.[2] NIST Internal Report 8582. National Institute of Standards and Technology. NIST Internal Report, 2025. NIST Internal Report 8582
A sequência característica começa pelo endurecimento por transformação. A austenite é submetida a um recozimento de solubilização e, em seguida, arrefecida de modo a que a liga de ferro–níquel se transforme numa martensite de baixo teor de carbono, em ripas. Ao contrário da martensite de elevado teor de carbono presente em muitos aços temperados e revenidos, esta matriz é relativamente macia e tenaz imediatamente após a têmpera. O NIST Internal Report 8582, publicado em 2025, descreve a solubilização e a têmpera como processos que produzem martensite relativamente macia, seguidos de um tratamento térmico de precipitação que forma precipitados finos e aumenta a resistência, mantendo simultaneamente uma ductilidade e uma tenacidade úteis.
A segunda etapa é o endurecimento por precipitação. Durante o envelhecimento a aproximadamente 480 °C, os elementos de liga formam fases intermetálicas e sofrem ordenação de curto alcance. Os precipitados dificultam o movimento das deslocações; por conseguinte, a matriz resiste ao escoamento plástico a tensões muito superiores às da condição temperada. A resistência resulta sobretudo desta resposta controlada de precipitação, e não do endurecimento da martensite pelo carbono. O sobre-envelhecimento aumenta o tamanho dos precipitados ou altera a sua população, podendo reduzir a tensão de cedência, enquanto um tratamento de envelhecimento incompleto deixa por utilizar parte da resposta de endurecimento disponível.
As designações dos graus constituem um alerta necessário contra o tratamento deste intervalo como se os valores fossem permutáveis. A síntese de materiais da NASA, de 2018, identifica o 18Ni(250) como tendo aproximadamente 250 ksi, ou cerca de 1725 MPa, enquanto a especificação SAE AMS6515 abrange um aço específico, fundido em duplo vácuo e recozido, contendo 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Essa composição química não é uma receita genérica para todos os graus 18Ni. O cobalto e o molibdénio contribuem para o sistema de precipitação, o titânio e o alumínio influenciam a formação dos precipitados, e o níquel controla a transformação martensítica e a condição da matriz. Uma tensão de cedência comunicada só tem significado quando associada ao grau, à forma do produto, à orientação do ensaio, ao tratamento de solubilização e envelhecimento e à especificação aplicável.
Os graus convencionais contendo cobalto e os graus sem cobalto também não podem ser associados às mesmas propriedades esperadas apenas com base na designação. O M789 sem cobalto, por exemplo, tem uma conceção de liga e uma resposta de precipitação diferentes das dos conhecidos graus 18Ni contendo cobalto. A NIST Technical Note 2352, publicada em 2025, avalia o recozimento de solubilização, o recozimento intercrítico e o envelhecimento do M789 fundido em leito de pó por laser. Esses tratamentos são variáveis específicas do processo, não designações permutáveis de um único tratamento térmico universal. A tensão de cedência, o alongamento, a dureza e a tenacidade resultantes têm de ser determinados para o grau e o processo de fabrico especificados.
Por que razão a resistência não é a única variável de projeto
A tensão de cedência indica quando começa uma deformação plástica substancial num ensaio de tração. Não indica como um componente se comporta depois de entrar em cedência, a rapidez com que uma fenda cresce ou a quantidade de energia que o material absorve antes da rotura. Um projeto que selecione apenas a tensão de cedência mais elevada comunicada pode sacrificar o alongamento, a resistência à fratura, a vida à fadiga, a estabilidade dimensional ou a tolerância a defeitos de fabrico.
A população de precipitados controla este equilíbrio. Partículas intermetálicas muito finas e próximas umas das outras proporcionam uma forte resistência ao movimento das deslocações, mas uma precipitação excessiva pode reduzir a capacidade de redistribuição plástica em torno de um entalhe. A matriz também é importante. A morfologia em ripas, a austenite revertida, a densidade de deslocações, a condição dos limites de grão e a segregação influenciam a forma como a deformação se distribui pelo material. Uma condição de envelhecimento com resistência ligeiramente inferior pode proporcionar um alongamento ou uma resistência ao crescimento de fendas superiores aos da condição de pico de envelhecimento, sobretudo quando o componente contém furos, roscas, raios reduzidos, transições de soldadura ou marcas de maquinagem.
A ductilidade não é sinónimo de tenacidade. O alongamento à tração mede a deformação total acumulada num provete liso, ao passo que a tenacidade descreve a resistência à iniciação e à propagação de fendas sob um estado de carga especificado. Um material pode apresentar um alongamento razoável e, ainda assim, perder resistência à fratura numa secção espessa, a baixa temperatura ou sob restrição de deformação plana. A energia de impacto Charpy, a tenacidade à fratura, o deslocamento de abertura na ponta da fenda e os dados de crescimento de fendas por fadiga respondem a questões diferentes. Nenhum deles deve ser inferido apenas a partir da tensão de cedência.
As tensões residuais acrescentam outra variável. O tratamento de solubilização, a têmpera, o endireitamento, a maquinagem, a soldadura e o envelhecimento podem deixar tensões de tração ou de compressão que alteram a cedência local e a força motriz da fenda. Um aço maraging de elevada resistência pode suportar uma tensão aplicada nominal num cálculo simples de tração, enquanto uma tensão residual de tração num entalhe aumenta o fator de intensidade de tensão efetivo. As alterações dimensionais durante o envelhecimento também podem ser importantes em peças de precisão, mesmo quando a alteração média da forma é pequena.
Variáveis que podem controlar a falha
- Inclusões Podem iniciar fissuras de fadiga ou fratura frágil.
- Porosidade Reduz a área resistente à carga e pode atuar como local de iniciação de fissuras.
- Tensão residual Pode aumentar a força local responsável pela propagação de fissuras em entalhes ou defeitos.
- Textura e direção Podem produzir propriedades diferentes nas direções longitudinal, transversal ou de construção.
- Ambiente O hidrogénio, a humidade, os cloretos e a tensão de tração sustentada podem afetar o risco de fissuração.
Os defeitos são igualmente importantes. Inclusões não metálicas, películas de óxido, poros, regiões com falta de fusão, costuras e partículas grosseiras podem iniciar fendas de fadiga ou uma fratura frágil. A população de defeitos relevante depende da prática de fusão, do grau de limpeza, da redução por forjamento, da direção de laminagem, do tratamento térmico, da maquinagem e da inspeção. A designação de fusão em duplo vácuo da AMS6515 tem, por isso, significado metalúrgico: identifica um processo de produção e uma composição química especificados, e não apenas uma classe nominal de resistência.
A direção do ensaio deve ser analisada em conjunto com o resultado. Os produtos laminados e forjados podem ser anisotrópicos porque as inclusões, a segregação, o escoamento dos grãos e o processamento anterior se distribuem direcionalmente. As propriedades de tração medidas longitudinalmente não estabelecem automaticamente as propriedades transversais, a ductilidade na direção transversal curta ou a tenacidade à fratura ao longo da espessura. Os requisitos relativos às propriedades mecânicas devem ser analisados em conjunto com a especificação do material e a condição de tratamento térmico aplicáveis, incluindo a orientação do provete e a forma do produto. A indicação “envelhecido” é insuficiente se não forem conhecidas a temperatura e a duração do envelhecimento, o tratamento de solubilização anterior, o procedimento de arrefecimento e os processos permitidos.
Fratura, tenacidade e considerações ambientais
Os aços maraging combinam frequentemente uma elevada resistência com uma ductilidade útil porque a sua matriz martensítica de baixo teor de carbono evita a fragilidade severa relacionada com o carbono, associada a alguns aços temperados de elevada resistência. Essa vantagem tem limites. O pico de envelhecimento aumenta a tensão necessária para o escoamento plástico, e a elevada resistência aumenta a energia elástica disponível para impulsionar uma fenda. Entalhes, inclusões, sulcos de maquinagem afiados e tensões residuais locais podem, por conseguinte, tornar-se locais decisivos de rotura.
A fadiga merece um tratamento separado. O carregamento cíclico pode iniciar uma fenda numa imperfeição superficial ou num defeito interno muito antes de o componente atingir a sua tensão de cedência à tração. Uma vez iniciada, a propagação depende da razão de tensões, da frequência, do ambiente, da microestrutura e da direção relativamente ao material processado. O fabrico por adição acrescenta defeitos de falta de fusão, poros de efeito de chave, partículas parcialmente fundidas, superfícies rugosas e variações do historial térmico. Estas características podem dominar o comportamento à fadiga, mesmo quando os provetes de tração cumprem uma resistência especificada.[3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. National Institute of Standards and Technology. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel
O estudo In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, publicado pela NIST em 2024, comunicou variações, em função da direção de fabrico, da dureza e da rigidez em provetes fundidos em leito de pó por laser. O mesmo trabalho constatou que as medições da permeabilidade magnética podiam detetar danos de fadiga antes da rotura. Este resultado é significativo porque os aços maraging são ferromagnéticos em condições de processamento úteis, e as alterações da resposta magnética podem refletir danos microestruturais em evolução ou alterações do estado de tensão. Isto não elimina a necessidade de ensaios convencionais de fadiga e fratura; demonstra que a orientação do processo e o método de monitorização podem revelar precursores de rotura ocultos por um único valor de tração.
O ambiente também pode alterar o comportamento à rotura. Os aços de elevada resistência podem ser suscetíveis a fissuração assistida por hidrogénio quando o hidrogénio penetra durante a decapagem, a galvanoplastia, a corrosão, a soldadura ou a exposição em serviço. A humidade, os ambientes que contêm cloretos, a proteção catódica e as tensões de tração sustentadas podem aumentar a preocupação com a corrosão sob tensão ou com a fissuração retardada, dependendo do grau e da condição. Os tratamentos superficiais e os procedimentos de limpeza devem, por isso, ser avaliados em conjunto com o nível de resistência especificado e o ambiente de serviço, em vez de serem selecionados de forma independente.
Um projeto sólido especifica o estado completo do material: designação do grau, composição química, processo de fusão, forma do produto, orientação, tratamento de solubilização, condição de envelhecimento, propriedades mínimas de tração e de cedência, alongamento, dureza, requisitos de tenacidade ou de fadiga e limites de inspeção. A distinção central continua a ser decisiva: a transformação produz a matriz martensítica de baixo teor de carbono; o envelhecimento produz os precipitados intermetálicos que fornecem a maior parte da elevada resistência. O comportamento à rotura reflete ambas as etapas, além dos defeitos, das tensões residuais, da direção e do ambiente. Não existe uma única “propriedade do aço maraging” desligada desse historial.
AMS6515 como estudo de caso de uma especificação
A SAE AMS6515 demonstra por que razão um aço maraging não pode ser identificado adequadamente apenas por um número de resistência ou por uma família nominal de ligas. A sua designação é:
Aço, Maraging, Barras, Peças Forjadas, Tubos, Anéis, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Duplamente Fundido sob Vácuo, Recozido.
Esta formulação identifica, numa única linha, a composição química, o processo de fusão, o estado de fornecimento e várias formas de produto permitidas. O grau não é simplesmente “aço maraging 18Ni”, nem é intercambiável com todas as ligas comercializadas sob uma designação 18Ni, 250 ksi ou maraging. A SAE AMS6515 define um material controlado e um processo de fabrico cujas propriedades dependem do que acontece antes, durante e depois de o aço ser conformado.

A designação química exata da AMS6515
A designação química é 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Estes valores descrevem os principais elementos de liga do grau AMS6515: aproximadamente 18,5% de níquel, 12,0% de cobalto, 4,9% de molibdénio, 1,40% de titânio e 0,10% de alumínio, sendo o restante ferro, com a especificação a estabelecer os limites relativos ao carbono, manganês, silício, enxofre, fósforo e outros elementos.
A matriz de baixo teor de carbono é fundamental para a metalurgia. Os aços temperáveis convencionais obtêm grande parte da sua resistência no estado temperado a partir do carbono retido na martensite. A AMS6515 segue uma via diferente. Após o tratamento de solubilização e o arrefecimento, a sua matriz de ferro-níquel forma martensite de baixo carbono em ripas, relativamente macia e tenaz. O tratamento de envelhecimento subsequente proporciona o principal aumento de resistência através da precipitação de fases intermetálicas finas e da ordenação de curto alcance associada.
A entrada Maraging Steels da ASM International, de 2018, descreve esta classe como constituída por aços de muito baixo teor de carbono e elevado teor de níquel, contendo cobalto e molibdénio, com precipitação intermetálica a aproximadamente 480 °C. As tensões de cedência dos aços maraging comerciais abrangem aproximadamente 1030 a 2420 MPa, uma gama ampla que reflete a composição química do grau e o tratamento térmico, e não uma única propriedade universal. A descrição de materiais da NASA, de 2018, identifica o 18Ni(250) como aproximadamente 250 ksi, ou cerca de 1724 MPa, mas essa designação é uma abreviatura da classe de resistência e não substitui a especificação completa do produto AMS.
O níquel estabiliza a estrutura austenítica de baixo carbono durante o processamento e favorece a formação de martensite durante o arrefecimento. O cobalto e o molibdénio participam no sistema de endurecimento por precipitação; o titânio e o alumínio também influenciam a população de precipitados e a resposta ao envelhecimento. O equilíbrio exato é importante. Uma liga contendo cobalto especificada pela AMS6515 não deve ser tratada como quimicamente equivalente a um grau sem cobalto, como o M789, mesmo que ambas sejam designadas aços maraging e possam atingir níveis de resistência semelhantes após um processamento adequado.
Esta distinção separa o endurecimento por transformação do endurecimento por precipitação. A têmpera produz a matriz martensítica; o envelhecimento produz o estado de elevada resistência. O NIST Internal Report 8582, publicado em 2025, descreve a sequência convencional como austenitização de solubilização e têmpera para formar martensite relativamente macia, seguida de um tratamento térmico de precipitação que produz precipitados finos e elevada resistência, ductilidade e tenacidade. A matriz não é, portanto, uma condição inicial incidental. O seu teor de carbono, morfologia, estrutura de deslocações e historial térmico determinam a forma como a reação de precipitação subsequente decorre.
Fusão sob vácuo duplo e estado recozido
“Duplamente fundido sob vácuo” é um requisito de fabrico, não um rótulo decorativo de qualidade. No caso dos aços especiais, esta expressão designa geralmente uma fusão por indução sob vácuo seguida de refusão por arco sob vácuo. O processo reduz os gases e as inclusões indesejáveis, melhora a homogeneidade química e permite ao produtor um controlo mais rigoroso de um aço destinado a peças forjadas, anéis, tubos e barras exigentes. O texto AMS aplicável estabelece a prática de fusão aceite; o ponto importante é que a AMS6515 identifica o processo como parte da especificação do material.
A fusão sob vácuo, por si só, não cria o comportamento maraging. Prepara um material de partida controlado. A resposta ao endurecimento continua a depender do tratamento de solubilização, do arrefecimento e do envelhecimento. Uma corrida com a composição nominal correta, mas com segregação, teor de inclusões ou historial térmico diferentes, pode apresentar um desempenho diferente em termos de fadiga, fratura, estabilidade dimensional ou maquinabilidade.
A segunda condição da designação é recozido. A AMS6515 é fornecida no estado recozido, e não como um produto totalmente envelhecido e de resistência máxima. Este estado deixa o material relativamente macio em comparação com o seu estado final endurecido por precipitação, permitindo a maquinagem e a conformação antes de o componente receber os tratamentos especificados de solubilização e envelhecimento. A palavra também limita aquilo que o comprador pode inferir a partir de um valor de tração: uma barra recozida não representa automaticamente as propriedades de uma peça acabada envelhecida.
A sequência metalúrgica habitual pode ser apresentada de forma simples:
1. o recozimento de solubilização dissolve os elementos de liga relevantes e estabelece uma estrutura austenítica adequada; 2. o arrefecimento produz martensite de baixo carbono em ripas; 3. o envelhecimento próximo da temperatura adequada provoca precipitação intermetálica e ordenação; 4. a distribuição de precipitados aumenta a resistência, preservando simultaneamente mais ductilidade e tenacidade do que um aço de martensite de carbono com resistência comparável poderia proporcionar.
Uma especificação tem de controlar mais do que a temperatura final de envelhecimento. A velocidade de aquecimento, o tempo de manutenção, a dimensão da secção, as condições de têmpera, a deformação anterior e o reaquecimento durante o fabrico podem alterar a resposta. É por isso que uma designação AMS é mais informativa do que a expressão “aço maraging de 250 ksi”.
Formas de produto abrangidas e linguagem da especificação
A SAE AMS6515 abrange barras, peças forjadas, tubos mecânicos, anéis soldados por centelhamento e material para forjamento relacionado, sujeitos às dimensões, condições de processamento e requisitos estabelecidos no documento. A forma do produto é importante porque uma barra, uma peça forjada, um tubo e um anel soldado não são sujeitos a gradientes térmicos, históricos de deformação ou padrões de fluxo de grão idênticos.
A referência a tubos mecânicos distingue este material das categorias de tubos definidas apenas por requisitos de serviço sob pressão ou de resistência geral à corrosão. Os tubos mecânicos são avaliados como produtos estruturais fabricados, com dimensões, estado e requisitos mecânicos associados à via de fabrico prevista. Os anéis soldados por centelhamento acrescentam outra variável de processo: o anel é produzido pela união de material aquecido sob pressão, pelo que a zona soldada e o tratamento térmico subsequente têm de ser incluídos no controlo da aceitação e das propriedades. O material para forjamento pode ser fornecido para uma operação de forjamento posterior, o que significa que o seu estado é controlado embora a geometria final do componente ainda não exista.
A linguagem da especificação também distingue o que é obrigatório do que é apenas típico. Os limites químicos definem a corrida. Os requisitos de fusão definem a forma como essa corrida é produzida. O estado recozido define o estado de fornecimento. As cláusulas relativas à forma do produto definem quais as formas e vias de fabrico abrangidas pelo documento. Os requisitos de ensaio e aceitação estabelecem então como é demonstrada a conformidade, incluindo a análise química, os ensaios mecânicos, a inspeção, as dimensões e a correção ou rejeição do material não conforme, quando aplicável.
Isto é ainda mais importante quando a via de produção é alterada. A NIST Technical Note 2352, publicada em 2025, avalia a solubilização, o recozimento intercrítico e o envelhecimento do M789 sem cobalto produzido por fusão em leito de pó por laser. Esse trabalho diz respeito a uma liga diferente e a um processo de solidificação diferente; os seus resultados de tratamento térmico não podem ser simplesmente transferidos para a AMS6515. O estudo da NIST sobre monitorização da fadiga, de 2024, também identificou variações, dependentes da direção de construção, na dureza e na rigidez de provetes de aço maraging produzidos por fusão em leito de pó por laser, enquanto as medições de permeabilidade magnética detetaram danos de fadiga antes da falha. O fabrico aditivo cria, assim, um problema distinto de relação entre processo e estrutura, envolvendo a geometria da poça de fusão, a textura, a porosidade, as tensões residuais e o tratamento térmico anisotrópico.
A AMS6515 sintetiza a lição de engenharia mais antiga, mas ainda essencial: composição, fusão, estado, forma, ensaios e aceitação constituem uma identidade material interligada. O nome da liga conta apenas parte da história.
Processamento, Fabrico e Controlo Dimensional
O aço maraging é processado através de dois estados de propriedades substancialmente diferentes. O recozimento de solubilização e o arrefecimento produzem uma matriz de martensite em ripas de ferro–níquel com baixo teor de carbono, relativamente macia em comparação com o estado envelhecido; um tratamento subsequente próximo de 480 °C precipita compostos intermetálicos responsáveis pelo reforço. Esta distinção é importante no chão de fábrica. O material é normalmente conformado e submetido a maquinação pesada antes do envelhecimento, sendo depois envelhecido na fase final e inspecionado quando a sua resistência, dureza e resposta dimensional atingem o estado especificado.
Isto não corresponde ao endurecimento por transformação no sentido utilizado para aços-ferramenta simples ao carbono. O teor de carbono é deliberadamente muito baixo, pelo que o arrefecimento não cria uma martensite dura e sobressaturada em carbono. O níquel promove a formação de martensite, enquanto o cobalto, o molibdénio, o titânio, o alumínio e adições relacionadas favorecem a precipitação e a ordenação a curta distância durante o envelhecimento. O NIST Internal Report 8582 (2025) descreve a sequência como solubilização e têmpera para formar martensite relativamente macia, seguidas de um tratamento térmico de precipitação que produz precipitados finos e elevada resistência, ductilidade e tenacidade. A ASM International apresenta limites de elasticidade comerciais entre 1030 e 2420 MPa, mas esse intervalo abrange diferentes composições, formas de produto e tratamentos térmicos; não deve ser aplicado a um “aço maraging” não especificado.
Maquinação antes e depois do envelhecimento
A maquinação de desbaste é normalmente realizada no estado recozido ou tratado por solubilização. Nesse estado, a matriz apresenta uma dureza e uma resistência ao corte muito inferiores às do aço envelhecido, permitindo uma maior remoção de material com cargas mais baixas sobre as ferramentas e menor desgaste abrasivo. A peça deve, ainda assim, ser cuidadosamente apoiada: paredes finas, cortes interrompidos e secções longas e esbeltas podem deslocar-se à medida que as tensões residuais são libertadas. Onde a remoção de material for desequilibrada, pode ser necessário um tratamento de alívio de tensões ou uma operação intermédia controlada.
| Etapa de fabrico | Objetivo típico | Principal preocupação de controlo |
|---|---|---|
| Estado recozido ou tratado por solubilização | Maquinação grosseira e conformação | Libertação das tensões residuais e suporte de secções finas |
| Estabilização ou tratamento intermédio | Reduzir o movimento antes das operações finais | Exposição térmica específica do grau |
| Envelhecimento | Desenvolver a precipitação de intermetálicos e a resistência final | Envelhecimento insuficiente, envelhecimento excessivo e uniformidade da temperatura |
| Maquinação de acabamento ou retificação | Cumprir as dimensões finais e o estado superficial | Forças de corte, queimadura de retificação e tensão de tração superficial |
| Inspeção final | Verificar as dimensões e as propriedades | Localização, orientação e condição corretas do provete |
Assim, a sequência prática consiste frequentemente em maquinar em desbaste, estabilizar ou tratar termicamente conforme especificado, envelhecer e, em seguida, maquinar ou retificar na fase final. É importante prever sobremetal para as operações finais, porque o envelhecimento pode produzir alterações dimensionais pequenas, mas significativas, especialmente em peças de precisão, veios longos, anéis finos e componentes com espessura de secção desigual. A sua magnitude depende da qualidade e do processo, não sendo uma constante universal. O desenho deve identificar o estado ao qual as dimensões se aplicam, e o procedimento de tratamento térmico deve indicar se a inspeção dimensional ocorre após o envelhecimento, a estabilização ou ambos.
É possível maquinar material envelhecido, mas as condições de corte devem refletir a sua maior resistência e dureza. O estado precipitado pode impor forças de corte mais elevadas e um risco acrescido de lascamento da aresta, geração de calor e tensões residuais de tração na superfície maquinada. A seleção de ferramentas de metal duro, cerâmica ou outros materiais, a aplicação de fluido de corte, o controlo do avanço e a estratégia para cortes interrompidos devem ser definidos na qualificação do processo, e não copiados do estado recozido. A retificação pode ser preferível para tolerâncias apertadas, embora as queimaduras de retificação e as tensões superficiais de tração continuem a constituir riscos. Uma matriz com baixo teor de carbono não elimina a sensibilidade ao tratamento térmico.
A designação da qualidade deve acompanhar o plano de maquinação. A SAE AMS6515, por exemplo, especifica um aço 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, fundido em duplo vácuo e recozido, nas formas de produto identificadas por essa especificação, incluindo barras, peças forjadas, tubos e anéis. Essa composição química não é intercambiável com 18Ni(250), 18Ni(300), 18Ni(350) ou com uma qualidade sem cobalto, como a M789. A vida útil da ferramenta, a dureza esperada após o envelhecimento, o ciclo de envelhecimento admissível e a correção dimensional podem ser diferentes.
Deformação, tensões residuais e efeitos da secção
O tratamento de solubilização e o arrefecimento estabelecem a matriz martensítica, enquanto o envelhecimento altera a matriz através da precipitação. Ambas as fases podem afetar as dimensões, mas através de mecanismos diferentes. A têmpera a partir da temperatura de tratamento de solubilização cria gradientes térmicos e tensões residuais. As secções espessas arrefecem mais lentamente no centro do que à superfície; por conseguinte, placas, peças forjadas, anéis e produtos ocos apresentam histórias térmicas de arrefecimento diferentes ao longo da secção. O envelhecimento altera então a resistência e pode provocar deslocamentos adicionais à medida que a precipitação prossegue e as tensões anteriormente retidas relaxam.
Os aços maraging apresentam geralmente menos deformação durante a têmpera do que os aços de alto teor de carbono, porque a transformação martensítica ocorre com uma variação volumétrica comparativamente pequena. Esta vantagem não significa que a têmpera seja dimensionalmente neutra. A contração térmica, as diferenças de temperatura ao longo da secção, a restrição provocada pelos dispositivos de fixação, o trabalho a frio anterior e o sobremetal de maquinação desigual podem ainda assim dobrar ou ovalizar uma peça. As peças forjadas de grandes dimensões e os anéis exigem especial atenção ao carregamento do forno, ao tempo de transferência, à agitação do meio de têmpera e à orientação. Um ciclo nominalmente idêntico pode produzir resultados diferentes num tubo fino e numa barra pesada.
As tensões residuais também afetam a maquinação subsequente. A remoção de material de um dos lados de uma placa tratada por solubilização pode libertar tensões de equilíbrio e alterar a planeza; maquinar a mesma placa após o envelhecimento pode preservar mais eficazmente a forma original, mas exige o corte de um material muito mais resistente. Nenhuma das opções é automaticamente correta. Uma rota qualificada pode incluir desbaste com remoção equilibrada de material, um tratamento de alívio de tensões ou um tratamento térmico intermédio, semiacabamento, envelhecimento e retificação final.
A uniformidade da temperatura é fundamental para o controlo da precipitação. A ASM International identifica a precipitação intermetálica a aproximadamente 480 °C, mas o tempo e o intervalo de temperaturas especificados dependem da qualidade e do documento aplicável. Um indicador do forno, por si só, não prova que uma secção espessa tenha atingido a temperatura necessária. Termopares de carga, levantamentos calibrados do forno, velocidades de aquecimento controladas e tempos de patamar documentados ajudam a demonstrar que toda a peça recebeu o tratamento pretendido. O sobre-envelhecimento pode reduzir a resistência, enquanto o subenvelhecimento pode deixar a dureza e o limite de elasticidade abaixo da especificação. A descarbonização superficial é menos importante do que nos aços ao carbono, mas a contaminação, a oxidação e a atmosfera do forno podem ainda afetar o estado da superfície e a inspeção subsequente.
A verificação deve estar relacionada com a localização e a orientação no produto. A dureza deve ser medida em superfícies ou secções definidas, e os provetes de tração devem representar a direção longitudinal, transversal ou tangencial exigida. Uma única superfície de fácil acesso não pode estabelecer o estado de um anel ou de uma peça forjada de grandes dimensões. A inspeção dimensional após o envelhecimento deve incluir a circularidade, a retitude, a espessura da parede e as relações entre referências, e não apenas diâmetros exteriores isolados.
Peças forjadas, tubos, anéis e diferenças entre produtos trabalhados
A geometria do produto altera a história térmica e mecânica anterior ao envelhecimento. Uma barra tem uma secção relativamente simples, enquanto uma peça forjada pode conter alterações locais de espessura, direção de escoamento e orientação das fibras. A deformação por forjamento pode refinar a estrutura e fechar descontinuidades internas, mas o tratamento térmico final deve ainda produzir martensite e precipitação uniformes ao longo da região mais espessa. A temperatura de forjamento, a redução, o enchimento da matriz e o arrefecimento após o forjamento fazem, portanto, parte do estado do material, não sendo apenas pormenores relacionados com a obtenção da forma.
Os anéis introduzem diferenças circunferenciais e radiais. A sua espessura de parede, a história de recalque ou de laminação do anel, o sobremetal de maquinação e a orientação durante a têmpera influenciam as tensões residuais e as propriedades. A amostragem para tração pode exigir provetes longitudinais ou tangenciais, consoante a especificação e a aplicação. Um anel que cumpra os requisitos de dureza no diâmetro exterior pode ainda necessitar de verificações distintas ao longo da parede e da circunferência.
Os tubos combinam paredes finas com uma elevada relação entre área superficial e volume. Podem arrefecer rapidamente e desenvolver uma diferença de temperatura menor ao longo da parede do que uma peça forjada pesada; contudo, a ovalização, a variação da espessura da parede, a retitude e a deformação durante o manuseamento tornam-se mais importantes. Mandris, buchas, suportes e dispositivos de fixação podem restringir o movimento durante o tratamento térmico e criar tensões locais. A especificação do produto determina se os tubos são fornecidos recozidos, tratados por solubilização, envelhecidos ou sujeitos a requisitos adicionais de trabalho a frio.
Os dados relativos a produtos trabalhados não podem ser transferidos automaticamente para material fabricado aditivamente. O M789 sem cobalto, produzido por fusão seletiva a laser em leito de pó, contém fronteiras de poça de fusão, textura, porosidade e tensões residuais dependentes do processo, que estão ausentes ou distribuídas de forma diferente em barras e peças forjadas convencionais. O NIST Technical Note 2352 (2025) avalia tratamentos de recozimento de solubilização, recozimento intercrítico e envelhecimento para este material, demonstrando por que motivo a rota de tratamento térmico deve ser qualificada para o processo de fabrico. O estudo do NIST de 2024 sobre monitorização da fadiga também identificou variações de dureza e rigidez consoante a direção de construção. As medições de permeabilidade magnética detetaram danos de fadiga antes da rotura, proporcionando um sinal para a monitorização do processo e a inspeção, e não um substituto da qualificação mecânica. A geometria, a orientação de construção, a remoção dos suportes, o tratamento térmico e a direção dos provetes devem ser todos registados ao estabelecer as propriedades de uma peça de aço maraging impressa.
Aços maraging sem cobalto e M789
Porque foram desenvolvidos os graus sem cobalto
O aço maraging é definido menos por um único valor de resistência do que pela sequência de tratamentos que cria a sua microestrutura. Primeiro, o aço é recozido por solubilização e temperado, formando martensite em ripas de baixo teor de carbono, à base de ferro e níquel. Esta martensite é relativamente macia, porque não é a martensite sobressaturada de carbono encontrada nos aços convencionais temperados e revenidos. A resistência desenvolve-se posteriormente, durante o envelhecimento, quando compostos intermetálicos precipitam através da matriz martensítica.
Esta distinção separa o endurecimento por transformação do endurecimento por precipitação. A têmpera fornece a matriz e a sua estrutura em ripas; o envelhecimento fornece a maior parte da resistência final. O NIST Internal Report 8582, publicado em 2025, descreve a sequência convencional como solubilização e têmpera para produzir martensite relativamente macia, seguidas de um tratamento térmico de precipitação que forma precipitados finos e aumenta a resistência, a ductilidade e a tenacidade. A ASM International descreve a precipitação a aproximadamente 480 °C, com limites de elasticidade dos aços maraging comerciais entre 1030 e 2420 MPa.
Os graus tradicionais obtêm parte da sua resposta à precipitação a partir do cobalto. O cobalto reduz a solubilidade do molibdénio na matriz de ferro e níquel durante o tratamento de solubilização, permitindo que o envelhecimento produza uma maior população de partículas intermetálicas ricas em molibdénio responsáveis pelo reforço. Também influencia a resposta da matriz à transformação e ao revenido. O resultado é uma via eficaz para alcançar elevada resistência, mas cria dependência de um elemento de liga cuja disponibilidade, custo e concentração geopolítica incentivaram o desenvolvimento de alternativas.
Por conseguinte, o desenvolvimento sem cobalto foi uma resposta de conceção de materiais, e não simplesmente um exercício de substituição. Os investigadores procuraram composições capazes de produzir uma população de precipitados comparável sem depender do cobalto, mantendo simultaneamente a estrutura martensítica de baixo teor de carbono que distingue os aços maraging. A declaração de investigação fornecida identifica como objetivo de desenvolvimento uma resistência e ductilidade comparáveis às de 18Ni(250). Esse objetivo é importante porque 18Ni(250) não é apenas uma composição nominal: a NASA identifica-o como um grau maraging com um nível de resistência de aproximadamente 250 ksi, ou cerca de 1724 MPa.
A designação de referência também tem um significado preciso enquanto liga. A SAE AMS6515 especifica um aço 18,5Ni-12,0Co-4,9Mo-1,40Ti-0,10Al, fundido em duplo vácuo e recozido, sob a forma de produtos em barra, peças forjadas, tubos e anéis. Esta composição ilustra a abordagem convencional com cobalto: o níquel estabiliza a matriz martensítica de baixo teor de carbono, o cobalto e o molibdénio contribuem para o reforço por precipitação, e o titânio e o alumínio participam na formação das fases responsáveis pelo reforço. Um grau sem cobalto não pode ser avaliado simplesmente removendo os 12,0 por cento de cobalto desta fórmula e mantendo todas as outras variáveis inalteradas.
Comparação entre as estratégias de reforço com e sem cobalto
| Característica | Graus que contêm cobalto | Graus sem cobalto, como M789 |
|---|---|---|
| Matriz | Martensite em ripas de ferro–níquel com baixo teor de carbono | Martensite em ripas de ferro–níquel com baixo teor de carbono |
| Via de reforço | Precipitação e ordenação de intermetálicos | Precipitação e ordenação de intermetálicos |
| Cobalto | Presente em muitos graus convencionais | Omitido intencionalmente |
| Resposta ao tratamento térmico | Controlada pelo grau e pelo ciclo especificados | Requer uma janela de processamento específica do grau |
| Sensibilidade à via de fabrico | Depende do historial do produto trabalhado ou de outro tipo | Particularmente significativa no material produzido por fusão em leito de pó |
Os aços maraging com e sem cobalto partilham a mesma arquitetura geral, mas não alcançam a resistência através de uma química de precipitação idêntica. Em ambas as famílias, o baixo teor de carbono limita a formação de carbonetos e permite a formação, após a têmpera, de uma matriz de martensite em ripas tenaz e relativamente dúctil. O envelhecimento produz então precipitados intermetálicos à escala nanométrica e pode também envolver ordenação de curto alcance. A descrição do tratamento térmico da ASM segue esta sequência: recozimento por solubilização, formação de martensite, envelhecimento, precipitação e ordenação de curto alcance.
A diferença reside na forma como a liga equilibra o teor de solutos, a estabilidade da matriz e a formação de precipitados. Os graus convencionais com cobalto utilizam o cobalto para tornar a precipitação do molibdénio mais eficaz durante o envelhecimento. Os graus sem cobalto têm de compensar através de outras alterações: diferentes teores de níquel, molibdénio, titânio, alumínio, crómio ou outros solutos; diferentes reações de formação de precipitados; e tratamentos de solubilização e envelhecimento cuidadosamente selecionados. O mecanismo preciso depende do grau. “Aço maraging sem cobalto” descreve uma família de conceções, e não uma única especificação química intercambiável.
É por isso que as comparações de resistência exigem mais do que um valor de um ensaio de tração. Um grau pode atingir um limite de elasticidade semelhante através de uma distribuição diferente do tamanho dos precipitados, de uma morfologia martensítica diferente ou de um equilíbrio diferente entre a resistência da matriz e a resistência à propagação de fissuras. O sobre-envelhecimento pode engrossar os precipitados e reduzir a resistência, enquanto um envelhecimento insuficiente deixa incompletas as reações de reforço disponíveis. O tratamento de solubilização também controla a quantidade de soluto que permanece disponível para a precipitação e o grau de uniformidade da microestrutura inicial.
Consequentemente, o desenvolvimento sem cobalto procurou alcançar um equilíbrio, e não um único valor máximo. Igualar a resistência de 18Ni(250), mantendo uma ductilidade comparável, exige o controlo de ambas as fases: a matriz martensítica deve continuar a permitir deformação plástica, e os precipitados devem ser suficientemente numerosos e finos para dificultar o movimento das deslocações sem provocarem uma fragilização significativa. Uma resistência à tração nominalmente semelhante não comprova equivalência metalúrgica.
M789 é um grau sem cobalto distinto no âmbito deste esforço mais amplo. Não deve ser descrito como um substituto químico dos graus 18Ni convencionais, porque a sua composição, as suas reações de precipitação, a sua janela de tratamento térmico e a sua resposta ao historial de fabrico são questões distintas. A designação do grau identifica um sistema de liga e uma especificação de processamento específicos; não implica que o ciclo de recozimento por solubilização ou de envelhecimento utilizado para 18Ni(250), 18Ni(300) ou para o material AMS6515 possa ser transferido sem validação.
M789 produzido por fusão em leito de pó por laser
A fusão em leito de pó por laser acrescenta outra dimensão à metalurgia. O material é fundido e solidificado em numerosas pistas e camadas pequenas, com gradientes térmicos acentuados, arrefecimento rápido, reaquecimento repetido e uma direção de construção que pode introduzir textura e variações locais. O estado tal como fabricado pode, portanto, conter segregação, tensões residuais, uma subestrutura celular e um potencial de precipitação não uniforme mesmo antes do início do envelhecimento convencional.
Para o M789 produzido por fusão em leito de pó por laser, o tratamento térmico não consiste numa única etapa fixa. A NIST Technical Note 2352, publicada em 2025, avalia tratamentos de recozimento por solubilização, recozimento intercrítico e envelhecimento para este grau sem cobalto. O recozimento por solubilização destina-se a redistribuir os solutos e a reduzir os efeitos do historial térmico do estado tal como fabricado. O recozimento intercrítico introduz uma via diferente para modificar a matriz e o equilíbrio de fases antes do envelhecimento. O envelhecimento determina então o tamanho, a densidade e a distribuição dos precipitados responsáveis pelo reforço. Por conseguinte, a sequência escolhida pode alterar a dureza, o comportamento à tração, a ductilidade e a anisotropia, mesmo quando o pó da liga é nominalmente o mesmo.
O processo aditivo torna também essenciais os ensaios dependentes da direção. Numa investigação do NIST realizada em 2024 sobre aço maraging produzido por fabrico aditivo, os provetes produzidos por fusão em leito de pó por laser apresentaram variações de dureza e rigidez consoante a direção de construção. Essas diferenças refletem a interação entre a solidificação camada a camada, as populações de defeitos, a textura e o tratamento térmico. Não constituem evidência de que o M789 tenha um princípio fundamental de reforço diferente; mostram que o processo de fabrico modifica a forma como esse princípio se manifesta.
O trabalho do NIST sobre monitorização da fadiga comunicou outro resultado importante: as medições da permeabilidade magnética podiam detetar danos de fadiga antes da rotura. Os aços maraging respondem aos danos mecânicos através de alterações na sua microestrutura martensítica e nos precipitados, e essas alterações podem afetar o comportamento magnético. Para materiais produzidos por fabrico aditivo, essa monitorização é útil porque o desempenho à fadiga pode ser influenciado por defeitos de falta de fusão, pelo estado superficial, pelas tensões residuais e pela orientação de construção, além do estado de precipitação.
O M789 demonstra, assim, o ponto central da metalurgia dos aços maraging sem cobalto. A remoção do cobalto não reduz o problema a uma receita revista. O grau tem de ser concebido em função da sua própria química de precipitação e, depois, processado através de um ciclo de tratamento térmico adequado à sua microestrutura inicial. Na fusão em leito de pó por laser, o pó, o historial de varrimento, a direção de construção, o recozimento pós-fabrico e o tratamento de envelhecimento contribuem todos para o resultado final.
O fabrico aditivo altera o problema metalúrgico
O aço maraging produzido por fusão em leito de pó por laser (LPBF) não entra no tratamento térmico com a mesma estrutura que uma barra, uma chapa ou um forjado. A sequência convencional é relativamente clara: a solubilização dissolve os elementos de liga, a têmpera produz uma martensite relativamente macia e de baixo teor de carbono, e o envelhecimento próximo dos 480 °C precipita compostos intermetálicos que aumentam a resistência. O NIST Internal Report 8582 (2025) descreve esta sequência como solubilização e têmpera, seguidas de tratamento térmico de precipitação, com precipitados finos a proporcionar elevada resistência, ductilidade e tenacidade. O fabrico aditivo introduz outra sequência antes dessas operações: fusão repetida, solidificação rápida, reaquecimento por pistas e camadas subsequentes, arrefecimento no interior de uma peça restringida e, por vezes, alívio de tensões antes do envelhecimento final.
Esta distinção é importante porque o endurecimento por transformação e o endurecimento por precipitação desempenham funções diferentes. O aço maraging não é reforçado principalmente por martensite rica em carbono. A ASM International descreve esta família como constituída por aços com muito baixo teor de carbono e elevado teor de níquel, contendo adições como cobalto e molibdénio; as suas tensões de cedência comerciais variam entre 1030 e 2420 MPa, com precipitação intermetálica a ocorrer aproximadamente a 480 °C. A matriz martensítica fornece a estrutura na qual ocorre a precipitação, mas o principal aumento da dureza e da tensão de cedência resulta da formação de fases intermetálicas à escala nanométrica ou próxima desta, bem como da ordenação de curto alcance durante o envelhecimento.
A LPBF altera tanto a martensite inicial como o percurso através do qual os precipitados se formam posteriormente.

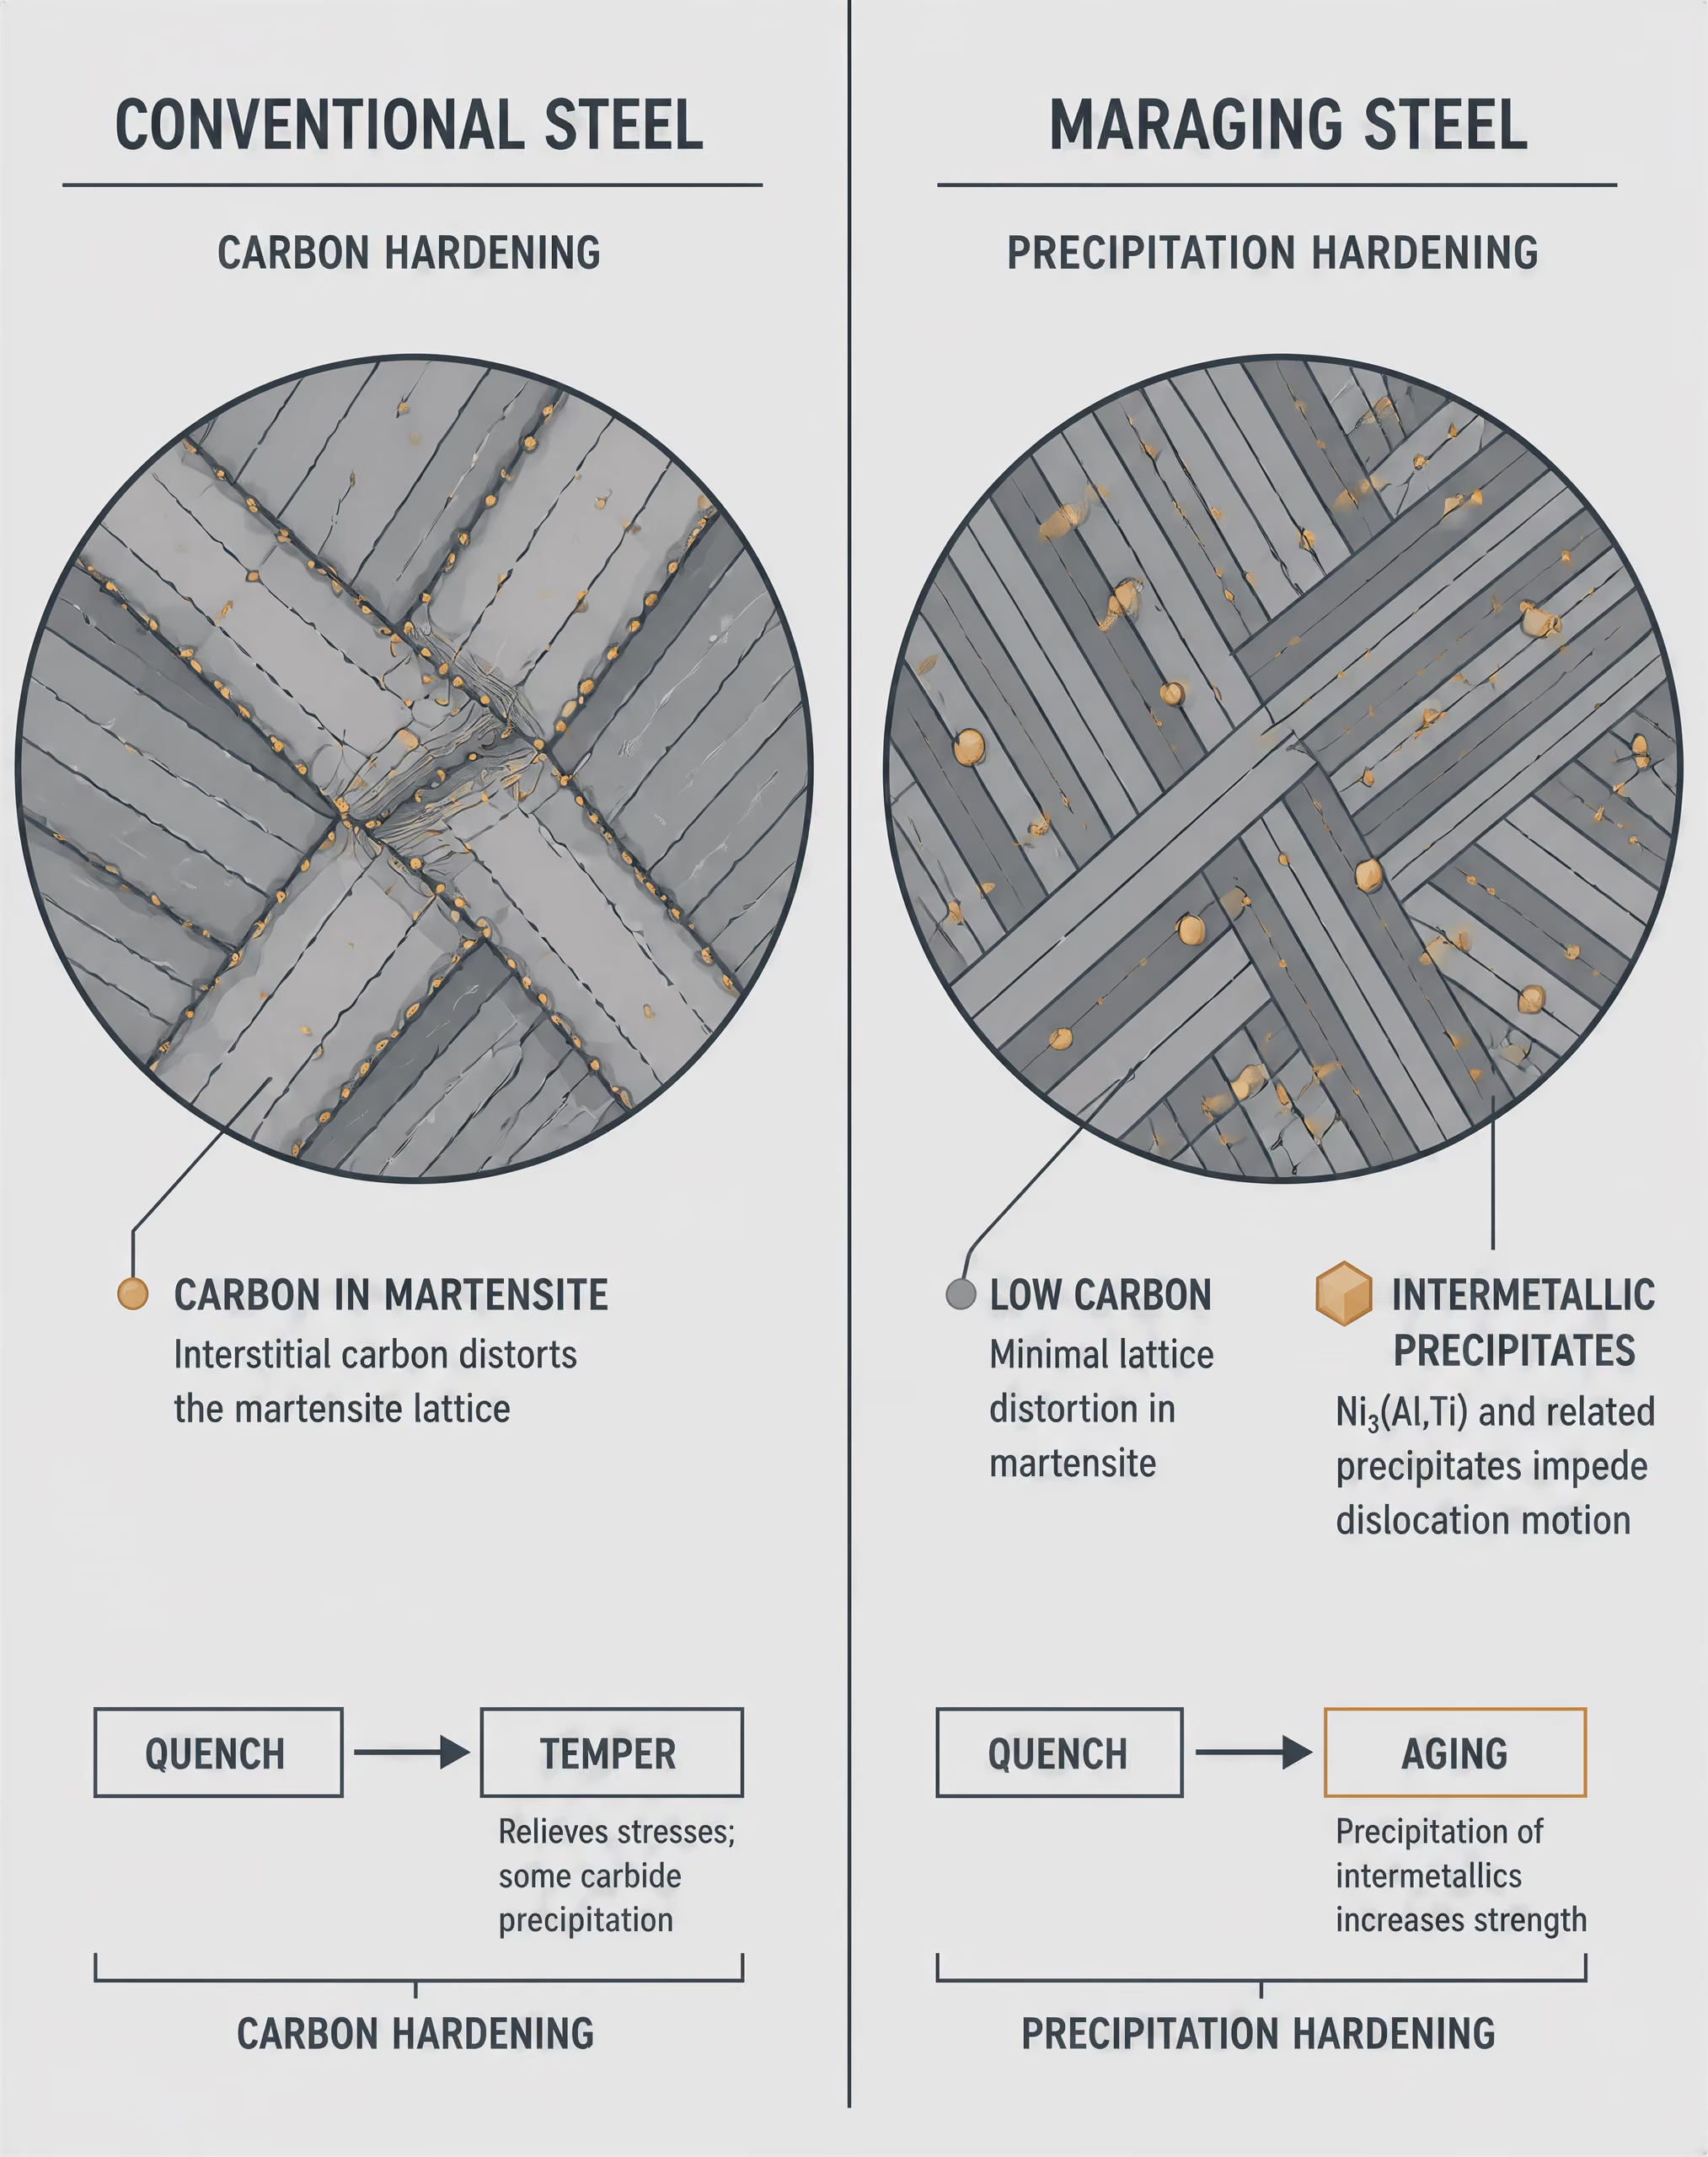
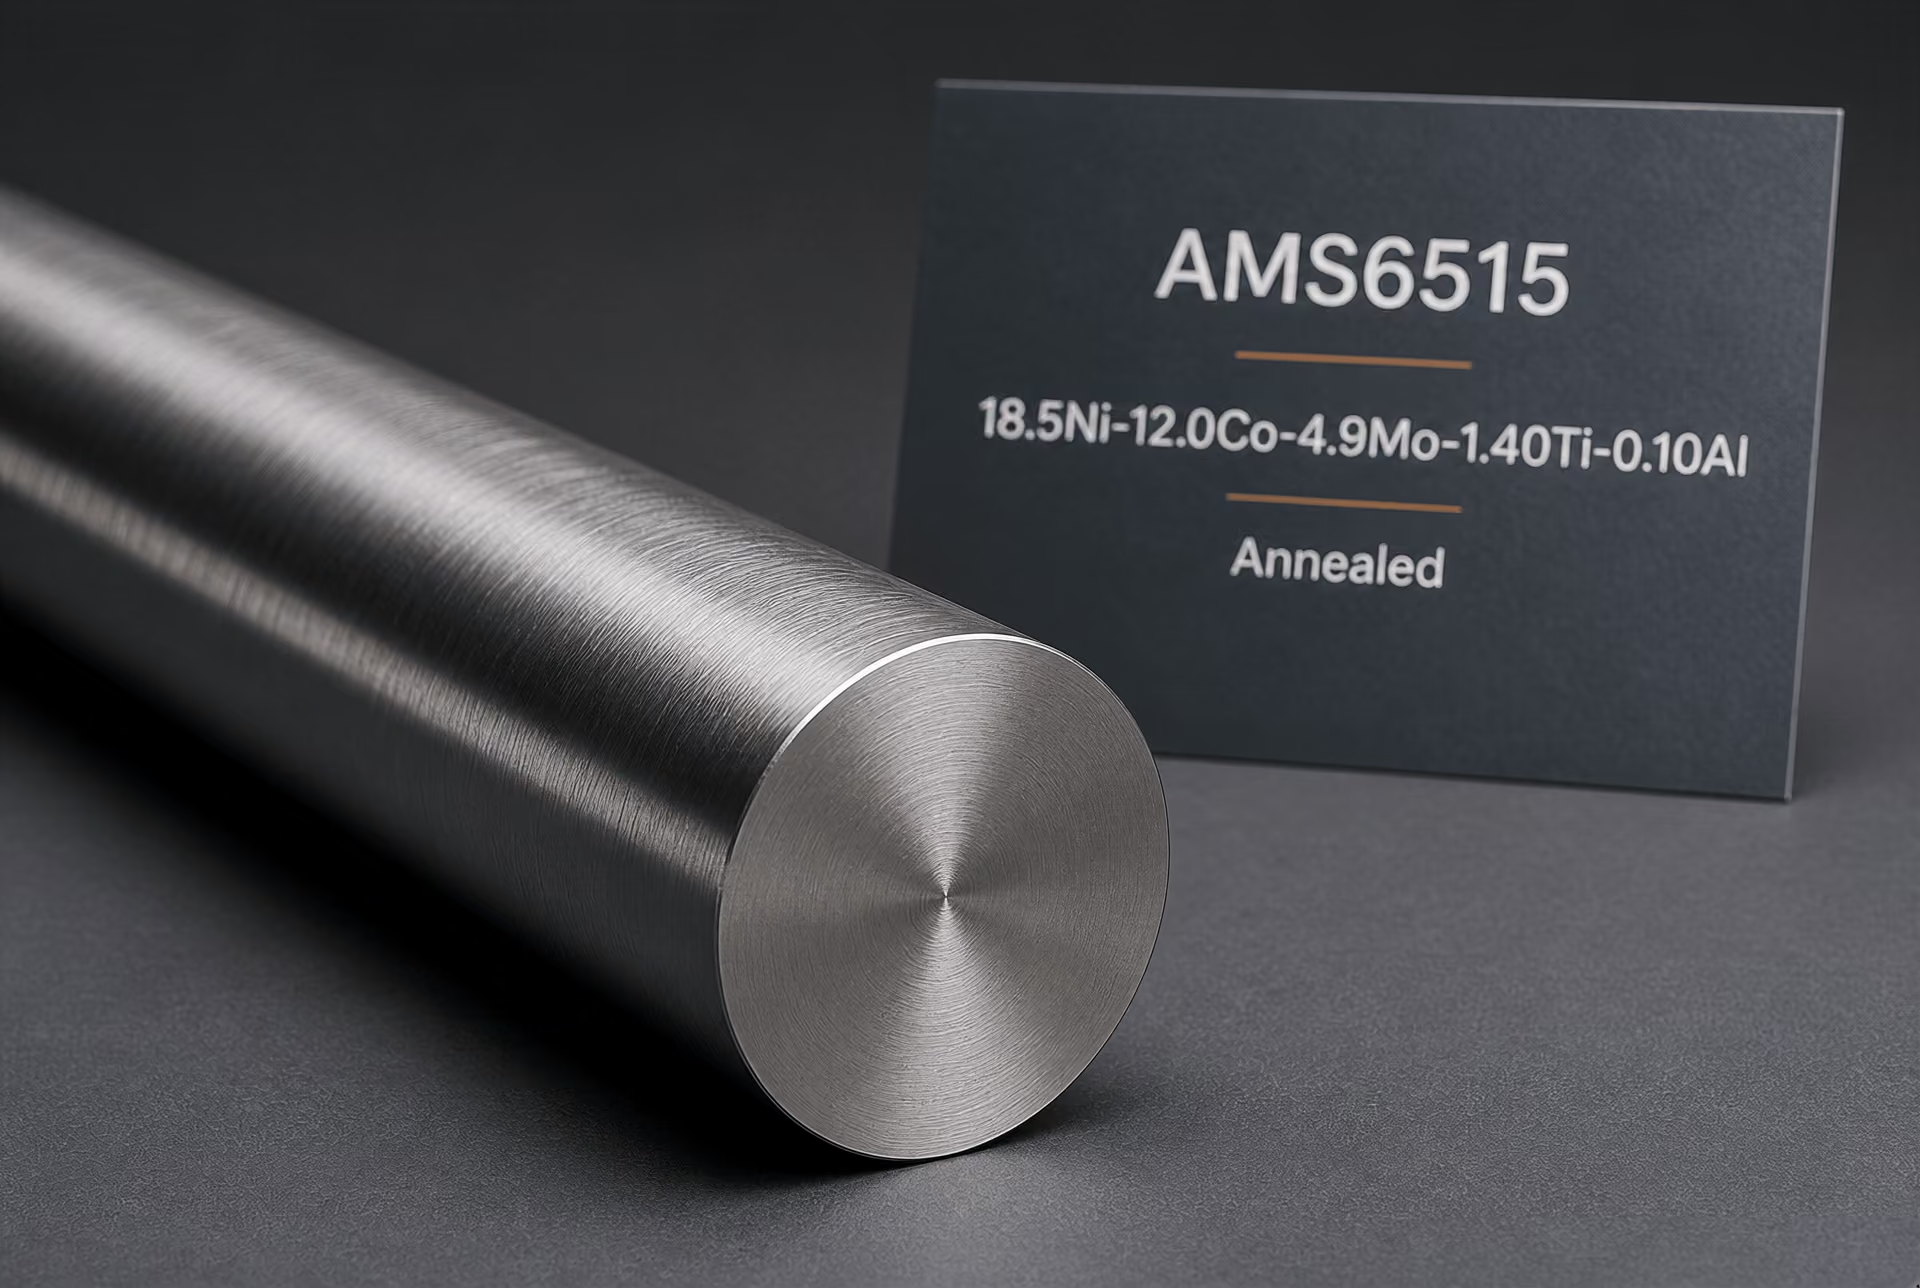
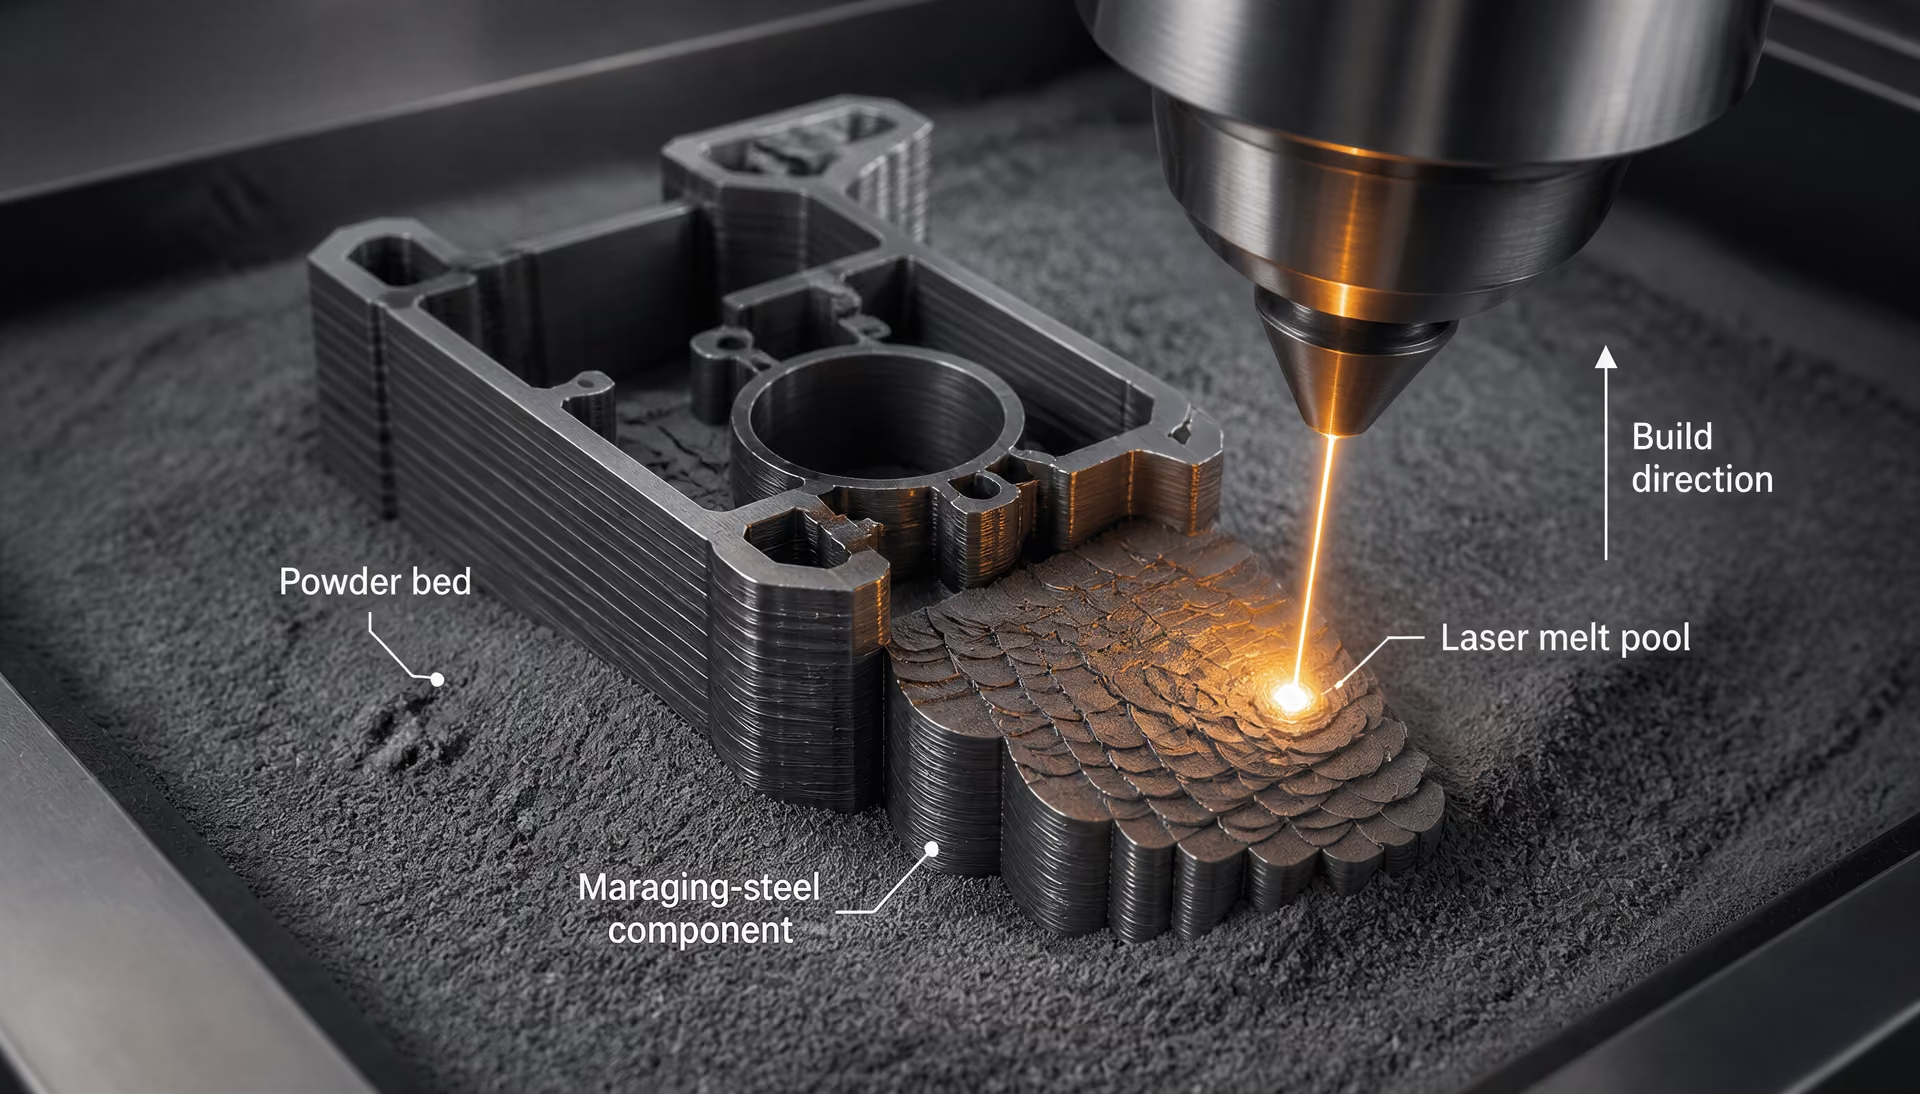
Fusão em leito de pó por laser e microestruturas direccionais
Na LPBF, um laser focado percorre uma fina camada de pó e cria uma sequência de poças de fusão sobrepostas. Cada poça apresenta um forte gradiente de temperatura: o material próximo da fronteira de fusão é aquecido e parcialmente refundido, enquanto o material acima da poça arrefece rapidamente. A camada seguinte volta então a aquecer parte da camada anterior. Consequentemente, um componente contém muitas histórias térmicas locais, em vez de uma única exposição num forno. A direcção de varrimento, a espessura da camada, a potência do laser, a velocidade de varrimento, o espaçamento entre pistas e as interrupções da construção afectam todas essa história.
A solidificação rápida pode produzir estruturas celulares ou colunares finas, alinhadas com o gradiente térmico. Esses gradientes apresentam normalmente uma relação forte com a direcção de construção, pelo que a morfologia dos grãos e a textura cristalográfica podem tornar-se direccionais. As fronteiras das poças de fusão podem permanecer visíveis no estado tal como fabricado, embora um tratamento térmico posterior possa reduzir ou eliminar parte do seu contraste. A estrutura resultante não é simplesmente “martensite temperada” no sentido convencional; trata-se de martensite formada após uma sequência de eventos de solidificação e reaquecimento, com segregação local e potencial de precipitação herdados desses eventos.
Os defeitos acrescentam um segundo problema. Os poros por falta de fusão resultam de pistas ou camadas adjacentes que não se ligam completamente. Os poros gasosos podem ter origem no pó ou ficar aprisionados durante a fusão. A instabilidade do keyhole pode gerar vazios irregulares de maiores dimensões. Estes defeitos reduzem a área resistente e actuam como locais de iniciação de fissuras de fadiga, enquanto a sua posição relativamente à direcção de construção afecta a resposta medida. As tensões residuais também são geradas porque a região aquecida pelo laser se expande e contrai enquanto está rodeada por material mais frio e menos deformável. Daí podem resultar distorção, risco de microfissuração e alterações locais da estabilidade das fases.
A composição controla a importância destes efeitos. Um grau com cobalto, como o 18Ni(250), não pode ser tratado como equivalente a um grau sem cobalto. A definição de material da NASA de 2018 identifica o 18Ni(250) como correspondendo aproximadamente a 250 ksi, enquanto a SAE AMS6515 especifica um aço determinado, fundido sob vácuo duplo e recozido, contendo 18,5Ni-12,0Co-4,9Mo-1,40Ti-0,10Al. A designação está associada à composição e à forma do produto, e não apenas a uma classe nominal de resistência. O M789 sem cobalto apresenta um equilíbrio de elementos de liga diferente e, por conseguinte, uma resposta diferente à segregação, à formação de martensite, ao tratamento de solubilização e ao envelhecimento.
Recozimento de solubilização e intercrítico no material impresso
No material convencional, o recozimento de solubilização destina-se a colocar os elementos de liga numa solução sólida adequada antes da formação de martensite durante o arrefecimento. No material produzido por LPBF, o tratamento actua também sobre a segregação celular, os vestígios das poças de fusão, as tensões residuais e as estruturas não uniformes produzidas por reaquecimentos repetidos. A temperatura e o tempo devem ser considerados em conjunto. Um tratamento que dissolva uma segregação indesejada pode também promover o crescimento dos grãos, alterar a textura ou modificar a distribuição dos poros e das inclusões, sem os eliminar.
A NIST Technical Note 2352 (2025) avalia especificamente o recozimento de solubilização, o recozimento intercrítico e o envelhecimento em M789 sem cobalto produzido por fusão em leito de pó por laser. Esse estudo não deve ser interpretado como estabelecendo um único ciclo universal para todos os aços maraging impressos. Demonstra que estas variáveis exigem investigação, porque o estado inicial produzido por LPBF difere do material processado por métodos convencionais.
O recozimento intercrítico é particularmente significativo porque coloca o aço num intervalo de temperaturas em que a constituição de fases pode diferir da produzida por um tratamento convencional de solubilização completa. Numa liga produzida por impressão, este tratamento pode modificar a morfologia martensítica, as regiões transformadas de novo, o padrão de segregação ou a fracção de austenite. O resultado pode afectar tanto a dureza como a ductilidade antes do envelhecimento, além de alterar o local e a forma como os precipitados intermetálicos se formam posteriormente. O facto de essa alteração ser benéfica depende da composição do M789, da densidade no estado tal como fabricado, do ciclo térmico anterior e da direcção de ensaio mecânico exigida.
O envelhecimento continua a ser a etapa de endurecimento por precipitação, mas “envelhecimento a aproximadamente 480 °C” é uma descrição metalúrgica, e não uma instrução de fabrico completa. O tempo, a temperatura, a velocidade de aquecimento, o recozimento anterior e as condições de arrefecimento controlam a nucleação, o crescimento, o engrossamento e a ordenação de curto alcance. O subenvelhecimento deixa por utilizar parte do potencial de reforço; o sobre-envelhecimento pode engrossar os precipitados e reduzir a resistência. O material impresso pode também conter uma população não uniforme de locais de nucleação criada pela segregação celular e pelo reaquecimento das poças de fusão. Consequentemente, uma resposta ao envelhecimento medida numa amostra compacta de LPBF com alívio de tensões não pode ser automaticamente atribuída a todas as geometrias ou parâmetros de construção.
A sequência de transformação também requer cuidado. O baixo teor de carbono promove uma matriz martensítica de ferro-níquel relativamente macia e tenaz, em vez da martensite de elevado teor de carbono associada aos aços comuns temperados e revenidos. O envelhecimento proporciona então grande parte do aumento de dureza através da precipitação intermetálica. Se os ciclos térmicos da LPBF produzirem austenite retida ou revertida, ou se o recozimento alterar a fracção dessas fases, o resultado final reflectirá mais do que apenas a densidade de precipitados.
Diferenças direccionais na dureza e na rigidez
Uma peça produzida por LPBF é frequentemente ensaiada ao longo, transversalmente e, por vezes, num ângulo em relação à direcção de construção, porque a sua estrutura é direccional. As diferenças podem resultar simultaneamente de várias fontes: crescimento colunar dos grãos, textura cristalográfica, fronteiras das poças de fusão, alinhamento da porosidade, tensões residuais e orientação de defeitos sensíveis à fadiga. O tratamento térmico pode reduzir algumas diferenças, mas não garante propriedades isotrópicas.
O estudo da NIST de 2024, In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, registou variações direccionais na dureza e na rigidez em provetes de aço maraging produzido por fusão em leito de pó por laser. A conclusão é importante precisamente porque dureza e rigidez não são medidas intercambiáveis. A dureza é fortemente afectada pelo estado da martensite e pelos precipitados; a rigidez está mais estreitamente relacionada com a resposta elástica, a textura, a porosidade e a estrutura efectiva resistente à carga. Um valor de dureza dependente da direcção pode, portanto, indicar diferenças no envelhecimento ou na constituição de fases, enquanto um valor de rigidez dependente da direcção pode apontar mais fortemente para textura, defeitos ou tensões residuais.
O mesmo trabalho da NIST concluiu que as medições de permeabilidade magnética podiam detectar danos de fadiga antes da rotura. Essa observação relaciona a resposta magnética com a evolução da microestrutura e dos danos, em vez de tratar o componente impresso como mecanicamente uniforme até que uma fissura se torne visível. Demonstra também por que razão o tratamento térmico após a construção e a inspecção devem ser considerados em conjunto. Um tratamento pode alterar simultaneamente a resposta magnética, a dureza, as tensões residuais e o comportamento à fadiga.
A questão metalúrgica prática, portanto, não é saber se a LPBF “funciona” para o aço maraging em abstracto. É saber se uma determinada composição química do pó, estratégia de varrimento, densidade, orientação de construção, sequência de recozimento e ciclo de envelhecimento produzem uma matriz martensítica controlada e uma população de precipitados controlada, com propriedades direccionais aceitáveis. Para os graus com cobalto e para o M789 sem cobalto, essas respostas podem ser diferentes. O fabrico aditivo não substitui a sequência maraging; faz com que a história térmica anterior passe a fazer parte dessa sequência.
Ensaios, Caracterização e Monitorização da Fadiga In Situ
O aço maraging não pode ser caracterizado por um único valor de resistência à tração. A resposta medida depende do grau, da forma do produto, da condição de tratamento térmico, da orientação do provete e do processo de fabrico. Uma barra recozida por solubilização, um forjado envelhecido e uma peça fabricada por fusão em leito de pó por laser a partir de M789 sem cobalto podem ser designados como aço maraging, embora contenham populações de precipitados, estruturas de defeitos e tensões residuais diferentes.
A sequência metalúrgica explica porquê. Ao contrário dos aços convencionais temperados e revenidos, os aços maraging contêm muito pouco carbono e não obtêm a sua resistência principal a partir de martensite rica em carbono. O recozimento por solubilização e a têmpera produzem uma matriz de martensite em ripas de ferro–níquel, com baixo teor de carbono, relativamente macia. O envelhecimento, normalmente próximo de 480 °C, forma então precipitados intermetálicos finos e promove uma ordenação de curto alcance. A descrição da ASM International de 2018 indica limites de elasticidade comerciais entre 1030 e 2420 MPa, mas esses valores representam composições e condições diferentes, e não uma propriedade intrínseca única da família dos aços maraging.
Ensaios mecânicos e resultados dependentes da direção
Os ensaios de tração devem indicar a condição completa: designação do grau, forma do produto, tratamento de solubilização, tratamento de envelhecimento, orientação do provete, temperatura do ensaio e velocidade de deformação. O limite de elasticidade, a resistência à tração última, o alongamento e a redução de área podem variar substancialmente com o tempo de envelhecimento. O subenvelhecimento pode deixar a resistência abaixo da condição especificada, mantendo simultaneamente uma ductilidade útil; o sobreenvelhecimento engrossa ou altera a população de precipitados e pode reduzir a resistência, mesmo quando a estabilidade dimensional se modifica.
A distinção entre endurecimento por transformação e endurecimento por precipitação é importante durante a interpretação. A têmpera produz martensite, mas, numa composição maraging com baixo teor de carbono, essa martensite é comparativamente macia e tenaz. O NIST Internal Report 8582, publicado em 2025, descreve a solubilização e a têmpera como a primeira etapa, seguidas de um tratamento térmico de precipitação que gera precipitados finos e a elevada resistência, ductilidade e tenacidade associadas à condição envelhecida. Um resultado de tração obtido em material tratado por solubilização não pode, portanto, substituir um resultado relativo a um grau envelhecido.
As normas e as designações dos graus também exigem cuidado. A NASA identifica o 18Ni(250) como correspondendo aproximadamente a 250 ksi, ou cerca de 1724 MPa, mas essa designação não torna todas as ligas 18Ni equivalentes a ele. A SAE AMS6515 especifica um aço fundido em duplo vácuo e recozido, designado “18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al”, fornecido sob a forma de barras, forjados, tubos ou anéis. Os seus requisitos de composição química e de forma do produto não devem ser transferidos, por pressuposto, para uma liga sem cobalto.
Os graus que contêm cobalto, como 18Ni(200), 18Ni(250) e 18Ni(300), utilizam níquel, cobalto, molibdénio, titânio e, por vezes, alumínio para estabelecer a sua resposta à precipitação. O M789 sem cobalto é um sistema de liga distinto, e não um substituto químico direto. A sua janela de tratamento térmico, a química dos precipitados, o comportamento da austenite retida e a resposta aos defeitos de fabrico exigem medições próprias. A NIST Technical Note 2352, publicada em 2025, avalia especificamente os tratamentos de recozimento por solubilização, recozimento intercrítico e envelhecimento para M789 fabricado por fusão em leito de pó por laser.
Os ensaios mecânicos também devem ter em conta a direção. Os produtos laminados ou forjados podem apresentar diferenças longitudinais e transversais resultantes da textura, segregação, alinhamento das inclusões e linhas de escoamento. As peças fabricadas por processos aditivos acrescentam à lista a direção de construção, as interfaces entre camadas, a estratégia de varrimento, o espaçamento entre passagens, as passagens de contorno e a acumulação de calor. Numa investigação da NIST, realizada em 2024, sobre aço maraging fabricado aditivamente, os provetes apresentaram variações de dureza e rigidez em função da direção de construção. Esta conclusão constitui um alerta contra o tratamento de um modelo de material isotrópico como automaticamente válido para um componente impresso.
Os ensaios de fadiga devem utilizar a orientação e a condição superficial esperadas em serviço. Os ensaios controlados por tensão e os ensaios controlados por deformação podem revelar tendências de dano diferentes, enquanto os ensaios de propagação de fendas medem uma propriedade diferente da resistência à fadiga de provetes lisos. Provetes entalhados, tensões residuais, rugosidade superficial, poros de falta de fusão, porosidade gasosa e inclusões podem dominar os resultados em materiais fabricados aditivamente. São, por isso, necessários ensaios de tenacidade à fratura e de propagação de fendas por fadiga quando a avaliação de um componente depende de uma falha existente, e não apenas da resistência nominal.
Dureza, rigidez e exame microestrutural
O ensaio de dureza é uma verificação rápida da condição, não um substituto da caracterização à tração ou à fadiga. As medições Rockwell C, Vickers e de microdureza podem identificar o aumento provocado pelo envelhecimento e mapear a variação local ao longo de uma soldadura, de uma construção, de uma região afetada pelo calor ou de uma superfície maquinada. Um perfil de dureza através de uma peça fabricada aditivamente pode revelar diferenças na história térmica que uma única leitura global ocultaria. No entanto, a conversão de dureza entre escalas introduz incerteza, especialmente para durezas muito elevadas ou ao longo de gradientes.
A rigidez elástica é normalmente descrita pelo módulo de Young, pelo módulo de corte ou por um módulo ultrassónico, e não pela dureza. O envelhecimento pode alterar o módulo de forma menos acentuada do que altera o limite de elasticidade, mas a porosidade, a fissuração, a textura cristalográfica e a direção de construção podem produzir diferenças mensuráveis. O resultado relativo à direção de construção obtido pela NIST é, por isso, importante: uma variação da rigidez pode refletir a estrutura do processo, defeitos, textura ou geometria de medição, e não deve ser descartada apenas porque a liga possui a mesma composição química nominal.
O exame microestrutural relaciona essas medições com o mecanismo de endurecimento. A microscopia ótica pode revelar a geometria anterior da poça de fusão, a morfologia dos grãos, a bandagem e a porosidade grosseira. A microscopia eletrónica de varrimento é adequada para superfícies de fratura e para contrastes relacionados com precipitados, enquanto a microscopia eletrónica de transmissão pode resolver partículas intermetálicas à nanoescala demasiado pequenas para um exame ótico de rotina. A difração de eletrões retrodispersados pode mapear pacotes de martensite em ripas, a textura cristalográfica, a desorientação local e as regiões recristalizadas. A difração de raios X pode contribuir para a identificação de fases, a medição de tensões residuais e a deteção de austenite retida ou revertida.
O exame deve comparar material tratado por solubilização, envelhecido e fatigado. O sobreenvelhecimento, a austenite revertida, o engrossamento dos precipitados e a deformação na extremidade de uma fenda podem produzir assinaturas diferentes, mesmo quando a dureza global é semelhante. Na fusão em leito de pó por laser, os defeitos de falta de fusão e os restos de pó não fundido podem proporcionar um caminho mais curto para a falha do que uma alteração na precipitação da matriz. Um relatório relevante relaciona o comportamento de fratura ou de fadiga observado com o ciclo térmico real, em vez de atribuir todas as diferenças ao grau nominal.
Permeabilidade magnética como sinal de monitorização da fadiga
Permeabilidade magnética Medida da facilidade com que um material sustenta o fluxo magnético; alterações na tensão, na microestrutura ou nos danos podem modificar a resposta medida.
O aço maraging é ferromagnético, pelo que a sua resposta magnética pode fornecer informações sobre alterações no estado de tensão, na microestrutura e no dano. A permeabilidade magnética descreve a facilidade com que o material sustenta o fluxo magnético. A deformação plástica, a reorganização das deslocações, a formação de fendas, as tensões residuais e as alterações de fase podem modificar o comportamento dos domínios magnéticos e, consequentemente, deslocar um sinal medido. A resposta não é exclusiva do dano por fadiga, o que torna essencial a calibração e o controlo das condições de medição.
O estudo da NIST de 2024, In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, indicou que as medições da permeabilidade magnética detetaram dano por fadiga antes da falha do provete. Este resultado é significativo porque indica a possibilidade de um sinal sem contacto ou minimamente intrusivo para acompanhar o dano durante o carregamento cíclico. Uma tendência da permeabilidade poderia identificar uma transição entre a deformação estável e o dano acelerado antes de surgir uma fenda visível ou uma fratura final.
Esta conclusão continua a ser um resultado de monitorização e de investigação, e não um substituto da qualificação. A permeabilidade é afetada pela composição química da liga, pela condição de envelhecimento, pela direção de construção, pela textura, pelas tensões residuais, pela posição da sonda, pela distância de elevação, pela geometria, pela temperatura e pelo historial eletromagnético. Uma alteração do sinal deve, por isso, ser correlacionada com evidências complementares, como dados dos ciclos de carga, medição da deformação, emissão acústica, microscopia, medição do comprimento da fenda ou fractografia pós-ensaio.
Os ensaios formais de fadiga continuam a estabelecer a relação entre tensão, ciclos, ambiente e probabilidade de falha. A mecânica da fratura continua a determinar como uma fenda conhecida se propaga e se uma falha crítica pode ser tolerada. A qualificação de componentes continua a exigir controlos especificados do material, qualificação do processo, métodos de inspeção, critérios de aceitação e uma geometria representativa. A monitorização magnética pode acrescentar um alerta precoce ou produzir dados de investigação valiosos, mas não pode, por si só, certificar uma peça de aço maraging nem substituir uma avaliação validada da tolerância ao dano.
Aplicações e lógica de seleção sem alegações de marketing
Contextos aeroespaciais e de fabrico de ferramentas
O aço maraging é selecionado em contextos aeroespaciais e de fabrico de ferramentas devido a uma combinação específica de propriedades, e não apenas pela resistência à tração. A sua matriz é constituída por martensite em ripas de ferro–níquel com teor muito baixo de carbono, formada durante o arrefecimento a partir da temperatura de recozimento de solubilização. Essa transformação endurece o aço apenas moderadamente: o NIST Internal Report 8582 descreve a martensite temperada como relativamente macia antes do subsequente tratamento de precipitação. O envelhecimento próximo de 480 °C produz então precipitados intermetálicos finos, contribuindo também a ordenação de curto alcance para a sequência de reforço identificada pela ASM International.
Esta distinção afeta a forma como o material é transformado num componente. Uma peça tratada por solubilização pode ser maquinada, conformada ou acabada de outro modo antes do envelhecimento, após o qual a sua resistência aumenta substancialmente. A ASM International comunicou, em 2018, limites de elasticidade comerciais entre 1030 e 2420 MPa, enquanto a NASA identifica o 18Ni(250) como uma qualidade com uma resistência de aproximadamente 250 ksi. Esses valores referem-se a determinadas qualidades e condições; não representam uma propriedade universal de todos os aços comercializados sob a designação maraging.
Os componentes aeroespaciais podem, por conseguinte, incluir peças cuja geometria, massa e acesso ao tratamento térmico tornam útil a condição tratada por solubilização durante o fabrico, seguida de envelhecimento após as operações críticas de maquinagem. Os contextos de fabrico de ferramentas podem envolver matrizes, moldes ou componentes de conformação nos quais a elevada resistência à compressão e à tração deve coexistir com dimensões controladas. A característica relevante do material é a combinação de uma matriz martensítica de baixo teor de carbono, uma resposta à precipitação e a possibilidade de especificar uma condição de tratamento térmico — não uma alegação geral de que o aço maraging é adequado para todas as peças sujeitas a cargas elevadas.
A forma do produto também condiciona a aplicação. A SAE AMS6515, por exemplo, especifica aço fundido em duplo vácuo, recozido, com a designação de composição 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, e abrange barras, peças forjadas, tubos e anéis. Um requisito redigido com base na AMS6515 não pode ser cumprido simplesmente através da designação “aço maraging”; o processo de fusão, a composição química, a forma do produto e a condição recozida fazem parte da definição do material.
Quando a elevada resistência não é suficiente como critério de seleção
Um valor elevado do limite de elasticidade não demonstra uma resistência adequada à fratura, uma vida à fadiga suficiente, estabilidade dimensional ou compatibilidade com o fabrico. Os aços maraging são reforçados por precipitados introduzidos após a formação da martensite, pelo que a condição final depende da solubilização, do arrefecimento, da temperatura e do tempo de envelhecimento e da dimensão da secção. Um ciclo de forno que produza o estado de precipitação pretendido numa pequena amostra pode não produzir o mesmo resultado ao longo de um anel espesso ou de uma peça forjada. A verificação deve, por isso, incluir a forma real do produto e uma localização termicamente representativa.
A tenacidade requer um tratamento separado. A matriz de baixo teor de carbono evita a condição martensítica rica em carbono associada a muitos aços convencionais temperados e revenidos, mas a tenacidade continua a depender da qualidade, do teor de inclusões, do processamento anterior, da população de precipitados e do tratamento térmico. Uma especificação baseada apenas na dureza ou no limite de elasticidade pode não detetar o comportamento à fratura exigido numa entalhadura, num furo de fixação, num raio de concordância ou num defeito semelhante a uma fissura.
A fadiga acrescenta outra limitação. A resposta cíclica é afetada pelo acabamento superficial, pelas tensões residuais, pelas inclusões, pela porosidade, pela geometria e pela estrutura direcional. Estes fatores assumem particular importância nos materiais fabricados aditivamente. O In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel do NIST, publicado em 2024, comunicou variações, segundo a direção de fabrico, na dureza e na rigidez de provetes produzidos por fusão em leito de pó por laser. O mesmo trabalho concluiu que as medições de permeabilidade magnética podiam detetar danos de fadiga antes da rotura. Estes resultados de monitorização não eliminam a necessidade de ensaios de fadiga; mostram que o processo de fabrico cria diferenças mensuráveis na estrutura e nos danos que não podem ser captadas pela simples designação nominal da qualidade.
As qualidades com cobalto e sem cobalto também devem ser mantidas distintas. As qualidades convencionais, como o 18Ni(250), obtêm a sua resposta à precipitação a partir de uma composição que contém quantidades substanciais de níquel, cobalto e molibdénio e, consoante a qualidade, titânio ou alumínio. O M789 sem cobalto não é quimicamente intercambiável com essas qualidades. A NIST Technical Note 2352, publicada em 2025, avalia a recozedura de solubilização, o recozimento intercrítico e o envelhecimento especificamente para o M789 sem cobalto produzido por fusão em leito de pó por laser. O tratamento separado destes ciclos demonstra que a qualidade e o processo de fabrico alteram o historial térmico necessário.
O controlo dimensional constitui outro critério de seleção. O baixo teor de carbono limita os efeitos de transformação impulsionados pelo carbono, mas a peça continua a sofrer alterações dimensionais durante a formação da martensite e o envelhecimento por precipitação. As sobremedidas, a fixação, a sequência de maquinagem e a temperatura de medição devem ser estabelecidas com base na qualidade e no processo especificados. “Baixa distorção” não substitui dados de processo medidos.
Adequação da qualidade, da forma do produto e da condição ao requisito
A seleção deve começar pela especificação aplicável e pelo modo de falha do componente. Devem ser definidos o limite de elasticidade e a resistência à tração exigidos, a tenacidade à fratura, o desempenho à fadiga, o intervalo de dureza, a tolerância dimensional, o ambiente de corrosão, a dimensão da secção e os processos de fabrico admissíveis. Em seguida, deve ser identificada a designação exata da qualidade e da norma que controlam a composição química, a limpeza, o processo de fusão, a forma do produto e a condição de fornecimento.
O passo seguinte consiste em separar o endurecimento por transformação do endurecimento por precipitação. Deve confirmar-se que a recozedura de solubilização e a têmpera produzem a estrutura martensítica necessária e, depois, que o envelhecimento gera a população intermetálica pretendida sem um sobre-envelhecimento excessivo. O registo do processo deve identificar a uniformidade do forno, o carregamento, as condições de têmpera, a temperatura, o tempo e a localização dos provetes. A dureza, por si só, constitui evidência insuficiente; os ensaios de tração, os ensaios de tenacidade, a análise metalográfica e as medições dimensionais devem corresponder ao plano de qualificação.
Para material trabalhado mecanicamente, deve comparar-se a geometria exigida com as formas permitidas pela norma — como barra, peça forjada, tubo ou anel na AMS6515 — tendo em conta o escoamento dos grãos, a redução e a espessura da secção. Para a fusão em leito de pó por laser, devem ser qualificadas separadamente a condição do pó, a estratégia de varrimento, a orientação de fabrico, o tratamento de solubilização após o fabrico, o tratamento intercrítico quando especificado, o envelhecimento, a porosidade e as propriedades anisotrópicas. A escolha final só é defensável quando a composição química da qualidade, a forma do produto, o processo de fabrico, a condição de tratamento térmico e os dados de verificação descrevem o mesmo estado material.
Como Ler uma Especificação de Material de Aço Maraging
Uma especificação de aço maraging descreve mais do que a análise da liga. Define uma sequência interligada de composição, fusão, tratamento térmico, forma do produto, ensaios e limites de aceitação. Esta distinção é importante porque o aço maraging não é endurecido principalmente por endurecimento de transformação induzido pelo carbono. A sua estrutura no estado tratado por solubilização é uma martensite ripada de ferro–níquel com baixo teor de carbono, relativamente macia; o principal aumento de resistência ocorre posteriormente, quando o envelhecimento forma precipitados intermetálicos finos.
A ASM International descreve os aços maraging comerciais como aços com muito baixo teor de carbono e elevado teor de níquel, contendo combinações de cobalto, molibdénio, titânio e alumínio. A precipitação intermetálica ocorre aproximadamente a 480 °C, e os limites de elasticidade comerciais variam entre 1030 e 2420 MPa (ASM International, 2018). Uma designação de material que indique apenas “aço maraging” omite, portanto, informações necessárias para prever o desempenho.
Composição química e prática de fusão
Comece pela designação exacta do grau, não pelo nome da família. “18Ni(250)” identifica uma classe de resistência normalmente associada a um limite de elasticidade de aproximadamente 250 ksi, conforme descrito pela NASA (2018), mas não substitui a especificação de material aplicável. Os diferentes graus 18Ni variam no teor de elementos de liga e nas propriedades requeridas após o envelhecimento. Os graus com cobalto utilizam normalmente cobalto e molibdénio para promover reacções de precipitação, enquanto o titânio e o alumínio podem contribuir para a formação de fases endurecedoras. O teor de carbono mantém-se deliberadamente baixo, para que o aço forme uma matriz martensítica tenaz e com baixo teor de carbono, em vez de depender de uma transformação para martensite com elevado teor de carbono.
A composição química da SAE AMS6515 ilustra o nível de precisão esperado numa especificação real. Abrange o aço 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, sendo a designação igualmente aplicável a barras, peças forjadas, tubos e anéis submetidos a fusão dupla em vácuo e recozimento. Os números não são uma abreviatura informal do grau: indicam os teores nominais dos elementos de liga, enquanto o documento AMS completo fornece os intervalos permitidos, os limites para elementos residuais e os procedimentos de análise.
A prática de fusão faz parte da identidade do material. A fusão por indução em vácuo seguida de refusão por arco em vácuo, ou outro processo especificado de fusão dupla em vácuo, pode reduzir as inclusões, os gases dissolvidos e a segregação em comparação com processos menos controlados. Uma composição química dentro do intervalo nominal de um grau não comprova a equivalência se a norma exigir uma sequência de fusão específica. Isto é especialmente importante para secções de grandes dimensões, componentes submetidos a fadiga e componentes aeroespaciais, nos quais a população de inclusões e a segregação podem afectar as propriedades mesmo quando a análise química global está conforme.
Os graus sem cobalto devem ser interpretados como ligas distintas, não como substitutos do material convencional com cobalto. O M789 é um exemplo. As suas reacções de precipitação, resposta ao tratamento térmico e propriedades alcançáveis diferem das dos graus 18Ni com cobalto; por conseguinte, uma especificação para M789 não pode ser interpretada copiando o ciclo de envelhecimento ou as expectativas de resistência do 18Ni(250).
Estado de tratamento térmico e propriedades mecânicas
O estado indicado junto ao grau é fundamental. O recozimento de solubilização dissolve os precipitados existentes e estabelece um estado austenítico controlado; o arrefecimento produz depois martensite ripada com baixo teor de carbono. O NIST Internal Report 8582 (2025) descreve esta sequência como produzindo martensite relativamente macia antes de um tratamento de precipitação subsequente gerar precipitados finos e elevada resistência, ductilidade e tenacidade. O envelhecimento próximo de 480 °C provoca precipitação e ordenação a curto alcance, conforme resumido na referência da ASM sobre tratamento térmico.
“Recozido” e “envelhecido” não são, portanto, termos intercambiáveis. Uma barra recozida pode destinar-se a maquinagem ou conformação e apresentar uma resistência substancialmente inferior à do mesmo grau após o envelhecimento. Um estado envelhecido deve indicar, ou referenciar, a temperatura, o tempo, o método de arrefecimento e, por vezes, a variação admissível da temperatura do forno. Estes detalhes controlam a dimensão dos precipitados, a densidade numérica e o sobre-envelhecimento. Um componente envelhecido durante um período demasiado curto pode não atingir o limite de elasticidade especificado; um componente mantido durante demasiado tempo ou a uma temperatura demasiado elevada pode sofrer engrossamento dos precipitados e perder resistência.
Leia a tabela de propriedades mecânicas em conjunto com o estado do material e a dimensão da secção. O limite de elasticidade, a resistência máxima à tracção, o alongamento, a redução de área, a dureza e a tenacidade ao impacto podem ter requisitos distintos. Uma resistência mínima à tracção não garante um limite de elasticidade mínimo, e um requisito à temperatura ambiente não estabelece o desempenho a outra temperatura. Algumas especificações atribuem limites diferentes a produtos finos e espessos, porque a velocidade de arrefecimento, a segregação e a uniformidade térmica variam com as dimensões da secção.
A direcção do ensaio também é importante. As propriedades de tracção longitudinais podem diferir das propriedades transversais, em particular em peças forjadas, anéis, chapas e materiais produzidos por fabrico aditivo. A NIST Technical Note 2352 (2025) avalia o recozimento de solubilização, o recozimento intercrítico e o envelhecimento no M789 sem cobalto produzido por fusão em leito de pó por laser, demonstrando por que razão uma peça impressa não pode ser tratada como material trabalhado com uma forma diferente. O estudo da NIST de 2024 sobre monitorização da fadiga identificou variações da dureza e da rigidez segundo a direcção de construção no aço maraging produzido por fusão em leito de pó por laser. O estudo também revelou que as medições de permeabilidade magnética detectaram danos por fadiga antes da rotura. Para materiais produzidos por fabrico aditivo, a orientação de construção, a estratégia de varrimento, o estado do pó, os limites de porosidade e o tratamento térmico pós-construção fazem parte da definição do processo.
Forma do produto, ensaios e rastreabilidade
A forma do produto determina quais os requisitos aplicáveis. Barras, peças forjadas, tubos, anéis, chapas e peças produzidas por fusão em leito de pó podem ter limites dimensionais, locais de amostragem, regras de tratamento térmico e ensaios mecânicos diferentes. A AMS6515, por exemplo, abrange explicitamente barras, peças forjadas, tubos e anéis, e não todas as formas possíveis de aço maraging. Um certificado que indique a composição química, mas não a forma do produto, deixa uma lacuna significativa.
Verifique como os provetes são retirados e orientados. A especificação pode exigir ensaios longitudinais, transversais, radiais ou tangenciais, com uma amostragem associada a uma corrida, lote, peça forjada ou peça acabada. Confirme se a dureza é um ensaio de libertação, uma verificação suplementar ou uma alternativa permitida apenas em condições especificadas. Analise os critérios de aceitação relativos aos resultados de tracção, à energia de impacto, ao fluxo de grão, aos defeitos superficiais, às inclusões, aos ensaios não destrutivos, às dimensões e às reparações. “Cumpre a especificação” só tem significado quando estão identificadas a edição referenciada e a totalidade dos ensaios exigidos.
A rastreabilidade deve estabelecer a ligação entre o artigo acabado e o número da corrida, o processo de fusão, o lote do produto, os registos de tratamento térmico, a análise química, os provetes de ensaio e os resultados da inspecção. Para o fabrico aditivo, devem acrescentar-se a identificação do lote do pó, o histórico de reutilização, a máquina, o número de construção, a orientação e o registo de parâmetros.
Como ler uma especificação de material
- Grau exato
- Identifique a designação do grau em vez de se basear no nome da família.
- Norma e revisão
- Registe a norma aplicável e a respetiva revisão em vigor.
- Composição química e fusão
- Verifique os limites da liga, os limites dos elementos residuais e a prática de fusão exigida.
- Condição
- Indique se o material está recozido, tratado por solubilização, envelhecido ou fornecido noutra condição.
- Forma do produto
- Identifique se o material é barra, forjamento, tubo, anel ou produto fabricado por fabrico aditivo.
- Ensaios
- Verifique os requisitos das propriedades mecânicas, a direção do ensaio, a localização do provete e os critérios de aceitação.
- Rastreabilidade
- Associe o artigo acabado à sua corrida, lote, registos térmicos, provetes e resultados da inspeção.
Uma sequência prática para ler normas é simples: identificar o grau exacto; registar a norma AMS ou outra norma aplicável e a respectiva revisão; verificar a composição química e a prática de fusão; indicar se o material está recozido, tratado por solubilização, envelhecido ou fornecido noutro estado; identificar a forma do produto e a dimensão da secção; ler todos os requisitos de propriedades mecânicas juntamente com a direcção do ensaio e a localização do provete; e, por fim, verificar os critérios de aceitação e os registos de rastreabilidade. Só depois de todos esses elementos estarem em concordância se devem considerar comparáveis dois aços maraging. A classe é definida por uma cadeia de processo e especificação, não por uma única liga universal.
Referências
- [1] Maraging Steels. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
- [2] NIST Internal Report 8582. NIST Internal Report, 2025. NIST Internal Report 8582
- [3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel