




Что означает свариваемость стали
Свариваемость стали — это способность получать сварное соединение, отвечающее установленным требованиям к механическим свойствам, металлургическим характеристикам и целостности при использовании определённой сварочной процедуры. Это определение намеренно носит условный характер. Оно не означает, что сталь можно безопасно сваривать в любом положении, при любой толщине, температуре, степени закрепления или условиях эксплуатации. Соединение может успешно пройти квалификационные испытания сварочной процедуры и всё же растрескаться в производственных условиях, если сварщик столкнётся с более холодным прокатом, большей жёсткостью закрепления соединения, влажными сварочными материалами, загрязнёнными поверхностями или иным погонным тепловложением.
Требования к свариваемости
- Механические
- Предел прочности при растяжении, трещиностойкость, твёрдость, сопротивление усталости и стабильность размеров.
- Металлургические
- Допустимая структура зоны термического влияния, характер превращений и реакция на послесварочную термообработку.
- Целостность
- Отсутствие недопустимых несплошностей и соответствие критериям контроля.
- Эксплуатационные
- Коррозионная стойкость, работоспособность границы давления и сопротивление усталостным нагрузкам.
К соответствующим требованиям могут относиться предел прочности при растяжении, ударная вязкость, твёрдость, сопротивление усталости, стабильность размеров, коррозионная стойкость и отсутствие недопустимых несплошностей. Для сосуда, работающего под давлением, сварное соединение может должно отвечать требованиям к ударной вязкости и послесварочной термической обработке. Для строительного соединения решающими могут быть степень закрепления, ламеллярное растрескивание, усталостное нагружение и критерии приемки по результатам контроля. Поэтому свариваемость относится к сочетанию стали, сварочного материала, конструкции соединения, сварочного процесса, теплового цикла, окружающей среды и истории эксплуатации, а не только к обозначению марки стали.
Для водородного растрескивания необходимо одновременное присутствие водорода, твёрдой и хрупкой структуры, восприимчивой к растрескиванию, и растягивающего напряжения. Strong evidence
Холодное растрескивание под действием водорода иллюстрирует этот принцип. TWI указывает, что для возникновения трещин необходимо одновременное присутствие водорода, твёрдой и хрупкой структуры, склонной к растрескиванию, и растягивающего напряжения (TWI, 2024). Международный институт сварки описывает те же определяющие факторы несколько иными терминами: содержание водорода, остаточное растягивающее напряжение и склонность микроструктуры к растрескиванию (IIW White Paper, 2023). Если устранить один из факторов или достаточно снизить его уровень, вероятность растрескивания уменьшается; если усилить все три фактора, соединение может разрушиться уже после завершения сварки.
Свариваемость и показатели свариваемости
Углеродный эквивалент Индекс, объединяющий выбранные легирующие элементы для оценки прокаливаемости и выбора предварительного подогрева; он не является полной оценкой риска растрескивания.
Показатель свариваемости — это упрощённая характеристика, используемая для принятия решений. Формулы углеродного эквивалента, классификации по контролю содержания водорода, таблицы предварительного подогрева и группирование материалов могут указывать, насколько сложной может оказаться процедура, но они не являются прямыми измерениями характеристик соединения. Углеродный эквивалент, рассчитанный по сертификату металлургического завода, не показывает фактическое количество водорода, поступающего в сварной шов, скорость охлаждения в ЗТВ или растягивающее напряжение, зафиксированное в соединении с высокой степенью закрепления.
| Подход | Что он показывает | Чего он не доказывает |
|---|---|---|
| Углеродный эквивалент | Относительную прокаливаемость и возможную потребность в предварительном подогреве | Что конкретное соединение не растрескается |
| Классификация по контролю содержания водорода | Заданное содержание водорода в наплавленном металле | Содержание водорода в основном металле, подвергшемся эксплуатации |
| Таблица предварительного подогрева | Процедурные рекомендации по тепловому режиму | Универсальную безопасность при любой толщине и степени закрепления |
| Испытание на холодное растрескивание | Чувствительность к растрескиванию в заданных условиях | Универсальное числовое свойство стали |
Например, углеродный эквивалент полезен при сравнении прокаливаемости таких сталей, как S355, S460, 16Mo3 или 2¼Cr-1Mo, однако одно и то же номинальное значение может приводить к разным результатам при изменении толщины проката, тепловложения, температуры между проходами и контроля влажности. Показатель может классифицировать сталь как требующую предварительного подогрева. Но он не может доказать, что заданная температура предварительного подогрева предотвратит растрескивание конкретного ремонтного сварного шва.[1] ISO 3690:2018. International Organization for Standardization. International Standard, 2018.
Испытания предоставляют более веские доказательства, однако каждое испытание отвечает на конкретный вопрос. ISO 17642-1:2004 описывает общие принципы разрушающих испытаний на холодное растрескивание и определяет методы оценки склонности к растрескиванию сварочных материалов, основного металла и металла шва. Результат представляет собой доказательство, полученное при заданных тепловых условиях и степени закрепления, а не универсальное числовое свойство стали. Аналогично, ISO 3690:2018 устанавливает процедуры отбора проб и анализа для измерения диффузионно-подвижного водорода в металле шва, полученном дуговой сваркой с использованием присадочного материала, включая металл шва, связанный с мартенситными, бейнитными и ферритными сталями. Этот стандарт измеряет контролируемое количество водорода, но не все формы водорода, которые могут присутствовать в старом компоненте.
Поэтому «показатель свариваемости» следует понимать как руководство по процедуре. Такой показатель может служить основанием для применения сварочных материалов с низким содержанием водорода, установления минимальной температуры предварительного подогрева, ограничения температуры между проходами, контролируемого охлаждения или послесварочной термической обработки. Затем квалификация подтверждает, что предлагаемая процедура позволяет выполнить требуемые критерии. Производственный контроль обеспечивает фактическое соблюдение квалифицированных условий. Контроль проверяет полученное соединение на наличие заданных дефектов и соответствие требуемым свойствам. Это отдельные меры защиты. Радиографический контроль не может восстановить ударную вязкость, утраченную из-за чрезмерной твёрдости ЗТВ, а удовлетворительный визуальный контроль не может доказать, что на следующий день не возникнет замедленное водородное растрескивание.
Предварительный подогрев является важной мерой контроля, но не универсальным средством устранения проблемы. NF EN 1011-2 связывает контроль водородного растрескивания с химическим составом стали, содержанием водорода, тепловложением, предварительным подогревом и температурой между проходами. Повышение температуры предварительного подогрева обычно замедляет охлаждение ЗТВ и даёт водороду больше времени для выхода. Руководство Dillinger, основанное на применении метода B стандарта EN 1011-2, описывает те же эффекты. Однако TWI предупреждает, что чрезмерное тепловложение может увеличить удержание водорода в металле шва за счёт увеличения расстояний диффузии и сокращения времени, доступного для диффузии. Более высокая температура также может привести к чрезмерному росту зерна или формированию нежелательной структуры превращения. Квалифицированный тепловой цикл имеет большее значение, чем одна температура, указанная в рабочей инструкции.
Растрескивание при изготовлении и эксплуатационные характеристики
Растрескивание при изготовлении — это повреждение, возникающее во время сварки, охлаждения или в период после сварки, когда дефект развивается с задержкой. Холодное растрескивание под действием водорода особенно коварно, поскольку оно может образоваться через несколько часов после прекращения дугового процесса. Обычно оно развивается в твёрдых участках ЗТВ, металле шва или областях с высокими локальными напряжениями и может оставаться незаметным до тех пор, пока его не выявят при вырезке образца или отложенном неразрушающем контроле. Горячее растрескивание имеет другую природу: оно происходит при повышенной температуре во время затвердевания или охлаждения, пока металл шва ещё обладает ограниченной пластичностью. Причины и меры предотвращения этих видов растрескивания нельзя взаимозаменять.
Сталь может хорошо работать в эксплуатации и при этом с трудом поддаваться сварке. И наоборот, соединение может быть изготовлено без видимых трещин, но не обладать требуемыми эксплуатационными характеристиками — ударной вязкостью, сопротивлением усталости или коррозионной стойкостью. Свариваемость и эксплуатационные характеристики взаимосвязаны, но ни одна из них не гарантирует другую. Закалённая и отпущенная высокопрочная сталь может сохранять отличную прочность основного металла, тогда как её ЗТВ в результате сварки может локально размягчиться или упрочниться. Низколегированная сталь для сосудов, работающих под давлением, может допускать применение квалифицированной ремонтной процедуры в новом состоянии, но вести себя иначе после многолетнего воздействия водорода.
В таких случаях история эксплуатации является непосредственным параметром сварки. Водород, поглощённый при воздействии технологических сред, содержащих водород, коррозии, катодной защиты или влажной эксплуатации, может оставаться в стали после остановки оборудования. Этот остаточный водород отличается от диффузионно-подвижного водорода, измеряемого в свеженанесённом металле шва по ISO 3690:2018. При повторном нагреве он может перемещаться и концентрироваться возле нового сварного шва, повышая риск растрескивания при изготовлении. Эксперименты с наводороженной сталью 2¼Cr-1Mo показали, что остаточный эксплуатационный водород мог потребовать повышения температуры предварительного подогрева на 130 °C (TWI, 2024). Этот результат нельзя преобразовать в универсальное правило, однако он однозначно опровергает предположение, что первоначальная сварочная процедура остаётся пригодной для любого ремонта.
Модель растрескивания по трём условиям
- Водород Водород должен присутствовать и обладать достаточной подвижностью, чтобы достигнуть уязвимой области.
- Восприимчивая структура Наплавленный металл или зона термического влияния должны содержать твёрдую и хрупкую структуру.
- Растягивающее напряжение Остаточное, приложенное или связанное с закреплением растягивающее напряжение должно действовать на эту область.
В зависимости от обстоятельств могут потребоваться удаление водорода из металла, более консервативный предварительный подогрев, сварочные материалы с низким содержанием водорода, контроль сушки, подходящее тепловложение и отложенный контроль. Послесварочный подогрев может поддерживать температуру, обеспечивающую перемещение водорода до того, как он будет захвачен твёрдыми областями с высокими напряжениями. Правильный выбор зависит от компонента, толщины, состояния стали, степени закрепления и применимого стандарта изготовления.
Почему один только химический состав не может определить свариваемость
Химический состав влияет на прокаливаемость, продукты превращения, ударную вязкость, углеродный эквивалент и склонность к горячему растрескиванию, поэтому его нельзя игнорировать. Но химический состав является лишь исходным условием. Скорость охлаждения определяет, образуются ли в ЗТВ мягкие феррито-перлитные структуры, бейнит или твёрдый мартенсит. Тепловложение и толщина проката изменяют эту скорость охлаждения. Степень закрепления определяет величину растягивающего напряжения. Состояние сварочного материала и чистота поверхности определяют поступление водорода. Геометрия соединения создаёт локальные концентрации напряжений. Температура окружающей среды изменяет как охлаждение, так и диффузию водорода.
Поэтому два листа одной и той же марки с одинаковым плавочным анализом могут давать различную твёрдость ЗТВ и различный риск растрескивания в угловом шве, стыковом шве с полным проплавлением и жёстко закреплённой ремонтной выборке. Технология производства на металлургическом заводе, толщина, предшествующие тепловые циклы, старение, холодная деформация и наводороживание в процессе эксплуатации также могут изменить поведение стали, не меняя её номинального обозначения.
Практический вопрос заключается не в том, «свариваема ли эта сталь?», а в следующем: «Можно ли изготовить это соединение в данном состоянии и доказать его соответствие установленным требованиям при использовании контролируемой процедуры?» Такой подход приводит к правильной последовательности действий: охарактеризовать материал и историю его эксплуатации, оценить воздействие водорода и степень закрепления, квалифицировать тепловой цикл, обеспечить контроль производства и провести проверку как на наличие немедленных, так и отложенных дефектов.
Холодное растрескивание под воздействием водорода: три необходимых условия
Для возникновения холодного растрескивания под действием водорода должны одновременно действовать водород, восприимчивая твёрдая и хрупкая микроструктура и растягивающее напряжение. Strong evidence
Холодное растрескивание под воздействием водорода вызывается не одним лишь водородом. Согласно основной модели, используемой TWI и Международным институтом сварки (IIW), одновременно должны присутствовать три условия: водород должен присутствовать и иметь возможность перемещаться через соединение; металл шва или зона термического влияния (ЗТВ) должны содержать восприимчивую к растрескиванию твёрдую и хрупкую микроструктуру; на эту область должно действовать растягивающее напряжение. Устранение, снижение или задержка любого из этих условий уменьшает вероятность растрескивания. Однако это не превращает какой-либо один метод контроля — особенно предварительный подогрев — в универсальное средство устранения проблемы.
В White Paper IIW (2023) содержание водорода, остаточные растягивающие напряжения и восприимчивость микроструктуры указаны как три главных фактора, определяющих растрескивание, вызванное водородом, в сварных соединениях высокопрочных сталей. TWI описывает тот же механизм в практических терминах. Трещина может зародиться в металле шва, на границе сплавления или в ЗТВ — в зависимости от местного химического состава, скорости охлаждения, распределения водорода и жёсткости закрепления. Это механизм холодного, а не горячего растрескивания: после прекращения сварки соединение может выглядеть целым, а затем через несколько минут или часов в нём образуется трещина, поскольку водород диффундирует к напряжённым участкам, восприимчивым к растрескиванию.

Проникновение водорода в соединение и его перемещение через него
| Источник водорода | Мера контроля |
|---|---|
| Покрытия электродов и флюс | Сушка, хранение в герметичной упаковке и контроль времени воздействия окружающей среды |
| Поверхности соединения | Удаление влаги, масла, краски, окалины и продуктов коррозии |
| Системы защитного газа | Контроль утечек, расхода, чистоты и сквозняков |
| Воздействие при эксплуатации | Оценка сохранившегося водорода перед ремонтной сваркой |
Диффузионно-подвижный водород Водород в наплавленном металле, который может перемещаться и выделяться при температуре, в течение времени и в условиях обращения, заданных определённым испытанием.
Водород проникает в дуговой сварной шов несколькими путями. Влага в покрытиях электродов, флюсе, системах защитного газа, на поверхностях соединения, в окалине, смазке, остатках краски и влажных сварочных материалах может диссоциировать в дуге и растворяться в расплавленном металле. Образующийся атомарный водород значительно подвижнее молекулярного водорода. По мере охлаждения шва часть водорода выходит из сварочной ванны, а часть остаётся в виде диффузионно-подвижного водорода в металле шва или перемещается в прилегающую ЗТВ.
ISO 3690:2018 устанавливает процедуры отбора проб и анализа для измерения диффузионно-подвижного водорода в металле шва дуговых сварных соединений, выполненных с использованием присадочного материала. Стандарт распространяется на металл шва, связанный с мартенситными, бейнитными и ферритными сталями. Такое измерение полезно, поскольку диффузионно-подвижный водород может перемещаться в период охлаждения соединения и развития остаточных напряжений. Однако оно не отражает все формы водорода, присутствующие в компоненте.
В сосуде или трубопроводе, подвергавшемся воздействию эксплуатационной среды, может содержаться водород, поглощённый до изготовления или ремонта. Этот сохранившийся эксплуатационный водород может высвобождаться при нагреве и сварке, добавляясь к водороду из сварочного материала и подготовки соединения. Это различие имеет значение: контроль влажности электродов не устраняет водород, уже накопившийся в основном металле. В экспериментах с наводороженной сталью 2¼Cr-1Mo, о которых TWI сообщила в 2024 году, наличие сохранившегося водорода увеличило требуемую температуру предварительного подогрева на 130 °C. Этот результат предостерегает от применения процедуры сварки, разработанной с учётом только сварочного материала, к стали с неизвестной историей эксплуатации.
Водород перемещается по дефектам кристаллической решётки, границам зёрен, включениям и другим ловушкам. Он может накапливаться у надреза, твёрдой структурной составляющей, включения или в области, находящейся под растягивающим напряжением. Скорость охлаждения влияет как на образование ловушек, так и на время, доступное для выхода водорода. Быстрое превращение может создать твёрдую ЗТВ и одновременно привести к концентрации водорода вблизи границы сплавления. Последующий подогрев или длительное поддержание предварительного подогрева могут сохранять соединение достаточно тёплым, чтобы водород успел выйти до достижения наиболее уязвимого состояния.
Предварительный подогрев помогает, но его воздействие не безгранично. TWI сообщает, что повышение температуры предварительного подогрева обычно даёт водороду больше возможностей для выхода и замедляет охлаждение; однако чрезмерное тепловложение может увеличить удержание водорода в металле шва за счёт увеличения расстояний диффузии и сокращения общего времени, доступного для диффузии. Поэтому более горячий шов не обязательно является более безопасным. Тепловложение, размер валика, толщина соединения, температура между проходами и условия охлаждения необходимо рассматривать в совокупности.
Твёрдые и хрупкие микроструктуры, восприимчивые к растрескиванию
Для зарождения и распространения трещины водороду необходима восприимчивая микроструктура. В углеродомарганцевых, низколегированных и высокопрочных сталях критической структурой часто является твёрдый мартенсит или мартенситно-бейнитная смесь, образующаяся в ЗТВ при быстром охлаждении. Твёрдость служит полезным предупредительным показателем, но сама по себе не определяет риск растрескивания. На результат также влияют содержание водорода, напряжения, локальная трещиностойкость, включения, ликвация и состояние вершины трещины.
Химический состав стали определяет характер фазовых превращений. Углерод повышает прокаливаемость и увеличивает вероятность образования твёрдой ЗТВ, тогда как легирующие элементы, такие как марганец, хром, молибден и никель, изменяют прокаливаемость и температуры превращений. Поэтому формулы углеродного эквивалента являются инструментами предварительной оценки, а не исчерпывающим прогнозом свариваемости. Две стали с близкими значениями углеродного эквивалента могут вести себя по-разному из-за различий в фактическом химическом составе, толщине листа, предшествующей термомеханической обработке, размере зёрен и истории охлаждения.
Высокое тепловложение может снизить максимальную твёрдость ЗТВ за счёт замедления охлаждения, но одновременно увеличить размер ЗТВ, изменить размер зёрен, снизить трещиностойкость и повлиять на перенос водорода. Низкое тепловложение может привести к образованию узкой ЗТВ, но создать высокие скорости охлаждения и твёрдые продукты превращения. Важно не то, является ли тепловложение просто высоким или низким, а то, обеспечивает ли термический цикл приемлемое сочетание твёрдости, трещиностойкости, выхода водорода и жёсткости закрепления.
ISO 17642-1:2004 описывает принципы и методы испытаний для оценки склонности к холодному растрескиванию сварочных материалов, основного металла и металла шва. Такие испытания особенно ценны, когда сталь, сварочный материал или конструкция соединения выходят за рамки обычного практического опыта. Они также показывают, почему один лишь химический состав не может заменить оценку свариваемости. Причиной может быть восприимчивый к растрескиванию металл шва либо ЗТВ может оказаться определяющей областью.
Трещина может начаться в локальном твёрдом участке, а не по всей ЗТВ. Местом зарождения может стать крупнозернистая область рядом с линией сплавления, островок неотпущенного мартенсита или твёрдая зона, содержащая включения. После образования небольшой трещины водород может концентрироваться у её вершины и ускорять распространение под действием растягивающего напряжения.
Растягивающие напряжения и жёсткость закрепления
Третье условие — наличие растягивающего напряжения. При сварке происходит термическая усадка: горячий металл шва и прилегающая сталь охлаждаются, сокращаются и испытывают ограничение со стороны окружающего листа, геометрии соединения, прихваток, приспособлений и ранее наложенных валиков. Это создаёт остаточные растягивающие напряжения даже при отсутствии внешней нагрузки. Эксплуатационные нагрузки могут дополнительно усиливать их.
Жёсткость закрепления не является одним отдельным свойством материала. Толстые листы, короткие сварные швы, жёсткие присоединения, замкнутые секции и неправильно выбранная последовательность сварки могут сильнее ограничивать усадку, чем гибкое соединение. Зазоры в корне, ошибки сборки, сильно несимметричные швы и ремонтные работы могут создавать локальные концентрации напряжений. Поэтому шов может растрескаться даже при умеренной измеренной твёрдости, если жёсткость закрепления и содержание водорода высоки, тогда как более твёрдая область может сохраниться при низком содержании водорода и меньшем ограничении усадки.
Именно это объясняет, почему устранение только одного условия снижает риск, но не доказывает безопасность. Сухие сварочные материалы с низким содержанием водорода и контролируемые условия хранения уменьшают поступление водорода, но не предотвращают растрескивание, если при значительной жёсткости закрепления образуется очень твёрдая ЗТВ. Сталь с более низким содержанием углерода или меньшей прокаливаемостью может быть устойчивее к закалке, однако загрязнение или эксплуатационный водород всё равно способны создать проблему. Снятие напряжений или улучшение последовательности сварки могут снизить растягивающие напряжения, но процедура с высоким содержанием водорода может оставить достаточно подвижного водорода, чтобы соединение растрескалось до того, как снятие напряжений даст эффект.
NF EN 1011-2 связывает контроль растрескивания, вызванного водородом, с химическим составом стали, содержанием водорода, тепловложением, предварительным подогревом и температурой между проходами. Логика этого стандарта носит процедурный характер: необходимо контролировать термический цикл, ограничивать содержание водорода и учитывать жёсткость закрепления, а не предписывать одну температуру для каждого сварного соединения. В рекомендациях BS EN 1011-2 также советуется поддерживать предварительный подогрев или применять последующий подогрев, чтобы водород мог выйти из шва до того, как он окажется захваченным в твёрдых областях, находящихся под напряжением. Применение Dillinger метода B стандарта EN 1011-2 описывает тот же баланс: предварительный подогрев замедляет охлаждение ЗТВ и одновременно способствует выходу водорода.
Контроль остаётся необходимым, поскольку профилактические меры снижают вероятность, но не обеспечивают полной гарантии. Отложенное растрескивание может проявиться после визуального контроля, поэтому в предусмотренных случаях сварное соединение следует выдерживать при контролируемой температуре до проведения окончательного обследования. Слишком ранний неразрушающий контроль может не выявить трещину, которая ещё не успела образоваться. Таким образом, холодное растрескивание под воздействием водорода представляет собой зависящее от времени взаимодействие переноса водорода, превращения в восприимчивую микроструктуру и растягивающего закрепления, а не дефект, который можно надёжно устранить одним лишь предварительным подогревом.
Диффундируемый водород и методы его измерения
Значение диффундируемого водорода в металле дугового шва
Диффундируемый водород — это часть водорода, присутствующего в недавно наплавленном металле шва, которая может перемещаться через металл и выделяться из него в условиях температуры и времени, предусмотренных испытанием. Он не является фиксированным химическим компонентом кристаллической решётки стали. Водород может занимать межузельные положения, мигрировать через дефекты и границы зёрен либо временно задерживаться на включениях, дислокациях, границах фаз и других элементах микроструктуры. Часть водорода может достигать свободной поверхности; часть — перемещаться в зону термического влияния (ЗТВ) или в область напряжений до выделения из металла.
Такая подвижность обусловливает значение диффундируемого водорода для замедленного холодного растрескивания. TWI указывает, что для водородного растрескивания необходимо одновременное наличие трёх условий: водорода, твёрдой и хрупкой структуры, восприимчивой к растрескиванию, и растягивающего напряжения. В Белой книге International Institute of Welding (IIW), опубликованной в 2023 году, содержание водорода, остаточные растягивающие напряжения и восприимчивость микроструктуры названы тремя основными факторами, определяющими водородное растрескивание сварных соединений высокопрочных сталей. Поэтому сварной шов может содержать измеримую концентрацию водорода, но не растрескаться, если его структура и степень закрепления не создают условий для образования трещины. И наоборот, сравнительно низкое измеренное значение всё ещё может быть опасным, если сварка приводит к образованию твёрдого мартенсита в соединении с высокой степенью закрепления.
Этот термин относится к водороду в охватываемом испытанием металле шва, а не автоматически ко всему сварному соединению. Водород в ЗТВ может иметь иное распределение и измеряться по другой методике. Водород, уже поглощённый корпусом сосуда под давлением, трубопроводом или другой сталью в процессе эксплуатации, также представляет собой отдельную проблему. Воздействие во время эксплуатации влажного сероводорода, катодной защиты, коррозии или водорода при высокой температуре может привести к накоплению водорода в основном металле. Этот удерживаемый водород может мигрировать в ремонтный шов или во вновь образовавшуюся твёрдую ЗТВ, повышая риск технологического растрескивания, даже если сварочный материал имеет низкую классификацию по диффундируемому водороду.
Диффундируемый водород также необходимо отличать от общего содержания водорода. Общее содержание включает подвижный водород, а также водород, удерживаемый ловушками или выделяющийся только при более высоких температурах экстракции. Поэтому результат определения общего содержания водорода может быть выше содержания диффундируемой фракции и не может заменять его без знания метода испытания и его назначения. Эти два измерения отвечают на разные вопросы: диффундируемый водород характеризует количество подвижного водорода, доступного в период охлаждения шва и развития в нём напряжений, тогда как общее содержание водорода описывает больший запас, который может включать прочно удерживаемый водород.
Результаты обычно выражают в миллилитрах водорода на 100 граммов наплавленного металла шва, часто в виде мл/100 г, с указанием эталонных температуры и давления, предусмотренных соответствующим методом. Это число не является универсальным свойством электрода, проволоки или марки стали. Оно относится к определённым условиям сварки и испытания.
Отбор проб по ISO 3690:2018
ISO 3690:2018 устанавливает процедуры отбора проб и анализа для определения диффундируемого водорода в металле дугового шва, выполненного с использованием присадочного материала. Область применения стандарта включает металлы шва, связанные с мартенситными, бейнитными и ферритными сталями. Это важно, поскольку результат по данному стандарту относится к образцу наплавленного металла шва, полученному в заданных условиях, и не является прямым измерением концентрации водорода во всём соединении.
Испытание начинается с контролируемой сварки с использованием заданного присадочного материала, сварочного тока, полярности, параметров перемещения и схемы расположения образца. Затем наплавленный металл шва отделяют или подготавливают в соответствии с установленными требованиями, удаляя шлак и поверхностные загрязнения. Обращение с образцом после сварки имеет критическое значение. Водород начинает выделяться сразу после охлаждения шва, поэтому образец необходимо переместить, охладить, хранить и проанализировать в соответствии с установленными стандартом требованиями к времени и температуре. Задержка перед помещением образца в систему сбора может привести к снижению измеренного значения.
ISO 3690:2018 устанавливает последовательность сбора и анализа, а не рассматривает определение водорода как обычный химический анализ. В процедурах сбора газа водород, выделяющийся из образца, накапливается в контролируемых условиях, а затем определяется количественно, обычно методом газовой хроматографии или с помощью другой разрешённой аналитической схемы, установленной лабораторной процедурой. Результат пересчитывают к основе выражения, предусмотренной стандартом. На итоговое значение влияют калибровка, поправка на холостой опыт, утечки в аппаратуре, масса образца и эталонные условия.
Для ограничения потери водорода до начала сбора применяют быстрое охлаждение. Если это предусмотрено процедурой, образец может храниться при низкой температуре, поскольку снижение температуры замедляет перемещение водорода. Лаборатория также должна контролировать интервалы между сваркой, закалкой или охлаждением, сбором и анализом. Эти детали не являются формальными административными требованиями. Именно они определяют, какая часть подвижного водорода сохранится в образце к моменту начала измерения.
| Стандарт | Основной предмет | Получаемые данные |
|---|---|---|
| ISO 3690:2018 | Диффузионно-подвижный водород в металле дугового шва | Контролируемое измерение содержания водорода |
| ISO 17642-1:2004 | Разрушающие испытания на холодное растрескивание | Чувствительность к растрескиванию при заданных тепловых условиях и степени закрепления |
ISO 3690:2018 не следует путать с ISO 17642-1:2004. ISO 17642-1:2004 устанавливает общие принципы разрушающих испытаний на холодное растрескивание металлических материалов, сваренных дуговой сваркой, и описывает подходы к оценке склонности к растрескиванию сварочных материалов, основных материалов и металла шва. Испытание на диффундируемый водород измеряет один из важных факторов растрескивания; испытание на холодное растрескивание оценивает результат совместного действия водорода, структуры, напряжений, геометрии и условий сварки.
Почему результаты испытаний зависят от процедуры и обращения с образцом
Измеренное значение содержания водорода имеет смысл только в том случае, если вместе с ним указаны процесс сварки, состояние сварочного материала, метод отбора проб и аналитический контекст. Один и тот же номинальный класс электрода может давать разные результаты, если покрытие впитало влагу, проволока хранилась ненадлежащим образом, защитный газ содержит загрязнения либо изменились длина дуги и режим переноса металла. Электроды с основным покрытием и низким содержанием водорода, например, необходимо сушить и выдерживать в установленном изготовителем диапазоне температур; чрезмерная или неправильная прокалка может повредить покрытие, а также изменить характеристики дуги.
Параметры сварки изменяют как поступление водорода, так и его выделение. Ток, напряжение, скорость перемещения, длина дуги, защитная среда, размер валика и погонная энергия влияют на количество водорода, поступающего в дугу, и на траекторию охлаждения шва. Предварительный подогрев, как правило, замедляет охлаждение ЗТВ и даёт водороду больше времени для выхода из соединения, что описано в рекомендациях EN 1011-2 и применении метода B компанией Dillinger. Однако он не является универсальным решением. В 2024 году TWI сообщила, что чрезмерная погонная энергия может увеличить удержание водорода в металле шва за счёт увеличения расстояния диффузии и сокращения эффективного времени, доступного для диффузии. Поэтому крупный шов, медленно охлаждающийся, может удерживать водород в местах, где впоследствии он будет способствовать растрескиванию.
Геометрия образца также имеет значение. Толстая или массивная наплавка обеспечивает более длинный путь до поверхности, чем тонкая наплавка, тогда как состояние поверхности, расположение валика и интервал до закалки изменяют измеряемое выделение водорода. Резка, шлифование, промывка или оставленный на поверхности шлак могут либо удалить материал, содержащий водород, либо внести загрязнения. Даже хранение после сбора может изменить результат, если контейнер негерметичен или образец слишком долго нагревается.
История эксплуатации добавляет ещё один фактор. В экспериментах со сталью 2¼Cr-1Mo, предварительно насыщенной водородом, сообщалось, что для сварки при ремонте из-за водорода, сохранившегося после предыдущей эксплуатации, требовалось увеличить температуру предварительного подогрева на 130 °C. Этот водород не отражается одним лишь квалификационным значением для сварочного материала. Процедура ремонта может потребовать обработки для удаления водорода, консервативного предварительного подогрева, контролируемой температуры между проходами, применения сварочных материалов с низким содержанием водорода и проведения отсроченного контроля.
Таким образом, низкое значение, полученное по ISO 3690:2018, является свидетельством для определённого испытания металла шва, но не гарантирует отсутствия трещин в производственном соединении с высокой степенью закрепления. Контроль водорода необходимо рассматривать наряду с химическим составом стали, скоростью охлаждения, продуктами превращения, степенью закрепления, погонной энергией и историей эксплуатации стали.
Микроструктура: почему зона термического влияния может растрескиваться
Зона термического влияния (ЗТВ) не расплавляется во время сварки, однако ее термический цикл может настолько изменить структуру стали, что создаются условия для распространения трещины. Материал рядом с границей сплавления может нагреваться выше диапазона аустенитизации, а затем охлаждаться через температуры превращений со скоростью, определяемой толщиной листа, геометрией соединения, степенью закрепления, предварительным подогревом, межпроходной температурой, погонной энергией и окружающим материалом. В результате в ЗТВ могут образоваться крупные зерна, твердые продукты превращения или локальные участки с резкими изменениями твердости. Если водород достигает такой области при действии растягивающего напряжения, после охлаждения сварного соединения может возникнуть замедленное растрескивание.
В описании TWI за 2024 год необходимое сочетание факторов указано непосредственно: водород, твердая и хрупкая структура, восприимчивая к растрескиванию, и растягивающее напряжение. Устранение или снижение любого из этих факторов уменьшает вероятность холодного растрескивания, вызванного водородом, хотя на практике при сварке обычно необходимо контролировать все три. В Белой книге Международного института сварки за 2023 год та же взаимосвязь выражена через содержание водорода, остаточное растягивающее напряжение и восприимчивость микроструктуры. Одна лишь высокая твердость ЗТВ не доказывает, что растрескивание произойдет. Равно как и низкое измеренное содержание водорода в металле шва не доказывает безопасность ЗТВ.
Быстрое охлаждение и твердые продукты превращения
Сварка создает короткий, интенсивный термический цикл. ЗТВ быстро нагревается, выдерживается при высокой температуре в течение периода, определяемого дугой и соединением, а затем охлаждается по мере отвода тепла в лист и окружающую атмосферу. Быстрое охлаждение может препятствовать перераспределению углерода в ходе диффузионных превращений, таких как образование феррита и перлита. Вместо этого аустенит может превращаться в мартенсит, нижний бейнит или другие твердые составляющие. Точный результат зависит от состава стали и траектории охлаждения, а не только от максимальной температуры.
Поэтому узкая ЗТВ может иметь более высокую твердость, чем основной металл без влияния сварки или наплавленный металл шва. Укрупнение зерна вблизи границы сплавления может усугубить проблему, снижая вязкость и формируя структуру, менее устойчивую к неблагоприятным условиям. Локальные пики твердости особенно важны у носков шва, в корневых участках, на границах непровара и в других местах, где концентрация напряжений из-за геометрии сочетается с металлургическими изменениями.
Водород перемещается в стали путем диффузии. Часть водорода остается в твердом растворе, а часть накапливается в ловушках, таких как дислокации, включения, границы раздела, пустоты и границы твердых фаз. Под действием растягивающего напряжения водород может способствовать зарождению и распространению трещины в восприимчивой микроструктуре. Трещина может появиться через несколько минут или часов после сварки, поэтому визуально приемлемый сварной шов сразу после завершения работ не обязательно свободен от риска холодного растрескивания.
На скорость охлаждения влияет не только номинальная погонная энергия. Толстый лист может быстро отводить тепло, тогда как жестко закрепленное соединение или высокотеплопроводная подкладка могут создавать иной термический цикл по сравнению со свободным листом, сваренным при тех же электрических параметрах. Предварительный подогрев повышает начальную температуру и уменьшает температурный градиент, обычно замедляя охлаждение ЗТВ. Межпроходная температура оказывает аналогичное воздействие, если последующие проходы выполняются до того, как соединение успеет чрезмерно охладиться.
Погонную энергию не следует рассматривать как простой регулятор риска растрескивания. Ее увеличение часто снижает скорость охлаждения, но также может расширить ЗТВ, изменить размер зерна, повлиять на последовательность формирования металла шва и изменить расстояния, на которые диффундирует водород. TWI отмечает, что чрезмерная погонная энергия может увеличить удержание водорода в металле шва, поскольку расстояние диффузии становится больше, а время, доступное для выхода водорода, может сократиться. Важен полный термический цикл и история поведения водорода, а не то, является ли большее или меньшее значение погонной энергии автоматически более безопасным.
Восприимчивость мартенситных и бейнитных структур
Мартенсит образуется, когда аустенит охлаждается ниже диапазона превращений слишком быстро для диффузии углерода и обычных ферритных превращений. Его высокая твердость обусловлена пересыщенной и напряженной кристаллической структурой. Такая твердость служит важным признаком повышенной восприимчивости, однако не является единственным определяющим свойством: значение имеют также локальная вязкость, остаточные напряжения, концентрация водорода, степень закрепления, а также размер и распределение твердых участков.
Свежий, неотпущенный мартенсит особенно уязвим, поскольку сочетает высокую прочность с ограниченной способностью к пластической релаксации. Растрескивание, вызванное водородом, может зародиться на нагруженной границе раздела или у дефекта, а затем распространиться через твердую ЗТВ. Трещина может частично проходить через мартенсит, а частично — вдоль границ бывших аустенитных зерен или других ослабленных путей. Отпуск снижает твердость и снимает часть напряжений превращения, поэтому термическая обработка после сварки может изменить характер растрескивания. Однако требования к отпуску зависят от стали, толщины, условий эксплуатации и применимого строительного стандарта.
Бейнит требует более тщательного описания. Это не единая однородная структура. Верхний бейнит, нижний бейнит, зернистый бейнит и смешанные бейнитно-мартенситные области могут иметь различную твердость и вязкость. Бейнитная ЗТВ может быть менее восприимчивой, чем полностью мартенситная ЗТВ, однако твердая бейнитная структура с захваченным водородом и высоким растягивающим напряжением все же может растрескаться. ISO 3690:2018 специально включает мартенситный, бейнитный и ферритный металл шва из стали в процедуры отбора проб и измерения диффузионно-подвижного водорода. Такая область применения отражает тот факт, что поведение водорода необходимо оценивать с учетом конкретной металлургической системы.
ЗТВ также отличается от металла шва. Измерения по ISO 3690 характеризуют диффузионно-подвижный водород в металле шва, полученном дуговой сваркой с использованием присадочного материала; они не измеряют непосредственно весь водород, который может проникнуть в основной металл или остаться в нем. Оборудование, подвергавшееся эксплуатации, может сохранять водород еще до начала ремонтной сварки. Исследования сталей C-Mn и Cr-Mo, предварительно насыщенных водородом, показывают, что этот сохранившийся водород может повышать риск растрескивания при изготовлении. В одном опубликованном эксперименте для стали 2¼Cr-1Mo было установлено, что при наличии эксплуатационного водорода необходимый предварительный подогрев мог увеличиться на 130 °C. Это не является универсальной поправкой для каждой марки стали, но демонстрирует, почему история эксплуатации имеет значение.
Химический состав стали и концепции углеродного эквивалента
Химический состав стали определяет прокаливаемость — склонность аустенита к образованию мартенсита или других твердых продуктов при охлаждении. Углерод оказывает сильное влияние, поскольку повышает достижимую твердость и влияет на температуры превращений. Легирующие элементы, такие как марганец, хром, молибден, никель, медь и ванадий, также могут задерживать диффузионные превращения и повышать прокаливаемость. Поэтому две стали с одинаковым содержанием углерода могут формировать различную структуру ЗТВ при одной и той же процедуре сварки.
Концепции углеродного эквивалента (CE) объединяют содержание отдельных легирующих элементов в индекс, помогающий оценить склонность к закалке и потребность в предварительном подогреве. Это инструменты предварительной оценки, а не универсальные пределы, определяющие риск растрескивания. Разные формулы предназначены для разных целей, а их интерпретация зависит от вида металлопродукции, толщины, уровня водорода, степени закрепления, погонной энергии и выбранной процедуры сварки. Одно только значение CE не может предсказать, образуется ли замедленная трещина.
Для ферритных сталей EN 1011-2 связывает рекомендации по сварке с химическим составом стали, содержанием водорода, погонной энергией, предварительным подогревом и межпроходной температурой. NF EN 1011-2 не превращает эти переменные в один универсальный порог углеродного эквивалента, применимый к каждому соединению. Его методы, включая условия, используемые для оценки охлаждения и требований к предварительному подогреву, необходимо применять с учетом обозначения материала, толщины, степени закрепления соединения, уровня водорода в присадочном материале и процедуры сварки.
Именно поэтому предварительный подогрев является мерой контроля, а не универсальным средством устранения проблемы. Он может замедлить охлаждение ЗТВ, снизить вероятность образования наиболее твердых продуктов превращения и дать водороду больше времени для выхода. Поддержание предварительного подогрева или применение подходящего последующего подогрева также может способствовать перемещению водорода до того, как он окажется захваченным в твердой области, находящейся под напряжением. Однако чрезмерная температура, недостаточная зона охвата подогревом, неподходящий диапазон межпроходной температуры, высокая степень закрепления, загрязненные сварочные материалы или водород, уже сохранившийся в результате эксплуатации, могут свести эффективность этой меры к нулю. ISO 17642-1:2004 устанавливает общие принципы разрушающих испытаний сварочных материалов, основного металла и металла шва на холодное растрескивание; испытания часто дают больше информации, чем отнесение безопасности к одному значению CE или одной температуре предварительного подогрева.
Предварительный подогрев, межслойная температура и послесварочный подогрев
Предварительный подогрев является средством управления тепловой историей сварки, а не универсальным способом предотвращения водородного растрескивания. Его эффективность зависит от количества и формы присутствующего водорода, химического состава и прокаливаемости стали, степени закрепления, обусловленной соединением, уровня водорода в металле шва и микроструктуры, формирующейся при охлаждении зоны термического влияния (ЗТВ). Высокая температура предварительного подогрева может снизить риск растрескивания при выполнении одной технологической процедуры, но при другой привести к недопустимому росту зерна, снижению вязкости, деформации или чрезмерному разупрочнению.
Водородное растрескивание представляет собой механизм замедленного холодного растрескивания. Согласно TWI, для его возникновения необходимо одновременное присутствие водорода, твердой и хрупкой структуры, склонной к растрескиванию, и растягивающего напряжения. Международный институт сварки определяет соответствующие контролируемые факторы в сварных соединениях высокопрочных сталей как содержание водорода, остаточные растягивающие напряжения и восприимчивость микроструктуры. Контроль температуры охватывает лишь часть этой совокупности факторов.
Как предварительный подогрев замедляет охлаждение
Непосредственный физический эффект предварительного подогрева заключается в уменьшении разности температур между сварочной ванной и окружающим листом. Поэтому тепло отводится от зоны сварки медленнее. Это увеличивает время, в течение которого ЗТВ и прилегающий металл шва проходят области превращений, где могут образовываться твердые продукты, склонные к растрескиванию.
Для углеродисто-марганцевых сталей достаточно высокая скорость охлаждения может привести к образованию в ЗТВ твердого бейнита или мартенсита, особенно при высоком углеродном эквиваленте, большой толщине листа и высокой степени закрепления. Такие структуры обладают ограниченной способностью поглощать водород и компенсировать локальную пластическую деформацию. Замедление скорости охлаждения может способствовать образованию менее хрупкого продукта превращения и снижать максимальную твердость ЗТВ. Оно также уменьшает температурный градиент и может ослаблять некоторые остаточные растягивающие напряжения, возникающие при усадке шва.
Предварительный подогрев оказывает и второе воздействие: он дает водороду больше времени для выхода из соединения до того, как сталь достигнет более низких температур, при которых подвижность водорода уменьшается. Водород, внесенный влажными электродами, загрязненными поверхностями, флюсом, защитным газом или окружающей средой при сварке, может диффундировать из металла шва в ЗТВ и основной металл. Часть водорода может выйти через открытые поверхности, а часть — переместиться к микроструктурным ловушкам. Более длительное пребывание при повышенной температуре увеличивает вероятность выхода водорода, хотя и не гарантирует его полного удаления.
Это различие имеет важное значение, поскольку диффузионно-подвижный водород, измеренный в металле шва, не идентичен водороду, удерживаемому в стали после эксплуатации. Стандарт ISO 3690:2018 устанавливает процедуры отбора проб и аналитические методы определения диффузионно-подвижного водорода в металле шва, полученном дуговой сваркой с использованием присадочного материала, включая мартенситные, бейнитные и ферритные стали. Водород, поглощенный во время эксплуатации, особенно во влажной среде с сероводородом, при наводороживании или в условиях высокого давления водорода, может распределяться по основному металлу и выделяться во время изготовления или ремонта. Поэтому при обычной технологии с использованием низководородных сварочных материалов фактический запас водорода может быть значительно больше, чем предполагает результат испытания металла шва.
Охлаждающее воздействие также имеет ограничения. TWI сообщает, что повышение температуры предварительного подогрева обычно способствует выходу водорода и замедляет охлаждение, тогда как чрезмерная погонная энергия может увеличить удержание водорода за счет увеличения расстояний диффузии и сокращения времени, доступного для его диффузии из шва. Погонную энергию, толщину соединения, размер валика и последовательность сварки необходимо рассматривать совместно. Простое повышение температуры без контроля источников водорода или степени закрепления может сохранить исходные условия, способствующие растрескиванию.
NF EN 1011-2 связывает выбор предварительного подогрева и условий охлаждения с составом стали, содержанием водорода, погонной энергией и межслойной температурой. Расчетные методы этого стандарта не заменяют аттестованную технологическую инструкцию по сварке (WPS), особенно при ремонте жестко закрепленных конструкций, сварке сталей с высокой прокаливаемостью или ремонте компонентов с неопределенной историей эксплуатации. Указанная температура предварительного подогрева может измеряться на основном металле, на заданном расстоянии от соединения и непосредственно перед наложением прохода; в WPS должны быть указаны место и метод измерения.
| Входной параметр | Влияние на выбор процедуры |
|---|---|
| Марка стали и углеродный эквивалент | Влияют на прокаливаемость и превращения в зоне термического влияния |
| Толщина листа | Изменяет тепловой поток и скорость охлаждения |
| Геометрия соединения и степень закрепления | Изменяют растягивающее напряжение и движущую силу растрескивания |
| Состояние сварочного материала по содержанию водорода | Изменяет количество водорода, поступающего в наплавленный металл |
| Погонная энергия и температура между проходами | Изменяют тепловой цикл, твёрдость, трещиностойкость и перемещение водорода |
Выбор предварительного подогрева зависит от конкретной технологии. Значение, подходящее для толстого соединения из S355, нельзя автоматически переносить на сварку ASTM A514, стали с содержанием никеля 9% или ремонт сосуда высокого давления из стали 2¼Cr-1Mo. На выбранный диапазон влияют толщина листа, углеродный эквивалент, геометрия соединения, степень закрепления, классификация сварочного материала, контроль водорода, погонная энергия и требуемая вязкость.
Поддержание межслойной температуры
Предварительный подогрев эффективен только до тех пор, пока соединение остается в заданном температурном диапазоне. По мере выполнения сварки соединение не должно охладиться ниже минимальной температуры предварительного подогрева до начала наложения следующего прохода. Именно для этого необходимо поддерживать межслойную температуру.
Если соединение охладится ниже минимального значения, следующий проход может охлаждать ЗТВ с иной скоростью, чем предусмотрено аттестованной технологией. В результате могут измениться твердость, структура превращения, время диффузии водорода и остаточные напряжения. Это особенно важно при многопроходной сварке, когда каждый проход отпускает или повторно нагревает участки ранее сформировавшегося металла шва и ЗТВ. Тепловой цикл является накопительным, а не последовательностью изолированных сварных валиков.
Предельное максимальное значение межслойной температуры имеет такое же важное значение. Чрезмерная температура может нарушить предусмотренную последовательность отпуска, увеличить размер исходных аустенитных зерен, снизить ударную вязкость и изменить свойства металла шва. В низколегированных хромомолибденовых сталях неконтролируемый межслойный нагрев может повлиять на длительную прочность и реакцию на послесварочную термическую обработку. Поэтому WPS может устанавливать как минимальную температуру предварительного подогрева, так и максимальную межслойную температуру, вместо того чтобы позволять сварщику поддерживать неограниченно «горячее» соединение.
Температуру следует проверять в предписанном месте измерения с помощью откалиброванных термоиндикаторных карандашей, контактных термометров, термопар или другого утвержденного оборудования. Показания с поверхности, снятые непосредственно рядом с горячим валиком, могут вводить в заблуждение; существенной является температура соединения перед наложением следующего прохода. В крупных компонентах также могут возникать перепады температуры по толщине, поэтому система нагрева должна обеспечивать достаточно равномерные условия, а не формировать узкую горячую полосу.
При превышении верхнего предела межслойной температуры сварщик должен сделать паузу, не допуская при этом неконтролируемого охлаждения ниже нижнего предела. Для удержания соединения в заданном диапазоне могут быть предписаны последовательность сварки, длина валиков, симметричное наложение металла, теплоизоляция и местный нагрев. Сквозняки и дождь могут резко увеличить тепловые потери. Кроме того, они добавляют влагу, которая может повысить поступление водорода.

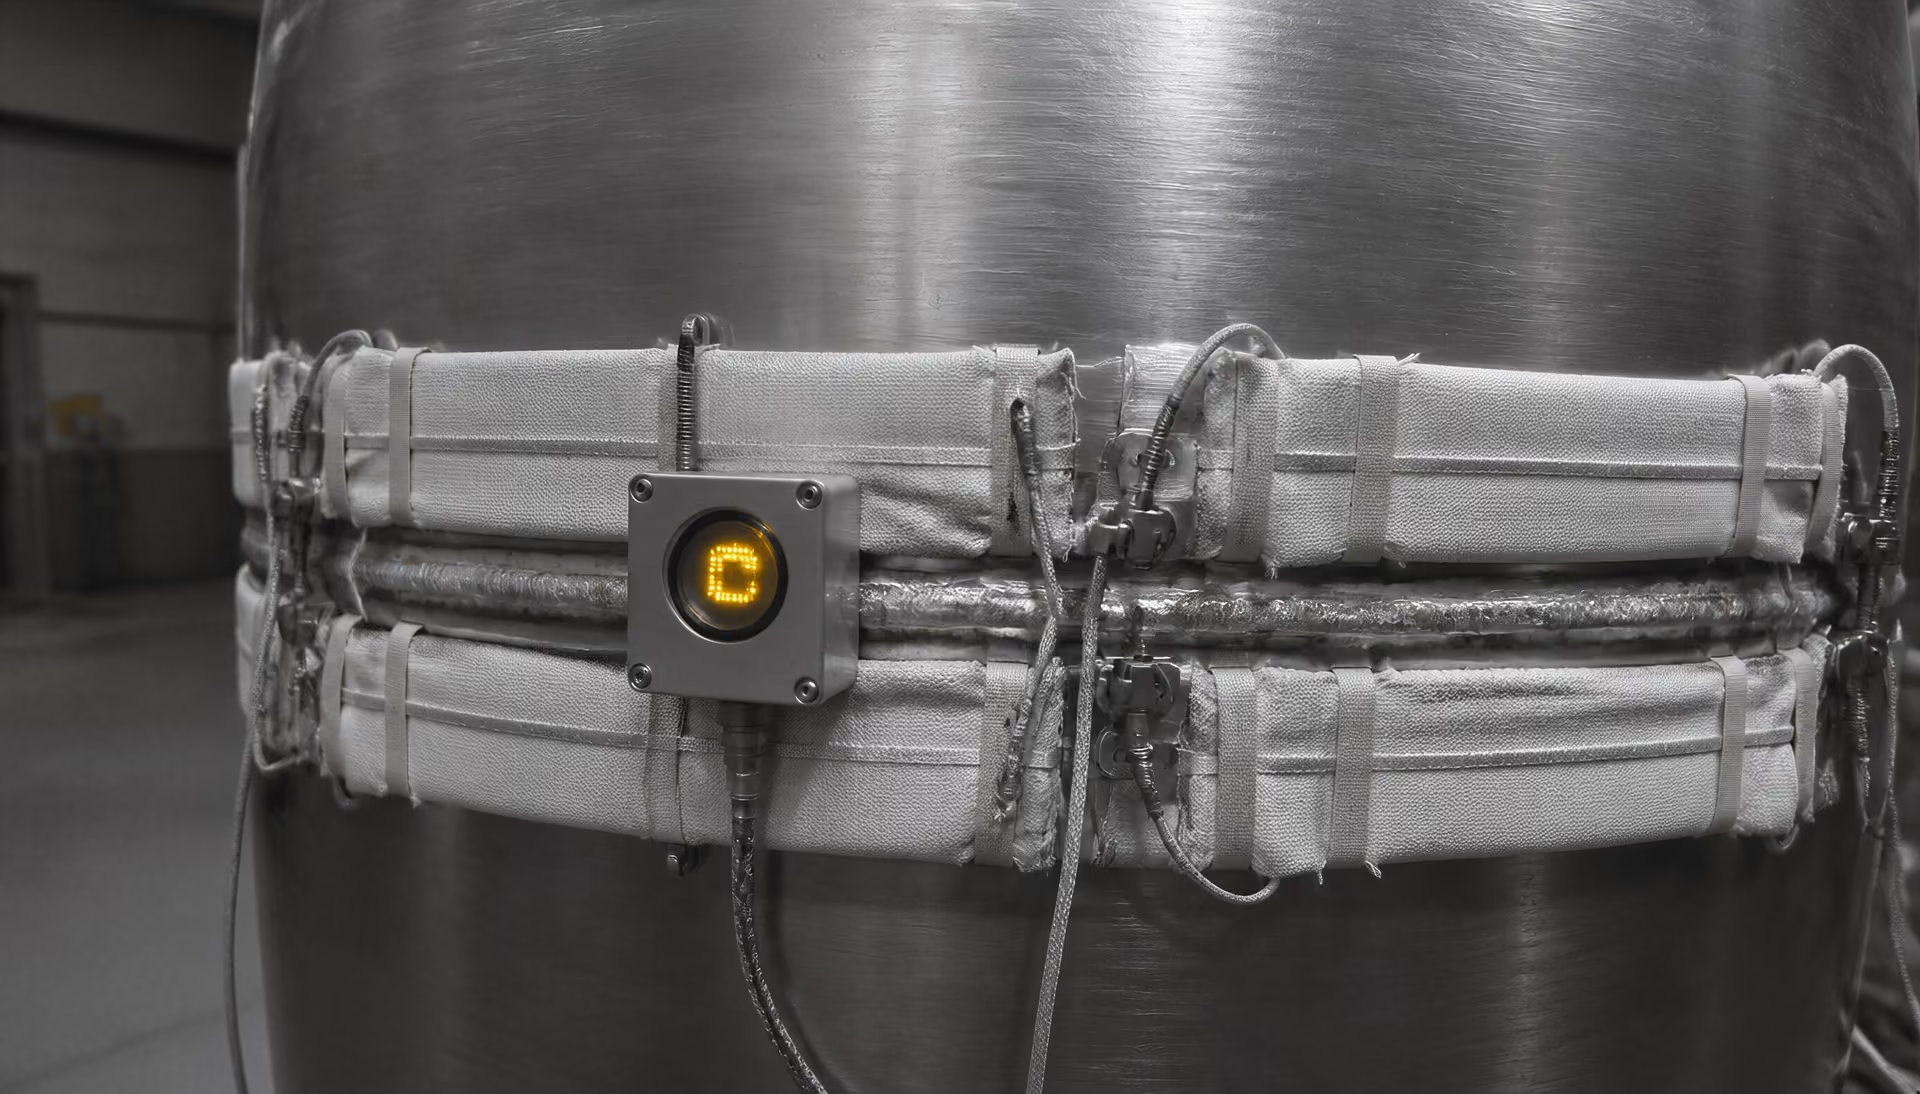
Послесварочный подогрев и обработка для выделения водорода
Различие между видами послесварочного нагрева
- Послесварочный нагрев Поддерживает заданную температуру для содействия миграции водорода до критического охлаждения.
- Послесварочная термообработка Предусматривает отдельный цикл термообработки, предназначенный для изменения остаточных напряжений или металлургического состояния.
- Контроль Проверяет, произошло ли растрескивание после требуемой выдержки и периода охлаждения.
Обработка для выделения водорода Контролируемая операция нагрева и выдержки после сварки, предназначенная для перемещения подвижного водорода из области шва до окончательного охлаждения.
Послесварочный подогрев представляет собой отдельную операцию, выполняемую после сварки, обычно при заданной температуре в течение установленного времени выдержки. Он не является тем же самым, что послесварочная термическая обработка (PWHT), хотя в некоторых технологических процедурах эти операции могут совмещаться. Обработка для выделения водорода заключается в выдержке сварного соединения в нагретом состоянии в течение времени, достаточного для диффузии водорода к открытым поверхностям до того, как шов охладится до температуры, при которой формируется высокочувствительная к растрескиванию напряженная структура. В материалах SteelConstruction.info и Guidance Note 6.04 поддержание предварительного подогрева или применение послесварочного подогрева описывается как способ обеспечить перемещение водорода из шва до его захватывания в твердых областях.
Если это предусмотрено технологией, обработку необходимо начинать сразу после сварки, в том числе после прерывания дуги или завершения ремонта. Для предотвращения преждевременного охлаждения может потребоваться теплоизоляция, а также контролируемый печной или местный нагрев. Необходимые температура и продолжительность зависят от марки стали, толщины, размера шва, уровня водорода, степени закрепления и требований применимой WPS. Произвольное указание «некоторое время поддерживать соединение теплым» не имеет надежного металлургического смысла.
Обработка для выделения водорода особенно важна для наводороженных хромомолибденовых сталей. Исследования эксплуатационно нагруженного материала показали, что удерживаемый водород может существенно повысить риск растрескивания при изготовлении. В одном опубликованном эксперименте со сталью 2¼Cr-1Mo наличие удержанного эксплуатационного водорода потребовало повышения температуры предварительного подогрева на 130 °C. Этот результат предостерегает от применения обычных таблиц для изготовления или ремонта без оценки истории эксплуатации сосуда или участка трубопровода.
Послесварочный подогрев не может устранить уже образовавшуюся трещину, удалить весь захваченный водород или компенсировать наличие твердой неотпущенной ЗТВ и жесткого закрепления. Контроль остается необходимым и часто проводится с выдержкой после сварки, поскольку водородные трещины могут появляться через несколько часов. Стандарт ISO 17642-1:2004 описывает образование холодных трещин и принципы разрушающих испытаний для оценки склонности к растрескиванию сварочных материалов, основного металла и металла шва. Контроль температуры является лишь одной частью технологии; его должны дополнять низководородные сварочные материалы, сухие поверхности, соответствующая подготовка соединения, контролируемая степень закрепления, аттестованная погонная энергия и отложенный контроль.
Тепловложение: полезный параметр управления и распространённое заблуждение
Тепловложение — полезный способ описать тепловую энергию, подводимую на единицу длины сварного шва, однако оно не является прямым показателем безопасности с точки зрения водородного растрескивания. При базовом расчёте для дуговой сварки номинальное тепловложение часто выражают следующим образом:
где — энергия на единицу длины сварного шва, — коэффициент полезного действия дуги, — напряжение, — сила тока, а — скорость сварки. Это уравнение помогает сравнивать технологические процедуры, но не учитывает толщину листа, геометрию соединения, степень закрепления, последовательность наложения валиков, предварительный подогрев, межслойную температуру или фактическое температурное поле в зоне термического влияния (ЗТВ). Поэтому более высокое расчётное значение может приводить к различным металлургическим результатам в разных соединениях.
Одного только тепловложения недостаточно для предотвращения водородного растрескивания. TWI выделяет три условия, которые должны совпасть: водород, твёрдая и хрупкая структура, склонная к растрескиванию, и растягивающее напряжение. International Institute of Welding (IIW) описывает те же определяющие факторы как содержание водорода, остаточное растягивающее напряжение и структурную склонность к растрескиванию. Тепловложение влияет главным образом на тепловую и фазовую составляющие этого взаимодействия, тогда как фактическая технология сварки определяет, сколько водорода поступает в металл и насколько легко он из него выходит.
Влияние термического цикла и скорости охлаждения
Каждая точка вблизи сварного шва испытывает термический цикл: быстрый нагрев, достижение максимальной температуры и охлаждение в диапазоне фазовых превращений. Скорость охлаждения определяет фазы, образующиеся в металле шва и ЗТВ. В склонных к растрескиванию углеродисто-марганцевых, низколегированных или закалённых и отпущенных сталях быстрое охлаждение может привести к образованию твёрдых бейнитных или мартенситных участков. Такие участки менее устойчивы к воздействию водорода и растягивающих напряжений, чем более мягкая и пластичная структура.[2] Welding parameter guidance. Dillinger. Dillinger technical guidance, 2024.
Увеличение тепловложения обычно расширяет температурное поле и замедляет охлаждение, особенно если соединение имеет большую толщину или высокую теплопроводность. Предварительный подогрев повышает начальную температуру, уменьшая разность температур между сварным швом и окружающей сталью. Межслойная температура оказывает аналогичное воздействие на последующие проходы. В руководстве Dillinger, основанном на применении метода B стандарта EN 1011-2, указано, что предварительный подогрев замедляет охлаждение ЗТВ и одновременно способствует выходу водорода. В руководстве BS EN 1011-2 контроль скорости охлаждения также связывается с поддержанием предварительного подогрева или применением послесварочного подогрева, чтобы водород мог диффундировать до того, как окажется заперт в твёрдых участках, испытывающих напряжение.
Следовательно, результат нельзя свести к принципу «чем горячее, тем безопаснее». Более низкая скорость охлаждения может уменьшить количество мартенсита, но тот же термический цикл способен изменить размер зёрен, продукты превращения, остаточные напряжения и перенос водорода. Технологическую процедуру необходимо оценивать с учётом конкретной марки стали, толщины, степени закрепления соединения и последовательности сварки.
Более высокая погонная энергия не всегда снижает риск водородного растрескивания. Limited evidence
Перенос водорода зависит от времени. Диффузионно-подвижный водород может перемещаться в стали во время и после сварки, однако направление его движения и скорость выхода зависят от температуры, микроструктуры, геометрии и наличия доступных поверхностей. TWI предупреждает, что увеличение тепловложения иногда может повышать удержание водорода в металле шва: более крупная расплавленная или нагретая область может увеличить расстояние, которое должен пройти водород, тогда как общий период, доступный для эффективной диффузии, может сократиться. Этот вывод прямо опровергает распространённое предположение, будто любое увеличение тепловложения предоставляет водороду больше возможностей для выхода.
Почему чрезмерное тепловложение не делает сварку автоматически безопаснее
Большое тепловложение может снизить максимальную скорость охлаждения, но одновременно вызвать другие дефекты или ухудшить свойства металла. Избыточная энергия может привести к укрупнению зёрен первичного аустенита в ЗТВ, снижению ударной вязкости, увеличению деформаций и образованию чрезмерно крупной размягчённой или охрупчённой области. В закалённых и отпущенных сталях термический цикл может отпустить металл, который был специально упрочнён, либо локально перегреть его выше диапазона, допустимого аттестацией технологии сварки.
Удержание водорода также может увеличиться, а не уменьшиться. Крупный валик имеет больший объём и может располагать водород дальше от свободной поверхности. Если сварка приостанавливается, межслойные условия изменяются или соединение закрывается до выхода водорода, водород может остаться в металле шва либо переместиться к твёрдой ЗТВ, испытывающей растягивающее напряжение. В результате замедленное растрескивание может проявиться через несколько часов или дней после сварки, даже если визуальный контроль сразу после завершения работ не выявил дефектов.
Здесь важно различать тепловложение и предварительный подогрев. Предварительный подогрев действует до начала сварки и между проходами, поддерживая более высокую температуру изделия и способствуя диффузии водорода. Тепловложение описывает энергию, подводимую в течение одного прохода. Эти параметры влияют на одни и те же процессы охлаждения и диффузии, но не являются взаимозаменяемыми средствами управления. Даже при высоком номинальном тепловложении могут потребоваться низководородный сварочный материал, сухое обращение с ним, правильное хранение, подходящий предварительный подогрев, контролируемая межслойная температура и выдержка с послесварочным подогревом.
Технологическая процедура также должна учитывать водород, уже присутствующий в стали. Оборудование, подвергавшееся воздействию эксплуатационной среды, может поглощать водород во время работы, и этот накопленный водород не отражается в испытании диффузионно-подвижного водорода в металле шва по ISO 3690:2018. TWI сообщает, что эксперименты с насыщенной водородом сталью 2¼Cr-1Mo показали: для учёта сохранившегося эксплуатационного водорода могло потребоваться повышение температуры предварительного подогрева на 130 °C. Это вопрос истории изготовления и эксплуатации, а не основание полагать, что простое увеличение энергии дуги устранит риск.
Баланс между проплавлением, разбавлением, вязкостью и риском растрескивания
Тепловложение необходимо контролировать в рамках согласованной технологической процедуры. Сила тока влияет на скорость наплавки, проплавление, силовое воздействие дуги и количество расплавленного металла. Напряжение изменяет длину дуги и ширину валика. Скорость сварки изменяет энергию на единицу длины и время, доступное для распространения тепла. Размер и последовательность валиков определяют повторный нагрев, степень закрепления и термические циклы, создаваемые последующими проходами. Предварительный подогрев и межслойная температура изменяют исходное состояние для каждого прохода. Оптимизация одного параметра без учёта остальных может привести к процедуре, которая на бумаге выглядит удовлетворительной, но создаёт неприемлемое состояние ЗТВ или условия для удержания водорода.
| Условие по погонной энергии | Возможное преимущество | Возможный риск |
|---|---|---|
| Слишком малая | Снижение теплового воздействия | Быстрое охлаждение, твёрдая зона термического влияния, несплавление и недостаточная глубина проплавления |
| Аттестованный диапазон | Баланс между охлаждением, проплавлением, трещиностойкостью и перемещением водорода | Требует контроля производства |
| Слишком большая | Более медленное охлаждение при некоторых условиях | Укрупнение зёрен, деформация, снижение трещиностойкости и удержание водорода |
Слишком низкое тепловложение может вызвать недостаточное проплавление, непровар, чрезмерную твёрдость и быстрое охлаждение. Слишком высокое тепловложение может привести к прожогу, чрезмерному разбавлению, укрупнению зёрен, деформациям, снижению вязкости и удержанию водорода. Поэтому приемлемый диапазон ограничен с обеих сторон.
Имеют значение также конструкция соединения и химический состав стали. Углеродный эквивалент, толщина листа, степень закрепления и характер фазовых превращений влияют на диапазон предварительного подогрева и тепловложения, рекомендуемый стандартами EN 1011-2 и NF EN 1011-2. Процедура для S355J2 не обязательно может быть напрямую перенесена на высокопрочную закалённую и отпущенную сталь, такую как S690Q, или на компонент из стали 2¼Cr-1Mo, подвергавшийся эксплуатационному воздействию. Испытания по ISO 17642-1:2004 позволяют оценить склонность основного металла, металла шва и сочетания сварочных материалов к образованию холодных трещин, тогда как ISO 3690:2018 устанавливает процедуры измерения диффузионно-подвижного водорода в металле дугового шва.
Таким образом, тепловложение является управляемой переменной, а не универсальным средством устранения проблем. Обоснованный подход заключается в аттестации полной термической процедуры: с измеренными значениями силы тока, напряжения и скорости сварки; заданными размерами валиков; контролируемыми предварительным подогревом и межслойной температурой; применением низководородной технологии; соответствующим послесварочным подогревом при необходимости; и контролем на наличие замедленного растрескивания после установленного периода выдержки. Проплавление и производительность важны, однако они должны оставаться в пределах металлургических ограничений, определяемых скоростью охлаждения, вязкостью, перемещением водорода и степенью закрепления.
Практика сварки с низким содержанием водорода
Сварка с низким содержанием водорода — это контролируемый процесс, а не обозначение, закреплённое за одним типом электрода. Водородное растрескивание возникает только при одновременном наличии трёх условий: присутствует водород, в сварном шве или зоне термического влияния (ЗТВ) формируется твёрдая и хрупкая структура, склонная к растрескиванию, и действуют растягивающие напряжения, вызванные стеснением деформаций, усадкой или остаточными напряжениями. В 2024 году TWI сформулировал это требование из трёх составляющих, тогда как International Institute of Welding (IIW) выделяет содержание водорода, остаточные растягивающие напряжения и восприимчивость микроструктуры в качестве основных факторов при сварке высокопрочных сталей.
Практическая цель, таким образом, заключается в снижении количества водорода, поступающего в дугу и сварочную ванну, предотвращении дополнительного загрязнения поверхностей и наплавке металла шва в условиях, ограничивающих быстрое формирование восприимчивых микроструктур. Хранение, контроль выдачи, очистка, защита, управление дугой, предварительный подогрев, температура между проходами и последовательность наплавки — всё это элементы одной системы профилактики.
Хранение сварочных материалов и контроль влажности
Влага является наиболее известным источником водорода, однако она попадает в сварной шов несколькими путями. Электроды с основным покрытием и низким содержанием водорода могут поглощать воду из влажного воздуха после вскрытия герметичной упаковки. Флюс на сварочной проволоке для дуговой сварки под флюсом, порошковой и металлосодержащей порошковой проволоке также может накапливать влагу при хранении или обращении. Вода диссоциирует в дуге, и часть образовавшегося водорода попадает в расплавленный металл шва. Часть водорода впоследствии диффундирует наружу, тогда как остальная его часть по мере охлаждения соединения может перемещаться к твёрдым участкам, находящимся под напряжением.
Электроды следует хранить в оригинальной герметичной упаковке до момента использования. После вскрытия их необходимо помещать в отапливаемый шкаф с контролируемыми условиями при температуре и в течение максимального времени воздействия, указанными изготовителем сварочного материала или применимой технологической документацией по сварке. На объекте следует регистрировать вскрытие упаковки, выдачу, возврат и продолжительность воздействия окружающей среды, а не полагаться на внешний вид электродов. Электрод может выглядеть сухим, но при этом содержать достаточно поглощённой влаги для повышения уровня диффузионно-подвижного водорода.
Сушка или повторная прокалка допускаются только в том случае, если это разрешено спецификацией на сварочный материал и инструкциями изготовителя. Важны требуемая температура, время выдержки и допустимое число повторных прокалок. Чрезмерный нагрев может повредить связующие вещества, изменить характеристики покрытия или привести к тому, что электрод больше не будет соответствовать предусмотренному состоянию. Многократное перемещение электродов между горячим шкафом и холодной влажной рабочей зоной также является ненадлежащей практикой: до использования электрода на нём может образоваться конденсат.
Обозначение не освобождает от этих требований. Например, электрод AWS E7018 не гарантирует низкий риск для соединения, если электроды всю ночь находились на открытом воздухе; аналогично, классификация по диффузионно-подвижному водороду «H8» не заменяет контроля предварительного подогрева, степени стеснения деформаций, химического состава стали и погонной энергии. ISO 3690:2018 устанавливает методы отбора проб и аналитические процедуры для измерения диффузионно-подвижного водорода в металле шва, выполненного дуговой сваркой мартенситных, бейнитных и ферритных сталей. Это измерение характеризует состояние наплавленного металла шва в рамках определённого метода испытаний; оно не сертифицирует каждый сварной шов, выполненный на объекте с использованием того же продукта.
Сварочные материалы следует выдавать в количествах, которые могут быть использованы в течение разрешённого периода воздействия окружающей среды. Повреждённые упаковки, влажный флюс, ржавая проволока, а также электроды с растрескавшимся, вздувшимся или отслаивающимся покрытием должны помещаться в карантин. Сварщикам также необходимы чистые сухие перчатки и лотки для хранения. Прикосновение влажными перчатками к покрытому концу электрода может непосредственно добавить влагу в покрытие.
Длина дуги, состояние поверхности и защитный газ
Короткая стабильная дуга обычно уменьшает атмосферное загрязнение и ограничивает количество влаги, содержащей водород, которая попадает в сварочную ванну. Чрезмерная длина дуги повышает её воздействие на воздух, увеличивает разбрызгивание и может нарушить стабильность газовой защиты. Она также изменяет проплавление и производительность наплавки, поэтому правильной остаётся длина, указанная для конкретного процесса и сварочного материала, а не произвольно выбранный минимум. При ручной дуговой сварке покрытыми электродами длинная дуга часто является следствием недостаточно качественной техники и может приводить не только к повышенному поглощению водорода, но и к образованию пор.
Процессы в среде защитного газа требуют такой же дисциплины. Баллоны с защитным газом, редукторы, шланги, расходомеры и горелки должны быть сухими и не иметь утечек. Утечка на стороне всасывания газовой линии может втягивать влажный воздух в поток, не вызывая очевидной внешней потери газа. Чрезмерный расход может вызвать турбулентность и вовлечение воздуха, тогда как недостаточный расход оставляет ванну незащищённой. Необходимо контролировать сквозняки, ветер, угол наклона горелки, вылет электрода или проволоки и преждевременное прекращение подачи защитного газа. Чистота газа и заданный состав газовой смеси имеют значение, особенно если небольшие добавки кислорода или углекислого газа влияют на поведение дуги и поверхностные реакции.
Поверхности соединения необходимо очищать до чистого прочного металла с металлическим блеском, если это предусмотрено технологией. Масло, смазка, краска, клей, остатки смазочно-охлаждающей жидкости, чернила маркера, соли, влажная абразивная пыль и продукты коррозии могут вводить водород или препятствовать надёжному сплавлению. Ржавчина и окалина не являются эквивалентом чистой стали. Особенно опасен конденсат, когда холодный лист переносят в тёплую влажную зону: соединение может выглядеть сухим, но иметь тонкую водяную плёнку. Предварительный подогрев должен повысить температуру поверхности выше соответствующего значения, обеспечивающего запас относительно точки росы, а не просто прогреть середину толстого элемента.
Контролируемая наплавка включает правильные скорость перемещения, силу тока, напряжение, скорость подачи проволоки, размер валика, очистку между проходами и последовательность выполнения швов. Большие медленно наплавляемые объёмы металла не снижают риск растрескивания автоматически. В 2024 году TWI сообщил, что повышение температуры предварительного подогрева, как правило, даёт водороду больше времени для выхода и замедляет охлаждение, тогда как чрезмерная погонная энергия может увеличить удержание водорода в металле шва за счёт увеличения расстояний диффузии и сокращения времени, доступного для диффузии. Поэтому погонная энергия должна оставаться в пределах, установленных аттестованной технологией.
Источники водорода помимо электрода
Электрод или флюс — лишь одна составляющая водородного баланса. Влага на кромках листов, подкладных планках, зажимах, керамических приспособлениях и временных креплениях может попасть в дугу. Сжатый воздух, используемый для очистки, способен переносить масло или воду из компрессора, находящегося в ненадлежащем состоянии. Влажные шлифовальные круги, сырые абразивные салфетки и маркировочные материалы на водной основе могут оставлять остатки, нагревающиеся во время сварки. Оцинкованные покрытия и другие виды обработки поверхности выделяют дополнительные пары и могут требовать удаления в соответствии с применимыми требованиями безопасности и технологией сварки.
Водород может поступать и из окружающей среды, в которой выполняется сварка. Дождь, конденсат, высокая влажность, влажная изоляция и незащищённые газовые линии сводят на нет систему применения сухих сварочных материалов. Соединение может быть очищено в начале смены, а затем загрязниться в ожидании работ под брезентом или на открытом воздухе. В технологической документации должны быть определены меры защиты, необходимость повторной очистки поверхности и условия, при которых сварку необходимо остановить.
История эксплуатации создаёт другую проблему. Водород, поглощённый во время травления, катодной защиты, эксплуатации в среде, содержащей сероводород, коррозии или работы при повышенном давлении, может сохраняться в основном металле. Этот остаточный водород нельзя выявить простой проверкой новой партии электродов, и его невозможно устранить заменой одного обозначения сварочного материала на другое. Исследования сталей, насыщенных водородом, показали, что для стали 2¼Cr-1Mo при ремонте может потребоваться повышение температуры предварительного подогрева на 130 °C из-за водорода, сохранившегося после эксплуатации. Такие работы могут потребовать обработки для выделения водорода, длительной выдержки, консервативного предварительного подогрева, контролируемой температуры между проходами и аттестованной технологии ремонта.
Последующий подогрев или замедленное охлаждение могут дать водороду время для перемещения до того, как он окажется заперт в твёрдом участке, находящемся под напряжением. Рекомендации BS EN 1011-2 связывают такую практику с контролем скорости охлаждения, тогда как ISO 17642-1:2004 устанавливает общие принципы разрушительных испытаний на холодное растрескивание сварочных материалов, основного металла и металла шва. Эти меры являются технологическими средствами контроля, а не заменой инспекционного контроля. Замедленное холодное растрескивание может проявиться через несколько часов после сварки, поэтому визуальный контроль сразу после наплавки не доказывает отсутствие трещин в соединении.
Жёсткость закрепления, конструкция сварного соединения и остаточные напряжения
Для водородного растрескивания после наличия водорода и восприимчивой твёрдой микроструктуры необходимо третье условие: растягивающее напряжение. В рекомендациях TWI за 2024 год этот механизм описывается как совместное присутствие водорода, твёрдой и хрупкой структуры, а также растягивающего напряжения. В Белой книге IIW (2023) используется такое же разделение: содержание водорода, восприимчивость микроструктуры и остаточное растягивающее напряжение названы тремя основными факторами, контролирующими водородное растрескивание сварных соединений высокопрочной стали.
Это напряжение может возникать из-за самого компонента, процесса сварки или обоих факторов одновременно. Соединение в целом может находиться ниже номинального предела текучести, тогда как небольшой участок рядом со сварным швом испытывает значительно более высокое локальное напряжение. Затем водород перемещается к ловушкам, таким как неметаллические включения, границы бывших аустенитных зёрен, мартенситные участки и несплошности сварного шва. Если локальное растягивающее напряжение превышает сопротивление этого участка, трещина может возникнуть во время охлаждения или спустя несколько часов после сварки. Это замедленное холодное растрескивание, а не горячее растрескивание, которое формируется при наличии расплавленного или частично затвердевшего металла.
Зазоры в корне, сборка и локальная жёсткость закрепления
Подготовка соединения влияет не только на объём наплавленного металла. Слишком малый зазор в корне может препятствовать надлежащему проплавлению корня и вынуждать сварщика увеличивать сварочный ток, длину дуги или амплитуду манипуляций, чтобы перекрыть соединение. Слишком большой зазор требует наложения крупного корневого прохода или чрезмерного усиления, увеличивая усадку и усилие, необходимое для стягивания элементов. Ни одно из этих условий не является безопасным само по себе. Заданные зазор, притупление корня, угол разделки и соосность необходимо сохранять по всей длине соединения, а не предполагать на основании нескольких приемлемых измерений.
Плохая сборка создаёт локальную жёсткость закрепления, поскольку при усадке сварной шов должен компенсировать размерные отклонения. Смещение кромок по высоте, перекрученный пояс или лист, принудительно прижатый струбцинами, могут оставить изгибное напряжение рядом со швом ещё до охлаждения соединения. Дополнительную сложность создают прихватки: прихватки недостаточного размера или с трещинами могут стать частью окончательного шва, тогда как чрезмерно прочные прихватки препятствуют перемещению элементов по мере развития усадки.
Особенно высокая жёсткость закрепления возникает там, где короткий сварной шов соединяет толстый материал с крупной жёсткой конструкцией. К таким случаям относятся кронштейны, приваренные к обечайкам сосудов под давлением, рёбра жёсткости, установленные вблизи концов полок, элементы крановых конструкций с коробчатыми углами и ремонтные работы внутри существующей рамы. Окружающая сталь не может свободно деформироваться, поэтому продольная и поперечная усадка сварного шва преобразуется в растягивающее напряжение. Узкая накладка, приваренная с трёх или четырёх сторон, может создавать значительную концентрацию напряжений у незаваренного окончания.
Геометрия соединения способна усиливать этот эффект. Резкие изменения толщины, острые внутренние углы, малые размеры переходов у подошвы шва и близко расположенные сварные швы концентрируют напряжения, а также могут формировать твёрдые участки зоны термического влияния вследствие быстрого охлаждения. Плавный переход, достаточный доступ для сварки и расположение окончания шва вдали от угла с высокой нагрузкой снижают пиковое напряжение. Выбор конструкции может ограничиваться требованиями усталостной прочности, коррозионным припуском, правилами для границ сосудов под давлением, доступностью или необходимостью сохранить существующее присоединение; поэтому снижение жёсткости закрепления является конструктивным решением, а не универсальным производственным предписанием.
Если это допускается, больший радиус в корне, менее жёсткая конструкция присоединения или размещение сварного шва с нейтральной стороны элемента могут снизить локальное напряжение. Временные силовые накладки и струбцины могут удерживать соосность во время наплавки, однако они не должны настолько жёстко фиксировать соединение, чтобы вся усадка оказалась запертой. Кроме того, необходимо заранее предусмотреть их удаление. Срезание временной накладки может оставить выемку или привести к образованию нового ремонтного шва с высокой жёсткостью закрепления; в обоих случаях требуются контролируемая обработка и контроль.
Остаточные растягивающие напряжения после сварки
При охлаждении металл сварного шва сокращается. Горячий металл шва окружён более холодным основным материалом, который препятствует этой усадке; в результате в сварном шве и прилегающей зоне термического влияния обычно формируются продольные и поперечные остаточные растягивающие напряжения, уравновешиваемые сжимающими напряжениями на большем удалении. Пиковые значения зависят от толщины сечения, формы соединения, погонной энергии, последовательности наплавки и способности конструкции свободно перемещаться.
Остаточные напряжения имеют значение, поскольку водородное растрескивание часто носит локальный характер. Небольшой твёрдый участок зоны термического влияния может содержать мало водорода в абсолютном выражении, но всё же растрескаться, если именно в нём совпадут растягивающее напряжение и повышенная концентрация водорода. Напряжение может увеличиваться под действием внешней нагрузки, однако для возникновения трещины соединение не обязательно должно находиться в эксплуатации. Одних остаточных сварочных напряжений может быть достаточно для создания значительной части движущей силы разрушения. Поэтому трещина может появиться под подошвой сварного шва или вдоль зоны термического влияния после охлаждения компонента и перераспределения водорода.
Конечное напряжённое состояние сварного шва нельзя надёжно предсказать только по его размеру. Тяжёлый облицовочный проход может добавить металл и тепло, одновременно увеличив поперечную усадку. Напротив, технология с низкой погонной энергией может привести к образованию узкой, быстро охлаждаемой зоны термического влияния с твёрдым продуктом превращения. Предварительный подогрев и контроль температуры между проходами регулируют охлаждение и перемещение водорода, но не устраняют жёсткость закрепления. Рекомендации BS EN 1011-2, обобщённые SteelConstruction.info в 2024 году, предусматривают контроль охлаждения и поддержание предварительного или последующего подогрева, чтобы водород мог переместиться до того, как окажется захваченным в твёрдых областях, испытывающих напряжение. Эта мера наиболее эффективна, если конструкция соединения не создаёт чрезмерной жёсткости закрепления.
Термическая обработка после сварки может снизить остаточные напряжения и отпустить восприимчивые микроструктуры, если это допускается материалом, толщиной и требованиями к эксплуатации. Она не заменяет качественную сборку или технологию с низким содержанием водорода и может быть непрактичной для крупногабаритных конструкций или полевых ремонтов. Контроль также имеет ограничения: обнаружение трещины после сварки не доказывает, что проблема напряжений была устранена.
Планирование последовательности и наплавки
Последовательность сварки определяет, где накапливается усадка. Если сварные швы непрерывно выполнять от одного конца длинной конструкции, уже сваренный участок может вытянуть оставшуюся часть соединения из соосного положения и оставить последний шов с высокой жёсткостью закрепления. Запланированная последовательность позволяет распределить усадку, сохранить доступ и дать ранее выполненным швам остыть до того, как соседние швы добавят новые напряжения.
Часто предпочтительна сбалансированная наплавка. Сварка попеременно с обеих сторон двустороннего соединения, перемещение от центра к концам или применение обратноступенчатой последовательности могут уменьшить деформацию и предотвратить блокирование конструкции вследствие односторонней усадки. Эти методы не являются взаимозаменяемыми для любой конструкции: обратноступенчатая схема изменяет направление перемещения, но автоматически не снижает погонную энергию и риск водородного растрескивания. В технологической документации должны быть указаны размер прохода, температура между проходами, необходимое время выдержки и порядок выполнения сварных швов.
Крупные присоединения обычно разделяют на этапы, чтобы ни один короткий участок не воспринимал всю усадку при жёстком закреплении. Сварные швы, сходящиеся в углу, следует выполнять в такой последовательности, чтобы не запирать последний замыкающий шов между жёсткими, уже подвергшимися усадке элементами. Прерывистая сварка может уменьшить накопление тепла, однако чрезмерно большие интервалы между сегментами способны привести к образованию холодных участков и неравномерной жёсткости закрепления; заданную минимальную температуру предварительного подогрева необходимо поддерживать в каждой начальной точке.
Временные присоединения, предварительная деформация и управляемое поддомкрачивание могут обеспечить конструкции возможность перемещения, если это допускается расчётами и условиями доступа. Предварительная деформация не является решением, если она лишь переносит напряжение на другой элемент. При ремонтных работах существующий компонент может содержать эксплуатационный водород, изменённую микроструктуру и остаточные напряжения от предыдущих ремонтов. TWI сообщает, что в одном эксперименте для стали 2¼Cr-1Mo, предварительно насыщенной водородом, потребовалось увеличить температуру предварительного подогрева на 130 °C, что показывает, почему последовательность, выбранная для нового листа, может быть небезопасной для стали, подвергавшейся эксплуатации.
Практическая цель заключается не в полном устранении жёсткости закрепления, что редко возможно. Необходимо избегать резкой локальной жёсткости закрепления, распределять усадку, поддерживать правильную геометрию и согласовывать процедуру охлаждения и контроля водорода с фактической конструкцией соединения. ISO 17642-1:2004 устанавливает принципы разрушительных испытаний на холодное растрескивание сварочных материалов, основного материала и металла шва; такие испытания могут выявить чувствительность к жёсткости закрепления, которую невозможно предсказать только по номинальному содержанию углерода.
Применение EN 1011-2 к ферритным Сталям
NF EN 1011-2 устанавливает системную основу для рекомендаций по Сварке ферритных Сталей, включая углеродисто-марганцевые, низколегированные, термомеханически прокатанные, нормализованные, а также закалённые и отпущенные марки. Его цель заключается не в назначении одной универсальной температуры предварительного подогрева для целого семейства Сталей. Стандарт связывает химический состав Стали, содержание водорода, погонную энергию, предварительный подогрев и температуру между проходами с условиями охлаждения и превращений, определяющими возникновение холодных трещин, вызванных водородом.
Это различие имеет большое значение. Сварное Соединение растрескивается, когда совпадают несколько условий: присутствует водород, в Сварном шве или зоне термического влияния (ЗТВ) формируется твёрдая и хрупкая структура, склонная к растрескиванию, а на эту область воздействуют растягивающие напряжения. TWI выявил это трёхкомпонентное условие в своих рекомендациях 2024 года по водородным трещинам в Сталях. International Institute of Welding конкретизировал тот же механизм в своей White Paper 2023 года, определив содержание водорода, остаточные растягивающие напряжения и склонность микроструктуры к растрескиванию как три основных фактора, определяющих водородное растрескивание Сварных швов высокопрочных Сталей.
Таким образом, стандарт поддерживает оценку риска, а не использование упрощённых решений. Рекомендацию, разработанную для EN 10025-2 S355J2, нельзя автоматически переносить на EN 10083-3 42CrMo4, EN 10028-2 P355GH или на конструкционную марку с закалкой и отпуском, имеющую аналогичную номинальную прочность. До того как расчёт по Method B или выбор параметров приобретут смысл, необходимо знать данные сертификата на конкретную марку, толщину изделия, геометрию Соединения, процесс Сварки, классификацию присадочного материала, степень закрепления и историю эксплуатации.
Оценка химического состава Стали и склонности к растрескиванию
Химический состав влияет на свариваемость главным образом через его воздействие на прокаливаемость и микроструктуру, формирующуюся при охлаждении ЗТВ. Углерод имеет важное значение, однако одно лишь содержание углерода является недостаточным критерием предварительной оценки. Марганец, хром, молибден, никель, медь, ванадий, бор и состояние поставки Стали также могут изменять критические условия охлаждения. Две Стали с близким содержанием углерода могут давать существенно различающуюся твёрдость ЗТВ из-за различий в легирующих системах и предшествующей термической обработке.
Показатели углеродного эквивалента полезны для сравнения склонности к растрескиванию, но остаются лишь показателями. Более высокое эквивалентное значение обычно указывает на большую прокаливаемость и повышенную вероятность образования мартенсита или твёрдого бейнита при Сварке в условиях закрепления. Однако без учёта соответствующего уровня водорода, скорости охлаждения, погонной энергии и степени закрепления оно не позволяет прогнозировать растрескивание. Низколегированная Сталь для сосудов под давлением, такая как 2¼Cr-1Mo, может требовать более жёстких мер контроля, чем Сталь с меньшим содержанием легирующих элементов, даже при сопоставимом номинальном содержании углерода.
Толщина также изменяет результаты оценки. Толстая плита или Соединение с высокой теплопроводностью быстро отводит тепло, сокращая время, доступное для диффузии водорода, и повышая вероятность образования твёрдой ЗТВ. Угловой Сварной шов в жёстко закреплённом угловом Соединении имеет иной риск растрескивания, чем стыковой Сварной шов на свободно сокращающейся плите. Зазор в корне, размер Сварного шва, качество прихваток, последовательность наложения швов и приваренные элементы изменяют локальную степень закрепления и концентрацию напряжений.
Необходимо учитывать историю материала. Водород, поступивший в Сталь во время эксплуатации, может сохраняться в ней и повышать риск растрескивания при ремонте. Исследования Сталей, насыщенных водородом, включая 2¼Cr-1Mo, показали, что сохранившийся эксплуатационный водород мог потребовать повышения температуры предварительного подогрева на 130 °C. Этот результат не является общим температурным правилом; он демонстрирует, почему технологию изготовления нового листа нельзя просто применять к подвергавшемуся воздействию водорода сосуду или компоненту трубопровода. Могут потребоваться обработка для выделения водорода, длительный нагрев, низководородные расходные материалы и дополнительный контроль.
Испытания на холодное растрескивание могут быть полезны, когда стандартная оценка не даёт однозначного результата. ISO 17642-1:2004 описывает принципы разрушающих испытаний металлических материалов, Сваренных дуговой Сваркой, и методы оценки чувствительности к растрескиванию расходных материалов, основного материала и металла Сварного шва. Такие испытания дополняют, но не заменяют технологию, основанную на фактических условиях Соединения и эксплуатации.
Водород, предварительный подогрев и параметры между проходами
Водород, поступающий в Сварной шов, имеет несколько источников: влага в электродах или флюсе, загрязнения на Соединении, воздействие защитного газа или окружающей среды, а также обращение с расходными материалами. ISO 3690:2018 устанавливает процедуры отбора проб и анализа для измерения диффузионно-подвижного водорода в металле Сварных швов ферритных, бейнитных и мартенситных Сталей, выполненных дуговой Сваркой с применением присадочного материала. Измеренное значение относится к металлу Сварного шва, полученному в заданных условиях испытания и обращения с материалами; его не следует смешивать со всем водородом, присутствующим в ЗТВ, или с водородом, сохранившимся в основном материале после эксплуатации.
Предварительный подогрев оказывает два полезных воздействия. Он замедляет охлаждение ЗТВ, снижая вероятность формирования твёрдой структуры, склонной к растрескиванию, и даёт водороду больше времени для выхода из области Сварки до того, как напряжения станут критическими. Поддержание заданной температуры между проходами продлевает это воздействие в многопроходном Сварном шве. Рекомендации BS EN 1011-2, обобщённые SteelConstruction.info, связывают предварительный или последующий нагрев с миграцией водорода из твёрдых областей, находящихся под напряжением.
Предварительный подогрев не является универсальным средством устранения проблемы. Если Соединение остаётся сильно закреплённым, поступление водорода велико или Сталь образует очень твёрдую ЗТВ, даже внешне достаточная температура может оказаться неэффективной. Чрезмерный предварительный подогрев также способен создать проблемы: он может увеличить размер ЗТВ, снизить производительность, изменить ударную вязкость и усилить деформации. В 2024 году TWI сообщил, что увеличение погонной энергии не всегда снижает водородное растрескивание. Хотя более медленное охлаждение может уменьшить твёрдость ЗТВ, чрезмерная погонная энергия способна повысить удержание водорода в металле Сварного шва за счёт увеличения расстояний диффузии и сокращения времени, доступного для выхода водорода.
Поэтому температура между проходами должна контролироваться как диапазон, а не рассматриваться как формальное продолжение предварительного подогрева. Низкая температура между проходами может привести к тому, что следующий проход создаст быстрый термический цикл в холодном Соединении, содержащем водород. Высокое значение может вызвать чрезмерный рост зёрен или нежелательный характер фазовых превращений. Измерения следует выполнять в установленном месте рядом со Сварным швом, выдерживая достаточную паузу после Сварки, чтобы показание характеризовало Соединение, а не только наиболее горячую поверхность.
Последующий нагрев и отложенный контроль учитывают зависящий от времени характер дефекта. Водородное растрескивание может проявиться через несколько минут или часов после Сварки, часто уже после охлаждения Соединения. Выдержка Соединения при контролируемой температуре может способствовать выходу водорода, однако последующий нагрев не устраняет уже образовавшуюся трещину. Контроль является отдельной мерой: он обнаруживает результат риска растрескивания, а не предотвращает металлургические условия, которые его вызвали.
Method B и рекомендации по параметрам Сварки
Метод B Подход согласно EN 1011-2, связывающий химический состав, толщину, состояние по содержанию водорода, погонную энергию и тепловые пределы с выбором предварительного подогрева и температуры между проходами.
Method B стандарта EN 1011-2 — это подход, на который ссылается руководство Dillinger по параметрам Сварки. Он используется для установления связи между химическим составом и толщиной Стали, условиями по водороду, погонной энергией и необходимой температурой предварительного подогрева или между проходами для предполагаемого Сварного шва. Этот метод следует понимать как структурированную процедуру выбора. Он не оправдывает копирование одной температуры из таблицы без проверки исходных данных.
В руководстве Dillinger объясняется основной тепловой баланс: предварительный подогрев замедляет охлаждение ЗТВ и одновременно способствует выходу водорода из Сварного Соединения. Выбранная погонная энергия затем влияет на время охлаждения, твёрдость ЗТВ, свойства металла Сварного шва, деформации и диффузию водорода. Эти переменные взаимодействуют. Увеличение погонной энергии может уменьшить твёрдость ЗТВ, но повысить удержание водорода в металле Сварного шва; её снижение может уменьшить общее тепловое воздействие, но привести к образованию более твёрдой ЗТВ. Ни одно из этих направлений не является автоматически более безопасным.
Применение Method B требует точного обозначения марки Стали и толщины, классификации по водороду или измеренного состояния по водороду для расходного материала, процесса Сварки, типа Соединения и степени закрепления, размера Сварного шва, диапазона погонной энергии, а также заданных пределов предварительного подогрева и температуры между проходами. Сушка и хранение электродов, чистота поверхности, защитная среда, длина дуги, последовательность проходов и технология выполнения прихваток должны соответствовать допущениям, лежащим в основе выбранной процедуры. Технологию, аттестованную для низководородного процесса, нельзя считать эквивалентной технологии с использованием влажного флюса или электродов, хранившихся ненадлежащим образом.
Результатом должна быть управляемая технологическая инструкция по Сварке, а не просто указание температуры предварительного подогрева. В ней следует установить способ измерения температуры, допустимый диапазон погонной энергии, максимальную температуру между проходами, требования к подготовке расходных материалов, минимальную выдержку перед контролем и необходимость последующего нагрева. Для ремонтируемого, толстого, сильно закреплённого или подвергавшегося эксплуатационному воздействию компонента до начала Сварки может быть обоснован технический анализ и испытание на содержание водорода.
Таким образом, NF EN 1011-2 служит основой для принятия решений при оценке свариваемости ферритных Сталей. Он рассматривает предварительный подогрев как часть взаимосвязанной системы контроля: снизить содержание водорода, не допустить формирования твёрдой структуры, склонной к растрескиванию, по возможности ограничить растягивающее закрепление, контролировать охлаждение и погонную энергию и предоставить водороду время для выхода. Именно поэтому одной и той же Стали с одинаковой номинальной маркой могут требоваться разные технологии для разных Соединений.
Испытания на холодные трещины и квалификация процедуры
Назначение разрушающих испытаний на холодные трещины
Разрушающие испытания на холодные трещины применяют для воздействия на сварное соединение условий, способных вызвать замедленное водородное растрескивание, с последующим исследованием сварного шва и зоны термического влияния (ЗТВ) на наличие трещин. Их цель заключается не только в проверке того, выглядит ли валик качественным сразу после сварки. Холодные трещины могут образовываться после охлаждения, иногда через несколько часов, когда диффузионно-подвижный водород перемещается в сварном соединении к твёрдым микроструктурам и участкам, испытывающим растягивающие напряжения.
ISO 17642-1:2004 устанавливает общие принципы разрушающих испытаний металлических материалов, сваренных дуговой сваркой, на склонность к образованию холодных трещин. В стандарте описывается применение методов испытаний для оценки чувствительности к растрескиванию сварочных материалов, основного материала и металла шва, а также объясняются механизмы образования трещин, которые должны воспроизводить эти испытания. Стандарт предоставляет основу для выбора и интерпретации методов испытаний; он не преобразует результат одного испытания в универсально безопасный предел для сварки.
Металлургическое состояние, подвергаемое проверке, определяется сочетанием трёх условий. TWI указал, что водород, твёрдая и хрупкая структура, склонная к растрескиванию, а также растягивающее напряжение являются необходимыми элементами водородного растрескивания стали. В Белой книге International Institute of Welding за 2023 год та же проблема описывается через содержание водорода, остаточные растягивающие напряжения и склонность микроструктуры к растрескиванию. Устранение одного фактора или его достаточное снижение может предотвратить образование трещин. Если же все три фактора усиливаются одновременно, соединение, выдержавшее мягкое испытание, может разрушиться в производственных условиях.
Таким образом, разрушающее испытание может предусматривать повышенную жёсткость закрепления, надрезной эффект, быстрое охлаждение или намеренно неблагоприятную геометрию соединения. К типичным результатам относятся трещины в металле шва, продольные или поперечные трещины вблизи границы сплавления, а также трещины в ЗТВ, которые могут быть не видны на поверхности. Часто требуется металлографическое исследование шлифа. Образец, который при визуальном контроле кажется приемлемым, может содержать короткие внутренние трещины, а образец с единственной небольшой трещиной всё равно может показать, что выбранные материал и процедура имеют узкий запас безопасности.
Измерение содержания водорода дополняет испытания на трещины, но не заменяет их. ISO 3690:2018 устанавливает процедуры отбора проб и анализа для определения диффузионно-подвижного водорода в металле шва, полученном дуговой сваркой с использованием присадочного материала для мартенситных, бейнитных и ферритных сталей. Такое измерение относится к водороду, выделившемуся из металла шва в заданных условиях испытания. Оно не определяет непосредственно количество водорода, уже поглощённого старой листовой сталью, водорода, удерживаемого в ЗТВ, или водорода, поступившего в материал в процессе эксплуатации.
Это различие имеет важное значение при ремонтных работах. Водородонасыщенные стали C-Mn и Cr-Mo могут сохранять водород, поглощённый во время эксплуатации, и этот водород может добавляться к водороду, вводимому при сварке. В одном опубликованном эксперименте со сталью 2¼Cr-1Mo сохранённый эксплуатационный водород был связан с необходимостью увеличить температуру предварительного подогрева на 130 °C. Этот результат предостерегает от трактовки электрода с низким содержанием водорода или обычного значения диффузионно-подвижного водорода как доказательства безопасности сварки эксплуатировавшегося сосуда.
Чувствительность испытания и поведение в производственных условиях
Испытание на холодные трещины представляет собой сравнение в заданных условиях. Оно не гарантирует, что в производственном соединении не возникнут трещины. Испытательный шов может быть выполнен в более жёстких условиях, чем производственное соединение, например при большей жёсткости закрепления или меньшей погонной энергии. В таком случае положительный результат может служить полезным доказательством того, что процедура выдерживает эти условия. И наоборот, испытание может оказаться менее жёстким, если испытательная пластина тоньше, сварочный материал суше, уровень водорода ниже или охлаждение медленнее, чем в производстве. Тогда положительный результат мало говорит о другом соединении.
Переменные, определяющие сопоставимость, должны оставаться представительными. К ним относятся марка стали и состояние изделия, толщина, подготовка соединения, пространственное положение при сварке, классификация сварочного материала и условия его хранения, измеренное состояние по водороду, погонная энергия, предварительный подогрев, температура между проходами, жёсткость закрепления и история охлаждения. Химический состав стали влияет на прокаливаемость и продукты превращения; толщина и геометрия соединения влияют на тепловой поток; жёсткость закрепления определяет растягивающие напряжения, возникающие при усадке шва. Изменение любой из этих характеристик может изменить результат.
История охлаждения заслуживает особого внимания. В стали с высоким углеродным эквивалентом при быстром охлаждении в ЗТВ могут образовываться твёрдый мартенсит или твёрдая бейнитная структура. Предварительный подогрев замедляет это охлаждение и может уменьшить количество или твёрдость склонных к растрескиванию продуктов превращения. Кроме того, он даёт водороду больше времени для выхода до того, как сварное соединение достигнет более низкой температуры и состояния с меньшей проницаемостью. Руководство Dillinger, применяющее Method B стандарта EN 1011-2, описывает этот двойной эффект: предварительный подогрев замедляет охлаждение ЗТВ и одновременно способствует выходу водорода из сварного соединения.
Однако это не делает предварительный подогрев универсальным средством защиты. В 2024 году TWI сообщил, что повышение температуры предварительного подогрева обычно способствует выходу водорода и снижает скорость охлаждения, но чрезмерная погонная энергия может увеличить удержание водорода в металле шва за счёт увеличения расстояния диффузии и сокращения времени, доступного для диффузии. Поэтому крупный медленно выполняемый шов может создавать иное распределение водорода, чем меньший шов, выполненный при более низкой погонной энергии. Температура между проходами также может изменять последовательные термические циклы, рост зёрен, характер превращений и время, в течение которого водород остаётся подвижным.
Испытание должно также отличать замедленное холодное растрескивание от горячего растрескивания. Горячие трещины образуются во время затвердевания или при высокой температуре, часто вследствие сегрегации и механизмов, связанных с жидкими прослойками. Холодные трещины образуются после охлаждения, обычно в твёрдых, напряжённых участках или рядом с ними, и могут возникать с задержкой. Визуально качественное соединение сразу после сварки не является доказательством отсутствия водородного растрескивания.
Положительный результат испытания также не означает автоматически неприемлемость для производства. Испытание может намеренно усиливать жёсткость закрепления, чтобы ранжировать два сварочных материала или две процедуры. Его ценность заключается в выявлении относительной чувствительности и определении того, какая регулируемая переменная имеет значение. Результат становится содержательным только в том случае, если в отчёте об испытании зафиксированы задержка до контроля, метод определения местоположения трещин, порядок изготовления шлифов, состояние по водороду, термический цикл и схема закрепления.
Когда квалификационные данные имеют значение
Квалификационные данные важны, когда последствия замедленной трещины могут быть серьёзными, когда соединение имеет высокую степень закрепления или когда производственные условия отличаются от установленной сварочной практики. Они особенно важны для высокопрочных сталей, толстых сечений, сталей с высоким углеродным эквивалентом, изготовления при низких температурах, ремонта оборудования, работающего под давлением, и компонентов, поглотивших водород во время эксплуатации. Не следует предполагать, что процедура, квалифицированная на чистой новой листовой стали, распространяется на водородонасыщенный материал.
Квалификация процедуры должна связывать разрушающее испытание с фактическими параметрами сварочного процесса. В документации следует указывать обозначение стали, диапазон толщин, обозначение сварочного материала, порядок его сушки и хранения, сварочный ток и скорость перемещения, погонную энергию, температуру предварительного подогрева, температуру между проходами, условия закрепления и любую последующую термообработку или обработку для выделения водорода. Интервал охлаждения и задержку до контроля следует регистрировать, а не выводить косвенно.
EN 1011-2, включая положения для ферритных сталей, связывает предотвращение растрескивания с химическим составом стали, содержанием водорода, погонной энергией, предварительным подогревом и температурой между проходами. В руководстве BS EN 1011-2 также рекомендуется контролировать скорость охлаждения и поддерживать предварительный или последующий подогрев, чтобы водород мог переместиться от сварного шва до того, как окажется запертым в твёрдых, напряжённых участках. Эти меры относятся к управлению процедурой и не заменяют контроль. Неразрушающий контроль может обнаружить трещину после сварки, но не может доказать, что до её образования процедура обладала достаточным запасом безопасности.
Если история эксплуатации неизвестна, квалификационное испытание может потребовать воспроизведения как состояния исходного материала, так и предполагаемого состояния с поглощённым водородом. Это может включать отбор проб стали, измерение содержания соответствующего водорода, проведение контролируемой обработки для его выделения или испытание с консервативным термическим циклом. Выбранные доказательства должны соответствовать риску отказа. Простое сравнительное испытание может быть достаточным для выбора сварочного материала; для квалификации ремонтной процедуры может потребоваться испытание на замедленные трещины при жёстком закреплении с последующим металлографическим исследованием.
Поэтому обоснованное решение заключается не в утверждении «предварительный подогрев применялся, значит, растрескивание предотвращено». Оно состоит в том, что заданные сталь, состояние по водороду, микроструктура, напряжённое состояние и термическая история были испытаны совместно, а в производстве эти переменные будут поддерживаться в пределах квалифицированного диапазона.
Наводороженная Сталь при Ремонте и Модификации
Сосуд, трубопровод, сопло или компонент, работающий под давлением, который эксплуатировался в водородной среде, — это не просто «старая листовая сталь». Ремонтный сварной шов может выполняться на стали, в которой за годы воздействия изменились содержание водорода, количество ловушек, остаточные напряжения и локальная микроструктура. Поэтому процедура, аттестованная на новом материале, может недооценивать риск замедленного технологического растрескивания.
Водородное растрескивание вызывается не только водородом. TWI выделяет три условия, которые должны действовать совместно: водород, твердая и хрупкая структура, чувствительная к растрескиванию, и растягивающее напряжение. В Белой книге IIW (2023) тот же механизм описывается через содержание водорода, остаточные растягивающие напряжения и чувствительность микроструктуры. Ремонт одновременно создает все три фактора риска. Сварка формирует источник водорода, быстрое охлаждение может привести к образованию твердых участков ЗТВ, а жесткое закрепление вокруг существующего сосуда или приварного элемента может создавать высокие растягивающие напряжения по мере усадки шва.
Речь идет о замедленном холодном растрескивании, а не о горячем растрескивании. Горячие трещины образуются при затвердевании при высокой температуре и связаны главным образом с ликвацией по жидким прослойкам и особенностями затвердевания металла шва. Трещины, обусловленные водородом, могут появиться через несколько часов после сварки, часто в ЗТВ или под валиком шва после охлаждения соединения. Поэтому контроль сразу после сварки может не выявить дефект.
Водород, абсорбированный во время предшествующей эксплуатации
В ремонтной ситуации водород имеет два различных источника. Первый — водород, поступающий в процессе сварки: влага в электродах или флюсе, загрязнения на соединении, влажное оборудование для подачи защитного газа, поверхностные масла и водородсодержащие соединения в атмосфере дуги. ISO 3690:2018 устанавливает процедуры отбора проб и анализа для измерения диффузионно-подвижного водорода в металле дугового шва, выполненного с присадочным материалом для мартенситных, бейнитных и ферритных сталей. Это измерение важно, однако оно не характеризует каждый атом водорода, уже находящийся в компоненте.
Второй источник — водород, абсорбированный во время эксплуатации. Водород может проникать в сталь при воздействии влажной сероводородной среды, в результате коррозионных реакций, катодной защиты, воздействия водорода под высоким давлением или технологических потоков, содержащих водород. Часть водорода остается подвижной и может диффундировать к недавно нагретой зоне ремонта. Другая часть удерживается на включениях, дислокациях, границах раздела, частицах карбидов, расслоениях или других ловушках. Нагрев может высвободить часть накопленного водорода, тогда как термический цикл и поле напряжений при сварке могут направить его к твердой области, находящейся под напряжением.
Эксплуатационное воздействие может изменять сталь не только с точки зрения содержания водорода. Отпускная хрупкость, укрупнение карбидов, ползучее повреждение, обезуглероживание, локальная коррозия, водородное расслоение и предыдущие ремонты могут изменить реакцию материала. Толщина, жесткость закрепления и фактический химический состав могут отличаться от данных, доступных инженеру по ремонту. Поэтому идентификация материала методом положительной идентификации и изучение истории эксплуатации являются частью оценки свариваемости, а не второстепенными административными процедурами.
Работы TWI по наводороженным сталям имеют особое значение, поскольку показали, что сохранившийся водород может повышать требуемую температуру предварительного подогрева при ремонте. В одном из описанных экспериментов со сталью 2¼Cr-1Mo водород, сохранившийся после эксплуатации, потребовал повышения температуры предварительного подогрева на 130 °C. Это результат конкретного исследования, а не универсальное расчетное значение для любого сосуда из стали 2¼Cr-1Mo или любого компонента, подвергавшегося воздействию водорода. Он демонстрирует масштаб возможного эффекта и опасность применения таблицы для сварки нового листового металла без учета предшествующей эксплуатации.
Компонент также может продолжать выделять водород во время и после сварки. Выделившийся газ может выходить неравномерно; критическими могут оставаться толстые участки, переходы у валиков шва, пересечения с приварными элементами и холодные области ЗТВ. При наличии признаков наводороживания по истории эксплуатации могут быть обоснованы анализ водорода, термодесорбционные исследования, металлографическое исследование и анализ условий эксплуатации.
Особенности ремонта сталей Cr-Mo и C-Mn
Стали C-Mn не становятся автоматически безопасными только потому, что содержание углерода в них умеренное. На превращения в ЗТВ влияют углеродный эквивалент, толщина листа, жесткость закрепления, уровень водорода, погонная энергия и скорость охлаждения. Сталь C-Mn с высоким углеродным эквивалентом, быстро охлаждаемая в условиях жесткого закрепления, может образовывать твердый бейнит или мартенсит. Даже низколегированная сталь с менее опасным химическим составом может растрескаться, если сварка выполняется влажными материалами, соединение имеет высокую жесткость закрепления или водород накопился в процессе эксплуатации.
Стали Cr-Mo требуют особой осторожности, поскольку легирующие добавки повышают прокаливаемость и при неподходящих тепловых условиях могут приводить к образованию чувствительных к растрескиванию структур ЗТВ. Марки 1¼Cr-½Mo и 2¼Cr-1Mo часто встречаются в оборудовании, работающем под давлением, однако требования к их ремонту зависят от толщины, состояния после термической обработки, рабочей температуры, истории деградации и применимого нормативного документа по изготовлению или ремонту. Одно только номинальное обозначение марки не определяет безопасную температуру предварительного подогрева.
Предварительный подогрев оказывает два основных воздействия. Он замедляет охлаждение ЗТВ, уменьшая вероятность образования твердого продукта превращения, и дает водороду больше времени для диффузии от сварного шва. Руководство Dillinger, применяющее Метод B стандарта EN 1011-2, непосредственно описывает эти эффекты. Однако предварительный подогрев не является универсальным решением. В 2024 году TWI сообщила, что чрезмерная погонная энергия может повышать удержание водорода в металле шва, поскольку водороду приходится преодолевать большее расстояние для диффузии, а общий термический цикл может обеспечивать меньше эффективного времени для его выхода. Чрезмерная погонная энергия также может увеличивать ЗТВ, снижать вязкость, изменять отпуск и ухудшать свойства компонента, ранее подвергавшегося термической обработке.
Поэтому ремонтная процедура должна ограничивать диапазон параметров, а не стремиться к максимально возможной температуре. Хранение электродов и флюсов должно осуществляться в соответствии с аттестованными условиями изготовителя, следует выбирать низководородные сварочные материалы, а подвергшиеся воздействию окружающей среды материалы — восстанавливать или браковать согласно применимой нормативной спецификации. Поверхности соединения должны быть сухими и очищенными от ржавчины, масла, краски, окалины и влаги. Параметры сварки должны ограничивать погонную энергию аттестованным диапазоном, а температура между проходами должна измеряться, а не определяться приблизительно.
Контроль водорода также взаимодействует с жесткостью закрепления. Небольшой угловой шов на жестком сопле может быть опаснее крупного шва на свободном листе с меньшей степенью закрепления. Последовательность сварки, сбалансированное наложение металла, возможность непрерывного нагрева и удаление временных приварных элементов могут снизить локальные растягивающие напряжения. ISO 17642-1:2004 описывает образование холодных трещин и принципы испытаний, применяемых для оценки чувствительности к растрескиванию сварочных материалов, основного металла и металла шва; квалификация процедуры должна учитывать фактическое сочетание материала, толщины, жесткости закрепления, сварочного материала и термического цикла.
Термообработка для выделения водорода и консервативные процедуры
Если предшествующее наводороживание подтверждается имеющимися данными, перед ремонтной сваркой может быть назначена термообработка для выделения водорода. Обычно такая обработка включает контролируемый нагрев и выдержку при температуре, выбранной ответственным инженером по сварке или материаловедению, с подтверждением равномерности температуры с помощью подходящих термопар. Ее цель — обеспечить миграцию подвижного и способного к выделению водорода из зоны ремонта без недопустимого отпуска, деформации, потери прочности или повреждения состояния оборудования, работающего под давлением. Такая обработка не заменяет удаление материала с водородными вздутиями или сильно деградировавшего материала и не может гарантировать удаление водорода, удерживаемого во всех ловушках.
Консервативная процедура может сочетать нагрев для выделения водорода, повышенную температуру предварительного подогрева, строгий контроль низководородных сварочных материалов, контролируемую температуру между проходами, ограниченную погонную энергию, последующий подогрев или замедленное охлаждение. Согласно руководству BS EN 1011-2, приведенному SteelConstruction.info, температуру предварительного или последующего подогрева следует поддерживать, чтобы водород мог диффундировать из сварного шва до того, как окажется захваченным в твердых областях, находящихся под напряжением. Компонент должен оставаться в заданном температурном диапазоне достаточно долго для выполнения необходимого теплового воздействия; охлаждение соединения между проходами может свести процедуру на нет.
После сварки необходим отложенный контроль. Визуальный контроль, магнитопорошковый контроль или другие методы контроля поверхности следует проводить только после установленной выдержки и периода охлаждения, а для сварных соединений границы давления может потребоваться объемный контроль. Положительный результат контроля сразу после наложения шва мало что доказывает, если контроль проводился до того, как водородное растрескивание успело развиться. Температура предварительного подогрева имеет значение, однако безопасное решение о ремонте должно основываться на совокупности данных: наличии водорода после эксплуатации, химическом составе и состоянии стали, содержании водорода в сварочных материалах, скорости охлаждения, погонной энергии, жесткости закрепления, термической обработке и отложенном контроле.
Контроль, задержка и несвоевременное выявление трещин
Почему водородное растрескивание развивается с задержкой
Холодное растрескивание, обусловленное водородом, может развиться после прекращения дуги. Это не тот дефект, который обязательно должен быть виден, пока сварочная ванна остается горячей. Во время сварки водород попадает в расплавленный металл шва из-за влаги, загрязнений поверхности, проблем с флюсом или защитным газом либо использования отсыревших сварочных материалов. По мере охлаждения соединения часть водорода диффундирует через металл шва и зону термического влияния (ЗТВ). Некоторая его часть достигает металлургических ловушек, включений, границ бывших аустенитных зерен, твердых продуктов превращения или участков с высокими остаточными напряжениями.
Для образования трещины необходимо сочетание водорода, восприимчивой твердой и хрупкой структуры и растягивающего напряжения, как указано TWI в его руководстве 2024 года. В Белой книге Международного института сварки за 2023 год та же взаимосвязь выражена через три основных фактора: содержание водорода, остаточное растягивающее напряжение и восприимчивость микроструктуры. Ограничение деформации со стороны соединения, усадочные напряжения, сборка, последовательность наложения швов и локальная геометрия могут создавать растягивающую составляющую даже при нулевой эксплуатационной нагрузке.
Таким образом, момент возникновения трещины зависит от диффузии и превращений, а не от простого отсчета времени, начинающегося после окончания сварки. Трещина может зародиться во время охлаждения, после достижения швом температуры окружающей среды или позднее, пока водород продолжает перемещаться к напряженному и восприимчивому участку. Трещины могут постепенно увеличиваться. Небольшая трещина у края шва может быть скрыта поверхностным окислением, брызгами металла, краской, следами шлифования или соседним проходом шва, прежде чем станет обнаруживаемой.
Непосредственная визуальная приемка доказывает лишь то, что в данный момент при данном доступе и с использованием данного метода контроля не было обнаружено видимого несовершенства. Она не подтверждает, что водород вышел из металла, что в ЗТВ не сформировалась хрупкая структура или что под поверхностью отсутствует трещина. Соединение может выглядеть качественным, одновременно содержать короткую подповерхностную трещину, которая позднее соединится с другой трещиной или выйдет на поверхность.
Предварительный подогрев не является универсальным средством устранения проблемы. Повышение температуры предварительного подогрева обычно замедляет охлаждение ЗТВ и дает водороду больше возможностей для выхода, тогда как поддержание температуры предварительного подогрева или последующий подогрев могут уменьшить количество водорода, захватываемого в твердых участках с высоким уровнем напряжений. Однако чрезмерное тепловложение может увеличить расстояния диффузии и сократить время, доступное для выхода водорода из металла шва, что в некоторых условиях повышает содержание остаточного водорода в металле шва. Необходимо совместно учитывать химический состав стали, толщину, тепловложение, скорость охлаждения, степень закрепления, состояние сварочных материалов и термическую историю.
Важно также различать водород, введенный при сварке, и водород, уже присутствующий в стали. Материал, находившийся в эксплуатации, может сохранять водород, поглощенный в результате коррозии, катодной защиты, работы в сероводородсодержащей среде или других условий эксплуатации. В исследовании стали 2¼Cr-1Mo, насыщенной водородом, сообщалось, что сохранение эксплуатационного водорода могло потребовать повышения температуры предварительного подогрева при ремонтной сварке на 130 °C. Это не является общим правилом для предварительного подогрева; данный пример показывает, почему при принятии решений по контролю и сварке необходимо учитывать не только новый шов, но и историю эксплуатации.

Сроки и доступность контроля
| Метод | Применение | Важное ограничение |
|---|---|---|
| Визуальный контроль | Видимые поверхностные трещины и дефекты профиля | Не позволяет надёжно обнаруживать внутренние трещины |
| Магнитопорошковый контроль | Поверхностные и подповерхностные трещины в ферромагнитной стали | Направление магнитного поля влияет на чувствительность |
| Капиллярный контроль | Выходящие на поверхность трещины на подходящих чистых поверхностях | Не позволяет обнаруживать внутренние трещины |
| Ультразвуковой контроль | Многие внутренние плоскостные несплошности | Зависит от ориентации, доступа и калибровки |
| Радиографический контроль | Некоторые объёмные и плоскостные несплошности | Узкие трещины, ориентированные вдоль пучка, могут обнаруживаться с трудом |
Сроки проведения контроля должны определяться применимой производственной или нормативной документацией по качеству, материалом и категорией соединения, технологией сварки и вероятными механизмами образования дефектов. Стандарты могут устанавливать, когда должно выполняться конкретное испытание, требуется ли поддержание температуры или последующий подогрев, а также подвергаются ли ремонтируемые участки дополнительному контролю. Единого периода ожидания, применимого ко всем сварным соединениям из стали, не существует, и произвольная задержка не может заменить технически обоснованный план контроля.
Цель отсроченного контроля заключается в том, чтобы возможный механизм холодного растрескивания успел развиться настолько, чтобы выбранный метод мог его обнаружить. Это отличается от задержки контроля, выполняемой исключительно по сложившейся практике. Ответственный инженер или нормативная документация могут учитывать марку стали, углеродный эквивалент, контроль содержания водорода, размер шва, степень закрепления, тепловложение, температуры предварительного подогрева и между проходами, толщину соединения, а также воздействие водорода на сталь во время эксплуатации.
Доступ определяет, что именно можно фактически проконтролировать. К краю шва может быть обеспечен доступ для непосредственного визуального контроля и магнитопорошкового контроля, тогда как корень может быть скрыт за подкладной планкой, внутренней приварной деталью, изоляцией или вторым компонентом. Трещина, ориентированная параллельно поверхности контроля, может давать сильный индикатор при одном методе, но слабый или пропущенный индикатор при другом. На результат влияют угол ввода преобразователя, направление сканирования, калибровка, состояние поверхности, покрытие, геометрия и квалификация оператора.
Визуальный контроль эффективен для выявления выходящих на поверхность трещин, неудовлетворительного профиля, подрезов, ожогов от дуги и видимых следов ремонта. Однако он не позволяет надежно обнаруживать узкие трещины под поверхностью. Магнитопорошковый контроль может быть высокочувствительным к поверхностным и подповерхностным трещинам в ферромагнитных сталях, но индикация зависит от направления магнитного поля. Трещина, параллельная приложенному полю, может создавать незначительную утечку магнитного потока; поэтому важно изменять направление поля. Контроль проникающими веществами может выявлять открытые на поверхность трещины на подходящих чистых поверхностях, но не обнаруживает внутреннюю трещину и непригоден в случаях, когда пенетрант не может проникнуть в несплошность.
Ультразвуковой контроль позволяет исследовать значительные объемы сварного соединения и может выявлять внутренние плоскостные трещины, однако интерпретация зависит от ориентации трещины, ее отражающей способности, возможности контроля с одной или обеих сторон, геометрии шва и квалификации методики. Радиографический контроль может выявлять некоторые плоскостные дефекты, однако узкую трещину, ориентированную вдоль пучка излучения, бывает трудно отличить, поскольку ее проецируемая ширина мала. Метод следует выбирать с учетом предполагаемых расположения и ориентации трещины, а не только потому, что он хорошо знаком специалистам.
Трещины, выходящие на поверхность, и внутренние трещины
Трещины, обусловленные водородом и выходящие на поверхность, часто возникают у края шва, в корне шва, в кратере или по границе сплавления — там, где высоки закрепление и концентрация напряжений. Они могут быть поперечными по отношению к шву, продольными, неправильной формы и ветвящимися. Трещина у края шва может оставаться скрытой под шлаком, брызгами, покрытием или более поздним наплавленным слоем. Шлифование может открыть ее, но также может удалить свидетельства дефекта, размазать узкое раскрытие или оставить геометрию, затрудняющую интерпретацию.
Внутренние трещины обнаружить сложнее. Они могут располагаться в ЗТВ, а не в металле шва, и поверхностный контроль может дать полностью отрицательный результат. Трещина корня под внутренней приварной деталью или трещина вдоль границы сплавления может потребовать ультразвукового или радиографического контроля либо удаления материала для разрушающего исследования. ISO 17642-1:2004 описывает образование холодных трещин и принципы испытаний для оценки склонности сварочных материалов, основного металла и металла шва к растрескиванию; этот стандарт предназначен для оценки восприимчивости, а не для признания производственного шва безопасным после одной визуальной проверки. ISO 3690:2018 отдельно устанавливает процедуры отбора проб и анализа для измерения диффузионно-подвижного водорода в металле шва, полученном дуговой сваркой мартенситных, бейнитных и ферритных сталей.
При обнаружении трещины до ремонта необходимо зафиксировать ее расположение и ориентацию. Специалист по контролю должен определить, является ли она горячей трещиной, холодной трещиной, обусловленной водородом, непроваром, несплавлением или другой несплошностью, поскольку корректирующие меры будут различаться. Удаление трещины и повторная сварка без контроля содержания водорода, охлаждения, закрепления и остаточного эксплуатационного водорода могут привести к повторному возникновению дефекта. Поэтому контроль не является окончательной заменой управления свариваемостью; он служит средством установить, действительно ли совокупность примененных мер контроля дала результат.
Процедура предотвращения растрескивания
Предотвращение водородного растрескивания начинается ещё до зажигания дуги. Технология сварки должна одновременно учитывать три условия: наличие водорода в соединении или его поступление в соединение, образование твёрдой и хрупкой микроструктуры, восприимчивой к растрескиванию, а также растягивающие напряжения от жёсткого закрепления или остаточных напряжений. TWI описывает это сочетание как необходимое условие водородного растрескивания, а International Institute of Welding (IIW) выделяет содержание водорода, остаточные растягивающие напряжения и восприимчивость микроструктуры как три основных фактора для сварных соединений высокопрочных сталей. Само по себе заданное значение температуры предварительного подогрева не устраняет ни одно из этих условий.
Сбор данных о материале, условиях эксплуатации и соединении
Сначала определяют стандарт на изделие, марку стали, состояние поставки, толщину, тип сварного соединения и историю ремонтов. Обозначения следует фиксировать точно, например S355J2+N по EN 10025-2, ASTM A516 Grade 70 или 2¼Cr-1Mo steel, если именно этот материал указан в спецификации. Нельзя судить о свариваемости только по содержанию углерода. Даже сталь с умеренным содержанием углерода может образовать твёрдую зону термического влияния (ЗТВ), если легирующие элементы, скорость охлаждения и толщина приводят к высокой прокаливаемости.
Получают данные ковшового или товарного анализа, включая содержание углерода, марганца, хрома, молибдена, никеля, меди, ванадия и любых микролегирующих добавок. Рассчитывают углеродный эквивалент, требуемый применимым стандартом или спецификацией на сварку. В EN 1011-2 обычно используется подход на основе углеродного эквивалента с учётом толщины, уровня водорода, погонной энергии и жёсткости закрепления. Полученное значение является исходным параметром для разработки технологии, а не числом, по которому свариваемость оценивается по принципу «годно/не годно».
Затем характеризуют соединение. Отмечают толщину в зоне сварки, влияние теплоотвода от присоединённых элементов, угол разделки, зазор в корне, наличие подкладки, длину шва, последовательность сварки и возможность доступа для подогрева. В высокожёстком соединении патрубка, накладки или замыкающего шва трещина может возникнуть при меньшем номинальном уровне водорода, чем в стыковом соединении со слабым закреплением. Прихваточные швы также необходимо учитывать: короткий, холодный или недостаточно просушенный прихват может стать первым местом образования трещины либо создать дополнительное закрепление для основного шва.
История эксплуатации требует отдельного внимания. Необходимо выяснить, эксплуатировалась ли сталь в условиях влажного сероводорода, воздействия водорода, воды под высоким давлением, катодной защиты или высокотемпературной водородной среды. Диффузионно-подвижный водород, внесённый электродом или дугой, отличается от водорода, накопившегося в основном металле в процессе эксплуатации. Последний может перемещаться при резке, строжке, предварительном подогреве и сварке, повышая риск технологического растрескивания даже при приемлемом результате испытаний сварочного материала. Для стали 2¼Cr-1Mo, насыщенной водородом, в одном опубликованном эксперименте было установлено, что требуемая температура предварительного подогрева может увеличиваться на 130 °C. Это значение не является общей поправкой; оно показывает, почему воздействие эксплуатационной среды необходимо исследовать, а не скрывать в универсальной таблице предварительного подогрева.
Оценивают восприимчивость с помощью применимой аттестации технологии сварки и, при необходимости, испытания на холодное растрескивание. ISO 17642-1:2004 устанавливает общие принципы разрушающих испытаний на холодное растрескивание металлических материалов, сваренных дуговой сваркой, и охватывает методы оценки склонности к растрескиванию сварочных материалов, основного металла и металла шва. Такие испытания особенно полезны, если марка стали, состояние после ремонта, жёсткость закрепления или история воздействия водорода выходят за рамки накопленного опыта применения технологии.
Установление ограничений по водороду, тепловому режиму и закреплению
Выбирают аттестованный сварочный материал, у которого прочность, ударная вязкость, класс по диффузионно-подвижному водороду и способ наплавки соответствуют технологии. Для покрытых электродов с низким содержанием водорода указывают режимы сушки, повторной прокалки, хранения и допустимое время пребывания на воздухе, установленные изготовителем; после вскрытия упаковки электроды следует хранить в нагретых пеналах. Для порошковых и порошковых проволок для дуговой сварки под флюсом необходимо контролировать герметичность хранения, сушку флюса и воздействие влажности цеха. На поступление водорода также влияют качество и расход защитного газа, утечки, сквозняк, влага на поверхности, масло, краска и ржавчина.
Если этого требует уровень риска, диффузионно-подвижный водород следует измерять, а не принимать на веру. ISO 3690:2018 устанавливает методы отбора проб и аналитические процедуры определения диффузионно-подвижного водорода в наплавленном металле при дуговой сварке, включая металл шва из мартенситных, бейнитных и ферритных сталей. Измеренное значение относится к конкретному сварочному материалу, процессу, условиям хранения и методу испытаний; его нельзя автоматически распространять на каждый шов, выполненный материалом с тем же торговым обозначением.
Температуру предварительного подогрева устанавливают на основании применимого стандарта, аттестованной технологии и фактических условий соединения. Измерения выполняют на основном металле рядом со швом, а не на пламени и не только на противоположной стороне. Необходимо указать расстояние от шва и момент измерения, а также обеспечить прогрев всей зоны сварки до заданной температуры. Минимальную температуру предварительного подогрева поддерживают при выполнении прихваток, наложении корневого слоя, перерывах и возобновлении сварки. Наряду с минимальной устанавливают и максимальную межслойную температуру. Чрезмерная межслойная температура может изменить ударную вязкость, размер зерна, процессы выделения фаз и конечный режим охлаждения.
Предварительный подогрев оказывает два полезных воздействия: замедляет охлаждение ЗТВ и даёт водороду больше времени для выхода. В рекомендациях Dillinger, подготовленных с применением Method B стандарта EN 1011-2, описаны оба этих эффекта. Однако большее количество тепла не означает автоматически большую безопасность. TWI сообщает, что чрезмерная погонная энергия может увеличить удержание водорода в металле шва, поскольку увеличивает расстояние диффузии и может сократить время, доступное для диффузии. Поэтому технология должна предусматривать контролируемый тепловой диапазон, а не максимально достижимую температуру.
Для каждого аттестованного диапазона рассчитывают или проверяют погонную энергию:
где — погонная энергия в кДж/мм, — коэффициент полезного действия дуги, — напряжение, — сварочный ток, а — скорость сварки в мм/с. Необходимо указывать, относится ли приведённое значение к энергии дуги или к эффективной погонной энергии, поскольку коэффициент полезного действия изменяет смысл этого показателя. Слишком низкая погонная энергия может привести к быстрому охлаждению и образованию твёрдых структур в ЗТВ; чрезмерная погонная энергия может увеличить деформацию, снизить ударную вязкость и повлиять на диффузию водорода. Скорость сварки, размер валика, последовательность наложения проходов и межслойная температура должны оставаться в пределах аттестованного диапазона.
Меры по снижению степени закрепления
- Сборка Соблюдайте заданные зазор в корне, соосность, притупление корня и геометрию разделки.
- Прихватки Используйте качественные, достаточно крупные и сухие прихваточные швы, совместимые с окончательной процедурой.
- Последовательность Уравновешивайте наплавку и распределяйте усадку, не блокируя усадку в одной области.
- Приваренные приспособления Планируйте удаление временных приваренных приспособлений и ремонт образовавшихся вырубок или локальных дефектов.
Контролируют жёсткость закрепления с помощью правильной сборки и последовательности сварки. По возможности устраняют принудительное совмещение, применяют сбалансированную последовательность, не используют чрезмерно большие прихватки и не допускают зазоров в корне или несовпадения кромок, которые концентрируют напряжения. Начало и окончание швов планируют вдали от геометрических концентраторов напряжений. Если предполагается воздействие водорода в процессе эксплуатации, до сварки определяют режим удаления водорода или консервативный тепловой цикл; он может включать длительный нагрев, выдержку в контролируемых условиях и проверку ответственным специалистом по сварке.
Если этого требуют оценка риска или аттестованная технология, устанавливают режим последующего подогрева. Последующий подогрев не является тем же самым, что термическая обработка после сварки. При удалении водорода сварное соединение выдерживают при заданной температуре, чтобы обеспечить перемещение водорода до того, как соединение остынет до состояния с высокой твёрдостью и напряжённостью. В SteelConstruction.info и Guidance Note 6.04 описываются поддержание предварительного подогрева или применение последующего подогрева с этой целью. Отдельная обработка для снятия напряжений имеет другие температуры, продолжительность и металлургические эффекты.
Проверка выполнения работ и документирование отклонений
Руководитель сварочных работ должен регистрировать номер партии сварочного материала, цикл сушки, температуру хранения, сварщика, процесс, ток, напряжение, скорость сварки, рассчитанную погонную энергию, температуры предварительного подогрева и межслойную, защитный газ, идентификацию соединения и последовательность сварки. Температурные мелки могут использоваться для быстрой проверки, однако при подходящих условиях излучательной способности поверхности и доступа предпочтительнее применять калиброванные контактные термометры или инфракрасные приборы. Показания следует регистрировать в установленном месте и через заданные интервалы.
К отклонениям следует относиться как к инженерным событиям. Если температура предварительного подогрева опустилась ниже минимальной, сварку прекращают, восстанавливают заданную температуру и документируют перерыв. Если электрод превысил допустимое время пребывания на воздухе, его изолируют и не возвращают в пенал. Если погонная энергия, межслойная температура, жёсткость закрепления, состояние сварочного материала или история эксплуатации отличаются от условий аттестованной технологии, до продолжения работ получают техническое решение о возможности дальнейшего выполнения сварки.
При контроле необходимо учитывать возможность замедленного растрескивания. Перед окончательным неразрушающим контролем выдерживают установленный период охлаждения и диффузии водорода; в зависимости от материала, толщины, жёсткости закрепления, технологии и применимого нормативного документа этот интервал может составлять несколько часов и более. Визуальный контроль непосредственно после сварки не позволяет признать соединение свободным от замедленного холодного растрескивания. Для выявления поверхностных трещин применяют требуемый контроль магнитопорошковым или капиллярным методом, а при установленном требовании к объёмному контролю — ультразвуковой или радиографический контроль. Если появляется трещина, нельзя просто удалить её шлифованием и повторно заварить участок. Необходимо нанести карту дефекта, установить его происхождение, изучить записи о водороде и тепловом режиме, повторно оценить металл, насыщенный водородом в процессе эксплуатации, и пересмотреть технологию до выполнения ремонта. Предотвращение растрескивания — это согласованная система управления сваркой, а не одно указание по температуре.
Распространённые утверждения, не выдерживающие металлургической проверки
Образование водородных трещин не контролируется одним параметром. TWI описывает необходимое сочетание факторов как наличие водорода, твёрдой и хрупкой структуры, склонной к растрескиванию, и растягивающего напряжения. В Белой книге Международного института сварки (IIW) (2023) та же взаимосвязь выражена через три основных фактора: содержание водорода, остаточные растягивающие напряжения и восприимчивость микроструктуры. Устранение или снижение одного из факторов может уменьшить риск растрескивания; если же два других фактора остаются неизменными, сварной шов всё равно может растрескаться — иногда через несколько часов после сварки.
Именно поэтому обоснованная технология должна учитывать химический состав стали, степень жёсткости закрепления, толщину соединения, скорость охлаждения, погонную энергию, состояние сварочных материалов, предварительный подогрев, температуру между проходами и историю эксплуатации материала. ISO 17642-1:2004 устанавливает общие принципы разрушающих испытаний металлических материалов, сваренных дуговой сваркой, на холодные трещины, включая оценку сварочных материалов, основного материала и металла шва. Такие испытания необходимы потому, что свариваемость нельзя определить по содержанию углерода или одному параметру сварки.
Чем выше предварительный подогрев, тем меньше трещин
Предварительный подогрев обычно помогает, однако правило «чем выше, тем лучше» не является металлургическим законом. Повышение температуры до начала и во время сварки замедляет охлаждение зоны термического влияния (ЗТВ), снижая вероятность образования твёрдой и хрупкой мартенситной структуры. Кроме того, это даёт диффузионно-подвижному водороду больше времени для выхода из шва и прилегающей стали до того, как соединение достигнет более низких температур, при которых водород может оказаться захваченным. Руководство Dillinger, в котором применяется Метод B стандарта EN 1011-2, прямо описывает эти два эффекта: предварительный подогрев замедляет охлаждение ЗТВ и способствует выходу водорода. SteelConstruction.info также рекомендует контролировать скорость охлаждения и поддерживать предварительный или последующий подогрев, чтобы водород мог мигрировать от твёрдых участков, находящихся под напряжением.
Положительный эффект имеет пределы. Температура, превышающая диапазон, установленный аттестованной технологией, может расширить ЗТВ, изменить размер зерна, снизить ударную вязкость, а также повлиять на прочность или точность размеров. Чрезмерно высокая температура между проходами также может привести к образованию нежелательных микроструктур или снизить эксплуатационные характеристики, требуемые нормативом на проектирование. Предварительный подогрев не устраняет сильную жёсткость закрепления, высокую прокаливаемость стали, загрязнённые поверхности соединения или водород, уже поглощённый основным материалом.
Последний момент особенно важен при ремонтной сварке. Водород, внедрившийся в сталь в процессе эксплуатации, отличается от диффузионно-подвижного водорода, внесённого сварочным электродом. Эксперименты с водородонасыщенными сталями C-Mn и Cr-Mo показали, что удержавшийся водород может повышать риск технологического растрескивания. Для стали 2¼Cr-1Mo в одном из описанных случаев потребовалось увеличить температуру предварительного подогрева на 130 °C. Меры могут включать обработку для удаления водорода, консервативный предварительный подогрев, контролируемую температуру между проходами и сварку по технологии с низким содержанием водорода. Простого применения привычного значения температуры предварительного подогрева недостаточно.
Поэтому температура предварительного подогрева должна назначаться с учётом материала и технологии, а не выбираться как неограниченный запас безопасности. EN 1011-2, включая рекомендации для ферритных сталей, связывает контроль растрескивания с составом, содержанием водорода, погонной энергией, предварительным подогревом и температурой между проходами. Важен вопрос о том, обеспечивает ли выбранный термический цикл приемлемый диапазон скорости охлаждения и перемещения водорода.
Чем выше погонная энергия, тем лучше свариваемость
Более высокая погонная энергия часто замедляет охлаждение, поэтому для некоторых сталей она может уменьшить образование твёрдых структурных составляющих в ЗТВ. Однако это ограниченное наблюдение нередко превращают в универсальное утверждение. Так делать не следует.
Погонная энергия изменяет всю термическую историю материала. Более крупная сварочная ванна и более широкая нагретая область могут увеличить ширину ЗТВ и изменить рост зерна, ударную вязкость, прочность и продукты превращения. В соединениях с жёстким закреплением возникающая картина усадки также может повлиять на остаточные напряжения. Результат зависит от химического состава стали, толщины, геометрии соединения, процесса сварки, скорости перемещения и температурного диапазона, в котором происходят превращения материала.
Перемещение водорода делает это утверждение ещё менее надёжным. TWI сообщает, что чрезмерная погонная энергия может увеличить удержание водорода в металле шва, поскольку она увеличивает расстояния диффузии и может сокращать общее время, доступное для диффузии. Более горячий или более крупный сварной шов не становится автоматически более чистым от водорода. Водород должен достичь пути выхода, а этот путь может удлиняться по мере увеличения объёма наплавленного металла. Последующее охлаждение может привести к концентрации водорода вблизи твёрдых участков или зон с высоким уровнем напряжений.
Слишком низкая погонная энергия также связана с рисками: быстрое охлаждение может привести к образованию мартенсита или других восприимчивых структур, особенно в сталях с высокой прокаливаемостью и толстых соединениях с жёстким закреплением. Решением является аттестованный диапазон погонной энергии, а не стремление к одной из крайностей. Предварительный подогрев, контроль температуры между проходами, последовательность наложения валиков, сварочный ток, напряжение, скорость перемещения и последующий подогрев должны работать совместно. Технология, предотвращающая образование твёрдой ЗТВ, но приводящая к неприемлемой ударной вязкости, не является успешным решением проблемы водородного растрескивания.
Рассматриваемый дефект — это замедленное холодное растрескивание, а не горячее растрескивание. Горячие трещины образуются во время затвердевания или при повышенной температуре и обусловлены другими механизмами, включая ликвацию при затвердевании и образование жидких прослоек. Более высокая погонная энергия может влиять на оба класса дефектов, но это не делает их взаимозаменяемыми.
Электроды с низким содержанием водорода устраняют водородное растрескивание
Электроды с низким содержанием водорода уменьшают поступление водорода в сварной шов. Однако они не обеспечивают нулевое содержание водорода и не устраняют другие условия, необходимые для образования трещин. Влага, повреждённые покрытия флюса, загрязнённые поверхности соединения, смазочные материалы, краска, проблемы с защитным газом и ненадлежащее хранение могут увеличить содержание водорода независимо от номинальной классификации сварочного материала. Сварочные материалы необходимо сушить, хранить, выдавать в производство и использовать в соответствии с применимой технологией.
Измерения содержания водорода также требуют определения конкретного метода. ISO 3690:2018 устанавливает процедуры отбора проб и аналитические процедуры для определения диффузионно-подвижного водорода в металле шва, выполненного дуговой сваркой с присадочным материалом, включая металл шва в мартенситных, бейнитных и ферритных сталях. Это измерение относится к водороду в металле шва. Оно не позволяет напрямую определить количество водорода, удержавшегося в подвергавшемся эксплуатации листе, или водорода, распределённого в ЗТВ.
Электрод с низким содержанием водорода не может смягчить мартенситную ЗТВ, образовавшуюся при быстром охлаждении, и не может устранить растягивающие напряжения, вызванные усадкой сварного шва или внешним закреплением. Он также не может мгновенно высвободить водород, проникший в сосуд под давлением, элемент трубопровода или другую стальную конструкцию в процессе эксплуатации. В таких случаях могут потребоваться предварительный подогрев, последующий подогрев, подготовка соединения, снижение жёсткости закрепления, определённая последовательность сварки и отложенный контроль.
Технология сварки с низким содержанием водорода необходима там, где её требует процедура, однако это лишь одна мера контроля в единой системе. Водородное растрескивание предотвращается, когда контролируются поступление и удержание водорода, термический цикл не допускает образования восприимчивой микроструктуры, а соединению обеспечивается возможность выдерживать или снижать растягивающие напряжения. Это металлургическая проблема, а не свойство, определяемое одной маркировкой электрода.
Источники
- [1] ISO 3690:2018. International Standard, 2018. https://www.iso.org/standard/72150.html
- [2] Welding parameter guidance. Dillinger technical guidance, 2024. https://service.dillinger.de/d/en/e-service/tools/welding/help/embed_index.shtml