




Čemu musí ložiskové oceli odolávat
Valivému kontaktu, nikoli pouze jednoduchému kluznému opotřebení
Valivá dráha ložiska nepřenáší pouze nehybné tlakové zatížení. Valivé těleso opakovaně vstupuje do kontaktu s vnitřním kroužkem, vnějším kroužkem nebo s oběma, zatímco kontaktní zóna při každé otáčce prochází ocelí. Zatížení je soustředěno na malé, zakřivené ploše, takže místní tlak je vysoký, i když se vnější zatížení ložiska jeví jako mírné. Kontakt je převážně pružný: valivá dráha a valivé těleso se působením zatížení mírně deformují, vytvoří Hertzovu kontaktní plochu a po oddálení kontaktu znovu získají svůj původní tvar.
Toto opakované pružné zatěžování odlišuje provoz při valivém kontaktu od jednoduchého kluzného opotřebení. Kluzné opotřebení je řízeno především relativním pohybem na rozhraní, třením, adhezí, abrazí a odstraňováním materiálu z povrchu. Valivé ložisko může vykazovat jen malé makroskopické klouzání, a přesto selhat v důsledku únavy pod viditelným povrchem. K určitému klouzání dochází, zejména v důsledku protáčení, zešikmení, rozdílného zakřivení nebo nedostatečné kinematiky, je však superponováno na opakovaný soustředěný kontakt, nikoli jeho náhradou.
Valivá dráha a valivé těleso také přenášejí zatížení nerovnoměrně. Geometrie ložiska, vnitřní vůle, nesouosost, deformace kroužků a směr zatížení určují, která tělesa přenášejí největší síly. Společnost SKF proto ve svém pojednání o kontaktní geometrii a rozložení zatížení staví výpočet napětí vedle stavu materiálu a mazání. Nominálně shodné ložisko může vyvinout zcela odlišná místní napětí, pokud montáž, průhyb hřídele, deformace tělesa nebo znečištění změní rozložení zatížení.
Termíny poškození
- Opotřebení
- Odstranění nebo přemístění materiálu v důsledku vzájemného působení povrchů.
- Plastická deformace
- Trvalé důlky, vyvýšeniny nebo zploštělé oblasti vzniklé tehdy, když místní tlak překročí mez odolnosti proti kluzu.
- Mikrojamková koroze
- Malé jamky způsobené únavou povrchu, související s drsností, nedostatečným mazacím filmem a namáháním vrcholků nerovností.
- Únava při valivém kontaktu
- Postupný vznik a růst trhlin v důsledku opakovaného valivého namáhání, často následovaný odlupováním materiálu.
Několik pojmů označujících poškození by nemělo být považováno za synonyma. Opotřebení odstraňuje nebo přemisťuje materiál působením na povrchu. Plastická deformace vytváří důlky, hřebeny nebo trvale zploštělé oblasti, když kontaktní tlak překročí místní odolnost proti mezi kluzu, často poté, co kontaktem projde nečistota. Mikropitting se skládá z velmi malých únavových důlků na povrchu, které souvisejí s drsností, nedostatečnou tloušťkou mazacího filmu a místním napětím na vrcholcích nerovností. Únavové poškození při valivém kontaktu je postupné iniciování a šíření trhlin působením opakovaného valivého napětí; může začít pod povrchem a později vést k odlupování materiálu z valivé dráhy.
Důlek způsobený tvrdou částicí proto není stejnou událostí jako únavové odlupování, i když se důlek může stát koncentrátorem napětí, který tento proces urychlí. Podobně může valivá dráha, která vypadá vyleštěně, stále obsahovat podpovrchové poškození. Samotný vzhled povrchu nemůže určit, jaká únavová životnost ještě zbývá.
Podle společnosti NTN je vysokouhlíková chromová ložisková ocel standardním materiálem pro valivá tělesa a valivé dráhy. Známým označením je AISI 52100, které v evropské praxi ložiskových ocelí běžně odpovídá oceli 100Cr6. Toto označení identifikuje chemické složení a třídu výrobku; nezaručuje však shodnou čistotu, distribuci karbidů, tepelné zpracování, zbytková napětí ani životnost.
Podpovrchové napětí a únava materiálu

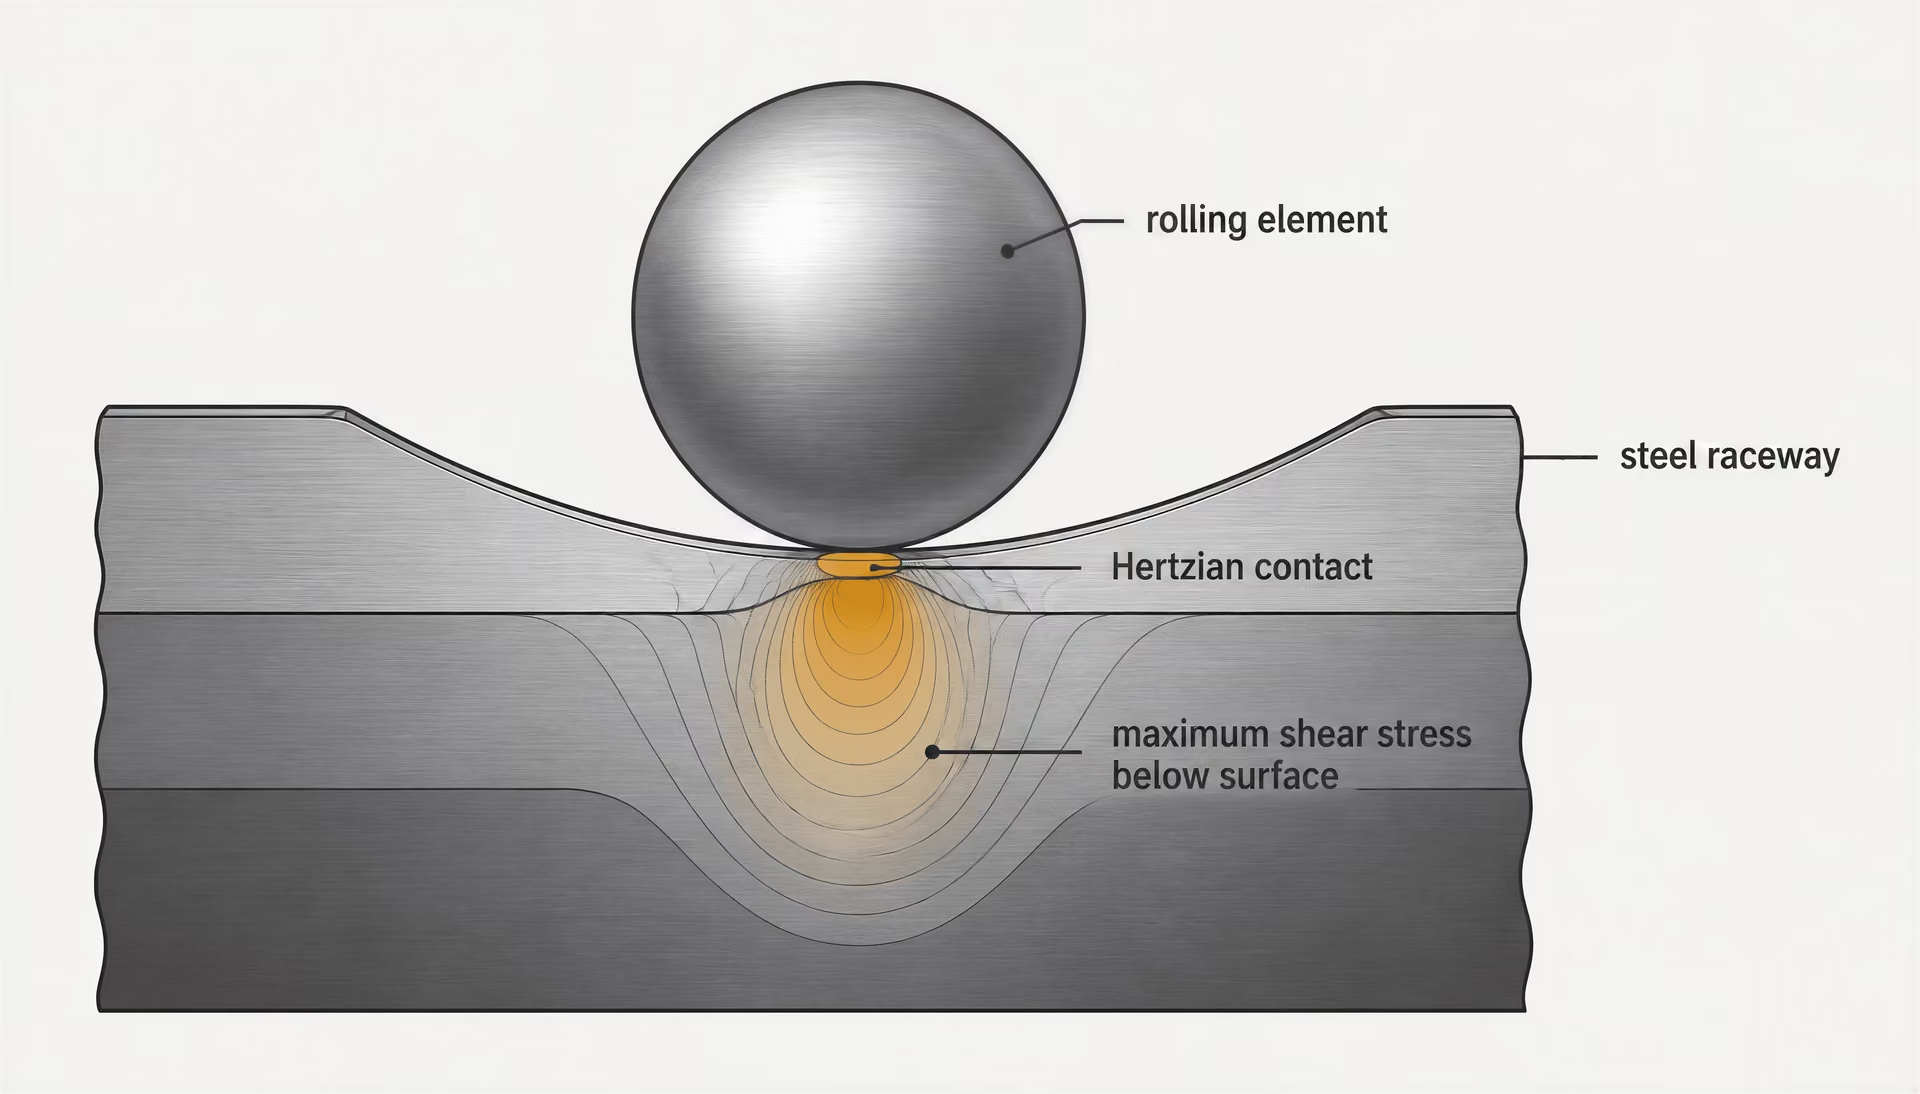
Když pružný kontakt přechází přes valivou dráhu, nachází se maximální smykové napětí obvykle pod povrchem, nikoli přímo na něm. Každý objem materiálu prochází sledem tlakových, smykových a střídavých napětí, když se valivé těleso přibližuje, prochází přes něj a vzdaluje se. Opakované působení může iniciovat trhlinu v nekovové vměstku, shluku karbidů, póru, povrchové vadě nebo oblasti s nepříznivou mikrostrukturou. Trhlina může růst směrem k povrchu, dokud se neoddělí úlomek a nevznikne odlupování.
Samotná tvrdost je neúplným ukazatelem životnosti při únavě valivého kontaktu. Strong evidence
[1] Bearing Steels. NASA. NASA Technical Reports Server, 1987.Proto je samotná tvrdost špatným prediktorem. Vyšší tvrdost může zvýšit odolnost proti plastickému vtlačení a přispět k vysoké únosnosti, tvrdost však nepopisuje velikost a rozmístění vměstků, morfologii karbidů, zbytkový austenit, velikost zrn původního austenitu, zbytková napětí ani houževnatost dostupnou k odolávání růstu trhlin. NASA v roce 1987 uvedla, že tvrdost ložiskové oceli, zbytkový austenit, velikost zrna a velikost, počet a plocha karbidů ovlivňují únavovou životnost valivých těles. Její zjištění rovněž naznačují, že zpracování, včetně tavení ve dvojitém vakuu, může mít na životnost větší vliv než samotné chemické složení.
| Struktura oceli | Profil tvrdosti | Stav jádra | Typický účel konstrukce |
|---|---|---|---|
| Martenzitická ocel prokalená v celém průřezu | Tvrdá v celém pracovním průřezu | Převážně zakalený průřez | Vysoká odolnost proti opakovanému kontaktnímu namáhání |
| Bainitická ocel prokalená v celém průřezu | Tvrdá v celém pracovním průřezu | Bainitická pracovní struktura | Tvrdost, houževnatost a rozměrová stabilita |
| Cementovaná ocel | Tvrdá povrchová vrstva | Měkčí a houževnatější jádro | Odolnost povrchu proti únavě při zachování odolnosti proti rázům |
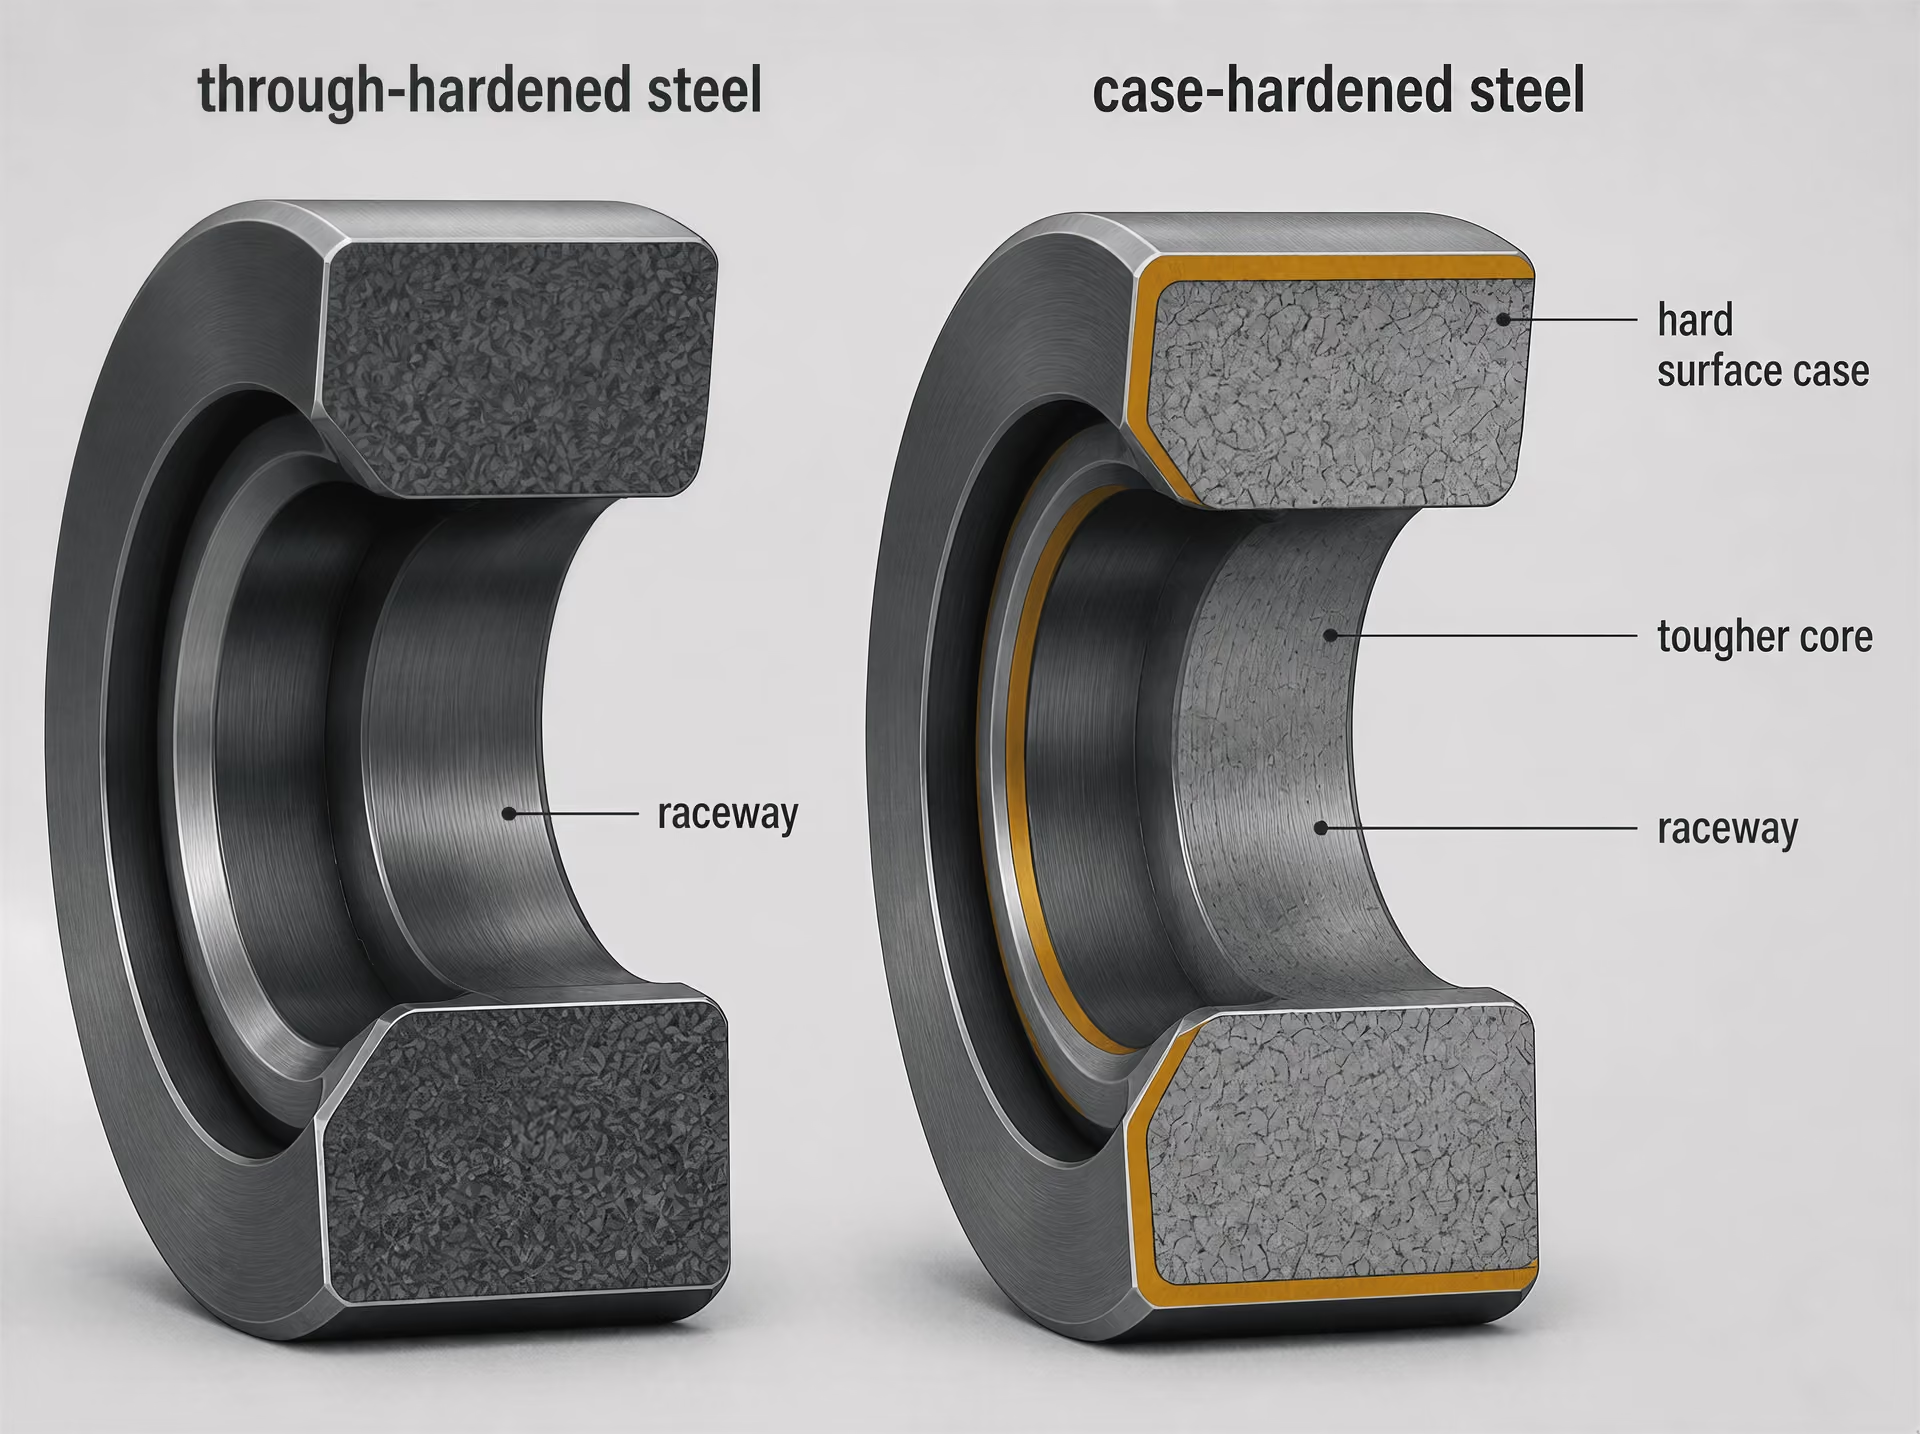
Přehledová práce Steels for bearings z roku 2011 rozděluje hlavní skupiny materiálů na martenzitické nebo bainitické oceli kalené v celém průřezu a cementované oceli, které mají tvrdou povrchovou vrstvu nad měkčím jádrem. Tyto struktury rozdělují napětí odlišným způsobem. Oceli kalené v celém průřezu poskytují vysokou tvrdost v celé pracovní části; cementované oceli mohou spojovat povrch odolný proti únavě s houževnatějším jádrem, které snáší podpovrchové napětí a rázy. Ani jedno z těchto uspořádání neodstraňuje potřebu odpovídající čistoty a tepelného zpracování.
Pojednání o ložiskových ocelích v ASM Handbook z roku 2014 to uvádí přímo: po dosažení vhodné mikrostruktury jsou čistota oceli a nepřítomnost škodlivých nekovových vměstků jediným nejdůležitějším faktorem pro dosažení vysoké životnosti při únavě od valivého kontaktu. Vměstek působí jako místní nesoulad tuhosti a koncentrátor napětí. Jeho účinek závisí na velikosti, tvaru, umístění, orientaci a vzdálenosti od oblasti s maximálním napětím. Dvě součásti vyrobené podle stejného označení jakosti proto mohou vykazovat odlišnou únavovou životnost, pokud se liší jejich populace vměstků.
ASTM STP 1327 zasazuje tuto problematiku do širšího technického kontextu životnosti ložisek, únavy při valivém kontaktu, výroby oceli, kalení v celém průřezu, cementování, leteckých ocelí, korozivzdorných ocelí a modifikace povrchu. Jakost materiálu je důležitá. Nepředstavuje však úplný model únavy.
Proč je ložisko propojeným systémem materiálu a mazání
Mazání mění napětí působící v kontaktu. Dostatečně silný elastohydrodynamický film odděluje většinu protilehlých nerovností a rozkládá zatížení na větší efektivní kontaktní oblast. Pokud se film v důsledku nízké viskozity, vysoké teploty, nedostatečného přívodu, drsnosti povrchu nebo nadměrné rychlosti a zatížení příliš ztenčí, interakce mezi nerovnostmi přidávají místní tření a napětí. Společnost SKF proto posuzuje mazání, znečištění, kontaktní geometrii, rozložení zatížení a koncentrátory napětí jako propojené součásti hodnocení únavy, nikoli jako oddělená témata údržby.[2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. U.S. Department of Energy, Office of Scientific and Technical Information. OSTI, 2024.
Znečištění může systém poškodit dvěma způsoby. Tvrdá částice může vtlačit do valivé dráhy důlek a vytvořit trvalou geometrickou vadu, která opakovaně narušuje kontakt. Voda může měnit chování maziva, podporovat korozi nebo účinky související s vodíkem a měnit podmínky iniciace trhlin. Experimentální práce zveřejněná prostřednictvím U.S. Department of Energy v roce 2024 zjistila, že rozpuštěná nebo volná voda zvyšovala mikropitting a vznik trhlin v důsledku únavy při valivém kontaktu a souvisela s bílou leptanou hmotou na rozhraních trhlin. Čistá ocel s nedostatečnou kontrolou maziva nepracuje za podmínek, které předpokládá její materiálová specifikace.
Výpočty životnosti ložisek rovněž vyžadují přesnou statistickou definici. ISO 281:2007 stanovuje metody pro dynamickou únosnost a základní jmenovitou životnost valivých ložisek vyrobených z vysoce kvalitní kalené ložiskové oceli; BS ISO 281:2007 je britskou adaptační normou. Její základní jmenovitá životnost je spojena se spolehlivostí 90 %. Společnost Schaeffler definuje L10 jako počet otáček, kterého dosáhne nebo jej překročí 90 % zdánlivě shodných ložisek před výskytem prvních známek únavy materiálu. Společnost JTEKT obdobně popisuje základní dynamickou únosnost jako kapacitu z hlediska únavy při valení a L10 jako životnost při 90% spolehlivosti pro ložiska vyrobená z určených ložiskových ocelí nebo rovnocenných materiálů.
Tento údaj není příslibem, že každé ložisko bude pracovat do stejného počtu otáček, ani nepopisuje všechny režimy poruchy. Výpočty upravené životnosti zavádějí činitele pro mazání, znečištění, spolehlivost a zatížení na mezi únavy. Poškození těsnění, elektrická eroze, falešné brinellování, koroze, chyba montáže a přetížení mohou ukončit provoz dříve, než dojde ke klasické podpovrchové únavě.
Z toho vyplývá ústřední technický fakt: označení jakosti může stanovit výchozí kategorii materiálu, samo o sobě však nemůže předpovědět životnost. Únava při valivém kontaktu je odezvou propojeného systému — výroby oceli, mikrostruktury, tepelného zpracování, geometrie, rozložení zatížení, mazání, znečištění a provozní historie — pozorovanou prostřednictvím statistické definice životnosti ložiska.
Jak norma ISO 281 definuje životnost ložisek
ISO 281:2007 je výpočtová norma pro valivá ložiska, nikoli příslib, že jednotlivé ložisko bude pracovat po stanovený počet hodin. Její britské převzetí, BS ISO 281:2007, má stejnou úlohu. Norma poskytuje metody pro výpočet dynamické únosnosti a jmenovité životnosti ložisek vyrobených z vysoce kvalitní kalené ložiskové oceli nebo rovnocenných materiálů za definovaných provozních podmínek.
Toto rozlišení je důležité, protože vypočtená životnost je často prezentována, jako by představovala materiálovou záruku. Není tomu tak. Ložisko může selhat před dosažením vypočtené životnosti v důsledku znečištění, nedostatečného mazání, poškození při montáži, elektrické eroze, nadměrného nesouososti, výrobních odchylek nebo vměstku, který se stane zárodkem únavového poškození. Může také pracovat výrazně déle, než činí vypočtená hodnota. ISO 281 popisuje statistický soubor, nikoli jistou dobu provozu jedné soustavy kroužků a valivých těles.
Výpočet tedy propojuje materiálovou způsobilost se zatížením kontaktu a provozními podmínkami. Čistota oceli, mikrostruktura, zbytkové napětí, zbytkový austenit, morfologie karbidů a stav povrchu určují část této způsobilosti; kontaktní geometrie, rozložení zatížení, mazací film a nečistoty určují, jak velká část této způsobilosti je v provozu k dispozici.
Dynamická únosnost a základní jmenovitá životnost
Základní dynamická únosnost Vypočtená míra kapacity ložiska odolávat únavě při valivém kontaktu za podmínek definovaných metodou stanovení jmenovité životnosti; nejde o maximální statické zatížení.
Základní dynamická únosnost, obvykle označovaná C, je vypočtená míra odolnosti ložiska proti únavě valivého kontaktu. Nejde o maximální zatížení, které ložisko unese bez deformace, ani o jednoduchou hodnotu pevnosti oceli v tahu. V rámci ISO souvisí C s konstantním zatížením a jeho směrem, které může skupina zdánlivě stejných ložisek přenášet po dobu základní jmenovité životnosti jednoho milionu otáček.
Ekvivalentní dynamické zatížení Vypočtené zatížení, běžně označované P, které pro rovnici životnosti ložiska kombinuje relevantní radiální a axiální zatížení.
Působící zatížení se převádí na ekvivalentní dynamické zatížení specifické pro dané ložisko, obvykle označované P, aby bylo možné společně posoudit radiální a axiální složky. Pro ložisko zatížené převážně únavou valivého kontaktu se vztah základní jmenovité životnosti běžně vyjadřuje takto:
kde je vyjádřena v milionech otáček a závisí na typu valivého tělesa: ve standardním vztahu pro životnost je pro kuličková ložiska a pro válečková ložiska. Katalogy výrobců uplatňují příslušné rovnice ISO, součinitele zatížení a vnitřní geometrii pro konkrétní konstrukce ložisek.
Exponent činí řízení zatížení obzvláště důležitým. I mírné zvýšení ekvivalentního zatížení může vést k mnohem výraznějšímu zkrácení vypočtené životnosti, přestože se chemické složení oceli ani jmenovitá tvrdost nezměnily. Naopak zvýšení tvrdosti automaticky nevede k odpovídajícímu prodloužení životnosti, pokud ložisko obsahuje škodlivé nekovové vměstky nebo pracuje s poškozeným mazacím filmem.[3] Bearing Steels. ASM International. ASM Handbook, 2014.
Proto nelze ložiskovou ocel posuzovat pouze podle tvrdosti. Příručka ASM Handbook z roku 2014 označuje čistotu oceli a nepřítomnost škodlivých nekovových vměstků za nejdůležitější faktor po dosažení vhodné mikrostruktury pro dosažení vysoké životnosti při únavě valivého kontaktu. Přehledová práce Steels for bearings z roku 2011 rozděluje hlavní skupiny materiálů na martenzitické nebo bainitické oceli prokalitelné v celém průřezu a cementačně kalené oceli s tvrdou povrchovou vrstvou nad měkčím jádrem. Obě konstrukce mohou poskytovat požadovanou kontaktní pevnost, avšak vměstky a vady zpracování mohou stále iniciovat podpovrchovou únavu.
NASA v roce 1987 uvedla, že tvrdost, zbytkový austenit, velikost zrna a velikost, počet a plošný podíl karbidů ovlivňují únavovou životnost valivých těles. Její zjištění rovněž ukazují, proč je důležitá historie zpracování: metody, jako je tavení ve dvojitém vakuu, mohou ovlivnit únavové vlastnosti výrazněji než malá změna jmenovitého chemického složení slitiny. Jak uvádí NTN, vysokouhlíková chromová ložisková ocel zůstává standardním materiálem pro valivá tělesa a oběžné dráhy, avšak samotné označení slitiny neurčuje životnost hotového ložiska.
Význam hodnoty L10 a 90% spolehlivosti
Základní jmenovitá životnost podle ISO 281 odpovídá spolehlivosti 90 %. Strong evidence
[4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Organization for Standardization. International Standard, 2007.ISO 281 definuje základní jmenovitou životnost jako životnost odpovídající 90% spolehlivosti. Tato životnost se označuje L10, ačkoli toto označení může zavádět čtenáře, kteří si „10“ vykládají jako desetiprocentní provozní limit. Nejde o lhůtu, do které musí dojít k poruše.
- Základ spolehlivosti
- 90 %
- Soubor
- Zdánlivě shodná ložiska
- Událost
- První známky únavy materiálu
- Výklad
- 90 % ložisek dosáhne hodnoty L10 nebo ji překročí
Společnost Schaeffler definuje L10 jako počet otáček, kterého dosáhne nebo jej překročí 90 % zdánlivě stejných ložisek před vznikem prvních známek únavy materiálu. JTEKT uvádí stejný statistický význam a konstatuje, že její základní dynamická únosnost představuje odolnost proti únavě valivého kontaktu u ložisek vyrobených ze specifikovaných ložiskových ocelí nebo rovnocenných materiálů. V souboru zkoušeném za předpokladů daného výpočtu se tedy u deseti procent ložisek mohou první známky únavy materiálu objevit před dosažením L10, zatímco devadesát procent ložisek této hodnoty dosáhne nebo ji překročí.
Výraz „první známky“ je rovněž významný. Jedná se o vznik únavy valivého kontaktu, například rozvoj podpovrchových trhlin nebo následné odlupování materiálu, nikoli nutně o úplné zadření, lom nebo ztrátu veškeré schopnosti přenášet zatížení. Ložisko, které dosáhlo L10, není automaticky nepoužitelné a ložisko, které hodnoty L10 ještě nedosáhlo, není chráněno před selháním jiným mechanismem.
L10 také není průměrná životnost. Rozdělení životnosti ložisek je rozptýlené, takže aritmetický průměr může být podstatně vyšší než životnost při 90% spolehlivosti a může být zkreslen malým počtem ložisek s velmi dlouhou životností. Hodnota L10 se používá proto, že poskytuje definovanou charakteristiku dolního konce statistického souboru, kterou mohou inženýři uplatňovat jednotně. Výpočty spolehlivosti vyšší než 90 % vyžadují samostatnou korekci spolehlivosti; nelze je odvozovat prostým vynásobením L10 zvoleným procentem.
Tato statistika rovněž předpokládá soubor zdánlivě stejných ložisek pracujících při odpovídajícím zatížení, otáčkách, mazání a materiálových podmínkách. Skutečně vyráběná ložiska nejsou nikdy dokonale stejná a skutečné stroje jen zřídka udržují konstantní podmínky. Vypočtená hodnota má proto význam pouze společně se svými předpoklady.
Základní životnost versus upravená jmenovitá životnost
Základní jmenovitá životnost používá referenční podmínky ISO a je především výpočtem založeným na zatížení a únavě. Upravená jmenovitá životnost tento výpočet rozšiřuje o zohlednění faktorů, které mohou při skutečném použití únavovou životnost prodloužit nebo zkrátit. ISO 281 zahrnuje vliv spolehlivosti, mazání, znečištění a zatížení na mezi únavy. Tyto vlivy nelze zaměňovat s tvrdostí a nelze je bezpečně vyjádřit nepodloženým univerzálním korekčním součinitelem.
Mazání ovlivňuje oddělení kontaktních nerovností, a tím i intenzitu lokálních koncentrací napětí. Dostatečný elastohydrodynamický film může omezit škodlivé vzájemné působení povrchů; tenký nebo degradovaný film může podporovat mikrovydrolování a urychlovat iniciaci trhlin. Znečištění vytváří vtisky a koncentrátory napětí, zatímco voda může měnit jak mazivo, tak povrch oceli. Zpráva U.S. Department of Energy z roku 2024 zjistila, že rozpuštěná nebo volná voda zvyšovala mikrovydrolování a tvorbu trhlin v důsledku únavy valivého kontaktu a souvisela s výskytem bíle leptané hmoty na rozhraních trhlin.
Korekce na znečištění závisí také na typu, velikosti, koncentraci a rozložení částic, jakož i na velikosti ložiska a kontaktních podmínkách. Nelze ji redukovat na tvrzení, že ložisko je „čisté“, protože jeho ocel splnila materiálovou specifikaci. Vnitřní čistota zůstává důležitá: hodnocení v ASM Handbook řadí škodlivé vměstky hned za mikrostrukturu z hlediska významu pro dosažení vysoké únavové životnosti.
Zatížení na mezi únavy, běžně spojované s hodnotou Pu, představuje zatížení, pod jehož úrovní se v modelu upravené životnosti k podpovrchové únavě přistupuje odlišně. Neznamená to, že jakékoli zatížení nižší než Pu zaručuje neomezený provoz. K poškození povrchu, opotřebení, korozi, elektrickému poškození, falešnému brinellování a selhání maziva může dojít i bez klasického podpovrchového únavového procesu předpokládaného základní rovnicí pro jmenovitou životnost.
Upravená jmenovitá životnost je proto modelem systému ložiska: do výsledku vstupují výroba oceli a tepelné zpracování, geometrie ložiska, působící zatížení, mazání, znečištění i požadovaná spolehlivost. ISO 281 poskytuje systematickou výpočtovou metodu. Nenahrazuje analýzu poruch, kontrolu čistoty, sledování maziva ani správnou konstrukci ložiska a nemůže proměnit jmenovitou hodnotu tvrdosti v záruku provozní životnosti.
Hlavní skupiny ocelí pro ložiska
Přehled Steels for bearings (2011) a norma ASTM STP 1327 rozdělují oceli pro ložiska do dvou hlavních skupin: oceli kalené v celém průřezu, které jsou v celé pracovní části martenzitické nebo bainitické, a cementační oceli, které mají tvrdou povrchovou vrstvu na houževnatějším a měkčím jádru. Jedná se o metalurgickou klasifikaci, nikoli o pořadí podle kvality. Správná volba závisí na kontaktním napětí, velikosti průřezu, rázovém zatížení, geometrii, výrobním postupu a požadované toleranci poškození.
Životnost ložiska nelze odvodit pouze z jmenovité tvrdosti. Norma ISO 281:2007 stanovuje dynamické únosnosti a základní trvanlivost valivých ložisek vyrobených z vysoce kvalitní kalené oceli pro ložiska, přičemž základní trvanlivost je definována při spolehlivosti 90 %. Označení L10 proto znamená, že se u 90 % zdánlivě shodných ložisek očekává dosažení nebo překročení uvedeného počtu otáček před prvními známkami únavy materiálu; neznamená, že každé ložisko v tomto okamžiku selže. Stejnou definici používají společnosti Schaeffler a JTEKT. Upravená trvanlivost může zohledňovat mazání, znečištění, spolehlivost a zatížení na mezi únavy; všechny tyto faktory mohou skutečný výkon odchýlit od jednoduchého odhadu založeného pouze na materiálu.
Martenzitické oceli kalené v celém průřezu
| Charakteristika | Ocel prokalená v celém průřezu | Cementovaná ocel |
|---|---|---|
| Rozložení uhlíku | Navrženo pro pracovní průřez | Obohaceno v blízkosti povrchu |
| Tvrdá oblast | Rozprostírá se celým užitečným průřezem | Soustředí se v cementované vrstvě |
| Jádro | Zakalená pracovní struktura | Struktura s nižším obsahem uhlíku a vyšší houževnatostí |
| Hlavní způsob zpracování | Austenitizace, kalení, popouštění nebo bainitická transformace | Cementování nebo karbonitridování, po němž následuje kalení a popouštění |
Ocel kalená v celém průřezu není pouze tvrdá ocel. Po austenitizaci a kalení se zamýšlený průřez transformuje na martenzit, po němž následuje popouštění za účelem dosažení požadované tvrdosti, rozměrové stability a stavu zbytkových napětí. Výraz „v celém průřezu“ popisuje hloubku zakalené struktury; neznamená, že každý atom součásti musí mít stejný obsah uhlíku nebo stejnou tvrdost. U ložiskového kroužku nebo valivého tělesa musí relevantní oblast během provozního kontaktu zachovat vhodnou popuštěnou martenzitickou strukturu.
| Systém označování | Označení | Popis materiálu |
|---|---|---|
| AISI | 52100 | Vysokouhlíková chromová ložisková ocel |
| SAE | 52100 | Vysokouhlíková chromová ložisková ocel |
| Evropské | 100Cr6 / 1.3505 | Vysokouhlíková chromová ložisková ocel |
| JIS | SUJ2 | Vysokouhlíková chromová ložisková ocel |
Známá vysokouhlíková chromová ocel AISI 52100, označovaná také jako SAE J404 52100, EN ISO 683-17 100Cr6 a JIS G 4805 SUJ2, je standardním příkladem. Společnost NTN uvádí vysokouhlíkovou chromovou ocel pro ložiska jako standardní materiál pro valivá tělesa a oběžné dráhy. Její přibližně 1% obsah uhlíku a 1,5% obsah chromu podporují vysokou tvrdost, odolnost proti opotřebení a tvorbu karbidů, samotné označení jakosti však nezaručuje únavovou životnost. Důležitá je velikost, distribuce a rozpouštění karbidů během tepelného zpracování. Nadměrné nebo nevhodně rozložené karbidy mohou působit jako lokální koncentrátory napětí nebo po austenitizaci zanechat rozdíly ve složení.
Prokalitelnost Schopnost průřezu oceli vytvořit při dané rychlosti ochlazování zamýšlenou zakalenou transformační strukturu.
Prokalitelnost určuje, jak daleko od kaleného povrchu může ocel při dané rychlosti ochlazování vytvořit zamýšlenou martenzitickou strukturu. U malé kuličky může běžná vysokouhlíková chromová ocel snadno prokalenout většinu průřezu; u velkého kroužku mohou podmínky ochlazování a tloušťka průřezu vést k rozdílným transformačním produktům nebo gradientům tvrdosti. Tento rozdíl je důležitý, protože únavu z valivého kontaktu vyvolává podpovrchové, cyklické pole smykových napětí, nikoli pouze hodnota tvrdosti povrchu.
Další řízenou proměnnou je zbytkový austenit. Určité množství zbytkového austenitu může při správné volbě absorbovat transformační deformace a přispívat k rozměrové stabilitě, zatímco nadměrný nebo nestabilní zbytkový austenit se může během provozu transformovat, měnit rozměry a vytvářet lokální napětí. Přehled NASA z roku 1987 označuje tvrdost, zbytkový austenit, velikost zrna a velikost, počet a plochu karbidů za faktory ovlivňující únavovou životnost valivých těles. Jemná zrna původního austenitu a řízené množství karbidů obecně omezují nebezpečné lokální odchylky, avšak „vyšší tvrdost“ zůstává neúplným konstrukčním pravidlem.
ASM Handbook (2014) klade největší důraz na čistotu a nepřítomnost škodlivých nekovových vměstků: po dosažení vhodné mikrostruktury je čistota jediným nejdůležitějším faktorem pro dosažení vysoké životnosti při únavě z valivého kontaktu. Vmístek může iniciovat trhlinu pod oběžnou dráhou, i když tvrdost, chemické složení a naměřená hloubka zakalené vrstvy odpovídají požadavkům. Vakuové zpracování, případné elektrostruskové přetavování, způsob kování, stupeň prokování a kontrola proto mohou ovlivnit životnost více než malá úprava obsahu legujících prvků. Materiálová studie v ASTM STP 1327 z tohoto důvodu zahrnuje výrobu oceli, čistotu, únavu z valivého kontaktu a kalení v celém průřezu.
Bainitické oceli představují druhou větev ocelí kalených v celém průřezu. Jejich transformační postup se liší: namísto přímého zakalení převážně na martenzit a následného popouštění se ocel ochlazuje a udržuje v oblasti bainitické transformace nebo prochází řízeným režimem tepelného zpracování, při němž vzniká bainitická matrice. Bainit může nabídnout užitečnou kombinaci tvrdosti, houževnatosti, rozměrové stability a zbytkového napětí, zejména u velkých průřezů, kde může přímé kalení vytvářet nežádoucí gradienty. Jeho vlastnosti však stále závisí na morfologii karbidů, velikosti zrna původního austenitu, zbytkovém austenitu, obsahu vměstků a přesném transformačním režimu. Označení „bainitická“ nenahrazuje specifikaci struktury a stavu po zpracování.
Cementační oceli s měkčím jádrem
Cementační oceli mají nejvyšší obsah uhlíku, a tedy i nejvyšší dosažitelnou tvrdost, v blízkosti pracovní plochy. Nauhličování nebo karbonitridace obohacuje vnější vrstvu před kalením; povrchová vrstva se transformuje na tvrdý martenzit, často s řízeným množstvím zbytkového austenitu, zatímco vnitřní část s nižším obsahem uhlíku vytváří houževnatější jádro s nižší tvrdostí. Mezi běžné technické příklady patří EN ISO 683-3 20MnCr5 a SAE J404 8620, avšak pro danou součást musí být uvedeno příslušné označení a specifikace tepelného zpracování; nelze je pouze předpokládat na základě označení skupiny.

Povrchová vrstva musí odolávat plastické deformaci, opotřebení a únavě z valivého kontaktu. Její hloubka musí rovněž přesahovat oblast, v níž se koncentrují škodlivá kontaktní napětí, a přechod nesmí vytvářet ostré oslabení. Jádro má jinou funkci: musí podpírat povrchovou vrstvu, absorbovat rázy, odolávat lomu a snášet napětí způsobená nalisováním, nárazem nebo nesouosostí. Cementované ložisko tak může mít tvrdší pracovní povrch, aniž by se celý průřez stal tak křehkým, jak by se mohl stát u plně vysokouhlíkové struktury s vysokou tvrdostí.
Houževnatost jádra je obzvláště důležitá u velkých kroužků, silně zatížených součástí a aplikací vystavených rázům nebo zatížení hranou. Houževnaté jádro však nemůže kompenzovat znečištěnou povrchovou vrstvu, nedostatečnou hloubku vrstvy, nadměrné množství zbytkového austenitu nebo poškození broušením. Je nutné společně řídit uhlíkové gradienty, intenzitu kalení, deformace a zbytková napětí. Cementovaná vrstva také není při únavě z valivého kontaktu automaticky nadřazená: pokud kontaktní napětí proniká do velké hloubky, pokud je přechod nevhodně navržen nebo pokud se ve kritické podpovrchové oblasti nachází vměstek, může zamýšlená výhoda zaniknout.
Obě skupiny také odlišně reagují na prokalitelnost. U oceli kalené v celém průřezu prokalitelnost určuje, zda se v celé pracovní části vytvoří požadovaná martenzitická struktura. U cementační oceli řídí transformaci obohacené povrchové vrstvy i nízkouhlíkového jádra, zatímco nauhličování řídí hloubku a gradient obsahu uhlíku. Tvrdost povrchu může být u obou skupin podobná, jejich reakce na podpovrchové napětí a lomové chování však stejné nejsou.
A konečně žádná z těchto skupin nefunguje izolovaně od ložiskového systému. Společnost SKF spojuje únavové poškození s kontaktní geometrií, rozložením zatížení, mazáním a koncentrátory napětí. Studie U.S. Department of Energy z roku 2024 zjistila, že rozpuštěná nebo volná voda zvyšovala mikrovydrolamování a vznik trhlin z únavy při valivém kontaktu a souvisela s výskytem bíle leptající hmoty na rozhraních trhlin. Materiálová způsobilost stanovuje horní limit; čistota, zpracování, montáž, stav maziva a znečištění určují, jak velká část této způsobilosti bude skutečně využita.
Vysokouhlíková chromová ložisková ocel a běžná označení
Úloha vysokého obsahu uhlíku a chromu
Vysokouhlíková chromová ocel představuje skupinu materiálů používaných pro mnoho kroužků valivých ložisek a valivých těles, její označení však samo o sobě nepředpovídá trvanlivost ložiska. Společnost NTN označuje ve své dokumentaci k ložiskům z roku 2020 vysokouhlíkovou chromovou ložiskovou ocel za standardní materiál pro valivá tělesa a oběžné dráhy. Toto konstatování popisuje uznávanou kategorii materiálu, nikoli tvrzení, že se jedna jakost používá pro každé ložisko, zatěžovací stav nebo provozní prostředí. Kalené martenzitické a bainitické oceli tvoří jednu významnou třídu ložiskových ocelí; druhou tvoří oceli s prokalitelnou povrchovou vrstvou a houževnatějším jádrem, jak je popsáno v přehledu Steels for bearings z roku 2011.
Uhlík zajišťuje odezvu na kalení potřebnou pro ložiskovou ocel kalenou v celém průřezu. Během austenitizace a kalení dostatečný obsah uhlíku umožňuje vznik vysokouhlíkového martenzitu, zatímco nerozpuštěné a vyloučené karbidy přispívají k odolnosti proti opotřebení a ke schopnosti odolávat kontaktnímu namáhání. Důležité je množství i rozložení těchto složek. Nadměrná segregace karbidů, hrubé částice karbidů nebo nevhodná karbidická síť mohou vytvářet lokální koncentrace napětí, místo aby zlepšovaly únavovou odolnost.
Chrom plní několik souvisejících funkcí. Zvyšuje prokalitelnost, takže se průřez ložiska může během kalení přeměnit rovnoměrněji, a podílí se na tvorbě chromem bohatých karbidů. Podporuje také rozměrovou stabilitu a odolnost proti opotřebení očekávané u tepelně zpracované struktury. Obsah chromu však nemůže nahradit řízený výrobní proces. Výslednou strukturu ovlivňují austenitizační teplota, doba výdrže, rychlost ochlazování, popouštění, zbytkový austenit, velikost zrn předchozího austenitu i morfologie karbidů.
Známá jakost AISI 52100 tento vztah dobře ilustruje. Její nominální chemické složení se běžně uvádí přibližně jako 0,98–1,10 % uhlíku a 1,30–1,60 % chromu, přičemž mangan a křemík jsou přítomny v menších specifikovaných rozmezích; tato čísla však nedefinují celý ložiskový materiál. Zpráva NASA z roku 1987 označila tvrdost, zbytkový austenit, velikost zrn a velikost, počet i plochu karbidů za faktory ovlivňující únavovou životnost valivých těles. NASA rovněž uvedla, že zpracování, včetně tavení ve dvojitém vakuu, může ovlivnit životnost výrazněji než samotné chemické složení.
Mimořádně důležitá je čistota oceli. ASM Handbook ve svém pojednání o ložiskových ocelích z roku 2014 označuje čistotu a nepřítomnost škodlivých nekovových vměstků za nejdůležitější faktor po dosažení vhodné mikrostruktury při zajišťování vysoké únavové životnosti při valivém kontaktním namáhání. Vmístek může pod oběžnou dráhou nebo valivým povrchem působit jako koncentrátor napětí a iniciovat trhlinu, která se následně šíří při opakovaném Hertzově kontaktu. Důležitá je velikost, složení, tvar a poloha vměstku i jeho spojení s okolní ocelí; samotné číslo celkového obsahu kyslíku nedokáže popsat všechna relevantní rizika.[6] Load Carrying Capacity and Life. Schaeffler. Schaeffler Knowledge Center, 2024.
Proto nelze nominální tvrdost zaměňovat za vypočtenou trvanlivost. Norma ISO 281:2007 poskytuje metody pro stanovení dynamické únosnosti a základní trvanlivosti valivých ložisek vyrobených z vysoce kvalitní kalené ložiskové oceli. Její základní trvanlivost odpovídá spolehlivosti 90 %. Společnost Schaeffler definuje hodnotu L10 obdobně: jedná se o počet otáček, kterého dosáhne nebo překročí 90 % zdánlivě shodných ložisek před prvními známkami únavy materiálu. Společnost JTEKT popisuje základní dynamickou únosnost jako kapacitu z hlediska únavy při valivém kontaktu a používá hodnotu L10 pro ložiska vyrobená ze specifikovaných ložiskových ocelí nebo z ekvivalentních materiálů.
Skutečné vlastnosti závisí také na geometrii kontaktu, rozložení zatížení, mazání, znečištění a stavu povrchu. Přímým příkladem je kontaminace vodou: výzkum zveřejněný prostřednictvím U.S. Department of Energy v roce 2024 zjistil, že rozpuštěná nebo volná voda v mazivu zvyšuje mikropitting a vznik trhlin v důsledku únavy při valivém kontaktním namáhání a souvisí s výskytem bílé leptatelné hmoty na rozhraních trhlin. Označení jakosti tuto provozní podmínku nemůže zohlednit.
Označení AISI, SAE, EN a ekvivalentní označení
AISI 52100 a SAE 52100 jsou běžně používaná označení vysokouhlíkové chromové ložiskové oceli. V mnoha technických dokumentech se tato dvě číselná označení považují za označení stejné nominální skupiny jakostí. Tato zkratka je užitečná pouze tehdy, pokud ji skutečně podporuje uvedená specifikace. Publikace AISI a SAE, nákupní specifikace, národní převzetí norem a technické listy výrobců mohou stanovovat odlišné požadavky na chemické složení, formu výrobku, třídu jakosti, zkoušení nebo výrobní postup.
Evropské označení se v příslušných evropských normách pro ložiskové oceli běžně zapisuje jako 100Cr6, s číslem materiálu 1.3505. Citace by měla uvádět normu a její vydání, například EN ISO 683-17:2014, místo toho, aby představovala „100Cr6“ jako volně použitelné univerzální synonymum. Mezinárodní norma se zapisuje jako ISO 683-17, přičemž příslušný rok a název je třeba ověřit podle citovaného dokumentu. Britské převzetí se může objevit jako BS ISO 683-17, opět s uvedením roku vydání a podrobností národního dokumentu.
Jiné národní systémy používají odlišná označení. JIS G 4805 SUJ2 je japonské označení často spojované s vysokouhlíkovou chromovou ložiskovou ocelí. Dokumenty ASTM mohou vysokouhlíkovou ocel pro valivá ložiska specifikovat prostřednictvím ASTM A295/A295M, specifikace výrobku ASTM však automaticky nepředstavuje ekvivalentní označení jakosti jedna ku jedné vůči AISI 52100 nebo EN ISO 683-17 100Cr6. Může jiným způsobem definovat chemické limity, požadavky na výrobek nebo ustanovení týkající se jakosti.
Další vrstvu mohou přidávat dokumenty výrobců. NTN, SKF, Schaeffler, JTEKT a další organizace působící v oblasti ložisek mohou uvádět skupiny materiálů, interní materiálové kódy, podmínky tepelného zpracování nebo varianty se zvýšenou čistotou. Takové označení může popisovat řízený ložiskový výrobek, aniž by představovalo formální náhradu za AISI 52100, SAE 52100, 100Cr6, 1.3505 nebo SUJ2. Při citování zdroje je třeba zachovat přesný pravopis, velká písmena, mezery, číslo materiálu, číslo normy i její revizi.
Proč ekvivalenci označení vyžaduje ověření
Chemická ekvivalence je pouze prvním bodem kontroly. Dvě oceli mohou spadat do podobných rozmezí obsahu uhlíku a chromu, a přesto se lišit obsahem síry, fosforu, zbytkových prvků, kyslíku, limity vměstků, kontrolou segregace nebo přípustným výrobním postupem. Tyto rozdíly mohou ovlivnit chování při únavě v důsledku valivého kontaktního namáhání, i když se chemický certifikát z laboratoře zdá být podobný.
Tepelné zpracování představuje další zásadní rozdíl. Označení „52100“ neuvádí austenitizační teplotu, kalicí prostředí, kryogenní zpracování, režim popouštění, profil tvrdosti, obsah zbytkového austenitu ani požadavek na rozměrovou stabilitu. Samotné označení „100Cr6“ rovněž neodhaluje, zda jde o žíhanou tyč, polotovar kroužků kalených v celém průřezu, hotový materiál oběžných drah ložiska nebo zvlášť zpracovanou variantu. Ložisko s povrchově kalenou vrstvou může používat zcela jinou jakost, protože jeho povrch a jádro vyžadují odlišný obsah uhlíku a odlišné transformační chování.
Čistota a morfologie vměstků vyžadují samostatné ověření. Tavení ve vakuu, elektrostruskové přetavování, zpracování ve dvojitém vakuu, způsob přetavování, stupeň prokování, kování, válcování a pravidla kontroly mohou vést k významným rozdílům mezi materiály nesoucími podobná označení jakosti. Relevantní otázkou není pouze to, zda chemické složení odpovídá, ale zda specifikovaná ocel vykazuje srovnatelnou kontrolu vměstků, mikrostrukturu, tepelné zpracování a jakost výrobku.
Ekvivalence z hlediska vlastností je ještě užší. Výpočty trvanlivosti podle ISO 281 vycházejí z definovaných předpokladů týkajících se ložiska a materiálu, zatímco upravená trvanlivost může zohledňovat mazání, znečištění, spolehlivost a účinky meze únavy. Nominálně ekvivalentní ocel nezaručuje stejnou hodnotu L10, upravenou trvanlivost ani stejnou odolnost proti mikropittingu. Článek by proto neměl bez dalšího nahrazovat označení AISI nebo SAE označením EN, ISO, JIS, ASTM nebo označením výrobce. Nejprve ověřte citovanou normu, její vydání, formu výrobku, doplňující požadavky na jakost a podmínky tepelného zpracování. Teprve poté může „ekvivalentní“ znamenat více než podobné chemické složení.
Čistota: metalurgická proměnná, jejíž význam populární shrnutí podceňují
Jmenovitou tvrdost lze snadno měřit, a proto se často stává hlavní uváděnou vlastností ložiskové oceli. Únavu při valivém kontaktu lze vyhodnotit méně pohodlně. Oběžná dráha ložiska může mít předepsanou tvrdost a obvyklé složení slitiny, a přesto předčasně selhat, protože mikroskopická nekovová vměstka vytvoří lokální místo iniciace trhliny. Únavová odolnost materiálu je proto výsledkem výroby oceli, způsobu tavení, tváření, tepelného zpracování, kontaktního zatížení a mazání — nikoli čísla tvrdosti posuzovaného izolovaně.
Po dosažení vhodné mikrostruktury jsou čistota a nepřítomnost škodlivých nekovových vměstků nejdůležitějším faktorem vysoké životnosti při únavě valivého kontaktu. Strong evidence
Příručka ASM tuto hierarchii uvádí jednoznačně. Její zpracování ložiskových ocelí z roku 2014 označuje za nejdůležitější faktory pro dosažení vysoké životnosti při únavě v valivém kontaktu nejprve vhodnou mikrostrukturu a následně čistotu oceli a nepřítomnost škodlivých nekovových vměstků. Toto tvrzení je silnější než obvyklé konstatování, že „čistá ocel vydrží déle“. Staví škodlivé vměstky do centra konstrukce a výroby ložisek — poté, co bylo dosaženo požadované struktury matrice.
Tuto materiálovou způsobilost nelze zaměňovat s vypočtenou životností ložiska. Norma ISO 281:2007 stanovuje metody pro dynamickou únosnost a základní trvanlivost valivých ložisek vyrobených z vysoce kvalitní kalené ložiskové oceli; její základní trvanlivost odpovídá spolehlivosti 90 %. V terminologii používané společností Schaeffler v roce 2024 je počet otáček, kterého dosáhne nebo jej překročí 90 % zdánlivě shodných ložisek před prvními známkami únavy materiálu. JTEKT uvádí pro základní trvanlivost stejný základ 90 %. Tyto definice popisují statistický soubor, nikoli záruku pro jedno konkrétní ložisko, a neodstraňují účinky neobvykle škodlivé vměstky, znečištěného maziva nebo nepříznivého lokálního napěťového pole.
Nekovové vměstky jako koncentrátory napětí

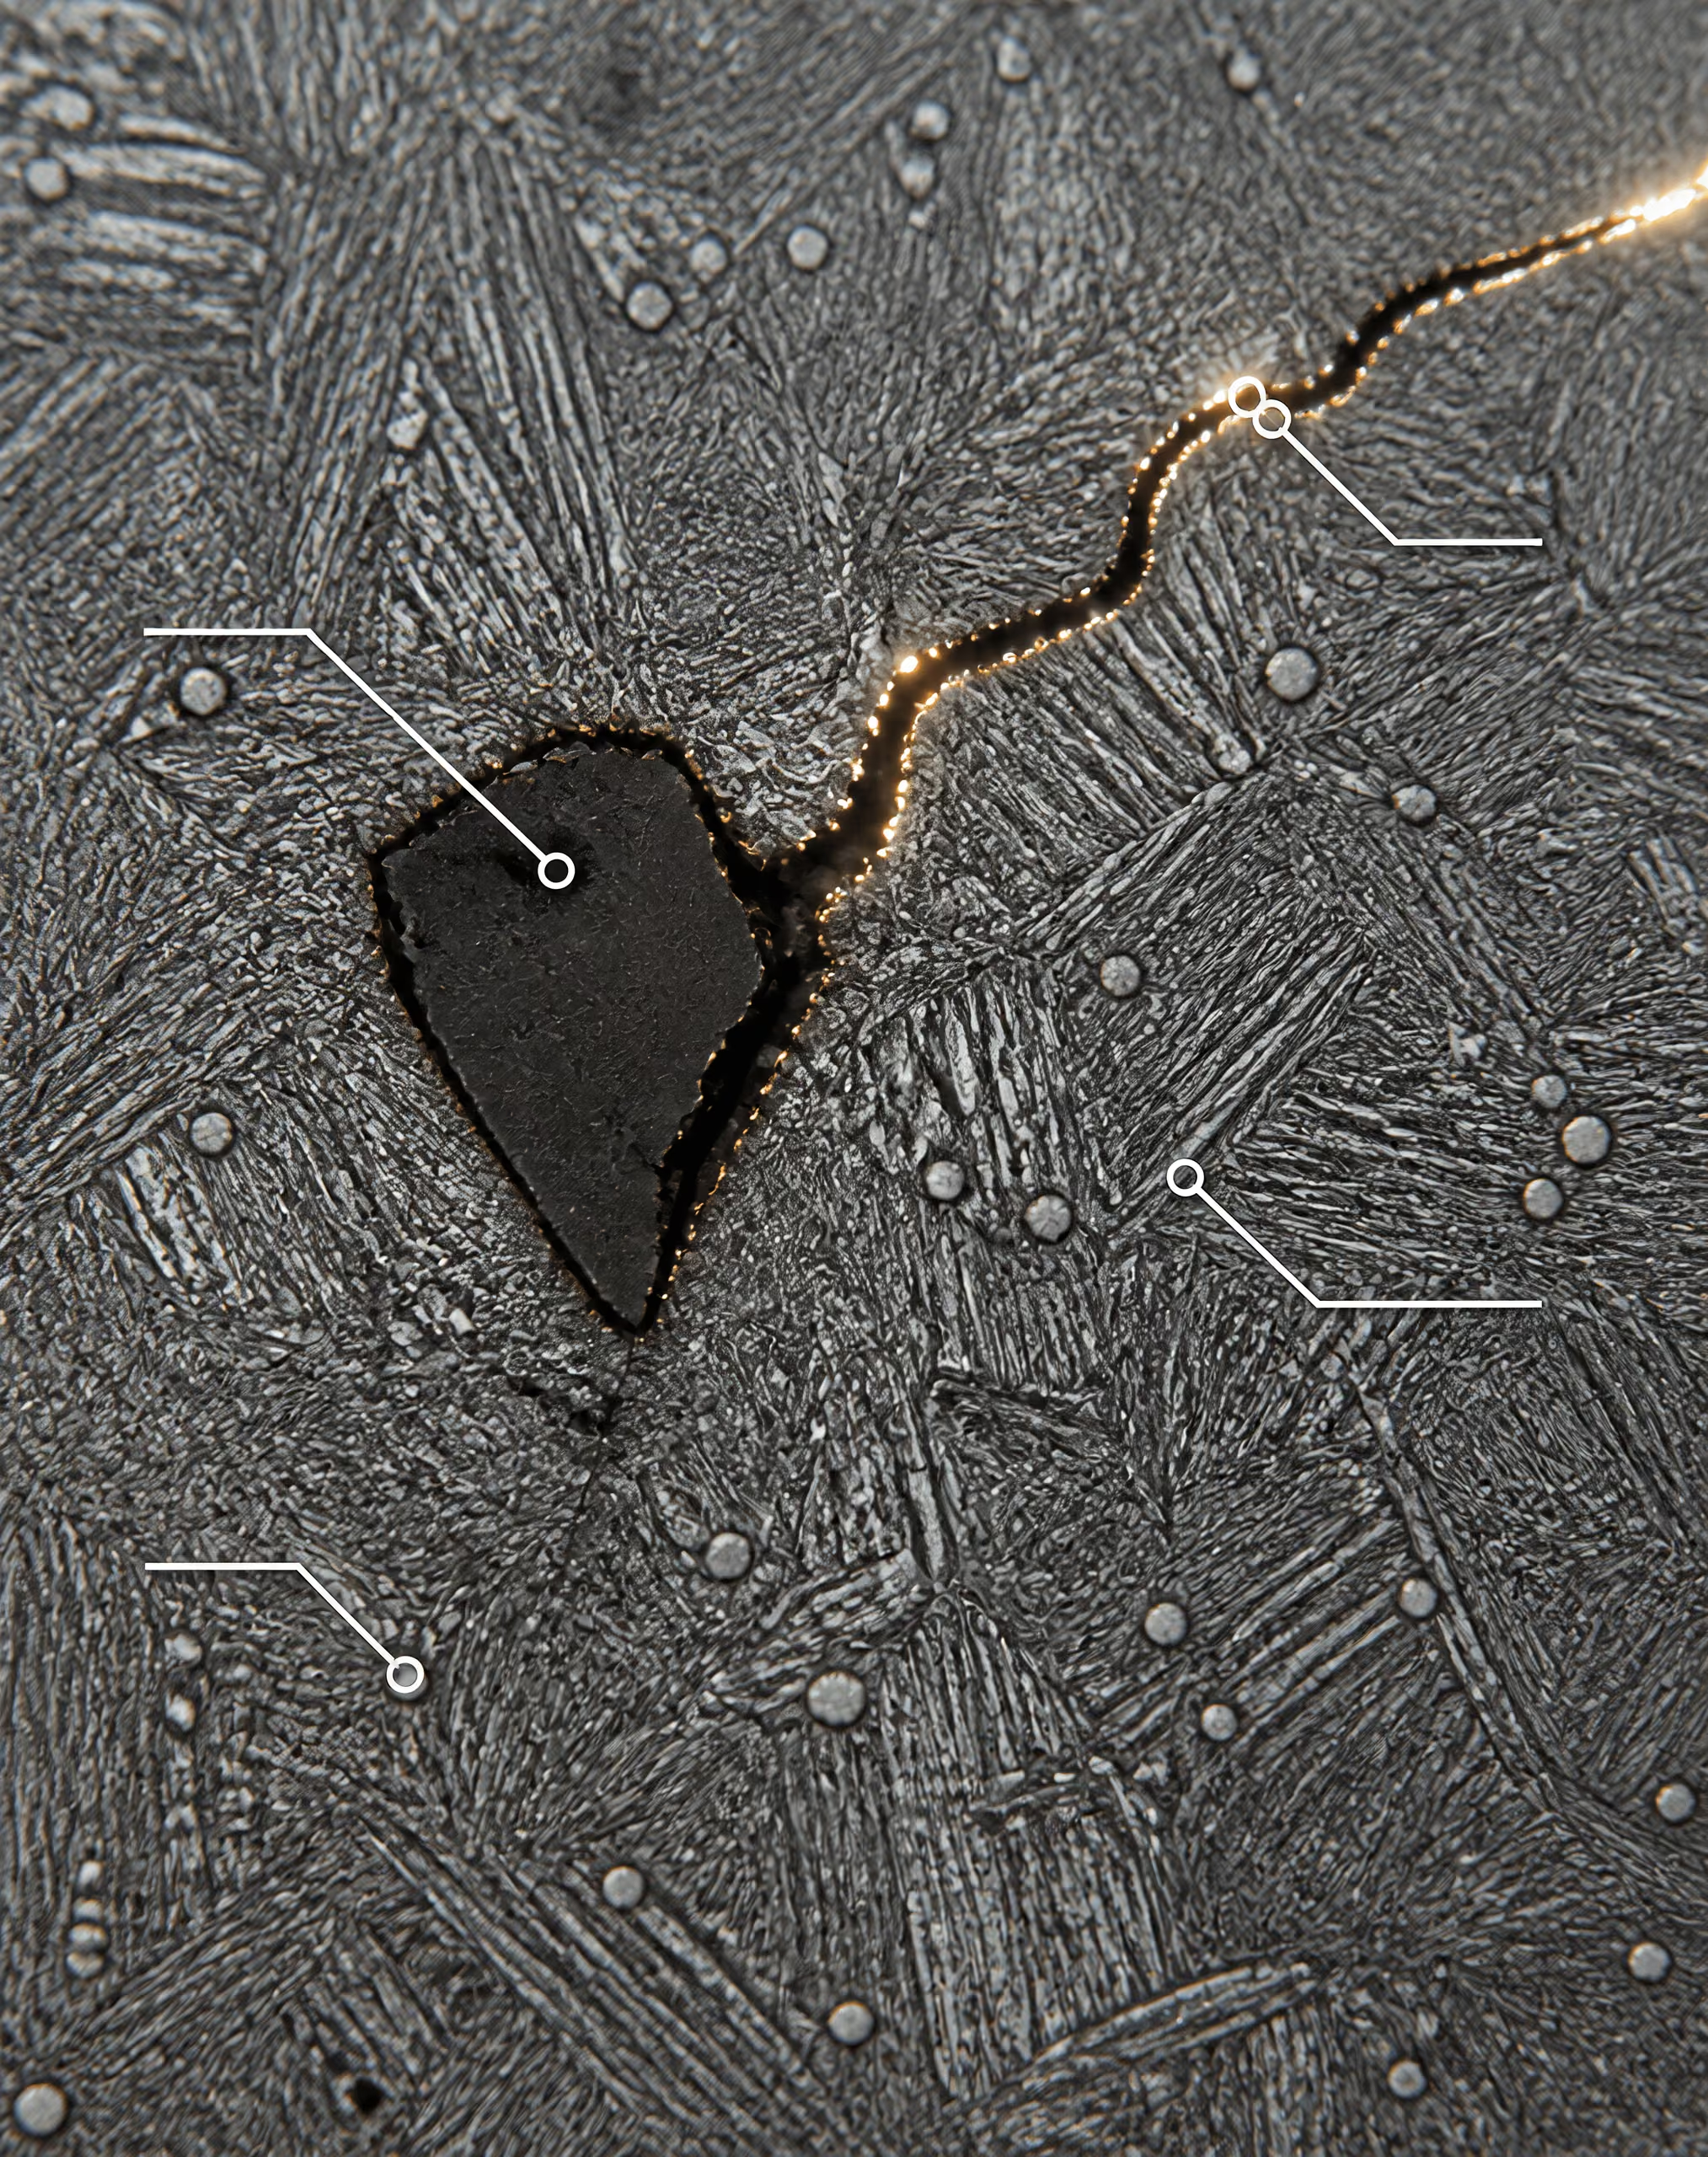
Nekovový vměstek Nekovová částice obsažená v oceli, například oxid, sulfid, silikát, hlinitan nebo komplexní vměstek, která může narušit místní napěťové pole.
Valivý kontakt opakovaně stlačuje a smykově namáhá objem oceli v blízkosti povrchu. Jmenovité Hertzovo napětí se vypočítává z geometrie, zatížení a rozměrů kontaktu, avšak ocel toto napětí nezažívá jako dokonale homogenní kontinuum. Vměstek přerušuje kovovou matrici. Jeho modul pružnosti, tvar, vazba k okolní oceli a odolnost proti deformaci se liší od vlastností martenzitické, bainitické nebo cementačně kalené matrice, která jej obklopuje.
Tento nesoulad mění lokální napěťové pole. Tahová a smyková napětí se mohou koncentrovat na rozhraní vměstku, zejména u ostrého rohu, protáhlého konce nebo nedostatečně spojeného rozhraní. Opakovaný průchod kontaktu pak podporuje vznik podpovrchové trhliny nebo trhliny, která dosáhne oběžné dráhy. Jakmile se vytvoří malá trhlina, cyklické zatěžování ji může prodlužovat, až se oddělí část oběžné dráhy nebo valivého tělesa. Viditelná jamka je pozdním důkazem; metalurgická událost začala v mnohem menším měřítku.
Hlavní skupiny materiálů popsané v přehledu Oceli pro ložiska z roku 2011 tvoří průběžně kalené martenzitické nebo bainitické oceli a cementačně kalené oceli s tvrzenou povrchovou vrstvou nad měkčím jádrem. Obě skupiny mohou trpět únavou při valivém kontaktu iniciovanou vměstky. Cementační kalení mění s hloubkou profil tvrdosti a zbytkových napětí, zatímco průběžné kalení vytváří odlišnou matrici a stav jádra, avšak žádná z těchto struktur nečiní škodlivou vměstku neškodnou.
Vměstky také působí v interakci s provozním systémem. Vysvětlení únavy valivých ložisek od společnosti SKF spojuje životnost s geometrií kontaktu, rozložením zatížení, mazáním a koncentrátory napětí. Oběžná dráha s prohlubní vzniklou v důsledku vměstku může narušit mazací film, zvýšit lokální tlak a vyvolat další poškození povrchu. Špatné mazání původní vměstku nevytvoří, může však zkrátit dobu mezi iniciací a vznikem viditelného poškození. Další cestu k poškození představuje kontaminace vodou: experimentální práce zveřejněná v roce 2024 prostřednictvím Office of Scientific and Technical Information Ministerstva energetiky Spojených států amerických zjistila, že rozpuštěná nebo volná voda zvyšovala mikropitting a tvorbu trhlin v důsledku únavy při valivém kontaktu a souvisela s výskytem bílé leptatelné hmoty na rozhraních trhlin.
Chemické složení, velikost a morfologie vměstků
„Čistota“ není jediným chemickým označením. Popisuje soubor nekovových částic a pravděpodobnost, že se ve vysoce namáhaném objemu nachází částice schopná způsobit poškození. Oxidické vměstky běžně vznikají z produktů dezoxidace, reoxidace nebo stržené strusky. Sulfidické vměstky vznikají při reakcích, do nichž vstupuje síra, a při válcování mohou být relativně měkké a deformovatelné. Křemičitany, hlinitany, spinely a komplexní vměstky obsahující vápník představují další možné skupiny v závislosti na chemickém složení oceli, interakci se žáruvzdorným materiálem a zpracování v pánvi.
Jejich účinky se liší. Tvrdý, hranatý oxid nebo hlinitan může působit jako výrazný koncentrátor napětí, protože odolává deformaci a vytváří ostré geometrické útvary. Sulfidická vměstka manganu se může během tváření za tepla deformovat do řetízku, což vede ke směrově závislým vlastnostem a protáhlému rozhraní. Komplexní vměstka může obsahovat tvrdé jádro a pozměněnou vnější fázi, takže její únavové chování nelze odvodit pouze z jmenovitého obsahu síry nebo kyslíku.
Na velikosti záleží, samotná velikost však není dostačující. Větší vměstka obecně narušuje větší objem matrice a představuje potenciálně významnější místo iniciace trhliny. Důležitá je také poloha: částice umístěná v oblasti maximálního ortogonálního smykového napětí může být škodlivější než větší částice mimo hlavní namáhaný objem. Místní výsledek dále ovlivňují tvar, poměr stran, shlukování, orientace, vazba na rozhraní a okolní struktura karbidů. Dvě tavby s podobnými průměrnými hodnotami obsahu kyslíku proto mohou vykazovat rozdílné vlastnosti z hlediska únavy při valivém kontaktu, pokud se liší jejich největší vměstky, rozložení vměstků nebo historie deformace.
Matrice zůstává důležitá. Zpráva NASA o únavě valivých těles z roku 1987 označila za faktory ovlivňující životnost tvrdost, zbytkový austenit, velikost zrna a velikost, počet a plochu karbidů. Nadměrné nebo nevhodně rozložené karbidy mohou ovlivnit dráhy trhlin a lokální napětí; zbytkový austenit se může za provozního zatěžování transformovat; velikost zrna a pevnost matrice ovlivňují cyklickou deformaci. Čistotu je proto třeba chápat jako rozhodující proměnnou v rámci mikrostrukturního systému, nikoli jako náhradu za kontrolu tepelného zpracování.
Vakuové zpracování a postup výroby oceli
Postup výroby oceli určuje, jak vměstky vznikají, mění se, odstraňují nebo zůstávají v materiálu. Elektrotroskové přetavování, vakuové obloukové přetavování a další postupy sekundárního tavení mohou omezit určité skupiny vměstků a zlepšit kontrolu segregace, výsledek však závisí na celém řetězci procesu: tavení, rafinaci, odlévání, přetavování, kování nebo válcování, tepelném zpracování a kontrole. Označení „vakuové“ není náhradou za měřenou charakterizaci vměstků.
Zjištění NASA z roku 1987 jsou zvláště důležitá, protože zpochybňují vysvětlení založená pouze na chemickém složení. Zpráva zjistila, že zpracování, například dvojité vakuové tavení, může ovlivnit únavovou životnost valivých těles výrazněji než samotné chemické složení. Postupy dvojitého vakua běžně kombinují vakuové indukční tavení s vakuovým obloukovým přetavováním, čímž omezují vystavení atmosférické reoxidaci a zlepšují kontrolu rozpuštěných plynů a populací vměstků. Důsledek je přímý: dvě oceli s podobnými jmenovitými podíly legujících prvků mohou mít odlišnou únavovou životnost, pokud jejich historie tavení a rafinace vedla k rozdílné úrovni čistoty nebo k odlišnému rozložení částic.
ASTM STP 1327 řadí tuto problematiku vedle životnosti ložisek, únavy při valivém kontaktu, výroby oceli, průběžného kalení, cementačního kalení, leteckých ocelí, korozivzdorných ocelí a modifikace povrchu. Tento širší kontext je důležitý, protože čistota se přenáší do hotové součásti. Kování může vměstky rozrušit nebo prodloužit; obrábění může podpovrchovou částici odhalit; tepelné zpracování může změnit matrici, která ji obklopuje. Životnost ložiska vzniká na základě výsledné součásti při skutečném kontaktním napětí, skutečném stavu maziva a skutečné úrovni kontaminace. Chemické složení stanovuje možnosti. Čistota výroby oceli určuje, kolik z těchto možností přetrvá v podobě vad kritických z hlediska únavy.
Mikrostruktura po tepelném zpracování
Tepelné zpracování určuje mnohem více než výslednou tvrdost naměřenou na zkušebním vzorku. Vytváří fáze, které přenášejí valivý kontakt, napětí zbylá po kalení, stabilitu součásti během provozu a velikost i rozložení karbidů, které mohou buď podporovat odolnost proti opotřebení, nebo iniciovat únavové poškození. Oběžná dráha ložiska proto může splňovat jmenovitou specifikaci tvrdosti, a přesto vykazovat špatné provozní vlastnosti, pokud je její martenzit příliš křehký, pokud se zbytkový austenit během provozu transformuje nebo pokud její populace karbidů obsahuje velké, nerovnoměrně rozložené částice.
Hlavními třídami materiálů jsou martenzitické nebo bainitické oceli kalené v celém průřezu a cementační oceli, u nichž je tvrdá povrchová vrstva podepřena měkčím jádrem, jak je popsáno v přehledu Steels for bearings z roku 2011. Vysokouhlíková chromová ložisková ocel je podle NTN (2020) standardním materiálem pro valivá tělesa a oběžné dráhy. Známým označením je SAE 52100, v mnoha technických příručkách uváděné také jako AISI 52100; její vlastnosti závisí na celém procesu tavení, kování, válcování, tepelného zpracování a dokončování, nikoli pouze na samotném označení.
Martenzit, bainit a popuštěné struktury
Kalením vzniklý martenzit poskytuje vysokou tvrdost, protože uhlík je zachycen v přesycené železné mřížce. Tato tvrdost zvyšuje odolnost proti opakovaným smykovým a tlakovým napětím vznikajícím pod oběžnou dráhou nebo v kontaktu s valivým tělesem. Sama o sobě však nestačí. Nepopuštěný martenzit má vysoká vnitřní napětí a omezenou lomovou houževnatost, proto se obvykle popouští, aby se snížila napětí po kalení a upravila rovnováha mezi tvrdostí a houževnatostí.
Při popouštění se z martenzitu vylučuje uhlík a mění se jeho tetragonalita, pevnost i odezva na lom. Správně popuštěná struktura může při kontaktu odolávat plastické deformaci a zároveň lépe snášet místní koncentrace napětí než nepopuštěný martenzit. Nadměrné popuštění však snižuje tvrdost a může zvětšit hloubku plastické deformace vznikající při každém průchodu kontaktem. Opakovaná deformace se pak hromadí v okolí vměstků, rozhraní karbidů, poškození po broušení nebo jiných nespojitostí.
Bainitické ložiskové oceli procházejí odlišnou transformační cestou. V závislosti na transformační teplotě a zpracování může bainit poskytovat užitečnou kombinaci tvrdosti, houževnatosti a rozměrové stability, přičemž deformace po kalení je menší než u plně martenzitické cesty. Jeho únavové vlastnosti stále závisí na jemnosti a rovnoměrnosti bainitické struktury, stavu karbidů a zbytkovém napětí. Označení „bainitická“ nepředstavuje jedinou výkonnostní třídu: hrubé nebo nerovnoměrné transformační produkty nepřenášejí kontaktní napětí stejným způsobem jako jemná, pečlivě řízená struktura.
Cementační oceli mají na povrchu vrstvu s vysokým obsahem uhlíku a vysokou tvrdostí, která překrývá jádro s nižším obsahem uhlíku. Cementovaná vrstva odolává deformaci v kontaktu, zatímco jádro může absorbovat část rázového a ohybového namáhání. Uhlíkový potenciál, hloubka vrstvy, zbytkový austenit, vylučování karbidů a transformace jádra musí odpovídat působícímu poli napětí. Příliš mělká vrstva ponechává vysoké podpovrchové napětí v měkčím materiálu; příliš tvrdá nebo nedostatečně podepřená vrstva může být náchylná k praskání.
Zbytkové napětí představuje další faktor. Tlakové zbytkové napětí v blízkosti funkčního povrchu může oddálit rozevírání trhlin, zatímco tahové zbytkové napětí napomáhá iniciaci a šíření trhlin. Kalení, cementování, broušení i dokončovací operace mohou toto pole měnit. Užitečný profil zbytkových napětí je proto výsledkem procesu, nikoli zaručeným důsledkem vysoké tvrdosti.
Zbytkový austenit a rozměrová stabilita
Zbytkový austenit Austenit, který se během kalení nepřemění a zůstává v tepelně zpracované oceli jako metastabilní fáze.
Zbytkový austenit je austenit, který po kalení zůstane, místo aby se transformoval na martenzit. V ložiskové oceli může určité množství zbytkového austenitu zlepšit houževnatost a umožnit přizpůsobení místní deformaci, je však metastabilní. Kontaktní tlak, cyklický smyk, teplota a čas mohou během provozu způsobit jeho transformaci na čerstvý martenzit nebo jiné produkty.
Tato transformace může vyvolat rozměrové změny a místní napětí. U přesných ložisek mění i nepatrná změna geometrie oběžné dráhy shodu kontaktu, rozložení zatížení a tloušťku mazacího filmu. Výsledná změna maximálního napětí může zkrátit únavovou životnost navzdory původně přijatelné hodnotě tvrdosti. Transformace může rovněž vytvořit čerstvý, relativně nepopuštěný martenzit, který se může stát oblastí náchylnou ke vzniku trhlin, pokud jeho odezvu neomezí následné popouštění a provozní podmínky.
Problematický je i opačný stav. Pokud se množství zbytkového austenitu sníží příliš nebo pokud se transformuje příliš náhle, může struktura ztratit část schopnosti přizpůsobit se deformaci a stát se křehčí. V některých výrobních postupech se používá kryogenní zpracování, stabilizační popouštění a přesně řízené kalení, jejich účinky však závisí na obsahu uhlíku, legování, velikosti průřezu a výchozím stavu austenitu. Neexistuje žádné univerzální procento zbytkového austenitu, které by definovalo bezpečné ložisko.
Přehled NASA z roku 1987 o únavě valivých těles uvádí tvrdost a zbytkový austenit mezi proměnnými ovlivňujícími životnost spolu s velikostí zrn a velikostí, počtem a plochou karbidů. Toto zjištění je významné, protože zbytkový austenit mění jak počáteční mechanickou odezvu, tak strukturu, se kterou se materiál setká po milionech kontaktních cyklů. Měření tvrdosti provedené bezprostředně po popouštění nepopisuje celou provozní historii.
Mazání a znečištění mohou tyto slabiny odhalit. Shrnutí experimentálních prací U.S. Department of Energy z roku 2024 uvádí, že rozpuštěná nebo volná voda zvýšila mikrovydrolování a vznik trhlin v důsledku únavy při valivém kontaktu, přičemž s rozhraními trhlin byla spojena bílá leptatelná hmota. Mazivo řídí stav kontaktního napětí na povrchu, zatímco tepelně zpracovaná struktura určuje, jak se podpovrchová napětí přenášejí a uvolňují. Materiál ani mazivo proto nelze posuzovat izolovaně.
Velikost zrn a populace karbidů
Velikost předchozích austenitických zrn ovlivňuje měřítko transformačních produktů vznikajících při ochlazování. Jemná předchozí austenitická zrna obecně poskytují kratší dráhy pro šíření trhlin a mohou podporovat rovnoměrnější martenzitickou nebo bainitickou strukturu. Hrubá zrna mohou koncentrovat transformační deformaci a vytvářet větší oblasti s podobnou krystalografickou orientací, což umožňuje únavovým trhlinám vznikat nebo postupovat s menším počtem překážek. Zjemnění zrna neodstraňuje potřebu čistoty materiálu ani správného popouštění; mění pouze jednu část problému iniciace a růstu trhlin.
Karbidy poskytují uhlík a tvrdé fáze bohaté na chrom, které přispívají k odolnosti proti opotřebení a udržují tvrdost. Jejich populaci je třeba posuzovat podle více než pouze průměrné velikosti. NASA (1987) konkrétně uvedla účinky velikosti karbidů, jejich počtu a plochy. Plocha karbidů popisuje podíl mikrostruktury zaujímaný karbidy; počet karbidů udává, kolik částic je přítomno; velikost popisuje jejich měřítko a zejména horní část tohoto rozdělení.
Jemné, početné a přiměřeně rovnoměrné karbidy mohou podporovat tvrdost, aniž by vytvářely velké izolované defekty. Nadměrný podíl karbidů může zhoršit spojitost matrice přenášející zatížení. Velké částice, karbidické řetězce vzniklé při tváření nebo shluky orientované válcováním mohou působit jako místní koncentrátory napětí. Matrice a karbid mají odlišnou elastickou a plastickou odezvu, takže opakovaný kontakt může vytvářet vysoké napětí na rozhraní. Trhlina může vzniknout na karbidu, ve shluku karbidů nebo na vměstku sousedícím s karbidem.
Nedostatečný obsah uhlíku nebo nevhodná tvorba karbidů vytváří opačný problém: oceli může chybět tvrdost a odolnost proti opotřebení potřebná k tomu, aby odolala opakovanému kontaktu bez hromadění plastické deformace. Zvyšování obsahu uhlíku nebo karbidů není jednoduchým řešením, protože hrubé nerozpuštěné karbidy a segregace mohou zvyšovat riziko iniciace trhlin. Tepelné zpracování musí rozpustit dostatek uhlíku pro zamýšlený martenzit nebo cementovanou vrstvu, zachovat řízenou populaci nerozpuštěných karbidů a zabránit nadměrnému hrubnutí během austenitizace.
ASM Handbook (2014) označuje čistotu oceli a nepřítomnost škodlivých nekovových vměstků za nejdůležitější jednotlivý faktor — po dosažení vhodné mikrostruktury — pro dosažení vysoké životnosti při únavě v důsledku valivého kontaktu. Vakuové tavení a související rafinační postupy proto mohou ovlivnit únavovou životnost výrazněji než malá změna chemického složení. Historie zpracování je důležitá.
Tyto materiálové účinky je také třeba zasadit do statistického rámce. ISO 281:2007 definuje základní jmenovitou životnost jako životnost odpovídající spolehlivosti 90 %; BS ISO 281:2007 je její britskou adopcí. Schaeffler (2024) a JTEKT (2024) obdobně definují L10 jako počet otáček, kterého dosáhne nebo překročí 90 % zdánlivě identických ložisek před prvními známkami únavy materiálu. Tato vypočtená životnost není příslibem založeným pouze na tvrdosti. Popisuje populaci za stanovených předpokladů, zatímco skutečný výsledek odráží mikrostrukturu, vměstky, napětí, mazání, znečištění, geometrii a výrobní rozptyl.
Kontaktní mechanika, rozložení zatížení a koncentrátory napětí
Koncentrovaný elastický kontakt
Valivé ložisko nepřenáší zatížení prostřednictvím široké, rovnoměrně namáhané plochy. Každá kulička nebo váleček tlačí na oběžnou dráhu prostřednictvím malé kontaktní plošky, čímž vzniká koncentrovaný elastický kontakt. Lokální tlak a podpovrchová smyková napětí závisí na normálovém zatížení, poloměrech křivosti, elastických vlastnostech obou těles a tvaru kontaktu. Jde o Hertzův kontaktní problém, avšak kontakty v ložiscích nejsou izolovanými body z učebnic: zakřivení oběžné dráhy, konformita, bombírování, úhel styku a konečná šířka válečků mění napěťové pole.
Příručka SKF považuje geometrii kontaktu a rozložení zatížení za klíčové faktory únavy ložisek, protože maximální ortogonální a smyková napětí vznikají pod povrchem kontaktu, nikoli nutně v místě viditelného poškození. Změna zakřivení oběžné dráhy mění velikost a rozložení tlaku v kontaktní elipse. Váleček s nedostatečným odlehčením konců může vytvářet vysokou koncentraci tlaku na své hraně, kde může lokální napětí výrazně překročit hodnotu předpovězenou z jmenovitého zatížení ložiska. Vlnitost oběžné dráhy a odchylky jejího tvaru mají podobný účinek, protože způsobují kolísání zatížení při odvalování tělesa.
Jmenovitá tvrdost proto sama o sobě nemůže určovat provozní vlastnosti. NTN označuje vysokouhlíkovou chromovou ložiskovou ocel za standardní materiál pro valivá tělesa a oběžné dráhy, běžně zastoupený jakostmi, jako je AISI 52100, a jejími národními nebo firemními označeními. Součást vyrobená z této oceli však může podléhat odlišnému průběhu napětí, pokud se změní její konformita, úhel styku nebo profil oběžné dráhy. Ocel poskytuje určitou materiálovou kapacitu; geometrie určuje, jak velkou část této kapacity kontakt při každé otáčce spotřebuje.
Do výpočtu kontaktu vstupuje také stav povrchu. Nerovnosti povrchu mohou při tenkém mazacím filmu pronikat filmem, což vede k lokální interakci kovu s kovem a tlakovým špičkám s krátkou vlnovou délkou. Kontaminace vodou situaci zhoršuje. Studie U.S. Department of Energy z roku 2024 uvedla, že rozpuštěná nebo volná voda zvyšovala mikropitting a praskání v důsledku únavy při valivém kontaktu a souvisela s výskytem bíle leptané hmoty na rozhraních trhlin. Mazání je proto součástí kontaktní mechaniky, nikoli pouze otázkou údržby.
Výpočet trvanlivosti je statistická inženýrská míra, nikoli příslib, že každé ložisko selže při jednom konkrétním napětí nebo počtu otáček. ISO 281:2007 stanovuje metody pro dynamické únosnosti a základní trvanlivost valivých ložisek vyrobených z kvalitní kalené ložiskové oceli; její základní trvanlivost souvisí s 90% spolehlivostí. BS ISO 281:2007 je britskou adopcí této normy. Schaeffler definuje L10 jako počet otáček, kterého dosáhne nebo jej překročí 90 % zdánlivě identických ložisek před prvními známkami únavy materiálu. Upravená trvanlivost může zohledňovat mazání, kontaminaci, spolehlivost a zatížení na mezi únavy, tyto faktory však stále popisují konkrétní provozní systém, nikoli pouze tvrdost.
Rozdělení zatížení mezi valivá tělesa
Použité radiální nebo axiální zatížení se rozděluje mezi valivá tělesa, avšak nerovnoměrně. Těleso nejblíže linii zatížení přenáší největší sílu, zatímco tělesa nacházející se dále po obvodu ložiska přenášejí postupně menší zatížení a za některých podmínek téměř žádné. Velikost zatížené zóny a síla působící na jednotlivá tělesa závisí na radiální vůli, elastické deformaci, úhlu styku, tuhosti kroužků, uložení, předpětí, vnějším zatížení a vnitřní geometrii.
Ložisko s nadměrnou vůlí může soustředit vnější zatížení na malý počet těles. Maximální zatížení jednotlivého tělesa pak vzroste, čímž se zvýší Hertzův tlak a cyklus podpovrchového napětí. Nadměrné předpětí vytváří opačný, avšak související problém: zatížení sdílí více těles, každé těleso však přenáší trvalou sílu ještě před působením vnějšího zatížení. Je-li předpětí příliš vysoké, může vzrůst třecí ohřev, kontaktní tlak i únavové poškození. Stejná ložisková ocel proto může vykazovat velmi odlišnou trvanlivost při volném uložení, těsném uložení s přesahem nebo nadměrném předpětí.
Nesouosost rozložení opět mění. Úhlově nesouosé vnitřní a vnější kroužky mohou přinutit kuličku nebo váleček, aby se dotýkal jedné oběžné dráhy v blízkosti hrany. U válečkových ložisek může šikmost posunout zatížení ke koncům válečků; u kuličkových ložisek může naklopení kroužku deformovat kontaktní elipsu a vytvářet zatížení na hraně. Tyto podmínky mohou vzniknout v důsledku ohybu hřídele, deformace tělesa nebo nepřesných osazení, i když se jmenovité zatížení ložiska nachází v mezích katalogové únosnosti.[7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT. JTEKT Bearing Knowledge, 2024.
Uložení ovlivňuje více než pouhé zajištění polohy. Nadměrné uložení s přesahem může zmenšit vnitřní vůli, zvýšit předpětí a deformovat tenký ložiskový kroužek. Volné uložení může umožnit tečení kroužku nebo mikroskluz, což vede ke kontaktní korozi a dalšímu poškození povrchu. JTEKT popisuje základní dynamickou únosnost jako míru kapacity odolávat únavě při odvalování a uvádí, že L10 odpovídá 90% spolehlivosti u ložisek vyrobených ze stanovených ložiskových ocelí nebo rovnocenných materiálů. Toto tvrzení předpokládá, že ložisko pracuje v mezích geometrie, zatížení a montážních podmínek, které odpovídají použité metodě výpočtu únosnosti.
Průběh napětí závisí také na stavu materiálu. Přehledová práce Steels for Bearings z roku 2011 rozlišuje martenzitické nebo bainitické oceli prokalitelné v celém průřezu od ocelí cementovaných, které mají na povrchu tvrzenou vrstvu nad měkčím jádrem. NASA v roce 1987 uvedla, že tvrdost, zbytkový austenit, velikost zrn a velikost, počet i plošný podíl karbidů ovlivňují únavovou trvanlivost valivých těles. ASM Handbook z roku 2014 označuje čistotu oceli a nepřítomnost škodlivých nekovových vměstků za nejdůležitější faktor po dosažení vhodné mikrostruktury při zajišťování vysoké trvanlivosti při únavě valivého kontaktu. Čistý, správně zpracovaný kontakt z oceli AISI 52100 proto může při stejném jmenovitém zatížení vydržet déle než tvrdší, avšak méně čistý kontakt.
Povrchové vady a geometrické nespojitosti
Únava při valivém kontaktu má dva hlavní původy. Únava vznikající podpovrchově začíná pod oběžnou dráhou, často u namáhaného vměstku nebo v oblasti nepříznivé mikrostruktury, a po opakovaném smykovém zatěžování se může rozvinout ve vydrolení povrchu. Poškození vznikající na povrchu začíná na oběžné dráze nebo povrchu valivého tělesa, kde drsnost, nedostatečné mazání, prokluz, kontaminace nebo vada koncentrují napětí. Toto rozlišení je důležité, protože vyleštěný povrch nemůže odstranit škodlivý vnitřní vměstek, zatímco vynikající vnitřní čistota nemůže zabránit tomu, aby důlek působil jako opakovaný iniciátor trhliny.
Nekovové vměstky jsou zvláště důležité, protože jejich elastické a mezifázové chování se liší od chování okolní oceli. Zjištění ASM řadí čistotu bezprostředně za vhodnou mikrostrukturu z hlediska významu. Zpracování může být důležitější než malá změna chemického složení: práce NASA z roku 1987 označila tavení ve dvojitém vakuu a související vlivy zpracování za faktory ovlivňující únavovou trvanlivost valivých těles. Chemické složení určuje možné fáze a prokalitelnost, avšak tavení, kování, tepelné zpracování a řízení karbidů rozhodují o tom, zda hotová oběžná dráha obsahuje škodlivé lokální útvary.

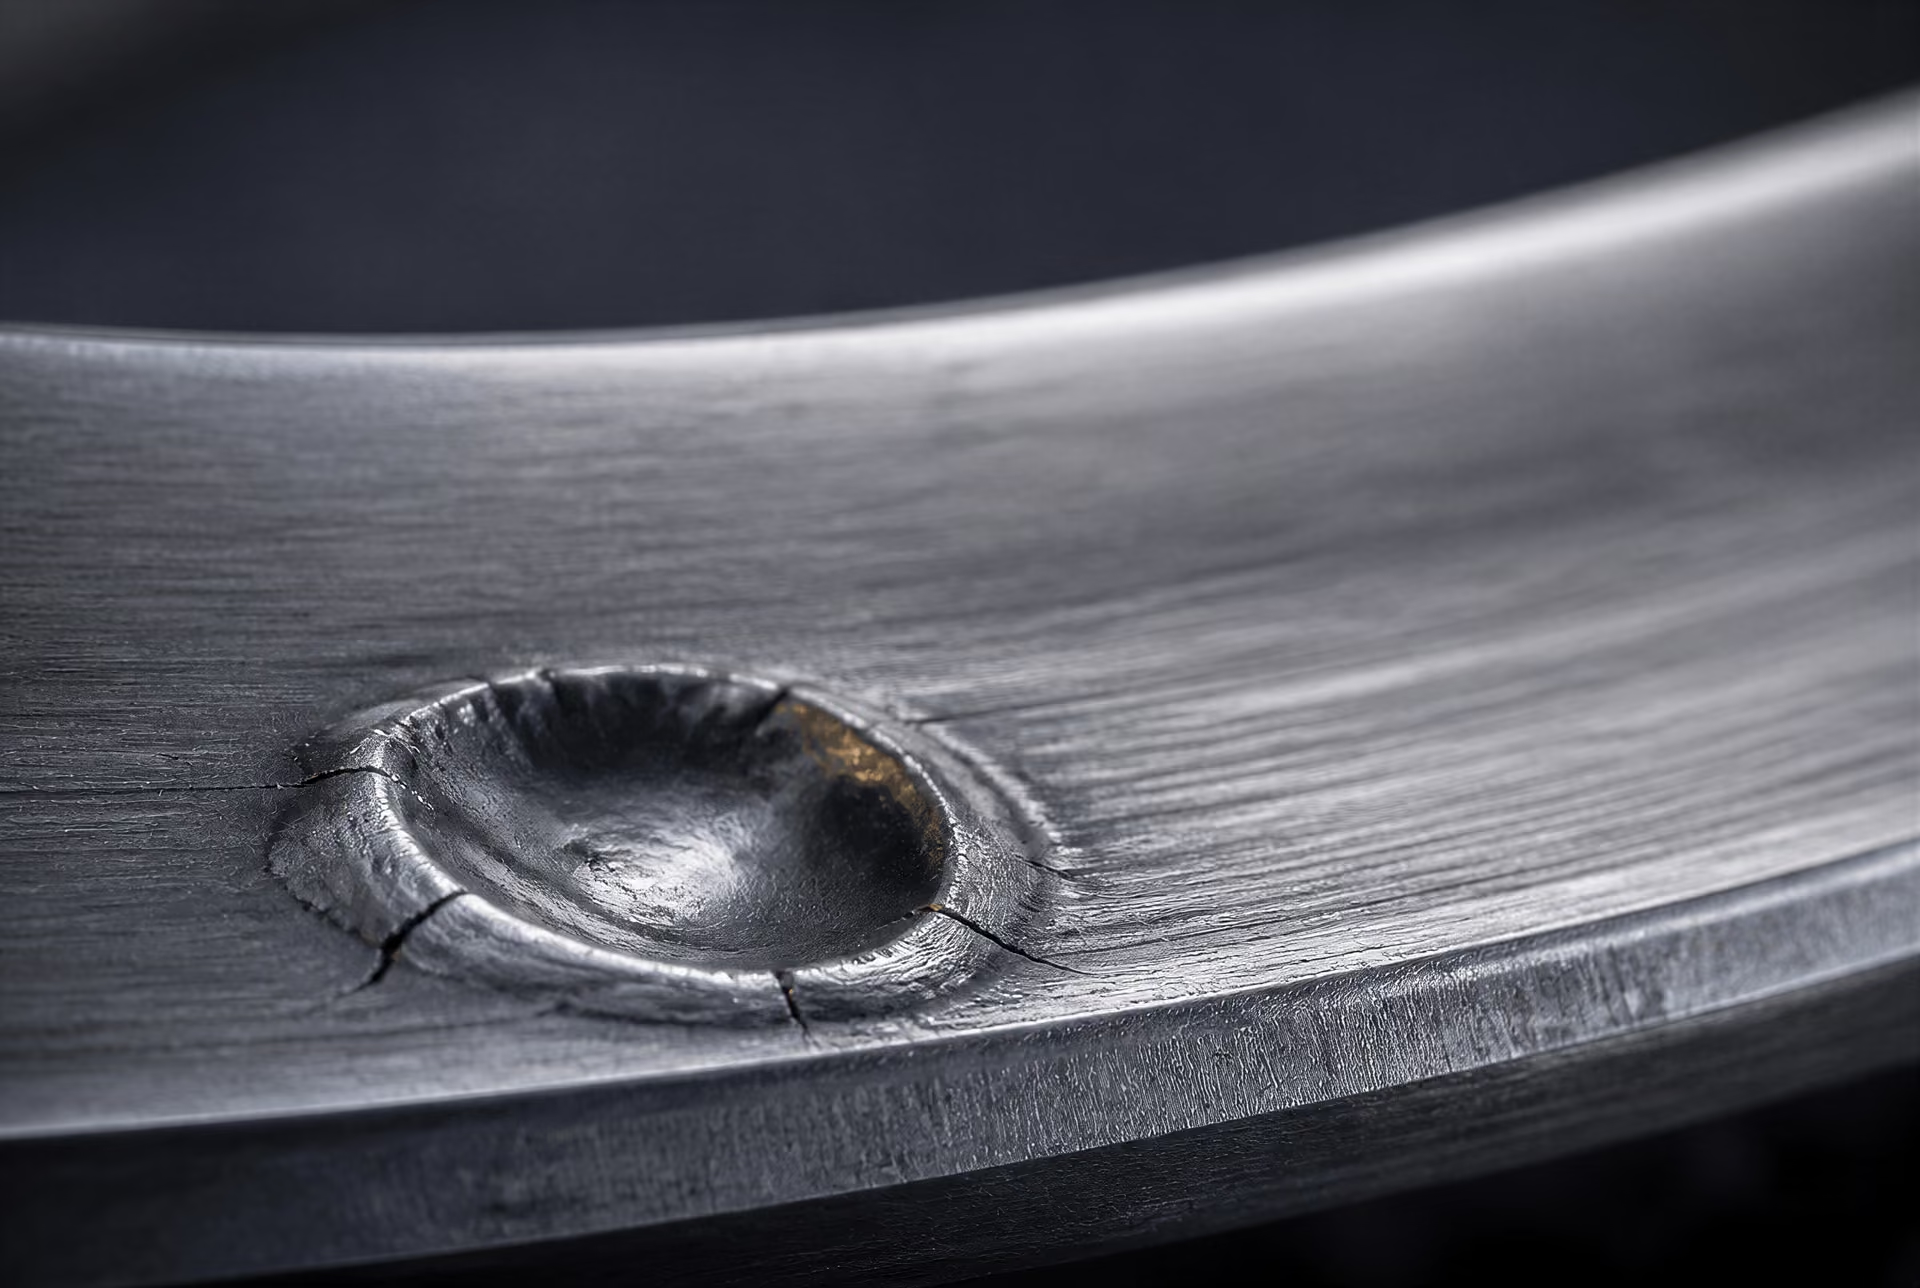
Důlek způsobený tvrdou nečistotou je geometrickou nespojitostí, nikoli pouhou kosmetickou stopou. Každé procházející těleso narazí do jeho okraje, čímž vznikne tlaková špička a oblast plastické deformace. Stejný účinek může mít poškození vzniklé při manipulaci na osazení, oběžné dráze nebo konci válečku. Škrábance, popáleniny po broušení, vlnitost a vystouplé otřepy narušují zamýšlenou geometrii kontaktu. Při mazání tenkým filmem mohou tyto útvary iniciovat mikropitting nebo trhliny vznikající na povrchu; při vyšším zatížení mohou urychlit rozvoj trhliny do většího vydrolení.
Praktický závěr je přímý: vypočtená trvanlivost ložiska náleží ložisku, jeho oceli, geometrii, uložení, předpětí, mazivu a historii kontaminace jako jedinému provoznímu systému. Změna kteréhokoli z těchto faktorů může změnit lokální napěťové pole, aniž by se změnila jmenovitá jakost a tvrdost.
Mazání, voda a mikroodprýskávání
Oddělení mazacím filmem a kontakt kovu s kovem
Mazání neomezuje pouze tření mezi valivým tělesem a oběžnou dráhou. Mazací film mění způsob, jakým oba povrchy přenášejí zatížení. Při úplném elastohydrodynamickém mazání tlak v unášeném filmu odděluje většinu protilehlých nerovností, takže jmenovitý Hertzův kontakt je přenášen převážně prostřednictvím maziva, nikoli opakovanými vrcholy na ocelovém povrchu. Když se tloušťka filmu zmenší vzhledem k drsnosti povrchu, přenášejí větší část zatížení kontakty mezi nerovnostmi. Jejich místní napětí může výrazně překročit vypočtené napětí při hladkém kontaktu, i když se působící zatížení ložiska nezměnilo.
Toto rozlišení je důležité, protože výpočty ložisek obvykle vycházejí z předpokladů o geometrii, zatížení a materiálu. Norma ISO 281:2007 stanovuje metody výpočtu dynamické únosnosti a základní trvanlivosti valivých ložisek vyrobených z vysoce kvalitní kalené ložiskové oceli. Její základní trvanlivost odpovídá spolehlivosti 90 %. Společnost Schaeffler popisuje L10 stejnými statistickými pojmy: jde o počet otáček, kterého dosáhne nebo překročí 90 % zdánlivě stejných ložisek před vznikem prvních známek únavy materiálu. Společnost JTEKT obdobně definuje základní dynamickou únosnost jako míru odolnosti proti valivě-únavovému poškození a L10 jako trvanlivost při spolehlivosti 90 % pro ložiska vyrobená ze specifikovaných ložiskových ocelí nebo ekvivalentních materiálů.
Tyto definice nečiní z mazání pouhou nepodstatnou korekci. Oddělují vypočtenou referenční trvanlivost od provozního výsledku konkrétního ložiska v konkrétním stroji. Metody upravené trvanlivosti zohledňují mazání, znečištění, spolehlivost a zatížení na mezi únavy, protože tyto faktory mění napětí, které se skutečně přenáší na povrch a do podpovrchových vrstev. Ložisko vyrobené z vysokouhlíkové chromové ložiskové oceli, tedy ze standardního materiálu, který společnost NTN uvádí pro valivá tělesa a oběžné dráhy, může přesto utrpět předčasné poškození, pokud jeho mazivo nedokáže zajistit dostatečné oddělení povrchů.
Tloušťka filmu závisí na viskozitě, rychlosti, zatížení, teplotě, jakosti povrchu a geometrii kontaktu. Zvýšení teploty snižuje viskozitu; pomalý oscilační pohyb může bránit vytvoření dostatečného filmu a vysoké zatížení film stlačuje a současně zvyšuje podpovrchové napětí. Nesouosost a zatížení hran dále soustřeďují tlak do malé oblasti. Pokud se přidají abrazivní částice, mohou do oběžné dráhy vtlačit důlek a vytvořit trvalý koncentrátor napětí, který přetrvá i po průchodu nečistoty. Voda může zhoršit vlastnosti mazacího filmu, podporovat korozi, měnit reakce aditiv a ovlivňovat způsob vzájemného působení povrchů. Kontakt pak může opakovaně přecházet mezi částečným oddělením a přímým nárazem kovu na kov.
Mikroodprýskávání jako proces povrchové únavy
Mikroodprýskávání je forma povrchové únavy, nikoli pouze vada drsnosti nebo kosmetická skvrna. Začíná tehdy, když opakované kontakty mezi nerovnostmi, kluz, místní plastická deformace a tahová napětí v blízkosti povrchu vytvářejí velmi malé trhliny. Trhliny mohou růst pod malými úhly pod povrchem a otevírat se do šedých nebo matně ojíněných oblastí tvořených množstvím drobných důlků. Povrch proto může vypadat jen lehce zbarvený, zatímco jeho geometrie přenášející zatížení i množství trhlin se již mění.
Kritickou veličinou je kombinovaný stav kontaktního napětí a oddělení mazacím filmem. Nízký poměr lambda — poměr tloušťky mazacího filmu ke složené drsnosti povrchu — znamená, že spolu vzájemně působí větší počet nerovností. Kluz může k opakovanému tlakovému zatížení vyvolanému valivým pohybem přidat smykové napětí. Pokud nerovnost, důlek nebo vměstek dostatečně zvýší místní napětí, může na povrchu nebo v jeho blízkosti vzniknout trhlina, která se následně šíří při cyklickém zatěžování. Mikrotrhliny se mohou spojovat do rozsáhlejšího odlupování, tento přechod však není automatický ani bezprostřední.
Proto nelze životnost ložiska předpovědět pouze na základě jmenovité tvrdosti. NASA v roce 1987 uvedla, že tvrdost, zbytkový austenit, velikost zrn a velikost, počet i plocha karbidů ovlivňují únavovou životnost valivých těles. Důležitá je také historie zpracování oceli: vakuové přetavování ve dvojitém vakuu a související zlepšení čistoty mohou ovlivnit životnost více než mírná změna chemického složení slitiny. ASM Handbook ve svém zpracování ložiskových ocelí z roku 2014 označuje čistotu oceli a nepřítomnost škodlivých nekovových vměstků za nejdůležitější faktor po vhodné mikrostruktuře při dosahování vysoké životnosti při valivě-kontaktní únavě.
Vměstek a povrchová vada související s mazivem se mohou vzájemně ovlivňovat. Vměstek pod oběžnou drahou vytváří nesoulad modulu pružnosti a místní koncentraci napětí. Nedostatečné oddělení mazacím filmem pak nad tímto podpovrchovým místem přidává silné povrchové zatížení. Naopak mikroodprýsknutí nebo důlek způsobený nečistotou může zvýšit napěťové pole v okolí jinak neškodné oblasti oceli. Výsledný únavový proces je vlastností celého systému ložiska, nikoli čísla tvrdosti uvedeného na materiálovém certifikátu.
Hlavní skupiny materiálů popsané v přehledu Steels for bearings z roku 2011 tvoří martenzitické nebo bainitické oceli prokalitelné v celém průřezu a cementačně kalené oceli s tvrdou povrchovou vrstvou nad měkčím jádrem. Obě skupiny mohou poskytovat vhodné vlastnosti při valivém kontaktu, žádná z nich však neodstraňuje potřebu řízeného zpracování, vhodného tepelného zpracování, dostatečného mazání a čistých provozních podmínek. Tvrdý povrch může odolávat vtlačení a přesto vytvářet únavové trhliny, pokud je kontakt opakovaně vystaven silnému působení nerovností.
Znečištění vodou a bílá leptaná hmota
Voda je ve valivém ložisku aktivní nečistotou, nikoli pouze ředidlem snižujícím viskozitu maziva. Může se vyskytovat jako rozpuštěná voda, volná voda, kondenzát nebo disperzní emulze. Její účinky závisí na koncentraci, teplotě, chemickém složení maziva, provozní rychlosti a stavu ocelového povrchu. Voda může snižovat schopnost vytvářet film, podporovat reakce související s vodíkem nebo korozi, narušovat filmy aditiv a napomáhat vzniku korozních nebo mechanicky poškozených míst, z nichž může začít únava.
Rozpuštěná nebo volná voda v mazivu zvýšila mikrojamkovou korozi a vznik trhlin způsobených únavou při valivém kontaktu a souvisela s bílou leptatelnou hmotou na rozhraních trhlin. Preliminary evidence
Experimentální práce zveřejněná v roce 2024 prostřednictvím Office of Scientific and Technical Information při U.S. Department of Energy zjistila, že rozpuštěná nebo volná voda v mazivech zvyšovala výskyt mikroodprýskávání a trhlin vznikajících při únavě valivého kontaktu. Stejná práce spojila znečištění vodou s bílou leptanou hmotou na rozhraních trhlin. Toto zjištění propojuje stav maziva jak s povrchovým poškozením, tak s mikrostrukturními rysy pozorovanými v okolí únavových trhlin. Neznamená to, že každé ložisko vystavené vodě selže stejným způsobem ani že bílá leptaná hmota má jednu univerzální příčinu.
Bílá leptaná hmota je mikrostrukturní oblast, která se leptá méně výrazně než okolní ložisková ocel a často se objevuje v okolí trhlin nebo pod poškozenými povrchy. V závislosti na typu ložiska, mazivu a provozní historii byla tato hmota spojována se změněným feritem, rozpouštěním nebo redistribucí karbidů, silnou plastickou deformací, účinky hrotu trhliny a mechanismy souvisejícími s vodíkem. Voda může k některým z těchto procesů přispívat změnou tribochemických podmínek a reakcí na hrotu trhliny. Jiné případy mohou být způsobeny vysokým napětím, elektrickým výbojem, skluzem, vadami materiálu nebo dlouhodobou deformací. Považovat bílou leptanou hmotu za důkaz jediného konkrétního mechanismu selhání znamená přeceňovat to, co lze zjistit pouze mikroskopickým pozorováním.
Znečištění maziva je také nutné odlišovat od čistoty oceli. Voda, částice a degradovaná aditiva se do ložiska dostávají během výroby, montáže, skladování nebo provozu; nekovové vměstky jsou vlastností postupu výroby a zpracování oceli. Závěr ASM týkající se čistoty se vztahuje na druhý z těchto faktorů. Čistá ocel může být poškozena znečištěným mazivem, zatímco vysoce filtrované mazivo nemůže odstranit vměstek, který je již uložen pod oběžnou dráhou. V provozu se však tyto mechanismy mohou vzájemně posilovat: vměstek poskytuje podpovrchový koncentrátor napětí, film oslabený vodou zvyšuje zatížení nerovností a výsledná trhlina může na svém rozhraní vytvářet bílou leptanou hmotu.
Zlepšení životnosti proto vyžaduje kontrolu obou stran kontaktu. Volba materiálu a způsob tavení omezují vnitřní místa vzniku trhlin; tepelné zpracování řídí podíl martenzitu, bainitu, zbytkového austenitu a karbidů; filtrace a těsnění omezují množství částic a vody; a volba maziva zachovává oddělení filmem při skutečné teplotě a rychlosti. Výsledná životnost je statistickým výsledkem celého systému, nikoli jednoduchým důsledkem označení slitiny nebo jmenovité tvrdosti.
Od iniciace trhliny k porušení valivým kontaktem
Únavové porušení valivým kontaktem začíná pod zatíženým povrchem, na něm nebo v jeho blízkosti, když opakovaná Hertzova kontaktní napětí překročí místní odolnost oceli. Dráha ložiska může vypadat hladká a nepoškozená, přesto každý procházející valivý element vyvolává krátký, intenzivní napěťový impuls. Maximální ortogonální smykové napětí se obvykle nachází pod povrchem, avšak jeho poloha i velikost se mění v závislosti na geometrii kontaktu, rozložení zatížení, mazání, topografii povrchu a trakci. Vada, shluk karbidů, pole zbytkových napětí nebo mechanicky poškozená oblast mohou tato cyklická napětí soustředit natolik, že dojde k iniciaci trhliny.
Následné porušení není určeno pouze jmenovitou tvrdostí. Vysokouhlíková chromová ložisková ocel, včetně označení 100Cr6 a AISI 52100 používaných pro ložiskové součásti kalené v celém průřezu, může mít velmi rozdílné únavové vlastnosti v závislosti na čistotě, tepelném zpracování, zbytkovém austenitu, morfologii karbidů a historii zpracování. Společnost NTN označuje vysokouhlíkovou chromovou ložiskovou ocel za standardní materiál pro valivá tělesa a dráhy ložisek. Přehledová práce Oceli pro ložiska (2011) rozděluje ložiskové oceli na martenzitické nebo bainitické oceli kalené v celém průřezu a na oceli cementované, u nichž je tvrdá povrchová vrstva podepřena měkčím jádrem. Obě skupiny mohou selhat v důsledku únavy valivým kontaktem, jejich rozložení napětí a dráhy trhlin se však liší.
Iniciace podpovrchových trhlin
Nekovová vměstka je v čistě působícím ložiskovém materiálu často nejvýznamnějším místním koncentrátorem napětí. Oxidy, sulfidy, silikáty a komplexní shluky vměstků se od okolní popuštěné martenzitické matrice liší modulem pružnosti, tvarem, vazbou a deformovatelností. Při opakovaném valivém kontaktu může dojít k porušení vazby na rozhraní vměstka–matrice nebo může v matrici vedle ostré hrany vměstku vzniknout trhlina. Trhlina pak roste v oblasti cyklického podpovrchového smykového napětí.
Pojednání o ložiskových ocelích v ASM Handbook z roku 2014 označuje čistotu oceli a nepřítomnost škodlivých nekovových vměstků za jediný nejdůležitější faktor — po dosažení vhodné mikrostruktury — pro dosažení vysoké životnosti při únavě valivým kontaktem. To neznamená, že každá vměstka způsobí porušení. Význam mají její velikost, morfologie, poloha, orientace, vzdálenost od zóny maximálního napětí i místní historie namáhání. Malá, zaoblená vměstka může být neškodná, zatímco větší hranatý oxid umístěný přímo pod stopou kontaktu může být kritický.
Mikrostruktura určuje, jak ocel na danou vadu reaguje. Práce NASA o únavě ložisek z roku 1987 uvádí, že životnost valivých těles ovlivňují tvrdost, zbytkový austenit, velikost zrn a velikost, počet i plošný podíl karbidů. Nadměrná segregace karbidů může vytvářet dráhy pro růst trhlin; nevhodný obsah zbytkového austenitu může měnit rozměrovou stabilitu a transformační chování; hrubá zrna nebo nedostatečné popouštění mohou snižovat odolnost proti cyklickému poškození. Způsob zpracování může převážit nad jednoduchým srovnáním chemického složení. Například dvojité vakuové tavení může zlepšit únavové vlastnosti snížením obsahu škodlivých vměstků, i když se jmenovité složení slitiny změní jen nepatrně.
První trhlina je tedy místní událostí uvnitř namáhaného materiálového systému. Po mnoho cyklů může zůstat neaktivní, může se na krátkou vzdálenost šířit rovnoběžně s dráhou ložiska nebo se při změně okolního napěťového pole může stočit směrem k povrchu. Hodnota tvrdosti naměřená na přístupném průřezu nemůže odhalit, která z těchto podmínek nastala.
Šíření trhliny a odlupování
Jakmile podpovrchová trhlina dosáhne kritické velikosti, opakované valení a klouzání ji ženou namáhaným materiálem. Pl ochy trhliny se mohou třít, oxidovat nebo se na nich mohou hromadit částice opotřebení. Větvení může vznikat v místech, kde trhlina narazí na karbidy, hranice bývalých austenitických zrn, vměstky nebo oblasti s odlišným zbytkovým napětím. Nakonec se jedna z větví spojí s povrchem dráhy ložiska nebo podpovrchová trhlina oddělí fragment oceli.
Odlupování je výsledná událost spočívající v odstranění materiálu: část kalené dráhy ložiska nebo valivého tělesa se oddělí a zanechá po sobě kráter s porušeným dnem a vyvýšenými nebo posunutými okraji. Oddělený fragment není pouhou skvrnou ani vyleštěnou stopou. Jde o část ložiskové oceli vzniklou únavovým porušením a kráter zvyšuje rázy, vibrace i místní napětí při průchodu dalších valivých těles. Oddělené částice mohou rovněž cirkulovat v mazivu a vytvářet sekundární vtisky a další koncentrátory napětí.
Tento vývoj vysvětluje, proč může být viditelné poškození mnohem větší než iniciační vada. Mikroskopická vměstka může zahájit trhlinu, zatímco výsledné odloupnutí po větvení trhliny a opakovaném zatěžování povrchu odstraní oblast o velikosti řádu milimetrů. Zatížení přitom může zůstat pod statickou mezí kluzu objemové součásti, avšak místní cyklická napětí u vady a na čele trhliny mohou stále vyvolat únavové porušení.
Terminologie životnosti ložisek musí být od této metalurgické posloupnosti oddělena. Norma ISO 281:2007 stanovuje metody pro určování dynamických zatížitelností a základní jmenovité životnosti valivých ložisek vyrobených z kvalitní kalené ložiskové oceli; její základní jmenovitá životnost odpovídá spolehlivosti 90 %. Norma BS ISO 281:2007 představuje britské převzetí této normy. Společnost Schaeffler definuje L10 jako počet otáček, kterého dosáhne nebo překročí 90 % zdánlivě identických ložisek před prvními známkami únavy materiálu, a společnost JTEKT uvádí stejný základ spolehlivosti 90 % pro ložiska vyrobená ze specifikovaných ložiskových ocelí nebo rovnocenných materiálů. L10 je statistická referenční hodnota, nikoli příslib, že každé ložisko se v tomto okamžiku odloupne. Upravená životnost může zohledňovat mazání, znečištění, spolehlivost a zatížení na mezi únavy. Popisuje provozní systém, nikoli chemické složení izolované od ostatních faktorů.
Únava vycházející z povrchu a mikrovydrolování
Poškození vycházející z povrchu začíná v místě kontaktu vystaveném podmínkám mazání a manipulace. Je-li mazací film příliš tenký vzhledem ke kombinované drsnosti povrchů, dochází k opakovanému kontaktu protilehlých asperit. Nízká viskozita, nedostatečný přívod maziva, nadměrná teplota, klouzání, kontaminace vodou a nevhodná chemie maziva mohou ochranu mazacím filmem omezit. Vtisk způsobený tvrdou částicí nebo nárazem při montáži vytváří ostřejší koncentraci napětí, než by naznačovala jeho malá hloubka. Částice procházející kontaktem mohou vtlačit jednu dráhu ložiska a vytvořit kolem vtisku vyvýšený lem, čímž se na jeho okraji iniciují trhliny.
Mikrovydrolování je ranou formou povrchové únavy charakterizovanou mnoha malými, mělkými dutinami a šedým nebo matným vzhledem. Souvisí s interakcí asperit, místní plastickou deformací, trhlinami vycházejícími z povrchu a úbytkem materiálu v blízkosti povrchu. Mikrovydrolování není totéž co rozvinuté odloupnutí. Odloupnutí je větší únavový kráter vzniklý poté, co růst trhliny oddělil soudržný fragment; mikrovydrolování obecně sestává z drobných, rozptýlených úbytků materiálu na povrchu, k nimž dochází před vznikem takto rozsáhlého oddělení. Pokud mazání a zatížení zůstanou nepříznivé, mohou se mikrodutiny spojovat, prohlubovat a přecházet v závažnější únavové poškození vycházející z povrchu.
Voda může oba mechanismy zhoršovat. Studie U.S. Department of Energy z roku 2024 uvedla, že rozpuštěná nebo volná voda v mazivu zvyšovala mikrovydrolování a tvorbu trhlin v důsledku únavy valivým kontaktem a souvisela s výskytem bíle se leptající hmoty na rozhraních trhlin. Bíle se leptající hmota je metalurgický jev, nikoli sama o sobě diagnóza: její přítomnost musí být interpretována společně s geometrií trhlin, místní deformací, tepelnou historií a provozními podmínkami.
Vyšetření po poruše proto musí spojovat několik pozorování. Místo lomu ukazuje, zda iniciační proces vycházel z podpovrchu, nebo byl spojen s povrchem; metalografické vyšetření odhaluje martenzit, bainit, zbytkový austenit, karbidy, oduhličení a oblasti s bíle se leptající hmotou; analýza vměstků určuje, zda se v místě iniciace nachází nekovová částice; a záznamy o mazivu, těsnění, kontaminaci a zatížení ověřují provozní vysvětlení. Kontaktní napětí, nesouosost, pracovní cyklus a trakce mohou objasnit, proč se vada stala aktivní. Ložisku nelze připsat materiálovou příčinu pouze na základě fotografie odloupnutí nebo měření tvrdosti.
Výrobní postupy a kontrola Kvality
ASTM STP 1327 organizuje výrobu ložiskové oceli kolem čtyř navzájem propojených etap: výroby oceli, prokalování, cementačního kalení a modifikace povrchu. Toto pořadí je užitečnější než považovat označení jakosti za úplný popis únavové odolnosti. Ložisko může být vyrobeno z uznávané vysokouhlíkové chromové oceli, a přesto vykazovat krátkou životnost při valivé kontaktní únavě, pokud nejsou pod kontrolou jeho obsah vměstků, struktura karbidů, reakce na tepelné zpracování nebo konečná geometrie. Přezkum NASA z roku 1987 dospívá ke stejnému praktickému závěru: tvrdost, zbytkový austenit, velikost zrn a velikost, počet i plošný podíl karbidů ovlivňují únavovou životnost valivých těles, přičemž rozdíly ve výrobním postupu, například dvojité vakuové tavení, mohou mít větší význam než mírné změny chemického složení.
Primární a sekundární výroba oceli
Postup zpracování a kontroly kvality
- Tavení a rafinace Řízení chemického složení, plynů, interakcí se struskou a vzniku vměstků.
- Odlévání a přetavování Omezení segregace a vnitřních nespojitostí řízeným tuhnutím nebo přetavováním.
- Kování nebo válcování Zjemnění lité struktury a řízení deformace, páskovitosti a velikosti zrna.
- Tepelné zpracování Vytvoření martenzitu, bainitu, karbidů, zbytkového austenitu a zbytkového napětí.
- Kontrola Ověření čistoty, tvrdosti, mikrostruktury, geometrie, stavu povrchu a hloubky cementované vrstvy.
Postup začíná volbou vsázky, tavením a rafinací. Vysokouhlíková chromová ložisková ocel je standardním materiálem pro valivá tělesa a oběžné dráhy, jak uvádí NTN, zatímco v jiných aplikacích se používají legované oceli pro prokalování, bainitické jakosti nebo oceli pro cementační kalení. Známé označení AISI 52100, běžně uváděné jako ASTM A295 Grade 52100 pro ložiskové tyče a dráty, není zárukou stejné vnitřní Kvality v jednotlivých tavbách nebo u různých výrobců. Chemické limity vymezují rozmezí složení; nedefinují však počet, velikost, morfologii ani rozložení nekovových vměstků.
Primární výroba oceli stanovuje objemové chemické složení a odstraňuje část rozpuštěného kyslíku, síry a dalších nežádoucích prvků. Sekundární metalurgie následně řídí podrobnosti, které se při valivém kontaktu stávají kritickými: způsob dezoxidace, vakuové zpracování, reakce strusky s kovem, teplotu, míchání, modifikaci vměstků a podmínky odlévání. Vápníkové zpracování může například změnit tvar vměstků, avšak vměstek s menší úhlovitostí není ve vysoce namáhané oběžné dráze automaticky neškodný. Stále záleží na jeho chemickém složení, velikosti, poloze vůči kontaktní oblasti a vazbě s okolní matricí.
Čistá ocel vyžaduje kontrolu v celém výrobním procesu. Opětovná oxidace během přepravy, stržená struska, kontaminace licím práškem, nesprávný postup v mezipánvi a středová segregace mohou vnést vady, které konečná zkouška tvrdosti neodhalí. Elekt struskové přetavování, vakuové obloukové přetavování a další rafinační postupy mohou omezit určité skupiny vad, každý z nich má však své procesní limity a musí být posuzován podle výsledného materiálu, nikoli pouze podle názvu použitého postupu. Kování nebo válcování následně rozrušuje odlitou strukturu a redistribuuje segregaci; stupeň úběru, teplota deformace a průběh ochlazování ovlivňují karbidické páskování, velikost zrn a zjistitelnost ultrazvukem.
Certifikát uvádějící obsah uhlíku, chromu, manganu, křemíku, fosforu a síry proto potvrzuje pouze shodu chemického složení. Sám o sobě nepotvrzuje únavovou životnost při valivém kontaktu. Zpracování ložiskových ocelí v ASM Handbook z roku 2014 označuje čistotu a nepřítomnost škodlivých nekovových vměstků po dosažení vhodné mikrostruktury za nejdůležitější faktor pro dosažení vysoké životnosti při valivé kontaktní únavě. Toto pořadí je varováním před hodnocením ocelí pouze podle jmenovitého obsahu uhlíku nebo chromu.
Koncepce vakuového tavení a přetavování
Vakuové zpracování se zaměřuje na plyny a vměstky, avšak označení „vakuově tavená“ nepředstavuje jedinou úroveň Kvality. Vakuové indukční tavení (VIM) taví a rafinuje vsázku za sníženého tlaku, čímž napomáhá odstraňování rozpuštěného vodíku a omezuje kontaminaci atmosférou, přičemž umožňuje přesnou kontrolu složení. Vakuové obloukové přetavování (VAR) následně přetavuje spotřební elektrodu ve vakuu. Řízené tuhnutí může omezit segregaci a dutiny a může vést k čistšímu a homogennějšímu ingotu. Postup VIM-VAR se často označuje jako dvojité vakuové tavení.
Účelem není pouze zvýšení tvrdosti. Nižší obsah vodíku snižuje riziko odlupování a vnitřního praskání; lepší kontrola tuhnutí omezuje škodlivou segregaci a menší množství vměstků snižuje lokální koncentraci napětí při opakovaném Hertzově kontaktu. Zjištění NASA z roku 1987 jsou v tomto ohledu důležitá, protože staví historii výrobního postupu vedle chemického složení a někdy ji staví před něj jako faktor určující životnost. Dvě tavby v rámci stejné jmenovité specifikace mohou reagovat odlišně na spheroidizační žíhání, austenitizaci, kalení a popouštění, protože se liší jejich předchozí segregace a množství karbidů.
Přetavování má také určité kompromisy. Kvalita elektrody, stabilita oblouku, rychlost tavení a geometrie ingotu ovlivňují segregaci a vady. Přetavená tavba stále vyžaduje kování, tepelné zpracování a kontrolu. Vakuové zpracování nemůže napravit nevhodnou konečnou mikrostrukturu ani odstranit zábrus na oběžné dráze. Neodstraňuje ani potřebu kontrolovat mazání a kontaminaci během provozu. Experimentální práce zveřejněná v roce 2024 prostřednictvím U.S. Department of Energy zjistila, že rozpuštěná nebo volná voda v mazivu zvyšovala mikrovydrolování a praskání způsobené valivou kontaktní únavou a souvisela s bílou leptatelnou hmotou na rozhraních trhlin. Zpracování materiálu a provozní podmínky se setkávají v kontaktní oblasti.
Po výrobě oceli pomáhá rozlišení mezi prokalováním, cementačním kalením a modifikací povrchu podle ASTM STP 1327 vymezit, co je třeba kontrolovat. Prokalované martenzitické nebo bainitické oceli mají kalený průřez v celém pracovním dílu. Cementačně kalené oceli poskytují tvrdý povrch obohacený uhlíkem nad měkčím a houževnatějším jádrem, což může zlepšit odolnost proti vtlačení a podpořit odolnost vůči podpovrchovému napětí. Modifikace povrchu může zahrnovat řízené broušení, superfinální opracování, nitridování nebo jiné úpravy, které mění drsnost, zbytkové napětí nebo tvrdost v blízkosti povrchu. Tyto postupy mění napěťové pole; nečiní však vměstky bezvýznamnými.
Kontrola čistoty a mikrostruktury
Metalografie propojuje výrobní postup se strukturou, která skutečně přenáší zatížení. Leštěný a naleptaný výbrus může odhalit velikost předchozích austenitických zrn, martenzit nebo bainit, karbidické sítě, páskování, oduhličení, kalicí trhliny a abnormální složky. Optická mikroskopie se běžně doplňuje rastrovací elektronovou mikroskopií a energiově disperzní analýzou, pokud je třeba identifikovat vměstek nebo počátek trhliny. Otázkou není pouze to, zda je ocel tvrdá, ale zda její matrice a sekundární fáze poskytují stabilní strukturu odolnou proti vzniku trhlin.
Hodnocení vměstků měří množství, typ, velikost a rozložení nekovových částic podle stanovené srovnávací metody, například ASTM E45. Hodnocení oxidických, sulfidických, silikátových a globulárních vměstků může odhalit rozdíly, které objemové chemické složení zakrývá. Automatizovaná analýza vměstků může doplnit údaje o rozdělení velikostí a mapy vměstků, zatímco ultrazvuková kontrola může v objemu výroby odhalit větší vnitřní nespojitosti. Hodnocení je výsledkem vzorkování, nikoli přímou předpovědí životnosti: ojedinělý vměstek v blízkosti oblasti maximálního podpovrchového smykového napětí může rozhodnout o poruše jednoho ložiska, i když průměrné hodnocení vypadá přijatelně.
U vysokouhlíkových chromových ocelí je stejně nezbytné posouzení karbidů. Nadměrné karbidické sítě, hrubé nerozpuštěné karbidy, karbidické páskování nebo nedostatečná spheroidizace mohou podporovat vznik trhlin, zhoršovat houževnatost a způsobovat nerovnoměrnou reakci při austenitizaci. Měření by mělo zahrnovat velikost karbidů, jejich počet, plošný podíl a rozložení. NASA výslovně uvádí všechny čtyři charakteristiky — společně s tvrdostí, zbytkovým austenitem a velikostí zrn — jako proměnné ovlivňující únavovou životnost valivých těles.
Měření tvrdosti ověřuje reakci na tepelné zpracování s použitím stanovené stupnice a určených míst, nikoli jediného vhodného odečtu na povrchu. Zbytkový austenit vyžaduje samostatné měření, běžně pomocí rentgenové difrakce, protože dvě součásti se stejnou tvrdostí podle Rockwella mohou obsahovat odlišné množství austenitu, který se během provozu transformuje nebo způsobuje rozměrové změny. Rozměrová kontrola následně ověřuje geometrii oběžné dráhy, kruhovitost, vlnitost, házení, hloubku zakalené vrstvy, poškození po broušení a drsnost povrchu. Kontaktní geometrie a rozložení zatížení určují vypočtená napětí, takže chemicky vyhovující ocel s nevhodnou geometrií nepředstavuje vyhovující únavový systém.
ISO 281:2007 počítá dynamické únosnosti a základní trvanlivost valivých ložisek vyrobených z vysoce kvalitní kalené ložiskové oceli; její základní trvanlivost je trvanlivost odpovídající spolehlivosti 90 %. Schaeffler a JTEKT proto definují L10 statisticky jako počet otáček, kterého dosáhne nebo jej překročí 90 % zdánlivě shodných ložisek před prvními známkami únavy materiálu. Upravená trvanlivost navíc zohledňuje mazání, kontaminaci, spolehlivost a zatížení na mezi únavy. Kontrola Kvality stanovuje způsobilost materiálu. Neproměňuje však chemický certifikát v záruku hodnoty L10.
Objemově kalené versus cementované ložiskové oceli
Ložiskové oceli se často dělí na dvě materiálové koncepce: objemově kalené oceli, jejichž užitečný průřez je tvrdý od kontaktního povrchu směrem do vnitřku, a cementované oceli, jejichž tvrdá vnější vrstva je podepřena houževnatějším jádrem s nižším obsahem uhlíku. Toto rozlišení není pouze volbou mezi „tvrdým“ a „měkkým“ materiálem. Určuje, jak budou zvládány kontaktní napětí, podpovrchová smyková napětí, rázová zatížení, šíření trhlin a výrobní deformace.
Ani jedna z těchto koncepcí nezaručuje konkrétní životnost ložiska. Norma ISO 281:2007 stanovuje metody výpočtu dynamické únosnosti a základní jmenovité životnosti valivých ložisek vyrobených z kvalitní kalené ložiskové oceli; její základní jmenovitá životnost je životnost odpovídající spolehlivosti 90 %. Schaeffler a JTEKT obdobně definují L10 jako počet otáček, kterého dosáhne nebo překročí 90 % zdánlivě identických ložisek před vznikem prvních projevů únavy materiálu. Tento statistický výsledek popisuje populaci ložisek, nikoli hodnotu tvrdosti.
Rovnoměrná tvrdost v celém průřezu
Objemově kalené ložiskové oceli jsou běžně vysokouhlíkové chromové oceli, například AISI/SAE 52100, označované také jako 100Cr6 podle EN ISO 683-17 a SUJ2 podle JIS G 4805. NTN uvádí vysokouhlíkovou chromovou ložiskovou ocel jako standardní materiál pro valivá tělesa a oběžné dráhy. Po austenitizaci, kalení a popouštění vzniká v oceli převážně martenzitická struktura s jemně rozptýlenými karbidy. Bainitické prokalení představuje další postup používaný u vybraných konstrukcí ložisek a tepelných zpracování, přičemž průběh transformace se volí tak, aby bylo dosaženo požadované pevnosti, rozměrové stability a únavových vlastností.
Hlavní výhodou je kontinuita. Oběžná dráha ani valivé těleso nepřechází náhle z tvrdé vrstvy do výrazně měkčího vnitřku. Podpovrchová napětí proto v zatížené oblasti působí na materiál s celkově podobnou pevností, což vyhovuje mnoha běžným valivým kontaktům. To je zvláště užitečné tehdy, když se maximální ortogonální a smyková napětí nacházejí pod povrchem, jak je tomu u Hertzových kontaktů. Celý průřez může přenášet tlakové a smykové zatížení, zatímco matrice odolává plastické deformaci v okolí karbidů a dalších lokálních koncentrátorů napětí.
„Rovnoměrná tvrdost“ neznamená rovnoměrnou mikrostrukturu. Kroužek ložiska z oceli 52100 může ve svém průřezu vykazovat rozdíly v podílu martenzitu, zbytkového austenitu, velikosti karbidů, jejich rozložení a velikosti předchozího austenitického zrna. Reakce na tepelné zpracování závisí také na tloušťce průřezu a podmínkách ochlazování. NASA v roce 1987 uvedla, že tvrdost, zbytkový austenit, velikost zrna a velikost, počet i plocha karbidů ovlivňují únavovou životnost valivých těles. Nadměrné množství zbytkového austenitu se může během provozu transformovat a přispívat k rozměrovým změnám; nadměrná velikost karbidů nebo jejich segregace může vytvářet lokální místa iniciace trhlin, i když je naměřená tvrdost v mezích specifikace.
Stejně rozhodující je čistota oceli. ASM Handbook z roku 2014 označuje čistotu oceli a nepřítomnost škodlivých nekovových vměstků za nejdůležitější faktor po dosažení vhodné mikrostruktury při zajišťování vysoké únavové životnosti při valivém kontaktu. Vměstek v blízkosti oblasti maximálního smykového napětí může vytvořit lokální tahové pole, iniciovat trhlinu a určovat rozložení poruch. Vakuové tavení, elektrostruskové přetavování, kontrola vměstků a pečlivé kování proto mohou změnit únavové vlastnosti více než mírná úprava nominálního chemického složení slitiny. Zkoušky NASA rovněž ukázaly, že technologie zpracování, včetně dvojitého vakuového tavení, může mít na životnost výrazný vliv.
Objemové kalení má svá omezení. U velkého kroužku nebo silně zatížené součásti mohou během kalení vzniknout gradienty tvrdosti, zbytková napětí a deformace. Požadovaná pevnost průřezu může také snížit odolnost proti rázům nebo poškození hran, zejména tam, kde geometrie vytváří koncentraci napětí. Profil tvrdosti, měření zbytkového austenitu, metalografické hodnocení a kontrola rozměrů poskytují více informací než jediné měření tvrdosti povrchu.
Kalený povrch nad houževnatějším jádrem
Cementované ložiskové oceli soustřeďují nejvyšší tvrdost do oblasti valivého kontaktu a pod ní zachovávají houževnatější jádro s nižším obsahem uhlíku. Mezi běžné cementační oceli patří 16MnCr5 podle EN ISO 683-3, SAE 5120 a SAE 8620; konkrétní volba pro ložiska však stále závisí na příslušném výrobku, výkresu a požadavcích na kvalitu. Cementování nebo karbonitridace obohatí povrch uhlíkem, po kterém následuje kalení a popouštění za vzniku martenzitické vrstvy. Jádro může zůstat s nižším obsahem uhlíku, a být proto tolerantnější k rázům, ohybu a zatížením podporujícím šíření trhlin než plně prokalený průřez.
Vrstva musí být dostatečně hluboká, aby při stanoveném zatížení, geometrii a provozních podmínkách zahrnovala významné pole kontaktních napětí. Neexistuje žádná univerzální hodnota hloubky vrstvy, kterou by bylo možné obecně zdůvodnit. Příliš mělká vrstva může způsobit, že oblast vysokých smykových napětí dosáhne přechodu mezi vrstvou a jádrem, kde se mění tvrdost, zbytkové napětí a mikrostruktura. Hlubší vrstva prodlužuje dobu zpracování a při nedostatečné kontrole může zvyšovat deformace, množství zbytkového austenitu nebo riziko trhlin vznikajících při kalení. Hloubka vrstvy by proto měla být určena profily tvrdosti, kritérii efektivní hloubky vrstvy, vypočteným rozložením napětí a ověřením při reprezentativním zatížení — nikoli obecným číslem převzatým z jiného ložiska.
Přechodová oblast je stejně důležitá jako nominální hodnoty na povrchu a v jádře. Neměla by obsahovat výrazné oslabení způsobené nadměrným vylučováním karbidů, gradienty obsahu uhlíku, měkkými produkty transformace nebo nepříznivým zbytkovým napětím. Správně navržený profil může umístit tlakové zbytkové napětí v blízkosti povrchu, podpořit odolnost proti rozevírání trhlin a současně zachovat jádro schopné absorbovat rázovou energii. Jádro však nenahrazuje správný návrh kontaktu. Pokud trhlina začne u nekovového vměstku, poškození po broušení, vtisku na povrchu nebo rýhy způsobené kontaminací maziva, houževnatost jádra nemusí zabránit únavě při valivém kontaktu.
Cementování přináší také rozměrový problém. Vrstva obohacená uhlíkem, transformace při kalení a následné popouštění mohou způsobit změny průměru, kruhovitosti a profilu oběžné dráhy. Deformace jsou zvláště významné u tenkých kroužků, velkých kroužků, korunovaných kontaktů a součástí vyžadujících přesnou kontrolu předpětí nebo vůle. Přídavky na obrábění, konstrukce přípravků, řízení kalení a konečné broušení musí být naplánovány společně. Konstrukce s cementovanou vrstvou má mechanický přínos pouze tehdy, pokud si hotové ložisko zachová požadovanou geometrii.
Kritéria volby pro rázové a únavové zatížení
Volba vychází z dráhy zatížení, nikoli z obecného pořadí typů ocelí. Objemově kalená martenzitická nebo bainitická ocel je často vhodná tehdy, když je geometrie kontaktu dobře kontrolována, rázy jsou omezené, rozměry průřezu umožňují spolehlivé tepelné zpracování a hlavním požadavkem je odolnost proti opakovanému Hertzovu napětí. Může poskytovat konzistentní strukturu přenášející zatížení a jednodušší materiálovou koncepci. To však neznamená, že je imunní vůči vměstkům, selhání mazání nebo kontaminaci.
Cementování se stává atraktivním tehdy, když ložiskový kroužek nebo valivé těleso musí kombinovat vysoce odolnou kontaktní vrstvu s větší tolerancí k rázům, nárazům, ohybu nebo šíření lomu ve vnitřní části. Automobilová převodová ložiska, velká ložiska a aplikace s krátkodobými přetíženími mohou těžit z tohoto oddělení funkcí, pokud hloubka vrstvy, přechodová oblast a vlastnosti jádra odpovídají skutečnému poli napětí. Houževnaté jádro nemůže kompenzovat nedostatečně navrženou oběžnou dráhu a tvrdá vrstva nemůže zaručit únavovou životnost, pokud je její čistota nebo mikrostruktura nevyhovující.
Geometrie určuje, kde se napětí soustředí. Zakřivení oběžné dráhy, konformita, zatížení hran, kontakt s přírubou, šikmost válečku, předpětí a rozložení zatížení mohou způsobit, že hranice mezi vrstvou a jádrem bude buď bezpečně vzdálena od kritické oblasti, nebo se stane vážným oslabením. Mazání a kontaminace následně mění průběh poškození: studie U.S. Department of Energy z roku 2024 uvedla, že rozpuštěná nebo volná voda zvýšila mikropitting a praskání v důsledku únavy při valivém kontaktu a souvisela s výskytem bíle leptatelné hmoty na rozhraních trhlin.
Materiálovou způsobilost je proto nutné odlišovat od vypočtené životnosti. ISO 281:2007, BS ISO 281:2007, Schaeffler a JTEKT poskytují rámec pro stanovení jmenovité životnosti; upravená životnost navíc zohledňuje mazání, kontaminaci, spolehlivost a zatížení na mezi únavy. Správná materiálová koncepce je ta, jejíž profil napětí, čistota, mikrostruktura, kontrola deformací a odolnost proti lomu odpovídají geometrii a provozním podmínkám ložiska. Toto rozhodnutí nelze učinit pouze na základě nominální tvrdosti.
Letecké, korozivzdorné a povrchově modifikované ložiskové oceli
ASTM STP 1327 řadí letecké oceli, korozivzdorné oceli a povrchové modifikace vedle ústředních témat čistoty ložisek, výroby oceli, objemového kalení, cementování, životnosti ložisek a únavy z valivého kontaktu. Toto seskupení je užitečné, protože tyto materiály nejsou pouze pevnějšími variantami konvenční ložiskové oceli. Každý z těchto přístupů řeší určité provozní omezení, které může změnit mechanismus poruchy, výrobní postup nebo výpočet životnosti.
Aspekty leteckých ložiskových ocelí
Letecká ložiska mohou být vystavena vysokým otáčkám, nedostatečnému přívodu maziva, velkým změnám teploty, vibracím, vakuu nebo omezenému přístupu pro údržbu. Materiál si proto musí zachovat dostatečnou tvrdost a rozměrovou stabilitu a současně odolávat únavě z valivého kontaktu při přesně řízené geometrii kontaktu. Tyto požadavky mohou být ve vzájemném konfliktu. Vyšší teplotní odolnost může vyžadovat legování a popouštěcí stav, které snižují tvrdost běžně spojovanou s ložiskovými ocelemi při pokojové teplotě; konstrukce s nízkou hustotou nebo zvýšenou korozní odolností mohou přinášet jiné kompromisy v modulu pružnosti, množství karbidů nebo tepelném zpracování.
Konvenční vysokouhlíková chromová ložisková ocel zůstává referenčním materiálem. Společnost NTN označuje vysokouhlíkovou chromovou ložiskovou ocel za standardní materiál pro valivá tělesa a oběžné dráhy, zatímco martenzitické nebo bainitické oceli kalené v celém průřezu tvoří jednu z hlavních skupin ložiskových ocelí uvedených v přehledu z roku 2011 Steels for bearings. Cementované oceli tvoří druhou významnou skupinu: tvrdá povrchová vrstva přenáší kontaktní zatížení a houževnatější, měkčí jádro ji podpírá. Volba se neprovádí pouze na základě jmenovité tvrdosti.
U leteckých jakostí je rozhodující otázka, jak se bude úplná mikrostruktura chovat v celé namáhané hloubce. NASA v roce 1987 uvedla, že tvrdost ložiskové oceli, zbytkový austenit, velikost zrna a velikost, počet i plošný podíl karbidů ovlivňují únavovou životnost valivých těles. Zbytkový austenit se může působením provozního napětí transformovat, čímž se mění rozměry a zbytková napětí. Hrubé nebo špatně rozložené karbidy, případně karbidy spojené se škodlivými vměstky, mohou působit jako koncentrátory napětí. Jemná zrna a vhodná kontrola karbidů pomáhají, avšak ani jedno samo o sobě nezaručuje odolnost proti únavě.
Výroba oceli může být důležitější než malá změna jmenovitého chemického složení slitiny. Vakuové zpracování, včetně dvojitého vakuového tavení v aplikacích, kde je předepsáno, snižuje množství škodlivých nekovových vměstků a může zlepšit únavové vlastnosti. ASM Handbook v roce 2014 uvedl, že čistota oceli a nepřítomnost škodlivých nekovových vměstků představují po dosažení vhodné mikrostruktury jediný nejdůležitější faktor pro dosažení vysoké životnosti při únavě z valivého kontaktu. Toto zjištění je obzvláště významné v leteckých aplikacích, kde může jediný malý vměstek rozhodnout o životnosti jinak pečlivě tepelně zpracované součásti.
Vypočtená životnost má stále přesně definovaný statistický význam. ISO 281:2007 uvádí metody pro stanovení dynamických únosností a základní trvanlivosti valivých ložisek vyrobených z vysoce kvalitní kalené ložiskové oceli; její základní trvanlivost odpovídá spolehlivosti 90 %. BS ISO 281:2007 je britskou národní adopcí této normy. Společnost Schaeffler v roce 2024 definuje L10 jako počet otáček, kterého dosáhne nebo překročí 90 % zdánlivě identických ložisek před prvními známkami únavy materiálu. JTEKT uvádí stejný základ 90 % pro ložiska vyrobená z předepsaných ložiskových ocelí nebo ekvivalentních materiálů. Materiálová způsobilost pro letecké aplikace nemění hodnotu L10 v garantovaný servisní interval. Upravená životnost musí zohledňovat mazání, kontaminaci, spolehlivost a zatížení na mezi únavy, stejně jako zatížení, otáčky a kontaktní napětí.
Korozivzdorné ložiskové oceli
Korozivzdorná ložisková ocel řeší působení vody, kondenzace, procesních kapalin a agresivního prostředí, avšak korozní odolnost obvykle spotřebovává část kompozičního prostoru využívaného pro vysokou tvrdost a únavovou odolnost. Korozivzdorná ložisková jakost s vysokým obsahem chromu, například AISI 440C označovaná podle EN 10088-3 jako X105CrMo17, může být zakalena na strukturu vhodnou pro ložiska, avšak její vlastnosti závisí na kvalitě tavení, kontrole karbidů, tepelném zpracování, jakosti povrchu a konkrétním korozním prostředí. Označení „nerezová“ popisuje odolnost vůči stanovenému prostředí, nikoli úplnou odolnost proti korozi ve všech provozních podmínkách ložiska.
Stejné systémové proměnné zůstávají rozhodující. Chloridy mohou způsobovat lokalizované korozní důlky a důlek představuje v podmínkách valivého kontaktu výrazný koncentrátor povrchového napětí. Další cestu k poškození představuje voda v mazivu. Studie z roku 2024, evidovaná Úřadem pro vědecké a technické informace Ministerstva energetiky USA, zjistila, že rozpuštěná nebo volná voda zvyšovala mikrovydrolování a tvorbu trhlin v důsledku únavy z valivého kontaktu a souvisela s výskytem bílé leptané hmoty na rozhraních trhlin. Korozivzdorná slitina nemůže kompenzovat kontaminované mazivo, nedostatečné utěsnění, špatnou jakost povrchu ani nadměrné kontaktní napětí.
Vakuový provoz a zvýšené teploty vytvářejí související kompromisy. Ve vakuu může volba maziva a jeho odplyňování ovlivňovat celý systém výrazněji než samotné označení oceli. Při zvýšené teplotě se zásadními otázkami stávají stabilita po popouštění, rozměrové změny, transformace zbytkového austenitu a degradace maziva. Jakost, která má dostatečnou tvrdost při pokojové teplotě, může po dlouhodobém působení teploty ztratit užitečnou únavovou odolnost, pokud se její mikrostruktura změní. Naopak slitina zvolená pro teplotní stabilitu může vyžadovat jiné kontaktní zatížení nebo odlišný model životnosti. Volba materiálu proto musí uvádět teplotní rozsah, atmosféru, mazivo, kontaktní tlak a rozměrovou toleranci, nikoli pouze označovat ocel jako nerezovou nebo leteckou.
Povrchová modifikace a změněné mechanismy poruch
Povrchová modifikace mění stav podpovrchové oblasti: tvrdost, zbytkové napětí, tření, drsnost, odolnost proti opotřebení nebo korozní chování. Cementování mění profil tvrdosti a vytváří pod zakalenou vrstvou houževnaté jádro. Nitridování vytváří zpevněnou vrstvu obohacenou dusíkem. Jiná ošetření mohou měnit chemické složení povrchu nebo vytvářet nanesenou vrstvu, jejich účinek však musí být popsán změřenou tloušťkou, přilnavostí, drsností, zbytkovým napětím a kompatibilitou s mazivem.
Tato ošetření mohou přesunout kritické místo poruchy. Tvrdší povrch může omezit plastickou deformaci a některé druhy opotřebení, avšak křehká sloučeninová vrstva, přepálení po broušení, špatné rozhraní nebo tahové zbytkové napětí mohou iniciovat vznik trhlin. Modifikovaný povrch může rovněž změnit trakci a prokluz, a tím posunout tvorbu tepla nebo chování při mikrovydrolování. Pokud se vrstva probrousí nebo opotřebuje, obnažený substrát může mít jinou tvrdost a korozní chování než ošetřený povrch.
Povrchové zpracování proto není automatickou náhradou za čistou ocel nebo správné tepelné zpracování. Vměstek pod ošetřenou zónou zůstává vměstkem; deformovaná oběžná dráha stále vytváří nesprávnou geometrii kontaktu a mazivo kontaminované vodou může nadále podporovat mikrovydrolování a únavu z valivého kontaktu. Základní trvanlivost podle ISO 281:2007 by neměla být interpretována jako univerzální přínos jakéhokoli povlaku nebo ošetření. Oprávněné tvrzení je užší: stanovený povrchový proces může zlepšit odolnost proti určitému mechanismu poškození při validovaných podmínkách zatížení, mazání, teploty a kontaminace, současně však může zavést jiný mechanismus poruchy nebo jej odhalit.
Jak diagnostikovat poruchu způsobenou únavou ložiska
Vyšetřování poruchy ložiska by mělo začít ještě před jeho vyčištěním, roztočením nebo rozebráním. Zachovejte sestavu v nalezeném stavu, zdokumentujte fotografiemi její polohu a označte směr zatížení, směr otáčení a polohu vnitřního kroužku, vnějšího kroužku, valivých těles, klece, těsnění a maziva. Posunuté ložisko může zničit důkazy, které odlišují provozní událost od trhliny vzniklé v materiálu.

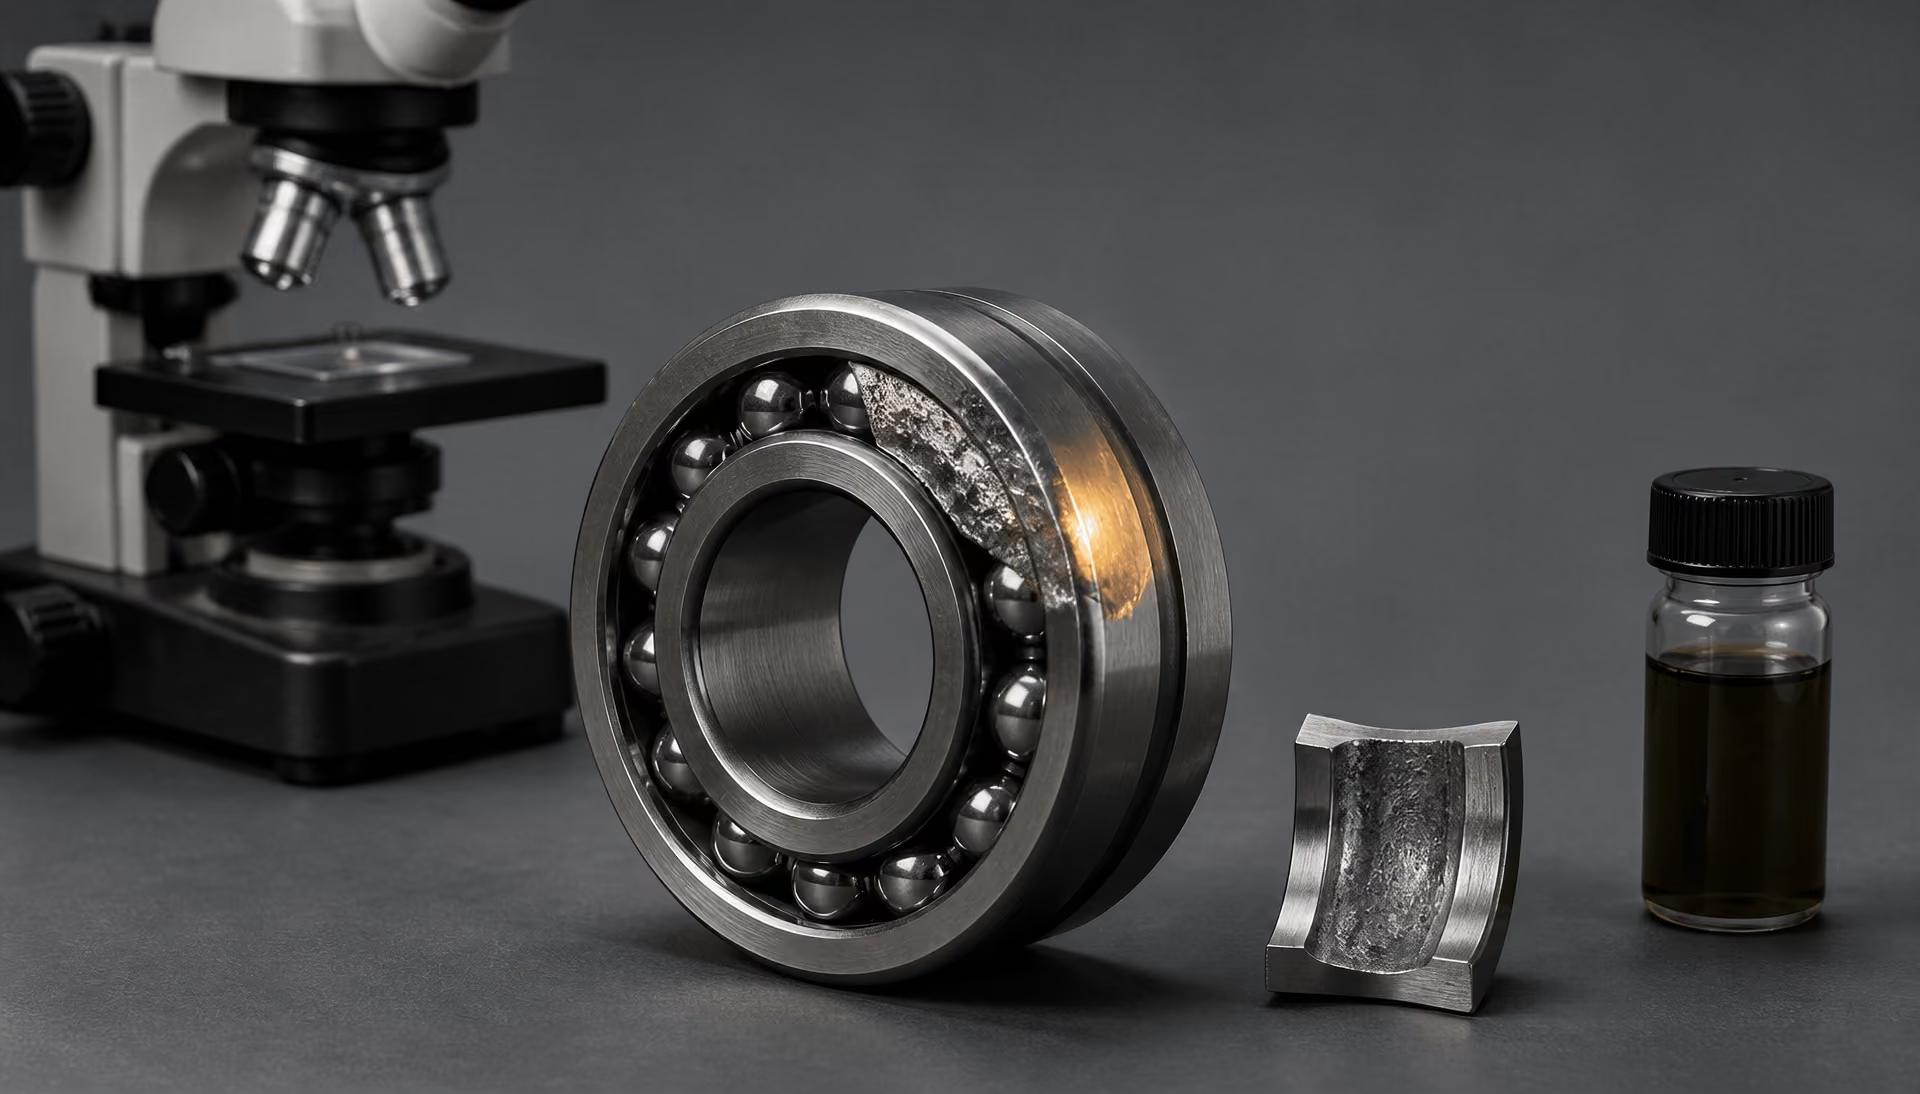
| Oblast šetření | Důkazní materiál k získání | Co může pomoci rozlišit |
|---|---|---|
| Mapa poškození | Odlupování materiálu, mikrojamky, důlky, rozmazání, trhliny a poloha zatížené oblasti | Poškození vycházející z povrchu, podpovrchová únava, znečištění nebo nesouosost |
| Mazivo a znečištění | Voda, počet částic, viskozita, oxidace, otěrové kovy, těsnění | Selhání mazání, poškození nečistotami nebo poškození související s vodou |
| Geometrie a instalace | Vůle, předpětí, uložení, házivost, osazení, souosost | Namáhání na hraně, koncentrace zatížení, poškození při montáži nebo deformace |
| Metalografie | Matrice, vměstky, karbidy, zbytkový austenit, hloubka cementované vrstvy | Vznik trhlin způsobený materiálem nebo odchylky tepelného zpracování |
První otázka nezní: „Byla ocel dostatečně tvrdá?“ Zní: „Kde poškození začalo, jak se šířilo a jaká napětí tam působila?“ Únava při valivém kontaktu je výsledkem působení celého systému. Kontaktní geometrie, rozložení zatížení, mazání, znečištění, vyrovnání, jakost povrchu, tepelné zpracování, vměstky a výrobní historie mohou vést k podobným stopám poškození.
ISO 281:2007 a její britská implementace BS ISO 281:2007 definují výpočtovou dynamickou únosnost a základní trvanlivost valivých ložisek vyrobených z kvalitní kalené ložiskové oceli. Základní trvanlivost je spojena s 90% spolehlivostí, tedy s hodnotou L10. Obdobně Schaeffler ve svém popisu z roku 2024 definuje L10 jako počet otáček, kterého dosáhne nebo překročí 90 % zdánlivě shodných ložisek před prvními známkami únavy materiálu. Tato statistická definice nepředstavuje předpověď, že každé ložisko selže při stejném vypočteném proběhu, ani neurčuje příčinu jednotlivé poruchy.
Vizuální a rozměrové důkazy
Před odstraněním usazenin zaznamenejte při malém zvětšení charakter poškození. Zaneste odprýskané oblasti, mikrovýtluky, rozmazání materiálu, zadírání, změnu zbarvení, vtisky, trhliny, odlupování, poškození klece a stopy falešného brinellování do výkresu nebo souřadnicového systému. Uveďte, zda je poškození soustředěno v zatížené zóně, koncentrováno u jednoho ramene, opakuje se v rozteči valivých těles, je omezeno na jeden axiální okraj nebo je rozloženo po celém obvodu oběžné dráhy. Charakter poškození často vypovídá více než největší výtluk.
Změřte průměr oběžné dráhy, kruhovitost, vlnitost, geometrii ramen, odchylky průměru válečků, rozměry přírub, radiální a axiální vnitřní vůli a případně také předpětí. Porovnejte naměřené hodnoty s výkresem a tolerancemi výrobce ložiska. Zkontrolujte uložení na hřídeli a v tělese, dosedací ramena, házivost, kolmost a známky frettingové koroze. Oběžná dráha opotřebená nebo poškozená na jednom okraji může ukazovat spíše na nesouosost nebo montážní deformaci než na nedostatečnou pevnost oceli.
Prohlédněte povrch při šikmém osvětlení a při kalibrovaném zvětšení. Ostré, přibližně kruhové vtisky s vyvýšenými okraji naznačují průchod tvrdých částic kontaktem. Vtisk se může stát lokálním koncentrátorem napětí a později vyvolat únavové odprýsknutí, takže poškození způsobené částicemi může připomínat poruchu iniciovanou vměstkem. Opakované vtisky v pravidelných rozestupech valivých těles podporují hypotézu znečištění, avšak jediný velký vtisk může být důsledkem montážního poškození nebo nárazu v klidovém stavu.
Odeberte mazivo z ložiska, tělesa, filtru, vypouštěcího místa a magnetické zátky. Zaznamenejte viskozitní třídu, balíček aditiv, interval výměny, množství, provozní teplotu a způsob doplňování. Pokud jsou vzorky k dispozici, otestujte počet částic, obsah vody, oxidaci, změnu viskozity a kovy vzniklé opotřebením. Zaznamenejte otáčky, spektrum zatížení, rázové události, pracovní cyklus, teplotu, datum montáže, provozní hodiny a případné přetížení nebo zadření. Kontaminaci vodou je třeba věnovat zvláštní pozornost: experimentální práce zveřejněná U.S. Department of Energy v roce 2024 spojila rozpuštěnou nebo volnou vodu se zvýšeným výskytem mikrovýtluků a trhlin únavy při valivém kontaktu, včetně bílé leptatelné hmoty na rozhraních trhlin.
Zkontrolujte těsnění, odvzdušňovače, kryty, cesty pro výstup maziva a spoje tělesa. Vnikání nečistot, kondenzace a mycí operace mohou mít větší význam než jmenovitá specifikace maziva. Mazací film, který je pro daný kontakt příliš tenký v důsledku nízké viskozity, vysoké teploty, nedostatečného přívodu nebo nadměrných otáček, zvyšuje vzájemné působení nerovností povrchu a vznik trhlin iniciovaných na povrchu. Poškozený povrch pak může zakrýt původní problém s mazáním.
Metalografické a fraktografické zkoumání
Po dokončení dokumentace odeberte řez postiženou oblastí přes předpokládaný počátek trhliny a současně přes nepoškozenou srovnávací oblast. Při čištění neodbrouste místo vzniku trhliny. Nejprve použijte šetrné čištění rozpouštědlem s nízkým mechanickým namáháním, volné částice uchovejte k analýze a plán řezání navrhněte tak, aby byl zachován povrch i průběh trhliny pod povrchem.
Leštěné a naleptané příčné řezy zkoumejte optickou mikroskopií a podle potřeby rastrovací elektronovou mikroskopií s energiově disperzní spektroskopií. Určete, zda je ložisko vyrobeno z martenzitické nebo bainitické oceli kalené v celém průřezu, nebo z oceli s tvrzenou povrchovou vrstvou a měkčím jádrem. „Vysokouhlíkovou chromovou ložiskovou ocel“ označuje NTN jako standardní materiál pro valivá tělesa a oběžné dráhy; mezi běžné specifikace patří SAE 52100 a její národní ekvivalenty, avšak při posouzení musí být rozhodující skutečný atest tavby a označení uvedené na výkrese.
Změřte hloubku tvrzené vrstvy, gradient tvrdosti, tvrdost jádra, množství zbytkového austenitu, velikost předchozího austenitického zrna, velikost a rozložení karbidů, oduhličení a segregaci. NASA v roce 1987 uvedla, že tvrdost, zbytkový austenit, velikost zrna a velikost, počet a plocha karbidů ovlivňují únavovou životnost valivých těles. Tyto proměnné jsou důkazy, nikoli samy o sobě kritéria pro stanovení vyhovění či nevyhovění. Měření průběhu tvrdosti může odhalit nesprávné tepelné zpracování, avšak vyhovující hodnota tvrdosti nemůže prokázat, že ocel byla čistá nebo že ložisko pracovalo v přijatelných provozních podmínkách.
Určete polohu nekovových vměstků vzhledem k počátku trhliny. K rozlišení oxidů, sulfidů, silikátů, nitridů, karbidů a částic souvisejících se zpracováním použijte metalografii a v případě potřeby automatizovanou analýzu vměstků nebo SEM-EDS. ASM Handbook (ASM International, 2014) označuje čistotu a nepřítomnost škodlivých nekovových vměstků za nejdůležitější faktor po vhodné mikrostruktuře pro dosažení vysoké únavové životnosti při valivém kontaktu. Trhlina pod povrchem, která vyzařuje z velkého nebo hranatého vměstku a postupuje únavovým mechanismem směrem k oběžné dráze, podporuje mechanismus vzniku v materiálu. Nevylučuje však kontaktní přetížení ani nedostatečné mazání, které zvýšily lokální napětí.
Fraktografie by měla rozlišit plynulý únavový postup, třené plochy trhliny, křehké fazety, tvárný lom v důsledku přetížení a adhezivní trhání. Trhliny iniciované na povrchu se často napojují na mikrovýtluky, vtisky nebo rozmazaný materiál. Trhliny pod povrchem mohou vznikat kolem vměstků nebo shluků karbidů. Bílá leptatelná hmota se může vyskytovat podél některých rozhraní trhlin, včetně poruch souvisejících s vodou, avšak její samotná přítomnost neurčuje vodu jako iniciační příčinu.
Rozlišení vad materiálu od provozních příčin
Rozdělte zjištění do tří sloupců: prokázaná fakta, pravděpodobné mechanismy a neověřené předpoklady. Například „odprýsknutí na okraji zatížené zóny“ je pozorování; „nesouosost“ je mechanismus; „způsobila to deformace tělesa“ je předpoklad, dokud jej nepodpoří měření házivosti, uložení a záznamy o montáži.
Důkazy o materiálu jsou přesvědčivější, pokud se shoduje několik zjištění: vměstek v místě vzniku trhliny, nadměrný obsah vměstků, segregace, sítě karbidů, nesprávná hloubka tvrzené vrstvy nebo stav tepelného zpracování mimo specifikaci. Výrobní historie je důležitá. Publikace Steels for Bearings (2011) rozlišuje martenzitické nebo bainitické oceli kalené v celém průřezu od ocelí s tvrzenou povrchovou vrstvou a zdůrazňuje iniciaci únavy související s vměstky. NASA rovněž uvedla, že výrobní postupy, jako je dvojité vakuové tavení, mohou ovlivnit únavovou životnost výrazněji než samotné chemické složení.
Důkazy o provozních příčinách jsou přesvědčivější, pokud poškození odpovídá servisním záznamům: pole vtisků s částicemi odpovídajícími znečištění, zatížení okraje s měřitelnou nesouosostí, nedostatek maziva s rozmazaným nebo přehřátým povrchem nebo působení vody s mikrovýtluky a sítí trhlin. Několik příčin může působit současně. Čistá ocel může selhat v důsledku nadměrného kontaktního napětí, zatímco ložisko bez vměstků může být poškozeno znečištěním ještě před rozvojem klasické únavy.
Nakonec porovnejte zjištěnou poruchu s vypočtenou trvanlivostí, avšak nepovažujte výpočet za forenzní verdikt. JTEKT uvádí, že základní dynamická únosnost představuje kapacitu odolnosti proti únavě při valivém kontaktu a že L10 odpovídá 90% spolehlivosti u ložisek vyrobených ze specifikovaných ložiskových ocelí nebo z ekvivalentních materiálů. Upravená trvanlivost zohledňuje například mazání, znečištění, spolehlivost a zatížení na mezi únavy. Jedna fotografie, jedna hodnota tvrdosti ani výpočet L10 nemohou stanovit kořenovou příčinu. Závěr by měl vycházet z mapy poškození, provozní historie, rozměrových kontrol, mikrostruktury v řezu, morfologie trhlin a důkazů, že konkurenční vysvětlení byla prověřena.
Rámec pro porovnávání ložiskových ocelí založený na normách
Co ISO 281 může a nemůže porovnávat
ISO 281:2007 poskytuje výpočtový rámec pro stanovení základní dynamické únosnosti valivých ložisek a jejich základní trvanlivosti. Základní trvanlivost je počet otáček, kterého podle očekávání dosáhne nebo překročí 90 % zdánlivě identických ložisek před vznikem prvních známek únavy materiálu. BS ISO 281:2007 je britským převzetím stejné normy. Jde o statistickou definici, nikoli o příslib, že každé ložisko dosáhne uvedeného počtu otáček.
Výpočet vychází z geometrie ložiska, zatížení, otáček a příslušné základní dynamické únosnosti. Je proto užitečný při porovnávání dvou konstrukcí ložisek za stanovených provozních podmínek. Společnost JTEKT popisuje základní dynamickou únosnost jako míru odolnosti proti únavě při valivém kontaktu, zatímco Schaeffler definuje na základě stejné 90% spolehlivosti. Ani jeden z těchto popisů neznamená, že ložisko vyrobené z tvrdší oceli má automaticky vyšší vypočtenou trvanlivost. Únosnost závisí na systému ložiska a na předpokladech, z nichž výpočet vychází.
ISO 281:2007 rovněž není normou pro kvalifikaci materiálu. Nepotvrzuje konkrétní cyklus tepelného zpracování, nestanovuje přijatelný výskyt vměstků, neověřuje stabilitu zbytkového austenitu ani nedokazuje, že určitý způsob výroby oceli bude odolávat poškození v provozu. Její výpočet základní trvanlivosti se vztahuje k valivým ložiskům vyrobeným z vysoce kvalitní kalené ložiskové oceli, avšak „vysoká kvalita“ musí být prokázána kontrolou materiálu a inspekcí, nikoli odvozena pouze z nominální jakosti.
Rozšířená trvanlivost tento rozdíl objasňuje. V závislosti na použité výpočtové metodě a implementaci výrobce zohledňují korekční součinitele mazání, znečištění, spolehlivost a zatížení na mezi únavy. Tyto součinitele postihují provozní podmínky, které základní hodnota plně nereprezentuje. Důležitá je také geometrie kontaktu a rozložení zatížení: zatížení hran, nesouosost a nerovnoměrné zatížení valivých těles mohou zvyšovat místní napětí, i když katalogová únosnost zůstává stejná. Tloušťka mazacího filmu, viskozita, chemické složení přísad, nečistoty a voda určují, zda podpovrchové napětí podle výpočtu působí v relativně čistém kontaktu, nebo na povrchu poškozeném mikropittingem.
Rovnice pro výpočet trvanlivosti nedokáže rozlišit dvě tavby nominálně identické oceli, pokud se jejich odlišný stav nepromítne do vstupních údajů nebo do dokladů o kvalifikaci. Toto omezení je rozhodující. ISO 281 porovnává vypočtenou únosnost ložisek podle definovaného modelu; neřadí všechny možné stavy oceli podle jejich chování v provozu.
Specifikace materiálu versus důkazy o vlastnostech
Specifikace materiálu stanovuje, jaké vlastnosti má ocel mít. Může definovat chemické složení, přípustné odchylky, požadavky na čistotu, mechanické vlastnosti, tepelné zpracování nebo metody kontroly. Automaticky však nestanovuje životnost při únavě valivým kontaktem v konkrétní konstrukci ložiska.
Běžné ložiskové materiály tento rozdíl dobře ilustrují. Společnost NTN označuje vysokouhlíkovou chromovou ložiskovou ocel za standardní materiál pro valivá tělesa a kroužky. Do skupiny objemově kalených martenzitických ocelí při obvyklém zpracování pro ložiska patří například jakost AISI 52100, v evropských systémech EN a souvisejících s ISO označovaná také jako 100Cr6. Jiné ložiskové oceli jsou bainitické objemově kalitelné jakosti, zatímco cementační oceli vytvářejí tvrdou povrchovou vrstvu nad houževnatějším a měkčím jádrem. Přehledová práce Steels for bearings z roku 2011 tyto dvě hlavní skupiny rozlišuje a zdůrazňuje vměstky jako potenciální iniciátory trhlin při únavě valivým kontaktem.
Tato označení nepopisují úplnou mikrostrukturu. Tvrdost je pouze jedním z měření. Zpráva NASA zveřejněná v roce 1987 označila za faktory ovlivňující únavovou životnost valivých těles tvrdost, zbytkový austenit, velikost zrn a velikost, počet a plochu karbidů. Zbytkový austenit se může během provozu transformovat, čímž se mění rozměry a zbytková napětí. Nadměrné nebo nevhodně rozložené karbidy mohou vytvářet koncentrace napětí, zatímco nevhodné rozpouštění karbidů může změnit množství uhlíku dostupného pro matrici. Velikost zrn, popouštění martenzitu a morfologie bainitu rovněž ovlivňují místní odezvu materiálu pod valivým kontaktem.
Čistotě oceli je třeba přikládat zvláštní význam. Kapitola o ložiskových ocelích v publikaci ASM Handbook z roku 2014 označuje čistotu a nepřítomnost škodlivých nekovových vměstků za nejdůležitější faktor po vhodné mikrostruktuře pro dosažení vysoké životnosti při únavě valivým kontaktem. Oxidický, sulfidický nebo komplexní vměstek může působit jako koncentrátor napětí v hloubce, do níž zasahuje maximální střídavé smykové napětí. To, zda dojde k iniciaci trhliny, ovlivňuje jeho velikost, tvar, složení, poloha i okolní mikrostruktura. Tabulka chemického složení toto rozložení neodhalí.
Zpracování proto může mít větší význam než malá úprava legování. Vakuové tavení, elektrostruskové přetavování, dvojité vakuové tavení, stupeň tvářecí redukce, žíhání na sferoidizaci, cementování, kalení a popouštění – to vše ovlivňuje výskyt vad nebo mikrostrukturu. NASA uvedla, že zpracování, například dvojité vakuové tavení, může ovlivnit únavovou životnost výrazněji než samotné chemické složení. ASTM STP 1327 zasazuje tyto otázky do širšího technického kontextu čistoty, výroby oceli, objemového kalení, cementování, leteckých ocelí, korozivzdorných ocelí, modifikace povrchu a životnosti ložisek.
Důkazy o vlastnostech musí odpovídat zamýšlenému použití. Leštěná laboratorní zkouška únavy při valivém kontaktu může izolovat vliv kvality oceli, zatímco ložisko v provozu je vystaveno proměnlivému zatížení, nesouososti, degradaci maziva, nečistotám a poškození při montáži. Experimentální důkazy jsou cenné, avšak před přenesením jejich výsledku na sériově vyráběné ložisko musí být uvedena geometrie zkušebního vzorku, úroveň napětí, frekvence, mazivo a kritérium porušení. Kontaminace vodou představuje jasné varování: experimentální práce zveřejněná v roce 2024 prostřednictvím U.S. Department of Energy zjistila, že rozpuštěná nebo volná voda zvyšovala mikropitting a tvorbu trhlin v důsledku únavy valivým kontaktem a souvisela s výskytem bíle leptané hmoty na rozhraních trhlin. Tento výsledek nelze redukovat na porovnání tvrdosti.
Praktický technický kontrolní seznam
Kontrolní seznam pro porovnání ložiskových ocelí
- Jakost a norma Zaznamenejte přesné označení, příslušnou normu, formu výrobku, dodavatele, tavbu a šarži.
- Způsob výroby oceli Dokumentujte tavení na vzduchu, vakuové indukční tavení (VIM), vakuové obloukové přetavování (VAR), elektrostruskové přetavování nebo dvojité vakuové zpracování.
- Čistota Vyžádejte si hodnocení vměstků, zkušební metodu, typ vměstků, jejich velikost a rozložení.
- Tepelné zpracování Zaznamenejte austenitizaci, kalení, popouštění, zbytkový austenit, velikost zrna a stav karbidů.
- Dokončený kontaktní povrch Zkontrolujte drsnost, vlnitost, poškození broušením, kruhovitost, zbytkové napětí a geometrii hran.
- Provozní podmínky Porovnejte zatížení, rychlost, teplotu, mazací film, vodu, částice, vůli, předpětí a souosost.
Obhajitelné porovnání by mělo uvádět přesné označení jakosti a závaznou materiálovou normu, nikoli pouze „ložisková ocel“ nebo „chromová ocel“. Uveďte, zda jde o AISI 52100, 100Cr6, stanovenou cementační jakost nebo jiné označení, a identifikujte formu výrobku a dohledatelnost tavby či šarže u dodavatele.
Zaznamenejte způsob výroby oceli: konvenční tavení na vzduchu, vakuové indukční tavení, elektrostruskové přetavování, vakuové obloukové přetavování nebo dvojité vakuové zpracování. Vyžádejte si hodnocení vměstků a metodu kontroly včetně největších zjištěných vměstků, jejich typu a rozložení. Tvrzení o čistotě bez uvedení zkušební metody se obtížně porovnávají.
Záznam o tepelném zpracování by měl obsahovat teplotu a dobu austenitizace, kalicí médium, režim popouštění, podmínky bainitické transformace, pokud připadají v úvahu, a naměřenou tvrdost v celém průřezu. Doplňte obsah zbytkového austenitu a metodu jeho měření, velikost zrn, popis martenzitu nebo bainitu a velikost, počet, objemový podíl a rozložení karbidů. U cementovaných součástí zaznamenejte hloubku cementované nebo karbonitridované vrstvy, účinnou hloubku vrstvy, profil uhlíku na povrchu, tvrdost jádra a přechodový profil.
Následně posuďte vyrobený kontakt. Jakost povrchu, vlnitost, spáleniny po broušení, zbytková napětí, kruhovitost, tvar oběžné dráhy a geometrie hran mohou měnit místní trakci a napětí. Provozní záznam by měl uvádět zatěžovací spektrum, otáčky, teplotu, režim mazání, viskozitu, stárnutí maziva, chemické složení přísad, obsah vody a pevné znečištění. Zahrňte také filtraci a opatření pro udržování čistoty, místo abyste považovali typ maziva za dostačující údaj.
Nakonec ověřte rozložení zatížení a podmínky použití: radiální a axiální zatížení, předpětí nebo vůli, nesouosost, uložení na hřídeli a v tělese, způsob montáže, vibrace a krátkodobá nadměrná zatížení. Porovnejte uvedený výpočet podle ISO 281:2007 s předpoklady rozšířené trvanlivosti a se zkouškami nebo provozními údaji konkrétního ložiska.
Výpočtové normy, materiálové normy, příručky a experimentální studie odpovídají na různé otázky. ISO 281 poskytuje rámec pro stanovení trvanlivosti; materiálové normy definují nebo kontrolují stav oceli; příručky uspořádávají zavedené poznatky z metalurgie a mechanismů porušování; experimenty zkoumají konkrétní materiály a provozní proměnné. Žádný z těchto zdrojů nenahrazuje ostatní. Spolehlivé posuzování životnosti ložisek vyžaduje propojení výpočtů založených na normách s ověřenou metalurgií a skutečnými provozními podmínkami.
Zdroje
- [1] Bearing Steels. NASA Technical Reports Server, 1987. https://ntrs.nasa.gov/citations/19870002560
- [2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. OSTI, 2024. https://www.osti.gov/biblio/2423201-effects-water-contamination-micropitting-rolling-contact-fatigue-bearing-steels
- [3] Bearing Steels. ASM Handbook, 2014. https://dl.asminternational.org/handbooks/edited-volume/16/chapter-abstract/246185/Bearing-Steels?redirectedFrom=fulltext
- [4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Standard, 2007. https://www.iso.org/standard/38102.html
- [5] Bearing Steel Technical Documentation. NTN Americas, 2020. https://ntnamericas.com/wp-content/uploads/2020/04/9012E.pdf
- [6] Load Carrying Capacity and Life. Schaeffler Knowledge Center, 2024. https://medias.schaeffler.us/en/knowledge-center/rolling-bearings/load-carrying-capacity-and-life
- [7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT Bearing Knowledge, 2024. https://koyo.jtekt.co.jp/en/support/bearing-knowledge/5-2000.html