




1. Rozsah, terminologie a rozdíl mezi tepelným zpracováním a stavem dodání
Tento článek se zabývá žíháním a normalizačním žíháním ocelí, nikoli každým tepelným cyklem používaným u slitin železa. Kalení, popouštění, žíhání ke snížení pnutí, žíhání na zrnitý cementit, izotermické zušlechťování, martempering, cementování a povrchové kalení jsou samostatná zpracování, i když se mohou objevit v rámci stejného výrobního postupu. Toto rozlišení je důležité, protože výrazy „žíhaný“ a „normalizovaný“ neoznačují zaměnitelné způsoby změkčování oceli. Popisují odlišné tepelné průběhy, transformační mechanismy, mikrostruktury a v mnoha specifikacích také odlišné stavy dodání.
Tři fáze tepelného zpracování
- Ohřev Ohřát ocel na zvolenou teplotu.
- Výdrž Udržovat teplotu dostatečně dlouho pro vyrovnání teploty a požadované metalurgické změny.
- Chlazení Chladit podle stanovené rychlosti, v určeném prostředí nebo za definovaných podmínek v peci.
Tepelné zpracování je určitá posloupnost kroků. Zahrnuje ohřev oceli na zvolenou teplotu, výdrž po dobu dostatečnou k provedení požadovaných tepelných a metalurgických změn a ochlazování za stanovených podmínek. Zpracování může být specifikováno teplotou pece, dobou výdrže na teplotě, rychlostí ochlazování, ochlazovacím médiem, atmosférou, rozměrem průřezu a výchozím stavem oceli. Stav dodání zaznamenává stav, ve kterém je výrobek po této posloupnosti dodán. Výrazy „normalizovaný“, „žíhaný“ a „normalizovaný a popuštěný“ proto mohou popisovat stav plechu, tyče, výkovku nebo jiného výrobku, nikoli úplný návod k reprodukci daného zpracování.
Stejné slovo může mít u různých jakostí odlišné praktické důsledky. Obsah uhlíku, legující přísady, tloušťka průřezu, velikost austenitického zrna, řízení pece a rychlost ochlazování ovlivňují výsledný podíl feritu, perlitu, bainitu nebo martenzitu. Bez určení jakosti a příslušné specifikace nelze stanovit univerzální teplotu pro žíhání nebo normalizační žíhání.
Jak ASTM A941-16 upravuje obecnou terminologii ocelí
ASTM A941-16, Standardní terminologie týkající se oceli, korozivzdorné oceli, souvisejících slitin a feroslitin, poskytuje obecnou slovní zásobu pro dokumenty týkající se ocelí. Jedná se o terminologickou referenci, nikoli o univerzální postup tepelného zpracování. Jejím účelem je stanovit jednotný význam tam, kde norma pro konkrétní výrobek, zkušební metoda nebo jiný závazný dokument neposkytuje specifičtější definici.
Definice ve specifické normě ASTM má přednost před totožnou obecnou definicí v ASTM A941-16. Strong evidence
Tato výhrada je rozhodující. ASTM A941-16 uvádí, že definice uvedená v konkrétní normě ASTM má přednost před shodnou obecnou definicí v terminologické normě. Čtenář by proto neměl převzít definici z A941-16 a mechanicky ji uplatnit na každý plech, tyč, výkovek, součást tlakové nádoby nebo specifikaci kolejnic. Pokud příslušná norma pro výrobek definuje daný pojem odlišně, stanoví teplotní rozsah, předepisuje způsob ochlazování nebo omezuje daný stav na konkrétní jakost a formu výrobku, je rozhodující právě tato norma.
| Vlastnost | Normalizace | Žíhání |
|---|---|---|
| Počáteční přeměna | Austenitizace | Závisí na typu žíhání; při úplném žíhání obecně dochází k austenitizaci. |
| Způsob chlazení | Vzduch nebo volně cirkulující plyn | Řízené pomalé chlazení, často v peci |
| Typická struktura | Jemnější ferit–perlit nebo jiné produkty závislé na jakosti | Poměrně hrubý ferit–perlit u vhodných jakostí |
| Typický výsledek | Vyšší pevnost a tvrdost než po úplném žíhání | Nižší tvrdost a lepší obrobitelnost nebo tažnost |

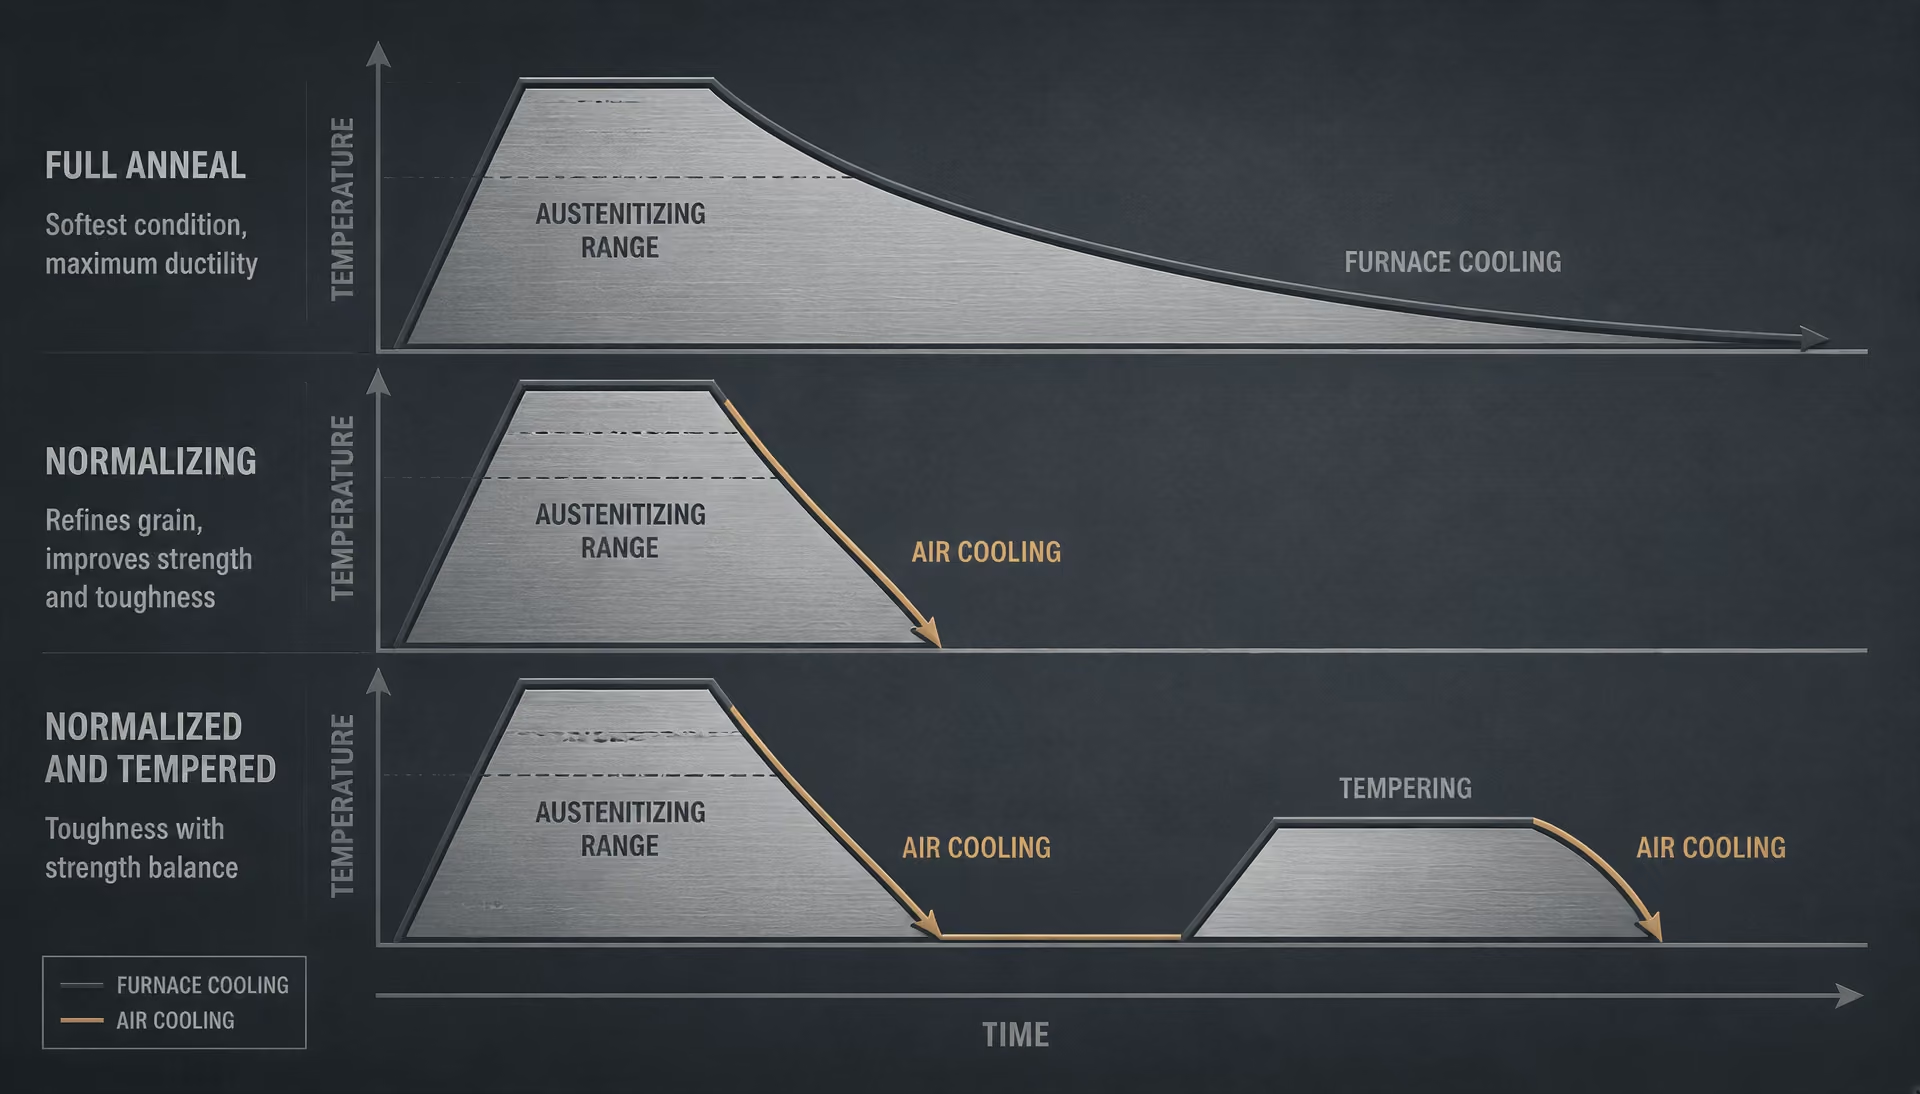
Obecné metalurgické rozlišení je přesto zřejmé. Normalizační žíhání je obvykle austenitizační zpracování následované ochlazováním na vzduchu nebo v jiném volně cirkulujícím plynu. Terminologie Karlsruhe Institute of Technology je definuje jako austenitizaci následovanou ochlazováním na volném vzduchu, jejímž účelem je vytvořit rovnoměrnější velikost zrna a složení. Popis společnosti Bodycote z roku 2024 uvádí orientační rozsah přibližně 800–920 °C: ocel se ohřeje natolik, aby se vytvořila nová austenitická zrna, a poté se volně ochlazuje na vzduchu nebo v plynu. Tento rozsah je popisný, nikoli specifikací platnou pro všechny oceli.
Žíhání je širší pojem. V závislosti na dokumentu může označovat úplné žíhání, žíhání ke zlepšení obrobitelnosti, žíhání na zrnitý cementit, žíhání ke snížení pnutí nebo jiný řízený proces ohřevu a ochlazování. Circular 409 National Bureau of Standards z roku 1935 rozlišoval žíhání ke zlepšení obrobitelnosti od normalizačního žíhání tím, že žíhání ke zlepšení obrobitelnosti probíhalo pod dolní kritickou teplotou nebo v její blízkosti, zatímco normalizační žíhání bylo popsáno jako ohřev přibližně 100 °F nad kritický rozsah a následné ochlazování v klidném vzduchu. Tyto historické popisy vymezují rozdíl, avšak moderní požadavky zůstávají specifické pro danou jakost.
Proč výrazy normalizovaný, žíhaný a normalizovaný a popuštěný popisují stav materiálu
Výraz „žíhaný“ označuje ocel, která prošla žíhacím zpracováním nebo je podle příslušné specifikace dodávána ve žíhaném stavu. Při běžném postupu úplného žíhání se ocel ohřeje do austenitické oblasti, udržuje se po dobu potřebnou k transformaci a vyrovnání teploty a pomalu se ochlazuje — často společně s pecí — za účelem snížení tvrdosti a vytvoření relativně hrubé feriticko-perlitické struktury u vhodných uhlíkových a nízkolegovaných jakostí. Žíhání ke zlepšení obrobitelnosti je odlišné: obecně se provádí pod dolní kritickou teplotou nebo v její blízkosti, aby se obnovila tvárnost za studena deformované nízkouhlíkové oceli bez úplné transformace struktury.
Výraz „normalizovaný“ obvykle označuje ocel, která byla austenitizována a ochlazena na vzduchu. Ve srovnání s ochlazováním v peci po úplném žíhání vytváří ochlazování na vzduchu obvykle jemnější transformační strukturu a vyšší pevnost, ačkoli výsledek závisí na prokalitelnosti a rozměru průřezu. Normalizační žíhání může zjemnit hrubá zrna, omezit strukturální nepravidelnosti po kování nebo válcování a vytvořit opakovatelný výchozí stav před obráběním nebo dalším tepelným zpracováním. Nejde pouze o rychlejší žíhání.[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
Laboratorní reference pro ocel 4140 z Massachusetts Institute of Technology ukazuje, proč je nutné identifikovat jakost. Pro normalizační žíhání oceli 4140 uvádí reference z roku 2007 přibližný austenitizační rozsah 850–875 °C, po němž následuje výdrž pro vyrovnání teploty a ochlazování na vzduchu na teplotu místnosti. Tento rozsah nelze bez ověření příslušných údajů přenést na nelegovanou uhlíkovou ocel ani na tlustý průřez. Legování mění průběh transformací; rozměry mění rychlost ochlazování, které je vystaven střed průřezu.
„Normalizovaný a popuštěný“ zaznamenává dvě po sobě následující zpracování. Nejprve se ocel normalizačně vyžíhá. Poté se znovu ohřeje pod příslušný transformační rozsah a udržuje se na této teplotě, aby došlo k popuštění produktů vzniklých při ochlazování. Popouštění snižuje křehkost spojenou s tvrdými transformačními produkty a upravuje pevnost, houževnatost a tažnost. Stav označený tímto spojením není jiným názvem pro normalizační žíhání a není rovnocenný žíhanému materiálu. Informuje uživatele, že dodaná ocel prošla konkrétní kombinovanou tepelnou historií.
ISO 683-1:2016 považuje normalizovaný a normalizovaný a popuštěný stav za stanovené dodací stavy pro nelegované zušlechťovatelné oceli. Strong evidence
ISO 683-1:2016 demonstruje smluvní význam této terminologie. Norma stanoví technické požadavky na dodání nelegovaných zušlechťovacích ocelí dodávaných ve stavech, mezi které patří normalizovaný a normalizovaný a popuštěný stav. V tomto kontextu je stav součástí požadavku na výrobek: může ovlivňovat stanovené mechanické vlastnosti, kontrolu, značení a přejímku. Certifikát hutního výrobce s uvedením „normalizovaný“ proto pouze nepopisuje, co se stalo v peci; zaznamenává, v jakém stavu byl výrobek dodán podle dané normy.
Kdy obecnou definici nahrazuje norma pro výrobek, jakost nebo právní předpis
Před volbou režimu pece je nutné prostudovat závazný dokument. Norma pro výrobek může stanovit austenitizační teplotu, minimální dobu výdrže, ochlazování na vzduchu, maximální tvrdost, tahové vlastnosti, zkoušení rázem nebo přípustnou kombinaci zpracování. Výraz „žíhaný“ může také používat pro vymezení určitého rozsahu postupů, které nejsou totožné s učebnicovým úplným žíháním. Samotné označení jakosti není dostačující, pokud je stejné chemické složení dodáváno jako plech, tyč, výkovek nebo součást vystavená tlaku.
Právní požadavky mohou být ještě přísnější. Podle 49 CFR § 179.500-6 se tepelné zpracování určitých ocelových nádrží skládá ze žíhání nebo normalizačního žíhání následovaného popouštěním, přičemž teplota popouštění nesmí být nižší než 1000 °F. Tento požadavek upravuje danou součást regulované nádrže, i kdyby obecný popis v příručce připouštěl jinou posloupnost. Tento předpis také ukazuje, proč nelze výraz „normalizovaný“ považovat za samostatnou záruku provozních vlastností: požadovaný krok popouštění je součástí specifikovaného stavu.
Dodací stav Dokumentovaný metalurgický stav, ve kterém je výrobek dodán po dokončení sekvence tepelného zpracování.
Praktické pravidlo je jednoduché: k pochopení metalurgického rozdílu používejte obecné definice, ale při určování požadavků vycházejte z jakosti, normy pro výrobek, výkresu, nákupní specifikace nebo právního předpisu. Žíhání obecně zdůrazňuje řízené ochlazování a snížení tvrdosti; normalizační žíhání obecně zdůrazňuje austenitizaci následovanou ochlazováním na vzduchu a vytvoření jemnější, rovnoměrnější struktury. Stav dodání je zdokumentovaným výsledkem, nikoli náhradou za úplný tepelný průběh.
2. Základy systému železo–uhlík: kritické teploty, austenit a přeměny
Ferit, perlit, cementit a austenit
Žíhání a normalizaci nelze definovat pouze teplotou, protože jejich výsledky závisí na tom, které fáze existují během ohřevu a jak se tyto fáze přeměňují během ochlazování. Užitečným výchozím modelem je fázový diagram železo–uhlík doplněný diagramy kontinuálního ochlazování (CCT) a diagramy čas–teplota–přeměna (TTT). Publikace ASM Heat Treating of Steel a Metallurgy for the Non-Metallurgist využívají tento rámec k propojení austenitizace, rychlosti ochlazování, velikosti zrna a výsledných vlastností.
| Složka nebo stav | Hodnota nebo popis |
|---|---|
| Rozpustnost uhlíku ve feritu při 727 °C | Přibližně 0.022 wt% C |
| Eutektoidní složení nelegované uhlíkové oceli | Přibližně 0.76–0.80 wt% C |
| Cementit | Fe₃C |
| Krystalová struktura austenitu | Plošně centrovaná kubická |
Terminologie systému železo–uhlík
- Ferit
- Objemově centrovaná kubická forma železa s poměrně nízkou rozpustností uhlíku.
- Cementit
- Karbid železa Fe₃C, který je tvrdý a křehký.
- Perlit
- Dvoufázový agregát feritu a cementitu.
- Austenit
- Plošně centrované kubické železo, které může rozpustit podstatně více uhlíku než ferit.
Ferit je prostorově centrovaná kubická forma železa, běžně označovaná jako α-ferit. Dokáže rozpustit pouze malé množství uhlíku. Například při 727 °C činí maximální rovnovážná rozpustnost uhlíku ve feritu přibližně 0,022 hm. % C; při nižších teplotách je ještě menší. Ferit je poměrně měkký a tvárný, takže ocel obsahující vysoký podíl feritu má obecně nízkou tvrdost a dobrou tvářitelnost.
Cementit je karbid železa Fe₃C. Je tvrdý a křehký a stejně důležité jako jeho celkové množství je i jeho rozložení. Cementit se může vyskytovat jako destičky v perlitu, jako částice ve sferoidizované struktuře nebo jako souvislé sítě na hranicích původních austenitických zrn. Tyto formy nevedou ke stejné obrobitelnosti, tažnosti ani chování při lomu.

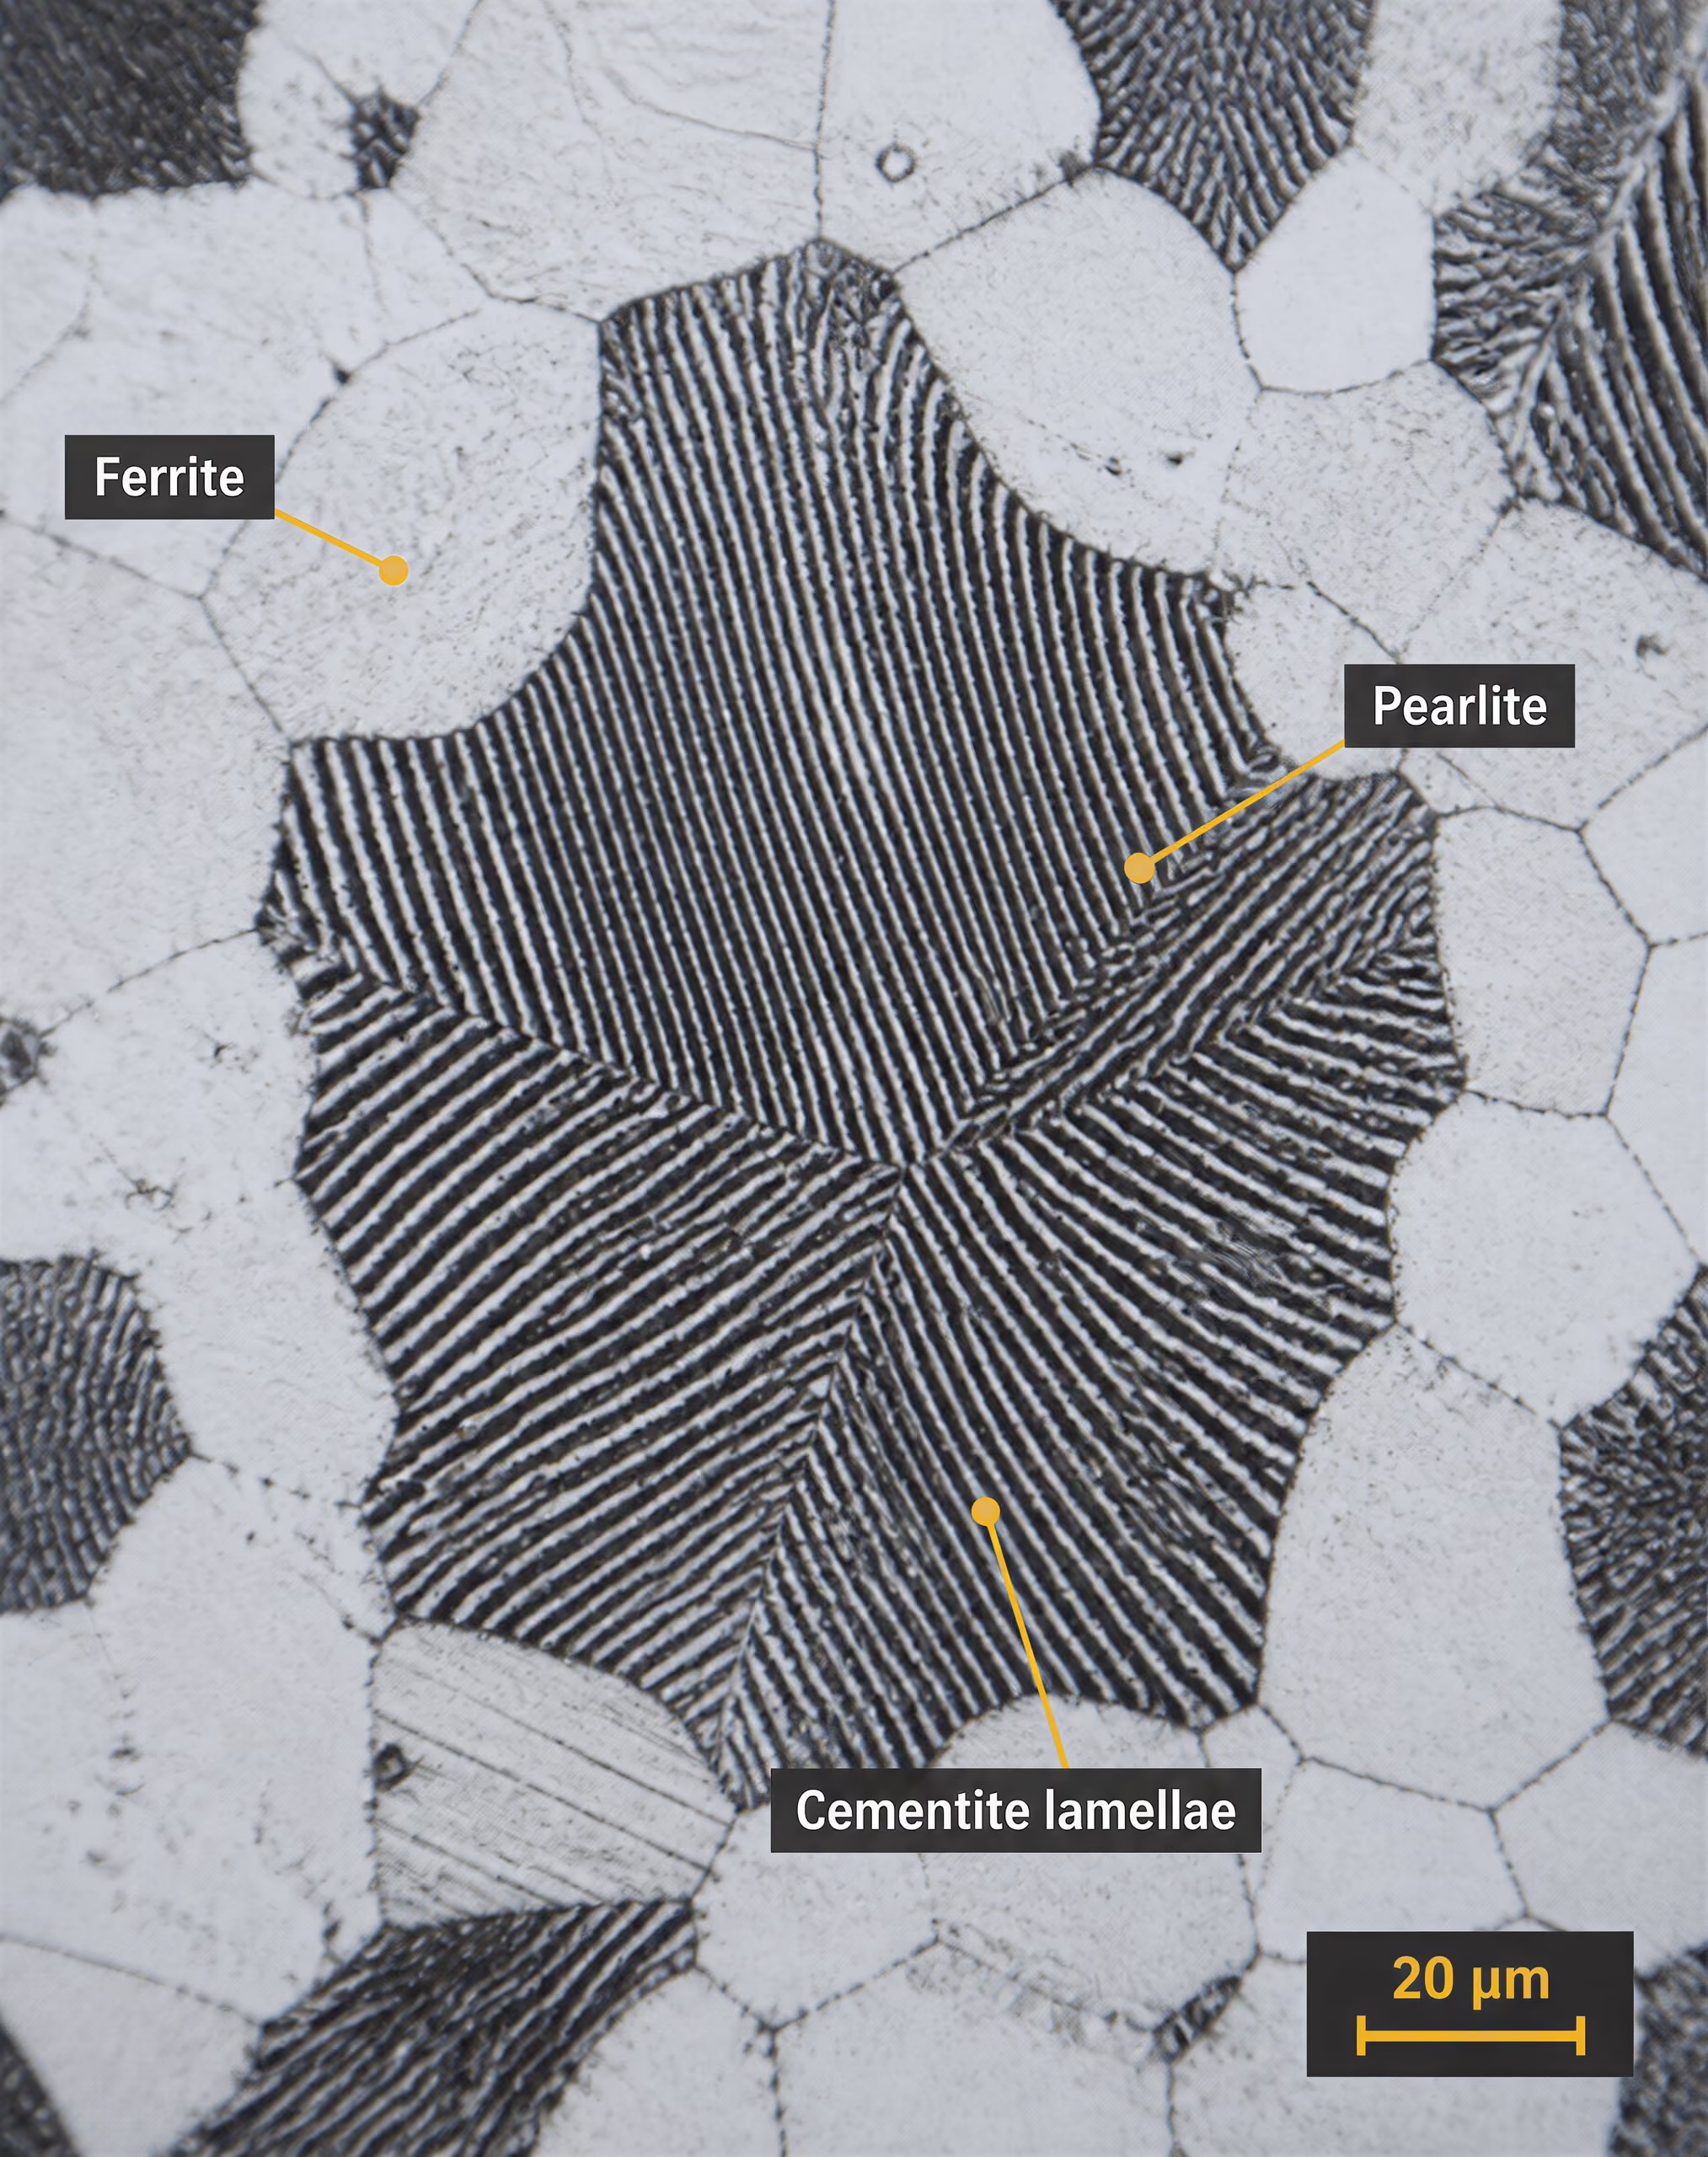
Perlit není jediná fáze. Je to dvoufázový agregát feritu a cementitu, který vzniká rozkladem austenitu během relativně pomalého ochlazování přes eutektoidní teplotu. U nelegované uhlíkové oceli činí eutektoidní složení přibližně 0,76–0,80 hm. % C v závislosti na použitém zdroji a uvedených rovnovážných podmínkách. Perlit vzniklý při vyšší teplotě přeměny má mezi feritovými a cementitovými destičkami relativně hrubé rozestupy; přeměna při nižší teplotě vytváří jemnější perlit, který je pevnější a tvrdší.
Austenit, označovaný jako γ, je plošně centrovaná kubická forma železa schopná rozpustit mnohem více uhlíku než ferit. Právě tato vyšší rozpustnost je důvodem, proč je ohřev do oblasti austenitu zásadní pro normalizaci a úplné žíhání. Během austenitizace vstupuje uhlík a mnoho legujících prvků částečně nebo úplně do tuhého roztoku. Při ochlazování se tento přesycený tuhý roztok v závislosti na složení, velikosti průřezu a průběhu přeměny mění na ferit, perlit, bainit, martenzit nebo směsi těchto produktů.
Diagram kontinuálního chladnutí s přeměnou Diagram znázorňující, kdy při stanovených rychlostech nepřetržitého chlazení začíná a končí přeměna austenitu.
Rozhodující je průběh ochlazování. Pomalé ochlazování v peci poskytuje atomům uhlíku čas k difuzi, což u mnoha podeutektoidních ocelí podporuje vznik feritu a hrubého perlitu. Ochlazování na vzduchu po normalizaci odvádí teplo rychleji a obvykle vytváří jemnější feriticko-perlitickou strukturu než úplné žíhání. Dostatečně rychlé kalení potlačí difuzní přeměnu a může vytvořit martenzit, zatímco při střední rychlosti mohou vznikat bainitické struktury. Označení „tepelné zpracování za účelem změkčení“ je proto nedostatečným popisem každého cyklu označovaného jako žíhání.
Dolní a horní kritické oblasti
Dolní kritická teplota se při ohřevu běžně označuje jako Ac1: jde o teplotu, při níž se v dané oceli za stanovených podmínek ohřevu začíná tvořit austenit. Při ochlazování se odpovídající počáteční teplota obvykle zapisuje jako Ar1. Tyto teploty nemusí být stejné. Rychlost ohřevu a ochlazování, výchozí mikrostruktura, legování a teplotní zpoždění posouvají pozorované teploty přeměny, takže Ac1 je počáteční teplota přeměny, nikoli univerzální nastavení pece.
Horní kritická teplota závisí na obsahu uhlíku. U podeutektoidních ocelí je Ac3 teplota, při níž se při ohřevu dokončí přeměna na austenit. Mezi Ac1 a Ac3 koexistují ferit a austenit. Nad Ac3 je struktura nominálně austenitická, avšak k rozdělení uhlíku a legujících prvků a k teplotnímu vyrovnání průřezu je stále zapotřebí dostatečný čas.
U nadeutektoidních ocelí se příslušná horní hranice často označuje jako Acm namísto Ac3. Mezi Ac1 a Acm koexistuje austenit s proeutektoidním cementitem. Ohřev nad Acm tento cementit rozpouští, přičemž účinek závisí na čase, velikosti částic a legování. Přílišné překročení teploty potřebné k rozpuštění může podpořit růst austenitických zrn, což může snížit houževnatost, i když tvrdost a pevnost v tahu vypadají přijatelné.
Pojem „kritická oblast“ proto označuje pásmo, nikoli jeden pevný bod. Oběžník National Bureau of Standards z roku 1935 popisoval procesní žíhání jako ohřev pod dolní kritickou teplotu nebo do její blízkosti, zatímco normalizaci popisoval jako ohřev přibližně o 100 °F nad kritickou oblast a následné ochlazování v klidném vzduchu. Tyto popisy představují užitečné historické rozlišení, nenahrazují však požadavky pro konkrétní jakost uvedené v moderní materiálové specifikaci nebo v postupu tepelného zpracování.
Ohřev přes Ac1 mění fázovou rovnováhu: oblasti bohaté na uhlík v původní feriticko-karbidické struktuře se začínají přeměňovat na austenit. Pokračující ohřev směrem k Ac3 nebo Acm dokončí zamýšlenou přeměnu a může rozpustit karbidy. Při úplném žíhání se ocel obvykle austenitizuje a následně pomalu ochlazuje, často v peci, aby vznikla hrubá, relativně měkká transformační struktura. Také při normalizaci dochází k austenitizaci, avšak obrobek se vyjme z pece a ochlazuje se v klidném nebo proudícím vzduchu. Rychlejší ochlazování vytváří jemnější zrna a odlišný poměr feritu a perlitu.
Teplota musí být vztažena ke konkrétní jakosti a stavu materiálu. Společnost Bodycote v roce 2024 uvedla, že normalizace probíhá přibližně při 800–920 °C, přičemž před volným ochlazováním na vzduchu nebo v plynu vznikají nová austenitická zrna. Tento široký interval nelze použít bez rozlišení. Laboratorní podklad MIT z roku 2007 pro ocel AISI 4140 uvádí pro normalizaci přibližně 850–875 °C, po které následuje prodleva pro vyrovnání teploty a ochlazování na vzduchu. AISI 4140 je legovaná ocel obsahující chrom a molybden, takže její tepelné zpracování nelze odvozovat od cyklu pro nelegovanou nízkouhlíkovou ocel.
Proč obsah uhlíku a legující prvky mění cyklus
Uhlík mění kritické teploty i produkty vznikající při ochlazování. V podeutektoidní oceli, která obsahuje méně uhlíku, než odpovídá eutektoidnímu složení, vzniká při ochlazování z austenitu nejprve ferit; zbývající austenit se poté přemění na perlit. S rostoucím obsahem uhlíku směrem k eutektoidnímu složení se zvyšuje podíl perlitu a klesá množství proeutektoidního feritu. V nadeutektoidní oceli vzniká před perlitem cementit. Nadměrně vysoké austenitizační teploty mohou rozpustit více cementitu, než bylo zamýšleno, a zanechat hrubozrnný a uhlíkem bohatý austenit, který se přemění na tvrdší strukturu.
Mangan snižuje teplotu eutektoidní přeměny a zvyšuje prokalitelnost. Zpožďuje vznik feritu a perlitu, takže umožňuje obejít tyto reakce při nižší rychlosti ochlazování, než jaká by byla nutná u nelegované uhlíkové oceli. Chrom má podobný účinek na prokalitelnost a vytváří stabilní karbidy; může zpomalovat přeměnu a vyžadovat delší nebo intenzivnější austenitizaci k rozpuštění požadovaného podílu karbidů. Molybden výrazně zpožďuje perlitické a bainitické reakce, zvyšuje odolnost proti změkčení při popouštění a je obzvláště důležitý u ocelí, jako je AISI 4140.
Nikl obecně snižuje teploty přeměny a zvyšuje prokalitelnost, aniž by vytvářel stejný typ karbidické sítě spojovaný s chromem. Stabilizuje austenit a zlepšuje houževnatost, zejména při nízkých teplotách. Křemík zvyšuje aktivitu uhlíku ve feritu a v některých legovacích systémech se běžně používá k potlačení vzniku cementitu; zároveň ovlivňuje teploty a kinetiku přeměny. Vanad, niob a titan vytvářejí stabilní karbonitridy. Tyto částice mohou blokovat hranice austenitických zrn a omezovat růst zrna, avšak k jejich částečnému rozpuštění mohou být zapotřebí vyšší teploty nebo delší prodlevy.
Legování také mění význam pojmu „ochlazování na vzduchu“. Tenký průřez nízkouhlíkové oceli se může na vzduchu přeměnit převážně na ferit a perlit, zatímco silný průřez legované oceli s vysokou prokalitelností může ve svém středu vytvořit bainit nebo martenzit. Skelná vrstva na povrchu, atmosféra v peci, uspořádání vsázky, proudění a tloušťka průřezu mění skutečnou křivku ochlazování. Diagramy CCT jsou proto při předpovídání výsledné struktury užitečnější než nominální označení tepelného zpracování.[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
Proto je stav po tepelném zpracování součástí popisu materiálu. Norma ISO 683-1:2016 uvádí nelegované zušlechtitelné oceli ve stavech včetně normalizovaného a normalizovaného a popuštěného stavu; tento stav není pouze dílenským synonymem pro „změkčený“. Norma ASTM A941-16 poskytuje obecnou terminologii a zároveň uvádí, že definice ve specifické normě ASTM má přednost před totožnou obecnou definicí. Cyklus musí řídit příslušná výrobková norma, označení jakosti, velikost průřezu, výchozí stav a stanovený postup práce s pecí. Rozdíl je patrný dokonce i v bezpečnostně kritických předpisech: 49 CFR § 179.500-6 stanoví pro určité druhy ocelí nádrží tepelné zpracování jako žíhání nebo normalizaci s následným popouštěním, přičemž teplota popouštění nesmí být nižší než 1000 °F. Tepelná historie je součástí technického požadavku.
3. Co žíhání oceli v praxi znamená
Žíhání není jeden pevně stanovený režim ohřevu a ochlazování. Jedná se o skupinu tepelných zpracování volených za účelem změny tvrdosti, tažnosti, zbytkového napětí, tvaru karbidů, struktury zrn nebo transformačních produktů. Samotný název je proto neúplný. Specifikace nebo postup by měly uvádět jakost oceli, výchozí stav, cílovou teplotu, dobu výdrže, způsob ochlazování a požadované konečné vlastnosti.
Terminologie rovněž závisí na příslušném normativním dokumentu. ASTM A941-16 poskytuje obecnou terminologii pro ocel, nerezovou ocel, související slitiny a feroslitiny, zároveň však uvádí, že definice v konkrétní normě ASTM má přednost před totožnou definicí v obecné terminologické normě. Tato výhrada je důležitá, protože výrazy „žíhaný“, „technologicky žíhaný“, „úplně žíhaný“ a „žíhaný ke snížení pnutí“ mohou v normách pro výrobky a výrobních postupech označovat různé stavy.
Cílem žíhání je obvykle dosáhnout měkčího, tažnějšího nebo rozměrově stabilnějšího stavu, než měl výchozí materiál. Normalizační žíhání je odlišné. Obvykle zahrnuje austenitizaci a následné ochlazování v klidném nebo proudícím vzduchu, při němž vzniká jemnější struktura, která je méně blízká rovnovážnému stavu než struktura vzniklá při konvenčním ochlazování v peci. Toto rozlišení není pouze formální: průběh ochlazování řídí transformační produkty vznikající při rozkladu austenitu.
Technologické žíhání a úplné žíhání
| Zpracování | Rozsah přeměny | Hlavní cíl |
|---|---|---|
| Procesní žíhání | Pod dolní kritickou teplotou nebo v její blízkosti | Obnovení tažnosti po tváření za studena |
| Úplné žíhání | Do oblasti austenitu | Snížení tvrdosti a vytvoření měkké přeměněné struktury |
| Žíhání na sferoidizaci | Podkritické nebo cyklické zpracování kolem Ac1 | Vytvoření zaoblených částic karbidu pro obrábění nebo tváření |
| Žíhání ke snížení pnutí | Obvykle pod Ac1 | Snížení zbytkového napětí bez objemové austenitizace |
Technologické žíhání se obecně provádí pod dolní kritickou teplotou nebo v její blízkosti. National Bureau of Standards je v roce 1935 popsala jako ohřev slitiny na bázi železa pod tuto oblast nebo v její blízkosti. V praxi se toto zpracování týká zejména plechů, pásů, drátů a dalších výrobků z nízkouhlíkové oceli, u nichž během tváření za studena vznikla vysoká hustota dislokací a došlo ke snížení tažnosti.
Ocel se ohřívá na teplotu dostatečnou pro zotavení a tam, kde to teplota a čas umožňují, také pro rekrystalizaci, obvykle však nedojde k úplné přeměně na austenit. Zotavení přeskupuje část poruch krystalové mřížky a snižuje zbytkové napětí. Rekrystalizace nahrazuje deformovaná feritická zrna novými zrny s relativně malým vnitřním pnutím. Výsledkem je nižší mez kluzu a tvrdost spolu se zvýšeným prodloužením při následné tvářecí operaci. Přesná teplota závisí na jakosti; režim pro nízkouhlíkovou ocel válcovanou za studena nelze bezpečně přenést na středně uhlíkovou legovanou ocel nebo nerezovou ocel.
Doba výdrže na teplotě je důležitá. Krátká výdrž může odstranit pouze část účinků tváření za studena, zatímco značná deformace zůstane zachována. Delší výdrž může vést ke vzniku větších rekrystalizovaných zrn, k oxidaci povrchu nebo k nežádoucí změně rozměrů. Výsledek ovlivňuje také tloušťka pásu, geometrie svitku, atmosféra v peci a rovnoměrnost ohřevu. Výraz „technologicky žíhaný“ proto nelze považovat za synonymum úplného změkčení.
Úplné žíhání probíhá jinou transformační cestou. Ocel se ohřeje do oblasti austenitu, udržuje se, dokud celý průřez nedosáhne dostatečně rovnoměrné teploty, a poté se pomalu ochlazuje, obvykle v peci. U podeutektoidní uhlíkové nebo nízkolegované oceli leží teplota zpracování obvykle nad horní kritickou teplotou Ac3, takže se ferit a perlit před ochlazováním přemění na austenit. U nadeutektoidní oceli se zvolená teplota obvykle nachází nad Ac1, ale pod Acm, což umožňuje austenitizaci perlitické matrice a současně omezuje nadměrné rozpouštění a růst zrn. Jedná se o popis postupů, nikoli o univerzální nastavené hodnoty.
Během ochlazování v peci se austenit při relativně malém podchlazení přeměňuje na ferit a perlit, často s poměrně hrubými perlitickými koloniemi a relativně měkkou strukturou. Úplné žíhání může snížit tvrdost, zlepšit obrobitelnost vhodných jakostí a omezit účinky předchozího tváření za tepla nebo kování. Nezaručuje však nejnižší možnou tvrdost u každé oceli. Legující prvky, jako jsou chrom, molybden, mangan a nikl, posouvají transformační teploty a zpomalují kinetiku přeměn; některé legované oceli mohou vyžadovat upravené žíhání nebo samostatné izotermické zpracování.
Normalizace u příslušných ocelí běžně používá přibližně 800–920 °C a následuje volné chlazení vzduchem nebo plynem. Limited evidence
Normalizační žíhání ukazuje, proč tyto výrazy nelze zaměňovat. Ocel se rovněž austenitizuje, poté se však ochlazuje na vzduchu nebo v plynu, místo aby zůstala v chladnoucí peci. Popis společnosti Bodycote z roku 2024 uvádí pro příslušné oceli normalizační rozmezí přibližně 800–920 °C, po němž následuje volné ochlazování na vzduchu nebo v plynu. Pro ocel 4140 stanovuje laboratorní příručka MIT přibližně 850–875 °C, výdrž potřebnou k vyrovnání teploty a ochlazování na vzduchu na pokojovou teplotu. Tyto hodnoty se vztahují na uvedený materiál a postup, nikoli na každou ocel označenou „4140“ podle jakékoli specifikace.
Ochlazování na vzduchu odvádí teplo rychleji než řízené ochlazování v peci. Výsledná feriticko-perlitická struktura je obvykle jemnější a má vyšší pevnost a tvrdost než struktura po úplném žíhání. Normalizační žíhání může zjemnit hrubou strukturu zrn po kování nebo odlévání a zlepšit strukturní homogenitu, ve srovnání s ochlazováním v peci však může zvýšit deformaci nebo zbytkové napětí. ISO 683-1:2016 uvádí dodací stavy normalizované a normalizované s popouštěním pro nelegované zušlechťovatelné oceli, čímž potvrzuje, že stav po tepelném zpracování je součástí specifikovaného stavu výrobku, nikoli pouze popisem dílenského postupu.
Podkritické žíhání, žíhání na globulární cementit a žíhání ke snížení pnutí
Podkritické žíhání se provádí pod Ac1, takže nedochází k objemové austenitizaci. V závislosti na jakosti a režimu může podporovat zotavení, rekrystalizaci, zhrubnutí karbidů nebo snížení tvrdosti, aniž by vznikla nová austenitická struktura zrn. Od úplného žíhání se proto liší i tehdy, jsou-li oba postupy určeny ke zlepšení tažnosti nebo obrobitelnosti.
Žíhání na globulární cementit je specifičtější podkritické nebo cyklické zpracování. Mění lamelární cementit v perlitu na zaoblené nebo globulární částice karbidů rozptýlené ve feritu. U nelegovaných uhlíkových a legovaných nástrojových ocelí tato morfologie snižuje odpor při obrábění a ve srovnání s jemnou perlitickou strukturou zlepšuje tvářitelnost za studena. Často se používá před obráběním nebo před následným kalením, zejména u ocelí s vyšším obsahem uhlíku, u nichž perlit nebo sítě cementitu ztěžují obrábění.
Faktory ovlivňující sferoidizaci
- Teplota Cyklus může zůstat těsně pod Ac1 nebo opakovaně procházet přes Ac1.
- Výchozí stav Výsledek ovlivňuje obsah uhlíku, legující přísady, historie kování a rozložení karbidů.
- Čas Nedostatečná doba může zanechat lamelární karbid; příliš dlouhá expozice může rozpustit nadměrné množství karbidu.
- Ověření Může být nutné metalografické vyšetření, protože samotná tvrdost neprokazuje dostatečnou sferoidizaci.
Režim globularizace může zahrnovat dlouhou výdrž těsně pod Ac1, opakované cyklování přes Ac1 nebo kombinaci ohřevu s velmi pomalým ochlazováním přes transformační oblast. Vhodná metoda závisí na obsahu uhlíku, přísadách legujících karbidotvorných prvků, předchozím průběhu kování a požadovaném rozložení karbidů. Nadměrná teplota může rozpustit příliš mnoho karbidů a vytvořit méně vhodnou strukturu; nedostatečná doba může zanechat lamelární karbid. Samotná hodnota tvrdosti neprokazuje dostatečnou globularizaci. Může být nutné metalografické hodnocení.
Žíhání ke snížení pnutí má jiný účel. Snižuje zbytková napětí vzniklá svařováním, obráběním, tvářením za studena, nerovnoměrným ochlazováním nebo výrobními operacemi, aniž by záměrně přeměňovalo celý průřez na austenit. Zpracování se obvykle provádí pod Ac1, s dostatečně dlouhou výdrží pro vyrovnání teploty a relaxaci napětí, a následným řízeným ochlazováním, které omezuje opětovné zavedení napětí. Tvrdost se může změnit jen nepatrně. Označení „žíhání“ z něj nečiní změkčovací zpracování ve stejném smyslu jako úplné žíhání.
Při odstraňování pnutí je třeba zohlednit také omezení vyplývající z provozu. Svařovaný díl může obsahovat lokální mikrostruktury, vodík nebo metalurgické reakce, které nelze odstranit pouhou výdrží při nízké teplotě. V některých aplikacích stanovuje příslušná norma úplný sled operací. Například 49 CFR § 179.500-6 popisuje u některých ocelových nádrží zpracování jako žíhání nebo normalizační žíhání s následným popouštěním, přičemž teplota popouštění nesmí být nižší než 1000 °F. Tento bezpečnostně kritický požadavek nelze nahradit obecným pokynem „žíhat“.
Ochlazování v peci a řízení rychlosti přeměny
Konvenční žíhání závisí na řízeném ochlazování, protože rychlost přeměny určuje strukturu i vlastnosti. Po austenitizaci musí ocel procházet kritickým teplotním rozmezím dostatečně pomalu, aby vznikl ferit a perlit, nikoli martenzit nebo nadměrné množství bainitu. Ochlazování v peci je běžné, protože pec může snížit rychlost ochlazování a omezit teplotní rozdíly mezi povrchem a jádrem.
Pec se jednoduše nevypíná bez dalšího uvážení. Velké průřezy mohou být udržovány na meziteplotě, ochlazovány podle naprogramovaného režimu nebo vyjmuty teprve poté, co jádro projde transformační oblastí. Pokud se povrch ochladí výrazně dříve než střed, může rozdílné smršťování způsobit deformaci a zbytkové napětí. Skutečný tepelný průběh ovlivňuje velikost průřezu, hustota vsázky, cirkulace v peci, emisivita a atmosféra. Dva díly nastavené na stejnou teplotu pece mohou být vystaveny různým rychlostem ochlazování.
U legovaných ocelí je toto řízení náročnější. Mangan, chrom, molybden a nikl mohou zpomalit perlitické a bainitické reakce, takže rychlost ochlazování, při níž u nelegované uhlíkové oceli vznikne měkká feriticko-perlitická struktura, může u legované jakosti vést ke vzniku tvrdších transformačních produktů. Předchozí tváření za studena mění uloženou energii a chování při rekrystalizaci; předchozí kování mění velikost zrn a rozložení karbidů. Požadovanou tvrdost, obrobitelnost, tažnost, rozměrovou stabilitu a následnou odezvu při kalení je proto nutné stanovit před volbou režimu.
Základní praktické pravidlo je jednoduché: určit jakost a výchozí stav, stanovit příslušné kritické teploty, rovnoměrně ohřívat a řídit ochlazování v transformační oblasti. Označení „žíhaný“ má význam pouze tehdy, je-li znám tepelný průběh, který se za tímto slovem skrývá.
4. Co normalizační žíhání oceli v praxi znamená
Normalizační žíhání je definovaný tepelný postup, nikoli jen volné synonymum pro „změkčení“. Postup je následující: ocel se zahřeje do oblasti austenitu, udržuje se na teplotě dostatečně dlouho, aby požadovaný průřez dosáhl této teploty, a poté se volně ochlazuje v klidném nebo proudícím vzduchu či plynu. Obrobek se nenechává ve vypnuté peci, aby sledoval záměrně pomalou křivku ochlazování. Tento rozdíl mění průběh přeměn, výslednou strukturu zrna, tvrdost i stav zbytkových napětí.
Terminologie musí být rovněž vztažena k příslušnému závaznému dokumentu. ASTM A941-16 je obecnou terminologickou normou pro ocel, korozivzdornou ocel, příbuzné slitiny a feroslitiny, zároveň však uvádí, že definice ve specifické normě ASTM má přednost před totožnou definicí v obecné terminologické normě. Výrobkové normy proto rozhodují v případech, kdy používají odlišné znění. ISO 683-1:2016 například uvádí nelegované zušlechtitelné oceli dodávané ve stavech včetně „normalizovaného“ a „normalizovaného a popuštěného“. Tato označení popisují stav materiálu, nikoli pouze záměr obsluhy pece.
Austenitizace následovaná ochlazením na vzduchu nebo v plynu
Při normalizačním žíhání se ocel zahřívá nad příslušný rozsah kritických přeměn, aby se její stávající ferit, perlit, bainit nebo jiné složky ve značné míře přeměnily na austenit. Austenit je plošně centrovaný kubický tuhý roztok uhlíku v železe. Zahřívání také rozpouští část karbidů a odstraňuje značnou část strukturální „paměti“ vzniklé předchozím válcováním, kováním, odléváním nebo nerovnoměrným ochlazováním, přičemž rozsah tohoto účinku silně závisí na chemickém složení slitiny a teplotě.
Požadovaná teplota závisí na konkrétní jakosti oceli. Společnost Bodycote uvádí přibližně 800–920 °C jako obecný popis normalizačního žíhání, tento rozsah je však příkladem, nikoli univerzálním předpisem. Nelegovaná uhlíková ocel, nízkolegovaná ocel obsahující chrom nebo molybden a mikrolegovaná jakost nemají totožné kritické teploty ani stejné požadavky na rozpouštění karbidů. Důležitou roli hraje také tloušťka průřezu, přesnost pece, výchozí mikrostruktura, atmosféra a příslušná materiálová specifikace. Nadměrné zahřátí může být stejně škodlivé jako zahřátí nedostatečné.
Užitečný laboratorní údaj pro ocel AISI/SAE 4140 uvádí pro normalizační žíhání přibližně 850–875 °C, po němž následuje výdrž pro vyrovnání teploty a ochlazení na vzduchu na pokojovou teplotu (MIT, 2007). Tento rozsah nelze jednoduše přenést na oceli 1045, 8620, korozivzdornou ocel nebo jakost určenou pro tlakové nádoby. Správná nastavená teplota se obvykle stanovuje podle specifikace jakosti, schváleného postupu tepelného zpracování nebo ověřené provozní praxe pece.

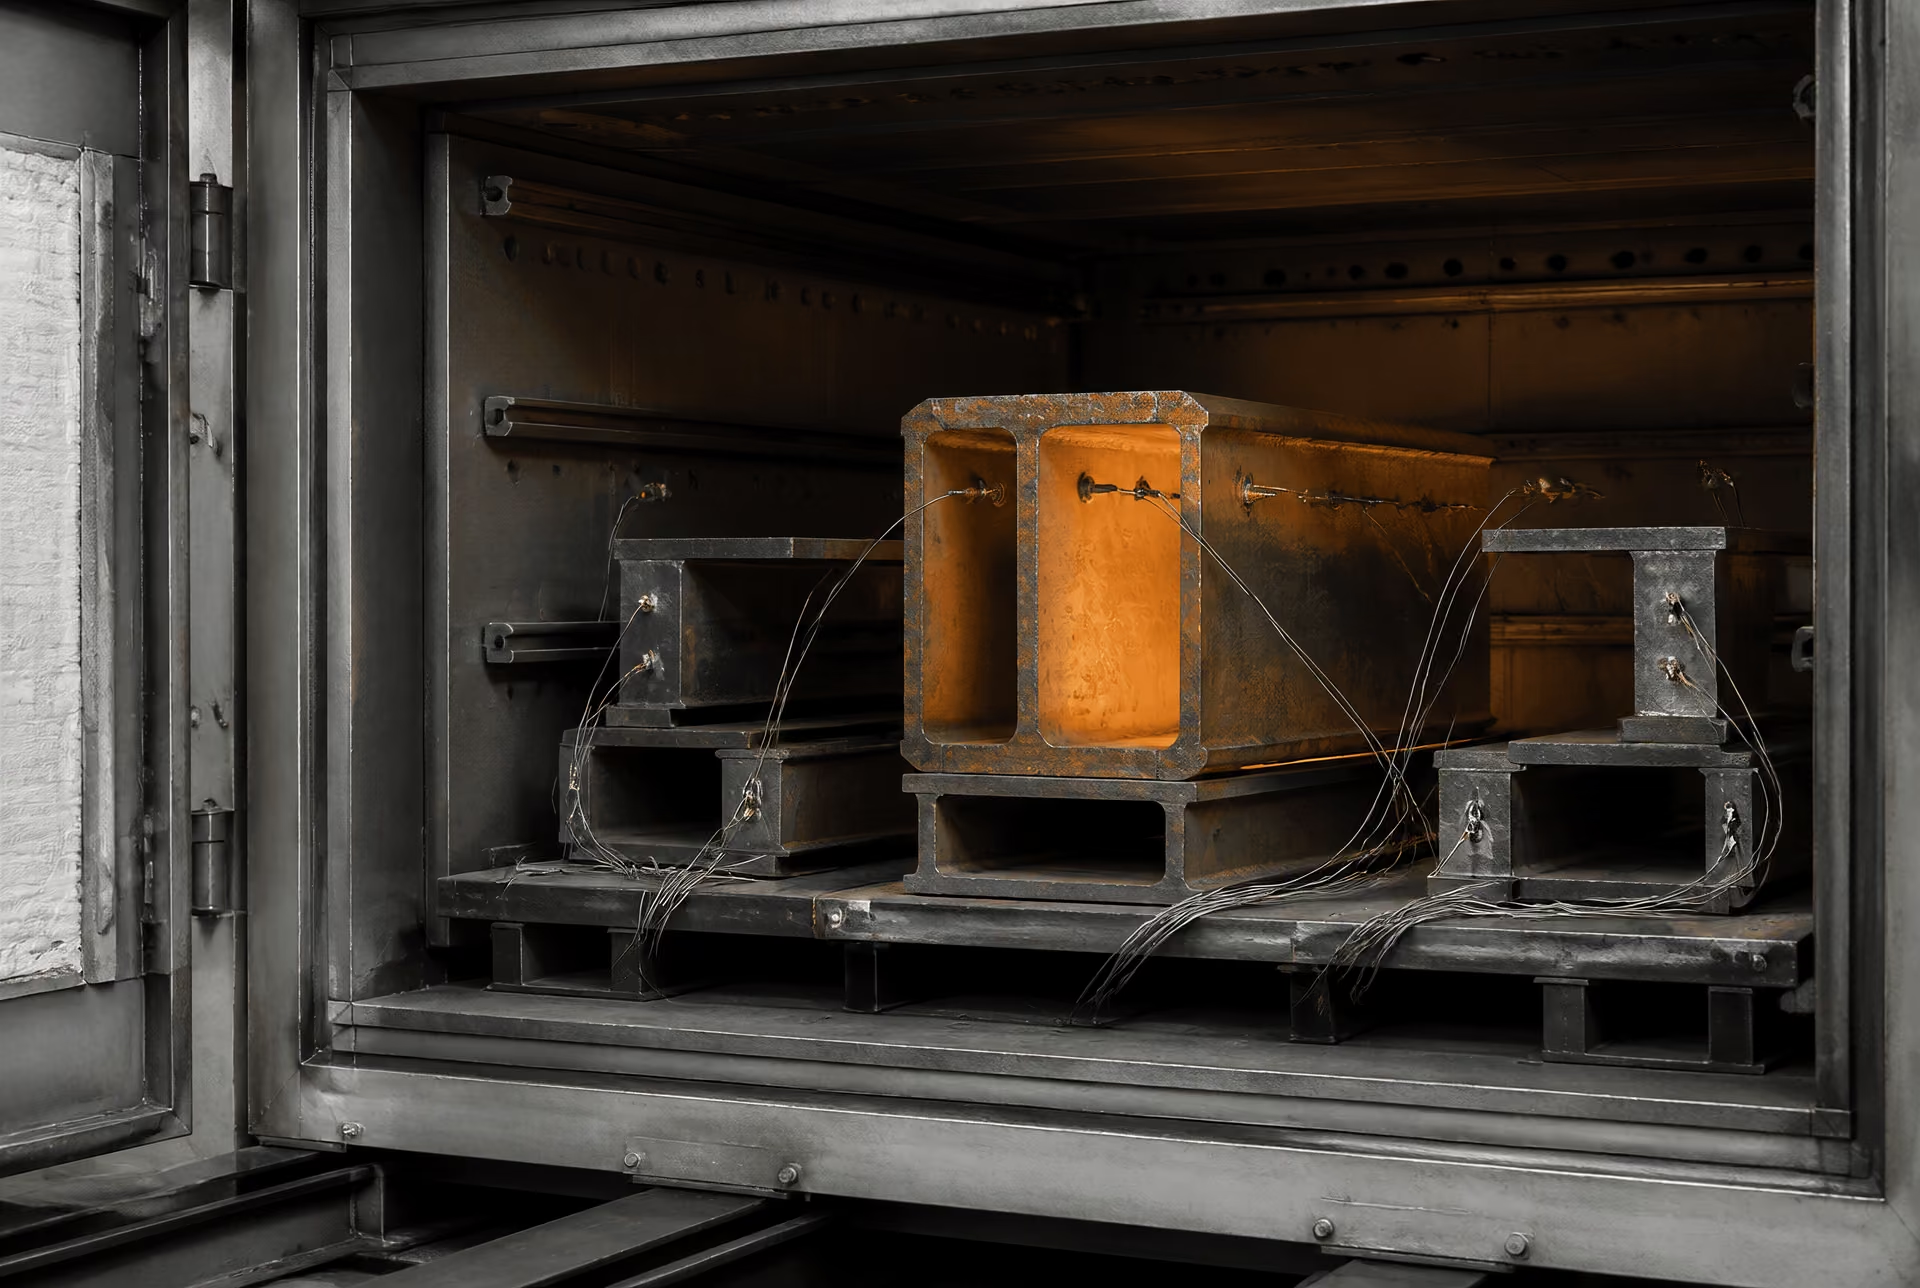
Výdrž umožňuje, aby se střed součásti přiblížil cílové teplotě, a poskytuje austenitizační reakci čas k průběhu. Tenký zkušební vzorek se může teplotně vyrovnat rychle, zatímco těžký výkovek vyžaduje podstatně delší dobu. Doba výdrže proto není univerzálním počtem minut na milimetr, který by byl nezávislý na vsázce v peci a měření teploty. Zpracování musí vytvořit požadovaný austenit, aniž by umožnilo zbytečný růst zrna.
Ochlazování začíná v okamžiku, kdy ocel opustí pec, nebo když se spustí nucená cirkulace. „Ochlazování na vzduchu“ může znamenat klidný vzduch místnosti, proudící vzduch nebo řízený proud plynu; tyto podmínky nejsou z metalurgického hlediska totožné. Velký průřez se ve svém jádře ochlazuje pomaleji než na povrchu. Malý průřez se může ochladit dostatečně rychle na vytvoření podstatně jemnější feriticko-perlitické struktury. Legující prvky, které zpomalují vznik perlitu nebo bainitu, mohou výsledek rovněž změnit; u některých jakostí může být vyžadována stanovená rychlost ochlazování nebo následné popouštění.
Při ochlazování austenitu rozsahem přeměn dochází k redistribuci uhlíku a tvorbě nových strukturních složek. U mnoha normalizovaných nízko- a středněuhlíkových ocelí je obvyklým výsledkem směs feritu a perlitu, přičemž jejich podíl je určen obsahem uhlíku a rychlostí ochlazování. Struktura ochlazená na vzduchu je obecně jemnější a tvrdší než odpovídající žíhaná struktura ochlazená v peci. Oceli s vyšším obsahem uhlíku nebo legované oceli mohou vytvářet jiné podíly perlitu, bainitu či dalších transformačních produktů, takže označení „normalizovaný“ nezaručuje jednu univerzální mikrostrukturu.
National Bureau of Standards popsal v roce 1935 normalizační žíhání jako ohřev přibližně 100 °F nad kritický rozsah a následné ochlazení v klidném vzduchu. Tento historický popis vystihuje zásadní rozdíl oproti žíhání na měkko, které tato instituce zařadila pod nebo do blízkosti rozsahu spodní kritické teploty. Moderní specifikace podrobnosti zpřesňují podle konkrétní jakosti, základní sled kroků však zůstává rozpoznatelný: austenitizace a následné volné ochlazení namísto řízeného ochlazování v peci.
Rekrystalizace, zjemnění zrna a homogenizace struktury
Normalizační žíhání může nahradit deformovanou nebo nerovnoměrnou původní strukturu novou populací austenitických zrn. U kované nebo válcované součásti došlo k protažení zrn, zavedení dislokací a vytvoření směrové nehomogenity. Jakmile ocel dosáhne oblasti austenitu, mohou procesy zotavení a procesy související s rekrystalizací odstranit značnou část této deformační struktury. Nukleují a rostou nová austenitická zrna a následná přeměna během ochlazování vytváří ferit a perlit související s původními austenitickými zrny.
Proto se normalizační žíhání často označuje jako zjemňovací tepelné zpracování. Tento výraz je však třeba upřesnit. Zpracování nezaručuje zjemnění pouze proto, že pec dosáhla vysoké teploty. Velikost austenitického zrna závisí na výchozí struktuře, maximální teplotě, době výdrže, rychlosti ohřevu, legujících přísadách a podmínkách ochlazování. Mírné austenitizační zpracování může vytvořit rovnoměrnější a jemnější strukturu, než jakou součást zdědila po kování. Dlouhá výdrž výrazně nad požadovanou teplotou však může vést ke zhrubnutí austenitu, po němž je i vzniklá feriticko-perlitická struktura poměrně hrubá.
Zpracování může rovněž omezit strukturní nehomogenitu. Odlévaná ocel může obsahovat segregaci, hrubé dendritické oblasti a lokálně odlišné rozložení fází. Kování a válcování mohou zanechat řádkovitost, protažená zrna nebo rozdíly v deformaci a teplotě. Normalizační žíhání podporuje vytvoření rovnoměrnějšího austenitického stavu před ochlazováním, zatímco difuze a přeměny omezují část viditelného kontrastu mezi těmito oblastmi. Neodstraňuje však výraznou chemickou segregaci ani neopravuje trhliny. Rovněž nezpůsobí, že každé místo ve velké součásti bude identické, protože povrch a jádro jsou stále vystaveny různým rychlostem ochlazování.
Výsledné zjemnění ovlivňuje technické vlastnosti. Rovnoměrnější rozložení feritu a perlitu může zlepšit konzistenci tvrdosti a tahové odezvy, omezit směrovou proměnlivost a poskytnout předvídatelnější výchozí stav pro obrábění nebo pozdější kalení. Normalizační žíhání může také odstranit část zbytkových napětí, nemělo by však být považováno za specializovaný cyklus pro odstraňování napětí. Stav napětí po ochlazení závisí na geometrii, omezení deformace, teplotních gradientech a transformační deformaci.
S výrazem „homogenizace“ je třeba zacházet stejně opatrně. Normalizační žíhání zlepšuje strukturní rovnoměrnost; není totéž co vysokoteplotní homogenizační zpracování určené ke snížení rozsáhlé chemické segregace v lité slitině. Uhlík a substituční legující prvky nedifundují stejnou rychlostí a normalizační výdrž je často příliš krátká k odstranění významných koncentračních gradientů. Praktickým výsledkem je strukturní kondicionování, nikoli chemická dokonalost.
Proč normalizační žíhání není jednoduše rychlejším žíháním
Žíhání i normalizační žíhání mohou začínat ohřevem do oblasti austenitu, jejich režimy ochlazování se však liší natolik, že vedou k odlišným materiálům. Úplné žíhání obvykle využívá ochlazování v peci nebo jiný záměrně pomalý a specifikovaný způsob ochlazování, takže přeměna probíhá blíže rovnovážným podmínkám. To vede ke vzniku hrubších feriticko-perlitických struktur, nižší tvrdosti a lepší tažnosti či obrobitelnosti. Při normalizačním žíhání se využívá volné ochlazování na vzduchu nebo v plynu, při němž se teplo odvádí rychleji a obvykle vznikají jemnější transformační produkty s vyšší pevností a tvrdostí.
Rozdíl nespočívá pouze v čase. Rychlost ochlazování mění teploty, při nichž vzniká ferit a perlit, rozteč perlitických lamel, rozsah difuze uhlíku i možnost vzniku bainitu v legovaných ocelích. Normalizovaná součást z oceli 4140 a žíhaná součást z oceli 4140 ochlazená v peci mohou obsahovat stejné jmenovité fáze, přesto se mohou výrazně lišit tvrdostí a reakcí na následné kalení. Označení normalizačního cyklu jako „rychlého žíhání“ tyto rozdíly v přeměnách zakrývá.
Normalizační žíhání se volí tehdy, když předchozí výrobní proces zanechal nepřijatelnou strukturu nebo když je požadován specifikovaný dodací stav po normalizaci. Může upravit výkovky před obráběním, zjemnit strukturu výrobků zpracovaných za tepla, omezit nehomogenitu po odlévání a poskytnout opakovatelný výchozí stav před kalením a popouštěním. Není automaticky správným zpracováním pro dosažení maximální měkkosti. Pokud jsou hlavními požadavky nízká tvrdost a snadné obrábění, může být místo něj předepsáno úplné žíhání.
Normalizační žíhání také nemusí být vždy konečným tepelným zpracováním. Federální předpis 49 CFR § 179.500-6 uvádí bezpečnostně kritický příklad, v němž předepsané zpracování oceli pro cisterny sestává ze žíhání nebo normalizačního žíhání následovaného popouštěním, přičemž teplota popouštění nesmí být nižší než 1000 °F. Tento příklad ukazuje, proč samotný název tepelného zpracování nestačí: výsledné vlastnosti závisí na úplném sledu operací.
Platný postup normalizačního žíhání proto uvádí jakost oceli, základ pro stanovení kritických teplot, austenitizační teplotu, způsob vyrovnání teploty nebo výdrže, ochlazovací prostředí a jeho cirkulaci, velikost průřezu a případný požadavek na následné popouštění. Bez těchto údajů je označení „normalizovaný“ neúplným popisem.
5. Žíhání versus normalizační žíhání: srovnání na základě tepelné historie
Žíhání a normalizační žíhání nejsou zaměnitelné názvy pro „změkčování“. Popisují odlišné tepelné historie a rozdíl spočívá především ve vztahu mezi tvorbou austenitu a rychlostí ochlazování. Cílem žíhání je obvykle dosažení relativně měkkého, odlehčeného a dobře obrobitelného stavu prostřednictvím řízeného pomalého ochlazování. Normalizační žíhání obecně směřuje k jemnější a rovnoměrnější feriticko-perlitické struktuře ohřevem do austenitické oblasti a ochlazováním na vzduchu nebo v plynu.
Konkrétní způsob zpracování stále závisí na jakosti, rozměru průřezu, předchozím zpracování, řízení pece, atmosféře a příslušné výrobkové normě. Norma ASTM A941-16 poskytuje obecnou terminologii pro oceli a související slitiny, zároveň však uvádí, že definice ve specifické normě ASTM má přednost před totožnou definicí v obecné terminologické normě. Specialista tepelného zpracování proto musí prostudovat příslušnou materiálovou specifikaci, nikoli použít obecnou teplotu z příručky.
Rozsah ohřevu a tvorba austenitu
Ohřev určuje, které přeměny mohou proběhnout. U podeutektoidní uhlíkové oceli vede dostatečný ohřev nad horní kritickou teplotu Ac3 k vytvoření austenitu v celém relevantním průřezu. Při ochlazování se tento austenit přeměňuje převážně na ferit a perlit, pokud legující prvky, rychlost ochlazování nebo obsah uhlíku neposunou průběh přeměny jiným směrem. U nadeutektoidní oceli může být zpracování nastaveno vzhledem k teplotám Ac1 a Acm a úplné rozpuštění cementitu nemusí být vždy cílem. Přísady, jako jsou chrom, molybden, nikl, mangan a křemík, mění kritické teploty, rychlosti difuze, prokalitelnost a produkty přeměny.
Normalizační žíhání obvykle zahrnuje austenitizaci nad kritickým rozmezím, výdrž dostatečně dlouhou k prohřátí průřezu na požadovanou teplotu a následné vyjmutí obrobku k volnému ochlazování. Společnost Bodycote popsala v roce 2024 normalizační žíhání jako ohřev přibližně na 800–920 °C za účelem vytvoření nových austenitických zrn, po němž následuje volné ochlazování na vzduchu nebo v plynu. Toto rozmezí představuje popis procesu, nikoli univerzální pokyn. Pro ocel 4140 uvádí laboratorní podklad MIT z roku 2007 pro normalizační žíhání přibližně 850–875 °C s výdrží pro vyrovnání teploty a následným ochlazením na vzduchu. Jiná tloušťka průřezu nebo jiné uspořádání pece může vyžadovat jinou dobu výdrže a při stejné nominální nastavené teplotě může vést k odlišnému výsledku.
Žíhání zahrnuje několik různých postupů, takže pojem „žíhací teplota“ nemá jediný význam. Úplné žíhání obvykle spočívá v austenitizaci vhodné uhlíkové nebo nízkolegované oceli a následném pomalém ochlazování v peci. Technologické žíhání se naproti tomu často používá u nízkouhlíkové oceli po tváření za studena a může probíhat pod dolním kritickým teplotním rozmezím nebo v jeho blízkosti. National Bureau of Standards tento rozdíl uvedl v oběžníku Circular 409, vydaném v roce 1935. Technologické žíhání může obnovit tažnost, aniž by vytvořilo stejnou strukturu austenitických zrn jako úplné žíhání nebo normalizační cyklus.
Ani ohřev nad kritické rozmezí nezaručuje malou výslednou velikost zrn. Nadměrná teplota, příliš dlouhá doba výdrže nebo opakované vystavení mohou vést ke zhrubnutí austenitických zrn. Normalizační žíhání často zjemňuje původně hrubou nebo nerovnoměrnou strukturu, protože ocel je znovu ohřáta a přeměněna, avšak zjemnění závisí na zvolené teplotě a počtu cyklů. Také žíhání může při řízeném provozu pece vytvořit užitečnou, rovnoměrnou strukturu; nejde pouze o nekontrolovanou variantu normalizačního žíhání.
| Zpracování | Hlavní účel | Typické teplotní rozmezí | Způsob ochlazování | Očekávaná struktura | Riziko rozměrových změn | Běžné následné operace |
|---|---|---|---|---|---|---|
| Technologické žíhání | Obnovení tažnosti po tváření za studena a snížení tvářecích napětí | Pod dolním kritickým rozmezím nebo v jeho blízkosti, v závislosti na jakosti | Řízené ochlazování v peci nebo předepsané pomalé ochlazování | Rekrystalizovaný nebo změkčený ferit; struktura závisí na předchozí deformaci | Obvykle nízké, deformace však může vzniknout uvolněním zbytkových napětí | Tváření za studena, ohýbání, tažení, lehké obrábění |
| Úplné žíhání | Snížení tvrdosti, zlepšení obrobitelnosti a vytvoření měkčího feriticko-perlitického stavu | Austenitizační rozmezí vhodné pro danou jakost | Ochlazování v peci nebo jiný pomalý, řízený režim | Obvykle hrubší feriticko-perlitická struktura než po normalizačním žíhání | Střední; na pomalých tepelných gradientech a uvolnění napětí stále záleží | Hrubovací obrábění, tváření, následné tepelné zpracování |
| Normalizační žíhání | Zjemnění nebo homogenizace struktury a dosažení předepsaného dodacího stavu | Nad kritickým rozmezím; často přibližně 800–920 °C, avšak podle jakosti | Klidný vzduch, nuceně proudící vzduch nebo plyn | Obvykle jemnější feriticko-perlitická struktura a rovnoměrnější velikost původních austenitických zrn | Vyšší než při ochlazování v peci, protože povrch a jádro se ochlazují odlišně | Obrábění, kontrola, kalení a popouštění, výroba |
| Stav po normalizačním žíhání a popouštění | Úprava pevnosti, houževnatosti a zbytkových napětí po normalizačním žíhání | Normalizační rozmezí následované popouštěním podle jakosti | Po normalizačním žíhání vzduch nebo plyn; po popouštění řízené ochlazování | Popuštěný ferit–perlit nebo jiné popuštěné produkty závislé na jakosti | Řízené oběma stupni a velikostí průřezu | Provozní použití, kvalifikace svařování, konečné obrábění |
| Zpracování | Způsob chlazení | Typická tendence vlastností |
|---|---|---|
| Procesní žíhání | Řízené chlazení v peci nebo stanovené pomalé chlazení | Nižší mez kluzu a lepší prodloužení po tváření za studena |
| Úplné žíhání | Chlazení v peci nebo pomalé řízené chlazení | Nižší tvrdost a lepší obrobitelnost |
| Normalizace | Klidný vzduch, vířený vzduch nebo plyn | Jemnější struktura a obvykle vyšší pevnost a tvrdost |
| Normalizovaný a popuštěný stav | Vzduch nebo plyn po normalizaci, následované řízeným popouštěním | Nastavená pevnost, houževnatost a zbytkové napětí |
Tabulka uvádí tendence, nikoli zaručené vlastnosti. Norma ISO 683-1:2016 uvádí stavy po normalizačním žíhání a po normalizačním žíhání s popouštěním mezi technickými dodacími stavy pro nelegované zušlechťované oceli. Toto znění je důležité: stav po tepelném zpracování je součástí požadavku na výrobek, nikoli pouze popisem z dílny doplněným po výrobě.
Důsledky ochlazovacího média a rychlosti ochlazování
Ochlazování je při mnoha praktických srovnáních rozhodujícím rozdílem. Žíhání s ochlazováním v peci udržuje obrobek delší dobu při zvýšené teplotě, což umožňuje difuzi uhlíku a průběh přeměny blíže rovnovážnému stavu. Ve srovnání s ochlazováním na vzduchu z obdobného austenitizovaného stavu to obvykle vede k hrubší rozteči lamel perlitu a nižší tvrdosti. Výsledkem je často snadnější obrábění a vyšší tažnost, zejména pokud materiál není výrazně legovaný.
Při normalizačním žíhání se ocel vyjme z pece a vystaví klidnému vzduchu, proudícímu vzduchu nebo řízenému proudu plynu. Terminologie Karlsruhe Institute of Technology definuje normalizační žíhání jako austenitizaci následovanou ochlazováním na volném vzduchu za účelem podpory rovnoměrné velikosti zrn a chemického složení. Vyšší rychlost ochlazování obecně vytváří jemnější produkty přeměny než ochlazování v peci. Jemnější rozteč perlitu a jemnější feritická síť obvykle zvyšují mez kluzu a pevnost v tahu ve srovnání s úplným žíháním, zatímco tvrdost se zvyšuje a obrobitelnost může klesat.
Ochlazování na vzduchu nemá jednu pevně danou rychlost. Tenký plech se může rychle přiblížit teplotě okolního plynu, zatímco střed těžkého výkovku zůstává horký dlouho po ochlazení jeho povrchu. Průběh ovlivňuje ventilátor, složení plynu, uspořádání roštu, rozestupy mezi součástmi i teplota při vyjmutí z pece. Velké průřezy se mohou ochlazovat natolik pomalu, že jádro připomíná žíhanou strukturu, zatímco na povrchu vznikne tvrdší struktura. U legovaných ocelí s výraznou prokalitelností může i ochlazování na vzduchu v některých oblastech vytvořit bainit nebo martenzit. Označení „normalizováno“ bez údajů o průřezu a jakosti je proto neúplné.
Stejná otázka se týká žíhání v peci. „Ochlazování v peci“ může znamenat naprogramovanou rychlost, vypnutí pece, stupňovité ochlazování přes oblast přeměny nebo přemístění do zóny s nižší teplotou. Tyto postupy mohou vytvářet odlišnou morfologii perlitu, zbytková napětí i rozměrové změny. Ochlazování přes oblast přeměny je obzvláště důležité, protože rozklad austenitu je doprovázen objemovými změnami. Nerovnoměrné ochlazování může ohnout tenké součásti nebo zanechat napětí v tlustých součástech, i když výsledná tvrdost vypadá přijatelně.
Normalizační žíhání může při správné volbě rovněž omezit chemickou a strukturní pásmovitost, nemůže však odstranit všechny účinky segregace. Výrazná segregace legujících prvků, tok materiálu po kování, oblasti svarů a oduhličení mohou zůstat po jednom cyklu patrné. Norma může vyžadovat druhé normalizační zpracování, difuzní žíhání nebo jiný postup kalení a popouštění.
Typické rozdíly v tvrdosti, pevnosti, tažnosti a obrobitelnosti
Obvyklé srovnání je přímočaré: úplné žíhání poskytuje měkčí stav, zatímco normalizační žíhání poskytuje vyšší pevnost a často jemnější strukturu. Žíhaná ocel obecně vyžaduje menší řezné síly a nabízí lepší obrobitelnost, ačkoli příliš měkká ocel může vytvářet dlouhé, problematické třísky. Normalizovaná ocel má obvykle vyšší mez kluzu, pevnost v tahu a odolnost vůči lokalizované deformaci, protože její feriticko-perlitická struktura je jemnější a méně hrubá než struktura vzniklá pomalým ochlazováním v peci.
Tažnost nelze hodnotit jediným pravidlem. Normalizační žíhání může zlepšit rovnoměrné prodloužení a houževnatost, pokud nahrazuje hrubou, segregovanou nebo přehřátou strukturu. Ve srovnání s pečlivě provedeným úplným žíháním však může vyšší tvrdost a jemnější perlit u některých jakostí tažnost snížit. Výsledek ovlivňuje obsah uhlíku, obsah legujících prvků, tvar vměstků, velikost zrn i směr zkoušení. Tloušťka mění rychlost ochlazování, takže dvě tyče stejné jakosti a se stejným nominálním tepelným zpracováním mohou vykazovat odlišné hodnoty pevnosti v tahu a tvrdosti.
Předchozí tváření za studena také mění výsledné srovnání. Procesní žíhání může obnovit tvářitelnost bez austenitizace, zatímco normalizační žíhání může deformovanou strukturu zcela nahradit, avšak může způsobit větší tepelné deformace. U oceli 4140 je normalizační žíhání často mezistupněm přípravy před kalením a popouštěním, nikoli konečným stavem určeným pro měkké obrábění. U nízkouhlíkového plechu může být relevantním zpracováním procesní žíhání, zatímco u kovaného středně uhlíkového dílu může být předepsáno úplné žíhání nebo normalizační žíhání.
Správná volba vyplývá z požadované tepelné historie. Použijte označení stavu podle materiálové normy, kritické teploty, limity velikosti průřezu, požadavky na tvrdost nebo mechanické vlastnosti a veškeré následné postupy svařování či obrábění. Federální předpis 49 CFR § 179.500-6 ilustruje tento princip v bezpečnostně kritické aplikaci: u některých úprav ocelových nádrží je předepsáno žíhání nebo normalizační žíhání následované popouštěním, přičemž teplota popouštění nesmí být nižší než 1000 °F. Ani jedno z těchto označení samo o sobě nedefinuje konečné vlastnosti. Rozhodující je způsob ohřevu, způsob chlazení a následné zpracování.
6. Praxe podle jakosti: uhlíkové oceli, nízkolegované oceli a ocel 4140
Cyklus tepelného zpracování nelze zvolit pouze podle slov žíhaný nebo normalizovaný. Nejprve je nutné určit jakost, poté příslušnou výrobkovou nebo procesní normu, výchozí mikrostrukturu, velikost průřezu a postup v peci. Stejná nastavená teplota pece může v různých ocelích vést k odlišným transformačním drahám, zatímco nominálně správný cyklus může selhat, pokud jádro obrobku nedosáhlo požadované teploty.
ASTM A941-16 uvádí obecnou terminologii pro ocel, korozivzdornou ocel, příbuzné slitiny a feroslitiny, zároveň však stanoví, že definice ve specifické normě ASTM má přednost před totožnou obecnou definicí. Tato výhrada je důležitá. „Normalizační žíhání“ je popis procesu, nikoli univerzální receptura. ISO 683-1:2016 například považuje stavy normalizovaný a normalizovaný a popuštěný za specifikované dodací stavy pro nelegované oceli pro tepelné zpracování. Tepelný stav je tedy součástí označení materiálu a přejímacích požadavků, nikoli pouze poznámkou doplněnou dílnou po výrobě.
Nelegované uhlíkové oceli a úloha obsahu uhlíku
Obsah uhlíku mění jak fázové složení, tak teplotní rozsah potřebný pro austenitizaci. U podeutektoidní nelegované uhlíkové oceli, jejíž obsah uhlíku je nižší než eutektoidní složení, vede ohřev nad horní kritickou teplotu po rozpuštění původního feritu ke vzniku austenitu. Při ochlazování se před přeměnou zbývajícího austenitu v blízkosti eutektoidní teploty tvoří proeutektoidní ferit. Konečnou strukturou je obvykle ferit a perlit, přičemž jejich relativní množství je výrazně ovlivněno obsahem uhlíku a rychlostí ochlazování.
Tento popis je koncepční a nenahrazuje specifikaci jakosti. Ocel s nižším obsahem uhlíku obecně vytváří větší podíl feritu a po pomalém žíhání nebo normalizačním žíhání s ochlazením na vzduchu dosahuje nižší tvrdosti. Zvyšování obsahu uhlíku směrem k eutektoidnímu složení zvyšuje podíl perlitu a obvykle také pevnost a tvrdost. Mění se rovněž tepelná bilance: do austenitu je nutné rozpustit více uhlíku a přípustná rezerva proti přehřátí závisí na předepsaném chemickém složení a požadované velikosti zrna.
Ocel s vyšším obsahem uhlíku, včetně oceli s eutektoidním nebo vyšším obsahem uhlíku, se řídí jinou transformační dráhou. Namísto proeutektoidního feritu se může tvořit proeutektoidní cementit a nadměrná austenitizace může podporovat růst hrubých zrn nebo nežádoucí rozpouštění karbidů. Označovat stejný cyklus u obou materiálů jako „žíhání“ zakrývá tyto rozdíly. Úplné žíhání obvykle spočívá v ohřevu do oblasti austenitu, výdrži potřebné pro přeměnu a vyrovnání teploty a ochlazování řízenou pomalou rychlostí, často uvnitř pece. National Bureau of Standards popsala v roce 1935 procesní žíhání jako ohřev slitiny na bázi železa pod dolní kritickou teplotu nebo v její blízkosti; tento proces se liší od úplného žíhání i od normalizačního žíhání.
Při normalizačním žíhání se ocel naopak austenitizuje a nechá se volně ochladit v klidném nebo proudícím vzduchu. National Bureau of Standards tento postup popsala jako ohřev přibližně 100 °F nad kritický rozsah a následné ochlazení na klidném vzduchu. Popis společnosti Bodycote z roku 2024 uvádí široký rozsah normalizačních teplot přibližně 800–920 °C, při němž vznikají nová austenitická zrna před volným ochlazením na vzduchu nebo v plynu. Tento rozsah je užitečný pro vysvětlení procesu, nepředstavuje však příkaz ohřívat každou uhlíkovou ocel na jedinou teplotu.
Ochlazování na vzduchu je rychlejší než ochlazování v peci, takže perlit je obecně jemnější a normalizovaná ocel je obvykle pevnější a tvrdší než ve stavu po úplném žíhání. Výsledek závisí na hmotnosti. Tenký díl se může ochladit dostatečně rychle na to, aby vznikla podstatně jemnější transformační struktura než u tlustého výkovku ze stejné tavby. Naopak velký průřez se může ve svém středu ochlazovat pomalu, takže vznikne struktura jádra odlišná od struktury povrchu. Regulátor pece zaznamenává teplotu v komoře; nedokazuje však, že této teploty dosáhl obrobek.
U uhlíkových ocelí tedy praktická otázka nezní „Při jaké teplotě se ocel normalizuje?“, nýbrž „Jaká teplota a jaké podmínky chlazení vytvoří u této jakosti a tohoto průřezu předepsaný ferit, perlit, velikost zrna, tvrdost a rozměrový výsledek?“ Odpověď musí vycházet z příslušné materiálové normy, specifikace tepelného zpracování nebo kvalifikovaného postupu.
Nízkolegované oceli a prokalitelnost
Legování mění praxi normalizačního žíhání mnohem výrazněji, než by naznačovala malá úprava nastavené teploty. Prvky rozpuštěné v austenitu mohou posouvat kritické teploty, měnit aktivitu uhlíku, zpomalovat tvorbu feritu a perlitu, měnit stabilitu karbidů a ovlivňovat růst austenitických zrn. Začátky a konce přeměn zobrazené na diagramu kontinuálního ochlazování se mohou posunout k delším časům, takže při ochlazování na vzduchu může v oblastech, kde by u nelegované uhlíkové oceli vznikal perlit, vzniknout bainit nebo martenzit.
Prokalitelnost Hloubka nebo rozsah, v jakém může ocel za daných podmínek chlazení vytvořit tvrdší přeměněný produkt; nejde o totéž jako maximální tvrdost.
To je podstata prokalitelnosti. Nejde o totéž jako o maximální tvrdost. Prokalitelnost popisuje hloubku nebo rozsah, v jakém může ocel při daných podmínkách chlazení vytvořit tvrdší transformační produkt. Nízkolegovaná ocel s vyšší prokalitelností může při ochlazování na vzduchu v tlustém průřezu reagovat mnohem výrazněji než nelegovaná uhlíková ocel, i když obě podstoupí stejné zpracování v peci. Rychlosti ochlazování na povrchu, v mezilehlých oblastech a v jádře se pak stávají z metalurgického hlediska významnými.
Legování také může způsobit, že pokyn „nad kritický rozsah“ nebude dostačující. Dolní a horní kritické teploty se mohou lišit od hodnot předpovězených jednoduchým diagramem železo–uhlík a požadovaný přehřev nad příslušný transformační rozsah závisí na jakosti, výchozím stavu, požadované velikosti zrna a způsobu ohřevu. Dlouhá výdrž při nadměrné teplotě může rozpustit karbidy, které měly zůstat zachovány, zvětšit austenitická zrna, zvýšit deformace nebo zvýšit prokalitelnost následně vznikající transformační struktury. Krátká výdrž může zanechat nerozpuštěné složky nebo vést k neúplné přeměně v jádře.
Stejně pečlivě musí být specifikováno chladicí médium. Ochlazování v peci, ochlazování na klidném vzduchu, ochlazování s pomocí ventilátoru a ochlazování v plynu nejsou zaměnitelné popisy. Při normalizačním žíhání se po austenitizaci konvenčně používá ochlazování ve volném vzduchu; terminologie Karlsruhe Institute of Technology označuje austenitizaci následovanou ochlazením ve volném vzduchu za definující sekvenci. Při žíhání se používá předem stanovená pomalá rychlost ochlazování nebo ochlazování v peci za účelem snížení tvrdosti a zlepšení obrobitelnosti či tažnosti. Rozdíl spočívá v tepelné historii, nikoli v označení přiděleném dodatečně.
Nízkolegovaný materiál může v závislosti na požadovaných mechanických vlastnostech a příslušné normě vyžadovat po normalizačním žíhání také popouštění. Normalizovaná struktura není automaticky konečným stavem. V bezpečnostně kritickém příkladu 49 CFR § 179.500-6 stanoví pro ocel určenou na nádrže úpravu spočívající v žíhání nebo normalizačním žíhání následovaném popouštěním, přičemž teplota popouštění nesmí být nižší než 1000 °F. Tento předpis ukazuje, proč označení „normalizovaný“ nelze považovat za úplnou specifikaci vlastností.
Velikost průřezu zůstává rozhodující. Skutečnou křivku ochlazování ovlivňují výpočty přenosu tepla, měření termočlánky, uspořádání vsázky, cirkulace v peci, emisivita i kontakt s přípravky. Střed těžkého dílu může zůstat nad transformační teplotou, zatímco na jeho povrchu již probíhá přeměna. Výrobní postup by proto měl definovat základ pro stanovení doby výdrže: teplotu pece, teplotu vsázky, zaznamenávanou teplotu obrobku pomocí termočlánku nebo schválené pravidlo založené na tloušťce průřezu. „Držet jednu hodinu“ nemá pevně stanovený metalurgický význam, pokud nejsou definovány výchozí stav a vyrovnání teploty.
Příklad normalizačního žíhání oceli 4140 z MIT při přibližně 850–875 °C
Užitečným konkrétním příkladem je AISI/SAE 4140, nízkolegovaná chrom-molybdenová ocel, jejíž reakce na ochlazování na vzduchu není totožná s reakcí nelegované uhlíkové oceli. Legující přísady zvyšují prokalitelnost a ovlivňují kinetiku přeměn, takže velikost průřezu a podmínky chlazení mohou měnit výsledný podíl feritu, perlitu, bainitu nebo martenzitu. Jakost musí být před použitím postupu pro 4140 ověřena; podobná nominální úroveň obsahu uhlíku neznamená, že je jiná ocel z metalurgického hlediska zaměnitelná.
Laboratorní referenční postup Massachusettského technologického institutu z roku 2007 uvádí pro normalizační žíhání oceli 4140 ohřev na přibližně 850–875 °C, výdrž pro vyrovnání teploty a následné ochlazení na vzduchu na pokojovou teplotu. Tyto tři části k sobě patří. Teplota vytváří výchozí austenitický stav, výdrž umožňuje vyrovnat teplotu skutečného vzorku — nikoli pouze atmosféry v peci — a ochlazování na vzduchu určuje průběh přeměny. Vynechání výdrže nebo nahrazení ochlazování na vzduchu ochlazováním v peci mění celý režim tepelného zpracování.
Režim MIT je laboratorní nebo výukovou referencí, nikoli automaticky výrobní specifikací. Sám o sobě nestanovuje přípustnou velikost zrna, tvrdost, pevnostní vlastnosti v tahu, limity deformace, požadavky na řízení atmosféry, hustotu vsázky, umístění termočlánku ani přejímací kritéria pro každou součást vyrobenou z oceli AISI/SAE 4140. Výrobní specifikace může vyžadovat jinou austenitizační teplotu, definovanou dobu výdrže podle tloušťky průřezu, řízenou rovnoměrnost teploty v peci nebo následné popouštění. Přednost má příslušná materiálová norma a výkres.
Skutečná teplota obrobku je u oceli 4140 obzvlášť důležitá, protože její vyšší prokalitelnost činí ochlazování na vzduchu významnějším. Malý laboratorní vzorek může chladnout rychle a rovnoměrně; u velkého hřídele, výkovku nebo součásti nepravidelného tvaru nelze předpokládat stejnou ochlazovací křivku. Okraje mohou procházet přeměnou dříve než střed a v omezených částech mohou v průběhu přeměny vznikat zbytková napětí. Samotný záznam nastavené teploty pece je proto slabým důkazem kvality tepelného zpracování.
Správným postupem je identifikovat jakost materiálu, stanovit požadovaný stav, zvolit předepsaný rozsah austenitizace, ověřit vyrovnání teploty v obrobku a řídit způsob ochlazování. Žíhání i normalizační žíhání lze popsat jako operace ohřevu a ochlazování, avšak u uhlíkových a nízkolegovaných ocelí se jejich teploty, kinetika, struktury i účel nadále liší. Považovat je za vzájemně zaměnitelné je technologická chyba.
7. Provoz pece a procesní proměnné
Provoz pece určuje, zda předepsané žíhání nebo normalizační žíhání skutečně zasáhne průřez oceli způsobem zamýšleným postupem. Regulátor pece může zobrazovat 850 °C, zatímco střed tlustého výkovku zůstává podstatně chladnější, a povrchový termočlánek může indikovat cílovou teplotu, zatímco v hustě uspořádané vsázce se nacházejí chladnější části. Zobrazená hodnota je proto nastavená hodnota pece nebo naměřená teplota v zóně pece, nikoli automaticky teplota každého obrobku.
Toto rozlišení je důležité, protože žíhání i normalizační žíhání závisí na teplotě přeměny a historii ochlazování. Normalizační žíhání obecně vyžaduje austenitizaci následovanou ochlazováním v klidném nebo proudícím vzduchu, zatímco úplné žíhání vyžaduje řízené pomalé ochlazování, často uvnitř pece. Procesní žíhání představuje samostatnou kategorii tepelného zpracování; National Bureau of Standards je v roce 1935 popsala jako ohřev slitiny na bázi železa pod dolní kritickou teplotou nebo v její blízkosti. Jeho teplota není zaměnitelná s teplotou pro normalizační žíhání.
ASTM A941-16 poskytuje obecnou terminologii pro oceli, korozivzdorné oceli, související slitiny a feroslitiny, zároveň však uvádí, že definice ve specifické normě ASTM nahrazuje totožnou definici v obecné terminologické normě. Pokud se terminologie nebo požadavky na tepelné zpracování liší, rozhodující je proto příslušná specifikace výrobku nebo tepelného zpracování. ISO 683-1:2016 například uvádí dodací stavy normalizované a normalizované a popuštěné pro nelegované zušlechtitelné oceli. Pojem „normalizovaný“ tedy není pouze popisem změkčeného stavu používaným obsluhou pece; může být součástí předepsaného metalurgického stavu výrobku.
Uspořádání vsázky, tloušťka průřezu a rovnoměrnost teploty
Řízení provozu pece
- Uspořádání vsázky Zajistit dráhy cirkulace, sálání a vedení tepla podporující rovnoměrný ohřev.
- Tloušťka průřezu Zohlednit dobu potřebnou k ohřátí rozhodující části průřezu na požadovanou teplotu.
- Termočlánky Pokud měření v peci nemůže stanovit teplotu jádra, používat reprezentativní místa na obrobku.
- Atmosféra Řídit oxidaci, okujení a oduhličení podle požadovaného stavu povrchu.
- Záznamy Uchovávat identifikaci vsázky, teplotní záznamy, podmínky výdrže, způsob chlazení a odchylky.
Vsázka musí být uspořádána tak, aby proudění v peci, sálání a vedení tepla umožňovaly rovnoměrný ohřev. Součásti umístěné přímo na sobě vytvářejí zastíněné povrchy a dráhy tepelného kontaktu, které se liší od podmínek na exponovaných površích. Hustý koš výkovků může vykazovat vyhovující údaj teploty vzduchu v peci, zatímco vnitřní kusy zaostávají za vnějšími. U dlouhých tyčí mohou vznikat také rozdíly mezi konci a středem, zejména pokud jsou konce v blízkosti dveří, podpěrných přípravků nebo dráhy proudění s vysokou rychlostí.
Tloušťka průřezu je hlavní procesní proměnnou. Tenký plech nebo malá obráběná součást může teploty pece dosáhnout rychle; těžká deska, velký odlitek nebo tlustý výkovek potřebuje více času, aby teplo proniklo do jeho jádra. Rozhodujícím rozměrem není vždy pouze jmenovitá tloušťka. Tvar, přechody průřezů, nálitky, otvory, kontaktní místa a změny průřezu mohou vytvářet místní tepelné prodlevy a odlišné průběhy přeměny. Tenká příruba již může být austenitická, zatímco mohutný náboj se stále nachází pod zamýšleným teplotním rozsahem.
Je nutné řídit také rychlost ohřevu. Rychlý nárůst teploty může v součásti obsahující zbytková napětí z kování, svařování, odlévání nebo obrábění vyvolat velký rozdíl teplot mezi povrchem a jádrem, tepelné napětí, deformaci nebo trhliny. Pomalý nárůst teploty není automaticky bezpečnější ve všech případech: dlouhodobý pobyt v mezilehlém teplotním rozsahu může zvýšit oxidaci a ovlivnit precipitaci, rozpouštění karbidů nebo výchozí mikrostrukturní stav. Pokud to vyžaduje jakost materiálu, geometrie nebo předchozí stav, měl by postup stanovit rychlosti ohřevu nebo jednotlivé etapy ohřevu.
Hustota vsázky ovlivňuje přenos tepla i obnovu teploty v peci. Otevření dveří při nakládání může snížit teplotu pece a těžká vsázka může po vložení způsobit další pokles. Pokud regulátor reaguje příliš intenzivně, může pec překmitnout ještě před vyrovnáním teploty vsázky. Pokud je proudění vzduchu nedostatečné, mohou se vnější kusy zahřát více, zatímco střed zůstane chladný. Směr proudění ventilátoru, uspořádání přepážek, rozestupy mezi koši, konstrukce podpěr a poloha vsázky v pracovním prostoru by měly být stanoveny při kvalifikaci zařízení, nikoli předpokládány pouze na základě údaje regulátoru.
Zkoušky rovnoměrnosti teploty a termočlánky na obrobku poskytují odlišné informace. Zkouška rovnoměrnosti ověřuje přípustné rozdíly teplot mezi jednotlivými místy v prázdném nebo definovaném pracovním prostoru. Termočlánky ve vsázce ukazují, jak reprezentativní součást reaguje během skutečného cyklu. Mohou být zapotřebí oba typy měření. U tlustých nebo bezpečnostně kritických součástí mohou být termočlánky připevněné k reprezentativním místům nebo vložené do těchto míst jediným spolehlivým způsobem, jak určit, kdy nejchladnější oblast dosáhla požadované teploty. Samotný způsob připevnění musí odolat danému cyklu a nesmí vytvářet zavádějící údaj povrchové teploty.
Výdrž, vyrovnání teploty a zabránění nadměrnému růstu zrna
Výdrž začíná teprve poté, co řídicí část vsázky dosáhne požadované teploty, nikoli nutně v okamžiku, kdy displej pece poprvé zobrazí nastavenou hodnotu. Účelem je vyrovnání teploty: celý průřez musí být dostatečně prohřátý, aby předepsaná přeměna nebo zotavení probíhaly rovnoměrně. Při normalizačním žíhání to znamená vytvořit požadovaný austenitický stav před vyjmutím vsázky a jejím ochlazením na vzduchu. Karlsruhe Institute of Technology popisuje normalizační žíhání jako austenitizaci následovanou ochlazením na volném vzduchu, přičemž účelem zpracování je podpořit rovnoměrnou velikost zrna a homogenní složení.
Laboratorní reference Massachusettského technologického institutu pro ocel 4140 uvádí pro normalizační žíhání přibližně 850–875 °C, následnou výdrž pro vyrovnání teploty a ochlazení na vzduchu na pokojovou teplotu. Tento rozsah se vztahuje k uvedenému postupu pro ocel 4140; nejde o univerzální nastavení pro každý výrobek z oceli 4140, každý průřez nebo každou specifikaci, tím méně pro každou jakost oceli. Obsah legujících prvků posouvá teploty přeměn a mění prokalitelnost, zatímco předchozí kování, svařování, tváření za studena a stav karbidů ovlivňují dobu potřebnou k dosažení stejnoměrné odezvy.
Delší výdrž, než je nutné, nezaručuje lepší vyrovnání teploty. Při nadměrné teplotě nebo příliš dlouhé výdrži mohou austenitická zrna zhrubnout. Hrubá předchozí austenitická zrna mohou vést k hrubší přeměnové struktuře, změnit houževnatost a ovlivnit gradient tvrdosti po ochlazení. Přehřátí může také rozpustit složky, které měl postup zachovat, zvýšit deformaci a zintenzivnit poškození povrchu. Normalizační žíhání se často volí za účelem zjemnění nebo obnovení nehomogenní struktury, avšak příliš dlouhý nebo přehřátý normalizační cyklus může tento účel zmařit.
Žíhání vyžaduje jiný způsob ochlazování. Při úplném žíhání musí být režim ochlazování v peci dostatečně pomalý, aby proběhla zamýšlená přeměna, nikoli pouze takový, aby bylo možné vsázku bezpečně manipulovat. Texas A&M rozlišuje normalizační žíhání, při němž se po ohřevu nad kritický rozsah používá klidný nebo nuceně proudící vzduch, od žíhání, při němž se používá předem stanovená pomalá rychlost ochlazování ke snížení tvrdosti a zlepšení obrobitelnosti a tažnosti. Pec, která chladne příliš rychle, nebo vsázka vyjmutá v době, kdy její střed zůstává horký, může vytvořit smíšenou strukturu a nerovnoměrné chování při obrábění.
Přesné časy ohřevu, výdrže a ochlazování musí být odvozeny ze specifikace jakosti materiálu, velikosti průřezu, uspořádání vsázky, možností pece a validovaného postupu. Zpracování tepelného zpracování ocelí v ASM Metals Handbook považuje austenitizační teplotu, chladicí médium, proměnné, postupy a použití za vzájemně propojené procesní volby. Čas převzatý z obecné tabulky nemůže toto posouzení nahradit.
Atmosféra, oxidace, oduhličení a okuje
Řízení atmosféry se týká jak stavu povrchu, tak jeho vzhledu. V oxidační peci reaguje železo s kyslíkem a vodní párou za vzniku okují. Okuje mění rozměry, kontaminují obráběcí operace a mohou zakrýt povrchové vady. Při manipulaci nebo tryskání mohou odpadnout, zanechat zdrsněný povrch a změnit velikost přídavku dostupného pro dokončovací obrábění. Úbytek není rovnoměrný, pokud jsou jednotlivé plochy vystaveny různému působení nebo pokud se součásti navzájem dotýkají.
Oduhličení je závažnější než běžná tvorba okují, protože mění chemické složení oceli v blízkosti povrchu. Uhlík může difundovat z povrchu do oxidační nebo vlhké atmosféry pece, čímž vzniká vrstva s nižším obsahem uhlíku. Tato vrstva může být měkčí než jádro, vykazovat nižší odolnost proti opotřebení, reagovat odlišně při následném kalení nebo způsobit naměřenou tvrdost, která nereprezentuje vnitřní materiál. Hloubka závisí na teplotě, čase, chemickém složení oceli, potenciálu atmosféry a stavu povrchu. Nadměrná doba výdrže zvyšuje možnost oxidace i úbytku uhlíku.
Ochranné atmosféry, vakuum, uzavřené kontejnery nebo obalový materiál určený k obětování mohou tyto účinky omezit, avšak každá z těchto metod vyžaduje kontrolu složení plynu, rosného bodu, netěsností, průtoku, čistoty pece a způsobu zakládání. Označení atmosféry jako nominálně inertní není důkazem, že atmosféra zabraňuje oduhličení. Vodní pára, pronikání vzduchu, zbytky maziv a kontaminované přípravky mohou změnit chemické složení v peci. Naopak silně nauhličující atmosféra může zvýšit obsah uhlíku na povrchu a způsobit jinou vadu.
Atmosféra se má volit podle požadovaného konečného stavu povrchu. Pokud jsou okuje a oduhličení přípustné, protože obráběním bude zasažená vrstva odstraněna, je přesto nutné stanovit přípustnou hloubku. Pokud je povrch dokončený, rozměrově kritický nebo má být následně podroben indukčnímu kalení, nauhličování, nitridování či cyklickému namáhání, musí být limity atmosféry přísnější. Zkoušky průběhu tvrdosti od povrchu do hloubky, metalografické vyšetření, rozměrové kontroly a kontrola okují mohou potvrdit, zda cyklus vedl ke stanovenému výsledku.
Příklad z oblasti bezpečnosti se nachází v předpisu 49 CFR § 179.500-6, kde určité tepelné zpracování ocelových nádrží sestává z žíhání nebo normalizace s následným popouštěním, přičemž teploty popouštění nesmějí být nižší než 1000 °F. Tento požadavek ilustruje, proč nelze praxi v peci oddělit od příslušné řídicí specifikace. Přípustná nastavená hodnota, vsázka, doba výdrže, způsob chlazení, atmosféra a kritéria kontroly patří do kvalifikovaného postupu pro uvedenou ocel a geometrii. Bez těchto kontrol není platná žádná jediná teplota žíhání nebo normalizace, doba výdrže ani režim chlazení.
8. Mikrostrukturní výsledky a způsoby jejich ověřování
Perlit, ferit, bainit a martenzit v průběhu chlazení
Žíhání a normalizace jsou definovány tepelnou historií, nikoli slovem „změkčení“. Konečná mikrostruktura závisí na austenitu vytvořeném během ohřevu, na chemickém složení oceli, velikosti průřezu a průběhu teploty a času během chlazení. Transformace začíná teprve tehdy, když křivka chlazení protne příslušný transformační rozsah, přičemž vzniklé produkty závisí jak na teplotě, tak na době dostupné pro difuzi.
U podeutektoidní uhlíkové oceli umožňuje pomalé chlazení v peci obvykle nejprve transformaci austenitu na proeutektoidní ferit a následně na relativně hrubý perlit. Uhlík má čas difundovat na poměrně velké vzdálenosti, takže perlitické kolonie a mezilamelární rozestup bývají hrubé. Tato struktura obvykle poskytuje nižší tvrdost a lepší obrobitelnost ve srovnání se stavem po rychlejším ochlazení, skutečný výsledek však závisí na obsahu uhlíku, předchozí velikosti zrna, tloušťce průřezu, praxi v peci a předepsaném cyklu žíhání.
Normalizace obecně zahrnuje austenitizaci nad kritickým rozsahem a následné chlazení v klidném nebo proudícím vzduchu. Společnost Bodycote v roce 2024 popsala normalizaci jako ohřev přibližně na 800–920 °C za účelem vytvoření nových austenitických zrn, po němž následuje volné chlazení na vzduchu nebo v plynu. Karlsruhe Institute of Technology obdobně označuje za určující sled austenitizaci a chlazení na volném vzduchu. Vzduch odvádí teplo rychleji než pec, takže transformace probíhá při nižších teplotách a s kratší dobou pro difuzi. Výsledná feriticko-perlitická struktura bývá jemnější než struktura vzniklá úplným chlazením v peci a tvrdost i pevnost jsou často vyšší.
Toto srovnání vyjadřuje tendenci, nikoli záruku. Legující prvky posouvají transformační teploty a zpomalují difuzi. Chrom, molybden, nikl, mangan a křemík mohou posunout perlitické a bainitické reakce k delším časům, a tím změnit produkty vznikající při dané rychlosti chlazení. Průřez, který se u nízkouhlíkové oceli ochladí na vzduchu na ferit a perlit, může u legované oceli vytvořit bainit, zejména v blízkosti povrchu nebo u tenčích průřezů. Při dostatečně rychlém ochlazení může část austenitu obejít difuzní reakce a transformovat na martenzit. Martenzit může být nepopuštěný a nevhodný pro zamýšlený stav, pokud po něm nenásleduje předepsané popouštění.
Ocel 4140 je užitečným varováním před uplatňováním očekávání platných pro uhlíkové oceli na každou jakost. Laboratorní podklady MIT z roku 2007 uvádějí pro normalizaci oceli 4140 přibližně 850–875 °C, s výdrží pro vyrovnání teploty a ochlazením na vzduchu na pokojovou teplotu. V závislosti na velikosti průřezu a podmínkách v peci nebo na vzduchu může výsledná struktura obsahovat ferit, perlit, bainit nebo lokálně tvrdší strukturní složky. Samotné označení jakosti výsledek neurčuje; rozhodující je celý tepelný cyklus a geometrie chlazení.
Kružnice National Bureau of Standards vydaná v roce 1935 rozlišovala procesní žíhání a normalizaci: procesní žíhání bylo popsáno jako ohřev pod dolním kritickým teplotním rozsahem nebo v jeho blízkosti, zatímco normalizace jako ohřev přibližně 100 °F nad kritickým rozsahem a následné chlazení v klidném vzduchu. Procesní žíhání může odstranit účinky deformačního zpevnění, aniž by původní strukturu zcela transformovalo. Nemělo by se proto předpokládat, že znovu vytvoří feriticko-perlitickou strukturu vzniklou při úplném žíhání nebo normalizaci.
Transformační diagramy pomáhají tyto rozdíly vysvětlit. Diagram kontinuálního ochlazování ukazuje, kdy se austenit při stanovené rychlosti chlazení začíná a přestává transformovat. Křivky chlazení v peci, na vzduchu a od povrchu do středu mohou protínat různé oblasti tohoto diagramu. Stejná vsázka v peci proto může obsahovat různé struktury na povrchu, ve čtvrtině tloušťky a ve středu. Tlusté součásti chladnou ve středu pomaleji, zatímco ostré rohy, obnažené konce a malé připojené části mohou chladnout dostatečně rychle na vznik tvrdších produktů.
Velikost zrna, páskovitost, segregace a homogenita
Normalizace může zjemnit austenitickou strukturu zrna, protože ohřev nad kritický rozsah umožňuje transformaci původního deformovaného nebo tepelně změněného austenitu a jeho následné nové vytvoření během chlazení. Výsledkem je často jemnější a rovnoměrnější feriticko-perlitické uspořádání než po dlouhodobém chlazení v peci. Nadměrná austenitizační teplota nebo doba výdrže však tento účel maří podporou růstu austenitického zrna. Zjemnění zrna je proto funkcí celého cyklu, nikoli pouze označení „normalizováno“.
Žíhání může snížit tvrdost a zbytkové napětí a současně zachovat poměrně hrubou strukturu, pokud cyklus podporuje pomalou transformaci. Hrubé zrno může být v jednom stavu výrobku přijatelné a v jiném nežádoucí, zejména pokud se kontroluje rázová houževnatost, odolnost proti únavě nebo obrobitelnost. Velikost zrna se musí posuzovat podle specifikace výrobku, nikoli na základě obecného vizuálního dojmu.
Páskovitost představuje samostatný problém. Válcování a kování mohou protáhnout ferit, perlit, vměstky a oblasti obohacené o legující prvky ve směru tváření. Během chlazení mohou tyto oblasti transformovat v různých okamžicích, čímž vznikají střídající se pásy viditelné v podélném řezu. Normalizace může závažnost některých forem páskovitosti snížit rozpuštěním a redistribucí uhlíku během austenitizace, nemůže však spolehlivě odstranit výraznou chemickou segregaci ani všechny znaky související s deformací. Mohou být zapotřebí vícenásobné normalizační cykly, změna postupu kování nebo homogenizační žíhání; tyto zásahy však musí být schváleny příslušnou specifikací.
Segregace vzniká během tuhnutí. Mangan, uhlík, fosfor, síra a legující prvky se mohou mezi dendritickými a interdendritickými oblastmi lišit. Tepelné zpracování může prostřednictvím difuze a transformace zlepšit strukturální rovnoměrnost, běžné žíhání nebo normalizace však nezaručují chemickou homogenitu. Oblast středové segregace proto může vytvářet jiné podíly perlitu, bainitu nebo martenzitu než okolní materiál, i když byl cyklus v peci rovnoměrný.
Riziko se neomezuje na martenzit. Bainit, karbidické sítě, nerozpuštěné karbidy a lokální strukturní složky bohaté na uhlík mohou vytvářet gradienty tvrdosti nebo zhoršovat obrobitelnost. Povrchové oduhličení vytváří měkčí feritickou vrstvu, zatímco nauhličení nebo okuje související s oxidací mohou komplikovat měření tvrdosti a interpretaci metalografických výbrusů. Záleží na atmosféře, způsobu založení do pece, umístění termočlánku, rozestupech mezi součástmi i vystavení chlazení.
Stav po tepelném zpracování je rovněž otázkou norem. ISO 683-1:2016 stanoví dodací stavy pro nelegované zušlechtitelné oceli, mezi něž patří normalizovaný stav a normalizovaný a popuštěný stav. Tato označení nejsou zaměnitelná s neformálním tvrzením, že materiál byl „žíhán“. V bezpečnostně kritickém příkladu stanoví 49 CFR § 179.500-6 tepelné zpracování nádrží sestávající ze žíhání nebo normalizace s následným popouštěním, přičemž teplota popouštění nesmí být nižší než 1000 °F. Rozhodující výrobková norma určuje požadovaný stav a přejímací kritéria.
Zkouška tvrdosti, metalografie a kontrola rozměrů
Ověřování by mělo začít u jakosti materiálu, formy výrobku, čísla tavby, stanoveného dodacího stavu a příslušné normy. ASTM A941-16 je obecnou terminologickou normou pro ocel, korozivzdornou ocel, příbuzné slitiny a feroslitiny, zároveň však uvádí, že definice ve specifické normě ASTM má přednost před totožnou obecnou definicí. Terminologii a přejímací požadavek je proto nutné posuzovat společně s výrobkovou normou.
| Metoda ověření | Co může odhalit | Důležitý prvek řízení |
|---|---|---|
| Mapování tvrdosti | Rozdíly od povrchu k jádru a od konce ke konci | Zkušební metoda, příprava, místa měření a pravidlo převodu |
| Metalografie | Ferit, perlit, bainit, martenzit, páskovitost a oduhličení | Orientace průřezu, leptadlo a místo vyšetření |
| Posouzení velikosti zrna | Stav feritu nebo původního austenitického zrna | Použít metodu uvedenou v příslušné normě |
| Rozměrová kontrola | Prohnutí, ovalita, růst, smrštění a deformace prvků | Definované vztažné body a kalibrované zařízení |
| Kontrola záznamů pece | Zda je deklarovaná tepelná historie doložena | Skutečné teploty, výdrž, atmosféra, vsázka a záznamy o chlazení |

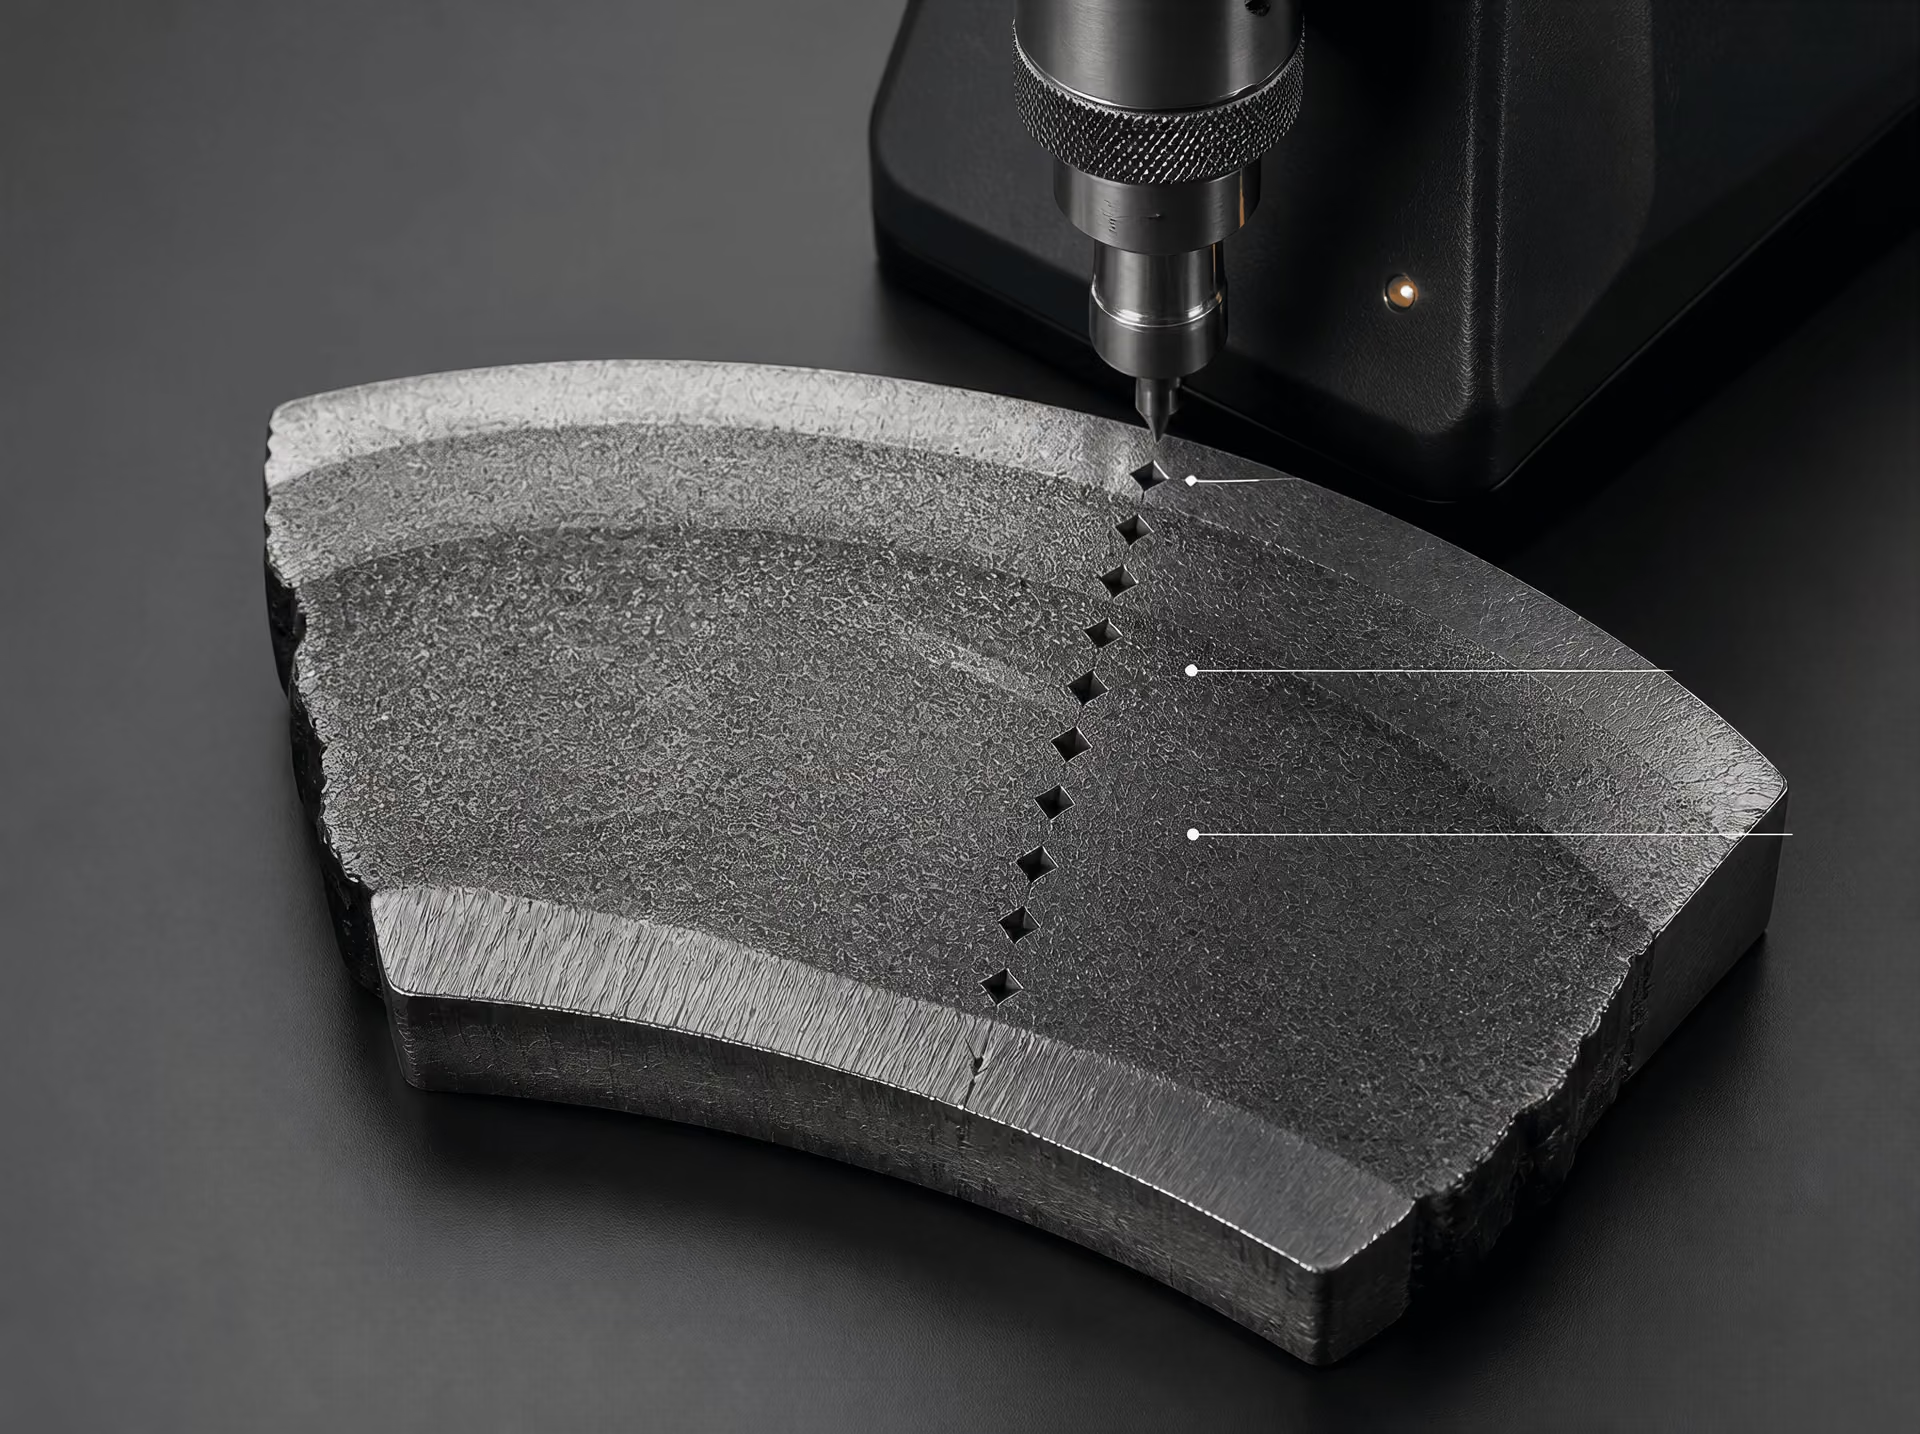
Mapování tvrdosti je praktickým prvním krokem. Naměřené hodnoty by měly reprezentovat povrch a tam, kde je to dovoleno, také podpovrchové oblasti nebo místa v průřezu; počet měřicích bodů musí být dostatečný k odhalení rozdílů od okraje ke středu i od jednoho konce k druhému. Jediný otisk, který působí jako vyhovující, může přehlédnout martenzitický okraj, oduhličený povrch nebo měkkou oblast ve středu vsázky. Musí být zaznamenána zkušební metoda, příprava povrchu, odstranění okují, zatížení vnikacího tělesa a pravidlo převodu. Žádný univerzální limit tvrdosti by neměl být vytvářen; limity vyplývají z jakosti, výrobku a rozhodující specifikace.
Metalografie poskytuje vysvětlení, které samotná tvrdost nemůže nabídnout. Příčný řez může odhalit rozložení feritu a perlitu, velikost zrna, páskovitost, vměstky, segregaci, bainit, martenzit, karbidické sítě a oduhličení. Leptání musí odpovídat dané oceli a účelu zkoumání. Podélné řezy jsou zvláště užitečné pro posouzení směru válcování, vláknitosti a páskovitosti, zatímco příčné řezy zobrazují radiální změny nebo změny napříč tloušťkou.
Posuzování velikosti zrna by mělo probíhat podle metody uvedené v příslušné normě, například pomocí srovnávací tabulky nebo průsečíkové metody. Protokol by měl uvádět zkoumané místo a rozlišovat velikost austenitického zrna, pokud byla rekonstruována nebo jinak posouzena, od velikosti feritického zrna viditelného po transformaci. Jedná se o související, nikoli však totožná měření.
Kontrola oduhličení vyžaduje měřený průběh tvrdosti nebo mikrostruktury od povrchu směrem k neovlivněnému jádru. Samotné odstranění okují nedokazuje nepřítomnost úbytku uhlíku. Stejně nezbytná je kontrola rozměrů: ohřev a chlazení v peci mohou způsobit deformaci, zvětšení nebo smrštění, ovalitu, prohnutí a změny na obrobených prvcích. Kritické rozměry měřte před tepelným zpracováním a po něm pomocí definovaného systému základen a kalibrovaného vybavení.
Nakonec přezkoumejte záznamy o provozu pece. Ověřte identifikaci vsázky, nastavené hodnoty, skutečné teploty obrobků, jsou-li k dispozici, dobu prodlevy, atmosféru nebo potenciál pece, kalibraci termočlánků, uspořádání vsázky, dobu přenosu, způsob chlazení a případná přerušení. Pokud záznamy nepodporují deklarovaný tepelný průběh, tvrdost a mikrostruktura mohou popisovat, co se stalo, nemohou však prokázat, že bylo provedeno stanovené žíhání nebo normalizace.
9. Žíhání a normalizační žíhání jako příprava na následné operace
Žíhání a normalizační žíhání se často uvádějí společně, protože obě operace mění strukturu vzniklou tvářením za tepla, odléváním, svařováním nebo předchozím tepelným zpracováním. Nevytvářejí však stejný výchozí stav. Žíhání obecně klade důraz na změkčení, snížení vnitřních napětí a zvýšení tažnosti prostřednictvím pomalého ochlazování; při normalizačním žíhání se ocel austenitizuje a poté ochlazuje na vzduchu, čímž vzniká odlišný průběh přeměn a obvykle jemnější a rovnoměrnější struktura. Praktický výsledek závisí na jakosti, rozměru průřezu, předchozím stavu, provozu pece, atmosféře a příslušné výrobkové specifikaci.
Terminologii je nutné vykládat v kontextu příslušné normy. ASTM A941-16 poskytuje obecné definice pro ocel, nerezovou ocel, příbuzné slitiny a feroslitiny, zároveň však uvádí, že definice ve specifické normě ASTM má před identickou definicí v obecné terminologické normě přednost. Rozhodující je proto výkres, nákupní specifikace nebo ustanovení týkající se tepelného zpracování, pokud se jeho formulace liší od obecného popisu stavu „žíhaného“ nebo „normalizačně žíhaného“.
Obrábění a tváření
Stav po úplném žíhání se běžně volí tehdy, když je před obráběním nebo tvářením zapotřebí nízká tvrdost a vysoká tažnost. Pomalé ochlazování v peci umožňuje difuzní přeměny a snižuje tvrdost spojenou s rychle ochlazovanými výrobky, ačkoli výsledná morfologie feritu a perlitu závisí na obsahu uhlíku, legujících přísadách, velikosti austenitického zrna a rychlosti ochlazování. Procesní žíhání je užší typ tepelného zpracování: Circular 409 (1935) vydaný National Bureau of Standards je popisuje jako ohřev slitiny na bázi železa pod dolní kritickou teplotu nebo v její blízkosti. Nejde o ekvivalent úplného žíhání nad kritickým rozmezím.
Nižší tvrdost může snížit řezné síly a opotřebení nástroje, avšak „měkčí“ neznamená automaticky lépe obrobitelný. Velmi měkká, hrubozrnná nebo feritická struktura může vytvářet dlouhé, souvislé třísky, ulpívat na nástroji nebo se deformovat při uvolnění zbytkových napětí. Přídavky na obrábění s touto možností musí počítat. Normalizační žíhání může zajistit vyváženější kombinaci pevnosti a obrobitelnosti, zejména pokud struktura po kování nebo válcování obsahuje hrubá zrna, segregaci nebo nerovnoměrné rozložení perlitu. U mnoha uhlíkových a nízkolegovaných ocelí je však taková ocel stále tvrdší než žíhaný stav po pomalém ochlazení, takže volba musí vycházet z konkrétní obráběcí operace, nikoli z obecného tvrzení, že normalizační žíhání zlepšuje obrobitelnost.
Normalizační žíhání spočívá v ohřevu do oblasti austenitu a ochlazování v klidném nebo proudícím vzduchu, případně ve specifikovaném plynu. Popis společnosti Bodycote z roku 2024 uvádí běžně citované rozmezí normalizačního žíhání přibližně 800–920 °C, přičemž před volným ochlazením na vzduchu nebo v plynu vznikají nová austenitická zrna. Toto rozmezí je popisné, nikoli univerzálním nastavením pece. Požadovaná teplota může být u podeut helektické oceli nad Ac3, u nadeut helektické oceli nad Acm nebo může být přímo stanovena normou pro danou jakost. Laboratorní podklady MIT z roku 2007 pro ocel 4140 například uvádějí pro normalizační žíhání oceli 4140 přibližně 850–875 °C, po kterém následuje výdrž pro vyrovnání teploty a ochlazení na vzduchu.
S tepelnou historií se mění také chování při tváření. Žíhaná nízkouhlíková nebo nízkolegovaná ocel obvykle umožňuje větší plastickou deformaci před vznikem trhlin, zatímco normalizačně žíhaná ocel má vyšší mez kluzu a může vyžadovat vyšší tvářecí síly. Naopak žíhaná struktura není vždy vhodnější pro tváření za tepla: nadměrný růst zrna během zbytečně dlouhé výdrže může zanechat hrubou strukturu, která později ovlivní houževnatost a rozměrovou stabilitu. Normalizační žíhání po kování může nahradit hrubou nebo nerovnoměrnou kovanou strukturu nově vzniklými austenitickými zrny, avšak rychlost ochlazování v průběhu přeměny se s tloušťkou výrazně mění. Povrch plechu a jeho střed proto mohou získat odlišný podíl feritu a perlitu.
Deformaci ovlivňuje více než jmenovitá tvrdost. Odstranění napětí vzniklých obráběním během žíhání může změnit rozměry; ochlazování na vzduchu po normalizačním žíhání může vytvářet teplotní gradienty a deformační účinky spojené s přeměnami. Tenké průřezy se mohou ochladit natolik rychle, že vzniknou tvrdší produkty, než se očekávalo, zatímco tlusté průřezy se ochlazují pomaleji a mohou si zachovat hrubší přeměnovou strukturu. Význam mají přípravky, orientace, přechody průřezů a nerovnoměrné naložení pece. Záznam o tepelném zpracování by měl uvádět jakost a průřez, nikoli pouze konstatovat „tepelně zpracováno“.
Příprava na kalení a popouštění
Pokud je požadována pevnost na martenzitické úrovni, normalizační žíhání nenahrazuje kalení a popouštění. Při normalizačním žíhání se austenit během ochlazování na vzduchu přeměňuje; u mnoha nízko- a středněuhlíkových ocelí obvykle vzniká ferit a perlit, zatímco u dostatečně prokalitelných legovaných jakostí a při velkých rozdílech v rychlosti ochlazování může vzniknout také bainit nebo martenzit. Kalení naopak vyžaduje austenitizaci následovanou dostatečně rychlým ochlazením, které potlačí difuzní přeměnu a vytvoří martenzit; následné popouštění upravuje tvrdost, houževnatost a vnitřní napětí.
Předchozí žíhání může následný kalicí cyklus učinit předvídatelnějším tím, že sníží tvrdost a naruší část nerovnoměrností, může však také zanechat hrubá zrna, pokud bylo žíhání nadměrné. Hrubá austenitická zrna vzniklá během pozdějšího kalení mají tendenci zvyšovat prokalitelnost a mohou snižovat houževnatost. Stav po normalizačním žíhání se před kalením často volí tehdy, když je vstupní kovaná, odlitá nebo válcovaná struktura hrubá či proměnlivá. Při kalení pak reautstenitizace začíná z lépe kontrolované feriticko-perlitické struktury a z rovnoměrnějšího rozložení uhlíku.
Tato posloupnost není automatická. Karbidy legujících prvků, segregace, páskovitost, předchozí tváření za studena a tloušťka součásti mohou vyžadovat specifikované mezistupňové zpracování nebo přímé kalení. Nadměrná teplota normalizačního žíhání může rozpustit karbidy nebo způsobit růst zrn; nedostatečná teplota nemusí odstranit předchozí strukturu. Doba výdrže musí umožnit vyrovnání teploty v průřezu, aniž by docházelo ke zbytečnému růstu zrn. Důležitá je také kontrola atmosféry, protože oduhličení nebo oxidace mění povrch, který musí později splňovat požadavky na tvrdost, únavovou pevnost nebo rozměry.
Popouštění je nutné považovat za samostatnou operaci. ASM Handbook Volume 4A rozlišuje žíhání a normalizační žíhání od kalení, popouštění, izotermického kalení a martenzitického kalení, protože jejich průběhy ochlazování a výsledné struktury se liší. Bezpečnostně významný příklad se nachází v 49 CFR § 179.500-6 (2024), kde předepsané tepelné zpracování ocelové cisterny zahrnuje žíhání nebo normalizační žíhání následované popouštěním, přičemž teplota popouštění nesmí být nižší než 1000 °F. Tento požadavek neznamená, že každá normalizačně žíhaná ocel vyžaduje popouštění; ukazuje však, že předepsaná posloupnost může být součástí regulovaného stavu materiálu.
Kdy je specifikován stav po normalizačním žíhání a popouštění
Označení „normalizačně žíhaný a popuštěný“ identifikuje posloupnost tepelného zpracování a výsledný dodací stav, nikoli synonymum pro kteroukoli z těchto operací samostatně. ISO 683-1:2016 stanovuje technické požadavky na dodávku nelegovaných zušlechťovaných ocelí dodávaných ve stavech, mezi něž patří také normalizačně žíhaný a normalizačně žíhaný a popuštěný stav. Toto označení spojuje stav výrobku s požadovanými mechanickými vlastnostmi: ocel byla nejprve normalizačně žíhána a poté znovu ohřáta za účelem popuštění produktů přeměny a snížení tvrdosti nebo zbytkových napětí při zachování požadované rovnováhy pevnosti a houževnatosti.
Toto rozlišení je důležité při výrobě. Materiál dodaný ve stavu po normalizačním žíhání a popouštění již prošel kontrolovanou tepelnou historií. Pozdější tepelný cyklus při svařování, rovnání plamenem, tváření za studena nebo lokálním ohřevu může tento stav změnit. Pokud je součást následně kalena, je nutné zohlednit předchozí teplotu popouštění a nový austenitizační cyklus, protože výsledná struktura již nebude odpovídat dodacímu stavu podle ISO, pokud nebude celá součást znovu tepelně zpracována a přezkoušena.
Specifikace požadující ocel ve stavu po normalizačním žíhání a popouštění může rovněž stanovovat požadavky na pevnost v tahu, mez kluzu, prodloužení, nárazovou práci, tvrdost nebo vlastnosti závislé na tloušťce. Tyto hodnoty nelze odvodit ze samotného slova „normalizačně žíhaný“. Stejně tak nemůže provoz nahradit předepsaný stav žíháním jen proto, že obě úpravy snižují zbytková napětí. Taková náhrada mění tvrdost, strukturu zrn, chování při obrábění, chování při tváření i reakci na následné kalení.
Pro řízení výroby by měl předpis tepelného zpracování uvádět označení jakosti, rozsah austenitizačního nebo žíhacího ohřevu, požadavky na vyrovnání teploty nebo výdrž, ochlazovací médium, případnou teplotu popouštění, velikost průřezu a přejímací zkoušky. ISO 683-1:2016 stanovuje stav materiálu; technologický postup pro součást však musí stále zohledňovat rovnoměrnost teploty v peci, uspořádání vsázky, atmosféru a skutečnou rychlost ochlazování. Normalizační žíhání vytváří definovanou výchozí strukturu ochlazenou na vzduchu. Žíhání vytváří pomaleji ochlazený, obecně měkčí stav. Zda je kterýkoli z těchto stavů vhodný před obráběním, tvářením, kalením nebo popouštěním, je rozhodnutí závislé na konkrétní jakosti, nikoli zaměnitelné označení.
10. Bezpečnostně kritické a regulované aplikace
Tepelné zpracování se stává otázkou řízení návrhu, pokud ocel tvoří součást tlakové hranice, nosné konstrukce, přepravního kontejneru nebo jiné bezpečnostně kritické sestavy. V těchto aplikacích nejsou označení „žíhaný“, „normalizovaný“ a „normalizovaný a popuštěný“ vzájemně zaměnitelná. Každé z nich označuje jinou tepelnou historii a příslušná materiálová nebo konstrukční norma může k této historii přiřazovat specifické požadavky na mechanické vlastnosti, houževnatost, rozměry nebo kontrolu.
ASTM A941-16 je užitečnou terminologickou referencí pro ocel, nerezovou ocel, příbuzné slitiny a feroslitiny, nenahrazuje však příslušnou výrobkovou ani konstrukční specifikaci. ASTM A941-16 výslovně uvádí, že definice uvedená v konkrétní normě ASTM má přednost před totožnou obecnou definicí v terminologické normě. Tato hierarchie je důležitá v případě, kdy nákupní specifikace, předpis pro tlakové nádoby nebo předpis pro dopravu přiřazuje danému termínu závazný význam.
Význam ustanovení 49 CFR § 179.500-6
49 CFR § 179.500-6 stanoví pro příslušný požadavek na cisterny teplotu popouštění nejméně 1000 °F. Strong evidence
49 CFR § 179.500-6 poskytuje konkrétní příklad toho, jak předpis řídí posloupnost zpracování. U některých ocelových nádrží, na něž se toto ustanovení vztahuje, sestává předepsané tepelné zpracování ze žíhání nebo normalizace, po nichž následuje popouštění. Teplota popouštění nesmí být nižší než 1000 °F. Jde o regulační požadavek pro nádrže a podmínky uvedené v tomto oddílu, nikoli o univerzální předpis pro každou ocelovou součást.
Tato posloupnost je bezpečnostně kritická, protože první zpracování a krok popouštění plní odlišné metalurgické funkce. Žíhání nebo normalizace vytváří výchozí mikrostrukturní stav pro následující operaci. Žíhání obecně využívá pomalejší ochlazování, jehož účelem je snížit tvrdost a odstranit nebo redistribuovat některé účinky předchozího zpracování. Při normalizaci se ocel austenitizuje a poté ochlazuje v klidném nebo volně proudícím vzduchu; rychlejší ochlazování než při ochlazování v peci obvykle vede k jemnější transformované struktuře a k odlišné pevnosti a houževnatosti. Přesný výsledek závisí na obsahu uhlíku, legujících prvcích, tloušťce průřezu, předchozí deformaci, austenitizační teplotě, době výdrže a podmínkách ochlazování.
Popouštění následně mění strukturu vytvořenou předchozím zpracováním. Při dostatečně vysoké teplotě a odpovídající době může snížit zbytková napětí a upravit rovnováhu mezi pevností, tažností, houževnatostí a rozměrovou stabilitou. Minimální teplota 1000 °F brání tomu, aby zpracovatel považoval nízkoteplotní cyklus odstraňování napětí za rovnocennou náhradu. Zároveň stanovuje dolní hranici tepelné expozice zamýšlené předpisem, přičemž požadovaný cyklus musí být stále použit s ohledem na příslušný druh oceli, tloušťku, geometrii a specifikaci.
Toto pravidlo nelze vykládat jako důkaz, že každá normalizovaná ocel vyžaduje popouštění při teplotě 1000 °F nebo že každá žíhaná ocel má podstoupit stejné zpracování. ISO 683-1:2016 rozlišuje dodací stavy včetně normalizovaného a normalizovaného a popuštěného stavu u nelegovaných ocelí pro tepelné zpracování. Toto rozlišení ukazuje, proč je stav součástí označení materiálu a požadavku na dodání, nikoli pouze příležitostným označením používaným v provozu.
Předpis také nemaže rozdíl mezi žíháním a normalizací. Publikace National Bureau of Standards z roku 1935 popsala procesní žíhání jako ohřev slitiny na bázi železa pod dolní kritickou teplotou nebo v její blízkosti, zatímco normalizaci popsala jako ohřev přibližně na teplotu o 100 °F vyšší, než je kritický rozsah, a následné ochlazení na klidném vzduchu. Moderní specifikace jednotlivých jakostí mohou teploty a přejímací kritéria definovat odlišně, rozdíl mezi těmito procesy však zůstává. Společnost Bodycote popsala v roce 2024 normalizaci jako ohřev přibližně na 800–920 °C za účelem vytvoření nových austenitických zrn, po němž následuje volné ochlazování ve vzduchu nebo plynu. Pro ocel 4140 uvedl laboratorní zdroj MIT přibližně 850–875 °C pro austenitizaci, s výdrží pro vyrovnání teploty a ochlazením na vzduchu. Tyto údaje ilustrují postup specifický pro danou jakost; nenahrazují rozhodující specifikaci.
Proč nelze požadavky na popouštění zobecňovat
Teplotu popouštění nelze zvolit pouze na základě slov „ocel“, „žíhaná“ nebo „normalizovaná“. Obsah uhlíku a legujících prvků mění transformační chování. Chrom, molybden, nikl, mangan a další přísady ovlivňují prokalitelnost, transformační kinetiku, vylučování karbidů, odezvu při popouštění a houževnatost. Velikost průřezu mění rychlost ochlazování od povrchu ke středu, takže dva díly vyrobené ze stejné tavby nemusí po zdánlivě totožném pecním cyklu získat stejnou strukturu.
Důležitý je také výchozí stav. Popouštění kalené martenzitické struktury není z metalurgického hlediska totožné s popouštěním oceli, která byla nejprve žíhána nebo normalizována. Cyklus vhodný pro jeden stav může u jiného vést k příliš vysoké nebo příliš nízké tvrdosti, k nedostatečnému odstranění napětí nebo k překročení či nedosažení požadovaného rozsahu houževnatosti. Výsledek může ovlivnit také doba popouštění, teplota dílu, rovnoměrnost teploty v peci, způsob naložení a ochlazování po popouštění.
Vyšší teplota není automaticky bezpečnější a delší výdrž není automaticky rovnocenná předepsanému cyklu. Nadměrná tepelná expozice může snížit pevnost, podpořit nežádoucí změny zrn nebo karbidů, ovlivnit oblasti v okolí svarů nebo způsobit rozměrové deformace. Riziko popouštěcí křehkosti může rovněž záviset na chemickém složení slitiny, úrovni nečistot, teplotním rozsahu a způsobu ochlazování. Zpracování proto musí být vztaženo k označení jakosti, formě výrobku, velikosti průřezu, předchozímu zpracování a příslušné normě. ASM Metals Handbook a ASM Handbook Volume 4A pojednávají o žíhání, normalizaci, popouštění, kalení, izotermickém zušlechťování a martemperingu jako o odlišných procesech s různými transformačními cestami a účely.
Dohledatelnost, kvalifikace postupu a záznamy
Kvalifikovaný postup tepelného zpracování převádí písemný požadavek na řízenou a opakovatelnou operaci. Kvalifikace by měla prokázat, že navržený pecní cyklus, uspořádání vsázky, případná atmosféra, rychlost ohřevu, rozsah austenitizace nebo žíhání, doba výdrže, způsob ochlazování a cyklus popouštění mohou u reprezentativního materiálu vytvořit požadované vlastnosti. Důkazy mohou zahrnovat zkoušky tvrdosti, tahem, rázem, metalografické, rozměrové nebo jiné zkoušky stanovené příslušným dokumentem. Zkušební vzorky by měly reprezentovat tavbu materiálu, formu výrobku, tloušťku a tepelnou kapacitu, které jsou rozhodující pro výrobní díl; malý vzorek zpracovaný v málo naložené peci nemusí reprodukovat stav ve středu těžké součásti nádrže.
Stejně důležitá je kalibrace pece a rovnoměrnost teploty. Nastavení regulátoru na 1000 °F neprokazuje, že ocel dosáhla teploty 1000 °F v celém svém průřezu. Je třeba znát stav kalibrace a umístění termočlánků by mělo měřit reprezentativní místa včetně míst, která se pravděpodobně ohřívají nebo ochlazují pomaleji. Pokud postup nebo příslušná specifikace vyžaduje takovou úroveň řízení, měl by být uchován plán umístění, způsob připevnění, identifikace přístrojů a zaznamenané hodnoty.
Identifikace tavby propojuje fyzický materiál s jeho tepelnou historií. Číslo tavby, identifikace plechu nebo dílu, číslo vsázky, identifikace pece, datum, obsluha a příslušný postup by měly zůstat spojeny po celou dobu zpracování. Záznamy by měly uvádět skutečné teplotní průběhy nebo zaznamenané hodnoty, časy zahájení a ukončení, podmínky prohřevu nebo výdrže, způsob ochlazování, dobu a podmínky popouštění, stav zařízení a veškerá rozhodnutí týkající se odchylek nebo přepracování. Výsledky zkoušek a konečné přijetí by měly být dohledatelné ke stejné tavbě a postupu.
Ne každá položka této sady záznamů je automaticky stanovena samotným ustanovením 49 CFR § 179.500-6. Další požadavky mohou přidávat smluvní specifikace, schválené systémy kvality, jiné předpisy a odpovědný inženýr. Ústředním bodem je řízení: bezpečnostně kritické tepelné zpracování musí být prokazatelné, nikoli pouze zpětně popsáno jako „žíhané a popuštěné“.
11. Běžné chyby ve specifikacích a dílenských instrukcích
Používání výrazů „žíhaný“ nebo „normalizovaný“ bez uvedení jakosti
„Žíhaný“ a „normalizovaný“ jsou popisy tepelného zpracování, nikoli úplné specifikace materiálu. Dílenská instrukce, která uvádí „žíhat ocel“, neřeší, které kritické teploty platí, zda má cyklus snížit tvrdost, odstranit účinky tváření za studena, zjemnit zrno, odstranit pnutí, nebo vytvořit specifikovaný stav dodávky. Stejné opomenutí se vyskytuje u výrazu „normalizovat“. Nelegovaná uhlíková ocel, nízkolegovaná ocel, jako je AISI/SAE 4140, a legovaná ocel s vysokou prokalitelností nebudou při vystavení stejnému programu pece procházet stejnou transformační cestou.
Terminologii je také nutné vykládat v souvislosti s příslušnou výrobkovou normou. ASTM A941-16 je obecnou terminologickou referencí ASTM pro ocel, korozivzdorné oceli, příbuzné slitiny a feroslitiny, zároveň však stanoví, že definice ve specifické normě ASTM nahrazuje shodnou definici v obecné terminologické normě. Zpracovatel specifikace proto nemůže předpokládat, že slovníková definice určuje požadovaný stav pro každý výrobek. ISO 683-1:2016 například uvádí stavy dodávky normalizovaný a normalizovaný a popuštěný pro nelegované oceli k tepelnému zpracování. Tento stav je součástí požadavku na výrobek, nikoli nahodilým synonymem pro „změkčený“.
Samotné žíhání zahrnuje několik odlišných způsobů tepelného zpracování. Procesní žíhání se obecně provádí pod oblastí dolní kritické teploty nebo v její blízkosti. Circular National Bureau of Standards z roku 1935 tento rozdíl výslovně uvádí. Úplné žíhání, interkritické žíhání, žíhání na měkko, žíhání ke snížení pnutí a podkritické zpracování mohou mít odlišné teploty, doby výdrže, požadavky na řízení chlazení i zamýšlené struktury. Označit všechny tyto postupy jako „žíhání v peci“ je chybné hned ze dvou důvodů: ne každé žíhání má stejný tepelný účel a ne každý žíhací cyklus je definován pouze chlazením v peci.
Ani normalizování není jediný univerzální předpis. Obvykle zahrnuje austenitizaci nad příslušným kritickým rozmezím a následné chlazení v klidném nebo proudícím vzduchu, avšak požadovaná austenitizační teplota závisí na obsahu uhlíku, legujících přísadách, rozměru průřezu a výchozí struktuře. Společnost Bodycote popsala v roce 2024 normalizování jako proces probíhající přibližně při 800–920 °C, při němž se před volným chlazením na vzduchu nebo v plynu vytvářejí nová austenitická zrna. Toto široké rozmezí je užitečné pro terminologické vymezení, nikoli oprávněním použít jednu nastavenou hodnotu pro každou jakost.
Samotný název tepelného zpracování nezaručuje ani tvrdost, ani tahové vlastnosti. Tvrdost závisí na chemickém složení, velikosti austenitického zrna, rychlosti ochlazování, tloušťce průřezu, segregaci, předchozí deformaci a skutečném průběhu teploty. Pokud je požadavkem přejímky tvrdost, musí instrukce uvádět zkušební metodu a místo měření, například Brinellovu metodu podle ASTM E10 nebo Rockwellovu metodu podle ASTM E18, společně s přípustným rozmezím a plánem odběru vzorků.
Zaměňování chlazení na vzduchu za zaručenou mikrostrukturu
„Chladit na vzduchu“ popisuje chladicí médium, nikoli zaručenou výslednou strukturu. Tenká součást z oceli 4140 se může v klidném vzduchu ochladit natolik rychle, že se v některých oblastech vytvoří bainit nebo martenzit, zatímco silný průřez se ochlazuje mnohem pomaleji a vytvoří převážně ferit a perlit. Rychlost přenosu tepla ovlivňuje intenzita proudění vzduchu, umístění ventilátorů, uspořádání vsázky v peci, rozestupy mezi součástmi a okolní podmínky. Dvě pece mohou obě vydat součást „chlazenou na vzduchu“, přesto mohou vytvořit odlišné průběhy přeměn.
Laboratorní reference MIT pro ocel 4140 z roku 2007 uvádí pro normalizování AISI/SAE 4140 přibližně 850–875 °C, po nichž následuje výdrž pro vyrovnání teploty a chlazení na vzduchu na pokojovou teplotu. Tento postup nestanoví, že každá součást z oceli 4140 normalizovaná při 850 °C bude mít stejnou tvrdost nebo velikost zrna. Popisuje jeden materiál, jeden laboratorní postup a jeden zamýšlený výsledek. Terminologie Karlsruhe Institute of Technology přesněji vystihuje rozhodující sled: austenitizace následovaná chlazením na volném vzduchu za účelem podpory jednotné velikosti zrna a rovnoměrného složení. „Podporovat“ neznamená totéž co „zaručit“.
U žíhání se vyskytuje opačná chyba. Pomalé chlazení se často předepisuje za účelem změkčení oceli a zlepšení tažnosti nebo obrobitelnosti, avšak pojem „pomalé“ musí mít měřitelný význam. Chlazení v peci nekontrolovanou rychlostí, chlazení programovanou rychlostí a přemístění vsázky do izolované nádoby nejsou vzájemně zaměnitelné postupy. Velká vsázka může zadržovat teplo dlouho poté, co tenká součást dosáhne pokojové teploty. Pokud je transformační rozmezí překonáno příliš rychle, nemusí vzniknout zamýšlená feriticko-karbidická struktura.
Instrukce musí uvádět také předchozí zpracování. Válcování za tepla, kování, tažení za studena, svařování, předchozí kalení a předchozí normalizační cyklus mění výchozí velikost zrna a nahromaděné přetvoření. Normalizovaná ocel není ekvivalentní stejné jakosti po kalení a popouštění jen proto, že obě byly tepelně zpracovány. U bezpečnostně kritických aplikací jsou důsledky konkrétní: 49 CFR § 179.500-6 předepisuje pro určité úpravy ocelí nádrží žíhání nebo normalizování následované popouštěním, přičemž teplota popouštění nesmí být nižší než 1000 °F. Na pořadí operací záleží.
Přenášení teplot mezi jakostmi a rozměry průřezů
Převzatá teplota může být nesprávná, i když je její jednotka uvedena správně. Normalizování AISI/SAE 4140 při přibližně 850–875 °C není obecným pokynem pro ocel 1045, 8620, 4130, korozivzdornou ocel ani jakost pro tlakové nádoby. Legující prvky posouvají transformační teploty a mění prokalitelnost; uhlík ovlivňuje podíly fází dostupných po ochlazení. Správné rozmezí musí vycházet ze specifické materiálové normy pro danou jakost, kvalifikovaného postupu nebo validovaných údajů o tepelném zpracování.
Výsledek se mění také s rozměrem průřezu. Pec může zobrazovat 850 °C, zatímco střed velkého výkovku zůstává výrazně pod touto teplotou. Naopak tenká hrana se může přehřát, zatímco jádro vsázky se stále teplotně vyrovnává. „Výdrž 30 minut“ je neúplný údaj, pokud není uvedeno, od jakého okamžiku se čas počítá: 30 minut po obnovení teploty v peci, po dosažení nastavené hodnoty řídicím termočlánkem, nebo podle stanoveného času na milimetr rozhodující tloušťky průřezu. Přeměnu řídí teplota součásti, nikoli pouze jmenovitá teplota pece.
Stejně škodlivé mohou být chyby v jednotkách. Záměna 850 °C za 850 °F by umístila ocel výrazně pod zamýšlené austenitizační rozmezí; záměna 1600 °F za 1600 °C by mohla způsobit závažné přehřátí, zhrubnutí zrna, natavení místních složek nebo deformaci. Každá instrukce by měla uvádět jednotku vedle každé teploty a převody je třeba ověřit, nikoli je znovu počítat až u pece.
Použitelná instrukce uvádí označení jakosti a výrobkovou normu, stav po tepelném zpracování, rozsah ohřevu, základ pro stanovení doby výdrže, chladicí médium a stupeň jeho proudění, atmosféru, uspořádání vsázky a metodu kontroly. Rovněž stanoví přejímací kritéria: rozsah tvrdosti, tahové vlastnosti, požadavky na mikrostrukturu, rozměrové limity nebo všechny příslušné požadavky. Jednoznačný záznam identifikuje termočlánky pece a vsázky, skutečnou dobu na teplotě a dokončení chlazení. Bez těchto údajů jsou „žíhaný“ a „normalizovaný“ pouze dodatečně připojené štítky, nikoli reprodukovatelné tepelné průběhy.
12. Jak číst normy, technické datové listy a postupy tepelného zpracování
Terminologie tepelného zpracování má nejméně tři různé úlohy: definovat pojmy, specifikovat výrobek a popsat proces. Zaměňování těchto úloh je častou příčinou nesprávných režimů žíhání nebo normalizace. Odkazový dokument může vysvětlovat, co normalizace obecně znamená, aniž by předepisoval teplotu pro konkrétní jakost. Norma pro výrobek může stanovit požadovaný stav při dodání, aniž by uváděla všechny podrobnosti řízení pece. Provozní postup musí obojí propojit.
Normy terminologie versus normy pro výrobky
ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys, je terminologický odkazový dokument. Pomáhá stanovit, co v rámci používání ASTM znamenají pojmy jako žíhání, normalizace, austenitizace, popouštění a kritická teplota. Sám o sobě však není recepturou tepelného zpracování pro ocel 4140, 1045 ani pro jakoukoli jinou jakost. ASTM A941-16 také uvádí, že definice ve specifické normě ASTM má přednost před totožnou obecnou definicí v terminologické normě. Toto pravidlo je důležité v případech, kdy specifikace materiálu stanoví užší nebo specializovanější význam.
Norma pro výrobek odpovídá na jinou otázku: jaký stav musí dodávaná ocel splňovat? ISO 683-1:2016 například stanoví technické požadavky na dodávku nelegovaných ocelí k tepelnému zpracování a zahrnuje stavy dodání normalizované a normalizované s popuštěním. Označení „normalizovaná“ je v tomto kontextu součástí označení výrobku a přejímací podmínky, nikoli pouze popisem, který může obsluha pece používat volně. Příslušná norma pro výrobek může rovněž stanovovat chemické složení, mechanické vlastnosti, tvrdost, velikost zrna, meze oduhličení, stav povrchu a požadavky na zkoušení.
| Typ zdroje | Hlavní funkce | Co automaticky neposkytuje |
|---|---|---|
| Terminologická norma | Definuje obecné technické pojmy | Recepturu pece pro konkrétní jakost |
| Výrobková norma | Definuje dodací stav a požadavky na přejímku | Každý detail řízení pece |
| Technický datový list nebo příručka | Vysvětluje metalurgii a obvyklou praxi | Oprávnění nahradit rozhodující specifikaci |
| Předpis | Řídí příslušné právně regulované použití | Univerzální pravidlo pro všechny ocelové součásti |
| Kvalifikovaný postup | Převádí požadavky do výrobních kontrol | Povolení použít cyklus pro neschválenou jakost nebo geometrii |
Označení je proto nutné přečíst před stanovením režimu pece. Požadavek na „žíhanou ocel“ neurčuje jakost, druh žíhání, požadovanou tvrdost ani to, zda má být stav ověřen tahovou zkouškou. „Normalizovat“ je stejně neúplný požadavek, pokud není známa jakost, rozměr průřezu, výchozí struktura a řídicí dokument.
Publikace ASM poskytují metalurgický rámec, který je základem těchto požadavků. Kapitola „Heat Treating of Steel“ v publikaci ASM Metals Handbook pojednává o austenitizaci, teplotách normalizace, chladicích médiích, proměnných pecního procesu, postupech a použití. ASM Handbook Volume 4A řadí žíhání a normalizaci mezi tepelné zpracování oceli a odlišuje je od kalení, popouštění, izotermického zušlechťování a martenzitického kalení s přerušením. Publikace Metallurgy for the Non-Metallurgist propojuje systém železo–uhlík, kritické teploty, transformační diagramy, provoz pece a účinky legujících prvků.
Tyto zdroje vysvětlují, proč dva různé režimy vedou k odlišným strukturám. Automaticky však nenahrazují specifikaci nákupu, výkres, předpis ani právní požadavek.
Normativní požadavky versus vysvětlující pokyny
Slovo „shall“ obvykle signalizuje normativní požadavek, čtenáři by však měli ověřit vlastní konvence daného dokumentu. Požadavek může určovat teplotu, dobu výdrže, způsob chlazení, popouštění, odběr vzorků, mechanické zkoušení nebo přípustné odchylky. Výrazy „should“, „typically“, „approximately“ a „for guidance“ obecně označují vysvětlení nebo doporučení, nikoli pravidlo pro přejímku. Technický datový list může používat neformální formulace, a proto je třeba určit jeho status: jde o hutní atest, zákaznický postup, laboratorní materiál, nebo marketingové vysvětlení?
Toto rozlišení je patrné v publikovaných popisech. Vysvětlení společnosti Bodycote z roku 2024 popisuje normalizaci jako ohřev přibližně na 800–920 °C za účelem vytvoření nových austenitických zrn, po němž následuje volné chlazení na vzduchu nebo v plynu. Jde o užitečný popis procesu, nikoli o univerzální požadavek pro každou ocel. Pro ocel 4140 uvádí laboratorní dokument MIT z roku 2007 přibližně 850–875 °C, výdrž pro vyrovnání teploty a chlazení na vzduchu na pokojovou teplotu. Užší rozsah odráží uvedenou jakost a účel laboratorní práce; neměl by být přenášen na jinou slitinu ani považován za závaznou průmyslovou specifikaci.
Starší vládní materiály zůstávají užitečné, pokud je správně chápána jejich úloha. Circular 409 vydaný National Bureau of Standards v roce 1935 popisuje procesní žíhání jako ohřev slitin na bázi železa pod dolní kritický teplotní rozsah nebo v jeho blízkosti. Normalizaci popisuje jako ohřev přibližně o 100 °F nad kritický rozsah, po němž následuje chlazení v klidném vzduchu. Toto tvrzení stanoví jasné metalurgické rozlišení, nenahrazuje však aktuální normu pro konkrétní jakost. Vládní publikace mohou rovněž určovat požadavky pro bezpečnostně kritické práce. Podle 49 CFR § 179.500-6 sestává tepelné zpracování některých ocelových nádrží ze žíhání nebo normalizace následovaných popouštěním, přičemž teplota popouštění nesmí být nižší než 1000 °F. Tento regulační požadavek má přednost před praktickým obecným odkazovým dokumentem.
Výukové laboratorní materiály, například dokument MIT pro ocel 4140, jsou cenné pro znázornění přípravy vzorků, provozu pece, umístění termočlánků, vyrovnání teploty a očekávaných mikrostruktur. Univerzitní zdroje terminologie mohou objasnit posloupnost: Karlsruhe Institute of Technology popisuje normalizaci jako austenitizaci následovanou chlazením na volném vzduchu za účelem dosažení rovnoměrné velikosti zrna a složení. Texas A&M podobně rozlišuje chlazení v klidném nebo proudícím vzduchu po ohřevu nad kritický rozsah od předem stanoveného pomalého chlazení používaného při žíhání. Komerční vysvětlení mohou poskytnout srozumitelný kontext procesu, žádné z nich by však nemělo bez výslovného uvedení nahrazovat citovanou specifikaci.
Vytvoření dohledatelného režimu tepelného zpracování
Vytvoření dohledatelného plánu zpracování
- Identifikujte materiál Zaznamenejte přesnou jakost, formu výrobku, tloušťku a výchozí stav.
- Definujte stav Uveďte úplné žíhání, procesní žíhání, normalizaci, normalizovaný a popuštěný stav nebo jiný pojmenovaný způsob zpracování.
- Specifikujte ohřev Zaznamenejte základ pro stanovení teploty, rychlost ohřevu, atmosféru a podmínky nakládání.
- Specifikujte výdrž Definujte, kdy výdrž začíná a jak se ověřuje vyrovnání teploty.
- Specifikujte chlazení Uveďte chlazení v peci, řízené chlazení, klidný vzduch, vířený vzduch, plyn, olej nebo jiný způsob chlazení.
- Připojte ověření Propojte kontroly tvrdosti, tažnosti, rázové houževnatosti, metalografie, velikosti zrna a rozměrů s ustanoveními o přejímce.
Začněte zaznamenáním řídicího dokumentu a jeho přesné revize. Poté identifikujte označení oceli přesně tak, jak je uvedeno, například AISI 4140, ASTM A29 4140 nebo příslušnou jakost podle ISO. Zaznamenejte, zda jde o tyč, plech, výkovek, trubku, svařenec nebo vyrobenou součást. Na stejné nominální chemické složení se mohou vztahovat odlišné požadavky, pokud je materiál dodáván podle různých norem pro výrobky.
Dále vyhledejte požadovaný stav: úplné žíhání, procesní žíhání, normalizaci, normalizaci s popouštěním, kalení s popouštěním nebo jiný pojmenovaný způsob zpracování. Neodvozujte stav pouze z cílové tvrdosti. Měkkého výsledku lze dosáhnout několika tepelnými historiemi, zatímco specifikace může vyžadovat konkrétní mikrostrukturu nebo stav při dodání.
Režim by měl následně uvádět základ pro stanovení kritické teploty. Je teplota vztažena k Ac₁, Ac₃, A_cm, ke stanovenému transformačnímu rozsahu, nebo k teplotě přímo uvedené v normě? Obecný rozsah, například 800–920 °C, musí zůstat označen jako obecné doporučení. Nemůže nahradit citovaný požadavek pro konkrétní jakost. Obsah legujících prvků, předchozí tvářené za studena, rychlost ohřevu, tloušťka průřezu a místo měření ovlivňují průběh transformace.
Pokyn k ohřevu formulujte provozními pojmy: podmínky vložení vsázky do pece, rychlost ohřevu, pokud je stanovena, cílová teplota, přípustný rozsah, atmosféra a to, zda je vsázka chráněna před oxidací nebo oduhličením. Pravidlo výdrže uveďte samostatně. „Výdrž jednu hodinu“ může znamenat jednu hodinu po dosažení nastavené teploty v peci, po dosažení teploty nejchladnější částí průřezu nebo dobu stanovenou podle tloušťky; tyto možnosti nejsou rovnocenné.
Přesně zaznamenejte způsob chlazení — chlazení v peci, řízené chlazení, klidný vzduch, proudící vzduch, plyn, olej nebo jiné médium — a uveďte, kdy se způsob chlazení mění. U normalizace je chlazení na volném vzduchu ústřední součástí postupu. U žíhání může být rozhodujícím prvkem předepsaná pomalá rychlost chlazení nebo chlazení v peci. Pokud následuje popouštění, zaznamenejte minimální a cílovou teplotu, dobu výdrže, způsob chlazení a případný požadavek na opakované popouštění.
Nakonec připojte ověření: metodu a místo měření tvrdosti, tahové nebo rázové zkoušky, metalografické hodnocení, měření velikosti zrna, kontroly oduhličení a přejímací meze. Každou hodnotu propojte s článkem normy, poznámkou na výkresu, právním předpisem nebo schváleným postupem. Citaci zdroje uchovávejte přímo u režimu, nikoli v samostatné poznámce založené na paměti. Zabráníte tak tomu, aby se užitečný teplotní rozsah z ASM, vysvětlení z NBS nebo komerční shrnutí staly necitovanou náhradou specifikace, která ve skutečnosti řídí přejímku.
13. Rámec pro výběr tepelného zpracování: volba žíhání, normalizačního žíhání nebo jiného zpracování
Začněte požadovanými konečnými vlastnostmi
Správné tepelné zpracování vychází z požadovaného konečného stavu, nikoli ze zvyku, jako je například „žíhat pro dosažení měkkosti“ nebo „normalizovat pro zvýšení pevnosti“. Stanovte rozsah tvrdosti, pevnost v tahu a mez kluzu, prodloužení nebo zúžení, rázovou houževnatost, obrobitelnost, rozměrovou stabilitu a požadovaný stav mikrostruktury. Součást určená k rozsáhlému obrábění může vyžadovat feriticko-perlitickou strukturu s nízkou tvrdostí; součást zadržující tlak může vyžadovat specifikovaný normalizovaný a popuštěný stav; povrch vystavený opotřebení může vyžadovat tvrdou povrchovou vrstvu nad houževnatějším jádrem.
Výrazy žíhaný a normalizovaný nemají ve všech výrobkových normách jednotný význam z hlediska procesu. ASTM A941-16 je obecnou terminologickou referencí pro ocel, korozivzdornou ocel, příbuzné slitiny a feroslitiny, zároveň však uvádí, že definice ve specifické normě ASTM má přednost před totožnou obecnou definicí. Pokud se tedy znění výrobkové specifikace liší, rozhodující je tato specifikace. ISO 683-1:2016 například uvádí dodací stavy normalizovaný a normalizovaný a popuštěný pro nelegované zušlechťovatelné oceli. Stav po tepelném zpracování je součástí požadavku na materiál, nikoli pouze popisem pracovníka obsluhujícího pec.
Žíhání obecně sleduje snížení tvrdosti, zvýšení tažnosti, odstranění zbytkových napětí nebo získání struktury vhodné pro obrábění a následné tepelné zpracování. Součástí tepelného zpracování je také režim ochlazování. Úplné žíhání obvykle zahrnuje austenitizaci následovanou řízeným ochlazováním v peci, zatímco procesní žíhání je spojováno s ohřevem pod dolní kritickou teplotou nebo v její blízkosti. National Bureau of Standards popsala procesní žíhání v tomto smyslu v Circular 409 (1935). Ke spheroidizačnímu žíhání lze přistoupit u vysokouhlíkových ocelí, pokud rozsáhlé obrábění nebo následné kalení vyžaduje zaoblené částice karbidů namísto lamelárního perlitu.
Normalizování není pouze rychlejší žíhání. Ocel se při něm obvykle austenitizuje a následně ochlazuje v klidném nebo proudícím vzduchu, čímž vzniká jiná transformační dráha než při ochlazování v peci. Karlsruhe Institute of Technology definuje normalizování jako austenitizaci následovanou ochlazováním na volném vzduchu, jehož cílem je podpořit jednotnou velikost zrna a stejnoměrné chemické složení. Popis společnosti Bodycote z roku 2024 uvádí jako široký rozsah pro normalizování přibližně 800–920 °C, tento rozsah však nepředstavuje specifikaci pro každou jakost. National Bureau of Standards obecně popsala normalizování jako ohřev přibližně 100 °F nad kritický rozsah a následné ochlazování v klidném vzduchu. Požadovanou teplotu mohou výrazně změnit obsah legujících prvků, obsah uhlíku, tloušťka průřezu a příslušná norma.
Vedle názvu tepelného zpracování musí být uvedena také očekávaná mikrostruktura. Ochlazování nízkouhlíkové oceli na vzduchu může vést ke vzniku feritu a perlitu, zatímco legovaná ocel s dostatečnou prokalitelností může v tlustém průřezu vytvořit bainit nebo martenzit, i když je režim v peci označován jako normalizování. Pokud je požadována feriticko-perlitická struktura v celém průřezu, samotný nominální normalizační cyklus není dostatečným důkazem; může být zapotřebí mapování tvrdosti, metalografie nebo kvalifikační zkoušky.
Zohledněte geometrii, předchozí zpracování a riziko deformace
Režim tepelného zpracování je tepelná historie působící na trojrozměrný objekt. Velikost průřezu ovlivňuje teplotní rozdíl mezi povrchem a jádrem, rychlost přeměny i rychlost ochlazování dosaženou v kritickém místě. Tenká deska se může na vzduchu ochlazovat mnohem rychleji než velký výkovek. Žebra, drážky pro pera, otvory, náhlé změny průřezu a pevně připojené součásti rovněž vytvářejí lokální napětí a deformace. Do definice procesu je proto nutné zahrnout také rovnoměrnost teploty v peci, rozmístění vsázky, atmosféru, umístění termočlánků a dobu přemístění z pece do chladicího prostředí.
Stejně důležité je předchozí zpracování. Pás válcovaný za studena může vyžadovat odstranění napětí nebo rekrystalizační žíhání; silně tvářený materiál za studena může obsahovat akumulovanou energii a vykazovat směrové vlastnosti, které krátký podkritický cyklus neodstraní. Odlitá struktura může obsahovat segregaci, hrubá zrna, pórovitost nebo křehké složky. Normalizování může zjemnit zrna a částečně nahradit tepelnou historii odlitku, nemůže však uzavřít staženinovou pórovitost ani napravit nevhodné chemické složení. Výkovky již mohou mít směrový tok materiálu a zjemněná zrna, takže opakování vysokoteplotního normalizačního cyklu může vést k jejich zhrubnutí namísto zlepšení.
Volba závisí také na požadovaném rozměrovém výsledku. Ochlazování v peci při žíhání omezuje teplotní gradienty a obvykle snižuje transformační napětí, avšak dlouhé výdrže a pomalé ochlazování mohou zvýšit tvorbu okují, oduhličení a výrobní deformace. Ochlazování na vzduchu po normalizování zkracuje cyklus a často zjemňuje strukturu, zároveň však může u tlustých nebo nepravidelných součástí zvýšit teplotní gradienty a zbytková napětí. Pokud jsou rozměrové tolerance úzké, může být bezpečnější řízené ochlazování v plynu, přerušované ochlazování nebo odstranění napětí při nižší teplotě.
Nepřenášejte teplotu z jedné jakosti na jinou. Laboratorní reference MIT z roku 2007 uvádí pro normalizování AISI 4140 přibližně 850–875 °C, s výdrží dostatečnou k vyrovnání teploty a následným ochlazováním na vzduchu. Tento rozsah popisuje konkrétní slitinu a výukový postup; nejde o obecné nastavení pro uhlíkovou ocel, nízkolegovanou ocel ani pro každou výrobkovou specifikaci oceli 4140. Cyklus musí být stanoven na základě příslušné normy pro materiál, ustanovení o tepelném zpracování, velikosti průřezu, možností pece a plánu kontroly.
Pokud je riziko deformace nebo praskání vysoké, ověřte proces pomocí reprezentativních vzorků nebo výrobních součástí. Měřte teploty v jádře a na povrchu, tvrdost na více místech, rozměry před zpracováním a po něm a výslednou mikrostrukturu. Záznam z pece zobrazující pouze nastavenou teplotu nedokazuje, že tlustý průřez dosáhl požadovaného austenitizačního stavu nebo že jeho nejpomaleji se ochlazující oblast splnila specifikaci.
Rozpoznejte, kdy je nutné kalení, popouštění nebo zvláštní zpracování
Žíhání nebo normalizování není dostačující, pokud požadovaná pevnost nebo odolnost proti opotřebení závisí na martenzitu, bainitu, kalené povrchové vrstvě nebo řízené precipitační reakci. Průběžné kalení vyžaduje austenitizaci následovanou ochlazením rychlostí odpovídající dané jakosti a průřezu. Chladicím prostředkem může být voda, polymerní roztok, olej, plyn nebo jiné kvalifikované médium; jeho volba musí vyvažovat prokalitelnost na jedné straně a riziko praskání a deformace na straně druhé. Kalení bez popouštění je u konstrukčních součástí jen zřídka přijatelným konečným stavem, protože nepopuštěný martenzit vykazuje vysoká zbytková napětí a omezenou houževnatost.
Popouštění po kalení snižuje křehkost a vytváří požadovanou rovnováhu mezi pevností a houževnatostí. Jde o samostatné tepelné zpracování, nikoli o synonymum pro žíhání nebo normalizování. V bezpečnostně kritickém příkladu stanoví 49 CFR § 179.500-6 režimy tepelného zpracování nádrží zahrnující žíhání nebo normalizování následované popouštěním, přičemž teplota popouštění u uvedených ocelí a zařízení nesmí být nižší než 1000 °F. Tento požadavek ilustruje, proč je nutné konečný stav výrobku vyčíst z příslušného předpisu nebo specifikace materiálu.
Cementování je vhodné tehdy, když je požadováno houževnaté, relativně tvárné jádro a tvrdý povrch odolný proti opotřebení. Při nauhličování se před kalením přidává uhlík; karbonitridování přidává uhlík a dusík a obvykle se používá u menších součástí; nitridování nebo nitrocementování vytváří tvrdé povrchové vrstvy obsahující dusík s omezenou přeměnou v objemu materiálu. Indukční nebo plamenové povrchové kalení rychle ohřívá pouze povrch před kalením a volí se tehdy, když daná jakost může vytvořit požadovaný martenzit.
Izotermické kalení může nahradit přímé kalení a popouštění, pokud je požadována bainitická struktura, menší deformace nebo specifická kombinace houževnatosti a pevnosti. Martenzitické kalení, neboli marquenching, snižuje teplotní gradienty vyrovnáním teploty v oblasti blízké počátku tvorby martenzitu před konečným ochlazením, přesto však vyžaduje následné popouštění. Žádné z těchto zpracování by nemělo být voleno pouze podle názvu: volbu musí podpořit křivky prokalitelnosti, velikost průřezu, transformační diagramy, omezení zařízení a přejímací zkoušky.
Obhajitelné rozhodnutí je tedy podmíněné: definujte požadované vlastnosti a strukturu, identifikujte jakost a výrobkovou normu, rekonstruujte předchozí zpracování, posuďte geometrii a ochlazování, zvolte skupinu tepelného zpracování a ověřte výslednou součást. Žíhání a normalizování jsou možnosti v rámci tohoto postupu, nikoli vzájemně zaměnitelné výchozí volby.
14. Referenční tabulky, slovníček a příklady interpretace
Srovnávací tabulka žíhání a normalizace
Žíhání i normalizace mohou začínat ohřevem do austenitické oblasti, avšak tepelné zpracování není určeno pouze teplotou. Průběh ochlazování určuje transformační produkty, tvrdost, zbytková napětí a strukturu zrn.
| Vlastnost | Žíhání | Normalizace |
|---|---|---|
| Hlavní účel | Snížení tvrdosti, odstranění napětí, zlepšení tažnosti a obrobitelnosti | Zjemnění nebo obnovení struktury zrn a dosažení rovnoměrnějšího stavu |
| Průběh austenitizace | Závisí na jakosti a typu žíhání; procesní žíhání může probíhat pod dolní kritickou teplotou nebo v její blízkosti | Obvykle nad kritickým rozmezím, dostatečně vysoko k vytvoření nového austenitu |
| Ochlazovací prostředí | Ochlazování v peci nebo jiný stanovený způsob pomalého ochlazování | Klidný vzduch, proudící vzduch nebo ochlazování na volném vzduchu |
| Rychlost ochlazování | Řízená a pomalá | Vyšší než při ochlazování v peci a obvykle nižší než při kalení |
| Typický výsledek | Nižší tvrdost a vyšší tažnost; mohou vzniknout hrubé transformační produkty | Jemnější a rovnoměrnější feriticko-perlitická struktura než při úplném ochlazení v peci |
| Terminologie ve specifikacích | „Žíhaný“, „procesně žíhaný“ nebo konkrétně pojmenovaný cyklus žíhání | „Normalizovaný“ nebo „normalizovaný a popuštěný“ |
| Hlavní riziko při povrchní interpretaci | Považovat každé žíhání za cyklus úplné austenitizace | Považovat ochlazování na vzduchu za rovnocenné ochlazování v peci |
Oběžník National Bureau of Standards vydaný v roce 1935 popisoval procesní žíhání jako ohřev slitiny na bázi železa pod dolní kritické teplotní rozmezí nebo v jeho blízkosti. Normalizaci popisoval jako ohřev přibližně 100 °F nad kritické rozmezí a následné ochlazování v klidném vzduchu. Tyto popisy stanovují dané rozlišení, nenahrazují však postup specifický pro konkrétní jakost. Popis normalizace od společnosti Bodycote z roku 2024 uvádí přibližně 800–920 °C s následným volným ochlazováním na vzduchu nebo v plynu; toto rozmezí je obecným vysvětlením, nikoli univerzálním pokynem.
Slovníček kritických teplot a podmínek tepelného zpracování
Ac1 je teplota při ohřevu, při které se v oceli daného složení začíná tvořit austenit. Písmeno „c“ znamená chauffage, tedy ohřev. Ac1 není pro všechny oceli jedinou pevně stanovenou teplotou: naměřenou transformaci ovlivňují obsah uhlíku, legující prvky, rychlost ohřevu a předchozí mikrostruktura.
Ac3 je teplota při ohřevu, při které podeutektoidní ocel dokončí transformaci na austenit. U podeutektoidní jakosti musí normalizační nebo cyklus úplné austenitizace obecně překročit příslušnou teplotu Ac3 o hodnotu stanovenou příslušnou specifikací nebo postupem.
Austenitizace je ohřev oceli na teplotu, při které vzniká požadované množství austenitu, následovaný dostatečnou výdrží na této teplotě, aby průřez dosáhl tepelné a strukturní rovnoměrnosti. Austenitizace není totéž co pouhé vložení součásti do horké pece. Rozhodující jsou cílová teplota, doba výdrže, atmosféra a tloušťka průřezu.
Výdrž znamená setrvání na teplotě tepelného zpracování poté, co vsázka nebo rozhodující průřez dosáhne stanoveného stavu. Uvedená doba výdrže může začínat okamžikem, kdy pec dosáhne požadované teploty, okamžikem, kdy požadované teploty dosáhne povrch, nebo okamžikem, kdy jí dosáhne nejchladnější místo; postup musí uvádět, který základ platí.
Ochlazování v peci znamená ochlazování společně s pecí, obvykle při řízeném nebo přirozeně klesajícím průběhu teploty pece. Vytváří pomalejší průběh ochlazování než ochlazování na vzduchu a běžně se spojuje se žíháním na změkčení, ačkoli konkrétní cyklus může zahrnovat stupňovité ochlazování nebo vypnutí pece.
Ochlazování na vzduchu znamená ochlazování na vzduchu, nikoli uvnitř uzavřené pece. Označení „vzduch“ je jako popis procesu stále neúplné, pokud specifikace neurčuje, zda jde o klidný nebo proudící vzduch, rozestupy mezi součástmi, hustotu uložení a zda je dovoleno použití ventilátorů. Velikost průřezu může způsobit, že se střed ochlazuje mnohem pomaleji než povrch.
Normalizovaný označuje stav vzniklý po stanoveném austenitizačním zpracování s následným ochlazováním na vzduchu nebo v plynu. Tento pojem neznamená, že součást prošla libovolným cyklem při vysoké teplotě. ISO 683-1:2016 uvádí normalizovaný a normalizovaný a popuštěný stav mezi dodacími stavy nelegovaných ocelí určených k tepelnému zpracování.
Žíhaný označuje stav vzniklý po žíhacím zpracování definovaném pro daný materiál a výrobek. Může se vztahovat k úplnému žíhání, procesnímu žíhání, žíhání ke snížení napětí, žíhání na sferoidizaci nebo jinému pojmenovanému cyklu. Samotné toto označení neuvádí maximální teplotu ani rychlost ochlazování.
Popuštěný označuje stav vzniklý opětovným ohřevem předtím zakalené nebo jinak transformované oceli pod příslušné kritické rozmezí, výdrží na této teplotě a ochlazením podle stanoveného postupu. Popouštění se liší od žíhání a normalizace. Výrobek označený jako normalizovaný a popuštěný prošel dvěma po sobě jdoucími stupni zpracování, nikoli jedním spojeným postupem.
Příklad interpretace 1: výukový režim MIT pro ocel 4140
Laboratorní referenční materiál Massachusettského technologického institutu (MIT) z roku 2007 uvádí výukový normalizační režim pro ocel 4140: přibližně 850–875 °C, výdrž za účelem vyrovnání teploty a ochlazování na vzduchu na pokojovou teplotu. Při doslovném výkladu určuje zamýšlenou posloupnost jako austenitizaci, vyrovnání teploty a ochlazení na vzduchu. Nestanovuje však, že každý výrobek z oceli 4140 má podstoupit přesně tento cyklus.
Omezení tohoto režimu jsou důležitá. Samotný režim neposkytuje certifikovanou specifikaci výrobku, požadavek na kalibraci pece, povolenou atmosféru, korekci podle velikosti průřezu, pravidla pro uložení vsázky, rozmezí maximální doby ochlazování ani kritéria přejímky mechanických vlastností. Rovněž nedokazuje, že žíhanou součást z oceli 4140 lze zaměnit za normalizovanou součást. Výrobní postup by musel zohlednit příslušný požadavek na materiál AISI/SAE 4140, rozměry součásti, předchozí stav, možnosti pece a požadovanou tvrdost nebo mikrostrukturu. Dokument MIT je užitečným dokladem laboratorní praxe, nikoli autoritou pro každou komerční nebo regulovanou aplikaci.
Příklad interpretace 2: požadavek platný pro regulovanou nádrž
49 CFR § 179.500-6 je regulační požadavek na specifikovanou konstrukci nádrží, nikoli obecná lekce z transformační metalurgie. Ustanovení popisuje tepelné zpracování sestávající ze žíhání nebo normalizace s následným popouštěním a stanovuje, že teplota popouštění pro daný požadavek nesmí být nižší než 1000 °F. Toto znění vytváří cestu ke splnění požadavků s přesně vymezenými právními podmínkami.
Obecné vysvětlení by mohlo uvádět, že normalizace prostřednictvím austenitizace a ochlazování na vzduchu zjemňuje strukturu zrn, zatímco žíhání změkčuje ocel pomalejším ochlazováním. Předpis však klade jinou otázku: zda materiál nádrže a výrobní postup splňují předepsané bezpečnostní pravidlo včetně požadované posloupnosti a limitu teploty popouštění. Neopravňuje čtenáře nahradit předpis učebnicovým cyklem ani předpokládat, že jakákoli součást ochlazená na vzduchu, v peci nebo popuštěná splňuje příslušné požadavky.
Hierarchie zdrojů a jejich použití
U terminologie vycházejte nejprve z normy pro daný materiál nebo výrobek. ASTM A941-16 poskytuje obecnou terminologii pro ocel, korozivzdorné oceli, související slitiny a feroslitiny, zároveň však stanovuje, že definice ve specifické normě ASTM má přednost před totožnou obecnou definicí. Pro procesní metalurgii poskytují technický rámec Metals Handbook vydávaná ASM, ASM Handbook Volume 4A a Metallurgy for the Non-Metallurgist. ISO 683-1:2016 upravuje vlastní terminologii dodacích stavů. Federální předpis, jako je 49 CFR § 179.500-6, upravuje příslušnou oblast právního použití.
Výukové režimy, vysvětlení dodavatelů a laboratorní poznámky univerzit používejte jako podpůrné zdroje. Vždy, když se jejich znění liší od obecného vysvětlení, má rozhodující význam příslušná jakost, specifikace výrobku, výkres, smlouva nebo regulační norma.
Zdroje
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6