




Bedeutung von Abschreckmedien und Abschreckintensität
Abschreckmedium im Vergleich zur Abschreckintensität
Ein Abschreckmedium ist das Fluid, Gas oder sonstige Wärmeübertragungsmedium, das Wärme aus austenitisiertem Stahl abführt. Zu den üblichen Medien gehören Wasser, wässrige Salzlösungen, wässrige Polymerlösungen, Abschrecköle, geschmolzene Salze und erzwungene Gase. Das Medium wird anhand seiner Zusammensetzung oder seiner wesentlichen physikalischen Form beschrieben.
Die Abschreckintensität ist davon zu unterscheiden. Sie beschreibt, wie intensiv und wie schnell dieses Medium im zeitlichen Verlauf Wärme aus dem Werkstück abführt. Die Intensität umfasst daher sowohl das Ausmaß der Wärmeabfuhr als auch deren sich verändernden Charakter während des Abschreckens. Ein Medium kann chemisch als „Wasser“ bezeichnet werden, doch seine Abschreckintensität verändert sich, wenn sich seine Temperatur, Bewegung, die gelösten Salze, Verunreinigungen oder der Kontakt mit dem Stahl ändern.
Wichtige Begriffe zur Abkühlung
- Abkühlgeschwindigkeit
- Temperaturänderung der Prüfsonde oder des Stahls pro Zeiteinheit, üblicherweise angegeben in °C/s.
- Wärmestromdichte
- Wärmeübertragungsrate pro Oberflächeneinheit, üblicherweise angegeben in W/m².
- Abkühlungskurve
- Temperatur der Prüfsonde oder eine damit zusammenhängende berechnete Größe, aufgetragen gegen die Zeit oder die Temperatur.
- Abschreckintensität
- Intensität und veränderlicher Charakter des Wärmeentzugs während des Abschreckens.
Mehrere Messgrößen beschreiben unterschiedliche Teile dieses Vorgangs. Die Abkühlgeschwindigkeit ist die Temperaturänderung der Sonde oder des Stahls pro Zeiteinheit und wird üblicherweise in °C/s angegeben. Sie kann bei einer bestimmten Temperatur, beispielsweise bei 600 °C oder 300 °C, angegeben werden, da die Geschwindigkeit während des gesamten Abschreckvorgangs nicht konstant ist. Der Wärmestrom ist die Wärmeübertragungsrate pro Oberflächeneinheit und wird gewöhnlich in W/m² angegeben. Er beschreibt die thermische Belastung, die die Grenzfläche zwischen Stahl und Abschreckmittel überquert, und nicht lediglich den Temperaturabfall des Stahls. Eine Abkühlkurve stellt die Sondentemperatur oder eine damit zusammenhängende berechnete Größe über der Zeit und manchmal über der Temperatur dar. Sie zeigt, wann die Abkühlung langsam oder schnell verläuft, und hilft dabei, Änderungen der Wärmeübertragungsbedingungen zu erkennen.
Diese Begriffe sollten nicht gegeneinander ausgetauscht werden. Eine hohe Abkühlgeschwindigkeit bei einer bestimmten Temperatur beweist nicht, dass das Abschreckmittel während des gesamten Abschreckvorgangs den höchsten Wärmestrom aufweist. Ebenso können zwei Abkühlkurven ähnliche maximale Abkühlgeschwindigkeiten, aber unterschiedliche Zeitpunkte aufweisen, was zu unterschiedlichen Umwandlungen im Stahl führen kann.

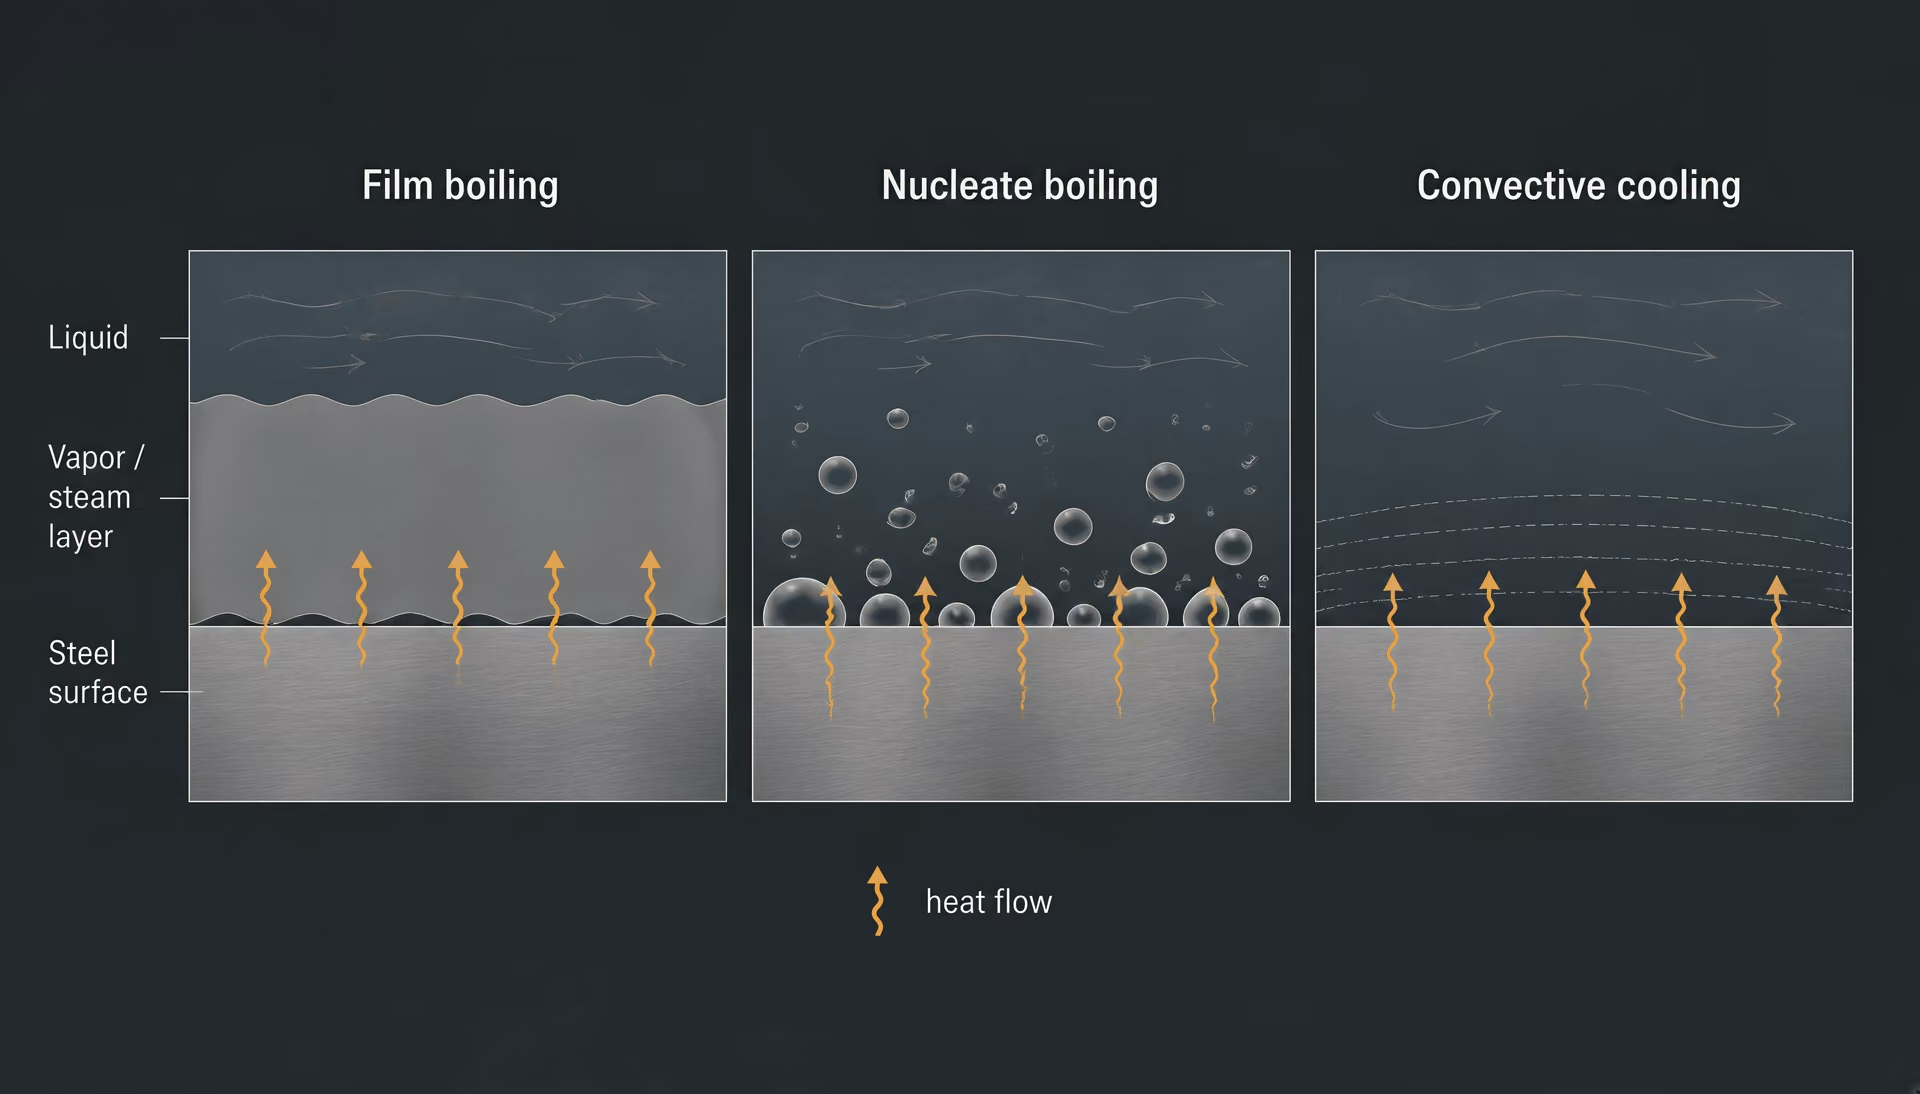
Die erste Phase nach dem Eintauchen ist häufig das Filmsieden. Ein kontinuierlicher Dampfmantel trennt den heißen Stahl von der Flüssigkeit, begrenzt den direkten Kontakt und führt zu einer vergleichsweise langsamen Wärmeübertragung. Wenn die Oberfläche abkühlt, bricht der Dampffilm zusammen und das Blasensieden beginnt. Die Flüssigkeit kommt intermittierend durch rasch entstehende und sich ablösende Dampfblasen mit der Oberfläche in Kontakt, und die Wärmeübertragung wird wesentlich schneller. Bei niedrigeren Oberflächentemperaturen endet das Sieden, und die Konvektionskühlung bestimmt die verbleibende Wärmeabfuhr. Die Übersicht Heat Transfer during Quenching and Assessment of Quench Severity—A Review von ASTM International betont, dass sich die Abkühlgeschwindigkeit während dieser unterschiedlichen Phasen verändert. Die Abkühlkurve ist daher eine Aufzeichnung der sich verändernden Wärmeübertragungsmechanismen und keine einzelne Eigenschaft der Flüssigkeit.

| Verfahren | Prüfsonde | Abschreckmedium oder Bedingung | Umwälzung |
|---|---|---|---|
| ISO 9950:1995 | Nickellegierungs-Prüfsonde | Industrielle Abschrecköle | Standardisiert, ohne Umwälzung |
| ASTM D6200 | Durch das Verfahren festgelegt | Abschrecköle | Durch das Verfahren definiert |
| ASTM D6482 | Durch das Verfahren festgelegt | Wässrige Polymer-Abschreckmedien | Umgewälzt |
| ASTM D6549 | Durch das Verfahren festgelegt | Abschreckmedien | Umgewälzt |
| ASTM D8562-24 | Silberprüfsonde | Wässrige Polymer-Abschreckmedien für Stahllegierungen | Ohne Umwälzung |
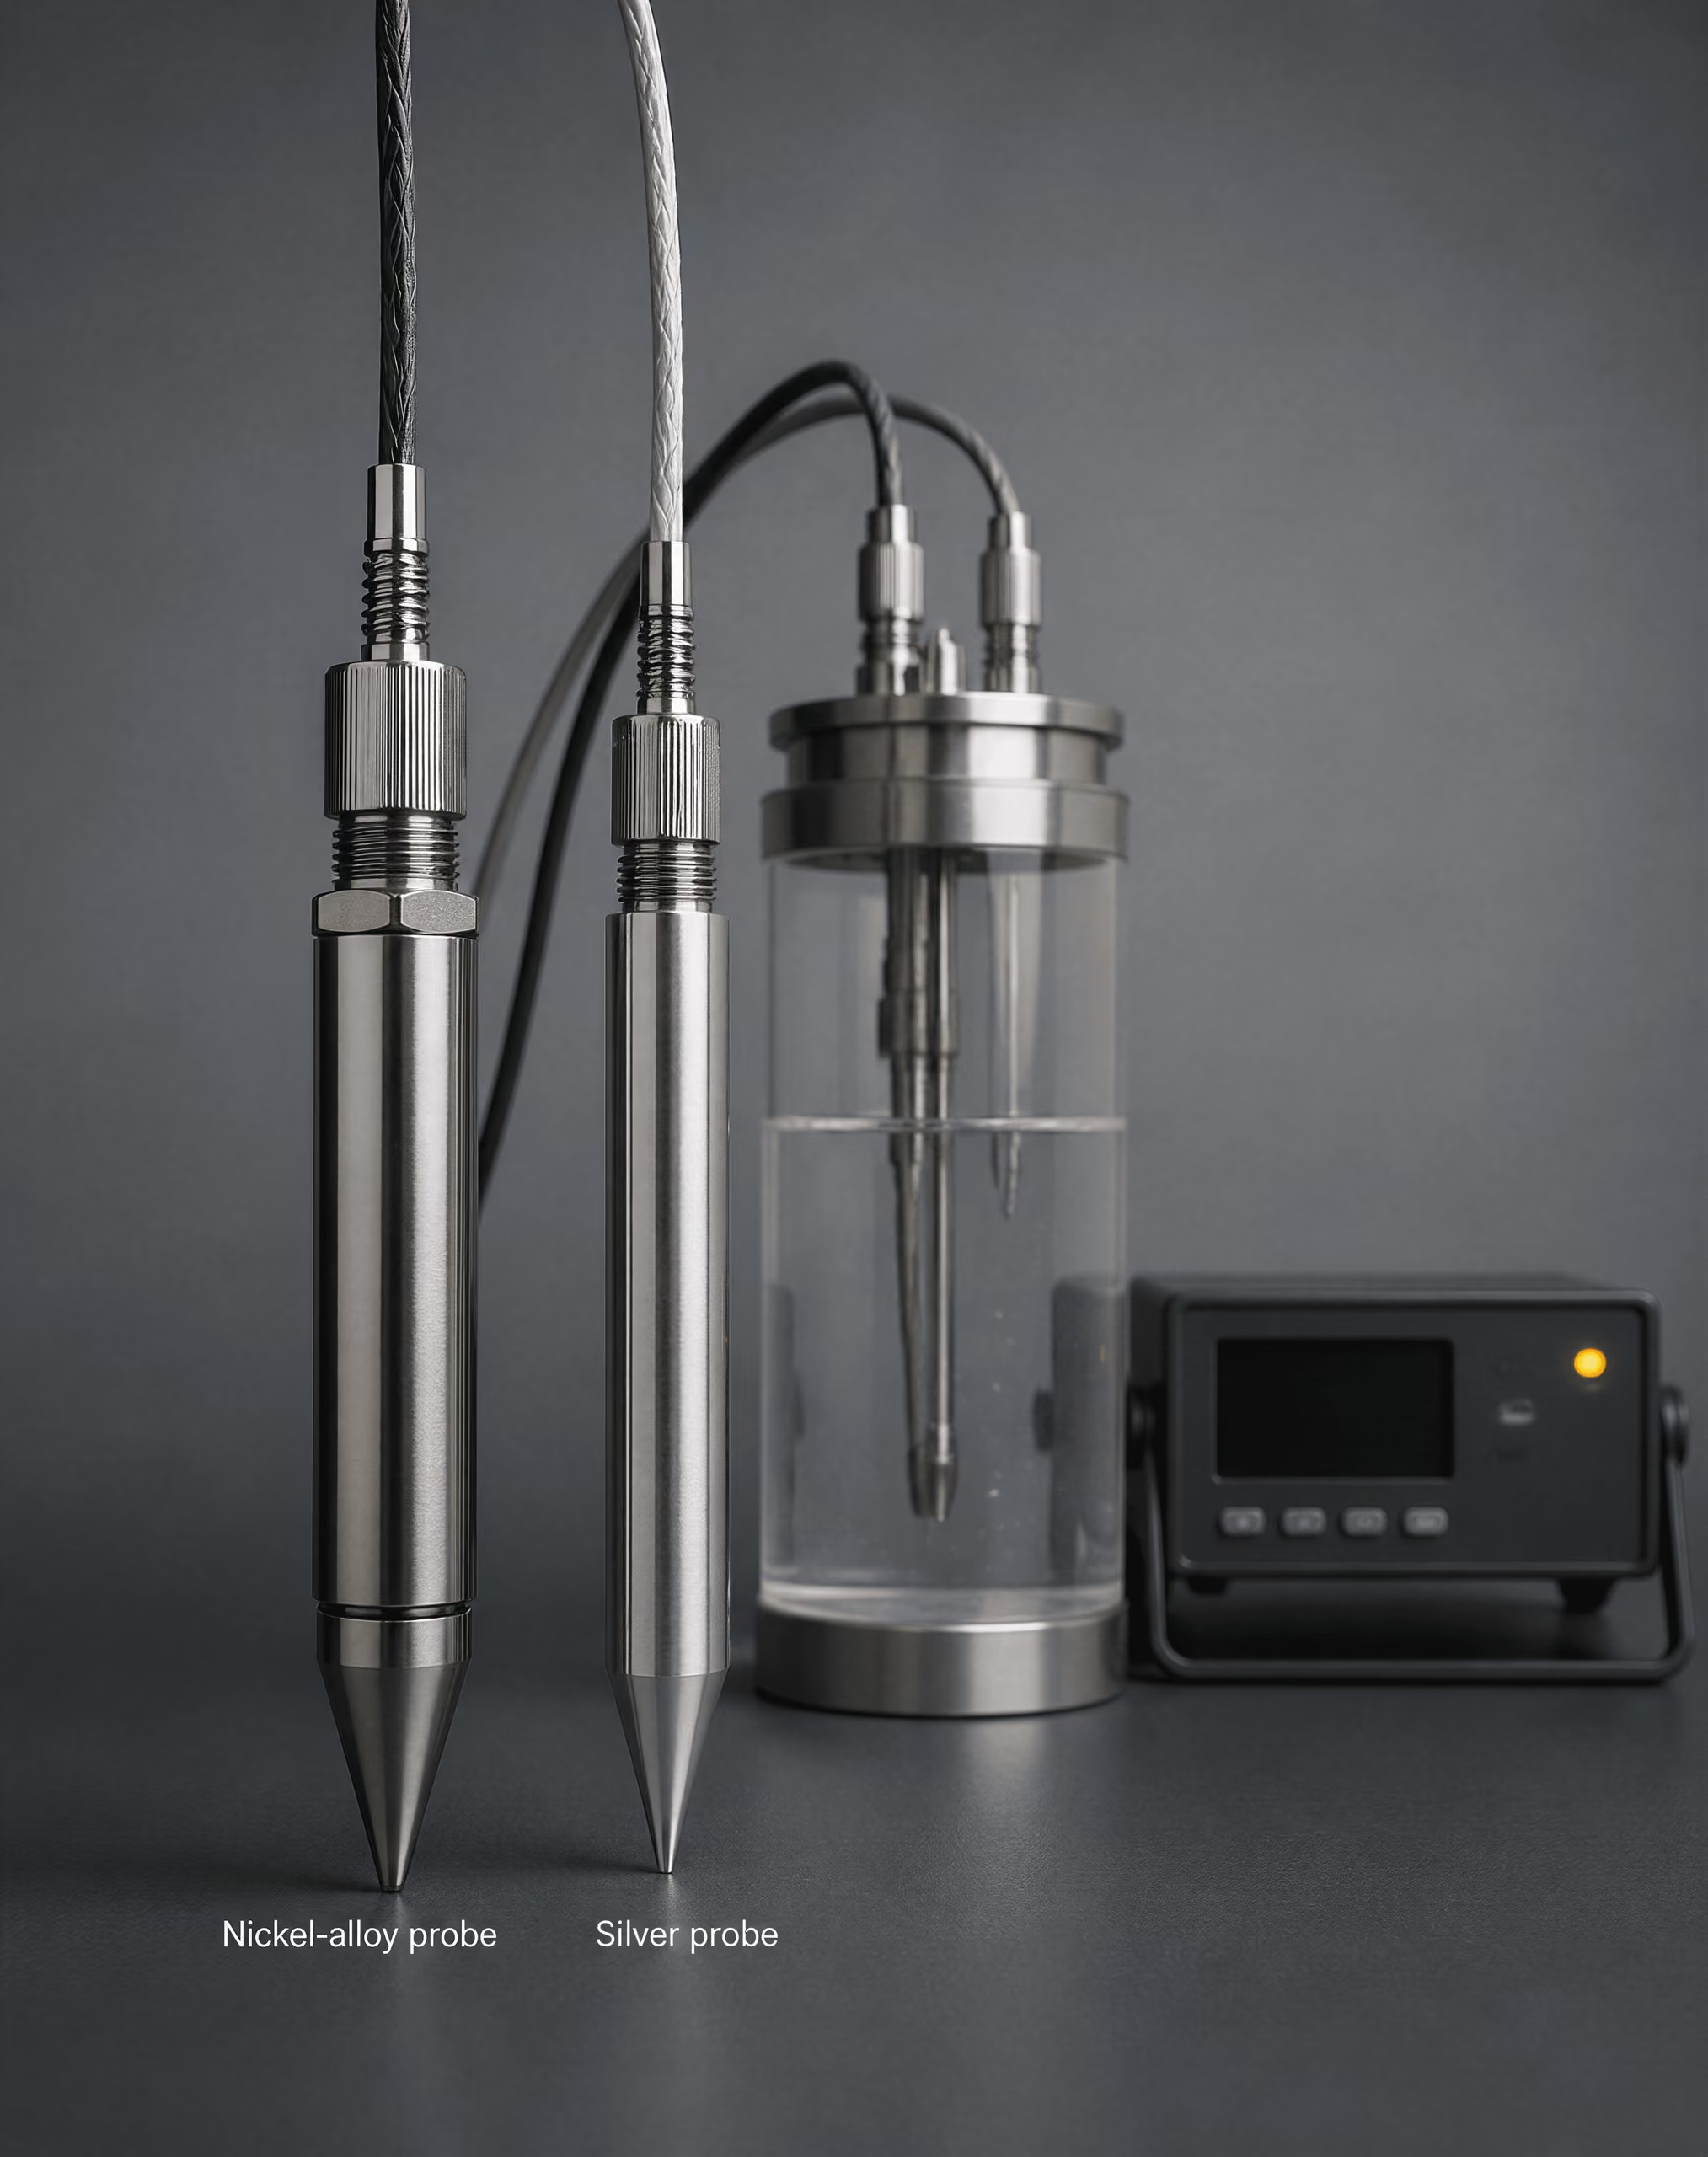
Sondenverfahren machen diese Unterscheidung praktisch anwendbar. ISO 9950:1995 legt eine Sondenprüfung mit einer Nickellegierung zur Bestimmung der Abkühleigenschaften industrieller Abschrecköle unter standardisierten Bedingungen ohne Umwälzung fest. ASTM D8562-24 legt eine Prüfung der Abkühlgeschwindigkeit mit einer nicht bewegten Silbersonde für wässrige Polymer-Abschreckmittel fest, die bei Stahllegierungen eingesetzt werden. Das Sondenmaterial, die Abmessungen, die Oberflächenbeschaffenheit, das Aufzeichnungssystem, die Badtemperatur und die Bedingungen der Bewegung gehören sämtlich zum Ergebnis. Ein nach einem Verfahren ermittelter Wert kann nicht automatisch als gleichwertig mit einem nach einem anderen Verfahren ermittelten Wert betrachtet werden.
Das ASTM-Subkomitee D02.L0.06 führt ASTM D6200 für Abschrecköle, ASTM D6482 für bewegte wässrige Polymer-Abschreckmittel, ASTM D6549 für bewegte Abschreckmittel und ASTM D8562 für wässrige Polymer-Abschreckmittel auf, die mit einer Silbersonde geprüft werden. Diese Normen ermöglichen Vergleiche unter den jeweils angegebenen Bedingungen. Sie machen aus „Öl“, „Wasser“ oder „Polymer“ jedoch keine universelle Kennzahl für die Abschreckintensität.
Warum die Abschreckintensität eine Prozessgröße ist
Die Abschreckintensität hängt vom vollständigen Abschreckprozess ab und nicht allein von der Zusammensetzung des Abschreckmediums. Strong evidence
Die Abschreckintensität gehört zum vollständigen Abschreckprozess und nicht allein zur Bezeichnung des Abschreckmittels. Die Badtemperatur ist eine unmittelbare Einflussgröße. Das Erwärmen von Wasser oder Öl verändert die Viskosität, die Dampfentstehung, die Dichte und die Konvektion; außerdem kann es den Temperaturbereich verändern, in dem das Filmsieden bestehen bleibt. Polymerlösungen reagieren besonders empfindlich auf Konzentration und Temperatur, weil das Polymer den Dampfmantel und den Strömungswiderstand der Flüssigkeit beeinflusst.

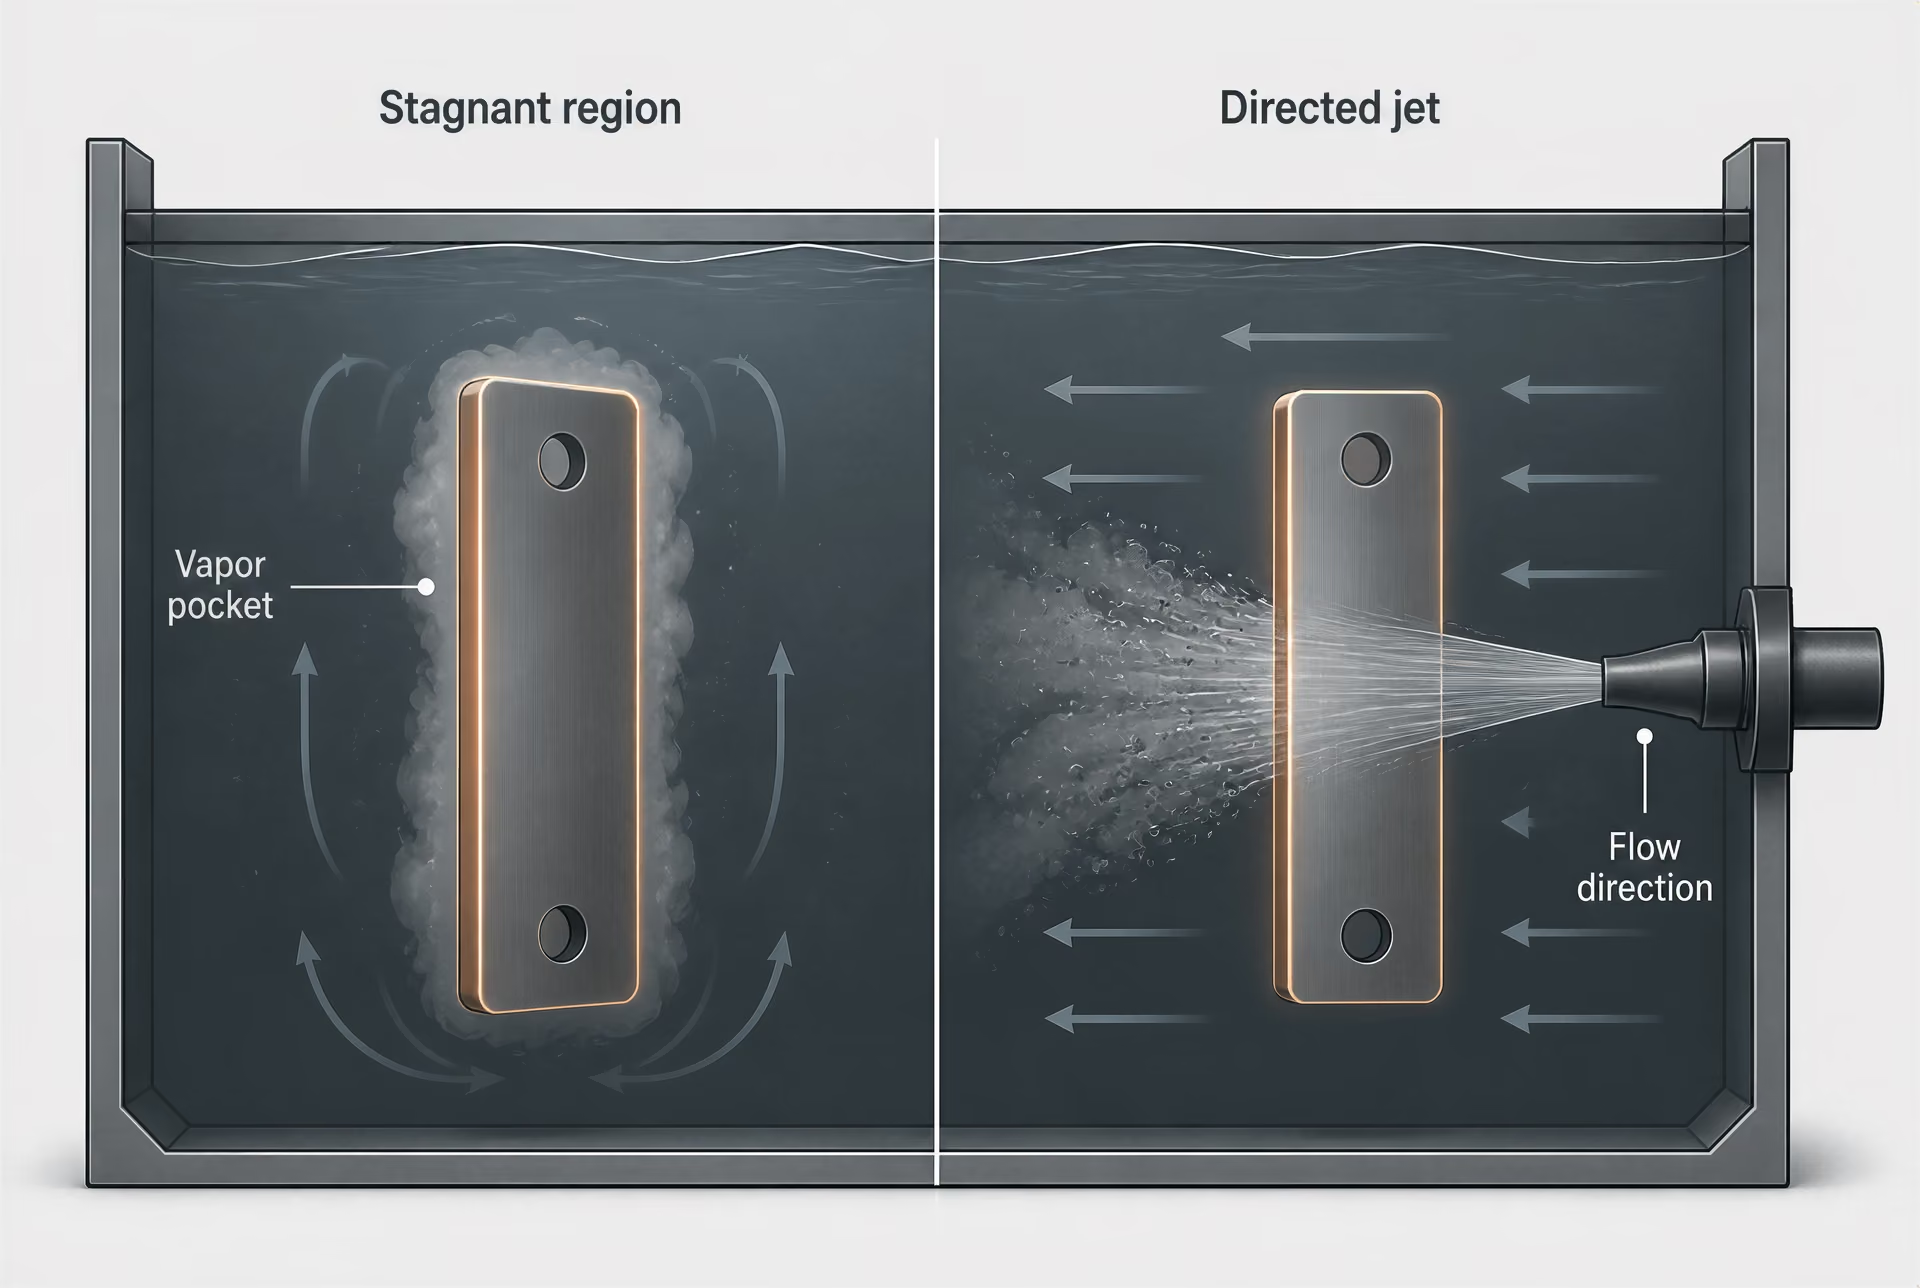
Auch die Umwälzung oder die Strömungsanordnung kann das Ergebnis verändern, selbst wenn die Zusammensetzung des Bades konstant bleibt. Pumpenumwälzung, Rührwerkbewegung, Bewegung des Werkstücks, Sprühdruck, Düsenabstand und Strahlrichtung verändern die Grenzschicht und entfernen heiße Flüssigkeit oder Dampf von der Stahloberfläche. Ein stagnierender Bereich neben einem großen Schmiedestück kann wesentlich langsamer abkühlen als eine Oberfläche, die im selben Tank unmittelbar einem bewegten Strahl ausgesetzt ist. Die begutachtete Studie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement berichtet, dass die Mikrostruktur von Stahl durch die Wärmeabfuhrrate an der Oberfläche und die lokale Abkühlgeschwindigkeit bestimmt wird, die beide von der Art des Kühlmittels und der Strömungsanordnung gesteuert werden.
Aus demselben Grund ist die Geometrie von Bedeutung. Kanten und dünne Querschnitte weisen im Verhältnis zu ihrem Volumen eine größere Oberfläche auf und kühlen gewöhnlich schneller ab als das Zentrum eines dicken Querschnitts. Löcher, Vertiefungen, Keilnuten und eng gepackte Teile können Dampf einschließen oder die Bewegung der Flüssigkeit behindern. Eine in einer offenen Flüssigkeit aufgehängte Sonde bildet nicht alle lokalen Bedingungen an einem komplexen Zahnrad, Gesenk, einer Welle oder Platte nach. Die gemessene Kurve liefert Informationen über die Prüfungsanordnung, garantiert jedoch nicht, dass jeder Punkt einer Charge diese Kurve erfahren hat.
Auch der Oberflächenzustand verändert die Benetzung. Zunder, Oxidation, Bearbeitungsspuren, aufgekohlte Schichten, Rückstände von Reinigungsmitteln, verschlepptes Öl und Oberflächenablagerungen können den Kontakt mit der Flüssigkeit verzögern oder einen Dampffilm stabilisieren. In wässrigen Abschreckmitteln können Verunreinigungen die Oberflächenspannung und das Blasenverhalten verändern. In Ölen können Oxidationsprodukte und Schlamm die Viskosität, die Benetzung und die Umwälzung verändern. Konzentrationsfehler in Salz- oder Polymerlösungen haben ähnliche Folgen. Das Nennrezept kann auf dem Papier unverändert bleiben, während sich die tatsächlichen Bedingungen an der Grenzfläche anders verhalten.

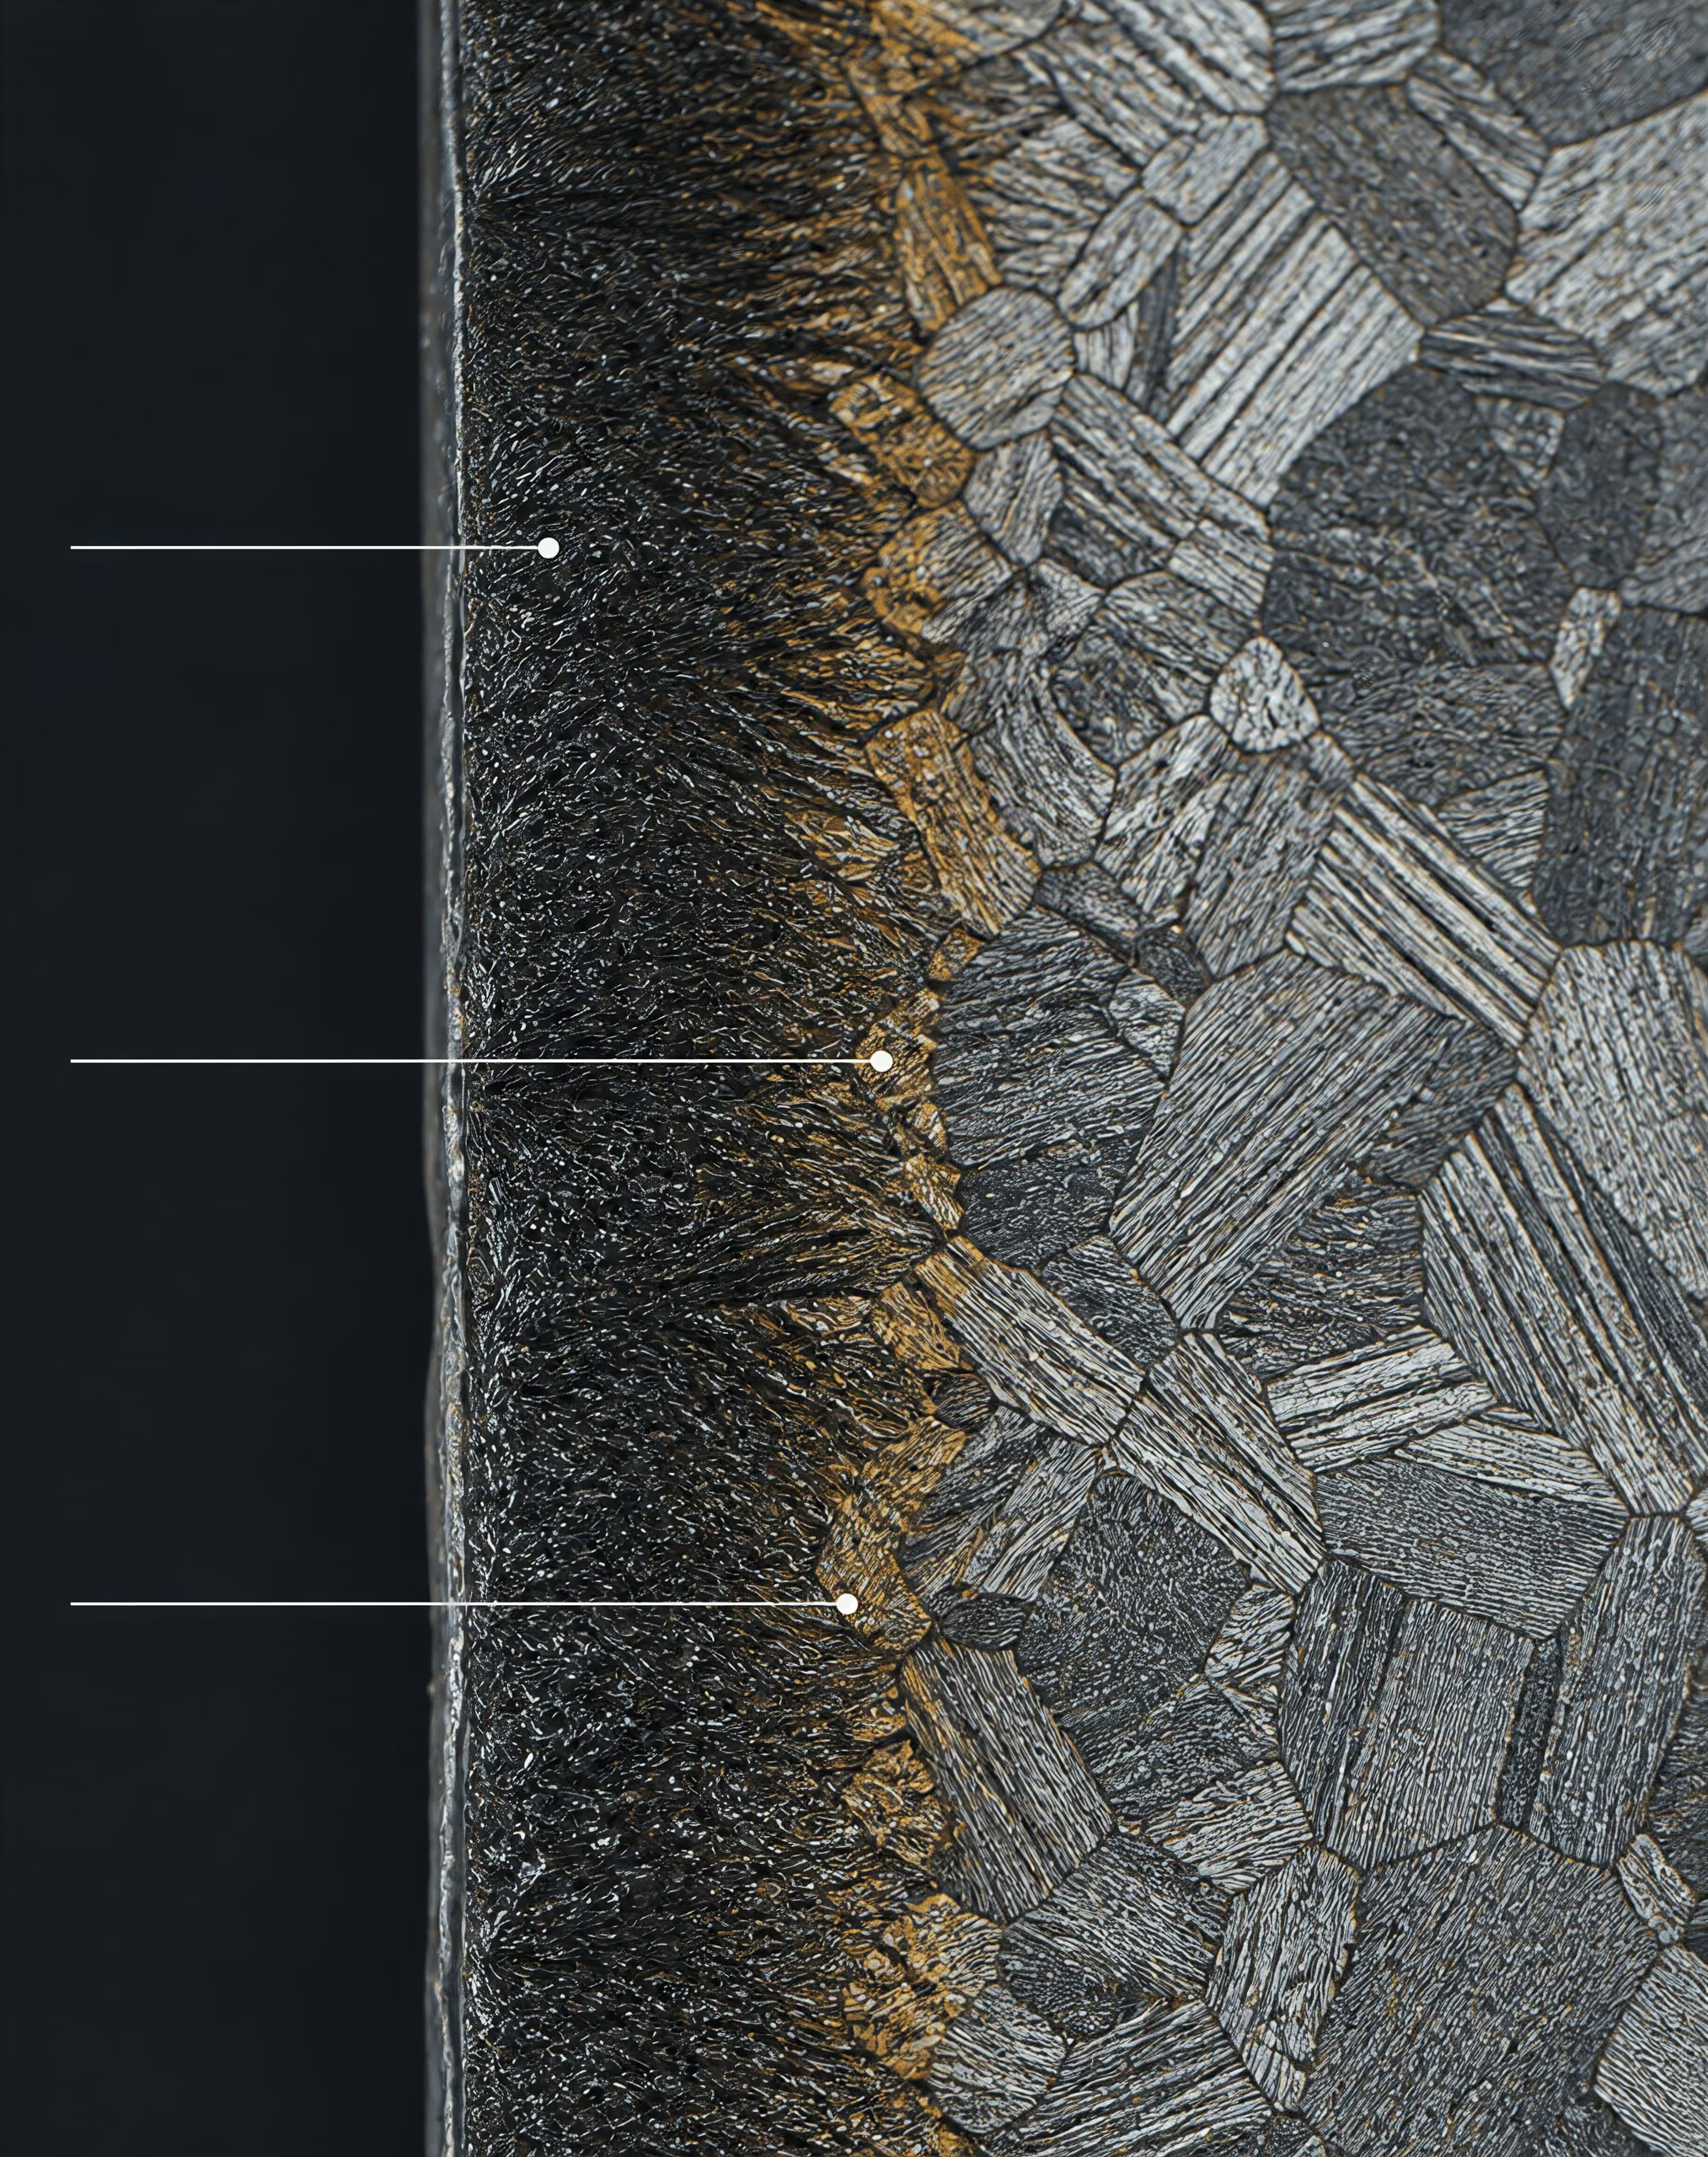
Diese Abhängigkeit vom Prozess steht in direktem Zusammenhang mit der Umwandlung des Stahls. Austenit muss die Bereiche der Perlit- und Bainitumwandlung im Zeit-Temperatur-Umwandlungsverhalten durchlaufen, bevor er die Martensitstarttemperatur erreicht. Ist die lokale Abkühlung zu langsam, können sich dort Ferrit, Perlit oder Bainit bilden, wo Martensit vorgesehen war. Bei sehr hoher Abschreckintensität können im Werkstück übermäßige Temperaturgradienten, Verzug oder Abschreckrisse entstehen. Die entscheidende Frage ist nicht einfach, ob Wasser „intensiv“ ist, sondern ob der lokale Abkühlverlauf die erforderliche Mikrostruktur ohne unzulässige Spannungen hervorbringt.
Grossmann-H-Wert Ein wirksamer Parameter für die Abschreckintensität, der bei der Grossmann-Analyse zusammen mit der Härtbarkeit und der Querschnittsgröße von Stahl verwendet wird; er entspricht weder der Abkühlgeschwindigkeit noch einem Ordinatenwert der Abkühlungskurve.
Die Grossmann-Analyse liefert eine weitere nützliche, jedoch davon getrennte Beschreibung. Ihr H-Wert oder Grossmann-Faktor der Abschreckintensität stellt die Abschreckintensität in einer idealisierten Wärmeübertragungsanalyse dar und wird zusammen mit der Härtbarkeit des Stahls und der Querschnittsgröße verwendet, um die resultierende Härteverteilung abzuschätzen. Er ist nicht mit einer Abkühlgeschwindigkeit, einem Wärmestrom oder einem Ordinatenwert der Abkühlkurve gleichzusetzen. Ein H-Wert ist innerhalb des Grossmann-Modells eine abgeleitete Prozessgröße, während eine Sonden-Abkühlkurve einen gemessenen Temperaturverlauf unter einer festgelegten Prüfung darstellt.
Referenzwerte veranschaulichen die Größenordnung, ohne sie zu verabsolutieren. Die Werkstoffunterlagen von NPTEL aus dem Jahr 2024 weisen unbewegtem Wasser eine willkürliche relative Abschreckintensität von 1,0 zu. Typische Grossmann-Werte liegen bei ungefähr 0,25–0,30 für ruhendes Öl, 0,9–1,0 für ruhendes Wasser und etwa 2 für ruhende Ätznatron- oder Salzlösung. Größere Referenzbereiche geben 2,0–5,0 für Salzlösungen, 0,90–2,0 für destilliertes Wasser bei Raumtemperatur, 0,2–1,2 für wässrige Polymerlösungen und 0,25–0,80 für konventionelle oder schnell abschreckende Öle an. Dies sind typische Bereiche und keine unveränderlichen Stoffkonstanten. Ein intensiv bewegtes Öl kann die Abschreckintensität von ruhendem Öl übertreffen, während warmes oder unzureichend umgewälztes Wasser weniger intensiv wirken kann, als ein Laborreferenzwert vermuten lässt.
Grenzen einfacher Rangfolgen von Öl, Wasser und Salzlösung
Die bekannte Rangfolge – Öl, dann Wasser, dann Salzlösung – kann als erste Näherung im Unterricht nützlich sein, ist jedoch keine zuverlässige Produktionsspezifikation. Salzlösungen unterdrücken häufig die Beständigkeit des Dampffilms und bewirken eine schnellere anfängliche Benetzung als reines Wasser, sodass sie unter vergleichbaren Prüfbedingungen eine höhere Abschreckintensität erzeugen können. Wie groß dieser Vorteil ist, bestimmen jedoch die Salzkonzentration, die Badtemperatur, die Umwälzung, die Verunreinigungen und die Geometrie des Werkstücks. „Wasser“ umfasst ruhende, umgewälzte, versprühte, warme, kalte, destillierte und verunreinigte Bedingungen. „Öl“ umfasst unterschiedliche Viskositäten, Formulierungen, Temperaturen und Oxidationsgrade.
Selbst die verglichene Phase verändert die Rangfolge. Ein Abschreckmittel kann während des Blasensiedens eine hohe maximale Abkühlgeschwindigkeit erzeugen, jedoch eine lange Filmsiedephase aufweisen. Ein anderes kann die Oberfläche früher benetzen und die Wärme gleichmäßiger abführen, wodurch trotz einer geringeren maximalen Geschwindigkeit ein anderes Umwandlungsergebnis entsteht. Auch ein einzelner H-Wert verdichtet einen sich verändernden Wärmeübertragungsverlauf zu einer einzigen Kennzahl. Daher kann er die Untersuchung der Abkühlkurve nicht ersetzen, wenn Verzug, Rissbildung oder die lokale Mikrostruktur von Bedeutung sind.[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
ASTM-Abkühlkurvenverfahren und ISO 9950 sind daher Vergleichsinstrumente, die durch ihre festgelegten Verfahren begrenzt sind. ASTM D8562-24 beispielsweise beschreibt das Verhalten eines wässrigen Polymerabschreckmittels mit einer Silberprobe bei einem nicht bewegten Test für Anwendungen mit Stahllegierungen; die Norm legt keine universelle Rangfolge gegenüber jedem Öl oder jeder Salzlösung fest, die mit einem anderen Sondenverfahren geprüft wurde. Die Studie Einfluss der Wärmeleitfähigkeit und Viskosität auf die Abkühlleistung flüssiger Abschreckmedien setzt die gemessene Abkühlleistung und die Grossmann-H-Werte ebenfalls mithilfe des Sondenverfahrens nach ISO/DIS 9950 zu physikalischen Eigenschaften in Beziehung. Sie zeigt, warum Viskosität und Wärmeleitfähigkeit von Bedeutung sind, ohne die Abschreckwirkung auf eine dieser Eigenschaften allein zu reduzieren.
Was zusammen mit einem Ergebnis zur Abschreckintensität angegeben werden sollte
- Medium Nennen Sie das Abschreckmedium und seine Zusammensetzung.
- Bedingung Geben Sie Temperatur, Konzentration, Verunreinigung und Alterungszustand an.
- Strömung Geben Sie Umwälzung, Zirkulation, Strahlrichtung oder Bewegung des Werkstücks an.
- Prüfung Geben Sie das Material der Prüfsonde, die Norm und den Prüfaufbau an.
- Temperaturintervall Geben Sie das betrachtete Intervall der Abkühlgeschwindigkeit oder die vollständige Kurve an.
Die vertretbare Beschreibung ist daher spezifisch: Das Medium ist zu benennen, seine Temperatur und Konzentration sind anzugeben, die Anordnung der Bewegung oder Strömung ist zu beschreiben, Sonde und Norm sind zu nennen, und das betreffende Abkühlgeschwindigkeitsintervall oder die betreffende Kurve ist anzugeben. „Wasser ist abschreckwirksamer als Öl“ kann in einem bestimmten standardisierten Vergleich grundsätzlich zutreffen. Es handelt sich jedoch nicht um ein unveränderliches Gesetz des Abschreckens.
Wie Stahl beim Abschrecken abkühlt
Wenn austenitisierter Stahl in ein flüssiges Abschreckmittel eingebracht wird, kühlt seine Oberfläche nicht mit einer konstanten Geschwindigkeit ab. Der Wärmeübergang verändert sich, während die Oberflächentemperatur sinkt, und der bestimmende Mechanismus kann sich innerhalb von Sekundenbruchteilen ändern. Das ASM Handbook, Volume 4F, Quenchants and Quenching Technology von ASM International unterteilt den Prozess in drei Hauptphasen: Dampffilmsieden, Blasensieden und konvektive Abkühlung. Die ASTM-Übersicht Wärmeübertragung beim Abschrecken und Bewertung der Abschreckwirkung – eine Übersicht behandelt die Abkühlgeschwindigkeit ebenfalls als temperaturabhängiges Ergebnis sich verändernder Wärmeübertragungsmechanismen und Benetzungskinetiken.
Diese Abfolge ist wichtig, weil der Temperaturverlauf an der Stahloberfläche die Umwandlungsprodukte bestimmt, die sich im Inneren des Werkstücks bilden. Die 2022 veröffentlichte Studie Rolle des Abschreckverfahrens für Abkühlgeschwindigkeit und Mikrostruktur von Stählen stellt einen Zusammenhang zwischen der Stahlmikrostruktur sowie der Wärmeabfuhrgeschwindigkeit an der Oberfläche und der lokalen Abkühlgeschwindigkeit her. Beide hängen von der Art des Kühlmittels und der Strömungsanordnung ab. Ein Abschreckmittel besitzt daher über den gesamten Temperaturbereich hinweg nicht eine einzige konstante Abkühlgeschwindigkeit.
| Phase | Oberflächenzustand | Vorherrschendes Wärmeübertragungsverhalten | Typische relative Geschwindigkeit |
|---|---|---|---|
| Dampffilmkühlung | Kontinuierliche oder teilweise kontinuierliche Dampfschicht | Wärme durchquert den isolierenden Dampffilm | Vergleichsweise langsam |
| Blasensieden | Flüssigkeit berührt die Oberfläche zwischen den Blasen | Blasenbildung, Blasenwachstum und Blasenablösung führen Wärme ab | Oft am schnellsten |
| Konvektive Kühlung | Anhaltendes Sieden ist beendet | Wärmeleitung durch die Grenzschicht und Konvektion in der Flüssigkeit | Langsamer als das Blasensieden |
Dampf- oder Filmsiedephase
Beim Eintauchen kann die Stahloberfläche wesentlich heißer sein als die Siedetemperatur des Abschreckmittels. Ein Kohlenstoffstahl, der in den Austenitisierungsbereich erhitzt wurde, kann mit einer Oberflächentemperatur von deutlich über 700 °C in Wasser, Öl oder eine wässrige Polymerlösung eintreten. Die Flüssigkeit, die diese Oberfläche berührt, verdampft rasch. Wenn die Dampfentwicklung ausreichend intensiv ist, verbinden sich die Blasen zu einer zusammenhängenden oder teilweise zusammenhängenden Dampfschicht um den Stahl.
Diese Schicht wird häufig als Dampfmantel oder Dampfhaut bezeichnet. Sie trennt den größten Teil der Flüssigkeit vom Metall und verringert den direkten Kontakt zwischen Flüssigkeit und Festkörper. Dampf besitzt im Vergleich zur Flüssigkeit eine wesentlich geringere Wärmeleitfähigkeit und Dichte, sodass die Wärme die Schicht weniger wirksam durchquert, als dies bei direktem Kontakt mit der Flüssigkeit der Fall wäre. Die Stahloberfläche kann daher weiterhin sehr heiß sein, während das umgebende Abschreckmittel bereits siedet.
Filmsieden bedeutet nicht, dass der Wärmeübergang zum Stillstand kommt. Energie wird weiterhin durch Wärmeleitung, Strahlung und die Bewegung des Dampfes durch den Dampf übertragen; die Geschwindigkeit ist jedoch vergleichsweise begrenzt und kann über die Oberfläche hinweg variieren. Geometrie, Ausrichtung, Oberflächenzustand, Zunder, Rauheit und eingeschlossenes Gas beeinflussen, ob der Dampf film zusammenhängend ist. Eine vertikale Platte, ein zylindrischer Stab und eine kleine Silberprobe können in derselben Flüssigkeit ein unterschiedliches Dampfverhalten zeigen.
Die Schicht ist außerdem instabil. Mit sinkender Oberflächentemperatur nimmt die Dampfentwicklung ab. Flüssigkeit kann dann in dünne Bereiche des Films eindringen. Wenn diese Bereiche zusammenbrechen, berührt frische Flüssigkeit das heiße Metall und verdampft explosionsartig. Dieser Übergang ist kein einfacher Schaltvorgang, der überall an einem Bauteil bei exakt derselben Temperatur stattfindet. Er breitet sich über die Oberfläche aus, während sich die lokalen Benetzungsbedingungen verändern.
Bewegung oder eine gerichtete Strömung kann den Dampf film stören und entfernen; das Ergebnis hängt jedoch davon ab, wie die Flüssigkeit das Werkstück erreicht. Eine Pumpe, ein Strahl, ein rotierendes Werkstück oder ein Zirkulationssystem kann den Film an einer Stelle aufbrechen, während andernorts ein stagnierender Bereich bestehen bleibt. Die Studie Rolle des Abschreckverfahrens für Abkühlgeschwindigkeit und Mikrostruktur von Stählen betont diesen lokalen Effekt: Zwei Systeme, die dasselbe Kühlmittel verwenden, können unterschiedliche Abkühlgeschwindigkeiten erzeugen, wenn ihre Strömungsanordnungen voneinander abweichen.
Blasensiedephase
Nachdem der Zusammenbruch des Dampffilms begonnen hat, erreicht die Flüssigkeit die Stahloberfläche an zahlreichen voneinander getrennten Stellen. Die Oberfläche ist weiterhin heiß genug, um Dampfblasen zu erzeugen, doch die Flüssigkeit steht nun zwischen den Blasen in direktem Kontakt mit dem Metall. Dies ist die Blasensiedephase.
Der Wärmeübergang wird wesentlich schneller, weil die Flüssigkeit die Oberfläche wiederholt benetzt, Verdampfungswärme aufnimmt und als Dampf abgeführt wird. Blasen bilden sich an aktiven Keimbildungsstellen, wachsen, lösen sich ab und werden durch kühlere Flüssigkeit ersetzt. Bewegung erhöht die Austauschrate und kann Blasen außerdem entfernen, bevor sie zu einer beständigen Dampfschicht verschmelzen. Die höchsten Abkühlgeschwindigkeiten treten üblicherweise in dieser Phase auf, wobei das genaue Maximum vom Abschreckmittel, der Sonde, der Temperatur und der Flüssigkeitsbewegung abhängt.
Die Aussage „Wasser kühlt schneller ab als Öl“ ist daher unvollständig. Wasser kann unter bestimmten Bedingungen ein sehr schnelles Blasensieden zeigen, während ein Öl mit einer anderen Viskosität, Temperatur oder Zirkulationsanordnung eine andere Abkühlkurve erzeugen kann. Salzlösung kann die Benetzung beeinflussen, indem sie die Beständigkeit von Dampfblasen an der Stahloberfläche verringert, und dadurch häufig die Abschreckwirkung während des Siedeabschnitts der Kurve erhöhen. Wässrige Polymere können eine viskosere oder polymerreichere Grenzschicht bilden und dadurch sowohl das Blasenverhalten als auch den Flüssigkeitsaustausch verändern.
Benetzungskinetik Geschwindigkeit und Art und Weise, mit denen Flüssigkeit beim Abschrecken Dampf ersetzt und den Kontakt mit einer heißen Stahloberfläche herstellt.
Die Benetzungskinetik ist von zentraler Bedeutung. Die ASTM-Übersicht nennt die Benetzung und die Wärmeübertragungsmechanismen als Gründe dafür, dass die Abkühlgeschwindigkeit während der Abschreckphasen variiert. Eine Flüssigkeit, die die Oberfläche schnell benetzt, kann das Filmsieden früher beenden als eine andere Flüssigkeit bei derselben Bulktemperatur. Konzentration, Verunreinigungen, gelöstes Gas, Oberflächenoxid und die Temperatur des Abschreckmittels beeinflussen dieses Verhalten. Dasselbe nominelle Abschreckmittel kann daher unterschiedliche Abkühlkurven erzeugen, wenn sich seine Konzentration oder Betriebstemperatur verändert.
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
Abkühlkurventests messen diese sich verändernde Reaktion, anstatt der Flüssigkeit eine universelle Eigenschaft zuzuschreiben. ASTM D8562-24 legt einen Test mit einer nicht bewegten Silberprobe für wässrige Polymerabschreckmittel fest, die mit Stahllegierungen verwendet werden. ISO 9950:1995 legt einen Test mit einer Nickellegierungssonde zur Bestimmung und Einstufung der Abkühleigenschaften industrieller Abschrecköle unter standardisierten, nicht bewegten Bedingungen fest. Das ASTM Subcommittee D02.L0.06 nennt außerdem ASTM D6200 für Abschrecköle, ASTM D6482 für bewegte wässrige Polymerabschreckmittel und ASTM D6549 für bewegte Abschreckmittel. Die Ergebnisse dieser Verfahren sind nur innerhalb des jeweils angegebenen Verfahrens und der festgelegten Bedingungen vergleichbar.
Konvektive Abkühlphase
Wenn die Stahloberfläche unter die für anhaltendes Sieden erforderliche Temperatur fällt, verschwinden die Dampfblasen weitgehend. Die Wärme verlässt den Stahl dann durch Konvektion und wird in die Flüssigkeit übertragen, wobei an der Grenzfläche zwischen Metall und Flüssigkeit Wärmeleitung durch die Grenzschicht erfolgt. Dies ist die abschließende konvektive Phase.
Die Abkühlung verläuft hier langsamer, weil der wesentliche Beitrag des Wärmeübergangs durch Verdampfung und Blasenbewegung entfallen ist. Die Geschwindigkeit hängt stark von den Eigenschaften der Flüssigkeit ab: Wärmeleitfähigkeit, Viskosität, Dichte, spezifische Wärmekapazität und Strömungsgeschwindigkeit. Die Studie Einfluss der Wärmeleitfähigkeit und Viskosität auf die Abkühlleistung flüssiger Abschreckmedien setzt die Abkühlleistung und die Grossmann-H-Werte mithilfe des Sondenverfahrens nach ISO/DIS 9950 zu diesen Eigenschaften in Beziehung. Eine höhere Viskosität kann die Grenzschicht verdicken und den Flüssigkeitsaustausch begrenzen, während eine stärkere Zirkulation diese Schicht ausdünnen und den Wärmeübergang erhöhen kann.
Auch die Werkstücktemperatur ist von Bedeutung. Der Kern des Stahls kann wesentlich heißer als die Oberfläche bleiben, sodass während der Konvektion weiterhin Wärme durch Wärmeleitung aus dem Inneren zur Oberfläche gelangt. Wanddicke, Form, Ecken, Bohrungen und der Kontakt mit Vorrichtungen führen zu lokalen Unterschieden. Ein Anstieg der Temperatur des Abschreckmittels in der Umgebung einer großen Beladung kann die treibende Kraft für den Wärmeübergang zusätzlich verringern.
Die gemessene Abschreckwirkung muss von der Art des Abschreckmittels und vom Grossmann-H-Wert getrennt betrachtet werden. Die konventionelle Skala von NPTEL weist nicht bewegtem Wasser willkürlich eine Abschreckwirkung von 1,0 zu. Typische Grossmann-H-Werte liegen bei etwa 0,25–0,30 für ruhendes Öl, 0,9–1,0 für ruhendes Wasser und etwa 2 für ruhende Ätznatron- oder Salzlösung. Andere Referenzbereiche geben 2,0–5,0 für Salzlösung, 0,90–2,0 für destilliertes Wasser bei Raumtemperatur, 0,2–1,2 für wässrige Polymerlösungen und 0,25–0,80 für konventionelle oder schnell abschreckende Öle an. Dies sind typische Referenzbereiche und keine unveränderlichen Materialkonstanten.
Ein H-Wert fasst die Abschreckintensität für die Grossmann-Analyse zusammen; er ersetzt keine Abkühlkurve. Sondenmaterial, Sondengröße, Bewegung, Flüssigkeitstemperatur, Benetzungsverhalten und das gemessene Temperaturintervall beeinflussen das berichtete Ergebnis. Ein sinnvoller Vergleich muss diese Bedingungen angeben. Ohne diese Angaben verschleiert die Aussage, Wasser, Öl oder Salzlösung habe eine feste Position in einer Rangfolge der Abschreckwirkung, den tatsächlichen Wärmeübertragungsprozess, der die Abkühlung des Stahls bestimmt.
Wasser, Sole, alkalische Lösungen und wässrige Polymer-Abschreckmittel
Wasser und die Referenzskala der Abschreckintensität
Wasser wird häufig als Referenz-Abschreckmittel betrachtet, weil sein Abkühlverhalten bekannt ist und seine relative Abschreckintensität seit Langem in einführenden Wärmebehandlungsberechnungen verwendet wird. NPTEL weist unbewegtem, nicht umgewälztem Wasser eine willkürliche Abschreckintensität von 1,0 zu. Das Wort willkürlich ist dabei entscheidend: Diese Zahl ist ein Referenzpunkt, keine Materialkonstante und keine Zusicherung, dass jeder Wassertank Stahl mit derselben Geschwindigkeit abkühlt.
Eine erhitzte Stahloberfläche bildet beim Eintauchen in Wasser zunächst einen Dampffilm. Dieser Film trennt das Metall vorübergehend von der Flüssigkeit und begrenzt den Wärmefluss. Wenn die Oberfläche abkühlt, bricht der Film zusammen, und das Blasensieden überträgt Wärme schnell. Nach dem Ende des Siedens führt schließlich die Konvektion Wärme ab. Dauer und Intensität jeder Phase hängen von der Oberflächentemperatur, der Geometrie, der Ausrichtung, der Umwälzung, der Wassertemperatur, den gelösten Gasen, Verunreinigungen und der Art und Weise ab, wie die Flüssigkeit das Werkstück erreicht. Die Abkühlgeschwindigkeit verändert sich während des Abschreckens daher kontinuierlich, anstatt auf einem festen Wert zu bleiben.
Die herkömmliche Rangfolge – Sole ist intensiver als Wasser, Wasser ist intensiver als Öl – kann als erste Näherung nützlich sein, sollte jedoch nicht mit einer universell gültigen Reihenfolge gemessener Abkühlkurven verwechselt werden. Eine starke, bewegte Wasserströmung kann Wärme anders abführen als ein unbewegter Tank. In einem vertieften Bereich kann ein Dampfmantel auftreten, während eine freiliegende Oberfläche stark gekühlt wird. Die begutachtete Studie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement berichtete, dass die Stahlmikrostruktur durch die Wärmeabfuhrgeschwindigkeit an der Oberfläche und die lokale Abkühlgeschwindigkeit bestimmt wird, die beide von der Art des Kühlmittels und der Strömungsanordnung kontrolliert werden. Dasselbe nominelle Abschreckmittel kann daher bei einer Änderung der Strömungsanordnung unterschiedliche Verteilungen von Martensit, Bainit oder Perlit erzeugen.
Die Grossmann-Analyse beschreibt die Abschreckintensität mit dem H-Wert. Dieser ist von einer einfachen Wasser-Referenzbewertung und wiederum von einem Ergebnis der Abkühlkurvenmessung mit einer Sonde zu unterscheiden. Die bereitgestellten technischen Referenzen nennen typische Werte von ungefähr 0,25–0,30 für unbewegtes Öl, 0,9–1,0 für unbewegtes Wasser und 2 für unbewegte Natronlauge oder Sole. Eine umfassendere Referenz nennt 0,90–2,0 für destilliertes Wasser bei Raumtemperatur. Diese Zahlen beschreiben häufig zitierte Bereiche unter bestimmten Annahmen; sie sind keine unveränderlichen Eigenschaften von „Wasser“. Temperatur, Umwälzung, Tankausführung, Werkstückbeladung und Benetzung können das Messergebnis außerhalb eines bekannten Lehrbuchwerts verschieben.
Prüfnormen machen diese Einschränkung noch deutlicher. ISO 9950:1995 legt ein Sondenverfahren mit einer Nickellegierung zur Bestimmung und Einstufung der Abkühleigenschaften industrieller Abschrecköle unter standardisierten Bedingungen ohne Umwälzung fest. ASTM International führt ASTM D6200 für Abschrecköle, ASTM D6482 für umgewälzte wässrige Polymer-Abschreckmittel, ASTM D6549 für umgewälzte Abschreckmittel und ASTM D8562 für wässrige Polymer-Abschreckmittel auf, die mit einer Silbersonde geprüft werden. Das Ergebnis gehört zu der verwendeten Sonde, Temperatur, Umwälzung und Prüfmethode. Es begründet keine dauerhafte Rangfolge, die für jedes Stahlbauteil gilt.
| Medium | Informationen zur Referenz-Abschreckintensität | Wichtige Variablen |
|---|---|---|
| Wasser | Willkürliche relative Einstufung von 1,0 für unbewegtes Wasser | Temperatur, gelöste Gase, Verunreinigungen, Umwälzung, Geometrie |
| Sole | Typischer Grossmann-Bereich 2,0–5,0; engerer Wert für ruhende Medien etwa 2 | Salzart, Konzentration, Temperatur, Benetzung, Umwälzung |
| Ätzende Lösung | Typischer Wert für ruhige Natronlauge etwa 2 | Zusammensetzung, Konzentration, Benetzung, Stabilität des Dampffilms |
| Wässriges Polymer | Typischer Grossmann-Bereich 0,2–1,2 | Polymertyp, Konzentration, Temperatur, Abbau, Strömung |
Auswirkungen von Sole und alkalischen Lösungen
Sole ist Wasser mit gelöstem Salz, üblicherweise einem anorganischen Chlorid, wobei das genaue Salz und die Konzentration angegeben werden müssen, bevor das Abkühlverhalten beurteilt werden kann. Gelöste Ionen verändern das Siedeverhalten, die elektrischen und thermischen Eigenschaften der Flüssigkeit sowie deren Wechselwirkung mit der heißen Stahloberfläche. Bei vielen Abschreckanwendungen löst Sole den beständigen Dampffilm auf oder destabilisiert ihn, der sich um ein heißes Werkstück bilden kann. Dadurch gelangt ein größerer Teil der Oberfläche früher in direkten Kontakt mit der Flüssigkeit, wodurch sich die Film-Siedephase verkürzt und die Wärmeabfuhr im frühen Abschnitt des Abschreckvorgangs zunimmt.
Diese Veränderung erklärt, warum Sole herkömmlicherweise eine höhere Abschreckintensität als unbewegtes Wasser zugewiesen wird. Die bereitgestellten Grossmann-Referenzen nennen für Sole typische H-Werte von ungefähr 2,0–5,0, während der engere herkömmliche Wert für unbewegte Sole etwa 2 beträgt. Der Bereich ist aus gutem Grund weit. Salzart, Konzentration, Lösungstemperatur, Umwälzung, Oberflächenzustand und Werkstückgeometrie beeinflussen allesamt die Benetzung und das Sieden. Ein Solebad mit schwacher Umwälzung erzeugt daher nicht zwangsläufig dieselbe Abkühlkurve wie ein stark umgewälztes Bad mit derselben nominellen Zusammensetzung.
Eine stärkere Wärmeabfuhr in der frühen Phase kann die für diffusionsgesteuerte Umwandlungen in austenitisiertem Stahl verfügbare Zeit verkürzen und dort die Martensitbildung fördern, wo die Härtbarkeit dies zulässt. Sie kann außerdem Temperaturgradienten, Eigenspannungen, Verzug und Abschreckrisse verstärken. Das daraus entstehende Risiko hängt von der Stahlsorte, der Querschnittsgröße, dem Kohlenstoffgehalt, der vorherigen Austenitkorngröße und der Einspannung ab. Ein legierter Stahl wie AISI 4140 reagiert beispielsweise auf ein Abschrecken in Sole nicht genauso wie ein unlegierter Kohlenstoffstahl wie AISI 1045, selbst wenn beide aus vergleichbaren Austenitisierungstemperaturen abgeschreckt werden.
Alkalische Lösungen, die häufig auf Natriumhydroxid basieren, werden ebenfalls mit einer hohen Abschreckintensität in Verbindung gebracht. Der Referenzwert von ungefähr 2 für unbewegte Natronlauge oder Sole sollte als typischer Grossmann-Vergleich verstanden werden, nicht als universeller Wert für jede alkalische Lösung. Alkalische Zusätze können die Benetzung und die Stabilität des Dampffilms verändern, wobei Richtung und Ausmaß der Veränderung von der Formulierung und den Betriebsbedingungen abhängen. Die Konzentration allein legt das Wärmeübertragungsergebnis nicht fest.
Die drei Abkühlphasen bleiben sowohl bei Sole als auch bei alkalischen Lösungen von Bedeutung. Eine Lösung kann eine kürzere Dampffilmperiode bewirken und dennoch einen anderen Spitzenwert des Blasensiedens aufweisen; ihre Konvektionsphase kann durch Viskosität, Dichte und Tankbewegung beeinflusst werden. Die ASTM-Übersicht Heat Transfer during Quenching and Assessment of Quench Severity—A Review betont, dass die Abkühlgeschwindigkeit in diesen verschiedenen Phasen variiert und von der Benetzungskinetik sowie den Wärmeübertragungsmechanismen abhängt. Ein einzelner H-Wert kann nicht alle Merkmale dieser Kurve zeigen.
Polymerkonzentration und Abkühlverhalten
Wässrige Polymer-Abschreckmittel ersetzen das einfache Siedeverhalten von Wasser teilweise durch eine Flüssigkeit, deren Verhalten sich mit der Polymerart, der Molekülstruktur, der Konzentration, der Temperatur und der Abbaugeschichte verändert. Das Polymer kann die Viskosität erhöhen und den Flüssigkeitsfilm an der Stahloberfläche verändern. Es kann außerdem die Benetzung, die Beständigkeit des Dampffilms, die Blasenbildung und den Übergang vom Sieden zur Konvektion verändern. Diese Effekte sind gekoppelt: Eine dickere oder viskosere Grenzschicht kann die Flüssigkeitsbewegung behindern, während ein veränderter Oberflächenfilm den Zeitpunkt des direkten Flüssigkeitskontakts beeinflussen kann.
Aus diesem Grund kann Polymerlösungen nicht allein aufgrund des Wortes „Polymer“ eine feste Abschreckintensität zugewiesen werden. Der bereitgestellte Grossmann-Bereich beträgt für wässrige Polymerlösungen ungefähr 0,2–1,2. Diese Spanne überschneidet sich teilweise mit den üblichen Bereichen für Öl und Wasser. Sie ist ein typischer Referenzbereich und kein universelles Intervall für jedes Polymer, jede Konzentration, jede Temperatur oder jede Strömungsanordnung. Eine Erhöhung der Konzentration kann die Viskosität steigern und die Filmbildung verändern. Die daraus resultierende Abkühlkurve lässt sich jedoch ohne festgelegte Formulierung und Prüfung nicht zuverlässig allein aus der Konzentration vorhersagen.
ASTM D8562-24 legt eine Prüfung der Abkühlgeschwindigkeit mit einer Silbersonde ohne Umwälzung für wässrige Polymer-Abschreckmittel zur Verwendung mit Stahllegierungen fest. Die Zeit-Temperatur-Daten können unter der festgelegten Methode den Vergleich oder die Auswahl eines Abschreckmittels unterstützen. Das Ergebnis bleibt jedoch ein Prüfergebnis unter Bedingungen ohne Umwälzung und stellt keine universelle Einstufung der Lösung für jeden Produktionstank dar. Für umgewälzte Systeme behandeln ASTM D6482 und ASTM D6549 unterschiedliche Prüfanordnungen, wodurch der Unterschied zwischen Abschreckmitteltyp und gemessener Abschreckintensität ausdrücklich sichtbar wird.
Die Studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media verknüpft die gemessene Abkühlleistung und die Grossmann-H-Werte anhand des Sondenverfahrens nach ISO/DIS 9950 mit der Wärmeleitfähigkeit und der Viskosität. Diese Eigenschaften tragen zur Erklärung des Verhaltens bei, doch keine der beiden Eigenschaften bestimmt allein die vollständige Abschreckkurve. Die Benetzungskinetik und die Strömung können die ersten Sekunden der Abkühlung dominieren, während Konvektion und Viskosität später einen größeren Einfluss gewinnen.
Aus diesem Grund muss die Konzentrationskontrolle mit der Temperaturkontrolle, der Kontrolle der Umwälzung und der Überprüfung von Abkühlkurven kombiniert werden. Ein Polymerbad, dessen Konzentration sich verändert hat oder das thermisch abgebaut wurde, entspricht möglicherweise nicht mehr seinem ursprünglichen Prüfergebnis. Die aussagekräftige Spezifikation lautet nicht isoliert „Wasser“, „Sole“ oder „Polymer“, sondern umfasst die Zusammensetzung des Abschreckmittels zusammen mit seiner Temperatur, Bewegung, Sondenmethode und dem gemessenen Abkühlverhalten.
Abschrecköle und ihre Abkühlcharakteristika
Abschrecköl ist kein einzelnes Kühlmedium mit einer einheitlichen Standardabkühlrate. Das Wort Öl bezeichnet die breite chemische Klasse des Bades, nicht dessen Abschreckintensität. Zwei Öle können unterschiedliche Abkühlkurven erzeugen, weil sich ihre Grundöle, Additive, Viskosität, ihr Oxidationszustand, ihre Temperatur und ihre Umwälzung unterscheiden. Selbst dasselbe Bad kann unterschiedliche Ergebnisse liefern, wenn das Werkstück mit einer anderen Temperatur eingebracht wird oder wenn Pumpen, Propeller oder Umwälzdüsen die Strömung an seiner Oberfläche verändern.
Diese Unterscheidung ist wichtig, weil die Eigenschaften von Stahl von seiner lokalen Abkühlhistorie abhängen. Die Studie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement (2022) setzt das Stahlgefüge in Beziehung zur Wärmeabfuhr an der Oberfläche und zur lokalen Abkühlrate im Bauteil. Die Art des Kühlmittels ist nur ein Einflussfaktor. Die Strömungsanordnung ist ein weiterer.
Industrielle Klassifizierung von Abschreckölen
Das ASM Handbook, Volume 4F, Quenchants and Quenching Technology von ASM International behandelt Abschrecköle anhand ihrer Zusammensetzung, ihres vorgesehenen Betriebsbereichs und ihres gemessenen Abkühlverhaltens, nicht als einen festen Punkt auf einer universellen Abschreckintensitätsskala. Industrielle Klassifizierungen unterscheiden üblicherweise zwischen konventionellen oder normal schnell abkühlenden Ölen, beschleunigten oder schnell abkühlenden Ölen sowie Heißabschreckölen. Diese Gruppen beschreiben praktische Unterschiede bei Formulierung und Betrieb, machen jedoch eine Prüfung der Abkühlkurve nicht überflüssig.
Konventionelle Öle sind im Allgemeinen Flüssigkeiten auf Mineralölbasis, die für das übliche Eintauchabschrecken formuliert sind. Beschleunigte Öle enthalten Additive, die die Wärmeabfuhr erhöhen sollen, häufig durch eine Veränderung der Benetzung, des Verhaltens des Dampfhautfilms oder der späteren Phasen der Flüssigkeitskühlung. Heißöle werden bei erhöhten Badtemperaturen betrieben, um Verzug und Wärmeschock zu verringern; ihre höhere Temperatur kann außerdem die Viskosität reduzieren und die Abkühlkurve verändern. Die Bezeichnung der Kategorie liefert daher nützliche Prozessinformationen, gibt jedoch keine numerische Abschreckintensität an.
Der Zustand des Öls ist in der Praxis ebenfalls Bestandteil der Klassifizierung. Oxidation, Verunreinigung durch Wasser oder Reinigungschemikalien, Schlammbildung und der Abbau von Additiven können die Benetzung und die Wärmeübertragung verändern. Ein neues Öl und ein gealtertes Öl derselben nominellen Produktklasse kühlen eine Prüfsonde möglicherweise nicht auf dieselbe Weise ab. Die tatsächliche Temperatur und der Umwälzzustand des Bades müssen zusammen mit der Beschreibung der Flüssigkeit dokumentiert werden.
ISO 9950:1995 legt ein Verfahren zur Bestimmung und Einstufung der Abkühlcharakteristika industrieller Abschrecköle fest. Dabei wird eine Sonde aus einer Nickellegierung unter standardisierten Bedingungen ohne Umwälzung verwendet. Diese Einschränkung ist entscheidend: Das Ergebnis ist eine Einstufung unter der in der ISO festgelegten Versuchsanordnung und keine dauerhafte Rangfolge jedes Öls in jedem Ofen oder Tank. ASTM International führt ASTM D6200 als Verfahren zur Bestimmung der Abkühlkurve von Abschreckölen auf, zusammen mit ASTM D6482 für umgewälzte wässrige Polymerabschreckmittel und ASTM D6549 für umgewälzte Abschreckmittel. Die Verfahren beantworten verwandte Fragen unter unterschiedlichen Prüfbedingungen.
Die Grossmann-Analyse liefert eine weitere Beschreibung. Ihr H-Wert steht in einem Wärmeübertragungsmodell für die Abschreckintensität und ist keine chemische Konstante der Flüssigkeit. Häufig zitierte Referenzwerte liegen bei etwa 0,25–0,30 für ruhendes Öl, 0,9–1,0 für ruhendes Wasser und ungefähr 2 für ruhende Ätznatron- oder Solelösungen. Breitere typische Bereiche ordnen konventionelle oder schnell abschreckende Öle bei etwa 0,25–0,80 ein, wobei die gemeldeten Werte je nach Öl und Betriebsbedingungen ungefähr zwischen 0,2 und 1,2 liegen können. Zum Vergleich liegen typische Bereiche für Sole bei etwa 2,0–5,0, für destilliertes Wasser bei Raumtemperatur bei 0,90–2,0 und für wässrige Polymerlösungen bei 0,2–1,2.
Diese Werte sollten nicht als unveränderliche Stoffkonstanten verstanden werden. NPTEL weist nicht umgewälztem Wasser eine willkürliche relative Abschreckintensität von 1,0 zu und veranschaulicht damit, dass solche Skalen vergleichende Konventionen darstellen. Ein H-Wert, der für ein bestimmtes Bad, ein bestimmtes Sondenverfahren, einen bestimmten Umwälzzustand und eine bestimmte Temperatur ermittelt wurde, sollte nicht unkritisch auf eine andere Anordnung übertragen werden.
Verhalten von ruhendem und umgewälztem Öl
Beim Eintauchen in ruhendes Öl treten mehrere Wärmeübertragungsphasen auf. Unmittelbar nachdem der heiße Stahl in das Bad gelangt ist, kann das ihn umgebende Öl verdampfen und eine Dampfhülle bilden. Dieser Film trennt die Oberfläche vom flüssigen Öl und begrenzt die Wärmeübertragung. Der Film kollabiert schließlich, wenn die Oberfläche abkühlt oder wenn die Flüssigkeitsbewegung ihn aufbricht. Danach können Siedevorgänge mit Keimbildung oder eine intensive lokale Dampfbildung auftreten, gefolgt von einer einphasigen Flüssigkeitskühlung, sobald die Oberflächentemperatur unter den für das Bad relevanten Siedebereich fällt.
Die Abkühlrate verändert sich von einer Phase zur nächsten erheblich. Die Übersicht Heat Transfer during Quenching and Assessment of Quench Severity—A Review von ASTM betont, dass eine einzige mittlere Abkühlrate diese unterschiedlichen Mechanismen nicht abbilden kann. Die Temperatur, bei der der Dampfhautfilm kollabiert, die Dauer des Siedens und die Rate der späteren Flüssigkeitskühlung beeinflussen allesamt den thermischen Verlauf des Stahls.
Die Umwälzung verändert jedes dieser Ereignisse. Bewegtes Öl führt heiße Flüssigkeit vom Werkstück ab, bringt kühlere Flüssigkeit an die Oberfläche und kann eine Dampfhülle aufbrechen oder ausdünnen. Außerdem verringert es die Grenzschicht, die die Wärme durchqueren muss. Die daraus resultierende Abkühlkurve kann eine höhere maximale Abkühlrate und eine kürzere Dampfphase aufweisen als dasselbe Öl, das ohne Bewegung geprüft wurde. „Umgewälzt“ bezeichnet jedoch keine einheitliche Bedingung. Tankumwälzung, Bewegung des Werkstücks, Strömung durch ein Rührwerk, Pumpenstrahlen und ein gerichteter Sprühstrahl erzeugen unterschiedliche Geschwindigkeitsfelder. Ein großes Bauteil kann einen anderen Bereich abschirmen, und Ecken, Bohrungen sowie enge Spalte können weniger Strömung erhalten als frei liegende Flächen.
Die Strömungsrichtung ist für die Verzugskontrolle besonders wichtig. Wenn eine Seite eines Rings oder Zahnrads stärker umströmt wird, kann diese Seite früher abkühlen und schrumpfen. Der lokale Unterschied bei der Wärmeabfuhr kann eine Formänderung verursachen, selbst wenn die mittlere Temperatur des Bades gleichmäßig ist. Aus diesem Grund kann eine Abkühlkurve einer Laborprüfsonde allein nicht jede Position in einem komplexen Stahlbauteil vorhersagen.
Auch das Sondenverfahren begrenzt die Vergleichbarkeit. ISO 9950:1995 ist bewusst ohne Umwälzung ausgelegt und verwendet eine Sonde aus einer Nickellegierung. ASTM D8562-24 legt dagegen eine Abkühlratenprüfung mit einer Silber-Sonde ohne Umwälzung für wässrige Polymerabschreckmittel fest, die mit Stahllegierungen verwendet werden. Sondenmaterial, Geometrie, Position des Thermoelements, Umwälzung, Badvolumen und Verfahren zur Datenaufbereitung beeinflussen sämtlich das gemeldete Ergebnis. Ein Wert aus einem Verfahren ist daher nicht automatisch mit einem Wert aus einem anderen Verfahren austauschbar.
Viskosität, Wärmeleitfähigkeit und Wärmeübertragung
Die Viskosität beeinflusst, wie leicht sich das Öl um den Stahl bewegt und wie dick sich an der Oberfläche eine Fluidschicht ausbildet. Eine höhere Viskosität erhöht im Allgemeinen den Bewegungswiderstand, sodass die natürliche Konvektion schwächer ist und eine erzwungene Strömung mehr Pumpenergie erfordert. Außerdem kann sie zu einer dickeren, sich langsamer bewegenden Schicht neben dem Werkstück führen. Mit steigender Badtemperatur sinkt die Viskosität normalerweise, was die Umwälzung unterstützt und den Übergang von der Dampfhautkühlung zur Flüssigkeitskonvektion verändern kann. Dies ist ein Grund dafür, dass sich ein Heißöl ganz anders verhalten kann als dasselbe Öl bei Raumtemperatur.
Die Wärmeleitfähigkeit bestimmt, wie leicht Wärme durch die Ölschicht hindurchtritt, sobald die Flüssigkeit mit der Oberfläche in Kontakt steht. Eine höhere Wärmeleitfähigkeit ermöglicht eine schnellere Wärmeleitung weg vom Stahl, doch die Wärmeleitfähigkeit allein bestimmt nicht die Abschreckintensität. Eine hochleitfähige Flüssigkeit, die sich kaum bewegt, kann Wärme weniger wirksam abführen als eine weniger leitfähige Flüssigkeit mit starker Umwälzung. Dichte, Wärmekapazität, Viskosität, Benetzung, Dampfbildung und Strömungsgeschwindigkeit wirken zusammen.
Die Studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media setzt die gemessene Kühlleistung und die Grossmann-H-Werte mithilfe des Sondenverfahrens ISO/DIS 9950 mit der Wärmeleitfähigkeit und der Viskosität in Beziehung. Ihre Bedeutung liegt nicht darin, dass eine einzelne Eigenschaft alle Öle klassifizieren könnte. Vielmehr zeigt sie, warum Daten zu den physikalischen Eigenschaften bei der Erklärung von Abkühlkurven hilfreich sind: Die Viskosität beeinflusst die Flüssigkeitsbewegung und den Stofftransport in der Grenzschicht, während die Wärmeleitfähigkeit die Wärmeleitung durch die Flüssigkeit beeinflusst. Der gemessene H-Wert bleibt ein Ergebnis des vollständigen Wärmeübertragungssystems.
Die Benetzung stellt eine weitere Einschränkung bei Vorhersagen allein anhand von Stoffeigenschaften dar. Ein Öl mit günstiger Viskosität und Wärmeleitfähigkeit kann auf einer schlecht benetzbaren Oberfläche dennoch eine beständige Dampfschicht bilden. Additive können die Oberflächenspannung und die Benetzungskinetik verändern, während Verunreinigungen diese Eigenschaften wiederum verändern können. Dieselbe nominelle Viskosität, die in einem Laborbecher gemessen wurde, garantiert daher nach Oxidation, Verdünnung oder längerem Betrieb nicht dieselbe Abschreckleistung.
Bei der Auswahl des Öls und der Prozesskontrolle sollten deshalb neben der Ölklassifizierung auch die Badtemperatur, die Umwälzanordnung, das Sondenverfahren und die zulässige Vergleichskurve festgelegt werden. Zeitintervalle der Abkühlung, die maximale Abkühlrate und charakteristische Temperaturen sind aussagekräftiger als die Bezeichnung „Öl“. Das gemessene Verhalten ist die übertragbare Evidenz; der Name der Flüssigkeit ist lediglich die Ausgangsbeschreibung.
Rührung, Strömungsanordnung und Bauteilgeometrie
Die Abschreckschärfe ist keine dauerhafte Rangordnung, die einer Flüssigkeit zugewiesen wird. Sie ist eine gemessene Reaktion, die ein Abschreckmittel unter bestimmten thermischen Bedingungen und Strömungsbedingungen hervorruft. Dasselbe Öl, dieselbe Wasserlösung oder dieselbe Sole kann Wärme mit unterschiedlichen Raten abführen, wenn die Flüssigkeit stillsteht, gerührt wird, durch einen Tank gepumpt wird, durch eine Düse gesprüht wird oder nur auf eine Seite eines Bauteils gerichtet ist. Die Bauteilform fügt eine weitere Variable hinzu: Eine flache Silberprobe, eine geschmiedete Welle und eine perforierte Platte setzen das Kühlmittel nicht demselben Strömungsfeld aus.
ASM International unterscheidet aus diesem Grund im ASM Handbook, Volume 4F, Quenchants and Quenching Technology zwischen dem Abschreckmitteltyp, dem Kühlverhalten und der Abschreckschärfe. Die Grossmann-Analyse beschreibt die Abschreckintensität als H-Wert, doch H ist keine Materialkonstante. Typische Referenzwerte liegen bei etwa 0,25–0,30 für ruhendes Öl, bei 0,9–1,0 für ruhendes Wasser und bei ungefähr 2 für ruhende Natronlauge oder Sole. Umfassendere Tabellenwerke geben Werte von 2,0–5,0 für Sole, 0,90–2,0 für destilliertes Wasser bei Raumtemperatur, 0,2–1,2 für wässrige Polymerlösungen und 0,25–0,80 für herkömmliche oder schnell abschreckende Öle an. Diese Bereiche beschreiben bestimmte Bedingungen und Zusammenhänge, keine unveränderlichen Rangordnungen. Rührung, Temperatur, Konzentration, Verunreinigung, Benetzung und Geometrie können das Messergebnis erheblich verändern.
Versuche mit und ohne Rührung
Ein Versuch mit einer ungerührten Probe liefert eine kontrollierte Referenz, jedoch keine universelle Aussage für eine Produktionscharge. ISO 9950:1995 verwendet eine Sonde aus einer Nickellegierung, um die Kühleigenschaften industrieller Abschrecköle unter standardisierten Bedingungen ohne Rührung zu bestimmen. ASTM D8562-24 legt einen Test der Abkühlrate mit einer ungerührten Silbersonde für wässrige Polymer-Abschreckmittel fest, die bei Stahllegierungen eingesetzt werden. In beiden Fällen bestimmen die Sonde, das Bad, die Ausrichtung, der Temperaturverlauf und das Verfahren das Ergebnis. Eine aufgezeichnete Abkühlkurve kann daher den Vergleich von Proben unterstützen, die nach derselben Methode geprüft wurden, kann jedoch trotzdem nicht jede Stelle eines bewegten, dicht beladenen Werkstücks vorhersagen.
Die Unterscheidung ist wichtig, weil die Rührung die Grenzschicht der Flüssigkeit und die Stabilität des Dampfes neben der heißen Oberfläche verändert. Beim Eintauchabschrecken erfolgt die Wärmeübertragung über erkennbare Phasen: eine anfängliche Dampfhautphase, eine Phase des Blasensiedens und eine konvektive Phase, nachdem die Oberflächentemperatur unter den Bereich gefallen ist, in dem ein intensives Sieden aufrechterhalten wird. Die ASTM-Übersicht Wärmeübertragung beim Abschrecken und Bewertung der Abschreckschärfe – Eine Übersicht beschreibt, dass sich die Abkühlrate während dieser Phasen verändert und nicht konstant bleibt. Rührung kann die Dampfhautphase verkürzen oder unterbrechen, den Flüssigkeitsaustausch an der Oberfläche erhöhen und den lokalen Wärmeübergangskoeffizienten steigern. Sie kann die Kühlung jedoch auch ungleichmäßiger machen, wenn die Strömung eine Seite direkter erreicht als eine andere.
Das Subcommittee D02.L0.06 von ASTM International unterscheidet verschiedene Verfahren für unterschiedliche Bedingungen. Zu den aufgeführten Verfahren gehören ASTM D6200 für Abschrecköle, ASTM D6482 für gerührte wässrige Polymer-Abschreckmittel, ASTM D6549 für gerührte Abschreckmittel und ASTM D8562 für wässrige Polymer-Abschreckmittel, die mit einer Silbersonde geprüft werden. Das Wort „gerührt“ in einer Verfahrensbezeichnung ist kein nebensächliches Verfahrensdetail. Es verändert die hydrodynamische Umgebung, die gemessen wird. Wenn ein Ergebnis nach dem ungerührten Verfahren D8562 mit einem Versuch an einem gerührten Polymer-Abschreckmittel verglichen und anschließend so behandelt wird, als gehörten beide Werte zu einer einzigen festen Skala, werden Prüfkonfiguration und Identität des Abschreckmittels miteinander verwechselt.
Ein ruhendes Bad kann eine lange Dampfhautphase und eine niedrigere maximale Abkühlrate zeigen, während Pumpen oder mechanisches Rühren Dampfblasenbereiche zusammenbrechen lassen und die Kühlung während des Blasensiedens verstärken kann. Übermäßige Rührung bewirkt nicht einfach, dass jede Stelle mit derselben höheren Rate abkühlt. Wirbel, Rückströmungsbereiche und Totzonen können lokale Unterschiede erzeugen. Die maximale Abkühlrate einer Sonde kann steigen, während eine andere Oberfläche eines Bauteils teilweise von der bewegten Flüssigkeit abgeschirmt bleibt.
Die Studie Einfluss der Wärmeleitfähigkeit und der Viskosität auf die Kühlleistung flüssiger Abschreckmedien, die das Sondenverfahren nach ISO/DIS 9950 verwendet, setzt die gemessene Kühlleistung und die Grossmann-H-Werte mit der Wärmeleitfähigkeit und der Viskosität in Beziehung. Diese Eigenschaften helfen, Trends zu erklären, ersetzen jedoch keine festgelegte Strömungsbedingung. Die Benetzungskinetik und das Siedeverhalten bleiben entscheidend, insbesondere während des Hochtemperaturbereichs der Abkühlkurve.
Strahl-, Tauch- und gerichtete Strömung
Das Tauchabschrecken und das Strahlabschrecken erzeugen unterschiedliche Randbedingungen. Beim Tauchabschrecken gelangt das Bauteil in eine umgebende Flüssigkeit und bildet ein Strömungsfeld aus, das durch Auftrieb, Dampfbewegung, Bauteilbewegung und jede aufgeprägte Zirkulation bestimmt wird. Beim Strahlabschrecken führt eine Düse Flüssigkeit mit einer festgelegten Geschwindigkeit und Richtung zu. Der Strahl kann auf eine große Fläche treffen, in eine Bohrung eintreten, durch einen Schlitz strömen oder auf eine ausgewählte Zone auftreffen. Die Wärmeabfuhr an der Oberfläche hängt dann von der Auftreffstelle, dem Strahldurchmesser, dem Abstand, dem Winkel, dem Druck sowie von der Fähigkeit der verbrauchten Flüssigkeit und des Dampfes ab, zu entweichen.
Die begutachtete Studie aus dem Jahr 2022, Rolle des Abschreckverfahrens bei Abkühlrate und Gefüge von Stählen: Variationen im Kühlmittel und in seiner Strömungsanordnung, belegt unmittelbar, dass das Stahlgefüge durch die Wärmeabfuhrrate an der Oberfläche und die lokale Abkühlrate bestimmt wird, die wiederum vom Kühlmitteltyp und von der Strömungsanordnung kontrolliert werden. Dieses Ergebnis widerlegt die bequeme Annahme, ein Abschreckmittel besitze für das gesamte Bauteil eine einzige Abkühlrate. Zwei Bereiche aus demselben Stahl, die im selben Tank gekühlt werden, können unterschiedliche thermische Verläufe durchlaufen, wenn der eine Bereich einer starken Strömung zugewandt ist und der andere im Strömungsschatten einer Rückströmung liegt.
Eine gerichtete Strömung kann ebenfalls eine thermische Asymmetrie erzeugen. Ein Strahl, der auf eine Seite einer Platte trifft, kann einen steilen Temperaturgradienten durch die Dicke und einen anderen Gradienten entlang der Oberfläche hervorrufen. Eine rotierende Welle kann diese Asymmetrie verringern, indem sie jeden Umfangsabschnitt durch die Strömung bewegt, obwohl die Rotation ihre eigene veränderliche Grenzschicht erzeugt. Eine Querströmung durch ein Gestell mit Bauteilen kann an den freiliegenden Oberflächen wirksam sein, zwischen eng beabstandeten Bauteilen jedoch schwach ausfallen. Die Strömungsanordnung gehört daher ebenso wie die Badtemperatur und die Konzentration des Abschreckmittels in das Prozessprotokoll.
Die praktische metallurgische Folge ist unmittelbar. Wenn ein Bereich schnell genug abkühlt, um eine diffusionsgesteuerte Umwandlung zu unterdrücken, während ein anderer Bereich den Umwandlungsbereich langsamer durchläuft, können sich die resultierenden Anteile an Martensit, Bainit, Perlit oder Ferrit unterscheiden. Härte, Eigenspannung, Verzug und Rissrisiko folgen diesen lokalen Unterschieden. Eine Abkühlkurve von nur einer Sondenposition kann keine gleichmäßige Kühlung im gesamten komplexen Einsatz nachweisen.
Abschattung, Dampfeinschluss und Querschnittsdicke
Die Geometrie steuert den Zugang der Flüssigkeit. Eine Bohrung kann beim Eintauchen Dampf einschließen, insbesondere wenn ihre Achse und der Entweichungsweg der Strömung entgegengesetzt sind. Eine Vertiefung kann eine heiße Gas- oder Dampfschicht zurückhalten, nachdem die umgebende flache Oberfläche bereits in das Blasensieden eingetreten ist. Ecken verändern die Ausbildung der Grenzschicht und können eine konzentrierte Strömung erfahren, während benachbarte eingeschlossene Bereiche nur wenig Flüssigkeitsaustausch erhalten. Diese Effekte werden häufig als Abschattung oder Dampfeinschluss bezeichnet; es handelt sich jedoch um Wärmeübertragungsprobleme und nicht lediglich um sichtbare Zirkulationsfehler.
Die Ausrichtung eines Bauteils kann bestimmen, ob Dampf abfließt oder anhaftet. Eine nach unten gerichtete Tasche kann eine stabile Dampfschicht halten; durch Drehen des Bauteils oder Ändern der Strahlrichtung kann dieselbe Oberfläche wesentlich früher der Flüssigkeit ausgesetzt werden. Eine Durchgangsbohrung kann sich anders abkühlen als eine Sacklochbohrung, weil Dampf und Flüssigkeit unterschiedliche Entweichungswege haben. Eng gepackte Bauteile können sich gegenseitig abschatten, wodurch die lokale Strömung abnimmt und sich die scheinbare Abschreckschärfe für die innen liegenden Bauteile verändert, selbst wenn die Fördermenge der Pumpe im Tank unverändert bleibt.
Die Querschnittsdicke fügt eine thermische Wärmespeicherung hinzu. Ein dünner Flansch kann sich der Temperatur des Abschreckmittels schnell annähern, während der Kern eines dicken Ansatzes heiß bleibt und weiterhin Wärme an seine Oberfläche abgibt. Die Oberfläche kann daher das Filmkochen, das Blasensieden und die Konvektion durchlaufen, während das Zentrum noch nahe der Austenitisierungstemperatur liegt. In einem dicken Querschnitt hängt die lokale Abkühlrate nicht nur vom äußeren Wärmeübergangskoeffizienten ab; sie wird auch durch die Wärmeleitung aus dem Inneren bestimmt. Ecken, Bohrungen und Übergänge zwischen dünnen und dicken Querschnitten verstärken diese Unterschiede.
Aus diesem Grund sollte ein standardisiertes Sondenergebnis als kontrollierter Indikator der relativen Leistung unter dem angegebenen Verfahren behandelt werden. Es sollte nicht automatisch in eine universelle Rangordnung „Öl gegen Wasser“ umgewandelt oder unverändert auf jede Geometrie angewendet werden. Die entscheidende Frage lautet nicht einfach, ob ein Medium als Öl, Wasser, Polymer oder Sole bezeichnet wird. Entscheidend ist vielmehr, wie das festgelegte Kühlmittel, die Strömungsanordnung, das Benetzungsverhalten, die Bauteilausrichtung und die Querschnittsgeometrie an der für die Umwandlung des Stahls maßgeblichen Stelle Wärme abführen.
Grossmann-H-Wert und die Bedeutung der Abschreckschärfe
Der H-Wert als Darstellung des Wärmeübergangs
Die Grossmann-Methode gibt der Abschreckintensität durch den H-Wert eine numerische Form. Sie weist Wasser, Öl oder Salzlösung keine inhärente Rangordnung zu. Stattdessen beschreibt sie die Wirksamkeit, mit der ein bestimmter Abschreckvorgang Wärme von einer Stahloberfläche abführt und an das Abschreckmittel überträgt.
In der klassischen Betrachtung steht der H-Wert mit dem Wärmeübergangskoeffizienten der Oberfläche, , und der Wärmeleitfähigkeit des Stahls, , in Beziehung und wird üblicherweise wie folgt ausgedrückt:
Der Wert wird häufig in Einheiten der inversen Länge angegeben, beispielsweise in , abhängig von der verwendeten Darstellung oder dem verwendeten Bezugssystem. Ein höherer H-Wert weist auf eine stärkere Randbedingung hin: Wärme verlässt die Stahloberfläche im Verhältnis zur Fähigkeit des Stahls, Wärme im Inneren zu leiten, schneller. Ein niedrigerer Wert entspricht einer weniger scharfen thermischen Randbedingung.
Diese Unterscheidung ist wichtig, weil das Abschrecken nicht allein durch den Wärmeübergang an der Oberfläche bestimmt wird. Die Oberfläche kühlt zuerst ab, während das Zentrum eines Stabes oder einer Platte heiß bleibt. Wärme muss aus dem Inneren zur Oberfläche gelangen, bevor sie in das Abschreckmittel eintreten kann. Die Grossmann-Analyse kombiniert den H-Wert auf der Seite des Abschreckmittels mit der Härtbarkeit des Stahls und der Querschnittsgeometrie, um abzuschätzen, welcher Anteil des Querschnitts zu Martensit umwandeln kann.
Die Grossmann-Methode verwendet üblicherweise den idealen kritischen Durchmesser, , als stahlseitiges Maß für die Härtbarkeit. Der ideale kritische Durchmesser beschreibt die Größe eines Rundstabes, der unter einer unendlich scharfen Abschreckung ein festgelegtes Umwandlungsverhalten entwickeln würde. Dabei wird angenommen, dass die Oberfläche ohne nennenswerten Grenzflächenwiderstand die Temperatur des Abschreckmittels erreicht. Der tatsächliche kritische Durchmesser hängt sowohl von als auch von H ab. Derselbe Stahl kann daher beim Abschrecken in ruhendem Öl, bewegtem Öl, Wasser oder Salzlösung sehr unterschiedliche Härteverläufe erzeugen.
Ein großer H-Wert bedeutet nicht automatisch, dass jeder Punkt eines Bauteils schnell genug abkühlt, um Martensit zu bilden. Er bedeutet, dass die Randbedingung an der Oberfläche Wärme wirksam abführt. Bei einem großen Querschnitt kann das Zentrum dennoch langsam abkühlen, weil die Wärme eine größere Strecke zurücklegen muss. Ein dünner Querschnitt aus einem Stahl mit mittlerer Härtbarkeit kann in einem Abschreckmittel mit geringerer Abschreckschärfe vollständig durchhärten, während ein massiver Querschnitt derselben Stahlsorte im Kern Ferrit, Perlit oder Bainit zurückbehalten kann.
Die Methode bildet daher eine Verbindung zwischen Härtbarkeitsdaten und Prozessbedingungen. Sie hilft bei der Interpretation des Stahlverhaltens, ersetzt jedoch weder eine Abkühlkurve noch einen Härteverlauf über den Querschnitt oder eine Validierungsprüfung in der Produktion.
Der Zahlenwert sollte außerdem nicht mit der Abkühlgeschwindigkeit bei einer einzigen Temperatur verwechselt werden. Das Abschrecken durchläuft mehrere Wärmeübergangsstufen. Während der anfänglichen Dampfhautphase kann eine stabile Dampfschicht die Oberfläche isolieren und den Wärmestrom begrenzen. Das Blasensieden beginnt, wenn die Dampfschicht zusammenbricht; die Flüssigkeit steht zeitweise mit dem heißen Stahl in Kontakt, und die Wärmeabfuhr kann sehr schnell werden. Bei niedrigeren Temperaturen nimmt das Sieden ab, und die Konvektion bestimmt die weitere Abkühlung. Die Untersuchung von ASTM International aus dem Jahr 2024, Wärmeübergang beim Abschrecken und Bewertung der Abschreckschärfe – Eine Übersicht, betont, dass sich die Abkühlgeschwindigkeit während dieser unterschiedlichen Stufen verändert. Ein einzelner H-Wert fasst dieses veränderliche Verhalten in einer technischen Darstellung zusammen.
Typische Bezugsbereiche
Häufig zitierte Grossmann-Bezugswerte ordnen ruhendem Öl ungefähr 0,25–0,30, ruhendem Wasser 0,9–1,0 und ruhender Natronlauge oder Salzlösung etwa 2 zu. Diese Zahlen sind nützlich, um die konventionelle Größenordnung zu veranschaulichen, stellen jedoch keine festen Bewertungen dar, die dauerhaft chemischen Kategorien zugewiesen sind.
Breitere Bezugsbereiche zeigen, warum eine einzelne Zahl für jede Familie von Abschreckmitteln irreführend sein kann. Typische H-Werte werden mit ungefähr 2,0–5,0 für Salzlösung, 0,90–2,0 für destilliertes Wasser bei Raumtemperatur, 0,2–1,2 für wässrige Polymerlösungen und 0,25–0,80 für herkömmliche oder schnell abschreckende Öle angegeben. Die Überschneidung ist erheblich. Ein schnell abschreckendes Öl kann unter einer bestimmten Bedingung an das untere Ende eines wässrigen Systems heranreichen, während eine Polymerlösung je nach Konzentration, Temperatur und Bewegung eine Abschreckschärfe nahe derjenigen von Wasser oder Öl erreichen kann.
Die Darstellung von NPTEL aus dem Jahr 2024 weist unbewegtem Wasser einen willkürlich festgelegten relativen Schärfegrad von 1,0 zu. „Willkürlich“ ist hierbei wichtig: Die Zahl liefert eine Bezugsskala und keine grundlegende Einheit der Abschreckintensität. Sie ermöglicht den Vergleich anderer Bedingungen mit einer definierten Referenz. Sie bedeutet nicht, dass alle Bäder mit unbewegtem Wasser exakt dieselbe Abkühlkurve oder dasselbe Stahlgefüge erzeugen.
Salzlösung kann eine höhere scheinbare Abschreckschärfe als Wasser aufweisen, weil gelöste Salze die Benetzung verändern und die Bildung einer Dampfhaut stören. Dennoch beeinflussen die Salzkonzentration, die Badtemperatur, Verunreinigungen, der Oberflächenzustand des Werkstücks und dessen Bewegung durch das Bad das Ergebnis. Auch Natronlaugen können eine starke Abkühlung bewirken, weil sich ihr Benetzungsverhalten von demjenigen von reinem Wasser unterscheidet. Allein die chemische Bezeichnung kann den H-Wert nicht bestimmen.
Öl bringt eine weitere Gruppe von Einflussgrößen mit sich. Viskosität, Wärmeleitfähigkeit, Additivchemie, Oxidation, Verunreinigungen und Badtemperatur beeinflussen die Dampf-, Siede- und Konvektionsstufen. Ein Öl, das in einer Prüfung als schnell abschreckendes Öl eingestuft wird, kann nach längerem Betrieb oder bei einer anderen Strömungsanordnung ein deutlich anderes Ergebnis liefern. Wässrige Polymerlösungen reagieren noch empfindlicher auf Konzentration, Polymertyp, Abbau und Flüssigkeitsbewegung. Ihre Abkühlkurven können sich erheblich verändern, wenn sich die Polymerablagerung an der Stahloberfläche ändert.
Warum der H-Wert keine universelle Materialkonstante ist
Ein H-Wert gehört zu einer festgelegten Prüf- oder Prozessbedingung und nicht allein zum Namen des Abschreckmittels. Er hängt von Bewegung oder Strömung, Sondengeometrie, Sondenwerkstoff, Oberflächenzustand, Badtemperatur, Beladungsgröße, Ausrichtung sowie von der zur Berechnung oder Darstellung des Ergebnisses verwendeten Methode ab. Der gemessene Wert kann außerdem davon abhängen, welcher Abschnitt der Abkühlkurve besonders berücksichtigt wird.
Aus diesem Grund müssen die Normen für Abkühlkurven zusammen mit ihren Ergebnissen angegeben werden. ISO 9950:1995 legt ein Sondenverfahren mit einer Nickellegierung zur Bestimmung der Abkühleigenschaften industrieller Abschrecköle unter standardisierten Bedingungen ohne Bewegung fest. ASTM D8562-24 legt eine Abkühlgeschwindigkeitsprüfung mit einer unbewegten Silbersonde für wässrige Polymer-Abschreckmittel fest, die bei Stahllegierungen eingesetzt werden. Das ASTM Subcommittee D02.L0.06 führt ASTM D6200 für Abschrecköle, ASTM D6482 für bewegte wässrige Polymer-Abschreckmittel, ASTM D6549 für bewegte Abschreckmittel und ASTM D8562 für wässrige Polymer-Abschreckmittel auf, die mit einer Silbersonde geprüft werden.
Diese Verfahren können den Vergleich unterstützen, doch ihre Werte sollten nicht ohne entsprechende Einschränkung zwischen unterschiedlichen Systemen übertragen werden. Eine Silbersonde in einem unbewegten Polymerbad bildet keinen Stahlfreiformschmiedevorgang nach, bei dem sich das Werkstück durch ein bewegtes Produktionsbad bewegt. Eine Nickellegierungssonde, die für den Vergleich von Ölen vorgesehen ist, liefert keinen direkten H-Wert für einen Vorgang mit Salzlösung. Die thermischen Eigenschaften, Abmessungen und Oberflächenbeschaffenheit der Sonde sowie ihre Temperaturgeschichte beeinflussen die gemessene Abkühlkurve.
Der Unterschied zwischen der gemessenen Abschreckschärfe und dem Grossmann-H-Wert muss eindeutig bleiben. Eine Abkühlkurvenprüfung erfasst die Temperatur über der Zeit an einer bestimmten Position der Sonde. Die Grossmann-Analyse verwendet eine effektive Darstellung des Wärmeübergangs, um die Abschreckrandbedingung mit der Härtbarkeit des Stahls und dem Verhalten des Querschnitts zu verknüpfen. Eine Abkühlkurve kann für einen bestimmten analytischen Zweck in eine geschätzte Abschreckschärfe umgerechnet werden, doch diese Umrechnung enthält Annahmen.
Die begutachtete Studie aus dem Jahr 2022, Einfluss des Abschreckverfahrens auf Abkühlgeschwindigkeit und Gefüge von Stählen: Unterschiede im Kühlmittel und in seiner Strömungsanordnung, macht die Konsequenz für den Prozess deutlich: Das Stahlgefüge hängt von der Wärmeabfuhrgeschwindigkeit an der Oberfläche und der örtlichen Abkühlgeschwindigkeit ab; beide werden durch den Kühlmitteltyp und die Strömungsanordnung bestimmt. Die Studie Einfluss von Wärmeleitfähigkeit und Viskosität auf die Kühlleistung flüssiger Abschreckmedien setzt die gemessene Kühlleistung und die Grossmann-H-Werte ebenfalls anhand des Sondenverfahrens nach ISO/DIS 9950 mit der Wärmeleitfähigkeit und Viskosität von Flüssigkeiten in Beziehung.
Folglich sind H-Werte am nützlichsten, wenn sie zusammen mit den Bedingungen angegeben werden, unter denen sie ermittelt wurden. „Öl, H = 0,3“ ist unvollständig. Eine technisch aussagekräftige Angabe benennt das Öl, die Badtemperatur, den Bewegungszustand, das Sonden- oder Werkstückverfahren und die Berechnungsgrundlage. Ohne diese Informationen ist die Zahl lediglich ein grober Bezugswert. Die Grossmann-Analyse bleibt gerade dann wertvoll, wenn sie als Modell einer bestimmten Abschreckrandbedingung verstanden wird – nicht als universelle Materialkonstante oder als dauerhafte Rangordnung von Abschreckmedien.
Prüfung von Abkühlkurven und Sondenverfahren
Zeit-Temperatur-Daten und Abkühlkurven
Bei einer Prüfung der Abkühlkurve wird die Temperatur einer erhitzten Sonde aufgezeichnet, während diese in einem Abschreckmittel abkühlt. Das Ergebnis ist ein Zeit-Temperatur-Datensatz, der gewöhnlich mit der Zeit auf der horizontalen Achse und der Sondentemperatur auf der vertikalen Achse dargestellt wird. Die Kurve zeigt, wie schnell die Wärme bei jeder Temperatur aus der Sonde abgeführt wird, während ihre Ableitung die momentane Abkühlgeschwindigkeit angibt. Ein steiler Kurvenabschnitt bedeutet einen schnellen Temperaturverlust; ein flacher Abschnitt weist auf einen langsameren Wärmetransport hin.
Die Steigung ist nicht konstant, da beim Abschrecken nicht von Anfang bis Ende nur ein einziger Wärmeübertragungsmechanismus wirksam ist. Wenn eine heiße Sonde in eine Flüssigkeit eintaucht, kann sich um ihre Oberfläche ein Dampfpolster bilden. Diese Filmsiedestufe trennt die Sonde von der Flüssigkeit und führt häufig zu einer vergleichsweise niedrigen oder mittleren Abkühlgeschwindigkeit. Wenn der Dampffilm zusammenbricht, kommt die Flüssigkeit zeitweise oder kontinuierlich mit der Oberfläche in Kontakt. Das Blasensieden kann dann Wärme sehr schnell abführen und den steilsten Abschnitt der Kurve erzeugen. Bei niedrigeren Temperaturen geht das Sieden zurück und die Konvektion wird zum Hauptmechanismus, sodass die Kurve gewöhnlich wieder abflacht.
Die genauen Übergänge hängen vom Abschreckmittel, von der Sondenoberfläche, der Temperatur, der Bewegung, der Verunreinigung und dem Benetzungsverhalten ab. Ein Abschreckmittel, das den Dampffilm schnell aufbricht, kann eine Sonde rasch abkühlen, selbst wenn seine Wärmeleitfähigkeit nicht außergewöhnlich ist. Umgekehrt kann eine schlechte Benetzung eine isolierende Dampfschicht aufrechterhalten und die Wärmeabfuhr verzögern. Die Übersichtsarbeit von ASTM International, Wärmeübertragung beim Abschrecken und Bewertung der Abschreckintensität – eine Übersicht, betont, dass sich die Abkühlgeschwindigkeit während verschiedener Abschreckstufen verändert und keine unveränderliche Eigenschaft der Flüssigkeit ist.
Die Analyse von Abkühlkurven liefert daher mehr Informationen als eine einzelne Bezeichnung wie „Öl“, „Wasser“ oder „Sole“. Eine Prüfung kann die zum Abkühlen durch ausgewählte Temperaturen erforderliche Zeit, die maximale Abkühlgeschwindigkeit, die Temperatur, bei der dieses Maximum auftritt, oder die Abkühlgeschwindigkeit bei bestimmten Temperaturen angeben. Diese Werte können verglichen werden, wenn dieselbe Sondengeometrie, Anfangstemperatur, dasselbe Gefäß, dieselbe Bewegung, dasselbe Datenerfassungssystem und dasselbe Auswertungsverfahren verwendet werden.
Das Temperaturintervall ist aus metallurgischer Sicht von Bedeutung. Bei einem Stahlbauteil kann die Abkühlgeschwindigkeit im Umwandlungsbereich von Austenit zu Perlit oder von Austenit zu Bainit den Anteil und die Verteilung der Umwandlungsprodukte beeinflussen. Die Abkühlung durch den Martensitstartbereich beeinflusst die Martensitbildung, während eine übermäßige Oberflächenabkühlung die thermische Spannung und das Risiko von Verzug oder Rissbildung erhöhen kann. Die Sonde bildet nicht jedes Merkmal eines realen Stahlbauteils nach, liefert jedoch ein kontrolliertes Maß für das Wärmeübertragungsverhalten.
Aus diesem Grund muss zwischen dem Typ des Abschreckmittels und der gemessenen Abschreckintensität unterschieden werden. Die konventionelle relative Skala von NPTEL weist unbewegtem Wasser eine willkürliche Intensitätsbewertung von 1,0 zu. Diese Zahl ist ein Bezugswert und keine Materialkonstante. Bewegung, Wassertemperatur, gelöstes Gas, Oberflächenzustand und Bauteilgeometrie können das Messergebnis verändern. Die gleiche Unterscheidung gilt für die Grossmann-Analyse. Typische H-Referenzwerte liegen bei etwa 0,25–0,30 für unbewegtes Öl, 0,9–1,0 für unbewegtes Wasser und ungefähr 2 für unbewegte Ätznatron- oder Salzlösungen. Breitere veröffentlichte Bereiche umfassen 2,0–5,0 für Salzlösungen, 0,90–2,0 für destilliertes Wasser bei Raumtemperatur, 0,2–1,2 für wässrige Polymerlösungen und 0,25–0,80 für herkömmliche oder schnell abschreckende Öle. Dies sind praxisbezogene Bereiche und keine unveränderlichen Konstanten für jedes Bad und jeden Betriebszustand.
Ein H-Wert unterscheidet sich außerdem von einer Sonden-Abkühlkurve. Das Grossmann- beschreibt die Abschreckintensität in einem Wärmeflussmodell, das zusammen mit der Härtbarkeit von Stahl und Berechnungen zur Querschnittsgröße verwendet wird. Eine Sondenprüfung misst die thermische Reaktion einer bestimmten Sonde unter einem bestimmten Prüfverfahren. Beide Größen können miteinander in Beziehung gesetzt werden, doch sollte die eine nicht ohne eine definierte Korrelation durch die andere ersetzt werden.
ASTM D6200, D6482 und D6549
Die Charakterisierungsarbeit von ASTM International, Charakterisierung von Abschreckmitteln durch Abkühlkurvenanalyse, nennt ASTM D6200, ASTM D6482 und ASTM D6549 als einschlägige Normen für Abkühlkurven. Das ASTM-Unterausschusskomitee D02.L0.06 führt außerdem deren vorgesehenen Anwendungsbereiche auf: ASTM D6200 behandelt Abschrecköle, ASTM D6482 behandelt bewegte wässrige Polymer-Abschreckmittel und ASTM D6549 behandelt bewegte Abschreckmittel. ASTM D8562 wird gesondert für wässrige Polymer-Abschreckmittel aufgeführt, die mit einer Silbersonde geprüft werden.
Die Normen klassifizieren Flüssigkeiten nicht lediglich anhand ihrer chemischen Bezeichnung. Sie schreiben eine Prüfanordnung vor, mit der der Temperaturverlauf einer Sonde gemessen und verglichen werden kann. Sondenabmessungen und -werkstoff, Flüssigkeitsvolumen, Badtemperatur, Bewegungs- oder Strömungsanordnung, Sondenpositionierung und Anforderungen an die Temperaturaufzeichnung beeinflussen sämtlich das Ergebnis. Ein nach ASTM D6200 ermitteltes Ergebnis kann nicht automatisch als gleichwertig mit einem nach ASTM D6482 oder ASTM D6549 ermittelten Ergebnis betrachtet werden, da sich die Sonde und die Betriebsbedingungen unterscheiden können.
Der Bewegung kommt besondere Bedeutung zu. Bewegte Flüssigkeit verändert die Dicke und Stabilität der Dampfschicht, führt kühleres Abschreckmittel an der Sondenoberfläche nach und verändert den Übergang zwischen Sieden und Konvektion. In einem industriellen Tank kann die Strömung durch Pumpen, Propeller, Düsen, die Bewegung des Bauteils oder die Zirkulation um ein Gestell erzeugt werden. „Bewegt“ ist daher keine vollständige Beschreibung der hydrodynamischen Bedingungen, sofern Strömungsrichtung und -intensität nicht ebenfalls geregelt oder aufgezeichnet werden.
ASTM D8562-24 legt eine Prüfung der Abkühlgeschwindigkeit mit einer unbewegten Silbersonde für wässrige Polymer-Abschreckmittel fest, die mit Stahllegierungen verwendet werden. Das Ergebnis kann den Vergleich wässriger Polymerformulierungen unterstützen oder unter diesem Verfahren einen Hinweis auf die relative Abschreckintensität geben. Es kann jedoch keine allgemeingültige Rangfolge gegenüber jedem Öl-, Wasserbad- oder Salzlösungssystem begründen, da das Ergebnis an die definierte Prüfbedingung mit Silbersonde und unbewegtem Bad gebunden ist.
Das ASTM-Regelwerk ist gerade deshalb nützlich, weil es den Umfang der jeweiligen Aussage begrenzt. Werden zwei Öle nach ASTM D6200 im selben Labor mit ausreichender Wiederholbarkeit geprüft, können ihre Kurven einen relativen Vergleich stützen. Wird ein Öl in einem unbewegten Bad und ein anderes in einem stark umgewälzten Produktionstank geprüft, beschreiben die Zahlen nicht dieselbe Wärmeübertragungsbedingung. Eine Kurve sagt außerdem ohne Berücksichtigung von Stahlsorte, Wanddicke, Geometrie, vorherigem Austenitzustand und Bauteilbeladung nicht unmittelbar Härte, Verzug, Eigenspannung oder Rissbildung voraus.
Die begutachtete Studie aus dem Jahr 2022, Einfluss des Abschreckverfahrens auf Abkühlgeschwindigkeit und Mikrostruktur von Stählen: Variationen beim Kühlmittel und bei seiner Strömungsanordnung, stellt diesen Prozesszusammenhang unmittelbar her: Die Mikrostruktur von Stahl wird durch die Wärmeabfuhrgeschwindigkeit an der Oberfläche und die lokale Abkühlgeschwindigkeit bestimmt, die beide durch den Kühlmitteltyp und die Strömungsanordnung gesteuert werden. Ein Sondenergebnis ist somit ein Beleg für eine Wärmeübertragungsprüfung und keine vollständige Spezifikation der Mikrostruktur, die sich bei jedem Stahlbauteil entwickeln wird.
ISO 9950:1995 und die Nickellegierungssonde
ISO 9950:1995 legt ein Sondenverfahren mit einer Nickellegierung zur Bestimmung und Einstufung der Abkühleigenschaften industrieller Abschrecköle unter standardisierten Bedingungen ohne Bewegung fest. Die thermische Reaktion der Sonde wird aufgezeichnet, während sie im Öl abkühlt, und die daraus resultierende Kurve liefert Vergleichsinformationen über das Abkühlverhalten bei verschiedenen Temperaturen. Da das Verfahren eine definierte Sonde aus einer Nickellegierung und ein unbewegtes Bad verwendet, können Laboratorien das Verhalten von Ölen vergleichen, sofern die vorgeschriebenen Bedingungen eingehalten werden.
Die Einstufung hat eine eng begrenzte, aber nützliche Bedeutung. Wenn Öl A bei Prüfungen nach ISO 9950:1995 eine schnellere Abkühlreaktion erzeugt als Öl B, weist Öl A nach diesem Verfahren die größere gemessene Abkühleigenschaft auf. Das Ergebnis kann helfen, durch Oxidation, Verunreinigung, Alterung oder Unterschiede in der Formulierung verursachte Veränderungen zu erkennen, wenn die Proben einheitlich geprüft werden.
Es kann nicht beweisen, dass Öl A jede Stahlsorte in jedem Ofen oder Tank schneller abkühlen wird. Eine betriebliche Bewegung kann das Filmsieden unterdrücken, die Beladung kann die lokale Strömung verändern, und die Werkstückoberfläche kann sich anders benetzen als die Sonde aus der Nickellegierung. Badtemperatur, Konzentration der Verunreinigungen, Sondenposition und Bauteilgeometrie können die Abfolge der Wärmeübertragung verändern. Die Einstufung legt auch keinen Grossmann-H-Wert fest, sofern nicht für das betreffende Abschreckmittel und die betreffende Anwendung eine validierte Beziehung entwickelt wurde.
Die Studie Einfluss von Wärmeleitfähigkeit und Viskosität auf die Abkühlleistung flüssiger Abschreckmedien verwendete das Sondenverfahren nach ISO/DIS 9950, um die gemessene Abkühlleistung und Grossmann-H-Werte mit Wärmeleitfähigkeit und Viskosität in Beziehung zu setzen. Solche Arbeiten zeigen, wie Sondendaten mit technischen Modellen verknüpft werden können; die Verbindung hängt jedoch von den Prüfbedingungen und den Modellannahmen ab. Ein Wert für Wärmeleitfähigkeit oder Viskosität allein bestimmt die Abkühlkurve nicht; Benetzungs- und Siedeverhalten können bestimmte Temperaturintervalle maßgeblich bestimmen.
Prüfungen von Abkühlkurven sind daher am zuverlässigsten, wenn ihr Geltungsbereich präzise angegeben wird: Sondenwerkstoff, Norm, Badtemperatur, Bewegungsbedingung, gemessener Temperaturbereich und angegebene Kenngröße der Abkühlgeschwindigkeit. „Wasser ist unter vergleichbaren Bedingungen abschreckintensiver als Öl“ kann eine nützliche erste Näherung sein. Es ist jedoch kein vollständiges Prüfergebnis. Der belastbare Vergleich besteht stets zwischen gemessenen Kurven, die nach festgelegten Verfahren ermittelt und unter Berücksichtigung des tatsächlichen Stahls, der Geometrie und der Abschreckanordnung interpretiert werden.
ASTM D8562-24 für wässrige Polymer-Abschreckmittel
ASTM D8562-24 definiert eine Prüfung der Abkühlgeschwindigkeit mit einer nicht umgewälzten Silberprüfsonde für wässrige Polymer-Abschreckmedien, die mit Stahllegierungen verwendet werden. Strong evidence
ASTM D8562-24 legt eine nicht bewegte Abkühlratenprüfung mit einer Silberprobe für wässrige Polymer-Abschreckmedien fest, die bei Stahllegierungen eingesetzt werden. Diese Formulierung definiert den Geltungsbereich des Verfahrens. Sie begründet keine dauerhafte Rangfolge, nach der jede Polymerlösung zwischen Öl und Wasser liegt, und sie weist einem wässrigen Polymer nicht allein aufgrund seiner Zusammensetzung eine universelle Abschreckschärfe zu. Das Ergebnis gilt für eine festgelegte Probe, ein festgelegtes Gefäß, einen festgelegten Zustand des Abschreckmediums und eine festgelegte Wärmeübertragungsprüfung.
Diese Unterscheidung ist wichtig, weil „Abschreckmitteltyp“ und „gemessene Abschreckschärfe“ unterschiedliche Sachverhalte beschreiben. Eine wässrige Polymerlösung wird anhand ihres gelösten oder dispergierten Polymersystems und seiner Konzentration charakterisiert; ihre gemessene Abkühlungskurve wird außerdem von Temperatur, Verunreinigungen, Benetzungsverhalten, Flüssigkeitsbewegung und der Anordnung der Probe beeinflusst. Die in der Grossmann-Methode verwendete Abschreckschärfe, ausgedrückt als H-Wert, ist eine eigenständige technische Darstellung der Abschreckintensität. Ein Abkühlraten-Ergebnis nach D8562-24 sollte nicht als H-Wert behandelt werden, sofern keine geeignete Auswertung durchgeführt wurde und deren Annahmen gültig sind.
Geltungsbereich der Silberprobenprüfung
Die Silberprobe verleiht D8562-24 eine definierte thermische Antwort. Silber besitzt eine hohe Wärmeleitfähigkeit. Daher soll die Probe das Wärmeübertragungsverhalten erfassen, das durch das Abschreckmedium an ihrer Oberfläche hervorgerufen wird, und nicht das Umwandlungsverhalten einer Stahlprobe. Das aufgezeichnete Temperatur-Zeit-Protokoll kann anschließend in Abkühlrateninformationen für festgelegte Temperaturen oder Temperaturbereiche umgerechnet werden. Die Prüfung charakterisiert somit das Abschreckmedium unter den Bedingungen des Verfahrens; sie sagt nicht unmittelbar den Temperaturverlauf jedes beliebigen Stahlteils voraus.
Diese Einschränkung ist kein Mangel. Eine standardisierte Probe ermöglicht einen kontrollierten Vergleich. Wenn zwei wässrige Polymer-Abschreckmedien mit demselben Gerät, derselben Vorbereitung, derselben Temperatur und demselben Berichtsverfahren geprüft werden, können ihre Abkühlungskurven auf einer gemeinsamen Grundlage verglichen werden. Der Vergleich kann beispielsweise zeigen, dass eine Lösung in einem ausgewählten Temperaturbereich Wärme schneller abführt, während eine andere während des späteren Abschnitts der Abkühlung eine andere Rate aufweist. Ein einzelner maximaler Abkühlratenwert kann diesen Unterschied verbergen.
Die Abkühlung verläuft vom Eintauchen bis zum abschließenden Temperaturausgleich nicht konstant. Die Übersichtsarbeit von ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, beschreibt verschiedene Abschreckstufen und die damit verbundenen Veränderungen des Wärmeübertragungsverhaltens. Zunächst kann eine heiße Dampfschicht die Probe von der Flüssigkeit trennen. Diese Schicht kann anschließend mit Beginn der Benetzung zusammenbrechen, wodurch eine schnellere Phase des Blasensiedens entsteht. Bei niedrigeren Probentemperaturen nimmt das Sieden ab, und die Konvektion gewinnt an Einfluss. Die Übergangstemperaturen, die Dauer der einzelnen Stufen und die Abkühlraten hängen von der Flüssigkeit und ihrer Wechselwirkung mit der Oberfläche ab.
Bei Polymer-Abschreckmedien ist die Benetzung besonders wichtig. An der heißen Oberfläche können sich Polymerfilme bilden, die die Stabilität des Dampffilms verändern und beeinflussen, wie die Flüssigkeit die Probe erreicht. Konzentration, Alter der Lösung, Rückstände, Wasserqualität und Verunreinigungen können diesen Film beeinflussen. Daher kann dieselbe nominelle Polymerkonzentration unter unterschiedlichen Betriebsbedingungen verschiedene Abkühlungskurven ergeben. Die Studie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement stellt einen Zusammenhang zwischen dem Stahlgefüge sowie der Wärmeabfuhrrate an der Oberfläche und der lokalen Abkühlrate her. Beide werden durch den Kühlmitteltyp und die Strömungsanordnung bestimmt. D8562-24 misst eine kontrollierte Ausprägung dieses Verhaltens, nicht jede mögliche Ausprägung unter industriellen Bedingungen.
Auch das Probenmaterial verhindert eine unkritische Gleichsetzung verschiedener Normen. ISO 9950:1995 legt eine Prüfung mit einer Nickellegierungsprobe zur Bestimmung und Einstufung der Abkühleigenschaften industrieller Abschrecköle unter standardisierten, nicht bewegten Bedingungen fest. ASTM D6200 behandelt Abschrecköle, während D8562-24 wässrige Polymer-Abschreckmedien mit einer Silberprobe behandelt. Eine numerische Abkühlrate aus dem Verfahren mit der Nickellegierungsprobe für Öle ist nicht automatisch einer numerischen Abkühlrate aus dem Silberprobenverfahren für Polymere gleichwertig. Probenaufbau, thermische Antwort, Probengeometrie, Messinstrumentierung und die Familie des Abschreckmediums beeinflussen das Ergebnis.
Bedingungen der Prüfung ohne Flüssigkeitsbewegung
„Nicht bewegt“ ist ein wesentlicher Bestandteil der Bezeichnung D8562-24 und kein nebensächliches Labordetail. Die Prüfung soll die Abkühlungsantwort ohne aufgeprägte mechanische Bewegung oder kontrollierte Flüssigkeitsströmung um die Probe messen. Diese Bedingung beseitigt eine wichtige Variable und unterstützt wiederholbare Vergleiche zwischen wässrigen Polymerlösungen. Sie bedeutet jedoch nicht, dass das Abschreckmedium in jeder physikalischen Hinsicht bewegungslos ist: Heiße Flüssigkeit steigt auf, Dampf bewegt sich, und Dichteunterschiede erzeugen natürliche Konvektion. Sie bedeutet, dass das Verfahren nicht gezielt eine Pumpe, ein Rührwerk, einen Sprühstrahl, eine Düse oder eine Bewegung des Werkstücks nachbildet.
Industrielle Behälter verhalten sich nur selten wie ein vollständig ruhendes Laborbad. Teile können vertikal oder horizontal eingebracht werden, Körbe können bewegt werden, Pumpen können die Flüssigkeit umwälzen, und nahegelegene Oberflächen können die Strömung umlenken. Ein Sprühsystem erzeugt wiederum andere Randbedingungen. Die Strömung kann Dampffilme aufbrechen, kühlere Flüssigkeit an der Oberfläche erneuern, an der Grenzfläche angereicherte Polymerschichten entfernen und das Verhältnis zwischen Sieden und Konvektion verändern. Folglich beschreibt ein Ergebnis nach D8562-24 die Prüfbedingung ohne Flüssigkeitsbewegung, selbst wenn der Produktionsbehälter bewegt oder umgewälzt wird.
Auch die Temperatur des Abschreckmediums muss kontrolliert und angegeben werden, da sich Viskosität, Gehalt an gelösten Gasen, Benetzung und Wärmekapazität mit der Temperatur verändern. Für die Polymerkonzentration und den Zustand der Lösung ist dieselbe Sorgfalt erforderlich. Es kann nicht davon ausgegangen werden, dass eine Prüfung an einer frischen Lösung mit einer bestimmten Konzentration ein Betriebsbad repräsentiert, in dem sich Öl, Feinpartikel, Salze, Korrosionsprodukte oder Abbauprodukte des Polymers angesammelt haben. Reinigungs- und Probenahmeverfahren können die Ergebnisse verändern, bevor die Probe in die Flüssigkeit eingebracht wird.
Diese Faktoren erklären, warum die Aussage „Wasser ist schärfer als Öl“ für technische Entscheidungen zu grob ist. Die Darstellung von NPTEL aus dem Jahr 2024 weist unbewegtem Wasser eine willkürliche relative Abschreckschärfe von 1,0 zu. Typische Referenzwerte nach Grossmann liegen bei etwa 0,25–0,30 für ruhendes Öl, 0,9–1,0 für ruhendes Wasser und etwa 2 für ruhende Natronlauge oder Sole. Umfassendere veröffentlichte Bereiche geben 2,0–5,0 für Sole, 0,90–2,0 für destilliertes Wasser bei Raumtemperatur, 0,2–1,2 für wässrige Polymerlösungen und 0,25–0,80 für herkömmliche oder schnell abschreckende Öle an. Dies sind Referenzbereiche und keine unveränderlichen Stoffkonstanten. Bewegung, Temperatur, Benetzung, Geometrie und die gewählte Berechnungsmethode können ein gemessenes Ergebnis erheblich verändern.
Auch der Begriff „bewegt“ erfordert eine präzise, auf Normen beruhende Verwendung. Das ASTM-Subkomitee D02.L0.06 führt ASTM D6482 für bewegte wässrige Polymer-Abschreckmedien und ASTM D6549 für bewegte Abschreckmedien sowie D6200 für Abschrecköle und D8562 für wässrige Polymer-Abschreckmedien auf, die mit einer Silberprobe geprüft werden. D6482 oder D6549 können repräsentativer sein, wenn der Produktionsprozess auf Umwälzung oder Bewegung beruht. Die Auswahl von D8562-24 für einen bewegten Prozess allein aus Gründen der Zweckmäßigkeit führt zu einer Diskrepanz zwischen Verfahren und Prozess.
Verwendung der Ergebnisse für Vergleich und Auswahl
Ergebnisse nach D8562-24 können die Auswahl eines Abschreckmediums oder den Vergleich von Abschreckschärfen unterstützen, sofern der Vergleich mit dem Geltungsbereich des Verfahrens beginnt. Die erste Frage lautet nicht: „Welche Kurve weist die größte Zahl auf?“ Sie lautet: „Wurden die Kurven nach demselben anwendbaren Verfahren, mit derselben Probe, derselben Temperatur des Abschreckmediums, derselben Konzentration und derselben Bewegungsbedingung ermittelt?“ Erst nach dieser Prüfung sollten die Abkühlraten verglichen werden.
Ein aussagekräftiger Vergleich untersucht die vollständige Kurve. Die Rate während der Dampfphase zeigt, wie lange die Oberfläche durch Dampf isoliert bleibt. Die Rate während des Blasensiedens kann den Durchlauf durch Temperaturbereiche bestimmen, in denen eine übermäßige Abkühlung das Risiko von Verzug oder Rissbildung erhöhen kann. Der konvektive Abschnitt bei niedrigeren Temperaturen beeinflusst, wie sich der Stahl dem Umwandlungsbereich und dem abschließenden Temperaturausgleich nähert. Bei einer Stahlsorte hängt die relevante Rate von ihrem kritischen Umwandlungsverhalten, der Querschnittsgröße, der Geometrie und dem erforderlichen Gefüge ab – nicht unbedingt von der maximalen Rate, die mit der Silberprobe aufgezeichnet wurde.
Das Ergebnis kann eine kontrollierte Änderung von einer wässrigen Polymerkonzentration zu einer anderen unterstützen, eine Verschlechterung des Badzustands überprüfen oder einen Vergleich zwischen einer Polymerlösung und einem anderen Abschreckmedium ermöglichen, das nach einem geeigneten Verfahren geprüft wurde. Es kann außerdem zeigen, dass zwei Lösungen mit ähnlichen maximalen Raten über den übrigen Verlauf der Kurve unterschiedlich abkühlen. Dieser Unterschied kann für Härte, Verzug, Eigenspannung oder die Bildung von Martensit, Bainit, Ferrit oder Perlit in einer bestimmten Stahllegierung von Bedeutung sein.
Das Ergebnis bildet nicht von sich aus alle Bedingungen eines Abschreckvorgangs in der Produktion ab. Es berücksichtigt nicht automatisch die Masse des Teils, Ecken, Bohrungen, Beladungsdichte, Position im Gestell, Zunder, das Bewegungsmuster, die Auftreffbedingungen eines Sprühstrahls oder die sich verändernde Temperatur eines großen Bades. Ebenso beweist eine Silberprobenkurve nicht unmittelbar, dass eine bestimmte Stahlsorte eine vorgegebene Härte- oder Gefügeanforderung erfüllen wird. Für die Produktionsvalidierung sind weiterhin geeignete Stahlproben, repräsentative Beladungen, Prozesskontrollen und eine metallurgische Untersuchung erforderlich.
Die Grossmann-Analyse kann einen weiteren Vergleichsrahmen bieten; ihr H-Wert darf jedoch nicht mit dem ASTM-Prüfergebnis verwechselt werden. H-Werte repräsentieren die Abschreckintensität in einem Wärmeübertragungsmodell und hängen von Annahmen zu Randbedingungen und Geometrie ab. Die Studie Einfluss der Wärmeleitfähigkeit und Viskosität auf die Kühlleistung flüssiger Abschreckmedien setzt die Kühlleistung und Grossmann-H-Werte mithilfe der Sondenmethode nach ISO/DIS 9950 mit den Fluideigenschaften in Beziehung und veranschaulicht, dass die gemessene Kurve und der berechnete H-Wert miteinander verbunden, jedoch nicht identisch sind. Eine D8562-24-Kurve ist ein Nachweis aus einer definierten Prüfung mit einer Silberprobe. Zu einer Prozessentscheidung wird sie erst, wenn Stahl, Bauteil, Ausrüstung und die vorgesehene Kühlbedingung berücksichtigt werden.
Abschreckschärfe, Einhärtbarkeit und Stahlgefüge
Die Abschreckschärfe beschreibt, wie schnell ein Abschreckmedium unter festgelegten Bedingungen Wärme abführt; sie gibt nicht an, welches Stahlgefüge daraus entsteht. Diese Unterscheidung ist wichtig, weil sich Martensit, Bainit, Perlit und Ferrit in Abhängigkeit von der Zusammensetzung des Stahls, der Austenitkorngröße, der Austenitisierungsbehandlung, der Querschnittsgröße und dem tatsächlichen Temperatur-Zeit-Verlauf durch die Umwandlungsbereiche bilden. Ein Abschreckmedium kann bei verschiedenen Stahlsorten unterschiedliche Ergebnisse hervorbringen, und dieselbe Stahlsorte kann unterschiedlich reagieren, wenn sich Bewegung, Anordnung der Charge oder Temperatur des Abschreckmediums ändern.
Auch die Terminologie erfordert Sorgfalt. Ein Abschreckmediumtyp – Öl, Wasser, Polymerlösung, Salzlösung oder Gas – ist selbst kein gemessener Schärfewert. Abkühlkurvenprüfungen erfassen die Wärmeabfuhr für einen definierten Prüfkörper, eine bestimmte Temperatur, einen festgelegten Bewegungszustand und ein bestimmtes Prüfverfahren. Die Grossmann-Analyse beschreibt die Abschreckintensität mit einem H-Wert, wobei H ein Modellparameter und keine dauerhaft gültige Materialkonstante ist. Die konventionelle Skala von NPTEL weist unbewegtem Wasser eine willkürliche relative Abschreckschärfe von 1,0 zu. Referenzwerte nach Grossmann liegen ungefähr bei 0,25–0,30 für unbewegtes Öl, 0,9–1,0 für unbewegtes Wasser und etwa 2 für unbewegte Natronlauge oder Salzlösung. Andere häufig zitierte Bereiche reichen von 2,0–5,0 für Salzlösung, 0,90–2,0 für destilliertes Wasser bei Raumtemperatur, 0,2–1,2 für wässrige Polymerlösungen und 0,25–0,80 für herkömmliche oder schnell abschreckende Öle. Diese Zahlen sind nützliche Vergleichswerte, jedoch keine unveränderlichen Rangordnungen.
Kritische Abkühlbedingungen und Umwandlungsprodukte
Austenit muss bestimmte Bereiche des Zeit-Temperatur-Umwandlungsdiagramms mit Geschwindigkeiten vermeiden oder durchlaufen, die unerwünschte diffusionsgesteuerte Umwandlungsprodukte unterdrücken. Bleibt die Abkühlung langsam genug, damit sich Kohlenstoff umverteilen kann, können sich in unlegierten Kohlenstoffstählen Ferrit und Perlit bilden; bei etwas höheren Abkühlgeschwindigkeiten kann sich Bainit entwickeln. Wird der Stahl unter seine Martensitstarttemperatur abgekühlt, bevor eine wesentliche diffusionsgesteuerte Umwandlung stattfindet, kann sich der Austenit weitgehend in Martensit umwandeln. Der endgültige Anteil hängt dabei von der Martensitfinishtemperatur und der Menge des Restaustenits ab.
Es gibt keine einheitliche „kritische Abkühlgeschwindigkeit“, die für jeden Stahl gilt. AISI 1045 besitzt beispielsweise eine deutlich geringere Einhärtbarkeit als AISI 4140, weil Chrom und Molybdän die Umwandlung verzögern und dadurch ein langsamerer Abkühlverlauf im Inneren noch zur Bildung von Martensit ausreichen kann. Auch AISI 52100, AISI 4140 und AISI 4340 erfordern eine getrennte Betrachtung, selbst wenn sie derselben nominalen Abschreckung unterzogen werden. Die Einhärtbarkeit beschreibt die Tiefe, bis zu der ein Stahl unter einer bestimmten Abschreckung ein hartes Umwandlungsgefüge entwickeln kann; sie ist nicht mit der Oberflächenhärte gleichzusetzen und stellt keine Eigenschaft dar, die allein vom Abschreckmedium abhängt.
Der Zustand bei der Austenitisierung verändert den Ausgangspunkt. Eine zu hohe Austenitisierungstemperatur oder eine zu lange Haltezeit kann die Austenitkörner vergrößern, die Auflösung von Karbiden verändern und das Umwandlungsverhalten verschieben. Eine unvollständige Karbidauflösung kann dagegen dazu führen, dass Kohlenstoff und Legierungselemente ungleichmäßig verteilt bleiben. Die Querschnittsgröße bestimmt anschließend, wie schnell Wärme die Oberfläche erreichen kann und wie viel Wärme vom Kern nach außen transportiert werden muss. Ein kleiner Stab aus AISI 1045 kann beim Abschrecken in Öl schnell genug durch den Martensitbereich abkühlen, während ein großer Stab derselben wärmebehandelten Stahlsorte in seinem Zentrum Perlit oder Bainit zurückbehalten kann.
Die Abkühlkurve ist keine gerade Linie. Die ASTM-Übersichtsarbeit Wärmeübertragung beim Abschrecken und Bewertung der Abschreckschärfe – eine Übersicht beschreibt verschiedene Abschreckstufen: eine anfängliche Dampf- oder Filmsiedestufe, eine schnelle Blasensiedestufe und eine langsamere konvektive Stufe, nachdem die Werkstücktemperatur unter den mit dem Siedebereich des Abschreckmediums verbundenen Bereich gefallen ist. Die Wärmeübergangskoeffizienten ändern sich zwischen diesen Stufen stark. Die Benetzungskinetik bestimmt, wann Dampf von der Oberfläche verdrängt wird. Daher können zwei Abschreckungen bei derselben nominalen Badtemperatur unterschiedliche lokale Abkühlgeschwindigkeiten erzeugen.
ASTM D8562-24 legt eine Prüfung mit einer unbewegten Silberprobe für wässrige Polymerabschreckmedien fest, die mit Stahllegierungen verwendet werden. ISO 9950:1995 legt ein Verfahren mit einer Sonde aus einer Nickellegierung zur Bestimmung und Einstufung industrieller Abschrecköle unter standardisierten Bedingungen ohne Bewegung fest. ASTM D6200 behandelt Abschrecköle, ASTM D6482 wässrige Polymerabschreckmedien unter Bewegung und ASTM D6549 Abschreckmedien unter Bewegung. Die Ergebnisse können Bedingungen vergleichen, die mit diesen Verfahren gemessen wurden; sie können jedoch nicht garantieren, dass ein bestimmter Stahlquerschnitt dieselbe thermische Vorgeschichte erhält.
Die peer-reviewte Studie aus dem Jahr 2022 Die Rolle des Abschreckverfahrens für Abkühlgeschwindigkeit und Stahlgefüge: Variationen des Kühlmittels und seiner Strömungsanordnung stellt den praktischen Zusammenhang unmittelbar her: Das Stahlgefüge wird durch die Wärmeabfuhrgeschwindigkeit an der Oberfläche und die lokale Abkühlgeschwindigkeit bestimmt, die beide von der Art des Kühlmittels und der Strömungsanordnung gesteuert werden. Daher können ein Strahl, ein Tauchbad und ein bewegtes Werkstück selbst bei derselben Flüssigkeit unterschiedliche Martensitverteilungen hervorbringen.
Unterschiede der Abkühlung zwischen Oberfläche und Kern
Beim Abschrecken kommt die Oberfläche zuerst mit dem Abschreckmedium in Kontakt. Der Kern nicht. Wärme fließt vom Inneren zur Oberfläche und erzeugt einen Temperaturgradienten, der während der Blasensiedestufe steil und während der späteren konvektiven Stufe weniger steil sein kann. Die Oberfläche kann die Martensitstarttemperatur überschreiten, während sich der Kern noch im Umwandlungsbereich von Perlit oder Bainit befindet. Deshalb kann ein gehärteter Rand einen weicheren Kern umgeben, ohne dass sich die nominale Stahlsorte ändert.
Der Effekt ist besonders bei dicken Stäben, Platten, Zahnrädern und Schmiedestücken deutlich. Ein dünnes Bauteil aus AISI 4140 kann über seinen gesamten Querschnitt schnell abkühlen, während eine große Welle aus AISI 4140 einen martensitischen Rand und einen bainitischen oder perlitischen Kern entwickeln kann. Der Legierungsgehalt verschiebt die Umwandlungskurven, doch die Geometrie bestimmt weiterhin den thermischen Verlauf. Auch Ecken, Bohrungen, Keilnuten und Querschnittsübergänge verändern den Wärmefluss. Eine Ecke kann über zwei oder drei freiliegende Flächen Wärme verlieren, während ein einspringender Bereich heißer bleibt und sich möglicherweise anders umwandelt.
Die Strömungsanordnung kann diese Unterschiede verstärken oder verringern. Die Bewegung entfernt Dampf, führt kältere Flüssigkeit an die Oberfläche nach und kann den lokalen Wärmeübergangskoeffizienten erhöhen. Ein gerichteter Strahl kann eine Fläche wesentlich schneller abkühlen als eine abgeschirmte Fläche. Bei einer Tauchabschreckung können Dampftaschen unter waagerechten Flächen oder in Hohlräumen bestehen bleiben. Die Studie zur Strömungsanordnung aus dem Jahr 2022 warnt daher davor, „Wasserabschreckung“ oder „Polymerabschreckung“ als ausreichende Prozessbeschreibung zu behandeln. Die ortsspezifische Strömung bestimmt die ortsspezifische Abkühlung.
Auch Temperatur, Konzentration, Viskosität und Wärmeleitfähigkeit des Abschreckmediums sind von Bedeutung. Die Studie Einfluss der Wärmeleitfähigkeit und Viskosität auf die Kühlleistung flüssiger Abschreckmedien setzt die gemessene Kühlleistung und die Grossmann-H-Werte mithilfe des Sondenverfahrens nach ISO/DIS 9950 in Beziehung zu diesen Eigenschaften und zeigt damit, warum der Zustand der Flüssigkeit das Messergebnis beeinflusst. Eine Änderung der Polymerkonzentration kann die Viskosität und das Benetzungsverhalten so stark verändern, dass sich die Beständigkeit des Dampf Films und die Wärmeabfuhr während der Blasensiedestufe ändern. Verunreinigung und Alterung des Bades können denselben Effekt haben.
Zielkonflikte zwischen Härte, Verzug und Rissbildung
Eine unzureichende Abkühlung lässt mehr Austenit für eine diffusionsgesteuerte Umwandlung verfügbar. Die daraus entstehenden ferritisch-perlitischen oder bainitischen Bereiche sind gewöhnlich weicher als Martensit, obwohl die Bainithärte von der Stahlsorte und der Umwandlungstemperatur abhängt. Eine Oberfläche kann eine Härteanforderung erfüllen, während der Kern unzureichend gehärtet bleibt. Bei einem Bauteil, dessen Last über seinen Querschnitt übertragen wird, kann dieser Gradient einen Konstruktionsfehler darstellen, selbst wenn der gemessene Oberflächenwert akzeptabel erscheint.
Eine höhere Abschreckschärfe kann die Einhärtetiefe verbessern, erhöht jedoch auch die thermischen und Umwandlungsspannungen. Die Oberfläche zieht sich beim Abkühlen zusammen, während der heißere Kern diese Kontraktion behindert. Später kühlt der Kern ab und zieht sich zusammen, während die bereits umgewandelte Oberfläche dieser Kontraktion Widerstand entgegensetzt. Die Martensitbildung fügt eine Umwandlungsdehnung hinzu, die bei über den Querschnitt variierendem Kohlenstoffgehalt, unterschiedlichen Temperaturen oder unterschiedlichen Abkühlgeschwindigkeiten nicht gleichmäßig ist. Eigenspannungen, Maßänderungen und Formverzug sind die Folge.
Rissbildung ist das extreme Ergebnis dieses Wettbewerbs. Hochkohlenstoffstähle wie AISI 1095 und der Wälzlagerstahl AISI 52100 reagieren besonders empfindlich, weil die Martensitbildung erhebliche Spannungen erzeugt und die während des Abschreckens verfügbare Duktilität begrenzt ist. Scharfe Ecken, abrupte Querschnittsänderungen, entkohlte Schichten, Schleifspuren und der örtliche Zusammenbruch des Dampffilms bilden zusätzliche Spannungskonzentrationen. Ein schärferes Abschreckmedium kann zwar die Oberflächenhärte erhöhen, zugleich aber die Wahrscheinlichkeit von Abschreckrissen oder unzulässigem Verzug steigern.
Das praktische Ziel ist daher nicht der maximale H-Wert. Entscheidend ist ein Abkühlverlauf, der mit kontrollierten Gradienten das erforderliche Umwandlungsgefüge erreicht. Dies kann die Auswahl eines Stahls mit höherer Einhärtbarkeit, eine Änderung des Austenitisierungszyklus, eine Verringerung der Querschnittsdicke, die Anpassung der Polymerkonzentration, die Regelung der Badtemperatur oder eine Änderung der Bewegung und der Ausrichtung der Vorrichtung erfordern. Das Anlassen reduziert anschließend einen Teil der Spannungen im abgeschreckten Zustand, kann jedoch Rissbildung oder eine während der Abschreckung entstandene starke Ungleichmäßigkeit nicht zuverlässig beheben. Die Abschreckschärfe muss gemeinsam im Hinblick auf Stahlsorte, Geometrie, Prozesszustand und gemessene Abkühlkurve beurteilt werden.
Abschreckmittel vergleichen, ohne die Daten falsch zu interpretieren
Ein Abschreckmittel besitzt keine einzige dauerhaft gültige Zahl für seine Abschreckschärfe. Die Aussage „Wasser ist schärfer als Öl“ ist nur dann eine brauchbare erste Näherung, wenn angegeben wird, welches Wasser, welches Öl, welcher Prüfversuch und welcher Abschnitt der Abkühlkurve betrachtet werden. Badtemperatur, Konzentration, Verunreinigung, Bewegung, Sondengeometrie, Oberflächenzustand und Benetzungsverhalten können das gemessene Ergebnis sämtlich verändern.
Der Vergleich sollte daher mit einer Beschreibung des Prüfverfahrens beginnen und nicht mit einer Rangfolge. Zu dokumentieren sind die Norm und ihre Ausgabe, Werkstoff und Abmessungen der Sonde, Temperatur des Abschreckmittels, Konzentration oder Zustand, Bewegungszustand, Strömungsanordnung sowie das Temperaturintervall, das zur Berechnung der Abkühlgeschwindigkeit verwendet wurde. Anschließend sollten vollständige Zeit-Temperatur-Kurven verglichen werden oder zumindest jene Abschnitte der Kurven, die der zu steuernden Umwandlung des Stahls entsprechen.
Vergleich unter gleichen Bedingungen
Ergebnisse von Abkühlkurven sind methodenabhängige Messungen. ISO 9950:1995 legt eine Sonde aus einer Nickellegierung zur Bestimmung der Abkühleigenschaften industrieller Abschrecköle unter standardisierten Bedingungen ohne Bewegung fest. ASTM D8562-24 beschreibt eine Prüfung mit einer unbewegten Silbersonde für wässrige Polymer-Abschreckmittel, die bei Stahllegierungen eingesetzt werden. Diese Prüfungen schaffen keine universelle Skala für den Vergleich von Öl und Polymer. Sie beschreiben, wie die geprüfte Flüssigkeit eine festgelegte Sonde unter festgelegten Bedingungen abkühlte.
Der Sondenwerkstoff ist von Bedeutung, weil die Sonde kein Stahlbauteil ist. Silber, Nickellegierungen und andere Sondenwerkstoffe weisen eine unterschiedliche Wärmeleitfähigkeit, Wärmekapazität, Oberflächenbeschaffenheit und Oxidationsneigung auf. Ihre Reaktion kann die Form und den zeitlichen Verlauf der gemessenen Kurve beeinflussen, insbesondere während des Übergangs vom Filmsieden zum Blasensieden. Auch die Größe der Sonde und die Position des Thermoelements sind von Bedeutung. Eine kleine Sonde kann schnell reagieren; eine größere Sonde kann Wärme speichern und selbst im selben Bad eine andere scheinbare Abkühlgeschwindigkeit anzeigen.
Die anwendbaren ASTM-Verfahren zeigen, weshalb die Bezeichnungen zusammen mit den Ergebnissen angegeben werden müssen. Das ASTM-Subkomitee D02.L0.06 führt ASTM D6200 für Abschrecköle, ASTM D6482 für bewegte wässrige Polymer-Abschreckmittel, ASTM D6549 für bewegte Abschreckmittel und ASTM D8562 für wässrige Polymer-Abschreckmittel auf, die mit einer Silbersonde geprüft werden. Ein Ergebnis nach ASTM D6200 sollte nicht neben ein Ergebnis nach ASTM D8562 gestellt werden, als stammten die Werte aus einer gemeinsamen Skala.
Die Bewegung ist häufig die größte Quelle für einen irreführenden Vergleich. Eine ruhende Sonde in unbewegtem Wasser kann eine anhaltende Dampfhaut ausbilden. Bewegung durchbricht diese Dampfhaut, führt an der Oberfläche wieder Flüssigkeit zu und verändert die Dauer des Filmsiedens. In einem industriellen Behälter können vertikale Strömung, Querströmung, Auftreffen von Düsenstrahlen, die Drehung des Werkstücks oder die Strömung durch Durchgänge die maßgeblichen Bedingungen sein. „Bewegtes Wasser“ bezeichnet keine einheitliche Bedingung. Strömungsgeschwindigkeit, Richtung, Turbulenz und der Zugang zu vertieften Oberflächen beeinflussen allesamt die Wärmeabfuhr.
Auch das Abschreckmittel selbst muss präzise beschrieben werden. Bei einem wässrigen Polymer sind die Polymerchemie, die Konzentration, die Badtemperatur, der Refraktometerwert oder eine andere Methode der Konzentrationskontrolle sowie der Zustand hinsichtlich Alterung oder Verunreinigung anzugeben. Bei Öl sind Sorte oder Klassifizierung, Temperatur, soweit verfügbar die Viskosität, der Oxidationszustand und die Zirkulation zu dokumentieren. Konzentration und Temperatur einer Salzlösung müssen angegeben werden. Dasselbe namentlich bezeichnete Medium kann nach einer Veränderung der Konzentration, Alterung oder Verunreinigung unterschiedliche Kurven erzeugen.
Der Grossmann-H-Wert gehört in diese Dokumentation, darf sie jedoch nicht ersetzen. In der von NPTEL beschriebenen konventionellen Skala wird unbewegtes Wasser eine willkürliche relative Abschreckschärfe von 1,0 zugeordnet. Als typische Referenzwerte werden für ruhendes Öl etwa 0,25–0,30, für ruhendes Wasser 0,9–1,0 und für ruhende Natronlauge oder Salzlösung etwa 2 angegeben. Breitere Referenzbereiche setzen für Salzlösung 2,0–5,0, für destilliertes Wasser bei Raumtemperatur 0,90–2,0, für wässrige Polymerlösungen 0,2–1,2 und für konventionelle oder schnell abschreckende Öle 0,25–0,80 an. Dies sind Arbeitsbereiche und keine unveränderlichen Stoffkonstanten. Ein H-Wert repräsentiert eine Abschreckbedingung und eine Modellierungskonvention, nicht die chemische Identität der Flüssigkeit.
Abkühlgeschwindigkeit im maßgeblichen Temperaturbereich betrachten
Die maximale Abkühlgeschwindigkeit lässt sich leicht angeben und ist für eine Entscheidung bei der Wärmebehandlung von Stahl häufig nur schlecht geeignet. Sie kann während eines kurzen Zeitraums auftreten, nachdem die Dampfhaut zusammengebrochen ist, während sich der Stahl noch bei einer Temperatur oberhalb des Bereichs befindet, in dem sich das endgültige Gefüge ausbildet. Ein hoher Spitzenwert kann daher mit einer unzureichenden Abkühlung durch einen kritischen Umwandlungsbereich oder mit einer übermäßigen Abkühlung bei einer Temperatur einhergehen, bei der Risse und Verzug wahrscheinlich werden.
Beim Abschrecken werden normalerweise verschiedene Wärmeübertragungsstufen durchlaufen: Filmsieden, Blasensieden und Flüssigkeitskonvektion. Die ASTM-Übersicht Wärmeübertragung beim Abschrecken und Bewertung der Abschreckschärfe erläutert, dass sich die Abkühlgeschwindigkeit in diesen Stufen verändert und durch unterschiedliche Wärmeübertragungsmechanismen bestimmt wird. Die Kurve ist folglich aussagekräftiger als ein einzelner Maximalwert. Zu untersuchen sind die Zeit bis zum Erreichen ausgewählter Temperaturen, die Abkühlgeschwindigkeit bei diesen Temperaturen, die Dauer jeder Siedestufe und die Frage, ob die Abkühlung gleichmäßig verläuft oder abrupte Änderungen enthält.
Der maßgebliche Bereich ergibt sich aus dem Stahl und dem erforderlichen Gefüge. Bei einem unlegierten Kohlenstoffstahl oder einem niedriglegierten Stahl kann die Abkühlung durch die Umwandlungsbereiche von Perlit und Bainit bestimmen, ob sich Martensit bildet. Diese Bereiche hängen von der Zusammensetzung und der Größe der ursprünglichen Austenitkörner ab; daher kann eine allgemeine „maximale Abkühlgeschwindigkeit“ die Frage nicht beantworten. AISI 1045 kann beispielsweise nicht mit exakt derselben kritischen Abkühlanforderung beurteilt werden wie AISI 4140 oder AISI 52100. Es sind die zutreffenden Daten zur kontinuierlichen Abkühlungsumwandlung oder zur Zeit-Temperatur-Umwandlung heranzuziehen; anschließend ist die Kurve des Abschreckmittels über den entsprechenden Temperaturbereich zu betrachten.
Auch die Martensit-Starttemperatur ist von Bedeutung. Die Abkühlung unterhalb dieses Punkts leitet die martensitische Umwandlung ein, während die Geschwindigkeit bei niedrigeren Temperaturen die Temperaturgradienten, Umwandlungsspannungen und den Anteil des Restaustenits beeinflusst. Ein Abschreckmittel, das ausgehend von der Austenitisierungstemperatur sehr schnell abkühlt, sich jedoch vor oder während der Martensitbildung deutlich verlangsamt, kann ein anderes Verhältnis von Härte und Verzug ergeben als ein Mittel mit niedrigerem Spitzenwert, aber gleichmäßigerer Abkühlung.
Ein praktischer Vergleich könnte die Abkühlgeschwindigkeiten bei 800, 600, 400 und 200 °C angeben, wobei die genauen Temperaturen für die jeweilige Legierung und den Prozess auszuwählen sind. Außerdem sollte die vollständige Kurve vom Austenitisierungsbereich bis zur Badtemperatur dargestellt werden. Wird nur eine Spitzen-Abkühlgeschwindigkeit veröffentlicht, müssen ihre Temperatur und Dauer angegeben werden. Ohne diese Angaben besitzt die Zahl nur geringe metallurgische Aussagekraft.
Alle Risiken werden jedoch auch durch die Abkühlgeschwindigkeit allein nicht beschrieben. Bei einem dicken Querschnitt kann sich die Oberflächentemperatur stark von der Kerntemperatur unterscheiden, und die örtliche Geometrie kann Dampf einschließen oder die Strömung behindern. Die Wärmeabfuhr an einer Kante, einer Bohrung, einer Schulter oder einem Kontaktpunkt kann sich von derjenigen an einer großflächig freiliegenden Fläche unterscheiden. Die peer-reviewte Studie von 2022 Die Rolle des Abschreckverfahrens bei Abkühlgeschwindigkeit und Gefüge von Stählen: Variationen des Kühlmittels und seiner Strömungsanordnung stellt einen direkten Zusammenhang zwischen dem Stahlgefüge sowie der Wärmeabfuhrgeschwindigkeit an der Oberfläche und der örtlichen Abkühlgeschwindigkeit her. Sie zeigt damit, weshalb der Kühlmitteltyp nicht von seiner Strömungsanordnung getrennt betrachtet werden kann.
Laborrangfolge und Verhalten in der Produktion trennen
Eine Laborprüfung kann Flüssigkeiten unter kontrollierten Bedingungen in eine Rangfolge bringen. Sie kann jedoch allein nicht das Ergebnis für jede Stahlabmessung und jede Bauteilgeometrie bestätigen. Eine Silbersonde, die in einem unbewegten Polymer bei 25 °C geprüft wird, repräsentiert dieses Verfahren und diese Bedingung. Sie repräsentiert weder eine lange Welle in einem bei 50 °C zirkulierenden Behälter noch einen Sacklochhohlraum mit intermittierender Strömung oder eine Charge, bei der die Temperatur des Abschreckmittels während der Produktion ansteigt.
Die Unterscheidung ist besonders wichtig beim Vergleich von unbewegten und bewegten Prüfungen. ASTM D6482 und ASTM D6549 behandeln bewegte Bedingungen, während ASTM D8562 die Prüfung wässriger Polymere mit einer Silbersonde unter unbewegten Bedingungen behandelt. Auch ISO 9950:1995 legt für industrielle Abschrecköle standardisierte Bedingungen ohne Bewegung fest. Eine Laborrangfolge kann sich umkehren, wenn die Bewegung die Dampfentfernung verändert oder wenn ein Bauteil ein anderes Verhältnis von Oberfläche zu Volumen aufweist.
Die Validierung unter Produktionsbedingungen sollte die Abkühlkurve mit dem tatsächlichen Stahl und dem Querschnitt verknüpfen. Soweit praktikabel, sind Thermoelemente oder instrumentierte Chargen einzusetzen; außerdem sollte die Härte vom Rand bis zum Kern geprüft und das Gefüge an Stellen untersucht werden, die unterschiedlichen Strömungsbedingungen ausgesetzt sind. Verzug, Risse, Weichstellen und Schwankungen zwischen den Chargen sind Ergebnisse auf Bauteilebene; keines dieser Merkmale wird durch ein einzelnes Sondenmaximum vollständig vorhergesagt.
Das ASM Handbook von ASM International, Band 4F, Abschreckmittel und Abschrecktechnik, bietet die geeignete ordnende Unterscheidung zwischen Abschreckmitteltyp, Abschreckschärfe, Abkühlstufen und dem Abschrecken von Stahl. Die Studie Einfluss von Wärmeleitfähigkeit und Viskosität auf die Abkühlleistung flüssiger Abschreckmedien setzt ebenfalls das gemessene Abkühlverhalten und die Grossmann-H-Werte anhand der Sondenvorgaben nach ISO/DIS 9950 mit den physikalischen Eigenschaften in Beziehung. Damit wird erneut bestätigt, dass ein H-Wert ein interpretierter Prozesskennwert und keine feste Eigenschaft von „Öl“ oder „Wasser“ ist.
Die belastbare Frage lautet daher nicht: „Welches Abschreckmittel steht an erster Stelle?“ Sie lautet: „Welches Abschreckmittel entzieht unter welcher kontrollierten Bedingung im maßgeblichen Temperaturbereich Wärme mit der erforderlichen Geschwindigkeit, ohne einen unvertretbaren Verzug oder Risse zu verursachen?“ Diese Frage führt zu vergleichbaren Daten. Eine bloße Rangfolge tut dies nicht.
Ein normenbasierter Arbeitsablauf zur Kontrolle der Abschreckung
Die Kontrolle der Abschreckung beginnt mit dem Stahl und nicht mit einer Rangfolge von Wasser, Öl, Polymer und Salzlösung. Ein Abschreckmittel ist nur ein Teil des Wärmeübertragungssystems. Das Messergebnis hängt außerdem vom Werkstoff und der Geometrie des Prüfgeräts, der Badtemperatur, der Konzentration, der Umwälzung, der Strömungsanordnung, dem Oberflächenzustand und dem untersuchten Abschnitt der Abkühlkurve ab. Ein normenbasierter Arbeitsablauf behandelt die Abschreckschärfe daher als eine Prozessvariable, die gemessen und mit den für ein bestimmtes Bauteil erforderlichen Eigenschaften in Beziehung gesetzt werden muss.
Stahl, Geometrie und erforderliches Ergebnis festlegen
Die Stahlbezeichnung ist genau so zu dokumentieren, wie sie in der anzuwendenden Produktnorm angegeben ist. Beispiele sind AISI 1045, AISI 4140, ASTM A29/A29M grade 4140, EN 10083-3 steel grade 42CrMo4 und SAE J404 grade 52100. Die Bezeichnung ist kein nebensächliches Verwaltungsdetail: Chemische Zusammensetzung, Härtbarkeit, vorherige Austenitkorngröße und Querschnittsabmessung bestimmen, wie schnell das Zentrum abkühlen muss, um das erforderliche Gefüge zu bilden.
Die Ausgangsspezifikation sollte den Wärmebehandlungszustand und das angestrebte Ergebnis festlegen. Anzugeben sind die Austenitisierungstemperatur, die Haltezeit, die Transferzeit bis zum Abschrecken sowie die Frage, ob überwiegend Martensit, ein Martensit-Bainit-Gemisch oder ein gezielt weicheres Gefüge erzielt werden soll. Bei AISI 1045 unterscheidet sich beispielsweise das erforderliche Abschreckverhalten deutlich zwischen einer dünnen Welle, die eine hohe martensitische Härte erreichen soll, und einer dicken Platte, bei der ein kontrollierter Martensitanteil und ein begrenztes Rissrisiko zulässig sind. Bei AISI 4140 oder 42CrMo4 ermöglicht die durch die Legierungselemente bewirkte Härtbarkeit einen anderen Kühlbedarf als bei unlegiertem Kohlenstoffstahl.
Die Querschnittsabmessungen müssen mehr als die Nennwanddicke umfassen. Durchmesser, Wanddicke, Keilnuten, Bohrungen, scharfe Ecken, Verhältnisse von Bohrungs- zu Wanddicke und Querschnittsänderungen sind zu dokumentieren. Ein Vollstab mit 50 mm Durchmesser, ein Rohr mit 50 mm Außendurchmesser und eine Platte mit 50 mm Dicke stellen nicht dasselbe Wärmeflussproblem dar. Die Oberfläche kühlt zuerst ab, während der Kern weiterhin Wärme abgibt; die Geometrie bestimmt die Temperaturgradienten, die Umwandlung und Eigenspannungen verursachen.
Zulässige Verformung und Rissrisiko sind vor der Auswahl des Abschreckmittels festzulegen. Eine Maßtoleranz, ein Rundlaufgrenzwert, ein Härtebereich und eine Anforderung an den Oberflächenzustand machen das Ergebnis prüfbar. Es ist anzugeben, ob die Härte an der Oberfläche, in einer definierten Tiefe oder entlang eines Verlaufs von der Oberfläche zum Zentrum erforderlich ist. Für ein durchgehärtetes Bauteil sind die erforderliche effektive Härtetiefe und das Annahmekriterium anzugeben, beispielsweise eine Mindesthärte nach Rockwell C oder ein aus einem Jominy-Versuch abgeleiteter Vergleich der Härtbarkeit.
Diese Definition verhindert außerdem eine missbräuchliche Anwendung der Grossmann-H-Werte. Die konventionelle Skala weist ruhigem, nicht umgewälztem Wasser eine willkürliche Abschreckschärfe von 1,0 zu, wie NPTEL im Jahr 2024 beschrieben hat. Typische Referenzwerte liegen bei etwa 0,25–0,30 für ruhiges Öl, 0,9–1,0 für ruhiges Wasser und ungefähr 2 für ruhige Ätznatron- oder Salzlösung. Andere veröffentlichte Bereiche geben für Salzlösung 2,0–5,0, für destilliertes Wasser bei Raumtemperatur 0,90–2,0, für wässrige Polymerlösungen 0,2–1,2 und für konventionelle oder schnell abschreckende Öle 0,25–0,80 an. Dies sind Referenzbereiche und keine festen Stoffkonstanten. Ein H-Wert verändert sich mit Umwälzung, Temperatur, Benetzung, Konzentration und Prüfbedingungen.
Eine geeignete Prüfverfahren innerhalb seines Geltungsbereichs auswählen
Das Prüfverfahren ist nach der Festlegung des Prozesses auszuwählen, da keine Norm für Abkühlkurven jedes industrielle Abschreckverfahren abbildet. Das Subcommittee D02.L0.06 von ASTM International führt ASTM D6200 für Abschrecköle, ASTM D6482 für umgewälzte wässrige Polymer-Abschreckmittel, ASTM D6549 für umgewälzte Abschreckmittel und ASTM D8562 für wässrige Polymer-Abschreckmittel auf, die mit einer Silberprobe geprüft werden. ASTM D8562-24 legt eine Prüfung der Abkühlgeschwindigkeit mit einer nicht umgewälzten Silberprobe für wässrige Polymer-Abschreckmittel fest, die bei Stahllegierungen eingesetzt werden. Das Ergebnis kann den Vergleich nach diesem Verfahren unterstützen; es begründet jedoch keine allgemeingültige Rangfolge gegenüber jedem Öl, jedem Wassersystem oder jedem Produktionstank.
ISO 9950:1995 legt ein Verfahren mit einer Nickellegierungsprobe zur Bestimmung der Abkühleigenschaften industrieller Abschrecköle unter standardisierten Bedingungen ohne Umwälzung fest. Dieser Geltungsbereich ist entscheidend. Ein Ergebnis nach ISO 9950:1995 beschreibt das Öl und die festgelegte Prüfanordnung, nicht automatisch das Verhalten dieses Öls bei einer sich bewegenden Stahlladung mit aktiver Umwälzung. Probenlegierung, Probenabmessungen, Position des Thermoelements, Eintauchverfahren und Verfahren zur Datenauswertung beeinflussen die aufgezeichnete Kurve.
Vor der Prüfung sind Identität des Abschreckmittels, Formulierung oder Öltyp, gegebenenfalls die Konzentration, Grenzwerte für Verunreinigungen, Badvolumen, Badtemperatur, Probentemperatur und Reinigungsverfahren zu dokumentieren. Es ist festzuhalten, ob die Probe stationär ist, gedreht oder durch das Bad bewegt wird oder einem gerichteten Strahl ausgesetzt ist. Die Umwälzung sollte, wenn möglich, quantitativ angegeben werden: Drehzahl des Rührers, Durchflussmenge, Strahlgeschwindigkeit, Düsenanordnung oder gemessene Badzirkulation. Die alleinige Angabe „umgewälzt“ reicht nicht aus, um ein Ergebnis reproduzieren zu können.
Die vollständige Zeit-Temperatur-Kurve ist zu bewerten, anstatt ohne Kontext eine einzige Abkühlgeschwindigkeit zu entnehmen. Das Abschrecken umfasst unterschiedliche Wärmeübertragungsphasen. In der frühen Dampfhautphase kann eine stabile Dampfschicht den Wärmeabtransport begrenzen. Mit Beginn der Benetzung kann das Blasensieden einen deutlich höheren Wärmestrom erzeugen. Bei niedrigeren Temperaturen endet das Sieden, und die Konvektion bestimmt die spätere Abkühlung. Die ASTM-Übersicht von 2024, Wärmeübertragung beim Abschrecken und Bewertung der Abschreckschärfe, betont, dass sich die Abkühlgeschwindigkeit zwischen diesen Phasen verändert und von der Benetzungskinetik sowie den Wärmeübertragungsmechanismen abhängt.
Die maximale Abkühlgeschwindigkeit, die Temperatur bei diesem Maximum und die Zeit, die zum Durchlaufen kritischer Umwandlungsbereiche erforderlich ist, können unterschiedliche metallurgische Bedeutungen haben. Ein Abschreckmittel kann nahe der Martensitstarttemperatur schnell, im Perlit- oder Bainitbereich jedoch langsam abkühlen oder umgekehrt. Eine einzige Rangfolge verbirgt diesen Unterschied. Die Analyse von Abkühlkurven nach ASTM D6200, D6482, D6549 oder ASTM D8562-24 sollte daher entsprechend der Klasse des Abschreckmittels und den Strömungsbedingungen ausgewählt werden; Abweichungen vom festgelegten Verfahren sind zu dokumentieren.
Prüfergebnisse mit dem Wärmebehandlungsprozess korrelieren
Eine Probenkurve liefert Erkenntnisse über die Wärmeübertragung, ist jedoch kein Beweis dafür, dass ein Bauteil seine Spezifikation erfüllt. Der nächste Schritt ist ein kontrollierter, produktionsnaher Versuch mit der tatsächlichen Stahlsorte, der Querschnittsgeometrie, dem Beladungsmuster, der Transferzeit vom Ofen zum Tank und der Bewegung während des Abschreckens. Eine Silber- oder Nickellegierungsprobe bildet weder die Wärmekapazität, den Oberflächenzustand, die Geometrie noch die Umwandlungswärme eines Stahlbauteils nach.
Die Härte ist an definierten Stellen zu messen. Bei einem Stab oder einer Welle sind Messungen an der Oberfläche, unterhalb der Oberfläche und im Zentrum einzubeziehen; bei einer Platte sind die Stellen an der Fläche und in der halben Dicke festzulegen. Die maßgebliche Härtenorm ist anzuwenden, und Härteskala, Prüfkraft, Zustand des Eindringkörpers und Oberflächenvorbereitung sind zu dokumentieren. Wenn die Härtbarkeit für die Entscheidung entscheidend ist, ist das Ergebnis mit einem Jominy-Stirnabschreckprofil oder einem etablierten Härtbarkeitsmodell für die angegebene Schmelze zu vergleichen; Jominy-Daten dürfen jedoch nicht an die Stelle eines Bauteilversuchs treten.
Die Metallografie liefert die notwendige zweite Überprüfung. Repräsentative Oberflächen- und Kernquerschnitte sind auf Martensit, Bainit, Ferrit, Perlit, Restaustenit, Entkohlung und Abschrechrisse zu untersuchen. Eine hohe Oberflächenhärte kann mit einem unzureichend gehärteten Kern einhergehen. Umgekehrt kann ein scharfes Abschrecken zwar eine ausreichende Härte erzeugen, zugleich aber unzulässige Rissnetzwerke oder Verformungen verursachen. Die begutachtete Studie aus dem Jahr 2022, Rolle des Abschreckverfahrens bei Abkühlgeschwindigkeit und Gefüge von Stählen: Variationen des Kühlmittels und seiner Strömungsanordnung, setzt das Stahlgefüge mit der Wärmeabfuhrgeschwindigkeit an der Oberfläche und der lokalen Abkühlgeschwindigkeit in Beziehung; beide werden durch Kühlmitteltyp und Strömungsanordnung bestimmt.
Die Abkühlkurve ist zur Erklärung des metallurgischen Ergebnisses heranzuziehen; anschließend ist jeweils nur eine Prozessvariable zu verändern. Wenn die Härte im Zentrum zu niedrig ist, sind zunächst Transferverzögerung, Beladungsanordnung, Badtemperatur, Konzentration und Zirkulation zu untersuchen, bevor einfach ein nominell schärferes Abschreckmittel ausgewählt wird. Wenn die Verformung zu groß ist, sind asymmetrische Strömung, Dampfeinschlüsse, Bauteilausrichtung und der Abkühlgeschwindigkeitsgradient um Bohrungen und Ecken zu prüfen. Konzentration des Abschreckmittels, Viskosität, Wärmeleitfähigkeit, Verunreinigungen und Alterung sind erneut zu überprüfen, da Studien mit dem Sondenverfahren nach ISO/DIS 9950 die Abkühlleistung und Grossmann-H-Werte mit diesen Eigenschaften in Beziehung gesetzt haben.
Normengestützter Arbeitsablauf zur Abschrecksteuerung
- Definieren Identifizieren Sie die genaue Stahlsorte, die Querschnittsgeometrie, das angestrebte Gefüge, den Härteverlauf und die Verformungsgrenzen.
- Auswählen Wählen Sie ein ASTM- oder ISO-Prüfverfahren innerhalb seines angegebenen Geltungsbereichs.
- Messen Zeichnen Sie Abkühlungskurven auf und dokumentieren Sie dabei Temperatur, Umwälzung, Strömungsanordnung und Zustand des Bads.
- Validieren Führen Sie einen repräsentativen Wärmebehandlungsversuch durch und überprüfen Sie Härte und metallografischen Befund.
- Aufbewahren Bewahren Sie die Nachweise zusammen mit den Aufzeichnungen zu Charge und Ausrüstung auf.
Der betriebliche Arbeitsablauf lautet daher: die genaue Stahlsorte und Norm bestimmen; Querschnittsgeometrie, Härtbarkeit, Zielgefüge, Härteverlauf und Verformungsgrenzen dokumentieren; ein ASTM- oder ISO-Verfahren innerhalb seines festgelegten Geltungsbereichs auswählen; Abkühlkurven messen oder auswerten und dabei Temperatur, Umwälzung, Strömungsanordnung und Badzustand dokumentieren; einen repräsentativen Wärmebehandlungsversuch durchführen; Härte und Metallografie überprüfen; und die Nachweise zusammen mit den Aufzeichnungen zu Charge und Ausrüstung aufbewahren. Normen verbessern die Vergleichbarkeit und machen unkontrollierte Variablen sichtbar. Sie ersetzen jedoch nicht die erforderliche Validierung am tatsächlichen Stahl und Bauteil.
Quellen
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html