




¿Qué se considera un defecto superficial del acero?
Una línea oscura, una ranura poco profunda, una cavidad, una zona de cascarilla o un cambio de color no constituyen automáticamente un defecto del acero. En primer lugar, se trata de una característica física situada en la superficie o cerca de ella. Su importancia depende de cómo se formó la característica, qué indica sobre el material, dónde se encuentra y qué requisito de producto o inspección resulta aplicable. Una placa laminada, un eje mecanizado, una soldadura y una pieza de acero fundido pueden presentar marcas de aspecto similar, aunque estén sujetos a terminologías y límites de aceptación diferentes.
Esta distinción es importante porque los métodos de inspección no observan todos lo mismo. Una persona puede observar directamente una discontinuidad. Un ensayo con líquidos penetrantes produce una indicación a partir del penetrante retenido en una abertura. El ensayo con partículas magnéticas produce una indicación donde el flujo magnético se fuga alrededor de una discontinuidad superficial o cercana a la superficie. La visión artificial registra características de la imagen y luego las clasifica mediante reglas o modelos entrenados. Ninguna de esas observaciones constituye, por sí sola, una decisión final de que el acero deba rechazarse.
Vocabulario de inspección
- Imperfección
- Desviación respecto de la condición superficial prevista; no es necesariamente perjudicial.
- Discontinuidad
- Interrupción de la estructura o superficie esperada.
- Indicación
- Respuesta producida por un método de inspección.
- Defecto
- Imperfección o discontinuidad considerada inaceptable frente a un requisito definido.
- Mecanismo de falla
- Proceso mediante el cual se pierde el desempeño requerido, como el crecimiento de una grieta por fatiga o la penetración de la corrosión.
Imperfección, indicación, discontinuidad y defecto
Orígenes relacionados con la fundición Strong evidence
ISO 8785:1998 proporciona un vocabulario basado en normas para las imperfecciones superficiales, incluidos términos, definiciones, parámetros, imperfecciones permisibles y métodos de medición. En ese marco, una imperfección es una desviación respecto del estado superficial previsto. La desviación puede afectar a la geometría, como en el caso de una depresión o una proyección; a la textura, como en el caso de la rugosidad; o al aspecto, como en el caso de una decoloración. La palabra es descriptiva y no necesariamente condenatoria. Una marca de laminación permitida sigue siendo una imperfección si se desvía del estado superficial especificado, pero puede no tener ningún efecto sobre el servicio.
Una discontinuidad es una falta de continuidad o una interrupción en la estructura o superficie esperada. Entre los ejemplos se incluyen una grieta, un solapamiento, un pliegue, una costura, una cavidad, un poro, la salida de una inclusión o una falta de fusión en una soldadura. El término describe la forma o la estructura física. No indica si la característica es perjudicial. Un solapamiento superficial poco profundo en una zona no crítica puede eliminarse y aceptarse; una grieta de longitud similar en el pie de una soldadura sometido a grandes tensiones puede requerir el rechazo o la reparación.
Una indicación es la respuesta producida por un método de inspección. La distinción es especialmente importante en los ensayos no destructivos. La explicación de ASNT de 2024 distingue el examen visual de la inspección ordinaria a simple vista: el examen visual observa directamente las discontinuidades visibles, mientras que los ensayos con partículas magnéticas y líquidos penetrantes observan indicaciones producidas por los medios de ensayo. Por tanto, una línea de penetrante es una indicación que puede corresponder a una grieta abierta, una costura, un arañazo, una ranura de mecanizado o residuos atrapados en la rugosidad superficial. Requiere interpretación.
En el ensayo con partículas magnéticas, ASTM E709-21 abarca las técnicas secas y húmedas para detectar grietas y otras discontinuidades superficiales o cercanas a la superficie en materiales ferromagnéticos, incluido el acero. El componente se magnetiza y las partículas ferromagnéticas se acumulan en los campos de fuga del flujo magnético. El patrón de partículas resultante es una indicación. Deben evaluarse su longitud, anchura, nitidez, orientación y ubicación; la acumulación de partículas por sí sola no identifica la causa metalúrgica.
Un defecto es una imperfección o discontinuidad considerada inaceptable conforme a un requisito definido. Dicho requisito puede referirse a las dimensiones, la función, el aspecto, la fabricabilidad, la estanqueidad a la presión, el comportamiento frente a la fatiga o la seguridad. Llamar defecto a toda línea visible fusiona la observación y el juicio en una sola palabra. También oculta la cuestión que determina la decisión sobre el producto: ¿inaceptable según qué especificación?
Un mecanismo de fallo es algo diferente. Describe cómo un componente pierde el rendimiento exigido, por ejemplo, mediante el crecimiento de una grieta por fatiga, el agrietamiento asistido por hidrógeno, el agrietamiento por corrosión bajo tensión, el desgaste, la penetración de la corrosión o la fractura frágil. Una imperfección superficial puede proporcionar un punto de inicio para un mecanismo de fallo, pero ambos términos no son sinónimos. Una marca que no produzca una concentración de tensiones significativa quizá nunca inicie un fallo. Por el contrario, una grieta pequeña y apenas visible puede crecer bajo cargas cíclicas.
Por qué el aspecto por sí solo no determina la importancia
El aspecto superficial aporta indicios, no un diagnóstico completo. Una marca lineal brillante puede ser un arañazo inofensivo producido durante la manipulación, una impresión de cascarilla incrustada durante el laminado, una costura o una grieta. Sus geometrías visuales pueden solaparse. El color es aún menos determinante: el óxido, el aceite, la coloración térmica, la contaminación y la rugosidad local pueden producir tonalidades similares con consecuencias muy diferentes.
La superficie visible también revela únicamente una capa geométrica limitada. Puede mostrar una abertura, una cresta, una depresión o una mancha sin revelar la profundidad, la continuidad bajo la superficie o la conexión con una inclusión interna. Una marca de rectificado puede ocultar una grieta. La cascarilla puede ocultar un solapamiento poco profundo. Por el contrario, una superficie de fundición rugosa puede producir numerosas características visuales que no representan discontinuidades perjudiciales.
La física de la inspección modifica los indicios obtenidos. El examen visual requiere una iluminación adecuada, acceso, limpieza de la superficie, distancia de observación y cualificación del inspector. ISO 17637:2016 especifica el examen visual de uniones soldadas por fusión en materiales metálicos y también puede aplicarse antes de la soldadura. Su alcance no convierte el examen visual en un sustituto de los ensayos volumétricos o sensibles a la superficie.
El ensayo con líquidos penetrantes es sensible a las discontinuidades abiertas a la superficie que pueden retener penetrante. No puede revelar de forma fiable un defecto completamente subsuperficial, y una rugosidad excesiva puede crear indicaciones de fondo confusas. El ensayo con partículas magnéticas puede detectar discontinuidades superficiales y cercanas a la superficie en acero ferromagnético, pero la sensibilidad depende de la dirección de magnetización, la intensidad del campo, la aplicación de las partículas, el estado de la superficie y la orientación de la discontinuidad. Un defecto paralelo al campo magnético efectivo puede producir una respuesta débil.
Fuga de flujo magnético Limited evidence
[1] Review of Surface Defect Detection of Steel Products Based on Machine Vision. Review article, 2023. Review of Surface Defect Detection of Steel Products Based on Machine Vision, 2023La visión artificial introduce otra capa de interpretación. Una revisión de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, afirma que no existe una norma unificada para definir y clasificar los defectos superficiales del acero, e identifica la inspección óptica basada en cámaras como un componente clave de los sistemas de visión artificial. La tesis de 2021 de la University of Oulu describe la inspección óptica automatizada para detectar y categorizar defectos en productos planos de acero. Estos sistemas pueden medir características de imagen repetibles a la velocidad de producción, pero una etiqueta de clasificación como «arañazo» o «defecto lineal» no constituye automáticamente una decisión de ingeniería sobre el producto. La iluminación, la escala, el ángulo de la cámara, el acabado superficial, los datos de entrenamiento y las reglas de clasificación seleccionadas afectan al resultado.
Por tanto, la geometría debe registrarse antes de asignar importancia. Las observaciones pertinentes pueden incluir la longitud, la anchura, la profundidad, el espaciamiento, la orientación, la densidad, la ubicación con respecto a una soldadura o un borde y si la característica es lineal o no lineal. Una cavidad de 2 mm y una grieta de 2 mm no presentan el mismo riesgo. Un grupo de indicaciones redondeadas puede tratarse de forma diferente de un grupo de indicaciones lineales alineadas, incluso cuando su superficie total visualizada sea similar.
| Evidencia de inspección | Lo que puede mostrar | Lo que no puede establecer por sí sola |
|---|---|---|
| Ensayo visual | Condiciones y perfil visibles de la superficie | Integridad subsuperficial o defectos ocultos |
| Ensayo con líquidos penetrantes | Aberturas que comunican con la superficie y retienen el penetrante | Discontinuidades completamente subsuperficiales |
| Ensayo con partículas magnéticas | Discontinuidades superficiales y cercanas a la superficie en acero ferromagnético | Visión artificial |
| Características ópticas y clasificaciones reproducibles | Identidad metalúrgica o rechazo automático | Cada método de inspección observa un tipo diferente de evidencia. |
El papel de la especificación y los criterios de aceptación
Los criterios de aceptación convierten una observación en una decisión. Pueden establecer el tamaño máximo, el número permitido, el espaciamiento, la longitud, la profundidad, el área, la ubicación o el tipo de indicación. También pueden exigir la eliminación y un nuevo examen en lugar del rechazo inmediato. Sin esos criterios, un inspector puede describir una característica, pero no puede determinar de forma coherente si el producto cumple los requisitos.
El documento aplicable puede ser una norma de materiales, una especificación de compra, un plano, un nivel de calidad de soldadura, una norma de fundición, un procedimiento de reparación o un documento de aceptación del cliente. ASTM A802-19 aborda el examen visual y las normas de aceptación superficial para piezas de acero fundido. ASTM A903/A903M especifica los criterios de aceptación superficial para piezas de acero fundido examinadas mediante inspección con partículas magnéticas o líquidos penetrantes, y exige la evaluación de las indicaciones lineales y no lineales relevantes. Estas normas demuestran por qué «defecto visible» es un término demasiado amplio: la aceptación visual y la aceptación mediante partículas o penetrantes son actividades relacionadas, pero no utilizan indicios ni límites idénticos.
La inspección de soldaduras añade controles adicionales. ISO 17635:2025 proporciona reglas para seleccionar métodos de ensayos no destructivos, técnicas, niveles de aceptación y extensión de los ensayos según los requisitos de calidad, el material, el espesor, el proceso de soldadura y otras condiciones. El método se selecciona para responder a una cuestión de inspección definida. El examen visual puede identificar el perfil superficial, la mordedura, el solapamiento, las marcas de arco o el agrietamiento visible. El ensayo con partículas magnéticas puede revelar discontinuidades superficiales y cercanas a la superficie en soldaduras ferromagnéticas y zonas afectadas térmicamente. El ensayo con líquidos penetrantes puede revelar aberturas que llegan a la superficie en superficies adecuadamente limpias. La capacidad de un método para detectar una característica no establece el nivel de aceptación aplicable a dicha característica.
Por consiguiente, la secuencia correcta es: describir la característica, identificar la respuesta de la inspección, determinar la discontinuidad probable, medir sus parámetros pertinentes y comparar dichos parámetros con el requisito aplicable. Solo entonces debe utilizarse el término defecto. Una marca superficial es una observación. Una indicación es una respuesta del ensayo. Una discontinuidad es una interrupción física. Un defecto es una condición no conforme. Mantener separadas estas categorías hace que los informes de inspección sean más claros y evita tanto el rechazo innecesario como la aceptación insegura.
Cómo se forman los defectos superficiales del acero durante la producción
Una marca en el acero no es automáticamente un defecto. Puede tratarse de una imperfección superficial inocua, una indicación detectada, un defecto conforme a un criterio de aceptación especificado o una evidencia de un mecanismo de fallo que podría reducir el rendimiento en servicio. Estos términos describen distintas etapas del proceso de evaluación. ISO 8785:1998 proporciona vocabulario para las imperfecciones superficiales, incluidas definiciones, parámetros, imperfecciones permisibles y métodos de medición, pero no convierte toda característica visible en una condición que deba rechazarse.
Por tanto, el origen del proceso es un punto de partida más útil que el aspecto por sí solo. Una línea oscura puede ser una costura, una inclusión alargada de óxido laminada, una grieta o suciedad. Una depresión puede ser una impresión de cascarilla, un picado, una ranura profunda o una característica intencionada del producto. El estudio de visión artificial Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) afirma que no existe una norma unificada para definir y clasificar los defectos superficiales del acero. Las categorías que se indican a continuación son grupos basados en el origen del proceso y se utilizan para explicar la formación de los defectos; no son clasificaciones universales compartidas por todos los productores, normas de producto o sistemas de inspección.
Grietas longitudinales y transversales
- Pueden formarse durante la solidificación de la cáscara, la extracción, el doblado, el enderezado o la contracción térmica. Costuras
- Discontinuidades lineales heredadas de defectos de fundición alargados o de regiones incompletamente fusionadas que se estiran durante el laminado. Pliegues
- Metal plegado o sobresaliente presionado sobre la superficie sin unión metalúrgica. Laminillas
- Fragmentos delgados y alargados o capas parcialmente adheridas vinculados con costras, inclusiones, grietas o pliegues oxidados. Depresiones superficiales
- Pueden comenzar como marcas de oscilación, irregularidades de la cáscara o adherencia local en el molde. Condición del proceso
Orígenes relacionados con la solidificación y la colada
Muchos problemas superficiales comienzan antes del laminado, mientras el acero líquido se solidifica en una lingotera o en una máquina de colada continua. La costra exterior debe formarse con suficiente rapidez para contener el núcleo líquido, pero también mantenerse en contacto con la lingotera y crecer de manera uniforme. Una transferencia de calor desigual, la oscilación de la lingotera, problemas de lubricación, fluctuaciones del nivel de acero o un control inadecuado de la velocidad de colada pueden alterar dicha costra.
Pueden formarse grietas longitudinales o transversales cuando el producto parcialmente solidificado es arrastrado, doblado, enderezado o sometido a tensiones de contracción térmica. Una grieta en esta etapa puede permanecer abierta en la superficie o quedar parcialmente soldada por la deformación posterior. Las grietas de esquina están asociadas a las condiciones de temperatura de las esquinas y a la deformación durante la extracción y el enderezado. Una refrigeración secundaria inadecuada puede aumentar los gradientes térmicos y la tensión de tracción.
Una costura suele ser una discontinuidad superficial lineal heredada de un defecto alargado de colada o de una región insuficientemente fusionada que se estira durante el laminado. El término describe más el aspecto y la ubicación que una única causa metalúrgica. Un pliegue, en cambio, se forma cuando una parte de metal saliente o doblada es presionada contra la superficie sin unirse metalúrgicamente a ella. En el material de alimentación colado, los pliegues pueden originarse por una solidificación desigual, el plegado de la superficie o una costra saliente que posteriormente se aplana.
Las escamas son fragmentos delgados y alargados o capas parcialmente adheridas. Pueden desarrollarse a partir de costras de colada laminadas, inclusiones no metálicas, grietas subsuperficiales o pliegues oxidados. Su aspecto puede solaparse con el de costuras y arañazos, por lo que el historial de fabricación es importante. Una escama conectada con una zona rica en inclusiones no se interpreta del mismo modo que un arañazo superficial producido durante la manipulación.
Las inclusiones no metálicas también influyen en la calidad superficial posterior. Los óxidos, sulfuros, silicatos y cúmulos de alúmina pueden quedar atrapados cerca de la superficie del producto colado. El laminado puede alargarlos hasta convertirlos en vetas o dejarlos expuestos como defectos abiertos. Las inclusiones no siempre crean una marca visible en la etapa de colada; su importancia depende de su tamaño, morfología, posición, grado de acero y de las cargas previstas durante el servicio.
Las depresiones superficiales pueden comenzar como marcas de oscilación, irregularidades de la costra o adherencias locales entre la costra del producto colado y la lingotera. Si el acero se desprende intermitentemente de la lingotera, puede producirse una depresión o una grieta. Los defectos profundos pueden eliminarse mediante escarpado o esmerilado antes del laminado. Los defectos superficiales pueden avanzar y ensancharse durante la deformación.
| Posible resultado superficial | Descascarillado deficiente |
|---|---|
| Impresiones de óxido o cascarilla laminados | Recalentamiento excesivo |
| Aumento de la oxidación y posible riesgo de fusión superficial | Rodillos dañados o desalineados |
| Ranuras, rayas o variación dimensional repetidas | Temperatura o reducción desiguales |
| Abombamiento, cuña, combadura, falta de planitud o agrietamiento | Exceso de metal plegado |
| Pliegues en esquinas, aletas o regiones sobrellenadas | Las condiciones de recalentamiento y laminado influyen tanto en la formación de defectos como en su geometría. |
Mecanismos relacionados con el laminado en caliente, el recalentamiento y la cascarilla
El recalentamiento prepara el acero colado para la deformación en caliente, pero el horno también genera cascarilla de óxido de hierro. La cascarilla está compuesta principalmente por wüstite, magnetita y hematita, cuyas proporciones cambian con la temperatura, la atmósfera y el tiempo. Si no se elimina antes o entre las pasadas de laminado, puede quedar incrustada en el acero. El resultado es óxido laminado: una característica oscura, alargada y a veces irregular formada por óxido atrapado en la superficie o justo por debajo de ella.
Las impresiones de cascarilla tienen un origen relacionado, aunque distinto. Un fragmento de cascarilla puede dejar una depresión al ser presionado contra la pieza de trabajo, mientras que la cascarilla desprendida puede dejar un picado superficial después de limpiar la superficie. Un recalentamiento excesivo, una atmósfera del horno muy oxidante, una cobertura deficiente del agua de descascarillado o las demoras entre el descascarillado y el laminado aumentan la probabilidad de que se produzcan estos defectos. La temperatura del acero también es importante. Si la superficie está demasiado fría, la deformación puede no cerrar las discontinuidades superficiales; si está demasiado caliente, aumentan los riesgos de oxidación y fusión superficial.
El laminado modifica la geometría de los defectos. Una pequeña grieta de colada puede alargarse en la dirección de laminado. Una inclusión puede transformarse en una fina inclusión alargada. Un borde plegado puede quedar atrapado como un pliegue, y una ranura producida por un rodillo dañado puede transferirse repetidamente a la banda o la barra. La mordida de los rodillos, la secuencia de reducciones, la fricción, la tensión y la alineación determinan si una discontinuidad se abre, se cierra o se alarga.
Los pliegues suelen producirse cuando un exceso de metal se dobla durante el laminado de palanquillas, tochos, barras o perfiles. Pueden formarse en esquinas, aletas o regiones sobrellenadas, y permanecer lo bastante cerrados como para pasar inadvertidos en una inspección visual superficial. Las costuras pueden abrirse durante el laminado y después cerrarse parcialmente, generando una línea parecida a una grieta. La distinción exige prestar atención a la forma del labio, la continuidad, la profundidad y la relación con la dirección de laminado; a menudo, una fotografía por sí sola no es suficiente.
Las grietas en caliente se diferencian de las marcas ordinarias de laminado. Son separaciones producidas cuando el acero presenta una ductilidad limitada, a menudo durante la solidificación o la elaboración en caliente, cuando la contracción y la deformación imponen una tensión de tracción sobre una región débil o parcialmente cohesionada. Su morfología, oxidación y ubicación ayudan a identificar cuándo se formaron. Una grieta expuesta durante el laminado en caliente puede presentar una superficie brillante y recién abierta, mientras que una grieta de colada más antigua puede contener óxido y material laminado.
Las irregularidades dimensionales también tienen orígenes relacionados con el proceso. Un desgaste desigual de los rodillos, la expansión térmica, una alineación incorrecta de las pasadas, una temperatura no uniforme o una tensión inestable de la banda pueden producir convexidad, cuña, variación de espesor, flecha, falta de planitud o secciones fuera de redondez. Estas condiciones no son meramente estéticas. Pueden impedir las operaciones posteriores de conformado o crear tensiones locales, incluso cuando no sea visible ninguna línea ni picado.
Trabajo en frío, acabado y daños por manipulación
El laminado en frío y el trefilado imponen deformación sin la recuperación disponible a las temperaturas de trabajo en caliente. Los pliegues, costuras, picados e inclusiones existentes pueden agudizarse o abrirse en lugar de cerrarse. Una reducción excesiva, una lubricación deficiente, unos rodillos desalineados o una secuencia de pasadas inadecuada pueden generar nuevos desgarros y grietas longitudinales. Un desgarro es una separación producida cuando la deformación local supera la ductilidad del material; puede comenzar en una inclusión, una grieta de borde, una muesca superficial o una zona endurecida por deformación.
El agrietamiento de los bordes es frecuente cuando el recorte, el laminado o la tensión concentran la deformación en el borde de una banda. Un borde frágil o muy endurecido por deformación tiene menor capacidad para admitir una deformación adicional. Durante el aplanado, el corte longitudinal, el doblado o el conformado, una pequeña imperfección del borde puede propagarse hasta convertirse en un desgarro mayor. Las tensiones residuales debidas a un enfriamiento y una reducción desiguales también pueden causar ondulación, curvatura de bobina o inestabilidad de forma.
Las operaciones de acabado eliminan la cascarilla y modifican la rugosidad, pero pueden introducir sus propias marcas. El esmerilado puede dejar arañazos longitudinales, marcas de vibración, sobrecalentamiento local o ranuras superficiales. El granallado puede crear una textura martillada o dejar expuestos picados subsuperficiales. El decapado puede eliminar el óxido y dejar picados de ataque químico en los puntos donde la cascarilla o la contaminación protegían partes del acero. Un ataque excesivo del ácido puede agrandar discontinuidades preexistentes.
Los arañazos y las ranuras profundas suelen proceder del contacto con guías, rodillos, transportadores, ganchos, dispositivos de elevación, eslingas o productos adyacentes. Un arañazo suele ser estrecho y superficial; una ranura profunda elimina más material y produce una depresión más pronunciada, con labios elevados o metal desplazado. El contacto repetido puede crear líneas paralelas parecidas a defectos de laminado. Los daños por manipulación suelen producirse después del proceso principal de deformación, por lo que pueden limitarse a una cara, un borde o una zona local de impacto.
Método Strong evidence
La inspección debe corresponderse con el origen sospechado. El examen visual observa directamente las discontinuidades visibles, mientras que los ensayos por partículas magnéticas y por líquidos penetrantes detectan indicaciones producidas por los medios de ensayo, tal como explicó ASNT en 2024. ASTM E709-21 abarca las técnicas de partículas magnéticas secas y húmedas para discontinuidades superficiales y cercanas a la superficie en materiales ferromagnéticos, incluido el acero; las partículas se acumulan donde la magnetización produce fugas de flujo magnético. Este método no puede considerarse un sustituto del examen visual de las impresiones de cascarilla, las variaciones dimensionales o el acabado general.
Para las piezas coladas, ASTM A802-19 aborda el examen visual y las normas de aceptación superficial, mientras que ASTM A903/A903M aborda los criterios de aceptación para el examen mediante partículas magnéticas o líquidos penetrantes y la evaluación de indicaciones lineales y no lineales relevantes. ISO 17637:2016 especifica el ensayo visual de uniones soldadas por fusión y también puede aplicarse antes de la soldadura. ISO 17635:2025 establece reglas para seleccionar métodos y técnicas de END, niveles de aceptación y extensión de los ensayos de acuerdo con los requisitos de calidad, el material, el espesor, el proceso de soldadura y otras condiciones. La ruta de producción crea la característica; la norma aplicable determina si dicha característica es aceptable.
Geometría de las discontinuidades: grietas, indicaciones lineales y características no lineales
| Apariencia típica | Ejemplos o aspectos preocupantes | Lineal |
|---|---|---|
| Longitud considerablemente mayor que la anchura | Grietas, costuras, pliegues, dobleces, marcas de mecanizado o ranuras de rectificado | Redondeada |
| Punto compacto, mancha ovalada o parche irregular corto | Picaduras, poros de gas expuestos, inclusiones aisladas o cavidades de corrosión | Difusa |
| Límites indistintos en una zona amplia | Residuos de cascarilla, manchas, oxidación, variación de textura o redes de discontinuidades finas | La morfología orienta la investigación, pero por sí sola no identifica la causa metalúrgica. |
Morfología lineal frente a morfología redondeada o difusa
Una marca observada no es automáticamente una grieta, y una indicación de inspección no es automáticamente una discontinuidad rechazable. La geometría es la primera pista, pero el diagnóstico requiere pruebas sobre el origen, la continuidad, la profundidad, el estado del material y la norma aplicable.
Una indicación lineal tiene una longitud considerablemente mayor que su anchura y puede aparecer como una característica recta, ligeramente curvada, dentada o ramificada. Una grieta es la posibilidad más grave, porque su punta afilada puede concentrar las tensiones y propagarse bajo cargas cíclicas o de tracción. Una indicación estrecha también puede deberse a una junta, un solape, un pliegue, una marca de mecanizado, una ranura de rectificado o una inclusión estrecha expuesta en la superficie. Estas características pueden parecer similares bajo ciertas condiciones de iluminación o después de realizar ensayos con partículas magnéticas o líquidos penetrantes.
Una indicación redondeada tiene una forma compacta, como un punto, un óvalo o una pequeña zona irregular. Los hoyuelos, los poros de gas expuestos en la superficie, las inclusiones aisladas y las pequeñas cavidades de corrosión producen habitualmente esta morfología. Las características redondeadas también requieren evaluación: un grupo de hoyuelos puede reducir el espesor de la sección, mientras que una cavidad con un borde interno afilado puede ser más perjudicial de lo que su diámetro aparente sugiere.
Una característica difusa tiene límites imprecisos o cubre una zona amplia. Puede deberse a un cambio en el acabado superficial, residuos de cascarilla, manchas, oxidación superficial, variaciones de textura o una red de discontinuidades muy finas. Las variaciones amplias del acabado suelen afectar al aspecto visual sin formar una discontinuidad estructuralmente significativa. No obstante, pueden interferir con la inspección al ocultar una grieta estrecha o crear un contraste de fondo que se asemeje a una indicación.
ISO 8785:1998 proporciona terminología, definiciones, parámetros, imperfecciones permisibles y métodos de medición para las imperfecciones superficiales. Su vocabulario es útil porque “imperfección” describe una condición o característica sin determinar si es perjudicial. Las decisiones posteriores —si la característica es relevante, si constituye una discontinuidad y si es aceptable— dependen de la especificación del producto y de la norma de aceptación.
Control del ensayo visual Strong evidence
ASTM A903/A903M utiliza los términos indicaciones lineales e indicaciones no lineales al establecer criterios de aceptación superficial para piezas fundidas de acero examinadas mediante inspección con partículas magnéticas o líquidos penetrantes. Esta distinción no sustituye al diagnóstico. Indica al examinador cómo clasificar la indicación para su evaluación. Un patrón lineal suscita preocupación por la posible presencia de una grieta, junta, solape u otra discontinuidad alargada; un patrón no lineal puede corresponder a un hoyuelo, un poro, una inclusión o discontinuidades agrupadas. La forma es una evidencia que debe investigarse, no un diagnóstico material definitivo.
Longitud y anchura
- Describa la huella visible sin suponer que representa la discontinuidad completa. Profundidad
- Evalúe cuánto material está interrumpido y si puede existir una punta subsuperficial aguda. Orientación
- Registre la relación con la dirección de laminado, el eje de soldadura, la dirección del esfuerzo principal o la geometría del componente. Ramificación
- Anote las ramificaciones, intersecciones y cambios de dirección, ya que pueden indicar un sistema de grietas. Ubicación
- Registre la relación con los pies de soldadura, esquinas, redondeos, mazarotas, bordes o cambios abruptos de sección. Limitación del ensayo con partículas magnéticas
Longitud, anchura, profundidad, orientación y ramificación
La longitud y la anchura describen únicamente la huella visible. La profundidad determina cuánto material ha sido interrumpido y si la característica presenta una punta subsuperficial afilada. Una marca larga y superficial de cascarilla puede ser menos significativa que una grieta corta y profunda. Por el contrario, una grieta larga que aflora a la superficie puede proporcionar una vía extensa para la propagación de la corrosión o de la fatiga, incluso cuando su abertura apenas es visible.
Una grieta abierta presenta una abertura visible y puede acumular suciedad, óxido, penetrante o partículas magnéticas. Sus límites a menudo pueden seguirse mediante inspección visual directa, aunque el deslumbramiento, la rugosidad, la pintura, la cascarilla y una iluminación deficiente pueden ocultar parte de su recorrido. Una grieta estrecha presenta poca o ninguna abertura visible. Puede ser invisible durante una inspección visual ordinaria, pero producir una indicación clara en el ensayo con líquidos penetrantes si la discontinuidad alcanza la superficie y esta está suficientemente limpia para permitir la entrada del penetrante. En aceros ferromagnéticos, el ensayo con partículas magnéticas puede revelar una grieta superficial o subsuperficial próxima a la superficie mediante la fuga de flujo magnético, incluso cuando la abertura es difícil de observar.
La orientación es importante porque la respuesta de la inspección es direccional. ASTM E709-21 contempla las técnicas de partículas magnéticas secas y húmedas para detectar discontinuidades superficiales y subsuperficiales en materiales ferromagnéticos, incluido el acero. Las partículas se acumulan donde la magnetización produce un campo de fuga de flujo magnético, por lo que una grieta se indica con mayor intensidad cuando interrumpe el campo magnético, en lugar de discurrir paralela a él. Por ello, los examinadores utilizan direcciones de magnetización adecuadas, a menudo más de una, cuando la orientación esperada de la grieta es incierta. Un único examen aparentemente favorable no puede demostrar que se hayan examinado todas las orientaciones.
El ensayo con líquidos penetrantes tiene una base física diferente. El penetrante debe entrar en una abertura que aflore a la superficie y posteriormente volver a salir para formar una indicación. No revela de manera fiable una discontinuidad que permanezca completamente por debajo de la superficie, y las superficies rugosas o porosas pueden producir un fondo excesivo. El ensayo con partículas magnéticas puede responder a ciertas características subsuperficiales próximas a la superficie, pero su respuesta depende del ferromagnetismo del acero, de la intensidad y dirección del campo, de la aplicación de las partículas y del estado de la superficie.
La ramificación es especialmente importante. Una sola línea puede ser una ranura de mecanizado o una junta; una red con ramificaciones, cambios de dirección o segmentos que se intersectan es más compatible con un sistema de grietas, aunque la contracción, el atrapamiento de óxidos o los daños producidos durante el procesamiento pueden generar patrones similares. El examinador debe registrar la ubicación de la indicación, su longitud aparente, orientación, ramificación, separación y relación con concentradores geométricos de tensiones, como esquinas, radios de acuerdo, pies de soldadura, mazarotas o cambios bruscos de sección.
La profundidad suele determinarse mediante un examen posterior, y no únicamente por la forma visual. Según el componente y la especificación, puede ser necesario realizar una limpieza, un ligero rectificado, una extracción local de sección, una réplica, un ensayo ultrasónico, una radiografía o una combinación aprobada de estos métodos. El rectificado puede eliminar una imperfección superficial poco profunda, pero también puede embadurnar una discontinuidad estrecha o borrar las evidencias antes de evaluar su origen.
Por qué la geometría influye en la detección y la aceptación
La geometría afecta tanto al riesgo mecánico como a la sensibilidad del ensayo. Una característica afilada y alargada concentra las tensiones en sus extremos y puede propagarse en condiciones de fatiga o de fractura frágil. Una cavidad redondeada distribuye las tensiones de forma más gradual, aunque un hoyuelo profundo, una porosidad agrupada o una inclusión expuesta aún pueden ser inaceptables porque eliminan material resistente o proporcionan un sitio para la corrosión. Una variación amplia del acabado puede tener poco efecto estructural, pero ocultar una discontinuidad más pequeña y afilada.
Los métodos de inspección no detectan “defectos” en abstracto. La inspección visual observa directamente una discontinuidad visible, mientras que los ensayos con partículas magnéticas y líquidos penetrantes observan indicaciones producidas por los medios de ensayo, una distinción señalada por la American Society for Nondestructive Testing en 2024. La visión artificial basada en cámaras registra cambios de intensidad, color, textura o forma. La revisión de 2023 Revisión de la detección de defectos superficiales en productos de acero basada en visión artificial afirma que no existe una norma unificada para definir y clasificar los defectos superficiales del acero; por tanto, un clasificador basado en cámaras puede etiquetar una característica como “arañazo”, “hoyuelo” o “similar a una grieta” sin establecer su identidad metalúrgica. La inspección óptica automatizada, descrita por la University of Oulu en 2021 para productos planos de acero, es útil para una detección y categorización uniformes, pero sigue requiriendo imágenes calibradas, una iluminación adecuada y una regla de decisión basada en normas.
La aceptación es un paso independiente. ASTM A802-19 aborda el examen visual y las normas de aceptación superficial para piezas fundidas de acero, mientras que ASTM A903/A903M aborda la aceptación de las indicaciones lineales y no lineales relevantes encontradas mediante inspección con partículas magnéticas o líquidos penetrantes. Ninguna de estas normas convierte toda línea visible en un rechazo, ni una apariencia visual favorable invalida una indicación relevante obtenida mediante un ensayo. La especificación aplicable del producto, la clase de la pieza fundida, el nivel de calidad de la soldadura, el alcance del examen y las disposiciones relativas a las reparaciones son los elementos que controlan la decisión. Para las soldaduras, ISO 17637:2016 contempla la inspección visual de las uniones soldadas por fusión y también puede aplicarse antes de la soldadura; ISO 17635:2025 relaciona la selección del método de END, la técnica, el nivel de aceptación y el alcance del ensayo con los requisitos de calidad, el material, el espesor, el proceso de soldadura y otras condiciones.
Por tanto, la secuencia correcta es: describir la geometría, seleccionar un método que responda a dicha geometría, determinar si la indicación es relevante, identificar su origen probable y comparar la condición verificada con el criterio de aceptación aplicable. Una línea no es un veredicto. Tampoco lo son un punto, una mancha, un hoyuelo o una variación amplia del acabado.
| Por qué es importante | Iluminación |
|---|---|
| Una iluminación insuficiente puede ocultar un socavado superficial o un agrietamiento fino; el deslumbramiento puede crear líneas falsas. | Acceso |
| Las superficies restringidas pueden requerir espejos, cámaras u otro método de examen. | Limpieza superficial |
| La cascarilla, el aceite, la pintura, la suciedad y los productos de corrosión pueden ocultar o imitar discontinuidades. | Ángulo de observación |
| Una marca puede aparecer o desaparecer cuando cambia la luz reflejada. | Documentación |
| La ubicación, las dimensiones, las fotografías, el examinador, la fecha y la base de aceptación hacen que el resultado sea trazable. | El ensayo visual formal depende de condiciones de examen controladas. |
Ensayo visual: mucho más que mirar la pieza
El ensayo visual (VT) suele reducirse a una mirada rápida a una superficie de acero, seguida de una afirmación como «no se han encontrado defectos». Esa descripción es demasiado imprecisa para los trabajos de inspección. El Metals Handbook de ASM identifica la inspección visual como un método no destructivo para detectar defectos superficiales, incluida la corrosión, la contaminación, los problemas de acabado superficial y las discontinuidades superficiales visibles. ASNT establece una distinción relacionada: el ensayo visual formal observa directamente las discontinuidades visibles, mientras que los ensayos por partículas magnéticas y por líquidos penetrantes observan indicaciones creadas por los medios de ensayo. La diferencia es importante. Una persona puede ver una línea oscura, pero solo un examen definido puede establecer qué se observó, dónde apareció, cómo se midió y si un criterio de aceptación aplicable la rechaza.
ISO 8785:1998 proporciona vocabulario para las imperfecciones superficiales, incluidos términos, definiciones, parámetros, imperfecciones permisibles y métodos de medición. Ese vocabulario ayuda a evitar que una marca visible se trate automáticamente como un defecto. Una imperfección superficial es una condición o desviación respecto de la superficie prevista; una indicación es una respuesta u observación que requiere interpretación; un defecto es una imperfección considerada inaceptable por la especificación aplicable. Un mecanismo de fallo, como el crecimiento de una grieta por fatiga o la fisuración asistida por corrosión, constituye una conclusión diferente. El ensayo visual puede identificar indicios asociados con un mecanismo de fallo, pero no establece la existencia de daños subsuperficiales simplemente porque la superficie tenga un aspecto inusual.
Identificar el área de examen
- Defina el componente, la superficie, el acceso y la cobertura requerida. Preparar la superficie
- Retire las obstrucciones sin borrar ni alterar la condición que se está evaluando. Controlar las condiciones de observación
- Utilice iluminación, distancia, ángulo y ayudas ópticas adecuados. Observar y medir
- Registre el perfil, la textura, la ubicación de la discontinuidad, las dimensiones y la orientación. Documentar el resultado
- Conserve las fotografías, los datos del equipo, la identidad del examinador y la base de aceptación. El examen visual puede revelar
Observación directa y condiciones de visualización controladas
El ensayo visual directo utiliza los ojos del examinador, con o sin ayudas ópticas especificadas, para inspeccionar una superficie accesible. Sigue siendo un examen controlado, no una observación casual a simple vista. El procedimiento debe identificar el componente, el área de inspección, el estado de la superficie, la distancia y el ángulo de observación, la disposición de la iluminación, el equipo, las cualificaciones del examinador, el método de registro y la norma de aceptación. ISO 17637:2016 especifica el ensayo visual de uniones soldadas por fusión en materiales metálicos y también puede aplicarse antes de la soldadura, cuando se comprueban la preparación de la unión, el ajuste, la alineación, la limpieza y el estado de los bordes.
La iluminación no es una cuestión secundaria. Una iluminación insuficiente puede ocultar un socavado poco profundo o una grieta fina que aflore a la superficie; el deslumbramiento puede enmascarar una discontinuidad o crear una línea falsa. La luz debe proporcionar una intensidad suficiente y una dirección adecuada para revelar cambios de perfil, textura y reflectividad. La iluminación oblicua puede ayudar a mostrar una depresión poco profunda, mientras que una iluminación más directa puede facilitar la evaluación de manchas o decoloraciones. El examinador puede necesitar cambiar el ángulo de observación, ya que una marca visible desde una dirección puede desaparecer cuando la luz reflejada se desplaza por la superficie.
La pieza debe estar suficientemente limpia para el propósito del examen. La cascarilla, el aceite, las salpicaduras de soldadura, la pintura, la suciedad, los productos de corrosión y los residuos de manipulación pueden ocultar la superficie o imitar una discontinuidad. La limpieza, por sí misma, no debe eliminar la condición que se está evaluando. Una soldadura puede requerir la eliminación de las salpicaduras antes de examinar el perfil, pero un esmerilado agresivo puede borrar indicios de solapamiento, socavado o una grieta. Si el procedimiento especificado exige aumento, un espejo, un boroscopio u otra ayuda de visualización, dichas ayudas pasan a formar parte del examen y dejan de ser adiciones opcionales. El aumento puede mejorar el reconocimiento de una grieta estrecha que aflore a la superficie, pero no convierte una superficie inaccesible o mal preparada en una superficie completamente inspeccionada.
La documentación proporciona a la observación una forma trazable. Entre los registros útiles se incluyen la ubicación respecto de un punto de referencia o de una referencia de soldadura, la orientación, la longitud y la anchura cuando puedan medirse, fotografías, condiciones de iluminación, preparación de la superficie, identificación del equipo, examinador, fecha y disposición. Una fotografía por sí sola rara vez es suficiente: pueden faltar la escala, la ubicación y la base de aceptación.
Qué puede revelar el ensayo visual
El VT es adecuado para condiciones que alcanzan o alteran la superficie visible. Los ejemplos de ASM incluyen la corrosión, la contaminación, los problemas de acabado superficial y las discontinuidades superficiales. La corrosión puede manifestarse como pérdida uniforme de material, picaduras, desprendimiento de cascarilla o ataque localizado. El examen visual puede mostrar manchas y depósitos, pero por su sola apariencia no puede determinar el espesor de pared restante ni confirmar la profundidad total de una picadura. Para responder a esa cuestión se necesita una medición de espesor u otro método aplicable.
La contaminación incluye aceite, humedad, residuos incrustados, óxidos, restos de pintura y otras sustancias que pueden interferir con la soldadura, el recubrimiento, la unión adhesiva o el servicio. Los problemas de acabado superficial pueden incluir marcas de esmerilado, ranuras, solapamientos, marcas de laminación, mecanizado irregular, rugosidad excesiva o una transición abrupta entre superficies. Su aceptabilidad depende de la especificación del producto y de la función de la superficie, no simplemente de que tengan un aspecto desordenado.
En las soldaduras, el ensayo visual puede revelar un perfil irregular, un exceso de refuerzo, zonas insuficientemente rellenadas, una alineación deficiente, daños en el cráter, porosidad visible, cebados de arco, salpicaduras, solapamiento y socavado. También puede identificar una grieta que se abre en la superficie, siempre que la grieta sea visible en las condiciones del examen. Antes de la soldadura, el mismo enfoque puede poner de manifiesto un ajuste deficiente, una geometría incorrecta del bisel, un borde dañado, una limpieza inadecuada o una separación de raíz inaceptable. Por tanto, ISO 17637:2016 no se limita a la inspección de un cordón de soldadura terminado.
Los daños mecánicos evidentes constituyen otro objetivo: abolladuras, dobleces, ranuras, marcas de impacto, bordes desgarrados, deformaciones y daños en zonas mecanizadas o recubiertas. En las piezas de acero fundido, ASTM A802-19 aborda el examen visual y las normas de aceptación superficial. Para las piezas fundidas examinadas mediante métodos de partículas magnéticas o líquidos penetrantes, ASTM A903/A903M especifica los criterios de aceptación y exige la evaluación de las indicaciones lineales y no lineales relevantes. Estas normas ilustran un punto esencial: la observación y la aceptación están relacionadas, pero no son el mismo acto.
Una línea visible puede ser un arañazo, un solapamiento, una grieta de soldadura, una marca de mecanizado o un residuo en una ranura. El examinador registra y evalúa la indicación frente al requisito aplicable. Si el requisito no define la característica, el informe no debe inventar silenciosamente un límite de rechazo.
Límites impuestos por el acceso, el estado de la superficie y el criterio humano
El ensayo visual no puede revelar un defecto que no tenga una manifestación visible en la superficie. No establece la presencia o ausencia de una grieta subsuperficial, porosidad interna, falta de fusión oculta bajo el refuerzo de una soldadura o una inclusión enterrada. El ensayo por partículas magnéticas tiene una base física diferente: ASTM E709-21 contempla técnicas secas y húmedas para materiales ferromagnéticos, incluido el acero, en los que la magnetización y la acumulación de partículas en los campos de fuga del flujo magnético pueden revelar discontinuidades superficiales y cercanas a la superficie. Del mismo modo, el ensayo por líquidos penetrantes depende de que un penetrante entre en los defectos que se abren a la superficie. Ninguno de estos métodos es intercambiable con el VT directo, y el VT no puede sustituirlos cuando la especificación los exige.
El acceso establece un límite estricto. Una hendidura estrecha, la cara posterior de un rigidizador, un taladro interno o una superficie oculta bajo un aislamiento pueden requerir espejos, cámaras remotas, boroscopios u otro método de examen. Incluso en ese caso, el resultado está limitado por la calidad de la imagen, el enfoque, el campo de visión y la capacidad para colocar el equipo. Una superficie limpia y bien iluminada no es necesariamente una superficie inspeccionada si el examinador no pudo alcanzarla o resolver sus características.
El criterio humano también introduce variabilidad. La fatiga, el desconocimiento del producto, el sesgo de expectativa y una terminología incoherente pueden modificar la forma en que dos examinadores describen la misma marca. Por ello, la competencia incluye más que la agudeza visual. El examinador debe comprender el material, el proceso de fabricación, las discontinuidades probables, el procedimiento, las herramientas de medición y los criterios de aceptación. ISO 17635:2025 aborda la selección de métodos y técnicas de END de soldaduras, los niveles de aceptación y el alcance de los ensayos según los requisitos de calidad, el material, el espesor, el proceso de soldadura y otras condiciones. Este marco respalda una decisión mesurada: utilizar el VT cuando el objetivo sean condiciones visibles y seleccionar otro método cuando la evidencia requerida se encuentre por debajo o dentro de la superficie.
La visión artificial puede mejorar la repetibilidad y la cobertura, especialmente en productos planos de acero; una tesis de 2021 de la University of Oulu describe la inspección óptica automatizada para detectar y categorizar este tipo de defectos. Sin embargo, una revisión de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, afirma que no existe una norma unificada para definir y clasificar los defectos superficiales del acero. Las cámaras registran características de las imágenes. No eliminan la necesidad de una terminología acordada, procedimientos validados, interpretación competente y una regla de aceptación explícita.
| El examen visual no puede establecer por sí solo | Grietas que comunican con la superficie, picaduras, pliegues, costuras, costras y porosidad abierta |
|---|---|
| Profundidad de las discontinuidades ocultas | Material de moldeo adherido, aletas, reparaciones de soldadura y daños por rectificado |
| Contracción interna, inclusiones o porosidad enterrada | Distorsión, desajuste, eliminación incompleta de bebederos y acabado irregular |
| Detección fiable de grietas estrechas no visibles | Contaminación superficial accesible y problemas del recubrimiento |
| Integridad volumétrica | ASTM A802-19 aborda las condiciones observables de la superficie de las piezas fundidas, no todas las discontinuidades internas. |
Examen visual de piezas fundidas de acero conforme a ASTM A802-19
Etapa de inspección Strong evidence
ASTM A802-19 es una práctica estándar para el examen visual y los criterios de aceptación superficial de piezas fundidas de acero. Su objeto es la condición que puede observarse en la superficie de la pieza fundida, no todas las discontinuidades que puedan existir debajo de ella. Este límite es importante. Una zona oscura visible, un área elevada, una cavidad, una línea semejante a una grieta o una región rugosa constituyen inicialmente una característica observada. Solo se convierten en una imperfección o discontinuidad cuando se identifica su naturaleza; y únicamente se convierten en un defecto rechazable cuando exceden los requisitos de aceptación aplicables a esa pieza fundida.
La terminología no debe utilizarse de manera imprecisa. ISO 8785:1998 define términos, definiciones y parámetros para las imperfecciones superficiales, incluidos los métodos para describirlas y medirlas. Una fundición puede informar de una característica como costra, inclusión, sopladura, junta fría, solape, veteado, rugosidad o arena adherida, pero el nombre por sí solo no determina su disposición. La ubicación, la longitud, la anchura, la profundidad, el espaciamiento, la orientación y el efecto sobre la condición superficial requerida pueden ser factores relevantes. El mecanismo de formación es una cuestión distinta: la contracción, la evolución de gases, una alimentación insuficiente, la erosión del molde, la contracción térmica o los daños por manipulación pueden explicar cómo se formó la característica, pero ASTM A802-19 se ocupa principalmente de lo que está presente y de si cumple el requisito visual especificado.

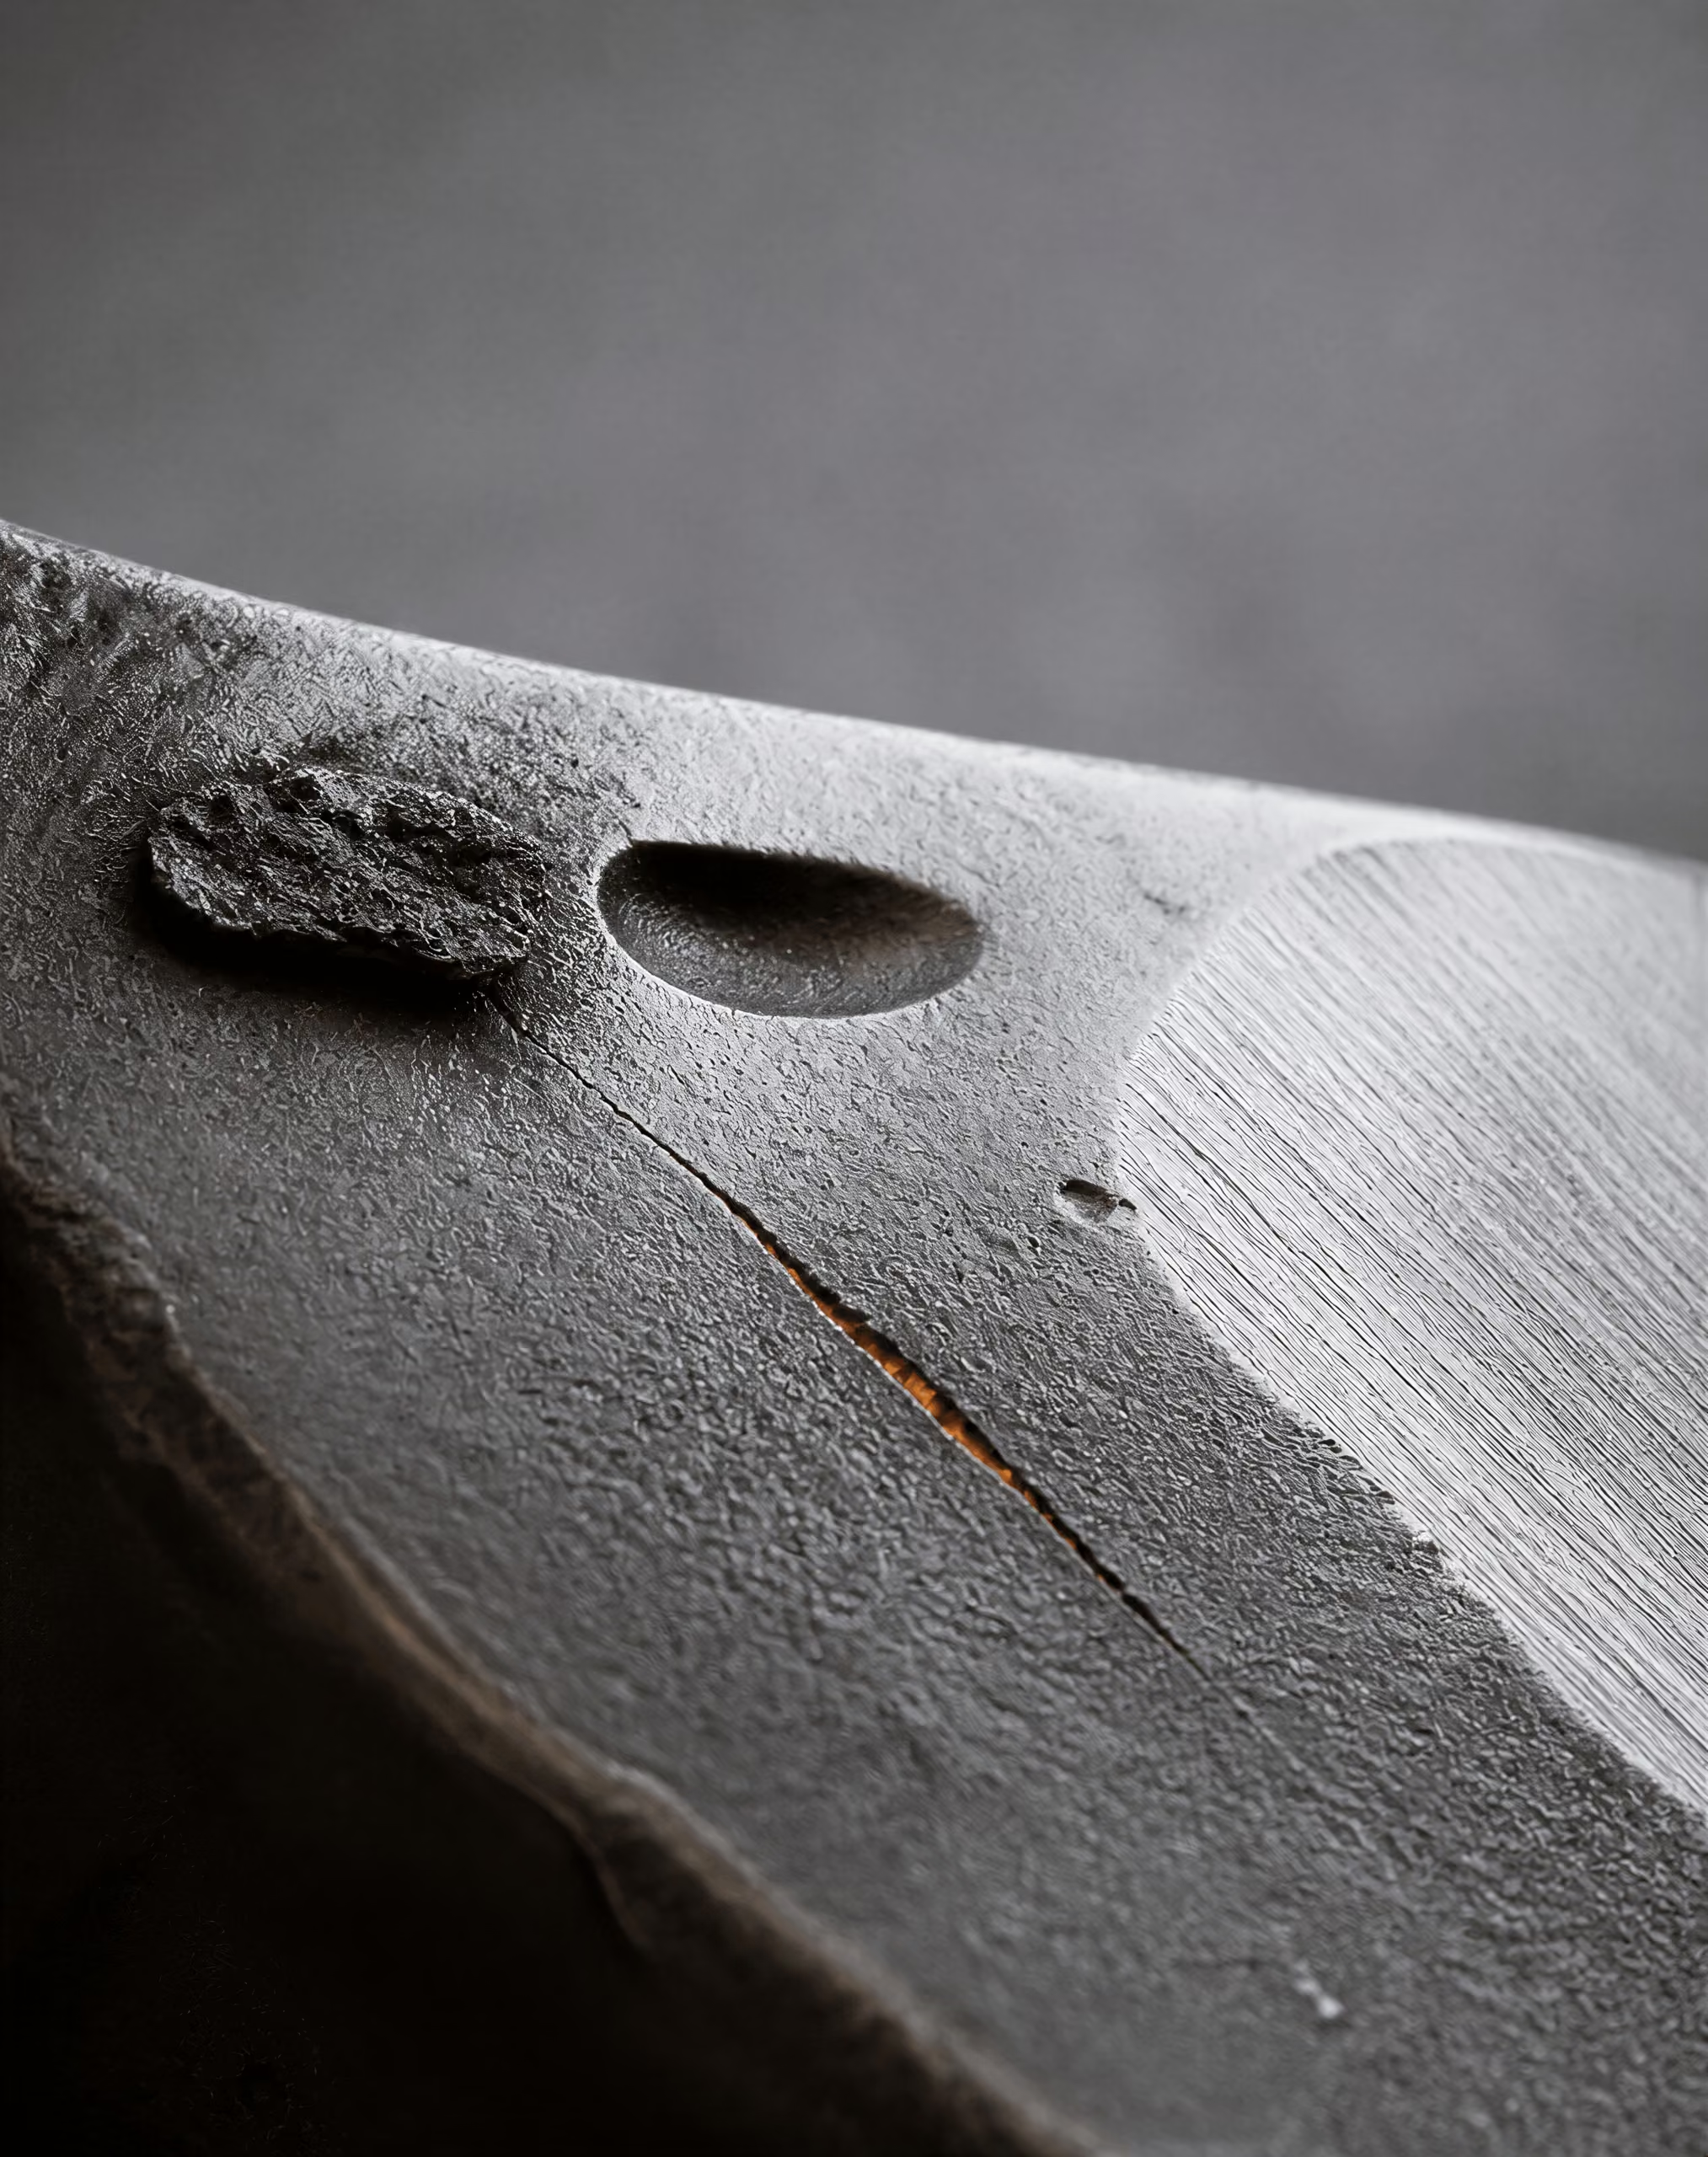
Alcance de la aceptación visual de la superficie
El examen visual conforme a ASTM A802-19 es un examen directo de las superficies accesibles de la pieza fundida. Puede revelar grietas que afloran a la superficie, picaduras, pliegues, solapes, costras, porosidad abierta a la superficie, material de moldeo adherido, rebabas, reparaciones mediante soldadura, impactos de arco, daños por rectificado y acabados irregulares. También puede identificar deformaciones, desalineaciones, eliminación incompleta del metal del montante o del canal de colada, y condiciones que hagan poco fiable un examen posterior. El Metals Handbook de ASM identifica la inspección visual como un método no destructivo para detectar defectos superficiales, como corrosión, contaminación, problemas de acabado superficial y discontinuidades superficiales.
Esta capacidad tiene límites. El examen visual no establece la profundidad de una discontinuidad oculta, no detecta de forma fiable una grieta estrecha que no produzca un contraste visible ni sustituye al examen volumétrico para la contracción interna y las inclusiones. Una superficie lisa puede ocultar una condición subsuperficial. Por el contrario, una marca prominente puede ser un exceso de metal inocuo o una textura de moldeo, y no una grieta.
Por tanto, la aceptación depende de la especificación aplicable a la pieza fundida, de los requisitos del comprador, del plano y del nivel de aceptación seleccionado. ASTM A802-19 proporciona la práctica y el marco de aceptación superficial; no establece para todas las piezas fundidas un umbral universal de rechazo idéntico. Un cuerpo de válvula, una carcasa de bomba, un componente que retiene presión y un contrapeso estructural pueden tener diferentes condiciones permitidas, zonas de examen o requisitos de acabado. La decisión final debe ajustarse a la especificación de compra aplicable y al nivel de aceptación indicado en ella.
La aceptación visual también difiere de la aceptación basada en otros métodos no destructivos. ASNT distingue el ensayo visual de la inspección ordinaria a simple vista porque el ensayo visual observa directamente las discontinuidades visibles, mientras que los ensayos mediante partículas magnéticas y líquidos penetrantes observan indicaciones producidas por los medios de ensayo. Conforme a ASTM E709-21, una pieza fundida de acero ferromagnético se magnetiza y las partículas se acumulan en los campos de fuga del flujo magnético causados por discontinuidades superficiales o cercanas a la superficie. Una indicación de partículas no constituye la misma observación física que una línea observada directamente sobre el metal.
ASTM A903/A903M aborda los criterios de aceptación superficial para piezas fundidas de acero examinadas mediante inspección por partículas magnéticas o líquidos penetrantes, y exige la evaluación de indicaciones lineales y no lineales relevantes. Estos criterios no deben copiarse en un informe de examen visual, salvo que el contrato exija explícitamente ese método y criterio. Una pieza fundida puede aprobar el examen visual y, sin embargo, no superar el ensayo con líquidos penetrantes porque una grieta estrecha que aflora a la superficie atrae el penetrante y produce una indicación relevante. También puede ocurrir lo contrario: un área rugosa o manchada puede parecer objetable y, no obstante, no producir ninguna indicación relevante de partículas magnéticas o de líquidos penetrantes.
Condición y preparación de la superficie de la pieza fundida
El examen comienza con la superficie que se presenta realmente al inspector. La arena suelta, la cascarilla, el aceite, la pintura, los residuos de granalla, el óxido, el material adherido por quemado, la humedad y las virutas de mecanizado pueden ocultar una discontinuidad o crear una característica visual falsa. El método de limpieza requerido depende de la pieza fundida y de la especificación. El cepillado, el lavado, el granallado, la limpieza con granalla, el rectificado o el mecanizado pueden dejar el metal al descubierto, pero cada uno de estos procesos también puede alterarlo. Un rectificado agresivo puede eliminar indicios de un defecto poco profundo, extender metal sobre la abertura de una grieta o crear nuevas grietas de rectificado. El granallado puede cerrar una abertura estrecha u ocultar un pliegue poco profundo mediante el efecto de percusión y la rugosidad.
La preparación también debe conservar la geometría relevante para la aceptación. Un radio de acuerdo, la intersección de nervios, un orificio roscado, un resalte o un conducto interno pueden requerir un ángulo de observación diferente o iluminación suplementaria. Las piezas fundidas de geometría compleja no pueden evaluarse mediante un único recorrido alrededor del exterior. Las esquinas y los cambios de sección requieren una atención especial porque pueden ocultar discontinuidades, retener medios de limpieza o producir reflejos que parezcan defectos lineales.
La iluminación es una condición de medición, no un detalle estético. El inspector necesita una iluminación suficiente para observar la superficie especificada, con las sombras controladas y el deslumbramiento reducido. Un reflejo intenso en una cara mecanizada puede ocultar una línea fina; la luz oblicua puede hacer visible un relieve poco profundo, pero también puede exagerar una textura inocua. La distancia y el ángulo de observación, el contraste superficial y la limpieza deben ser adecuados para el examen requerido. Cuando el acceso está restringido, los espejos, los boroscopios o las cámaras pueden ampliar el campo de visión, pero el registro debe identificar ese método indirecto y sus limitaciones.
La temperatura, la humedad de la superficie y el estado del recubrimiento pueden afectar a lo que resulta visible. Una superficie húmeda puede llenar una cavidad poco profunda y modificar el contraste. Un recubrimiento puede ocultar el metal base, salvo que la especificación permita examinar a través de él. Si la superficie no puede limpiarse u observarse adecuadamente, la respuesta correcta no es considerarla aceptable por defecto. Debe identificarse el área inaccesible u oscurecida, y la autoridad responsable debe determinar si se requiere una preparación adicional, un método de examen diferente o una reparación.
Registro y disposición de las características observadas
Un informe visual útil registra más que un simple «aprobado» o «rechazado». Debe identificar la pieza fundida, la colada o el lote cuando sea necesario, la fecha del examen, el examinador, el estado de la superficie, las limitaciones de iluminación u observación, las áreas examinadas y la ubicación de cada característica relevante. La ubicación puede indicarse mediante un punto de referencia, una zona del plano, una característica de la pieza fundida, una cuadrícula o una fotografía marcada. El tamaño y la orientación deben registrarse cuando los criterios de aceptación dependan de ellos.
El informe debe separar la observación del dictamen. «Característica lineal oscura de 38 mm de longitud, en el radio de acuerdo próximo al punto de referencia B» es una observación. «Grieta rechazable» es una disposición que requiere confirmación frente al criterio aplicable. Si la característica es incierta, puede requerir limpieza, rectificado para su verificación, medición dimensional u otro método de END. El ensayo mediante partículas magnéticas es adecuado para las discontinuidades superficiales y cercanas a la superficie en acero ferromagnético; el ensayo con líquidos penetrantes es apropiado para defectos abiertos a la superficie en superficies compatibles y adecuadamente preparadas. Ninguno de los dos métodos responde automáticamente a cuestiones que quedan fuera de su ámbito físico.
La disposición puede consistir en aceptación, reparación y nuevo examen, rechazo o remisión para revisión de ingeniería. Una reparación no elimina el hallazgo original: el informe debe conservar la ubicación de la característica, el método de reparación cuando esté especificado y los resultados del nuevo examen requerido. Si la inspección visual identifica una grieta sospechosa, la pieza fundida no debe liberarse simplemente porque la línea sea corta o difícil de fotografiar. La especificación aplicable, los requisitos del comprador y el nivel de aceptación controlan la decisión, mientras que los END suplementarios aportan evidencia cuando la observación visual por sí sola no permite caracterizar la característica.
| Observaciones típicas | Antes de soldar |
|---|---|
| Preparación de la junta, ajuste, alineación, limpieza, abertura de raíz y condición de los bordes | Durante la soldadura |
| Limpieza entre pasadas, condición de la pasada de raíz, distorsión, marcas de arco y problemas visibles del proceso | Después de soldar |
| Grietas, porosidad, socavado, solapamiento, perfil de soldadura, zonas de cráter y conformidad dimensional | Después de la reparación |
| Condición de la excavación, geometría reparada y resultados del reexamen requerido | El ensayo visual de soldaduras puede aplicarse antes, durante y después de soldar. |
Ensayo visual de soldaduras conforme a ISO 17637:2016
ISO 17637:2016 especifica el ensayo visual de uniones soldadas por fusión en materiales metálicos. También permite realizar el ensayo visual de las uniones antes de la soldadura, lo cual es importante porque una soldadura puede depositarse correctamente sobre una unión preparada o ajustada de forma incorrecta. Por tanto, la inspección no es un único evento realizado después del enfriamiento. Acompaña a la unión durante la preparación, el ajuste, la soldadura y el examen final.
A menudo, el método se reduce a «mirar la soldadura», pero esa descripción es demasiado limitada. ASNT distingue el ensayo visual de una comprobación informal a simple vista: el ensayo visual observa directamente las discontinuidades visibles en condiciones de examen definidas, mientras que los ensayos mediante partículas magnéticas y líquidos penetrantes observan indicaciones producidas por los medios de ensayo. La diferencia es importante cuando una superficie está limpia y aparentemente sana, pero contiene una grieta estrecha que no es visible sin penetrante o partículas magnéticas.
ISO 17637:2016 no convierte toda marca visible en un defecto. ISO 8785:1998 proporciona terminología para las imperfecciones superficiales, incluidas las definiciones, los parámetros, las imperfecciones admisibles y los métodos de medición. Una imperfección superficial es una condición observada. Una indicación es una señal o característica visible detectada mediante un método de examen. Solo se convierte en defecto cuando la especificación aplicable la considera inaceptable. Un mecanismo de fallo, como la iniciación de una grieta por fatiga, el agrietamiento asistido por hidrógeno o la falta de fusión portante, es una interpretación de ingeniería posterior y no debe confundirse con la observación en sí.

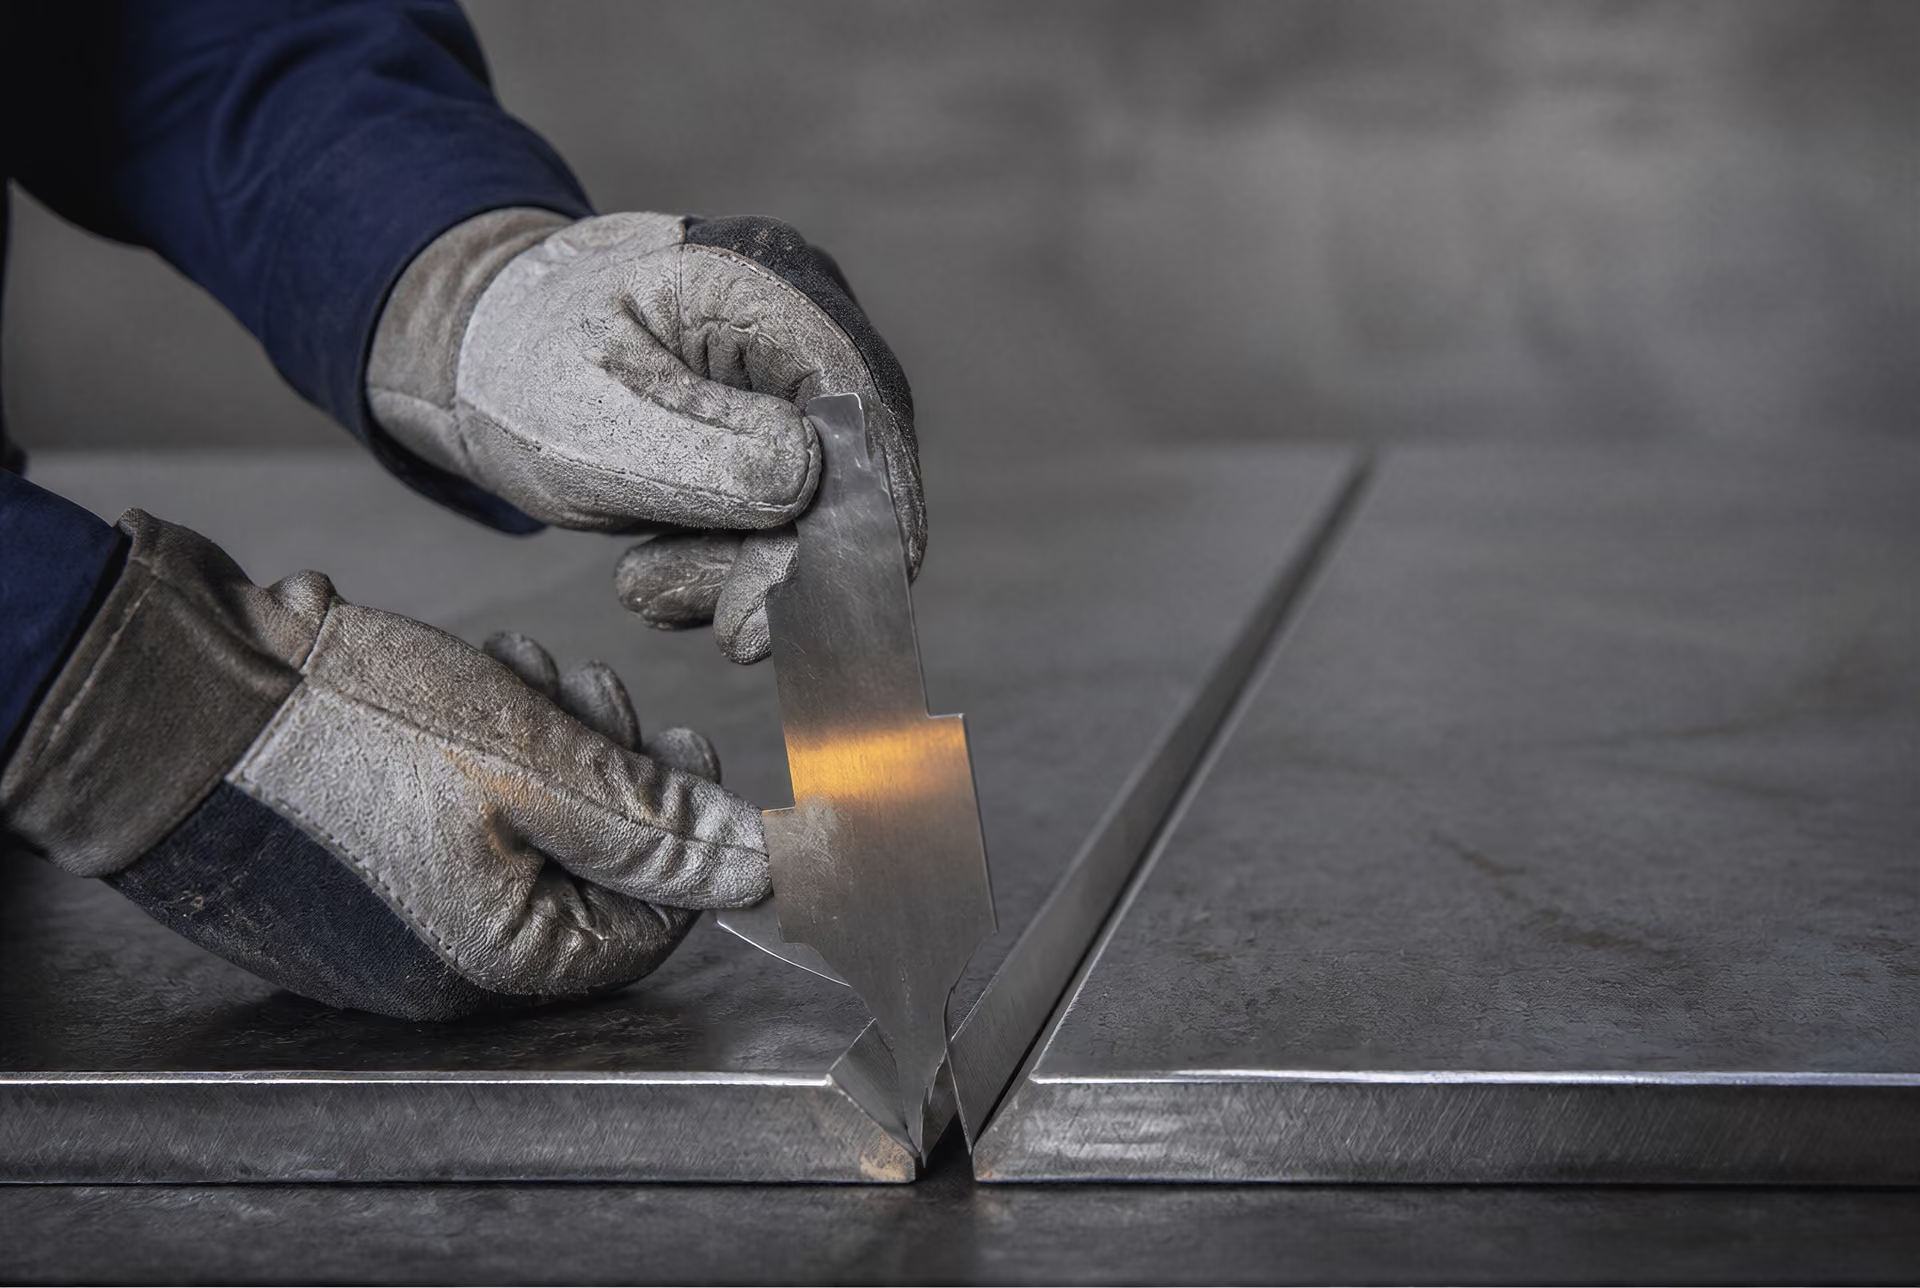
Inspección antes de la soldadura
El ensayo visual previo a la soldadura comienza con los materiales, las caras de la unión y los detalles de preparación. El examinador comprueba si se han identificado los materiales base y los consumibles de soldeo especificados, si los bordes de la unión coinciden con el plano o el procedimiento de soldeo, y si las superficies están libres de aceite, pintura, cascarilla, humedad, óxido suelto y otros contaminantes que puedan afectar a la fusión u ocultar una discontinuidad. El estado de la superficie no es una cuestión estética. La contaminación puede producir porosidad, un comportamiento inestable del arco o falta de fusión, mientras que un esmerilado excesivo puede modificar la geometría de la unión.
La preparación de la unión se examina en cuanto al ángulo del bisel, la cara de raíz, la separación de raíz, la limpieza de la ranura y los daños en los bordes. Estas dimensiones deben compararse con el plano aplicable, la especificación del procedimiento de soldeo o el requisito contractual, y no con un límite visual universal. Una preparación aceptable para un proceso y un espesor puede ser inadecuada para otro. El examinador también busca laminaciones, cordones de segregación, surcos y grietas que se extiendan desde los bordes cortados. Una marca lineal visible en el material base debe registrarse y evaluarse; no debe denominarse grieta de soldadura simplemente porque se encuentre cerca de la unión.
El ajuste es la siguiente cuestión. Las piezas deben estar alineadas, apoyadas y sujetas conforme a lo especificado, manteniendo la abertura de raíz prevista y la orientación de la unión a lo largo de la soldadura. Una desalineación excesiva, una distorsión angular, una separación irregular o transiciones bruscas pueden producir una desviación dimensional antes de encender el arco. Los puntos de soldadura deben examinarse para detectar grietas, mala fusión, un perfil excesivo y terminaciones inadecuadas. Los puntos de soldadura defectuosos pueden permanecer dentro de la unión o convertirse en puntos de iniciación durante las pasadas posteriores.
La inspección en esta etapa también confirma el acceso para la soldadura y el examen posterior. Una unión puede ser geométricamente aceptable por un lado y, sin embargo, resultar inaccesible para la limpieza o la observación visual por el otro. Esta limitación debe constar en el registro de inspección. No puede resolverse declarando aceptable la superficie que no se ha observado.
Inspección durante y después de la soldadura
Durante la soldadura, el ensayo visual proporciona información sobre el proceso, en lugar de limitarse a emitir un veredicto final. El examinador observa si se mantiene la limpieza de la unión, si el arco se coloca y se manipula según lo requerido, y si cada pasada presenta un aspecto aceptable antes de que la siguiente la oculte. Se comprueba la limpieza entre pasadas para eliminar escoria, óxidos, proyecciones y residuos atrapados. La pasada de raíz es especialmente importante: la falta visible de penetración de raíz, un cordón de raíz irregular, una perforación o una porosidad abierta a la superficie pueden justificar una corrección antes de depositar más metal.
La secuencia de soldadura puede revelar distorsión, movimiento o un aumento de la separación de raíz. También se examinan los elementos auxiliares temporales y los cebados del arco fuera de la unión. Un cebado del arco puede dejar una zona localmente endurecida o agrietada, especialmente en aceros susceptibles, aunque la marca sea pequeña. Las proyecciones pueden ser residuos inocuos en una aplicación, pero dañar los recubrimientos, interferir con el ajuste dimensional u ocultar una grieta en otra. Su importancia depende de la especificación y de las condiciones de servicio, no solo de su aspecto.
Después de la soldadura, la unión se limpia lo suficiente para realizar el examen. La escoria, las proyecciones, los elementos auxiliares temporales y los contaminantes superficiales no deben ocultar los pies ni la cara de la soldadura. El examinador observa toda la longitud accesible, los extremos de la soldadura, los inicios y las terminaciones, las zonas de cráter, las transiciones en los pies y el material base adyacente. Las grietas visibles requieren atención inmediata porque una grieta es una discontinuidad planar con un efecto potencialmente grave, pero su detección visual no establece su profundidad ni su extensión completa. Una línea semejante a una grieta puede requerir eliminación, un nuevo examen u otro método de END.
La porosidad abierta a la superficie puede aparecer como cavidades o picaduras redondeadas. La mordedura es una ranura en el pie de soldadura o en el borde del material base, mientras que el solapamiento se produce cuando el metal de soldadura se extiende sobre la superficie del material base sin una fusión adecuada. Ambas son observaciones relacionadas con el perfil, pero no son intercambiables. Una cara de soldadura cóncava o convexa, un exceso de refuerzo, un relleno insuficiente, un pie abrupto o una anchura irregular pueden indicar un perfil deficiente. El criterio de aceptación aplicable determina si la condición es admisible y cómo debe medirse.
El examen dimensional incluye el tamaño, la longitud, la ubicación y la alineación de la soldadura, así como la distorsión y la desviación respecto del plano. El ensayo visual puede identificar que una soldadura está desplazada o que un elemento se ha movido, pero por sí solo no determina la tensión residual, la falta de fusión interna ni la transformación metalúrgica.
Socavado
- Ranura en el pie de soldadura o en el borde del metal base.
- Solapamiento
- El metal de soldadura se extiende sobre la superficie del metal base sin una fusión adecuada.
- Porosidad
- Cavidades o picaduras redondeadas que pueden atravesar la superficie de la soldadura.
- Marca de arco
- Marca local fuera de la soldadura prevista que puede requerir evaluación por agrietamiento o endurecimiento.
- Refuerzo
- Metal de soldadura que sobresale por encima de la superficie del metal base; su aceptabilidad depende del criterio aplicable.
- Característica
Observaciones del perfil de soldadura y de las discontinuidades superficiales
Un informe útil describe lo que se observa, dónde aparece y cómo se ha medido. «Soldadura defectuosa» no es un resultado de examen. Un registro podría identificar una indicación superficial lineal en el pie de soldadura, poros superficiales dispersos en una región especificada, una mordedura a lo largo de una longitud medida o un cebado del arco adyacente a la unión. Las fotografías, las ubicaciones, las dimensiones, las condiciones de iluminación y el requisito de referencia hacen reproducible la observación.
La aceptación debe seguir vinculada a la norma aplicable al producto, la fabricación o el proyecto. ASTM A802-19 aborda el examen visual y las normas de aceptación superficial para piezas moldeadas de acero, mientras que ASTM A903/A903M aborda los criterios superficiales de piezas moldeadas de acero examinadas mediante partículas magnéticas o líquidos penetrantes, y exige la evaluación de las indicaciones lineales y no lineales relevantes. Estas normas para piezas moldeadas no deben trasladarse a la evaluación de una unión soldada sin la autorización de la especificación aplicable.
El ensayo visual tiene un campo de aplicación definido. Puede identificar condiciones superficiales accesibles y desviaciones del perfil, pero no puede revelar de forma fiable todas las grietas superficiales estrechas, las discontinuidades subsuperficiales ni los defectos volumétricos internos. ASTM E709-21 abarca las técnicas de partículas magnéticas secas y húmedas para discontinuidades superficiales y cercanas a la superficie en materiales ferromagnéticos, incluido el acero; la magnetización produce campos de fuga allí donde se acumulan las partículas. El ensayo mediante líquidos penetrantes tiene una base física diferente y requiere una superficie adecuada y abierta. La visión artificial puede mejorar la repetibilidad en productos planos de acero, pero una revisión de 2023 señala que no existe una norma unificada que defina y clasifique todos los defectos superficiales del acero. Por ello, ISO 17635:2025 relaciona la selección del método, los niveles de aceptación y la extensión del ensayo con los requisitos de calidad, el material, el espesor, el proceso de soldadura y otras condiciones. La marca visible es solo el punto de partida.
| Implicación para el ensayo con partículas magnéticas | Material |
|---|---|
| Requiere acero ferromagnético u otro material ferromagnético. | Dirección del campo |
| Las discontinuidades que cruzan el campo generalmente producen respuestas de fuga más intensas. | Alcance de detección |
| Es más sensible a las discontinuidades superficiales y cercanas a la superficie. | Técnica de partículas |
| El polvo seco es adecuado para algunas condiciones rugosas o de campo; las partículas húmedas proporcionan un recubrimiento más uniforme sobre superficies apropiadas. | Disposición |
| El patrón de partículas es una indicación que requiere evaluar su relevancia y compararla con los criterios de aceptación. | El ensayo con partículas magnéticas revela fugas de flujo magnético, no una imagen completa de la discontinuidad. |
Ensayo con partículas magnéticas para acero ferromagnético
El ensayo con partículas magnéticas (MT) es un método para detectar discontinuidades superficiales y cercanas a la superficie en acero ferromagnético. No convierte toda marca visible en un defecto ni inspecciona el volumen completo de un componente. El resultado es una indicación: una acumulación visible o fluorescente de partículas producida por el ensayo. Que dicha indicación represente un defecto inaceptable depende de su tamaño, forma, ubicación, orientación y de los criterios de aceptación especificados para el componente.
La ASNT describe claramente la secuencia física: magnetizar el acero ferromagnético, aplicar partículas ferromagnéticas y observar dónde se acumulan en los campos de fuga del flujo magnético (American Society for Nondestructive Testing, 2024). ASTM E709-21 contempla las técnicas de partículas magnéticas secas y húmedas para detectar grietas y otras discontinuidades superficiales o cercanas a la superficie en materiales ferromagnéticos, incluido el acero. Por tanto, este método es diferente del ensayo visual, que observa directamente una condición visible, y del ensayo con líquidos penetrantes, que depende de que un penetrante entre en una discontinuidad superficial abierta.

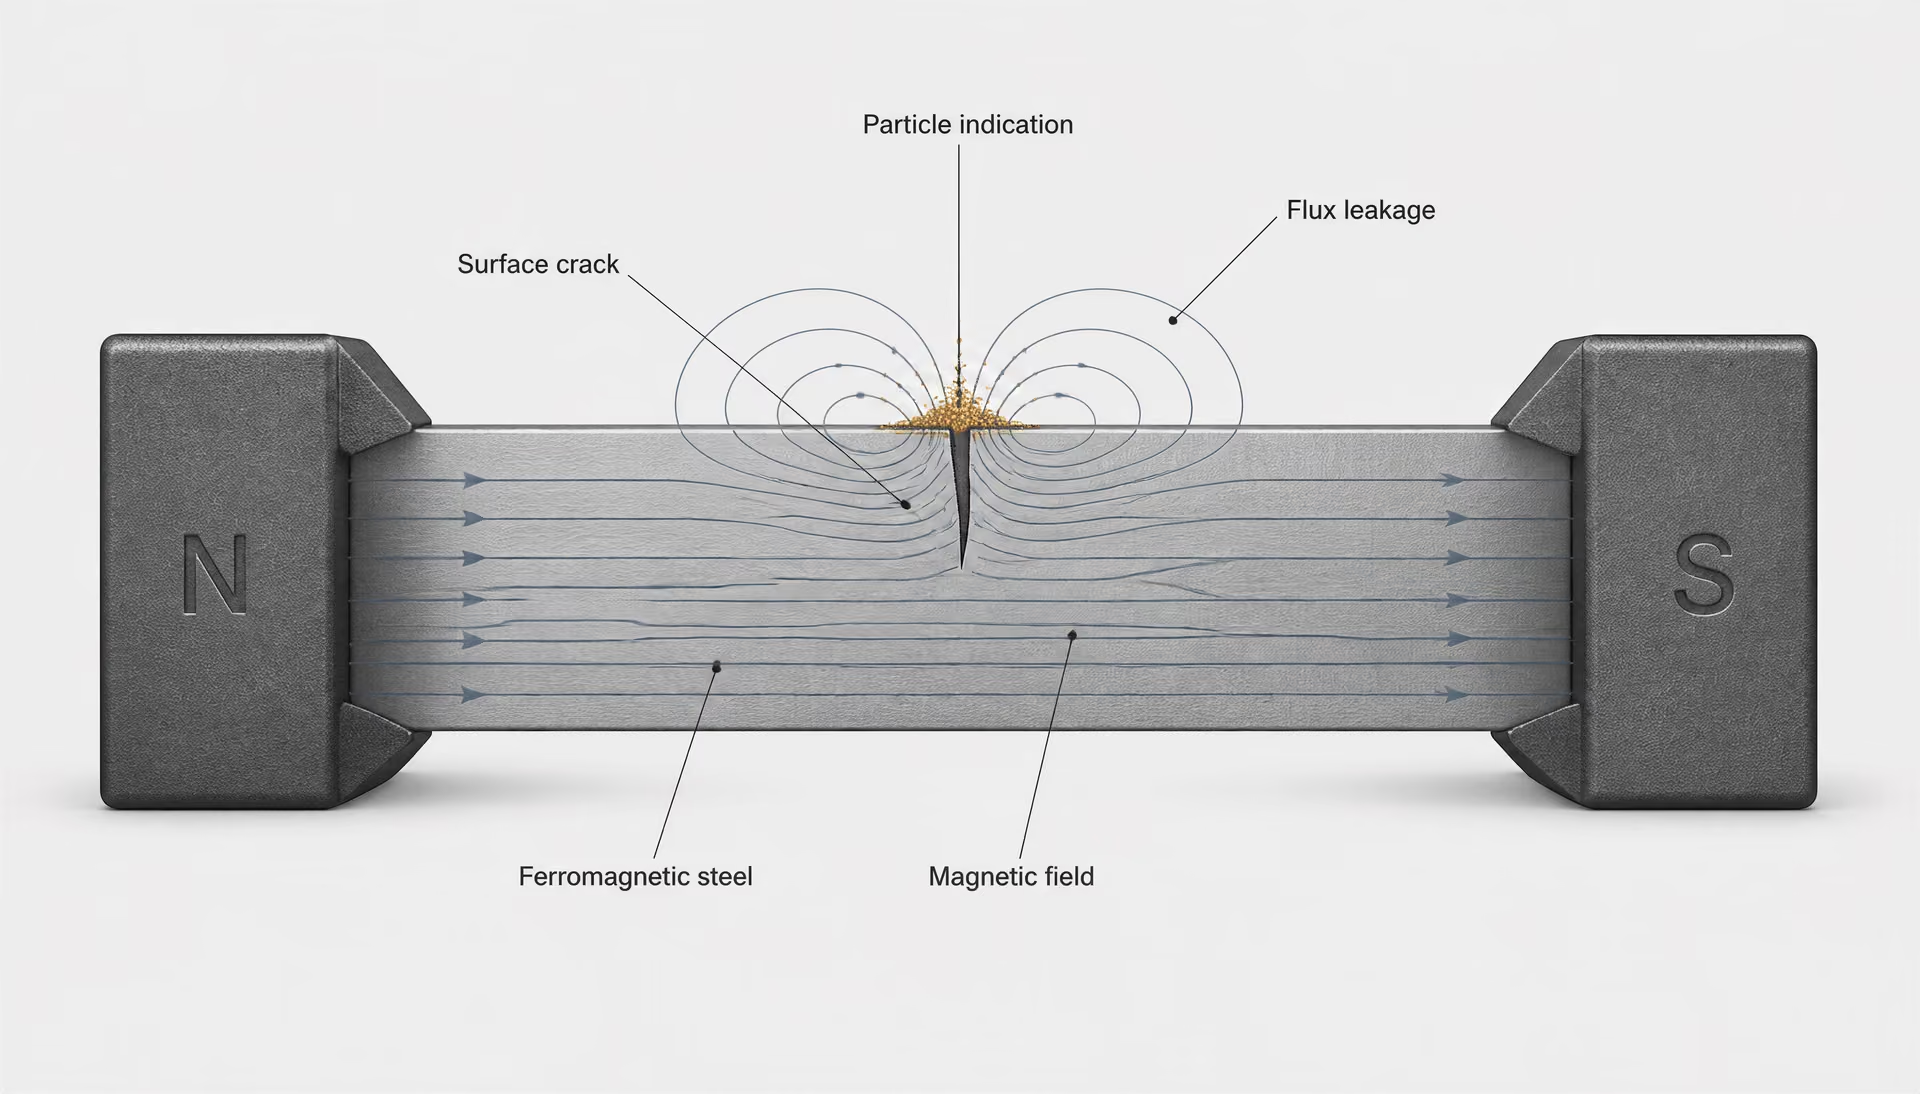
Magnetización y fuga del flujo magnético
Un campo magnetizante atraviesa el acero cuando circula corriente por la pieza, por una bobina que la rodea o entre los polos de un yugo electromagnético. En una región intacta y magnetizada uniformemente, el flujo magnético se desplaza principalmente por el metal. Una grieta, falta de fusión, pliegue, costura u otra discontinuidad interrumpe ese recorrido. Parte del flujo se ve obligado a salir del acero y volver a entrar en él, produciendo un campo de fuga en la discontinuidad o cerca de ella.
Las partículas ferromagnéticas colocadas en este campo son atraídas hacia la región de fuga. Forman una línea, un cúmulo u otro patrón que delimita el origen. La indicación puede observarse bajo luz blanca cuando se utilizan partículas visibles, o bajo iluminación ultravioleta-A cuando se emplean partículas fluorescentes. El medio de ensayo hace visible una perturbación magnética; no expone la geometría completa de la discontinuidad.
La dirección del campo es fundamental para el resultado. Una grieta produce la fuga más intensa cuando se encuentra aproximadamente perpendicular al campo magnetizante. Una discontinuidad paralela, o casi paralela, al campo puede producir una fuga débil y una indicación tenue, incluso cuando la discontinuidad es significativa. Por ello, no puede suponerse que una sola dirección de magnetización detectará todas las grietas. Un campo longitudinal es adecuado para discontinuidades transversales a dicho campo; un campo circular producido al hacer pasar corriente por el componente tiende a revelar discontinuidades que se extienden a lo largo del componente. Cuando el procedimiento y la geometría del componente lo permiten, los inspectores suelen aplicar dos direcciones de campo considerablemente diferentes, normalmente mediante impulsos separados o una técnica multidireccional.
La magnetización también debe ser suficiente para el material y la tarea de inspección. Una magnetización excesivamente débil puede no producir un campo de fuga útil. Una magnetización excesiva puede generar acumulación de partículas de fondo, interferir con la interpretación o dificultar la eliminación de las partículas. La geometría también es importante. Las esquinas agudas, chaveteros, cambios de sección, orificios, cordones de soldadura y puntos de contacto pueden distorsionar el campo y crear indicaciones no relevantes. Estos patrones no son automáticamente grietas. Deben distinguirse de las indicaciones relevantes por su ubicación, forma, repetibilidad y respuesta a los cambios en la magnetización.
El estado superficial afecta a la fiabilidad. El aceite, la cascarilla, la pintura, el óxido, las salpicaduras de soldadura y un mecanizado rugoso pueden impedir que las partículas se desplacen libremente o pueden crear acumulaciones falsas de partículas. Por tanto, la limpieza y la preparación forman parte de la inspección y no son operaciones preliminares meramente cosméticas. Después del ensayo, puede ser necesario eliminar el magnetismo residual si este pudiera afectar al mecanizado, el montaje, la instrumentación o el servicio.
El MT se aplica a aceros ferromagnéticos, como los de muchos grados ferríticos y martensíticos. El acero inoxidable AISI 410 es normalmente ferromagnético; el acero inoxidable AISI 304 recocido generalmente no es ferromagnético y no es un material adecuado para el MT ordinario. La composición de la aleación, el tratamiento térmico, el trabajo en frío y la temperatura pueden modificar el comportamiento magnético, por lo que la denominación del grado por sí sola no sustituye la verificación de la respuesta del componente real. El MT no es un método general para aluminio, cobre, titanio ni acero inoxidable austenítico no ferromagnético.
Técnicas de partículas secas y húmedas según ASTM E709-21
ASTM E709-21 describe los métodos con partículas secas y con partículas húmedas. En la técnica seca, se aplica polvo ferromagnético seco sobre la superficie magnetizada, normalmente mediante una pera manual, un soplador de polvo u otro aplicador controlado. Las partículas se desplazan sobre la superficie bajo la acción del campo de fuga y se acumulan en una discontinuidad. El polvo seco es útil en superficies relativamente rugosas y en condiciones de campo, pero el viento, las vibraciones, el exceso de polvo y una textura superficial pronunciada pueden reducir la sensibilidad u ocultar un patrón fino.
El ensayo con partículas húmedas mantiene partículas magnéticas finamente divididas en suspensión en un vehículo líquido. La suspensión se aplica mediante pulverización, flujo o inmersión mientras el componente está magnetizado, o durante la magnetización, de acuerdo con el procedimiento. Por lo general, las partículas húmedas proporcionan un recubrimiento más uniforme y son especialmente eficaces para indicaciones superficiales finas en superficies más lisas. Las partículas húmedas fluorescentes se utilizan ampliamente cuando se dispone de condiciones controladas de sala oscura o de luz ultravioleta. El líquido debe humedecer correctamente la superficie; la contaminación, una concentración inadecuada, la sedimentación y una agitación insuficiente pueden modificar el resultado.
La elección entre partículas secas y húmedas no es una simple clasificación. El tipo de partícula, el vehículo, el acabado superficial, la iluminación, el tamaño del componente, el acceso, el equipo de magnetización y la sensibilidad requerida son factores relevantes. ASTM E709-21 es una práctica y una guía, no una especificación universal de aceptación. Aborda cómo puede realizarse el examen, mientras que una norma de producto, construcción o contrato determina qué indicaciones pueden aceptarse.
El técnico debe establecer una intensidad de campo adecuada y confirmar el funcionamiento del equipo mediante las comprobaciones exigidas por el procedimiento aplicable. A continuación, el componente se magnetiza en una dirección que proporcione a la discontinuidad prevista un ángulo de intersección útil. La aplicación de partículas, la observación, la eliminación del exceso de partículas y la interpretación deben realizarse en la secuencia correcta. Si se retira el campo antes de que las partículas hayan formado una indicación, o si no se eliminan las partículas sobrantes, la imagen puede resultar engañosa.
Límites de detección superficial y cercana a la superficie
El MT es más sensible a las discontinuidades que rompen la superficie o que se encuentran muy cerca por debajo de ella. Las grietas abiertas a la superficie, las costuras, los pliegues y las grietas en el pie de soldadura suelen producir indicaciones nítidas y concentradas. Una discontinuidad subsuperficial poco profunda también puede detectarse porque su campo de fuga alcanza la superficie. Sin embargo, a medida que aumenta la profundidad, el campo de fuga se debilita y se dispersa. La indicación se vuelve menos definida y las discontinuidades pequeñas pueden desaparecer entre los patrones de partículas de fondo.
No existe un único límite de profundidad aplicable a todos los componentes de acero. La detectabilidad varía según el tamaño, la abertura, la orientación y la profundidad de la discontinuidad, la permeabilidad del acero, la corriente de magnetización, la dirección del campo, la rugosidad superficial, las propiedades de las partículas y las condiciones de observación. Un defecto subsuperficial amplio puede producir un patrón detectable, mientras que un defecto más pequeño a una profundidad más favorable puede no hacerlo. Por este motivo, afirmaciones como «el MT detecta defectos hasta una profundidad fija» son engañosas, salvo que estén vinculadas a un procedimiento cualificado y a un patrón de referencia.
El MT tampoco puede determinar el estado volumétrico. Puede no detectar porosidad interna, inclusiones de escoria, laminaciones o falta de penetración que produzcan una fuga superficial mínima. Cuando la integridad interna forma parte del requisito, puede ser necesario recurrir al ensayo ultrasónico, al ensayo radiográfico u otro método volumétrico. El MT no sustituye al examen volumétrico.
La interpretación debe separar la terminología de la decisión de aceptación o rechazo. ISO 8785:1998 define términos, definiciones y parámetros para las imperfecciones superficiales, pero una imperfección no es automáticamente un defecto inaceptable. Un patrón de partículas es una indicación. Solo se convierte en un defecto rechazable cuando se evalúa conforme a los criterios de aceptación aplicables. Para las piezas fundidas de acero, ASTM A903/A903M especifica los criterios de aceptación superficial para el examen con partículas magnéticas o líquidos penetrantes y exige la evaluación de las indicaciones lineales y no lineales relevantes. ASTM A802-19 aborda el examen visual y las normas de aceptación superficial para piezas fundidas de acero; la aceptación visual y la aceptación mediante MT están relacionadas, pero no son intercambiables.
La inspección de soldaduras sigue la misma lógica. ISO 17635:2025 vincula la selección de métodos de END, técnicas, niveles de aceptación y extensión del ensayo con los requisitos de calidad, el material, el espesor, el proceso de soldadura y otras condiciones. El MT puede revelar una grieta en el pie de soldadura que el ensayo visual no detecte, pero no puede establecer que la soldadura esté libre de discontinuidades internas. El método responde a una pregunta específica: ¿la magnetización produce una indicación de partículas asociada a un campo de fuga del flujo magnético superficial o cercano a la superficie? Las normas de aceptación responden a una pregunta distinta: ¿qué puede permanecer en servicio?
| Fundamento físico | Limitación principal | Ensayo con partículas magnéticas |
|---|---|---|
| Las partículas se acumulan en los campos de fuga del flujo magnético en el acero ferromagnético magnetizado. | La respuesta se debilita con la profundidad y puede ser débil cuando la orientación de la discontinuidad es desfavorable. | Ensayo con líquidos penetrantes |
| El penetrante entra en una abertura que comunica con la superficie y el revelador lo extrae de nuevo hacia la superficie. | Normalmente no detecta una discontinuidad completamente subsuperficial. | Ensayo visual |
| El examinador observa directamente una condición visible y accesible. | No puede establecer de manera fiable la integridad oculta o interna. | La aceptación mediante partículas magnéticas y líquidos penetrantes requiere una interpretación específica del método. |
Aceptación de superficies mediante inspección por partículas magnéticas y líquidos penetrantes
Una marca visible no constituye automáticamente un defecto rechazable, y una indicación de partículas o de líquido penetrante tampoco demuestra automáticamente la existencia de una discontinuidad perjudicial. El método de inspección produce evidencia; posteriormente, la norma aplicable al producto determina cómo se clasifica y acepta dicha evidencia. Esta distinción es especialmente importante en las piezas fundidas de acero, donde la geometría de la pieza, el estado de la superficie, el mecanizado, las reparaciones mediante soldadura y los cambios locales de permeabilidad pueden afectar al patrón de indicaciones.
Para el análisis de la aceptación de piezas fundidas presentado aquí, la referencia aplicable es ASTM A903/A903M. Esta norma especifica los criterios de aceptación superficial para piezas fundidas de acero examinadas mediante inspección por partículas magnéticas o líquidos penetrantes, y exige evaluar las indicaciones lineales y no lineales relevantes. La edición aplicable debe identificarse en la especificación de compra, el plano, el procedimiento de inspección o el contrato. ASTM A903/A903M no debe considerarse una regla universal de aceptación para todos los productos de acero, soldaduras, piezas forjadas o componentes fabricados.
Indicaciones lineales y no lineales relevantes
La palabra indicación describe la respuesta producida por un examen. Por sí sola, no describe la discontinuidad real ni sus efectos durante el servicio. Una grieta abierta a la superficie puede producir una indicación lineal nítida, mientras que una cavidad redondeada, un poro aislado o un grupo de pequeñas discontinuidades puede producir una indicación no lineal. El aspecto de la indicación es importante, pero su interpretación también depende de su ubicación, orientación, continuidad, contraste y relación con la técnica de ensayo.
Una indicación relevante es aquella que, según la evaluación, se debe a una discontinuidad y no a la forma del componente, la rugosidad superficial, el estado magnético, el líquido penetrante residual u otro artefacto del examen. Las indicaciones no relevantes pueden aparecer en esquinas agudas, chaveteros, roscas, cambios bruscos de sección, límites entre materiales diferentes o zonas donde se acumula el medio de ensayo sin que exista un defecto significativo para el servicio. Por lo tanto, el examinador debe distinguir entre una respuesta causada por la geometría y otra causada por una discontinuidad.
En la inspección por partículas magnéticas, la orientación es especialmente importante. Una discontinuidad se muestra con mayor facilidad cuando se encuentra aproximadamente transversal a la dirección del campo magnético, ya que interrumpe el recorrido magnético y genera una fuga de flujo. Una grieta paralela al campo aplicado puede producir una respuesta débil o incompleta. Puede ser necesario aplicar una segunda dirección de magnetización cuando el procedimiento o la norma de aceptación exijan cubrir defectos con distintas orientaciones.
«Lineal» y «no lineal» no son descripciones informales basadas únicamente en si una marca parece alargada o redonda. ASTM A903/A903M proporciona el marco aplicable para evaluar estas categorías en piezas fundidas de acero. El examinador debe utilizar las definiciones, las condiciones de examen, las reglas de registro y los requisitos de aceptación de la edición especificada, en lugar de aplicar una regla casera basada en la relación entre longitud y anchura. No debe suponerse ningún límite universal para el tamaño de las indicaciones. El tamaño, la separación, la agrupación y la ubicación permitidos dependen de la edición aplicable de ASTM A903/A903M y de cualquier requisito específico del producto establecido en el contrato.
El estado de la superficie también afecta al resultado. La cascarilla, la pintura, el aceite, las marcas de mecanizado, las proyecciones de soldadura y una rugosidad excesiva pueden ocultar una discontinuidad o generar una respuesta engañosa. La limpieza no es meramente estética: permite que las partículas o el líquido penetrante interactúen con la superficie de forma controlada. En una pieza fundida, una marca de esmerilado puede parecer una grieta durante el examen visual, mientras que una cavidad de contracción abierta y poco profunda puede retener líquido penetrante y generar una indicación más intensa. Ninguna de ellas debe aceptarse o rechazarse basándose únicamente en su apariencia.
ASTM A903/A903M y las piezas fundidas de acero
ASTM A903/A903M aborda el examen superficial de piezas fundidas de acero mediante métodos de partículas magnéticas y líquidos penetrantes. Este alcance la diferencia de una norma de método como ASTM E709-21. ASTM E709-21 describe las técnicas de partículas magnéticas secas y húmedas para detectar grietas y otras discontinuidades superficiales o subsuperficiales en materiales ferromagnéticos, incluido el acero. Explica cómo se realiza el examen. ASTM A903/A903M establece criterios de aceptación orientados a piezas fundidas y requisitos de evaluación.
La diferencia es práctica. ASTM E709-21 puede establecer que las partículas se acumulen siguiendo un patrón determinado bajo condiciones de magnetización especificadas. Por sí sola, no establece que todo patrón de ese tipo sea inaceptable en una pieza fundida. ASTM A903/A903M, el plano de la pieza fundida y la especificación de adquisición aplicable determinan los pasos posteriores.
La inspección por partículas magnéticas requiere un material ferromagnético. Se magnetiza la pieza fundida de acero y se aplica polvo seco o una suspensión húmeda de partículas. Las partículas se acumulan donde el flujo magnético se fuga de la superficie o de la zona cercana a ella, formando una indicación. El método puede revelar algunas discontinuidades subsuperficiales, aunque la respuesta disminuye con la profundidad y depende del tamaño y la orientación de la discontinuidad, de la intensidad de magnetización y del estado del material. Por lo tanto, no constituye un sustituto general del examen radiográfico, ultrasónico o visual.
La inspección mediante líquidos penetrantes se basa en un principio físico diferente y también puede aplicarse a materiales no ferromagnéticos, además de al acero. El líquido penetrante debe humectar la superficie y penetrar en una discontinuidad abierta a la superficie. Después de eliminar el exceso de líquido penetrante, el revelador extrae hacia la superficie el líquido retenido y crea una indicación visible o fluorescente. Normalmente, una discontinuidad subsuperficial cerrada no será detectada, independientemente de su tamaño. La limpieza de la superficie, el tiempo de penetración, la técnica de eliminación, el estado del revelador, la iluminación y la sensibilidad del sistema de líquidos penetrantes influyen en el resultado.
Estos métodos pueden producir respuestas diferentes en una misma pieza fundida. Las partículas magnéticas pueden responder ante una grieta cercana a la superficie que no esté abierta a ella, mientras que los líquidos penetrantes pueden mostrar una grieta abierta muy fina que genere una fuga magnética insuficiente para producir un patrón claro de partículas. Por el contrario, las superficies de fundición rugosas o porosas pueden retener líquido penetrante y crear indicaciones difusas y difíciles de interpretar. La selección del método debe ajustarse al material, al estado de la superficie, al tipo de discontinuidad, a la etapa del examen y al nivel de aceptación requerido.
Verificar
- Confirme que la respuesta sea genuina y no esté causada por la geometría, la rugosidad, el medio residual u otro artefacto. Clasificar
- Registre si la indicación pertinente es lineal, no lineal, redondeada, agrupada, intermitente o de otro tipo definido por el procedimiento. Medir
- Establezca las dimensiones, la separación, la ubicación, la orientación y los demás parámetros exigidos por la regla de aceptación. Comparar
- Aplique la edición especificada, el requisito del producto, el plano o el criterio contractual. Disposición
- Aceptar, reparar y volver a examinar, rechazar o remitir a revisión de ingeniería según lo autorizado. Pregunta de inspección
Evaluación de las indicaciones frente al rechazo automático
Una indicación inicia un proceso de decisión; no lo concluye. Primero, el examinador verifica que la indicación sea auténtica y relevante; después, registra su forma y ubicación y, finalmente, la compara con los criterios de aceptación aplicables. Cuando el procedimiento lo permita, la limpieza, un ligero desbaste o un nuevo examen pueden ayudar a determinar si la respuesta procede de un estado superficial que puede eliminarse o de una discontinuidad persistente. Los requisitos relativos a cualquier reparación y a la repetición del examen deben proceder de la especificación aplicable, no de una práctica informal.
Por lo tanto, el rechazo automático constituye una mala práctica de inspección, salvo que el contrato defina explícitamente la condición detectada como rechazable. Una indicación que parezca alargada puede ser no relevante. Una indicación pequeña puede ser inaceptable si se encuentra en una zona crítica o representa una grieta. Los grupos y las indicaciones no lineales alineadas también pueden evaluarse de manera diferente de las respuestas redondeadas aisladas. Debe consultarse ASTM A903/A903M para determinar la categoría y la regla de aceptación aplicables; este artículo no asigna límites numéricos de tamaño, ya que dichos límites deben proceder de la edición especificada, la especificación del producto, el plano o el requisito contractual.
El informe debe conservar la trazabilidad desde el método hasta la decisión: método y técnica de examen, preparación de la superficie, equipos o consumibles, ubicación de la indicación relevante, clasificación como lineal o no lineal, disposición y documento de aceptación utilizado. Este registro evita un error frecuente: informar de que «MT ha fallado» o «PT ha fallado» sin indicar qué indicación se encontró ni qué requisito la hizo inaceptable.
El examen visual sigue siendo útil antes y después de cualquiera de los dos métodos, pero no es intercambiable con ellos. ISO 8785:1998 proporciona vocabulario y parámetros para las imperfecciones superficiales, mientras que ASTM A802/A802M aborda el examen visual y las normas de aceptación superficial para piezas fundidas de acero. El examen visual observa directamente las discontinuidades visibles; la inspección por partículas magnéticas y la inspección mediante líquidos penetrantes observan las respuestas producidas por los medios de ensayo. El método, el material y la norma de aceptación deben mantenerse vinculados.
| Método o grupo de métodos adecuado | ¿Es aceptable un perfil superficial accesible o una discontinuidad visible? |
|---|---|
| Ensayo visual | ¿Existe una discontinuidad superficial o cercana a la superficie en acero ferromagnético? |
| Ensayo con partículas magnéticas | ¿Contiene una superficie no porosa una abertura a la que pueda acceder el penetrante? |
| Ensayo con líquidos penetrantes | ¿Se requiere la integridad interna de la soldadura o la condición volumétrica? |
| Un método volumétrico apropiado conforme al plan de inspección | ¿Puede examinarse un producto plano en movimiento para detectar características ópticas reproducibles? |
| Visión artificial o inspección óptica automatizada, seguida de una disposición basada en normas | La selección del método debe seguir la pregunta física de inspección y el requisito de calidad rector. |
Selección de Métodos de END para Acero Soldado
Una marca en una soldadura no es automáticamente un defecto, y una indicación de ensayo no es automáticamente rechazable. Una imperfección superficial es una característica descrita mediante una terminología acordada; una indicación es la respuesta producida por un método de inspección; un defecto es una imperfección considerada inaceptable conforme a un criterio especificado. Un mecanismo de fallo es algo diferente: el agrietamiento, la fractura asistida por hidrógeno, el crecimiento por fatiga, la corrosión o la fractura frágil describen cómo un componente puede perder su funcionalidad. La planificación de la inspección debe mantener separadas estas categorías.
Etapa de visión artificial Strong evidence
ISO 17635:2025 proporciona el marco principal para seleccionar métodos, técnicas, niveles de aceptación y alcance de los ensayos no destructivos (END) aplicables a uniones soldadas. Su lógica de selección relaciona el plan de examen con los requisitos de calidad, el material, el espesor, el proceso de soldadura y otras condiciones. Por ello, la selección del método es una decisión de diseño y fabricación, no una lista de comprobación final que se aplica después de la fabricación.
Selección de métodos conforme a ISO 17635:2025
ISO 17635:2025 no convierte ningún método de END en una respuesta universal. Cada método responde a determinadas características físicas y presenta limitaciones. La inspección visual puede revelar una grieta abierta a la superficie, una mordedura, un perfil irregular de la soldadura, marcas de arco, porosidad visible o una alineación deficiente cuando la característica está expuesta y es accesible. No puede revelar de forma fiable una falta de fusión subsuperficial estrecha simplemente porque la superficie de la soldadura parezca aceptable.
La inspección visual también implica algo más que una simple mirada sin ayuda. ASNT distingue la inspección visual de la inspección ordinaria a simple vista: la inspección visual observa directamente discontinuidades visibles, mientras que el ensayo mediante partículas magnéticas (MT) y el ensayo mediante líquidos penetrantes (PT) observan las indicaciones producidas por los medios de ensayo. ISO 17637:2016 especifica la inspección visual de uniones soldadas por fusión en materiales metálicos y también puede aplicarse antes de la soldadura. Este uso previo a la soldadura es importante cuando la preparación de la unión, el ajuste, la limpieza y el estado de los bordes pueden afectar a la soldadura terminada.
MT se basa en el magnetismo. El componente se magnetiza y las partículas ferromagnéticas se concentran donde el flujo magnético se fuga de una discontinuidad. ASTM E709-21 abarca las técnicas de partículas magnéticas secas y húmedas para discontinuidades superficiales y cercanas a la superficie en materiales ferromagnéticos, incluido el acero. Por tanto, MT es adecuado para aceros al carbono y de baja aleación que pueden magnetizarse, pero no constituye una solución general para todas las aleaciones ni para todas las profundidades de defecto. Su respuesta también depende de la dirección del campo: una discontinuidad paralela al campo magnético puede producir una indicación débil, por lo que puede ser necesario utilizar más de una dirección de magnetización.
PT se basa en la entrada de un penetrante en una discontinuidad abierta a la superficie y en su posterior extracción mediante un revelador. Puede utilizarse en muchos materiales no porosos, incluidos los aceros, pero solo aborda defectos abiertos a la superficie. La pintura, la cascarilla, el aceite, la rugosidad, una limpieza deficiente o un estado inadecuado de la superficie pueden ocultar o distorsionar el resultado. Por tanto, PT y MT no son intercambiables simplemente porque ambos puedan revelar grietas.
La decisión más amplia prevista por ISO 17635:2025 también puede requerir exámenes volumétricos u otros exámenes cuando la preocupación se refiere a la geometría interna de la soldadura o al contenido de discontinuidades. Las normas proporcionadas establecen el marco para elegir dichos métodos, pero no justifican tratar el ensayo radiográfico (RT) o el ensayo ultrasónico (UT) como sustitutos automáticos de los exámenes superficiales. Un plan sólido indica qué población de defectos se aborda, a qué defectos puede responder físicamente cada método y qué otro método cubre el riesgo restante.
La visión artificial pertenece al mismo marco disciplinado. Una revisión de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, afirma que no existe una norma unificada para definir y clasificar los defectos superficiales del acero e identifica la inspección óptica basada en cámaras como un componente clave de los sistemas de visión artificial. Una tesis de 2021 de la University of Oulu describe la inspección óptica automatizada para detectar y categorizar defectos en productos planos de acero. Estos sistemas pueden mejorar la repetibilidad y el mantenimiento de registros, pero una clasificación de imágenes no constituye, por sí misma, una decisión de aceptación. El vocabulario de defectos, la iluminación, la calibración, la resolución, el estado de la superficie y la norma de aceptación aplicable siguen determinando el significado del resultado.
Material, espesor, proceso y requisitos de calidad
El material es el primer filtro práctico. MT requiere acero ferromagnético y puede verse afectado por la permeabilidad magnética, la geometría, el magnetismo residual y la intensidad del campo. PT no requiere magnetización, pero sí una superficie suficientemente limpia y no porosa, además de una discontinuidad que llegue a dicha superficie. La inspección visual requiere línea de visión, iluminación adecuada, acceso y un estado superficial que permita observar la característica pertinente.
El espesor modifica el problema de inspección. Una soldadura delgada puede permitir la observación directa de un perfil o de una grieta abierta a la superficie, al tiempo que deja poco volumen para una imperfección interna. Una unión gruesa puede ocultar discontinuidades planas o volumétricas a las que los métodos superficiales no pueden llegar. Por tanto, la selección debe basarse en la geometría probable del defecto y no en la conveniencia del ensayo: métodos superficiales para características expuestas o cercanas a la superficie, y un método volumétrico adecuado cuando la integridad interna forme parte del requisito.
El proceso de soldadura modifica la población de discontinuidades prevista. Los poros gaseosos, las características relacionadas con la escoria, la falta de fusión, la penetración incompleta, el agrietamiento del cráter, el agrietamiento por solidificación, el agrietamiento asistido por hidrógeno, el exceso de sobreespesor y la mordedura no tienen la misma geometría ni se localizan en los mismos lugares. El diseño de la unión, la posición de soldadura, el aporte térmico, la protección, el consumible, el precalentamiento, la temperatura entre pasadas y la restricción también afectan al riesgo. Un proceso conocido por generar riesgo de grietas abiertas a la superficie puede justificar VT seguido de MT o PT; un proceso y una configuración de unión asociados con falta de fusión interna pueden requerir un método capaz de examinar el volumen de la soldadura.
Los requisitos de calidad deben establecerse antes de seleccionar el ensayo. ISO 17635:2025 relaciona las opciones de END con el nivel de calidad requerido para la soldadura y con los niveles de aceptación aplicables. Una frontera de presión de alta importancia, un elemento de unión sensible a la fatiga, un componente de izado y una conexión estructural sometida a cargas ligeras pueden no necesitar estrategias de examen idénticas. Esta diferencia no permite reducir informalmente un requisito. Significa que la autoridad de diseño, la especificación del producto, la norma de soldadura y el plan de inspección deben identificar la base aplicable de calidad y aceptación.
La terminología también afecta a la decisión. ISO 8785:1998 define los términos, las definiciones y los parámetros relativos a las imperfecciones superficiales, incluidas las imperfecciones permisibles y los métodos de medición. Sin este vocabulario, un inspector puede registrar “grieta”, “línea”, “marca” o “indicación” de manera incoherente, lo que hace que la comparación con la norma de aceptación no sea fiable.
Alcance de la inspección y niveles de aceptación
El alcance de la inspección responde a cuánto de la soldadura se examina: toda la longitud de la soldadura, porciones seleccionadas, zonas concretas o áreas adicionales activadas por un hallazgo inicial. Es algo distinto de la capacidad del método. Que un método sea capaz de detectar una indicación pertinente no demuestra que una longitud no examinada esté sana.
El plan debe identificar las categorías de soldadura, las ubicaciones, el momento de la inspección, la secuencia de métodos, las restricciones de acceso y las reglas de escalado. VT se utiliza habitualmente durante el ajuste, durante la soldadura cuando así se especifica y una vez finalizada. MT o PT pueden realizarse después de la preparación de la superficie y repetirse después de un esmerilado o una reparación. Si se encuentra una indicación pertinente, el plan debe definir si la longitud de soldadura adyacente, las soldaduras relacionadas o toda la población deben someterse a un examen adicional.
Los criterios de aceptación se aplican a las indicaciones, no a impresiones visuales imprecisas. ASTM A903/A903M, por ejemplo, especifica criterios de aceptación superficial para piezas fundidas de acero examinadas mediante MT o PT y exige la evaluación de indicaciones lineales y no lineales pertinentes. ASTM A802-19 aborda el examen visual y las normas de aceptación superficial para piezas fundidas de acero. Estas normas aplicables a piezas fundidas no deben copiarse para uniones soldadas, salvo que la especificación aplicable las invoque expresamente.
Una soldadura puede superar VT y, aun así, requerir MT, PT, RT o UT porque los métodos abordan poblaciones de defectos diferentes. A la inversa, una indicación de MT registrada puede ser no pertinente, contaminación superficial removible o una respuesta geométrica, en lugar de una grieta rechazable. El inspector debe caracterizar, dimensionar y evaluar la indicación conforme al nivel de aceptación especificado.
El enfoque correcto es una inspección coordinada: definir los problemas relacionados con el fallo, identificar el material y el proceso de soldadura, considerar el espesor y el acceso, seleccionar métodos complementarios conforme a ISO 17635:2025, establecer el alcance del examen y especificar los criterios de aceptación antes de comenzar los ensayos. Rara vez un solo ensayo responde a todas las preguntas. Un resultado defendible se obtiene relacionando cada método con aquello que la soldadura puede revelar físicamente.
| Resultado | Adquisición de imágenes |
|---|---|
| Píxeles que representan la luz reflejada o transmitida por la superficie | Preprocesamiento |
| Imagen corregida, normalizada o con reducción de ruido | Localización o segmentación |
| Píxeles, regiones o coordenadas candidatos | Extracción de características |
| Longitud, anchura, área, orientación, textura, contraste o posición | Clasificación |
| Una etiqueta como raya, picadura, cascarilla, inclusión o mancha | Disposición |
| Decisión basada en normas o remisión para un examen de seguimiento | La visión artificial separa la detección óptica de la clasificación y la aceptación. |
Visión artificial e inspección óptica automatizada del acero
Sistema de inspección basado en cámaras que adquiere imágenes de la superficie y utiliza reglas de procesamiento o clasificación de imágenes para localizar y categorizar características ópticas. Preguntas de planificación
La visión artificial proporciona a una línea de producción un método repetible para registrar y evaluar las superficies de acero, pero no convierte toda marca registrada en un defecto que deba provocar el rechazo. Una cámara captura luz reflejada o transmitida; posteriormente, el software identifica patrones dentro de la imagen. El resultado es una indicación óptica cuya importancia depende de la especificación del producto, la etapa de inspección y el criterio de aceptación.
Visión artificial Limited evidence
Esta distinción es especialmente importante en los productos planos. Las bandas, chapas y placas pueden pasar frente a una cámara a gran velocidad mientras sus amplias superficies contienen cascarilla, lubricante, marcas de rodillos, manchas, arañazos, picaduras, laminaciones y otras irregularidades. La tesis de la Universidad de Oulu (2021) describe la inspección óptica automatizada como un método para detectar y categorizar defectos en productos planos de acero. La revisión sobre visión artificial Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) identifica la inspección óptica basada en cámaras como un componente esencial de estos sistemas, pero también afirma que no existe una norma unificada para definir y clasificar los defectos superficiales del acero.
La ausencia de una terminología común no es un problema menor de documentación. Una línea visible puede denominarse arañazo en un conjunto de datos, defecto de cascarilla laminada en otro y grieta superficial en un tercero. Esas etiquetas implican causas, dimensiones y decisiones de aceptación diferentes.

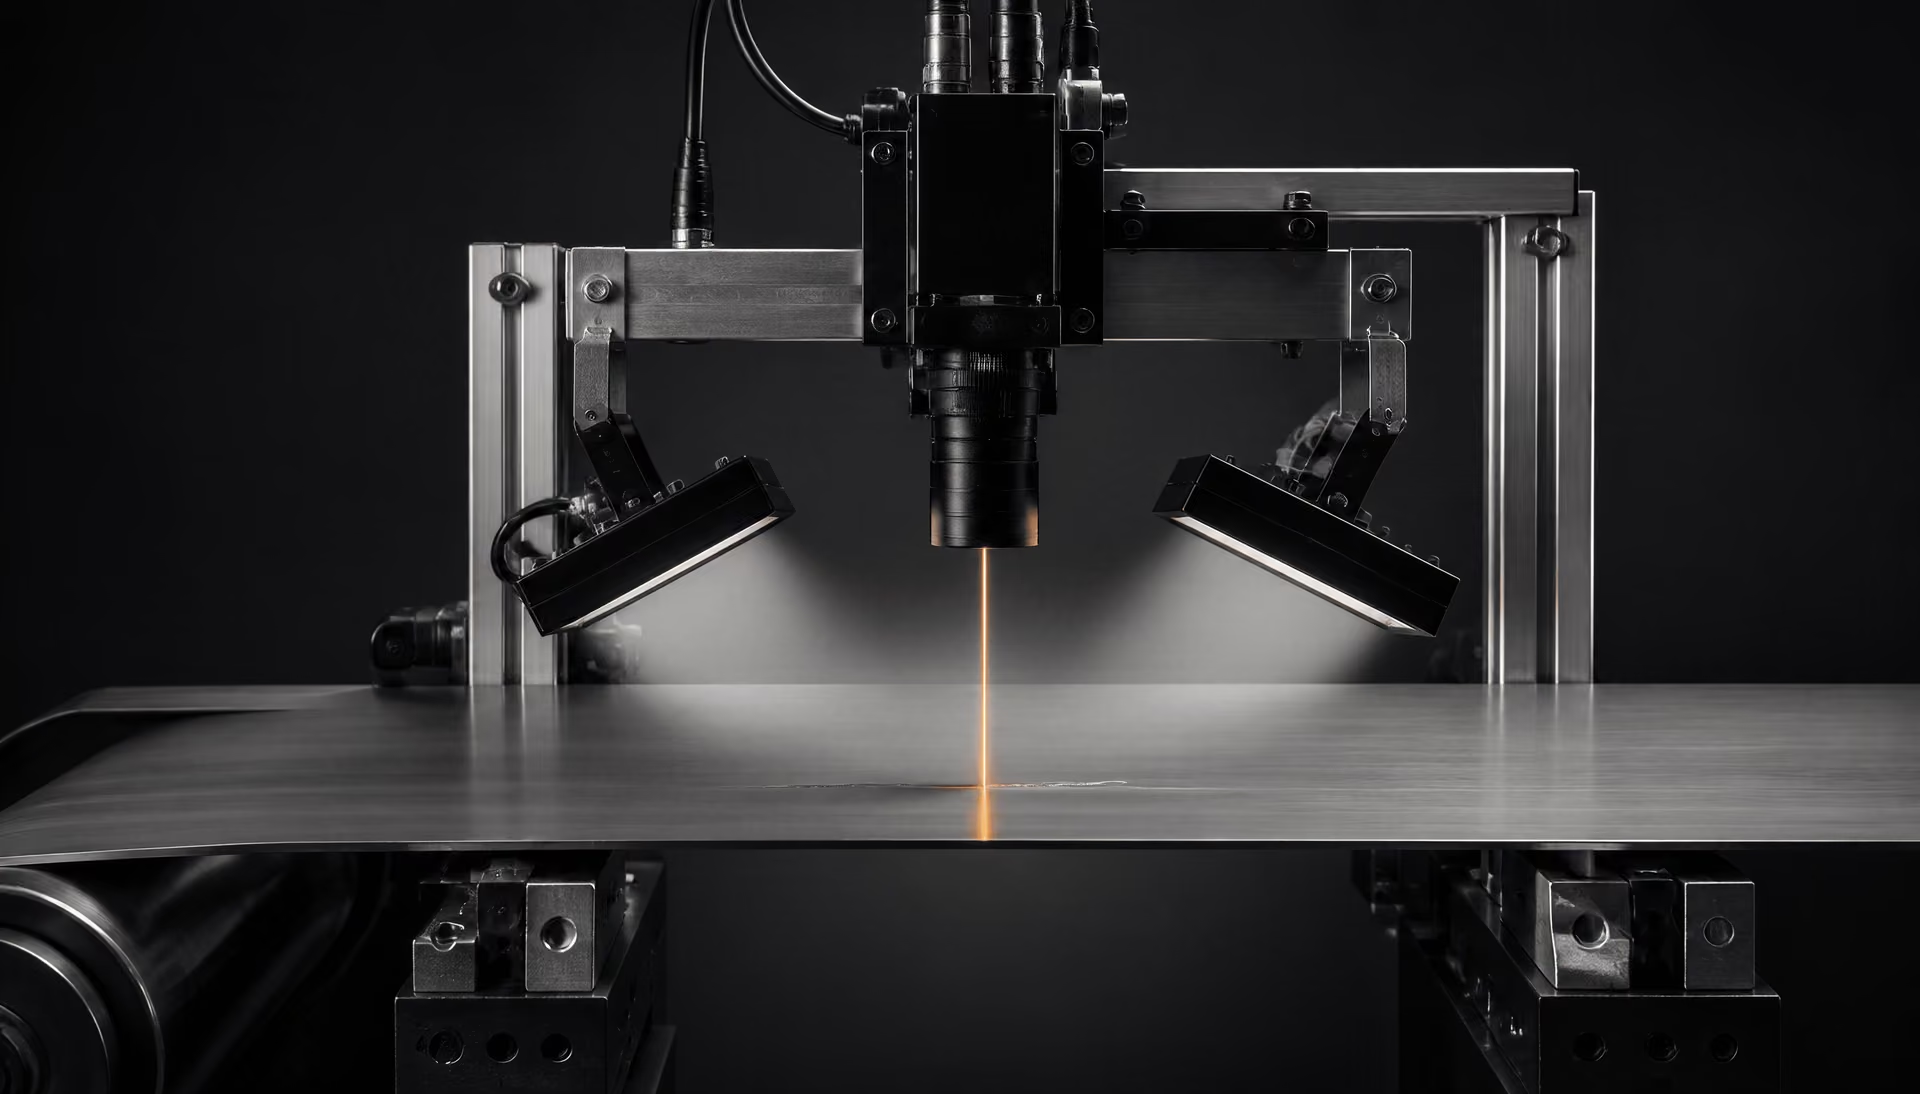
Cámaras, iluminación y adquisición de imágenes
La adquisición de imágenes es la primera etapa técnica, anterior a la segmentación, la extracción de características o la clasificación. El sistema debe formar una imagen utilizable de una superficie de acero en movimiento y conservar el contraste visual asociado con la indicación de interés. Una cámara con alta resolución de píxeles no puede compensar una iluminación que oculte la geometría relevante.
Las cámaras de exploración lineal son habituales en las líneas continuas de banda porque construyen una imagen línea transversal a línea mientras el producto se desplaza bajo la cámara. Su temporización debe coincidir con la velocidad de la línea. Si la adquisición es demasiado lenta, la imagen se estira o aparecen discontinuidades; si es demasiado rápida, la misma región superficial puede muestrearse de manera ineficiente. Las cámaras de exploración matricial capturan fotogramas rectangulares y pueden ser adecuadas para placas estacionarias, secciones cortadas o zonas de inspección más lentas, pero una superficie móvil grande puede requerir varias cámaras y un cuidadoso ensamblado de imágenes.
La iluminación determina qué significa que algo sea «visible». La iluminación difusa puede reducir los reflejos de un acero pulido o brillante y revelar cambios amplios en la reflectancia. La iluminación de ángulo bajo, o de campo oscuro, hace que las crestas poco profundas, las ranuras y las partículas elevadas produzcan cambios de intensidad más marcados. La iluminación coaxial puede ayudar con superficies relativamente planas, mientras que la retroiluminación resalta las siluetas y los orificios pasantes, más que la textura superficial. Las configuraciones infrarrojas, ultravioletas o multiespectrales pueden separar compuestos o residuos que parecen similares bajo luz visible, pero no establecen automáticamente la causa metalúrgica del defecto.
El acero es especialmente difícil de captar en imágenes porque su reflectividad cambia según el acabado, la oxidación, la rugosidad, la curvatura y la contaminación. Una zona de cascarilla puede dispersar la luz de manera diferente que el metal desnudo; el refrigerante puede producir una franja brillante; una depresión poco profunda puede desaparecer cuando la iluminación está alineada con la superficie. Por tanto, la exposición de la cámara, el ángulo del objetivo, la polarización, la distancia de trabajo, la vibración y la contaminación del objetivo pasan a formar parte del resultado de la inspección. Los cambios en la cascarilla superficial o en la velocidad de producción pueden modificar el tamaño y el contraste aparentes de una misma característica física.
La inspección óptica también tiene un límite físico. Una cámara registra el aspecto de la superficie, no las fugas de flujo magnético ni la acumulación de penetrante. ASTM E709-21 abarca las técnicas de partículas magnéticas secas y húmedas para detectar discontinuidades superficiales y subsuperficiales en materiales ferromagnéticos, incluido el acero. En ese método, la magnetización crea campos de fuga y las partículas ferromagnéticas se concentran en ellos. Las pruebas con líquidos penetrantes dependen igualmente de que un penetrante entre en las discontinuidades abiertas a la superficie y posteriormente salga de ellas. La visión artificial puede observar una abertura de grieta, una mancha o un depósito de partículas, pero no reproduce ninguna de esas pruebas simplemente generando una imagen más nítida.
El mismo principio se aplica al examen visual. ASNT distingue el examen visual de la inspección ordinaria a simple vista porque el examen visual observa directamente las discontinuidades visibles conforme a un método definido, mientras que los ensayos de partículas magnéticas y líquidos penetrantes observan indicaciones producidas por medios de ensayo. ISO 17637:2016 especifica el examen visual de uniones soldadas por fusión en materiales metálicos y también puede aplicarse antes de la soldadura. Estas normas no hacen que una imagen de cámara sea equivalente a cualquier otro ensayo no destructivo.
Detección frente a clasificación
Un sistema óptico automatizado normalmente realiza varias operaciones diferentes. La adquisición de imágenes registra píxeles. El preprocesamiento puede corregir una iluminación irregular, suprimir el ruido o normalizar el brillo. La segmentación o localización identifica los píxeles, las regiones o las coordenadas que difieren de la superficie circundante. La extracción de características convierte esas regiones en propiedades medibles, como longitud, anchura, área, orientación, nitidez de los bordes, textura, variación de los niveles de gris o posición a lo largo de la banda. Posteriormente, la clasificación asigna una categoría, como arañazo, picadura, cascarilla, inclusión o mancha.
La detección y la clasificación responden a preguntas diferentes. La detección pregunta: «¿Dónde se encuentra un patrón de imagen inusual?». La clasificación pregunta: «¿Qué etiqueta debe asignarse a ese patrón?». Un sistema puede localizar con precisión una indicación estrecha y, al mismo tiempo, asignarle una causa incorrecta. También puede clasificar correctamente una mancha grande y evidente, pero no detectar una grieta tenue porque la imagen no contiene contraste suficiente. Por tanto, un resultado de detección comunicado no debe considerarse una prueba de que el sistema ha identificado el mecanismo de fallo metalúrgico.
La distinción entre una indicación y un defecto que deba provocar el rechazo sigue siendo esencial después de la clasificación. ISO 8785:1998 proporciona términos, definiciones y parámetros para las imperfecciones superficiales, incluidas las imperfecciones permisibles y los métodos de medición. Un modelo de visión artificial puede etiquetar una región como «arañazo», pero la norma de producto aplicable puede permitir arañazos por debajo de una profundidad, longitud o densidad especificadas. Por el contrario, una pequeña indicación lineal puede requerir un examen adicional si el criterio de aceptación aplicable la considera significativa.
En el caso de las piezas fundidas de acero, ASTM A802-19 aborda el examen visual y las normas de aceptación superficial. ASTM A903/A903M especifica los criterios de aceptación superficial para piezas fundidas de acero examinadas mediante inspección por partículas magnéticas o líquidos penetrantes, y exige evaluar las indicaciones lineales y no lineales relevantes. Estos criterios no pueden inferirse de un clasificador genérico de imágenes. Requieren un método de examen definido, una regla de evaluación y una decisión específica para el producto.
Una instalación de visión artificial bien diseñada aún puede respaldar estas decisiones. Puede activar un marcador, registrar la ubicación para el rectificado o la toma de muestras, medir la extensión de una condición superficial o dirigir el material sospechoso a un ensayo de seguimiento realizado por personal cualificado. No debe sustituir silenciosamente la norma de aceptación. En el caso de las soldaduras, ISO 17635:2025 establece reglas para seleccionar métodos y técnicas de ensayos no destructivos, niveles de aceptación y extensión del ensayo de acuerdo con los requisitos de calidad, el material, el espesor, el proceso de soldadura y otras condiciones. El método seleccionado debe responder a la cuestión de inspección; una cámara no es automáticamente la respuesta correcta.
Por qué los conjuntos de datos y la terminología afectan al rendimiento comunicado
Las cifras de rendimiento de los estudios sobre visión artificial solo son significativas cuando las condiciones de ensayo y las etiquetas están claras. La afirmación de la revisión de 2023 de que no existe una norma unificada para definir y clasificar los defectos superficiales del acero explica por qué dos sistemas pueden comunicar resultados diferentes al examinar materiales similares. Uno puede tratar la cascarilla como una clase de defecto; otro puede eliminar las imágenes relacionadas con la cascarilla durante el preprocesamiento. Uno puede etiquetar cada región conectada por separado; otro puede combinar las marcas adyacentes en un solo evento.
El desequilibrio entre clases crea otro problema. Los defectos poco frecuentes pueden ser los más importantes desde el punto de vista operativo y, sin embargo, aportar pocas imágenes a un conjunto de datos. Un modelo puede parecer exitoso al reconocer manchas comunes y marcas de rodillos, mientras no identifica grietas o laminaciones escasas. La división aleatoria de las imágenes también puede colocar fotogramas casi idénticos de una misma bobina tanto en los conjuntos de entrenamiento como en los de prueba, haciendo que el rendimiento parezca mejor de lo que sería con otra colada, acabado, configuración de cámara o campaña de producción.
La iluminación, la reflectividad, la cascarilla superficial y la velocidad de la línea modifican la distribución de los datos. Un modelo entrenado con banda laminada en caliente mate puede no transferirse a una chapa laminada en frío brillante. Una etiqueta asignada por un inspector puede codificar una impresión visual en lugar de una causa verificada. Si el conjunto de datos no registra el grado del producto, el acabado superficial, el espesor, la configuración de la cámara, la iluminación, la velocidad y la etapa de inspección, las comparaciones posteriores pierden contexto útil.
Por ese motivo, una evaluación creíble debe indicar la unidad objeto de puntuación: píxel, región defectuosa, imagen, longitud de banda o bobina. Debe separar la localización de la clasificación y explicar cómo se trataron las indicaciones límite. Sobre todo, debe vincular las etiquetas con un criterio de aceptación documentado, en lugar de tratar toda anomalía como un rechazo automático. La visión artificial es un sistema de medición y apoyo a la toma de decisiones. Su valor depende tanto de una adquisición controlada y una terminología rigurosa como del algoritmo aplicado después de capturar la imagen.
Visibilidad
- ¿Puede verse o medirse la característica en la superficie accesible? Abertura superficial
- ¿La característica comunica con la superficie? Respuesta magnética
- ¿Está lo suficientemente cerca de la superficie como para alterar un campo magnético en acero ferromagnético? Geometría
- ¿La curvatura, el acceso, el recubrimiento o un cambio de sección impiden una cobertura fiable? Base de aceptación
- ¿Exige la norma rectora que se evalúe esta indicación? Paso
Planificación de la inspección según la forma del producto y la etapa de fabricación
La planificación de la inspección comienza con la geometría del producto y con el proceso de fabricación que creó su superficie. Una línea oscura en una banda laminada, una cavidad en una pieza fundida y una ranura junto a una soldadura pueden parecer similares en una fotografía, pero no plantean el mismo problema de inspección. El acceso, el estado de la superficie, la respuesta magnética, la iluminación, el recubrimiento, la curvatura y el criterio de aceptación requerido afectan al resultado.
La terminología debe mantenerse bajo control. ISO 8785:1998 define términos, definiciones y parámetros relativos a las imperfecciones superficiales; no declara inaceptable toda imperfección. Un método de inspección produce una observación o indicación. La norma aplicable al producto o a la fabricación determina entonces si dicha indicación es relevante, si supera un criterio de aceptación y si representa un defecto rechazable. Un mecanismo de fallo constituye un paso adicional: una grieta, el inicio de fatiga, una fuga, una fractura o una pérdida de sección pueden resultar de un defecto, pero el propio resultado de la inspección no es un mecanismo de fallo.
La cuestión física cambia en cada etapa:
- ¿Puede verse o medirse la característica en la superficie accesible?
- ¿Interrumpe la superficie?
- ¿Está lo bastante cerca de la superficie como para perturbar un campo magnético?
- ¿Impide la geometría una cobertura fiable?
- ¿Exige la norma aplicable que se evalúe esta indicación?
Debe seleccionarse un método para responder a esa pregunta, no porque sea conocido o porque una marca visible ya haya sido etiquetada como “defecto”.
Productos planos y superficies continuas
Los productos planos, como chapas, placas, bandas y otras superficies laminadas amplias, presentan un campo de inspección relativamente continuo. Esto favorece la inspección óptica, siempre que la superficie sea accesible y que el contraste entre la característica y el acero circundante sea suficiente. La inspección visual directa puede identificar discontinuidades visibles, corrosión, contaminación, cambios en el acabado superficial, manchas, solapes, o daños mecánicos evidentes. El Metals Handbook de ASM considera la inspección visual un método no destructivo para detectar este tipo de defectos superficiales.
La inspección óptica puede realizarla un inspector o un sistema basado en cámaras. La visión artificial resulta especialmente adecuada para productos continuos, porque las cámaras pueden observar repetidamente una superficie en movimiento mientras el software registra la posición, la longitud, la anchura, el contraste y la distribución. Una revisión de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, afirma que no existe una norma unificada para definir y clasificar los defectos superficiales del acero. Esta limitación es importante: una cámara puede clasificar un patrón conforme a su entrenamiento o a sus reglas programadas, pero la clasificación no equivale a la aceptación. Una tesis de la Universidad de Oulu publicada en 2021 describe la inspección óptica automatizada para detectar y categorizar defectos en productos planos de acero; sin embargo, la categoría detectada todavía debe asociarse con la especificación pertinente del producto.
La iluminación y la preparación forman parte del método de inspección, no son detalles secundarios. El deslumbramiento puede ocultar depresiones poco profundas; la cascarilla puede parecerse a una grieta; el aceite puede ocultar una abertura superficial; y un acabado laminado rugoso puede crear bordes falsos. El plan de inspección debe indicar la distancia de observación, la iluminación, la velocidad de exploración, la limpieza de la superficie, la posición de la cámara y el tamaño mínimo notificable cuando estos factores afecten a la detección.
La inspección visual u óptica responde a la pregunta: “¿Es visible la característica?”. No responde de forma fiable a si una línea atraviesa la superficie bajo la cascarilla, ni a si existe una discontinuidad subsuperficial bajo una cara aparentemente intacta. En el caso del acero ferromagnético, el ensayo por partículas magnéticas puede abordar la segunda cuestión cuando la discontinuidad está en la superficie o cerca de ella. ASTM E709-21 contempla técnicas de partículas magnéticas secas y húmedas para detectar grietas y otras discontinuidades superficiales o cercanas a la superficie en materiales ferromagnéticos, incluido el acero. La magnetización crea un campo de fuga del flujo magnético en una discontinuidad, y las partículas se acumulan en dicho campo. Por tanto, el método depende de una dirección de magnetización adecuada, de la visibilidad de las partículas, del estado de la superficie y del acceso. No sustituye a la inspección óptica en cada metro cuadrado de una banda en movimiento, ni revela todas las discontinuidades internas.
Piezas fundidas de acero y geometrías complejas
Las piezas fundidas modifican el problema de inspección debido a la curvatura, los huecos, las nervaduras, los radios de acuerdo, los cambios de sección, las líneas de partición y las superficies de difícil acceso. Un examen visual puede detectar una zona elevada, una línea similar a una junta fría, una cavidad abierta de contracción, una costra o daños de mecanizado, pero las sombras y la textura irregular pueden ocultar la característica. El plan de inspección debe dividir la pieza fundida en zonas accesibles y restringidas, e indicar si el examen se realiza en estado bruto de fundición, después de la limpieza, después del esmerilado o en estado mecanizado.
ASTM A802-19 es una práctica normalizada para el examen visual y los criterios de aceptación superficial de piezas fundidas de acero. Aborda la evaluación visual de las superficies de las piezas fundidas, en la que el examinador debe distinguir entre un estado superficial permitido y una indicación que requiere un examen adicional. Posteriormente, una zona visualmente sospechosa puede someterse a un ensayo por partículas magnéticas o a un ensayo mediante líquidos penetrantes, según el material, el estado superficial, la geometría y la sensibilidad requerida.
El ensayo por partículas magnéticas es adecuado para acero ferromagnético cuando la cuestión se refiere a una discontinuidad superficial o cercana a la superficie. Es sensible a grietas y a otras características que interrumpen el campo magnético, pero la sensibilidad depende de la orientación del campo. Una discontinuidad paralela al campo aplicado puede producir una fuga débil y pasar inadvertida, a menos que el componente se magnetice en otra dirección. La geometría compleja también puede generar patrones de partículas no relevantes en cambios bruscos de sección, chaveteros, bordes o polos magnéticos.
El ensayo mediante líquidos penetrantes plantea una cuestión diferente: ¿se abre la discontinuidad a la superficie y permite que el penetrante penetre? Puede aplicarse a materiales ferromagnéticos o no ferromagnéticos y resulta útil en zonas mecanizadas o en geometrías donde el ensayo por partículas magnéticas no es adecuado. No puede revelar una discontinuidad completamente subsuperficial, y la rugosidad excesiva, la porosidad, la suciedad, los restos de penetrante o una eliminación inadecuada pueden ocultar o imitar indicaciones. Las indicaciones del penetrante son producidas por los medios de ensayo; no son imágenes directas de la discontinuidad completa.
Para las piezas fundidas de acero, ASTM A903/A903M especifica criterios de aceptación superficial para el examen mediante partículas magnéticas o líquidos penetrantes y exige la evaluación de las indicaciones lineales y no lineales relevantes. Esta formulación es importante. El examinador no rechaza automáticamente toda acumulación de partículas ni toda exudación de penetrante. La indicación debe interpretarse conforme al procedimiento especificado, categorizarse por su forma y tamaño, y compararse con el requisito de aceptación. La norma aplicable a la pieza fundida controla la decisión.
El mecanizado también modifica el acceso y la exposición. Una discontinuidad oculta bajo un sobreespesor puede pasar a abrirse a la superficie después de retirar material. A la inversa, el esmerilado puede eliminar una indicación poco profunda o extender metal sobre una abertura. Por tanto, el momento de la inspección debe vincularse a la operación de fabricación, con un nuevo examen después de una reparación o un mecanizado significativo cuando la norma lo exija.
Componentes soldados, reparaciones y examen final
La inspección de soldaduras debe comenzar antes de soldar. La preparación de la junta, el ángulo de la ranura, la cara de raíz, la alineación, la limpieza, los puntos de soldadura y el ajuste pueden revelar condiciones que posteriormente se conviertan en falta de fusión, penetración incompleta, grietas o un perfil de soldadura inaceptable. ISO 17637:2016 especifica el ensayo visual de juntas soldadas por fusión en materiales metálicos y también puede aplicarse al ensayo visual de las juntas antes de la soldadura. El examen previo a la soldadura no es un trámite administrativo; plantea la cuestión de si la junta se encuentra en condiciones que permitan realizar la soldadura prevista.
Durante la soldadura, las comprobaciones visuales pueden identificar cebados de arco, exceso de sobremonta, socavado, solapamiento, daños en el cráter, deformación, proyecciones y grietas visibles. El examen entre pasadas puede revelar discontinuidades antes de que las capas adicionales las oculten. En las reparaciones, la excavación debe examinarse después de retirar el material defectuoso y antes de depositar el metal de soldadura de sustitución. Si la zona reparada no se limpia e inspecciona en ese momento, el proceso puede limitarse a enterrar el problema original.
Después de soldar, el ensayo visual examina la superficie terminada, el contorno de la soldadura, la transición al metal base, las zonas terminales y las áreas adyacentes afectadas por el calor. ASNT distingue el ensayo visual de la inspección ordinaria a simple vista: el ensayo visual observa directamente las discontinuidades visibles, mientras que los ensayos por partículas magnéticas y mediante líquidos penetrantes observan indicaciones producidas por los medios de ensayo. Esta distinción evita un error común: denominar “visual” a todo END porque el resultado final es observado por un examinador.
El ensayo por partículas magnéticas puede examinar componentes soldados ferromagnéticos para detectar discontinuidades superficiales y cercanas a la superficie, incluidas grietas en los pies de soldadura, las zonas de cráter y las áreas reparadas. Los líquidos penetrantes pueden examinar defectos que llegan a la superficie cuando el ensayo por partículas magnéticas no es adecuado o cuando así lo especifica el procedimiento. Ninguno de los dos métodos establece automáticamente la integridad de la soldadura en todo su espesor. Pueden ser necesarios métodos radiográficos o ultrasónicos cuando la cuestión física se refiere a una falta de fusión interna, discontinuidades volumétricas o defectos planos situados bajo la superficie.
ISO 17635:2025 establece reglas para seleccionar métodos y técnicas de END de soldaduras, niveles de aceptación y extensión de los ensayos según los requisitos de calidad, el material, el espesor, el proceso de soldadura y otras condiciones. Por tanto, el plan final de examen debería indicar la categoría de la soldadura, la etapa del examen, la cobertura, el método, la técnica, el umbral de notificación y el nivel de aceptación. Una línea visible puede ser aceptable después de su evaluación, mientras que una indicación débil obtenida mediante partículas magnéticas puede ser rechazable. La diferencia proviene de la geometría, la respuesta del método y el criterio aplicable, no solo del aspecto.
| Acción requerida | Describir y conservar |
|---|---|
| Identifique la forma del producto, el material, la etapa, la ubicación, las dimensiones, la orientación y la condición superficial antes de alterar la zona. | Seleccionar un método de confirmación |
| Elija un método visual, magnético, de líquidos penetrantes, óptico u otro según la geometría y el material sospechados. | Caracterizar el resultado |
| Registre el método, la técnica, la forma de la indicación, las dimensiones, la ubicación, la orientación y la relevancia. | Comparar con el requisito rector |
| Aplique la especificación del producto, el plano, el código de soldadura, la norma de fundición, el procedimiento de reparación o el plan de servicio. | Disposición y trazabilidad |
| Acepte, rechace, repare, vuelva a examinar o remita a revisión de ingeniería; conserve el registro completo. | Una evaluación defendible separa la observación, la caracterización y la disposición. |
Un procedimiento práctico para evaluar un presunto defecto superficial
Una línea oscura, una ranura poco profunda, una cascarilla levantada o una picadura aislada no son automáticamente una grieta. El rasgo visible es primero una imperfección superficial o una observación que requiere investigación. Se convierte en una indicación detectada solo después de que un método de examen la revela o confirma. Se convierte en un defecto cuando la indicación supera un criterio de aceptación aplicable. Un mecanismo de fallo es una conclusión separada sobre la causa, como la fatiga, la fisuración asistida por hidrógeno, el desgarro laminar, la corrosión o la contracción de solidificación.
Esta secuencia es importante. ISO 8785:1998 proporciona terminología, definiciones, parámetros, imperfecciones permisibles y métodos de medición para las imperfecciones superficiales, pero no convierte en inaceptable toda imperfección. La forma del producto, el grado del material, la ruta de fabricación, la etapa de inspección y la especificación aplicable determinan la decisión.
Describir y preservar el estado
Comience por identificar qué se está examinando. Registre si el elemento es una chapa, una lámina, una barra, un tubo, una pieza forjada, una pieza fundida, una soldadura o un componente mecanizado. Registre la designación del material y la identificación de la colada o del lote, cuando estén disponibles: por ejemplo, chapa ASTM A36, chapa para recipientes a presión ASTM A516/A516M Grado 70, acero estructural EN 10025-2 S355JR o una pieza fundida suministrada conforme a ASTM A216/A216M Grado WCB. La norma aplicable puede cambiar según la forma. Un criterio de aceptación para piezas fundidas no puede aplicarse automáticamente a una chapa laminada, y un nivel de aceptación para soldaduras no puede aplicarse automáticamente al metal base.
Establezca la etapa de inspección. Un rasgo encontrado antes de la soldadura puede tratarse de manera diferente de otro encontrado en una soldadura terminada, después del conformado, después del tratamiento térmico o durante el servicio. ISO 17637:2016 especifica el examen visual de uniones soldadas por fusión en materiales metálicos y también permite el examen visual antes de la soldadura. Para el examen de soldaduras, ISO 17635:2025 relaciona la selección del método, la técnica, el nivel de aceptación y la extensión del ensayo con los requisitos de calidad, el material, el espesor, el proceso de soldadura y las condiciones relacionadas. Estas condiciones deben identificarse antes de seleccionar un ensayo.
No esmerile, cepille con alambre, pula, suelde encima ni altere de otro modo la zona antes de registrarla. La acción podría eliminar las evidencias necesarias para determinar si la marca era una grieta, un pliegue o solape, una marca producida durante la manipulación, cascarilla incrustada o un artefacto de mecanizado. Si es necesario limpiar, utilice un método controlado que elimine el aceite, la suciedad suelta y los productos de corrosión sin cambiar la geometría. Anote el método de limpieza y, si es posible, fotografíe el estado tanto antes como después de la limpieza.
Utilice una escala, una referencia dimensional y una iluminación uniforme en las fotografías. Marque la posición del rasgo desde puntos de referencia identificables, como el borde de una chapa, el pie de soldadura, una referencia de la pieza fundida o el extremo del componente. Registre su orientación con respecto a la dirección de laminación, el eje de la soldadura, la dirección de la tensión principal o la geometría de la pieza fundida. Mida la longitud, la anchura máxima visible, la profundidad cuando pueda medirse sin causar daños, la separación entre rasgos paralelos y el área afectada. Registre si es recto, ramificado, curvo, intermitente, agrupado, está alineado con una soldadura o está asociado con una picadura o una pérdida local de sección.
El aspecto puede orientar el siguiente paso, pero no establece la identidad. Una línea nítida y continua con una abertura oscura puede estar abierta a la superficie. Una depresión suave puede ser una marca de laminación incrustada o un daño mecánico local. Un rasgo estrecho puede estar cerrado en la superficie y continuar por debajo de ella. Anote la oxidación, la decoloración, los rebordes levantados, el metal embadurnado y cualquier relación con la cascarilla o el recubrimiento.
Por tanto, la primera cuestión técnica es geométrica: ¿el rasgo está abierto a la superficie, es meramente visible debido al contraste o podría estar cerca de la superficie pero cerrado? La segunda depende del material: ¿el acero es ferromagnético y el estado de la superficie es adecuado para el método previsto?
Seleccionar un método de confirmación
El examen visual es el punto de partida cuando el rasgo es visible y el acceso, la iluminación, la limpieza y el estado de la superficie son adecuados. Es algo más que una simple observación a simple vista. ASNT distingue el examen visual de la inspección ordinaria a simple vista porque el examen visual observa directamente discontinuidades visibles en condiciones definidas, mientras que los exámenes mediante partículas magnéticas y líquidos penetrantes observan indicaciones producidas por los medios de ensayo. La ampliación, la iluminación, los calibres, los espejos, las cámaras y los procedimientos documentados pueden formar parte del examen visual.
Para las soldaduras, utilice el procedimiento de examen visual y el nivel de aceptación aplicables, en lugar de una inspección genérica de taller. ISO 17637:2016 aborda las uniones soldadas por fusión, incluido el examen antes de la soldadura. Para las piezas fundidas de acero, ASTM A802-19 aborda el examen visual y las normas de aceptación superficial. Una imagen de cámara puede ayudar a localizar y medir un rasgo, especialmente en productos planos, pero la visión artificial no es una autoridad universal de clasificación. Una revisión de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, afirma que no existe una norma unificada para definir y clasificar los defectos superficiales del acero. La inspección óptica automatizada, descrita en una tesis de 2021 de la University of Oulu para detectar y categorizar defectos en productos planos de acero, todavía requiere un catálogo de defectos y una regla de aceptación definidos.
El examen mediante partículas magnéticas es adecuado cuando el componente es ferromagnético y la preocupación incluye discontinuidades abiertas a la superficie o cercanas a ella. ASTM E709-21 cubre las técnicas secas y húmedas para materiales ferromagnéticos, incluido el acero. El componente se magnetiza y las partículas se acumulan donde la fuga del flujo magnético indica una discontinuidad. El resultado es una indicación, no una fotografía de la grieta real. La acumulación de partículas puede verse afectada por la dirección y la intensidad del campo, la rugosidad superficial, el recubrimiento, la geometría y los campos magnéticos adyacentes. Una sola dirección de magnetización puede no detectar una discontinuidad orientada desfavorablemente con respecto al campo, por lo que el procedimiento escrito puede exigir varias direcciones.
El examen mediante líquidos penetrantes es útil para discontinuidades abiertas a la superficie en materiales y geometrías donde el penetrante pueda entrar en la abertura. No revela de forma fiable un rasgo completamente subsuperficial. La preparación de la superficie, el tiempo de penetración, la eliminación del exceso de penetrante, la aplicación del revelador, la temperatura y la iluminación afectan a la indicación. La porosidad, la rugosidad, el metal embadurnado y una costura abierta pueden producir patrones confusos. El ensayo mediante líquidos penetrantes tampoco puede determinar la profundidad simplemente a partir de la longitud o el brillo de la indicación.
Seleccione el método a partir de la geometría presunta, no por conveniencia. El examen visual puede establecer que se trata de una marca de laminación incrustada o de una entalladura. El examen mediante partículas magnéticas puede ensayar el pie de una soldadura de acero ferromagnético para detectar una discontinuidad estrecha abierta a la superficie o cercana a ella. El examen mediante líquidos penetrantes puede confirmar una línea similar a una grieta y abierta a la superficie en un inserto no magnético o en una superficie de acero cuidadosamente preparada. Si el resultado afectara a la decisión sobre la aptitud estructural y la geometría siguiera siendo incierta, podrían requerirse exámenes complementarios o un seccionamiento conforme al procedimiento aplicable.
Comparar el resultado con el requisito aplicable
Después del examen, caracterice lo encontrado sin exagerarlo. Indique el método, el equipo o los consumibles, la preparación de la superficie, la dirección del ensayo, las dimensiones pertinentes de la indicación, su ubicación y orientación, y si la indicación es lineal, redondeada, agrupada, intermitente o no relevante. “Indicación lineal” es una descripción del examen. Por sí sola, no demuestra que exista una grieta metalúrgica.
A continuación, identifique el requisito aplicable. Puede ser la especificación del producto, la especificación de compra o de fabricación, el plano, el código de soldadura, la norma para piezas fundidas, el procedimiento de reparación o el plan de inspección en servicio. ASTM A903/A903M especifica los criterios de aceptación superficial para piezas fundidas de acero examinadas mediante partículas magnéticas o líquidos penetrantes y exige la evaluación de las indicaciones lineales y no lineales relevantes. Sus criterios no son transferibles automáticamente a chapas, piezas forjadas o soldaduras. ASTM A802-19 también aborda el examen visual y las normas de aceptación para piezas fundidas de acero, no para todos los productos de acero.
Compare elementos equivalentes: el método con el método indicado por el requisito, el tipo de indicación con la categoría definida y el tamaño medido con el límite establecido. Compruebe si el criterio se aplica a todas las superficies o solo a zonas especificadas, si las indicaciones aisladas y alineadas reciben un tratamiento diferente y si se permite el esmerilado o la reparación. Verifique también la extensión de ensayo requerida; un resultado satisfactorio en una ubicación no valida una longitud no examinada.
Mantenga separadas tres decisiones. El diagnóstico pregunta qué podría ser el rasgo visible. La caracterización registra lo que demuestra realmente el examen seleccionado. La decisión sobre la aptitud determina si se acepta, se rechaza, se repara, se vuelve a examinar o se solicita una revisión de ingeniería conforme al requisito aplicable. Si las evidencias solo respaldan la expresión “indicación lineal de partículas magnéticas”, utilice esa formulación. Denomínela grieta únicamente cuando el examen, las evidencias metalúrgicas o una investigación de ingeniería autorizada respalden esa conclusión.
Informes, Trazabilidad y Decisiones de Aceptación
Un informe de inspección no es simplemente una declaración de que una superficie «cumplió» o «no cumplió». Es el vínculo entre una observación física, el método que la produjo y el requisito utilizado para evaluarla. Sin ese vínculo, un revisor posterior no puede determinar si la característica descrita era una imperfección superficial, una indicación de ensayo, un defecto inaceptable o una evidencia de un mecanismo de fallo.
Qué debe identificar un registro de inspección
El registro debe identificar primero el elemento examinado: número del componente o producto, número de colada o de fundición, cuando corresponda, identificación del plano o de la soldadura, grado del material y dimensiones pertinentes. Un informe de soldadura debe identificar la unión, el número de soldadura, el proceso de soldadura, si se requiere, y el alcance de la inspección. Un informe de fundición debe distinguir la pieza fundida de las partes adyacentes o de las soldaduras de reparación. La trazabilidad debe seguir siendo posible después de que el componente abandone la zona de inspección.
La ubicación requiere la misma precisión. «Defecto en la brida» constituye una evidencia deficiente. Una descripción útil indica la cara o el lado, la referencia de origen o de la soldadura, la distancia desde una característica conocida, la orientación y la zona examinada. Para chapas grandes, componentes que retienen presión y piezas fundidas complejas, puede ser necesario incluir un croquis, una referencia de cuadrícula, una coordenada o un plano marcado. Si la observación se refiere a una soldadura, el informe debe indicar si se encuentra en el metal de soldadura, el límite de fusión, la zona afectada por el calor o el material base, cuando esto pueda establecerse.
El estado de la superficie afecta a lo que puede observarse y a lo que puede revelar un ensayo. Por lo tanto, el informe debe registrar si la zona estaba en estado de laminación, mecanizada, rectificada, granallada, pintada, revestida, oxidada, húmeda, sucia u obstruida de cualquier otra forma. ISO 17637:2016 especifica la inspección visual de uniones soldadas por fusión en materiales metálicos y también permite realizar la inspección visual antes de la soldadura. Este momento es importante: un bisel puede ser aceptable antes de la soldadura, pero ocultar una grieta de preparación bajo el metal de soldadura posterior, mientras que la pintura puede impedir la observación visual directa o interferir con el ensayo mediante líquidos penetrantes.
El método y la técnica deben indicarse explícitamente, no darse por supuestos. «END completados» tiene poco valor técnico. El informe debe identificar la inspección visual, el ensayo mediante líquidos penetrantes, el ensayo mediante partículas magnéticas o la inspección mediante visión artificial, junto con el procedimiento aplicable y su revisión. En la inspección visual, deben registrarse, cuando se requiera, la iluminación, la distancia de observación, las ayudas ópticas, la preparación de la superficie y el acceso. En el ensayo mediante partículas magnéticas, deben identificarse las partículas húmedas o secas, el medio visible o fluorescente, la técnica y la dirección de magnetización, la intensidad del campo o el método de verificación, cuando se especifique, y la identificación del equipo. ASTM E709-21 abarca las técnicas de partículas magnéticas secas y húmedas para discontinuidades superficiales y subsuperficiales en materiales ferromagnéticos, incluido el acero; las partículas se acumulan donde la fuga de flujo magnético señala una discontinuidad. Esta respuesta física no es intercambiable con la observación directa.
En el ensayo mediante líquidos penetrantes, el registro debe identificar el sistema penetrante, el limpiador y el revelador, los tiempos de penetración, el método de eliminación, la iluminación de inspección y si el sistema utilizaba un tinte visible o era fluorescente. En la inspección óptica automatizada, deben identificarse la disposición de las cámaras o sensores, la resolución, la iluminación, la versión del software o del modelo, el estado de calibración y la superficie del producto observada. Una tesis de 2021 de la Universidad de Oulu describe la inspección óptica automatizada para detectar y categorizar defectos en productos planos de acero, pero una clasificación automatizada sigue requiriendo una clasificación definida y una regla de aceptación.
Deben registrarse el nombre o la identificación del examinador, su cualificación o autorización cuando se requiera, la fecha y hora de la inspección, las condiciones ambientales cuando sean relevantes y el lote del equipo o del medio. Debe incluirse el estado de calibración o de la comprobación funcional. Un informe que identifica el instrumento, pero no su estado, deja incertidumbre sobre la medición. Lo mismo se aplica a un medio fluorescente para partículas magnéticas del que no se indique el lote, la concentración o la comprobación operativa cuando el procedimiento exija dichos controles.
Imperfección superficial
- Característica o desviación respecto de la geometría ideal, no necesariamente perjudicial ni motivo automático de rechazo.
- Indicación
- Respuesta observada durante un método de examen definido.
- Indicación relevante
- Indicación considerada resultado de una discontinuidad y no de un artefacto del examen.
- Defecto
- Condición considerada inaceptable según el requisito especificado.
- Disposición
- Decisión autorizada de aceptar, rechazar, reparar, volver a examinar o solicitar una revisión de ingeniería.
- Hallazgos no resueltos
Terminología de las indicaciones y evidencia fotográfica
La terminología debe conservar la secuencia desde la observación hasta la decisión. ISO 8785:1998 define los términos, las definiciones y los parámetros relativos a las imperfecciones superficiales. Una imperfección es una característica o desviación respecto de la geometría ideal; no es necesariamente perjudicial ni necesariamente rechazable. Una indicación es la respuesta producida u observada durante un ensayo. En el ensayo mediante partículas magnéticas, por ejemplo, una acumulación de partículas es una indicación. En el ensayo mediante líquidos penetrantes, una exudación es una indicación. En la inspección visual, la marca observada directamente puede describirse sin denominarla defecto.
Un defecto es una imperfección o discontinuidad considerada inaceptable conforme al requisito especificado. El documento aplicable puede establecer límites para la longitud, la profundidad, la separación, el área, la alineación o el número de indicaciones. ASTM A903/A903M, por ejemplo, especifica criterios de aceptación superficial para piezas de acero fundido examinadas mediante partículas magnéticas o líquidos penetrantes y exige evaluar las indicaciones lineales y no lineales relevantes. ASTM A802-19 aborda el examen visual y las normas de aceptación superficial para piezas de acero fundido. El informe debe citar o identificar la cláusula, tabla, nota del plano, especificación de compra o nivel de calidad de la soldadura utilizado. «No cumple la norma» no sustituye al criterio concreto.
La forma debe describirse cuidadosamente. Debe registrarse si una indicación es lineal, redondeada, intermitente, agrupada, alineada, ramificada o difusa, e indicarse si su clasificación es provisional. Deben proporcionarse la longitud, la anchura, la separación y la orientación cuando se hayan medido; la profundidad solo debe notificarse cuando haya sido medida mediante un método válido. No debe transformarse una impresión visual imprecisa en una dimensión exacta. Una fotografía puede respaldar el registro, pero no puede sustituir a la medición ni a la cláusula de aceptación.
Las fotografías deben mostrar la referencia del componente completo, la zona local y una vista ampliada con una escala, un marcador de orientación y un identificador de la indicación. La iluminación y el contraste deben hacer que la característica sea reproducible, no dramática. En los métodos fluorescentes, deben conservarse las condiciones pertinentes de la imagen e indicarse si la fotografía muestra la indicación real, una superficie limpiada o una vista posterior al procesamiento. Las imágenes digitales deben conservar los archivos originales y los metadatos cuando resulte práctico. Las imágenes de visión artificial también necesitan la salida del umbral o de la clasificación, no solo una fotografía recortada del defecto.
El informe debe separar «indicación observada» de «aceptada» o «rechazada». ASNT distingue la inspección visual de la inspección ordinaria a simple vista: la inspección visual observa directamente las discontinuidades visibles, mientras que los ensayos mediante partículas magnéticas y líquidos penetrantes observan indicaciones producidas por los medios de ensayo. Una línea visible y una indicación magnética pueden corresponder a una misma grieta, a dos características diferentes o a una respuesta no relevante. El examinador registra primero la respuesta; la evaluación determina su relevancia; la decisión de aceptación correspondiente se toma a continuación conforme a la norma especificada.
Reparación, nuevo examen y hallazgos no resueltos
La reparación modifica la evidencia. El rectificado puede eliminar una indicación que aflora a la superficie, ampliar la zona examinada, alterar la geometría local y dejar marcas que se asemejen a una nueva discontinuidad. La excavación de una soldadura expone metal nuevo, pero puede introducir grietas en la zona afectada por el calor, mordeduras, porosidad o contaminación residual. El granallado, el mecanizado, la limpieza con disolvente y el revestimiento pueden modificar, cada uno de ellos, el estado de la superficie y la sensibilidad del ensayo.
Por lo tanto, una zona reparada no puede darse por liberada eliminando el informe original. La indicación original, la disposición adoptada, el método de reparación, la ubicación reparada y la autorización responsable deben seguir siendo trazables. Deben registrarse, cuando se requiera, las dimensiones de la excavación, los detalles del metal de aportación o de la soldadura de reparación, el precalentamiento y el tratamiento posterior a la soldadura, cuando proceda, así como la etapa de inspección en la que se aceptó la reparación.
El nuevo examen debe seguir el procedimiento y la norma de aceptación aplicables, no limitarse a repetir la observación visual anterior. Una indicación magnética sobre una zona rectificada puede requerir un ensayo mediante partículas magnéticas en dos direcciones del campo. Una reparación de soldadura puede requerir una inspección visual, además de los exámenes radiográficos, ultrasónicos, mediante partículas magnéticas o mediante líquidos penetrantes especificados para esa unión. ISO 17635:2025 proporciona reglas para seleccionar métodos y técnicas de END, niveles de aceptación y alcance de los ensayos de soldaduras en función de los requisitos de calidad, el material, el espesor, el proceso de soldadura y otras condiciones. Por lo tanto, el alcance requerido puede cambiar como consecuencia de la reparación o de la categoría de soldadura aplicable.
Si una indicación no puede clasificarse, medirse, eliminarse o examinarse adecuadamente, queda sin resolver: no es automáticamente aceptable ni automáticamente un defecto confirmado. Debe indicarse el motivo: superficie inaccesible, limpieza inadecuada, geometría incierta, resultados contradictorios entre métodos o falta de información sobre la aceptación. Debe asignarse un responsable y una disposición, como un examen adicional, una evaluación de ingeniería, una reparación o una retención. Cerrar el informe con «no se requiere ninguna otra acción» cuando la evidencia es incompleta debilita la trazabilidad y disfraza una decisión de aceptación como un resultado de inspección.
Interpretaciones erróneas comunes y límites de la inspección de superficies de acero
Los resultados de la inspección suelen exagerarse porque se tratan como intercambiables cuatro juicios diferentes: una imperfección superficial, una indicación detectada, un defecto conforme a un criterio de aceptación especificado y un mecanismo de fallo. No son lo mismo. ISO 8785:1998 define términos, definiciones y parámetros para las imperfecciones superficiales, pero no convierte toda marca observada en un defecto rechazable. Una discontinuidad solo se vuelve inaceptable cuando la especificación aplicable del producto, de la fundición, de la soldadura o del servicio define su tipo, tamaño, ubicación, orientación o gravedad como fuera del intervalo permitido.
Una marca visible no es automáticamente una grieta
Una línea en el acero puede ser una grieta, pero también puede ser un arañazo, un solape, una costura, un pliegue, una marca de mecanizado, un borde de cascarilla, una fractura del recubrimiento, una ranura de esmerilado o suciedad atrapada en una depresión superficial. La forma por sí sola rara vez resuelve la cuestión. También son importantes la anchura, la continuidad, la agudeza, la profundidad, la ramificación, la deformación local, la relación con la dirección de laminación o de soldadura y la respuesta a un segundo método.
El examen visual puede observar directamente una discontinuidad visible bajo condiciones adecuadas de iluminación, aumento, preparación superficial y acceso visual. Esto está más controlado que mirar casualmente el componente, pero aun así no identifica todas las causas de la marca. La American Society for Nondestructive Testing distingue el examen visual de la inspección ordinaria a simple vista porque el examen visual formal utiliza condiciones y procedimientos definidos, mientras que el examen por partículas magnéticas y el examen por líquidos penetrantes observan indicaciones producidas por los medios de ensayo.
Magnetic-flux leakage Magnetic flux that exits and re-enters ferromagnetic material when a discontinuity interrupts the preferred magnetic path.
Una indicación de partículas magnéticas no es una fotografía de una grieta. De acuerdo con ASTM E709-21, el componente se magnetiza y las partículas ferromagnéticas se acumulan allí donde el flujo magnético se fuga desde una discontinuidad superficial o subsuperficial. Por tanto, un patrón de partículas puede revelar una grieta, una falta de fusión, una costura u otra condición que perturbe el campo magnético. También puede verse afectado por la dirección del campo, la concentración de partículas, la rugosidad superficial, la geometría, el magnetismo residual y una magnetización inadecuada. Una indicación redondeada y una indicación lineal no tienen la misma importancia, por lo que ASTM A903/A903M exige evaluar las indicaciones lineales y no lineales relevantes en las piezas de acero fundido examinadas mediante inspección por partículas magnéticas o líquidos penetrantes.
El examen por líquidos penetrantes tiene una base física diferente. El penetrante debe llegar a una abertura en la superficie, permanecer allí durante el tiempo de permanencia requerido y volver a salir para formar una indicación. No puede revelar un vacío completamente subsuperficial, una inclusión embebida ni una grieta sellada por cascarilla, pintura, aceite, óxido, proyecciones de soldadura o metal embadurnado. La limpieza puede ser esencial, no meramente estética. Una superficie que parece aceptable aún puede impedir la entrada del penetrante, mientras que una tinción de fondo excesiva puede ocultar una indicación relevante.
La pregunta correcta no es «¿Esta línea parece una grieta?». Es «¿Qué indicación se produjo, mediante qué método, en qué condiciones, y la especificación aplicable la clasifica como aceptable?». ASTM A802-19 aborda el examen visual y las normas de aceptación superficial para piezas de acero fundido; no sustituye a ASTM E709-21 ni a un procedimiento de líquidos penetrantes. ISO 17637:2016 especifica el examen visual de uniones soldadas por fusión en materiales metálicos y también puede aplicarse antes de la soldadura. Estos documentos cumplen finalidades de inspección diferentes.
Una superficie visualmente limpia no demuestra la integridad interna
La inspección visual tiene un límite de información superficial: comunica lo que el inspector puede observar en la superficie accesible. No puede establecer la ausencia de porosidad interna, inclusiones, cavidades de contracción, laminaciones, falta de penetración o grietas subsuperficiales. Incluso una superficie cuidadosamente preparada puede ocultar una discontinuidad situada por debajo del plano de inspección.
La limitación es física, no una cuestión de confianza en el inspector. La luz no atraviesa el acero opaco de una manera que permita al examen visual ordinario cartografiar su interior. La preparación superficial puede dejar expuesto un defecto que antes estaba oculto, pero no puede certificar el material situado por debajo de la capa expuesta. Una superficie limpia puede indicar un buen acabado, una limpieza eficaz o la ausencia de condiciones visibles que afloren a la superficie. Dice poco sobre la integridad interna, salvo que otros métodos de examen respalden esa conclusión.
El examen por partículas magnéticas amplía la detección por debajo de la superficie, pero solo dentro de un intervalo subsuperficial limitado y únicamente cuando el material es suficientemente ferromagnético. ASTM E709-21 contempla las técnicas de partículas magnéticas secas y húmedas para materiales ferromagnéticos, incluido el acero. Los aceros inoxidables austeníticos, como muchos de los grados especificados en ASTM A240/A240M, por lo general no son adecuados para el examen convencional por partículas magnéticas porque su respuesta no es comparable a la del acero ferrítico o martensítico. Incluso en el acero ferromagnético, la detección depende de la geometría de magnetización. Una discontinuidad se indica con mayor facilidad cuando se encuentra aproximadamente perpendicular al flujo magnético; una grieta alineada con el campo puede producir una fuga débil y pasar inadvertida. Por tanto, puede ser necesario aplicar una magnetización multidireccional o realizar exámenes independientes.
La geometría crea otros puntos ciegos. Las esquinas agudas, las roscas, los chaveteros, los pies de soldadura, los cambios de sección y las caras inaccesibles pueden generar indicaciones de fondo o impedir alcanzar una intensidad de campo adecuada. La desmagnetización, la verificación del campo, la aplicación de partículas, la iluminación y el estado superficial son controles de procedimiento, no mejoras opcionales.
La aceptación sigue dependiendo de la especificación. Una norma para piezas fundidas puede permitir una indicación redondeada pequeña y rechazar una indicación lineal más corta en la misma zona. Una norma de soldadura puede imponer límites diferentes en función del nivel de calidad, el espesor, la categoría de la unión o las consecuencias del servicio. ISO 17635:2025 proporciona reglas para seleccionar métodos de END de soldaduras, técnicas, niveles de aceptación y alcance del ensayo según los requisitos de calidad, el material, el espesor, el proceso de soldadura y otras condiciones. No convierte el examen visual en un sustituto del examen radiográfico, ultrasónico, por partículas magnéticas o por líquidos penetrantes cuando se requieren dichos métodos.
Una clasificación mediante visión artificial no es un diagnóstico metalúrgico
La visión artificial puede inspeccionar una superficie mayor, con más rapidez y con mayor repetibilidad que una persona que realiza un reconocimiento visual básico. La inspección óptica automatizada se utiliza para detectar y categorizar defectos en productos planos de acero, como se describe en una tesis de 2021 de la University of Oulu. Las cámaras, la iluminación, el procesamiento de imágenes y los modelos de clasificación entrenados pueden identificar patrones como manchas de cascarilla, arañazos, picaduras, marcas de rodillo, desprendimientos o manchas.
Esa clasificación está limitada por el sistema de obtención de imágenes y por sus definiciones. Una cámara registra la luz reflejada o emitida por la superficie visible; no mide directamente la profundidad de una grieta, su posición subsuperficial, la tenacidad a la fractura, la tensión residual ni el origen metalúrgico. Una línea oscura puede asignarse a la clase «grieta» porque se parece a ejemplos etiquetados, aunque sea una ranura o un borde de cascarilla. A la inversa, una grieta estrecha puede no detectarse porque su contraste es bajo, su orientación es desfavorable, la iluminación es incorrecta o las imágenes de entrenamiento contienen muy pocos ejemplos comparables.
El problema no es únicamente algorítmico. Una revisión de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, afirma que no existe una norma unificada para definir y clasificar los defectos superficiales del acero. El «defecto» de un sistema puede ser la «imperfección superficial» de otro, mientras que las etiquetas pueden combinar el aspecto, la causa presunta y el estado de aceptación. Esto dificulta interpretar la exactitud comunicada si no se especifican el conjunto de datos, las definiciones de las clases, la resolución, la iluminación, la tasa de falsos negativos y el umbral de decisión.
Por tanto, la visión artificial debe considerarse una herramienta de detección y clasificación óptica, no un diagnóstico metalúrgico. Las imágenes sospechosas pueden requerir confirmación visual, preparación superficial, examen por partículas magnéticas o líquidos penetrantes y, cuando la integridad interna sea importante, un método volumétrico adecuado. La disposición final debe ajustarse a la especificación aplicable. ISO 8785:1998 proporciona terminología; ASTM A802-19 aborda la aceptación visual de piezas de acero fundido; ASTM A903/A903M aborda los criterios de aceptación de las indicaciones en piezas fundidas; ISO 17637:2016 se refiere al examen visual de soldaduras por fusión; ASTM E709-21 define la práctica del examen por partículas magnéticas; e ISO 17635:2025 respalda la selección de métodos para los END de soldaduras. Ninguna de estas normas permite que una imagen limpia, un patrón de partículas o la etiqueta de un modelo sustituya el criterio de aceptación aplicable al producto de acero y a su servicio.