




Qué significa la soldabilidad del acero
La soldabilidad del acero es la capacidad de producir una unión soldada que cumpla los requisitos mecánicos, metalúrgicos y de integridad especificados mediante un procedimiento de soldadura definido. Esta definición es deliberadamente condicional. No significa que un acero pueda soldarse de forma segura en cualquier posición, espesor, temperatura, condición de restricción o entorno de servicio. Una unión puede superar un ensayo de cualificación del procedimiento y, aun así, fisurarse durante la producción si el soldador se encuentra con una chapa más fría, una mayor restricción de la unión, consumibles húmedos, superficies contaminadas o un aporte térmico diferente.
Requisitos de soldabilidad
- Mecánicos
- Resistencia a la tracción, tenacidad, dureza, resistencia a la fatiga y estabilidad dimensional.
- Metalúrgicos
- Estructura aceptable de la ZAC, comportamiento de transformación y respuesta al tratamiento térmico posterior a la soldadura.
- Integridad
- Ausencia de discontinuidades inaceptables y cumplimiento de los criterios de inspección.
- Servicio
- Resistencia a la corrosión, comportamiento del límite de presión y resistencia a las cargas de fatiga.
Los requisitos pertinentes pueden incluir resistencia a la tracción, tenacidad, dureza, resistencia a la fatiga, estabilidad dimensional, resistencia a la corrosión y ausencia de discontinuidades inaceptables. En un recipiente a presión, una soldadura puede tener que cumplir requisitos de tenacidad al impacto y de tratamiento térmico posterior a la soldadura. En una unión estructural, pueden predominar la restricción, el desgarro laminar, la carga de fatiga y los criterios de aceptación de la inspección. Por tanto, la soldabilidad corresponde a la combinación del acero, el consumible, el diseño de la unión, el proceso de soldadura, el ciclo térmico, el entorno y el historial de servicio, no únicamente a la designación del acero.
La fisuración por hidrógeno requiere la presencia combinada de hidrógeno, una estructura susceptible, dura y frágil, y tensión de tracción. Strong evidence
La fisuración en frío asistida por hidrógeno ilustra este aspecto. TWI indica que la fisuración requiere la presencia combinada de hidrógeno, una estructura susceptible, dura y frágil, y tensión de tracción (TWI, 2024). El International Institute of Welding identifica los mismos factores determinantes con términos ligeramente diferentes: contenido de hidrógeno, tensión residual de tracción y susceptibilidad microestructural (IIW White Paper, 2023). Si se elimina un factor o se reduce lo suficiente, disminuye la probabilidad de fisuración; si aumentan los tres, una unión puede fallar después de que la soldadura parezca terminada.
Soldabilidad frente a clasificaciones de soldabilidad
Carbono equivalente Índice que combina determinados elementos de aleación para evaluar la endurecibilidad y respaldar la selección del precalentamiento; no constituye una predicción completa del riesgo de fisuración.
Una clasificación de soldabilidad es una simplificación utilizada para respaldar la toma de decisiones. Las fórmulas de carbono equivalente, las clasificaciones de control del hidrógeno, las tablas de precalentamiento y las agrupaciones de materiales pueden indicar hasta qué punto un procedimiento puede ser exigente, pero no son mediciones directas del comportamiento de la unión. Un carbono equivalente calculado a partir de un certificado de colada no revela la cantidad real de hidrógeno que entra en la soldadura, la velocidad de enfriamiento en la ZAC ni la tensión de tracción retenida en una unión con un alto grado de restricción.
| Enfoque | Qué indica | Qué no demuestra |
|---|---|---|
| Carbono equivalente | Endurecibilidad relativa y posible necesidad de precalentamiento | Que una unión determinada no se fisurará |
| Clasificación del control de hidrógeno | Condición definida del hidrógeno en el metal de soldadura | El inventario de hidrógeno del acero base expuesto al servicio |
| Tabla de precalentamiento | Orientación térmica de procedimiento | Seguridad universal para cualquier espesor y condición de restricción |
| Ensayo de fisuración en frío | Sensibilidad a la fisuración en condiciones prescritas | Una propiedad numérica universal del acero |
Por ejemplo, el carbono equivalente es útil para comparar la templabilidad de aceros como S355, S460, 16Mo3 o 2¼Cr-1Mo, pero el mismo valor nominal puede conducir a resultados diferentes cuando cambian el espesor de la chapa, el aporte térmico, la temperatura entre pasadas y el control de la humedad. Una clasificación puede determinar que un acero requiere precalentamiento. No puede demostrar que una temperatura de precalentamiento especificada evitará la fisuración en una reparación soldada concreta.[1] ISO 3690:2018. International Organization for Standardization. International Standard, 2018.
Los ensayos proporcionan pruebas más sólidas, pero cada ensayo responde a una pregunta definida. ISO 17642-1:2004 describe los principios generales de los ensayos destructivos de fisuración en frío e identifica métodos para evaluar la sensibilidad a la fisuración de los consumibles de soldadura, los materiales base y el metal de soldadura. El resultado constituye una evidencia obtenida bajo una condición térmica y de restricción prescrita, no una propiedad numérica universal del acero. Del mismo modo, ISO 3690:2018 especifica procedimientos de muestreo y análisis para medir el hidrógeno difusible en el metal de soldadura de soldaduras por arco realizadas con material de aporte, incluido el metal de soldadura asociado con aceros martensíticos, bainíticos y ferríticos. Mide una cantidad controlada de hidrógeno; no mide todas las formas de hidrógeno que pueden existir en un componente antiguo.
Por tanto, “clasificación de soldabilidad” debe interpretarse como una orientación de procedimiento. La clasificación puede activar el uso de consumibles de bajo hidrógeno, un precalentamiento mínimo, un límite de temperatura entre pasadas, un enfriamiento controlado o un tratamiento térmico posterior a la soldadura. La cualificación demuestra entonces que el procedimiento propuesto puede cumplir los criterios exigidos. El control de producción garantiza que las condiciones cualificadas se mantengan realmente. La inspección comprueba que la unión resultante cumple los requisitos especificados respecto de defectos y propiedades. Se trata de salvaguardas independientes. La radiografía no puede recuperar la tenacidad perdida por una dureza excesiva de la ZAC, y una inspección visual satisfactoria no puede demostrar que la fisuración retardada por hidrógeno no aparecerá al día siguiente.
El precalentamiento es un control importante, pero no constituye una solución universal. NF EN 1011-2 relaciona el control de la fisuración por hidrógeno con la composición del acero, el contenido de hidrógeno, el aporte térmico, el precalentamiento y la temperatura entre pasadas. En general, aumentar el precalentamiento ralentiza el enfriamiento de la ZAC y proporciona más tiempo para que el hidrógeno escape. Las directrices de Dillinger, que aplican el Método B de EN 1011-2, describen los mismos efectos. Sin embargo, TWI advierte que un aporte térmico excesivo puede aumentar la retención de hidrógeno en el metal de soldadura al ampliar las distancias de difusión y acortar el tiempo disponible para esta. Una temperatura más alta también puede producir un crecimiento excesivo del grano o una estructura de transformación indeseable. El ciclo térmico cualificado es más importante que una única temperatura impresa en una instrucción de trabajo.
Fisuración durante la fabricación frente al comportamiento en servicio
La fisuración durante la fabricación es el daño generado durante la soldadura, el enfriamiento o el periodo retardado posterior a la soldadura. La fisuración en frío asistida por hidrógeno es especialmente engañosa porque puede formarse horas después de que se haya extinguido el arco. Se desarrolla habitualmente en regiones duras de la ZAC, en el metal de soldadura o en zonas sometidas a una elevada tensión local, y puede ser invisible hasta que el seccionamiento o un ensayo no destructivo retardado la ponen de manifiesto. La fisuración en caliente es diferente: se produce a temperatura elevada durante la solidificación o el enfriamiento, cuando el metal de soldadura aún presenta una ductilidad limitada. Sus causas y controles no son intercambiables.
Un acero puede comportarse bien en servicio y, aun así, ser difícil de soldar. A la inversa, una unión puede fabricarse sin fisuras visibles y, no obstante, carecer de la tenacidad, la resistencia a la fatiga o el comportamiento frente a la corrosión requeridos en servicio. La soldabilidad y el comportamiento en servicio se solapan, pero ninguna de las dos garantiza la otra. Un acero de alta resistencia templado y revenido puede conservar una excelente resistencia del metal base, mientras que su ZAC puede reblandecerse o endurecerse localmente debido a la soldadura. Un acero de baja aleación para recipientes a presión puede aceptar un procedimiento de reparación cualificado cuando es nuevo, pero comportarse de manera diferente después de años de exposición al hidrógeno.
En estos casos, el historial de servicio es una variable directa de la soldadura. El hidrógeno absorbido durante la exposición a corrientes de proceso que contienen hidrógeno, a la corrosión, a la protección catódica o a un servicio húmedo puede permanecer en el acero después de la parada. Este hidrógeno retenido no es igual al hidrógeno difusible medido en el metal de soldadura recién depositado conforme a ISO 3690:2018. Puede migrar durante el recalentamiento y concentrarse cerca de una nueva soldadura, aumentando el riesgo de fisuración durante la fabricación. Los experimentos realizados con acero 2¼Cr-1Mo cargado de hidrógeno indicaron que el hidrógeno de servicio retenido podía requerir un aumento de 130 °C en el precalentamiento (TWI, 2024). Este resultado no puede convertirse en una regla universal, pero rechaza de forma decisiva la suposición de que el procedimiento de soldadura original siga siendo adecuado para cualquier reparación.
Modelo de fisuración de tres condiciones
- Hidrógeno El hidrógeno debe estar presente y ser suficientemente móvil para llegar a una región vulnerable.
- Estructura susceptible El metal de soldadura o la ZAC debe contener una estructura dura y frágil.
- Tensión de tracción La tensión de tracción residual, aplicada o relacionada con la restricción debe actuar sobre esa región.
Pueden ser necesarios un tratamiento de desorción de hidrógeno, un precalentamiento conservador, consumibles de bajo hidrógeno, controles de secado, un aporte térmico adecuado y una inspección retardada. El postcalentamiento puede mantener una temperatura que permita la migración del hidrógeno antes de que las regiones duras y sometidas a tensión lo atrapen. La elección correcta depende del componente, el espesor, el estado del acero, la restricción y la norma de construcción aplicable.
Por qué la composición por sí sola no puede definir la soldabilidad
La composición afecta a la templabilidad, los productos de transformación, la tenacidad, el carbono equivalente y la susceptibilidad a la fisuración en caliente, por lo que no puede ignorarse. Sin embargo, la composición es solo la condición inicial. La velocidad de enfriamiento determina si la ZAC forma ferrita-perlita blanda, bainita o martensita dura. El aporte térmico y el espesor de la chapa modifican esa velocidad de enfriamiento. La restricción controla la tensión de tracción. El estado del consumible y la limpieza de las superficies determinan la entrada de hidrógeno. La geometría de la unión crea concentraciones locales de tensión. La temperatura ambiente modifica tanto el enfriamiento como la difusión del hidrógeno.
Por tanto, dos chapas del mismo grado y con el mismo análisis de colada pueden producir diferente dureza de la ZAC y distintos riesgos de fisuración en una soldadura de filete, una soldadura a tope de penetración completa y una excavación de reparación con restricción. El procesamiento en la acería, el espesor, los ciclos térmicos previos, el envejecimiento, el trabajo en frío y la carga de hidrógeno durante el servicio pueden modificar aún más el comportamiento sin cambiar la designación nominal.
La pregunta práctica no es “¿Es soldable este acero?”, sino “¿Puede producirse esta unión, en estas condiciones, y demostrarse que cumple sus requisitos especificados mediante un procedimiento controlado?”. Esta pregunta conduce a la secuencia adecuada: caracterizar el material y su historial, evaluar el hidrógeno y la restricción, cualificar el ciclo térmico, controlar la producción e inspeccionar tanto los defectos inmediatos como los retardados.
Agrietamiento en frío asistido por hidrógeno: las tres condiciones necesarias
El hidrógeno, una microestructura susceptible, dura y frágil, y la tensión de tracción deben actuar conjuntamente para producir fisuración en frío asistida por hidrógeno. Strong evidence
El agrietamiento en frío asistido por hidrógeno no está causado únicamente por el hidrógeno. El modelo central utilizado por TWI y el International Institute of Welding (IIW) exige que se den simultáneamente tres condiciones: debe haber hidrógeno presente y capaz de desplazarse a través de la unión; el metal de soldadura o la zona afectada por el calor (ZAC) deben contener una microestructura susceptible, dura y frágil; y debe actuar una tensión de tracción sobre esa región. Si se elimina, reduce o retrasa cualquiera de estas condiciones, disminuye la probabilidad de agrietamiento. Esto no convierte a una sola medida de control —especialmente el precalentamiento— en una solución universal.
El IIW White Paper (2023) identifica el contenido de hidrógeno, la tensión residual de tracción y la susceptibilidad microestructural como los tres factores principales que controlan el agrietamiento inducido por hidrógeno en las soldaduras de aceros de alta resistencia. TWI describe el mismo mecanismo en términos prácticos. La grieta puede iniciarse en el metal de soldadura, en el límite de fusión o en la ZAC, dependiendo de la composición química local, la velocidad de enfriamiento, la distribución del hidrógeno y la restricción. Se trata de un mecanismo de agrietamiento en frío, no de agrietamiento en caliente: la unión puede parecer íntegra cuando se detiene la soldadura y desarrollar después una grieta, minutos u horas más tarde, a medida que el hidrógeno se difunde hacia zonas sometidas a tensión y susceptibles.

Entrada y desplazamiento del hidrógeno a través de la unión
| Fuente de hidrógeno | Medida de control |
|---|---|
| Revestimientos de electrodos y fundentes | Secado, almacenamiento sellado y control de la exposición |
| Superficies de la unión | Eliminar humedad, aceite, pintura, cascarilla y productos de corrosión |
| Sistemas de gas de protección | Controlar fugas, caudal, pureza y corrientes de aire |
| Exposición durante el servicio | Evaluar el hidrógeno retenido antes de soldar una reparación |
Hidrógeno difusible Hidrógeno presente en el metal de soldadura depositado que puede desplazarse y escapar en las condiciones de temperatura, tiempo y manipulación de un ensayo definido.
El hidrógeno entra en una soldadura por arco a través de varias vías. La humedad presente en los revestimientos de los electrodos, el fundente, los sistemas de gas de protección, las superficies de la unión, la cascarilla de laminación, la grasa, los residuos de pintura y los consumibles húmedos puede disociarse en el arco y disolverse en el metal fundido. El hidrógeno atómico resultante es mucho más móvil que el hidrógeno molecular. A medida que la soldadura se enfría, una parte del hidrógeno escapa del baño de fusión y otra permanece como hidrógeno difusible en el metal de soldadura o se desplaza hacia la ZAC adyacente.
ISO 3690:2018 especifica los procedimientos de muestreo y análisis para medir el hidrógeno difusible en el metal de soldadura obtenido mediante soldadura por arco con material de aporte. La norma abarca el metal de soldadura asociado a aceros martensíticos, bainíticos y ferríticos. Esta medición es útil porque el hidrógeno difusible puede migrar durante el periodo en que la unión se enfría y se desarrollan las tensiones residuales. No representa todas las formas de hidrógeno presentes en un componente.
Un recipiente o una tubería expuestos al servicio pueden contener hidrógeno absorbido antes de su fabricación o reparación. Ese hidrógeno retenido durante el servicio puede liberarse durante el calentamiento y la soldadura, sumándose al hidrógeno procedente del consumible y de la preparación de la unión. La distinción es importante: controlar la humedad de los electrodos no elimina el hidrógeno ya almacenado en el acero base. En experimentos con acero 2¼Cr-1Mo cargado de hidrógeno, publicados por TWI en 2024, el hidrógeno retenido aumentó en 130 °C el precalentamiento requerido. El resultado advierte contra la aplicación de un procedimiento de soldadura basado en el consumible a un acero cuyo historial de servicio se desconoce.
El hidrógeno se desplaza a través de defectos de la red cristalina, límites de grano, inclusiones y otros sitios de atrapamiento. Puede acumularse en una entalla, un constituyente duro, una inclusión o una región sometida a tensión de tracción. La velocidad de enfriamiento afecta tanto a la formación de trampas como al tiempo disponible para que el hidrógeno escape. Una transformación rápida puede crear una ZAC dura y, al mismo tiempo, dejar el hidrógeno concentrado cerca del límite de fusión. El postcalentamiento o el precalentamiento sostenido pueden mantener la unión caliente durante el tiempo suficiente para que el hidrógeno migre hacia el exterior antes de que se alcance la condición más vulnerable.
El precalentamiento ayuda, pero su efecto no es ilimitado. TWI informa de que un mayor precalentamiento generalmente ofrece al hidrógeno más oportunidades de escapar y ralentiza el enfriamiento; sin embargo, un aporte térmico excesivo puede aumentar la retención de hidrógeno en el metal de soldadura al incrementar las distancias de difusión y acortar el tiempo total disponible para la difusión. Por tanto, una soldadura más caliente no es automáticamente una soldadura más segura. El aporte térmico, el tamaño del cordón, el espesor de la unión, la temperatura entre pasadas y las condiciones de enfriamiento deben considerarse conjuntamente.
Microestructuras duras, frágiles y susceptibles
El hidrógeno necesita una estructura susceptible en la que puedan iniciarse y propagarse las grietas. En los aceros al carbono-manganeso, de baja aleación y de alta resistencia, la estructura crítica suele ser martensita dura o una mezcla martensítico-bainítica formada en la ZAC por un enfriamiento rápido. La dureza es un indicador de advertencia útil, pero por sí sola no define el riesgo de agrietamiento. El contenido de hidrógeno, la tensión, la tenacidad local, las inclusiones, la segregación y las condiciones en la punta de la grieta también afectan al resultado.
La composición química del acero controla el comportamiento de transformación. El carbono aumenta la templabilidad y la probabilidad de formar una ZAC dura, mientras que elementos de aleación como el manganeso, el cromo, el molibdeno y el níquel modifican la templabilidad y las temperaturas de transformación. Por tanto, las fórmulas del carbono equivalente son herramientas de cribado, no predicciones completas de la soldabilidad. Dos aceros con valores similares de carbono equivalente pueden responder de forma diferente porque difieren en su composición química real, el espesor de la chapa, el procesamiento termomecánico previo, el tamaño de grano y el historial de enfriamiento.
Un aporte térmico elevado puede reducir la dureza máxima de la ZAC al ralentizar el enfriamiento, pero también puede ampliar la ZAC, modificar el tamaño de grano, reducir la tenacidad y alterar el transporte del hidrógeno. Un aporte térmico bajo puede producir una ZAC estrecha y, al mismo tiempo, generar velocidades de enfriamiento elevadas y productos de transformación duros. La cuestión relevante no es si el aporte térmico es simplemente alto o bajo, sino si el ciclo térmico produce una combinación aceptable de dureza, tenacidad, escape del hidrógeno y restricción.
ISO 17642-1:2004 describe los principios y métodos de ensayo para evaluar la susceptibilidad al agrietamiento en frío de los consumibles de soldadura, los materiales base y el metal de soldadura. Estos ensayos son valiosos cuando un acero, un consumible o un diseño de unión quedan fuera de la experiencia habitual. También demuestran por qué la composición química por sí sola no puede sustituir a una evaluación de la soldabilidad. Puede estar implicado un metal de soldadura sensible al agrietamiento, o la región determinante puede ser la ZAC.
La grieta puede comenzar en un punto duro local, en lugar de atravesar toda la ZAC. Una región de grano grueso junto a la línea de fusión, una isla de martensita no revenida o una zona dura con inclusiones pueden proporcionar el sitio de iniciación. Una vez que se forma una pequeña grieta, el hidrógeno puede concentrarse en su punta y acelerar la propagación bajo tensión de tracción.
Tensión de tracción y restricción
La tercera condición es la tensión de tracción. La soldadura produce contracción térmica: el metal de soldadura caliente y el acero próximo se enfrían y contraen, pero la contracción está restringida por la chapa circundante, la geometría de la unión, los puntos de soldadura, los dispositivos de fijación y los cordones depositados previamente. Esto produce tensión residual de tracción incluso cuando no se aplica ninguna carga externa. Las cargas de servicio aplicadas pueden sumarse a ella.
La restricción de la unión no es una propiedad única del material. Las chapas gruesas, las longitudes de soldadura cortas, las uniones rígidas, las secciones cerradas y las soldaduras ejecutadas con una secuencia inadecuada pueden limitar la contracción con mayor intensidad que una unión flexible. Las separaciones en la raíz, los errores de ajuste, las soldaduras muy asimétricas y las reparaciones pueden producir concentraciones locales de tensión. Por tanto, una soldadura puede agrietarse con una dureza medida moderada si la restricción y el hidrógeno son elevados, mientras que una región más dura puede resistir cuando el hidrógeno es bajo y la contracción está menos restringida.
Esto explica por qué eliminar una sola condición reduce el riesgo sin demostrar que exista seguridad. Los consumibles secos y de bajo contenido de hidrógeno, junto con un almacenamiento controlado, reducen la entrada de hidrógeno, pero no pueden evitar el agrietamiento si se forma una ZAC muy dura bajo una restricción severa. Un acero con menor contenido de carbono o menor templabilidad puede resistir el endurecimiento, pero la contaminación o el hidrógeno procedente del servicio aún pueden crear un problema. El alivio de tensiones o una secuencia de soldadura mejorada pueden reducir la tensión de tracción; sin embargo, un procedimiento con alto contenido de hidrógeno puede dejar suficiente hidrógeno móvil para agrietar la unión antes de que el alivio resulte eficaz.
NF EN 1011-2 vincula el control del agrietamiento por hidrógeno con la composición del acero, el contenido de hidrógeno, el aporte térmico, el precalentamiento y la temperatura entre pasadas. Su lógica es procedimental: controlar el ciclo térmico, limitar el hidrógeno y tener en cuenta la restricción, en lugar de prescribir una única temperatura para todas las soldaduras. Las directrices de BS EN 1011-2 también recomiendan mantener el precalentamiento o aplicar un postcalentamiento para que el hidrógeno pueda migrar desde la soldadura antes de quedar atrapado en regiones duras sometidas a tensión. La aplicación de Dillinger del Método B de EN 1011-2 describe el mismo equilibrio: el precalentamiento ralentiza el enfriamiento de la ZAC y, al mismo tiempo, favorece el escape del hidrógeno.
La inspección sigue siendo necesaria porque las medidas de prevención controlan la probabilidad, no la certeza. El agrietamiento retardado puede aparecer después de la inspección visual, y la soldadura debe mantenerse, cuando así se especifique, a una temperatura controlada antes del examen final. Los ensayos no destructivos realizados demasiado pronto pueden no detectar una grieta que todavía no se haya formado. Por tanto, el agrietamiento en frío asistido por hidrógeno es una interacción dependiente del tiempo entre el transporte del hidrógeno, la transformación en una estructura susceptible y la restricción por tracción; no es un defecto que el precalentamiento por sí solo pueda eliminar de forma fiable.
Hidrógeno difusible y cómo se mide
Significado del hidrógeno difusible en el metal de soldadura por arco
El hidrógeno difusible es la fracción del hidrógeno presente en el metal de soldadura recién depositado que puede desplazarse a través del metal y escapar en las condiciones de temperatura y tiempo del ensayo. No es un constituyente químico fijo de la red cristalina del acero. El hidrógeno puede ocupar sitios intersticiales, migrar a través de defectos y límites de grano, o quedar temporalmente atrapado en inclusiones, dislocaciones, límites de fase y otras características microestructurales. Parte de él puede alcanzar una superficie libre; otra parte puede desplazarse hacia la zona afectada por el calor (ZAC) o hacia una región sometida a tensiones antes de escapar.
Esta movilidad hace que el hidrógeno difusible sea relevante para el agrietamiento en frío retardado. TWI afirma que el agrietamiento inducido por hidrógeno requiere conjuntamente tres condiciones: hidrógeno, una estructura dura y frágil susceptible, y tensión de tracción. El Libro Blanco del International Institute of Welding (IIW), publicado en 2023, identifica el contenido de hidrógeno, la tensión residual de tracción y la susceptibilidad microestructural como los tres factores principales que gobiernan el agrietamiento inducido por hidrógeno en soldaduras de aceros de alta resistencia. Por tanto, una soldadura puede contener una concentración de hidrógeno medible sin agrietarse si su estructura y su grado de restricción no permiten que se forme una grieta. A la inversa, un valor notificado relativamente bajo aún puede ser peligroso cuando la soldadura produce martensita dura en una unión con un alto grado de restricción.
El término se refiere al hidrógeno presente en el metal de soldadura abarcado por el ensayo, no automáticamente al hidrógeno presente en toda la unión soldada. El hidrógeno en la ZAC puede presentar una distribución diferente y medirse mediante otro procedimiento. El hidrógeno ya absorbido por un recipiente a presión, una tubería u otro acero durante el servicio constituye también una cuestión independiente. La exposición durante el servicio a sulfuro de hidrógeno húmedo, protección catódica, corrosión o hidrógeno a alta temperatura puede dejar hidrógeno en el acero base. Ese hidrógeno retenido puede migrar hacia una soldadura de reparación o hacia una ZAC dura recién formada, aumentando el riesgo de agrietamiento durante la fabricación incluso cuando el consumible tiene por sí solo una clasificación de bajo hidrógeno difusible.
El hidrógeno difusible también debe distinguirse del hidrógeno total. El hidrógeno total incluye el hidrógeno móvil y el hidrógeno retenido en trampas o liberado únicamente a temperaturas de extracción más elevadas. Por tanto, un resultado de hidrógeno total puede ser superior a la fracción difusible y no puede sustituirse por esta sin conocer el método de ensayo y su finalidad. Las dos mediciones responden a preguntas diferentes: el hidrógeno difusible indica el hidrógeno móvil disponible durante el periodo en el que la soldadura se enfría y desarrolla tensiones, mientras que el hidrógeno total describe un inventario más amplio que puede incluir hidrógeno fuertemente atrapado.
Los resultados suelen notificarse como mililitros de hidrógeno por cada 100 gramos de metal de soldadura depositado, normalmente escritos como mL/100 g, indicando la temperatura y la presión de referencia establecidas por el método aplicable. El valor no es una propiedad universal de un electrodo, un alambre o un grado de acero. Corresponde a una condición de soldadura y ensayo definida.
Muestreo conforme a ISO 3690:2018
ISO 3690:2018 especifica los procedimientos de muestreo y análisis para determinar el hidrógeno difusible en el metal de soldadura por arco producido con material de aporte. Su alcance incluye el metal de soldadura asociado con aceros martensíticos, bainíticos y ferríticos. Esto es importante porque un resultado obtenido conforme a la norma está vinculado a una probeta de metal de soldadura depositado producida en condiciones especificadas; no constituye una medición directa de la concentración de hidrógeno en toda la unión.
El ensayo comienza con una soldadura controlada utilizando el material de aporte, la corriente de soldadura, la polaridad, las condiciones de avance y la disposición de la probeta especificados. A continuación, el metal de soldadura depositado se separa o se prepara según sea necesario, eliminando la escoria y la contaminación superficial. La manipulación posterior a la soldadura es fundamental. El hidrógeno comienza a escapar en cuanto la soldadura se enfría, por lo que la probeta debe transferirse, enfriarse, almacenarse y analizarse conforme a los requisitos de tiempo y temperatura de la norma. Las demoras en exponer la probeta al sistema de recogida pueden reducir el valor medido.
ISO 3690:2018 establece la secuencia de recogida y análisis, en lugar de tratar el ensayo de hidrógeno como un análisis químico ordinario. En los procedimientos de recogida de gases, el hidrógeno que abandona la probeta se acumula en condiciones controladas y posteriormente se cuantifica, normalmente mediante cromatografía de gases u otra configuración analítica permitida y definida por el procedimiento del laboratorio. El resultado se convierte a la base de notificación especificada por la norma. La calibración, la corrección del blanco, las fugas del aparato, la masa de la probeta y las condiciones de referencia afectan al valor final.
Se utiliza un enfriamiento rápido para limitar la pérdida de hidrógeno antes de la recogida. La probeta puede almacenarse a baja temperatura cuando el procedimiento así lo exige, ya que la reducción de la temperatura ralentiza el movimiento del hidrógeno. El laboratorio también debe controlar el tiempo transcurrido entre la soldadura, el temple o enfriamiento, la recogida y el análisis. Estos detalles no son meras formalidades administrativas. Determinan qué cantidad de hidrógeno móvil permanece en la probeta cuando comienza la medición.
| Norma | Tema principal | Evidencia generada |
|---|---|---|
| ISO 3690:2018 | Hidrógeno difusible en el metal de soldadura por arco | Medición controlada del hidrógeno |
| ISO 17642-1:2004 | Ensayos destructivos de fisuración en frío | Sensibilidad a la fisuración en condiciones térmicas y de restricción definidas |
ISO 3690:2018 no debe confundirse con ISO 17642-1:2004. ISO 17642-1:2004 establece principios generales para los ensayos destructivos de agrietamiento en frío en materiales metálicos soldados por arco y describe métodos para evaluar la sensibilidad al agrietamiento de los consumibles de soldadura, los materiales base y el metal de soldadura. Un ensayo de hidrógeno difusible mide un factor importante que contribuye al agrietamiento; un ensayo de agrietamiento en frío examina el resultado de la acción conjunta del hidrógeno, la estructura, las tensiones, la geometría y las condiciones de soldadura.
Por qué los valores del ensayo dependen del procedimiento y de la manipulación de la probeta
Un valor de hidrógeno notificado solo tiene significado cuando se acompaña de información sobre el proceso de soldadura, el estado del consumible, el método de muestreo y el contexto analítico. Una misma clasificación nominal de electrodo puede producir resultados diferentes si el revestimiento ha absorbido humedad, el alambre se ha almacenado de forma inadecuada, el gas de protección contiene contaminantes o cambian la longitud del arco y el modo de transferencia. Los electrodos básicos de bajo hidrógeno, por ejemplo, deben secarse y mantenerse dentro del intervalo de temperatura especificado por el fabricante; un horneado excesivo o incorrecto puede dañar el revestimiento y también alterar el comportamiento del arco.
Los parámetros de soldadura modifican tanto la incorporación como la liberación de hidrógeno. La corriente, la tensión, la velocidad de avance, la longitud del arco, la protección, el tamaño del cordón y el aporte térmico afectan a la cantidad de hidrógeno que entra en el arco y a la trayectoria de enfriamiento que sigue la soldadura. El precalentamiento generalmente ralentiza el enfriamiento de la ZAC y da al hidrógeno más tiempo para abandonar la unión, tal como se describe en las directrices de EN 1011-2 y en la aplicación del Método B de Dillinger. No constituye una solución universal. TWI informó en 2024 de que un aporte térmico excesivo puede aumentar la retención de hidrógeno en el metal de soldadura al ampliar la distancia de difusión y acortar el tiempo efectivo disponible para la difusión. Por tanto, una soldadura grande que se enfría lentamente puede retener hidrógeno en lugares donde posteriormente contribuya al agrietamiento.
La geometría de la probeta también es importante. Un depósito de ensayo grueso o voluminoso proporciona un trayecto más largo hasta la superficie que un depósito delgado, mientras que el estado de la superficie, la colocación del cordón y el intervalo previo al temple modifican la liberación medida. El corte, el amolado, el lavado o dejar la escoria adherida pueden eliminar material que contiene hidrógeno o introducir contaminación. Incluso el almacenamiento posterior a la recogida puede cambiar el resultado si el recipiente tiene fugas o la probeta se calienta durante demasiado tiempo.
El historial de servicio añade otra dimensión. En experimentos con acero 2¼Cr-1Mo cargado de hidrógeno, se informó de que el hidrógeno retenido procedente del servicio anterior requería un aumento de 130 °C en el precalentamiento durante la soldadura de reparación. Ese hidrógeno no estaría representado únicamente por el valor de cualificación del consumible. El procedimiento de reparación podría requerir un tratamiento para liberar hidrógeno, un precalentamiento conservador, el control de la temperatura entre pasadas, consumibles de bajo hidrógeno y una inspección diferida.
Por tanto, un valor bajo obtenido conforme a ISO 3690:2018 constituye evidencia sobre un ensayo definido del metal de soldadura, no una garantía de que una unión de producción con un alto grado de restricción permanezca libre de grietas. El control del hidrógeno debe interpretarse junto con la composición química del acero, la velocidad de enfriamiento, los productos de transformación, la restricción, el aporte térmico y el historial de servicio del acero.
Microestructura: por qué puede fisurarse la zona afectada por el calor
La zona afectada por el calor (ZAC) no se funde durante la soldadura, pero su ciclo térmico puede modificar la estructura del acero lo suficiente como para crear una trayectoria de fisuración. El material situado junto al límite de fusión puede calentarse por encima del intervalo de austenización y después enfriarse atravesando las temperaturas de transformación a una velocidad controlada por el espesor de la chapa, la geometría de la unión, la restricción, el precalentamiento, la temperatura entre pasadas, el aporte térmico y el material circundante. La ZAC resultante puede contener granos gruesos, productos de transformación duros o zonas locales con cambios bruscos de dureza. Si el hidrógeno llega a una región de este tipo mientras actúa un esfuerzo de tracción, puede producirse una fisuración retardada después de que la soldadura se haya enfriado.
La descripción de TWI de 2024 identifica directamente la combinación necesaria: hidrógeno, una estructura susceptible, dura y frágil, y esfuerzo de tracción. Si se elimina o reduce cualquiera de estos factores, disminuye la probabilidad de fisuración en frío asistida por hidrógeno, aunque el control práctico de la soldadura normalmente debe abordar los tres. El White Paper de 2023 del International Institute of Welding expresa la misma relación mediante el contenido de hidrógeno, el esfuerzo residual de tracción y la susceptibilidad microestructural. Una ZAC dura por sí sola no demuestra que vaya a producirse fisuración. Del mismo modo, un valor bajo de hidrógeno medido en el metal de soldadura no demuestra que la ZAC sea segura.
Enfriamiento rápido y productos de transformación duros
La soldadura crea un ciclo térmico breve y severo. La ZAC se calienta rápidamente, permanece a alta temperatura durante un periodo determinado por el arco y la unión, y después se enfría a medida que el calor fluye hacia la chapa y la atmósfera circundante. El enfriamiento rápido puede impedir que el carbono se redistribuya mediante transformaciones difusivas, como la formación de ferrita y perlita. En su lugar, la austenita puede transformarse en martensita, bainita inferior u otros constituyentes duros. El resultado exacto depende de la composición del acero y de la trayectoria de enfriamiento, no únicamente de la temperatura máxima.
Por tanto, una ZAC estrecha puede ser más dura que la chapa base no afectada o que el metal de soldadura depositado. El engrosamiento de grano próximo al límite de fusión puede agravar este problema al reducir la tenacidad y proporcionar una estructura menos tolerante. Los máximos locales de dureza son especialmente importantes en los pies del cordón, las zonas de raíz, los límites de falta de fusión y otros puntos donde la concentración geométrica de tensiones se combina con cambios metalúrgicos.
El hidrógeno se desplaza por el acero mediante difusión. Una parte permanece en solución; otra se acumula en trampas, como dislocaciones, inclusiones, interfases, huecos y límites de fases duras. Bajo un esfuerzo de tracción, el hidrógeno puede favorecer la iniciación y propagación de fisuras en una microestructura susceptible. La fisura puede aparecer minutos u horas después de la soldadura, por lo que una soldadura visualmente aceptable inmediatamente después de completarse no está necesariamente libre de riesgo de fisuración en frío.
La velocidad de enfriamiento se ve afectada por algo más que el aporte térmico nominal. Una chapa gruesa puede evacuar el calor rápidamente, mientras que una unión restringida o una condición de respaldo con alta conductividad puede producir un ciclo térmico diferente del de una chapa libre soldada con los mismos parámetros eléctricos. El precalentamiento eleva la temperatura inicial y reduce el gradiente térmico, ralentizando en general el enfriamiento de la ZAC. La temperatura entre pasadas tiene un efecto similar cuando se depositan pasadas sucesivas antes de que la unión se haya enfriado demasiado.
El aporte térmico no debe tratarse como un simple regulador del riesgo de fisuración. Aumentarlo suele reducir la velocidad de enfriamiento, pero también puede ampliar la ZAC, modificar el tamaño de grano, cambiar la secuencia de deposición del metal de soldadura y afectar a las distancias de difusión del hidrógeno. TWI señala que un aporte térmico excesivo puede aumentar la retención de hidrógeno en el metal de soldadura, ya que la distancia de difusión se hace mayor y el tiempo disponible para que el hidrógeno escape puede ser más corto. La cuestión pertinente es el ciclo térmico completo y el historial del hidrógeno, no si un número de aporte térmico más alto o más bajo es automáticamente más seguro.
Susceptibilidad martensítica y bainítica
La martensita se forma cuando la austenita se enfría por debajo de su intervalo de transformación con demasiada rapidez para que se produzcan la difusión del carbono y las transformaciones ferríticas ordinarias. Su elevada dureza se debe a una estructura cristalina sobresaturada y sometida a deformación. Esta dureza constituye una evidencia útil de una mayor susceptibilidad, pero no es la única propiedad determinante: también importan la tenacidad local, el esfuerzo residual, la concentración de hidrógeno, la restricción y el tamaño y la distribución de las regiones duras.
La martensita fresca no revenida es especialmente vulnerable porque combina una elevada resistencia con una capacidad limitada de acomodación plástica. La fisuración asistida por hidrógeno puede iniciarse en una interfase o defecto sometido a tensión y extenderse después por la ZAC dura. Una fisura puede avanzar parcialmente a través de la martensita y parcialmente a lo largo de límites de grano de austenita previa u otras trayectorias debilitadas. El revenido reduce la dureza y alivia parte de la tensión de transformación, por lo que el tratamiento térmico posterior a la soldadura puede modificar el comportamiento frente a la fisuración; no obstante, los requisitos de revenido dependen del acero, el espesor, las condiciones de servicio y la norma de construcción aplicable.
La bainita requiere una descripción más cuidadosa. No es una estructura uniforme. La bainita superior, la bainita inferior, la bainita granular y las regiones bainítico-martensíticas mixtas pueden presentar distinta dureza y tenacidad. Una ZAC bainítica puede ser menos susceptible que una ZAC completamente martensítica; aun así, una estructura bainítica dura con hidrógeno atrapado y un elevado esfuerzo de tracción también puede fisurarse. ISO 3690:2018 incluye específicamente metales de soldadura de aceros martensíticos, bainíticos y ferríticos en sus procedimientos de muestreo y medición del hidrógeno difusible. Este alcance refleja que el comportamiento del hidrógeno debe evaluarse en relación con el sistema metalúrgico real.
La ZAC también es distinta del metal de soldadura. Las mediciones conforme a ISO 3690 describen el hidrógeno difusible en el metal de soldadura por arco realizado con material de aporte; no miden directamente todo el hidrógeno que puede entrar o permanecer en el acero base. Los equipos expuestos a servicio pueden retener hidrógeno antes de que comience la soldadura de reparación. Las investigaciones sobre aceros C-Mn y Cr-Mo cargados de hidrógeno muestran que este hidrógeno retenido puede aumentar el riesgo de fisuración durante la fabricación. En el caso del acero 2¼Cr-1Mo, un experimento publicado indicó que el precalentamiento requerido podía aumentar en 130 °C cuando estaba presente hidrógeno procedente del servicio. Esto no constituye un factor de corrección general para todos los grados, pero demuestra por qué el historial de servicio es importante.
Composición química del acero y conceptos de carbono equivalente
La composición química del acero controla la templabilidad: la tendencia de la austenita a formar martensita u otros productos duros durante el enfriamiento. El carbono ejerce un fuerte efecto porque aumenta la dureza alcanzable e influye en las temperaturas de transformación. Los elementos de aleación, como manganeso, cromo, molibdeno, níquel, cobre y vanadio, también pueden retrasar las transformaciones difusivas y aumentar la templabilidad. Por tanto, dos aceros con el mismo contenido de carbono pueden producir estructuras de ZAC diferentes bajo el mismo procedimiento de soldadura.
Los conceptos de carbono equivalente (CE) combinan determinados contenidos de elementos de aleación en un índice que ayuda a estimar la tendencia al endurecimiento y la necesidad de precalentamiento. Son herramientas de evaluación preliminar, no límites universales de fisuración. Distintas fórmulas sirven para distintos fines, y su interpretación depende de la forma del producto, el espesor, el nivel de hidrógeno, la restricción, el aporte térmico y el procedimiento de soldadura elegido. Un valor de CE no puede predecir por sí solo si se formará una fisura retardada.
Para los aceros ferríticos, EN 1011-2 vincula las recomendaciones de soldadura con la composición del acero, el contenido de hidrógeno, el aporte térmico, el precalentamiento y la temperatura entre pasadas. NF EN 1011-2 no convierte estas variables en un único umbral universal de carbono equivalente aplicable a todas las uniones. Sus métodos, incluidas las condiciones utilizadas para estimar los requisitos de enfriamiento y precalentamiento, deben aplicarse teniendo en cuenta la designación del material, el espesor, la restricción de la unión, el nivel de hidrógeno del consumible y el procedimiento.
Por eso, el precalentamiento es una medida de control y no una solución universal. Puede ralentizar el enfriamiento de la ZAC, reducir la probabilidad de formar los productos de transformación más duros y dar al hidrógeno más tiempo para escapar. Mantener el precalentamiento o aplicar un postcalentamiento adecuado también puede favorecer la migración del hidrógeno antes de que quede atrapado en una región dura sometida a tensión. Sin embargo, una temperatura excesiva, una cobertura insuficiente, un intervalo entre pasadas inadecuado, una elevada restricción, consumibles contaminados o el hidrógeno ya retenido por el servicio pueden neutralizar esa medida. ISO 17642-1:2004 establece principios generales para los ensayos destructivos de fisuración en frío de consumibles de soldadura, materiales base y metales de soldadura; los ensayos suelen proporcionar más información que atribuir la seguridad a un único valor de CE o a una sola temperatura de precalentamiento.
Precalentamiento, temperatura entre pasadas y poscalentamiento
El precalentamiento es un medio para controlar el historial térmico de la soldadura, no una solución universal para el agrietamiento por hidrógeno. Su efecto depende de la cantidad y la forma del hidrógeno presente, la composición química y la templabilidad del acero, la restricción impuesta por la unión, el nivel de hidrógeno del metal de soldadura y la microestructura que se produce cuando la zona afectada por el calor (ZAC) se enfría. Un precalentamiento elevado puede reducir el riesgo de agrietamiento en un procedimiento y, sin embargo, provocar un crecimiento de grano inaceptable, una menor tenacidad, deformaciones o un reblandecimiento excesivo en otro.
El agrietamiento por hidrógeno es un mecanismo de agrietamiento en frío retardado. TWI señala que requiere la presencia combinada de hidrógeno, una estructura dura y frágil susceptible, y tensión de tracción. El International Institute of Welding identifica los factores de control correspondientes como el contenido de hidrógeno, la tensión residual de tracción y la susceptibilidad microestructural en las soldaduras de aceros de alta resistencia. El control de la temperatura solo aborda una parte de esa combinación.
Cómo el precalentamiento ralentiza el enfriamiento
El efecto físico inmediato del precalentamiento consiste en reducir la diferencia de temperatura entre el baño de soldadura y la chapa circundante. Por tanto, el calor se aleja de la soldadura más lentamente. Esto prolonga el tiempo disponible para que la ZAC y el metal de soldadura adyacente atraviesen los intervalos de transformación en los que pueden formarse productos duros susceptibles al agrietamiento.
En los aceros al carbono-manganeso, una velocidad de enfriamiento suficientemente rápida puede producir bainita dura o martensita en la ZAC, especialmente cuando son elevados el carbono equivalente, el espesor de la chapa y la restricción. Estas estructuras tienen una capacidad limitada para acomodar el hidrógeno y la deformación plástica local. Ralentizar la velocidad de enfriamiento puede favorecer un producto de transformación menos frágil y reducir la dureza máxima de la ZAC. También reduce el gradiente térmico y puede moderar parte de la tensión residual de tracción generada cuando la soldadura se contrae.
El precalentamiento tiene una segunda acción: proporciona al hidrógeno más tiempo para salir de la unión antes de que el acero alcance temperaturas más bajas, a las que disminuye la movilidad del hidrógeno. El hidrógeno introducido por electrodos húmedos, superficies contaminadas, fundente, gas de protección o el entorno de soldadura puede difundirse desde el metal de soldadura hacia la ZAC y el material base. Parte del hidrógeno puede escapar por las superficies expuestas; otra parte puede desplazarse hacia trampas microestructurales. El periodo más prolongado a temperatura elevada aumenta la posibilidad de escape, aunque no garantiza que el hidrógeno abandone el material.
Esta distinción es importante porque el hidrógeno difusible medido en el metal de soldadura no es lo mismo que el hidrógeno retenido en el acero después de su exposición en servicio. ISO 3690:2018 especifica los procedimientos de muestreo y análisis para el hidrógeno difusible en el metal de soldadura producido mediante soldadura por arco con material de aporte, incluidos los aceros martensíticos, bainíticos y ferríticos. El hidrógeno absorbido durante el servicio, especialmente en presencia de sulfuro de hidrógeno húmedo, durante la carga de hidrógeno o en entornos de hidrógeno a alta presión, puede distribuirse por el acero base y liberarse durante la fabricación. Por tanto, un procedimiento normal con consumibles de bajo hidrógeno puede enfrentarse a un inventario de hidrógeno muy superior al que sugiere el resultado del ensayo del metal de soldadura.
El beneficio sobre el enfriamiento también tiene límites. TWI informa de que un mayor precalentamiento favorece generalmente el escape del hidrógeno y ralentiza el enfriamiento, mientras que un aporte térmico excesivo puede aumentar la retención de hidrógeno al ampliar las distancias de difusión y reducir el tiempo disponible para que el hidrógeno se difunda desde la soldadura. El aporte térmico, el espesor de la unión, el tamaño del cordón y la secuencia de soldeo deben considerarse conjuntamente. Elevar simplemente la temperatura sin controlar las fuentes de hidrógeno ni la restricción puede dejar intactas las condiciones básicas de agrietamiento.
NF EN 1011-2 relaciona la selección del precalentamiento y de las condiciones de enfriamiento con la composición del acero, el contenido de hidrógeno, el aporte térmico y la temperatura entre pasadas. Sus métodos de cálculo no sustituyen a la especificación del procedimiento de soldeo cualificado (WPS), especialmente en reparaciones con elevada restricción, aceros muy templables o componentes con un historial de servicio incierto. El precalentamiento especificado puede medirse sobre la chapa base, a una distancia definida de la unión e inmediatamente antes de depositar la pasada; la WPS debe indicar la ubicación y el método.
| Entrada | Efecto sobre la selección del procedimiento |
|---|---|
| Grado del acero y carbono equivalente | Influyen en la endurecibilidad y la transformación de la ZAC |
| Espesor de la placa | Modifica el flujo térmico y la velocidad de enfriamiento |
| Geometría de la unión y restricción | Modifican la tensión de tracción y la fuerza impulsora de la fisuración |
| Condición de hidrógeno del consumible | Modifica el hidrógeno que entra en el metal de soldadura |
| Aporte térmico y temperatura entre pasadas | Modifican el ciclo térmico, la dureza, la tenacidad y el movimiento del hidrógeno |
La selección del precalentamiento es específica del procedimiento. Un valor adecuado para una unión gruesa de S355 no puede transferirse automáticamente a una soldadura de ASTM A514, a un acero 9 % Ni o a una reparación de un recipiente a presión de acero 2¼Cr-1Mo. El espesor de la chapa, el carbono equivalente, la geometría de la unión, la restricción, la clasificación del consumible, el control del hidrógeno, el aporte térmico y la tenacidad requerida influyen en el intervalo seleccionado.
Mantenimiento de la temperatura entre pasadas
El precalentamiento solo es útil mientras la unión se mantenga dentro del intervalo térmico previsto. A medida que avanza la soldadura, la unión no debe enfriarse por debajo del precalentamiento mínimo antes de comenzar la siguiente pasada. Ese es el objetivo de mantener la temperatura entre pasadas.
Si la unión desciende por debajo del mínimo, la siguiente pasada puede enfriar la ZAC a una velocidad diferente de la del procedimiento cualificado. Como consecuencia, pueden cambiar la dureza, la estructura de transformación, el tiempo de difusión del hidrógeno y la tensión residual. Esto es especialmente importante en las soldaduras multipasada, en las que cada pasada reviene o recalienta partes del metal de soldadura y de la ZAC de las pasadas anteriores. El ciclo térmico es acumulativo, no una serie de cordones de soldadura aislados.
El límite máximo entre pasadas es igualmente importante. Una temperatura excesiva puede impedir la secuencia de revenido prevista, aumentar el tamaño de los granos de austenita previa, reducir la tenacidad al impacto y modificar las propiedades del metal de soldadura. En los aceros de baja aleación Cr-Mo, un calentamiento no controlado entre pasadas puede afectar a la resistencia a la fluencia y a la respuesta al tratamiento térmico postsoldadura. Por tanto, una WPS puede especificar tanto un precalentamiento mínimo como una temperatura máxima entre pasadas, en lugar de permitir que el soldador mantenga una unión “caliente” sin restricciones.
La temperatura debe verificarse en la ubicación de medición prescrita mediante lápices termométricos calibrados, termómetros de contacto, termopares u otros equipos aprobados. Las lecturas superficiales tomadas inmediatamente junto a un cordón caliente pueden inducir a error; la temperatura relevante es la de la unión antes de depositar la siguiente pasada. Los componentes grandes también pueden desarrollar diferencias de temperatura a través de su espesor, por lo que el sistema de calentamiento debe producir condiciones razonablemente uniformes, en lugar de una estrecha banda caliente.
El soldador debe detenerse cuando la temperatura entre pasadas supere su límite superior, evitando al mismo tiempo un enfriamiento no controlado por debajo del límite inferior. La secuencia de soldeo, la longitud de los cordones, la deposición equilibrada, el aislamiento y el calentamiento local pueden especificarse para mantener la unión dentro del intervalo. Las corrientes de aire y la lluvia pueden aumentar considerablemente la pérdida de calor. También aportan humedad, lo que puede elevar la entrada de hidrógeno.

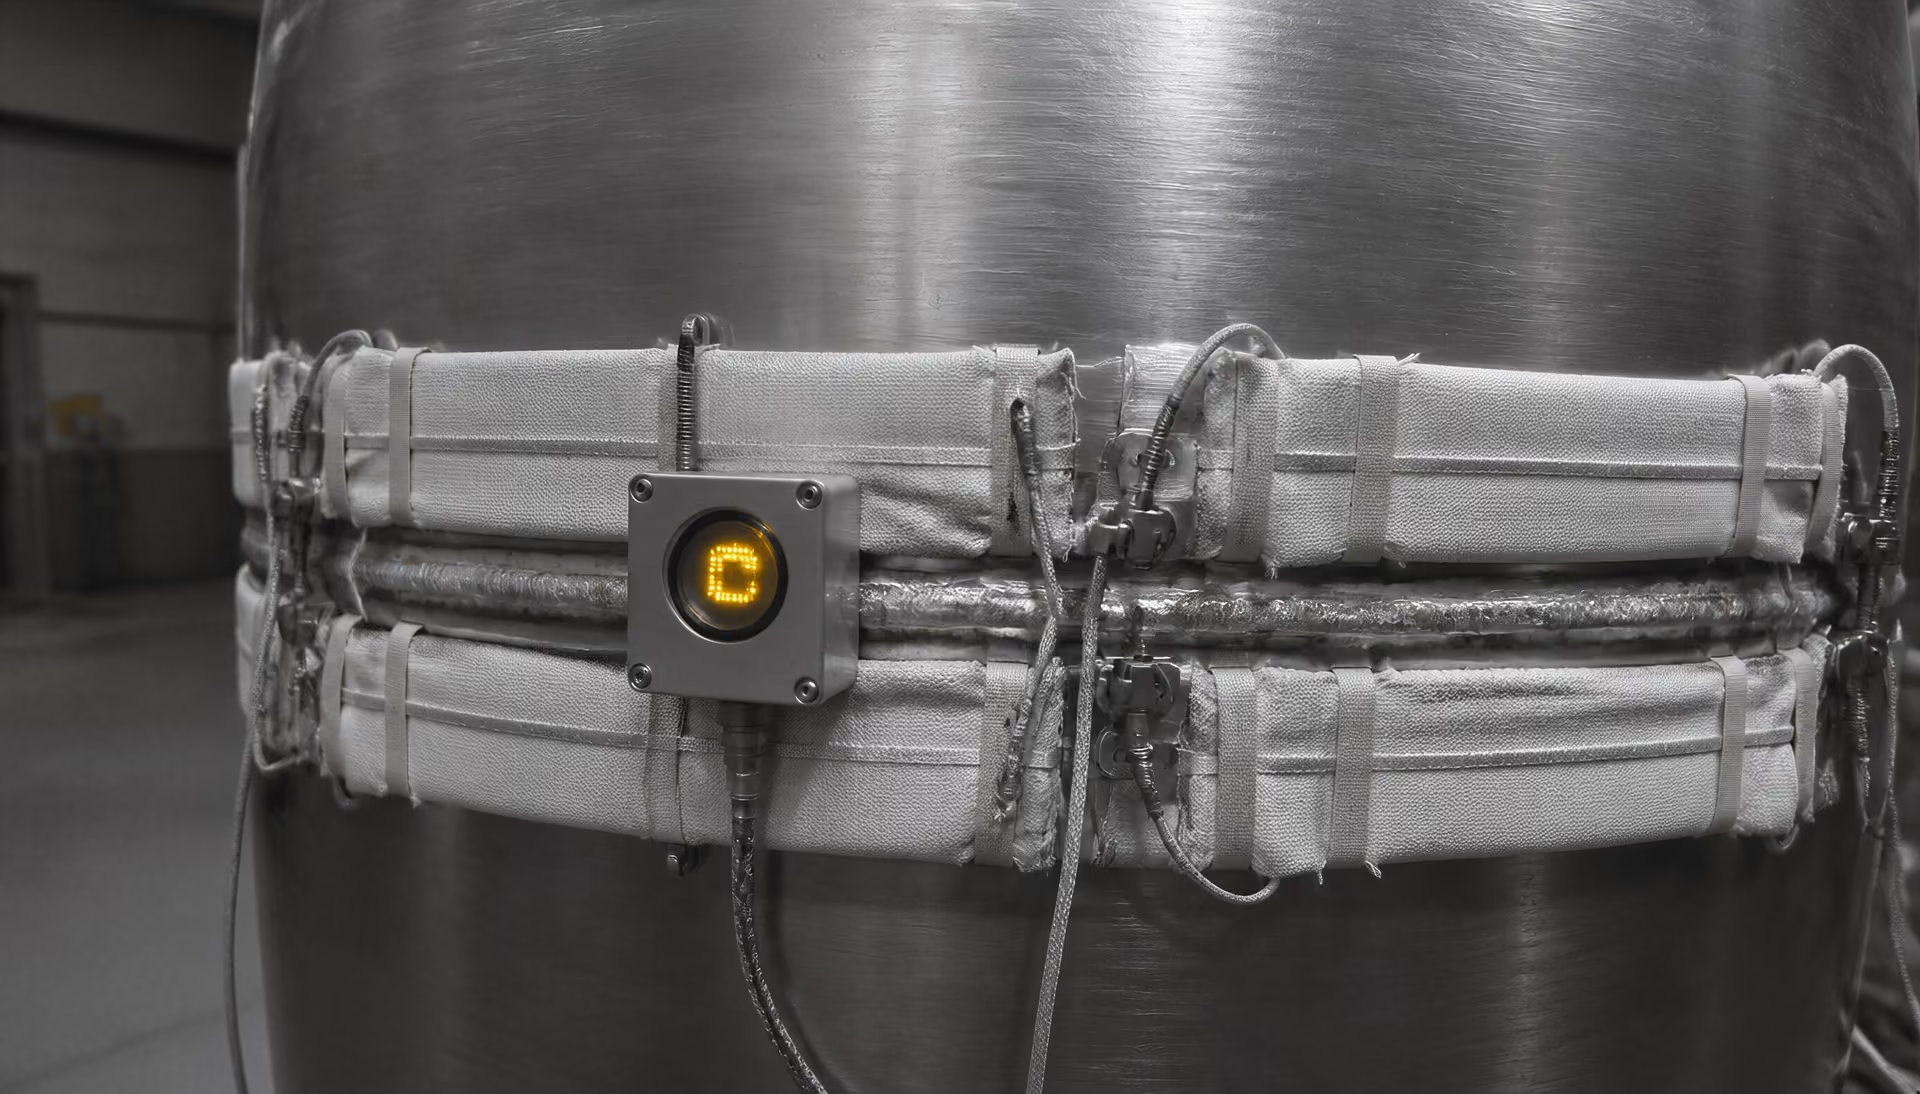
Poscalentamiento y tratamiento de liberación de hidrógeno
Distinción del calentamiento posterior
- Calentamiento posterior Mantiene una temperatura especificada para favorecer la migración del hidrógeno antes del enfriamiento crítico.
- TTPS Aplica un ciclo independiente de tratamiento térmico destinado a modificar la tensión residual o la condición metalúrgica.
- Inspección Comprueba si se produjo fisuración después del tiempo de mantenimiento y el periodo de enfriamiento requeridos.
Tratamiento de liberación de hidrógeno Operación controlada de calentamiento y mantenimiento posterior a la soldadura, destinada a permitir que el hidrógeno móvil migre fuera de la región de soldadura antes del enfriamiento final.
El poscalentamiento es una operación independiente que se realiza después de la soldadura, normalmente a una temperatura especificada durante un tiempo de mantenimiento determinado. No es lo mismo que el tratamiento térmico postsoldadura (PWHT), aunque en algunos procedimientos ambas operaciones pueden combinarse. El tratamiento de liberación de hidrógeno mantiene caliente la unión soldada durante el tiempo suficiente para que el hidrógeno se difunda hacia las superficies expuestas antes de que la soldadura se enfríe hasta alcanzar una condición altamente susceptible y sometida a tensión. SteelConstruction.info y Guidance Note 6.04 describen el mantenimiento del precalentamiento o la aplicación de un poscalentamiento como medios para permitir que el hidrógeno migre desde la soldadura antes de quedar atrapado en regiones duras.
El tratamiento debe comenzar de inmediato después de la soldadura, incluso después de una interrupción del arco o de finalizar una reparación, cuando así lo exija el procedimiento. Puede ser necesario utilizar aislamiento y un calentamiento controlado en horno o local para evitar un enfriamiento prematuro. La temperatura y la duración requeridas dependen del grado del acero, el espesor, el tamaño de la soldadura, el nivel de hidrógeno, la restricción y la WPS aplicable. Una instrucción arbitraria como “mantenerlo caliente durante un tiempo” no tiene un significado metalúrgico fiable.
El tratamiento de liberación de hidrógeno es especialmente importante en los aceros Cr-Mo cargados de hidrógeno. Las investigaciones realizadas sobre materiales expuestos en servicio demostraron que el hidrógeno retenido podía aumentar considerablemente el riesgo de agrietamiento durante la fabricación. En un experimento publicado sobre acero 2¼Cr-1Mo, el hidrógeno residual procedente del servicio requirió aumentar el precalentamiento en 130 °C. Este resultado advierte contra la aplicación de tablas ordinarias de fabricación a una sección de recipiente o tubería sin evaluar su historial de servicio.
El poscalentamiento no puede reparar una grieta que ya se haya formado, eliminar todo el hidrógeno atrapado ni compensar una ZAC dura sin revenir y una restricción severa. La inspección sigue siendo necesaria, a menudo después de un intervalo, porque las grietas por hidrógeno pueden aparecer horas después de la soldadura. ISO 17642-1:2004 describe la formación de grietas en frío y los principios de los ensayos destructivos para evaluar la sensibilidad al agrietamiento de los consumibles, los materiales base y el metal de soldadura. El control de la temperatura es una parte del procedimiento; los consumibles de bajo hidrógeno, las superficies secas, una preparación adecuada de la unión, una restricción controlada, un aporte térmico cualificado y una inspección diferida deben complementarlo.
Aporte térmico: control útil y malinterpretación frecuente
El aporte térmico es una forma útil de describir la energía térmica suministrada por unidad de longitud de soldadura, pero no constituye una medida directa de la seguridad frente al agrietamiento por hidrógeno. Para un cálculo básico de soldadura por arco, el aporte térmico nominal suele expresarse como:
donde es la energía por unidad de longitud de soldadura, es el rendimiento del arco, es la tensión, es la intensidad y es la velocidad de avance. La ecuación permite comparar procedimientos, pero no tiene en cuenta el espesor de la chapa, la geometría de la unión, la restricción, la secuencia de cordones, el precalentamiento, la temperatura entre pasadas ni el campo térmico real de la zona afectada por el calor (ZAC). Por tanto, un valor calculado más alto puede producir resultados metalúrgicos diferentes en distintas uniones.
El agrietamiento por hidrógeno no se previene únicamente mediante el aporte térmico. TWI identifica tres condiciones que deben coincidir: hidrógeno, una estructura dura y frágil susceptible, y tensión de tracción. El International Institute of Welding (IIW) describe los mismos factores determinantes como contenido de hidrógeno, tensión residual de tracción y susceptibilidad microestructural. El aporte térmico afecta principalmente a los aspectos térmicos y de transformación de esa interacción, mientras que las prácticas de soldadura determinan cuánto hidrógeno entra y con qué facilidad sale.
Efectos del ciclo térmico y de la velocidad de enfriamiento
Cada punto situado junto a una soldadura experimenta un ciclo térmico: calentamiento rápido, una temperatura máxima y enfriamiento a través del intervalo de transformación. La velocidad de enfriamiento controla las fases que se forman en el metal de soldadura y en la ZAC. En aceros susceptibles al carbono-manganeso, aceros de baja aleación o aceros templados y revenidos, un enfriamiento rápido puede producir regiones bainíticas o martensíticas duras. Estas regiones toleran peor el hidrógeno y la tensión de tracción que una microestructura más blanda y dúctil.[2] Welding parameter guidance. Dillinger. Dillinger technical guidance, 2024.
El aumento del aporte térmico suele ampliar el campo térmico y ralentizar el enfriamiento, especialmente cuando la unión es gruesa o presenta una elevada conductividad térmica. El precalentamiento eleva la temperatura inicial y reduce la diferencia de temperatura entre la soldadura y el acero circundante. La temperatura entre pasadas tiene un efecto similar en las pasadas posteriores. La guía de Dillinger, que aplica el Método B de EN 1011-2, establece que el precalentamiento ralentiza el enfriamiento de la ZAC y favorece la salida del hidrógeno. La guía de BS EN 1011-2 también relaciona el control de la velocidad de enfriamiento con el mantenimiento del precalentamiento o la aplicación de un poscalentamiento, de modo que el hidrógeno pueda migrar antes de quedar atrapado en regiones duras sometidas a tensión.
El resultado no es simplemente que «cuanto más caliente, más seguro». Una velocidad de enfriamiento más lenta puede reducir la cantidad de martensita, pero el mismo ciclo térmico puede modificar el tamaño de grano, los productos de transformación, la tensión residual y el transporte de hidrógeno. Un procedimiento debe evaluarse en función del grado de acero, el espesor, la restricción de la unión y la secuencia de soldadura reales.
Un aporte térmico mayor no siempre reduce el riesgo de fisuración por hidrógeno. Limited evidence
El transporte de hidrógeno depende del tiempo. El hidrógeno difusible puede desplazarse a través del acero durante la soldadura y después de ella, pero su trayectoria y velocidad de salida dependen de la temperatura, la microestructura, la geometría y las superficies disponibles. TWI advierte que el aumento del aporte térmico puede incrementar en algunos casos la retención de hidrógeno en el metal de soldadura: la mayor región fundida o calentada puede aumentar la distancia que el hidrógeno debe recorrer, mientras que el periodo total disponible para una difusión eficaz puede acortarse. Este hallazgo rechaza directamente la suposición habitual de que cualquier aumento del aporte térmico ofrece al hidrógeno más oportunidades de escapar.
Por qué un aporte térmico excesivo no es automáticamente más seguro
Un aporte térmico elevado puede reducir la velocidad máxima de enfriamiento y, al mismo tiempo, generar otros defectos o deteriorar las propiedades. Un exceso de energía puede engrosar los granos de austenita previa en la ZAC, reducir la tenacidad, aumentar la deformación y producir una región reblandecida o fragilizada de dimensiones excesivas. En los aceros templados y revenidos, el ciclo térmico puede revenir material que había sido reforzado deliberadamente o sobrecalentarlo localmente por encima del intervalo permitido por la homologación del procedimiento de soldadura.
La retención de hidrógeno también puede aumentar en lugar de disminuir. Un cordón grande tiene mayor volumen y puede situar el hidrógeno más lejos de una superficie libre. Si se interrumpe la soldadura, cambian las condiciones entre pasadas o se cierra la unión antes de que el hidrógeno haya escapado, este puede permanecer en la soldadura o migrar hacia una ZAC dura sometida a tensión de tracción. En ese caso, el agrietamiento diferido puede aparecer horas o días después de la soldadura, aunque la inspección visual inmediatamente posterior a la finalización no haya detectado ningún defecto.
La distinción entre aporte térmico y precalentamiento es importante en este contexto. El precalentamiento actúa antes y entre las pasadas, mantiene una temperatura más elevada de la pieza y favorece la difusión del hidrógeno. El aporte térmico describe la energía suministrada durante una pasada. Ambos influyen en los mismos procesos de enfriamiento y difusión, pero no son controles intercambiables. Puede ser necesario utilizar un consumible de bajo hidrógeno, manipularlo en condiciones secas, almacenarlo correctamente, aplicar un precalentamiento adecuado, controlar la temperatura entre pasadas y mantener un poscalentamiento apropiado, incluso cuando el aporte térmico nominal sea elevado.
El procedimiento también debe tener en cuenta el hidrógeno que ya está presente en el acero. Los equipos expuestos a servicio pueden absorber hidrógeno durante su funcionamiento, y ese hidrógeno retenido no está representado por un ensayo de hidrógeno difusible en el metal de soldadura conforme a ISO 3690:2018. TWI informa de que los experimentos realizados con acero 2¼Cr-1Mo cargado de hidrógeno mostraron que podía ser necesario aumentar el precalentamiento en 130 °C para abordar el hidrógeno retenido durante el servicio. Esto es una cuestión relacionada con el historial de fabricación, no una razón para suponer que el simple aumento de la energía del arco resolverá el riesgo.
Equilibrio entre penetración, dilución, tenacidad y riesgo de agrietamiento
El aporte térmico debe controlarse como parte de un procedimiento coordinado. La intensidad afecta a la tasa de deposición, la penetración, la fuerza del arco y la cantidad de metal fundido. La tensión modifica la longitud del arco y la anchura del cordón. La velocidad de avance modifica la energía por unidad de longitud y el tiempo disponible para que se propague el calor. El tamaño y la secuencia de los cordones determinan el recalentamiento, la restricción y los ciclos térmicos impuestos por las pasadas posteriores. El precalentamiento y la temperatura entre pasadas modifican las condiciones iniciales de cada pasada. Optimizar un único ajuste ignorando los demás puede producir un procedimiento que parezca satisfactorio sobre el papel, pero que genere una ZAC inaceptable o una condición de retención de hidrógeno inadmisible.
| Condición del aporte térmico | Posible beneficio | Posible riesgo |
|---|---|---|
| Demasiado bajo | Menor exposición térmica | Enfriamiento rápido, ZAC dura, falta de fusión y penetración insuficiente |
| Intervalo calificado | Equilibra el enfriamiento, la penetración, la tenacidad y el movimiento del hidrógeno | Requiere control de producción |
| Demasiado alto | Enfriamiento más lento en algunas condiciones | Engrosamiento del grano, deformación, tenacidad reducida y retención de hidrógeno |
Un aporte térmico demasiado bajo puede causar penetración insuficiente, falta de fusión, dureza excesiva y enfriamiento rápido. Un aporte excesivo puede provocar perforación, dilución excesiva, engrosamiento de grano, deformación, reducción de la tenacidad y retención de hidrógeno. Por tanto, el intervalo aceptable está limitado por ambos extremos.
El diseño de la unión y la composición química del acero también son importantes. El carbono equivalente, el espesor de la chapa, la restricción y el comportamiento de transformación influyen en el intervalo de precalentamiento y aporte térmico recomendado por EN 1011-2 y NF EN 1011-2. Un procedimiento para S355J2 no puede transferirse directamente a un acero templado y revenido de alta resistencia como S690Q ni a un componente de 2¼Cr-1Mo expuesto a servicio. Los ensayos conforme a ISO 17642-1:2004 pueden evaluar la susceptibilidad al agrietamiento en frío del material base, del metal de soldadura y de la combinación con el consumible, mientras que ISO 3690:2018 proporciona procedimientos para medir el hidrógeno difusible en el metal de soldadura por arco.
Por tanto, el aporte térmico es una variable de control, no una solución universal. El enfoque adecuado consiste en homologar un procedimiento térmico completo: intensidad, tensión y velocidad de avance medidas; dimensiones de cordón especificadas; precalentamiento y temperatura entre pasadas controlados; prácticas de bajo hidrógeno; poscalentamiento adecuado cuando sea necesario; e inspección para detectar agrietamiento diferido después del periodo de mantenimiento prescrito. La penetración y la productividad son importantes, pero deben mantenerse dentro de los límites metalúrgicos establecidos por la velocidad de enfriamiento, la tenacidad, el movimiento del hidrógeno y la restricción.
Práctica de Soldadura con Bajo Contenido de Hidrógeno
La soldadura con bajo contenido de hidrógeno es un proceso controlado, no una etiqueta asociada a un único electrodo. La fisuración por hidrógeno solo se produce cuando coinciden tres condiciones: hay hidrógeno presente, la soldadura o la zona afectada por el calor (ZAC) desarrolla una estructura susceptible, dura y frágil, y existe tensión de tracción debido a la restricción, la contracción o las tensiones residuales. TWI expuso este requisito de tres partes en 2024, mientras que el International Institute of Welding (IIW) identifica el contenido de hidrógeno, la tensión residual de tracción y la susceptibilidad microestructural como los factores principales en las soldaduras de aceros de alta resistencia.
Por tanto, el objetivo práctico es reducir la entrada de hidrógeno en el arco y el baño de soldadura, evitar que las superficies contaminadas aporten más hidrógeno y depositar el metal de soldadura en condiciones que limiten la formación rápida de microestructuras susceptibles. El almacenamiento, el control de entrega, la limpieza, la protección, el control del arco, el precalentamiento, la temperatura entre pasadas y la secuencia de deposición forman parte del mismo sistema de prevención.
Almacenamiento de consumibles y control de la humedad
La humedad es la fuente de hidrógeno más conocida, pero llega a la soldadura por varias vías. Los electrodos básicos revestidos de bajo contenido de hidrógeno pueden absorber agua del aire húmedo después de abrirse su envase sellado. El fundente de los hilos para soldadura por arco sumergido, los hilos tubulares y los hilos con núcleo metálico también puede acumular humedad durante el almacenamiento o la manipulación. El agua se disocia en el arco y una parte del hidrógeno resultante entra en el metal de soldadura fundido. Parte del hidrógeno se difunde posteriormente hacia el exterior, mientras que el resto puede desplazarse hacia regiones duras y sometidas a tensión a medida que se enfría la unión.
Los electrodos deben permanecer en su envase sellado original hasta el momento de utilizarlos. Una vez abierto, el envase debe conservarse en un armario calefactado y controlado, a la temperatura y durante el tiempo máximo de exposición especificados por el fabricante del consumible o por el procedimiento de soldadura aplicable. El centro de trabajo debe registrar la apertura del envase, la entrega, la devolución y el tiempo de exposición, en lugar de basarse en el aspecto del electrodo. Un electrodo puede parecer seco y, aun así, contener suficiente humedad absorbida para aumentar el hidrógeno difusible.
El secado o resecado solo está permitido cuando la especificación del consumible y las instrucciones del fabricante lo autoricen. Son importantes la temperatura requerida, el tiempo de mantenimiento y el número de resecados. Un calentamiento excesivo puede dañar los aglutinantes, alterar el comportamiento del revestimiento o producir un electrodo que ya no cumpla la condición prevista. El traslado repetido entre un armario caliente y una zona de trabajo fría y húmeda también constituye una mala práctica: puede formarse condensación antes de utilizar el electrodo.
La designación no elimina estas obligaciones. Por ejemplo, un electrodo AWS E7018 no garantiza que una unión presente bajo riesgo después de haber dejado los electrodos expuestos durante toda la noche; del mismo modo, una clasificación de hidrógeno difusible “H8” no sustituye el control del precalentamiento, la restricción, la composición química del acero y el aporte térmico. ISO 3690:2018 especifica procedimientos de muestreo y análisis para medir el hidrógeno difusible en el metal de soldadura depositado mediante soldadura por arco en aceros martensíticos, bainíticos y ferríticos. Esta medición describe el estado del metal de soldadura depositado conforme a un método de ensayo; no certifica todas las soldaduras de campo realizadas con el mismo producto.
Los consumibles deben entregarse en cantidades que puedan utilizarse dentro del periodo de exposición permitido. Los envases dañados, el fundente húmedo, el hilo oxidado y los electrodos con revestimientos agrietados, hinchados o descascarillados deben ponerse en cuarentena. Los soldadores también necesitan guantes y bandejas de almacenamiento limpios y secos. Manipular el extremo revestido de un electrodo con guantes húmedos puede añadir humedad directamente al revestimiento.
Longitud del arco, estado de las superficies y protección
Normalmente, un arco corto y estable reduce la contaminación atmosférica y limita la cantidad de humedad portadora de hidrógeno que llega al baño de soldadura. Una longitud de arco excesiva expone más el arco al aire, aumenta las proyecciones y puede desestabilizar la protección. También modifica la penetración y la deposición; por ello, la longitud correcta sigue siendo la especificada para el proceso y el consumible, en lugar de un mínimo arbitrario. En la soldadura por arco con electrodo revestido, un arco largo es una consecuencia habitual de una técnica deficiente y puede producir porosidad, además de aumentar la absorción de hidrógeno.
Los procesos con protección gaseosa requieren la misma disciplina. Las botellas de gas de protección, los reguladores, las mangueras, los caudalímetros y las antorchas deben estar secos y libres de fugas. Una fuga en el lado de aspiración de una línea de gas puede introducir aire húmedo en la corriente sin producir una pérdida externa de gas evidente. Un caudal excesivo puede provocar turbulencias y arrastrar aire, mientras que un caudal insuficiente deja el baño expuesto. Deben controlarse las corrientes de aire, el viento, el ángulo de la antorcha, la longitud libre del hilo y la retirada prematura de la protección. La pureza del gas y la mezcla especificada son importantes, especialmente cuando pequeñas adiciones de oxígeno o dióxido de carbono afectan al comportamiento del arco y a las reacciones superficiales.
Las superficies de la unión deben limpiarse hasta dejar un metal brillante y sano cuando así lo requiera el procedimiento. El aceite, la grasa, la pintura, los adhesivos, los residuos de fluido de corte, la tinta de marcador, las sales, el polvo abrasivo húmedo y los productos de corrosión pueden introducir hidrógeno o impedir una fusión fiable. El óxido y la cascarilla de laminación no son equivalentes al acero limpio. La condensación es especialmente peligrosa cuando una chapa fría se traslada a una zona cálida y húmeda; la unión puede parecer seca y, sin embargo, tener una fina película de agua. El precalentamiento debe elevar la superficie por encima del margen pertinente respecto al punto de rocío, no limitarse a calentar el centro de un componente grueso.
La deposición controlada incluye la velocidad de avance, la intensidad, la tensión, la velocidad de alimentación del hilo, el tamaño del cordón, la limpieza entre pasadas y la secuencia correctas. Los depósitos grandes y lentos no reducen automáticamente la fisuración. TWI informó en 2024 de que, por lo general, aumentar el precalentamiento da más tiempo al hidrógeno para escapar y ralentiza el enfriamiento, mientras que un aporte térmico excesivo puede aumentar la retención de hidrógeno en el metal de soldadura al ampliar las distancias de difusión y acortar el tiempo disponible para la difusión. Por tanto, el aporte térmico debe mantenerse dentro del intervalo del procedimiento cualificado.
Fuentes de hidrógeno distintas del electrodo
El electrodo o el fundente solo constituyen una parte del balance de hidrógeno. La humedad de los bordes de las chapas, las barras de respaldo, las abrazaderas, los accesorios cerámicos y los elementos provisionales puede entrar en el arco. El aire comprimido utilizado para la limpieza puede transportar aceite o agua procedentes de un compresor sometido a un mantenimiento deficiente. Las muelas de esmerilado húmedas, los paños abrasivos húmedos y los productos de marcado de base acuosa pueden dejar residuos que se calientan durante la soldadura. Los revestimientos galvanizados y otros tratamientos superficiales introducen humos adicionales y pueden requerir su eliminación conforme a los requisitos de seguridad y del procedimiento de soldadura aplicables.
El hidrógeno también puede proceder del entorno de soldadura. La lluvia, la condensación, la humedad elevada, el aislamiento mojado y las líneas de gas sin protección inutilizan un sistema de consumibles secos. Una unión puede limpiarse al comienzo del turno y contaminarse después mientras espera bajo una lona o al aire libre. El procedimiento debe definir la protección, la nueva limpieza de las superficies y las condiciones en las que debe detenerse la soldadura.
El historial de servicio plantea un problema diferente. El hidrógeno absorbido durante el decapado, la protección catódica, la exposición a servicios con presencia de sulfuros, la corrosión o el funcionamiento a presión elevada puede permanecer en el acero base. Este hidrógeno retenido no se mide simplemente ensayando un lote nuevo de electrodos y no puede eliminarse cambiando de una designación de consumible a otra. Las investigaciones sobre aceros cargados de hidrógeno determinaron que el acero 2¼Cr-1Mo podía requerir un aumento de 130 °C en el precalentamiento durante una reparación debido al hidrógeno retenido durante el servicio. Este tipo de trabajo puede requerir un tratamiento de liberación de hidrógeno, un mantenimiento prolongado de la temperatura, un precalentamiento conservador, una temperatura entre pasadas controlada y un procedimiento de reparación cualificado.
El postcalentamiento o el enfriamiento retardado pueden dar tiempo al hidrógeno para migrar antes de quedar atrapado en una región dura y sometida a tensión. La guía BS EN 1011-2 relaciona esta práctica con el control de la velocidad de enfriamiento, mientras que ISO 17642-1:2004 establece los principios generales para los ensayos destructivos de fisuración en frío de consumibles, materiales base y metales de soldadura. Estas medidas son controles del procedimiento, no sustitutos de la inspección. La fisuración en frío retardada puede aparecer horas después de la soldadura, por lo que un examen visual inmediatamente después de la deposición no puede demostrar que la unión esté libre de fisuras.
Restricción, diseño de la unión y tensión residual
La fisuración por hidrógeno requiere una tercera condición, además del hidrógeno y de una microestructura dura susceptible: tensión de tracción. Las directrices de TWI de 2024 describen el mecanismo como la presencia combinada de hidrógeno, una estructura dura y frágil, y tensión de tracción. El Libro Blanco del IIW (2023) establece la misma división e identifica el contenido de hidrógeno, la susceptibilidad microestructural y la tensión residual de tracción como los tres factores principales que controlan la fisuración inducida por hidrógeno en Soldaduras de aceros de alta resistencia.
Esa tensión puede proceder del componente, de la operación de Soldadura o de ambos. Una unión puede estar por debajo de su límite elástico nominal mientras una pequeña región junto a la Soldadura soporta una tensión local mucho mayor. El hidrógeno migra entonces hacia trampas como inclusiones, límites de grano de la austenita previa, regiones martensíticas y discontinuidades de la Soldadura. Si la tensión de tracción local supera la resistencia de esa región, puede iniciarse una grieta durante el enfriamiento o varias horas después de la Soldadura. Se trata de fisuración retardada en frío, no de fisuración en caliente, que se forma mientras hay metal fundido o parcialmente solidificado.
Separaciones de raíz, ajuste y restricción local
La preparación de la unión controla más que el volumen de la Soldadura. Una separación de raíz demasiado pequeña puede impedir una fusión adecuada de la raíz y obligar al Soldador a aumentar la intensidad de corriente, la longitud del arco o la manipulación para puentear la unión. Una separación demasiado grande exige un pase de raíz grande o un refuerzo excesivo, lo que aumenta la contracción y la fuerza necesaria para juntar los elementos. Ninguna de las dos condiciones es inocua. La separación, el talón de raíz, el ángulo de la ranura y la alineación especificados deben mantenerse a lo largo de la unión, en lugar de suponerse a partir de unas pocas mediciones aceptables.
Un ajuste deficiente crea una restricción local porque la Soldadura debe corregir los errores dimensionales a medida que se contrae. Una desalineación alto-bajo, un ala torcida o una placa forzada a entrar en contacto mediante abrazaderas pueden dejar una tensión de flexión junto a la Soldadura incluso antes de que la unión se enfríe. Los puntos de Soldadura añaden otra complicación: los puntos de tamaño insuficiente o fisurados pueden convertirse en parte de la Soldadura final, mientras que los puntos excesivamente resistentes impiden que los elementos se desplacen a medida que se desarrolla la contracción.
La restricción es especialmente grave cuando una Soldadura corta conecta material grueso con una estructura grande y rígida. Algunos ejemplos son los soportes Soldados a las envolventes de recipientes a presión, los rigidizadores fijados cerca de los extremos de las alas, los detalles de grúas con esquinas cajonadas y las reparaciones realizadas dentro de un bastidor existente. El acero circundante no puede deformarse libremente, por lo que la contracción longitudinal y transversal de la Soldadura se convierte en tensión de tracción. Un accesorio estrecho Soldado por tres o cuatro lados puede producir una concentración de tensiones grave en la terminación no Soldada.
La geometría de la unión puede amplificar ese efecto. Los cambios bruscos de espesor, las esquinas interiores agudas, los pies de Soldadura pequeños y las Soldaduras muy próximas entre sí concentran las tensiones y también pueden crear regiones duras en la ZAC debido a un enfriamiento rápido. Una transición suave, un acceso adecuado para la Soldadura y una terminación situada lejos de una esquina sometida a una carga elevada reducen la tensión máxima. La elección del diseño puede estar limitada por la fatiga, la sobre medida de corrosión, las reglas aplicables a los límites de presión, el acceso o la necesidad de conservar un accesorio existente; por tanto, la reducción de la restricción es una decisión de diseño, no una instrucción universal de fabricación.
Cuando esté permitido, un radio de raíz mayor, un detalle de accesorio menos severo o una Soldadura colocada en el lado neutro de un elemento pueden reducir la tensión local. Los rigidizadores temporales y las abrazaderas resistentes pueden mantener la alineación durante el depósito, pero no deben bloquear la unión con tanta rigidez que toda la contracción quede atrapada. También deben contar con un plan de retirada. Cortar un accesorio temporal puede dejar una muesca o una nueva Soldadura de reparación altamente restringida; ambas situaciones requieren un acabado y una inspección controlados.
Tensión residual de tracción después de la Soldadura
A medida que el metal de Soldadura se enfría, se contrae. El metal de Soldadura caliente está rodeado por material base más frío, que restringe esa contracción; la Soldadura y la ZAC próxima terminan habitualmente con tensión residual de tracción longitudinal y transversal, equilibrada por compresión a mayor distancia. Los valores máximos dependen del espesor de la sección, la forma de la unión, el aporte térmico, la secuencia de depósito y la libertad de movimiento del conjunto.
La tensión residual es importante porque la fisuración por hidrógeno suele ser local. Una pequeña zona dura en la ZAC puede contener poco hidrógeno en términos absolutos y, aun así, fisurarse si la tensión de tracción y la concentración de hidrógeno coinciden allí. La tensión puede aumentar debido a una carga externa, pero una unión no necesita estar en servicio para fisurarse. La tensión residual de Soldadura por sí sola puede aportar una parte sustancial de la fuerza impulsora. Por eso puede aparecer una grieta bajo el pie de Soldadura o a lo largo de la ZAC después de que el componente se haya enfriado y el hidrógeno se haya redistribuido.
El estado tensional final de la Soldadura no puede predecirse de forma fiable basándose únicamente en el tamaño de la Soldadura. Un pase de coronación pesado puede añadir metal y calor al tiempo que aumenta la contracción transversal. Por el contrario, un procedimiento con bajo aporte térmico puede producir una ZAC estrecha, enfriada rápidamente, con un producto de transformación duro. El precalentamiento y el control de la temperatura entre pasadas abordan el enfriamiento y el movimiento del hidrógeno, pero no eliminan la restricción. Las recomendaciones de BS EN 1011-2, resumidas por SteelConstruction.info en 2024, exigen controlar el enfriamiento y mantener el precalentamiento o el calentamiento posterior para que el hidrógeno pueda migrar antes de quedar atrapado en regiones duras y sometidas a tensión. Esta medida funciona mejor cuando el diseño de la unión no impone una restricción extrema.
El tratamiento térmico posterior a la Soldadura puede reducir la tensión residual y revenir las microestructuras susceptibles cuando el material, el espesor y los requisitos de servicio lo permitan. No sustituye a un ajuste correcto ni a un procedimiento de bajo hidrógeno, y puede resultar poco práctico para estructuras grandes o reparaciones en campo. La inspección también tiene limitaciones: detectar una grieta después de la Soldadura no demuestra que el problema de tensiones haya sido controlado.
Planificación de la secuencia y del depósito
La secuencia de Soldadura determina dónde se acumula la contracción. Si las Soldaduras se depositan continuamente desde un extremo de un conjunto largo, la sección completada puede desplazar la unión restante fuera de alineación y dejar la Soldadura final sometida a una restricción elevada. Una secuencia planificada puede distribuir la contracción, conservar el acceso y permitir que las Soldaduras anteriores se enfríen antes de que las Soldaduras próximas añadan más tensión.
A menudo es preferible un depósito equilibrado. Soldar lados alternos de una unión de doble cara, avanzar desde el centro hacia los extremos o utilizar una secuencia de paso atrás puede reducir la deformación y evitar que la contracción unilateral bloquee el conjunto. Estos métodos no son intercambiables en todas las estructuras: un patrón de paso atrás cambia la dirección de avance, pero no reduce automáticamente el aporte térmico ni el riesgo de hidrógeno. El procedimiento debe especificar el tamaño de los pases, la temperatura entre pasadas, el tiempo de espera cuando sea necesario y el orden de las Soldaduras.
Los accesorios grandes suelen dividirse en etapas para que ninguna región corta reciba toda la restricción debida a la contracción. Las Soldaduras que se encuentran en una esquina deben secuenciarse para evitar que una Soldadura final de cierre quede atrapada entre elementos rígidos que ya se han contraído. La Soldadura discontinua alternada puede reducir la acumulación de calor, pero una separación excesiva entre segmentos puede permitir la formación de zonas frías y una restricción desigual; el precalentamiento mínimo especificado debe mantenerse en cada punto de inicio.
Los accesorios temporales, el premontaje con deformación prevista y el enderezado controlado mediante gatos pueden proporcionar a una estructura espacio para moverse, siempre que los cálculos y el acceso lo permitan. El premontaje con deformación prevista no es una solución si simplemente transfiere la tensión a otro detalle. En los trabajos de reparación, el componente existente puede contener hidrógeno introducido durante el servicio, una microestructura alterada y tensión residual procedente de reparaciones anteriores. TWI informa de que, en un experimento, un acero 2¼Cr-1Mo cargado de hidrógeno requirió aumentar el precalentamiento en 130 °C, lo que demuestra por qué una secuencia elegida para una placa nueva puede ser insegura para un acero expuesto en servicio.
El objetivo práctico no es eliminar toda la restricción, algo que rara vez es posible. Es evitar una restricción local repentina, distribuir la contracción, mantener una geometría correcta y adaptar el procedimiento de enfriamiento y control del hidrógeno a la unión real. ISO 17642-1:2004 establece principios para los ensayos destructivos de fisuración en frío de consumibles de Soldadura, materiales base y metales de Soldadura; estos ensayos pueden revelar una sensibilidad a la restricción que el contenido nominal de carbono por sí solo no permite predecir.
Aplicación de la norma EN 1011-2 a los aceros ferríticos
La norma NF EN 1011-2 proporciona el marco organizativo para las recomendaciones de soldeo de aceros ferríticos, incluidos los aceros al carbono-manganeso, de baja aleación, laminados termomecánicamente, normalizados y templados y revenidos. Su finalidad no es asignar una única temperatura universal de precalentamiento a una familia de aceros. Relaciona la composición del acero, el contenido de hidrógeno, el aporte térmico, el precalentamiento y la temperatura entre pasadas con las condiciones de enfriamiento y transformación que controlan la fisuración en frío asistida por hidrógeno.
Esta distinción es importante. Una unión soldada se fisura cuando coinciden varias condiciones: hay hidrógeno presente, el metal de soldadura o la zona afectada térmicamente (ZAT) desarrolla una estructura dura, frágil y susceptible, y actúa una tensión de tracción sobre esa región. TWI identificó este requisito triple en sus directrices de 2024 sobre las fisuras por hidrógeno en los aceros. El International Institute of Welding hizo más específico el mismo mecanismo en su Libro Blanco de 2023, al identificar el contenido de hidrógeno, la tensión residual de tracción y la susceptibilidad microestructural como los tres factores principales que gobiernan la fisuración inducida por hidrógeno en las soldaduras de aceros de alta resistencia.
Por tanto, la norma respalda una evaluación del riesgo, no un atajo. Una recomendación elaborada para el acero S355J2 conforme a EN 10025-2 no puede transferirse automáticamente al 42CrMo4 conforme a EN 10083-3, al P355GH conforme a EN 10028-2 ni a un acero estructural templado y revenido de resistencia nominal similar. Antes de que un cálculo conforme al Método B o la selección de parámetros tengan sentido, deben conocerse el certificado real del grado, el espesor del producto, la geometría de la unión, el proceso de soldeo, la clasificación del material de aporte, el grado de embridamiento y el historial de servicio.
Composición del acero y evaluación de la susceptibilidad
La composición afecta a la soldabilidad principalmente por su influencia en la templabilidad y en la microestructura que se forma cuando se enfría la ZAT. El carbono es importante, pero su contenido por sí solo es un criterio de evaluación preliminar deficiente. El manganeso, el cromo, el molibdeno, el níquel, el cobre, el vanadio, el boro y el estado de suministro del acero pueden modificar el comportamiento crítico de enfriamiento. Dos aceros con contenidos de carbono similares pueden producir durezas de la ZAT marcadamente diferentes debido a que difieren sus sistemas de aleación y sus tratamientos térmicos previos.
Los indicadores de carbono equivalente son útiles para comparar la susceptibilidad, pero siguen siendo indicadores. Un equivalente más alto suele indicar una mayor templabilidad y una mayor posibilidad de formar martensita o bainita dura en condiciones de soldeo con embridamiento. No predice la fisuración sin considerar también el nivel de hidrógeno, la velocidad de enfriamiento, el aporte térmico y el embridamiento. Un acero de baja aleación para recipientes a presión, como el 2¼Cr-1Mo, puede requerir controles más estrictos que un acero de menor aleación incluso cuando el contenido nominal de carbono sea comparable.
El espesor también modifica la evaluación. Una chapa gruesa o una unión con elevada conductividad térmica disipa rápidamente el calor, reduce el tiempo disponible para que el hidrógeno se difunda y aumenta la probabilidad de que se forme una ZAT dura. Una soldadura de ángulo en una unión de esquina con alto embridamiento presenta un riesgo de fisuración diferente al de una soldadura a tope en una chapa que puede contraerse libremente. Las holguras de raíz, el tamaño de la soldadura, la calidad de los puntos de soldadura, la secuencia de soldeo y los accesorios modifican el embridamiento local y la concentración de tensiones.
Debe incluirse el historial del material. El hidrógeno introducido durante el servicio puede permanecer en el acero y aumentar el riesgo de fisuración durante una reparación. Las investigaciones sobre aceros cargados de hidrógeno, incluido el 2¼Cr-1Mo, informaron de que el hidrógeno de servicio retenido podía requerir un aumento del precalentamiento de 130 °C. Este resultado no constituye una regla general de temperatura; demuestra por qué un procedimiento de fabricación para una chapa nueva no puede aplicarse sin más a un recipiente o componente de tubería expuesto al hidrógeno. Pueden ser necesarios un tratamiento de desgasificación del hidrógeno, un calentamiento prolongado, consumibles de bajo contenido de hidrógeno y exámenes adicionales.
Los ensayos de fisuración en frío pueden ser útiles cuando la evaluación normal no ofrece certeza. ISO 17642-1:2004 describe los principios de los ensayos destructivos de materiales metálicos soldados por arco y los métodos para evaluar la sensibilidad a la fisuración de los consumibles, los materiales base y el metal de soldadura. Estos ensayos complementan, pero no sustituyen, un procedimiento basado en las condiciones reales de la unión y del servicio.
Variables del hidrógeno, el precalentamiento y la temperatura entre pasadas
El hidrógeno que entra en una soldadura procede de varias fuentes: la humedad de los electrodos o fundentes, la contaminación de la unión, la exposición al gas de protección o al entorno y la manipulación de los consumibles. ISO 3690:2018 especifica los procedimientos de muestreo y análisis para medir el hidrógeno difusible en metales de soldadura de aceros ferríticos, bainíticos y martensíticos soldados por arco cuando se utiliza material de aporte. El valor medido se aplica al metal de soldadura producido bajo las condiciones especificadas de ensayo y manipulación; no debe confundirse con todo el hidrógeno presente en la ZAT ni con el hidrógeno retenido en el material base expuesto durante el servicio.
El precalentamiento tiene dos efectos útiles. Ralentiza el enfriamiento de la ZAT, reduciendo la probabilidad de que se forme una estructura dura y susceptible, y proporciona más tiempo para que el hidrógeno abandone la región soldada antes de que las tensiones alcancen niveles críticos. Mantener la temperatura entre pasadas especificada prolonga estos efectos a lo largo de una soldadura multipasada. Las directrices de BS EN 1011-2, resumidas por SteelConstruction.info, relacionan el precalentamiento o el poscalentamiento con la migración del hidrógeno lejos de las regiones duras y sometidas a tensión.
El precalentamiento no es una solución universal. Si la unión permanece muy embridada, la entrada de hidrógeno es elevada o el acero forma una ZAT muy dura, una temperatura aparentemente adecuada puede seguir siendo insuficiente. Un precalentamiento excesivo también puede generar problemas: puede ampliar la ZAT, reducir la productividad, modificar la tenacidad y aumentar la deformación. TWI informó en 2024 de que aumentar el aporte térmico no siempre reduce la fisuración por hidrógeno. Aunque un enfriamiento más lento puede disminuir la dureza de la ZAT, un aporte térmico excesivo puede aumentar la retención de hidrógeno en el metal de soldadura al ampliar las distancias de difusión y acortar el tiempo disponible para que el hidrógeno escape.
Por tanto, la temperatura entre pasadas debe controlarse como un intervalo, no tratarse como una continuación informal del precalentamiento. Una temperatura entre pasadas baja puede permitir que la siguiente pasada imponga un ciclo térmico rápido a una unión fría que contiene hidrógeno. Un valor alto puede producir un crecimiento excesivo del grano o un comportamiento de transformación no deseado. Las mediciones deben realizarse en la ubicación prescrita cerca de la soldadura, con una espera suficiente después del soldeo para que la lectura represente la unión y no únicamente la superficie más caliente.
El poscalentamiento y la inspección diferida abordan la naturaleza dependiente del tiempo del defecto. La fisuración por hidrógeno puede aparecer minutos u horas después del soldeo, a menudo una vez que la unión se ha enfriado. Mantener la unión a una temperatura controlada puede favorecer la salida del hidrógeno, pero el poscalentamiento no repara una fisura que ya se ha formado. La inspección es un control independiente: detecta el resultado del riesgo de fisuración en lugar de prevenir las condiciones metalúrgicas que lo originaron.
Método B y directrices sobre los parámetros de soldeo
Método B Un enfoque de la norma EN 1011-2 para relacionar la composición, el espesor, la condición del hidrógeno, el aporte térmico y los límites térmicos con la selección del precalentamiento y de la temperatura entre pasadas.
El Método B de EN 1011-2 es el enfoque al que se hace referencia en las directrices de Dillinger sobre los parámetros de soldeo. Se utiliza para relacionar la composición y el espesor del acero con las condiciones de hidrógeno, el aporte térmico y la temperatura de precalentamiento o entre pasadas necesarios para la soldadura propuesta. El método se entiende mejor como un procedimiento estructurado de selección. No justifica copiar una única temperatura de una tabla sin comprobar los datos de entrada.
Las directrices de Dillinger explican el equilibrio térmico central: el precalentamiento ralentiza el enfriamiento de la ZAT y, al mismo tiempo, favorece la salida del hidrógeno de la unión soldada. El aporte térmico seleccionado afecta entonces al tiempo de enfriamiento, la dureza de la ZAT, las propiedades del metal de soldadura, la deformación y la difusión del hidrógeno. Estas variables interactúan. Aumentar el aporte térmico puede reducir la dureza de la ZAT y, sin embargo, aumentar la retención de hidrógeno en el metal de soldadura; reducirlo puede disminuir la exposición térmica total, pero producir una ZAT más dura. Ninguna de las dos opciones es automáticamente más segura.
La aplicación del Método B requiere la designación exacta y el espesor del acero, la clasificación de hidrógeno o la condición de hidrógeno medida del consumible, el proceso de soldeo, el tipo de unión y el embridamiento, el tamaño de la soldadura, el intervalo de aportes térmicos y los límites previstos de precalentamiento y temperatura entre pasadas. El secado y almacenamiento de los electrodos, la limpieza de las superficies, la protección gaseosa, la longitud del arco, la secuencia de pasadas y la práctica de ejecución de los puntos de soldadura deben coincidir con las hipótesis en las que se basa el procedimiento seleccionado. Un procedimiento cualificado para un proceso de bajo hidrógeno no puede considerarse equivalente a otro que utilice fundente húmedo o electrodos almacenados incorrectamente.
El resultado debe ser una especificación de procedimiento de soldeo controlada, no simplemente un número de precalentamiento. Debe indicar cómo se mide la temperatura, el intervalo de aportes térmicos permitido, la temperatura máxima entre pasadas, el acondicionamiento de los consumibles, el tiempo mínimo de espera antes de la inspección y cualquier requisito de poscalentamiento. En el caso de un componente reparado, grueso, muy embridado o expuesto durante el servicio, puede estar justificada una revisión de ingeniería y la realización de ensayos de hidrógeno antes de iniciar el soldeo.
Por tanto, NF EN 1011-2 funciona como un marco de decisión para la soldabilidad de los aceros ferríticos. Hace del precalentamiento una parte de un sistema de control integrado: reducir el hidrógeno, evitar la formación de una estructura dura susceptible, limitar el embridamiento de tracción cuando sea posible, controlar el enfriamiento y el aporte térmico, y permitir tiempo para que el hidrógeno escape. Por eso un mismo grado nominal de acero puede requerir procedimientos diferentes en distintas uniones.
Ensayo de fisuración en frío y cualificación del procedimiento
Finalidad de los ensayos destructivos de fisuración en frío
Los ensayos destructivos de fisuración en frío se utilizan para exponer una unión soldada a condiciones que pueden producir fisuración retardada asistida por hidrógeno y, posteriormente, examinar la soldadura y la zona afectada térmicamente (ZAT) para detectar fisuras. La finalidad no consiste únicamente en comprobar si el cordón parece sano inmediatamente después de la soldadura. Las fisuras en frío pueden formarse después del enfriamiento, a veces varias horas más tarde, cuando el hidrógeno difusible se desplaza a través del conjunto soldado hacia microestructuras duras y regiones sometidas a tensiones de tracción.
ISO 17642-1:2004 establece los principios generales para los ensayos destructivos de fisuración en frío de materiales metálicos soldados por arco. Describe cómo se utilizan los métodos de ensayo para evaluar la sensibilidad a la fisuración de los consumibles de soldadura, los materiales base y el metal de soldadura, y explica asimismo los mecanismos de formación que los ensayos pretenden reproducir. La norma proporciona un marco para seleccionar e interpretar los métodos de ensayo; no convierte el resultado de un ensayo en un límite universal de soldadura segura.
La condición metalúrgica que se somete a evaluación es una combinación de tres requisitos. TWI identificó el hidrógeno, una estructura susceptible, dura y frágil, y las tensiones de tracción como elementos necesarios para la fisuración por hidrógeno en el acero. El Libro Blanco de 2023 del International Institute of Welding presenta el mismo problema en términos de contenido de hidrógeno, tensiones residuales de tracción y susceptibilidad microestructural. Si se elimina un factor, o se reduce lo suficiente, es posible que no se produzca fisuración. Si los tres aumentan simultáneamente, una unión que superó un ensayo poco severo puede fallar en producción.
Por tanto, un ensayo destructivo puede imponer un alto grado de embridamiento, efectos de entalla, enfriamiento rápido o una geometría de unión deliberadamente severa. Entre las observaciones habituales se incluyen fisuras en el metal de soldadura, fisuras longitudinales o transversales cerca del límite de fusión y fisuras en la ZAT que pueden no ser visibles en la superficie. A menudo es necesario realizar un examen metalográfico mediante seccionamiento. Una probeta que parece aceptable mediante inspección visual puede contener fisuras internas cortas, y una probeta que solo muestra una fisura pequeña puede demostrar que el material y el procedimiento seleccionados tienen un margen de seguridad estrecho.
La medición del hidrógeno sirve de apoyo, pero no sustituye al ensayo de fisuración. ISO 3690:2018 especifica los procedimientos de muestreo y análisis para determinar el hidrógeno difusible en el metal de soldadura por arco realizado con material de aporte para aceros martensíticos, bainíticos y ferríticos. Esta medición se refiere al hidrógeno liberado por el metal de soldadura bajo las condiciones de ensayo especificadas. No cuantifica directamente el hidrógeno ya absorbido por una placa antigua, el hidrógeno atrapado en la ZAT ni el hidrógeno introducido durante el servicio.
Esta distinción es importante en los trabajos de reparación. Los aceros C-Mn y Cr-Mo cargados de hidrógeno pueden retener hidrógeno procedente del servicio, y dicho hidrógeno puede sumarse al introducido durante la soldadura. En un experimento publicado sobre acero 2¼Cr-1Mo, el hidrógeno retenido durante el servicio se asoció con la necesidad de aumentar el precalentamiento en 130 °C. El resultado advierte contra la consideración de un electrodo de bajo hidrógeno o de un valor convencional de hidrógeno difusible como prueba de que un recipiente expuesto al servicio es seguro para soldar.
Sensibilidad del ensayo frente al comportamiento en producción
Un ensayo de fisuración en frío es una comparación realizada bajo condiciones definidas. No garantiza que una unión de producción no pueda fisurarse. Una soldadura de ensayo puede ser más severa que la unión de fabricación porque utiliza un mayor embridamiento o un aporte térmico menor; en ese caso, un resultado satisfactorio puede aportar pruebas útiles de que el procedimiento tolera dicha condición. Por el contrario, un ensayo puede ser menos severo porque la placa es más delgada, el consumible está más seco, el nivel de hidrógeno es menor o el enfriamiento es más lento que en producción. En tal caso, su resultado satisfactorio dice muy poco sobre una unión diferente.
Las variables que controlan la comparación deben seguir siendo representativas. Entre ellas se incluyen el grado de acero y el estado del producto, el espesor, la preparación de la unión, la posición de soldeo, la clasificación del consumible y sus condiciones de almacenamiento, el estado medido del hidrógeno, el aporte térmico, el precalentamiento, la temperatura entre pasadas, el embridamiento y el historial de enfriamiento. La composición del acero afecta a la templabilidad y a los productos de transformación; el espesor y la geometría de la unión afectan al flujo térmico; el embridamiento determina la tensión de tracción que se desarrolla al contraerse la soldadura. La modificación de cualquiera de estos factores puede cambiar el resultado.
El historial de enfriamiento merece una atención especial. Un acero con un alto equivalente de carbono puede formar martensita dura o una estructura bainítica dura en la ZAT cuando se enfría rápidamente. El precalentamiento ralentiza ese enfriamiento y puede reducir la cantidad o la dureza de los productos de transformación susceptibles. También proporciona más tiempo para que el hidrógeno escape antes de que la soldadura alcance una condición más fría y menos permeable. La guía de Dillinger, que aplica el Método B de EN 1011-2, describe este efecto doble: el precalentamiento ralentiza el enfriamiento de la ZAT y, al mismo tiempo, favorece la salida del hidrógeno de la unión soldada.
Esto no convierte al precalentamiento en una solución universal. TWI informó en 2024 de que el aumento del precalentamiento generalmente favorece la salida del hidrógeno y reduce la velocidad de enfriamiento, pero que un aporte térmico excesivo puede aumentar la retención de hidrógeno en el metal de soldadura al ampliar la distancia de difusión y acortar el tiempo disponible para la difusión. Por tanto, una soldadura grande y lenta puede producir una distribución de hidrógeno diferente de la de una soldadura más pequeña realizada con un aporte térmico menor. La temperatura entre pasadas también puede modificar los ciclos térmicos sucesivos, el crecimiento de grano, el comportamiento de transformación y el tiempo durante el cual el hidrógeno permanece móvil.
El ensayo también debe distinguir la fisuración retardada en frío de la fisuración en caliente. Las fisuras en caliente se forman durante la solidificación o a alta temperatura, a menudo mediante mecanismos de segregación y de películas líquidas. Las fisuras en frío se forman después del enfriamiento, normalmente en regiones duras y sometidas a tensiones o cerca de ellas, y pueden aparecer de forma retardada. Una unión visualmente sana inmediatamente después de la soldadura no demuestra que sea resistente a la fisuración por hidrógeno.
Un resultado positivo del ensayo tampoco constituye automáticamente un fallo en producción. El ensayo puede amplificar deliberadamente el embridamiento para clasificar dos consumibles o procedimientos. Su valor reside en mostrar la sensibilidad relativa e identificar qué variable de control es relevante. El resultado solo adquiere significado cuando el informe del ensayo registra el tiempo transcurrido antes de la inspección, el método de localización de fisuras, la práctica de seccionamiento, el estado del hidrógeno, el ciclo térmico y la disposición de embridamiento.
Cuándo es importante la evidencia de cualificación
La evidencia de cualificación es importante cuando las consecuencias de una fisura retardada son graves, cuando la unión presenta un alto grado de embridamiento o cuando las condiciones de producción difieren de las prácticas de soldadura establecidas. Es especialmente importante en aceros de alta resistencia, secciones gruesas, aceros con alto equivalente de carbono, fabricación a baja temperatura, reparaciones de equipos a presión y componentes que hayan absorbido hidrógeno durante el servicio. No debe suponerse que un procedimiento cualificado con una placa nueva y limpia sea aplicable a un material cargado de hidrógeno.
La cualificación del procedimiento debe relacionar el ensayo destructivo con los controles reales de soldadura. El registro debe identificar la designación del acero, el intervalo de espesores, la designación del consumible, las prácticas de secado y almacenamiento, la corriente de soldadura y la velocidad de avance, el aporte térmico, el precalentamiento, la temperatura entre pasadas, la condición de embridamiento y cualquier tratamiento posterior de calentamiento o de liberación de hidrógeno. El intervalo de enfriamiento y el tiempo de espera antes de la inspección deben registrarse, no inferirse.
EN 1011-2, incluida su guía para aceros ferríticos, relaciona el control de la fisuración con la composición del acero, el contenido de hidrógeno, el aporte térmico, el precalentamiento y la temperatura entre pasadas. La guía de BS EN 1011-2 también recomienda controlar las velocidades de enfriamiento y mantener el precalentamiento o el calentamiento posterior para que el hidrógeno pueda migrar lejos de la soldadura antes de quedar atrapado en regiones duras y sometidas a tensiones. Estas medidas son controles del procedimiento, no sustitutos de la inspección. El examen no destructivo puede detectar una fisura después de la soldadura; no puede demostrar que el procedimiento tuviera un margen suficiente antes de que se formara la fisura.
Cuando el historial de servicio es incierto, la cualificación puede tener que representar tanto el material original como la condición de posible hidrógeno absorbido. Esto puede implicar tomar muestras del acero, medir el hidrógeno relevante, aplicar un tratamiento controlado de liberación de hidrógeno o realizar el ensayo con un ciclo térmico conservador. La evidencia seleccionada debe corresponder al riesgo de fallo. Un ensayo comparativo sencillo puede respaldar la selección del consumible; para cualificar un procedimiento de reparación puede ser necesario un ensayo de fisuración retardada con embridamiento y examen metalográfico.
Por tanto, la decisión adecuada no es «se utilizó precalentamiento, por lo que se evitó la fisuración». La decisión adecuada es que el acero especificado, la condición del hidrógeno, la microestructura, el estado de tensiones y el historial térmico se ensayaron conjuntamente, y que la producción mantendrá esas variables dentro del intervalo cualificado.
Acero cargado de hidrógeno en reparaciones y modificaciones
Un recipiente, una tubería, una boquilla o un componente sometido a presión que haya operado en servicio con hidrógeno no es simplemente una «chapa vieja». La soldadura de reparación puede ejecutarse sobre un acero cuyo contenido de hidrógeno, población de trampas, tensiones residuales y microestructura local hayan cambiado tras años de exposición. Por tanto, un procedimiento cualificado sobre material nuevo puede subestimar el riesgo de fisuración retardada durante la fabricación.
La fisuración por hidrógeno no está causada únicamente por el hidrógeno. TWI identifica tres condiciones que deben actuar conjuntamente: hidrógeno, una estructura dura y frágil susceptible, y tensión de tracción. El Libro Blanco de IIW (2023) expresa el mismo mecanismo mediante el contenido de hidrógeno, la tensión residual de tracción y la susceptibilidad microestructural. Una reparación introduce las tres preocupaciones a la vez. La soldadura crea una fuente de hidrógeno, un enfriamiento rápido puede formar regiones duras en la ZAC y la restricción alrededor de un recipiente o accesorio existente puede imponer una elevada tensión de tracción a medida que se contrae la soldadura.
Se trata de fisuración en frío retardada, no de fisuración en caliente. Las fisuras en caliente se forman durante la solidificación a alta temperatura y están vinculadas principalmente a la segregación en películas líquidas y al comportamiento de solidificación del metal de soldadura. Las fisuras asistidas por hidrógeno pueden aparecer horas después de la soldadura, a menudo en la ZAC o debajo del cordón de soldadura, una vez que la unión se ha enfriado. Por tanto, una inspección realizada inmediatamente después de soldar puede no detectar el defecto.
Hidrógeno absorbido durante el servicio anterior
En una situación de reparación, el hidrógeno tiene dos orígenes distintos. El primero es el hidrógeno introducido por la operación de soldadura: humedad en los electrodos o fundentes, contaminación de la unión, equipos húmedos del gas de protección, aceites superficiales y compuestos que contienen hidrógeno en la atmósfera del arco. ISO 3690:2018 especifica procedimientos de muestreo y análisis para medir el hidrógeno difusible en el metal de soldadura por arco fabricado con material de aporte para aceros martensíticos, bainíticos y ferríticos. Esta medición es importante, pero no describe cada átomo de hidrógeno que ya esté presente en el componente.
La segunda fuente es el hidrógeno absorbido durante el servicio. El hidrógeno puede penetrar en el acero a través de ambientes húmedos con sulfuro de hidrógeno, reacciones de corrosión, protección catódica, hidrógeno a alta presión o corrientes de proceso que contengan hidrógeno. Parte del hidrógeno permanece móvil y puede difundirse hacia una zona de reparación recién calentada. Otra parte queda retenida en inclusiones, dislocaciones, interfaces, partículas de carburo, laminaciones u otros sitios de atrapamiento. El calentamiento puede liberar parte de este hidrógeno almacenado, mientras que el ciclo térmico y el campo de tensiones de la soldadura pueden atraerlo hacia una región dura y sometida a tensión.
La exposición durante el servicio también puede alterar el acero independientemente de su contenido de hidrógeno. La fragilización por revenido, el engrosamiento de carburos, el daño por fluencia, la descarburación, la corrosión local, el ampollamiento por hidrógeno y las reparaciones anteriores pueden modificar la respuesta del material. El espesor, la restricción y la composición química real pueden diferir de los registros disponibles para el ingeniero de reparación. En consecuencia, la identificación positiva del material y el análisis del historial de servicio forman parte de la evaluación de la soldabilidad, y no son meros requisitos administrativos.
El trabajo de TWI sobre aceros cargados de hidrógeno es especialmente significativo porque demostró que el hidrógeno retenido puede aumentar el precalentamiento necesario para una reparación. En un experimento publicado sobre acero 2¼Cr-1Mo, el hidrógeno retenido durante el servicio requirió un aumento de 130 °C en el precalentamiento. Este resultado es específico de dicho estudio y no constituye un valor de diseño universal para todos los recipientes de 2¼Cr-1Mo ni para todos los componentes expuestos al hidrógeno. Demuestra la magnitud del posible efecto y el peligro de aplicar una tabla de soldadura para chapa nueva sin considerar el servicio anterior.
Un componente también puede seguir liberando hidrógeno durante la soldadura y después de ella. El gas liberado puede no escapar de manera uniforme; las secciones gruesas, los pies de soldadura, las intersecciones con accesorios y las regiones frías de la ZAC pueden seguir siendo críticas. Cuando el historial de servicio indique una carga de hidrógeno, puede estar justificado realizar análisis de hidrógeno, estudios de desorción térmica, exámenes metalográficos y una revisión de las condiciones de operación.
Consideraciones para la reparación de aceros Cr-Mo y C-Mn
Los aceros C-Mn no son automáticamente seguros porque su contenido de carbono sea moderado. El carbono equivalente, el espesor de la chapa, la restricción, el nivel de hidrógeno, el aporte térmico y la velocidad de enfriamiento influyen en la transformación de la ZAC. Un acero C-Mn con elevado carbono equivalente, enfriado rápidamente bajo restricción, puede formar bainita dura o martensita. Un acero de baja aleación con una composición química menos severa también puede fisurarse cuando la soldadura está húmeda, la unión presenta una restricción elevada o se ha acumulado hidrógeno durante el servicio.
Los aceros Cr-Mo requieren especial cuidado porque sus elementos de aleación aumentan la templabilidad y pueden producir estructuras de la ZAC sensibles a la fisuración bajo condiciones térmicas inadecuadas. Los grados como 1¼Cr-½Mo y 2¼Cr-1Mo se encuentran habitualmente en equipos a presión, pero sus requisitos de reparación dependen del espesor, el estado del tratamiento térmico, la temperatura de servicio, el historial de degradación y el código de construcción o reparación aplicable. La designación nominal del grado no establece por sí misma un precalentamiento seguro.
El precalentamiento tiene dos efectos principales. Disminuye la velocidad de enfriamiento de la ZAC, reduciendo la probabilidad de que se forme un producto de transformación duro, y proporciona más tiempo para que el hidrógeno se difunda alejándose de la soldadura. La orientación de Dillinger, que aplica el Método B de EN 1011-2, describe directamente estos efectos. Sin embargo, el precalentamiento no es una solución universal. TWI informó en 2024 de que un aporte térmico excesivo puede aumentar la retención de hidrógeno en el metal de soldadura, porque el hidrógeno debe recorrer una mayor distancia de difusión y el ciclo térmico global puede proporcionar menos tiempo efectivo para la difusión. Un aporte térmico excesivo también puede ampliar la ZAC, reducir la tenacidad, modificar el revenido y deteriorar las propiedades de un componente tratado térmicamente con anterioridad.
Por tanto, el procedimiento de reparación debe controlar un intervalo, en lugar de perseguir la temperatura más alta posible. El almacenamiento de electrodos y fundentes debe ajustarse a las condiciones cualificadas por el fabricante; deben seleccionarse consumibles de bajo hidrógeno, y los consumibles expuestos deben reacondicionarse o rechazarse de acuerdo con la especificación aplicable. Las superficies de la unión deben estar secas y libres de óxido, aceite, pintura, cascarilla y humedad. Los parámetros de soldadura deben limitar la energía del arco al intervalo cualificado, mientras que la temperatura entre pasadas debe medirse y no suponerse.
El control del hidrógeno también interactúa con la restricción. Una pequeña soldadura de filete en una boquilla rígida puede ser más peligrosa que una soldadura mayor, con menor restricción, sobre una chapa libre. La secuencia de soldadura, la deposición equilibrada, el acceso para un calentamiento continuo y la retirada de accesorios temporales pueden reducir la tensión de tracción local. ISO 17642-1:2004 describe la formación de fisuras en frío y los principios de ensayo utilizados para evaluar la sensibilidad a la fisuración de los consumibles, los materiales base y el metal de soldadura; la cualificación del procedimiento debe reflejar la combinación real de material, espesor, restricción, consumible y ciclo térmico.
Tratamiento de liberación de hidrógeno y procedimientos conservadores
Cuando la carga previa de hidrógeno sea verosímil, puede especificarse un tratamiento de liberación de hidrógeno antes de la soldadura de reparación. Por lo general, el tratamiento consiste en calentar y mantener el componente de forma controlada a una temperatura seleccionada por el ingeniero responsable de soldadura o materiales, confirmando la uniformidad térmica mediante termopares adecuados. Su finalidad es permitir que el hidrógeno móvil y liberable migre fuera de la zona de reparación sin causar un revenido inadmisible, deformación, pérdida de resistencia o deterioro del estado del equipo a presión. No sustituye a la retirada del material ampollado o gravemente degradado y no puede garantizar la eliminación del hidrógeno retenido en todas las trampas.
Un procedimiento conservador puede combinar un calentamiento de liberación de hidrógeno, un precalentamiento elevado, una manipulación estricta de consumibles de bajo hidrógeno, el control de la temperatura entre pasadas, una energía de arco limitada y un poscalentamiento o enfriamiento retardado. La orientación de BS EN 1011-2, según informa SteelConstruction.info, recomienda mantener el precalentamiento o el poscalentamiento para que el hidrógeno pueda migrar desde la soldadura antes de quedar atrapado en regiones duras sometidas a tensión. El componente debe permanecer dentro del intervalo de temperatura especificado durante el tiempo suficiente para la acción térmica requerida; permitir que la unión se enfríe entre pasadas puede invalidar el procedimiento.
Después de soldar, es esencial realizar una inspección retardada. La inspección visual, el ensayo mediante partículas magnéticas u otros métodos superficiales solo deben efectuarse una vez transcurridos el tiempo de mantenimiento y el periodo de enfriamiento especificados; además, puede requerirse un examen volumétrico para las soldaduras que formen parte del límite de presión. Un resultado limpio inmediatamente después de depositar el metal demuestra poco si la inspección se realizó antes de que la fisuración asistida por hidrógeno tuviera tiempo de desarrollarse. El precalentamiento es importante, pero la decisión segura sobre la reparación debe basarse en el conjunto de evidencias: hidrógeno procedente del servicio, composición química y estado del acero, hidrógeno de los consumibles, velocidad de enfriamiento, aporte térmico, restricción, tratamiento térmico y examen retardado.
Inspección, demora y falta de detección temprana de fisuras
Por qué se retrasa la fisuración por hidrógeno
La fisuración en frío asistida por hidrógeno puede desarrollarse después de que se haya extinguido el arco. No es un defecto que deba ser visible mientras el baño de soldadura aún está caliente. Durante la soldadura, el hidrógeno entra en el metal de soldadura fundido procedente de la humedad, la contaminación superficial, el fundente, problemas con el gas de protección o consumibles húmedos. A medida que la unión se enfría, parte del hidrógeno se difunde a través del metal de soldadura y de la zona afectada por el calor (ZAC). Una parte llega a trampas metalúrgicas, inclusiones, límites de grano de la austenita previa, regiones transformadas duras o zonas con altas tensiones residuales.
La fisuración requiere la combinación de hidrógeno, una estructura dura y frágil susceptible, y tensión de tracción, como señala TWI en sus directrices de 2024. El Libro Blanco de 2023 del International Institute of Welding expresa la misma relación mediante tres factores principales: contenido de hidrógeno, tensión residual de tracción y susceptibilidad microestructural. La restricción de la unión, las tensiones de contracción, el ajuste, la secuencia de soldadura y la geometría local pueden proporcionar el componente de tracción incluso cuando la carga de servicio aplicada es cero.
Por tanto, el momento de aparición depende de la difusión y la transformación, no de un simple reloj que comienza cuando termina la soldadura. Una fisura puede iniciarse durante el enfriamiento, después de que la soldadura haya alcanzado la temperatura ambiente o más tarde, mientras el hidrógeno continúa desplazándose hacia una ubicación sometida a tensión y susceptible. Las fisuras pueden extenderse de forma incremental. Una pequeña fisura en el pie de soldadura puede quedar oculta por oxidación superficial, salpicaduras de soldadura, pintura, marcas de esmerilado o un cordón de soldadura adyacente antes de resultar detectable.
La aceptación visual inmediata solo demuestra que no se encontró ninguna imperfección visible en ese momento, con ese acceso y mediante ese método de inspección. No demuestra que el hidrógeno haya escapado, que la ZAC haya evitado una estructura frágil ni que no exista una fisura bajo la superficie. Una unión puede parecer sana y, sin embargo, contener una fisura subsuperficial corta que posteriormente se conecte con otra fisura o alcance la superficie.
El precalentamiento no es una solución universal. Por lo general, aumentar el precalentamiento ralentiza el enfriamiento de la ZAC y ofrece al hidrógeno más oportunidades para escapar, mientras que mantener el precalentamiento o aplicar un tratamiento térmico posterior puede reducir la cantidad atrapada en regiones duras sometidas a tensión. Sin embargo, un aporte térmico excesivo puede aumentar las distancias de difusión y acortar el tiempo disponible para que el hidrógeno abandone el metal de soldadura, incrementando en ciertas condiciones el hidrógeno retenido en dicho metal. La composición química del acero, el espesor, el aporte térmico, la velocidad de enfriamiento, la restricción, el estado de los consumibles y el historial térmico deben considerarse conjuntamente.
También es importante distinguir entre el hidrógeno introducido por la soldadura y el hidrógeno ya presente en el acero. El material expuesto en servicio puede retener hidrógeno absorbido durante la corrosión, la protección catódica, el servicio en medios agrios u otras condiciones operativas. Una investigación sobre acero 2¼Cr-1Mo cargado con hidrógeno informó que el hidrógeno de servicio retenido podía requerir un aumento de 130 °C en el precalentamiento durante la soldadura de reparación. Esto no constituye una regla general de precalentamiento; demuestra por qué las decisiones relativas a la inspección y la soldadura pueden tener que considerar el historial de servicio, además de la nueva soldadura.

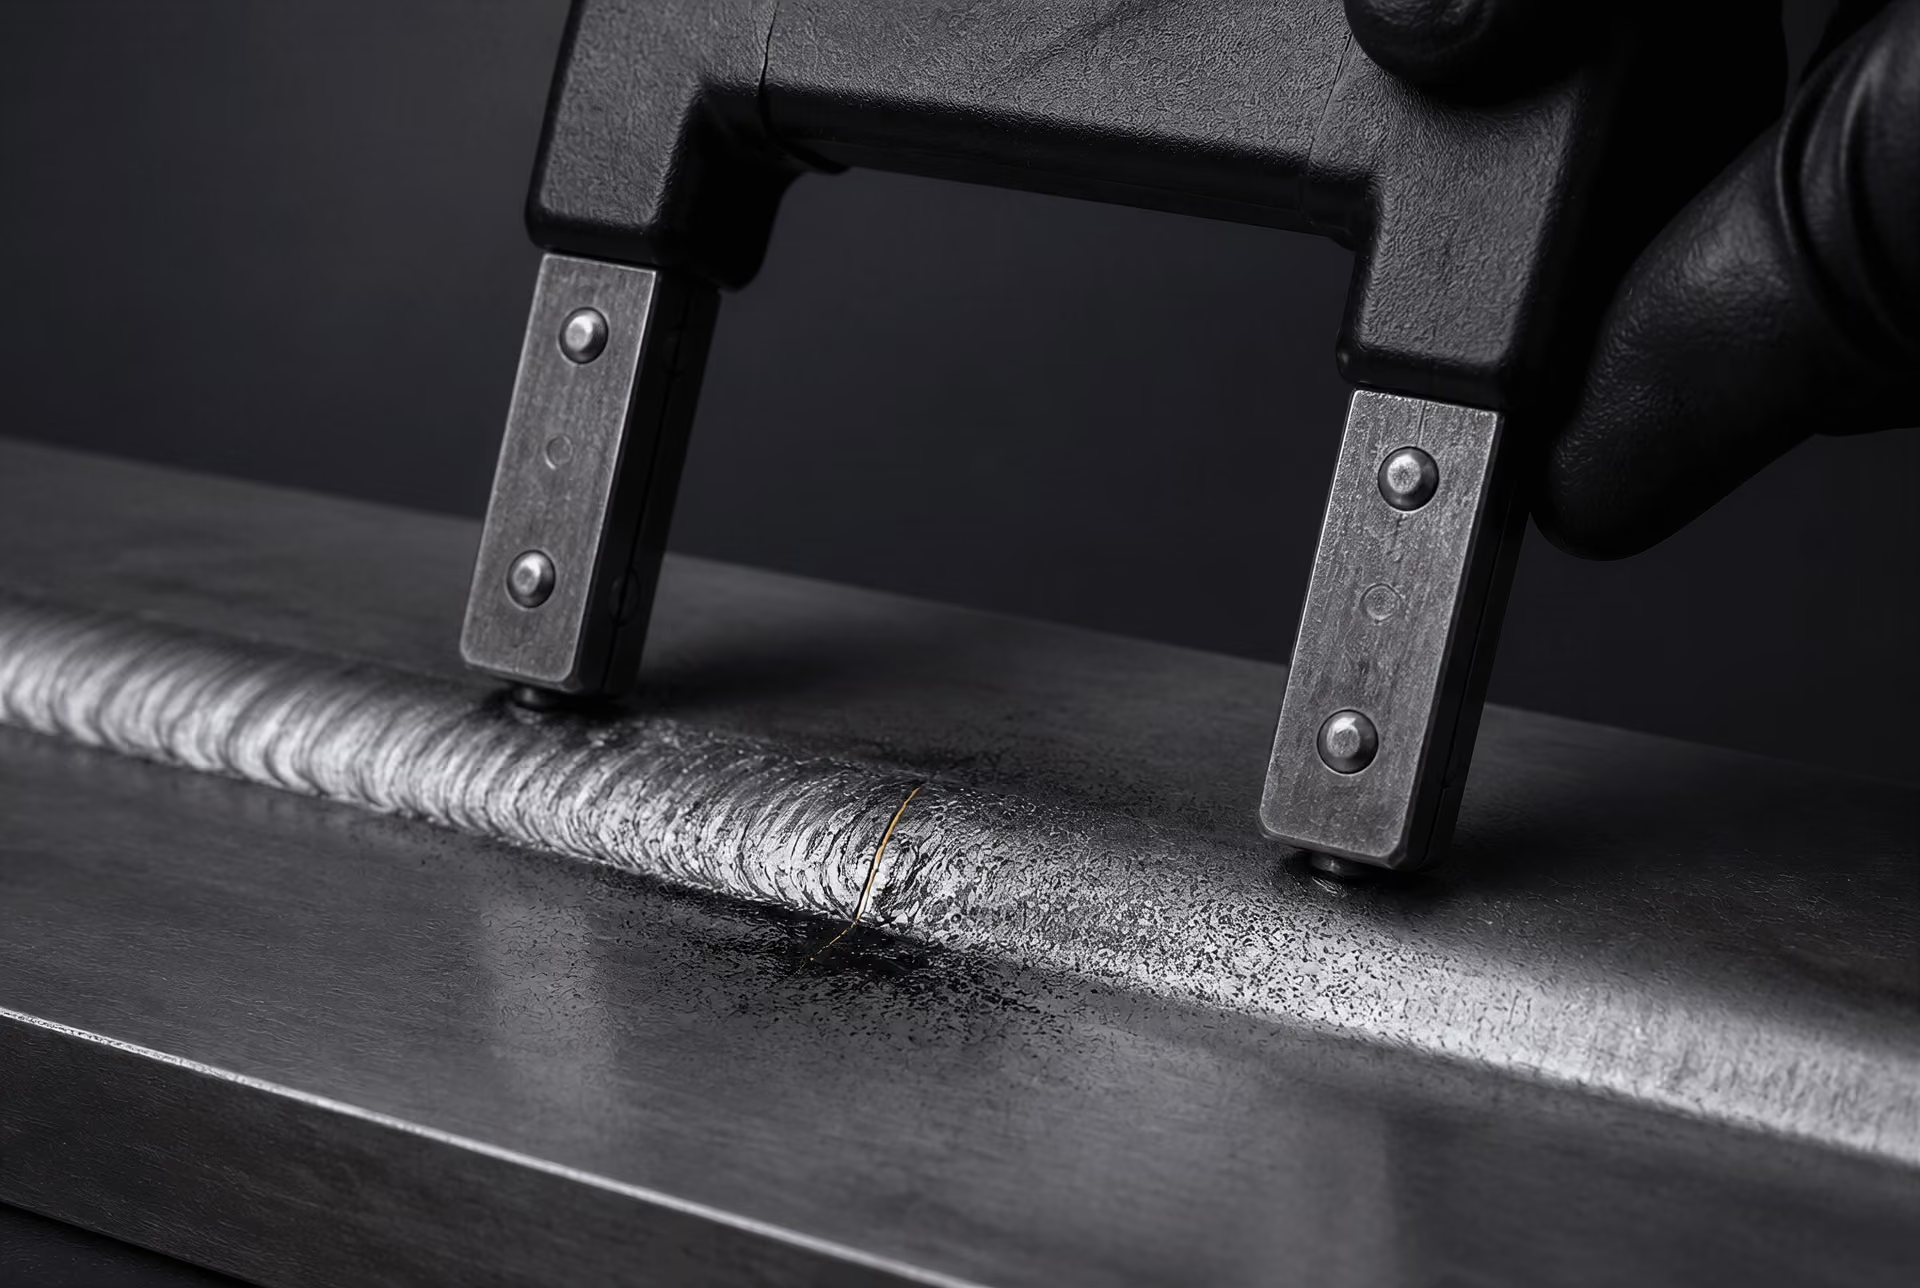
Momento y acceso de la inspección
| Método | Adecuado para | Limitación importante |
|---|---|---|
| Examen visual | Fisuras superficiales visibles y defectos de perfil | No puede detectar de forma fiable fisuras internas |
| Ensayo de partículas magnéticas | Fisuras superficiales y subsuperficiales en acero ferromagnético | La dirección del campo afecta a la sensibilidad |
| Ensayo de líquidos penetrantes | Fisuras abiertas a la superficie en superficies limpias adecuadas | No puede detectar fisuras internas |
| Ensayo ultrasónico | Muchas discontinuidades planas internas | Depende de la orientación, el acceso y la calibración |
| Ensayo radiográfico | Algunas discontinuidades volumétricas y planas | Las fisuras estrechas alineadas con el haz pueden ser difíciles de detectar |
El momento de la inspección debe ajustarse a la especificación de fabricación o calidad aplicable, al material y a la categoría de la unión, al procedimiento de soldadura y a los mecanismos de defecto plausibles. Las normas pueden definir cuándo debe realizarse un examen concreto, si se requiere mantener la temperatura o aplicar un tratamiento térmico posterior, y si las zonas reparadas deben someterse a exámenes adicionales. No existe un único período de espera aplicable a todas las soldaduras de acero, y una demora arbitraria no puede sustituir a un plan de inspección técnicamente justificado.
El propósito del examen diferido es permitir que un posible mecanismo de fisuración en frío se desarrolle lo suficiente para que el método seleccionado pueda detectarlo. Esto es diferente de retrasar la inspección simplemente como práctica habitual. El ingeniero responsable o la especificación pueden tener en cuenta el grado del acero, el carbono equivalente, el control del hidrógeno, el tamaño de la soldadura, la restricción, el aporte térmico, la temperatura de precalentamiento y entre pasadas, el espesor de la unión y si el acero estuvo expuesto al hidrógeno durante el servicio.
El acceso determina qué se puede examinar realmente. Puede ser posible acceder al pie de soldadura para realizar una inspección visual directa y un ensayo mediante partículas magnéticas, mientras que la raíz puede estar oculta detrás de una pletina de respaldo, un accesorio interno, aislamiento u otro componente. Una fisura orientada paralelamente a la superficie de inspección puede producir una indicación intensa con un método, pero una indicación débil o inexistente con otro. El ángulo de la sonda, la dirección del barrido, la calibración, el estado de la superficie, el recubrimiento, la geometría y la competencia del operador afectan al resultado.
El examen visual es útil para detectar fisuras que llegan a la superficie, un perfil deficiente, mordeduras, cebados de arco y evidencias visibles de reparación. No permite encontrar de forma fiable fisuras estrechas bajo la superficie. El ensayo mediante partículas magnéticas puede ser muy sensible a las fisuras superficiales y subsuperficiales en aceros ferromagnéticos, pero la indicación depende de la dirección del campo magnético. Una fisura paralela al campo aplicado puede producir una fuga de flujo magnético reducida; por tanto, es importante cambiar la dirección del campo. El ensayo mediante líquidos penetrantes puede revelar fisuras abiertas a la superficie en superficies adecuadas y limpias, pero no puede detectar una fisura interna y no es adecuado cuando el penetrante no puede entrar en la discontinuidad.
El ensayo ultrasónico puede examinar volúmenes considerables de soldadura y detectar fisuras planas internas, pero la interpretación depende de la orientación de la fisura, su reflectividad, el acceso desde uno o ambos lados, la geometría de la soldadura y la cualificación del procedimiento. El ensayo radiográfico puede revelar algunos defectos planos; sin embargo, una fisura estrecha alineada con el haz de radiación puede ser difícil de distinguir porque su anchura proyectada es pequeña. El método debe corresponder a la ubicación y orientación sospechadas de la fisura, en lugar de seleccionarse únicamente porque resulta conocido.
Fisuración que llega a la superficie y fisuración interna
Las fisuras por hidrógeno que llegan a la superficie suelen producirse en el pie de soldadura, la raíz, el cráter o el límite de fusión, donde la restricción y la concentración de tensiones son elevadas. Pueden ser transversales a la soldadura, longitudinales, irregulares o ramificadas. Una fisura en el pie puede permanecer oculta bajo escoria, salpicaduras, recubrimiento o un depósito de soldadura posterior. El esmerilado puede dejarla al descubierto, pero también puede eliminar evidencias, deformar una abertura estrecha o dejar una geometría que complique la interpretación.
Las fisuras internas son más difíciles de detectar. Pueden encontrarse en la ZAC y no en el metal de soldadura, y un examen superficial puede resultar completamente negativo. Una fisura en la raíz situada bajo un accesorio interno o una fisura a lo largo de un límite de fusión pueden requerir un examen ultrasónico, radiografía o la eliminación de material para realizar un examen destructivo. ISO 17642-1:2004 describe la formación de fisuras en frío y los principios de ensayo para evaluar la sensibilidad a la fisuración de los consumibles de soldadura, los materiales base y el metal de soldadura; su objetivo es evaluar la susceptibilidad, no declarar segura una soldadura de producción después de una única comprobación visual. ISO 3690:2018 especifica por separado los procedimientos de muestreo y análisis para medir el hidrógeno difusible en el metal de soldadura de soldaduras por arco de aceros martensíticos, bainíticos y ferríticos.
Cuando se encuentra una fisura, la investigación debe conservar su ubicación y orientación antes de la reparación. El examinador debe determinar si se trata de fisuración en caliente, fisuración en frío asistida por hidrógeno, falta de fusión u otra discontinuidad, ya que la acción correctiva varía. Eliminar y volver a soldar una fisura sin controlar el hidrógeno, el enfriamiento, la restricción y el hidrógeno residual procedente del servicio puede reproducir el defecto. Por tanto, la inspección no es el sustituto final del control de la soldabilidad; es el medio para determinar si los controles combinados han funcionado realmente.
Flujo de prevención basado en el procedimiento
La prevención de la fisuración por hidrógeno comienza antes de iniciar el arco. El procedimiento de soldeo debe abordar simultáneamente tres condiciones: la presencia o entrada de hidrógeno en la unión, una microestructura dura, frágil y susceptible, y los esfuerzos de tracción debidos a la restricción o a las tensiones residuales. TWI describe esta combinación como necesaria para que se produzca la fisuración por hidrógeno, mientras que el International Institute of Welding (IIW) identifica el contenido de hidrógeno, las tensiones residuales de tracción y la susceptibilidad microestructural como los tres factores principales en las soldaduras de aceros de alta resistencia. La temperatura de precalentamiento, por sí sola, no elimina ninguna de estas condiciones.
Recopilar los datos del material, del servicio y de la unión
Primero deben identificarse la norma del producto, el grado, el estado de suministro, el espesor, el tipo de soldadura y el historial de reparaciones. Registre las designaciones exactamente, como S355J2+N según EN 10025-2, ASTM A516 Grade 70 o acero 2¼Cr-1Mo, cuando ese sea el material especificado. No infiera la soldabilidad únicamente a partir del contenido de carbono. Un acero con un contenido moderado de carbono aún puede desarrollar una zona afectada por el calor (HAZ) dura cuando los elementos de aleación, la velocidad de enfriamiento y el espesor producen una elevada respuesta de templabilidad.
Obtenga el análisis de colada o del producto, incluidos el carbono, manganeso, cromo, molibdeno, níquel, cobre, vanadio y cualquier adición de microaleación. Calcule el carbono equivalente exigido por la norma o especificación de soldeo aplicable. EN 1011-2 utiliza habitualmente un enfoque basado en el carbono equivalente junto con el espesor, el nivel de hidrógeno, el aporte térmico y la restricción. El resultado es un dato de entrada para el procedimiento, no un valor de soldabilidad que permita aprobar o rechazar el material.
A continuación, caracterice la unión. Anote el espesor en la soldadura, los efectos de disipación térmica de los elementos unidos, el ángulo de la ranura, la separación de raíz, el respaldo, la longitud de la soldadura, la secuencia y el acceso para el calentamiento. Una soldadura de tobera, parche o cierre con un alto grado de restricción puede fisurarse con un nivel nominal de hidrógeno inferior al de una unión a tope con poca restricción. Los puntos de soldadura también cuentan: un punto corto, frío y mal secado puede convertirse en el primer lugar de fisuración o imponer restricción a la soldadura de producción.
El historial de servicio requiere una atención independiente. Pregunte si el acero ha operado en presencia de sulfuro de hidrógeno húmedo, hidrógeno, agua a alta presión, condiciones de protección catódica o en servicio con hidrógeno a alta temperatura. El hidrógeno difusible introducido por el electrodo o el arco no es igual al hidrógeno retenido en el acero base expuesto durante el servicio. Este último puede migrar durante el corte, el ranurado, el precalentamiento y el soldeo, aumentando el riesgo de fisuración durante la fabricación incluso cuando el resultado del ensayo del consumible sea aceptable. En el caso de acero 2¼Cr-1Mo cargado con hidrógeno, un experimento publicado determinó que el precalentamiento requerido podía aumentar en 130 °C. Esta cifra no constituye una tolerancia general; demuestra por qué debe investigarse la exposición durante el servicio en lugar de ocultarla dentro de una tabla genérica de precalentamiento.
Evalúe la susceptibilidad mediante la cualificación del procedimiento aplicable y, cuando sea necesario, mediante un ensayo de fisuración en frío. ISO 17642-1:2004 establece los principios generales para los ensayos destructivos de fisuración en frío en materiales metálicos soldados por arco y contempla métodos utilizados para evaluar la sensibilidad a la fisuración de los consumibles, los materiales base y el metal de soldadura. Estos ensayos son especialmente útiles cuando el grado, el estado de reparación, la restricción o el historial de exposición al hidrógeno durante el servicio quedan fuera de la experiencia establecida del procedimiento.
Establecer controles del hidrógeno, térmicos y de restricción
Seleccione un consumible cualificado cuya resistencia, tenacidad, clase de hidrógeno difusible y método de deposición sean adecuados para el procedimiento. Para los electrodos revestidos de bajo hidrógeno, especifique los límites de secado, resecado, mantenimiento y exposición indicados por el fabricante; mantenga los electrodos en estufas portátiles calefactadas después de abrir el envase. Los alambres tubulares y los alambres para soldeo por arco sumergido requieren controlar el almacenamiento en envases sellados, el secado del fundente y la exposición a la humedad del taller. La calidad y el caudal del gas de protección, las fugas, el viento, la humedad superficial, el aceite, la pintura y el óxido también afectan a la entrada de hidrógeno.
Mida, en lugar de suponer, el hidrógeno difusible cuando el riesgo lo justifique. ISO 3690:2018 especifica los procedimientos de muestreo y análisis del hidrógeno difusible en depósitos de soldadura de metales de aportación soldados por arco, incluido el metal de soldadura en aceros martensíticos, bainíticos y ferríticos. El valor medido corresponde a un consumible, proceso, condición de almacenamiento y método de ensayo determinados; no puede asignarse automáticamente a todas las soldaduras realizadas con la misma designación comercial.
Establezca el precalentamiento a partir de la norma aplicable, el procedimiento cualificado y las condiciones reales de la unión. Mídalo en el metal base adyacente a la soldadura, no sobre la llama ni únicamente en la cara opuesta. Especifique la distancia y el momento de la medición, y asegúrese de que toda el área de la soldadura alcance la temperatura requerida. Mantenga el precalentamiento mínimo durante la soldadura de los puntos, la deposición de la raíz, las interrupciones y los reinicios. Establezca una temperatura máxima entre pasadas además de una mínima. Una temperatura entre pasadas excesiva puede modificar la tenacidad, el tamaño de grano, el comportamiento de la precipitación y la trayectoria final de enfriamiento.
El precalentamiento tiene dos efectos útiles: ralentiza el enfriamiento de la HAZ y proporciona más tiempo para que escape el hidrógeno. La orientación de Dillinger, que aplica el Método B de EN 1011-2, describe ambos efectos. Sin embargo, un mayor aporte térmico no es automáticamente más seguro. TWI informa de que un aporte térmico excesivo puede aumentar la retención de hidrógeno en el metal de soldadura, ya que incrementa la distancia de difusión y puede reducir el tiempo disponible para esta. Por tanto, el procedimiento necesita una ventana térmica controlada, no la temperatura máxima alcanzable.
Calcule o verifique el aporte térmico para cada intervalo cualificado:
donde es el aporte térmico en kJ/mm, es el rendimiento del arco, es la tensión, es la intensidad y es la velocidad de avance en mm/s. Registre si el valor indicado corresponde a la energía del arco o al aporte térmico efectivo, ya que el factor de rendimiento modifica su significado. Un aporte térmico excesivamente bajo puede producir un enfriamiento rápido y estructuras duras en la HAZ; un aporte térmico excesivo puede aumentar la distorsión, reducir la tenacidad y afectar a la difusión del hidrógeno. La velocidad de soldeo, el tamaño del cordón, la secuencia de pasadas y la temperatura entre pasadas deben mantenerse dentro del intervalo cualificado.
Medidas para reducir la restricción
- Preparación y ajuste Mantener la separación de raíz, la alineación, el talón de raíz y la geometría de la ranura especificados.
- Punteados Utilizar soldaduras de punteado secas, sólidas y de tamaño adecuado, compatibles con el procedimiento final.
- Secuencia Equilibrar el depósito y distribuir la contracción, en lugar de bloquearla en una sola región.
- Aditamentos Planificar la retirada de los aditamentos temporales y la reparación de cualquier entalla o defecto local resultante.
Controle la restricción mediante el ajuste y la secuencia. Elimine, cuando sea posible, la alineación forzada, utilice una secuencia equilibrada, evite puntos sobredimensionados y evite separaciones de raíz o desalineaciones de bordes que concentren las tensiones. Planifique los inicios y las terminaciones lejos de los concentradores geométricos de tensiones. Cuando se sospeche la presencia de hidrógeno durante el servicio, defina un tratamiento de liberación de hidrógeno o un ciclo térmico conservador antes del soldeo; esto puede incluir un calentamiento prolongado, un mantenimiento controlado y la verificación por parte del Ingeniero de Soldadura responsable.
Defina el postcalentamiento cuando lo exijan la evaluación del riesgo o el procedimiento cualificado. El postcalentamiento no es lo mismo que el tratamiento térmico posterior a la soldadura. Un tratamiento térmico de deshidrogenado mantiene la soldadura a una temperatura especificada para favorecer la migración del hidrógeno antes de que la unión se enfríe hasta alcanzar una condición dura y sometida a tensiones. SteelConstruction.info y Guidance Note 6.04 describen el mantenimiento del precalentamiento o la aplicación de un postcalentamiento con este fin. Un tratamiento independiente de alivio de tensiones emplea temperaturas, tiempos y efectos metalúrgicos diferentes.
Verificar la ejecución y documentar las desviaciones
El supervisor de soldeo debe registrar el lote del consumible, el ciclo de secado, la temperatura de mantenimiento, el soldador, el proceso, la intensidad, la tensión, la velocidad de avance, el aporte térmico calculado, el precalentamiento, la temperatura entre pasadas, el gas de protección, la identificación de la unión y la secuencia de soldadura. Los lápices térmicos pueden proporcionar una comprobación rápida, pero son preferibles los termómetros de contacto calibrados o los instrumentos infrarrojos cuando la emisividad y el acceso lo permitan. Registre las lecturas en una ubicación y con una periodicidad definidas.
Trate las desviaciones como incidencias de ingeniería. Si el precalentamiento desciende por debajo del mínimo, detenga el trabajo, restablezca la temperatura especificada y documente la interrupción. Si un electrodo supera su límite de exposición, póngalo en cuarentena en lugar de devolverlo a la estufa portátil. Si el aporte térmico, la temperatura entre pasadas, la restricción, el estado del consumible o el historial de servicio difieren del procedimiento cualificado, obtenga una resolución antes de continuar.
La inspección debe tener en cuenta la fisuración retardada. Espere el periodo especificado de enfriamiento y difusión del hidrógeno antes del examen no destructivo final; el intervalo puede requerir varias horas o más, según el material, el espesor, la restricción, el procedimiento y el código aplicable. Una inspección visual inmediatamente después del soldeo no permite liberar una unión por fisuración en frío retardada. Utilice el examen por partículas magnéticas o líquidos penetrantes requerido para las fisuras que afloran a la superficie, y el examen ultrasónico o radiográfico cuando se especifique una cobertura volumétrica. Si aparece una fisura, no se limite a desbastarla y volver a soldar. Trace el defecto, identifique su origen, revise los registros del hidrógeno y del ciclo térmico, reevalúe el material cargado con hidrógeno durante el servicio y modifique el procedimiento antes de la reparación. La prevención es un sistema coordinado de control del soldeo, no una única instrucción de temperatura.
Afirmaciones comunes que no resisten el análisis metalúrgico
El agrietamiento por hidrógeno no se controla con un solo ajuste. TWI describe la combinación necesaria como hidrógeno, una estructura dura y frágil susceptible, y tensión de tracción. El documento técnico del International Institute of Welding (IIW) (2023) expresa la misma relación mediante tres factores principales: contenido de hidrógeno, tensión residual de tracción y susceptibilidad microestructural. Eliminar o reducir uno de los factores puede disminuir el riesgo de agrietamiento; si los otros dos permanecen sin cambios, una soldadura aún puede agrietarse, a veces horas después de la soldadura.
Por eso, un procedimiento sólido considera la composición química del acero, la restricción, el espesor de la unión, la velocidad de enfriamiento, el aporte térmico, el estado del consumible, el precalentamiento, la temperatura entre pasadas y el historial de servicio del material. ISO 17642-1:2004 establece los principios generales para los ensayos destructivos de fisuración en frío de materiales metálicos soldados por arco, incluida la evaluación de consumibles de soldadura, materiales base y metal de soldadura. Estos ensayos existen porque la soldabilidad no puede inferirse a partir del contenido de carbono ni de un único parámetro de soldadura.
Un mayor precalentamiento siempre significa menos agrietamiento
El precalentamiento suele ser beneficioso, pero “más” no es una regla metalúrgica. Elevar la temperatura antes y durante la soldadura ralentiza el enfriamiento a través de la zona afectada por el calor (HAZ), reduciendo la probabilidad de que se forme una estructura martensítica dura y frágil. También proporciona más tiempo para que el hidrógeno difusible abandone la soldadura y el acero adyacente antes de que la unión alcance temperaturas más bajas, en las que el hidrógeno puede quedar atrapado. La guía de Dillinger, que aplica el Método B de EN 1011-2, describe directamente estos dos efectos: el precalentamiento ralentiza el enfriamiento de la HAZ y favorece la salida del hidrógeno. SteelConstruction.info también recomienda controlar las velocidades de enfriamiento y mantener el precalentamiento o poscalentamiento para que el hidrógeno pueda migrar lejos de las regiones duras y sometidas a tensión.
El beneficio tiene límites. Una temperatura superior al intervalo del procedimiento cualificado puede ampliar la HAZ, modificar el tamaño de grano, reducir la tenacidad y afectar a la resistencia o a la precisión dimensional. Una temperatura entre pasadas excesiva también puede producir microestructuras indeseables o reducir el rendimiento exigido por la norma de diseño. El precalentamiento no elimina una restricción severa, un acero de alta templabilidad, superficies de unión contaminadas ni el hidrógeno ya absorbido por el material base.
Este último punto es importante durante la soldadura de reparación. El hidrógeno introducido en el acero durante el servicio no es igual que el hidrógeno difusible introducido por un electrodo de soldadura. Los experimentos realizados con aceros C-Mn y Cr-Mo cargados de hidrógeno demostraron que el hidrógeno retenido podía aumentar el riesgo de agrietamiento durante la fabricación. En el caso del acero 2¼Cr-1Mo, un caso documentado requirió un aumento de 130 °C en el precalentamiento. La respuesta puede incluir un tratamiento de liberación de hidrógeno, un precalentamiento conservador, un control de la temperatura entre pasadas y prácticas de soldadura de bajo hidrógeno. Aplicar simplemente un valor de precalentamiento conocido no es suficiente.
Por tanto, el precalentamiento debe especificarse a partir del material y del procedimiento, no seleccionarse como un margen de seguridad ilimitado. EN 1011-2, incluidas sus recomendaciones para aceros ferríticos, relaciona el control del agrietamiento con la composición, el contenido de hidrógeno, el aporte térmico, el precalentamiento y la temperatura entre pasadas. La cuestión pertinente es si el ciclo térmico seleccionado mantiene el enfriamiento y el movimiento del hidrógeno dentro de un intervalo aceptable.
Un mayor aporte térmico siempre mejora la soldabilidad
Un mayor aporte térmico suele ralentizar el enfriamiento, por lo que puede reducir la formación de constituyentes duros en la HAZ de ciertos aceros. Esta observación limitada se convierte con frecuencia en una afirmación absoluta. No debería hacerse.
El aporte térmico modifica todo el historial térmico. Un baño de soldadura más grande y una región calentada más amplia pueden aumentar la anchura de la HAZ y alterar el crecimiento de grano, la tenacidad, la resistencia y los productos de transformación. En uniones restringidas, el patrón de contracción resultante también puede afectar a la tensión residual. El resultado depende de la composición química del acero, el espesor, la geometría de la unión, el proceso de soldadura, la velocidad de avance y el intervalo de temperaturas en el que se transforma el material.
El movimiento del hidrógeno hace que la afirmación sea aún menos fiable. TWI informa de que un aporte térmico excesivo puede aumentar la retención de hidrógeno en el metal de soldadura, porque amplía las distancias de difusión y puede acortar el tiempo total disponible para la difusión. Una soldadura más caliente o más grande no es automáticamente una soldadura más limpia. El hidrógeno debe alcanzar una vía de escape, y dicha vía puede hacerse más larga a medida que aumenta el volumen de soldadura depositado. El enfriamiento posterior puede entonces dejar el hidrógeno concentrado cerca de zonas duras o sometidas a tensiones elevadas.
Un aporte térmico muy bajo también entraña riesgos: el enfriamiento rápido puede formar martensita u otras estructuras susceptibles, particularmente en aceros de alta templabilidad y uniones gruesas y restringidas. La respuesta es una ventana de aporte térmico cualificada, no una carrera hacia ninguno de los dos extremos. El precalentamiento, el control entre pasadas, la secuencia de cordones, la corriente de soldadura, la tensión, la velocidad de avance y el poscalentamiento deben funcionar conjuntamente. Un procedimiento que evita una HAZ dura, pero produce una tenacidad inaceptable, no constituye una solución eficaz al agrietamiento por hidrógeno.
El defecto que se analiza es el agrietamiento retardado en frío, no el agrietamiento en caliente. El agrietamiento en caliente se produce durante la solidificación o a temperaturas elevadas y está regido por mecanismos diferentes, incluidos la segregación durante la solidificación y la formación de películas líquidas. Un aporte térmico mayor puede afectar a ambas clases de defectos, pero no las convierte en intercambiables.
Los electrodos de bajo hidrógeno eliminan el agrietamiento por hidrógeno
Los electrodos de bajo hidrógeno reducen la cantidad de hidrógeno que entra en la soldadura. No hacen que el contenido de hidrógeno sea cero ni eliminan las demás condiciones necesarias para el agrietamiento. La humedad, los revestimientos fundentes dañados, las caras de unión sucias, los lubricantes, la pintura, los problemas con el gas de protección y un almacenamiento deficiente pueden elevar el hidrógeno pese a la clasificación nominal del consumible. Los consumibles deben secarse, almacenarse, suministrarse y utilizarse de acuerdo con el procedimiento aplicable.
Las mediciones de hidrógeno también requieren un método definido. ISO 3690:2018 especifica los procedimientos de muestreo y análisis del hidrógeno difusible en el metal de soldadura obtenido mediante soldadura por arco con material de aporte, incluido el metal de soldadura en aceros martensíticos, bainíticos y ferríticos. Esta medición se refiere al hidrógeno del metal de soldadura. No cuantifica directamente el hidrógeno retenido en una placa expuesta al servicio ni el hidrógeno distribuido en la HAZ.
Un electrodo de bajo hidrógeno no puede ablandar una HAZ martensítica creada por un enfriamiento rápido ni eliminar la tensión de tracción generada por la contracción de la soldadura o por una restricción externa. Tampoco puede liberar instantáneamente el hidrógeno que haya penetrado en un recipiente a presión, un componente de tubería u otro elemento de acero durante el servicio. En tales casos, pueden ser necesarios el precalentamiento, el poscalentamiento, la preparación de la unión, la reducción de la restricción, la secuenciación y una inspección retardada.
Las prácticas de bajo hidrógeno son esenciales cuando el procedimiento las exige, pero constituyen un control dentro de un sistema interconectado. El agrietamiento por hidrógeno se previene cuando se controlan la entrada de hidrógeno y el hidrógeno retenido, mientras el ciclo térmico evita una microestructura susceptible y la unión puede tolerar o liberar la tensión de tracción. Este es un problema de metalurgia, no de etiquetado del electrodo.
Referencias
- [1] ISO 3690:2018. International Standard, 2018. https://www.iso.org/standard/72150.html
- [2] Welding parameter guidance. Dillinger technical guidance, 2024. https://service.dillinger.de/d/en/e-service/tools/welding/help/embed_index.shtml