




Qué significan los medios de temple y la severidad de enfriamiento
Medio de temple frente a severidad de enfriamiento
Un medio de temple es el fluido, gas u otro medio de transferencia de calor que extrae calor del acero austenitizado. Entre los medios habituales se incluyen el agua, la salmuera acuosa, las soluciones acuosas de polímeros, los aceites de temple, las sales fundidas y el gas a presión. El medio se identifica por su composición o por su principal estado físico.
La severidad de enfriamiento es diferente. Describe con qué intensidad y rapidez extrae calor ese medio de la pieza a lo largo del tiempo. Por tanto, la severidad incluye tanto la magnitud de la extracción de calor como su carácter cambiante durante el temple. Un medio puede identificarse químicamente como «agua», pero su severidad de enfriamiento cambia cuando varían su temperatura, agitación, sales disueltas, contaminación o contacto con el acero.
Términos clave del enfriamiento
- Velocidad de enfriamiento
- Cambio de temperatura de la sonda o del acero por unidad de tiempo, expresado habitualmente en °C/s.
- Flujo térmico
- Velocidad de transferencia de calor por unidad de superficie, expresada normalmente en W/m².
- Curva de enfriamiento
- Temperatura de la sonda, o una magnitud calculada relacionada, representada en función del tiempo o de la temperatura.
- Severidad del enfriamiento
- Intensidad y carácter cambiante de la extracción de calor durante el temple.
Varias mediciones describen distintas partes de este proceso. La velocidad de enfriamiento es el cambio de temperatura de la sonda o del acero por unidad de tiempo, expresado habitualmente en °C/s. Puede notificarse a una temperatura determinada, como 600 °C o 300 °C, porque la velocidad no es constante durante todo el temple. El flujo térmico es la velocidad de transferencia de calor por unidad de superficie, expresada normalmente en W/m². Describe la carga térmica que atraviesa la interfaz entre el acero y el medio de temple, en lugar de limitarse a la disminución de temperatura del acero. Una curva de enfriamiento registra la temperatura de la sonda, o una magnitud calculada relacionada, en función del tiempo y, en ocasiones, de la temperatura. Muestra cuándo el enfriamiento es lento o rápido y ayuda a identificar cambios en las condiciones de transferencia de calor.
Estos términos no deben sustituirse entre sí. Una velocidad de enfriamiento elevada a una temperatura determinada no demuestra que el medio de temple tenga el flujo térmico más alto durante todo el temple. Del mismo modo, dos curvas de enfriamiento pueden presentar velocidades máximas similares, pero diferir en el momento en que se alcanzan, lo que puede producir transformaciones diferentes en el acero.

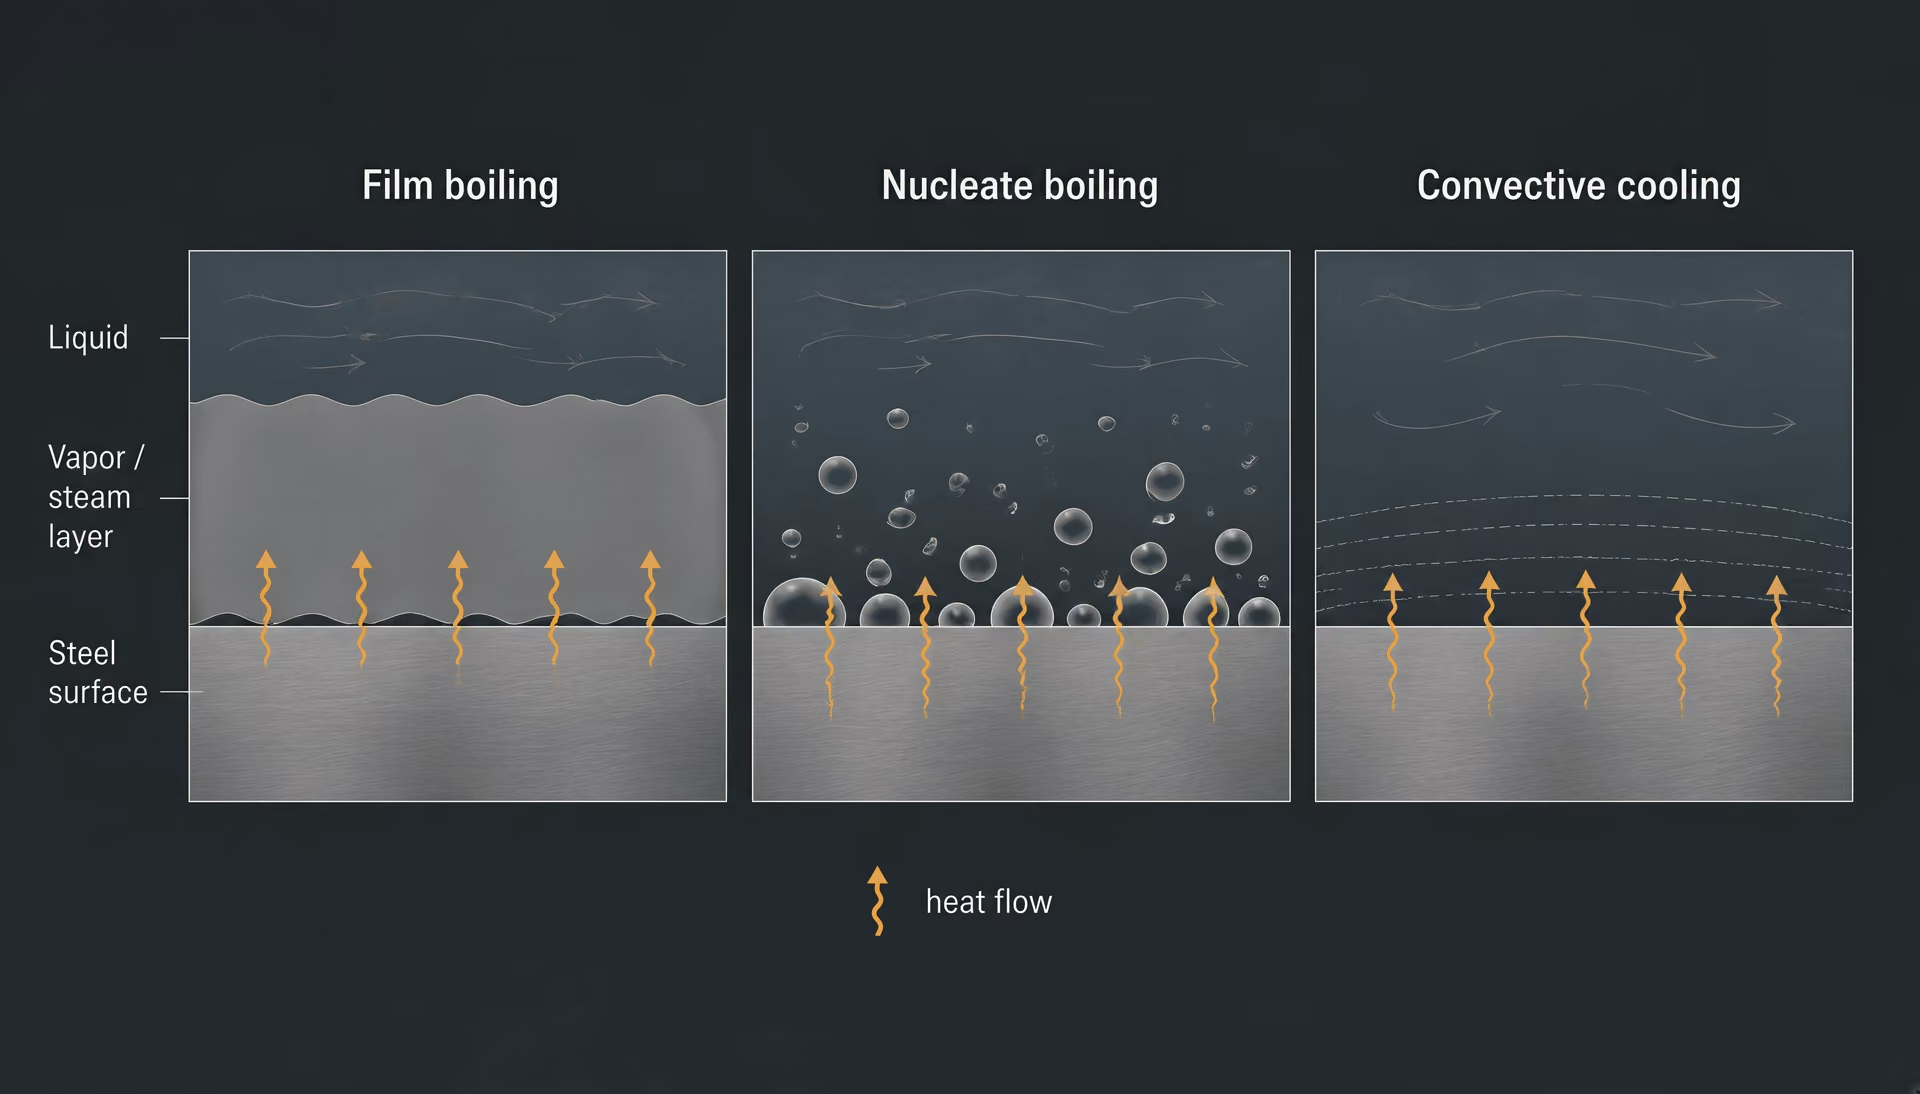
La primera etapa tras la inmersión suele ser la ebullición de película. Una capa continua de vapor separa el acero caliente del líquido, limita el contacto directo y produce una transferencia de calor relativamente lenta. A medida que la superficie se enfría, la película de vapor colapsa y comienza la ebullición nucleada. El líquido entra en contacto intermitentemente con la superficie a través de burbujas de vapor que se forman y desprenden rápidamente, y la transferencia de calor se vuelve mucho más rápida. A temperaturas superficiales más bajas, la ebullición termina y el enfriamiento convectivo controla la extracción de calor restante. La revisión de ASTM International Heat Transfer during Quenching and Assessment of Quench Severity—A Review destaca que la velocidad de enfriamiento cambia a través de estas etapas diferenciadas. Por tanto, la curva de enfriamiento es un registro de mecanismos de transferencia de calor cambiantes, no una propiedad única del líquido.

| Método | Sonda | Medio o condición de temple | Agitación |
|---|---|---|---|
| ISO 9950:1995 | Sonda de aleación de níquel | Aceites industriales de temple | Sin agitación estandarizada |
| ASTM D6200 | Especificado por el método | Aceites de temple | Definido por el método |
| ASTM D6482 | Especificado por el método | Medios de temple poliméricos acuosos | Con agitación |
| ASTM D6549 | Especificado por el método | Medios de temple | Con agitación |
| ASTM D8562-24 | Sonda de plata | Medios de temple poliméricos acuosos para aleaciones de acero | Sin agitación |
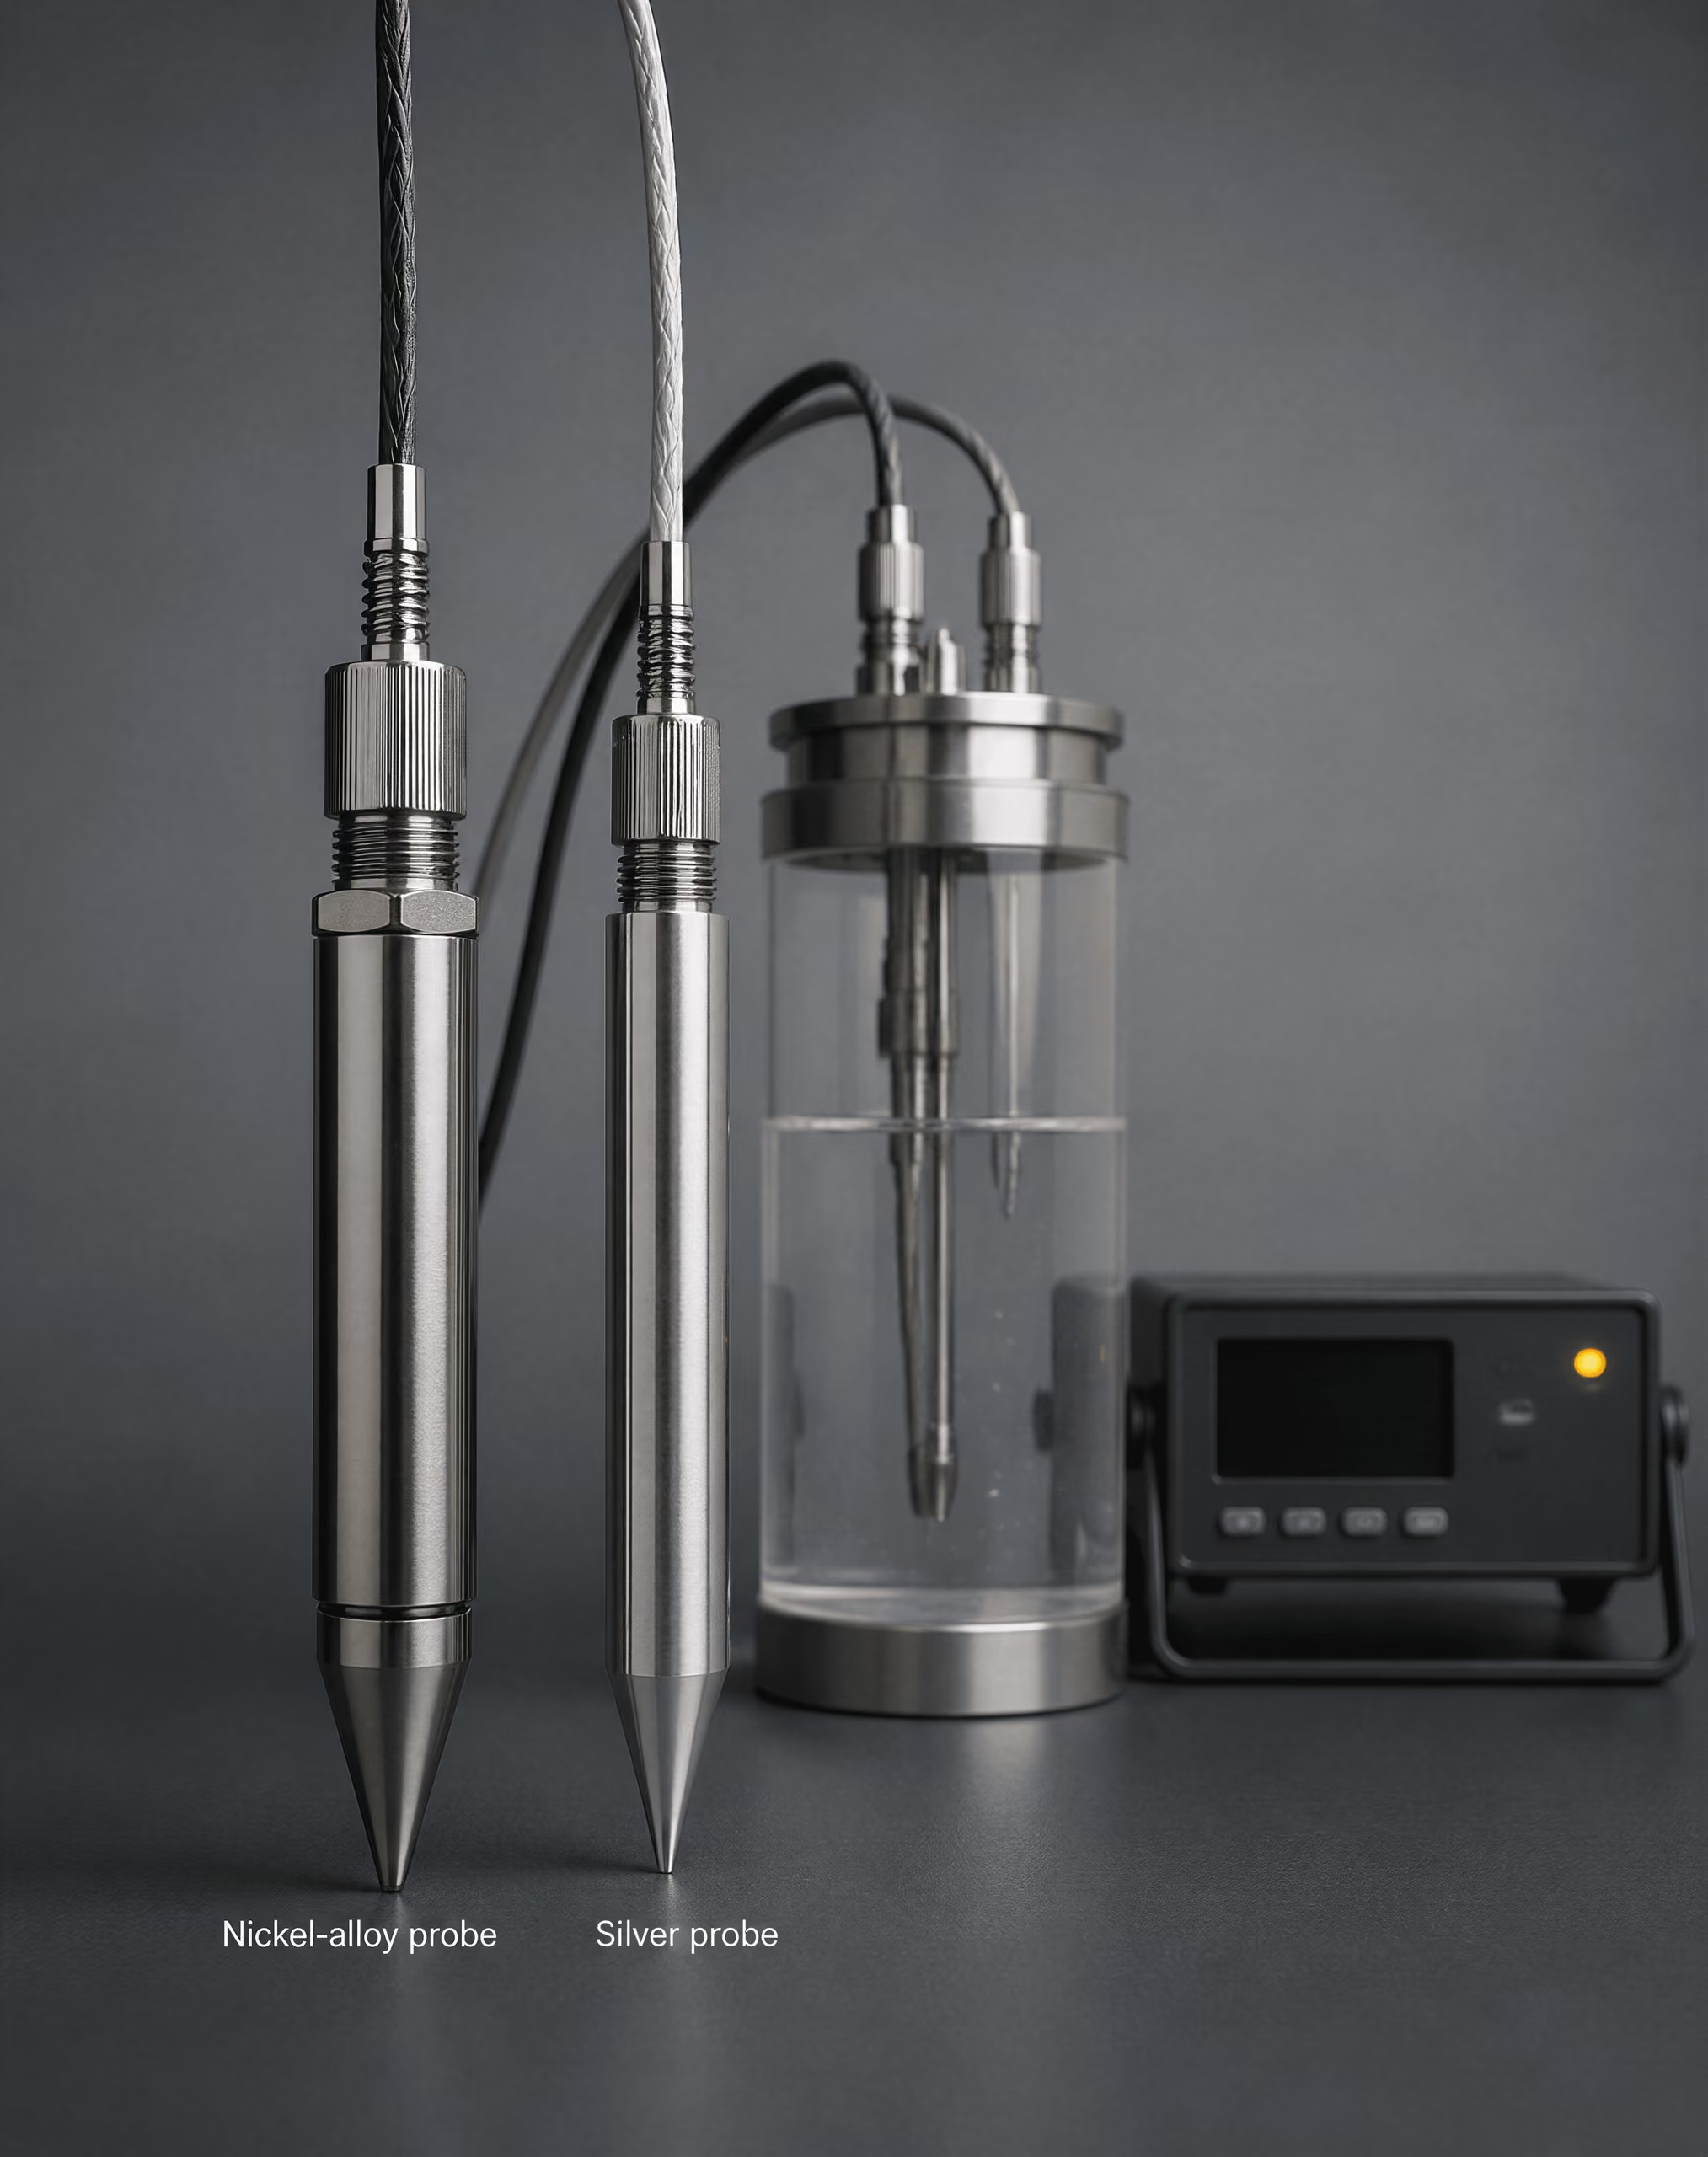
Los métodos de sonda hacen práctica esta distinción. ISO 9950:1995 especifica un ensayo con una sonda de aleación de níquel para determinar las características de enfriamiento de los aceites industriales de temple en condiciones normalizadas y sin agitación. ASTM D8562-24 especifica un ensayo de velocidad de enfriamiento, sin agitación y con sonda de plata, para medios acuosos de temple con polímeros utilizados con aleaciones de acero. El material, las dimensiones y el acabado superficial de la sonda, el sistema de registro, la temperatura del baño y las condiciones de agitación forman parte del resultado. Un valor obtenido mediante un método no puede considerarse automáticamente equivalente a un valor obtenido mediante otro.
El Subcomité D02.L0.06 de ASTM identifica ASTM D6200 para aceites de temple, ASTM D6482 para medios acuosos de temple con polímeros y con agitación, ASTM D6549 para medios de temple con agitación, y ASTM D8562 para medios acuosos de temple con polímeros ensayados con una sonda de plata. Estas normas permiten la comparación en condiciones especificadas. No convierten «aceite», «agua» o «polímero» en un valor universal de severidad.
Por qué la severidad es una variable del proceso
La severidad del enfriamiento depende del proceso completo de temple, no solo de la composición del medio de temple. Strong evidence
La severidad de enfriamiento corresponde al proceso completo de temple, no únicamente a la denominación del medio de temple. La temperatura del baño es una variable inmediata. Calentar el agua o el aceite modifica la viscosidad, la formación de vapor, la densidad y la convección; también puede alterar el intervalo de temperatura durante el cual persiste la ebullición de película. Las soluciones de polímeros son especialmente sensibles a la concentración y la temperatura, porque el polímero afecta a la capa de vapor y a la resistencia del líquido al flujo.

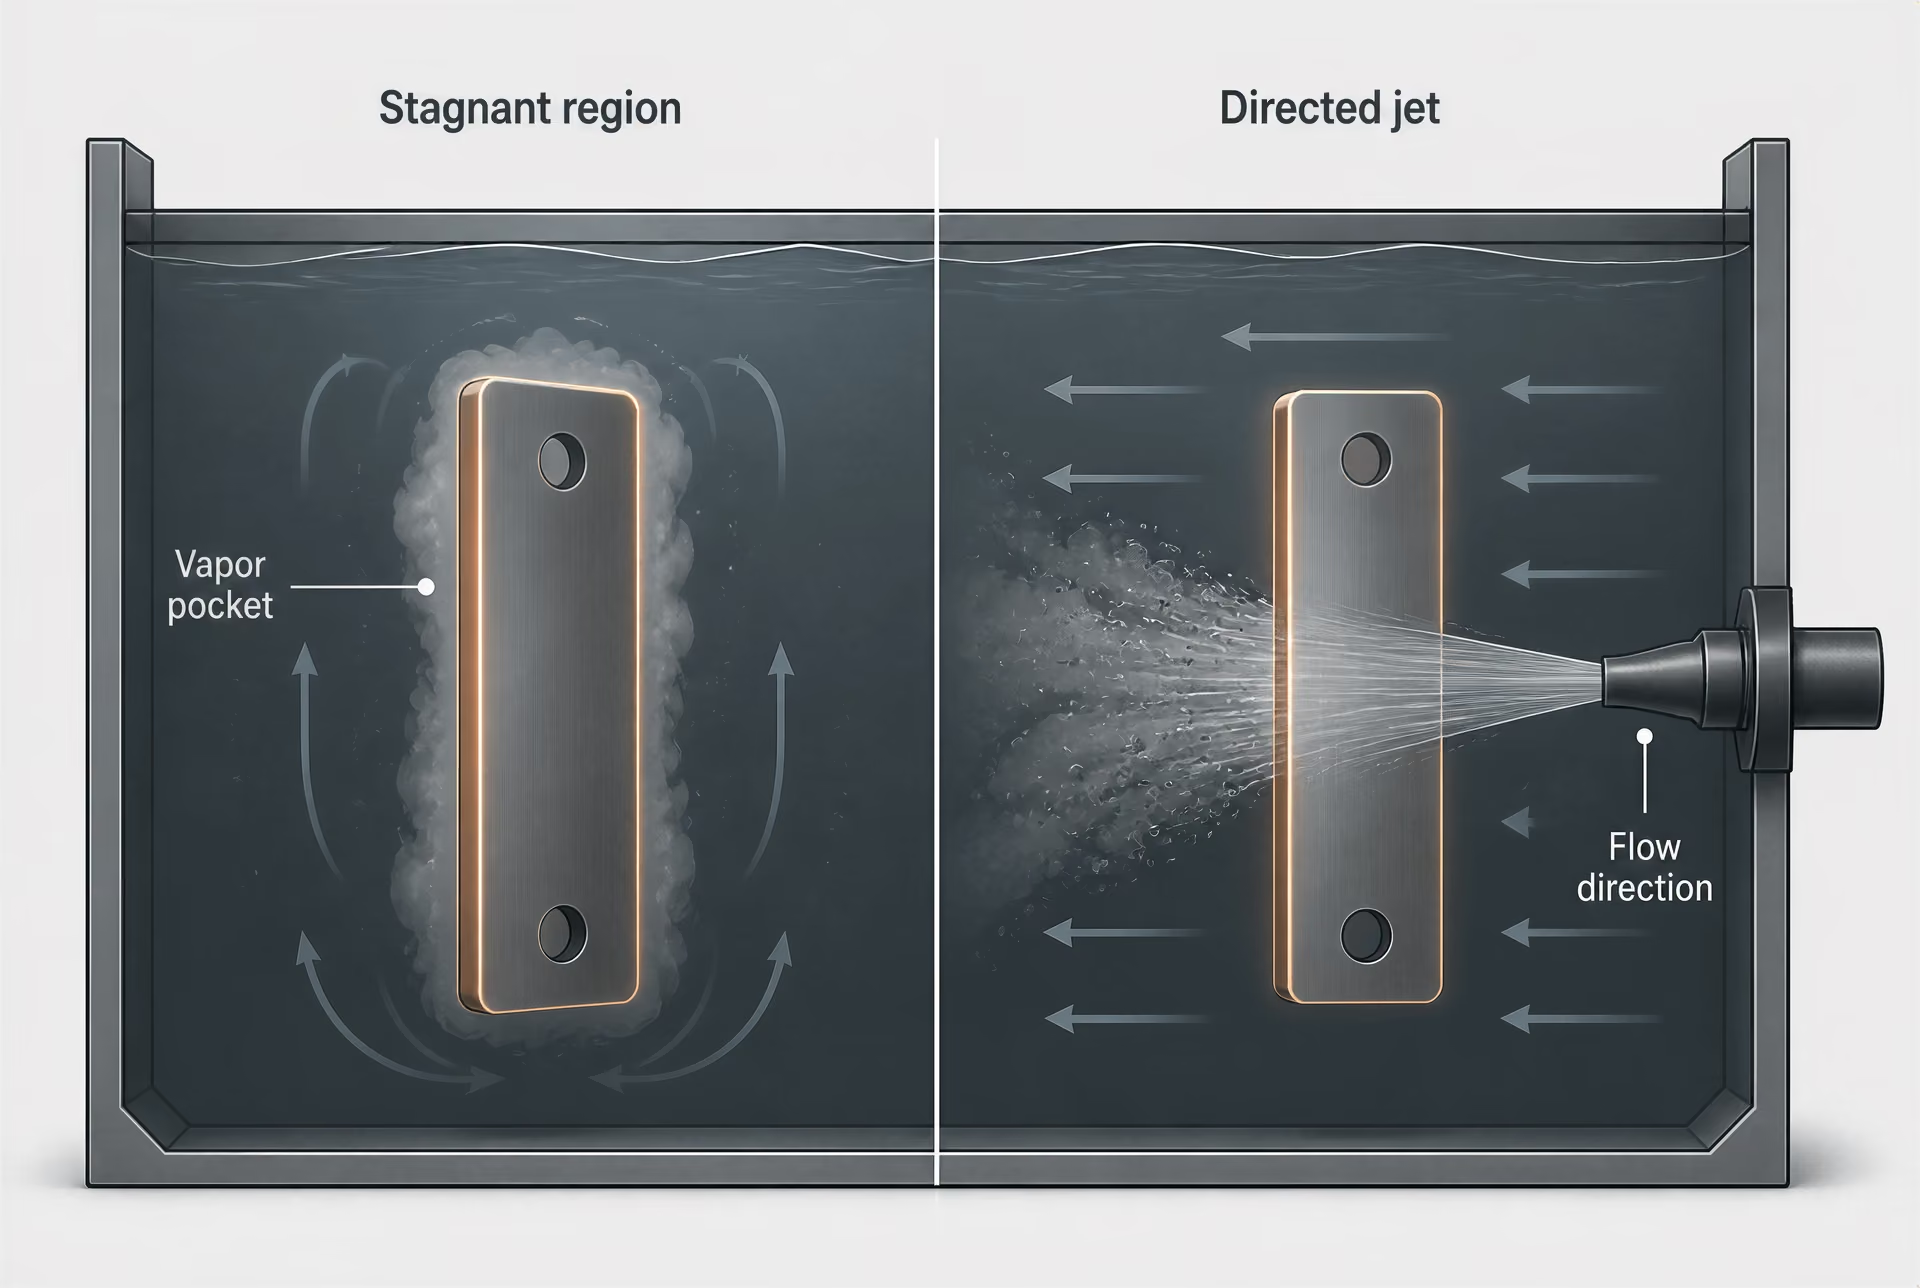
La agitación o la configuración del flujo pueden cambiar el resultado incluso cuando la composición del baño permanece constante. La circulación mediante bombas, la agitación con hélices, el movimiento de la pieza, la presión de pulverización, la separación entre boquillas y la dirección de los chorros modifican la capa límite y eliminan el líquido caliente o el vapor de la superficie del acero. Una región estancada junto a una pieza grande forjada puede enfriarse mucho más lentamente que una superficie directamente expuesta a un chorro en movimiento en el mismo tanque. El estudio revisado por pares Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement informa de que la microestructura del acero está determinada por la velocidad de extracción de calor superficial y la velocidad de enfriamiento local, ambas controladas por el tipo de medio refrigerante y la configuración del flujo.
La geometría es importante por la misma razón. Los bordes y las secciones delgadas presentan una mayor superficie en relación con su volumen y normalmente se enfrían más rápido que el centro de una sección gruesa. Los orificios, entrantes, chaveteros y componentes muy próximos entre sí pueden atrapar vapor o restringir el movimiento del líquido. Una sonda suspendida en un líquido abierto no reproduce todas las condiciones locales de un engranaje, una matriz, un eje o una placa complejos. La curva medida constituye una evidencia sobre la configuración del ensayo, no una garantía de que todos los puntos de una carga hayan experimentado dicha curva.
El estado superficial también modifica la humectación. La cascarilla, la oxidación, las marcas de mecanizado, las capas carburizadas, los restos de limpiador, el arrastre de aceite y los depósitos superficiales pueden retrasar el contacto con el líquido o estabilizar una película de vapor. En los medios acuosos de temple, la contaminación puede alterar la tensión superficial y el comportamiento de las burbujas. En los aceites, los productos de oxidación y los lodos pueden modificar la viscosidad, la humectación y la circulación. Los errores de concentración en la salmuera o en las soluciones de polímeros tienen consecuencias similares. La receta nominal puede permanecer sin cambios sobre el papel, mientras que la interfaz real se comporta de forma diferente.

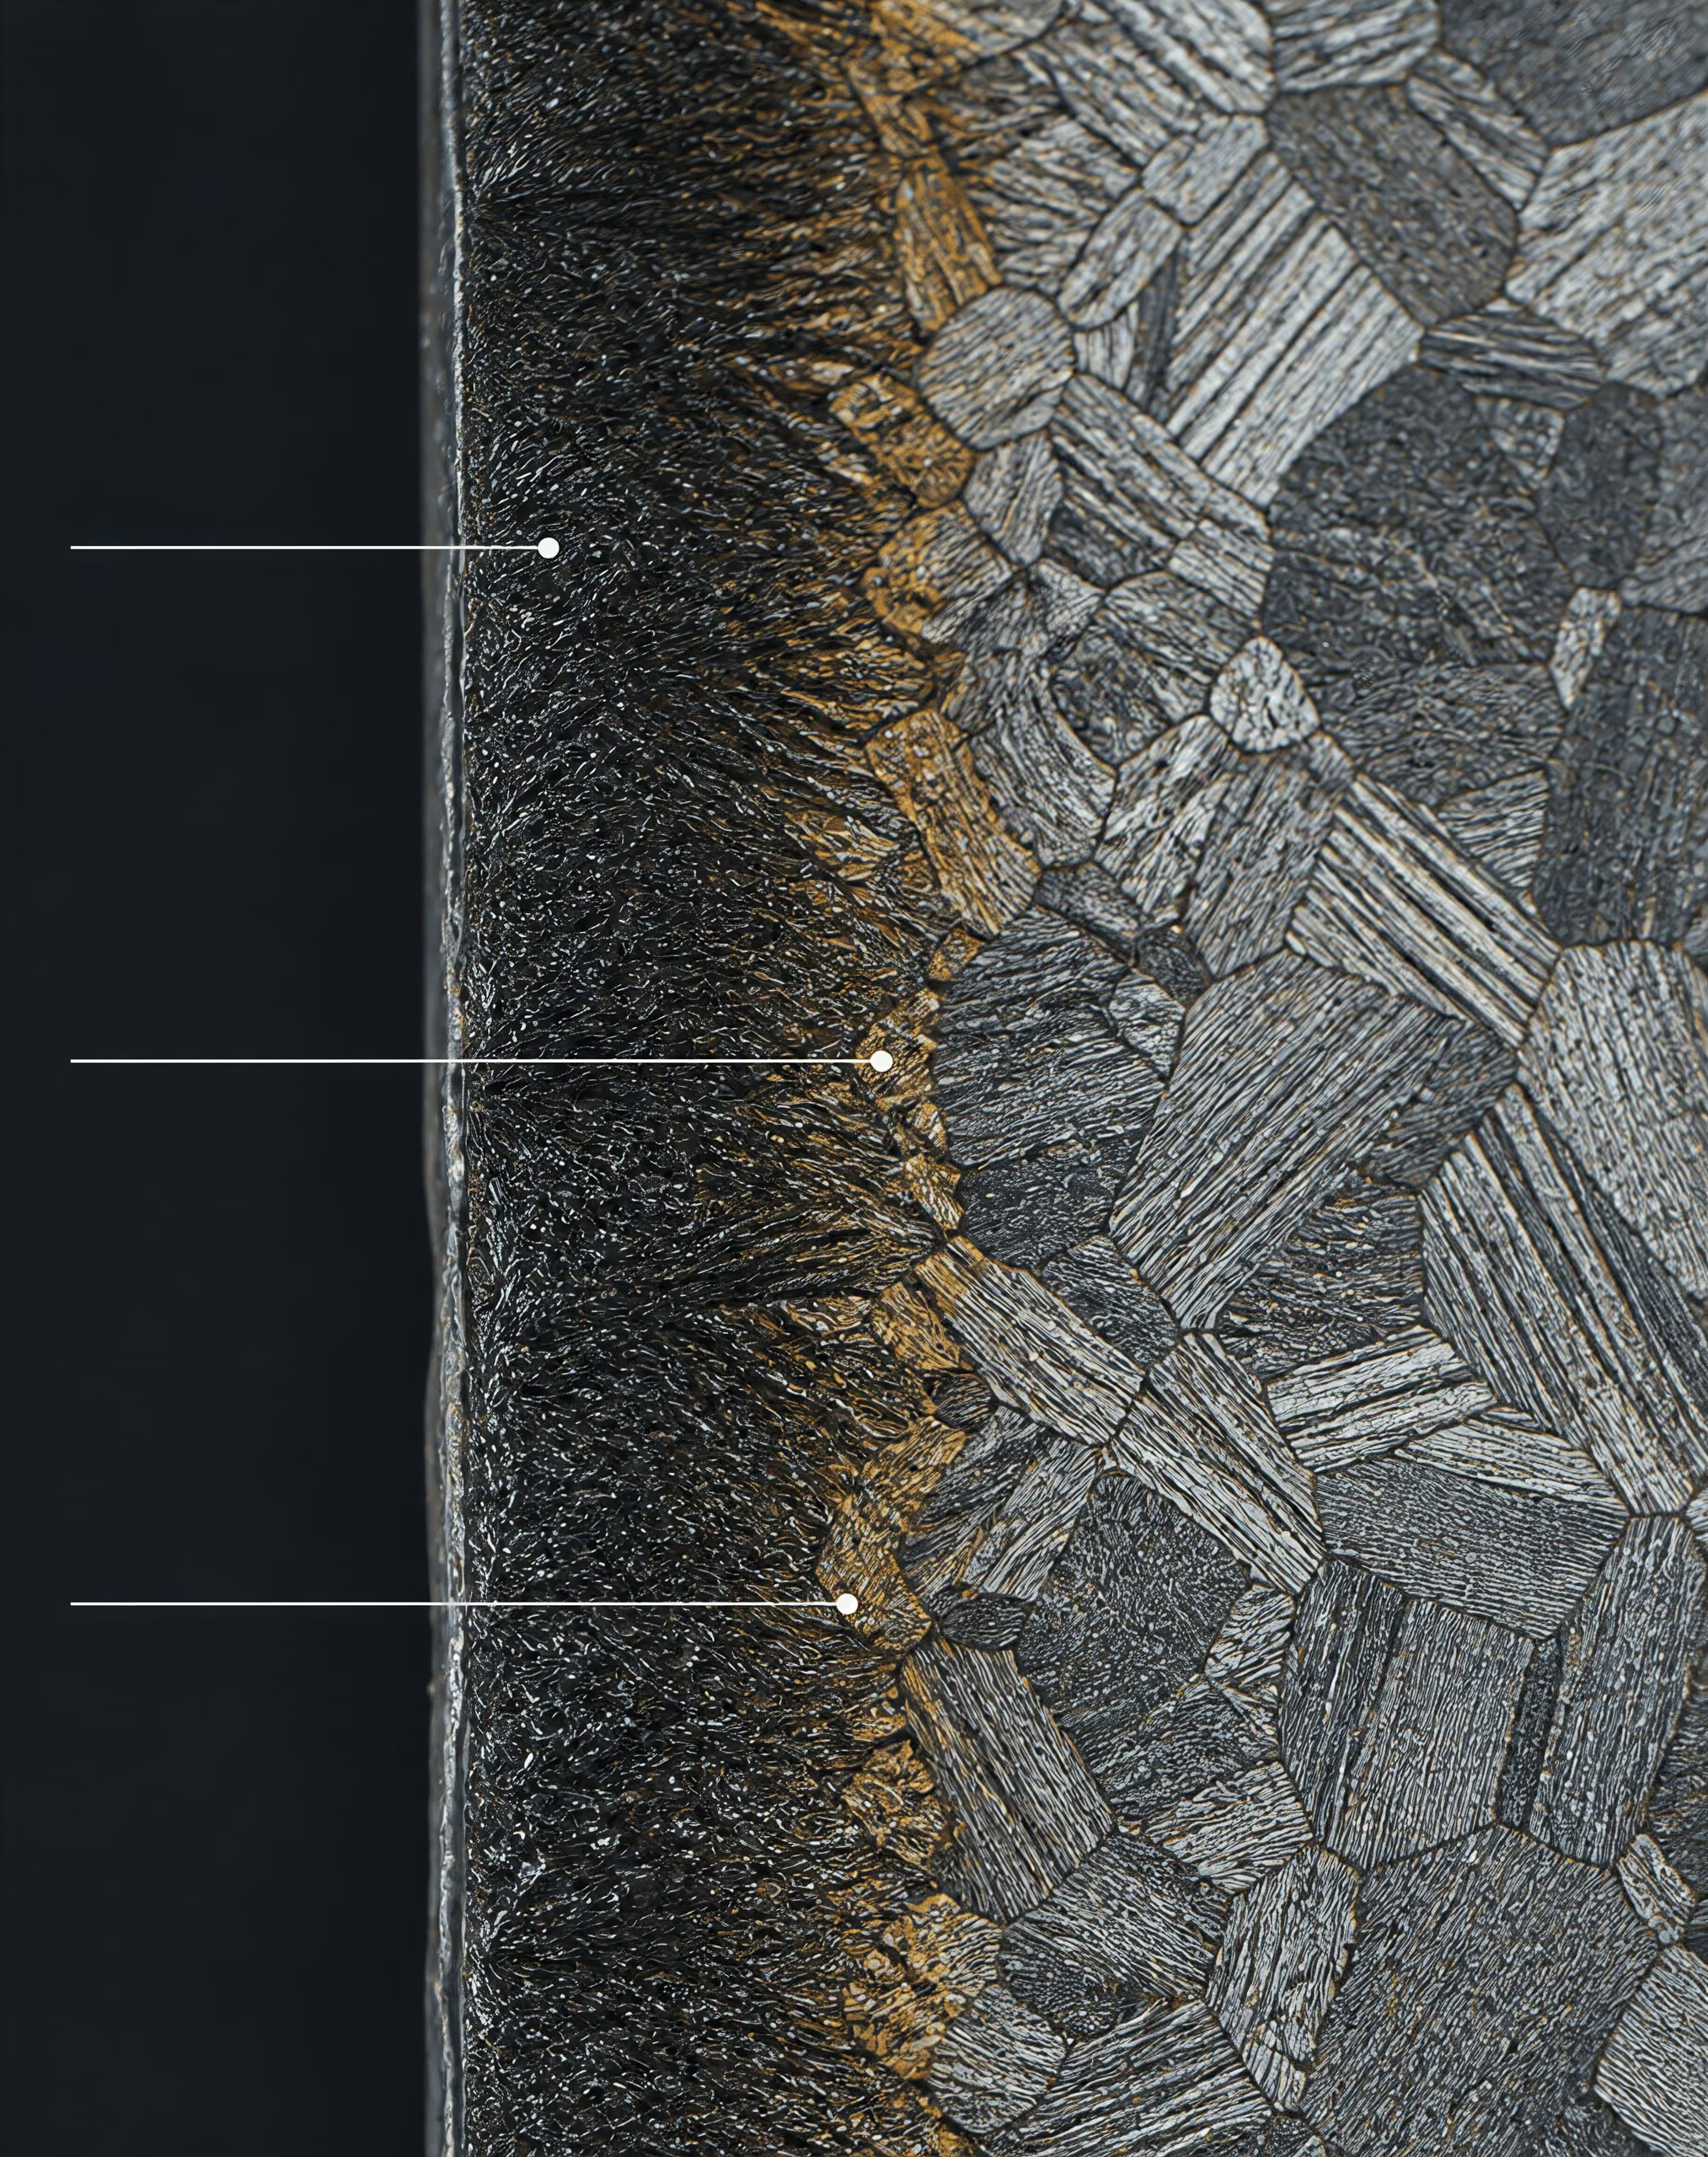
Esta dependencia del proceso está directamente relacionada con la transformación del acero. La austenita debe enfriarse atravesando las zonas de perlita y bainita del comportamiento de transformación tiempo-temperatura antes de alcanzar la temperatura de inicio de la martensita. Si el enfriamiento local es demasiado lento, pueden formarse ferrita, perlita o bainita donde se pretendía obtener martensita. Si el enfriamiento es muy severo, la pieza puede desarrollar gradientes térmicos excesivos, deformación o grietas de temple. La cuestión pertinente no es simplemente si el agua es «severa», sino si el historial de enfriamiento local produce la microestructura requerida sin tensiones inaceptables.
Valor H de Grossmann Parámetro eficaz de intensidad de temple utilizado junto con la templabilidad del acero y el tamaño de la sección en el análisis de Grossmann; no equivale a una velocidad de enfriamiento ni a una ordenada de la curva de enfriamiento.
El análisis de Grossmann proporciona otra descripción útil, aunque independiente. Su valor H, o factor de severidad de temple de Grossmann, representa la intensidad del temple en un análisis idealizado de transferencia de calor y se utiliza junto con la templabilidad del acero y el tamaño de la sección para estimar la distribución de dureza resultante. No es lo mismo que una velocidad de enfriamiento, un flujo térmico o una ordenada de la curva de enfriamiento. El valor H es un parámetro de proceso inferido dentro del marco de Grossmann, mientras que una curva de enfriamiento de sonda es un historial de temperatura medido durante un ensayo especificado.
Los valores de referencia ilustran la escala sin convertirla en un valor absoluto. Los materiales de NPTEL de 2024 asignan al agua sin agitación una calificación relativa arbitraria de severidad de 1,0. Los valores típicos de Grossmann son aproximadamente 0,25–0,30 para aceite en reposo, 0,9–1,0 para agua en reposo y alrededor de 2 para sosa cáustica o salmuera en reposo. Rangos de referencia más amplios indican 2,0–5,0 para la salmuera, 0,90–2,0 para el agua destilada a temperatura ambiente, 0,2–1,2 para las soluciones acuosas de polímeros y 0,25–0,80 para los aceites de temple convencionales o rápidos. Estos son rangos típicos, no constantes materiales inmutables. Un aceite sometido a una agitación intensa puede superar la severidad del aceite en reposo, mientras que un agua caliente o con una circulación deficiente puede comportarse de forma menos severa de lo que sugiere una referencia de laboratorio.
Los límites de las clasificaciones simples entre aceite, agua y salmuera
La clasificación habitual —aceite, después agua y luego salmuera— puede ser útil como primera aproximación didáctica, pero no constituye una especificación de producción fiable. La salmuera suele reducir la persistencia de la película de vapor y proporciona una humectación inicial más rápida que el agua corriente, por lo que puede producir una mayor severidad en condiciones de ensayo comparables. Sin embargo, la concentración de sal, la temperatura del baño, la agitación, la contaminación y la geometría de la pieza determinan la importancia de dicha ventaja. «Agua» abarca condiciones estáticas, circuladas, pulverizadas, calientes, frías, destiladas y contaminadas. «Aceite» abarca distintas viscosidades, formulaciones, temperaturas y grados de oxidación.
Incluso la etapa que se compara modifica la clasificación. Un medio de temple puede producir una velocidad máxima de enfriamiento elevada durante la ebullición nucleada, pero presentar una etapa prolongada de ebullición de película. Otro puede humectar antes la superficie y extraer calor de forma más uniforme, produciendo un resultado de transformación diferente a pesar de una velocidad máxima menor. Un único valor H también comprime en un solo parámetro un historial cambiante de transferencia de calor, por lo que no puede sustituir al examen de la curva de enfriamiento cuando son importantes la deformación, el agrietamiento o la microestructura local.[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
Por lo tanto, los métodos ASTM de curva de enfriamiento y la norma ISO 9950 son herramientas de comparación delimitadas por los procedimientos que establecen. ASTM D8562-24, por ejemplo, informa sobre el comportamiento de un medio de temple polimérico acuoso con una probeta de plata en un ensayo sin agitación para aplicaciones con aleaciones de acero; no establece una clasificación universal frente a todos los aceites o salmueras ensayados mediante otro método de probeta. El estudio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media relaciona asimismo el rendimiento de enfriamiento medido y los valores H de Grossmann con las propiedades físicas mediante el método de probeta ISO/DIS 9950, mostrando por qué la viscosidad y la conductividad térmica son importantes, sin reducir la severidad a ninguna de esas propiedades por separado.
Qué informar junto con un resultado de severidad
- Medio Indique el medio de temple y su formulación.
- Condición Indique la temperatura, la concentración, la contaminación y el estado de envejecimiento.
- Flujo Identifique la agitación, la circulación, la dirección de los chorros o el movimiento de la pieza.
- Ensayo Informe sobre el material de la sonda, la norma y la disposición del ensayo.
- Intervalo de temperatura Especifique el intervalo de velocidades de enfriamiento o la curva completa que se analiza.
Por tanto, la descripción defendible debe ser específica: nombrar el medio, indicar su temperatura y concentración, identificar la disposición de agitación o flujo, informar sobre la probeta y la norma, y especificar el intervalo de velocidad de enfriamiento o la curva que se está analizando. “El agua es más severa que el aceite” puede ser cierto en términos generales en una comparación normalizada concreta. No constituye una ley fija del temple.
Cómo se enfría el acero durante el temple
Cuando el acero austenizado entra en contacto con un medio de temple líquido, su superficie no se enfría a una velocidad constante. La transferencia de calor cambia a medida que desciende la temperatura superficial, y el mecanismo dominante puede cambiar en fracciones de segundo. El ASM Handbook, Volume 4F, Quenchants and Quenching Technology de ASM International divide el proceso en tres etapas principales: enfriamiento mediante película de vapor, ebullición nucleada y enfriamiento convectivo. La revisión de ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review también considera la velocidad de enfriamiento como un resultado dependiente de la temperatura, determinado por los cambios en los mecanismos de transferencia de calor y en la cinética de humectación.
Esta secuencia es importante porque el historial térmico de la superficie del acero controla los productos de transformación que se forman en el interior de la pieza. El estudio Role of Quenching Method on Cooling Rate and Microstructure of Steels, publicado en 2022, relaciona la microestructura del acero con la velocidad de extracción de calor en la superficie y con la velocidad de enfriamiento local, ambas dependientes del tipo de refrigerante y de la disposición del flujo. Por lo tanto, un medio de temple no posee una única velocidad de enfriamiento constante en todo el intervalo de temperaturas.
| Etapa | Condición de la superficie | Comportamiento dominante de la transferencia de calor | Velocidad relativa típica |
|---|---|---|---|
| Enfriamiento por película de vapor | Capa de vapor continua o semicontinua | El calor atraviesa la película de vapor aislante | Comparativamente lenta |
| Ebullición nucleada | El líquido entra en contacto con la superficie entre las burbujas | La formación, el crecimiento y el desprendimiento de las burbujas eliminan calor | A menudo, la más rápida |
| Enfriamiento convectivo | La ebullición sostenida ha terminado | Conducción a través de la capa límite y convección del líquido | Más lento que la ebullición nucleada |
Etapa de película de vapor o de ebullición pelicular
Durante la inmersión, la superficie del acero puede estar mucho más caliente que la temperatura de ebullición del medio de temple. Un acero al carbono calentado hasta el intervalo de austenización puede entrar en agua, aceite o una solución polimérica acuosa con una temperatura superficial muy superior a 700 °C. El líquido que entra en contacto con esa superficie se vaporiza rápidamente. Si la generación de vapor es suficientemente intensa, las burbujas se unen y forman una capa de vapor continua o semicontinua alrededor del acero.
Esta capa suele denominarse manta de vapor o película de vapor. Separa la mayor parte del líquido del metal y reduce el contacto directo entre el líquido y el sólido. El vapor tiene una conductividad térmica y una densidad mucho menores que las del líquido, por lo que el calor atraviesa la película con menor eficacia que mediante el contacto directo con el líquido. En consecuencia, la superficie del acero puede permanecer muy caliente mientras el medio de temple circundante ya está hirviendo.
La ebullición pelicular no significa que se detenga la transferencia de calor. La energía sigue desplazándose a través del vapor por conducción, radiación y movimiento del propio vapor, pero la velocidad es comparativamente limitada y puede variar en distintas zonas de la superficie. La geometría, la orientación, el estado superficial, la cascarilla, la rugosidad y el gas atrapado influyen en que la película de vapor sea continua. Una placa vertical, una barra cilíndrica y una pequeña probeta de plata pueden producir comportamientos diferentes del vapor en el mismo líquido.
La película también es inestable. A medida que disminuye la temperatura superficial, se debilita la generación de vapor. El líquido puede entonces penetrar en las zonas delgadas de la película. Cuando esas zonas colapsan, el líquido fresco entra en contacto con el metal caliente y se evapora violentamente. Esta transición no es un cambio simple que ocurra exactamente a una única temperatura en toda la pieza. Se desplaza por la superficie a medida que cambian las condiciones locales de humectación.
La agitación o el flujo dirigido pueden perturbar y eliminar la película de vapor, pero el resultado depende de la forma en que el fluido llega a la pieza. Una bomba, un chorro, una pieza de trabajo giratoria o un sistema de circulación pueden romper la película en un punto y dejar una zona estancada en otro. El estudio Role of Quenching Method on Cooling Rate and Microstructure of Steels destaca este efecto local: dos sistemas que utilizan el mismo refrigerante pueden producir velocidades de enfriamiento diferentes cuando sus disposiciones de flujo difieren.
Etapa de ebullición nucleada
Una vez que comienza el colapso de la película de vapor, el líquido alcanza la superficie del acero en numerosos puntos separados. La superficie sigue estando lo bastante caliente como para generar burbujas de vapor, pero el líquido entra ahora en contacto directo con el metal entre las burbujas. Esta es la etapa de ebullición nucleada.
La transferencia de calor se vuelve mucho más rápida porque el líquido humedece repetidamente la superficie, absorbe el calor latente y se desprende en forma de vapor. Las burbujas se forman en sitios activos de nucleación, crecen, se desprenden y son sustituidas por líquido más frío. La agitación aumenta la velocidad de sustitución y también puede eliminar las burbujas antes de que se unan para formar una capa de vapor persistente. Las velocidades de enfriamiento máximas suelen producirse durante esta etapa, aunque el pico exacto depende del medio de temple, la probeta, la temperatura y el movimiento del fluido.
Por tanto, la afirmación “el agua enfría más rápido que el aceite” es incompleta. El agua puede presentar una ebullición nucleada muy rápida en determinadas condiciones, mientras que un aceite con una viscosidad, temperatura o patrón de circulación diferentes puede producir otra curva de enfriamiento. La salmuera puede modificar la humectación al reducir la persistencia de las burbujas de vapor en la superficie del acero, aumentando a menudo la severidad del enfriamiento durante la parte de ebullición de la curva. Los polímeros acuosos pueden formar una capa límite más viscosa o más rica en polímero, modificando tanto el comportamiento de las burbujas como la sustitución del líquido.
Cinética de humectación Velocidad y forma en que el líquido reemplaza al vapor y establece contacto con una superficie de acero caliente durante el temple.
La cinética de humectación es fundamental. La revisión de ASTM identifica la humectación y los mecanismos de transferencia de calor como razones por las que la velocidad de enfriamiento varía a lo largo de las etapas del temple. Un líquido que humedece rápidamente la superficie puede poner fin a la ebullición pelicular antes que otro líquido a la misma temperatura global. La concentración, la contaminación, el gas disuelto, el óxido superficial y la temperatura del medio de temple influyen en este comportamiento. Por consiguiente, el mismo medio de temple nominal puede producir curvas de enfriamiento diferentes cuando cambian su concentración o su temperatura de operación.
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
Los ensayos de curva de enfriamiento miden esta respuesta cambiante, en lugar de atribuir una propiedad universal al líquido. ASTM D8562-24 especifica un ensayo sin agitación con una probeta de plata para medios de temple poliméricos acuosos utilizados con aleaciones de acero. ISO 9950:1995 especifica un ensayo con una probeta de aleación de níquel para determinar y clasificar las características de enfriamiento de aceites industriales de temple en condiciones normalizadas sin agitación. El Subcomité D02.L0.06 de ASTM también identifica ASTM D6200 para aceites de temple, ASTM D6482 para medios de temple poliméricos acuosos con agitación y ASTM D6549 para medios de temple con agitación. Los resultados de estos métodos solo son comparables dentro del método y las condiciones indicados.
Etapa de enfriamiento convectivo
Cuando la superficie del acero desciende por debajo de la temperatura necesaria para mantener una ebullición sostenida, las burbujas de vapor desaparecen en gran medida. Entonces el calor abandona el acero por convección hacia el líquido, con conducción a través de la capa límite situada en la interfaz entre el metal y el fluido. Esta es la etapa convectiva final.
El enfriamiento es más lento en esta etapa porque ha terminado la importante contribución a la transferencia de calor proporcionada por la evaporación y el movimiento de las burbujas. La velocidad depende en gran medida de las propiedades del líquido: conductividad térmica, viscosidad, densidad, calor específico y velocidad del flujo. El estudio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media relaciona el rendimiento de enfriamiento y los valores H de Grossmann con estas propiedades mediante el método de probeta ISO/DIS 9950. Una mayor viscosidad puede engrosar la capa límite y restringir la sustitución del fluido, mientras que una mayor circulación puede adelgazar dicha capa y aumentar la transferencia de calor.
La temperatura de la pieza también es importante. El núcleo del acero puede permanecer mucho más caliente que la superficie, por lo que la conducción interna sigue suministrando calor hacia la superficie durante la convección. El espesor de la sección, la forma, las esquinas, los orificios y el contacto con los dispositivos de sujeción producen diferencias locales. El aumento de la temperatura del medio de temple alrededor de una carga grande puede reducir aún más la fuerza impulsora de la transferencia de calor.
La severidad de enfriamiento medida debe distinguirse del tipo de medio de temple y del valor H de Grossmann. La escala convencional de NPTEL asigna al agua sin agitación una clasificación de severidad arbitraria de 1,0. Los valores H de Grossmann habituales son aproximadamente 0,25–0,30 para aceite estático, 0,9–1,0 para agua estática y alrededor de 2 para sosa cáustica o salmuera estáticas. Otros intervalos de referencia proporcionan valores de 2,0–5,0 para salmuera, 0,90–2,0 para agua destilada a temperatura ambiente, 0,2–1,2 para soluciones poliméricas acuosas y 0,25–0,80 para aceites de temple convencionales o rápidos. Estos son intervalos de referencia habituales, no constantes materiales inmutables.
Un valor H resume la intensidad del temple para el análisis de Grossmann; no sustituye a una curva de enfriamiento. El material y el tamaño de la probeta, la agitación, la temperatura del fluido, el comportamiento de humectación y el intervalo de temperaturas medido influyen en el resultado informado. Una comparación útil debe indicar esas condiciones. Sin ellas, afirmar que el agua, el aceite o la salmuera ocupan una posición fija en una clasificación de severidad oculta el proceso real de transferencia de calor que determina el enfriamiento del acero.
Agua, salmuera, soluciones cáusticas y medios de temple poliméricos acuosos
El agua y la escala de severidad de referencia
A menudo, el agua se considera el medio de temple de referencia porque su comportamiento de enfriamiento es conocido y su severidad relativa se ha utilizado durante mucho tiempo en los cálculos introductorios de tratamientos térmicos. NPTEL asigna al agua sin movimiento ni agitación una clasificación arbitraria de severidad de temple de 1.0. La palabra arbitraria es importante: este número es un punto de referencia, no una constante del material ni una garantía de que todos los tanques de agua enfríen el acero a la misma velocidad.
Una superficie de acero caliente produce primero una película de vapor al entrar en el agua. Esta película separa temporalmente el metal del líquido y limita el flujo de calor. A medida que la superficie se enfría, la película colapsa, la ebullición nucleada transfiere calor rápidamente y, posteriormente, la convección elimina el calor una vez finalizada la ebullición. La duración y la intensidad de cada etapa dependen de la temperatura superficial, la geometría, la orientación, la agitación, la temperatura del agua, los gases disueltos, la contaminación y la forma en que el líquido llega a la pieza. Por tanto, la velocidad de enfriamiento cambia continuamente durante el temple, en lugar de mantenerse en un valor fijo.
La clasificación convencional —la salmuera es más severa que el agua y el agua es más severa que el aceite— puede ser útil como primera aproximación, pero no debe confundirse con un ordenamiento universal de las curvas de enfriamiento medidas. Un flujo grande de agua en movimiento puede extraer el calor de forma diferente a un tanque estático. Una sección empotrada puede experimentar una capa de vapor mientras una superficie expuesta se enfría intensamente. El estudio revisado por pares Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement informó que la microestructura del acero está determinada por la velocidad de extracción de calor en la superficie y la velocidad de enfriamiento local, ambas controladas por el tipo de refrigerante y la disposición del flujo. Por tanto, el mismo medio de temple nominal puede producir diferentes distribuciones de martensita, bainita o perlita cuando cambia la disposición del flujo.
El análisis de Grossmann expresa la intensidad del temple mediante el valor H, que es independiente de una simple clasificación de referencia basada en el agua y también de los resultados de una curva de enfriamiento obtenida con una probeta. Las referencias de ingeniería proporcionadas indican valores típicos de aproximadamente 0.25–0.30 para aceite estático, 0.9–1.0 para agua estática y 2 para sosa cáustica o salmuera estáticas. Otra referencia más amplia indica 0.90–2.0 para agua destilada a temperatura ambiente. Estas cifras describen intervalos citados habitualmente bajo supuestos determinados; no son propiedades inmutables del “agua”. La temperatura, la circulación, el diseño del tanque, la carga de piezas y la humectación pueden desplazar el resultado medido fuera de un valor familiar de los libros de texto.
Las normas de ensayo aclaran aún más esta limitación. ISO 9950:1995 especifica un método con probeta de aleación de níquel para determinar y clasificar las características de enfriamiento de los aceites industriales de temple en condiciones normalizadas sin agitación. ASTM International identifica ASTM D6200 para aceites de temple, ASTM D6482 para medios de temple poliméricos acuosos agitados, ASTM D6549 para medios de temple agitados y ASTM D8562 para medios de temple poliméricos acuosos ensayados con una probeta de plata. El resultado corresponde a la probeta, la temperatura, la agitación y el procedimiento utilizados. No establece una clasificación permanente aplicable a todos los componentes de acero.
| Medio | Información de referencia sobre la severidad | Variables importantes |
|---|---|---|
| Agua | Valor relativo arbitrario de 1,0 para agua sin agitación | Temperatura, gases disueltos, contaminación, agitación, geometría |
| Salmuera | Intervalo típico de Grossmann de 2,0–5,0; valor sin agitación más estrecho de aproximadamente 2 | Identidad de la sal, concentración, temperatura, humectación, agitación |
| Solución cáustica | Valor típico de la sosa cáustica sin agitación de aproximadamente 2 | Formulación, concentración, humectación, estabilidad de la película de vapor |
| Polímero acuoso | Intervalo típico de Grossmann de 0,2–1,2 | Tipo de polímero, concentración, temperatura, degradación, flujo |
Efectos de la salmuera y de las soluciones cáusticas
La salmuera es agua que contiene sal disuelta, normalmente un cloruro inorgánico, aunque deben especificarse la sal exacta y su concentración antes de poder evaluar su comportamiento de enfriamiento. Los iones disueltos modifican el comportamiento de ebullición del líquido, sus propiedades eléctricas y térmicas y su interacción con la superficie de acero caliente. En muchas aplicaciones de temple, la salmuera rompe o desestabiliza la película de vapor persistente que puede formarse alrededor de una pieza caliente. De este modo, una mayor parte de la superficie entra antes en contacto directo con el líquido, lo que acorta la etapa de ebullición en película y aumenta la extracción de calor durante la fase inicial del temple.
Este cambio explica por qué convencionalmente se atribuye a la salmuera una severidad mayor que a el agua estática. Las referencias de Grossmann proporcionadas sitúan los valores H típicos de la salmuera aproximadamente entre 2.0–5.0, mientras que el valor convencional más limitado para la salmuera estática es de aproximadamente 2. El intervalo es amplio por una razón. La identidad de la sal, la concentración, la temperatura de la solución, la agitación, el estado de la superficie y la geometría de la pieza afectan a la humectación y a la ebullición. Un tanque de salmuera con circulación débil no produce necesariamente la misma curva de enfriamiento que un tanque con la misma composición nominal y agitación intensa.
Una mayor extracción inicial de calor puede reducir el tiempo disponible para las transformaciones difusivas en el acero austenitizado y favorecer la formación de martensita cuando la templabilidad lo permite. También puede aumentar los gradientes térmicos, las tensiones residuales, la distorsión y el agrietamiento de temple. El riesgo resultante depende del grado de acero, el tamaño de la sección, el contenido de carbono, el tamaño de grano de la austenita previa y las restricciones. Por ejemplo, un acero aleado como AISI 4140 no responde al temple en salmuera de la misma manera que un acero al carbono simple como AISI 1045, incluso cuando ambos se templan desde temperaturas de austenitización comparables.
Las soluciones cáusticas, a menudo basadas en hidróxido de sodio, también se asocian con una elevada severidad de temple. El valor de referencia de aproximadamente 2 para sosa cáustica o salmuera estáticas debe interpretarse como una comparación típica de Grossmann, no como un valor universal para todas las soluciones alcalinas. Las adiciones cáusticas pueden modificar la humectación y la estabilidad de la película de vapor, pero la dirección y la magnitud del cambio dependen de la formulación y de las condiciones de operación. La concentración por sí sola no especifica el resultado de la transferencia de calor.
Las tres etapas de enfriamiento siguen siendo importantes tanto en las salmueras como en las soluciones cáusticas. Una solución puede producir un período más corto de película de vapor y, sin embargo, mostrar un pico diferente de ebullición nucleada; además, su etapa de convección puede verse afectada por la viscosidad, la densidad y el movimiento del tanque. La revisión de ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review destaca que la velocidad de enfriamiento varía a lo largo de estas etapas diferenciadas y depende de la cinética de humectación y de los mecanismos de transferencia de calor. Un único valor H no puede mostrar todas las características de esa curva.
Concentración de polímero y comportamiento de enfriamiento
Los medios de temple poliméricos acuosos sustituyen la respuesta de ebullición simple del agua por un líquido cuyo comportamiento cambia con el tipo de polímero, la estructura molecular, la concentración, la temperatura y el historial de degradación. El polímero puede aumentar la viscosidad y modificar la película líquida en la superficie del acero. También puede cambiar la humectación, la persistencia de la película de vapor, la formación de burbujas y la transición de la ebullición a la convección. Estos efectos están acoplados: una capa límite más gruesa o viscosa puede dificultar el movimiento del fluido, mientras que una película superficial modificada puede alterar el momento en que se produce el contacto directo con el líquido.
Por eso, a las soluciones poliméricas no se les puede asignar una única severidad fija basándose únicamente en la palabra “polímero”. El intervalo de Grossmann proporcionado es aproximadamente de 0.2–1.2 para soluciones poliméricas acuosas. Este intervalo se solapa parcialmente con los intervalos habituales del aceite y del agua. Se trata de un intervalo de referencia típico, no de un intervalo universal para todos los polímeros, concentraciones, temperaturas o disposiciones del flujo. El aumento de la concentración puede incrementar la viscosidad y modificar la formación de la película, pero la curva de enfriamiento resultante no puede predecirse de forma fiable a partir de la concentración por sí sola sin una formulación y un ensayo definidos.
ASTM D8562-24 especifica un ensayo de velocidad de enfriamiento con probeta de plata, sin agitación, para medios de temple poliméricos acuosos utilizados con aleaciones de acero. Sus datos de tiempo y temperatura pueden respaldar la comparación o la selección del medio de temple conforme al método especificado. El resultado sigue siendo un resultado de ensayo obtenido en condiciones sin agitación, no una clasificación universal de la solución en todos los tanques de producción. Para los sistemas agitados, ASTM D6482 y ASTM D6549 abordan diferentes disposiciones de ensayo, haciendo explícita la distinción entre el tipo de medio de temple y la severidad medida.
El estudio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media relaciona el rendimiento de enfriamiento medido y los valores H de Grossmann con la conductividad térmica y la viscosidad mediante el método de probeta ISO/DIS 9950. Estas propiedades ayudan a explicar el comportamiento, pero ninguna de ellas por sí sola determina la curva de temple completa. La cinética de humectación y el flujo pueden dominar los primeros segundos del enfriamiento, mientras que la convección y la viscosidad adquieren mayor influencia posteriormente.
Por este motivo, el control de la concentración debe combinarse con el control de la temperatura, el control de la agitación y las comprobaciones de la curva de enfriamiento. Un baño polimérico cuya concentración se haya desviado o que haya sufrido degradación térmica puede dejar de coincidir con su resultado de ensayo original. La especificación significativa no es “agua”, “salmuera” o “polímero” de forma aislada, sino la composición del medio de temple junto con su temperatura, movimiento, método de probeta y comportamiento de enfriamiento medido.
Aceites de Temple y sus Características de Enfriamiento
El aceite de temple no es un único medio de enfriamiento con una sola velocidad de enfriamiento estándar. La palabra aceite identifica la clase química general del baño, no su severidad de temple. Dos aceites pueden producir curvas de enfriamiento diferentes porque difieren en sus aceites base, aditivos, viscosidad, estado de oxidación, temperatura y agitación. Incluso el mismo baño puede dar resultados distintos cuando la pieza entra a otra temperatura o cuando las bombas, hélices o toberas de circulación modifican el flujo alrededor de su superficie.
Esta distinción es importante porque las propiedades del acero dependen de su historial local de enfriamiento. El estudio Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement (2022) relaciona la microestructura del acero con la velocidad de extracción de calor en la superficie y con la velocidad local de enfriamiento dentro de la pieza. El tipo de refrigerante es solo un factor de control. La disposición del flujo es otro.
Clasificación industrial de los aceites de temple
El ASM Handbook, Volume 4F, Quenchants and Quenching Technology de ASM International aborda los aceites de temple según su composición, intervalo de operación previsto y comportamiento de enfriamiento medido, en lugar de considerarlos como un único punto fijo en una escala universal de severidad. Las clasificaciones industriales suelen distinguir entre aceites convencionales o de velocidad normal, aceites acelerados o rápidos y aceites de temple en caliente. Estos grupos describen diferencias prácticas de formulación y operación, pero no eliminan la necesidad de realizar un ensayo de curva de enfriamiento.
Los aceites convencionales son, por lo general, fluidos a base de aceite mineral formulados para el temple ordinario por inmersión. Los aceites acelerados contienen aditivos destinados a aumentar la extracción de calor, a menudo modificando la humectación, el comportamiento de la película de vapor o las etapas posteriores del enfriamiento en fase líquida. Los aceites calientes se utilizan a temperaturas elevadas del baño para reducir la distorsión y el choque térmico; su mayor temperatura también puede reducir la viscosidad y modificar la curva de enfriamiento. Por tanto, el nombre de la categoría proporciona información útil sobre el proceso, pero no indica una severidad de enfriamiento numérica.
En la práctica, el estado del aceite forma parte de su clasificación. La oxidación, la contaminación por agua o productos químicos de limpieza, la formación de lodos y el agotamiento de los aditivos pueden alterar la humectación y la transferencia de calor. Un aceite nuevo y un aceite envejecido de la misma clase nominal de producto pueden no enfriar una probeta de la misma manera. La temperatura real del baño y el estado de circulación deben registrarse junto con la descripción del fluido.
ISO 9950:1995 proporciona un método definido para determinar y clasificar las características de enfriamiento de los aceites industriales de temple. Utiliza una probeta de aleación de níquel en condiciones normalizadas sin agitación. Esta precisión es esencial: el resultado es una clasificación obtenida bajo la disposición de ensayo de ISO, no una clasificación permanente de todos los aceites en cualquier horno o tanque. ASTM International identifica ASTM D6200 como un método para determinar la curva de enfriamiento de aceites de temple, junto con ASTM D6482 para polímeros acuosos de temple agitados y ASTM D6549 para medios de temple agitados. Estos métodos responden a preguntas relacionadas bajo condiciones de ensayo diferentes.
El análisis de Grossmann proporciona otra descripción. Su valor H representa la intensidad del temple en un modelo de transferencia de calor, no una constante química del fluido. Los valores de referencia citados con frecuencia son aproximadamente 0,25–0,30 para aceite en reposo, 0,9–1,0 para agua en reposo y aproximadamente 2 para sosa cáustica o salmuera en reposo. Los intervalos típicos más amplios sitúan los aceites de temple convencionales o rápidos aproximadamente entre 0,25 y 0,80, aunque los valores publicados pueden extenderse aproximadamente de 0,2 a 1,2 según el aceite y las condiciones de operación. Como comparación, los intervalos típicos son aproximadamente de 2,0–5,0 para la salmuera, de 0,90–2,0 para el agua destilada a temperatura ambiente y de 0,2–1,2 para las soluciones poliméricas acuosas.
Estas cifras no deben interpretarse como constantes materiales inmutables. NPTEL asigna al agua sin agitación una severidad relativa arbitraria de 1,0, lo que ilustra que estas escalas son convenciones comparativas. Un valor H obtenido para un baño, método de probeta, estado de agitación y temperatura determinados no debe transferirse sin más a otra disposición.
Comportamiento del aceite en reposo y agitado
La inmersión en aceite en reposo produce varias etapas de transferencia de calor. Inmediatamente después de que el acero caliente entra en el baño, el aceite circundante puede vaporizarse y formar una capa de vapor. Esta película separa la superficie del aceite líquido y limita la transferencia de calor. Finalmente, la película colapsa a medida que la superficie se enfría o cuando el movimiento del fluido la altera. A continuación, puede producirse ebullición nucleada o una intensa generación local de vapor, seguida de un enfriamiento líquido monofásico una vez que la temperatura superficial desciende por debajo del intervalo de ebullición relevante para el baño.
La velocidad de enfriamiento cambia considerablemente de una etapa a otra. La revisión de ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review destaca que una única velocidad media de enfriamiento no puede representar estos mecanismos distintos. La temperatura a la que colapsa la película de vapor, la duración de la ebullición y la velocidad del enfriamiento líquido posterior afectan a la trayectoria térmica del acero.
La agitación modifica cada uno de estos fenómenos. El aceite en movimiento retira el fluido caliente de la pieza, suministra líquido más frío a la superficie y puede romper o adelgazar la capa de vapor. También reduce la capa límite a través de la cual debe pasar el calor. La curva de enfriamiento resultante puede mostrar una velocidad máxima de enfriamiento mayor y una etapa de vapor más corta que el mismo aceite ensayado sin movimiento. Sin embargo, «agitado» no designa una única condición. La circulación del tanque, el movimiento de la pieza, el flujo de un impulsor, los chorros de una bomba y una pulverización dirigida generan campos de velocidad diferentes. Una pieza grande puede proteger a otra, y las esquinas, los orificios y los espacios estrechos pueden recibir menos flujo que las caras expuestas.
La dirección del flujo es especialmente importante para controlar la distorsión. Si un lado de un anillo o engranaje recibe una circulación más intensa, ese lado puede enfriarse y contraerse antes. La diferencia local en la extracción de calor puede producir un cambio de forma incluso cuando la temperatura media del baño es uniforme. Por esta razón, una curva de enfriamiento obtenida con una probeta de laboratorio no puede predecir por sí sola el comportamiento de cada zona de un componente de acero complejo.
El método de probeta también limita la comparación. ISO 9950:1995 es deliberadamente un método sin agitación y utiliza una probeta de aleación de níquel. En cambio, ASTM D8562-24 especifica un ensayo de velocidad de enfriamiento sin agitación con una probeta de plata para polímeros acuosos de temple utilizados con aleaciones de acero. El material y la geometría de la probeta, la posición del termopar, la agitación, el volumen del baño y el procedimiento de tratamiento de los datos afectan al resultado publicado. Un valor obtenido mediante un método no es automáticamente intercambiable con un valor obtenido mediante otro.
Viscosidad, conductividad térmica y transferencia de calor
La viscosidad influye en la facilidad con la que el aceite se desplaza alrededor del acero y en el espesor de la capa límite de fluido que se desarrolla en la superficie. Una mayor viscosidad generalmente aumenta la resistencia al movimiento, por lo que la convección natural es más débil y el flujo forzado requiere más energía de bombeo. También puede dejar una capa más gruesa y de movimiento más lento junto a la pieza. A medida que aumenta la temperatura del baño, la viscosidad suele disminuir, lo que favorece la circulación y puede modificar la transición del enfriamiento mediante película de vapor a la convección líquida. Esta es una de las razones por las que un aceite caliente puede comportarse de manera muy diferente del mismo aceite a temperatura ambiente.
La conductividad térmica determina la facilidad con la que el calor atraviesa la capa de aceite una vez que el fluido está en contacto con la superficie. Una mayor conductividad favorece una conducción más rápida del calor desde el acero, pero por sí sola no determina la severidad de enfriamiento. Un fluido muy conductor que apenas se mueve puede extraer calor con menos eficacia que un fluido menos conductor con una circulación intensa. La densidad, la capacidad calorífica, la viscosidad, la humectación, la formación de vapor y la velocidad de flujo actúan conjuntamente.
El estudio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media relaciona el comportamiento de enfriamiento medido y los valores H de Grossmann con la conductividad térmica y la viscosidad mediante el método de probeta ISO/DIS 9950. Su importancia no reside en que una sola propiedad pueda clasificar todos los aceites. Más bien, muestra por qué los datos de propiedades físicas ayudan a explicar las curvas de enfriamiento: la viscosidad influye en el movimiento del fluido y en el transporte a través de la capa límite, mientras que la conductividad térmica influye en la conducción del calor a través del fluido. El valor H medido sigue siendo el resultado del sistema completo de transferencia de calor.
La humectación introduce otra limitación en las predicciones basadas únicamente en las propiedades. Un aceite con una viscosidad y una conductividad favorables puede formar aun así una capa de vapor persistente sobre una superficie que se humecta deficientemente. Los aditivos pueden modificar la tensión superficial y la cinética de humectación, y la contaminación puede modificarlas de nuevo. Por tanto, la misma viscosidad nominal medida en una copa de laboratorio no garantiza el mismo rendimiento de temple después de la oxidación, la dilución o un servicio prolongado.
En consecuencia, la selección del aceite y el control del proceso deberían especificar la temperatura del baño, la disposición de la circulación, el método de probeta y la curva de aceptación junto con la clasificación del aceite. Los intervalos de tiempo de enfriamiento, la velocidad máxima de enfriamiento y las temperaturas características son más informativos que la etiqueta «aceite». El comportamiento medido es la evidencia transferible; el nombre del fluido es solo la descripción inicial.
Agitación, disposición del flujo y geometría de la pieza
La severidad de temple no es una clasificación permanente asignada a un líquido. Es una respuesta medida que produce un medio de temple bajo determinadas condiciones térmicas y de flujo de fluido. El mismo aceite, solución acuosa o salmuera puede extraer calor a distintas velocidades cuando el líquido está quieto, se agita, se bombea a través de un tanque, se pulveriza mediante una boquilla o se dirige únicamente hacia una cara de un componente. La forma de la pieza añade otra variable: una probeta plana de plata, un eje forjado y una placa perforada no exponen el refrigerante al mismo campo de flujo.
ASM Handbook, Volumen 4F, Medios y tecnología de temple, de ASM International, distingue por esta razón entre el tipo de medio de temple, el comportamiento de enfriamiento y la severidad de temple. El análisis de Grossmann expresa la intensidad del temple mediante un valor H, pero H no es una constante del material. Los valores de referencia típicos son aproximadamente 0,25–0,30 para aceite en reposo, 0,9–1,0 para agua en reposo y aproximadamente 2 para soda cáustica o salmuera en reposo. Las tablas más amplias indican valores de 2,0–5,0 para salmuera, de 0,90–2,0 para agua destilada a temperatura ambiente, de 0,2–1,2 para soluciones acuosas de polímeros y de 0,25–0,80 para aceites de temple convencionales o de temple rápido. Estos intervalos describen condiciones y correlaciones particulares, no clasificaciones inmutables. La agitación, la temperatura, la concentración, la contaminación, la humectación y la geometría pueden modificar sustancialmente el resultado medido.
Ensayos con y sin agitación
Un ensayo con probeta sin agitación proporciona una referencia controlada, no una respuesta universal para una carga de producción. ISO 9950:1995 utiliza una probeta de aleación de níquel para determinar las características de enfriamiento de los aceites industriales de temple en condiciones normalizadas sin agitación. ASTM D8562-24 especifica un ensayo de velocidad de enfriamiento con una probeta de plata, sin agitación, para medios de temple acuosos de polímeros utilizados con aleaciones de acero. En ambos casos, la probeta, el baño, la orientación, el historial de temperatura y el procedimiento definen el resultado. Por tanto, una curva de enfriamiento comunicada puede respaldar la comparación entre muestras ensayadas mediante el mismo método, aunque no logre predecir lo que ocurre en cada punto de una pieza móvil y densamente cargada.
La distinción es importante porque la agitación modifica la capa límite del líquido y la estabilidad del vapor junto a la superficie caliente. Durante el temple por inmersión, la transferencia de calor atraviesa etapas reconocibles: una etapa inicial de película de vapor, una etapa de ebullición nucleada y una etapa convectiva posterior, una vez que la temperatura superficial desciende por debajo del intervalo que mantiene una ebullición intensa. La revisión de ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review describe la velocidad de enfriamiento como una magnitud que cambia a través de estas etapas, en lugar de permanecer constante. La agitación puede acortar o interrumpir la etapa de película de vapor, aumentar la renovación del líquido en la superficie y elevar el coeficiente local de transferencia de calor. También puede hacer que el enfriamiento sea menos uniforme si el flujo alcanza una cara más directamente que otra.
El Subcomité D02.L0.06 de ASTM International identifica distintos procedimientos para diferentes condiciones. Entre los métodos que enumera se encuentran ASTM D6200 para aceites de temple, ASTM D6482 para medios acuosos de temple de polímeros con agitación, ASTM D6549 para medios de temple con agitación y ASTM D8562 para medios acuosos de temple de polímeros ensayados con una probeta de plata. La palabra «agitado» en la designación de un método no es un detalle menor del procedimiento. Modifica el entorno hidrodinámico que se está midiendo. Comparar un resultado de D8562 sin agitación con un ensayo de polímero con agitación y tratar después ambos valores como si pertenecieran a una única escala fija confunde la configuración del ensayo con la identidad del medio de temple.
Un baño en reposo puede presentar una etapa de vapor prolongada y una velocidad máxima de enfriamiento menor, mientras que el bombeo o la agitación mecánica pueden colapsar las bolsas de vapor y aumentar el enfriamiento durante la ebullición nucleada. Una agitación excesiva no hace simplemente que todas las zonas se enfríen a la misma velocidad aumentada. Los vórtices, las zonas de recirculación y las zonas muertas pueden producir diferencias locales. La velocidad máxima de enfriamiento de una probeta puede aumentar mientras otra superficie del componente permanece parcialmente protegida del líquido en movimiento.
El estudio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media, que utiliza el método de probeta de ISO/DIS 9950, relaciona el comportamiento de enfriamiento medido y los valores H de Grossmann con la conductividad térmica y la viscosidad. Estas propiedades ayudan a explicar las tendencias, pero no sustituyen una condición de flujo especificada. La cinética de humectación y el comportamiento de la ebullición siguen siendo decisivos, particularmente durante la parte de alta temperatura de la curva de enfriamiento.
Temple por chorro, por inmersión y con flujo direccional
El temple por inmersión y el temple por chorro imponen condiciones de contorno diferentes. En la inmersión, el componente entra en un líquido circundante y desarrolla un campo de flujo debido a la flotabilidad, el movimiento del vapor, el movimiento de la pieza y cualquier circulación impuesta. En el temple por chorro, una boquilla suministra líquido con una velocidad y una dirección definidas. El chorro puede incidir sobre una cara amplia, entrar en un orificio, atravesar una ranura o impactar sobre una zona seleccionada. La extracción de calor de la superficie depende entonces de la ubicación del impacto, el diámetro del chorro, el espaciado, el ángulo, la presión y la capacidad de evacuar el líquido usado y el vapor.
El estudio revisado por pares de 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, establece directamente que la microestructura del acero está gobernada por la velocidad de extracción de calor superficial y la velocidad de enfriamiento local, controladas por el tipo de refrigerante y la disposición del flujo. Este resultado rechaza la suposición cómoda de que un medio de temple tiene una única velocidad de enfriamiento para toda la pieza. Dos regiones fabricadas con el mismo acero y enfriadas en el mismo tanque pueden seguir trayectorias térmicas diferentes si una región está orientada hacia una corriente intensa y la otra se encuentra en la zona de sombra de una recirculación.
El flujo direccional también puede crear asimetría térmica. Un chorro que incide sobre un lado de una placa puede producir un gradiente pronunciado de temperatura a través del espesor y un gradiente diferente a lo largo de la superficie. Un eje giratorio puede reducir esa asimetría al hacer pasar toda su circunferencia por el flujo, aunque la rotación introduce su propia capa límite variable. El flujo transversal a través de una bancada de piezas puede ser eficaz en las superficies expuestas, pero débil entre componentes muy próximos. Por tanto, la disposición del flujo debe figurar en el registro del proceso junto con la temperatura del baño y la concentración del medio de temple.
La consecuencia metalúrgica práctica es directa. Si una región se enfría con suficiente rapidez para suprimir la transformación difusiva, mientras que otra atraviesa más lentamente el intervalo de transformación, las fracciones resultantes de martensita, bainita, perlita o ferrita pueden diferir. La dureza, las tensiones residuales, la distorsión y el riesgo de fisuración dependen de esas diferencias locales. Una curva de enfriamiento obtenida en una única posición de la probeta no puede demostrar que el enfriamiento sea uniforme en toda una carga compleja.
Efecto de sombra, atrapamiento de vapor y espesor de sección
La geometría controla el acceso al líquido. Un orificio puede atrapar vapor durante la inmersión, especialmente cuando su eje y la trayectoria de escape se oponen al flujo. Un entrante puede retener una capa de gas caliente o de vapor después de que la superficie plana circundante ya haya entrado en ebullición nucleada. Las esquinas modifican el desarrollo de la capa límite y pueden experimentar un flujo concentrado, mientras que las regiones cerradas adyacentes reciben poca renovación de líquido. Estos efectos suelen describirse como efecto de sombra o atrapamiento de vapor, pero son problemas de transferencia de calor, no meramente defectos visuales de la circulación.
La orientación de una pieza puede determinar si el vapor drena o permanece adherido. Un hueco orientado hacia abajo puede retener una capa estable de vapor; al girar el componente o cambiar la dirección del chorro, esa misma superficie puede quedar expuesta al líquido mucho antes. Un orificio pasante puede enfriarse de manera diferente a un orificio ciego porque el vapor y el líquido tienen distintas vías de escape. Las piezas muy juntas pueden producirse sombra mutuamente, reduciendo el flujo local y modificando la severidad aparente experimentada por las piezas interiores, incluso cuando el caudal de la bomba del tanque no cambia.
El espesor de la sección añade almacenamiento térmico. Una brida delgada puede aproximarse rápidamente a la temperatura del medio de temple, mientras que el núcleo de un resalte grueso permanece caliente y continúa suministrando calor a su superficie. Por tanto, la superficie puede atravesar la ebullición de película, la ebullición nucleada y la convección mientras el centro aún se encuentra cerca de la temperatura de austenización. En una sección gruesa, la velocidad de enfriamiento local no depende únicamente del coeficiente externo de transferencia de calor; también refleja la conducción desde el interior. Las esquinas, los orificios y las transiciones entre secciones delgadas y gruesas intensifican estas diferencias.
Por esta razón, el resultado obtenido con una probeta normalizada debe tratarse como un indicador controlado del comportamiento relativo bajo el método especificado. No debe convertirse automáticamente en una clasificación universal entre aceite y agua ni aplicarse sin modificaciones a todas las geometrías. La pregunta pertinente no es simplemente si un medio se denomina aceite, agua, polímero o salmuera. La cuestión es cómo el refrigerante especificado, la disposición del flujo, el comportamiento de humectación, la orientación de la pieza y la geometría de la sección extraen calor en la ubicación que controla la transformación del acero.
Valor H de Grossmann y significado de la severidad del temple
El valor H como representación de la transferencia de calor
El método de Grossmann expresa numéricamente la intensidad del temple mediante el valor H. No asigna una jerarquía intrínseca al agua, al aceite o a la salmuera. En cambio, representa la eficacia con la que una operación de temple determinada extrae calor de la superficie del acero y lo transfiere al medio de temple.
En el tratamiento clásico, el valor H se relaciona con el coeficiente superficial de transferencia de calor, , y con la conductividad térmica del acero, , comúnmente mediante:
El valor suele expresarse en unidades de longitud inversa, como , según el gráfico o sistema de referencia utilizado. Un valor H más alto indica una condición de contorno más intensa: el calor abandona la superficie del acero con mayor rapidez en relación con la capacidad del acero para conducir internamente el calor. Un valor más bajo representa un contorno térmico menos severo.
Esta distinción es importante porque el temple no está controlado únicamente por la transferencia de calor superficial. La superficie se enfría primero, mientras que el centro de una barra o placa permanece caliente. El calor debe desplazarse desde el interior hacia la superficie antes de poder entrar en el medio de temple. El análisis de Grossmann combina el valor H del lado del medio de temple con la templabilidad del acero y la geometría de la sección para estimar qué parte de la sección puede transformarse en martensita.
El método de Grossmann utiliza habitualmente el diámetro crítico ideal, , como medida de la templabilidad del acero. El diámetro crítico ideal describe el tamaño de una barra redonda que desarrollaría una respuesta de transformación especificada bajo un temple de severidad infinita, en el que se considera que la superficie alcanza la temperatura del medio de temple sin una resistencia interfacial apreciable. El diámetro crítico real depende tanto de como de H. Por lo tanto, un mismo acero puede producir perfiles de dureza muy diferentes cuando se templa en aceite sin agitación, aceite agitado, agua o salmuera.
Un valor H elevado no significa automáticamente que todos los puntos de un componente se enfríen con la rapidez suficiente para formar martensita. Significa que el contorno superficial extrae el calor eficazmente. Una sección gruesa aún puede enfriarse lentamente en su centro debido a la distancia que debe recorrer el calor. Una sección delgada de un acero con templabilidad moderada puede endurecerse por completo en un medio de temple de menor severidad, mientras que una sección pesada del mismo grado puede conservar ferrita, perlita o bainita en el núcleo.
Por lo tanto, el método constituye un puente entre los datos de templabilidad y las condiciones del proceso. Ayuda a interpretar la respuesta del acero, pero no sustituye una curva de enfriamiento, un perfil de dureza o un ensayo de validación de producción.
El número tampoco debe confundirse con la velocidad de enfriamiento a una temperatura determinada. El temple atraviesa varias etapas de transferencia de calor. Durante la etapa inicial de película de vapor, una capa de vapor estable puede aislar la superficie y limitar el flujo de calor. La ebullición nucleada comienza cuando la película colapsa; el líquido entra en contacto intermitente con el acero caliente y la extracción de calor puede volverse muy rápida. A temperaturas más bajas, la ebullición disminuye y la convección controla el enfriamiento restante. La revisión de ASTM International de 2024, Transferencia de calor durante el temple y evaluación de la severidad del temple: una revisión, destaca que la velocidad de enfriamiento cambia a lo largo de estas etapas diferenciadas. Un único valor H comprime este comportamiento variable en una representación de ingeniería.
Rangos de referencia habituales
Los valores de referencia de Grossmann citados con frecuencia sitúan el aceite sin agitación aproximadamente en 0,25–0,30, el agua sin agitación en 0,9–1,0 y la soda cáustica o la salmuera sin agitación en torno a 2. Estas cifras son útiles para mostrar el orden de magnitud convencional, pero no son clasificaciones fijas asignadas permanentemente a categorías químicas.
Los rangos de referencia más amplios muestran por qué puede inducir a error utilizar un único número para cada familia de medios de temple. Se han comunicado valores H típicos de aproximadamente 2,0–5,0 para la salmuera, 0,90–2,0 para el agua destilada a temperatura ambiente, 0,2–1,2 para las soluciones acuosas de polímeros y 0,25–0,80 para los aceites de temple convencionales o rápidos. La superposición es significativa. Un aceite de temple rápido puede aproximarse al extremo inferior de un sistema acuoso en determinadas condiciones, mientras que una solución polimérica puede producir una severidad cercana a la del agua o del aceite, dependiendo de la concentración, la temperatura y la agitación.
El tratamiento de NPTEL de 2024 asigna al agua sin agitación una clasificación arbitraria de severidad relativa de 1,0. El término «arbitraria» es importante: el número proporciona una escala de referencia, no una unidad fundamental de intensidad de temple. Permite comparar otras condiciones con una base definida. No significa que todos los baños de agua sin agitación produzcan exactamente la misma curva de enfriamiento o la misma microestructura del acero.
La salmuera puede mostrar una severidad aparente mayor que la del agua porque las sales disueltas modifican la humectación y alteran la formación de la película de vapor. Aun así, la concentración de sal, la temperatura del baño, la contaminación, el estado superficial de la pieza y el movimiento a través del baño afectan al resultado. Las soluciones de soda cáustica también pueden producir un enfriamiento intenso porque su comportamiento de humectación difiere del del agua común. La etiqueta química por sí sola no puede determinar el valor H.
El aceite introduce otro conjunto de variables. La viscosidad, la conductividad térmica, la composición de los aditivos, la oxidación, la contaminación y la temperatura del baño afectan a las etapas de vapor, ebullición y convección. Un aceite clasificado como aceite de temple rápido en un ensayo puede producir un resultado marcadamente diferente después de un servicio prolongado o con una disposición de flujo distinta. Las soluciones acuosas de polímeros son aún más sensibles a la concentración, el tipo de polímero, la degradación y el movimiento de la solución. Sus curvas de enfriamiento pueden cambiar sustancialmente a medida que se modifica el depósito de polímero en la superficie del acero.
Por qué el valor H no es una constante material universal
Un valor H corresponde a una condición de ensayo o de proceso definida, no al nombre del medio de temple por sí solo. Depende de la agitación o del flujo, la geometría de la sonda, el material de la sonda, el estado superficial, la temperatura del baño, el tamaño de la carga, la orientación y el método utilizado para calcular o comunicar el resultado. El valor medido también puede depender de la parte de la curva de enfriamiento a la que se conceda mayor importancia.
Por esta razón, las normas de curvas de enfriamiento deben identificarse junto con sus resultados. ISO 9950:1995 especifica un método con sonda de aleación de níquel para determinar las características de enfriamiento de los aceites industriales de temple en condiciones normalizadas sin agitación. ASTM D8562-24 especifica un ensayo de velocidad de enfriamiento con sonda de plata y sin agitación para medios acuosos de temple poliméricos utilizados con aleaciones de acero. El Subcomité D02.L0.06 de ASTM incluye ASTM D6200 para aceites de temple, ASTM D6482 para medios acuosos de temple poliméricos agitados, ASTM D6549 para medios de temple agitados y ASTM D8562 para medios acuosos de temple poliméricos ensayados con una sonda de plata.
Estos métodos pueden respaldar la comparación, pero sus valores no deben trasladarse entre sistemas diferentes sin las debidas reservas. Una sonda de plata en un baño polimérico sin agitación no reproduce una pieza forjada de acero que se desplaza por un tanque de producción agitado. Una sonda de aleación de níquel destinada a comparar aceites no proporciona un valor H directo para una operación con salmuera. Las propiedades térmicas, las dimensiones, el acabado superficial y el historial de temperatura de la sonda influyen en la curva de enfriamiento medida.
La diferencia entre la severidad de enfriamiento medida y el valor H de Grossmann debe mantenerse clara. Un ensayo de curva de enfriamiento registra la temperatura en función del tiempo en la ubicación de una sonda. El análisis de Grossmann utiliza una representación eficaz de la transferencia de calor para relacionar el contorno de temple con la templabilidad del acero y la respuesta de la sección. Una curva de enfriamiento puede convertirse en una severidad estimada para un propósito analítico concreto, pero dicha conversión contiene supuestos.
El estudio revisado por pares de 2022, Papel del método de temple en la velocidad de enfriamiento y la microestructura de los aceros: variaciones en el refrigerante y en su disposición de flujo, muestra directamente la consecuencia sobre el proceso: la microestructura del acero depende de la velocidad de extracción de calor de la superficie y de la velocidad de enfriamiento local, ambas controladas por el tipo de refrigerante y la disposición del flujo. El estudio Efecto de la conductividad térmica y la viscosidad en el rendimiento de enfriamiento de los medios líquidos de temple relaciona asimismo el rendimiento de enfriamiento medido y los valores H de Grossmann con la conductividad térmica y la viscosidad del líquido mediante el método de sonda de ISO/DIS 9950.
En consecuencia, los valores H son más útiles cuando se comunican junto con las condiciones que los produjeron. «Aceite, H = 0,3» es una información incompleta. Una afirmación técnicamente significativa identifica el aceite, la temperatura del baño, el estado de agitación, el método empleado con la sonda o la pieza de trabajo y la base de cálculo. Sin esa información, la cifra solo constituye una referencia aproximada. El análisis de Grossmann sigue siendo valioso precisamente cuando se trata como un modelo de un contorno de temple particular, y no como una constante material universal ni como una clasificación permanente de los medios.
Ensayos de curvas de enfriamiento y métodos con probetas
Datos de tiempo-temperatura y curvas de enfriamiento
Un ensayo de curva de enfriamiento registra la temperatura de una probeta calentada mientras se enfría en un medio de temple. El resultado es un conjunto de datos de tiempo-temperatura, que normalmente se representa con el tiempo en el eje horizontal y la temperatura de la probeta en el eje vertical. La curva muestra la rapidez con la que el calor abandona la probeta a cada temperatura, mientras que su derivada, , indica la velocidad de enfriamiento instantánea. Una sección pronunciada significa una pérdida rápida de temperatura; una sección poco inclinada indica una transferencia de calor más lenta.
La pendiente no es constante porque el temple no implica un único mecanismo de transferencia de calor desde el principio hasta el final. Cuando una probeta caliente entra en un líquido, puede formarse una capa de vapor alrededor de su superficie. Esta etapa de ebullición pelicular separa la probeta del líquido y a menudo produce una velocidad de enfriamiento comparativamente baja o moderada. Cuando la película de vapor colapsa, el líquido entra en contacto con la superficie de forma intermitente o continua. Entonces, la ebullición nucleada puede extraer calor con gran rapidez y producir la parte más pronunciada de la curva. A temperaturas más bajas, la ebullición disminuye y la convección se convierte en el mecanismo principal, por lo que la curva normalmente vuelve a aplanarse.
Las transiciones exactas dependen del medio de temple, la superficie de la probeta, la temperatura, la agitación, la contaminación y el comportamiento de humectación. Un medio de temple que rompe rápidamente la película de vapor puede enfriar una probeta con rapidez aunque su conductividad térmica no sea excepcional. Por el contrario, una humectación deficiente puede conservar una capa de vapor aislante y retrasar la extracción de calor. La revisión de ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, destaca que la velocidad de enfriamiento cambia a través de distintas etapas del temple, en lugar de ser una propiedad fija del líquido.
Por tanto, el análisis de la curva de enfriamiento proporciona más información que una simple designación como «aceite», «agua» o «salmuera». Un ensayo puede indicar el tiempo necesario para enfriarse a través de temperaturas seleccionadas, la velocidad máxima de enfriamiento, la temperatura a la que se produce dicha velocidad máxima o la velocidad de enfriamiento a temperaturas especificadas. Estos valores pueden compararse cuando se utilizan la misma geometría de probeta, temperatura inicial, recipiente, agitación, sistema de adquisición de datos y procedimiento de notificación de resultados.
El intervalo de temperatura es importante desde el punto de vista metalúrgico. En una pieza de acero, la velocidad de enfriamiento a través del intervalo de transformación de austenita a perlita o de austenita a bainita puede afectar a la fracción y la distribución de los productos de transformación. El enfriamiento a través del intervalo de inicio de la transformación martensítica afecta a la formación de martensita, mientras que un enfriamiento superficial excesivo puede aumentar la tensión térmica y el riesgo de deformación o agrietamiento. La probeta no reproduce todas las características de un componente de acero real, pero proporciona una medida controlada del comportamiento de transferencia de calor.
Por esta razón, el tipo de medio de temple debe distinguirse de la severidad de enfriamiento medida. La escala relativa convencional de NPTEL asigna al agua sin agitación una calificación de severidad arbitraria de 1,0. Ese número es una referencia, no una constante del material. La agitación, la temperatura del agua, el gas disuelto, el estado superficial y la geometría de la pieza pueden modificar el resultado medido. La misma distinción se aplica al análisis de Grossmann. Los valores H de referencia habituales son aproximadamente 0,25–0,30 para aceite sin agitación, 0,9–1,0 para agua sin agitación y aproximadamente 2 para sosa cáustica o salmuera sin agitación. Los intervalos publicados más amplios incluyen 2,0–5,0 para salmuera, 0,90–2,0 para agua destilada a temperatura ambiente, 0,2–1,2 para soluciones acuosas de polímeros y 0,25–0,80 para aceites de temple convencionales o de enfriamiento rápido. Estos son intervalos prácticos, no constantes inmutables aplicables a todos los baños y condiciones operativas.
Un valor H también se diferencia de una curva de enfriamiento de una probeta. La de Grossmann representa la intensidad del temple en un modelo de flujo de calor utilizado junto con los cálculos de templabilidad del acero y del tamaño de la sección. Un ensayo con probeta mide la respuesta térmica de una probeta especificada conforme a un procedimiento especificado. Ambos parámetros pueden relacionarse, pero no debe sustituirse uno por otro sin una correlación definida.
ASTM D6200, D6482 y D6549
El documento de caracterización de ASTM International, Quenchant Characterization by Cooling Curve Analysis, identifica ASTM D6200, ASTM D6482 y ASTM D6549 como normas pertinentes para las curvas de enfriamiento. El Subcomité D02.L0.06 de ASTM también enumera sus aplicaciones previstas: ASTM D6200 trata los aceites de temple, ASTM D6482 trata los medios de temple acuosos de polímeros con agitación y ASTM D6549 trata los medios de temple con agitación. ASTM D8562 figura por separado para los medios de temple acuosos de polímeros ensayados con una probeta de plata.
Las normas no clasifican simplemente los líquidos por su nombre químico. Prescriben una disposición de ensayo para que pueda medirse y compararse la evolución de la temperatura de una probeta. Las dimensiones y el material de la probeta, el volumen del líquido, la temperatura del baño, la disposición de la agitación o del flujo, la posición de la probeta y los requisitos de registro de la temperatura influyen en el resultado. Un resultado obtenido conforme a ASTM D6200 no puede considerarse automáticamente equivalente a otro obtenido conforme a ASTM D6482 o ASTM D6549, porque la probeta y las condiciones operativas pueden ser diferentes.
La agitación merece especial atención. El movimiento del líquido modifica el espesor y la estabilidad de la capa de vapor, renueva el medio de temple más frío en la superficie de la probeta y altera la transición entre la ebullición y la convección. En un tanque industrial, el flujo puede producirse mediante bombas, hélices, chorros, movimiento de la pieza o circulación alrededor de un bastidor. Por tanto, «con agitación» no es una descripción completa de la condición hidrodinámica, a menos que también se controlen o registren la dirección y la intensidad del flujo.
ASTM D8562-24 especifica un ensayo de velocidad de enfriamiento con una probeta de plata sin agitación para medios de temple acuosos de polímeros utilizados con aleaciones de acero. Su resultado puede servir para comparar formulaciones de polímeros acuosos o indicar la severidad relativa de enfriamiento conforme a ese método. No puede establecer una clasificación universal frente a todos los sistemas de aceite, baños de agua o salmuera, porque el resultado corresponde a la condición de ensayo definida con probeta de plata y sin agitación.
El marco de ASTM es útil precisamente porque limita la afirmación que se realiza. Si dos aceites se ensayan conforme a ASTM D6200 en el mismo laboratorio con una repetibilidad aceptable, sus curvas pueden respaldar una comparación relativa. Si un aceite se ensaya en un baño sin agitación y otro en un tanque de producción con circulación intensa, los valores no describen la misma condición de transferencia de calor. Además, una curva no predice directamente la dureza, la deformación, la tensión residual o el agrietamiento sin tener en cuenta el grado de acero, el espesor de la sección, la geometría, el estado previo de la austenita y la carga de piezas.
El estudio revisado por pares de 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, establece directamente esta relación con el proceso: la microestructura del acero está gobernada por la velocidad de extracción de calor en la superficie y por la velocidad de enfriamiento local, ambas controladas por el tipo de refrigerante y la disposición del flujo. Por tanto, el resultado de una probeta constituye una evidencia sobre un ensayo de transferencia de calor, no una especificación completa de la microestructura que desarrollará cada pieza de acero.
ISO 9950:1995 y la probeta de aleación de níquel
ISO 9950:1995 especifica un método con una probeta de aleación de níquel para determinar y clasificar las características de enfriamiento de aceites industriales de temple en condiciones normalizadas y sin agitación. La respuesta térmica de la probeta se registra mientras se enfría en el aceite, y la curva resultante proporciona información comparativa sobre el comportamiento de enfriamiento a diferentes temperaturas. Dado que el método utiliza una probeta definida de aleación de níquel y un baño sin agitación, los laboratorios pueden comparar el comportamiento de los aceites cuando se mantienen las condiciones prescritas.
La clasificación tiene un significado limitado, pero útil. Si el aceite A produce una respuesta de enfriamiento más rápida que el aceite B en ensayos conforme a ISO 9950:1995, el aceite A presenta una característica de enfriamiento medida mayor conforme a ese método. El resultado puede ayudar a identificar cambios causados por oxidación, contaminación, envejecimiento o diferencias de formulación cuando las muestras se ensayan de manera uniforme.
No puede demostrar que el aceite A enfríe más rápidamente todos los grados de acero en todos los hornos o tanques. La agitación de producción puede suprimir la ebullición pelicular, la carga puede modificar el flujo local y la superficie de la pieza de trabajo puede humectarse de manera diferente a la probeta de aleación de níquel. La temperatura del baño, la concentración de contaminantes, la posición de la probeta y la geometría de la pieza pueden modificar toda la secuencia de transferencia de calor. Asimismo, la clasificación no establece un valor H de Grossmann, a menos que se haya desarrollado una relación validada para ese medio de temple y esa aplicación.
El estudio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media utilizó el método de probeta de ISO/DIS 9950 para relacionar el comportamiento de enfriamiento medido y los valores H de Grossmann con la conductividad térmica y la viscosidad. Este tipo de trabajo muestra cómo los datos de probeta pueden conectarse con modelos de ingeniería, pero la relación depende de las condiciones del ensayo y de las hipótesis del modelo. Un valor de conductividad o viscosidad por sí solo no determina la curva de enfriamiento; la humectación y el comportamiento de ebullición pueden dominar determinados intervalos de temperatura.
Por tanto, los ensayos de curvas de enfriamiento son más fiables cuando su alcance se especifica con precisión: material de la probeta, norma, temperatura del baño, condición de agitación, intervalo de temperatura medido y métrica de velocidad de enfriamiento notificada. «El agua es más severa que el aceite» puede ser una primera aproximación útil en condiciones comparables. No constituye un resultado de ensayo completo. La comparación defendible es siempre la que se realiza entre curvas medidas mediante métodos especificados e interpretadas teniendo en cuenta el acero real, la geometría y la disposición de temple.
ASTM D8562-24 para medios de temple acuosos de polímeros
ASTM D8562-24 define un ensayo de velocidad de enfriamiento con sonda de plata sin agitación para medios de temple poliméricos acuosos utilizados con aleaciones de acero. Strong evidence
ASTM D8562-24 especifica una prueba no agitada de velocidad de enfriamiento con sonda de plata para medios de temple poliméricos acuosos utilizados con aleaciones de acero. Esta formulación define los límites del método. No establece una clasificación permanente en la que toda solución polimérica se sitúe entre el aceite y el agua, ni asigna una severidad de enfriamiento universal a un polímero acuoso basándose únicamente en su composición. El resultado corresponde a una sonda, un recipiente, una condición del medio de temple y una prueba de transferencia de calor determinados.
Esta distinción es importante porque “tipo de medio de temple” y “severidad de enfriamiento medida” describen cosas diferentes. Una solución polimérica acuosa se identifica por su sistema polimérico disuelto o disperso y por su concentración; su curva de enfriamiento medida también refleja la temperatura, la contaminación, el comportamiento de humectación, el movimiento del fluido y la configuración de la sonda. La severidad de temple de Grossmann, expresada mediante el valor H, es una representación de ingeniería independiente de la intensidad de temple. Un resultado de velocidad de enfriamiento conforme a D8562-24 no debe tratarse como un valor H a menos que se haya realizado un análisis adecuado y sus supuestos sean válidos.
Alcance de la prueba con sonda de plata
La sonda de plata proporciona a D8562-24 una respuesta térmica definida. La plata tiene una alta conductividad térmica, por lo que la sonda está diseñada para registrar el comportamiento de transferencia de calor impuesto por el medio de temple en su superficie, en lugar del comportamiento de transformación de una probeta de acero. A continuación, el registro medido de temperatura en función del tiempo puede convertirse en información sobre la velocidad de enfriamiento a temperaturas o intervalos de temperatura especificados. Por tanto, la prueba caracteriza el medio de temple en las condiciones del método; no predice directamente el historial de temperatura de cada pieza de acero.
Esta limitación no constituye un defecto. Una sonda estandarizada permite realizar comparaciones controladas. Si se prueban dos medios de temple poliméricos acuosos con el mismo aparato, preparación, temperatura y procedimiento de notificación de resultados, sus curvas de enfriamiento pueden compararse sobre una base común. La comparación puede mostrar, por ejemplo, que una solución extrae calor más rápidamente en un intervalo de temperatura seleccionado, mientras que otra produce una velocidad diferente durante la parte final del enfriamiento. Un único valor máximo de velocidad de enfriamiento puede ocultar esa diferencia.
El enfriamiento no es constante desde la inmersión hasta la igualación final. La revisión de ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, describe distintas etapas del temple y los cambios asociados en el comportamiento de transferencia de calor. Inicialmente, una capa de vapor caliente puede separar la sonda del líquido; posteriormente, esa capa puede colapsar cuando comienza la humectación, produciendo una etapa más rápida de ebullición nucleada. A temperaturas más bajas de la sonda, la ebullición disminuye y la convección adquiere mayor influencia. Las temperaturas de transición, la duración de cada etapa y las velocidades de enfriamiento dependen del líquido y de su interacción con la superficie.
Los medios de temple poliméricos hacen que la humectación sea especialmente importante. Pueden formarse películas poliméricas en la superficie caliente, modificar la estabilidad de la película de vapor y cambiar la forma en que el líquido llega a la sonda. La concentración, la antigüedad de la solución, los residuos, la calidad del agua y la contaminación pueden afectar a esa película. Por tanto, la misma concentración nominal de polímero puede producir curvas de enfriamiento diferentes en distintas condiciones de operación. El estudio Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement relaciona la microestructura del acero con la velocidad de extracción de calor en la superficie y la velocidad de enfriamiento local, ambas controladas por el tipo de refrigerante y la disposición de su flujo. D8562-24 mide una manifestación controlada de ese comportamiento, no todas sus posibles manifestaciones industriales.
El material de la sonda también impide intercambiar de manera informal distintos estándares. ISO 9950:1995 especifica una prueba con sonda de aleación de níquel para determinar y clasificar las características de enfriamiento de aceites industriales de temple en condiciones normalizadas no agitadas. ASTM D6200 aborda los aceites de temple, mientras que D8562-24 aborda los medios de temple poliméricos acuosos mediante una sonda de plata. Una velocidad de enfriamiento numérica obtenida con el método para aceites y sonda de aleación de níquel no es automáticamente equivalente a una velocidad de enfriamiento numérica obtenida con el método para polímeros y sonda de plata. La construcción de la sonda, la respuesta térmica, la geometría de la probeta, la instrumentación y la familia del medio de temple afectan al resultado.
Condiciones de la prueba no agitada
“No agitada” constituye una parte fundamental de la designación D8562-24, no un detalle menor de laboratorio. La prueba está concebida para medir la respuesta de enfriamiento sin agitación mecánica impuesta ni flujo controlado de fluido alrededor de la sonda. Esta condición elimina una variable importante y favorece comparaciones reproducibles entre soluciones poliméricas acuosas. No significa que el medio de temple esté inmóvil en todos los sentidos físicos: el fluido caliente asciende, el vapor se desplaza y las diferencias de densidad generan convección natural. Significa que el método no reproduce deliberadamente una bomba, un impulsor, un chorro de pulverización, una boquilla o el movimiento de la pieza.
Los tanques industriales rara vez se comportan como un baño de laboratorio completamente quieto. Las piezas pueden introducirse vertical u horizontalmente, las cestas pueden moverse, las bombas pueden hacer circular el fluido y las superficies cercanas pueden redirigir el flujo. Un sistema de pulverización impone condiciones de contorno aún diferentes. El flujo puede romper las películas de vapor, renovar el líquido más frío en la superficie, eliminar las capas límite enriquecidas en polímero y modificar el equilibrio entre ebullición y convección. En consecuencia, un resultado de D8562-24 describe la condición de prueba no agitada incluso cuando el tanque de producción está agitado.
La temperatura del medio de temple también debe controlarse y notificarse porque la viscosidad, el contenido de gas disuelto, la humectación y la capacidad calorífica varían con la temperatura. La concentración del polímero y el estado de la solución requieren el mismo grado de control. No puede suponerse que una prueba realizada con una solución nueva a una concentración determinada represente un baño de operación que haya acumulado aceite, partículas finas, sales, productos de corrosión o productos de degradación del polímero. Las prácticas de limpieza y muestreo pueden alterar los resultados antes de que la sonda entre en el líquido.
Estos factores explican por qué “el agua es más severa que el aceite” resulta demasiado simplista para las decisiones técnicas. El tratamiento de NPTEL de 2024 asigna al agua no agitada una clasificación relativa arbitraria de severidad de 1.0. Los valores de referencia típicos de Grossmann son aproximadamente 0.25–0.30 para el aceite quieto, 0.9–1.0 para el agua quieta y alrededor de 2 para la soda cáustica o la salmuera quietas. Rangos publicados más amplios indican 2.0–5.0 para la salmuera, 0.90–2.0 para el agua destilada a temperatura ambiente, 0.2–1.2 para las soluciones poliméricas acuosas y 0.25–0.80 para los aceites de temple convencionales o rápidos. Son rangos de referencia, no constantes materiales inmutables. La agitación, la temperatura, la humectación, la geometría y el método de cálculo seleccionado pueden modificar sustancialmente un resultado medido.
La palabra “agitada” también requiere precisión basada en los estándares. El Subcomité D02.L0.06 de ASTM identifica ASTM D6482 para medios de temple poliméricos acuosos agitados y ASTM D6549 para medios de temple agitados, junto con D6200 para aceites de temple y D8562 para medios de temple poliméricos acuosos probados con una sonda de plata. D6482 o D6549 pueden ser más representativos cuando el proceso de producción depende de la circulación o del movimiento. Seleccionar D8562-24 para un proceso agitado únicamente por conveniencia crea una discordancia entre el método y el proceso.
Uso de los resultados para la comparación y la selección
Los resultados de D8562-24 pueden orientar la selección del medio de temple o la comparación de severidades de enfriamiento, siempre que la comparación comience por el alcance del método. La primera pregunta no es “¿Qué curva tiene el número más grande?”. Es “¿Se obtuvieron las curvas mediante el mismo método aplicable, con la misma sonda, temperatura del medio de temple, concentración y condición de agitación?”. Solo después de esa comprobación deben compararse los datos de velocidad de enfriamiento.
Una comparación útil examina la curva completa. La velocidad durante la etapa de vapor indica cuánto tiempo permanece la superficie aislada por el vapor. La velocidad durante la ebullición nucleada puede controlar el paso por intervalos de temperatura en los que un enfriamiento excesivo puede aumentar el riesgo de distorsión o fisuración. La parte convectiva a temperaturas más bajas afecta a la forma en que el acero se aproxima al intervalo de transformación y a la igualación final. Para un grado de acero, la velocidad pertinente está relacionada con su comportamiento crítico de transformación, el tamaño de la sección, la geometría y la microestructura requerida, no necesariamente con la velocidad máxima registrada por la sonda de plata.
El resultado puede respaldar un cambio controlado de una concentración de polímero acuoso a otra, una comprobación del deterioro del baño o una comparación entre una solución polimérica y otro medio de temple probado mediante un método adecuado. También puede revelar que dos soluciones con velocidades máximas similares se enfrían de manera diferente en el resto de la curva. Esa diferencia puede ser importante para la dureza, la distorsión, las tensiones residuales o la formación de martensita, bainita, ferrita o perlita en una aleación de acero determinada.
El resultado no reproduce por sí solo todas las condiciones de temple de producción. No tiene en cuenta automáticamente la masa de la pieza, las esquinas, los orificios, la densidad de carga, la posición en la estantería, la cascarilla superficial, el patrón de agitación, el impacto de la pulverización ni el cambio de temperatura de un baño grande. Tampoco demuestra directamente una curva de sonda de plata que un grado de acero especificado cumplirá un requisito de dureza o microestructura. La validación de producción sigue requiriendo probetas de acero adecuadas, cargas representativas, controles del proceso y examen metalúrgico.
El análisis de Grossmann puede proporcionar otro marco de comparación, pero su valor H no debe confundirse con el resultado del ensayo ASTM. Los valores H representan la intensidad de temple en un modelo de transferencia de calor y dependen de los supuestos relativos a las condiciones de contorno y la geometría. El estudio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media relaciona el rendimiento de enfriamiento y los valores H de Grossmann con las propiedades del fluido mediante el método de probeta ISO/DIS 9950, y muestra que la curva medida y el valor H calculado están relacionados, pero no son idénticos. Una curva D8562-24 constituye una evidencia obtenida mediante un ensayo definido con una probeta de plata. Solo se convierte en una decisión de proceso cuando se interpreta teniendo en cuenta el acero, el componente, el equipo y la condición de enfriamiento prevista.
Severidad de enfriamiento, templabilidad y microestructura del acero
La severidad de enfriamiento describe la rapidez con la que un medio de temple extrae calor en condiciones especificadas; no identifica la microestructura del acero que se obtendrá. Esta distinción es importante porque la martensita, la bainita, la perlita y la ferrita se forman de acuerdo con la composición del acero, el tamaño de grano de la austenita, el tratamiento de austenización, el tamaño de la sección y la trayectoria real de temperatura-tiempo a través de los intervalos de transformación. Un medio de temple puede producir resultados diferentes en distintos grados de acero, y un mismo grado puede responder de manera diferente cuando cambian la agitación, la disposición de la carga o la temperatura del medio de temple.
La terminología también requiere precisión. Un tipo de medio de temple —aceite, agua, solución polimérica, salmuera o gas— no constituye por sí mismo un valor medido de severidad. Los ensayos de curva de enfriamiento informan sobre la extracción de calor para una probeta, temperatura, condición de agitación y procedimiento de ensayo definidos. El análisis de Grossmann expresa la intensidad de temple mediante un valor H, pero H es un parámetro de modelización, no una constante material permanente. La escala convencional de NPTEL asigna al agua sin agitación una severidad relativa arbitraria de 1,0. Los valores de referencia de Grossmann son aproximadamente 0,25–0,30 para aceite en reposo, 0,9–1,0 para agua en reposo y alrededor de 2 para sosa cáustica o salmuera en reposo. Otros intervalos citados habitualmente van de 2,0–5,0 para la salmuera, de 0,90–2,0 para el agua destilada a temperatura ambiente, de 0,2–1,2 para las soluciones poliméricas acuosas y de 0,25–0,80 para los aceites de temple convencionales o de enfriamiento rápido. Estas cifras son comparaciones útiles, no clasificaciones inmutables.
Condiciones críticas de enfriamiento y productos de transformación
La austenita debe evitar ciertas zonas del diagrama de transformación tiempo-temperatura, o atravesarlas a velocidades que supriman la formación de productos difusionales no deseados. Si el enfriamiento continúa siendo lo bastante lento como para que el carbono se redistribuya, pueden formarse ferrita y perlita en los aceros al carbono; a velocidades algo mayores puede desarrollarse bainita. Si el acero se enfría por debajo de su temperatura de inicio de formación de martensita antes de que tenga lugar una transformación difusional considerable, la austenita puede transformarse en gran medida en martensita, y la fracción final dependerá de la temperatura de final de formación de martensita y de la cantidad de austenita retenida.
No existe una única “velocidad crítica de enfriamiento” aplicable a todos los aceros. Por ejemplo, el AISI 1045 presenta una templabilidad mucho menor que el AISI 4140 porque el cromo y el molibdeno retrasan la transformación, lo que permite que una trayectoria de enfriamiento interior más lenta forme martensita. El AISI 52100, el AISI 4140 y el AISI 4340 también requieren un tratamiento diferenciado, aunque reciban el mismo temple nominal. La templabilidad describe la profundidad hasta la que un acero puede desarrollar una estructura de transformación dura bajo un temple determinado; no es lo mismo que la dureza superficial y no es una propiedad exclusiva del medio de temple.
La condición de austenización modifica el punto de partida. Una temperatura o un tiempo de mantenimiento de austenización excesivos pueden aumentar el tamaño de grano de la austenita, modificar la disolución de los carburos y desplazar el comportamiento de transformación. Por el contrario, una disolución incompleta de los carburos puede dejar el carbono y los elementos de aleación distribuidos de manera desigual. El tamaño de la sección determina entonces la rapidez con la que el calor puede llegar a la superficie y la cantidad de calor que debe desplazarse desde el núcleo. Una barra pequeña de AISI 1045 puede enfriarse a través del intervalo martensítico con suficiente rapidez en aceite, mientras que una barra grande del mismo grado tratado térmicamente puede conservar perlita o bainita en su centro.
La curva de enfriamiento no es una línea recta. La revisión de ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review describe distintas etapas del temple: una etapa inicial de manta de vapor o ebullición pelicular, una etapa rápida de ebullición nucleada y una etapa convectiva más lenta después de que la temperatura de la pieza desciende por debajo del intervalo relacionado con la ebullición del medio de temple. Los coeficientes de transferencia de calor cambian bruscamente entre estas etapas. La cinética de mojado determina cuándo se desplaza el vapor de la superficie, por lo que dos temples realizados a la misma temperatura nominal del baño pueden producir velocidades locales de enfriamiento diferentes.
ASTM D8562-24 especifica un ensayo con probeta de plata sin agitación para medios de temple poliméricos acuosos utilizados con aleaciones de acero. ISO 9950:1995 especifica un método con probeta de aleación de níquel para determinar y clasificar aceites industriales de temple en condiciones normalizadas sin agitación. ASTM D6200 abarca los aceites de temple, ASTM D6482 abarca los medios de temple poliméricos acuosos agitados y ASTM D6549 abarca los medios de temple agitados. Sus resultados permiten comparar las condiciones medidas mediante esos métodos; no pueden garantizar que una sección de acero determinada reciba la misma historia térmica.
El estudio revisado por pares de 2022 Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement establece directamente el vínculo práctico: la microestructura del acero está gobernada por la velocidad de extracción de calor en la superficie y por la velocidad de enfriamiento local, ambas controladas por el tipo de refrigerante y la disposición de su flujo. Por tanto, un chorro, un baño de inmersión y una pieza en movimiento pueden producir distribuciones de martensita diferentes incluso con el mismo líquido.
Diferencias de enfriamiento entre la superficie y el núcleo
Durante el temple, la superficie entra primero en contacto con el medio de temple. El núcleo no. El calor fluye desde el interior hacia la superficie, produciendo un gradiente de temperatura que puede ser pronunciado durante la ebullición nucleada y menos pronunciado durante la etapa convectiva posterior. La superficie puede atravesar la temperatura de inicio de formación de martensita mientras el núcleo aún se encuentra en el intervalo de transformación de la perlita o la bainita. Por eso una capa endurecida puede rodear un centro más blando sin que cambie el grado nominal del acero.
El efecto resulta especialmente claro en barras gruesas, placas, engranajes y piezas forjadas. Un componente delgado de AISI 4140 puede enfriarse rápidamente en toda su sección, mientras que un eje grande de AISI 4140 puede desarrollar un borde martensítico y un núcleo bainítico o perlítico. El contenido de aleación desplaza las curvas de transformación, pero la geometría sigue controlando la trayectoria térmica. Las esquinas, los orificios, las ranuras para chaveta y las transiciones de sección también modifican el flujo de calor. Una esquina puede perder calor a través de dos o tres caras expuestas, mientras que una zona entrante permanece más caliente y puede transformarse de manera diferente.
La disposición del flujo puede intensificar o reducir esta variación. La agitación elimina el vapor, renueva el líquido más frío en la superficie y puede aumentar el coeficiente local de transferencia de calor. Un chorro dirigido puede enfriar una cara mucho más rápidamente que una cara protegida. En un temple por inmersión, pueden persistir bolsas de vapor debajo de las superficies horizontales o dentro de cavidades. Por ello, el estudio de 2022 sobre la disposición del flujo advierte contra considerar “temple en agua” o “temple en polímero” como una descripción suficiente del proceso. El flujo específico de cada ubicación determina el enfriamiento específico de cada ubicación.
La temperatura, la concentración, la viscosidad y la conductividad térmica del medio de temple también son importantes. El estudio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media relaciona el rendimiento de enfriamiento medido y los valores H de Grossmann con estas propiedades mediante el método de probeta ISO/DIS 9950, mostrando por qué el estado del fluido afecta al resultado medido. Un cambio en la concentración de polímero puede modificar la viscosidad y el comportamiento de mojado lo suficiente como para cambiar la persistencia de la película y la extracción de calor durante la ebullición nucleada. La contaminación y la degradación del baño pueden producir el mismo efecto.
Compromisos entre dureza, distorsión y agrietamiento
Un enfriamiento insuficiente deja más austenita disponible para la transformación difusional. Las regiones resultantes de ferrita-perlita o bainita suelen ser más blandas que la martensita, aunque la dureza de la bainita varía según el grado y la temperatura de transformación. Una superficie puede cumplir un requisito de dureza mientras el núcleo permanece insuficientemente endurecido. En un componente cuya carga se transmite a través de toda su sección, ese gradiente puede constituir un fallo de diseño aunque el valor medido en la superficie parezca aceptable.
El aumento de la severidad puede mejorar la profundidad de endurecimiento, pero también incrementa las tensiones térmicas y de transformación. La superficie se contrae al enfriarse, mientras el núcleo más caliente restringe esa contracción. Más tarde, el núcleo se enfría y se contrae, mientras la superficie ya transformada se opone a ello. La formación de martensita añade una deformación de transformación, que no es uniforme cuando el contenido de carbono, la temperatura o la velocidad de enfriamiento varían a través de la sección. De ahí se derivan las tensiones residuales, los cambios dimensionales y la distorsión de la forma.
El agrietamiento es el resultado extremo de esta competencia. Los aceros de alto contenido de carbono, como el AISI 1095 y el acero para rodamientos AISI 52100, son especialmente sensibles porque la formación de martensita produce tensiones considerables y la ductilidad disponible durante el temple es limitada. Las esquinas agudas, los cambios bruscos de sección, las capas descarburadas, las marcas de rectificado y el colapso local de la película de vapor proporcionan concentraciones de tensión adicionales. Un medio más severo puede aumentar la dureza superficial y, al mismo tiempo, elevar la probabilidad de grietas de temple o de una distorsión inaceptable.
Por tanto, el objetivo práctico no es alcanzar el valor H máximo. Es obtener una trayectoria de enfriamiento que alcance la estructura de transformación requerida con gradientes controlados. Esto puede implicar seleccionar un acero con mayor templabilidad, modificar el ciclo de austenización, reducir el espesor de la sección, ajustar la concentración de polímero, controlar la temperatura del baño o cambiar la agitación y la orientación de los dispositivos de sujeción. El revenido reduce posteriormente parte de las tensiones del estado templado, pero no puede reparar de manera fiable las grietas ni la falta grave de uniformidad generadas durante el temple. La severidad de enfriamiento debe evaluarse conjuntamente con el grado de acero, la geometría, las condiciones del proceso y la curva de enfriamiento medida.
Cómo comparar los medios de temple sin interpretar erróneamente los datos
Un medio de temple no posee un único valor permanente de severidad de enfriamiento. «El agua es más severa que el aceite» solo constituye una primera aproximación útil cuando la comparación especifica qué agua, qué aceite, qué ensayo y qué parte de la curva de enfriamiento se está considerando. La temperatura del baño, la concentración, la contaminación, la agitación, la geometría de la probeta, el estado de la superficie y el comportamiento de humectación pueden modificar el resultado medido.
Por tanto, la comparación debe comenzar con una descripción del ensayo, no con una clasificación. Registre la norma y su revisión, el material y las dimensiones de la probeta, la temperatura del medio de temple, la concentración o el estado del medio, la condición de agitación, la disposición del flujo y el intervalo de temperaturas utilizado para calcular la velocidad de enfriamiento. A continuación, compare las curvas completas de tiempo–temperatura o, como mínimo, las partes de dichas curvas que correspondan a la transformación del acero que se pretende controlar.
Comparar elementos equivalentes
Los resultados de las curvas de enfriamiento son mediciones dependientes del método. ISO 9950:1995 especifica una probeta de aleación de níquel para determinar las características de enfriamiento de aceites industriales de temple en condiciones normalizadas sin agitación. ASTM D8562-24 especifica un ensayo sin agitación con probeta de plata para medios de temple poliméricos acuosos utilizados con aleaciones de acero. Estos ensayos no establecen una escala universal de comparación entre aceites y polímeros. Describen cómo el líquido ensayado enfrió una probeta determinada en condiciones determinadas.
El material de la probeta es importante porque la probeta no es una pieza de acero. La plata, las aleaciones de níquel y otros materiales de probeta presentan distinta conductividad térmica, capacidad calorífica, estado superficial y comportamiento frente a la oxidación. Su respuesta puede modificar la forma y el momento de la curva medida, especialmente durante la transición entre la ebullición en película de vapor y la ebullición nucleada. El tamaño de la probeta y la posición del termopar también son relevantes. Una probeta pequeña puede responder rápidamente; una probeta grande puede retener calor y mostrar una velocidad de enfriamiento aparente diferente incluso en el mismo baño.
Los métodos ASTM aplicables ilustran por qué los resultados deben ir acompañados de la identificación del método. El Subcomité D02.L0.06 de ASTM identifica ASTM D6200 para aceites de temple, ASTM D6482 para medios de temple poliméricos acuosos agitados, ASTM D6549 para medios de temple agitados y ASTM D8562 para medios de temple poliméricos acuosos ensayados con una probeta de plata. Un resultado obtenido mediante ASTM D6200 no debe colocarse junto a un resultado obtenido mediante ASTM D8562 como si ambos valores procedieran de una escala común.
La agitación suele ser la principal fuente de comparaciones engañosas. Una probeta estacionaria en agua en reposo puede desarrollar una manta de vapor persistente. El movimiento rompe dicha manta, renueva el líquido en la superficie y modifica la duración de la ebullición en película. En un tanque industrial, la condición pertinente puede ser un flujo vertical, un flujo transversal, un impacto procedente de chorros, la rotación de la pieza o el flujo a través de conductos. «Agua agitada» no describe una única condición. La velocidad y la dirección del flujo, la turbulencia y el acceso a las superficies retraídas afectan a la extracción de calor.
El propio medio de temple también requiere una descripción precisa. En el caso de un polímero acuoso, deben indicarse la química del polímero, la concentración, la temperatura del baño, la lectura del refractómetro u otro método de control de la concentración, así como el estado de degradación o contaminación. En el caso del aceite, deben indicarse el grado o la clasificación, la temperatura, la viscosidad cuando esté disponible, el estado de oxidación y la circulación. Deben especificarse la concentración y la temperatura de la salmuera. Un mismo medio con igual denominación puede producir curvas diferentes después de una variación de la concentración, del envejecimiento o de la contaminación.
El valor H de Grossmann debe formar parte de este registro, pero no sustituirlo. En la escala convencional descrita por NPTEL, al agua sin agitación se le asigna una severidad relativa arbitraria de 1,0. Los valores de referencia habituales citados para aceite en reposo son aproximadamente 0,25–0,30; para agua en reposo, 0,9–1,0; y para soda cáustica o salmuera en reposo, aproximadamente 2. Rangos de referencia más amplios sitúan la salmuera en 2,0–5,0, el agua destilada a temperatura ambiente en 0,90–2,0, las soluciones poliméricas acuosas en 0,2–1,2 y los aceites de temple convencionales o rápidos en 0,25–0,80. Estos son rangos de trabajo, no constantes inmutables de los materiales. Un valor H representa una condición de temple y una convención de modelización, no la identidad química del líquido.
Analizar la velocidad de enfriamiento a la temperatura pertinente
La velocidad máxima de enfriamiento es fácil de citar y, a menudo, poco adecuada para una decisión de tratamiento térmico del acero. Puede producirse durante un intervalo breve después del colapso de la manta de vapor, cuando el acero se encuentra a una temperatura superior al intervalo en el que se está determinando la microestructura final. Por tanto, un pico elevado puede coexistir con un enfriamiento insuficiente a través de un intervalo crítico de transformación o con un enfriamiento excesivo a una temperatura en la que aumentan las probabilidades de fisuración y distorsión.
El temple normalmente atraviesa distintas etapas de transferencia de calor: ebullición en película, ebullición nucleada y convección en el líquido. La revisión de ASTM Transferencia de calor durante el temple y evaluación de la severidad del temple explica que la velocidad de enfriamiento cambia durante estas etapas y está controlada por diferentes mecanismos de transferencia de calor. En consecuencia, la curva es más informativa que un único valor máximo. Examine el tiempo necesario para alcanzar temperaturas seleccionadas, la velocidad a dichas temperaturas, la duración de cada etapa de ebullición y si el enfriamiento es uniforme o presenta cambios bruscos.
El intervalo pertinente depende del acero y de la estructura requerida. En un acero al carbono simple o de baja aleación, el enfriamiento a través de los intervalos de transformación de la perlita y la bainita puede determinar si se forma martensita. Dichos intervalos varían según la composición y el tamaño de grano de la austenita previa, por lo que una «velocidad máxima de enfriamiento» genérica no puede responder a la cuestión. Por ejemplo, AISI 1045 no puede evaluarse utilizando exactamente el mismo requisito de enfriamiento crítico que AISI 4140 o AISI 52100. Utilice los datos aplicables de transformación en enfriamiento continuo o de transformación tiempo–temperatura y, a continuación, examine la curva del medio de temple en el intervalo de temperaturas correspondiente.
La temperatura de inicio de la martensita también es pertinente. El enfriamiento por debajo de ese punto inicia la transformación martensítica, mientras que la velocidad a temperaturas inferiores afecta a los gradientes térmicos, las tensiones de transformación y la cantidad de austenita retenida. Un medio de temple que enfría muy rápidamente desde la temperatura de austenización, pero que se ralentiza considerablemente antes o durante la formación de martensita, puede producir un equilibrio de dureza y distorsión diferente del de otro medio con un pico inferior pero un enfriamiento más constante.
Una comparación práctica podría informar de las velocidades a 800, 600, 400 y 200 °C, seleccionando las temperaturas exactas en función de la aleación y del proceso. También debería mostrar la curva completa desde la región de austenización hasta la temperatura del baño. Si solo se publica la velocidad máxima, deben indicarse su temperatura y su duración. Sin esos datos, el número tiene escaso significado metalúrgico.
La velocidad de enfriamiento por sí sola tampoco describe todos los riesgos. En una sección gruesa, la temperatura superficial puede diferir notablemente de la temperatura del núcleo, y la geometría local puede atrapar vapor o restringir el flujo. La extracción de calor en un borde, un orificio, un resalte o un punto de contacto puede diferir de la que se produce en una cara amplia expuesta. El estudio revisado por pares de 2022 Papel del método de temple en la velocidad de enfriamiento y la microestructura de los aceros: variaciones en el refrigerante y su disposición del flujo relaciona directamente la microestructura del acero con la velocidad de extracción de calor superficial y la velocidad de enfriamiento local, lo que demuestra por qué el tipo de refrigerante no puede separarse de su disposición del flujo.
Separar la clasificación de laboratorio del comportamiento en producción
Un ensayo de laboratorio puede clasificar los líquidos en condiciones controladas. Por sí solo, no puede certificar el resultado para todos los tamaños de acero y todas las formas de componentes. Una probeta de plata ensayada en un polímero sin agitación a 25 °C representa ese método y esa condición. No representa un eje largo en un tanque con circulación a 50 °C, una cavidad ciega que recibe un flujo intermitente ni una carga cuya temperatura del medio de temple aumenta durante la producción.
La distinción es especialmente importante al comparar ensayos en reposo y ensayos agitados. ASTM D6482 y ASTM D6549 se ocupan de condiciones agitadas, mientras que ASTM D8562 se ocupa de ensayos de polímeros acuosos sin agitación con una probeta de plata. ISO 9950:1995 especifica igualmente condiciones normalizadas sin agitación para aceites industriales de temple. Una clasificación de laboratorio puede invertirse cuando la agitación modifica la eliminación del vapor o cuando un componente presenta una relación superficie/volumen diferente.
La validación en producción debe relacionar la curva de enfriamiento con el acero y la sección reales. Cuando sea práctico, utilice termopares o cargas instrumentadas, examine la dureza desde la superficie hasta el núcleo e inspeccione la microestructura en ubicaciones expuestas a diferentes condiciones de flujo. La distorsión, la fisuración, las zonas blandas y la variación entre cargas son resultados propios del componente; ninguno se predice completamente mediante el máximo obtenido con una sola probeta.
El Manual ASM, volumen 4F, Medios de temple y tecnología del temple, de ASM International, proporciona la distinción organizativa adecuada entre el tipo de medio de temple, la severidad del temple, las etapas de enfriamiento y el temple del acero. El estudio Efecto de la conductividad térmica y la viscosidad en el comportamiento de enfriamiento de medios líquidos de temple también relaciona el comportamiento de enfriamiento medido y los valores H de Grossmann con las propiedades físicas utilizando el método de probeta de ISO/DIS 9950, lo que refuerza que un valor H es una medida interpretada del proceso y no una propiedad fija del «aceite» o del «agua».
Por tanto, la pregunta defendible no es «¿Qué medio de temple ocupa el primer lugar?». Es: «¿Qué medio de temple, en qué condición controlada, extrae el calor a la velocidad requerida a través del intervalo de temperaturas pertinente sin imponer una distorsión o una fisuración inaceptables?». Esta pregunta conduce a datos comparables. Una clasificación aislada no.
Un flujo de trabajo basado en normas para el control del temple
El control del temple comienza con el acero, no con una clasificación del agua, el aceite, el polímero y la salmuera. Un medio de temple es solo una parte del sistema de transferencia de calor. El resultado medido también depende del material y la geometría de la probeta, la temperatura del baño, la concentración, la agitación, la disposición del flujo, el estado superficial y la parte de la curva de enfriamiento que se examine. Por tanto, un flujo de trabajo basado en normas considera la severidad del enfriamiento como una variable de proceso que debe medirse y relacionarse con las propiedades requeridas de un componente específico.
Definir el acero, la geometría y el resultado requerido
Registre la designación del acero exactamente como se especifica en la norma de producto aplicable. Algunos ejemplos son AISI 1045, AISI 4140, ASTM A29/A29M grado 4140, EN 10083-3 grado de acero 42CrMo4 y SAE J404 grado 52100. La designación no es un detalle administrativo menor: la composición química, la templabilidad, el tamaño de grano de la austenita previa y el tamaño de la sección determinan con qué rapidez debe enfriarse el centro para formar la microestructura requerida.
La especificación inicial debe indicar el estado del tratamiento térmico y el resultado previsto. Identifique la temperatura de austenización, el tiempo de mantenimiento, el tiempo de transferencia hasta el temple y si el objetivo es obtener predominantemente martensita, una mezcla de martensita y bainita o una estructura deliberadamente más blanda. En el caso del AISI 1045, por ejemplo, la respuesta al temple requerida difiere considerablemente entre un eje delgado destinado a alcanzar una elevada dureza martensítica y una placa gruesa en la que sean aceptables una fracción controlada de martensita y un riesgo limitado de agrietamiento. En el caso del AISI 4140 o del 42CrMo4, la templabilidad aportada por los elementos de aleación permite un requisito de enfriamiento diferente del correspondiente a un acero al carbono simple.
Las dimensiones de la sección deben incluir más que el espesor nominal. Registre el diámetro, el espesor de pared, las chaveteras, los orificios, las esquinas agudas, las relaciones entre diámetro interior y espesor de pared, y los cambios de sección. Una barra maciza de 50 mm, un tubo de 50 mm de diámetro exterior y una placa de 50 mm de espesor no presentan el mismo problema de flujo térmico. La superficie se enfría primero, mientras que el núcleo continúa liberando calor; la geometría controla los gradientes de temperatura que producen la transformación y las tensiones residuales.
Establezca el nivel admisible de distorsión y el riesgo de agrietamiento antes de seleccionar el medio de temple. Una tolerancia dimensional, un límite de descentramiento, un intervalo de dureza y un requisito relativo al estado superficial hacen que el resultado sea verificable. Especifique si la dureza se requiere en la superficie, a una profundidad definida o a lo largo de un recorrido desde la superficie hasta el centro. Para un componente templado en todo el espesor, incluya la profundidad efectiva de temple requerida y el criterio de aceptación, como una dureza Rockwell C mínima o una comparación de templabilidad derivada de Jominy.
Esta definición también evita el uso incorrecto de los valores H de Grossmann. La escala convencional asigna al agua sin agitación una severidad arbitraria de 1,0, tal como describe NPTEL en 2024. Los valores de referencia habituales son aproximadamente 0,25–0,30 para aceite sin agitación, 0,9–1,0 para agua sin agitación y aproximadamente 2 para sosa cáustica o salmuera sin agitación. Otros intervalos publicados sitúan la salmuera entre 2,0 y 5,0, el agua destilada a temperatura ambiente entre 0,90 y 2,0, las soluciones acuosas de polímeros entre 0,2 y 1,2, y los aceites de temple convencionales o de temple rápido entre 0,25 y 0,80. Estos son intervalos de referencia, no constantes fijas de los materiales. Un valor H cambia con la agitación, la temperatura, la humectación, la concentración y las condiciones de ensayo.
Seleccionar un método de ensayo dentro de su ámbito de aplicación
Seleccione el método de ensayo después de definir el proceso, porque ninguna norma de curvas de enfriamiento representa todos los procesos industriales de temple. El Subcomité D02.L0.06 de ASTM International identifica ASTM D6200 para aceites de temple, ASTM D6482 para medios de temple acuosos de polímeros con agitación, ASTM D6549 para medios de temple con agitación y ASTM D8562 para medios de temple acuosos de polímeros ensayados con una probeta de plata. ASTM D8562-24 especifica un ensayo de velocidad de enfriamiento con probeta de plata sin agitación para medios de temple acuosos de polímeros utilizados con aleaciones de acero. Sus resultados pueden servir para realizar comparaciones conforme a ese método; no establecen una clasificación universal frente a cualquier aceite, sistema de agua o tanque de producción.
ISO 9950:1995 especifica un método con probeta de aleación de níquel para determinar las características de enfriamiento de aceites industriales de temple en condiciones normalizadas y sin agitación. Este ámbito de aplicación es importante. Un resultado obtenido conforme a ISO 9950:1995 describe el aceite y la disposición de ensayo especificada, pero no describe automáticamente el comportamiento de ese aceite alrededor de una carga de acero en movimiento con circulación activa. La aleación de la probeta, sus dimensiones, la ubicación del termopar, el procedimiento de inmersión y el método de reducción de datos afectan a la curva registrada.
Antes del ensayo, documente la identidad del medio de temple, la formulación o el tipo de aceite, la concentración cuando corresponda, los límites de contaminación, el volumen del baño, la temperatura del baño, la temperatura de la probeta y el procedimiento de limpieza. Registre si la probeta permanece fija, gira, se desplaza por el baño o queda expuesta a un chorro dirigido. Cuando sea posible, la agitación debe notificarse cuantitativamente: velocidad del impulsor, caudal, velocidad del chorro, disposición de las boquillas o circulación medida del tanque. Indicar únicamente «con agitación» no basta para reproducir un resultado.
Revise la curva completa de tiempo-temperatura en lugar de extraer una sola velocidad de enfriamiento sin contexto. El temple comprende distintas etapas de transferencia de calor. En la etapa inicial de película de vapor, una capa de vapor estable puede limitar la extracción de calor. Cuando comienza la humectación, la ebullición nucleada puede producir un flujo térmico mucho mayor. A temperaturas más bajas, la ebullición termina y la convección controla el enfriamiento posterior. La revisión de ASTM de 2024, Transferencia de calor durante el temple y evaluación de la severidad del temple, destaca que la velocidad de enfriamiento cambia a lo largo de estas etapas y depende de la cinética de humectación y de los mecanismos de transferencia de calor.
La velocidad máxima de enfriamiento, la temperatura a la que se alcanza ese máximo y el tiempo necesario para atravesar los intervalos críticos de transformación pueden tener significados metalúrgicos diferentes. Un medio de temple puede enfriar rápidamente cerca de la temperatura de inicio de la martensita, pero lentamente durante el intervalo de la perlita o la bainita, o a la inversa. Una única clasificación oculta esa diferencia. Por tanto, el análisis de curvas de enfriamiento conforme a ASTM D6200, D6482, D6549 o ASTM D8562-24 debe seleccionarse de acuerdo con la clase de medio de temple y las condiciones de flujo, registrando las desviaciones respecto del método indicado.
Correlacionar los resultados del ensayo con el proceso de tratamiento térmico
Una curva obtenida con una probeta constituye una evidencia sobre la transferencia de calor, no una prueba de que un componente cumplirá su especificación. El paso siguiente es realizar un ensayo controlado representativo de la producción utilizando el grado de acero real, la geometría de la sección, el patrón de carga, el tiempo de transferencia del horno al tanque y el movimiento de temple reales. Una probeta de plata o de aleación de níquel no reproduce la masa térmica, el estado superficial, la geometría ni el calor de transformación de una pieza de acero.
Mida la dureza en ubicaciones definidas. En una barra o un eje, incluya lecturas en la superficie, el subsuelo y el centro; en una placa, defina las ubicaciones en la cara y a mitad del espesor. Utilice la norma de dureza pertinente y registre la escala, la carga, el estado del penetrador y la preparación superficial. Cuando la templabilidad sea fundamental para la decisión, compare el resultado con un perfil de temple en extremo Jominy o con un modelo de templabilidad establecido para la colada especificada, pero no sustituya un ensayo del componente por datos de Jominy.
La metalografía proporciona la segunda comprobación necesaria. Examine secciones representativas de la superficie y del núcleo para detectar martensita, bainita, ferrita, perlita, austenita retenida, descarburación y grietas de temple. Una elevada dureza superficial puede coexistir con un núcleo insuficientemente templado. A la inversa, un temple severo puede producir una dureza adecuada y, al mismo tiempo, generar redes de grietas o una distorsión inaceptables. El estudio revisado por pares de 2022, Papel del método de temple en la velocidad de enfriamiento y la microestructura de los aceros: variaciones en el refrigerante y su disposición de flujo, relaciona la microestructura del acero con la velocidad superficial de extracción de calor y la velocidad local de enfriamiento, ambas controladas por el tipo de refrigerante y la disposición del flujo.
Utilice la curva de enfriamiento para explicar el resultado metalúrgico y, a continuación, ajuste una variable del proceso a la vez. Si la dureza es baja en el centro, investigue el retraso de transferencia, la disposición de la carga, la temperatura del baño, la concentración y la circulación antes de seleccionar simplemente un medio de temple nominalmente más severo. Si la distorsión es excesiva, examine el flujo asimétrico, el atrapamiento de vapor, la orientación de la pieza y el gradiente de velocidad de enfriamiento alrededor de los orificios y las esquinas. Vuelva a comprobar la concentración, la viscosidad, la conductividad térmica, la contaminación y el envejecimiento del medio de temple, ya que los estudios que utilizan el método de probeta ISO/DIS 9950 han relacionado el rendimiento de enfriamiento y los valores H de Grossmann con estas propiedades.
Flujo de trabajo para el control del temple basado en normas
- Definir Identifique el grado exacto de acero, la geometría de la sección, la microestructura objetivo, el perfil de dureza y los límites de distorsión.
- Seleccionar Elija un método de ensayo ASTM o ISO dentro de su ámbito declarado.
- Medir Registre las curvas de enfriamiento documentando la temperatura, la agitación, la disposición del flujo y la condición del baño.
- Validar Realice un ensayo representativo de tratamiento térmico y verifique la dureza y la metalografía.
- Conservar Conserve las pruebas junto con los registros del lote y del equipo.
Por tanto, el flujo de trabajo operativo es el siguiente: identificar el grado exacto del acero y la norma; registrar la geometría de la sección, la templabilidad, la microestructura objetivo, el perfil de dureza y los límites de distorsión; seleccionar un método ASTM o ISO dentro de su ámbito de aplicación declarado; medir o revisar las curvas de enfriamiento documentando la temperatura, la agitación, la disposición del flujo y el estado del baño; realizar un ensayo representativo de tratamiento térmico; verificar la dureza y la metalografía; y conservar las evidencias junto con los registros de la carga y del equipo. Las normas mejoran la comparabilidad y ponen de manifiesto las variables no controladas. No eliminan la necesidad de validar el proceso con el acero y el componente reales.
Referencias
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html