




Signification des milieux de trempe et de la sévérité du refroidissement
Milieu de trempe et sévérité du refroidissement
Un milieu de trempe est le fluide, le gaz ou tout autre milieu de transfert thermique qui évacue la chaleur de l’acier austénitisé. Les milieux courants comprennent l’eau, les saumures aqueuses, les solutions aqueuses de polymères, les huiles de trempe, les sels fondus et les gaz forcés. Le milieu est identifié par sa composition ou par sa forme physique principale.
La sévérité du refroidissement est une notion différente. Elle décrit avec quelle intensité et à quelle vitesse ce milieu extrait la chaleur de la pièce au cours du temps. La sévérité englobe donc à la fois l’ampleur de l’évacuation de chaleur et l’évolution de ses caractéristiques pendant la trempe. Un milieu peut être identifié chimiquement comme étant de l’« eau », alors que sa sévérité de refroidissement varie lorsque sa température, son agitation, les sels dissous, sa contamination ou son contact avec l’acier changent.
Termes clés du refroidissement
- Vitesse de refroidissement
- Variation de température de la sonde ou de l’acier par unité de temps, généralement exprimée en °C/s.
- Flux thermique
- Taux de transfert de chaleur par unité de surface, généralement exprimé en W/m².
- Courbe de refroidissement
- Température de la sonde, ou grandeur calculée correspondante, représentée en fonction du temps ou de la température.
- Sévérité du refroidissement
- Intensité et évolution de l’extraction thermique pendant la trempe.
Plusieurs mesures décrivent différentes phases de ce processus. La vitesse de refroidissement est la variation de température de la sonde ou de l’acier par unité de temps, généralement exprimée en °C/s. Elle peut être indiquée à une température donnée, par exemple 600 °C ou 300 °C, car elle n’est pas constante pendant toute la trempe. Le flux thermique est le débit de transfert de chaleur par unité de surface, généralement exprimé en W/m². Il décrit la charge thermique traversant l’interface acier–fluide de trempe, plutôt que la simple baisse de température de l’acier. Une courbe de refroidissement enregistre la température de la sonde, ou une grandeur calculée qui lui est liée, en fonction du temps et parfois de la température. Elle indique les phases de refroidissement lent ou rapide et aide à repérer les changements des conditions de transfert thermique.
Ces termes ne doivent pas être employés les uns à la place des autres. Une vitesse de refroidissement élevée à une température donnée ne prouve pas que le fluide de trempe présente le flux thermique le plus élevé pendant toute la trempe. De même, deux courbes de refroidissement peuvent présenter des vitesses maximales similaires, mais des moments d’apparition différents, ce qui peut entraîner des transformations différentes dans l’acier.

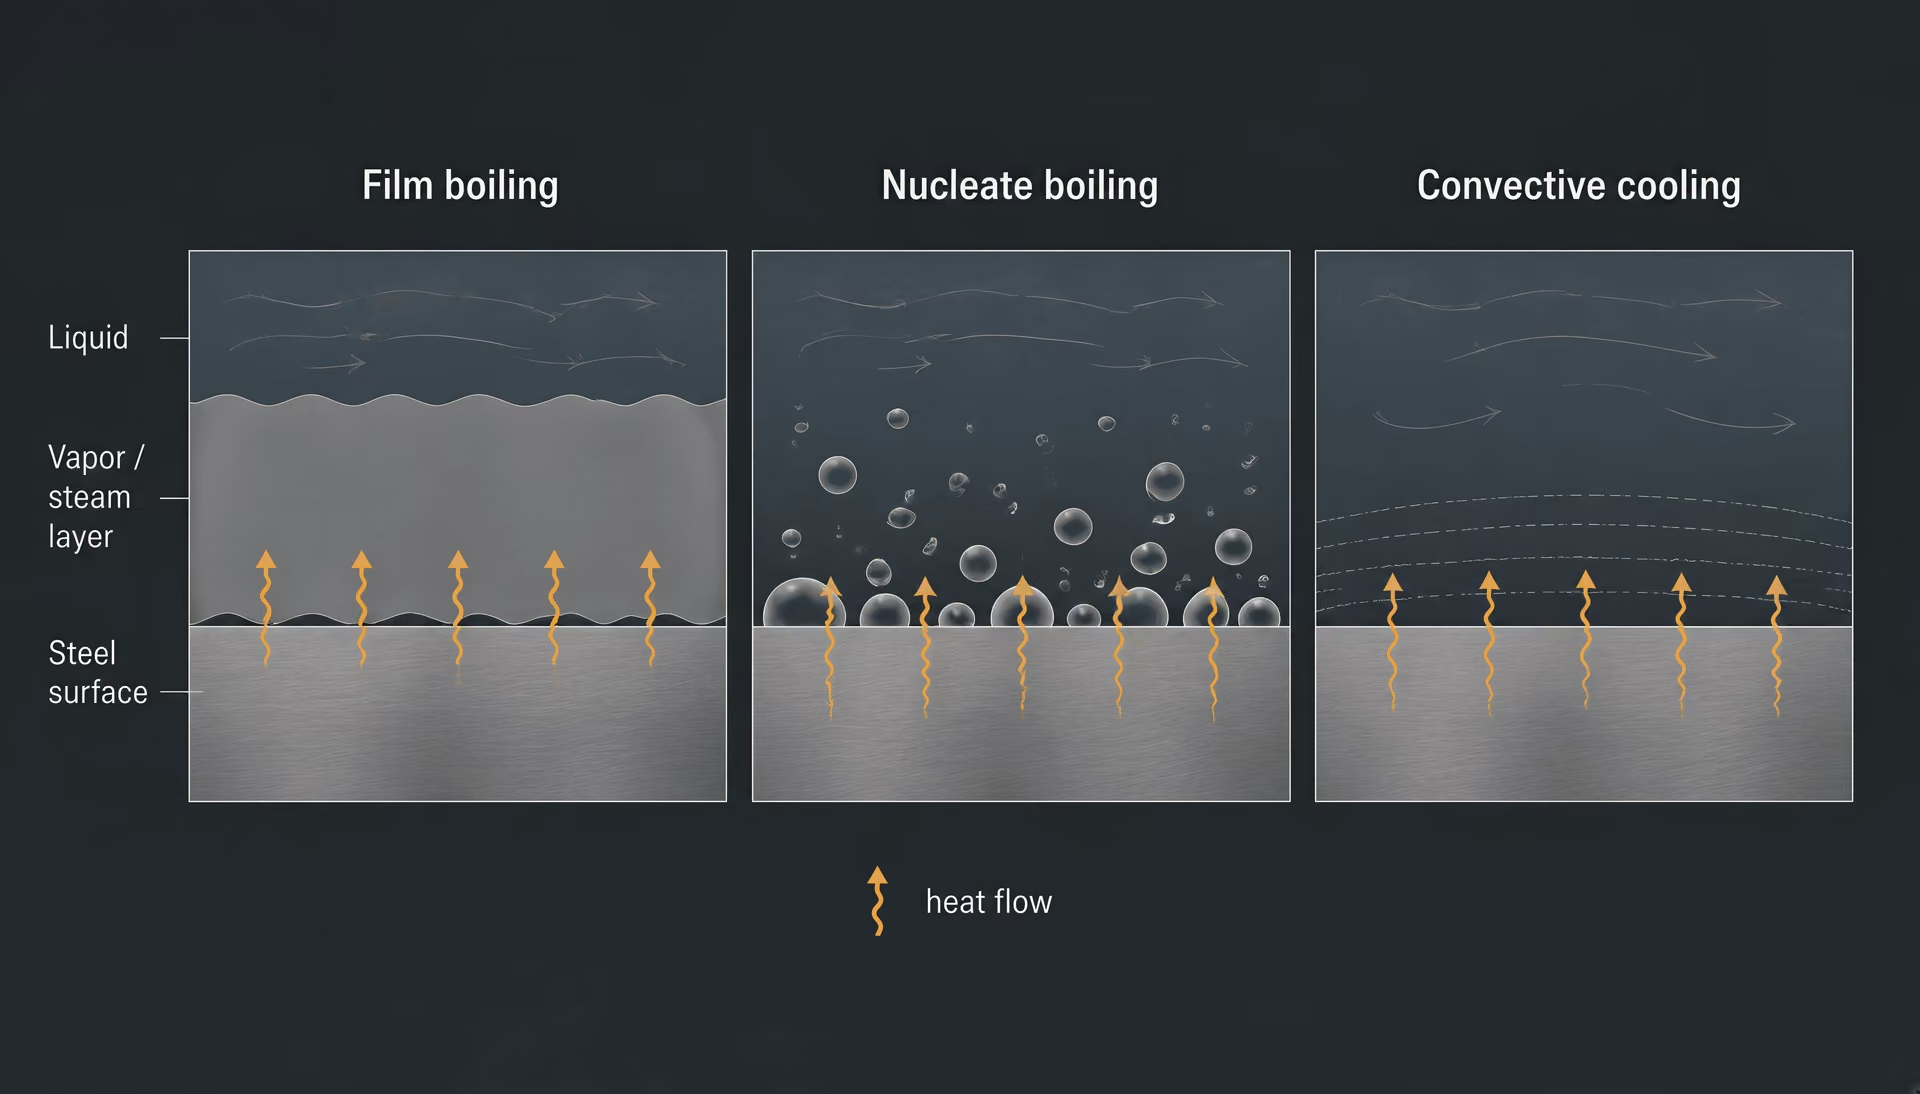
La première étape après l’immersion est souvent l’ébullition en film. Une couche continue de vapeur sépare l’acier chaud du liquide, limitant le contact direct et produisant un transfert thermique relativement lent. Lorsque la surface se refroidit, le film de vapeur s’effondre et l’ébullition nucléée commence. Le liquide entre périodiquement en contact avec la surface par l’intermédiaire de bulles de vapeur qui se forment et se détachent rapidement, et le transfert thermique devient beaucoup plus rapide. À des températures de surface plus basses, l’ébullition cesse et le refroidissement par convection contrôle l’évacuation de chaleur restante. La revue de ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, souligne que la vitesse de refroidissement évolue au cours de ces différentes étapes. La courbe de refroidissement constitue donc un enregistrement de mécanismes de transfert thermique variables, et non une propriété unique du liquide.

| Méthode | Sonde | Fluide ou condition de trempe | Agitation |
|---|---|---|---|
| ISO 9950:1995 | Sonde en alliage de nickel | Huiles industrielles de trempe | Non agitée selon une procédure normalisée |
| ASTM D6200 | Spécifié par la méthode | Huiles de trempe | Définie par la méthode |
| ASTM D6482 | Spécifié par la méthode | Fluides aqueux de trempe à base de polymères | Agitée |
| ASTM D6549 | Spécifié par la méthode | Fluides de trempe | Agités |
| ASTM D8562-24 | Sonde en argent | Fluides aqueux de trempe à base de polymères pour les alliages d’acier | Non agitée |
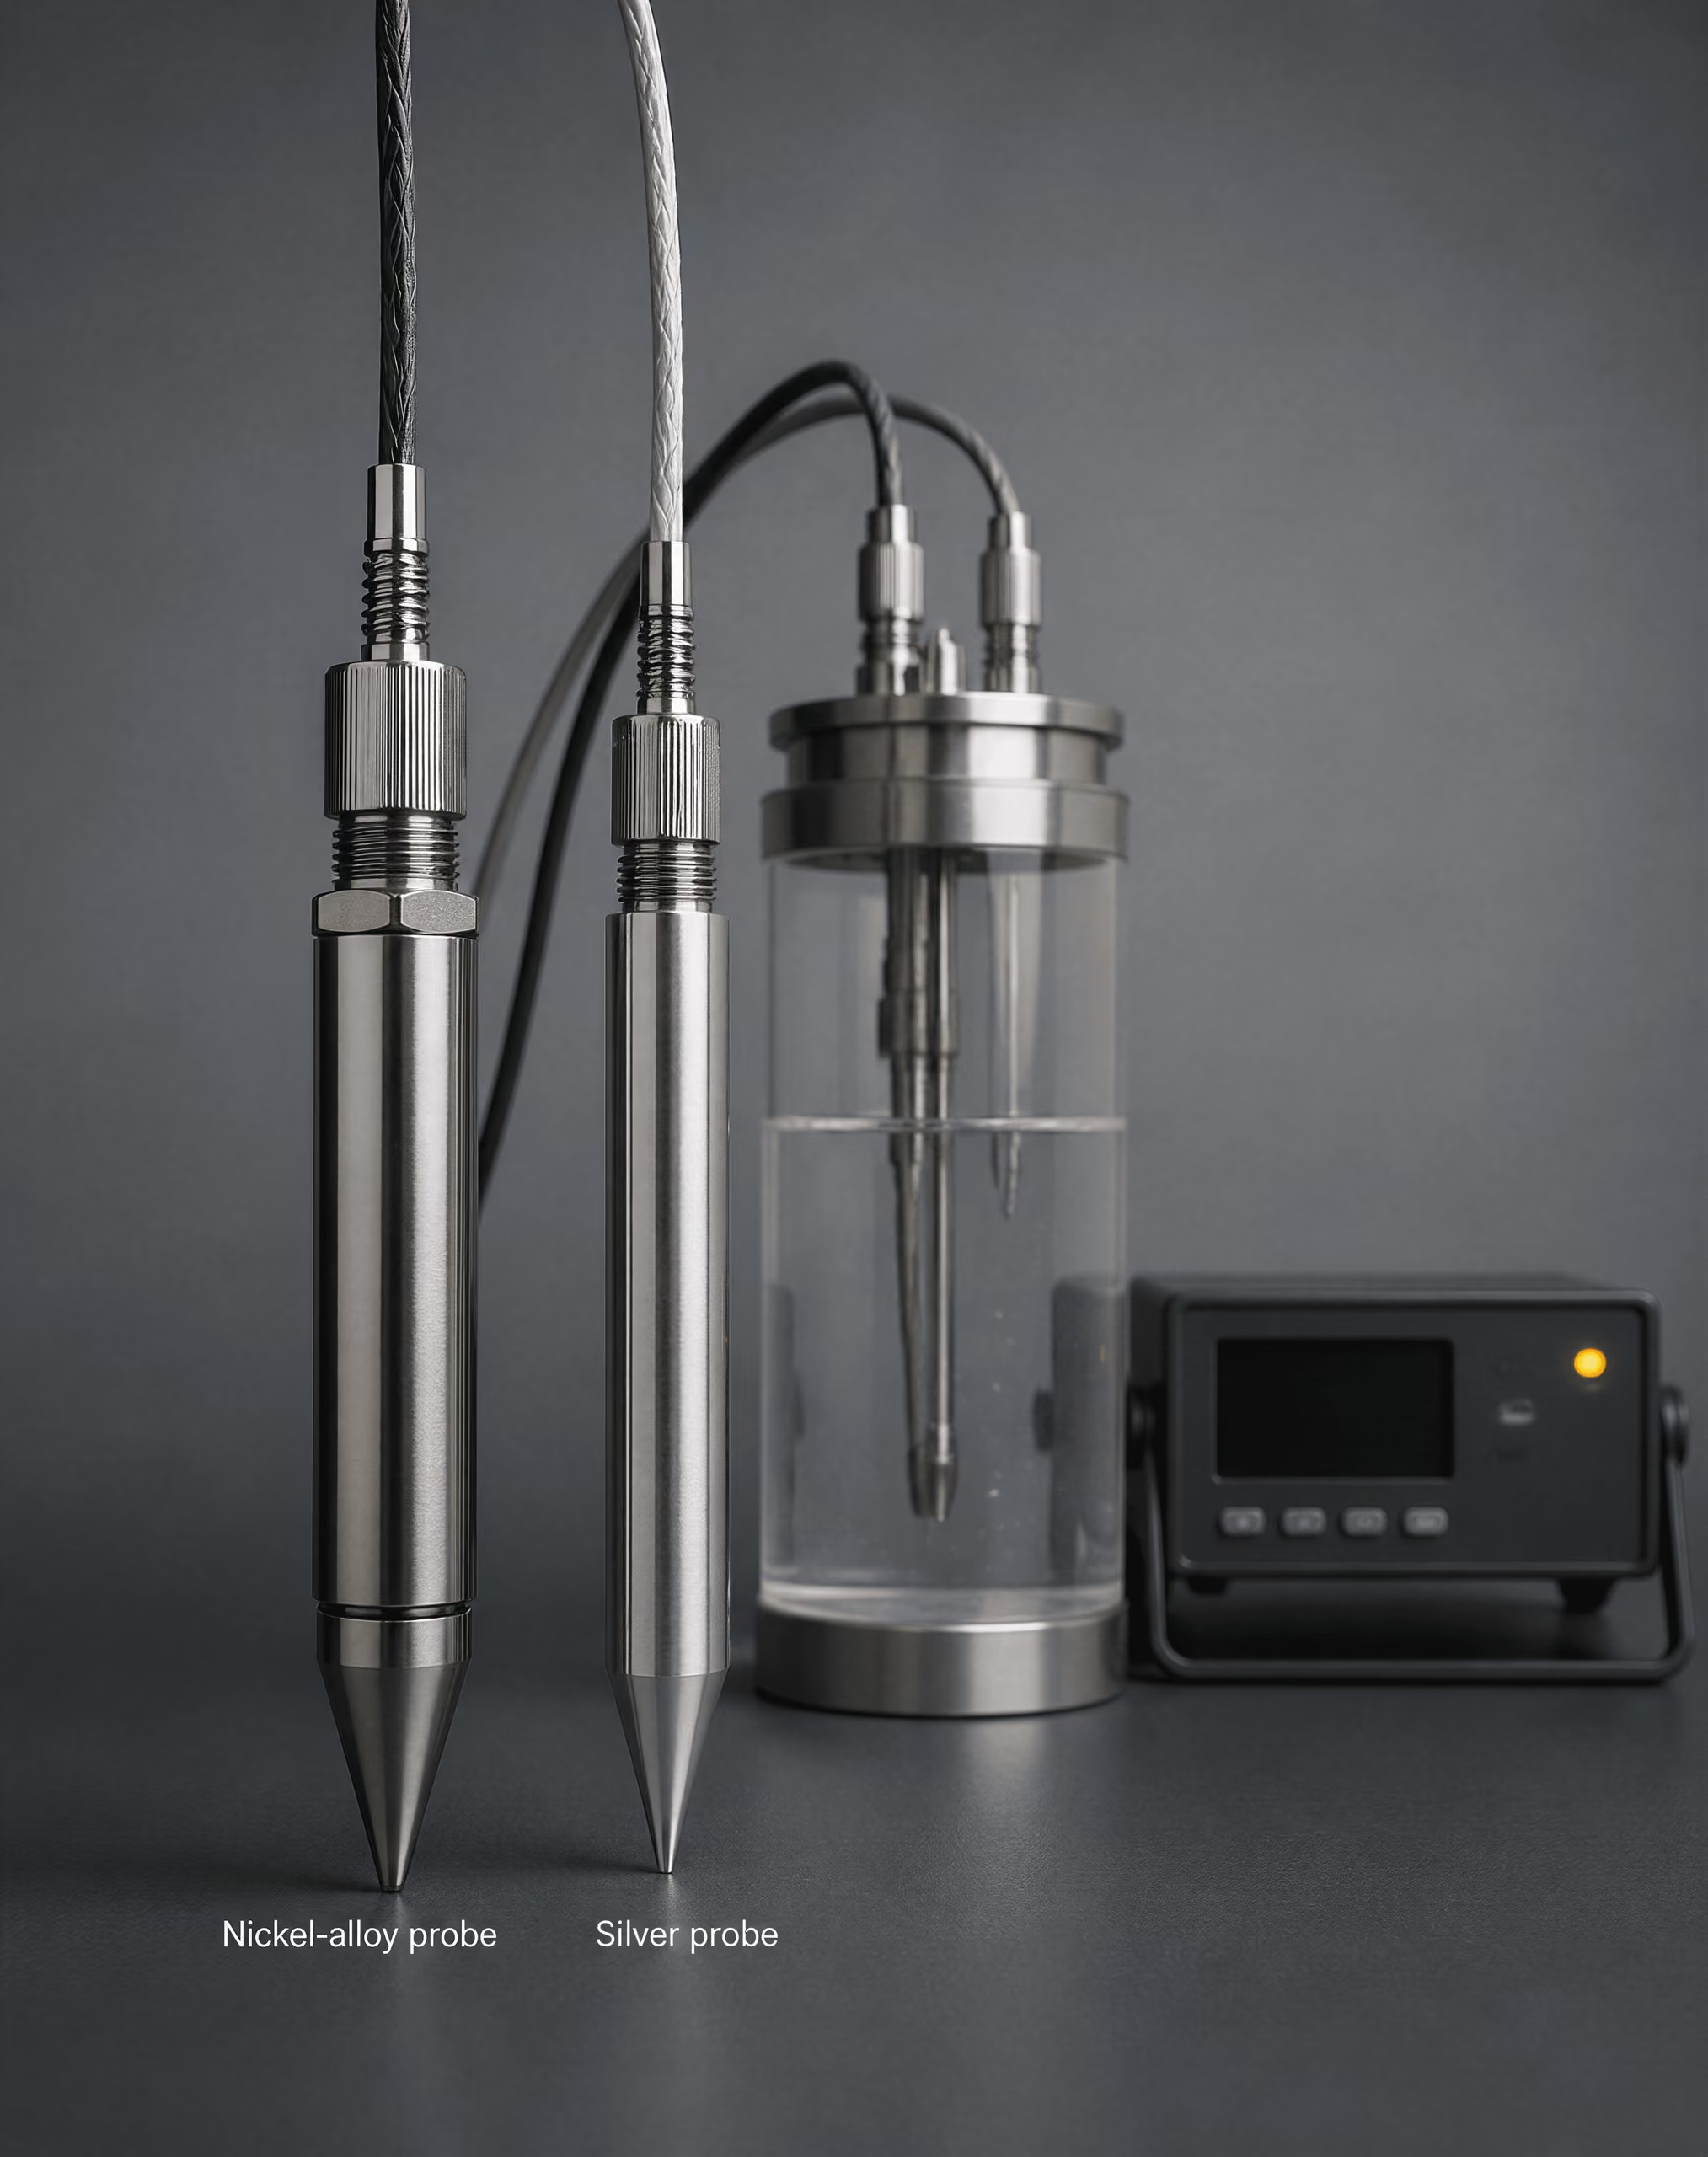
Les méthodes utilisant une sonde rendent cette distinction concrète. La norme ISO 9950:1995 spécifie un essai avec une sonde en alliage de nickel destiné à déterminer les caractéristiques de refroidissement des huiles de trempe industrielles dans des conditions normalisées et sans agitation. La norme ASTM D8562-24 spécifie un essai de vitesse de refroidissement avec une sonde en argent, sans agitation, pour les fluides de trempe aqueux à base de polymères utilisés avec les alliages d’acier. Le matériau de la sonde, ses dimensions, son état de surface, le système d’enregistrement, la température du bain et les conditions d’agitation font tous partie du résultat. Une valeur obtenue par une méthode ne peut pas automatiquement être considérée comme équivalente à une valeur obtenue par une autre.
Le sous-comité D02.L0.06 de ASTM identifie la norme ASTM D6200 pour les huiles de trempe, la norme ASTM D6482 pour les fluides de trempe aqueux à base de polymères agités, la norme ASTM D6549 pour les fluides de trempe agités et la norme ASTM D8562 pour les fluides de trempe aqueux à base de polymères testés avec une sonde en argent. Ces normes permettent d’effectuer des comparaisons dans des conditions spécifiées. Elles ne transforment pas les termes « huile », « eau » ou « polymère » en une valeur universelle de sévérité.
Pourquoi la sévérité est une variable du procédé
La sévérité du refroidissement dépend de l’ensemble du procédé de trempe, et non de la seule composition du fluide de trempe. Strong evidence
La sévérité du refroidissement concerne l’ensemble du procédé de trempe, et non le seul nom du fluide de trempe. La température du bain constitue une variable immédiate. Chauffer l’eau ou l’huile modifie la viscosité, la formation de vapeur, la densité et la convection ; cela peut également modifier la plage de températures dans laquelle l’ébullition en film persiste. Les solutions de polymères sont particulièrement sensibles à la concentration et à la température, car le polymère agit sur la couche de vapeur et sur la résistance à l’écoulement du liquide.

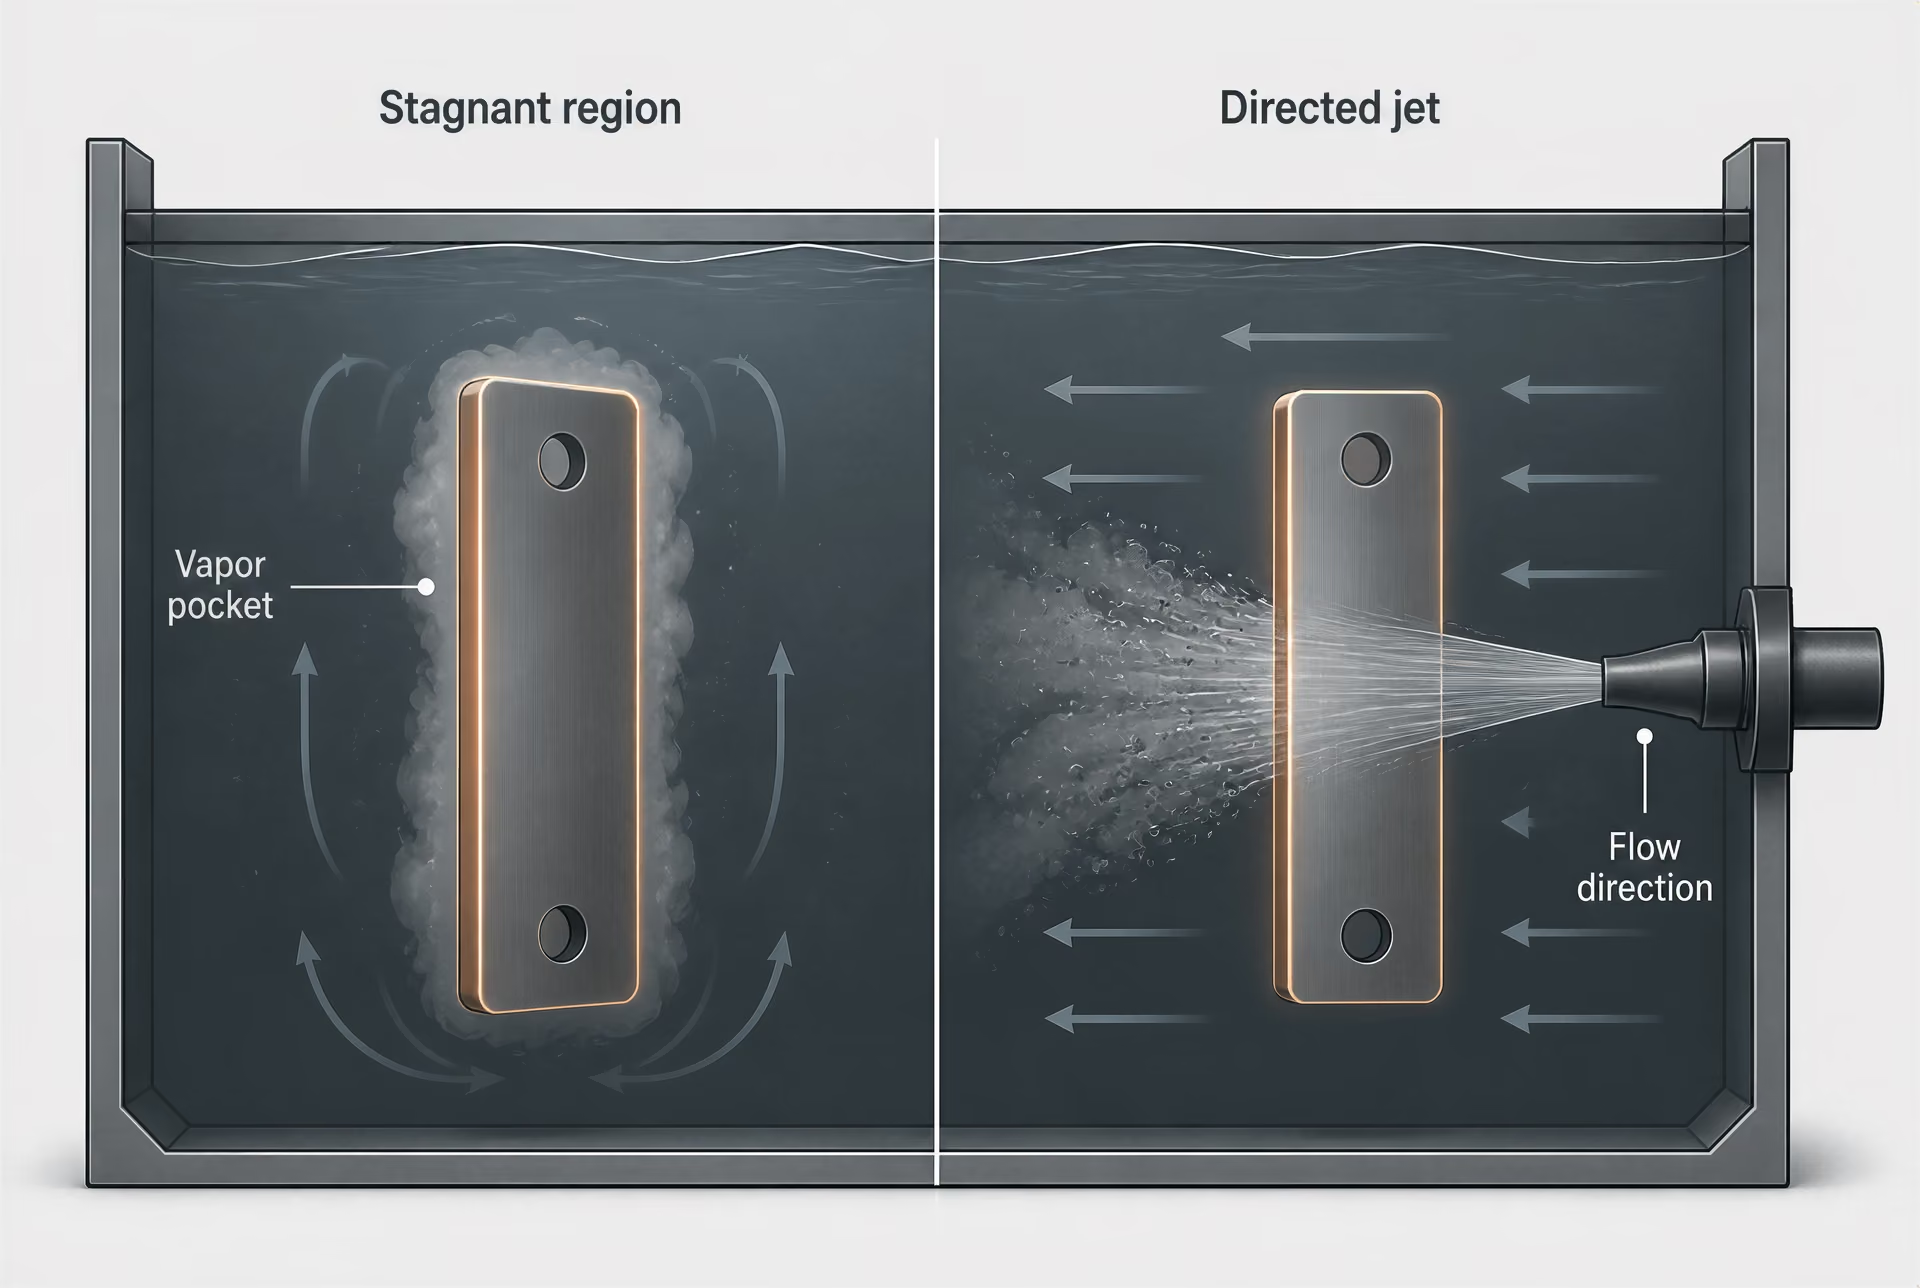
L’agitation ou la configuration de l’écoulement peut modifier le résultat même lorsque la composition du bain reste constante. La circulation par pompe, l’agitation par hélice, le déplacement de la pièce, la pression de pulvérisation, l’espacement des buses et l’orientation des jets modifient tous la couche limite et évacuent le liquide chaud ou la vapeur de la surface de l’acier. Une zone stagnante située à côté d’une grande pièce forgée peut se refroidir beaucoup plus lentement qu’une surface directement exposée à un jet en mouvement dans le même réservoir. L’étude évaluée par les pairs Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement indique que la microstructure de l’acier est régie par la vitesse d’évacuation de la chaleur à la surface et par la vitesse de refroidissement locale, toutes deux contrôlées par le type de fluide de refroidissement et par la configuration de son écoulement.
La géométrie est importante pour la même raison. Les arêtes et les sections minces présentent une surface plus grande par rapport à leur volume et se refroidissent généralement plus vite que le centre d’une section épaisse. Les trous, évidements, rainures de clavette et pièces étroitement empilées peuvent retenir la vapeur ou limiter le déplacement du liquide. Une sonde suspendue dans un liquide libre ne reproduit pas toutes les conditions locales d’un engrenage, d’une matrice, d’un arbre ou d’une plaque de géométrie complexe. La courbe mesurée fournit des informations sur la configuration de l’essai ; elle ne garantit pas que chaque point d’une charge a subi cette même courbe.
L’état de surface modifie également le mouillage. La calamine, l’oxydation, les marques d’usinage, les couches cémentées, les résidus de produit nettoyant, les entraînements d’huile et les dépôts superficiels peuvent retarder le contact avec le liquide ou stabiliser un film de vapeur. Dans les fluides de trempe aqueux, la contamination peut modifier la tension superficielle et le comportement des bulles. Dans les huiles, les produits d’oxydation et les boues peuvent modifier la viscosité, le mouillage et la circulation. Les erreurs de concentration dans les saumures ou les solutions de polymères ont des conséquences similaires. La formulation nominale peut rester inchangée sur le papier tandis que l’interface réelle se comporte différemment.

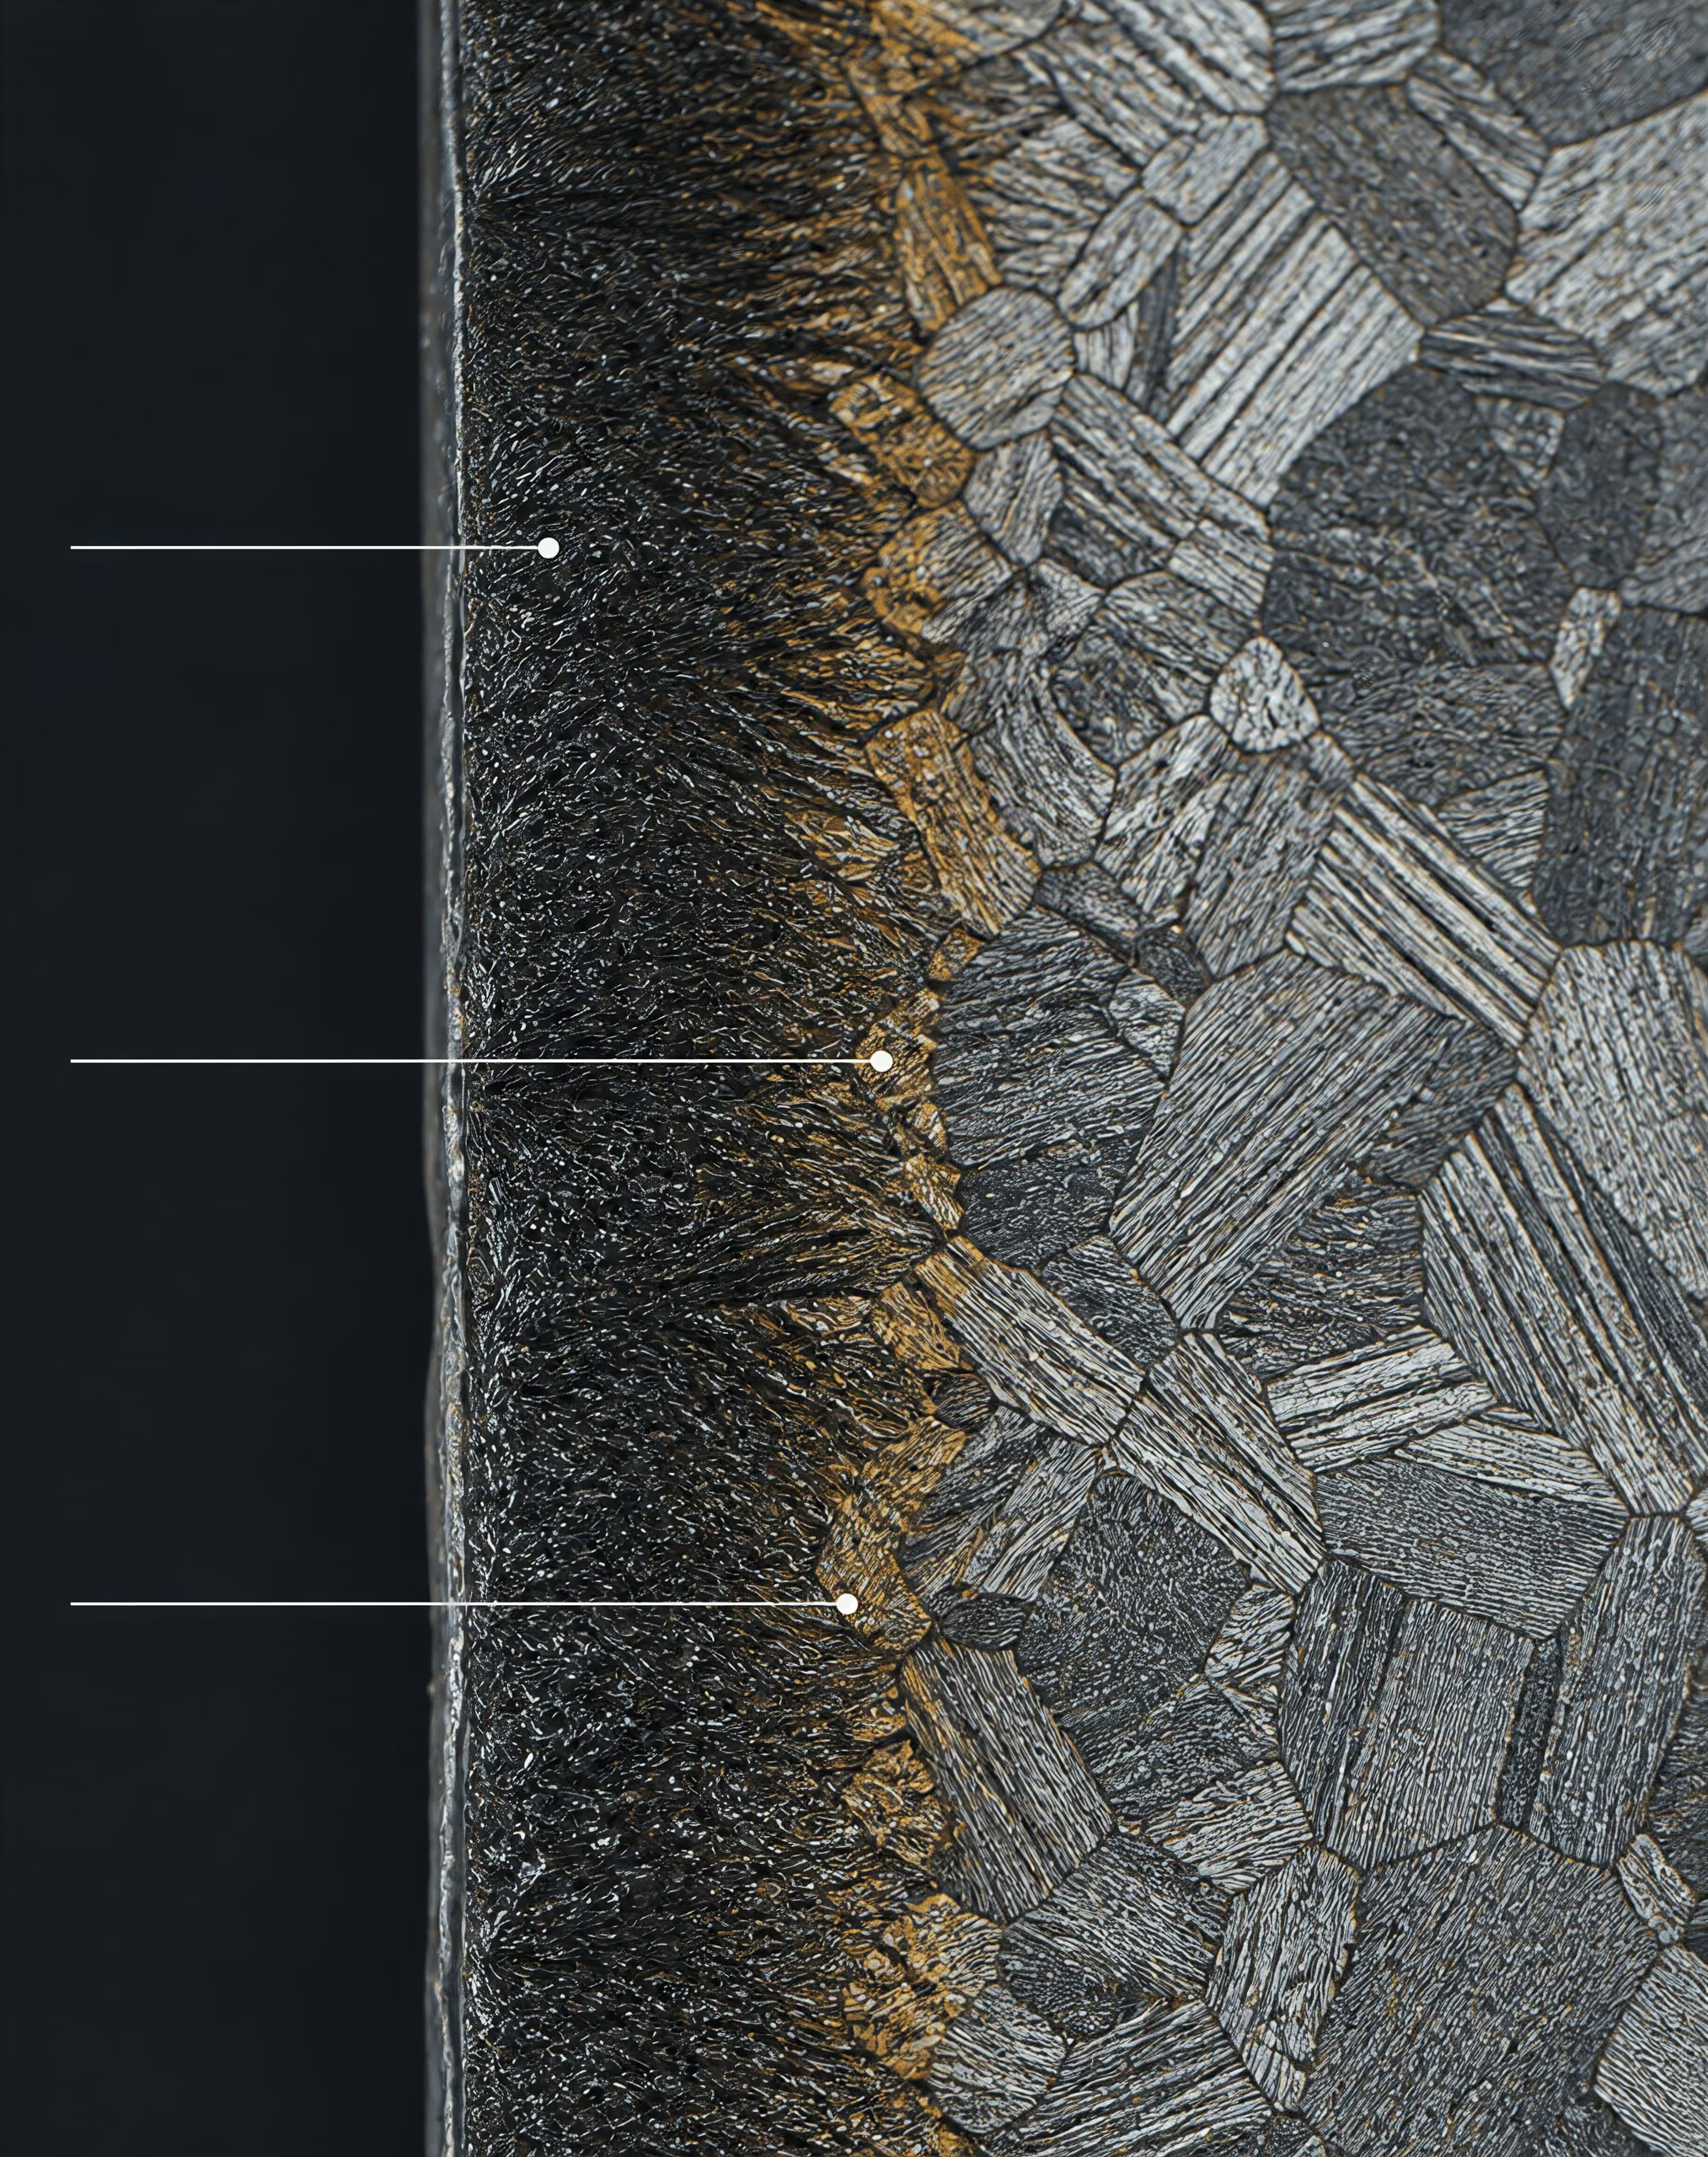
Cette dépendance au procédé est directement liée aux transformations de l’acier. L’austénite doit traverser les domaines de la perlite et de la bainite dans le comportement temps–température–transformation avant d’atteindre la température de début de formation de la martensite. Si le refroidissement local est trop lent, de la ferrite, de la perlite ou de la bainite peut se former là où l’on souhaitait obtenir de la martensite. Si le refroidissement est très sévère, la pièce peut subir des gradients thermiques excessifs, des déformations ou des fissures de trempe. La question pertinente n’est donc pas simplement de savoir si l’eau est « sévère », mais de déterminer si l’historique local de refroidissement permet d’obtenir la microstructure requise sans contraintes inacceptables.
Valeur H de Grossmann Paramètre effectif d’intensité de trempe utilisé avec la trempabilité de l’acier et la dimension de la section dans l’analyse de Grossmann ; il ne correspond ni à une vitesse de refroidissement ni à une ordonnée de courbe de refroidissement.
L’analyse de Grossmann fournit une autre description utile, mais distincte. Sa valeur H, ou facteur de sévérité de trempe de Grossmann, représente l’intensité de la trempe dans le cadre d’une analyse idéalisée du transfert thermique. Elle est utilisée avec la trempabilité de l’acier et la dimension de la section afin d’estimer la répartition de la dureté obtenue. Elle ne correspond pas à une vitesse de refroidissement, à un flux thermique ou à une ordonnée de courbe de refroidissement. Une valeur H est un paramètre de procédé déduit dans le cadre de Grossmann, tandis qu’une courbe de refroidissement obtenue avec une sonde est un historique de température mesuré dans le cadre d’un essai spécifié.
Les valeurs de référence illustrent l’ordre de grandeur sans le rendre absolu. Les supports de cours de matériaux de NPTEL datant de 2024 attribuent à l’eau non agitée une valeur relative arbitraire de sévérité de 1,0. Les valeurs typiques de Grossmann sont d’environ 0,25–0,30 pour une huile au repos, de 0,9–1,0 pour une eau au repos et d’environ 2 pour la soude caustique ou la saumure au repos. Des plages de référence plus larges indiquent 2,0–5,0 pour la saumure, 0,90–2,0 pour l’eau distillée à température ambiante, 0,2–1,2 pour les solutions aqueuses de polymères et 0,25–0,80 pour les huiles de trempe conventionnelles ou rapides. Il s’agit de plages typiques, et non de constantes immuables propres aux matériaux. Une huile fortement agitée peut dépasser la sévérité d’une huile au repos, tandis qu’une eau chaude ou mal mise en circulation peut se comporter de manière moins sévère que ne le laisse supposer une référence de laboratoire.
Limites des classements simples huile–eau–saumure
Le classement couramment admis — huile, puis eau, puis saumure — peut être utile comme première approximation pédagogique, mais il ne constitue pas une spécification de production fiable. La saumure supprime souvent la persistance du film de vapeur et permet un mouillage initial plus rapide que l’eau pure ; elle peut donc produire une sévérité plus élevée dans des conditions d’essai comparables. Toutefois, la concentration en sel, la température du bain, l’agitation, la contamination et la géométrie de la pièce déterminent l’importance réelle de cet avantage. Le terme « eau » recouvre des conditions au repos, en circulation, par pulvérisation, chaudes, froides, distillées ou contaminées. Le terme « huile » recouvre différentes viscosités, formulations, températures et degrés d’oxydation.
Même l’étape comparée modifie le classement. Un fluide de trempe peut produire une vitesse maximale de refroidissement élevée pendant l’ébullition nucléée, mais présenter une longue phase d’ébullition en film. Un autre peut mouiller la surface plus tôt et évacuer la chaleur de manière plus constante, produisant un résultat de transformation différent malgré une vitesse maximale plus faible. Une seule valeur H réduit également un historique de transfert thermique variable à un paramètre unique ; elle ne peut donc pas remplacer l’examen de la courbe de refroidissement lorsque la déformation, la fissuration ou la microstructure locale revêtent de l’importance.[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
Les méthodes ASTM fondées sur les courbes de refroidissement et la norme ISO 9950 sont donc des outils de comparaison délimités par les procédures qu’elles énoncent. La norme ASTM D8562-24, par exemple, rend compte du comportement d’un agent de trempe polymère aqueux avec une sonde en argent, lors d’un essai sans agitation destiné aux applications sur alliages d’acier ; elle n’établit pas de classement universel par rapport à toutes les huiles ou saumures testées au moyen d’une autre méthode à sonde. L’étude Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media met également en relation les performances de refroidissement mesurées et les valeurs H de Grossmann avec les propriétés physiques, au moyen de la méthode à sonde ISO/DIS 9950, montrant pourquoi la viscosité et la conductivité thermique sont importantes sans réduire la sévérité à l’une ou l’autre de ces propriétés.
Éléments à indiquer avec un résultat de sévérité
- Milieu Indiquez le fluide de trempe et sa formulation.
- Condition Précisez la température, la concentration, la contamination et l’état de vieillissement.
- Écoulement Indiquez l’agitation, la circulation, la direction des jets ou le mouvement de la pièce.
- Essai Indiquez le matériau de la sonde, la norme et la configuration de l’essai.
- Intervalle de température Précisez l’intervalle de vitesses de refroidissement ou la courbe complète examinée.
La description défendable doit donc être précise : nommer le milieu, indiquer sa température et sa concentration, identifier le dispositif d’agitation ou d’écoulement, préciser la sonde et la norme, et spécifier l’intervalle ou la courbe de vitesse de refroidissement étudié. Dire que « l’eau est plus sévère que l’huile » peut être vrai dans une comparaison standardisée donnée, du moins en termes de tendance. Ce n’est pas une loi fixe de la trempe.
Comment l’acier se refroidit pendant la trempe
Lorsqu’un acier austénitisé entre en contact avec un liquide de trempe, sa surface ne se refroidit pas à une vitesse constante. Le transfert thermique évolue à mesure que la température de surface diminue, et le mécanisme dominant peut changer en une fraction de seconde. L’ASM Handbook, Volume 4F, Quenchants and Quenching Technology d’ASM International divise le processus en trois étapes principales : le refroidissement par film de vapeur, l’ébullition nucléée et le refroidissement convectif. La revue ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review considère également la vitesse de refroidissement comme le résultat, dépendant de la température, de l’évolution des mécanismes de transfert thermique et de la cinétique de mouillage.
Cette séquence est importante, car l’historique thermique de la surface de l’acier détermine les produits de transformation qui se forment à l’intérieur de la pièce. L’étude Role of Quenching Method on Cooling Rate and Microstructure of Steels, publiée en 2022, relie la microstructure de l’acier à la vitesse d’évacuation de la chaleur à la surface et à la vitesse locale de refroidissement, qui dépendent toutes deux du type de fluide de refroidissement et du dispositif d’écoulement. Un agent de trempe ne possède donc pas une vitesse de refroidissement constante sur toute la plage de températures.
| Étape | État de surface | Comportement dominant du transfert thermique | Vitesse relative typique |
|---|---|---|---|
| Refroidissement par film de vapeur | Couche de vapeur continue ou semi-continue | La chaleur traverse le film de vapeur isolant | Comparativement lent |
| Ébullition nucléée | Le liquide entre en contact avec la surface entre les bulles | La formation, la croissance et le détachement des bulles évacuent la chaleur | Souvent la plus rapide |
| Refroidissement convectif | L’ébullition soutenue a cessé | Conduction à travers la couche limite et convection dans le liquide | Plus lent que l’ébullition nucléée |
Étape du film de vapeur ou de l’ébullition en film
Lors de l’immersion, la surface de l’acier peut être beaucoup plus chaude que la température d’ébullition de l’agent de trempe. Un acier au carbone chauffé dans la plage d’austénitisation peut entrer dans l’eau, l’huile ou une solution polymère aqueuse à une température de surface largement supérieure à 700 °C. Le liquide au contact de cette surface se vaporise rapidement. Si la production de vapeur est suffisamment intense, les bulles se rejoignent pour former autour de l’acier une couche de vapeur continue ou semi-continue.
Cette couche est souvent appelée enveloppe de vapeur ou film de vapeur. Elle sépare la majeure partie du liquide du métal, réduisant ainsi le contact direct entre le liquide et le solide. La vapeur possède une conductivité thermique et une masse volumique beaucoup plus faibles que le liquide ; la chaleur traverse donc le film moins efficacement qu’en cas de contact direct avec le liquide. La surface de l’acier peut par conséquent rester très chaude alors que l’agent de trempe environnant est déjà en ébullition.
L’ébullition en film ne signifie pas que le transfert thermique s’arrête. L’énergie continue de traverser la vapeur par conduction, rayonnement et déplacement de la vapeur, mais la vitesse de transfert est relativement limitée et peut varier selon les zones de la surface. La géométrie, l’orientation, l’état de surface, la calamine, la rugosité et les poches de gaz influencent la continuité du film de vapeur. Une plaque verticale, une barre cylindrique et une petite sonde en argent peuvent produire des comportements différents de la vapeur dans un même liquide.
Le film est également instable. À mesure que la température de surface diminue, la production de vapeur faiblit. Le liquide peut alors pénétrer dans les zones minces du film. Lorsque ces zones s’effondrent, du liquide frais entre en contact avec le métal chaud et se vaporise violemment. Cette transition ne constitue pas un simple basculement se produisant partout sur un composant à une température exactement définie. Elle se déplace sur la surface à mesure que les conditions locales de mouillage évoluent.
L’agitation ou l’écoulement dirigé peut perturber et éliminer le film de vapeur, mais le résultat dépend de la manière dont le fluide atteint la pièce. Une pompe, un jet, une pièce en rotation ou un système de circulation peut rompre le film à un endroit tout en laissant une zone stagnante ailleurs. L’étude Role of Quenching Method on Cooling Rate and Microstructure of Steels souligne cet effet local : deux systèmes utilisant le même fluide de refroidissement peuvent produire des vitesses de refroidissement différentes lorsque leurs dispositifs d’écoulement diffèrent.
Étape de l’ébullition nucléée
Après le début de l’effondrement du film de vapeur, le liquide atteint la surface de l’acier en de nombreux points distincts. La surface reste suffisamment chaude pour générer des bulles de vapeur, mais le liquide est désormais en contact direct avec le métal entre les bulles. Il s’agit de l’étape de l’ébullition nucléée.
Le transfert thermique devient beaucoup plus rapide, car le liquide mouille à plusieurs reprises la surface, absorbe la chaleur latente et s’en détache sous forme de vapeur. Les bulles se forment sur des sites actifs de nucléation, grossissent, se détachent, puis sont remplacées par du liquide plus froid. L’agitation augmente la vitesse de renouvellement et peut également éliminer les bulles avant qu’elles ne fusionnent pour former une couche de vapeur persistante. Les vitesses de refroidissement les plus élevées se produisent généralement durant cette étape, bien que le pic exact dépende de l’agent de trempe, de la sonde, de la température et du mouvement du fluide.
L’affirmation selon laquelle « l’eau refroidit plus vite que l’huile » est donc incomplète. L’eau peut présenter une ébullition nucléée très rapide dans certaines conditions, tandis qu’une huile d’une viscosité, d’une température ou d’un régime de circulation différents peut produire une autre courbe de refroidissement. La saumure peut modifier le mouillage en réduisant la persistance des bulles de vapeur à la surface de l’acier, ce qui accroît souvent la sévérité du refroidissement pendant la portion de la courbe correspondant à l’ébullition. Les polymères aqueux peuvent former une couche limite plus visqueuse ou plus riche en polymère, modifiant à la fois le comportement des bulles et le renouvellement du liquide.
Cinétique du mouillage Vitesse et manière dont le liquide remplace la vapeur et établit un contact avec une surface d’acier chaude pendant la trempe.
La cinétique de mouillage est essentielle. La revue ASTM identifie le mouillage et les mécanismes de transfert thermique comme des raisons pour lesquelles la vitesse de refroidissement varie au cours des étapes de la trempe. Un liquide qui mouille rapidement la surface peut mettre fin à l’ébullition en film plus tôt qu’un autre liquide à la même température globale. La concentration, la contamination, le gaz dissous, l’oxyde de surface et la température de l’agent de trempe influencent tous ce comportement. Un même agent de trempe nominal peut donc produire des courbes de refroidissement différentes lorsque sa concentration ou sa température de fonctionnement change.
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
Les essais de courbes de refroidissement mesurent cette réponse évolutive plutôt que d’attribuer au liquide une propriété universelle. La norme ASTM D8562-24 spécifie un essai sans agitation avec une sonde en argent pour les agents de trempe polymères aqueux utilisés avec des alliages d’acier. La norme ISO 9950:1995 spécifie un essai avec une sonde en alliage de nickel destiné à déterminer et à classer les caractéristiques de refroidissement des huiles industrielles de trempe dans des conditions normalisées sans agitation. Le sous-comité ASTM D02.L0.06 identifie également la norme ASTM D6200 pour les huiles de trempe, la norme ASTM D6482 pour les agents de trempe polymères aqueux agités et la norme ASTM D6549 pour les agents de trempe agités. Les résultats obtenus avec ces méthodes ne sont comparables que dans le cadre de la méthode et des conditions indiquées.
Étape du refroidissement convectif
Lorsque la surface de l’acier passe sous la température nécessaire au maintien de l’ébullition, les bulles de vapeur disparaissent en grande partie. La chaleur quitte alors l’acier par convection vers le liquide, avec conduction à travers la couche limite à l’interface métal-fluide. Il s’agit de l’étape convective finale.
Le refroidissement est plus lent à ce stade, car la contribution importante de l’évaporation et du déplacement des bulles a cessé. La vitesse dépend fortement des propriétés du liquide : conductivité thermique, viscosité, masse volumique, chaleur spécifique et vitesse d’écoulement. L’étude Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media relie les performances de refroidissement et les valeurs H de Grossmann à ces propriétés au moyen de la méthode à sonde ISO/DIS 9950. Une viscosité plus élevée peut épaissir la couche limite et limiter le renouvellement du fluide, tandis qu’une circulation plus intense peut amincir cette couche et accroître le transfert thermique.
La température de la pièce joue également un rôle. Le cœur de l’acier peut rester beaucoup plus chaud que la surface ; la conduction interne continue donc d’alimenter la surface en chaleur pendant la convection. L’épaisseur de la section, la forme, les angles, les trous et le contact avec les dispositifs de maintien produisent des différences locales. L’élévation de la température de l’agent de trempe autour d’une charge importante peut également réduire le gradient moteur du transfert thermique.
Il convient de distinguer la sévérité de refroidissement mesurée du type d’agent de trempe et de la valeur H de Grossmann. L’échelle conventionnelle de NPTEL attribue à l’eau sans agitation une valeur arbitraire de sévérité de 1,0. Les valeurs H de Grossmann typiques sont d’environ 0,25–0,30 pour une huile immobile, 0,9–1,0 pour de l’eau immobile et environ 2 pour de la soude caustique ou une saumure immobile. D’autres plages de référence donnent 2,0–5,0 pour la saumure, 0,90–2,0 pour l’eau distillée à température ambiante, 0,2–1,2 pour les solutions polymères aqueuses et 0,25–0,80 pour les huiles de trempe conventionnelles ou à refroidissement rapide. Il s’agit de plages de référence typiques, et non de constantes matérielles immuables.
Une valeur H résume l’intensité de la trempe pour l’analyse de Grossmann ; elle ne remplace pas une courbe de refroidissement. Le matériau et les dimensions de la sonde, l’agitation, la température du fluide, le comportement de mouillage et l’intervalle de températures mesuré influencent tous le résultat rapporté. Une comparaison utile doit préciser ces conditions. Sans ces informations, affirmer que l’eau, l’huile ou la saumure occupe une position fixe dans un classement de sévérité masque le véritable processus de transfert thermique qui détermine le refroidissement de l’acier.
Eau, saumure, solutions caustiques et fluides de trempe polymères aqueux
L’eau et l’échelle de sévérité de référence
L’eau est souvent considérée comme le fluide de trempe de référence, car son comportement de refroidissement est bien connu et sa sévérité relative est utilisée depuis longtemps dans les calculs d’introduction des traitements thermiques. NPTEL attribue à l’eau immobile et non agitée une valeur arbitraire de sévérité de trempe de 1,0. Le terme arbitraire est important : ce nombre constitue un point de référence, et non une constante de matériau ni la garantie que chaque bac d’eau refroidira l’acier à la même vitesse.
Une surface en acier chauffée produit d’abord un film de vapeur lorsqu’elle entre dans l’eau. Ce film sépare temporairement le métal du liquide et limite le transfert thermique. À mesure que la surface refroidit, le film s’effondre, l’ébullition nucléée transfère rapidement la chaleur, puis la convection évacue la chaleur une fois l’ébullition terminée. La durée et l’intensité de chaque étape dépendent de la température de surface, de la géométrie, de l’orientation, de l’agitation, de la température de l’eau, des gaz dissous, des contaminations et de la manière dont le liquide atteint la pièce. La vitesse de refroidissement évolue donc continuellement pendant la trempe, au lieu de rester constante.
Le classement conventionnel — saumure plus sévère que l’eau, eau plus sévère que l’huile — peut être utile comme première approximation, mais il ne doit pas être pris pour un ordre universel des courbes de refroidissement mesurées. Un débit important d’eau en mouvement peut évacuer la chaleur différemment d’un bac immobile. Une section en retrait peut subir un écran de vapeur alors même qu’une surface exposée est fortement refroidie. L’étude évaluée par les pairs Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement a indiqué que la microstructure de l’acier est déterminée par la vitesse d’évacuation de la chaleur à la surface et par la vitesse locale de refroidissement, toutes deux contrôlées par le type de fluide de refroidissement et la configuration de son écoulement. Le même fluide de trempe nominal peut donc produire des répartitions différentes de martensite, de bainite ou de perlite lorsque la configuration de l’écoulement change.
L’analyse de Grossmann exprime l’intensité de la trempe au moyen de la valeur H, qui est distincte d’une simple valeur de référence pour l’eau et, à nouveau, d’un résultat de courbe de refroidissement obtenu avec une sonde. Les références techniques fournies indiquent des valeurs typiques d’environ 0,25–0,30 pour l’huile immobile, 0,9–1,0 pour l’eau immobile et 2 pour la soude caustique ou la saumure immobile. Une référence plus générale donne 0,90–2,0 pour l’eau distillée à température ambiante. Ces valeurs correspondent à des plages couramment citées dans le cadre d’hypothèses précises ; elles ne sont pas des propriétés immuables de « l’eau ». La température, la circulation, la conception du bac, le chargement des pièces et le mouillage peuvent déplacer le résultat mesuré en dehors d’une valeur familière des manuels.
Les normes d’essai rendent cette limitation plus claire. ISO 9950:1995 spécifie une méthode utilisant une sonde en alliage de nickel pour déterminer et classer les caractéristiques de refroidissement des huiles industrielles de trempe dans des conditions normalisées sans agitation. ASTM International identifie ASTM D6200 pour les huiles de trempe, ASTM D6482 pour les fluides de trempe polymères aqueux agités, ASTM D6549 pour les fluides de trempe agités et ASTM D8562 pour les fluides de trempe polymères aqueux testés avec une sonde en argent. Le résultat correspond à la sonde, à la température, à l’agitation et à la procédure utilisés. Il ne crée pas un classement permanent applicable à chaque composant en acier.
| Milieu | Informations de référence sur la sévérité | Variables importantes |
|---|---|---|
| Eau | Valeur relative arbitraire de 1,0 pour une eau non agitée | Température, gaz dissous, contamination, agitation, géométrie |
| Saumure | Plage typique de Grossmann de 2,0–5,0 ; valeur au repos plus étroite d’environ 2 | Nature du sel, concentration, température, mouillage, agitation |
| Solution caustique | Valeur typique d’environ 2 pour la soude caustique au repos | Formulation, concentration, mouillage, stabilité du film de vapeur |
| Polymère aqueux | Plage typique de Grossmann de 0,2–1,2 | Type de polymère, concentration, température, dégradation, écoulement |
Effets de la saumure et des solutions caustiques
La saumure est de l’eau contenant un sel dissous, généralement un chlorure inorganique, bien que le sel utilisé et sa concentration exacte doivent être précisés avant de pouvoir évaluer son comportement de refroidissement. Les ions dissous modifient le comportement à l’ébullition, les propriétés électriques et thermiques du liquide, ainsi que son interaction avec la surface chaude de l’acier. Dans de nombreuses applications de trempe, la saumure désagrège ou déstabilise le film de vapeur persistant qui peut se former autour d’une pièce chaude. Une plus grande partie de la surface entre alors plus rapidement en contact direct avec le liquide, ce qui raccourcit l’étape d’ébullition en film et augmente l’extraction de chaleur au début de la trempe.
Cette modification explique pourquoi la saumure se voit conventionnellement attribuer une sévérité supérieure à celle de l’eau immobile. Les références de Grossmann fournies situent les valeurs H typiques de la saumure aux environs de 2,0–5,0, tandis que la valeur conventionnelle plus restreinte pour la saumure immobile est d’environ 2. La plage est large pour une raison précise. La nature du sel, la concentration, la température de la solution, l’agitation, l’état de surface et la géométrie de la pièce influencent tous le mouillage et l’ébullition. Un bac de saumure faiblement brassé ne produit pas nécessairement la même courbe de refroidissement qu’un bac de même composition nominale soumis à une agitation vigoureuse.
Une extraction accrue de chaleur au début de la trempe peut réduire le temps disponible pour les transformations diffusives dans l’acier austénitisé et favoriser la formation de martensite lorsque la trempabilité le permet. Elle peut également accroître les gradients thermiques, les contraintes résiduelles, les déformations et les fissures de trempe. Le risque qui en résulte dépend de la nuance d’acier, de la dimension de la section, de la teneur en carbone, de la taille des grains d’austénite antérieure et des contraintes de bridage. Par exemple, un acier allié tel que AISI 4140 ne réagit pas à une trempe en saumure de la même manière qu’un acier au carbone non allié tel que AISI 1045, même si les deux sont trempés à partir de températures d’austénitisation comparables.
Les solutions caustiques, souvent à base d’hydroxyde de sodium, sont également associées à une sévérité de trempe élevée. La valeur de référence d’environ 2 pour la soude caustique ou la saumure immobile doit être considérée comme une comparaison typique selon Grossmann, et non comme une valeur universelle applicable à toute solution alcaline. Les ajouts caustiques peuvent modifier le mouillage et la stabilité du film de vapeur, mais l’orientation et l’ampleur de cette modification dépendent de la formulation et des conditions de fonctionnement. La concentration seule ne suffit pas à définir le résultat du transfert thermique.
Les trois étapes du refroidissement restent importantes aussi bien dans la saumure que dans les solutions caustiques. Une solution peut produire une période de film de vapeur plus courte tout en présentant un pic d’ébullition nucléée différent, et son étape de convection peut être influencée par la viscosité, la masse volumique et le mouvement dans le bac. La revue d’ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review souligne que la vitesse de refroidissement varie au cours de ces étapes distinctes et dépend de la cinétique du mouillage et des mécanismes de transfert thermique. Une seule valeur H ne peut pas rendre compte de toutes les caractéristiques de cette courbe.
Concentration des polymères et comportement de refroidissement
Les fluides de trempe polymères aqueux remplacent une partie du comportement d’ébullition simple de l’eau par celui d’un liquide dont les propriétés varient selon le type de polymère, la structure moléculaire, la concentration, la température et l’historique de dégradation. Le polymère peut accroître la viscosité et modifier le film liquide à la surface de l’acier. Il peut également modifier le mouillage, la persistance du film de vapeur, la formation des bulles et la transition de l’ébullition vers la convection. Ces effets sont couplés : une couche limite plus épaisse ou plus visqueuse peut entraver le mouvement du fluide, tandis qu’une modification du film de surface peut changer le moment où le contact direct avec le liquide se produit.
C’est pourquoi les solutions polymères ne peuvent pas se voir attribuer une seule sévérité fixe sur la seule base du terme « polymère ». La plage de Grossmann fournie est d’environ 0,2–1,2 pour les solutions polymères aqueuses. Cette plage recouvre certaines portions des plages usuelles de l’huile et de l’eau. Il s’agit d’une plage de référence typique, et non d’un intervalle universel pour chaque polymère, concentration, température ou configuration d’écoulement. L’augmentation de la concentration peut accroître la viscosité et modifier la formation du film, mais la courbe de refroidissement qui en résulte ne peut pas être prédite de manière fiable à partir de la seule concentration, sans formulation et essai définis.
ASTM D8562-24 spécifie un essai de vitesse de refroidissement avec une sonde en argent, sans agitation, pour les fluides de trempe polymères aqueux utilisés avec des alliages d’acier. Ses données temps-température peuvent permettre une comparaison ou la sélection d’un fluide de trempe dans le cadre de la méthode spécifiée. Le résultat reste toutefois un résultat d’essai obtenu dans des conditions sans agitation, et non un classement universel de la solution dans chaque bac de production. Pour les systèmes agités, ASTM D6482 et ASTM D6549 traitent de configurations d’essai différentes, rendant explicite la distinction entre le type de fluide de trempe et la sévérité mesurée.
L’étude Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media établit un lien entre les performances de refroidissement mesurées et les valeurs H de Grossmann, d’une part, et la conductivité thermique et la viscosité, d’autre part, au moyen de la méthode avec sonde de l’ISO/DIS 9950. Ces propriétés contribuent à expliquer le comportement, mais aucune d’elles ne détermine à elle seule la courbe complète de trempe. La cinétique du mouillage et l’écoulement peuvent dominer les premières secondes du refroidissement, tandis que la convection et la viscosité deviennent plus influentes par la suite.
Pour cette raison, le contrôle de la concentration doit être associé au contrôle de la température, au contrôle de l’agitation et à des vérifications de la courbe de refroidissement. Un bain polymère dont la concentration a dérivé ou qui a subi une dégradation thermique peut ne plus correspondre à son résultat d’essai initial. La spécification pertinente n’est pas simplement « eau », « saumure » ou « polymère » pris isolément ; elle réside dans la composition du fluide de trempe, associée à sa température, à son mouvement, à la méthode utilisant la sonde et à son comportement de refroidissement mesuré.
Huiles de trempe et leurs caractéristiques de refroidissement
L’huile de trempe n’est pas un milieu de refroidissement unique doté d’une seule vitesse de refroidissement standard. Le terme huile désigne la vaste classe chimique du bain, et non sa sévérité de trempe. Deux huiles peuvent produire des courbes de refroidissement différentes en raison de différences au niveau de leurs huiles de base, de leurs additifs, de leur viscosité, de leur état d’oxydation, de leur température et de leur agitation. Même un même bain peut donner des résultats différents lorsque la pièce entre à une autre température ou lorsque des pompes, des hélices ou des buses de circulation modifient l’écoulement autour de sa surface.
Cette distinction est importante, car les propriétés de l’acier dépendent de son historique local de refroidissement. L’étude Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement (2022) met en relation la microstructure de l’acier avec la vitesse d’évacuation de la chaleur à la surface et avec la vitesse locale de refroidissement à l’intérieur de la pièce. Le type de fluide de refroidissement n’est qu’un facteur de contrôle. La configuration de l’écoulement en est un autre.
Classification industrielle des huiles de trempe
L’ouvrage ASM Handbook, Volume 4F, Quenchants and Quenching Technology de l’ASM International traite les huiles de trempe en fonction de leur composition, de leur plage d’utilisation prévue et de leur comportement de refroidissement mesuré, plutôt que comme un point fixe sur une échelle universelle de sévérité. Les classifications industrielles distinguent généralement les huiles conventionnelles ou à vitesse normale, les huiles accélérées ou rapides et les huiles de trempe à chaud. Ces groupes décrivent des différences pratiques de formulation et de fonctionnement, mais ils ne suppriment pas la nécessité d’effectuer un essai de courbe de refroidissement.
Les huiles conventionnelles sont généralement des fluides à base d’huile minérale formulés pour la trempe ordinaire par immersion. Les huiles accélérées contiennent des additifs destinés à accroître l’extraction de chaleur, souvent en modifiant le mouillage, le comportement du film de vapeur ou les dernières étapes du refroidissement liquide. Les huiles chaudes sont utilisées à des températures de bain élevées afin de réduire les déformations et les chocs thermiques ; leur température plus élevée peut également réduire leur viscosité et modifier la courbe de refroidissement. Le nom de la catégorie fournit donc des informations utiles sur le procédé, mais il ne donne pas une valeur numérique de la sévérité de trempe.
En pratique, l’état de l’huile fait partie de la classification. L’oxydation, la contamination par de l’eau ou des produits chimiques de nettoyage, la formation de boues et l’épuisement des additifs peuvent modifier le mouillage et le transfert de chaleur. Une huile neuve et une huile vieillie appartenant à la même classe nominale de produit peuvent ne pas refroidir une sonde de la même manière. La température réelle du bain et l’état de sa circulation doivent être consignés avec la description du fluide.
La norme ISO 9950:1995 fournit une méthode définie pour déterminer et classer les caractéristiques de refroidissement des huiles industrielles de trempe. Elle utilise une sonde en alliage de nickel dans des conditions normalisées sans agitation. Cette précision est essentielle : le résultat constitue un classement établi dans le cadre de l’essai ISO, et non un classement permanent de chaque huile dans tous les fours ou tous les bacs. ASTM International identifie ASTM D6200 comme une méthode de détermination de la courbe de refroidissement des huiles de trempe, parallèlement à ASTM D6482 pour les fluides polymères aqueux de trempe agités et à ASTM D6549 pour les fluides de trempe agités. Ces méthodes répondent à des questions apparentées dans des conditions d’essai différentes.
L’analyse de Grossmann fournit une autre description. Sa valeur H représente l’intensité de la trempe dans un modèle de transfert thermique, et non une constante chimique du fluide. Les valeurs de référence fréquemment citées sont d’environ 0,25–0,30 pour une huile immobile, 0,9–1,0 pour de l’eau immobile et environ 2 pour de la soude caustique ou de la saumure immobile. Des plages typiques plus larges situent les huiles de trempe conventionnelles ou rapides autour de 0,25–0,80, bien que les valeurs publiées puissent s’étendre approximativement de 0,2 à 1,2 selon l’huile et les conditions de fonctionnement. À titre de comparaison, les plages typiques sont d’environ 2,0–5,0 pour la saumure, de 0,90–2,0 pour l’eau distillée à température ambiante et de 0,2–1,2 pour les solutions polymères aqueuses.
Ces valeurs ne doivent pas être considérées comme des constantes immuables des matériaux. NPTEL attribue à l’eau non agitée une valeur arbitraire de sévérité relative de 1,0, illustrant le fait que ces échelles sont des conventions comparatives. Une valeur H obtenue pour un bain, une méthode de sonde, un état d’agitation et une température donnés ne doit pas être transposée sans précaution à une autre configuration.
Comportement de l’huile immobile et de l’huile agitée
L’immersion dans une huile immobile produit plusieurs étapes de transfert thermique. Immédiatement après l’entrée de l’acier chaud dans le bain, l’huile environnante peut se vaporiser et former une couverture de vapeur. Ce film sépare la surface de l’huile liquide et limite le transfert de chaleur. Il finit par s’effondrer lorsque la surface se refroidit ou lorsque le mouvement du fluide le perturbe. Une ébullition nucléée ou une formation locale et intense de vapeur peut alors se produire, avant un refroidissement liquide monophasé lorsque la température de surface descend sous la plage d’ébullition pertinente pour le bain.
La vitesse de refroidissement varie considérablement d’une étape à l’autre. L’étude de l’ASTM intitulée Heat Transfer during Quenching and Assessment of Quench Severity—A Review souligne qu’une seule vitesse moyenne de refroidissement ne peut pas représenter ces mécanismes distincts. La température à laquelle le film de vapeur s’effondre, la durée de l’ébullition et la vitesse du refroidissement liquide ultérieur influencent tous le parcours thermique de l’acier.
L’agitation modifie chacun de ces phénomènes. L’huile en mouvement évacue le fluide chaud de la pièce, apporte du liquide plus froid à la surface et peut fragmenter ou amincir la couverture de vapeur. Elle réduit également la couche limite à travers laquelle la chaleur doit se transmettre. La courbe de refroidissement obtenue peut présenter une vitesse maximale de refroidissement plus élevée et une phase de vapeur plus courte que celle de la même huile soumise à l’essai sans mouvement. Toutefois, le terme « agité » ne décrit pas une condition unique. La circulation dans le bac, le déplacement de la pièce, l’écoulement produit par une turbine, les jets de pompe et la pulvérisation dirigée créent des champs de vitesse différents. Une pièce volumineuse peut faire écran à une autre, tandis que les angles, les trous et les espaces étroits peuvent recevoir moins d’écoulement que les faces exposées.
La direction de l’écoulement est particulièrement importante pour le contrôle des déformations. Si un côté d’un anneau ou d’un engrenage reçoit une circulation plus forte, ce côté peut se refroidir et se contracter plus tôt. La différence locale d’extraction de chaleur peut provoquer une modification de la forme, même lorsque la température moyenne du bain est uniforme. Pour cette raison, une courbe de refroidissement obtenue avec une sonde de laboratoire ne peut pas, à elle seule, prédire le comportement de chaque zone d’un composant en acier complexe.
La méthode utilisant une sonde limite également les comparaisons. La norme ISO 9950:1995 est délibérément réalisée sans agitation et utilise une sonde en alliage de nickel. En revanche, la norme ASTM D8562-24 spécifie un essai de vitesse de refroidissement sans agitation utilisant une sonde en argent pour les fluides polymères aqueux de trempe employés avec des alliages d’acier. Le matériau et la géométrie de la sonde, la position du thermocouple, l’agitation, le volume du bain et la procédure de traitement des données influencent tous le résultat rapporté. Une valeur issue d’une méthode n’est pas automatiquement interchangeable avec une valeur issue d’une autre.
Viscosité, conductivité thermique et transfert de chaleur
La viscosité influe sur la facilité avec laquelle l’huile se déplace autour de l’acier et sur l’épaisseur de la couche limite qui se forme à la surface. Une viscosité plus élevée accroît généralement la résistance au mouvement ; la convection naturelle est donc plus faible et l’écoulement forcé exige davantage d’énergie de pompage. Une couche plus épaisse et plus lente peut également subsister au voisinage de la pièce. Lorsque la température du bain augmente, la viscosité diminue généralement, ce qui facilite la circulation et peut modifier la transition entre le refroidissement par film de vapeur et la convection liquide. C’est l’une des raisons pour lesquelles une huile chaude peut se comporter très différemment de la même huile à température ambiante.
La conductivité thermique détermine la facilité avec laquelle la chaleur traverse la couche d’huile une fois que le fluide est en contact avec la surface. Une conductivité plus élevée favorise une conduction plus rapide de la chaleur loin de l’acier, mais la conductivité seule ne détermine pas la sévérité de trempe. Un fluide très conducteur qui se déplace à peine peut évacuer la chaleur moins efficacement qu’un fluide moins conducteur soumis à une forte circulation. La masse volumique, la capacité thermique, la viscosité, le mouillage, la formation de vapeur et la vitesse d’écoulement agissent conjointement.
L’étude Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media met en relation les performances de refroidissement mesurées et les valeurs H de Grossmann avec la conductivité thermique et la viscosité, en utilisant la méthode de sonde ISO/DIS 9950. Son intérêt ne réside pas dans le fait qu’une seule propriété puisse classer toutes les huiles. Elle montre plutôt pourquoi les données relatives aux propriétés physiques contribuent à expliquer les courbes de refroidissement : la viscosité influence le mouvement du fluide et le transport à travers la couche limite, tandis que la conductivité thermique influence la conduction de la chaleur dans le fluide. La valeur H mesurée reste le résultat de l’ensemble du système de transfert thermique.
Le mouillage impose une autre limite aux prédictions fondées uniquement sur les propriétés. Une huile présentant une viscosité et une conductivité favorables peut néanmoins former une couche de vapeur persistante sur une surface mal mouillée. Les additifs peuvent modifier la tension superficielle et la cinétique du mouillage, tandis que la contamination peut à son tour les modifier. Ainsi, une même viscosité nominale mesurée dans un viscosimètre de laboratoire ne garantit pas les mêmes performances de trempe après oxydation, dilution ou utilisation prolongée.
La sélection de l’huile et le contrôle du procédé doivent donc préciser la température du bain, la configuration de circulation, la méthode utilisant la sonde et la courbe d’acceptation, en plus de la classification de l’huile. Les intervalles de temps de refroidissement, la vitesse maximale de refroidissement et les températures caractéristiques sont plus informatifs que l’étiquette « huile ». Le comportement mesuré constitue l’élément de preuve transposable ; le nom du fluide n’est que sa description initiale.
Agitation, configuration de l’écoulement et géométrie des pièces
La sévérité de la trempe n’est pas un classement permanent attribué à un liquide. Il s’agit d’une réponse mesurée produite par un milieu de trempe dans des conditions thermiques et d’écoulement particulières. La même huile, solution aqueuse ou saumure peut extraire la chaleur à des vitesses différentes lorsque le liquide est immobile, agité, pompé à travers une cuve, pulvérisé par une buse ou dirigé vers une seule face d’un composant. La forme de la pièce ajoute une autre variable : une sonde plane en argent, un arbre forgé et une plaque perforée n’exposent pas le fluide de refroidissement au même champ d’écoulement.
L’ouvrage ASM Handbook, Volume 4F, Quenchants and Quenching Technology d’ASM International distingue pour cette raison le type de milieu de trempe, le comportement de refroidissement et la sévérité de la trempe. L’analyse de Grossmann exprime l’intensité de la trempe par une valeur H, mais H n’est pas une constante matérielle. Les valeurs de référence typiques sont d’environ 0,25–0,30 pour une huile immobile, de 0,9–1,0 pour de l’eau immobile et d’environ 2 pour de la soude caustique ou une saumure immobile. Des tableaux plus larges donnent des valeurs de 2,0–5,0 pour la saumure, de 0,90–2,0 pour l’eau distillée à température ambiante, de 0,2–1,2 pour les solutions aqueuses de polymères et de 0,25–0,80 pour les huiles de trempe conventionnelles ou rapides. Ces plages décrivent des conditions et des corrélations particulières, et non des classements immuables. L’agitation, la température, la concentration, la contamination, le mouillage et la géométrie peuvent modifier substantiellement le résultat mesuré.
Essais avec agitation et sans agitation
Un essai sur sonde sans agitation fournit une référence contrôlée, et non une réponse universelle applicable à une charge de production. La norme ISO 9950:1995 utilise une sonde en alliage de nickel pour déterminer les caractéristiques de refroidissement des huiles industrielles de trempe dans des conditions normalisées sans agitation. La norme ASTM D8562-24 spécifie un essai de vitesse de refroidissement sur sonde en argent, sans agitation, pour les milieux de trempe aqueux à base de polymères utilisés avec des alliages d’acier. Dans les deux cas, la sonde, le bain, l’orientation, l’historique thermique et la procédure définissent le résultat. Une courbe de refroidissement publiée peut donc permettre de comparer des échantillons testés selon la même méthode, tout en ne permettant pas de prédire le comportement en chaque point d’une pièce en mouvement et densément chargée.
Cette distinction est importante, car l’agitation modifie la couche limite du liquide ainsi que la stabilité de la vapeur au voisinage de la surface chaude. Lors de la trempe par immersion, le transfert thermique passe par des étapes reconnaissables : une étape initiale de film de vapeur, une étape d’ébullition nucléée et une étape convective lorsque la température de surface descend sous la plage permettant de maintenir une ébullition vigoureuse. La revue de l’ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review décrit la vitesse de refroidissement comme évoluant au cours de ces étapes plutôt que comme restant constante. L’agitation peut raccourcir ou perturber l’étape du film de vapeur, accroître le renouvellement du liquide à la surface et augmenter le coefficient local de transfert thermique. Elle peut également rendre le refroidissement moins uniforme si l’écoulement atteint une face plus directement qu’une autre.
Le sous-comité D02.L0.06 d’ASTM International distingue différentes procédures selon les conditions. Les méthodes répertoriées comprennent ASTM D6200 pour les huiles de trempe, ASTM D6482 pour les milieux de trempe aqueux à base de polymères agités, ASTM D6549 pour les milieux de trempe agités et ASTM D8562 pour les milieux de trempe aqueux à base de polymères testés avec une sonde en argent. Le terme « agité » dans la désignation d’une méthode n’est pas un simple détail procédural. Il modifie l’environnement hydrodynamique mesuré. Comparer un résultat D8562 obtenu sans agitation avec un essai sur polymère réalisé avec agitation, puis traiter les deux valeurs comme appartenant à une même échelle fixe, revient à confondre la configuration de l’essai avec l’identité du milieu de trempe.
Un bain immobile peut présenter une longue étape de vapeur et une vitesse maximale de refroidissement plus faible, tandis que le pompage ou l’agitation mécanique peut effondrer les poches de vapeur et accroître le refroidissement pendant l’ébullition nucléée. Une agitation excessive ne fait pas simplement refroidir chaque zone à la même vitesse accrue. Les tourbillons, les zones de recirculation et les zones mortes peuvent produire des différences locales. La vitesse maximale de refroidissement d’une sonde peut augmenter alors qu’une autre surface du composant reste partiellement protégée de l’écoulement du liquide.
L’étude Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media, fondée sur la méthode de sonde ISO/DIS 9950, relie les performances de refroidissement mesurées et les valeurs H de Grossmann à la conductivité thermique et à la viscosité. Ces propriétés contribuent à expliquer les tendances, mais ne remplacent pas une condition d’écoulement spécifiée. La cinétique du mouillage et le comportement à l’ébullition restent déterminants, en particulier pendant la partie à haute température de la courbe de refroidissement.
Écoulement par jet, immersion et écoulement directionnel
La trempe par immersion et la trempe par jet imposent des conditions limites différentes. Lors d’une immersion, le composant entre dans un liquide environnant et développe un champ d’écoulement résultant de la poussée d’Archimède, du mouvement de la vapeur, du déplacement de la pièce et de toute circulation imposée. Lors d’une trempe par jet, une buse fournit le liquide avec une vitesse et une direction définies. Le jet peut frapper une grande face, pénétrer dans un alésage, traverser une fente ou atteindre une zone déterminée. L’évacuation de la chaleur à la surface dépend alors de l’emplacement de l’impact, du diamètre du jet, de l’espacement, de l’angle, de la pression et de la capacité du liquide usé et de la vapeur à s’échapper.
L’étude évaluée par les pairs publiée en 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, établit directement que la microstructure de l’acier est régie par la vitesse d’évacuation de la chaleur à la surface et par la vitesse locale de refroidissement, lesquelles sont contrôlées par le type de fluide de refroidissement et la configuration de l’écoulement. Cette conclusion rejette l’hypothèse commode selon laquelle un milieu de trempe possède une seule vitesse de refroidissement pour l’ensemble de la pièce. Deux régions constituées du même acier et refroidies dans la même cuve peuvent suivre des trajectoires thermiques différentes si l’une est exposée à un courant puissant et l’autre se trouve dans l’ombre d’une zone de recirculation.
Un écoulement directionnel peut également créer une asymétrie thermique. Un jet frappant un côté d’une plaque peut produire un fort gradient de température à travers l’épaisseur ainsi qu’un gradient différent le long de la surface. Un arbre en rotation peut réduire cette asymétrie en faisant passer chaque section circonférentielle dans l’écoulement, bien que la rotation introduise sa propre couche limite variable. Un écoulement transversal à travers un râtelier de pièces peut être efficace sur les surfaces exposées, mais faible entre des composants très rapprochés. La configuration de l’écoulement doit donc figurer dans le dossier du procédé au même titre que la température du bain et la concentration du milieu de trempe.
La conséquence métallurgique pratique est directe. Si une région refroidit assez rapidement pour supprimer une transformation par diffusion tandis qu’une autre traverse plus lentement la plage de transformation, les fractions de martensite, de bainite, de perlite ou de ferrite obtenues peuvent différer. La dureté, les contraintes résiduelles, la déformation et le risque de fissuration résultent de ces différences locales. Une courbe de refroidissement obtenue à l’aide d’une sonde placée en un point ne peut pas démontrer l’uniformité du refroidissement dans toute une charge complexe.
Effet d’écran, piégeage de vapeur et épaisseur de section
La géométrie contrôle l’accès au liquide. Un trou peut piéger de la vapeur pendant l’immersion, en particulier lorsque son axe et le chemin d’évacuation s’opposent à l’écoulement. Un évidement peut retenir une couche de gaz chaud ou de vapeur après que la surface plane environnante est déjà entrée en ébullition nucléée. Les angles modifient le développement de la couche limite et peuvent subir un écoulement concentré, tandis que les régions fermées adjacentes reçoivent peu de liquide renouvelé. Ces effets sont généralement décrits comme un effet d’écran ou un piégeage de vapeur, mais il s’agit de problèmes de transfert thermique plutôt que de simples défauts visuels de circulation.
L’orientation d’une pièce peut déterminer si la vapeur s’évacue ou reste attachée. Une poche orientée vers le bas peut retenir une couche de vapeur stable ; faire pivoter le composant ou modifier la direction du jet peut exposer cette même surface au liquide beaucoup plus tôt. Un trou débouchant peut se refroidir différemment d’un trou borgne, car la vapeur et le liquide disposent de voies d’évacuation différentes. Des pièces étroitement regroupées peuvent se faire écran mutuellement, réduisant l’écoulement local et modifiant la sévérité apparente subie par les pièces intérieures, même lorsque le débit de la pompe de la cuve reste inchangé.
L’épaisseur de section ajoute un stockage thermique. Une bride mince peut rapidement atteindre la température du milieu de trempe, tandis que le cœur d’un bossage épais reste chaud et continue de fournir de la chaleur à sa surface. La surface peut ainsi traverser l’ébullition en film, l’ébullition nucléée et la convection alors que le centre se trouve encore près de la température d’austénitisation. Dans une section épaisse, la vitesse locale de refroidissement ne dépend pas uniquement du coefficient externe de transfert thermique ; elle reflète également la conduction provenant de l’intérieur. Les angles, les trous et les transitions entre sections minces et épaisses accentuent ces différences.
Pour cette raison, le résultat obtenu avec une sonde normalisée doit être considéré comme un indicateur contrôlé des performances relatives dans le cadre de la méthode spécifiée. Il ne doit pas être converti automatiquement en un classement universel huile contre eau ni être appliqué sans modification à toutes les géométries. La question pertinente n’est pas simplement de savoir si un milieu est appelé huile, eau, polymère ou saumure. Il faut déterminer comment le fluide de refroidissement spécifié, la configuration de l’écoulement, le comportement de mouillage, l’orientation de la pièce et la géométrie de la section évacuent la chaleur à l’endroit qui contrôle la transformation de l’acier.
Valeur H de Grossmann et signification de la sévérité de trempe
La valeur H comme représentation du transfert thermique
La méthode de Grossmann donne une forme numérique à l’intensité de la trempe au moyen de la valeur H. Elle n’attribue pas de classement intrinsèque à l’eau, à l’huile ou à la saumure. Elle représente plutôt l’efficacité avec laquelle une opération de trempe donnée extrait la chaleur de la surface de l’acier et la transfère au milieu de trempe.
Dans le traitement classique, la valeur H est liée au coefficient de transfert thermique superficiel, , et à la conductivité thermique de l’acier, , généralement selon l’expression :
La valeur est souvent exprimée en unités d’inverse d’une longueur, telles que , selon le diagramme ou le système de référence utilisé. Une valeur H plus élevée indique une condition limite plus sévère : la chaleur quitte la surface de l’acier plus rapidement, comparativement à la capacité de l’acier à conduire la chaleur à l’intérieur. Une valeur plus faible représente une limite thermique moins sévère.
Cette distinction est importante, car la trempe n’est pas contrôlée uniquement par le transfert thermique superficiel. La surface se refroidit en premier, tandis que le centre d’une barre ou d’une plaque reste chaud. La chaleur doit se déplacer de l’intérieur vers la surface avant de pouvoir pénétrer dans le milieu de trempe. L’analyse de Grossmann combine la valeur H du côté du milieu de trempe avec la trempabilité de l’acier et la géométrie de la section afin d’estimer quelle proportion de la section peut se transformer en martensite.
La méthode de Grossmann utilise couramment le diamètre critique idéal, , comme mesure de la trempabilité du côté de l’acier. Le diamètre critique idéal décrit la dimension d’une barre ronde qui développerait une réponse de transformation donnée sous une trempe d’une sévérité infinie, dans laquelle on considère que la surface atteint la température du milieu de trempe sans résistance interfaciale appréciable. Le diamètre critique réel dépend à la fois de et de H. Le même acier peut donc produire des profils de dureté très différents lorsqu’il est trempé dans une huile immobile, une huile agitée, de l’eau ou de la saumure.
Une valeur H élevée ne signifie pas automatiquement que chaque point d’un composant se refroidit assez rapidement pour former de la martensite. Elle signifie que la condition limite superficielle extrait efficacement la chaleur. Une section épaisse peut néanmoins se refroidir lentement en son centre en raison de la distance que la chaleur doit parcourir. Une section mince d’un acier à trempabilité modérée peut être entièrement durcie dans un milieu de trempe de sévérité moindre, tandis qu’une section massive de la même nuance peut conserver de la ferrite, de la perlite ou de la bainite à cœur.
La méthode constitue donc un lien entre les données de trempabilité et les conditions du procédé. Elle aide à interpréter la réponse de l’acier, plutôt qu’à remplacer une courbe de refroidissement, un relevé de dureté ou un essai de validation en production.
Il ne faut pas non plus confondre cette valeur avec la vitesse de refroidissement à une température donnée. La trempe traverse plusieurs étapes de transfert thermique. Au cours de la phase initiale de film de vapeur, une couverture de vapeur stable peut isoler la surface et limiter le flux thermique. L’ébullition nucléée commence lorsque le film s’effondre ; le liquide entre alors en contact intermittent avec l’acier chaud et l’extraction de chaleur peut devenir très rapide. À des températures plus basses, l’ébullition diminue et la convection contrôle le refroidissement restant. La revue de 2024 d’ASTM International, Transfert thermique pendant la trempe et évaluation de la sévérité de trempe — Une revue, souligne que la vitesse de refroidissement varie au cours de ces différentes étapes. Une valeur H unique condense ce comportement évolutif en une représentation technique.
Plages de référence typiques
Les valeurs de référence de Grossmann fréquemment citées placent l’huile immobile à environ 0,25–0,30, l’eau immobile à 0,9–1,0, et la soude caustique ou la saumure immobile à environ 2. Ces valeurs sont utiles pour illustrer l’ordre de grandeur conventionnel, mais elles ne constituent pas des classifications fixes attribuées définitivement à des catégories chimiques.
Des plages de référence plus larges montrent pourquoi un nombre unique pour chaque famille de milieux de trempe peut être trompeur. Des valeurs H typiques sont rapportées à environ 2,0–5,0 pour la saumure, 0,90–2,0 pour l’eau distillée à température ambiante, 0,2–1,2 pour les solutions aqueuses de polymères, et 0,25–0,80 pour les huiles de trempe conventionnelles ou rapides. Le chevauchement est important. Une huile de trempe rapide peut atteindre l’extrémité inférieure de la plage d’un système aqueux dans certaines conditions, tandis qu’une solution de polymère peut produire une sévérité proche de celle de l’eau ou de l’huile selon sa concentration, sa température et son agitation.
Le traitement de 2024 du NPTEL attribue à l’eau non agitée une valeur arbitraire de sévérité relative de 1,0. Le terme « arbitraire » est important : ce nombre fournit une échelle de référence, et non une unité fondamentale de l’intensité de trempe. Il permet de comparer d’autres conditions à une base définie. Il ne signifie pas que tous les bains d’eau non agités produisent exactement la même courbe de refroidissement ou la même microstructure de l’acier.
La saumure peut présenter une sévérité apparente supérieure à celle de l’eau, car les sels dissous modifient le mouillage et perturbent la formation du film de vapeur. Toutefois, la concentration en sel, la température du bain, la contamination, l’état de surface de la pièce et son déplacement dans le bain influencent le résultat. Les solutions de soude caustique peuvent également produire un refroidissement intense, car leur comportement de mouillage diffère de celui de l’eau pure. La seule désignation chimique ne permet pas de déterminer la valeur H.
L’huile introduit un autre ensemble de variables. La viscosité, la conductivité thermique, la composition des additifs, l’oxydation, la contamination et la température du bain influencent les étapes de vapeur, d’ébullition et de convection. Une huile classée comme huile de trempe rapide lors d’un essai peut donner un résultat sensiblement différent après une utilisation prolongée ou dans une configuration d’écoulement différente. Les solutions aqueuses de polymères sont encore plus sensibles à la concentration, au type de polymère, à sa dégradation et au mouvement de la solution. Leurs courbes de refroidissement peuvent varier considérablement à mesure que le dépôt de polymère à la surface de l’acier évolue.
Pourquoi la valeur H n’est pas une constante universelle du matériau
Une valeur H correspond à une condition d’essai ou de procédé définie, et non au seul nom du milieu de trempe. Elle dépend de l’agitation ou de l’écoulement, de la géométrie de la sonde, du matériau de la sonde, de l’état de surface, de la température du bain, de la taille de la charge, de l’orientation et de la méthode utilisée pour calculer ou rapporter le résultat. La valeur mesurée peut également dépendre de la portion de la courbe de refroidissement qui est privilégiée.
C’est pourquoi les normes relatives aux courbes de refroidissement doivent être identifiées avec leurs résultats. L’ISO 9950:1995 spécifie une méthode utilisant une sonde en alliage de nickel pour déterminer les caractéristiques de refroidissement des huiles industrielles de trempe dans des conditions normalisées sans agitation. ASTM D8562-24 spécifie un essai de vitesse de refroidissement avec une sonde en argent, sans agitation, pour les milieux de trempe aqueux à base de polymères utilisés avec des alliages d’acier. Le sous-comité D02.L0.06 d’ASTM répertorie ASTM D6200 pour les huiles de trempe, ASTM D6482 pour les milieux de trempe aqueux à base de polymères sous agitation, ASTM D6549 pour les milieux de trempe agités, et ASTM D8562 pour les milieux de trempe aqueux à base de polymères soumis à l’essai avec une sonde en argent.
Ces méthodes peuvent permettre des comparaisons, mais leurs valeurs ne doivent pas être transposées entre des systèmes différents sans réserves appropriées. Une sonde en argent dans un bain de polymère non agité ne reproduit pas le comportement d’une pièce forgée en acier se déplaçant dans une cuve de production agitée. Une sonde en alliage de nickel destinée à comparer des huiles ne fournit pas une valeur H directe pour une opération à la saumure. Les propriétés thermiques, les dimensions, l’état de surface et l’historique thermique de la sonde influencent la courbe de refroidissement mesurée.
La différence entre la sévérité de refroidissement mesurée et la valeur H de Grossmann doit rester clairement établie. Un essai de courbe de refroidissement enregistre la température en fonction du temps à l’emplacement de la sonde. L’analyse de Grossmann utilise une représentation effective du transfert thermique pour relier la condition limite de trempe à la trempabilité de l’acier et à la réponse de la section. Une courbe de refroidissement peut être convertie en une sévérité estimée à des fins analytiques particulières, mais cette conversion repose sur des hypothèses.
L’étude évaluée par les pairs de 2022, Rôle de la méthode de trempe sur la vitesse de refroidissement et la microstructure des aciers : variations du fluide de refroidissement et de sa configuration d’écoulement, met directement en évidence la conséquence sur le procédé : la microstructure de l’acier dépend de la vitesse d’extraction de chaleur à la surface et de la vitesse locale de refroidissement, lesquelles sont toutes deux contrôlées par le type de fluide de refroidissement et la configuration de son écoulement. L’étude Effet de la conductivité thermique et de la viscosité sur les performances de refroidissement des milieux liquides de trempe relie également les performances de refroidissement mesurées et les valeurs H de Grossmann à la conductivité thermique et à la viscosité du liquide, au moyen de la méthode avec sonde de l’ISO/DIS 9950.
Par conséquent, les valeurs H sont particulièrement utiles lorsqu’elles sont rapportées avec les conditions qui les ont produites. « Huile, H = 0,3 » est une indication incomplète. Une formulation techniquement pertinente précise l’huile utilisée, la température du bain, l’état d’agitation, la méthode employant une sonde ou une pièce, ainsi que la base de calcul. Sans ces informations, la valeur n’est qu’une référence approximative. L’analyse de Grossmann reste précieuse précisément lorsqu’elle est considérée comme un modèle d’une condition limite de trempe particulière — et non comme une constante universelle du matériau ou un classement permanent des milieux.
Essais de courbes de refroidissement et méthodes à sonde
Données temps-température et courbes de refroidissement
Un essai de courbe de refroidissement enregistre la température d’une sonde chauffée pendant son refroidissement dans un milieu de trempe. Le résultat est un ensemble de données temps-température, généralement représenté avec le temps sur l’axe horizontal et la température de la sonde sur l’axe vertical. La courbe montre la rapidité avec laquelle la chaleur quitte la sonde à chaque température, tandis que sa dérivée, , donne la vitesse de refroidissement instantanée. Une portion raide indique une perte de température rapide ; une portion peu inclinée indique un transfert thermique plus lent.
La pente n’est pas constante, car la trempe ne fait pas intervenir un seul mécanisme de transfert thermique du début à la fin. Lorsqu’une sonde chaude pénètre dans un liquide, une enveloppe de vapeur peut se former autour de sa surface. Cette phase d’ébullition en film sépare la sonde du liquide et produit souvent une vitesse de refroidissement relativement faible ou modérée. Lorsque le film de vapeur s’effondre, le liquide entre en contact avec la surface de manière intermittente ou continue. L’ébullition nucléée peut alors évacuer la chaleur très rapidement, produisant la partie la plus raide de la courbe. À des températures plus basses, l’ébullition diminue et la convection devient le principal mécanisme ; la courbe s’aplatit donc généralement à nouveau.
Les transitions exactes dépendent du milieu de trempe, de la surface de la sonde, de la température, de l’agitation, de la contamination et du comportement de mouillage. Un milieu de trempe qui rompt rapidement le film de vapeur peut refroidir une sonde rapidement même si sa conductivité thermique n’est pas exceptionnelle. À l’inverse, un mauvais mouillage peut maintenir une couche de vapeur isolante et retarder l’extraction de chaleur. La synthèse d’ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, souligne que la vitesse de refroidissement évolue au cours de différentes phases de trempe au lieu de rester une propriété fixe du liquide.
L’analyse des courbes de refroidissement fournit donc davantage d’informations qu’une simple désignation telle que « huile », « eau » ou « saumure ». Un essai peut indiquer le temps nécessaire pour refroidir entre certaines températures, la vitesse de refroidissement maximale, la température à laquelle cette valeur maximale est atteinte, ou encore la vitesse de refroidissement à des températures spécifiées. Ces valeurs peuvent être comparées lorsque la géométrie de la sonde, la température initiale, le récipient, l’agitation, le système d’acquisition des données et la procédure de présentation des résultats sont identiques.
L’intervalle de température revêt une importance métallurgique. Pour une pièce en acier, la vitesse de refroidissement dans la plage de transformation austénite-perlite ou austénite-bainite peut influer sur la fraction et la répartition des produits de transformation. Le refroidissement dans la plage de début de formation de la martensite influe sur la formation de celle-ci, tandis qu’un refroidissement superficiel excessif peut accroître les contraintes thermiques ainsi que le risque de déformation ou de fissuration. La sonde ne reproduit pas toutes les caractéristiques d’un composant réel en acier, mais elle fournit une mesure contrôlée du comportement du transfert thermique.
C’est pourquoi il faut distinguer le type de milieu de trempe de la sévérité de refroidissement mesurée. L’échelle relative conventionnelle du NPTEL attribue à l’eau non agitée une valeur arbitraire de sévérité de 1,0. Ce nombre est une référence, et non une constante du matériau. L’agitation, la température de l’eau, les gaz dissous, l’état de surface et la géométrie de la pièce peuvent modifier le résultat mesuré. La même distinction s’applique à l’analyse de Grossmann. Les valeurs H de référence typiques sont d’environ 0,25–0,30 pour une huile immobile, de 0,9–1,0 pour de l’eau immobile et d’environ 2 pour de la soude caustique ou de la saumure immobile. Des plages publiées plus larges comprennent 2,0–5,0 pour la saumure, 0,90–2,0 pour l’eau distillée à température ambiante, 0,2–1,2 pour les solutions aqueuses de polymères et 0,25–0,80 pour les huiles de trempe conventionnelles ou à refroidissement rapide. Il s’agit de plages pratiques, et non de constantes immuables valables pour tous les bains et toutes les conditions de fonctionnement.
Une valeur H diffère également d’une courbe de refroidissement obtenue avec une sonde. Le de Grossmann représente l’intensité de la trempe dans un modèle d’écoulement thermique utilisé avec la trempabilité de l’acier et les calculs relatifs aux dimensions des sections. Un essai avec sonde mesure la réponse thermique d’une sonde déterminée selon une procédure déterminée. Les deux paramètres peuvent être mis en relation, mais l’un ne doit pas être substitué à l’autre sans corrélation définie.
ASTM D6200, D6482 et D6549
L’article de caractérisation d’ASTM International, Quenchant Characterization by Cooling Curve Analysis, identifie ASTM D6200, ASTM D6482 et ASTM D6549 comme des normes pertinentes pour les courbes de refroidissement. Le sous-comité D02.L0.06 d’ASTM répertorie également leurs applications prévues : ASTM D6200 concerne les huiles de trempe, ASTM D6482 concerne les milieux de trempe polymères aqueux agités et ASTM D6549 concerne les milieux de trempe agités. ASTM D8562 est répertoriée séparément pour les milieux de trempe polymères aqueux testés avec une sonde en argent.
Les normes ne se contentent pas de classer les liquides selon leur désignation chimique. Elles prescrivent une configuration d’essai permettant de mesurer et de comparer l’évolution de la température d’une sonde. Les dimensions et le matériau de la sonde, le volume de liquide, la température du bain, les conditions d’agitation ou d’écoulement, le positionnement de la sonde et les exigences relatives à l’enregistrement de la température influent tous sur le résultat. Un résultat obtenu selon ASTM D6200 ne peut pas automatiquement être considéré comme équivalent à un résultat obtenu selon ASTM D6482 ou ASTM D6549, car la sonde et les conditions de fonctionnement peuvent différer.
L’agitation mérite une attention particulière. La mise en mouvement du liquide modifie l’épaisseur et la stabilité de la couche de vapeur, renouvelle le milieu de trempe plus froid à la surface de la sonde et modifie la transition entre l’ébullition et la convection. Dans un bac industriel, l’écoulement peut être produit par des pompes, des hélices, des jets, le déplacement des pièces ou la circulation autour d’un support. Le terme « agité » ne constitue donc pas une description complète des conditions hydrodynamiques, à moins que la direction et l’intensité de l’écoulement soient également contrôlées ou consignées.
ASTM D8562-24 spécifie un essai de vitesse de refroidissement avec une sonde en argent, sans agitation, pour les milieux de trempe polymères aqueux utilisés avec des alliages d’acier. Son résultat peut orienter la comparaison de formulations de polymères aqueux ou indiquer la sévérité relative du refroidissement dans le cadre de cette méthode. Il ne peut pas établir un classement universel par rapport à toutes les huiles, tous les bains d’eau ou tous les systèmes à base de saumure, car le résultat correspond aux conditions définies de l’essai avec sonde en argent, sans agitation.
Le cadre ASTM est utile précisément parce qu’il limite la portée de l’affirmation formulée. Si deux huiles sont testées selon ASTM D6200 dans le même laboratoire avec une répétabilité acceptable, leurs courbes peuvent étayer une comparaison relative. Si une huile est testée dans un bain immobile et une autre dans un bac de production soumis à une forte circulation, les valeurs ne décrivent pas la même condition de transfert thermique. Une courbe ne permet pas non plus de prédire directement la dureté, la déformation, les contraintes résiduelles ou la fissuration sans tenir compte de la nuance d’acier, de l’épaisseur de la section, de la géométrie, de l’état de l’austénite préalable et du chargement des pièces.
L’étude évaluée par les pairs publiée en 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, établit directement ce lien avec le procédé : la microstructure de l’acier est régie par la vitesse d’évacuation de la chaleur à la surface et par la vitesse de refroidissement locale, toutes deux contrôlées par le type de liquide de refroidissement et la configuration de son écoulement. Un résultat obtenu avec une sonde constitue donc un élément probant concernant un essai de transfert thermique, et non une spécification complète de la microstructure que développera chaque pièce en acier.
ISO 9950:1995 et la sonde en alliage de nickel
ISO 9950:1995 spécifie une méthode utilisant une sonde en alliage de nickel pour déterminer et classer les caractéristiques de refroidissement des huiles de trempe industrielles dans des conditions normalisées sans agitation. La réponse thermique de la sonde est enregistrée pendant son refroidissement dans l’huile, et la courbe obtenue fournit des informations comparatives sur le comportement de refroidissement à différentes températures. Comme la méthode utilise une sonde en alliage de nickel définie et un bain sans agitation, les laboratoires peuvent comparer le comportement des huiles lorsque les conditions prescrites sont maintenues.
Le classement a une signification limitée, mais utile. Si l’huile A produit une réponse de refroidissement plus rapide que l’huile B lors d’essais conformes à ISO 9950:1995, l’huile A présente, selon cette méthode, une caractéristique de refroidissement mesurée supérieure. Le résultat peut aider à identifier les changements dus à l’oxydation, à la contamination, au vieillissement ou à des différences de formulation lorsque les échantillons sont testés de manière cohérente.
Il ne peut pas prouver que l’huile A refroidira plus rapidement toutes les nuances d’acier dans tous les fours ou tous les bacs. L’agitation en production peut supprimer l’ébullition en film, la charge peut modifier l’écoulement local et la surface de la pièce peut se mouiller différemment de celle de la sonde en alliage de nickel. La température du bain, la concentration des contaminants, le positionnement de la sonde et la géométrie de la pièce peuvent tous modifier la succession des mécanismes de transfert thermique. Le classement n’établit pas non plus une valeur H de Grossmann, sauf si une relation validée a été développée pour le milieu de trempe et l’application concernés.
L’étude Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media a utilisé la méthode de sonde ISO/DIS 9950 pour mettre en relation les performances de refroidissement mesurées et les valeurs H de Grossmann avec la conductivité thermique et la viscosité. Ces travaux montrent comment les données obtenues avec une sonde peuvent être associées à des modèles d’ingénierie, mais cette relation dépend des conditions d’essai et des hypothèses du modèle. Une valeur de conductivité ou de viscosité prise isolément ne détermine pas la courbe de refroidissement ; le mouillage et le comportement à l’ébullition peuvent dominer certains intervalles de température.
Les essais de courbes de refroidissement sont donc les plus fiables lorsque leur portée est énoncée avec précision : matériau de la sonde, norme, température du bain, condition d’agitation, plage de température mesurée et indicateur de vitesse de refroidissement rapporté. Dire que « l’eau est plus sévère que l’huile » peut constituer une première approximation utile dans des conditions comparables. Ce n’est pas un résultat d’essai complet. La comparaison défendable porte toujours sur des courbes mesurées selon des méthodes spécifiées et interprétées en tenant compte de l’acier réel, de la géométrie et de la configuration de trempe.
ASTM D8562-24 pour les milieux de trempe polymères aqueux
ASTM D8562-24 définit un essai de vitesse de refroidissement sur sonde en argent non agitée pour les fluides aqueux de trempe à base de polymères utilisés avec les alliages d’acier. Strong evidence
ASTM D8562-24 spécifie un essai non agité de vitesse de refroidissement avec une sonde en argent, destiné aux agents de trempe polymères aqueux utilisés avec des alliages d’acier. Cette formulation définit les limites de la méthode. Elle n’établit pas un classement permanent selon lequel toute solution polymère se situerait entre l’huile et l’eau, et elle n’attribue pas une sévérité de refroidissement universelle à un polymère aqueux sur la seule base de sa composition. Le résultat correspond à une sonde, un récipient, un état de l’agent de trempe et un essai de transfert thermique spécifiés.
Cette distinction est importante, car le « type d’agent de trempe » et la « sévérité de refroidissement mesurée » décrivent des éléments différents. Une solution polymère aqueuse est définie par son système polymère dissous ou dispersé et par sa concentration ; sa courbe de refroidissement mesurée reflète également la température, la contamination, le comportement de mouillage, le mouvement du fluide et la configuration de la sonde. La sévérité de trempe de Grossmann, exprimée par la valeur H, constitue une représentation d’ingénierie distincte de l’intensité de la trempe. Un résultat de vitesse de refroidissement obtenu selon D8562-24 ne doit pas être assimilé à une valeur H à moins qu’une analyse appropriée ait été réalisée et que ses hypothèses soient valides.
Domaine d’application de l’essai avec sonde en argent
La sonde en argent confère à D8562-24 une réponse thermique définie. L’argent possède une conductivité thermique élevée ; la sonde est donc conçue pour enregistrer le comportement du transfert thermique imposé par l’agent de trempe à sa surface, plutôt que le comportement de transformation d’une éprouvette en acier. L’enregistrement température-temps mesuré peut ensuite être converti en informations sur la vitesse de refroidissement à des températures ou dans des intervalles de température spécifiés. L’essai caractérise ainsi l’agent de trempe dans les conditions de la méthode ; il ne prédit pas directement l’historique thermique de chaque pièce en acier.
Cette limitation ne constitue pas un défaut. Une sonde normalisée permet une comparaison contrôlée. Si deux agents de trempe polymères aqueux sont soumis à l’essai avec le même appareillage, la même préparation, la même température et la même procédure de présentation des résultats, leurs courbes de refroidissement peuvent être comparées sur une base commune. La comparaison peut montrer, par exemple, qu’une solution extrait la chaleur plus rapidement sur une plage de températures donnée, tandis qu’une autre produit une vitesse différente pendant la phase ultérieure du refroidissement. Une seule valeur maximale de vitesse de refroidissement peut dissimuler cette différence.
Le refroidissement n’est pas constant entre l’immersion et l’homogénéisation thermique finale. La revue d’ASTM International, Transfert thermique pendant la trempe et évaluation de la sévérité de trempe — Revue, décrit les différentes étapes de la trempe et les changements associés du comportement du transfert thermique. Une couche de vapeur chaude peut d’abord séparer la sonde du liquide ; cette couche peut ensuite s’effondrer lorsque le mouillage commence, ce qui produit une phase plus rapide d’ébullition nucléée. Lorsque la température de la sonde diminue, l’ébullition s’atténue et la convection devient plus influente. Les températures de transition, la durée de chaque phase et les vitesses de refroidissement dépendent du liquide et de son interaction avec la surface.
Les agents de trempe polymères rendent le mouillage particulièrement important. Des films polymères peuvent se former sur la surface chaude, modifier la stabilité du film de vapeur et changer la manière dont le liquide atteint la sonde. La concentration, l’âge de la solution, les résidus, la qualité de l’eau et la contamination peuvent affecter ce film. Une même concentration nominale de polymère peut donc produire des courbes de refroidissement différentes selon les conditions d’exploitation. L’étude Rôle de la méthode de trempe sur la vitesse de refroidissement et la microstructure des aciers : variations du fluide de refroidissement et de son mode d’écoulement établit un lien entre la microstructure de l’acier et la vitesse d’extraction de la chaleur à la surface ainsi que la vitesse locale de refroidissement, toutes deux étant contrôlées par le type de fluide de refroidissement et le mode d’écoulement. D8562-24 mesure une manifestation contrôlée de ce comportement, et non toutes ses manifestations industrielles possibles.
Le matériau de la sonde empêche également toute interchangeabilité systématique entre les normes. ISO 9950:1995 spécifie un essai avec une sonde en alliage de nickel destiné à déterminer et à classer les caractéristiques de refroidissement des huiles industrielles de trempe dans des conditions normalisées non agitées. ASTM D6200 concerne les huiles de trempe, tandis que D8562-24 concerne les agents de trempe polymères aqueux avec une sonde en argent. Une vitesse de refroidissement numérique issue de la méthode applicable aux huiles avec sonde en alliage de nickel n’est pas automatiquement équivalente à une vitesse de refroidissement numérique issue de la méthode avec sonde en argent applicable aux polymères. La construction de la sonde, sa réponse thermique, la géométrie de l’éprouvette, l’instrumentation et la famille d’agents de trempe influencent toutes le résultat.
Conditions d’essai non agitées
Le terme « non agité » constitue un élément majeur de la désignation D8562-24, et non un simple détail de laboratoire. L’essai vise à mesurer la réponse de refroidissement sans agitation mécanique imposée ni écoulement contrôlé du fluide autour de la sonde. Cette condition élimine une variable importante et favorise des comparaisons reproductibles entre solutions polymères aqueuses. Elle ne signifie pas que l’agent de trempe est immobile dans tous les sens physiques du terme : le fluide chaud s’élève, la vapeur se déplace et les différences de densité créent une convection naturelle. Elle signifie que la méthode ne reproduit pas délibérément une pompe, une turbine, un jet de pulvérisation, une buse ou le déplacement d’une pièce.
Les cuves industrielles se comportent rarement comme un bain de laboratoire complètement immobile. Les pièces peuvent entrer verticalement ou horizontalement, les paniers peuvent se déplacer, les pompes peuvent faire circuler le fluide et les surfaces voisines peuvent réorienter l’écoulement. Un système de pulvérisation impose des conditions limites encore différentes. L’écoulement peut fragmenter les films de vapeur, renouveler le liquide plus froid à la surface, éliminer les couches limites riches en polymère et modifier l’équilibre entre l’ébullition et la convection. Par conséquent, un résultat obtenu selon D8562-24 décrit la condition d’essai non agitée, même lorsque la cuve de production est agitée.
La température de l’agent de trempe doit également être contrôlée et indiquée, car la viscosité, la teneur en gaz dissous, le mouillage et la capacité thermique varient avec la température. La concentration en polymère et l’état de la solution exigent la même rigueur. Un essai réalisé sur une solution fraîche à une concentration donnée ne peut pas être considéré comme représentatif d’un bain en service ayant accumulé de l’huile, des particules fines, des sels, des produits de corrosion ou des produits de dégradation du polymère. Les pratiques de nettoyage et d’échantillonnage peuvent modifier les résultats avant même que la sonde n’entre dans le liquide.
Ces facteurs expliquent pourquoi l’affirmation selon laquelle « l’eau est plus sévère que l’huile » est trop simpliste pour les décisions techniques. Le cours de NPTEL de 2024 attribue à l’eau non agitée une sévérité relative arbitraire de 1,0. Les valeurs de référence typiques de Grossmann sont d’environ 0,25–0,30 pour l’huile immobile, 0,9–1,0 pour l’eau immobile et environ 2 pour la soude caustique ou la saumure immobile. Des plages publiées plus larges indiquent 2,0–5,0 pour la saumure, 0,90–2,0 pour l’eau distillée à température ambiante, 0,2–1,2 pour les solutions polymères aqueuses et 0,25–0,80 pour les huiles de trempe conventionnelles ou rapides. Il s’agit de plages de référence, et non de constantes matérielles immuables. L’agitation, la température, le mouillage, la géométrie et la méthode de calcul choisie peuvent déplacer sensiblement un résultat mesuré.
Le terme « agité » exige également une précision fondée sur les normes. Le sous-comité D02.L0.06 d’ASTM identifie ASTM D6482 pour les agents de trempe polymères aqueux agités et ASTM D6549 pour les agents de trempe agités, parallèlement à D6200 pour les huiles de trempe et à D8562 pour les agents de trempe polymères aqueux soumis à l’essai avec une sonde en argent. D6482 ou D6549 peuvent être plus représentatives lorsque le procédé de production repose sur la circulation ou le déplacement du fluide. Choisir D8562-24 pour un procédé agité uniquement parce que cette méthode est pratique crée une discordance entre la méthode et le procédé.
Utilisation des résultats pour la comparaison et la sélection
Les résultats obtenus selon D8562-24 peuvent orienter la sélection d’un agent de trempe ou la comparaison de sévérités de trempe, à condition que la comparaison commence par l’examen du domaine d’application de la méthode. La première question n’est pas : « Quelle courbe présente le chiffre le plus élevé ? » C’est : « Les courbes ont-elles été obtenues avec la même méthode applicable, la même sonde, la même température de l’agent de trempe, la même concentration et la même condition d’agitation ? » Ce n’est qu’après cette vérification que les données de vitesse de refroidissement doivent être comparées.
Une comparaison utile examine la courbe complète. La vitesse pendant la phase de vapeur indique combien de temps la surface reste isolée par la vapeur. La vitesse pendant l’ébullition nucléée peut contrôler le passage dans des plages de températures où un refroidissement excessif peut accroître le risque de déformation ou de fissuration. La phase convective à basse température influe sur la manière dont l’acier s’approche de la plage de transformation et de l’homogénéisation finale. Pour une nuance d’acier, la vitesse pertinente est liée à son comportement critique de transformation, à la taille de la section, à la géométrie et à la microstructure requise — et pas nécessairement à la vitesse maximale enregistrée par la sonde en argent.
Le résultat peut étayer une modification contrôlée de la concentration d’une solution polymère aqueuse, un contrôle de la dégradation du bain ou une comparaison entre une solution polymère et un autre agent de trempe soumis à un essai selon une méthode appropriée. Il peut également révéler que deux solutions présentant des vitesses maximales similaires refroidissent différemment sur le reste de la courbe. Cette différence peut avoir une incidence sur la dureté, la déformation, les contraintes résiduelles ou la formation de martensite, de bainite, de ferrite ou de perlite dans un alliage d’acier donné.
Le résultat ne reproduit pas, à lui seul, toutes les conditions de trempe de la production. Il ne tient pas automatiquement compte de la masse de la pièce, des angles, des trous, de la densité de chargement, de la position dans le support, de la calamine superficielle, du schéma d’agitation, de l’impact de la pulvérisation ou de l’évolution de la température d’un grand bain. De même, une courbe obtenue avec une sonde en argent ne prouve pas directement qu’une nuance d’acier spécifiée satisfera une exigence de dureté ou de microstructure. La validation en production nécessite toujours des éprouvettes en acier appropriées, des charges représentatives, des contrôles du procédé et un examen métallurgique.
L’analyse de Grossmann peut fournir un autre cadre de comparaison, mais sa valeur H ne doit pas être confondue avec le résultat d’un essai ASTM. Les valeurs H représentent l’intensité de la trempe dans un modèle de transfert thermique et dépendent des hypothèses relatives aux conditions aux limites et à la géométrie. L’étude Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media met en relation les performances de refroidissement et les valeurs H de Grossmann avec les propriétés du fluide au moyen de la méthode de la sonde ISO/DIS 9950, montrant ainsi que la courbe mesurée et la valeur H calculée sont liées, mais non identiques. Une courbe D8562-24 constitue un élément probant issu d’un essai défini réalisé avec une sonde en argent. Elle ne devient un élément de décision concernant le procédé que lorsqu’elle est interprétée en tenant compte de l’acier, du composant, de l’équipement et des conditions de refroidissement prévues.
Sévérité du refroidissement, trempabilité et microstructure de l’acier
La sévérité du refroidissement décrit la rapidité avec laquelle un agent de trempe extrait la chaleur dans des conditions données ; elle n’identifie pas la microstructure de l’acier qui en résultera. Cette distinction est importante, car la martensite, la bainite, la perlite et la ferrite se forment en fonction de la composition de l’acier, de la taille des grains d’austénite, du traitement d’austénitisation, de la dimension de la section et du parcours réel température-temps à travers les domaines de transformation. Un agent de trempe peut produire des résultats différents selon les nuances, et une même nuance peut réagir différemment lorsque l’agitation, la disposition de la charge ou la température de l’agent de trempe change.
La terminologie doit également être employée avec précaution. Un type d’agent de trempe — huile, eau, solution polymère, saumure ou gaz — ne constitue pas en lui-même une valeur mesurée de sévérité. Les essais par courbes de refroidissement mesurent l’extraction de chaleur pour une éprouvette, une température, une condition d’agitation et une procédure d’essai définies. L’analyse de Grossmann exprime l’intensité de la trempe au moyen d’une valeur H, mais H est un paramètre de modélisation et non une constante matérielle permanente. L’échelle conventionnelle de NPTEL attribue à l’eau non agitée une sévérité relative arbitraire de 1,0. Les valeurs de référence de Grossmann sont d’environ 0,25–0,30 pour une huile immobile, 0,9–1,0 pour de l’eau immobile et environ 2 pour de la soude caustique ou une saumure immobile. D’autres plages fréquemment citées vont de 2,0–5,0 pour la saumure, de 0,90–2,0 pour l’eau distillée à température ambiante, de 0,2–1,2 pour les solutions polymères aqueuses et de 0,25–0,80 pour les huiles de trempe conventionnelles ou rapides. Ces chiffres permettent d’établir des comparaisons utiles, mais ne constituent pas des classements immuables.
Conditions critiques de refroidissement et produits de transformation
L’austénite doit éviter certaines zones du diagramme de transformation en fonction du temps et de la température, ou les traverser à des vitesses qui suppriment la formation de produits diffusifs indésirables. Si le refroidissement reste suffisamment lent pour permettre la redistribution du carbone, de la ferrite et de la perlite peuvent se former dans les aciers au carbone non alliés ; à des vitesses un peu plus élevées, de la bainite peut apparaître. Si l’acier est refroidi au-dessous de sa température de début de formation de la martensite avant qu’une transformation diffusive importante ne se produise, l’austénite peut se transformer en grande partie en martensite, la fraction finale dépendant de la température de fin de formation de la martensite et de la quantité d’austénite retenue.
Il n’existe pas de « vitesse critique de refroidissement » unique applicable à tous les aciers. L’AISI 1045, par exemple, présente une trempabilité bien inférieure à celle de l’AISI 4140, car le chrome et le molybdène retardent la transformation, permettant à une trajectoire de refroidissement plus lente au cœur de former de la martensite. L’AISI 52100, l’AISI 4140 et l’AISI 4340 nécessitent de même une analyse distincte, même lorsqu’ils subissent la même trempe nominale. La trempabilité décrit la profondeur jusqu’à laquelle un acier peut développer une structure de transformation dure dans le cadre d’une trempe donnée ; elle ne se confond ni avec la dureté superficielle ni avec une propriété du seul agent de trempe.
La condition d’austénitisation modifie le point de départ. Une température ou un temps de maintien d’austénitisation excessifs peuvent accroître la taille des grains d’austénite, modifier la dissolution des carbures et déplacer le comportement de transformation. À l’inverse, une dissolution incomplète des carbures peut laisser le carbone et les éléments d’alliage répartis de manière non uniforme. La dimension de la section détermine ensuite la rapidité avec laquelle la chaleur peut atteindre la surface et la quantité de chaleur qui doit migrer depuis le cœur. Une petite barre en AISI 1045 peut traverser suffisamment rapidement le domaine martensitique dans l’huile, tandis qu’une grande barre de la même nuance traitée thermiquement peut conserver de la perlite ou de la bainite en son centre.
La courbe de refroidissement n’est pas une droite. La revue de l’ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review décrit plusieurs étapes distinctes de la trempe : une phase initiale de couverture de vapeur ou d’ébullition en film, une phase rapide d’ébullition nucléée et une phase convective plus lente lorsque la température de la pièce tombe au-dessous du domaine associé à l’ébullition de l’agent de trempe. Les coefficients de transfert thermique varient fortement entre ces étapes. La cinétique de mouillage détermine le moment où la vapeur est chassée de la surface ; deux trempes réalisées à la même température nominale du bain peuvent donc produire des vitesses locales de refroidissement différentes.
L’ASTM D8562-24 spécifie un essai avec sonde d’argent non agitée pour les agents de trempe polymères aqueux utilisés avec des alliages d’acier. L’ISO 9950:1995 spécifie une méthode utilisant une sonde en alliage de nickel pour déterminer et classer les huiles de trempe industrielles dans des conditions normalisées non agitées. L’ASTM D6200 concerne les huiles de trempe, l’ASTM D6482 les agents de trempe polymères aqueux agités et l’ASTM D6549 les agents de trempe agités. Leurs résultats peuvent servir à comparer les conditions mesurées selon ces méthodes ; ils ne peuvent pas garantir qu’une section d’acier donnée aura subi la même histoire thermique.
L’étude évaluée par les pairs publiée en 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, établit directement le lien pratique : la microstructure de l’acier est gouvernée par la vitesse d’extraction de chaleur à la surface et par la vitesse locale de refroidissement, toutes deux contrôlées par le type de fluide de refroidissement et la configuration de son écoulement. Ainsi, un jet, un bain d’immersion et une pièce en mouvement peuvent produire des répartitions différentes de martensite, même avec le même liquide.
Différences de refroidissement entre la surface et le cœur
Pendant la trempe, la surface entre la première en contact avec l’agent de trempe. Ce n’est pas le cas du cœur. La chaleur s’écoule de l’intérieur vers la surface, ce qui produit un gradient de température pouvant être important pendant l’ébullition nucléée et moins prononcé au cours de la phase convective ultérieure. La surface peut franchir la température de début de formation de la martensite alors que le cœur se trouve encore dans le domaine de transformation de la perlite ou de la bainite. C’est pourquoi une couche durcie peut entourer un centre plus tendre, sans aucune modification de la nuance nominale de l’acier.
L’effet est particulièrement net dans les barres épaisses, les plaques, les engrenages et les pièces forgées. Un composant mince en AISI 4140 peut refroidir rapidement sur toute sa section, tandis qu’un grand arbre en AISI 4140 peut développer une bordure martensitique et un cœur bainitique ou perlitique. La teneur en éléments d’alliage déplace les courbes de transformation, mais la géométrie continue de contrôler la trajectoire thermique. Les angles, les trous, les rainures de clavette et les variations de section modifient également l’écoulement de la chaleur. Un angle peut perdre de la chaleur par deux ou trois faces exposées, tandis qu’une zone rentrante reste plus chaude et peut se transformer différemment.
La configuration de l’écoulement peut accentuer ou réduire cette variation. L’agitation élimine la vapeur, renouvelle le liquide plus froid à la surface et peut augmenter le coefficient local de transfert thermique. Un jet dirigé peut refroidir une face beaucoup plus rapidement qu’une face protégée. Lors d’une trempe par immersion, des poches de vapeur peuvent persister sous les surfaces horizontales ou à l’intérieur des cavités. L’étude de 2022 sur la configuration de l’écoulement met donc en garde contre l’emploi de « trempe à l’eau » ou de « trempe polymère » comme description suffisante du procédé. L’écoulement local détermine le refroidissement local.
La température, la concentration, la viscosité et la conductivité thermique de l’agent de trempe jouent également un rôle. L’étude Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media relie les performances de refroidissement mesurées et les valeurs H de Grossmann à ces propriétés au moyen de la méthode de sonde ISO/DIS 9950, ce qui montre pourquoi l’état du fluide influe sur le résultat mesuré. Une variation de la concentration en polymère peut modifier suffisamment la viscosité et le comportement de mouillage pour changer la persistance du film et l’extraction de chaleur lors de l’ébullition nucléée. La contamination et la dégradation du bain peuvent produire le même effet.
Compromis entre dureté, déformation et fissuration
Un refroidissement insuffisant laisse davantage d’austénite disponible pour une transformation diffusive. Les zones ferrito-perlitiques ou bainitiques qui en résultent sont généralement plus tendres que la martensite, bien que la dureté de la bainite varie selon la nuance et la température de transformation. Une surface peut satisfaire à une exigence de dureté alors que le cœur reste insuffisamment trempé. Pour un composant dont la charge est transmise à travers toute sa section, un tel gradient peut constituer une défaillance de conception, même lorsque la valeur mesurée en surface semble acceptable.
L’augmentation de la sévérité peut améliorer la profondeur de trempe, mais elle accroît également les contraintes thermiques et de transformation. La surface se contracte en refroidissant, tandis que le cœur, plus chaud, s’oppose à cette contraction. Plus tard, le cœur refroidit et se contracte, tandis que la surface déjà transformée s’y oppose. La formation de martensite ajoute une déformation de transformation, qui n’est pas uniforme lorsque la teneur en carbone, la température ou la vitesse de refroidissement varient dans la section. Il en résulte des contraintes résiduelles, des variations dimensionnelles et des déformations de forme.
La fissuration constitue l’issue extrême de cette compétition. Les aciers à haute teneur en carbone tels que l’AISI 1095 et l’acier à roulements AISI 52100 sont particulièrement sensibles, car la formation de martensite génère des contraintes importantes et que la ductilité disponible pendant la trempe est limitée. Les angles vifs, les variations abruptes de section, les couches décarburées, les marques de rectification et l’effondrement local du film de vapeur constituent des concentrations de contraintes supplémentaires. Un milieu plus sévère peut accroître la dureté superficielle tout en augmentant la probabilité de fissures de trempe ou de déformations inacceptables.
L’objectif pratique n’est donc pas d’atteindre la valeur H maximale. Il consiste à obtenir une trajectoire de refroidissement qui permette d’atteindre la structure de transformation requise avec des gradients maîtrisés. Cela peut impliquer de choisir un acier à plus forte trempabilité, de modifier le cycle d’austénitisation, de réduire l’épaisseur de la section, d’ajuster la concentration en polymère, de contrôler la température du bain ou de modifier l’agitation et l’orientation du montage. Le revenu réduit ensuite une partie des contraintes à l’état trempé, mais il ne peut pas réparer de manière fiable les fissures ni une forte non-uniformité créées pendant la trempe. La sévérité du refroidissement doit être évaluée conjointement avec la nuance d’acier, la géométrie, les conditions du procédé et la courbe de refroidissement mesurée.
Comment comparer les fluides de trempe sans mal interpréter les données
Un fluide de trempe ne possède pas une valeur permanente unique de sévérité de refroidissement. « L’eau est plus sévère que l’huile » n’est qu’une première approximation utile lorsque la comparaison précise de quelle eau, de quelle huile, de quel essai et de quelle portion de la courbe de refroidissement il est question. La température du bain, la concentration, la contamination, l’agitation, la géométrie de la sonde, l’état de surface et le comportement au mouillage peuvent tous modifier le résultat mesuré.
La comparaison doit donc commencer par une description de l’essai, et non par un classement. Il faut consigner la norme et sa révision, le matériau et les dimensions de la sonde, la température du fluide de trempe, sa concentration ou son état, les conditions d’agitation, la configuration de l’écoulement et l’intervalle de température utilisé pour calculer la vitesse de refroidissement. Il faut ensuite comparer les courbes complètes temps–température, ou au moins les portions de ces courbes qui correspondent à la transformation de l’acier que l’on cherche à contrôler.
Comparer des éléments comparables
Les résultats des courbes de refroidissement sont des mesures dépendantes de la méthode. La norme ISO 9950:1995 spécifie une sonde en alliage de nickel pour déterminer les caractéristiques de refroidissement des huiles industrielles de trempe dans des conditions normalisées sans agitation. La norme ASTM D8562-24 spécifie un essai avec une sonde en argent, sans agitation, pour les fluides de trempe polymères aqueux utilisés avec des alliages d’acier. Ces essais ne créent pas une échelle universelle huile-polymère. Ils décrivent la manière dont le liquide testé a refroidi une sonde donnée dans des conditions données.
Le matériau de la sonde est important, car la sonde n’est pas une pièce en acier. L’argent, les alliages de nickel et les autres matériaux de sonde présentent une conductivité thermique, une capacité thermique, un état de surface et un comportement à l’oxydation différents. Leur réponse peut modifier la forme et la chronologie de la courbe mesurée, notamment pendant la transition entre l’ébullition en film de vapeur et l’ébullition nucléée. La taille de la sonde et la position du thermocouple sont également importantes. Une petite sonde peut réagir rapidement ; une sonde plus grande peut conserver davantage de chaleur et présenter une vitesse de refroidissement apparente différente, même dans le même bain.
Les méthodes ASTM applicables montrent pourquoi les résultats doivent être accompagnés de leurs désignations. Le sous-comité ASTM D02.L0.06 recense la norme ASTM D6200 pour les huiles de trempe, la norme ASTM D6482 pour les fluides de trempe polymères aqueux agités, la norme ASTM D6549 pour les fluides de trempe agités et la norme ASTM D8562 pour les fluides de trempe polymères aqueux testés avec une sonde en argent. Un résultat obtenu selon ASTM D6200 ne doit pas être placé à côté d’un résultat obtenu selon ASTM D8562 comme si les valeurs provenaient d’une échelle commune.
L’agitation est souvent la principale source de comparaison trompeuse. Une sonde immobile dans de l’eau au repos peut développer une couverture de vapeur persistante. Le mouvement rompt cette couverture, renouvelle le liquide à la surface et modifie la durée de l’ébullition en film. Dans un bac industriel, la condition pertinente peut être un écoulement vertical, transversal, un impact de jets, la rotation de la pièce ou un écoulement dans des passages. « Eau agitée » ne désigne pas une condition unique. La vitesse et la direction de l’écoulement, la turbulence et l’accès aux surfaces en retrait influencent tous l’extraction de chaleur.
Le fluide de trempe lui-même doit également être décrit avec précision. Pour un polymère aqueux, il faut indiquer la chimie du polymère, la concentration, la température du bain, la valeur mesurée au réfractomètre ou tout autre moyen de contrôle de la concentration, ainsi que l’état de dégradation ou de contamination. Pour une huile, il faut indiquer la qualité ou la classification, la température, la viscosité lorsqu’elle est disponible, l’état d’oxydation et la circulation. La concentration et la température de la saumure doivent être précisées. Un même milieu désigné par le même nom peut produire des courbes différentes après une dérive de concentration, un vieillissement ou une contamination.
La valeur H de Grossmann doit figurer dans ce relevé, mais elle ne doit pas le remplacer. Dans l’échelle conventionnelle décrite par NPTEL, l’eau non agitée se voit attribuer une sévérité relative arbitraire de 1,0. Les valeurs de référence typiques citées pour l’huile au repos sont d’environ 0,25–0,30, pour l’eau au repos de 0,9–1,0 et pour la soude caustique ou la saumure au repos d’environ 2. Des plages de référence plus larges situent la saumure entre 2,0 et 5,0, l’eau distillée à température ambiante entre 0,90 et 2,0, les solutions de polymères aqueux entre 0,2 et 1,2, et les huiles de trempe conventionnelles ou rapides entre 0,25 et 0,80. Il s’agit de plages de travail, et non de constantes matérielles immuables. Une valeur H représente une condition de trempe et une convention de modélisation, et non l’identité chimique du liquide.
Lire la vitesse de refroidissement à la température pertinente
La vitesse maximale de refroidissement est facile à citer et souvent mal adaptée à une décision de traitement thermique de l’acier. Elle peut se produire pendant un bref intervalle après l’effondrement de la couverture de vapeur, alors que l’acier se trouve à une température supérieure à la plage dans laquelle se sélectionne la microstructure finale. Un pic élevé peut donc coexister avec un refroidissement insuffisant dans un intervalle de transformation critique, ou avec un refroidissement excessif à une température où les risques de fissuration et de déformation deviennent importants.
La trempe passe normalement par des étapes distinctes de transfert thermique : ébullition en film, ébullition nucléée et convection liquide. La revue ASTM Transfert thermique pendant la trempe et évaluation de la sévérité de trempe explique que la vitesse de refroidissement évolue au cours de ces étapes et qu’elle est contrôlée par des mécanismes de transfert thermique différents. La courbe est donc plus informative qu’une seule valeur maximale. Il faut examiner le temps nécessaire pour atteindre certaines températures, la vitesse à ces températures, la durée de chaque étape d’ébullition et le caractère régulier du refroidissement ou la présence de variations brusques.
L’intervalle pertinent dépend de l’acier et de la structure requise. Pour un acier au carbone ou faiblement allié, le refroidissement à travers les plages de transformation de la perlite et de la bainite peut déterminer si de la martensite se forme. Ces plages varient selon la composition et la taille des grains d’austénite antérieure ; une « vitesse maximale de refroidissement » générique ne peut donc pas répondre à la question. L’AISI 1045, par exemple, ne peut pas être évalué selon exactement la même exigence de refroidissement critique que l’AISI 4140 ou l’AISI 52100. Il faut utiliser les données applicables de transformation en refroidissement continu ou de transformation temps-température, puis examiner la courbe du fluide de trempe dans la plage de température correspondante.
La température de début de formation de la martensite est également pertinente. Le refroidissement en dessous de ce point amorce la transformation martensitique, tandis que la vitesse aux températures plus basses influe sur les gradients de température, les contraintes de transformation et la quantité d’austénite retenue. Un fluide de trempe qui refroidit très rapidement depuis la température d’austénitisation, mais ralentit fortement avant ou pendant la formation de la martensite, peut produire un équilibre différent entre dureté et déformation par rapport à un fluide présentant un pic inférieur mais un refroidissement plus régulier.
Une comparaison pratique pourrait présenter les vitesses à 800, 600, 400 et 200 °C, les températures exactes étant choisies en fonction de l’alliage et du procédé. Elle devrait également montrer la courbe complète depuis la région d’austénitisation jusqu’à la température du bain. Si seule une vitesse de pointe est publiée, sa température et sa durée doivent être indiquées. Sans ces informations, la valeur a peu de signification métallurgique.
La vitesse de refroidissement, à elle seule, ne décrit toutefois pas tous les risques. Dans une section épaisse, la température de surface peut différer fortement de celle du cœur, et la géométrie locale peut retenir la vapeur ou restreindre l’écoulement. L’extraction de chaleur au niveau d’une arête, d’un trou, d’un épaulement ou d’un point de contact peut différer de celle d’une grande face exposée. L’étude évaluée par les pairs publiée en 2022, Rôle de la méthode de trempe sur la vitesse de refroidissement et la microstructure des aciers : variations du fluide de refroidissement et de sa configuration d’écoulement, relie directement la microstructure de l’acier à la vitesse d’extraction de chaleur en surface et à la vitesse locale de refroidissement, montrant pourquoi le type de fluide ne peut être dissocié de sa configuration d’écoulement.
Distinguer le classement en laboratoire du comportement en production
Un essai de laboratoire peut classer des liquides dans des conditions contrôlées. À lui seul, il ne peut pas certifier le résultat pour toutes les dimensions d’acier et toutes les formes de composants. Une sonde en argent testée dans un polymère non agité à 25 °C représente cette méthode et cette condition. Elle ne représente pas un arbre long dans un bac en circulation à 50 °C, une cavité borgne recevant un écoulement intermittent ou une charge dont la température du fluide de trempe augmente pendant la production.
La distinction est particulièrement importante lors de la comparaison d’essais au repos et d’essais agités. Les normes ASTM D6482 et ASTM D6549 concernent des conditions agitées, tandis que la norme ASTM D8562 concerne l’essai de polymères aqueux sans agitation avec une sonde en argent. La norme ISO 9950:1995 spécifie également des conditions normalisées sans agitation pour les huiles industrielles de trempe. Un classement établi en laboratoire peut s’inverser lorsque l’agitation modifie l’évacuation de la vapeur ou lorsqu’un composant présente un rapport surface/volume différent.
La validation en production doit relier la courbe de refroidissement à l’acier et à la section réels. Il faut utiliser, lorsque cela est possible, des thermocouples ou des charges instrumentées, examiner la dureté de la surface jusqu’au cœur et analyser la microstructure dans les zones exposées à des conditions d’écoulement différentes. La déformation, la fissuration, les zones molles et la variabilité d’une charge à l’autre sont des résultats à l’échelle du composant ; aucun n’est entièrement prédit par le seul maximum enregistré avec une sonde.
L’ASM Handbook d’ASM International, volume 4F, Fluides de trempe et technologie de la trempe, fournit la distinction structurante appropriée entre le type de fluide de trempe, la sévérité de trempe, les étapes de refroidissement et la trempe de l’acier. L’étude Effet de la conductivité thermique et de la viscosité sur les performances de refroidissement des milieux liquides de trempe relie également le comportement de refroidissement mesuré et les valeurs H de Grossmann aux propriétés physiques en utilisant la méthode de la sonde ISO/DIS 9950, ce qui confirme qu’une valeur H est une mesure de procédé interprétée plutôt qu’une propriété fixe de « l’huile » ou de « l’eau ».
La question défendable n’est donc pas : « Quel fluide de trempe arrive en tête du classement ? » C’est plutôt : « Quel fluide de trempe, dans quelle condition contrôlée, extrait la chaleur à la vitesse requise dans l’intervalle de température pertinent sans provoquer de déformations ou de fissurations inacceptables ? » Cette question conduit à des données comparables. Un classement dépourvu de contexte n’y conduit pas.
Une méthode de travail fondée sur les normes pour le contrôle de la trempe
Le contrôle de la trempe commence par l’acier, et non par un classement de l’eau, de l’huile, du polymère et de la saumure. Un fluide de trempe n’est qu’un élément du système de transfert thermique. Le résultat mesuré dépend également du matériau et de la géométrie de la sonde, de la température du bain, de la concentration, de l’agitation, de la configuration de l’écoulement, de l’état de surface et de la portion de la courbe de refroidissement examinée. Une méthode de travail fondée sur les normes considère donc la sévérité de refroidissement comme une variable de procédé qui doit être mesurée et mise en relation avec les propriétés requises d’un composant donné.
Définir l’acier, la géométrie et le résultat requis
Consigner la désignation de l’acier exactement comme elle est spécifiée par la norme produit applicable. Les exemples comprennent AISI 1045, AISI 4140, la nuance 4140 de ASTM A29/A29M, la nuance d’acier 42CrMo4 de EN 10083-3 et la nuance 52100 de SAE J404. La désignation n’est pas un simple détail administratif : la composition chimique, la trempabilité, la taille du grain d’austénite préalable et les dimensions de la section déterminent la rapidité avec laquelle le cœur doit refroidir pour former la microstructure requise.
La spécification initiale doit indiquer l’état de traitement thermique et le résultat recherché. Préciser la température d’austénitisation, le temps de maintien, le temps de transfert jusqu’à la trempe et si la cible est principalement constituée de martensite, d’un mélange de martensite et de bainite, ou d’une structure délibérément plus douce. Pour l’AISI 1045, par exemple, la réponse à la trempe requise diffère fortement entre un arbre mince destiné à atteindre une dureté martensitique élevée et une plaque épaisse pour laquelle une fraction contrôlée de martensite et un risque limité de fissuration sont acceptables. Pour l’AISI 4140 ou le 42CrMo4, la trempabilité apportée par les éléments d’alliage permet d’envisager une exigence de refroidissement différente de celle d’un acier au carbone non allié.
Les dimensions de la section doivent aller au-delà de l’épaisseur nominale. Consigner le diamètre, l’épaisseur de paroi, les rainures de clavette, les trous, les angles vifs, les rapports diamètre d’alésage/épaisseur de paroi et les variations de section. Une barre pleine de 50 mm, un tube de 50 mm de diamètre extérieur et une plaque de 50 mm d’épaisseur ne présentent pas le même problème d’écoulement thermique. La surface refroidit en premier, tandis que le cœur continue à libérer de la chaleur ; la géométrie contrôle les gradients de température qui provoquent les transformations et les contraintes résiduelles.
Énoncer les limites admissibles de déformation et le risque de fissuration avant de sélectionner le fluide de trempe. Une tolérance dimensionnelle, une limite de faux-rond, une plage de dureté et une exigence relative à l’état de surface rendent le résultat vérifiable. Préciser si la dureté est requise en surface, à une profondeur définie ou le long d’un profil allant de la surface au centre. Pour un composant trempé à cœur, inclure la profondeur durcie effective requise et le critère d’acceptation, par exemple une dureté Rockwell C minimale ou une comparaison de la trempabilité dérivée de l’essai Jominy.
Cette définition permet également d’éviter une mauvaise utilisation des valeurs H de Grossmann. L’échelle conventionnelle attribue à l’eau immobile et non agitée une sévérité arbitraire de 1,0, comme l’a décrit NPTEL en 2024. Les valeurs de référence typiques sont d’environ 0,25–0,30 pour l’huile immobile, 0,9–1,0 pour l’eau immobile et approximativement 2 pour la soude caustique ou la saumure immobile. D’autres plages publiées donnent des valeurs de 2,0–5,0 pour la saumure, de 0,90–2,0 pour l’eau distillée à température ambiante, de 0,2–1,2 pour les solutions aqueuses de polymères et de 0,25–0,80 pour les huiles de trempe conventionnelles ou rapides. Il s’agit de plages de référence, et non de constantes fixes des matériaux. Une valeur H varie en fonction de l’agitation, de la température, du mouillage, de la concentration et des conditions d’essai.
Sélectionner une méthode d’essai dans son domaine d’application
Choisir la méthode d’essai après avoir défini le procédé, car aucune norme relative aux courbes de refroidissement ne représente toutes les trempes industrielles. Le sous-comité D02.L0.06 de ASTM International identifie ASTM D6200 pour les huiles de trempe, ASTM D6482 pour les fluides de trempe aqueux à base de polymères agités, ASTM D6549 pour les fluides de trempe agités et ASTM D8562 pour les fluides de trempe aqueux à base de polymères testés avec une sonde en argent. ASTM D8562-24 spécifie un essai de vitesse de refroidissement avec une sonde en argent, sans agitation, destiné aux fluides de trempe aqueux à base de polymères utilisés avec des alliages d’acier. Son résultat peut servir à une comparaison selon cette méthode ; il n’établit pas un classement universel par rapport à toutes les huiles, à tous les systèmes à base d’eau ou à tous les réservoirs de production.
ISO 9950:1995 spécifie une méthode utilisant une sonde en alliage de nickel pour déterminer les caractéristiques de refroidissement des huiles de trempe industrielles dans des conditions normalisées sans agitation. Ce domaine d’application est important. Un résultat obtenu selon ISO 9950:1995 décrit l’huile et la configuration d’essai spécifiée ; il ne décrit pas automatiquement le comportement de cette huile autour d’une charge d’acier en mouvement avec une circulation active. L’alliage de la sonde, ses dimensions, l’emplacement du thermocouple, la procédure d’immersion et la méthode de traitement des données influencent la courbe enregistrée.
Avant l’essai, documenter l’identité du fluide de trempe, sa formulation ou son type d’huile, sa concentration lorsque cela s’applique, les limites de contamination, le volume du bain, la température du bain, la température de la sonde et la procédure de nettoyage. Consigner si la sonde est stationnaire, mise en rotation, déplacée dans le bain ou exposée à un jet dirigé. L’agitation doit être quantifiée lorsque cela est possible : vitesse de rotation de l’agitateur, débit, vitesse du jet, disposition des buses ou circulation mesurée dans le réservoir. La seule mention « agité » ne suffit pas à reproduire un résultat.
Examiner la courbe complète temps-température plutôt que d’extraire une seule vitesse de refroidissement sans contexte. La trempe comprend plusieurs étapes distinctes de transfert thermique. Au début, pendant l’étape du film de vapeur, une couche de vapeur stable peut limiter l’évacuation de la chaleur. Lorsque le mouillage commence, l’ébullition nucléée peut produire un flux thermique beaucoup plus élevé. À des températures plus basses, l’ébullition cesse et la convection contrôle le refroidissement ultérieur. La revue de ASTM publiée en 2024, Transfert thermique pendant la trempe et évaluation de la sévérité de trempe, souligne que la vitesse de refroidissement varie au cours de ces étapes et dépend de la cinétique du mouillage ainsi que des mécanismes de transfert thermique.
La vitesse maximale de refroidissement, la température à laquelle elle est atteinte et le temps nécessaire pour traverser les plages critiques de transformation peuvent avoir des significations métallurgiques différentes. Un fluide de trempe peut refroidir rapidement autour de la température de début de formation de la martensite, mais lentement dans la plage de la perlite ou de la bainite, ou inversement. Un classement unique dissimule cette distinction. L’analyse des courbes de refroidissement selon ASTM D6200, D6482, D6549 ou ASTM D8562-24 doit donc être choisie en fonction de la catégorie de fluide de trempe et des conditions d’écoulement, et tout écart par rapport à la méthode spécifiée doit être consigné.
Mettre en corrélation les résultats d’essai avec le traitement thermique
Une courbe obtenue avec une sonde fournit des informations sur le transfert thermique, mais ne prouve pas qu’un composant satisfera à sa spécification. L’étape suivante consiste à réaliser un essai contrôlé représentatif de la production, en utilisant la nuance d’acier réelle, la géométrie de la section, le schéma de chargement, le temps de transfert du four au réservoir et le mouvement de trempe réels. Une sonde en argent ou en alliage de nickel ne reproduit ni la masse thermique, ni l’état de surface, ni la géométrie, ni la chaleur de transformation d’une pièce en acier.
Mesurer la dureté à des emplacements définis. Pour une barre ou un arbre, inclure des mesures en surface, sous la surface et au centre ; pour une plaque, définir les emplacements sur la face et à mi-épaisseur. Utiliser la norme de dureté pertinente et consigner l’échelle, la charge, l’état de l’indenteur et la préparation de la surface. Lorsque la trempabilité est déterminante pour la décision, comparer le résultat avec un profil de trempabilité obtenu par essai Jominy en bout ou avec un modèle de trempabilité établi pour la coulée spécifiée, mais ne pas substituer les données Jominy à un essai sur composant.
La métallographie fournit la seconde vérification nécessaire. Examiner des sections représentatives de la surface et du cœur afin d’identifier la martensite, la bainite, la ferrite, la perlite, l’austénite retenue, la décarburation et les fissures de trempe. Une dureté superficielle élevée peut coexister avec un cœur insuffisamment durci. À l’inverse, une trempe sévère peut produire une dureté adéquate tout en générant des réseaux de fissures ou une déformation inacceptables. L’étude évaluée par les pairs publiée en 2022, Rôle de la méthode de trempe sur la vitesse de refroidissement et la microstructure des aciers : variations du fluide de refroidissement et de sa configuration d’écoulement, met en relation la microstructure de l’acier avec la vitesse d’évacuation de la chaleur en surface et la vitesse locale de refroidissement, toutes deux contrôlées par le type de fluide et la configuration de son écoulement.
Utiliser la courbe de refroidissement pour expliquer le résultat métallurgique, puis ajuster une seule variable de procédé à la fois. Si la dureté est faible au centre, examiner le délai de transfert, la disposition de la charge, la température du bain, la concentration et la circulation avant de sélectionner simplement un fluide de trempe nominalement plus sévère. Si la déformation est excessive, examiner l’écoulement asymétrique, l’emprisonnement de vapeur, l’orientation de la pièce et le gradient de vitesse de refroidissement autour des trous et des angles. Vérifier de nouveau la concentration, la viscosité, la conductivité thermique, la contamination et le vieillissement du fluide de trempe, car des études utilisant la méthode de sonde ISO/DIS 9950 ont mis en relation les performances de refroidissement et les valeurs H de Grossmann avec ces propriétés.
Procédure de contrôle de la trempe fondée sur les normes
- Définir Identifiez exactement la nuance d’acier, la géométrie de la section, la microstructure cible, le profil de dureté et les limites de déformation.
- Sélectionner Choisissez une méthode d’essai ASTM ou ISO dans le cadre de son domaine d’application défini.
- Mesurer Enregistrez les courbes de refroidissement tout en documentant la température, l’agitation, la configuration de l’écoulement et l’état du bain.
- Valider Réalisez un essai représentatif de traitement thermique et vérifiez la dureté ainsi que la métallographie.
- Conserver Conservez les éléments probants avec les dossiers du lot et de l’équipement.
La méthode de travail opérationnelle est donc la suivante : identifier la nuance exacte de l’acier et la norme applicable ; consigner la géométrie de la section, la trempabilité, la microstructure cible, le profil de dureté et les limites de déformation ; sélectionner une méthode ASTM ou ISO dans le domaine d’application qui lui est attribué ; mesurer ou examiner les courbes de refroidissement en documentant la température, l’agitation, la configuration de l’écoulement et l’état du bain ; réaliser un essai de traitement thermique représentatif ; vérifier la dureté et la métallographie ; puis conserver les éléments probants avec les enregistrements du lot et de l’équipement. Les normes améliorent la comparabilité et mettent en évidence les variables non maîtrisées. Elles ne suppriment pas la nécessité d’une validation sur l’acier et le composant réels.
Références
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html