




1. Mit jelent valójában a hőkezelési eljárás kiválasztása?
A hőkezelési eljárás kiválasztása nem a kemencehőmérséklet kikeresését jelenti. Olyan döntési láncról van szó, amely összekapcsolja az acél kémiai összetételét, kiindulási állapotát, az alkatrész geometriáját, a szükséges keménységet és szívósságot, a megengedhető méretváltozást, valamint a gyártás szabályozási követelményeit. A kiválasztott ciklusnak ott kell létrehoznia a szükséges mikroszerkezetet, ahol arra szükség van, anélkül hogy repedéseket, túlzott maradó feszültséget, elfogadhatatlan alakváltozást vagy kezelhetetlen vizsgálati terhet okozna.
Edzhetőség Az acél azon képessége, hogy meghatározott hűtési ciklus során egy előírt mélységig a szükséges edzett szerkezetet kialakítsa; ez különbözik az egyetlen helyen mért keménységtől.
Az acél edzésre történő kiválasztását elsősorban az edzés utáni szükséges keménység és az a felület alatti mélység határozza meg, ameddig ennek a keménységnek ki kell terjednie. Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.Az első kérdés nem az, hogy „Ezt az alkatrészt kell-e edzeni?”. Hanem az, hogy milyen keménység szükséges, és a felület alatt milyen mélységig kell ennek a keménységnek fennmaradnia. Az ASM International ezt a különbséget egyértelműen rögzítette a Steel Selection for Hardening (1991) című kiadványban, amely szerint a kiválasztást elsősorban a szükséges edzés utáni keménység és az a mélység határozza meg, ameddig ennek ki kell terjednie. A keménység a kezelés utáni benyomódással szembeni ellenállást írja le. Az átedzhetőség azt mutatja meg, hogy egy acél meghatározott kezelés során milyen mélyen és egy keresztmetszeten belül mennyire egyenletesen képes megkeményedni. A nagy felületi keménység nem bizonyítja, hogy a mag is megkeményedett.
Ez a különbség módosítja az acélminőség kiválasztására vonatkozó döntést. Az SAE J1268 (1995) szabvány szabványos homlokedzési adatok alapján meghatározza a szén- és ötvözött H-sávos acélok minimális és maximális átedzhetőségi határértékeit. Így a Jominy-féle homlokedzési görbe vagy a Grossmann-elemzés az acél átedzhetőségét a keresztmetszet méretével és a hűtés intenzitásával hozhatja összefüggésbe, ahelyett hogy minden névlegesen hasonló acélt felcserélhetőnek tekintene. A Bofors Handbook (1981) szintén összekapcsolja az átedzhetőséget az edzéssel és megeresztéssel, a méretváltozásokkal, valamint a homlokedzési vizsgálattal.
A szükséges tulajdonságoktól a hőciklusig
A kiválasztás az üzemi követelménnyel kezdődik. Egy tengelynek szüksége lehet meghatározott szakítószilárdságú és ütőszívósságú megeresztett martenzites magra; egy fogaskeréknek kemény, kopásálló kéregre egy szívós, kis széntartalmú mag felett; egy rugónak nagy rugalmassági szilárdságra szabályozott maradó feszültség mellett; egy megmunkált lemeznek pedig feszültségmentesítésre a végső forgácsolás előtt. Ezek a követelmények határozzák meg, hogy az eljárásnak a teljes keresztmetszetet, csak a felületet, vagy elsősorban a maradó feszültségi és méretállapotot kell-e megváltoztatnia.
A kiindulási állapot fontos szerepet játszik. A melegen hengerelt, kovácsolt, hidegen alakított, normalizált, lágyított vagy korábban edzett anyagok nem azonos módon reagálnak. A szemcseméret, a szegregáció, a korábbi martenzit, a visszamaradt feszültség és a karbidok eloszlása hatással van az ausztenitesítésre, az átalakulásra, a megmunkálásra és az alakváltozásra. Az ASTM International 2024. évi hőkezelési tanfolyama az ausztenitesítést, a lágyítást, a normalizálást, az edzést és megeresztést, a kettős megeresztést, a szemcseméret szabályozását, valamint a mechanikai tulajdonságokra vonatkozó követelményeket specifikációs tényezőkként azonosítja — nem pedig olyan választható részletekként, amelyeket az eljárás nevének kiválasztása után kell hozzáadni.
Hőciklus sorrendje
- Felfűtés Szabályozni kell a felfűtési sebességet, a légkört, a berakási mintázatot és a keresztmetszet-hőmérséklet egyenletességét.
- Ausztenitesítés vagy kezelés El kell érni az előírt hőmérsékletet, majd a szükséges átalakulási vagy diffúziós reakcióhoz előírt ideig hőn kell tartani.
- Áthelyezés és hűtés Szabályozni kell az áthelyezési időt, a hűtési sebességet, az edzőközeget, a fürdő állapotát és a keverést.
- Megeresztés vagy öregítés A kiválasztott eljárás szükségletei szerint be kell állítani a keménységet, a szívósságot, a maradó feszültséget és a méretstabilitást.
A hőciklus ezután szabályozott sorozattá válik: a felfűtési sebesség, az ausztenitesítési vagy oldókezelési hőmérséklet, a hőntartási idő, a kemenceatmoszféra, az áthelyezési idő, a hűtési sebesség, a hűtőközeg, valamint az ezt követő megeresztés vagy öregítés. A hőmérséklet és az idő nem választható el a keresztmetszet vastagságától. Egy nagy kovácsdarab közepe jóval a felülete után érheti el a kemence beállított hőmérsékletét, miközben egy vékony él ugyanazon művelet során túlmelegedhet vagy átalakulhat.
| Eljárás | Elsődleges cél | Jellemző eredményállapot |
|---|---|---|
| Feszültségmentesítés | A maradó feszültség csökkentése | A meglévő mikrostruktúra nagyrészt megmarad |
| Lágyítás | A keménység csökkentése és a megmunkálhatóság javítása | Lágy ferrit-perlites vagy gömbösített szerkezet, az acélminőségtől függően |
| Normalizálás | A szerkezet finomítása vagy helyreállítása | Sok szénacél és gyengén ötvözött acél esetében levegőn hűtött ferrit-perlites szerkezet |
| Edzés és megeresztés | A szilárdság, a keménység és a szívósság összehangolása | Megeresztett martenzit |
| Ausztemperálás | A bainites átalakulás és a méretváltozás szabályozása | Bainit |
| Martemperálás | A hőmérséklet-gradiens csökkentése a martenzitképződés előtt | Megeresztett martenzit az ezt követő megeresztés után |
A különböző eljárások különböző problémákat oldanak meg. A feszültségmentesítés csökkenti a maradó feszültséget anélkül, hogy szándékosan létrehozná a keményedéssel járó teljes átalakulást. A lágyítás csökkenti a keménységet és javítja a megmunkálhatóságot; a normalizálás a kritikus hőmérséklet-tartomány fölé történő hevítéssel, majd levegőn történő hűtéssel finomítja vagy állítja vissza a szerkezetet. Az ausztenitesítés előkészíti az acélt az átalakulásra, de önmagában nem teljes hőkezelés. Az edzés csak ott hoz létre martenzitet, ahol a hűtés gátolja a diffúziós átalakulásokat, a megeresztés pedig beállítja az így kialakult keménységet, szívósságot és feszültségi állapotot.
A lépcsős edzés csökkentheti a hőmérséklet-különbségeket a martenzit kialakulása előtt. Az izotermus edzés bénites szerkezeteket hoz létre, ha az acél és a keresztmetszet mérete lehetővé teszi a szükséges átalakulási útvonalat. A cementálás és a karbonitridálás az edzés előtt szenet, illetve szenet és nitrogént juttat a felületbe. A nitridálás alacsonyabb hőmérsékleten keményített, nitrogénnel dúsított kérget hoz létre, és szükségtelenné teheti a külön edzést. A kiválásos keményítés csak megfelelő, kiválásos keményedésre képes ötvözetekre alkalmazható. A diffúziós bevonatok a felületi összetételt módosító kezelések, és nem helyettesítenek minden tömbi hőkezelést. Az ISO 683-1:2016 szerinti szén- és ötvözött acélokat, például a C45 és a 42CrMo4 acélt, ezen eljárások bármelyikének kiválasztása előtt a megadott összetételük, átedzhetőségük és tervezett állapotuk alapján kell értékelni.
Miért kell az acélminőséget, a keresztmetszet méretét és a geometriát együtt figyelembe venni?
| Kiválasztási változó | Mit szabályoz | Értékelendő bizonyíték |
|---|---|---|
| Széntartalom | A martenzit elérhető keménysége | Az acélminőség vegyi összetétele és az előírt felületi vagy magkeménység |
| Ötvözőelemek | Edzhetőség és átalakulási viselkedés | Összetételi határértékek és edzhetőségi adatok |
| Keresztmetszet-méret | A felülettől a középig fennálló hűlési előzmények | Meghatározó vastagság és tömegkoncentráció |
| Geometria | Helyi hűlés és feszültségkoncentráció | Sarkok, furatok, reteszhornyok, bordák és átmenetek |
| Kiindulási állapot | Szemcseméret, szegregáció, feszültség és karbideloszlás | Kovácsolt, hengerelt, lágyított, normalizált vagy hidegen alakított állapot |
Az ISO 683-1:2016 meghatározza a hatálya alá tartozó ötvözetlen acélok szállítási követelményeit és tervezett kezelési alkalmazásait, de nem tesz minden kezelést alkalmassá minden acélminőséghez vagy geometriához. Strong evidence
Az acéljelölés kiindulási korlátot ad, nem pedig kész receptet. Az ISO 683-1:2016 általánosságban a nem ötvözött acélokra vonatkozik, amelyeket edzett és megeresztett, izotermusan edzett, lángedzett, indukciósan edzett, illetve bizonyos esetekben normalizált gépalkatrészekhez szánnak. Az ISO 4885:2018 szabályozott terminológiát és vas-szén fázistáblázatot biztosít a vastartalmú anyagok hőkezeléséhez. Egyik szabvány sem teszi szükségtelenné a kémiai összetétel és az átedzhetőség összehangolását a tényleges alkatrésszel.
A keresztmetszet mérete szabályozza a hőmérséklet- és hűlési előzményeket a felülettől a középig. A geometria további nehézségeket okoz: az éles sarkok gyorsabban hűlnek, a vékony bordák teljes keresztmetszetükben átedződhetnek, a furatok a külső felületektől eltérően hűlhetnek, a reteszhornyok vagy a hirtelen keresztmetszet-változások pedig feszültségkoncentrációt okoznak. A gyors vizes edzés elérheti a szükséges magkeménységet egy vastag 1045-ös acélból készült alkatrészben, ugyanakkor megrepeszthet egy vékony, bevágással ellátott darabot; az olaj, a polimer, a gáz, a lépcsőzetes hűtés vagy az indukciós edzés csökkentheti ezt a kockázatot, de mindegyik módosítja az elérhető keménységprofilt.
Az alakváltozás szintén kölcsönhatásban áll a kialakítással. Az egyenetlen hevítés, a nem egyenletes hűlés, a fázisátalakulással járó térfogatváltozás és a maradó feszültségek elmozdíthatják a furatokat, meghajlíthatják a tengelyeket vagy megváltoztathatják a síklapúságot. A befogókészülékek, a munkadarabok elhelyezési iránya, a keverés, a védőatmoszféra, az előmelegítés, a megszakított edzés és a megmunkálási ráhagyás mind a kiválasztási döntés részét képezik. Az elfogadható eredmény nem egyszerűen egy keménységi érték, hanem olyan alkatrész, amely megőrzi szükséges alakját és integritását.
Az eljárás neve és az előírt kezelés közötti különbség
Az „edzés és megeresztés” egy eljáráscsalád. A specifikációnak tartalmaznia kell az acél jelölését és állapotát, az ausztenitesítési hőmérséklet-tartományt, a hevítési gyakorlatot, a tényleges hőntartási időt, a kemenceatmoszférát, az áthelyezésre vonatkozó időkorlátot, az edzőközeget és a keverést, a megeresztési hőmérsékletet és időtartamot, a megeresztések számát, a keménységre vagy mechanikai tulajdonságokra vonatkozó határértékeket, valamint a vizsgálati módszert. A „Lágyítás 700 °C-on” előírás továbbra is hiányos, ha nem ismert a felfűtési sebesség, a hőntartás alapja, a hűtési sebesség és a kívánt végső szerkezet.
A Manufacturing Process Selection Handbook ezt a döntést az anyag alkalmassága, az eljárásváltozatok, a tervezési korlátok, a minőségi kérdések, a gyártás gazdaságossága és az alkatrész integritása alapján keretezi. Ezek a kategóriák megakadályozzák, hogy a kiválasztás egyetlen kemencebeállításra redukálódjon. Az az eljárásciklus, amely teljesíti a keménységi követelményt, de repedéseket okoz, nem biztosítja az alkatrész integritását; amelyik működik egy laboratóriumi próbatesten, de nem teszi lehetővé az atmoszféra vagy a hűtési sebesség szabályozását, nem biztosítja a gyártás szabályozhatóságát. A hőkezelés csak akkor van megfelelően előírva, ha mind a szükséges eredmény, mind annak elérésére és igazolására szolgáló módszerek meghatározottak.
2. A teljesítménykövetelményekből induljon ki, ne a kemencehőmérsékletből
A hőkezelés kiválasztását az alkatrész szükséges teljesítményéből kell kiindítani, nem pedig egy táblázatból átvett kemencehőmérsékletből. Az acél vagy a hőkezelési ciklus kiválasztása előtt meg kell határozni az üzemi terheléseket, az elfogadható tönkremeneteli módokat, a keménységtartományt, a szilárdsági szintet, a szívóssági követelményt, a forgácsolhatósági állapotot, az edzett réteg mélységét, a mérettűrést és a gyártási korlátokat. A hőmérséklet, a hőntartási idő, a felfűtési sebesség és a hűtési sebesség kölcsönhatásban állnak egymással; az egyik megváltoztatása módosíthatja az ausztenitszemcse méretét, az átalakulási termékeket, a maradó feszültséget, az alakváltozást és a végső tulajdonságokat.
Az első szűrőkérdés az, hogy a specifikáció teljes keresztmetszetében megeresztett martenzites állapotot, normalizált szövetszerkezetet, lágyított állapotot, kemény felületet szívósabb maggal, vagy feszültségmentesített alkatrészt ír-e elő. A feszültségmentesítés elegendő lehet olyan hegesztett vagy erősen forgácsolt alkatrész esetében, amelynek szilárdsága és mikroszerkezete már megfelelő. A normalizálás finomíthatja vagy helyreállíthatja a szövetszerkezetet, és egyes gépalkatrészekhez megfelelő ferrit-perlites állapotot hozhat létre. A lágyítás az alacsonyabb keménységet és a jobb forgácsolhatóságot helyezi előtérbe. Az edzés és megeresztés szabályozott szilárdság–szívósság kombinációt céloz, míg a cementálás, karbonitridálás, nitridálás, lángedzés vagy indukciós edzés a fő keménységi követelményt a felületre helyezheti.
Az ASM International a Steel Selection for Hardening (1991) című kiadványban a következőket állapította meg: „Az edzéshez való acélkiválasztást elsősorban a szükséges edzés utáni keménység, valamint az a felület alatti mélység határozza meg, ameddig ennek a keménységnek ki kell terjednie.” Ez a teljes keresztmetszeti edzéssel kapcsolatos döntések meghatározó szempontja. Az acélnak az alkalmazott edzési intenzitás mellett, a releváns keresztmetszeti mélységben képesnek kell lennie a szükséges edzés utáni keménység elérésére; ezt követően a megeresztés csökkenti a ridegséget és beállítja a végső tulajdonságok egyensúlyát.
Keménység, szilárdság, szívósság és forgácsolhatóság
A keménység a benyomódással vagy a lokalizált képlékeny alakváltozással szembeni ellenállás. Nem helyettesíti teljes körűen a szakítószilárdságot, a folyáshatárt, a kifáradási teljesítményt vagy a szívósságot. Két, hasonló Rockwell C-keménységű acélnak eltérő szakítószilárdsági tulajdonságai, zárványtartalma, szemcsemérete, maradék ausztenittartalma és ütőviselkedése lehet. A keménységérték egyetlen jellemzőre adott válasz bizonyítéka, nem pedig a mechanikai tulajdonságok teljes körű specifikációja.[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
Az edzhetőséget szintén meg kell különböztetni a keménységtől. A keménység az adott helyen elért értéket írja le; az edzhetőség azt mutatja meg, hogy egy acél meghatározott hőkezelés során milyen mélységben és milyen egyenletességgel képes martenzitté átalakulni. Egy gyengén ötvözött acél nagy felületi keménységet adhat, miközben egy nagy keresztmetszet középpontja felé gyorsan veszít a keménységéből. A nagyobb edzhetőségű acél a szükséges edzés utáni szövetszerkezetet a felület alatt nagyobb mélységben is képes fenntartani, gyakran enyhébb edzéssel és kisebb alakváltozási kockázattal. Az SAE J1268 (1995) minimális és maximális edzhetőségi határértékeket határoz meg olyan szén- és ötvözött H-sávos acélokra, amelyek szabványos végátedzési adatai rendelkezésre állnak. A Jominy-végátedzési eredmények és a Grossmann-elemzés ezért segítenek összekapcsolni a minőség kiválasztását a keresztmetszet méretével és az edzési feltételekkel; azonban nem helyettesítik a tényleges geometrián végzett validálást.
A nagyobb keménység ellentétbe kerülhet az ütőszívóssággal és a méretstabilitással. A túlzott mennyiségű, megeresztetlen martenzit rideg, míg a túl intenzív edzés növeli a hő- és átalakulási feszültségeket. Egy kizárólag „nagyon keményként” specifikált tengely a reteszhoronynál megrepedhet, köszörülési károsodás miatt elveszítheti kifáradási élettartamát, vagy a csapágyülék tűrésénél nagyobb mértékben deformálódhat. A megeresztési hőmérsékletet és időt a szükséges folyáshatár, ütőenergia, kifáradási igénybevétel és üzemi hőmérséklet figyelembevételével kell kiválasztani. Az ASTM International 2024-es hőkezelési tanfolyama az ausztenitesítést, a lágyítást, a normalizálást, az edzési és megeresztési gyakorlatot, a kettős megeresztést, a szemcseméret szabályozását és a mechanikai tulajdonságokra vonatkozó követelményeket specifikációs tényezőként, nem pedig egymástól elszigetelt kemencebeállításokként azonosítja.
A forgácsolhatóság a végső üzemi állapottól eltérő kiindulási állapotot tehet szükségessé. A lágyított vagy normalizált alapanyag kiszámíthatóbban forgácsolható, mint az edzett anyag, azonban a túlzott lágyítás egyes minőségeknél a feltapadt él kialakulása vagy a nem megfelelő forgácsszabályozás miatt csökkentheti a gyártás stabilitását. A folyamat tervében ezért szerepelhet az edzés előtti forgácsolás, a köszörülési ráhagyás meghagyása, valamint a végleges méretre munkálás előtti megeresztés vagy feszültségmentesítés.
Felületi követelmények és teljes keresztmetszetre vonatkozó követelmények
Meg kell határozni, hogy az adott tulajdonságnak hol kell fennállnia. Egy fogaskerék foga, bütykös tárcsa bütyke, csapágygörgő-pályája vagy kopópályája kemény felületet igényelhet, miközben szívósabb, a károsodással szemben ellenállóbb magot kell megtartani. A cementálás és a karbonitridálás az edzés előtt szenet, illetve szenet és nitrogént juttat a felület közelébe. A nitridálás kemény, nitrogénnel dúsított kérget hoz létre a mag korlátozott átalakulása mellett, míg az indukciós és a lángedzés gyors, helyi felhevítéssel és edzéssel alakít át egy szabályozott vastagságú felületi réteget. A diffúziós bevonatok és a kapcsolódó felületkezelések eltérő kémiai és kopási célokat szolgálnak, ezért nem választhatók ki kizárólag a keménység alapján.
A teljes keresztmetszetben edzett alkatrész más jellegű problémát jelent. A magrésznek a teljes keresztmetszeten keresztüli hőelvonás után is teljesítenie kell a szükséges keménységi vagy mechanikai tulajdonságokra vonatkozó követelményeket. A releváns változók közé tartozik a minőség kémiai összetétele, a korábbi ausztenitszemcse mérete, a keresztmetszet vastagsága, a sarkok, a furatok, a tömegváltozások és az edzőközeg mozgatása. Az ISO 683-1:2016 szállítási követelményeket határoz meg olyan ötvözetlen acélokra, amelyeket általában edzett és megeresztett, ausztemperált, lángedzett, indukciósan edzett, valamint bizonyos esetekben normalizált gépalkatrészekhez szánnak. Ez az alkalmazási kör nem jelenti azt, hogy minden felsorolt kezelés minden minőségre vagy geometriára alkalmazható.
Maradó feszültség, méretstabilitás és üzemi tönkremeneteli módok
Egy eljárás nem megfelelő, ha ugyan teljesíti a keménységi követelményt, de repedéseket, elfogadhatatlan ütést, növekedést, zsugorodást vagy méretinstabilitást okoz. Az egyenetlen felhevítés, a cementált kéreg gradiensei, a martenzites átalakulás időzítése, az éles keresztmetszet-változások és az edzés intenzitása egyaránt hozzájárulnak ezekhez. A martemperálás csökkentheti az átalakulás során fellépő hőmérséklet-különbségeket; az ausztempering eltérő feszültség- és alakváltozási egyensúlyú bainites szövetszerkezetet hozhat létre; a maradék ausztenit első megeresztés utáni átalakulása esetén pedig kettős megeresztésre lehet szükség. Ezek a geometria és a tönkremeneteli kockázat alapján meghozandó döntések, nem pedig automatikus fejlesztések.
Szűrendő meghibásodási módok
- Kopás Kemény felületet vagy diffúziós kezeléssel létrehozott réteget igényelhet.
- Fogtörés Kemény kérget és szívósabb magot igényelhet.
- Gördülő érintkezési kifáradásos kipattogzás A felületi keménység, a kéregmélység és a felszín alatti alátámasztás szabályozását igényli.
- Fáradásos repedésképződés Figyelmet igényel a maradó feszültség, a bemetszések, a felület állapota és a szívósság.
- Túlterheléses törés A maximális keménységnél előnyösebb lehet a szilárdság és a szívósság kiegyensúlyozott állapota.
- Méretváltozás Feszültségmentesítést, szabályozott edzést, megeresztést vagy kisebb vetemedéssel járó eljárást igényelhet.
A ciklus kiválasztása előtt fel kell sorolni a tényleges üzemi tönkremeneteli módokat: kopás, fogtörés, gördülőérintkezési pitting, kifáradásos repedés, túlterheléses törés, berágódás, az előfeszítés elvesztése vagy méretváltozás. Feszültségmentesített alkatrész előnyösebb lehet a keményebbnél, ha a hegesztésből származó maradó feszültség határozza meg a tönkremenetelt. Az ISO 4885:2018 szabályozott terminológiát biztosít a vastartalmú anyagok hőkezeléséhez, valamint vas–szén fázistáblázatot tartalmaz, ezáltal segíti a specifikációkat abban, hogy megkülönböztessék a kezelések elnevezéseit azoktól a szövetszerkezetektől és átalakulásoktól, amelyek létrehozására szolgálnak. A védhető sorrend egyértelmű: meg kell határozni a teljesítményt, azonosítani kell a felületi vagy teljes keresztmetszetre vonatkozó igényt, értékelni kell az edzhetőséget és a geometriát, majd ki kell választani az acélt és a technológiai ablakot. A kemencehőmérséklet csak ezután következik.
3. Acélminőség, széntartalom, ötvözés és edzhetőség
A hőkezelési ciklus nem választható ki kizárólag a kemence hőmérséklete alapján. Az acél jelölése meghatározza a rendelkezésre álló szén- és ötvözőelem-tartalmat, a tisztasági követelményeket, valamint a várható átalakulási viselkedést; az alkatrész pedig meghatározza a lehűlés útját és a megengedhető hőfeszültséget. Az ASM International a Steel Selection for Hardening (1991) című kiadványban megállapította, hogy „az acél edzéshez történő kiválasztását elsősorban a közvetlenül edzés után szükséges keménység, valamint az a felülettől mért mélység határozza meg, ameddig ennek a keménységnek ki kell terjednie”. Ez anyag- és folyamatválasztási döntés, nem pedig receptkeresés.
Az acélminőség kiválasztásának kulcsfogalmai
- Keménység
- A kezelés után egy adott helyen mért ellenállás.
- Edzhetőség
- A meghatározott hűtési ciklus által létrehozott keményedés mélysége és eloszlása.
- Edzés utáni keménység
- A közvetlenül edzés után, a megeresztés által módosított tulajdonság-egyensúly előtt elért keménység.
- H-jelű acél
- Olyan szénacél vagy ötvözött acél, amelyet szabványos végihűtési vizsgálati eredményeken alapuló, meghatározott edzhetőségi határértékekkel szállítanak.
A keménység és az edzhetőség közötti különbséget egyértelműen fenn kell tartani. A keménység az alkatrész egy adott helyén mért ellenállás. Az edzhetőség azt írja le, hogy egy meghatározott acél milyen mélységig képes martenzitet, illetve az előírt martenzites hányadot létrehozni meghatározott edzés során. Egy kis csap és egy nagy fogaskerék készülhet ugyanabból az acélminőségből, és edzhető ugyanabban az olajban, mégis jelentősen eltérő szerkezetet mutathatnak a középpontjukban, mivel eltérő a lehűlési sebességük.
A széntartalom és az elérhető martenzites keménység
A szén közvetlenebbül szabályozza a martenzit potenciális keménységét, mint a legtöbb ötvözőelem. Az ausztenitesítés során a szén feloldódik az ausztenitben; a gyors lehűlés ezt követően a szénatomokat túltelített, térközepes tetragonális martenzites rácsban rögzíti. A széntartalom növekedésével a közvetlenül edzés után kialakuló martenzit általában keményebbé válik, bár a növekedés egy bizonyos ponton túl egyre kisebb gyakorlati előnyt biztosít, és növelheti a ridegséget, a repedés kockázatát, valamint a visszamaradó ausztenit mennyiségét.
Ez korlátozza azt a maximális keménységet, amelyet az edzés révén el lehet érni. Egy kis széntartalmú acél a felületén és a középpontjában egyaránt elég gyorsan lehűlhet ahhoz, hogy ausztenitjének jelentős része martenzitté alakuljon, mégis csak mérsékelt keménységet érhet el, mivel a martenzit kevés szenet tartalmaz. Ezzel szemben egy nagyobb széntartalmú acél nagyon kemény felületi martenzitet képezhet, de a középpontban nem edződik át, ha ott túl lassú a lehűlés. A szén tehát meghatározza az elérhető martenzites keménységet; önmagában nem garantálja a teljes keresztmetszet átedződését.
A követelményt az elhelyezkedés szerint kell megadni. A felületen előírt „nagy keménység” nem elegendő meghatározás, ha a teherhordó fogtőnek, a tengely középpontjának vagy a csapágyfelfekvésnek szintén teljesítenie kell egy keménységi vagy mikroszerkezeti követelményt. Egy vastag keresztmetszetben az edzett felület közelében martenzit, beljebb bainit vagy perlit, a magban pedig lágyabb kevert szerkezet alakulhat ki. Ez a gradiens elfogadható lehet egy szándékosan felületedzett alkatrészben, de hibának minősül, ha a specifikáció a teljes keresztmetszet átedzését írja elő.
A szén az átalakulási hőmérsékleteket és az edzési viselkedést is befolyásolja. A széntartalom növelése általában csökkenti a martenzitképződés kezdőhőmérsékletét, és edzés után növelheti a visszamaradó ausztenit mennyiségét. Az ausztenitesítési hőmérsékletnek és a hőntartási időnek elegendőnek kell lennie a kívánt széntartalmú fázisok feloldásához, ugyanakkor kerülni kell a túlzott szemcsedurvulást. Az ASTM International 2024. évi hőkezelési tanfolyama az ausztenitesítést, a szemcseméret szabályozását, az edzési és megeresztési gyakorlatot, a kettős megeresztést, valamint a mechanikai tulajdonságokra vonatkozó követelményeket specifikációs tényezőként, nem pedig egymástól független kemencebeállításokként azonosítja.[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
Az ISO 683-1:2016 általánosságban olyan ötvözetlen acélokra vonatkozik, amelyeket edzett és megeresztett, izotermikusan edzett, lángedzett, indukciósan edzett, valamint bizonyos esetekben normalizált gépalkatrészekhez szánnak. A jelölést és a szállítási állapotot ennek ellenére ellenőrizni kell: az edzésre és megeresztésre szánt acélminőség nem automatikusan alkalmas cementálásra, nitridálásra vagy kiválásos hőkezelésre. Az ISO 4885:2018 biztosítja a vastartalmú anyagok hőkezelésére, valamint az e választások meghatározásakor használt vas–szén fázisterminológiára vonatkozó szabályozott terminológiát.
Az ötvözés hatása az edzhetőségre és az átalakulási viselkedésre
Az ötvözést a széntartalomtól elkülönítve kell értékelni. A mangán, a króm, a molibdén, a nikkel, valamint megfelelően szabályozott mennyiségben a bór általában késlelteti az olyan diffúziós átalakulásokat, mint a perlit- és ferritképződés. Ennek következtében az acél kisebb lehűlési sebességnél és azonos edzés mellett nagyobb mélységig képes martenzitet képezni. A szilícium szintén befolyásolja az átalakulási viselkedést és a megeresztési reakciót, míg a króm, a molibdén és a vanádium ötvözeti karbidokat képezhet; ezek feloldódása az ausztenitesítési hőmérséklettől és időtől függ.
Ez az alapvető oka annak, hogy egy olyan acél, mint a SAE 4140, mélyebben edzhető, mint egy hasonló széntartalmú ötvözetlen szénacél. Ötvözőtartalma módosítja az idő–hőmérséklet–átalakulás viselkedését, így a belső részeknek több idejük marad az átalakulási tartományon való áthaladásra anélkül, hogy nagy mennyiségű lágy ferrit vagy perlit képződne. A nikkel általában hozzájárul az edzhetőséghez és a szívóssághoz, míg a króm és a molibdén a megeresztési meglágyulással szembeni ellenállást is javíthatja. A hatások nem felcserélhetők, nagyságuk pedig az összetételtől, a kiindulási mikroszerkezettől, az ausztenit szemcseméretétől és a hőelőélettől függ.
Az ötvözés nem szünteti meg a megfelelő szintű széntartalom szükségességét. Egy kis széntartalmú ötvözött acél nagy mélységig edződhet, de a martenzit maximális keménységét továbbra is korlátozza a széntartalom. Egy nagy széntartalmú ötvözetlen szénacél nagyon nagy felületi keménységet érhet el, de a mag átedzéséhez intenzív edzésre lehet szükség, ami növeli az alakváltozás és a repedés kockázatát. Sok konstrukcióban a közepes széntartalmú ötvözött acél edzése és megeresztése szabályozhatóbb kompromisszumot kínál, mint a széntartalom egyszerű növelése.
Az átalakulási viselkedés a technológia kiválasztását is meghatározza. A molibdéntartalmú acélok elviselhetik a lassabb edzést, míg egy ötvözetlen szénacélt a magkeménység teljesítéséhez vízben vagy polimerben kellhet edzeni, ami nagyobb méretkockázattal jár. A nikkel- és krómtartalmú acélok átalakulási hőmérséklete alacsonyabb lehet, és érzékenyebbek lehetnek a visszamaradó ausztenit kialakulására. A megeresztést ezért a végső keménység, szilárdság, szívósság és stabilitás alapján kell előírni, nem pedig egy másik acélminőségből átvett feltételezett hőmérséklet alapján.

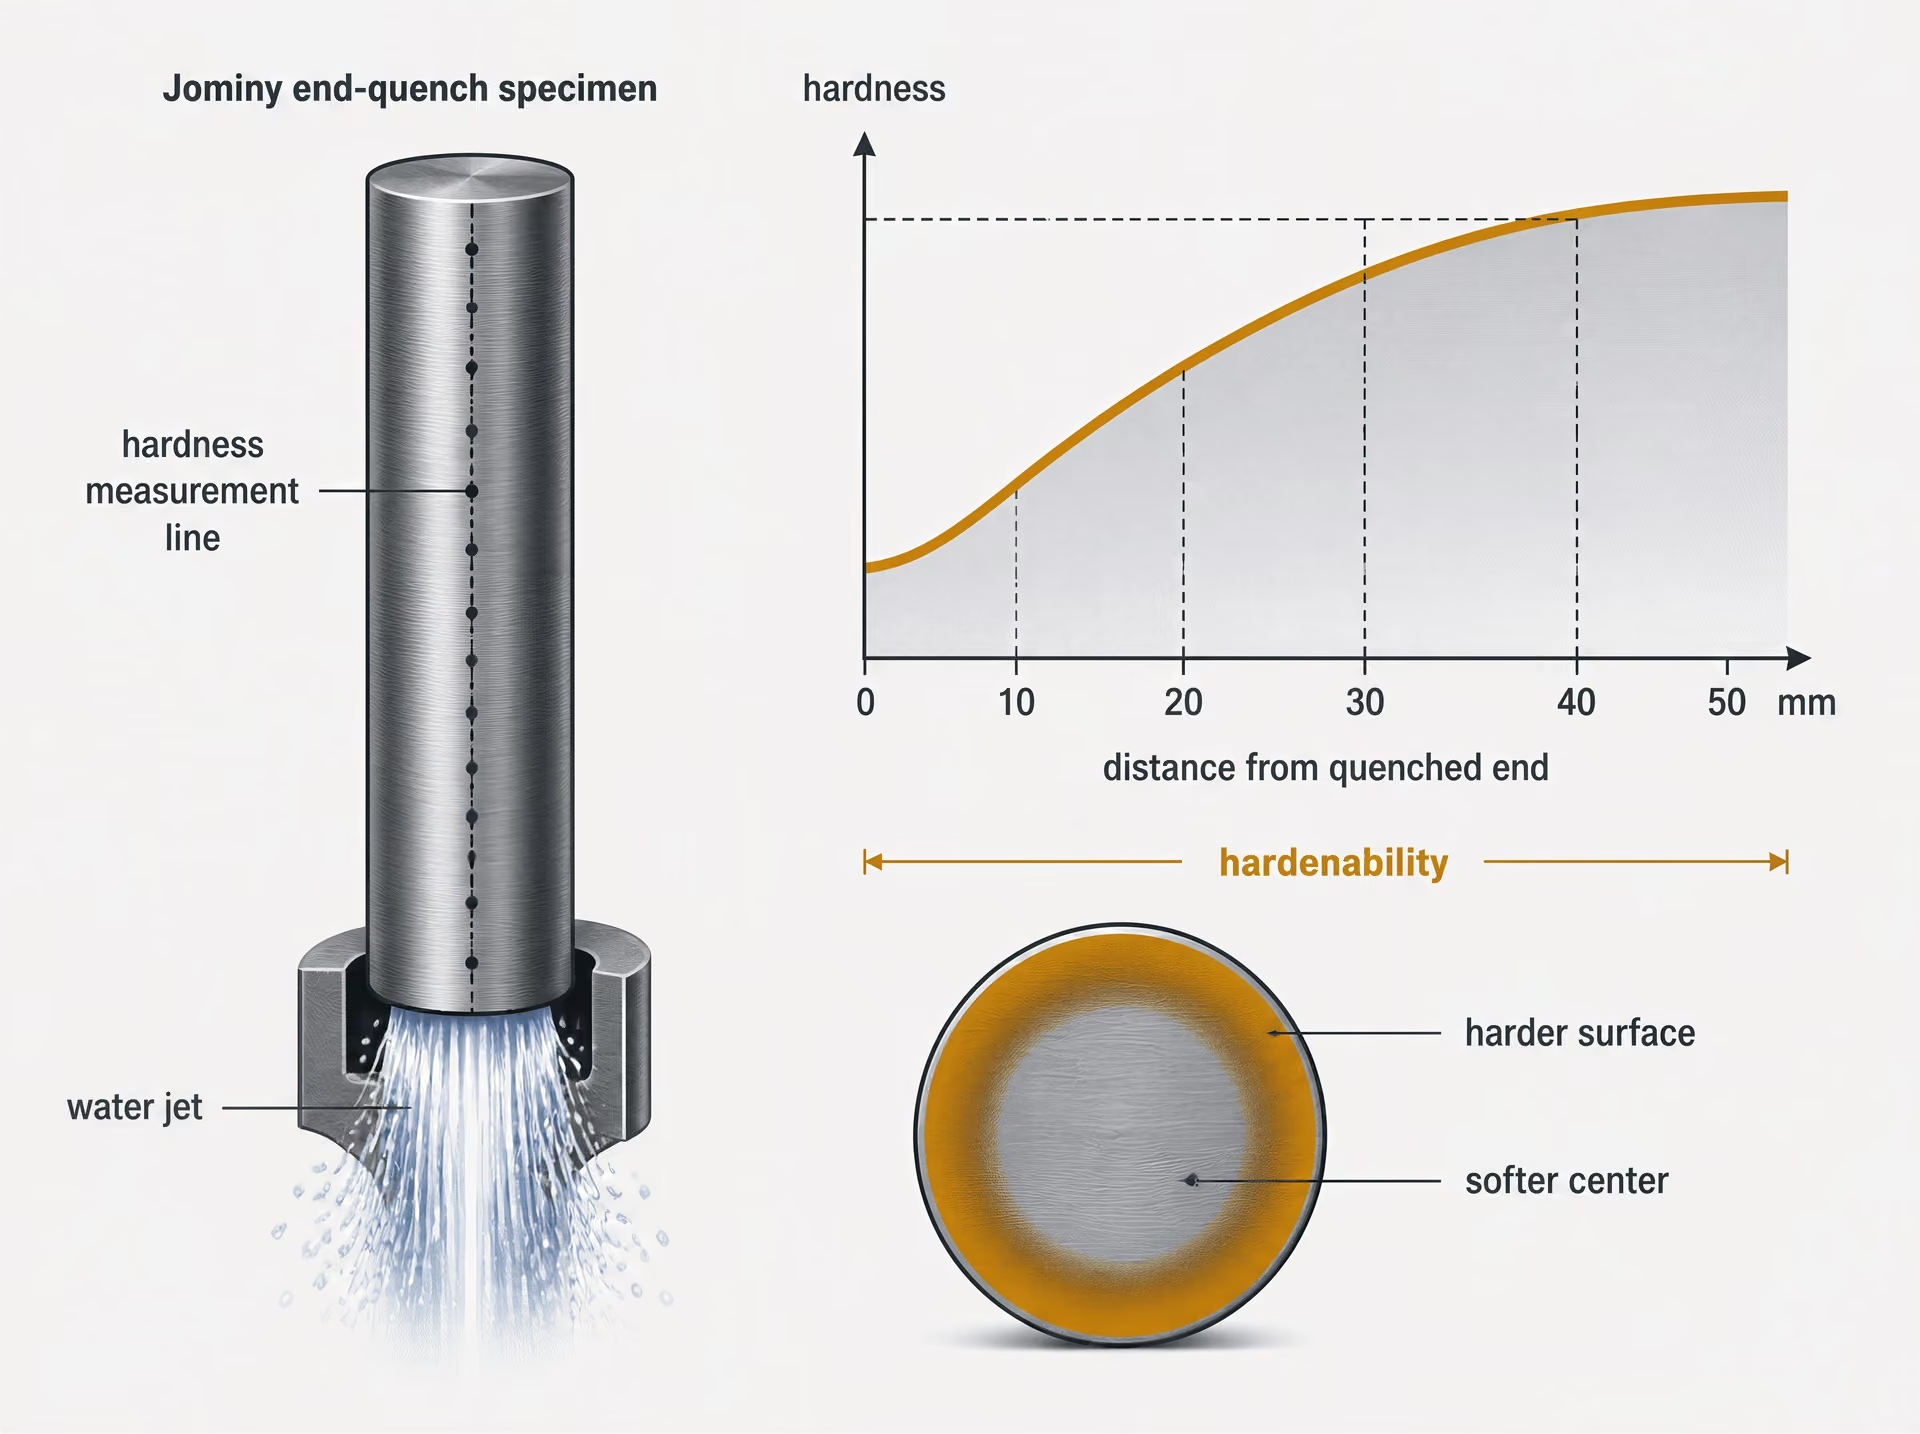
H-sávos acélok, Jominy-adatok és a keresztmetszetméret hatása
Az 1995-ben felülvizsgált SAE J1268 meghatározza azon szén- és ötvözött H-sávos acélok edzhetőségének minimális és maximális határértékeit, amelyekhez szabványos végedzési edzhetőségi adatok állnak rendelkezésre. A „H” jelölés edzhetőség szerint szabályozott acélminőséget azonosít, például egy szénacél vagy ötvözött acél H-sávos változatát, amelynél az előírt edzhetőségi tartományt szabványos végedzési eredmények fejezik ki. Ez nem jelenti azt, hogy az adott acélminőség minden darabja minden mélységben azonos keménységű lesz, és nem helyettesíti a szén, a szemcseméret, az ausztenitesítési gyakorlat vagy az edzési körülmények szabályozását.
A Jominy-végedzési vizsgálat az edzhetőséget meghatározott laboratóriumi körülmények között hasonlítja össze. A szabványos hengeres próbatestet ausztenitesítik, majd az egyik végén edzik; ezt követően a keménységet az edzett végtől növekvő távolságokban mérik. Az így kapott keménység–távolság görbe rögzíti, hogy a helyi lehűlési sebesség csökkenésével milyen gyorsan csökken az acél martenzites keménysége. A SAE J1268 ezeket a meghatározott adatokat használja a minimális és maximális edzhetőségi sávok megadására. A gyártási specifikáció így ki tudja zárni a kiválasztott sávon kívül eső öntési tételeket, ahelyett hogy kizárólag a névleges kémiai összetételre támaszkodna.
A Jominy-távolság nem azonos az alkatrész tényleges mélységével. Egy tengely, lemez, fogaskerék vagy kovácsdarab három dimenzióban hűl, és a felülettől a középpontig terjedő lehűlési előzménye a keresztmetszet méretétől, az alaktól, a sarkoktól, a tömegkoncentrációtól, a kemencéből való áthelyezés idejétől, a keveréstől, az edzőközeg hőmérsékletétől és az edzőközeg állapotától függ. Egy vastag körkeresztmetszetű darab középpontja túl lassan hűlhet le ahhoz, hogy teljesítse az előírt keménységet, még akkor is, ha a felületi keménység vizsgálata megfelelő eredményt mutat.
A Grossmann-elemzés kapcsolatot teremt a laboratóriumi edzhetőség és az alkatrész geometriája között. Elkülöníti az acél reakcióját az edzés intenzitásától, és kapcsolatot létesít az ideális kritikus átmérő, a tényleges keresztmetszet és a hűtési feltételek között. A Jominy-adatok az acélt jellemzik; a Grossmann-féle fogalmak annak megítélését segítik, hogy az adott acél és edzés képes-e a szükséges keresztmetszetet átedzeni. Az eredményt keménységi eloszlásvizsgálatokkal, metallográfiai vizsgálattal és szükség esetén gyártási próbákkal kell ellenőrizni.
A megalapozott kiválasztás ezért a kemenceciklus megválasztása előtt meghatározza az acél jelölését, a szén- és ötvözőelem-határokat, a H-sávos vagy azzal egyenértékű edzhetőségi követelményt, a célmikroszerkezetet, a meghatározott helyeken szükséges keménységet, a keresztmetszet méretét és az edzés korlátozásait. A hőmérséklet, a hőntartási idő, a felfűtési sebesség és a lehűlési sebesség együttesen hat; bármelyik megváltoztatása módosíthatja az eredményt akkor is, ha a névleges acélminőség változatlan marad.
4. A hagyományos teljes keresztmetszetű edzési eljárás kiválasztása
A hagyományos teljes keresztmetszetű edzés az egész keresztmetszet ausztenitesítését, edzését és megeresztését jelenti, nem csupán a felület keményítését. Akkor választják, amikor az alkatrésznek jelentős mélységben a keménység, szilárdság és szívósság szabályozott kombinációjára van szüksége. A döntést a szükséges edzés utáni keménységgel, valamint azzal a mélységgel kell kezdeni, amelyen belül ezt a keménységet el kell érni. Az ASM International a Steel Selection for Hardening (1991) című kiadványban megállapította, hogy ez a két követelmény határozza meg elsősorban az acél kiválasztását; ezek nem helyettesíthetők a kemencehőmérséklet megválasztásával.
A meghatározó anyagtulajdonság az edzhetőség. A keménység a kezelés utáni benyomódással szembeni ellenállást írja le, míg az edzhetőség azt mutatja meg, hogy egy acél meghatározott hűtési ciklus során milyen mélységben és milyen egyenletességgel képes edzett szerkezetet kialakítani. Egy C45 anyagú keresztmetszet és egy 42CrMo4 anyagú keresztmetszet hasonló felületi keménységet érhet el, keménységprofiljuk azonban jelentősen eltérhet, mivel az ötvözőtartalom, a keresztmetszeti méret, a korábbi ausztenitszemcse-méret és a hűtési körülmények befolyásolják az átalakulást. Az SAE J1268:1995 szabvány meghatározza azon szén- és ötvözött H-sávos acélok minimális és maximális edzhetőségi határértékeit, amelyekhez szabványos homlokedzési adatok állnak rendelkezésre. A Jominy-féle homlokedzési eredmények és a Grossmann-módszerek ezért segítenek egy anyagminőség és egy alkatrész összehasonlításában, de nem teszik szükségtelenné a gyártási próbákat.
Az ISO 683-1:2016 szabvány az általában edzett és megeresztett, bainitosan edzett, lángedzett, indukciósan edzett, valamint egyes esetekben normalizált gépalkatrészekhez szánt ötvözetlen acélokra vonatkozik. Az ISO 4885:2018 biztosítja az eljárás leírásához használt hőkezelési terminológiát és a vas–szén fázisdefiníciókat. A kiválasztott anyagminőségnek emellett meg kell felelnie az összetételre, a keresztmetszeti méretre, a mechanikai tulajdonságokra, a hegeszthetőségre és az ellenőrzésre vonatkozó követelményeknek. A teljes keresztmetszetű edzés rossz választás, ha a magban nem alakítható ki a szükséges szerkezet elfogadhatatlan repedés nélkül, vagy ha az így kialakuló keménység miatt a későbbi megmunkálás gyakorlatilag kivitelezhetetlenné válik.
Ausztenitesítés és szemcseméret-szabályozás
Az első lépés az ausztenites tartományba történő felhevítés, olyan sebességgel, amely elkerüli a túlzott hőmérséklet-gradienseket és a felületi károsodást. Az előírt ausztenitesítési hőmérséklet az anyagminőségtől, a kiindulási állapottól, a kemence atmoszférájától, a keresztmetszet vastagságától, a berakási módtól és a kívánt szemcsemérettől függ. A hőntartásnak elég hosszúnak kell lennie ahhoz, hogy a keresztmetszet leghidegebb része is elérje a hőmérsékletet, és végbemenjen a szükséges oldódás és homogenizálódás. Ez nem egyszerűen azt jelenti, hogy minden alkatrészt egy rögzített „milliméterenkénti percszám” szerinti programmal kell kezelni.
A túl magas hőmérséklet vagy a túl hosszú hőntartás elősegíti az ausztenitszemcsék növekedését. A durva korábbi ausztenitszemcsék csökkenthetik a szívósságot, növelhetik az edzési repedésekre való érzékenységet, és megváltoztathatják az átalakulási viselkedést. A méretváltozást is fokozhatják, mivel az alkatrész kevésbé egyenletesen alakul át. Ezért általában az a legalacsonyabb, minősített ausztenitesítési feltétel előnyös, amely a szükséges szerkezetet biztosítja, nem pedig egy indokolatlanul magas kemencebeállítás. Ez nem jelenti azt, hogy az elégtelen felhevítés elfogadható lenne: az oldatlan karbidok, a nem teljes ausztenitesítés vagy az elégtelen hőkiegyenlítődés alacsony keménységet és egyenetlen profilt eredményezhet.
A szemcseméret szabályozása többet jelent a kemencehőmérséklet beállításánál. Az acél tisztasága, a korábbi melegalakítás, a normalizálási vagy lágyítási előzmények, a hevítési sebesség, a kemence terhelése, valamint a kritikus hőmérsékletek felett eltöltött idő egyaránt fontos. Az ASTM International 2024. évi hőkezelési kurzusa az ausztenitesítést, a szemcseméret szabályozását, a mechanikai tulajdonságokra vonatkozó követelményeket, továbbá az olyan technológiai választásokat, mint a lágyítás, a normalizálás, az edzés és megeresztés, valamint a kétszeri megeresztés, specifikációs tényezőként azonosítja. A kemence kalibrálása és a hőelemek elhelyezése alapvető fontosságú nagy keresztmetszet vagy szűk tulajdonságtűrés esetén.

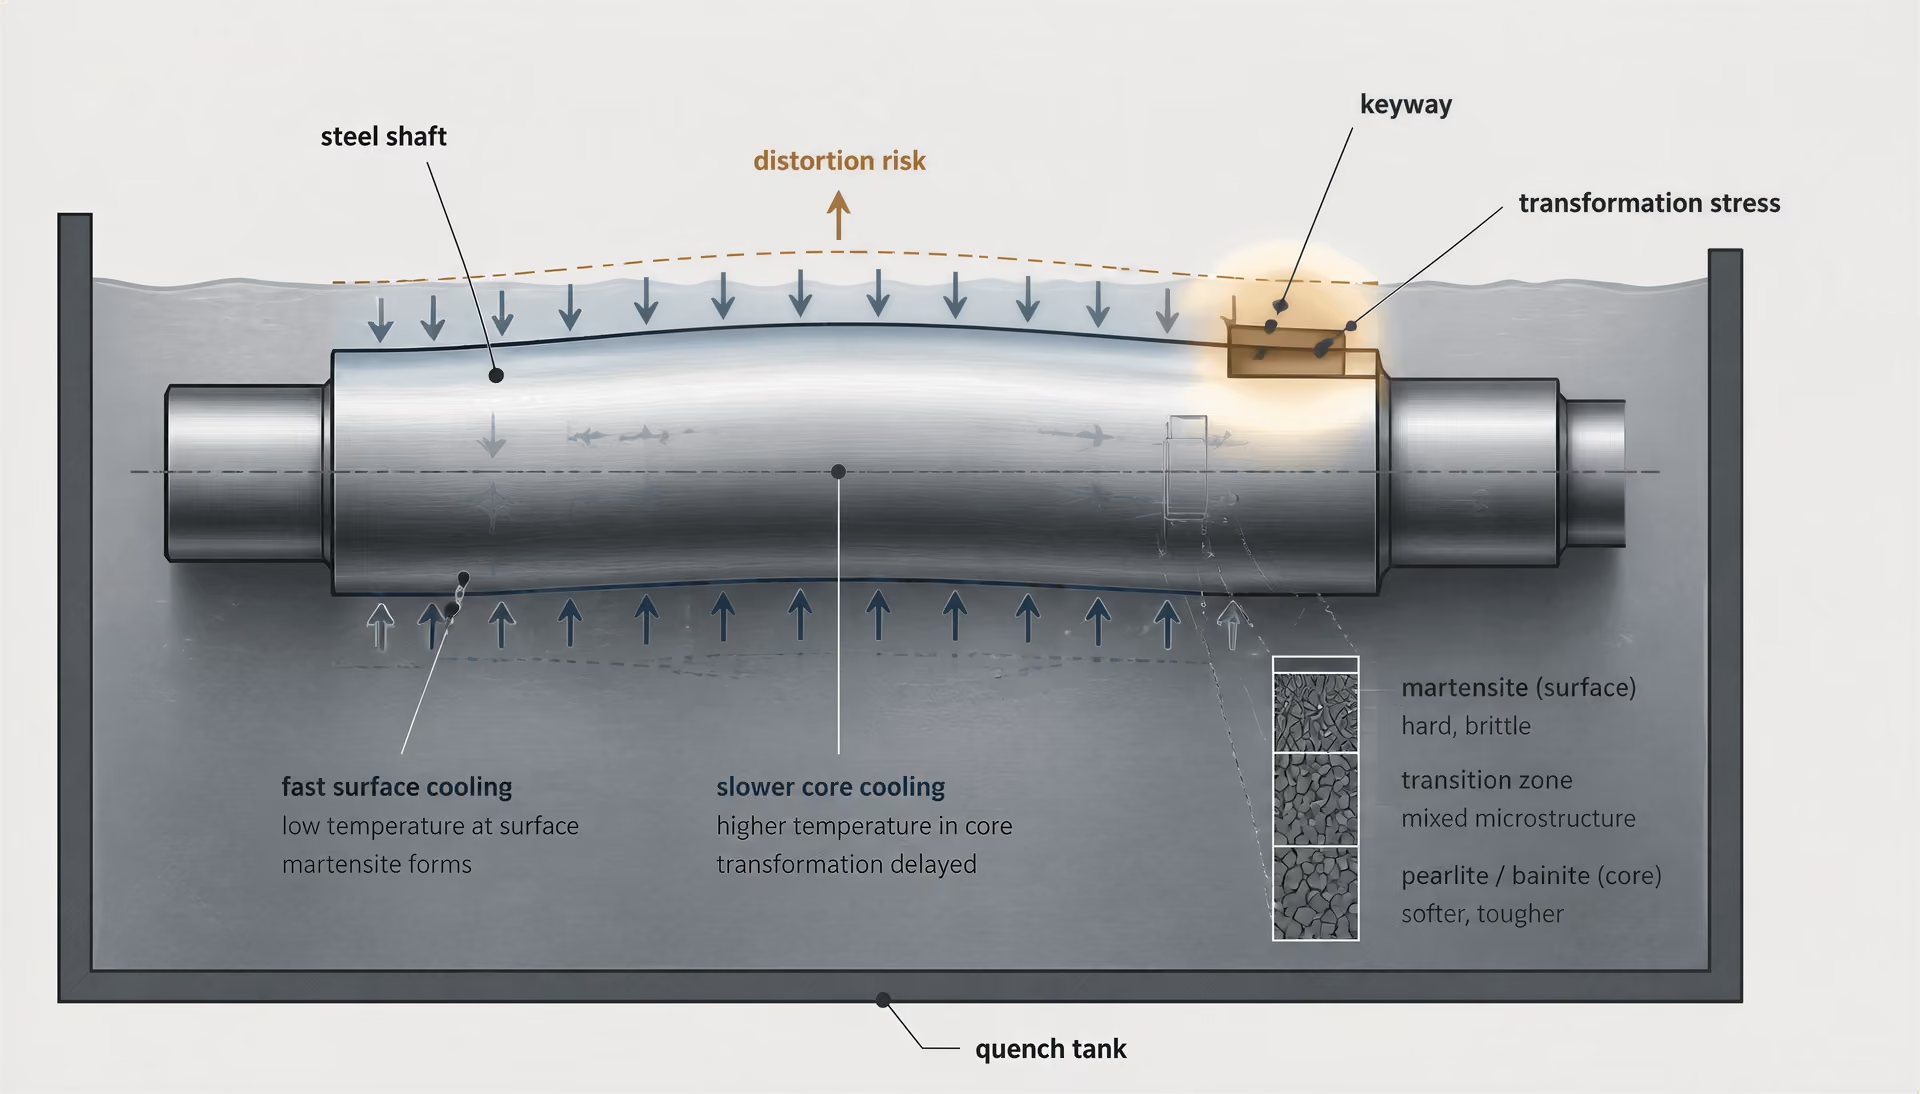
Edzés: hűtési intenzitás, repedés és deformáció
Az ausztenitesítés után az alkatrészt olyan gyorsan kell lehűteni, hogy a túlzott diffúzió bekövetkezése előtt áthaladjon a releváns perlit- és bainitátalakulási tartományokon, lehetővé téve a martenzit kialakulását ott, ahol ezt az acél és a keresztmetszeti méret lehetővé teszi. A szükséges hűtési sebesség nem a rendelkezésre álló legnagyobb sebesség. Olyan sebességről van szó, amely biztosítja a szükséges keménységprofilt, miközben a hőmérsékleti és átalakulási feszültségek az alkatrész tűréshatárain belül maradnak.
A víz, a polimeroldat, az olaj, a gáz, valamint a megszakított vagy fokozatos edzés eltérő hűtési intenzitást biztosít. A víz nagy felületi hűtési sebességet adhat, ugyanakkor erős gradienseket idézhet elő, különösen éles sarkoknál, reteszhornyoknál, furatoknál és változó falvastagságok esetén. Az olaj általában enyhébb, míg a gáznyomás és a polimer koncentrációja validált határértékeken belül szabályozható. A keverés, a fürdő hőmérséklete, a töltet elrendezése, az áthelyezési idő és az edzőközeg szennyeződése megváltoztatja a tényleges hűtési ciklust. Ezért egy névlegesen megadott edzőközeg-megnevezés önmagában nem technológiai specifikáció.
Az edzés intenzitása az alkatrész kialakításának kérdése, nem pedig sebességi verseny. Egy vastag tengely közepének átedzéséhez jelentős hűtésre lehet szükség, míg egy vékony fogaskerékfog ugyanezen körülmények között megrepedhet. A geometria határozza meg a helyi hőelvonást és a feszültségkoncentrációt. A lekerekítések, a megfelelően nagy átmenetek, az egyenletes falvastagság, a helyes befogás és a szabályozott orientáció már az alkatrész edzőtartályba kerülése előtt csökkentheti a deformációt és a repedésveszélyt. A mártóedzés akkor választható, amikor a hőmérséklet-gradiensek csökkentése fontosabb a legrövidebb ciklus elérésénél; az eljárás a martenzitképződés kezdő hőmérsékleti tartománya felett kiegyenlíti a hőmérsékletet, mielőtt a végső átalakulás bekövetkezne. A bainitos edzés ettől eltérő eljárás, amely izotermikus hőntartás során bainitos szerkezetet hoz létre, ezért nem tekinthető a hagyományos edzés és megeresztés egyszerű helyettesítőjének.
Megeresztés és a végső tulajdonságegyensúly
A frissen edzett acél ritkán áll készen az üzemi használatra. A martenzit kemény, ugyanakkor nagy maradó feszültséget hordozhat, és visszamaradt ausztenitet is tartalmazhat; a megeresztés nélküli alkatrész kezelés, megmunkálás vagy üzem közben megrepedhet. A megeresztés során az edzett acélt a releváns átalakulási hőmérséklet alatt újra felhevítik, majd elegendő ideig hőntartják a szén újraeloszlásához, a karbidképződéshez, a feszültségcsökkentéshez és a mechanikai tulajdonságok kívánt megváltoztatásához. A megeresztési hőmérséklet emelkedésével a keménység és a szilárdság általában csökken, míg a szívósság és a méretstabilitás rendszerint javul, bár a viselkedés erősen függ az anyagminőségtől és a kiindulási szerkezettől.
A végső cél a tulajdonságok egyensúlya, nem pedig a maximális keménység. Egy csapágyülék, egy nyomásterhelésnek kitett tengely és egy ütőterhelésnek kitett csap eltérő megeresztési feltételeket igényelhet még akkor is, ha névlegesen azonos anyagminőségből készülnek. A megeresztés a maradó feszültséget és a méretváltozást is befolyásolja, ezért a specifikációnak tartalmaznia kell a keménység mérési helyét, az adott esetben szükséges szakító- vagy ütőszilárdsági követelményeket, a megengedett deformációt, valamint a megeresztési ridegedéssel vagy nem kívánt karbidreakciókkal összefüggő tiltott megeresztési tartományokat.
Kétszeri megeresztés írható elő nagy ötvözőtartalmú acélok, szerszámacélok és olyan alkatrészek esetében, amelyekben a visszamaradt ausztenit az első megeresztés vagy az azt követő lehűlés során alakul át. A második megeresztés ekkor a frissen képződött, megeresztetlen martenzitet kezeli, és csökkenti a késleltetett méretváltozás vagy repedés kockázatát. Ez azonban nem szükséges automatikusan minden szén- vagy gyengén ötvözött acélnál.
A pontos hőmérsékleteket, áthelyezési időket, hőntartási időket, hevítési sebességeket, hűtési sebességeket és megeresztési időközöket az anyagminőség szabványából, a hőkezelési specifikációból, az alkatrész geometriájából, a kemence- és edzőközeg-gyakorlatból, valamint validált technológiai adatokból kell meghatározni. A ScienceDirect 2024. évi tanulmánya az acéltípust és a szükséges tulajdonságokat kiválasztási tényezőként, a hőmérsékletet, a hőntartási időt, a hevítési sebességet és a hűtési sebességet pedig egymással kölcsönható változókként azonosítja. Ezért egy megalapozott teljes keresztmetszetű edzési eljárást keménységvizsgálatokkal, mikroszerkezeti ellenőrzésekkel, deformációmérésekkel, valamint szükség esetén Jominy-vizsgálattal vagy gyártott alkatrészen végzett validálással kell minősíteni, nem pedig egy általános kemence-receptből lemásolni.
5. Mikor a normalizálás, az izzítás vagy a feszültségcsökkentés a helyes választás
Nem minden alkatrészt kell edzeni. Ha a kívánt tulajdonság a jó forgácsolhatóság, a méretstabilitás vagy a szabályozott kiindulási ferrit-perlit szerkezet, akkor a lassabb hűtéssel járó hőkezelés indokolhatóbb lehet, mint az edzésből és megeresztésből álló ciklus. A választás továbbra is az acélminőséggel, annak kiindulási mikroszerkezetével, a keresztmetszet vastagságával, a korábbi alakítási vagy hegesztési előzményekkel, valamint az azt követő műveletekkel kezdődik. A hőmérséklet önmagában nem határozza meg a hőkezelést: a hőntartási idő, a felfűtési sebesség, a hűtési sebesség és a keresztmetszet termikus válasza együttesen határozzák meg az eredményt.
Az ASM International a Steel Selection for Hardening (1991) című kiadványban megállapítja, hogy „az acél kiválasztását edzéshez elsősorban az edzés utáni szükséges keménység, valamint az a felület alatti mélység határozza meg, ameddig ennek a keménységnek ki kell terjednie”. Ez a szempont akkor lényeges, amikor edzésre van szükség, de nem indokolja minden acélalkatrész edzését. Az ISO 683-1:2016 szabvány olyan ötvözetlen acélokat is tartalmaz, amelyeket edzett és megeresztett, ausztemperált, lángedzett, indukciósan edzett, illetve bizonyos esetekben normalizált gépalkatrészekhez szánnak. Ezért a döntés részét képezi a szállítási állapot és a tervezett felhasználás is.
Izzítás lágyítás és forgácsolhatóság céljából
Az izzítást akkor választják, amikor az anyagnak lágyabbá, kisebb forgácsolási ellenállásúvá vagy a forgácsolásra adott válaszában egyenletesebbé kell válnia. A teljes izzítás általában az ausztenites tartományba történő hevítést, majd lassú kemencében való hűtést foglal magában, ami számos ötvözetlen és gyengén ötvözött acél esetében viszonylag durva ferrit-perlit szerkezetet eredményez. A pontos eredmény a széntartalomtól, az ötvözőelemektől, a korábbi alakváltozástól és a keresztmetszet méretétől függ. Egy olyan eutektoid alatti acél, mint a C45E, nem ugyanúgy viselkedik, mint egy nagyobb széntartalmú szerszámacél vagy egy króm-molibdén ötvözésű minőség.
A lágyítás csökkentheti a forgácsolóerőket és a szerszámkopást, de az „izzított” nem a „jól forgácsolható” általános szinonimája. Nagy széntartalmú acéloknál a gömbösítő izzítás megfelelőbb lehet, mivel a lekerekített cementitrészecskék csökkentik a forgácsolási ellenállást és javítják az alakíthatóságot az edzés előtt. Ezzel szemben a túlzott szemcsedurvulás csökkentheti a szívósságot, és kedvezőtlen kiindulási szerkezetet hagyhat a későbbi hőkezeléshez. A vékony keresztmetszetek gyorsabban hűlnek, mint a vastagok, míg a nagy kovácsdaraboknál hosszabb kiegyenlítési időre lehet szükség a keményebb külső réteg és a lágyabb mag kialakulásának megelőzéséhez.
A korábbi előzményeket ellenőrizni kell. A hidegalakítás növeli a diszlokációsűrűséget, és irányfüggő tulajdonságokat hozhat létre; az izzítás ennek az állapotnak jelentős részét megszüntetheti. Egy hegesztett alkatrész különböző szerkezetű ömledékzónát, hőhatásövezetet és alapfémet tartalmazhat, ezért egyetlen kemenceciklus nem feltétlenül eredményez mindenhol azonos tulajdonságokat. Az ASTM International 2024. évi hőkezelési tanfolyama az izzítást, a szemcseméret szabályozását és a mechanikai tulajdonságokra vonatkozó követelményeket külön specifikációs tényezőkként sorolja fel. Ez a megkülönböztetés hasznos: a cél nem pusztán a keménység csökkentése, hanem az előírt szerkezet és a következő műveletre adott kiszámítható válasz elérése.
Normalizálás a szerkezet és a tulajdonságok beállítására
A normalizálást általában a kovácsolás, hengerlés vagy más termikus feldolgozás után a szerkezet helyreállítására vagy beállítására választják. Az acélt az ausztenites tartományba hevítik, majd nyugalmi levegőn hűtik, ami gyorsabb hűlési sebességet biztosít, mint a kemencében végzett izzítás. Számos szénacél és gyengén ötvözött acél esetében ez finomabb ferrit-perlit szerkezetet eredményez, növeli a szilárdságot a teljesen izzított állapothoz képest, és csökkenti a korábbi feldolgozás okozta sávosságot vagy inhomogenitást.
A normalizálás nem helyettesíti az edzést, ha martenzites kéregre vagy nagy átedzhetőségre van szükség. Ez szabályozott kiindulási állapot, nem pedig automatikusan nagy szilárdságú végállapot. Előkezelésként is szolgálhat forgácsolás vagy későbbi ausztenitesítés előtt, különösen akkor, ha az alkatrész kovácsolási előzményei bizonytalanok. Többszörös normalizáló ciklus írható elő, ha szemcsefinomításra van szükség, de az ismételt hevítés növelheti a reveképződést, a dekarbonizációt, a vetemedést és a gyártási időt.
A keresztmetszet vastagsága megváltoztatja a hűlési sebességet, és ezáltal a végső tulajdonságokat is. Egy kis átmérőjű, normalizált tengelyben finomabb perlit és nagyobb szilárdság alakulhat ki, mint egy azonos minőségű vastag lemezben. A geometria szintén fontos: a keresztmetszet hirtelen változásai eltérő hűlési feltételeket és maradó feszültséget hozhatnak létre. Az ISO 4885:2018 szabvány a vasalapú anyagok hőkezelésének szabályozott terminológiáját, valamint az e változások pontos leírásához szükséges vas-szén fázisviszonyokat tartalmazza. Az SAE J1268:1995 eközben meghatározza a szénacélok és ötvözött H-sávos acélok átedzhetőségének minimális és maximális határértékeit; ezek a határértékek segítenek megkülönböztetni az acél hűtésre adott válaszát magának a normalizáló ciklusnak az eredményétől.
Feszültségcsökkentés forgácsolás és hegesztés előtt vagy után
A feszültségcsökkentés a teljes izzítással vagy a megeresztéssel nem azonos módon csökkenti a maradó feszültséget. Az alkatrészt az átalakulási tartomány alá hevítik, elegendő ideig hőkiegyenlítődés és feszültségrelaxáció céljából hőntartják, majd szabályozott módon lehűtik. Mivel a kezelés során az acélt szándékosan nem ausztenitesítik újra, nem szabad úgy előírni, mintha az izzítás ferrit-perlit szerkezetét vagy az edzésből és megeresztésből származó megeresztett martenzitet hozná létre.
Forgácsolás előtt a feszültségcsökkentés mérsékelheti az elmozdulást, amikor anyagot távolítanak el öntvényből, kovácsdarabból, lángvágott lemezből vagy erősen hidegalakított előgyártmányból. Ez ott értékes, ahol szűkek a végső mérettűrések, és a kiegyensúlyozatlan feszültségmező durvamegmunkálás közben hajlítást okozhat. Gyakorlati sorrend lehet a durvamegmunkálás, a feszültségcsökkentés, majd a finommegmunkálás, ahelyett hogy a finommegmunkálást közvetlenül az alakítás után végeznék el.
Hegesztés után a feszültségcsökkentés mérsékelheti a maradó feszültségeket, és csökkentheti a használat vagy a későbbi forgácsolás során bekövetkező méretváltozás kockázatát. Nem szünteti meg a hegesztett fém és a hőhatásövezet közötti különbségeket, továbbá nem javítja ki a hibás kötéskialakítást, a hidrogén okozta károsodást vagy a nem megfelelő hegesztési eljárást. Vastag keresztmetszeteknél figyelmet kell fordítani a hevítési és hűlési gradiensekre; a kemencébe történő túl gyors berakodás, az egyenetlen alátámasztás vagy a helyi hevítés új vetemedést okozhat. Az ASTM folyamatlistája a feszültséggel kapcsolatos követelményeket az ausztenitesítés, a normalizálás, az izzítás, az edzés és megeresztés, valamint a kettős megeresztés gyakorlata mellett helyezi el, mivel ezek a kezelések eltérő tulajdonságproblémákra adnak választ. A kiválasztásnak ezért a szükséges végállapotot kell követnie, nem pedig azt a megszokást, hogy mindig a legszigorúbb hőciklust alkalmazzák.
6. Az ausztemperálás és a martemperálás kiválasztása az átalakulás és a vetemedés szabályozására
Ausztemperálás és bainites átalakulás
Az ausztemperálás nem egyszerűen az ed媒közeg megváltoztatásával módosítja az átalakulási folyamatot, hanem magát az átalakulási útvonalat változtatja meg. Az acélt az ausztenites tartományba hevítik, majd olyan sebességgel hűtik, hogy gyorsan áthaladjon a perlitképződési tartományon, ezt követően pedig olyan hőmérsékleten tartják, amelyen bainit képződik. A munkadarabot ezen a hőmérsékleten tartják mindaddig, amíg az ausztenit szükséges hányada át nem alakul, majd szobahőmérsékletre hűtik. Az így létrejövő szerkezet bainit, esetenként visszamaradt ausztenittel, nem pedig a közvetlen edzés során kialakuló, túlnyomórészt martenzites szerkezet.
A tartási hőmérséklet határozza meg, hogy felső bainit vagy alsó bainit keletkezik-e, míg az idő az átalakulás előrehaladását szabályozza. A kiválasztott ciklust az acél idő–hőmérséklet–átalakulás viselkedésére kell alapozni, nem pedig egy általános „bainites hőmérsékletre”. Az ötvözőelemek módosítják az átalakulási görbéket és a perlitképződés elkerüléséhez szükséges időt. A szén, a mangán, a króm, a molibdén és a nikkel egyaránt befolyásolja ezt a viselkedést.
Az ausztemperálás mérsékelheti a közvetlen edzéshez kapcsolódó nagy hőmérséklet-gradienseket, és a szilárdság, a szívósság, valamint a méretstabilitás hasznos kombinációját biztosíthatja. Nem jelent automatikusan minden edzés–megeresztéses kezeléshez kisebb vetemedést biztosító alternatívát. Ha a keresztmetszet túl vastag, a felület beléphet a bainites tartományba, miközben a mag még túl forró, vagy a mag túl lassan alakulhat át ahhoz, hogy a szükséges szerkezet létrejöjjön. A nem teljes átalakulás túl sok visszamaradt ausztenitet vagy vegyes mikroszerkezetet hagyhat maga után.
A szükséges keménység továbbra is az első szűrési szempont. Az ASM International a Steel Selection for Hardening (1991) című kiadványban megállapította, hogy „az acél edzéshez történő kiválasztását elsősorban a szükséges edzés utáni keménység, valamint az a felület alatti mélység határozza meg, ameddig ennek a keménységnek ki kell terjednie”. Ausztemperálás esetén ezt a kérdést egy második kérdéssel is ki kell egészíteni: képes-e a teljes kritikus keresztmetszet elérni és megtartani a bainites átalakulási tartományt, mielőtt perlit vagy más nem kívánt termékek képződnének?
Az acélminőség jele fontos szerepet játszik. Az ISO 683-1:2016 szabvány általánosságban az edzésre és megeresztésre, ausztemperálásra, lángedzésre, indukciós edzésre, valamint bizonyos esetekben normalizálásra szánt gépalkatrészekhez alkalmazott ötvözetlen acélokra vonatkozik. Ez azonban nem jelenti azt, hogy a szabvány szerinti minden acélminőség azonos keresztmetszetben ugyanolyan bainites szerkezetet képes létrehozni. Egy olyan ötvözetlen szénacélminőségnek, mint a C45, korlátozott lehet az ausztemperálással elérhető edzési mélysége, míg a nagyobb átedzhetőségű ötvözött acélminőségek vastagabb keresztmetszeteket is lehetővé tehetnek, az adott összetételtől és a szállított állapotra vonatkozó tényleges átedzhetőségi adatoktól függően.
Martemperálás és a hőmérséklet-gradiensek csökkentése
A martemperálás — más néven marquenching — az edzést a martenzitképződés kezdőhőmérséklete, közismert jelöléssel Ms, felett vagy annak közelében szakítja meg. Az acélt rövid ideig forró fürdőben vagy szabályozott gázközegben tartják, amíg a felület és a mag közötti hőmérséklet-különbségek csökkennek. Ezt követően a martenzites tartományon keresztül hűtik, amit rendszerint megeresztés követ.
| Eljárás | Átalakulási cél | Végső szerkezet | Fő kiválasztási szempont |
|---|---|---|---|
| Ausztemperálás | Izoterm bainites átalakulás | Bainit, esetenként visszamaradt ausztenittel | A keresztmetszetnek a rendelkezésre álló bainites átalakulási ablakon belül át kell alakulnia |
| Martemperálás | A hőmérséklet kiegyenlítése a martenzitképződés előtt | Megeresztés utáni megeresztett martenzit | A fürdő szabályozásával és az időzítéssel úgy kell korlátozni a vetemedést, hogy közben ne következzen be nem kívánt átalakulás |
| Közvetlen edzés és megeresztés | Martenzit kialakítása folyamatos hűtés közben, majd megeresztés | Megeresztett martenzit | Az edzés intenzitásának el kell érnie a szükséges mélységet repedés okozása nélkül |
A különbség egyértelmű: az ausztemperálás során az acélt elég hosszú ideig tartják ahhoz, hogy bainit képződjön; a martemperálás késlelteti a martenzitképződést, de nem bainit létrehozására irányul. A martemperálás utáni végső szerkezet rendszerint megeresztett martenzit. A megeresztés elengedhetetlen, mivel a nem megeresztett martenzit nagy maradó feszültséget hordozhat és rideg lehet.
A közvetlen olajos vagy vizes edzés a felületet sokkal gyorsabban hűtheti, mint a belső részeket. Ez a különbség hőfeszültséget hoz létre, miközben a későbbi martenzites átalakulás átalakulási alakváltozást okoz. A martemperálás az átalakulás megkezdése előtt csökkenti a hőmérséklet-különbséget, így a két feszültségforrás kisebb valószínűséggel erősíti egymást. Ezért csökkenhet a vetemedés és a repedés kockázata, különösen éles keresztmetszet-változásokat, reteszhornyokat, furatokat vagy aszimmetrikus geometriát tartalmazó alkatrészek esetében.
A folyamat szabályozása továbbra is nagy követelményeket támaszt. A fürdőnek megfelelő kapacitással, stabil hőmérséklettel, hatékony keringetéssel és az alkatrészterhelésre vonatkozóan ismert viselkedéssel kell rendelkeznie. A túl hosszú tartás lehetővé teheti bainit vagy perlit képződését; a kiegyenlítő tartás utáni túl lassú hűtés pedig nem martenzites termékek kialakulásához vezethet. A kiválasztott fürdőhőmérsékletnek továbbá Ms felett kell maradnia, vagy ahhoz elég közel kell lennie ahhoz, hogy megakadályozza a felület idő előtti átalakulását, miközben a mag hőmérséklete kiegyenlítődik.
A folyamat alkalmassága, a keresztmetszet mérete és az acél átedzhetősége
Egyik folyamatot sem szabad pusztán azért kiválasztani, mert az olajos edzés vetemedést okoz. A döntéshez figyelembe kell venni az összetételt, az átedzhetőséget, a keresztmetszet méretét, a geometriát, a célzott szerkezetet, a mechanikai tulajdonságokat és a berendezés lehetőségeit. Az ISO 4885:2018 szabvány biztosítja a vaskohászati anyagok hőkezelésére, valamint a vas–szén fázisviszonyokra vonatkozó terminológiát, amely ezen átalakulások következetes leírásához szükséges.
Az átedzhetőség nem azonos a keménységgel. A keménység a kezelés utáni benyomódással szembeni ellenállást írja le; az átedzhetőség pedig azt, hogy az acél meghatározott hűtési feltételek mellett milyen mélységben képes a kívánt átalakulást létrehozni. Az SAE J1268:1995 szabvány szabványos homlokedzési adatok felhasználásával meghatározza a szénacélok és az ötvözött H-sávos acélok minimális és maximális átedzhetőségi határait. Ezek a határértékek segítenek meghatározni, hogy egy acélminőség képes-e a szükséges átalakulásra egy rúd, fogaskerékfog, tengely vagy lemez közepén.
Ezért a Jominy-féle homlokedzési adatokat és a keresztmetszetméretre vonatkozó számításokat a kemenceprogram ütemezése előtt el kell készíteni. Egy kis átedzhetőségű acél alkalmas lehet vékony, ausztemperált alkatrészhez, de vastag alkatrészen nem biztos, hogy teljes keresztmetszetében bainitet hoz létre. Egy nagy átedzhetőségű acél martemperálás során nagy keresztmetszetben is teljes egészében martenzitté alakulhat, ötvözőtartalma azonban módosíthatja Ms értékét, meghosszabbíthatja a tartási időt, és növelheti a visszamaradt ausztenit kockázatát. A geometria meghiúsíthatja egy olyan folyamat sikerét, amely egyenletes keresztmetszetű próbarúdon működik.
A célzott szerkezetet fel kell tüntetni a rajzon vagy a technológiai előírásban: meghatározott keménységtartományú bainitet, vagy előírt keménységű, szívósságú és mérettűrésű megeresztett martenzitet. Az ASTM International 2024. évi hőkezelési tanfolyama az ausztenitesítést, a szemcseméret szabályozását, az edzés–megeresztés gyakorlatát, a kétszeri megeresztést és a mechanikai tulajdonságokra vonatkozó követelményeket a specifikáció tényezőiként azonosítja. A hőmérséklet, a hevítési sebesség, a tartási idő és a hűtési sebesség kölcsönhatásban állnak egymással; ha az egyiket a többi újbóli értékelése nélkül változtatják meg, a folyamat érvénytelenné válhat.
Kisméretű, egyenletes keresztmetszetű alkatrészek esetén, amelyeknél a bainites tulajdonságok elfogadhatók, az ausztemperálás szabályozott, csökkentett vetemedésű eljárást biztosíthat. Olyan alkatrészeknél, amelyek megeresztett martenzitet és az edzés közbeni jobb méretszabályozást igényelnek, általában a martemperálás a következetesebb választás. Mindkét esetben a fürdő egyenletessége, a terhelés elrendezése, az áthelyezési idő és a kezelés utáni ellenőrzés dönti el, hogy a kiválasztott átalakulási útvonal valóban az alkatrészben, nem csupán a kemence nyilvántartásában valósul-e meg.
7. Felületi és kéregedzési eljárások kiválasztása
Felületi és kéregedést akkor kell választani, amikor egy alkatrésznek kopás- és kifáradásálló felületre van szüksége anélkül, hogy a szívósabb belső részről le kellene mondani. Az átedzés a teljes keresztmetszet szerkezetét megváltoztatja: ausztenitesítés és edzés után a megadott acél a keményíthetősége által lehetővé tett mélységig martenzitet, bainitet vagy megeresztett kombinációt alakít ki. A kéregkezelés ezzel szemben a keménységet a felület közelében koncentrálja, miközben a mag keménysége alacsonyabb, szívóssága pedig általában nagyobb marad.
A keménység és a keményíthetőség közötti különbség meghatározza a döntést. A keménység az adott helyen elért ellenállás; a keményíthetőség azt írja le, hogy egy acél egy meghatározott hőciklus során milyen mélységig képes kialakítani az előírt edzett szerkezetet. Az ASM International a Steel Selection for Hardening (1991) című kiadványban megállapította, hogy a kiválasztást elsősorban az edzés után szükséges keménység, valamint az a felület alatti mélység határozza meg, ameddig ennek a keménységnek ki kell terjednie. Egy kéregedzett fogaskerék esetében ez a mélység milliméterben, egy meghatározott keménység mellett adható meg, miközben a magra külön előírható a szakítószilárdság, az ütőszívósság vagy a keménységtartomány.
A technológiai előírásnak ezért többet kell tartalmaznia a kemence hőmérsékleténél. A kéregmélység, a felületi keménység, a mag tulajdonságai, a szén- vagy nitrogénpotenciál, a hevítési és hőntartási idő, az edzési feltételek, a vegyületi réteg határértékei, a torzulási ráhagyás és a kezelés utáni megmunkálás ugyanahhoz a döntéshez tartoznak. Az ISO 4885:2018 szabályozott terminológiát biztosít a vasalapú anyagok hőkezeléséhez, és vas–szén fázistáblázatot is tartalmaz; hasznos a cementálás, a nitridálás, az edzés, a megeresztés és a diffúziós eljárások műszaki előírásban történő megkülönböztetéséhez.

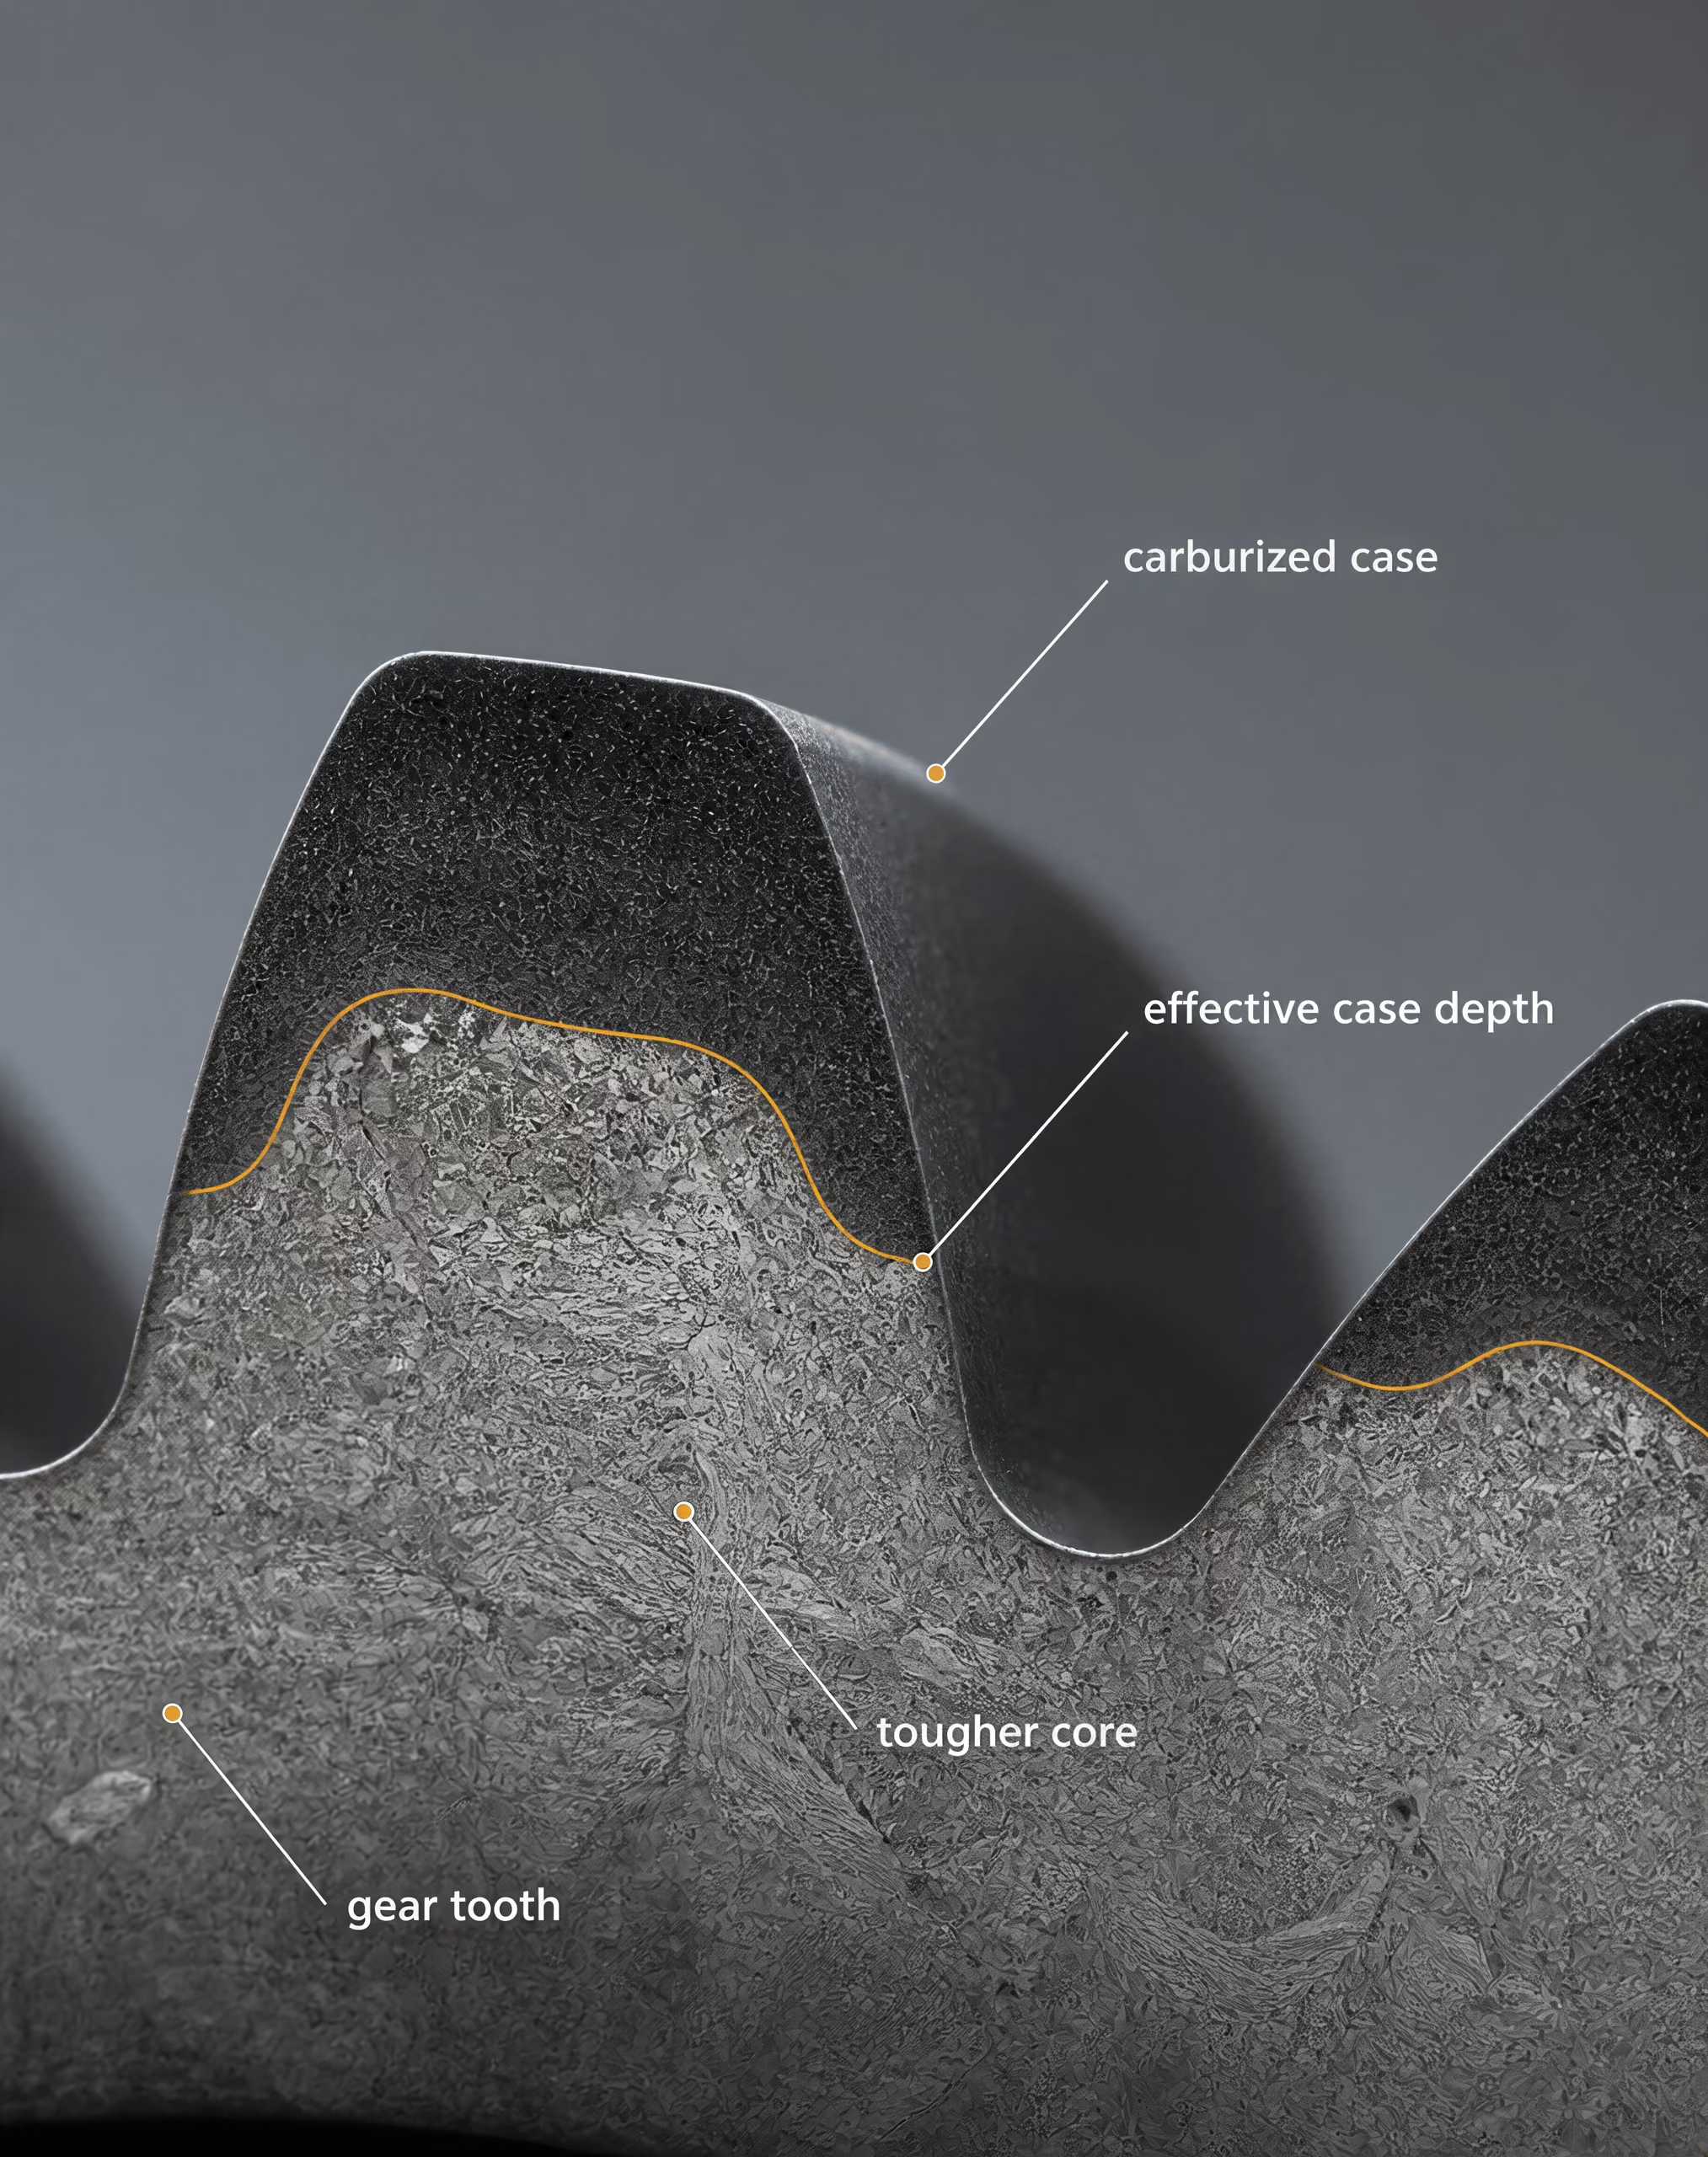
Cementálás és karbonitridálás edzett kérgek kialakítására
A cementálás szenet juttat egy kis széntartalmú acél ausztenites felületébe, rendszerint az acél kritikus átalakulási tartománya feletti, körülbelül cementálási hőmérsékleten. A dúsított réteget ezt követően edzik, aminek eredményeként a felületen nagy széntartalmú martenzit, míg az alacsonyabb széntartalmú magban szívósabb, kisebb keménységű szerkezet alakul ki. Az EN ISO 683-3 szabványban meghatározott, kis széntartalmú ötvözött acélok, például a 16MnCr5, valamint az SAE 8620 gyakori példák arra, amikor a szükséges kéreg- és magtulajdonságokat együtt választják ki. Az olyan ötvözőelemek, mint a króm, a mangán, a molibdén és a nikkel, befolyásolják a keményíthetőséget, a visszamaradó ausztenit mennyiségét, az átalakulási viselkedést és a torzulást.
A karbonitridálás egyszerre juttat szenet és nitrogént az anyagba, rendszerint a cementálásnál alacsonyabb hőmérsékleten és kisebb mélységben. A hozzáadott nitrogén növelheti a felületi keménységet és a keményíthetőséget, azonban a túlzott nitrogén- vagy szénpotenciál visszamaradó ausztenit, karbidok vagy elfogadhatatlanul rideg felület kialakulásához vezethet. Gyakran alkalmazzák kis alkatrészeknél, vékony keresztmetszeteknél és olyan részeknél, ahol viszonylag sekély kéreg is elegendő. Nem helyettesíti a mély cementálást, ha az érintkezési feszültség jelentősen a felület alá hatol.
A gázatmoszférát a szénpotenciállal, karbonitridálás esetén pedig a nitrogénpotenciállal is szabályozni kell. Egy névleges hőmérséklet önmagában nem határozhatja meg az eredményt. A gázáramlás, a kemence terhelése, az áthelyezési idő, az edzés intenzitása és az acél kezdeti szemcsemérete egyaránt befolyásolja a kéreg egyenletességét. A bonyolult fogaskerekek, bordás tengelyek, zsákfuratok és éles átmenetek egyenlőtlen hevülést, atmoszférához való hozzáférést és hűlési sebességet okoznak. Ezek a jellemzők túlzott kéregnövekedéshez, lágy foltokhoz, edzési repedésekhez vagy méretváltozáshoz vezethetnek.
A cementált alkatrészek rendszerint edzést és megeresztést, majd köszörülést, hónolást vagy más befejező megmunkálást igényelnek. A ráhagyást a kezelés előtt kell meghatározni, mivel túl sok anyag eltávolítása csökkentheti a tényleges kéregmélységet, illetve felszínre hozhat egy olyan tartományt, amelyben elfogadhatatlanul nagy a visszamaradó ausztenit mennyisége. Az edzés utáni egyengetéshez szintén ellenőrzések szükségesek a repedések megelőzése és az előírt keménységprofil megőrzése érdekében.
Nitridálás és diffúziós bevonatok
A nitridálás nitrogént juttat ferrites vagy ötvözött acél felületébe, rendszerint anélkül, hogy a teljes alkatrészt ausztenitesítenék és edzenék. Az olyan ötvözőelemek, mint az alumínium, a króm, a molibdén és a vanádium, finom ötvözött nitrideket képeznek, amelyek növelik a felületi keménységet, valamint javítják a tapadó és abrazív kopással szembeni ellenállást. A gázos nitridálás, a plazmanitridálás és a sófürdős nitridálás a nitrogénbevitel, az ion- vagy gázszabályozás, a hőmérséklet egyenletessége és a kezelési idő tekintetében különbözik egymástól.
Mivel a nitridálás az ausztenites átalakulási hőmérséklet alatt megy végbe, a torzulás gyakran kisebb, mint cementálás és edzés után. A torzulás azonban nem zárható ki teljesen. A vegyületi rétegek és nitridek okozta növekedés, a maradó feszültség, a korábbi megmunkálásból származó feszültség, valamint az egyenetlen felületi kémiai összetétel továbbra is megváltoztathatja a méreteket. A szubsztrátnak már eleve megfelelő szilárdsággal kell rendelkeznie; a nitridálás nem hoz létre erős magot egy lágy, nem megfelelő acélban. A nitridálás előtt általában edzett és megeresztett ötvözött acélokat írnak elő, hogy a mag az előírt mechanikai tulajdonságait a nitridálási hőmérsékleten is megőrizze.
A vegyületi réteget, amelyet néha fehér rétegnek is neveznek, elő kell írni, nem pedig automatikus előnyként elfogadni. A vas-nitrid réteg javíthatja a kopással és a korrózióval szembeni viselkedést, túlzott vastagsága azonban csökkentheti a szívósságot, illetve elősegítheti a repedést és a lepattogzást. Alatta a diffúziós zóna fokozatos nitrogén- és keménységprofilt biztosít. A rajzokon meg kell adni a vegyületi réteg vastagságát, a diffúziós mélységet, a felületi keménységet, a mag keménységét és az esetlegesen megengedett porozitást.
Az olyan diffúziós bevonatok, mint a boridálás, a kromizálás és az alumíniumozás, bór, króm vagy alumínium befelé irányuló diffúziójával módosítják a felületet. A boridálás nagyon kemény vas-boridokat képezhet, míg az alumíniumozást akkor választják, amikor a magas hőmérsékletű oxidációval szembeni ellenállás fontosabb a maximális érintkezési kifáradással szembeni keménységnél. Ezek a kezelések kémiailag különböznek a nitridálástól és a cementálástól, ezért rideg fázisaikat, a bevonat vastagságát, tapadását, méretnövekedését és a befejező megmunkálás követelményeit a terheléssel összhangban kell értékelni. A rosszul alátámasztott szubsztrátra felvitt kemény bevonat repedéssel vagy rétegelválással tönkremehet.
Láng- és indukciós edzés
A láng- és indukciós edzés során csak a felületet hevítik az ausztenitesítési tartományba, majd gyorsan lehűtik. A cementálással vagy a nitridálással ellentétben ezek az eljárások általában nem változtatják meg a felület kémiai összetételét; az acélban meglévő szenet martenzitté alakítják. Ezért a felület széntartalma gyakorlati korlátot szab az elérhető keménységnek. A közepes széntartalmú acélok, például a C45E vagy az SAE 1050, alkalmasak lehetnek, ha a szükséges edzett mélység és a mag szilárdsága megfelel a keresztmetszet geometriájának, míg a kis széntartalmú acélok általában nem képesek nagy keménységű martenzites felület kialakítására előzetes dúsítás nélkül.
Az ISO 683-1:2016 meghatározza az edzett és megeresztett, ausztemperált, lángedzett, indukciósan edzett, valamint egyes esetekben normalizált gépalkatrészekhez szánt ötvözetlen acélokat. Ez a jelölés nem teszi szükségtelenné a széntartalom, a keményíthetőség, a keresztmetszeti méret és a szállítási állapot ellenőrzését. Az SAE J1268:1995 a szabványos végfelületi edzési adatok alapján meghatározza a szénacélok és ötvözött H-sávos acélok keményíthetőségének alsó és felső határértékeit; ezek a határértékek segítenek annak eldöntésében, hogy a kiválasztott minőség képes-e az előírt mélységben a szükséges keménységet biztosítani.
A lángedzés a lángszóró méretétől, a láng kémiai összetételétől, a mozgatási sebességtől, a távolságtól és az edzés időzítésétől függ. Az indukciós edzéshez ezenfelül a frekvenciát, a teljesítménysűrűséget, a tekercs geometriáját, a csatolást, a pásztázási sebességet és az edzőközeg bevezetését is meg kell határozni. A nagyobb frekvencia általában a felülethez közelebbre koncentrálja a hevítést, míg az alacsonyabb frekvencia nagyobb behatolást tesz lehetővé, azonban a tényleges profil az elektromos fajlagos ellenállástól, a mágneses permeabilitástól, a geometriától és a hevítési időtől is függ. Az indukciós tekercseknek el kell érniük a szükséges felületeket; a belső hornyok, a megszakított profilok és az egyenlőtlen keresztmetszetek külön hevítési meneteket vagy eltérő eljárást tehetnek szükségessé.
Mindkét módszer korlátozhatja a kemence méretű torzulást, ugyanakkor a meredek hőmérséklet-grádiensek maradó feszültséget, lágy zónákat és edzési repedéseket okozhatnak. A tényleges kéregmélységet egy keménységi kritérium alapján kell előírni, nem pusztán a hevített mélységet. Az edzés utáni köszörülés, a megeresztés, a köszörülési égés vizsgálata és a méretellenőrzés teszi teljessé a kiválasztást. A megalapozott választás az, amely a keménységgradienst és a mag tulajdonságait a terheléshez igazítja, miközben szabályozza a hozzáférést, a kémiát, a hőforrást, a torzulást és a befejező megmunkálást.
8. A döntés alkalmazása: szabványokon alapuló kiválasztási munkafolyamat
Lépésről lépésre felépített kiválasztási mátrix
A hőkezelési eljárás kiválasztását az alkatrésszel, nem pedig a kemencével kell kezdeni. A kiválasztási nyilvántartás első bejegyzése az üzemi követelmény: szakítószilárdság, folyáshatár, ütőmunka, kifáradási teljesítmény, kopásállóság, megmunkálhatóság, méretstabilitás vagy előírt keménységtartomány. A keménység önmagában nem elegendő tervezési követelmény. Egy alkatrész elérheti az előírt felületi keménységet úgy is, hogy közben a mag szerkezete nem megfelelő, vagy a maradó feszültség túl nagy.
| Döntési szakasz | Szükséges kérdés | Bizonyíték vagy eredmény |
|---|---|---|
| Üzemeltetési feltétel | Milyen terhelések, hőmérsékletek, érintkezési feszültségek és meghibásodási módok érvényesülnek? | Mechanikai tulajdonságokra és keménységre vonatkozó követelmények |
| Anyagazonosság | Mi a pontos acélminőség, szabvány, termékforma és szállítási állapot? | Anyagbizonyítvány és alkalmazandó anyagszabvány |
| Szükséges állapot | Az alkatrészt lágyítani, normalizálni, feszültségmentesíteni, edzeni és megereszteni, ausztemperálni vagy felületileg edzeni kell? | Meghatározott metallurgiai állapot |
| Edzett mélység | Milyen keménységet kell elérni, és milyen, a felülettől mért mélységben? | Keménységprofil és edzhetőségi követelmény |
| Geometria | Melyek a meghatározó keresztmetszet-méretek, furatok, reteszhornyok, éles sarkok és vastagságátmenetek? | A felfűtés, az edzés és a vetemedés értékelése |
| Hőtechnológiai út | Mely felfűtési, ausztenitesítési, hűtési, megeresztési vagy diffúziós ciklus engedélyezett? | Technológiai előírás és kemenceprogram |
| Elfogadás | Hogyan ellenőrzik a keménységet, a szerkezetet, a méreteket és a hibákat? | Ellenőrzési terv és felszabadítási kritériumok |
A kiválasztási mátrixnak ezt követően minden követelményt össze kell kapcsolnia egy anyag- és technológiai döntéssel:
| Döntési szakasz | Megválaszolandó kérdés | Bizonyíték vagy eredmény |
|---|---|---|
| Üzemi körülmények | Milyen terhelések, hőmérsékletek, érintkezési feszültségek és meghibásodási módok érvényesülnek? | Mechanikai tulajdonságokra és keménységre vonatkozó követelmények |
| Anyagazonosítás | Mi a pontos anyagminőség, szabvány, termékforma és szállítási állapot? | Anyagtanúsítvány és az alkalmazandó anyagszabvány |
| Előírt állapot | Az alkatrészt lágyítani, normalizálni, feszültségmentesíteni, edzeni és megereszteni, izotermikusan edzeni vagy felületedzeni kell? | Meghatározott metallurgiai állapot |
| Edzett réteg mélysége | Mekkora keménységet kell elérni, és a felülettől milyen mélységben? | Keménységi profil és átedzhetőségi követelmény |
| Geometria | Melyek a meghatározó keresztmetszetméretek, furatok, reteszhornyok, éles sarkok és vastagságátmenetek? | Terhelési út, hevítési, edzési és alakváltozási értékelés |
| Hőtechnológiai út | Milyen hevítési, ausztenitesítési, hűtési, megeresztési vagy diffúziós ciklus megengedett? | Technológiai előírás és kemenceprogram |
| Átvétel | Hogyan ellenőrzik a keménységet, a szerkezetet, a méreteket és a hibákat? | Ellenőrzési terv és átvételi kritériumok |
Az anyagazonosításnak pontosnak kell lennie. A „közepes széntartalmú acél” nem elegendő megjelölés. A nyilvántartásban például a C45, a 42CrMo4 vagy más megjelölést pontosan úgy kell feltüntetni, ahogyan az irányadó szabványban szerepel, azonosítva továbbá a szabványszámot, a termékformát, az acélöntési számot és a szállítási állapotot. Ugyanazon anyagminőség normalizált és lágyított rúdja nem azonos szemcseszerkezettel, megmunkálhatósággal vagy hevítési viselkedéssel kerül a kemencébe.
Az ISO 683-1:2016 meghatározza az általában edzett és megeresztett, izotermikusan edzett, lángedzett, indukciósan edzett, valamint egyes esetekben normalizált gépalkatrészekhez szánt ötvözetlen acélok szállítási követelményeit. Nem helyettesíti az alkatrészrajzot, és nem határoz meg minden kemenceparamétert. Az ISO 4885:2018 biztosítja a vasalapú anyagok hőkezelésének terminológiáját, valamint az átalakulások pontos leírásához szükséges vas–szén fázisfogalmakat. Ezek anyag- és terminológiai szabványok; az üzemi technológiai előírásnak továbbra is meg kell határoznia a berendezést, a kemenceatmoszférát, a berakást, a hőmérséklet-egyenletességet, az edzési körülményeket és az ellenőrzést.
A következő döntés a szükséges metallurgiai útvonal meghatározása. A normalizálás a szerkezet finomítására vagy kondicionálására, valamint a megmunkálás vagy a későbbi edzés előtti egyenletesség javítására választható. A lágyítás a keménység csökkentéséhez és a megmunkálhatóság javításához lehet szükséges. A feszültségmentesítés hegesztés, nagy volumenű megmunkálás vagy alakítás után csökkenti a maradó feszültségeket, de nem helyettesíti az edzést és megeresztést. Az átedzéshez elegendő széntartalomra és a meghatározó keresztmetszetben megfelelő átedzhetőségre van szükség. A felületedzés akkor lehet célszerű, ha szívós magra és kopásálló felületre van szükség; lehetséges eljárás többek között a cementálás, a karbonitridálás, a nitridálás, a lángedzés és az indukciós edzés. A kiválásos keményítés és a diffúziós bevonatok más anyag- és technológiai családokba tartoznak, ezért nem alkalmazhatók egy acélhoz pusztán azért, mert nagy felületi keménység kívánatos.
A keresztmetszet mérete és a geometria határozza meg, hogy a kiválasztott hűtési sebességgel létrehozható-e a szükséges szerkezet. A nagy keresztmetszetek közepe lassabban hűl, mint a felület. Egyetlen alkatrészen belül egy vékony karima, egy furat, egy bordagyök és egy éles váll eltérő sebességgel hűlhet. Ezek a különbségek az egyik helyen martenzitet, egy másikon bainitet vagy perlitet, valamint az edzett felület közelében húzó maradó feszültséget hozhatnak létre. Ezért az edzési intenzitást a keresztmetszeti tényezővel, a rögzítéssel, a folyadék mozgatásával és az edzőközeg hőmérsékletével együtt kell figyelembe venni, nem pedig önállóan kiválasztani az olaj-, víz- vagy polimeres edzés közül.
Validálás keménységi, átedzhetőségi és mikroszerkezeti vizsgálatokkal
Az ASM International a Steel Selection for Hardening (1991) című kiadványban megállapította, hogy a kiválasztást elsősorban a közvetlenül edzés utáni szükséges keménység, valamint az a felülettől mért mélység határozza meg, ameddig ennek a keménységnek ki kell terjednie. Ez teremti meg a keménység és az átedzhetőség közötti alapvető különbséget. A keménység a kezelés után egy adott helyen mért ellenállás. Az átedzhetőség azt a keménységi mélységet és eloszlást írja le, amelyet meghatározott kezelés hoz létre.
A szükséges átedzhetőséget a gyártási próbák előtt meg kell becsülni. A Jominy-végihűtési vizsgálat adatai szabványosított kapcsolatot biztosítanak a hűtött végétől mért távolság és a keménység között. A Bofors Handbook (1981) a Jominy- és a Grossmann-módszert az átedzhetőség értékelésére szolgáló eszközként azonosítja. A H-sávkövetelményekkel szállított acélok esetében az SAE J1268:1995 meghatározza a szénacélok és ötvözött H-sávos acélok minimális és maximális átedzhetőségi határértékeit, amelyekhez szabványos végihűtési adatok állnak rendelkezésre. Egy olyan anyagminőség, amely eléri a szükséges felületi keménységet, egy nagy keresztmetszet közepén még tönkre is mehet, ha az átedzhetőségi sávja túl alacsony.
A gyártási ellenőrzésnek keménységfelmérést kell tartalmaznia, nem csupán egy, könnyen hozzáférhető felületen végzett mérést. A mérési helyeknek reprezentálniuk kell a felületet, a felület alatti réteget, a magot és minden olyan keresztmetszetet, amely a működést meghatározza. Egy levágott mintán végzett, keresztmetszeten átmenő mérési sor megmutathatja, hogy az előírt keménység elér-e a szükséges mélységig. A Rockwell-, Vickers- vagy Brinell-módszert a keménységtartománynak, a felület állapotának és az alkalmazandó vizsgálati szabványnak megfelelően kell kiválasztani.
A keménység nem képes minden nem megfelelő szerkezet azonosítására. A metallográfiai vizsgálattal edzett és megeresztett alkatrész esetében igazolni kell a megeresztett martenzit jelenlétét, és egyúttal ellenőrizni kell a bainitet, a ferrit-perlit szerkezetet, a visszamaradt ausztenitet, a dekarbonizációt, a cementált réteg mélységét, a nitridált réteg jellemzőit, a szemcsedurvulást, az edzési repedéseket és az egyéb, a technológiához kapcsolódó jellemzőket. Az átvételi kritériumnak meg kell neveznie a megengedett szerkezetet és a kizárandó jellemzőket; a „megfelelően hőkezelt” kifejezésnek nincs mérhető jelentése.
A méretellenőrzés a metallurgiai validálás része. A kritikus átmérőket, síklapúságot, ütést, furathelyzetet és alakváltozást a kezelés előtt és után is rögzíteni kell. A maradó feszültségekkel kapcsolatos kockázatok fokozódnak intenzív edzés, aszimmetrikus geometria, éles átmenetek, hegesztés és a felület, illetve a mag átalakulásának nagy különbségei esetén. A megeresztésnek megfelelőnek kell lennie a szükséges szívósság és stabilitás biztosításához; meghatározott ötvözött acéloknál, illetve a visszamaradt ausztenit átalakulásának kockázata esetén kettős megeresztésre lehet szükség. Az ASTM International 2024. évi hőkezelési kurzusa az ausztenitesítést, a lágyítást, a normalizálást, az edzési és megeresztési gyakorlatot, a kettős megeresztést, a szemcseméret szabályozását és a mechanikai tulajdonságokra vonatkozó követelményeket specifikációs tényezőként azonosítja.
Specifikáció, nyilvántartások és helyesbítő intézkedések
A technológiai előírásnak meg kell adnia a teljes hőtechnológiai utat: a berakási állapotot, a kemenceatmoszférát, az adott esetben releváns hevítési sebességet, az ausztenitesítési vagy kezelési hőmérséklet-tartományt, a hőntartás alapját, az áthelyezési időt, az edzőközeg típusát és állapotát, a mozgatást, a hűtés végpontját, a megeresztési hőmérsékletet és időt, valamint az esetleges ismételt megeresztést. A hőmérséklet, a hőntartási idő, a hevítési sebesség és a hűtési sebesség kölcsönhatásban áll egymással; egyetlen tényező megváltoztatása is módosíthatja a kialakuló szerkezetet, még akkor is, ha a kemence névleges beállított értéke változatlan marad.
A specifikációnak az alakváltozás és a repedés elleni intézkedéseket is meg kell határoznia. Ezek közé tartozhat az előmelegítés, a lépcsőzetes hevítés, a védőatmoszféra, a vákuumkezelés, a megszakított edzés, a martemperálás, az izotermikus edzés, a módosított rögzítés, az alacsonyabb edzési intenzitás vagy a kezelés utáni egyengetés határértéke. Minden intézkedésnek összeegyeztethetőnek kell maradnia az előírt keménységgel és mikroszerkezettel.
A nyilvántartásoknak össze kell kapcsolniuk az alkatrészt az acélöntési számmal, a beszállítói tanúsítvánnyal, a beérkező anyag állapotával, a kemence azonosítójával, a berakási mintával, a hőelemes vagy felmérési eredményekkel, az atmoszférára vonatkozó adatokkal, az edzőközeg állapotával, a ciklusdiagrammal, a megeresztési nyilvántartással, a kezelővel és az ellenőrzési eredményekkel. Az anyagszabványok meghatározzák, hogy mi az acél; a technológiai előírások határozzák meg, hogyan kell kezelni az alkatrészt. E szerepek összekeverése megnehezíti az átvételi döntés megvédését.
Hibás eredmények esetén a helyesbítő intézkedésnek a meghibásodási mechanizmust kell követnie. Az alacsony magkeménység elégtelen átedzhetőségre, túl nagy keresztmetszetre, elégtelen ausztenitesítésre vagy lassú hűtésre utalhat. A túl nagy felületi keménység gyenge szívóssággal párosulva elégtelen megeresztésre utalhat. Az alakváltozás a geometria, a rögzítés, az áthelyezés vagy az edzés módosítását teheti szükségessé, nem pedig a kemencehőmérséklet növelését. A sikertelen keménységfelmérésnek az anyagminőség elutasítása előtt a kalibrálás, a mérési hely, a dekarbonizáció és a mintavétel felülvizsgálatát kell kiváltania. Csak e vizsgálatok után szabad az anyagot, a hőtechnológiai ciklust vagy a konstrukciót megváltoztatni.
9. Gyakori kiválasztási hibák és megelőzésük
A keménység összetévesztése az edzhetőséggel
A keménység és az edzhetőség különböző kérdésekre ad választ. A keménység egy adott helyen mért ellenállás, amelyet általában Rockwell-, Brinell- vagy Vickers-vizsgálattal határoznak meg. Az edzhetőség azt írja le, hogy egy acél milyen mélységig képes martenzitet kialakítani, és ennek megfelelően hogyan oszlik el a keménység a felülettől a közép felé egy meghatározott edzés során.
Egy kis próbatest felületén elérheti a 60 HRC keménységet, miközben ugyanabból a névleges minőségből készült, 75 mm átmérőjű tengely magja sokkal lágyabb marad. A különbség nem feltétlenül kemencehibára vezethető vissza. A hőelvonást a keresztmetszet mérete, az alak, a közeg mozgatása, az edzőközeg hőmérséklete és az acél átalakulási viselkedése egyaránt befolyásolja. A széntartalom elsősorban a martenzit keménységét határozza meg; az ötvözőelemek és az ausztenitszemcse mérete erősen befolyásolja azt a mélységet, ameddig martenzit képződhet.
Az ASM International a Acélválasztás edzéshez (1991) című kiadványban megállapítja, hogy „az edzéshez történő acélválasztást elsősorban a kívánt edzés utáni keménység, valamint az a felület alatti mélység határozza meg, ameddig ennek a keménységnek ki kell terjednie”. Ennek az elvnek kell irányítania az előírást. Az olyan célérték, mint az 58–62 HRC, önmagában hiányos, ha nem határozza meg a mérési helyet, a hatásos edzett rétegmélységet vagy az edzettség mélységét, a keresztmetszet méretét, valamint a mag megengedett állapotát.
Az SAE J1268:1995 a problémát a H-sávos szén- és ötvözött acélokon keresztül kezeli. A szabvány szabványos homlokedzési adatok alapján meghatározza az edzhetőség minimális és maximális határértékeit, lehetővé téve a tervező számára, hogy megkülönböztesse az acél kémiai jelölését a várható edzhetőségi sávjától. A Jominy-adatok, a Grossmann-számítások vagy a validált gyártási kísérletek ezután összevethetők a szükséges keménységprofillal. A névleges acélminőség önmagában nem határozhatja meg az eredményt.
Közeg előírása a teljes ciklus meghatározása nélkül
Az „olajban edzés” vagy a „vízben edzés” nem teljes hőkezelési utasítás. Az eredmény az ausztenitesítési hőmérséklettől, a hevítési sebességtől, a kemenceatmoszférától, a hőntartási időtől, az átrakási időtől, a fürdő hőmérsékletétől, a mozgatástól, a töltet elrendezésétől és az edzőközeg állapotától is függ. A hőmérséklet és az idő nem felcserélhető: a túl hosszú hőntartás növelheti az ausztenitszemcsék méretét vagy az oxidációt, míg az elégtelen hőntartás fel nem oldódott karbidokat vagy egyenetlen ausztenites szerkezetet hagyhat vissza.
A hűtési sebességet az acél folyamatos hűtési, illetve idő–hőmérséklet–átalakulási viselkedésével együtt kell figyelembe venni. Egy gyengén ötvözött acél esetében a túlzott repedés elkerüléséhez olajra vagy polimerre lehet szükség, míg azonos keresztmetszeti méretű, ötvözetlen szénacélnál a meghatározott martenzitmélység eléréséhez gyorsabb edzésre lehet szükség. A martemperálás a vetemedést azáltal csökkentheti, hogy a hűtést a martenzitképződés kezdő hőmérsékletének közelében megszakítja; a bainites edzés ettől eltérő mikroszerkezetet hoz létre, és nem helyettesíthető pusztán azért, mert mindkét eljárás csökkenti a hősokkot. A cementálás, a karbonitridálás, a nitridálás és a diffúziós bevonatok szintén eltérő felületi kémiát, hőmérséklet-tartományokat, időszabályozást és elfogadási kritériumokat igényelnek.
A folyamatnak azt is meg kell határoznia, mi történik az edzés előtt és után. Az előmelegítés, az atmoszféra szabályozása, a befogás, a mosás, az edzés és a megeresztés közötti idő, a megeresztési hőmérséklet, a megeresztési idő és — bizonyos esetekben — a kettős megeresztés mind befolyásolja a végső állapotot. Az ASTM International 2024. évi hőkezelési tanfolyama az ausztenitesítést, a lágyítást, a normalizálást, az edzési és megeresztési gyakorlatot, a kettős megeresztést, a szemcseméret szabályozását és a mechanikai tulajdonságokra vonatkozó követelményeket az előírás tényezőiként azonosítja. Ezek elhagyása arra kényszeríti a kezelőket, hogy maguk következtessenek a ciklusra; ez folyamatirányítási hiba, nem pedig kisebb szerkesztési hiányosság.
A geometria, az előtörténet és a kezelés utáni megeresztés figyelmen kívül hagyása
Egy sík próbadarab alapján kiválasztott hőkezelési program meghiúsulhat fogaskerékfog, reteszhorony, karima, vékony gerinc vagy hosszú tengely esetében. Az éles átmenetek koncentrálják a hő- és átalakulási feszültségeket. A vékony élek gyorsan hűlnek, ezért túledződhetnek vagy megrepedhetnek, míg egy vastag agy lassan hűl, és a közepén bainit vagy perlit maradhat vissza. A furatok és a megszakított felületek megváltoztatják a helyi hőáramlást. A befogás szintén gátolhatja a zsugorodást, és vetemedést okozhat.
Az előzetes állapot fontos. A normalizálás, a lágyítás, a korábbi edzés, a kovácsolási alakítás mértéke, a szegregáció, a hidegalakítás és a megmunkálási károsodás mind befolyásolja az ausztenit kialakulását és az átalakulást. A hidegalakított anyag maradó feszültséget vihet magával a kemencébe; a durva előzetes szemcsék elősegíthetik a mélyebb edződést, ugyanakkor csökkenthetik a szívósságot, és növelhetik a vetemedés vagy a repedés kockázatát. Ezért a szemcseméretet is szerepeltetni kell a folyamat-előírásban, ha az hatással van a teljesítményre.
A megeresztés nem az edzés utáni opcionális, csupán esztétikai lépés. Az edzés utáni martenzit erősen feszültséggel terhelt, és gyakran túl rideg az üzemi használathoz. A megeresztés csökkenti a maradó feszültséget, valamint beállítja a keménységet, a szilárdságot, a szívósságot és a méretstabilitást. A kiválasztott hőmérsékletnek figyelembe kell vennie a megeresztési ridegedést, a másodlagos keményedést, valamint annak lehetőségét is, hogy a magas megeresztési hőmérséklet a keménységet a tervezési követelmény alá csökkenti.
A laboratóriumi edzhetőségi adatok és a szabványok támogatják a folyamat kiválasztását, de nem helyettesítik a gyártási alkatrészen és berendezésen végzett validálást. Limited evidence
Az ISO 683-1:2016 meghatározza azokat az ötvözetlen acélokat, amelyeket általában edzett és megeresztett, bainitesen edzett, lángedzett, indukciósan edzett, illetve bizonyos esetekben normalizált gépalkatrészekhez szánnak. Ez a megfogalmazás fontos: egy szabvány rendeltetésszerű alkalmazása nem engedélyezi automatikusan minden kezelés alkalmazását minden acélminőségnél. Az ISO 4885:2018 hőkezelési, valamint vas–szén fázisokra vonatkozó terminológiát biztosít; nem helyettesíti az alkatrészkísérleteket. A szabványok és kézikönyvek meghatározzák az acélminőségeket, a fogalmakat, a vizsgálati módszereket, az edzhetőségi adatokat és a folyamat alapelveit. A végleges ciklus validálásához továbbra is a tényleges acélon, geometrián, berendezésen és töltetelrendezésen kell vizsgálatokat végezni.
Végső folyamatirányítási ellenőrzőlista
- Acélminőség kiválasztása Ne kizárólag a névleges keménység alapján válasszon acélt; ellenőrizze a széntartalmat, az ötvözőelemeket, a szállítási állapotot és az edzhetőséget.
- Mérési hely Ne tekintse a felületi eredményt a szükséges magállapot bizonyítékának.
- Edzés Ne alkalmazzon egyetlen közeget minden geometriához, és ne hagyja figyelmen kívül a keverést, a fürdő állapotát és az áthelyezés szabályozását.
- Megeresztés Adja meg a megeresztési hőmérsékletet, az időt, a megeresztések számát és a végső elfogadási tulajdonságokat.
- Előzmények és geometria Vizsgálja felül a szemcseméretet, a szegregációt, a korábbi hidegalakítást, a korábbi hőelőzményeket, a keresztmetszet-változásokat és a befogást.
- Elfogadás Határozza meg a mintavételi helyeket, az edzett mélységet, a mag tulajdonságait, a mérethatárértékeket, a mikrostruktúrát és a kizárt hibákat.
A visszatérő hibákat kifejezetten ellenőrizni kell:
- az acél kiválasztása kizárólag a névleges keménység alapján;
- annak feltételezése, hogy a felületi eredmény a teljes keresztmetszetet jellemzi;
- egyetlen edzőközeg alkalmazása minden geometriára;
- a megeresztés elhagyása, illetve idejének és hőmérsékletének meg nem határozása;
- a szemcseméret, a szegregáció, a korábbi hidegalakítás vagy a korábbi hőelőzmény figyelmen kívül hagyása;
- az acél rendeltetésszerű képességein kívül eső kezelés alkalmazása;
- az elfogadási helyek, az edzettség mélysége, a mag tulajdonságai és a megengedett tulajdonság-gradiensek meghatározásának elmulasztása.
Egy kellően megalapozott előírás ezért meghatározza az acélminőséget és az állapotot, a felület és a mag szükséges tulajdonságait, a mintavételi helyeket, a teljes hőciklust, az edzési szabályozásokat, a megeresztési követelményeket, a vetemedési határértékeket és a validálási módszert. Ha ezek a részletek hiányoznak, az utasítás nem bizonyított hőkezelési folyamat, hanem csupán hőmérsékletrecept.
Hivatkozások
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html