




Odporność wymagana od stali łożyskowych
Kontakt toczny, a nie zwykłe zużycie ślizgowe
Bieżnia łożyska nie tylko podtrzymuje nieruchome obciążenie ściskające. Element toczny wielokrotnie wchodzi w kontakt z bieżnią pierścienia wewnętrznego, pierścienia zewnętrznego lub obu pierścieni, a strefa kontaktu przemieszcza się w stali przy każdym obrocie. Obciążenie koncentruje się na małym, zakrzywionym obszarze, dlatego ciśnienie lokalne jest wysokie, nawet gdy zewnętrzne obciążenie przyłożone do łożyska wydaje się niewielkie. Kontakt ma przeważnie charakter sprężysty: bieżnia i element toczny odkształcają się nieznacznie pod wpływem obciążenia, tworzą obszar kontaktu Hertza, a następnie odzyskują swój kształt, gdy kontakt się od nich oddala.
To powtarzalne obciążenie sprężyste odróżnia pracę w warunkach kontaktu tocznego od zwykłego zużycia ślizgowego. Zużyciem ślizgowym rządzą przede wszystkim ruch względny na powierzchni styku, tarcie, adhezja, ścieranie oraz usuwanie materiału z powierzchni. Łożysko toczne może doświadczać niewielkiego ślizgania w skali makroskopowej, a mimo to ulec uszkodzeniu wskutek zmęczenia pod widoczną powierzchnią. Pewne ślizganie występuje, zwłaszcza w wyniku wirowania, przekoszenia, różnicy krzywizn lub niewłaściwej kinematyki, lecz nakłada się ono na powtarzalny skoncentrowany kontakt, a nie zastępuje go.
Bieżnia i element toczny również przenoszą obciążenie nierównomiernie. Geometria łożyska, luz wewnętrzny, niewspółosiowość, odkształcenie pierścieni oraz kierunek obciążenia określają, które elementy przenoszą największe siły. Dlatego opracowanie firmy SKF dotyczące geometrii kontaktu i rozkładu obciążenia zestawia obliczanie naprężeń ze stanem materiału i smarowaniem. Łożysko nominalnie identyczne z innym może rozwijać zupełnie inne naprężenia lokalne, jeśli sposób montażu, ugięcie wału, odkształcenie oprawy lub zanieczyszczenie zmienią rozkład obciążenia.
Terminy dotyczące uszkodzeń
- Zużycie
- Usuwanie lub przemieszczanie materiału wskutek oddziaływania powierzchni.
- Odkształcenie plastyczne
- Trwałe wgniecenia, grzbiety lub spłaszczone obszary powstające, gdy lokalne ciśnienie przekracza odporność na uplastycznienie.
- Mikrowżery
- Małe wżery zmęczeniowe powierzchni związane z chropowatością, niewystarczającą grubością filmu smarnego i naprężeniami na nierównościach powierzchni.
- Zmęczenie toczne
- Stopniowe powstawanie i rozwój pęknięć pod wpływem powtarzających się naprężeń tocznych, często prowadzące do łuszczenia.
Kilku terminów dotyczących uszkodzeń nie należy traktować jako synonimów. Zużycie usuwa materiał lub przemieszcza go wskutek oddziaływania powierzchni. Odkształcenie plastyczne powoduje powstawanie wgnieceń, wypukłości lub trwale spłaszczonych obszarów, gdy ciśnienie kontaktowe przekracza lokalną odporność na uplastycznienie, często po przejściu zanieczyszczenia przez strefę kontaktu. Mikrowżery to bardzo małe dołki zmęczeniowe na powierzchni, związane z chropowatością, niewystarczającą grubością filmu smarnego i lokalnymi naprężeniami w wierzchołkach nierówności. Zmęczenie kontaktowe toczne polega na stopniowym powstawaniu i wzroście pęknięć pod wpływem powtarzalnych naprężeń tocznych; może rozpocząć się pod powierzchnią, a następnie doprowadzić do łuszczenia bieżni.
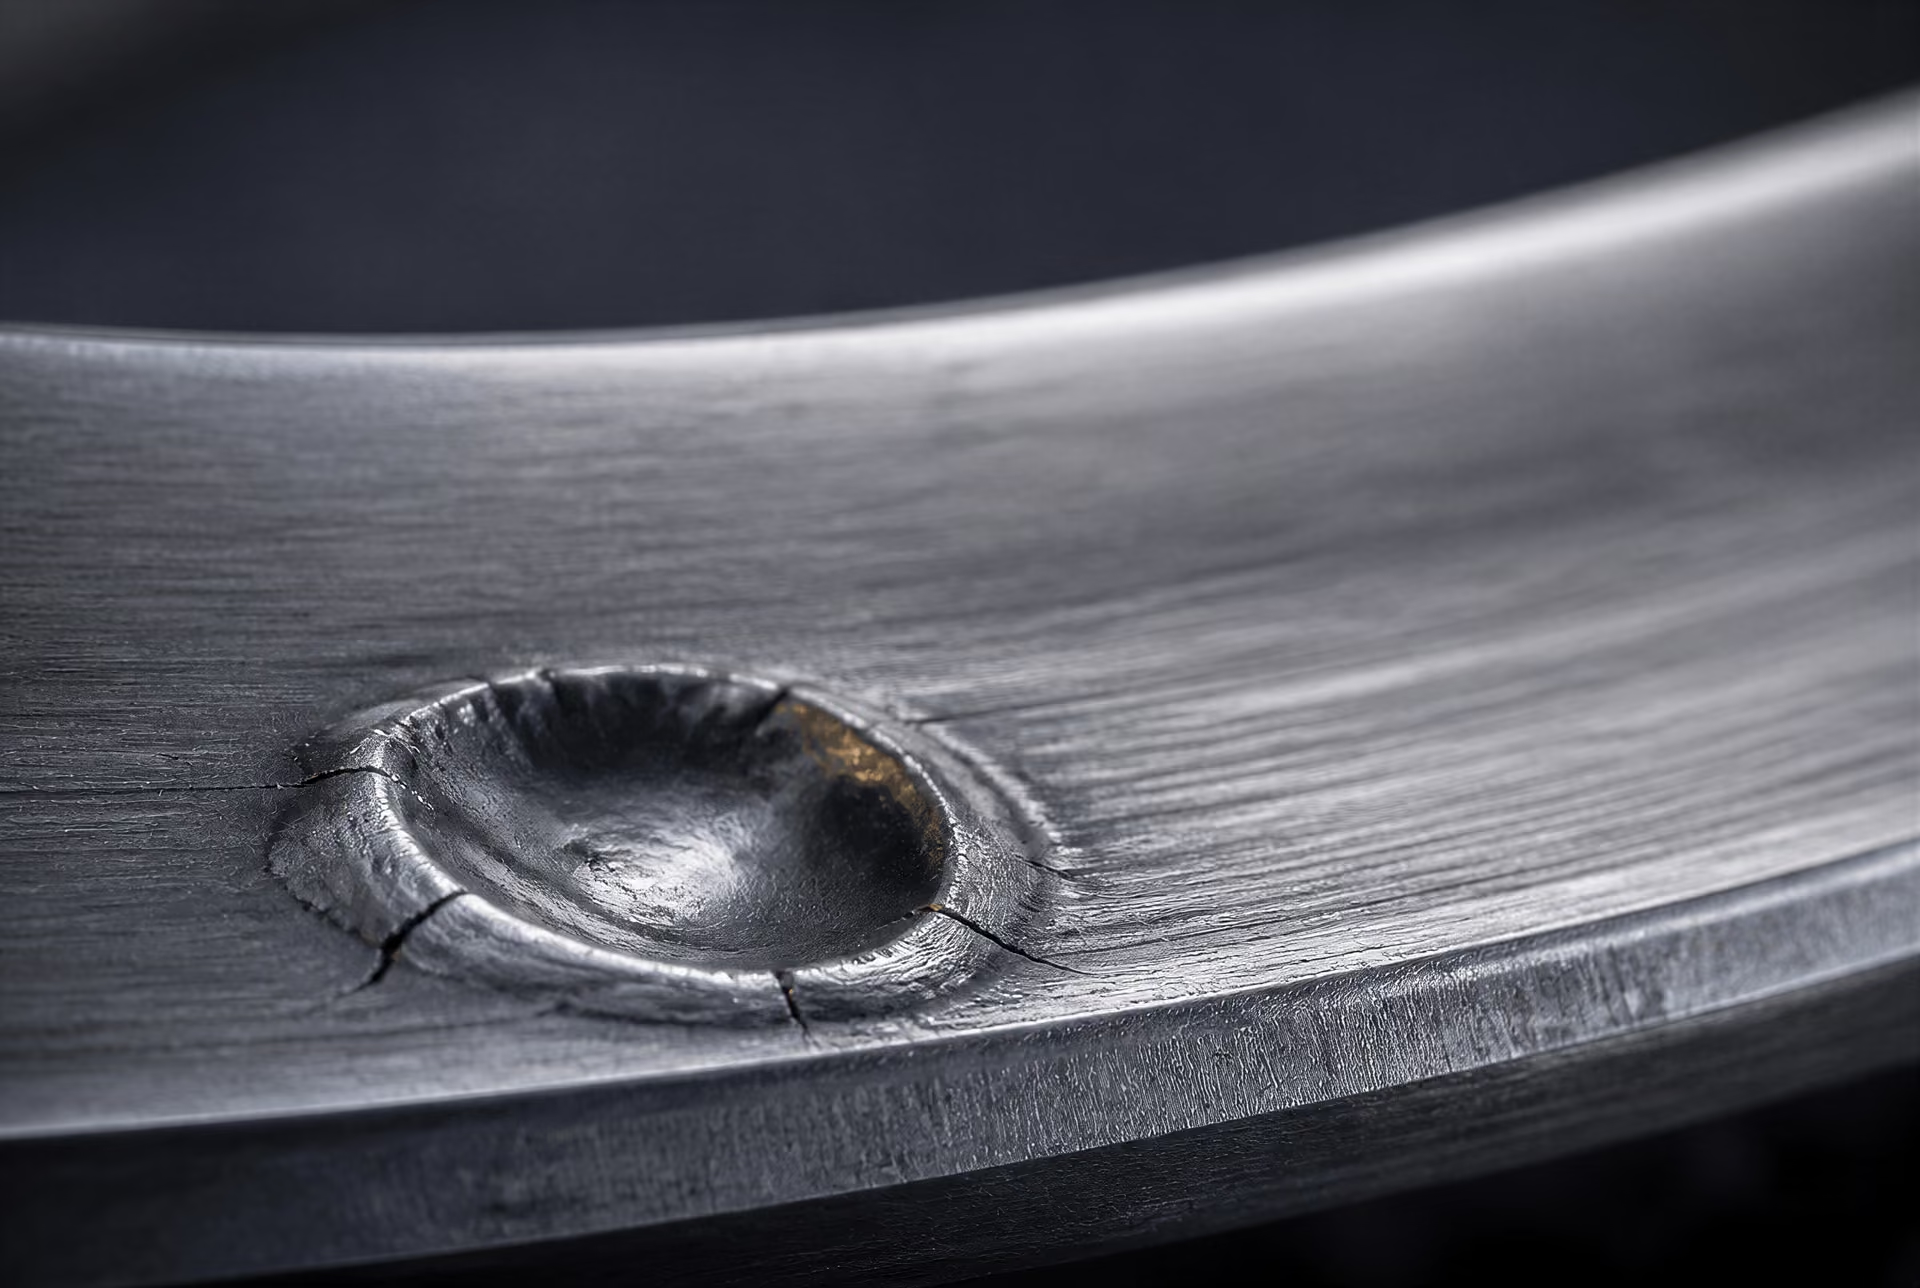
Wgniecenie powstałe wskutek uderzenia twardej cząstki nie jest zatem tym samym zjawiskiem co odprysk zmęczeniowy, nawet jeśli wgniecenie może stać się koncentratorem naprężeń przyspieszającym jego powstanie. Podobnie bieżnia wyglądająca na wypolerowaną może nadal zawierać uszkodzenia podpowierzchniowe. Sam wygląd powierzchni nie pozwala określić, jaki pozostał jeszcze okres trwałości zmęczeniowej.
Według firmy NTN wysokowęglowa stal chromowa na łożyska jest standardowym materiałem stosowanym do produkcji elementów tocznych i bieżni. Znanym oznaczeniem jest AISI 52100, zwykle odpowiadające gatunkowi 100Cr6 stosowanemu w europejskiej praktyce dotyczącej stali łożyskowych. Oznaczenie określa skład chemiczny i klasę wyrobu; nie gwarantuje jednak identycznej czystości, rozkładu węglików, obróbki cieplnej, naprężeń własnych ani trwałości eksploatacyjnej.
Naprężenia podpowierzchniowe i zmęczenie materiału

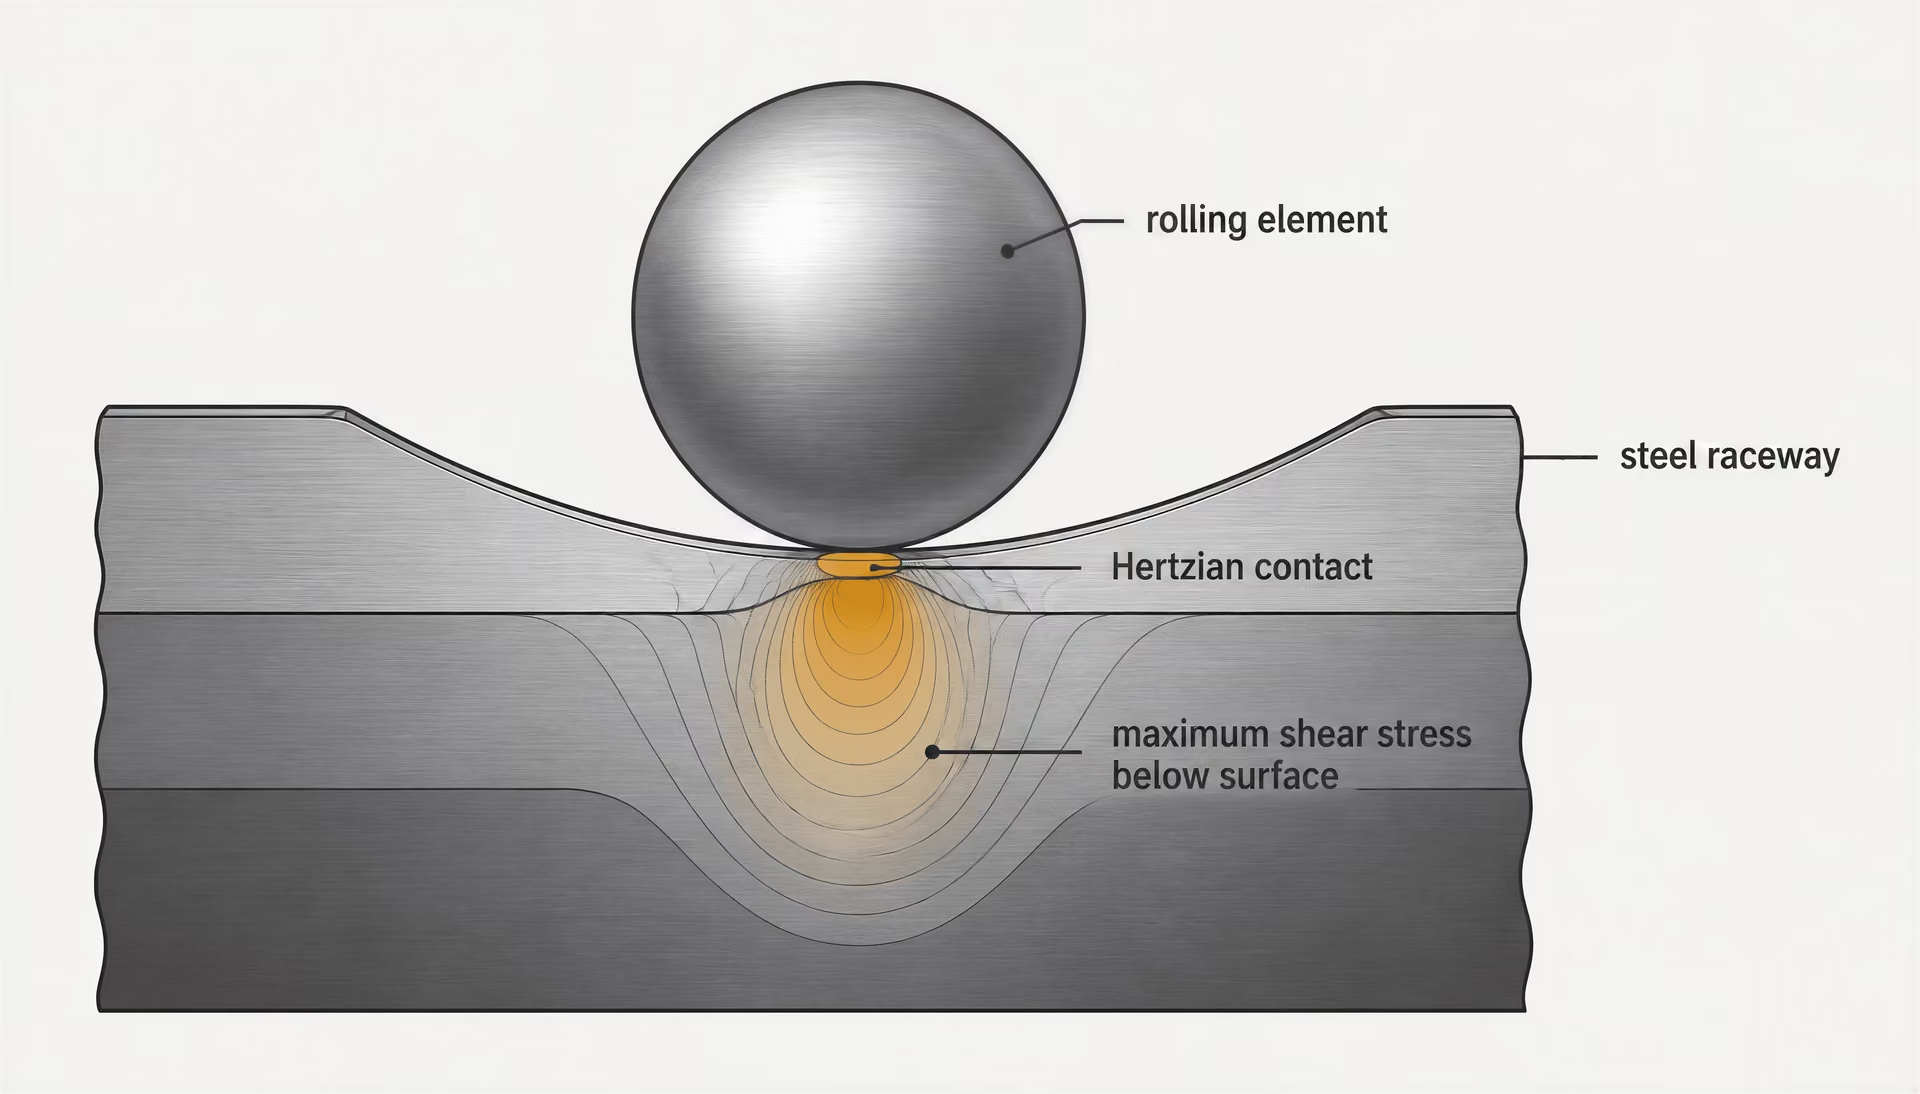
Gdy sprężysty kontakt przemieszcza się po bieżni, maksymalne naprężenie styczne zwykle znajduje się pod powierzchnią, a nie dokładnie na niej. Każda objętość materiału doświadcza sekwencji ściskania, ścinania i zmiany znaku naprężeń, gdy element toczny zbliża się, przechodzi nad nią i oddala się od niej. Powtarzalność tego procesu może zainicjować pęknięcie przy wtrąceniu niemetalicznym, skupisku węglików, porze, defekcie powierzchni lub obszarze niekorzystnej mikrostruktury. Pęknięcie może rozrastać się w kierunku powierzchni, aż fragment materiału oderwie się, powodując łuszczenie lub odprysk.
Sama twardość jest niepełnym wskaźnikiem trwałości zmęczeniowej w kontakcie tocznym. Strong evidence
[1] Bearing Steels. NASA. NASA Technical Reports Server, 1987.Dlatego sama twardość jest słabym predyktorem trwałości. Wyższa twardość może zwiększać odporność na odkształcenie plastyczne w postaci wgnieceń i sprzyjać uzyskaniu wysokiej nośności, lecz nie opisuje wielkości ani rozmieszczenia wtrąceń, morfologii węglików, austenitu szczątkowego, wielkości ziaren austenitu pierwotnego, naprężeń własnych ani dostępnej ciągliwości umożliwiającej przeciwstawianie się propagacji pęknięć. NASA poinformowała w 1987 roku, że na trwałość zmęczeniową elementów tocznych wpływają twardość stali łożyskowej, austenit szczątkowy, wielkość ziaren oraz wielkość, liczba i powierzchnia węglików. Wyniki wskazują również, że proces technologiczny, w tym wytapianie podwójnie próżniowe, może wpływać na trwałość silniej niż sam skład chemiczny.
| Budowa stali | Profil twardości | Stan rdzenia | Typowy cel projektowy |
|---|---|---|---|
| Hartowana na wskroś martenzytyczna | Twarda w całym przekroju roboczym | Przeważająco zahartowany przekrój | Wysoka odporność na powtarzające się naprężenia kontaktowe |
| Hartowana na wskroś bainityczna | Twarda w całym przekroju roboczym | Bainityczna struktura robocza | Twardość, ciągliwość i stabilność wymiarowa |
| Utwardzana powierzchniowo | Twarda warstwa powierzchniowa | Miększy, bardziej ciągliwy rdzeń | Odporność na zmęczenie powierzchni przy tolerowaniu udarów |
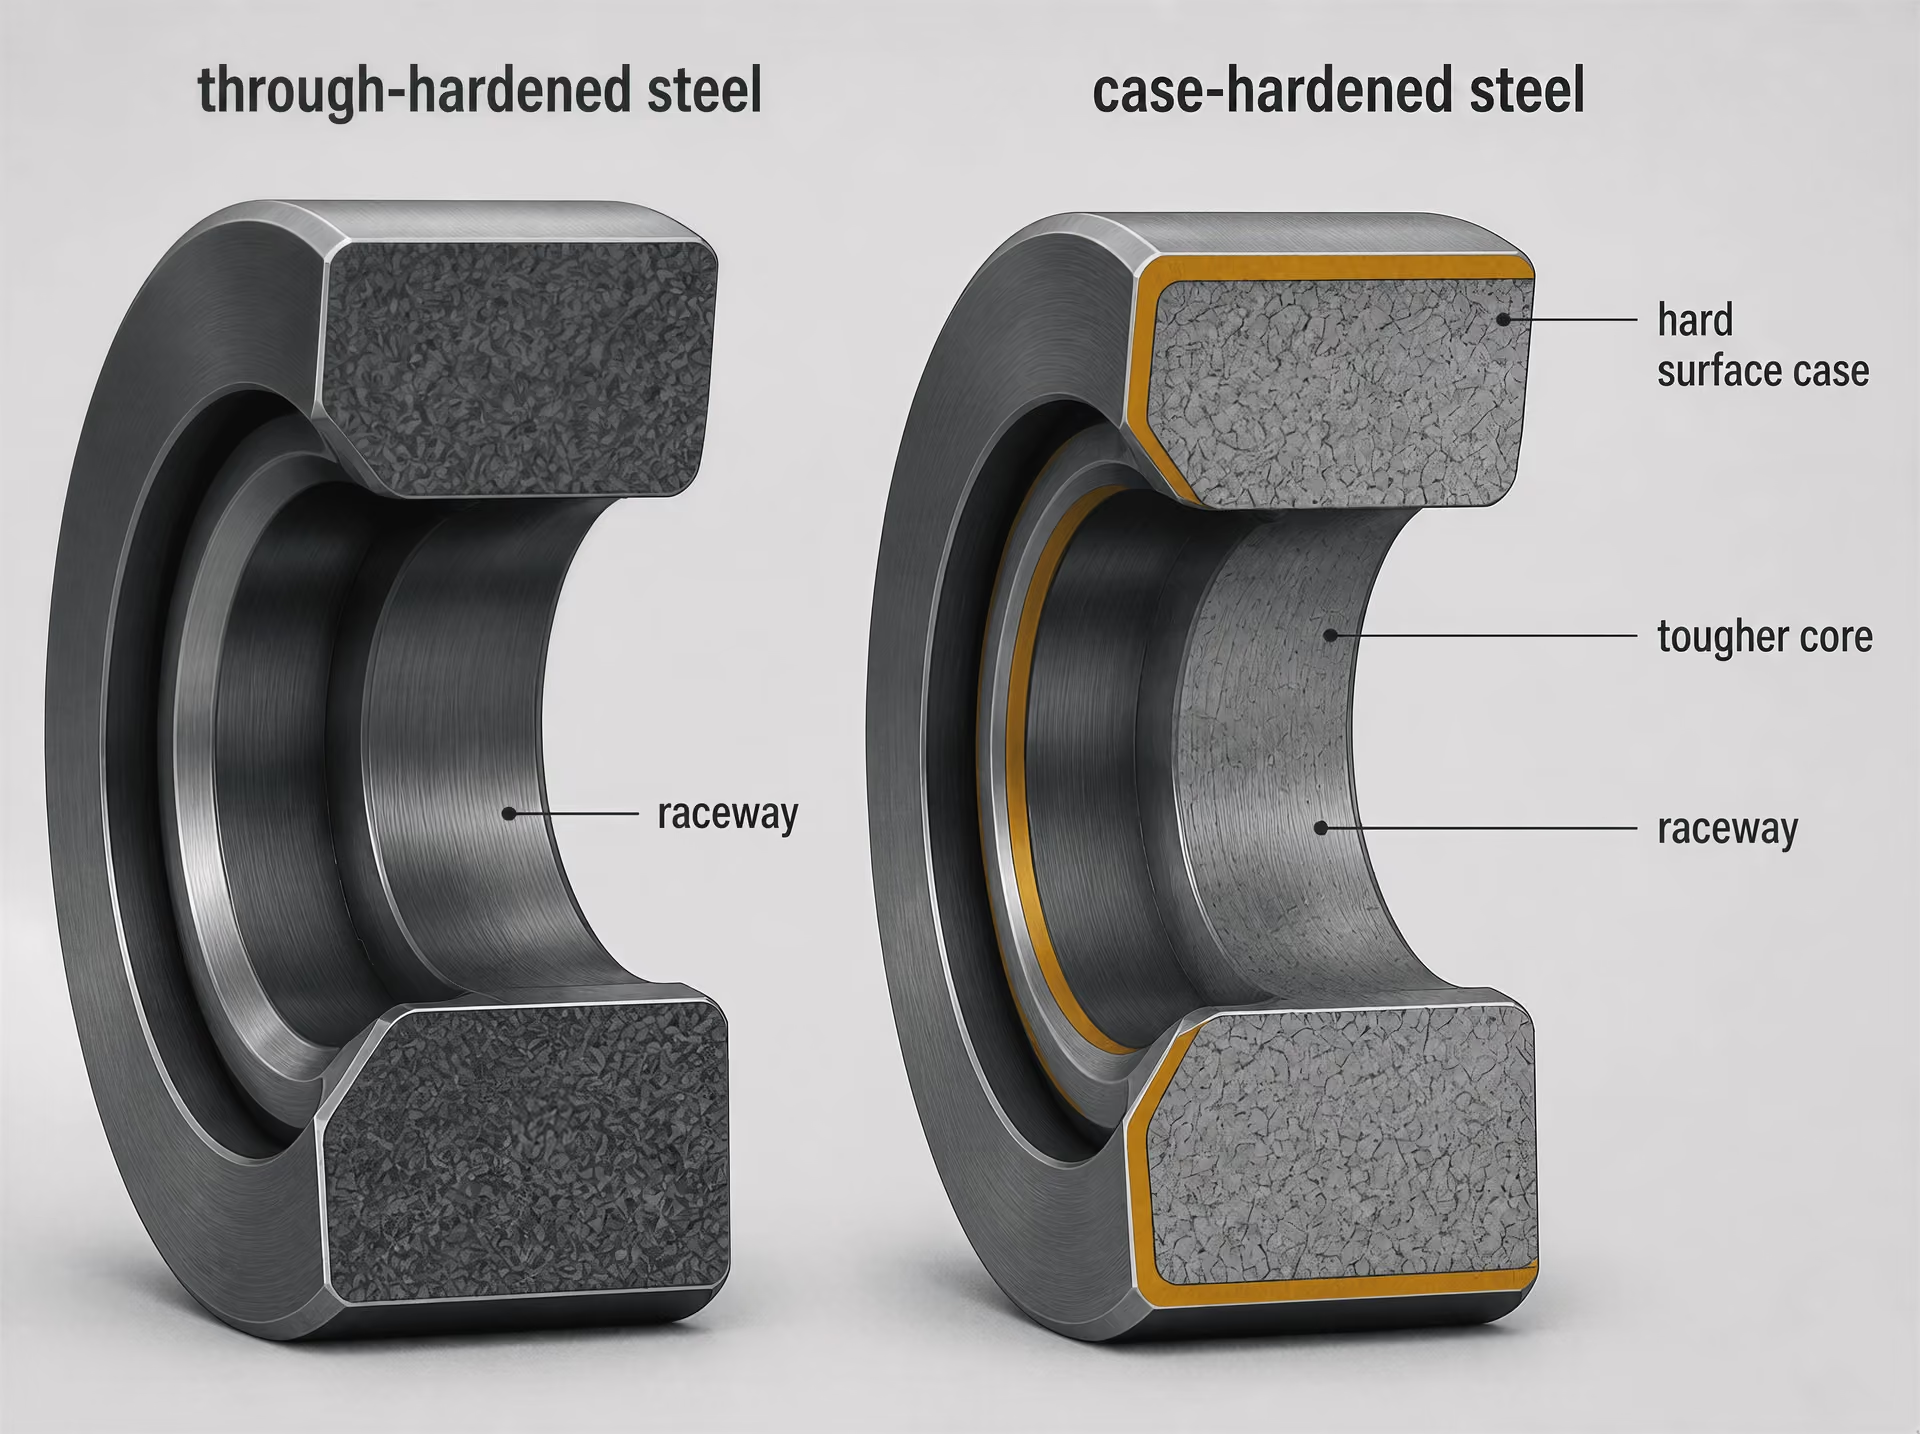
W przeglądzie z 2011 roku Steels for bearings główne rodziny materiałów podzielono na stale martenzytyczne lub bainityczne hartowane na wskroś oraz stale nawęglane, które mają twardą warstwę powierzchniową na bardziej miękkim rdzeniu. Taka budowa odmiennie rozkłada naprężenia. Stale hartowane na wskroś zapewniają wysoką twardość w całym przekroju roboczym; stale nawęglane mogą łączyć odporną na zmęczenie powierzchnię z bardziej ciągliwym rdzeniem, który toleruje naprężenia podpowierzchniowe i udary. Żadne z tych rozwiązań nie eliminuje potrzeby zapewnienia odpowiedniej czystości stali i właściwej obróbki cieplnej.
Opracowanie dotyczące stali łożyskowych w ASM Handbook z 2014 roku przedstawia tę kwestię bezpośrednio: po uzyskaniu odpowiedniej mikrostruktury czystość stali i brak szkodliwych wtrąceń niemetalicznych są najważniejszym pojedynczym czynnikiem umożliwiającym uzyskanie wysokiej trwałości w warunkach zmęczenia kontaktowego tocznego. Wtrącenie działa jak lokalna nieciągłość sztywności i koncentrator naprężeń. Jego wpływ zależy od wielkości, kształtu, położenia, orientacji oraz odległości od obszaru maksymalnych naprężeń. Dlatego dwa elementy wykonane według tego samego oznaczenia gatunku mogą wykazywać różną trwałość zmęczeniową, jeśli różnią się populacją wtrąceń.
ASTM STP 1327 umieszcza tę kwestię w szerszym kontekście technicznym trwałości łożysk, zmęczenia kontaktowego tocznego, wytwarzania stali, hartowania na wskroś, nawęglania, stali lotniczych, stali odpornych na korozję oraz modyfikacji powierzchni. Gatunek materiału ma znaczenie. Nie stanowi jednak kompletnego modelu zmęczeniowego.
Dlaczego łożysko jest układem współzależnym materiału i smarowania
Smarowanie zmienia naprężenia występujące w strefie kontaktu. Wystarczająco gruby film elastohydrodynamiczny oddziela większość przeciwległych wierzchołków nierówności i rozkłada obciążenie na większy efektywny obszar kontaktu. Jeśli film staje się zbyt cienki wskutek niskiej lepkości, wysokiej temperatury, niewystarczającego dopływu środka smarnego, chropowatości powierzchni lub nadmiernej prędkości i obciążenia, oddziaływania wierzchołków nierówności zwiększają lokalne tarcie i naprężenia. W związku z tym firma SKF traktuje smarowanie, zanieczyszczenie, geometrię kontaktu, rozkład obciążenia i koncentratory naprężeń jako powiązane elementy oceny zmęczenia, a nie jako odrębne zagadnienia konserwacyjne.[2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. U.S. Department of Energy, Office of Scientific and Technical Information. OSTI, 2024.
Zanieczyszczenie może uszkodzić układ na dwa sposoby. Twarda cząstka może wgnieść bieżnię, tworząc trwałą wadę geometryczną, która przy każdym przejściu zakłóca kontakt. Woda może zmieniać właściwości środka smarnego, sprzyjać korozji lub zjawiskom związanym z wodorem oraz modyfikować warunki inicjowania pęknięć. Prace eksperymentalne opisane w 2024 roku za pośrednictwem Departamentu Energii Stanów Zjednoczonych wykazały, że woda rozpuszczona lub wolna zwiększała mikrowżery i pękanie wskutek zmęczenia kontaktowego tocznego oraz była związana z występowaniem materii białej trawiącej na powierzchniach pęknięć. Czysta stal przy niewłaściwej kontroli smarowania nie pracuje w warunkach wynikających z jej specyfikacji materiałowej.
Obliczenia trwałości łożysk wymagają również precyzyjnej definicji statystycznej. Norma ISO 281:2007 określa metody wyznaczania nośności dynamicznej i podstawowej trwałości znamionowej łożysk tocznych wytwarzanych z wysokiej jakości hartowanej stali łożyskowej; BS ISO 281:2007 jest jej brytyjskim wdrożeniem. Podstawowa trwałość znamionowa wiąże się z niezawodnością wynoszącą 90%. Firma Schaeffler definiuje L10 jako liczbę obrotów osiągniętą lub przekroczoną przez 90% pozornie identycznych łożysk, zanim pojawią się pierwsze oznaki zmęczenia materiału. Firma JTEKT również opisuje podstawową nośność dynamiczną jako zdolność do przenoszenia zmęczenia tocznego, a L10 jako trwałość przy niezawodności 90% dla łożysk wykonanych z określonych stali łożyskowych lub materiałów równoważnych.
Wartość ta nie jest obietnicą, że każde łożysko będzie pracować do osiągnięcia tej samej liczby obrotów, ani nie opisuje każdego trybu uszkodzenia. Skorygowane obliczenia trwałości uwzględniają współczynniki dotyczące smarowania, zanieczyszczenia, niezawodności i obciążenia odpowiadającego granicy zmęczenia. Uszkodzenie uszczelnienia, erozja elektryczna, fałszywe odciski Brinella, korozja, błąd montażu i przeciążenie mogą zakończyć eksploatację, zanim wystąpi klasyczne zmęczenie podpowierzchniowe.
Wynika z tego podstawowy fakt inżynierski: oznaczenie gatunku może określać wyjściową kategorię materiału, lecz samo w sobie nie pozwala przewidzieć trwałości eksploatacyjnej. Zmęczenie kontaktowe toczne jest odpowiedzią układu współzależnego — obejmującego wytwarzanie stali, mikrostrukturę, obróbkę cieplną, geometrię, rozkład obciążenia, smarowanie, zanieczyszczenie i historię pracy — ocenianą za pomocą statystycznej definicji trwałości łożyska.
Jak norma ISO 281 definiuje trwałość łożysk
ISO 281:2007 jest normą obliczeniową dotyczącą łożysk tocznych, a nie obietnicą, że dane łożysko będzie pracować przez określoną liczbę godzin. Jej brytyjskie przyjęcie, BS ISO 281:2007, pełni tę samą funkcję. Norma określa metody obliczania nośności dynamicznej oraz trwałości znamionowej łożysk wykonanych z wysokiej jakości hartowanej stali łożyskowej lub materiałów równoważnych, pracujących w określonych warunkach eksploatacji.
To rozróżnienie ma znaczenie, ponieważ obliczoną trwałość często przedstawia się tak, jakby stanowiła gwarancję materiałową. Tak nie jest. Łożysko może ulec uszkodzeniu przed osiągnięciem obliczonej trwałości z powodu zanieczyszczeń, niewystarczającego smarowania, uszkodzeń montażowych, erozji elektrycznej, nadmiernej niewspółosiowości, zmienności procesu produkcyjnego lub wtrącenia, które stanie się miejscem inicjacji zmęczenia. Może również pracować znacznie dłużej niż wynika to z obliczeń. ISO 281 opisuje populację statystyczną, a nie pewny czas eksploatacji pojedynczego pierścienia i zestawu elementów tocznych.
Obliczenia łączą zatem możliwości materiału z obciążeniem stykowym i warunkami pracy. Czystość stali, mikrostruktura, naprężenia szczątkowe, austenit szczątkowy, morfologia węglików i stan powierzchni określają część tych możliwości; geometria styku, rozkład obciążenia, film smarny i zanieczyszczenia decydują o tym, jaka ich część jest dostępna podczas eksploatacji.
Nośność dynamiczna i podstawowa trwałość znamionowa
Podstawowa nośność dynamiczna Obliczana miara zdolności łożyska do przenoszenia zmęczenia w kontakcie tocznym w warunkach określonych przez metodę wyznaczania trwałości; nie jest to maksymalne obciążenie statyczne.
Podstawowa nośność dynamiczna, zwykle oznaczana symbolem C, jest obliczeniową miarą odporności łożyska na zmęczenie w styku tocznym. Nie jest to maksymalne obciążenie, które łożysko może przenosić bez odkształcenia, ani prosta wartość wytrzymałości na rozciąganie stali. W ujęciu ISO wartość C odnosi się do stałego obciążenia i jego kierunku, które grupa pozornie identycznych łożysk może przenosić przez podstawową trwałość znamionową wynoszącą milion obrotów.
Zastępcze obciążenie dynamiczne Obliczane obciążenie, zwykle oznaczane symbolem P, które łączy istotne obciążenia promieniowe i osiowe w równaniu trwałości łożyska.
Przyłożone obciążenie przelicza się na właściwe dla danego łożyska równoważne obciążenie dynamiczne, zwykle oznaczane symbolem P, dzięki czemu można łącznie oceniać składowe promieniowe i osiowe. W przypadku łożyska, w którym dominuje zmęczenie w styku tocznym, zależność podstawowej trwałości znamionowej wyraża się zwykle wzorem:
gdzie wyrażone jest w milionach obrotów, a zależy od rodzaju elementów tocznych: w standardowej zależności trwałości dla łożysk kulkowych oraz dla łożysk wałeczkowych. Katalogi producentów stosują odpowiednie równania ISO, współczynniki obciążenia i geometrię wewnętrzną dla konkretnych konstrukcji łożysk.
Wykładnik sprawia, że kontrola obciążenia ma szczególne znaczenie. Niewielki wzrost równoważnego obciążenia może spowodować znacznie większe skrócenie obliczonej trwałości, mimo że skład chemiczny stali i nominalna twardość nie uległy zmianie. Z kolei zwiększenie twardości nie prowadzi automatycznie do proporcjonalnego zwiększenia trwałości, jeśli łożysko zawiera szkodliwe wtrącenia niemetaliczne lub pracuje przy uszkodzonym filmie smarnym.[3] Bearing Steels. ASM International. ASM Handbook, 2014.
Dlatego stali łożyskowej nie można oceniać wyłącznie na podstawie twardości. ASM Handbook z 2014 roku wskazuje, że czystość stali i brak szkodliwych wtrąceń niemetalicznych są, po uzyskaniu odpowiedniej mikrostruktury, najważniejszym czynnikiem osiągania wysokiej trwałości zmęczeniowej w styku tocznym. W przeglądzie Steels for bearings z 2011 roku główne rodziny materiałów podzielono na stale martenzytyczne lub bainityczne hartowane na wskroś oraz stale nawęglane z twardą warstwą powierzchniową nad bardziej miękkim rdzeniem. Oba rozwiązania mogą zapewnić wymaganą wytrzymałość w styku, jednak wtrącenia i wady procesu technologicznego nadal mogą inicjować zmęczenie podpowierzchniowe.
W 1987 roku NASA poinformowała, że na trwałość zmęczeniową elementów tocznych wpływają twardość, austenit szczątkowy, wielkość ziaren oraz wielkość, liczba i powierzchnia węglików. Wyniki te pokazują również, dlaczego historia procesu technologicznego ma znaczenie: metody takie jak topienie w podwójnej próżni mogą wpływać na właściwości zmęczeniowe silniej niż niewielka zmiana nominalnego składu stopowego. Jak podaje NTN, wysokowęglowa stal chromowa do łożysk pozostaje standardowym materiałem na elementy toczne i bieżnie, jednak samo oznaczenie stopu nie określa trwałości gotowego łożyska.
Znaczenie L10 i niezawodności 90%
Podstawowa trwałość nominalna według ISO 281 jest związana z niezawodnością wynoszącą 90%. Strong evidence
[4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Organization for Standardization. International Standard, 2007.ISO 281 definiuje podstawową trwałość znamionową jako trwałość związaną z niezawodnością wynoszącą 90%. Trwałość ta jest oznaczana symbolem L10, choć zapis ten może wprowadzać w błąd osoby, które interpretują „10” jako dziesięcioprocentowy limit eksploatacji. Nie jest to termin graniczny wystąpienia uszkodzenia.
- Podstawa niezawodności
- 90%
- Populacja
- Pozornie identyczne łożyska
- Zdarzenie
- Pierwsze oznaki zmęczenia materiału
- Interpretacja
- 90% osiąga wartość L10 lub ją przekracza
Schaeffler definiuje L10 jako liczbę obrotów osiągniętą lub przekroczoną przez 90% pozornie identycznych łożysk przed pojawieniem się pierwszych oznak zmęczenia materiału. JTEKT podaje takie samo znaczenie statystyczne i stwierdza, że jego podstawowa nośność dynamiczna odpowiada zdolności do przenoszenia zmęczeniowego obciążenia tocznego przez łożyska wykonane z określonych stali łożyskowych lub materiałów równoważnych. Zatem w populacji badanej zgodnie z założeniami obliczeń u dziesięciu procent łożysk pierwsze oznaki zmęczenia materiału mogą pojawić się przed osiągnięciem L10, podczas gdy dziewięćdziesiąt procent osiągnie tę wartość lub ją przekroczy.
Istotne jest również sformułowanie „pierwsze oznaki”. Zdarzeniem jest początek zmęczenia w styku tocznym, taki jak rozwój pęknięć podpowierzchniowych lub wynikające z niego łuszczenie, a niekoniecznie całkowite zatarcie, pęknięcie albo utrata całej zdolności przenoszenia obciążenia. Łożysko, które osiągnęło L10, nie jest automatycznie niezdatne do użytku, a łożysko, które nie osiągnęło L10, nie jest odporne na uszkodzenia powstałe w wyniku innego mechanizmu.
L10 nie jest również trwałością średnią. Rozkłady trwałości łożysk są rozproszone, dlatego średnia arytmetyczna może być znacznie wyższa niż trwałość przy niezawodności 90% i może zostać zniekształcona przez niewielką liczbę łożysk pracujących wyjątkowo długo. L10 stosuje się, ponieważ zapewnia określoną miarę dolnego ogona populacji, którą inżynierowie mogą stosować w sposób spójny. Obliczenia niezawodności powyżej 90% wymagają odrębnej korekty niezawodności; nie należy ich wyznaczać przez proste pomnożenie L10 przez wybrany procent.
Statystyka ta zakłada również populację pozornie identycznych łożysk pracujących przy odpowiednich wartościach obciążenia, prędkości, smarowania i warunków materiałowych. Rzeczywiste łożyska produkowane seryjnie nigdy nie są całkowicie identyczne, a rzeczywiste maszyny rzadko utrzymują stałe warunki pracy. Obliczona wartość ma zatem znaczenie wyłącznie w połączeniu z założeniami, na których się opiera.
Podstawowa trwałość a skorygowana trwałość znamionowa
Podstawowa trwałość znamionowa wykorzystuje warunki odniesienia ISO i jest przede wszystkim obliczeniem uwzględniającym obciążenie oraz zmęczenie. Skorygowana trwałość znamionowa rozszerza to obliczenie o czynniki, które w rzeczywistym zastosowaniu mogą zwiększać lub zmniejszać trwałość zmęczeniową. ISO 281 uwzględnia wpływ niezawodności, smarowania, zanieczyszczeń oraz obciążenia granicznego zmęczenia. Wpływów tych nie można utożsamiać z twardością ani bezpiecznie przedstawiać za pomocą nieuzasadnionego, uniwersalnego współczynnika korekcyjnego.
Smarowanie wpływa na stopień oddzielenia stykających się nierówności powierzchni, a tym samym na intensywność lokalnych koncentracji naprężeń. Wystarczająco gruby film elastohydrodynamiczny może ograniczyć szkodliwe oddziaływanie powierzchni; cienki lub zdegradowany film może sprzyjać mikrowżerom i przyspieszać inicjację pęknięć. Zanieczyszczenia powodują powstawanie wgnieceń i koncentratorów naprężeń, natomiast woda może zmieniać zarówno właściwości środka smarnego, jak i powierzchni stali. Raport U.S. Department of Energy z 2024 roku wykazał, że woda rozpuszczona lub wolna zwiększała mikrowżery oraz pękanie zmęczeniowe w styku tocznym i była związana z występowaniem materii białego trawienia na powierzchniach pęknięć.
Korekta uwzględniająca zanieczyszczenia zależy również od rodzaju, wielkości, stężenia i rozmieszczenia cząstek, a także od wielkości łożyska i warunków styku. Nie można jej sprowadzić do stwierdzenia, że łożysko jest „czyste”, ponieważ jego stal spełniała wymagania specyfikacji materiałowej. Czystość wewnętrzna pozostaje istotna: według oceny zawartej w ASM Handbook szkodliwe wtrącenia zajmują, pod względem znaczenia dla wysokiej trwałości zmęczeniowej, miejsce bezpośrednio po mikrostrukturze.
Obciążenie graniczne zmęczenia, powszechnie oznaczane symbolem Pu, reprezentuje obciążenie, poniżej którego zmęczenie podpowierzchniowe jest traktowane odmiennie w modelu skorygowanej trwałości. Nie oznacza to, że każde obciążenie niższe od Pu gwarantuje nieograniczoną eksploatację. Uszkodzenia powierzchniowe, zużycie, korozja, uszkodzenia elektryczne, fałszywe łuszczenie oraz uszkodzenie środka smarnego mogą wystąpić bez klasycznego procesu zmęczenia podpowierzchniowego zakładanego w podstawowym równaniu trwałości znamionowej.
Skorygowana trwałość znamionowa jest zatem modelem układu łożyskowego: na wynik wpływają wytwarzanie stali i obróbka cieplna, geometria łożyska, przyłożone obciążenie, smarowanie, zanieczyszczenia oraz wymagana niezawodność. ISO 281 zapewnia zdyscyplinowaną metodę obliczeniową. Nie zastępuje ona analizy uszkodzeń, kontroli czystości, monitorowania środka smarnego ani prawidłowego projektowania łożyska i nie może przekształcić nominalnej wartości twardości w gwarancję trwałości eksploatacyjnej.
Główne Rodziny Stali Łożyskowych
Przegląd Steels for bearings (2011) oraz norma ASTM STP 1327 dzielą stale łożyskowe na dwie główne rodziny: stale hartowane na wskroś, które w całym przekroju roboczym mają strukturę martenzytyczną lub bainityczną, oraz stale utwardzane powierzchniowo, które mają twardą warstwę wierzchnią na bardziej ciągliwym i miększym rdzeniu. Jest to klasyfikacja metalurgiczna, a nie ranking. Właściwy wybór zależy od naprężenia kontaktowego, wielkości przekroju, obciążeń udarowych, geometrii, technologii wytwarzania oraz wymaganej tolerancji uszkodzeń.
Trwałości łożyska nie można określić wyłącznie na podstawie twardości nominalnej. Norma ISO 281:2007 oblicza nośności dynamiczne oraz podstawową trwałość znamionową łożysk tocznych wykonanych z wysokiej jakości hartowanej stali łożyskowej, przy czym podstawową trwałość znamionową definiuje się przy niezawodności wynoszącej 90%. Oznaczenie L10 oznacza zatem, że oczekuje się, iż 90% pozornie identycznych łożysk osiągnie lub przekroczy podaną liczbę obrotów przed pojawieniem się pierwszych oznak zmęczenia materiału; nie oznacza to, że każde łożysko ulegnie uszkodzeniu w tym momencie. Schaeffler i JTEKT stosują tę samą definicję. Skorygowana trwałość może uwzględniać smarowanie, zanieczyszczenie, niezawodność oraz obciążenie odpowiadające granicy zmęczenia — czynniki, które mogą powodować odchylenie rzeczywistej trwałości od prostego oszacowania opartego wyłącznie na materiale.
Stale martenzytyczne hartowane na wskroś
| Cecha | Stal hartowana na wskroś | Stal utwardzana powierzchniowo |
|---|---|---|
| Rozkład węgla | Zaprojektowany dla przekroju roboczego | Wzbogacony w pobliżu powierzchni |
| Obszar twardy | Rozciąga się przez użyteczny przekrój | Skoncentrowany w warstwie powierzchniowej |
| Rdzeń | Zahartowana struktura robocza | Struktura o mniejszej zawartości węgla i większej ciągliwości |
| Główna droga technologiczna | Austenityzowanie, hartowanie, odpuszczanie lub przemiana bainityczna | Nawęglanie lub węgloazotowanie, a następnie hartowanie i odpuszczanie |
Stal hartowana na wskroś nie jest po prostu stalą twardą. Po austenityzowaniu i hartowaniu zamierzony przekrój przekształca się w martenzyt, a następnie przeprowadza się odpuszczanie w celu uzyskania wymaganej twardości, stabilności wymiarowej i stanu naprężeń własnych. Określenie „na wskroś” opisuje głębokość zahartowanej struktury; nie oznacza, że każdy atom elementu musi mieć identyczną zawartość węgla ani identyczną twardość. W pierścieniu łożyska lub elemencie tocznym odpowiedni obszar musi zachować właściwą strukturę odpuszczonego martenzytu podczas eksploatacji w warunkach kontaktu.
| System oznaczeń | Oznaczenie | Opis materiału |
|---|---|---|
| AISI | 52100 | Wysokowęglowa chromowa stal łożyskowa |
| SAE | 52100 | Wysokowęglowa chromowa stal łożyskowa |
| Europejskie | 100Cr6 / 1.3505 | Wysokowęglowa chromowa stal łożyskowa |
| JIS | SUJ2 | Wysokowęglowa chromowa stal łożyskowa |
Znanym przykładem jest wysokowęglowa stal chromowa AISI 52100, oznaczana również jako SAE J404 52100, EN ISO 683-17 100Cr6 oraz JIS G 4805 SUJ2, będąca standardowym gatunkiem stali łożyskowej. Firma NTN wskazuje wysokowęglową stal chromową jako standardowy materiał na elementy toczne i bieżnie. Około 1% węgla i 1,5% chromu sprzyja uzyskaniu dużej twardości, odporności na zużycie i tworzeniu węglików, jednak sama nazwa gatunku nie gwarantuje trwałości zmęczeniowej. Znaczenie mają wielkość, rozmieszczenie i rozpuszczanie węglików podczas obróbki cieplnej. Nadmierna ilość węglików lub ich niewłaściwe rozmieszczenie może powodować lokalne koncentracje naprężeń albo pozostawiać zróżnicowanie składu po austenityzowaniu.
Hartowność Zdolność przekroju stali do uzyskania zamierzonej zahartowanej struktury przemiany przy określonej szybkości chłodzenia.
Hartowność określa, jak daleko od powierzchni po hartowaniu stal może wytworzyć zamierzoną strukturę martenzytyczną przy określonej szybkości chłodzenia. W przypadku małej kulki konwencjonalna wysokowęglowa stal chromowa może łatwo zahartować się w większości przekroju; w przypadku dużego pierścienia warunki chłodzenia i grubość przekroju mogą prowadzić do powstania różnych produktów przemiany lub gradientów twardości. Rozróżnienie to ma znaczenie, ponieważ zmęczenie kontaktowe w toczeniu jest powodowane przez podp powierzchniowe, cykliczne pole naprężeń ścinających, a nie wyłącznie przez wartość twardości powierzchni.
Austenit szczątkowy jest kolejną zmienną podlegającą kontroli. Pewna ilość austenitu szczątkowego może kompensować odkształcenia przemiany i przyczyniać się do stabilności wymiarowej, jeśli została odpowiednio dobrana, natomiast jego nadmierna ilość lub niestabilność może prowadzić do przemiany podczas eksploatacji, zmiany wymiarów i powstawania lokalnych naprężeń. Przegląd NASA z 1987 roku wskazuje twardość, austenit szczątkowy, wielkość ziarna oraz wielkość, liczbę i powierzchnię węglików jako czynniki wpływające na trwałość zmęczeniową elementów tocznych. Drobne ziarna byłego austenitu oraz kontrolowana populacja węglików zasadniczo ograniczają niebezpieczne lokalne zróżnicowanie, jednak zasada „większa twardość” pozostaje niepełną regułą projektową.
ASM Handbook (2014) formułuje najsilniejsze ostrzeżenie dotyczące czystości metalurgicznej i braku szkodliwych wtrąceń niemetalicznych: po uzyskaniu odpowiedniej mikrostruktury czystość metalurgiczna jest najważniejszym pojedynczym czynnikiem umożliwiającym osiągnięcie dużej trwałości zmęczeniowej w warunkach kontaktu tocznego. Wtrącenie może zainicjować pęknięcie pod bieżnią, nawet gdy twardość, skład chemiczny i zmierzona głębokość warstwy utwardzonej wydają się prawidłowe. W związku z tym wytapianie próżniowe, przetapianie elektrożużlowe tam, gdzie jest właściwe, praktyka kucia, stopień przerobu oraz kontrola mogą wpływać na trwałość w większym stopniu niż niewielka korekta zawartości składników stopowych. Z tego powodu zakres badań materiałowych ASTM STP 1327 obejmuje wytwarzanie stali, czystość metalurgiczną, zmęczenie kontaktowe w toczeniu oraz hartowanie na wskroś.
Stale bainityczne tworzą drugą gałąź stali hartowanych na wskroś. Ich droga przemiany jest odmienna: zamiast bezpośredniego hartowania do struktury zawierającej głównie martenzyt i późniejszego odpuszczania stal chłodzi się i przetrzymuje w zakresie przemiany bainitycznej albo poddaje kontrolowanemu cyklowi obróbki cieplnej, który prowadzi do powstania osnowy bainitycznej. Bainit może zapewniać korzystne połączenie twardości, ciągliwości, stabilności wymiarowej i naprężeń własnych, szczególnie w dużych przekrojach, w których bezpośrednie hartowanie może powodować niepożądane gradienty. Jego właściwości nadal zależą od morfologii węglików, wielkości ziarna byłego austenitu, austenitu szczątkowego, zawartości wtrąceń oraz dokładnego przebiegu przemiany. Określenie „bainityczna” nie zastępuje specyfikacji struktury i stanu po obróbce.
Stale utwardzane powierzchniowo z miększym rdzeniem
Stale utwardzane powierzchniowo mają największą zawartość węgla, a tym samym największą możliwą do uzyskania twardość, w pobliżu powierzchni roboczej. Nawęglanie lub węgloazotowanie wzbogaca warstwę zewnętrzną przed hartowaniem; warstwa ta przekształca się w twardy martenzyt, często z kontrolowaną zawartością austenitu szczątkowego, podczas gdy wnętrze o mniejszej zawartości węgla tworzy bardziej ciągliwy rdzeń o mniejszej twardości. Do typowych przykładów konstrukcyjnych należą EN ISO 683-3 20MnCr5 i SAE J404 8620, jednak dla danego elementu należy podać właściwe oznaczenie i specyfikację obróbki cieplnej, zamiast zakładać je na podstawie samej nazwy rodziny materiałów.

Warstwa wierzchnia musi być odporna na odkształcenie plastyczne, zużycie i zmęczenie kontaktowe w toczeniu. Jej głębokość musi również wykraczać poza strefę koncentracji szkodliwych naprężeń kontaktowych, a przejście nie może tworzyć ostrego osłabienia. Rdzeń pełni inne funkcje: musi podtrzymywać warstwę wierzchnią, pochłaniać udary, przeciwdziałać pękaniu oraz wytrzymywać naprężenia wynikające z pasowań wciskowych, uderzeń lub niewspółosiowości. Łożysko utwardzane powierzchniowo może zatem mieć twardszą powierzchnię roboczą bez konieczności utwardzania całego przekroju do stopnia, przy którym struktura w pełni wysokowęglowa i wysokotwarda mogłaby stać się krucha.
Ciągliwość rdzenia ma szczególne znaczenie w przypadku dużych pierścieni, silnie obciążonych elementów oraz zastosowań narażonych na udary lub obciążenia krawędziowe. Jednak ciągliwy rdzeń nie może zrekompensować zanieczyszczonej warstwy wierzchniej, niewystarczającej głębokości utwardzenia, nadmiernej ilości austenitu szczątkowego ani uszkodzeń szlifierskich. Gradienty zawartości węgla, intensywność hartowania, odkształcenia oraz naprężenia własne należy kontrolować łącznie. Warstwa utwardzona powierzchniowo nie jest również automatycznie lepsza pod względem zmęczenia tocznego: jeśli naprężenie kontaktowe sięga głęboko, jeśli przejście zostało niewłaściwie zaprojektowane lub jeśli w krytycznej strefie podp powierzchniowych znajduje się wtrącenie, zamierzona przewaga może zniknąć.
Obie rodziny odmiennie reagują również na hartowność. W przypadku gatunku hartowanego na wskroś hartowność decyduje o tym, czy w całym przekroju roboczym powstanie wymagana struktura martenzytyczna. W przypadku gatunku utwardzanego powierzchniowo decyduje o przemianie zarówno wzbogaconej warstwy wierzchniej, jak i niskowęglowego rdzenia, podczas gdy nawęglanie kontroluje głębokość i gradient zawartości węgla. Twardość powierzchni może być podobna w obu rodzinach, lecz ich reakcja na naprężenia podp powierzchniowe i zachowanie podczas pękania nie są takie same.
Ostatecznie żadna z tych rodzin nie działa w oderwaniu od całego układu łożyska. SKF wiąże uszkodzenia zmęczeniowe z geometrią kontaktu, rozkładem obciążeń, smarowaniem i koncentratorami naprężeń. Badanie amerykańskiego Departamentu Energii z 2024 roku dotyczące zanieczyszczenia wodą wykazało, że woda rozpuszczona lub wolna zwiększała mikrowżery oraz pękanie zmęczeniowe w warunkach kontaktu tocznego i wiązała się z występowaniem materii białej nadtrawionej na powierzchniach pęknięć. Możliwości materiału wyznaczają górną granicę osiągów; czystość, technologia wytwarzania, montaż, stan środka smarnego i zanieczyszczenia decydują o tym, jaka część tych możliwości zostanie rzeczywiście wykorzystana.
Wysokowęglowa chromowa stal łożyskowa i powszechnie stosowane oznaczenia
Rola wysokiej zawartości węgla i chromu
Wysokowęglowa stal chromowa jest rodziną materiałów stosowanych do produkcji wielu pierścieni łożysk tocznych i elementów tocznych, jednak samo jej oznaczenie nie pozwala przewidzieć trwałości łożyska. W dokumentacji łożyskowej NTN z 2020 roku wysokowęglowa chromowa stal łożyskowa została wskazana jako standardowy materiał na elementy toczne i bieżnie. Stwierdzenie to opisuje uznaną kategorię materiałów, a nie oznacza, że jeden gatunek jest stosowany w każdym łożysku, dla każdego przypadku obciążenia lub w każdym środowisku pracy. Stale martenzytyczne i bainityczne hartowane na wskroś tworzą jedną z głównych klas stali łożyskowych; drugą stanowią stale nawęglane, z twardą warstwą powierzchniową na bardziej ciągliwym rdzeniu, jak opisano w przeglądzie z 2011 roku Steels for bearings.
Węgiel zapewnia wymaganą zdolność do hartowania w stali łożyskowej hartowanej na wskroś. Podczas austenityzowania i hartowania odpowiednia zawartość węgla umożliwia powstanie wysokowęglowego martenzytu, natomiast nierozpuszczone i wytrącone węgliki przyczyniają się do odporności na zużycie oraz zdolności do przenoszenia naprężeń kontaktowych. Znaczenie ma zarówno ich ilość, jak i rozmieszczenie. Nadmierna segregacja węglików, grube cząstki węglików lub nieodpowiednia siatka węglików mogą powodować lokalne koncentracje naprężeń zamiast poprawiać odporność zmęczeniową.
Chrom pełni kilka powiązanych funkcji. Zwiększa hartowność, umożliwiając bardziej jednorodną przemianę przekroju łożyska podczas hartowania, oraz uczestniczy w tworzeniu węglików bogatych w chrom. Przyczynia się również do uzyskania oczekiwanej stabilności wymiarowej i odporności na zużycie w strukturze po obróbce cieplnej. Zawartość chromu nie zastępuje jednak kontrolowanego procesu. Temperatura austenityzowania, czas wygrzewania, szybkość chłodzenia, odpuszczanie, austenit szczątkowy, wielkość ziaren byłego austenitu oraz morfologia węglików wpływają na powstającą strukturę.
Znany gatunek AISI 52100 ilustruje tę zależność. Jego nominalny skład chemiczny jest zwykle określany jako około 0,98–1,10% węgla i 1,30–1,60% chromu, przy czym mangan i krzem występują w mniejszych, określonych zakresach, jednak liczby te nie definiują kompletnego materiału łożyskowego. W raporcie NASA z 1987 roku wskazano twardość, austenit szczątkowy, wielkość ziaren oraz wielkość, liczbę i powierzchnię węglików jako czynniki wpływające na trwałość zmęczeniową elementów tocznych. NASA wykazała również, że sposób przetwarzania, w tym wytapianie w podwójnej próżni, mógł wpływać na trwałość silniej niż sam skład chemiczny.
Szczególne znaczenie ma stal o wysokiej czystości. W ASM Handbook, w rozdziale dotyczącym stali łożyskowych z 2014 roku, czystość oraz brak szkodliwych wtrąceń niemetalicznych wskazano jako najważniejszy czynnik — po uzyskaniu odpowiedniej mikrostruktury — warunkujący wysoką trwałość zmęczeniową w warunkach zmęczenia stykowego. Wtrącenie może działać jako koncentrator naprężeń pod bieżnią lub powierzchnią toczną, inicjując pęknięcie, które następnie propaguje pod wpływem powtarzających się kontaktów Hertza. Znaczenie mają wielkość, skład, kształt i położenie wtrącenia oraz jego związanie z otaczającą stalą; pojedyncza całkowita wartość zawartości tlenu nie może opisać każdego istotnego zagrożenia.[6] Load Carrying Capacity and Life. Schaeffler. Schaeffler Knowledge Center, 2024.
Dlatego nie należy utożsamiać nominalnej twardości z obliczoną trwałością. Norma ISO 281:2007 określa metody wyznaczania dynamicznej nośności i podstawowej trwałości nominalnej łożysk tocznych wykonanych z wysokiej jakości hartowanej stali łożyskowej. Podstawowa trwałość nominalna jest związana z niezawodnością wynoszącą 90%. Schaeffler definiuje L10 podobnie: jako liczbę obrotów osiągniętą lub przekroczoną przez 90% pozornie identycznych łożysk przed wystąpieniem pierwszych oznak zmęczenia materiału. JTEKT opisuje podstawową dynamiczną nośność jako zdolność do przenoszenia zmęczenia tocznego i stosuje L10 do łożysk wykonanych z określonych stali łożyskowych lub materiałów równoważnych.
Na rzeczywistą trwałość wpływają również geometria styku, rozkład obciążenia, smarowanie, zanieczyszczenia i stan powierzchni. Bezpośrednim przykładem jest zanieczyszczenie wodą: badania przedstawione w 2024 roku za pośrednictwem U.S. Department of Energy wykazały, że woda rozpuszczona w środku smarnym lub obecna w nim w postaci wolnej zwiększała mikrowżery oraz pękanie zmęczeniowe w warunkach zmęczenia stykowego i była związana z występowaniem białej substancji ujawniającej się po trawieniu na powierzchniach pęknięć. Oznaczenie gatunku nie może uwzględniać takiego warunku eksploatacji.
Oznaczenia AISI, SAE, EN i równoważne
AISI 52100 i SAE 52100 to powszechnie spotykane oznaczenia wysokowęglowej chromowej stali łożyskowej. W wielu dokumentach technicznych oba oznaczenia liczbowe traktuje się jako odnoszące się do tej samej rodziny gatunków nominalnych. Skrót taki jest użyteczny tylko wtedy, gdy przywołana specyfikacja rzeczywiście go uzasadnia. Publikacje AISI i SAE, specyfikacje zakupowe, krajowe przyjęcia norm oraz karty danych producentów mogą nakładać różne wymagania dotyczące składu chemicznego, postaci wyrobu, klasy jakości, badań lub sposobu wytwarzania.
Europejskie oznaczenie jest w odpowiednich europejskich normach dotyczących stali łożyskowych powszechnie zapisywane jako 100Cr6, a numer materiału jako 1.3505. Przywołanie powinno identyfikować normę i jej wydanie, na przykład EN ISO 683-17:2014, zamiast przedstawiać „100Cr6” jako uniwersalny, samodzielny synonim. Norma międzynarodowa jest zapisywana jako ISO 683-17, przy czym właściwy rok i tytuł należy sprawdzić w cytowanym dokumencie. Przyjęcie brytyjskie może występować jako BS ISO 683-17, również z podaniem roku publikacji i szczegółowych danych dokumentu krajowego.
Inne systemy krajowe stosują odmienne oznaczenia. JIS G 4805 SUJ2 to japońskie oznaczenie często kojarzone z wysokowęglową chromową stalą łożyskową. Dokumenty ASTM mogą określać wysokowęglową stal do łożysk przeciwciernych za pomocą ASTM A295/A295M, jednak specyfikacja wyrobu ASTM nie jest automatycznie równoważnym oznaczeniem gatunku w relacji jeden do jednego z AISI 52100 lub EN ISO 683-17 100Cr6. Może ona określać granice składu chemicznego, wymagania dotyczące wyrobu lub wymagania jakościowe w odmienny sposób.
Dokumenty producentów mogą wprowadzać dodatkową warstwę oznaczeń. NTN, SKF, Schaeffler, JTEKT i inne organizacje związane z produkcją łożysk mogą wskazywać rodziny materiałów, wewnętrzne kody materiałowe, warunki obróbki cieplnej lub odmiany o podwyższonej czystości. Takie oznaczenie może opisywać kontrolowany wyrób łożyskowy, nie będąc formalnym zamiennikiem dla AISI 52100, SAE 52100, 100Cr6, 1.3505 lub SUJ2. Przy cytowaniu źródła należy zachować jego dokładną pisownię, wielkość liter, odstępy, numer materiału, numer normy i wydanie.
Dlaczego równoważność oznaczeń wymaga weryfikacji
Równoważność chemiczna jest dopiero pierwszym etapem weryfikacji. Dwie stale mogą mieścić się w podobnych zakresach zawartości węgla i chromu, a jednocześnie różnić się zawartością siarki, fosforu, pierwiastków resztkowych i tlenu, limitami dotyczącymi wtrąceń, kontrolą segregacji oraz dopuszczalnym sposobem wytwarzania. Różnice te mogą wpływać na zachowanie podczas zmęczenia stykowego, nawet gdy świadectwo składu chemicznego z laboratorium wykazuje zbliżone wartości.
Obróbka cieplna stanowi kolejną granicę podziału. Oznaczenie „52100” nie określa temperatury austenityzowania, ośrodka hartowniczego, obróbki podzerowej, harmonogramu odpuszczania, profilu twardości, zawartości austenitu szczątkowego ani wymagań dotyczących stabilności wymiarowej. Samo oznaczenie „100Cr6” również nie ujawnia, czy produkt jest prętem w stanie wyżarzonym, półfabrykatem pierścieni hartowanych na wskroś, gotowym materiałem na bieżnie łożyskowe czy odmianą poddaną specjalnej obróbce. Łożysko nawęglane może być wykonane z zupełnie innego gatunku, ponieważ jego powierzchnia i rdzeń wymagają odmiennych poziomów zawartości węgla oraz odmiennego przebiegu przemian.
Czystość i morfologia wtrąceń wymagają oddzielnej weryfikacji. Wytapianie próżniowe, przetapianie elektrożużlowe, obróbka w podwójnej próżni, sposób przetapiania, stopień przerobu, kucie, walcowanie oraz zasady kontroli mogą powodować istotne różnice między materiałami noszącymi podobne oznaczenia gatunkowe. Istotne pytanie nie brzmi wyłącznie, czy skład chemiczny się zgadza, lecz czy określona stal zapewnia porównywalną kontrolę wtrąceń, mikrostrukturę, obróbkę cieplną i jakość wyrobu.
Równoważność właściwości użytkowych jest jeszcze węższym pojęciem. Obliczenia trwałości według ISO 281 opierają się na określonych założeniach dotyczących łożyska i materiału, natomiast trwałość skorygowana może uwzględniać smarowanie, zanieczyszczenia, niezawodność i wpływ granicy zmęczenia. Stal nominalnie równoważna nie gwarantuje takiej samej wartości L10, skorygowanej trwałości nominalnej ani odporności na mikrowżery. Dlatego artykuł nie powinien bezrefleksyjnie zastępować oznaczenia AISI lub SAE oznaczeniem EN, ISO, JIS, ASTM albo oznaczeniem producenta. Najpierw należy sprawdzić przywołaną normę, jej wydanie, postać wyrobu, dodatkowe wymagania jakościowe oraz warunki obróbki cieplnej. Dopiero wtedy słowo „równoważny” może oznaczać coś więcej niż podobny skład chemiczny.
Czystość: Zmienna Metalurgiczna, której Popularne Podsumowania Nie Doceniają
Twardość nominalną łatwo zmierzyć, dlatego często staje się ona najważniejszą opisywaną właściwością stali łożyskowej. Zmęczenie w kontakcie tocznym jest mniej wygodne do oceny. Bieżnia łożyska może mieć określoną twardość i typowy skład stopowy, a mimo to ulec przedwczesnemu uszkodzeniu, ponieważ mikroskopowa inkluzja niemetaliczna tworzy lokalne miejsce inicjacji pęknięcia. Zdolność materiału do przenoszenia obciążeń zmęczeniowych jest zatem wynikiem procesu wytwarzania stali, technologii wytopu, odkształcania, obróbki cieplnej, obciążenia kontaktowego i smarowania — a nie wyłącznie liczby określającej twardość.
Po uzyskaniu odpowiedniej mikrostruktury czystość i brak szkodliwych wtrąceń niemetalicznych są najważniejszym czynnikiem długiej trwałości zmęczeniowej w kontakcie tocznym. Strong evidence
Podręcznik ASM wyraźnie przedstawia tę hierarchię. W opracowaniu dotyczącym stali łożyskowych z 2014 roku jako najważniejsze czynniki uzyskania długiej trwałości zmęczeniowej w kontakcie tocznym wskazuje najpierw odpowiednią mikrostrukturę, a następnie czystość stali i brak szkodliwych inkluzji niemetalicznych. Stwierdzenie to jest mocniejsze niż powszechne twierdzenie, że „czysta stal ma większą trwałość”. Umieszcza ono szkodliwe inkluzje w centrum projektowania i produkcji łożysk — po uzyskaniu wymaganej struktury osnowy.
Tej zdolności materiału nie należy utożsamiać z obliczoną trwałością łożyska. Norma ISO 281:2007 określa metody wyznaczania nośności dynamicznej i podstawowej trwałości nominalnej łożysk tocznych wykonanych z wysokiej jakości hartowanej stali łożyskowej; podstawowa trwałość nominalna jest w niej związana z niezawodnością wynoszącą 90%. W terminologii stosowanej przez firmę Schaeffler w 2024 roku oznacza liczbę obrotów osiągniętą lub przekroczoną przez 90% pozornie identycznych łożysk przed wystąpieniem pierwszych oznak zmęczenia materiału. Firma JTEKT stosuje tę samą podstawę 90% dla podstawowej trwałości nominalnej. Definicje te opisują populację statystyczną, a nie gwarancję dla pojedynczego łożyska, i nie eliminują skutków obecności wyjątkowo szkodliwej inkluzji, zanieczyszczonego środka smarnego ani niekorzystnego lokalnego pola naprężeń.
Inkluzje niemetaliczne jako koncentratory naprężeń

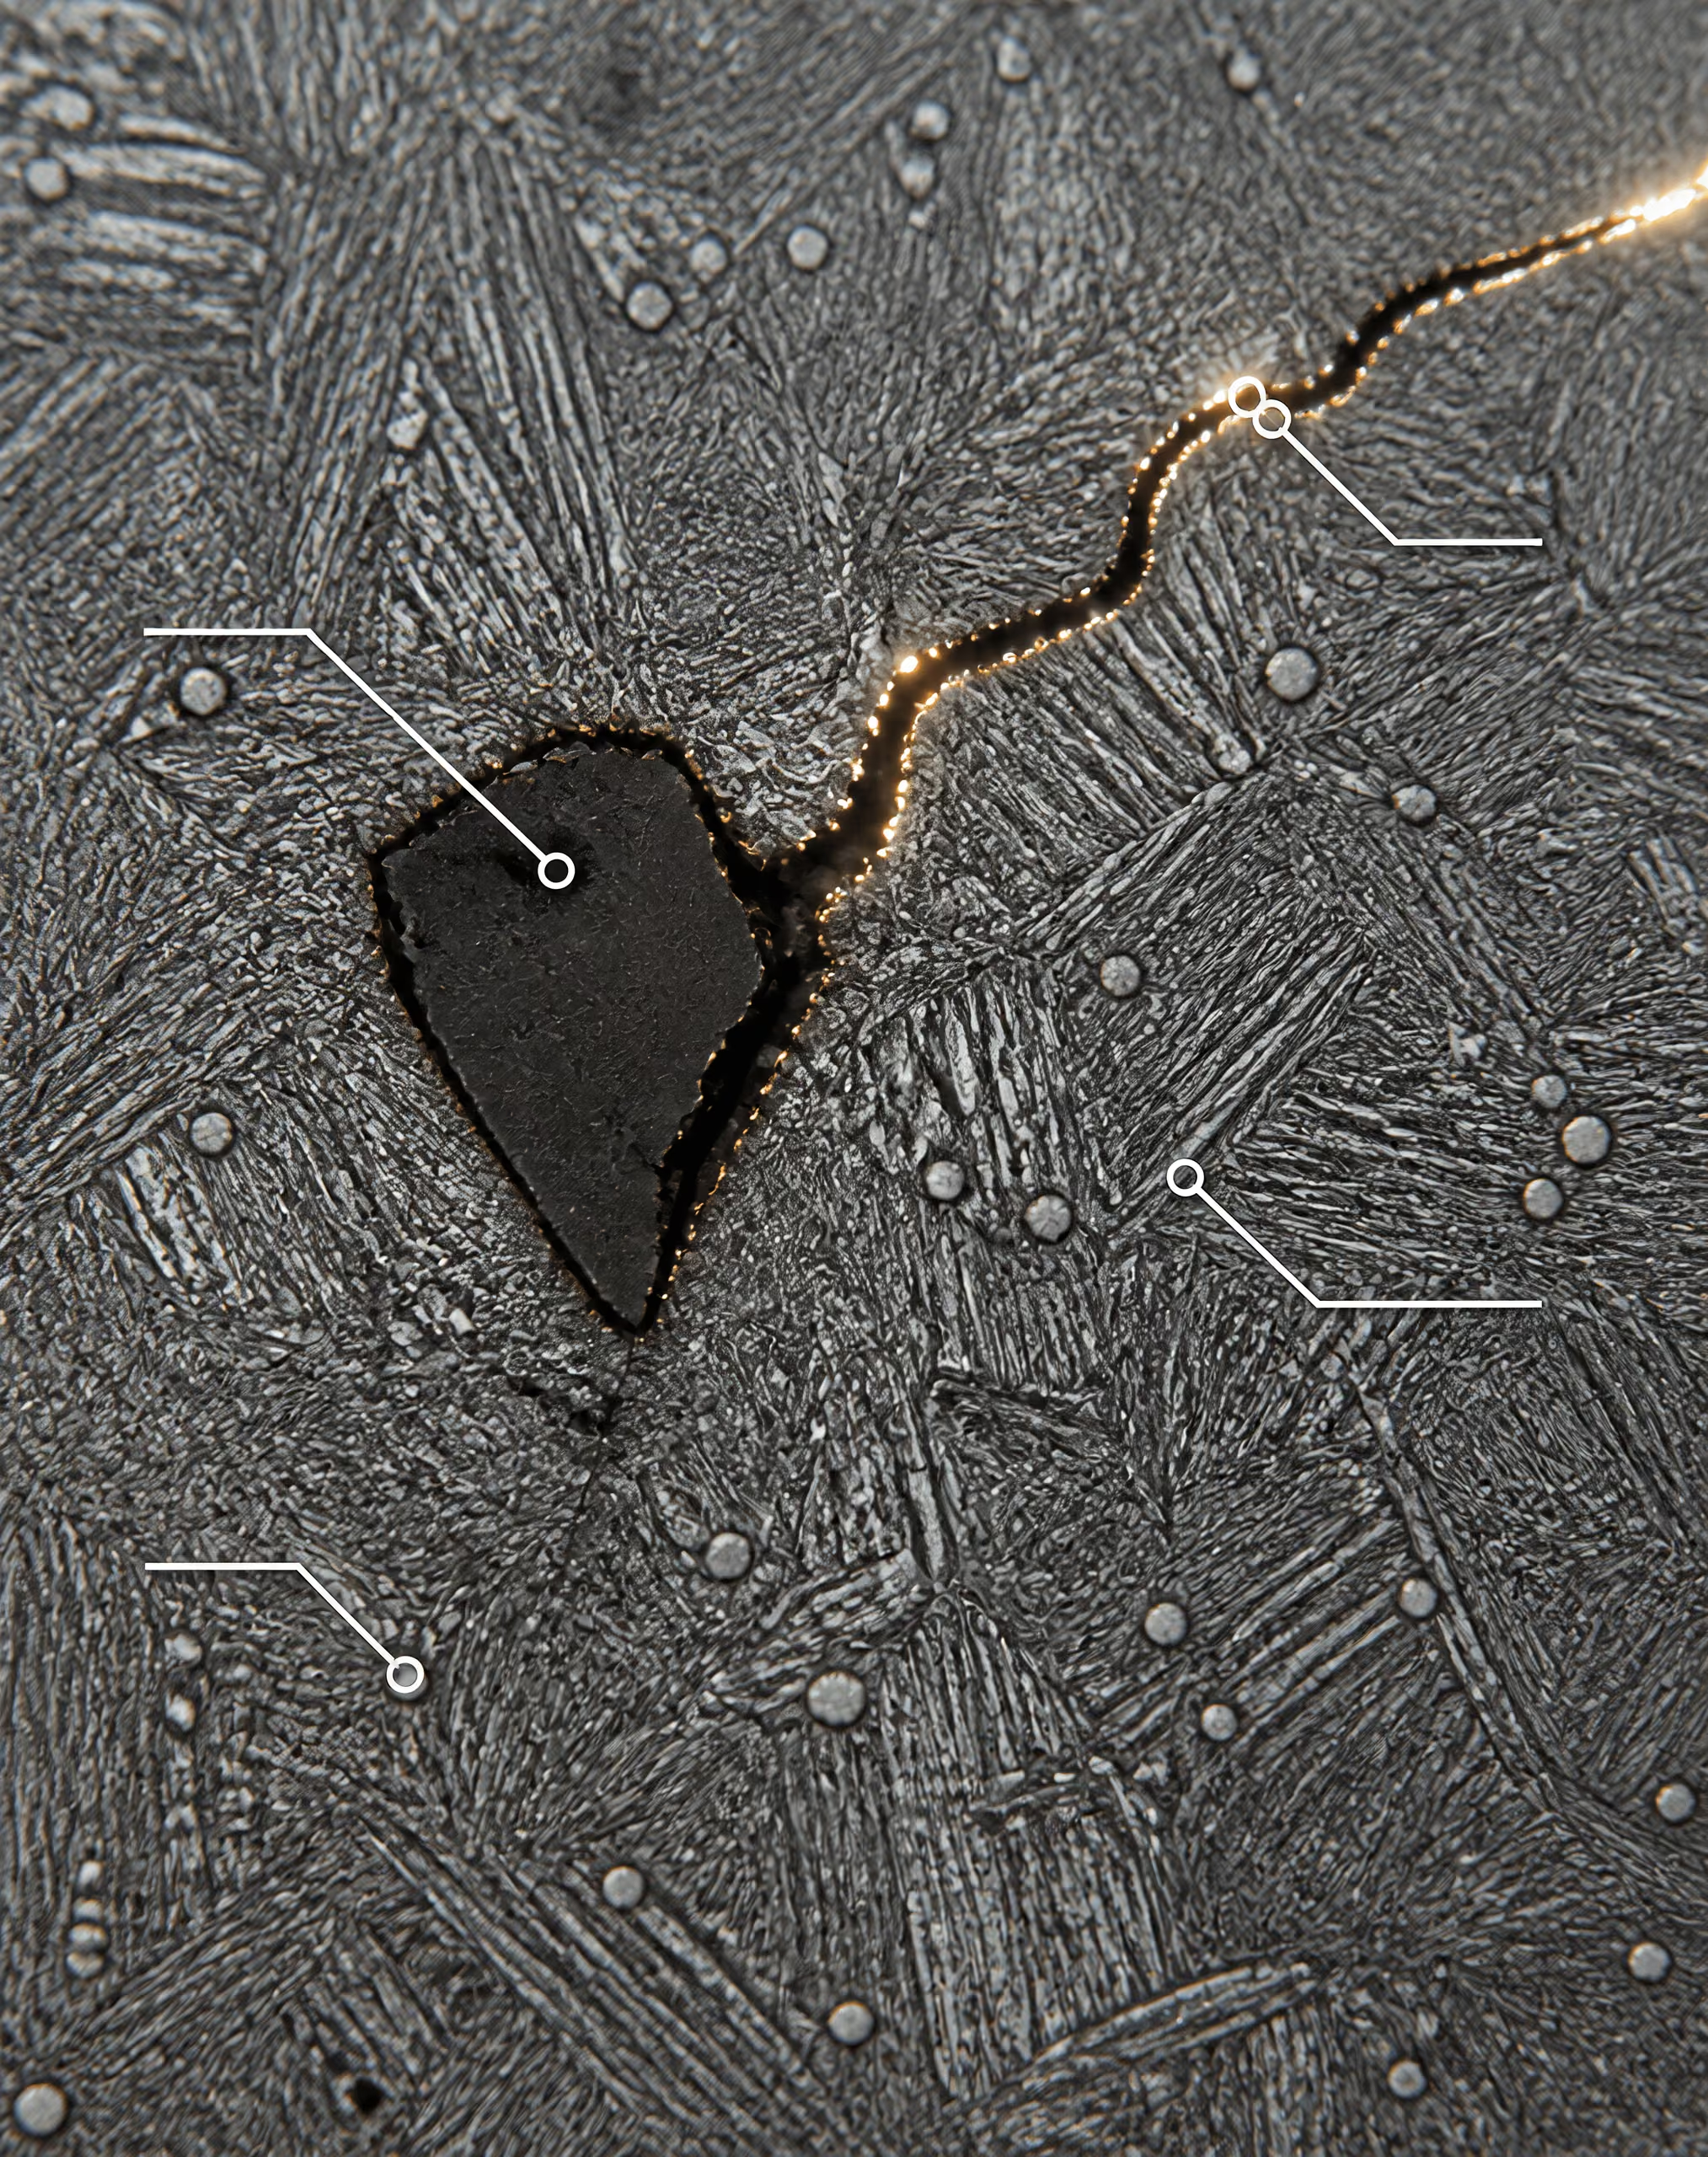
Wtrącenie niemetaliczne Cząstka niemetaliczna osadzona w stali, taka jak tlenek, siarczek, krzemian, glinian lub wtrącenie złożone, która może zaburzać lokalne pole naprężeń.
Kontakt toczny wielokrotnie ściska i ścina przypowierzchniową objętość stali. Nominalne naprężenie Hertza oblicza się na podstawie geometrii, obciążenia i wymiarów obszaru kontaktu, lecz stal nie doświadcza tego naprężenia jako idealnie jednorodny ośrodek ciągły. Inkluzja przerywa ciągłość metalicznej osnowy. Jej moduł sprężystości, kształt, związanie z otaczającą stalą i odporność na odkształcenie różnią się od właściwości martenzytycznej, bainitycznej lub nawęglanej osnowy, która ją otacza.
Ta niezgodność zmienia lokalne pole naprężeń. Naprężenia rozciągające i ścinające mogą koncentrować się na granicy inkluzji, szczególnie przy ostrym narożu, wydłużonym końcu lub słabo związanym interfejsie. Powtarzające się przejście obszaru kontaktu sprzyja wówczas powstawaniu pęknięcia podpowierzchniowego albo pęknięcia, które dociera do bieżni. Po utworzeniu się niewielkiego pęknięcia obciążenie cykliczne może je powiększać, aż do oddzielenia fragmentu bieżni lub elementu tocznego. Widoczny wżer jest późnym objawem; zdarzenie metalurgiczne rozpoczęło się w znacznie mniejszej skali.
Główne rodziny materiałów opisane w przeglądzie Steels for bearings z 2011 roku to stale martenzytyczne lub bainityczne hartowane na wskroś oraz stale utwardzane warstwowo, z utwardzoną warstwą powierzchniową nad bardziej miękkim rdzeniem. Obie rodziny mogą ulegać zmęczeniu w kontakcie tocznym inicjowanemu przez inkluzje. Utwardzanie warstwowe zmienia profil twardości i naprężeń własnych wraz z głębokością, natomiast hartowanie na wskroś prowadzi do powstania innej osnowy i innego stanu rdzenia, jednak żadna z tych struktur nie sprawia, że szkodliwa inkluzja staje się nieszkodliwa.
Inkluzje oddziałują również z całym układem eksploatacyjnym. Wyjaśnienia firmy SKF dotyczące zmęczenia łożysk tocznych wiążą trwałość z geometrią kontaktu, rozkładem obciążenia, smarowaniem i koncentratorami naprężeń. Bieżnia z zagłębieniem powstałym w wyniku obecności inkluzji może zakłócać warstwę środka smarnego, zwiększać lokalne ciśnienie i powodować dalsze uszkodzenia powierzchni. Niewłaściwe smarowanie nie tworzy pierwotnej inkluzji, ale może skrócić czas od inicjacji uszkodzenia do pojawienia się jego widocznych oznak. Zanieczyszczenie wodą stanowi kolejną drogę do uszkodzeń: prace doświadczalne opisane w 2024 roku za pośrednictwem Office of Scientific and Technical Information amerykańskiego Department of Energy wykazały, że woda rozpuszczona lub wolna zwiększała mikrowżery oraz pękanie zmęczeniowe w kontakcie tocznym i była związana z obecnością materii białego trawienia na granicach pęknięć.
Skład chemiczny, rozmiar i morfologia inkluzji
„Czystość” nie jest pojedynczym określeniem chemicznym. Opisuje populację cząstek niemetalicznych oraz prawdopodobieństwo, że w silnie obciążonej objętości znajdzie się cząstka zdolna do wywołania uszkodzenia. Inkluzje tlenkowe często powstają w wyniku produktów odtleniania, ponownego utleniania lub uwięzienia żużla. Inkluzje siarczkowe tworzą się w wyniku reakcji z udziałem siarki i podczas walcowania mogą być stosunkowo miękkie oraz podatne na odkształcenie. Krzemiany, gliniany, spinele i złożone inkluzje zawierające wapń stanowią inne możliwe populacje, zależnie od składu chemicznego stali, oddziaływania z materiałem ogniotrwałym i obróbki w kadzi.
Ich oddziaływanie jest zróżnicowane. Twardy, kanciasty tlenek lub glinian może działać jako silny koncentrator naprężeń, ponieważ jest odporny na odkształcenie i ma ostre cechy geometryczne. Inkluzja siarczku manganu może podczas przeróbki na gorąco odkształcić się w wtrącenie pasmowe, powodując kierunkową zależność właściwości oraz powstanie wydłużonego interfejsu. Inkluzja złożona może zawierać twardy rdzeń i zmodyfikowaną fazę zewnętrzną, dlatego jej zachowania zmęczeniowego nie można wnioskować wyłącznie na podstawie nominalnej zawartości siarki lub tlenu.
Rozmiar ma znaczenie, ale sam rozmiar nie jest wystarczającym kryterium. Większa inkluzja na ogół narusza większą objętość osnowy i stwarza większy potencjał inicjacji pęknięcia. Znaczenie ma również położenie: cząstka znajdująca się w obszarze maksymalnego ortogonalnego naprężenia ścinającego może być bardziej szkodliwa niż większa cząstka położona poza główną strefą naprężeń. Kształt, współczynnik kształtu, skupiska, orientacja, związanie międzyfazowe i otaczająca ją struktura węglików również zmieniają lokalny rezultat. W konsekwencji dwa wytopy o podobnych średnich wartościach zawartości tlenu mogą wykazywać różną trwałość zmęczeniową w kontakcie tocznym, jeśli różnią się największymi inkluzjami, rozkładem inkluzji lub historią odkształcania.
Osnowa nadal ma istotne znaczenie. Raport NASA z 1987 roku dotyczący zmęczenia elementów tocznych wskazywał twardość, austenit szczątkowy, wielkość ziaren oraz wielkość, liczbę i powierzchnię węglików jako czynniki wpływające na trwałość. Nadmierna ilość węglików lub ich niekorzystny rozkład może wpływać na przebieg pęknięć i lokalne naprężenia; austenit szczątkowy może ulegać przemianie pod wpływem obciążeń eksploatacyjnych; wielkość ziaren i wytrzymałość osnowy wpływają na odkształcenia cykliczne. Czystość należy zatem rozumieć jako decydującą zmienną w obrębie układu mikrostrukturalnego, a nie jako zastępstwo kontroli obróbki cieplnej.
Obróbka próżniowa i trasa wytwarzania stali
Trasa wytwarzania stali decyduje o tym, w jaki sposób inkluzje powstają, ulegają modyfikacji, są usuwane lub pozostają w materiale. Przetapianie elektrożużlowe, przetapianie łukowe w próżni i inne metody wytopu wtórnego mogą ograniczać określone populacje inkluzji oraz poprawiać kontrolę segregacji, lecz rezultat zależy od całego łańcucha technologicznego: wytapiania, rafinacji, odlewania, przetapiania, kucia lub walcowania, obróbki cieplnej i kontroli. Oznaczenie „próżniowa” nie zastępuje pomiarowej charakterystyki inkluzji.
Wyniki NASA z 1987 roku są szczególnie istotne, ponieważ podważają wyjaśnienia oparte wyłącznie na składzie chemicznym. Raport wykazał, że procesy takie jak wytop dwukrotnie próżniowy mogą wpływać na trwałość zmęczeniową elementów tocznych silniej niż sam skład chemiczny. Trasy dwukrotnie próżniowe zwykle łączą próżniowe topienie indukcyjne z próżniowym przetapianiem łukowym, ograniczając narażenie na ponowne utlenianie atmosferyczne i poprawiając kontrolę rozpuszczonych gazów oraz populacji inkluzji. Wniosek jest bezpośredni: dwie stale o podobnych nominalnych udziałach składników stopowych mogą mieć różną trwałość zmęczeniową, gdy ich historia wytopu i rafinacji prowadzi do różnego poziomu czystości lub odmiennego rozkładu cząstek.
ASTM STP 1327 omawia tę kwestię w powiązaniu z trwałością łożysk, zmęczeniem w kontakcie tocznym, wytwarzaniem stali, hartowaniem na wskroś, utwardzaniem warstwowym, stalami lotniczymi, stalami odpornymi na korozję i modyfikacją powierzchni. Szerszy kontekst ma znaczenie, ponieważ czystość zostaje przeniesiona do gotowego komponentu. Kucie może rozdrabniać lub wydłużać inkluzje; obróbka skrawaniem może odsłonić cząstkę podpowierzchniową; obróbka cieplna może zmienić osnowę otaczającą inkluzję. Trwałość łożyska wynika z zachowania gotowego komponentu w warunkach rzeczywistego naprężenia kontaktowego, stanu środka smarnego i poziomu zanieczyszczeń. Skład chemiczny wyznacza możliwe właściwości. Czyste wytwarzanie stali decyduje o tym, ile z tych możliwości pozostanie w postaci defektów krytycznych z punktu widzenia zmęczenia.
Mikrostruktura po obróbce cieplnej
Obróbka cieplna determinuje znacznie więcej niż końcową twardość odnotowaną na próbce testowej. Ustala fazy przenoszące obciążenia w kontakcie tocznym, naprężenia pozostające po hartowaniu, stabilność elementu podczas eksploatacji oraz wielkość i rozmieszczenie węglików, które mogą wspierać odporność na zużycie albo inicjować uszkodzenia zmęczeniowe. Bieżnia łożyska może zatem spełniać nominalną specyfikację twardości, a mimo to działać nieprawidłowo, jeśli jej martenzyt jest zbyt kruchy, austenit szczątkowy ulega przemianie podczas pracy albo populacja węglików zawiera duże, nierównomiernie rozmieszczone cząstki.
Podstawowymi klasami materiałów są stale martenzytyczne lub bainityczne hartowane na wskroś oraz stale utwardzane warstwowo, w których twarda warstwa powierzchniowa jest podparta bardziej miękkim rdzeniem, jak opisano w przeglądzie Steels for bearings z 2011 roku. Wysokowęglowa chromowa stal łożyskowa jest standardowym materiałem na elementy toczne i bieżnie według NTN (2020). Znanym oznaczeniem jest SAE 52100, zapisywane również jako AISI 52100 w wielu opracowaniach inżynierskich; jej właściwości zależą od pełnej technologii wytopu, kucia, walcowania, obróbki cieplnej i wykańczania, a nie wyłącznie od oznaczenia.
Martenzyt, bainit i struktury odpuszczone
Hartowany martenzyt zapewnia wysoką twardość, ponieważ węgiel zostaje uwięziony w przesyconej sieci krystalicznej żelaza. Twardość ta zwiększa odporność na powtarzające się naprężenia ścinające i ściskające powstające pod bieżnią lub w strefie kontaktu z elementem tocznym. Sama w sobie nie jest jednak wystarczająca. Nieodpuszczony martenzyt charakteryzuje się wysokimi naprężeniami wewnętrznymi i ograniczoną odpornością na pękanie, dlatego zazwyczaj poddaje się go odpuszczaniu w celu zmniejszenia naprężeń hartowniczych i dostosowania równowagi między twardością a ciągliwością.
Odpuszczanie powoduje wydzielanie węgla z martenzytu oraz zmienia jego tetragonalność, wytrzymałość i reakcję na pękanie. Prawidłowo odpuszczona struktura może przeciwstawiać się odkształceniom plastycznym w strefie kontaktu, a jednocześnie lepiej tolerować lokalne koncentracje naprężeń niż martenzyt nieodpuszczony. Nadmierne odpuszczanie obniża jednak twardość i może zwiększyć głębokość odkształcenia plastycznego wywoływanego każdym przejściem strefy kontaktu. Powtarzające się odkształcenia kumulują się wówczas wokół wtrąceń, granic węglików, uszkodzeń szlifierskich lub innych nieciągłości.
Stale bainityczne na łożyska ulegają odmiennej przemianie. W zależności od temperatury przemiany i sposobu przetwarzania bainit może zapewniać korzystne połączenie twardości, ciągliwości i stabilności wymiarowej, przy mniejszych odkształceniach hartowniczych niż w przypadku w pełni martenzytycznej technologii. Jego zachowanie zmęczeniowe nadal zależy od drobnoziarnistości i jednorodności struktury bainitycznej, stanu węglików oraz naprężeń własnych. Określenie „bainityczna” nie oznacza jednej klasy właściwości użytkowych: gruboziarniste lub nierównomierne produkty przemiany nie przenoszą naprężeń kontaktowych w taki sam sposób jak drobna, starannie kontrolowana struktura.
Gatunki utwardzane warstwowo mają wysokowęglową, twardą warstwę powierzchniową na niskowęglowym rdzeniu. Warstwa utwardzona przeciwstawia się odkształceniom kontaktowym, natomiast rdzeń może pochłaniać część naprężeń udarowych i zginających. Potencjał węglowy, głębokość warstwy, austenit szczątkowy, wydzielanie węglików oraz przemiana rdzenia muszą być dopasowane do pola przyłożonych naprężeń. Warstwa, która jest zbyt płytka, pozostawia wysokie naprężenia podpowierzchniowe w bardziej miękkim materiale; warstwa zbyt twarda lub niewystarczająco podparta może stać się podatna na pękanie.
Naprężenia własne stanowią dodatkowy czynnik. Ściskające naprężenia własne w pobliżu powierzchni roboczej mogą opóźniać otwieranie się pęknięć, podczas gdy rozciągające naprężenia własne sprzyjają inicjacji i propagacji pęknięć. Hartowanie, nawęglanie, szlifowanie i wykańczanie mogą modyfikować to pole naprężeń. Korzystny profil naprężeń własnych jest zatem wynikiem procesu, a nie gwarantowaną konsekwencją wysokiej twardości.
Austenit szczątkowy i stabilność wymiarowa
Austenit szczątkowy Austenit, który nie ulega przemianie podczas hartowania i pozostaje w obrabianej cieplnie stali jako faza metastabilna.
Austenit szczątkowy to austenit pozostający po hartowaniu zamiast ulec przemianie w martenzyt. W stali łożyskowej pewna ilość austenitu szczątkowego może poprawiać ciągliwość i umożliwiać kompensowanie lokalnych odkształceń, ale jest on metastabilny. Ciśnienie kontaktowe, cykliczne ścinanie, temperatura i czas mogą podczas eksploatacji doprowadzić do jego przemiany w świeży martenzyt lub inne produkty przemiany.
Przemiana ta może powodować zmiany wymiarowe i lokalne naprężenia. W łożyskach precyzyjnych nawet niewielka zmiana geometrii bieżni zmienia zgodność kontaktu, rozkład obciążenia i grubość filmu smarnego. Wynikająca z tego zmiana maksymalnego naprężenia może skrócić trwałość zmęczeniową mimo początkowo akceptowalnej wartości twardości. Przemiana może również prowadzić do powstania świeżego, względnie nieodpuszczonego martenzytu, który może stać się obszarem podatnym na pękanie, chyba że późniejsze odpuszczanie i warunki eksploatacji odpowiednio kontrolują jego zachowanie.
Problemem jest również stan przeciwny. Jeśli ilość austenitu szczątkowego zostanie zredukowana zbyt mocno lub ulegnie on zbyt gwałtownej przemianie, struktura może utracić część zdolności do kompensowania odkształceń i stać się bardziej krucha. Obróbkę kriogeniczną, odpuszczanie stabilizujące i ściśle kontrolowane hartowanie stosuje się w niektórych technologiach, jednak ich skutki zależą od zawartości węgla, dodatków stopowych, wielkości przekroju i stanu austenitu wyjściowego. Nie istnieje uniwersalny procent austenitu szczątkowego definiujący bezpieczne łożysko.
Przegląd zmęczenia elementów tocznych NASA z 1987 roku wskazuje twardość i austenit szczątkowy jako zmienne wpływające na trwałość, wraz z wielkością ziarna oraz wielkością, liczbą i udziałem powierzchniowym węglików. Wniosek ten ma znaczenie, ponieważ austenit szczątkowy zmienia zarówno początkową odpowiedź mechaniczną, jak i strukturę występującą po milionach cykli kontaktu. Pomiar twardości wykonany bezpośrednio po odpuszczaniu nie opisuje całej historii eksploatacji.
Smarowanie i zanieczyszczenia mogą ujawniać te słabe punkty. Podsumowanie prac doświadczalnych opublikowane przez U.S. Department of Energy w 2024 roku wskazuje, że woda rozpuszczona lub wolna zwiększała mikrowżery oraz pękanie zmęczeniowe w kontakcie tocznym, a materia białotrawiona była związana z powierzchniami pęknięć. Środek smarny kontroluje stan naprężeń kontaktowych na powierzchni, natomiast struktura po obróbce cieplnej kontroluje sposób kompensowania naprężeń podpowierzchniowych. Żadnego z tych czynników — materiału ani środka smarnego — nie można oceniać w izolacji.
Wielkość ziarna i populacja węglików
Wielkość ziarna austenitu wyjściowego wpływa na skalę produktów przemiany powstających podczas chłodzenia. Drobne ziarna austenitu wyjściowego na ogół zapewniają krótsze drogi propagacji pęknięć i mogą sprzyjać bardziej jednorodnej strukturze martenzytycznej lub bainitycznej. Ziarna grube mogą koncentrować odkształcenia przemiany i tworzyć większe obszary o podobnej orientacji krystalograficznej, umożliwiając pęknięciom zmęczeniowym rozwój lub propagację przy mniejszej liczbie przeszkód. Rozdrobnienie ziarna nie eliminuje potrzeby zapewnienia czystości stali ani prawidłowego odpuszczania; zmienia jedynie jeden z elementów problemu inicjacji i wzrostu pęknięć.
Węgliki dostarczają węgla oraz twardych faz bogatych w chrom, które przyczyniają się do odporności na zużycie i utrzymania twardości. Ich populację należy oceniać na podstawie większej liczby parametrów niż sama średnia wielkość. NASA (1987) odnotowała szczególne znaczenie wielkości węglików, ich liczby i udziału powierzchniowego. Udział powierzchniowy węglików opisuje część mikrostruktury zajmowaną przez węgliki; liczba węglików określa, ile cząstek występuje; wielkość opisuje ich skalę, a przede wszystkim górny zakres tego rozkładu.
Drobne, liczne i stosunkowo równomiernie rozmieszczone węgliki mogą wspierać twardość bez tworzenia dużych, odizolowanych defektów. Nadmierny udział powierzchniowy węglików może zmniejszać ciągłość osnowy przenoszącej obciążenie. Duże cząstki, pasma węglików powstałe wskutek przeróbki plastycznej lub skupiska ustawione zgodnie z kierunkiem walcowania mogą działać jako lokalne koncentratory naprężeń. Osnowa i węgliki wykazują różną odpowiedź sprężystą i plastyczną, dlatego powtarzający się kontakt może generować wysokie naprężenia na granicy faz. Pęknięcie może zainicjować się we węgliku, w skupisku węglików lub we wtrąceniu sąsiadującym z węglikiem.
Niewystarczająca zawartość węgla lub nieodpowiednie tworzenie węglików powoduje problem przeciwnego rodzaju: stali może brakować twardości i odporności na zużycie wymaganych do wytrzymania powtarzającego się kontaktu bez kumulowania odkształceń plastycznych. Zwiększenie zawartości węgla lub węglików nie jest prostym rozwiązaniem, ponieważ gruboziarniste nierozpuszczone węgliki i segregacja mogą zwiększać ryzyko inicjacji pęknięć. Obróbka cieplna musi rozpuścić wystarczającą ilość węgla dla założonego martenzytu lub warstwy utwardzonej, zachować kontrolowaną populację nierozpuszczonych węglików i unikać nadmiernego rozrostu podczas austenityzowania.
ASM Handbook (2014) wskazuje czystość stali i brak szkodliwych wtrąceń niemetalicznych jako najważniejszy pojedynczy czynnik — po uzyskaniu odpowiedniej mikrostruktury — umożliwiający osiągnięcie wysokiej trwałości zmęczeniowej w kontakcie tocznym. Wytapianie próżniowe i pokrewne metody rafinacji mogą zatem wpływać na trwałość zmęczeniową silniej niż niewielka zmiana składu chemicznego. Historia przetwarzania ma znaczenie.
Te oddziaływania materiałowe wymagają również ujęcia statystycznego. ISO 281:2007 definiuje podstawową trwałość znamionową jako trwałość związaną z niezawodnością wynoszącą 90%; BS ISO 281:2007 stanowi jej brytyjskie przyjęcie. Schaeffler (2024) i JTEKT (2024) również definiują L10 jako liczbę obrotów osiągniętą lub przekroczoną przez 90% pozornie identycznych łożysk przed wystąpieniem pierwszych oznak zmęczenia materiału. Obliczona trwałość nie jest obietnicą wynikającą z samej twardości. Opisuje populację przy określonych założeniach, podczas gdy rzeczywisty wynik odzwierciedla mikrostrukturę, wtrącenia, naprężenia, smarowanie, zanieczyszczenia, geometrię i zmienność procesu wytwarzania.
Mechanika kontaktu, rozkład obciążenia i koncentratory naprężeń
Skoncentrowany kontakt sprężysty
Łożysko toczne nie przenosi obciążenia przez rozległy, równomiernie obciążony obszar. Każda kulka lub każdy wałeczek naciska na bieżnię poprzez niewielki obszar styku, powodując skoncentrowany kontakt sprężysty. Lokalne ciśnienie i naprężenia ścinające pod powierzchnią zależą od obciążenia normalnego, promieni krzywizny, właściwości sprężystych obu ciał oraz kształtu styku. Jest to problem kontaktu Hertza, jednak styki w łożyskach nie są odizolowanymi punktami znanymi z podręczników: krzywizna bieżni, zgodność kształtów, profilowanie, kąt styku i skończona szerokość wałeczków zmieniają pole naprężeń.
Podręcznik SKF traktuje geometrię styku i rozkład obciążenia jako kluczowe czynniki zmęczenia łożyska, ponieważ maksymalne naprężenia normalne i ścinające występują pod powierzchnią styku, a niekoniecznie w miejscu widocznego uszkodzenia. Zmiana krzywizny bieżni zmienia rozmiar i rozkład ciśnienia w elipsie styku. Wałeczek z niewystarczającym odciążeniem końcówki może powodować wysoką koncentrację ciśnienia przy krawędzi, gdzie lokalne naprężenie może znacznie przekraczać wartość przewidywaną na podstawie nominalnego obciążenia łożyska. Falistość bieżni i błędy kształtu wywołują podobny efekt, powodując wahania obciążenia podczas toczenia się elementu.
Nominalna twardość nie może zatem samodzielnie określać właściwości użytkowych. NTN wskazuje wysokowęglową chromową stal łożyskową jako standardowy materiał na elementy toczne i bieżnie, powszechnie reprezentowany przez gatunki takie jak AISI 52100 oraz ich krajowe lub firmowe oznaczenia. Jednak element wykonany z tej stali może doświadczać odmiennej historii naprężeń, gdy zmieniają się jego zgodność kształtów, kąt styku lub profil bieżni. Stal zapewnia określone możliwości materiałowe, natomiast geometria decyduje o tym, jak duża część tych możliwości jest wykorzystywana przez styk przy każdym obrocie.
Stan powierzchni również uwzględnia się w obliczeniach styku. Nierówności chropowatości mogą przebić film smarny, gdy jest on cienki, powodując lokalne oddziaływanie metal–metal oraz krótkofalowe piki ciśnienia. Zanieczyszczenie wodą pogarsza sytuację. W badaniu U.S. Department of Energy z 2024 roku stwierdzono, że woda rozpuszczona lub wolna zwiększała mikrowżery i pękanie zmęczeniowe w kontakcie tocznym oraz wiązała się z występowaniem białej materii trawiącej na powierzchniach szczelin. Smarowanie jest zatem częścią mechaniki kontaktu, a nie wyłącznie kwestią utrzymania ruchu.
Obliczenia trwałości są statystyczną miarą inżynierską, a nie obietnicą, że każde łożysko ulegnie uszkodzeniu przy dokładnie jednym określonym naprężeniu lub po jednej określonej liczbie obrotów. ISO 281:2007 określa metody wyznaczania dynamicznych nośności oraz podstawowej trwałości nominalnej łożysk tocznych wykonanych z wysokiej jakości hartowanej stali łożyskowej; podstawowa trwałość nominalna jest związana z niezawodnością na poziomie 90%. BS ISO 281:2007 jest brytyjskim przyjęciem tej normy. Schaeffler definiuje L10 jako liczbę obrotów osiągniętą lub przekroczoną przez 90% pozornie identycznych łożysk przed wystąpieniem pierwszych oznak zmęczenia materiału. Trwałość skorygowana może uwzględniać smarowanie, zanieczyszczenia, niezawodność i obciążenie odpowiadające granicy zmęczenia, jednak czynniki te nadal opisują konkretny układ eksploatacyjny, a nie samą twardość.
Rozkład obciążenia między elementami tocznymi
Przyłożone obciążenie promieniowe lub osiowe jest dzielone między elementy toczne, lecz podział ten nie jest równomierny. Element znajdujący się najbliżej linii obciążenia przenosi największą siłę, natomiast elementy położone dalej wokół łożyska przenoszą stopniowo mniejsze obciążenia, a w pewnych warunkach mogą nie przenosić ich niemal wcale. Wielkość strefy obciążonej i siła działająca na każdy element zależą od luzu promieniowego, odkształcenia sprężystego, kąta styku, sztywności pierścieni, pasowania, napięcia wstępnego, obciążenia zewnętrznego oraz geometrii wewnętrznej.
Łożysko ze zbyt dużym luzem może koncentrować obciążenie zewnętrzne na niewielkiej liczbie elementów. Wzrasta wówczas maksymalne obciążenie elementu, zwiększając ciśnienie Hertza i cykl naprężeń pod powierzchnią. Nadmierne napięcie wstępne powoduje pozornie odmienne, lecz powiązane zjawisko: więcej elementów uczestniczy w przenoszeniu obciążenia, jednak każdy element jest obciążony stałą siłą jeszcze przed przyłożeniem obciążenia zewnętrznego. Jeżeli napięcie wstępne jest zbyt wysokie, może wzrosnąć nagrzewanie wskutek tarcia, ciśnienie w styku oraz uszkodzenia zmęczeniowe. W konsekwencji ta sama stal łożyskowa może zapewniać zupełnie różną trwałość przy luźnym pasowaniu, ciasnym pasowaniu wciskowym lub nadmiernym napięciu wstępnym.
Niewspółosiowość ponownie zmienia rozkład obciążenia. Kątowo niewspółosiowe pierścienie wewnętrzny i zewnętrzny mogą zmusić kulkę lub wałeczek do zetknięcia się z jedną z bieżni w pobliżu krawędzi. W łożyskach walcowych przekoszenie może przesuwać obciążenie w kierunku końców wałeczka; w łożyskach kulkowych przechylenie pierścienia może zniekształcać elipsę styku i powodować obciążenie krawędziowe. Zginanie wału, odkształcenie oprawy i niedokładnie wykonane odsadzenia mogą powodować takie warunki, nawet gdy nominalne obciążenie łożyska mieści się w jego katalogowej nośności.[7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT. JTEKT Bearing Knowledge, 2024.
Pasowania wpływają na więcej niż tylko utrzymanie elementu na miejscu. Nadmierne pasowanie wciskowe może zmniejszyć luz wewnętrzny, zwiększyć napięcie wstępne i odkształcić cienki pierścień łożyska. Luźne pasowanie może umożliwiać pełzanie pierścienia lub mikropoślizg, powodując zużycie frettingowe i dodatkowe uszkodzenia powierzchni. JTEKT opisuje podstawową dynamiczną nośność jako miarę odporności na zmęczenie toczne i stwierdza, że L10 odpowiada niezawodności na poziomie 90% w przypadku łożysk wyprodukowanych z określonych stali łożyskowych lub materiałów równoważnych. Stwierdzenie to zakłada, że łożysko pracuje w warunkach geometrii, obciążenia i montażu uwzględnionych w metodzie wyznaczania nośności.
Historia naprężeń zależy również od stanu materiału. W przeglądzie z 2011 roku Stale łożyskowe rozdzielono stale martenzytyczne lub bainityczne hartowane na wskroś od stali nawęglanych, które mają utwardzoną warstwę powierzchniową nad bardziej miękkim rdzeniem. NASA podała w 1987 roku, że twardość, austenit szczątkowy, wielkość ziarna oraz wielkość, liczba i powierzchnia zajmowana przez węgliki wpływają na trwałość zmęczeniową elementów tocznych. W ASM Handbook z 2014 roku czystość stali i brak szkodliwych wtrąceń niemetalicznych wskazano jako najważniejszy czynnik — po odpowiedniej mikrostrukturze — pozwalający osiągnąć wysoką trwałość zmęczeniową w kontakcie tocznym. Czysty, prawidłowo przetworzony styk wykonany ze stali AISI 52100 może zatem przewyższać trwałością styk wykonany z twardszej, lecz bardziej zanieczyszczonej stali przy tym samym obciążeniu nominalnym.
Wady powierzchni i nieciągłości geometryczne
Zmęczenie w kontakcie tocznym ma dwa główne źródła. Zmęczenie rozwijające się pod powierzchnią rozpoczyna się pod bieżnią, często przy naprężonym wtrąceniu lub w obszarze niekorzystnej mikrostruktury, i może po wielokrotnym obciążaniu ścinającym rozwinąć się w łuszczenie. Uszkodzenia pochodzenia powierzchniowego zaczynają się na powierzchni bieżni lub elementu tocznego, gdzie chropowatość, niewystarczające smarowanie, poślizg, zanieczyszczenia lub wada powodują koncentrację naprężeń. Rozróżnienie to ma znaczenie, ponieważ wypolerowanie powierzchni nie usunie szkodliwego wtrącenia wewnętrznego, natomiast doskonała czystość wewnętrzna nie zapobiegnie temu, by wgniecenie działało jak powtarzalny inicjator pęknięcia.
Wtrącenia niemetaliczne mają szczególne znaczenie, ponieważ ich zachowanie sprężyste i międzyfazowe różni się od zachowania otaczającej stali. Wniosek ASM umieszcza czystość bezpośrednio po odpowiedniej mikrostrukturze pod względem znaczenia. Przetwarzanie może mieć większe znaczenie niż niewielka zmiana składu chemicznego: prace NASA z 1987 roku wskazały topienie próżniowe podwójne i powiązane z nim efekty technologiczne jako czynniki wpływające na trwałość zmęczeniową elementów tocznych. Skład chemiczny określa możliwe fazy i hartowność, natomiast topienie, kucie, obróbka cieplna i kontrola węglików decydują o tym, czy gotowa bieżnia będzie zawierać szkodliwe lokalne cechy.

Wgniecenie spowodowane przez twarde zanieczyszczenie jest nieciągłością geometryczną, a nie jedynie defektem kosmetycznym. Każdy przechodzący element uderza w jego krawędź, powodując skok ciśnienia i strefę odkształcenia plastycznego. Uszkodzenie powstałe podczas manipulowania przy odsadzeniu, bieżni lub końcu wałeczka może wywołać taki sam efekt. Zarysowania, przypalenia szlifierskie, falistość i wystające zadziory zakłócają zamierzoną geometrię styku. Przy smarowaniu cienkowarstwowym cechy te mogą inicjować mikrowżery lub pęknięcia pochodzenia powierzchniowego; przy większym obciążeniu mogą przyspieszać rozwój pęknięcia w większe łuszczenie.
Wniosek praktyczny jest bezpośredni: obliczona trwałość łożyska dotyczy łożyska, jego stali, geometrii, pasowań, napięcia wstępnego, środka smarnego i historii zanieczyszczeń jako jednego układu eksploatacyjnego. Zmiana któregokolwiek z tych czynników może zmienić lokalne pole naprężeń, pozostawiając nominalny gatunek stali i twardość bez zmian.
Smarowanie, woda i mikrowżery
Rozdzielenie warstwą smaru i kontakt metal-metal
Smarowanie nie tylko zmniejsza tarcie między elementem tocznym a bieżnią. Warstwa środka smarnego zmienia sposób, w jaki obie powierzchnie przenoszą obciążenie. W warunkach pełnego smarowania elastohydrodynamicznego ciśnienie w warstwie smaru wciąganej do strefy kontaktu rozdziela większość przeciwległych wierzchołków nierówności, dlatego nominalny kontakt Hertza jest przenoszony głównie przez środek smarny, a nie przez powtarzające się wierzchołki na powierzchni stali. Gdy grubość warstwy smaru maleje w stosunku do chropowatości powierzchni, większą część obciążenia przenoszą kontakty wierzchołków nierówności. Ich naprężenia lokalne mogą znacznie przekraczać obliczone naprężenie dla gładkiego kontaktu, nawet jeśli przyłożone obciążenie łożyska się nie zmieniło.
To rozróżnienie ma znaczenie, ponieważ obliczenia łożysk zwykle rozpoczynają się od założeń dotyczących geometrii, obciążenia i materiału. Norma ISO 281:2007 określa metody obliczania nośności dynamicznej oraz podstawowej trwałości znamionowej łożysk tocznych wykonanych z wysokiej jakości hartowanej stali łożyskowej. Jej podstawowa trwałość znamionowa wiąże się z niezawodnością wynoszącą 90%. Schaeffler opisuje L10 w tych samych kategoriach statystycznych: jest to liczba obrotów osiągnięta lub przekroczona przez 90% pozornie identycznych łożysk przed pojawieniem się pierwszych oznak zmęczenia materiału. JTEKT podobnie definiuje podstawową nośność dynamiczną jako miarę odporności na zmęczenie toczne, a L10 jako trwałość przy niezawodności 90% dla łożysk wykonanych z określonych stali łożyskowych lub materiałów równoważnych.
Definicje te nie czynią ze smarowania drugorzędnej poprawki. Oddzielają obliczoną trwałość odniesienia od rzeczywistego wyniku eksploatacji konkretnego łożyska w konkretnej maszynie. Metody obliczania trwałości skorygowanej uwzględniają smarowanie, zanieczyszczenia, niezawodność i obciążenie graniczne zmęczeniowe, ponieważ czynniki te zmieniają naprężenia, które rzeczywiście docierają do powierzchni i warstw podpowierzchniowych. Łożysko wykonane z wysokowęglowej stali chromowej na łożyska, będącej standardowym materiałem wskazywanym przez NTN dla elementów tocznych i bieżni, może mimo to ulec przedwczesnemu uszkodzeniu, jeśli jego środek smarny nie jest w stanie utrzymać rozdzielenia powierzchni.
Grubość warstwy smaru zależy od lepkości, prędkości, obciążenia, temperatury, wykończenia powierzchni i geometrii kontaktu. Wzrost temperatury zmniejsza lepkość; powolny ruch oscylacyjny może uniemożliwić utworzenie odpowiedniej warstwy smaru, a duże obciążenie ściska warstwę, jednocześnie zwiększając naprężenia podpowierzchniowe. Niewspółosiowość i obciążenie krawędziowe dodatkowo koncentrują ciśnienie w niewielkim obszarze. Obecność cząstek ściernych może prowadzić do wgniatania bieżni, tworząc trwały koncentrator naprężeń, który pozostaje po przejściu zanieczyszczenia. Woda może pogarszać działanie warstwy smaru, sprzyjać korozji, zmieniać reakcje dodatków i wpływać na sposób wzajemnego oddziaływania powierzchni. Kontakt może wówczas wielokrotnie przechodzić między częściowym rozdzieleniem a bezpośrednim uderzeniem metal-metal.
Mikrowżery jako proces zmęczenia powierzchni
Mikrowżery są formą zmęczenia powierzchni, a nie jedynie defektem chropowatości czy kosmetycznym przebarwieniem. Powstają, gdy powtarzające się kontakty wierzchołków nierówności, poślizg, lokalne odkształcenie plastyczne i rozciągające naprężenia w pobliżu powierzchni prowadzą do utworzenia bardzo małych pęknięć. Pęknięcia mogą rozwijać się pod niewielkim kątem pod powierzchnią i otwierać się w szarych lub zmrożonych obszarach złożonych z wielu drobnych wżerów. Powierzchnia może zatem wyglądać jedynie na lekko odbarwioną, podczas gdy jej geometria przenosząca obciążenie oraz populacja pęknięć już ulegają zmianie.
Kluczową zmienną jest łączny stan naprężenia kontaktowego i rozdzielenia warstwą smaru. Niska wartość współczynnika lambda — stosunku grubości warstwy smaru do złożonej chropowatości powierzchni — oznacza, że większa liczba wierzchołków nierówności wchodzi ze sobą w kontakt. Poślizg może dodawać naprężenia ścinające do powtarzających się obciążeń ściskających wywoływanych przez toczenie. Jeśli wierzchołek nierówności, wgniecenie lub wtrącenie zwiększy lokalne naprężenie w wystarczającym stopniu, pęknięcie może zainicjować się na powierzchni lub w jej pobliżu, a następnie propagować pod wpływem obciążeń cyklicznych. Mikrowżery mogą łączyć się w większe uszkodzenia łuszczeniowe, choć przejście to nie jest ani automatyczne, ani natychmiastowe.
Dlatego sama twardość nominalna nie pozwala przewidzieć trwałości łożyska. W 1987 roku NASA poinformowała, że na trwałość zmęczeniową elementów tocznych wpływają twardość, austenit szczątkowy, wielkość ziaren oraz wielkość, liczba i powierzchnia węglików. Znaczenie ma również historia obróbki stali: topienie próżniowe podwójne i związane z nim udoskonalenia czystości mogą wpływać na trwałość silniej niż niewielka zmiana składu stopowego. W opracowaniu dotyczącym stali łożyskowych w ASM Handbook z 2014 roku wskazano, że czystość stali i brak szkodliwych wtrąceń niemetalicznych stanowią, po uzyskaniu odpowiedniej mikrostruktury, najważniejszy czynnik osiągania wysokiej trwałości zmęczeniowej w kontakcie tocznym.
Wtrącenie i defekt powierzchni związany ze środkiem smarnym mogą wzajemnie na siebie oddziaływać. Wtrącenie pod bieżnią powoduje niedopasowanie modułu sprężystości i lokalną koncentrację naprężeń. Niedostateczne rozdzielenie warstwą smaru dodatkowo zwiększa obciążenie powierzchni nad tym miejscem podpowierzchniowym. Z drugiej strony mikrowżer lub wgniecenie po zanieczyszczeniu może zwiększyć pole naprężeń wokół obszaru stali, który w przeciwnym razie byłby nieszkodliwy. Wynikający z tego proces zmęczeniowy dotyczy całego układu łożyska, a nie liczby twardości umieszczonej na świadectwie materiałowym.
Główne grupy materiałów opisane w przeglądzie Steels for bearings z 2011 roku to stale martenzytyczne lub bainityczne hartowane na wskroś oraz stale nawęglane z twardą warstwą powierzchniową na bardziej miękkim rdzeniu. Obie grupy mogą zapewniać odpowiednie właściwości w kontakcie tocznym, ale żadna z nich nie eliminuje potrzeby kontrolowanego przetwarzania, właściwej obróbki cieplnej, odpowiedniego smarowania i czystych warunków pracy. Twarda powierzchnia może być odporna na wgniatanie, a mimo to rozwijać pęknięcia zmęczeniowe, jeśli kontakt jest wielokrotnie narażony na intensywne oddziaływanie wierzchołków nierówności.
Zanieczyszczenie wodą i biała materia trawiąca się
Woda jest aktywnym zanieczyszczeniem w łożysku tocznym, a nie jedynie rozcieńczalnikiem obniżającym lepkość środka smarnego. Może występować w postaci wody rozpuszczonej, wolnej, kondensatu lub rozproszonej emulsji. Jej działanie zależy od stężenia, temperatury, składu chemicznego środka smarnego, prędkości pracy i stanu powierzchni stali. Woda może zmniejszać zdolność tworzenia warstwy smaru, sprzyjać reakcjom związanym z wodorem lub korozji, zakłócać działanie warstw dodatków oraz przyczyniać się do powstawania miejsc skorodowanych lub uszkodzonych mechanicznie, w których może rozpocząć się zmęczenie.
Woda rozpuszczona w środku smarnym lub obecna w nim w postaci wolnej zwiększała mikrowżery i pękanie zmęczeniowe w kontakcie tocznym oraz była związana z białą materią ujawniającą się po trawieniu na powierzchniach pęknięć. Preliminary evidence
Wyniki badań eksperymentalnych opublikowanych w 2024 roku za pośrednictwem Office of Scientific and Technical Information należącego do U.S. Department of Energy wykazały, że woda rozpuszczona lub wolna obecna w środkach smarnych zwiększała występowanie mikrowżerów i pęknięć zmęczeniowych w kontakcie tocznym. W tych samych badaniach zanieczyszczenie wodą powiązano z występowaniem białej materii trawiącej się na granicach pęknięć. Ustalenie to łączy stan środka smarnego zarówno z uszkodzeniami powierzchni, jak i z cechami mikrostrukturalnymi obserwowanymi wokół pęknięć zmęczeniowych. Nie oznacza to, że każde łożysko narażone na działanie wody ulegnie awarii w identyczny sposób ani że biała materia trawiąca się ma jedną uniwersalną przyczynę.
Biała materia trawiąca się jest regionem mikrostruktury, który trawi się jaśniej niż otaczająca go stal łożyskowa; często pojawia się wokół pęknięć lub pod uszkodzonymi powierzchniami. W zależności od łożyska, środka smarnego i historii eksploatacji wiązano ją ze zmienionym ferrytem, rozpuszczaniem lub redystrybucją węglików, intensywnym odkształceniem plastycznym, oddziaływaniami na wierzchołku pęknięcia oraz mechanizmami związanymi z wodorem. Woda może przyczyniać się do niektórych z tych procesów poprzez zmianę warunków tribochemicznych i reakcji na wierzchołku pęknięcia. W innych przypadkach przyczyną mogą być wysokie naprężenia, wyładowania elektryczne, poślizg, wady materiału lub długotrwałe odkształcenie. Traktowanie białej materii trawiącej się jako dowodu jednego konkretnego mechanizmu uszkodzenia wykracza poza to, co można ustalić wyłącznie na podstawie mikroskopii.
Zanieczyszczenie środka smarnego należy również wyraźnie oddzielić od czystości stali. Woda, cząstki i zużyte dodatki dostają się do łożyska podczas produkcji, montażu, przechowywania lub eksploatacji; wtrącenia niemetaliczne są cechami wynikającymi z procesu wytwarzania i przetwarzania stali. Wniosek ASM dotyczący czystości odnosi się do tego drugiego zagadnienia. Czysta stal może zostać uszkodzona przez zanieczyszczony środek smarny, natomiast wysoko filtrowany środek smarny nie usunie wtrącenia już osadzonego pod bieżnią. W eksploatacji mechanizmy te mogą jednak wzajemnie się wzmacniać: wtrącenie stanowi podpowierzchniowy koncentrator naprężeń, osłabiona przez wodę warstwa smaru zwiększa obciążenie wierzchołków nierówności, a powstałe pęknięcie może rozwinąć białą materię trawiącą się na swojej granicy.
Poprawa trwałości wymaga zatem kontroli obu stron kontaktu. Dobór materiału i praktyka topienia ograniczają wewnętrzne miejsca inicjacji pęknięć; obróbka cieplna kontroluje martenzyt, bainit, austenit szczątkowy i węgliki; filtracja i uszczelnienia ograniczają ilość cząstek oraz wody; a dobór środka smarnego pozwala zachować rozdzielenie warstwą smaru w rzeczywistej temperaturze i przy rzeczywistej prędkości pracy. Uzyskana trwałość jest statystycznym wynikiem działania całego układu, a nie prostą konsekwencją oznaczenia stopu lub twardości nominalnej.
Od inicjacji pęknięcia do uszkodzenia w styku tocznym
Zmęczenie kontaktowe toczenia rozpoczyna się pod obciążoną powierzchnią, na niej lub w jej pobliżu, gdy powtarzające się naprężenia kontaktowe Hertza przekraczają lokalną odporność stali. Bieżnia łożyska może wyglądać na gładką i nieuszkodzoną, podczas gdy każdy przechodzący element toczny wywołuje krótkotrwały, intensywny impuls naprężenia. Maksymalne ortogonalne naprężenie ścinające zwykle występuje pod powierzchnią, lecz jego położenie i wartość zmieniają się w zależności od geometrii styku, rozkładu obciążenia, smarowania, topografii powierzchni i siły trakcji. Wada, skupisko węglików, pole naprężeń resztkowych lub obszar uszkodzony mechanicznie może skoncentrować to cykliczne naprężenie w stopniu wystarczającym do zainicjowania pęknięcia.
Późniejsze uszkodzenie nie jest determinowane wyłącznie przez twardość nominalną. Wysokowęglowa stal chromowa na łożyska, w tym gatunki oznaczane jako 100Cr6 i AISI 52100, stosowane do wytwarzania elementów łożysk hartowanych na wskroś, może wykazywać bardzo różną trwałość zmęczeniową w zależności od czystości, obróbki cieplnej, austenitu szczątkowego, morfologii węglików i historii przetwarzania. NTN wskazuje wysokowęglową stal chromową jako standardowy materiał na elementy toczne i bieżnie. Przegląd Steels for bearings (2011) dzieli stale łożyskowe na gatunki martenzytyczne lub bainityczne hartowane na wskroś oraz stale nawęglane, w których twarda warstwa powierzchniowa jest podparta bardziej miękkim rdzeniem. Obie grupy mogą ulegać zmęczeniu kontaktowemu toczenia, lecz ich rozkłady naprężeń i ścieżki propagacji pęknięć są odmienne.
Inicjacja pęknięcia pod powierzchnią
Wtrącenie niemetaliczne jest często najważniejszym lokalnym koncentratorem naprężeń w stali łożyskowej, która poza tym wygląda na czystą. Tlenki, siarczki, krzemiany i złożone skupiska wtrąceń różnią się od otaczającej odpuszczonej osnowy martenzytycznej modułem sprężystości, kształtem, siłą połączenia i odkształcalnością. W warunkach powtarzającego się styku tocznego na granicy wtrącenie–osnowa może dojść do rozwarstwienia, albo w osnowie obok ostrej krawędzi wtrącenia może powstać pęknięcie. Następnie pęknięcie rozwija się w obszarze cyklicznych naprężeń ścinających pod powierzchnią.
Omówienie stali łożyskowych w ASM Handbook z 2014 r. wskazuje czystość stali i brak szkodliwych wtrąceń niemetalicznych jako — po uzyskaniu odpowiedniej mikrostruktury — pojedynczy najważniejszy czynnik umożliwiający osiągnięcie dużej trwałości zmęczeniowej w styku tocznym. Nie oznacza to, że każde wtrącenie powoduje uszkodzenie. Znaczenie mają między innymi rozmiar, morfologia, położenie, orientacja, odległość od strefy maksymalnych naprężeń oraz lokalna historia obciążenia. Małe, zaokrąglone wtrącenie może być nieszkodliwe w miejscu, w którym większy, kanciasty tlenek znajduje się bezpośrednio pod torem toczenia.
Mikrostruktura decyduje o sposobie, w jaki stal reaguje w otoczeniu takiej wady. Opracowanie NASA dotyczące zmęczenia łożysk z 1987 r. wskazuje, że na trwałość zmęczeniową elementów tocznych wpływają twardość, austenit szczątkowy, wielkość ziaren oraz wielkość, liczba i powierzchnia zajmowana przez węgliki. Nadmierna segregacja węglików może tworzyć ścieżki propagacji pęknięć; nieodpowiednia zawartość austenitu szczątkowego może zmieniać stabilność wymiarową i zachowanie podczas przemiany; natomiast grube ziarna lub niewłaściwe odpuszczanie mogą zmniejszać odporność na uszkodzenia cykliczne. Sposób przetwarzania może mieć większe znaczenie niż proste porównanie składu chemicznego. Na przykład topienie próżniowe podwójne może poprawiać trwałość zmęczeniową przez ograniczenie liczby szkodliwych wtrąceń, nawet gdy nominalna analiza stopu zmienia się w niewielkim stopniu.
Pierwsze pęknięcie jest zatem zdarzeniem lokalnym wewnątrz obciążonego układu materiałowego. Może pozostawać nieaktywne przez wiele cykli, rozprzestrzeniać się na niewielką odległość równolegle do bieżni albo zwracać się ku powierzchni w miarę zmian otaczającego pola naprężeń. Wartość twardości zmierzona na dostępnym przekroju nie może ujawnić, który z tych stanów występuje.
Propagacja pęknięcia i łuszczenie
Gdy pęknięcie podpowierzchniowe osiągnie rozmiar krytyczny, powtarzające się toczenie i ślizganie powodują jego propagację przez naprężony materiał. Powierzchnie pęknięcia mogą się ocierać, utleniać lub gromadzić zużyte cząstki. W miejscach, w których pęknięcie napotyka węgliki, granice ziaren byłego austenitu, wtrącenia lub obszary o innych naprężeniach resztkowych, mogą powstawać odgałęzienia. Ostatecznie odgałęzienie łączy się z powierzchnią bieżni albo pęknięcie położone w pobliżu powierzchni odcina fragment stali.
Łuszczenie jest wynikającym z tego procesem usuwania materiału: fragment zahartowanej bieżni lub elementu tocznego oddziela się, pozostawiając krater z przełamanym dnem oraz uniesionymi lub przemieszczonymi krawędziami. Oderwany fragment nie jest jedynie plamą ani wypolerowanym śladem. Jest to fragment stali łożyskowej powstały w wyniku zmęczenia, a krater zwiększa udary, drgania i lokalne naprężenia, gdy przechodzą przez niego kolejne elementy toczne. Oderwane cząstki mogą również krążyć w środku smarnym, powodując wtórne odciski i dodatkowe koncentratory naprężeń.
Przebieg ten wyjaśnia, dlaczego widoczne uszkodzenie może być znacznie większe niż wada inicjująca. Mikroskopijne wtrącenie może zapoczątkować pęknięcie, podczas gdy końcowe łuszczenie usuwa obszar o rozmiarach milimetrowych po rozgałęzieniu pęknięcia i wielokrotnym obciążaniu powierzchni. Obciążenie może pozostawać niższe od statycznej granicy plastyczności całego elementu, a mimo to lokalne naprężenia cykliczne przy wadzie i wierzchołku pęknięcia mogą nadal powodować zmęczenie.
Terminologię dotyczącą trwałości łożysk należy wyraźnie oddzielić od tego ciągu zjawisk metalurgicznych. ISO 281:2007 określa metody wyznaczania dynamicznych nośności i podstawowej trwałości znamionowej łożysk tocznych wykonanych z wysokiej jakości hartowanej stali łożyskowej; jej podstawowa trwałość znamionowa odpowiada niezawodności 90%. BS ISO 281:2007 jest brytyjską wersją przyjętej normy. Schaeffler definiuje L10 jako liczbę obrotów osiągniętą lub przekroczoną przez 90% pozornie identycznych łożysk przed wystąpieniem pierwszych oznak zmęczenia materiału, a JTEKT podaje tę samą podstawę 90% dla łożysk wykonanych z określonych stali łożyskowych lub materiałów równoważnych. L10 jest odniesieniem statystycznym, a nie obietnicą, że każde łożysko ulegnie łuszczeniu właśnie w tym momencie. Skorygowana trwałość może uwzględniać smarowanie, zanieczyszczenie, niezawodność i obciążenie graniczne zmęczeniowe. Opisuje ona układ eksploatacyjny, a nie sam skład chemiczny materiału.
Zmęczenie inicjowane na powierzchni i mikrowykruszanie
Uszkodzenia inicjowane na powierzchni rozpoczynają się w miejscu, w którym styk jest narażony na warunki smarowania i obsługi. Jeżeli film środka smarnego jest zbyt cienki w stosunku do łącznej chropowatości powierzchni, przeciwległe wierzchołki nierówności wielokrotnie stykają się ze sobą. Niska lepkość, niedostateczny dopływ środka smarnego, nadmierna temperatura, poślizg, zanieczyszczenie wodą i niewłaściwy skład chemiczny środka smarnego mogą zmniejszać ochronę zapewnianą przez film. Wgniecenie wywołane przez twardą cząstkę lub uderzenie podczas montażu powoduje ostrzejszą koncentrację naprężeń, niż sugerowałaby jego niewielka głębokość. Zanieczyszczenia przechodzące przez strefę styku mogą odcisnąć jedną z bieżni i utworzyć wokół wgniecenia wypływ materiału, inicjując pęknięcia na jego krawędzi.
Mikrowykruszanie jest wczesną postacią zmęczenia powierzchniowego, charakteryzującą się licznymi małymi, płytkimi ubytkami oraz szarym lub matowym wyglądem powierzchni. Jest związane ze współdziałaniem nierówności, lokalnym odkształceniem plastycznym, pęknięciami inicjowanymi na powierzchni i utratą materiału w strefie przypowierzchniowej. Mikrowykruszenia nie są tym samym co dojrzałe łuszczenie. Łuszczenie jest większym kraterem zmęczeniowym powstałym po tym, jak propagacja pęknięcia odcięła zwarty fragment materiału; mikrowykruszanie na ogół obejmuje drobne, rozproszone ubytki powierzchniowe, zanim dojdzie do oddzielenia materiału na taką skalę. Jeżeli smarowanie i obciążenie pozostają niekorzystne, mikrowykruszenia mogą łączyć się, pogłębiać i rozwijać w poważniejsze zmęczenie inicjowane na powierzchni.
Woda może nasilać oba mechanizmy. W badaniu U.S. Department of Energy z 2024 r. stwierdzono, że woda rozpuszczona w środku smarnym lub występująca w nim w postaci wolnej zwiększała mikrowykruszanie i pękanie zmęczeniowe w styku tocznym oraz była związana z występowaniem białej substancji trawiącej na granicach pęknięć. Biała substancja trawiąca jest cechą metalurgiczną, a nie samodzielną diagnozą: jej obecność należy interpretować łącznie z geometrią pęknięcia, lokalnym odkształceniem, historią cieplną i warunkami eksploatacji.
Badanie po uszkodzeniu musi zatem łączyć kilka obserwacji. Położenie przełomu wskazuje, czy proces inicjujący miał charakter podpowierzchniowy, czy był związany z powierzchnią; badania metalograficzne ujawniają martenzyt, bainit, austenit szczątkowy, węgliki, odwęglenie i obszary białej substancji trawiącej; analiza wtrąceń pozwala ustalić, czy w miejscu inicjacji znajduje się cząstka niemetaliczna; natomiast zapisy dotyczące środka smarnego, uszczelnienia, zanieczyszczeń i obciążenia pozwalają zweryfikować wyjaśnienie eksploatacyjne. Naprężenia kontaktowe, niewspółosiowość, cykl pracy i siła trakcji mogą wyjaśniać, dlaczego wada stała się aktywna. Przyczyny materiałowej łożyska nie można ustalić wyłącznie na podstawie fotografii łuszczenia ani pomiaru twardości.
Procesy wytwarzania i kontrola jakości
ASTM STP 1327 porządkuje produkcję stali łożyskowej wokół czterech powiązanych etapów: wytapiania stali, hartowania na wskroś, nawęglania oraz modyfikacji powierzchni. Taka sekwencja jest bardziej użyteczna niż traktowanie oznaczenia gatunku jako pełnego opisu zdolności do przenoszenia zmęczenia. Łożysko może być wykonane z uznanej wysokowęglowej stali chromowej, a mimo to wykazywać krótką trwałość zmęczeniową przy kontakcie tocznym, jeśli jego populacja wtrąceń, struktura węglików, reakcja na obróbkę cieplną lub geometria gotowego elementu nie są kontrolowane. Do tego samego praktycznego wniosku prowadzi przegląd NASA z 1987 roku: twardość, austenit szczątkowy, wielkość ziarna oraz wielkość, liczba i powierzchnia węglików wpływają na trwałość zmęczeniową elementów tocznych, a różnice w procesie, takie jak podwójne przetapianie próżniowe, mogą mieć większe znaczenie niż niewielkie zmiany składu chemicznego.
Wytapianie pierwotne i wtórne
Sekwencja przetwarzania i kontroli jakości
- Topienie i rafinacja Kontrola składu, gazów, oddziaływań żużla i powstawania wtrąceń.
- Odlewanie i przetapianie Ograniczenie segregacji i nieciągłości wewnętrznych poprzez kontrolowane krzepnięcie lub przetapianie.
- Kucie lub walcowanie Rozdrobnienie struktury odlewniczej oraz kontrola odkształcenia, pasmowości i wielkości ziarna.
- Obróbka cieplna Uzyskanie martenzytu, bainitu, węglików, austenitu szczątkowego i naprężeń własnych.
- Kontrola Weryfikacja czystości, twardości, mikrostruktury, geometrii, stanu powierzchni i głębokości warstwy utwardzonej.
Proces rozpoczyna się od doboru wsadu, topienia i rafinacji. Wysokowęglowa stal chromowa łożyskowa jest standardowym materiałem na elementy toczne i bieżnie, jak opisuje NTN, podczas gdy w innych zastosowaniach stosuje się stopowe stale hartowane na wskroś, gatunki bainityczne lub stale do nawęglania. Znane oznaczenie AISI 52100, zapisywane powszechnie jako ASTM A295 Grade 52100 w odniesieniu do prętów i drutów o jakości łożyskowej, nie gwarantuje identycznej jakości wewnętrznej dla różnych wytopów ani producentów. Limity chemiczne wyznaczają zakres składu, lecz nie określają liczby, wielkości, morfologii ani rozmieszczenia wtrąceń niemetalicznych.
Wytapianie pierwotne ustala skład objętościowy i usuwa część rozpuszczonego tlenu, siarki oraz innych niepożądanych pierwiastków. Następnie metalurgia wtórna kontroluje szczegóły, które stają się krytyczne w kontakcie tocznym: sposób odtleniania, obróbkę próżniową, reakcje żużel–metal, temperaturę, mieszanie, modyfikację wtrąceń oraz warunki odlewania. Na przykład obróbka wapniowa może zmienić kształt wtrąceń, lecz wtrącenie o mniejszej kanciastości nie staje się automatycznie nieszkodliwe w silnie obciążonej bieżni. Nadal istotne są jego skład chemiczny, wielkość, położenie względem strefy kontaktu oraz związanie z otaczającą osnową.
Uzyskanie czystej stali wymaga kontroli na całej długości procesu. Ponowne utlenienie podczas przelewania, porwany żużel, zanieczyszczenie proszkiem formierskim, nieprawidłowa praca kadzi pośredniej oraz segregacja w osi wlewka mogą wprowadzać wady, których nie wykryje końcowa próba twardości. Przetapianie elektrożużlowe, przetapianie łukiem próżniowym i inne procesy rafinacji mogą ograniczyć określone populacje wad, lecz każdy z nich ma ograniczenia procesowe i powinien być oceniany na podstawie uzyskanego materiału, a nie wyłącznie nazwy procesu. Kucie lub walcowanie w dalszym etapie rozbija strukturę odlewniczą i redystrybuuje segregację; współczynnik przerobu, temperatura odkształcenia i historia chłodzenia wpływają na pasmowość węglików, wielkość ziarna oraz wykrywalność ultradźwiękową.
Świadectwo zawierające wartości zawartości węgla, chromu, manganu, krzemu, fosforu i siarki potwierdza zatem wyłącznie zgodność chemiczną. Samo w sobie nie potwierdza trwałości zmęczeniowej przy kontakcie tocznym. Wydanie ASM Handbook z 2014 roku dotyczące stali łożyskowych wskazuje, że czystość i brak szkodliwych wtrąceń niemetalicznych są — po uzyskaniu odpowiedniej mikrostruktury — najważniejszym pojedynczym czynnikiem zapewniającym wysoką trwałość zmęczeniową przy kontakcie tocznym. Taka hierarchia ostrzega przed klasyfikowaniem stali wyłącznie na podstawie nominalnej zawartości węgla lub chromu.
Koncepcje topienia i przetapiania próżniowego
Procesy próżniowe dotyczą gazów i wtrąceń, lecz określenie „topiona próżniowo” nie oznacza jednego, zdefiniowanego poziomu jakości. Przetapianie indukcyjne w próżni (VIM) polega na topieniu i rafinacji wsadu przy obniżonym ciśnieniu, co ułatwia usuwanie rozpuszczonego wodoru i ogranicza zanieczyszczenie atmosferyczne, a jednocześnie umożliwia dokładną kontrolę składu. Następnie w procesie przetapiania łukiem próżniowym (VAR) elektroda zużywalna jest ponownie topiona w próżni. Kontrolowane krzepnięcie może ograniczyć segregację i pustki oraz umożliwić uzyskanie czystszego i bardziej jednorodnego wlewka. Proces VIM-VAR jest często określany jako podwójne przetapianie próżniowe.
Celem nie jest po prostu zwiększenie twardości. Mniejsza zawartość wodoru ogranicza ryzyko łuszczenia i pękania wewnętrznego; lepsza kontrola krzepnięcia zmniejsza szkodliwą segregację; natomiast mniejsza ilość wtrąceń ogranicza lokalną koncentrację naprężeń pod wpływem powtarzalnego kontaktu Hertza. Ustalenia NASA z 1987 roku są tu istotne, ponieważ stawiają historię procesu obok składu chemicznego, a niekiedy nawet przed nim, jako czynnik determinujący trwałość. Dwa wytopy zgodne z tą samą specyfikacją nominalną mogą różnie reagować na sferoidyzowanie, austenityzowanie, hartowanie i odpuszczanie, ponieważ różnią się wcześniejszą segregacją i populacją węglików.
Przetapianie wiąże się również z kompromisami. Jakość elektrody, stabilność łuku, szybkość topienia i geometria wlewka wpływają na segregację i wady. Wytop po przetapianiu nadal wymaga kucia, obróbki cieplnej i kontroli. Obróbka próżniowa nie naprawi niekorzystnej mikrostruktury gotowego elementu ani nie usunie przypalenia szlifierskiego bieżni. Nie eliminuje również potrzeby kontrolowania smarowania i zanieczyszczeń podczas eksploatacji. Prace eksperymentalne przedstawione za pośrednictwem U.S. Department of Energy w 2024 roku wykazały, że woda rozpuszczona w środku smarnym lub obecna w nim w postaci wolnej zwiększała mikrowżery i pękanie zmęczeniowe przy kontakcie tocznym oraz wiązała się z obecnością białej materii trawiącej na powierzchniach rozdzielających pęknięć. Przetwarzanie materiału i warunki pracy spotykają się w strefie kontaktu.
Po wytwarzaniu stali rozróżnienie przedstawione w ASTM STP 1327 między hartowaniem na wskroś, nawęglaniem i modyfikacją powierzchni pomaga określić zakres wymaganej kontroli. Stale martenzytyczne lub bainityczne hartowane na wskroś mają utwardzony przekrój obejmujący całą część roboczą. Stale nawęglane zapewniają twardą, wzbogaconą w węgiel powierzchnię nad bardziej miękkim i ciągliwym rdzeniem, co może zwiększać odporność na odkształcenia wgłębne i korzystnie kształtować naprężenia podpowierzchniowe. Modyfikacja powierzchni może obejmować kontrolowane szlifowanie, dogładzanie, azotowanie lub inne zabiegi zmieniające chropowatość, naprężenia własne albo twardość warstwy przypowierzchniowej. Procesy te zmieniają pole naprężeń, lecz nie sprawiają, że wtrącenia stają się nieistotne.
Kontrola czystości i mikrostruktury
Metalografia łączy proces wytwarzania ze strukturą, która rzeczywiście przenosi obciążenie. Wypolerowany i wytrawiony przekrój może ujawnić wielkość ziarna byłego austenitu, martenzyt lub bainit, siatki węglików, pasmowość, odwęglenie, pęknięcia hartownicze oraz składniki anomalne. Mikroskopia optyczna jest często uzupełniana skaningową mikroskopią elektronową i analizą dyspersji energii, gdy konieczne jest zidentyfikowanie wtrącenia lub miejsca inicjacji pęknięcia. Pytanie nie brzmi wyłącznie, czy stal jest twarda, lecz czy jej osnowa i fazy wtórne zapewniają stabilną strukturę odporną na pękanie.
Ocena wtrąceń określa ilość, rodzaj, wielkość i rozmieszczenie materii niemetalicznej w odniesieniu do określonej metody porównawczej, takiej jak ASTM E45. Oceny wtrąceń tlenkowych, siarczkowych, krzemianowych i globularnych mogą ujawnić różnice, które pozostają niewidoczne w analizie składu objętościowego. Zautomatyzowana analiza wtrąceń może dostarczyć dodatkowo danych o rozkładzie wielkości oraz map wtrąceń, natomiast badania ultradźwiękowe mogą wykrywać większe nieciągłości wewnętrzne w objętości produkcyjnej. Ocena jest wynikiem próbkowania, a nie bezpośrednią prognozą trwałości: rzadkie wtrącenie położone w pobliżu obszaru maksymalnych podpowierzchniowych naprężeń stycznych może zdominować mechanizm zniszczenia jednego łożyska, nawet gdy średnia ocena jest zadowalająca.
Ocena węglików jest równie konieczna w wysokowęglowych stalach chromowych. Nadmierne siatki węglików, grube nierozpuszczone węgliki, pasmowość węglików lub niewystarczające sferoidyzowanie mogą sprzyjać pękaniu, pogarszać ciągliwość i powodować nierównomierną reakcję podczas austenityzowania. Pomiary powinny obejmować wielkość węglików, ich liczbę, udział powierzchniowy i rozmieszczenie. NASA wyraźnie wskazuje wszystkie cztery cechy — wraz z twardością, austenitem szczątkowym i wielkością ziarna — jako zmienne wpływające na trwałość zmęczeniową elementów tocznych.
Pomiar twardości weryfikuje reakcję na obróbkę cieplną, przy zastosowaniu określonej skali i w wyznaczonych miejscach, a nie na podstawie jednego dogodnego odczytu z powierzchni. Austenit szczątkowy wymaga odrębnego pomiaru, zazwyczaj metodą dyfrakcji rentgenowskiej, ponieważ dwa elementy o tej samej twardości Rockwella mogą zawierać różne jego ilości, które podczas eksploatacji ulegają przemianie lub powodują zmiany wymiarowe. Kontrola wymiarowa sprawdza następnie geometrię bieżni, okrągłość, falistość, bicie, głębokość warstwy nawęglonej, uszkodzenia szlifierskie i chropowatość powierzchni. Geometria kontaktu i rozkład obciążenia wyznaczają obliczone naprężenia, dlatego stal zgodna chemicznie, lecz o nieprawidłowej geometrii, nie tworzy zgodnego z wymaganiami układu zmęczeniowego.
ISO 281:2007 oblicza nośności dynamiczne i podstawową trwałość znamionową łożysk tocznych wykonanych z wysokiej jakości hartowanej stali łożyskowej; podstawowa trwałość znamionowa jest trwałością związaną z niezawodnością wynoszącą 90%. Schaeffler i JTEKT definiują zatem L10 statystycznie jako liczbę obrotów osiągniętą lub przekroczoną przez 90% pozornie identycznych łożysk przed pojawieniem się pierwszych oznak zmęczenia materiału. Trwałość skorygowana uwzględnia dodatkowo smarowanie, zanieczyszczenie, niezawodność i obciążenie odpowiadające granicy zmęczenia. Kontrola jakości określa zdolność materiału do zapewnienia wymaganych właściwości. Nie zamienia jednak świadectwa składu chemicznego w gwarancję wartości L10.
Stale Łożyskowe Hartowane na Wskroś a Stale Nawęglane
Stale łożyskowe często dzieli się na dwa typy konstrukcji materiałowej: stale hartowane na wskroś, których użyteczny przekrój jest twardy od powierzchni kontaktu w kierunku wnętrza, oraz stale nawęglane, których twarda warstwa zewnętrzna jest podparta przez bardziej ciągliwy rdzeń o niższej zawartości węgla. Różnica nie sprowadza się po prostu do wyboru między materiałem „twardym” a „miękkim”. Określa ona sposób zarządzania naprężeniami kontaktowymi, naprężeniami ścinającymi pod powierzchnią, obciążeniami udarowymi, propagacją pęknięć oraz odkształceniami powstającymi podczas wytwarzania.
Żadna z tych konstrukcji materiałowych nie gwarantuje określonej trwałości łożyska. Norma ISO 281:2007 określa metody obliczania nośności dynamicznej oraz podstawowej trwałości znamionowej łożysk tocznych wykonanych z wysokiej jakości hartowanej stali łożyskowej; jej podstawowa trwałość znamionowa jest trwałością odpowiadającą niezawodności na poziomie 90%. Schaeffler i JTEKT również definiują L10 jako liczbę obrotów osiągniętą lub przekroczoną przez 90% pozornie identycznych łożysk przed pojawieniem się pierwszych oznak zmęczenia materiału. Ten wynik statystyczny opisuje populację łożysk, a nie wartość twardości.
Jednolita twardość w całym przekroju
Stale łożyskowe hartowane na wskroś są zazwyczaj wysokowęglowymi gatunkami chromowymi, takimi jak AISI/SAE 52100, oznaczany również jako 100Cr6 według EN ISO 683-17 oraz SUJ2 według JIS G 4805. NTN wskazuje wysokowęglową stal chromową łożyskową jako standardowy materiał na elementy toczne i bieżnie. Po austenityzowaniu, hartowaniu i odpuszczaniu stal uzyskuje strukturę w przeważającej mierze martenzytyczną, zawierającą drobno rozmieszczone węgliki. Hartowanie bainityczne na wskroś stanowi inną metodę stosowaną w przypadku wybranych konstrukcji łożysk i procesów obróbki cieplnej; parametry przemiany dobiera się tak, aby uzyskać wymaganą wytrzymałość, stabilność wymiarową i odporność zmęczeniową.
Główną zaletą jest ciągłość właściwości. Bieżnia ani element toczny nie przechodzą gwałtownie od twardej warstwy do wyraźnie bardziej miękkiego wnętrza. Naprężenia podpowierzchniowe napotykają zatem materiał o zasadniczo podobnej wytrzymałości w całej strefie obciążenia, co odpowiada wielu konwencjonalnym kontaktom tocznym. Jest to szczególnie korzystne, gdy maksymalne naprężenia ortogonalne i ścinające występują pod powierzchnią, jak ma to miejsce w kontaktach Hertza. Cały przekrój może przenosić obciążenia ściskające i ścinające, podczas gdy osnowa przeciwdziała odkształceniom plastycznym wokół węglików i innych lokalnych koncentratorów naprężeń.
„Jednolita twardość” nie oznacza jednolitej mikrostruktury. Pierścień łożyskowy wykonany ze stali 52100 może wykazywać w przekroju różnice w zawartości martenzytu, austenitu szczątkowego, wielkości węglików, ich rozmieszczeniu oraz wielkości ziarna byłego austenitu. Na przebieg obróbki cieplnej wpływają również grubość przekroju i warunki chłodzenia. W 1987 roku NASA podała, że twardość, austenit szczątkowy, wielkość ziarna oraz wielkość, liczba i powierzchnia węglików wpływają na trwałość zmęczeniową elementów tocznych. Nadmierna ilość austenitu szczątkowego może przemieniać się podczas eksploatacji i przyczyniać do zmian wymiarowych; nadmierna wielkość węglików lub segregacja mogą tworzyć lokalne miejsca inicjacji pęknięć, nawet gdy zmierzona twardość mieści się w granicach specyfikacji.
Równie decydująca jest czystość metalurgiczna. ASM Handbook, 2014, wskazuje czystość stali i brak szkodliwych wtrąceń niemetalicznych jako najważniejszy czynnik — po uzyskaniu odpowiedniej mikrostruktury — umożliwiający osiągnięcie wysokiej trwałości zmęczeniowej w warunkach kontaktu tocznego. Wtrącenie znajdujące się w pobliżu strefy maksymalnych naprężeń ścinających może wytworzyć lokalne pole naprężeń rozciągających, zainicjować pęknięcie i zdominować rozkład uszkodzeń. Wytapianie próżniowe, przetapianie elektrożużlowe, kontrola wtrąceń i staranne kucie mogą zatem zmienić właściwości zmęczeniowe w większym stopniu niż niewielka modyfikacja nominalnego składu chemicznego stopu. Badania NASA wykazały również, że proces wytwarzania, w tym podwójne wytapianie próżniowe, może silnie wpływać na trwałość.
Hartowanie na wskroś ma jednak swoje ograniczenia. Duży pierścień lub silnie obciążony element może podczas hartowania uzyskać gradienty twardości, naprężenia własne i odkształcenia. Wymagana wytrzymałość przekroju może również zmniejszać odporność na udary lub uszkodzenia krawędzi, szczególnie w miejscach, w których geometria powoduje koncentrację naprężeń. Bardziej miarodajne niż pojedynczy pomiar twardości powierzchni są: rozkład twardości w przekroju, pomiar austenitu szczątkowego, badanie metalograficzne oraz kontrola wymiarów.
Hartowana powierzchnia nad bardziej ciągliwym rdzeniem
Stale łożyskowe nawęglane zapewniają najwyższą twardość w miejscu występowania kontaktu tocznego, zachowując pod nią bardziej ciągliwy rdzeń o niższej zawartości węgla. Do typowych gatunków do nawęglania należą 16MnCr5 według EN ISO 683-3, SAE 5120 i SAE 8620; dobór materiału przeznaczonego do łożysk nadal zależy od właściwego wyrobu, dokumentacji konstrukcyjnej i wymagań jakościowych. Nawęglanie lub węgloazotowanie wzbogaca powierzchnię w węgiel, po czym następuje hartowanie i odpuszczanie w celu uzyskania martenzytycznej warstwy nawęglonej. Rdzeń może zachować niższą zawartość węgla, a tym samym większą tolerancję na udary, zginanie i obciążenia sprzyjające propagacji pęknięć niż przekrój zahartowany w całości.
Warstwa nawęglona musi być wystarczająco głęboka, aby obejmowała istotne pole naprężeń kontaktowych przy określonym obciążeniu, danej geometrii i warunkach pracy. Nie istnieje uniwersalna, możliwa do obrony wartość głębokości warstwy. Zbyt płytka warstwa może dopuścić do sięgnięcia strefy wysokich naprężeń ścinających do granicy warstwa/rdzeń, gdzie następuje zmiana twardości, naprężeń własnych i mikrostruktury. Większa głębokość warstwy wydłuża czas procesu i może zwiększać odkształcenia, zawartość austenitu szczątkowego lub ryzyko pęknięć związanych z hartowaniem, jeśli obróbka nie jest właściwie kontrolowana. Głębokość warstwy należy zatem określać na podstawie profili twardości, kryteriów efektywnej głębokości warstwy, obliczonego rozkładu naprężeń oraz walidacji przy reprezentatywnym obciążeniu — a nie na podstawie ogólnej wartości skopiowanej z innego łożyska.
Strefa przejściowa jest równie istotna jak nominalne wartości parametrów powierzchni i rdzenia. Nie powinna zawierać wyraźnego osłabienia spowodowanego nadmiernym wydzielaniem węglików, gradientami zawartości węgla, miękkimi produktami przemiany ani niekorzystnymi naprężeniami własnymi. Prawidłowo zaprojektowany profil może umieścić ściskające naprężenia własne w pobliżu powierzchni, zwiększyć odporność na otwieranie pęknięć oraz zachować rdzeń zdolny do pochłaniania energii udaru. Rdzeń nie zastępuje jednak prawidłowego projektu kontaktu. Jeżeli pęknięcie rozpoczyna się przy wtrąceniu niemetalicznym, przypaleniu szlifierskim, wgnieceniu powierzchni lub rysie spowodowanej zanieczyszczeniem środka smarnego, ciągliwość rdzenia może nie zapobiec zmęczeniu w warunkach kontaktu tocznego.
Nawęglanie powoduje również problemy wymiarowe. Warstwa wzbogacona w węgiel, przemiana podczas hartowania i późniejsze odpuszczanie mogą prowadzić do zmian średnicy, okrągłości i profilu bieżni. Odkształcenia mają szczególne znaczenie w przypadku cienkich pierścieni, dużych pierścieni, kontaktów z profilem modyfikowanym oraz elementów wymagających ścisłej kontroli napięcia wstępnego lub luzu. Naddatki na obróbkę, konstrukcję oprzyrządowania, kontrolę hartowania i końcowe szlifowanie należy planować łącznie. Konstrukcja z warstwą nawęgloną ma wartość mechaniczną tylko wtedy, gdy gotowe łożysko zachowuje zamierzoną geometrię.
Zasady doboru przy obciążeniach udarowych i zmęczeniowych
Wybór wynika z drogi przenoszenia obciążenia, a nie z ogólnego rankingu gatunków stali. Stal martenzytyczna lub bainityczna hartowana na wskroś jest często odpowiednia, gdy geometria kontaktu jest dobrze kontrolowana, udary są ograniczone, wymiary przekroju umożliwiają niezawodną obróbkę cieplną, a głównym wymaganiem jest odporność na powtarzające się naprężenia Hertza. Może ona zapewnić spójną strukturę przenoszącą obciążenie oraz prostszą koncepcję materiałową. Nie oznacza to jednak odporności na wtrącenia, utratę smarowania ani zanieczyszczenia.
Hartowanie warstwowe staje się atrakcyjne, gdy pierścień łożyskowy lub element toczny musi łączyć wysoce odporną warstwę kontaktową z większą tolerancją na udary, wstrząsy, zginanie lub propagację pęknięć we wnętrzu. Łożyska przekładni samochodowych, duże łożyska i zastosowania z przejściowymi przeciążeniami mogą korzystać z takiego rozdzielenia funkcji, pod warunkiem że głębokość warstwy, strefa przejściowa i właściwości rdzenia odpowiadają rzeczywistemu polu naprężeń. Ciągliwy rdzeń nie skompensuje niedostatecznie zaprojektowanej bieżni, a twarda warstwa nie zagwarantuje trwałości zmęczeniowej, jeśli jej czystość metalurgiczna lub mikrostruktura są niewłaściwe.
Geometria decyduje o lokalizacji koncentracji naprężeń. Krzywizna bieżni, zgodność powierzchni, obciążenie krawędziowe, kontakt z obrzeżem, przekoszenie wałeczka, napięcie wstępne i rozkład obciążenia mogą sprawić, że granica warstwa/rdzeń będzie albo bezpiecznie oddalona od strefy krytycznej, albo stanie się poważnym osłabieniem. Smarowanie i zanieczyszczenia modyfikują następnie przebieg uszkodzenia: badanie U.S. Department of Energy z 2024 roku wykazało, że woda rozpuszczona lub wolna zwiększała mikrowżery oraz pękanie zmęczeniowe w warunkach kontaktu tocznego i wiązała się z obecnością białej substancji trawiącej na powierzchniach pęknięć.
Zdolność materiału należy zatem odróżniać od obliczonej trwałości. ISO 281:2007, BS ISO 281:2007, Schaeffler i JTEKT zapewniają ramy do określania trwałości znamionowej; trwałość skorygowana uwzględnia dodatkowo smarowanie, zanieczyszczenia, niezawodność i obciążenie odpowiadające granicy zmęczenia. Właściwa konstrukcja materiałowa to ta, której profil naprężeń, czystość metalurgiczna, mikrostruktura, kontrola odkształceń i odporność na pękanie odpowiadają geometrii oraz warunkom pracy łożyska. Sama nominalna twardość nie może przesądzać o tym wyborze.
Stale łożyskowe do zastosowań lotniczych, odporne na korozję i modyfikowane powierzchniowo
ASTM STP 1327 omawia stale lotnicze, stale odporne na korozję oraz modyfikację powierzchni obok głównych zagadnień dotyczących czystości łożysk, wytwarzania stali, hartowania na wskroś, hartowania warstwy wierzchniej, trwałości łożysk i zmęczenia kontaktowego tocznego. Takie zestawienie jest użyteczne, ponieważ materiały te nie są po prostu mocniejszymi odmianami konwencjonalnej stali łożyskowej. Każdy z nich odpowiada na określone ograniczenie eksploatacyjne, które może zmienić mechanizm uszkodzenia, przebieg wytwarzania lub sposób obliczania trwałości.
Aspekty dotyczące stali łożyskowych do zastosowań lotniczych
Łożyska lotnicze mogą pracować przy dużej prędkości, ograniczonym dopływie środka smarnego, znacznych zmianach temperatury, drganiach, w próżni lub przy ograniczonym dostępie serwisowym. Materiał musi zatem zachowywać odpowiednią twardość i stabilność wymiarową, a jednocześnie być odporny na zmęczenie kontaktowe toczne w warunkach ściśle kontrolowanej geometrii styku. Wymagania te mogą pozostawać ze sobą w konflikcie. Zdolność do pracy w wyższej temperaturze może wymagać zastosowania składu stopowego i stanu odpuszczenia, które obniżają twardość zwykle kojarzoną ze stalami łożyskowymi pracującymi w temperaturze pokojowej; konstrukcje o małej gęstości lub odporne na korozję mogą wymuszać inne kompromisy dotyczące modułu sprężystości, populacji węglików lub obróbki cieplnej.
Konwencjonalna wysokowęglowa stal chromowa do łożysk pozostaje materiałem odniesienia. NTN wskazuje wysokowęglową stal chromową do łożysk jako standardowy materiał elementów tocznych i bieżni, natomiast stale martenzytyczne lub bainityczne hartowane na wskroś tworzą jedną z głównych rodzin stali łożyskowych wskazanych w przeglądzie z 2011 r. Steels for bearings. Stale do hartowania warstwy wierzchniej tworzą drugą główną rodzinę: twarda warstwa powierzchniowa przenosi obciążenie kontaktowe, a bardziej ciągliwy i miększy rdzeń ją podtrzymuje. Wyboru nie dokonuje się wyłącznie na podstawie nominalnej twardości.
W przypadku gatunków lotniczych istotne jest to, jak cała mikrostruktura zachowuje się w obrębie głębokości poddanej naprężeniom. NASA poinformowała w 1987 r., że twardość stali łożyskowej, austenit szczątkowy, wielkość ziaren oraz wielkość, liczba i udział powierzchniowy węglików wpływają na trwałość zmęczeniową elementów tocznych. Austenit szczątkowy może przemieniać się pod wpływem naprężeń eksploatacyjnych, zmieniając wymiary i naprężenia własne. Węgliki, które są grube, nieprawidłowo rozmieszczone lub związane ze szkodliwymi wtrąceniami, mogą działać jako koncentratory naprężeń. Drobne ziarna i odpowiednia kontrola węglików są pomocne, lecz żadne z tych działań nie gwarantuje odporności na zmęczenie.
Wytwarzanie stali może mieć większe znaczenie niż niewielka zmiana nominalnego składu stopowego. Procesy próżniowe, w tym podwójne topienie próżniowe w zastosowaniach, w których jest ono wymagane, zmniejszają liczbę szkodliwych wtrąceń niemetalicznych i mogą poprawiać odporność zmęczeniową. ASM Handbook stwierdzał w 2014 r., że czystość stali i brak szkodliwych wtrąceń niemetalicznych są — po uzyskaniu odpowiedniej mikrostruktury — najważniejszym pojedynczym czynnikiem umożliwiającym osiągnięcie wysokiej trwałości zmęczeniowej w styku tocznym. Ustalenie to ma szczególne znaczenie w zastosowaniach lotniczych, gdzie niewielkie wtrącenie może decydować o trwałości inaczej starannie obrobionego cieplnie elementu.
Obliczana trwałość ma nadal określone znaczenie statystyczne. ISO 281:2007 podaje metody wyznaczania nośności dynamicznej i podstawowej trwałości znamionowej łożysk tocznych wykonanych z wysokiej jakości hartowanej stali łożyskowej; jej podstawowa trwałość znamionowa odpowiada niezawodności 90%. BS ISO 281:2007 jest brytyjskim przyjęciem tej normy. Schaeffler definiuje w 2024 r. L10 jako liczbę obrotów osiągniętą lub przekroczoną przez 90% pozornie identycznych łożysk przed pojawieniem się pierwszych oznak zmęczenia materiału. JTEKT podaje tę samą podstawę 90% dla łożysk wykonanych z określonych stali łożyskowych lub materiałów równoważnych. Możliwości materiału lotniczego nie zmieniają L10 w gwarantowany okres eksploatacji. Trwałość skorygowana musi uwzględniać smarowanie, zanieczyszczenie, niezawodność i obciążenie odpowiadające granicy zmęczenia, a także obciążenie, prędkość i naprężenie kontaktowe.
Stale łożyskowe odporne na korozję
Stal łożyskowa odporna na korozję jest stosowana w warunkach obecności wody, kondensacji, cieczy procesowych i agresywnych atmosfer, jednak odporność na korozję zwykle uszczupla część zakresu składu chemicznego wykorzystywanego do uzyskania wysokiej twardości i odporności zmęczeniowej. Bogata w chrom stal nierdzewna do łożysk, taka jak AISI 440C, oznaczona w EN 10088-3 jako X105CrMo17, może zostać zahartowana do struktury odpowiedniej dla łożysk, lecz jej właściwości zależą od jakości procesu topienia, kontroli węglików, obróbki cieplnej, wykończenia powierzchni oraz rzeczywistego środowiska korozyjnego. Określenie „nierdzewna” opisuje odporność w określonym środowisku, a nie całkowitą odporność na korozję we wszystkich warunkach pracy łożyska.
Te same zmienne systemowe nadal odgrywają rolę. Chlorki mogą powodować lokalne wżery korozyjne, a wżer stanowi silny koncentrator naprężeń powierzchniowych w styku tocznym. Woda w środku smarnym tworzy kolejną drogę do uszkodzenia. Badanie z 2024 r. zindeksowane przez Office of Scientific and Technical Information przy U.S. Department of Energy wykazało, że woda rozpuszczona lub wolna zwiększała mikrowżery i pękanie zmęczeniowe w styku tocznym oraz wiązała się z występowaniem materii białego trawienia na powierzchniach pęknięć. Stop odporny na korozję nie może zrekompensować zanieczyszczonego środka smarnego, niewystarczającego uszczelnienia, niewłaściwego wykończenia powierzchni ani nadmiernego naprężenia kontaktowego.
Praca w próżni i w podwyższonej temperaturze wiąże się z podobnymi kompromisami. W próżni dobór środka smarnego i odgazowanie mogą w większym stopniu decydować o działaniu całego układu niż samo oznaczenie stali. W podwyższonej temperaturze zasadnicze znaczenie mają stabilność odpuszczania, zmiana wymiarów, przemiana austenitu szczątkowego i degradacja środka smarnego. Gatunek zapewniający wystarczającą twardość w temperaturze pokojowej może po długotrwałej ekspozycji utracić użyteczną odporność zmęczeniową, jeśli jego mikrostruktura ulegnie zmianie. Z kolei stop dobrany pod kątem stabilności temperaturowej może wymagać zastosowania innych obciążeń kontaktowych lub innego modelu trwałości. Dobór materiału musi zatem określać zakres temperatury, atmosferę, środek smarny, nacisk kontaktowy i tolerancję wymiarową, zamiast ograniczać się do wskazania stali nierdzewnej lub lotniczej.
Modyfikacja powierzchni i zmienione mechanizmy uszkodzeń
Modyfikacja powierzchni zmienia stan warstwy przypowierzchniowej: twardość, naprężenia własne, tarcie, chropowatość, odporność na zużycie lub odporność korozyjną. Nawęglanie zmienia profil twardości i umieszcza ciągliwy rdzeń pod utwardzoną warstwą. Azotowanie wprowadza utwardzoną warstwę wzbogaconą w azot. Inne zabiegi mogą zmieniać skład chemiczny powierzchni lub wytwarzać naniesioną warstwę, lecz ich działanie należy opisywać za pomocą zmierzonej grubości, przyczepności, chropowatości, naprężeń własnych i zgodności ze środkiem smarnym.
Zabiegi te mogą przenieść krytyczne miejsce uszkodzenia. Twardsza powierzchnia może ograniczać odkształcenie plastyczne i niektóre rodzaje zużycia, jednak krucha warstwa związków, przypalenie podczas szlifowania, niewłaściwa granica międzywarstwowa lub rozciągające naprężenia własne mogą inicjować pękanie. Zmodyfikowana powierzchnia może również zmienić trakcję i poślizg, wpływając na wydzielanie ciepła lub przebieg mikrowżerów. Jeżeli warstwa ulegnie starciu, odsłonięte podłoże może mieć inną twardość i odporność korozyjną niż powierzchnia poddana obróbce.
Obróbka powierzchniowa nie jest zatem automatycznym zamiennikiem czystej stali ani prawidłowej obróbki cieplnej. Wtrącenie znajdujące się pod obrobioną strefą nadal pozostaje wtrąceniem; odkształcona bieżnia nadal wytwarza niewłaściwą geometrię styku; a środek smarny zanieczyszczony wodą nadal może sprzyjać powstawaniu mikrowżerów i zmęczeniu kontaktowemu tocznemu. Podstawowej trwałości znamionowej według ISO 281:2007 nie należy interpretować jako uniwersalnej korzyści przypisywanej powłoce lub zabiegowi. Uzasadnione stwierdzenie jest węższe: określony proces modyfikacji powierzchni może poprawiać odporność na konkretny mechanizm uszkodzeń przy zweryfikowanych obciążeniach, warunkach smarowania, temperaturze i poziomie zanieczyszczeń, jednocześnie wprowadzając lub ujawniając inny mechanizm uszkodzenia.
Jak diagnozować uszkodzenie zmęczeniowe łożyska
Badanie uszkodzenia łożyska należy rozpocząć, zanim łożysko zostanie oczyszczone, obrócone lub rozcięte. Należy zachować zespół w stanie, w jakim został znaleziony, sfotografować jego położenie oraz oznaczyć kierunek obciążenia, kierunek obrotu i położenie pierścienia wewnętrznego, pierścienia zewnętrznego, elementów tocznych, koszyka, uszczelnień i środka smarnego. Przemieszczone łożysko może utracić ślady pozwalające odróżnić zdarzenie eksploatacyjne od pęknięcia powstałego w materiale.

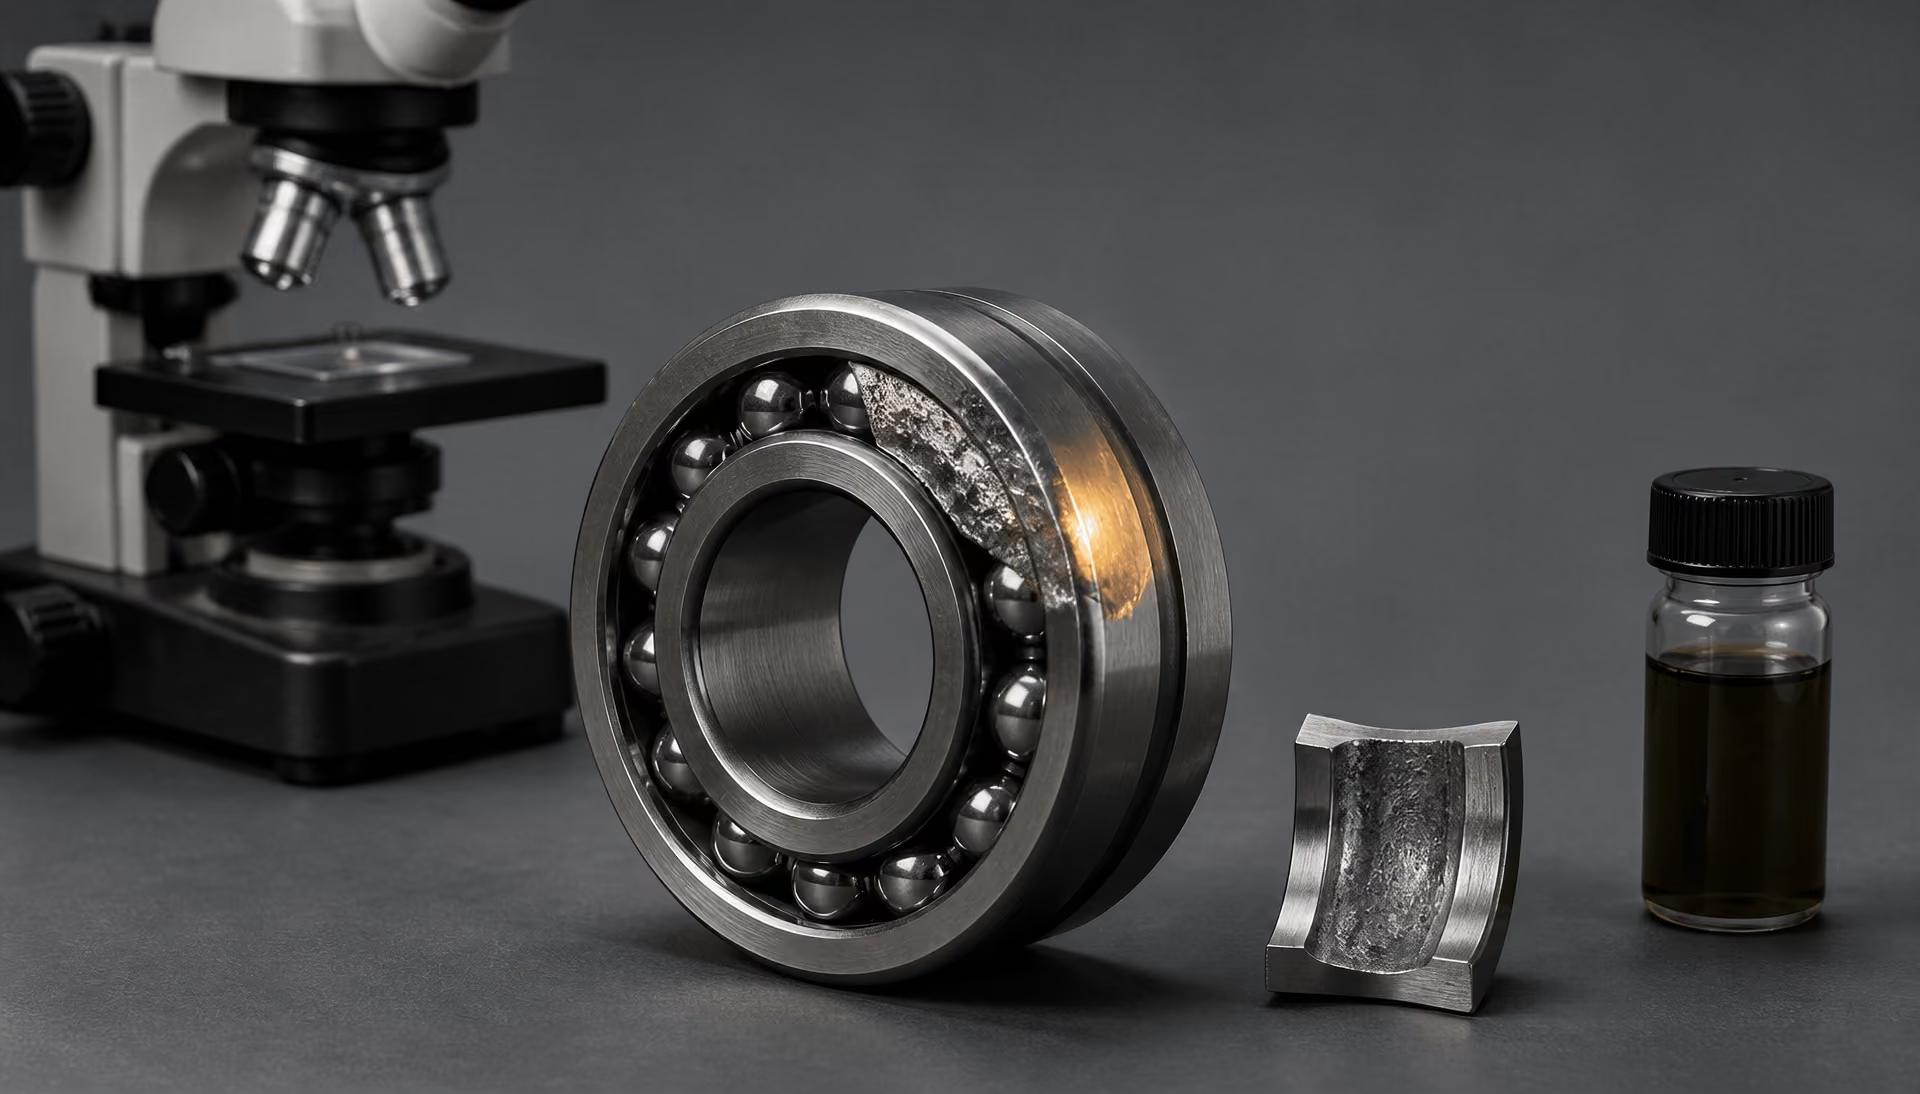
| Obszar badania | Dowody do zebrania | Co można pomóc rozróżnić |
|---|---|---|
| Mapa uszkodzeń | Łuszczenia, mikrowżery, wgniecenia, rozmazywanie, pęknięcia i położenie strefy obciążonej | Uszkodzenia zapoczątkowane na powierzchni, zmęczenie podpowierzchniowe, zanieczyszczenie lub niewspółosiowość |
| Środek smarny i zanieczyszczenia | Woda, liczba cząstek, lepkość, utlenienie, metale pochodzące ze zużycia, uszczelnienia | Utrata właściwości smarnych, uszkodzenia przez zanieczyszczenia stałe lub uszkodzenia związane z wodą |
| Geometria i montaż | Luz, napięcie wstępne, pasowania, bicie, opory czołowe, ustawienie współosiowe | Obciążenie krawędziowe, koncentracja obciążenia, uszkodzenia montażowe lub odkształcenie |
| Metaloznawstwo | Osnowa, wtrącenia, węgliki, austenit szczątkowy, głębokość warstwy utwardzonej | Zapoczątkowanie pęknięć związane z materiałem lub nieprawidłowości obróbki cieplnej |
Pierwsze pytanie nie brzmi: „Czy stal była wystarczająco twarda?”. Brzmi ono: „Gdzie rozpoczęło się uszkodzenie, jak się rozprzestrzeniało i jakie naprężenia tam działały?”. Zmęczenie toczne jest wynikiem działania całego układu. Geometria styku, rozkład obciążenia, smarowanie, zanieczyszczenia, niewspółosiowość, stan powierzchni, obróbka cieplna, wtrącenia i historia wytwarzania mogą powodować podobne ślady.
Norma ISO 281:2007 oraz jej brytyjska wersja BS ISO 281:2007 określają obliczeniowe nośności dynamiczne i podstawową trwałość znamionową łożysk tocznych wykonanych z wysokiej jakości hartowanej stali łożyskowej. Podstawowa trwałość znamionowa jest związana z niezawodnością 90%, czyli L10. Podobnie firma Schaeffler w opisie z 2024 r. definiuje L10 jako liczbę obrotów osiągniętą lub przekroczoną przez 90% pozornie identycznych łożysk przed pojawieniem się pierwszych oznak zmęczenia materiału. Ta definicja statystyczna nie oznacza, że każde łożysko ulegnie uszkodzeniu po takim samym obliczonym przebiegu ani nie wskazuje przyczyny pojedynczego uszkodzenia.
Ślady wizualne i wyniki pomiarów
Przed usunięciem osadów należy przy małym powiększeniu zarejestrować wzór uszkodzeń. Na rysunku lub w układzie współrzędnych należy nanieść wyłuszczenia, mikrowżery, rozmazywanie materiału, zatarcia, odbarwienia, wgniecenia, pęknięcia, łuszczenie, uszkodzenia koszyka oraz ślady fałszywego brinellowania. Należy odnotować, czy uszkodzenia są skupione w strefie obciążonej, skoncentrowane przy jednym obrzeżu, powtarzają się w odstępach odpowiadających rozmieszczeniu wałeczków, ograniczają się do jednej krawędzi osiowej czy też występują na całym obwodzie bieżni. Wzór uszkodzeń często mówi więcej niż największe wżerowe wyłuszczenie.
Należy zmierzyć średnicę bieżni, okrągłość, falistość, geometrię obrzeży, zmienność średnicy wałeczków, wymiary kołnierzy, promieniowy i osiowy luz wewnętrzny oraz napięcie wstępne, jeśli ma zastosowanie. Wyniki należy porównać z rysunkiem oraz tolerancjami producenta łożyska. Należy sprawdzić pasowania wału i oprawy, powierzchnie oporowe, bicie, prostopadłość oraz ślady frettingu. Bieżnia zużyta lub uszkodzona przy jednej krawędzi może wskazywać na niewspółosiowość lub odkształcenie montażowe, a nie na niewystarczającą wytrzymałość stali.
Powierzchnię należy zbadać przy oświetleniu skośnym i z użyciem skalibrowanego powiększenia. Ostre, w przybliżeniu okrągłe wgniecenia z uniesionymi obrzeżami sugerują przejście twardych zanieczyszczeń przez strefę styku. Wgniecenie może stać się lokalnym koncentratorem naprężeń i później doprowadzić do powstania zmęczeniowego wyłuszczenia, przez co uszkodzenie spowodowane zanieczyszczeniami może przypominać uszkodzenie zapoczątkowane przez wtrącenie. Powtarzające się wgniecenia w regularnych odstępach odpowiadających rozmieszczeniu elementów tocznych przemawiają za obecnością zanieczyszczeń, jednak pojedyncze duże wgniecenie może być skutkiem uszkodzenia montażowego lub uderzenia przy nieruchomym łożysku.
Należy pobrać środek smarny z łożyska, oprawy, filtra, spustu i korka magnetycznego. Trzeba zapisać klasę lepkości, pakiet dodatków, okres wymiany, ilość, temperaturę pracy i sposób uzupełniania środka smarnego. Jeśli próbki są dostępne, należy zbadać liczbę cząstek, zawartość wody, utlenienie, zmianę lepkości i zawartość metali zużyciowych. Należy zarejestrować prędkość, widmo obciążenia, zdarzenia udarowe, cykl pracy, temperaturę, datę montażu, liczbę godzin eksploatacji oraz wszelkie przeciążenia lub zatarcia. Na szczególną uwagę zasługuje zanieczyszczenie wodą: badania doświadczalne opisane przez U.S. Department of Energy w 2024 r. powiązały wodę rozpuszczoną lub wolną ze zwiększonym występowaniem mikrowżerów i pęknięć zmęczenia tocznego, w tym białej materii trawiącej na powierzchniach pęknięć.
Należy sprawdzić uszczelnienia, odpowietrzniki, osłony, drogi wypływu smaru oraz połączenia elementów oprawy. Wnikanie zanieczyszczeń, kondensacja i mycie mogą mieć większe znaczenie niż nominalna specyfikacja środka smarnego. Film smarny zbyt cienki dla danego styku — z powodu małej lepkości, wysokiej temperatury, niewystarczającego dopływu lub nadmiernej prędkości — zwiększa wzajemne oddziaływanie nierówności powierzchni i sprzyja powstawaniu pęknięć zapoczątkowanych na powierzchni. Uszkodzona powierzchnia może następnie ukryć pierwotny problem ze smarowaniem.
Badania metalograficzne i fraktograficzne
Po zakończeniu dokumentacji należy wykonać przekrój przez obszar uszkodzenia, prowadząc go przez przypuszczalne miejsce początku pęknięcia, a także przez nieuszkodzony obszar porównawczy. Nie wolno zeszlifować miejsca początku pęknięcia podczas czyszczenia. W pierwszej kolejności należy zastosować metodę czyszczenia rozpuszczalnikiem przy małej sile, zachować luźne cząstki do analizy oraz opracować plan cięcia, który pozwoli zachować powierzchnię i podpowierzchniową drogę pęknięcia.
Wypolerowane i wytrawione przekroje należy badać za pomocą mikroskopii optycznej oraz, w razie potrzeby, skaningowej mikroskopii elektronowej z analizą dyspersji energii promieniowania rentgenowskiego. Należy ustalić, czy łożysko wykonano z zahartowanej na wskroś stali martenzytycznej lub bainitycznej, czy też ze stali nawęglanej, z twardszą warstwą powierzchniową na bardziej miękkim rdzeniu. Firma NTN wskazuje „wysokowęglową stal chromową do łożysk” jako standardowy materiał na elementy toczne i bieżnie; typowe specyfikacje obejmują SAE 52100 oraz jej krajowe odpowiedniki, jednak podstawą oceny musi być rzeczywiste świadectwo hutnicze i oznaczenie materiału na rysunku.
Należy zmierzyć głębokość warstwy nawęglonej, gradient twardości, twardość rdzenia, zawartość austenitu szczątkowego, wielkość byłych ziaren austenitu, wielkość i rozmieszczenie węglików, odwęglenie oraz segregację. NASA podała w 1987 r., że twardość, zawartość austenitu szczątkowego, wielkość ziaren oraz wielkość, liczba i powierzchnia węglików wpływają na trwałość zmęczeniową elementów tocznych. Zmienne te są dowodami, lecz same w sobie nie stanowią diagnozy typu „spełnia/nie spełnia”. Pomiar rozkładu twardości może wykazać nieprawidłową obróbkę cieplną, ale prawidłowa wartość twardości nie dowodzi, że stal była czysta ani że łożysko pracowało w dopuszczalnych warunkach.
Należy określić położenie wtrąceń niemetalicznych względem miejsca początku pęknięcia. Do rozróżnienia tlenków, siarczków, krzemianów, azotków, węglików i cząstek związanych z procesem wytwarzania należy zastosować metalografię oraz, w razie potrzeby, automatyczną analizę wtrąceń lub SEM-EDS. ASM Handbook (ASM International, 2014) wskazuje czystość materiału i brak szkodliwych wtrąceń niemetalicznych jako najważniejszy, po uzyskaniu odpowiedniej mikrostruktury, czynnik zapewniający wysoką trwałość zmęczeniową w warunkach styku tocznego. Pęknięcie podpowierzchniowe promieniujące od dużego lub kanciastego wtrącenia, z postępem zmęczeniowym w kierunku bieżni, przemawia za mechanizmem zapoczątkowanym w materiale. Nie wyklucza to jednak przeciążenia styku ani niewłaściwego smarowania, które zwiększyły lokalne naprężenie.
Badanie fraktograficzne powinno pozwolić odróżnić gładki przebieg zmęczeniowy, zatarte powierzchnie pęknięcia, kruche fasetki, plastyczne przeciążenie oraz rozdzieranie adhezyjne. Pęknięcia zapoczątkowane na powierzchni często łączą się z mikrowżerami, wgnieceniami lub rozmazanym materiałem. Pęknięcia podpowierzchniowe mogą powstawać wokół wtrąceń lub skupisk węglików. Biała materia trawiąca może występować wzdłuż niektórych powierzchni pęknięć, w tym w uszkodzeniach związanych z wodą, jednak sama jej obecność nie wskazuje, że woda była przyczyną inicjującą.
Oddzielanie wad materiałowych od przyczyn eksploatacyjnych
Obserwacje należy podzielić na trzy kolumny: ustalone fakty, prawdopodobne mechanizmy oraz niezweryfikowane założenia. Na przykład „wyłuszczenie przy krawędzi strefy obciążonej” jest obserwacją; „niewspółosiowość” jest mechanizmem; „spowodowało ją odkształcenie oprawy” jest założeniem, dopóki nie potwierdzą go wyniki pomiaru bicia, pasowania i dokumentacja montażowa.
Dowody wskazujące na materiał stają się mocniejsze, gdy kilka ustaleń jest ze sobą zgodnych: wtrącenie w miejscu początku pęknięcia, nieprawidłowa zawartość wtrąceń, segregacja, siatki węglików, nieprawidłowa głębokość warstwy nawęglonej lub stan obróbki cieplnej poza specyfikacją. Historia procesu wytwarzania ma znaczenie. Opracowanie Stale na łożyska (2011) rozróżnia stale martenzytyczne lub bainityczne hartowane na wskroś od gatunków nawęglanych i podkreśla znaczenie inicjacji zmęczenia związanej z wtrąceniami. NASA podała również, że procesy takie jak topienie próżniowe z podwójnym przetopem mogą silniej wpływać na trwałość zmęczeniową niż sam skład chemiczny.
Dowody wskazujące na przyczyny eksploatacyjne stają się mocniejsze, gdy uszkodzenia odpowiadają zapisom eksploatacji: pola wgnieceń zgodne z obecnością zanieczyszczeń, obciążenie krawędziowe przy zmierzonej niewspółosiowości, niedobór środka smarnego wraz z rozmazanymi lub przegrzanymi powierzchniami albo kontakt z wodą wraz z mikrowżerami i sieciami pęknięć. Kilka przyczyn może występować jednocześnie. Czysta stal może ulec uszkodzeniu wskutek nadmiernego naprężenia styku, a łożysko pozbawione wtrąceń może zostać uszkodzone przez zanieczyszczenia, zanim rozwinie się klasyczne zmęczenie.
Na koniec należy porównać zaobserwowane uszkodzenie z obliczoną trwałością, lecz nie wolno traktować obliczenia jako rozstrzygnięcia kryminalistycznego. Firma JTEKT stwierdza, że podstawowa nośność dynamiczna przedstawia odporność na zmęczenie toczne, a L10 odpowiada niezawodności 90% w przypadku łożysk wykonanych z określonych stali łożyskowych lub materiałów równoważnych. Trwałość skorygowana uwzględnia takie czynniki jak smarowanie, zanieczyszczenia, niezawodność i obciążenie odpowiadające granicy zmęczenia. Jedno zdjęcie, jedna wartość twardości ani obliczenie L10 nie mogą ustalić przyczyny źródłowej. Wniosek powinien opierać się na mapie uszkodzeń, historii eksploatacji, kontroli wymiarów, mikrostrukturze ujawnionej na przekrojach, morfologii pęknięcia oraz dowodach, że konkurencyjne wyjaśnienia zostały zweryfikowane.
Oparte na normach ramy porównywania stali łożyskowych
Co norma ISO 281 może, a czego nie może porównywać
ISO 281:2007 określa metodykę obliczania nośności dynamicznej łożysk tocznych oraz podstawowej trwałości znamionowej. Jej podstawowa trwałość znamionowa, , to liczba obrotów, którą — zgodnie z oczekiwaniami — osiągnie lub przekroczy 90% pozornie identycznych łożysk, zanim pojawią się pierwsze oznaki zmęczenia materiału. BS ISO 281:2007 jest brytyjskim przyjęciem tej samej normy. Jest to definicja statystyczna, a nie gwarancja, że każde łożysko osiągnie podaną liczbę obrotów.
Obliczenia rozpoczynają się od geometrii łożyska, obciążenia, prędkości oraz mającej zastosowanie podstawowej nośności dynamicznej. Dlatego norma jest użyteczna przy porównywaniu dwóch konstrukcji łożysk w określonych warunkach pracy. JTEKT opisuje podstawową nośność dynamiczną jako miarę odporności na zmęczenie toczne, natomiast Schaeffler definiuje przy zastosowaniu tej samej podstawy niezawodności wynoszącej 90%. Żadne z tych określeń nie oznacza, że łożysko wykonane z twardszej stali automatycznie będzie miało wyższą obliczeniową trwałość. Nośność zależy od całego układu łożyska oraz od założeń przyjętych w obliczeniach.
ISO 281:2007 nie jest również normą kwalifikacji materiału. Nie certyfikuje cyklu obróbki cieplnej, nie określa dopuszczalnej populacji wtrąceń, nie weryfikuje stabilności austenitu szczątkowego ani nie dowodzi, że określona technologia wytwarzania stali będzie odporna na uszkodzenia eksploatacyjne. Jej obliczenia trwałości podstawowej dotyczą łożysk tocznych wykonanych z wysokiej jakości hartowanej stali łożyskowej, jednak „wysoka jakość” musi być wykazana za pomocą kontroli materiału i badań, a nie wywnioskowana wyłącznie z nominalnego gatunku stali.
Skorygowana trwałość znamionowa wyraźniej pokazuje tę różnicę. W zależności od metody obliczeń i sposobu jej wdrożenia przez producenta współczynniki korekcyjne uwzględniają smarowanie, zanieczyszczenie, niezawodność oraz obciążenie związane z granicą zmęczenia. Współczynniki te odnoszą się do warunków pracy, których podstawowa wartość nie przedstawia w pełni. Znaczenie mają również geometria styku i rozkład obciążenia: obciążenie krawędziowe, niewspółosiowość oraz nierównomierne obciążenie elementów tocznych mogą zwiększać naprężenia lokalne, nawet gdy katalogowa nośność pozostaje niezmieniona. Grubość filmu smarnego, lepkość, chemia dodatków, zanieczyszczenia stałe i woda decydują o tym, czy obliczone naprężenie podpowierzchniowe działa w stosunkowo czystym styku, czy też na powierzchni uszkodzonej przez mikrowżery.
Równanie trwałości określone w normie nie pozwala odróżnić dwóch wytopów nominalnie identycznej stali, chyba że różnice w ich stanie materiałowym zostaną uwzględnione w danych wejściowych lub w dowodach kwalifikacyjnych. To ograniczenie ma zasadnicze znaczenie. ISO 281 porównuje obliczeniową nośność łożyska w ramach określonego modelu; nie szereguje wszystkich możliwych stanów stali występujących w eksploatacji.
Specyfikacje materiałowe a dowody właściwości użytkowych
Specyfikacja materiałowa określa, jaki powinien być dany gatunek stali. Może definiować skład chemiczny, dopuszczalne odchylenia, wymagania dotyczące czystości, właściwości mechaniczne, obróbkę cieplną lub metody kontroli. Nie określa jednak automatycznie trwałości zmęczeniowej w warunkach styku tocznego dla konkretnej konstrukcji łożyska.
Typowe materiały łożyskowe dobrze ilustrują tę kwestię. NTN wskazuje wysokowęglową chromową stal łożyskową jako standardowy materiał na elementy toczne i bieżnie. Gatunek hartowany na wskroś, taki jak AISI 52100, oznaczany również jako 100Cr6 w europejskich systemach EN i powiązanych z ISO, należy — po zastosowaniu typowej dla łożysk obróbki — do rodziny martenzytycznych stali hartowanych na wskroś. Inne stale łożyskowe są gatunkami bainitycznymi hartowanymi na wskroś, natomiast stale nawęglane tworzą twardą warstwę powierzchniową na bardziej ciągliwym i miększym rdzeniu. W przeglądzie z 2011 r. Stale do łożysk rozdzielono te dwie główne rodziny i podkreślono, że wtrącenia mogą inicjować pęknięcia zmęczeniowe w styku tocznym.
Oznaczenia te nie opisują pełnej mikrostruktury. Twardość jest tylko jednym z pomiarów. Raport NASA opublikowany w 1987 r. wskazywał twardość, austenit szczątkowy, wielkość ziarna oraz wielkość, liczbę i powierzchnię węglików jako czynniki wpływające na trwałość zmęczeniową elementów tocznych. Austenit szczątkowy może przemieniać się podczas eksploatacji, powodując zmiany wymiarów i naprężeń własnych. Nadmierne lub nieprawidłowo rozmieszczone węgliki mogą tworzyć koncentratory naprężeń, natomiast nieodpowiednie rozpuszczenie węglików może zmieniać ilość węgla dostępnego dla osnowy. Wielkość ziarna, odpuszczanie martenzytu oraz morfologia bainitu również wpływają na lokalną odpowiedź materiału pod stykiem tocznym.
Czystość stali zasługuje na szczególną uwagę. W rozdziale dotyczącym stali łożyskowych w ASM Handbook z 2014 r. czystość oraz brak szkodliwych wtrąceń niemetalicznych wskazano jako — po odpowiedniej mikrostrukturze — najważniejszy czynnik uzyskania wysokiej trwałości zmęczeniowej w styku tocznym. Tlenkowe, siarczkowe lub złożone wtrącenie może działać jako koncentrator naprężeń na głębokości, do której dociera maksymalne zmienne naprężenie ścinające. Jego wielkość, kształt, skład, położenie oraz otaczająca mikrostruktura wpływają na to, czy dojdzie do inicjacji pęknięcia. Tabela składu chemicznego nie ujawnia takiego rozkładu.
Technologia wytwarzania może zatem mieć większe znaczenie niż niewielka korekta składu stopowego. Topienie próżniowe, przetapianie elektrożużlowe, podwójne topienie próżniowe, stopień przerobu podczas kucia, wyżarzanie zmiękczające, nawęglanie, hartowanie i odpuszczanie wpływają na populację defektów lub mikrostrukturę. NASA informowała, że takie procesy jak podwójne topienie próżniowe mogą wpływać na trwałość zmęczeniową silniej niż sam skład chemiczny. ASTM STP 1327 umieszcza te zagadnienia w szerszym kontekście technicznym obejmującym czystość, wytwarzanie stali, hartowanie na wskroś, hartowanie powierzchniowe, stale lotnicze, stale odporne na korozję, modyfikację powierzchni oraz trwałość łożysk.
Dowody właściwości użytkowych muszą odpowiadać przewidywanemu zastosowaniu. Polerowane laboratoryjne badanie zmęczenia w styku tocznym może służyć wyodrębnieniu jakości stali, podczas gdy łożysko eksploatowane w warunkach rzeczywistych doświadcza zmiennego obciążenia, niewspółosiowości, degradacji środka smarnego, zanieczyszczeń i uszkodzeń montażowych. Dowody eksperymentalne są wartościowe, lecz przed przeniesieniem wyniku na łożysko produkcyjne należy określić geometrię próbki, poziom naprężeń, częstotliwość, środek smarny oraz kryterium uszkodzenia. Zanieczyszczenie wodą stanowi wyraźne ostrzeżenie: badania eksperymentalne przedstawione w 2024 r. za pośrednictwem U.S. Department of Energy wykazały, że woda rozpuszczona lub wolna zwiększała mikrowżery i pękanie zmęczeniowe w styku tocznym oraz była związana z występowaniem białej substancji trawiącej na powierzchniach pęknięć. Wyniku tego nie można sprowadzić do porównania twardości.
Praktyczna lista kontrolna dla oceny technicznej
Lista kontrolna porównania stali łożyskowych
- Gatunek i norma Zapisz dokładne oznaczenie, obowiązującą normę, postać wyrobu, dostawcę, wytop i partię.
- Droga wytwarzania stali Udokumentuj topienie w powietrzu, próżniowe topienie indukcyjne, próżniowe przetapianie łukowe, przetapianie elektrożużlowe lub obróbkę podwójnie próżniową.
- Czystość Zażądaj ocen wtrąceń, metody badania, rodzaju i wielkości wtrąceń oraz ich rozmieszczenia.
- Obróbka cieplna Zapisz parametry austenityzowania, hartowania i odpuszczania, zawartość austenitu szczątkowego, wielkość ziarna oraz stan węglików.
- Gotowa powierzchnia kontaktowa Sprawdź chropowatość, falistość, uszkodzenia szlifierskie, okrągłość, naprężenia własne i geometrię krawędzi.
- Warunki eksploatacji Porównaj obciążenie, prędkość, temperaturę, grubość filmu smarnego, obecność wody i cząstek, luz, napięcie wstępne oraz współosiowość.
Rzetelne porównanie powinno obejmować dokładne oznaczenie gatunku oraz obowiązującą normę materiałową, a nie jedynie określenia „stal łożyskowa” lub „stal chromowa”. Należy podać, czy jest to AISI 52100, 100Cr6, określony gatunek do nawęglania czy inne oznaczenie, a także wskazać postać wyrobu oraz identyfikowalność wytopu lub partii u dostawcy.
Należy odnotować technologię wytwarzania stali: konwencjonalne topienie w piecu atmosferycznym, próżniowe topienie indukcyjne, przetapianie elektrożużlowe, próżniowe przetapianie łukowe lub proces podwójnego topienia próżniowego. Trzeba zażądać ocen czystości i informacji o metodzie kontroli, w tym o największych zaobserwowanych wtrąceniach, ich rodzaju i rozkładzie. Deklaracje dotyczące czystości bez podania metody badania trudno ze sobą porównywać.
Dokumentacja obróbki cieplnej powinna obejmować temperaturę i czas austenityzowania, ośrodek chłodzący, cykl odpuszczania, warunki przemiany bainitycznej, jeżeli mają zastosowanie, oraz zmierzoną twardość w całym przekroju. Należy dodać zawartość austenitu szczątkowego i metodę jego pomiaru, wielkość ziarna, opis martenzytu lub bainitu oraz wielkość, liczbę, udział powierzchniowy i rozkład węglików. W przypadku elementów nawęglanych należy odnotować głębokość warstwy nawęglonej lub węgloazotowanej, efektywną głębokość warstwy, profil zawartości węgla przy powierzchni, twardość rdzenia oraz profil przejściowy.
Następnie należy zbadać wykonany styk. Chropowatość i falistość powierzchni, przypalenia szlifierskie, naprężenia własne, okrągłość, kształt bieżni oraz geometria krawędzi mogą zmieniać lokalne siły styczne i naprężenia. Dokumentacja eksploatacyjna powinna określać widmo obciążenia, prędkość, temperaturę, reżim smarowania, lepkość, starzenie się środka smarnego, chemię dodatków, zawartość wody oraz zanieczyszczenia stałe. Należy uwzględnić również filtrację i środki kontroli czystości, zamiast uznawać sam rodzaj środka smarnego za wystarczającą informację.
Na koniec należy zweryfikować rozkład obciążenia i warunki zastosowania: obciążenia promieniowe i osiowe, napięcie wstępne lub luz, niewspółosiowość, pasowania wału i oprawy, metodę montażu, drgania oraz przeciążenia chwilowe. Należy porównać obliczenia według ISO 281:2007 z założeniami dotyczącymi trwałości skorygowanej oraz z wynikami badań właściwych dla danego łożyska lub z dowodami z eksploatacji.
Normy obliczeniowe, normy materiałowe, podręczniki i badania eksperymentalne odpowiadają na różne pytania. ISO 281 zapewnia ramy oceny trwałości; normy materiałowe definiują lub kontrolują stan stali; podręczniki porządkują ugruntowaną wiedzę z zakresu metalurgii i mechanizmów uszkodzeń; eksperymenty badają konkretne materiały i zmienne eksploatacyjne. Żadne z tych źródeł nie zastępuje pozostałych. Wiarygodna ocena trwałości łożyska wymaga powiązania obliczeń opartych na normach ze zweryfikowaną metalurgią i rzeczywistymi warunkami pracy.
Źródła
- [1] Bearing Steels. NASA Technical Reports Server, 1987. https://ntrs.nasa.gov/citations/19870002560
- [2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. OSTI, 2024. https://www.osti.gov/biblio/2423201-effects-water-contamination-micropitting-rolling-contact-fatigue-bearing-steels
- [3] Bearing Steels. ASM Handbook, 2014. https://dl.asminternational.org/handbooks/edited-volume/16/chapter-abstract/246185/Bearing-Steels?redirectedFrom=fulltext
- [4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Standard, 2007. https://www.iso.org/standard/38102.html
- [5] Bearing Steel Technical Documentation. NTN Americas, 2020. https://ntnamericas.com/wp-content/uploads/2020/04/9012E.pdf
- [6] Load Carrying Capacity and Life. Schaeffler Knowledge Center, 2024. https://medias.schaeffler.us/en/knowledge-center/rolling-bearings/load-carrying-capacity-and-life
- [7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT Bearing Knowledge, 2024. https://koyo.jtekt.co.jp/en/support/bearing-knowledge/5-2000.html