




1. Zakres, terminologia oraz różnica między obróbką cieplną a stanem dostawy
Niniejszy artykuł dotyczy wyżarzania i normalizowania stali, a nie każdego cyklu cieplnego stosowanego do stopów żelaza. Hartowanie, odpuszczanie, odprężanie, wyżarzanie sferoidyzujące, austempering, martempering, nawęglanie i utwardzanie powierzchniowe są odrębnymi obróbkami, nawet jeśli występują w ramach tego samego procesu produkcyjnego. Rozróżnienie to ma znaczenie, ponieważ określenia „wyżarzony” i „normalizowany” nie oznaczają zamiennych sposobów zmiękczania stali. Opisują one różne historie cieplne, przebiegi przemian, mikrostruktury oraz, w wielu specyfikacjach, różne stany dostawy.
Trzy etapy obróbki cieplnej
- Nagrzewanie Podnieść temperaturę stali do wybranej wartości.
- Wygrzewanie Wygrzewać dostatecznie długo, aby wyrównać temperaturę i uzyskać wymagane przemiany metalurgiczne.
- Chłodzenie Chłodzić zgodnie z określoną szybkością, w określonym ośrodku lub w określonych warunkach pieca.
Obróbka cieplna jest sekwencją operacji. Obejmuje nagrzanie stali do określonej temperatury, wygrzewanie przez czas wystarczający do zajścia wymaganych zmian cieplnych i metalurgicznych oraz chłodzenie w określonych warunkach. Obróbkę można określić za pomocą temperatury pieca, czasu wygrzewania, szybkości chłodzenia, ośrodka chłodzącego, atmosfery, wymiaru przekroju oraz stanu wyjściowego stali. Stan dostawy określa stan, w jakim produkt jest dostarczany po zakończeniu tej sekwencji. Określenia „normalizowany”, „wyżarzony” i „normalizowany i odpuszczony” mogą zatem opisywać stan płyty, pręta, odkuwki lub innego produktu, a nie pełną instrukcję odtworzenia obróbki.
To samo określenie może mieć różne praktyczne konsekwencje w przypadku różnych gatunków. Zawartość węgla, dodatki stopowe, wielkość ziarna austenitu, sterowanie piecem oraz szybkość chłodzenia wpływają na końcową zawartość ferrytu, perlitu, bainitu lub martenzytu. Nie należy podawać uniwersalnej temperatury wyżarzania ani normalizowania bez wskazania gatunku i obowiązującej specyfikacji.
W jaki sposób ASTM A941-16 reguluje ogólną terminologię dotyczącą stali
ASTM A941-16, Standardowa terminologia dotycząca stali, stali nierdzewnej, pokrewnych stopów i żelazostopów, zapewnia ogólny zasób terminologiczny dla dokumentów dotyczących stali. Jest to norma terminologiczna, a nie uniwersalna procedura obróbki cieplnej. Jej rolą jest ustanowienie wspólnego znaczenia terminów, jeżeli norma wyrobu, metoda badania lub inny dokument nadrzędny nie zawiera bardziej szczegółowej definicji.
Definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją ogólną zawartą w ASTM A941-16. Strong evidence
To zastrzeżenie ma decydujące znaczenie. ASTM A941-16 stanowi, że definicja występująca w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją ogólną zawartą w normie terminologicznej. Czytelnik nie powinien zatem przejmować definicji z A941-16 i stosować jej mechanicznie do każdej specyfikacji dotyczącej płyt, prętów, odkuwek, elementów zbiorników ciśnieniowych lub szyn. Właściwa norma wyrobu ma znaczenie rozstrzygające, jeżeli definiuje termin inaczej, dodaje zakres temperatur, określa metodę chłodzenia albo ogranicza dany stan do konkretnego gatunku i postaci wyrobu.
| Cecha | Normalizowanie | Wyżarzanie |
|---|---|---|
| Początkowa przemiana | Austenityzowanie | Zależy od rodzaju wyżarzania; wyżarzanie zupełne na ogół obejmuje austenityzowanie |
| Metoda chłodzenia | Powietrze lub swobodnie cyrkulujący gaz | Kontrolowane powolne chłodzenie, często w piecu |
| Typowa struktura | Drobniejszy ferryt–perlit lub inne produkty zależne od gatunku | Stosunkowo gruboziarnisty ferryt–perlit w odpowiednich gatunkach |
| Typowy wynik | Wyższa wytrzymałość i twardość niż po wyżarzaniu zupełnym | Niższa twardość oraz lepsza skrawalność lub ciągliwość |

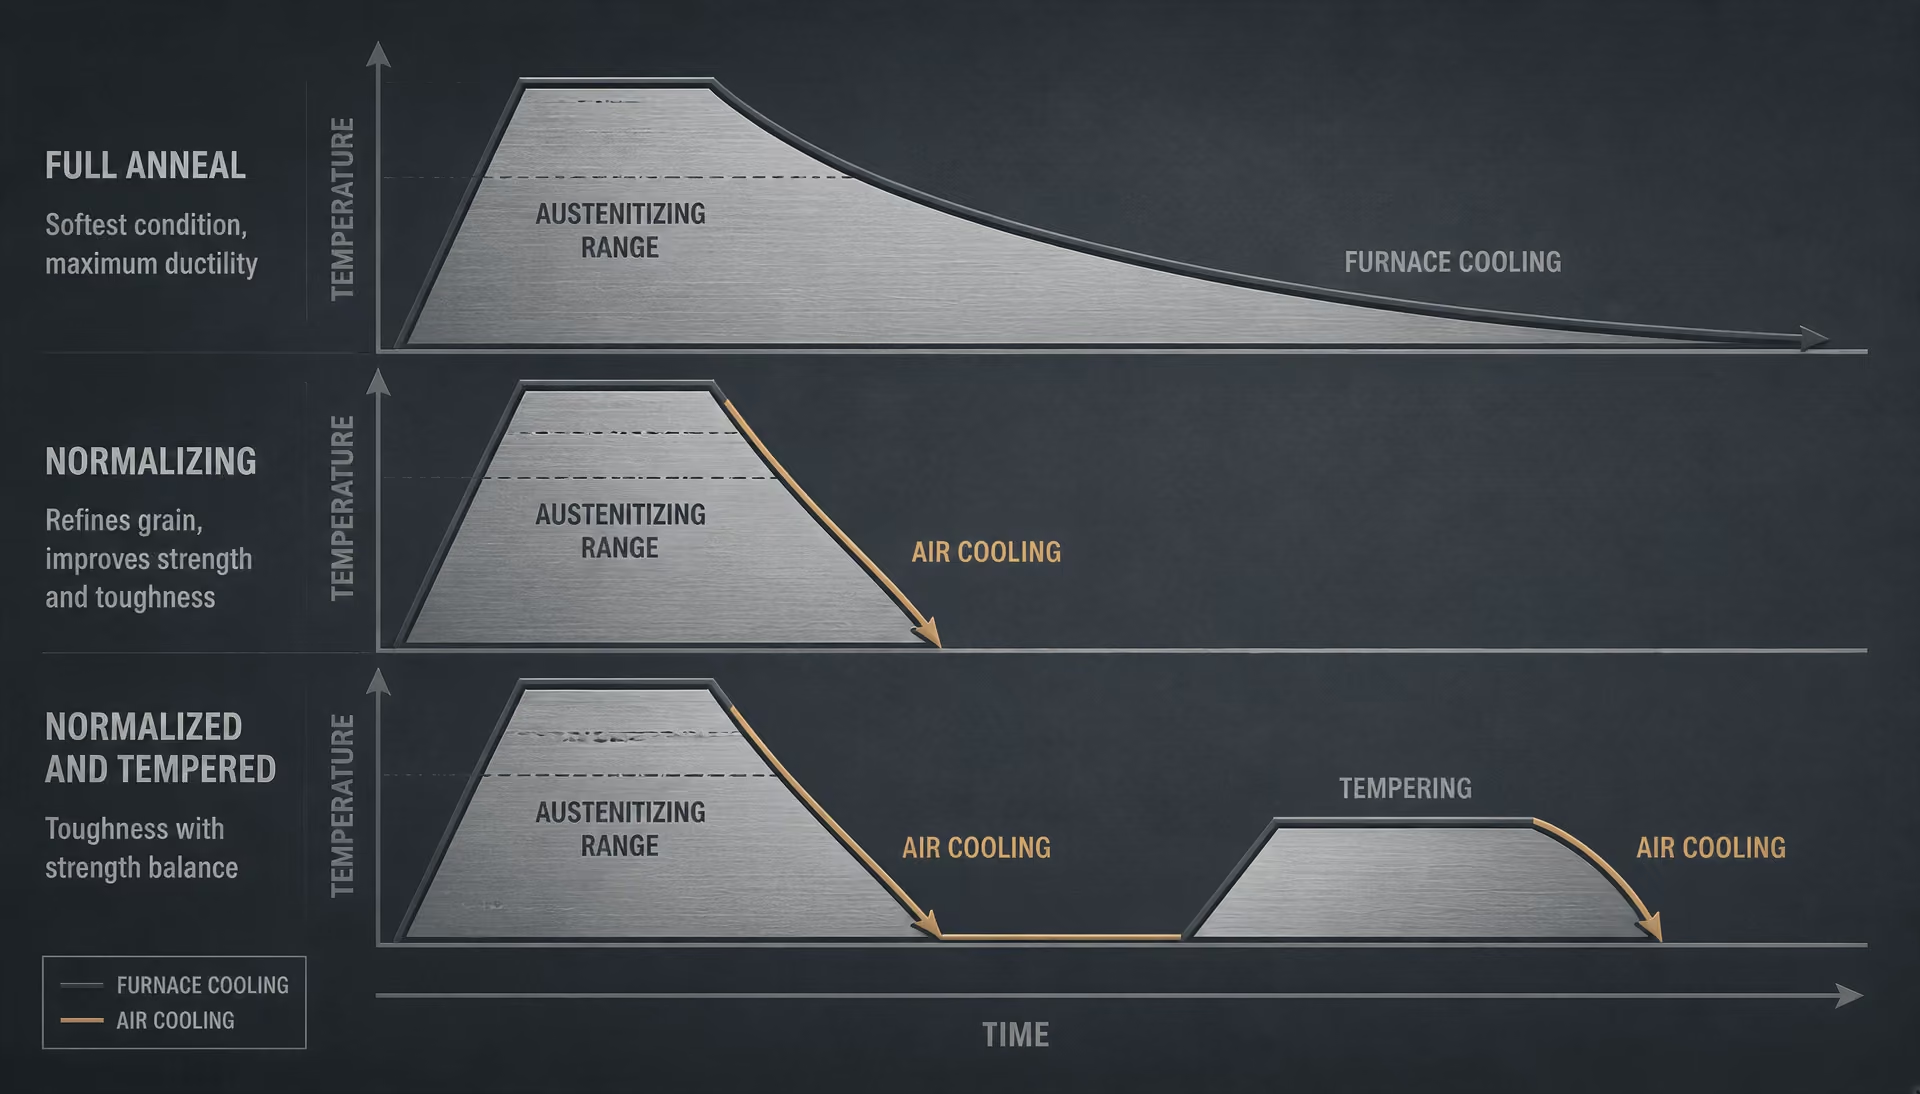
Ogólne rozróżnienie metalurgiczne pozostaje jednak jasne. Normalizowanie jest zazwyczaj obróbką austenityzującą, po której następuje chłodzenie w powietrzu lub innym swobodnie cyrkulującym gazie. Terminologia Karlsruhe Institute of Technology definiuje je jako austenityzację, po której następuje chłodzenie na wolnym powietrzu, w celu uzyskania bardziej jednorodnej wielkości ziarna i składu. Opis firmy Bodycote z 2024 r. podaje orientacyjny zakres około 800–920 °C: stal nagrzewa się wystarczająco, aby utworzyły się nowe ziarna austenitu, a następnie chłodzi swobodnie w powietrzu lub gazie. Zakres ten ma charakter opisowy i nie stanowi specyfikacji obowiązującej dla wszystkich stali.
Wyżarzanie jest terminem szerszym. W zależności od dokumentu może oznaczać wyżarzanie zupełne, wyżarzanie zmiękczające, wyżarzanie sferoidyzujące, wyżarzanie odprężające lub inną kontrolowaną operację nagrzewania i chłodzenia. W Circular 409 National Bureau of Standards z 1935 r. wyżarzanie zmiękczające odróżniono od normalizowania, określając je jako przeprowadzane poniżej lub w pobliżu zakresu temperatur krytycznych, podczas gdy normalizowanie opisano jako nagrzewanie do temperatury około 100 °F powyżej zakresu krytycznego, a następnie chłodzenie w nieruchomym powietrzu. Te historyczne opisy wskazują na różnicę, jednak współczesne wymagania nadal zależą od gatunku stali.
Dlaczego określenia „normalizowany”, „wyżarzony” oraz „normalizowany i odpuszczony” opisują stan materiału
Określenie „wyżarzony” wskazuje, że stal została poddana wyżarzaniu lub jest dostarczana w stanie wyżarzonym zgodnie z obowiązującą specyfikacją. W typowym procesie wyżarzania zupełnego stal nagrzewa się do zakresu austenitycznego, wygrzewa w celu przeprowadzenia przemiany i wyrównania temperatury, a następnie chłodzi powoli — często wraz z piecem — aby zmniejszyć twardość i sprzyjać powstaniu stosunkowo gruboziarnistej struktury ferrytyczno-perlitycznej w odpowiednich gatunkach stali węglowych i niskostopowych. Wyżarzanie zmiękczające jest czymś innym: na ogół przeprowadza się je poniżej lub w pobliżu dolnej temperatury krytycznej, aby przywrócić ciągliwość niskowęglowej stali poddanej zgniotowi na zimno, bez pełnej przemiany struktury.
Określenie „normalizowany” zazwyczaj wskazuje, że stal została poddana austenityzacji i chłodzeniu w powietrzu. W porównaniu z chłodzeniem w piecu po pełnym wyżarzaniu chłodzenie w powietrzu zwykle prowadzi do powstania drobniejszej struktury przemiany i większej wytrzymałości, choć wynik zależy od hartowności i wymiaru przekroju. Normalizowanie może rozdrobnąć grube ziarna, zmniejszyć nieregularność struktury po kuciu lub walcowaniu oraz ustanowić powtarzalny stan wyjściowy przed obróbką skrawaniem lub dalszą obróbką cieplną. Nie jest ono po prostu szybszym wyżarzaniem.[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
Laboratoryjny materiał referencyjny dotyczący stali 4140 z Massachusetts Institute of Technology pokazuje, dlaczego konieczna jest identyfikacja gatunku. W przypadku normalizowania stali 4140 materiał referencyjny z 2007 r. podaje przybliżony zakres austenityzacji 850–875 °C, po którym następuje wygrzewanie w celu wyrównania temperatury i chłodzenie w powietrzu do temperatury pokojowej. Tego zakresu nie można przenosić na stal niestopową ani na gruby przekrój bez sprawdzenia odpowiednich danych. Składniki stopowe zmieniają przebieg przemian, a wymiary wpływają na szybkość chłodzenia występującą w środku przekroju.
„Normalizowany i odpuszczony” oznacza dwie następujące po sobie obróbki. Najpierw stal jest normalizowana. Następnie nagrzewa się ją ponownie poniżej odpowiedniego zakresu przemian i wygrzewa w celu odpuszczenia produktów powstałych podczas chłodzenia. Odpuszczanie zmniejsza kruchość związaną z twardymi produktami przemiany oraz reguluje wytrzymałość, udarność i ciągliwość. Stan określany terminem „normalizowany i odpuszczony” nie jest inną nazwą normalizowania i nie jest równoważny materiałowi wyżarzonemu. Informuje użytkownika, że dostarczona stal ma określoną, złożoną historię obróbki.
ISO 683-1:2016 uznaje stany normalizowany oraz normalizowany i odpuszczony za określone stany dostawy dla niestopowych stali do obróbki cieplnej. Strong evidence
ISO 683-1:2016 pokazuje umowne znaczenie tego sformułowania. Norma określa wymagania techniczne dotyczące dostawy niestopowych stali do obróbki cieplnej dostarczanych między innymi w stanie normalizowanym oraz normalizowanym i odpuszczonym. W tym kontekście stan jest częścią wymagań dotyczących wyrobu: może wpływać na określone właściwości mechaniczne, kontrolę, znakowanie i odbiór. Świadectwo hutnicze zawierające określenie „normalizowany” nie opisuje zatem jedynie tego, co wydarzyło się w piecu; dokumentuje sposób dostarczenia produktu zgodnie z normą.
Kiedy norma dotycząca wyrobu, gatunku lub przepisów ma pierwszeństwo przed definicją ogólną
Przed wyborem harmonogramu pracy pieca należy zapoznać się z dokumentem nadrzędnym. Norma wyrobu może określać temperaturę austenityzacji, minimalny czas wygrzewania, chłodzenie w powietrzu, maksymalną twardość, właściwości wytrzymałościowe, badania udarności lub dopuszczalne połączenie obróbek. Może również stosować termin „wyżarzony” do określenia zdefiniowanego zakresu praktyk, które nie byłyby identyczne z podręcznikowym wyżarzaniem zupełnym. Samo oznaczenie gatunku jest niewystarczające, jeżeli ten sam skład chemiczny jest dostarczany jako płyta, pręt, odkuwka lub element zawierający ciśnienie.
Wymagania prawne mogą być jeszcze bardziej rygorystyczne. Zgodnie z 49 CFR § 179.500-6 obróbki cieplne określonych stalowych zbiorników obejmują wyżarzanie lub normalizowanie, po których następuje odpuszczanie, przy czym temperatura odpuszczania nie może być niższa niż 1000 °F. Wymóg ten ma zastosowanie do objętego regulacją elementu zbiornika, nawet jeśli ogólny opis podręcznikowy dopuszczałby inną sekwencję. Przepis ten pokazuje również, dlaczego określenia „normalizowany” nie można traktować jako samodzielnego zapewnienia odpowiednich właściwości eksploatacyjnych: wymagany etap odpuszczania jest częścią określonego stanu.
Stan dostawy Udokumentowany stan metalurgiczny, w jakim wyrób jest dostarczany po zakończeniu sekwencji obróbki cieplnej.
Praktyczna zasada jest prosta: należy posługiwać się szerokimi definicjami w celu zrozumienia różnicy metalurgicznej, a następnie wykorzystać oznaczenie gatunku, normę wyrobu, rysunek, specyfikację zakupu lub przepis, aby ustalić, jakie wymagania wiążą się z danymi określeniami. Wyżarzanie zasadniczo kładzie nacisk na kontrolowane chłodzenie i zmniejszenie twardości, natomiast normalizowanie zasadniczo oznacza austenityzację, po której następuje chłodzenie w powietrzu, prowadzące do powstania drobniejszej i bardziej jednorodnej struktury. Stan dostawy jest udokumentowanym wynikiem, a nie zamiennikiem pełnej historii cieplnej.
2. Podstawa układu żelazo–węgiel: temperatury krytyczne, austenit i przemiany
Ferryt, perlit, cementyt i austenit
Wyżarzania i normalizowania nie można definiować wyłącznie za pomocą temperatury, ponieważ ich rezultaty zależą od tego, jakie fazy występują podczas nagrzewania oraz w jaki sposób fazy te przemieniają się podczas chłodzenia. Przydatnym modelem wyjściowym jest wykres równowagi faz układu żelazo–węgiel, uzupełniony wykresami przemian przy chłodzeniu ciągłym (CCT) oraz przemian czas–temperatura (TTT). Publikacje ASM Heat Treating of Steel i Metallurgy for the Non-Metallurgist wykorzystują te ramy do powiązania austenityzowania, szybkości chłodzenia, wielkości ziarna i właściwości końcowych.
| Składnik lub stan | Wartość lub opis |
|---|---|
| Rozpuszczalność węgla w ferrycie w temperaturze 727 °C | Około 0.022% mas. C |
| Skład eutektoidalny stali węglowej niestopowej | Około 0.76–0.80% mas. C |
| Cementyt | Fe₃C |
| Struktura krystaliczna austenitu | Ściennie centrowana struktura kubiczna |
Terminologia układu żelazo–węgiel
- Ferryt
- Postać żelaza o strukturze regularnej przestrzennie centrowanej, charakteryzująca się stosunkowo małą rozpuszczalnością węgla.
- Cementyt
- Węglik żelaza, Fe₃C, który jest twardy i kruchy.
- Perlit
- Dwufazowy agregat ferrytu i cementytu.
- Austenit
- Żelazo o strukturze regularnej ściennie centrowanej, mogące rozpuszczać znacznie więcej węgla niż ferryt.
Ferryt jest odmianą żelaza o strukturze regularnej przestrzennie centrowanej, powszechnie oznaczaną jako ferryt α. Może rozpuścić tylko niewielką ilość węgla. Na przykład w temperaturze 727 °C maksymalna rozpuszczalność równowagowa węgla w ferrycie wynosi w przybliżeniu 0,022% mas. C; w niższych temperaturach jest jeszcze mniejsza. Ferryt jest stosunkowo miękki i ciągliwy, dlatego stal zawierająca duży udział ferrytu na ogół charakteryzuje się małą twardością i dobrą podatnością na kształtowanie.
Cementyt jest węglikiem żelaza Fe₃C. Jest twardy i kruchy, a jego rozmieszczenie ma równie duże znaczenie jak jego całkowita ilość. Cementyt może występować w postaci płytek w perlicie, cząstek w strukturze sferoidyzowanej lub ciągłych siatek na granicach byłych ziaren austenitu. Formy te nie zapewniają takiej samej skrawalności, ciągliwości ani charakteru pękania.

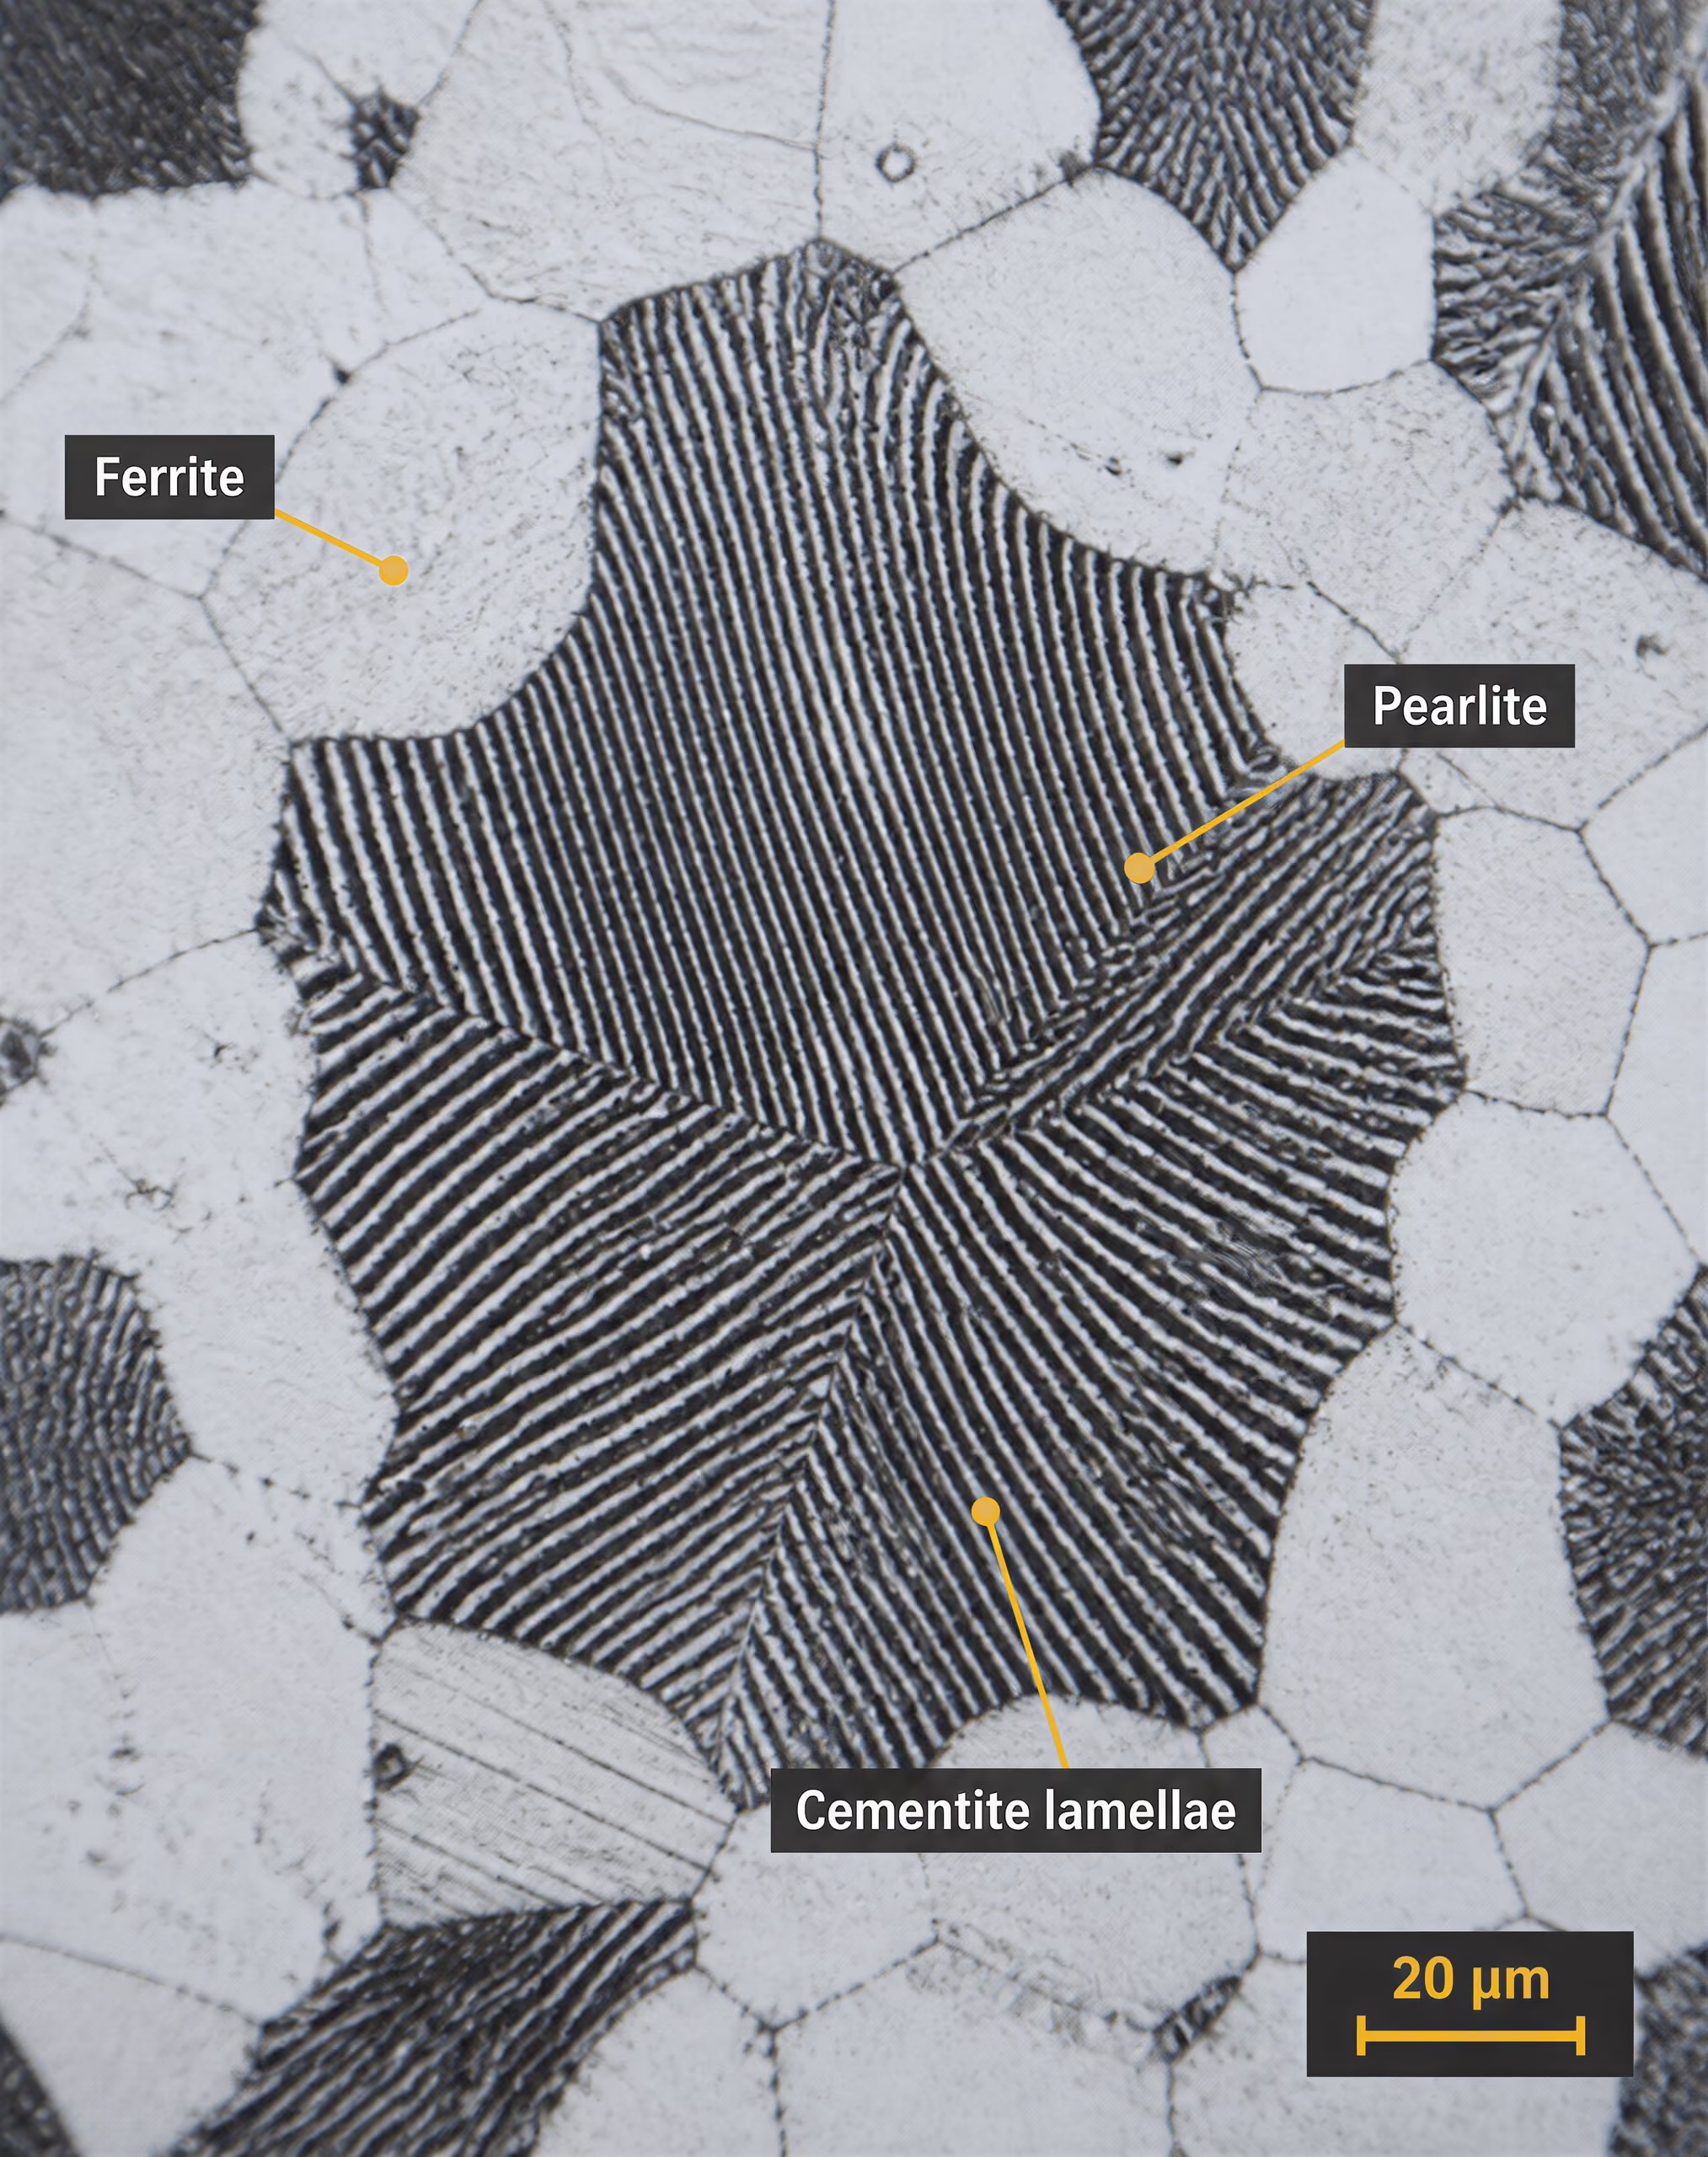
Perlit nie jest pojedynczą fazą. Jest agregatem dwufazowym ferrytu i cementytu, powstającym w wyniku rozpadu austenitu podczas stosunkowo powolnego chłodzenia przez temperaturę eutektoidalną. W niestopowej stali węglowej skład eutektoidalny wynosi w przybliżeniu 0,76–0,80% mas. C, zależnie od źródła oraz określonych warunków równowagi. Perlit powstały w wyższej temperaturze przemiany ma stosunkowo duży odstęp między płytkami ferrytu i cementytu; przemiana w niższej temperaturze prowadzi do powstania drobniejszego perlitu, który jest wytrzymalszy i twardszy.
Austenit, oznaczany jako γ, jest odmianą żelaza o strukturze regularnej ściennie centrowanej, zdolną do rozpuszczania znacznie większej ilości węgla niż ferryt. Ta większa rozpuszczalność jest powodem, dla którego nagrzewanie do zakresu występowania austenitu ma kluczowe znaczenie w normalizowaniu i wyżarzaniu zupełnym. Podczas austenityzowania węgiel i wiele pierwiastków stopowych przechodzi do roztworu, częściowo lub całkowicie. Podczas chłodzenia ten przesycony roztwór stały przekształca się w ferryt, perlit, bainit, martenzyt lub mieszaniny tych produktów, zależnie od składu, wymiarów przekroju oraz przebiegu chłodzenia w zakresie przemian.
Wykres przemiany austenitu podczas chłodzenia ciągłego Wykres pokazujący, kiedy austenit zaczyna i kończy przemianę przy określonych ciągłych szybkościach chłodzenia.
Przebieg chłodzenia ma decydujące znaczenie. Powolne chłodzenie w piecu zapewnia atomom węgla czas na dyfuzję, sprzyjając powstawaniu ferrytu i grubego perlitu w wielu stalach podeutektoidalnych. Chłodzenie w powietrzu po normalizowaniu odprowadza ciepło szybciej i zazwyczaj prowadzi do powstania drobniejszej struktury ferrytowo-perlitycznej niż wyżarzanie zupełne. Dostatecznie szybkie hartowanie hamuje przemianę dyfuzyjną i może prowadzić do powstania martenzytu, natomiast pośrednia szybkość chłodzenia może powodować tworzenie bainitu. Dlatego określenie „zabieg cieplny zmiękczający” jest niewystarczającym opisem każdego cyklu nazywanego wyżarzaniem.
Dolny i górny zakres temperatur krytycznych
Dolną temperaturę krytyczną podczas nagrzewania powszechnie oznacza się jako Ac1: jest to temperatura, w której w danej stali, przy określonych warunkach nagrzewania, zaczyna powstawać austenit. Podczas chłodzenia odpowiadającą jej temperaturę początku przemiany zwykle zapisuje się jako Ar1. Temperatury te nie muszą być sobie równe. Szybkość nagrzewania i chłodzenia, wcześniejsza mikrostruktura, dodatki stopowe oraz opóźnienie cieplne przesuwają obserwowane temperatury przemian, dlatego Ac1 jest temperaturą początku przemiany, a nie uniwersalnym ustawieniem pieca.
Górna temperatura krytyczna zależy od zawartości węgla. W stalach podeutektoidalnych Ac3 jest temperaturą, w której podczas nagrzewania kończy się przemiana w austenit. Między Ac1 a Ac3 współistnieją ferryt i austenit. Powyżej Ac3 struktura jest nominalnie austenityczna, chociaż nadal potrzebny jest odpowiedni czas, aby węgiel i pierwiastki stopowe równomiernie się rozmieściły, a przekrój wyrównał temperaturę.
W stalach nadeutektoidalnych odpowiednią górną granicę często oznacza się jako Acm, a nie Ac3. Między Ac1 a Acm austenit współistnieje z cementytem proeutektoidalnym. Nagrzewanie powyżej Acm powoduje rozpuszczanie tego cementytu, zależnie od czasu, wielkości cząstek i wpływu dodatków stopowych. Przekroczenie wymaganej temperatury rozpuszczania o zbyt dużą wartość może sprzyjać rozrostowi ziaren austenitu, co może obniżyć udarność, nawet jeśli twardość i wytrzymałość na rozciąganie wydają się odpowiednie.
Określenie „zakres krytyczny” odnosi się zatem do przedziału, a nie do jednego ustalonego punktu. W okólniku National Bureau of Standards z 1935 roku wyżarzanie procesowe opisano jako nagrzewanie poniżej dolnego zakresu temperatury krytycznej lub w jego pobliżu, natomiast normalizowanie jako nagrzewanie do temperatury około 100 °F powyżej zakresu krytycznego, a następnie chłodzenie w nieruchomym powietrzu. Opisy te są użytecznymi rozróżnieniami historycznymi, lecz nie zastępują wymagań dotyczących konkretnego gatunku, określonych we współczesnej specyfikacji materiałowej lub procedurze obróbki cieplnej.
Nagrzewanie przez Ac1 zmienia udział poszczególnych faz: bogate w węgiel obszary pierwotnej struktury ferrytyczno-węglikowej zaczynają przekształcać się w austenit. Dalsze nagrzewanie w kierunku Ac3 lub Acm kończy zamierzoną przemianę i może powodować rozpuszczanie węglików. Wyżarzanie zupełne zazwyczaj obejmuje austenityzowanie stali, a następnie jej powolne chłodzenie, często w piecu, w celu uzyskania gruboziarnistej i stosunkowo miękkiej struktury przemiany. Normalizowanie również obejmuje austenityzowanie, lecz przedmiot wyjmuje się z pieca i chłodzi w nieruchomym lub poruszającym się powietrzu. Szybsze chłodzenie powoduje powstanie drobniejszych ziaren i innego udziału ferrytu oraz perlitu.
Temperaturę należy wiązać z gatunkiem i stanem materiału. Firma Bodycote podała w 2024 roku, że normalizowanie przeprowadza się w przybliżeniu w zakresie 800–920 °C, przy czym nowe ziarna austenitu powstają przed swobodnym chłodzeniem w powietrzu lub gazie. Tego szerokiego przedziału nie można stosować bezkrytycznie. W laboratoryjnym opracowaniu MIT z 2007 roku dla normalizowania stali AISI 4140 podano w przybliżeniu 850–875 °C, następnie wytrzymanie w celu wyrównania temperatury i chłodzenie w powietrzu. AISI 4140 jest stalą stopową zawierającą chrom i molibden, dlatego jej obróbki nie można wywnioskować na podstawie cyklu przeznaczonego dla niestopowej stali niskowęglowej.
Dlaczego zawartość węgla i pierwiastki stopowe zmieniają cykl
Węgiel zmienia zarówno temperatury krytyczne, jak i produkty uzyskiwane podczas chłodzenia. W stali podeutektoidalnej, zawierającej mniej węgla niż skład eutektoidalny, podczas chłodzenia z austenitu najpierw powstaje ferryt; pozostały austenit przekształca się następnie w perlit. W miarę wzrostu zawartości węgla w kierunku składu eutektoidalnego zwiększa się udział perlitu, a zmniejsza ilość ferrytu proeutektoidalnego. W stali nadeutektoidalnej cementyt powstaje przed perlitem. Nadmiernie wysokie temperatury austenityzowania mogą spowodować rozpuszczenie większej ilości cementytu, niż zamierzano, i pozostawić gruboziarnisty, bogaty w węgiel austenit, który przekształci się w twardszą strukturę.
Mangan obniża temperaturę przemiany eutektoidalnej i zwiększa hartowność. Opóźnia powstawanie ferrytu i perlitu, umożliwiając pominięcie tych reakcji przy mniejszej szybkości chłodzenia niż wymagana w niestopowej stali węglowej. Chrom wykazuje podobny wpływ na hartowność i tworzy trwałe węgliki; może opóźniać przemianę oraz wymagać dłuższego lub wyżejtemperaturowego austenityzowania w celu rozpuszczenia pożądanej części węglików. Molibden silnie opóźnia przemiany perlityczną i bainityczną, zwiększa odporność na zmiękczanie podczas odpuszczania i ma szczególne znaczenie w stalach takich jak AISI 4140.
Nikiel na ogół obniża temperatury przemian i zwiększa hartowność, nie tworząc przy tym tego samego rodzaju siatki węglików, która wiąże się z obecnością chromu. Stabilizuje austenit i poprawia udarność, zwłaszcza w niskiej temperaturze. Krzem zwiększa aktywność węgla w ferrycie i jest powszechnie stosowany do hamowania powstawania cementytu w wybranych układach stopowych, wpływając jednocześnie na temperatury i kinetykę przemian. Wanad, niob i tytan tworzą trwałe węglikoazotki. Cząstki te mogą hamować migrację granic ziaren austenitu i ograniczać ich rozrost, lecz ich częściowe rozpuszczenie może wymagać wyższych temperatur lub dłuższego wytrzymania.
Dodatki stopowe zmieniają również znaczenie określenia „chłodzenie w powietrzu”. Cienki przekrój stali niskowęglowej może podczas chłodzenia w powietrzu przekształcić się w dużej mierze w ferryt i perlit, podczas gdy gruby przekrój stali stopowej o wysokiej hartowności może w swoim rdzeniu utworzyć bainit lub martenzyt. Zgorzelnia powierzchniowa, atmosfera pieca, rozmieszczenie wsadu, wymuszenie ruchu czynnika chłodzącego oraz grubość przekroju zmieniają rzeczywistą krzywą chłodzenia. Dlatego przy przewidywaniu struktury końcowej wykresy CCT są bardziej użyteczne niż nominalna nazwa zabiegu.[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
Właśnie dlatego stan po obróbce należy uwzględniać w opisie materiału. ISO 683-1:2016 wymienia niestopowe stale do obróbki cieplnej w stanach obejmujących stan normalizowany oraz normalizowany i odpuszczony; stan ten nie jest jedynie warsztatowym synonimem określenia „zmiękczony”. ASTM A941-16 podaje terminologię ogólną, zaznaczając jednocześnie, że definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją ogólną. Cykl powinny określać obowiązująca norma wyrobu, oznaczenie gatunku, wielkość przekroju, stan wyjściowy oraz określona praktyka prowadzenia pieca. Również przepisy dotyczące bezpieczeństwa wskazują na to rozróżnienie: 49 CFR § 179.500-6 określa dla niektórych stali zbiornikowych obróbkę jako wyżarzanie lub normalizowanie, po którym następuje odpuszczanie, przy czym temperatura odpuszczania nie może być niższa niż 1000 °F. Historia cieplna jest częścią wymagań inżynierskich.
3. Co w praktyce oznacza wyżarzanie stali
Wyżarzanie nie jest jednym, sztywno ustalonym harmonogramem nagrzewania i chłodzenia. Jest rodziną zabiegów dobieranych w celu zmiany twardości, ciągliwości, naprężeń własnych, kształtu węglików, struktury ziarnistej lub produktów przemian. Sama nazwa jest zatem niepełna. Specyfikacja lub procedura powinna określać gatunek stali, stan wyjściowy, temperaturę docelową, czas wygrzewania, sposób chłodzenia oraz wymagane właściwości końcowe.
Terminologia zależy również od dokumentu nadrzędnego. ASTM A941-16 zawiera ogólną terminologię dotyczącą stali, stali nierdzewnych, stopów pokrewnych i żelazostopów, ale stwierdza, że definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją w ogólnej normie terminologicznej. Zastrzeżenie to ma znaczenie, ponieważ określenia „wyżarzony”, „wyżarzony technologicznie”, „wyżarzony zupełnie” i „odprężony” mogą opisywać różne stany w normach wyrobów i procedurach wytwarzania.
Wyżarzanie ma zazwyczaj na celu uzyskanie stanu bardziej miękkiego, bardziej ciągliwego lub bardziej stabilnego wymiarowo niż materiał wyjściowy. Normalizowanie jest czymś innym. Zwykle obejmuje austenityzowanie, a następnie chłodzenie w nieruchomym lub przepływającym powietrzu, co prowadzi do powstania struktury drobniejszej i mniej zbliżonej do stanu równowagi niż w przypadku konwencjonalnego chłodzenia w piecu. Różnica nie jest wyłącznie kosmetyczna: droga chłodzenia steruje produktami przemian powstającymi podczas rozpadu austenitu.
Wyżarzanie technologiczne a wyżarzanie zupełne
| Obróbka | Zakres przemiany | Główny cel |
|---|---|---|
| Wyżarzanie zmiękczające po przeróbce plastycznej | Poniżej lub w pobliżu dolnego zakresu temperatury krytycznej | Przywrócenie ciągliwości po obróbce na zimno |
| Wyżarzanie zupełne | Do zakresu austenitu | Zmniejszenie twardości i uzyskanie miękkiej struktury po przemianie |
| Wyżarzanie sferoidyzujące | Obróbka podkrytyczna lub cykliczna wokół Ac1 | Uzyskanie zaokrąglonych cząstek węglików ułatwiających skrawanie lub kształtowanie |
| Wyżarzanie odprężające | Zwykle poniżej Ac1 | Zmniejszenie naprężeń szczątkowych bez pełnego austenityzowania |
Wyżarzanie technologiczne przeprowadza się zazwyczaj poniżej dolnego zakresu temperatury krytycznej lub w jego pobliżu. National Bureau of Standards opisało je w 1935 roku jako nagrzewanie stopu na bazie żelaza poniżej tego zakresu lub w jego pobliżu. W praktyce zabieg ten wiąże się szczególnie z blachami, taśmami, drutami i innymi wyrobami ze stali niskowęglowej, które podczas przeróbki na zimno uzyskały dużą gęstość dyslokacji i zmniejszoną ciągliwość.
Stal nagrzewa się na tyle, aby zaszła rekrystalizacja, jeśli pozwalają na to temperatura i czas, lecz zazwyczaj nie przekształca się jej całkowicie w austenit. Zdrowienie powoduje przegrupowanie części defektów sieci i zmniejszenie naprężeń własnych. Rekrystalizacja zastępuje odkształcone ziarna ferrytu nowymi ziarnami, stosunkowo wolnymi od odkształceń. Rezultatem jest zmniejszenie granicy plastyczności i twardości oraz poprawa wydłużenia podczas kolejnej operacji kształtowania. Dokładna temperatura zależy od gatunku; harmonogram odpowiedni dla niskowęglowej stali walcowanej na zimno nie może być bezpiecznie przenoszony na średniowęglową stal stopową ani na gatunek stali nierdzewnej.
Czas wygrzewania w temperaturze jest istotny. Krótkie wygrzewanie może usunąć część skutków zgniotu, pozostawiając znaczną część odkształcenia. Dłuższe wygrzewanie może prowadzić do powstania większych ziaren rekrystalizowanych, utleniania powierzchni lub niepożądanej zmiany wymiarów. Na wynik wpływają również grubość taśmy, geometria kręgu, atmosfera pieca i równomierność nagrzewania. Określenia „wyżarzony technologicznie” nie należy zatem traktować jako synonimu całkowitego zmiękczenia.
Wyżarzanie zupełne przebiega według innej drogi przemiany. Stal nagrzewa się do zakresu austenitu, wygrzewa do chwili, gdy cały przekrój osiągnie dostatecznie równomierną temperaturę, a następnie chłodzi powoli, zwykle w piecu. W przypadku podeutektoidalnej stali węglowej lub niskostopowej temperatura zabiegu znajduje się zazwyczaj powyżej górnej temperatury krytycznej Ac3, tak aby ferryt i perlit przekształciły się w austenit przed chłodzeniem. W przypadku stali nadeutektoidalnej wybrana temperatura znajduje się zazwyczaj powyżej Ac1, lecz poniżej Acm, co umożliwia austenityzację osnowy perlitycznej przy jednoczesnym ograniczeniu nadmiernego rozpuszczania i rozrostu ziaren. Są to opisy procesu, a nie uniwersalne wartości zadane.
Podczas chłodzenia w piecu austenit przekształca się przy stosunkowo małym przechłodzeniu w ferryt i perlit, często tworząc stosunkowo grube kolonie perlitu i strukturę o stosunkowo małej twardości. Wyżarzanie zupełne może zmniejszyć twardość, poprawić skrawalność odpowiednich gatunków oraz ograniczyć skutki wcześniejszej przeróbki plastycznej na gorąco lub kucia. Nie gwarantuje ono jednak najniższej możliwej twardości dla każdej stali. Pierwiastki stopowe, takie jak chrom, molibden, mangan i nikiel, zmieniają temperatury przemian i spowalniają ich kinetykę; niektóre stale stopowe mogą wymagać zmodyfikowanego wyżarzania lub odrębnej obróbki izotermicznej.
W przypadku odpowiednich stali normalizowanie zwykle prowadzi się w temperaturze około 800–920 °C, a następnie stosuje swobodne chłodzenie w powietrzu lub gazie. Limited evidence
Normalizowanie pokazuje, dlaczego tych określeń nie można stosować zamiennie. Stal również poddaje się austenityzowaniu, lecz następnie chłodzi się ją w powietrzu lub gazie, zamiast pozostawiać w chłodzącym się piecu. Opis firmy Bodycote z 2024 roku podaje dla odpowiednich stali zakres normalizowania wynoszący w przybliżeniu 800–920 °C, a następnie swobodne chłodzenie w powietrzu lub gazie. Dla stali 4140 w opracowaniu laboratoryjnym MIT określono temperaturę około 850–875 °C, wygrzewanie do wyrównania temperatury oraz chłodzenie w powietrzu do temperatury pokojowej. Wartości te dotyczą wskazanego materiału i procedury, a nie każdej stali określanej jako „4140” w ramach każdej specyfikacji.
Chłodzenie w powietrzu odprowadza ciepło szybciej niż kontrolowane chłodzenie w piecu. Powstała struktura ferrytyczno-perlityczna jest zazwyczaj drobniejsza, a jej wytrzymałość i twardość są większe niż w strukturze po wyżarzaniu zupełnym. Normalizowanie może rozdrobnąć grubą strukturę ziarnistą odlewu lub odkuwki i poprawić jednorodność struktury, lecz w porównaniu z chłodzeniem w piecu może zwiększyć odkształcenia lub naprężenia własne. ISO 683-1:2016 wymienia stany dostawy „normalizowany” oraz „normalizowany i odpuszczony” dla niestopowych stali do obróbki cieplnej, potwierdzając, że stan po obróbce jest częścią określonego stanu wyrobu, a nie jedynie opisem stosowanym w zakładzie.
Wyżarzanie podkrytyczne, sferoidyzowanie i odprężanie
Wyżarzanie podkrytyczne przeprowadza się poniżej Ac1, a zatem nie zachodzi wówczas objętościowa austenityzacja. W zależności od gatunku i cyklu może ono sprzyjać zdrowieniu, rekrystalizacji, rozrostowi węglików lub zmniejszeniu twardości bez tworzenia nowej struktury ziaren austenitu. Od wyżarzania zupełnego odróżnia je to nawet wtedy, gdy oba zabiegi mają poprawić ciągliwość lub skrawalność.
Sferoidyzowanie jest bardziej szczególnym zabiegiem podkrytycznym lub cyklicznym. Zmienia płytkowy cementyt w perlicie w zaokrąglone lub kuliste cząstki węglików rozproszone w ferrycie. W stalach narzędziowych węglowych i stopowych taka morfologia zmniejsza opór skrawania i poprawia podatność na kształtowanie na zimno w porównaniu z drobną strukturą perlityczną. Zabieg ten często stosuje się przed obróbką skrawaniem lub przed późniejszym hartowaniem, szczególnie w przypadku gatunków o większej zawartości węgla, w których perlit lub siatki cementytu utrudniają skrawanie.
Czynniki wpływające na sferoidyzowanie
- Temperatura Cykl może przebiegać tuż poniżej Ac1 albo wielokrotnie przechodzić przez Ac1.
- Stan wyjściowy Zawartość węgla, dodatki stopowe, historia kucia oraz rozmieszczenie węglików wpływają na wynik.
- Czas Niewystarczający czas może pozostawić węgliki płytkowe; nadmierne wygrzewanie może rozpuścić zbyt dużą ilość węglików.
- Weryfikacja Może być konieczne badanie metalograficzne, ponieważ sama twardość nie potwierdza wystarczającego sferoidyzowania.
Cykl sferoidyzowania może obejmować długotrwałe wygrzewanie nieco poniżej Ac1, wielokrotne cykliczne przechodzenie przez Ac1 albo połączenie nagrzewania z bardzo powolnym chłodzeniem przez zakres przemian. Odpowiednia metoda zależy od zawartości węgla, dodatków stopowych tworzących węgliki, wcześniejszej historii kucia oraz wymaganej dystrybucji węglików. Nadmierna temperatura może rozpuścić zbyt dużą ilość węglików i doprowadzić do powstania mniej użytecznej struktury; zbyt krótki czas może pozostawić węgliki płytkowe. Sama wartość twardości nie dowodzi, że sferoidyzowanie jest wystarczające. Może być wymagane badanie metalograficzne.
Wyżarzanie odprężające ma inny cel. Zmniejsza naprężenia własne powstałe wskutek spawania, obróbki skrawaniem, kształtowania na zimno, nierównomiernego chłodzenia lub wytwarzania, bez celowego przekształcania całego przekroju w austenit. Zabieg przeprowadza się zazwyczaj poniżej Ac1, z wygrzewaniem wystarczająco długim, aby wyrównać temperaturę i umożliwić relaksację naprężeń, a następnie z kontrolowanym chłodzeniem ograniczającym ponowne powstawanie naprężeń. Twardość może zmienić się tylko nieznacznie. Nazwanie tego zabiegu „wyżarzaniem” nie czyni go zabiegiem zmiękczającym w takim samym znaczeniu jak wyżarzanie zupełne.
Podczas odprężania należy również uwzględnić ograniczenia eksploatacyjne. Spawany element może zawierać lokalne struktury, wodór lub reakcje metalurgiczne, których nie usuwa samo wygrzewanie w niskiej temperaturze. W niektórych zastosowaniach norma nadrzędna określa kompletną sekwencję. Na przykład 49 CFR § 179.500-6 opisuje obróbkę niektórych stalowych zbiorników jako wyżarzanie lub normalizowanie, a następnie odpuszczanie, przy czym temperatura odpuszczania nie może być niższa niż 1000 °F. Tego wymogu o znaczeniu krytycznym dla bezpieczeństwa nie można zastąpić ogólną instrukcją „wyżarzyć”.
Chłodzenie w piecu i sterowanie szybkością przemiany
Wyżarzanie konwencjonalne zależy od kontrolowanego chłodzenia, ponieważ szybkość przemiany określa zarówno strukturę, jak i właściwości. Po austenityzowaniu stal musi przejść przez krytyczny zakres temperatur wystarczająco powoli, aby powstały ferryt i perlit, a nie martenzyt lub nadmierna ilość bainitu. Chłodzenie w piecu jest powszechnie stosowane, ponieważ piec może zmniejszyć szybkość chłodzenia i ograniczyć różnice temperatur między powierzchnią a rdzeniem.
Piec nie jest po prostu wyłączany bez dalszego planu. Duże przekroje mogą być przetrzymywane w temperaturze pośredniej, chłodzone zgodnie z zaprogramowanym przebiegiem lub wyjmowane dopiero po przejściu rdzenia przez zakres przemian. Jeżeli powierzchnia chłodzi się znacznie szybciej niż środek, zróżnicowany skurcz może powodować odkształcenia i naprężenia własne. Na rzeczywistą historię cieplną wpływają wielkość przekroju, gęstość załadunku, cyrkulacja w piecu, emisyjność i atmosfera. Dwa elementy ustawione na tę samą temperaturę pieca mogą doświadczać różnych szybkości chłodzenia.
Stale stopowe wymagają bardziej rygorystycznej kontroli. Mangan, chrom, molibden i nikiel mogą opóźniać przemiany perlityczne i bainityczne, dlatego szybkość chłodzenia, która w stali węglowej prowadzi do powstania miękkiej struktury ferrytyczno-perlitycznej, może w gatunku stopowym doprowadzić do powstania twardszych produktów przemian. Wcześniejsza przeróbka na zimno zmienia energię zakumulowaną i przebieg rekrystalizacji; wcześniejsze kucie zmienia wielkość ziaren i rozkład węglików. Wymaganą twardość, skrawalność, ciągliwość, stabilność wymiarową oraz późniejszą podatność na hartowanie należy zatem określić przed doborem cyklu.
Najważniejsza zasada praktyczna jest prosta: należy określić gatunek i stan wyjściowy, ustalić odpowiednie temperatury krytyczne, nagrzewać równomiernie oraz kontrolować chłodzenie przez zakres przemian. Określenie „wyżarzony” ma znaczenie tylko wtedy, gdy znana jest historia cieplna, która się za nim kryje.
4. Co w praktyce oznacza normalizowanie stali
Normalizowanie jest określonym przebiegiem cieplnym, a nie potocznym synonimem „zmiękczania”. Sekwencja jest następująca: nagrzanie stali do zakresu austenitu, wygrzanie wystarczająco długie, aby wymagany przekrój osiągnął odpowiednią temperaturę, a następnie swobodne chłodzenie w nieruchomym lub poruszającym się powietrzu albo gazie. Przedmiot obrabiany nie pozostaje w wyłączonym piecu, aby podążać za celowo powolną krzywą chłodzenia. Ta różnica zmienia drogę przemian, powstającą strukturę ziarnistą, twardość oraz stan naprężeń szczątkowych.
Terminologia musi być również powiązana z właściwym dokumentem. ASTM A941-16 jest ogólnym dokumentem referencyjnym dotyczącym terminologii stali, stali nierdzewnych, pokrewnych stopów i żelazostopów, jednak stanowi, że definicja zawarta w konkretniej normie ASTM ma pierwszeństwo przed identyczną definicją w ogólnej normie terminologicznej. Dlatego w przypadku różnic w sformułowaniach decydują normy wyrobu. ISO 683-1:2016 określa na przykład stale niestopowe do obróbki cieplnej dostarczane w stanie obejmującym między innymi „znormalizowanym” oraz „znormalizowanym i odpuszczonym”. Oznaczenia te opisują stan materiału, a nie jedynie zamiar operatora pieca.
Austenityzacja, a następnie chłodzenie w powietrzu lub gazie
Podczas normalizowania stal nagrzewa się powyżej odpowiedniego zakresu krytycznych przemian, tak aby istniejące składniki — ferryt, perlit, bainit lub inne — w znacznym stopniu przekształciły się w austenit. Austenit jest roztworem stałym węgla w żelazie o strukturze regularnej przestrzennie centrowanej. Nagrzewanie powoduje również rozpuszczenie części węglików i usuwa znaczną część „pamięci strukturalnej” powstałej wskutek wcześniejszego walcowania, kucia, odlewania lub nierównomiernego chłodzenia, chociaż zakres tego efektu silnie zależy od składu stopu i temperatury.
Wymagana temperatura zależy od gatunku. Firma Bodycote podaje około 800–920°C jako ogólny opis praktyki normalizowania, jednak zakres ten jest przykładem, a nie uniwersalnym zaleceniem. Stal węglowa zwykłej jakości, stal niskostopowa zawierająca chrom lub molibden oraz gatunek mikrostopowy nie mają identycznych temperatur krytycznych ani takich samych wymagań dotyczących rozpuszczania węglików. Znaczenie mają również grubość przekroju, dokładność pieca, wcześniejsza mikrostruktura, atmosfera oraz właściwa specyfikacja materiałowa. Nadmierne nagrzanie może być równie szkodliwe jak nagrzanie niewystarczające.
Przydatne dane laboratoryjne dla stali AISI/SAE 4140 podają około 850–875°C jako temperaturę normalizowania, a następnie wygrzewanie w celu wyrównania temperatury i chłodzenie w powietrzu do temperatury pokojowej (MIT, 2007). Tego zakresu nie można po prostu przenieść na gatunki 1045, 8620, stal nierdzewną ani stal na zbiorniki ciśnieniowe. Prawidłowa temperatura zadana jest zwykle ustalana na podstawie specyfikacji gatunku, zatwierdzonej procedury obróbki cieplnej lub zwalidowanej praktyki prowadzenia pieca.

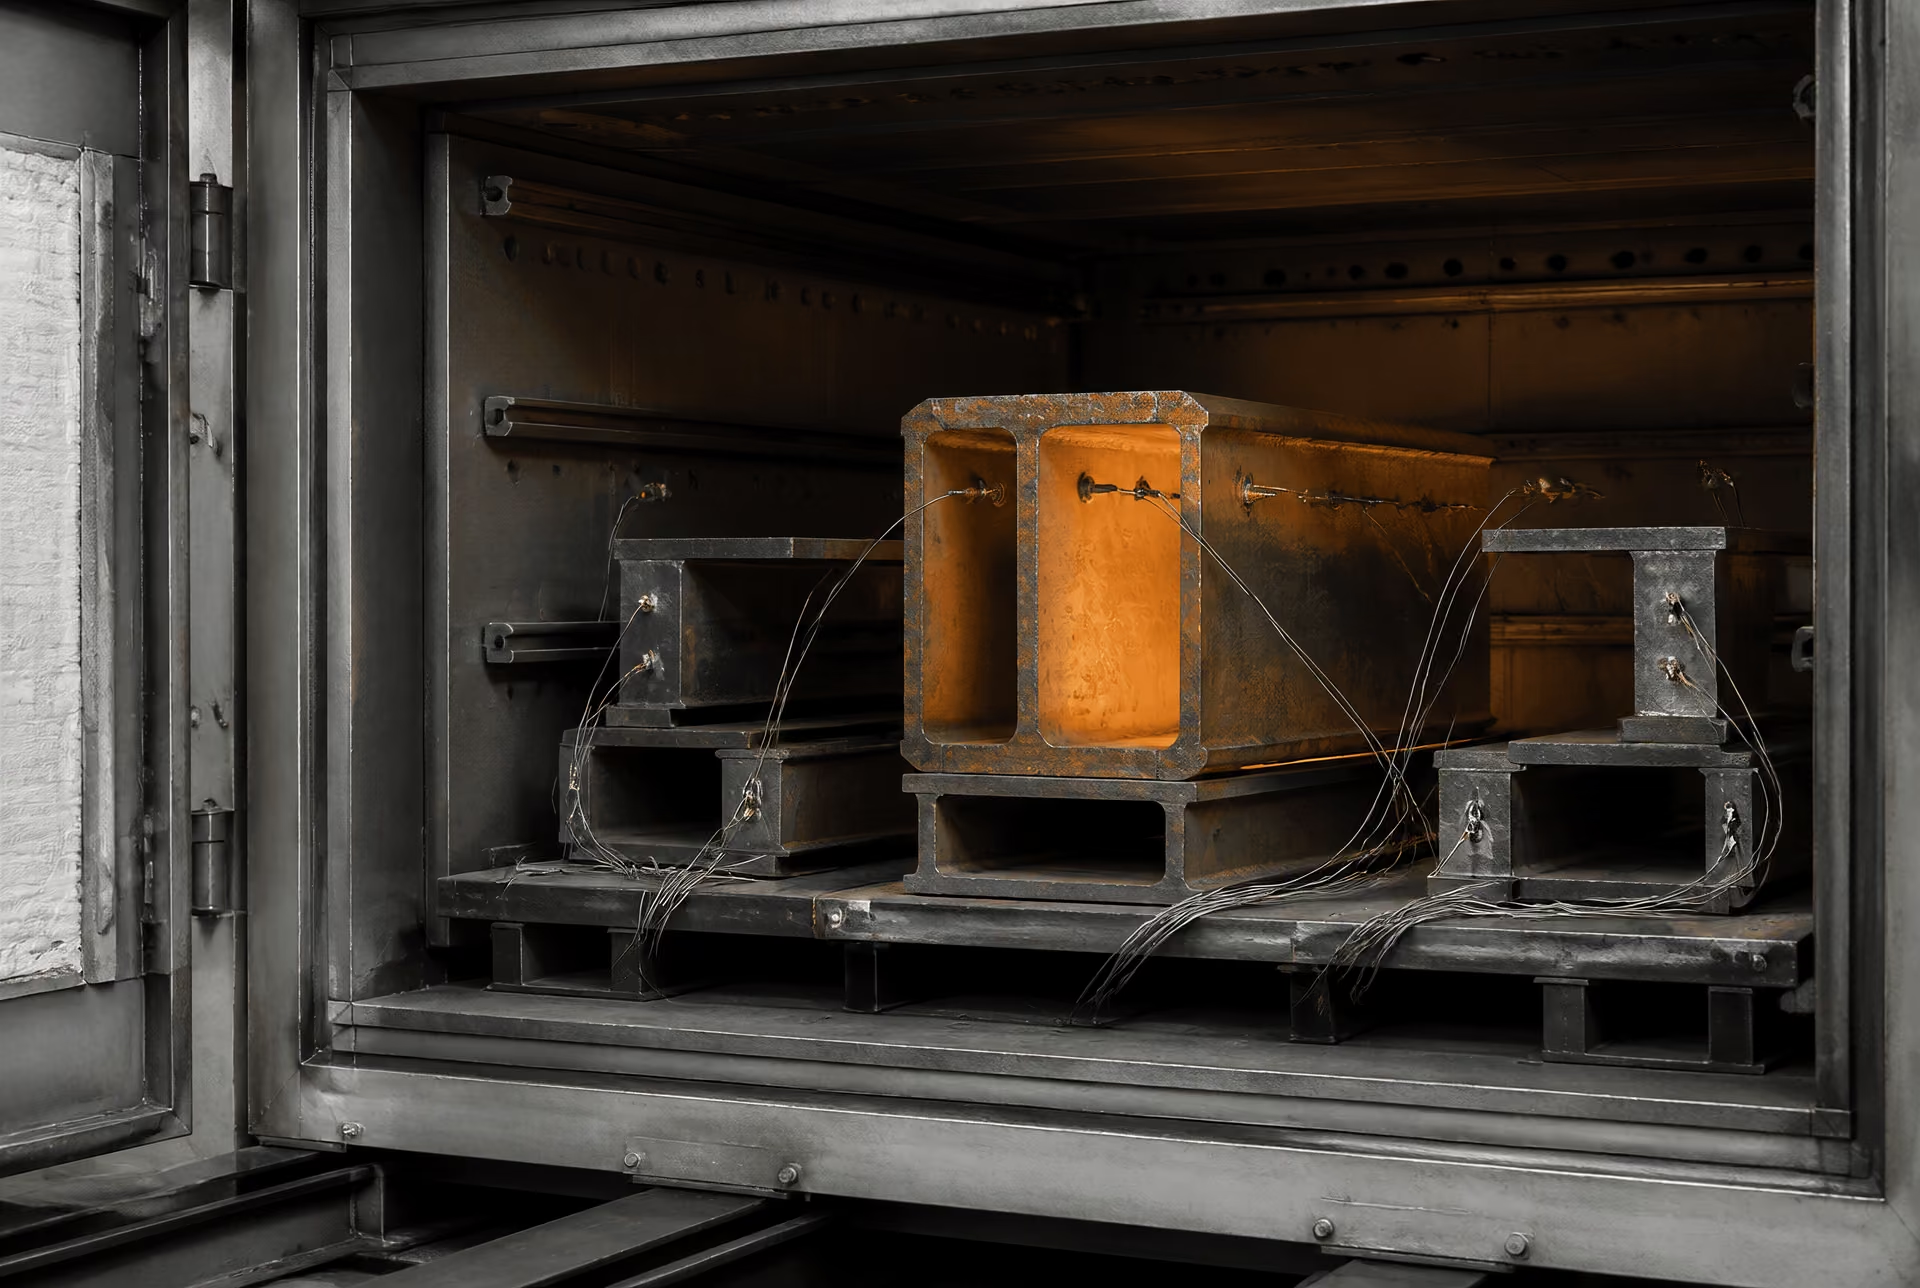
Wygrzewanie umożliwia zbliżenie się środka elementu do temperatury docelowej i zapewnia czas niezbędny do przebiegu austenityzacji. Cienka próbka może szybko osiągnąć wyrównaną temperaturę, natomiast ciężka odkuwka wymaga znacznie dłuższego czasu. Czas wygrzewania nie jest zatem uniwersalną liczbą minut przypadających na milimetr, oderwaną od załadunku pieca i pomiarów temperatury. Obróbka musi doprowadzić do powstania zamierzonego austenitu, bez umożliwiania zbędnego rozrostu ziaren.
Chłodzenie rozpoczyna się w chwili wyjęcia stali z pieca lub rozpoczęcia wymuszonej cyrkulacji. „Chłodzenie w powietrzu” może oznaczać nieruchome powietrze w pomieszczeniu, powietrze w ruchu albo kontrolowany strumień gazu, a warunki te nie są z punktu widzenia metalurgii równoważne. Duży przekrój chłodzi się w rdzeniu wolniej niż na powierzchni. Mały przekrój może chłodzić się wystarczająco szybko, aby powstała znacznie drobniejsza struktura ferrytowo-perlityczna. Pierwiastki stopowe opóźniające powstawanie perlitu lub bainitu również mogą zmienić wynik; w przypadku niektórych gatunków może być wymagana określona szybkość chłodzenia lub późniejsze odpuszczanie.
W miarę chłodzenia austenitu w zakresie przemian następuje redystrybucja węgla i powstawanie nowych składników struktury. W wielu znormalizowanych stalach nisko- i średniowęglowych typowym produktem jest mieszanina ferrytu i perlitu, której proporcje zależą od zawartości węgla i szybkości chłodzenia. Struktura chłodzona w powietrzu jest na ogół drobniejsza i twardsza niż odpowiadająca jej struktura wyżarzona przez chłodzenie w piecu. Stale o większej zawartości węgla lub stale stopowe mogą wytwarzać inne proporcje perlitu, bainitu lub innych produktów przemian, dlatego określenie „znormalizowany” nie gwarantuje jednej uniwersalnej mikrostruktury.
National Bureau of Standards opisało w 1935 roku normalizowanie jako nagrzewanie do temperatury około 100°F powyżej zakresu krytycznego, a następnie chłodzenie w nieruchomym powietrzu. Ten historyczny opis dobrze oddaje zasadniczą różnicę w stosunku do wyżarzania zmiękczającego, które według tego źródła przeprowadzano poniżej dolnej temperatury krytycznej lub w jej pobliżu. Współczesne specyfikacje uszczegóławiają warunki dla poszczególnych gatunków, jednak centralna sekwencja pozostaje rozpoznawalna: austenityzacja, a następnie swobodne chłodzenie zamiast narzucenia harmonogramu chłodzenia w piecu.
Rekrystalizacja, rozdrobnienie ziaren i ujednorodnienie struktury
Normalizowanie może zastąpić odkształconą lub nierównomierną strukturę wyjściową nową populacją ziaren austenitu. W elemencie kutym lub walcowanym odkształcenie wydłużyło ziarna, wprowadziło dyslokacje i spowodowało kierunkowe zróżnicowanie. Po osiągnięciu przez stal zakresu austenitu procesy zdrowienia i związane z rekrystalizacją mogą usunąć znaczną część tej struktury odkształcenia. Powstają i rosną nowe ziarna austenitu, a późniejsza przemiana podczas chłodzenia prowadzi do powstania ferrytu i perlitu związanych z wcześniejszymi ziarnami austenitu.
Dlatego normalizowanie często opisuje się jako obróbkę rozdrabniającą ziarna. Sformułowanie to wymaga jednak zastrzeżenia. Obróbka nie gwarantuje rozdrobnienia tylko dlatego, że piec osiągnął wysoką temperaturę. Wielkość ziaren austenitu zależy od struktury wyjściowej, maksymalnej temperatury, czasu wygrzewania, szybkości nagrzewania, dodatków stopowych i warunków chłodzenia. Umiarkowana obróbka austenityzująca może wytworzyć bardziej jednorodną i drobniejszą strukturę niż odziedziczona po kuciu. Długie wygrzewanie znacznie powyżej wymaganej temperatury może natomiast prowadzić do powstania grubego austenitu, po którym również struktura przemienionego ferrytu i perlitu będzie stosunkowo gruboziarnista.
Obróbka może również ograniczyć niejednorodność strukturalną. Stal odlewana może zawierać segregację, grube obszary dendrytyczne i lokalnie różny rozkład faz. Kucie i walcowanie mogą pozostawiać pasmowość, ziarna wydłużone lub zróżnicowanie odkształcenia i temperatury. Normalizowanie sprzyja uzyskaniu bardziej jednolitego stanu austenitycznego przed chłodzeniem, a dyfuzja i przemiany zmniejszają część widocznego kontrastu między tymi obszarami. Nie usuwa ono jednak silnej segregacji chemicznej ani nie naprawia pęknięć. Nie sprawia również, że wszystkie miejsca w dużym elemencie stają się identyczne, ponieważ powierzchnia i rdzeń nadal doświadczają różnych szybkości chłodzenia.
Uzyskane rozdrobnienie wpływa na właściwości użytkowe. Bardziej jednorodny rozkład ferrytu i perlitu może poprawić powtarzalność twardości i właściwości rozciąganych, zmniejszyć kierunkowość właściwości oraz zapewnić bardziej przewidywalny stan wyjściowy do obróbki skrawaniem lub późniejszego hartowania. Normalizowanie może również zmniejszyć część naprężeń szczątkowych, jednak nie należy traktować go jako specjalnego cyklu odprężania. Stan naprężeń po chłodzeniu zależy od geometrii, ograniczenia odkształceń, gradientów cieplnych i odkształcenia przemianowego.
Również terminu „homogenizacja” należy używać ostrożnie. Normalizowanie poprawia jednorodność strukturalną; nie jest tym samym co wysokotemperaturowa obróbka homogenizująca, której celem jest zmniejszenie segregacji chemicznej na dużych odległościach w odlewanym stopie. Węgiel i podstawieniowe pierwiastki stopowe nie dyfundują z taką samą szybkością, a czas wygrzewania podczas normalizowania jest często zbyt krótki, aby wyeliminować znaczne gradienty składu. Praktycznym rezultatem jest przygotowanie struktury, a nie doskonałość chemiczna.
Dlaczego normalizowanie nie jest po prostu szybszym wyżarzaniem
Wyżarzanie i normalizowanie mogą rozpoczynać się od nagrzania do zakresu austenitu, jednak ich harmonogramy chłodzenia różnią się na tyle, aby prowadzić do powstania różnych materiałów. Pełne wyżarzanie zazwyczaj wykorzystuje chłodzenie w piecu lub inną celowo powolną i określoną metodę chłodzenia, dzięki czemu przemiana zachodzi bliżej stanu równowagi. Sprzyja to powstawaniu grubsz ych struktur ferrytowo-perlitycznych, niższej twardości oraz lepszej ciągliwości lub skrawalności. W normalizowaniu stosuje się chłodzenie w swobodnym powietrzu lub gazie, które szybciej odprowadza ciepło i zwykle prowadzi do powstania drobniejszych produktów przemian o większej wytrzymałości i twardości.
Różnica nie sprowadza się jedynie do czasu. Szybkość chłodzenia zmienia temperatury, w których powstają ferryt i perlit, odległość między płytkami perlitu, zakres dyfuzji węgla oraz możliwość powstawania bainitu w stalach stopowych. Znormalizowany element ze stali 4140 i wyżarzony element ze stali 4140 chłodzony w piecu mogą zawierać te same fazy nominalne, a mimo to znacznie różnić się twardością i reakcją na późniejsze hartowanie. Nazywanie cyklu normalizowania „szybkim wyżarzaniem” zaciera te różnice w przebiegu przemian.
Normalizowanie wybiera się wtedy, gdy wcześniejszy proces pozostawił strukturę nieakceptowalną albo gdy wymagana jest określona dostawa materiału w stanie znormalizowanym. Może ono przygotować odkuwki do obróbki skrawaniem, rozdrobnć strukturę wyrobów poddanych obróbce plastycznej na gorąco, zmniejszyć niejednorodność po odlewaniu oraz zapewnić powtarzalny stan wyjściowy przed hartowaniem i odpuszczaniem. Nie jest ono automatycznie właściwą obróbką, gdy wymagane jest maksymalne zmiękczenie. Jeżeli podstawowym wymaganiem jest niska twardość i łatwa obróbka skrawaniem, można zamiast tego określić pełne wyżarzanie.
Normalizowanie nie zawsze jest również obróbką końcową. Przepis federalny 49 CFR § 179.500-6 podaje przykład o znaczeniu dla bezpieczeństwa, w którym określona obróbka stali na zbiorniki obejmuje wyżarzanie lub normalizowanie, a następnie odpuszczanie, przy czym temperatura odpuszczania nie może być niższa niż 1000°F. Przykład ten pokazuje, dlaczego sama nazwa obróbki jest niewystarczająca: właściwości końcowe zależą od pełnej sekwencji.
Prawidłowa procedura normalizowania określa zatem gatunek stali, podstawę wyznaczenia temperatury krytycznej, temperaturę austenityzacji, sposób wyrównania temperatury lub wygrzewania, czynnik chłodzący i jego cyrkulację, wielkość przekroju oraz wszelkie wymagania dotyczące późniejszego odpuszczania. Bez tych szczegółów określenie „znormalizowany” jest opisem niepełnym.
5. Wyżarzanie a normalizowanie: porównanie na podstawie historii cieplnej
Wyżarzanie i normalizowanie nie są wymiennymi nazwami „zmiękczania”. Opisują różne historie cieplne, a różnica polega głównie na zależności między powstawaniem austenitu a szybkością chłodzenia. Wyżarzanie ma zwykle na celu uzyskanie względnie miękkiego, odprężonego i podatnego na obróbkę skrawaniem stanu poprzez kontrolowane, powolne chłodzenie. Normalizowanie ma na ogół na celu uzyskanie drobnoziarnistej i bardziej jednorodnej struktury ferrytyczno-perlitycznej przez nagrzanie do zakresu austenitu i chłodzenie w powietrzu lub gazie.
Dokładny sposób obróbki nadal zależy od gatunku, wymiarów przekroju, wcześniejszego przetwarzania, sterowania piecem, atmosfery oraz obowiązującej specyfikacji wyrobu. ASTM A941-16 podaje ogólną terminologię dotyczącą stali i stopów pokrewnych, ale stwierdza również, że definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją zawartą w ogólnej normie terminologicznej. Specjalista obróbki cieplnej musi zatem zapoznać się z właściwą specyfikacją materiałową, zamiast stosować ogólną temperaturę z poradnika.
Zakres nagrzewania i powstawanie austenitu
Nagrzewanie decyduje o tym, jakie przemiany są możliwe. W przypadku podeutektoidalnej stali węglowej nagrzanie wystarczająco powyżej górnej temperatury krytycznej Ac3 powoduje powstanie austenitu w całym istotnym przekroju. Podczas chłodzenia austenit ten przekształca się głównie w ferryt i perlit, chyba że dodatki stopowe, szybkość chłodzenia lub zawartość węgla zmienią przebieg przemiany. W przypadku stali nadeutektoidalnej obróbkę można ustalać względem Ac1 i Acm, a całkowite rozpuszczenie cementytu nie zawsze jest celem. Dodatki stopowe, takie jak chrom, molibden, nikiel, mangan i krzem, zmieniają temperatury krytyczne, szybkości dyfuzji, hartowność oraz produkty przemian.
Normalizowanie zwykle obejmuje austenityzowanie powyżej zakresu krytycznego, wygrzewanie przez czas wystarczający do osiągnięcia wymaganej temperatury w całym przekroju, a następnie wyjęcie przedmiotu z pieca i swobodne chłodzenie. Firma Bodycote opisała w 2024 roku normalizowanie jako nagrzewanie do temperatury około 800–920 °C w celu utworzenia nowych ziaren austenitu, a następnie swobodne chłodzenie w powietrzu lub gazie. Zakres ten jest opisem procesu, a nie uniwersalną instrukcją. Dla stali 4140 źródło laboratoryjne MIT z 2007 roku podaje dla normalizowania temperaturę około 850–875 °C, wygrzewanie w celu wyrównania temperatury, a następnie chłodzenie na powietrzu. Inna grubość przekroju lub inna konfiguracja pieca może wymagać odmiennego czasu wygrzewania i prowadzić do innego wyniku przy tej samej nominalnej nastawie temperatury.
Wyżarzanie obejmuje kilka rodzajów obróbki, dlatego określenie „temperatura wyżarzania” nie ma jednego znaczenia. Wyżarzanie zupełne zazwyczaj polega na austenityzowaniu odpowiedniej stali węglowej lub niskostopowej, a następnie jej powolnym chłodzeniu w piecu. Z kolei wyżarzanie zmiękczające stosuje się często do stali niskowęglowej po przeróbce na zimno i może być ono prowadzone poniżej dolnego zakresu temperatury krytycznej lub w jego pobliżu. National Bureau of Standards przedstawiło to rozróżnienie w Circular 409, opublikowanym w 1935 roku. Wyżarzanie zmiękczające może przywrócić ciągliwość bez wytwarzania takiej samej struktury ziaren austenitu, jaka powstaje podczas pełnego cyklu wyżarzania zupełnego lub normalizowania.
Nagrzewanie powyżej zakresu krytycznego również nie gwarantuje uzyskania drobnoziarnistej struktury końcowej. Nadmierna temperatura, zbyt długi czas wygrzewania lub wielokrotne narażenie na działanie wysokiej temperatury mogą prowadzić do rozrostu ziaren austenitu. Normalizowanie często rozdrabnia wcześniejszą grubą lub niejednorodną strukturę, ponieważ stal jest ponownie nagrzewana i ulega przemianie, jednak stopień rozdrobnienia zależy od wybranej temperatury i liczby cykli. Wyżarzanie również może prowadzić do uzyskania użytecznej, jednorodnej struktury, jeśli parametry pracy pieca są kontrolowane; nie jest ono po prostu niekontrolowaną wersją normalizowania.
| Obróbka | Główny cel | Typowy zakres temperatury | Sposób chłodzenia | Oczekiwana struktura | Ryzyko zmian wymiarowych | Typowe dalsze operacje |
|---|---|---|---|---|---|---|
| Wyżarzanie zmiękczające | Przywrócenie ciągliwości po przeróbce na zimno i zmniejszenie naprężeń związanych z kształtowaniem | Poniżej dolnego zakresu krytycznego lub w jego pobliżu, zależnie od gatunku | Kontrolowane chłodzenie w piecu lub określone chłodzenie powolne | Zrekrystalizowany lub zmiękczony ferryt, przy czym struktura zależy od wcześniejszego odkształcenia | Zwykle małe, lecz odprężenie może powodować odkształcenia | Kształtowanie na zimno, gięcie, ciągnienie, lekkie skrawanie |
| Wyżarzanie zupełne | Zmniejszenie twardości, poprawa skrawalności i uzyskanie bardziej miękkiego stanu ferrytyczno-perlitycznego | Zakres austenityzowania odpowiedni dla danego gatunku | Chłodzenie w piecu lub inny powolny, kontrolowany cykl | Zwykle grubsza struktura ferrytyczno-perlityczna niż w stanie normalizowanym | Umiarkowane; znaczenie mają nadal powolne gradienty cieplne i odprężenie | Zgrubne skrawanie, kształtowanie, kolejna obróbka cieplna |
| Normalizowanie | Rozdrobnienie lub ujednorodnienie struktury oraz uzyskanie określonego stanu dostawy | Powyżej zakresu krytycznego; często około 800–920 °C, lecz zależnie od gatunku | Spokojne powietrze, powietrze wymuszone lub gaz | Zwykle drobniejszy ferryt i perlit oraz bardziej jednorodna wielkość wcześniejszych ziaren austenitu | Większe niż przy chłodzeniu w piecu, ponieważ powierzchnia i rdzeń chłodzą się odmiennie | Obróbka skrawaniem, kontrola, hartowanie i odpuszczanie, wytwarzanie konstrukcji |
| Stan normalizowany i odpuszczony | Regulacja wytrzymałości, udarności i naprężeń własnych po normalizowaniu | Zakres normalizowania, a następnie odpuszczanie zależne od gatunku | Powietrze lub gaz po normalizowaniu; kontrolowane chłodzenie po odpuszczaniu | Odpuszczony ferryt i perlit lub inne odpuszczone produkty zależne od gatunku | Określane przez oba etapy oraz wymiary przekroju | Eksploatacja, kwalifikowanie technologii spawania, obróbka skrawaniem końcowa |
| Obróbka | Metoda chłodzenia | Typowa tendencja właściwości |
|---|---|---|
| Wyżarzanie zmiękczające po przeróbce plastycznej | Kontrolowane chłodzenie w piecu lub określone powolne chłodzenie | Niższa granica plastyczności i większe wydłużenie po obróbce na zimno |
| Wyżarzanie zupełne | Chłodzenie w piecu lub powolne chłodzenie kontrolowane | Niższa twardość i lepsza skrawalność |
| Normalizowanie | Spokojne powietrze, powietrze wymuszone lub gaz | Drobniejsza struktura oraz zazwyczaj większa wytrzymałość i twardość |
| Stan normalizowany i odpuszczony | Powietrze lub gaz po normalizowaniu, a następnie kontrolowane odpuszczanie | Dostosowana wytrzymałość, udarność i poziom naprężeń szczątkowych |
Tabela przedstawia tendencje, a nie gwarantowane właściwości. ISO 683-1:2016 wymienia stany normalizowany oraz normalizowany i odpuszczony wśród technicznych stanów dostawy dla niestopowych stali do obróbki cieplnej. To sformułowanie ma znaczenie: stan obróbki stanowi część wymagań dotyczących wyrobu, a nie jedynie opis zakładowy dodawany po jego wytworzeniu.
Ośrodek chłodzący i konsekwencje szybkości chłodzenia
W wielu praktycznych porównaniach chłodzenie stanowi decydującą różnicę. Wyżarzanie z chłodzeniem w piecu utrzymuje przedmiot przez dłuższy czas w podwyższonej temperaturze, umożliwiając dyfuzję węgla i przebieg przemian bliższy równowadze. Zwykle prowadzi to do większego odstępu między płytkami perlitu i niższej twardości niż chłodzenie w powietrzu z porównywalnego stanu austenityzowanego. Rezultatem jest często łatwiejsze skrawanie i większa ciągliwość, szczególnie gdy materiał nie jest silnie stopowy.
Podczas normalizowania stal wyjmuje się z pieca i wystawia na działanie spokojnego powietrza, powietrza w ruchu lub kontrolowanego strumienia gazu. Słownik Karlsruhe Institute of Technology definiuje normalizowanie jako austenityzowanie, po którym następuje chłodzenie na wolnym powietrzu w celu uzyskania jednorodnej wielkości ziaren i składu. Większa szybkość chłodzenia prowadzi na ogół do powstania drobniejszych produktów przemian niż chłodzenie w piecu. Mniejszy odstęp między płytkami perlitu i bardziej rozdrobniona sieć ferrytu zwykle zwiększają granicę plastyczności oraz wytrzymałość na rozciąganie w porównaniu z wyżarzaniem zupełnym, podczas gdy twardość wzrasta, a skrawalność może się pogorszyć.
Chłodzenie w powietrzu nie przebiega zawsze z jedną, stałą szybkością. Cienka blacha może szybko osiągnąć temperaturę otaczającego gazu, podczas gdy środek ciężkiego odkuwania pozostaje gorący długo po ostygnięciu jego powierzchni. Na przebieg krzywej chłodzenia wpływają wentylator, skład gazu, sposób rozmieszczenia elementów na stojaku, odstępy między częściami oraz temperatura wyjęcia z pieca. Duże przekroje mogą chłodzić się na tyle powoli, że rdzeń przypomina strukturę wyżarzoną, podczas gdy na powierzchni powstaje struktura twardsza. W stalach stopowych o znacznej hartowności nawet chłodzenie w powietrzu może prowadzić do powstawania bainitu lub martenzytu w niektórych obszarach. Oznaczenie „normalizowany” bez informacji o przekroju i gatunku jest zatem niepełne.
Ten sam problem dotyczy wyżarzania w piecu. „Chłodzenie w piecu” może oznaczać zaprogramowaną szybkość chłodzenia, wyłączenie pieca, stopniowe chłodzenie przez zakres przemiany lub przeniesienie elementu do strefy o niższej temperaturze. Takie praktyki mogą prowadzić do powstania różnych morfologii perlitu, naprężeń własnych i zmian wymiarowych. Chłodzenie przez zakres przemiany ma szczególne znaczenie, ponieważ rozkładowi austenitu towarzyszą zmiany objętości. Nierównomierne chłodzenie może wygiąć cienkie elementy lub pozostawić naprężenia w elementach grubych, nawet jeśli końcowa twardość wydaje się zadowalająca.
Prawidłowo dobrane normalizowanie może również ograniczyć segregację chemiczną i pasmowość struktury, ale nie jest w stanie usunąć wszystkich skutków segregacji. Silna segregacja składników stopowych, przebieg włókien po kuciu, strefy spoin oraz odwęglenie mogą pozostać widoczne po jednym cyklu. Specyfikacja może wymagać drugiego zabiegu normalizowania, obróbki dyfuzyjnej lub innego wariantu hartowania i odpuszczania.
Typowe różnice w twardości, wytrzymałości, ciągliwości i skrawalności
Typowe porównanie jest proste: wyżarzanie zupełne zapewnia stan bardziej miękki, natomiast normalizowanie daje większą wytrzymałość i często drobniejszą strukturę. Stal wyżarzona na ogół wymaga mniejszych sił skrawania i wykazuje lepszą skrawalność, chociaż bardzo miękka stal może tworzyć długie, trudne do opanowania wióry. Stal normalizowana zwykle ma większą granicę plastyczności, wytrzymałość na rozciąganie i odporność na miejscowe odkształcenia, ponieważ jej struktura ferrytyczno-perlityczna jest drobniejsza i mniej gruboziarnista niż struktura uzyskana przez powolne chłodzenie w piecu.
Ciągliwości nie można oceniać według jednej uniwersalnej zasady. Normalizowanie może poprawić wydłużenie równomierne i udarność, gdy zastępuje strukturę grubą, segregowaną lub przegrzaną. Jednak w porównaniu ze starannie przeprowadzonym wyżarzaniem zupełnym większa twardość i drobniejszy perlit mogą zmniejszać ciągliwość niektórych gatunków. Na wynik wpływają zawartość węgla, zawartość składników stopowych, kształt wtrąceń, wielkość ziaren oraz kierunek badania. Grubość zmienia szybkość chłodzenia, dlatego dwa pręty tego samego gatunku poddane nominalnie takiej samej obróbce mogą wykazywać różne wartości wytrzymałości na rozciąganie i twardości.
Wcześniejsza przeróbka na zimno również zmienia porównanie. Wyżarzanie odprężające może przywrócić podatność na odkształcenie bez austenityzowania, podczas gdy normalizowanie może całkowicie zastąpić odkształconą strukturę, ale może też powodować większe odkształcenia cieplne. W przypadku stali 4140 normalizowanie jest często etapem pośredniego przygotowania przed hartowaniem i odpuszczaniem, a nie końcowym stanem przeznaczonym do miękkiej obróbki skrawaniem. W przypadku blachy niskowęglowej właściwą obróbką może być wyżarzanie odprężające, natomiast dla odkuwki ze stali średniowęglowej można określić wyżarzanie zupełne lub normalizowanie.
Prawidłowy wybór wynika z wymaganej historii cieplnej. Należy posłużyć się oznaczeniem stanu materiału określonym w normie materiałowej, temperaturami krytycznymi, ograniczeniami dotyczącymi wymiarów przekroju, wymaganiami dotyczącymi twardości lub właściwości mechanicznych, a także wszelkimi późniejszymi procedurami spawania lub obróbki skrawaniem. Federalne przepisy 49 CFR § 179.500-6 ilustrują tę kwestię w zastosowaniu o krytycznym znaczeniu dla bezpieczeństwa: w przypadku określonych rodzajów stali na zbiorniki wymagają one wyżarzania lub normalizowania, a następnie odpuszczania, przy czym temperatura odpuszczania nie może być niższa niż 1000 °F. Żadne z tych określeń użyte samodzielnie nie definiuje właściwości końcowych. Decydują o nich droga nagrzewania, droga chłodzenia i późniejsza obróbka.
6. Praktyka właściwa dla poszczególnych gatunków: stale węglowe, stale niskostopowe i 4140
Cyklu obróbki cieplnej nie można wybrać wyłącznie na podstawie określeń wyżarzony lub znormalizowany. W pierwszej kolejności należy zidentyfikować gatunek, a następnie uwzględnić mającą zastosowanie normę dotyczącą wyrobu lub procesu, wcześniejszą mikrostrukturę, wielkość przekroju oraz procedurę pracy pieca. Ta sama nastawa pieca może prowadzić do różnych dróg przemian w różnych stalach, a nominalnie prawidłowy cykl może się nie powieść, jeżeli rdzeń przedmiotu obrabianego nie osiągnął wymaganej temperatury.
ASTM A941-16 zawiera ogólną terminologię dotyczącą stali, stali nierdzewnych, stopów pokrewnych i żelazostopów, ale jednocześnie stwierdza, że definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją ogólną. To zastrzeżenie ma znaczenie. „Normalizowanie” jest opisem procesu, a nie uniwersalną recepturą. Norma ISO 683-1:2016 traktuje na przykład stany „znormalizowany” oraz „znormalizowany i odpuszczony” jako określone stany dostawy dla niestopowych stali do obróbki cieplnej. Stan cieplny jest zatem częścią oznaczenia materiału i wymagań odbiorowych, a nie jedynie adnotacją dodawaną przez zakład po wytworzeniu wyrobu.
Stale niestopowe o zwykłej zawartości węgla i znaczenie jego zawartości
Zawartość węgla zmienia zarówno udział poszczególnych faz, jak i zakres temperatur wymagany do austenityzowania. W podeutektoidalnej niestopowej stali węglowej, której zawartość węgla jest niższa od składu eutektoidalnego, nagrzanie powyżej górnej temperatury krytycznej prowadzi do powstania austenitu po rozpuszczeniu istniejącego ferrytu. Podczas chłodzenia ferryt proeutektoidalny powstaje przed przemianą pozostałego austenitu w pobliżu temperatury eutektoidalnej. Końcowa struktura składa się zazwyczaj z ferrytu i perlitu, przy czym ich względne ilości zależą w dużym stopniu od zawartości węgla i szybkości chłodzenia.
Opis ten ma charakter koncepcyjny i nie zastępuje specyfikacji gatunku. Stal o niższej zawartości węgla na ogół tworzy większy udział ferrytu i osiąga mniejszą twardość po wyżarzaniu powolnym lub normalizowaniu z chłodzeniem w powietrzu. Zwiększenie zawartości węgla w kierunku składu eutektoidalnego zwiększa udział perlitu i zazwyczaj podnosi wytrzymałość oraz twardość. Zmienia również bilans cieplny: większa ilość węgla musi zostać rozpuszczona w austenicie, a dopuszczalny margines przegrzania zależy od określonego składu chemicznego i założonych celów dotyczących wielkości ziarna.
Stal o większej zawartości węgla, w tym stal o składzie eutektoidalnym lub nadeutektoidalnym, podlega innej przemianie. Zamiast ferrytu proeutektoidalnego może powstawać cementyt proeutektoidalny, a nadmierne austenityzowanie może sprzyjać rozrostowi ziaren lub niepożądanemu rozpuszczaniu węglików. Nazywanie tego samego cyklu „wyżarzaniem” w przypadku obu materiałów ukrywa te różnice. Wyżarzanie zupełne zwykle polega na nagrzaniu do zakresu austenitu, wygrzaniu w celu przeprowadzenia przemiany i wyrównania temperatury, a następnie chłodzeniu z kontrolowaną, małą szybkością, często wewnątrz pieca. National Bureau of Standards opisało w 1935 r. wyżarzanie odprężające jako nagrzewanie stopu na bazie żelaza poniżej dolnego zakresu temperatury krytycznej lub w jego pobliżu, wskazując, że jest to proces odmienny od wyżarzania zupełnego i normalizowania.
Normalizowanie polega natomiast na austenityzowaniu stali i umożliwieniu jej swobodnego chłodzenia w nieruchomym lub przepływającym powietrzu. National Bureau of Standards opisało tę praktykę jako nagrzewanie do temperatury około 100 °F powyżej zakresu krytycznego, a następnie chłodzenie w nieruchomym powietrzu. Opis Bodycote z 2024 r. podaje szeroki zakres normalizowania wynoszący około 800–920 °C; w tym zakresie powstają nowe ziarna austenitu, po czym następuje swobodne chłodzenie w powietrzu lub gazie. Zakres ten jest przydatny do wyjaśnienia procesu, ale nie stanowi polecenia nagrzewania każdej stali węglowej do jednej określonej temperatury.
Chłodzenie w powietrzu jest szybsze niż chłodzenie w piecu, dlatego perlit jest na ogół drobniejszy, a stal znormalizowana zwykle ma większą wytrzymałość i twardość niż w stanie po wyżarzaniu zupełnym. Wynik zależy od masy. Część cienka może chłodzić się wystarczająco szybko, aby wytworzyć znacznie drobniejszą strukturę przemiany niż gruba odkuwka wykonana z tego samego wytopu. Z kolei duży przekrój może chłodzić się powoli w środku, tworząc strukturę rdzenia odmienną od struktury powierzchni. Sterownik pieca rejestruje temperaturę w komorze, ale nie dowodzi, że przedmiot obrabiany osiągnął tę temperaturę.
W przypadku stali węglowych praktyczne pytanie nie brzmi zatem: „W jakiej temperaturze normalizuje się stal?”, lecz: „Jaka temperatura i jaki warunek chłodzenia zapewnią określony udział ferrytu i perlitu, wielkość ziarna, twardość oraz wynik wymiarowy dla tego gatunku i przekroju?”. Odpowiedź musi wynikać z właściwej normy materiałowej, specyfikacji obróbki cieplnej lub kwalifikowanej procedury.
Stale niskostopowe i hartowność
Dodatki stopowe zmieniają praktykę normalizowania w sposób znacznie bardziej istotny, niż sugerowałaby niewielka korekta nastawy temperatury. Pierwiastki rozpuszczone w austenicie mogą przesuwać temperatury krytyczne, zmieniać aktywność węgla, opóźniać powstawanie ferrytu i perlitu, modyfikować stabilność węglików oraz wpływać na rozrost ziaren austenitu. Czasy początku i końca przemian przedstawione na wykresie przemian przy chłodzeniu ciągłym mogą przesuwać się w kierunku dłuższych czasów, umożliwiając powstawanie bainitu lub martenzytu podczas chłodzenia w powietrzu w obszarach, w których stal niestopowa o zwykłej zawartości węgla utworzyłaby perlit.
Hartowność Głębokość lub zakres, w jakim stal może uzyskać twardszy produkt przemiany przy określonych warunkach chłodzenia; nie jest ona tym samym co maksymalna twardość.
To jest zasadnicze znaczenie hartowności. Nie jest ona tym samym co maksymalna twardość. Hartowność opisuje głębokość lub zakres, w jakim stal może wytworzyć twardszy produkt przemiany w określonych warunkach chłodzenia. Stal niskostopowa o większej hartowności może reagować na chłodzenie w powietrzu w ciężkim przekroju znacznie silniej niż stal niestopowa o zwykłej zawartości węgla, nawet gdy obie poddano takiej samej obróbce w piecu. Szybkości chłodzenia powierzchni, obszarów pośrednich i rdzenia nabierają wówczas znaczenia metalurgicznego.
Dodatki stopowe mogą również sprawić, że instrukcja „powyżej zakresu krytycznego” będzie niewystarczająca. Dolna i górna temperatura krytyczna mogą różnić się od wartości przewidywanych na podstawie prostego wykresu żelazo–węgiel, a wymagane przegrzanie powyżej właściwego zakresu przemiany zależy od gatunku, stanu wyjściowego, docelowej wielkości ziarna i praktyki nagrzewania. Długie wygrzewanie w zbyt wysokiej temperaturze może rozpuścić węgliki, które miały pozostać nierozpuszczone, powiększyć ziarna austenitu, zwiększyć odkształcenia lub podnieść hartowność struktury powstającej podczas kolejnej przemiany. Zbyt krótkie wygrzewanie może pozostawić nierozpuszczone składniki lub doprowadzić do niepełnej przemiany rdzenia.
Równie starannie należy określić ośrodek chłodzący. Chłodzenie w piecu, chłodzenie w nieruchomym powietrzu, chłodzenie wspomagane wentylatorem i chłodzenie gazem nie są opisami wzajemnie zamiennymi. Normalizowanie konwencjonalnie wykorzystuje chłodzenie na otwartym powietrzu po austenityzowaniu; terminologia Karlsruhe Institute of Technology wskazuje austenityzowanie, po którym następuje chłodzenie na otwartym powietrzu, jako sekwencję definiującą. Wyżarzanie wykorzystuje wcześniej ustaloną małą szybkość chłodzenia lub chłodzenie w piecu w celu zmniejszenia twardości oraz poprawy skrawalności lub ciągliwości. Różnica dotyczy historii cieplnej, a nie etykiety nadanej po zakończeniu procesu.
Materiał niskostopowy może również wymagać odpuszczania po normalizowaniu, zależnie od wymaganych właściwości mechanicznych i obowiązującej normy. Struktura znormalizowana nie jest automatycznie stanem końcowym. W przykładzie o krytycznym znaczeniu dla bezpieczeństwa przepisy 49 CFR § 179.500-6 określają obróbkę stali na zbiorniki jako wyżarzanie lub normalizowanie, po którym następuje odpuszczanie, przy temperaturze odpuszczania nie niższej niż 1000 °F. Przepis ten pokazuje, dlaczego określenia „znormalizowany” nie można traktować jako kompletnej specyfikacji właściwości.
Wielkość przekroju nadal ma decydujące znaczenie. Obliczenia wymiany ciepła, pomiary termoparami, rozmieszczenie wsadu, cyrkulacja w piecu, emisyjność oraz kontakt z oprzyrządowaniem wpływają na rzeczywistą krzywą chłodzenia. Środek ciężkiego elementu może pozostawać powyżej temperatury przemiany, gdy jego powierzchnia już ulega przemianie. Procedura produkcyjna powinna zatem określać podstawę odmierzania czasu: temperaturę pieca, temperaturę wsadu, temperaturę przedmiotu obrabianego rejestrowaną za pomocą termopary lub zatwierdzoną regułę opartą na grubości przekroju. „Wygrzewać przez jedną godzinę” nie ma stałego znaczenia metalurgicznego, dopóki nie zostaną określone stan początkowy i wyrównanie temperatury.
Przykład normalizowania stali 4140 w MIT w temperaturze około 850–875 °C
Przydatnym przykładem opatrzonym nazwą jest AISI/SAE 4140 — niskostopowa stal chromowo-molibdenowa, której reakcja na chłodzenie w powietrzu nie jest równoważna reakcji stali niestopowej o zwykłej zawartości węgla. Dodatki stopowe zwiększają hartowność i wpływają na kinetykę przemian, dlatego wielkość przekroju oraz środowisko chłodzenia mogą zmieniać uzyskane udziały ferrytu, perlitu, bainitu lub martenzytu. Przed zastosowaniem procedury dla stali 4140 należy potwierdzić gatunek; podobny nominalny poziom zawartości węgla nie czyni innej stali równoważną pod względem metalurgicznym.
Laboratoryjne opracowanie Massachusetts Institute of Technology z 2007 roku podaje dla stali 4140 normalizowanie polegające na austenityzowaniu w temperaturze około 850–875 °C, wytrzymaniu w celu wyrównania temperatury, a następnie chłodzeniu w powietrzu do temperatury pokojowej. Te trzy etapy należy traktować jako całość. Temperatura wytwarza austenityczny stan wyjściowy, wytrzymanie pozwala wyrównać temperaturę rzeczywistego elementu — a nie tylko atmosfery pieca — natomiast chłodzenie w powietrzu określa przebieg przemiany. Usunięcie etapu wytrzymania lub zastąpienie chłodzenia w powietrzu chłodzeniem w piecu zmienia obróbkę.
Parametry podane przez MIT stanowią odniesienie laboratoryjne lub edukacyjne, a nie automatycznie specyfikację produkcyjną. Same w sobie nie określają dopuszczalnej wielkości ziarna, twardości, właściwości wytrzymałościowych na rozciąganie, granic odkształceń, wymagań dotyczących atmosfery, gęstości załadunku, położenia termopary ani kryteriów odbioru dla każdego elementu wykonanego ze stali AISI/SAE 4140. Specyfikacja produkcyjna może wymagać innej temperatury austenityzowania, określonego czasu wygrzewania zależnego od grubości przekroju, kontrolowanej jednorodności temperatury w piecu lub późniejszego odpuszczania. Pierwszeństwo ma odpowiednia norma materiałowa oraz rysunek techniczny.
Rzeczywista temperatura obrabianego elementu ma szczególne znaczenie w przypadku stali 4140, ponieważ jej większa hartowność sprawia, że chłodzenie w powietrzu ma bardziej istotne konsekwencje. Mała próbka laboratoryjna może chłodzić się szybko i równomiernie; nie można zakładać, że duży wał, odkuwka lub element o nieregularnym kształcie będzie podążał tą samą krzywą chłodzenia. Krawędzie mogą ulegać przemianie wcześniej niż rdzeń, a w miejscach o ograniczonej swobodzie odkształcenia mogą powstawać naprężenia własne w miarę postępu przemiany. Sam zapis wartości zadanej pieca stanowi słaby dowód jakości obróbki.
Prawidłowa praktyka obejmuje identyfikację gatunku, ustalenie wymaganego stanu materiału, wybór określonego zakresu austenityzowania, sprawdzenie wyrównania temperatury w obrabianym elemencie oraz kontrolę sposobu chłodzenia. Wyżarzanie i normalizowanie można opisywać jako operacje obejmujące nagrzewanie i chłodzenie, jednak w przypadku stali węglowych i niskostopowych ich temperatury, kinetyka, struktury i cele pozostają odmienne. Traktowanie ich jako procesów zamiennych jest błędem technologicznym.
7. Praktyka prowadzenia procesu w piecu i zmienne procesowe
Praktyka prowadzenia procesu w piecu decyduje o tym, czy określona obróbka wyżarzania lub normalizowania rzeczywiście obejmuje przekrój stali zgodnie z procedurą. Sterownik pieca może wskazywać 850 °C, podczas gdy środek grubej odkuwki pozostaje znacznie chłodniejszy, a termopara powierzchniowa może wskazywać temperaturę docelową, mimo że w ciasno upakowanym załadunku znajdują się chłodniejsze elementy. Wskazywana wartość jest zatem wartością zadaną pieca lub zmierzoną temperaturą strefy pieca, a nie automatycznie temperaturą każdego obrabianego elementu.
Rozróżnienie to ma znaczenie, ponieważ wyżarzanie i normalizowanie zależą od temperatury przemiany oraz historii chłodzenia. Normalizowanie na ogół wymaga austenityzowania, a następnie chłodzenia w nieruchomym lub przepływającym powietrzu, natomiast wyżarzanie zupełne wymaga kontrolowanego, powolnego chłodzenia, często wewnątrz pieca. Wyżarzanie zmiękczające stanowi odrębną kategorię obróbki; w 1935 roku National Bureau of Standards opisało je jako nagrzewanie stopu na bazie żelaza poniżej dolnego zakresu temperatury krytycznej lub w jego pobliżu. Jego temperatura nie jest zamienna z temperaturą normalizowania.
ASTM A941-16 podaje ogólną terminologię dotyczącą stali, stali nierdzewnych, pokrewnych stopów i żelazostopów, ale jednocześnie stwierdza, że definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją w normie dotyczącej ogólnej terminologii. W konsekwencji, gdy terminologia lub wymagania dotyczące obróbki różnią się, decydujące znaczenie ma odpowiednia specyfikacja wyrobu lub obróbki cieplnej. Norma ISO 683-1:2016 określa na przykład stany dostawy „normalizowany” oraz „normalizowany i odpuszczony” dla niestopowych stali do obróbki cieplnej. „Normalizowany” nie jest więc jedynie określeniem operatora pieca opisującym stan zmiękczony; może stanowić część określonego stanu metalurgicznego wyrobu.
Rozmieszczenie załadunku, grubość przekroju i jednorodność temperatury
Kontrola prowadzenia procesu w piecu
- Rozmieszczenie wsadu Zapewnić drogi cyrkulacji, promieniowania i przewodzenia wspierające równomierne nagrzewanie.
- Grubość przekroju Uwzględnić czas potrzebny, aby przekrój decydujący o przebiegu procesu osiągnął wymaganą temperaturę.
- Termopary Stosować reprezentatywne miejsca pomiaru na obrabianym elemencie, gdy wskazania pieca nie pozwalają określić temperatury rdzenia.
- Atmosfera Kontrolować utlenianie, zgorzelinę i odwęglenie odpowiednio do wymaganej jakości powierzchni.
- Zapisy Przechowywać identyfikację wsadu, przebiegi temperatury, warunki wygrzewania, metodę chłodzenia oraz odchylenia.
Załadunek należy rozmieścić tak, aby cyrkulacja powietrza w piecu, promieniowanie i przewodzenie umożliwiały równomierne nagrzewanie elementów. Elementy ułożone bezpośrednio jeden na drugim tworzą powierzchnie osłonięte oraz ścieżki przewodzenia ciepła, które różnią się od warunków występujących na powierzchniach odsłoniętych. Gęsty kosz z odkuwkami może wykazywać prawidłowy odczyt temperatury powietrza w piecu, podczas gdy elementy wewnętrzne pozostają w tyle za elementami znajdującymi się na zewnątrz. W przypadku długich prętów mogą również powstawać różnice temperatury między końcami a środkiem, zwłaszcza gdy końce znajdują się w pobliżu drzwi, uchwytów podpierających lub kanału przepływu powietrza o dużej prędkości.
Grubość przekroju jest podstawową zmienną procesową. Cienka blacha lub mały element obrabiany może szybko osiągnąć temperaturę pieca; gruba płyta, duży odlew lub masywna odkuwka wymagają więcej czasu, aby ciepło przewodzeniem dotarło do ich rdzenia. Istotny wymiar nie zawsze odpowiada wyłącznie nominalnej grubości. Kształt, połączenia przekrojów, występy, otwory, punkty styku oraz zmiany przekroju mogą powodować lokalne opóźnienia cieplne i odmienne przebiegi przemian. Cienki kołnierz może już znajdować się w stanie austenitycznym, podczas gdy masywna piasta pozostaje nadal poniżej wymaganego zakresu temperatury.
Należy również kontrolować szybkość nagrzewania. Szybki wzrost temperatury może powodować dużą różnicę temperatur między powierzchnią a rdzeniem, naprężenia cieplne, odkształcenia lub pękanie elementu zawierającego naprężenia własne powstałe podczas kucia, spawania, odlewania lub obróbki skrawaniem. Powolny wzrost temperatury nie jest automatycznie bezpieczniejszy w każdym przypadku: długie przebywanie w pośrednim zakresie temperatur może zwiększać utlenianie, a także wpływać na wydzielanie faz, rozpuszczanie węglików lub wcześniejszy stan mikrostruktury. Procedura powinna określać szybkości narastania temperatury lub etapy pośrednie, jeżeli wymagają tego gatunek, geometria albo wcześniejszy stan materiału.
Gęstość załadunku wpływa zarówno na wymianę ciepła, jak i na odzyskiwanie temperatury przez piec. Otwarcie drzwi podczas załadunku może obniżyć temperaturę pieca, a ciężki wsad może spowodować dalszy jej spadek po wprowadzeniu do komory. Jeżeli sterownik reaguje zbyt agresywnie, piec może przekroczyć temperaturę zadaną, zanim załadunek osiągnie stan równowagi cieplnej. Jeżeli cyrkulacja powietrza jest niewystarczająca, elementy zewnętrzne mogą nagrzać się bardziej, podczas gdy środek pozostanie zimny. Kierunek przepływu powietrza, rozmieszczenie przegród, odstępy między koszami, konstrukcja podpór oraz położenie załadunku w strefie roboczej należy ustalać podczas kwalifikacji urządzenia, a nie przyjmować na podstawie wskazań sterownika.
Badania jednorodności temperatury i termopary umieszczone w obrabianym elemencie dostarczają różnych informacji. Badanie jednorodności temperatury sprawdza dopuszczalne różnice temperatur między poszczególnymi miejscami pustej lub określonej strefy roboczej. Termopary załadunkowe pokazują, jak reprezentatywny element reaguje podczas rzeczywistego cyklu. Oba rodzaje pomiarów mogą być potrzebne. W przypadku grubych lub krytycznych pod względem bezpieczeństwa elementów termopary przymocowane do reprezentatywnych miejsc lub umieszczone w ich wnętrzu mogą być jedynym wiarygodnym sposobem ustalenia, kiedy najchłodniejszy obszar osiągnął wymaganą temperaturę. Sposób zamocowania termopary musi sam wytrzymać cykl i nie może powodować zafałszowanego odczytu temperatury powierzchni.
Wygrzewanie, wyrównanie temperatury i zapobieganie nadmiernemu rozrostowi ziarna
Wygrzewanie rozpoczyna się dopiero po osiągnięciu wymaganej temperatury przez część załadunku decydującą o przebiegu procesu, a niekoniecznie w chwili, gdy wskazanie pieca po raz pierwszy osiągnie wartość zadaną. Celem jest wyrównanie temperatury: cały przekrój musi osiągnąć temperaturę wystarczającą do równomiernego przebiegu określonej przemiany lub procesu odnowy struktury. W normalizowaniu oznacza to wytworzenie wymaganego stanu austenitycznego przed wyjęciem załadunku w celu chłodzenia w powietrzu. Karlsruhe Institute of Technology opisuje normalizowanie jako austenityzowanie, po którym następuje chłodzenie na otwartym powietrzu, przy czym obróbka ma sprzyjać uzyskaniu jednorodnej wielkości ziarna i jednorodnego składu.
Laboratoryjne opracowanie Massachusetts Institute of Technology dotyczące stali 4140 podaje dla normalizowania temperaturę około 850–875 °C, a następnie wytrzymanie w celu wyrównania temperatury i chłodzenie w powietrzu do temperatury pokojowej. Zakres ten odnosi się do opisanej procedury dla stali 4140; nie jest uniwersalnym ustawieniem dla każdego wyrobu, przekroju lub specyfikacji dotyczącej stali 4140, a tym bardziej dla każdego gatunku stali. Zawartość składników stopowych przesuwa temperatury przemian i zmienia hartowność, natomiast wcześniejsze kucie, spawanie, zgniot na zimno oraz stan węglików wpływają na czas potrzebny do uzyskania powtarzalnej reakcji materiału.
Wytrzymywanie dłuższe niż wymagane nie gwarantuje lepszego wyrównania temperatury. Przy nadmiernej temperaturze lub zbyt długim czasie ziarna austenitu mogą ulec rozrostowi. Grube ziarna wcześniejszego austenitu mogą prowadzić do uzyskania grubiej ukształtowanej struktury przemiany, zmieniać udarność oraz wpływać na gradient twardości po chłodzeniu. Przegrzanie może również rozpuścić składniki, które procedura miała zachować, zwiększyć odkształcenia i nasilić uszkodzenia powierzchni. Normalizowanie często dobiera się w celu rozdrobnienia lub odtworzenia jednorodnej struktury, jednak zbyt długi albo prowadzony w zbyt wysokiej temperaturze cykl normalizowania może zniweczyć ten cel.
Wyżarzanie wymaga innego sposobu chłodzenia. W wyżarzaniu zupełnym harmonogram chłodzenia w piecu musi być dostatecznie powolny, aby zapewnić zamierzony przebieg przemiany, a nie tylko doprowadzić załadunek do temperatury bezpiecznej przy manipulowaniu nim. Texas A&M odróżnia normalizowanie, w którym po nagrzaniu powyżej zakresu krytycznego stosuje się nieruchome lub wymuszone powietrze, od wyżarzania, w którym wykorzystuje się z góry określoną powolną szybkość chłodzenia w celu zmniejszenia twardości oraz poprawy skrawalności i ciągliwości. Piec chłodzący zbyt szybko lub załadunek wyjęty, gdy jego środek pozostaje gorący, może doprowadzić do powstania struktury mieszanej i niestabilnych właściwości podczas obróbki skrawaniem.
Dokładne czasy nagrzewania, wytrzymywania i chłodzenia należy wyznaczać na podstawie specyfikacji gatunku, wymiarów przekroju, rozmieszczenia załadunku, możliwości pieca oraz zwalidowanej procedury. Opracowanie obróbki cieplnej stali w Metals Handbook wydawnictwa ASM traktuje temperaturę austenityzowania, ośrodek chłodzący, zmienne, procedury i zastosowania jako powiązane decyzje procesowe. Czasu skopiowanego z ogólnego wykresu nie można uznać za zamiennik takiej oceny.
Atmosfera, utlenianie, odwęglenie i zgorzelina
Kontrola atmosfery dotyczy zarówno stanu powierzchni, jak i jej wyglądu. W piecu z atmosferą utleniającą żelazo reaguje z tlenem i parą wodną, tworząc zgorzelinę. Zgorzelina zmienia wymiary, zanieczyszcza operacje obróbki skrawaniem i może maskować wady powierzchni. Podczas przenoszenia lub śrutowania może się odspajać, pozostawiając chropowatą powierzchnię i zmieniając naddatek dostępny do końcowej obróbki skrawaniem. Ubytek nie jest równomierny, gdy poszczególne powierzchnie są różnie eksponowane lub gdy części stykają się ze sobą.
Odwęglenie jest poważniejszym problemem niż zwykła zgorzelina, ponieważ zmienia skład chemiczny stali w warstwie przypowierzchniowej. Węgiel może dyfundować z powierzchni do utleniającej lub wilgotnej atmosfery pieca, wytwarzając warstwę o niższej zawartości węgla. Warstwa ta może być bardziej miękka niż rdzeń, wykazywać mniejszą odporność na zużycie, reagować odmiennie na późniejsze hartowanie lub powodować uzyskanie odczytu twardości, który nie reprezentuje właściwości wnętrza materiału. Głębokość odwęglenia zależy od temperatury, czasu, składu stali, potencjału atmosfery i stanu powierzchni. Nadmiernie długie wygrzewanie zwiększa możliwość zarówno utleniania, jak i utraty węgla.
Atmosfery ochronne, próżnia, szczelne pojemniki lub opakowanie ochronne z materiału poświęcanego mogą ograniczać te zjawiska, lecz każda z tych metod wymaga kontroli składu gazu, punktu rosy, nieszczelności, przepływu, czystości pieca i sposobu załadunku. Sama deklaracja nominalnie obojętnego gazu nie dowodzi, że atmosfera zapobiega odwęgleniu. Para wodna, dopływ powietrza, pozostałości środków smarnych i zanieczyszczone oprzyrządowanie mogą zmieniać skład chemiczny atmosfery pieca. Z kolei silnie nawęglająca atmosfera może zwiększyć zawartość węgla przy powierzchni i spowodować inny rodzaj wady.
Atmosferę należy dobierać z uwzględnieniem wymaganego końcowego stanu powierzchni. Jeżeli zgorzelina i odwęglenie są dopuszczalne, ponieważ obróbka skrawaniem usunie zmienioną warstwę, nadal trzeba określić dopuszczalną głębokość tych zmian. Jeżeli powierzchnia jest wykończona, ma znaczenie wymiarowe lub będzie następnie poddawana hartowaniu indukcyjnemu, nawęglaniu, azotowaniu albo obciążeniom zmęczeniowym, ograniczenia dotyczące atmosfery stają się bardziej rygorystyczne. Profile twardości w warstwie powierzchniowej, badania metalograficzne, kontrole wymiarów i ocena zgorzeliny mogą potwierdzić, czy cykl zapewnił określony rezultat.
Przykład dotyczący bezpieczeństwa krytycznego znajduje się w 49 CFR § 179.500-6, gdzie określone rodzaje obróbki cieplnej stalowych zbiorników obejmują wyżarzanie lub normalizowanie, a następnie odpuszczanie, przy temperaturze odpuszczania nie niższej niż 1000 °F. Wymaganie to pokazuje, dlaczego praktyki prowadzenia procesu w piecu nie można oddzielić od obowiązującej specyfikacji. Dopuszczalna temperatura zadana, wsad, czas wygrzewania, metoda chłodzenia, atmosfera i kryteria kontroli należą do kwalifikowanej procedury dla wskazanego gatunku stali i geometrii. Żadna pojedyncza temperatura wyżarzania lub normalizowania, czas wygrzewania ani harmonogram chłodzenia nie są prawidłowe bez tych elementów kontroli.
8. Wyniki mikrostrukturalne i sposoby ich weryfikacji
Perlit, ferryt, bainit i martenzyt w przebiegu chłodzenia
Wyżarzanie i normalizowanie definiuje się na podstawie historii cieplnej, a nie słowa „zmiękczanie”. Końcowa mikrostruktura zależy od austenitu powstałego podczas nagrzewania, składu stali, wymiaru przekroju oraz przebiegu temperatura–czas podczas chłodzenia. Przemiana rozpoczyna się dopiero wtedy, gdy krzywa chłodzenia przecina odpowiedni zakres przemian, a powstające produkty zależą zarówno od temperatury, jak i od czasu dostępnego na dyfuzję.
W podeutektoidalnej stali węglowej powolne chłodzenie w piecu zwykle umożliwia najpierw przemianę austenitu w ferryt proeutektoidalny, a następnie w stosunkowo gruboziarnisty perlit. Węgiel ma czas dyfundować na relatywnie duże odległości, dlatego kolonie perlitu i odstępy między płytkami mają tendencję do uzyskiwania dużych wartości. Taka struktura zwykle zapewnia mniejszą twardość i lepszą obrabialność w porównaniu ze stanem po szybszym chłodzeniu, chociaż rzeczywisty rezultat zależy od zawartości węgla, wcześniejszej wielkości ziarna, grubości przekroju, praktyki prowadzenia procesu w piecu oraz określonego cyklu wyżarzania.
Normalizowanie na ogół obejmuje austenityzowanie powyżej zakresu krytycznego, a następnie chłodzenie w nieruchomym lub przepływającym powietrzu. Firma Bodycote opisała w 2024 roku normalizowanie jako nagrzewanie do temperatury około 800–920 °C w celu utworzenia nowych ziaren austenitu, a następnie swobodne chłodzenie w powietrzu lub gazie. Karlsruhe Institute of Technology podobnie wskazuje austenityzowanie i chłodzenie na otwartym powietrzu jako sekwencję definiującą ten proces. Powietrze odprowadza ciepło szybciej niż piec, dlatego przemiana zachodzi w niższych temperaturach i przy krótszym czasie dostępnym na dyfuzję. Powstała struktura ferrytyczno-perlityczna jest zazwyczaj drobniejsza niż struktura uzyskana podczas pełnego chłodzenia w piecu, a twardość i wytrzymałość są często większe.
Porównanie to wskazuje tendencję, a nie gwarantowany rezultat. Pierwiastki stopowe przesuwają temperatury przemian i opóźniają dyfuzję. Chrom, molibden, nikiel, mangan i krzem mogą przesuwać reakcje perlityczne i bainityczne w kierunku dłuższych czasów, zmieniając produkty otrzymywane przy danej szybkości chłodzenia. Przekrój, który w stali niskowęglowej chłodzi się w powietrzu do struktury ferrytyczno-perlitycznej, może w stali stopowej utworzyć bainit, szczególnie w pobliżu powierzchni lub w cieńszych przekrojach. Przy dostatecznie szybkim chłodzeniu część austenitu może ominąć przemiany dyfuzyjne i przekształcić się w martenzyt. Martenzyt może być nieodpuszczony i nieodpowiedni dla zamierzonego stanu, chyba że po procesie nastąpi określone odpuszczanie.
Gatunek 4140 stanowi użyteczne ostrzeżenie przed stosowaniem oczekiwań właściwych dla stali węglowych do każdego gatunku. Laboratoryjne materiały referencyjne MIT z 2007 roku podają dla normalizowania stali 4140 temperaturę około 850–875 °C, z wygrzewaniem w celu wyrównania temperatury i chłodzeniem na powietrzu do temperatury pokojowej. W zależności od wymiaru przekroju oraz warunków w piecu lub w powietrzu uzyskana struktura może zawierać ferryt, perlit, bainit lub lokalne twardsze składniki strukturalne. Samo oznaczenie gatunku nie określa rezultatu; decydują o nim pełny cykl cieplny i geometria chłodzenia.
Okólnik National Bureau of Standards wydany w 1935 roku rozróżniał wyżarzanie zmiękczające od normalizowania: wyżarzanie zmiękczające opisano jako nagrzewanie poniżej lub w pobliżu zakresu niższej temperatury krytycznej, natomiast normalizowanie jako nagrzewanie do temperatury około 100 °F powyżej zakresu krytycznego, a następnie chłodzenie w nieruchomym powietrzu. Wyżarzanie zmiękczające może usunąć skutki zgniotu bez pełnej przemiany pierwotnej struktury. Nie należy zatem zakładać, że odtwarza ono strukturę ferrytyczno-perlityczną uzyskiwaną podczas pełnego wyżarzania lub normalizowania.
Wykresy przemian pomagają wyjaśnić te różnice. Wykres przemian przy chłodzeniu ciągłym pokazuje, kiedy austenit zaczyna i kończy przemianę przy określonej szybkości chłodzenia. Krzywe chłodzenia w piecu, w powietrzu oraz od powierzchni do rdzenia mogą przecinać różne obszary tego wykresu. Dlatego ten sam wsad pieca może zawierać różne struktury przy powierzchni, na głębokości jednej czwartej grubości i w środku. Grube elementy chłodzą się wolniej w rdzeniu, natomiast ostre naroża, odsłonięte końce i małe występy mogą chłodzić się wystarczająco szybko, aby wytworzyć twardsze produkty przemiany.
Wielkość ziarna, pasmowość, segregacja i jednorodność
Normalizowanie może rozdrobnить strukturę ziaren austenitu, ponieważ nagrzewanie powyżej zakresu krytycznego umożliwia przemianę wcześniejszego odkształconego lub zmienionego cieplnie austenitu, a następnie jego ponowne utworzenie podczas chłodzenia. Rezultatem jest często drobniejszy i bardziej jednorodny układ ferrytyczno-perlityczny niż ten pozostawiony przez długotrwałe chłodzenie w piecu. Nadmierna temperatura austenityzowania lub zbyt długi czas wygrzewania niweczą ten cel, sprzyjając rozrostowi ziaren austenitu. Rozdrobnienie ziarna jest zatem funkcją pełnego cyklu, a nie tylko etykiety „znormalizowano”.
Wyżarzanie może zmniejszyć twardość i naprężenia resztkowe, zachowując stosunkowo grubą strukturę, jeżeli cykl sprzyja powolnej przemianie. Grube ziarno może być dopuszczalne w jednym stanie wyrobu, a niepożądane w innym, zwłaszcza gdy kontroluje się udarność, odporność zmęczeniową lub obrabialność. Wielkość ziarna należy oceniać w odniesieniu do specyfikacji wyrobu, a nie na podstawie ogólnego wrażenia wizualnego.
Pasmowość jest odrębnym zagadnieniem. Walcowanie i kucie mogą wydłużać ferryt, perlit, wtrącenia oraz obszary wzbogacone w pierwiastki stopowe wzdłuż kierunku przeróbki. Podczas chłodzenia obszary te mogą przemieniać się w różnym czasie, tworząc naprzemienne pasma widoczne na przekroju wzdłużnym. Normalizowanie może zmniejszyć nasilenie niektórych form pasmowości dzięki rozpuszczeniu i redystrybucji węgla podczas austenityzowania, lecz nie może w sposób niezawodny usunąć silnej segregacji chemicznej ani wszystkich cech związanych z odkształceniem. Może być wymagane wielokrotne normalizowanie, zmiana praktyki kucia lub homogenizacja, a działania te muszą być zatwierdzone przez właściwą specyfikację.
Segregacja powstaje podczas krzepnięcia. Zawartość manganu, węgla, fosforu, siarki i pierwiastków stopowych może różnić się między obszarami dendrytycznymi i międzydendrytycznymi. Obróbka cieplna może poprawić jednorodność strukturalną dzięki dyfuzji i przemianom, lecz zwykłe wyżarzanie lub normalizowanie nie gwarantuje jednorodności chemicznej. W rezultacie obszar osiowy może wytworzyć inne udziały perlitu, bainitu lub martenzytu niż otaczający materiał, nawet gdy cykl w piecu był jednorodny.
Ryzyko nie ogranicza się do martenzytu. Bainit, siatki węglików, nierozpuszczone węgliki i lokalne składniki wzbogacone w węgiel mogą powodować gradienty twardości lub pogorszenie obrabialności. Odwęglenie powierzchni tworzy bardziej miękką warstwę ferrytyczną, natomiast nawęglanie lub zgorzelina związana z utlenianiem mogą komplikować pomiary twardości i interpretację metalograficzną. Znaczenie mają atmosfera, sposób załadunku pieca, położenie termopary, odstępy między częściami oraz warunki chłodzenia powierzchni.
Stan obróbki jest również kwestią zgodności z normami. ISO 683-1:2016 określa stany dostawy dla niestopowych stali do obróbki cieplnej, obejmujące stan normalizowany oraz normalizowany i odpuszczany. Oznaczenia te nie są zamienne z nieformalnym stwierdzeniem, że materiał został „wyżarzony”. W przykładzie o znaczeniu krytycznym dla bezpieczeństwa 49 CFR § 179.500-6 określa obróbkę cieplną zbiorników, obejmującą wyżarzanie lub normalizowanie, po którym następuje odpuszczanie, przy czym temperatura odpuszczania nie może być niższa niż 1000 °F. Wymagany stan materiału i kryteria odbioru określa właściwa norma wyrobu.
Twardość, metalografia i kontrola wymiarowa
Weryfikację należy rozpocząć od określenia gatunku materiału, postaci wyrobu, numeru wytopu, określonego stanu dostawy oraz mającej zastosowanie normy. ASTM A941-16 stanowi ogólne źródło terminologii dotyczącej stali, stali nierdzewnych, pokrewnych stopów i żelazostopów, ale wskazuje, że definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją ogólną. Terminologię i wymagania odbiorcze należy zatem interpretować łącznie z normą wyrobu.
| Metoda weryfikacji | Co może ujawnić | Istotny element kontroli |
|---|---|---|
| Mapowanie twardości | Zmienność od powierzchni do rdzenia oraz od jednego końca do drugiego | Metoda badania, przygotowanie, miejsca pomiaru i zasada przeliczania |
| Metalografia | Ferryt, perlit, bainit, martenzyt, pasmowość i odwęglenie | Orientacja przekroju, odczynnik trawiący i miejsce badania |
| Ocena wielkości ziarna | Stan ziaren ferrytu lub wcześniejszego austenitu | Stosować metodę wskazaną przez właściwą normę |
| Kontrola wymiarowa | Ugięcie, owalność, przyrost, skurcz i odkształcenie cech geometrycznych | Zdefiniowane bazy pomiarowe i skalibrowane wyposażenie |
| Przegląd zapisów pieca | Czy deklarowana historia cieplna znajduje potwierdzenie | Rzeczywiste temperatury, wygrzewanie, atmosfera, wsad i zapisy chłodzenia |

Mapowanie twardości jest praktycznym pierwszym etapem kontroli. Pomiary powinny reprezentować powierzchnię oraz, jeśli jest to dozwolone, lokalizacje podpowierzchniowe lub przekrojowe, przy czym liczba punktów powinna być wystarczająca do ujawnienia zmienności od krawędzi do środka oraz od jednego końca do drugiego. Pojedynczy odcisk o pozornie akceptowalnej wartości może nie ujawnić martenzytycznej warstwy przy krawędzi, odwęglonej powierzchni ani miękkiego obszaru w centralnej części wsadu pieca. Należy odnotować metodę badania, przygotowanie powierzchni, usunięcie zgorzeliny, obciążenie wgłębnika oraz zasadę przeliczania. Nie należy tworzyć uniwersalnego limitu twardości; wartości graniczne wynikają z gatunku, wyrobu i właściwej specyfikacji.
Metalografia dostarcza wyjaśnienia, którego sama twardość nie może zapewnić. Przekrój poprzeczny może ujawnić rozmieszczenie ferrytu i perlitu, wielkość ziarna, pasmowość, wtrącenia, segregację, bainit, martenzyt, siatki węglików oraz odwęglenie. Odczynnik trawiący musi być odpowiedni dla danej stali i celu badania. Przekroje wzdłużne są szczególnie przydatne do oceny kierunku walcowania, linii płynięcia i pasmowości, natomiast przekroje poprzeczne ukazują zmienność promieniową lub zmienność w kierunku grubości.
Ocenę wielkości ziarna należy przeprowadzać zgodnie z metodą wskazaną w mającej zastosowanie normie, taką jak metoda porównawcza z użyciem wzorców lub metoda przecięć. W sprawozdaniu należy wskazać zbadane miejsce oraz odróżnić wielkość ziarna austenitu — gdy została odtworzona lub oceniona w inny sposób — od wielkości ziarna ferrytu widocznej po przemianie. Są to pomiary powiązane, lecz nieidentyczne.
Kontrola odwęglenia wymaga wykonania pomiaru twardości lub analizy mikrostruktury wzdłuż trasy pomiarowej prowadzącej od powierzchni w kierunku niezmienionego rdzenia. Samo usunięcie zgorzeliny nie dowodzi braku utraty węgla. Równie konieczna jest kontrola wymiarowa: nagrzewanie i chłodzenie w piecu mogą powodować odkształcenia, rozszerzenie lub skurcz, owalność, wygięcie oraz zmiany w obszarze elementów obrabianych. Krytyczne wymiary należy mierzyć przed obróbką i po jej zakończeniu, z użyciem określonego układu baz oraz wzorcowanego wyposażenia.
Na koniec należy przeanalizować zapisy dotyczące pracy pieca. Należy potwierdzić identyfikację wsadu, wartości zadane, rzeczywiste temperatury detali, jeśli były dostępne, czas wygrzewania, atmosferę lub potencjał pieca, wzorcowanie termopar, sposób załadunku, czas transferu, metodę chłodzenia oraz wszelkie przerwy w procesie. Jeżeli zapisy nie potwierdzają deklarowanej historii cieplnej, twardość i mikrostruktura mogą opisywać to, co się wydarzyło, lecz nie mogą potwierdzić, że przeprowadzono określoną obróbkę przez wyżarzanie lub normalizowanie.
9. Wyżarzanie i normalizowanie jako przygotowanie do dalszych operacji
Wyżarzanie i normalizowanie często grupuje się razem, ponieważ oba procesy zmieniają strukturę powstałą w wyniku przeróbki plastycznej na gorąco, odlewania, spawania lub wcześniejszej obróbki cieplnej. Nie powodują jednak uzyskania takiego samego stanu wyjściowego. Wyżarzanie zasadniczo służy zmiękczeniu materiału, zmniejszeniu naprężeń i zwiększeniu ciągliwości poprzez powolne chłodzenie; normalizowanie polega na austenityzowaniu stali, a następnie chłodzeniu jej w powietrzu, co prowadzi do innej drogi przemian i zazwyczaj do uzyskania drobniejszej, bardziej jednorodnej struktury. Wynik praktyczny zależy od gatunku, wymiarów przekroju, stanu wyjściowego, praktyki prowadzenia procesu w piecu, atmosfery oraz obowiązującej specyfikacji wyrobu.
Terminologię należy interpretować w odniesieniu do właściwej normy. ASTM A941-16 zawiera ogólne definicje dotyczące stali, stali nierdzewnych, stopów pokrewnych i żelazostopów, ale jednocześnie stanowi, że definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją zawartą w ogólnej normie terminologicznej. Rysunek techniczny, specyfikacja zakupu lub zapis dotyczący obróbki cieplnej mają zatem znaczenie rozstrzygające, gdy ich brzmienie różni się od ogólnego opisu stanu „wyżarzonego” lub „znormalizowanego”.
Obróbka skrawaniem i kształtowanie
Stan pełnego wyżarzenia jest powszechnie wybierany, gdy przed obróbką skrawaniem lub kształtowaniem potrzebna jest mała twardość i duża ciągliwość. Powolne chłodzenie w piecu umożliwia zajście przemian dyfuzyjnych i zmniejsza twardość związaną z produktami szybko chłodzonymi, chociaż końcowa morfologia ferrytu i perlitu zależy od zawartości węgla, dodatków stopowych, wielkości ziarna austenitu oraz szybkości chłodzenia. Wyżarzanie zmiękczające jest wężej zdefiniowanym zabiegiem: w Circular 409 (1935) wydanym przez National Bureau of Standards opisano je jako nagrzewanie stopu na osnowie żelaza do temperatury poniżej dolnego zakresu temperatur krytycznych lub w jego pobliżu. Nie jest ono zamienne z pełnym wyżarzaniem powyżej zakresu krytycznego.
Mniejsza twardość może zmniejszyć siły skrawania i zużycie narzędzia, ale „bardziej miękki” materiał nie zawsze oznacza lepszą skrawalność. Bardzo miękka, gruboziarnista lub ferrytyczna struktura może powodować powstawanie długich, ciągłych wiórów, narostu lub rozmazywania materiału na narzędziu albo odkształceń po uwolnieniu naprężeń własnych. Naddatki na obróbkę muszą uwzględniać taką możliwość. Normalizowanie może zapewnić bardziej jednorodny kompromis między wytrzymałością a skrawalnością, szczególnie gdy struktura w stanie po kuciu lub walcowaniu zawiera grube ziarna, segregację albo nierównomierne odstępy między płytkami perlitu. W wielu stalach węglowych i niskostopowych materiał po normalizowaniu jest jednak twardszy niż w stanie wyżarzonym z powolnym chłodzeniem, dlatego wybór należy podporządkować konkretnej operacji obróbki skrawaniem, a nie ogólnemu twierdzeniu, że normalizowanie poprawia skrawalność.
Normalizowanie polega na nagrzaniu do zakresu austenitu i chłodzeniu w nieruchomym lub przepływającym powietrzu albo w określonym gazie. W opisie procesu firmy Bodycote z 2024 r. często przywoływany zakres normalizowania określono na około 800–920 °C; przed swobodnym chłodzeniem w powietrzu lub gazie powstają nowe ziarna austenitu. Zakres ten ma charakter opisowy i nie jest uniwersalnym nastawem pieca. Wymagana temperatura może być wyższa od Ac3 w przypadku stali podeutektoidalnej, wyższa od Acm w przypadku stali nadeutektoidalnej albo bezpośrednio określona w normie dotyczącej danego gatunku. Przykładowo, laboratoryjna dokumentacja MIT z 2007 r. dotycząca stali 4140 podaje około 850–875 °C jako temperaturę normalizowania stali 4140, a następnie wygrzewanie w celu wyrównania temperatury i chłodzenie w powietrzu.
Reakcja materiału na kształtowanie również zmienia się wraz z historią cieplną. Wyżarzona stal niskowęglowa lub niskostopowa zazwyczaj umożliwia większe odkształcenie plastyczne przed pęknięciem, natomiast stal znormalizowana ma większą granicę plastyczności i może wymagać większych sił kształtowania. Z drugiej strony struktura wyżarzona nie zawsze jest preferowana do kształtowania na gorąco: nadmierny rozrost ziaren podczas niepotrzebnie długiego wygrzewania może pozostawić strukturę gruboziarnistą, która później wpływa na udarność i stabilność wymiarową. Normalizowanie po kuciu może zastąpić gruboziarnistą lub niejednorodną strukturę kutą nowo powstałymi ziarnami austenitu, lecz szybkość chłodzenia w zakresie przemiany zmienia się znacznie wraz z grubością. W rezultacie powierzchnia płyty i jej środek mogą uzyskać różne proporcje ferrytu i perlitu.
Odkształcenia zależą od czegoś więcej niż tylko od nominalnej twardości. Usunięcie naprężeń po obróbce skrawaniem podczas wyżarzania może zmienić wymiary; chłodzenie w powietrzu po normalizowaniu może wywoływać gradienty temperatury i odkształcenia przemianowe. Cienkie przekroje mogą chłodzić się wystarczająco szybko, aby powstały twardsze produkty, niż oczekiwano, podczas gdy grube przekroje chłodzą się wolniej i mogą zachować grubszą strukturę przemiany. Znaczenie mają przyrządy mocujące, orientacja, zmiany przekroju i nierównomierne rozmieszczenie wsadu w piecu. Dokumentacja procesu powinna identyfikować gatunek i przekrój, a nie ograniczać się do stwierdzenia „obróbka cieplna”.
Przygotowanie do hartowania i odpuszczania
Gdy wymagana jest wytrzymałość charakterystyczna dla struktury martenzytycznej, normalizowanie nie zastępuje hartowania i odpuszczania. Podczas normalizowania austenit przemienia się w trakcie chłodzenia w powietrzu, zwykle tworząc ferryt i perlit w wielu stalach nisko- i średniowęglowych, a w dostatecznie hartownych gatunkach stopowych oraz przy dużych różnicach szybkości chłodzenia możliwe jest także powstanie bainitu lub martenzytu. Hartowanie wymaga natomiast austenityzowania, a następnie chłodzenia wystarczająco szybkiego, aby zahamować przemianę dyfuzyjną i utworzyć martenzyt; późniejsze odpuszczanie służy regulacji twardości, udarności i naprężeń wewnętrznych.
Wcześniejsze wyżarzanie może ułatwić przewidywalne przeprowadzenie późniejszego cyklu hartowania poprzez zmniejszenie twardości i ograniczenie części niejednorodności, ale w przypadku nadmiernego wyżarzania może również pozostawić grube ziarna. Grube ziarna austenitu powstałe podczas późniejszego hartowania mają tendencję do zwiększania hartowności i mogą zmniejszać udarność. Stan znormalizowany jest często wybierany przed hartowaniem, gdy początkowa struktura kuta, odlewana lub walcowana na gorąco jest gruboziarnista albo niejednorodna. Ponowne austenityzowanie podczas hartowania rozpoczyna się wtedy od bardziej kontrolowanej struktury ferrytyczno-perlitycznej i bardziej jednorodnego rozkładu węgla.
Kolejność zabiegów nie jest automatyczna. Węgliki stopowe, segregacja, pasmowość, wcześniejsza przeróbka na zimno i grubość elementu mogą wymagać określonej obróbki pośredniej albo bezpośredniego hartowania. Nadmierna temperatura normalizowania może rozpuścić węgliki lub spowodować rozrost ziaren; zbyt niska temperatura może nie doprowadzić do usunięcia struktury wyjściowej. Czas wygrzewania musi umożliwić wyrównanie temperatury w przekroju bez powodowania niepotrzebnego rozrostu ziaren. Istotna jest również kontrola atmosfery, ponieważ odwęglenie lub utlenianie zmienia powierzchnię, która później musi spełniać wymagania dotyczące twardości, zmęczenia lub dokładności wymiarowej.
Odpuszczanie należy traktować jako odrębną operację. ASM Handbook Volume 4A rozróżnia wyżarzanie i normalizowanie od hartowania, odpuszczania, hartowania bainitycznego oraz hartowania stopniowego, ponieważ ich drogi chłodzenia i uzyskiwane struktury są różne. Przykład dotyczący bezpieczeństwa znajduje się w 49 CFR § 179.500-6 (2024), gdzie określona obróbka cieplna stalowego zbiornika obejmuje wyżarzanie lub normalizowanie, a następnie odpuszczanie, przy czym temperatura odpuszczania nie może być niższa niż 1000 °F. Wymaganie to nie oznacza, że każda stal znormalizowana wymaga odpuszczania; pokazuje natomiast, że określona sekwencja może stanowić element regulowanego stanu materiału.
Kiedy określa się stan znormalizowany i odpuszczony
Określenie „znormalizowany i odpuszczony” identyfikuje sekwencję obróbki oraz wynikowy stan dostawy, a nie jest synonimem któregokolwiek z tych zabiegów stosowanego osobno. ISO 683-1:2016 określa techniczne wymagania dotyczące dostawy stali do ulepszania cieplnego niestopowych, dostarczanych w stanach obejmujących stan znormalizowany oraz znormalizowany i odpuszczony. Oznaczenie to wiąże stan wyrobu z zamierzonymi wymaganiami dotyczącymi właściwości mechanicznych: stal została najpierw znormalizowana, a następnie ponownie nagrzana w celu odpuszczenia produktów przemiany i zmniejszenia twardości lub naprężeń własnych przy zachowaniu określonej równowagi między wytrzymałością a udarnością.
Rozróżnienie to ma znaczenie podczas wytwarzania. Materiał dostarczony w stanie znormalizowanym i odpuszczonym przeszedł już kontrolowaną historię cieplną. Późniejszy cykl cieplny podczas spawania, prostowanie płomieniowe, operacja kształtowania na zimno lub miejscowe ponowne nagrzewanie mogą zmienić ten stan. Jeżeli element zostanie następnie zahartowany, należy uwzględnić wcześniejszą temperaturę odpuszczania i nowy cykl austenityzowania, ponieważ końcowa struktura nie będzie już odpowiadać stanowi dostawy określonemu w ISO, chyba że cały element zostanie ponownie poddany obróbce i zbadany.
Specyfikacja wymagająca stali znormalizowanej i odpuszczonej może również określać wymagania dotyczące wytrzymałości na rozciąganie, granicy plastyczności, wydłużenia, energii udarności, twardości lub zależne od grubości. Wartości tych nie można wywnioskować ze słowa „znormalizowana”. Zakład produkcyjny nie może również zastąpić wymaganego stanu wyżarzaniem tylko dlatego, że oba zabiegi zmniejszają naprężenia własne. Taka zamiana zmienia twardość, strukturę ziaren, reakcję na obróbkę skrawaniem, zachowanie podczas kształtowania oraz reakcję na późniejsze hartowanie.
W celu zapewnienia kontroli produkcji instrukcja obróbki cieplnej powinna określać oznaczenie gatunku, zakres austenityzowania lub wyżarzania, wymagania dotyczące wyrównania temperatury lub wygrzewania, ośrodek chłodzący, temperaturę odpuszczania, jeśli ma zastosowanie, wymiary przekroju oraz badania odbiorcze. ISO 683-1:2016 ustanawia stan materiału; procedura dotycząca elementu musi jednak nadal uwzględniać jednorodność temperatury w piecu, rozmieszczenie wsadu, atmosferę i rzeczywistą szybkość chłodzenia. Normalizowanie ustanawia określoną strukturę wyjściową chłodzoną w powietrzu. Wyżarzanie ustanawia wolniej chłodzony, na ogół bardziej miękki stan. To, czy którykolwiek z tych zabiegów jest właściwy przed obróbką skrawaniem, kształtowaniem, hartowaniem lub odpuszczaniem, jest decyzją inżynierską zależną od gatunku, a nie zamiennym określeniem.
10. Zastosowania o krytycznym znaczeniu dla bezpieczeństwa i zastosowania regulowane
Obróbka cieplna staje się kwestią kontroli projektowej, gdy stal stanowi część granicy ciśnieniowej, konstrukcji nośnej, kontenera transportowego lub innego zespołu o krytycznym znaczeniu dla bezpieczeństwa. W takich zastosowaniach określenia „wyżarzany”, „normalizowany” oraz „normalizowany i odpuszczany” nie są opisami zamiennymi. Każde z nich wskazuje inną historię cieplną, a właściwa norma materiałowa lub konstrukcyjna może wiązać z daną historią konkretne wymagania dotyczące właściwości mechanicznych, udarności, wymiarów lub kontroli.
ASTM A941-16 jest użytecznym źródłem terminologii dotyczącej stali, stali nierdzewnych, stopów pokrewnych i żelazostopów, ale nie zastępuje właściwej specyfikacji wyrobu ani konstrukcji. ASTM A941-16 wyraźnie stwierdza, że definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją ogólną zawartą w normie terminologicznej. Ta hierarchia ma znaczenie, gdy specyfikacja zakupu, przepisy dotyczące zbiorników ciśnieniowych lub regulacje transportowe nadają danemu terminowi znaczenie kontrolowane.
Znaczenie przepisu 49 CFR § 179.500-6
49 CFR § 179.500-6 określa temperaturę odpuszczania nie niższą niż 1000 °F dla wymagania dotyczącego zbiorników objętych zakresem regulacji. Strong evidence
49 CFR § 179.500-6 stanowi konkretny przykład sytuacji, w której przepisy regulują kolejność obróbki. W przypadku określonych zbiorników stalowych objętych tym przepisem wymagana obróbka cieplna obejmuje wyżarzanie lub normalizowanie, a następnie odpuszczanie. Temperatura odpuszczania nie może być niższa niż 1000 °F. Jest to wymaganie regulacyjne dotyczące zbiorników i warunków określonych w tym punkcie, a nie uniwersalna recepta dla każdego elementu stalowego.
Kolejność zabiegów ma krytyczne znaczenie dla bezpieczeństwa, ponieważ pierwszy zabieg i odpuszczanie pełnią różne funkcje metalurgiczne. Wyżarzanie lub normalizowanie ustanawia poprzedzający stan mikrostrukturalny. Wyżarzanie zazwyczaj wykorzystuje wolniejsze chłodzenie, którego celem jest zmniejszenie twardości oraz usunięcie lub rozłożenie części skutków wcześniejszej obróbki. Normalizowanie polega na austenityzowaniu stali, a następnie chłodzeniu w nieruchomym lub swobodnie przepływającym powietrzu; szybsze chłodzenie niż w piecu zwykle prowadzi do uzyskania drobniejszej struktury po przemianie oraz innej wytrzymałości i udarności. Dokładny wynik zależy od zawartości węgla, pierwiastków stopowych, grubości przekroju, wcześniejszego odkształcenia, temperatury austenityzowania, czasu wygrzewania i warunków chłodzenia.
Odpuszczanie zmienia następnie strukturę uzyskaną w wyniku wcześniejszej obróbki. Przy dostatecznie wysokiej temperaturze i odpowiednim czasie może zmniejszyć naprężenia własne oraz skorygować równowagę między wytrzymałością, ciągliwością, udarnością i stabilnością wymiarową. Minimalna temperatura 1000 °F uniemożliwia uznanie niskotemperaturowego cyklu odprężania za równoważny zamiennik. Wyznacza również dolną granicę oddziaływania cieplnego przewidzianego przez przepisy, jednak wymagany cykl nadal musi zostać zastosowany z uwzględnieniem właściwego gatunku stali, grubości, geometrii i specyfikacji.
Przepisu tego nie należy interpretować jako dowodu, że każda stal normalizowana wymaga odpuszczania w temperaturze 1000 °F ani że każda stal wyżarzana powinna być poddawana takiej samej obróbce. ISO 683-1:2016 rozróżnia stany dostawy, w tym stan normalizowany oraz normalizowany i odpuszczany, dla niestopowych stali do obróbki cieplnej. Rozróżnienie to pokazuje, dlaczego stan materiału jest częścią oznaczenia materiału i wymagania dotyczącego dostawy, a nie jedynie potocznym określeniem używanym w zakładzie.
Przepisy nie zacierają również różnicy między wyżarzaniem a normalizowaniem. W okólniku National Bureau of Standards z 1935 r. wyżarzanie technologiczne opisano jako nagrzewanie stopu na osnowie żelaza do temperatury poniżej lub w pobliżu zakresu dolnej temperatury krytycznej, natomiast normalizowanie opisano jako nagrzewanie do temperatury około 100 °F powyżej zakresu krytycznego, a następnie chłodzenie w nieruchomym powietrzu. Współczesne specyfikacje gatunków mogą odmiennie definiować temperatury i kryteria odbioru, jednak rozróżnienie procesów pozostaje aktualne. Bodycote opisało w 2024 r. normalizowanie jako nagrzewanie do około 800–920 °C w celu wytworzenia nowych ziaren austenitu, a następnie swobodne chłodzenie w powietrzu lub gazie. Dla stali 4140 w materiałach laboratoryjnych MIT podano około 850–875 °C jako zakres austenityzowania, z wygrzewaniem w celu wyrównania temperatury i chłodzeniem w powietrzu. Wartości te ilustrują praktykę właściwą dla danego gatunku; nie zastępują one specyfikacji nadrzędnej.
Dlaczego wymagań dotyczących odpuszczania nie można uogólniać
Temperatury odpuszczania nie można dobrać wyłącznie na podstawie określeń „stal”, „wyżarzany” lub „normalizowany”. Zawartość węgla i składników stopowych zmienia przebieg przemian. Chrom, molibden, nikiel, mangan i inne dodatki wpływają na hartowność, kinetykę przemian, wydzielanie węglików, reakcję na odpuszczanie oraz udarność. Wielkość przekroju zmienia szybkość chłodzenia od powierzchni do środka, dlatego dwa elementy wykonane z tego samego wytopu mogą po pozornie identycznym cyklu piecowym uzyskać różną strukturę.
Znaczenie ma również stan wyjściowy. Odpuszczanie struktury martenzytycznej uzyskanej po hartowaniu nie jest metalurgicznie równoważne odpuszczaniu stali, która została wcześniej wyżarzona lub znormalizowana. Cykl odpowiedni dla jednego stanu może pozostawić inny stan z nadmierną twardością, zbyt małą twardością, niewystarczająco usuniętymi naprężeniami lub udarnością poza wymaganym zakresem. Na wynik mogą wpływać również czas odpuszczania, temperatura elementu, równomierność temperatury w piecu, sposób rozmieszczenia wsadu oraz chłodzenie po odpuszczaniu.
Wyższa temperatura nie jest automatycznie bezpieczniejsza, a dłuższe wygrzewanie nie jest automatycznie równoważne określonemu cyklowi. Nadmierna ekspozycja cieplna może zmniejszyć wytrzymałość, sprzyjać niepożądanym zmianom ziaren lub węglików, wpływać na obszary przylegające do spoin albo powodować odkształcenia wymiarowe. Ryzyko kruchości odpuszczania może również zależeć od składu chemicznego stopu, poziomu zanieczyszczeń, zakresu temperatury i przebiegu chłodzenia. Dlatego obróbkę należy powiązać z oznaczeniem gatunku, postacią wyrobu, wielkością przekroju, wcześniejszą obróbką oraz właściwą normą. ASM Metals Handbook i ASM Handbook Volume 4A przedstawiają wyżarzanie, normalizowanie, odpuszczanie, hartowanie, austempering i martempering jako odrębne zabiegi o różnych przebiegach przemian i różnych celach.
Identyfikowalność, kwalifikowanie procedury i dokumentacja
Kwalifikowana procedura obróbki cieplnej przekształca wymaganie pisemne w kontrolowaną i powtarzalną operację. Kwalifikacja powinna wykazać, że proponowany cykl piecowy, sposób rozmieszczenia wsadu, atmosfera — jeżeli ma znaczenie — szybkość nagrzewania, zakres austenityzowania lub wyżarzania, czas wygrzewania, metoda chłodzenia oraz cykl odpuszczania umożliwiają uzyskanie wymaganych właściwości w reprezentatywnym materiale. Dowody mogą obejmować badania twardości, rozciągania, udarności, metalograficzne, wymiarowe lub inne badania określone w dokumencie nadrzędnym. Próbki kontrolne powinny reprezentować wytop materiału, postać wyrobu, grubość i masę cieplną istotne dla elementu produkcyjnego; mała próbka obrabiana w słabo obciążonym piecu może nie odtwarzać warunków panujących w środku ciężkiego elementu zbiornika.
Równie ważne są wzorcowanie pieca i równomierność temperatury. Ustawienie sterownika na 1000 °F nie dowodzi, że stal osiągnęła temperaturę 1000 °F w całym przekroju. Należy znać status wzorcowania, a rozmieszczenie termopar powinno umożliwiać pomiar w reprezentatywnych miejscach, w tym w lokalizacjach, które prawdopodobnie nagrzewają się lub chłodzą wolniej. Jeżeli procedura lub właściwa specyfikacja wymaga takiego poziomu kontroli, należy zachować plan rozmieszczenia, metodę mocowania, identyfikację przyrządów oraz zarejestrowane odczyty.
Identyfikacja partii łączy fizyczny materiał z jego historią cieplną. Numer wytopu, oznaczenie płyty lub części, numer wsadu, identyfikacja pieca, data, operator i właściwa procedura powinny pozostać ze sobą powiązane przez cały proces. Dokumentacja powinna zawierać rzeczywiste wykresy temperatury lub zapisane odczyty, czas rozpoczęcia i zakończenia, warunki wygrzewania lub przetrzymania, metodę chłodzenia, ekspozycję podczas odpuszczania, status urządzeń oraz informacje o wszelkich odstępstwach lub decyzjach dotyczących ponownej obróbki. Wyniki badań i końcowa akceptacja powinny być identyfikowalne z tą samą partią i procedurą.
Nie każdy element takiego zestawu dokumentacji jest automatycznie wymagany przez sam przepis 49 CFR § 179.500-6. Dodatkowe wymagania mogą wynikać ze specyfikacji umownych, zatwierdzonych systemów jakości, innych przepisów oraz decyzji odpowiedzialnego inżyniera. Kluczowa jest kontrola: obróbka cieplna elementu o krytycznym znaczeniu dla bezpieczeństwa musi być możliwa do wykazania, a nie jedynie opisana po fakcie jako „wyżarzanie i odpuszczanie”.
11. Typowe błędy w specyfikacjach i instrukcjach stanowiskowych
Stosowanie określeń „wyżarzany” lub „normalizowany” bez podania gatunku
„Wyżarzany” i „normalizowany” to opisy obróbki, a nie kompletne specyfikacje materiału. Instrukcja stanowiskowa zawierająca polecenie „wyżarzyć stal” pozostawia bez odpowiedzi pytanie, jakie temperatury krytyczne mają zastosowanie oraz czy cykl ma na celu zmniejszenie twardości, usunięcie skutków zgniotu, rozdrobnienie ziaren, usunięcie naprężeń czy uzyskanie określonego stanu dostawy. To samo pominięcie występuje w przypadku określenia „normalizować”. Stal niestopowa, stal niskostopowa, taka jak AISI/SAE 4140, oraz wysokohartowalna stal stopowa nie będą podążać tą samą ścieżką przemian po poddaniu ich temu samemu programowi pieca.
Terminologię należy również interpretować w połączeniu z właściwą normą wyrobu. ASTM A941-16 jest ogólnym źródłem terminologii ASTM dotyczącym stali, stali nierdzewnych, stopów pokrewnych i żelazostopów, ale stanowi, że definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją zawartą w ogólnej normie terminologicznej. Autor specyfikacji nie może zatem zakładać, że definicja słownikowa rozstrzyga o wymaganym stanie każdego wyrobu. Norma ISO 683-1:2016 określa na przykład stany dostawy „normalizowany” oraz „normalizowany i odpuszczany” dla niestopowych stali do obróbki cieplnej. Stan ten jest częścią wymagań dotyczących wyrobu, a nie swobodnym synonimem określenia „zmiękczony”.
Samo wyżarzanie obejmuje kilka odrębnych rodzajów obróbki. Wyżarzanie rekrystalizujące prowadzi się na ogół poniżej dolnego zakresu temperatury krytycznej lub w jego pobliżu. Biuletyn National Bureau of Standards z 1935 roku wyraźnie wskazuje tę różnicę. Wyżarzanie zupełne, wyżarzanie międzykrytyczne, wyżarzanie sferoidyzujące, wyżarzanie odprężające oraz obróbki podkrytyczne mogą wymagać różnych temperatur, czasów wygrzewania, sposobów kontrolowania chłodzenia i prowadzić do uzyskania różnych struktur. Nazywanie wszystkich tych procesów „wyżarzaniem w piecu” jest błędem z dwóch powodów: nie każde wyżarzanie ma ten sam cel cieplny i nie każdy cykl wyżarzania jest definiowany wyłącznie przez chłodzenie w piecu.
Normalizowanie również nie jest jednym uniwersalnym przepisem. Zwykle obejmuje austenityzowanie powyżej odpowiedniego zakresu krytycznego, a następnie chłodzenie w spokojnym lub wymuszonym powietrzu, jednak wymagana temperatura austenityzowania zależy od zawartości węgla, dodatków stopowych, wymiarów przekroju oraz struktury wyjściowej. Firma Bodycote opisała w 2024 roku normalizowanie jako proces prowadzony w przybliżeniu w temperaturze 800–920 °C, podczas którego przed swobodnym chłodzeniem w powietrzu lub gazie powstają nowe ziarna austenitu. Ten szeroki zakres jest użytecznym opisem terminologicznym, a nie zezwoleniem na stosowanie jednej nastawy dla każdego gatunku.
Sama nazwa obróbki nie gwarantuje ani twardości, ani właściwości wytrzymałościowych. Twardość zależy od składu chemicznego, wielkości ziarna austenitu, szybkości chłodzenia, grubości przekroju, segregacji, wcześniejszego odkształcenia oraz rzeczywistego przebiegu temperatury w czasie. Jeżeli wymaganiem odbiorczym jest twardość, instrukcja musi określać metodę i miejsce badania, na przykład Brinella według ASTM E10 lub Rockwella według ASTM E18, a także dopuszczalny zakres i plan pobierania próbek.
Mylenie chłodzenia w powietrzu z gwarantowaną mikrostrukturą
Określenie „chłodzić w powietrzu” opisuje ośrodek chłodzący, a nie gwarantowaną strukturę końcową. Cienki element z gatunku 4140 może w niektórych obszarach chłodzić się w spokojnym powietrzu na tyle szybko, aby powstał bainit lub martenzyt, podczas gdy ciężki przekrój będzie chłodził się znacznie wolniej i wytworzy głównie ferryt i perlit. Ruch powietrza, rozmieszczenie wentylatorów, sposób załadunku pieca, odstępy między elementami oraz warunki otoczenia zmieniają szybkość wymiany ciepła. Dwa piece mogą wydać elementy określone jako „chłodzone w powietrzu”, a mimo to charakteryzujące się różnymi przebiegami przemian.
Laboratoryjne opracowanie MIT dotyczące gatunku 4140 z 2007 roku podaje w przybliżeniu temperaturę 850–875 °C dla normalizowania stali AISI/SAE 4140, a następnie wygrzewanie w celu wyrównania temperatury i chłodzenie w powietrzu do temperatury pokojowej. Procedura ta nie dowodzi, że każdy element z gatunku 4140 normalizowany w temperaturze 850 °C będzie miał taką samą twardość lub wielkość ziarna. Opisuje ona jeden materiał, jedną procedurę laboratoryjną i jeden zamierzony rezultat. Terminologia Karlsruhe Institute of Technology dokładniej oddaje sekwencję definiującą ten proces: austenityzowanie, a następnie chłodzenie na wolnym powietrzu w celu uzyskania jednolitej wielkości ziarna i jednorodnego składu. „Sprzyjać uzyskaniu” nie oznacza „gwarantować”.
W przypadku wyżarzania występuje błąd przeciwnego rodzaju. Powolne chłodzenie jest często określane jako sposób na zmiękczenie stali oraz poprawę jej ciągliwości lub skrawalności, ale słowo „powolne” musi mieć mierzalne znaczenie. Chłodzenie w piecu z niekontrolowaną szybkością, chłodzenie z zaprogramowaną szybkością oraz przeniesienie wsadu do izolowanego pojemnika nie są równoważne. Ciężki wsad może długo utrzymywać ciepło po osiągnięciu przez cienki element temperatury pokojowej. Jeżeli zakres przemiany zostanie przekroczony zbyt szybko, zamierzona struktura ferrytyczno-węglikowa może nie powstać.
W instrukcji należy uwzględnić wcześniejsze procesy. Walcowanie na gorąco, kucie, ciągnienie na zimno, spawanie, wcześniejsze hartowanie oraz wcześniejszy cykl normalizowania zmieniają początkową wielkość ziarna i stan odkształcenia. Stal normalizowana nie jest równoważna temu samemu gatunkowi po hartowaniu i odpuszczaniu tylko dlatego, że oba materiały określa się jako poddane obróbce cieplnej. W zastosowaniach krytycznych dla bezpieczeństwa konsekwencje są konkretne: 49 CFR § 179.500-6 określa dla niektórych stali na zbiorniki obróbkę obejmującą wyżarzanie lub normalizowanie, a następnie odpuszczanie, przy czym temperatura odpuszczania nie może być niższa niż 1000 °F. Sekwencja ma znaczenie.
Przenoszenie temperatur między gatunkami i wymiarami przekroju
Przeniesiona bez weryfikacji temperatura może być nieprawidłowa, nawet jeśli jej jednostka jest właściwa. Normalizowanie stali AISI/SAE 4140 w temperaturze około 850–875 °C nie jest ogólną instrukcją dla gatunków 1045, 8620, 4130, stali nierdzewnej ani stali na zbiorniki ciśnieniowe. Pierwiastki stopowe przesuwają temperatury przemian i zmieniają hartowność, a zawartość węgla wpływa na udziały faz dostępne po chłodzeniu. Właściwy zakres musi wynikać z normy materiałowej dotyczącej danego gatunku, zatwierdzonej procedury lub zweryfikowanych danych dotyczących obróbki cieplnej.
Wymiary przekroju również zmieniają wynik. Piec może wskazywać 850 °C, podczas gdy środek dużej odkuwki pozostaje znacznie poniżej tej temperatury. Z kolei cienka krawędź może ulec przegrzaniu, gdy rdzeń wsadu nadal wyrównuje temperaturę. Polecenie „wygrzewać przez 30 minut” jest niekompletne, chyba że określono podstawę pomiaru: 30 minut od odzyskania temperatury przez piec, od chwili osiągnięcia temperatury zadanej przez termoparę sterującą czy zgodnie z określonym czasem przypadającym na milimetr decydującej grubości przekroju. O przemianie decyduje temperatura elementu, a nie tylko nominalna temperatura pieca.
Równie szkodliwe mogą być błędy jednostek. Pomylenie 850 °C z 850 °F umieściłoby stal znacznie poniżej zamierzonego zakresu austenityzowania; pomylenie 1600 °F z 1600 °C mogłoby spowodować poważne przegrzanie, rozrost ziaren, stopienie lokalnych składników lub odkształcenia. Każda instrukcja powinna podawać jednostkę obok każdej temperatury, a przeliczenia należy sprawdzać, zamiast odtwarzać je przy piecu.
Użyteczna instrukcja podaje oznaczenie gatunku i normę wyrobu, stan obróbki, zakres nagrzewania, podstawę określania czasu wygrzewania, ośrodek chłodzący i stopień jego wymuszenia, atmosferę, sposób załadunku oraz metodę kontroli. Powinna również określać kryteria odbioru: zakres twardości, właściwości wytrzymałościowe, wymagania dotyczące mikrostruktury, ograniczenia wymiarowe lub wszystkie mające zastosowanie wymagania. Kompletna dokumentacja wskazuje termopary pieca i wsadu, rzeczywisty czas przebywania w temperaturze oraz moment zakończenia chłodzenia. Bez tych szczegółów określenia „wyżarzany” i „normalizowany” są jedynie etykietami nadanymi po fakcie, a nie odtwarzalnymi przebiegami cieplnymi.
12. Jak czytać normy, karty danych technicznych i procedury obróbki cieplnej
Terminologia dotycząca obróbki cieplnej pełni co najmniej trzy różne funkcje: definiuje pojęcia, określa wymagania dla wyrobu i opisuje proces. Mylenie tych funkcji jest częstą przyczyną nieprawidłowego doboru cykli wyżarzania lub normalizowania. Materiał źródłowy może wyjaśniać, co ogólnie oznacza normalizowanie, nie określając temperatury dla konkretnego gatunku. Norma wyrobu może podawać wymagany stan dostawy bez opisywania wszystkich szczegółów sterowania piecem. Procedura zakładowa musi łączyć oba te elementy.
Normy terminologiczne a normy wyrobów
ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys, jest źródłem terminologii. Pomaga ustalić znaczenie takich terminów jak wyżarzanie, normalizowanie, austenityzowanie, odpuszczanie i temperatura krytyczna w rozumieniu stosowanym przez ASTM. Sama w sobie nie jest recepturą obróbki cieplnej dla gatunku 4140, 1045 ani żadnego innego gatunku. ASTM A941-16 stwierdza również, że definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją ogólną zawartą w normie terminologicznej. Zasada ta ma znaczenie, gdy specyfikacja materiałowa nadaje danemu terminowi węższe lub bardziej specjalistyczne znaczenie.
Norma wyrobu odpowiada na inne pytanie: jaki stan musi spełniać dostarczana stal? ISO 683-1:2016 określa na przykład techniczne wymagania dotyczące dostawy niestopowych stali do obróbki cieplnej oraz obejmuje stany dostawy po normalizowaniu i po normalizowaniu z odpuszczaniem. Określenie „normalizowana” w tym kontekście stanowi część oznaczenia wyrobu i warunku odbioru, a nie jedynie opis, który operator pieca może stosować w sposób przybliżony. Właściwa norma wyrobu może również określać skład chemiczny, właściwości mechaniczne, twardość, wielkość ziarna, dopuszczalne odwęglenie, stan powierzchni oraz wymagania dotyczące badań.
| Rodzaj źródła | Główna funkcja | Czego źródło to nie zapewnia automatycznie |
|---|---|---|
| Norma terminologiczna | Definiuje ogólne terminy techniczne | Receptura prowadzenia procesu w piecu właściwa dla konkretnego gatunku |
| Norma wyrobu | Definiuje stan dostawy i wymagania dotyczące akceptacji | Każdy szczegół sterowania piecem |
| Karta techniczna lub podręcznik | Wyjaśnia metalurgię i typową praktykę | Uprawnienie do uchylenia obowiązującej specyfikacji |
| Przepis | Reguluje objęte nim zastosowanie prawne | Uniwersalna zasada dla wszystkich elementów stalowych |
| Kwalifikowana procedura | Przekłada wymagania na środki kontroli produkcji | Zezwolenie na zastosowanie cyklu do niezatwierdzonego gatunku lub geometrii |
Dlatego przed ustaleniem cyklu piecowego należy odczytać oznaczenie wyrobu. Żądanie „stali wyżarzonej” nie określa gatunku, rodzaju wyżarzania, wymaganej twardości ani tego, czy stan materiału ma zostać zweryfikowany próbą rozciągania. „Normalizować” jest równie niepełnym poleceniem, jeżeli nie są znane gatunek, wymiar przekroju, struktura wyjściowa oraz dokument nadrzędny.
Publikacje ASM dostarczają podstaw metalurgicznych tych wymagań. Rozdział Heat Treating of Steel w Metals Handbook ASM omawia austenityzowanie, temperatury normalizowania, ośrodki chłodzące, zmienne procesu w piecu, procedury i zastosowania. ASM Handbook Volume 4A umieszcza wyżarzanie i normalizowanie wśród obróbek cieplnych stali oraz odróżnia je od hartowania, odpuszczania, hartowania bainitycznego i hartowania stopniowego. Metallurgy for the Non-Metallurgist łączy układ żelazo–węgiel, temperatury krytyczne, wykresy przemian, praktykę prowadzenia procesu w piecu oraz wpływ dodatków stopowych.
Źródła te wyjaśniają, dlaczego dwa różne cykle mogą prowadzić do powstania odmiennych struktur. Nie zastępują jednak automatycznie specyfikacji zakupu, rysunku, kodeksu ani przepisu.
Wymagania normatywne a wskazówki objaśniające
Słowo „shall” zazwyczaj sygnalizuje wymaganie normatywne, jednak należy sprawdzić przyjęte zasady danego dokumentu. Wymaganie może określać temperaturę, czas wygrzewania, sposób chłodzenia, odpuszczanie, pobieranie próbek, badania mechaniczne lub dopuszczalne odchylenia. Słowa „should”, „typically”, „approximately” i „for guidance” na ogół wskazują na wyjaśnienie lub zalecenie, a nie na warunek odbioru. Karta danych technicznych może posługiwać się językiem nieformalnym, dlatego należy ustalić jej status: czy jest to świadectwo hutnicze, procedura klienta, instrukcja laboratoryjna czy materiał marketingowy?
Różnicę tę widać w opublikowanych opisach. Wyjaśnienie Bodycote z 2024 roku opisuje normalizowanie jako nagrzewanie do około 800–920 °C w celu utworzenia nowych ziaren austenitu, a następnie swobodne chłodzenie w powietrzu lub gazie. Jest to użyteczny opis procesu, a nie uniwersalne wymaganie dotyczące każdej stali. Dla gatunku 4140 materiał laboratoryjny MIT z 2007 roku podaje około 850–875 °C, wygrzewanie do wyrównania temperatury oraz chłodzenie w powietrzu do temperatury pokojowej. Węższy zakres wynika z określenia konkretnego gatunku i celu laboratoryjnego; nie należy przenosić go na inny stop ani traktować jako nadrzędnej specyfikacji przemysłowej.
Starsze materiały rządowe pozostają użyteczne, jeżeli właściwie rozumie się ich rolę. Circular 409, opublikowany w 1935 roku przez National Bureau of Standards, opisuje wyżarzanie zmiękczające jako nagrzewanie stopów na bazie żelaza poniżej dolnego zakresu temperatur krytycznych lub w jego pobliżu. Normalizowanie opisuje jako nagrzewanie do temperatury około 100 °F powyżej zakresu krytycznego, a następnie chłodzenie w nieruchomym powietrzu. Stwierdzenie to wyraźnie rozróżnia oba procesy pod względem metalurgicznym, ale nie zastępuje aktualnej normy gatunkowej. Publikacje rządowe mogą również mieć moc wiążącą w przypadku prac o krytycznym znaczeniu dla bezpieczeństwa. Zgodnie z 49 CFR § 179.500-6 obróbka niektórych stalowych zbiorników obejmuje wyżarzanie lub normalizowanie, a następnie odpuszczanie, przy czym temperatura odpuszczania nie może być niższa niż 1000 °F. Wymaganie regulacyjne ma pierwszeństwo przed wygodnym ogólnym źródłem informacji.
Materiały dydaktyczne do ćwiczeń laboratoryjnych, takie jak dokument MIT dotyczący gatunku 4140, są cenne, ponieważ pokazują przygotowanie próbek, prowadzenie procesu w piecu, rozmieszczenie termopar, wyrównywanie temperatury oraz oczekiwane struktury metalograficzne. Uniwersyteckie źródła terminologiczne mogą wyjaśniać kolejność czynności: Karlsruhe Institute of Technology opisuje normalizowanie jako austenityzowanie, po którym następuje chłodzenie na otwartym powietrzu w celu uzyskania jednorodnej wielkości ziarna i składu. Texas A&M podobnie odróżnia chłodzenie w nieruchomym lub wymuszonym obiegu powietrza po nagrzaniu powyżej zakresu krytycznego od z góry określonego powolnego chłodzenia stosowanego podczas wyżarzania. Materiały komercyjne mogą dostarczać przystępnego kontekstu procesowego, ale żadne z nich nie powinno po cichu zastępować przywołanej specyfikacji.
Opracowanie możliwego do prześledzenia cyklu obróbki
Budowanie identyfikowalnego harmonogramu obróbki
- Zidentyfikować materiał Zapisać dokładny gatunek, postać wyrobu, grubość i stan wyjściowy.
- Określić stan Wskazać wyżarzanie zupełne, wyżarzanie zmiękczające po przeróbce plastycznej, normalizowanie, stan normalizowany i odpuszczony lub inną nazwaną obróbkę.
- Określić nagrzewanie Zapisać podstawę doboru temperatury, szybkość narastania temperatury, atmosferę i warunki załadunku.
- Określić wygrzewanie Zdefiniować moment rozpoczęcia wygrzewania oraz sposób ustalenia wyrównania temperatury.
- Określić chłodzenie Wskazać chłodzenie w piecu, kontrolowane, w spokojnym powietrzu, w powietrzu wymuszonym, w gazie, oleju lub inną metodę chłodzenia.
- Dołączyć weryfikację Powiązać kontrole twardości, rozciągania, udarności, metalografii, wielkości ziarna i wymiarów z postanowieniami dotyczącymi akceptacji.
Należy rozpocząć od zapisania dokumentu nadrzędnego i jego dokładnego wydania lub wersji. Następnie trzeba określić oznaczenie stali dokładnie w formie podanej w dokumencie, na przykład AISI 4140, ASTM A29 4140 lub odpowiedni gatunek ISO. Należy odnotować, czy materiał jest prętem, blachą, odkuwką, rurą, elementem spawanym czy częścią wytworzoną. Ta sama nominalna zawartość składników chemicznych może podlegać różnym wymaganiom, jeżeli materiał jest dostarczany zgodnie z różnymi normami wyrobu.
Następnie należy wyodrębnić wymagany stan: wyżarzanie zupełne, wyżarzanie zmiękczające, normalizowanie, normalizowanie z odpuszczaniem, hartowanie z odpuszczaniem lub inną określoną obróbkę. Nie należy wyprowadzać wymaganego stanu wyłącznie z docelowej twardości. Miękki stan można uzyskać w wyniku kilku różnych historii cieplnych, podczas gdy specyfikacja może wymagać określonej struktury lub stanu dostawy.
W cyklu należy następnie określić podstawę wyznaczenia temperatury krytycznej. Czy temperatura jest powiązana z Ac₁, Ac₃, A_cm, określonym zakresem przemiany czy temperaturą podaną bezpośrednio w normie? Ogólny zakres, taki jak 800–920 °C, musi pozostać oznaczony jako ogólna wskazówka. Nie może zastępować przywołanego wymagania dotyczącego danego gatunku. Zawartość składników stopowych, wcześniejsze zgniotowanie, szybkość nagrzewania, grubość przekroju oraz miejsce pomiaru wpływają na przebieg przemiany.
Instrukcję nagrzewania należy zapisać w kategoriach operacyjnych: warunki załadunku pieca, szybkość nagrzewania, jeżeli została określona, temperaturę docelową, dopuszczalny zakres, atmosferę oraz informację, czy wsad jest chroniony przed utlenianiem lub odwęgleniem. Zasadę wygrzewania należy podać oddzielnie. „Wygrzewać przez jedną godzinę” może oznaczać jedną godzinę od osiągnięcia temperatury zadanej przez piec, od chwili, gdy najzimniejszy przekrój osiągnie wymaganą temperaturę, albo czas określony na podstawie grubości; nie są to równoważne warunki.
Należy dokładnie zapisać metodę chłodzenia — chłodzenie w piecu, chłodzenie sterowane, w nieruchomym powietrzu, w wymuszonym obiegu powietrza, w gazie, oleju lub innym ośrodku — oraz określić, kiedy następuje zmiana jednej metody na inną. W przypadku normalizowania chłodzenie na otwartym powietrzu jest kluczowym elementem przebiegu obróbki. W przypadku wyżarzania cechą decydującą może być określona mała szybkość chłodzenia lub chłodzenie w piecu. Jeżeli po tym etapie następuje odpuszczanie, należy zapisać temperaturę minimalną i docelową, czas wygrzewania, metodę chłodzenia oraz wymaganie dotyczące ewentualnego powtórzenia odpuszczania.
Na końcu należy dołączyć sposób weryfikacji: metodę i miejsce pomiaru twardości, badania rozciągania lub udarności, badanie metalograficzne, pomiar wielkości ziarna, kontrole odwęglenia oraz granice akceptacji. Każdą wartość należy powiązać z punktem normy, uwagą na rysunku, przepisem lub zatwierdzoną procedurą. Cytat źródłowy powinien znajdować się obok cyklu, a nie w oddzielnej notatce opartej na pamięci. Zapobiega to sytuacji, w której użyteczny zakres temperatur podany przez ASM, wyjaśnienie NBS lub streszczenie komercyjne staje się nieopatrzonym źródłem zastępczym dla specyfikacji, która faktycznie określa warunki odbioru.
13. Ramy doboru technologicznego: wybór wyżarzania, normalizowania lub innej obróbki
Rozpocznij od wymaganych właściwości końcowych
Prawidłowy dobór obróbki należy rozpocząć od wymaganej właściwości końcowej, a nie od przyzwyczajenia, takiego jak „wyżarzać w celu uzyskania miękkości” lub „normalizować w celu zwiększenia wytrzymałości”. Należy określić zakres twardości, wytrzymałość na rozciąganie i granicę plastyczności, wydłużenie lub przewężenie, udarność, skrawalność, stabilność wymiarową oraz wymaganą strukturę. Element przeznaczony do intensywnej obróbki skrawaniem może wymagać struktury ferrytyczno-perlitycznej o niskiej twardości; część ciśnieniowa może wymagać określonego stanu po normalizowaniu i odpuszczaniu; powierzchnia narażona na zużycie może wymagać twardej warstwy wierzchniej na bardziej ciągliwym rdzeniu.
Terminy wyżarzony i normalizowany nie mają jednego uniwersalnego znaczenia procesowego we wszystkich normach wyrobów. ASTM A941-16 stanowi ogólne źródło terminologii dotyczącej stali, stali nierdzewnych, stopów pokrewnych i żelazostopów, ale wskazuje, że definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją ogólną. W przypadku rozbieżności decydujące znaczenie ma zatem specyfikacja wyrobu. ISO 683-1:2016 określa na przykład stany dostawy: normalizowany oraz normalizowany i odpuszczony dla niestopowych stali do obróbki cieplnej. Stan obróbki jest częścią wymagań materiałowych, a nie jedynie opisem używanym przez operatora pieca.
Wyżarzanie ma na ogół na celu zmniejszenie twardości, poprawę ciągliwości, usunięcie naprężeń szczątkowych lub uzyskanie struktury odpowiedniej do obróbki skrawaniem i późniejszej obróbki cieplnej. Sposób chłodzenia jest częścią procesu. Wyżarzanie zupełne zwykle obejmuje austenityzowanie, a następnie kontrolowane chłodzenie w piecu, natomiast wyżarzanie technologiczne wiąże się z nagrzewaniem poniżej dolnego zakresu temperatur krytycznych lub w jego pobliżu. National Bureau of Standards opisało wyżarzanie technologiczne w tych kategoriach w Circular 409 (1935). Wyżarzanie sferoidyzujące może być wybierane dla stali wysokowęglowych, gdy intensywna obróbka skrawaniem lub późniejsze hartowanie wymaga zaokrąglonych cząstek węglików zamiast płytkowej perlitu.
Normalizowanie nie jest po prostu szybszym wyżarzaniem. Zwykle obejmuje austenityzowanie stali, a następnie chłodzenie w nieruchomym lub przepływającym powietrzu, co prowadzi do innego przebiegu przemian niż chłodzenie w piecu. Karlsruhe Institute of Technology definiuje normalizowanie jako austenityzowanie, po którym następuje chłodzenie na otwartym powietrzu w celu uzyskania jednorodnej wielkości ziaren i składu. Opis Bodycote z 2024 r. podaje około 800–920 °C jako szeroki zakres normalizowania, ale nie jest to specyfikacja obowiązująca dla każdego gatunku. National Bureau of Standards opisało normalizowanie, w ujęciu ogólnym, jako nagrzewanie do temperatury około 100 °F powyżej zakresu krytycznego, a następnie chłodzenie w nieruchomym powietrzu. Zawartość dodatków stopowych, zawartość węgla, grubość przekroju oraz właściwa norma mogą znacząco zmienić wymaganą temperaturę.
Należy określić nie tylko nazwę obróbki, lecz także oczekiwaną strukturę. Chłodzenie w powietrzu stali niskowęglowej może prowadzić do powstania ferrytu i perlitu, natomiast stal stopowa o wystarczającej hartowności może w grubym przekroju utworzyć bainit lub martenzyt, nawet jeśli cykl piecowy określa się jako normalizowanie. Jeżeli wymagana jest struktura ferrytyczno-perlityczna w całym przekroju, sam nominalny cykl normalizowania nie stanowi wystarczającego dowodu; może być konieczne sporządzenie mapy twardości, przeprowadzenie badań metalograficznych lub wykonanie badań kwalifikacyjnych.
Uwzględnij geometrię, wcześniejszą obróbkę i ryzyko odkształceń
Cykl obróbki cieplnej jest historią cieplną narzuconą obiektowi trójwymiarowemu. Wielkość przekroju decyduje o różnicy temperatur między powierzchnią a rdzeniem, szybkości przemian oraz szybkości chłodzenia osiąganej w miejscu krytycznym. Cienka blacha może chłodzić się w powietrzu znacznie szybciej niż duża odkuwka. Żebra, rowki wpustowe, otwory, nagłe zmiany przekroju oraz sztywno zamocowane elementy również powodują miejscowe naprężenia i odkształcenia. Dlatego w definicji procesu należy uwzględnić jednorodność temperatury w piecu, rozmieszczenie wsadu, atmosferę, rozmieszczenie termopar oraz czas przenoszenia z pieca do ośrodka chłodzącego.
Wcześniejsza obróbka ma równie duże znaczenie. Taśma walcowana na zimno może wymagać odprężania lub wyżarzania rekrystalizującego; materiał silnie odkształcony na zimno może zawierać energię zmagazynowaną i wykazywać właściwości kierunkowe, których nie usunie krótki cykl poniżej temperatur krytycznych. Struktura odlewnicza może zawierać segregację, grube ziarna, porowatość lub kruche składniki. Normalizowanie może rozdrobnć ziarna i zastąpić część historii cieplnej odlewania, ale nie zamknie porowatości skurczowej ani nie skoryguje nieodpowiedniego składu chemicznego. Odkuwki mogą już charakteryzować się kierunkowym przebiegiem włókien i rozdrobnionymi ziarnami, dlatego powtórzenie wysokotemperaturowego cyklu normalizowania może je rozrosnąć zamiast poprawić ich właściwości.
Wybór zależy również od oczekiwanego efektu wymiarowego. Chłodzenie w piecu podczas wyżarzania zmniejsza gradienty cieplne i zwykle ogranicza naprężenia przemiany, ale długie wygrzewanie i powolne chłodzenie mogą zwiększać zgorzelinę, odwęglenie oraz odkształcenia produkcyjne. Chłodzenie w powietrzu po normalizowaniu skraca cykl i często rozdrabnia strukturę, jednak może zwiększać gradienty temperatury oraz naprężenia szczątkowe w grubych lub nieregularnych częściach. Kontrolowane hartowanie w gazie, chłodzenie przerywane lub odprężanie w niższej temperaturze może być bezpieczniejsze, gdy wymagane są ścisłe tolerancje wymiarowe.
Nie należy przenosić temperatury z jednego gatunku na inny. Laboratoryjne źródło MIT z 2007 r. podaje około 850–875 °C jako temperaturę normalizowania stali AISI 4140, z wygrzewaniem wystarczającym do wyrównania temperatury, a następnie chłodzeniem w powietrzu. Zakres ten opisuje konkretny stop i procedurę dydaktyczną; nie jest ogólnym ustawieniem dla stali węglowej, stali niskostopowej ani dla każdej specyfikacji wyrobu 4140. Cykl musi wynikać z właściwej normy materiałowej, postanowień dotyczących obróbki cieplnej, wielkości przekroju, możliwości pieca oraz planu kontroli.
Gdy ryzyko odkształceń lub pęknięć jest wysokie, proces należy zweryfikować z użyciem reprezentatywnych próbek lub części produkcyjnych. Należy zmierzyć temperatury rdzenia i powierzchni, twardość w wielu miejscach, wymiary przed obróbką i po niej oraz uzyskaną strukturę. Wykres pracy pieca pokazujący wyłącznie wartość zadaną nie dowodzi, że gruby przekrój osiągnął wymagany stan austenityzowania ani że jego obszar chłodzący się najwolniej spełnił wymagania specyfikacji.
Rozpoznaj, kiedy wymagane są hartowanie, odpuszczanie lub obróbki specjalne
Wyżarzanie lub normalizowanie jest niewystarczające, gdy wymagana wytrzymałość lub odporność na zużycie zależy od martenzytu, bainitu, utwardzonej warstwy wierzchniej lub kontrolowanej reakcji wydzieleniowej. Hartowanie na wskroś wymaga austenityzowania, a następnie chłodzenia z szybkością odpowiednią dla danego gatunku i przekroju. Ośrodkiem chłodzącym może być woda, roztwór polimerowy, olej, gaz lub inny kwalifikowany środek; jego wybór musi równoważyć hartowność z ryzykiem pękania i odkształceń. Hartowanie bez odpuszczania rzadko jest dopuszczalnym stanem końcowym części konstrukcyjnych, ponieważ nieodpuszczony martenzyt charakteryzuje się wysokimi naprężeniami szczątkowymi i ograniczoną ciągliwością.
Odpuszczanie po hartowaniu zmniejsza kruchość i pozwala uzyskać wymaganą równowagę między wytrzymałością a ciągliwością. Jest odrębną obróbką, a nie synonimem wyżarzania lub normalizowania. W przykładzie dotyczącym zastosowania o krytycznym znaczeniu dla bezpieczeństwa 49 CFR § 179.500-6 określa sposoby obróbki cieplnej zbiorników obejmujące wyżarzanie lub normalizowanie, a następnie odpuszczanie, przy czym temperatura odpuszczania dla określonych stali i urządzeń nie może być niższa niż 1000 °F. Wymóg ten pokazuje, dlaczego stan końcowy wyrobu należy odczytywać z obowiązującego przepisu lub specyfikacji materiałowej.
Hartowanie powierzchniowe jest właściwe, gdy wymagany jest ciągliwy, stosunkowo plastyczny rdzeń oraz twarda, odporna na zużycie powierzchnia. Nawęglanie zwiększa zawartość węgla przed hartowaniem; węgloazotowanie wprowadza węgiel i azot i jest zwykle stosowane w przypadku mniejszych części; azotowanie lub azotowęglanie tworzy twarde, zawierające azot warstwy powierzchniowe przy ograniczonej przemianie objętościowej. Hartowanie indukcyjne lub płomieniowe szybko nagrzewa jedynie powierzchnię przed hartowaniem i jest wybierane wtedy, gdy dany gatunek może wytworzyć wymagany martenzyt.
Hartowanie bainityczne może zastąpić bezpośrednie hartowanie i odpuszczanie, gdy wymagana jest struktura bainityczna, mniejsze odkształcenia lub określona kombinacja ciągliwości i wytrzymałości. Hartowanie stopniowe, czyli marquenching, zmniejsza gradienty cieplne przez wyrównanie temperatury w pobliżu zakresu początku przemiany martenzytycznej przed końcowym chłodzeniem, ale nadal wymaga późniejszego odpuszczania. Żadnej z tych obróbek nie należy wybierać wyłącznie na podstawie jej nazwy: wybór muszą uzasadniać krzywe hartowności, wielkość przekroju, wykresy przemian, ograniczenia urządzeń oraz badania odbiorcze.
Uzasadniona decyzja ma zatem charakter warunkowy: należy określić wymagane właściwości i strukturę, zidentyfikować gatunek oraz normę wyrobu, odtworzyć wcześniejszą obróbkę, przeanalizować geometrię i chłodzenie, wybrać rodzinę obróbki oraz zweryfikować uzyskany element. Wyżarzanie i normalizowanie są możliwościami w ramach tego procesu, a nie zamiennymi ustawieniami domyślnymi.
14. Tabele porównawcze, glosariusz i przykłady interpretacji
Tabela porównawcza wyżarzania i normalizowania
Zarówno wyżarzanie, jak i normalizowanie mogą rozpoczynać się od nagrzewania do zakresu austenitycznego, jednak obróbki te nie są definiowane wyłącznie przez temperaturę. Przebieg chłodzenia określa produkty przemiany, twardość, naprężenia szczątkowe oraz strukturę ziarnistą.
| Cecha | Wyżarzanie | Normalizowanie |
|---|---|---|
| Główny cel | Zmniejszenie twardości, usunięcie naprężeń, poprawa ciągliwości i skrawalności | Rozdrobnienie lub odtworzenie struktury ziarnistej oraz uzyskanie bardziej jednorodnego stanu |
| Praktyka austenityzowania | Zależy od gatunku i rodzaju wyżarzania; wyżarzanie zmiękczające może odbywać się poniżej lub w pobliżu dolnego zakresu krytycznego | Zwykle powyżej zakresu krytycznego, w stopniu wystarczającym do utworzenia nowego austenitu |
| Ośrodek chłodzący | Chłodzenie w piecu lub inna określona metoda powolnego chłodzenia | Spokojne powietrze, powietrze wymuszone lub chłodzenie na otwartym powietrzu |
| Szybkość chłodzenia | Kontrolowana i mała | Większa niż podczas chłodzenia w piecu i zazwyczaj mniejsza niż podczas hartowania |
| Typowy rezultat | Mniejsza twardość i większa ciągliwość; mogą powstać gruboziarniste produkty przemian | Drobniejsza i bardziej jednorodna struktura ferrytyczno-perlityczna niż w stanie po pełnym chłodzeniu w piecu |
| Sformułowania w specyfikacji | „Wyżarzony”, „wyżarzony zmiękczająco” lub określony cykl wyżarzania | „Normalizowany” lub „normalizowany i odpuszczany” |
| Główne ryzyko przy pobieżnej interpretacji | Traktowanie każdego wyżarzania jako pełnego cyklu austenityzowania | Traktowanie chłodzenia w powietrzu jako równoważnego chłodzeniu w piecu |
Opublikowany w 1935 roku okólnik National Bureau of Standards opisywał wyżarzanie zmiękczające jako nagrzewanie stopu na bazie żelaza poniżej dolnego zakresu temperatury krytycznej lub w jego pobliżu. Normalizowanie opisywał jako nagrzewanie do temperatury około 100 °F powyżej zakresu krytycznego, a następnie chłodzenie w spokojnym powietrzu. Opisy te ustanawiają rozróżnienie, ale nie zastępują procedury właściwej dla danego gatunku. Opis firmy Bodycote z 2024 roku podaje dla normalizowania około 800–920 °C, a następnie swobodne chłodzenie w powietrzu lub gazie; zakres ten stanowi ogólne wyjaśnienie, a nie uniwersalną instrukcję.
Glosariusz temperatur krytycznych i warunków obróbki
Ac1 to temperatura podczas nagrzewania, w której w stali o danym składzie zaczyna tworzyć się austenit. Litera „c” oznacza chauffage, czyli nagrzewanie. Ac1 nie jest jedną stałą temperaturą dla wszystkich stali: na zmierzoną przemianę wpływają zawartość węgla, pierwiastki stopowe, szybkość nagrzewania oraz wcześniejsza mikrostruktura.
Ac3 to temperatura podczas nagrzewania, w której stal podeutektoidalna zakończyła przemianę w austenit. W przypadku gatunku podeutektoidalnego cykl normalizowania lub pełnego austenityzowania musi zasadniczo przekraczać odpowiednią wartość Ac3 o wielkość wymaganą przez obowiązującą specyfikację lub procedurę.
Austenityzowanie oznacza nagrzewanie stali do temperatury, w której powstaje wymagana ilość austenitu, a następnie utrzymywanie jej przez czas wystarczający do osiągnięcia przez przekrój jednorodności cieplnej i strukturalnej. Austenityzowanie nie jest równoznaczne z samym umieszczeniem części w gorącym piecu. Znaczenie mają temperatura docelowa, czas wygrzewania, atmosfera oraz grubość przekroju.
Wygrzewanie oznacza utrzymywanie temperatury obróbki po osiągnięciu przez wsad lub kontrolowany przekrój określonego stanu. Podany czas wygrzewania może być liczony od chwili osiągnięcia temperatury przez piec, od chwili osiągnięcia temperatury przez powierzchnię albo od chwili osiągnięcia temperatury przez najchłodniejszy punkt; procedura musi wskazywać, która podstawa ma zastosowanie.
Chłodzenie w piecu oznacza chłodzenie wraz z piecem, zwykle przy kontrolowanej lub naturalnie obniżającej się temperaturze pieca. Zapewnia ono wolniejszy przebieg chłodzenia niż chłodzenie w powietrzu i jest powszechnie związane z wyżarzaniem zmiękczającym, chociaż dokładny cykl może obejmować chłodzenie stopniowe lub wyłączenie pieca.
Chłodzenie w powietrzu oznacza chłodzenie w powietrzu, a nie wewnątrz zamkniętego pieca. Samo określenie „powietrze” jest nadal niepełnym opisem procesu, chyba że specyfikacja wskazuje, czy chodzi o powietrze spokojne, czy wymuszone, określa rozmieszczenie części, gęstość załadunku oraz to, czy dopuszczone jest stosowanie wentylatorów. Wielkość przekroju może sprawić, że środek będzie chłodził się znacznie wolniej niż powierzchnia.
Normalizowany opisuje stan uzyskany w wyniku określonej obróbki austenityzującej, po której następuje chłodzenie w powietrzu lub gazie. Termin ten nie oznacza, że część poddano dowolnemu cyklowi wysokotemperaturowemu. Norma ISO 683-1:2016 wymienia stany normalizowany oraz normalizowany i odpuszczany wśród stanów dostawy niestopowych stali do obróbki cieplnej.
Wyżarzony opisuje stan uzyskany w wyniku obróbki wyżarzania określonej dla danego materiału i wyrobu. Termin ten może odnosić się do wyżarzania zupełnego, wyżarzania zmiękczającego, wyżarzania odprężającego, wyżarzania na sferoidyzację lub innego określonego cyklu. Samo słowo nie informuje o maksymalnej temperaturze ani szybkości chłodzenia.
Odpuszczany opisuje stan uzyskany przez ponowne nagrzanie wcześniej zahartowanej lub w inny sposób przeobrażonej stali do temperatury poniżej odpowiedniego zakresu krytycznego, wygrzewanie w tej temperaturze i chłodzenie zgodnie z określoną procedurą. Odpuszczanie jest odrębne od wyżarzania i normalizowania. Wyrób opisany jako normalizowany i odpuszczany został poddany dwóm następującym po sobie etapom obróbki, a nie jednej połączonej obróbce.
Przykład interpretacji 1: harmonogram obróbki 4140 opracowany przez MIT do celów dydaktycznych
Laboratoryjne opracowanie Massachusetts Institute of Technology z 2007 roku podaje dydaktyczny cykl normalizowania stali 4140: około 850–875 °C, wygrzewanie w celu wyrównania temperatury oraz chłodzenie w powietrzu do temperatury pokojowej. Odczytany dosłownie, określa ono zamierzoną sekwencję jako austenityzowanie, wyrównanie temperatury i chłodzenie w powietrzu. Nie ustanawia jednak zasady, że każdy wyrób ze stali 4140 powinien otrzymać dokładnie taki cykl.
Ograniczenia tego harmonogramu są istotne. Sam w sobie nie określa on certyfikowanej specyfikacji wyrobu, wymagań dotyczących kalibracji pieca, dopuszczalnej atmosfery, korekty ze względu na wielkość przekroju, zasad załadunku, maksymalnego zakresu czasu chłodzenia ani kryteriów odbioru właściwości mechanicznych. Nie dowodzi również, że część ze stali 4140 w stanie wyżarzonym można zastąpić częścią normalizowaną. Procedura produkcyjna wymagałaby uwzględnienia obowiązujących wymagań materiałowych AISI/SAE 4140, wymiarów części, stanu wyjściowego, możliwości pieca oraz wymaganej twardości lub mikrostruktury. Dokument MIT jest użytecznym świadectwem praktyki laboratoryjnej, ale nie stanowi podstawy obowiązującej w każdym zastosowaniu komercyjnym lub regulowanym.
Przykład interpretacji 2: wymaganie dotyczące zbiornika podlegającego przepisom
49 CFR § 179.500-6 jest wymaganiem regulacyjnym dotyczącym określonego wykonania zbiornika, a nie ogólną lekcją z metalurgii przemian. Przepis opisuje obróbkę cieplną obejmującą wyżarzanie lub normalizowanie, a następnie odpuszczanie, i określa, że temperatura odpuszczania dla objętego wymaganiem przypadku nie może być niższa niż 1000 °F. Takie brzmienie ustanawia ścieżkę zgodności z określonymi warunkami prawnymi.
Ogólne wyjaśnienie mogłoby stwierdzać, że normalizowanie rozdrabnia strukturę ziarnistą poprzez austenityzowanie i chłodzenie w powietrzu, natomiast wyżarzanie zmiękcza stal dzięki wolniejszemu chłodzeniu. Przepis dotyczy jednak innego pytania: czy materiał zbiornika i procedura jego wytwarzania spełniają określone wymaganie bezpieczeństwa, w tym wymaganą sekwencję oraz ograniczenie temperatury odpuszczania. Nie upoważnia on czytelnika do zastąpienia przepisów cyklem podręcznikowym ani do założenia, że dowolna część chłodzona w powietrzu, w piecu lub odpuszczana spełnia wymagania.
Hierarchia źródeł i sposób ich wykorzystywania
W zakresie terminologii należy w pierwszej kolejności korzystać z normy dotyczącej materiału lub wyrobu. ASTM A941-16 zawiera ogólną terminologię dotyczącą stali, stali nierdzewnych, pokrewnych stopów i żelazostopów, ale stwierdza, że definicja zawarta w konkretnej normie ASTM ma pierwszeństwo przed identyczną definicją ogólną. W zakresie metalurgii procesów ramy techniczne zapewniają Metals Handbook wydany przez ASM, ASM Handbook Volume 4A oraz Metallurgy for the Non-Metallurgist. Norma ISO 683-1:2016 określa własne sformułowania dotyczące stanów dostawy. Przepis federalny, taki jak 49 CFR § 179.500-6, ma zastosowanie nadrzędne w objętym nim zakresie prawnym.
Harmonogramy dydaktyczne, objaśnienia dostawców i notatki z laboratoriów uniwersyteckich należy traktować jako źródła pomocnicze. W każdym przypadku, gdy ich sformułowania różnią się od ogólnego objaśnienia, decydujące znaczenie ma norma dotycząca danego gatunku, specyfikacja wyrobu, rysunek, umowa lub norma regulacyjna.
Źródła
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6