




1. O que é um lote de aço — e por que razão a definição controla o resultado
A aceitação de um lote é uma decisão de conformidade relativa a uma população especificada de aço. Não é um veredicto sobre um provete conveniente, um resultado favorável de ensaio de tração ou uma peça retirada do topo de uma remessa. O resultado só tem significado quando o material ensaiado pode ser associado ao lote do qual foi selecionado e quando a amostragem, a preparação dos provetes, o método de ensaio e as regras de repetição do ensaio estão em conformidade com a especificação aplicável.
Esta distinção é importante porque, muitas vezes, quatro atividades são reduzidas a uma só: selecionar material de um lote, preparar provetes laboratoriais ou para ensaios mecânicos, ensaiar esses provetes e decidir se o lote está conforme. Estas atividades estão relacionadas, mas respondem a perguntas diferentes. Um provete corretamente ensaiado pode, ainda assim, não ser representativo do lote declarado. Inversamente, uma amostra representativa pode ser manuseada incorretamente ou ensaiada na orientação errada. Nenhum destes casos é corrigido simplesmente retirando outra peça.

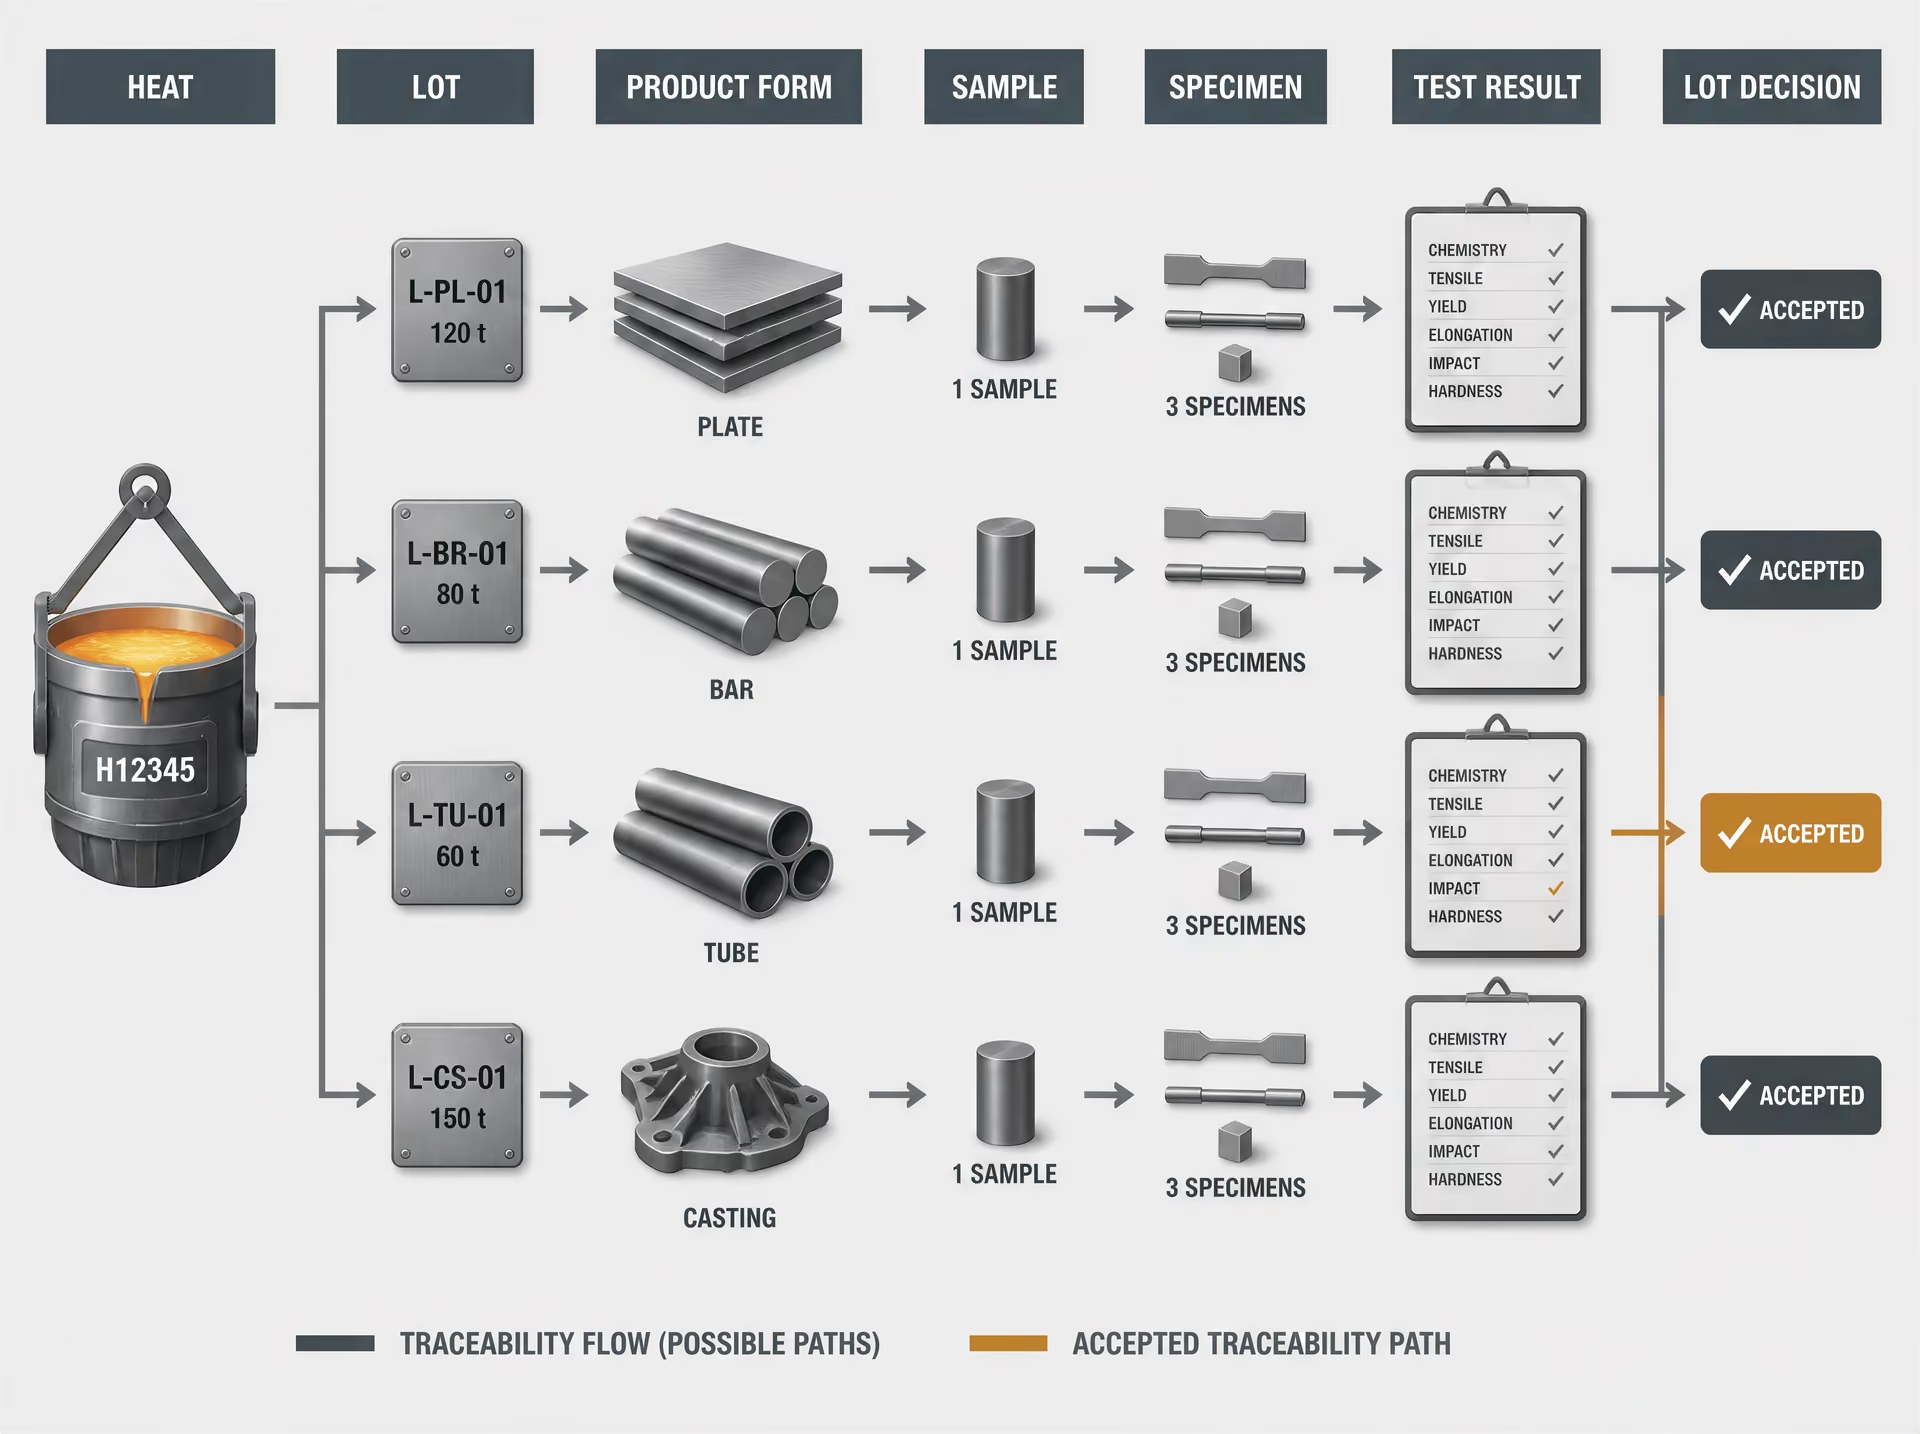
Identidade do lote, identidade da corrida e forma do produto
Um lote de aço é uma população definida pela especificação do produto aplicável, pela ordem de compra, pelo plano da qualidade ou por uma norma de requisitos gerais. A definição pode estar associada a uma corrida, a um vazamento, a uma quantidade de produto, a um intervalo de dimensões, a uma série de produção, a um ciclo de tratamento térmico ou a outra base especificada. Não existe uma regra universal segundo a qual cada remessa, bobina, chapa, barra, tubo ou peça fundida constitua automaticamente um lote.
Termos essenciais de identificação
- Corrida
- Aço produzido a partir de uma única carga de metal fundido ou sequência de fusão e identificado por um número de corrida.
- Lote
- A população definida à qual se aplica a regra de amostragem e aceitação.
- Unidade de ensaio
- A parte de um lote representada por uma decisão de aceitação ao abrigo da especificação aplicável.
- Provete de ensaio
- A peça preparada colocada na máquina de ensaio ou utilizada para um exame especificado.
Uma corrida, por vezes designada vazamento nas especificações e nos registos da fábrica, identifica o aço produzido a partir de uma carga de metal fundido ou de uma sequência de fusão. A corrida é identificada quimicamente através de um número de corrida. Uma bobina é um comprimento enrolado de produto laminado plano; uma chapa é um produto plano cortado com dimensões especificadas; uma barra é um produto longo com uma forma de secção transversal especificada; e um tubo é um produto oco fabricado sob os seus próprios controlos de produção. Uma peça fundida adquire a sua forma através da solidificação do metal num molde. Estas formas de produto podem ter o mesmo número de corrida, mas continuar a constituir populações diferentes para efeitos de ensaio, porque a redução por laminagem, a dimensão da secção, a conformação, a soldadura, a maquinagem ou o tratamento térmico podem alterar as propriedades relevantes.
| Fator populacional | Motivo pelo qual pode exigir uma amostragem separada |
|---|---|
| Corrida | A identidade química difere consoante a sequência de fusão |
| Forma do produto | A laminagem, conformação, soldadura ou maquinação pode alterar as propriedades |
| Dimensão ou espessura | Os históricos térmicos e de deformação podem diferir |
| Estado do material | O material no estado laminado, normalizado, recozido ou temperado e revenido pode não ser permutável |
A especificação aplicável do produto, a ordem de compra, o plano da qualidade ou a norma de requisitos gerais controla a delimitação do lote e a base da amostragem. Strong evidence
Uma população ao nível da remessa pode conter várias corridas, produtos ou dimensões, mas o facto de o material ser transportado ao abrigo de um único conhecimento de embarque não o transforma num lote homogéneo. Uma especificação pode permitir um ensaio por corrida e intervalo de espessura, um ensaio por lote de barras ou uma frequência diferente para cada forma de produto. O documento aplicável é que determina a regra. A ASTM A370 é utilizada para avaliar a conformidade de produtos de aço e de ligas relacionadas, mas não estabelece uma frequência universal de amostragem para todos os produtos. A sua abordagem declarada é que a «frequência de amostragem, a localização e a orientação dos provetes, a condição do material e os requisitos de comunicação» são regidos pela especificação aplicável do produto ou de requisitos gerais (ASTM International, 2024).
O mesmo princípio se aplica às unidades de ensaio e aos provetes. Os requisitos de forma e redação da ASTM International estabelecem que as especificações devem identificar o número de unidades de ensaio e de provetes necessários para a conformidade, definir os procedimentos de amostragem do lote e estabelecer as condições e regras ao abrigo das quais é permitida a repetição dos ensaios (ASTM International, 2024). Uma ordem de compra que indique «ensaiar o lote» é incompleta, salvo se a especificação referenciada fornecer os limites do lote e a frequência de ensaio.
Homogeneidade, rastreabilidade e condição do material
Homogeneidade Agrupamento de material em condições para as quais a frequência de ensaio especificada e as regras de aceitação são adequadas, apesar da variação local dentro da população.
Homogeneidade não significa que todos os átomos ou todos os locais de um produto tenham propriedades idênticas. Significa que a população foi agrupada em condições para as quais a frequência de ensaio e as regras de aceitação especificadas são adequadas. Um lote só pode ser considerado homogéneo relativamente a variáveis identificadas, como a corrida, o grau, a forma do produto, a dimensão nominal, a espessura, o processo de fabrico e a condição final.
A rastreabilidade é o que liga um provete a essas variáveis. O número da corrida, a identificação do produto, o número da peça ou da bobina, a dimensão, o grau, a condição e o local de onde foi retirada a amostra devem permanecer associados ao registo e ao relatório do laboratório. Se um provete de tração estiver identificado apenas como «chapa, Grau 50», poderá ser impossível atribuir o resultado com confiança a uma determinada corrida ou a um intervalo de espessura. Um resultado aprovado terá, então, pouca autoridade sobre material não identificado.
A condição do material faz parte da definição do lote, não sendo um mero detalhe administrativo. As condições «no estado laminado», normalizado, temperado e revenido, recozido, tratado em solução, aliviado de tensões e outras podem produzir propriedades mecânicas diferentes, mesmo quando a composição química e a designação do grau não se alteram. A combinação, numa única amostra, de material submetido a tratamentos térmicos diferentes pode ocultar um subgrupo não conforme. O mesmo problema surge quando um lote contém produtos acabados a quente e acabados a frio, ou tubos soldados e sem costura, salvo se a especificação os tratar expressamente em conjunto.[1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. International Organization for Standardization. ISO 377:2017, 2017. ISO standard reference cited in the article
A ASTM E1806 aborda os locais de amostragem, a preparação de amostras laboratoriais e a amostragem de lotes para análise química de aço e ferro. A ISO 377:2017 especifica a identificação, a localização e a preparação de amostras e provetes para ensaios mecânicos de perfis, barras, varões, produtos planos e produtos tubulares de aço, incluindo amostras utilizadas para repetições necessárias dos ensaios. Estes requisitos reconhecem que um resultado depende do local onde a amostra foi retirada e da forma como a sua orientação se relaciona com a laminagem, a forjagem, a trefilagem ou o fabrico do tubo. Um provete longitudinal e um provete transversal não são intercambiáveis apenas por provirem da mesma chapa.
A alteração do processamento também pode dividir uma população após o fabrico. Se uma parte de uma corrida for normalizada e outra parte for temperada e revenida, ou se apenas algumas bobinas forem sujeitas a um recozimento posterior, a identidade original da corrida não justifica, por si só, um único lote comum. Corridas, formas de produto e condições misturadas tornam suspeita uma amostra alegadamente representativa.
Por que razão um resultado de ensaio pertence a uma população definida
Um resultado de ensaio descreve o provete ensaiado. Só permite tomar uma decisão sobre o lote através de um plano de amostragem estabelecido. A ASTM E105-16 define a amostragem probabilística através da seleção com recurso a números aleatórios e a um procedimento de estimação declarado, permitindo calcular objetivamente a incerteza da amostragem e os riscos associados à decisão sobre o lote (ASTM International, 2016). A seleção aleatória nem sempre é exigida por uma especificação de produto, mas escolher a peça mais acessível não constitui uma alternativa defensável quando o plano exige uma seleção representativa.[3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM International. ASTM E2234-08, 2008. ASTM International standard reference cited in the article[4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. International Organization for Standardization. ISO 2859-1:2026, 2026. ISO standard reference cited in the article
A amostragem por atributos torna explícita a relação entre a população e a regra. A ASTM E2234-08 descreve a amostragem simples, dupla e múltipla indexada por AQL: um lote é aceite quando o número de unidades não conformes é igual ou inferior ao número de aceitação aplicável e é rejeitado quando é atingido o número de rejeição (ASTM International, 2008). A ISO 2859-1:2026 define igualmente planos de amostragem lote a lote indexados por AQL e regras de transição entre inspeção normal, reduzida e reforçada. Estes sistemas não afirmam que qualquer provete aprovado liberta todo o material; aplicam uma regra de decisão numérica ao lote identificado.
Por conseguinte, a repetição de ensaios não pode constituir uma procura informal de um resultado aprovado. A especificação aplicável deve indicar quando é permitida uma repetição, que material pode ser utilizado para esse efeito e se os segundos resultados substituem ou são combinados com os primeiros. A FHWA explica que as decisões baseadas em amostragem dupla e múltipla utilizam contagens cumulativas de defeitos e que as disposições relativas à repetição dos ensaios devem especificar se os resultados do segundo ensaio substituem ou são combinados com os resultados iniciais (Federal Highway Administration, 2002). A AISC 207-20 atribui responsabilidades pela inspeção final de produtos de aço estrutural e exige que o pessoal de inspeção e de ensaio compreenda os métodos aplicáveis e os critérios de aceitação (AISC, 2020).
No caso de peças fundidas de aço, a ASTM A1062-10(2026) ilustra o mesmo princípio relativo aos limites: os requisitos de inspeção do comprador e do produtor aplicam-se antes da produção da encomenda concluída, e pode ser exigida uma nova amostra para ensaios dimensionais, visuais, por partículas magnéticas, por líquidos penetrantes, radiográficos, ultrassónicos ou de estanquidade quando se alteram as condições especificadas. A questão nunca é simplesmente saber se um provete foi aprovado. É saber se o material ensaiado, a condição do ensaio e a regra de decisão pertencem à população que está a ser aceite.
2. A hierarquia das normas: primeiro a especificação, depois o método de ensaio
A aceitação do aço não começa numa máquina de ensaio de tração. Começa no documento que define o material, o lote, os ensaios exigidos e a regra de decisão. Quatro atividades devem permanecer separadas: selecionar material de um lote, preparar provetes laboratoriais ou para ensaios mecânicos, ensaiar esses provetes e aceitar ou rejeitar o lote. Confundi-las produz um erro conhecido: um laboratório recolhe peças convenientes, obtém um resultado desfavorável, ensaia peças diferentes e trata o resultado posterior como autorização para aceitar toda a remessa.
A especificação do produto aplicável controla essa sequência. Um método de ensaio indica ao laboratório como medir uma propriedade; não determina automaticamente quantas unidades de ensaio representam uma corrida, uma chapa, um perfil, uma peça fundida ou uma encomenda, nem estabelece o que acontece após um resultado não conforme. Essas matérias pertencem à especificação do produto aplicável, à especificação de requisitos gerais, à ordem de compra ou ao documento de inspeção formalmente incorporado.
O papel da ASTM A370
A ASTM A370, Métodos de ensaio normalizados e definições para ensaios mecânicos de produtos de aço, fornece métodos e definições comuns para a avaliação de produtos de aço e de ligas relacionadas. Abrange procedimentos como ensaios de tração, dobragem, dureza e impacto, bem como terminologia e requisitos relativos aos provetes. Esse papel é importante, mas delimitado.
| Tipo de documento | Função principal |
|---|---|
| ASTM A370 | Métodos e definições de ensaios mecânicos |
| Especificação do produto | Requisitos da qualidade, delimitação do lote, amostragem e critérios de aceitação |
| ASTM E1806 | Locais de amostragem para análise química e preparação da amostra laboratorial |
| ISO 377:2017 | Identificação, localização e preparação de amostras para ensaios mecânicos |
| ASTM E2234-08 | Planos de amostragem de atributos indexados pela AQL |
A ASTM A370 não determina, por si só, todas as frequências de amostragem ou regras de aceitação de lotes. O seu enquadramento declarado coloca a «frequência de amostragem, a localização e orientação dos provetes, a condição do material e os requisitos de comunicação de resultados» sob a especificação do produto ou de requisitos gerais aplicável, conforme indicado pela ASTM International na sua descrição da A370 de 2024. A A370 pode explicar, por exemplo, como se ensaia um provete longitudinal de tração, enquanto a especificação aplicável determina se é exigido um provete por corrida, por intervalo de espessura, por lote ou segundo outra unidade definida.
Esta distinção é importante quando um resultado é contestado. Um laboratório pode seguir corretamente a ASTM A370 quanto à maquinagem, à velocidade de aplicação da carga, à medição do alongamento ou ao registo da fratura e, ainda assim, aplicar o plano de amostragem errado. Inversamente, um provete corretamente selecionado pode ser ensaiado segundo o método errado, produzindo uma resposta tecnicamente precisa para uma questão irrelevante. A conformidade com o método é necessária; não constitui, por si só, toda a decisão de aceitação.
A identidade e a condição do provete também permanecem partes da cadeia. Um resultado de ensaio obtido num produto tratado termicamente não pode representar automaticamente material na condição laminada. Um provete transversal não pode substituir silenciosamente um provete longitudinal quando a especificação exige uma determinada orientação. A amostra deve permanecer rastreável à corrida, ao lote, à forma do produto, à localização e à condição de processamento identificados nos documentos aplicáveis.
A ASTM A370 deve, por conseguinte, ser lida como um componente relativo aos métodos de ensaio dentro de um sistema de especificações mais amplo. Não constitui uma autorização geral para inventar um plano de amostragem depois de o material ter chegado.
Especificações do produto e requisitos gerais
A especificação do produto fornece os requisitos específicos do grau que a A370 não fornece. Consoante o produto, pode tratar-se da ASTM A36/A36M para perfis e chapas estruturais de aço-carbono, da ASTM A572/A572M para aço estrutural de alta resistência e baixa liga, da ASTM A615/A615M para varões nervurados e lisos de aço-carbono destinados ao reforço de betão, da ASTM A106/A106M para tubos sem costura de aço-carbono destinados a serviços a alta temperatura, ou de outra norma designada. A edição aplicável e as unidades são importantes. Um certificado que cite apenas «ensaiado segundo a ASTM A370» não identifica a base de aceitação, salvo se a especificação do produto também for conhecida.
A especificação do produto ou de requisitos gerais deve identificar os limites do lote e o número de unidades de ensaio e de provetes necessários para demonstrar a conformidade. Deve indicar o local de recolha dos provetes, a sua orientação, a condição do material representada e as propriedades a ensaiar. Uma especificação de chapas pode definir uma corrida e um agrupamento por espessura; uma especificação de varões pode estabelecer a amostragem por corrida, dimensão ou lote; uma especificação de peças fundidas pode associar a inspeção a uma determinada peça fundida de amostra ou a uma sequência de produção. Estes sistemas não são intercambiáveis.
A ASTM Form and Style reforça esta disciplina de redação. Os requisitos da ASTM International de 2024 estabelecem que as especificações devem identificar o número de unidades de ensaio e de provetes necessários para demonstrar a conformidade, definir os procedimentos de amostragem do lote e estabelecer as condições e regras segundo as quais é permitida a repetição do ensaio. A razão é prática: uma cláusula de aceitação que diga apenas «ensaiar de acordo com a ASTM A370» deixa por resolver precisamente as questões que determinam se um resultado não conforme diz respeito a uma peça ou a todo o lote.
A repetição do ensaio deve ser redigida como um procedimento de decisão, e não como um convite a continuar a ensaiar até surgir um valor favorável. A cláusula deve identificar o motivo que desencadeia a repetição, o número permitido de provetes adicionais, a sua relação com a unidade de ensaio original e o tratamento dado ao primeiro resultado. As orientações da Federal Highway Administration publicadas em 2002 estabelecem que uma disposição relativa à repetição do ensaio deve indicar se os resultados do segundo ensaio substituem os primeiros ou se são combinados com eles. Nos planos de amostragem dupla e múltipla, as decisões dependem do número cumulativo de defeitos, e não da seleção do resultado isolado mais favorável.
A ASTM E2234-08 ilustra a lógica da amostragem por atributos. Num plano simples, duplo ou múltiplo, um lote é aceite quando o número de unidades não conformes é igual ou inferior ao número de aceitação aplicável e é rejeitado quando é atingido o número de rejeição. A unidade de ensaio é, portanto, central. Um provete não conforme pode identificar uma unidade não conforme, enquanto a especificação pode exigir provetes adicionais dessa mesma unidade ou de unidades adicionais antes de ser tomada a decisão relativa ao lote.
A amostragem química possui o seu próprio enquadramento metodológico. A ASTM E1806 aborda os locais de amostragem, a preparação de amostras laboratoriais e a amostragem de lotes para a análise química de aço e ferro. Não deve ser casualmente substituída pela amostragem para ensaios mecânicos. A ASTM E105, publicada em 2016, define a amostragem probabilística através da seleção com recurso a números aleatórios e a um procedimento de estimativa declarado, permitindo calcular objetivamente a incerteza da amostragem e os riscos associados à decisão sobre o lote. A seleção aleatória não é apenas uma preferência estatística; impede que o acesso conveniente, a condição visível da superfície ou a posição na remessa se transformem num viés de seleção não declarado.
Quando interagem as regras ISO, ASTM, do projeto e do contrato
Os documentos ISO e ASTM podem coexistir, mas não se fundem automaticamente. A ISO 377:2017 especifica a identificação, a localização e a preparação de amostras e provetes para ensaios mecânicos de perfis, varões, fio-máquina, produtos planos e produtos tubulares de aço, incluindo as amostras necessárias para repetições de ensaio. A ASTM A370 pode reger o método de ensaio, enquanto a ISO 377 rege a preparação dos provetes, se o contrato adotar expressamente ambas. O documento aplicável deve identificar qual disposição prevalece quando existirem requisitos divergentes.
A ISO 2859-1:2026 fornece planos de amostragem simples, duplos e múltiplos indexados pelo NQA para inspeção lote a lote, incluindo a transição entre inspeção normal, reduzida e reforçada. Trata-se de um sistema de amostragem e aceitação, não de um substituto dos requisitos relativos às propriedades mecânicas estabelecidos na especificação do produto de aço. Os seus números de aceitação só têm significado quando estão definidos o lote, o nível de inspeção, a característica medida e a definição de unidade não conforme.
As especificações de projeto e os contratos podem acrescentar pontos de testemunho, pontos de paragem, obrigações do laboratório independente, revisão documental ou responsabilidades pela inspeção final. A AISC 207-20, relativa ao aço estrutural, exige que o pessoal de inspeção e de ensaio compreenda os métodos de inspeção e os critérios de aceitação aplicáveis e atribui responsabilidades pela inspeção final dos produtos de aço estrutural. Estas disposições controlam quem observa ou regista os trabalhos. Não alteram silenciosamente um requisito de grau, a orientação dos provetes ou uma regra de repetição do ensaio estabelecidos na especificação do material.
O mesmo princípio surge na ASTM A1062-10R26, relativa a peças fundidas de aço de amostra. Esta norma especifica os requisitos de inspeção do comprador e do produtor antes da produção da encomenda concluída e identifica as circunstâncias que exigem uma nova amostra para ensaios dimensionais, visuais, por partículas magnéticas, por líquidos penetrantes, radiográficos, ultrassónicos ou de estanquidade. Um inspetor do projeto não pode substituir esse motivo expressamente estabelecido por uma prática informal, e um laboratório não pode substituir a regra de aceitação do contrato pelo seu procedimento interno preferido.
Quando os documentos entram em conflito, o conflito deve ser resolvido antes da amostragem. Deve estabelecer-se a ordem de prevalência, identificar-se a edição exata de cada norma incorporada, definir-se o lote e registarem-se as disposições aplicáveis relativas aos provetes e à repetição dos ensaios. Sem essa hierarquia escrita, um relatório de ensaio pode estar correto, enquanto a decisão relativa ao lote permanece sem fundamentação.
3. Conceção da amostragem: seleção representativa versus amostragem por conveniência
Quatro atividades que devem permanecer separadas
- Amostragem Selecionar unidades de material de um lote definido.
- Preparação de provetes Converter o material selecionado em amostras laboratoriais ou peças de ensaio.
- Ensaios Produzir medições utilizando o método especificado.
- Aceitação Aplicar a regra de decisão da especificação aos resultados.
A amostragem não é a mesma atividade que a preparação de provetes, a realização de ensaios ou a aceitação de lotes. A amostragem seleciona unidades de material de um lote definido. A preparação laboratorial transforma o material selecionado em amostras ou provetes. Os ensaios produzem medições. A aceitação aplica a regra de decisão da especificação a esses resultados. Confundir estas etapas cria um erro comum, mas grave: um laboratório pode realizar um ensaio de tração tecnicamente correto num provete que foi selecionado através de um método inválido.
Por conseguinte, o lote deve ser definido antes de alguém escolher o material. Um lote pode consistir numa corrida, numa parte especificada de uma corrida, numa bobina, num produto obtido por vazamento e laminagem, num grupo de chapas com a mesma designação e dentro do mesmo intervalo de espessura, ou numa quantidade de barras processadas em condições especificadas. A especificação do produto aplicável determina os limites do lote. A ASTM A370 estabelece que a “frequência de amostragem, localização e orientação dos provetes, estado do material e requisitos de comunicação dos resultados” são regidos pela especificação aplicável do produto ou pelos requisitos gerais (ASTM International, 2024). Um resultado de ensaio não pode corrigir uma delimitação indefinida do lote.
Amostragem probabilística segundo a ASTM E105
A ASTM E105:2016 define a amostragem probabilística através da seleção mediante números aleatórios, em conjunto com um procedimento de estimação especificado. Essa combinação é importante. A seleção aleatória, por si só, não constitui um plano de amostragem completo; o procedimento também deve explicar o que está a ser estimado e de que modo os resultados se relacionam com a população ou com o lote.
| Produto | Possíveis elementos da estrutura de amostragem |
|---|---|
| Lote de barras | Números das barras e posições ao longo de cada barra |
| Bobina | Intervalos de comprimento definidos |
| Grupo de chapas | Números das chapas e zonas de amostragem permitidas |
| Peça fundida | Peças fundidas identificadas ou peças fundidas de amostra aprovadas |
Em termos práticos, a base de amostragem enumera as unidades ou localizações elegíveis antes da seleção. A cada unidade é atribuído um identificador e os números aleatórios selecionam as unidades necessárias. Para um lote de barras, a base de amostragem pode conter os números das barras e as posições ao longo de cada barra. Para uma bobina, pode conter intervalos de comprimento ordenados. Para chapas, pode identificar os números das chapas e as zonas de amostragem permitidas. A base de amostragem deve corresponder à definição de unidade de ensaio constante da especificação. Um número aleatório não deve selecionar uma localização que não possa produzir legalmente o provete exigido, como uma extremidade de corte excluída pela norma do produto.
O procedimento de estimação especificado confere uma finalidade técnica à seleção. Dependendo da norma aplicável, pode abranger a fração estimada de material não conforme, uma propriedade química ou mecânica média, ou outra característica definida. Permite também que a incerteza associada à observação de apenas uma parte do lote seja considerada explicitamente. Se um decisor tratar um único resultado de tração como se este descrevesse todas as chapas de uma corrida, a aparente certeza é falsa. A ASTM E105 fornece um quadro para expressar essa limitação e relacionar a incerteza da amostragem com o risco de aceitar um lote que contenha material inaceitável ou de rejeitar um lote que cumpra o requisito.
Isto não significa que a ASTM E105 substitua automaticamente as instruções de amostragem da ASTM A370 ou de uma especificação do produto. Esses documentos estabelecem o número exigido de unidades de ensaio, a geometria, a orientação e o estado dos provetes. A ASTM E105 fornece um quadro de amostragem probabilística quando esse tratamento é exigido ou apropriado. A especificação aplicável continua a ser a autoridade em matéria de conformidade.
Os requisitos da ASTM relativos à forma e ao estilo das especificações salientam o mesmo ponto do lado da redação das especificações: uma especificação deve indicar o número de unidades de ensaio e de provetes necessários para demonstrar a conformidade, definir os procedimentos de amostragem do lote e identificar as condições e regras segundo as quais são permitidos novos ensaios (ASTM International, 2024). Uma instrução vaga para “ensaiar material representativo” não constitui um substituto adequado para essas decisões.
Seleção aleatória e incerteza da amostragem
A seleção aleatória reduz o enviesamento da seleção, mas não elimina a variabilidade do material nem a incerteza da amostragem. Strong evidence
A seleção aleatória é uma defesa contra uma regra de seleção tendenciosa, não uma garantia de que todos os resultados serão iguais à média do lote. O aço não é perfeitamente uniforme. Uma corrida pode conter segregação química. Uma chapa pode apresentar diferenças ao longo da espessura. Uma barra pode apresentar variações entre a superfície e o centro. Uma bobina pode incluir alterações associadas ao vazamento, reaquecimento, laminagem, arrefecimento ou bobinagem. A seleção aleatória mantém essas variações na população; impede que o amostrador escolha entre elas com base na conveniência ou numa expectativa prévia.
Estrutura de amostragem A lista documentada das unidades ou localizações elegíveis a partir das quais é selecionada uma amostra.
A regra de seleção deve ser documentada: identificação do lote, base de amostragem, método de geração dos números aleatórios, unidade selecionada, localização selecionada e qualquer procedimento de substituição permitido. Se uma unidade selecionada estiver danificada ou indisponível, substituí-la pela peça acessível mais próxima altera a estrutura de probabilidades, salvo se o plano aplicável permitir essa ação. A substituição deve seguir uma regra predefinida, e não uma decisão informal tomada depois de se observar um resultado inconveniente.
Esta distinção é particularmente importante quando um ensaio falha. Um resultado não conforme constitui evidência sobre o material selecionado e, ao abrigo da regra de decisão aplicável, possivelmente também sobre o lote. Não constitui autorização para procurar uma peça mais favorável. A ASTM E2234:2008 descreve planos de amostragem simples, dupla e múltipla por atributos, indexados por AQL: o lote é aceite quando o número de unidades não conformes é igual ou inferior ao número de aceitação aplicável e é rejeitado quando é atingido o número de rejeição. Na amostragem dupla ou múltipla, a contagem é cumulativa, não constituindo uma nova oportunidade para eliminar um defeito anterior.
A repetição do ensaio é uma ação distinta e especificada. A FHWA explica que a disposição relativa à repetição do ensaio deve indicar se os resultados do segundo ensaio substituem os primeiros ou se são combinados com eles; descreve também decisões de amostragem dupla e múltipla baseadas em contagens cumulativas de defeitos (Federal Highway Administration, 2002). A ISO 377:2017 especifica a identificação, a localização e a preparação de amostras e provetes para ensaios mecânicos de perfis, barras, varões, produtos planos e produtos tubulares de aço, incluindo amostras utilizadas para repetições de ensaios necessárias. Assim, a repetição de um ensaio pode ser permitida devido a um defeito do provete, a um problema do equipamento ou a uma condição identificada pela norma. Não é automaticamente válida apenas porque o primeiro resultado foi inconveniente.
A ISO 2859-1:2026 fornece outro modelo formal, definindo planos de amostragem simples, dupla e múltipla, indexados por AQL, para a inspeção lote a lote, bem como regras de transição entre a inspeção normal, reduzida e reforçada. Essas regras fazem com que as alterações na intensidade da amostragem sejam uma consequência do historial de inspeção registado, e não uma resposta improvisada a um resultado específico.
Enviesamento devido às extremidades, superfícies, operadores e sequência de produção
A amostragem por conveniência pode produzir uma resposta tecnicamente precisa à pergunta errada. Selecionar a primeira peça junto da serra, a chapa mais fácil de alcançar ou uma secção visualmente suspeita não permite estimar o lote, a menos que a especificação exija deliberadamente essa localização.
A posição pode conter informação metalúrgica. As extremidades de uma barra ou chapa podem ter históricos de arrefecimento diferentes, perdas de corte, fissuração nas extremidades ou efeitos de endireitamento mecânico. As regiões da cabeça e da cauda de uma bobina podem ser sujeitas a condições transitórias de laminagem, bobinagem ou arrefecimento. O material próximo da superfície pode diferir do centro devido à descarburação, carepa, têmpera, segregação ou gradientes de deformação. Num produto obtido por vazamento contínuo, a posição na sequência pode estar correlacionada com o histórico térmico e a distribuição de solutos. As regiões superiores, inferiores, adjacentes ao massalote ou adjacentes ao alimentador de uma peça vazada também podem diferir do seu interior.
O acesso do operador cria outro enviesamento. Se for sempre amostrado o mesmo lado acessível de cada chapa, o estado da superfície e a direção de laminagem podem ficar sobre-representados. Se um amostrador escolher uma peça visualmente limpa, os defeitos superficiais são excluídos por decisão própria, e não pela norma. Se um amostrador escolher apenas material suspeito, o resultado pode exagerar o estado normal do lote, continuando, ainda assim, a não cumprir o plano de aceitação.
A orientação deve ser controlada com o mesmo rigor que a localização. Os provetes longitudinais e transversais podem produzir resultados mecânicos diferentes, e os provetes ao longo da espessura podem revelar propriedades não representadas pelo material adjacente à superfície. A ASTM E1806 aborda as localizações de amostragem, a preparação de amostras laboratoriais e a amostragem de lotes para análise química de aço e ferro; a ASTM A370 e a especificação do produto determinam a forma como esses requisitos se aplicam ao produto ensaiado.
A seleção aleatória torna a regra visível e defensável. Não elimina a segregação, a variação superficial, os efeitos do histórico de arrefecimento ou as alterações de processamento. Demonstra que o material selecionado foi escolhido sem orientar o resultado, após o que podem ser aplicadas de forma consistente as regras aplicáveis relativas aos provetes, ensaios, repetições de ensaios e decisão sobre o destino do lote. Para os produtos de aço estrutural, a AISC 207-20 atribui ao pessoal de inspeção e ensaio a responsabilidade de compreender os métodos de inspeção e os critérios de aceitação aplicáveis, atribuindo-lhe também responsabilidades pela inspeção final. Essa responsabilidade começa antes de o provete chegar à máquina de ensaio.
4. Amostragem da composição química do aço e do ferro
A análise química começa com um lote definido, e não com uma peça de aço escolhida por conveniência. O lote pode estar associado a uma corrida, a um vazamento, a uma forma de produto, a um intervalo de espessuras, a uma condição de processamento ou a uma quantidade identificada pela especificação aplicável. Os seus limites devem ser estabelecidos antes da amostragem, porque um resultado de uma corrida não pode representar automaticamente outra corrida, mesmo quando ambos os produtos apresentam a mesma designação de qualidade.
As quatro operações estão relacionadas, mas não são permutáveis: selecionar material do lote, preparar uma amostra laboratorial, analisar essa amostra e decidir se o lote está em conformidade. A ASTM E1806 aborda os locais de amostragem, a preparação de amostras laboratoriais e a amostragem de lotes para a análise química do aço e do ferro. A ASTM A370 acrescenta que a frequência de amostragem, o local e a orientação do provete, a condição do material e os requisitos de comunicação dos resultados são controlados pela especificação aplicável do produto ou pelos requisitos gerais. Do mesmo modo, os limites de aceitação da composição química provêm da especificação dessa qualidade; a ASTM E1806 não estabelece limites universais para o carbono, manganês, silício, enxofre, fósforo, crómio, níquel ou qualquer outro elemento.
Locais de amostragem e amostras laboratoriais segundo a ASTM E1806
| Conceito de amostragem | Significado |
|---|---|
| Local de amostragem | Local no produto ou no fluxo de produção de onde o material é removido |
| Amostra laboratorial | Material preparado a partir do material selecionado para análise |
| Peça de ensaio | Peça maquinada ou de outro modo preparada, utilizada para um ensaio especificado |
| Resultado analítico | Composição ou propriedade medida utilizada ao abrigo da regra de aceitação |
Um local de amostragem é o ponto do produto ou do fluxo de produção a partir do qual o material é removido. Uma amostra laboratorial é o material preparado a partir dessa seleção para análise química. Confundir estas etapas cria um erro básico de rastreabilidade. Uma amostra obtida por perfuração na extremidade de uma chapa, uma amostra de aparas retirada da extremidade de uma barra e um provete recolhido de uma colher ou de um fluxo de metal fundido não são permutáveis apenas porque todos podem ser introduzidos num analisador.
A especificação aplicável ou o requisito de compra deve identificar o lote, o número de unidades a amostrar e qualquer local obrigatório dentro de cada unidade. Pode exigir material proveniente de determinados produtos, corridas, extremidades, superfícies ou secções transversais. A amostragem apenas do produto de acesso mais fácil pode enviesar o resultado para uma parte do lote, especialmente quando são possíveis segregação, descarbonetação superficial, carepa ou gradientes de processamento. Uma amostra removida depois do corte ou do condicionamento também pode representar a superfície alterada, em vez do produto especificado.
A ASTM E105, publicada em 2016, descreve a amostragem probabilística através da seleção com recurso a números aleatórios e a um procedimento de estimação definido. Esta abordagem separa a amostragem planeada da amostragem por conveniência e permite avaliar objetivamente a incerteza da amostra e os riscos associados à decisão sobre o lote. Nem todas as especificações de produtos exigem uma seleção estatística aleatória, mas o princípio continua a ser importante: uma amostra deve ter uma base documentada que justifique a sua representatividade do lote definido.
A E1806 diz respeito, em seguida, à forma como o material selecionado se transforma numa amostra laboratorial. O método de preparação depende do produto, do elemento a medir e da técnica analítica. Aparas, limalhas de perfuração, aparas de torneamento, resíduos de serração ou outro material preparado podem ser adequados apenas quando são recolhidos e manuseados em condições controladas. O laboratório deve saber que material foi selecionado, de onde provém e através de que método de preparação foi obtido.

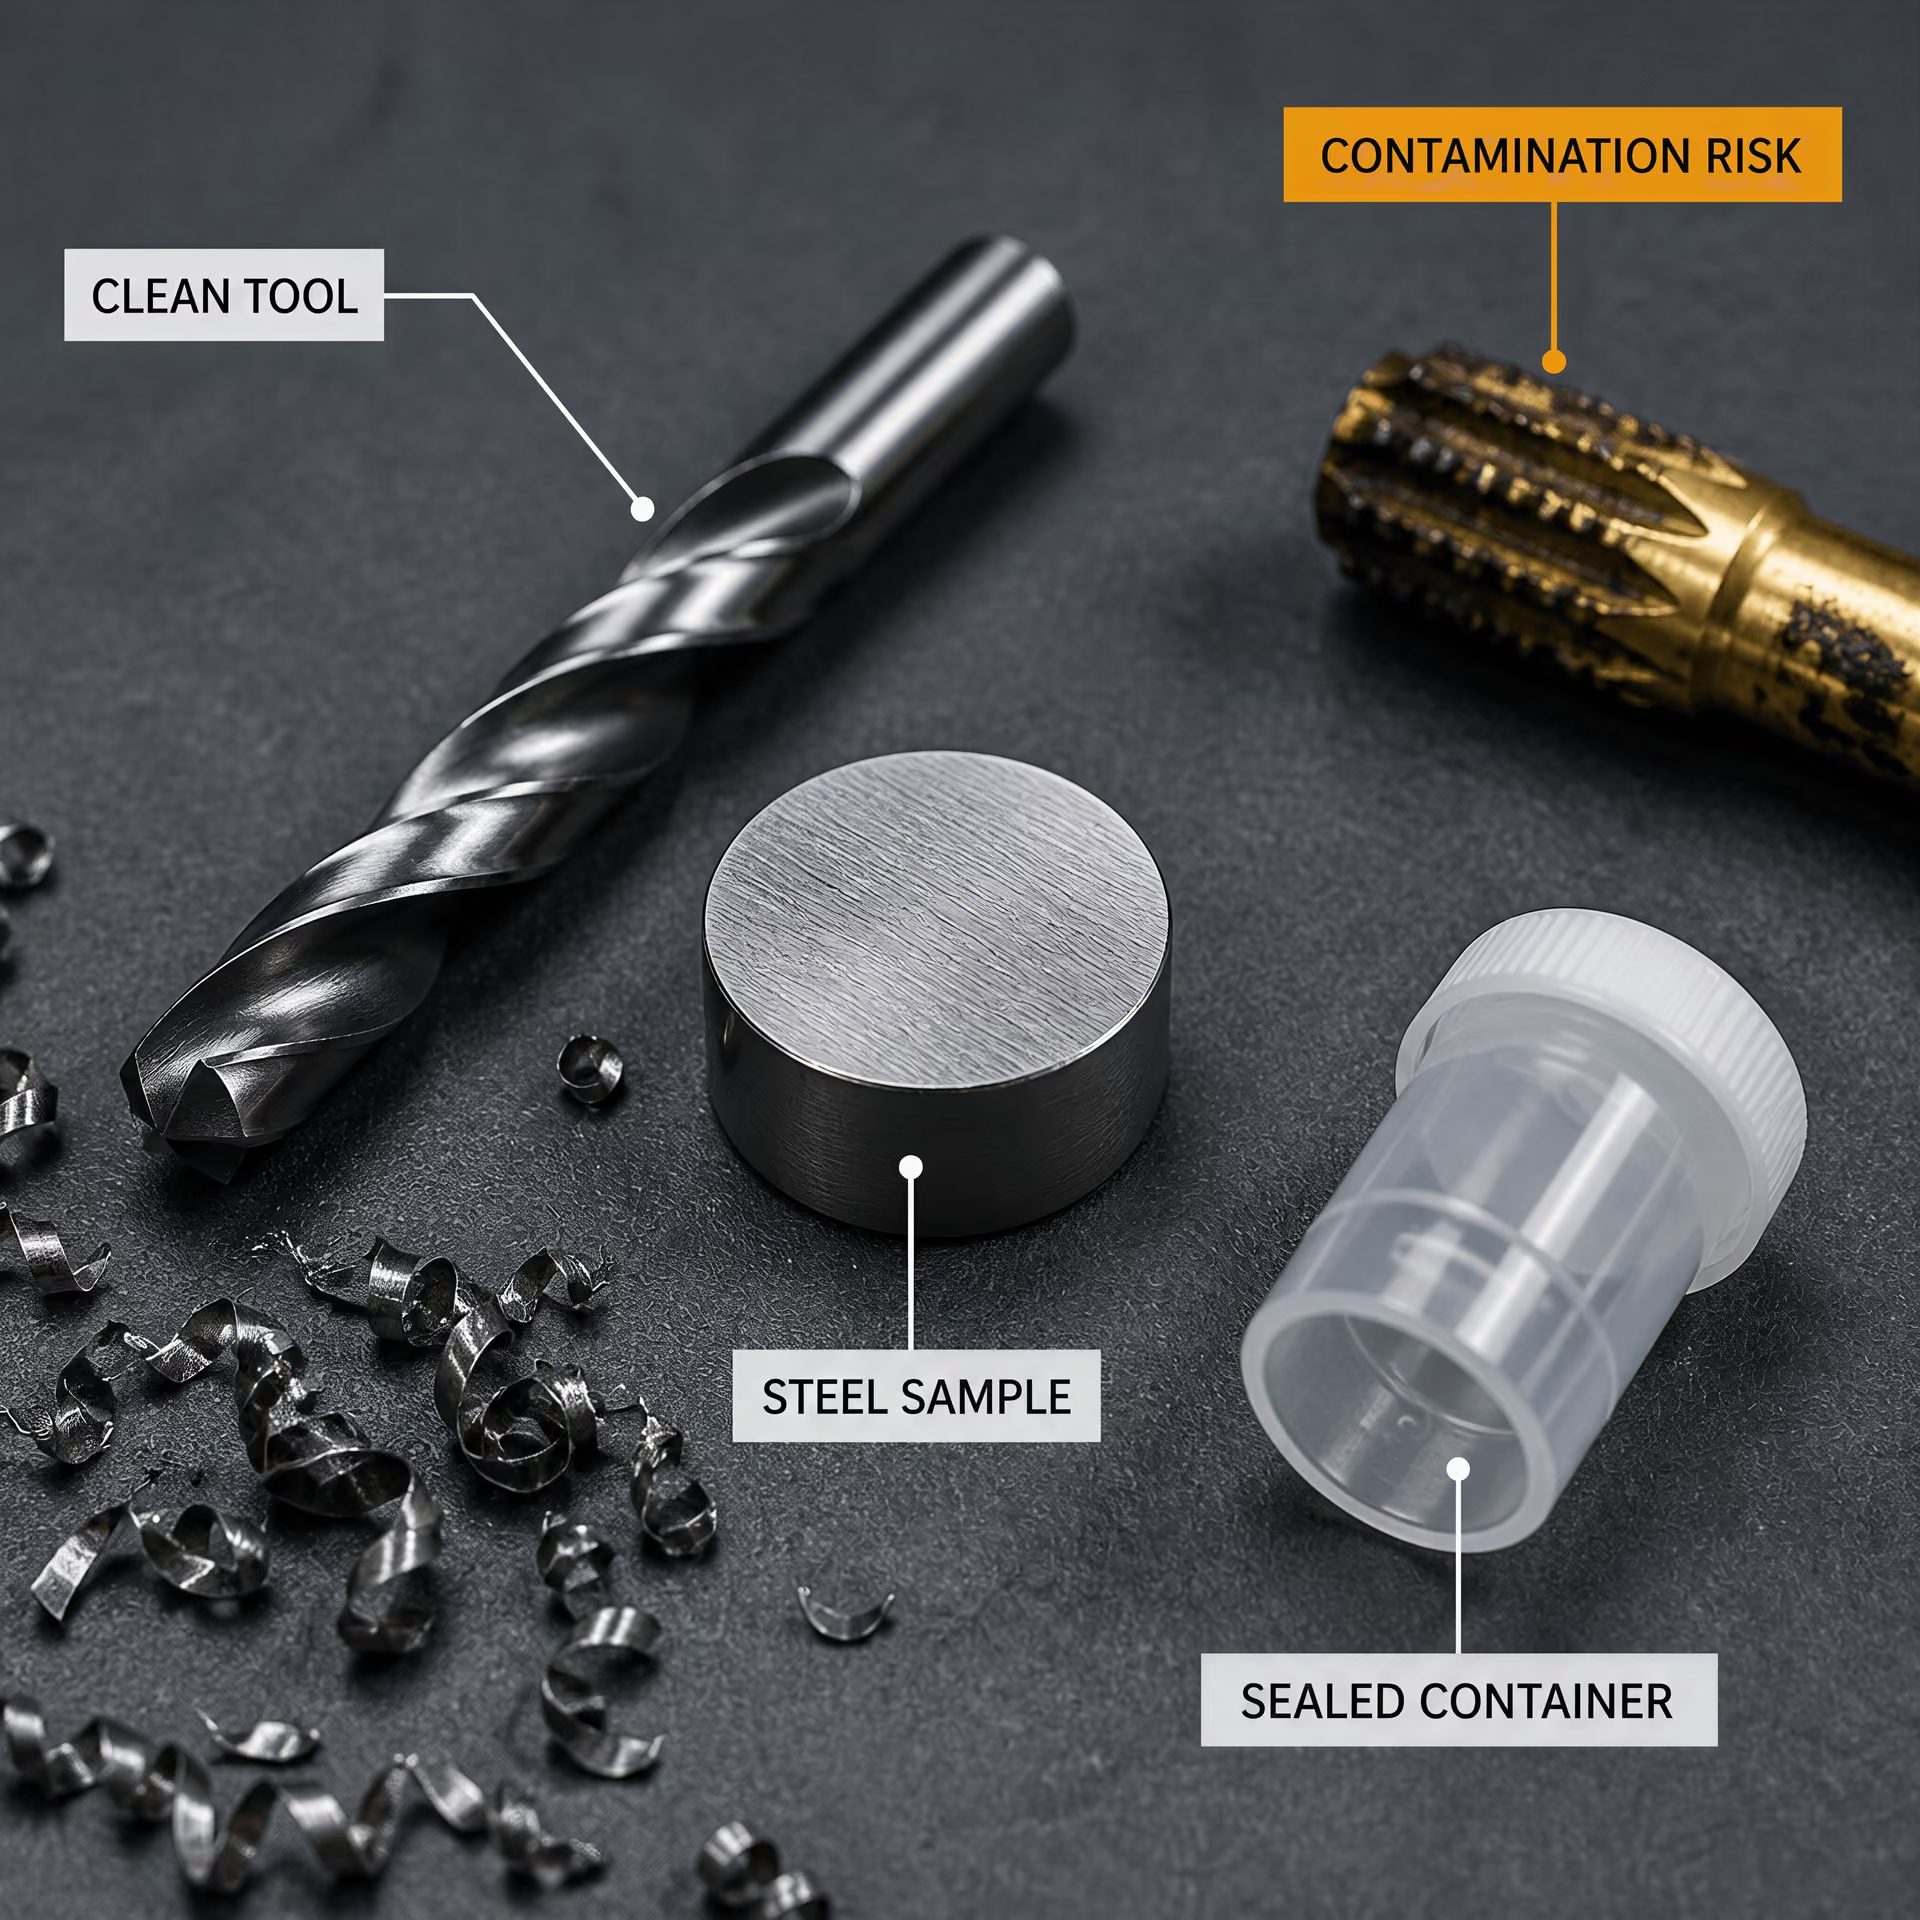
Evitar a contaminação e os artefactos de preparação
O material preparado não é quimicamente neutro. Uma broca, uma lâmina de serra, um fluido de corte, um torno de bancada, um recipiente de armazenamento, umas luvas ou uma escova podem adicionar elementos estranhos. Uma ferramenta anteriormente utilizada em aço inoxidável pode introduzir crómio ou níquel numa amostra de aço-carbono. Pode ocorrer contaminação por latão, cobre, zinco ou chumbo devido a dispositivos de fixação ou ferramentas. Mesmo uma pequena quantidade de material aderente pode ser relevante quando a concentração comunicada se encontra próxima de um limite da especificação.
A condição da superfície cria um problema distinto. A carepa de laminagem, a ferrugem, a tinta, o revestimento metálico, o óleo e as camadas de óxido não têm necessariamente a mesma composição que o aço subjacente. A sua remoção incorreta pode deixar contaminação na amostra ou remover uma região superficial quimicamente significativa. O aquecimento durante o corte ou a retificação pode oxidar a superfície, provocar uma perda localizada de elementos ou alterar a forma física da amostra. As partículas finas podem oxidar mais rapidamente do que o metal maciço, e as aparas muito finas podem separar-se das partículas mais pesadas durante a transferência ou a agitação.
A segregação pode ocorrer durante a recolha, além de poder existir no aço original. As partículas grossas e finas podem separar-se por tamanho; as partículas magnéticas podem aderir ao equipamento; o pó pode permanecer num recipiente ou perder-se durante a transferência. Por conseguinte, uma amostra retirada da primeira descarga de um recipiente de recolha pode diferir de outra retirada depois de o conteúdo ter assentado. Os registos de preparação devem identificar as etapas de limpeza, secagem, dimensionamento, mistura, armazenamento e transferência, bem como o equipamento utilizado.
O laboratório deve evitar a contaminação cruzada através da limpeza das ferramentas entre amostras, do controlo dos lubrificantes e refrigerantes, da utilização de recipientes adequados e da conservação de material suficiente para revisão ou para novos ensaios permitidos. O método deve também preservar a identidade de cada amostra. Uma medição quimicamente precisa de uma amostra contaminada ou segregada continua a ser uma medição precisa do material errado.
Análise de corrida, análise do produto e rastreabilidade dos resultados
A análise de corrida caracteriza normalmente o aço representado por uma corrida ou vazamento durante a produção. A análise do produto examina o material retirado do produto acabado. Os dois resultados podem diferir devido à segregação química, ao local de amostragem, ao processamento, à condição da superfície, à incerteza analítica e aos requisitos da especificação aplicável. Nenhuma destas designações deve ser atribuída por hábito. A norma aplicável à qualidade deve indicar qual a análise exigida, onde a amostra deve ser retirada e como o resultado deve ser avaliado.
Cadeia mínima de rastreabilidade
- Identidade Número de corrida, lote, produto, qualidade e número da peça ou da bobina.
- Amostragem Data, amostrador, localização exata e código da amostra.
- Preparação Processo de preparação, equipamento, limpeza e armazenamento.
- Análise Instrumento, analista, revisão do método e registos de controlo da qualidade.
- Relato Unidades, arredondamento, especificação utilizada e decisão sobre o destino.
A rastreabilidade deve estender-se desde a identificação do lote e da corrida até à amostra física, à preparação laboratorial, à análise instrumental, ao cálculo, às unidades e ao relatório. Um registo útil associa o número da corrida, a identificação do produto, a data de amostragem, o responsável pela amostragem, o local exato de amostragem, o código da amostra, o método de preparação, o equipamento, o analista, a revisão do método, os registos de calibração ou de controlo da qualidade, as unidades comunicadas e a especificação utilizada para a aceitação. Se um resultado for convertido de percentagem em massa para outra unidade, o valor original e a conversão devem permanecer disponíveis. O arredondamento deve ser efetuado conforme exigido pela norma aplicável, e não simplesmente para fazer com que um resultado limítrofe pareça conforme.
A aceitação é uma decisão distinta. Os requisitos da ASTM relativos à forma e à redação estabelecem que uma especificação deve identificar o número de unidades de ensaio e de provetes necessários para demonstrar a conformidade, definir os procedimentos de amostragem do lote e indicar quando é permitido repetir o ensaio. Um resultado de composição química não conforme não pode ser apagado através da seleção de outra apara conveniente. Se forem permitidos novos ensaios, o documento aplicável deve indicar se o segundo resultado substitui o primeiro, é combinado com ele ou é avaliado segundo uma regra cumulativa. A Federal Highway Administration descreve especificamente estas distinções e observa que as decisões baseadas em amostragem dupla ou múltipla utilizam contagens cumulativas de defeitos. A ASTM E2234-08 aceita igualmente um lote quando o número de unidades não conformes é igual ou inferior ao número de aceitação aplicável, e rejeita-o quando é atingido o número de rejeição.
A mesma disciplina aplica-se aos ensaios mecânicos. A ISO 377:2017 regulamenta a identificação, a localização e a preparação de amostras e provetes para ensaios mecânicos de perfis, barras, fio-máquina, produtos planos e produtos tubulares de aço, incluindo os novos ensaios necessários. Um resultado químico válido não pode compensar um provete de tração retirado com a orientação ou a condição do material erradas. Inversamente, um provete mecânico corretamente localizado não pode estabelecer a conformidade química quando a identidade da corrida ou a preparação laboratorial não são controladas. A aceitação do lote exige que ambas as formas de evidência sigam a especificação aplicável.
5. Provetes para ensaios mecânicos: localização, orientação e condição do material
Um ensaio mecânico não mede “o aço” em abstrato. Mede uma peça definida, retirada de uma localização definida, cortada numa direção definida, preparada com uma geometria definida e ensaiada numa condição definida. Estes quatro pormenores podem determinar se o resultado representa a conformidade do produto ou um erro introduzido no laboratório.
A amostragem de um lote, a preparação de uma amostra laboratorial, a maquinação de um provete e o ensaio desse provete são atividades distintas. A aceitação do lote é uma quinta atividade, regida pela especificação do produto aplicável. A ASTM A370 estabelece que a frequência de amostragem, a localização e a orientação do provete, a condição do material e os requisitos de comunicação dos resultados provêm da especificação aplicável do produto ou dos requisitos gerais. Um resultado não pode ser interpretado corretamente quando a identidade ou a condição do provete é incerta.
Identificação e preparação de provetes segundo a ISO 377:2017
A ISO 377:2017 fornece o quadro para a identificação, localização e preparação de amostras e provetes destinados a ensaios mecânicos de perfis, barras, varão, produtos planos e produtos tubulares de aço. O seu âmbito inclui também as amostras necessárias para eventuais reensaios. A norma não se limita, portanto, a tratar do corte de metal a partir de uma extremidade conveniente do produto. Estabelece a ligação entre o provete acabado e o produto do qual foi retirado.
A identificação começa pela rastreabilidade. A amostra deve permanecer associada à corrida, ao vazamento, ao produto, ao lote, à dimensão, ao processo de fabrico e ao requisito de ensaio relevantes. A marcação, os registos, os esboços ou uma documentação equivalente devem preservar a relação entre o produto original e cada peça subsequente. Uma vez que uma amostra seja cortada em vários blocos, estes continuam a necessitar de uma identidade inequívoca. Um provete de tração, um provete de dobragem, um provete de impacto ou uma localização de medição da dureza não podem ser tratados como fragmentos anónimos.
A localização é igualmente importante. A especificação aplicável do produto pode exigir um provete retirado de uma determinada extremidade, superfície, distância à superfície, região a meia espessura ou zona de uma secção. A ISO 377:2017 aborda as regras de seleção e preparação necessárias para obter essa localização sem confundir a amostra com o material removido durante operações de rebarbagem, remoção de material, recorte ou outras operações de produção. A posição exigida é determinada pela norma do produto, e não por uma suposição geral sobre o aço.
A preparação deve preservar as características que o ensaio pretende medir. Um bloco para provete pode ter de ser cortado por um método que evite aquecimento excessivo, deformação ou danos. A maquinação estabelece então as dimensões, o raio, o acabamento superficial e o comprimento de referência necessários. Os provetes para reensaio devem ser retirados segundo as mesmas regras aplicáveis; um primeiro resultado não conforme não autoriza a utilização de um substituto não documentado, retirado de uma localização mais conveniente.
Os requisitos da ASTM relativos à forma e à redação reforçam a dimensão contratual deste processo: uma especificação deve indicar o número de unidades de ensaio e de provetes necessários para demonstrar a conformidade, definir os procedimentos de amostragem do lote e especificar as condições e regras segundo as quais é permitido realizar um reensaio. A ISO 377:2017 fornece princípios relativos à localização e à preparação dos provetes, mas não elimina os critérios de aceitação nem o plano de amostragem da especificação do produto.

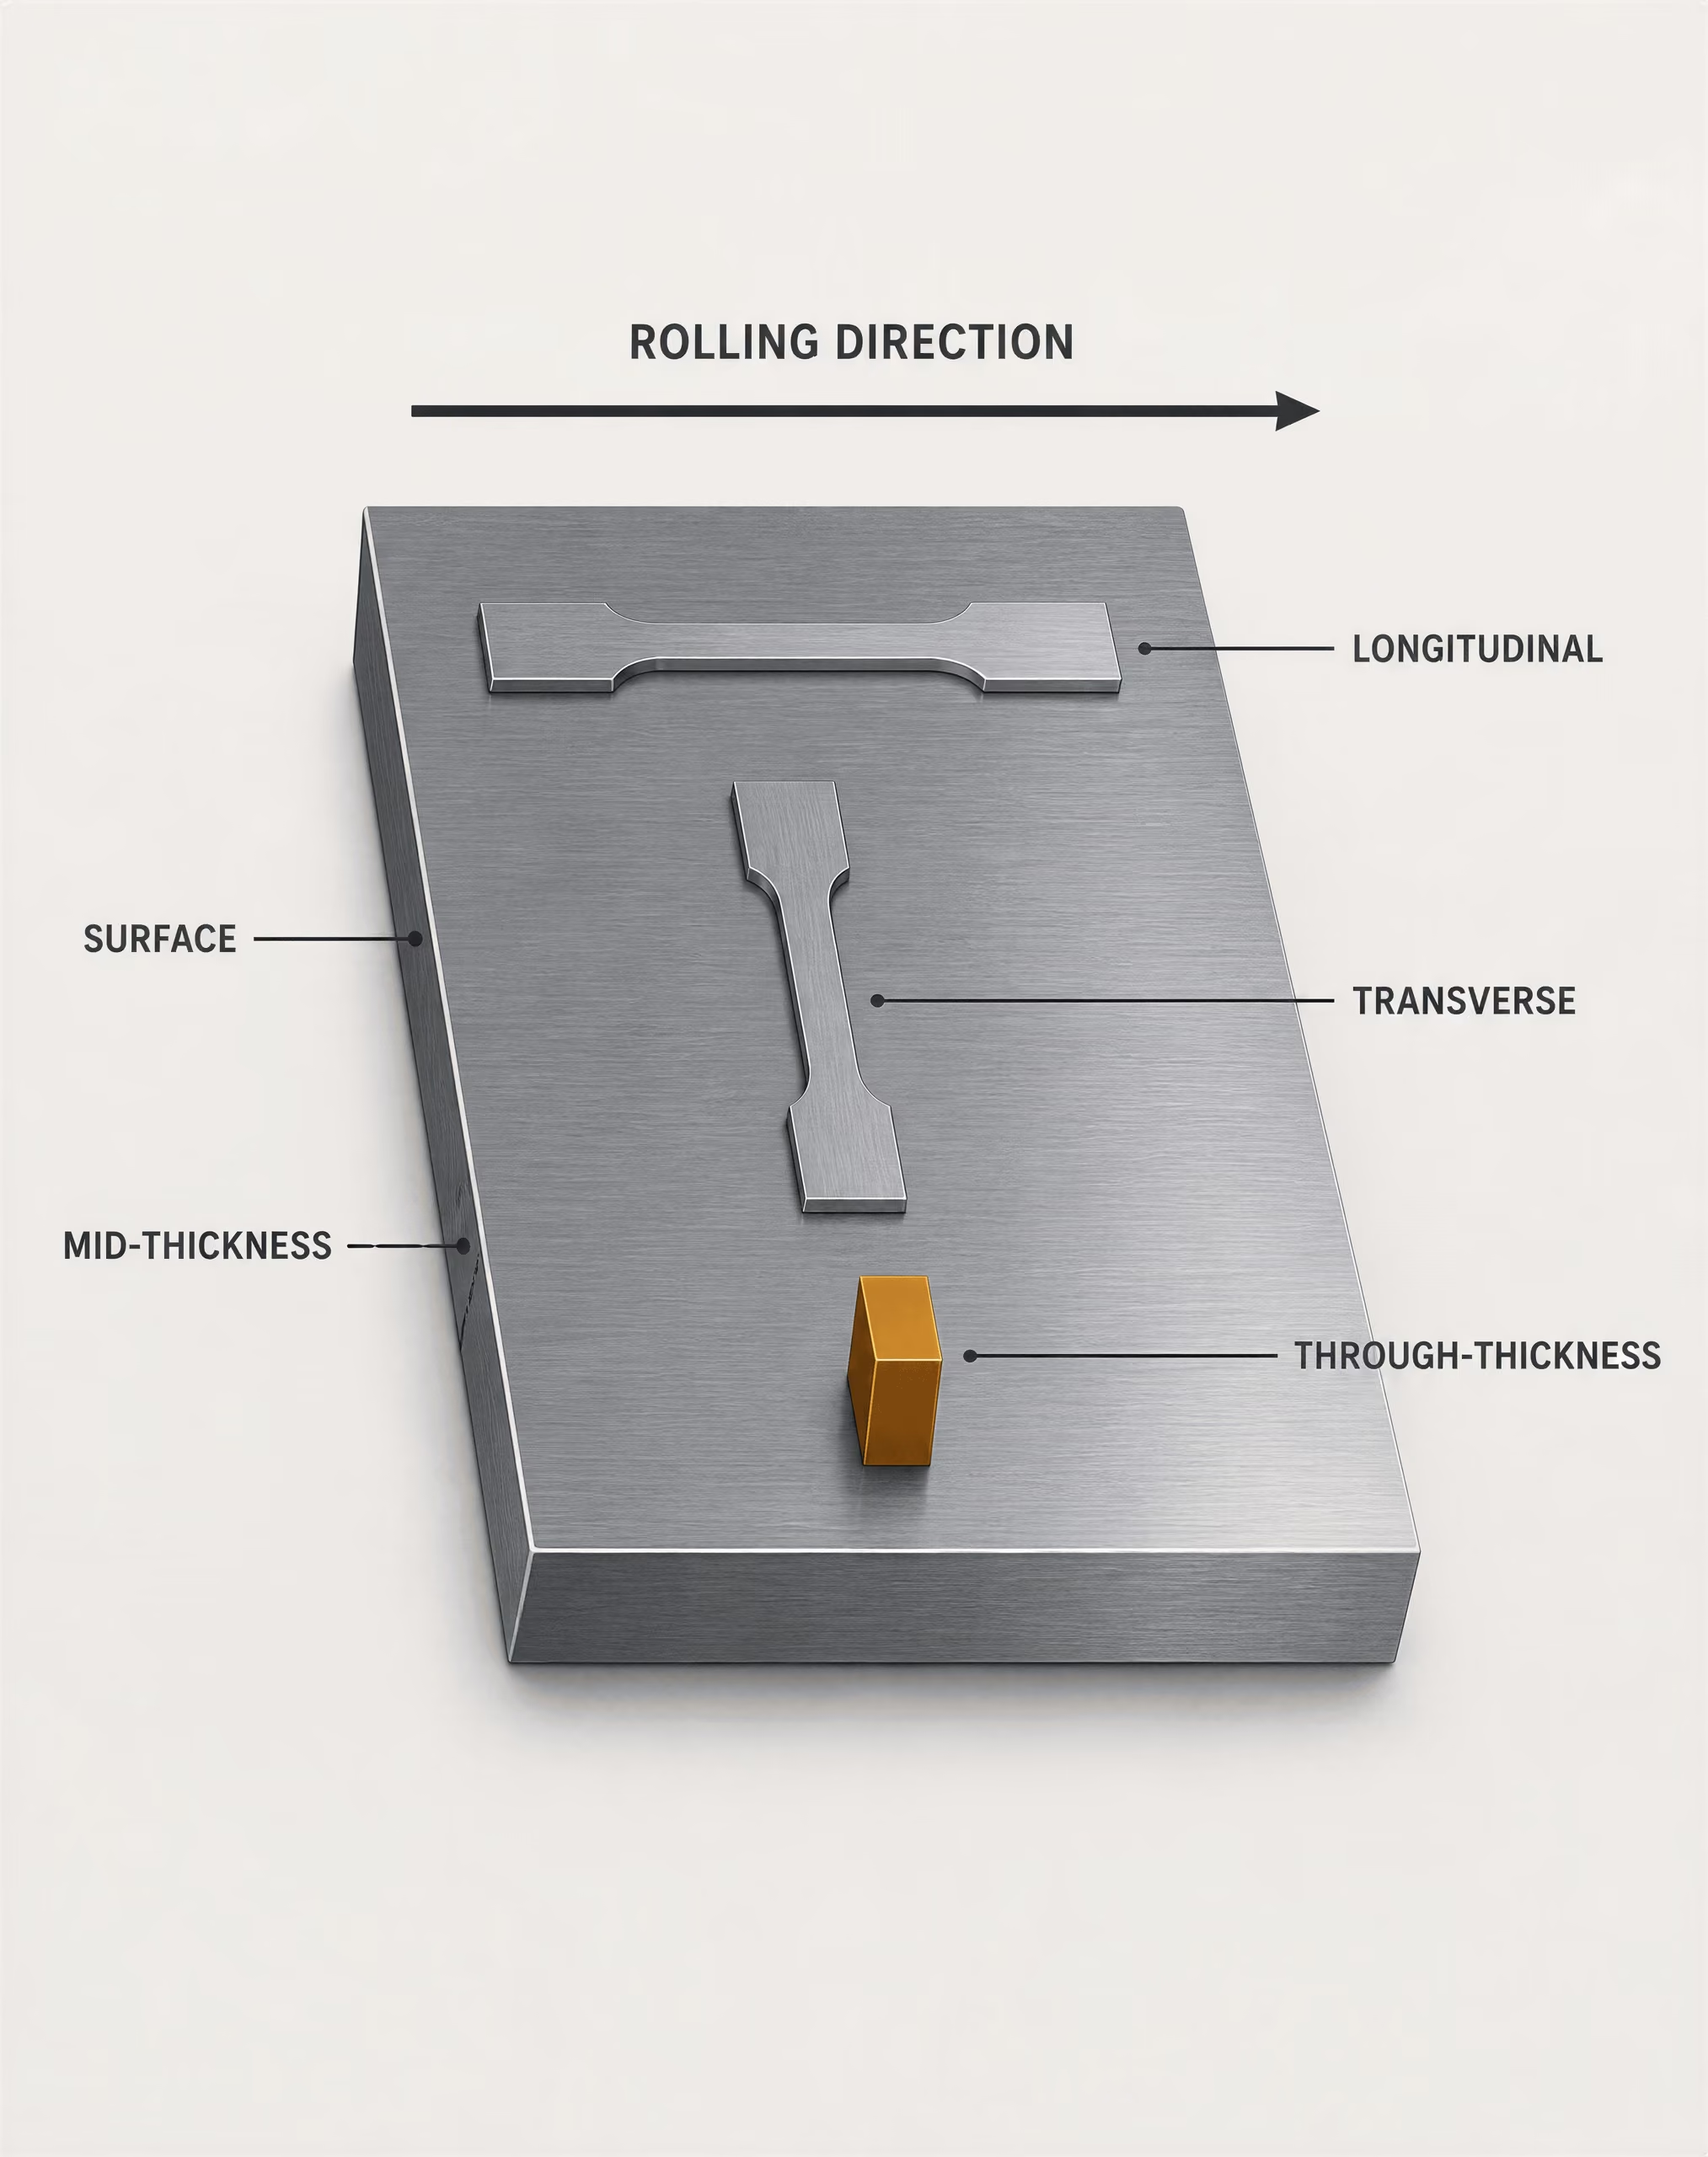
Considerações sobre as orientações longitudinal, transversal, radial e através da espessura
| Orientação | Referência típica |
|---|---|
| Longitudinal | Ao longo do eixo principal ou da direção de laminagem |
| Transversal | Através do eixo principal ou da direção de laminagem |
| Radial | Do centro em direção à superfície de uma barra ou vareta |
| Através da espessura | Através da dimensão da espessura de uma chapa, aba, parede ou secção |
A orientação descreve a relação entre um provete e a geometria do produto ou a sua principal direção de fabrico. “Longitudinal” acompanha normalmente o eixo principal ou a direção de laminagem, enquanto “transversal” é uma orientação que atravessa essa direção. Estes termos não são intercambiáveis com “através da espessura”. Um provete através da espessura é orientado transversalmente à chapa, à aba, à parede ou a outra dimensão de espessura, tendo frequentemente a sua secção ensaiada a estender-se de uma superfície em direção à superfície oposta.
O aço laminado não é perfeitamente isotrópico. A laminagem a quente alonga as inclusões e desenvolve uma textura cristalográfica; as reduções de espessura, as condições de arrefecimento e o tratamento térmico subsequente influenciam a resistência, a ductilidade, a tenacidade e o comportamento à fratura. Um provete de tração longitudinal pode, por isso, produzir um resultado de alongamento ou de redução de área diferente do de um provete transversal. A energia de impacto Charpy também pode variar com a orientação, porque a propagação da fissura interage com inclusões alongadas, bandas e textura.
A direção e a magnitude da diferença não são universais para todos os graus, espessuras, formas de produto ou propriedades. Não se deve presumir que a orientação longitudinal é sempre mais resistente, que a transversal é sempre mais fraca ou que uma direção produz sempre o menor valor de impacto. A orientação exigida deve provir da especificação aplicável e do desenho ou plano de ensaio.
As barras e o varão possuem um eixo e uma distância radial em relação a esse eixo. Um provete radial pode ser cortado do centro em direção à superfície, enquanto um provete longitudinal acompanha o eixo do produto. Os grandes forjados e perfis podem apresentar gradientes adicionais causados pela deformação e pelo arrefecimento. Numa secção estrutural, a alma, a aba e o canto podem ter históricos térmicos e de deformação diferentes; o termo “transversal” só tem significado quando a geometria de referência é registada.
Os produtos planos exigem cuidados específicos relativamente à posição ao longo da espessura. Um provete superficial pode refletir a descarbonetação, a remoção de carepa, os efeitos da têmpera, o arrefecimento superficial ou a segregação próxima da superfície. Um provete a meia espessura pode revelar inclusões, segregação ou comportamento na linha central diferentes. Os ensaios através da espessura podem ser importantes quando é relevante a resistência ao rasgamento lamelar ou à separação, mas não são automaticamente exigidos para todas as chapas ou graus de aço.
Os produtos tubulares acrescentam a curvatura, a posição da soldadura e a orientação da junta. Um provete pode ser localizado em relação à soldadura longitudinal, à soldadura helicoidal, à circunferência ou ao eixo do tubo. Num tubo soldado, um ensaio realizado através da soldadura não é equivalente a um ensaio realizado no metal de base. O metal de soldadura, a zona afetada pelo calor, os limites de fusão, as tensões residuais e a deformação local de conformação podem todos afetar o resultado. Num tubo sem costura, a posição ao longo da espessura da parede e a direção circunferencial em comparação com a direção axial continuam a ser importantes.
A localização e a orientação devem ser registadas em termos que outra pessoa possa reproduzir. Uma etiqueta que indique apenas “tração de chapa” é inadequada. Deve identificar o produto, a direção, a face ou a posição ao longo da espessura, quando exigido, e o número do provete.
Condições no estado de produção, tratadas termicamente e processadas
A condição do material faz parte do requisito de ensaio, não sendo um pormenor secundário. “No estado de produção” pode significar que o produto é ensaiado na condição em que é fornecido, após laminagem, forjamento, trefilagem, conformação ou outra operação especificada. Um produto normalizado, temperado e revenido, recozido, tratado por solubilização, endurecido por precipitação ou sujeito a alívio de tensões deve ser ensaiado após o tratamento especificado e, quando exigido, após uma sequência definida de arrefecimento ou envelhecimento.
Ensaiar na condição errada pode invalidar um provete que, de outro modo, tenha sido cuidadosamente maquinado. O tratamento térmico altera o equilíbrio de fases, a estrutura dos grãos, as tensões residuais, a dureza, a resistência e a tenacidade. Um provete retirado antes do revenido final não representa um produto temperado e revenido. Inversamente, reaquecer uma amostra no laboratório pode eliminar evidências da condição de fornecimento e produzir um resultado que corresponde a um estado diferente do material.
O processamento posterior ao fabrico também é importante. A trefilagem a frio, o endireitamento a frio, a dobragem, o achatamento, a expansão, a maquinação e a conformação podem alterar a deformação local e as tensões residuais. Se a especificação exigir o ensaio após uma operação realizada no produto, o provete deve refletir essa operação. Se exigir o ensaio antes de uma determinada operação, o processamento posterior não deve alterar a comparação pretendida.
O calor de corte é uma fonte comum de falsa confiança. O corte térmico pode criar uma zona afetada pelo calor endurecida ou amolecida, alterar as tensões residuais e danificar a aresta a partir da qual o provete é maquinado. Uma retificação excessiva pode sobreaquecer a superfície ou remover uma camada necessária. Um corte grosseiro, entalhes, riscos e raios de maquinação incorretos podem concentrar tensões e provocar uma fratura prematura. O endireitamento de um bloco curvado pode introduzir deformação plástica antes do ensaio.
A colocação do comprimento de referência pode criar um erro semelhante. A secção reduzida e o comprimento de referência devem ser posicionados onde o material especificado esteja representado, e não parcialmente numa zona de transição, numa soldadura, numa zona afetada pelo calor, num defeito de bordo ou numa superfície danificada, salvo se o método de ensaio exigir expressamente essa localização. O alongamento comunicado é especialmente sensível à marcação do comprimento de referência e à posição da fratura; um comprimento de referência incorretamente posicionado pode fazer com que um produto conforme pareça não conforme ou ocultar uma fragilidade localizada.
O reensaio deve seguir a regra escrita, e não uma procura informal de um fragmento que produza aprovação. A FHWA explica que as disposições devem indicar se os resultados do segundo ensaio substituem os primeiros ou são combinados com eles, e que as decisões relativas à amostragem dupla e múltipla utilizam contagens cumulativas de defeitos. A ASTM E2234-08 descreve igualmente a aceitação quando as unidades não conformes são iguais ou inferiores ao número de aceitação aplicável, e a rejeição quando é atingido o número de rejeição. A ISO 2859-1:2026 define planos de amostragem simples, duplos e múltiplos indexados pela AQL, bem como a transição entre inspeção normal, reduzida e reforçada. Nenhum destes sistemas torna válido um provete localizado ou preparado incorretamente. Os registos de preparação vêm primeiro; as decisões de aceitação vêm depois.
6. Do provete ao resultado comunicado: o que pode efetivamente ser aceite
Um valor de ensaio comunicado não constitui automaticamente uma decisão de aceitação de um lote. Estão envolvidas quatro atividades distintas: selecionar material de um lote definido, preparar provetes laboratoriais ou para ensaios mecânicos, ensaiar esses provetes e aplicar a regra de aceitação. Confundir estas etapas é a razão pela qual peças convenientes se tornam “representativas”, resultados não conformes desaparecem através de novos ensaios informais e um certificado de ensaio perde a ligação ao aço que supostamente descreve.
Unidades de ensaio, provetes e medições individuais
Vocabulário relativo às unidades de ensaio
- Unidade de ensaio
- A parte de um lote representada por uma decisão de aceitação.
- Provete de ensaio
- A peça preparada colocada na máquina de ensaio ou utilizada para um exame especificado.
- Medição individual
- Uma leitura ou um valor calculado obtido durante um ensaio.
- Unidade não conforme
- A unidade de inspeção classificada como reprovada por não cumprir um ou mais requisitos estabelecidos ao abrigo do plano.
Uma unidade de ensaio é a parte de um lote representada por uma decisão de aceitação ao abrigo da especificação aplicável. Dependendo da norma do produto, pode ser uma corrida, um vazamento, uma chapa, uma bobina, um grupo de dimensões e condições, uma remessa ou outra quantidade definida. A delimitação do lote é importante porque o risco de amostragem é calculado em relação a essa delimitação. Um provete de tração retirado de uma chapa não pode representar silenciosamente uma corrida diferente ou uma condição diferente do produto.
Um provete de ensaio é a peça preparada colocada na máquina de ensaio ou utilizada para um exame especificado. Uma unidade de ensaio pode exigir vários provetes: por exemplo, provetes de tração, dobragem, impacto, dureza ou análise química, eventualmente retirados de locais e em orientações prescritos. Uma medição individual é uma leitura ou um valor calculado obtido durante um ensaio, como a tensão de cedência, a resistência à tração, o alongamento, a energia de impacto absorvida, o teor de carbono ou um resultado dimensional. Podem resultar várias medições de um único provete, e podem ser necessários vários provetes antes de a especificação definir o resultado aplicável à unidade de ensaio.
Estes termos não são intercambiáveis. Se uma especificação exigir dois provetes por unidade de ensaio, um laboratório não pode considerar duas leituras obtidas de um único provete como sendo dois provetes. Inversamente, se a regra exigir um resultado de cada uma de três unidades de ensaio, calcular a média de três provetes provenientes de uma única unidade não satisfaz essa exigência.
Os requisitos da ASTM Form and Style estabelecem que uma especificação deve identificar o número de unidades de ensaio e de provetes necessários para demonstrar a conformidade, definir os procedimentos de amostragem do lote e indicar as condições em que é permitido repetir o ensaio. Por conseguinte, é a especificação aplicável do produto que determina se os resultados devem ser calculados como uma média, se cada provete deve cumprir um limite, se um único resultado baixo desencadeia um novo ensaio ou se deve ser atribuído um número de defeitos a cada unidade de ensaio. A ASTM A370 torna igualmente clara esta repartição: a frequência de amostragem, o local e a orientação dos provetes, a condição do material e os requisitos de comunicação dos resultados provêm da especificação aplicável do produto ou dos requisitos gerais, e não de uma prática laboratorial informal.
A seleção deve também ser defensável. A ASTM E105:2016 define a amostragem probabilística através da seleção com recurso a números aleatórios e a um procedimento de estimação declarado. Esta abordagem permite avaliar objetivamente a incerteza da amostragem e os riscos de aceitar ou rejeitar um lote. Retirar a primeira extremidade acessível, a superfície mais limpa ou uma peça que já se sabe estar em boas condições não substitui um procedimento de seleção definido. A ASTM E1806 aborda os locais de amostragem e a preparação de amostras laboratoriais para a análise química de aço e ferro; os seus requisitos devem ser lidos em conjunto com a especificação aplicável do produto e com a identidade do material.
O local e a direção podem alterar o resultado. Um provete longitudinal, um provete transversal e um provete segundo a espessura podem medir comportamentos diferentes, porque a laminagem, a forjagem, a fundição, a segregação e os efeitos da espessura são direcionais. A ISO 377:2017 especifica a identificação, a localização e a preparação de amostras e peças de ensaio para ensaios mecânicos de perfis, barras, varões, produtos planos e produtos tubulares de aço, incluindo as peças necessárias para novos ensaios. “Um provete do mesmo material” não é suficiente, salvo se a sua posição, orientação e condição estiverem em conformidade com a regra aplicável.
Validade, falhas e resultados não conformes
Um ensaio pode ser inválido, mas a invalidade não é um rótulo conveniente para um número indesejado. Entre as possíveis causas contam-se um defeito do provete, dimensões incorretas, danos de maquinagem, uma avaria do equipamento, a interrupção do ensaio ou uma fratura fora da zona útil prevista. A possibilidade de qualquer uma destas causas permitir desconsiderar o resultado depende da especificação e do método de ensaio aplicáveis.
Por exemplo, um provete de tração pode fraturar num local que torne o alongamento não representativo, ao passo que um erro dimensional pode significar que o provete nunca esteve em conformidade com o método. Um quadro de carga, um extensómetro, um forno, um instrumento de análise química ou um sistema de registo também podem não cumprir as verificações exigidas. O laboratório deve documentar a causa observada, conservar o resultado original, identificar o provete afetado e determinar se a norma autoriza expressamente a sua substituição ou a repetição do ensaio.
Um resultado não conforme válido permanece parte do registo de aceitação, salvo se a especificação aplicável estabelecer um procedimento definido de repetição do ensaio ou de decisão sobre o destino. Strong evidence
Um resultado não pode ser eliminado simplesmente por estar abaixo do mínimo especificado, acima de um máximo ou por ser inconveniente por qualquer outro motivo. Se um provete válido produzir um valor não conforme, esse valor continua a ser um resultado não conforme, salvo se a especificação aplicável estabelecer um procedimento definido para novo ensaio ou outra disposição. A distinção é importante: um ensaio inválido diz respeito à fiabilidade ou aplicabilidade do próprio ensaio; uma falha válida diz respeito ao desempenho medido do material.
A repetição do ensaio não constitui uma segunda oportunidade automática. A especificação deve indicar quantos provetes adicionais são permitidos, em que condições, de onde devem ser retirados e de que modo os seus resultados afetam a decisão original. A FHWA explica que uma disposição relativa à repetição do ensaio deve indicar se os resultados do segundo ensaio substituem os primeiros ou se são combinados com eles. Nos planos de amostragem dupla e múltipla, as contagens de defeitos são cumulativas; uma amostra posterior favorável não elimina uma contagem de defeitos anterior, salvo se a regra especificada assim o determinar.
A ASTM E2234-08 descreve a amostragem simples, dupla e múltipla por atributos indexada ao AQL. O lote é aceite quando o número de unidades não conformes é igual ou inferior ao número de aceitação aplicável e é rejeitado quando é atingido o número de rejeição. A ISO 2859-1:2026 define igualmente planos de amostragem simples, dupla e múltipla para a inspeção lote a lote e inclui a transição entre inspeção normal, reduzida e reforçada. Estes são sistemas de decisão, não convites a selecionar o resultado que conduza à aceitação.
A decisão final pode ser a aceitação, a rejeição, a segregação, a reparação, o retrabalho, um exame adicional ou uma decisão de engenharia documentada, quando o contrato o permita. A ASTM A1062:2026 demonstra por que razão a regra deve ser explícita no caso de peças vazadas de aço: identifica as circunstâncias que exigem uma nova amostra para ensaios dimensionais, visuais, por partículas magnéticas, por líquidos penetrantes, radiográficos, ultrassónicos ou de estanquidade. Uma nova amostra não equivale a substituir silenciosamente uma amostra reprovada.
Identificação, método e condição no relatório
| Área do registo | Informação exigida |
|---|---|
| Identidade | Corrida, vazamento, lote, peça, forma do produto, qualidade e especificação |
| Provete | Localização, orientação, dimensões e estado do material |
| Método | Método e edição, equipamento, operador e condições de ensaio |
| Resultados | Observações brutas, valores comunicados, unidades, arredondamento e falhas |
| Decisão sobre o destino | Autoridade para repetir o ensaio, contagem cumulativa, estado final, autoridade responsável e data |
O relatório deve permitir que outra pessoa reconstrua o que foi ensaiado e por que razão o resultado foi aceite, rejeitado ou tratado como inválido. No mínimo, o registo deve relacionar o resultado com a corrida, o vazamento, o lote, a peça, a forma do produto, o grau, a especificação e a unidade de ensaio. Deve identificar o local e a orientação do provete, as dimensões ou a geometria, quando pertinentes, a condição do material e qualquer tratamento térmico ou estado de processamento exigido pela especificação.
O método deve ser identificado com precisão. Um relatório deve indicar a ASTM A370 quando esta for utilizada para ensaios mecânicos ou avaliações relacionadas, juntamente com a especificação aplicável do produto e qualquer método referenciado para a propriedade em causa. A análise química pode exigir as disposições de amostragem da ASTM E1806 e o método analítico especificado. O relatório deve indicar o resultado efetivo, as unidades, a base de arredondamento quando prescrita, o número de provetes, os valores individuais quando exigidos e a regra utilizada para os combinar ou avaliar.
A condição no momento do ensaio também é importante. “Tal como recebido”, normalizado, temperado e revenido, tratado por solubilização, envelhecido ou outra condição indicada pode produzir resultados materialmente diferentes. Um resultado obtido na condição errada não se torna aceitável por ter sido medido com exatidão.
Por fim, o relatório deve registar os desvios, as determinações de invalidade, os novos ensaios, as contagens cumulativas e a decisão final. AISC 207-20 exige que o pessoal de inspeção e de ensaio compreenda os métodos aplicáveis e os critérios de aceitação, atribuindo responsabilidades pela inspeção final dos produtos de aço estrutural. Essa responsabilidade vai além da produção de números. Um registo auditável deve demonstrar que aço foi amostrado, que provetes foram ensaiados, o que significou cada resultado ao abrigo da especificação aplicável e de que modo a decisão relativa ao lote decorreu desses factos.
7. Aceitação de lotes por atributos: amostragem simples, dupla e múltipla
A amostragem por atributos conduz a uma decisão baseada em contagens. Não calcula a resistência média à cedência, o teor médio de carbono ou o alongamento médio de um lote para depois comparar essa média com um limite de especificação. Cada unidade amostrada é classificada de acordo com uma regra definida: conforme ou não conforme, aceitável ou inaceitável, defeituosa ou não defeituosa. A decisão sobre o lote depende então do número de unidades não conformes encontradas, e não da possibilidade de resultados favoráveis compensarem resultados desfavoráveis.
Esta distinção é importante no caso do aço. Uma corrida, um vazamento, um grupo de bobinas, um lote de barras ou uma remessa não pode ser amostrado através da recolha de peças convenientes, tratando-as como permutáveis. Os limites do lote devem ser definidos antes da inspeção, assegurando a rastreabilidade ao número da corrida, à forma do produto, à dimensão, ao estado, ao processo de fabrico e à especificação aplicável. O plano de amostragem deve também identificar a dimensão da amostra, o índice AQL, a característica inspecionada, a unidade contabilizada como não conforme e o procedimento a seguir quando a primeira amostra não conduz imediatamente a uma decisão.
A amostragem é apenas uma parte do processo. A ASTM A370 estabelece que a «frequência de amostragem, a localização e a orientação dos provetes, o estado do material e os requisitos de comunicação dos resultados» são regidos pela especificação aplicável do produto ou pelos requisitos gerais. A ASTM E1806 aborda a amostragem de lotes e a preparação de amostras laboratoriais para a análise química de aço e ferro. A ISO 377:2017 especifica a identificação, a localização e a preparação de amostras e provetes para ensaios mecânicos de perfis, barras, varões, produtos planos e produtos tubulares, incluindo as peças necessárias para novos ensaios. Um plano por atributos não pode corrigir um provete cortado no local errado, ensaiado na orientação errada ou retirado de material num estado não autorizado.
Números de aceitação e de rejeição segundo a ASTM E2234
| Tipo de plano | Base da decisão |
|---|---|
| Amostragem simples | Uma amostra prescrita comparada com os números de aceitação e de rejeição |
| Amostragem dupla | Pode ser recolhida uma segunda amostra e os resultados podem ser combinados com os da primeira |
| Amostragem múltipla | Podem ser utilizadas várias amostras faseadas até ser alcançado um limite de decisão |
| Inspeção com mudança de regime | A inspeção normal, reduzida ou reforçada segue as regras de histórico prescritas |
A ASTM E2234 descreve a amostragem simples, dupla e múltipla por atributos indexada ao AQL. A sua regra central é direta: um lote é aceite quando o número de unidades não conformes é igual ou inferior ao número de aceitação aplicável, e é rejeitado quando é atingido o número de rejeição.
Num plano de amostragem simples, o inspetor seleciona uma amostra com a dimensão prescrita e contabiliza as unidades não conformes. Se a contagem não for superior ao número de aceitação, o lote é aprovado pela decisão de amostragem. Se a contagem atingir o número de rejeição, o lote é reprovado. Os números aplicáveis provêm do plano de amostragem selecionado; não são inventados depois de observados os resultados dos ensaios. Em muitos planos tabelados, o número de rejeição surge imediatamente acima do número de aceitação, mas os valores efetivos são determinados pela tabela aplicável e pela edição da norma.
A amostragem dupla adia a decisão final em alguns casos. A primeira amostra pode conter tão poucas unidades não conformes que a aceitação é imediata, ou tantas que a rejeição é imediata. Um resultado entre esses limites desencadeia uma segunda amostra. As contagens são então combinadas de acordo com o plano. A aceitação ou rejeição baseia-se na contagem cumulativa, e não na avaliação da segunda amostra como se esta anulasse a primeira.
A amostragem múltipla prolonga essa abordagem faseada por várias amostras possíveis. Uma primeira amostra pequena pode reduzir a inspeção quando as evidências são claramente favoráveis, enquanto uma contagem cumulativa claramente desfavorável termina a inspeção antecipadamente. Os resultados intermédios conduzem à recolha de outra amostra até que o plano atinja um número de aceitação ou de rejeição, ou esgote as fases permitidas. Por conseguinte, a ASTM E2234 não autoriza uma procura ilimitada de uma peça conforme.
O item contabilizado deve ser definido. Uma «unidade não conforme» pode ser uma chapa, uma barra, uma peça vazada, uma bobina, uma unidade de ensaio ou outra unidade de inspeção especificada que apresente uma ou mais não conformidades. Em alternativa, um plano pode contabilizar defeitos individuais, mas essa não é a mesma base de decisão. Uma barra que falhe simultaneamente na composição química e na resistência à tração pode ser contabilizada como uma unidade não conforme num plano baseado em unidades, ao passo que um plano baseado em defeitos pode contabilizar mais do que uma não conformidade. A especificação ou o procedimento de inspeção deve indicar qual das regras se aplica.
A repetição de um ensaio é distinta da recolha da amostra seguinte num plano duplo ou múltiplo. Pode ser autorizada uma repetição devido a uma irregularidade no ensaio, a um defeito do provete ou a um procedimento de verificação especificado. Os requisitos de Forma e Estilo da ASTM estabelecem que as especificações devem identificar o número de unidades de ensaio e de provetes necessários para a conformidade, definir os procedimentos de amostragem de lotes e indicar as condições e regras aplicáveis às repetições de ensaio autorizadas. A FHWA explica igualmente que o procedimento deve indicar se os resultados do segundo ensaio substituem os primeiros ou se são combinados com eles. Sem essa instrução, repetir um resultado não conforme de tração, impacto, dureza ou análise química não constitui um método válido de aceitação.
Lógica da inspeção indexada ao AQL
AQL Um índice utilizado com a dimensão do lote e as condições de inspeção para selecionar um plano de amostragem de atributos; não constitui uma garantia de que um lote aceite não contenha defeitos.
O AQL é um índice utilizado para selecionar um plano de inspeção. Não significa que todos os lotes aceites estejam isentos de defeitos, nem constitui uma taxa de defeitos permitida pela especificação do produto. Também não pode substituir o requisito relativo ao grau do aço, como a resistência mínima especificada à cedência do aço ASTM A572/A572M Grau 50 ou os requisitos químicos e mecânicos da ASTM A36/A36M.
Um plano indexado ao AQL combina a dimensão do lote, o nível de inspeção ou o código de dimensão da amostra e o AQL selecionado com números de aceitação e de rejeição. O plano resultante estabelece a estrutura probabilística da decisão de inspeção. Uma contagem observada baixa pode conduzir à aceitação, mas a aceitação não prova que todas as unidades não ensaiadas estão conformes. Inversamente, a rejeição ao abrigo do plano não demonstra necessariamente que todas as unidades do lote são não conformes; demonstra que as evidências observadas atingiram a regra de rejeição do plano.
As unidades de amostragem devem ser selecionadas de modo a suportar essa estrutura probabilística. A ASTM E105 define a amostragem probabilística através da seleção com recurso a números aleatórios e de um procedimento de estimação especificado, permitindo calcular objetivamente a incerteza da amostragem e os riscos associados à decisão sobre o lote. Selecionar as primeiras peças alcançadas, as extremidades mais acessíveis das barras ou material que já se suspeite estar em boas condições altera a base da amostragem. Isso pode tornar insignificantes as probabilidades de aceitação indicadas pela tabela.
A inspeção AQL também não determina se um provete foi corretamente preparado. O inspetor deve preservar a identificação e a cadeia de custódia, registar a relação entre a corrida e o lote e verificar a localização, a orientação, as dimensões e o estado do material do provete antes de incluir o resultado na contagem. Para produtos de aço estrutural, a AISC 207-20 exige que o pessoal responsável pela inspeção e pelos ensaios compreenda os métodos de inspeção e os critérios de aceitação aplicáveis, atribuindo responsabilidades pela inspeção final desses produtos. A ASTM A1062 fornece um exemplo relacionado para peças vazadas de aço destinadas a amostragem: os seus requisitos de inspeção pelo comprador e pelo produtor identificam as circunstâncias que exigem uma nova amostra para ensaios dimensionais, visuais, por partículas magnéticas, por líquidos penetrantes, radiográficos, ultrassónicos ou de estanquidade.
ISO 2859-1:2026 e alternância dos níveis de inspeção
A ISO 2859-1:2026 define esquemas de amostragem simples, dupla e múltipla indexados ao AQL para a inspeção lote a lote e inclui regras de alternância entre a inspeção normal, reduzida e reforçada. O nível de inspeção não é, portanto, simplesmente uma escolha permanente feita por conveniência. Pode ser alterado em resposta ao histórico recente de lotes aceites e rejeitados, sob reserva das condições e competências prescritas pela norma.
A inspeção normal é a condição inicial habitual de uma sequência de inspeção contínua. A inspeção reduzida utiliza uma carga de inspeção menor quando o histórico recente da qualidade satisfaz os critérios exigidos. Não constitui autorização para abandonar a rastreabilidade ou selecionar provetes de forma casual. A inspeção reforçada aplica-se quando a sequência recente indica uma deterioração dos resultados ou quando é acionada a regra de alternância especificada. O plano exige então evidências mais fortes antes da aceitação.
As decisões de alternância devem basear-se na sequência definida de lotes e nos resultados registados, e não numa repetição de ensaio isolada com resultado favorável. O fornecedor, o comprador ou a organização responsável pela qualidade deve saber quais os lotes pertencentes à sequência, qual o plano de amostragem utilizado e se um lote foi aceite, rejeitado, retrabalhado ou reapresentado de acordo com as regras da norma. Um lote rejeitado não pode ser apresentado como lote aceite simplesmente através da substituição da sua identidade ou do início de uma nova sequência sem autorização.
A disciplina prática é simples, mas rigorosa: estabelecer o lote, selecionar o plano, recolher amostras representativas, preparar provetes válidos, contabilizar os resultados segundo a regra estabelecida para as unidades não conformes e seguir o procedimento de decisão prescrito. Uma repetição de ensaio aprovada não significa automaticamente que o lote esteja aprovado. A decisão final deve seguir a especificação do produto, a norma de amostragem e as disposições documentadas relativas à repetição de ensaios.
8. Novos ensaios: correção de uma reprovação válida versus repetição de um processo inválido
A realização de novos ensaios não constitui automaticamente uma oportunidade para recomeçar do zero. Trata-se de uma ação controlada, cuja autoridade, âmbito, número de provetes e efeito sobre a decisão relativa ao lote devem resultar da especificação aplicável do produto, da especificação de compra ou do plano de inspeção. Um laboratório não pode tornar aceitável um lote reprovado simplesmente ensaiando peças mais convenientes, e um inspetor não pode presumir que um segundo resultado anula o primeiro. A regra aplicável deve responder previamente a uma questão: o primeiro ensaio foi válido?
Devem manter-se separadas quatro atividades. A amostragem seleciona material de um lote definido. A preparação do provete transforma esse material num provete para ensaio laboratorial ou mecânico. O ensaio produz um resultado medido. A aceitação ou rejeição aplica ao lote a regra de decisão estabelecida. Um erro numa destas atividades não autoriza automaticamente a repetição das quatro.
A ASTM A370, utilizada para avaliar a conformidade de produtos de aço e de ligas relacionadas, estabelece que a frequência da amostragem, a localização e a orientação do provete, o estado do material e os requisitos de apresentação dos resultados são regidos pela especificação aplicável do produto ou dos requisitos gerais. Esses pormenores podem alterar o resultado. Um provete de tração retirado transversalmente à direção de laminagem não é intermutável com um provete retirado longitudinalmente; um ensaio realizado com material proveniente da corrida, espessura, condição ou localização incorretas do produto não se torna representativo pelo simples facto de a máquina ter funcionado corretamente.
Quando podem ser permitidos novos ensaios
Uma especificação deve identificar o número de unidades de ensaio e de provetes necessários para demonstrar a conformidade, definir o procedimento de amostragem do lote e indicar as condições e regras ao abrigo das quais são permitidos novos ensaios. Estes são requisitos explícitos das normas ASTM Form and Style. Por conseguinte, a realização de novos ensaios depende, em primeiro lugar, do sistema de aceitação estabelecido por escrito, e não das práticas habituais da oficina ou da convicção geral de que um valor baixo pode ser descartado.
Um novo ensaio permitido enquadra-se habitualmente numa de duas categorias gerais. A primeira corrige uma falha do processo de ensaio. Um provete pode fraturar fora da localização permitida, ser danificado durante a maquinagem, apresentar um defeito evidente de preparação ou ser ensaiado com equipamento ou procedimento que não cumpria o método. Um provete de tração fraturado não constitui automaticamente prova de que o aço não está conforme, mas nem toda a fratura inconveniente justifica a eliminação de um resultado. O método de ensaio aplicável e a especificação do produto devem definir quando um resultado é inválido e qual o provete de substituição necessário.
A segunda categoria diz respeito a um resultado válido que indica uma possível não conformidade. Algumas especificações permitem a utilização de provetes adicionais quando um primeiro ensaio falha, frequentemente sujeita a um número especificado de resultados conformes ou a uma média estabelecida. Essa autorização é uma regra de decisão relativa à disposição do lote, não uma prova de que o primeiro resultado estava errado. O primeiro resultado continua a fazer parte do registo, salvo indicação expressa em contrário na especificação.
A distinção é importante porque uma propriedade confirmada abaixo do valor especificado constitui uma questão de conformidade do material. Se o limite de elasticidade de um provete válido for inferior ao mínimo especificado, a realização de novos ensaios não pode ser descrita como correção de um erro laboratorial apenas porque os provetes posteriores apresentam resultados conformes. O lote pode ainda ser aceite ao abrigo de uma regra que permita ensaios adicionais, mas, nesse caso, a aceitação decorre dessa regra. Na ausência de tal regra, a repetição dos ensaios não constitui uma via válida para a aceitação.
A seleção representativa também determina se os novos ensaios respondem à pergunta correta. A ASTM E105 (2016) define a amostragem probabilística através da seleção com recurso a números aleatórios e de um procedimento de estimação declarado. Isto permite avaliar objetivamente a incerteza da amostragem e os riscos associados à decisão relativa ao lote. Escolher uma peça próxima por ser fácil de cortar pode reduzir a taxa aparente de reprovação, sem fornecer informações significativas sobre o lote definido.
A ISO 377:2017 integra as amostras utilizadas nos novos ensaios necessários no mesmo sistema controlado que rege o trabalho original. Especifica a identificação, a localização e a preparação das amostras e dos provetes para ensaios mecânicos de perfis, barras, varão, produtos planos e produtos tubulares de aço, incluindo as amostras necessárias para novos ensaios. Um provete utilizado num novo ensaio deve, por conseguinte, manter a sua identidade e a sua ligação ao lote, à corrida, ao produto, à localização, à orientação e ao estado do material. Não é uma substituição anónima.
Resultados de substituição versus resultados combinados
O efeito de um novo ensaio deve ser claramente estabelecido. As normas ASTM Form and Style exigem condições e regras para os novos ensaios permitidos; as orientações da FHWA tornam explícita a distinção prática: a especificação deve indicar se os resultados do segundo ensaio substituem os primeiros ou se são combinados com eles.
Ao abrigo de uma regra de substituição, o resultado do segundo ensaio, ou o conjunto definido de resultados do segundo ensaio, substitui o primeiro resultado para a decisão de aceitação especificada. Isto só é adequado quando a regra estabelece por que motivo o primeiro resultado já não deve ser determinante — por exemplo, devido a um provete inválido ou a um procedimento definido para resolver um ensaio contestado. A substituição não autoriza uma procura ilimitada de um valor conforme. O número de provetes adicionais e as condições de utilização da substituição devem ser fixados antecipadamente.
Ao abrigo de uma regra de combinação de resultados, o primeiro e o segundo resultados continuam a fazer parte de uma única decisão. A especificação pode exigir que todos os resultados cumpram um mínimo, pode prescrever uma média ou pode aplicar outro cálculo. Um segundo ensaio conforme não pode eliminar um primeiro ensaio reprovado quando a regra exige a combinação dos resultados. Inversamente, um único resultado baixo pode não justificar a rejeição do lote se a regra estabelecida avaliar o conjunto combinado e esse conjunto cumprir o requisito.
A inspeção por amostragem suscita uma questão relacionada. A ASTM E2234-08 descreve planos de amostragem simples, dupla e múltipla por atributos indexados pelo AQL: a aceitação ocorre quando o número de unidades não conformes é igual ou inferior ao número de aceitação aplicável, e a rejeição ocorre quando é atingido o número de rejeição. Na amostragem dupla ou múltipla, os defeitos são contabilizados cumulativamente. Se a primeira amostra contiver uma unidade não conforme e a segunda contiver outra, a decisão utiliza a contagem total quando o plano exige uma contagem cumulativa; a segunda amostra não constitui um lote novo.
A FHWA afirma igualmente que as decisões relativas à amostragem dupla e múltipla utilizam contagens cumulativas de defeitos. Isto impede que uma segunda amostra seja tratada como uma reposição após uma primeira amostra desfavorável. A ISO 2859-1:2026 define planos de amostragem simples, dupla e múltipla para inspeção lote a lote, indexados pelo AQL, e inclui regras de mudança entre a inspeção normal, reduzida e reforçada. Essas regras de mudança demonstram também por que motivo um inspetor não pode selecionar um modo de amostragem mais favorável depois de observar uma reprovação.
O mesmo princípio se aplica para além das propriedades mecânicas. A ASTM A1062 especifica os requisitos de inspeção do comprador e do produtor relativos a peças fundidas de aço para amostragem antes da produção da encomenda concluída e identifica as circunstâncias que exigem uma nova amostra para ensaios dimensionais, visuais, por partículas magnéticas, por líquidos penetrantes, radiográficos, ultrassónicos ou de estanquidade. “Nova amostra” é uma ação de inspeção definida, não uma autorização para substituir uma peça fundida sem rastreabilidade ou repetir apenas o ensaio que produziu uma indicação favorável.

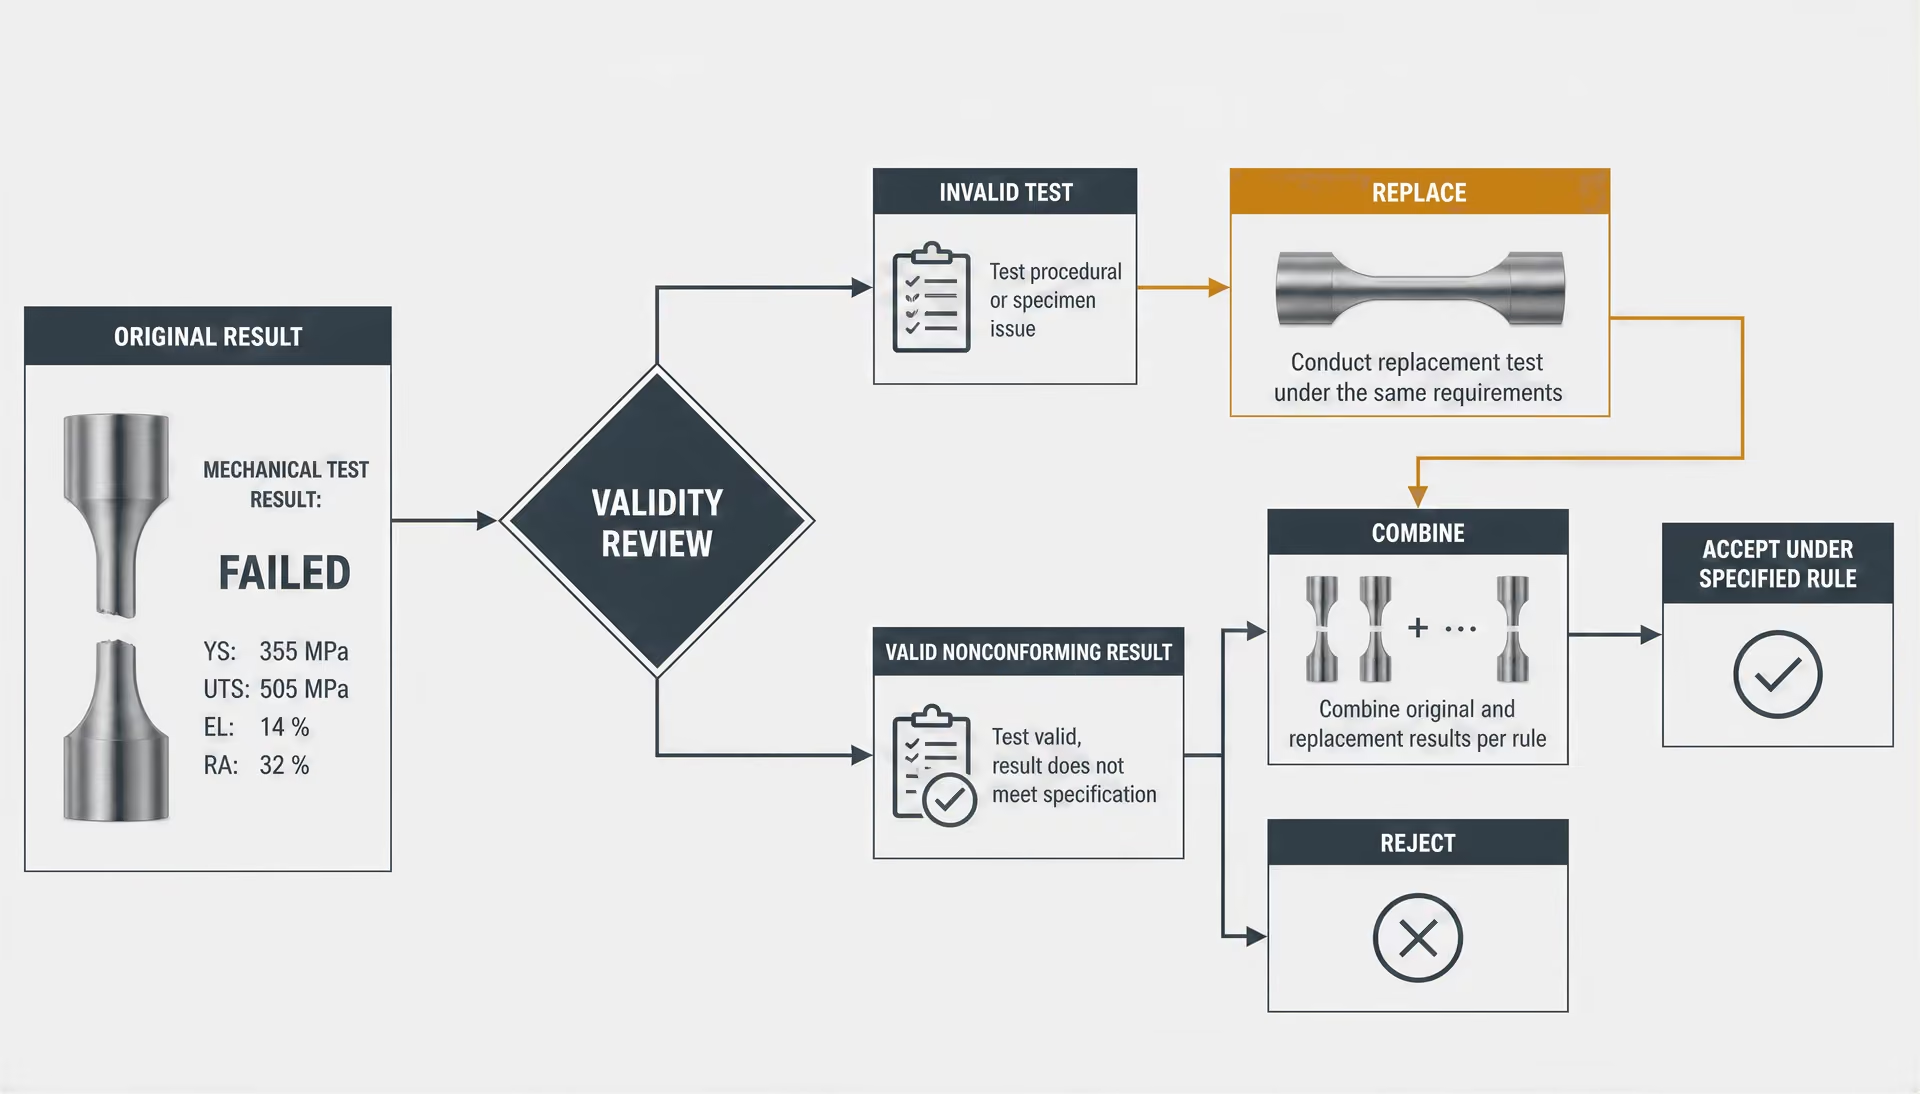
Provetes para novos ensaios e necessidade de regras documentadas
Cada novo ensaio deve ser rastreável a uma decisão documentada. O registo deve identificar os limites do lote, a amostra original, a identificação do provete, o método de ensaio e a respetiva edição, a orientação, a localização, o estado do material, o equipamento, o operador ou laboratório, o motivo do novo ensaio, o número de provetes adicionais autorizados e a regra utilizada para combinar ou substituir os resultados. Deve também registar a decisão final relativa ao lote: aceite, rejeitado, sujeito a triagem, retrabalhado, rebaixado quando permitido ou retido para investigação adicional.
Um provete utilizado num novo ensaio deve provir do material e da localização permitidos pela especificação. Se o provete original tiver sido retirado da extremidade errada de uma barra, da face errada de uma chapa ou da condição errada do produto, a solução pode consistir na obtenção de um provete na localização correta — e não de outro provete retirado da mesma localização incorreta. A ASTM E1806 aborda a amostragem de lotes, as localizações de amostragem e a preparação de amostras laboratoriais para análise química de aço e ferro, reforçando a mesma cadeia de identidade aplicável ao trabalho químico.
O pessoal deve conhecer os critérios de aceitação antes de analisar o resultado. A AISC 207-20 exige que o pessoal responsável pela inspeção e pelos ensaios compreenda os métodos de inspeção e os critérios de aceitação aplicáveis, atribuindo responsabilidades pela inspeção final dos produtos de aço estrutural. Essa responsabilidade é incompatível com a realização informal de novos ensaios destinada a obter um número preferível.
A sequência defensável é simples, embora nem sempre fácil: determinar se o primeiro resultado foi válido; aplicar a disposição especificada para novos ensaios; preservar o resultado original; contabilizar os defeitos conforme indicado pelo plano de amostragem; e decidir a disposição do lote ao abrigo da regra escrita. Se nenhuma regra permitir novos ensaios, um resultado válido de reprovação não pode ser transformado em aceitação através da repetição. Se o ensaio original foi inválido, a correção deve abordar o defeito efetivo na amostragem, na preparação ou no procedimento. A realização de novos ensaios só é corretiva quando corrige um erro definido. Caso contrário, é apenas outro ensaio — e outro ensaio não constitui automaticamente uma nova oportunidade.
9. Provete de reensaio e razões metalúrgicas pelas quais os resultados podem diferir
Um reensaio não é simplesmente uma segunda tentativa do mesmo ensaio. Pode envolver uma peça de aço diferente, uma localização diferente no produto, um novo provete cortado da amostra retida ou uma amostra de substituição proveniente do lote. Estas distinções são importantes porque as propriedades do aço podem variar em distâncias curtas, ao passo que o próprio processo de ensaio também pode introduzir variações.
A ASTM A370 estabelece que a frequência de amostragem, a localização e a orientação do provete, o estado do material e os requisitos de comunicação dos resultados são controlados pela especificação aplicável ao produto ou pela especificação de requisitos gerais. Os requisitos de Forma e Estilo da ASTM exigem igualmente que uma especificação identifique o número de unidades de ensaio e de provetes, defina a amostragem do lote e indique em que circunstâncias é permitido o reensaio. Por conseguinte, a especificação aplicável tem de responder a duas perguntas distintas: que resultado representa o lote e que procedimento se aplica após um resultado não conforme?
Variação local, segregação e anisotropia
O aço solidifica com segregação química. Elementos como o carbono, o manganês, o enxofre, o fósforo e os elementos de liga não permanecem perfeitamente uniformes durante a fundição; a sua concentração pode variar entre regiões dendríticas, a linha central e as zonas exteriores de uma linha ou lingote. A laminagem, a forjagem, o reaquecimento e a normalização subsequentes reduzem estas diferenças, mas podem não as eliminar. Um provete retirado próximo de uma região segregada pode, por isso, apresentar resistência, ductilidade, tenacidade ou composição química diferentes das de um provete retirado noutro local da mesma corrida ou do mesmo produto.
O efeito depende da propriedade medida. Uma inclusão alongada local ou uma região bandeada pode reduzir o alongamento ou a energia de impacto sem provocar uma alteração comparável na resistência à tração. Zonas ricas em enxofre podem afetar o comportamento à fratura e ser mais significativas num ensaio transversal do que num ensaio longitudinal. Uma amostra química retirada de um local também pode diferir de uma amostra representativa da secção transversal do produto, sobretudo quando a especificação exige uma localização de amostragem específica.
A laminagem e a forjagem criam direcionalidade. Os grãos tornam-se alongados, as inclusões podem alinhar-se e podem desenvolver-se bandas de ferrite-perlite ou de outras fases paralelas à direção de trabalho. Um provete de tração longitudinal e um provete de tração transversal não analisam a mesma estrutura. A diferença não constitui prova de que um dos provetes tenha sido ensaiado incorretamente. Pode ser a resposta esperada de um material anisotrópico. A ISO 377:2017 especifica a identificação, a localização e a preparação de amostras e provetes para ensaios mecânicos de perfis, barras, varões, produtos planos e produtos tubulares, incluindo amostras para os reensaios necessários. Os seus requisitos relativos à localização e à orientação preservam o significado do resultado.
A espessura também altera o historial térmico e de deformação. O centro de uma chapa espessa, de uma peça forjada ou de uma peça fundida arrefece mais lentamente do que a superfície, pelo que o tamanho de grão, a transformação de fases, a segregação e as propriedades ao longo da espessura podem diferir. O tratamento térmico pode acrescentar outro gradiente. Uma carga no forno pode apresentar diferenças de temperatura ou a têmpera pode arrefecer as superfícies expostas mais rapidamente do que o interior. Consequentemente, um provete próximo da superfície pode apresentar uma dureza ou uma resposta à tração diferente das de um provete retirado a meia espessura.
A descarburização superficial é outro exemplo. Durante o aquecimento numa atmosfera com teor de carbono controlado, pode perder-se carbono da superfície, produzindo uma camada mais macia. Se a maquinagem deixar parte dessa camada num provete de tração, a resistência medida ou a dureza podem ser inferiores ao valor do material maciço. A remoção de material em excesso pode criar o problema oposto: o ensaio deixa de representar a localização especificada.
Estes efeitos tornam essencial uma amostragem representativa. A ASTM E105 descreve a amostragem probabilística através da seleção por números aleatórios e de um procedimento de estimação definido, permitindo avaliar objetivamente a incerteza da amostragem e os riscos associados à decisão sobre o lote. Uma peça conveniente retirada da extremidade de uma barra, o canto mais acessível de uma chapa ou o material remanescente mais próximo da serra não é automaticamente representativo. O registo da amostra deve identificar a corrida, o lote, o produto, a localização, a orientação, a posição na espessura e o estado do material, para que um reensaio possa ser interpretado em comparação com o primeiro resultado.
Preparação dos provetes e efeitos da máquina
Um material conforme pode produzir um resultado questionável quando a preparação do provete se afasta do método aplicável. A maquinagem pode deixar metal arrancado, marcas de ferramenta, rebarbas, tensões residuais, sobreaquecimento ou uma superfície descarburizada. Um entalhe ou risco na secção útil pode concentrar tensões e reduzir o alongamento ou o desempenho relativamente à fratura prematura. Num provete de dobragem ou de impacto, dimensões, raio, localização do entalhe ou estado superficial incorretos podem alterar significativamente o resultado.
O provete também deve corresponder à orientação e à geometria pretendidas para o ensaio. Um provete de tração cortado com o seu eixo no ângulo errado relativamente à direção de laminagem pode medir uma propriedade diferente. Uma secção reduzida demasiado pequena, um comprimento de referência marcado incorretamente ou um provete que não esteja centrado podem produzir uma aparente divergência entre ensaios. Nos ensaios de impacto, o alinhamento e a qualidade do entalhe são especialmente importantes, porque o entalhe concentra deliberadamente as tensões.
Os efeitos da máquina são menos visíveis, mas igualmente importantes. As garras devem segurar o provete sem o esmagar, deixar deslizar ou impor flexão. O desalinhamento entre as garras e a linha de aplicação da carga pode acrescentar uma componente de flexão a um ensaio de tração axial. A fixação do extensómetro, a calibração, a velocidade da travessa, o estado da célula de carga e as definições do software podem afetar a resistência de cedência, a resistência à tração ou o alongamento registados. Uma bigorna desgastada, um percutor de impacto danificado, um erro de temperatura ou um dispositivo de dobragem mal alinhado podem alterar a resposta medida.
O estado do equipamento não torna inválido qualquer valor inesperado. A questão é saber se o equipamento e o procedimento cumpriram o método aplicável. Se um provete de tração escorregou nas garras, fraturou fora da localização permitida ou foi ensaiado com um extensómetro avariado, o resultado pode ser inválido e estar sujeito a substituição ao abrigo das regras aplicáveis. Um valor baixo obtido com um provete corretamente preparado e numa máquina verificada continua a ser um resultado do material, mesmo quando um provete posterior é aprovado.
A rastreabilidade impede que estas questões sejam confundidas. O laboratório deve conseguir associar cada resultado à unidade de ensaio, à identificação do provete, ao registo de preparação, à orientação, às dimensões, à máquina de ensaio, ao operador e às condições ambientais ou do material exigidas pelo método. Sem essa cadeia, pode ser impossível determinar se dois resultados diferentes representam uma variação local do aço ou dois erros processuais distintos.
Por que razão um reensaio aprovado não elimina o primeiro resultado
Um ensaio repetido aprovado pode refletir uma variação local do material, uma regra permitida relativa a ensaios adicionais ou um primeiro ensaio inválido; por si só, não elimina o resultado original. Strong evidence
Um reensaio aprovado não prova que o primeiro resultado estava errado. Pode indicar que o primeiro provete provinha de uma região local menos favorável, que o material apresenta uma variabilidade normal ou que o plano de amostragem permite examinar outro provete. Pode também indicar que o primeiro ensaio era inválido. Estas são conclusões diferentes e não podem ser escolhidas a posteriori apenas porque o segundo número é conveniente.
Os requisitos de Forma e Estilo da ASTM estabelecem as condições de reensaio na especificação. A FHWA explica que uma disposição relativa ao reensaio deve indicar se os resultados do segundo ensaio substituem o primeiro resultado ou se são combinados com ele, e que as decisões de amostragem dupla e múltipla utilizam contagens cumulativas de defeitos. A ASTM E2234 descreve a mesma lógica de aceitação para a amostragem indexada pelo AQL: um lote é aceite quando o número de unidades não conformes é igual ou inferior ao número de aceitação aplicável e é rejeitado quando é atingido o número de rejeição. A ISO 2859-1:2026 fornece planos de amostragem simples, dupla e múltipla, com regras de transição entre a inspeção normal, reduzida e reforçada.
Assim, uma especificação pode permitir um ensaio de substituição definido após um provete inválido, enquanto outra pode exigir provetes adicionais e contabilizar a falha original juntamente com os resultados do reensaio. Um reensaio só pode resolver a situação do lote ao abrigo dessa regra escrita. Não pode eliminar retroativamente um resultado válido não conforme.
O inverso também é verdade. Um resultado baixo não deve ser sobreinterpretado quando a localização, a orientação, a preparação ou a execução do ensaio do provete não cumpriram o método aplicável. A decisão adequada pode consistir em invalidar o ensaio e obter um provete corretamente preparado, e não em rejeitar o lote com base num valor não qualificado. A aceitação final cabe à especificação aplicável ao produto e ao procedimento de inspeção. A AISC 207-20 atribui responsabilidades de inspeção final para produtos de aço estrutural e exige que o pessoal de inspeção e de ensaio compreenda os métodos aplicáveis e os critérios de aceitação. O reensaio é, por conseguinte, uma parte controlada da decisão sobre o lote, e não uma autorização para repetir ensaios até surgir a resposta pretendida.
10. Peças fundidas de aço: amostragem antes da produção e fatores que exigem novas amostras
Requisitos de inspeção do comprador e do produtor segundo a ASTM A1062
A ASTM A1062 apresenta um alerta importante contra o tratamento de todos os produtos de aço como se fossem submetidos à amostragem segundo a mesma regra. O seu regime de inspeção do comprador e do produtor aplica-se à amostragem de peças fundidas de aço antes da produção da encomenda concluída. O momento é relevante. A amostra não é simplesmente uma peça fundida conveniente retirada de um lote acabado após o fabrico; é um artigo de inspeção acordado, utilizado para estabelecer se a peça fundida proposta, o método de produção e a base de inspeção satisfazem os requisitos do comprador.
O comprador e o produtor devem, por conseguinte, estabelecer o que a amostra representa e quais os exames aplicáveis. Consoante a encomenda, essa base de inspeção pode incluir inspeção dimensional, exame visual, ensaio por partículas magnéticas, ensaio por líquidos penetrantes, ensaio radiográfico, ensaio ultrassónico e ensaio de estanquidade. Estes métodos respondem a perguntas diferentes. As dimensões dizem respeito à geometria e às sobreespessuras de maquinagem ou de fundição. A inspeção visual aborda as condições superficiais observáveis. Os ensaios por partículas magnéticas e por líquidos penetrantes dizem respeito a descontinuidades superficiais ou próximas da superfície, enquanto a radiografia e a ultrassonografia examinam as condições internas através de métodos físicos diferentes. O ensaio de estanquidade diz respeito à capacidade de contenção, e não apenas a uma aparência sem defeitos.
A estrutura da ASTM A1062 atribui responsabilidades a ambas as partes. O comprador define ou aprova os requisitos de inspeção aplicáveis à encomenda, e o produtor fornece uma peça fundida de amostra fabricada nas condições previstas para a produção concluída. O resultado é uma decisão controlada de pré-produção, e não uma autorização para selecionar a peça fundida que produza o relatório mais favorável. Uma amostra que não represente o produto, o processo ou a condição de inspeção previstos tem pouco valor, mesmo que todos os resultados dos ensaios pareçam aceitáveis.
Este regime específico do produto não deve ser transferido, por analogia, para chapa laminada, barras, tubos ou peças forjadas. A ASTM A370 estabelece que a frequência de amostragem, a localização e a orientação dos provetes, a condição do material e os requisitos de comunicação dos resultados provêm da especificação aplicável ao produto ou dos requisitos gerais. No caso dos produtos laminados, essas instruções podem definir uma corrida, um lote, uma unidade de ensaio ou uma localização de formas que não têm um equivalente direto numa encomenda de peças fundidas. A ASTM A1062 é um exemplo da importância de ler primeiro a especificação aplicável.

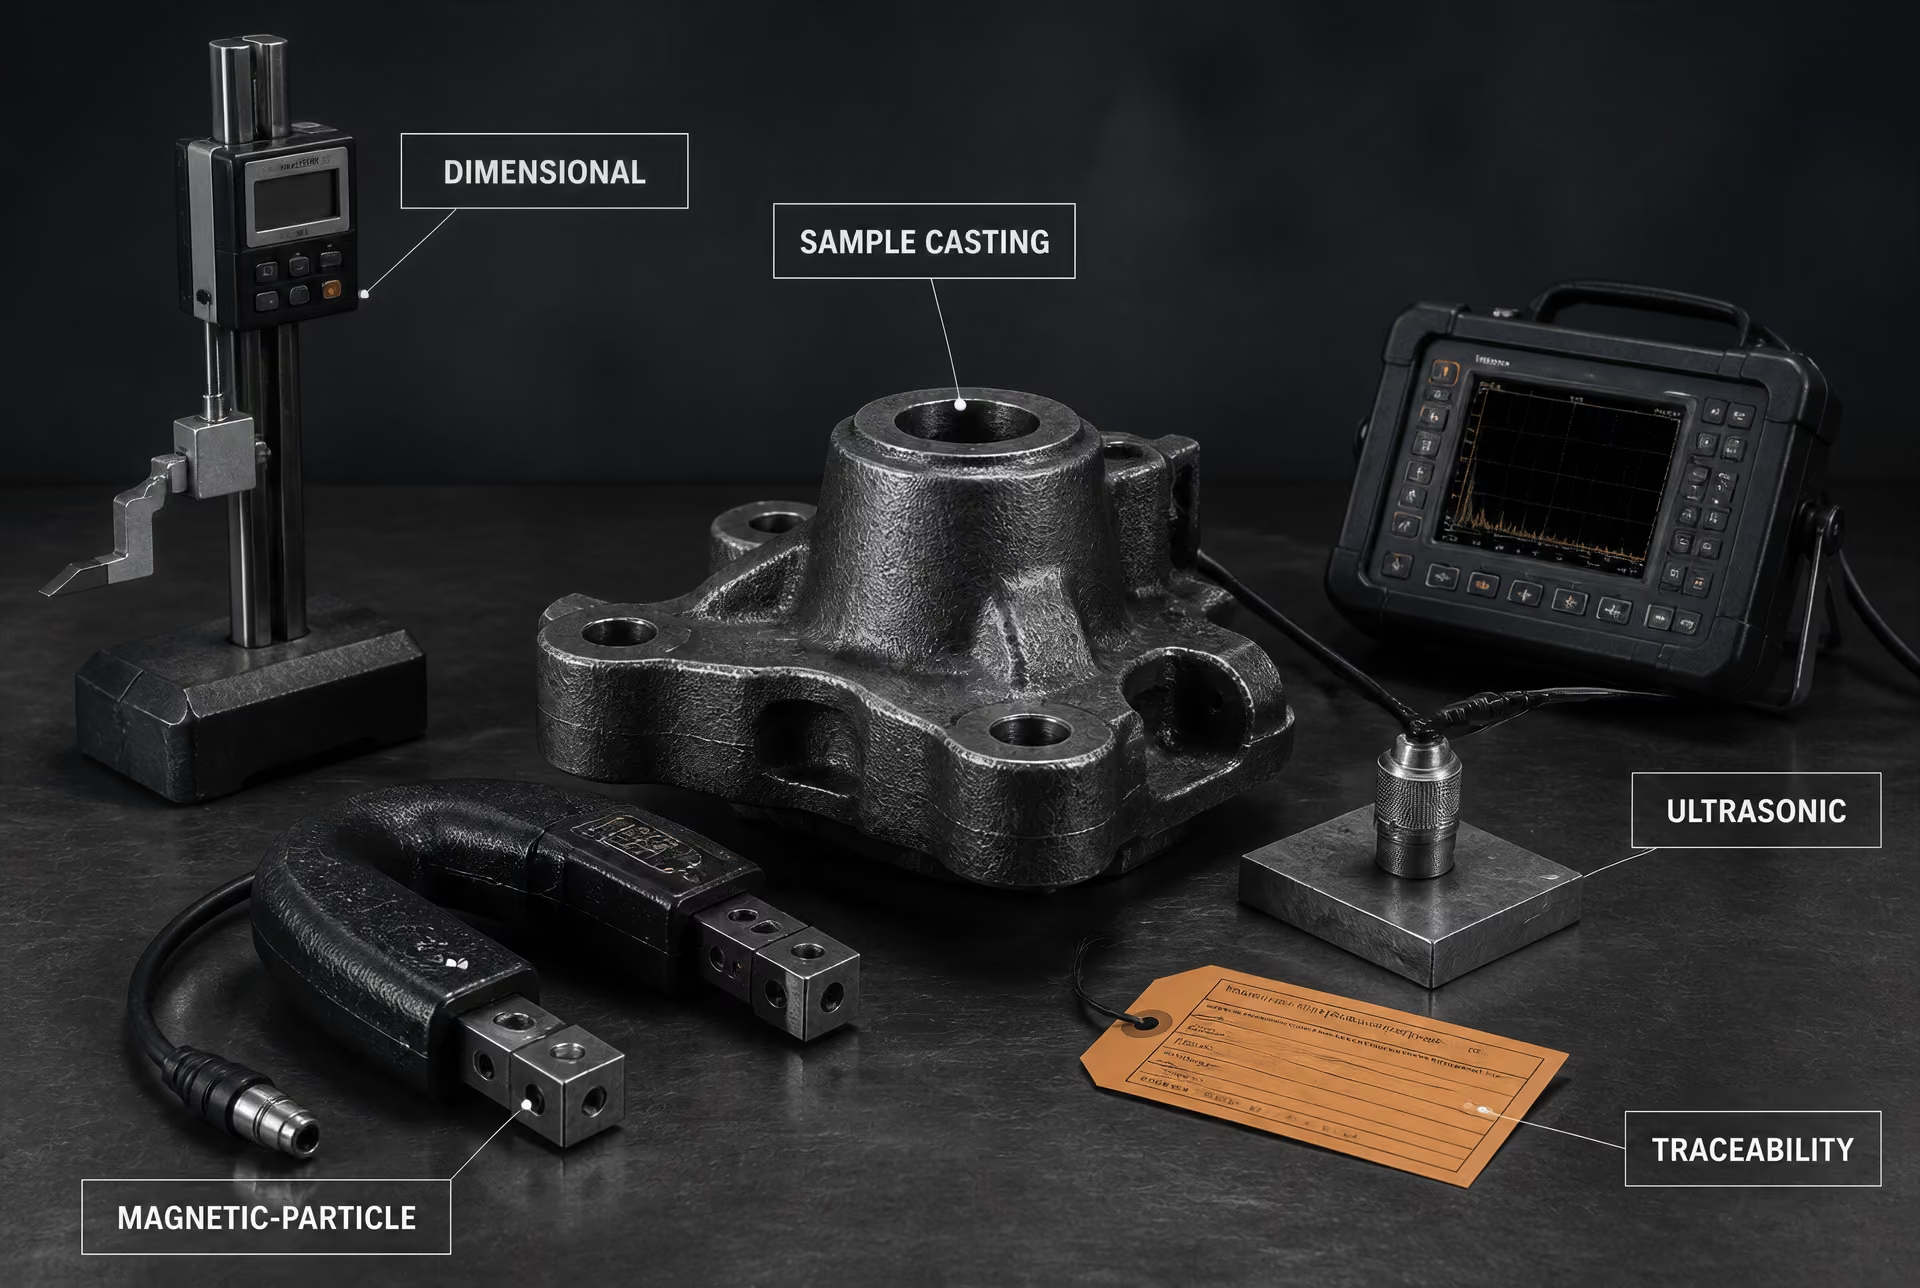
Amostras de peças fundidas e inspeção da encomenda concluída
Uma peça fundida de amostra pode servir dois objetivos distintos. Antes da produção, demonstra que o projeto proposto e o processo de fabrico previsto conseguem cumprir os requisitos de inspeção especificados. Durante ou após a produção da encomenda concluída, a inspeção determina se as peças fundidas fornecidas estão conformes nas condições estabelecidas pela encomenda e pela especificação aplicável. Estas atividades estão relacionadas, mas não são intercambiáveis.
A amostra deve manter a rastreabilidade relativamente ao seu desenho, à identificação da peça fundida, à especificação do material, à informação sobre a corrida ou a fusão, quando exigida, ao processo de fabrico, ao tratamento térmico e aos registos de inspeção. Se um relatório de ensaio não puder ser associado à amostra efetiva e às condições que a controlaram, a repetição do ensaio não corrige a falha de rastreabilidade. O mesmo princípio aplica-se aos provetes laboratoriais retirados do aço: a amostragem da peça fundida, a localização de um provete, a sua preparação, a realização do ensaio e a decisão sobre a aceitabilidade da encomenda são quatro operações distintas.
Os requisitos de Forma e Estilo da ASTM International estabelecem que uma especificação deve identificar o número de unidades de ensaio e de provetes necessários para demonstrar a conformidade, definir os procedimentos de amostragem do lote e indicar as condições e regras ao abrigo das quais é permitida a repetição dos ensaios. A ASTM E1806 aborda as localizações de amostragem e a preparação de amostras laboratoriais para a análise química de aço e ferro. A ASTM E105 acrescenta um ponto de natureza estatística: a amostragem probabilística utiliza a seleção por números aleatórios juntamente com um procedimento de estimação definido, permitindo avaliar objetivamente a incerteza da amostragem e os riscos associados à decisão sobre o destino do lote. Uma peça fundida conveniente não é uma amostra aleatória apenas por ter sido fácil de alcançar.
Na inspeção da encomenda concluída, a decisão de aceitação deve seguir os requisitos aplicáveis da A1062 e a ordem de compra. Um exame com resultado não conforme pode indicar uma peça fundida não conforme, uma amostra não representativa, um ensaio inválido ou uma alteração das condições de produção. Cada possibilidade conduz a uma ação diferente. A resposta correta não consiste automaticamente em eliminar o resultado e ensaiar uma substituição escolhida seletivamente.
A lógica geral utilizada nos planos formais de amostragem reforça este ponto. A ASTM E2234 descreve a amostragem simples, dupla e múltipla por atributos indexada pelo AQL: um lote é aceite quando o número de unidades não conformes é igual ou inferior ao número de aceitação aplicável e é rejeitado quando é atingido o número de rejeição. A Federal Highway Administration estabelece que as disposições relativas à repetição dos ensaios devem indicar se os resultados do segundo ensaio substituem os do primeiro ou são combinados com estes; na amostragem dupla e múltipla, as decisões utilizam contagens cumulativas de defeitos. Essas regras não podem ser inferidas depois de se observar um resultado desfavorável.
Quando é necessária uma nova amostra
Ao abrigo da ASTM A1062, uma nova amostra é uma resposta controlada quando a base de inspeção ou a condição do produto se altera. Não é uma substituição informal selecionada porque a primeira amostra falhou. A norma identifica as circunstâncias que exigem uma nova amostra para a categoria de exame relevante, incluindo ensaios dimensionais, visuais, por partículas magnéticas, por líquidos penetrantes, radiográficos, ultrassónicos e de estanquidade. A implicação prática é que o motivo da nova amostra deve ser registado e associado à alteração aplicável.
Pode ser necessária uma nova amostra dimensional quando o projeto, as dimensões ou a configuração da peça fundida que afetam a inspeção tiverem sido alterados. Uma nova amostra visual, para ensaio por partículas magnéticas ou para ensaio por líquidos penetrantes pode ser necessária quando as condições de formação da superfície, as condições de reparação ou outras variáveis de produção alterarem a superfície examinada. Os requisitos radiográficos ou ultrassónicos podem exigir uma nova amostra quando a espessura da secção, a geometria, a localização de características internas ou o procedimento de fundição alterarem a base em que o exame foi qualificado. O ensaio de estanquidade pode exigir uma nova amostra quando a fronteira de pressão, a configuração de vedação ou a condição de ensaio deixar de corresponder à amostra anterior.
O fator desencadeante exato é regido pela ASTM A1062 e pela encomenda; não deve ser ampliado até se tornar uma regra universal para todas as peças fundidas. O pessoal deve identificar qual a característica que se alterou, qual o exame afetado e se a nova amostra deve representar a condição de produção revista. Uma alteração do modelo, da prática de moldação, da condição de reparação, do tratamento térmico ou da configuração de inspeção pode ser relevante para um ensaio e não para outro.
Uma nova amostra também não apaga o histórico do resultado original. Ambos os registos continuam a fazer parte do histórico de inspeção, devendo o motivo pelo qual a amostra anterior foi substituída ou complementada ser claramente indicado. A AISC 207-20 exige que o pessoal de inspeção e de ensaio compreenda os métodos aplicáveis e os critérios de aceitação e atribui responsabilidades pela inspeção final dos produtos de aço estrutural. Essa responsabilidade inclui reconhecer quando uma nova amostra é autorizada, quando é permitida a repetição de um ensaio e quando as evidências existentes exigem a rejeição ou a decisão sobre o destino do produto, em vez de outro provete conveniente.
11. O exame não destrutivo e os ensaios destrutivos são sistemas de aceitação diferentes
Evidência química, mecânica e de END
Um lote de aço não é aceite porque um resultado de ensaio, por acaso, parece satisfatório. A aceitação depende da evidência exigida para esse produto, lote e documento de inspeção. A análise química determina a composição, os ensaios mecânicos medem determinadas propriedades e o exame não destrutivo (END) procura descontinuidades ou verifica a ausência de defeitos especificados. Estes resultados respondem a perguntas diferentes.
A análise química pode determinar o teor de carbono, manganês, fósforo, enxofre, silício, crómio, níquel, molibdénio, vanádio ou outros elementos exigidos pela designação do grau. A ASTM E1806 aborda os locais de amostragem, a preparação das amostras laboratoriais e a amostragem de lotes para a análise química de aço e ferro. A amostra deve manter-se rastreável à corrida ou ao lote que representa. Um resultado de composição química de uma corrida não pode ser atribuído a outra corrida apenas porque ambos os produtos apresentam a mesma designação de grau.
A evidência mecânica provém de provetes preparados. O ensaio de tração mede a resistência à tração, a tensão de cedência ou o limite de cedência e o alongamento; dependendo da especificação, também pode ser exigida a redução de área. O alongamento é particularmente sensível à geometria do provete, ao comprimento de referência, à orientação e ao estado do material. O ensaio de dureza mede a resistência à indentação num local específico e através de um método determinado. Não substitui a resistência à tração, salvo se a especificação aplicável permitir expressamente uma correlação ou estabelecer um requisito de dureza como medida de aceitação. O ensaio de impacto mede a energia absorvida, frequentemente a uma temperatura especificada, utilizando provetes entalhados. Aborda, portanto, o comportamento sob uma condição de impacto definida, e não a ductilidade geral em todas as condições de serviço.
A ASTM A370 estabelece que a “frequência de amostragem, a localização e a orientação do provete, o estado do material e os requisitos de apresentação de resultados” são regidos pela especificação aplicável do produto ou de requisitos gerais (ASTM International, 2024). A ISO 377:2017 especifica igualmente a identificação, a localização e a preparação de amostras e provetes para ensaios mecânicos de perfis, barras, varões, produtos planos e produtos tubulares de aço, incluindo peças utilizadas para eventuais reensaios necessários. Um provete de tração cortado da face, direção ou região errada do produto não se torna válido por apresentar um resultado numérico conforme.
O END geralmente deixa o item inspecionado disponível para utilização posterior. O exame visual pode detetar danos superficiais, geometria incorreta, descontinuidades de soldadura visíveis para o examinador, corrosão, dobras, costuras, fissuras ou outras condições especificadas. O ensaio por partículas magnéticas deteta descontinuidades superficiais e subsuperficiais em aços ferromagnéticos. O ensaio por líquidos penetrantes revela aberturas que atingem a superfície e retêm líquido, inclusive em materiais não ferromagnéticos. O ensaio radiográfico regista diferenças na transmissão da radiação e pode revelar condições internas volumétricas ou planares segundo a técnica aplicável. O ensaio ultrassónico deteta refletores através do som transmitido e pode localizar descontinuidades internas, laminações, falta de fusão ou condições relacionadas com a espessura. O ensaio de estanquidade verifica se uma fronteira de pressão permite fugas sob a pressão, o meio, o tempo e o método de deteção prescritos.
Estes métodos não produzem evidência permutável. Uma indicação ultrassónica não é um resultado de baixa resistência à tração. Uma radiografia sem indicações não prova o teor de carbono, a tensão de cedência ou a energia de impacto Charpy exigidos. Inversamente, um ensaio de tração conforme não elimina uma fissura rejeitável detetada por exame com partículas magnéticas.
Defeitos por atributos versus propriedades medidas
Os exames visuais, por partículas magnéticas, por líquidos penetrantes, radiográficos, ultrassónicos e de estanquidade funcionam frequentemente como inspeções por atributos: a unidade examinada é classificada como conforme ou não conforme relativamente a condições estabelecidas. A questão relevante pode ser saber se existe alguma fissura, se uma indicação excede uma dimensão especificada, se uma descontinuidade ocorre numa zona proibida ou se é detetada uma fuga. A ASTM E2234 descreve a amostragem por atributos indexada pelo AQL, na qual um lote é aceite quando o número de unidades não conformes é igual ou inferior ao número de aceitação aplicável e rejeitado quando é atingido o número de rejeição (ASTM International, 2008).
Os ensaios mecânicos e químicos produzem normalmente valores medidos. Um resultado é comparado com um mínimo, um máximo, um intervalo ou outro limite. Isso não isenta a amostra da lógica aplicável ao lote. A especificação continua a ter de definir quantas unidades de ensaio e provetes são necessários, de onde provêm e o que acontece após uma falha. Os requisitos da ASTM relativos à forma e à redação estabelecem que as especificações devem identificar o número de unidades de ensaio e provetes necessários para a conformidade, definir os procedimentos de amostragem do lote e estabelecer as condições e regras aplicáveis aos reensaios permitidos (ASTM International, 2024).
A incerteza da amostragem não é motivo para selecionar peças convenientes. A ASTM E105 define a amostragem probabilística através de uma seleção baseada em números aleatórios e num procedimento de estimação declarado, permitindo calcular objetivamente a incerteza da amostragem e os riscos associados à decisão sobre o lote (ASTM International, 2016). Um plano de inspeção por atributos e um plano de ensaios mecânicos podem, por conseguinte, utilizar unidades, dimensões de amostra e regras de decisão diferentes para a mesma encomenda.
Critérios de aceitação específicos de cada método
Cada exame necessita dos seus próprios critérios de aceitação, procedimento e base de amostragem válida. “Nenhuma indicação” é uma formulação incompleta, salvo se o documento definir o método de exame, as condições de calibração ou observação, as áreas relevantes, as categorias de indicações e os limites de rejeição. O mesmo se aplica a um resultado de tração sem indicação da orientação do provete, do comprimento de referência, da temperatura de ensaio ou do requisito aplicável ao grau.
A ASTM A1062 constitui um exemplo útil. Os seus requisitos de inspeção pelo comprador e pelo produtor relativos a peças fundidas de aço de amostra identificam as circunstâncias em que deve ser produzida uma nova amostra para ensaios dimensionais, visuais, por partículas magnéticas, por líquidos penetrantes, radiográficos, ultrassónicos ou de estanquidade (ASTM International, 2026). Uma nova amostra exigida para o exame ultrassónico não invalida automaticamente a composição química, a resistência à tração ou o resultado do ensaio de impacto da peça fundida. Do mesmo modo, um novo provete de tração não reabre automaticamente uma decisão visual ou radiográfica já concluída. O documento de inspeção aplicável deve indicar se a nova amostra diz respeito a um método, a um local, a uma condição da peça fundida ou a todo o conjunto de aceitação.
O reensaio é uma decisão de disposição controlada, não uma autorização para repetir ensaios até obter a resposta pretendida. A FHWA estabelece que as disposições relativas aos reensaios devem especificar se os resultados do segundo ensaio substituem ou são combinados com os primeiros; nos planos de amostragem dupla e múltipla, as decisões utilizam contagens cumulativas de defeitos (Federal Highway Administration, 2002). A ISO 2859-1:2026 define igualmente planos de amostragem única, dupla e múltipla por atributos, bem como regras de transição entre a inspeção normal, reduzida e reforçada.
O inspetor deve, portanto, conservar o resultado original, identificar o motivo do reensaio, documentar a regra de substituição ou de acumulação e manter cada resultado associado ao respetivo lote e provete. A AISC 207-20 exige que o pessoal de inspeção e ensaio compreenda os métodos e critérios de aceitação aplicáveis e atribui responsabilidades pela inspeção final de produtos de aço estrutural (AISC, 2020). A aceitação do lote segue esse sistema escrito — não o ensaio isolado mais favorável.
12. Funções, registos e decisão final
Inspetor, laboratório, produtor, comprador e engenheiro
A aceitação do aço depende da separação de quatro atividades: amostragem de um lote, preparação de provetes de ensaio, ensaio desses provetes e decisão sobre a conformidade do lote. Uma organização pode realizar mais do que uma atividade, mas os registos devem indicar qual foi a pessoa ou organização responsável por cada etapa e sob que autoridade.
O produtor estabelece a identificação da corrida, a identificação do produto, o historial de processamento e a condição do material. O produtor também define ou segue os limites de lote aplicáveis, preserva a rastreabilidade, fornece certificados do material e disponibiliza o material para inspeção e ensaio. A produção do aço não demonstra, por si só, que tenha sido tomada uma decisão independente de aceitação.
O inspetor verifica se o material apresentado para inspeção é o material identificado nos registos, observa ou realiza os exames exigidos, confirma a amostragem de acordo com a especificação aplicável e regista os desvios. A inspeção pode incluir atividades dimensionais, visuais, de superfície, não destrutivas ou de análise documental. Um inspetor não deve converter silenciosamente um resultado não conforme num resultado aceitável escolhendo uma peça diferente ou omitindo uma observação desfavorável.
O laboratório recebe amostras identificadas, confirma a sua condição, prepara os provetes de ensaio, opera o equipamento de acordo com o método especificado e comunica tanto as observações brutas como os resultados calculados. O pessoal do laboratório não define normalmente o lote, não reescreve o plano de amostragem nem decide que um resultado não conforme é irrelevante. Se um provete estiver danificado, tiver sido preparado incorretamente ou tiver sido ensaiado fora do método, esse facto deve constar do registo; não constitui motivo para eliminar o resultado original.
O comprador estabelece os requisitos contratuais ou invoca a especificação do produto aplicável, identifica as atividades de acompanhamento ou análise documental exigidas e determina quem tem autoridade para aceitar o material em seu nome. O comprador pode exigir ensaios adicionais, mas um ensaio adicional não é automaticamente um reensaio permitido. A sua autoridade deve resultar da especificação, do contrato, do plano de inspeção ou de uma decisão de engenharia aprovada.
O engenheiro interpreta os requisitos técnicos quando a especificação, o desenho ou os critérios do projeto não respondem diretamente a uma questão. Isto pode incluir decidir se um desvio comunicado afeta o requisito de projeto, analisar uma reparação ou concessão proposta e determinar se uma decisão final é tecnicamente admissível. O engenheiro não substitui o registo de medição do laboratório nem cria um resultado conforme a partir de um ensaio não conforme.
A ASTM A370, Métodos de ensaio padrão e definições para ensaios mecânicos de produtos de aço, torna determinante a especificação aplicável do produto ou dos requisitos gerais para a “frequência de amostragem, localização e orientação dos provetes, condição do material e requisitos de comunicação dos resultados” (ASTM International, 2024). Essa atribuição é importante. Um ensaio pode ser realizado corretamente e, ainda assim, ser irrelevante para a aceitação do lote se o provete tiver sido retirado do local errado, estiver na condição errada ou representar um lote diferente.
Responsabilidades segundo a AISC 207-20
No caso de trabalhos em aço estrutural, a AISC 207-20, Especificação para a certificação de empresas de fabrico e montagem de estruturas de aço, estabelece um requisito organizacional direto: o pessoal de inspeção e de ensaio deve compreender os métodos de inspeção aplicáveis e os critérios de aceitação. A competência inclui, portanto, mais do que saber operar uma máquina de ensaio. O pessoal deve saber qual é a especificação aplicável, o que constitui uma unidade de ensaio, como são selecionados e orientados os provetes e que resultado desencadeia uma investigação, um reensaio, uma rejeição ou uma aceitação.
A AISC 207-20 atribui também responsabilidades pela inspeção final dos produtos de aço estrutural. Essa atribuição deve ser identificável no sistema da qualidade e nos registos do projeto. A “inspeção final” não é simplesmente a última pessoa a assinar um certificado. É a análise controlada que confirma que as inspeções e os ensaios exigidos foram concluídos, que os resultados foram avaliados segundo os critérios corretos, que os desvios não resolvidos foram tratados e que ao material ou produto fabricado foi atribuída uma decisão final expressa.
Essa separação evita uma falha comum: o produtor comunica um ensaio, o laboratório comunica um valor e alguém presume que o próprio valor constitui uma decisão de aceitação. Não constitui. A autoridade de aceitação deve relacionar o resultado com o lote correto, o requisito aplicável, a regra de amostragem e a disposição relativa ao reensaio.
Os requisitos da ASTM relativos à forma e ao estilo estabelecem que as especificações devem identificar o número de unidades de ensaio e de provetes necessários para demonstrar a conformidade, definir os procedimentos de amostragem do lote e especificar as condições e regras ao abrigo das quais é permitido realizar um reensaio (ASTM International, 2024). A ASTM E105:2016 acrescenta uma distinção útil entre seleção por conveniência e amostragem probabilística. A amostragem probabilística utiliza números aleatórios e um procedimento de estimação definido, permitindo avaliar objetivamente a incerteza da amostragem e os riscos associados à decisão sobre o lote.
Para a amostragem por atributos, a ASTM E2234:2008 descreve planos de amostragem simples, dupla e múltipla. Um lote é aceite quando o número de unidades não conformes é igual ou inferior ao número de aceitação aplicável; é rejeitado quando é atingido o número de rejeição. Uma segunda amostra não constitui uma procura livre de uma peça conforme. As orientações da FHWA estabelecem que o procedimento deve indicar se os resultados do segundo ensaio substituem ou são combinados com os resultados do primeiro e que as decisões relativas à amostragem dupla e múltipla utilizam contagens cumulativas de defeitos. A ISO 2859-1:2026 define igualmente planos de amostragem indexados pelo AQL e regras de transição entre inspeção normal, reduzida e reforçada.
O registo mínimo de aceitação defensável
Um registo defensável começa pela identificação. Deve indicar a especificação e a designação do grau, a forma do produto, o número da corrida, o número do lote, a gama de dimensões ou espessuras, a quantidade representada, o produtor e qualquer condição ou estado de processamento exigido pela especificação. Para graus como ASTM A572/A572M Grade 50 ou ASTM A992/A992M, o registo deve identificar a edição e os requisitos suplementares aplicáveis, em vez de depender apenas do nome do grau.
O registo de amostragem deve indicar o plano de amostragem, o número de unidades de ensaio, a base de seleção, a data, o amostrador e o motivo pelo qual cada unidade selecionada representa o lote. Deve identificar a localização e a orientação exatas da amostra: por exemplo, superfície ou interior, extremidade ou zona intermédia, longitudinal ou transversal, bem como a relação com a direção de laminagem. A condição do material deve ser registada como recebido, normalizado, temperado e revenido, processado termomecanicamente ou noutra condição especificada. A ISO 377:2017 exige informação sobre a identificação, a localização e a preparação das amostras e dos provetes utilizados nos ensaios mecânicos de perfis, barras, varões, produtos planos e produtos tubulares de aço, incluindo as peças utilizadas para os reensaios necessários.
Os registos de preparação dos provetes devem identificar as dimensões, a direção de maquinagem, o comprimento de referência, a condição da superfície, o tratamento térmico ou condicionamento e qualquer rejeição ou substituição de um provete preparado. O registo do ensaio deve indicar o método e a edição, a identificação do equipamento, o estado de calibração quando exigido, o operador, as condições ambientais ou de ensaio e qualquer desvio em relação ao método escrito. Para a análise química, a ASTM E1806 aborda os locais de amostragem, a preparação das amostras laboratoriais e a amostragem de lotes de aço e ferro.
Os resultados devem ser preservados sob duas formas: as observações brutas ou os dados produzidos pela máquina e o valor comunicado utilizado para comparação com o critério. Devem ser incluídas as unidades, as regras de arredondamento, a localização da fratura quando relevante, o modo de falha, as observações de não conformidade e os comentários do laboratório. Um registo de reensaio deve identificar quem o autorizou, a cláusula ou disposição contratual que o autoriza, o motivo pelo qual foi permitido, a nova localização da amostra e se os resultados substituem ou são combinados com os resultados originais. Quando se aplicarem contagens cumulativas, o registo deve apresentar a contagem acumulada e não apenas o último ensaio.
Por fim, a decisão final deve indicar aceite, rejeitado, retido para análise, retrabalhado e novamente ensaiado ou aceite mediante concessão aprovada, juntamente com a autoridade responsável, a data e a referência de suporte. Um certificado ou uma declaração de aprovação/reprovação não tem força independente. A sua fiabilidade é limitada pela evidência controlada que lhe está subjacente: limites de lote corretos, seleção representativa, preparação válida dos provetes, ensaios realizados por pessoal competente, resultados rastreáveis, reensaios autorizados e uma decisão de inspeção final devidamente identificada.
13. Lógica de decisão aplicada sem inventar exemplos numéricos
Uma decisão válida começa antes de qualquer provete ser cortado. A especificação aplicável, o requisito de compra ou o plano de inspeção responsável deve definir o lote, a característica aplicável, o método de amostragem, a condição requerida do material e os registos que preservam a rastreabilidade. “Uma amostra falhou” ainda não constitui uma decisão sobre o lote. A amostragem de um lote, a preparação de um provete, o ensaio desse provete e a aceitação ou rejeição do lote são operações distintas.
A ASTM A370 estabelece que a “frequência de amostragem, a localização e a orientação do provete, a condição do material e os requisitos de comunicação dos resultados” são regidos pela especificação aplicável do produto ou pelos requisitos gerais (ASTM International, 2024). Os requisitos da ASTM relativos à forma e ao estilo exigem igualmente que uma especificação indique o número de unidades de ensaio e de provetes necessários para a conformidade, defina os procedimentos de amostragem do lote e identifique as condições em que é permitida a repetição do ensaio. Essas instruções controlam o percurso de decisão apresentado abaixo.
Decisão baseada numa única amostra
Em primeiro lugar, defina o lote nos termos exigidos pela especificação do produto aplicável. Um lote pode ser delimitado pela corrida, pela dimensão do produto, pelo período de produção, pela condição de tratamento ou por outro critério indicado; os limites não podem ser alterados após um resultado desfavorável simplesmente para colocar o material suspeito fora do lote. Registe a identificação da corrida ou do vazamento, a forma do produto, a designação do grau, as dimensões, a condição e a quantidade incluída.
Em seguida, selecione o plano de amostragem simples indexado pelo NQA (AQL) exigido pela norma de inspeção ou pelo contrato. A ASTM E2234 descreve planos de atributos indexados pelo NQA (AQL), enquanto a ISO 2859-1:2026 define esquemas de amostragem simples, dupla e múltipla para a inspeção lote a lote e inclui regras de transição entre a inspeção normal, reduzida e severa. O plano selecionado fornece a dimensão da amostra e os números de aceitação e rejeição aplicáveis. Nenhum deles pode ser improvisado a partir de uma contagem conveniente de peças.
A seleção deve representar o lote definido. A ASTM E105 descreve a amostragem probabilística através da seleção com recurso a números aleatórios e a um procedimento de estimação indicado, permitindo calcular objetivamente a incerteza da amostragem e os riscos associados à decisão sobre o lote. Por conseguinte, um registo de inspeção prático deve identificar as unidades selecionadas e explicar quaisquer restrições permitidas, como o acesso, a orientação ou a localização no produto. A ASTM E1806 rege as localizações de amostragem e a preparação de amostras laboratoriais para a análise química de aço e ferro; a ASTM A370 chama a atenção para a localização, a orientação, a condição e a comunicação dos resultados relativos a ensaios mecânicos e outros ensaios de conformidade.
Inspecione a primeira amostra utilizando o método prescrito e classifique cada unidade amostrada segundo os critérios de atributos indicados. Conte as unidades não conformes, e não apenas as observações que falharam, salvo se o plano aplicável definir uma base de contagem diferente. Se a contagem acumulada for igual ou inferior ao número de aceitação, aceite o lote ao abrigo desse plano. Se for atingido o número de rejeição, rejeite o lote. Não existe uma autorização geral para selecionar uma peça de substituição mais favorável depois de atingido o limite de decisão.
Se a contagem da primeira amostra se situar entre esses resultados imediatos, o plano de amostragem simples não autoriza uma decisão informal. Um verdadeiro plano de amostragem simples fornece normalmente um limite de decisão direto; quando o procedimento identificar, em vez disso, uma condição não resolvida ou remeter para outra etapa especificada, siga essa disposição escrita. Não utilize uma regra de amostragem dupla nem repita a inspeção apenas porque o resultado é inconveniente. Registe a definição do lote, a designação do plano, as unidades selecionadas, as observações, a contagem de unidades não conformes, a decisão e a autoridade que fundamenta a decisão.
Decisão baseada numa amostra dupla ou múltipla
Um plano de amostragem dupla ou múltipla tem uma estrutura faseada. Defina o lote e selecione o plano aplicável indexado pelo NQA (AQL) antes do início da inspeção. O plano identifica a primeira amostra, a possível amostra adicional ou as possíveis amostras adicionais e as regras de aceitação e rejeição em cada fase. A ISO 2859-1:2026 estabelece também disposições relativas à transição entre inspeções; por conseguinte, o estado da inspeção — normal, reduzida ou severa — deve ser estabelecido com base no histórico de inspeção aplicável, e não escolhido depois de observado o primeiro resultado.
Inspecione a primeira amostra e conte as unidades não conformes de acordo com o plano. Se essa contagem for igual ou inferior ao número de aceitação da primeira fase, aceite o lote. Se atingir o número de rejeição da primeira fase, rejeite o lote. Estas são decisões acumuladas, associadas ao plano, e não convites para eliminar unidades que falharam ou refazer a amostragem.
Quando o resultado da primeira fase exigir outra amostra, recolha a amostra adicional prescrita do mesmo lote definido, utilizando o procedimento de seleção indicado. Mantenha a identidade das unidades e impeça que a segunda amostra se transforme numa procura seletiva de material conforme. Inspecione-a segundo os mesmos critérios aplicáveis e, em seguida, combine os seus resultados com os resultados da primeira fase conforme exigido pelo plano. A ASTM E2234 estabelece a regra central: um lote é aceite quando o número de unidades não conformes numa amostra simples, dupla ou múltipla é igual ou inferior ao número de aceitação aplicável, e é rejeitado quando é atingido o número de rejeição.
A decisão após a amostra adicional baseia-se, portanto, na contagem acumulada, e não na segunda amostra considerada isoladamente. A FHWA explica que as decisões baseadas em amostragem dupla e múltipla utilizam contagens acumuladas de defeitos. Num plano de amostragem múltipla, repita a mesma lógica apenas ao longo das fases autorizadas pelo plano selecionado. Assim que for atingido um limite de aceitação ou de rejeição, pare e documente o resultado; não continue os ensaios para obter um resultado preferível.
Decisão relativa à repetição de um ensaio de propriedades mecânicas
Uma falha numa propriedade mecânica exige uma análise diferente da de uma decisão baseada numa amostragem de atributos. Comece por verificar a identidade do provete, a identidade do produto, a rastreabilidade da corrida ou do vazamento, a localização e a orientação do provete, as dimensões e a condição do material. Confirme que o provete foi preparado e ensaiado pelo método exigido, utilizando equipamento, registos e cálculos válidos. A ISO 377:2017 especifica a identificação, a localização e a preparação de amostras e provetes para ensaios mecânicos de perfis de aço, barras, varões, produtos planos e produtos tubulares, incluindo amostras utilizadas para as repetições de ensaio necessárias.
Distinga um ensaio questionável de um resultado genuinamente não conforme. Um provete partido, um erro de maquinagem, um desalinhamento, um problema do equipamento, uma orientação incorreta ou outra condição reconhecida pelo método aplicável pode tornar um resultado inválido. Um resultado inválido é tratado ao abrigo do procedimento de ensaio aplicável; não constitui automaticamente uma repetição de um resultado de falha válido.
Em seguida, leia a cláusula relativa à repetição do ensaio na especificação do produto. A ASTM A370 não fornece uma substituição universal para todos os requisitos dos produtos; as suas disposições relativas à amostragem e à comunicação dos resultados funcionam em conjunto com a especificação aplicável do produto ou com os requisitos gerais. A cláusula deve indicar se os resultados adicionais permitidos substituem o resultado original, são combinados com ele ou são avaliados segundo uma regra separada e especificada. A FHWA salienta especificamente que as disposições relativas à repetição do ensaio devem indicar se os resultados do segundo ensaio substituem ou são combinados com os resultados do primeiro.
Ensaie apenas os provetes adicionais permitidos por essa cláusula, retirados da localização e na condição exigidas. Aplique exatamente a regra de aceitação indicada. Se a regra combinar resultados, mantenha o resultado original válido no cálculo. Se substituir um resultado em circunstâncias definidas, documente o motivo pelo qual a substituição é autorizada. Um resultado de falha não pode ser eliminado através do ensaio de provetes não aprovados.
Por fim, registe o resultado original, a análise da validade, a autorização para a repetição do ensaio, as identidades dos provetes, os resultados adicionais, o cálculo ou a comparação e a decisão final sobre o lote. No caso de amostras de peças fundidas de aço, a ASTM A1062 identifica as circunstâncias que exigem uma nova amostra para ensaios dimensionais, visuais, por partículas magnéticas, por líquidos penetrantes, radiográficos, ultrassónicos ou de estanquidade; esse requisito demonstra por que razão uma nova amostra não é equivalente a uma repetição não autorizada. A AISC 207-20 atribui a responsabilidade pela inspeção final dos produtos de aço estrutural a um sistema de inspeção definido e exige que o pessoal compreenda os métodos aplicáveis e os critérios de aceitação. O lote é aceite, rejeitado, mantido sob reserva para uma ação corretiva permitida ou sujeito a outra decisão apenas ao abrigo dessa regra documentada.
14. Mitos comuns e uma lista de verificação baseada em normas
A aceitação do aço não é uma sequência de cortes convenientes, resultados favoráveis e documentação. Quatro atividades devem permanecer separadas: a amostragem do lote, a preparação dos provetes laboratoriais, o ensaio desses provetes e a decisão sobre a conformidade do lote. Um resultado válido obtido na peça errada, no local errado, na orientação errada ou numa condição incorreta do material não corrige o erro de amostragem.
Mito: um único provete representa todos os produtos de aço
Um único provete pode ser suficiente numa determinada especificação, mas não constitui uma regra universal. Os produtos de aço diferem quanto à dimensão da secção, à forma, ao historial de processamento, ao tratamento térmico e aos possíveis gradientes de propriedades. Um provete de tração retirado de uma extremidade de uma chapa não pode representar automaticamente todas as chapas, barras, tubos, peças fundidas ou produtos fabricados segundo a mesma designação comercial.
A primeira peça disponível não é necessariamente representativa. A seleção pode ser influenciada pela preferência por material que seja mais fácil de alcançar, mais seguro de cortar ou que já tenha sido separado da sequência principal de produção. Uma amostra defensável deve estar associada a um lote definido e ser selecionada pelo método exigido pela especificação aplicável. Quando a amostragem probabilística é exigida ou apropriada, a ASTM E105-16 descreve a seleção com recurso a números aleatórios e a um procedimento de estimação definido, permitindo avaliar objetivamente a incerteza da amostragem e os riscos de aceitar ou rejeitar um lote.
A ASTM A370 não estabelece um plano universal de amostragem para todos os aços. Fornece métodos de ensaio e orientações gerais para avaliar a conformidade de produtos de aço e de ligas relacionadas, enquanto a especificação aplicável do produto ou dos requisitos gerais rege a “frequência de amostragem, a localização e a orientação do provete, a condição do material e os requisitos de comunicação de resultados” (ASTM International, 2024). Por conseguinte, é a especificação do produto que determina se o provete deve ser longitudinal ou transversal, se deve ser retirado do meio da espessura ou de uma superfície especificada, se deve ser retirado antes ou depois de um determinado tratamento térmico e se deve estar associado a uma corrida, lote, vazamento ou expedição.
A ISO 377:2017 aborda igualmente a identificação, a localização e a preparação de amostras e provetes para perfis, barras, varões, produtos planos e produtos tubulares. A inclusão de amostras para repetições de ensaio necessárias é importante: um provete para repetição de ensaio continua sujeito às regras de identificação e localização. Não constitui uma justificação para selecionar uma região mais favorável.
Um certificado de ensaio ajuda a documentar os resultados comunicados, mas não substitui a rastreabilidade. O laboratório deve conseguir associar o provete à corrida ou ao vazamento, à forma do produto, ao lote, à condição de processamento, à identificação da amostra e à cadeia de custódia. Se essa ligação for quebrada, um resultado conforme pode pertencer a um material que não é possível demonstrar ser o material objeto da decisão.
Mito: uma repetição de ensaio anula automaticamente uma não conformidade
Uma repetição de ensaio só é permitida quando a especificação aplicável, o requisito de compra ou o procedimento de inspeção aprovado a permite e estabelece de que forma afeta a decisão. Os requisitos da ASTM relativos à forma e à redação das normas, identificados pela ASTM International em 2024, exigem que as especificações indiquem o número de unidades de ensaio e de provetes necessários para demonstrar a conformidade, definam os procedimentos de amostragem do lote e especifiquem as condições e regras em que é permitida a repetição de ensaios.
Este requisito impede um atalho comum: eliminar um resultado desfavorável, ensaiar outra peça e aceitar o lote se o segundo resultado for conforme. Um segundo ensaio conforme não elimina universalmente o primeiro. O primeiro resultado pode continuar a fazer parte da decisão, desencadear ensaios adicionais ou exigir a rejeição, uma investigação, uma reparação, a segregação ou uma nova amostra.
A regra deve indicar se os resultados do segundo ensaio substituem o primeiro resultado ou se são combinados com ele. As orientações da FHWA explicam que as disposições relativas a repetições de ensaio devem tornar explícita esta distinção e que as decisões baseadas em amostragem dupla ou múltipla utilizam contagens cumulativas de defeitos. Nos termos da ASTM E2234-08, um lote é aceite quando o número de unidades não conformes é igual ou inferior ao número de aceitação aplicável e é rejeitado quando é atingido o número de rejeição. O resultado depende do plano de amostragem, não do resultado individual que um inspetor prefira.
A ISO 377:2017 estabelece requisitos para a identificação e a preparação dos provetes utilizados em repetições de ensaio necessárias, mas não confere a todos os produtos um direito geral à repetição de ensaios. A ASTM A1062-10(2026), relativa a peças fundidas de aço, ilustra o mesmo princípio sob outra perspetiva: identifica as circunstâncias em que deve ser preparada uma nova amostra para ensaios dimensionais, visuais, por partículas magnéticas, por líquidos penetrantes, radiográficos, ultrassónicos ou de estanquidade. A regra aplicável é que prevalece.
Antes de solicitar uma repetição de ensaio, determine se o resultado original era inválido devido a um erro laboratorial ou de preparação do provete devidamente documentado, ou se era um resultado válido de não conformidade. São situações diferentes. Um provete partido devido a uma maquinagem inadequada pode justificar a sua invalidação ao abrigo do método de ensaio. Um provete corretamente ensaiado que não atinja o limite de elasticidade especificado constitui evidência sobre o material e não pode ser reclassificado como um erro de ensaio apenas porque outro provete apresenta um resultado conforme.
Mito: AQL significa material isento de defeitos
Um AQL é um parâmetro de inspeção, não uma garantia de que um lote não contém unidades não conformes. A ISO 2859-1:2026 define planos de amostragem simples, duplos e múltiplos indexados pelo AQL para a inspeção lote a lote, incluindo regras de transição entre a inspeção normal, reduzida e reforçada. O plano estabelece as dimensões das amostras e os números de aceitação ou rejeição para um sistema de inspeção definido.
A ASTM E2234-08 apresenta claramente a decisão operacional: a aceitação ocorre quando o número observado de unidades não conformes é igual ou inferior ao número de aceitação aplicável; a rejeição ocorre quando é atingido o número de rejeição. Assim, um lote aceite pode ainda conter itens não conformes, salvo se o contrato impuser um requisito adicional de inspeção a 100% ou de defeito zero. A aceitação baseada no AQL controla o risco da amostragem. Não certifica todas as unidades.
O lote também deve ser definido antes de se consultar a tabela do AQL. A mistura de corridas, dimensões de produtos, condições de tratamento térmico ou períodos de produção pode tornar a amostra selecionada não representativa, mesmo quando os cálculos seguem a tabela. O plano de inspeção não pode compensar um lote não definido.
Lista de verificação da aceitação para engenheiros e laboratórios
Utilize o seguinte registo antes de tratar um resultado de ensaio como uma decisão relativa ao lote. Deve ser identificado o engenheiro responsável, o inspetor ou outra autoridade designada; o laboratório não deve assumir implicitamente a autoridade para aceitar o material.
Antes da amostragem
- Identifique a especificação aplicável do produto e todos os requisitos gerais invocados, cláusulas de compra, desenhos e derrogações aprovadas. A ASTM A370 é uma referência de ensaio; não substitui a especificação do produto.
- Defina o lote: corrida, vazamento, lote, intervalo de dimensões, forma do produto, condição de tratamento térmico, quantidade e limite de produção ou de expedição.
- Registe o número de amostras exigido, o número de unidades de ensaio e o número de provetes por unidade.
- Defina o método de seleção, incluindo a seleção aleatória ou sistemática quando exigida, e impeça a seleção de peças por conveniência.
- Confirme o critério de aceitação, as unidades, as tolerâncias e se o critério se aplica a cada provete, unidade de ensaio ou lote.
- Estabeleça a condição exigida do material no momento da amostragem e do ensaio, como produzido, normalizado, temperado e revenido ou outra condição especificada.
- Atribua a localização e a orientação do provete para cada forma de produto.
Durante a preparação dos provetes
- Preserve a identificação da corrida, do lote, do produto e da amostra durante o corte, a transferência, a maquinagem e o ensaio.
- Documente a localização, a superfície, a espessura, a orientação e qualquer remoção de material permitida.
- Siga o método de preparação aplicável e registe as derrogações antes do ensaio.
- Mantenha os provetes destinados a repetições de ensaio identificados separadamente; não são intercambiáveis com os provetes de rotina.
Após os ensaios
- Verifique a calibração da máquina, o método de ensaio, as dimensões do provete, a localização da fratura, o condicionamento e os registos do operador.
- Comunique todos os resultados exigidos, incluindo falhas, ensaios inválidos e derrogações. Não comunique apenas o resultado favorável.
- Compare o resultado com o critério de aceitação especificado, e não com uma média histórica informal.
- Obtenha a decisão de revisão ou de libertação da autoridade designada no plano da qualidade. A AISC 207-20 exige que o pessoal de inspeção e de ensaio compreenda os métodos aplicáveis e os critérios de aceitação e atribui responsabilidades pela inspeção final dos produtos de aço estrutural.
Antes de repetir um ensaio
- Localize a cláusula exata que permite a repetição do ensaio e verifique se as suas condições estão cumpridas.
- Determine se a repetição substitui o resultado original, se é combinada com ele ou se é regida por contagens cumulativas de defeitos.
- Investigue os erros relativos ao provete, à máquina, ao operador, à identificação e à condição do material antes de preparar outro provete.
- Selecione e prepare a amostra para repetição segundo as mesmas regras de rastreabilidade; não procure uma localização favorável.
Na decisão final
- Registe o estado como aceite, rejeitado, aceite condicionalmente, segregado, sujeito a retrabalho ou aprovado de outra forma.
- Associe a decisão à definição do lote, ao registo completo dos ensaios, às identidades dos provetes e ao certificado.
- Indique qualquer restrição à utilização ou qualquer inspeção adicional exigida.
- Obtenha uma autorização documentada da autoridade responsável. O certificado apoia o registo; a rastreabilidade, as regras aplicáveis e a decisão registada relativa ao lote estabelecem aquilo que o resultado efetivamente representa.
Referências
- [1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. ISO 377:2017, 2017. ISO standard reference cited in the article
- [2] Standard Practice for Probability Sampling of Materials. ASTM E105-16, 2016. ASTM International standard reference cited in the article
- [3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM E2234-08, 2008. ASTM International standard reference cited in the article
- [4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. ISO 2859-1:2026, 2026. ISO standard reference cited in the article