




O que significa realmente aço de fácil maquinação
Medidas da resposta de maquinabilidade
- Formação de aparas Facilidade com que o material produz aparas curtas e manejáveis.
- Força de corte Força gerada sob uma velocidade, avanço, profundidade de corte e condições da ferramenta especificados.
- Desgaste da ferramenta Taxa de desgaste de flanco, desgaste de cratera, lascamento ou outros danos.
- Integridade superficial Verifica se a rugosidade, o arrancamento, as tensões residuais e os danos próximos da superfície permanecem aceitáveis.
O aço de fácil maquinação é um aço que apresenta uma resposta favorável à maquinação em condições especificadas. Não é definido apenas pelo teor de enxofre, nem pela presença de uma determinada inclusão considerada isoladamente. Uma avaliação útil procura determinar como o material forma apara, quanta força de corte gera, a rapidez com que a ferramenta se desgasta e se a superfície maquinada mantém uma integridade aceitável a uma velocidade, avanço, profundidade de corte, condição do fluido de corte e geometria da ferramenta definidos.
Esta definição é importante porque a maquinabilidade é uma propriedade do sistema. O ASM Handbook identifica a composição, a microestrutura, o nível de resistência, as condições de corte, os fluidos de corte e o material da ferramenta como fatores de controlo interligados. A alteração de qualquer um deles pode modificar a classificação relativa de dois aços. Um aço de corte fácil com enxofre adicionado que seja maquinado facilmente com uma pastilha de metal duro a velocidade moderada pode comportar-se de forma diferente com aço rápido, uma ferramenta afiada e polida, corte interrompido ou uma operação a seco. Mesmo dentro da mesma corrida, materiais normalizados, trefilados a frio e temperados e revenidos podem produzir aparas diferentes e taxas de desgaste diferentes.
| Família do aço ou variável | Função relacionada com a maquinabilidade | Principal compromisso |
|---|---|---|
| SAE/AISI 11xx | O enxofre adicionado forma inclusões excessivas de MnS | Pode resultar numa redução da ductilidade transversal e da resistência à fadiga |
| SAE/AISI 12xx | Enxofre adicionado mais aproximadamente 0,04–0,12% de fósforo | Melhoria da fratura das aparas, com possíveis penalizações na ductilidade e na tenacidade |
| Aço ressulfurado com chumbo | O chumbo pode ocorrer juntamente com sulfuretos ou sob a forma de partículas de chumbo livre | Preocupações relacionadas com a exposição, a reciclagem, a soldadura e o ambiente |
| Aço inoxidável de corte fácil | Adições controladas de enxofre modificam as populações de sulfuretos | Possíveis penalizações na suscetibilidade à corrosão por picadas e nas propriedades transversais |
O enxofre é, portanto, uma variável de projeto, não uma classificação universal de maquinabilidade. Nos aços SAE/AISI 11xx, o enxofre adicionado combina-se principalmente com o manganês para formar sulfureto de manganês em excesso, ou MnS. Estas inclusões podem enfraquecer localmente a apara, favorecer a sua segmentação e reduzir as condições de contacto na interface ferramenta–aparas. Os aços SAE/AISI 12xx adicionam também fósforo; o Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), indica aproximadamente 0,04–0,12% de fósforo para esta família. O fósforo pode contribuir para a fragmentação da apara e aumentar a dureza, mas o seu efeito deve ser considerado em conjunto com a estrutura da matriz, a ductilidade e as propriedades de serviço pretendidas.
A maquinabilidade depende da interação entre variáveis químicas, da matriz, do processamento e do corte, e não apenas do teor de enxofre. Strong evidence
O volume de atas do simpósio da ASTM, Additives to Steel and Iron for Improved Machinability (2024), considera o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a relação manganês/enxofre, e as especificações ASTM como variáveis de projeto da maquinabilidade. Esta perspetiva é mais rigorosa do que afirmar que “mais enxofre significa maquinação mais fácil”. O teor de enxofre altera a população potencial de inclusões, enquanto a disponibilidade de manganês, o controlo do oxigénio, o tratamento com cálcio, as adições de terras raras, a solidificação, a laminagem e o tratamento térmico determinam aquilo em que essa população efetivamente se transforma.
Engenharia de inclusões Controlo deliberado da química, quantidade, distribuição de tamanhos, forma e disposição espacial das inclusões não metálicas através da produção e do processamento do aço.[1] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
A engenharia de inclusões consiste em ajustar a composição, a quantidade, a distribuição de tamanhos e a morfologia das inclusões através de variáveis de produção e processamento do aço. Medir não é o mesmo que fazer engenharia. A ISO 4967:2026 especifica a determinação micrográfica de inclusões não metálicas em produtos de aço laminados ou forjados com “uma razão de redução de pelo menos 3”, mas a norma também adverte que o seu quadro de referência não é inteiramente aplicável aos aços de corte fácil. Uma classificação baseada num quadro pode descrever um campo de inclusões sem revelar se essas partículas produzem a segmentação de apara, a vida útil da ferramenta ou o acabamento superficial pretendidos. A característica medida deve corresponder à questão de engenharia.
A maquinabilidade é uma propriedade do sistema, não uma percentagem de enxofre
Estruturas da matriz e os seus efeitos
- Ferrite
- Uma matriz relativamente macia que pode facilitar o escoamento plástico, mas que pode favorecer a adesão em determinadas condições.
- Perlite
- Uma estrutura de ferrite–cementite cuja resistência e espaçamento afetam a resistência ao corte.
- Martensite
- Uma matriz dura que pode aumentar a força de corte e o desgaste abrasivo da ferramenta.
- Bainite
- Uma estrutura transformada cuja resistência e morfologia influenciam a resistência ao cisalhamento.
- Estruturas revenidas
- Matrizes tratadas termicamente cuja dureza, tenacidade e estado dos carbonetos modificam o comportamento das inclusões durante o corte.
A matriz define o ambiente mecânico em que as inclusões atuam. A ferrite, a perlite, a martensite, a bainite e as estruturas revenidas oferecem diferentes resistências ao escoamento plástico e diferentes tendências para a formação de aresta postiça. O nível de resistência e a dureza afetam a força de corte, enquanto a tenacidade afeta a ductilidade da apara e a forma como as fissuras se propagam através dela. Um aço pode conter uma população de inclusões promotora da maquinabilidade e, ainda assim, exigir uma força elevada porque a sua matriz é resistente ou apresenta endurecimento por deformação.
É por isso que a maquinabilidade deve ser distinguida da resistência à tração, da dureza, da tenacidade, do desempenho à fadiga e da resistência à corrosão. Uma força de corte reduzida não comprova uma elevada resistência à fadiga. A separação fácil da apara não comprova uma tenacidade à fratura adequada. Um aço inoxidável de fácil maquinação pode ser maquinado mais facilmente do que um aço de baixo teor de enxofre estreitamente relacionado, embora os seus sulfuretos reduzam a resistência à corrosão por picadas ou alterem a ductilidade transversal. A maquinabilidade descreve a resposta durante o fabrico; não substitui a especificação das propriedades do componente.
| População de inclusões | Efeito de maquinagem indicado | Resposta preferencial |
|---|---|---|
| MnS | Incluída na comparação indicada das forças de corte | População de referência |
| (Mn,Ca)S | Incluída na comparação indicada das forças de corte | Química modificada com cálcio |
| MnS–RE2S3 | Incluída na comparação indicada das forças de corte | População contendo terras raras |
| (Mn,Ca)S–RE2S3 | Incluída na comparação indicada das forças de corte | População contendo cálcio e terras raras |
A forma e a composição química dos sulfuretos produzem diferentes compromissos. Um estudo de 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, registou efeitos na força de corte pela seguinte ordem: MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Os sulfuretos alongados reduziram a força de corte de forma mais eficaz, ao passo que os sulfuretos globulares reduziram o desgaste da face de incidência da ferramenta de forma mais eficaz. O resultado rejeita uma perspetiva da maquinabilidade baseada numa única pontuação: a população de inclusões que mais reduz a força pode não ser a população que melhor preserva a aresta da ferramenta.
Um estudo quantitativo distinto da Universidade de Liège, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), apresentou um índice de maquinabilidade que “variou entre 200% e 100% com a razão de forma das inclusões de sulfureto”. O estudo privilegiou inclusões globoidais de sulfureto de manganês para a maquinabilidade de corte fácil. A razão de forma, a fração de área, o espaçamento e a orientação podem ser tão importantes como o teor nominal de enxofre. A laminagem alonga os sulfuretos na direção de trabalho, pelo que a maquinação paralela e transversal a essa direção pode expor geometrias de inclusões diferentes.
O tratamento com cálcio constitui uma via para controlar esta geometria e composição química. O cálcio pode modificar as inclusões de óxidos e influenciar a formação de sulfuretos, enquanto a previsão termodinâmica da repartição do cálcio entre óxidos e sulfuretos ajuda a orientar a população resultante. O objetivo não é simplesmente maximizar o volume de inclusões. Partículas excessivas, grosseiras, agrupadas ou mal ligadas podem prejudicar o desempenho à fadiga e a qualidade superficial.[4] Free-machining stainless steels grades. British Stainless Steel Association. BSSA technical article, 2024.
O aço resulfurado com chumbo ilustra outro mecanismo. O chumbo pode ocorrer associado a inclusões de sulfuretos ou sob a forma de partículas de chumbo livres, reduzindo a fricção e facilitando a separação da apara. Nos aços inoxidáveis de fácil maquinação, as inclusões de sulfuretos podem atuar como “lubrificantes sólidos na interface ferramenta–peça”, conforme descrito pela British Stainless Steel Association em 2024. A BS EN 10088 permite variantes maquináveis com adições de enxofre de 0,015% ou 0,030% para alguns graus. Essas adições alteram o comportamento durante a maquinação, mas exigem também a avaliação da resistência à corrosão, da soldabilidade, da ductilidade e dos danos relacionados com inclusões.
Formação da apara, força de corte, desgaste da ferramenta e integridade superficial
Respostas de maquinagem a registar
- Comprimento da apara Indica o comportamento de controlo das aparas e o risco de evacuação.
- Força de corte Quantifica a resistência à formação de aparas sob condições definidas.
- Faixa de desgaste do flanco Acompanha o desgaste na face de incidência.
- Profundidade da cratera Acompanha o desgaste na face de ataque.
- Rugosidade superficial Mede a textura resultante da superfície maquinada.
- Danos metalográficos Revela arrancamento, material esbatido, camadas brancas ou novamente endurecidas e defeitos próximos da superfície.
As aparas curtas são úteis porque reduzem o emaranhamento, os problemas de evacuação e as interrupções em torno da zona de corte. As partículas de MnS podem iniciar o corte local, interromper a continuidade da apara e reduzir a área real de contacto entre a apara e a ferramenta. No entanto, uma apara curta é apenas um dos resultados. O desgaste da ferramenta e o estado da superfície podem contar uma história diferente.
O desgaste da face de incidência desenvolve-se à medida que a ferramenta roça contra a superfície recém-maquinada, enquanto o desgaste de cratera se desenvolve na face de ataque sob o contacto quente e deslizante da apara. A adesão, a abrasão, a difusão, o amolecimento térmico e as reações químicas podem atuar em conjunto. Uma inclusão que reduza a força de corte pode ainda assim promover o desgaste abrasivo se contiver material de óxido duro, ou pode alterar o contacto térmico de tal forma que a aresta atinja uma temperatura desfavorável. Os sulfuretos globulares podem reduzir o desgaste da face de incidência de forma mais eficaz do que os sulfuretos alongados, mesmo quando estes últimos produzem uma força de corte inferior.
A integridade superficial inclui a rugosidade, as tensões residuais, a deformação plástica, o arrancamento, o material arrastado, as camadas brancas ou novamente endurecidas e as inclusões próximas da superfície arrancadas da matriz. Um aço pode gerar aparas que se quebram de forma limpa e, simultaneamente, deixar marcas de arrancamento ou tensões residuais de tração. A velocidade de corte, o avanço, o raio de ponta da ferramenta, a preparação da aresta, a composição química do fluido de corte e o material da ferramenta determinam se o benefício das inclusões se mantém na superfície.
Por conseguinte, os ensaios de maquinação devem indicar as suas condições e métricas de resposta. A força de corte, o comprimento da apara, a largura da zona de desgaste da face de incidência, a profundidade da cratera, a vida útil da ferramenta, a rugosidade e os danos metalográficos da superfície são medições diferentes. Nenhuma classificação única de inclusões prevê todos estes resultados. Aço de fácil maquinação significa um comportamento concebido para um sistema de maquinação definido — não um número relativo ao enxofre impresso na designação do grau.
Porque são importantes as inclusões durante o corte

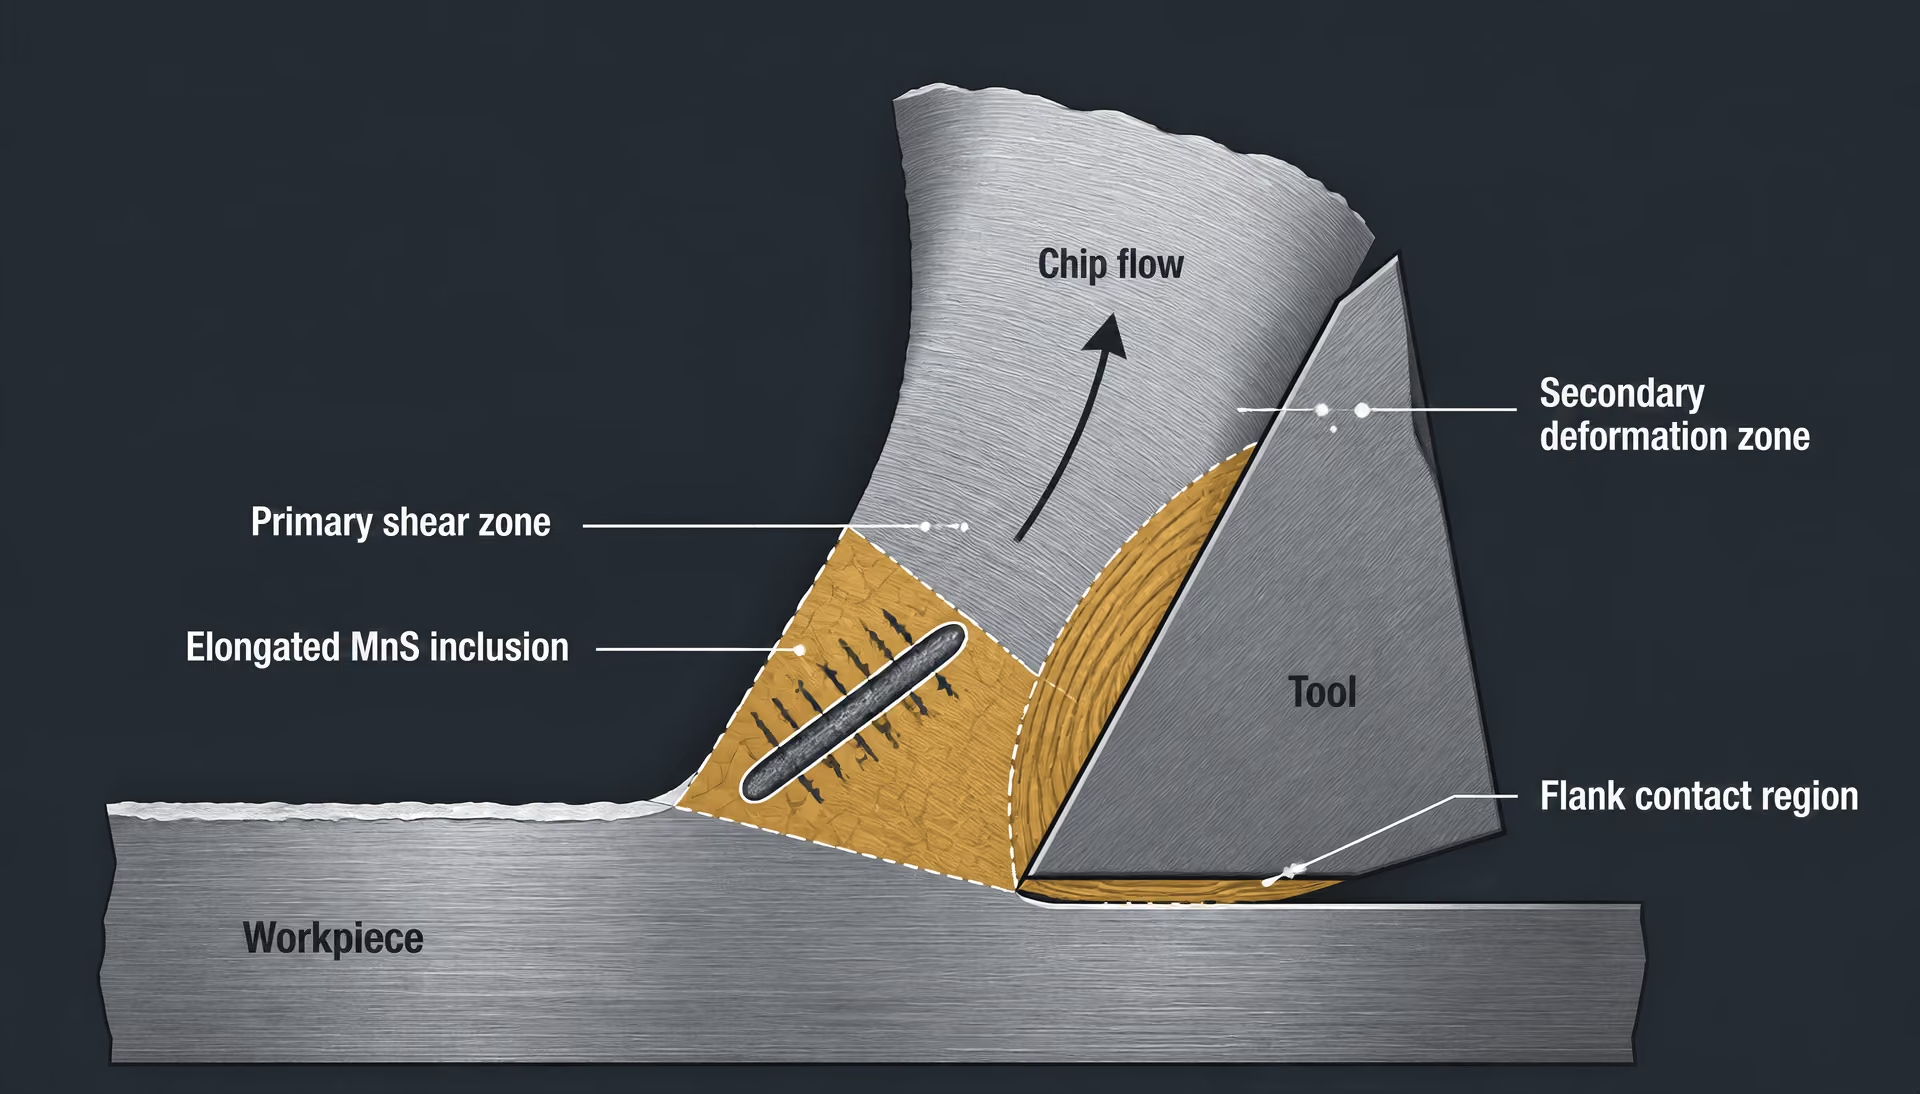
A interface ferramenta–aparas–peça
O corte é uma deformação concentrada, não uma simples remoção de material. Uma estreita zona primária de corte converte a peça numa apara, enquanto se desenvolve uma zona secundária de deformação no local onde a apara desliza sobre a face de ataque. Uma terceira região de contacto situa-se entre a face de folga da ferramenta e a superfície recém-maquinada. A pressão, a temperatura, a taxa de deformação e a velocidade de deslizamento são elevadas nas três regiões, pelo que pequenas alterações na constituição local do aço podem modificar a força de corte, o fluxo de calor, a forma da apara, a formação de aresta postiça e o desgaste da ferramenta.
As inclusões de sulfuretos são importantes porque interrompem a matriz do aço no interior destas zonas altamente deformadas. Nos aços SAE/AISI 11xx, o enxofre adicionado combina-se principalmente com o manganês para formar sulfureto de manganês em excesso, normalmente representado por MnS. A inclusão é mais macia e deformável do que a ferrite, a perlite ou a matriz martensítica circundante, embora a sua resposta dependa fortemente da temperatura, da taxa de deformação e da resistência da matriz. À medida que uma aresta de corte atravessa o material, uma partícula alongada de MnS pode deformar-se, descolar-se da matriz ou formar um percurso fraco ao longo do qual se concentra o corte local. Assim, é necessária uma força menor para fazer avançar a zona de corte do que seria necessária numa região equivalente de matriz sem inclusões.
A British Stainless Steel Association e o Nickel Institute descrevem os sulfuretos presentes nos aços inoxidáveis de fácil maquinagem como constituintes activos durante a maquinagem, e não simplesmente como contaminação indesejada. Esta distinção é importante. O enxofre não actua através de um único mecanismo universal, e uma inclusão não é benéfica apenas por estar presente. A sua composição química, forma, dimensão, espaçamento, fracção de área, orientação e ligação à matriz determinam aquilo que a aresta de corte encontra. O estado da matriz é igualmente importante: uma matriz austenítica dura e sujeita a endurecimento por deformação pode responder de forma muito diferente de uma matriz ferrítica ou perlítica mais macia.
Face de ataque Superfície da ferramenta sobre a qual a apara escoa durante o corte.
Na face de ataque, os sulfuretos fracturados e os produtos de reacção ricos em enxofre podem reduzir a adesão entre a apara e a ferramenta. A BSSA descreve especificamente as inclusões de sulfuretos presentes nos aços inoxidáveis de fácil maquinagem como capazes de actuar enquanto lubrificantes sólidos na interface ferramenta–peça. Isto não significa que todos os sulfuretos formem uma película lubrificante contínua. O efeito depende de as inclusões atingirem ou não a superfície de contacto, de se deformarem ou fracturarem, do material da ferramenta, da velocidade de corte, do avanço, da profundidade de corte e do fluido de corte. Uma ferramenta de metal duro a cortar a seco a alta velocidade apresenta um ambiente químico e térmico diferente do de uma ferramenta revestida a operar com refrigeração abundante.
O aço com chumbo e resulfurizado constitui outro exemplo de comportamento dependente da composição química. O chumbo pode ocorrer associado a inclusões de sulfuretos ou sob a forma de partículas de chumbo livres. Estes constituintes podem reduzir a adesão interfacial e facilitar a separação da apara, mas também alteram a população de inclusões e a resposta da superfície sob pressão. A descrição do simpósio de 2024 da ASTM International considera o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a relação manganês/enxofre e as especificações ASTM aplicáveis como variáveis interactivas no projecto da maquinabilidade. Este é um enquadramento mais rigoroso do que atribuir ao enxofre, isoladamente, um benefício fixo para a maquinabilidade.
O mesmo se aplica aos tipos de aço inoxidável. A BS EN 10088 permite, para alguns tipos, variantes de fácil maquinagem com adições de enxofre de 0,015% ou 0,030%. Estes limites descrevem uma composição química controlada do tipo de aço, mas não garantem uma vida útil idêntica da ferramenta nem uma forma de apara igual em todas as corridas e operações. O tratamento com cálcio pode modificar a composição química e a morfologia dos óxidos e sulfuretos; a previsão termodinâmica da repartição do cálcio entre óxidos e sulfuretos ajuda os produtores de aço a obter uma população que se comporta de forma diferente da do MnS alongado comum.
A medição das inclusões exige, por conseguinte, uma finalidade bem definida. A ISO 4967:2026 especifica a determinação micrográfica das inclusões não metálicas em produtos de aço laminados ou forjados com “uma razão de redução de, pelo menos, 3”, mas adverte também que o seu quadro de referência normalizado não é inteiramente aplicável aos aços de corte fácil. Uma classificação por comparação com o quadro pode descrever a limpeza nas condições do método e, simultaneamente, não conseguir prever o controlo da apara ou o desgaste da face de folga. A medição de engenharia relevante pode exigir, em alternativa, a morfologia tridimensional, o espaçamento entre inclusões, a fracção de área ou a orientação relativamente à direcção de corte.
Segmentação da apara, lubrificação e iniciação de fissuras
Um sulfureto alongado pode ajudar a quebrar a apara ao tornar a deformação não uniforme. À medida que a zona primária de corte avança, a inclusão e a matriz que a envolve não suportam a deformação da mesma forma. A partícula pode alongar-se segundo a direcção de laminagem, fracturar-se nas extremidades ou separar-se da matriz. Estes acontecimentos criam concentrações locais de tensão. As bandas de corte adjacentes podem então ligar-se através da apara, produzindo segmentos em vez de uma fita contínua. Aparas mais curtas reduzem o emaranhamento e limitam o tempo durante o qual o material quente da apara permanece em contacto com a ferramenta.
No entanto, a iniciação de fissuras não é automaticamente desejável. Uma população de inclusões de grandes dimensões ou muito próximas entre si pode criar descontinuidades graves na superfície maquinada, favorecer o lascamento da aresta ou reduzir a ductilidade transversal. Uma inclusão globular pode resistir ao alongamento e produzir um percurso de fissuração diferente do de uma partícula longa de MnS em forma de cadeia. A orientação também é importante: uma inclusão alinhada com a direcção de corte pode facilitar a divisão da apara, enquanto a mesma inclusão, observada transversalmente ao seu comprimento, pode interagir mais fortemente com a aresta da ferramenta e deixar um defeito.
O estudo de 1995 Efeitos da composição, do factor de forma e da fracção de área das inclusões de sulfuretos na maquinabilidade do aço de corte fácil resulfurizado apresentou efeitos na força de corte pela seguinte ordem: MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. O resultado demonstra por que razão o “teor de sulfuretos” é uma descrição inadequada. Os sulfuretos que contêm terras raras e cálcio alteraram a resposta através da composição e da morfologia, e não apenas através da quantidade de enxofre presente na corrida. No mesmo trabalho, os sulfuretos alongados reduziram a força de corte de forma mais eficaz, ao passo que os sulfuretos globulares reduziram o desgaste da face de folga da ferramenta de forma mais eficaz. A população de inclusões que facilita o corte da apara pode, portanto, ser diferente da população que protege a face de folga.
Um estudo quantitativo separado da Universidade de Liège, Análise quantitativa das inclusões de sulfuretos em aços de corte fácil e a sua influência na maquinabilidade (1995), apresentou um índice de maquinabilidade que “variava entre 200% e 100% com a razão de forma das inclusões de sulfuretos”. O estudo favoreceu inclusões globulares de sulfureto de manganês para a maquinabilidade em corte fácil. A aparente tensão com os resultados relativos à força e ao desgaste é esclarecedora: a maquinabilidade é um conjunto de respostas, não uma única propriedade escalar. A força de corte, a facilidade de quebra da apara, o acabamento superficial, o desgaste de cratera, o desgaste da face de folga e os danos na aresta da ferramenta podem ordenar os mesmos aços de forma diferente.
Os aços SAE/AISI 12xx adicionam aproximadamente 0,04–0,12% de fósforo, que pode influenciar a resistência da matriz, a fragilização e a fractura da apara, em conjunto com a população de inclusões rica em enxofre. As condições de corte determinam então qual o mecanismo dominante. Um avanço elevado pode forçar a iniciação de fissuras através das inclusões; uma velocidade de corte elevada pode tornar mais importantes a difusão, a adesão e o desgaste térmico; uma geometria afiada pode explorar as interfaces fracas entre inclusão e matriz, enquanto uma aresta romba pode esmagar as inclusões sem obter uma segmentação limpa da apara.
A engenharia das inclusões implica controlar a composição, a quantidade, a distribuição dimensional e a morfologia através das variáveis de produção e processamento do aço. Não equivale a contar partículas escuras numa secção polida. A questão útil é saber se a população projectada produz o comportamento necessário de fractura e lubrificação para uma matriz, um material de ferramenta, um fluido e um regime de corte especificados. Uma adição de enxofre pode reduzir a força numa operação e acelerar os danos na ferramenta ou o arrancamento da superfície noutra. É esse comportamento condicional que explica por que razão as inclusões são importantes durante o corte.
Engenharia de Inclusões: Do Controlo de Defeitos ao Projeto Funcional
A engenharia de inclusões trata as inclusões não metálicas como constituintes concebidos do aço, e não como impurezas a eliminar a qualquer custo. O objetivo é ajustar a composição, a quantidade, a distribuição granulométrica e a morfologia das inclusões, de modo que o aço cumpra uma combinação definida de maquinabilidade, resistência à fadiga, tenacidade, limpeza, resistência à corrosão e estabilidade dimensional. Esse objetivo difere da medição de inclusões. A medição pergunta o que está presente e em que quantidade; a engenharia pergunta se a população observada produz o resultado desejado numa determinada condição de serviço ou de corte.
A distinção é particularmente importante nos aços de fácil maquinação. Uma inclusão que interrompa uma apara, reduza a força de corte ou forneça um percurso de menor resistência para a iniciação de uma fissura pode ser benéfica durante o torneamento, mas prejudicial sob carregamento cíclico. As inclusões portadoras de enxofre não são, portanto, simplesmente contaminantes. O seu valor depende do tipo de aço, da resistência da matriz, da dimensão da secção, do tratamento térmico, da velocidade de corte, do material da ferramenta, do fluido de corte e do modo de falha que se pretende controlar.
Uma classificação útil separa as inclusões em três grupos. As inclusões prejudiciais são aquelas cuja composição, dimensão, forma ou localização provoca danos inaceitáveis por fadiga, fratura, corrosão ou defeitos superficiais. As inclusões toleradas permanecem dentro de um limite de qualidade acordado, porque a sua remoção imporia uma penalização metalúrgica ou económica superior ao risco medido. As inclusões introduzidas intencionalmente são adicionadas ou favorecidas porque proporcionam um benefício funcional, tal como acontece com o sulfureto de manganês nos aços de fácil maquinação SAE/AISI 11xx.
Composição, quantidade, distribuição granulométrica e morfologia
A química das inclusões começa com os elementos disponíveis para reagir durante a produção do aço. O oxigénio forma óxidos como alumina, sílica, óxido de manganês e aluminatos de cálcio. O enxofre combina-se principalmente com o manganês para formar MnS, embora o cálcio, os elementos de terras raras e outras adições possam alterar a fase de sulfureto. No aço com chumbo e ressulfurizado, o chumbo pode ocorrer juntamente com inclusões de sulfureto ou como partículas distintas de chumbo livre. O selénio e o telúrio também podem modificar o comportamento dos sulfuretos. A ASTM International, em Aditivos ao Aço e ao Ferro para Melhorar a Maquinabilidade, identifica o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a relação manganês/enxofre e as especificações ASTM aplicáveis como variáveis de maquinabilidade interativas, e não como objetivos isolados.
A quantidade, por si só, não permite prever o desempenho. Uma pequena fração de área constituída por inclusões grandes e alongadas pode ser mais prejudicial à fadiga do que uma população maior de partículas finas e globulares. Pelo contrário, pode ser necessária uma fração de área suficiente de sulfuretos para interromper as aparas de forma consistente durante a maquinação automática. O estudo de 1995 da Universidade de Liège, Análise quantitativa das inclusões de sulfuretos nos aços de corte fácil e a sua influência na maquinabilidade, apresentou um índice de maquinabilidade que “variou entre 200% e 100% com a razão de forma das inclusões de sulfureto”. Os seus resultados favoreceram inclusões globulares de sulfureto de manganês para a maquinabilidade em operações de corte, demonstrando por que motivo uma percentagem nominal de enxofre constitui uma descrição inadequada da variável de engenharia.
A morfologia desenvolve-se através da sequência de nucleação, crescimento, colisão e deformação. Durante a solidificação, as inclusões nucleiam a partir de um líquido sobressaturado ou formam-se através de reações entre elementos dissolvidos e partículas já existentes. Crescem à medida que o soluto é consumido, colidem e se aglomeram quando o escoamento do fluido as aproxima, e podem flotar para a escória se a sua dimensão e flutuabilidade o permitirem. Algumas permanecem retidas no aço. A sua população final reflete não só a química de equilíbrio, mas também o tempo de residência, a turbulência, a temperatura, a viscosidade e a velocidade de solidificação do metal.
O sulfureto de manganês ilustra o compromisso de projeto. Os aços SAE/AISI 11xx contêm enxofre adicionado, que forma inclusões excedentárias de MnS, favorecendo a quebra das aparas e podendo proporcionar um efeito lubrificante na interface de corte. Os aços SAE/AISI 12xx adicionam aproximadamente 0,04–0,12% de fósforo, alterando ainda mais a formação das aparas e o comportamento da matriz. Durante a laminagem ou a forjagem, as inclusões macias de MnS alongam-se, formando linhas de inclusões, enquanto os óxidos mais duros podem fraturar, rodar ou permanecer angulares. A razão de aspeto e o alinhamento resultantes criam propriedades direcionais: a maquinabilidade pode melhorar na direção longitudinal, enquanto a ductilidade transversal e a resistência à fadiga podem diminuir.
A população de inclusões que produz a menor força de corte não tem necessariamente de minimizar o desgaste da ferramenta. No estudo de 1995, Efeitos da composição, do fator de forma e da fração de área das inclusões de sulfureto na maquinabilidade do aço de fácil maquinação ressulfurizado, o efeito da composição na força de corte foi apresentado pela seguinte ordem: MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Os sulfuretos alongados reduziram a força de corte de forma mais eficaz, ao passo que os sulfuretos globulares reduziram mais eficazmente o desgaste de flanco da ferramenta. Isto constitui um aviso direto contra o tratamento da “maquinabilidade” como uma única medição. A força, a aptidão para a quebra das aparas, o desgaste da ferramenta, o acabamento superficial e a estabilidade da produção podem responder de formas diferentes à mesma população de inclusões.
O tratamento com cálcio altera este equilíbrio ao modificar tanto as inclusões de óxidos como as de sulfuretos. O cálcio pode reagir com a alumina e com outros óxidos, produzindo aluminatos de cálcio com diferentes comportamentos de fusão e formas; pode também incorporar-se nos sulfuretos, produzindo partículas portadoras de cálcio, como (Mn,Ca)S. As previsões termodinâmicas da partição do cálcio entre óxidos e sulfuretos ajudam a definir a janela de tratamento. Uma quantidade insuficiente de cálcio pode deixar alumina angular; uma quantidade excessiva pode gerar fases indesejáveis ricas em cálcio ou prejudicar a vazabilidade. O resultado pretendido não é simplesmente “mais cálcio”, mas uma população de inclusões controlada, que resista à deformação prejudicial e forneça a resposta de maquinação necessária.
Variáveis de produção e processamento do aço
A engenharia de inclusões começa no forno, mas é concluída através do tratamento na panela, da lingotagem e do processamento por deformação. A prática de desoxidação determina quais as partículas de óxido que nucleiam primeiro. O aço acalmado com alumínio pode conter aglomerados de alumina; a prática com silício e manganês produz uma química de óxidos diferente. A agitação na panela altera a frequência de colisão e a flotação, enquanto a composição da escória e as condições na interface determinam se as inclusões são absorvidas ou devolvidas ao metal. O controlo do escoamento no distribuidor e o projeto da válvula submersa de entrada afetam a reoxidação, o arrastamento e a distribuição espacial das partículas que entram na lingoteira.
A solidificação fixa então grande parte da distribuição espacial das inclusões. A segregação local altera as concentrações de enxofre e manganês, pelo que os sulfuretos podem concentrar-se entre as dendrites e formar-se em diferentes momentos durante a solidificação. A velocidade de arrefecimento influencia a dimensão das partículas e a distância disponível para o seu crescimento. A segregação na linha central, a contração e a bandagem induzida pelo escoamento podem colocar as inclusões em aglomerados, em vez de as distribuírem uniformemente.
As classificações dos diagramas da ISO 4967, por si só, não podem prever o controlo das aparas, o desgaste do flanco ou a resposta completa de maquinagem dos aços de corte fácil. Limited evidence
A laminagem a quente e a forjagem alteram essa população herdada. A deformação alonga os sulfuretos, fratura alguns aglomerados de óxidos, modifica o espaçamento entre partículas e alinha as inclusões com a direção de trabalho. Por isso, a razão de redução afeta aquilo que uma secção polida revela. A ISO 4967:2026 especifica a determinação micrográfica de inclusões não metálicas em produtos de aço laminados ou forjados com “uma razão de redução de pelo menos 3”, advertindo simultaneamente que o seu quadro de referência normalizado não é inteiramente aplicável aos aços de fácil maquinação. A comparação com um quadro pode documentar a severidade, mas não pode substituir uma análise específica da aplicação relativa à razão de aspeto dos sulfuretos, à fração de área, à aglomeração e à orientação.
A mesma cautela aplica-se à amostragem e à análise de imagem. Uma secção longitudinal pode captar sulfuretos alongados, enquanto uma secção transversal evidencia sobretudo o espaçamento e a aglomeração. A fração de área bidimensional não revela diretamente a fração volúmica tridimensional, e uma única partícula de dimensão máxima pode controlar a fadiga mesmo quando a população média parece aceitável. As medições devem representar a propriedade que está a ser avaliada: a formação de aparas exige dados sobre a forma e o espaçamento na direção de corte; a avaliação da fadiga exige informação sobre dimensões extremas, aglomeração e interface com a matriz.
Nos aços inoxidáveis de fácil maquinação, o compromisso de projeto inclui também o desempenho face à corrosão. As orientações da British Stainless Steel Association observam que as inclusões de sulfuretos podem atuar como “lubrificantes sólidos na interface ferramenta–peça”, e a BS EN 10088 permite variantes maquináveis com adições de enxofre de 0,015% ou 0,030% para alguns tipos de aço. Essas adições podem melhorar o comportamento de corte, aumentando simultaneamente a necessidade de avaliar a sensibilidade à corrosão por picadas e as propriedades mecânicas transversais. A engenharia de inclusões termina, portanto, com uma decisão específica para o serviço: conservar as fases que desempenham uma função útil, controlar a sua dimensão e forma, e remover ou transformar as populações cujos defeitos superam o seu benefício para a maquinação.
Sulfureto de manganês em aços de corte livre resulfurados
Formação de MnS e o papel do manganês
O enxofre não é adicionado ao aço resulfurado como um contaminante passivo. É adicionado porque, em condições controladas, forma sulfureto de manganês (MnS), uma população de inclusões que altera a formação da apara, a força de corte e os danos na ferramenta. A reação essencial é simples: o manganês combina-se com o enxofre dissolvido durante a solidificação, produzindo partículas de MnS quando os limites locais de solubilidade são excedidos. A metalurgia, contudo, não é simples, porque a população de inclusões resultante depende dos teores de enxofre e manganês, da razão manganês/enxofre, dos níveis de oxigénio e cálcio, das condições de solidificação, da redução por laminagem e da matriz do aço que envolve cada partícula.
O manganês desempenha duas funções relacionadas. Liga o enxofre sob a forma de MnS, reduzindo a quantidade de enxofre disponível para formar sulfureto de ferro, que está associado à fragilidade a quente. Estabelece também as condições químicas em que as inclusões de sulfureto precipitam e crescem. Se o manganês for insuficiente em relação ao enxofre, podem formar-se sulfuretos ricos em ferro nos limites de grão, prejudicando o trabalho a quente. Com manganês suficiente, o enxofre é preferencialmente retido em sulfuretos ricos em manganês, dispersos no aço.
Os aços SAE/AISI 11xx são os conhecidos aços de carbono resulfurados. O enxofre adicionado produz um excesso de inclusões de sulfureto de manganês, que favorecem a fragmentação da apara e podem proporcionar um efeito lubrificante durante a maquinagem. A palavra “excesso” é importante: em comparação com os aços de carbono comuns, estes graus contêm deliberadamente uma população maior de sulfuretos. Essa população não é avaliada apenas pelo teor total de enxofre. Duas corridas com teores de enxofre semelhantes podem apresentar comportamentos de maquinagem diferentes se diferirem no tamanho, forma, fração de área, composição ou distribuição dos sulfuretos.
Os aços SAE/AISI 12xx acrescentam fósforo ao conceito resulfurado. O Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), indica aproximadamente 0,04–0,12% de fósforo para esta família. O fósforo pode aumentar a dureza e melhorar a fratura da apara, mas também afeta a ductilidade e a resposta da matriz durante a maquinagem. Por conseguinte, o enxofre atua no âmbito de um sistema químico mais amplo, em vez de funcionar como um aditivo isolado para melhorar a maquinabilidade. O trabalho do simpósio de 2024 da ASTM International, Additives to Steel and Iron for Improved Machinability, identifica o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a razão manganês/enxofre e as especificações ASTM aplicáveis como variáveis de projeto.
A química do sulfureto de manganês pode ser modificada adicionalmente. O tratamento com cálcio altera as inclusões de óxidos e pode modificar a composição e a morfologia dos sulfuretos, produzindo sulfuretos contendo cálcio, como (Mn,Ca)S. As adições de terras raras podem produzir populações mistas, como MnS–RE2S3 e (Mn,Ca)S–RE2S3. Estas designações descrevem mais do que um pormenor químico: a composição da inclusão afeta o seu comportamento de fusão, a energia interfacial, a deformabilidade e a resposta à laminagem. A previsão termodinâmica da repartição do cálcio entre óxidos e sulfuretos é utilizada para orientar este controlo, com o objetivo de alterar a forma e a distribuição das inclusões, em vez de simplesmente aumentar ou diminuir o seu teor total.
Essa distinção separa a medição das inclusões da engenharia das inclusões. A revisão de 2018, Non-metallic inclusions in steels – origin and control, define a engenharia em termos da adaptação da composição, quantidade, distribuição de tamanhos e morfologia das inclusões através de variáveis de produção e processamento do aço. Uma contagem numa secção polida pode indicar o que está presente. Por si só, não demonstra se essa população produz menor força de corte, maior vida útil da ferramenta, melhor desempenho à fadiga ou um grau de limpeza aceitável para outra aplicação.
A medição também tem um âmbito definido. A ISO 4967:2026 especifica a determinação micrográfica das inclusões não metálicas em produtos de aço laminados ou forjados com “uma razão de redução de, pelo menos, 3”. O seu quadro de referência normalizado não é inteiramente aplicável aos aços de corte livre, nos quais um elevado teor de sulfuretos é intencional. Um sistema de classificação concebido para comparar a limpeza de inclusões em aços comuns pode, portanto, representar incorretamente um grau resulfurado, a menos que o analista registe separadamente a morfologia, as dimensões, a fração de área e a orientação dos sulfuretos.

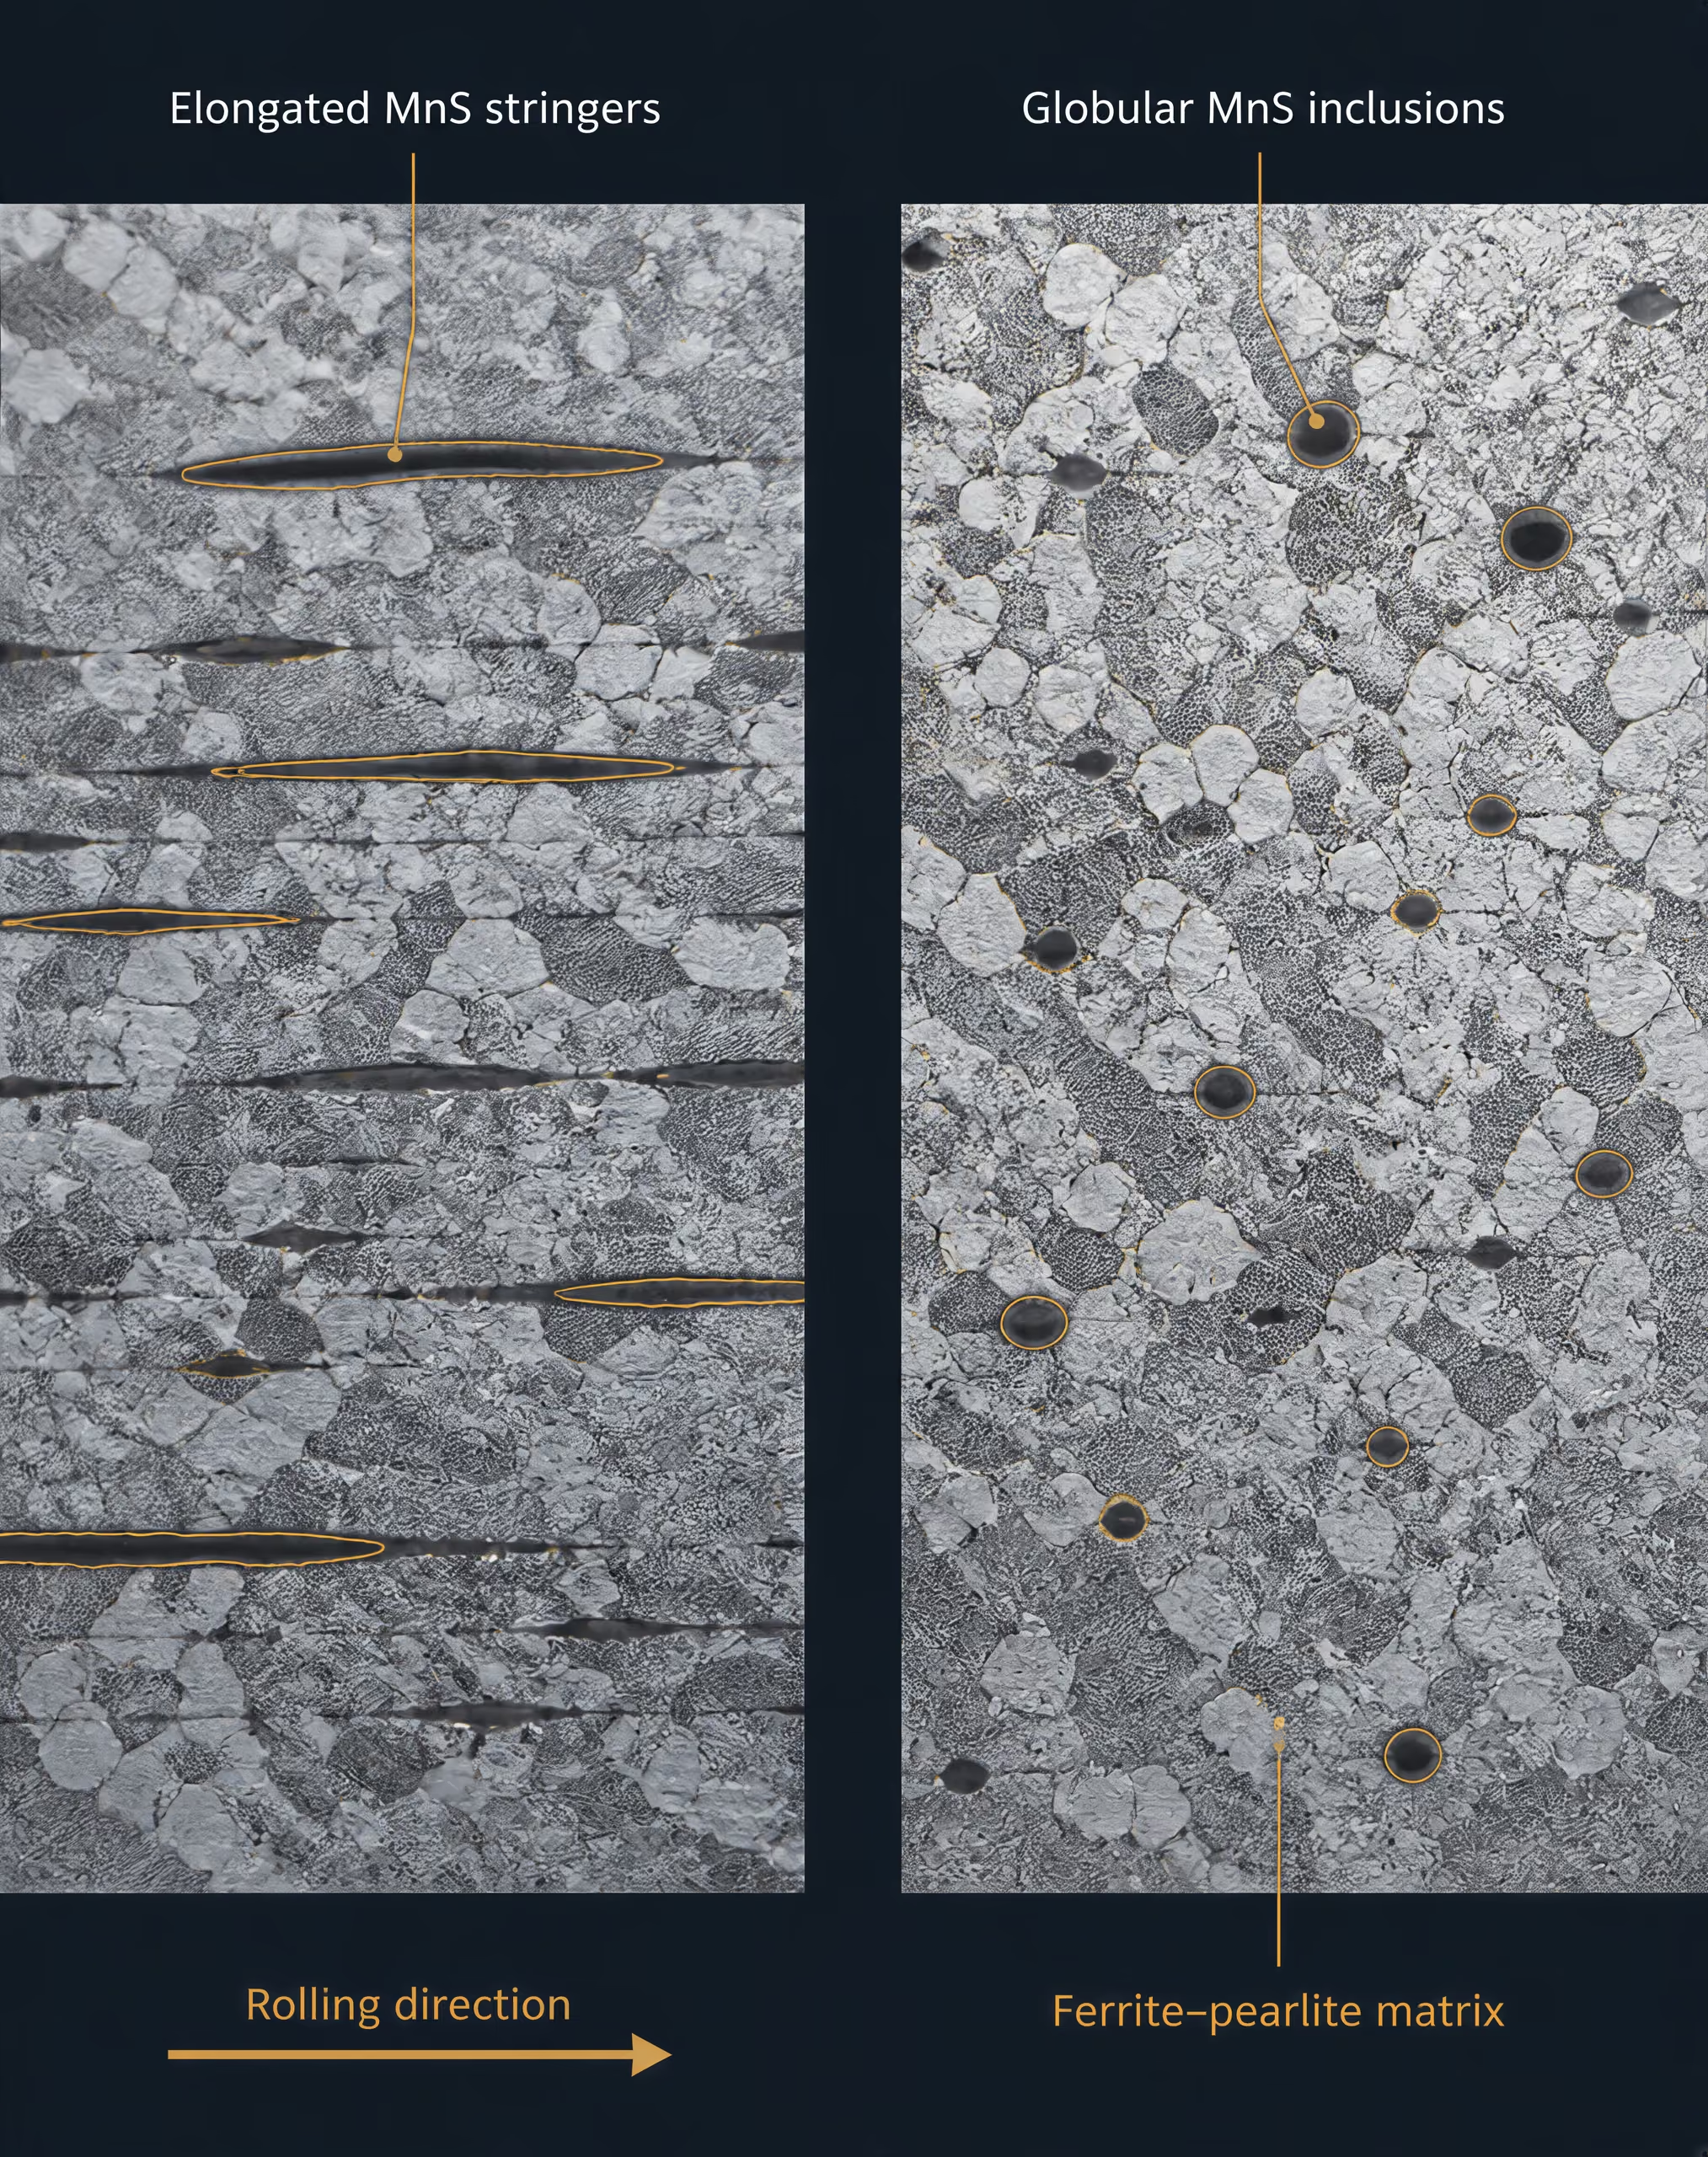
Porque é que a forma dos sulfuretos altera o comportamento de maquinagem
A variável decisiva não é frequentemente a existência de MnS, mas aquilo que a deformação lhe fez. Durante a laminagem a quente, as partículas de sulfureto relativamente macias e deformáveis são estiradas na direção de laminagem. Numa secção longitudinal, aparecem como inclusões alongadas, semelhantes a cordões; a sua razão de forma, normalmente expressa como o comprimento dividido pela espessura, pode tornar-se elevada. Numa secção transversal, as mesmas partículas podem parecer curtas ou quase circulares. A orientação faz, portanto, parte da medição, não sendo um simples pormenor descritivo.
Os sulfuretos alongados podem ajudar a aresta de corte ao atuarem como trajetórias preferenciais de fratura. À medida que a ferramenta comprime e corta por cisalhamento a peça, as partículas semelhantes a cordões interrompem a matriz do aço e promovem a formação de vazios ou a separação local. As aparas podem segmentar-se mais facilmente, reduzindo a deformação plástica necessária para produzir cada apara. As inclusões podem também reduzir o atrito próximo da região de contacto entre a ferramenta e a peça, sobretudo a temperaturas de corte nas quais detritos ricos em sulfuretos são espalhados pela interface. O resultado é frequentemente uma menor força de corte e uma fragmentação mais fácil da apara.
No entanto, a mesma geometria alongada pode criar uma penalização diferente. Os cordões longos proporcionam interfaces extensas e fracas através da matriz e podem transportar detritos abrasivos ou quimicamente ativos até à face da ferramenta. A sua orientação pode concentrar a deformação em bandas estreitas, enquanto os fragmentos de inclusões fraturadas podem contribuir para o lascamento da aresta ou para um desgaste instável. Uma população que reduz a força necessária para cortar não é automaticamente a população que preserva a face de incidência.
Os sulfuretos globulares ou globóides comportam-se de forma diferente. A sua menor razão de forma confere-lhes uma geometria mais compacta, reduzindo o comprimento das interfaces inclusão–matriz e limitando a formação de planos longos e contínuos de fraqueza. Podem continuar a interromper o fluxo da apara e a proporcionar lubrificação local, mas o seu efeito distribui-se por partículas mais curtas, em vez de cordões extensos. Isto reduz normalmente a intensidade do desgaste da face de incidência da ferramenta, mesmo quando a redução da força de corte é menor.
O estudo publicado em 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, comparou populações de sulfuretos identificadas como “MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3”. Os efeitos sobre a força de corte aí comunicados seguiram essa ordem. O estudo estabeleceu também a compensação fundamental: os sulfuretos alongados reduziram a força de corte de forma mais eficaz, enquanto os sulfuretos globulares reduziram o desgaste da face de incidência da ferramenta de forma mais eficaz. Não existe uma única forma de inclusão que otimize todas as respostas de maquinagem.
Um estudo independente da Universidade de Liège, também de 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, comunicou um índice de maquinabilidade que “variou entre 200% e 100% com a razão de forma das inclusões de sulfureto”. O resultado relaciona diretamente a razão de forma com o comportamento de maquinagem medido e apoia a preferência por inclusões globóides de sulfureto de manganês quando o objetivo é obter desempenho de corte livre com desgaste controlado da ferramenta. Isto não significa que todas as populações de inclusões globulares superarão todas as populações alongadas; a fração de área, o tamanho das partículas, a resistência da matriz, a velocidade de corte, o avanço, a profundidade de corte, o fluido de corte e o material da ferramenta continuam a ser variáveis ativas.
O ASM Handbook torna explícita essa interação, identificando a composição, a microestrutura, o nível de resistência, as condições de corte, os fluidos de corte e o material da ferramenta como controlos simultâneos da maquinabilidade. O enxofre pode alterar significativamente o comportamento de maquinagem dos aços ligados temperáveis em toda a massa, mas o seu efeito é filtrado pela matriz e pelo sistema de corte. Um resultado de baixa força medido com um determinado grau de metal duro e uma determinada velocidade de corte não pode ser transferido diretamente para uma ferramenta de aço rápido ou para uma velocidade de avanço diferente.
É por isso que o aço de corte livre não deve ser especificado apenas pelo teor de enxofre. A questão útil é saber se a população de MnS projetada — a sua química, fração de área, distribuição de tamanhos, orientação e forma — corresponde à resposta de maquinagem pretendida. A força de corte, a segmentação da apara, o desgaste da face de incidência, o desgaste de cratera, o acabamento superficial e a sensibilidade à fadiga podem exigir populações de inclusões diferentes. O manganês torna o enxofre utilizável; o processamento decide o que esse enxofre faz.
Química dos Sulfuretos para Além do MnS
O sulfureto de manganês não é um agente de maquinagem único e fixo. O seu efeito depende da composição, da forma, do tamanho, da fracção de área, da distribuição e da matriz de aço que o rodeia. Um longo veio de sulfureto, macio, pode promover a segmentação da apara e reduzir a força de corte, ao passo que uma inclusão compacta e menos deformável pode interromper a zona de corte de forma diferente e reduzir os danos abrasivos ou adesivos no flanco da ferramenta. Assim, o mesmo aço pode apresentar uma força de corte inferior sem apresentar o menor desgaste da ferramenta.
Esta distinção é importante porque o “teor de enxofre” é apenas um ponto de partida. Os aços SAE/AISI 11xx contêm enxofre adicionado, que produz inclusões excedentárias de sulfureto de manganês. Os aços SAE/AISI 12xx adicionam também fósforo; o Manual dos Engenheiros Mecânicos, Aços ao Carbono e Aços Ligados (2022) indica aproximadamente 0,04–0,12% de fósforo para esta família. O fósforo, a relação manganês-enxofre, a resistência da matriz, o tratamento térmico, a velocidade de corte, o avanço, a profundidade de corte, o fluido de corte e o material da ferramenta alteram a resposta casualmente atribuída ao MnS. O simpósio de 2024 da ASTM International, Aditivos para Aço e Ferro para uma Maquinabilidade Melhorada, considera o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a relação manganês-enxofre e as especificações ASTM como variáveis de concepção interactivas, e não como objectivos isolados.
Um estudo de 1995, Efeitos da composição, do factor de forma e da fracção de área das inclusões de sulfuretos na maquinabilidade de um aço de corte fácil resulfurado, apresentou uma sequência de forças de corte de MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Essa sequência é útil como comparação no âmbito do estudo, mas não como classificação universal de todos os aços, ferramentas e condições de corte. O seu significado depende do que foi medido e da forma como as inclusões foram produzidas. O estudo também indicou que os sulfuretos alongados reduziram a força de corte de forma mais eficaz, enquanto os sulfuretos globulares reduziram de forma mais eficaz o desgaste do flanco da ferramenta. A força e o desgaste não eram resultados permutáveis.
(Mn,Ca)S e sulfuretos modificados com cálcio
O cálcio altera o comportamento dos sulfuretos ao modificar tanto a química das inclusões como o processo através do qual estas se formam. Num aço resulfurado convencional, o manganês combina-se com o enxofre para produzir MnS, geralmente uma inclusão macia que se deforma facilmente durante a laminagem a quente. O sulfureto resultante pode transformar-se num longo veio alinhado com a direcção de laminagem. O cálcio pode entrar na rede cristalina do sulfureto ou produzir inclusões compósitas descritas como (Mn,Ca)S, enquanto o tratamento com cálcio também modifica as inclusões de óxidos, que podem actuar como locais de nucleação para a precipitação de sulfuretos.
Esta química altera a deformabilidade, a morfologia, a dureza e a interface entre a inclusão e a matriz. Um sulfureto modificado com cálcio não é simplesmente “mais MnS”. A sua forma após a laminagem pode ser menos alongada, e a sua resistência à deformação pode diferir da do sulfureto de manganês. Estas alterações afectam a formação da apara e as condições de contacto na interface ferramenta–peça. Uma inclusão alongada pode criar um percurso de menor resistência através do material sujeito a corte, ajudando a apara a partir-se em segmentos mais curtos e reduzindo a força necessária para prosseguir o corte. Uma inclusão mais globular pode produzir danos menos direccionais e limitar a extensão das estrias ou do esborratamento relacionados com inclusões no flanco da ferramenta.
A compensação entre estes efeitos é fundamental. Se o objectivo do ensaio for a força de corte, os sulfuretos alongados podem produzir um resultado favorável. Se o objectivo for a taxa de desgaste do flanco, os sulfuretos globulares podem ser mais eficazes, mesmo quando não produzem a força mais baixa. A sequência do estudo de 1995 — MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3 — deve, por isso, ser interpretada em conjunto com as observações relativas ao factor de forma e à fracção de área. A alteração da adição de cálcio pode modificar a população de inclusões ao ponto de mudar a conclusão: o número de inclusões, o tamanho médio, a razão de aspecto, a aglomeração e a dureza da matriz podem variar simultaneamente.
O tratamento com cálcio é, consequentemente, uma operação de engenharia de inclusões, e não um aditivo de maquinabilidade garantido. Os cálculos termodinâmicos podem prever a forma como o cálcio se distribui entre as fases de óxido e de sulfureto, ajudando os fabricantes de aço a definir como objectivo determinadas populações de inclusões. O resultado final continua a depender da actividade do oxigénio e do enxofre, da recuperação do cálcio, da temperatura, da solidificação, do reaquecimento, da redução por laminagem e do arrefecimento. Uma análise nominal do cálcio não revela quanto deste elemento entrou nos sulfuretos, quanto permaneceu nos óxidos ou se a morfologia pretendida sobreviveu ao processamento.
A medição deve corresponder à questão de engenharia. A ISO 4967:2026 especifica a determinação micrográfica das inclusões não metálicas em produtos de aço laminados ou forjados com “uma razão de redução de pelo menos 3”, mas a norma também adverte que a sua tabela de referência não é inteiramente aplicável aos aços de corte fácil. Uma classificação por tabela pode descrever a gravidade das inclusões para uma finalidade geral de controlo do produto, mas não detectar a fracção de sulfuretos alongados que controla a fragmentação da apara. Inversamente, uma secção bidimensional pode subestimar a conectividade tridimensional que afecta o desgaste da ferramenta. A fracção de área e a razão de forma não são pormenores opcionais quando a morfologia é a variável de concepção pretendida.
O estudo quantitativo Análise quantitativa das inclusões de sulfuretos em aços de corte fácil e a sua influência na maquinabilidade (Universidade de Liège, 1995) indicou que o seu índice de maquinabilidade “variou entre 200% e 100% com a razão de forma das inclusões de sulfuretos”. Esse intervalo não atribui um valor fixo a todos os aços tratados com cálcio. Demonstra por que motivo uma especificação química, por si só, não pode substituir a caracterização das inclusões. O estudo considerou preferíveis as inclusões globoidais de sulfureto de manganês para a maquinabilidade de corte fácil nas condições seleccionadas, enquanto o outro trabalho de 1995 concluiu que os sulfuretos alongados eram particularmente eficazes na redução da força de corte. Diferentes métricas de resposta podem conduzir a diferentes populações preferenciais.
Inclusões de sulfuretos contendo terras raras
As adições de terras raras, habitualmente representadas nas descrições de inclusões pela notação de família RE2S3, introduzem outra alteração na química dos sulfuretos. Os elementos de terras raras podem reagir com o enxofre e o oxigénio, produzindo oxissulfuretos de terras raras, sulfuretos ou partículas compósitas associadas ao MnS. Na comparação apresentada, MnS–RE2S3 e (Mn,Ca)S–RE2S3 eram classes distintas de inclusões, e não simplesmente versões com mais enxofre do MnS comum. A sua dureza, o comportamento de fusão, a ligação interfacial e a resistência à deformação podem diferir das do MnS e dos sulfuretos modificados com cálcio.
Estas partículas podem modificar a nucleação e o crescimento do sulfureto de manganês, alterando tanto o número de inclusões como a sua distribuição de tamanhos, além da sua identidade química. Podem favorecer inclusões mais compactas ou complexas, alterar a razão de aspecto produzida durante a laminagem e modificar o grau em que uma inclusão perde a aderência à matriz de aço durante o corte. Estes efeitos explicam por que motivo as populações contendo terras raras podem alterar tanto a força como o desgaste, mas não justificam tratar o teor de terras raras como um índice directo de maquinabilidade.
A sequência de forças apresentada coloca MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3 numa determinada ordem para esse aço resulfurado e método de ensaio. Não deve ser convertida numa regra universal segundo a qual cada composição sucessiva reduz ou aumenta sempre a força. A velocidade de corte, o avanço, a qualidade da ferramenta, a preparação da aresta, a lubrificação, a resistência da matriz e a fracção de área das inclusões podem alterar a classificação. Uma inclusão contendo terras raras que resista à deformação pode reduzir a população de veios longos e melhorar o comportamento ao desgaste, mas aumentar a força necessária para o corte da apara. Outra população com a mesma adição nominal de terras raras pode conter aglomerados grosseiros que danificam a ferramenta em vez de contribuírem para o controlo da apara.
A variável prática é a população de inclusões produzida pela fabricação e pelo processamento do aço: composição, quantidade, distribuição de tamanhos, morfologia e distribuição espacial. Esta definição de engenharia de inclusões, apresentada na revisão de 2018 Inclusões não metálicas nos aços — origem e controlo, é mais informativa do que uma tabela de aditivos. Explica também por que motivo os tratamentos com cálcio e terras raras devem ser avaliados através de ensaios de maquinagem associados a uma resposta especificada. A força de corte, a fragmentabilidade da apara, o acabamento superficial, o desgaste do flanco da ferramenta, o desgaste de cratera e a estabilidade dimensional podem apontar para diferentes objectivos relativos às inclusões.
A química dos sulfuretos deve, por isso, ser avaliada tendo em consideração a matriz e a operação de corte. A inclusão que reduz a força pode não minimizar o desgaste. Uma população que apresenta bons resultados numa barra resulfurada de baixo teor de carbono pode comportar-se de forma diferente num aço-liga temperável em toda a secção, no qual o enxofre pode alterar significativamente o comportamento de maquinagem através da sua interacção com a resistência e a microestrutura. Nos aços inoxidáveis, os sulfuretos podem actuar como “lubrificantes sólidos na interface ferramenta–peça”; a BS EN 10088 permite variantes maquináveis com adições de enxofre de 0,015% ou 0,030% para alguns graus. Em todos os casos, o teor nominal de enxofre, cálcio ou terras raras é apenas um factor de entrada do processo. A resposta de maquinagem resulta das inclusões finais e do aço que as rodeia.
Estatísticas do fator de forma, da fração de área e da população de inclusões
Uma micrografia de inclusões é uma medição de uma secção, não uma fotografia direta do volume tridimensional do aço. Essa distinção é importante nos aços de fácil maquinação, nos quais a geometria dos sulfuretos pode alterar a força de corte, a segmentação da apara, o desgaste da ferramenta e a eficácia aparente da mesma adição de enxofre. Uma secção longitudinal polida pode mostrar sulfuretos de manganês como longas linhas alinhadas; uma secção transversal do mesmo material pode mostrar interseções curtas e quase circulares. Nenhuma das imagens é falsa. Cada uma amostra um plano diferente através de uma população anisotrópica de inclusões.
| Medição | O que descreve | Por que é importante |
|---|---|---|
| Composição | Identidade química da partícula | Distingue MnS, óxidos, fases contendo cálcio, chumbo e inclusões contendo terras raras |
| Fração de área | Área da secção ocupada pelas inclusões | Indica a quantidade da população sob as condições de amostragem especificadas |
| Distribuição de tamanhos | Dispersão das dimensões das partículas | Abrange as partículas finas e as caudas de partículas grandes prejudiciais |
| Morfologia | Forma, relação de aspeto e circularidade | Relaciona a geometria das inclusões com a formação de aparas e o desgaste da ferramenta |
| Orientação | Alinhamento em relação à direção de laminagem ou de corte | Abrange o comportamento anisotrópico durante a maquinagem e em serviço |
A descrição relevante exige, portanto, mais do que o comprimento máximo de uma inclusão ou uma afirmação visual como «muitos sulfuretos». No mínimo, a análise deve indicar a composição, a morfologia, a fração de área, a densidade numérica, a distribuição de tamanhos e a orientação das inclusões, bem como a direção de amostragem, a ampliação, o método de seleção dos campos e as regras de análise de imagem.
Fator de forma Descritor adimensional da forma de uma partícula; uma definição bidimensional comum é F = 4πA/P², em que A é a área e P é o perímetro.
Fator de forma é uma medida adimensional de quão próxima uma inclusão está de uma forma de referência selecionada, geralmente um círculo numa imagem bidimensional. Uma definição comum é:
em que é a área da inclusão e é o seu perímetro. Um círculo perfeito tem ; uma partícula alongada, angular ou irregular tem um valor inferior. Outros estudos designam por fator de forma uma medida do comprimento em relação à largura, pelo que o termo não pode ser interpretado sem a respetiva equação. A mesma inclusão pode receber valores numéricos diferentes segundo as diferentes convenções.
Relação de aspeto Rácio entre a dimensão principal e a dimensão menor de uma inclusão; as partículas alongadas apresentam valores superiores aos das partículas globulares.
A relação de aspeto, também denominada relação de forma em alguns estudos de maquinabilidade, compara geralmente a dimensão principal com a dimensão secundária:
Aqui, é o comprimento máximo ou ajustado do eixo principal e é a largura correspondente. Uma partícula globular tem uma relação próxima de 1, enquanto um sulfureto alongado tem uma relação substancialmente superior. Esta relação não é intercambiável com a circularidade. Uma elipse lisa e uma partícula irregular podem ter o mesmo valor de , embora os seus perímetros e fatores de forma sejam diferentes.
A fração de área é a percentagem da secção medida ocupada por inclusões. Estima a fração volúmica apenas quando os pressupostos estereológicos e as condições de amostragem são adequados. A densidade numérica é o número de inclusões por unidade de área numa avaliação bidimensional, ou por unidade de volume quando é utilizado um método tridimensional validado. A distribuição de tamanhos regista a forma como os tamanhos das inclusões se distribuem pela população, em vez de fornecer apenas uma média. Pode ser expressa pelo diâmetro equivalente de um círculo, pela área, pelo comprimento, pela largura ou por intervalos de classe. A orientação descreve a direção do eixo principal de uma inclusão relativamente à direção de laminagem, à direção transversal ou a outra referência. No aço laminado, esta informação direcional é essencial, porque os sulfuretos sofrem habitualmente deformação e alinhamento durante o processamento.
Porque é que uma única imagem de inclusões pode induzir em erro
O enviesamento da amostragem começa antes de se ligar o microscópio. A seleção de campos com inclusões conspícuas exagera a fração de área e a frequência de partículas grandes; a seleção de campos visualmente limpos produz o efeito contrário. Um pequeno número de imagens de elevada ampliação também pode sobre-representar aglomerados locais, enquanto os campos de baixa ampliação podem ocultar partículas finas ou fundir inclusões adjacentes num único objeto. Os valores de limiar na análise automatizada de imagens criam um problema semelhante: a alteração do limite do nível de cinzento pode dividir um sulfureto irregular em várias partículas ou eliminar uma película fina de óxido à sua volta.
O plano da secção impõe outro enviesamento. Uma inclusão de MnS alongada, cortada paralelamente ao seu eixo longitudinal, aparece longa e estreita. A mesma inclusão, cortada próximo do seu centro num plano transversal, pode aparecer como uma forma oval compacta. Um corte oblíquo produz um resultado intermédio. Consequentemente, uma relação de forma obtida em secções longitudinais não deve ser comparada diretamente com um valor obtido em secções transversais, a menos que a orientação e a convenção de medição sejam equivalentes.
A laminagem cria bandas e aglomeração direcional. Os sulfuretos podem ocorrer em camadas separadas por uma matriz mais limpa, pelo que os campos selecionados aleatoriamente ao longo de uma largura podem produzir um resultado diferente dos campos obtidos ao longo de uma banda. A aglomeração também afeta o desempenho local. Duas corridas podem ter a mesma fração de área total e a mesma densidade numérica, mas uma pode conter partículas distribuídas uniformemente, enquanto a outra contém colónias densas separadas por regiões pobres em inclusões. Durante a maquinação, uma ferramenta pode encontrar repetidamente o aglomerado ao longo de uma trajetória de corte, fazendo com que o comportamento local seja diferente da média global.
O tamanho máximo de uma inclusão é especialmente fácil de utilizar de forma inadequada. Identifica a maior partícula detetada na área examinada; não descreve a partícula típica, a cauda superior de uma distribuição estatisticamente estável ou o espaçamento entre partículas. O máximo aumenta com a área examinada, pelo que uma inspeção de maior dimensão pode encontrar um máximo aparente maior, mesmo quando a população de aço não sofreu alterações. Uma descrição significativa da população deve indicar o número de campos ou a área total examinada, o limiar de contagem de partículas, as classes de tamanho ou os parâmetros da distribuição e, quando relevante, um método de valores extremos.
A ISO 4967:2026 especifica a determinação micrográfica de inclusões não metálicas em produtos de aço laminados ou forjados com «uma relação de redução de, pelo menos, 3». O seu quadro de referência é útil para uma comparação normalizada, mas a norma adverte que o quadro não é inteiramente aplicável aos aços de fácil maquinação. Essa limitação decorre da finalidade dos sulfuretos concebidos: uma grande linha de MnS alongada pode ser classificada como uma inclusão indesejável numa avaliação geral da limpeza, embora contribua para a fragmentação da apara e para a redução da força de corte num ensaio de maquinação. A medição deve corresponder à questão colocada.
Relação de forma, sulfuretos globoidais e índices de maquinabilidade
O estudo de 1995 da Universidade de Liège, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, referiu que o índice de maquinabilidade «variava entre 200% e 100% com a relação de forma das inclusões de sulfuretos». Este intervalo constitui um aviso direto contra o tratamento da quantidade de sulfuretos como a única variável de controlo. Uma população com teor de enxofre semelhante e fração de área comparável pode produzir uma resposta de maquinação muito diferente quando as suas partículas passam de linhas alongadas para formas mais globulares.
O resultado não significa que uma relação de aspeto elevada seja sempre desejável. No aço de fácil maquinação resulfurado, os sulfuretos alongados podem reduzir a força de corte de forma mais eficaz, plausivelmente porque se deformam e fraturam ao longo da zona de corte e favorecem a segmentação da apara. Em contrapartida, foi referido que os sulfuretos globulares reduzem de forma mais eficaz o desgaste de flanco da ferramenta. A população de inclusões que reduz a força de corte instantânea pode, portanto, não ser a população que produz o menor desgaste acumulado. Qualquer afirmação sobre «maquinabilidade» deve especificar a resposta em causa: força de corte, desempenho de fragmentação da apara, desgaste de flanco da ferramenta, acabamento superficial, potência ou vida útil da ferramenta.
O estudo de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel comparou as composições dos sulfuretos pela seguinte ordem: MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. A composição, o fator de forma e a fração de área atuaram em conjunto. As adições de cálcio e de terras raras podem alterar a morfologia dos sulfuretos e a população de óxidos associada, em vez de simplesmente aumentar ou diminuir o número de inclusões. O tratamento com cálcio é utilizado para controlar a composição e a forma dos óxidos e sulfuretos, sendo as previsões termodinâmicas da partição do cálcio entre óxidos e sulfuretos úteis para orientar a população resultante.
Isto é engenharia de inclusões: a adaptação da «composição, quantidade, distribuição de tamanhos e morfologia», conforme descrito na revisão de 2018 Non-metallic inclusions in steels – origin and control. Não se trata de uma competição de limpeza desligada das condições de serviço. Os aços SAE/AISI 11xx contêm enxofre adicionado, que forma sulfureto de manganês em excesso, enquanto os aços SAE/AISI 12xx contêm adicionalmente aproximadamente 0,04–0,12% de fósforo, pelo que a química da matriz e a química das inclusões se alteram em conjunto. O âmbito do simpósio de 2024 da ASTM International enumera o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a relação manganês-enxofre e as especificações ASTM como variáveis de projeto da maquinabilidade.
O mesmo princípio aplica-se aos aços inoxidáveis. A British Stainless Steel Association descreve os sulfuretos nos aços inoxidáveis de fácil maquinação como «lubrificantes sólidos na interface ferramenta–peça» e regista variantes maquináveis com adições de enxofre de 0,015% ou 0,030%, ao abrigo da BS EN 10088, para alguns tipos de aço. Essas adições não podem ser avaliadas a partir de um único campo polido. Uma interpretação válida relaciona a população de inclusões medida com a resistência da matriz do aço, a velocidade de corte, o avanço, a profundidade de corte, o líquido de refrigeração e o material da ferramenta — os fatores de controlo interativos identificados no ASM Handbook. As estatísticas só são úteis quando a direção da amostragem e o objetivo de engenharia são claros.
Como a ISO 4967:2026 Mede as Inclusões Não Metálicas
A ISO 4967:2026 é uma norma micrográfica para determinar inclusões não metálicas no aço. Diz respeito ao que pode ser observado e classificado numa secção metalográfica preparada, e não à medição direta do desempenho de corte. Esta distinção é importante nos aços de corte fácil, nos quais as inclusões são frequentemente adições deliberadas ao projeto do aço, e não resíduos acidentais resultantes da fusão.[5] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
A norma especifica o exame de produtos de aço laminados ou forjados fabricados com uma razão de redução de, pelo menos, 3. O seu quadro de referência destina-se, portanto, a produtos que tenham sido submetidos a uma deformação a quente substancial após a fundição. A laminagem e a forjagem alteram a população original de inclusões: as inclusões podem alongar-se, fraturar, agrupar-se, redistribuir-se ou ficar alinhadas com a direção de deformação. Uma secção polida retirada do produto acabado regista esse estado processado, e não simplesmente a população de inclusões presente na panela ou no veio obtido por lingotamento contínuo.
A ISO 4967:2026 pode estabelecer uma classificação repetível das inclusões não metálicas observadas em condições microscópicas definidas. Pode ajudar um produtor, comprador, laboratório ou investigação de falha a comparar corridas e localizações no produto utilizando uma linguagem comum. Porém, por si só, não pode provar que um aço produzirá aparas curtas, baixas forças de corte, longa vida útil da ferramenta ou um determinado acabamento superficial.
Esta limitação é particularmente importante nos aços de corte fácil. Uma classificação por comparação com padrões pode descrever a severidade aparente ou a classe de tamanho de um campo de inclusões, deixando por responder as questões que controlam a maquinagem: qual é a composição química da inclusão? O sulfureto é alongado ou globular? Como estão orientadas as inclusões relativamente à direção de corte? Qual é a fração de área e a distribuição de tamanhos? Existem partículas de óxido juntamente com os sulfuretos? Quais são a dureza, a resistência e a resposta ao encruamento da matriz? Que material de ferramenta, velocidade de corte, avanço, profundidade de corte e fluido de corte foram utilizados?
O ASM Handbook considera a maquinabilidade como uma interação entre a composição, a microestrutura, o nível de resistência, as condições de corte, os fluidos de corte e o material da ferramenta. O enxofre pode alterar significativamente o comportamento de maquinagem dos aços-liga temperáveis em toda a sua espessura, mas o teor de enxofre, por si só, não é uma descrição suficiente desse comportamento. O trabalho apresentado no simpósio de 2024 da ASTM International, Additives to Steel and Iron for Improved Machinability, identifica o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a razão manganês-enxofre e as especificações ASTM aplicáveis como variáveis de projeto. A composição química e a morfologia da população de inclusões resultante devem ser consideradas em conjunto.
Âmbito, forma do produto e razão de redução
A expressão “razão de redução de, pelo menos, 3” na ISO 4967:2026 é uma condição de âmbito, e não um limiar de maquinabilidade. Indica que o produto laminado ou forjado abrangido foi submetido a uma quantidade mínima de deformação relativamente à sua secção transversal inicial. Este historial de processamento afeta a forma e a distribuição das inclusões visíveis na secção final. Uma inclusão de sulfureto de manganês que fosse aproximadamente compacta antes da deformação a quente pode transformar-se numa longa linha de inclusões após a laminagem, enquanto um óxido frágil pode fraturar-se em várias partículas mais pequenas.
O resultado medido pertence, portanto, a uma determinada forma de produto, localização, orientação e preparação. Uma secção longitudinal de uma barra pode mostrar as linhas de sulfuretos de forma muito diferente de uma secção transversal da mesma barra. Um componente forjado pode conter variações relacionadas com o escoamento do material que não são representadas por um único campo polido. A amostragem tem de corresponder à questão de engenharia. Se a preocupação for a maquinagem ao longo do eixo da barra, a forma e o espaçamento longitudinais dos sulfuretos podem ser mais relevantes do que uma contagem transversal. Se a preocupação for a fadiga ou a limpeza interna, os óxidos agrupados e as partículas isoladas de grandes dimensões podem exigir uma estratégia de exame diferente.
A base micrográfica da norma também impõe limites práticos ao significado do resultado. O analista examina um plano bidimensional que atravessa uma população tridimensional. O comprimento aparente de uma inclusão depende da orientação da secção; a fração de área aparente depende das partículas que o plano interceta; e um agrupamento pode parecer mais ou menos severo de acordo com o campo selecionado. A qualidade da preparação também é importante. O arrancamento de partículas, os riscos de polimento, a contaminação, o sobreaquecimento ou um contraste inadequado podem ser confundidos com características de inclusões.
Nos aços SAE/AISI 11xx resulfurados, o enxofre adicionado combina-se principalmente com o manganês para formar sulfureto de manganês excedentário, ou MnS. Estas inclusões facilitam a fragmentação das aparas e podem contribuir para a lubrificação na zona de corte. Os aços SAE/AISI 12xx adicionam fósforo, referido no Mechanical Engineers’ Handbook, Carbon and Alloy Steels como aproximadamente 0,04–0,12% de fósforo. Os tipos resulfurados com chumbo contêm chumbo associado a inclusões de sulfureto ou sob a forma de partículas de chumbo livre. Estes pormenores não são equivalentes a uma única classificação de inclusões.
Os aços inoxidáveis de corte fácil constituem outro exemplo. As inclusões de sulfureto podem atuar como “lubrificantes sólidos na interface ferramenta–peça”, de acordo com a British Stainless Steel Association. A BS EN 10088 permite variantes maquináveis com adições de enxofre de 0,015% ou 0,030% para alguns tipos. No entanto, a mesma adição nominal de enxofre pode produzir populações de inclusões diferentes em função da prática de desoxidação, do tratamento com cálcio, do potencial de oxigénio, das condições de solidificação e do historial de deformação a quente.
Padrões de referência e os seus limites para os aços de corte fácil
Um método de comparação com padrões atribui uma microestrutura observada a categorias de referência normalizadas. Isto é útil para o controlo e a comunicação. Pode identificar se um campo se assemelha a uma classe de inclusões especificada, permitir comparações entre amostras examinadas pelo mesmo procedimento e apoiar critérios de aceitação quando uma especificação de produto exige uma classificação de inclusões. Não identifica automaticamente quimicamente todas as partículas, não mede a população tridimensional completa nem prevê o comportamento de maquinagem.
A ISO 4967:2026 adverte expressamente que o seu quadro de padrões de referência não é inteiramente aplicável aos aços de corte fácil. A advertência é fundamental. O quadro foi desenvolvido para classificar de forma normalizada o aspeto das inclusões, enquanto os aços de corte fácil são concebidos para conter inclusões cujos efeitos dependem da composição, da forma, da quantidade, da distribuição e da interação com a matriz de aço. Uma categoria do quadro que trate um sulfureto alongado como uma característica de inclusão não estabelece, sem análises adicionais, se esse sulfureto reduz a força de corte ou acelera o desgaste da ferramenta.
O estudo de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel comunicou efeitos na força de corte pela ordem MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Concluiu também que os sulfuretos alongados reduziam a força de corte de forma mais eficaz, ao passo que os sulfuretos globulares reduziam de forma mais eficaz o desgaste da face de incidência da ferramenta. O resultado rejeita qualquer regra simples segundo a qual uma determinada aparência de inclusão seja universalmente preferível. A população de inclusões que facilita a separação da apara pode não ser a mesma que protege a aresta de corte.
Um estudo quantitativo separado, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, comunicou um índice de maquinabilidade que “variava entre 200% e 100% com a razão de forma das inclusões de sulfureto” e identificou inclusões preferenciais globoidais de sulfureto de manganês para a maquinabilidade de aços de corte fácil. Uma comparação com padrões pode registar uma morfologia alongada ou globular, mas não reproduz necessariamente a razão de forma, a fração de área, a distribuição espacial ou as condições do ensaio de maquinagem utilizadas no estudo.
O tratamento com cálcio demonstra por que razão a composição química deve acompanhar a aparência. O cálcio pode modificar a composição e a morfologia das inclusões de óxido e sulfureto, e a previsão termodinâmica da repartição do cálcio entre óxidos e sulfuretos pode apoiar o controlo do processo. Duas inclusões que pareçam semelhantes a baixa ampliação podem diferir nos teores de Ca, Mn, elementos de terras raras, oxigénio ou enxofre e, por conseguinte, comportar-se de forma diferente durante o corte.
Por esse motivo, a ISO 4967:2026 deve ser tratada como um método normalizado de avaliação da limpeza e classificação de inclusões, e não como um certificado de maquinagem. Uma avaliação útil de um aço de corte fácil pode combinar a comparação com padrões com análise automatizada de imagem, microscopia eletrónica de varrimento e espectroscopia de dispersão de energia, medições quantitativas da fração de área, medições da distribuição de tamanhos, razões de forma, dados de orientação, dureza e ensaios de corte controlados. A medição deve representar a propriedade em avaliação. Os dados de inclusões selecionados para a análise de fadiga não são automaticamente adequados para prever a formação de aparas, e uma classificação aprovada na comparação com padrões não prova o desempenho de maquinagem.
Selecionar a Medição de Inclusões Adequada à Questão de Engenharia
Uma medição de inclusões só é útil quando a sua escala e sensibilidade correspondem à propriedade que está a ser investigada. Um método que separa corridas com base na classificação total de inclusões pode ser adequado para um levantamento de limpeza, mas não conseguir explicar por que razão dois aços ressulfurados produzem aparas ou vidas de ferramenta diferentes. A engenharia de inclusões diz respeito ao controlo deliberado da composição, quantidade, distribuição granulométrica e morfologia das inclusões; por conseguinte, a medição deve preservar as características que o processo se destina a controlar.
Métodos de comparação com padrões, análise quantitativa de imagens e cortes metalográficos
Os métodos de comparação com padrões continuam a ser práticos para o controlo da produção, porque são rápidos, económicos e familiares. Um corte polido, atacado ou não atacado é comparado com campos normalizados, geralmente por tipo e severidade da inclusão. O resultado pode fornecer uma linguagem comum para a limpeza, mas comprime uma população num número de classe. Pode não distinguir se uma população de sulfuretos é constituída por muitas partículas curtas ou por um número menor de stringers muito alongados com a mesma severidade aparente.
A ISO 4967:2026 especifica a determinação micrográfica de inclusões não metálicas em produtos de aço laminados ou forjados com “uma razão de redução de pelo menos 3”. O seu quadro de referência é útil para a avaliação convencional de inclusões, mas a norma alerta para o facto de o quadro não ser inteiramente aplicável aos aços de corte fácil. Essa limitação é importante. Uma classificação elevada de sulfuretos num aço SAE/AISI 11xx não é interpretada da mesma forma que uma classificação elevada de óxidos num aço para rolamentos, porque é adicionado intencionalmente sulfureto de manganês em excesso no primeiro para favorecer a fragmentação das aparas e a lubrificação.
O próprio corte metalográfico condiciona a resposta. Um corte longitudinal paralelo à direção de laminagem expõe os stringers de sulfuretos e permite medir o comprimento, a largura, a razão de aspeto e o espaçamento ao longo da trajetória de deformação. Um corte transversal apresenta uma interseção bidimensional diferente, fazendo frequentemente com que as inclusões alongadas pareçam mais curtas ou mais próximas de uma forma equiaxial. Nenhuma das vistas constitui “a” morfologia das inclusões. Trata-se de uma projeção específica do corte de uma população tridimensional.
Por essa razão, um relatório deve identificar a orientação do corte, o procedimento de polimento, a ampliação, a área de cada campo, o número de campos e o local de amostragem. “Longitudinal, a um quarto da espessura, 100 campos a 500×” é uma indicação com significado; “limpeza: 1,0” não é. A amostragem deve também abranger a posição relevante no produto. O centro, um quarto da espessura e o material próximo da superfície podem diferir, porque as inclusões se deslocam, deformam, flutuam ou segregam durante a solidificação e a laminagem. Se um estudo de fadiga examinar a região superficial, uma amostra da linha central não pode substituí-la.
A análise quantitativa automatizada de imagens fornece medições que os quadros não conseguem fornecer: contagem de partículas, fração de área, diâmetro equivalente, comprimento, largura, razão de aspeto, espaçamento ao vizinho mais próximo e distribuições de tamanho. É particularmente útil quando a questão de engenharia depende de uma cauda de inclusões grandes e não de uma classificação média. Contudo, a análise de imagens não é automaticamente objetiva. A seleção do limiar, a iluminação, os riscos de polimento, a segmentação de partículas em contacto, a ampliação e a seleção dos campos podem alterar a população medida. O analista deve indicar se as partículas foram classificadas pela área projetada, pelo comprimento máximo, pelo diâmetro do círculo equivalente ou por outra definição.
São necessários métodos sensíveis à composição quando a química permite separar classes funcionais de inclusões. A microscopia eletrónica de varrimento com espectroscopia de dispersão de energia pode distinguir MnS de sulfuretos modificados com cálcio, óxidos, partículas de chumbo e sulfuretos contendo terras raras. A análise por microssonda eletrónica, ou métodos microanalíticos relacionados, pode fornecer uma repartição elementar mais fiável quando os espectros se sobrepõem ou as partículas são pequenas. Estes métodos exigem mais tempo, mas uma característica preta ou cinzenta numa imagem ótica não identifica o seu composto. No aço ressulfurado com chumbo, o chumbo pode ocorrer associado a inclusões de sulfuretos ou como partículas de chumbo livre; agrupar ambos sob a designação “sulfureto” elimina uma distinção relevante para a maquinabilidade.
A medição direcional merece um tratamento separado. Nos produtos laminados, medir apenas a fração de área das partículas pode ocultar o alongamento. Deve ser comunicada a distribuição das orientações, a razão comprimento/largura ou a razão de forma e, sempre que possível, devem ser efetuadas medições em cortes longitudinais e transversais. Uma reconstrução tridimensional ou um método de cortes seriados pode justificar-se em trabalhos críticos para a fadiga, embora exija mais material e um registo cuidadoso. O método deve seguir o mecanismo de falha, e não simplesmente a face polida mais fácil de preparar.
Adequar a medição à fadiga, à limpeza e à maquinabilidade
As investigações de fadiga necessitam geralmente de identificar as inclusões maiores e mais prejudiciais quanto à localização, composição e distância à superfície solicitada. Uma classificação média de inclusões pode não detetar um único aglomerado de alumina ou uma partícula de aluminato de cálcio que inicie uma fissura. São mais adequadas as distribuições automatizadas de área e tamanho, a análise de valores extremos e o exame sensível à composição. A orientação do corte deve corresponder à tensão principal e à direção de laminagem, enquanto a amostragem deve incluir a região onde as fissuras de fadiga realmente se iniciam. O resultado deve comunicar o tamanho das inclusões utilizando uma métrica definida e deve separar os aglomerados de inclusões das partículas isoladas.
Uma avaliação da limpeza tem uma finalidade diferente. Pode procurar determinar se uma corrida ou um produto cumpre uma especificação, se as populações de óxidos se alteraram após a metalurgia secundária ou se a prática de vazamento produziu um aumento mensurável de defeitos. Os métodos de comparação com padrões podem responder eficientemente a essa questão quando a norma e a família de aços são compatíveis. A análise quantitativa de imagens acrescenta valor quando as alterações são pequenas, quando é importante a frequência de partículas grandes ou quando o produto contém tipos de inclusões que o quadro reúne numa só categoria. O método não deve ser apresentado como uma verdade universal sobre a limpeza: uma fração de área total baixa não prova que o risco de fadiga, a maquinabilidade ou a qualidade superficial serão baixos.
A maquinabilidade exige a seleção mais deliberada, porque a força de corte e o desgaste da ferramenta não respondem exatamente à mesma população de inclusões. O ASM Handbook identifica a composição, a microestrutura, o nível de resistência, as condições de corte, os fluidos de corte e o material da ferramenta como fatores de controlo interativos. O enxofre pode alterar substancialmente o comportamento de maquinagem em aços-liga temperáveis em toda a massa, mas o teor de enxofre, por si só, não constitui uma variável de medição suficiente.
| Questão de engenharia | Medições mais relevantes |
|---|---|
| Formação de aparas | Química dos sulfuretos, relação de aspeto, orientação, espaçamento e estado da matriz |
| Iniciação de fadiga | Maiores inclusões, aglomerados, composição, localização e espaçamento tridimensional |
| Controlo da limpeza | Classificação normalizada por diagrama, fração de área, contagem de partículas e localização no produto |
| Desgaste da ferramenta | Química e morfologia das inclusões, juntamente com a força de corte, a temperatura e as condições da ferramenta |
| Desempenho face à corrosão | Química dos sulfuretos, interfaces expostas, tamanho, forma e estado da superfície |
Um estudo de maquinabilidade deve, por conseguinte, caracterizar a química, a morfologia, a orientação, a fração de área e a distribuição de tamanhos dos sulfuretos, documentando simultaneamente a matriz do aço e as condições de corte. A publicação da ASTM International Aditivos para aço e ferro destinados a melhorar a maquinabilidade considera o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a razão manganês/enxofre e as especificações ASTM como variáveis de projeto, e não como objetivos isolados. Os aços SAE/AISI 12xx, por exemplo, adicionam aproximadamente 0,04–0,12% de fósforo à composição com enxofre dos tipos ressulfurados. Nos aços inoxidáveis de corte fácil, os sulfuretos podem atuar como “lubrificantes sólidos na interface ferramenta–peça”; a BS EN 10088 permite adições de enxofre de 0,015% ou 0,030% para determinadas variantes maquináveis.
A distinção necessária é demonstrada pelo estudo de 1995 Efeitos da composição, do fator de forma e da fração de área das inclusões de sulfuretos na maquinabilidade do aço de corte fácil ressulfurado. Os efeitos comunicados na força de corte seguiram a ordem MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Os sulfuretos alongados reduziram a força de corte de forma mais eficaz, ao passo que os sulfuretos globulares reduziram de forma mais eficaz o desgaste da face de ataque da ferramenta. Por conseguinte, não se pode declarar que uma única população de inclusões seja universalmente superior.
Um estudo distinto de 1995 da Universidade de Liège, Análise quantitativa das inclusões de sulfuretos em aços de corte fácil e a sua influência na maquinabilidade, comunicou um índice de maquinabilidade que “variava entre 200% e 100% com a razão de forma das inclusões de sulfuretos” e favorecia inclusões globoidais de sulfureto de manganês para a maquinabilidade em corte fácil. Estas conclusões sustentam uma posição direta: as afirmações sobre maquinabilidade baseadas numa única classificação combinada de óxidos e sulfuretos são insuficientemente especificadas. A medição deve indicar o que foi contado, onde foi medido, como foi orientado o corte e se o ensaio avalia a força, a forma das aparas, o acabamento superficial ou o desgaste da ferramenta. O tratamento com cálcio pode alterar a química e a morfologia dos óxidos e dos sulfuretos; por conseguinte, a análise sensível à composição é essencial quando se atribui um resultado de maquinagem a esse tratamento.
Adições de Liga Utilizadas para Modificar a Maquinabilidade
O simpósio da ASTM Adições ao Aço e ao Ferro para Melhorar a Maquinabilidade (2024) aborda as adições destinadas à maquinabilidade como um conjunto interligado de variáveis químicas e de processo: enxofre, chumbo, selénio, telúrio, fósforo, azoto, a relação manganês/enxofre e os limites impostos pelas especificações ASTM aplicáveis. Esta organização é mais útil do que uma simples classificação dos elementos como “bons” ou “maus”. Uma adição altera a população de inclusões, a resposta da matriz, a formação da apara, o contacto com a ferramenta ou uma combinação destes efeitos. O resultado depende do tipo de aço, do nível de resistência, do tratamento térmico, da velocidade de corte, do avanço, da profundidade de corte, do fluido de corte e do material da ferramenta.
A engenharia de inclusões consiste em controlar a composição, a quantidade, a distribuição granulométrica e a morfologia das inclusões através da produção do aço e do processamento subsequente. Medir inclusões não é o mesmo que fazer a sua engenharia. A ISO 4967:2026 especifica a determinação micrográfica de inclusões não metálicas em produtos laminados ou forjados com “uma razão de redução de, pelo menos, 3”, mas também adverte que a sua tabela de referência normalizada não é inteiramente aplicável aos aços de corte fácil. Uma classificação baseada numa tabela pode, portanto, descrever uma população sem prever a força de corte ou a vida útil da ferramenta produzidas por essa população.
Enxofre, fósforo, chumbo, selénio e telúrio
O enxofre é a principal adição em muitos aços de carbono e de liga de corte fácil, porque forma sulfureto de manganês, MnS. O manganês é adicionado em quantidade suficiente para ligar preferencialmente o enxofre sob a forma de MnS, em vez de permitir a formação de sulfureto de ferro, que promoveria a fragilidade a quente. Nos aços SAE/AISI 11xx, o teor de enxofre deliberadamente aumentado produz inclusões excedentárias de MnS. Durante o corte, estas inclusões interrompem a apara, reduzem a continuidade da matriz metálica e podem diminuir a fricção ou a adesão na proximidade do contacto entre a ferramenta e a peça. As mesmas inclusões podem reduzir a ductilidade transversal, a resistência à fadiga, a tenacidade ao impacto e a soldabilidade.
O efeito não é determinado apenas pela percentagem de enxofre. A razão de forma dos sulfuretos, a fracção de área, a composição e a distribuição são relevantes. Um estudo de 1995, Efeitos da composição, do factor de forma e da fracção de área das inclusões de sulfuretos na maquinabilidade de um aço de corte fácil resulfurado, relatou efeitos sobre a força de corte pela seguinte ordem: MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Os sulfuretos alongados reduziram a força de corte de forma mais eficaz, enquanto os sulfuretos globulares reduziram o desgaste de flanco da ferramenta de forma mais eficaz. Isto constitui um aviso directo contra considerar uma única forma de inclusão como ideal para todos os objectivos de maquinagem.
A distinção surge igualmente no estudo de 1995 da Universidade de Liège, Análise quantitativa das inclusões de sulfuretos em aços de corte fácil e a sua influência na maquinabilidade. O seu índice de maquinabilidade “variou entre 200% e 100% com a razão de forma das inclusões de sulfuretos”, tendo os sulfuretos de manganês globulares sido favorecidos para a maquinabilidade em corte fácil. Este intervalo numérico não estabelece uma previsão universal entre diferentes tipos de aço; demonstra a intensidade com que a forma das inclusões pode alterar o resultado medido.
O tratamento com cálcio oferece uma via para modificar essa forma e composição. O cálcio pode modificar as inclusões de óxidos e influenciar a precipitação de sulfuretos, produzindo inclusões mais globulares ou complexas em condições adequadas de oxigénio, enxofre e temperatura. As previsões termodinâmicas da partição do cálcio entre óxidos e sulfuretos podem orientar este controlo, mas o resultado continua a depender do tratamento na panela, da solidificação, da redução por laminagem e do reaquecimento. As adições de terras raras podem igualmente produzir MnS–RE2S3 ou variantes contendo cálcio; contudo, o seu valor deve ser avaliado em função da limpeza, da fadiga, da tenacidade e da consistência do processo.
O fósforo acrescenta um mecanismo de maquinabilidade diferente. Os aços SAE/AISI 12xx contêm o aumento de enxofre característico dos tipos resulfurados e contêm adicionalmente aproximadamente 0,04–0,12% de fósforo, conforme referido no Manual de Engenharia Mecânica, Aços de Carbono e de Liga de 2022. O fósforo reforça e fragiliza a matriz ferrítica, contribuindo para a fractura das aparas e melhorando frequentemente o comportamento de corte fácil. Um excesso de fósforo pode prejudicar a ductilidade, a tenacidade ao impacto, a conformação a frio e a soldabilidade, sobretudo quando a segregação ou uma estrutura de grão grosseiro amplificam o seu efeito. Assim, uma designação 12xx não corresponde simplesmente a um aço 11xx com outra adição para formação de inclusões; o fósforo altera tanto a matriz como a apara.
O chumbo encontra-se nos aços resulfurados ao chumbo associado a inclusões de sulfuretos ou sob a forma de partículas discretas de chumbo livre. Como o chumbo tem uma solubilidade muito limitada no aço sólido, a sua distribuição é controlada pela formação de partículas, pela limpeza do aço e pelo historial de processamento. Durante a maquinagem, o chumbo pode promover a separação da apara e actuar na interface da ferramenta, mas também suscita preocupações sérias relativas ao controlo da exposição, à reciclagem, aos fumos de soldadura e à regulamentação ambiental. Uma adição de chumbo não pode ser avaliada apenas pelo seu efeito na redução da força. A especificação do produto pretendido e as utilizações permitidas podem excluí-la.
O selénio e o telúrio constituem opções químicas adicionais para modificar o comportamento das inclusões e a fractura da apara. Podem alterar a morfologia dos sulfuretos e a interacção entre as inclusões e a zona de corte, mas os seus efeitos são sensíveis ao teor de enxofre, ao teor de manganês, à prática de desoxidação e ao estado da matriz. A sua utilização exige a avaliação das propriedades mecânicas, do processamento a quente e a frio, da soldadura, da exposição dos trabalhadores, do tratamento de resíduos e da especificação aplicável ao tipo de aço. Não devem ser apresentados como substitutos permutáveis do enxofre ou do chumbo.
Os aços inoxidáveis de corte fácil ilustram o mesmo compromisso numa matriz mais exigente. De acordo com a British Stainless Steel Association (2024), as inclusões de sulfuretos podem actuar como “lubrificantes sólidos na interface entre a ferramenta e a peça”, mas podem reduzir a resistência à corrosão e prejudicar o desempenho relativamente à corrosão por picadas ou por frestas. A BS EN 10088 permite variantes maquináveis com adições de enxofre de 0,015% ou 0,030% para alguns tipos de aço. Estes valores são permissões específicas de determinados tipos de aço, não objectivos gerais para o aço inoxidável.
Azoto, relação manganês/enxofre e limites das especificações
O azoto é frequentemente discutido como variável de maquinabilidade porque afecta tanto a matriz do aço como a química das inclusões. Em algumas composições, o azoto combina-se com titânio, alumínio, vanádio ou outros elementos para formar nitretos ou carbonitretos. Estas partículas podem influenciar a fractura da apara, a abrasão da ferramenta, a tenacidade e a qualidade superficial. O azoto dissolvido também pode aumentar a resistência e alterar o envelhecimento por deformação, enquanto um teor excessivo ou não controlado de azoto pode prejudicar a ductilidade, a conformabilidade, a tenacidade ou o desempenho da soldadura. O seu efeito depende, portanto, de o azoto permanecer em solução, ficar retido em precipitados ou participar em inclusões complexas.
A relação manganês/enxofre controla se o enxofre é capturado de forma segura como MnS e influencia a morfologia dos sulfuretos. Uma quantidade insuficiente de manganês relativamente ao enxofre aumenta o risco de formação de sulfureto de ferro e de problemas de fragilidade a quente. Uma relação elevada não produz automaticamente uma maquinabilidade superior: o excesso de manganês altera a temperabilidade e a resistência da matriz, enquanto o teor de enxofre, o potencial de oxigénio, o cálcio, as adições de terras raras e as condições de solidificação determinam a população final de inclusões. A relação útil é, consequentemente, específica do tipo de aço e do processo, não constituindo uma receita universal.
Os limites das especificações transformam estas escolhas metalúrgicas em requisitos de composição química e de qualidade aplicáveis. As designações SAE/AISI 11xx e 12xx identificam famílias com adições de enxofre previstas, mas o requisito de aquisição ou de produção pode também remeter para a ASTM A29/A29M, para uma norma de produto aplicável ou para um intervalo de composição química controlado pelo cliente. Os limites ASTM relativos ao enxofre, fósforo, azoto, chumbo e elementos residuais devem ser analisados em conjunto com os requisitos de propriedades mecânicas, qualidade superficial, limpeza e tratamento térmico. Uma composição química que reduza a força de corte pode ainda assim ser reprovada por reduzir a tenacidade transversal, piorar o desempenho à fadiga, complicar a soldadura ou entrar em conflito com restrições ambientais.
As condições de corte continuam a fazer parte da avaliação. O Manual ASM identifica a composição, a microestrutura, o nível de resistência, as condições de corte, os fluidos de corte e o material da ferramenta como factores interdependentes que controlam a maquinabilidade; o enxofre pode alterar significativamente o comportamento de maquinagem dos aços de liga temperáveis integralmente. As medições de inclusões devem, por isso, corresponder à questão de engenharia em análise. Uma secção longitudinal pode revelar o alongamento dos sulfuretos relevante para o controlo da apara, enquanto uma secção transversal, uma análise tridimensional ou uma medição da fracção de área pode representar melhor o comportamento à fadiga ou ao desgaste da ferramenta. A adição constitui apenas uma das variáveis que determinam o resultado.
Tratamento com Cálcio e Controlo da Morfologia das Inclusões
O tratamento com cálcio é uma operação de engenharia de inclusões, não um tratamento genérico de limpeza. O objetivo não é simplesmente reduzir o número total de partículas não metálicas. Pretende-se alterar a natureza dessas partículas, a sua forma, o tamanho que atingem e o seu comportamento durante a laminagem, a maquinagem e a fundição. Um aço com menos inclusões pode continuar a apresentar uma maquinagem deficiente se os sulfuretos remanescentes tiverem uma morfologia inadequada ou se partículas de óxido duras danificarem a aresta de corte.
Sequência do tratamento com cálcio
- Desoxidação Estabelecer o estado dos óxidos e ajustar a química do aço.
- Injeção de cálcio Introduzir cálcio sob condições controladas de temperatura, agitação e recuperação.
- Modificação das inclusões Promover óxidos e sulfuretos contendo cálcio com a química e a morfologia pretendidas.
- Fundição e verificação Fundir o aço tratado e, em seguida, examinar a população de inclusões acabada, em vez de depender apenas da adição do fio.
Normalmente, o tratamento introduz cálcio através de fio tubular ou de outro método de injecção controlada, após a desoxidação e o ajuste da liga. O cálcio dissolvido tem uma forte afinidade química pelo oxigénio e pelo enxofre. Pode, por isso, reagir com inclusões de óxido sólidas ou líquidas e com as reacções de formação de sulfureto de manganês durante a solidificação. A população resultante pode conter aluminatos de cálcio, sulfuretos contendo cálcio ou partículas compósitas de óxido–sulfureto. O resultado depende da temperatura do aço, da actividade do oxigénio e do enxofre, do teor de alumínio, da relação manganês–enxofre, da agitação, do tempo de tratamento e da quantidade de cálcio que efectivamente entra em solução.
Modificação dos óxidos e sulfuretos
No aço desoxidado com alumínio, as inclusões de alumina não tratadas podem ser angulares, duras e capazes de se acumularem nas paredes dos tubos de entrada submersa. O cálcio altera a química dos óxidos, conduzindo-a para aluminatos de cálcio. Dentro de um intervalo de composição adequado, estes produtos são líquidos ou parcialmente líquidos às temperaturas de produção e fundição do aço, pelo que podem tornar-se mais arredondados e menos propensos à formação de aglomerados rígidos de alumina. Este é o benefício na fundição frequentemente associado ao tratamento com cálcio, mas não deve ser confundido com uma redução universal do teor de inclusões. O cálcio pode reduzir o efeito nocivo de uma determinada população de óxidos, deixando praticamente inalterada a fracção total de área ocupada pelas inclusões.
A resposta dos sulfuretos é igualmente importante nos aços de corte fácil. O cálcio pode entrar nos sulfuretos de manganês para formar (Mn,Ca)S, alterar a relação de aspecto dos sulfuretos e modificar a ligação entre os sulfuretos e a matriz de aço. Dependendo da composição e do historial de arrefecimento, os sulfuretos podem tornar-se menos alongados e mais globulares. Essa alteração pode reduzir a concentração de tensões e o desgaste do flanco da ferramenta, mas também pode diminuir a acção de fragmentação da apara associada a longos filamentos de MnS alinhados.
O estudo de 1995, Efeitos da composição, do factor de forma e da fracção de área das inclusões de sulfuretos na maquinabilidade de aço de corte fácil resulfurado, comparou populações de MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Os efeitos comunicados sobre a força de corte seguiram essa sequência, demonstrando que a química das inclusões é importante, e não apenas a percentagem de enxofre. Os sulfuretos alongados reduziram a força de corte de forma mais eficaz, enquanto os sulfuretos globulares reduziram o desgaste do flanco da ferramenta de forma mais eficaz. Trata-se de objectivos de desempenho diferentes. Assim, um tratamento seleccionado para minimizar a força pode produzir um resultado menos favorável em termos de desgaste.
Este compromisso é coerente com o estudo de 1995 da Universidade de Liège, Análise quantitativa das inclusões de sulfuretos em aços de corte fácil e a sua influência na maquinabilidade, que comunicou um índice de maquinabilidade que “variou entre 200% e 100% com a relação de forma das inclusões de sulfuretos”. O estudo privilegiou inclusões globoidais de sulfureto de manganês para a maquinabilidade em operações de corte fácil, mas o resultado não torna as partículas globulares universalmente superiores. O material da ferramenta, o avanço, a velocidade de corte, o comportamento de encruamento, a resistência da matriz, a lubrificação e os requisitos de controlo da apara continuam a ser variáveis activas.
O tratamento com cálcio também deve ser avaliado face à especificação do tipo de aço. Os aços SAE/AISI 11xx contêm enxofre adicionado, que forma inclusões excedentárias de sulfureto de manganês, enquanto os aços SAE/AISI 12xx adicionam aproximadamente 0,04–0,12% de fósforo como outra variável relacionada com a maquinabilidade. O trabalho apresentado no simpósio de 2024 da ASTM International, Aditivos para aço e ferro destinados a melhorar a maquinabilidade, identifica o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a relação manganês–enxofre e as especificações ASTM como variáveis de concepção. O cálcio é um dos elementos de controlo desse sistema, não um substituto do controlo da matriz e da população total de inclusões. Nos aços inoxidáveis de corte fácil, os sulfuretos podem actuar como “lubrificantes sólidos na interface ferramenta–peça”; a BS EN 10088 permite adições de enxofre de 0,015% ou 0,030% para variantes maquináveis de alguns tipos de aço.
A janela de processo é estreita. Uma quantidade insuficiente de cálcio deixa, em grande medida, inalterado o comportamento da alumina e do sulfureto de manganês. Uma quantidade excessiva de cálcio pode gerar sulfureto de cálcio ou fases de óxido ricas em cálcio, consumir enxofre e oxigénio de forma imprevisível e produzir inclusões com um comportamento inadequado à deformação. A recuperação do cálcio é particularmente sensível, porque o cálcio tem uma pressão de vapor elevada às temperaturas de produção do aço e reage rapidamente com a escória, o refractário, o oxigénio dissolvido e o enxofre. A velocidade de adição do fio, a profundidade de injecção, a agitação com árgon, o estado da escória e o intervalo até à fundição afectam todos o pico de cálcio dissolvido e o seu decaimento.
A prática de fundição expõe rapidamente esses erros. Uma modificação insuficiente dos óxidos pode deixar aglomerados sólidos de alumina que restringem um tubo de entrada submersa. Uma quantidade excessiva de cálcio, ou adicionada num momento inadequado, pode criar sólidos ricos em cálcio, produtos de reoxidação ou aglomerados que também obstruem o escoamento. Um tubo que permita uma fundição sem problemas não prova que a população de sulfuretos tenha a resposta desejada durante a maquinagem; o comportamento do tubo e o comportamento no corte podem favorecer químicas de inclusões diferentes.

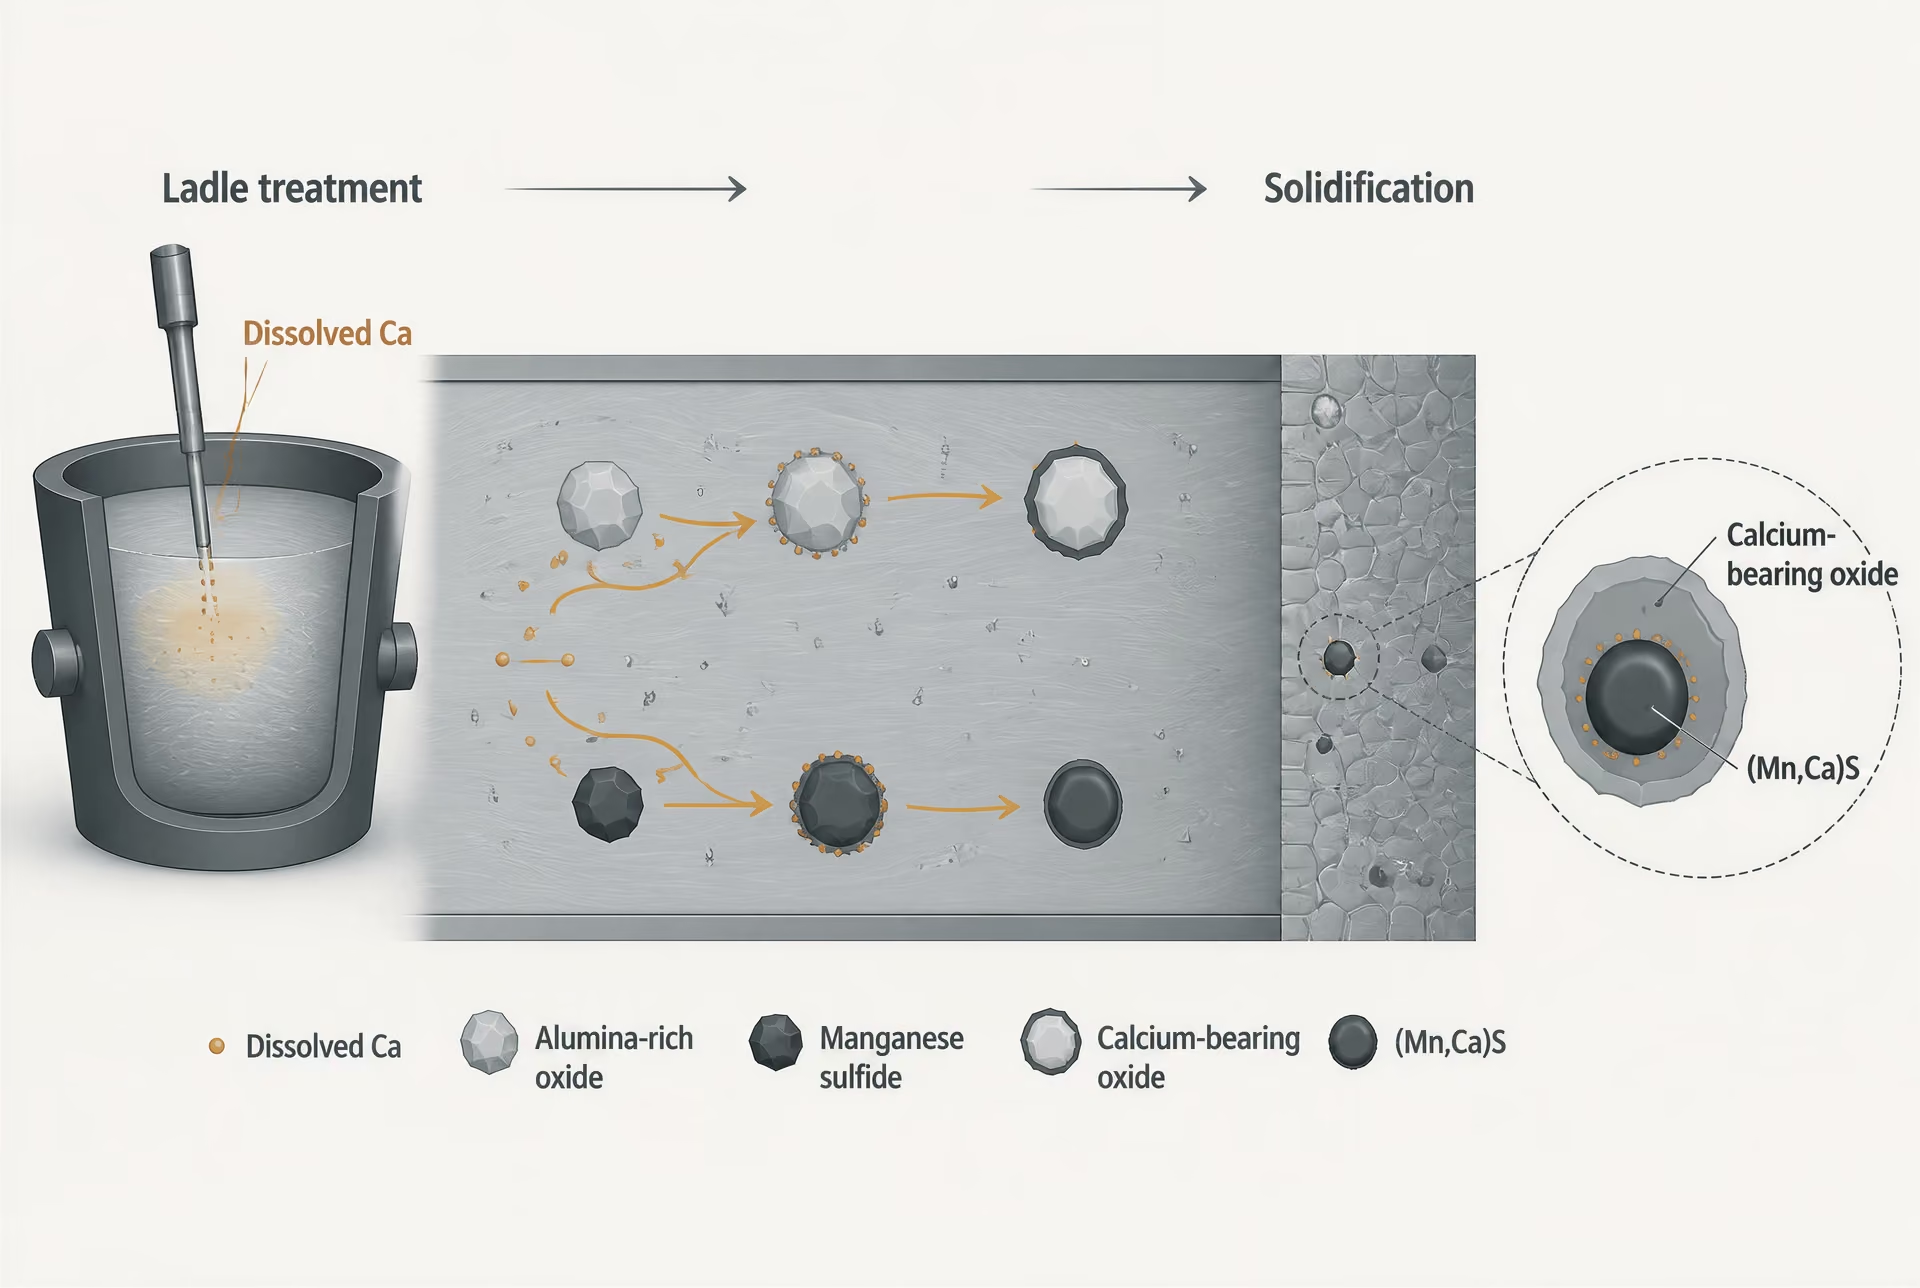
Previsão termodinâmica da partição do cálcio
O cálculo termodinâmico ajuda a definir a janela de tratamento antes dos ensaios industriais. A questão central é saber como o cálcio se distribui entre as reacções com óxidos e sulfuretos, tendo em conta as actividades prevalecentes de Ca, O, S, Al, Mn e de outros elementos. O cálcio pode primeiro reduzir ou modificar uma inclusão de óxido e depois reagir com o enxofre, ou as reacções envolvendo enxofre podem consumir o cálcio disponível antes de a modificação dos óxidos estar concluída. Os modelos de equilíbrio podem estimar se o campo de inclusões estáveis contém alumina, aluminatos de cálcio, CaS, (Mn,Ca)S ou fases compósitas.
Estas previsões exigem actividades, e não apenas concentrações nominais no volume total. O arrastamento de escória, o oxigénio dissolvido, a actividade do alumínio, a temperatura e a recuperação efectiva do cálcio determinam o ambiente químico a que uma inclusão fica sujeita. Por conseguinte, uma fronteira de fases calculada constitui uma orientação para o processo, não uma garantia. As perdas de cálcio por vaporização, escória, refractário e flotação alteram a condição efectiva, enquanto a segregação durante a solidificação modifica as actividades locais de manganês e enxofre após o tratamento.
O objectivo prático consiste frequentemente num intervalo de cálcio em que as inclusões de óxido se tornam deformáveis ou líquidas durante a fundição, enquanto os sulfuretos mantêm uma forma controlada após a laminagem. Esse objectivo pode diferir entre uma aplicação de torno automático de alta velocidade, na qual predominam a segmentação da apara e uma força de corte reduzida, e uma operação sensível à vida útil da ferramenta, na qual os sulfuretos globulares e uma interacção abrasiva reduzida são mais importantes.
A verificação final deve ser metalográfica. A ISO 4967:2026 especifica a determinação micrográfica das inclusões não metálicas em produtos de aço laminados ou forjados com “uma relação de redução de pelo menos 3”, mas adverte que o seu quadro de referência normalizado não é inteiramente aplicável aos aços de corte fácil. O exame deve, por isso, registar a química, a morfologia, a distribuição de tamanhos, a fracção de área e o alinhamento das inclusões, utilizando análise de imagem ou microscopia adequada à questão de engenharia. Uma classificação de limpeza, por si só, não pode estabelecer a eficácia do tratamento com cálcio. É a população final de inclusões — e não a adição de fio de cálcio, o equilíbrio calculado ou o historial do tubo — que determina se o aço proporciona o comportamento de maquinagem pretendido.

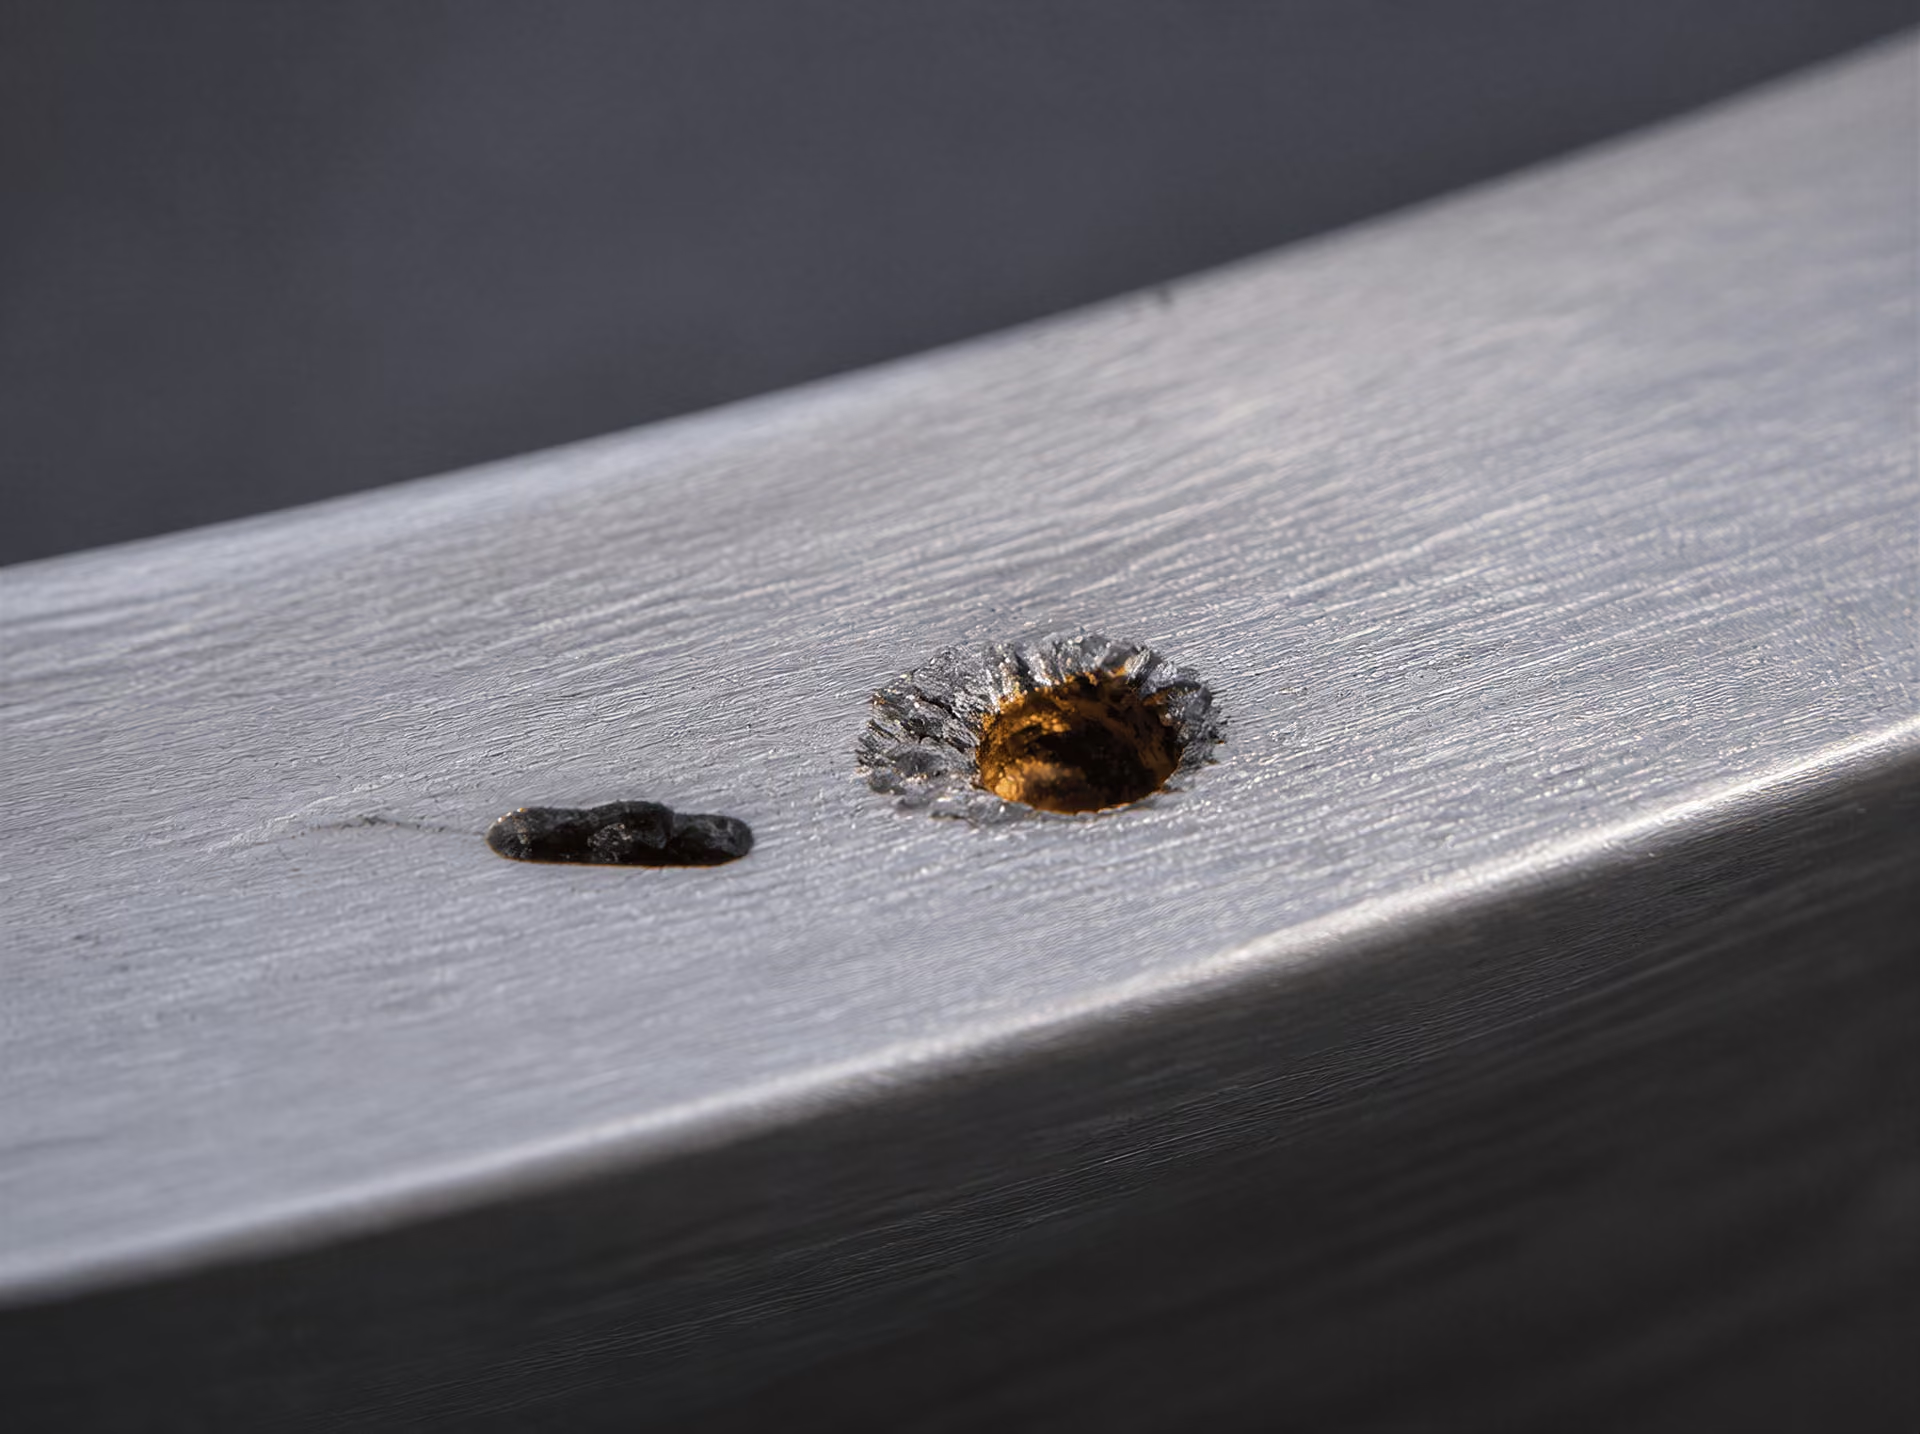
Aços Inoxidáveis de Corte Fácil: o Compromisso com a Resistência à Corrosão
O aço inoxidável não se torna mais fácil de maquinar simplesmente por se adicionar enxofre. O resultado depende do teor de enxofre, da disponibilidade de manganês, da química das inclusões, da forma das inclusões, da fração de área, da matriz do aço e das condições de corte. Uma adição de enxofre que melhora a fragmentação da apara numa determinada qualidade austenítica pode produzir um equilíbrio diferente entre desgaste da ferramenta, resistência à corrosão, soldabilidade e resistência transversal noutra.
A razão é metalúrgica. O enxofre tem solubilidade limitada no aço inoxidável austenítico e combina-se principalmente com o manganês para formar sulfureto de manganês, MnS. Estas inclusões interrompem o metal durante o corte. Podem reduzir a continuidade da apara, diminuir a energia necessária para cisalhar o material e atuar como lubrificantes sólidos na interface entre a ferramenta e a peça, conforme descrito pela British Stainless Steel Association (BSSA). O efeito é útil durante a furação, o torneamento e as operações em tornos automáticos de produção de parafusos, mas as inclusões também criam descontinuidades químicas e mecânicas locais.
Inclusões de sulfuretos nos aços inoxidáveis austeníticos
Numa qualidade austenítica convencional resistente à corrosão, a limpeza do aço e o controlo das inclusões contribuem para a qualidade superficial e o desempenho em serviço. Numa qualidade de corte fácil, algumas inclusões são introduzidas deliberadamente. Isso não faz delas simples contaminantes. A engenharia das inclusões ajusta a sua composição, quantidade, distribuição granulométrica e morfologia através de variáveis da produção e do processamento do aço.
As inclusões de MnS são especialmente importantes porque a sua forma se altera durante a deformação a quente. Os sulfuretos laminados tornam-se normalmente inclusões alongadas, enquanto o tratamento com cálcio ou uma alteração da química do enxofre pode produzir partículas mais globulares. Estas formas não produzem a mesma resposta durante a maquinagem. O estudo de 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, relatou efeitos nas forças de corte pela seguinte ordem: MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Os sulfuretos alongados reduziram a força de corte de forma mais eficaz, enquanto os sulfuretos globulares reduziram de forma mais eficaz o desgaste da face de incidência da ferramenta. Por conseguinte, a força de corte e a vida útil da ferramenta não podem ser tratadas como medidas intercambiáveis de maquinabilidade.
Um estudo separado da Universidade de Liège, também de 1995, intitulado Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, apresentou um índice de maquinabilidade que “variou entre 200% e 100% com a razão de forma das inclusões de sulfuretos”. O resultado confirma um princípio de engenharia claro: a geometria das inclusões é importante, e não apenas a percentagem de enxofre. Uma fração de área elevada de sulfuretos alongados pode favorecer a segmentação da apara, mas uma formação excessiva de inclusões alongadas pode prejudicar a ductilidade transversal e criar trajetórias preferenciais para o crescimento de fissuras. Inclusões menores e mais globulares podem reduzir o desgaste da face de incidência, proporcionando, ao mesmo tempo, menos assistência à fragmentação da apara.
A matriz envolvente também controla o resultado. Os aços inoxidáveis austeníticos sofrem encruamento durante o corte, têm uma condutividade térmica relativamente baixa e podem gerar calor considerável na aresta da ferramenta. A velocidade de corte, o avanço, a profundidade de corte, o material da ferramenta, a geometria da aresta, o fluido de corte e o estado de encruamento podem alterar o benefício obtido de uma determinada população de inclusões. O trabalho do simpósio de 2024 da ASTM International, Additives to Steel and Iron for Improved Machinability, considera o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a razão manganês-enxofre e as especificações ASTM aplicáveis como variáveis de projeto interativas. Nenhum teor-alvo único de enxofre permite prever o desempenho de maquinagem em todas as qualidades de aço inoxidável.
A penalização em termos de resistência à corrosão surge porque as inclusões de sulfuretos e as interfaces que as rodeiam podem tornar-se locais preferenciais para ataques localizados. O MnS pode dissolver-se, total ou parcialmente, em ambientes que contenham cloretos ou sejam ácidos, deixando um local de iniciação de picada. A forma da inclusão afeta a interface exposta: as inclusões alongadas podem criar trajetórias mais longas e interligadas ao longo da direção de laminagem, enquanto as partículas globulares apresentam uma relação superfície/volume diferente. O risco efetivo depende do comportamento de passivação, da química das inclusões, do acabamento superficial, da concentração de cloretos, da temperatura, das tensões residuais e da limpeza após a maquinagem. As adições de enxofre não provocam automaticamente uma falha, mas reduzem a margem disponível para condições de serviço exigentes.
As adições de sulfuretos também podem influenciar as propriedades transversais e a soldabilidade. As inclusões semelhantes a linhas reduzem a ductilidade e a tenacidade de forma mais acentuada na direção transversal à laminagem do que na direção longitudinal. Durante a soldadura, as inclusões e as regiões ricas em enxofre podem contribuir para uma maior sensibilidade à fissuração a quente, para uma alteração da limpeza do metal de soldadura ou para uma redução do desempenho face à corrosão nas proximidades da soldadura. O resultado depende do processo de soldadura, do aporte térmico, do metal de adição, do grau de restrição da junta e da composição da qualidade. Não se deve presumir que um aço inoxidável de corte fácil especificado para componentes maquinados tenha a mesma adequação para soldadura ou para conter pressão que a sua versão com menor teor de enxofre.
Variantes maquináveis segundo a BS EN 10088
A BS EN 10088 reconhece que a maquinabilidade pode ser especificada através de uma composição controlada, em vez de ser tratada como uma consequência acidental de uma limpeza deficiente. Segundo a BSSA, a norma permite variantes maquináveis de algumas qualidades de aço inoxidável com adições de enxofre de 0,015% ou 0,030%. Esses valores correspondem a adições ou variantes composicionais permitidas no âmbito dos requisitos de determinadas qualidades; não constituem uma receita universal para todos os aços inoxidáveis austeníticos.
As designações das qualidades devem, por conseguinte, ser lidas em conjunto com a designação da norma e os requisitos aplicáveis ao produto. Uma qualidade austenítica de corte fácil frequentemente encontrada é a X8CrNiS18-9 (1.4305), correspondente à designação amplamente utilizada 303 noutros sistemas de designação. A designação com enxofre identifica uma modificação deliberada para melhorar a maquinabilidade, e não uma propriedade geral de todo o aço inoxidável marcado como 303 ou de todos os produtos comercializados sob descrições comerciais equivalentes. Outras qualidades podem ter limites de enxofre diferentes, comportamentos distintos face à corrosão e restrições diferentes relativamente à soldadura ou à conformação.
A distinção é importante ao comparar uma qualidade modificada com enxofre com a X5CrNi18-10 (1.4301) ou a X5CrNiMo17-12-2 (1.4401). As respetivas famílias nominais de ligas resistentes à corrosão podem parecer semelhantes, mas as suas populações de inclusões, os limites de enxofre, as respostas ao encruamento e os históricos de processamento podem ser diferentes. Uma variante maquinável pode ser cortada com uma força menor, mas apresentar maior sensibilidade à formação de picadas ou menor ductilidade transversal. Inversamente, uma qualidade com baixo teor de enxofre pode exigir ferramentas e controlo da apara mais cuidadosos, mantendo simultaneamente uma resistência superior num serviço corrosivo.
A inspeção deve corresponder à questão colocada. A ISO 4967:2026 especifica a determinação micrográfica das inclusões não metálicas em produtos de aço laminados ou forjados com uma razão de redução de “pelo menos 3”, advertindo, contudo, que o seu quadro de referência padrão não é inteiramente aplicável aos aços de corte fácil. Uma classificação por comparação com um quadro pode descrever a severidade das inclusões, mas não estabelece, por si só, a força de corte, o desgaste da ferramenta, a resistência à formação de picadas ou a fiabilidade da soldadura. As medições das inclusões devem, por conseguinte, indicar as características relevantes para a propriedade em avaliação: composição, razão de aspeto, distribuição granulométrica, espaçamento, fração de área e orientação.
- Auxiliar de maquinagem
- As inclusões de sulfuretos podem atuar como lubrificantes sólidos na interface entre a ferramenta e a peça
- Variantes permitidas de enxofre
- 0,015% ou 0,030% para alguns graus da BS EN 10088
- Possíveis penalizações
- Suscetibilidade à corrosão por picadas, redução da ductilidade transversal e preocupações relativas à soldabilidade
- Comparação necessária
- Resposta de maquinagem, juntamente com corrosão, direção da carga e processo de fabrico
O compromisso prático é deliberado, e não misterioso. O enxofre pode fazer com que o aço inoxidável austenítico seja maquinado de forma mais previsível, mas os mesmos sulfuretos podem reduzir a tolerância à corrosão e o desempenho transversal. A seleção deve relacionar a designação da qualidade e os limites da BS EN 10088 com a operação de corte do componente, o ambiente, a direção das cargas e o processo de fabrico. Não existe um único comportamento do “aço inoxidável maquinável”; existe apenas uma matriz e uma população de inclusões específicas a operar sob condições específicas de serviço e de corte.
Desgaste da Ferramenta, Força de Corte e o Ótimo Contraintuitivo
Porque uma força de corte inferior não equivale a uma vida útil da ferramenta mais longa
Uma inclusão que facilita a maquinagem não proporciona um único benefício universal. O seu efeito depende de o resultado medido ser a força de corte, a segmentação da apara, o desgaste de flanco, o desgaste de cratera, o acabamento superficial ou o material removido antes de um limite especificado de vida útil da ferramenta. Estes resultados podem evoluir em direções diferentes, porque a população de inclusões altera tanto a deformação na peça como as condições de contacto na ferramenta.
O estudo de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel apresentou um exemplo claro. Os efeitos das inclusões de sulfuretos na força de corte seguiram a ordem MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Mais importante ainda, os sulfuretos alongados reduziram a força de corte de forma mais eficaz, enquanto os sulfuretos globulares reduziram o desgaste de flanco da ferramenta de forma mais eficaz. Isto não é uma contradição. É um aviso contra tratar a “maquinabilidade” como uma única propriedade medida.
Os sulfuretos de manganês alongados tendem a alinhar-se com a direção de laminagem. Durante o corte, estas inclusões podem promover a separação local e a segmentação da apara, reduzindo a força necessária para cisalhar a apara. Podem também interromper a continuidade da matriz junto da zona de corte primária. O resultado pode ser uma força de corte principal medida mais baixa, sobretudo quando a direção do ensaio e a direção de laminagem produzem um alinhamento favorável das inclusões.
As mesmas partículas alongadas podem criar um ambiente de contacto menos favorável para a ferramenta. Um filão longo de sulfureto pode atravessar a zona de corte como uma descontinuidade direcional repetida. Pode expor fases vizinhas mais duras, promover um contacto intermitente ou criar concentrações locais de tensão na superfície recém-formada. As inclusões globulares distribuem a sua interrupção por uma dimensão mais curta e podem produzir uma sequência mais uniforme de pequenos eventos de fratura ou lubrificação. Assim, a ferramenta pode sofrer menos danos abrasivos ou adesivos, mesmo quando a força de corte é mais elevada.
O estudo da Universidade de Liège Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) apresentou um índice de maquinabilidade que “variava entre 200% e 100% com a razão de forma das inclusões de sulfureto”. O estudo também favoreceu inclusões globoidais de sulfureto de manganês para a maquinabilidade em corte fácil. Este resultado não estabelece uma forma ótima universal; mostra que a alteração isolada da razão de forma pode modificar substancialmente a ordenação dos aços. A fração de área e a distribuição de tamanhos também são importantes. Uma pequena população de inclusões grandes pode comportar-se de forma diferente da mesma fração de área distribuída por muitas partículas finas.
A matriz pode inverter o efeito das inclusões. Uma resistência mais elevada da peça aumenta a tensão de corte e, frequentemente, a força de corte, enquanto a martensite, a bainite ou os carbonetos dispersos e duros podem aumentar a abrasão no flanco. Uma matriz ferrítica mais macia pode permitir uma separação mais fácil da apara, mas uma maciez excessiva pode promover aresta postiça e adesão. O espaçamento da perlita, o encruamento, o tratamento térmico e as tensões residuais também afetam a forma como uma inclusão se abre durante o corte. O enxofre não é, portanto, um controlo autónomo da maquinabilidade. O ASM Handbook identifica a composição, a microestrutura, o nível de resistência, as condições de corte, os fluidos de corte e o material da ferramenta como fatores de controlo interativos; refere também que o enxofre pode alterar significativamente o comportamento durante a maquinagem de aços-liga temperáveis em toda a secção.
A composição química das qualidades ilustra a intenção do projeto. Os aços SAE/AISI 11xx contêm enxofre adicionado, produzindo inclusões excedentárias de sulfureto de manganês que favorecem a quebra da apara e a lubrificação. Os aços SAE/AISI 12xx contêm adicionalmente aproximadamente 0,04–0,12% de fósforo, que pode afetar ainda mais a deformação da matriz e a formação da apara. No aço ressulfurado com chumbo, o chumbo pode ocorrer associado a inclusões de sulfureto ou como partículas de chumbo livre, alterando a resposta da interface sem substituir o papel do sulfureto de manganês. O trabalho do simpósio de 2024 da ASTM International enumera o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a razão manganês/enxofre e as especificações ASTM aplicáveis como variáveis de projeto da maquinabilidade. A pergunta correta não é “Qual é a quantidade de enxofre presente?”, mas sim “Que população de inclusões e que matriz foram produzidas por essa composição química e esse processamento?”
Desgaste de flanco, desgaste de cratera e condições do processo
O desgaste de flanco desenvolve-se na região da face de incidência que roça contra a superfície maquinada. É fortemente afetado pela temperatura, pelas fases duras abrasivas, pela distância de deslizamento, pela resistência da peça e pela estabilidade da aresta de corte. Uma população de sulfuretos globulares pode reduzir o desgaste de flanco ao interromper a adesão metal–ferramenta e atuar como lubrificante sólido, mas o resultado depende de as partículas serem suficientemente grandes para influenciar o contacto e de a matriz conter carbonetos ou outros constituintes abrasivos.
O desgaste de cratera forma-se na face de ataque à medida que as aparas quentes deslizam sobre a ferramenta. A difusão, a adesão, a reação química e a abrasão mecânica podem contribuir para esse desgaste. A velocidade de corte é especialmente importante, porque a temperatura aumenta acentuadamente com a velocidade. Uma inclusão que reduza a força a velocidade moderada pode não reduzir o desgaste de cratera a alta velocidade se alterar o comprimento de contacto da apara ou transportar espécies reativas para a interface ferramenta–apara. A qualidade da ferramenta também é importante: as ferramentas de metal duro, metal duro revestido, cerâmica, cermet e nitreto cúbico de boro respondem de forma diferente ao calor, à difusão, à fragmentação da aresta e à interação química.
O avanço e a profundidade de corte alteram a força e a carga térmica independentemente da morfologia das inclusões. Um avanço mais elevado aumenta a espessura da apara não cortada e a carga na aresta; uma maior profundidade de corte aumenta a remoção de material e pode envolver uma população de inclusões diferente ao longo da secção da peça. A direção de corte também é decisiva no caso do aço laminado. Cortar paralelamente aos filões de sulfureto não equivale a cortá-los transversalmente. O fluido de corte pode reduzir a temperatura, diminuir a adesão e afastar as aparas; contudo, algumas condições do fluido alteram o benefício aparente das inclusões ao mascararem ou amplificarem a sua ação lubrificante. O corte a seco, o fluido de refrigeração abundante, a lubrificação de quantidade mínima e o fluido de refrigeração a alta pressão não devem ser tratados como ensaios equivalentes.
Os aços inoxidáveis de corte fácil tornam particularmente visível o mecanismo da interface. A British Stainless Steel Association descreve as inclusões de sulfureto como atuando enquanto “lubrificantes sólidos na interface ferramenta–peça” e identifica variantes maquináveis segundo a BS EN 10088 com adições de enxofre de 0,015% ou 0,030% para algumas qualidades. Essa afirmação descreve uma interação material–processo, não uma redução garantida em todos os modos de desgaste. O tratamento com cálcio pode modificar a composição e a morfologia dos óxidos e sulfuretos; a previsão termodinâmica da repartição do cálcio entre óxidos e sulfuretos ajuda a controlar a população resultante, mas a resposta durante o corte continua a depender da matriz e das condições do ensaio.
Consequentemente, qualquer afirmação sobre maquinabilidade deve indicar a sua métrica e as respetivas condições: força de corte máxima ou estacionária, largura do desgaste de flanco, profundidade do desgaste de cratera, critério de vida útil da ferramenta, velocidade de corte, avanço, profundidade de corte, material e qualidade da ferramenta, fluido de corte, orientação da peça e microestrutura. As medições das inclusões devem representar a propriedade que está a ser avaliada. A ISO 4967:2026 especifica a determinação micrográfica de inclusões não metálicas em produtos de aço laminados ou forjados com uma razão de redução de pelo menos 3, advertindo simultaneamente que o seu quadro de referência normalizado não é inteiramente aplicável aos aços de corte fácil. A contagem de inclusões através de um quadro normalizado pode, portanto, descrever a limpeza do aço sem prever a vida útil da ferramenta. A engenharia das inclusões implica controlar em conjunto a composição, a quantidade, a distribuição de tamanhos e a morfologia — e selecionar a população em função do objetivo real de maquinagem, não de uma única medição de força aparentemente vantajosa.
Modos de Falha Causados por Inclusões Mal Controladas
O aço de fácil maquinagem troca algum desempenho em serviço por uma maior facilidade de corte, mas essa compensação não é determinada apenas pelo teor de enxofre. O enxofre, o oxigénio, o cálcio, as adições de terras raras, o chumbo, o fósforo e a relação manganês-enxofre determinam quais as inclusões que se formam; a laminagem e a forjagem determinam depois a distribuição e a forma dessas inclusões. O resultado pode ser uma excelente fragmentação da apara num torno e um desempenho inaceitável à fadiga num componente sob carga.
A engenharia das inclusões implica controlar a «composição, quantidade, distribuição de tamanhos e morfologia», conforme definido na revisão de 2018 Non-metallic inclusions in steels – origin and control. Essas variáveis devem ser avaliadas em função da propriedade em serviço que está a ser examinada. Uma secção longitudinal polida pode revelar sulfuretos alongados que explicam a fragmentação da apara, mas diz pouco sobre a população tridimensional que controla a fadiga transversal. A medição não é, portanto, o mesmo que engenharia. A ISO 4967:2026 especifica a determinação micrográfica de inclusões não metálicas em produtos de aço laminados ou forjados com «uma razão de redução de, pelo menos, 3», advertindo, contudo, que o seu quadro de referência normalizado não é inteiramente aplicável aos aços de fácil maquinagem. Uma classificação baseada num quadro não pode substituir uma análise de inclusões específica da propriedade em causa.
Fios, aglomerados e anisotropia
Nos aços resulfurados, o manganês combina-se com o enxofre para formar MnS. Durante a laminagem, os sulfuretos macios deformam-se mais facilmente do que o aço circundante e transformam-se em fios longos e finos alinhados com a direcção de laminagem. Esta morfologia melhora frequentemente a maquinagem: uma ferramenta pode cisalhar através de planos fracos, as aparas fragmentam-se mais facilmente e as películas de sulfureto podem reduzir o atrito na interface de corte. Os aços SAE/AISI 11xx contêm deliberadamente enxofre adicionado por este motivo. Os aços SAE/AISI 12xx adicionam fósforo, aproximadamente 0,04–0,12%, o que afecta adicionalmente a formação da apara e as forças de maquinagem.
O mesmo alinhamento cria propriedades direccionais. Uma fissura que se propague paralelamente a um fio de sulfureto pode ligar inclusões ao longo de uma distância considerável, enquanto uma fissura sujeita a carga transversalmente à direcção de laminagem encontra uma sequência diferente de obstáculos. A ductilidade à tracção, a tenacidade ao impacto, a redução de área e a resistência à fadiga podem, por conseguinte, diferir acentuadamente entre provetes longitudinais e transversais. O aço pode cumprir uma classificação de inclusões longitudinais e, ainda assim, permanecer vulnerável numa árvore, num pino ou num componente sujeito a pressão na direcção transversal.
A fracção de área é tão importante como o comprimento individual. O aumento do teor de sulfuretos eleva normalmente o número de potenciais interfaces fracas, e uma população elevada pode ligar inclusões que, de outro modo, seriam inofensivas, formando um percurso contínuo de dano. Os fios de grandes dimensões são especialmente prejudiciais porque as suas extremidades concentram tensões. Sob carga cíclica, a descoesão na interface sulfureto–matriz pode iniciar-se antes de a tensão nominal se aproximar da tensão de cedência.
Os aglomerados criam um segundo modo de falha. Várias partículas de óxido ou sulfureto próximas entre si interagem elasticamente, produzindo um defeito efectivo maior do que aquele que qualquer partícula isolada sugeriria. Os aglomerados podem ter origem numa desoxidação deficiente, numa reoxidação durante a fundição, no arrastamento de material refractário, numa prática inadequada no distribuidor ou numa segregação química local. A forjagem pode fragmentar um aglomerado em partículas menores, mas também pode espalhar as inclusões numa banda planar. A inspecção ultrassónica pode detectar essas regiões, ao passo que um pequeno campo metalográfico pode não as revelar de todo.
A forma não é meramente estética. Um estudo da Universidade de Liège, de 1995, referiu um índice de maquinabilidade que «variava entre 200% e 100% com a razão de forma das inclusões de sulfureto» e favorecia o sulfureto de manganês globoidal para a maquinabilidade de aços de fácil maquinagem. Outro estudo de 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, identificou efeitos sobre a força de corte pela seguinte ordem: MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Os sulfuretos alongados reduziram a força de corte de forma mais eficaz, enquanto os sulfuretos globulares reduziram de forma mais eficaz o desgaste do flanco da ferramenta. Uma vantagem na maquinagem não pode, portanto, ser directamente traduzida numa vantagem estrutural.
O tratamento com cálcio ilustra o problema do controlo. O cálcio pode modificar a alumina e os óxidos relacionados, transformando-os em partículas menos angulares, e alterar a composição e a morfologia dos sulfuretos, prevendo os cálculos termodinâmicos uma partição do cálcio entre óxidos e sulfuretos. Um cálcio mal controlado pode, contudo, produzir inclusões mistas ou sobredimensionadas, em vez de uma população uniforme. O tratamento deve ser compatível com a limpeza do aço, a prática de solidificação, o regime de laminagem e a carga de serviço prevista.
Fadiga, fractura, corrosão e defeitos superficiais
As inclusões duras de óxido, particularmente a alumina angular ou os aluminatos de cálcio complexos, comportam-se de forma diferente do MnS macio. A sua rigidez e a fraca adesão interfacial criam concentrações locais severas de tensão. Uma fissura de fadiga pode nuclear-se num canto de um óxido, numa interface descoesa ou numa zona plástica formada em torno da partícula. Uma vez iniciada, a fissura pode propagar-se para a matriz mesmo quando a inclusão é demasiado pequena para produzir um defeito de fractura visível. Os óxidos de grandes dimensões são especialmente perigosos em aplicações com rolamentos, engrenagens e de alta resistência, nas quais a matriz tolera menos os defeitos locais.
O risco de fractura aumenta quando as inclusões se combinam com segregação ou com uma matriz frágil. O fósforo pode favorecer o corte fácil nos aços SAE/AISI 12xx, mas a segregação de fósforo e uma condição de tratamento térmico de elevada resistência podem reduzir a tenacidade. Os aços resulfurados com chumbo introduzem uma população adicional: o chumbo ocorre associado a inclusões de sulfureto ou sob a forma de partículas de chumbo livre. Estas partículas podem melhorar o controlo da apara, mas podem também enfraquecer a coesão local e complicar a soldadura, a deformação a quente, a avaliação da fractura e a conformidade ambiental.
A corrosão introduz uma preocupação distinta no aço inoxidável. As inclusões de sulfureto podem dissolver-se preferencialmente ou criar uma química local que favoreça o início de picadas, especialmente quando as inclusões contêm sulfureto de manganês exposto à superfície. A região circundante, empobrecida em crómio ou quimicamente activa, pode tornar-se um local de iniciação, embora a matriz inoxidável global permaneça passiva. Os aços inoxidáveis de fácil maquinagem utilizam sulfuretos como «lubrificantes sólidos na interface ferramenta–peça», mas essa função de maquinagem não garante resistência à corrosão por picadas ou à fissuração por corrosão sob tensão. A BS EN 10088 permite variantes maquináveis com adições de enxofre de 0,015% ou 0,030% para alguns tipos; a adição permitida deve ser avaliada em função do ambiente corrosivo especificado, não devendo ser tratada como um simples auxiliar de processamento inofensivo.
Os defeitos superficiais começam frequentemente antes da maquinagem. Inclusões laminadas, slivers, bolhas e delaminações podem aflorar durante o torneamento, a rectificação ou o polimento. Uma inclusão alongada próxima da superfície pode ser arrancada e deixar uma ranhura longitudinal; um óxido duro pode fracturar a aresta de corte ou produzir um acabamento arrancado. As bandas ricas em sulfuretos podem também gerar uma resposta desigual à decapagem ou ao ataque químico nos produtos inoxidáveis.
A maquinabilidade é controlada pela interacção entre a resistência da matriz, a composição, a população de inclusões, a velocidade de corte, o avanço, o fluido de corte e o material da ferramenta, conforme salientado pelo ASM Handbook. O desempenho estrutural tem uma prioridade diferente: minimizar os núcleos de fissuração, controlar a direccionalidade e impedir uma actividade química prejudicial. O simpósio da ASTM de 2024, Additives to Steel and Iron for Improved Machinability, trata, por conseguinte, o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a relação manganês-enxofre e as especificações ASTM como variáveis de concepção interligadas. A população correcta de inclusões é a que cumpre o requisito de serviço, e não simplesmente a que produz a menor força de corte.
Um fluxo de trabalho metalográfico para aço de corte fácil
Um exame útil começa com uma questão de engenharia, não com um pedido de classificação de inclusões. A questão pode dizer respeito à fragmentação da apara, à força de corte, ao desgaste de flanco da ferramenta, à iniciação de fadiga, a uma variação entre corridas, ou a saber se o tratamento com cálcio produziu a população de inclusões pretendida. Cada questão exige uma medição diferente. Uma contagem de campo que descreva o teor médio de inclusões não metálicas pode não explicar por que razão dois aços com análises de enxofre semelhantes produzem aparas ou vidas de ferramenta diferentes.
Esta distinção é importante porque a engenharia de inclusões diz respeito à composição, quantidade, distribuição de tamanhos e morfologia das inclusões, controladas deliberadamente. A medição de inclusões não metálicas é apenas uma parte desse trabalho. O ASM Handbook identifica a composição, a microestrutura, o nível de resistência, as condições de corte, o fluido de corte e o material da ferramenta como fatores interativos que controlam a maquinabilidade. O registo da amostra deve, por conseguinte, incluir o tipo de aço, a forma do produto, o historial de redução, o tratamento térmico, as análises de enxofre e oxigénio, quando disponíveis, o tipo de ferramenta, a velocidade de corte, o avanço, a profundidade de corte e o estado do líquido de refrigeração.
Orientação da amostragem e preparação da amostra
Registe a geometria do produto e a direção de laminagem ou forjamento antes do corte. Uma secção longitudinal, paralela à direção principal de trabalho, mostra as bandas de sulfuretos como características alongadas e é normalmente a secção mais informativa para a formação de aparas e a deformação direcional. Uma secção transversal, normal a essa direção, mostra a mesma população em corte transversal e é mais adequada para avaliar a largura, o espaçamento, a aglomeração e a fração de área local. Quando a questão de engenharia envolve anisotropia, fadiga ou uma banda de segregação suspeita, examine ambas as orientações em posições correspondentes.
A localização da amostragem deve ser fixada previamente, e não escolhida depois de se encontrar um campo particularmente favorável. Em barras, fios e chapas, identifique as posições à superfície, a um quarto da espessura e no centro quando a segregação ou as inclusões na linha central puderem afetar o desempenho. Recolha amostras replicadas de mais do que uma posição longitudinal. Um único campo polido não pode representar uma corrida de produção, sobretudo quando as inclusões estão aglomeradas ou quando o aço contém sulfuretos de manganês alongados.
O corte deve minimizar o aquecimento, o arrastamento e a deformação mecânica. É preferível o corte abrasivo com refrigeração adequada a um procedimento que queime a aresta ou arraste fases macias através da matriz. Os aços com chumbo e resulfurizados exigem cuidados especiais: o chumbo pode ocorrer associado a inclusões de sulfuretos ou como partículas discretas de chumbo livre, e um corte mal controlado pode deslocar ou arrastar estes constituintes. A montagem deve apoiar as arestas e limitar as folgas em redor da amostra.
A retificação é realizada com abrasivos progressivamente mais finos, efetuando uma limpeza adequada entre as etapas para impedir que partículas grosseiras sejam transportadas para a etapa seguinte. O polimento deve remover a deformação sem arredondar nem arrancar as inclusões da matriz. O MnS é mais macio e deformável do que muitos óxidos de aço; o chumbo é ainda mais macio. Uma pressão excessiva, um pano seco ou um polimento final prolongado podem transformar uma inclusão numa cavidade, espalhá-la pela superfície ou alterar a sua razão de forma aparente. Pode ser utilizado um polimento final com um sistema adequado de diamante fino ou sílica coloidal, mas o procedimento deve ser validado numa amostra de referência que contenha sulfuretos e óxidos. Se for visível arrancamento, repita a preparação em vez de considerar os orifícios negros resultantes como uma morfologia genuína das inclusões.
Inspecione primeiro a superfície polida não atacada. O ataque químico pode revelar ferrite, perlite, martensite ou carbonetos, mas também pode ocultar os limites das inclusões e complicar a aplicação de limiares. Utilize uma observação separada após o ataque químico ou conserve imagens emparelhadas do mesmo sistema de coordenadas. A matriz não é mero ruído de fundo: a dureza, a resistência, o tratamento térmico e a deformação afetam a forma como os sulfuretos se deformam durante a laminagem e como as inclusões interagem com uma aresta de corte.
Classificação, análise de imagens e elaboração do relatório
Classifique as inclusões pela morfologia observável e, sempre que possível, pela composição química. Os óxidos podem aparecer como partículas angulares isoladas, aglomerados compactos ou bandas alongadas de óxidos. Os sulfuretos aparecem normalmente como MnS alongado nas secções longitudinais, enquanto os sulfuretos modificados com cálcio podem ser mais globulares ou irregulares. As adições de terras raras podem produzir populações mistas de MnS–RE₂S₃. Não atribua a composição química apenas com base na forma. Uma partícula cinzenta e arredondada pode ser um aluminato de cálcio, um sulfureto de cálcio, um óxido-sulfureto complexo ou um artefacto de preparação.
A ISO 4967:2026 fornece um método micrográfico baseado em normas para determinar inclusões não metálicas em produtos de aço laminados ou forjados que tenham “uma razão de redução de pelo menos 3.” O seu quadro de referência e o procedimento de classificação podem proporcionar uma comparação comum para populações de óxidos e sulfuretos, mas a própria norma adverte que o quadro não é totalmente aplicável a aços de corte fácil. Esta limitação é importante. Os sulfuretos grandes e alongados intencionalmente presentes nos aços SAE/AISI 11xx, bem como a composição química adicional contendo fósforo dos aços SAE/AISI 12xx, não devem ser tratados como contaminação acidental apenas por produzirem uma classificação conspícua. Os tipos SAE/AISI 11xx contêm enxofre adicionado, que forma inclusões em excesso de sulfureto de manganês; os tipos SAE/AISI 12xx contêm adicionalmente aproximadamente 0,04–0,12% de fósforo, segundo Carbon and Alloy Steels, incluído no Mechanical Engineers’ Handbook de 2022.
Utilize a ISO 4967:2026 como uma parte do plano de caracterização: indique a redução aplicável ao produto, a orientação da secção, o método de utilização do quadro, a base da classificação e quaisquer desvios em relação ao procedimento de referência. Acrescente medições quantitativas quando o tema for a maquinabilidade. Nas imagens longitudinais, meça o comprimento, a largura, a razão de aspeto ou razão de forma, o espaçamento, a distância ao vizinho mais próximo e o alinhamento das inclusões. Nas imagens transversais, meça o diâmetro equivalente, a circularidade, a aglomeração e a fração de área. Indique o número de campos e a área total analisada, e não apenas o campo com maior população.
A ampliação e a seleção dos campos devem ser explícitas. Uma ampliação baixa capta aglomerados e bandas longas; uma ampliação elevada resolve óxidos, sulfuretos e partículas compostas de pequenas dimensões. Indique a objetiva, o tamanho de píxel calibrado, o método de iluminação, as regras de aplicação de limiares e se as partículas em contacto foram separadas por um algoritmo definido. Utilize uma seleção sistemática ou aleatória de campos em regiões predefinidas da amostra. Não selecione campos por confirmarem um mecanismo suspeito. Armazene as imagens originais juntamente com as imagens binárias processadas, para que um revisor possa distinguir uma partícula genuína de detritos de polimento ou de arrancamento.
A fração de área, por si só, é frequentemente inadequada. Um aço com a mesma fração de área de sulfuretos pode conter bandas longas e finas ou partículas globulares compactas, e estas populações podem produzir comportamentos de maquinagem diferentes. Um estudo quantitativo de 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, indicou um índice de maquinabilidade que “variou entre 200% e 100% com a razão de forma das inclusões de sulfureto” e favoreceu sulfuretos de manganês globoidais para a maquinabilidade em corte fácil. Outro estudo de 1995 identificou efeitos na força de corte pela ordem MnS, (Mn,Ca)S, MnS–RE₂S₃ e (Mn,Ca)S–RE₂S₃; os sulfuretos alongados reduziram a força de corte de forma mais eficaz, enquanto os sulfuretos globulares reduziram mais eficazmente o desgaste de flanco da ferramenta. A aparente contradição é precisamente o ponto: a população de inclusões que reduz a força não tem necessariamente de minimizar o desgaste.
A confirmação química deve acompanhar a morfologia quando o resultado afeta o controlo do tipo de aço ou a interpretação do mecanismo. A microscopia eletrónica de varrimento com espectroscopia de raios X por dispersão de energia pode distinguir partículas de Mn-S de partículas ricas em óxidos ou contendo cálcio, embora o volume de interação, a sensibilidade aos elementos leves e o tamanho das partículas imponham limitações. A microanálise com microssonda eletrónica fornece informações quantitativas mais robustas sobre a composição de inclusões com dimensões adequadas. A análise automatizada de inclusões pode examinar grandes áreas, enquanto partículas selecionadas podem ser analisadas por SEM-EDS, EPMA ou, quando adequado, por métodos cristalográficos, como a difração de eletrões. Indique o método, o padrão de calibração, os limites de deteção, a tensão de aceleração e se a composição indicada foi medida na partícula ou inferida a partir das fases circundantes.
Para aços inoxidáveis de corte fácil, registe o tipo de aço quanto ao teor de enxofre e a composição química das inclusões, em vez de tratar o enxofre como uma única variável de maquinabilidade. A BS EN 10088 permite variantes maquináveis com adições de enxofre de 0,015% ou 0,030% para alguns tipos, e as inclusões de sulfuretos podem atuar como “lubrificantes sólidos na interface ferramenta–peça.” O relatório final deve relacionar estas observações com o ensaio de corte: componentes da força, forma da apara, desgaste de flanco, desgaste de cratera, material da ferramenta e condições de corte. Só então a metalografia testa uma hipótese de engenharia de inclusões, em vez de se limitar a atribuir um valor de limpeza.
Como especificar e comparar responsavelmente aços de fácil maquinação
Designação da qualidade versus população efetiva de inclusões
A designação de uma qualidade é uma abreviatura química e normativa, não uma descrição completa da maquinabilidade. Os aços SAE/AISI 11xx, por exemplo, contêm enxofre adicionado, que promove um excesso de inclusões de sulfureto de manganês. Os aços SAE/AISI 12xx adicionam também fósforo; o Mechanical Engineers’ Handbook, Carbon and Alloy Steels indica aproximadamente 0,04–0,12% de fósforo para esta família. Estas designações identificam uma intenção de projeto, mas não definem de forma única o número, a forma, a composição química ou a distribuição espacial das inclusões numa determinada corrida.
Duas corridas comercializadas sob a mesma designação SAE/AISI podem, portanto, apresentar comportamentos de corte diferentes. Os seus teores de enxofre podem situar-se em pontos distintos do intervalo permitido, enquanto o manganês, o oxigénio, o cálcio, o azoto e os elementos de terras raras residuais ou adicionados deliberadamente alteram a formação de sulfuretos e óxidos. A prática de vazamento, a desoxidação, o tratamento com cálcio, a redução por laminagem, a forjagem, o recozimento e o trabalho a frio final modificam depois a morfologia e o alinhamento das inclusões. Um resultado de enxofre, por si só, não permite determinar se o aço contém longas inclusões lineares de MnS suscetíveis a fissuração, sulfuretos modificados mais curtos ou uma população mista de partículas globulares e alongadas.
A distinção é importante porque “mais inclusões” não constitui uma especificação suficiente. A engenharia de inclusões implica controlar a composição, a quantidade, a distribuição de tamanhos e a morfologia das inclusões através da produção e do processamento do aço. Uma revisão de 2018, Non-metallic inclusions in steels – origin and control, identifica estas quatro variáveis como parâmetros de projeto interligados, e não como medidas independentes de contaminação. A população relevante depende do objetivo de maquinagem. Os sulfuretos longos podem interromper a zona de corte e facilitar a segmentação da apara, enquanto as inclusões arredondadas podem reduzir a interação abrasiva ou adesiva na ferramenta.
Os dados de Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel (1995) ilustram esta relação de compromisso. Os efeitos comunicados sobre a força de corte seguiram a sequência MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Os sulfuretos alongados reduziram a força de corte de forma mais eficaz, mas os sulfuretos globulares reduziram de forma mais eficaz o desgaste de flanco da ferramenta. Um estudo quantitativo separado da Universidade de Liège, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), comunicou um índice de maquinabilidade que “variou de 200% a 100% com a razão de forma das inclusões de sulfureto”. Este valor constitui um alerta contra a redução da maquinabilidade a uma única classificação: a própria geometria das inclusões alterou o resultado.
A mesma lógica aplica-se às qualidades com chumbo. No aço resulfurado com chumbo, o chumbo pode ocorrer associado a inclusões de sulfureto ou sob a forma de partículas livres de chumbo. Nos aços inoxidáveis de fácil maquinação, os sulfuretos podem atuar como “lubrificantes sólidos na interface ferramenta–peça”, segundo a British Stainless Steel Association. A BS EN 10088 permite variantes de fácil maquinação com adições de enxofre de 0,015% ou 0,030% para algumas qualidades de aço inoxidável, mas essa autorização não torna equivalentes, quanto ao comportamento de corte, todas as corridas com a mesma designação. A matriz de base, o tratamento de solubilização, a redução a frio, o teor de ferrite ou martensite e a morfologia das inclusões continuam a ser decisivos.
O tratamento com cálcio demonstra por que razão a composição química deve ser interpretada como uma variável de processo. O cálcio pode modificar a composição e a forma dos óxidos e sulfuretos, e os cálculos termodinâmicos podem prever a partição do cálcio entre óxidos e sulfuretos. A indicação de uma adição de cálcio não é suficiente: o resultado final depende do oxigénio dissolvido, da atividade do enxofre, da temperatura, do momento do tratamento e da solidificação subsequente. A especificação deve indicar a população de inclusões medida, e não apenas o tratamento pretendido.
Conjunto mínimo de dados técnicos
Uma comparação responsável começa pela identificação exata: a designação SAE/AISI ou a designação ASTM aplicável, juntamente com a norma do produto, o número da corrida, a forma do produto e a condição de fornecimento. Se o material for inoxidável, indique a designação tal como está escrita na BS EN 10088, incluindo se se trata de uma variante de fácil maquinação com enxofre. Os requisitos ASTM devem ser identificados pela especificação precisa do material e pela respetiva edição, uma vez que o nome de uma qualidade ASTM não substitui os seus requisitos químicos, mecânicos e de inspeção.
O registo químico deve incluir carbono, manganês, silício, enxofre, fósforo, crómio, níquel, molibdénio, azoto, oxigénio quando medido, bem como qualquer adição de chumbo, selénio, telúrio, cálcio ou terras raras. Comunique a análise efetiva da corrida, e não apenas os limites da especificação. A razão manganês/enxofre merece especial atenção, pois afeta a composição e a forma dos sulfuretos; o trabalho apresentado no simpósio de 2024 da ASTM International, Additives to Steel and Iron for Improved Machinability, considera o enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto e a razão manganês/enxofre como variáveis interativas da maquinabilidade.
Indique o tratamento térmico e a condição mecânica juntamente com a composição química. Inclua recozimento, normalização, têmpera e revenido, tratamento de solubilização, tratamento de precipitação, trefilagem ou laminagem a frio, bem como a resistência à tração, a tensão de cedência, o alongamento e a dureza medidos. O ASM Handbook identifica a composição, a microestrutura, o nível de resistência, as condições de corte, os fluidos de corte e o material da ferramenta como fatores de controlo interativos. O enxofre pode alterar substancialmente o comportamento de maquinagem em aços-liga temperáveis em toda a massa, mas uma matriz mais macia também pode reduzir a força de corte independentemente do enxofre.
Os dados relativos às inclusões devem descrever o tipo, a composição química, a morfologia, a distribuição de tamanhos e a fração de área. Comunique as populações de MnS, oxissulfuretos, óxidos, carbonetos, nitretos, partículas com chumbo, partículas modificadas com cálcio ou partículas com terras raras, sempre que o método permita distingui-las. Indique o comprimento, a largura, a razão de aspeto ou o fator de forma, o diâmetro equivalente, a densidade numérica e a fração de área, com distribuições separadas para partículas alongadas e globulares. Inclua a orientação do plano polido: longitudinal, transversal ou ao longo da espessura. Uma secção longitudinal pode exagerar o comprimento das inclusões lineares; uma secção transversal pode representar melhor a área da secção transversal.
A ISO 4967:2026 especifica a determinação micrográfica de inclusões não metálicas em produtos de aço laminados ou forjados com “uma razão de redução de pelo menos 3”. O seu quadro de referência normalizado não é inteiramente aplicável aos aços de fácil corte, pelo que uma classificação segundo a ISO 4967 não deve ser apresentada como uma descrição completa da engenharia de inclusões. Trata-se de uma medição realizada dentro de um âmbito definido, e não de um índice direto de maquinabilidade. Utilize análise de imagem ou um método complementar quando a forma, a composição química ou o espaçamento tridimensional forem determinantes para a questão de engenharia.
Por fim, comunique a experiência de maquinagem com pormenor suficiente para a reproduzir: operação, geometria da peça, velocidade de corte, avanço, profundidade de corte, engate, corte interrompido ou contínuo, material e qualidade da ferramenta, geometria da ferramenta, preparação do gume, revestimento da ferramenta, tipo e aplicação do fluido de corte, rigidez da máquina e critério de vida da ferramenta. Registe a forma da apara, as componentes da força de corte, a potência, a rugosidade superficial, a aresta postiça de corte e a localização do desgaste. O desgaste de flanco deve ser indicado juntamente com o método de medição e o limite; o desgaste de cratera, o desgaste de entalhe, o lascamento e a falha catastrófica não devem ser ocultados num único valor de “vida da ferramenta”.
As comparações só são defensáveis quando o estado do aço e as condições de ensaio coincidem. Se um ensaio utilizar metal duro revestido com refrigeração abundante e outro utilizar metal duro não revestido em seco, as classificações das inclusões poderão descrever os sistemas de corte, e não os aços. O nome da qualidade dá início à comparação. A população efetiva de inclusões e a resposta de maquinagem medida concluem-na.
Um quadro de decisão para a engenharia de inclusões
A engenharia de inclusões começa pelo requisito de maquinagem, e não por uma percentagem fixa de enxofre ou por uma contagem de inclusões preferida. Uma inclusão não metálica não é automaticamente um defeito num aço de corte fácil: a sua composição, quantidade, distribuição de tamanhos, morfologia e relação com a matriz envolvente determinam se contribui para a segmentação da apara, reduz a força de corte, acelera o desgaste de flanco ou inicia danos por fadiga. A mesma população pode melhorar uma resposta e, simultaneamente, piorar outra.
Esta distinção separa a medição da engenharia. A ISO 4967:2026 especifica a determinação micrográfica de inclusões não metálicas em produtos de aço laminados ou forjados com uma razão de redução de, pelo menos, 3, mas adverte que o seu quadro de referência normalizado não é inteiramente aplicável aos aços de corte fácil. A comparação com um quadro pode descrever o que está presente sem demonstrar se as inclusões produzem o comportamento de corte pretendido. Por conseguinte, as medições devem corresponder à questão colocada: razões de forma bidimensionais para a maquinagem, dimensões tridimensionais das partículas para a análise de fratura, fração de área e espaçamento para a fadiga, e identificação da composição ou da fase quando está em análise o controlo de óxidos e sulfuretos.
Dar prioridade ao objetivo de maquinagem
A primeira decisão consiste em determinar qual é a resposta de maquinagem mais importante. O controlo da apara, a força de corte, o desgaste de flanco da ferramenta, o acabamento superficial, a vida à fadiga, a resistência à corrosão e a estabilidade dimensional não selecionam a mesma população de inclusões.
Para o controlo da apara, o sulfureto de manganês alongado é frequentemente eficaz, porque a inclusão se deforma com a peça e promove a segmentação. Os aços SAE/AISI 11xx contêm enxofre adicionado, que forma inclusões excedentárias de sulfureto de manganês, contribuindo para a quebra da apara e reduzindo o atrito na zona de corte. Os aços SAE/AISI 12xx adicionam aproximadamente 0,04–0,12% de fósforo, o que pode aumentar a maquinabilidade através da fragilização da matriz e da alteração da formação da apara, embora o fósforo também afete a tenacidade e a soldabilidade. Nos aços de corte fácil com chumbo e resulfurizados, o chumbo pode ocorrer associado a inclusões de sulfuretos ou sob a forma de partículas de chumbo livre; tanto a localização como a distribuição são mais importantes do que um valor nominal de chumbo considerado isoladamente.
A força de corte é um objetivo diferente. O estudo de 1995 Efeitos da composição, do fator de forma e da fração de área das inclusões de sulfuretos na maquinabilidade de um aço resulfurizado de corte fácil registou um efeito na força de corte pela seguinte ordem: MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Nessa comparação, os sulfuretos alongados reduziram a força de corte de forma mais eficaz do que os sulfuretos globulares. Este resultado não deve ser convertido numa regra universal. A inclusão que reduz a força necessária para cortar uma apara pode criar um ambiente abrasivo ou adesivo menos favorável para a ferramenta.
O desgaste de flanco da ferramenta pode inverter a preferência. Os sulfuretos globulares reduziram o desgaste de flanco de forma mais eficaz do que os sulfuretos alongados no mesmo conjunto de trabalhos publicados. Uma inclusão arredondada produz uma concentração de tensões menos severa e pode constituir uma interrupção menos prejudicial na interface ferramenta–peça. Os aços inoxidáveis de corte fácil fornecem outro exemplo: as inclusões de sulfuretos podem atuar como lubrificantes sólidos nessa interface. A informação da British Stainless Steel Association relativa aos tipos abrangidos pela BS EN 10088 identifica variantes de fácil maquinagem com adições de enxofre de 0,015% ou 0,030% para alguns tipos de aço inoxidável. Essas adições devem, ainda assim, ser avaliadas face à resistência à corrosão por picadas, à fadiga por corrosão e ao ambiente de serviço.
O acabamento superficial exige atenção ao tamanho das inclusões, ao comportamento de arrancamento e à matriz em redor de cada partícula. Um sulfureto alongado de grandes dimensões próximo da superfície maquinada pode deixar uma cavidade rasgada, mesmo quando melhora a quebra da apara. Uma população fina e bem distribuída pode produzir uma superfície mais limpa, mas não conseguir quebrar as aparas com o avanço e a profundidade de corte selecionados. Num estudo quantitativo de 1995, Análise quantitativa das inclusões de sulfuretos em aços de corte fácil e a sua influência na maquinabilidade, o índice de maquinabilidade “variou entre 200% e 100% com a razão de forma das inclusões de sulfuretos”; foram referidas inclusões globoidais de sulfureto de manganês como preferíveis para a maquinabilidade de corte fácil. Este intervalo numérico demonstra por que motivo a razão de forma deve ser medida, em vez de ser inferida a partir do teor de enxofre.
A fração de área também exige prudência. Um maior número de inclusões pode aumentar a segmentação da apara, mas uma fração de área excessiva reduz a matriz contínua de aço que suporta a carga e pode prejudicar a resistência à fadiga ou a ductilidade transversal. O espaçamento entre inclusões, a aglomeração e o alinhamento resultante da laminagem podem ser tão importantes como o diâmetro médio. Um tamanho médio reduzido das inclusões não garante um risco baixo se uma banda de partículas estiver concentrada ao longo da direção de laminagem.
Equilibrar a maquinabilidade com as propriedades de serviço
Uma vez definido o objetivo de maquinagem, o engenheiro deve estabelecer os limites impostos pelo serviço. O enxofre, o chumbo, o selénio, o telúrio, o fósforo, o azoto, a relação manganês–enxofre e as especificações ASTM aplicáveis são tratados como variáveis interativas de conceção da maquinabilidade no trabalho do simpósio da ASTM International Aditivos para aço e ferro destinados a melhorar a maquinabilidade. Não devem ser selecionados como objetivos químicos isolados.
A matriz pode dominar o resultado. O ASM Handbook identifica a composição, a microestrutura, o nível de resistência, as condições de corte, os fluidos de corte e o material da ferramenta como fatores interativos que controlam a maquinabilidade; o enxofre pode afetar significativamente o comportamento de maquinagem dos aços ligados temperáveis em toda a secção. Um aço de baixo carbono resulfurizado numa condição recozida macia não responderá como a mesma composição nominal após têmpera e revenido. Uma resistência mais elevada pode aumentar a força de corte e o desgaste da ferramenta, enquanto uma matriz mais dura pode limitar a deformação dos sulfuretos e alterar o valor aparente de uma inclusão alongada. O tratamento térmico, a deformação plástica a frio anterior, o tamanho de grão e a bandagem devem, por conseguinte, ser registados juntamente com os dados relativos às inclusões.
O tratamento com cálcio ilustra por que motivo a química e a morfologia devem ser consideradas em conjunto. O cálcio pode modificar as inclusões de óxidos e influenciar a composição e a forma dos sulfuretos. A previsão termodinâmica da repartição do cálcio entre óxidos e sulfuretos apoia o controlo do processo, mas um equilíbrio de fases previsto não substitui o exame do produto acabado. A prática de vazamento, a desoxidação, a solidificação, a redução por laminagem e o arrefecimento determinam se as partículas pretendidas permanecem finas e dispersas ou se se tornam grandes, aglomeradas e alinhadas.
Os requisitos de serviço podem rejeitar uma solução de maquinagem. Os sulfuretos podem melhorar o desempenho no torneamento, mas proporcionar locais de iniciação de fissuras por fadiga, especialmente quando estão alongados na direção de laminagem. No aço inoxidável, as adições de enxofre podem reduzir a resistência à corrosão se as inclusões de sulfuretos interromperem a superfície passiva ou promoverem um ataque localizado. A estabilidade dimensional também pode ser afetada quando as tensões residuais, a deformação anisotrópica das inclusões e a distorção provocada pelo tratamento térmico se combinam. Uma força de corte reduzida não compensa um componente que altera as suas dimensões durante o alívio de tensões ou que falha sob carregamento cíclico.
Quadro de decisão
- Identificar a resposta determinante Escolher o controlo das aparas, a força de corte, o desgaste do flanco, o acabamento superficial, a vida à fadiga, a resistência à corrosão ou a estabilidade dimensional.
- Selecionar o projeto das inclusões Especificar a química, a morfologia, a distribuição de tamanhos, a fração de área e os limites de alinhamento das inclusões.
- Confirmar a matriz e o estado Registar o grau, o nível de resistência, o estado de laminagem, o tratamento térmico e a microestrutura.
- Verificar as restrições de serviço Avaliar a fadiga, a corrosão, a tenacidade, a soldabilidade, a limpeza e os requisitos dimensionais.
- Validar o corte representativo Utilizar ferramentas, velocidades, avanços, profundidade de corte, refrigerante e estado da peça representativos da produção.
- Medir a resposta determinante Comunicar dados relativos à força, à forma das aparas, ao desgaste, à rugosidade, à alteração dimensional ou à vida útil em serviço, em vez de uma classificação genérica das inclusões.
Uma sequência prática de decisão é, portanto:
1. Identificar a resposta determinante: controlo da apara, força de corte, desgaste de flanco da ferramenta, acabamento superficial, vida à fadiga, resistência à corrosão ou estabilidade dimensional. 2. Selecionar a conceção das inclusões: escolher uma composição à base de sulfuretos, óxidos, chumbo, cálcio modificado ou elementos de terras raras e, em seguida, especificar a morfologia, a distribuição de tamanhos, a fração de área e os limites de alinhamento correspondentes a essa resposta. 3. Confirmar a matriz e a condição: registar o tipo de aço, a designação da norma, o teor de carbono e de elementos de liga, a estrutura de grão, o nível de resistência, a condição de laminagem e o tratamento térmico. 4. Verificar as restrições de serviço: comparar a população de inclusões proposta com os requisitos de fadiga, corrosão, tenacidade, soldabilidade, limpeza e dimensão. 5. Validar em condições de corte representativas: utilizar o material e a geometria reais da ferramenta, a velocidade de corte, o avanço, a profundidade de corte, o refrigerante, a fixação da peça e a condição de tratamento térmico relevante para a produção. 6. Medir a resposta que fundamentou a decisão: registar a força, a forma da apara, a taxa de desgaste de flanco, a rugosidade superficial, a alteração dimensional ou os dados de vida em serviço, em vez de depender de uma classificação genérica das inclusões.
A forma das inclusões deve ser selecionada em função da resposta específica, porque os sulfuretos alongados e globulares podem favorecer resultados de maquinagem diferentes. Strong evidence
Nenhuma forma universal de inclusão é ideal para todas as métricas. O MnS alongado pode favorecer a quebra da apara e reduzir a força de corte; os sulfuretos globulares podem reduzir o desgaste de flanco; uma população menor de inclusões pode proteger a vida à fadiga, tornando simultaneamente a maquinagem menos tolerante. A engenharia de inclusões só é bem-sucedida quando o desempenho de fabrico e o desempenho em serviço são conciliados na mesma especificação.
Referências
- [1] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html
- [2] Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Journal study, 1995. https://www.sciencedirect.com/science/article/pii/0924013695021442
- [3] Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. University of Liège publication, 1995. https://popups.uliege.be/0351-580x/index.php?id=2336
- [4] Free-machining stainless steels grades. BSSA technical article, 2024. https://bssa.org.uk/bssa_articles/free-machining-stainless-steels-grades/
- [5] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html