




O que significam os meios de têmpera e a severidade de arrefecimento
Meio de têmpera versus severidade de arrefecimento
Um meio de têmpera é o fluido, gás ou outro meio de transferência de calor que remove calor do aço austenitizado. Os meios comuns incluem água, salmoura aquosa, soluções aquosas de polímeros, óleos de têmpera, sais fundidos e gás forçado. O meio é identificado pela sua composição ou pelo seu principal estado físico.
A severidade de arrefecimento é diferente. Descreve a intensidade e a rapidez com que esse meio extrai calor da peça ao longo do tempo. A severidade inclui, portanto, tanto a magnitude da remoção de calor como a forma como esta se altera durante a têmpera. Um meio pode ser identificado quimicamente como “água”, mas a sua severidade de arrefecimento altera-se quando mudam a sua temperatura, agitação, sais dissolvidos, contaminação ou contacto com o aço.
Principais termos de arrefecimento
- Velocidade de arrefecimento
- Variação da temperatura da sonda ou do aço por unidade de tempo, normalmente expressa em °C/s.
- Fluxo térmico
- Velocidade de transferência de calor por unidade de área superficial, normalmente expressa em W/m².
- Curva de arrefecimento
- Temperatura da sonda, ou uma grandeza calculada relacionada, representada graficamente em função do tempo ou da temperatura.
- Severidade do arrefecimento
- Intensidade e carácter variável da extracção de calor durante a têmpera.
Várias medições descrevem diferentes partes deste processo. A velocidade de arrefecimento é a variação da temperatura da sonda ou do aço por unidade de tempo, geralmente expressa em °C/s. Pode ser indicada a uma temperatura específica, como 600 °C ou 300 °C, porque a velocidade não é constante ao longo da têmpera. O fluxo térmico é a taxa de transferência de calor por unidade de área superficial, normalmente expressa em W/m². Descreve a carga térmica que atravessa a interface aço–meio de têmpera, em vez de simplesmente a descida da temperatura do aço. Uma curva de arrefecimento regista a temperatura da sonda, ou uma grandeza calculada relacionada, em função do tempo e, por vezes, da temperatura. Revela quando o arrefecimento é lento ou rápido e ajuda a identificar alterações nas condições de transferência de calor.
Estes termos não devem ser substituídos uns pelos outros. Uma velocidade de arrefecimento elevada a uma determinada temperatura não prova que o meio de têmpera tenha o maior fluxo térmico durante toda a têmpera. Do mesmo modo, duas curvas de arrefecimento podem apresentar velocidades máximas semelhantes, mas tempos diferentes, o que pode produzir transformações distintas no aço.

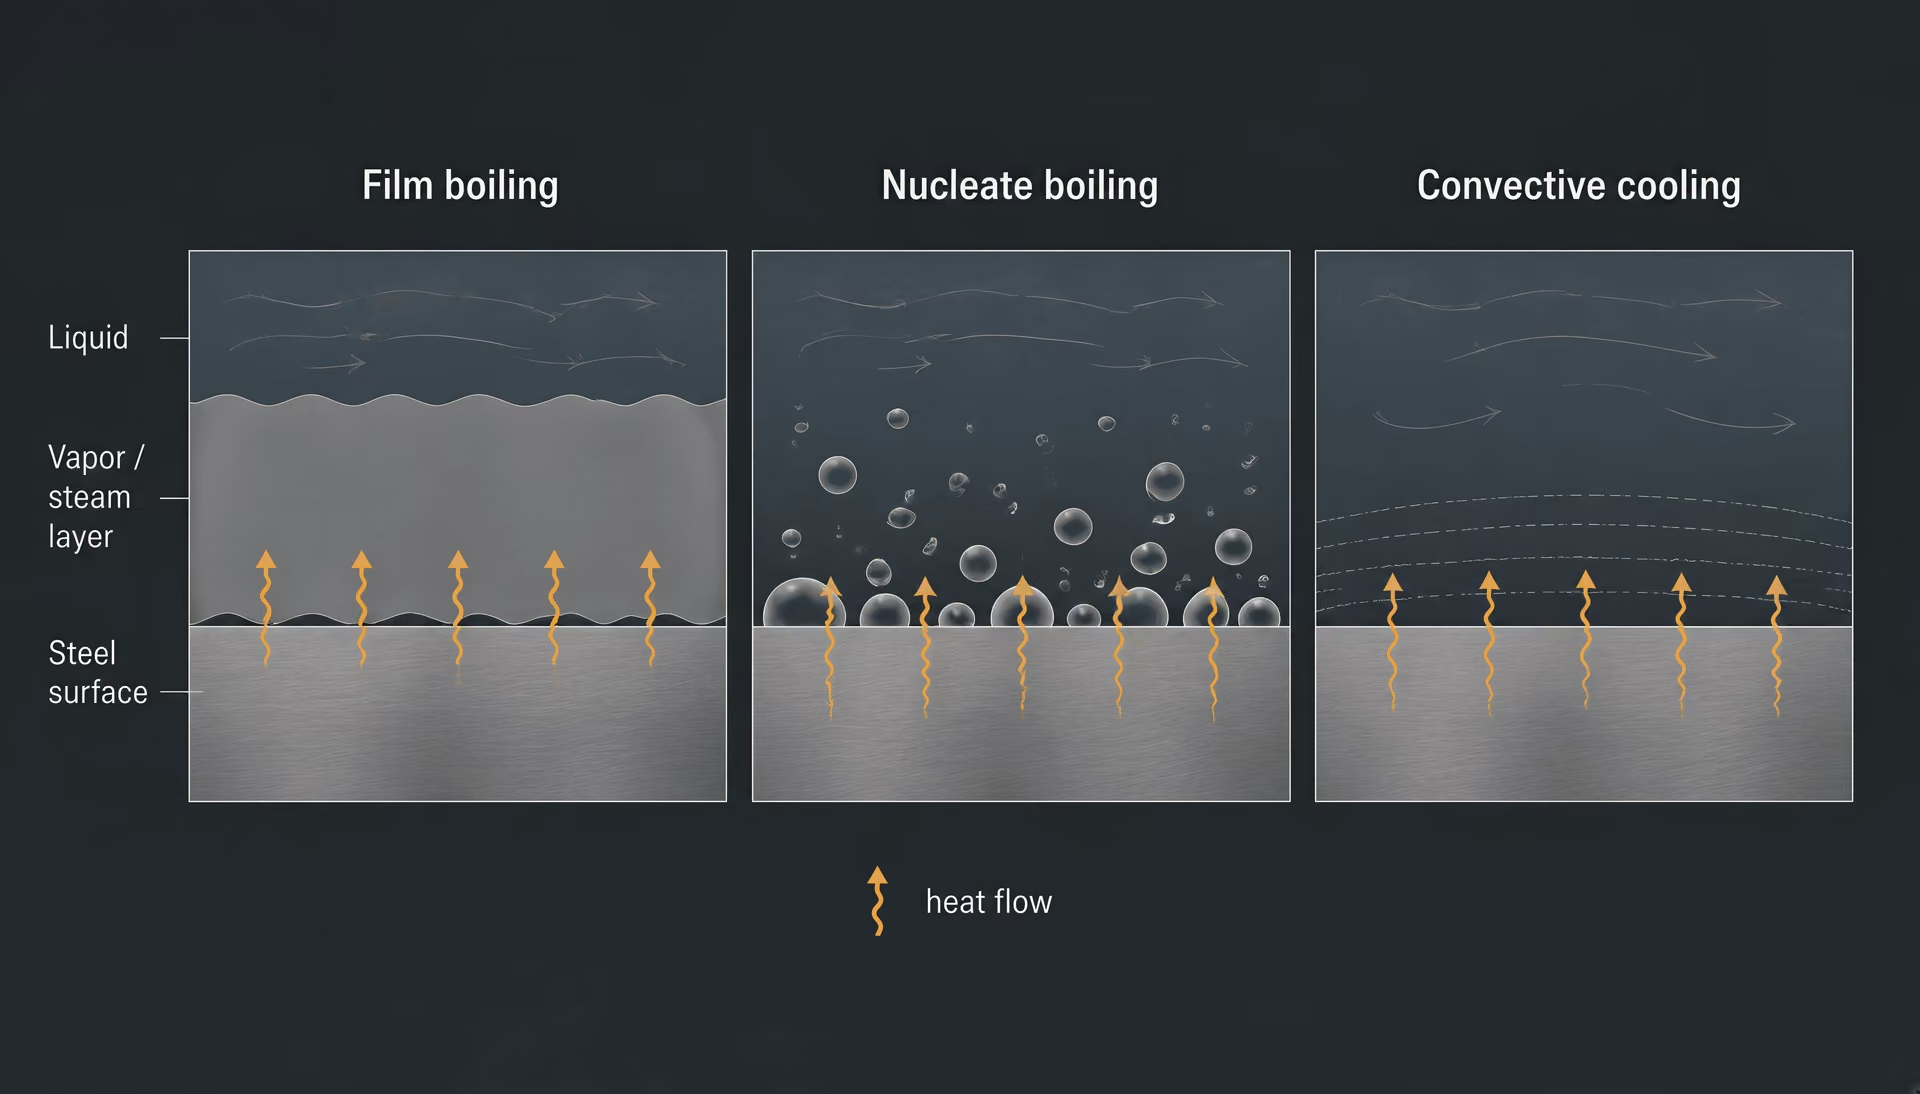
A primeira fase após a imersão é frequentemente a ebulição em película. Um manto contínuo de vapor separa o aço quente do líquido, limitando o contacto direto e produzindo uma transferência de calor relativamente lenta. À medida que a superfície arrefece, a película de vapor colapsa e inicia-se a ebulição nucleada. O líquido entra em contacto intermitente com a superfície através de bolhas de vapor que se formam e se desprendem rapidamente, e a transferência de calor torna-se muito mais rápida. A temperaturas superficiais mais baixas, a ebulição termina e o arrefecimento por convecção passa a controlar a remoção de calor restante. A análise da ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, salienta que a velocidade de arrefecimento se altera ao longo destas fases distintas. A curva de arrefecimento é, portanto, um registo da alteração dos mecanismos de transferência de calor, e não uma propriedade única do líquido.

| Método | Sonda | Meio ou condição de têmpera | Agitação |
|---|---|---|---|
| ISO 9950:1995 | Sonda de liga de níquel | Óleos industriais de têmpera | Sem agitação normalizada |
| ASTM D6200 | Especificado pelo método | Óleos de têmpera | Definido pelo método |
| ASTM D6482 | Especificado pelo método | Meios de têmpera poliméricos aquosos | Com agitação |
| ASTM D6549 | Especificado pelo método | Meios de têmpera | Com agitação |
| ASTM D8562-24 | Sonda de prata | Meios de têmpera poliméricos aquosos para ligas de aço | Sem agitação |
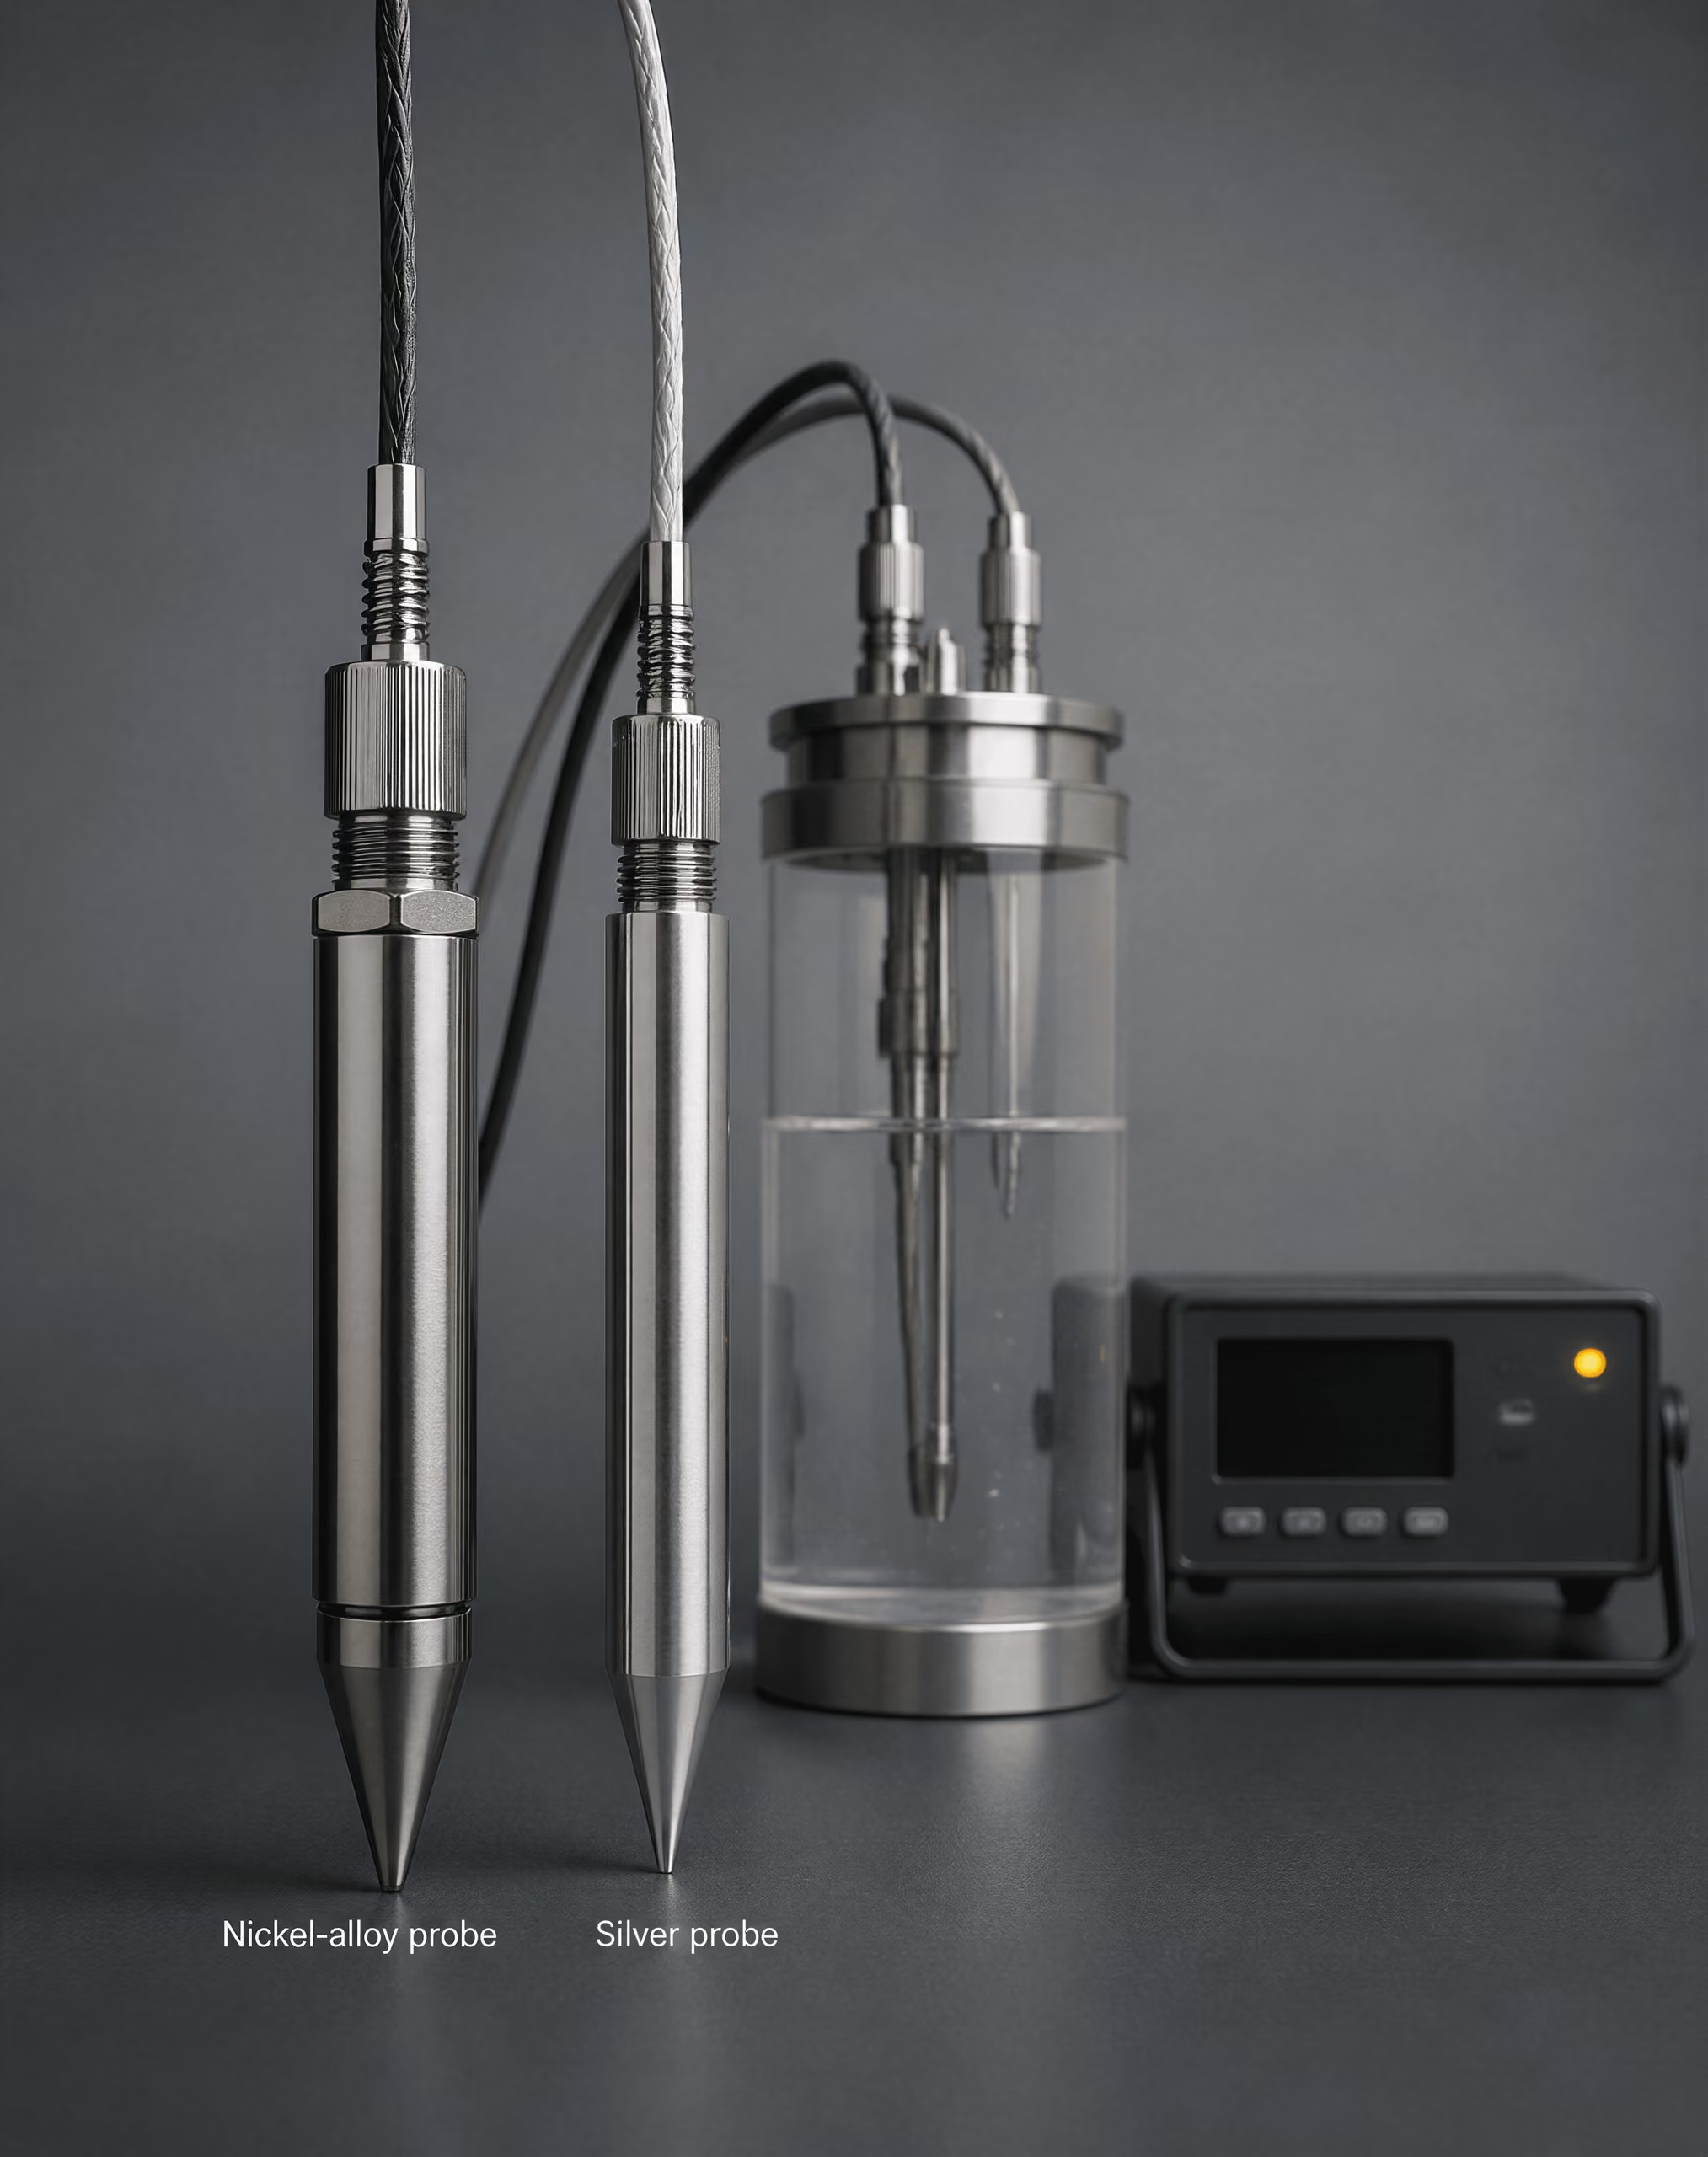
Os métodos com sondas tornam prática esta distinção. A ISO 9950:1995 especifica um ensaio com uma sonda de liga de níquel para determinar as características de arrefecimento de óleos de têmpera industriais em condições normalizadas e sem agitação. A ASTM D8562-24 especifica um ensaio, sem agitação, da velocidade de arrefecimento com uma sonda de prata para meios de têmpera aquosos à base de polímeros utilizados com ligas de aço. O material, as dimensões e o acabamento superficial da sonda, o sistema de registo, a temperatura do banho e as condições de agitação fazem todos parte do resultado. Um valor obtido por um método não pode ser automaticamente considerado equivalente a um valor obtido por outro.
O Subcomité D02.L0.06 da ASTM identifica a ASTM D6200 para óleos de têmpera, a ASTM D6482 para meios de têmpera aquosos à base de polímeros com agitação, a ASTM D6549 para meios de têmpera com agitação e a ASTM D8562 para meios de têmpera aquosos à base de polímeros ensaiados com uma sonda de prata. Estas normas apoiam a comparação em condições especificadas. Não transformam “óleo”, “água” ou “polímero” num valor universal de severidade.
Por que razão a severidade é uma variável do processo
A severidade do arrefecimento depende do processo completo de têmpera, e não apenas da composição do meio de têmpera. Strong evidence
A severidade de arrefecimento pertence ao processo completo de têmpera, e não apenas à designação do meio de têmpera. A temperatura do banho é uma variável imediata. Aquecer a água ou o óleo altera a viscosidade, a formação de vapor, a densidade e a convecção; pode também alterar o intervalo de temperaturas em que persiste a ebulição em película. As soluções de polímeros são especialmente sensíveis à concentração e à temperatura, porque o polímero afeta o manto de vapor e a resistência do líquido ao escoamento.

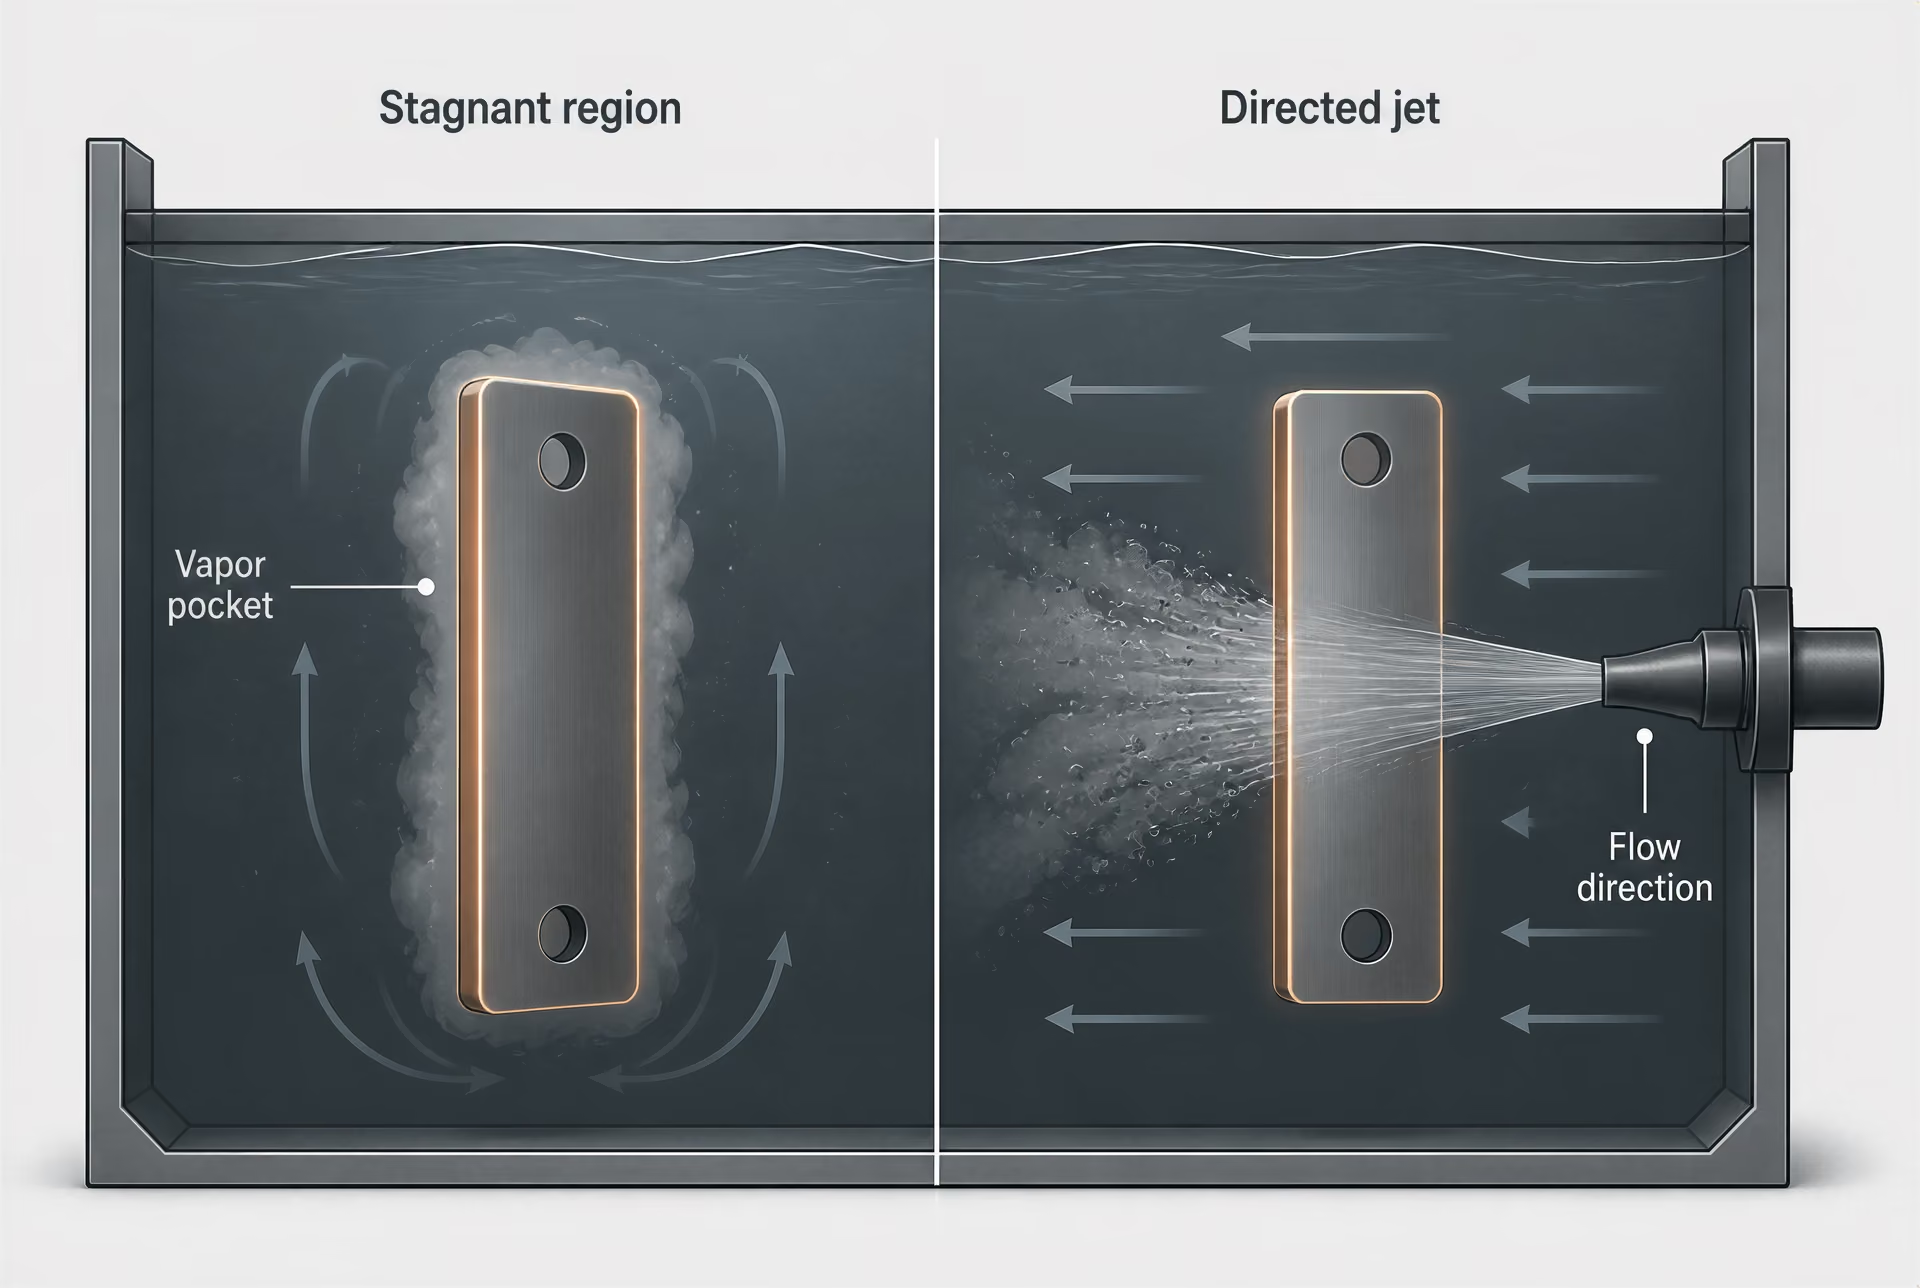
A agitação ou a configuração do escoamento podem alterar o resultado, mesmo quando a composição do banho permanece constante. A circulação por bomba, a agitação por hélice, o movimento da peça, a pressão de pulverização, o espaçamento entre bicos e a direção dos jatos alteram a camada-limite e removem o líquido quente ou o vapor da superfície do aço. Uma região estagnada junto de um grande forjado pode arrefecer muito mais lentamente do que uma superfície diretamente exposta a um jato em movimento no mesmo tanque. O estudo revisto por pares Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement refere que a microestrutura do aço é determinada pela velocidade de remoção de calor à superfície e pela velocidade de arrefecimento local, ambas controladas pelo tipo de líquido de arrefecimento e pela configuração do seu escoamento.
A geometria é importante pela mesma razão. As arestas e as secções finas expõem uma área superficial maior em relação ao seu volume e, normalmente, arrefecem mais depressa do que o centro de uma secção espessa. Os furos, rebaixos, rasgos de chaveta e componentes muito próximos podem reter vapor ou restringir o movimento do líquido. Uma sonda suspensa em líquido aberto não reproduz todas as condições locais de uma engrenagem, matriz, veio ou placa complexos. A curva medida constitui evidência sobre a configuração do ensaio, mas não garante que todos os pontos de uma carga tenham sofrido essa curva.
A condição superficial também altera a molhabilidade. A carepa, a oxidação, as marcas de maquinagem, as camadas cementadas, os resíduos de agentes de limpeza, o arrastamento de óleo e os depósitos superficiais podem atrasar o contacto com o líquido ou estabilizar uma película de vapor. Nos meios de têmpera aquosos, a contaminação pode alterar a tensão superficial e o comportamento das bolhas. Nos óleos, os produtos de oxidação e as lamas podem alterar a viscosidade, a molhabilidade e a circulação. Os erros de concentração em salmouras ou soluções de polímeros têm consequências semelhantes. A receita nominal pode permanecer inalterada no papel, enquanto a interface real se comporta de forma diferente.

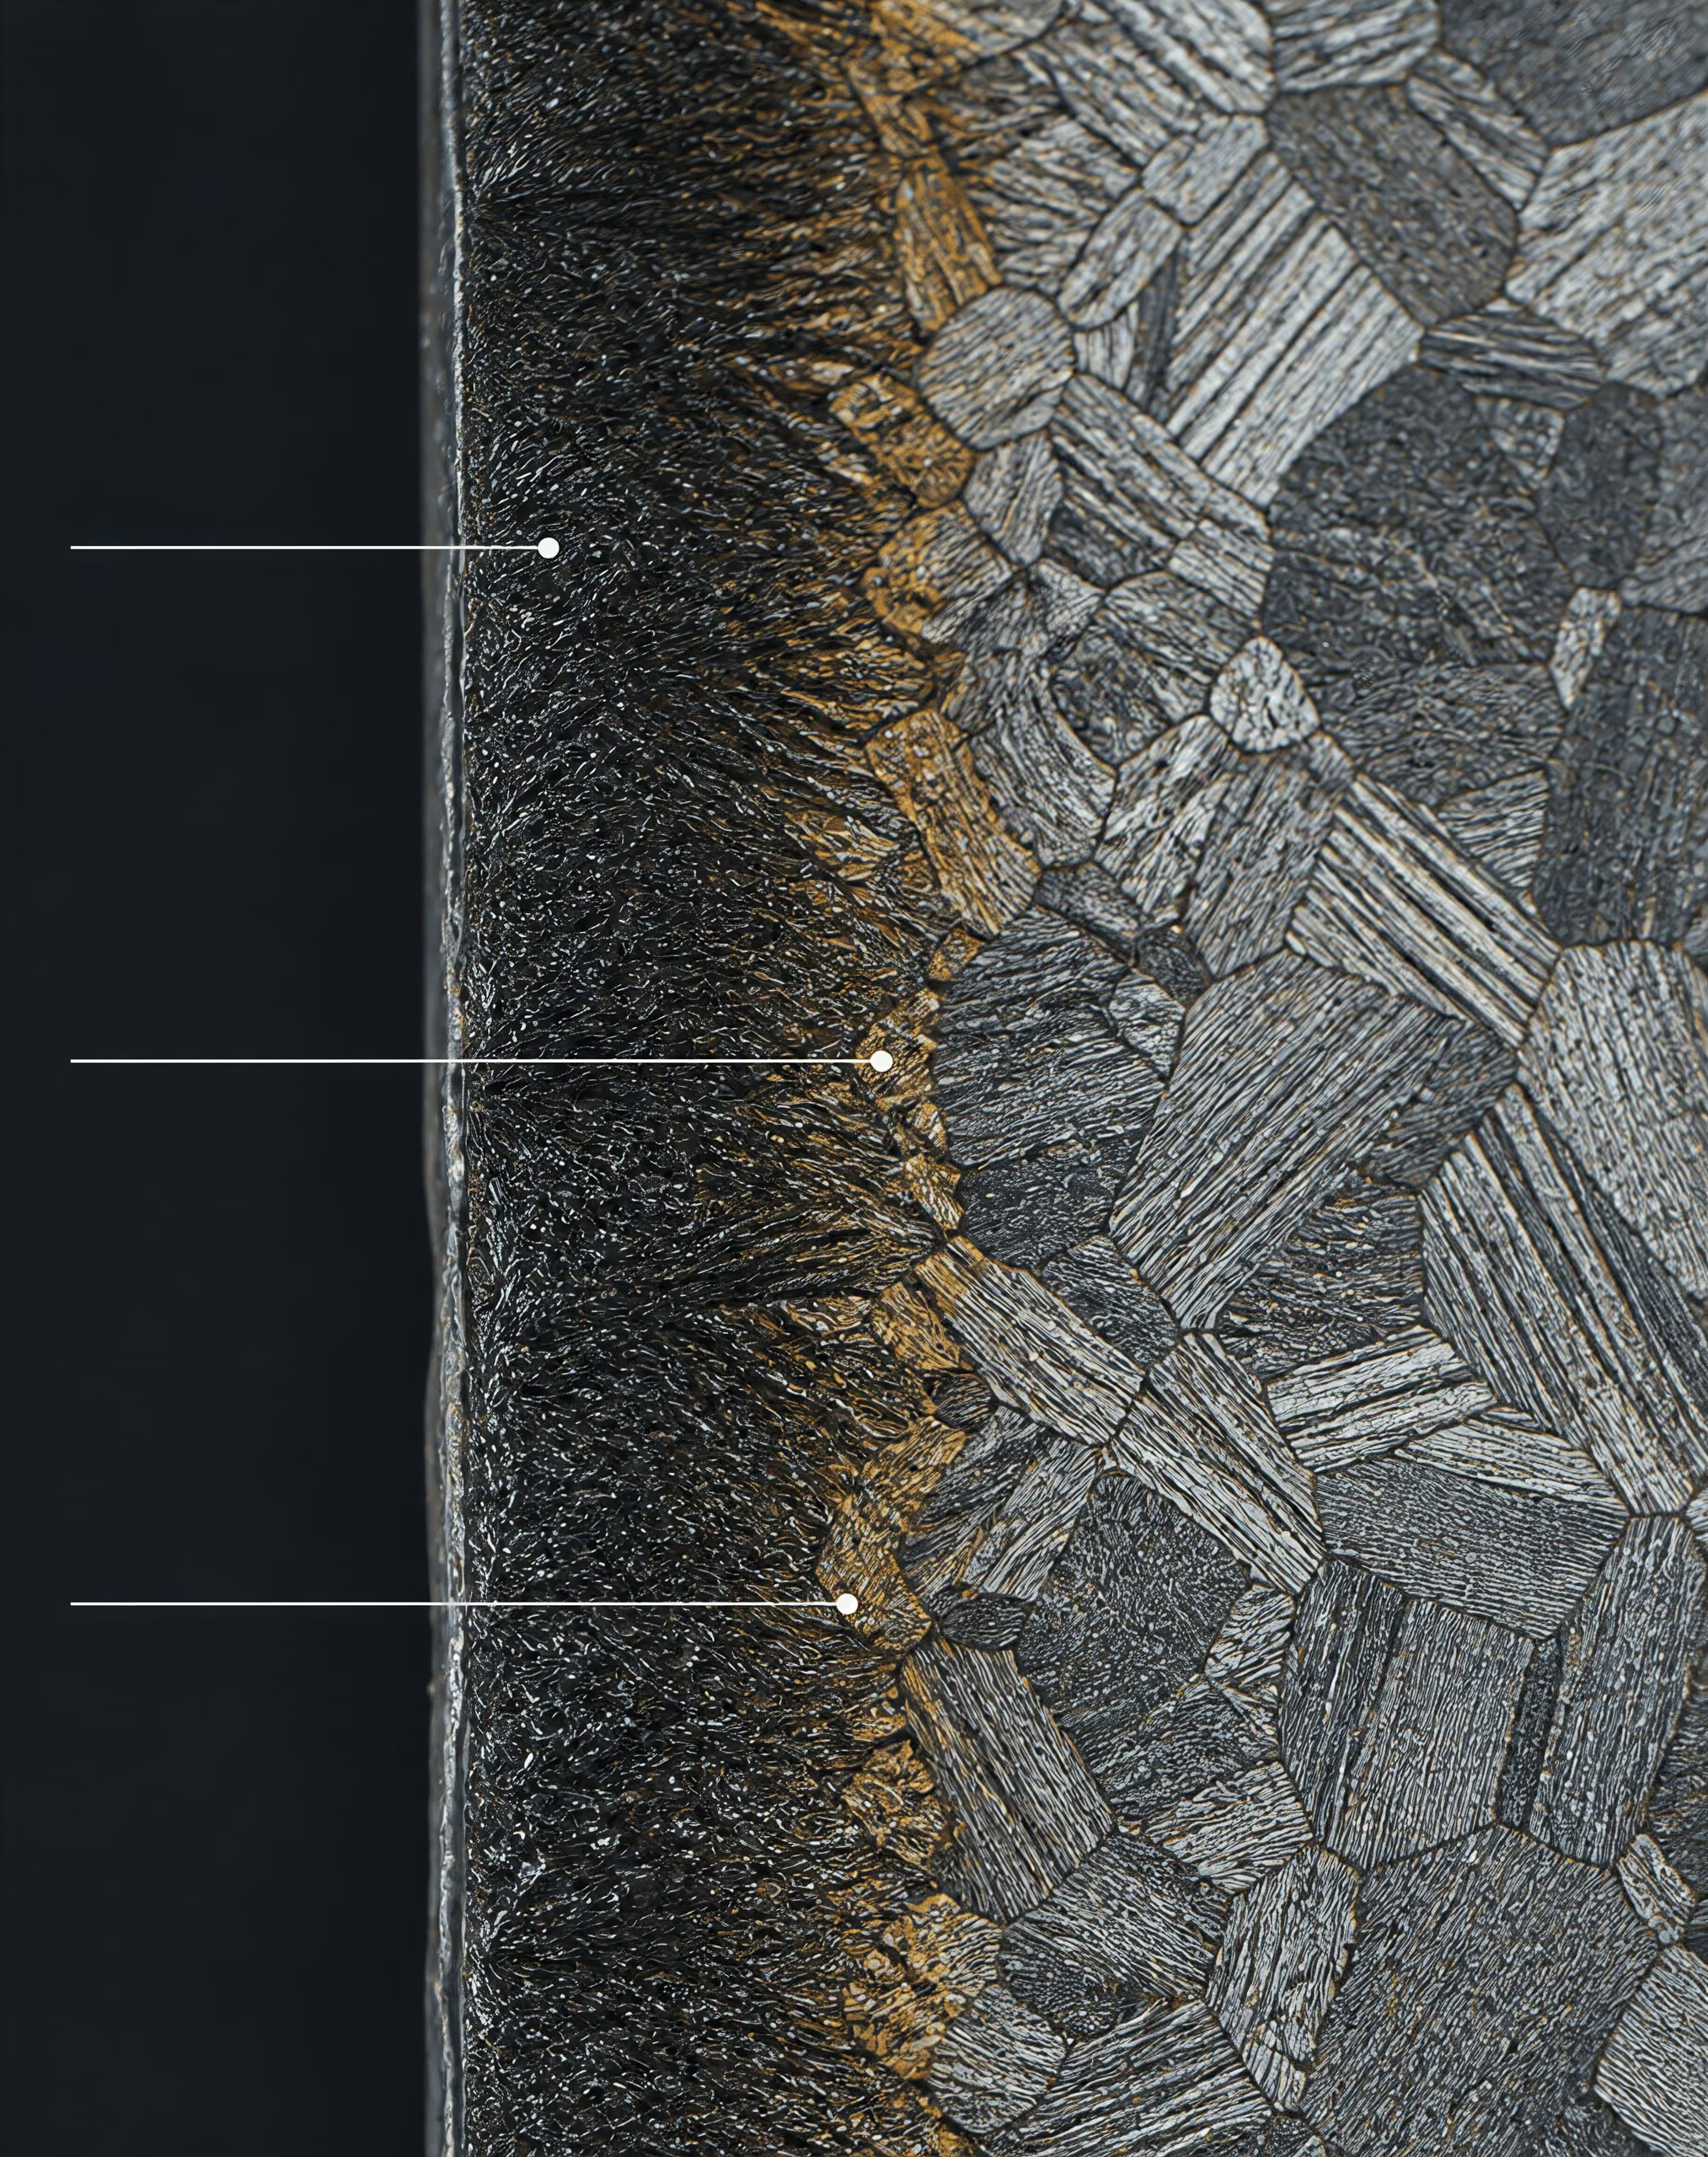
Esta dependência do processo está diretamente ligada à transformação do aço. A austenite tem de arrefecer através das regiões correspondentes à perlite e à bainite no comportamento de transformação tempo–temperatura antes de atingir a temperatura de início da martensite. Se o arrefecimento local for demasiado lento, podem formar-se ferrite, perlite ou bainite onde se pretendia formar martensite. Se o arrefecimento for muito severo, a peça pode desenvolver gradientes térmicos excessivos, deformação ou fissuração de têmpera. A questão relevante não é simplesmente saber se a água é “severa”, mas sim se o historial de arrefecimento local produz a microestrutura necessária sem tensões inaceitáveis.
Valor H de Grossmann Parâmetro eficaz da intensidade de têmpera utilizado com a temperabilidade do aço e a dimensão da secção na análise de Grossmann; não é equivalente a uma velocidade de arrefecimento nem à ordenada de uma curva de arrefecimento.
A análise de Grossmann fornece outra descrição útil, mas distinta. O seu valor H, ou fator de severidade de têmpera de Grossmann, representa a intensidade da têmpera numa análise idealizada da transferência de calor e é utilizado, em conjunto com a temperabilidade do aço e a dimensão da secção, para estimar a distribuição de dureza resultante. Não é o mesmo que uma velocidade de arrefecimento, um fluxo térmico ou uma ordenada da curva de arrefecimento. Um valor H é um parâmetro de processo inferido no âmbito do modelo de Grossmann, enquanto uma curva de arrefecimento obtida com uma sonda é um historial de temperatura medido num ensaio especificado.
Os valores de referência ilustram a escala sem a tornar absoluta. Os materiais da NPTEL de 2024 atribuem à água sem agitação uma classificação relativa arbitrária de severidade de 1,0. Os valores típicos de Grossmann são aproximadamente 0,25–0,30 para óleo em repouso, 0,9–1,0 para água em repouso e cerca de 2 para soda cáustica ou salmoura em repouso. Intervalos de referência mais amplos indicam 2,0–5,0 para salmoura, 0,90–2,0 para água destilada à temperatura ambiente, 0,2–1,2 para soluções aquosas de polímeros e 0,25–0,80 para óleos de têmpera convencionais ou rápidos. Estes são intervalos típicos, não constantes imutáveis dos materiais. Um óleo fortemente agitado pode ultrapassar a severidade de um óleo em repouso, enquanto uma água quente ou com circulação deficiente pode comportar-se de forma menos severa do que sugere uma referência laboratorial.
Os limites das classificações simples entre óleo, água e salmoura
A classificação familiar — óleo, depois água e depois salmoura — pode ser útil como primeira aproximação didática, mas não constitui uma especificação de produção fiável. A salmoura suprime frequentemente a persistência da película de vapor e proporciona uma molhabilidade inicial mais rápida do que a água simples, podendo assim produzir uma severidade superior em condições de ensaio comparáveis. No entanto, a concentração de sal, a temperatura do banho, a agitação, a contaminação e a geometria da peça determinam a importância dessa vantagem. “Água” abrange condições de repouso, circulação, pulverização, temperatura elevada, temperatura baixa, destilação e contaminação. “Óleo” abrange diferentes viscosidades, formulações, temperaturas e graus de oxidação.
Até a fase que está a ser comparada altera a classificação. Um meio de têmpera pode produzir uma velocidade máxima de arrefecimento elevada durante a ebulição nucleada, mas uma fase prolongada de ebulição em película. Outro pode molhar a superfície mais cedo e remover o calor de forma mais consistente, produzindo um resultado de transformação diferente apesar de uma velocidade máxima inferior. Um único valor H também comprime um historial variável de transferência de calor num só parâmetro, pelo que não pode substituir a análise da curva de arrefecimento quando a deformação, a fissuração ou a microestrutura local são importantes.[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
Os métodos de curvas de arrefecimento da ASTM e a ISO 9950 são, portanto, ferramentas de comparação delimitadas pelos procedimentos que especificam. A ASTM D8562-24, por exemplo, relata o comportamento de um meio polimérico aquoso de têmpera com uma sonda de prata, num ensaio sem agitação, para aplicações em ligas de aço; não estabelece uma classificação universal em relação a todos os óleos ou salmouras ensaiados por outro método de sonda. O estudo Efeito da Condutividade Térmica e da Viscosidade no Desempenho de Arrefecimento de Meios Líquidos de Têmpera relaciona igualmente o desempenho de arrefecimento medido e os valores H de Grossmann com propriedades físicas, utilizando o método de sonda ISO/DIS 9950, demonstrando por que razão a viscosidade e a condutividade térmica são importantes, sem reduzir a severidade a nenhuma dessas propriedades isoladamente.
O que deve ser comunicado com um resultado de severidade
- Meio Indique o meio de têmpera e a sua formulação.
- Condição Indique a temperatura, a concentração, a contaminação e o estado de envelhecimento.
- Escoamento Identifique a agitação, a circulação, a direcção dos jactos ou o movimento da peça.
- Ensaio Comunique o material da sonda, a norma e a configuração do ensaio.
- Intervalo de temperatura Especifique o intervalo de velocidades de arrefecimento ou a curva completa em análise.
A descrição defensável é, portanto, específica: indicar o meio, mencionar a sua temperatura e concentração, identificar a configuração de agitação ou de escoamento, indicar a sonda e a norma e especificar o intervalo ou a curva de velocidade de arrefecimento em discussão. “A água é mais severa do que o óleo” pode ser verdadeiro em termos direcionais numa comparação normalizada específica. Não é uma lei fixa da têmpera.
Como o aço arrefece durante a têmpera
Quando o aço austenitizado entra num meio líquido de têmpera, a sua superfície não arrefece a uma velocidade constante. A transferência de calor altera-se à medida que a temperatura da superfície diminui, e o mecanismo dominante pode mudar em frações de segundo. A ASM Handbook, Volume 4F, Quenchants and Quenching Technology da ASM International divide o processo em três fases principais: arrefecimento por película de vapor, ebulição nucleada e arrefecimento convectivo. A revisão da ASTM Transferência de Calor durante a Têmpera e Avaliação da Severidade da Têmpera — Uma Revisão trata igualmente a velocidade de arrefecimento como um resultado dependente da temperatura, decorrente da alteração dos mecanismos de transferência de calor e da cinética de molhagem.
Esta sequência é importante porque o historial térmico na superfície do aço controla os produtos de transformação que se formam no interior da peça. O estudo O Papel do Método de Têmpera na Velocidade de Arrefecimento e na Microestrutura dos Aços, publicado em 2022, relaciona a microestrutura do aço com a velocidade de remoção de calor na superfície e com a velocidade de arrefecimento local, ambas dependentes do tipo de refrigerante e da configuração do escoamento. Um meio de têmpera não possui, portanto, uma única velocidade de arrefecimento constante ao longo de todo o intervalo de temperaturas.
| Etapa | Condição superficial | Comportamento dominante da transferência de calor | Velocidade relativa típica |
|---|---|---|---|
| Arrefecimento por película de vapor | Camada de vapor contínua ou semiconcontínua | O calor atravessa a película de vapor isolante | Comparativamente lenta |
| Ebulição nucleada | O líquido contacta a superfície entre as bolhas | A formação, o crescimento e a separação das bolhas removem calor | Frequentemente a mais rápida |
| Arrefecimento convectivo | A ebulição sustentada terminou | Condução através da camada limite e convecção do líquido | Mais lento do que a ebulição nucleada |
Fase de película de vapor ou de ebulição em película
No momento da imersão, a superfície do aço pode estar muito mais quente do que a temperatura de ebulição do meio de têmpera. Um aço-carbono aquecido até ao intervalo de austenitização pode entrar em água, óleo ou numa solução polimérica aquosa com uma temperatura superficial muito superior a 700 °C. O líquido que toca nessa superfície vaporiza rapidamente. Se a geração de vapor for suficientemente intensa, as bolhas unem-se e formam uma camada de vapor contínua ou sem contínua em redor do aço.
Esta camada é frequentemente designada por manto ou película de vapor. Separa a maior parte do líquido do metal, reduzindo o contacto direto entre o líquido e o sólido. O vapor possui uma condutividade térmica e uma densidade muito inferiores às do líquido, pelo que o calor atravessa a película com menor eficácia do que atravessaria através do contacto direto com o líquido. Consequentemente, a superfície do aço pode permanecer muito quente enquanto o meio de têmpera circundante já está em ebulição.
A ebulição em película não significa que a transferência de calor cesse. A energia continua a deslocar-se através do vapor por condução, radiação e movimento do próprio vapor, mas a velocidade é comparativamente limitada e pode variar ao longo da superfície. A geometria, a orientação, o estado da superfície, a carepa, a rugosidade e o gás retido influenciam a continuidade da película de vapor. Uma placa vertical, uma barra cilíndrica e uma pequena sonda de prata podem produzir comportamentos de vapor diferentes no mesmo líquido.
A película é também instável. À medida que a temperatura da superfície diminui, a geração de vapor enfraquece. O líquido pode então penetrar nas zonas mais finas da película. Quando essas zonas colapsam, o líquido fresco entra em contacto com o metal quente e evapora violentamente. Esta transição não é uma mudança simples que ocorra exatamente a uma única temperatura em toda a peça. Desloca-se ao longo da superfície à medida que as condições locais de molhagem se alteram.
A agitação ou o escoamento dirigido podem perturbar e remover a película de vapor, mas o resultado depende da forma como o fluido chega à peça. Uma bomba, um jato, uma peça em rotação ou um sistema de circulação pode romper a película num local e, simultaneamente, deixar uma região estagnada noutro. O estudo O Papel do Método de Têmpera na Velocidade de Arrefecimento e na Microestrutura dos Aços salienta este efeito local: dois sistemas que utilizem o mesmo refrigerante podem produzir velocidades de arrefecimento diferentes quando as suas configurações de escoamento são distintas.
Fase de ebulição nucleada
Depois de se iniciar o colapso da película de vapor, o líquido alcança a superfície do aço em muitos pontos separados. A superfície permanece suficientemente quente para gerar bolhas de vapor, mas o líquido entra agora em contacto direto com o metal nos espaços entre as bolhas. Esta é a fase de ebulição nucleada.
A transferência de calor torna-se muito mais rápida porque o líquido molha repetidamente a superfície, absorve calor latente e se afasta sob a forma de vapor. As bolhas formam-se em locais ativos de nucleação, crescem, desprendem-se e são substituídas por líquido mais frio. A agitação aumenta a velocidade de substituição e pode também remover as bolhas antes de estas se unirem numa camada persistente de vapor. As velocidades de arrefecimento mais elevadas ocorrem normalmente durante esta fase, embora o pico exato dependa do meio de têmpera, da sonda, da temperatura e do movimento do fluido.
A expressão “a água arrefece mais depressa do que o óleo” é, portanto, incompleta. A água pode apresentar uma ebulição nucleada muito rápida num determinado conjunto de condições, enquanto um óleo com viscosidade, temperatura ou padrão de circulação diferentes pode produzir uma curva de arrefecimento distinta. A salmoura pode alterar a molhagem ao reduzir a persistência das bolhas de vapor na superfície do aço, aumentando frequentemente a severidade do arrefecimento durante a parte de ebulição da curva. Os polímeros aquosos podem formar uma camada limite mais viscosa ou mais rica em polímero, alterando tanto o comportamento das bolhas como a substituição do líquido.
Cinética de molhabilidade Velocidade e modo pelos quais o líquido substitui o vapor e estabelece contacto com uma superfície de aço quente durante a têmpera.
A cinética de molhagem é fundamental. A revisão da ASTM identifica a molhagem e os mecanismos de transferência de calor como razões pelas quais a velocidade de arrefecimento varia ao longo das fases da têmpera. Um líquido que molhe rapidamente a superfície pode terminar a ebulição em película mais cedo do que outro líquido à mesma temperatura global. A concentração, a contaminação, o gás dissolvido, o óxido superficial e a temperatura do meio de têmpera afetam todos esse comportamento. O mesmo meio de têmpera nominal pode, assim, produzir curvas de arrefecimento diferentes depois de alterada a sua concentração ou temperatura de funcionamento.
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
Os ensaios de curvas de arrefecimento medem esta resposta variável, em vez de atribuírem uma propriedade universal ao líquido. A ASTM D8562-24 especifica um ensaio com sonda de prata sem agitação para meios poliméricos aquosos de têmpera utilizados com ligas de aço. A ISO 9950:1995 especifica um ensaio com uma sonda de liga de níquel para determinar e classificar as características de arrefecimento de óleos industriais de têmpera em condições normalizadas e sem agitação. O Subcomité D02.L0.06 da ASTM identifica também a ASTM D6200 para óleos de têmpera, a ASTM D6482 para meios poliméricos aquosos de têmpera com agitação e a ASTM D6549 para meios de têmpera com agitação. Os resultados destes métodos só são comparáveis dentro do método e das condições especificados.
Fase de arrefecimento convectivo
Quando a superfície do aço desce abaixo da temperatura necessária para uma ebulição sustentada, as bolhas de vapor desaparecem em grande medida. O calor abandona então o aço por convecção para o líquido, com condução através da camada limite na interface entre o metal e o fluido. Esta é a fase convectiva final.
O arrefecimento é mais lento nesta fase porque terminou o importante contributo para a transferência de calor proveniente da evaporação e do movimento das bolhas. A velocidade depende fortemente das propriedades do líquido: condutividade térmica, viscosidade, densidade, calor específico e velocidade de escoamento. O estudo Efeito da Condutividade Térmica e da Viscosidade no Desempenho de Arrefecimento de Meios Líquidos de Têmpera relaciona o desempenho de arrefecimento e os valores H de Grossmann com estas propriedades, utilizando o método de sonda ISO/DIS 9950. Uma viscosidade mais elevada pode engrossar a camada limite e restringir a substituição do fluido, enquanto uma circulação mais intensa pode tornar essa camada mais fina e aumentar a transferência de calor.
A temperatura da peça também é importante. O núcleo do aço pode permanecer muito mais quente do que a superfície, pelo que a condução interna continua a transportar calor para a superfície durante a convecção. A espessura da secção, a forma, os cantos, os orifícios e o contacto com dispositivos de fixação produzem diferenças locais. Um aumento da temperatura do meio de têmpera em redor de uma carga de grandes dimensões pode reduzir ainda mais a força motriz da transferência de calor.
A severidade de arrefecimento medida deve ser distinguida do tipo de meio de têmpera e do valor H de Grossmann. A escala convencional do NPTEL atribui à água sem agitação uma classificação de severidade arbitrária de 1,0. Os valores H de Grossmann típicos são aproximadamente 0,25–0,30 para óleo em repouso, 0,9–1,0 para água em repouso e cerca de 2 para soda cáustica ou salmoura em repouso. Outros intervalos de referência indicam 2,0–5,0 para salmoura, 0,90–2,0 para água destilada à temperatura ambiente, 0,2–1,2 para soluções poliméricas aquosas e 0,25–0,80 para óleos de têmpera convencionais ou rápidos. Estes são intervalos de referência típicos, não constantes imutáveis dos materiais.
Um valor H resume a intensidade da têmpera para a análise de Grossmann; não substitui uma curva de arrefecimento. O material e o tamanho da sonda, a agitação, a temperatura do fluido, o comportamento de molhagem e o intervalo de temperaturas medido afetam o resultado apresentado. Uma comparação útil deve indicar essas condições. Sem elas, afirmar que a água, o óleo ou a salmoura ocupa uma posição fixa numa classificação de severidade oculta o processo efetivo de transferência de calor que determina o arrefecimento do aço.
Água, Salmoura, Soluções Cáusticas e Meios de Têmpera Poliméricos Aquosos
Água e a escala de severidade de referência
A água é frequentemente tratada como o meio de têmpera de referência, porque o seu comportamento de arrefecimento é conhecido e a sua severidade relativa é utilizada há muito tempo em cálculos introdutórios de tratamentos térmicos. A NPTEL atribui à água parada, sem agitação, uma classificação arbitrária de severidade de têmpera de 1,0. A palavra arbitrária é importante: este número é um ponto de referência, não uma constante do material nem uma garantia de que todos os tanques de água irão arrefecer o aço à mesma velocidade.
Uma superfície de aço aquecida começa por produzir uma película de vapor quando entra em contacto com a água. Esta película separa temporariamente o metal do líquido e limita o fluxo de calor. À medida que a superfície arrefece, a película colapsa, a ebulição nucleada transfere calor rapidamente e, posteriormente, a convecção remove calor depois de terminada a ebulição. A duração e a intensidade de cada fase dependem da temperatura da superfície, da geometria, da orientação, da agitação, da temperatura da água, dos gases dissolvidos, da contaminação e da forma como o líquido chega à peça. Por conseguinte, a velocidade de arrefecimento varia continuamente durante a têmpera, em vez de permanecer num valor fixo.
A classificação convencional — salmoura mais severa do que água, água mais severa do que óleo — pode ser útil como primeira aproximação, mas não deve ser confundida com uma ordenação universal das curvas de arrefecimento medidas. Um grande fluxo de água em movimento pode remover calor de forma diferente de um tanque parado. Uma zona reentrante pode ficar sujeita a uma camada de vapor, mesmo enquanto uma superfície exposta é fortemente arrefecida. O estudo revisto por pares Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement refere que a microestrutura do aço é determinada pela velocidade de remoção de calor à superfície e pela velocidade de arrefecimento local, ambas controladas pelo tipo de fluido de arrefecimento e pela configuração do escoamento. Assim, o mesmo meio de têmpera nominal pode produzir distribuições diferentes de martensite, bainite ou perlite quando a configuração do escoamento é alterada.
A análise de Grossmann exprime a intensidade da têmpera através do valor H, que é distinto de uma simples classificação de referência baseada na água e também de um resultado de curva de arrefecimento obtido com uma sonda. As referências de engenharia fornecidas indicam valores típicos de aproximadamente 0,25–0,30 para óleo parado, 0,9–1,0 para água parada e 2 para soda cáustica ou salmoura paradas. Uma referência mais abrangente indica 0,90–2,0 para água destilada à temperatura ambiente. Estes valores descrevem intervalos habitualmente citados sob determinadas condições; não são propriedades imutáveis da “água”. A temperatura, a circulação, o projeto do tanque, a carga de peças e a molhagem podem fazer com que o resultado medido se afaste de um valor familiar dos manuais.
As normas de ensaio tornam esta limitação mais clara. A ISO 9950:1995 especifica um método com sonda de liga de níquel para determinar e classificar as características de arrefecimento de óleos industriais de têmpera em condições normalizadas e sem agitação. A ASTM International identifica a ASTM D6200 para óleos de têmpera, a ASTM D6482 para meios de têmpera poliméricos aquosos agitados, a ASTM D6549 para meios de têmpera agitados e a ASTM D8562 para meios de têmpera poliméricos aquosos ensaiados com uma sonda de prata. O resultado diz respeito à sonda, à temperatura, à agitação e ao procedimento utilizados. Não estabelece uma classificação permanente aplicável a todos os componentes de aço.
| Meio | Informação sobre a severidade de referência | Variáveis importantes |
|---|---|---|
| Água | Classificação relativa arbitrária de 1.0 para água sem agitação | Temperatura, gases dissolvidos, contaminação, agitação, geometria |
| Salmoura | Intervalo típico de Grossmann de 2.0–5.0; valor quiescente mais estreito de cerca de 2 | Identidade do sal, concentração, temperatura, molhabilidade, agitação |
| Solução cáustica | Valor típico da soda cáustica quiescente de cerca de 2 | Formulação, concentração, molhabilidade, estabilidade da película de vapor |
| Polímero aquoso | Intervalo típico de Grossmann de 0.2–1.2 | Tipo de polímero, concentração, temperatura, degradação, escoamento |
Efeitos da salmoura e das soluções cáusticas
A salmoura é água com sal dissolvido, normalmente um cloreto inorgânico, embora o sal específico e a concentração tenham de ser indicados antes de se poder avaliar o seu comportamento de arrefecimento. Os iões dissolvidos alteram o comportamento de ebulição do líquido, as suas propriedades elétricas e térmicas e a sua interação com a superfície de aço quente. Em muitas aplicações de têmpera, a salmoura fragmenta ou desestabiliza a película de vapor persistente que se pode formar em torno de uma peça quente. Uma parte maior da superfície passa então mais cedo a estar em contacto direto com o líquido, encurtando a fase de ebulição em película e aumentando a extração de calor durante a fase inicial da têmpera.
Esta alteração explica por que razão é convencionalmente atribuída à salmoura uma severidade superior à da água parada. As referências de Grossmann fornecidas indicam valores H típicos para a salmoura de aproximadamente 2,0–5,0, enquanto o valor convencional mais restrito para a salmoura parada é de cerca de 2. O intervalo é amplo por uma razão. A identidade do sal, a concentração, a temperatura da solução, a agitação, o estado da superfície e a geometria da peça afetam a molhagem e a ebulição. Um tanque de salmoura com circulação reduzida não produz necessariamente a mesma curva de arrefecimento que um tanque com a mesma composição nominal e agitação intensa.
Uma maior remoção de calor inicial pode reduzir o tempo disponível para transformações difusionais no aço austenitizado e pode promover a formação de martensite quando a temperabilidade o permite. Pode também aumentar os gradientes térmicos, as tensões residuais, a distorção e a fissuração de têmpera. O risco resultante depende do tipo de aço, da dimensão da secção, do teor de carbono, do tamanho de grão da austenite anterior e do grau de restrição. Por exemplo, um aço ligado como o AISI 4140 não reage a uma têmpera em salmoura da mesma forma que um aço ao carbono simples como o AISI 1045, mesmo quando ambos são temperados a partir de temperaturas de austenitização comparáveis.
As soluções cáusticas, frequentemente à base de hidróxido de sódio, estão também associadas a uma elevada severidade de têmpera. O valor de referência de aproximadamente 2 para soda cáustica ou salmoura paradas deve ser entendido como uma comparação típica de Grossmann, não como um valor universal para todas as soluções alcalinas. As adições cáusticas podem alterar a molhagem e a estabilidade da película de vapor, mas a direção e a magnitude da alteração dependem da formulação e das condições de funcionamento. A concentração, por si só, não especifica o resultado da transferência de calor.
As três fases de arrefecimento continuam a ser importantes tanto nas soluções de salmoura como nas soluções cáusticas. Uma solução pode produzir um período de película de vapor mais curto e, ainda assim, apresentar um pico diferente de ebulição nucleada; a sua fase de convecção pode ser afetada pela viscosidade, pela densidade e pelo movimento no tanque. A revisão da ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review salienta que a velocidade de arrefecimento varia ao longo destas fases distintas e depende da cinética de molhagem e dos mecanismos de transferência de calor. Um único valor H não consegue mostrar todas as características dessa curva.
Concentração de polímero e comportamento de arrefecimento
Os meios de têmpera poliméricos aquosos substituem parte da resposta simples de ebulição da água por um líquido cujo comportamento varia em função do tipo de polímero, da estrutura molecular, da concentração, da temperatura e do historial de degradação. O polímero pode aumentar a viscosidade e modificar a película líquida na superfície do aço. Pode também alterar a molhagem, a persistência da película de vapor, a formação de bolhas e a transição da ebulição para a convecção. Estes efeitos estão interligados: uma camada-limite mais espessa ou mais viscosa pode dificultar o movimento do fluido, enquanto uma alteração da película superficial pode modificar o momento em que ocorre o contacto direto com o líquido.
É por isso que não se pode atribuir uma severidade fixa às soluções poliméricas apenas com base na palavra “polímero”. O intervalo de Grossmann fornecido é aproximadamente 0,2–1,2 para soluções poliméricas aquosas. Este intervalo sobrepõe-se parcialmente aos intervalos habituais do óleo e da água. Trata-se de um intervalo de referência típico, não de um intervalo universal para todos os polímeros, concentrações, temperaturas ou configurações de escoamento. O aumento da concentração pode aumentar a viscosidade e modificar a formação da película, mas a curva de arrefecimento resultante não pode ser prevista com segurança apenas a partir da concentração, sem uma formulação e um ensaio definidos.
A ASTM D8562-24 especifica um ensaio da velocidade de arrefecimento com uma sonda de prata, sem agitação, para meios de têmpera poliméricos aquosos utilizados com ligas de aço. Os seus dados tempo-temperatura podem apoiar a comparação ou a seleção de meios de têmpera nas condições do método especificado. O resultado continua a ser um resultado de ensaio obtido em condições sem agitação, não uma classificação universal da solução em todos os tanques de produção. Para sistemas agitados, a ASTM D6482 e a ASTM D6549 abrangem diferentes configurações de ensaio, tornando explícita a distinção entre o tipo de meio de têmpera e a severidade medida.
O estudo Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media relaciona o desempenho de arrefecimento medido e os valores H de Grossmann com a condutividade térmica e a viscosidade, utilizando o método de sonda da ISO/DIS 9950. Estas propriedades ajudam a explicar o comportamento, mas nenhuma delas, isoladamente, determina a curva de têmpera completa. A cinética de molhagem e o escoamento podem dominar os primeiros segundos do arrefecimento, enquanto a convecção e a viscosidade se tornam mais influentes posteriormente.
Por esta razão, o controlo da concentração deve ser acompanhado pelo controlo da temperatura, pelo controlo da agitação e por verificações da curva de arrefecimento. Um banho polimérico cuja concentração se tenha alterado ou que tenha sofrido degradação térmica pode já não corresponder ao seu resultado de ensaio original. A especificação relevante não é “água”, “salmoura” ou “polímero” isoladamente; é a composição do meio de têmpera em conjunto com a sua temperatura, o seu movimento, o método da sonda e o comportamento de arrefecimento medido.
Óleos de têmpera e as suas características de arrefecimento
O óleo de têmpera não é um único meio de arrefecimento com uma taxa de arrefecimento normalizada. A palavra óleo identifica a classe química geral do banho, não a sua severidade de têmpera. Dois óleos podem produzir curvas de arrefecimento diferentes porque diferem nas suas bases, nos aditivos, na viscosidade, no estado de oxidação, na temperatura e na agitação. Até o mesmo banho pode produzir resultados diferentes quando a peça entra a outra temperatura ou quando bombas, hélices ou bicos de circulação alteram o escoamento em torno da sua superfície.
Esta distinção é importante porque as propriedades do aço dependem do historial de arrefecimento local. O estudo Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement (2022) relaciona a microestrutura do aço com a taxa de remoção de calor na superfície e com a taxa de arrefecimento local no interior da peça. O tipo de fluido de arrefecimento é apenas um dos parâmetros de controlo. A configuração do escoamento é outro.
Classificação industrial dos óleos de têmpera
O ASM Handbook, Volume 4F, Quenchants and Quenching Technology, da ASM International, aborda os óleos de têmpera através da sua composição, do intervalo de funcionamento previsto e do seu comportamento de arrefecimento medido, e não como um único ponto fixo numa escala universal de severidade. As classificações industriais distinguem habitualmente óleos convencionais ou de velocidade normal, óleos acelerados ou rápidos e óleos de têmpera a quente. Estes grupos descrevem diferenças práticas de formulação e de operação, mas não eliminam a necessidade de realizar um ensaio de curva de arrefecimento.
Os óleos convencionais são geralmente fluidos à base de óleo mineral, formulados para a têmpera normal por imersão. Os óleos acelerados contêm aditivos destinados a aumentar a extracção de calor, frequentemente através da alteração da molhabilidade, do comportamento da película de vapor ou das fases posteriores do arrefecimento em líquido. Os óleos quentes são utilizados a temperaturas elevadas do banho para reduzir a distorção e o choque térmico; a sua temperatura mais elevada também pode reduzir a viscosidade e alterar a curva de arrefecimento. O nome da categoria fornece, portanto, informações úteis sobre o processo, mas não indica uma severidade de arrefecimento numérica.
Na prática, o estado do óleo faz parte da classificação. A oxidação, a contaminação por água ou produtos químicos de limpeza, a formação de lamas e o esgotamento dos aditivos podem alterar a molhabilidade e a transferência de calor. Um óleo novo e um óleo envelhecido da mesma classe nominal de produto podem não arrefecer uma sonda da mesma forma. A temperatura efectiva do banho e o estado da circulação devem ser registados juntamente com a descrição do fluido.
A ISO 9950:1995 fornece um método definido para determinar e hierarquizar as características de arrefecimento de óleos industriais de têmpera. Utiliza uma sonda de liga de níquel em condições normalizadas sem agitação. Esta qualificação é essencial: o resultado é uma classificação nas condições do ensaio ISO, não uma classificação permanente de todos os óleos em todos os fornos ou tanques. A ASTM International identifica a ASTM D6200 como um método de determinação da curva de arrefecimento de óleos de têmpera, juntamente com a ASTM D6482 para fluidos aquosos de polímeros de têmpera com agitação e a ASTM D6549 para fluidos de têmpera com agitação. Os métodos respondem a questões relacionadas, mas em condições de ensaio diferentes.
A análise de Grossmann fornece outra forma de descrição. O valor H representa a intensidade da têmpera num modelo de transferência de calor, não uma constante química do fluido. Os valores de referência frequentemente citados são aproximadamente 0,25–0,30 para óleo sem agitação, 0,9–1,0 para água sem agitação e cerca de 2 para soda cáustica ou salmoura sem agitação. Intervalos típicos mais amplos situam os óleos de têmpera convencionais ou rápidos aproximadamente entre 0,25 e 0,80, embora os valores comunicados possam abranger aproximadamente 0,2–1,2, dependendo do óleo e das condições de operação. Para comparação, os intervalos típicos são de cerca de 2,0–5,0 para salmoura, 0,90–2,0 para água destilada à temperatura ambiente e 0,2–1,2 para soluções aquosas de polímeros.
Estes valores não devem ser interpretados como constantes materiais imutáveis. O NPTEL atribui à água sem agitação uma classificação arbitrária de severidade relativa de 1,0, ilustrando que estas escalas são convenções comparativas. Um valor H obtido para um determinado banho, método de sonda, estado de agitação e temperatura não deve ser transferido sem ponderação para outra configuração.
Comportamento do óleo sem agitação e com agitação
A imersão em óleo sem agitação produz várias fases de transferência de calor. Imediatamente após a entrada do aço quente no banho, o óleo circundante pode vaporizar e formar uma camada de vapor. Esta película separa a superfície do óleo líquido e limita a transferência de calor. A película acaba por colapsar à medida que a superfície arrefece ou quando o movimento do fluido a perturba. Pode então ocorrer ebulição nucleada ou uma intensa formação local de vapor, seguida de arrefecimento monofásico em líquido depois de a temperatura da superfície descer abaixo do intervalo de ebulição relevante para o banho.
A taxa de arrefecimento varia substancialmente de uma fase para outra. A revisão da ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review salienta que uma única taxa média de arrefecimento não pode representar estes mecanismos distintos. A temperatura à qual a película de vapor colapsa, a duração da ebulição e a taxa de arrefecimento líquido posterior afectam o percurso térmico do aço.
A agitação altera cada um destes fenómenos. O óleo em movimento remove o fluido quente da peça, fornece líquido mais frio à superfície e pode romper ou tornar mais fina a camada de vapor. Também reduz a camada-limite através da qual o calor tem de passar. A curva de arrefecimento resultante pode apresentar uma taxa máxima de arrefecimento mais elevada e uma fase de vapor mais curta do que o mesmo óleo ensaiado sem movimento. No entanto, “com agitação” não corresponde a uma única condição. A circulação no tanque, o movimento da peça, o escoamento produzido por um impulsor, os jactos de uma bomba e a pulverização dirigida criam campos de velocidade diferentes. Uma peça de grandes dimensões pode proteger outra, e os cantos, os furos e as folgas estreitas podem receber menos escoamento do que as faces expostas.
A direcção do escoamento é especialmente importante no controlo da distorção. Se um dos lados de um anel ou de uma engrenagem receber uma circulação mais intensa, esse lado pode arrefecer e contrair-se mais cedo. A diferença local na extracção de calor pode provocar uma alteração da forma, mesmo quando a temperatura média do banho é uniforme. Por este motivo, uma curva de arrefecimento obtida com uma sonda de laboratório não pode, por si só, prever o comportamento em todas as localizações de um componente de aço complexo.
O método da sonda também limita a comparação. A ISO 9950:1995 é deliberadamente realizada sem agitação e utiliza uma sonda de liga de níquel. Em contrapartida, a ASTM D8562-24 especifica um ensaio, sem agitação, da taxa de arrefecimento com uma sonda de prata para fluidos aquosos de polímeros de têmpera utilizados com ligas de aço. O material e a geometria da sonda, a posição do termopar, a agitação, o volume do banho e o procedimento de tratamento dos dados afectam todos o resultado comunicado. Um valor obtido por um método não é automaticamente intercambiável com um valor obtido por outro.
Viscosidade, condutividade térmica e transferência de calor
A viscosidade afecta a facilidade com que o óleo se movimenta em torno do aço e a espessura da camada-limite de fluido que se desenvolve na superfície. Uma viscosidade mais elevada aumenta geralmente a resistência ao movimento, pelo que a convecção natural é mais fraca e o escoamento forçado requer mais energia de bombagem. Também pode deixar junto da peça uma camada mais espessa e de movimento mais lento. À medida que a temperatura do banho aumenta, a viscosidade normalmente diminui, o que favorece a circulação e pode alterar a transição do arrefecimento por película de vapor para a convecção líquida. Esta é uma das razões pelas quais um óleo quente pode comportar-se de forma muito diferente do mesmo óleo à temperatura ambiente.
A condutividade térmica determina a facilidade com que o calor atravessa a camada de óleo quando o fluido está em contacto com a superfície. Uma condutividade mais elevada favorece uma condução mais rápida para longe do aço, mas a condutividade, por si só, não determina a severidade do arrefecimento. Um fluido altamente condutor que quase não se mova pode remover calor com menos eficácia do que um fluido menos condutor com uma circulação intensa. A densidade, a capacidade térmica, a viscosidade, a molhabilidade, a formação de vapor e a velocidade do escoamento actuam em conjunto.
O estudo Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media relaciona o desempenho de arrefecimento medido e os valores H de Grossmann com a condutividade térmica e a viscosidade, utilizando o método da sonda ISO/DIS 9950. A sua importância não reside no facto de uma única propriedade poder classificar todos os óleos. Pelo contrário, demonstra por que razão os dados relativos às propriedades físicas ajudam a explicar as curvas de arrefecimento: a viscosidade influencia o movimento do fluido e o transporte através da camada-limite, enquanto a condutividade térmica influencia a condução de calor através do fluido. O valor H medido continua a ser o resultado do sistema completo de transferência de calor.
A molhabilidade acrescenta outra limitação às previsões baseadas exclusivamente nas propriedades. Um óleo com viscosidade e condutividade favoráveis pode ainda formar uma camada de vapor persistente numa superfície com má molhabilidade. Os aditivos podem alterar a tensão superficial e a cinética de molhagem, enquanto a contaminação pode alterá-las novamente. Assim, a mesma viscosidade nominal medida num viscosímetro de laboratório não garante o mesmo desempenho de têmpera após oxidação, diluição ou utilização prolongada.
A selecção do óleo e o controlo do processo devem, consequentemente, especificar a temperatura do banho, a configuração da circulação, o método da sonda e a curva de aceitação, juntamente com a classificação do óleo. Os intervalos de tempo de arrefecimento, a taxa máxima de arrefecimento e as temperaturas características são mais informativos do que a designação “óleo”. O comportamento medido é a evidência transferível; o nome do fluido é apenas a descrição inicial.
Agitação, Configuração do Escoamento e Geometria da Peça
A severidade da têmpera não é uma classificação permanente atribuída a um líquido. É uma resposta medida produzida por um meio de têmpera sob condições térmicas e de escoamento específicas. O mesmo óleo, solução aquosa ou salmoura pode remover calor a taxas diferentes quando o líquido está parado, é agitado, é bombeado através de um tanque, é pulverizado através de um bocal ou é dirigido apenas para uma face de um componente. A forma da peça acrescenta outra variável: uma sonda plana de prata, um veio forjado e uma placa perfurada não expõem o refrigerante ao mesmo campo de escoamento.
O ASM Handbook, Volume 4F, Quenchants and Quenching Technology, da ASM International, distingue, por este motivo, o tipo de meio de têmpera, o comportamento de arrefecimento e a severidade da têmpera. A análise de Grossmann exprime a intensidade da têmpera através de um valor H, mas H não é uma constante do material. Os valores de referência típicos são aproximadamente 0,25–0,30 para óleo parado, 0,9–1,0 para água parada e aproximadamente 2 para soda cáustica ou salmoura paradas. Tabelas mais abrangentes indicam valores de 2,0–5,0 para salmoura, 0,90–2,0 para água destilada à temperatura ambiente, 0,2–1,2 para soluções aquosas de polímeros e 0,25–0,80 para óleos de têmpera convencionais ou de arrefecimento rápido. Estes intervalos descrevem condições e correlações específicas, não classificações imutáveis. A agitação, a temperatura, a concentração, a contaminação, a molhabilidade e a geometria podem alterar substancialmente o resultado medido.
Ensaios com e sem agitação
Um ensaio com sonda sem agitação fornece uma referência controlada, não uma resposta universal para uma carga de produção. A ISO 9950:1995 utiliza uma sonda de liga de níquel para determinar as características de arrefecimento de óleos industriais de têmpera em condições normalizadas sem agitação. A ASTM D8562-24 especifica um ensaio, sem agitação, da taxa de arrefecimento com sonda de prata para meios aquosos de têmpera à base de polímeros utilizados com ligas de aço. Em ambos os casos, a sonda, o banho, a orientação, o historial térmico e o procedimento definem o resultado. Uma curva de arrefecimento comunicada pode, portanto, permitir a comparação entre amostras ensaiadas pelo mesmo método, mas ainda assim não prever o comportamento em todos os pontos de uma peça em movimento e densamente carregada.
Esta distinção é importante porque a agitação altera a camada-limite do líquido e a estabilidade do vapor junto da superfície quente. Durante a têmpera por imersão, a transferência de calor passa por fases reconhecíveis: uma fase inicial de película de vapor, uma fase de ebulição nucleada e uma fase convectiva depois de a temperatura da superfície descer abaixo do intervalo que sustenta uma ebulição vigorosa. A revisão da ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review descreve a taxa de arrefecimento como variável ao longo destas fases, em vez de permanecer constante. A agitação pode encurtar ou desestabilizar a fase de película de vapor, aumentar a renovação do líquido junto da superfície e elevar o coeficiente local de transferência de calor. Pode também tornar o arrefecimento menos uniforme se o escoamento atingir uma face de forma mais direta do que outra.
O Subcomité D02.L0.06 da ASTM International identifica procedimentos diferentes para condições diferentes. Entre os métodos enumerados encontram-se a ASTM D6200 para óleos de têmpera, a ASTM D6482 para meios aquosos de têmpera à base de polímeros com agitação, a ASTM D6549 para meios de têmpera com agitação e a ASTM D8562 para meios aquosos de têmpera à base de polímeros ensaiados com uma sonda de prata. A palavra “agitated” na designação de um método não é um pormenor processual secundário. Ela altera o ambiente hidrodinâmico que está a ser medido. Comparar um resultado D8562 sem agitação com um ensaio de polímero com agitação e tratar depois os dois valores como pertencentes a uma única escala fixa confunde a configuração do ensaio com a identidade do meio de têmpera.
Um banho parado pode apresentar uma fase de vapor prolongada e uma taxa máxima de arrefecimento inferior, enquanto o bombeamento ou a agitação mecânica podem colapsar bolsas de vapor e aumentar o arrefecimento durante a ebulição nucleada. Uma agitação excessiva não faz simplesmente com que todos os pontos arrefeçam à mesma taxa mais elevada. Vórtices, zonas de recirculação e zonas mortas podem produzir diferenças locais. A taxa máxima de arrefecimento de uma sonda pode aumentar, enquanto outra superfície de um componente permanece parcialmente protegida do líquido em movimento.
O estudo Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media, que utiliza o método da sonda da ISO/DIS 9950, relaciona o desempenho de arrefecimento medido e os valores H de Grossmann com a condutividade térmica e a viscosidade. Estas propriedades ajudam a explicar as tendências, mas não substituem uma condição de escoamento especificada. A cinética de molhagem e o comportamento da ebulição continuam a ser decisivos, sobretudo durante a parte de alta temperatura da curva de arrefecimento.
Jato, imersão e escoamento direcional
A têmpera por imersão e a têmpera por jato impõem condições de fronteira diferentes. Na imersão, o componente entra num líquido circundante e desenvolve um campo de escoamento resultante da flutuabilidade, do movimento do vapor, do movimento da peça e de qualquer circulação imposta. Na têmpera por jato, um bocal fornece líquido com uma velocidade e uma direção definidas. O jato pode atingir uma face ampla, entrar num furo, atravessar uma ranhura ou incidir numa zona selecionada. A remoção de calor da superfície depende, portanto, do local de impacto, do diâmetro do jato, do espaçamento, do ângulo, da pressão e da capacidade de o líquido utilizado e o vapor se afastarem.
O estudo revisto por pares de 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, estabelece diretamente que a microestrutura do aço é determinada pela taxa de remoção de calor da superfície e pela taxa de arrefecimento local, controladas pelo tipo de refrigerante e pela configuração do escoamento. Esta conclusão rejeita a suposição conveniente de que um meio de têmpera possui uma única taxa de arrefecimento para toda a peça. Duas regiões constituídas pelo mesmo aço e arrefecidas no mesmo tanque podem seguir trajetórias térmicas diferentes se uma região estiver voltada para um escoamento intenso e a outra se encontrar na sombra de uma zona de recirculação.
O escoamento direcional também pode criar assimetria térmica. Um jato que atinja um lado de uma placa pode produzir um gradiente de temperatura acentuado através da espessura e um gradiente diferente ao longo da superfície. Um veio em rotação pode reduzir essa assimetria ao fazer passar toda a circunferência pelo escoamento, embora a rotação introduza a sua própria camada-limite variável. O escoamento transversal através de uma estrutura com várias peças pode ser eficaz nas superfícies expostas, mas fraco entre componentes muito próximos. A configuração do escoamento deve, portanto, constar do registo do processo, juntamente com a temperatura do banho e a concentração do meio de têmpera.
A consequência metalúrgica prática é direta. Se uma região arrefecer suficientemente depressa para suprimir a transformação difusional, enquanto outra atravessa mais lentamente o intervalo de transformação, as frações resultantes de martensite, bainite, perlite ou ferrite podem diferir. A dureza, as tensões residuais, a distorção e o risco de fissuração acompanham essas diferenças locais. Uma curva de arrefecimento obtida numa única posição da sonda não pode provar que o arrefecimento é uniforme em toda uma carga complexa.
Sombreamento, aprisionamento de vapor e espessura da secção
A geometria controla o acesso ao líquido. Um furo pode aprisionar vapor durante a imersão, especialmente quando o seu eixo e o percurso de saída se opõem ao escoamento. Uma reentrância pode reter uma camada de gás quente ou de vapor depois de a superfície plana circundante já ter entrado em ebulição nucleada. Os cantos alteram o desenvolvimento da camada-limite e podem ficar sujeitos a um escoamento concentrado, enquanto as regiões fechadas adjacentes recebem pouca renovação de líquido. Estes efeitos são geralmente descritos como sombreamento ou aprisionamento de vapor, mas constituem problemas de transferência de calor e não meros defeitos visuais da circulação.
A orientação de uma peça pode determinar se o vapor escoa ou permanece aderente. Uma cavidade voltada para baixo pode reter uma camada de vapor estável; rodar o componente ou alterar a direção do jato pode expor essa mesma superfície ao líquido muito mais cedo. Um furo passante pode arrefecer de forma diferente de um furo cego, porque o vapor e o líquido dispõem de percursos de saída diferentes. Peças muito próximas podem criar sombra umas sobre as outras, reduzindo o escoamento local e alterando a severidade aparente sentida pelas peças interiores, mesmo quando o caudal da bomba do tanque não se modifica.
A espessura da secção acrescenta armazenamento térmico. Um flange fino pode aproximar-se rapidamente da temperatura do meio de têmpera, enquanto o núcleo de um ressalto espesso permanece quente e continua a fornecer calor à sua superfície. A superfície pode, portanto, atravessar as fases de ebulição em película, ebulição nucleada e convecção enquanto o centro ainda se encontra próximo da temperatura de austenitização. Numa secção espessa, a taxa de arrefecimento local não depende apenas do coeficiente externo de transferência de calor; reflecte também a condução proveniente do interior. Os cantos, os furos e as transições entre secções finas e espessas intensificam estas diferenças.
Por esse motivo, o resultado obtido com uma sonda normalizada deve ser tratado como um indicador controlado do desempenho relativo nas condições do método especificado. Não deve ser convertido automaticamente numa classificação universal entre óleo e água, nem aplicado sem alterações a todas as geometrias. A questão relevante não é simplesmente saber se um meio é designado como óleo, água, polímero ou salmoura. É saber de que modo o refrigerante especificado, a configuração do escoamento, o comportamento de molhagem, a orientação da peça e a geometria da secção removem calor no ponto que controla a transformação do aço.
Valor H de Grossmann e o Significado da Severidade da Têmpera
O valor H como representação da transferência de calor
O método de Grossmann atribui uma forma numérica à intensidade da têmpera através do valor H. Não estabelece uma classificação intrínseca da água, do óleo ou da salmoura. Em vez disso, representa a eficácia com que uma determinada operação de têmpera remove calor da superfície do aço e o transfere para o meio de têmpera.
No tratamento clássico, o valor H está relacionado com o coeficiente superficial de transferência de calor, , e com a condutividade térmica do aço, , sendo habitualmente expresso como:
O valor é frequentemente indicado em unidades do inverso do comprimento, como , dependendo do gráfico ou sistema de referência utilizado. Um valor H mais elevado indica uma condição de fronteira mais intensa: o calor abandona a superfície do aço mais rapidamente em relação à capacidade do aço para conduzir internamente o calor. Um valor mais baixo representa uma fronteira térmica menos severa.
Esta distinção é importante porque a têmpera não é controlada apenas pela transferência de calor à superfície. A superfície arrefece primeiro, enquanto o centro de uma barra ou placa permanece quente. O calor tem de se deslocar do interior para a superfície antes de poder entrar no meio de têmpera. A análise de Grossmann combina o valor H do lado do meio de têmpera com a temperabilidade do aço e a geometria da secção, para estimar que parte da secção pode transformar-se em martensite.
O método de Grossmann utiliza habitualmente o diâmetro crítico ideal, , como medida da temperabilidade do lado do aço. O diâmetro crítico ideal descreve o tamanho de uma barra redonda que desenvolveria uma resposta de transformação especificada sob uma têmpera de severidade infinita, na qual se considera que a superfície atinge a temperatura do meio de têmpera sem uma resistência interfacial apreciável. O diâmetro crítico real depende tanto de como de H. Assim, o mesmo aço pode produzir perfis de dureza muito diferentes quando temperado em óleo não agitado, óleo agitado, água ou salmoura.
Um valor H elevado não significa automaticamente que todos os pontos de um componente arrefeçam suficientemente depressa para formar martensite. Significa que a fronteira superficial remove calor de forma eficaz. Uma secção espessa pode ainda arrefecer lentamente no centro devido à distância que o calor tem de percorrer. Uma secção fina de um aço com temperabilidade moderada pode endurecer completamente num meio de têmpera de menor severidade, enquanto uma secção espessa do mesmo tipo de aço pode conservar ferrite, perlite ou bainite no núcleo.
O método constitui, portanto, uma ponte entre os dados de temperabilidade e as condições do processo. Ajuda a interpretar a resposta do aço, mas não substitui uma curva de arrefecimento, um perfil de dureza ou um ensaio de validação da produção.
O número também não deve ser confundido com a velocidade de arrefecimento a uma determinada temperatura. A têmpera passa por várias fases de transferência de calor. Durante a fase inicial de película de vapor, uma camada de vapor estável pode isolar a superfície e limitar o fluxo de calor. A ebulição nucleada começa quando a película colapsa; o líquido entra intermitentemente em contacto com o aço quente e a extracção de calor pode tornar-se muito rápida. A temperaturas mais baixas, a ebulição diminui e a convecção controla o arrefecimento restante. A revisão de 2024 da ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, salienta que a velocidade de arrefecimento se altera ao longo destas fases distintas. Um único valor H comprime este comportamento variável numa representação de engenharia.
Intervalos de referência típicos
Os valores de referência de Grossmann frequentemente citados colocam o óleo não agitado aproximadamente em 0,25–0,30, a água não agitada em 0,9–1,0 e a soda cáustica ou a salmoura não agitada em cerca de 2. Estes valores são úteis para mostrar a ordem de grandeza convencional, mas não constituem classificações fixas atribuídas permanentemente a categorias químicas.
Intervalos de referência mais amplos mostram por que razão um único número para cada família de meios de têmpera pode induzir em erro. São frequentemente indicados valores H de aproximadamente 2,0–5,0 para a salmoura, 0,90–2,0 para água destilada à temperatura ambiente, 0,2–1,2 para soluções poliméricas aquosas e 0,25–0,80 para óleos de têmpera convencionais ou rápidos. A sobreposição é significativa. Um óleo de têmpera rápida pode aproximar-se do limite inferior de um sistema aquoso numa determinada condição, enquanto uma solução polimérica pode produzir uma severidade próxima da da água ou do óleo, dependendo da concentração, da temperatura e da agitação.
O tratamento da NPTEL de 2024 atribui à água não agitada uma classificação arbitrária de severidade relativa de 1,0. O termo “arbitrária” é importante: o número fornece uma escala de referência, não uma unidade fundamental de intensidade da têmpera. Permite comparar outras condições com uma base definida. Não significa que todos os banhos de água não agitada produzam exactamente a mesma curva de arrefecimento ou a mesma microestrutura no aço.
A salmoura pode apresentar uma severidade aparente superior à da água porque os sais dissolvidos alteram a molhabilidade e perturbam a formação da película de vapor. Ainda assim, a concentração de sal, a temperatura do banho, a contaminação, o estado superficial da peça e o movimento através do banho afectam o resultado. As soluções de soda cáustica também podem produzir um arrefecimento intenso, porque o seu comportamento de molhabilidade difere do da água simples. Só a designação química não permite determinar o valor H.
O óleo introduz outro conjunto de variáveis. A viscosidade, a condutividade térmica, a composição dos aditivos, a oxidação, a contaminação e a temperatura do banho afectam as fases de vapor, ebulição e convecção. Um óleo classificado como óleo de têmpera rápida num determinado ensaio pode apresentar um resultado significativamente diferente após um serviço prolongado ou sob uma configuração de escoamento diferente. As soluções poliméricas aquosas são ainda mais sensíveis à concentração, ao tipo de polímero, à degradação e ao movimento da solução. As suas curvas de arrefecimento podem alterar-se substancialmente à medida que se modifica o depósito de polímero na superfície do aço.
Por que razão o valor H não é uma constante universal do material
Um valor H corresponde a uma condição de ensaio ou de processo definida, e não apenas ao nome do meio de têmpera. Depende da agitação ou do escoamento, da geometria da sonda, do material da sonda, do estado superficial, da temperatura do banho, do tamanho da carga, da orientação e do método utilizado para calcular ou apresentar o resultado. O valor medido também pode depender da parte da curva de arrefecimento à qual se dá maior ênfase.
É por isso que as normas relativas às curvas de arrefecimento devem ser identificadas juntamente com os respectivos resultados. A ISO 9950:1995 especifica um método com sonda de liga de níquel para determinar as características de arrefecimento de óleos industriais de têmpera em condições normalizadas não agitadas. A ASTM D8562-24 especifica um ensaio não agitado da velocidade de arrefecimento com sonda de prata para meios de têmpera poliméricos aquosos utilizados com ligas de aço. O Subcomité D02.L0.06 da ASTM enumera a ASTM D6200 para óleos de têmpera, a ASTM D6482 para meios de têmpera poliméricos aquosos agitados, a ASTM D6549 para meios de têmpera agitados e a ASTM D8562 para meios de têmpera poliméricos aquosos ensaiados com uma sonda de prata.
Estes métodos podem apoiar comparações, mas os seus valores não devem ser transpostos entre sistemas diferentes sem as devidas ressalvas. Uma sonda de prata num banho polimérico não agitado não reproduz uma peça forjada de aço em movimento num tanque de produção agitado. Uma sonda de liga de níquel destinada à comparação de óleos não fornece um valor H directo para uma operação com salmoura. As propriedades térmicas, as dimensões, o acabamento superficial e o historial de temperatura da sonda influenciam a curva de arrefecimento medida.
A diferença entre a severidade de arrefecimento medida e o valor H de Grossmann deve permanecer clara. Um ensaio de curva de arrefecimento regista a temperatura em função do tempo num determinado ponto da sonda. A análise de Grossmann utiliza uma representação efectiva da transferência de calor para relacionar a fronteira de têmpera com a temperabilidade do aço e a resposta da secção. Uma curva de arrefecimento pode ser convertida numa severidade estimada para uma finalidade analítica específica, mas essa conversão contém pressupostos.
O estudo com revisão por pares de 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, torna directa a consequência para o processo: a microestrutura do aço depende da velocidade de remoção de calor à superfície e da velocidade de arrefecimento local, ambas controladas pelo tipo de fluido de arrefecimento e pela configuração do seu escoamento. O estudo Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media relaciona igualmente o desempenho de arrefecimento medido e os valores H de Grossmann com a condutividade térmica e a viscosidade do líquido, utilizando o método de sonda ISO/DIS 9950.
Consequentemente, os valores H são mais úteis quando apresentados juntamente com as condições que lhes deram origem. “Óleo, H = 0,3” é uma informação incompleta. Uma afirmação tecnicamente significativa identifica o óleo, a temperatura do banho, o estado de agitação, o método da sonda ou da peça e a base de cálculo. Sem essa informação, o valor constitui apenas uma referência aproximada. A análise de Grossmann continua a ser valiosa precisamente quando é tratada como um modelo de uma determinada fronteira de têmpera — e não como uma constante universal do material ou uma classificação permanente dos meios de têmpera.
Ensaios de Curvas de Arrefecimento e Métodos com Sondas
Dados de tempo-temperatura e curvas de arrefecimento
Um ensaio de curva de arrefecimento regista a temperatura de uma sonda aquecida à medida que esta arrefece num fluido de têmpera. O resultado é um conjunto de dados de tempo-temperatura, normalmente representado graficamente com o tempo no eixo horizontal e a temperatura da sonda no eixo vertical. A curva mostra a rapidez com que o calor abandona a sonda a cada temperatura, enquanto a sua derivada, , fornece a taxa de arrefecimento instantânea. Uma secção íngreme significa uma perda rápida de temperatura; uma secção pouco inclinada significa uma transferência de calor mais lenta.
A inclinação não é constante, porque a têmpera não envolve um único mecanismo de transferência de calor do início ao fim. Quando uma sonda quente entra num líquido, pode formar-se uma película de vapor em torno da sua superfície. Esta fase de ebulição em película separa a sonda do líquido e produz frequentemente uma taxa de arrefecimento comparativamente baixa ou moderada. À medida que a película de vapor colapsa, o líquido entra em contacto com a superfície de forma intermitente ou contínua. A ebulição nucleada pode então remover calor muito rapidamente, produzindo a parte mais íngreme da curva. A temperaturas mais baixas, a ebulição diminui e a convecção torna-se o principal mecanismo, pelo que a curva normalmente volta a ficar mais plana.
As transições exatas dependem do fluido de têmpera, da superfície da sonda, da temperatura, da agitação, da contaminação e do comportamento de molhagem. Um fluido de têmpera que rompa rapidamente a película de vapor pode arrefecer uma sonda de forma rápida, mesmo que a sua condutividade térmica não seja excecional. Inversamente, uma molhagem deficiente pode preservar uma camada de vapor isolante e atrasar a extração de calor. A análise da ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, salienta que a taxa de arrefecimento se altera ao longo de fases distintas da têmpera, em vez de permanecer uma propriedade fixa do líquido.
A análise das curvas de arrefecimento fornece, por conseguinte, mais informação do que uma simples designação como «óleo», «água» ou «salmoura». Um ensaio pode indicar o tempo necessário para arrefecer através de determinadas temperaturas, a taxa de arrefecimento máxima, a temperatura à qual ocorre esse máximo ou a taxa de arrefecimento a temperaturas especificadas. Esses valores podem ser comparados quando se utiliza a mesma geometria da sonda, temperatura inicial, recipiente, agitação, sistema de aquisição de dados e procedimento de apresentação dos resultados.
O intervalo de temperaturas é relevante do ponto de vista metalúrgico. Numa peça de aço, a taxa de arrefecimento através do intervalo de transformação de austenite em perlite ou de austenite em bainite pode afetar a fração e a distribuição dos produtos de transformação. O arrefecimento através do intervalo de início da formação de martensite afeta a formação de martensite, enquanto um arrefecimento excessivo da superfície pode aumentar as tensões térmicas e o risco de deformação ou fissuração. A sonda não reproduz todas as características de um componente de aço real, mas fornece uma medida controlada do comportamento da transferência de calor.
É por isso que o tipo de fluido de têmpera deve ser distinguido da severidade de arrefecimento medida. A escala relativa convencional da NPTEL atribui à água não agitada uma classificação de severidade arbitrária de 1,0. Esse número é uma referência, não uma constante do material. A agitação, a temperatura da água, o gás dissolvido, o estado da superfície e a geometria da peça podem alterar o resultado medido. A mesma distinção aplica-se à análise de Grossmann. Os valores H de referência típicos são aproximadamente 0,25–0,30 para óleo estático, 0,9–1,0 para água estática e aproximadamente 2 para soda cáustica ou salmoura estáticas. Os intervalos publicados mais amplos incluem 2,0–5,0 para salmoura, 0,90–2,0 para água destilada à temperatura ambiente, 0,2–1,2 para soluções aquosas de polímeros e 0,25–0,80 para óleos de têmpera convencionais ou rápidos. Estes são intervalos práticos, não constantes imutáveis aplicáveis a todos os banhos e condições de funcionamento.
Um valor H também difere de uma curva de arrefecimento de uma sonda. O de Grossmann representa a intensidade da têmpera num modelo de fluxo de calor utilizado com a temperabilidade do aço e com cálculos relativos à dimensão da secção. Um ensaio com uma sonda mede a resposta térmica de uma sonda especificada, segundo um procedimento especificado. Os dois parâmetros podem ser relacionados, mas um não deve substituir o outro sem uma correlação definida.
ASTM D6200, D6482 e D6549
O documento de caracterização da ASTM International, Quenchant Characterization by Cooling Curve Analysis, identifica ASTM D6200, ASTM D6482 e ASTM D6549 como normas relevantes para curvas de arrefecimento. O Subcomité D02.L0.06 da ASTM também enumera as respetivas aplicações previstas: ASTM D6200 diz respeito a óleos de têmpera, ASTM D6482 diz respeito a fluidos aquosos de têmpera à base de polímeros sob agitação e ASTM D6549 diz respeito a fluidos de têmpera sob agitação. ASTM D8562 é indicada separadamente para fluidos aquosos de têmpera à base de polímeros ensaiados com uma sonda de prata.
As normas não classificam simplesmente os líquidos pela sua designação química. Prescrevem uma disposição de ensaio que permite medir e comparar o histórico de temperatura de uma sonda. As dimensões e o material da sonda, o volume do líquido, a temperatura do banho, a disposição da agitação ou do escoamento, o posicionamento da sonda e os requisitos de registo da temperatura influenciam todos o resultado. Um resultado obtido segundo ASTM D6200 não pode ser automaticamente considerado equivalente a um resultado obtido segundo ASTM D6482 ou ASTM D6549, porque a sonda e as condições de funcionamento podem ser diferentes.
A agitação merece particular atenção. O movimento do líquido altera a espessura e a estabilidade da camada de vapor, renova o fluido de têmpera mais frio junto à superfície da sonda e modifica a transição entre a ebulição e a convecção. Num tanque industrial, o escoamento pode ser produzido por bombas, hélices, jatos, movimento da peça ou circulação em torno de um suporte. Assim, «sob agitação» não é uma descrição completa da condição hidrodinâmica, a menos que a direção e a intensidade do escoamento também sejam controladas ou registadas.
ASTM D8562-24 especifica um ensaio não agitado da taxa de arrefecimento com uma sonda de prata, destinado a fluidos aquosos de têmpera à base de polímeros utilizados com ligas de aço. O seu resultado pode orientar a comparação entre formulações aquosas de polímeros ou indicar a severidade relativa de arrefecimento segundo esse método. Não pode estabelecer uma classificação universal em relação a todos os sistemas de óleo, banho de água ou salmoura, porque o resultado corresponde à condição de ensaio definida com uma sonda de prata e sem agitação.
O enquadramento da ASTM é útil precisamente porque limita a afirmação que está a ser feita. Se dois óleos forem ensaiados segundo ASTM D6200 no mesmo laboratório, com repetibilidade aceitável, as suas curvas podem fundamentar uma comparação relativa. Se um óleo for ensaiado num banho estático e outro num tanque de produção com circulação intensa, os valores não descrevem a mesma condição de transferência de calor. Uma curva também não prevê diretamente a dureza, a deformação, as tensões residuais ou a fissuração sem ter em consideração o tipo de aço, a espessura da secção, a geometria, o estado prévio da austenite e o carregamento das peças.
O estudo revisto por pares de 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, estabelece diretamente esta relação com o processo: a microestrutura do aço é determinada pela taxa de remoção de calor à superfície e pela taxa de arrefecimento local, ambas controladas pelo tipo de fluido de arrefecimento e pela disposição do seu escoamento. Um resultado obtido com uma sonda constitui, portanto, evidência relativa a um ensaio de transferência de calor, e não uma especificação completa da microestrutura que todas as peças de aço irão desenvolver.
ISO 9950:1995 e a sonda de liga de níquel
A ISO 9950:1995 especifica um método com uma sonda de liga de níquel para determinar e classificar as características de arrefecimento de óleos industriais de têmpera em condições normalizadas e não agitadas. A resposta térmica da sonda é registada à medida que esta arrefece no óleo, e a curva resultante fornece informação comparativa sobre o comportamento de arrefecimento a diferentes temperaturas. Como o método utiliza uma sonda definida de liga de níquel e um banho não agitado, os laboratórios podem comparar o comportamento dos óleos quando as condições prescritas são mantidas.
A classificação tem um significado restrito, mas útil. Se o óleo A produzir uma resposta de arrefecimento mais rápida do que o óleo B nos ensaios segundo a ISO 9950:1995, o óleo A apresenta uma característica de arrefecimento medida superior segundo esse método. O resultado pode ajudar a identificar alterações provocadas por oxidação, contaminação, envelhecimento ou diferenças de formulação quando as amostras são ensaiadas de forma consistente.
Não pode provar que o óleo A arrefecerá mais rapidamente todas as classes de aço em todos os fornos ou tanques. A agitação durante a produção pode suprimir a ebulição em película, a carga pode alterar o escoamento local e a superfície da peça pode molhar-se de forma diferente da sonda de liga de níquel. A temperatura do banho, a concentração de contaminantes, a colocação da sonda e a geometria da peça podem alterar toda a sequência de transferência de calor. A classificação também não estabelece um valor H de Grossmann, salvo se tiver sido desenvolvida uma relação validada para esse fluido de têmpera e aplicação.
O estudo Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media utilizou o método de sonda ISO/DIS 9950 para relacionar o desempenho de arrefecimento medido e os valores H de Grossmann com a condutividade térmica e a viscosidade. Este tipo de trabalho mostra como os dados obtidos com sondas podem ser associados a modelos de engenharia, mas a relação depende das condições do ensaio e dos pressupostos do modelo. Um valor de condutividade ou de viscosidade, por si só, não determina a curva de arrefecimento; a molhagem e o comportamento de ebulição podem dominar determinados intervalos de temperatura.
Os ensaios de curvas de arrefecimento são, por conseguinte, mais fiáveis quando o seu âmbito é indicado com precisão: material da sonda, norma, temperatura do banho, condição de agitação, intervalo de temperaturas medido e métrica da taxa de arrefecimento apresentada. «A água é mais severa do que o óleo» pode constituir uma primeira aproximação útil em condições comparáveis. Não é um resultado de ensaio completo. A comparação defensável é sempre entre curvas medidas segundo métodos especificados e interpretadas tendo em conta o aço, a geometria e a configuração de têmpera efetivamente utilizados.
ASTM D8562-24 para Fluidos Aquosos de Têmpera à Base de Polímeros
A ASTM D8562-24 define um ensaio de velocidade de arrefecimento com sonda de prata, sem agitação, para meios de têmpera poliméricos aquosos utilizados com ligas de aço. Strong evidence
ASTM D8562-24 especifica um ensaio não agitado da velocidade de arrefecimento com sonda de prata para meios de têmpera poliméricos aquosos utilizados com ligas de aço. Esta formulação define os limites do método. Não estabelece uma classificação permanente segundo a qual todas as soluções poliméricas se situariam entre o óleo e a água, nem atribui uma severidade de arrefecimento universal a um polímero aquoso apenas com base na sua composição. O resultado corresponde a uma sonda, um recipiente, uma condição do meio de têmpera e um ensaio de transferência de calor especificados.
Esta distinção é importante porque “tipo de meio de têmpera” e “severidade de arrefecimento medida” descrevem coisas diferentes. Uma solução polimérica aquosa é identificada pelo seu sistema polimérico dissolvido ou disperso e pela sua concentração; a sua curva de arrefecimento medida também reflecte a temperatura, a contaminação, o comportamento de molhagem, o movimento do fluido e a configuração da sonda. A severidade de têmpera de Grossmann, expressa pelo valor H, constitui uma representação de engenharia distinta da intensidade da têmpera. Um resultado de velocidade de arrefecimento obtido segundo D8562-24 não deve ser tratado como um valor H, salvo se tiver sido efectuada uma análise adequada e forem válidos os respectivos pressupostos.
Âmbito do ensaio com sonda de prata
A sonda de prata confere ao D8562-24 uma resposta térmica definida. A prata possui uma elevada condutividade térmica, pelo que se pretende que a sonda registe o comportamento de transferência de calor imposto pelo meio de têmpera na sua superfície, e não o comportamento de transformação de um provete de aço. O registo medido de temperatura em função do tempo pode então ser convertido em informação sobre a velocidade de arrefecimento a temperaturas ou em intervalos de temperatura especificados. Assim, o ensaio caracteriza o meio de têmpera nas condições do método; não prevê directamente o historial térmico de todas as peças de aço.
Esta limitação não constitui uma deficiência. Uma sonda normalizada permite efectuar comparações controladas. Se dois meios de têmpera poliméricos aquosos forem ensaiados com o mesmo equipamento, preparação, temperatura e procedimento de comunicação dos resultados, as suas curvas de arrefecimento podem ser comparadas numa base comum. A comparação pode mostrar, por exemplo, que uma solução remove calor mais rapidamente num determinado intervalo de temperaturas, enquanto outra produz uma velocidade diferente durante a parte final do arrefecimento. Um único valor máximo da velocidade de arrefecimento pode ocultar essa diferença.
O arrefecimento não é constante desde a imersão até à equalização final. A análise da ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, descreve diferentes fases da têmpera e as alterações associadas no comportamento da transferência de calor. Inicialmente, uma camada quente de vapor pode separar a sonda do líquido; essa camada pode depois colapsar quando começa a molhagem, produzindo uma fase mais rápida de ebulição nucleada. A temperaturas mais baixas da sonda, a ebulição diminui e a convecção torna-se mais influente. As temperaturas de transição, a duração de cada fase e as velocidades de arrefecimento dependem do líquido e da sua interacção com a superfície.
Os meios de têmpera poliméricos tornam a molhagem especialmente importante. Podem formar-se películas de polímero na superfície quente, alterando a estabilidade da película de vapor e a forma como o líquido alcança a sonda. A concentração, a idade da solução, os resíduos, a qualidade da água e a contaminação podem afectar essa película. Por conseguinte, a mesma concentração nominal de polímero pode produzir curvas de arrefecimento diferentes em condições operacionais distintas. O estudo Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement relaciona a microestrutura do aço com a velocidade de remoção de calor na superfície e a velocidade de arrefecimento local, ambas controladas pelo tipo de fluido de arrefecimento e pela configuração do seu escoamento. O D8562-24 mede uma manifestação controlada desse comportamento, e não todas as possíveis manifestações industriais.
O material da sonda também impede a substituição indiferenciada entre normas. ISO 9950:1995 especifica um ensaio com sonda de liga de níquel para determinar e classificar as características de arrefecimento de óleos industriais de têmpera em condições normalizadas e não agitadas. A ASTM D6200 trata de óleos de têmpera, enquanto o D8562-24 trata de meios de têmpera poliméricos aquosos utilizando uma sonda de prata. Uma velocidade de arrefecimento numérica obtida pelo método com liga de níquel para óleos não é automaticamente equivalente a uma velocidade de arrefecimento numérica obtida pelo método com sonda de prata para polímeros. A construção da sonda, a resposta térmica, a geometria do provete, a instrumentação e a família do meio de têmpera influenciam o resultado.
Condições do ensaio não agitado
“Não agitado” constitui uma parte importante da designação D8562-24, e não um simples pormenor laboratorial. O ensaio destina-se a medir a resposta de arrefecimento sem agitação mecânica imposta nem escoamento controlado do fluido em torno da sonda. Esta condição elimina uma variável importante e favorece comparações repetíveis entre soluções poliméricas aquosas. Não significa que o meio de têmpera esteja imóvel em todos os sentidos físicos: o fluido quente sobe, o vapor desloca-se e as diferenças de densidade geram convecção natural. Significa que o método não reproduz deliberadamente uma bomba, um impulsor, um jacto de pulverização, um bico ou o movimento da peça.
Os tanques industriais raramente se comportam como um banho laboratorial completamente quiescente. As peças podem entrar vertical ou horizontalmente, os cestos podem mover-se, as bombas podem fazer circular o fluido e as superfícies próximas podem redireccionar o escoamento. Um sistema de pulverização impõe condições de fronteira ainda diferentes. O escoamento pode romper películas de vapor, renovar o líquido mais frio junto à superfície, remover camadas-limite ricas em polímero e alterar o equilíbrio entre a ebulição e a convecção. Consequentemente, um resultado obtido segundo D8562-24 descreve a condição de ensaio não agitada, mesmo quando o tanque de produção é agitado.
A temperatura do meio de têmpera também deve ser controlada e comunicada, uma vez que a viscosidade, o teor de gases dissolvidos, a molhagem e a capacidade térmica variam com a temperatura. A concentração do polímero e o estado da solução exigem o mesmo rigor. Não se pode presumir que um ensaio efectuado com uma solução fresca e a uma determinada concentração represente um banho em operação que tenha acumulado óleo, partículas finas, sais, produtos de corrosão ou produtos de degradação do polímero. As práticas de limpeza e de amostragem podem alterar os resultados antes de a sonda entrar no líquido.
Estes factores explicam por que razão “a água é mais severa do que o óleo” é uma formulação demasiado simplista para decisões técnicas. A abordagem da NPTEL de 2024 atribui à água não agitada uma classificação relativa arbitrária de severidade de 1,0. Os valores de referência típicos de Grossmann são aproximadamente 0,25–0,30 para óleo estático, 0,9–1,0 para água estática e cerca de 2 para soda cáustica ou salmoura estáticas. Intervalos publicados mais amplos indicam 2,0–5,0 para salmoura, 0,90–2,0 para água destilada à temperatura ambiente, 0,2–1,2 para soluções poliméricas aquosas e 0,25–0,80 para óleos de têmpera convencionais ou rápidos. Estes são intervalos de referência, e não constantes imutáveis dos materiais. A agitação, a temperatura, a molhagem, a geometria e o método de cálculo seleccionado podem alterar substancialmente um resultado medido.
A palavra “agitado” também exige precisão baseada nas normas. O Subcomité D02.L0.06 da ASTM identifica a ASTM D6482 para meios de têmpera poliméricos aquosos agitados e a ASTM D6549 para meios de têmpera agitados, juntamente com a D6200 para óleos de têmpera e a D8562 para meios de têmpera poliméricos aquosos ensaiados com uma sonda de prata. A D6482 ou a D6549 podem ser mais representativas quando o processo de produção depende de circulação ou movimento. Seleccionar a D8562-24 para um processo agitado apenas por ser conveniente cria uma incompatibilidade entre o método e o processo.
Utilização dos resultados para comparação e selecção
Os resultados obtidos segundo D8562-24 podem orientar a selecção de um meio de têmpera ou a comparação de severidades de têmpera, desde que a comparação comece pelo âmbito do método. A primeira pergunta não é “Qual é a curva com o maior número?”. É “As curvas foram obtidas pelo mesmo método aplicável, com a mesma sonda, temperatura do meio de têmpera, concentração e condição de agitação?”. Só depois dessa verificação devem os dados de velocidade de arrefecimento ser comparados.
Uma comparação útil analisa a curva completa. A velocidade durante a fase de vapor indica durante quanto tempo a superfície permanece isolada pelo vapor. A velocidade durante a ebulição nucleada pode controlar a passagem por intervalos de temperatura nos quais um arrefecimento excessivo pode aumentar o risco de deformação ou fissuração. A parte convectiva a temperaturas mais baixas afecta a forma como o aço se aproxima do intervalo de transformação e da equalização final. Para um determinado grau de aço, a velocidade relevante está relacionada com o seu comportamento crítico de transformação, a dimensão da secção, a geometria e a microestrutura necessária — e não necessariamente com a velocidade máxima registada pela sonda de prata.
O resultado pode apoiar uma alteração controlada da concentração de uma solução polimérica aquosa, uma verificação da deterioração do banho ou uma comparação entre uma solução polimérica e outro meio de têmpera ensaiado por um método adequado. Pode também revelar que duas soluções com velocidades máximas semelhantes arrefecem de forma diferente no restante da curva. Essa diferença pode ser importante para a dureza, a deformação, as tensões residuais ou a formação de martensite, bainite, ferrite ou perlite numa determinada liga de aço.
O resultado, por si só, não reproduz todas as condições de têmpera da produção. Não tem automaticamente em conta a massa da peça, os cantos, os orifícios, a densidade de carga, a posição no suporte, a carepa superficial, o padrão de agitação, o impacto da pulverização ou a variação da temperatura de um banho de grandes dimensões. Do mesmo modo, uma curva obtida com uma sonda de prata não demonstra directamente que um determinado grau de aço cumprirá um requisito de dureza ou de microestrutura. A validação da produção continua a exigir provetes de aço adequados, cargas representativas, controlos do processo e exame metalúrgico.
A análise de Grossmann pode proporcionar outro quadro de comparação, mas o seu valor H não deve ser confundido com o resultado do ensaio ASTM. Os valores H representam a intensidade da têmpera num modelo de transferência de calor e dependem de pressupostos relativos às condições de fronteira e à geometria. O estudo Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media relaciona o desempenho de arrefecimento e os valores H de Grossmann com as propriedades do fluido, utilizando o método da sonda ISO/DIS 9950, demonstrando que a curva medida e o valor H calculado estão relacionados, mas não são idênticos. Uma curva D8562-24 constitui evidência proveniente de um ensaio definido com uma sonda de prata. Só se torna uma decisão de processo quando é interpretada tendo em consideração o aço, o componente, o equipamento e a condição de arrefecimento pretendida.
Severidade de Arrefecimento, Temperabilidade e Microestrutura do Aço
A severidade de arrefecimento descreve a rapidez com que um meio de têmpera remove calor em condições especificadas; não identifica a microestrutura do aço que irá resultar. Esta distinção é importante porque a martensite, a bainite, a perlite e a ferrite formam-se de acordo com a composição do aço, o tamanho do grão da austenite, o tratamento de austenitização, a dimensão da secção e o percurso efetivo de temperatura-tempo através dos intervalos de transformação. Um meio de têmpera pode produzir resultados diferentes em diferentes qualidades de aço, e a mesma qualidade pode responder de forma diferente quando se alteram a agitação, a disposição da carga ou a temperatura do meio de têmpera.
A terminologia também exige cuidado. Um tipo de meio de têmpera — óleo, água, solução polimérica, salmoura ou gás — não constitui, por si só, um valor medido de severidade. Os ensaios de curvas de arrefecimento registam a remoção de calor para uma sonda, temperatura, condição de agitação e procedimento de ensaio definidos. A análise de Grossmann exprime a intensidade da têmpera através de um valor H, mas H é um parâmetro de modelização, e não uma constante material permanente. A escala convencional da NPTEL atribui à água sem agitação uma severidade relativa arbitrária de 1,0. Os valores de referência de Grossmann são aproximadamente 0,25–0,30 para óleo parado, 0,9–1,0 para água parada e cerca de 2 para soda cáustica ou salmoura paradas. Outros intervalos frequentemente citados variam entre 2,0–5,0 para salmoura, 0,90–2,0 para água destilada à temperatura ambiente, 0,2–1,2 para soluções poliméricas aquosas e 0,25–0,80 para óleos de têmpera convencionais ou rápidos. Estes valores são comparações úteis, não classificações imutáveis.
Condições críticas de arrefecimento e produtos de transformação
A austenite deve evitar determinadas zonas do diagrama de transformação tempo-temperatura, ou atravessá-las a velocidades que suprimam os produtos difusionais indesejados. Se o arrefecimento permanecer suficientemente lento para permitir a partição do carbono, podem formar-se ferrite e perlite nos aços ao carbono simples; a velocidades um pouco mais elevadas, pode desenvolver-se bainite. Se o aço for arrefecido abaixo da sua temperatura de início da formação de martensite antes de ocorrer uma transformação difusional substancial, a austenite pode transformar-se predominantemente em martensite, sendo a fração final dependente da temperatura de fim da formação de martensite e da quantidade de austenite retida.
Não existe uma única “velocidade crítica de arrefecimento” aplicável a todos os aços. O AISI 1045, por exemplo, apresenta uma temperabilidade muito inferior à do AISI 4140, porque o crómio e o molibdénio retardam a transformação, permitindo que um percurso de arrefecimento mais lento no interior forme martensite. O AISI 52100, o AISI 4140 e o AISI 4340 também exigem tratamentos distintos, mesmo quando são submetidos à mesma têmpera nominal. A temperabilidade descreve a profundidade até à qual um aço pode desenvolver uma estrutura de transformação dura sob uma determinada têmpera; não é o mesmo que a dureza superficial e não é uma propriedade exclusiva do meio de têmpera.
A condição de austenitização altera o ponto de partida. Uma temperatura de austenitização ou um tempo de manutenção excessivos podem aumentar o tamanho dos grãos de austenite, alterar a dissolução dos carbonetos e modificar o comportamento da transformação. Em contrapartida, uma dissolução incompleta dos carbonetos pode deixar o carbono e os elementos de liga distribuídos de forma não uniforme. A dimensão da secção determina então a rapidez com que o calor pode chegar à superfície e a quantidade de calor que tem de ser transferida a partir do núcleo. Uma barra pequena de AISI 1045 pode arrefecer através do intervalo martensítico com rapidez suficiente em óleo, enquanto uma barra grande da mesma qualidade de aço tratada termicamente pode conservar perlite ou bainite no centro.
A curva de arrefecimento não é uma linha reta. A revisão da ASTM Transferência de Calor Durante a Têmpera e Avaliação da Severidade da Têmpera — Uma Revisão descreve fases distintas da têmpera: uma fase inicial de manto de vapor ou ebulição pelicular, uma fase rápida de ebulição nucleada e uma fase convectiva mais lenta após a temperatura da peça de trabalho descer abaixo do intervalo relacionado com a ebulição do meio de têmpera. Os coeficientes de transferência de calor variam acentuadamente entre estas fases. A cinética de molhagem determina o momento em que o vapor é deslocado da superfície, pelo que duas têmperas realizadas à mesma temperatura nominal do banho podem produzir velocidades locais de arrefecimento diferentes.
A ASTM D8562-24 especifica um ensaio com sonda de prata sem agitação para meios de têmpera poliméricos aquosos utilizados com ligas de aço. A ISO 9950:1995 especifica um método com sonda de liga de níquel para determinar e classificar óleos de têmpera industriais em condições normalizadas e sem agitação. A ASTM D6200 abrange óleos de têmpera, a ASTM D6482 abrange meios de têmpera poliméricos aquosos agitados e a ASTM D6549 abrange meios de têmpera agitados. Os seus resultados podem ser utilizados para comparar condições medidas por esses métodos; não podem garantir que uma determinada secção de aço receba o mesmo historial térmico.
O estudo publicado em 2022 e sujeito a revisão por pares Papel do Método de Têmpera na Velocidade de Arrefecimento e na Microestrutura dos Aços: Variações no Líquido de Arrefecimento e na sua Disposição de Escoamento estabelece diretamente a ligação prática: a microestrutura do aço é determinada pela velocidade de remoção de calor à superfície e pela velocidade local de arrefecimento, ambas controladas pelo tipo de líquido de arrefecimento e pela disposição do seu escoamento. Assim, um jato, um banho de imersão e uma peça em movimento podem produzir distribuições diferentes de martensite, mesmo utilizando o mesmo líquido.
Diferenças de arrefecimento entre a superfície e o núcleo
Durante a têmpera, a superfície entra primeiro em contacto com o meio de têmpera. O núcleo não. O calor flui do interior para a superfície, produzindo um gradiente de temperatura que pode ser acentuado durante a ebulição nucleada e menos acentuado durante a fase convectiva posterior. A superfície pode atravessar a temperatura de início da formação de martensite enquanto o núcleo ainda se encontra no intervalo de transformação da perlite ou da bainite. É por isso que uma camada endurecida pode envolver um centro mais macio sem qualquer alteração da qualidade nominal do aço.
O efeito é particularmente evidente em barras espessas, placas, engrenagens e peças forjadas. Um componente fino de AISI 4140 pode arrefecer rapidamente em toda a sua secção, ao passo que um veio grande de AISI 4140 pode desenvolver uma orla martensítica e um núcleo bainítico ou perlítico. O teor de elementos de liga desloca as curvas de transformação, mas a geometria continua a controlar o percurso térmico. Cantos, furos, rasgos de chaveta e transições de secção também alteram o fluxo de calor. Um canto pode perder calor através de duas ou três faces expostas, enquanto uma região côncava permanece mais quente e pode transformar-se de forma diferente.
A disposição do escoamento pode agravar ou reduzir essa variação. A agitação remove o vapor, renova o líquido mais frio junto à superfície e pode aumentar o coeficiente local de transferência de calor. Um jato dirigido pode arrefecer uma face muito mais rapidamente do que uma face protegida. Numa têmpera por imersão, podem persistir bolsas de vapor sob superfícies horizontais ou no interior de cavidades. Por isso, o estudo de 2022 sobre a disposição do escoamento alerta para o facto de “têmpera em água” ou “têmpera em polímero” não constituírem uma descrição suficiente do processo. O escoamento específico de cada localização determina o arrefecimento específico dessa localização.
A temperatura, a concentração, a viscosidade e a condutividade térmica do meio de têmpera também são relevantes. O estudo Efeito da Condutividade Térmica e da Viscosidade no Desempenho de Arrefecimento de Meios de Têmpera Líquidos relaciona o desempenho de arrefecimento medido e os valores H de Grossmann com estas propriedades, utilizando o método da sonda ISO/DIS 9950, demonstrando por que razão o estado do fluido afeta o resultado medido. Uma alteração da concentração do polímero pode modificar a viscosidade e o comportamento de molhagem o suficiente para alterar a persistência da película e a remoção de calor durante a ebulição nucleada. A contaminação e a degradação do banho podem produzir o mesmo efeito.
Compromissos entre dureza, distorção e fissuração
Um arrefecimento insuficiente deixa mais austenite disponível para a transformação difusional. As regiões ferrítico-perlíticas ou bainíticas resultantes são geralmente mais macias do que a martensite, embora a dureza da bainite varie consoante a qualidade do aço e a temperatura de transformação. Uma superfície pode cumprir um requisito de dureza enquanto o núcleo permanece insuficientemente endurecido. Num componente cuja carga é suportada através da sua secção, esse gradiente pode constituir uma falha de projeto, mesmo quando o valor medido à superfície parece aceitável.
O aumento da severidade pode melhorar a profundidade de endurecimento, mas também aumenta as tensões térmicas e de transformação. A superfície contrai-se à medida que arrefece, enquanto o núcleo, mais quente, restringe essa contração. Mais tarde, o núcleo arrefece e contrai-se, enquanto a superfície, já transformada, oferece resistência. A formação de martensite acrescenta uma deformação de transformação, que não é uniforme quando o teor de carbono, a temperatura ou a velocidade de arrefecimento variam ao longo da secção. Daí resultam tensões residuais, alterações dimensionais e distorção da forma.
A fissuração é o resultado extremo desta competição. Os aços de elevado teor de carbono, como o AISI 1095 e o aço de rolamentos AISI 52100, são particularmente sensíveis, porque a formação de martensite produz tensões substanciais e a ductilidade disponível durante a têmpera é limitada. Cantos vivos, alterações abruptas da secção, camadas descarbonetadas, marcas de retificação e o colapso localizado da película de vapor proporcionam concentrações adicionais de tensão. Um meio mais severo pode aumentar a dureza superficial, mas também elevar a probabilidade de fissuras de têmpera ou de uma distorção inaceitável.
O objetivo prático não é, portanto, o valor H máximo. É obter um percurso de arrefecimento que atinja a estrutura de transformação necessária com gradientes controlados. Isto pode envolver a seleção de um aço com maior temperabilidade, a alteração do ciclo de austenitização, a redução da espessura da secção, o ajuste da concentração do polímero, o controlo da temperatura do banho ou a alteração da agitação e da orientação da fixação. O revenido reduz parte das tensões resultantes da têmpera, mas não pode reparar de forma fiável fissuras ou uma falta de uniformidade grave criada durante a têmpera. A severidade de arrefecimento deve ser avaliada em conjunto com a qualidade do aço, a geometria, as condições do processo e a curva de arrefecimento medida.
Como Comparar Meios de Têmpera sem Interpretar Erradamente os Dados
Um meio de têmpera não possui um único valor permanente de severidade de arrefecimento. A afirmação “a água é mais severa do que o óleo” constitui apenas uma primeira aproximação útil quando a comparação especifica que água, que óleo, que ensaio e que parte da curva de arrefecimento estão a ser considerados. A temperatura do banho, a concentração, a contaminação, a agitação, a geometria da sonda, o estado da superfície e o comportamento de molhagem podem alterar o resultado medido.
A comparação deve, por isso, começar pela descrição do ensaio, e não por uma classificação. Registe a norma e a sua revisão, o material e as dimensões da sonda, a temperatura do meio de têmpera, a concentração ou o estado do meio, o estado de agitação, a configuração do escoamento e o intervalo de temperaturas utilizado para calcular a velocidade de arrefecimento. Em seguida, compare curvas completas de tempo–temperatura ou, pelo menos, as partes dessas curvas que correspondem à transformação do aço que se pretende controlar.
Comparar condições equivalentes
Os resultados de curvas de arrefecimento são medições dependentes do método. A ISO 9950:1995 especifica uma sonda de liga de níquel para determinar as características de arrefecimento de óleos industriais de têmpera em condições normalizadas sem agitação. A ASTM D8562-24 especifica um ensaio sem agitação, utilizando uma sonda de prata, para meios de têmpera poliméricos aquosos utilizados com ligas de aço. Estes ensaios não criam uma escala universal óleo-versus-polímero. Descrevem a forma como o líquido ensaiado arrefeceu uma sonda especificada em condições especificadas.
O material da sonda é importante porque a sonda não é uma peça de aço. A prata, a liga de níquel e outros materiais de sonda possuem condutividade térmica, capacidade térmica, estado superficial e comportamento perante a oxidação diferentes. A sua resposta pode alterar a forma e o momento da curva medida, sobretudo durante a transição entre a ebulição em película de vapor e a ebulição nucleada. O tamanho da sonda e a posição do termopar também são importantes. Uma sonda pequena pode responder rapidamente; uma sonda maior pode reter calor e apresentar uma velocidade de arrefecimento aparente diferente, mesmo no mesmo banho.
Os métodos ASTM aplicáveis ilustram por que motivo os resultados devem ser acompanhados das respetivas designações. O Subcomité D02.L0.06 da ASTM identifica a ASTM D6200 para óleos de têmpera, a ASTM D6482 para meios de têmpera poliméricos aquosos com agitação, a ASTM D6549 para meios de têmpera com agitação e a ASTM D8562 para meios de têmpera poliméricos aquosos ensaiados com uma sonda de prata. Um resultado da ASTM D6200 não deve ser colocado lado a lado com um resultado da ASTM D8562 como se os valores proviessem de uma escala comum.
A agitação é frequentemente a maior fonte de comparações enganadoras. Uma sonda estacionária em água parada pode desenvolver uma película de vapor persistente. O movimento rompe essa película, renova o líquido junto da superfície e altera a duração da ebulição em película. Num tanque industrial, a condição relevante pode ser um escoamento vertical, um escoamento transversal, o impacto de jatos, a rotação da peça ou o escoamento através de passagens. “Água agitada” não corresponde a uma única condição. A velocidade e a direção do escoamento, a turbulência e o acesso a superfícies reentrantes afetam a remoção de calor.
O próprio meio de têmpera também exige uma descrição precisa. Para um polímero aquoso, devem ser comunicados a química do polímero, a concentração, a temperatura do banho, a leitura do refratómetro ou outro método de controlo da concentração, bem como o estado de degradação ou contaminação. Para um óleo, devem ser comunicados o grau ou a classificação, a temperatura, a viscosidade, quando disponível, o estado de oxidação e a circulação. A concentração e a temperatura da salmoura devem ser indicadas. O mesmo meio nominal pode produzir curvas diferentes após alterações da concentração, envelhecimento ou contaminação.
O valor H de Grossmann deve fazer parte deste registo, mas não o deve substituir. Na escala convencional descrita pelo NPTEL, à água sem agitação é atribuída uma severidade relativa arbitrária de 1,0. Os valores de referência típicos citados para óleo parado são aproximadamente 0,25–0,30, para água parada 0,9–1,0 e para soda cáustica ou salmoura parada cerca de 2. Intervalos de referência mais amplos situam a salmoura entre 2,0 e 5,0, a água destilada à temperatura ambiente entre 0,90 e 2,0, as soluções poliméricas aquosas entre 0,2 e 1,2 e os óleos de têmpera convencionais ou rápidos entre 0,25 e 0,80. Estes são intervalos de trabalho, não constantes imutáveis dos materiais. Um valor H representa uma condição de têmpera e uma convenção de modelação, não a identidade química do líquido.
Ler a velocidade de arrefecimento à temperatura relevante
A velocidade máxima de arrefecimento é fácil de citar e, muitas vezes, pouco adequada para uma decisão de tratamento térmico do aço. Pode ocorrer durante um curto intervalo após o colapso da película de vapor, quando o aço ainda se encontra a uma temperatura superior à gama em que se está a selecionar a microestrutura final. Um pico elevado pode, por isso, coexistir com um arrefecimento insuficiente através de um intervalo de transformação crítico ou com um arrefecimento excessivo a uma temperatura em que aumentam os riscos de fissuração e distorção.
A têmpera passa normalmente por fases distintas de transferência de calor: ebulição em película, ebulição nucleada e convecção no líquido. A análise da ASTM Heat Transfer during Quenching and Assessment of Quench Severity explica que a velocidade de arrefecimento se altera ao longo destas fases e é controlada por diferentes mecanismos de transferência de calor. Consequentemente, a curva é mais informativa do que um único valor máximo. Examine o tempo necessário para atingir temperaturas selecionadas, a velocidade nessas temperaturas, a duração de cada fase de ebulição e se o arrefecimento é uniforme ou apresenta alterações abruptas.
O intervalo relevante depende do aço e da estrutura pretendida. Num aço-carbono ou de baixa liga, o arrefecimento através das gamas de transformação da perlita e da bainite pode determinar se se forma martensite. Essas gamas variam em função da composição e do tamanho de grão da austenite prévia, pelo que uma “velocidade máxima de arrefecimento” genérica não pode responder à questão. O AISI 1045, por exemplo, não pode ser avaliado utilizando exatamente o mesmo requisito de arrefecimento crítico aplicável ao AISI 4140 ou ao AISI 52100. Utilize os dados aplicáveis de transformação em arrefecimento contínuo ou de transformação tempo–temperatura e, em seguida, analise a curva do meio de têmpera no intervalo de temperaturas correspondente.
A temperatura de início da formação de martensite também é relevante. O arrefecimento abaixo desse ponto inicia a transformação martensítica, enquanto a velocidade a temperaturas inferiores afeta os gradientes térmicos, as tensões de transformação e a quantidade de austenite retida. Um meio de têmpera que arrefeça muito rapidamente desde a temperatura de austenitização, mas abrande substancialmente antes ou durante a formação de martensite, pode produzir um equilíbrio diferente entre dureza e distorção relativamente a um meio com um pico inferior, mas com um arrefecimento mais uniforme.
Uma comparação prática poderia comunicar as velocidades a 800, 600, 400 e 200 °C, selecionando as temperaturas exatas em função da liga e do processo. Deveria também apresentar a curva completa desde a região de austenitização até à temperatura do banho. Se apenas for publicada uma velocidade de pico, devem ser indicadas a temperatura e a duração correspondentes. Sem esses dados, o número tem pouco significado metalúrgico.
A velocidade de arrefecimento, por si só, também não descreve todos os riscos. Num componente espesso, a temperatura da superfície pode diferir acentuadamente da temperatura do núcleo, e a geometria local pode aprisionar vapor ou restringir o escoamento. A extração de calor numa aresta, num furo, num ressalto ou num ponto de contacto pode diferir da que ocorre numa face ampla exposta. O estudo revisto por pares de 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, relaciona diretamente a microestrutura do aço com a velocidade de remoção de calor na superfície e a velocidade de arrefecimento local, demonstrando por que motivo o tipo de fluido de arrefecimento não pode ser separado da sua configuração de escoamento.
Separar a classificação laboratorial do comportamento em produção
Um ensaio laboratorial pode classificar líquidos em condições controladas. Por si só, não pode certificar o resultado para todos os tamanhos de aço e formas de componentes. Uma sonda de prata ensaiada num polímero sem agitação a 25 °C representa esse método e essa condição. Não representa um veio longo num tanque com circulação a 50 °C, uma cavidade cega que recebe um escoamento intermitente ou uma carga cuja temperatura do meio de têmpera aumenta durante a produção.
A distinção é especialmente importante ao comparar ensaios com e sem agitação. A ASTM D6482 e a ASTM D6549 abrangem condições com agitação, enquanto a ASTM D8562 abrange o ensaio sem agitação de polímeros aquosos com uma sonda de prata. Do mesmo modo, a ISO 9950:1995 especifica condições normalizadas sem agitação para óleos industriais de têmpera. Uma classificação laboratorial pode inverter-se quando a agitação altera a remoção de vapor ou quando um componente apresenta uma relação superfície/volume diferente.
A validação em produção deve relacionar a curva de arrefecimento com o aço e a secção efetivamente utilizados. Sempre que possível, utilize termopares ou cargas instrumentadas, examine a dureza desde a superfície até ao núcleo e analise a microestrutura em locais expostos a diferentes condições de escoamento. A distorção, a fissuração, as zonas macias e a variação entre cargas são resultados ao nível do componente; nenhum deles é completamente previsto pelo valor máximo obtido com uma única sonda.
O ASM Handbook, Volume 4F, Quenchants and Quenching Technology, publicado pela ASM International, apresenta a distinção organizativa adequada entre tipo de meio de têmpera, severidade de têmpera, fases de arrefecimento e têmpera do aço. O estudo Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media também relaciona o comportamento de arrefecimento medido e os valores H de Grossmann com propriedades físicas, utilizando o método da sonda da ISO/DIS 9950, reforçando que um valor H é uma medida de processo interpretada e não uma propriedade fixa do “óleo” ou da “água”.
A pergunta defensável não é, portanto, “Qual é o meio de têmpera mais severo?”. É “Qual é o meio de têmpera que, em que condição controlada, remove calor à velocidade necessária no intervalo de temperaturas relevante sem impor uma distorção ou fissuração inaceitáveis?”. Essa pergunta conduz a dados comparáveis. Uma simples classificação não.
Um Fluxo de Trabalho Baseado em Normas para o Controlo da Têmpera
O controlo da têmpera começa pelo aço, não por uma classificação entre água, óleo, polímero e salmoura. O meio de têmpera é apenas uma parte do sistema de transferência de calor. O resultado medido também depende do material e da geometria da sonda, da temperatura do banho, da concentração, da agitação, da configuração do escoamento, do estado da superfície e da parte da curva de arrefecimento que está a ser analisada. Por conseguinte, um fluxo de trabalho baseado em normas trata a severidade de arrefecimento como uma variável de processo que deve ser medida e relacionada com as propriedades exigidas para um determinado componente.
Definir o aço, a geometria e o resultado exigido
Registe a designação do aço exatamente conforme especificada pela norma de produto aplicável. Os exemplos incluem AISI 1045, AISI 4140, ASTM A29/A29M grade 4140, EN 10083-3 steel grade 42CrMo4 e SAE J404 grade 52100. A designação não é um mero pormenor administrativo: a composição química, a temperabilidade, o tamanho do grão de austenite prévio e a dimensão da secção determinam a rapidez com que o centro deve arrefecer para formar a microestrutura exigida.
A especificação inicial deve indicar a condição de tratamento térmico e o resultado pretendido. Identifique a temperatura de austenitização, o tempo de permanência, o tempo de transferência até à têmpera e se o objetivo é predominantemente martensite, uma mistura de martensite e bainite ou uma estrutura deliberadamente mais macia. No caso do AISI 1045, por exemplo, a resposta à têmpera necessária difere consideravelmente entre um veio fino destinado a atingir uma elevada dureza martensítica e uma placa espessa em que sejam aceitáveis uma fração controlada de martensite e um risco limitado de fissuração. No caso do AISI 4140 ou do 42CrMo4, a temperabilidade proporcionada pelos elementos de liga permite um requisito de arrefecimento diferente do de um aço simples ao carbono.
As dimensões da secção devem incluir mais do que a espessura nominal. Registe o diâmetro, a espessura da parede, as ranhuras de chaveta, os furos, os cantos vivos, as relações entre o diâmetro do furo e a espessura da parede e as variações de secção. Uma barra maciça de 50 mm, um tubo com 50 mm de diâmetro exterior e uma placa com 50 mm de espessura não apresentam o mesmo problema de fluxo térmico. A superfície arrefece primeiro, enquanto o núcleo continua a libertar calor; a geometria controla os gradientes de temperatura que produzem transformação e tensão residual.
Defina os limites admissíveis de deformação e o risco de fissuração antes de selecionar o meio de têmpera. Uma tolerância dimensional, um limite de desvio, um intervalo de dureza e um requisito relativo ao estado da superfície tornam o resultado verificável. Especifique se a dureza é exigida na superfície, a uma profundidade definida ou ao longo de um perfil entre a superfície e o centro. Para um componente temperado em toda a secção, inclua a profundidade endurecida efetiva exigida e o critério de aceitação, como uma dureza Rockwell C mínima ou uma comparação de temperabilidade baseada em Jominy.
Esta definição também evita a utilização indevida dos valores H de Grossmann. A escala convencional atribui à água parada, sem agitação, uma severidade arbitrária de 1,0, conforme descrito pela NPTEL em 2024. Os valores de referência típicos são aproximadamente 0,25–0,30 para óleo parado, 0,9–1,0 para água parada e aproximadamente 2 para soda cáustica ou salmoura paradas. Outros intervalos publicados atribuem à salmoura valores de 2,0–5,0, à água destilada à temperatura ambiente valores de 0,90–2,0, às soluções aquosas de polímeros valores de 0,2–1,2 e aos óleos de têmpera convencionais ou rápidos valores de 0,25–0,80. Estes são intervalos de referência, não constantes fixas dos materiais. Um valor H varia com a agitação, a temperatura, a molhabilidade, a concentração e as condições de ensaio.
Selecionar um método de ensaio dentro do respetivo âmbito
Selecione o método de ensaio depois de definir o processo, porque nenhuma norma de curvas de arrefecimento representa todas as têmperas industriais. O Subcommittee D02.L0.06 da ASTM International identifica a ASTM D6200 para óleos de têmpera, a ASTM D6482 para meios de têmpera aquosos com polímeros e agitação, a ASTM D6549 para meios de têmpera com agitação e a ASTM D8562 para meios de têmpera aquosos com polímeros ensaiados com uma sonda de prata. A ASTM D8562-24 especifica um ensaio não agitado da velocidade de arrefecimento, com sonda de prata, para meios de têmpera aquosos com polímeros utilizados com ligas de aço. O seu resultado pode apoiar comparações realizadas segundo esse método; não estabelece uma classificação universal face a todos os óleos, sistemas de água ou tanques de produção.
A ISO 9950:1995 especifica um método com uma sonda de liga de níquel para determinar as características de arrefecimento de óleos industriais de têmpera em condições normalizadas e não agitadas. Este âmbito é importante. Um resultado obtido segundo a ISO 9950:1995 descreve o óleo e a configuração de ensaio especificada, não traduzindo automaticamente o comportamento desse óleo em torno de uma carga de aço em movimento e com circulação ativa. A liga da sonda, as dimensões da sonda, a localização do termopar, o procedimento de imersão e o método de tratamento dos dados afetam a curva registada.
Antes do ensaio, documente a identificação do meio de têmpera, a formulação ou o tipo de óleo, a concentração, quando aplicável, os limites de contaminação, o volume do banho, a temperatura do banho, a temperatura da sonda e o procedimento de limpeza. Registe se a sonda está estacionária, é rodada, é movimentada através do banho ou é exposta a um jato dirigido. A agitação deve ser comunicada quantitativamente sempre que possível: velocidade do impulsor, caudal, velocidade do jato, disposição dos bicos ou circulação medida no tanque. A indicação «com agitação», por si só, não é suficiente para reproduzir um resultado.
Analise a curva completa de tempo-temperatura, em vez de extrair uma única velocidade de arrefecimento sem contexto. A têmpera inclui fases distintas de transferência de calor. Na fase inicial de película de vapor, uma camada de vapor estável pode restringir a remoção de calor. Quando começa a molhabilidade, a ebulição nucleada pode produzir um fluxo térmico muito superior. A temperaturas mais baixas, a ebulição termina e a convecção passa a controlar o arrefecimento subsequente. A análise da ASTM de 2024, Heat Transfer during Quenching and Assessment of Quench Severity, salienta que a velocidade de arrefecimento varia ao longo destas fases e depende da cinética de molhabilidade e dos mecanismos de transferência de calor.
A velocidade máxima de arrefecimento, a temperatura a que ocorre esse máximo e o tempo necessário para atravessar os intervalos críticos de transformação podem ter significados metalúrgicos diferentes. Um meio de têmpera pode arrefecer rapidamente próximo da temperatura de início da martensite, mas lentamente no intervalo da pearlite ou da bainite, ou o inverso. Uma única classificação oculta essa distinção. A análise de curvas de arrefecimento segundo a ASTM D6200, D6482, D6549 ou ASTM D8562-24 deve, portanto, ser selecionada de acordo com a classe do meio de têmpera e a condição de escoamento, devendo ser registados os desvios relativamente ao método especificado.
Correlacionar os resultados do ensaio com o processo de tratamento térmico
Uma curva obtida com uma sonda constitui evidência sobre a transferência de calor, não uma prova de que um componente cumprirá a sua especificação. O passo seguinte é realizar um ensaio controlado representativo da produção, utilizando a qualidade real do aço, a geometria da secção, o padrão de carga, o tempo de transferência do forno para o tanque e o movimento de têmpera reais. Uma sonda de prata ou de liga de níquel não reproduz a massa térmica, o estado da superfície, a geometria ou o calor de transformação de uma peça de aço.
Meça a dureza em locais definidos. Para uma barra ou veio, inclua leituras na superfície, sob a superfície e no centro; para uma placa, defina os locais na face e a meia espessura. Utilize a norma de dureza relevante e registe a escala, a carga, o estado do penetrador e a preparação da superfície. Quando a temperabilidade for determinante para a decisão, compare o resultado com um perfil de têmpera de extremidade Jominy ou com um modelo de temperabilidade estabelecido para a corrida especificada, mas não substitua um ensaio do componente por dados Jominy.
A análise metalográfica fornece a segunda verificação necessária. Examine secções representativas da superfície e do núcleo quanto à presença de martensite, bainite, ferrite, pearlite, austenite retida, descarburização e fissuração de têmpera. Uma dureza superficial elevada pode coexistir com um núcleo insuficientemente endurecido. Inversamente, uma têmpera severa pode produzir uma dureza adequada e, simultaneamente, gerar redes de fissuras ou deformações inaceitáveis. O estudo revisto por pares de 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, relaciona a microestrutura do aço com a velocidade de remoção de calor na superfície e a velocidade de arrefecimento local, ambas controladas pelo tipo de fluido de arrefecimento e pela configuração do escoamento.
Utilize a curva de arrefecimento para explicar o resultado metalúrgico e, em seguida, ajuste uma variável de processo de cada vez. Se a dureza for baixa no centro, investigue o atraso na transferência, a disposição da carga, a temperatura do banho, a concentração e a circulação antes de selecionar simplesmente um meio de têmpera nominalmente mais severo. Se a deformação for excessiva, examine o escoamento assimétrico, o aprisionamento de vapor, a orientação da peça e o gradiente de velocidade de arrefecimento em torno dos furos e cantos. Verifique novamente a concentração do meio de têmpera, a viscosidade, a condutividade térmica, a contaminação e o envelhecimento, uma vez que estudos que utilizam o método da sonda ISO/DIS 9950 relacionaram o desempenho de arrefecimento e os valores H de Grossmann com estas propriedades.
Fluxo de trabalho de controlo da têmpera baseado em normas
- Definir Identifique o grau exacto do aço, a geometria da secção, a microestrutura pretendida, o perfil de dureza e os limites de distorção.
- Seleccionar Escolha um método de ensaio ASTM ou ISO dentro do âmbito especificado.
- Medir Registe as curvas de arrefecimento, documentando simultaneamente a temperatura, a agitação, a configuração do escoamento e a condição do banho.
- Validar Realize um ensaio representativo de tratamento térmico e verifique a dureza e a metalografia.
- Conservar Conserve os elementos comprovativos juntamente com os registos do lote e do equipamento.
O fluxo de trabalho operacional é, portanto: identificar a qualidade exata do aço e a norma; registar a geometria da secção, a temperabilidade, a microestrutura pretendida, o perfil de dureza e os limites de deformação; selecionar um método ASTM ou ISO dentro do respetivo âmbito especificado; medir ou analisar curvas de arrefecimento, documentando a temperatura, a agitação, a configuração do escoamento e o estado do banho; realizar um ensaio de tratamento térmico representativo; verificar a dureza e a análise metalográfica; e conservar a evidência juntamente com os registos do lote e do equipamento. As normas melhoram a comparabilidade e tornam visíveis as variáveis não controladas. Não eliminam a necessidade de validação no aço e no componente reais.
Referências
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html