




Otomat Çeliği Gerçekte Ne Anlama Gelir?
İşlenebilirlik tepkisi ölçütleri
- Talaş oluşumu Malzemenin kısa ve yönetilebilir talaşlar üretme kolaylığı.
- Kesme kuvveti Belirtilen hız, ilerleme, kesme derinliği ve takım koşulları altında oluşan kuvvet.
- Takım aşınması Serbest yüzey aşınması, krater aşınması, kırçıklanma veya diğer hasarların oluşma hızı.
- Yüzey bütünlüğü Pürüzlülük, yırtılma, artık gerilme ve yüzeye yakın hasarın kabul edilebilir düzeyde kalıp kalmadığı.
Otomat çeliği, belirli koşullar altında talaşlı imalata elverişli bir işleme davranışı gösteren çeliktir. Yalnızca kükürt içeriğiyle veya tek başına değerlendirilen belirli bir inklüzyonun varlığıyla tanımlanmaz. Yararlı bir değerlendirme; malzemenin nasıl talaş oluşturduğunu, ne kadar kesme kuvveti ürettiğini, takımın ne hızla aşındığını ve belirli bir kesme hızı, ilerleme, kesme derinliği, soğutucu koşulu ve takım geometrisi altında işlenmiş yüzeyin kabul edilebilir bütünlüğünü koruyup korumadığını inceler.
Bu tanım önemlidir; çünkü işlenebilirlik, bir sistem özelliğidir. ASM Handbook; bileşimi, mikroyapıyı, dayanım seviyesini, kesme koşullarını, kesme sıvılarını ve takım malzemesini birbiriyle etkileşen kontrol unsurları olarak tanımlar. Bunlardan herhangi birinin değiştirilmesi, iki çeliğin sıralamasını değiştirebilir. Orta kesme hızında karbür uçla kolay kesilen yeniden kükürtlenmiş bir kalite; yüksek hız çeliğiyle, keskin ve polisajlı bir takımla, kesintili kesmede veya kuru işlemde farklı davranabilir. Hatta aynı döküm içinde normalize edilmiş, soğuk çekilmiş ve su verilmiş-menevişlenmiş malzemeler farklı talaşlar ve farklı aşınma hızları oluşturabilir.
| Çelik ailesi veya değişken | İşlenebilirlikle ilişkili rol | Başlıca ödünleşim |
|---|---|---|
| SAE/AISI 11xx | Eklenen kükürt, fazla MnS kapanımları oluşturur | Enine süneklik ve yorulma dayanımı azalabilir |
| SAE/AISI 12xx | Eklenen kükürt ile yaklaşık %0,04–0,12 fosfor | Süneklik ve toklukta olası kayıplar karşılığında talaş kırılması iyileşir |
| Kurşunlu yeniden kükürtlendirilmiş çelik | Kurşun, sülfürlerle birlikte veya serbest kurşun parçacıkları biçiminde bulunabilir | Maruziyet, geri dönüşüm, kaynak ve çevreyle ilgili sorunlar |
| Kolay işlenen paslanmaz çelik | Denetimli kükürt ilaveleri sülfür topluluklarını değiştirir | Çukurcuklu korozyon ve enine özelliklerde olası kayıplar |
Bu nedenle kükürt, evrensel bir işlenebilirlik derecelendirmesi değil, bir tasarım değişkenidir. SAE/AISI 11xx çeliklerinde ilave kükürt, esas olarak manganezle birleşerek fazla miktarda manganez sülfür veya MnS oluşturur. Bu inklüzyonlar talaşı yerel olarak zayıflatabilir, parçalı talaş oluşumunu teşvik edebilir ve takım-talaş ara yüzeyindeki temas koşullarını iyileştirebilir. SAE/AISI 12xx çeliklerine ayrıca fosfor da eklenir; Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), bu aile için yaklaşık %0,04–0,12 fosfor verir. Fosfor, talaş kırılmasına yardımcı olabilir ve sertliği artırabilir; ancak etkisi matris yapısı, süneklik ve amaçlanan kullanım özellikleriyle birlikte değerlendirilmelidir.
İşlenebilirlik yalnızca kükürt içeriğine değil, birbirleriyle etkileşen kimyasal bileşim, matris, işlem ve kesme değişkenlerine bağlıdır. Strong evidence
ASTM sempozyum derlemesi İşlenebilirliği İyileştirmek İçin Çelik ve Demire Katkı Maddeleri (2024); kükürt, kurşun, selenyum, tellür, fosfor, azot, manganez-kükürt oranı ve ASTM spesifikasyonlarını işlenebilirlik tasarımının değişkenleri olarak ele alır. Bu yaklaşım, “daha fazla kükürt daha kolay işleme demektir” ifadesinden daha doğrudur. Kükürt içeriği, olası inklüzyon popülasyonunu değiştirirken; manganez mevcudiyeti, oksijen kontrolü, kalsiyum işlemi, nadir toprak elementi ilaveleri, katılaşma, haddeleme ve ısıl işlem, bu popülasyonun fiilen neye dönüşeceğini belirler.
Kapanım mühendisliği Çelik üretimi ve işleme yoluyla metalik olmayan kapanımların kimyasının, miktarının, boyut dağılımının, şeklinin ve uzaysal düzeninin bilinçli olarak denetlenmesi.[1] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
İnklüzyon mühendisliği; çelik üretimi ve işleme değişkenleri aracılığıyla inklüzyon bileşiminin, miktarının, boyut dağılımının ve morfolojisinin amaca göre ayarlanması anlamına gelir. Ölçüm, mühendislikle aynı şey değildir. ISO 4967:2026, “en az 3 deformasyon oranına” sahip haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların mikrografik olarak belirlenmesini tanımlar; ancak standart, referans çizelgesinin otomat çeliklerine bütünüyle uygulanabilir olmadığını da belirtir. Bir çizelgeye dayalı derecelendirme, istenen talaş parçalanmasını, takım ömrünü veya yüzey kalitesini sağlayıp sağlamadığını göstermeden bir inklüzyon alanını tanımlayabilir. Ölçülen özellik, mühendislik sorusuyla örtüşmelidir.
İşlenebilirlik, kükürt yüzdesi değil, bir sistem özelliğidir
Matris yapıları ve etkileri
- Ferrit
- Daha kolay plastik akışı sağlayabilen, ancak bazı koşullarda yapışmayı artırabilen görece yumuşak bir matris.
- Perlit
- Dayanımı ve aralığı kesme direncini etkileyen ferrit–sementit yapısı.
- Martenzit
- Kesme kuvvetini ve aşındırıcı takım aşınmasını artırabilen sert bir matris.
- Beynit
- Dayanımı ve morfolojisi kayma direncini etkileyen dönüşmüş yapı.
- Temperlenmiş yapılar
- Sertliği, tokluğu ve karbür durumu kesme sırasında kapanım davranışını değiştiren ısıl işlem görmüş matrisler.
Matris, inklüzyonların işlev gösterdiği mekanik ortamı belirler. Ferrit, perlit, martenzit, beynit ve menevişlenmiş yapılar; plastik akmaya karşı farklı dirençler ve yığıntı talaş oluşumuna karşı farklı eğilimler gösterir. Dayanım seviyesi ve sertlik kesme kuvvetini etkilerken, tokluk talaşın sünekliğini ve çatlakların talaş içinden ilerleme biçimini etkiler. Bir çelik, işlenebilirliği artıran bir inklüzyon popülasyonu içerebilir; ancak matrisi dayanımlıysa veya deformasyonla sertleşiyorsa yüksek kuvvet gerektirebilir.
Bu nedenle işlenebilirlik; çekme dayanımı, sertlik, tokluk, yorulma performansı ve korozyon direncinden ayrı değerlendirilmelidir. Düşük kesme kuvveti, yüksek yorulma dayanımını kanıtlamaz. Talaşın kolay ayrılması, yeterli kırılma tokluğunu kanıtlamaz. Kolay işlenebilir bir paslanmaz çelik kalitesi, kükürt içeriği düşük, yakın özellikteki bir kaliteye göre daha kolay işlenebilir; ancak sülfürleri çukurcuklu korozyon direncini azaltabilir veya enine sünekliği değiştirebilir. İşlenebilirlik, üretim sırasındaki davranışı tanımlar; parçaya ilişkin özellik spesifikasyonunun yerini almaz.
| Kapanım topluluğu | Bildirilen işleme etkisi | Tercih edilen tepki |
|---|---|---|
| MnS | Bildirilen kesme kuvveti karşılaştırmasına dâhil edilmiştir | Referans topluluk |
| (Mn,Ca)S | Bildirilen kesme kuvveti karşılaştırmasına dâhil edilmiştir | Kalsiyumla değiştirilmiş kimya |
| MnS–RE2S3 | Bildirilen kesme kuvveti karşılaştırmasına dâhil edilmiştir | Nadir toprak elementi içeren topluluk |
| (Mn,Ca)S–RE2S3 | Bildirilen kesme kuvveti karşılaştırmasına dâhil edilmiştir | Kalsiyum ve nadir toprak elementi içeren topluluk |
Sülfürlerin şekli ve kimyası farklı ödünleşimler yaratır. 1995 tarihli Sülfür inklüzyonlarının bileşiminin, şekil faktörünün ve alan oranının yeniden kükürtlenmiş otomat çeliğinin işlenebilirliği üzerindeki etkileri başlıklı çalışma, kesme kuvveti etkilerini MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 sırasıyla raporlamıştır. Uzamış sülfürler kesme kuvvetini daha etkili biçimde azaltırken, küresel sülfürler takım yan yüzeyi aşınmasını daha etkili biçimde azaltmıştır. Bu sonuç, işlenebilirliğin tek bir puanla değerlendirilemeyeceğini gösterir: Kuvveti en fazla azaltan inklüzyon popülasyonu, takım kesici ağzını en iyi koruyan popülasyon olmayabilir.
Liège Üniversitesi tarafından gerçekleştirilen ayrı bir nicel çalışma olan Otomat çeliklerindeki sülfür inklüzyonlarının nicel analizi ve işlenebilirlik üzerindeki etkileri (1995), “sülfür inklüzyonlarının şekil oranıyla birlikte %200 ile %100 arasında değişen” bir işlenebilirlik indeksi bildirmiştir. Çalışma, kolay kesme işlenebilirliği için küresel biçimli manganez sülfür inklüzyonlarını tercih etmiştir. Şekil oranı, alan oranı, aralık ve yönlenme; nominal kükürt kadar önemli olabilir. Haddeleme, sülfürleri işlem yönünde uzattığından, bu yöne paralel ve dik işleme farklı inklüzyon geometrilerini açığa çıkarabilir.
Kalsiyum işlemi, bu geometriyi ve kimyayı kontrol etmenin yollarından biridir. Kalsiyum, oksit inklüzyonlarını modifiye edebilir ve sülfür oluşumunu etkileyebilir; kalsiyumun oksitler ve sülfürler arasındaki dağılımına ilişkin termodinamik tahminler de ortaya çıkacak popülasyonun yönlendirilmesine yardımcı olur. Amaç yalnızca inklüzyon hacmini en üst düzeye çıkarmak değildir. Aşırı miktarda, iri, kümelenmiş veya zayıf bağlanmış parçacıklar yorulma performansına ve yüzey kalitesine zarar verebilir.[4] Free-machining stainless steels grades. British Stainless Steel Association. BSSA technical article, 2024.
Kurşunlu yeniden kükürtlenmiş çelik, başka bir mekanizmayı gösterir. Kurşun, sülfür inklüzyonlarıyla birlikte bulunabilir veya serbest kurşun parçacıkları hâlinde yer alabilir; sürtünmeyi azaltır ve talaşın ayrılmasına yardımcı olur. British Stainless Steel Association tarafından 2024 yılında açıklandığı üzere, kolay işlenebilir paslanmaz çeliklerde sülfür inklüzyonları “takım-iş parçası ara yüzeyinde katı yağlayıcılar” olarak işlev görebilir. BS EN 10088, bazı kaliteler için %0,015 veya %0,030 oranında kükürt ilavelerine sahip işlenebilir varyantlara izin verir. Bu ilaveler işleme davranışını değiştirir; ancak korozyon, kaynaklanabilirlik, süneklik ve inklüzyon kaynaklı hasar açısından da değerlendirme yapılmasını gerektirir.
Talaş oluşumu, kesme kuvveti, takım aşınması ve yüzey bütünlüğü
Kaydedilecek işleme tepkileri
- Talaş uzunluğu Talaş kontrol davranışını ve tahliye riskini gösterir.
- Kesme kuvveti Tanımlanmış koşullar altında talaş oluşumuna karşı direnci nicel olarak belirler.
- Serbest yüzey aşınma izi Boşluk yüzeyindeki aşınmayı izler.
- Krater derinliği Talaş yüzeyindeki aşınmayı izler.
- Yüzey pürüzlülüğü Sonuçta oluşan işlenmiş yüzey dokusunu ölçer.
- Metalografik hasar Yırtılmayı, sıvanmış malzemeyi, beyaz veya yeniden sertleşmiş tabakaları ve yüzeye yakın kusurları ortaya çıkarır.
Kısa talaşlar yararlıdır; çünkü kesme bölgesi çevresindeki dolaşma, tahliye sorunları ve kesintileri azaltırlar. MnS parçacıkları yerel kaymayı başlatabilir, talaşın sürekliliğini bozabilir ve talaş ile takım arasındaki gerçek temas alanını azaltabilir. Ancak kısa talaş, sonuçlardan yalnızca biridir. Takım aşınması ve yüzey durumu farklı bir tablo ortaya koyabilir.
Yan yüzey aşınması, takım yeni işlenmiş yüzeye sürtündüğünde gelişirken, krater aşınması sıcak ve kayan talaş temasının etkisiyle talaş yüzeyinde gelişir. Yapışma, abrazif aşınma, difüzyon, termal yumuşama ve kimyasal reaksiyonlar birlikte etkili olabilir. Kesme kuvvetini azaltan bir inklüzyon, sert oksit malzemesi içeriyorsa yine de abrazif aşınmayı artırabilir veya termal teması değiştirerek kesici ağzın elverişsiz bir sıcaklığa ulaşmasına neden olabilir. Küresel sülfürler, uzamış sülfürlere kıyasla yan yüzey aşınmasını daha etkili biçimde azaltabilir; uzamış sülfürler ise daha düşük kesme kuvveti oluşturabilir.
Yüzey bütünlüğü; pürüzlülüğü, artık gerilmeyi, plastik deformasyonu, yırtılmayı, sıvanmış malzemeyi, beyaz veya yeniden sertleşmiş tabakaları ve matristen koparak çıkan yüzeye yakın inklüzyonları kapsar. Bir çelik, düzgün biçimde kırılan talaşlar oluştururken yırtılma izleri veya çekme artık gerilmesi bırakabilir. Kesme hızı, ilerleme, takım uç yarıçapı, kesici ağız hazırlığı, soğutucu kimyası ve takım malzemesi, inklüzyonun sağladığı yararın yüzeyde korunup korunmayacağını belirler.
Bu nedenle işleme testleri, koşullarını ve yanıt ölçütlerini belirtmelidir. Kesme kuvveti, talaş uzunluğu, yan yüzey aşınma izi, krater derinliği, takım ömrü, pürüzlülük ve metalografik yüzey hasarı farklı ölçümlerdir. Hiçbir tek inklüzyon derecelendirmesi bunların tümünü öngöremez. Otomat çeliği, kalite tanımında yazılı bir kükürt sayısı değil, tanımlanmış bir işleme sistemi altında mühendislikle oluşturulmuş davranış anlamına gelir.
Kesme Sırasında İnklüzyonların Önemi

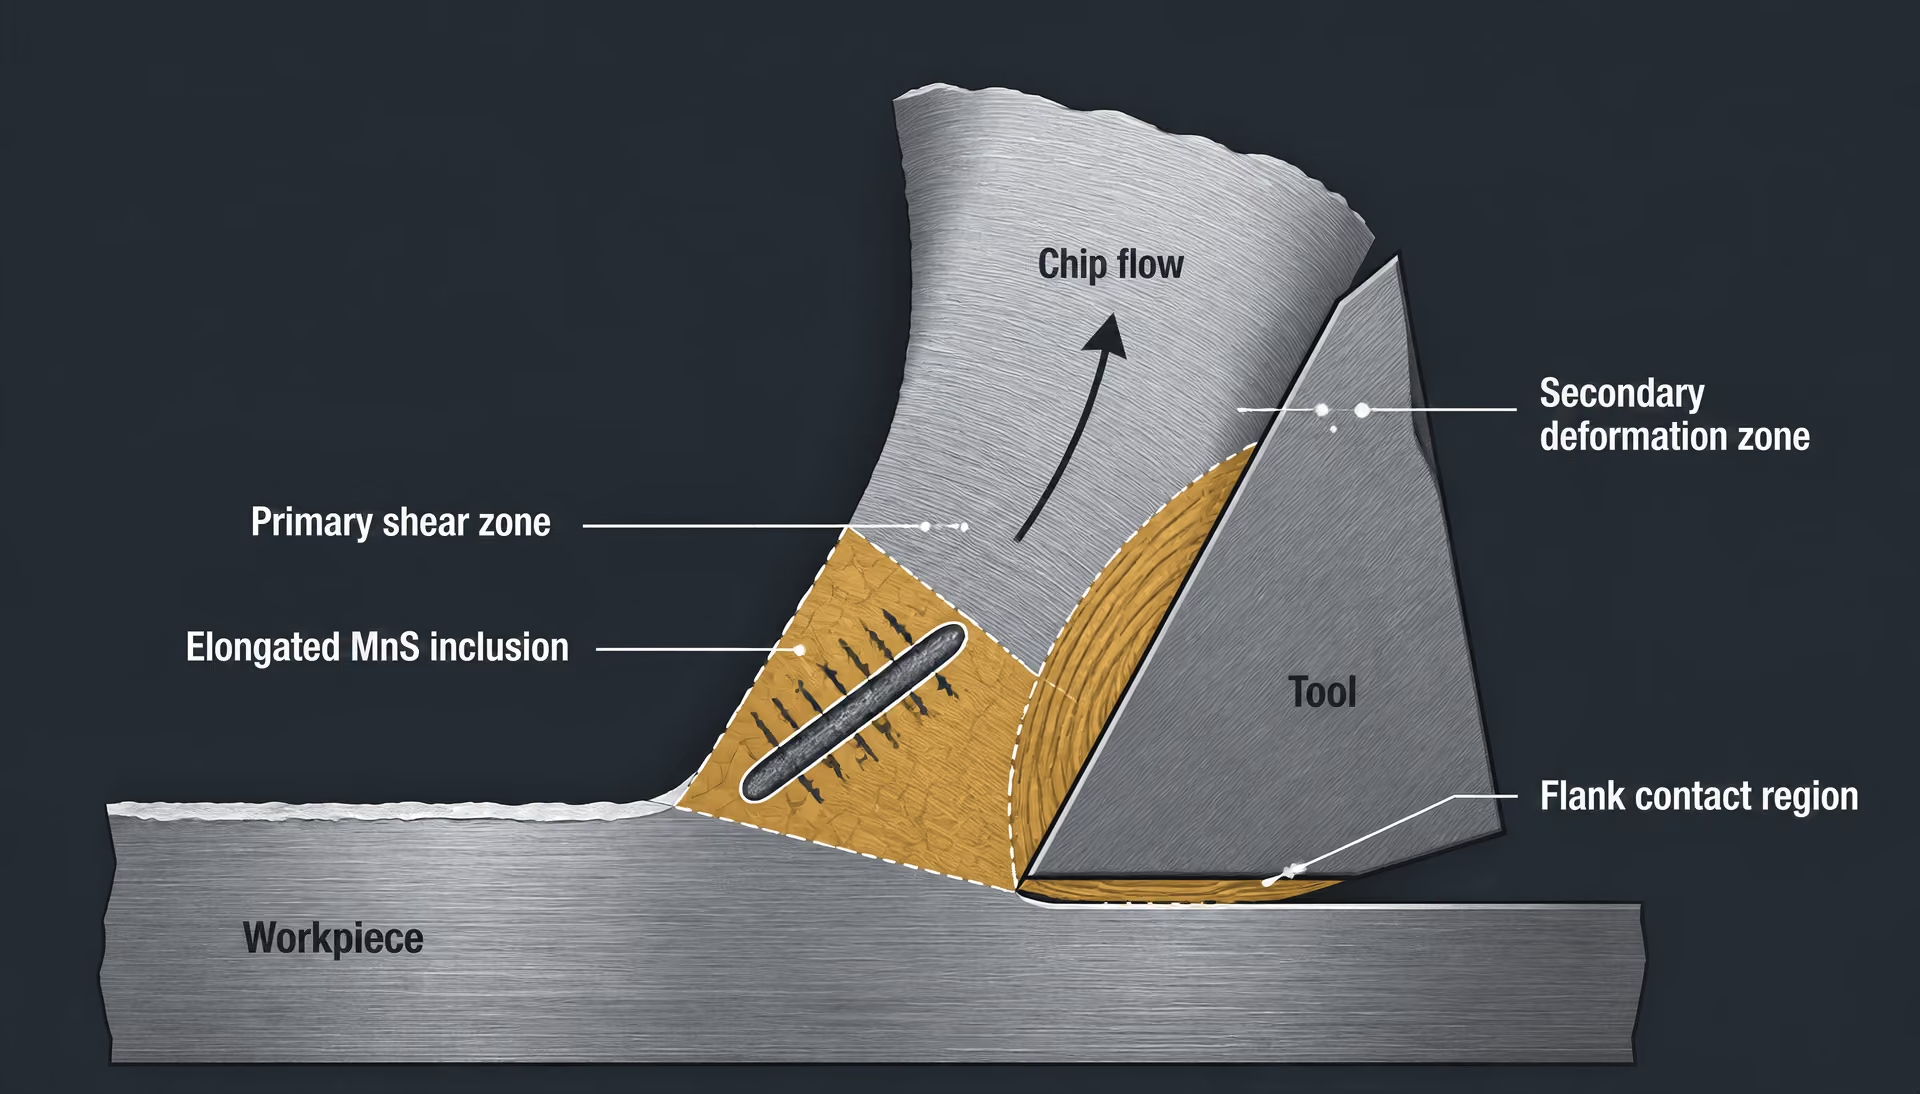
Takım–talaş–iş parçası arayüzü
Kesme, basit bir malzeme kaldırma işlemi değil, yoğunlaşmış bir deformasyondur. Dar birincil kayma bölgesi iş parçasını talaşa dönüştürürken, talaşın talaş yüzeyi boyunca kaydığı yerde ikincil bir deformasyon bölgesi gelişir. Üçüncü bir temas bölgesi ise takım yan yüzeyi ile yeni işlenmiş yüzey arasında bulunur. Bu üç bölgenin tamamında basınç, sıcaklık, şekil değiştirme hızı ve kayma hızı yüksektir; dolayısıyla çeliğin yerel bileşimindeki küçük değişiklikler kesme kuvvetini, ısı akışını, talaş biçimini, yığma kenarı ve takım aşınmasını değiştirebilir.
Sülfür inklüzyonları önemlidir; çünkü yüksek şekil değiştirmeye maruz kalan bu bölgelerde çelik matrisini kesintiye uğratırlar. SAE/AISI 11xx çeliklerinde ilave edilen sülfür, esas olarak manganezle birleşerek genellikle MnS şeklinde yazılan fazla miktarda manganez sülfür oluşturur. İnklüzyon, çevresindeki ferrit, perlit veya martenzitik matrise göre daha yumuşak ve daha kolay şekil değiştirebilirdir; ancak davranışı sıcaklığa, şekil değiştirme hızına ve matrisin dayanımına büyük ölçüde bağlıdır. Bir kesici ağız malzemenin içinden geçerken, uzamış bir MnS parçacığı şekil değiştirebilir, matristen ayrılabilir veya yerel kaymanın yoğunlaştığı zayıf bir yol oluşturabilir. Böylece kayma bölgesini ilerletmek için, inklüzyon içermeyen eşdeğer bir matris bölgesinde gerekenden daha düşük bir kuvvet yeterli olur.
British Stainless Steel Association ve Nickel Institute, serbest işlenebilir paslanmaz çeliklerdeki sülfürleri yalnızca istenmeyen kirleticiler olarak değil, işlenebilirlik açısından etkin bileşenler olarak tanımlar. Bu ayrım önemlidir. Sülfür tek bir evrensel mekanizma üzerinden etki göstermez ve bir inklüzyon yalnızca mevcut olduğu için yararlı değildir. Kimyası, biçimi, boyutu, aralığı, alan oranı, yönlenmesi ve matrise bağlanma durumu, kesici ağzın neyle karşılaşacağını belirler. Matrisin durumu da aynı ölçüde önemlidir: sert ve işlenme sırasında pekleşen bir östenitik matris, daha yumuşak ferritik veya perlitik bir matrise göre çok farklı tepki verebilir.
Talaş yüzeyi Kesme sırasında talaşın üzerinden aktığı takım yüzeyi.
Talaş yüzeyinde kırılmış sülfürler ve sülfür bakımından zengin reaksiyon ürünleri, talaş ile takım arasındaki yapışmayı azaltabilir. BSSA, serbest işlenebilir paslanmaz çeliklerdeki sülfür inklüzyonlarının takım–iş parçası arayüzünde katı yağlayıcı olarak işlev görebileceğini özellikle belirtir. Bu, her sülfürün sürekli bir yağlayıcı film oluşturduğu anlamına gelmez. Etki; inklüzyonların temas yüzeyine ulaşıp ulaşmadığına, şekil değiştirip değiştirmediğine veya kırılıp kırılmadığına, takım malzemesine, kesme hızına, ilerlemeye, kesme derinliğine ve kesme sıvısına bağlıdır. Yüksek hızda kuru kesim yapan bir karbür takım, taşma soğutmasıyla çalışan kaplamalı bir takıma kıyasla farklı bir kimyasal ve termal ortam oluşturur.
Kurşun içeren yeniden sülfürlenmiş çelik, kimyaya bağlı davranışa başka bir örnektir. Kurşun, sülfür inklüzyonlarıyla birlikte veya serbest kurşun parçacıkları şeklinde bulunabilir. Bu bileşenler arayüzeydeki yapışmayı azaltabilir ve talaşın ayrılmasına yardımcı olabilir; ancak aynı zamanda inklüzyon topluluğunu ve yüzeyin basınç altındaki tepkisini de değiştirir. ASTM International’ın 2024 sempozyum açıklamasında sülfür, kurşun, selenyum, tellür, fosfor, azot, manganez–sülfür oranı ve geçerli ASTM spesifikasyonları, birbiriyle etkileşen işlenebilirlik tasarımı değişkenleri olarak ele alınır. Bu çerçeve, sabit bir işlenebilirlik fayfı yalnızca sülfüre atfetmekten daha doğrudur.
Aynı nokta paslanmaz çelik kaliteleri için de geçerlidir. BS EN 10088, bazı kaliteler için %0,015 veya %0,030 sülfür ilavesi içeren işlenebilir varyantlara izin verir. Bu sınırlar kontrollü bir kalite kimyasını tanımlar; tüm ergitmelerde ve işlemlerde aynı takım ömrünü veya talaş biçimini garanti etmez. Kalsiyum işlemi, oksit ve sülfür kimyasını ve morfolojisini değiştirebilir; kalsiyumun oksitler ve sülfürler arasındaki bölüşümünün termodinamik olarak öngörülmesi, çelik üreticilerinin sıradan uzamış MnS’den farklı davranan bir inklüzyon topluluğunu hedeflemesine yardımcı olur.
Bu nedenle inklüzyon ölçümünün belirli bir amacı olmalıdır. ISO 4967:2026, “en az 3 indirgeme oranına” sahip haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların mikrografik olarak belirlenmesini tanımlar; ancak standart referans çizelgesinin serbest kesim çeliklerine tamamen uygulanabilir olmadığı konusunda da uyarır. Çizelgeye dayalı bir değerlendirme, yöntemin koşulları altında temizliği tanımlayabilir; fakat talaş kontrolünü veya yan yüzey aşınmasını öngöremeyebilir. Bunun yerine ilgili mühendislik ölçümü; üç boyutlu morfolojiyi, inklüzyonlar arasındaki aralığı, alan oranını veya kesme yönüne göre yönlenmeyi gerektirebilir.
Talaş segmentasyonu, yağlama ve çatlak başlangıcı
Uzamış bir sülfür, deformasyonu tekdüze olmaktan çıkararak talaşın kırılmasına yardımcı olabilir. Birincil kayma bölgesi ilerlerken inklüzyon ve onu çevreleyen matris şekil değiştirmeyi aynı şekilde taşımaz. Parçacık haddeleme yönünde uzayabilir, uçlarında kırılabilir veya matristen ayrılabilir. Bu olaylar yerel gerilme yığılmaları oluşturur. Ardışık kayma bantları daha sonra talaş boyunca birleşerek tek ve sürekli bir şerit yerine segmentler oluşturabilir. Daha kısa talaşlar dolaşmayı azaltır ve sıcak talaş malzemesinin takımla temas hâlinde kaldığı süreyi sınırlar.
Bununla birlikte çatlak başlangıcı her zaman istenen bir durum değildir. Büyük veya birbirine yakın bir inklüzyon topluluğu, işlenmiş yüzeyde ciddi süreksizlikler oluşturabilir, kesici kenarın kırılmasını teşvik edebilir veya enine sünekliği azaltabilir. Küresel bir inklüzyon, uzamaya direnebilir ve uzun, şerit biçimli bir MnS parçacığından farklı bir çatlak yolu oluşturabilir. Yönlenme de önemlidir: kesme yönünde hizalanmış bir inklüzyon talaşın yarılmasına yardımcı olabilirken, aynı inklüzyon uzunluğu boyunca enine görüldüğünde takım kenarıyla daha güçlü etkileşime girebilir ve bir kusur bırakabilir.
1995 tarihli Sülfür inklüzyonlarının bileşiminin, şekil faktörünün ve alan oranının yeniden sülfürlenmiş serbest işlenebilir çeliğin işlenebilirliğine etkileri başlıklı çalışma, kesme kuvveti etkilerini MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 sırasıyla raporlamıştır. Bu sonuç, “sülfür içeriğinin” neden yetersiz bir tanım olduğunu gösterir. Nadir toprak elementi içeren ve kalsiyum içeren sülfürler, yalnızca ergitmedeki sülfür miktarıyla değil, bileşim ve morfoloji yoluyla davranışı değiştirmiştir. Aynı çalışmada uzamış sülfürler kesme kuvvetini daha etkili biçimde azaltırken, küresel sülfürler takım yan yüzeyi aşınmasını daha etkili biçimde azaltmıştır. Bu nedenle talaşın kayma yoluyla daha kolay ayrılmasını sağlayan inklüzyon topluluğu, yan yüzeyi koruyan topluluktan farklı olabilir.
Liège Üniversitesi tarafından gerçekleştirilen ayrı bir nicel çalışma olan Serbest kesim çeliklerindeki sülfür inklüzyonlarının nicel analizi ve bunların işlenebilirlik üzerindeki etkisi (1995), işlenebilirlik indeksinin “sülfür inklüzyonlarının şekil oranına bağlı olarak %200 ile %100 arasında değiştiğini” bildirmiştir. Çalışma, serbest kesim işlenebilirliği açısından küresel biçimli manganez sülfür inklüzyonlarını desteklemiştir. Kuvvet ve aşınma sonuçlarıyla görülen görünür çelişki öğreticidir: işlenebilirlik tek bir skaler özellik değil, bir dizi tepkiden oluşur. Kesme kuvveti, talaş kırılabilirliği, yüzey kalitesi, krater aşınması, yan yüzeyi aşınması ve takım kenarı hasarı aynı çeliği farklı şekilde sıralayabilir.
SAE/AISI 12xx çeliklerine yaklaşık %0,04–0,12 fosfor ilave edilir; bu element, sülfür bakımından zengin inklüzyon topluluğuyla birlikte matris dayanımını, gevrekleşmeyi ve talaş kırılmasını etkileyebilir. Hangi mekanizmanın baskın olacağını ise kesme koşulları belirler. Yüksek ilerleme, inklüzyonlar boyunca çatlak başlangıcını zorlayabilir; yüksek kesme hızı difüzyon, yapışma ve termal aşınmayı daha önemli hâle getirebilir; keskin bir geometri zayıf inklüzyon–matris arayüzlerinden yararlanabilirken, kör bir kenar temiz talaş segmentasyonu sağlamadan inklüzyonları ezebilir.
İnklüzyon mühendisliği; çelik üretimi ve işleme değişkenleri aracılığıyla bileşimin, miktarın, boyut dağılımının ve morfolojinin kontrol edilmesi anlamına gelir. Parlatılmış bir kesitteki koyu parçacıkları saymakla aynı şey değildir. Yararlı soru, tasarlanmış topluluğun belirli bir matris, takım malzemesi, sıvı ve kesme rejimi için gerekli kırılma ve yağlama davranışını sağlayıp sağlamadığıdır. Bir sülfür ilavesi bir işlemde kuvveti azaltabilirken başka bir işlemde takım hasarını veya yüzey yırtılmasını hızlandırabilir. İnklüzyonların kesme sırasında önemli olmasının nedeni, bu koşula bağlı davranıştır.
Kusur Kontrolünden İşlevsel Tasarıma: Kalıntı Mühendisliği
Kalıntı mühendisliği, metalik olmayan kalıntıları her ne pahasına olursa olsun ortadan kaldırılması gereken safsızlıklar olarak değil, çeliğin tasarlanmış bileşenleri olarak ele alır. Amaç; çeliğin işlenebilirlik, yorulma direnci, tokluk, temizlik, korozyon direnci ve boyutsal kararlılık özelliklerinin belirlenmiş bir bileşimini karşılaması için kalıntı bileşimini, miktarını, boyut dağılımını ve morfolojisini uyarlamaktır. Bu amaç, kalıntıların ölçülmesinden farklıdır. Ölçüm, neyin mevcut olduğunu ve miktarını sorar; mühendislik ise gözlemlenen topluluğun belirli bir kullanım veya kesme koşulu altında istenen sonucu sağlayıp sağlamadığını değerlendirir.
Bu ayrım en çok otomat çeliklerinde önem taşır. Bir talaşı kesintiye uğratan, kesme kuvvetini düşüren veya çatlak başlatılması için zayıf bir yol sağlayan bir kalıntı, tornalama sırasında yararlı olabilirken çevrimsel yükleme altında zararlı olabilir. Bu nedenle kükürt içeren kalıntılar basitçe kirletici maddeler değildir. Bunların değeri; çelik kalitesine, matris dayanımına, kesit boyutuna, ısıl işleme, kesme hızına, takım malzemesine, kesme sıvısına ve kontrol edilmek istenen hasar türüne bağlıdır.
Yararlı bir sınıflandırma, kalıntıları üç gruba ayırır. Zararlı kalıntılar; bileşimleri, boyutları, şekilleri veya konumları kabul edilemez yorulma hasarına, kırılmaya, korozyona veya yüzey kusurlarına yol açan kalıntılardır. Tolerans gösterilen kalıntılar, ölçülen risklerini ortadan kaldırmanın yaratacağı metalurjik veya ekonomik bedel, bu riskten daha büyük olacağı için üzerinde anlaşılmış bir kalite sınırı içinde kalan kalıntılardır. Kasıtlı olarak oluşturulan kalıntılar ise işlevsel bir yarar sağladıkları için ilave edilir veya oluşmaları teşvik edilir; SAE/AISI 11xx otomat çeliklerinde manganez sülfürün yaptığı gibi.
Bileşim, miktar, boyut dağılımı ve morfoloji
Kalıntı kimyası, çelik üretimi sırasında reaksiyona girebilecek elementlerle başlar. Oksijen; alümina, silika, manganez oksit ve kalsiyum alüminatlar gibi oksitleri oluşturur. Kükürt, esas olarak manganezle birleşerek MnS oluşturur; bununla birlikte kalsiyum, nadir toprak elementleri ve diğer ilaveler sülfür fazını değiştirebilir. Kurşunlu yeniden kükürtlendirilmiş çelikte kurşun, sülfür kalıntılarıyla birlikte veya ayrı serbest kurşun parçacıkları hâlinde bulunabilir. Selenyum ve tellür de sülfür davranışını değiştirebilir. ASTM International’ın İyileştirilmiş İşlenebilirlik İçin Çelik ve Demire İlave Maddeler başlıklı çalışması; kükürt, kurşun, selenyum, tellür, fosfor, azot, manganez-kükürt oranı ve uygulanabilir ASTM spesifikasyonlarını birbirinden bağımsız hedefler olarak değil, etkileşim hâlindeki işlenebilirlik değişkenleri olarak tanımlar.
Tek başına miktar, performansı öngöremez. Büyük ve uzamış kalıntıların küçük bir alan kesri, yorulma bakımından ince ve küresel parçacıklardan oluşan daha büyük bir topluluktan daha zararlı olabilir. Buna karşılık, otomatik işlemede talaşların tutarlı biçimde kesilmesi için yeterli bir sülfür alan kesri gerekebilir. Liège Üniversitesi’nin 1995 tarihli Serbest kesme çeliklerinde sülfür kalıntılarının kantitatif analizi ve bunların işlenebilirlik üzerindeki etkisi çalışması, bir işlenebilirlik indeksinin “sülfür kalıntısının şekil oranıyla birlikte %200’den %100’e değiştiğini” bildirmiştir. Sonuçlar, serbest kesme işlenebilirliği açısından küresel manganez sülfür kalıntılarını desteklemiş ve nominal kükürt yüzdesinin mühendislik değişkenini tanımlamak için yetersiz olduğunu göstermiştir.
Morfoloji; çekirdeklenme, büyüme, çarpışma ve deformasyon sırasıyla gelişir. Katılaşma sırasında kalıntılar, aşırı doymuş sıvıdan çekirdeklenir veya çözünmüş elementlerle mevcut parçacıklar arasındaki reaksiyonlar yoluyla oluşur. Çözünen madde tüketildikçe büyür, akışkan hareketi onları bir araya getirdiğinde çarpışır ve kümelenir; boyutları ve kaldırma kuvvetleri elverdiğinde cürufa yüzebilirler. Bazıları ise çelik içinde hapsolur. Nihai toplulukları yalnızca denge kimyasını değil, bekleme süresini, türbülansı, sıcaklığı, viskoziteyi ve metalin katılaşma hızını da yansıtır.
Manganez sülfür, tasarım ödünleşmesini açıkça gösterir. SAE/AISI 11xx çelikleri, talaş kırılmasını teşvik eden ve kesme arayüzünde yağlayıcı etki sağlayabilen fazla MnS kalıntıları oluşturan ilave kükürt içerir. SAE/AISI 12xx çeliklerine yaklaşık %0,04–0,12 fosfor ilave edilir; bu da talaş oluşumunu ve matris davranışını daha da değiştirir. Haddeleme veya dövme sırasında yumuşak MnS kalıntıları şeritler hâlinde uzarken, daha sert oksitler kırılabilir, dönebilir veya köşeli biçimde kalabilir. Ortaya çıkan en-boy oranı ve hizalanma yönsel özellikler oluşturur: boyuna yönde işlenebilirlik iyileşebilirken enine süneklik ve yorulma direnci azalabilir.
En düşük kesme kuvvetini oluşturan kalıntı topluluğunun takım aşınmasını da en aza indirmesi gerekmez. 1995 tarihli Sülfür kalıntılarının bileşiminin, şekil faktörünün ve alan kesrinin yeniden kükürtlendirilmiş otomat çeliğinin işlenebilirliği üzerindeki etkileri çalışmasında bildirilen kesme kuvveti etkisi sırasıyla MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 olarak verilmiştir. Uzamış sülfürler kesme kuvvetini daha etkili biçimde azaltırken, küresel sülfürler takım yan yüzey aşınmasını daha etkili biçimde azaltmıştır. Bu durum, “işlenebilirliğin” tek bir ölçüm olarak ele alınmasına karşı doğrudan bir uyarıdır. Kuvvet, talaş kırılabilirliği, takım aşınması, yüzey kalitesi ve üretim kararlılığı aynı kalıntı topluluğuna farklı tepkiler verebilir.
Kalsiyum işlemi, hem oksit hem de sülfür kalıntılarını değiştirerek bu dengeyi etkiler. Kalsiyum, alümina ve diğer oksitlerle reaksiyona girerek farklı ergime davranışlarına ve şekillere sahip kalsiyum alüminatlar oluşturabilir; ayrıca sülfürlere katılarak (Mn,Ca)S gibi kalsiyum içeren parçacıklar meydana getirebilir. Kalsiyumun oksitler ve sülfürler arasındaki dağılımına ilişkin termodinamik öngörüler, işlem aralığının belirlenmesine yardımcı olur. Çok az kalsiyum, köşeli alüminanın kalmasına neden olabilir; fazla kalsiyum ise istenmeyen kalsiyumca zengin fazlar oluşturabilir veya dökülebilirliği olumsuz etkileyebilir. Amaç yalnızca “daha fazla kalsiyum” değildir; zararlı deformasyona direnç gösteren ve gerekli işleme tepkisini sağlayan kontrollü bir kalıntı topluluğu elde etmektir.
Çelik üretimi ve proses değişkenleri
Kalıntı mühendisliği fırında başlar, ancak pota işlemi, döküm ve deformasyon işlemleriyle tamamlanır. Deoksidasyon uygulaması, hangi oksit parçacıklarının önce çekirdekleneceğini belirler. Alüminyumla öldürülmüş çelik alümina kümeleri içerebilir; silisyum-manganez uygulaması ise farklı bir oksit kimyası oluşturur. Pota karıştırması çarpışma sıklığını ve yüzmeye geçişi değiştirirken, cüruf bileşimi ve arayüz koşulları kalıntıların absorbe edilip edilmeyeceğini veya metale geri dönüp dönmeyeceğini belirler. Tandiş akış kontrolü ve daldırılmış giriş nozulu tasarımı, kalıba giren parçacıkların yeniden oksitlenmesini, sürüklenmesini ve mekânsal dağılımını etkiler.
Katılaşma, kalıntıların mekânsal dağılımının büyük bölümünü sabitler. Yerel segregasyon, kükürt ve manganez derişimlerini değiştirir; bu nedenle sülfürler dendritler arasında yoğunlaşabilir ve donma sırasında farklı zamanlarda oluşabilir. Soğuma hızı, parçacık boyutunu ve büyüme için mevcut mesafeyi etkiler. Merkez çizgisi segregasyonu, çekme boşlukları ve akış kaynaklı bantlaşma, kalıntıları homojen biçimde dağıtmak yerine kümeler hâlinde konumlandırabilir.
Yalnızca ISO 4967 çizelge derecelendirmeleri, kolay işlenen çeliklerin talaş kontrolünü, serbest yüzey aşınmasını veya işleme tepkisinin tamamını öngöremez. Limited evidence
Sıcak haddeleme ve dövme, bu miras alınan topluluğu değiştirir. Deformasyon sülfürleri uzatır, bazı oksit kümelerini kırar, parçacıklar arası mesafeyi değiştirir ve kalıntıları işleme yönüyle hizalar. Bu nedenle haddeleme oranı, parlatılmış bir kesitte görülenleri etkiler. ISO 4967:2026, “en az 3” haddeleme oranına sahip haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan kalıntıların mikrografik yöntemle belirlenmesini tanımlar; aynı zamanda standart referans çizelgesinin otomat çeliklerine bütünüyle uygulanabilir olmadığı konusunda uyarır. Çizelge karşılaştırması şiddeti belgeleyebilir; ancak sülfürlerin en-boy oranı, alan kesri, kümelenmesi ve yönelimine ilişkin uygulamaya özgü bir analizin yerini tutamaz.
Aynı dikkat, numune alma ve görüntü analizinde de geçerlidir. Boyuna bir kesit uzamış sülfürleri yakalayabilirken, enine bir kesit parçacıklar arası mesafeyi ve kümelenmeyi daha belirgin hâle getirir. İki boyutlu alan kesri, üç boyutlu hacim kesrini doğrudan göstermez; ayrıca tek bir maksimum boyutlu parçacık, ortalama topluluk kabul edilebilir görünse bile yorulmayı belirleyebilir. Ölçümler, değerlendirilen özelliği temsil etmelidir: talaş oluşumu için kesme yönü altındaki şekil ve aralık verileri; yorulma değerlendirmesi için ise aşırı boyut, kümelenme ve matris-arayüz bilgileri gereklidir.
Kolay işlenebilir paslanmaz çeliklerde tasarım ödünleşmesine korozyon performansı da dâhildir. British Stainless Steel Association kılavuzu, sülfür kalıntılarının “takım–iş parçası arayüzünde katı yağlayıcılar” olarak işlev görebileceğini belirtir ve BS EN 10088, bazı kaliteler için %0,015 veya %0,030 kükürt ilaveli işlenebilir varyantlara izin verir. Bu ilaveler kesme davranışını iyileştirebilirken çukurcuklanmaya duyarlılığın ve enine mekanik özelliklerin değerlendirilmesi gereğini artırır. Bu nedenle kalıntı mühendisliği, hizmet koşullarına özgü bir kararla sona erer: yararlı bir işlev sağlayan fazları korumak, boyutlarını ve şekillerini kontrol etmek, kusurlarının işleme yararından daha ağır bastığı toplulukları ise uzaklaştırmak veya dönüştürmek.
Yeniden Kükürtlendirilmiş Otomat Çeliklerinde Manganez Sülfür
MnS oluşumu ve manganezin rolü
Kükürt, yeniden kükürtlendirilmiş çeliğe pasif bir kirletici olarak eklenmez. Kontrollü koşullar altında, talaş oluşumunu, kesme kuvvetini ve takım hasarını değiştiren bir inklüzyon topluluğu olan manganez sülfürü (MnS) oluşturduğu için eklenir. Temel reaksiyon basittir: katılaşma sırasında manganez, çözünmüş kükürtle birleşir ve yerel çözünürlük sınırları aşıldığında MnS parçacıkları oluşur. Ancak metalurji basit değildir; çünkü ortaya çıkan inklüzyon topluluğu, kükürt ve manganez içeriklerine, manganez/kükürt oranına, oksijen ve kalsiyum düzeylerine, katılaşma koşullarına, haddeleme redüksiyonuna ve her bir parçacığı çevreleyen çelik matrise bağlıdır.
Manganez birbiriyle ilişkili iki işlev görür. Kükürdü MnS içinde bağlayarak, sıcak gevreklikle ilişkilendirilen demir sülfürü oluşturmak üzere kullanılabilecek kükürt miktarını azaltır. Ayrıca sülfür inklüzyonlarının çökelip büyüdüğü kimyasal koşulları belirler. Manganez, kükürt miktarına kıyasla yetersizse tane sınırlarında demir açısından zengin sülfürler oluşabilir ve sıcak işlemeyi olumsuz etkileyebilir. Yeterli manganez bulunduğunda kükürt, çelik boyunca dağılmış manganez açısından zengin sülfürlerde tercihen tutulur.
SAE/AISI 11xx çelikleri, iyi bilinen yeniden kükürtlendirilmiş karbon çeliği kaliteleridir. İlave edilen kükürt, talaş kırmaya yardımcı olan ve kesme sırasında yağlayıcı etki sağlayabilen fazla miktarda manganez-sülfür inklüzyonu oluşturur. Burada “fazla” sözcüğü önemlidir: Bu kaliteler, sıradan karbon çelikleriyle karşılaştırıldığında kasıtlı olarak daha büyük bir sülfür topluluğu içerir. Bu topluluk yalnızca toplam kükürt miktarına göre değerlendirilmez. Benzer kükürt içeriklerine sahip iki döküm, sülfürlerinin boyutu, şekli, alan fraksiyonu, bileşimi veya dağılımı farklıysa farklı işlenebilirlik gösterebilir.
SAE/AISI 12xx çeliklerinde yeniden kükürtlendirilmiş tasarıma fosfor eklenir. Makine Mühendisleri El Kitabı, Karbon ve Alaşımlı Çelikler (2022), bu aile için yaklaşık %0,04–0,12 fosfor verir. Fosfor sertliği artırabilir ve talaş kırılmasını iyileştirebilir; ancak sünekliği ve kesme sırasında matrisin tepkisini de etkiler. Dolayısıyla kükürt, yalıtılmış bir işlenebilirlik katkısı olarak değil, daha geniş bir kimyasal sistemin parçası olarak işlev görür. ASTM International’ın 2024 tarihli İşlenebilirliği İyileştirmek İçin Çelik ve Demire Katkılar sempozyum çalışması; kükürt, kurşun, selenyum, tellür, fosfor, azot, manganez/kükürt oranı ve geçerli ASTM spesifikasyonlarını tasarım değişkenleri olarak tanımlar.
Manganez sülfür kimyası daha da değiştirilebilir. Kalsiyum işlemi oksit inklüzyonlarını değiştirir ve sülfür bileşimini ve morfolojisini etkileyerek (Mn,Ca)S gibi kalsiyum içeren sülfürler oluşturabilir. Nadir toprak elementi ilaveleri, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 gibi karma topluluklar oluşturabilir. Bu gösterimler yalnızca kimyasal bir ayrıntıyı ifade etmez: İnklüzyonun bileşimi, erime davranışını, arayüzey enerjisini, şekil değiştirebilirliğini ve haddelemeye tepkisini etkiler. Kalsiyumun oksitler ve sülfürler arasındaki bölüşümünün termodinamik olarak öngörülmesi, bu kontrolü yönlendirmek için kullanılır; amaç yalnızca toplam inklüzyon miktarını artırmak veya azaltmak değil, inklüzyon şekli ve dağılımını değiştirmektir.
Bu ayrım, inklüzyon ölçümünü inklüzyon mühendisliğinden ayırır. 2018 tarihli Çeliklerde metalik olmayan inklüzyonlar – köken ve kontrol derlemesi, mühendisliği çelik üretimi ve işleme değişkenleri aracılığıyla inklüzyon bileşiminin, miktarının, boyut dağılımının ve morfolojisinin amaca yönelik olarak düzenlenmesi şeklinde tanımlar. Parlatılmış kesit sayımı, mevcut olanı raporlayabilir. Ancak tek başına bu topluluğun daha düşük kesme kuvveti, daha uzun takım ömrü, daha iyi yorulma performansı veya başka bir uygulama için kabul edilebilir temizlik düzeyi sağlayıp sağlamadığını göstermez.
Ölçümün de belirli bir kapsamı vardır. ISO 4967:2026, “en az 3 redüksiyon oranına” sahip haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların mikrografik olarak belirlenmesini tanımlar. Standart referans çizelgesi, yüksek sülfür içeriğinin kasıtlı olduğu otomat çeliklerine bütünüyle uygulanamaz. Bu nedenle sıradan inklüzyon temizliğini karşılaştırmak üzere tasarlanmış bir derecelendirme sistemi, analist sülfür morfolojisini, boyutlarını, alan fraksiyonunu ve yönlenmesini ayrıca kaydetmediği sürece yeniden kükürtlendirilmiş bir kaliteyi yanlış temsil edebilir.

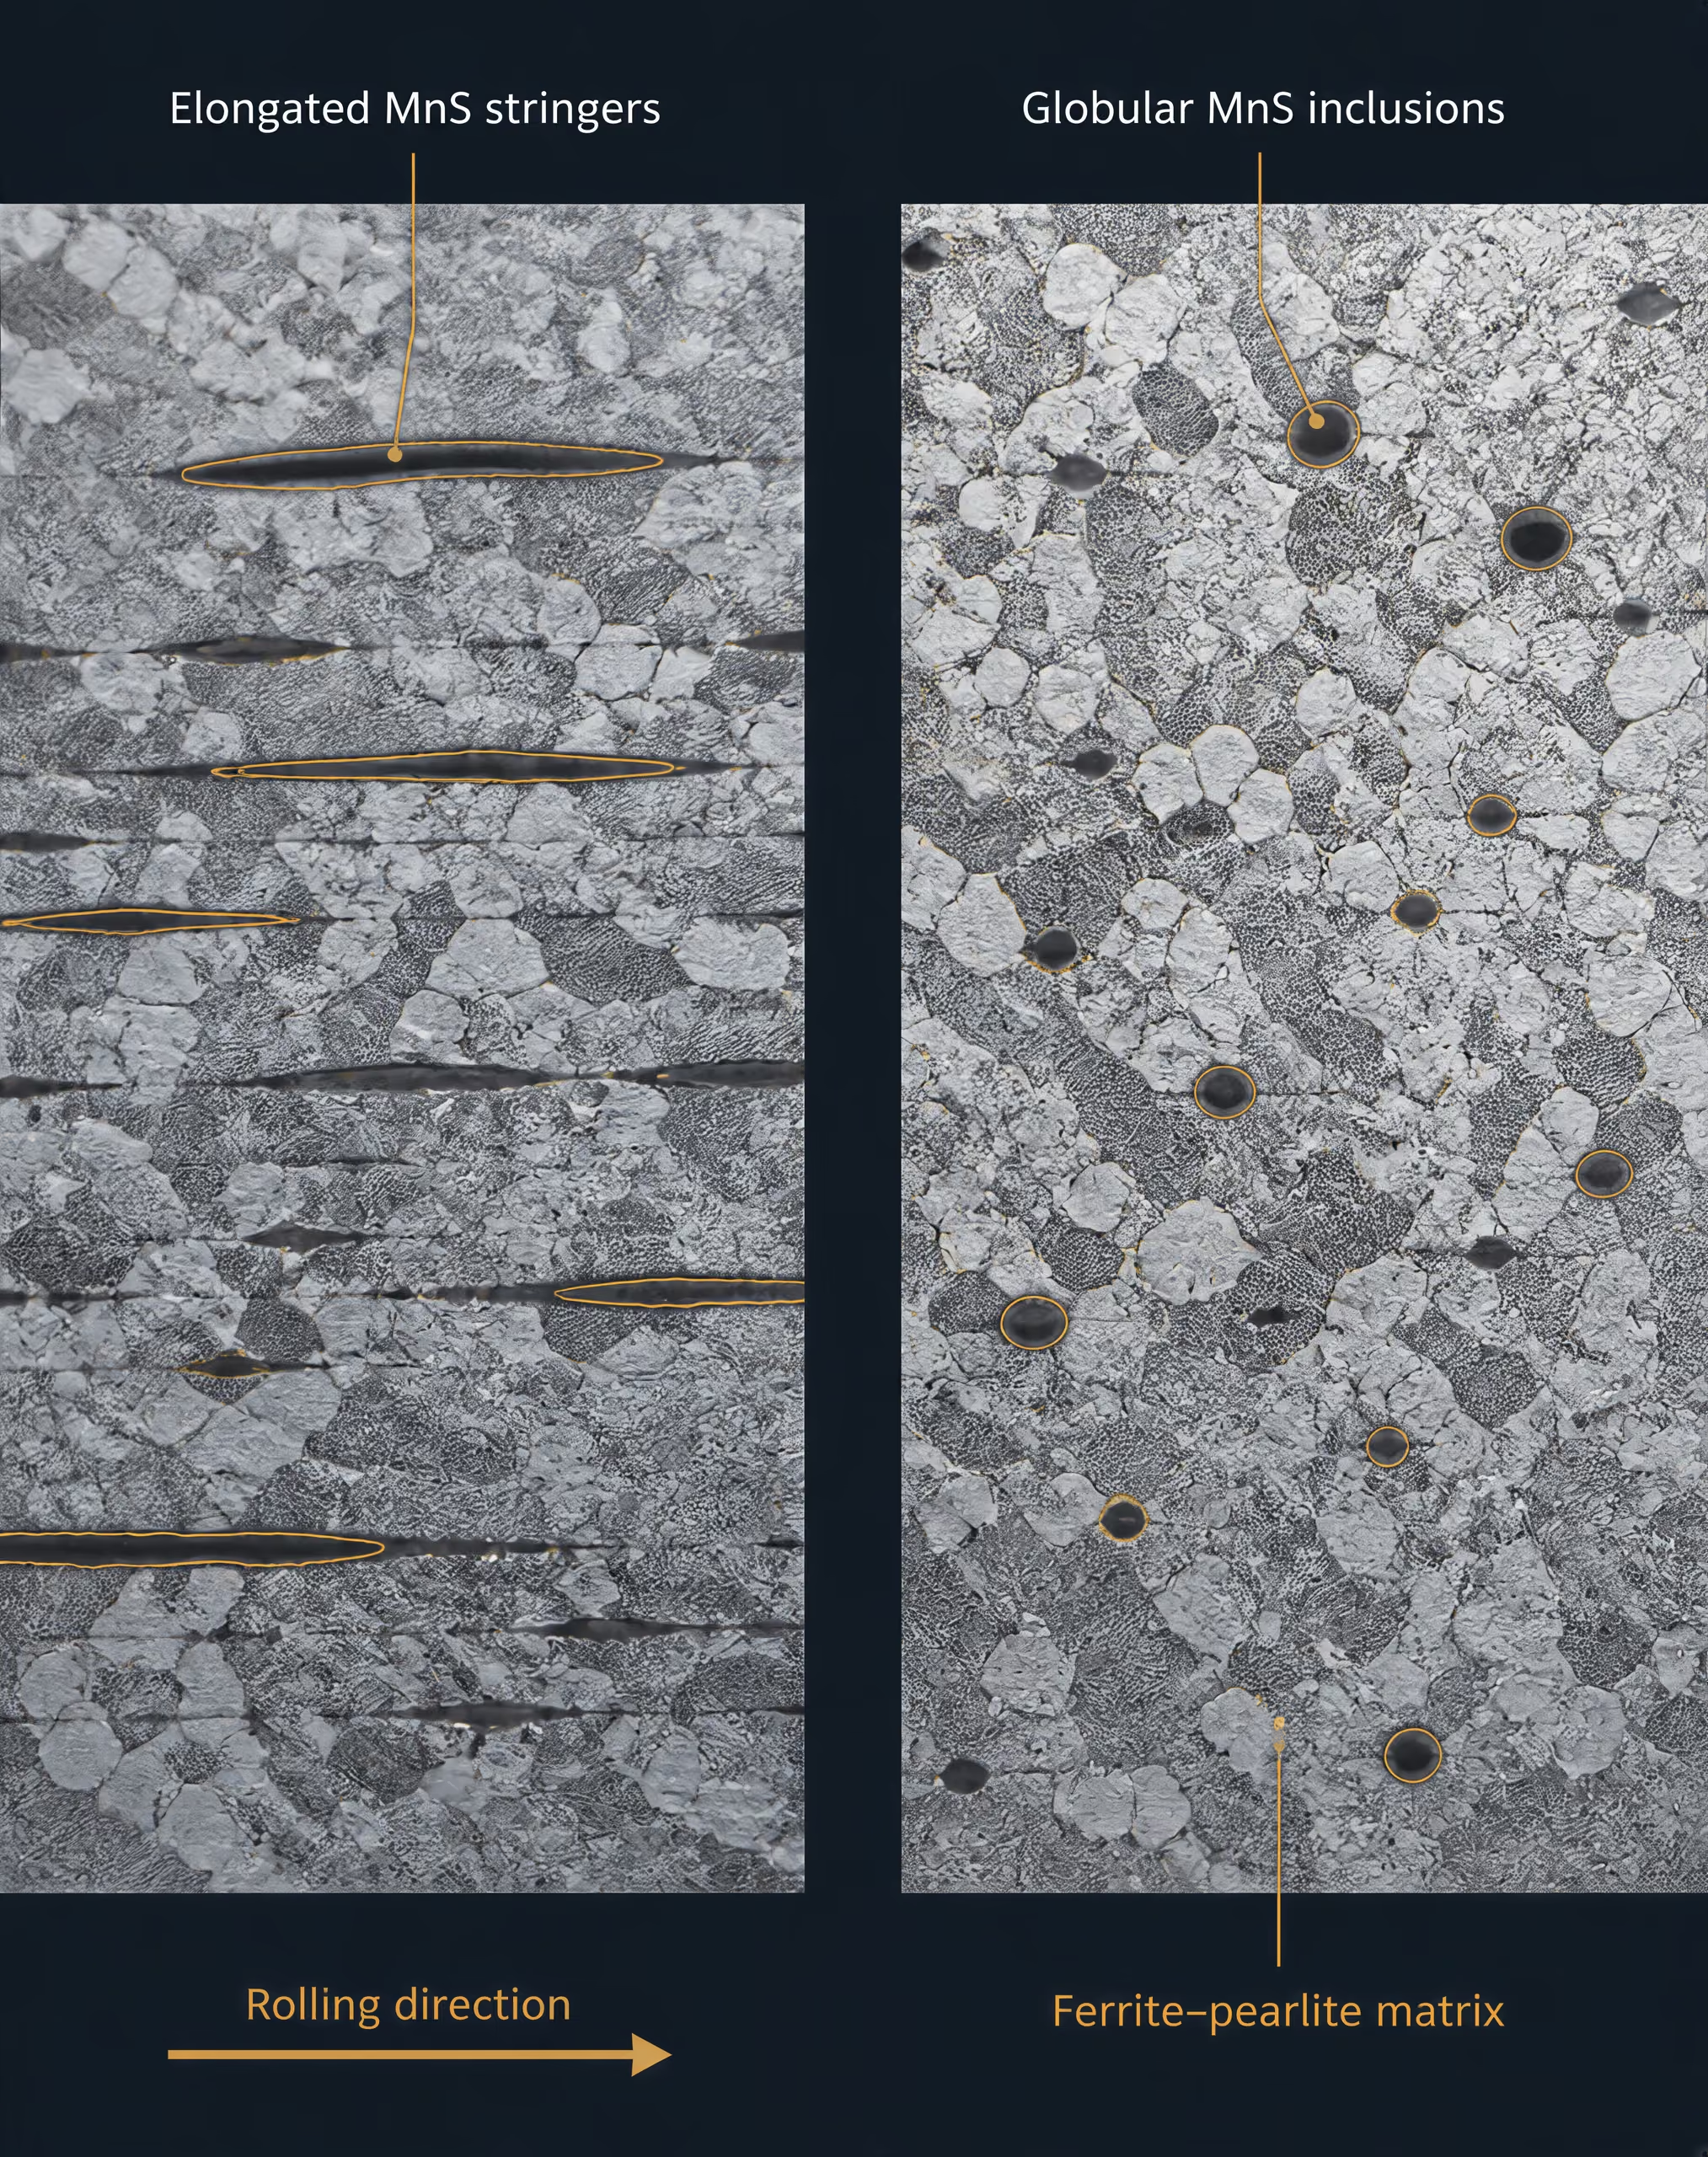
Sülfür şeklinin işleme davranışını değiştirmesinin nedeni
Belirleyici değişken çoğu zaman MnS’nin mevcut olup olmaması değil, şekil değiştirmenin onu ne hâle getirdiğidir. Sıcak haddeleme sırasında görece yumuşak ve şekil değiştirebilir sülfür parçacıkları haddeleme yönünde uzar. Boyuna kesitte, uzamış ve şerit benzeri inklüzyonlar olarak görünürler; uzunluğun kalınlığa bölünmesiyle yaygın olarak ifade edilen şekil oranları büyük değerlere ulaşabilir. Enine kesitte ise aynı parçacıklar kısa veya neredeyse dairesel görünebilir. Bu nedenle yönlenme, önemsiz bir tanımlama ayrıntısı değil, ölçümün bir parçasıdır.
Uzamış sülfürler, tercihli kırılma yolları oluşturarak kesici kenara yardımcı olabilir. Takım iş parçasını sıkıştırıp kesme etkisine maruz bıraktığında, şerit benzeri parçacıklar çelik matrisini kesintiye uğratır ve boşluk oluşumunu veya yerel ayrılmayı teşvik eder. Talaşlar daha kolay bölümlenebilir ve her bir talaşın oluşması için gereken plastik şekil değiştirme azalabilir. İnklüzyonlar, özellikle sülfür açısından zengin artıkların arayüzey boyunca yayıldığı kesme sıcaklıklarında, takım–iş parçası temas bölgesi yakınındaki sürtünmeyi de azaltabilir. Bunun sonucunda çoğu zaman daha düşük kesme kuvveti ve daha kolay talaş kırılması elde edilir.
Ancak aynı uzamış geometri farklı bir dezavantaj da yaratabilir. Uzun şeritler, matris içinde uzanan zayıf arayüzeyler oluşturur ve aşındırıcı veya kimyasal açıdan etkin artıkların takım yüzeyine taşınmasına katkıda bulunabilir. Yönlenmeleri, şekil değiştirmeyi dar bantlarda yoğunlaştırabilir; kırılmış inklüzyon kalıntıları ise kesici kenarda kırılmaya veya kararsız aşınmaya katkıda bulunabilir. Kesme için gereken kuvveti azaltan bir topluluk, yan yüzeyin korunmasını otomatik olarak sağlayan topluluk değildir.
Küresel veya küresel biçimli sülfürler farklı davranır. Daha düşük şekil oranları, onlara daha kompakt bir geometri kazandırır; böylece inklüzyon–matris arayüzeylerinin uzunluğu azalır ve uzun, sürekli zayıflık düzlemlerinin oluşumu sınırlanır. Bu sülfürler yine de talaş akışını kesintiye uğratabilir ve yerel yağlama sağlayabilir; ancak etkileri uzamış şeritler yerine daha kısa parçacıklar boyunca dağılır. Bu durum, kesme kuvvetindeki azalma daha sınırlı olsa bile, takım yan yüzeyi aşınmasının şiddetini genellikle azaltır.
1995 tarihli Sülfür inklüzyonlarının bileşiminin, şekil faktörünün ve alan fraksiyonunun yeniden kükürtlendirilmiş otomat çeliğinin işlenebilirliği üzerindeki etkileri başlıklı dergi çalışması, “MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3” olarak tanımlanan sülfür topluluklarını karşılaştırmıştır. Çalışmada bildirilen kesme kuvveti etkileri bu sırayı izlemiştir. Çalışma ayrıca temel ödünleşimi ortaya koymuştur: Uzamış sülfürler kesme kuvvetini daha etkili biçimde azaltırken küresel sülfürler takım yan yüzeyi aşınmasını daha etkili biçimde azaltmıştır. Her işleme tepkisini en iyi hâle getiren tek bir inklüzyon şekli yoktur.
1995 yılında Liège Üniversitesi tarafından gerçekleştirilen ayrı bir çalışma olan Otomat çeliklerindeki sülfür inklüzyonlarının kantitatif analizi ve bunların işlenebilirlik üzerindeki etkisi, işlenebilirlik indeksinin “sülfür inklüzyonlarının şekil oranına bağlı olarak %200 ile %100 arasında değiştiğini” bildirmiştir. Bu sonuç, şekil oranını ölçülen işleme davranışıyla doğrudan ilişkilendirir ve hedefin kontrollü takım aşınmasıyla birlikte otomat çeliği performansı olması durumunda küresel biçimli manganez-sülfür inklüzyonlarını destekler. Bu, her küresel inklüzyon topluluğunun her uzamış topluluktan daha iyi performans göstereceği anlamına gelmez; alan fraksiyonu, parçacık boyutu, matris dayanımı, kesme hızı, ilerleme, kesme derinliği, soğutucu ve takım malzemesi etkin değişkenler olmaya devam eder.
ASM El Kitabı bu etkileşimi açıkça ortaya koyar ve bileşimi, mikroyapıyı, dayanım düzeyini, kesme koşullarını, kesme sıvılarını ve takım malzemesini işlenebilirliği eşzamanlı olarak kontrol eden unsurlar arasında sayar. Kükürt, su verme yoluyla sertleştirilebilen alaşımlı çeliklerin işleme davranışını önemli ölçüde değiştirebilir; ancak etkisi matris ve kesme sistemi tarafından süzülür. Bir karbür kalite ve kesme hızıyla ölçülen düşük kuvvet sonucu, doğrudan yüksek hız çeliğinden bir takıma veya farklı bir ilerleme hızına aktarılamaz.
Bu nedenle otomat çeliği yalnızca kükürt yüzdesiyle belirtilmemelidir. Yararlı soru, mühendislik yoluyla oluşturulan MnS topluluğunun — kimyasının, alan fraksiyonunun, boyut dağılımının, yönlenmesinin ve şeklinin — aranan işleme tepkisiyle uyumlu olup olmadığıdır. Kesme kuvveti, talaş bölümlenmesi, yan yüzey aşınması, krater aşınması, yüzey kalitesi ve yorulma duyarlılığı farklı inklüzyon toplulukları gerektirebilir. Manganez, kükürdü kullanılabilir hâle getirir; bu kükürdün ne yapacağını ise işlem belirler.
MnS Ötesinde Sülfür Kimyası
Manganez sülfür, tek ve sabit bir işleme aracından ibaret değildir. Etkisi; bileşimine, şekline, boyutuna, alan fraksiyonuna, dağılımına ve çevresindeki çelik matrisine bağlıdır. Uzun ve yumuşak bir sülfür bantçığı talaş segmentasyonunu teşvik edebilir ve kesme kuvvetini azaltabilirken, daha kompakt ve daha az deforme olabilen bir inklüzyon kesme bölgesini farklı biçimde etkileyebilir ve takım yan yüzeyindeki abrazif veya adhezif hasarı azaltabilir. Bu nedenle aynı çelik, en düşük takım aşınmasını göstermeden daha düşük kesme kuvveti sergileyebilir.
Bu ayrım önemlidir; çünkü “kükürt içeriği” yalnızca bir başlangıç noktasıdır. SAE/AISI 11xx çelikleri, fazla miktarda manganez-sülfür inklüzyonu oluşturan ilave kükürt içerir. SAE/AISI 12xx çeliklerinde bunun yanı sıra fosfor da ilave edilir; Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), bu aile için yaklaşık %0,04–0,12 fosfor verir. Fosfor, manganez-kükürt oranı, matris dayanımı, ısıl işlem, kesme hızı, ilerleme, kesme derinliği, kesme sıvısı ve takım malzemesi, gelişigüzel biçimde MnS’ye atfedilen tepkiyi değiştirir. ASTM International’ın 2024 sempozyumu Additives to Steel and Iron for Improved Machinability, kükürt, kurşun, selenyum, tellür, fosfor, azot, manganez-kükürt oranı ve ASTM spesifikasyonlarını birbirinden yalıtılmış hedefler olarak değil, etkileşim hâlindeki tasarım değişkenleri olarak ele alır.
1995 tarihli Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel çalışması, kesme kuvveti sıralamasını MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 şeklinde bildirmiştir. Bu sıralama, çalışma içindeki bir karşılaştırma olarak yararlıdır; tüm çelikler, takımlar ve kesme koşulları için evrensel bir sıralama olarak değerlendirilmemelidir. Anlamı, neyin ölçüldüğüne ve inklüzyonların nasıl üretildiğine bağlıdır. Çalışma ayrıca uzamış sülfürlerin kesme kuvvetini daha etkili biçimde azalttığını, küresel sülfürlerin ise takım yan yüzeyi aşınmasını daha etkili biçimde azalttığını bildirmiştir. Kuvvet ve aşınma birbirinin yerine geçebilen sonuçlar değildir.
(Mn,Ca)S ve kalsiyumla modifiye edilmiş sülfürler
Kalsiyum, hem inklüzyon kimyasını hem de inklüzyonların oluştuğu yolu değiştirerek sülfür davranışını değiştirir. Geleneksel yeniden kükürtlendirilmiş bir çelikte manganez, MnS oluşturmak üzere kükürtle birleşir; bu genellikle sıcak haddeleme sırasında kolayca deforme olan yumuşak bir inklüzyondur. Ortaya çıkan sülfür, haddeleme yönünde hizalanmış uzun bir bantçığa dönüşebilir. Kalsiyum, sülfür kafesine girebilir veya (Mn,Ca)S olarak tanımlanan kompozit inklüzyonlar oluşturabilir; kalsiyum işlemi ayrıca sülfür çökelmesi için çekirdeklenme bölgeleri olarak işlev görebilen oksit inklüzyonlarını da değiştirir.
Bu kimya; deformasyon kabiliyetini, morfolojiyi, sertliği ve inklüzyon ile matris arasındaki arayüzü değiştirir. Kalsiyumla modifiye edilmiş bir sülfür, basitçe “daha fazla MnS” değildir. Haddeleme sonrasındaki şekli daha az uzamış olabilir ve deformasyona karşı direnci manganez sülfürünkinden farklı olabilir. Bu değişiklikler talaş oluşumunu ve takım–iş parçası arayüzündeki temas koşullarını etkiler. Uzamış bir inklüzyon, kesilen malzeme boyunca zayıf bir yol oluşturabilir; böylece talaşın daha kısa segmentlere ayrılmasına yardımcı olur ve kesmenin sürdürülmesi için gereken kuvveti azaltır. Daha küresel bir inklüzyon, daha az yönlü hasara yol açabilir ve takım yan yüzeyindeki inklüzyon kaynaklı oluklaşma veya sıvanmanın kapsamını sınırlayabilir.
Bu ödünleşim, konunun merkezindedir. Deneyin amacı kesme kuvvetiyse, uzamış sülfürler olumlu bir sonuç verebilir. Amaç yan yüzeyi aşınma hızıysa, en düşük kuvveti oluşturmasalar bile küresel sülfürler daha etkili olabilir. Bu nedenle 1995 tarihli çalışmanın MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 sıralaması, şekil faktörü ve alan fraksiyonuna ilişkin gözlemleriyle birlikte okunmalıdır. Kalsiyum ilavesinin değiştirilmesi, popülasyonu sonucu değiştirecek ölçüde etkileyebilir: inklüzyon sayısı, ortalama boyut, en-boy oranı, kümelenme ve matris sertliği aynı anda değişebilir.
Dolayısıyla kalsiyum işlemi, garantili bir işlenebilirlik katkısından ziyade bir inklüzyon mühendisliği işlemidir. Termodinamik hesaplamalar, kalsiyumun oksit ve sülfür fazları arasındaki dağılımını öngörerek çelik üreticilerinin belirli inklüzyon popülasyonlarını hedeflemesine yardımcı olabilir. Nihai sonuç yine de oksijen ve kükürt aktivitelerine, kalsiyum geri kazanımına, sıcaklığa, katılaşmaya, yeniden ısıtmaya, haddeleme redüksiyonuna ve soğutmaya bağlıdır. Nominal kalsiyum analizi, kalsiyumun ne kadarının sülfürlere girdiğini, ne kadarının oksitlerde kaldığını veya istenen morfolojinin işlem boyunca korunup korunmadığını göstermez.
Ölçüm, mühendislik sorusuyla uyumlu olmalıdır. ISO 4967:2026, “en az 3 redüksiyon oranına” sahip haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların mikrografik olarak belirlenmesini tanımlar; ancak standart, referans çizelgesinin otomat çelikleri için tamamen uygulanabilir olmadığı konusunda da uyarır. Çizelgeye dayalı bir derecelendirme, genel bir ürün kontrolü amacıyla inklüzyon şiddetini tanımlarken talaş kırılmasını kontrol eden uzamış sülfür fraksiyonunu gözden kaçırabilir. Tersine, iki boyutlu bir kesit, takım aşınmasını etkileyen üç boyutlu bağlantılılığı olduğundan düşük gösterebilir. Morfoloji amaçlanan tasarım değişkeniyse, alan fraksiyonu ve şekil oranı göz ardı edilebilecek ayrıntılar değildir.
Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (Liège Üniversitesi, 1995) başlıklı nicel çalışma, işlenebilirlik indeksinin “sülfür inklüzyonu şekil oranıyla birlikte %200 ile %100 arasında değiştiğini” bildirmiştir. Bu aralık, kalsiyumla işlem görmüş her çelik için tek ve sabit bir değer belirlemez. Yalnızca kimyasal bir spesifikasyonun inklüzyon karakterizasyonunun yerini neden tutamayacağını gösterir. Çalışma, seçtiği koşullar altında otomat işlenebilirliği için küresel biçimli manganez-sülfür inklüzyonlarını tercih etmiştir; buna karşılık diğer 1995 tarihli çalışma, kesme kuvvetini azaltmada uzamış sülfürleri özellikle etkili bulmuştur. Farklı tepki ölçütleri, farklı popülasyonların tercih edilmesine yol açabilir.
Nadir toprak elementi içeren sülfür inklüzyonları
İnklüzyon tanımlarında genellikle RE2S3 ailesel gösterimiyle ifade edilen nadir toprak elementi ilaveleri, sülfür kimyasında başka bir değişiklik yaratır. Nadir toprak elementleri kükürt ve oksijenle reaksiyona girerek manganez sülfürle ilişkili nadir toprak oksisülfürleri, sülfürleri veya kompozit parçacıkları oluşturabilir. Bildirilen karşılaştırmada MnS–RE2S3 ve (Mn,Ca)S–RE2S3, sıradan MnS’nin yalnızca daha yüksek kükürt içeren biçimleri değil, farklı inklüzyon sınıflarıdır. Bunların sertliği, ergime davranışı, arayüz bağlanması ve deformasyona karşı direnci, MnS ve kalsiyumla modifiye edilmiş sülfürlerinkinden farklı olabilir.
Bu tür parçacıklar, manganez sülfürün çekirdeklenmesini ve büyümesini değiştirerek kimyasal kimliklerinin yanı sıra inklüzyonların sayısını ve boyut dağılımını da etkileyebilir. Daha kompakt veya karmaşık inklüzyonların oluşmasını teşvik edebilir, haddeleme sırasında meydana gelen en-boy oranını değiştirebilir ve kesme sırasında bir inklüzyonun çelik matrisinden ayrılma derecesini etkileyebilirler. Bu etkiler, nadir toprak elementi içeren popülasyonların hem kuvveti hem de aşınmayı neden değiştirebileceğini açıklar; ancak nadir toprak elementi içeriğinin doğrudan bir işlenebilirlik indeksi olarak değerlendirilmesini haklı çıkarmaz.
Bildirilen kuvvet sıralaması, MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3’ü söz konusu yeniden kükürtlendirilmiş çelik ve deney yöntemi için belirli bir sıraya yerleştirir. Bu sıralama, ardışık her kimyanın her zaman kuvveti azalttığı veya artırdığı şeklinde evrensel bir kurala dönüştürülmemelidir. Kesme hızı, ilerleme, takım kalitesi, ağız hazırlığı, yağlama, matris dayanımı ve inklüzyon alan fraksiyonu sıralamayı değiştirebilir. Deformasyona direnen nadir toprak elementi içeren bir inklüzyon, uzun bantçıkların miktarını azaltarak aşınma davranışını iyileştirebilir; ancak talaşın kayma yoluyla kesilmesi için gereken kuvveti artırabilir. Aynı nominal nadir toprak elementi ilavesine sahip başka bir popülasyon, talaş kontrolüne yardımcı olmak yerine takıma zarar veren iri kümeler içerebilir.
Pratik değişken, çelik üretimi ve işlemenin ortaya çıkardığı inklüzyon popülasyonudur: bileşim, miktar, boyut dağılımı, morfoloji ve uzaysal dağılım. 2018 tarihli Non-metallic inclusions in steels – origin and control derlemesinde ifade edilen bu inklüzyon mühendisliği tanımı, bir katkı maddeleri tablosundan daha bilgilendiricidir. Ayrıca kalsiyum ve nadir toprak elementi işlemlerinin belirli bir tepkiyle ilişkilendirilmiş işleme testleri aracılığıyla değerlendirilmesi gerektiğini açıklar. Kesme kuvveti, talaş kırılabilirliği, yüzey kalitesi, takım yan yüzeyi aşınması, krater aşınması ve boyutsal kararlılık farklı inklüzyon hedeflerine işaret edebilir.
Bu nedenle sülfür kimyası, matris ve kesme işlemi göz önünde bulundurularak değerlendirilmelidir. Kuvveti azaltan inklüzyon, aşınmayı en aza indirmeyebilir. Düşük karbonlu yeniden kükürtlendirilmiş bir çubukta iyi performans gösteren bir popülasyon, kükürdün dayanım ve mikroyapıyla etkileşimi yoluyla işleme davranışını önemli ölçüde değiştirebildiği ıslah çeliğinde farklı davranabilir. Paslanmaz çeliklerde sülfürler “takım–iş parçası arayüzünde katı yağlayıcılar” olarak işlev görebilir; BS EN 10088, bazı kaliteler için %0,015 veya %0,030 kükürt ilaveli işlenebilir varyantlara izin verir. Her durumda nominal kükürt, kalsiyum veya nadir toprak elementi içeriği yalnızca bir proses girdisidir. İşleme tepkisini, nihai inklüzyonlar ve bunları çevreleyen çelik belirler.
Şekil Faktörü, Alan Fraksiyonu ve İnklüzyon Popülasyonu İstatistikleri
Bir inklüzyon mikrografı, üç boyutlu çelik hacminin doğrudan fotoğrafı değil, bir kesitin ölçümüdür. Bu ayrım, sülfür geometrisinin kesme kuvvetini, talaş segmentasyonunu, takım aşınmasını ve aynı miktardaki kükürt ilavesinin görünürdeki etkinliğini değiştirebildiği serbest işlenebilir çelik kalitelerinde önem taşır. Parlatılmış bir boyuna kesit, mangan sülfürlerini uzun ve hizalanmış şeritler olarak gösterebilir; aynı malzemeden enine yönde alınan bir kesit ise kısa ve neredeyse dairesel kesit izleri gösterebilir. Görüntülerin hiçbiri yanlış değildir. Her biri, anizotropik bir inklüzyon popülasyonunun farklı bir düzleminden örnek alır.
| Ölçüm | Ne tanımlar | Neden önemlidir |
|---|---|---|
| Bileşim | Parçacığın kimyasal kimliği | MnS, oksitler, kalsiyum içeren fazlar, kurşun ve nadir toprak elementi içeren kapanımları birbirinden ayırır |
| Alan oranı | Kapanımların kapladığı kesit alanı | Belirtilen örnekleme koşulları altında topluluk miktarını gösterir |
| Boyut dağılımı | Parçacık boyutlarının yayılımı | İnce parçacıkları ve hasar verici iri parçacıkların uç dağılımını ortaya koyar |
| Morfoloji | Şekil, en-boy oranı ve dairesellik | Kapanım geometrisini talaş oluşumu ve takım aşınmasıyla ilişkilendirir |
| Yönlenme | Haddeleme veya kesme yönüne göre hizalanma | Anizotropik işleme ve kullanım davranışını ortaya koyar |
Bu nedenle uygun tanımlama, maksimum inklüzyon uzunluğundan veya “çok sayıda sülfür var” gibi görsel bir ifadeden daha fazlasını gerektirir. En azından analiz; inklüzyon bileşimini, morfolojisini, alan fraksiyonunu, sayı yoğunluğunu, boyut dağılımını ve yönlenmesini bildirmeli; ayrıca örnekleme yönünü, büyütmeyi, alan seçme yöntemini ve görüntü analizi kurallarını belirtmelidir.
Şekil faktörü Parçacık şeklini tanımlayan boyutsuz bir tanımlayıcıdır; yaygın iki boyutlu tanımlardan biri F = 4πA/P² şeklindedir; burada A alanı, P ise çevreyi ifade eder.
Şekil faktörü, bir inklüzyonun seçilmiş bir referans şekle (iki boyutlu bir görüntüde genellikle daireye) ne ölçüde yaklaştığını gösteren boyutsuz bir ölçüdür. Yaygın tanımlardan biri şöyledir:
Burada , inklüzyon alanı; ise çevresidir. Kusursuz bir daire için olur; uzamış, köşeli veya düzensiz bir parçacık daha düşük bir değere sahiptir. Bazı çalışmalar uzunluk/genişlik ölçüsünü de şekil faktörü olarak adlandırır; bu nedenle terim, denklemi verilmeden yorumlanamaz. Aynı inklüzyon, farklı kabuller altında farklı sayısal değerler alabilir.
En-boy oranı Bir kapanımın büyük boyutunun küçük boyutuna oranıdır; uzamış parçacıklar küresel parçacıklara göre daha yüksek değerlere sahiptir.
En-boy oranı, bazı işlenebilirlik çalışmalarında şekil oranı olarak da adlandırılır ve genel olarak büyük boyutun küçük boyuta oranını karşılaştırır:
Burada , maksimum veya uydurulmuş büyük eksen uzunluğu; ise buna karşılık gelen genişliktir. Küresel bir parçacığın oranı 1’e yakındır; uzamış bir sülfürün oranı ise önemli ölçüde daha büyüktür. Bu oran dairesellik ile birbirinin yerine kullanılamaz. Düzgün bir elips ile tırtıklı bir parçacık aynı değerine sahip olabilir; ancak çevreleri ve şekil faktörleri farklıdır.
Alan fraksiyonu, ölçülen kesitin inklüzyonlar tarafından kaplanan yüzdesidir. Stereolojik kabuller ve örnekleme koşulları uygun olduğunda hacim fraksiyonunu tahmin eder. Sayı yoğunluğu, iki boyutlu bir değerlendirmede birim alan başına inklüzyon sayısıdır; doğrulanmış üç boyutlu bir yöntem kullanıldığında birim hacim başına ifade edilir. Boyut dağılımı, yalnızca ortalama vermek yerine inklüzyon boyutlarının popülasyon içindeki dağılımını kaydeder. Bu dağılım eşdeğer daire çapı, alan, uzunluk, genişlik veya sınıf aralıklarıyla ifade edilebilir. Yönlenme, bir inklüzyonun büyük ekseninin haddeleme yönüne, enine yöne veya başka bir referansa göre doğrultusunu tanımlar. Haddelenmiş çelikte bu yön bilgisi son derece önemlidir; çünkü sülfürler işlem sırasında genellikle deforme olur ve hizalanır.
Tek bir inklüzyon görüntüsü neden yanıltıcı olabilir?
Örnekleme yanlılığı, mikroskop açılmadan önce başlar. Belirgin inklüzyonlar içeren alanların seçilmesi alan fraksiyonunu ve büyük parçacık sıklığını olduğundan yüksek gösterir; görsel olarak temiz alanların seçilmesi ise bunun tersine yol açar. Yüksek büyütmede çekilmiş az sayıda görüntü, yerel kümelenmeleri de aşırı temsil edebilir; düşük büyütmeli alanlar ise ince parçacıkları gizleyebilir veya bitişik inklüzyonları tek bir nesne halinde birleştirebilir. Otomatik görüntü analizinde eşik ayarları da benzer bir sorun yaratır: gri seviye eşiğinin değiştirilmesi, düzensiz tek bir sülfürü birkaç parçacığa ayırabilir veya çevresindeki ince oksit filmini ortadan kaldırabilir.
Kesit düzlemi başka bir yanlılık kaynağıdır. Uzun eksenine paralel kesilen uzamış bir MnS inklüzyonu uzun ve dar görünür. Aynı inklüzyon, enine bir düzlemde merkezine yakın bir yerden kesildiğinde kompakt bir oval olarak görünebilir. Eğik bir kesim ise ara bir sonuç verir. Bu nedenle boyuna kesitlerden bildirilen bir şekil oranı, yönlenme ve ölçüm kuralı eşleştirilmedikçe enine kesitlerden elde edilen bir değerle doğrudan karşılaştırılmamalıdır.
Haddeleme, bantlaşma ve yönsel kümelenme oluşturur. Sülfürler, daha temiz matrisle ayrılmış tabakalar halinde bulunabilir; bu nedenle genişlik boyunca rastgele seçilen alanlar, tek bir bant boyunca alınan alanlardan farklı bir sonuç verebilir. Kümelenme yerel performansı da etkiler. İki ergitme aynı toplam alan fraksiyonuna ve sayı yoğunluğuna sahip olabilir; ancak bunlardan birinde parçacıklar eşit dağılmışken diğerinde inklüzyon bakımından fakir bölgelerle ayrılmış yoğun kümeler bulunabilir. Talaşlı imalat sırasında bir takım, kesme yolu boyunca aynı kümeyle tekrar tekrar karşılaşabilir; bu da yerel davranışın yığın ortalamasından farklı olmasına neden olur.
Maksimum inklüzyon boyutunun yanlış kullanılması özellikle kolaydır. Bu değer, incelenen alanda tespit edilen en büyük parçacığı gösterir; tipik parçacığı, istatistiksel olarak kararlı bir dağılımın üst kuyruğunu veya parçacıklar arasındaki aralığı tanımlamaz. İncelenen alan büyüdükçe maksimum değer de artar; dolayısıyla çelik popülasyonu değişmemiş olsa bile daha geniş bir inceleme daha büyük bir görünür maksimum bulabilir. Anlamlı bir popülasyon tanımı; incelenen alan veya alan sayısını, parçacık sayısı eşiğini, boyut sınıflarını ya da dağılım parametrelerini ve uygun olduğunda ekstrem değer yöntemini belirtmelidir.
ISO 4967:2026, “en az 3 indirgeme oranına sahip” haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların mikrografik olarak belirlenmesini tanımlar. Referans çizelgesi standartlaştırılmış karşılaştırma için yararlıdır; ancak standart, çizelgenin serbest kesme çeliklerine tamamen uygulanabilir olmadığı konusunda uyarır. Bu sınırlama, tasarlanmış sülfürlerin amacından kaynaklanır: büyük ve uzamış bir MnS şeridi genel bir temizlik değerlendirmesinde sakıncalı bir inklüzyon olarak puanlanabilirken, bir talaşlı imalat testinde talaş kırılmasına ve daha düşük kesme kuvvetine katkıda bulunabilir. Ölçüm, sorulan soruyla uyumlu olmalıdır.
Şekil oranı, küresel sülfürler ve işlenebilirlik indeksleri
1995 tarihli Liège Üniversitesi çalışması Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, işlenebilirlik indeksinin “sülfür inklüzyonlarının şekil oranıyla birlikte %200 ile %100 arasında değiştiğini” bildirmiştir. Bu aralık, sülfür miktarının tek kontrol değişkeni olarak ele alınmasına karşı doğrudan bir uyarıdır. Benzer kükürt içeriğine ve karşılaştırılabilir alan fraksiyonuna sahip bir popülasyon, parçacıklar uzamış şeritlerden daha küresel biçimlere dönüştüğünde çok farklı bir talaşlı imalat tepkisi üretebilir.
Bu sonuç, yüksek en-boy oranının her zaman arzu edildiği anlamına gelmez. Yeniden kükürtlenmiş serbest işlenebilir çelikte uzamış sülfürler, muhtemelen kayma bölgesi boyunca deforme olup kırıldıkları ve talaş segmentasyonuna yardımcı oldukları için kesme kuvvetini daha etkili biçimde azaltabilir. Buna karşılık küresel sülfürlerin takım yan yüzeyi aşınmasını daha etkili biçimde azalttığı bildirilmiştir. Bu nedenle anlık kesme kuvvetini düşüren inklüzyon popülasyonu, en düşük kümülatif aşınmayı sağlayan popülasyon olmayabilir. “İşlenebilirlik” hakkındaki her iddia; kesme kuvveti, talaş kırma performansı, takım yan yüzeyi aşınması, yüzey kalitesi, güç tüketimi veya takım ömrü gibi hangi yanıtın kastedildiğini belirtmelidir.
1995 tarihli Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel çalışması, sülfür kimyalarını MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 sırasıyla karşılaştırmıştır. Bileşim, şekil faktörü ve alan fraksiyonu birlikte etkili olmuştur. Kalsiyum ve nadir toprak elementi ilaveleri, inklüzyon sayısını yalnızca artırmak veya azaltmak yerine sülfür morfolojisini ve buna eşlik eden oksit popülasyonunu değiştirebilir. Kalsiyum işlemi, oksit ve sülfür bileşimini ve şeklini kontrol etmek amacıyla kullanılır; kalsiyumun oksitler ve sülfürler arasında bölüşümüne ilişkin termodinamik tahminler, ortaya çıkan popülasyonun yönlendirilmesine yardımcı olur.
Bu, inklüzyon mühendisliğidir: 2018 tarihli Non-metallic inclusions in steels – origin and control derlemesinde açıklandığı üzere “bileşimin, miktarın, boyut dağılımının ve morfolojinin” hedefe yönelik olarak ayarlanmasıdır. Bu yaklaşım, hizmet koşullarından bağımsız bir temizlik yarışması değildir. SAE/AISI 11xx çelikleri, fazla mangan sülfürü oluşturan ilave kükürt içerirken SAE/AISI 12xx çelikleri ayrıca yaklaşık %0,04–%0,12 fosfor içerir; dolayısıyla matris kimyası ile inklüzyon kimyası birlikte değişir. ASTM International’ın 2024 sempozyum kapsamı; kükürt, kurşun, selenyum, tellür, fosfor, azot, mangan-kükürt oranı ve ASTM spesifikasyonlarını işlenebilirlik tasarım değişkenleri arasında sıralamaktadır.
Aynı ilke paslanmaz çelik kaliteleri için de geçerlidir. British Stainless Steel Association, serbest işlenebilir paslanmaz çeliklerdeki sülfürleri “takım–iş parçası arayüzünde katı yağlayıcılar” olarak tanımlar ve bazı kaliteler için BS EN 10088 kapsamında %0,015 veya %0,030 kükürt ilavesi içeren işlenebilir varyantları kaydeder. Bu ilaveler tek bir parlatılmış alandan değerlendirilemez. Geçerli bir yorum, ölçülen inklüzyon popülasyonunu çelik matrisinin dayanımı, kesme hızı, ilerleme, kesme derinliği, soğutma sıvısı ve takım malzemesiyle ilişkilendirmelidir; bunlar ASM Handbook tarafından tanımlanan etkileşimli kontrol değişkenleridir. İstatistikler, yalnızca örnekleme yönleri ve mühendislik amaçları açık olduğunda yararlıdır.
ISO 4967:2026 Metalik Olmayan İnklüzyonları Nasıl Ölçer?
ISO 4967:2026, çelikte metalik olmayan inklüzyonların belirlenmesine yönelik mikrografik bir standarttır. Standart, kesme performansının doğrudan ölçümüyle değil, hazırlanmış bir metalografik kesitte gözlemlenebilen ve sınıflandırılabilen özelliklerle ilgilidir. Bu ayrım, inklüzyonların çoğu zaman ergitmeden kaynaklanan tesadüfi kalıntılar değil, çelik tasarımına bilinçli olarak eklenen unsurlar olduğu otomat çelikleri açısından önem taşır.[5] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
Standart, en az 3'lük bir indirgeme oranıyla üretilmiş haddelenmiş veya dövülmüş çelik ürünlerin incelenmesini öngörür. Bu nedenle referans çerçevesi, dökümden sonra önemli ölçüde sıcak işlem görmüş ürünlere yöneliktir. Haddeleme ve dövme, başlangıçtaki inklüzyon popülasyonunu değiştirir: İnklüzyonlar uzayabilir, kırılabilir, kümelenebilir, yeniden dağılabilir veya işlem yönüyle hizalanabilir. Nihai üründen alınan parlatılmış bir kesit, yalnızca potada ya da sürekli döküm kolunda bulunan inklüzyon popülasyonunu değil, bu işlenmiş durumu kaydeder.
ISO 4967:2026, tanımlanmış mikroskobik koşullar altında gözlemlenen metalik olmayan inklüzyonların tekrarlanabilir biçimde sınıflandırılmasını sağlayabilir. Üreticinin, alıcının, laboratuvarın veya hasar incelemesinin, ortak bir dil kullanarak ergitmeleri ve ürün konumlarını karşılaştırmasına yardımcı olabilir. Ancak tek başına bir çeliğin kısa talaş, düşük kesme kuvveti, uzun takım ömrü veya belirli bir yüzey kalitesi sağlayacağını kanıtlayamaz.
Bu sınırlama, otomat çelikleri açısından özellikle önemlidir. Bir çizelge derecelendirmesi, bir inklüzyon alanının görünür şiddetini veya boyut sınıfını tanımlayabilir; ancak işleme performansını belirleyen şu soruları yanıtsız bırakır: İnklüzyonun kimyası nedir? Sülfür inklüzyonu uzamış mı, yoksa küresel mi? İnklüzyonlar kesme yönüne göre nasıl yönlenmiştir? Alan oranı ve boyut dağılımı nedir? Sülfür inklüzyonlarına oksit parçacıkları eşlik ediyor mu? Matriksin sertliği, dayanımı ve deformasyonla pekleşme tepkisi nedir? Hangi takım malzemesi, kesme hızı, ilerleme, kesme derinliği ve kesme sıvısı kullanılmıştır?
ASM Handbook, işlenebilirliği bileşim, mikroyapı, dayanım seviyesi, kesme koşulları, kesme sıvıları ve takım malzemesi arasındaki bir etkileşim olarak ele alır. Kükürt, ıslah edilebilir alaşımlı çeliklerin işleme davranışını önemli ölçüde değiştirebilir; ancak yalnızca kükürt içeriği bu davranışın yeterli bir tanımı değildir. ASTM International’ın 2024 tarihli Additives to Steel and Iron for Improved Machinability sempozyum çalışması; kükürt, kurşun, selenyum, tellür, fosfor, azot, mangan-kükürt oranı ve geçerli ASTM spesifikasyonlarını tasarım değişkenleri olarak tanımlar. Ortaya çıkan inklüzyon popülasyonunun kimyası ve morfolojisi birlikte değerlendirilmelidir.
Kapsam, Ürün Biçimi ve İndirgeme Oranı
ISO 4967:2026'da geçen “en az 3'lük indirgeme oranı” ifadesi, bir işlenebilirlik eşiği değil, kapsam koşuludur. Bu ifade, kapsanan haddelenmiş veya dövülmüş ürünün başlangıçtaki kesitinden itibaren asgari miktarda deformasyona uğradığını gösterir. Bu işlem geçmişi, nihai kesitte görülen inklüzyonların biçimini ve dağılımını etkiler. Sıcak işlemden önce yaklaşık olarak kompakt olan bir mangan sülfür inklüzyonu haddeleme sonrasında uzun bir şerit inklüzyona dönüşebilirken, gevrek bir oksit birkaç daha küçük parçaya ayrılabilir.
Dolayısıyla ölçülen sonuç belirli bir ürün biçimine, konuma, yönelime ve hazırlama işlemine aittir. Bir çubuktan uzunlamasına alınan bir kesit, aynı çubuğun enine kesitine kıyasla sülfür şeritlerini çok farklı gösterebilir. Dövülmüş bir bileşen, tek bir parlatılmış alanda temsil edilmeyen akışla ilişkili değişkenlikler içerebilir. Numune alma işlemi, mühendislik sorusuyla uyumlu olmalıdır. Kaygı çubuk ekseni boyunca işleme ise uzunlamasına sülfür biçimi ve aralığı, enine bir sayıma kıyasla daha ilgili olabilir. Kaygı yorulma veya iç temizlik ise kümelenmiş oksitler ve büyük, yalıtılmış parçacıklar farklı bir inceleme stratejisi gerektirebilir.
Standardın mikrografik temeli, sonucun ne anlama geldiğine ilişkin pratik sınırlamalar da getirir. Analist, üç boyutlu bir popülasyonun içinden geçen iki boyutlu bir düzlemi inceler. Görünür inklüzyon uzunluğu kesit yönelimine bağlıdır; görünür alan oranı, düzlemin hangi parçacıkları kestiğine bağlıdır; bir küme ise seçilen alana göre daha az veya daha fazla şiddetli görünebilir. Hazırlama kalitesi de önemlidir. Yüzeyden kopma, parlatma çizikleri, kontaminasyon, aşırı ısınma veya yetersiz kontrast, inklüzyon özellikleriyle karıştırılabilir.
Yeniden kükürtlendirilmiş SAE/AISI 11xx çeliklerinde eklenen kükürt, esas olarak manganla birleşerek fazla mangan sülfür veya MnS oluşturur. Bu inklüzyonlar talaş kırılmasına yardımcı olur ve kesme bölgesinde yağlamaya katkıda bulunabilir. SAE/AISI 12xx çeliklerine fosfor eklenir; Mechanical Engineers’ Handbook, Carbon and Alloy Steels kaynağında fosfor miktarı yaklaşık %0,04–0,12 olarak verilir. Kurşunlu yeniden kükürtlendirilmiş kalitelerde kurşun, sülfür inklüzyonlarıyla ilişkili halde veya serbest kurşun parçacıkları biçiminde bulunur. Bu tür ayrıntılar, tek bir inklüzyon derecelendirmesiyle birbirinin yerine kullanılamaz.
Otomat paslanmaz çelikleri başka bir örnek sunar. British Stainless Steel Association'a göre sülfür inklüzyonları “takım–iş parçası arayüzünde katı yağlayıcılar” gibi davranabilir. BS EN 10088, bazı kaliteler için %0,015 veya %0,030 kükürt ilavesi içeren işlenebilir varyantlara izin verir. Bununla birlikte aynı nominal kükürt ilavesi; deoksidasyon uygulamasına, kalsiyum işlemine, oksijen potansiyeline, katılaşma koşullarına ve sıcak işlem geçmişine bağlı olarak farklı inklüzyon popülasyonları oluşturabilir.
Referans Çizelgeleri ve Otomat Çelikleri Açısından Sınırlamaları
Çizelge karşılaştırma yöntemi, gözlemlenen mikroyapıyı standartlaştırılmış referans kategorilerine atar. Bu, kontrol ve iletişim açısından yararlıdır. Bir alanın belirli bir inklüzyon sınıfına benzer olup olmadığını belirleyebilir, aynı prosedürle incelenen numuneler arasında karşılaştırma yapılmasına olanak sağlayabilir ve bir ürün spesifikasyonu inklüzyon derecelendirmesi gerektirdiğinde kabul kriterlerini destekleyebilir. Ancak her parçacığı otomatik olarak kimyasal açıdan tanımlamaz, üç boyutlu popülasyonun tamamını ölçmez veya işleme davranışını öngörmez.
ISO 4967:2026, standart referans çizelgesinin otomat çelikleri için tamamen geçerli olmadığını açıkça belirtir. Bu uyarı temel niteliktedir. Çizelge, inklüzyon görünümlerini standartlaştırılmış biçimde sınıflandırmak üzere geliştirilmiştir; otomat çelikleri ise etkileri bileşime, şekle, miktara, dağılıma ve çelik matrisiyle etkileşime bağlı olan inklüzyonları içerecek şekilde tasarlanır. Uzamış sülfürü bir inklüzyon özelliği olarak ele alan bir çizelge kategorisi, ek analiz yapılmadan, söz konusu sülfürün kesme kuvvetini azaltıp azaltmadığını veya takım aşınmasını hızlandırıp hızlandırmadığını ortaya koymaz.
1995 tarihli Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel çalışması, kesme kuvveti etkilerini MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 sırasıyla bildirmiştir. Çalışma ayrıca uzamış sülfürlerin kesme kuvvetini daha etkili biçimde azalttığını, küresel sülfürlerin ise takım yan yüzeyi aşınmasını daha etkili biçimde azalttığını ortaya koymuştur. Bu sonuç, tek bir inklüzyon görünümünün her durumda tercih edilir olduğu yönündeki basit kuralı geçersiz kılar. Talaşın ayrılmasına yardımcı olan inklüzyon popülasyonu, takım ağzını koruyan popülasyonla aynı olmayabilir.
Ayrı bir nicel çalışma olan Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, işlenebilirlik indeksinin “sülfür inklüzyonu şekil oranıyla %200'den %100'e değiştiğini” bildirmiş ve otomat işlenebilirliği için tercihen küresel biçimli mangan sülfür inklüzyonlarını tanımlamıştır. Bir çizelge karşılaştırması uzamış veya küresel morfolojiyi kaydedebilir; ancak çalışmadaki şekil oranını, alan oranını, uzaysal dağılımı veya işleme testi koşullarını zorunlu olarak yeniden üretmez.
Kalsiyum işlemi, kimyanın görünümle birlikte değerlendirilmesi gerektiğini gösterir. Kalsiyum, oksit ve sülfür inklüzyonlarının bileşimini ve morfolojisini değiştirebilir; oksitler ile sülfürler arasındaki kalsiyum paylaşımının termodinamik olarak öngörülmesi de proses kontrolünü destekleyebilir. Düşük büyütmede benzer görünen iki inklüzyon, Ca, Mn, nadir toprak elementi, oksijen veya kükürt içeriği bakımından farklı olabilir ve bu nedenle kesme sırasında farklı davranabilir.
Bu nedenle ISO 4967:2026, bir işleme sertifikası olarak değil, standartlaştırılmış bir temizlik ve inklüzyon sınıflandırma yöntemi olarak değerlendirilmelidir. Yararlı bir otomat çeliği değerlendirmesi; çizelge karşılaştırmasını otomatik görüntü analizi, taramalı elektron mikroskopisi ve enerji dağılımlı spektroskopi, nicel alan oranı, boyut dağılımı ölçümleri, şekil oranları, yönelim verileri, sertlik ve kontrollü kesme testleriyle birleştirebilir. Ölçüm, değerlendirilen özelliği temsil etmelidir. Yorulma analizi için seçilen inklüzyon verileri, talaş oluşumunu öngörmek için otomatik olarak uygun değildir; ayrıca uygun bir çizelge derecelendirmesi, işleme performansını kanıtlamaz.
Mühendislik Sorusu İçin Doğru İnklüzyon Ölçümünün Seçilmesi
Bir inklüzyon ölçümü, yalnızca ölçeği ve duyarlılığı incelenen özellikle eşleştiğinde yararlıdır. Ergitme partilerini toplam inklüzyon derecelendirmesine göre ayıran bir yöntem, temizlik incelemesi için yeterli olabilir; ancak iki yeniden kükürtlendirilmiş çeliğin neden farklı talaşlar oluşturduğunu veya farklı takım ömürlerine sahip olduğunu açıklamakta yetersiz kalabilir. İnklüzyon mühendisliği; inklüzyon bileşiminin, miktarının, boyut dağılımının ve morfolojisinin bilinçli olarak kontrol edilmesini kapsar. Bu nedenle ölçüm, prosesin kontrol etmeyi amaçladığı özellikleri korumalıdır.
Derecelendirme tabloları, kantitatif görüntü analizi ve metalografik kesitler
Derecelendirme tabloları hızlı, düşük maliyetli ve tanıdık oldukları için üretim kontrolünde kullanılmaya devam etmektedir. Parlatılmış, dağlanmış veya dağlanmamış bir kesit, genellikle inklüzyon türüne ve şiddetine göre standart görüntü alanlarıyla karşılaştırılır. Sonuç, ortak bir temizlik terminolojisi sağlayabilir; ancak bir popülasyonu tek bir sınıf numarasına indirger. Aynı görünür şiddete sahip bir sülfür popülasyonunun çok sayıda kısa parçacıktan mı, yoksa daha az sayıda ancak oldukça uzamış şerit inklüzyondan mı oluştuğunu ayırt edemeyebilir.
ISO 4967:2026, “en az 3” redüksiyon oranına sahip haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların mikrografik olarak belirlenmesini tanımlar. Referans tablosu geleneksel inklüzyon değerlendirmesi için yararlıdır; ancak standart, tablonun otomat çeliklerine tamamen uygulanabilir olmadığını belirtir. Bu sınırlama önemlidir. SAE/AISI 11xx çeliğindeki yüksek sülfür derecelendirmesi, rulman çeliğindeki yüksek oksit derecelendirmesiyle aynı şekilde yorumlanmaz; çünkü ilkinde talaş kırmayı ve yağlamayı desteklemek amacıyla fazla miktarda mangan sülfür kasıtlı olarak eklenir.
Metalografik kesitin kendisi sonucu belirler. Haddeleme yönüne paralel bir boyuna kesit, sülfür şerit inklüzyonlarını açığa çıkarır ve deformasyon yolu boyunca uzunluk, genişlik, en-boy oranı ve aralık ölçümlerine olanak tanır. Enine kesit ise farklı bir iki boyutlu kesişim sunar ve çoğu zaman uzamış inklüzyonların daha kısa veya daha yaklaşık eş eksenli görünmesine neden olur. Bu görünümlerden hiçbiri inklüzyon morfolojisinin “kendisi” değildir. Bunlar, üç boyutlu bir popülasyonun kesite özgü izdüşümleridir.
Bu nedenle bir rapor; kesit yönünü, parlatma uygulamasını, büyütmeyi, görüntü alanını, alan sayısını ve numune alma konumunu belirtmelidir. “Boyuna, kalınlığın dörtte biri konumunda, 500× büyütmede 100 alan” anlamlıdır; “temizlik: 1,0” ise anlamlı değildir. Numune alma işlemi, üründeki ilgili konumu da kapsamalıdır. Merkez, çeyrek kalınlık ve yüzeye yakın malzeme farklılık gösterebilir; çünkü inklüzyonlar katılaşma ve haddeleme sırasında hareket eder, deforme olur, yüzebilir veya segregasyona uğrayabilir. Bir yorulma çalışması yüzey bölgesini inceliyorsa merkez hattından alınmış bir numune onun yerine kullanılamaz.
Otomatik kantitatif görüntü analizi, tabloların sağlayamadığı parçacık sayısı, alan fraksiyonu, eşdeğer çap, uzunluk, genişlik, en-boy oranı, en yakın komşu aralığı ve boyut dağılımları gibi ölçümleri sağlar. Ortalama bir derecelendirmeden çok büyük inklüzyonların dağılım kuyruğuna bağlı olan mühendislik sorularında özellikle yararlıdır. Bununla birlikte görüntü analizi kendiliğinden nesnel değildir. Eşik seçimi, aydınlatma, parlatma çizikleri, temas eden parçacıkların segmentasyonu, büyütme ve görüntü alanı seçimi, ölçülen popülasyonu değiştirebilir. Analist, parçacıkların izdüşüm alanına, maksimum uzunluğa, eşdeğer daire çapına veya başka bir tanıma göre sınıflandırılıp sınıflandırılmadığını belirtmelidir.
Kimyanın işlevsel inklüzyon sınıflarını birbirinden ayırdığı durumlarda bileşime duyarlı yöntemler gerekir. Enerji dağılımlı spektroskopiye sahip taramalı elektron mikroskopisi; MnS’yi kalsiyumla modifiye edilmiş sülfürlerden, oksitlerden, kurşun parçacıklarından ve nadir toprak elementi içeren sülfürlerden ayırabilir. Elektron probu analizi veya ilgili mikroanalitik yöntemler, spektrumların çakıştığı ya da parçacıkların küçük olduğu durumlarda daha güvenilir element dağılımı bilgisi sağlayabilir. Bu yöntemler daha fazla zaman gerektirir; ancak optik görüntüdeki siyah veya gri bir özellik, onun hangi bileşik olduğunu göstermez. Kurşunlu yeniden kükürtlendirilmiş çelikte kurşun, sülfür inklüzyonlarıyla birlikte bulunabilir veya serbest kurşun parçacıkları şeklinde ortaya çıkabilir; her ikisini “sülfür” başlığı altında toplamak, işlenebilirlik açısından önemli bir ayrımı ortadan kaldırır.
Yönlü ölçüm ayrı bir değerlendirmeyi gerektirir. Haddelenmiş ürünlerde yalnızca parçacık alan fraksiyonunun ölçülmesi, uzamayı gizleyebilir. Yönelim dağılımı, uzunluk/genişlik veya şekil oranı ve mümkün olduğunda hem boyuna hem de enine kesitlerdeki ölçümler raporlanmalıdır. Yorulma açısından kritik çalışmalar için üç boyutlu rekonstrüksiyon veya seri kesit yöntemi gerekli olabilir; ancak bu yöntemler daha fazla malzeme ve dikkatli kayıt eşleştirmesi gerektirir. Yöntem, yalnızca en kolay parlatılabilen yüzeye göre değil, hasar mekanizmasına göre seçilmelidir.
Ölçümün yorulma, temizlik ve işlenebilirlikle eşleştirilmesi
Yorulma incelemelerinde genellikle en büyük ve en fazla hasara yol açan inklüzyonların konum, bileşim ve gerilme altındaki yüzeyden uzaklık bakımından belirlenmesi gerekir. Ortalama bir inklüzyon derecelendirmesi, çatlak başlatan tek bir alümina kümesini veya kalsiyum alüminat parçacığını gözden kaçırabilir. Otomatik alan ve boyut dağılımları, uç değer analizi ve bileşime duyarlı inceleme daha uygundur. Kesit yönü, ana gerilme ve haddeleme yönüyle uyumlu olmalı; numune alma işlemi, yorulma çatlaklarının gerçekten çekirdeklenebileceği bölgeyi kapsamalıdır. Sonuç, inklüzyon boyutunu tanımlanmış bir metrik kullanarak raporlamalı ve inklüzyon kümelerini izole parçacıklardan ayırmalıdır.
Bir temizlik değerlendirmesinin amacı farklıdır. Bu değerlendirme; bir ergitme partisinin veya ürünün bir spesifikasyona uygun olup olmadığını, ikincil metalurji sonrasında oksit popülasyonlarının değişip değişmediğini ya da döküm uygulamasının ölçülebilir bir kusur artışına yol açıp açmadığını sorgulayabilir. Standart ve çelik ailesi uyumlu olduğunda derecelendirme tabloları bu soruyu verimli biçimde yanıtlayabilir. Değişimler küçük olduğunda, büyük parçacıkların sıklığı önem taşıdığında veya ürün, tablonun tek bir sınıfta birleştirdiği inklüzyon türlerini içerdiğinde kantitatif görüntü analizi ek değer sağlar. Yöntem, evrensel bir temizlik gerçeği gibi sunulmamalıdır: düşük toplam alan fraksiyonu; yorulma riskinin, işlenebilirliğin veya yüzey kalitesinin de düşük olacağını kanıtlamaz.
İşlenebilirlik, en bilinçli seçimi gerektirir; çünkü kesme kuvveti ve takım aşınması tamamen aynı inklüzyon popülasyonuna tepki vermez. ASM Handbook; bileşim, mikroyapı, dayanım seviyesi, kesme koşulları, kesme sıvıları ve takım malzemesini birbirleriyle etkileşen kontrol unsurları olarak tanımlar. Kükürt, ıslah çeliklerinde işleme davranışını önemli ölçüde değiştirebilir; ancak yalnızca kükürt içeriği yeterli bir ölçüm değişkeni değildir.
| Mühendislik sorusu | En ilgili ölçümler |
|---|---|
| Talaş oluşumu | Sülfür kimyası, en-boy oranı, yönlenme, aralık ve matris durumu |
| Yorulma başlatması | En büyük kapanımlar, kümeler, bileşim, konum ve üç boyutlu aralık |
| Temizlik kontrolü | Standartlaştırılmış çizelge derecelendirmesi, alan oranı, parçacık sayısı ve ürün konumu |
| Takım aşınması | Kesme kuvveti, sıcaklık ve takım koşullarıyla birlikte kapanım kimyası ve morfolojisi |
| Korozyon performansı | Sülfür kimyası, açıkta kalan arayüzler, boyut, şekil ve yüzey durumu |
Bu nedenle bir işlenebilirlik çalışması, çelik matrisi ve kesme koşullarının yanı sıra sülfür kimyasını, morfolojisini, yönelimini, alan fraksiyonunu ve boyut dağılımını da karakterize etmelidir. ASTM International’ın İşlenebilirliği İyileştirmek İçin Çelik ve Demir Katkıları adlı çalışması; kükürt, kurşun, selenyum, tellür, fosfor, azot, mangan/kükürt oranı ve ASTM spesifikasyonlarını birbirinden bağımsız hedefler olarak değil, tasarım değişkenleri olarak ele alır. Örneğin SAE/AISI 12xx çeliklerinde, yeniden kükürtlendirilmiş kalitelerin kükürt içeren kimyasına yaklaşık %0,04–0,12 fosfor eklenir. Serbest işlenebilir paslanmaz çeliklerde sülfürler “takım–iş parçası arayüzünde katı yağlayıcılar” gibi davranabilir; BS EN 10088, belirli işlenebilir varyantlar için %0,015 veya %0,030 oranında sülfür ilavesine izin verir.
Gerekli ayrım, 1995 tarihli Yeniden kükürtlendirilmiş otomat çeliğinin işlenebilirliği üzerinde sülfür inklüzyonlarının bileşiminin, şekil faktörünün ve alan fraksiyonunun etkileri adlı çalışmayla ortaya konmuştur. Bildirilen kesme kuvveti etkileri MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 sırasını izlemiştir. Uzamış sülfürler kesme kuvvetini daha etkili biçimde azaltırken küresel sülfürler takım yan yüzeyi aşınmasını daha etkili biçimde azaltmıştır. Dolayısıyla tek bir inklüzyon popülasyonu evrensel olarak üstün ilan edilemez.
Liège Üniversitesi tarafından 1995 yılında gerçekleştirilen ayrı bir çalışma olan Otomat çeliklerindeki sülfür inklüzyonlarının kantitatif analizi ve bunların işlenebilirliğe etkisi, işlenebilirlik indeksinin “sülfür inklüzyonlarının şekil oranıyla birlikte %200’den %100’e değiştiğini” bildirmiş ve serbest işlenebilirlik açısından küresel şekilli mangan sülfür inklüzyonlarını tercih etmiştir. Bu bulgular doğrudan şu sonucu destekler: tek bir oksit artı sülfür derecelendirmesine dayanan işlenebilirlik iddiaları eksik tanımlanmıştır. Ölçüm; neyin sayıldığını, nerede ölçüldüğünü, kesitin nasıl yönlendirildiğini ve testin kuvveti, talaş biçimini, yüzey finisajını veya takım aşınmasını değerlendirip değerlendirmediğini belirtmelidir. Kalsiyum işlemi oksit ve sülfür kimyasını ve morfolojisini değiştirebilir; bu nedenle bir işleme sonucunu bu işleme bağlarken bileşime duyarlı analiz zorunludur.
İşlenebilirliği Değiştirmek İçin Kullanılan Alaşım Katkıları
ASTM sempozyumu İyileştirilmiş İşlenebilirlik İçin Çelik ve Dökme Demire Katkılar (2024), işlenebilirlik katkılarını birbiriyle bağlantılı kimyasal bileşim ve proses değişkenleri kümesi olarak ele alır: kükürt, kurşun, selenyum, tellür, fosfor, azot, manganez-kükürt oranı ve geçerli ASTM spesifikasyonlarının getirdiği sınırlar. Bu düzenleme, “iyi” ve “kötü” elementlerin basit bir sıralamasından daha yararlıdır. Bir katkı, inklüzyon popülasyonunu, matrisin tepkisini, talaş oluşumunu, takım temasını veya bu etkilerin birkaçını birden değiştirir. Sonuç; çelik kalitesine, dayanım seviyesine, ısıl işleme, kesme hızına, ilerlemeye, kesme derinliğine, kesme sıvısına ve takım malzemesine bağlıdır.
İnklüzyon mühendisliği; çelik üretimi ve sonraki işlemler yoluyla inklüzyon bileşiminin, miktarının, boyut dağılımının ve morfolojisinin kontrol edilmesi anlamına gelir. İnklüzyonları ölçmek, onları mühendislik yoluyla kontrol etmekle aynı şey değildir. ISO 4967:2026, “en az 3 oranında bir haddeleme veya dövme redüksiyonuna” sahip haddelenmiş ya da dövülmüş ürünlerde metalik olmayan inklüzyonların mikrografik olarak belirlenmesini tanımlar; ancak standart referans çizelgesinin otomat çeliklerine bütünüyle uygulanabilir olmadığı konusunda da uyarır. Dolayısıyla bir çizelgeye dayalı derecelendirme, bir popülasyonu tanımlayabilir; fakat bu popülasyonun oluşturduğu kesme kuvvetini veya takım ömrünü öngörmeyebilir.
Kükürt, fosfor, kurşun, selenyum ve tellür
Kükürt, birçok karbon ve alaşımlı otomat çeliğinde başlıca katkıdır; çünkü mangan sülfürünü, MnS, oluşturur. Kükürdü tercihen MnS biçiminde bağlamak ve sıcak gevreklik oluşturacak demir sülfürün oluşmasını önlemek için yeterli miktarda manganez eklenir. SAE/AISI 11xx çeliklerinde kasten artırılmış kükürt içeriği, fazla miktarda MnS inklüzyonu oluşturur. Kesme sırasında bu inklüzyonlar talaşı kesintiye uğratır, metalik matrisin sürekliliğini azaltır ve takım–iş parçası temas bölgesinde sürtünmeyi veya yapışmayı düşürebilir. Aynı inklüzyonlar enine sünekliği, yorulma dayanımını, darbe tokluğunu ve kaynaklanabilirliği azaltabilir.
Etki yalnızca kükürt yüzdesiyle belirlenmez. Sülfürün en-boy oranı, alan fraksiyonu, bileşimi ve dağılımı da önemlidir. 1995 tarihli Yeniden kükürtlendirilmiş otomat çeliğinin işlenebilirliği üzerinde sülfür inklüzyonlarının bileşiminin, şekil faktörünün ve alan fraksiyonunun etkileri başlıklı çalışma; kesme kuvveti üzerindeki etkilerin MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 sırasını izlediğini bildirmiştir. Uzamış sülfürler kesme kuvvetini daha etkili biçimde azaltırken küresel sülfürler takım yan yüzey aşınmasını daha etkili biçimde azaltmıştır. Bu bulgu, tek bir inklüzyon biçiminin her işleme amacı için en uygun olduğunu varsaymaya karşı doğrudan bir uyarıdır.
Bu ayrım, Liège Üniversitesi’nin 1995 tarihli Otomat çeliklerinde sülfür inklüzyonlarının kantitatif analizi ve bunların işlenebilirlik üzerindeki etkisi başlıklı çalışmasında da görülür. Çalışmada işlenebilirlik indeksinin “sülfür inklüzyonlarının şekil oranına bağlı olarak %200 ile %100 arasında değiştiği” ve küresel mangan sülfürlerinin otomat işlenebilirliği açısından tercih edildiği bildirilmiştir. Bu sayısal aralık, farklı kaliteler arasında evrensel bir öngörü oluşturmaz; inklüzyon şeklinin ölçülen sonucu ne kadar güçlü biçimde değiştirebildiğini gösterir.
Kalsiyum işlemi, bu şekli ve kimyasal bileşimi değiştirme yollarından biridir. Kalsiyum, oksit inklüzyonlarını modifiye edebilir ve sülfür çökelmesini etkileyerek uygun oksijen, kükürt ve sıcaklık koşullarında daha küresel veya kompleks inklüzyonlar oluşturabilir. Kalsiyumun oksitler ve sülfürler arasındaki bölüşümüne ilişkin termodinamik öngörüler bu kontrolü yönlendirebilir; ancak sonuç yine de pota işlemesine, katılaşmaya, hadde redüksiyonuna ve yeniden ısıtmaya bağlıdır. Nadir toprak elementleri katkıları da benzer şekilde MnS–RE2S3 veya kalsiyum içeren türevler oluşturabilir; ancak bunların değeri temizlik, yorulma, tokluk ve proses tutarlılığı ile birlikte değerlendirilmelidir.
Fosfor, farklı bir işlenebilirlik mekanizması sağlar. 2022 tarihli Mechanical Engineers’ Handbook, Carbon and Alloy Steels’te bildirildiği üzere SAE/AISI 12xx çelikleri, yeniden kükürtlendirilmiş kalitelere özgü artırılmış kükürtü içerir ve ayrıca yaklaşık %0,04–0,12 fosfor içerir. Fosfor, ferritik matrisi güçlendirir ve gevrekleştirir; böylece talaşların kırılmasına yardımcı olur ve çoğu zaman otomat işleme davranışını iyileştirir. Özellikle segregasyonun veya iri taneli bir yapının etkisini artırdığı durumlarda aşırı fosfor; sünekliği, darbe tokluğunu, soğuk şekillendirmeyi ve kaynaklanabilirliği olumsuz etkileyebilir. Bu nedenle 12xx tanımı, yalnızca başka bir inklüzyon katkısı içeren 11xx çeliği anlamına gelmez; fosfor, talaşın yanı sıra matrisi de değiştirir.
Kurşunlu yeniden kükürtlendirilmiş çeliklerde kurşun, sülfür inklüzyonlarıyla ilişkili hâlde veya ayrı serbest kurşun parçacıkları olarak bulunur. Kurşunun katı çelikte çözünürlüğü çok sınırlı olduğundan dağılımı; parçacık oluşumu, çelik temizliği ve proses geçmişi tarafından kontrol edilir. İşleme sırasında kurşun talaş ayrılmasını kolaylaştırabilir ve takım arayüzünde etkili olabilir; ancak maruziyet kontrolü, geri dönüşüm, kaynak dumanları ve çevre mevzuatı açısından ciddi kaygılar da doğurur. Bir kurşun katkısı yalnızca kuvvet azaltıcı etkisine göre değerlendirilemez. Amaçlanan ürün spesifikasyonu ve izin verilen kullanım alanları kurşunu dışlayabilir.
Selenyum ve tellür, inklüzyon davranışını ve talaş kırılmasını değiştirmek için kullanılabilecek diğer kimyasal bileşim seçenekleridir. Sülfür morfolojisini ve inklüzyonlarla kesme bölgesi arasındaki etkileşimi değiştirebilirler; ancak etkileri kükürt seviyesine, manganez içeriğine, deoksidasyon uygulamasına ve matrisin durumuna duyarlıdır. Kullanımları; mekanik özelliklerin, sıcak ve soğuk işlemenin, kaynağın, çalışanların maruziyetinin, atıkların işlenmesinin ve geçerli kalite spesifikasyonunun değerlendirilmesini gerektirir. Bu elementler, kükürt veya kurşunun birbirinin yerine kullanılabilen ikameleri olarak sunulmamalıdır.
Otomat paslanmaz çelikleri, aynı uzlaşmayı daha talepkâr bir matris altında gösterir. British Stainless Steel Association’a (2024) göre sülfür inklüzyonları “takım–iş parçası arayüzünde katı yağlayıcılar” gibi davranabilir; ancak korozyon direncini azaltabilir ve çukurcuklanma ya da aralık korozyonu performansını olumsuz etkileyebilir. BS EN 10088, bazı kaliteler için %0,015 veya %0,030 kükürt katkısına sahip işlenebilir varyantlara izin verir. Bu değerler kaliteye özgü izinlerdir; paslanmaz çelik için genel hedefler değildir.
Azot, manganez-kükürt oranı ve spesifikasyon sınırları
Azot, hem çelik matrisini hem de inklüzyon kimyasını etkilediği için çoğu zaman işlenebilirlik değişkeni olarak ele alınır. Bazı bileşimlerde azot; titanyum, alüminyum, vanadyum veya diğer elementlerle birleşerek nitrürler ya da karbonitrürler oluşturur. Bu parçacıklar talaş kırılmasını, takımın aşınmasını, tokluğu ve yüzey kalitesini etkileyebilir. Çözünmüş azot ayrıca dayanımı artırabilir ve gerinim yaşlanmasını değiştirebilir; aşırı veya kontrolsüz azot ise sünekliği, şekillendirilebilirliği, tokluğu veya kaynak performansını olumsuz etkileyebilir. Bu nedenle etkisi, azotun çözeltide kalmasına, çökeltiler içinde bağlanmasına veya kompleks inklüzyonlara katılmasına bağlıdır.
Manganez-kükürt oranı, kükürdün güvenli biçimde MnS olarak tutulup tutulmadığını kontrol eder ve sülfür morfolojisini etkiler. Kükürde göre manganezin çok az olması, demir sülfür ve sıcak gevreklik sorunları riskini artırır. Yüksek oran otomatik olarak üstün işlenebilirlik sağlamaz: fazla manganez sertleşebilirliği ve matris dayanımını değiştirirken kükürt içeriği, oksijen potansiyeli, kalsiyum, nadir toprak elementleri katkıları ve katılaşma koşulları nihai inklüzyon popülasyonunu belirler. Bu nedenle yararlı oran, evrensel bir reçeteden çok kaliteye ve prosese özgüdür.
Spesifikasyon sınırları, bu metalurjik tercihleri uygulanabilir kimyasal bileşim ve kalite gereklerine dönüştürür. SAE/AISI 11xx ve 12xx tanımları, amaçlanan kükürt katkılarına sahip aileleri belirtir; ancak satın alma veya üretim şartı ASTM A29/A29M’yi, geçerli bir ürün standardını ya da müşteri tarafından kontrol edilen bir kimyasal bileşim aralığını da içerebilir. Kükürt, fosfor, azot, kurşun ve artık elementler için ASTM sınırları; mekanik özellik, yüzey kalitesi, temizlik ve ısıl işlem gerekleriyle birlikte okunmalıdır. Kesme kuvvetini azaltan bir kimyasal bileşim yine de enine tokluğu düşürdüğü, yorulma performansını kötüleştirdiği, kaynağı güçleştirdiği veya çevresel kısıtlamalarla çeliştiği için başarısız olabilir.
Kesme koşulları da değerlendirmenin bir parçası olmaya devam eder. ASM Handbook; bileşimi, mikroyapıyı, dayanım seviyesini, kesme koşullarını, kesme sıvılarını ve takım malzemesini işlenebilirliği karşılıklı olarak etkileyen kontroller olarak tanımlar; kükürt, ıslah çeliklerinin işleme davranışını önemli ölçüde değiştirebilir. Bu nedenle inklüzyon ölçümleri, mühendislik sorusuyla uyumlu olmalıdır. Boyuna bir kesit, talaş kontrolüyle ilgili sülfür uzamasını ortaya koyabilirken enine bir kesit, üç boyutlu analiz veya alan fraksiyonu ölçümü yorulma ya da takım aşınması davranışını daha iyi temsil edebilir. Katkı, sonuca etki eden girdilerden yalnızca biridir.
Kalsiyum İşlemi ve İnklüzyon Morfolojisinin Kontrolü
Kalsiyum işlemi, genel bir temizlik işlemi değil, inklüzyon mühendisliğine yönelik bir uygulamadır. Amaç yalnızca metalik olmayan parçacıkların toplam sayısını azaltmak değildir. Amaç, bu parçacıkların bileşimini, şekillerini, ulaşabilecekleri boyutu ve haddeleme, talaşlı imalat ve döküm sırasında nasıl davrandıklarını değiştirmektir. Daha az inklüzyon içeren bir çelik, geriye kalan sülfürlerin morfolojisi uygun değilse veya sert oksit parçacıkları kesici kenara zarar veriyorsa yine de kötü işlenebilirliğe sahip olabilir.
Kalsiyum işlemi dizisi
- Deoksidasyon Oksit durumunu oluşturun ve çelik kimyasını ayarlayın.
- Kalsiyum enjeksiyonu Denetimli sıcaklık, karıştırma ve geri kazanım koşulları altında kalsiyum ekleyin.
- Kapanım değişikliği Amaçlanan kimya ve morfolojiye sahip kalsiyum içeren oksit ve sülfürlerin oluşumunu teşvik edin.
- Döküm ve doğrulama İşlem görmüş çeliği dökün; ardından yalnızca tel ilavesine güvenmek yerine nihai kapanım topluluğunu inceleyin.
İşlemde genellikle deoksidasyon ve alaşım ayarlamasından sonra, özlü tel veya başka bir kontrollü enjeksiyon yöntemiyle kalsiyum ilave edilir. Çözünmüş kalsiyumun oksijene ve kükürde karşı güçlü bir kimyasal afinitesi vardır. Bu nedenle katı veya sıvı oksit inklüzyonlarıyla ve katılaşma sırasında manganez sülfür oluşum reaksiyonlarıyla tepkimeye girebilir. Ortaya çıkan inklüzyon topluluğu kalsiyum alüminatlar, kalsiyum içeren sülfürler veya kompozit oksit–sülfür parçacıkları içerebilir. Sonuç; çelik sıcaklığına, oksijen ve kükürt aktivitelerine, alüminyum içeriğine, manganez/kükürt oranına, karıştırmaya, işlem süresine ve gerçekte çözeltiye giren kalsiyum miktarına bağlıdır.
Oksit ve sülfür modifikasyonu
Alüminyumla deokside edilmiş çelikte, işlem görmemiş alümina inklüzyonları köşeli ve sert olabilir; ayrıca daldırılmış giriş nozulu duvarlarında birikme eğilimi gösterebilir. Kalsiyum, oksit kimyasını kalsiyum alüminatlara doğru değiştirir. Uygun bir bileşim aralığında bu ürünler çelik üretimi ve döküm sıcaklıklarında sıvı veya kısmen sıvı hâlde bulunur. Böylece daha yuvarlak hâle gelebilir ve rijit alümina kümeleri oluşturma eğilimleri azalabilir. Bu, kalsiyum işlemiyle sıklıkla ilişkilendirilen döküm avantajıdır; ancak inklüzyon içeriğinde evrensel bir azalma olarak anlaşılmamalıdır. Kalsiyum, toplam inklüzyon alan kesrini neredeyse değiştirmeden belirli bir oksit topluluğunun zararlı etkisini azaltabilir.
Sülfürlerin tepkisi, otomat çeliklerinde aynı derecede önemlidir. Kalsiyum, mangan sülfürlere girerek (Mn,Ca)S oluşturabilir, sülfürlerin şekil oranını değiştirebilir ve sülfürlerle çelik matrisi arasındaki bağlanmayı etkileyebilir. Bileşime ve soğuma geçmişine bağlı olarak sülfürler daha az uzamış ve daha küresel hâle gelebilir. Bu değişim gerilme yığılmasını ve takım yan yüzey aşınmasını azaltabilir; ancak uzun ve hizalanmış MnS dizilerinin sağladığı talaş kırma etkisini de zayıflatabilir.
1995 tarihli Yeniden kükürtlenmiş serbest işlenebilir çeliğin işlenebilirliği üzerinde sülfür inklüzyonlarının bileşiminin, şekil faktörünün ve alan kesrinin etkileri başlıklı çalışma, MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 topluluklarını karşılaştırmıştır. Bildirilen kesme kuvveti etkileri bu sırayı izlemiş ve yalnızca kükürt yüzdesinin değil, inklüzyon kimyasının da önemli olduğunu göstermiştir. Uzamış sülfürler kesme kuvvetini daha etkili biçimde azaltırken küresel sülfürler takım yan yüzey aşınmasını daha etkili biçimde azaltmıştır. Bunlar farklı performans hedefleridir. Bu nedenle kuvveti en aza indirmek üzere seçilen bir işlem, aşınma açısından daha elverişsiz bir sonuç doğurabilir.
Bu ödünleşim, Liège Üniversitesi’nin 1995 tarihli Serbest kesme çeliklerinde sülfür inklüzyonlarının kantitatif analizi ve bunların işlenebilirlik üzerindeki etkisi başlıklı çalışmasıyla da uyumludur. Çalışma, bir işlenebilirlik indeksinin “sülfür inklüzyonlarının şekil oranıyla birlikte %200’den %100’e değiştiğini” bildirmiştir. Çalışma, serbest kesme işlenebilirliği açısından küresel biçimli manganez sülfür inklüzyonlarını tercih etmiştir; ancak bu sonuç, küresel parçacıkları her koşulda üstün kılmaz. Takım malzemesi, ilerleme, kesme hızı, deformasyonla sertleşme davranışı, matris dayanımı, yağlama ve talaş kontrolü gereklilikleri hâlâ etkin değişkenlerdir.
Kalsiyum işlemi, kalite standardına göre de değerlendirilmelidir. SAE/AISI 11xx çelikleri, fazla miktarda manganez sülfür inklüzyonu oluşturan ilave kükürt içerirken SAE/AISI 12xx çeliklerine işlenebilirlikle ilişkili başka bir değişken olarak yaklaşık %0,04–0,12 fosfor ilave edilir. ASTM International’ın 2024 sempozyum çalışması İyileştirilmiş işlenebilirlik için çelik ve demire ilaveler, kükürt, kurşun, selenyum, tellür, fosfor, azot, manganez/kükürt oranı ve ASTM spesifikasyonlarını tasarım değişkenleri olarak tanımlar. Kalsiyum bu sistemdeki kontrollerden biridir; matrisi ve inklüzyon topluluğunun tamamını kontrol etmenin yerine geçmez. Serbest işlenebilir paslanmaz çeliklerde sülfürler “takım–iş parçası ara yüzünde katı yağlayıcılar” olarak işlev görebilir; BS EN 10088, bazı kalitelerin işlenebilir varyantları için %0,015 veya %0,030 oranında kükürt ilavesine izin verir.
Proses penceresi dardır. Çok az kalsiyum, alümina ve manganez sülfürün davranışını büyük ölçüde değiştirmeden bırakır. Fazla kalsiyum, kalsiyum sülfür veya kalsiyumca zengin oksit fazları oluşturabilir, kükürt ve oksijeni öngörülemeyen biçimde tüketebilir ve deformasyon davranışı zayıf inklüzyonlar meydana getirebilir. Kalsiyum verimi özellikle hassastır; çünkü kalsiyumun çelik üretim sıcaklıklarında buhar basıncı yüksektir ve cüruf, refrakter, çözünmüş oksijen ve kükürtle hızla tepkimeye girer. Tel ilave hızı, enjeksiyon derinliği, argonla karıştırma, cürufun durumu ve dökümden önceki bekleme süresi, çözünmüş kalsiyum pikini ve bunun azalmasını etkiler.
Döküm uygulaması bu hataları hızla açığa çıkarır. Yetersiz oksit modifikasyonu, daldırılmış giriş nozulunu daraltan katı alümina kümelerinin kalmasına yol açabilir. Aşırı miktarda veya uygun olmayan zamanda ilave edilen kalsiyum da akışı engelleyen kalsiyumca zengin katılar, yeniden oksidasyon ürünleri veya aglomeralar oluşturabilir. Bir nozulun temiz biçimde döküm yapması, sülfür topluluğunun istenen işleme tepkisine sahip olduğunu kanıtlamaz; nozul davranışı ve kesme davranışı farklı inklüzyon kimyalarını destekleyebilir.

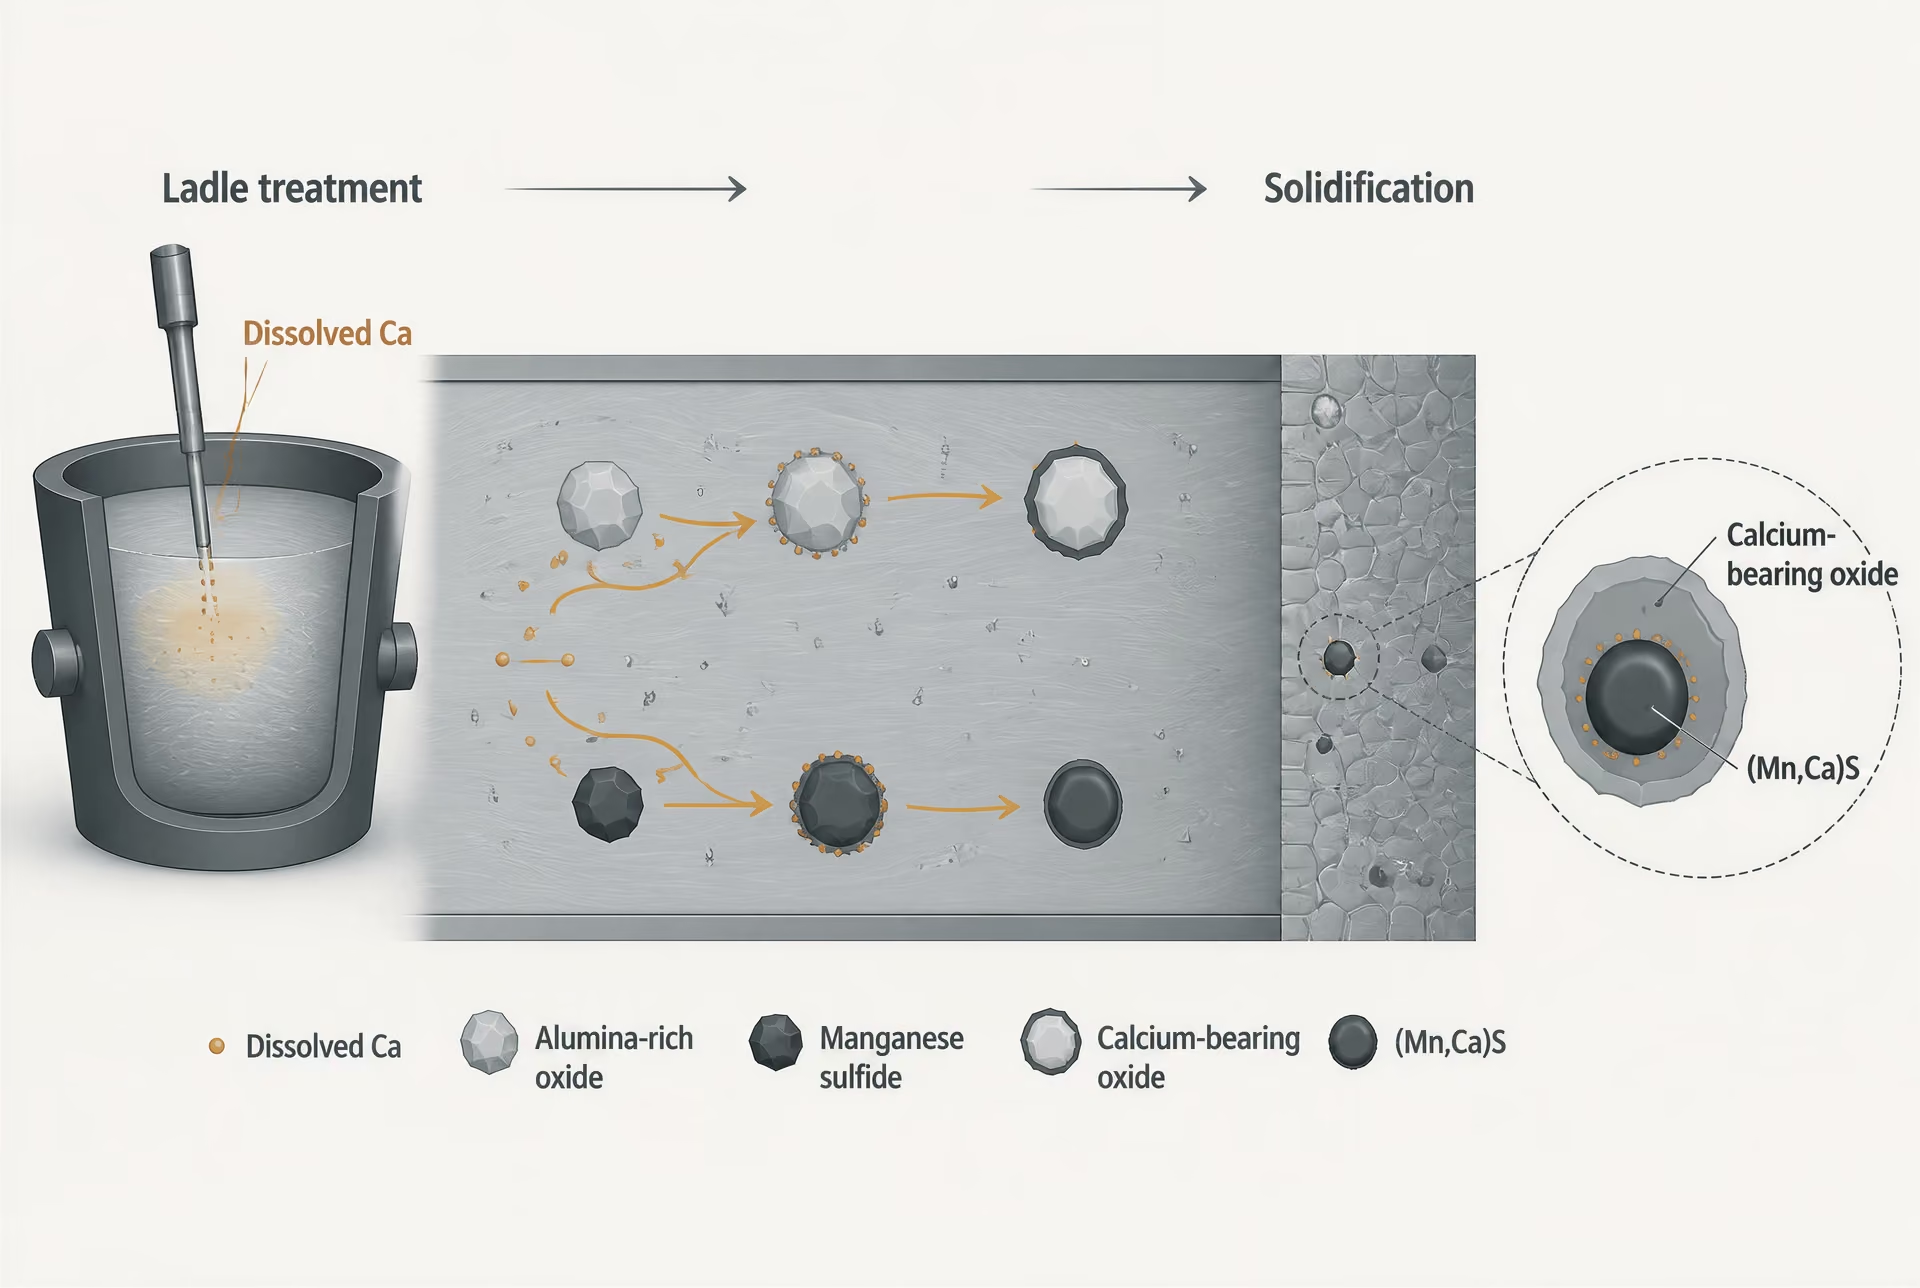
Kalsiyum bölüşümünün termodinamik olarak öngörülmesi
Termodinamik hesaplama, fabrika denemelerinden önce işlem penceresinin tanımlanmasına yardımcı olur. Temel soru, mevcut Ca, O, S, Al, Mn ve diğer element aktivitelerinde kalsiyumun oksit ve sülfür reaksiyonları arasında nasıl bölüştüğüdür. Kalsiyum önce bir oksit inklüzyonunu indirgeyebilir veya modifiye edebilir ve ardından kükürtle tepkimeye girebilir; ya da oksit modifikasyonu tamamlanmadan önce sülfür içeren reaksiyonlar mevcut kalsiyumu tüketebilir. Denge modelleri, kararlı inklüzyon alanının alümina, kalsiyum alüminatlar, CaS, (Mn,Ca)S veya kompozit fazlar içerip içermediğini tahmin edebilir.
Bu tür tahminler, yalnızca nominal dökme bileşimleri değil, aktiviteleri gerektirir. Cüruf taşınması, çözünmüş oksijen, alüminyum aktivitesi, sıcaklık ve etkin kalsiyum verimi, bir inklüzyonun maruz kaldığı kimyasal ortamı belirler. Bu nedenle hesaplanan faz sınırı bir proses kılavuzudur, garanti değildir. Kalsiyumun buharlaşma, cüruf, refrakter ve flotasyon yoluyla kayıpları gerçek koşulları değiştirirken, katılaşma segregasyonu işlemden sonra yerel manganez ve kükürt aktivitelerini değiştirir.
Pratik hedef çoğu zaman, oksit inklüzyonlarının döküm sırasında deforme olabilir veya sıvı hâle gelmesini, sülfürlerin ise haddeleme sonrasında kontrollü bir şekli korumasını sağlayan bir kalsiyum aralığıdır. Bu hedef, talaş parçalanmasının ve düşük kesme kuvvetinin ön planda olduğu yüksek hızlı otomatik torna uygulaması ile küresel sülfürlerin ve azaltılmış aşındırıcı etkileşimin daha önemli olduğu takım ömrüne duyarlı bir işlem arasında farklılık gösterebilir.
Son doğrulama metalografik olmalıdır. ISO 4967:2026, “en az 3 deformasyon oranına” sahip haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların mikrografik olarak belirlenmesini tanımlar; ancak standart referans çizelgesinin serbest kesme çeliklerine tamamen uygulanabilir olmadığını belirtir. Bu nedenle inceleme; mühendislik sorusuna uygun görüntü analizi veya mikroskopi kullanılarak inklüzyon kimyasını, morfolojisini, boyut dağılımını, alan kesrini ve hizalanmasını kaydetmelidir. Tek başına bir temizlik derecelendirmesi, başarılı bir kalsiyum işlemini ortaya koyamaz. Çeliğin amaçlanan işleme davranışını sağlayıp sağlamadığını belirleyen unsur, kalsiyum tel ilavesi, hesaplanan denge veya nozul geçmişi değil, nihai inklüzyon topluluğudur.

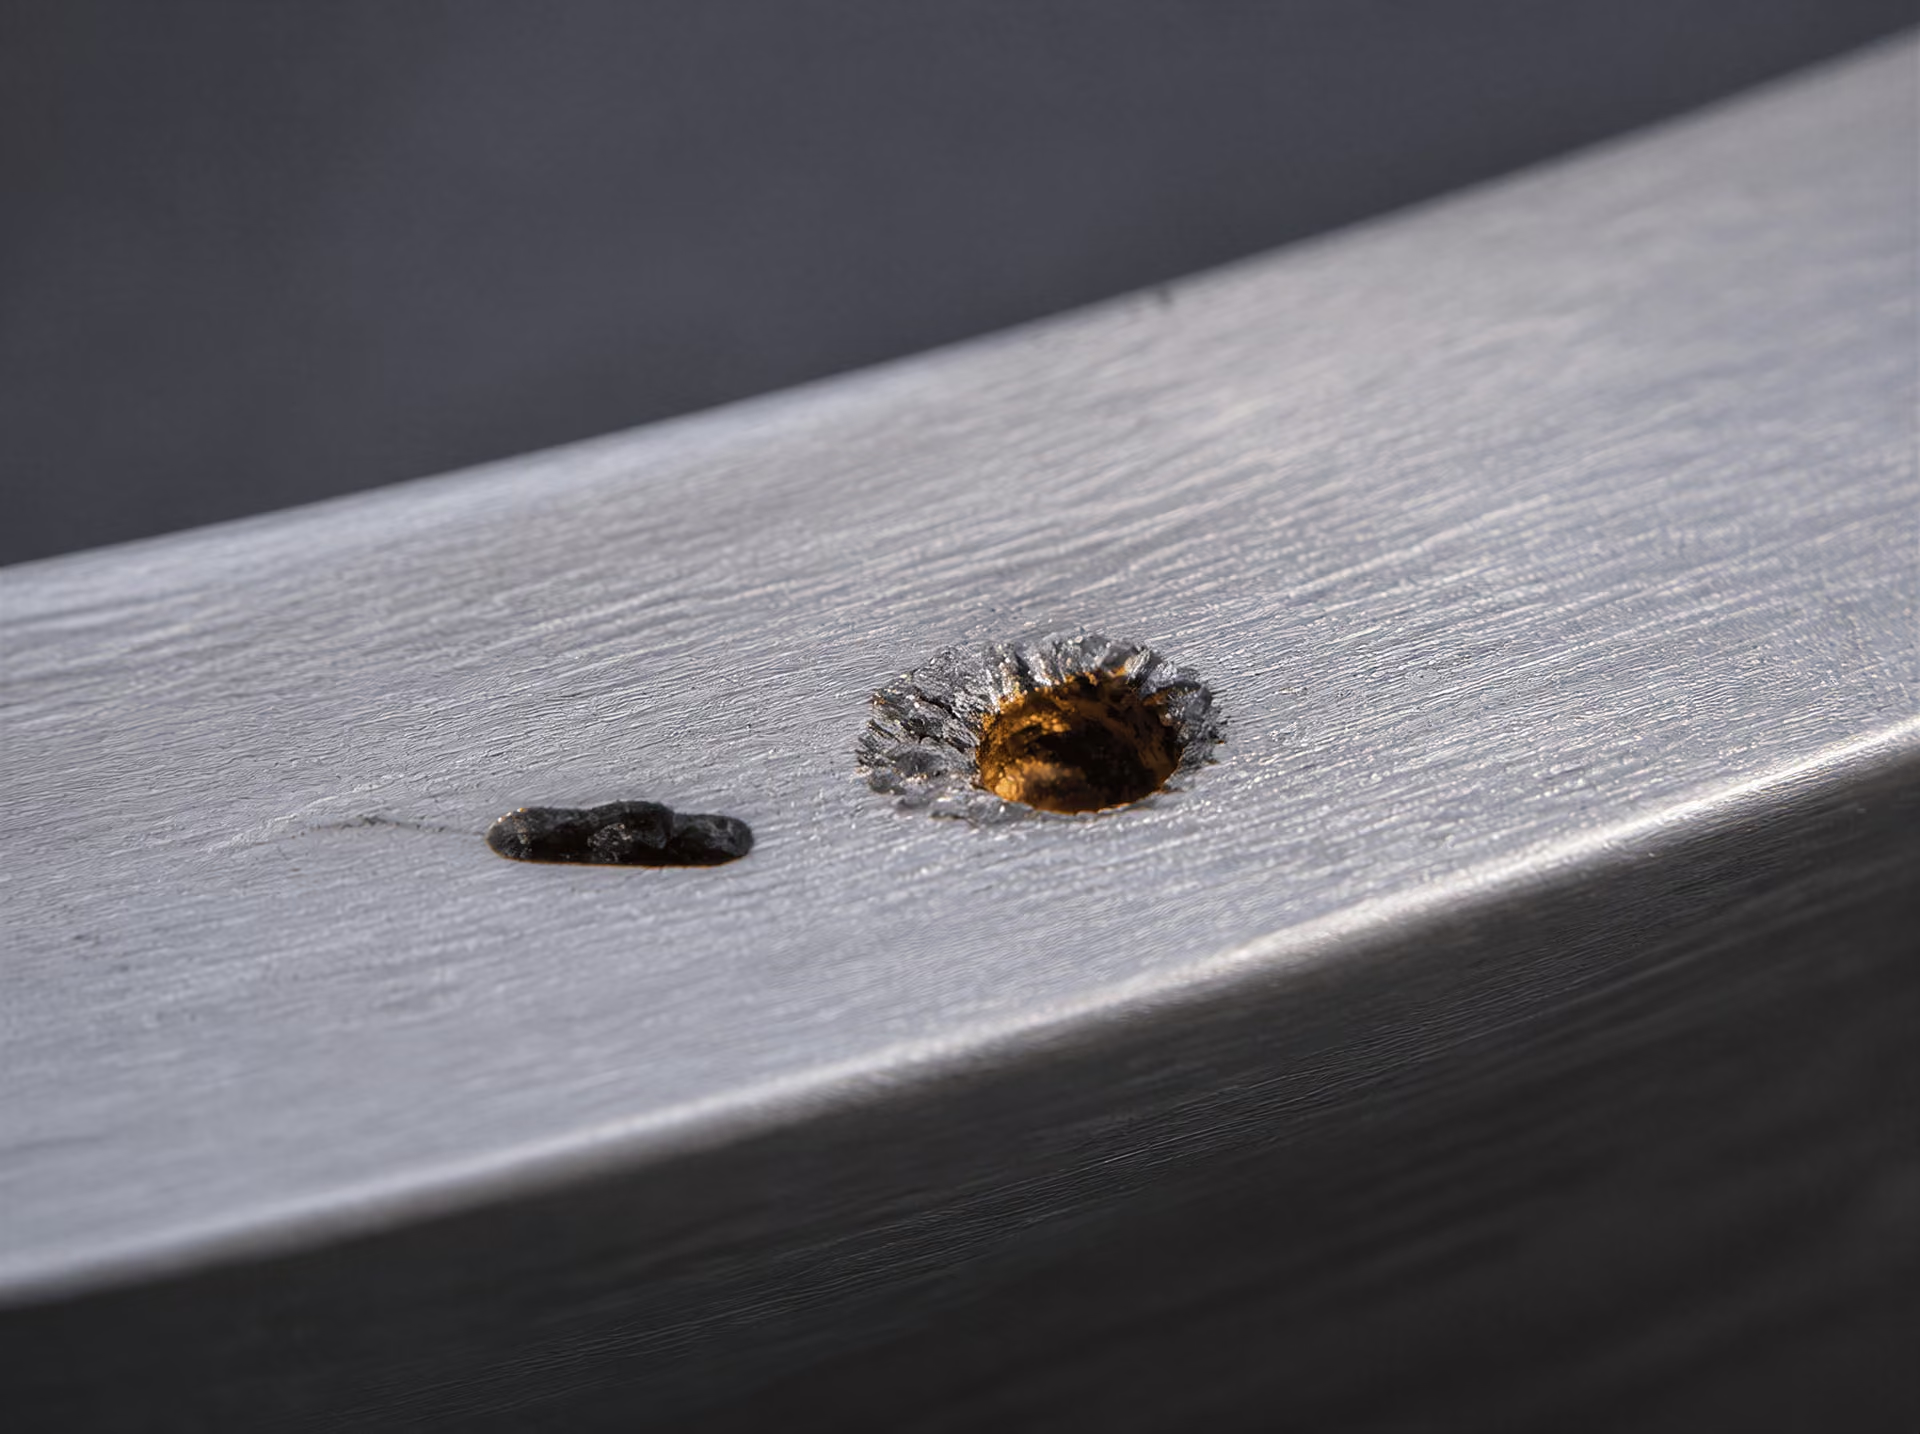
Serbest İşlenebilir Paslanmaz Çelikler: Korozyon Direnci Ödünü
Paslanmaz çelik, yalnızca kükürt eklendiği için daha kolay işlenebilir hâle gelmez. Sonuç; kükürt içeriğine, manganın kullanılabilirliğine, inklüzyon kimyasına, inklüzyon şekline, alan oranına, çelik matrisine ve kesme koşullarına bağlıdır. Bir östenitik kalite için talaş kırmayı iyileştiren bir kükürt ilavesi, başka bir kalitede takım aşınması, korozyon direnci, kaynaklanabilirlik ve enine dayanım arasında farklı bir denge oluşturabilir.
Bunun nedeni metalurjiktir. Kükürdün östenitik paslanmaz çelikte çözünürlüğü sınırlıdır ve kükürt esas olarak manganla birleşerek mangan sülfür, MnS, oluşturur. British Stainless Steel Association (BSSA) tarafından açıklandığı üzere bu inklüzyonlar, kesme sırasında metali kesintiye uğratır. Talaşın sürekliliğini zayıflatabilir, malzemeyi keserek ayırmak için gereken enerjiyi azaltabilir ve takım–iş parçası ara yüzünde katı yağlayıcılar gibi davranabilirler. Bu etki delme, tornalama ve otomatik vida makinesi işlemleri sırasında yararlıdır; ancak inklüzyonlar aynı zamanda yerel kimyasal ve mekanik süreksizlikler oluşturur.
Östenitik paslanmaz çeliklerde sülfür inklüzyonları
Geleneksel, korozyona dayanıklı bir östenitik kalitede temizlik ve inklüzyon kontrolü yüzey kalitesini ve kullanım performansını destekler. Serbest işlenebilir bir kalitede ise bazı inklüzyonlar bilinçli olarak oluşturulur. Bu durum onları basit kirleticiler hâline getirmez. İnklüzyon mühendisliği; çelik üretimi ve işlem değişkenleri aracılığıyla inklüzyon bileşimini, miktarını, boyut dağılımını ve morfolojisini düzenler.
MnS inklüzyonları, sıcak işlem sırasında şekillerinin değişmesi nedeniyle özellikle önemlidir. Haddelenmiş sülfürler genellikle uzamış şeritler hâline gelirken, kalsiyum işlemi veya değiştirilmiş kükürt kimyası daha küresel parçacıkların oluşmasını sağlayabilir. Bu şekiller aynı işleme tepkisini vermez. 1995 tarihli Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel çalışması, kesme kuvveti etkilerini MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 sırasıyla raporlamıştır. Uzamış sülfürler kesme kuvvetini daha etkili biçimde azaltırken, küresel sülfürler takım yan yüzeyi aşınmasını daha etkili biçimde azaltmıştır. Bu nedenle kesme kuvveti ve takım ömrü, işlenebilirliğin birbirinin yerine kullanılabilir ölçütleri olarak değerlendirilemez.
1995 yılında Liège Üniversitesi tarafından gerçekleştirilen ayrı bir çalışma olan Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, “işlenebilirlik indeksinin sülfür inklüzyonlarının şekil oranına bağlı olarak %200 ile %100 arasında değiştiğini” bildirmiştir. Bu sonuç açık bir mühendislik noktasını destekler: önemli olan yalnızca kükürt yüzdesi değil, inklüzyon geometrisidir. Uzamış sülfürlerin yüksek alan oranı talaş segmentasyonuna yardımcı olabilir; ancak aşırı şerit oluşumu enine sünekliği zayıflatabilir ve çatlak ilerlemesi için tercih edilen yollar oluşturabilir. Daha küçük ve daha küresel inklüzyonlar, yan yüzey aşınmasını azaltırken talaş kırmaya daha az katkı sağlayabilir.
Çevredeki matris de sonucu kontrol eder. Östenitik paslanmaz çelikler kesme sırasında pekleşir, görece düşük ısıl iletkenliğe sahiptir ve takım kenarında önemli miktarda ısı oluşturabilir. Kesme hızı, ilerleme, kesme derinliği, takım malzemesi, kesici kenar geometrisi, soğutucu ve pekleşme durumu, belirli bir inklüzyon topluluğundan elde edilen faydayı değiştirebilir. ASTM International’ın 2024 sempozyum çalışması Additives to Steel and Iron for Improved Machinability; kükürt, kurşun, selenyum, tellür, fosfor, azot, mangan-kükürt oranı ve geçerli ASTM spesifikasyonlarını birbiriyle etkileşen tasarım değişkenleri olarak ele alır. Hiçbir tek kükürt hedefi, tüm paslanmaz çelik kalitelerinde işleme performansını öngöremez.
Korozyon bakımından ortaya çıkan dezavantaj, sülfür inklüzyonlarının ve bunları çevreleyen ara yüzlerin yerel saldırı için tercih edilen bölgeler hâline gelebilmesinden kaynaklanır. MnS, klorür içeren veya asidik ortamlarda çözünebilir ya da kısmen çözünebilir ve geride çukurcuk oluşumunun başlayacağı bir bölge bırakabilir. İnklüzyon şekli, açığa çıkan ara yüzü etkiler: uzamış şeritler haddeleme yönü boyunca daha uzun ve daha bağlantılı yollar oluşturabilirken, küresel parçacıklar yüzey-hacim bakımından farklı bir ilişki sergiler. Gerçek risk; pasifleşme davranışına, inklüzyon kimyasına, yüzey kalitesine, klorür konsantrasyonuna, sıcaklığa, artık gerilmelere ve işleme sonrası temizliğe bağlıdır. Kükürt ilaveleri otomatik olarak arızaya yol açmaz; ancak zorlu kullanım koşulları için mevcut güvenlik payını azaltır.
Sülfür ilaveleri enine özellikleri ve kaynaklanabilirliği de etkileyebilir. Şerit benzeri inklüzyonlar, haddeleme yönüne dik doğrultuda sünekliği ve tokluğu, haddeleme yönündekine kıyasla daha güçlü biçimde azaltır. Kaynak sırasında inklüzyonlar ve kükürtçe zengin bölgeler, sıcak çatlamaya duyarlılığa, kaynak metali temizliğinde değişime veya kaynağın bitişiğindeki korozyon performansının azalmasına katkıda bulunabilir. Sonuç; kaynak prosesine, ısı girdisine, ilave metale, birleştirme kısıtlamasına ve kalite kimyasına bağlıdır. İşlenmiş bileşenler için belirtilen serbest işlenebilir bir paslanmaz çeliğin, daha düşük kükürtlü muadiliyle aynı kaynaklanabilirliğe veya basınç taşıyan uygulamalara uygunluğa sahip olduğu varsayılmamalıdır.
BS EN 10088 kapsamında işlenebilir varyantlar
BS EN 10088, işlenebilirliğin kötü temizliğin tesadüfi bir sonucu olarak değerlendirilmesi yerine kontrollü bileşim yoluyla belirtilebileceğini kabul eder. BSSA’ya göre standart, bazı paslanmaz çelik kaliteleri için %0,015 veya %0,030 kükürt ilaveli işlenebilir varyantlara izin verir. Bu değerler, belirli kalite gereklilikleri kapsamındaki ilaveler veya izin verilen bileşim varyantlarıdır; her östenitik paslanmaz çelik için geçerli evrensel bir reçete değildir.
Bu nedenle kalite tanımları, standart tanımları ve ürün gereklilikleriyle birlikte okunmalıdır. Sık karşılaşılan bir serbest işlenebilir östenitik kalite, diğer tanımlama sistemlerinde yaygın olarak kullanılan 303 tanımına karşılık gelen X8CrNiS18-9 (1.4305)’tir. Kükürt içeren tanım, bilinçli bir işlenebilirlik değişikliğini belirtir; 303 olarak işaretlenen tüm paslanmaz çeliklerin veya eşdeğer ticari tanımlamalar altında satılan tüm ürünlerin genel bir özelliğini değil. Diğer kalitelerde farklı kükürt sınırları, farklı korozyon davranışı ve kaynaklama veya şekillendirme konusunda farklı kısıtlamalar bulunabilir.
Bu ayrım, kükürtle değiştirilmiş bir kaliteyi X5CrNi18-10 (1.4301) veya X5CrNiMo17-12-2 (1.4401) ile karşılaştırırken önem taşır. Nominal korozyona dayanıklı alaşım aileleri benzer görünebilse de inklüzyon toplulukları, kükürt sınırları, pekleşme tepkileri ve işlem geçmişleri farklı olabilir. İşlenebilir bir varyant daha düşük kuvvetle kesilebilir; ancak çukurcuk oluşumuna daha duyarlı olabilir veya daha zayıf enine sünekliğe sahip olabilir. Buna karşılık düşük kükürtlü bir kalite, korozif bir kullanımda daha iyi direnci korurken daha dikkatli takım seçimi ve talaş kontrolü gerektirebilir.
Muayene, sorulan soruyla örtüşmelidir. ISO 4967:2026, “en az 3” indirgeme oranına sahip haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların mikrografik yöntemle belirlenmesini belirtirken, standart referans çizelgesinin serbest kesim çeliklerine tamamen uygulanabilir olmadığı konusunda uyarır. Bir çizelge derecelendirmesi inklüzyon şiddetini açıklayabilir; ancak tek başına kesme kuvvetini, takım aşınmasını, çukurcuk oluşumuna direnci veya kaynak güvenilirliğini ortaya koymaz. Bu nedenle inklüzyon ölçümleri, değerlendirilen özellikle ilgili özellikleri raporlamalıdır: bileşim, en-boy oranı, boyut dağılımı, aralık, alan oranı ve yönlenme.
- İşleme yardımcısı
- Sülfür kapanımları, takım–iş parçası arayüzünde katı yağlayıcı olarak işlev görebilir
- İzin verilen kükürt varyantları
- Bazı BS EN 10088 kaliteleri için %0,015 veya %0,030
- Olası olumsuzluklar
- Çukurcuk oluşumuna duyarlılık, azalmış enine süneklik ve kaynaklanabilirlikle ilgili sorunlar
- Gerekli karşılaştırma
- Korozyon, yükleme yönü ve imalat yöntemiyle birlikte işleme tepkisi
Pratik ödün, gizemli değil, bilinçli bir tercihtir. Kükürt, östenitik paslanmaz çeliğin daha öngörülebilir biçimde kesilmesini sağlayabilir; ancak aynı sülfürler korozyon toleransını ve enine performansı düşürebilir. Seçim; kalite tanımını ve BS EN 10088 sınırlarını bileşenin kesme işlemi, ortamı, yükleme yönü ve imalat yöntemiyle ilişkilendirmelidir. Tek bir “işlenebilir paslanmaz çelik” davranışı yoktur; yalnızca belirli kullanım ve kesme koşulları altında çalışan belirli bir matris ve inklüzyon topluluğu vardır.
Takım Aşınması, Kesme Kuvveti ve Sezgilere Aykırı Optimum
Daha düşük kesme kuvveti neden daha uzun takım ömrüyle aynı anlama gelmez?
Kolay işlenebilirliği artıran bir inklüzyon, tek ve evrensel bir işleme avantajı sağlamaz. Etkisi; ölçülen sonucun kesme kuvveti, talaş segmentasyonu, yan yüzey aşınması, krater aşınması, yüzey kalitesi veya belirli bir takım ömrü sınırına ulaşmadan önce kaldırılan malzeme miktarı olmasına bağlıdır. Bu sonuçlar farklı yönlerde değişebilir; çünkü inklüzyon topluluğu hem iş parçasındaki deformasyonu hem de takım üzerindeki temas koşullarını değiştirir.
1995 tarihli Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel çalışması bunun açık bir örneğini sunmuştur. Sülfür inklüzyonlarının kesme kuvveti üzerindeki etkisi MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 sırasını izlemiştir. Daha da önemlisi, uzamış sülfürler kesme kuvvetini daha etkili biçimde azaltırken küresel sülfürler takım yan yüzey aşınmasını daha etkili biçimde azaltmıştır. Bu bir çelişki değildir. Bu bulgu, “işlenebilirliği” tek bir ölçülen özellik olarak ele almamak gerektiğine dair bir uyarıdır.
Uzamış manganez sülfürleri haddeleme yönüyle hizalanma eğilimindedir. Kesme sırasında bu inklüzyonlar yerel ayrılmayı ve talaş segmentasyonunu teşvik ederek talaşı kesmek için gereken kuvveti azaltabilir. Ayrıca birincil kayma bölgesinin yakınında matrisin sürekliliğini kesintiye uğratabilirler. Bunun sonucunda, özellikle test yönü ile haddeleme yönü inklüzyonların elverişli biçimde hizalanmasını sağladığında, ölçülen ana kesme kuvveti düşebilir.
Aynı uzamış parçacıklar takım-temas ortamını daha elverişsiz hâle getirebilir. Uzun bir sülfür şeridi, kesme bölgesinden tekrarlanan ve yönlenmiş bir süreksizlik olarak geçebilir. Daha sert komşu fazları açığa çıkarabilir, kesintili teması teşvik edebilir veya yeni oluşan yüzeyde yerel gerilme yığılmaları oluşturabilir. Küresel inklüzyonlar ise kesintiye uğratma etkilerini daha kısa bir boyuta dağıtır ve daha düzenli bir dizi küçük kırılma ya da yağlama olayı oluşturabilir. Bu nedenle kesme kuvveti daha yüksek olsa bile takım daha az abrazif veya adezif hasara maruz kalabilir.
Liège Üniversitesi’nin 1995 tarihli Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability çalışması, işlenebilirlik indisinin “sülfür inklüzyonu şekil oranıyla birlikte %200 ile %100 arasında değiştiğini” bildirmiştir. Çalışma ayrıca, kolay işlenebilirlik açısından globoid biçimli manganez sülfür inklüzyonlarını tercih etmiştir. Bu sonuç, evrensel bir optimum şekil ortaya koymaz; yalnızca şekil oranının değiştirilmesinin çeliklerin sıralamasını önemli ölçüde değiştirebileceğini gösterir. Alan fraksiyonu ve boyut dağılımı da önemlidir. Büyük inklüzyonlardan oluşan küçük bir topluluk, aynı alan fraksiyonunun çok sayıda ince parçacığa bölünmüş hâlinden farklı davranabilir.
Matris, inklüzyon etkisini tersine çevirebilir. İş parçasının daha yüksek dayanımı kayma gerilmesini ve çoğu zaman kesme kuvvetini artırırken, sert martenzit, beynit veya dağılmış karbürler yan yüzeydeki abrazif aşınmayı artırabilir. Daha yumuşak ferritik bir matris talaşın daha kolay ayrılmasını sağlayabilir; ancak aşırı yumuşaklık, yığıntı talaş ve adezyonu teşvik edebilir. Perlit aralığı, soğuk şekillendirme, ısıl işlem ve artık gerilme de bir inklüzyonun kesme sırasında nasıl açıldığını etkiler. Bu nedenle kükürt, tek başına bir işlenebilirlik kontrolü değildir. ASM Handbook; bileşimi, mikroyapıyı, dayanım düzeyini, kesme koşullarını, kesme sıvılarını ve takım malzemesini birbiriyle etkileşen kontrol unsurları olarak tanımlar; ayrıca kükürdün, doğrudan sertleşen alaşımlı çeliklerin işleme davranışını önemli ölçüde değiştirebileceğini belirtir.
Kalite kimyası, tasarım amacını ortaya koyar. SAE/AISI 11xx çelikleri ilave kükürt içerir ve talaş kırma ile yağlamayı destekleyen fazla manganez sülfür inklüzyonları oluşturur. SAE/AISI 12xx çelikleri ayrıca yaklaşık %0,04–0,12 fosfor içerir; bu da matris deformasyonunu ve talaş oluşumunu daha fazla etkileyebilir. Kurşunlu yeniden kükürtlendirilmiş çelikte kurşun, sülfür inklüzyonlarıyla birlikte veya serbest kurşun parçacıkları şeklinde bulunabilir; bu durum, manganez sülfürün rolünü ortadan kaldırmadan arayüz tepkisini değiştirir. ASTM International’ın 2024 tarihli sempozyum çalışması; kükürt, kurşun, selenyum, tellür, fosfor, azot, manganez-kükürt oranı ve ilgili ASTM spesifikasyonlarını işlenebilirlik tasarım değişkenleri olarak listeler. Doğru soru “Ne kadar kükürt var?” değil, “Bu kimya ve işlem sonucunda nasıl bir inklüzyon topluluğu ve matris oluştu?” sorusudur.
Yan yüzey aşınması, krater aşınması ve proses koşulları
Yan yüzey aşınması, işlenmiş yüzeye sürtünen boşluk yüzeyi bölgesinde gelişir. Bu aşınma; sıcaklıktan, abrazif sert fazlardan, kayma mesafesinden, iş parçasının dayanımından ve kesici kenarın kararlılığından güçlü biçimde etkilenir. Küresel bir sülfür topluluğu, metal ile takım arasındaki adezyonu kesintiye uğratarak ve katı yağlayıcı gibi davranarak yan yüzey aşınmasını azaltabilir; ancak sonuç, parçacıkların teması etkileyecek kadar büyük olup olmamasına ve matrisin karbürler ya da diğer abrazif bileşenleri içerip içermemesine bağlıdır.
Krater aşınması, sıcak talaşlar takımın talaş yüzeyi üzerinden kayarken bu yüzeyde oluşur. Difüzyon, adezyon, kimyasal reaksiyon ve mekanik abrazif aşınmanın tümü bu sürece katkıda bulunabilir. Kesme hızı özellikle önemlidir; çünkü hız arttıkça sıcaklık keskin biçimde yükselir. Orta hızda kuvveti azaltan bir inklüzyon, yüksek hızda talaş temas uzunluğunu değiştiriyor veya reaktif türleri takım–talaş arayüzüne taşıyorsa krater aşınmasını azaltmayabilir. Takım kalitesi de önemlidir: karbür, kaplamalı karbür, seramik, sermet ve kübik bor nitrür takımlar; ısıya, difüzyona, kenar kırılmasına ve kimyasal etkileşime farklı tepkiler verir.
İlerleme ve kesme derinliği, inklüzyon morfolojisinden bağımsız olarak kuvveti ve termal yükü değiştirir. Daha yüksek ilerleme, kesilmemiş talaş kalınlığını ve kenar yükünü artırır; daha büyük kesme derinliği ise kaldırılan malzeme miktarını artırır ve iş parçasının kesiti boyunca farklı bir inklüzyon topluluğunu kesme işlemine dâhil edebilir. Haddeleme yönünde üretilmiş çeliklerde kesme yönü de belirleyicidir. Sülfür şeritlerine paralel kesme, bunları enine kesmeyle eşdeğer değildir. Kesme sıvısı sıcaklığı bastırabilir, adezyonu azaltabilir ve talaşları uzaklaştırabilir; ancak bazı sıvı koşulları, yağlayıcı etkilerini maskeleyerek veya güçlendirerek inklüzyonların görünür faydasını değiştirir. Kuru kesme, taşırmalı soğutma, minimum miktarda yağlama ve yüksek basınçlı soğutma, birbirinin yerine kullanılabilecek test koşulları olarak değerlendirilmemelidir.
Kolay işlenebilir paslanmaz çelikler, arayüz mekanizmasını özellikle görünür kılar. British Stainless Steel Association, sülfür inklüzyonlarının “takım–iş parçası arayüzünde katı yağlayıcılar” olarak davrandığını belirtir ve bazı kaliteler için %0,015 veya %0,030 kükürt ilavesi içeren, BS EN 10088 kapsamındaki işlenebilir varyantları tanımlar. Bu ifade, bir malzeme–proses etkileşimini açıklar; her aşınma türünde garantili bir azalma anlamına gelmez. Kalsiyum işlemi, oksit ve sülfür bileşimini ve morfolojisini değiştirebilir. Kalsiyumun oksitler ile sülfürler arasındaki dağılımının termodinamik olarak öngörülmesi, ortaya çıkan topluluğun kontrol edilmesine yardımcı olur; ancak kesme tepkisi yine de matrise ve test koşullarına bağlıdır.
Sonuç olarak her işlenebilirlik iddiası, metriğini ve koşullarını belirtmelidir: tepe veya kararlı durum kesme kuvveti, yan yüzey aşınma genişliği, krater aşınma derinliği, takım ömrü ölçütü, kesme hızı, ilerleme, kesme derinliği, takım malzemesi ve kalitesi, kesme sıvısı, iş parçası yönelimi ve mikroyapı. İnklüzyon ölçümleri, değerlendirilen özelliği temsil etmelidir. ISO 4967:2026, en az 3 indirgeme oranına sahip haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların mikrografik olarak belirlenmesini tanımlar; ancak standart referans çizelgesinin kolay işlenebilir çeliklere bütünüyle uygulanabilir olmadığı konusunda uyarır. Bu nedenle inklüzyonların standart bir çizelgeyle sayılması, temizliği tanımlayabilir ancak takım ömrünü öngörmeyebilir. İnklüzyon mühendisliği; bileşimin, miktarın, boyut dağılımının ve morfolojinin birlikte kontrol edilmesi ve topluluğun tek bir çekici kuvvet ölçümü için değil, gerçek işleme amacı için seçilmesi anlamına gelir.
Kötü Kontrol Edilen İnklüzyonların Neden Olduğu Hasar Modları
Otomat çeliği, daha kolay işlenebilmek karşılığında bazı kullanım performansı özelliklerinden ödün verir; ancak bu denge yalnızca kükürt içeriğiyle belirlenmez. Kükürt, oksijen, kalsiyum, nadir toprak elementi ilaveleri, kurşun, fosfor ve mangan-kükürt oranı hangi inklüzyonların oluşacağını belirler; ardından haddeleme ve dövme işlemleri bu inklüzyonların nasıl dağılıp şekilleneceğini belirler. Bunun sonucunda torna tezgâhında talaş kırılması mükemmel olabilirken yük altındaki bir parçanın yorulma performansı kabul edilemez düzeyde kalabilir.
İnklüzyon mühendisliği, 2018 tarihli Non-metallic inclusions in steels – origin and control incelemesinde tanımlandığı üzere “bileşim, miktar, boyut dağılımı ve morfolojinin” kontrol edilmesini ifade eder. Bu değişkenler, incelenen kullanım özelliğine göre değerlendirilmelidir. Boyuna parlatılmış bir kesit, talaş kırılmasını açıklayan uzamış sülfürleri ortaya çıkarabilir; ancak enine yorulmayı kontrol eden üç boyutlu inklüzyon popülasyonu hakkında çok az bilgi verebilir. Bu nedenle ölçüm, mühendislikle aynı şey değildir. ISO 4967:2026, “en az 3 redüksiyon oranına” sahip haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların mikrografik olarak belirlenmesini tarif eder; ancak standart referans çizelgesinin otomat çeliklerine bütünüyle uygulanabilir olmadığı konusunda uyarır. Bir çizelge derecelendirmesi, özelliğe özgü inklüzyon analizinin yerini tutamaz.
Şeritlenmeler, kümeler ve anizotropi
Yeniden kükürtlenmiş çelikte mangan, kükürtle birleşerek MnS oluşturur. Haddeleme sırasında yumuşak sülfürler çevredeki çeliğe göre daha kolay deforme olur ve haddeleme yönüyle hizalanmış uzun, ince şeritlenmelere dönüşür. Bu morfoloji çoğu zaman işlenebilirliği iyileştirir: Takım zayıf düzlemler boyunca kesebilir, talaşlar daha kolay kırılır ve sülfür filmleri kesme ara yüzeyindeki sürtünmeyi azaltabilir. SAE/AISI 11xx çelikleri bu nedenle kasıtlı olarak ilave kükürt içerir. SAE/AISI 12xx çeliklerine yaklaşık %0,04–0,12 oranında fosfor ilave edilir; bu da talaş oluşumunu ve işleme kuvvetlerini daha fazla etkiler.
Aynı hizalanma, yönlü özellikler oluşturur. Bir sülfür şeritlenmesine paralel ilerleyen çatlak, inklüzyonları oldukça uzun bir mesafe boyunca birbirine bağlayabilirken, haddeleme yönüne enine yüklenen bir çatlak farklı bir engel dizisiyle karşılaşır. Bu nedenle çekme sünekliği, darbe tokluğu, kesit daralması ve yorulma dayanımı boyuna ve enine numuneler arasında belirgin biçimde farklılık gösterebilir. Çelik, boyuna inklüzyon derecelendirmesini geçerken enine yüklenen bir mil, pim veya basınç altındaki parçada hâlâ hassas olabilir.
Alan fraksiyonu, tek tek inklüzyonların uzunluğu kadar önemlidir. Sülfür içeriğinin artırılması genellikle potansiyel zayıf ara yüzlerin sayısını artırır ve yüksek sayıdaki inklüzyon, normalde zararsız olan inklüzyonları sürekli bir hasar yolunda birleştirebilir. Büyük şeritlenmeler özellikle zararlıdır; çünkü uç bölgelerinde gerilme yığılması meydana gelir. Çevrimsel yükleme altında, sülfür–matris ara yüzündeki ayrılma, nominal gerilme akma dayanımına yaklaşmadan önce başlayabilir.
Kümeler ikinci bir hasar modu oluşturur. Birbirine yakın birkaç oksit veya sülfür parçacığı elastik olarak etkileşir ve tek bir parçacığın düşündürdüğünden daha büyük etkin bir kusur meydana getirir. Kümeler; yetersiz deoksidasyondan, döküm sırasında yeniden oksidasyondan, refrakter malzeme sürüklenmesinden, yetersiz pota ocağı uygulamasından veya yerel kimyasal segregasyondan kaynaklanabilir. Dövme, bir kümeyi daha küçük parçacıklara ayırabilir; ancak aynı zamanda inklüzyonları düzlemsel bir bant boyunca yayabilir. Ultrasonik muayene bu tür bölgeleri tespit edebilirken, küçük bir metalografik alan bunları tamamen gözden kaçırabilir.
Şekil yalnızca kozmetik bir özellik değildir. Liège Üniversitesi’nde 1995 yılında yapılan bir çalışmada, işlenebilirlik indeksinin “sülfür inklüzyonlarının şekil oranıyla birlikte %200’den %100’e değiştiği” bildirilmiş ve otomat işlenebilirliği açısından küresel mangan sülfür tercih edilmiştir. Yine 1995 tarihli Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel başlıklı başka bir çalışmada, kesme kuvveti etkilerinin MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 sırasını izlediği bulunmuştur. Uzamış sülfürler kesme kuvvetini daha etkili biçimde azaltırken küresel sülfürler takım yan yüzeyi aşınmasını daha etkili biçimde azaltmıştır. Bu nedenle işleme avantajı doğrudan yapısal avantaja dönüştürülemez.
Kalsiyum işlemi, kontrol sorununu açıkça ortaya koyar. Kalsiyum, alüminayı ve ilgili oksitleri daha az köşeli parçacıklara dönüştürebilir; ayrıca sülfür bileşimini ve morfolojisini değiştirebilir. Termodinamik hesaplamalar, kalsiyumun oksitler ve sülfürler arasında bölüşülebileceğini öngörür. Bununla birlikte, kötü kontrol edilen kalsiyum, homojen bir popülasyon yerine karma veya aşırı büyük inklüzyonlar oluşturabilir. İşlem; çelik temizliği, katılaşma uygulaması, haddeleme programı ve amaçlanan kullanım yüküyle uyumlu olmalıdır.
Yorulma, kırılma, korozyon ve yüzey kusurları
Sert oksit inklüzyonları, özellikle köşeli alümina veya karmaşık kalsiyum alüminatlar, yumuşak MnS’den farklı davranır. Bunların rijitliği ve ara yüzeydeki zayıf aderansı, ciddi yerel gerilme yığılmalarına neden olur. Bir yorulma çatlağı, bir oksit köşesinde, ayrılmış bir ara yüzde veya parçacığın çevresinde oluşan plastik bölgede çekirdeklenebilir. Çatlak başladıktan sonra, inklüzyon görünür bir kırılma kusuru oluşturamayacak kadar küçük olsa bile matrise doğru ilerleyebilir. Büyük oksitler; matrisin yerel kusurlara toleransının daha düşük olduğu rulman, dişli ve yüksek dayanımlı uygulamalarda özellikle tehlikelidir.
İnklüzyonlar segregasyonla veya gevrek bir matrisle birleştiğinde kırılma riski artar. Fosfor, SAE/AISI 12xx çeliklerinde serbest kesmeyi kolaylaştırabilir; ancak fosfor segregasyonu ve yüksek dayanımlı ısıl işlem koşulu tokluğu azaltabilir. Kurşunlu yeniden kükürtlenmiş kaliteler başka bir popülasyon daha oluşturur: Kurşun, sülfür inklüzyonlarıyla birlikte bulunur veya serbest kurşun parçacıkları hâlinde ortaya çıkar. Bu parçacıklar talaş kontrolünü iyileştirebilir; ancak yerel kohezyonu zayıflatabilir ve kaynak, sıcak şekillendirme, kırılma değerlendirmesi ve çevresel mevzuata uyum süreçlerini karmaşıklaştırabilir.
Paslanmaz çelikte korozyon ayrı bir endişe oluşturur. Sülfür inklüzyonları, özellikle yüzeyde açığa çıkan mangan sülfür içerdiklerinde, tercihen çözünebilir veya çukurcuk oluşumunu destekleyen yerel bir kimya yaratabilir. Çevredeki kromu tükenmiş ya da kimyasal olarak aktif bölge, paslanmaz çeliğin ana matrisi pasif kalmaya devam etse bile bir başlangıç bölgesine dönüşebilir. Otomat paslanmaz çelikleri sülfürleri “takım–iş parçası ara yüzünde katı yağlayıcılar” olarak kullanır; ancak bu işleme işlevi çukurcuklanmaya veya gerilmeli korozyon çatlamasına karşı direnci garanti etmez. BS EN 10088, bazı kaliteler için %0,015 veya %0,030 oranında kükürt ilavesi içeren işlenebilir varyantlara izin verir; izin verilen ilave, zararsız bir işleme yardımcısı olarak görülmemeli, belirtilen korozyon ortamına göre değerlendirilmelidir.
Yüzey kusurları çoğu zaman işlemeden önce başlar. Hadde içine alınmış inklüzyonlar, yüzey kopmaları, kabarcıklar ve laminasyonlar tornalama, taşlama veya parlatma sırasında açığa çıkabilir. Yüzeye yakın uzamış bir inklüzyon koparak ayrılabilir ve boyuna bir oluk bırakabilir; sert bir oksit kesici kenarını kırabilir veya yırtılmış bir yüzey oluşturabilir. Sülfür bakımından zengin bantlar, paslanmaz ürünlerde düzensiz asitleme veya dağlama tepkisine de yol açabilir.
ASM Handbook’un vurguladığı üzere işlenebilirlik; matris dayanımı, bileşim, inklüzyon popülasyonu, kesme hızı, ilerleme, kesme sıvısı ve takım malzemesinin etkileşimiyle kontrol edilir. Yapısal performansın önceliği ise farklıdır: Çatlak çekirdeklerini en aza indirmek, yönlülüğü kontrol etmek ve zararlı kimyasal etkinliği önlemek. Bu doğrultuda ASTM’nin 2024 tarihli Additives to Steel and Iron for Improved Machinability sempozyumu; kükürt, kurşun, selenyum, tellür, fosfor, azot, mangan-kükürt oranı ve ASTM spesifikasyonlarını birbiriyle bağlantılı tasarım değişkenleri olarak ele alır. Doğru inklüzyon popülasyonu, yalnızca en düşük kesme kuvvetini oluşturan değil, kullanım gereksinimini karşılayan popülasyondur.
Serbest İşlenebilir Çelik İçin Metalografik İş Akışı
Yararlı bir inceleme, inklüzyon derecelendirmesi talebiyle değil, bir mühendislik sorusuyla başlar. Soru; talaş kırılması, kesme kuvveti, takım yan yüzey aşınması, yorulma çatlağı başlangıcı, dökümler arası farklılık veya kalsiyum işleminin amaçlanan inklüzyon popülasyonunu oluşturup oluşturmadığıyla ilgili olabilir. Her soru farklı bir ölçüm gerektirir. Ortalama metalik olmayan inklüzyon içeriğini tanımlayan bir alan sayımı, benzer kükürt analizlerine sahip iki çeliğin neden farklı talaşlar veya takım ömürleri ürettiğini açıklamayabilir.
Bu ayrım önemlidir; çünkü inklüzyon mühendisliği, inklüzyonların kontrollü bileşimi, miktarı, boyut dağılımı ve morfolojisi ile ilgilidir. Metalik olmayan inklüzyonların ölçümü, bu çalışmanın yalnızca bir bölümüdür. ASM Handbook; bileşim, mikroyapı, dayanım seviyesi, kesme koşulları, kesme sıvısı ve takım malzemesini işlenebilirlik üzerinde etkileşen kontroller olarak tanımlar. Bu nedenle numune kaydı; çelik kalitesini, ürün biçimini, deformasyon geçmişini, mevcutsa kükürt ve oksijen analizlerini, takım kalitesini, kesme hızını, ilerlemeyi, kesme derinliğini ve soğutucu koşullarını içermelidir.
Numune yönlenmesi ve numune hazırlama
Kesimden önce ürün geometrisini ve haddeleme veya dövme yönünü kaydedin. Ana işlem yönüne paralel olan boyuna kesit, sülfür inklüzyonlarını uzamış özellikler olarak gösterir ve genellikle talaş oluşumu ile yönlü deformasyon açısından en bilgilendirici kesittir. Bu yöne dik olan enine kesit, aynı popülasyonu kesit halinde gösterir ve genişlik, aralık, kümelenme ve yerel alan fraksiyonunun değerlendirilmesi için daha uygundur. Mühendislik sorusu anizotropi, yorulma veya şüpheli bir segregasyon bandı içeriyorsa, her iki yönlenmeyi de karşılık gelen konumlardan inceleyin.
Numune alma konumu, çekici görünen bir alan bulunduktan sonra seçilmemeli, önceden sabitlenmelidir. Segregasyonun veya merkez hattı inklüzyonlarının performansı etkileyebileceği durumlarda çubuk, tel ve levha için yüzey, çeyrek kalınlık ve merkez konumlarını belirleyin. Birden fazla boyuna konumdan tekrarlı numuneler alın. Tek bir parlatılmış alan, özellikle inklüzyonlar kümelenmişse veya çelik uzamış manganez sülfürleri içeriyorsa, bir üretim dökümünü temsil edemez.
Kesitleme; ısınmayı, sıvama etkisini ve mekanik deformasyonu en aza indirmelidir. Yeterli soğutucu kullanılan aşındırıcı kesim, kenarı yakan veya yumuşak fazları matris boyunca sürükleyen bir işleme göre tercih edilir. Kurşunlu, yeniden kükürtlendirilmiş çeliklerde özel dikkat gerekir: kurşun, sülfür inklüzyonlarıyla birlikte bulunabilir veya ayrı serbest kurşun parçacıkları halinde görülebilir; uygun şekilde kontrol edilmeyen kesim bu bileşenleri yerinden çıkarabilir ya da sıvayabilir. Kalıplama, kenekleri desteklemeli ve numune çevresindeki boşlukları sınırlamalıdır.
Taşlama, kaba parçacıkların sonraki aşamalara taşınmasını önlemek için aşamalar arasında yeterli temizlik yapılarak giderek daha ince aşındırıcılarla sürdürülür. Parlatma, inklüzyonları matristen yuvarlamadan veya çekip çıkarmadan deformasyonu gidermelidir. MnS, birçok çelik oksidine göre daha yumuşak ve daha kolay deforme olabilir; kurşun ise daha da yumuşaktır. Aşırı basınç, kuru bir parlatma bezi veya uzun süreli son parlatma, bir inklüzyonu boşluğa dönüştürebilir, yüzey boyunca sıvayabilir veya görünür şekil oranını değiştirebilir. Uygun ince elmas veya kolloidal silika sistemiyle son parlatma yapılabilir; ancak işlem, sülfürler ve oksitler içeren bir referans numune üzerinde doğrulanmalıdır. Çekip çıkma izleri görülüyorsa, ortaya çıkan siyah delikleri gerçek inklüzyon morfolojisi olarak değerlendirmek yerine numune hazırlamayı tekrarlayın.
Önce dağlanmamış, parlatılmış yüzeyi inceleyin. Dağlama; ferrit, perlit, martensit veya karbürleri ortaya çıkarabilir, ancak aynı zamanda inklüzyon sınırlarını belirsizleştirebilir ve eşikleme işlemini karmaşıklaştırabilir. Ayrı bir dağlanmış inceleme kullanın veya aynı koordinat sisteminden eşleştirilmiş görüntüleri koruyun. Matris arka plan gürültüsü değildir: sertlik, dayanım, ısıl işlem ve deformasyon; haddeleme sırasında sülfürlerin nasıl deforme olduğunu ve inklüzyonların kesici kenarla nasıl etkileştiğini etkiler.
Sınıflandırma, görüntü analizi ve raporlama
İnklüzyonları gözlemlenebilir morfolojiye ve mümkün olduğunda kimyasal bileşime göre sınıflandırın. Oksitler, tek tek açısal parçacıklar, kompakt kümeler veya uzamış oksit bantları şeklinde görünebilir. Sülfürler boyuna kesitlerde genellikle uzamış MnS olarak görülürken, kalsiyumla modifiye edilmiş sülfürler daha küresel veya düzensiz olabilir. Nadir toprak elementi ilaveleri, karışık MnS–RE₂S₃ popülasyonları oluşturabilir. Kimyasal bileşimi yalnızca şekle bakarak belirlemeyin. Gri, yuvarlak bir parçacık kalsiyum alüminat, kalsiyum sülfür, karmaşık bir oksit-sülfür veya bir numune hazırlama artefaktı olabilir.
ISO 4967:2026, “en az 3 deformasyon oranına sahip” haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların belirlenmesi için standarda dayalı mikrografik bir yöntem sunar. Referans çizelgesi ve derecelendirme prosedürü, oksit ve sülfür popülasyonlarının ortak bir temelde karşılaştırılmasını sağlayabilir; ancak standardın kendisi, çizelgenin serbest işlenebilir çeliklere tamamen uygulanabilir olmadığı konusunda uyarır. Bu sınırlama önemlidir. SAE/AISI 11xx çeliklerinde kasıtlı olarak bulunan büyük, uzamış sülfürler ile SAE/AISI 12xx çeliklerinin ilave fosfor içeren kimyası, yalnızca belirgin bir derecelendirmeye yol açtıkları için tesadüfi kontaminasyon olarak değerlendirilmemelidir. SAE/AISI 11xx kaliteleri, fazla manganez-sülfür inklüzyonları oluşturan ilave kükürt içerir; 2022 tarihli Mechanical Engineers’ Handbook içindeki Carbon and Alloy Steels bölümüne göre SAE/AISI 12xx kaliteleri ayrıca yaklaşık %0,04–0,12 fosfor içerir.
ISO 4967:2026’yı karakterizasyon planının bir bölümü olarak kullanın: uygulanabilir ürün deformasyon oranını, kesit yönlenmesini, çizelge yöntemini, derecelendirme temelini ve referans prosedüründen sapmaları raporlayın. İşlenebilirlik konu ediliyorsa nicel ölçümler ekleyin. Boyuna görüntülerde inklüzyon uzunluğunu, genişliğini, en-boy oranını veya şekil oranını, aralığını, en yakın komşu mesafesini ve hizalanmasını ölçün. Enine görüntülerde eşdeğer çapı, daireselliği, kümelenmeyi ve alan fraksiyonunu ölçün. Yalnızca en yoğun inklüzyon içeren alanı değil, alan sayısını ve analiz edilen toplam alanı da raporlayın.
Büyütme ve alan seçimi açıkça belirtilmelidir. Düşük büyütme kümeleri ve uzun bantları yakalar; yüksek büyütme ise küçük oksitleri, sülfürleri ve bileşik parçacıkları çözümler. Objektifi, kalibre edilmiş piksel boyutunu, aydınlatma yöntemini, eşikleme kurallarını ve birbirine temas eden parçacıkların tanımlı bir algoritmayla ayrılıp ayrılmadığını belirtin. Önceden tanımlanmış numune bölgeleri boyunca sistematik veya rastgele alan seçimi kullanın. Şüphelenilen bir mekanizmayı doğruladıkları için alan seçmeyin. Bir değerlendiricinin gerçek bir parçacığı parlatma artığından veya çekip çıkmadan ayırt edebilmesi için özgün görüntüleri işlenmiş ikili görüntülerle birlikte saklayın.
Tek başına alan fraksiyonu çoğu zaman yetersizdir. Aynı sülfür alan fraksiyonuna sahip bir çelik, uzun ve ince bantlar ya da kompakt küresel parçacıklar içerebilir; bu popülasyonlar farklı işleme davranışlarına yol açabilir. 1995 tarihli Serbest işleme çeliklerinde sülfür inklüzyonlarının nicel analizi ve bunların işlenebilirliğe etkisi başlıklı nicel bir çalışma, işlenebilirlik indeksinin “sülfür inklüzyonlarının şekil oranıyla birlikte %200’den %100’e değiştiğini” bildirmiş ve serbest işleme açısından küresel manganez sülfürlerini tercih etmiştir. Bir başka 1995 tarihli çalışma, kesme kuvveti etkilerinin sırasını MnS, (Mn,Ca)S, MnS–RE₂S₃ ve (Mn,Ca)S–RE₂S₃ olarak belirlemiştir; uzamış sülfürler kesme kuvvetini daha etkili biçimde azaltırken, küresel sülfürler takım yan yüzey aşınmasını daha etkili biçimde azaltmıştır. Görünürdeki çelişki de tam olarak budur: kesme kuvvetini azaltan inklüzyon popülasyonu, aşınmayı en aza indirmeyebilir.
Sonuç kalite kontrolünü veya mekanizmayı etkiliyorsa, morfolojiye kimyasal doğrulama eşlik etmelidir. Enerji dağılımlı X-ışını spektroskopisine sahip taramalı elektron mikroskopisi, Mn-S parçacıklarını oksitçe zengin veya kalsiyum içeren parçacıklardan ayırt edebilir; ancak etkileşim hacmi, hafif elementlere duyarlılık ve parçacık boyutu sınırlamalar oluşturur. Elektron prob mikroanalizi, uygun boyuttaki inklüzyonlar için daha güçlü nicel bileşim bilgisi sağlar. Otomatik inklüzyon analizi geniş alanları tarayabilir; seçilen parçacıklar ise SEM-EDS, EPMA veya uygun durumlarda elektron kırınımı gibi kristalografik yöntemlerle incelenebilir. Yöntemi, kalibrasyon standardını, tespit sınırlarını, hızlandırma gerilimini ve bildirilen kimyanın parçacık üzerinde ölçülüp ölçülmediğini veya çevredeki fazlardan çıkarım yoluyla mı belirlendiğini raporlayın.
Serbest işlenebilir paslanmaz çeliklerde, kükürdü tek bir işlenebilirlik değişkeni olarak değerlendirmek yerine kükürt kalitesini ve inklüzyon kimyasını kaydedin. BS EN 10088, bazı kaliteler için %0,015 veya %0,030 kükürt ilaveli işlenebilir varyantlara izin verir ve sülfür inklüzyonları “takım–iş parçası arayüzünde katı yağlayıcılar” olarak işlev görebilir. Nihai rapor, bu gözlemleri kesme testiyle ilişkilendirmelidir: kuvvet bileşenleri, talaş biçimi, yan yüzey aşınması, krater aşınması, takım malzemesi ve kesme koşulları. Metalografi ancak o zaman yalnızca bir temizlik sayısı atamak yerine bir inklüzyon mühendisliği hipotezini sınamış olur.
Otomat Çeliklerini Sorumlu Bir Şekilde Tanımlama ve Karşılaştırma
Kalite tanımı ile gerçek inklüzyon popülasyonu arasındaki fark
Bir kalite tanımı, kimyasal bileşim ve spesifikasyon için kullanılan kısa bir gösterimdir; işlenebilirliğin eksiksiz bir açıklaması değildir. Örneğin SAE/AISI 11xx çelikleri, fazla miktarda manganez sülfür inklüzyonu oluşumunu teşvik eden ilave kükürt içerir. SAE/AISI 12xx çeliklerine ise ayrıca fosfor eklenir; Mechanical Engineers’ Handbook, Carbon and Alloy Steels bu aile için yaklaşık %0,04–0,12 fosfor değeri verir. Bu tanımlamalar, tasarım amacını belirtir; ancak belirli bir dökümdeki inklüzyonların sayısını, şeklini, kimyasını veya uzaysal dağılımını tek ve benzersiz biçimde tanımlamaz.
Bu nedenle aynı SAE/AISI tanımı altında satılan iki döküm farklı şekilde işlenebilir. Kükürt içerikleri izin verilen aralığın farklı noktalarında bulunabilir; manganez, oksijen, kalsiyum, azot ve kalıntı hâlindeki veya kasıtlı olarak eklenmiş nadir toprak elementleri ise sülfür ve oksit oluşumunu değiştirir. Döküm uygulaması, deoksidasyon, kalsiyum işlemi, haddeleme redüksiyonu, dövme, tavlama ve son soğuk şekillendirme daha sonra inklüzyonların morfolojisini ve yönlenmesini değiştirir. Tek başına kükürt sonucu, çeliğin çatlamaya yatkın uzun MnS bantları, daha kısa modifiye edilmiş sülfürler ya da küresel ve uzamış parçacıklardan oluşan karma bir popülasyon içerip içermediğini ortaya koyamaz.
Bu ayrım önemlidir; çünkü “daha fazla inklüzyon” yeterli bir spesifikasyon değildir. İnklüzyon mühendisliği; çelik üretimi ve işleme yoluyla inklüzyon bileşiminin, miktarının, boyut dağılımının ve morfolojisinin kontrol edilmesi anlamına gelir. 2018 tarihli Non-metallic inclusions in steels – origin and control başlıklı derleme, bu dört değişkeni birbirinden bağımsız kontaminasyon ölçütleri olarak değil, birbiriyle bağlantılı tasarım parametreleri olarak tanımlar. İlgili popülasyon, işleme hedefiyle ilişkilidir. Uzun sülfürler kayma bölgesini kesintiye uğratarak talaş segmentasyonuna yardımcı olabilirken, yuvarlak inklüzyonlar takım ile iş parçası arasındaki aşındırıcı veya yapışkan etkileşimi azaltabilir.
Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel (1995) başlıklı çalışmadan elde edilen bulgular bu ödünleşimi göstermektedir. Bildirilen kesme kuvveti etkileri şu sırayı izlemiştir: MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3. Uzamış sülfürler kesme kuvvetini daha etkili biçimde azaltırken, küresel sülfürler takım yan yüzeyi aşınmasını daha etkili biçimde azaltmıştır. Liège Üniversitesi tarafından gerçekleştirilen ayrı bir nicel çalışma olan Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), işlenebilirlik indeksinin “sülfür inklüzyonu şekil oranıyla birlikte %200 ile %100 arasında değiştiğini” bildirmiştir. Bu sonuç, işlenebilirliğin tek bir sıralamaya indirgenmesine karşı bir uyarıdır: İnklüzyon geometrisinin kendisi sonucu değiştirmiştir.
Aynı mantık kurşunlu kaliteler için de geçerlidir. Kurşunlu resülfürize çelikte kurşun, sülfür inklüzyonlarıyla ilişkili hâlde veya serbest kurşun parçacıkları şeklinde bulunabilir. British Stainless Steel Association’a göre, otomat tipi paslanmaz çeliklerde sülfürler “takım–iş parçası arayüzünde katı yağlayıcılar” gibi davranabilir. BS EN 10088, bazı paslanmaz çelik kaliteleri için %0,015 veya %0,030 oranında kükürt ilavesine sahip işlenebilir varyantlara izin verir; ancak bu izin, aynı tanıma sahip her dökümün kesme davranışı bakımından eşdeğer olduğu anlamına gelmez. Ana matris, çözelti işlemi, soğuk redüksiyon, ferrit veya martenzit içeriği ve inklüzyon morfolojisi belirleyici olmaya devam eder.
Kalsiyum işlemi, kimyanın neden bir proses değişkeni olarak yorumlanması gerektiğini gösterir. Kalsiyum, oksitlerin ve sülfürlerin bileşimini ve şeklini değiştirebilir; termodinamik hesaplamalar da kalsiyumun oksitler ve sülfürler arasındaki dağılımını öngörebilir. Bildirilen bir kalsiyum ilavesi tek başına yeterli değildir: Nihai sonuç; çözünmüş oksijene, kükürt aktivitesine, sıcaklığa, işlem zamanlamasına ve sonraki katılaşmaya bağlıdır. Spesifikasyon yalnızca amaçlanan işlemi değil, ölçülen inklüzyon popülasyonunu da bildirmelidir.
Asgari teknik veri seti
Sorumlu bir karşılaştırma, kesin kimlikle başlar: Ürün standardı, döküm numarası, ürün biçimi ve teslimat durumu ile birlikte SAE/AISI tanımı veya geçerli ASTM tanımı belirtilmelidir. Malzeme paslanmaz çelikse, işlenebilir kükürt varyantı olup olmadığı da dâhil olmak üzere tanım BS EN 10088’de yazıldığı şekliyle verilmelidir. ASTM gereklilikleri, kesin malzeme spesifikasyonu ve baskısı belirtilerek tanımlanmalıdır; çünkü bir ASTM kalite adı, kimyasal, mekanik ve muayene gerekliliklerinin yerini tutmaz.
Kimyasal kayıt; karbon, manganez, silisyum, kükürt, fosfor, krom, nikel, molibden, azot, ölçülmüşse oksijen ve varsa kurşun, selenyum, tellür, kalsiyum veya nadir toprak elementi ilavesini içermelidir. Yalnızca spesifikasyon sınırları değil, gerçek döküm analizi bildirilmelidir. Manganez/kükürt oranı özel dikkat gerektirir; çünkü bu oran sülfürlerin bileşimini ve şeklini etkiler. ASTM International’ın 2024 sempozyum çalışması Additives to Steel and Iron for Improved Machinability, kükürt, kurşun, selenyum, tellür, fosfor, azot ve manganez/kükürt oranını birbiriyle etkileşen işlenebilirlik değişkenleri olarak ele alır.
Isıl işlem ve mekanik durum, kimyasal bileşimin yanında belirtilmelidir. Tavlama, normalizasyon, su verme ve temperleme, çözelti işlemi, çökelme işlemi, soğuk çekme veya haddeleme ile ölçülmüş çekme dayanımı, akma dayanımı, uzama ve sertlik değerleri verilmelidir. ASM Handbook; bileşim, mikroyapı, dayanım seviyesi, kesme koşulları, kesme sıvıları ve takım malzemesini birbiriyle etkileşen kontrol unsurları olarak tanımlar. Kükürt, kesit boyunca sertleştirilebilen alaşımlı çeliklerde işleme davranışını önemli ölçüde değiştirebilir; ancak daha yumuşak bir matris de kükürtten bağımsız olarak kesme kuvvetini azaltabilir.
İnklüzyon verileri; türü, kimyası, morfolojisi, boyut dağılımını ve alan oranını açıklamalıdır. Yöntem ayırt edebiliyorsa MnS, oksisülfür, oksit, karbür, nitrür, kurşun içeren, kalsiyumla modifiye edilmiş veya nadir toprak elementi içeren popülasyonlar bildirilmelidir. Uzamış ve küresel parçacıklar için ayrı dağılımlar verilerek uzunluk, genişlik, en-boy oranı veya şekil faktörü, eşdeğer çap, sayı yoğunluğu ve alan oranı belirtilmelidir. Parlatılmış düzlemin yönü de eklenmelidir: boyuna, enine veya kalınlık yönünde. Boyuna kesit, bantların uzunluğunu olduğundan fazla gösterebilir; enine kesit ise kesit alanını daha iyi temsil edebilir.
ISO 4967:2026, “en az 3 redüksiyon oranına” sahip haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların mikrografik olarak belirlenmesini tanımlar. Standart referans çizelgesi otomat çelikleri için tamamen uygulanabilir değildir; bu nedenle bir ISO 4967 derecelendirmesi, eksiksiz bir inklüzyon mühendisliği tanımı olarak sunulmamalıdır. Bu, tanımlanmış bir kapsam dâhilinde gerçekleştirilen bir ölçümdür; doğrudan bir işlenebilirlik indeksi değildir. Şeklin, kimyanın veya üç boyutlu aralığın mühendislik sorusunu belirlediği durumlarda görüntü analizi veya tamamlayıcı bir yöntem kullanılmalıdır.
Son olarak, işleme deneyi yeniden üretilebilecek kadar ayrıntılı biçimde raporlanmalıdır: işlem türü, iş parçası geometrisi, kesme hızı, ilerleme, kesme derinliği, kavrama, kesintili veya sürekli kesme, takım malzemesi ve kalitesi, takım geometrisi, ağız hazırlığı, takım kaplaması, kesme sıvısının türü ve beslenme şekli, tezgâh rijitliği ve takım ömrü kriteri. Talaş biçimi, kesme kuvveti bileşenleri, güç, yüzey pürüzlülüğü, yığıntı talaş, aşınmanın konumu ve kaydedilmelidir. Yan yüzey aşınması, ölçüm yöntemi ve sınır değeriyle birlikte verilmelidir; krater aşınması, çentik aşınması, kırılma ve katastrofik hasar tek bir “takım ömrü” değeri içinde gizlenmemelidir.
Karşılaştırmalar ancak çeliğin durumu ve test koşulları aynı olduğunda savunulabilir. Bir testte taşkın soğutmalı kaplamalı karbür, diğerinde ise kuru koşullarda kaplamasız karbür kullanılıyorsa, inklüzyon sıralamaları çeliklerden çok kesme sistemlerini yansıtabilir. Kalite adı karşılaştırmayı başlatır. Gerçek inklüzyon popülasyonu ve ölçülmüş işleme yanıtı ise karşılaştırmayı tamamlar.
İnklüzyon Mühendisliği İçin Karar Çerçevesi
İnklüzyon mühendisliği, sabit bir kükürt yüzdesiyle veya tercih edilen bir inklüzyon sayısıyla değil, talaşlı imalat gereksinimiyle başlar. Metal dışı bir inklüzyon, otomat çeliğinde otomatik olarak bir kusur değildir: bileşimi, miktarı, boyut dağılımı, morfolojisi ve çevresindeki matrisle ilişkisi; talaş segmentasyonuna katkı sağlayıp sağlamadığını, kesme kuvvetini azaltıp azaltmadığını, yan yüzey aşınmasını hızlandırıp hızlandırmadığını veya yorulma hasarını başlatıp başlatmadığını belirler. Aynı inklüzyon topluluğu, bir performans göstergesini iyileştirirken bir başkasını kötüleştirebilir.
Bu ayrım, ölçümü mühendislikten ayırır. ISO 4967:2026, en az 3'lük bir deformasyon oranına sahip haddelenmiş veya dövülmüş çelik ürünlerde metal dışı inklüzyonların mikrografik yöntemle belirlenmesini tanımlar; ancak standart referans çizelgesinin otomat çeliklerine tamamen uygulanabilir olmadığını belirtir. Çizelge karşılaştırması, inklüzyonların mevcut olduğunu gösterebilir; fakat bu inklüzyonların istenen kesme davranışını sağlayıp sağlamadığını ortaya koymayabilir. Bu nedenle ölçümler soruyla uyumlu olmalıdır: talaşlı imalat için iki boyutlu şekil oranları, kırılma analizi için üç boyutlu parçacık boyutları, yorulma için alan oranı ve aralık, oksit ve sülfür kontrolü incelenirken ise bileşim veya faz tanımlaması.
Talaşlı İmalat Hedefine Öncelik Verin
İlk karar, hangi talaşlı imalat tepkisinin en önemli olduğudur. Talaş kontrolü, kesme kuvveti, takım yan yüzey aşınması, yüzey kalitesi, yorulma ömrü, korozyon direnci ve boyutsal kararlılık aynı inklüzyon topluluğunu gerektirmez.
Talaş kontrolü açısından, uzamış mangan sülfür çoğu zaman etkilidir; çünkü inklüzyon iş parçasıyla birlikte deformasyona uğrar ve segmentasyonu teşvik eder. SAE/AISI 11xx çelikleri, talaş kırmayı destekleyen ve kesme bölgesindeki sürtünmeyi azaltan fazla miktarda mangan-sülfür inklüzyonu oluşturmak üzere ilave kükürt içerir. SAE/AISI 12xx çeliklerine yaklaşık %0,04–0,12 fosfor ilave edilir; bu, matris gevrekleşmesi ve değişen talaş oluşumu yoluyla işlenebilirliği artırabilir. Bununla birlikte fosfor, tokluğu ve kaynaklanabilirliği de etkiler. Kurşunlu yeniden kükürtlendirilmiş çelikte kurşun, sülfür inklüzyonlarıyla birlikte veya serbest kurşun parçacıkları şeklinde bulunabilir; tek başına nominal kurşun değerinden ziyade hem konum hem de dağılım önemlidir.
Kesme kuvveti farklı bir hedeftir. 1995 tarihli Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel çalışması, kesme kuvveti etkisini MnS, (Mn,Ca)S, MnS–RE2S3 ve (Mn,Ca)S–RE2S3 sırasıyla bildirmiştir. Bu karşılaştırmada uzamış sülfürler, kesme kuvvetini küresel sülfürlerden daha etkili biçimde azaltmıştır. Bu sonuç evrensel bir kurala dönüştürülmemelidir. Bir talaşı kesmek için gereken kuvveti azaltan inklüzyon, takım açısından daha elverişsiz bir aşındırıcı veya yapışmalı ortam oluşturabilir.
Takım yan yüzey aşınması tercihi tersine çevirebilir. Bildirilen aynı çalışma kapsamında küresel sülfürler, yan yüzey aşınmasını uzamış sülfürlerden daha etkili biçimde azaltmıştır. Yuvarlak bir inklüzyon, daha düşük şiddette gerilme yığılmasına neden olur ve takım–iş parçası arayüzünde daha az hasar verici bir süreksizlik oluşturabilir. Otomat paslanmaz çelikleri başka bir örnek sunar: sülfür inklüzyonları bu arayüzde katı yağlayıcı görevi görebilir. British Stainless Steel Association tarafından BS EN 10088 kapsamındaki kaliteler için verilen bilgiler, bazı paslanmaz çelik kalitelerinde %0,015 veya %0,030 kükürt ilaveli işlenebilir varyantları tanımlar. Bununla birlikte bu ilaveler, çukurcuklanma direnci, korozyon yorulması ve hizmet ortamı açısından yine değerlendirilmelidir.
Yüzey kalitesi, inklüzyon boyutuna, parçanın koparak çıkma davranışına ve her parçacığın çevresindeki matrise dikkat edilmesini gerektirir. İşlenmiş yüzeye yakın büyük ve uzamış bir sülfür, talaş kırmayı iyileştirse bile yırtılmış bir boşluk bırakabilir. İnce ve iyi dağılmış bir topluluk daha temiz bir yüzey sağlayabilir; ancak seçilen ilerleme ve kesme derinliğinde talaşları kıramayabilir. 1995 tarihli nicel bir çalışma olan Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability çalışmasında, işlenebilirlik indeksinin “sülfür inklüzyonu şekil oranıyla %200 ile %100 arasında değiştiği” bildirilmiş; otomat çeliği işlenebilirliği için tercih edilen inklüzyonların küresel biçimli mangan sülfür inklüzyonları olduğu belirtilmiştir. Bu sayısal aralık, şekil oranının kükürt içeriğinden çıkarılamayacağını, ölçülmesi gerektiğini gösterir.
Alan oranı konusunda da ölçülü davranılmalıdır. Daha fazla inklüzyon talaş segmentasyonunu artırabilir; ancak aşırı alan oranı, sürekli yük taşıyan çelik matrisini azaltarak yorulma dayanımını veya enine sünekliği olumsuz etkileyebilir. Haddeleme kaynaklı inklüzyon aralığı, kümelenme ve hizalanma, ortalama çap kadar önemli olabilir. Ortalama inklüzyon boyutunun küçük olması, parçacıkların haddeleme yönü boyunca bir bantta yoğunlaşması halinde düşük riski garanti etmez.
İşlenebilirliği Hizmet Özellikleriyle Dengeleyin
Talaşlı imalat hedefi belirlendikten sonra mühendis, hizmet koşullarının getirdiği sınırları belirlemelidir. ASTM International sempozyum çalışması Additives to Steel and Iron for Improved Machinability kapsamında kükürt, kurşun, selenyum, tellür, fosfor, azot, mangan-kükürt oranı ve uygulanabilir ASTM spesifikasyonları, birbiriyle etkileşen işlenebilirlik tasarımı değişkenleri olarak ele alınır. Bunlar birbirinden bağımsız kimyasal hedefler olarak seçilmemelidir.
Sonucu matris belirleyebilir. ASM Handbook; bileşimi, mikroyapıyı, dayanım seviyesini, kesme koşullarını, kesme sıvılarını ve takım malzemesini işlenebilirliği birlikte kontrol eden etkenler olarak tanımlar; kükürt, ıslah edilebilir alaşımlı çeliklerin talaşlı imalat davranışını önemli ölçüde etkileyebilir. Yumuşak tavlanmış durumdaki yeniden kükürtlendirilmiş düşük karbonlu bir çelik, su verme ve temperleme sonrasındaki aynı nominal kimyaya sahip çelik gibi davranmaz. Daha yüksek dayanım, kesme kuvvetini ve takım aşınmasını artırabilir; daha sert bir matris ise sülfür deformasyonunu sınırlayarak uzamış bir inklüzyonun görünürdeki değerini değiştirebilir. Bu nedenle ısıl işlem, önceki soğuk şekillendirme, tane boyutu ve bantlaşma, inklüzyon verileriyle birlikte kaydedilmelidir.
Kalsiyum işlemi, kimya ile morfolojinin neden birlikte değerlendirilmesi gerektiğini gösterir. Kalsiyum, oksit inklüzyonlarını modifiye edebilir ve sülfür bileşimini ve şeklini etkileyebilir. Kalsiyumun oksitler ve sülfürler arasındaki dağılımına ilişkin termodinamik tahmin, proses kontrolünü destekler; ancak tahmin edilen faz dengesi, bitmiş ürünün incelenmesinin yerine geçmez. Döküm uygulaması, deoksidasyon, katılaşma, haddeleme redüksiyonu ve soğuma; hedeflenen parçacıkların ince ve dağılmış halde kalıp kalmayacağını veya büyük, kümelenmiş ve hizalanmış hale gelip gelmeyeceğini belirler.
Hizmet gereklilikleri bir talaşlı imalat çözümünü geçersiz kılabilir. Sülfürler tornalama performansını iyileştirse de özellikle haddeleme yönünde uzamış olduklarında yorulma çatlakları için başlatma bölgeleri oluşturabilir. Paslanmaz çelikte sülfür ilaveleri, sülfür inklüzyonlarının pasif yüzeyi bozması veya yerel saldırıyı teşvik etmesi halinde korozyon direncini azaltabilir. Artık gerilme, anizotropik inklüzyon deformasyonu ve ısıl işlem deformasyonu bir araya geldiğinde boyutsal kararlılık da zarar görebilir. Düşük kesme kuvveti, gerilim giderme sırasında boyut değiştiren veya çevrimli yükleme altında hasar gören bir parçayı telafi etmez.
Karar çerçevesi
- Belirleyici tepkiyi tanımlayın Talaş kontrolünü, kesme kuvvetini, serbest yüzey aşınmasını, yüzey kalitesini, yorulma ömrünü, korozyon direncini veya boyutsal kararlılığı seçin.
- Kapanım tasarımını seçin Kapanım kimyasını, morfolojisini, boyut dağılımını, alan oranını ve hizalanma sınırlarını belirtin.
- Matrisi ve durumu doğrulayın Kaliteyi, dayanım düzeyini, haddeleme durumunu, ısıl işlemi ve mikroyapıyı kaydedin.
- Kullanım kısıtlarını denetleyin Yorulmayı, korozyonu, tokluğu, kaynaklanabilirliği, temizliği ve boyutsal gereklilikleri değerlendirin.
- Temsili kesmeyi doğrulayın Üretimi temsil eden takımları, hızları, ilerlemeleri, kesme derinliğini, soğutucuyu ve iş parçası durumunu kullanın.
- Belirleyici tepkiyi ölçün Genel bir kapanım derecelendirmesi yerine kuvvet, talaş biçimi, aşınma, pürüzlülük, boyut değişimi veya kullanım ömrü verilerini bildirin.
Bu nedenle pratik bir karar sıralaması şöyledir:
1. Kontrol eden tepkiyi belirleyin: talaş kontrolü, kesme kuvveti, takım yan yüzey aşınması, yüzey kalitesi, yorulma ömrü, korozyon direnci veya boyutsal kararlılık. 2. İnklüzyon tasarımını seçin: sülfür, oksit, kurşun içeren, kalsiyumla modifiye edilmiş veya nadir toprak elementi içeren kimyayı seçin; ardından bu tepki için morfoloji, boyut dağılımı, alan oranı ve hizalanma sınırlarını belirleyin. 3. Matrisi ve durumu doğrulayın: kaliteyi, standart tanımını, karbon ve alaşım içeriğini, tane yapısını, dayanım seviyesini, haddeleme durumunu ve ısıl işlemi kaydedin. 4. Hizmet kısıtlarını kontrol edin: önerilen inklüzyon topluluğunu yorulma, korozyon, tokluk, kaynaklanabilirlik, temizlik ve boyutsal gerekliliklerle karşılaştırın. 5. Temsili kesme koşullarında doğrulayın: gerçek takım malzemesini, geometrisini, kesme hızını, ilerlemeyi, kesme derinliğini, soğutma sıvısını, iş bağlamayı ve üretimi temsil eden ısıl işlem durumunu kullanın. 6. Kararı yönlendiren tepkiyi ölçün: genel bir inklüzyon derecelendirmesine güvenmek yerine kuvveti, talaş biçimini, yan yüzey aşınma hızını, yüzey pürüzlülüğünü, boyut değişimini veya hizmet ömrü verilerini kaydedin.
Kapanım şekli, belirli tepkiye göre seçilmelidir; çünkü uzamış ve küresel sülfürler farklı işleme sonuçlarını destekleyebilir. Strong evidence
Her ölçüt için evrensel olarak en uygun bir inklüzyon şekli yoktur. Uzamış MnS, talaş kırmayı ve düşük kesme kuvvetini destekleyebilir; küresel sülfürler yan yüzey aşınmasını azaltabilir; daha düşük inklüzyon topluluğu yorulma ömrünü korurken talaşlı imalatı daha az toleranslı hale getirebilir. İnklüzyon mühendisliği ancak üretim performansı ile hizmet sırasındaki performans aynı spesifikasyon içinde uzlaştırıldığında başarılı olur.
Kaynaklar
- [1] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html
- [2] Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Journal study, 1995. https://www.sciencedirect.com/science/article/pii/0924013695021442
- [3] Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. University of Liège publication, 1995. https://popups.uliege.be/0351-580x/index.php?id=2336
- [4] Free-machining stainless steels grades. BSSA technical article, 2024. https://bssa.org.uk/bssa_articles/free-machining-stainless-steels-grades/
- [5] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html