




Toz Metalurjisi Çelikleri Nedir?
Toz metalurjisi çeliğinin tanımı
Toz metalurjisi çeliği, büyük bir külçenin dökülmesinin ve ardından haddelenerek veya dövülerek stok malzemeye dönüştürülmesinin aksine, toz işleme yöntemiyle üretilen demir esaslı bir malzemedir. Bu terim, bir işleme yöntemini ve malzeme ailesini tanımlar. Tek bir kimyasal bileşimi, tek bir mikroyapıyı veya tek bir yoğunluk düzeyini ifade etmez.
Tipik TM işleme dizisi
- Toz üretimi Demir veya alaşımlı çelik tozu üretilir ve sınıflandırılır.
- Harmanlama Alaşımlandırıcı katkılar, grafit, bakır, nikel, molibden ve yağlayıcılar birleştirilebilir.
- Sıkıştırma Harman, şekillendirilmiş ham parçaya preslenir.
- Sinterleme Isıtma, parçacık bağlarını geliştirir ve gözenek sistemini değiştirir.
- İkincil işlemler Boyutlandırma, yeniden presleme, infiltrasyon, talaşlı işleme, sementasyon, su verme, temperleme veya yoğunlaştırma uygulanabilir.
Tipik bir üretim yöntemi, demir veya alaşımlı çelik tozunun üretilmesiyle başlar; bunu toz sınıflandırma, harmanlama, sıkıştırma ve sinterleme aşamaları izler. Daha sonra preslenmiş parça; boyutlandırma, yeniden presleme, infiltrasyon, talaşlı işleme, sementasyon, su verme, temperleme veya başka bir yoğunlaştırma ve ısıl işlem işlemine tabi tutulabilir. Her aşama; bileşim, gözenek yapısı, boyutlar ve mekanik davranış arasındaki ilişkiyi değiştirir. Randall German’ın A-Z of Powder Metallurgy adlı çalışması, toz üretimi, sıkıştırma, sinterleme, yoğunlaştırma, mikroyapı ve gözenekliliği, bitmiş çelik için birbirinin yerine kullanılabilen adlar olarak değil, konunun birbiriyle bağlantılı unsurları olarak ele alır.
Tozun kendisi, değişkenliğin ilk kaynağıdır. Atomize, indirgenmiş ve diğer tozlar; parçacık şekli, boyut dağılımı, yüzey oksidi, iç gözeneklilik ve akış davranışı bakımından birbirinden farklıdır. Bu özellikler, parçacıkların kalıp içinde nasıl paketlendiğini, ne kadar yağlayıcı gerektiğini, basıncın preslenmiş parça içinde nasıl iletildiğini ve sinterleme sırasında parçacıkların nasıl bağlandığını etkiler. Bir toz harmanı ayrıca ön alaşımlı parçacıklar, elementel katkılar, ana alaşım parçacıkları, grafit, bakır, nikel, molibden veya işleme yağlayıcıları içerebilir. Bu nedenle, genel olarak PM çeliği olarak tanımlanan iki parça, fırın aşaması başlamadan önce bile farklı alaşım dağılımlarına sahip olabilir.[1] Ferrous Powder Metallurgy. ScienceDirect Topics. ScienceDirect Topics, 2024.
Bileşim önemini korur, ancak tek başına belirleyici değildir. Demir esaslı PM malzemelerinde alaşım katkıları olarak yaygın biçimde bakır, nikel ve molibden kullanılırken karbon çoğunlukla grafit veya karbon içeren bir toz aracılığıyla eklenir. ScienceDirect Topics tarafından 2024 yılında yayımlanan Ferrous Powder Metallurgy başlıklı kaynakta belirtildiğine göre, demir–bakır–karbon bileşimleri, demir esaslı PM parçaların yaklaşık yarısını oluşturur. Bu oran, önemli bir bileşim grubunu ifade eder; tüm PM çeliklerinin tanımı değildir.
ASTM B783-24, demir esaslı TM yapısal malzemeleri kimyasal bileşim, yoğunluk, sinterlenmiş hâlde akma dayanımı ve ısıl işlem görmüş nihai çekme dayanımı kullanarak sınıflandırır. Strong evidence
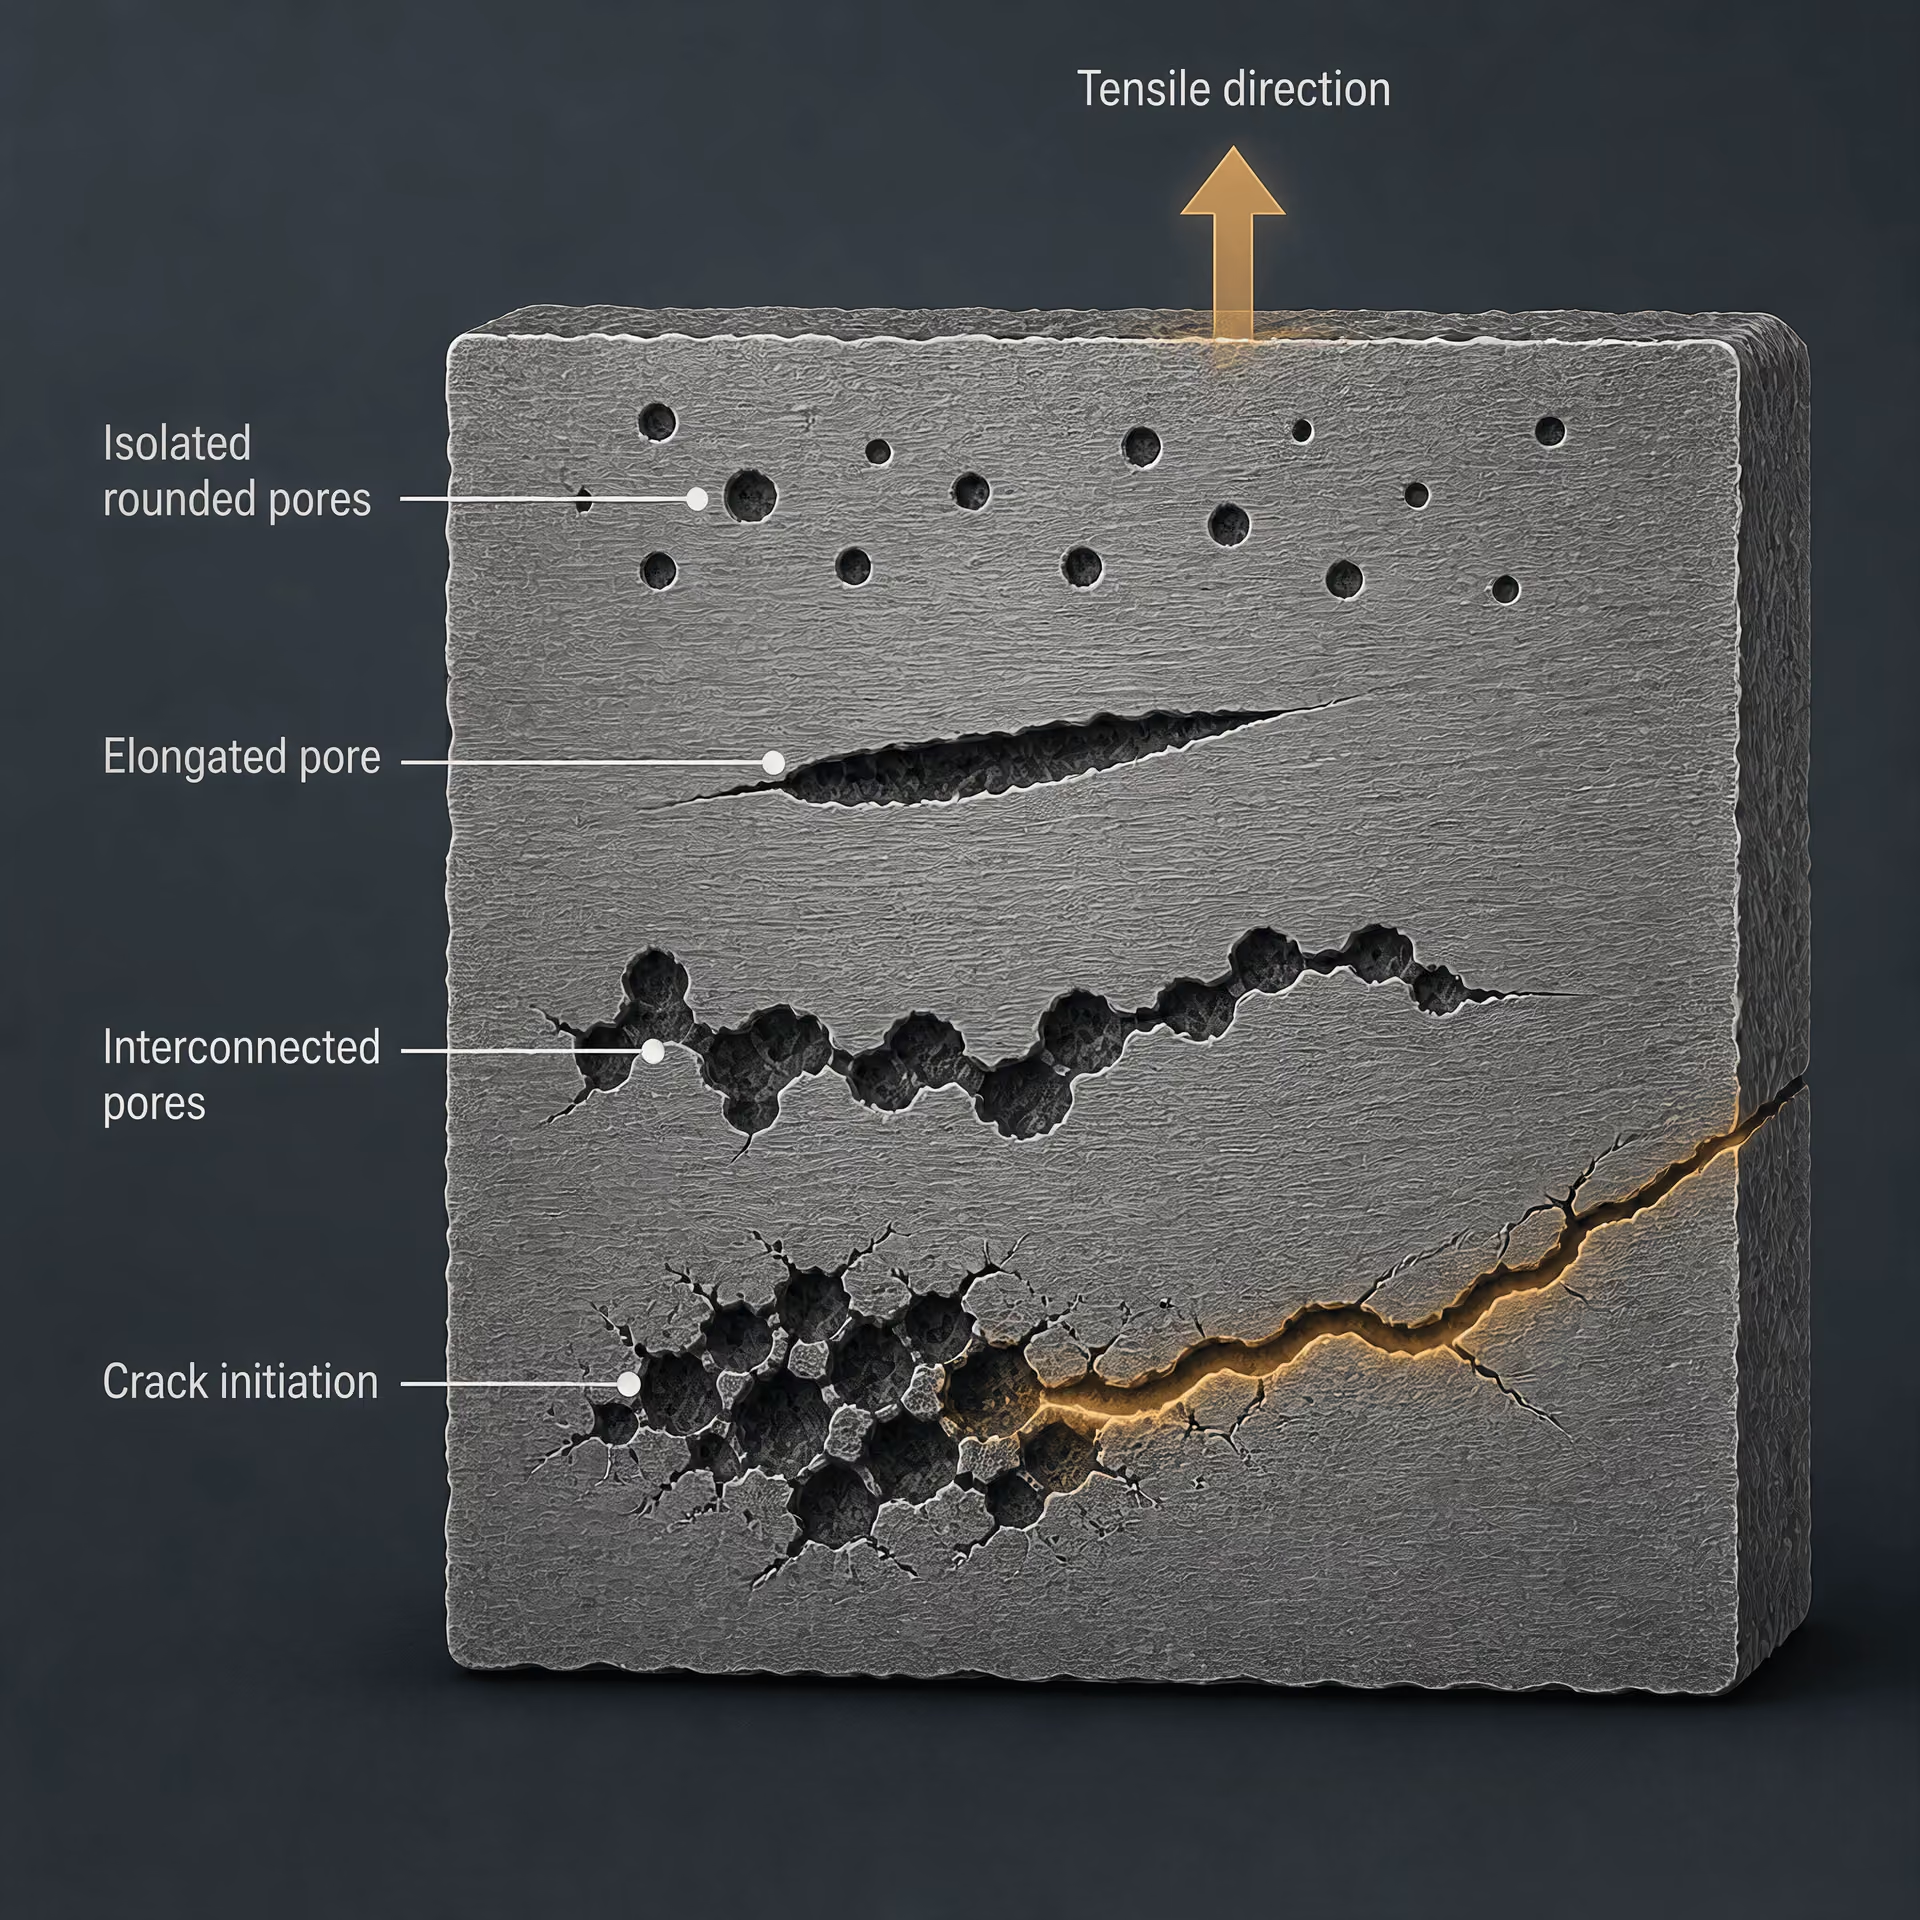
ASTM B783-24, bir kalite adının veya genel bir işlem tanımının neden yetersiz olduğunu gösterir. Standart, demir esaslı PM yapısal malzemelerini kimyasal bileşim, yoğunluk, sinterlenmiş durumdaki akma dayanımı ve ısıl işlem görmüş durumdaki nihai çekme dayanımına göre sınıflandırır. Yoğunluk yalnızca raporlama kolaylığı sağlayan bir özellik değildir: kalıntı gözenekler yük taşıyan kesiti azaltabilir ve çatlak başlangıcı için bölgeler oluşturabilir; bu gözeneklerin şekli, boyutu ve birbirleriyle bağlantısı da sonraki işlemlerin sonuçlarını etkiler. Bu nedenle bir spesifikasyon, demire eklenen elementlerden daha fazlasını tanımlamalıdır.
ISO 5755:2022 de sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeleri dâhil olmak üzere sinterlenmiş metal malzemelere yönelik gereklilikleri belirler. Standardın kapsamı, bu kategorinin genişliğini yansıtır. “PM çeliği”; kontrollü kalıntı gözenekliliğine sahip sinterlenmiş bir yapısal malzemeyi, çok daha yüksek yoğunluğa sahip toz dövme bir parçayı veya temel ayırt edici özelliği karbür dağılımı ve temizliği olan bir toz metalurjisi takım çeliğini ifade edebilir.
Mikroyapı, kimyasal bileşimi görünüşte benzer olan külçe metalurjisi ürünü bir çeliğinkinden farklı olabilir. Toz metalurjisi takım çelikleri; ince, yuvarlak ve daha homojen karbür yapıları oluşturabilir. Ayrıca, geleneksel külçe metalurjisi yoluyla üretilmesi zor veya imkânsız olan karbür düzeylerini ya da karbür bileşimlerini de mümkün kılabilir. Toz üretimi sırasındaki hızlı katılaşma, büyük bir döküm külçeyle ilişkili segregasyonu sınırlar; sonraki konsolidasyon ve ısıl işlem, bu avantajın ne kadarının bitmiş üründe korunacağını belirler. Sonuç otomatik olarak üstün veya düşük kaliteli değildir. Bu, farklı bir metalurjik geçmişe sahip bir malzemedir.

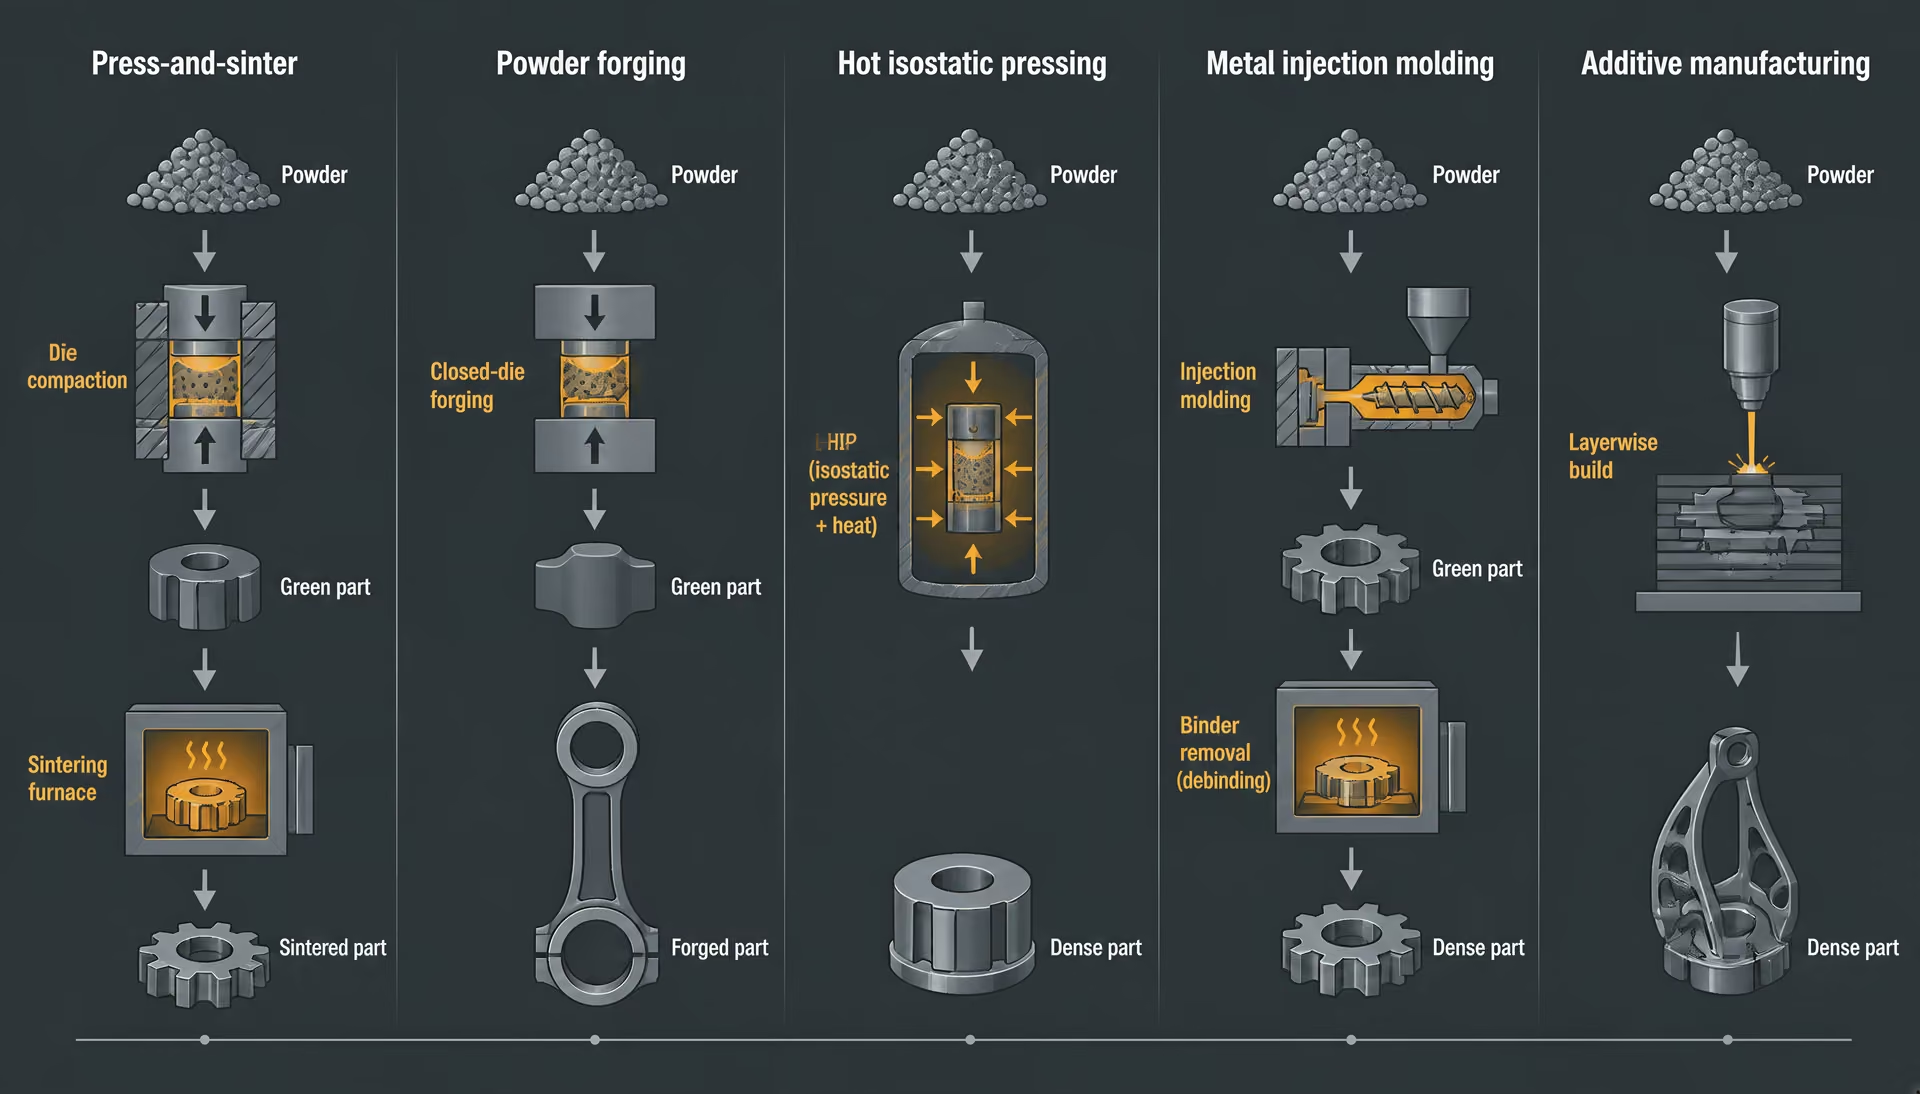
Presleme ve sinterleme, toz dövme ve ilgili yöntemler
| Süreç | Birincil yoğunlaştırma mekanizması | Tipik ayırt edici özellik |
|---|---|---|
| Presleme ve sinterleme | Kalıpta sıkıştırmanın ardından fırında sinterleme | Denetimli artık gözeneklilik ve nihai şekle yakın biçimlendirme |
| Toz dövme | Sinterlenmiş ön şeklin ardından sıcak dövme | Daha fazla gözenek azaltımı ve dövme deformasyonu |
| Sıcak izostatik presleme | Yüksek sıcaklık ve basınç | İç gözeneklerin kapanması |
| Metal enjeksiyonla kalıplama | Kalıplama, bağlayıcı giderme ve sinterleme | İnce toz besleme malzemesi ve karmaşık geometriler |
| Eklemeli imalat | Tabaka tabaka ergitme veya birleştirme | Sayısal takım yolu ve tabaka tabaka ısıl geçmiş |
Ham parça Şekillendirilmiş ancak sinterlenmemiş, geçici dayanımını esas olarak parçacıkların birbirine kenetlenmesinden ve sıkıştırma basıncından alan kompakt parça.
Geleneksel presleme ve sinterleme esaslı PM yöntemi, ölçülerek hazırlanmış bir toz harmanıyla başlar. Bir kalıp ve zımbalar, bu harmanı “ham” bir parçaya dönüştürecek şekilde sıkıştırır; parçanın şekli, parçacıkların birbirine kenetlenmesi ve sıkıştırma basıncı sayesinde korunur. Daha sonra ham parça, alaşımın ergime aralığının altında ısıtılır; böylece parçacıklar arasında difüzyon ve boyun oluşumu gerçekleşir. Sinterleme, parçacık ağını güçlendirir, boyutları değiştirir ve gözenek sisteminin bazı bölümlerini yuvarlatır veya daraltır. Ancak gözenekliliğin tamamını ortadan kaldırması zorunlu değildir.
Kalıptaki basınç dağılımı, kalıp duvarındaki sürtünme, toz akışı ve parça geometrisi yoğunluk gradyanlarına yol açabilir. Sinterleme, çekmeye veya bileşime ve başlangıçtaki paketlenme koşuluna bağlı olarak boyutsal büyümeye neden olabilir. Bu değişiklikler, tozun parçacık özellikleri ve planlanan ısıl işlemle birlikte değerlendirilmelidir. Örneğin sementasyon işlemi, karbonun erişilebilirliğinin ve dönüşüm tepkisinin gözeneklerden, alaşım dağılımından ve sinterlenmiş mikroyapıdan etkilendiği bir malzeme üzerinde gerçekleşir.
Bu yöntemle üretilen yapısal parçalar çoğunlukla sinterlenmiş durumdaki özelliklerine göre veya tanımlanmış bir ikincil işlemden sonra spesifiye edilir. Boyutlandırma, boyutsal kontrolü iyileştirebilir; yeniden presleme, seçilmiş bölgelerde yoğunluğu artırabilir; infiltrasyon, birbirine bağlı gözenekleri başka bir malzemeyle doldurabilir; sinterleme ile sertleştirme ise fırında soğutmayı sertleşme dönüşümleriyle birleştirebilir. Bu işlemlerin hiçbiri, preslenmiş ve sinterlenmiş her parçayı tamamen dövme çeliğe dönüştürmez. Üretim yöntemi, malzemenin kimliğinin bir parçası olmaya devam eder.[2] ISO 13947:2024. International Organization for Standardization. ISO standard, 2024.
Toz dövme, mekanik bir konsolidasyon aşaması ekler. Ön şekil önce sıkıştırılır ve sinterlenir; ardından ısıtılarak gözenekliliği azaltmak ve dövülmüş bir şekil kazandırmak amacıyla dövülür. Bu nedenle üretim geçmişi, hem geleneksel sinterlenmiş bir parçadan hem de döküm kütükten üretilmiş dövme bir parçadan farklıdır. Bu yöntemde inklüzyonların kontrolü önemlidir: ISO 13947:2024, metal tozlarındaki metalik olmayan inklüzyonların belirlenmesine yönelik bir yöntem tanımlar ve bu yöntemin toz dövme çelik parçalara uygulanmasına izin verir. Standart, inklüzyonların toz aşamasında değerlendirilebileceğini ve konsolide edilmiş parça açısından da önemini koruduğunu açıkça ortaya koyar.
Sıcak izostatik presleme, iç gözenekleri kapatmak için yüksek sıcaklık ve basınç kullanan başka bir toz konsolidasyon yöntemidir. Metal enjeksiyon kalıplama ise ince metal tozunu bir bağlayıcı sistemiyle birleştirir; bunu kalıplama, bağlayıcının giderilmesi ve sinterleme aşamaları izler. Bu işlemler, sıradan presleme ve sinterleme üretimiyle bir tutulmamalıdır. Bu yöntemlerde kullanılan tozlar, ham parçanın davranışı, ısıl çevrimler, boyutsal değişiklikler ve elde edilebilen geometriler birbirinden farklıdır.
Eklemeli imalat da birçok sistemde metal tozuyla başlar, ancak yalnızca toz kullanıldığı için geleneksel PM sayılmaz. Lazer veya elektron demeti, dijital bir takım yolu doğrultusunda ardışık bölgeleri seçici olarak eritir veya birleştirir; parça, bir kalıp içinde bütünsel bir şekil olarak sıkıştırılmak yerine katmanlar hâlinde oluşan bir ısıl geçmiş kazanır. NIST tarafından yayımlanan ve 2020 yılında yayımlanan çelikler ile paslanmaz çeliklerin eklemeli imalatına ilişkin ASM Handbook bölümü, gözeneklilik, inklüzyonlar, artık gerilmeler ve imalat sonrası ısıl işlemi, eklemeli olarak üretilen çelik parçalardaki temel faktörler olarak tanımlar. Bu hususlar PM ile örtüşür; ancak kusur mekanizmaları ve ısıl gradyanlar, preslenmiş bir parçanın sinterleme fırınından geçmesi sırasındaki mekanizmalarla aynı değildir.
Terim neden tek bir kaliteyi tanımlamaz?
Bir çelik tanımı normal olarak belirlenmiş bir kimyasal aralığa ve bir ürün veya uygulama standardına işaret eder. “Toz metalurjisi çeliği” ise tek başına bunu ifade etmez. Bu terim; yapısal çelikleri, paslanmaz çelikleri, takım çeliklerini, rulmanlarla ilişkili malzemeleri ve toz dövme ya da eklemeli imalat için tasarlanmış alaşım sistemlerini kapsayabilecek kadar geniş bir üretim yöntemini tanımlar.[3] ISO 4957:2018. International Organization for Standardization. ISO standard, 2018.
Standartlar bu ayrımı ortaya koyar. ASTM B783-24, demir esaslı PM yapısal malzemelerini tek bir evrensel kalite yerine birbiriyle bağlantılı çeşitli ölçütler üzerinden ele alır. ISO 5755:2022; sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeleri kapsar. ISO 4957:2018 ise takım çeliği gerekliliklerini, toz metalurjisiyle üretilen ürünlerin yanı sıra sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş ürünlere de uygular. Bu nedenle bir PM takım çeliği, tanınmış bir takım çeliği tanımıyla belirlenmeye devam edebilir; üretim yöntemi ise karbür yapısını, segregasyon biçimini, gözenek durumunu ve gerekli muayeneyi açıklar.
Dolayısıyla anlamlı tanım katmanlıdır: tozun kimyasal bileşimi, parçacık morfolojisi ve boyut dağılımı, sıkıştırma yöntemi, ham yoğunluk, sinterleme çevrimi, nihai yoğunluk, gözenek morfolojisi, inklüzyon dağılımı, boyutsal değişim ve ısıl işlem. Bu katmanlardan birinin değiştirilmesi, nominal alaşım tanımı sabit kalsa bile bitmiş malzemeyi değiştirebilir.
Bu nedenle PM çeliği, toz hâline getirilmiş sıradan çelik olarak değerlendirilmemelidir. Bu, bileşimi ve üretim geçmişi birlikte nihai mikroyapıyı belirleyen bir malzeme ailesidir. Bir kalite adı, bu geçmişin yalnızca bir bölümünü sağlar.
Demir Esaslı PM Malzemeleri İçin Standartlar Çerçevesi
Toz metalurjisi çelikleri yalnızca toz üretimiyle tanımlanmaz. Sınıflandırmaları; toz kompaktının kimyasal bileşimine, işlem sırasında ulaşılan yoğunluğa, sinterleme sonrasında korunan gözenek yapısına ve parçanın test edildiği mekanik duruma bağlıdır. Bu nedenle bir spesifikasyon, bitmiş bir bileşenin üretilmesi için gerekli her işlemi açıklamadan bir malzeme ailesini tanımlayabilir.
Bu ayrım önemlidir; çünkü nominal demir, karbon, bakır, nikel veya molibden içerikleri benzer olan iki parça, toz tane boyutu dağılımları, sıkıştırma basınçları, sinterleme çevrimleri, soğuma hızları veya sinterleme sonrası işlemleri farklı olduğunda farklı özellikler gösterebilir. Randall German’ın A-Z of Powder Metallurgy (2005) adlı eseri; toz üretimi, harmanlama, sıkıştırma, sinterleme, yoğunlaştırma, mikroyapı ve gözenekliliği tek bir işlem güzergâhının birbiriyle bağlantılı unsurları olarak ele alır. Standartlar bu konuları yönetilebilir gerekliliklere ayırır; ancak aralarındaki ilişkileri ortadan kaldırmaz.
ASTM B783-24 sınıflandırma mantığı
ASTM International tarafından 2024 yılında yayımlanan ASTM B783-24, demir esaslı toz metalurjisi yapısal malzemelerini dört temel özelliğe göre sınıflandırır: kimyasal bileşim, yoğunluk, sinterlenmiş haldeki akma dayanımı ve ısıl işlem görmüş haldeki nihai çekme dayanımı. Standardın kapsamı, presleme ve sinterleme yoluyla üretilen parçalarla ilgilidir. Bu, demir esaslı PM yapısal malzemeleri için bir sınıflandırma sistemidir; tozdan üretilen her çelik için evrensel bir adlandırma sistemi değildir.
Kimyasal bileşim, alaşım ailesini ve karbon, bakır, nikel ve molibden gibi elementlerin izin verilen içeriklerini belirler. ScienceDirect Topics’te yer alan Ferrous Powder Metallurgy maddesine (2024) göre demir–bakır–karbon bileşimleri, demir esaslı PM parçaların yaklaşık yarısını oluşturur. Diğer sistemlerde sertleşebilirliği, dayanımı, boyutsal davranışı veya korozyon özelliklerini değiştirmek amacıyla nikel, molibden, krom, mangan veya bu ilavelerin çeşitli kombinasyonları kullanılır. Bununla birlikte bir malzeme gerekliliğinde listelenen bileşim, parçanın durumuyla birlikte değerlendirilmelidir; element içeriği tek başına gözenekliliği veya mekanik performansı belirlemez.
Yoğunluk ayrı bir sınıflandırma eksenidir. Preslenmiş ve sinterlenmiş bir parçada yoğunluk, kompaktın ne kadarının birbirine bağlı veya kapalı gözenekler yerine katı metal tarafından işgal edildiğini ifade eder. Bu nedenle nominal alaşım bileşimi, her biri farklı etkin yük taşıma alanına ve talaşlı işleme, yorulma, darbe veya ısıl işleme karşı farklı davranışa sahip çeşitli yoğunluk düzeylerinde bulunabilir. ASTM B783-24, yoğunluğu üretimin tesadüfi bir sonucu olarak değerlendirmek yerine bu ayrımı kabul eder.
Mekanik kategoriler de iki farklı malzeme durumunu birbirinden ayırır. Sinterlenmiş haldeki akma dayanımı, bildirilen durumu oluşturmak için sonraki bir sertleştirme işlemine başvurulmaksızın, presleme ve sinterleme güzergâhından çıkan parçayı tanımlar. Isıl işlem görmüş haldeki nihai çekme dayanımı ise ilgili sınıflandırma için belirtilen ısıl işlemden sonra ulaşılan dayanımı ifade eder. Bu iki değer birbirinin yerine kullanılamaz. Sinterlenmiş haldeki akma dayanımı kategorisini karşılayan bir çelik, otomatik olarak ısıl işlem görmüş haldeki nihai çekme dayanımı kategorisini karşılamış sayılmaz ve bir teknik resim, kabulde hangi durumun esas olduğunu belirtmelidir.
| Çerçeve | Birincil konu | Tek başına neyi belirlemez? |
|---|---|---|
| ASTM B783-24 | Demir esaslı TM yapısal malzemeleri | Eksiksiz parça spesifikasyonu |
| ISO 5755:2022 | Sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeleri | Evrensel bir TM kalite sınıfı |
| ISO 4957:2018 | Ürün süreçleri genelinde takım çeliği gereklilikleri | Süreçler arasında özdeş mikroyapılar |
| ISO 13947:2024 | Tozlarda ve toz dövme parçalarında metalik olmayan kalıntılar | Alaşım kalitesi, yoğunluk veya çekme durumu |
Dolayısıyla ASTM B783-24, malzemeleri tanımlanmış eksenler üzerinden karşılaştırmak için bir çerçeve sağlar; ancak bu çerçeve eksiksiz bir parça spesifikasyonu değildir. Hizmet performansını etkiledikleri durumlarda toleransların, geometrinin, yüzey durumunun, test yönünün, numune almanın, boyutsal değişimin, emprenye veya infiltrasyon gerekliliklerinin ve kesin ısıl çevrimin ayrıca belirtilmesi gerekir. Ayrıca bir sınıflandırma etiketi; toz morfolojisini, yağlayıcı seçimini, sıkıştırma takımını, sinterleme atmosferini veya gözenek morfolojisini tam olarak açıklamaz.
ISO 5755:2022 ve sinterlenmiş yapısal malzemeler
ISO 5755:2022, bununla ilişkili ancak farklı bir düzeyde faaliyet gösterir. ISO ICS 77.160 kapsamında bu standart; sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeleri de içeren sinterlenmiş metal malzemelere ilişkin gereklilikleri belirtir. Kullanılan ifade önemlidir: belge, toz metalurjisini tek bir geleneksel çelik kalitesi olarak sunmak yerine sinterlenmiş yapısal malzemeleri bir sınıf olarak ele alır.
“Sinterlenmiş” ifadesi de yalnızca kimyasal bir kimliği değil, bir işlem durumunu tanımlar. Bir kompakt tozdan oluşturulur, ergime noktasının altında ısıtılır ve bağlanma, büzülme, gözeneklerin gelişimi ve mikroyapısal değişim yoluyla dönüştürülür. Toz elementel, ön alaşımlı veya alaşım ilaveleri ve işlem yardımcıları içeren bir harman olabilir. Sinterleme sonrasında parça; kalibrasyon, ezme, talaşlı işleme, buhar işlemi, infiltrasyon, sementasyon, su verme ve temperleme veya başka bir yoğunlaştırma ya da ısıl işlem operasyonuna tabi tutulabilir. Belirli bir işlemin malzeme gerekliliğine dâhil olup olmadığı ayrıca belirtilmelidir.
Bu nedenle ISO 5755:2022, sinterlenmiş demir ve çelik ürünlerine uygulanan gereklilikler açısından yararlıdır; ancak ürün teknik resmi veya satın alma spesifikasyonu, gerekli malzeme tanımını ve durumunu belirtmelidir. Bir gereklilik; kimyasal aralık, yoğunluk, çekme özelliği, sertlik veya test yöntemini öngörebilir. Üreticinin bu sonucu elde etmek için izlemesi gereken eksiksiz güzergâhı zorunlu olarak belirlemez. Buna karşılık bir işlem spesifikasyonu, malzeme standardı bu ayrıntıları içermese bile belirli bir toz türünü, sıkıştırma dizisini, sinterleme atmosferini, soğuma hızını veya ısıl işlemi zorunlu kılabilir.
Bu ayrım, özellikle paslanmaz PM malzemeleri açısından önem kazanır. “Paslanmaz çelik”, geçerli kimyasal gereklilikler kapsamındaki korozyona dayanıklı alaşım ailesini tanımlar; parçanın preslenip sinterlenmiş, metal enjeksiyonla kalıplanmış, sıcak izostatik preslenmiş veya eklemeli imalatla üretilmiş olup olmadığını göstermez. Bu güzergâhlar farklı gözenek yapıları oluşturur ve farklı kabul testleri gerektirebilir. ISO 5755:2022, toz esaslı tüm paslanmaz parçaların aynı mikroyapıya veya aynı işlem geçmişine sahip olduğu şeklinde okunmamalıdır.
Standartların kalite tanımlarından farkı
Bir kalite tanımı, belirli bir sisteme göre bir malzemeyi adlandırır veya düzenler. Bir standart bu sistemi tanımlayabilir, sınırları belirleyebilir, test yöntemleri oluşturabilir veya sınıflandırma kategorileri sağlayabilir; ancak iki kavram birbirinden farklı kalır. “Kalite”, genel anlamda hangi malzemenin tanımlandığı sorusunu yanıtlar. Standart ise bu tanımın geçerli olması için nelerin kontrol edilmesi, ölçülmesi veya raporlanması gerektiğini belirtir.
ASTM B783-24, kimyasal bileşim, yoğunluk, sinterlenmiş haldeki akma dayanımı ve ısıl işlem görmüş haldeki nihai çekme dayanımını birlikte kullanarak bu farkı ortaya koyar. Bu yapıya dayalı bir tanım, basit bir kimyasal etiketten daha fazla bilgi taşır; ancak yine de parça teknik resminin yerini tutmaz. Teknik resim; konuma bağlı yoğunluğu, sinterleme sonrası boyut toleranslarını, izin verilen deformasyonu, yüzeye bağlı gözenekliliği ve çekme numunelerinin hangi yönde alınacağını belirleyebilir.
ISO 4957:2018, takım çeliği gerekliliklerini sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş ürünlerin yanı sıra toz metalürjisi ürünlerine de uygular. Strong evidence
Aynı ilke takım çelikleri için de geçerlidir. ISO 4957:2018, takım çeliğine ilişkin gereklilikleri; sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş ürünlerin yanı sıra toz metalurjisiyle üretilen ürünlere de açıkça uygular. Bu ortak standart, söz konusu ürünleri metalurjik açıdan özdeş hâle getirmez. Toz metalurjisi takım çelikleri; geleneksel külçe metalurjisiyle elde edilmesi zor veya imkânsız olan ince, yuvarlak ve görece homojen karbür yapıları ile karbür düzeyleri veya bileşimleri geliştirebilir. Ortak bir takım çeliği standardı kimyasal veya özellik gerekliliklerini sağlasa bile üretim güzergâhı malzemenin kimliğinin bir parçası olmaya devam eder.
Metalik olmayan kalıntılar, malzeme tanımı ile işlem kontrolü arasındaki başka bir sınırı oluşturur. ISO 13947:2024, metalik tozlardaki metalik olmayan kalıntıların belirlenmesine yönelik bir yöntem belirtir ve bu yöntemin toz dövme çelik parçalara uygulanmasına izin verir. Kalıntı testi, yorulma çatlağı başlangıcını etkileyen kontaminasyonu veya metalik olmayan parçacıkları ortaya çıkarabilir; ancak bir kalıntı sonucu tek başına alaşım kalitesini, yoğunluğu veya ısıl işlem durumunu tanımlamaz.[4] Additive Manufacturing of Steels and Stainless Steels. National Institute of Standards and Technology. ASM Handbook, 2020.
Gözeneklilik de aynı özenle ele alınmalıdır. NIST tarafından yayımlanan çeliklerin ve paslanmaz çeliklerin eklemeli imalatına ilişkin ASM Handbook bölümü (2020), gözeneklilik, kalıntılar, artık gerilmeler ve imalat sonrası ısıl işlemi, eklemeli imalatla üretilen çelik parçalardaki önemli etkenler olarak ele alır. Bu hususlar geleneksel PM ile örtüşse de eklemeli imalat, presleme ve sinterleme PM’siyle birbirine karıştırılmamalıdır: toz hammaddesi, katman oluşumu, ısıl geçmiş, kusur oluşumu ve artık gerilme durumu farklıdır.
Bu nedenle sağlam bir malzeme tanımı; uygulanabilir standardı, kaliteyi veya sınıflandırmayı, ürün biçimini, yoğunluk ya da özellik durumunu ve kabulü etkileyen işlem gerekliliklerini birlikte belirtir. Standartlar kontrollü bir dil oluşturur. Ancak çeliğin toz geçmişini ortadan kaldırmaz.
Toz Üretimi ve Besleme Malzemesi Değişkenleri
Toz, çubuk, kütük veya atomize ergiyik için nötr bir ikame değildir. Tozun parçacık şekli, boyut dağılımı, iç yapısı, yüzey durumu ve kimyasal geçmişi; besleme malzemesinin kalıbı nasıl dolduracağını, sıkıştırmaya nasıl yanıt vereceğini, nasıl sinterleneceğini ve gözeneklerle kalıntıların nasıl oluşacağını belirler. Randall German’ın A-Z of Powder Metallurgy (2005) adlı eseri, bu özellikleri birbiriyle bağlantılı proses değişkenleri olarak ele alır: toz üretimi sıkıştırmayı etkiler; sıkıştırma, ham kompaktın gözenek yapısını oluşturur; sinterleme bu yapıyı ve çevresindeki mikroyapıyı değiştirir; sonraki yoğunlaştırma ve ısıl işlem, daha önce alınmış her kararın etkisini tamamen ortadan kaldıramaz.[5] ASTM B783-24. ASTM International. ASTM standard, 2024.
Bu ayrım, bir PM çeliği görünüşte benzer bir dövme çelik kalitesiyle karşılaştırılırken önem taşır. ASTM B783-24, demir esaslı toz metalurjisi yapısal malzemelerini kimyasal bileşim, yoğunluk, sinterlenmiş durumdaki akma dayanımı ve ısıl işlem görmüş durumdaki çekme dayanımı bakımından sınıflandırır. ISO 5755:2022 de sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeler için gereklilikleri belirler. Her iki standart da tozu tesadüfi bir teslimat biçimi olarak değerlendirmez. Besleme malzemesi, malzeme üretim rotasının bir parçasıdır.

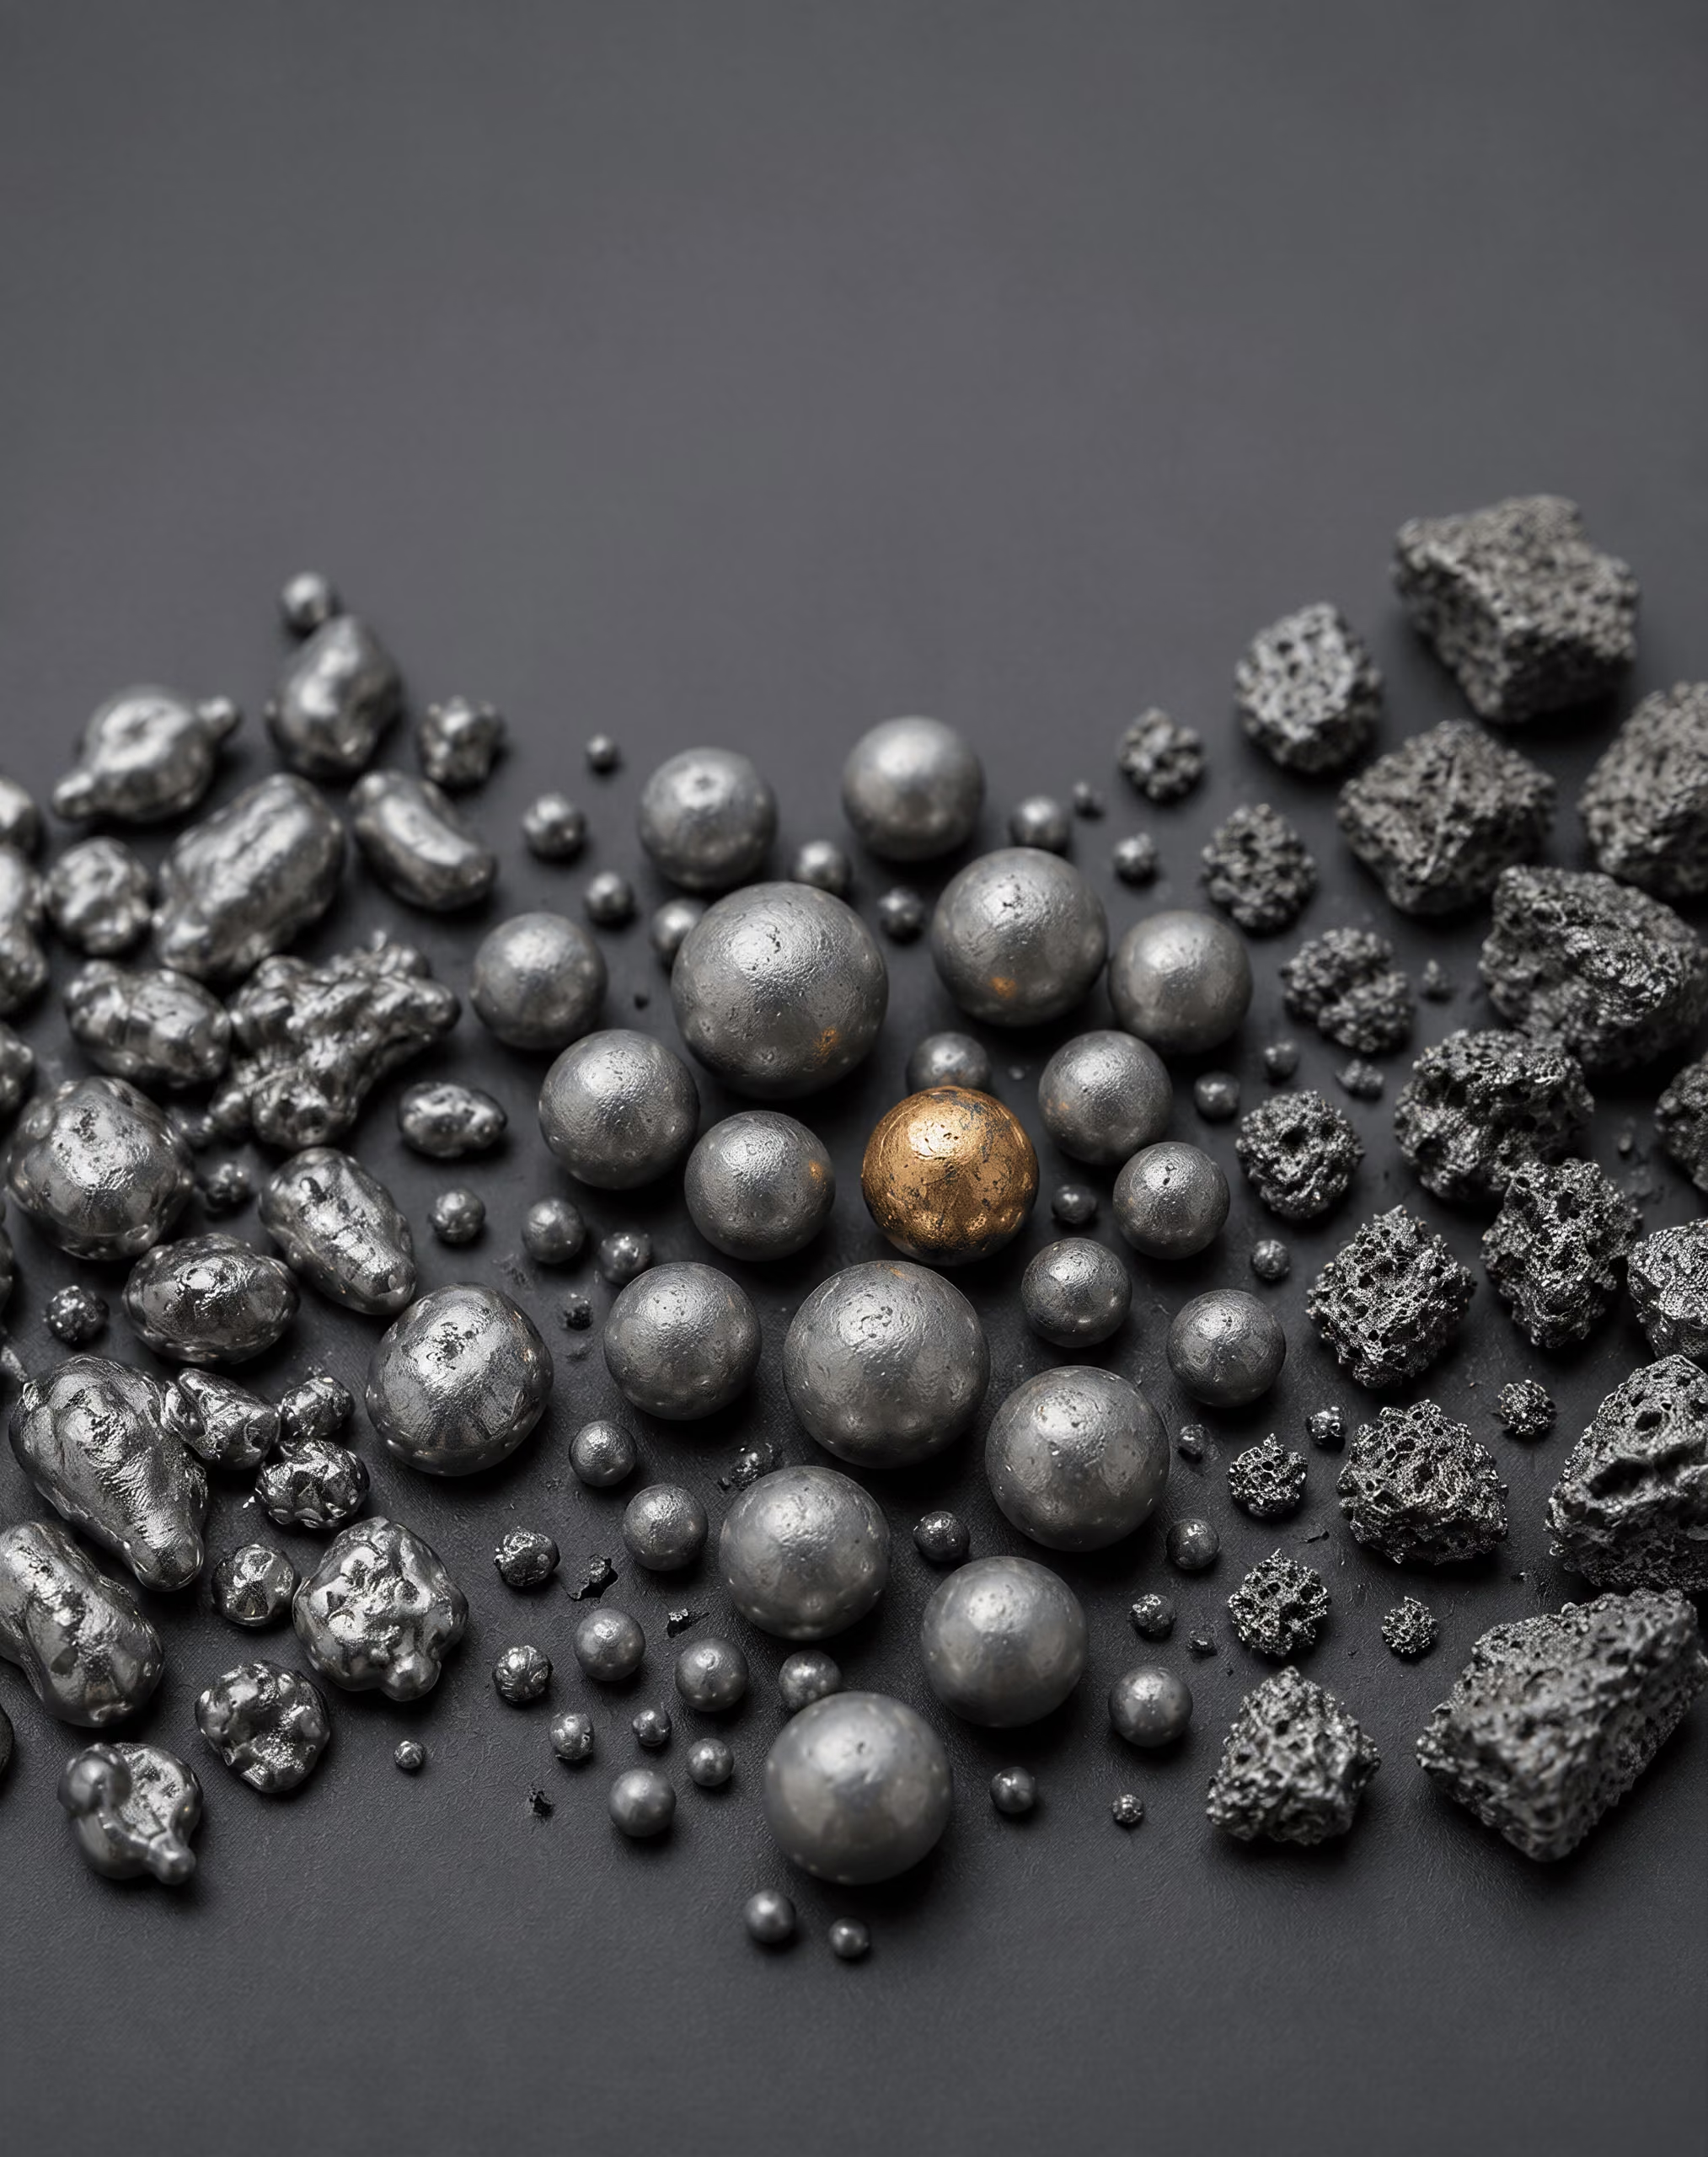
Parçacık Morfolojisi ve Boyut Dağılımı
Parçacık morfolojisi, tek tek parçacıkların dış biçimini ve bazı durumlarda iç gözenekliliğini tanımlar. Gaz ve su atomizasyonuyla üretilen tozlar çoğu zaman değişen derecelerde düzensizdir; gaz atomizasyonu ise daha yuvarlak parçacıklar oluşturabilir. İndirgenmiş tozlar genellikle bir oksidin veya başka bir başlangıç malzemesinin indirgenmesini yansıtan köşeli, süngerimsi ya da gözenekli biçimlerini korur. Bu tanımlar birbirinin yerine kullanılamaz. Yuvarlak bir parçacık kolayca akabilir, ancak sıkıştırmanın erken aşamalarında daha az mekanik temas oluşturabilir; düzensiz bir parçacık ise birbirine kenetlenerek harekete direnebilir ve buna karşılık farklı bir ham kompakt gözenek ağı oluşturabilir.
Ayırt edilmesi gereken toz özellikleri
- Parçacık boyutu dağılımı Parçacık boyutlarının aralığını ve oranını kaydeder.
- Görünür yoğunluk Belirli bir gevşek toz hacmini dolduran kütleyi tanımlar.
- Akış Tozun bir deney düzeneğinden geçmesi için gereken süreyi veya koşulları tanımlar.
- Sıkıştırılabilirlik Uygulanan sıkıştırma basıncını ham yoğunlukla ilişkilendirir.
German’ın terminolojisi, çoğu zaman belirsiz “toz kalitesi” ifadesi altında birleştirilen çeşitli ölçümleri birbirinden ayırır. Parçacık boyutu dağılımı, parçacık boyutlarının aralığını ve oranlarını kaydederken görünür yoğunluk, belirli bir gevşek toz hacmini dolduran kütleyi tanımlar. Akış, belirli miktardaki tozun bir deney düzeneğinden geçmesi için gereken süreyi veya koşulları ifade eder. Sıkıştırılabilirlik ise uygulanan sıkıştırma basıncı ile ham yoğunluk arasındaki ilişkiyle ilgilidir. Bu özellikler birbiriyle etkileşir, ancak biri diğerinin yerine geçemez.
Parçacık boyutu dağılımı Bir toz partisindeki parçacık boyutlarının aralığı ve göreli oranı.
Geniş bir boyut dağılımı, küçük parçacıkların büyük parçacıklar arasındaki boşlukları doldurmasına olanak tanıyarak presleme öncesindeki görünür yoğunluğu ve paketlenme yapısını değiştirebilir. Aynı ince parçacıklar temas alanını, sürtünmeyi, toz oluşumunu veya aglomere olma eğilimini artırabilir. Aşırı büyük parçacıklar kalıbın dolmasını engelleyebilir ya da yerel yoğunluk farklılıkları bırakabilir. Presleme sırasında parçacık–parçacık ve parçacık–takım ara yüzlerindeki sürtünme, basıncın toz sütunu boyunca nasıl iletildiğini etkiler. Bu basınç tamamen homojen değildir; dolayısıyla nominal bileşim sabit olsa bile bir parça kalıptan yoğunluk gradyanlarıyla çıkabilir.
Morfoloji, kalıptan çıkarmayı da etkiler. Çok düzensiz parçacıklar mekanik kenetlenmeyi ve kalıp duvarı sürtünmesini artırabilir; yuvarlak parçacıklar bazı dirençleri azaltabilir, ancak formülasyon ve basınç programı bu davranışı hesaba katmadığı sürece daha az bütünlüklü bir kompakt oluşturabilir. Yağlayıcılar kalıp duvarı sürtünmesini ve kalıptan çıkarmayı değiştirir; ancak parçacık şeklinin veya yüzey pürüzlülüğünün etkisini ortadan kaldırmaz. Ayrıca verilen ortalama parçacık boyutu, doldurma ve yerel paketlenmeyi kontrol eden dağılımın tamamını tanımlamaz.
Sonuçlar sinterleme boyunca devam eder. Parçacıklar arasındaki temas alanı, gözenek kanalları boyunca mesafe ve açık gözenekliliğin bağlantılılığı; büzülmeyi, gaz taşınımını, difüzyonu ve sinter boyunlarının oluşumunu etkiler. Bu nedenle gözenek morfolojisi, hem besleme malzemesinin hem de proses geçmişinin bir kaydıdır. Nihai yoğunluk değeri; ısıl işlem ve mekanik davranış üzerinde farklı etkilere sahip uzamış, yalıtılmış, birbirine bağlı veya yüzeye açılan gözenekleri gizleyebilir.
Atomize, İndirgenmiş ve Harmanlanmış Tozlar
Atomizasyon, ergimiş bir alaşımla başlar ve gaz, su veya başka bir akışkan kullanarak akışı damlacıklara ayırır. Katılaşma; alaşıma ve atomizasyon koşullarına bağlı olarak iç segregasyon, uydu parçacıklar, hapsolmuş gaz veya yüzey filmleri içeren parçacıklar oluşturabilir. Gaz atomizasyonuyla üretilen parçacıklar genellikle su atomizasyonuyla üretilenlerden daha küreseldir; ancak tek başına morfoloji, temizlik, sıkıştırılabilirlik veya belirli bir çelik üretim rotasına uygunluk hakkında kesin bilgi vermez. Toz, yalnızca üretim yönteminin adıyla tanımlanmamalı, bir besleme malzemesi olarak karakterize edilmelidir.
İndirgenmiş tozlar, bir oksitten veya benzer bir başlangıç malzemesinden oksijenin kimyasal olarak uzaklaştırılmasıyla üretilir. İndirgeme, geniş ve reaktif bir yüzeye sahip, başlangıç malzemesinden miras alınmış şekli koruyan gözenekli bir parçacık oluşturabilir. Bu tür bir toz, nominal olarak benzer kimyaya sahip atomize bir tozdan farklı şekilde sıkışabilir. Artık oksijen, indirgenmemiş malzeme ve yüzey durumundaki değişiklikler önemini korur; çünkü bunlar sinterleme reaksiyonlarını ve ısıtma sırasında açığa çıkan gazları etkiler.
Harmanlanmış tozlar; baz demir veya alaşım tozunun elementel tozlar, ana alaşım tozları, grafit, bakır, nikel, molibden, yağlayıcılar veya kontrol edilen diğer ilavelerle birleştirilmesiyle elde edilir. Harmanlanmış bir sistemde alaşım elementleri başlangıçta ayrı parçacıklar veya yerel ilaveler hâlindedir. Kalıp doldurma, sıkıştırma ve sinterleme sırasında bunların dağılımı; parçacık boyutuna, yoğunluğa, morfolojiye, difüzyona ve ısıl çevrime bağlıdır. “Harmanlanmış” ifadesi, toz parçacıklarının her yerinde aynı bileşime sahip olduğu anlamına gelmez.
Ön alaşımlı tozlar bundan farklıdır; alaşım elementleri ergiyik üretimi sırasında her bir parçacığın bünyesine katılır. Bu durum, her parçacığa daha homojen bir nominal kimyasal bileşim kazandırır; ancak aynı zamanda sertliği, sıkıştırılabilirliği, sinterleme tepkisini ve ham dayanım ile ulaşılabilir yoğunluk arasındaki dengeyi değiştirebilir. Elementel veya ana alaşım ilaveleri farklı bir proses davranışı sağlayabilir ve sinterleme sırasında difüzyon yoluyla alaşımlamaya olanak tanıyabilir. Bu ayrım yalnızca ticari terminolojiyle ilgili değil, metalurjik bir ayrımdır.
ScienceDirect Topics tarafından yayımlanan Ferrous Powder Metallurgy başvuru kaynağına göre (2024), demir–bakır–karbon bileşimleri PM demir esaslı parçaların yaklaşık yarısını oluşturur. Bu yaygınlık, her demir–bakır–karbon besleme malzemesinin eşdeğer olduğu anlamına gelmez: bakır ayrı bir toz, ön alaşımlı bir bileşen veya başka bir kontrollü ilave olarak bulunabilir ve her bir rota karıştırmayı, segregasyonu, boyutsal değişimi ve yerel kimyayı etkiler. Aynı uyarı nikel ve molibden ilaveleri için de geçerlidir.
Takım çeliklerinde tozun geçmişi, yapısal açıdan daha da büyük sonuçlar doğurur. Hızlı katılaşma ve ardından gelen konsolidasyon, ince, yuvarlak ve daha homojen dağılmış karbürler oluşturabilir. ScienceDirect’in Steel Powder Metallurgy başvuru kaynağı (2024), geleneksel külçe metalurjisiyle elde edilmesi zor veya imkânsız olan karbür düzeylerinin ya da bileşimlerinin PM takım çeliklerinde üretilebileceğini belirtir. ISO 4957:2018, takım çeliği gerekliliklerini; toz metalurjisiyle üretilen ürünlerin yanı sıra sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş ürünlere de açıkça uygular. Ortak sınıflandırma, ortak bir karbür dağılımı veya proses geçmişi olduğu anlamına gelmez.
Yüzey Oksitleri, Temizlik ve Kullanım
Her toz parçacığı yüzeyini oksijene, neme, hidrokarbonlara, taşıma ekipmanına ve çevresindeki atmosfere maruz bırakır. Yüzey oksitleri ince ve sürekli, süreksiz olabilir ya da kirleticiler ve kalıntılarla ilişkili bulunabilir. Bunların miktarı ve kimyası; sinterleme sırasında parçacık bağlanmasını, indirgenme reaksiyonlarını, yağlayıcının uzaklaştırılmasını ve kompakt içinden kaçması gereken gazları etkiler. Bu nedenle kütle bazında ölçülen toz kimyası, tek başına yüzey durumunu tanımlayamaz.
Temizlik, düşük oksijen içeriğinden daha fazlasını kapsar. Metalik olmayan kalıntılar, refrakter parçaları, yabancı parçacıklar, yapışmış uydu parçacıklar ve aglomeralar yerel kusurlar olarak davranabilir veya parçacık temaslarını kesintiye uğratabilir. ISO 13947:2024, metalik tozlardaki metalik olmayan kalıntıların belirlenmesi için bir yöntem tanımlar ve bu yöntemin toz dövme çelik parçalara uygulanmasına da izin verir. Bu standardın varlığı, kalıntıların konsolide çeliğin bir özelliği hâline gelmeden önce besleme malzemesiyle ilgili bir sorun olduğunu hatırlatır.
Depolama ve aktarım, tozu değiştirebilir. Titreşim, parçacıkları boyut veya yoğunluk bakımından segregasyona uğratabilir; nemli hava oksidasyonu veya aglomerasyonu artırabilir; tekrarlanan taşıma ise ince parçacıkların miktarını değiştirebilir ve ekipmandan kaynaklanan kalıntıları sisteme sokabilir. Bu nedenle kaplar, elekler, harmanlama araçları ve yağlayıcılar olası kirlenme kaynakları olarak değerlendirilmelidir. Kullanım ve taşıma geçmişi, malzeme kaydının bir parçasıdır.
Presleme ve sinterleme esaslı PM, eklemeli imalattan da ayrı tutulmalıdır. NIST tarafından yayımlanan çeliklerin ve paslanmaz çeliklerin eklemeli imalatına ilişkin ASM Handbook bölümü (2020); gözeneklilik, kalıntılar, artık gerilmeler ve üretim sonrası ısıl işlemleri ele alır, ancak toz yatağında ergitilerek oluşturulan bir katman, preslenmiş bir ham kompakt değildir. Toz değişkenleri örtüşür; konsolidasyon fiziği ise aynı değildir. Geleneksel PM’de besleme malzemesinin durumu; kalıp doldurma, sıkıştırma, sinterleme ve uygulanabilecek sonraki yoğunlaştırmayla birleşerek nihai gözenek ve kalıntı yapısını belirler. Spesifikasyonu kimya başlatır. Ancak tamamlayan kimya değildir.
Demir Esaslı Toz Metalurjisinde Alaşım Tasarımı
Demir esaslı toz metalurjisinde alaşım tasarımı, sıradan dövme çelikler için aynı şekilde geçerli olmayan bir kısıtla başlar: bileşim; toz üretimi, harmanlama, sıkıştırma, sinterleme ve daha sonraki yoğunlaştırma veya ısıl işlem aşamalarının tümünde işlevini yerine getirmelidir. Nominal kimyasal bileşim, malzemenin yalnızca bir bölümüdür. Parçacık şekli, parçacık boyutu dağılımı, yüzey oksitleri, yağlayıcı içeriği, gözenek morfolojisi ve her bir alaşım elementinin konumu, nihai yapıyı etkiler.
Bu nedenle PM çeliği, yalnızca tozdan üretilmiş geleneksel bir kalite olarak değerlendirilmemelidir. ASTM B783-24, demir esaslı PM yapısal malzemeleri kimyasal bileşim, yoğunluk, sinterlenmiş durumdaki akma dayanımı ve ısıl işlem görmüş durumdaki nihai çekme dayanımına göre sınıflandırır. ISO 5755:2022 de sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeler için gereklilikleri belirtir. Bu standartlar, işleme geçmişinin bileşim ve özelliklerle doğrudan bağlantılı olduğu bir malzeme sistemini yansıtır.
Demir–bakır–karbon sistemleri
Demir–bakır–karbon, yapısal demir esaslı PM uygulamalarında en iyi bilinen alaşım ailesidir. 2024 tarihli bir ScienceDirect Topics kaynağı, demir–bakır–karbon bileşimlerinin PM demir esaslı parçaların yaklaşık yarısını oluşturduğunu belirtir. Bu oran, her ülke, ürün sınıfı veya raporlama dönemi için geçerli evrensel bir kural değil, geniş kapsamlı bir teknik kaynak tahminidir. Bununla birlikte, bu alaşımlama yolunun önemini göstermektedir.
Bakır genellikle karışıma elementel toz olarak eklenir veya bazı formülasyonlarda ön alaşımlı demir tozu kullanılır. Sinterleme sırasında bakır, demir esaslı parçalar için kullanılan olağan sinterleme aralığının altındaki bir sıcaklıkta erir ve geçici bir sıvı faz oluşturur. Bu sıvı, parçacık temasları boyunca yayılabilir ve yeniden düzenlenmeyi destekleyebilir; aynı zamanda bakır difüzyon yoluyla demir matrisine girer. Bunun sonucu çoğu zaman basit bir büzülmeden ziyade boyutsal büyümedir. Bununla birlikte, boyutsal değişimin yönü ve büyüklüğü; bakır içeriğine, tozun durumuna, sıkıştırma basıncına, ham yoğunluğa, geometriye, sinterleme sıcaklığına ve fırın atmosferine bağlıdır.
Bu boyutsal tepki, küçük bir düzeltme olarak görülmemelidir. Tasarımcı, bakırın dayanım ve sertleşebilirliğe katkısını, toleranslar ve yoğunluk gradyanları üzerindeki etkileriyle dengelemelidir. Bakır tozu, özellikle karışım önemli miktarda sert veya düzensiz parçacık içerdiğinde, temiz ve yüksek derecede sıkıştırılabilir bir demir esasına kıyasla sıkıştırılabilirliği de azaltabilir. Yağlayıcılar, kalıptan çıkarmayı kolaylaştırır ve kalıp duvarı sürtünmesini azaltır; ancak hacim kaplar ve ısıtma sırasında karbonlu veya gaz hâlindeki ürünler bırakır. Bu nedenle yağlayıcı seçimi hem ham mukavemeti hem de sinterlemenin erken aşamalarındaki reaksiyonları etkiler.
Karbon genellikle grafit yoluyla sağlanır; ancak rolü, kimyasal analizdeki nihai bir yüzde değerinden daha kapsamlıdır. Grafitin dağılımı, sinterleme sırasında yerel karbon potansiyelini ve difüzyondan sonra demir matrisindeki karbon içeriğini kontrol eder. Yetersiz harmanlama, karbon bakımından zengin ve fakir bölgeler bırakabilir; bu da soğuma veya ısıl işlem sırasında karma dönüşüm davranışına yol açar. Karbon, bakıra verilen tepkiyi de değiştirir: bu ilaveler birlikte, soğuma hızına, yoğunluğa ve yerel alaşım konsantrasyonuna bağlı olarak ferritik, perlitik, beynitik veya martenzitik bölgeler oluşturabilir.
Gözenekler mikro yapının bir parçası olmaya devam eder. Bakır ve karbon uygun bir matris oluştursa bile, birbirine bağlı veya köşeli gözenekler etkin yük taşıma alanını azaltır ve gerilme yığılma noktaları olarak işlev görür. Gözeneklerin boyutu, şekli ve bağlantılılığı, alaşım seçiminden olduğu kadar sıkıştırma ve sinterleme işlemlerince de belirlenir. Belirtilen durumlarda yeniden presleme, kalibrasyon veya toz dövme dâhil olmak üzere ilave yoğunlaştırma, bu özellikleri değiştirebilir ve sonraki ısıl işleme verilen tepkiyi etkileyebilir.
Nikel ve molibden ilaveleri
Nikel, basit bir demir–bakır–karbon karışımının sağlayabileceğinden daha yüksek sertleşebilirlik, tokluk veya matris dayanımı gerektiğinde kullanılır. Geleneksel harmanlanmış PM formülasyonlarında nikel parçacıkları sinterleme sırasında demirin içine difüze olur; ancak difüzyon tamamlanmayabilir. Bu durum, nispeten alaşımca fakir bölgelerin yanında nikel bakımından zengin alanlar bırakabilir. Bu tür kimyasal bölünme, önemli bir işleme sorunudur: soğuma veya su verme sonrasında tek bir kompakt içinde farklı dönüşüm ürünleri bulunabilir.
Nikel, bakırda olduğu gibi olağan demir esaslı sinterleme sırasında erimez; dolayısıyla aynı sıvı fazlı yeniden düzenlenmeyi sağlamaz. Bu nedenle nikelin karışımdaki konumu, parçacık boyutu, oksit durumu ve sinterleme programı büyük önem taşır. Homojenleşmenin eksik olması, amaçlanan yapıya bağlı olarak yararlı veya zararlı olabilir; ancak nominal kimyasal bileşim ile yerel sertlik arasındaki ilişkiyi daha az doğrudan hâle getirir. Isıl işlem, nikel içeren bir parçanın dayanımını artırabilir; ancak sonuç, gözenek morfolojisine ve nikel, karbon ve diğer ilavelerin dağılımına bağlıdır.
Molibden, demir matrisine kıyasla küçük miktarlarda eklenir ve başlıca sertleşebilirliği artırmak ve dönüşüm davranışını etkilemek amacıyla kullanılır. Ayrıca sinterleme sonrası soğuma sırasında veya ayrı bir ısıl işlemden sonra martenzitik ya da beynitik yapılar oluşturması amaçlanan alaşım tasarımlarını destekleyebilir. Molibden içeren tozlar harmanlama, difüzyonla alaşımlama veya ön alaşımlama yoluyla üretilebilir. Bu yöntemler eşdeğer kompaktlar oluşturmaz. Ön alaşımlı atomize tozda molibden her parçacığın içinde yer alırken, harmanlanmış tozda parçacıklar arasındaki katı hâl difüzyonuna bağlılık vardır ve yerel bileşim farklılıkları korunabilir.
Molibden, sıkıştırılabilirliği de etkiler. Alaşım elementleri sıkıştırmadan önce demir tozu içinde çözündürüldüğünde, toz elementel demir esasına kıyasla daha sert ve daha az sıkıştırılabilir hâle gelebilir. Bu nedenle daha yüksek alaşım içeriği, belirli bir sıkıştırma basıncında yüksek ham yoğunluğa ulaşmayı zorlaştırabilir. Bunun karşılığında ön alaşımlama, kimyasal homojenliği iyileştirebilir ve kaba harmanlanmış ilavelerle ilişkili şiddetli yerel zenginleşmeyi azaltabilir.
Alaşımlama stratejisi, sinterleme atmosferini de dikkate almalıdır. Demir, nikel, molibden veya diğer toz yüzeylerindeki oksitler, parçacıklar arasındaki bağlanmayı geciktirebilir; karbon içeren atmosferler ise yüzey reaksiyonlarını ve karbon transferini değiştirebilir. Fırın çevrimi, difüzyonun makul ölçüde homojen bir matris oluşturup oluşturmayacağını veya kimyasal olarak farklı bölgeler bırakıp bırakmayacağını belirler. Geleneksel presleme ve sinterleme kompaktında gözeneklerin kapanması sınırlıdır; bu nedenle yoğun dövme bir çubukta iyi tepki veren bir alaşım, gözenekli bir PM parçasında aynı dönüşüm davranışını göstermeyebilir.
Ön alaşımlı ve harmanlanmış bileşimler
Harmanlanmış bir bileşimde elementel veya ana alaşım tozları, sıkıştırmadan önce demir tozuyla karıştırılır. Bu yöntem; bakır, nikel, molibden, grafit ve diğer ilavelerin esnek biçimde ayarlanmasına olanak tanır ve nispeten yumuşak bir demir esasının yüksek sıkıştırılabilirliğini koruyabilir. Sınırlaması ise mekânsaldır: harmanlanmış parçacıklar kimyasal olarak özdeş değildir ve sinterleme, amaçlanan bileşime yaklaşmak için gereken difüzyonu sağlamalıdır. Taşıma sırasında parçacıkların segregasyonu, özellikle bileşen tozları yoğunluk veya boyut bakımından büyük farklılık gösterdiğinde, başka bir değişkenlik kaynağı oluşturabilir.
| Toz stratejisi | Sinterleme öncesindeki alaşım konumu | Başlıca işleme sonucu |
|---|---|---|
| Karıştırılmış | Ayrı elementel veya ana alaşım parçacıkları | Esnek kimya, ancak karıştırma ve difüzyona daha fazla bağımlılık |
| Ön alaşımlı | Alaşımlandırıcı elementler her parçacığın içinde bulunur | Parçacıklar arası kimyasal tekdüzelik daha yüksek, ancak çoğu zaman sıkıştırılabilirlik daha düşük |
| Difüzyonla alaşımlanmış | Elementler demir parçacıklarına tutturulmuş veya kısmen difüze olmuştur | Sıkıştırılabilirlik ile segregasyon kontrolü arasında orta düzeyde denge |
Ön alaşımlı toz, temel alaşım elementlerini sıkıştırmadan önce demir parçacıklarının içinde barındırır. Bu tür tozları üretmek için genellikle gaz veya su atomizasyonu kullanılır; dolayısıyla parçacıkların kimyasal bileşimi parçacıklar arasında daha homojendir. Bu durum sertleşebilirlik tutarlılığını iyileştirebilir ve alaşım bakımından zengin büyük adacıkları azaltabilir. Bunun bedeli, alaşımlı parçacıkların daha sert olması nedeniyle çoğu zaman daha düşük sıkıştırılabilirliktir; ayrıca toz şeklinin, oksit filmlerinin ve sıkıştırma basıncının daha sıkı biçimde kontrol edilmesi gerekir. Yüksek ham yoğunluk, basıncı yalnızca artırmak yerine, dikkatle seçilmiş bir yağlayıcı ve kalıp tasarımı gerektirebilir.
Difüzyonla alaşımlanmış tozlar ara bir konumda bulunur. Alaşım elementleri demir tozu parçacıklarına bağlanır veya bu parçacıkların içine kısmen difüze olur. Böylece tam ön alaşımlamaya kıyasla esas tozun sıkıştırılabilirliğinin daha büyük bölümü korunurken, serbest elementel bir karışıma kıyasla segregasyon azaltılır. Bununla birlikte, bu tozların sinterleme davranışı hâlâ alaşım parçacıkları ile demir altlık arasındaki temasa bağlıdır.
Bu seçimler nihai mikro yapıyı belirler. Geleneksel bir demir–bakır–karbon kompaktı, bakır bakımından zengin bölgeler içeren ferrit ve perlitten oluşan bir matris geliştirebilirken, nikel veya molibden içeren tasarımlar kontrollü soğuma ya da ısıl işlem sonrasında daha yüksek sertleşebilirliğe sahip yapılar oluşturabilir. PM takım çelikleri bu ilkeyi daha da ileri taşır: geleneksel külçe metalurjisiyle elde edilmesi zor veya imkânsız olan ince, yuvarlak ve neredeyse izotropik karbür yapıları ile karbür düzeyleri, toz işleme yoluyla mümkün olabilir. ISO 4957:2018, takım çeliği gerekliliklerini toz metalurjisiyle üretilen ürünlerin yanı sıra sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş ürünlere de uygular.
Kalıcı olmayan metalik olmayan parçacıkların kontrolü de aynı tasarım tartışmasının içinde yer alır. ISO 13947:2024, metalik tozlardaki metalik olmayan kalıntıların belirlenmesi için bir yöntem belirtir ve bu yöntemin toz dövme çelik parçalara uygulanmasına izin verir. NIST tarafından yayımlanan, çeliklerin ve paslanmaz çeliklerin eklemeli imalatı üzerine 2020 tarihli ASM Handbook bölümü de gözeneklilik, kalıntılar, artık gerilmeler ve imalat sonrası ısıl işlemi önemli değişkenler olarak tanımlar; ancak eklemeli imalat, geleneksel presleme ve sinterleme PM süreciyle bir tutulmamalıdır. Her iki durumda da işleme yöntemi, nominal alaşım kimyasının anlamını değiştirir.
Sıkıştırma: Tozun Yeşil Parçaya Dönüştürülmesi
Sıkıştırma, ölçülmüş bir toz karışımının şekillendirilmiş, ancak hâlâ kırılgan bir bileşene dönüştüğü aşamadır. Presleme işlemi nihai çelik mikroyapısını oluşturmaz. Partikülleri yeniden düzenler, başlangıçtaki gözenek hacminin bir bölümünü çökerterek azaltır ve sinterleme öncesinde elleçlemeye yetecek geçici dayanımı kompakt parçaya kazandırır. Bu geçici gövdeye yeşil parça denir.
Parçanın davranışı yalnızca nominal alaşım kimyasına bağlı değildir. Partikül boyutu dağılımı, partikül şekli, yüzey oksitleri, görünür yoğunluk, akışkanlık, yağlayıcı içeriği ve kalıp tasarımı; tozun boşluğa nasıl girdiğini ve kompakt parçanın basınca nasıl tepki verdiğini etkiler. Randall German’ın A-Z of Powder Metallurgy (2005) adlı eseri bu nedenle sıkıştırmayı toz üretimi, sinterleme, yoğunlaşma, mikroyapı ve gözeneklilik ile birlikte ele alır: presleme geçmişi sonraki işlemlerde de iz bırakır.
Tek eksenli kalıp sıkıştırması
Geleneksel tek eksenli preslemede toz, bir kalıp boşluğuna doldurulur ve kontrollü bir dolum yüksekliğine göre tesviye edilir veya ölçülü olarak beslenir. Alt zımba, dolumu destekler; ardından bir veya daha fazla zımba kalıp ekseni boyunca hareket ederek basınç uygular. Partiküller başlangıçta kayar ve döner, büyük boşlukları doldurur. Basınç arttıkça yüzey pürüzleri deforme olur, uygun durumlarda gevrek partiküller kırılır ve temas alanları büyür. Kompakt parça, mekanik kenetlenme ve yerel bağlanma yoluyla dayanım kazanır; ancak henüz sinterlenmiş bir parça gibi metalürjik olarak bağlanmış değildir.
Toz karışımı alaşım tozları, grafit ve bir yağlayıcı içerebilir. ScienceDirect Topics’in demir esaslı toz metalurjisine ilişkin 2024 tarihli referansına göre, demir esaslı toz metalurjisinde yaygın olarak bakır, nikel ve molibden ilaveleri kullanılır; demir–bakır–karbon bileşimleri ise demir esaslı toz metalurjisi parçalarının yaklaşık yarısını oluşturur. Çinko stearat veya karışıma dâhili olarak eklenen organik bir yağlayıcı gibi yağlayıcılar, toz ile kalıp takımı arasındaki sürtünmeyi azaltır ve kompakt parçanın çıkarılması için gereken kuvveti düşürür. Ayrıca zımbaların yüzeylerinde ve kalıp duvarlarında toz birikmesini önlemeye yardımcı olur. Bununla birlikte fazla yağlayıcı, çeliğe dönüşemeyecek bir hacmi işgal eder ve ısıtma sırasında gaz oluşturabilir; bu nedenle miktarı ve uzaklaştırma programı hem yeşil yoğunluğu hem de sinterlemeyi etkiler.
Bağlayıcı ayrı bir konudur. Bazı karışımlarda granül dayanımını, akışını veya elleçleme özelliklerini iyileştirmek için bağlayıcı gerekir; bu durum özellikle tozun kohezyonunun zayıf olduğu veya başka bir yöntemle şekillendirilmiş bir besleme malzemesinin hazırlandığı koşullarda geçerlidir. Olağan presleme ve sinterleme yoluyla çelik üretiminde yağlayıcı ile bağlayıcı birbirinin yerine kullanılabilen terimler değildir. Her türlü organik ilave, kontrollü bir bağlayıcı giderme veya erken ısıtma aşamasında uzaklaştırılmalıdır; aksi takdirde kalıntı karbon, gaz çıkışı veya gözenek oluşturan reaksiyonlar parçayı değiştirebilir.
Presleme tek bir hareketli zımba, karşılıklı zımbalar veya farklı seviyelerde bulunan birden çok zımba kullanılarak gerçekleştirilebilir. Seçim; parçanın yüksekliği, kesitindeki değişimler ve gerekli malzeme dağılımı tarafından belirlenir. Görece basit bir halka için kullanılan kalıp takımı, çeşitli işlevsel yüzeylere sahip kademeli bir göbek için kullanılan takımdan farklıdır. Kalıp takımı yalnızca bir çizimi kopyalamaz. Tozun hangi yönde yer değiştireceğini ve çıkarma sırasında hangi gerilmelerin uygulanacağını belirler.

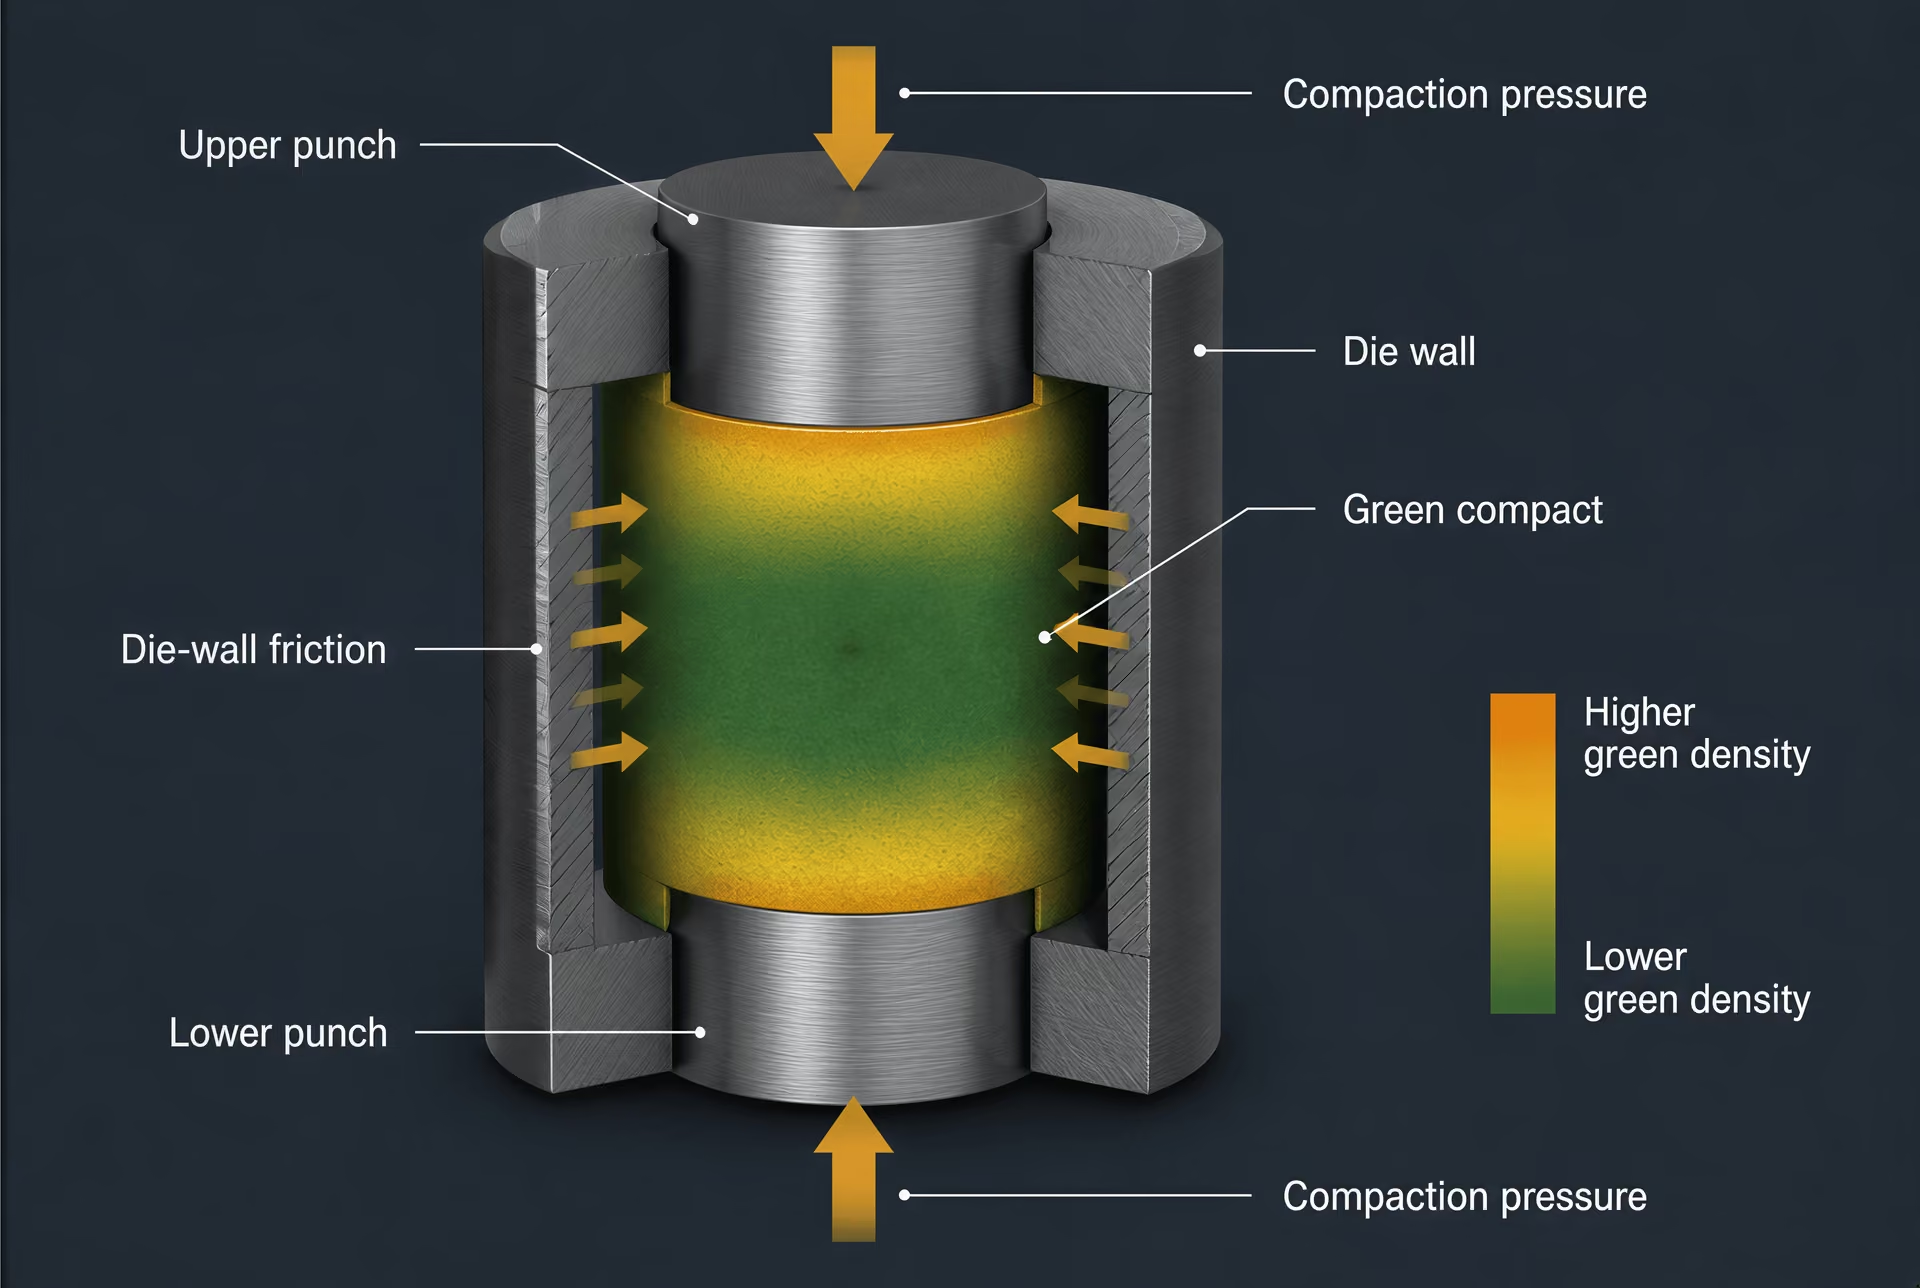
Yeşil yoğunluk ve yoğunluk gradyanları
Yeşil yoğunluk, sinterleme öncesinde kompakt parçanın kütlesinin dış hacmine bölünmesiyle elde edilir. Bu değer, sabit bir malzeme özelliği değil, prosesin bir sonucudur. Bildirilen ortalama değer, önemli yerel farklılıkları gizleyebilir. Hareketli bir zımbanın yakınında partiküller doğrudan yüklemeye maruz kalır; daha uzakta ise kuvvet, kalıp duvarına karşı sürtünme nedeniyle basınç kaybeden granüler bir kütle aracılığıyla iletilir. Bunun sonucunda presleme yönü boyunca bir yoğunluk gradyanı oluşur.
Kalıp duvarı sürtünmesi bu etkinin merkezinde yer alır. Üst zımba aşağı inerken sürtünme, partiküllerin duvar boyunca aşağı yöndeki hareketine karşı koyar. Yüklü zımbaya yakın bölüm, uzak bir bölgeye göre daha güçlü biçimde sıkışabilir; karşılıklı zımba düzeni ise her iki uçtan yükleme yaparak farkı azaltabilir. Yağlama sürtünme katsayısını değiştirir, ancak sorunu ortadan kaldırmaz. Daha yüksek kompakt parçalar, dar boşluklar ve kesit kalınlığındaki ani değişimler genel olarak homojen sıkıştırmayı zorlaştırır.
Yoğunluk; deliklerin, köşelerin, nervürlerin ve geçişlerin çevresinde de değişir. Tozun bu bölgelere akması gerekir; toz yalnızca bulunduğu yerde sıkıştırılamaz. Kalın bir göbeğe bağlı ince bir flanş, her ikisi de aynı nominal pres kuvvetine maruz kalsa bile farklı bir yerel yoğunluğa ulaşabilir. Düşük yoğunluklu bölgeler, gözenek yapısı, partikül teması ve yerel bileşime bağlı olan sinterleme hızı nedeniyle daha yüksek yoğunluklu bölgelerden farklı şekilde büzülür. Bu nedenle boyutsal değişim, deformasyon ve kalıcı gözeneklilik, doldurma ve presleme modeliyle başlar.
Standartların yalnızca kimyayı değil, daha fazlasını tanımlamasının nedeni budur. ASTM B783-24, demir esaslı toz metalurjisi yapısal malzemelerini kimyasal bileşim, yoğunluk, sinterlenmiş durumdaki akma dayanımı ve ısıl işlem görmüş durumdaki nihai çekme dayanımına göre sınıflandırır. ISO 5755:2022; sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeler için gereklilikleri belirtir. Bu standartların hiçbiri, yoğunluğundan ve proses geçmişinden bağımsız bir kaliteye dönüşmüş bir toz karışımı tanımlamaz.
Yeşil parçadaki gözenekler, partiküller arasında kalan birbirine bağlı ve düzensiz boşluklardır; bu gözeneklerin sonraki şekli ve bağlantılılığı, yağlayıcının uzaklaştırılmasını, sinterlemeyi, infiltrasyonu ve sonraki yoğunlaştırma işlemlerini etkiler. Sıkıştırma, gözenek hacmini azaltabilir; ancak homojen bir gözenek ağı oluşacağını garanti edemez. Presleme ve sinterleme esaslı toz metalurjisi, eklemeli imalattan da ayrı tutulmalıdır. NIST tarafından yayımlanan çeliklerin ve paslanmaz çeliklerin eklemeli imalatına ilişkin ASM Handbook bölümü (2020), gözeneklilik, kalıntılar, artık gerilmeler ve üretim sonrası ısıl işlemi tek eksenli kalıp dolumuna değil, biriktirilen katmanlara ve bunların ısıl çevrimlerine bağlar.
Çıkarma, çatlama ve geometrik sınırlar
Preslemeden sonra zımbaların geri çekilmesi ve parçanın şeklini kaybetmeden kalıptan çıkması gerekir. Kompakt parça kalıp duvarına karşı hafifçe genişlediği ve statik sürtünmenin aşılması gerektiği için çıkarma mekanik açıdan zorludur. Gerekli kuvvet, özellikle yoğunluk homojen değilse veya parçada uzun bir yataklama yüzeyi varsa, yeşil parça içinde çekme gerilmeleri oluşturabilir. Kompakt parça preslemeden hemen sonra sağlam görünebilir ve kalıp içinde yükselirken çatlayabilir.
Çatlaklar sıkıştırma sırasında da oluşabilir. Yetersiz partikül bağlanması, hapsolmuş hava, aşırı yağlayıcı, keskin iç köşeler ve yerel yoğunluktaki büyük farkların tümü riski artırır. Laminasyon, kompakt parça içinde genellikle hapsolmuş hava veya boşaltma sırasında gerilmenin serbest kalmasıyla ilişkili, zayıf ve yaklaşık düzlemsel ayrılmaların oluştuğu karakteristik bir kusurdur. İnce bir kesitin elleçlemeye veya zımbanın geri çekilmesine dayanamadığı yerlerde kenar kırılması yaygındır.
Bu nedenle geometri presleme yönüne uygun olmalıdır. Zımbanın hareketine paralel geçiş delikleri genellikle yönetilebilir; çünkü bir maça çubuğu sabit kalabilir veya zımbalarla birlikte hareket edebilir. Alttan kesmeler, içeri girintili özellikler ve yanal delikler hareketli kalıp takımı, ikincil talaşlı imalat veya başka bir üretim yöntemi gerektirir. Bir kalıp, parçayı mekanik olarak yerinde kilitleyen bir özelliği serbest bırakamaz. Dişler, derin enine oluklar ve duvar kalınlığındaki büyük değişimler de pratik kalıp takımı veya çıkarma sınırlarını aşabilir.
Kesit kalınlığındaki değişiklikler özel dikkat gerektirir. İnce bir ağ bölgesi, bitişiğindeki kalın bölümden farklı şekilde sıkışıp çıkarılabilir ve ardından sinterleme sırasında farklı bir hızda büzülebilir. Keskin köşeler gerilmeyi yoğunlaştırır ve toz akışını engeller; radyüsler ise partiküller ve gerilmeler için daha kademeli bir yol sağlar. Bu nedenle yeşil parçanın tasarımı, fırına kadar uzanan bir öngörü problemidir. Preslenmiş şekil elleçlemeye dayanmalı, bağlayıcının veya yağlayıcının uzaklaştırılmasına olanak tanımalı ve gözenekler kapanırken ve partiküller arası bağlar gelişirken meydana gelen boyutsal değişiklikleri karşılayabilmelidir.
Toz metalurjisi çelikleri açısından sıkıştırma, nötr bir şekillendirme kısayolu değildir. Uzaysal yoğunluk alanını, gözenek geometrisini ve sinterlemeye taşınan mekanik riskin büyük bölümünü belirler. Bu özellikler kalıntılar ve alaşım dağılımıyla etkileşir; ISO 13947:2024, metalik tozlardaki metalik olmayan kalıntıların belirlenmesini dahi tanımlar ve bu yöntemin toz dövme çelik parçalara uygulanmasına izin verir. Yeşil kompakt parça tamamlanmamıştır; ancak geçmişi şimdiden malzemenin bir parçası hâline gelmiştir.
Sinterleme ve Yoğunlaşma
Sinterleme, sıkıştırılmış bir tozun ısıl olarak konsolide edilmesidir. Pres, harmanlanmış tozu şekillendirilmiş bir “yeşil” kompakt parçaya dönüştürür; ancak bu aşamada partiküller yalnızca mekanik olarak birbirine kenetlenmiştir. Sinterleme, kompakt parçayı ana ergime sıcaklığının altında ısıtarak atomların partikül temasları boyunca difüze olmasını, bağların gelişmesini, gözeneklerin şekil ve boyut değiştirmesini ve parçanın kullanılabilir bir dayanım kazanmasını sağlar. Proses yalnızca bir kurutma aşaması veya geleneksel çelik üretiminin fırındaki karşılığı değildir. Sonuç; toz kimyasına, partikül şekline, kompakt parça yoğunluğuna, yağlayıcının uzaklaştırılmasına, fırın atmosferine, ısıtma hızına, tepe sıcaklığına, bekletme süresine, soğutma yoluna ve belirli bileşimin boyutsal tepkisine bağlıdır.
Standartlar bu proses geçmişini yansıtır. ASTM B783-24, demir esaslı toz metalurjisi yapısal malzemelerini kimyasal bileşim, yoğunluk, sinterlenmiş durumdaki akma dayanımı ve ısıl işlem görmüş durumdaki nihai çekme dayanımına göre sınıflandırır. ISO 5755:2022; sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeler için gereklilikleri belirtir. Bu standartların hiçbiri “toz metalurjisi çeliği”ni tek bir kalite olarak ele almaz. Sinterleme, belirli bir kompakt parçayı; bileşiminin ve gözenek yapısının birlikte değerlendirilmesi gereken bir malzemeye dönüştürür.
Katı hâlde bağlanma ve boyun oluşumu
Sinter boynu Sinterleme sırasında atomların temas bölgesine doğru difüze olmasıyla temas hâlindeki toz parçacıkları arasında büyüyen katı köprü.
Sinterlemenin başlangıcında, bitişik parçacıklar arasındaki temas noktaları atom taşınımı bölgelerine dönüşür. Yüzey eğriliği bir kimyasal potansiyel farkı oluşturur: atomlar yüksek eğrilikli bölgelerden ayrılarak temas bölgesine doğru hareket eder; burada parçacıklar arasında katı bir köprü veya boyun büyür. Bu boyun başlangıçta küçüktür, ancak difüzyon ilerledikçe kesit alanı artar. Bu köprüler sürekli bir yük taşıyan ağ oluşturduğu için kompakt, yüksek yoğunluğa ulaşmadan önce dayanım kazanır.
Sinterleme taşınım mekanizmaları
- Yüzey difüzyonu Sınırlı büzülmeyle parçacık temaslarını ve boyunları büyütür.
- Tane sınırı difüzyonu Malzemeyi sınırlar boyunca taşır ve yoğunlaşmaya katkıda bulunabilir.
- Kafes difüzyonu Atomları kristal kafes içinden taşır ve gözeneklerin azalmasını destekler.
- Sıvı akışı Bir alaşımlandırıcı bileşen geçici bir sıvı faz oluşturduğunda baskın olabilir.
Aynı anda birden fazla difüzyon yolu etkin olabilir. Yüzey difüzyonu, fazla büzülmeye yol açmadan boyunları büyütebilir. Tane sınırı difüzyonu ve kafes difüzyonu, malzemeyi gözenek boşluklarına taşıyarak yoğunlaşmaya daha doğrudan katkıda bulunabilir. Bazı sistemlerde buharlaşma ve yoğunlaşma önem taşırken, bir alaşım ilavesi geçici bir sıvı oluşturduğunda viskoz veya sıvı akışı baskın hâle gelebilir. Dolayısıyla mekanizma; sıcaklığa, parçacık boyutuna, alaşım bileşenlerine ve gözeneklerin dağılımına bağlı olarak değişir.
ScienceDirect Topics’teki Ferrous Powder Metallurgy girdisine (2024) göre demir–bakır–karbon bileşimleri, demir esaslı PM parçaların yaklaşık yarısını oluşturur. Isıtma sırasında bakır demir içine difüze olabilir ve bileşime ve fırın koşullarına bağlı olarak sinterleme sırasında bakırca zengin bir sıvı faz oluşabilir. Bu sıvı, demir iskeletinin bazı bölümlerini ıslatarak yeniden düzenlenmeyi ve gözeneklerin dolmasını hızlandırabilir; ancak şişmeye veya başka boyutsal değişikliklere de neden olabilir. Karbon; demir fazını, sinterleme reaksiyonlarını ve nihai mikroyapıyı etkiler; yalnızca sertliği artıran bir ilave değildir.
Nikel ve molibden de demir esaslı PM çeliklerinde yaygın olarak kullanılan ilavelerdir. Bunların çözünmesi, difüzyon hızı ve uzaysal dağılımı, yerel sertleşebilirliği ve gözenekleri çevreleyen bölgelerin bileşimini etkiler. Ön alaşımlı tozlarda alaşım elementleri her parçacığın içinde bulunurken, karışım hâlindeki tozlarda bazı ilaveler sinterleme öncesinde demir parçacıkları arasında dağılmış durumda kalır. Nominal toplam kimya benzer olsa bile bu yöntemler farklı homojenleşme hızları ve farklı yerel mikroyapılar oluşturabilir.
Büzülme, gözeneklerin azalmasının bir sonucudur; ancak her bileşimde veya geometriden bağımsız olarak aynı şekilde gerçekleşmez. Bir kompakt bir yönde büzülürken başka bir yönde genişleyebilir ya da yerçekimi, sürtünme, sıvı fazın hareketi veya düzensiz ham yoğunluk nedeniyle yerel boyutsal değişiklikler gösterebilir. Kalıp ve sıkıştırma yönü de bir işlem izi bırakır. Başlangıçta daha düşük ham yoğunluğa sahip bölgelerde kapanabilecek daha fazla gözenek hacmi bulunur ve bu bölgeler yüksek derecede sıkıştırılmış bölgelere göre farklı büzülebilir. Bu nedenle boyutsal kontrol, fırından önce başlar.
Toz metalürjisi takım çelikleri, geleneksel külçe süreçlerine kıyasla daha ince, daha yuvarlak ve daha eşit dağılmış karbür toplulukları geliştirebilir. Strong evidence
Karbür yapısı, sinterleme geçmişinin neden önemli olduğuna ilişkin başka bir örnek sunar. ScienceDirect Topics’te (2024) açıklandığı üzere, toz metalurjisi takım çeliklerinde ince, yuvarlak ve daha düzgün dağılmış karbür toplulukları gelişebilir; ayrıca geleneksel külçe metalurjisi yoluyla elde edilmesi zor veya imkânsız olan karbür düzeyleri ya da bileşimleri de oluşturulabilir. ISO 4957:2018, takım çeliği gerekliliklerini toz metalurjisiyle üretilen ürünlerin yanı sıra sıcak haddeleme, dövme, soğuk çekme ve soğuk haddeleme ile üretilen ürünlere de uygular. Ortak standart, mikroyapıların aynı olmasını sağlamaz; üretim yolunun malzemenin kimliğinin bir parçası olduğunu kabul eder.
Atmosfer, sıcaklık ve süre
Fırın atmosferi, parçacık yüzeylerinde ve açık gözeneklerin içinde gerçekleşen reaksiyonları kontrol eder. Hidrojen belirli yüzey oksitlerini indirgeyebilirken vakum, reaktif gazların kısmi basıncını düşürür. Azot, endotermik gaz, ayrıştırılmış amonyak ve diğer kontrollü atmosferler, çeliğin kimyasına ve gerekli karbon potansiyeline göre seçilebilir. Oksijen veya su buharı, toz yüzeylerini oksitleyebilir, boyun oluşumunu engelleyebilir, karbon içeriğini değiştirebilir ve parçacık sınırlarında hapsolmuş oksit filmleri bırakabilir. Karbon içeren atmosferler karbon ilave edebilir; dekarbürizasyon koşulları ise karbonu uzaklaştırabilir. Bu nedenle atmosfer kontrolü yalnızca görünür tufale karşı koruma değil, aynı zamanda kimyasal bir işlemdir.
Yağlayıcının uzaklaştırılması, yüksek sıcaklık çevriminin öncesinde veya erken aşamasında gerçekleşmelidir. Bağlayıcı ya da yağlayıcının bozunması gazlar oluşturur. Bu gazlar kompaktın birbirine bağlı gözeneklerinden dışarı çıkamazsa kabarcıklara, kalıntıların tutulmasına veya anormal iç basınca neden olabilir. Isıtma hızı ve gaz akış yolu, özellikle büyük veya yüksek derecede sıkıştırılmış bileşenlerde önemlidir; bu bileşenlerde iç kısım bozunma ürünlerini açığa çıkarmadan önce dış kısım görece geçirimsiz hâle gelebilir.
Sıcaklık, hangi taşınım mekanizmalarının etkin olduğunu ve alaşım bileşenlerinin katı kalıp kalmayacağını ya da bir sıvı faz oluşturup oluşturmayacağını belirler. Daha yüksek sıcaklık genellikle difüzyon hızlarını artırır; ancak yararlı çevrim, tane büyümesi, distorsiyon, yüzey reaksiyonları, sıvı sızması ve çelik ile fırın donanımı arasındaki istenmeyen etkileşimlerle sınırlanır. Bekletme süresi boyun büyümesine, gözeneklerin yuvarlaklaşmasına, alaşımın yeniden dağılmasına ve faz dönüşümüne olanak tanır. Bununla birlikte gözeneklerin tamamen ortadan kaldırılacağını garanti etmez. Gözenekler taneler içinde izole hâle geldiğinde veya birbirine yaklaşan tane sınırları tarafından çevrelendiğinde, gaz basıncı ve büzülen katı iskelet gözeneklerin daha fazla kapanmasını yavaşlatabilir.
Soğutma da sinterleme çevriminin bir parçasıdır. Karbon, alaşım elementleri, soğutma hızı ve uygulanan sonraki ısıl işleme bağlı olarak faz dönüşümleri ferrit, perlit, beynit, martensit veya bunların karışımlarını oluşturabilir. Tepe sıcaklığı aynı olsa bile hızlı bir soğutma aşaması, yavaş fırın soğutmasına kıyasla farklı bir yapı koruyabilir. Bu nedenle nihai özellikler yalnızca tepe sıcaklığına değil, eksiksiz ısıl yola bağlıdır.
Sinterleme atmosferi ve kalıntılar birlikte değerlendirilmelidir. Oksit filmleri, metalik olmayan parçacıklar ve kalıntılar parçacıklar arasındaki bağlanmayı kesintiye uğratabilir veya gözeneklerin kaldığı bölgeler olarak işlev görebilir. ISO 13947:2024, metalik tozlardaki metalik olmayan kalıntıların belirlenmesi için bir yöntem tanımlar ve bu yöntemin toz dövme çelik parçalara uygulanmasına izin verir. Bu kapsam önemlidir: kalıntıların kontrolü toz üretimi ve elleçlenmesiyle başlar; ardından sıkıştırma, sinterleme ve varsa dövme işlemi boyunca devam eder. Temiz bir fırın, kompakt fırına girmeden önce oluşan her kusuru düzeltemez.
Gözenekliliğin gelişimi ve ikincil yoğunlaştırma
Artık gözeneklilik Sinterleme veya başka bir yoğunlaştırma işleminden sonra kalan, birbirine bağlı ya da yalıtılmış boşluk hacmi.
Sinterleme sırasında gözeneklilik sürekli olarak değişir. Başlangıçta gözenekler parçacıklar arasındaki düzensiz boşluklardır ve çoğu zaman dış ortamla bağlantılıdır. Boyun büyümesi bu boşlukları böler ve yuvarlaklaştırır; büzülme hacimlerini azaltır; difüzyon ise onları tane sınırlarına doğru taşıyabilir veya izole hâle gelmelerine neden olabilir. Ortaya çıkan gözenek boyutu, şekli, bağlantılılığı ve konumu; yorulma davranışını, kırılma başlangıcını, akışkan geçirgenliğini, ısıl işlem tepkisini ve boyutsal kararlılığı etkiler. Bu nedenle toplam yoğunlukları aynı olan iki parça, birinde ince, yuvarlak ve kapalı gözenekler, diğerinde ise uzamış ve birbirine bağlı gözenekler bulunuyorsa farklı davranabilir.
Artık gözeneklilik, başlangıçtaki kompakt boşluklar içerdiği ve katı iskelet bu boşlukları her zaman tamamen çöktüremediği için presleme ve sinterleme ile üretilen malzemelerin doğal bir özelliği olarak kalabilir. Hapsolmuş gaz, rijit oksit filmleri, yetersiz yerel basınç, alaşım ilaveleri ve izole gözenekler, gözeneklerin nihai olarak kapanmasına direnç gösterir. Kalıpta presleme, özellikle karmaşık şekillerde, ulaşılabilecek yoğunluğun bütün hacim boyunca düzgün olmasını da sınırlar. Geleneksel sinterleme gözenek ağını azaltır ve yeniden şekillendirir; ancak otomatik olarak tamamen işlenmiş malzemeye benzer bir yapı oluşturmaz.
| İşlem | Parça üzerindeki etki | Başlıca sınırlama |
|---|---|---|
| Yeniden presleme | Sinterleme sonrasında bir sıkıştırma adımı daha uygular | Hacimsel değil, seçici olabilir |
| Boyutlandırma | Kalıpta seçilmiş boyutları düzeltir | Parçanın tamamında gözenekliliği gidermez |
| İnfiltrasyon | Bağlantılı gözeneklere başka bir malzeme sokar | Uygun gözenek bağlantılılığı ve ıslanma gerektirir |
| Toz dövme | Sinterlenmiş ön şekle sıcak deformasyon uygular | Dövme şekil değiştirmesi, kalıp takımı ve boyutsal değişkenler ekler |
İkincil yoğunlaştırma işlemleri, farklı işlem aileleri aracılığıyla bu sınırlamayı ele alır. Yeniden presleme, sinterleme sonrasında çoğu zaman gözenekleri kapatmak ve boyutsal doğruluğu yeniden sağlamak amacıyla uygulanan ek bir sıkıştırma aşamasıdır. Boyutlandırma, sinterlenmiş bir parçanın belirli boyutlarını düzeltmek için kalıptan geçirilmesini sağlayan ilişkili bir işlemdir; ancak tüm hacim boyunca gözenekliliği ortadan kaldırmaz. İnfiltrasyon, daha düşük ergime sıcaklığına sahip bir bileşenin birbirine bağlı gözeneklere girmesini sağlayarak boşlukların bir bölümünü doldurur ve kompozit yapıyı değiştirir. Sonuç, gözeneklerin bağlantılılığına ve infiltrant ile çelik arasındaki ıslanma ilişkisine bağlıdır.
Toz dövme, gözenekli bir ön şekli önemli ölçüde sıcak deformasyonla birleştirir. Uygulanan şekil değiştirme, gözenekleri sıradan presleme ve sinterleme işlemine göre daha etkili biçimde kapatabilir; ayrıca tane akışını ve kalıntıların hizalanmasını değiştirebilir. Bu işlem yalnızca sinterlemeden farklıdır. Ilık sıkıştırma ve özel sıcak veya soğuk yoğunlaştırma dizileri dâhil olmak üzere diğer yüksek basınçlı yöntemler de gözenek kapanması, distorsiyon ve mikroyapısal gelişim arasındaki dengeyi değiştirir.
Katmanlı imalat, metal tozuyla başlaması nedeniyle bu tanımın içine dâhil edilmemelidir. NIST tarafından yayımlanan çeliklerin ve paslanmaz çeliklerin katmanlı imalatına ilişkin ASM Handbook bölümü (2020), gözeneklilik, kalıntılar, artık gerilmeler ve üretim sonrası ısıl işlemi temel konular olarak ele alır; ancak katmanlar hâlinde ergitme ve katılaşma geçmişi, geleneksel kalıpta sıkıştırma ve ardından sinterleme işleminden farklıdır. Toz metalurjisi çelikleri; toz, kompakt, fırın çevrimi ve belirtilmişse yoğunlaştırma yönteminin etkileşimiyle tanımlanır. Geride kalan gözenekler ve bunların çevresinde oluşan bağlar, bu geçmişin bir parçasıdır.
Mikroyapı: Gözenekler, Fazlar ve Karbürler
Toz metalurjisi çeliği yalnızca nominal kimyasal bileşimine bakılarak değerlendirilemez. Karbon, krom, molibden veya nikel içerikleri aynı olan iki malzeme; kullanılan tozların, sıkıştırma basınçlarının, sinterleme çevrimlerinin, yoğunluk gradyanlarının, gözenek ağlarının, inklüzyonların veya ısıl işlemlerin farklı olması hâlinde farklı davranabilir. İlgili malzeme yalnızca bir alaşım sistemi değildir. Belirli bir toz üretimi, harmanlama, presleme, sinterleme, isteğe bağlı yoğunlaştırma ve ısıl işlem dizisinden geçirilmiş bir alaşım sistemidir.
Bu ayrım standartlara da yansımıştır. ASTM B783-24, demir esaslı toz metalurjisi yapı malzemelerini yalnızca kimyasal bileşime göre değil; kimyasal bileşim, yoğunluk, sinterlenmiş durumdaki akma dayanımı ve ısıl işlem görmüş durumdaki çekme dayanımı üzerinden sınıflandırır. ISO 5755:2022 de sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapı malzemeleri için gereklilikleri belirtir. Bu sınıflandırmalar, yoğunluğun ve işleme geçmişinin malzeme tanımının bir parçası olduğunu kabul eder.
Mikroyapı bu geçmişi kaydeder. Mikroyapı; demir esaslı matrisi, soğuma veya ısıl işlem sırasında oluşan faz ürünlerini, alaşım karbürlerini, inklüzyonları ve sıkıştırılmış parçacıklar arasında veya parçacıkların içinde kalan gözenekleri içerir. Her bir özellik diğerlerini etkiler. Sinterleme sırasında karbonun hareketi yerel faz dengesini değiştirir; alaşım ilaveleri sertleşebilirliği ve karbür oluşumunu etkiler; gözenekler yük taşıyan kesit alanını kesintiye uğratır ve çatlakların büyüyebileceği yüzeyler oluşturur. Bu nedenle kalite tanımı, davranışın eksiksiz bir öngörüsü değil, yalnızca bir başlangıç noktasıdır.

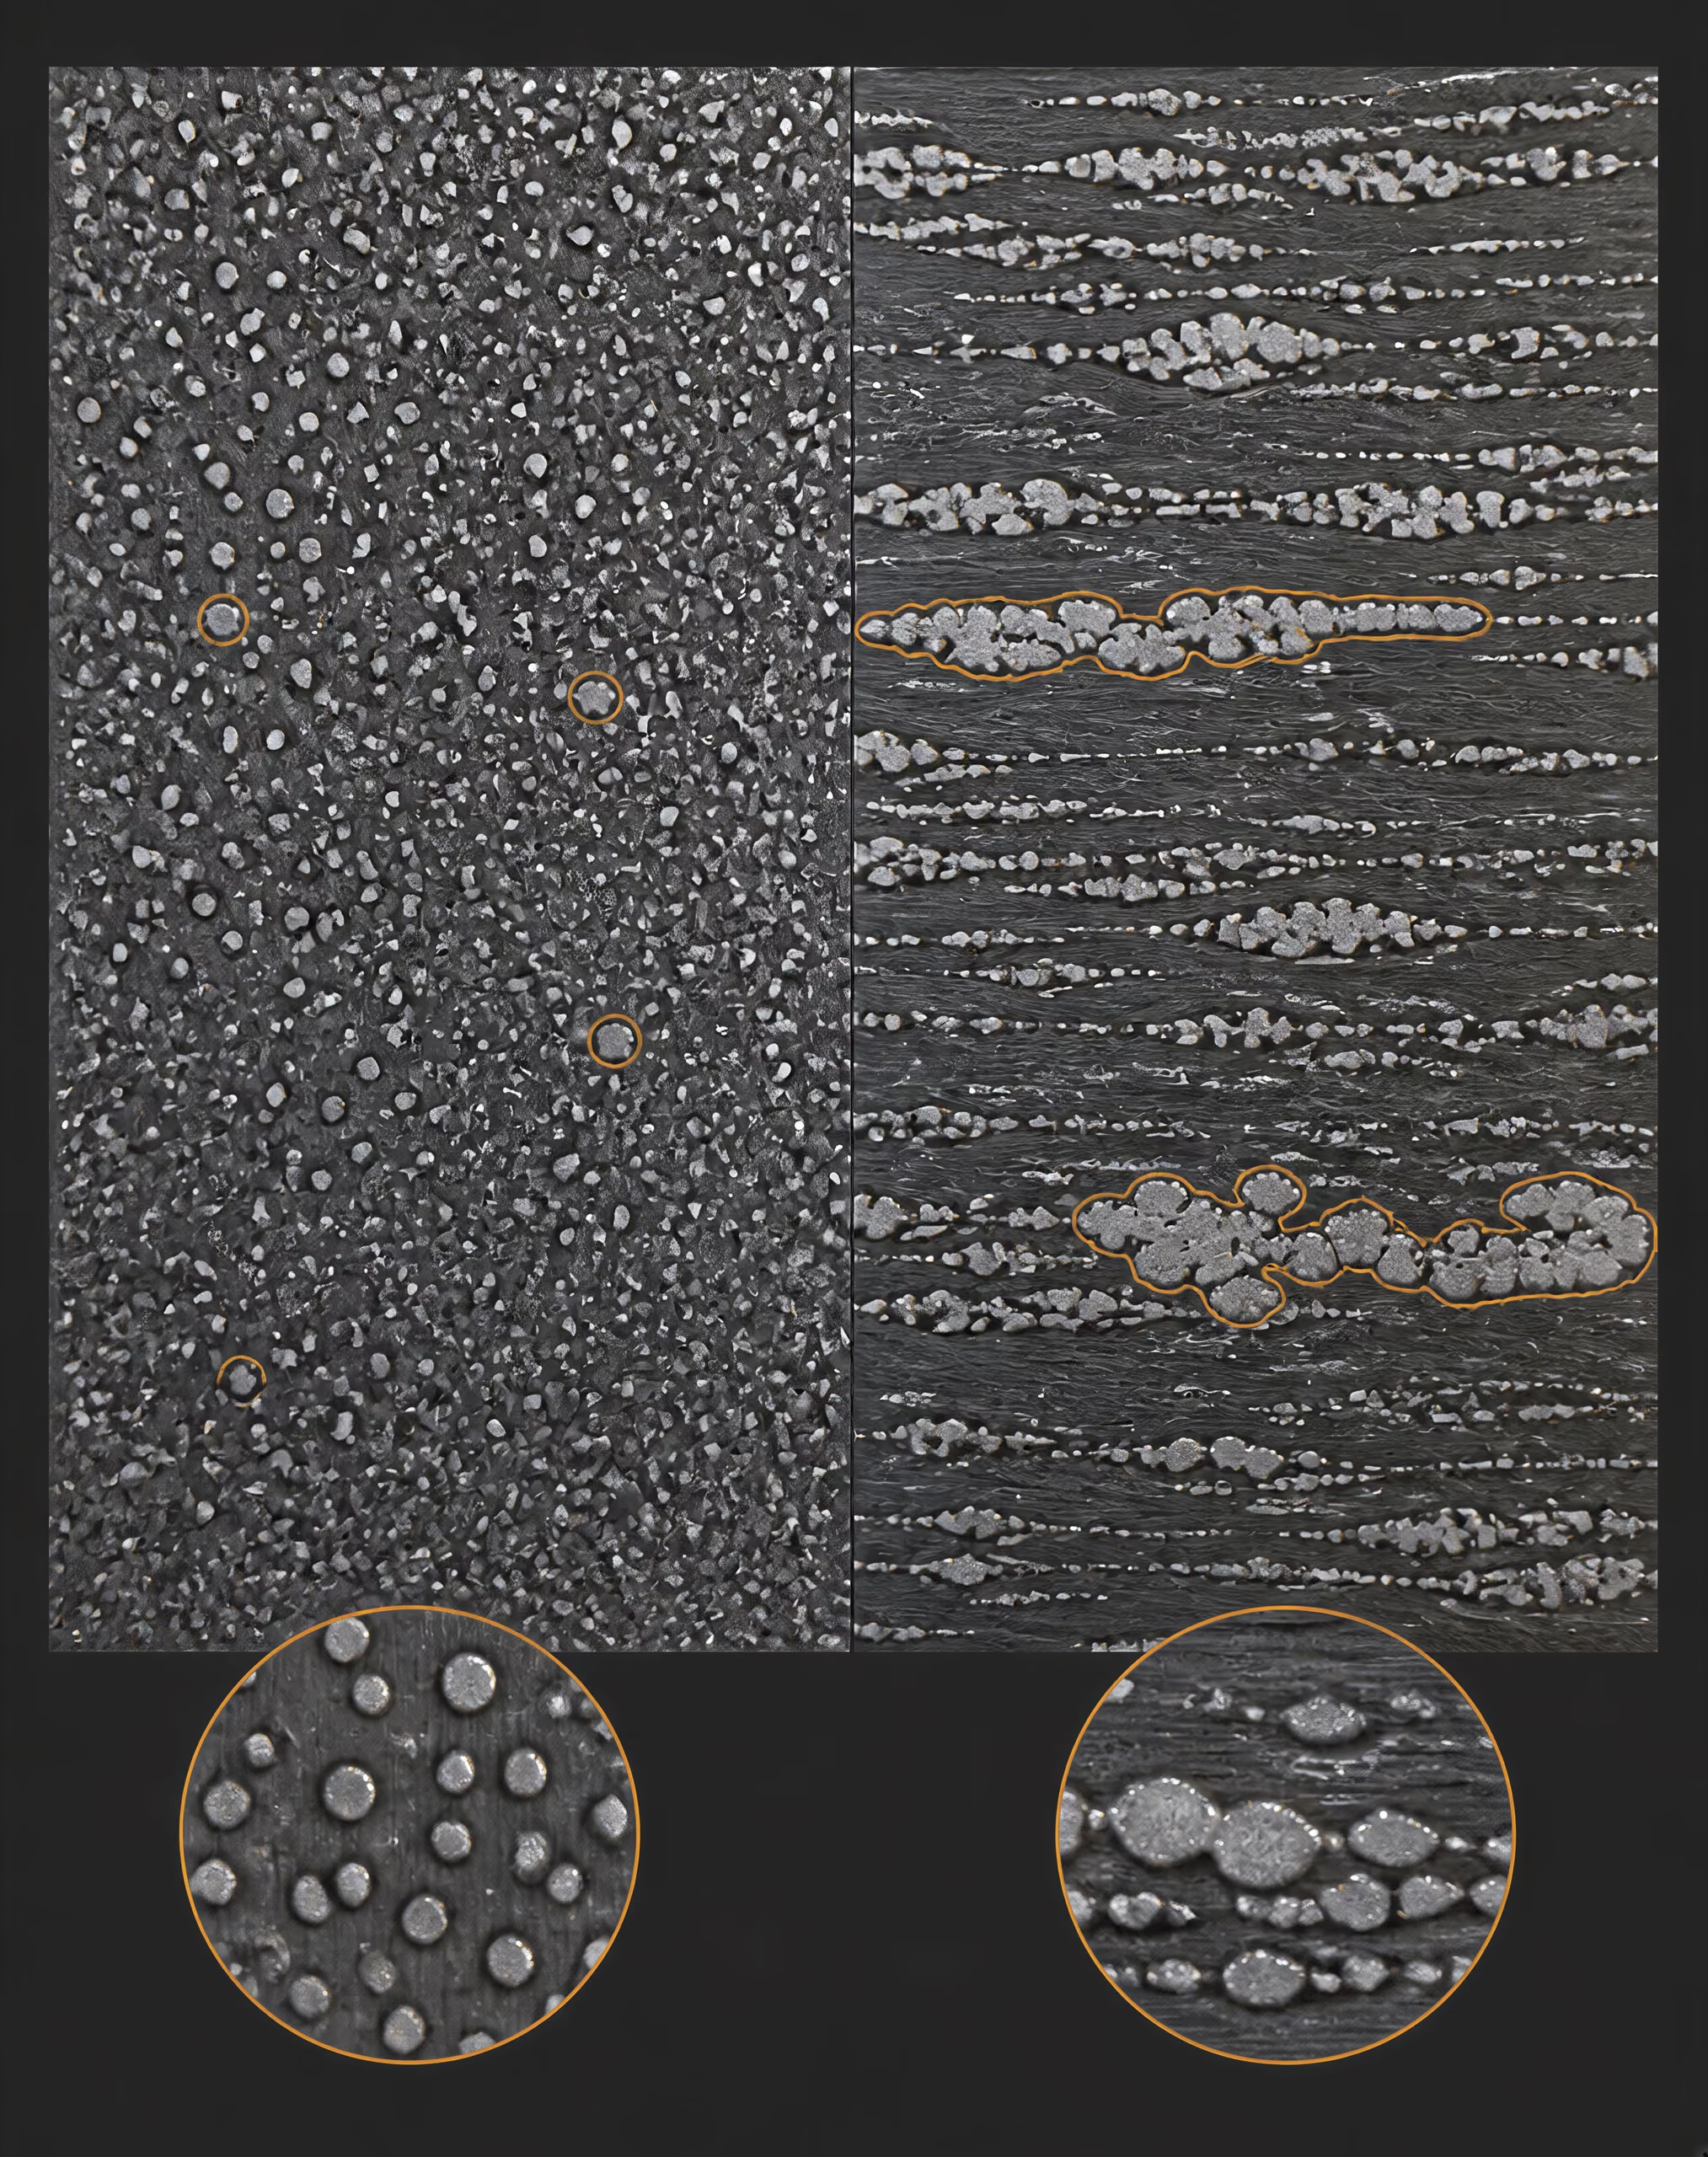
Gözenek morfolojisi ve mekanik davranış
Gözeneklilik, presleme ve sinterleme yoluyla üretilen birçok PM çeliği ile tamamen dövme çelik arasındaki en belirgin yapısal farktır. Sıkıştırma sırasında toz parçacıkları yeniden düzenlenir, deforme olur ve temas noktaları oluşturur; ancak kompakt parça normal olarak birbirine bağlı veya yalıtılmış boşlukları korur. Sinterleme, parçacıklar arasındaki bağları güçlendirir ve bazı gözenek köşelerini yuvarlatır; buna karşılık büzülme, yerel toz paketlenmesi ve fırın koşulları nihai gözenek dağılımını belirler. Yoğunlaştırma işlemleri gözenekleri azaltabilir veya kapatabilir; ancak bunların etkinliği uygulanan yönteme ve başlangıç kompaktının özelliklerine bağlıdır.
Gözenek hacmi önemlidir; ancak gözenek geometrisi de en az onun kadar önem taşır. Küçük, yuvarlak ve yalıtılmış bir gözenek, keskin ve uzamış bir boşluktan farklı bir gerilme alanı oluşturur. Uzamış boşluğun dar ucu, yerel çekme veya kayma gerilmesini büyüttüğü için daha güçlü bir yerel gerilme yığılma noktası gibi davranır. Birbirine temas eden gözeneklerden oluşan bir zincir, ortalama yoğunluk kabul edilebilir görünse bile tercihli bir çatlak yolu oluşturabilir. Bu nedenle gözenek boyutu, şekli, sürekliliği ve yüzeye veya yük taşıyan bir kesite göre konumu birlikte değerlendirilmelidir.
Konum, davranışı değiştirir. Yüzeye bağlı gözenekler daha geniş bir bölgeyi oksidasyona, korozyona ve mekanik hasara açık hâle getirirken, yüksek gerilme altındaki bir kenarın veya çentiğin yakınındaki gözenekler çentik gerilme alanıyla etkileşebilir. İç gözenekler, bazı monotonik yükleme türlerinde daha az etkili kalabilir; ancak tekrarlanan yerel plastik deformasyon veya çatlak ucu açılması biriktiğinde çevrimsel yükleme altında önem kazanabilir. Bu nedenle yorulma duyarlılığı yalnızca ortalama bir gözeneklilik sayısına değil, en büyük ve en elverişsiz konumdaki kusurlara bağlıdır.
Sıkıştırma yönü de yapısal bir iz bırakabilir. Parçacıkların yeniden düzenlenmesi ve yoğunluk gradyanları, özellikle kalınlığın değiştiği veya toz akışını ve basınç iletimini düzensiz hâle getiren özelliklere sahip kesitlerde, preslenmiş şekil boyunca değişebilir. Sinterleme bu farklılıkları azaltabilir; ancak her yerel değişimi ortadan kaldırmaz. Bu nedenle bir eksene paralel alınan metalografik kesit, bir eksene dik alınan kesitten farklı bir gözenek dağılımı gösterebilir.
İnklüzyonların kontrolü de aynı kapsamda ele alınmalıdır. Metalik olmayan parçacıklar bağımsız gerilme yığılma noktaları olarak işlev görebilir veya gözenekler ve parçacık sınırlarıyla ilişkili hâle gelebilir. ISO 13947:2024, metalik tozlardaki metalik olmayan inklüzyonların belirlenmesine yönelik bir yöntem belirtir ve bu yöntemin toz dövme çelik parçalara uygulanmasına izin verir. Standart, inklüzyon ölçümünü mikroyapı incelemesinin yerine koymaz; kimyasal bileşim ve yoğunluk ölçümlerinin gözden kaçırabileceği malzeme özelliklerinin belirlenmesi gereğini güçlendirir.
Toz esaslı, bununla ilişkili bir üretim yöntemi geleneksel presleme ve sinterleme yoluyla gerçekleştirilen PM ile karıştırılmamalıdır. NIST tarafından yayımlanan 2020 tarihli ASM Handbook bölümünde, çeliklerin ve paslanmaz çeliklerin eklemeli imalatında gözeneklilik, inklüzyonlar, kalıntı gerilmeler ve üretim sonrası ısıl işlemler, eklemeli imalatla üretilen parçalardaki önemli faktörler olarak tanımlanır. Bu konular PM metalurjisiyle örtüşse de tabaka biriktirme, ergiyik havuzunun katılaşması ve üretim yönünün etkileri, presleme ve sinterlemeden farklı bir işlem geçmişi oluşturur.
Ferrit, perlit, beynit, martensit ve alaşım karbürleri
Yaygın matris bileşenleri
- Ferrit
- Genellikle daha sert dönüşüm ürünlerinden daha yumuşak olan, karbon oranı görece düşük bir demir fazı.
- Perlit
- Difüzyonlu bir dönüşümle oluşan ferrit ve sementit bileşeni.
- Beynit
- İri perlitten veya tamamen dönüşmüş martenzitten farklı sertlik ve tokluk dengesine sahip bir dönüşüm ürünü.
- Martenzit
- Difüzyonlu dönüşümü baskılayacak kadar hızlı soğutulan östenitten oluşan sert dönüşüm ürünü.
Demir matrisi ferrit, perlit, beynit, martensit veya bu bileşenlerin karışımlarını içerebilir. Bunların oranları ve dağılımları; karbon aktivitesine, alaşım ilavelerine, soğuma hızına, sinterleme atmosferine, kesit boyutuna ve sonraki ısıl işleme bağlıdır. Bu nedenle aynı nominal bileşim, soğuma veya sertleştirme koşulları değiştiğinde farklı matris yapıları oluşturabilir.
Ferrit, karbon bakımından görece fakirdir ve genel olarak daha sert dönüşüm ürünlerinden daha yumuşaktır. Perlit, dönüşüm koşullarının etkilediği lamel aralığı ve dağılıma sahip, dönüşümlü ferrit ve sementit tabakalarından oluşur. Beynit, farklı bir dönüşüm yolu üzerinden oluşur ve iri perlitten veya tamamen dönüşmüş martensitten farklı bir sertlik-tokluk bileşimi sağlayabilir. Martensit, östenitin difüzyon kontrollü dönüşümü bastıracak kadar hızlı soğutulmasıyla oluşur; martensitin sertliği ise karbon, alaşım elementleri, menevişleme ve kalıntı östenitten güçlü biçimde etkilenir.
Bu adlar fazları veya mikroyapısal bileşenleri tanımlar; garanti edilmiş özellik değerlerini değil. Bir PM çeliği, gözeneklerin ve alaşım bakımından zengin bölgelerin çevresinde ferritik bir matrise veya sürekliliği kalıntı gözenekler ve karbürler tarafından kesintiye uğratılmış martensitik bir matrise sahip olabilir. Isıl işlem, gözenek geometrisini büyük ölçüde değiştirmeden matris sertliğini değiştirebilir. Ayrıca kalıntı gerilmeleri ve parçacık sınırlarının durumunu da değiştirebilir. Bu nedenle ısıl işlem görmüş bir PM çeliği, yalnızca daha yüksek bir sertlik değerine sahip sinterlenmiş durumdaki malzeme değildir.
Bakır, nikel ve molibden, demir esaslı PM çeliklerinde yaygın olarak kullanılan ilavelerdir. Demir-toz metalurjisine ilişkin atıf yapılan teknik kaynak, demir-bakır-karbon bileşimlerinin demir esaslı PM parçaların yaklaşık yarısını oluşturduğunu bildirir. Bakır boyutsal değişime ve matrisin güçlenmesine katkıda bulunabilir; nikel ve molibden ise sertleşebilirliği ve dönüşüm davranışını etkiler. Bu elementlerin etkileri, ilavelerin nasıl yapıldığına bağlıdır: elementel tozlar, ön alaşımlı parçacıklar, difüzyonla bağlanmış tozlar veya diğer toz formülasyonları şeklinde. Sinterleme öncesindeki dağılım, difüzyon mesafesini ve nihai matrisin kimyasal homojenliğini etkiler.
Karbürler yapıya bir başka düzey ekler. Sementit, perlit ve diğer dönüşüm ürünleriyle ilişkili demir karbürdür; alaşım karbürleri ise krom, vanadyum, tungsten, molibden veya bu elementlerin kombinasyonlarını içerebilir. Bunların boyutu, kimyasal bileşimi, hacim oranı ve aralıkları aşınma davranışını, sertliği, tokluğu ve çatlak ilerlemesini etkiler. İri ve düzensiz karbür kümeleri, aynı miktardaki karbürün ince parçacıklar hâlinde dağılmış olmasından daha zararlı olabilir. Parlatılmış bir kesit bu ayrımı doğrudan ortaya koyabilir; buna karşılık kütlesel kimyasal analiz bunu gösteremez.
Toz metalurjisi takım çelikleri bu açıdan özellikle önemlidir. Atomize toz parçacıkları hızlı katılaştığı ve büyük bir külçede görülen iri segregasyonu sınırlayabildiği için, geleneksel külçe metalurjisiyle elde edilmesi zor veya imkânsız olan karbür düzeyleri ya da karbür bileşimleri oluşturabilirler. Sonraki konsolidasyon işlemi, geleneksel külçe üretiminin sağlayabileceğinden çok daha ince bir dağılımı korur. ISO 4957:2018, takım çeliği gerekliliklerini sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş ürünlerin yanı sıra toz metalurjisiyle üretilen ürünlere de açıkça uygular. Ortak bir standardın bulunması, bu üretim yöntemlerinin özdeş mikroyapılar oluşturduğu anlamına gelmez.

İnce, yuvarlak ve izotropik karbür yapıları
İzotropik karbür yapısı Uzamış veya şeritlenmiş karbür desenlerine kıyasla yönlenmesi görece sınırlı olan bir karbür dağılımı.
PM takım çelikleri için karakteristik iddia, yalnızca “daha fazla karbür” içermeleri değildir. Bu çeliklerin ayırt edici yapısı, matris boyunca dağılmış ince, yuvarlak ve görece izotropik bir karbür topluluğudur. Burada “izotropik”, ağır işlenmiş külçe ürünleriyle yaygın olarak ilişkilendirilen şeritli karbür desenlerine kıyasla çalışma yönüyle daha az güçlü biçimde hizalanmış bir dağılımı ifade eder.
Parçacık şekli önemlidir; çünkü keskin karbür köşeleri ve uzun karbür bantları, küçük ve yuvarlak parçacıklara kıyasla daha güçlü yerel gerilme yığılmaları oluşturur. İnce karbürler ayrıca kesintisiz gevrek özelliklerin uzunluğunu azaltır. Bunun sonucunda, benzer nominal kimyasal bileşime sahip geleneksel olarak dökülmüş ve işlenmiş çeliğinkinden karbür aralığı ve yönelimi önemli ölçüde farklı olabilen bir mikroyapı ortaya çıkar. Bu durum kırılma veya yorulma risklerini ortadan kaldırmaz; kusurların ölçeğini ve çatlağın izleyebileceği yolları değiştirir.
Toz yöntemi tek başına yeterli değildir. Tozun temizliği, parçacık boyutu dağılımı, oksijen ve inklüzyon içeriği, sıkıştırma homojenliği, sinterleme, yoğunlaştırma ve ısıl işlem, hedeflenen karbür yapısının gerçekten oluşup oluşmayacağını belirler. Parçacıklar içindeki aşırı segregasyon, kirlenmiş toz yüzeyleri, yetersiz bağlanma veya uygun olmayan ısıl işlem, alaşım analizi doğru olsa bile matrisi olumsuz etkileyebilir.
Bu nedenle mikroyapısal değerlendirme; kimyasal analizi yoğunluk ölçümü, gözenek karakterizasyonu, inklüzyon incelemesi, faz tayini ve karbür morfolojisiyle birlikte ele almalıdır. Bir şartname bir malzeme ailesini tanımlayabilir; ancak bu malzemenin yükü nasıl taşıyacağını gözenekler ve fazlar açıklar. PM çeliklerinde proses geçmişi metalurjinin bir parçasıdır.
Mekanik Özellikler ve Bunların Belirlenme Biçimi
Toz metalurjisi (PM) çeliğinin tek bir mekanik özellik profili yoktur. Ölçülen davranışı; tozun kimyasına, parçacık şekline, sıkıştırma basıncına, sinterleme çevrimine, gözenek yapısına, boyutsal değişimlere ve sonradan uygulanan herhangi bir yoğunlaştırma veya ısıl işleme bağlıdır. Bu nedenle bir çekme sonucu, aynı nominal bileşimden üretilen her parçanın eksiksiz bir tanımı değil, belirli bir malzeme durumu ve deney numunesi hakkındaki bir ifadedir.
ASTM B783-24 yararlı bir çerçeve sunar; çünkü demir esaslı PM yapı malzemelerini yalnızca kimyasal bileşimlerine göre sınıflandırmaz. Standart; kimyasal bileşimi, yoğunluğu, sinterleme sonrası akma dayanımını ve ısıl işlem görmüş nihai çekme dayanımını kullanır. Bu düzenleme, malzeme bakımından farklı iki durumu birbirinden ayırır: presleme ve sinterleme sonrasında elde edilen özellikler ile belirli bir ısıl işlem rotası sonrasında elde edilen özellikler.
ISO 5755:2022; sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapı malzemeleri dâhil olmak üzere sinterlenmiş metal malzemeleri ele alır. Standardın kapsamı, “PM çeliği”ni tek bir kalite tanımı olarak değerlendirmek yerine sinterlenmiş malzemenin ve malzeme durumunun tanımlanması gerektiğini vurgular. Toz dövme, infiltrasyon uygulanmış, sıcak izostatik preslenmiş veya eklemeli imalatla üretilmiş çelikler farklı şartnameler gerektirebilir ve kanıt bulunmaksızın presleme ve sinterleme sonuçlarıyla sınıflandırılmamalıdır.
Yoğunluk ve sinterleme sonrası akma dayanımı
Yoğunluk, raporlanması gereken ilk mekanik değişkenlerden biridir; çünkü artık gözenekler yük taşıyan kesit alanını azaltır ve gerilme yığılma noktaları olarak işlev görür. Aynı nominal alaşıma sahip iki numune, birinin toplam gözenekliliği daha yüksek, birbirine bağlı gözenekleri daha büyük veya gözenek şekli daha elverişsiz olduğunda farklı akma dayanımları verebilir. Gözenekliliğin konumu da önemlidir. Ana gerilme doğrultusuyla hizalanmış gözenekler, çatlak başlatma ve deformasyonu; küçük, yuvarlak ve izole gözeneklerden farklı şekilde etkileyebilir.[6] A-Z of Powder Metallurgy. Randall German. Book, 2005.
Bir PM çeliği için verilen yoğunluk, yalnızca alaşım bileşenlerinden hesaplanan teorik bir değer olarak değil, bir malzeme durumu olarak anlaşılmalıdır. Sıkıştırma sonrasındaki yaş yoğunluk, sinterlenmiş yoğunluk ve ikincil yoğunlaştırma sonrasındaki yoğunluk birbirinden farklı büyüklüklerdir. Yağlayıcının uzaklaştırılması, sinterleme büzülmesi veya büyümesi, bakırla ilişkili boyutsal değişim ve kalıbın doldurulmasından kaynaklanan yerel farklılıkların tümü nihai sonucu değiştirebilir. Randall German’ın A-Z of Powder Metallurgy (2005) adlı eseri; toz üretimi, sıkıştırma, sinterleme, yoğunlaştırma, mikroyapı ve gözenekliliği proses dizisinin birbiriyle bağlantılı parçaları olarak ele alır. Dayanım verileri yorumlanırken bu bağlantı temel öneme sahiptir.
Sinterleme sonrası akma dayanımı, bir sertleştirme işlemi matris veya karbür yapısını değiştirmeden önce kalıcı deformasyonun başlamasını ifade eder. Bu özellik, özellikle sinterleme, kalibrasyon, sıvama veya izin verilen diğer işlemler sonrasında tedarik edilen durumda kullanılan parçalar için önemlidir. Geleneksel kalıp sıkıştırması, presleme doğrultusunda ve bu doğrultuya dik yönde aynı olmayan yoğunluk gradyanları ve parçacık temasları oluşturabileceğinden, değer deney yönüne göre değişebilir. Bu nedenle enine bir numune ile boyuna bir numune, aynı üretim partisinden gelseler bile farklı yerel yapıları temsil edebilir.
Numune geometrisi de raporlanan sonucu değiştirir. Daha büyük bir kompakt parçadan işlenerek çıkarılan bir çekme çubuğu dış bölgeyi uzaklaştırabilir, ölçü bölgesindeki yoğunluğu değiştirebilir veya şekillendirilerek preslenmiş küçük bir deney çubuğundan farklı bir gözenek topluluğunu açığa çıkarabilir. Çentikli numuneler, işlenmemiş çekme çubukları ve işlenmiş çubuklar aynı yanıtı ölçmez. Ölçü uzunluğu, kesit ölçümü, yüzey kalitesi, kavrama yöntemi, şekil değiştirme hızı ve akma için kullanılan tanım — örneğin ofset kriteri — sayısal değere eşlik etmelidir.
ASTM B783-24’ün sınıflandırma yaklaşımı, sinterleme sonrası akma dayanımı tanımının ısıl işlem görmüş çekme dayanımı tanımıyla karıştırılmasını önler. Bu ayrım idari olmaktan öte bir anlam taşır. Bir parça sinterlenmiş durumdayken kabul edilebilir akma davranışına sahip olabilir; ancak sementasyon, su verme ve temperleme, alaşım ilavelerinin çökelme etkileri veya belirlenmiş başka bir ısıl çevrim sonrasında farklı tepki verebilir.
Isıl işlem görmüş nihai çekme dayanımı
| Özellik | Ölçtüğü şey | Gerekli durum veya nitelendirme |
|---|---|---|
| Sinterlenmiş hâlde akma dayanımı | Sertleştirme işleminden önce kalıcı deformasyonun başlaması | Yoğunluk, yönlenme, numune geometrisi ve akma ölçütü |
| Nihai çekme dayanımı | Çekme deneyindeki maksimum mühendislik gerilmesi | Isıl işlem durumu ve çekme yöntemi |
| Yorulma performansı | Tekrarlanan veya dalgalanan gerilmeye tepki | Gerilme oranı, frekans, yüzey, gözenekler ve çevrim sayısı |
| Kırılma tokluğu | Tanımlanmış yükleme altında çatlak büyümesine direnç | Çentik geometrisi, kalınlık, yönlenme ve deney yöntemi |
| Aşınma performansı | Temas altındaki malzeme kaybı veya hasarı | Karşı yüzey, yağlama, yük, hız, sıcaklık ve karbür morfolojisi |
Nihai çekme dayanımı (UTS), bir çekme deneyi sırasında ulaşılan en yüksek mühendislik gerilmesidir. Akma dayanımıyla aynı özellik değildir. Akma dayanımı, plastik şekil değiştirmenin seçilen başlangıcını gösterir; UTS ise deney çubuğundaki plastik deformasyon, şekil değiştirme pekleşmesi, boyun verme ve kırılma davranışının etkilerini içerir. ASTM B783-24, ısıl işlem görmüş UTS’yi sınıflandırma değişkenlerinden biri olarak kullandığından, ısıl işlem durumu malzeme tanımıyla birlikte raporlanmalıdır.
Isıl işlem sertlikten daha fazlasını değiştirebilir. Östenitleme sıcaklığı, atmosfer, su verme şiddeti, temperleme sıcaklığı ve kesit boyutu; matrisi, kalıntı östeniti, artık gerilmeyi ve karbür dağılımını etkiler. Gözenekli bir kompakt parçada ısıl çevrim, iç yüzeyler ve yerel yoğunlukla da etkileşir. Nominal olarak aynı çevrim, soğuma hızları farklı olduğundan ince bir çekme çubuğunda ve kalın bir üretim parçasında farklı özellikler oluşturabilir.
Alaşım ilaveleri karşılaştırmaları daha da karmaşık hâle getirir. ScienceDirect Topics’in demir esaslı toz metalurjisi hakkındaki 2024 tarihli maddesine göre bakır, nikel ve molibden demir esaslı PM çeliklerinde yaygındır; demir–bakır–karbon bileşimleri ise PM demir esaslı parçaların yaklaşık yarısını oluşturur. İlave yöntemi önemlidir: Toza önceden alaşımlanmış bir alaşım elementi, karışıma elementel toz olarak eklenen aynı elementle zorunlu olarak aynı sertleşebilirliği veya sıkıştırılabilirliği sağlamaz. Karbon dağılımı, sinterleme atmosferi ve yerel segregasyon da nihai matrisi etkileyebilir.
PM takım çelikleri, bileşim ve proses geçmişinin tek bir çekme sayısına indirgenemeyeceğini gösterir. İnce ve yuvarlak karbür toplulukları, geleneksel külçe metalurjisiyle elde edilmesi zor veya imkânsız olabilecek karbür düzeyleri ya da bileşimleriyle üretilebilir. Bu yapılar, verilen UTS’den bağımsız olarak aşınmayı, kırılmayı, işlenebilirliği ve ısıl işlem tepkisini değiştirebilir. ISO 4957:2018; sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş takım çeliği ürünlerinin yanı sıra toz metalurjisiyle üretilen ürünleri de açıkça kapsar; ancak ortak bir standardın bulunması, bunların mikroyapılarını veya hizmetteki tepkilerini özdeş hâle getirmez.
Geçerli bir karşılaştırmada yoğunluk, yönlenme, numune geometrisi, işleme durumu, ısıl işlem programı, deney sıcaklığı, şekil değiştirme hızı ve çekme yöntemi belirtilmelidir. Tam yoğunluktaki bir toz dövme parçadan, presleme ve sinterlemeyle üretilmiş bir kompakttan ve eklemeli imalatla üretilmiş bir numuneden elde edilen sonuçlar; farklı gözenek morfolojileri ve artık gerilmeleri dikkate alınmadan tek bir sıralamaya konulmamalıdır. NIST tarafından yayımlanan çeliklerin ve paslanmaz çeliklerin eklemeli imalatı hakkındaki ASM Handbook bölümü (2020), gözeneklilik, inklüzyonlar, artık gerilmeler ve üretim sonrası ısıl işlemi başlıca etkiler olarak tanımlar. Bu faktörler genel olarak toz esaslı malzemeler için geçerli olmakla birlikte, eklemeli imalat geleneksel presleme ve sinterleme rotasıyla aynı değildir.
Çekme, yorulma, kırılma ve aşınma hususları
Çekme dayanımı dar kapsamlı bir soruya yanıt verir: Belirli bir numune, sürekli artan tek eksenli yük altında nasıl davranır? Çekme dayanımı yorulma ömrünü öngörmez. Yorulma hasarı, çoğu zaman çekme akma dayanımının altındaki gerilme düzeylerinde tekrarlı veya değişken gerilme altında gelişir. PM çeliğinde gözenekler ve inklüzyonlar iç çatlak başlatıcıları olarak işlev görebilir; yüzeye bağlı gözenekler, işleme izleri ve keskin geometrik geçişler de ek başlatma bölgeleri oluşturur. Bir yorulma karşılaştırmasında yoğunluk, gözenek boyutu dağılımı, gerilme oranı, frekans, yüzey durumu ve çevrim sayısı belirtilmelidir.
Kırılma davranışı kendi kanıtlarını gerektirir. Gözenekler, iri karbürler, inklüzyonlar veya gevrek dönüşmüş bölgeler çatlağın kararlı plastik deformasyon çok az gerçekleşerek ilerlemesine izin veriyorsa, yüksek bir UTS sınırlı kırılma tokluğuyla birlikte bulunabilir. Kırılma deneyleri ayrıca çentik geometrisine, numune kalınlığına, yönlenmeye, yükleme biçimine ve raporlanan büyüklüğün darbe enerjisi, düzlem şekil değiştirme tokluğu, çatlak ilerleme hızı veya bunlarla ilişkili başka bir ölçüt olup olmadığına bağlıdır. Charpy darbe enerjisi kırılma tokluğunun yerine kullanılamaz; kırılma tokluğu da yalnızca çekme dayanımından çıkarılamaz.
İnklüzyon kontrolü sıkıştırmadan önce başlar. Tozun temizliği, atomizasyon koşulları, geri dönüştürülmüş tozun geçmişi, yağlayıcı kalıntıları ve fırın atmosferi metalik olmayan parçacıkları sisteme sokabilir veya bunların korunmasına neden olabilir. ISO 13947:2024, metalik tozlardaki metalik olmayan inklüzyonların belirlenmesi için bir yöntem tanımlar ve bu yöntemin toz dövme çelik parçalara uygulanmasına izin verir. Bu yöntem proses kontrolünü destekler; ancak inklüzyon ölçümü, nihai malzeme üzerinde gerçekleştirilen çekme, yorulma veya kırılma deneylerinin yerini tutmaz.
Aşınma performansı; temas basıncı, kayma hızı, yağlama, karşı yüzey malzemesi, sıcaklık, sertlik, karbür morfolojisi, yüzey pürüzlülüğü ve artık oluşumu tarafından belirlenir. İnce ve homojen dağılmış bir karbür yapısı, her iki malzemenin de benzer UTS değerlerine sahip olması durumunda bile kaba veya birbirine bağlı bir karbür ağından farklı davranabilir. Gözeneklilik, bir uygulamada yağlayıcıyı tutabilirken başka bir uygulamada akışkan girişine izin verebilir, temas desteğini azaltabilir veya yüzey hasarını hızlandırabilir. Bu nedenle aşınma testi sonuçları, test konfigürasyonunu ve hasar kriterini belirtmelidir.
Boyutsal performans ise ayrıca değerlendirilmelidir. Sinterleme büzülmesi veya büyümesi, yoğunluk gradyanları, geri yaylanma, boyutlandırma, işleme payı ve ısıl işlem deformasyonu, bir parçanın gerekli geometrisini koruyup koruyamayacağını belirler. Bir çekme numunesi, belirtilen dayanımı karşılayabilirken üretim parçası su verme işleminden sonra boyutsal toleransı karşılayamayabilir. Bu nedenle mekanik spesifikasyonlar malzeme durumunu ve test yöntemini tanımlamalı; tasarım doğrulaması ise yorulma, kırılma, aşınma, darbe ve boyutsal kararlılığı birbirinden ayrı hizmet gereklilikleri olarak ele almalıdır.
Toz Metalurjisi Çeliklerinin Isıl İşlemi
Isıl işlem, tamamen yoğun ve homojen bir çelik gövde üzerinde, külçe kökenli bir çubukta gösterdiği etkiyle aynı şekilde etki göstermez. Bir toz metalurjisi (PM) çeliğinde ısıl çevrim; matrisi, karbür dağılımını, artık gerilme durumunu ve bazen gözeneklerin şeklini ve birbirleriyle bağlantısını değiştirir. Bu değişiklikler, sertlik ve çekme özelliklerinin yanı sıra boyutsal kararlılığı ve kırılma davranışını da etkiler. Sonuç; toz bileşimine, sıkıştırma basıncına, sinterleme geçmişine, yoğunluk gradyanlarına, gözenek morfolojisine ve sonradan gerçekleştirilen herhangi bir yoğunlaştırma işlemine bağlıdır.
Bu nedenle PM çeliği, basitçe tozdan üretilmiş geleneksel bir kalite olarak tanımlanmamalıdır. ASTM B783-24, demir esaslı PM yapısal malzemeleri kimyasal bileşim, yoğunluk, sinterlenmiş durumdaki akma dayanımı ve ısıl işlem görmüş durumdaki nihai çekme dayanımına göre ayırır. Sinterlenmiş durum ile ısıl işlem görmüş durum sınıflandırmaları arasındaki ayrım önemlidir: belirtilen durum, tesadüfi bir üretim ayrıntısı değil, malzeme tanımının bir parçasıdır. ISO 5755:2022 de sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeleri için gereklilikleri belirtir. Her iki standart da ısıl işlemi sinterleme ile birbirinin yerine geçebilen işlemler olarak değerlendirmez.
Sertleştirme, menevişleme ve sinter sertleştirme kavramları
Sertleştirme ve temperleme dizisi
- Östenitleme Çeliği östenit aralığına ısıtın ve gerekli dönüşüm için bekletin.
- Su verme Amaçlanan martenzitik veya karma yapıyı oluşturacak kadar hızlı soğutun.
- Temperleme Sertliği, tokluğu ve artık gerilmeyi ayarlamak için daha düşük bir sıcaklıkta yeniden ısıtın.
- Doğrulama Gerektiğinde sertliği, boyutları, faz durumunu ve kırılmaya duyarlı özellikleri kontrol edin.
Geleneksel sertleştirme genellikle çeliğin östenit bölgesine kadar ısıtılmasını, gerekli dönüşümün gerçekleşmesi için yeterince bekletilmesini ve martenzit oluşturmak üzere su verilmesini içerir. Menevişleme işleminde ise sertleştirilmiş malzeme, su verme gerilmelerini azaltmak ve sertlik, tokluk ve boyutsal kararlılık arasındaki dengeyi ayarlamak amacıyla daha düşük bir sıcaklığa yeniden ısıtılır. Bileşime ve işleme bağlı olarak menevişleme; karbür çökelmesine, martenzitik matrisin toparlanmasına ve kararsız kalıntı östenitin dönüşümüne yol açabilir.
PM çeliğinde aynı faz dönüşümleri meydana gelir; ancak gözenekler ısı akışını kesintiye uğratır ve yük taşıyan kesit alanını azaltır. Bir gözenek, çevresindeki gözenek ağıyla çok az bağlantısı bulunan izole bir boşluk olabilir veya gaz hareketine izin vererek parçanın iç kısmının fırın atmosferiyle ısı alışverişi hızını değiştirebilir. Açık gözeneklilik, oksijen veya su verme ortamları için de geçiş yolları oluşturabilir. Bu nedenle nominal bir fırın çevrimi, düşük yoğunluklu bir preslenmiş parça ile neredeyse tamamen yoğun bir parçada aynı yerel ısıl geçmişi garanti etmez.
Bakır, nikel ve molibden, demir esaslı PM malzemelerinde yaygın alaşım ilaveleridir. ScienceDirect Topics’te yer alan Ferrous Powder Metallurgy başvuru kaynağına (2024) göre demir–bakır–karbon bileşimleri, PM demir esaslı parçaların yaklaşık yarısını oluşturur. Bu ilaveler östenit oluşumunu, dönüşüm kinetiğini, sertleşebilirliği ve menevişleme tepkisini etkiler. Karbon, grafit biçiminde bulunabilir, sinterleme sırasında difüzyona uğrayabilir veya segregasyon ve yoğunluk gradyanları nedeniyle yerel olarak değişiklik gösterebilir. Bu nedenle su verme sonrasında oluşan matris, bir bileşenin farklı bölgelerinde birbirinden farklı olabilir.
Sinter sertleştirme, ayrı bir çelik ailesinden ziyade bir işleme kavramıdır. Preslenmiş parça, sinterlemenin hemen ardından, önemli ölçüde martenzitik dönüşüm oluşturacak kadar hızlı soğutulur; böylece ayrı bir sertleştirme işlemi azaltılır veya ortadan kaldırılır. Soğuma hızı; alaşıma, parça geometrisine, yoğunluğa ve fırın tasarımına uygun olmalıdır. Sinter sertleştirme, sıradan hava soğutmayla eşdeğer değildir: parçanın iç kısmının amaçlandığı şekilde dönüşebilmesi için yeterli sertleşebilirliğe sahip olması gerekir. Artık gerilmeleri azaltmak ve nihai faz dengesini kontrol etmek için yine de menevişleme gerekebilir.
Bu işlem, elleçleme ve yeniden ısıtma adımlarını sınırlayabilir; ancak etkileri bileşenin tamamı boyunca değerlendirilmelidir. Hızlı soğuyan dış bölge martenzitik hâle gelirken daha yavaş soğuyan çekirdek beynit, perlit veya kalıntı östenit içerebilir. Bu tür gradyanlar, farklı yerel şekil değişimlerine ve kırılma tepkilerine yol açabilir. Toz metalurjisi takım çelikleri ek bir husus oluşturur. Geleneksel külçe metalurjisiyle elde edilmesi zor veya imkânsız olan ince, yuvarlak ve nispeten izotropik karbür yapıları ile karbür düzeyleri veya bileşimleri, bu çeliklerin östenitleme, su verme ve menevişleme tepkilerinin temel unsurlarıdır. ISO 4957:2018, takım çeliği gerekliliklerini toz metalurjisiyle üretilen ürünlerin yanı sıra sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş ürünlere de uygular; ancak üretim yöntemi yine de ısıl işlem tepkisini etkiler.
Sertleşebilirlik ve kesit etkileri
Sertleşebilirlik, belirli bir soğutma koşulu altında bir çeliğin belirli bir derinliğe kadar martenzit oluşturma yeteneğini ifade eder; yüzey sertliğiyle aynı şey değildir. PM parçalarda kesit etkileri yalnızca kalınlık tarafından belirlenmez. Yoğunluk, gözenek şekli, alaşım dağılımı, kesit geçişleri ve takım veya fikstürlerle temasın tümü ısıtma ve soğutmayı etkiler.
Daha gözenekli bir iç kısmı çevreleyen yoğun bir dış kabuk, homojen bir kesitten farklı şekilde soğuyabilir. Birbirine bağlı gözenekler, ısıtma ve oksidasyon sırasında fırın gazının içeri nüfuz etmesine izin verebilirken, izole gözenekler daha çok iç boşluklar gibi davranabilir ve gaz geçiş yolu oluşturmadan gerilme yoğunlaşmasına neden olabilir. Büyük veya düzensiz gözenekler de çatlak başlatma bölgeleri olarak görev yapar. Su verme, önceden mevcut bu gerilme yoğunlaşmalarına dönüşüm gerilmeleri ekleyebilir. Yüzeydeki sertlik hedefini karşılayan bir parça yine de daha yumuşak bir çekirdek, kalıntı östenit veya bir gözenek kümesinin yakınında çatlağa duyarlı bir martenzitik bölge içerebilir.
Alaşım ilaveleri sertleşebilirliği artırarak daha yavaş soğuma koşullarında kesitin daha derin bölgelerinde martenzit oluşmasını sağlayabilir. Ancak bu durum kesit etkilerini ortadan kaldırmaz. Yavaş soğuma, ısıl gradyanları azaltır; fakat istenmeyen dönüşümlere izin verebilir. Hızlı soğuma ise çarpılma ve çatlama olasılığını artırır. Bu nedenle uygun denge, “PM çeliğinin” evrensel bir özelliği değil, belirli preslenmiş parçanın bir özelliğidir.
Dolum ve sıkıştırma sırasında oluşan yoğunluk gradyanları özellikle önemlidir. Farklı ham yoğunluğa sahip bölgeler, sinterleme sırasında farklı oranlarda büzülebilir ve sertleştirme sırasında farklı tepkiler verebilir. İşlenmiş yüzeyler, başlangıçtaki dış yüzeyde fark edilmeyen gözenekleri açığa çıkarabilir; bu da hem su verme ortamının erişimini hem de yerel oksidasyonu değiştirir. Toz üretimi ve harmanlama da önemlidir; çünkü kalıntılar, aglomeralar ve segregasyona uğramış alaşım parçacıkları yerel dönüşüm bölgeleri olarak kalabilir. ISO 13947:2024, metalik tozlardaki metalik olmayan kalıntıların belirlenmesine yönelik bir yöntem belirtir ve bu yöntemin toz dövme çelik parçalara uygulanmasına izin verir. Bu nedenle kalıntıların kontrolü yalnızca toz temizliğiyle değil, ısıl işlem güvenilirliğiyle de bağlantılıdır.
Çarpılma, oksidasyon ve kalıntı fazlar
Isıl işlem; ısıl genleşme, dönüşüm sırasında büzülme, gerilme giderme ve bölgeler arasındaki dönüşüm zamanlaması farklılıkları yoluyla boyutları değiştirebilir. PM parçalar, su verme ve menevişleme sonrasında büyüme, büzülme, eğilme veya doğrulukta değişiklik gösterebilir. Bu etkiler anizotropik sıkıştırma, birbirine bağlı gözenekler, düzensiz yoğunluk ve önceki sinterleme büzülmesi nedeniyle şiddetlenebilir. Fikstürler ve destek yüzeyleri, soğuma sırasında hareketi kısıtlayarak daha sonra menevişleme, talaşlı imalat veya kullanım sırasında serbest kalan artık gerilmelerin oluşmasına neden olabilir.
Açık gözenekliliğin yüzeye ulaştığı veya iç kısımla bağlantı kurduğu yerlerde oksidasyona özel dikkat gösterilmelidir. Oksit filmleri gözenek duvarlarında ve dış yüzeylerde oluşabilir, alaşım elementlerini yerel olarak tüketebilir ve parçacıklar arasındaki boyunları zayıflatabilir. Ayrıca sonraki talaşlı imalatı veya birleştirme işlemlerini engelleyebilir. Kontrollü fırın atmosferleri, uygun yükleme ve dikkatle seçilmiş transfer koşulları maruziyeti azaltır; ancak atmosfer kontrolü, uygun olmayan bir gözenek yapısını telafi edemez. Vakumlu, inert veya kontrollü atmosferli işlem, parçanın yoğunluğu ve alaşım kimyası dikkate alınarak seçilmelidir.
Kalıntı östenit de boyutsal kararsızlığın başka bir kaynağıdır. Su verme işlemi tüm östeniti dönüştürmezse kalan faz, menevişleme, kullanım veya daha sonraki kriyojenik işlem sırasında değişebilir. Bu dönüşüm genleşmeye ve ek gerilmelere yol açabilir. Yeterli menevişleme yapılmadan oluşan aşırı martenzit ise zıt bir sorun yaratır: özellikle gözeneklerin veya metalik olmayan kalıntıların çatlak başlangıç noktaları oluşturduğu bölgelerde yüksek iç gerilme ve düşük kırılma toleransı.
NIST tarafından yayımlanan çeliklerin ve paslanmaz çeliklerin eklemeli imalatına ilişkin ASM Handbook bölümü (2020), eklemeli olarak üretilen çelik parçalarda gözeneklilik, kalıntılar, artık gerilmeler ve üretim sonrası ısıl işlemin birbiriyle bağlantılı etkenler olduğunu belirtir. Bu karşılaştırma yararlıdır; ancak eklemeli imalat, geleneksel presleme ve sinterleme yöntemiyle gerçekleştirilen PM üretimiyle birbirine karıştırılmamalıdır. Isıl geçmiş, gözenek geometrisi, tabaka yapısı ve kusur dağılımı farklıdır. Presleme ve sinterleme yöntemiyle üretilen çeliklerde ısıl işlem programı, gerçek preslenmiş parça ve sinterleme koşuluna göre geliştirilmelidir. Daha sonra boyutsal ölçümler, sertlik veya faz incelemesi ve gerektiğinde kırılmaya duyarlı deneylerle doğrulama yapılmalıdır.
Toz Metalurjisiyle Üretilen Takım Çelikleri
Toz metalurjisi (PM) takım çelikleri, yalnızca toz hâlinde sunulan geleneksel takım çeliği kaliteleri değildir. Özellikleri birbiriyle bağlantılı bir süreç dizisinin sonucudur: toz üretimi, harmanlama, kompaksiyon, sinterleme, isteğe bağlı yoğunlaştırma ve ısıl işlem. Her aşama bir sonrakini etkiler. Atomizasyon, parçacık kimyasını ve temizliğini kontrol eder; kompaksiyon, ham yoğunluğun dağılımını belirler; sinterleme, gözenek morfolojisini ve karbür ara yüzeylerini değiştirir; sertleştirme, temperleme veya diğer ısıl işlemler ise nihai matris ile artık gerilme durumunu oluşturur.
Bu işlem geçmişi, belirgin özelliklere sahip bir malzeme ailesi meydana getirir. Aynı zamanda her PM takım çeliğinin külçe yöntemiyle üretilmiş eşdeğerinden üstün olduğu yönünde basit bir iddiayı da geçersiz kılar. Sonuç; kaliteye, toz üretim yöntemine, konsolidasyon yöntemine, ısıl işleme ve kullanım gerekliliklerine bağlıdır.
Karbür kontrolü neden önemlidir?
Karbürler, yüksek karbonlu ve yüksek alaşımlı takım çeliklerindeki aşınma direncinin önemli bir bölümünü sağlar; ancak performansı yalnızca karbür hacmi belirlemez. Boyut, şekil, kimyasal tür, aralık ve dağılım da aynı ölçüde önemlidir. Yüksek oranda karbür içeren bir çelikte, karbürler bağlantılı bir ağ veya segregasyon bantları oluşturduğunda tokluk düşük olabilir. Büyük ve köşeli parçacıklar, özellikle işleme yükleri, darbe veya termal çevrim yerel çekme gerilmelerine yol açtığında çatlak başlatıcıları olarak işlev görebilir.
Geleneksel külçe metalurjisinde sıvı alaşım, görece büyük bir döküm kesiti boyunca soğur. Birincil dendritler katılaşırken çözünen elementler bakımından zengin sıvı dışarı itilir ve geriye kalan sıvı karbon ile karbür oluşturan elementler bakımından giderek zenginleşir. Bu durum mikrosegregasyona yol açar. Bu nedenle krom, molibden, vanadyum, tungsten ve karbon, iri ötektik karbürlerin oluştuğu dendritler arası bölgelerde toplanabilir. Dövme ve termomekanik işlem bu yapıyı parçalayabilir; ancak kimyasal kökenlerini her zaman ortadan kaldıramaz. Büyük kesitler ve yüksek alaşımlı bileşimler sorunu daha da ağırlaştırır.
Toz üretimi, katılaşmanın ölçeğini değiştirir. Gaz atomizasyonu, ergiyiği küçük damlacıklara ayırarak hızlı soğumalarını sağlar ve büyük bir külçede gelişebilecek segregasyon deseni oluşmadan önce alaşım elementlerini katılaştırır. Kompaksiyon ve sinterleme sonrasında veya basınç destekli bir yoğunlaştırma adımının ardından oluşan karbür topluluğu çok daha ince olabilir. PM takım çelikleri, ağır segregasyona uğramış külçe malzemeyle sıklıkla ilişkilendirilen uzamış karbür bantları yerine, ince, yuvarlak ve görece izotropik bir karbür dağılımı oluşturabilir.
Bu morfoloji önemlidir. Yuvarlak parçacıklar, keskin geometrik gerilme yığılmalarını azaltır. Daha homojen bir dağılım, mikroyapı boyunca uzanan uzun zayıf yolları da azaltırken izotropi, davranışın işleme yönüne daha az bağımlı olmasını sağlar. Ancak bunlar metalurjik eğilimlerdir, garanti değildir: yetersiz yoğunlaştırma, uygun olmayan ısıl işlem, toz kirlenmesi veya aşırı karbür irileşmesi yine de kusurlara ve anizotropiye yol açabilir.
PM yöntemi ayrıca geleneksel külçe metalurjisiyle elde edilmesi zor, bazı durumlarda ise imkânsız olan karbür düzeylerine ve karbür kimyalarına olanak tanır. Yüksek vanadyumlu kaliteler, tasarım güçlüğünün bilinen bir örneğidir; çünkü istenen MC türü karbürleri büyük bir külçe boyunca homojen biçimde dağıtmak zor olabilir. Diğer alaşım tasarımları, krom bakımından zengin M7C3, molibden veya tungsten içeren M6C ve vanadyum bakımından zengin MC gibi karbür türlerinin kontrollü bir karışımına dayanır. Faydalı denge yalnızca “daha fazla karbür” anlamına gelmez. Daha yüksek bir karbür oranı aşınma direncini iyileştirirken tokluğu, işlenebilirliği veya kenar kırılmasına karşı direnci azaltabilir.
Toz temizliği, karbür kontrolünün bir parçasıdır. Metalik olmayan inklüzyonlar, amaçlanan karbür topluluğundan bağımsız olarak çatlak başlatabilir. Atmosfer veya sinterleme çevrimi uygun biçimde kontrol edilmezse, toz parçacıklarının üzerindeki oksit filmleri önceki parçacık sınırlarında kalabilir. ISO 13947:2024, metalik tozlardaki metalik olmayan inklüzyonların belirlenmesine yönelik bir yöntem tanımlar ve bu yöntemin toz dövme çelik parçalara uygulanmasına izin verir. Bu nedenle inklüzyon testi yalnızca nihai hasar analizinin değil, malzeme spesifikasyonu ve proses kontrol sisteminin de bir parçasıdır.
Gözeneklilik başka bir değişken oluşturur. Presleme ve sinterleme ürünlerinde, bir yoğunlaştırma işlemi bunları azaltmadıkça bağlantılı veya kapalı gözenekler kalır. Gözenekler, etkin yük taşıyan kesit alanını azaltır ve çatlak çekirdeklenme bölgeleri olarak işlev görebilir. Yalnızca nominal yoğunluk değeri değil, gözeneklerin boyutu, şekli ve konumu da önemlidir. Sıcak izostatik presleme, toz dövme veya diğer yoğunlaştırma yöntemleri bu durumu değiştirebilir; ancak bunlar maliyeti, boyutsal davranışı ve nihai mikroyapıyı da değiştirir.
ISO 4957:2018 ve PM takım çeliği ürünleri
ISO 4957:2018, takım çeliklerine ilişkin başlıca uluslararası standarttır ve toz metalurjisiyle üretilen ürünleri açıkça kapsar. Kapsamında ayrıca sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş ürünler de yer alır. Bu önemlidir; çünkü standart, PM üretimini takım çeliği alanındaki ürün yollarından biri olarak ele alırken, bu yönteme özgü yapının ve prosesin, belirli bir tanım altında teslim edilen malzemeyi etkileyebileceğini de kabul eder.
Standart, her ürün biçiminin metalurjik açıdan birbirinin yerine kullanılabileceği şeklinde yorumlanmamalıdır. Bir PM ürünü ile dövülmüş bir ürün aynı kalite tanımını veya kimyasal sınırları paylaşabilir; ancak karbür dağılımı, gözeneklilik, temizlik, boyutsal işlem geçmişi ve ısıl işleme tepkisi bakımından farklılık gösterebilir. Bu nedenle alıcı veya tasarımcı, yalnızca kalite adına güvenmek yerine ürün biçimini ve ilgili teslim koşulunu belirtmelidir.
ISO 4957:2018, takım çeliği gerekliliklerini ele alır; ancak tozla işlenmiş çeliklerle ilgili tek standart değildir. ISO 5755:2022, sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapı malzemeleri dâhil olmak üzere sinterlenmiş metal malzemelere ilişkin gereklilikleri belirtir. ASTM B783-24, demir esaslı PM yapı malzemelerini kimyasal bileşim, yoğunluk, sinterlenmiş hâlde akma dayanımı ve ısıl işlem görmüş nihai çekme dayanımına göre sınıflandırır ve presleme ile sinterleme yoluyla üretilen parçaları kapsar. Bu belgeler ilişkili alanlarla ilgilidir; ancak ASTM B783-24, ISO 4957:2018’in takım çeliğine yönelik gerekliliklerinin yerine geçmez.
Bu ayrım önemlidir; çünkü demir esaslı birçok PM ürünü takım çeliği değildir. ScienceDirect Topics tarafından 2024’te yayımlanan Ferrous Powder Metallurgy başlıklı kaynağa göre demir–bakır–karbon bileşimleri, demir esaslı PM parçaların yaklaşık yarısını oluşturur. Bu tür yapı malzemelerinde PM; kontrollü yoğunluk, boyutsal davranış veya ekonomik, son şekle yakın geometriler elde etmek amacıyla kullanılır. Bu malzemelerin tasarım öncelikleri, yüksek hız çeliği, soğuk iş takım çeliği veya yüksek aşınma dirençli bir PM kalitesinin önceliklerinden farklıdır.
Bir PM takım çeliği spesifikasyonu; toz parçacıklarının özelliklerini, kompaksiyon basıncını, sinterleme atmosferini, boyutsal değişimi, gözenek morfolojisini, inklüzyonları ve ısıl işlemi de dikkate almalıdır. Bu değişkenler birbiriyle etkileşir. Örneğin, kimyasal analizi uygun bir toz, parçacık boyutu dağılımının presleme sırasında yoğunluk gradyanlarına yol açması hâlinde yine de tutarsız parçalar üretebilir. Uygun olmayan bekletme süresi ve atmosfer nedeniyle doğru bir sinterleme sıcaklığı, aşırı tane büyümesine veya karbür irileşmesine yol açabilir. Isıl işlem daha sonra önceki yapı üzerinde etkili olur; daha önce oluşturulmuş her kusuru ortadan kaldıramaz.
Geleneksel külçe metalurjisiyle karşılaştırma
PM’nin en belirgin avantajı, segregasyonun ve karbür morfolojisinin kontrol edilmesidir. Külçe metalurjisiyle üretilen takım çelikleri homojenliği iyileştirmek amacıyla dövülebilir, tavlanabilir ve yeniden ergitilebilir; ayrıca birçok geleneksel kalite kullanımda mükemmel performans gösterir. Bu üretim yolları da iyi biçimde yerleşmiştir ve dövme, işleme ve ısıl işlem için kapsamlı verilere sahiptir. PM, bunların yerini otomatik olarak almaz.
Alaşım içeriği ve karbür gereksinimi arttıkça PM teknik açıdan daha çekici hâle gelir. Hızlı katılaşma daha ince bir başlangıç yapısına olanak tanırken konsolidasyon, büyük bir döküm külçenin sağlayabileceğinden daha homojen bir dağılımı koruyabilir. Bu durum, geleneksel ergitme ve dövme yoluyla elde edilmesi zor olan aşınma direnci ile tokluk bileşimlerini destekleyebilir. Ancak fayda kaliteye özgüdür. Orta düzeyde alaşımlandırılmış bir takım çeliği, geleneksel proses yeterli temizlik ve karbür kontrolü sağlıyorsa, ek toz üretim yolundan çok az yarar görebilir.
PM’nin başlıca sınırlamaları proses hassasiyeti ve gözeneklilik riskidir. Presleme ve sinterleme malzemesi, dövme çeliğin neredeyse tam yoğunluğuna ulaşamayabilir ve sinterleme sırasındaki boyutsal değişimin kontrol edilmesi gerekir. Tam yoğunlaştırma yöntemleri gözenekleri azaltır; ancak ısıl ve mekanik prosesleri artırır. Toz üretimi ayrıca oksit filmleri veya inklüzyonlar oluşturabilir. Ergitik malzeme kimyasal açıdan homojen olsa bile elleçleme ve harmanlama, parçacıklar arasında segregasyona yol açabilir.
Eklemeli imalat, geleneksel presleme ve sinterleme PM’siyle karıştırılmamalıdır. Her ikisi de metal tozlarıyla başlar; ancak katmanlı ergitme veya bağlama, farklı ısıl çevrimler, artık gerilmeler, yüzey koşulları ve kusur mekanizmaları oluşturur. NIST tarafından 2020’de yayımlanan ASM Handbook’un çeliklerin ve paslanmaz çeliklerin eklemeli imalatına ilişkin bölümü, gözeneklilik, inklüzyonlar, artık gerilmeler ve üretim sonrası ısıl işlemi, eklemeli olarak üretilen çelik parçalardaki başlıca faktörler olarak tanımlar. Bu sorunlar PM ile örtüşse de proses geçmişleri aynı değildir.
| Karşılaştırma ekseni | Toz metalürjisi süreci | Geleneksel külçe süreci |
|---|---|---|
| Başlangıç yapısı | Hızla katılaşmış toz parçacıkları | Büyük döküm külçesi veya kütüğü |
| Segregasyon ölçeği | Küçük parçacıkların katılaşmasıyla potansiyel olarak azaltılmış | Büyük kesitli katılaşma sırasında oluşmuş |
| Karbür morfolojisi | İnce, yuvarlak ve görece izotropik olabilir | İri veya yönlenmiş karbür yapıları içerebilir |
| Gözeneklilik | Presleme ve sinterleme işleminden sonra kalabilir | Genellikle dövme ile yoğunlaştırma yoluyla azaltılır |
| Şekil üretimi | Nihai şekle yakın parçaları destekleyebilir | Genellikle daha fazla talaş kaldırma veya şekillendirme gerektirir |
Bu nedenle doğru karşılaştırma, soyut anlamda “PM ile geleneksel çelik” arasında değildir. Karşılaştırma, tanımlanmış kalite ve yöntemler arasında yapılmalıdır: toz kimyası ve temizliği ile külçe homojenliği; karbür boyutu ve dağılımı ile dövülmüş yapı; gözenek topluluğu ile dövme malzemenin yoğunluğu; ayrıca eksiksiz ısıl işlem geçmişi ile kullanım yükü karşılaştırılmalıdır. PM takım çelikleri, bu değişkenlerin birlikte tasarlanması nedeniyle farklı özelliklere sahip malzemelerdir.
İçerikler, Temizlik ve Toz Dövme Çeliği
Metalik tozlarda metalik olmayan içerikler
| Özellik | Tanım | Tipik önemi |
|---|---|---|
| Gözenek | Metalik yapı içindeki boşluk | Yük taşıyan alanı azaltır ve gerilmeyi yoğunlaştırabilir |
| Kalıntı | Metalik olmayan veya kimyasal olarak farklı katı faz | Bağlanmayı kesintiye uğratabilir veya çatlak başlatabilir |
| Karbür | Karbon içeren sert faz | Aşınma direncini artırabilir, ancak tokluğu ve işlenebilirliği etkileyebilir |
| Önceki parçacık sınırı | Toz temaslarından miras kalan ara yüzey | Oksitleri veya zayıf bağlanmış bölgeleri tutabilir |
Metalik olmayan içerikler, bir metalik toz parçacığının içinde veya parçacıklar arasında bulunan yabancı ya da kimyasal olarak farklı katı fazlardır. Bunlar, olağan toz metalürjisi gözenekleriyle aynı değildir. Gözenek bir boşluktur: parlatma ve hazırlama sonrasında gaz veya vakum içeren bir bölgedir. İçerik ise tozun ya da konsolide edilmiş mikroyapının bir bölümünü kaplayan oksit, silikat, nitrür, karbür, cüruf kaynaklı parçacık veya başka bir metalik olmayan bileşik gibi bir malzemedir.
Bu ayrım önemlidir; çünkü toz üretimi kontaminasyon ve yüzey reaksiyonu için birçok fırsat yaratır. Atomizasyon, oksit filmleri veya sürüklenmiş refrakter malzeme oluşturabilir. Tozun taşınması, elenmesi, harmanlanması ve aktarılması sırasında ekipmandan veya çevredeki atmosferden parçacıklar sisteme girebilir. Bir toz parçacığı, sıkıştırma sonrasında içerik bakımından zengin ince bir tabaka olarak görünen bir yüzey oksidi de taşıyabilir. Çeliğin kimyasal bileşimi bu durumu tam olarak açıklamaz. Nominal karbon, krom, molibden veya nikel içerikleri aynı olan iki parti, içeriklerin boyutu, kimyası veya konumu farklıysa farklı davranabilir.
Bu konu, toz yüzeyi başlangıç mikroyapısının bir parçası olduğundan, demir esaslı PM malzemeler için özellikle önemlidir. Sıkıştırma, parçacıkları temas hâline getirirken sinterleme bu temaslarda boyunlar oluşturur ve temaslar boyunca difüzyona olanak tanır. Bir parçacık sınırındaki içerik, parçacığın içinde hapsolmuş bir içeriğe kıyasla bağlanmayı daha ciddi biçimde kesintiye uğratabilir. İnce bir oksit filmi süreksiz bir sınır olarak kalabilirken küçük ve yalıtılmış bir parçacık sinterleme sırasında çelik tarafından çevrelenebilir. Nihai etki, içeriğin kendisine ve sonrasında gerçekleşen ısıl ve mekanik geçmişe bağlıdır.
Daha geniş malzeme ailesi de geleneksel çeliğin toz hâline getirilmiş biçimi olarak basitçe sınıflandırılmaya direnç gösterir. ASTM B783-24, demir esaslı toz metalürjisi yapısal malzemelerini kimyasal bileşim, yoğunluk, sinterlenmiş durumdaki akma dayanımı ve ısıl işlem görmüş durumdaki nihai çekme dayanımına göre sınıflandırırken presleme ve sinterleme yoluyla üretilen parçaları kapsar. ISO 5755:2022, sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeler için gereklilikleri belirtir. Bu sınıflandırmaların hiçbiri toz temizliğinin incelenmesinin yerini tutmaz. Bir tanımlama, bileşimi ve gerekli özellikleri belirleyebilir; ancak bir kırılmanın oksit filminden mi, gözenekten mi, karbür kümesinden mi yoksa bunlar arasındaki bir arayüzden mi kaynaklandığını açıklamaz.
Alaşım tasarımı da başka bir katman ekler. Bakır, nikel ve molibden, demir esaslı PM çeliklerine yaygın olarak eklenir ve atıf yapılan ScienceDirect Topics kaynağına (2024) göre demir–bakır–karbon bileşimleri demir esaslı PM parçaların yaklaşık yarısını oluşturur. Bu alaşım elementleri sinterlemeyi, boyutsal değişimi, sertleşebilirliği ve faz oluşumunu değiştirir; ancak bir oksit veya silikat içeriğini amaçlanan alaşımın parçası hâline getirmez. Toz metalürjisi takım çelikleri ayrıca ince, yuvarlak, daha büyük ölçüde izotropik karbür yapıları ve geleneksel külçe metalürjisiyle elde edilmesi zor karbür miktarları veya bileşimleri içerebilir. Bu tür karbürler otomatik olarak metalik olmayan içerikler olarak kaydedilmemelidir: faz tanımlaması gereklidir.
ISO 13947:2024 deney yöntemi
ISO 13947:2024, metalik tozlarda metalik olmayan içeriklerin belirlenmesine yönelik bir yöntem belirtir. Kapsamı ayrıca toz dövme çelik parçalara uygulanmasına da izin verir; bu nedenle yöntem, gevşek başlangıç tozunun incelenmesinin ötesinde de önem taşır. Bu genişletme önemlidir; çünkü konsolidasyon, bir içeriğin görünümünü ve uzamsal dağılımını değiştirir. Konsolidasyondan önce uygulanan bir deney yöntemi, dövme sonrasında uygulanan bir yöntemden farklı bir soruyu yanıtlar.
Bu nedenle standart, evrensel bir temizlik derecesi olarak değil, bir ölçüm çerçevesi olarak ele alınmalıdır. Standardın belirlediği husus, tayinin nasıl yapılacağıdır; belirli bir toz, kompakt veya parça için geçerli şartname ise gerekli raporlama temelini ve varsa kabul kriterlerini belirlemelidir. Mevcut bilgiler, tüm PM çelikleri için genel bir azami içerik boyutu, alan oranı, sayısı veya kabul sınırı belirlemeyi desteklememektedir. Böyle bir sınırın ilgili ürün standardından, satın alma şartnamesinden, yeterlilik planından veya kanıtlanmış hizmet gerekliliğinden kaynaklanması gerekir.
Yorumlama, numune hazırlamaya da bağlıdır. Parlatılmış bir kesit, üç boyutlu parçacıklar ve arayüzler içinden alınan iki boyutlu bir kesişimi gösterir. Uzun bir içerik kısa bir parça gibi görünebilirken kesite hizalanmış ince bir film orantısız biçimde sürekli görünebilir. Hazırlama hasarı, yerinden çıkma, yayma ve dağlama; çatlaklara veya metalik olmayan parçacıklara benzeyen özellikler oluşturabilir. Bu nedenle tanımlama, öngörülen inceleme yöntemini uygun metalografik kontrolle ve gerektiğinde kimyasal veya mikroanalitik doğrulamayla birleştirmelidir.
Toz dövme çelikte numune alma konumu da aynı özenle kaydedilmelidir. Bir kaptan alınan toz, dövme öncesinde incelenen kompakt ve dövülmüş bir bölgeden çıkarılan malzeme aynı popülasyonu temsil etmez. Dövme, içerikleri kırabilir, yassılaştırabilir, döndürebilir veya yeniden dağıtabilir; ayrıca yakındaki gözenekleri kapatabilir ve ikisini birbirinden ayırmak için kullanılan kontrastı değiştirebilir. Toz partisi, parça konumu, yönlenme, kesit hazırlama ve işlem geçmişi belirtilmeyen bir sonucu başka bir sonuçla karşılaştırmak zordur.
Konsolidasyon sonrasında içeriklerin etkileri
Konsolidasyon, içerik geometrisini ve bir içeriğin mekanik anlamını değiştirir. Presleme ve sinterleme sırasında parçacık temasındaki bir içerik, yerel boyun büyümesini önleyebilir ve zayıf bir arayüz bırakabilir. Toz dövme sırasında deformasyon, bu özelliği şerit benzeri bir süreksizliğe yassılaştırabilir, gevrek bir parçacığı parçalayabilir veya çevredeki çeliği onun üzerine bastırabilir. İçerik, parlatılmış bir kesitte daha az belirgin hâle geldiği için mutlaka ortadan kalkmış değildir.
Gözenekler içeriklerle çeşitli şekillerde etkileşir. Bir içerik, parçacık sınırında bir boşluğun çekirdeklenmesine veya korunmasına neden olarak içerik–gözenek birlikteliği oluşturabilir. Bir gözenek, daha fazla içerik yüzeyini açığa çıkarabilir ve keskin bir yerel çentik meydana getirebilir. Buna karşılık dövme, içeriği veya oksitçe zengin bir arayüzü geride bırakırken gözenekleri kapatabilir. Bu durumda mikrograf, başlangıçtaki kusur hem gözenek hem de içerik içermiş olsa bile düzlemsel bir süreksizliğe sahip yoğun bir bölge gösterebilir. Her koyu özelliği gözenek olarak adlandırmak, bu işlem geçmişini belirsizleştirir.
Yorumlamanın merkezinde morfoloji yer alır. Genel olarak yuvarlak ve yalıtılmış parçacıklar; köşeli parçacıklardan, uzamış filmlerden veya kümelenmiş döküntülerden farklı bir gerilme yoğunlaşması oluşturur. Dağılım da önemlidir: birbirinden uzak konumlanmış az sayıdaki içerik, önceki bir toz sınırı boyunca uzanan bir bantla veya dövme yönünde hizalanmış tekrarlayan bir kümeyle eşdeğer değildir. Bağlanma da başka bir değişkendir. Çelik tarafından sıkıca çevrelenmiş bir içerik, bağlanmamış bir arayüze bağlı kalmış bir içerikten farklı etki gösterebilir.
Bu ayrımlar çekme kırılmasını, yorulma çatlağı başlangıcını, darbe davranışını ve boyutsal veya ısıl işlem sonuçlarını etkiler; ancak içerik kimyası, boyut dağılımı, gözeneklilik, matris mikroyapısı, yükleme modu ve yönlenme bilinmeden evrensel bir sıralama yapılamaz. NIST tarafından yayımlanan çeliklerin ve paslanmaz çeliklerin eklemeli imalatına ilişkin ASM Handbook bölümü (2020) de gözeneklilik, içerikler, artık gerilme ve imalat sonrası ısıl işlemi çelik parçalar üzerinde birbiriyle bağlantılı etkiler olarak ele alır. Bu karşılaştırma kusur analizi için yararlıdır; ancak eklemeli imalat, geleneksel presleme ve sinterleme PM yöntemiyle veya toz dövme ile karıştırılmamalıdır.
Bu nedenle savunulabilir bir değerlendirme, ISO 13947:2024 sonuçlarını toz üretim yöntemi, sıkıştırma basıncı, sinterleme çevrimi, dövme redüksiyonu, ısıl işlem, yoğunluk, gözenek morfolojisi ve kırılma konumuyla ilişkilendirir. Randall German’ın A-Z of Powder Metallurgy (2005) adlı eseri, toz üretimi, sıkıştırma, sinterleme, yoğunlaştırma, mikroyapı ve gözenekliliği tek bir işlem dizisi içinde ele alır. İçerikler de bu dizinin bir parçasıdır. Temizlik, tozdan bağımsız bir sertifika değildir; çelik sıkıştırıldıkça, sinterlendikçe, dövüldükçe, işlendiğinde ve test edildiğinde önemi değişebilen bir özelliktir.
Toz Metalürjisi Çelikleri ile Eklemeli İmalatla Üretilen Çeliklerin Karşılaştırılması
Toz metalürjisi (PM) çelikleri ile eklemeli imalatla (AM) üretilen çelikler ortak bir başlangıç noktasını paylaşır: her ikisi de kimyası, parçacık boyutu, morfolojisi, temizliği ve depolama geçmişi nihai malzemeyi etkileyen metal tozuyla başlayabilir. Bununla birlikte aynı işlem yolunu izlemezler. Presleme ve sinterleme PM yönteminde bir kalıp içinde kompakt oluşturulur ve ardından fırın sinterlemesi sırasında parçacıklar bağlanır. Eklemeli imalat ise bir parçayı katmanlar hâlinde, genellikle tozun ardışık katmanlarda seçici olarak eritilmesi veya başka bir şekilde konsolide edilmesiyle kademeli olarak oluşturur. Ortak başlangıç malzemesi, ortaya çıkan malzemeleri birbirinin yerine kullanılabilir hâle getirmez.
Bu ayrım, metalürji kadar standartlar açısından da önemlidir. ASTM B783-24, demir esaslı PM yapısal malzemelerini kimyasal bileşim, yoğunluk, sinterlenmiş durumdaki akma dayanımı ve ısıl işlem görmüş durumdaki nihai çekme dayanımına göre sınıflandırır ve kapsamı presleme ve sinterleme yoluyla üretilen parçaları içerir. ISO 5755:2022, sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeler için gereklilikleri belirtir. Bu belgeler, belirli bir konsolidasyon yoluna bağlı bir malzeme ailesini tanımlar. Bir AM parçası kimyasal olarak benzer bir alaşım kullanabilir; ancak yeterlilik değerlendirmesinde makine, enerji kaynağı, katman stratejisi, imalat yönlenmesi, atmosfer ve ısıl geçmiş dikkate alınmalıdır.
NIST tarafından yayımlanan ve 2020’de yayımlanmış olan ASM Handbook bölümü “Çeliklerin ve Paslanmaz Çeliklerin Eklemeli İmalatı”, yararlı bir kontrollü karşılaştırma sunar. Bölüm, AM çeliklerini tozla işlenen malzemeler olarak ele alır; ancak gözeneklilik, inklüzyonlar, artık gerilmeler ve imalat sonrası termal işlemler üzerinde özellikle durur. Bu konular PM ile örtüşse de nedenleri ve dağılımları önemli ölçüde farklı olabilir.
Ortak toz besleme malzemesi hususları
Toz, nötr bir bileşen değildir. Gaz atomizasyonu, su atomizasyonu, plazma atomizasyonu ve diğer üretim yöntemleri; farklı partikül şekilleri, yüzey oksitleri, uydu partikülleri, iç boşluklar ve boyut dağılımları oluşturur. Toz yatağı sistemleri için küresel ve akışkan bir toz gerekebilirken presleme ve sinterleme işlemleri; sıkıştırılabilirlik, görünür yoğunluk, yağlayıcıya tepki ve kalıp doldurma özelliklerine göre seçilmiş tozları kullanabilir. Bu nedenle bir toz spesifikasyonu, geliştirildiği ekipman ve konsolidasyon yönteminden bağımsız olarak değerlendirilemez.
Kimyasal bileşim, besleme malzemesi kontrolünün yalnızca bir bölümüdür. Bakır, nikel ve molibden, demir esaslı PM çeliklerinde yaygın katkılardır ve 2024’te erişilen ScienceDirect Topics içindeki Ferrous Powder Metallurgy kaydına göre demir–bakır–karbon bileşimleri, demir esaslı PM parçaların yaklaşık yarısını oluşturur. Alaşım katkıları elementel veya ön alaşımlı tozlar biçiminde harmanlanabilir; bunun yerel kimya, sıkıştırılabilirlik, sinterleme tepkisi ve boyutsal değişim açısından farklı sonuçları olur. AM besleme malzemesi daha çok sıkı biçimde kontrol edilen ön alaşımlı bir toz olarak sağlanır; ancak burada bile tozun tekrar tekrar elleçlenmesi veya yeniden kullanılması, partikül boyutu dağılımını, oksijen içeriğini, neme maruz kalmayı ve kısmen ergimiş partiküllerin popülasyonunu değiştirebilir.
Yüzey filmleri yakından incelenmelidir. İnce bir oksit tabakası, sinterleme sırasında partiküller arası bağlanmayı engelleyebilir, AM sırasında ergime ve ıslanmayı bozabilir veya oksijence zengin kusurlara yol açabilir. Metalik olmayan inklüzyonlar ergitme, atomizasyon, elleçleme veya geri dönüşüm sırasında sisteme girebilir. ISO 13947:2024, metalik tozlardaki metalik olmayan inklüzyonların belirlenmesi için bir yöntem tanımlar ve bu yöntemin toz dövme çelik parçalara uygulanmasına izin verir. Bu kapsam, yöntemi her AM prosesi için otomatik bir kalifikasyon prosedürüne dönüştürmez; ancak inklüzyon testlerinin neden toz rotası ve parça üretim rotasıyla ilişkilendirilmesi gerektiğini gösterir.
PM tozu, sıkıştırmadan önce genellikle yağlayıcılarla ve gerektiğinde grafit veya diğer alaşım katkılarıyla harmanlanır. Bu katkılar yaş mukavemeti, kalıptan çıkarma, karbon dağılımı ve ısıtma sırasında açığa çıkan gazları etkiler. AM tozu ise normalde aynı sıkıştırma yağlayıcısı paketini içermeden bir serme mekanizmasına veya toz besleme sistemine girer. Bir rotada kabul edilebilir performans gösteren bir toz, başka bir rotada zayıf akışa, aşırı gaz çıkışına, segregasyona veya kararsız konsolidasyona neden olabilir.
Farklı konsolidasyon mekanizmaları
Presleme ve sinterleme esaslı PM, önce makroskopik basınç uygular. Bir kalıp, tozu yaş kompakta sıkıştırarak partiküller arasında temas oluşturur; ancak bağlantılı bir gözenek ağı bırakır. Ardından sinterleme, kompakta ana ergime aralığının altında ısı uygulayarak difüzyona, boyun büyümesine, gözeneklerin yuvarlaklaşmasına ve metalürjik bağlanmaya olanak tanır. Fırın atmosferi, ısıtma hızı, sinterleme sıcaklığı, süre ve soğutma hızı; karbon kaybını, oksidasyonu, boyutsal değişimi ve nihai gözenek yapısını kontrol eder. İkincil işlemler arasında boyutlandırma, yeniden presleme, infiltrasyon, toz dövme, sıcak izostatik presleme veya ısıl işlem yer alabilir.
AM, enerjiyi yerel ve tekrarlı biçimde uygular. Lazer toz yatağında ergitme veya elektron ışınıyla toz yatağında ergitme işlemlerinde odaklanmış bir ışın ince bir tabakayı tarar, seçilmiş bölgeleri ergitir veya sinterler ve ardından bir sonraki serilmiş tabakayla etkileşime girer. Yönlendirilmiş enerji biriktirmede, parça oluşturulurken toz bir ergiyik havuzuna beslenir. Her iz ve tabaka hızlı ısıtma ve soğutma, yeniden ergime, katılaşma ve sonraki geçişlerden kaynaklanan yeniden ısınma yaşar. Bunun sonucunda oluşan mikroyapı; tarama stratejisi, enerji yoğunluğu, tabaka kalınlığı, ergiyik havuzu geometrisi, koruyucu atmosfer ve imalat plakası üzerinden gerçekleşen ısı çekimi tarafından belirlenir.
Bu, presleme ve sinterlemenin yalnızca daha hızlı bir biçimi değildir. PM’de kalıp, kompaktın şeklini belirler ve fırın, parçanın büyük bölümünü nispeten uzun bir termal döngüye maruz bırakır. AM’de geometri tabaka tabaka oluşturulur ve termal gradyanlar dik olabilir. Yoğun bir AM bölgesi, ince katılaşma hücreleri, kolonsal taneler veya sinterlenmiş bir kompaktın karşılığı doğrudan bulunmayan yöne bağlı özellikler içerebilir. Buna karşılık PM, boyutsal, yataklama veya akışkan tutma işlevleri için bağlantılı ya da izole gözenekliliği kasıtlı olarak koruyabilir; AM kalifikasyonunda ise istenmeyen ergime eksikliği ve anahtar deliği gözenekleri genellikle kontrol edilmesi gereken kusurlar olarak değerlendirilir.
Malzeme tanımı da benzerlik temelinde aktarılmamalıdır. ISO 4957:2018, takım çeliği gerekliliklerini toz metalurjisiyle üretilen ürünlerin yanı sıra sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş ürünlere de uygular. Bu kabul, standardın kapsamındaki ürünler ve gerekliliklerle ilgilidir; AM takım çeliğinden bir parçanın presleme ve sinterleme ürünü ya da dövme ürününün özelliklerini, ısıl işlem tepkisini veya kabul esasını otomatik olarak devraldığı anlamına gelmez.
Gözeneklilik, inklüzyonlar, artık gerilme ve imalat sonrası işlem
Her iki malzeme ailesinde de gözeneklilik bulunur; ancak kökeni ve geometrisi prosese özgüdür. PM gözenekleri paketlenme düzeni ve sıkıştırma basıncıyla başlar; ardından sinterleme sırasında büzülme, difüzyon, gözenek birleşmesi ve gözeneklerin yuvarlaklaşması yoluyla değişir. Özellikle sürtünmenin veya karmaşık kalıp geometrisinin basınç iletimini sınırladığı durumlarda, preslenmiş kompakt içinde yoğunluk gradyanları oluşabilir. Bu tür gradyanlar, sinterleme sonrasında yerel boyutsal değişimlere ve farklı mekanik tepkilere yol açabilir.
AM gözenekliliği çoğunlukla ergime eksikliği, yetersiz enerji girdisi, kararsız ergiyik havuzu davranışı, hapsolmuş gaz, anahtar deliği kararsızlığı veya toz yatağındaki bozulmayla ilişkilidir. Gözenekler izler arasında uzamış, yetersiz ergimiş sınırlarda düzensiz veya gaz ergiyik içinde hapsolduğunda daha küresel olabilir. Gözeneklerin imalat yönüne ve serbest yüzeylere göre konumu, muayeneyi ve yorulma tepkisini etkileyebilir. Tek başına nominal yoğunluk değeri, kusur popülasyonunu tanımlamaz.
İnklüzyonlar da benzer şekilde rotaya bağlıdır. PM’de inklüzyonlar orijinal tozda bulunabilir, harmanlama sırasında sisteme girebilir veya sinterleme sırasındaki reaksiyonlar sonucunda oluşabilir. AM’de inklüzyonlar tozdan miras alınabilir, oksidasyon sonucunda oluşabilir veya tekrarlanan ergime ve katılaşma yoluyla yeniden dağılabilir. NIST tarafından yayımlanan ASM Handbook bölümü, inklüzyonları gözeneklilikle birlikte ele alır; çünkü her ikisi de ana kimyasal bileşim nominal spesifikasyonu karşılasa bile sürekliliği kesintiye uğratabilir ve hasar başlangıç bölgeleri olarak işlev görebilir.
Artık gerilme, her tabakanın daha soğuk çevre malzemesi ve imalat plakası tarafından kısıtlanırken büzülmesi nedeniyle AM’nin ayırt edici bir sorunudur. Tekrarlanan termal döngüler, yüzeylerin yakınında veya geometrik olarak kısıtlanmış bölgelerde çekme gerilmesi bırakabilir; bu da deformasyona, çatlamaya veya desteklerin kaldırılması ve talaşlı imalat sırasında gerilme boşalmasına neden olabilir. PM kompaktlarında da sıkıştırma ve kalıptan çıkarma kaynaklı iç gerilmeler oluşur; ancak gerilme alanı farklı bir işlem dizisiyle meydana gelir ve daha sonra sinterleme, boyutlandırma ve ısıl işlemle değişir.
Buna bağlı olarak imalat sonrası işlem, üretim rotasına göre tanımlanmalıdır. PM’de belirtilen malzeme ve parçaya bağlı olarak sinterleme, sementasyon, su verme ve temperleme, sıcak izostatik presleme, infiltrasyon veya boyutlandırma uygulanabilir. AM’de gerilim giderme, çözeltiye alma işlemi, yaşlandırma, su verme ve temperleme, sıcak izostatik presleme, talaşlı imalat veya yüzey işlemi gerekebilir. Bu işlemler gözenekleri kapatabilir, karbür morfolojisini değiştirebilir, gerilmeyi giderebilir ve boyutsal kararlılığı değiştirebilir; ancak önceki işlem geçmişini ortadan kaldırmaz.
Toz metalurjisi takım çelikleri bu noktayı açıkça gösterir. Hızlı katılaşma ve kontrollü toz rotası, geleneksel külçe metalurjisiyle elde edilmesi zor veya imkânsız olabilecek karbür düzeyleri ya da bileşimleri de dâhil olmak üzere, ince, yuvarlak ve görece izotropik karbür yapıları oluşturabilir. Bir AM çeliği de rafine bir katılaşma yapısı geliştirebilir; ancak karbür dağılımı ve ısıl işleme tepkisi, söz konusu AM prosesi için belirlenmelidir. Bu nedenle bir PM kalite tanımı, yoğunluk gerekliliği, çekme değeri veya ısıl işlem programı, rotaya özgü kanıt olmaksızın AM parçasına atanmamalıdır. Aynı yasak ters yönde de geçerlidir. Benzer toz kimyası; eşdeğer gözenekliliğin, inklüzyonların, artık gerilmenin, mikroyapının veya kalifikasyon durumunun kanıtı değildir.
Tasarım, Muayene ve Hasar Analizi
Yoğunluk ve yük yolları esas alınarak tasarım
Toz metalurjisi çelikten bir bileşen, yalnızca nominal bir alaşım adı olarak değil, bir malzeme durumu olarak tanımlanmalıdır. Tasarım kaydında malzeme tanımı, geçerli standart, yoğunluk durumu, sıkıştırmaya göre yönlenme, sinterleme veya yoğunlaştırma yöntemi, ısıl işlem ve kritik kabul edilen kesitler belirtilmelidir. “Çelik” tek başına yeterli bir tanımlama değildir. Birbirine bağlı gözenekliliğe sahip preslenmiş ve sinterlenmiş bir malzeme, vakumla karbürlenmiş bir malzeme ve sıcak izostatik preslenmiş bir malzeme nominal kimyasal bileşimi paylaşabilir; ancak yükü çok farklı şekillerde taşıyabilir.
ASTM B783-24, demir esaslı toz metalurjisi yapısal malzemelerini kimyasal bileşim, yoğunluk durumu, sinterlenmiş hâlde akma dayanımı ve ısıl işlem görmüş hâlde nihai çekme dayanımına göre sınıflandırır. Bu yapı, tasarımcılar için önemli bir uyarı niteliğindedir: yoğunluk, malzeme tanımının bir parçasıdır. ISO 5755:2022 de sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeler için gereklilikleri belirtir. Yoğunluk durumu veya gerekli mekanik durum belirtilmeden yalnızca bir kalite sınıfını ifade eden teknik resim, önemli bir değişkenlik kaynağını kontrolsüz bırakır.
Gözeneklilik, hem etkin yük taşıma alanını hem de çatlağın izlediği yolu değiştirir. Büyük ve düzensiz gözenekler, gözenek kümeleri ve keskin gözenek köşeleri gerilme yığılmasına neden olur; yuvarlak, küçük ve iyi dağılmış gözeneklerin etkisi ise farklıdır. Toz hareketi ve sürtünme, her bölgenin aynı basıncı almasını engellediğinden, bir kompaktın yoğunluğu kesit boyunca da değişebilir. Bu nedenle kalın bir çıkıntı, ince bir gövde ve derin bir iç köşe, tek bir toz karışımı ve tek bir presleme çevrimiyle başlamış olsalar bile sinterleme sonrasında farklı yerel yapılar oluşturabilir.
Yük yolu üç boyutlu olarak incelenmelidir. Yoğunluk gradyanını kesen çekme gerilmeleri, kesit değişimindeki eğilme ve sıkıştırma yönü yakınındaki çevrimsel kayma, basit bir nominal dayanım hesabının gözden kaçırabileceği zayıflıkları ortaya çıkarabilir. Tasarımcılar, parça teknik resmi üzerinde ana yük yönünü ve presleme eksenini işaretlemeli; ardından yerel gerilmenin veya aşınmanın önemli olduğu yüzeyleri, delikleri, kamaları, kama yuvalarını ve omuzları belirlemelidir. Kalınlık boyunca uniform yoğunluk gerektiren özellikler, farklı bir sıkıştırma düzeni, ikincil yoğunlaştırma veya geleneksel dövme ya da işlenmiş bir parça gerektirebilir.
Toz metalurjisi, tek bir standart alaşım ailesi anlamına gelmez. Bakır, nikel ve molibden yaygın ilavelerdir ve atıf yapılan ScienceDirect Topics kaynağına (2024) göre demir–bakır–karbon bileşimleri demir esaslı toz metalurjisi parçalarının yaklaşık yarısını oluşturur. Toz metalurjisiyle üretilen takım çelikleri ayrı bir tasarım durumudur: ince, yuvarlak ve daha izotropik karbür yapıları, geleneksel külçe metalurjisiyle üretilmesi zor veya imkânsız olabilecek karbür içeriklerine ya da bileşimlere olanak sağlayabilir. ISO 4957:2018, takım çeliği gerekliliklerini sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş ürünlerin yanı sıra toz metalurjisiyle üretilen ürünlere de uygular; ancak üretim yöntemi yine de spesifikasyonda ve muayene planında yer almalıdır.
Boyutsal kontrol ve işlem sonrası uygulamalar
Boyutlar, kalıbın doldurulmasından nihai muayeneye kadar değişmeden kalmaz. Sıkıştırma, kasıtlı olarak şekillendirilmiş bir ham kompakt oluşturur; sinterleme ise bağlanma, çekme, alaşım difüzyonu ve depolanmış gerilmelerin giderilmesi yoluyla boyutsal değişime neden olur. Değişimin yönü ve büyüklüğü; toz türüne, yağlayıcıya, sıkıştırma basıncına, geometriye, fırın atmosferine, sıcaklığa, süreye ve destek koşullarına bağlıdır. İşleme sonrasında elde edilmesi kolay olan bir tolerans, sinterlenmiş hâlde gerçekçi olmayabilir. Buna karşılık, her yüzeyin işleneceği esasına dayanan bir tasarım, preslemenin ekonomik ve geometrik avantajlarını ortadan kaldırabilir.
Kalibre etme, sinterleme sonrasında yaygın olarak uygulanan bir işlemdir. Kontrollü bir kalıp stroku, belirli boyutları düzeltebilir, tekrarlanabilirliği iyileştirebilir veya fazla miktarda malzeme kaldırmadan işlevsel bir geçmeyi yeniden sağlayabilir. Presleme ve kalibre etme ile tek başına üretilemeyen dar toleranslı bir delik, referans yüzeyi, diş, sızdırmazlık yüzeyi veya karmaşık bir özellik söz konusu olduğunda işleme hâlâ uygundur. Gözenekli çeliğin kesilmesi; kenar kopması, malzemenin sıvanması, takım aşınması ve görünüşte temiz bir yüzeyin birbirine bağlı gözenekleri açığa çıkarabilmesi bakımından dikkat gerektirir. Muayene, işlenmiş bir boyut kusurunu yüzey altı gözenekten veya sinterlemeye bağlı yoğunluk değişiminden ayırt etmelidir.
Birleştirme; kaynak, lehimleme, mekanik sabitleme veya başka bir bileşenle montajı içerebilir; ancak gözeneklilik ve alaşım kimyası ısı akışını, gaz çıkışını, ıslanmayı ve birleşim dayanımını etkiler. Bu nedenle birleştirme prosedürü, dövme bir eşdeğerden çıkarım yapılmak yerine gerçek toz metalurjisi durumu üzerinde yeterlilikten geçirilmelidir. İnfiltrasyon, gözenek hacminin bir bölümünü ikinci bir malzemeyle doldurarak etkin yoğunluğu artırabilir veya yüzey davranışını değiştirebilir; bu, belirtilmiş bir tasarım yöntemidir ve yetersiz sıkıştırma için otomatik bir onarım değildir. Benzer şekilde karbürleme, nitrürleme, kaplama, buhar işlemi veya başka yüzey kaplamaları aşınmayı, korozyon direncini, sürtünmeyi veya sızdırmazlığı iyileştirebilir; ancak işlem derinliği ve sürekliliği gözenek yapısına ve yerel bileşime bağlı olarak değişebilir.
Sinterleme sonrası işlemler sıralı olarak kaydedilmelidir. Isıl işlemden önce kalibre edilmiş bir parça, sonrasında kalibre edilmiş bir parçadan farklı tepki verebilir. Karbürleme öncesinde yapılan işleme, sementasyon tabakasının geometrisini değiştirebilir; işlem sonrasında yapılan işleme ise işlem görmüş tabakanın bir bölümünü kaldırabilir. Birleştirme yerel bir ısıl çevrim oluşturabilir; infiltrasyon ise kütleyi ve boyutları değiştirebilir ve yoğunluk ölçümünün yorumlanmasını etkileyebilir. Muayene planında işlemin, kontrol edilen özelliğin, kabul yönteminin ve ölçümün yapıldığı durumun adı belirtilmelidir.
Toz özellikleri, sıkıştırma, sinterleme, gözenek morfolojisi, kalıntılar, boyutsal değişim ve ısıl işlem birbirine bağlı proses değişkenleridir. Randall German’ın A-Z of Powder Metallurgy (2005) adlı eseri, bu konuları birbirinden yalıtılmış üretim adımları olarak değil, toz işleme sürecinin birbirine bağlı parçaları olarak ele alır. Kritik bir boyut veya kırılma yalnızca nihai alaşım sertifikasıyla açıklanamadığında bu yaklaşım zorunludur.
Metalografik inceleme ve kırılma araştırması
Hasar analizi mikroskopla değil, kayıtlarla başlamalıdır. Malzeme tanımı ve standardı, toz partisi, karışım ilaveleri, sıkıştırma yönü, takım düzeni, sinterleme çevrimi, atmosfer, yoğunluk ölçümleri, ikincil yoğunlaştırma, ısıl işlem, işleme, birleştirme ve yüzey işlemi doğrulanmalıdır. Mümkün olduğunda hasarlı parça, aynı üretim durumundan kullanılmamış bir parçayla karşılaştırılmalıdır. ASTM B783-24 ve ISO 5755:2022; kimyasal bileşim, yoğunluk ve mekanik durumun ayırt edilmesi için ilgili çerçeveyi sağlar; bu standartların hiçbiri belgelendirilebilir üretim geçmişinin yerine belirsiz bir “toz metalurjisi çeliği” tanımının kullanılmasına izin vermez.
Daha sonra yoğunluk ve gözenekler karakterize edilmelidir. Uygun bir yöntemle kütle yoğunluğunu kaydedin; ardından hem hasarlı hem de etkilenmemiş bölgelerden alınan kesitlerde yoğunluk gradyanlarını, gözenek boyutunu, şeklini, yönlenmesini ve bağlantılılığını inceleyin. Metalografik hazırlama gözenekleri açabilir veya sıvayabilir; bu nedenle parlatılmış kesitler, kırılma yüzeyleriyle ve gerektiğinde seri kesitlerle veya üç boyutlu görüntülemeyle birlikte yorumlanmalıdır. Hizalanmış veya birbirine bağlı gözenekleri izleyen bir çatlak, yoğun ve temperlenmiş martenzitik bir bölgeyi kesen çatlakla aynı nedene işaret etmez.
Üçüncü aşama, kalıntıların ve fazların incelenmesidir. Seçilen ısıl işlemle ilişkili olduğu durumlarda oksit filmlerini, metalik olmayan kalıntıları, çözünmemiş parçacıkları, karbür ağlarını, segregasyonu, dekarbürizasyonu, yeniden karbürlemeyi, temperlenmemiş martenziti, beyniti, ferriti ve kalıntı östeniti arayın. ISO 13947:2024, metalik tozlardaki metalik olmayan kalıntıların belirlenmesi için bir yöntem belirtir ve bu yöntemin toz dövme çelik parçalara uygulanmasına izin verir. Kalıntılara ilişkin kanıtlar, tek bir nedeni kanıtlıyor kabul edilmeden, gerilme ve geometri de dikkate alınarak toz temizliği ve proses kayıtlarıyla ilişkilendirilmelidir.
Kırılma yüzeyi incelemesi daha sonra olay sırasını ortaya koyar. Başlangıcı, kararlı ilerleme bölgesini, aşırı yük bölgesini, yorulma izlerini, taneler arası veya taneler içi ilerleme yolunu ve kırılma sonrasında sürtünme ya da korozyona ilişkin kanıtları belirleyin. Başlangıç bölgesini bir gözenek kümesiyle, kalıntıyla, işleme iziyle, birleştirme ara yüzeyiyle, yoğunluk geçişiyle, keskin köşeyle veya işlem görmüş tabakayla ilişkilendirin. Son olarak bu konumu gerçek yüklemeyle karşılaştırın: eğilme, burulma, temas gerilmesi, darbe, ısıl çevrim veya ısıl işlemden kaynaklanan artık gerilme. NIST tarafından yayımlanan çeliklerin ve paslanmaz çeliklerin eklemeli imalatına ilişkin ASM Handbook bölümü (2020); gözenekliliği, kalıntıları, artık gerilmeleri ve üretim sonrası ısıl işlemi vurgular; ancak eklemeli imalat, geleneksel presleme ve sinterlemeye dayalı toz metalurjisiyle karıştırılmamalıdır. Kusur ve gerilme etkileşimlerine ilişkin bu çalışmadan çıkarılabilecek dersler, yalnızca farklı toz biriktirme geçmişi açıkça dikkate alındığında yararlıdır.
Sağlam bir sonuç; malzeme geçmişini, yerel yapıyı, kırılma başlangıcını ve servis yüklemesini birbirine bağlar. Bu bağlantılardan biri eksikse analiz, kanıtlanmış bir hasar mekanizmasından çok makul bir öykü olarak kalır.
Toz Metalurjisi Çelik Tanımı Nasıl Okunur?
Bir toz metalurjisi tanımı; standardı, malzeme durumu ve deney gereklilikleriyle birlikte okunmadıkça eksiksiz bir açıklama değildir. “PM çeliği”, kimyasal bileşimi veya garanti edilmiş bir özellik düzeyini değil, bir işleme ailesini tanımlar. Benzer şekilde “paslanmaz çelik”, “takım çeliği”, “alaşımlı çelik” ve “çelik” geniş malzeme tanımlarıdır. Bunların hiçbiri tek başına toz üretim yöntemini, gözenekliliği, yoğunluğu, ısıl işlemi veya kabul kriterlerini belirtmez.
Bir TM çelik tanımı nasıl okunur?
- Standart Geçerli standardı belirleyin.
- Kalite sınıfı Tam kalite sınıfını veya malzeme tanımını aynen aktarın.
- Kimya Belirtilen kimyasal bileşimi bulun.
- Yoğunluk Yoğunluk durumunu belirleyin.
- Özellik durumu Sonucun sinterlenmiş hâlde mi, ısıl işlem görmüş mü, infiltre edilmiş mi veya başka şekilde değiştirilmiş mi olduğunu belirleyin.
- Deney Deney yöntemini ve numune durumunu kontrol edin.
- İkincil işlemler İzin verilen her işlemi kaydedin.
Uygulamada izlenecek okuma sırası şöyledir:
1. geçerli standardı belirleyin; 2. tam kalite veya malzeme tanımını aynen kopyalayın; 3. belirtilen kimyasal bileşimi bulun; 4. yoğunluk durumunu belirleyin; 5. özelliklerin sinterlenmiş hâlde mi, ısıl işlem görmüş mü, infiltrasyon uygulanmış mı veya başka bir şekilde değiştirilmiş mi olduğunu saptayın; 6. deney yöntemini ve numune durumunu kontrol edin; ve 7. izin verilen her ikincil işlemi kaydedin.
Bu sıra, bilinen bir kalite adının eksiksiz bir spesifikasyon sanılmasını önler.
Bileşim ile malzeme sınıfı arasındaki fark
İlk soru, bir belgenin bir bileşim mi yoksa yalnızca bir sınıf mı verdiğidir. Örneğin demir–bakır–karbon malzemesi bir bileşim tanımıdır. Sıkıştırma basıncını, sinterleme çevrimini, nihai yoğunluğu, gözenek morfolojisini veya çekme özelliklerini belirtmez. ScienceDirect Topics’teki Ferrous Powder Metallurgy maddesine göre (2024), demir–bakır–karbon bileşimleri demir esaslı PM parçaların yaklaşık yarısını oluşturur; ancak bu oran, söz konusu ifadeyi bir kalite tanımına dönüştürmez.
ASTM B783-24, demir esaslı PM yapısal malzemeleri için daha kontrollü bir yaklaşım benimser. Malzemeleri kimyasal bileşim, yoğunluk, sinterlenmiş hâlde akma dayanımı ve ısıl işlem görmüş hâlde nihai çekme dayanımı kullanarak sınıflandırır. Bu nedenle ASTM B783-24 kapsamındaki bir tanım, bakır çeliği veya nikel çeliği gibi bir alaşım ailesine indirgenmek yerine dört sınıflandırma unsurunun tamamıyla birlikte okunmalıdır. Bakır, nikel ve molibden yaygın ilavelerdir; ancak bu elementlerden birinin bulunması, standarda göre bir malzemeyi tanımlamak için yeterli değildir.[7] ISO 5755:2022. International Organization for Standardization. ISO standard, 2022.
ISO 5755:2022; sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeler dâhil olmak üzere sinterlenmiş metal malzemelere ilişkin gereklilikleri belirtir. Standardın kapsamı, “sinterlenmiş paslanmaz çelik” ifadesini tozdan üretilen her paslanmaz bileşimin eş anlamlısı olarak değil, belirtilen gerekliliklere tabi bir malzeme kategorisi olarak tanımlar. Yine de uygulanabilir tablodaki kimyasal sınırlar, yoğunluk gereklilikleri ve özellik hükümleri belirleyicidir.
Takım çeliği için başka bir ayrım gerekir. ISO 4957:2018, takım çeliği gerekliliklerini toz metalurjisiyle üretilen ürünlerin yanı sıra sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş ürünlere de uygular. Bu nedenle bir PM takım çeliği tanımı, işlenmiş takım çeliği kalitesiyle nominal bileşimi paylaşabilir; ancak katılaşma ve konsolidasyon geçmişi farklı olabilir. Toz işleme, ince, yuvarlak ve görece izotropik karbür yapıları üretebilir; ayrıca geleneksel külçe metalurjisiyle elde edilmesi zor veya imkânsız olan karbür düzeyleri ya da bileşimleri sağlayabilir. Yalnızca kalite adı bu yapıyı ortaya koymaz.
Bileşimi, tanımın katmanlarından biri olarak okuyun. Ardından üretim yönteminin bu bileşim üzerinde ne gibi etkiler oluşturduğunu sorun. Toz üretimi, harmanlama, sıkıştırma, sinterleme, gözenek oluşumu, boyutsal değişim ve daha sonraki yoğunlaştırma veya ısıl işlemler malzemeyi birlikte etkiler. Bunlar birbirinin yerine geçebilen dipnotlar değildir.
Yoğunluk ve özellik durumu
Yoğunluk, gayriresmî tanımlarda sıklıkla eksik kalan terimdir. Preslenmiş ve sinterlenmiş bir parça, yalnızca farklı bir şekle sahip, tamamen yoğun işlenmiş bir çubuk değildir. Kalıntı gözenekliliği; toz özelliklerine, sıkıştırma yönüne, yağlayıcının uzaklaştırılmasına, sinterleme koşullarına ve yerel geometriye bağlı olarak değişebilir. Yoğunluk; dayanımı, sünekliği, yorulma davranışını, boyutsal kararlılığı, ısıl davranışı ve bir deney numunesinin bitmiş parçayı temsil etme biçimini etkileyebilir.
ASTM B783-24 okunurken, bildirilen bir özelliği başka bir malzemeyle karşılaştırmadan önce yoğunluk sınıflandırmasını bulun. Standard, sinterlenmiş hâlde akma dayanımını ısıl işlem görmüş hâlde nihai çekme dayanımından ayırır. Bunlar farklı durumlar ve farklı ölçümlerdir. Sinterlenmiş hâlde akma dayanımı gerekliliği, sertleştirme ve menevişleme sonrasında elde edilen nihai çekme dayanımı değeriyle doğrudan karşılaştırılamaz.
Aynı dikkat ISO 5755:2022 için de geçerlidir. “Sinterlenmiş” ifadesi konsolide edilmiş bir durumu tanımlar; ancak bütün parçaların aynı gözenek oranına sahip olduğu veya hiçbir ikincil işleme izin verilmediği anlamına otomatik olarak gelmez. Bir spesifikasyon; boyutlandırma, buhar işlemi, infiltrasyon veya ısıl işlem sonrasındaki bir yoğunluk aralığını, asgari yoğunluğu ya da belirli bir durumu gerektirebilir. Teknik resim ve satın alma spesifikasyonu, ilgili standarda göre okunmalıdır.
Durumu notlarda açıkça yazın: sinterlenmiş hâlde, boyutlandırılmış, ısıl işlem görmüş, sementasyonla sertleştirilmiş, infiltrasyon uygulanmış veya belirtilen başka bir durum. Belge durumu belirtmiyorsa, bildirilen sayı eksiktir. Isıl işlem durumu belirtilmeden verilen bir sertlik değeri özellikle zayıf bir kanıttır; aynı durum yoğunluk, numune yönelimi ve deney yöntemi belirtilmeden verilen çekme değeri için de geçerlidir.
Varsayımları eklemeli imalattan aktarmayın. NIST tarafından yayımlanan çeliklerin ve paslanmaz çeliklerin eklemeli imalatına ilişkin ASM Handbook bölümü (2020); gözenekliliği, kalıntıları, artık gerilmeleri ve imalat sonrası ısıl işlemleri ele alır, ancak eklemeli imalat, geleneksel presleme ve sinterleme PM işlemiyle aynı değildir. Her ikisi de toz esaslı yöntemlerdir; ancak toz yatağı, ısıl geçmiş, gözenek oluşumu ve yeterlilik belgeleri farklıdır.
Standard, kalite ve alıcıya özgü gereklilikler
Standard, geçerli çerçevedir; kalite, bu çerçeve içindeki malzeme kimliğidir; alıcıya özgü gereklilik ise siparişi değiştirir veya tamamlar. Bu üç düzey ayrı ayrı kaydedilmelidir.
ASTM B783-24, ISO 5755:2022, ISO 4957:2018 veya ISO 13947:2024 gibi tam atfı yazarak başlayın. Ardından tam tanımı belgede nasıl yazılmışsa aynen kopyalayın. Tanımı bilinen bir işlenmiş çelik eşdeğeriyle, tedarikçi kısaltmasıyla veya “PM paslanmaz” gibi genel bir ifadeyle değiştirmeyin. Daha sonra bileşimi ve özellikleri tanımlayan tabloyu bulun. Son olarak numune alma, deney numuneleri, boyutsal toleranslar, yüzey durumu ve izin verilen işlemleri kapsayan maddeleri okuyun.
Deney yöntemi, sayısal sınır kadar önemlidir. ISO 13947:2024, metalik tozlardaki metalik olmayan kalıntıların belirlenmesine yönelik bir yöntem belirtir ve yöntemin toz dövme çelik parçalara uygulanmasına izin verir. Bu atıf, kalıntı kontrolünün alıcı gerekliliği olduğu durumlarda ilgili olabilir; ancak tek başına çelik kalitesini veya çekme özelliklerini tanımlamaz. İncelenen tozu veya parçayı, numune hazırlama işlemini, değerlendirme yöntemini ve kabul sınırını kaydedin.
Alıcı ayrıca toz kimyasını, görünür yoğunluğu, akış davranışını, parçacık boyutu dağılımını, oksijen veya diğer safsızlık sınırlarını, sinterleme sonrası yoğunluğu, boyutsal değişimi, gözenek karakterizasyonunu, ısıl işlem parametrelerini veya belirli bir deney konumunu şart koşabilir. Bu gereklilikler genel malzeme tanımından daha sıkı ya da daha özel olabilir. Bunlar kalite adından sessizce çıkarılmamalıdır.
Son kontrol, işlem iznidir. Spesifikasyonun boyutlandırmaya, kalibrasyona, talaşlı imalata, infiltrasyona, toz dövmeye, sementasyon işlemine, nitrürlemeye, su verme ve menevişlemeye veya başka bir işleme izin verip vermediğini sorun. Bunların her biri boyutları, gözenekleri, gerilmeleri, sertliği veya ölçülen dayanımı değiştirebilir. Bu nedenle açık bir tanım, “bu hangi çelik?” sorusundan fazlasını yanıtlar. Hangi standardın geçerli olduğunu, hangi kimyasal bileşimin gerekli olduğunu, hangi yoğunluk ve durumun beyan edildiğini, özelliklerin nasıl ölçüldüğünü ve beyanın hangi işlem geçmişini kapsadığını belirtir.
Avantajlar, Sınırlamalar ve Yanlış Anlamalar
Toz işleme neyi mümkün kılar?
Toz metalurjisi (PM), yalnızca geleneksel çeliğin parçacıklara ayrılıp şekil verilerek preslenmesinden ibaret değildir. Toz üretimi, harmanlama, kompaksiyon, sinterleme, yoğunlaştırma ve ısıl işlem; farklı bir değişkenler bütünü oluşturur ve bu değişkenler hem bileşimi hem de mikroyapıyı değiştirmek için kullanılabilir. Bunun sonucunda, geleneksel külçe işleme yöntemiyle üretilemeyecek bir çelik elde edilebilir; yani yalnızca daha az bilinen bir yöntemle üretilmiş sıradan bir kalite söz konusu olmayabilir.
Bunun en açık örneği PM takım çeliğidir. Külçenin katılaşması sırasında krom, molibden, vanadyum ve tungsten gibi alaşım elementleri büyük karbür ağları içinde segregasyona uğrayabilir. Sonraki dövme ve şekillendirme işlemleri bu yapıyı küçültebilir; ancak nihai karbür boyutu, dağılımı ve kimyasal bileşimi, başlangıçtaki döküm geçmişinin getirdiği sınırlamalar içinde kalır. Gaz atomizasyonuyla üretilen tozda her parçacık hızla katılaşır. Bu parçacıklar konsolide edildiğinde ortaya çıkan çelikte, ince, yuvarlak ve daha büyük ölçüde izotropik bir karbür dağılımı gelişebilir. Toz işleme ayrıca geleneksel külçe metalurjisiyle üretilmesi zor veya imkânsız olarak tanımlanan karbür oranlarını ya da karbür kombinasyonlarını da mümkün kılabilir. Bu ayrım; ısıl işlemi, aşınma davranışını, tokluğu, boyutsal kararlılığı ve uzamış inklüzyonlarla veya karbür bantlarıyla ilişkili yönlülüğü etkiler.
Dolayısıyla avantaj, yalnızca şekil üretiminden değil, mikroyapının kontrolünden kaynaklanır. Bir toz üreticisi, konsolidasyondan önce parçacık kimyasını, parçacık boyutu dağılımını, morfolojiyi ve oksijen içeriğini ayarlayabilir. Üretici, elementel veya ön alaşımlanmış tozları harmanlayabilir; ancak bu seçenekler sinterleme sırasında özdeş difüzyon yolları oluşturmaz. ScienceDirect Topics tarafından 2024 yılında yayımlanan Ferrous Powder Metallurgy başvuru kaynağına göre bakır, nikel ve molibden, demir esaslı PM malzemelerinde yaygın katkı elementleridir; demir–bakır–karbon bileşimleri, demir esaslı PM parçalarının yaklaşık yarısını oluşturur. Bu tür bileşimler alanın kapsamının genişliğini gösterir; ancak PM çeliğinin tanımıyla karıştırılmamalıdır.
Standartlar da bu daha geniş kimliği yansıtır. ASTM B783-24, demir esaslı PM yapısal malzemeleri kimyasal bileşim, yoğunluk, sinterlenmiş durumdaki akma dayanımı ve ısıl işlem görmüş durumdaki nihai çekme dayanımına göre sınıflandırır. Bu birleşim açıklayıcıdır: Malzemeyi tanımlamak için yalnızca kimyasal bileşim yeterli değildir. Yoğunluk ve durum, tanımlamanın pratik anlamının bir parçasıdır. ISO 5755:2022 de sinterlenmiş demir, çelik, alaşımlı çelik ve paslanmaz çelik yapısal malzemeler için gereklilikleri belirtir. Bu belgeler, toz esaslı bir işlemden geçmiş olan her çeliği değil, tanımlanmış sinterlenmiş malzeme sınıflarını kapsar.
Toz işleme ayrıca bazı segregasyon biçimlerini azaltabilir ve uygun geometrilerde nihai şekle yakın üretime olanak sağlayarak gerekli talaşlı imalat miktarını düşürebilir. Ancak mühendislik değerlendirmesine duyulan gereksinimi ortadan kaldırmaz. Parçacık şekli akışı ve paketlenmeyi kontrol eder; parçacık boyutu yüzey alanını ve sinterleme tepkisini etkiler; yağlayıcı seçimi ise kalıptan çıkarmayı ve kalıntı kirliliğini etkiler. Avantajlar yalnızca “toz” sözcüğünden değil, birbiriyle bağlantılı bu değişkenlerin yönetilmesinden doğar.
Kalıntı gözenekliliği nelerle sınırlayabilir?
En kalıcı yanlış anlamalardan biri, PM çeliğinin varsayılan olarak tamamen yoğun olduğudur. Geleneksel presleme ve sinterleme parçaları, ilave bir yoğunlaştırma işlemi gözenekleri kapatmadığı sürece gözeneklerini korur. Gözenekler izole veya birbirine bağlı, yuvarlak veya düzensiz olabilir; yüzeylerin yakınında yoğunlaşabilir ya da kesit boyunca dağılabilir. Boyutları, şekilleri ve konumları; toz özelliklerine, kompaksiyon basıncına, kalıp geometrisine, yağlayıcının giderilmesine, sinterleme atmosferine, sıcaklığa, süreye ve soğuma geçmişine bağlıdır.
Kalıntı gözeneklilik, etkin yük taşıma alanını azaltır ve gerilme yığılma noktası olarak işlev görebilir. Dökme bileşim, dövme bir çeliğinkiyle karşılaştırılabilir görünse bile çekme sünekliğini, yorulma dayanımını, kırılma tokluğunu ve darbe ya da çatlak ilerlemesine karşı direnci düşürebilir. Açık gözenekler ayrıca sıvıların nüfuz etmesine olanak sağlayabilir ve yüzey işlemlerini güçleştirebilir. İç gözenekler su verme, temperleme, sementasyon veya nitrürleme sırasında farklı tepki verebilir. Bu nedenle tamamen yoğun dövme bir ürün için oluşturulmuş ısıl işlem çevrimi, sinterlenmiş bir ürüne otomatik olarak aktarılamaz.
Kompaksiyon, sinterleme başlamadan önce kendi sınırlamalarını oluşturur. Toz, basıncı sürekli bir katı gibi iletmez. Kalıp duvarlarına karşı sürtünme yoğunluk gradyanlarına yol açabilir; dar kesitler, ters girintili özellikler ve kalınlık değişimleri ise yeşil yoğunlukta yerel farklılıklar oluşturabilir. Kalıptan çıkarma çatlaklara veya deformasyona neden olabilir. Daha sonra sinterleme sırasında, parçacık temasları metalurjik bağlara dönüşürken ve gözenek ağı evrim geçirirken boyutsal değişim meydana gelir. Bu nedenle çizimde belirtilen nominal ölçü; kalıba, toz partisine, yağlayıcıya, fırın çevrimine ve atmosfere bağlıdır.
Yoğunlaştırma bu durumu önemli ölçüde değiştirebilir; ancak işlem geçmişini ortadan kaldırmaz. Sıcak izostatik presleme, toz dövme, sıvı fazlı sinterleme ve diğer yöntemler; basınç, sıcaklık, deformasyon, gözenek kapanması ve inklüzyon davranışı bakımından birbirinden farklıdır. Bir yöntemle üretilmiş tamamen yoğun bir PM takım çeliği, her ikisi de başlangıçta toz hâlinde olsa bile gözenekli presleme ve sinterleme yöntemiyle üretilmiş yapısal bir parçayla birbirinin yerine kullanılamaz. “Toz metalurjisi çeliği” ifadesi tek bir yoğunluk düzeyini değil, bir yöntemler ailesini tanımlar.
Toz kalitesi de ek kaygılar doğurur. Metalik olmayan inklüzyonlar ergitme, atomizasyon, taşıma, eleme veya harmanlama sırasında ortaya çıkabilir. ISO 13947:2024, metalik tozlardaki metalik olmayan inklüzyonların belirlenmesi için bir yöntem belirtir ve bu yöntemin toz dövme çelik parçalara uygulanmasına da izin verir. İnklüzyonların incelenmesi önemlidir; çünkü ince bir karbür yapısı, kritik bir konumda bulunan zararlı bir oksidi, cüruf parçacığını veya başka bir yabancı fazı telafi edemez.
Yanıtı neden yöntem ve spesifikasyon belirler?
PM çeliği hakkındaki her iddianın yanında bir yöntem ve durum belirtilmelidir. “PM”; geleneksel presleme ve sinterleme, toz dövme, sıcak izostatik presleme veya buna bağlı bir eklemeli imalat süreci anlamına gelebilir. Bunlar birbirinin yerine kullanılamaz. Eklemeli imalat, malzemeyi katman katman oluşturur ve kendine özgü ısıl çevrimler, ergiyik havuzu kusurları, artık gerilmeler ve üretim sonrası işlem gereklilikleri ortaya çıkarır. NIST tarafından 2020 yılında yayımlanan ASM Handbook’un çeliklerin ve paslanmaz çeliklerin eklemeli imalatına ilişkin bölümü; gözeneklilik, inklüzyonlar, artık gerilmeler ve üretim sonrası ısıl işlemi temel faktörler olarak tanımlar. Bu kanıt toz esaslı çelik açısından ilgilidir; ancak eklemeli imalat, geleneksel presleme ve sinterlemeye dayalı PM ile birbirine karıştırılmamalıdır.
Spesifikasyon, bir karşılaştırmanın ne anlama geldiğini de belirler. ISO 4957:2018, takım çeliği gerekliliklerini hem toz metalurjisiyle üretilen ürünlere hem de sıcak haddelenmiş, dövülmüş, soğuk çekilmiş ve soğuk haddelenmiş ürünlere uygular. Bu durum, belirli bir takım çeliği kalitesinin tüm biçimlerini eşdeğer hâle getirmez. Standart, farklı üretim yöntemleri boyunca gereklilikleri belirlerken yoğunluk, karbür morfolojisi, inklüzyonlar, tane yapısı, ısıl işlem ve nihai ölçüler gibi yönteme bağlı faktörlerin kontrol edilmesini ve doğrulanmasını gerekli kılar.
Dolayısıyla nominal kimyasal analiz, sonucun yalnızca bir bölümünü öngörür. İki malzeme aynı karbon ve alaşım içeriklerine sahip olabilir; ancak toz oksijeni, parçacık morfolojisi, kompaksiyon yoğunluğu, gözenek morfolojisi, sinterleme atmosferi, karbür dağılımı ve temperleme geçmişi bakımından farklılık gösterebilir. Bu farklılıklar işlenebilirliği, aşınma direncini, tokluğu, yorulma davranışını ve boyutsal kararlılığı değiştirebilir. Randall German’ın 2005 tarihli A–Z of Powder Metallurgy adlı çalışması, tam da bu nedenle toz üretimini, kompaksiyonu, sinterlemeyi, yoğunlaştırmayı, mikroyapıyı ve gözenekliliği birbiriyle bağlantılı unsurlar olarak ele alır.
Savunulabilir soru, PM çeliğinin dövme çelikten otomatik olarak daha güçlü, daha tok veya daha tutarlı olup olmadığı değildir. Asıl soru; test edilen malzemeyi hangi tozun, konsolidasyon yönteminin, yoğunluğun, spesifikasyonun ve ısıl işlem durumunun ortaya çıkardığıdır. Toz işleme, başka türlü erişilemeyecek alaşım yapılarını mümkün kılabilir. Aynı zamanda gözenekler, inklüzyonlar, yoğunluk gradyanları ve boyutsal değişimler de ortaya çıkarabilir. Her iki ifade de doğrudur; bunlardan herhangi birinin göz ardı edilmesi, bir malzeme ailesini yanıltıcı bir kalite etiketine dönüştürür.
Kaynaklar
- [1] Ferrous Powder Metallurgy. ScienceDirect Topics, 2024. https://www.sciencedirect.com/topics/engineering/ferrous-powder-metallurgy
- [2] ISO 13947:2024. ISO standard, 2024. https://www.iso.org/standard/85818.html
- [3] ISO 4957:2018. ISO standard, 2018. https://www.iso.org/standard/70646.html
- [4] Additive Manufacturing of Steels and Stainless Steels. ASM Handbook, 2020. https://www.nist.gov/publications/additive-manufacturing-steels-and-stainless-steels
- [5] ASTM B783-24. ASTM standard, 2024. https://store.astm.org/b0783-24.html
- [6] A-Z of Powder Metallurgy. Book, 2005. https://books.google.com/books/about/A_Z_of_Powder_Metallurgy.html?hl=de&id=4bxTAAAAMAAJ
- [7] ISO 5755:2022. ISO standard, 2022. https://www.iso.org/ics/77.160/x/