




Su Verme Ortamı ve Soğutma Şiddetinin Anlamı
Su verme ortamı ile soğutma şiddeti arasındaki fark
Su verme ortamı, östenitlenmiş çelikten ısıyı uzaklaştıran sıvı, gaz veya başka bir ısı transferi ortamıdır. Yaygın ortamlar arasında su, sulu tuz çözeltileri, sulu polimer çözeltileri, su verme yağları, erimiş tuzlar ve basınçlı gaz bulunur. Ortam, bileşimi veya temel fiziksel biçimiyle tanımlanır.
Soğutma şiddeti ise farklı bir kavramdır. Bu terim, söz konusu ortamın iş parçasından zaman içinde ısıyı ne kadar yoğun ve ne kadar hızlı çektiğini ifade eder. Dolayısıyla şiddet, hem ısı uzaklaştırmanın büyüklüğünü hem de su verme sırasında değişen niteliğini kapsar. Bir ortam kimyasal olarak “su” diye tanımlanabilir; ancak sıcaklığı, çalkalanması, çözünmüş tuzları, kirlenme düzeyi veya çelikle teması değiştiğinde soğutma şiddeti de değişir.
Temel soğuma terimleri
- Soğuma hızı
- Probun veya çeliğin birim zaman başına sıcaklık değişimi; genellikle °C/s cinsinden ifade edilir.
- Isı akısı
- Birim yüzey alanı başına ısı aktarım hızı; genellikle W/m² cinsinden ifade edilir.
- Soğuma eğrisi
- Zamana veya sıcaklığa karşı çizilen prob sıcaklığı ya da bununla ilişkili hesaplanmış bir büyüklük.
- Soğuma şiddeti
- Söndürme boyunca ısı çekiminin yoğunluğu ve değişen niteliği.
Bu sürecin farklı bölümlerini çeşitli ölçümler tanımlar. Soğuma hızı, probun veya çeliğin birim zamandaki sıcaklık değişimidir ve genellikle °C/s cinsinden ifade edilir. Su verme boyunca hız sabit olmadığından, 600 °C veya 300 °C gibi belirli bir sıcaklıktaki değer olarak raporlanabilir. Isı akısı, birim yüzey alanı başına ısı transferi hızıdır ve genellikle W/m² cinsinden ifade edilir. Bu değer, çeliğin sıcaklığındaki basit düşüşten ziyade çelik–su verme ortamı ara yüzeyinden geçen ısıl yükü tanımlar. Bir soğuma eğrisi, prob sıcaklığını veya bununla ilişkili hesaplanmış bir büyüklüğü zamana ve bazen de sıcaklığa karşı kaydeder. Soğumanın ne zaman yavaş veya hızlı olduğunu ortaya koyar ve ısı transferi koşullarındaki değişikliklerin belirlenmesine yardımcı olur.
Bu terimler birbirinin yerine kullanılmamalıdır. Tek bir sıcaklıkta yüksek soğuma hızı, su verme ortamının su verme boyunca en yüksek ısı akısına sahip olduğunu kanıtlamaz. Benzer şekilde, iki soğuma eğrisinin maksimum soğuma hızları benzer olabilir; ancak zamanlamaları farklı olabilir ve bu da çelikte farklı dönüşümlere yol açabilir.

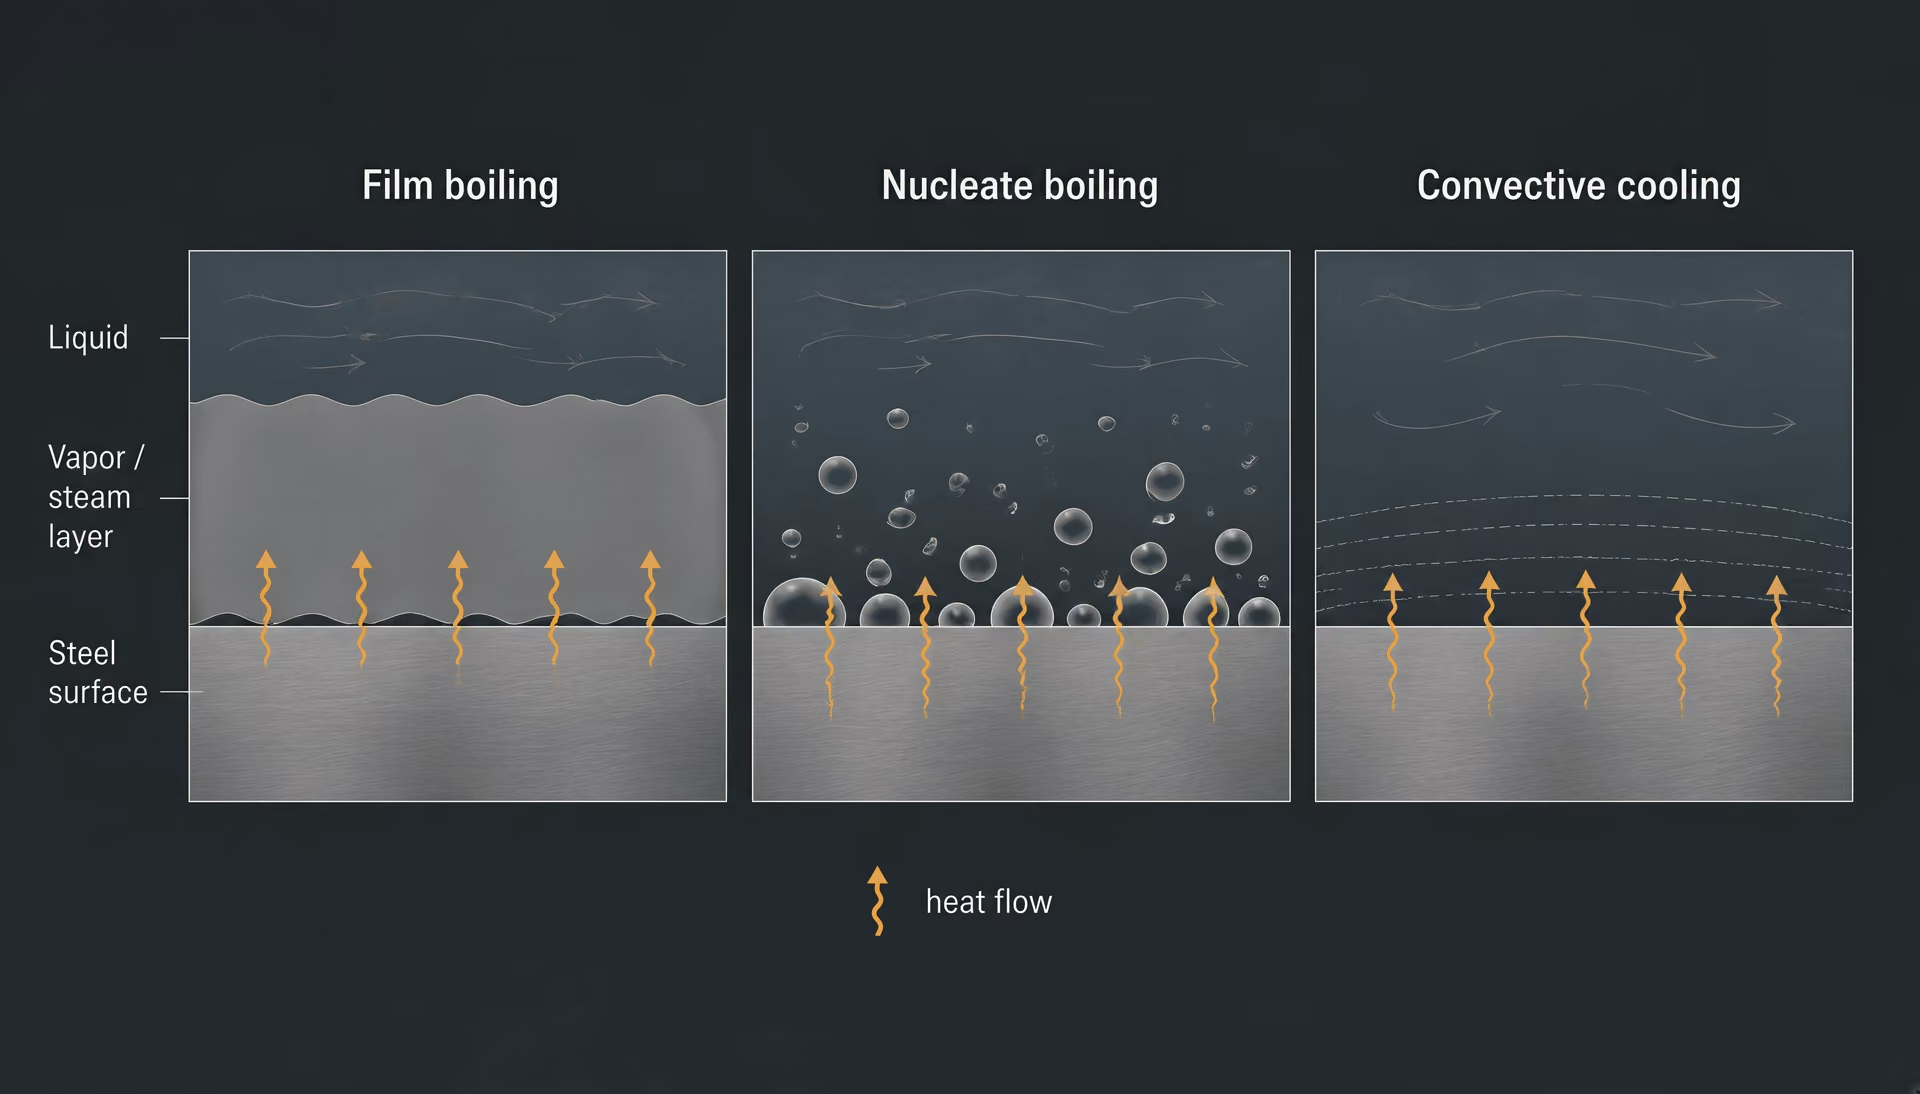
Daldırmadan sonraki ilk aşama çoğu zaman film kaynamasıdır. Sürekli bir buhar örtüsü sıcak çeliği sıvıdan ayırır; doğrudan teması sınırlar ve nispeten yavaş ısı transferine neden olur. Yüzey soğudukça buhar filmi çöker ve çekirdek kaynama başlar. Sıvı, hızla oluşup ayrılan buhar kabarcıkları aracılığıyla yüzeyle aralıklı olarak temas eder ve ısı transferi çok daha hızlı hâle gelir. Daha düşük yüzey sıcaklıklarında kaynama sona erer ve kalan ısı uzaklaştırmasını konvektif soğuma kontrol eder. ASTM International’ın Heat Transfer during Quenching and Assessment of Quench Severity—A Review başlıklı incelemesi, soğuma hızının bu farklı aşamalar boyunca değiştiğini vurgular. Dolayısıyla soğuma eğrisi, sıvının tek bir özelliğini değil, değişen ısı transferi mekanizmalarının kaydını temsil eder.

| Yöntem | Prob | Söndürücü ortam veya koşul | Karıştırma |
|---|---|---|---|
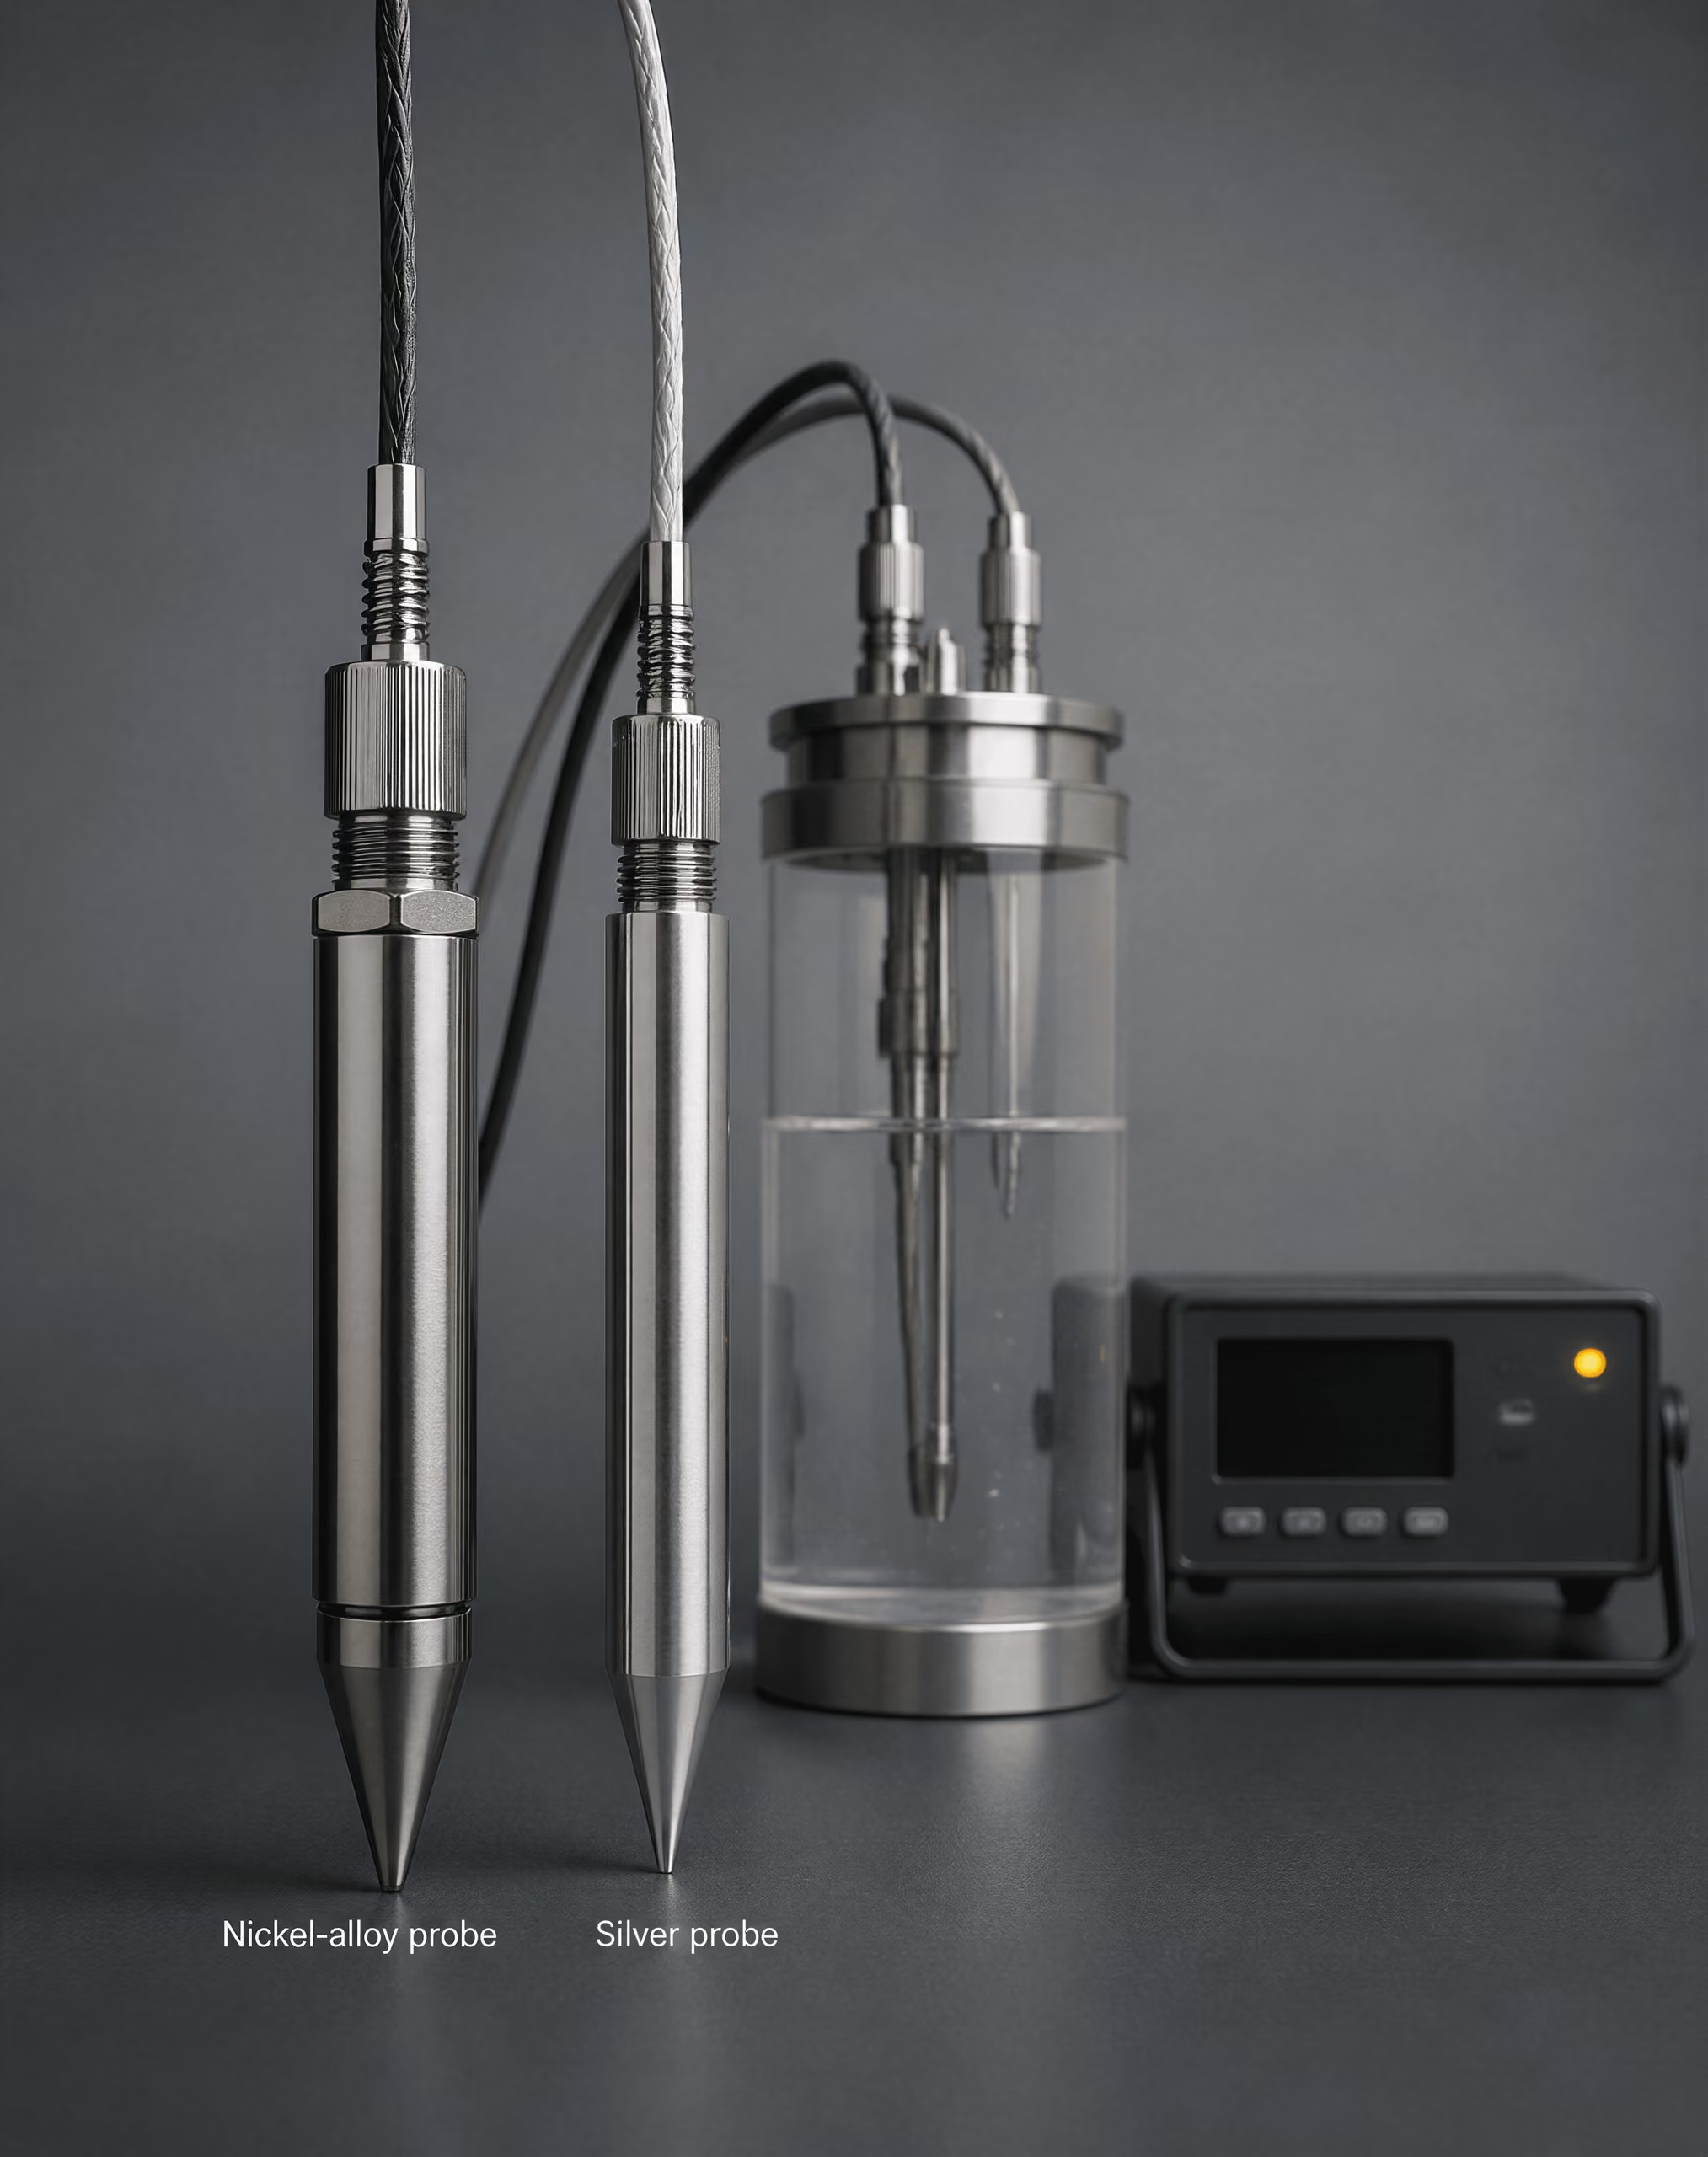
| ISO 9950:1995 | Nikel alaşımlı prob | Endüstriyel söndürme yağları | Standartlaştırılmış, karıştırılmamış |
| ASTM D6200 | Yöntemde belirtilmiştir | Söndürme yağları | Yöntemce tanımlanmış |
| ASTM D6482 | Yöntemde belirtilmiştir | Sulu polimer söndürücü ortamlar | Karıştırılmış |
| ASTM D6549 | Yöntemde belirtilmiştir | Söndürücü ortamlar | Karıştırılmış |
| ASTM D8562-24 | Gümüş prob | Çelik alaşımları için sulu polimer söndürücü ortamlar | Karıştırılmamış |
Prob yöntemleri bu ayrımı uygulamada mümkün kılar. ISO 9950:1995, endüstriyel su verme yağlarının soğuma özelliklerini standartlaştırılmış, çalkalanmayan koşullarda belirlemek için nikel alaşımlı bir prob testini tanımlar. ASTM D8562-24, çelik alaşımlarıyla kullanılan sulu polimer su verme ortamları için çalkalanmayan koşullarda gümüş probla soğuma hızı testini tanımlar. Prob malzemesi, boyutları, yüzey finisajı, kayıt sistemi, banyo sıcaklığı ve çalkalanma koşulu, elde edilen sonucun parçalarını oluşturur. Bir yöntemle elde edilen değer, başka bir yöntemle elde edilen değere otomatik olarak eşdeğer kabul edilemez.
ASTM Alt Komitesi D02.L0.06, su verme yağları için ASTM D6200’ü, çalkalanan sulu polimer su verme ortamları için ASTM D6482’yi, çalkalanan su verme ortamları için ASTM D6549’u ve gümüş probla test edilen sulu polimer su verme ortamları için ASTM D8562’yi tanımlar. Bu standartlar, belirtilen koşullar altında karşılaştırmayı destekler. Ancak “yağ”, “su” veya “polimer” ifadelerini evrensel bir şiddet sayısına dönüştürmez.
Şiddetin neden bir proses değişkeni olduğu
Soğuma şiddeti yalnızca söndürücü ortamın bileşimine değil, söndürme sürecinin bütününe bağlıdır. Strong evidence
Soğutma şiddeti yalnızca su verme ortamının etiketine değil, su verme prosesinin tamamına aittir. Banyo sıcaklığı doğrudan etkili değişkenlerden biridir. Suyun veya yağın ısıtılması viskoziteyi, buhar oluşumunu, yoğunluğu ve konveksiyonu değiştirir; ayrıca film kaynamasının devam ettiği sıcaklık aralığını da değiştirebilir. Polimer çözeltileri, polimerin buhar örtüsünü ve sıvının akmaya karşı direncini etkilemesi nedeniyle özellikle konsantrasyona ve sıcaklığa duyarlıdır.

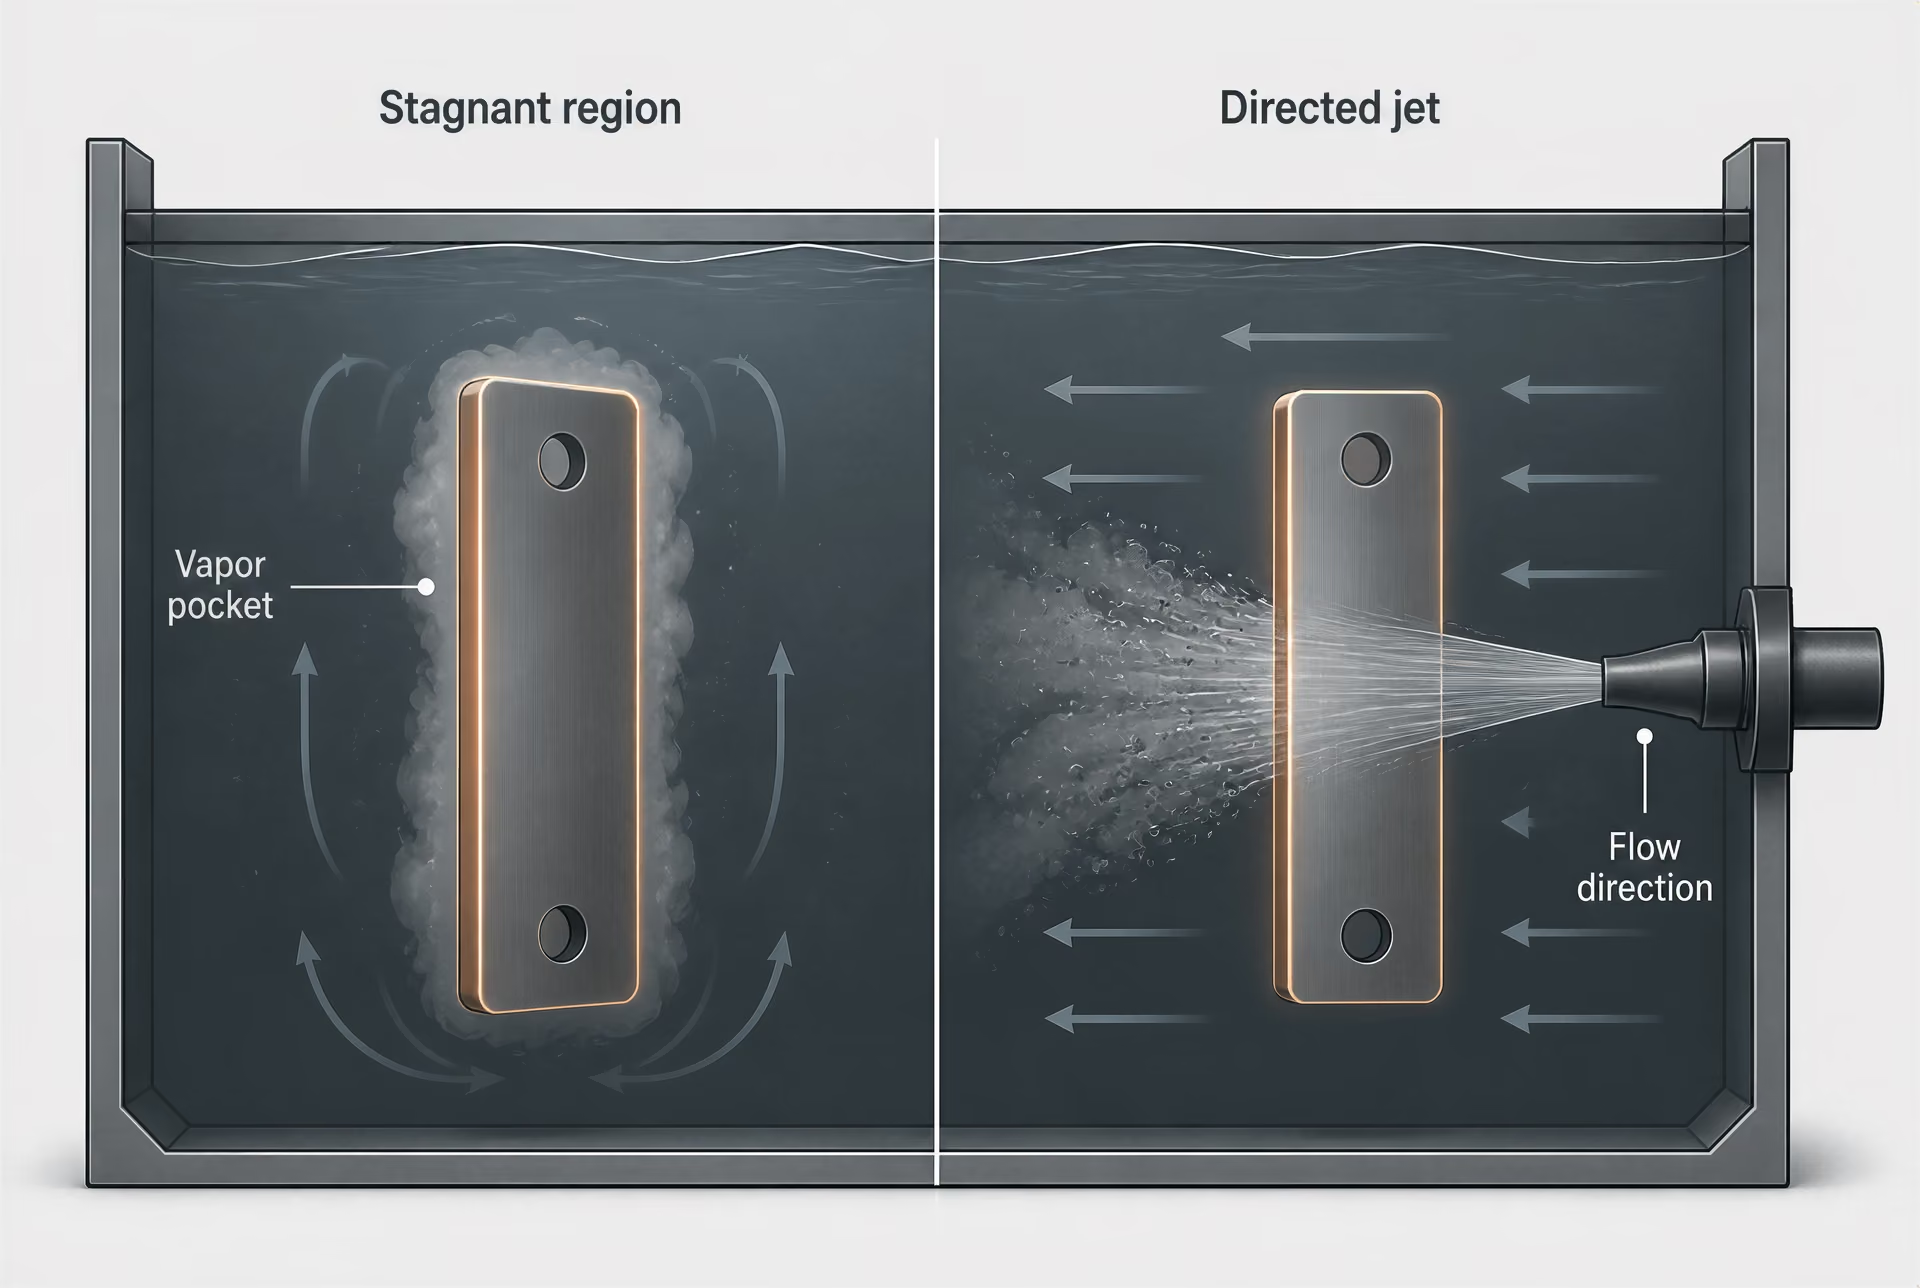
Banyo bileşimi sabit kalsa bile çalkalama veya akış düzeni sonucu değiştirebilir. Pompa dolaşımı, pervaneli çalkalama, iş parçasının hareketi, püskürtme basıncı, nozul aralığı ve jet yönü, sınır tabakasını değiştirir ve sıcak sıvıyı veya buharı çelik yüzeyinden uzaklaştırır. Büyük bir dövmenin yanındaki durgun bölge, aynı tankta hareketli bir jete doğrudan maruz kalan bir yüzeye göre çok daha yavaş soğuyabilir. Hakemli Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement çalışması, çeliğin mikroyapısının yüzeydeki ısı uzaklaştırma hızı ve yerel soğuma hızı tarafından belirlendiğini; bu iki etmenin de soğutucu türü ve akış düzeni tarafından kontrol edildiğini bildirmektedir.
Geometri de aynı nedenle önemlidir. Kenarlar ve ince kesitler, hacimlerine kıyasla daha fazla yüzey alanı sunar ve genellikle kalın bir kesitin merkezinden daha hızlı soğur. Delikler, girintiler, kama kanalları ve birbirine sıkıca yerleştirilmiş parçalar buharı hapsedebilir veya sıvı hareketini kısıtlayabilir. Açık sıvı içinde asılı duran bir prob, karmaşık bir dişli, kalıp, mil veya levha üzerindeki her yerel koşulu yeniden oluşturamaz. Ölçülen eğri, test düzeni hakkında kanıt sağlar; bir yükteki her noktanın bu eğriyi yaşadığını garanti etmez.
Yüzey durumu da ıslanmayı değiştirir. Tufal, oksitlenme, işleme izleri, sementasyon tabakaları, kalan temizleyici ve yüzey birikintileri sıvının temasını geciktirebilir veya bir buhar filmini kararlı hâle getirebilir. Sulu su verme ortamlarında kirlenme, yüzey gerilimini ve kabarcık davranışını değiştirebilir. Yağlarda oksidasyon ürünleri ve çamur, viskoziteyi, ıslanmayı ve dolaşımı değiştirebilir. Tuzlu su veya polimer çözeltilerindeki konsantrasyon hataları da benzer sonuçlara yol açar. Nominal reçete kâğıt üzerinde değişmeden kalabilir; ancak gerçek ara yüzey farklı davranabilir.

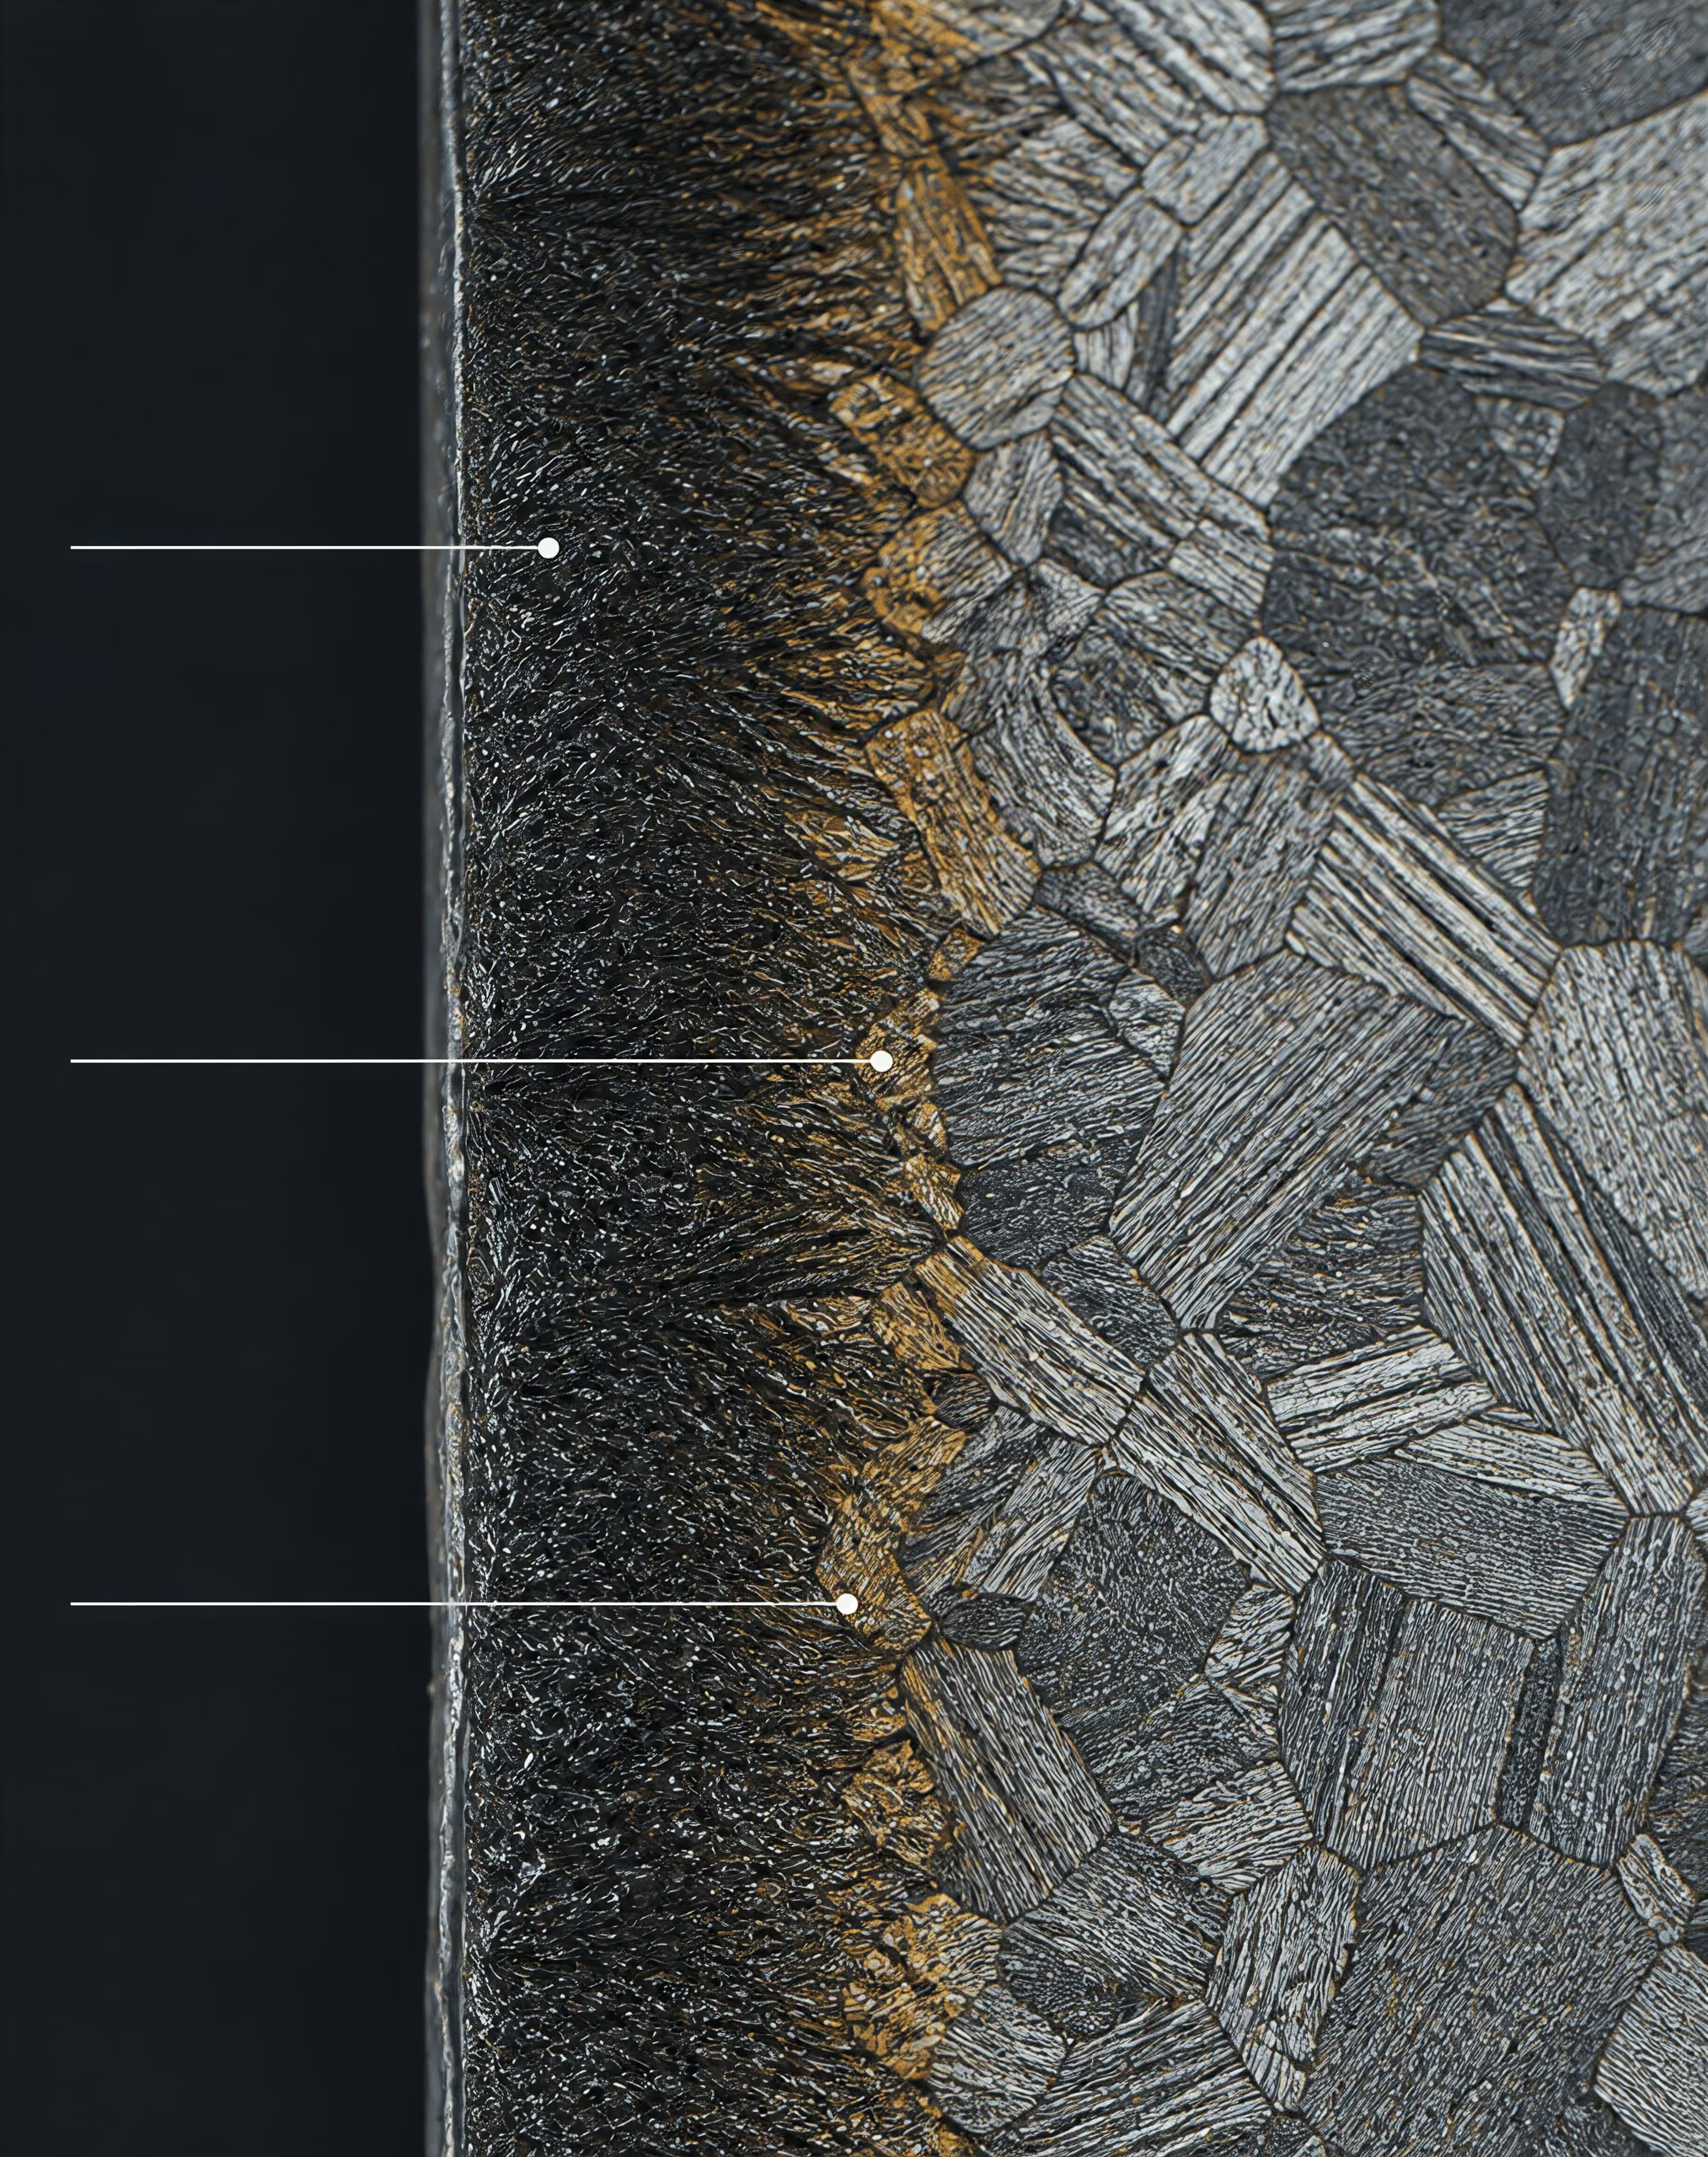
Prosesin bu şekilde koşullara bağlı olması, çeliğin dönüşümüyle doğrudan ilişkilidir. Östenit, martenzit başlangıç sıcaklığına ulaşmadan önce zaman–sıcaklık–dönüşüm davranışının perlit ve beynit bölgelerinden geçerek soğumalıdır. Yerel soğuma çok yavaşsa, martenzit oluşması istenen bölgelerde ferrit, perlit veya beynit oluşabilir. Soğuma çok şiddetliyse parçada aşırı ısıl gradyanlar, çarpılma veya su verme çatlakları gelişebilir. Önemli olan soru, suyun yalnızca “şiddetli” olup olmadığı değil; yerel soğuma geçmişinin kabul edilemez gerilmeler oluşturmadan gerekli mikroyapıyı sağlayıp sağlamadığıdır.
Grossmann H değeri Grossmann analizinde çeliğin sertleşebilirliği ve kesit boyutuyla birlikte kullanılan etkili bir söndürme yoğunluğu parametresidir; soğuma hızı veya soğuma eğrisi ordinatı ile aynı şey değildir.
Grossmann analizi, ayrıca yararlı ancak ayrı bir tanımlama sağlar. H-değeri veya Grossmann su verme şiddeti faktörü, idealize edilmiş bir ısı transferi analizindeki su verme yoğunluğunu ifade eder ve elde edilen sertlik dağılımını tahmin etmek için çeliğin sertleşebilirliği ve kesit boyutuyla birlikte kullanılır. Bu değer, soğuma hızı, ısı akısı veya soğuma eğrisinin ordinatı ile aynı değildir. H-değeri, Grossmann çerçevesi içindeki çıkarımsal bir proses parametresidir; prob soğuma eğrisi ise belirli bir test altında ölçülmüş sıcaklık geçmişidir.
Referans değerler, mutlaklaştırılmadan ölçeği gösterir. NPTEL’in 2024 tarihli materyallerinde çalkalanmayan su için keyfî bağıl şiddet derecesi 1,0 olarak verilmektedir. Tipik Grossmann değerleri durgun yağ için yaklaşık 0,25–0,30, durgun su için 0,9–1,0 ve durgun kostik soda veya tuzlu su için yaklaşık 2’dir. Daha geniş referans aralıkları tuzlu su için 2,0–5,0, oda sıcaklığındaki damıtılmış su için 0,90–2,0, sulu polimer çözeltileri için 0,2–1,2 ve geleneksel veya hızlı su verme yağları için 0,25–0,80 değerlerini verir. Bunlar tipik aralıklardır; değişmez malzeme sabitleri değildir. Şiddetle çalkalanan bir yağ, durgun yağın şiddetini aşabilir; buna karşılık sıcak veya yetersiz dolaşıma sahip su, laboratuvar referansının düşündürdüğünden daha düşük şiddette davranabilir.
Basit yağ–su–tuzlu su sıralamasının sınırları
Yaygın sıralama—önce yağ, ardından su, sonra tuzlu su—ilk sınıf yaklaşımı olarak yararlı olabilir; ancak güvenilir bir üretim spesifikasyonu değildir. Tuzlu su çoğu zaman buhar filminin kalıcılığını azaltır ve saf suya göre daha hızlı ilk ıslanma sağlar; bu nedenle karşılaştırılabilir test koşullarında daha yüksek şiddet oluşturabilir. Bununla birlikte, bu avantajın ne ölçüde önemli olduğunu tuz konsantrasyonu, banyo sıcaklığı, çalkalama, kirlenme ve parça geometrisi belirler. “Su” ifadesi durgun, dolaşımlı, püskürtülen, sıcak, soğuk, damıtılmış ve kirlenmiş koşulları kapsar. “Yağ” ise farklı viskoziteleri, formülasyonları, sıcaklıkları ve oksidasyon derecelerini kapsar.
Karşılaştırılan aşama bile sıralamayı değiştirir. Bir su verme ortamı çekirdek kaynama sırasında yüksek bir tepe soğuma hızı oluşturabilir, ancak uzun bir film kaynaması aşamasına sahip olabilir. Başka bir ortam yüzeyi daha erken ıslatabilir ve ısıyı daha düzenli biçimde uzaklaştırabilir; bunun sonucunda maksimum hızı daha düşük olsa bile farklı bir dönüşüm sonucu ortaya çıkabilir. Tek bir H-değeri, değişen ısı transferi geçmişini tek bir parametre içinde sıkıştırır. Bu nedenle çarpılma, çatlama veya yerel mikroyapı önemli olduğunda soğuma eğrisinin incelenmesinin yerini tutamaz.[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
ASTM soğuma eğrisi yöntemleri ve ISO 9950 bu nedenle, belirtilen prosedürlerle sınırlandırılmış karşılaştırma araçlarıdır. Örneğin ASTM D8562-24, çelik alaşımı uygulamalarında, karıştırılmayan bir testte gümüş prob kullanılarak sulu bir polimerik su verme ortamının davranışını raporlar; başka bir prob yöntemiyle test edilen her yağ veya salamuraya karşı evrensel bir sıralama oluşturmaz. Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media çalışması da ölçülen soğutma performansını ve Grossmann H-değerlerini ISO/DIS 9950 prob yöntemiyle fiziksel özelliklerle ilişkilendirir; viskozite ile ısıl iletkenliğin neden önemli olduğunu gösterirken, şiddeti yalnızca bu özelliklerden biriyle açıklamaz.
Şiddet sonucu ile birlikte bildirilecekler
- Ortam Söndürücü ortamı ve formülasyonunu adlandırın.
- Koşul Sıcaklığı, konsantrasyonu, kirlenmeyi ve yaşlanma durumunu belirtin.
- Akış Karıştırmayı, dolaşımı, jet yönünü veya iş parçası hareketini tanımlayın.
- Deney Prob malzemesini, standardı ve deney düzenini bildirin.
- Sıcaklık aralığı Ele alınan soğuma hızı aralığını veya eksiksiz eğriyi belirtin.
Bu nedenle savunulabilir açıklama özgül olmalıdır: Ortamın adını belirtin, sıcaklığını ve konsantrasyonunu verin, karıştırma veya akış düzenini tanımlayın, probu ve standardı bildirin ve ele alınan soğuma hızı aralığını veya eğrisini açıkça belirtin. “Su yağdan daha şiddetli soğutur” ifadesi, belirli bir standardize karşılaştırmada yön olarak doğru olabilir. Ancak bu, su verme için değişmez bir yasa değildir.
Çelik Su Verme Sırasında Nasıl Soğur?
Östenitlenmiş çelik sıvı bir su verme ortamına girdiğinde yüzeyi tek bir sabit hızla soğumaz. Yüzey sıcaklığı düştükçe ısı transferi değişir ve kontrol edici mekanizma saniyenin kesirleri içinde değişebilir. ASM International’ın ASM Handbook, Volume 4F, Quenchants and Quenching Technology adlı çalışması süreci üç temel aşamaya ayırır: buhar filmiyle soğuma, çekirdekli kaynama ve konvektif soğuma. ASTM incelemesi Heat Transfer during Quenching and Assessment of Quench Severity—A Review da soğuma hızını, değişen ısı transferi mekanizmaları ve ıslanma kinetiğinin sıcaklığa bağlı bir sonucu olarak ele alır.
Bu sıralama önemlidir; çünkü çelik yüzeyindeki sıcaklık geçmişi, parçanın içinde oluşan dönüşüm ürünlerini kontrol eder. 2022’de yayımlanan Role of Quenching Method on Cooling Rate and Microstructure of Steels çalışması, çeliğin mikroyapısını yüzeyden ısı uzaklaştırma hızı ve yerel soğuma hızıyla ilişkilendirir; bunların her ikisi de soğutucu türüne ve akış düzenine bağlıdır. Bu nedenle bir su verme ortamı, tüm sıcaklık aralığı boyunca tek bir sabit soğuma hızına sahip değildir.
| Aşama | Yüzey koşulu | Egemen ısı aktarımı davranışı | Tipik bağıl hız |
|---|---|---|---|
| Buhar filmiyle soğuma | Sürekli veya yarı sürekli buhar tabakası | Isı, yalıtkan buhar filmi boyunca aktarılır | Görece yavaş |
| Çekirdekli kaynama | Kabarcıkların arasındaki sıvı yüzeyle temas eder | Kabarcık oluşumu, büyümesi ve ayrılması ısıyı uzaklaştırır | Çoğunlukla en hızlı |
| Taşınımla soğuma | Sürekli kaynama sona ermiştir | Sınır tabakası üzerinden iletim ve sıvı taşınımı | Çekirdekli kaynamadan daha yavaş |
Buhar filmi veya film kaynaması aşaması
Daldırma sırasında çelik yüzeyi, su verme ortamının kaynama sıcaklığından çok daha sıcak olabilir. Östenitleme aralığına kadar ısıtılmış bir karbon çeliği, yüzey sıcaklığı 700 °C’nin oldukça üzerindeyken suya, yağa veya sulu bir polimer çözeltisine girebilir. Bu yüzeye temas eden sıvı hızla buharlaşır. Buhar oluşumu yeterince yoğunsa kabarcıklar birleşerek çeliğin çevresinde sürekli veya yarı sürekli bir buhar tabakası oluşturur.
Bu tabakaya çoğu zaman buhar örtüsü veya buhar filmi denir. Sıvının büyük bölümünü metalden ayırarak doğrudan sıvı-katı temasını azaltır. Buharın ısıl iletkenliği ve yoğunluğu sıvıdan çok daha düşük olduğundan ısı, filmden doğrudan sıvı teması durumundakinden daha düşük bir etkinlikle geçer. Bunun sonucunda çevredeki su verme ortamı zaten kaynıyor olsa bile çelik yüzeyi çok sıcak kalabilir.
Film kaynaması, ısı transferinin durduğu anlamına gelmez. Enerji, buhar içinde iletim, ışınım ve buhar hareketi yoluyla hâlâ aktarılır; ancak hız görece sınırlıdır ve yüzey boyunca değişebilir. Geometri, yönelim, yüzey durumu, tufal, pürüzlülük ve hapsolmuş gaz, buhar filminin sürekli olup olmadığını etkiler. Dikey bir levha, silindirik bir çubuk ve küçük bir gümüş prob, aynı sıvı içinde farklı buhar davranışları oluşturabilir.
Film aynı zamanda kararsızdır. Yüzey sıcaklığı düştükçe buhar oluşumu zayıflar. Bunun üzerine sıvı, filmin ince bölgelerine ilerleyebilir. Bu bölgeler çöktüğünde taze sıvı sıcak metalle temas eder ve şiddetle buharlaşır. Bu geçiş, bir bileşenin her yerinde tam olarak tek bir sıcaklıkta gerçekleşen basit bir anahtar değişimi değildir. Yerel ıslanma koşulları değiştikçe yüzey boyunca ilerler.
Karıştırma veya yönlendirilmiş akış buhar filmini bozup uzaklaştırabilir; ancak sonuç, akışkanın parçaya nasıl ulaştığına bağlıdır. Bir pompa, jet, dönen iş parçası veya dolaşım sistemi filmi bir konumda bozarken başka bir yerde durgun bir bölge bırakabilir. Role of Quenching Method on Cooling Rate and Microstructure of Steels çalışması bu yerel etkiyi vurgular: Aynı soğutucuyu kullanan iki sistem, akış düzenleri farklı olduğunda farklı soğuma hızları oluşturabilir.
Çekirdekli kaynama aşaması
Buhar filminin çökmesi başladıktan sonra sıvı, çok sayıda ayrı noktada çelik yüzeyine ulaşır. Yüzey hâlâ buhar kabarcıkları oluşturacak kadar sıcaktır; ancak kabarcıkların arasında sıvı artık metalle doğrudan temas eder. Bu, çekirdekli kaynama aşamasıdır.
Sıvı yüzeyi tekrar tekrar ıslattığı, buharlaşma gizli ısısını aldığı ve buhar olarak yüzeyden ayrıldığı için ısı transferi çok hızlanır. Kabarcıklar etkin çekirdeklenme bölgelerinde oluşur, büyür, ayrılır ve yerlerini daha soğuk sıvı alır. Karıştırma, yenilenme hızını artırır ve kabarcıkları kalıcı bir buhar tabakası hâlinde birleşmeden önce uzaklaştırabilir. En yüksek soğuma hızları genellikle bu aşamada görülür; ancak kesin tepe değer su verme ortamına, prostata, sıcaklığa ve akışkan hareketine bağlıdır.
Bu nedenle “su yağdan daha hızlı soğutur” ifadesi eksiktir. Su, bir koşul kümesi altında çok hızlı çekirdekli kaynama gösterebilirken, farklı viskoziteye, sıcaklığa veya dolaşım düzenine sahip bir yağ farklı bir soğuma eğrisi oluşturabilir. Salamura, çelik yüzeyindeki buhar kabarcıklarının kalıcılığını azaltarak ıslanmayı değiştirebilir ve eğrinin kaynama bölümünde soğuma şiddetini çoğu zaman artırabilir. Sulu polimerler daha viskoz veya polimer bakımından daha zengin bir sınır tabakası oluşturabilir; böylece hem kabarcık davranışını hem de sıvının yenilenmesini değiştirebilir.
Islanma kinetiği Söndürme sırasında sıvının buharın yerini alıp sıcak çelik yüzeyiyle temas kurma hızı ve biçimi.
Islanma kinetiği merkezi bir öneme sahiptir. ASTM incelemesi, soğuma hızının su verme aşamaları boyunca değişmesinin nedenleri arasında ıslanmayı ve ısı transferi mekanizmalarını gösterir. Yüzeyi hızla ıslatan bir sıvı, aynı yığın sıcaklığındaki başka bir sıvıya göre film kaynamasını daha erken sona erdirebilir. Konsantrasyon, kirlenme, çözünmüş gaz, yüzey oksidi ve su verme ortamının sıcaklığı bu davranışın tümünü etkiler. Bu nedenle aynı nominal su verme ortamı, konsantrasyonu veya çalışma sıcaklığı değiştiğinde farklı soğuma eğrileri oluşturabilir.
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
Soğuma eğrisi testleri, sıvıya evrensel bir özellik atamak yerine bu değişken tepkiyi ölçer. ASTM D8562-24, çelik alaşımlarıyla kullanılan sulu polimerik su verme ortamları için karıştırılmayan gümüş prob testini belirtir. ISO 9950:1995, endüstriyel su verme yağlarının soğuma özelliklerini standardize edilmiş karıştırılmayan koşullarda belirlemek ve sıralamak için nikel alaşımlı prob testini belirtir. ASTM Subcommittee D02.L0.06 ayrıca su verme yağları için ASTM D6200’ü, karıştırılan sulu polimerik su verme ortamları için ASTM D6482’yi ve karıştırılan su verme ortamları için ASTM D6549’u tanımlar. Bu yöntemlerden elde edilen sonuçlar yalnızca belirtilen yöntem ve koşullar içinde karşılaştırılabilir.
Konvektif soğuma aşaması
Çelik yüzeyi, sürekli kaynama için gerekli sıcaklığın altına düştüğünde buhar kabarcıkları büyük ölçüde kaybolur. Bundan sonra ısı, metal-akışkan ara yüzeyindeki sınır tabakası boyunca iletimle ve sıvı içine konveksiyonla çelikten uzaklaşır. Bu, son konvektif aşamadır.
Buharlaşma ve kabarcık hareketinin sağladığı büyük ısı transferi katkısı sona erdiği için soğuma burada daha yavaştır. Hız, akışkanın ısıl iletkenliği, viskozitesi, yoğunluğu, özgül ısısı ve akış hızı gibi özelliklerine güçlü biçimde bağlıdır. Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media çalışması, ISO/DIS 9950 prob yöntemini kullanarak soğuma performansını ve Grossmann H-değerlerini bu özelliklerle ilişkilendirir. Daha yüksek viskozite sınır tabakasını kalınlaştırabilir ve akışkanın yenilenmesini kısıtlayabilirken, daha güçlü dolaşım bu tabakayı incelterek ısı transferini artırabilir.
Parça sıcaklığı da önemlidir. Çeliğin çekirdeği yüzeyden çok daha sıcak kalabilir; bu nedenle konveksiyon sırasında iç iletim ısıyı yüzeye doğru taşımayı sürdürür. Kesit kalınlığı, şekil, köşeler, delikler ve fikstürlerle temas yerel farklılıklar oluşturur. Büyük bir yükün çevresinde su verme ortamının sıcaklığının yükselmesi, ısı transferi için itici gücü daha da azaltabilir.
Ölçülen soğuma şiddeti, su verme ortamının türünden ve Grossmann H-değerinden ayrı olarak değerlendirilmelidir. NPTEL’in geleneksel ölçeği, karıştırılmayan suya 1,0 gibi keyfî bir şiddet derecesi verir. Tipik Grossmann H-değerleri durgun yağ için yaklaşık 0,25–0,30, durgun su için 0,9–1,0 ve durgun kostik soda veya salamura için yaklaşık 2’dir. Diğer referans aralıkları salamura için 2,0–5,0, oda sıcaklığındaki damıtılmış su için 0,90–2,0, sulu polimer çözeltileri için 0,2–1,2 ve geleneksel veya hızlı su verme yağları için 0,25–0,80 değerlerini verir. Bunlar tipik referans aralıklarıdır; değişmez malzeme sabitleri değildir.
Bir H-değeri, Grossmann analizi için su verme yoğunluğunu özetler; soğuma eğrisinin yerini tutmaz. Prob malzemesi, prob boyutu, karıştırma, akışkan sıcaklığı, ıslanma davranışı ve ölçülen sıcaklık aralığı, raporlanan sonucun tümünü etkiler. Yararlı bir karşılaştırma bu koşulları belirtmelidir. Bunlar belirtilmediğinde suyun, yağın veya salamuranın şiddet sıralamasında sabit bir konuma sahip olduğunu söylemek, çeliğin soğumasını belirleyen gerçek ısı transferi sürecini gizler.
Su, Salamura, Kostik Çözeltiler ve Sulu Polimer Söndürme Ortamları
Su ve referans şiddet ölçeği
Su, soğutma davranışı iyi bilindiği ve bağıl söndürme şiddeti uzun süredir giriş düzeyi ısıl işlem hesaplamalarında kullanıldığı için çoğu zaman referans söndürme ortamı olarak ele alınır. NPTEL, durağan ve karıştırılmayan suya keyfî bir söndürme şiddeti derecesi olarak 1,0 verir. Keyfî sözcüğü önemlidir: bu sayı bir referans noktasıdır; bir malzeme sabiti değildir ve her su tankının çeli aynı hızda soğutacağını garanti etmez.
Isıtılmış bir çelik yüzey suya girdiğinde önce bir buhar filmi oluşturur. Bu film metali geçici olarak sıvıdan ayırır ve ısı akışını sınırlar. Yüzey soğudukça film çöker, çekirdek kaynama ısıyı hızlı bir şekilde aktarır ve kaynama sona erdikten sonra taşınım ısıyı uzaklaştırır. Her aşamanın süresi ve şiddeti; yüzey sıcaklığına, geometriye, yönelime, karıştırmaya, su sıcaklığına, çözünmüş gazlara, kirlenmeye ve sıvının parçaya ulaşma biçimine bağlıdır. Bu nedenle soğutma hızı, tek bir sabit değerde kalmak yerine söndürme sırasında sürekli değişir.
Geleneksel sıralama—salamuranın sudan, suyun da yağdan daha şiddetli olduğu—ilk yaklaşım olarak yararlı olabilir; ancak ölçülmüş soğutma eğrilerinin evrensel bir sıralaması sanılmamalıdır. Büyük ve hareketli bir su akışı, durağan bir tanktan farklı şekilde ısı uzaklaştırabilir. Girintili bir bölüm, açıkta kalan bir yüzey güçlü biçimde soğutulurken bile bir buhar örtüsüyle karşılaşabilir. Hakemli Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement çalışması, çelik mikroyapısının yüzeydeki ısı uzaklaştırma hızı ve yerel soğutma hızı tarafından belirlendiğini; bunların her ikisinin de soğutucu türü ve akış düzeni tarafından kontrol edildiğini bildirmiştir. Bu nedenle aynı nominal söndürme ortamı, akış düzeni değiştiğinde farklı martensit, bainit veya perlit dağılımları oluşturabilir.
Grossmann analizi, söndürme şiddetini basit bir su-referans derecesinden ayrı ve bir probla elde edilen soğutma eğrisi sonucundan da ayrıca farklı olan H-değeri ile ifade eder. Sağlanan mühendislik referansları; durağan yağ için yaklaşık 0,25–0,30, durağan su için 0,9–1,0 ve durağan kostik soda veya salamura için 2 gibi tipik değerler verir. Daha geniş kapsamlı bir referans, oda sıcaklığındaki damıtılmış su için 0,90–2,0 aralığını verir. Bu sayılar, belirtilen varsayımlar altındaki yaygın olarak atıf yapılan aralıkları tanımlar; “su”nun değişmez özellikleri değildir. Sıcaklık, sirkülasyon, tank tasarımı, iş parçası yüklemesi ve ıslanma, ölçülen sonucu alışılmış bir ders kitabı değerinin dışına taşıyabilir.
Test standartları bu sınırlamayı daha açık biçimde ortaya koyar. ISO 9950:1995, sanayi tipi söndürme yağlarının soğutma özelliklerini standartlaştırılmış karıştırılmayan koşullarda belirlemek ve sıralamak için nikel alaşımlı bir prob yöntemini tanımlar. ASTM International; söndürme yağları için ASTM D6200, karıştırılan sulu polimer söndürme ortamları için ASTM D6482, karıştırılan söndürme ortamları için ASTM D6549 ve gümüş probla test edilen sulu polimer söndürme ortamları için ASTM D8562 standartlarını belirtir. Sonuç, kullanılan proba, sıcaklığa, karıştırmaya ve prosedüre aittir. Her çelik bileşene uygulanabilecek kalıcı bir sıralama oluşturmaz.
| Ortam | Referans şiddet bilgileri | Önemli değişkenler |
|---|---|---|
| Su | Karıştırılmamış su için keyfi bağıl 1.0 derecelendirmesi | Sıcaklık, çözünmüş gazlar, kirlenme, karıştırma, geometri |
| Tuzlu su | Tipik Grossmann aralığı 2.0–5.0; hareketsiz durum değeri yaklaşık 2 | Tuzun türü, konsantrasyon, sıcaklık, ıslanma, karıştırma |
| Kostik çözelti | Tipik hareketsiz kostik soda değeri yaklaşık 2 | Formülasyon, konsantrasyon, ıslanma, buhar filmi kararlılığı |
| Sulu polimer | Tipik Grossmann aralığı 0.2–1.2 | Polimer türü, konsantrasyon, sıcaklık, bozunma, akış |
Salamura ve kostik çözelti etkileri
Salamura, içinde çözünmüş tuz bulunan sudur; yaygın olarak inorganik bir klorür kullanılır, ancak soğutma davranışı değerlendirilmeden önce tuzun ve konsantrasyonun tam olarak belirtilmesi gerekir. Çözünmüş iyonlar sıvının kaynama davranışını, elektriksel ve termal özelliklerini ve sıcak çelik yüzeyiyle etkileşimini değiştirir. Birçok söndürme uygulamasında salamura, sıcak bir parçanın çevresinde oluşabilen kalıcı buhar filmini parçalar veya kararsızlaştırır. Böylece yüzeyin daha büyük bir bölümü daha erken doğrudan sıvıyla temas eder; film kaynaması aşaması kısalır ve söndürmenin erken bölümünde ısı çekimi artar.
Bu değişiklik, salamuraya neden geleneksel olarak durağan sudan daha yüksek bir şiddet atfedildiğini açıklar. Sağlanan Grossmann referansları, tipik salamura H-değerlerini yaklaşık 2,0–5,0 aralığında verirken durağan salamura için daha dar geleneksel değer yaklaşık 2’dir. Aralığın geniş olmasının bir nedeni vardır. Tuzun türü, konsantrasyon, çözelti sıcaklığı, karıştırma, yüzey koşulu ve parça geometrisi ıslanmayı ve kaynamayı etkiler. Zayıf sirkülasyona sahip bir salamura tankı, aynı nominal bileşime sahip kuvvetli biçimde karıştırılan bir tankla zorunlu olarak aynı soğutma eğrisini oluşturmaz.
Daha yüksek erken dönem ısı uzaklaştırma, östenitlenmiş çelikte difüzyon kontrollü dönüşümler için mevcut süreyi azaltabilir ve sertleşebilirliğin elverdiği yerlerde martensit oluşumunu teşvik edebilir. Ayrıca termal gradyanları, kalıntı gerilmeyi, çarpılmayı ve söndürme çatlaklarını artırabilir. Ortaya çıkan risk; çelik kalitesine, kesit boyutuna, karbon içeriğine, önceki östenit tane boyutuna ve kısıtlamaya bağlıdır. Örneğin AISI 4140 gibi bir alaşımlı çelik, her ikisi de benzer östenitleme sıcaklıklarından söndürüldüğünde bile AISI 1045 gibi sade karbonlu bir kaliteyle aynı şekilde salamura söndürmesine tepki vermez.
Çoğunlukla sodyum hidroksit esaslı olan kostik çözeltiler de yüksek söndürme şiddetiyle ilişkilendirilir. Durağan kostik soda veya salamura için yaklaşık 2 olan referans değer, her alkalin çözelti için evrensel bir değer olarak değil, tipik bir Grossmann karşılaştırması olarak okunmalıdır. Kostik katkılar ıslanmayı ve buhar filminin kararlılığını değiştirebilir; ancak değişimin yönü ve büyüklüğü formülasyona ve işletme koşullarına bağlıdır. Tek başına konsantrasyon, ısı transferi sonucunu tanımlamaz.
Her üç soğutma aşaması da hem salamura hem kostik çözeltiler için önemini korur. Bir çözelti daha kısa bir buhar filmi dönemi oluşturabilir; ancak farklı bir çekirdek kaynama tepe noktası gösterebilir ve taşınım aşaması viskozite, yoğunluk ve tank hareketinden etkilenebilir. ASTM’nin Heat Transfer during Quenching and Assessment of Quench Severity—A Review başlıklı incelemesi, soğutma hızının bu farklı aşamalar boyunca değiştiğini ve ıslanma kinetiğine ve ısı transfer mekanizmalarına bağlı olduğunu vurgular. Tek bir H-değeri, bu eğrinin her özelliğini gösteremez.
Polimer konsantrasyonu ve soğutma davranışı
Sulu polimer söndürme ortamları, suyun basit kaynama tepkisinin bir bölümünü; davranışı polimer türüne, moleküler yapıya, konsantrasyona, sıcaklığa ve bozunma geçmişine göre değişen bir sıvıyla değiştirir. Polimer viskoziteyi artırabilir ve çelik yüzeyindeki sıvı filmini değiştirebilir. Ayrıca ıslanmayı, buhar filminin kalıcılığını, kabarcık oluşumunu ve kaynamadan taşınıma geçişi değiştirebilir. Bu etkiler birbiriyle bağlantılıdır: daha kalın veya daha viskoz bir sınır tabakası akışkan hareketini engelleyebilirken, değişen bir yüzey filmi doğrudan sıvı temasının ne zaman gerçekleşeceğini değiştirebilir.
Bu nedenle polimer çözeltilerine yalnızca “polimer” sözcüğünden hareketle tek bir sabit şiddet atanamaz. Sağlanan Grossmann aralığı, sulu polimer çözeltileri için yaklaşık 0,2–1,2’dir. Bu aralık, alışılmış yağ ve su aralıklarının bazı bölümleriyle örtüşür. Söz konusu değer, tipik bir referans aralığıdır; her polimer, konsantrasyon, sıcaklık veya akış düzeni için evrensel bir aralık değildir. Konsantrasyonun artırılması viskoziteyi artırabilir ve film oluşumunu değiştirebilir; ancak tanımlanmış bir formülasyon ve test olmadan ortaya çıkan soğutma eğrisi yalnızca konsantrasyondan güvenli biçimde tahmin edilemez.
ASTM D8562-24, çelik alaşımlarıyla kullanılan sulu polimer söndürme ortamları için karıştırılmayan gümüş probla soğutma hızı testini tanımlar. Zaman-sıcaklık verileri, belirtilen yöntem kapsamında karşılaştırmayı veya söndürme ortamı seçimini destekleyebilir. Bununla birlikte sonuç hâlâ karıştırılmayan koşullarda elde edilmiş bir test sonucudur; çözeltinin her üretim tankındaki evrensel sıralaması değildir. Karıştırılan sistemler için ASTM D6482 ve ASTM D6549 farklı test düzeneklerini ele alır ve böylece söndürme ortamı türü ile ölçülen şiddet arasındaki ayrımı açıkça ortaya koyar.
Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media çalışması, ISO/DIS 9950 prob yöntemini kullanarak ölçülen soğutma performansını ve Grossmann H-değerlerini ısıl iletkenlik ve viskoziteyle ilişkilendirir. Bu özellikler davranışın açıklanmasına yardımcı olur; ancak özelliklerin hiçbiri tek başına söndürme eğrisinin tamamını belirlemez. Soğutmanın ilk saniyelerinde ıslanma kinetiği ve akış baskın olabilirken, daha sonraki aşamalarda taşınım ve viskozite daha etkili hâle gelir.
Bu nedenle konsantrasyon kontrolü; sıcaklık kontrolü, karıştırma kontrolü ve soğutma eğrisi kontrolleriyle birlikte yürütülmelidir. Konsantrasyonu değişmiş veya termal bozunmaya uğramış bir polimer banyosu artık ilk test sonucuyla örtüşmeyebilir. Anlamlı spesifikasyon, tek başına “su”, “salamura” veya “polimer” değildir; söndürme ortamının bileşiminin yanı sıra sıcaklığını, hareketini, prob yöntemini ve ölçülen soğutma davranışını birlikte kapsar.
Su Verme Yağları ve Soğutma Özellikleri
Su verme yağı, tek bir standart soğutma hızına sahip tek bir soğutma ortamı değildir. Yağ sözcüğü, banyonun geniş kimyasal sınıfını belirtir; su verme şiddetini değil. İki yağ, baz yağları, katkı maddeleri, viskoziteleri, oksidasyon durumları, sıcaklıkları ve karıştırma koşulları farklı olduğu için farklı soğuma eğrileri oluşturabilir. Aynı banyo bile iş parçası farklı bir sıcaklıkta daldırıldığında veya pompalar, pervaneler ya da dolaşım nozulları yüzey çevresindeki akışı değiştirdiğinde farklı sonuçlar verebilir.
Bu ayrım önemlidir; çünkü çeliğin özellikleri yerel soğuma geçmişine bağlıdır. Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement (2022) başlıklı çalışma, çelik mikroyapısını yüzeydeki ısı uzaklaştırma hızı ve parça içindeki yerel soğuma hızıyla ilişkilendirir. Soğutucu türü yalnızca bir kontrol unsurudur. Akış düzeni ise bir diğeridir.
Endüstriyel su verme yağı sınıflandırması
ASM International’ın ASM Handbook, Volume 4F, Quenchants and Quenching Technology adlı kaynağı, su verme yağlarını evrensel bir şiddet ölçeğinde tek bir sabit nokta olarak değil; bileşimleri, amaçlanan çalışma aralıkları ve ölçülen soğutma davranışları üzerinden ele alır. Endüstriyel sınıflandırmalarda genellikle konvansiyonel veya normal hızlı yağlar, hızlandırılmış veya hızlı yağlar ve sıcak su verme yağları birbirinden ayrılır. Bu gruplar pratik formülasyon ve işletme farklılıklarını tanımlar; ancak soğuma eğrisi testine duyulan gereksinimi ortadan kaldırmaz.
Konvansiyonel yağlar genel olarak olağan daldırmalı su verme işlemleri için formüle edilmiş mineral yağ esaslı sıvılardır. Hızlandırılmış yağlar, çoğunlukla ıslanmayı, buhar filmi davranışını veya sıvı soğutmanın sonraki aşamalarını değiştirerek ısı çekimini artırmayı amaçlayan katkı maddeleri içerir. Sıcak yağlar, çarpılmayı ve termal şoku azaltmak amacıyla yükseltilmiş banyo sıcaklıklarında çalıştırılır; daha yüksek sıcaklık viskoziteyi de düşürebilir ve soğuma eğrisini değiştirebilir. Dolayısıyla kategori adı yararlı proses bilgisi sağlar; ancak sayısal bir soğutma şiddeti vermez.
Uygulamada yağın durumu da sınıflandırmanın bir parçasıdır. Oksidasyon, su veya temizlik kimyasallarıyla kirlenme, çamur oluşumu ve katkı maddelerinin tükenmesi ıslanmayı ve ısı transferini değiştirebilir. Aynı nominal ürün sınıfına ait yeni bir yağ ile yaşlanmış bir yağ, bir probu aynı şekilde soğutmayabilir. Banyonun gerçek sıcaklığı ve dolaşım durumu, sıvının tanımıyla birlikte kaydedilmelidir.
ISO 9950:1995, endüstriyel su verme yağlarının soğutma özelliklerini belirlemek ve sıralamak için tanımlanmış bir yöntem sunar. Bu yöntem, standartlaştırılmış ve karıştırılmayan koşullar altında nikel alaşımlı bir prob kullanır. Bu nitelendirme önemlidir: elde edilen sonuç, ISO test düzeni altındaki bir sıralamadır; her fırında veya tankta her yağ için geçerli kalıcı bir sıralama değildir. ASTM International, ASTM D6200 standardını, ASTM D6482 ile karıştırılan sulu polimer su verme ortamları ve ASTM D6549 ile karıştırılan su verme ortamları için yöntemlerle birlikte, su verme yağlarının soğuma eğrisi yöntemi olarak tanımlar. Bu yöntemler, farklı test koşulları altında birbiriyle ilişkili sorulara yanıt verir.
Grossmann analizi de başka bir tanımlama sağlar. H-değeri, bir ısı transferi modelindeki su verme şiddetini ifade eder; sıvının kimyasal bir sabiti değildir. Sıkça atıf yapılan referans değerler; durgun yağ için yaklaşık 0,25–0,30, durgun su için 0,9–1,0 ve durgun kostik soda veya salamura için yaklaşık 2’dir. Daha geniş tipik aralıklar, konvansiyonel veya hızlı su verme yağları için yaklaşık 0,25–0,80 değerlerini verir; ancak bildirilen değerler yağa ve işletme koşullarına bağlı olarak yaklaşık 0,2–1,2 aralığına yayılabilir. Karşılaştırma amacıyla tipik aralıklar salamura için yaklaşık 2,0–5,0, oda sıcaklığındaki damıtılmış su için 0,90–2,0 ve sulu polimer çözeltileri için 0,2–1,2’dir.
Bu değerler değişmez malzeme sabitleri olarak okunmamalıdır. NPTEL, karıştırılmayan suya 1,0 değerinde keyfî bir bağıl şiddet derecesi atar; bu da bu tür ölçeklerin karşılaştırmaya dayalı kabuller olduğunu gösterir. Bir banyo, prob yöntemi, karıştırma durumu ve sıcaklık için elde edilen H-değeri, başka bir düzene aktarıldığında eleştirel değerlendirme yapılmadan kullanılmamalıdır.
Durgun ve karıştırılan yağ davranışı
Durgun yağa daldırma işlemi, birden fazla ısı transferi aşaması oluşturur. Sıcak çelik banyoya girdiği anda, çevresindeki yağ buharlaşarak bir buhar örtüsü oluşturabilir. Bu film, yüzeyi sıvı yağdan ayırır ve ısı transferini sınırlar. Yüzey soğudukça veya akışkan hareketi filmi bozdukça film sonunda çöker. Bunun ardından çekirdek kaynaması ya da yerel olarak yoğun buhar oluşumu meydana gelebilir; yüzey sıcaklığı banyo için geçerli kaynama aralığının altına düştüğünde ise tek fazlı sıvı soğutması başlar.
Soğuma hızı bir aşamadan diğerine önemli ölçüde değişir. ASTM’nin Heat Transfer during Quenching and Assessment of Quench Severity—A Review başlıklı incelemesi, tek bir ortalama soğuma hızının bu ayrı mekanizmaları temsil edemeyeceğini vurgular. Buhar filminin çöktüğü sıcaklık, kaynama süresi ve sonraki sıvı soğutmasının hızı, çeliğin ısıl yolunu etkiler.
Karıştırma, bu olayların her birini değiştirir. Hareketli yağ, sıcak akışkanı iş parçasından uzaklaştırır, daha soğuk sıvıyı yüzeye taşır ve buhar örtüsünü parçalayabilir veya inceltebilir. Ayrıca ısının geçmek zorunda olduğu sınır tabakasını da azaltır. Bunun sonucunda soğuma eğrisi, hareket olmadan test edilen aynı yağa kıyasla daha yüksek bir maksimum soğuma hızı ve daha kısa bir buhar aşaması gösterebilir. Ancak “karıştırılmış” tek bir koşul değildir. Tank dolaşımı, iş parçasının hareketi, pervane akışı, pompa jetleri ve yönlendirilmiş püskürtme farklı hız alanları oluşturur. Büyük bir parça başka bir parçayı perdeleyebilir; köşeler, delikler ve dar aralıklar, açıkta kalan yüzeylere göre daha az akış alabilir.
Akış yönü, çarpılmanın kontrolünde özellikle önemlidir. Bir halka veya dişlinin bir tarafı daha güçlü bir dolaşıma maruz kalırsa, bu taraf daha erken soğuyup büzüşebilir. Isı çekimindeki yerel fark, banyonun ortalama sıcaklığı düzgün olsa bile şekil değişikliğine yol açabilir. Bu nedenle, bir laboratuvar probundan elde edilen soğuma eğrisi, karmaşık bir çelik bileşenin her konumunu tek başına öngöremez.
Prob yöntemi de karşılaştırmayı sınırlar. ISO 9950:1995 kasıtlı olarak karıştırılmayan koşulları kullanır ve nikel alaşımlı bir probla gerçekleştirilir. Buna karşılık ASTM D8562-24, çelik alaşımlarla kullanılan sulu polimer su verme ortamları için karıştırılmayan gümüş probla gerçekleştirilen bir soğuma hızı testini tanımlar. Prob malzemesi, geometrisi, termokupl konumu, karıştırma, banyo hacmi ve verilerin işlenmesi yöntemi, bildirilen sonucun tamamını etkiler. Bir yöntemden elde edilen değer, başka bir yöntemden elde edilen değerle otomatik olarak birbirinin yerine kullanılamaz.
Viskozite, ısıl iletkenlik ve ısı transferi
Viskozite, yağın çelik çevresinde ne kadar kolay hareket edeceğini ve yüzeyde ne kadar kalın bir akışkan sınır tabakası oluşacağını etkiler. Daha yüksek viskozite genel olarak harekete karşı direnci artırır; bu nedenle doğal taşınım zayıflar ve zorlanmış akış için daha fazla pompalama enerjisi gerekir. Ayrıca iş parçasının yanında daha kalın ve daha yavaş hareket eden bir tabaka bırakabilir. Banyo sıcaklığı yükseldikçe viskozite genellikle düşer; bu durum dolaşımı kolaylaştırır ve buhar filmiyle soğutmadan sıvı taşınımına geçişi değiştirebilir. Sıcak bir yağın oda sıcaklığındaki aynı yağdan çok farklı davranabilmesinin nedenlerinden biri budur.
Isıl iletkenlik, akışkan yüzeyle temas hâlindeyken ısının yağ tabakasından ne kadar kolay geçeceğini belirler. Daha yüksek iletkenlik, ısının çelikten daha hızlı iletilerek uzaklaştırılmasını destekler; ancak iletkenlik tek başına soğutma şiddetini belirlemez. Çok az hareket eden yüksek iletkenlikli bir akışkan, güçlü dolaşıma sahip daha düşük iletkenlikli bir akışkandan daha az etkili biçimde ısı uzaklaştırabilir. Yoğunluk, ısı kapasitesi, viskozite, ıslanma, buhar oluşumu ve akış hızı birlikte rol oynar.
Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media başlıklı çalışma, ISO/DIS 9950 prob yöntemini kullanarak ölçülen soğutma performansını ve Grossmann H-değerlerini ısıl iletkenlik ve viskoziteyle ilişkilendirir. Çalışmanın önemi, tek bir özelliğin bütün yağları sıralayabilmesi değildir. Aksine çalışma, fiziksel özellik verilerinin soğuma eğrilerini açıklamaya neden yardımcı olduğunu gösterir: viskozite, akışkan hareketini ve sınır tabakasındaki taşınımı etkilerken, ısıl iletkenlik akışkan içindeki ısı iletimini etkiler. Ölçülen H-değeri, yine de bütün ısı transferi sisteminin sonucudur.
Islanma, yalnızca özelliklere dayalı öngörüleri daha da sınırlar. Uygun viskozite ve iletkenliğe sahip bir yağ, yeterince ıslanmayan bir yüzeyde yine de kalıcı bir buhar tabakası oluşturabilir. Katkı maddeleri yüzey gerilimini ve ıslanma kinetiğini değiştirebilir; kirlenme ise bunları yeniden değiştirebilir. Bu nedenle bir laboratuvar kabında ölçülen aynı nominal viskozite, oksidasyon, seyreltme veya uzun süreli kullanım sonrasında aynı su verme performansını garanti etmez.
Sonuç olarak yağ seçimi ve proses kontrolü, yağ sınıflandırmasının yanı sıra banyo sıcaklığını, dolaşım düzenini, prob yöntemini ve kabul eğrisini de belirtmelidir. Soğuma süresi aralıkları, maksimum soğuma hızı ve karakteristik sıcaklıklar, “yağ” etiketinden daha bilgilendiricidir. Ölçülen davranış aktarılabilir kanıttır; akışkanın adı ise yalnızca başlangıç niteliğindeki tanımdır.
Karıştırma, Akış Düzeni ve Parça Geometrisi
Söndürme şiddeti, bir sıvıya kalıcı olarak atanmış bir sıralama değildir. Bu, belirli ısıl ve akışkan akışı koşulları altında bir söndürücü ortamın ortaya çıkardığı, ölçülmüş bir tepkidir. Aynı yağ, su çözeltisi veya salamura; sıvı durgun olduğunda, karıştırıldığında, bir tankın içinden pompalanarak geçirildiğinde, bir nozülden püskürtüldüğünde ya da yalnızca bir parçanın tek yüzüne yönlendirildiğinde ısıyı farklı hızlarda uzaklaştırabilir. Parça biçimi de başka bir değişken ekler: düz bir gümüş prob, dövme bir mil ve delikli bir levha, soğutucuyu aynı akış alanına maruz bırakmaz.
ASM International’ın ASM Handbook, Volume 4F, Quenchants and Quenching Technology adlı yayını, bu nedenle söndürücü ortam türünü, soğutma davranışını ve söndürme şiddetini birbirinden ayırır. Grossmann analizi, söndürme yoğunluğunu H-değeri olarak ifade eder; ancak H, bir malzeme sabiti değildir. Tipik referans değerleri durgun yağ için yaklaşık 0,25–0,30, durgun su için 0,9–1,0 ve durgun kostik soda veya salamura için yaklaşık 2’dir. Daha geniş tablolar salamura için 2,0–5,0, oda sıcaklığındaki damıtılmış su için 0,90–2,0, sulu polimer çözeltileri için 0,2–1,2 ve geleneksel veya hızlı söndürme yağları için 0,25–0,80 aralıklarını verir. Bu aralıklar değişmez sıralamaları değil, belirli koşulları ve korelasyonları tanımlar. Karıştırma, sıcaklık, konsantrasyon, kirlenme, ıslanma ve geometri, ölçülen sonucu önemli ölçüde değiştirebilir.
Karıştırılan ve karıştırılmayan testler
Karıştırılmayan bir prob testi, üretim yükü için evrensel bir yanıt değil, kontrollü bir referans sağlar. ISO 9950:1995, endüstriyel söndürme yağlarının soğutma özelliklerini standartlaştırılmış karıştırılmayan koşullar altında belirlemek için nikel alaşımlı bir prob kullanır. ASTM D8562-24, çelik alaşımlarla kullanılan sulu polimer söndürücü ortamlar için karıştırılmayan gümüş probla soğuma hızı testini tanımlar. Her iki durumda da prob, banyo, yönelim, sıcaklık geçmişi ve prosedür sonucu belirler. Bu nedenle bildirilen bir soğuma eğrisi, aynı yöntemle test edilmiş numuneler arasında karşılaştırmayı destekleyebilir; ancak hareket hâlindeki, sık yerleştirilmiş bir iş parçasının her noktasındaki davranışı öngörmekte yine de yetersiz kalabilir.
Bu ayrım önemlidir; çünkü karıştırma, sıvının sınır tabakasını ve sıcak yüzeyin bitişiğindeki buharın kararlılığını değiştirir. Daldırmalı söndürme sırasında ısı transferi tanınabilir aşamalardan geçer: başlangıçtaki buhar filmi aşaması, çekirdek kaynama aşaması ve yüzey sıcaklığının şiddetli kaynamayı sürdüren aralığın altına düşmesinden sonraki taşınım aşaması. ASTM’nin Heat Transfer during Quenching and Assessment of Quench Severity—A Review başlıklı incelemesi, soğuma hızının sabit kalmak yerine bu aşamalar boyunca değiştiğini açıklar. Karıştırma, buhar filmi aşamasını kısaltabilir veya bozabilir, yüzeydeki sıvı yenilenmesini artırabilir ve yerel ısı transfer katsayısını yükseltebilir. Akış bir yüzeye diğerinden daha doğrudan ulaşıyorsa, soğutmayı daha az üniform hâle de getirebilir.
ASTM International’ın D02.L0.06 Alt Komitesi, farklı koşullar için farklı prosedürler tanımlar. Listelenen yöntemler arasında söndürme yağları için ASTM D6200, karıştırılan sulu polimer söndürücü ortamlar için ASTM D6482, karıştırılan söndürücü ortamlar için ASTM D6549 ve gümüş probla test edilen sulu polimer söndürücü ortamlar için ASTM D8562 bulunur. Bir yöntem tanımındaki “karıştırılan” sözcüğü küçük bir prosedür ayrıntısı değildir. Ölçülen hidrodinamik ortamı değiştirir. Karıştırılmayan bir D8562 sonucunu karıştırılan bir polimer testiyle karşılaştırmak ve ardından iki değeri tek bir sabit ölçek olarak ele almak, test düzeniyle söndürücü ortamın kimliğini birbirine karıştırır.
Durgun bir banyo uzun bir buhar aşaması ve daha düşük bir azami soğuma hızı gösterebilirken, pompalama veya mekanik karıştırma buhar ceplerini çökertebilir ve çekirdek kaynama sırasında soğutmayı artırabilir. Aşırı karıştırma, her noktanın yalnızca aynı oranda daha hızlı soğumasını sağlamaz. Girdaplar, yeniden dolaşım bölgeleri ve ölü bölgeler yerel farklılıklar oluşturabilir. Bir probun azami soğuma hızı artarken, bir parçanın başka bir yüzeyi hareket hâlindeki sıvıdan kısmen yalıtılmış kalabilir.
ISO/DIS 9950 prob yöntemini kullanan Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media başlıklı çalışma, ölçülen soğutma performansını ve Grossmann H-değerlerini ısıl iletkenlik ve viskoziteyle ilişkilendirir. Bu özellikler eğilimlerin açıklanmasına yardımcı olur; ancak belirlenmiş bir akış koşulunun yerini tutmaz. Özellikle soğuma eğrisinin yüksek sıcaklık bölümünde ıslanma kinetiği ve kaynama davranışı belirleyici olmayı sürdürür.
Jet, daldırma ve yönlü akış
Daldırma ve jetle söndürme, farklı sınır koşulları oluşturur. Daldırmada parça çevresindeki bir sıvının içine girer ve kaldırma kuvveti, buhar hareketi, parçanın hareketi ve uygulanan herhangi bir dolaşım nedeniyle bir akış alanı gelişir. Jetle söndürmede nozul, sıvıyı belirli bir hız ve yönde besler. Jet geniş bir yüzeye çarpabilir, bir deliğin içine girebilir, bir yarığın üzerinden geçebilir veya seçilmiş bir bölgeye yöneltilebilir. Bu durumda yüzeyden ısı uzaklaştırılması; çarpma konumuna, jet çapına, aralığa, açıya, basınca ve kullanılmış sıvıyla buharın uzaklaşabilme kapasitesine bağlıdır.
Hakemli 2022 tarihli Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement başlıklı çalışma, çeliğin mikroyapısının yüzeydeki ısı uzaklaştırma hızı ve yerel soğuma hızı tarafından belirlendiğini; bunların da soğutucu türü ve akış düzeniyle kontrol edildiğini doğrudan ortaya koyar. Bu bulgu, bir söndürücü ortamın parçanın tamamı için tek bir soğuma hızına sahip olduğu yönündeki kolaycı varsayımı reddeder. Aynı çelikten üretilen ve aynı tankta soğutulan iki bölge, biri güçlü bir akışla karşı karşıya, diğeri ise yeniden dolaşım gölgesinde bulunuyorsa farklı ısıl yollar izleyebilir.
Yönlü akış, ısıl asimetri de oluşturabilir. Bir levhanın tek tarafına çarpan jet, kalınlık boyunca dik bir sıcaklık gradyanı ve yüzey boyunca farklı bir gradyan meydana getirebilir. Dönen bir mil, her çevre noktasını akışın içinden geçirerek bu asimetriyi azaltabilir; ancak dönme, kendine özgü ve sürekli değişen bir sınır tabakası oluşturur. Bir parça rafının içinden geçen çapraz akış, açıkta kalan yüzeylerde etkili olabilirken birbirine yakın parçaların arasında zayıf kalabilir. Bu nedenle akış düzeni, banyo sıcaklığı ve söndürücü ortam konsantrasyonunun yanı sıra proses kaydında yer almalıdır.
Pratik metalurjik sonuç doğrudandır. Bir bölge, difüzyon kontrollü dönüşümü bastıracak kadar hızlı soğurken başka bir bölge dönüşüm aralığından daha yavaş geçerse, oluşan martensit, beynit, perlit veya ferrit oranları farklı olabilir. Sertlik, artık gerilme, distorsiyon ve çatlama riski bu yerel farklılıkları izler. Tek bir prob konumundan elde edilen soğuma eğrisi, karmaşık bir yükün tamamında soğutmanın üniform olduğunu kanıtlayamaz.
Gölgeleme, buhar hapsolması ve kesit kalınlığı
Geometri, sıvıya erişimi kontrol eder. Özellikle deliğin ekseni ve kaçış yolu akışa zıt olduğunda, bir delik daldırma sırasında buhar hapsedebilir. Bir girinti, çevresindeki düz yüzey çekirdek kaynamaya geçmişken bile sıcak bir gaz veya buhar tabakasını tutabilir. Köşeler sınır tabakası gelişimini değiştirir ve yoğunlaştırılmış bir akışa maruz kalabilirken bitişik kapalı bölgelerde sıvı yenilenmesi çok az olabilir. Bu etkiler genellikle gölgeleme veya buhar hapsolması olarak tanımlanır; ancak bunlar yalnızca dolaşımdaki görsel kusurlar değil, ısı transferi sorunlarıdır.
Bir parçanın yönelimi, buharın boşalıp boşalmayacağını veya yüzeye yapışık kalacağını belirleyebilir. Aşağı bakan bir cep, kararlı bir buhar tabakasını tutabilir; parçanın döndürülmesi veya jet yönünün değiştirilmesi, aynı yüzeyi sıvıya çok daha erken maruz bırakabilir. Bir geçişli delik, buhar ve sıvının farklı kaçış yollarına sahip olması nedeniyle kör bir delikten farklı soğuyabilir. Sıkı yerleştirilmiş parçalar birbirlerini gölgeleyebilir; tankın pompa debisi değişmediği hâlde yerel akışı azaltarak iç kısımlardaki parçaların maruz kaldığı görünür şiddeti değiştirebilir.
Kesit kalınlığı, ısıl depolamayı artırır. İnce bir flanş, söndürücü ortam sıcaklığına hızla yaklaşabilirken kalın bir göbeğin çekirdeği sıcak kalır ve yüzeyine ısı sağlamayı sürdürür. Bu nedenle yüzey, merkez hâlâ östenitleme sıcaklığına yakınken film kaynaması, çekirdek kaynama ve taşınım aşamalarından geçebilir. Kalın bir kesitte yerel soğuma hızı yalnızca dış ısı transfer katsayısının bir işlevi değildir; aynı zamanda iç kısımdan iletim yoluyla gelen ısıyı da yansıtır. Köşeler, delikler ve ince kesitlerle kalın kesitler arasındaki geçişler bu farklılıkları artırır.
Bu nedenle standartlaştırılmış bir prob sonucu, belirtilen yöntem kapsamındaki göreli performansın kontrollü bir göstergesi olarak değerlendirilmelidir. Bu sonuç otomatik olarak evrensel bir yağ-su sıralamasına dönüştürülmemeli veya her geometriye değişiklik yapılmadan uygulanmamalıdır. İlgili soru yalnızca bir ortamın yağ, su, polimer veya salamura olarak adlandırılıp adlandırılmadığı değildir. Asıl soru; belirtilen soğutucunun, akış düzeninin, ıslanma davranışının, parça yöneliminin ve kesit geometrisinin, çeliğin dönüşümünü kontrol eden konumdaki ısıyı nasıl uzaklaştırdığıdır.
Grossmann H-Değeri ve Su Verme Şiddetinin Anlamı
Isı transferinin bir gösterimi olarak H-değeri
Grossmann yöntemi, su verme şiddetini H-değeri aracılığıyla sayısal bir biçimde ifade eder. Suya, yağa veya tuzlu suya kendiliğinden bir üstünlük sırası atamaz. Bunun yerine, belirli bir su verme işleminin çelik yüzeyinden ısıyı uzaklaştırıp su verme ortamına aktarmadaki etkinliğini gösterir.
Klasik yaklaşımda H-değeri, yüzey ısı transfer katsayısı ile çeliğin ısıl iletkenliği arasındaki ilişkiyle ifade edilir:
Değer, kullanılan çizelgeye veya referans sistemine bağlı olarak genellikle gibi ters uzunluk birimleriyle verilir. Daha yüksek bir H-değeri, daha güçlü bir sınır koşuluna işaret eder: Isı, çelik yüzeyinden, çeliğin ısıyı kendi içinde iletme kapasitesine kıyasla daha hızlı uzaklaşır. Daha düşük bir değer ise daha az şiddetli bir ısıl sınırı temsil eder.
Bu ayrım önemlidir; çünkü su verme yalnızca yüzeydeki ısı transferi tarafından kontrol edilmez. Önce yüzey soğur; bir çubuğun veya levhanın merkezi ise sıcaklığını korur. Isının su verme ortamına geçebilmesi için önce iç kısımdan yüzeye doğru ilerlemesi gerekir. Grossmann analizi, su verme ortamı tarafındaki H-değerini çeliğin sertleşebilirliği ve kesit geometrisiyle birlikte değerlendirerek kesitin ne kadarının martensite dönüşebileceğini tahmin eder.
Grossmann yöntemi, çeliğin sertleşebilirliğini ifade eden çelik tarafı ölçütü olarak genellikle ideal kritik çapı kullanır. İdeal kritik çap, sonsuz şiddette bir su verme altında belirli bir dönüşüm tepkisi gösterecek yuvarlak çubuğun boyutunu ifade eder. Bu durumda yüzeyin, kayda değer bir ara yüzey direnci olmaksızın su verme ortamının sıcaklığına ulaştığı kabul edilir. Gerçek kritik çap hem 'ye hem de H değerine bağlıdır. Bu nedenle aynı çelik, durgun yağda, hareketli yağda, suda veya tuzlu suda su verildiğinde çok farklı sertlik profilleri oluşturabilir.
Büyük bir H-değeri, bir parçanın her noktasının martensite oluşturacak kadar hızlı soğuyacağı anlamına gelmez. Bu değer, yüzey sınırının ısıyı etkin biçimde uzaklaştırdığını gösterir. Kalın bir kesitin merkezi, ısının kat etmesi gereken mesafe nedeniyle yine de yavaş soğuyabilir. Orta düzeyde sertleşebilirliğe sahip bir çeliğin ince kesiti, daha düşük şiddetli bir su verme ortamında tamamen sertleşebilirken aynı kalite çeliğin ağır bir kesiti merkezinde ferrite, pearlite veya bainite barındırabilir.
Dolayısıyla bu yöntem, sertleşebilirlik verileri ile proses koşulları arasında bir köprü oluşturur. Çeliğin tepkisini yorumlamaya yardımcı olur; ancak bir soğuma eğrisinin, sertlik profilinin veya üretim doğrulama testinin yerini almaz.
Bu sayı, tek bir sıcaklıktaki soğuma hızıyla da karıştırılmamalıdır. Su verme işlemi, çeşitli ısı transferi aşamalarından geçer. İlk buhar filmi aşamasında, kararlı bir buhar örtüsü yüzeyi yalıtabilir ve ısı akışını sınırlayabilir. Film çöktüğünde çekirdek kaynama başlar; sıvı sıcak çelikle aralıklı olarak temas eder ve ısı uzaklaştırma çok hızlı hâle gelebilir. Daha düşük sıcaklıklarda kaynama azalır ve kalan soğumayı taşınım kontrol eder. ASTM International'ın 2024 tarihli incelemesi Heat Transfer during Quenching and Assessment of Quench Severity—A Review, soğuma hızının bu farklı aşamalar boyunca değiştiğini vurgular. Tek bir H-değeri, değişkenlik gösteren bu davranışı mühendislik açısından kullanılabilir bir gösterime sıkıştırır.
Tipik referans aralıkları
Sıkça aktarılan Grossmann referans değerleri, durgun yağı yaklaşık 0,25–0,30; durgun suyu 0,9–1,0; durgun kostik soda veya tuzlu suyu ise yaklaşık 2 olarak verir. Bu değerler geleneksel büyüklük sırasını göstermek açısından yararlıdır; ancak kimyasal kategorilere kalıcı olarak atanmış sabit derecelendirmeler değildir.
Daha geniş referans aralıkları, her su verme ortamı ailesi için tek bir sayı kullanmanın neden yanıltıcı olabileceğini gösterir. Tipik H-değerleri tuzlu su için yaklaşık 2,0–5,0; oda sıcaklığındaki damıtılmış su için 0,90–2,0; sulu polimer çözeltileri için 0,2–1,2; geleneksel veya hızlı su verme yağları için ise 0,25–0,80 aralığında verilir. Aralıklar arasında önemli ölçüde örtüşme vardır. Hızlı su verme yağı, belirli bir koşul altında sulu bir sistemin alt sınırına yaklaşabilir; bir polimer çözeltisi ise konsantrasyona, sıcaklığa ve karıştırmaya bağlı olarak suya veya yağa yakın bir şiddet oluşturabilir.
NPTEL'in 2024 tarihli yaklaşımı, hareket ettirilmeyen suya keyfî bir bağıl şiddet derecesi olarak 1,0 değerini atar. “Keyfî” ifadesi önemlidir: Bu sayı, su verme şiddetinin temel bir birimini değil, bir referans ölçeğini temsil eder. Diğer koşulların tanımlanmış bir temel değerle karşılaştırılmasına olanak sağlar. Tüm hareket ettirilmeyen su banyolarının tam olarak aynı soğuma eğrisini veya aynı çelik mikroyapısını oluşturduğu anlamına gelmez.
Tuzlu su, çözünmüş tuzların ıslanmayı değiştirmesi ve buhar filmi oluşumunu bozması nedeniyle sudan daha yüksek görünür bir şiddet gösterebilir. Bununla birlikte tuz konsantrasyonu, banyo sıcaklığı, kirlenme, iş parçası yüzeyinin durumu ve banyo içindeki hareket sonucu etkiler. Kostik soda çözeltileri de ıslatma davranışları saf sudan farklı olduğu için güçlü bir soğuma sağlayabilir. Tek başına kimyasal adlandırma H-değerini belirleyemez.
Yağ, başka bir değişkenler kümesi ortaya çıkarır. Viskozite, ısıl iletkenlik, katkı maddesi kimyası, oksidasyon, kirlenme ve banyo sıcaklığı; buhar, kaynama ve taşınım aşamalarını etkiler. Bir testte hızlı su verme yağı olarak sınıflandırılan bir yağ, uzun süreli kullanım sonrasında veya farklı bir akış düzeninde belirgin biçimde farklı bir sonuç verebilir. Sulu polimer çözeltileri konsantrasyona, polimer türüne, bozunmaya ve çözelti hareketine daha da duyarlıdır. Çelik yüzeyindeki polimer birikintisi değiştikçe soğuma eğrileri önemli ölçüde değişebilir.
H-değeri neden evrensel bir malzeme sabiti değildir?
H-değeri, tek başına su verme ortamının adına değil, tanımlanmış bir test veya proses koşuluna aittir. Karıştırma veya akış durumuna, prob geometrisine, prob malzemesine, yüzey koşuluna, banyo sıcaklığına, yük miktarına, yönelime ve sonucun hesaplanması ya da raporlanmasında kullanılan yönteme bağlıdır. Ölçülen değer, soğuma eğrisinin hangi bölümüne ağırlık verildiğine göre de değişebilir.
Bu nedenle soğuma eğrisi standartları, sonuçlarla birlikte belirtilmelidir. ISO 9950:1995, endüstriyel su verme yağlarının standartlaştırılmış hareket ettirilmeyen koşullardaki soğuma özelliklerini belirlemek için nikel alaşımlı prob yöntemini tanımlar. ASTM D8562-24, çelik alaşımlarla kullanılan sulu polimer su verme ortamları için hareket ettirilmeyen gümüş probla soğuma hızı testini tanımlar. ASTM Alt Komitesi D02.L0.06; su verme yağları için ASTM D6200'ı, hareketli sulu polimer su verme ortamları için ASTM D6482'yi, hareketli su verme ortamları için ASTM D6549'u ve gümüş probla test edilen sulu polimer su verme ortamları için ASTM D8562'yi listeler.
Bu yöntemler karşılaştırmayı destekleyebilir; ancak değerleri, gerekli nitelendirmeler yapılmadan birbirinden farklı sistemler arasında doğrudan aktarmak doğru değildir. Hareket ettirilmeyen bir polimer banyosundaki gümüş prob, hareketli bir üretim tankında ilerleyen çelik dövme parçayı temsil etmez. Yağ karşılaştırması için tasarlanmış nikel alaşımlı bir prob, tuzlu su operasyonu için doğrudan bir H-değeri sağlamaz. Probun ısıl özellikleri, boyutları, yüzey kalitesi ve sıcaklık geçmişi ölçülen soğuma eğrisini etkiler.
Ölçülen soğuma şiddeti ile Grossmann H-değeri arasındaki fark açıkça korunmalıdır. Soğuma eğrisi testi, bir prob konumundaki sıcaklığı zamana karşı kaydeder. Grossmann analizi ise su verme sınırını çeliğin sertleşebilirliği ve kesit tepkisiyle ilişkilendirmek için etkin bir ısı transferi gösterimi kullanır. Bir soğuma eğrisi, belirli bir analitik amaç doğrultusunda tahminî bir şiddet değerine dönüştürülebilir; ancak bu dönüşüm varsayımlar içerir.
2022 tarihli hakemli çalışma Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, proses sonucunu doğrudan ortaya koyar: Çelik mikroyapısı, her ikisi de soğutucu türü ve akış düzeni tarafından kontrol edilen yüzeyden ısı uzaklaştırma hızına ve yerel soğuma hızına bağlıdır. Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media başlıklı çalışma da ISO/DIS 9950 prob yöntemini kullanarak ölçülen soğuma performansı ve Grossmann H-değerleri ile sıvının ısıl iletkenliği ve viskozitesi arasındaki ilişkiyi ele alır.
Sonuç olarak H-değerleri, kendilerini ortaya çıkaran koşullarla birlikte raporlandıklarında en yararlıdır. “Yağ, H = 0,3” ifadesi eksiktir. Teknik açıdan anlamlı bir ifade; yağı, banyo sıcaklığını, karıştırma durumunu, prob veya iş parçası yöntemini ve hesaplama temelini belirtir. Bu bilgiler olmadan söz konusu değer yalnızca yaklaşık bir referanstır. Grossmann analizi, evrensel bir malzeme sabiti veya ortamların kalıcı bir sıralaması olarak değil, belirli bir su verme sınırının modeli olarak ele alındığında değerini korur.
Soğuma Eğrisi Testleri ve Prob Yöntemleri
Zaman-sıcaklık verileri ve soğuma eğrileri
Bir soğuma eğrisi testi, ısıtılmış bir probun bir söndürme ortamında soğurkenki sıcaklığını kaydeder. Sonuç, genellikle yatay eksende zamanın, dikey eksende ise prob sıcaklığının gösterildiği bir zaman-sıcaklık veri kümesidir. Eğri, her sıcaklıkta ısının probdan ne kadar hızlı uzaklaştığını gösterirken türevi , anlık soğuma hızını verir. Eğimin dik olduğu bölüm hızlı sıcaklık kaybına, daha yatık olduğu bölüm ise daha yavaş ısı aktarımına işaret eder.
Eğim sabit değildir; çünkü söndürme işlemi baştan sona tek bir ısı aktarım mekanizması içermez. Sıcak bir prob sıvıya girdiğinde, yüzeyinin çevresinde bir buhar örtüsü oluşabilir. Film kaynaması olarak adlandırılan bu aşama, probu sıvıdan ayırır ve çoğu zaman nispeten düşük veya orta düzeyde bir soğuma hızı oluşturur. Buhar filmi çöktüğünde sıvı yüzeyle aralıklı veya sürekli olarak temas eder. Ardından çekirdek kaynaması ısıyı çok hızlı uzaklaştırabilir ve eğrinin en dik bölümünü oluşturur. Daha düşük sıcaklıklarda kaynama azalır ve taşınım başlıca mekanizma hâline gelir; bu nedenle eğri genellikle yeniden yataylaşır.
Kesin geçişler; söndürme ortamına, prob yüzeyine, sıcaklığa, karıştırmaya, kirlenmeye ve ıslanma davranışına bağlıdır. Buhar filmini hızla parçalayan bir söndürme ortamı, ısıl iletkenliği olağanüstü olmasa bile probu hızlı soğutabilir. Buna karşılık, zayıf ıslanma yalıtıcı bir buhar tabakasını koruyarak ısının uzaklaştırılmasını geciktirebilir. ASTM International’ın Heat Transfer during Quenching and Assessment of Quench Severity—A Review başlıklı incelemesi, soğuma hızının sıvının sabit bir özelliği olarak kalmadığını, farklı söndürme aşamaları boyunca değiştiğini vurgular.
Bu nedenle soğuma eğrisi analizi, “yağ”, “su” veya “salamura” gibi tek bir sınıflandırmadan daha fazla bilgi sağlar. Bir test, belirli sıcaklıklardan geçerek soğumak için gereken süreyi, maksimum soğuma hızını, bu maksimumun gerçekleştiği sıcaklığı veya belirli sıcaklıklardaki soğuma hızını raporlayabilir. Aynı prob geometrisi, başlangıç sıcaklığı, kap, karıştırma, veri toplama sistemi ve raporlama prosedürü kullanıldığında bu değerler karşılaştırılabilir.
Sıcaklık aralığı metalurjik açıdan önemlidir. Bir çelik parçada, östenitten perlite veya östenitten beynite dönüşüm aralığındaki soğuma hızı, dönüşüm ürünlerinin oranını ve dağılımını etkileyebilir. Martenzit başlangıç aralığından geçerek soğuma, martenzit oluşumunu etkilerken aşırı yüzey soğuması ısıl gerilmeyi ve deformasyon veya çatlama riskini artırabilir. Prob, gerçek bir çelik parçanın tüm özelliklerini yeniden üretmez; ancak ısı aktarımı davranışının kontrollü bir ölçümünü sağlar.
Söndürme ortamının türü ile ölçülen soğuma şiddetinin birbirinden ayrılması bu nedenle önemlidir. NPTEL’in geleneksel göreli ölçeğinde, karıştırılmayan suya keyfi olarak 1,0 şiddet derecesi atanır. Bu sayı bir referanstır; malzeme sabiti değildir. Karıştırma, su sıcaklığı, çözünmüş gaz, yüzey durumu ve parça geometrisi ölçülen sonucu değiştirebilir. Aynı ayrım Grossmann analizinde de geçerlidir. Tipik referans H değerleri, durgun yağ için yaklaşık 0,25–0,30, durgun su için 0,9–1,0 ve durgun kostik soda veya salamura için yaklaşık 2’dir. Yayınlanmış daha geniş aralıklar arasında salamura için 2,0–5,0, oda sıcaklığındaki damıtılmış su için 0,90–2,0, sulu polimer çözeltileri için 0,2–1,2 ve geleneksel veya hızlı söndürme yağları için 0,25–0,80 bulunur. Bunlar pratik aralıklardır; her banyo ve çalışma koşulu için değişmez sabitler değildir.
Bir H değeri, prob soğuma eğrisinden de farklıdır. Grossmann’ın değeri, çeliğin sertleşebilirliği ve kesit boyutu hesaplamalarıyla birlikte kullanılan bir ısı akışı modelindeki söndürme şiddetini ifade eder. Prob testi ise belirli bir prosedür altında belirli bir probun ısıl tepkisini ölçer. Bu ikisi ilişkilendirilebilir; ancak tanımlanmış bir korelasyon olmadan biri diğerinin yerine kullanılmamalıdır.
ASTM D6200, D6482 ve D6549
ASTM International’ın Quenchant Characterization by Cooling Curve Analysis başlıklı karakterizasyon makalesi, ASTM D6200, ASTM D6482 ve ASTM D6549’u ilgili soğuma eğrisi standartları olarak tanımlar. ASTM Alt Komitesi D02.L0.06 da bunların amaçlanan uygulamalarını listeler: ASTM D6200 söndürme yağlarını, ASTM D6482 karıştırılan sulu polimer söndürme ortamlarını ve ASTM D6549 karıştırılan söndürme ortamlarını ele alır. ASTM D8562 ise gümüş probla test edilen sulu polimer söndürme ortamları için ayrı olarak listelenir.
Standartlar, sıvıları yalnızca kimyasal adlarına göre sınıflandırmaz. Bir probun sıcaklık geçmişinin ölçülebilmesi ve karşılaştırılabilmesi için bir test düzeni tanımlar. Probun boyutları ve malzemesi, sıvı hacmi, banyo sıcaklığı, karıştırma veya akış düzeni, probun konumlandırılması ve sıcaklık kaydı gerekliliklerinin tümü sonucu etkiler. ASTM D6200 kapsamında elde edilen bir sonuç, prob ve çalışma koşulları farklı olabileceğinden, otomatik olarak ASTM D6482 veya ASTM D6549 kapsamında elde edilen bir sonuçla eşdeğer kabul edilemez.
Karıştırma özellikle dikkat gerektirir. Hareketli sıvı, buhar tabakasının kalınlığını ve kararlılığını değiştirir, prob yüzeyindeki daha soğuk söndürme ortamını yeniler ve kaynama ile taşınım arasındaki geçişi değiştirir. Endüstriyel bir tankta akış; pompalar, pervaneler, jetler, parçanın hareketi veya bir raf çevresindeki dolaşım yoluyla oluşturulabilir. Bu nedenle akışın yönü ve şiddeti kontrol edilmedikçe veya kaydedilmedikçe “karıştırılmış” ifadesi hidrodinamik koşulun tam bir tanımı değildir.
ASTM D8562-24, çelik alaşımlarıyla kullanılan sulu polimer söndürme ortamları için karıştırılmayan gümüş probla gerçekleştirilen bir soğuma hızı testini belirtir. Bu testin sonucu, sulu polimer formülasyonlarının karşılaştırılmasına rehberlik edebilir veya bu yöntem kapsamındaki göreli soğuma şiddetini gösterebilir. Ancak sonuç, tanımlanmış gümüş probla gerçekleştirilen karıştırılmayan test koşuluna ait olduğundan, her yağ, su banyosu veya salamura sistemi karşısında evrensel bir sıralama oluşturamaz.
ASTM çerçevesi, ileri sürülen iddianın kapsamını sınırladığı için yararlıdır. İki yağ, kabul edilebilir tekrarlanabilirlikle aynı laboratuvarda ASTM D6200’e göre test edilirse, eğrileri göreli bir karşılaştırmayı destekleyebilir. Bir yağ durgun bir banyoda, diğer yağ ise güçlü biçimde sirküle edilen bir üretim tankında test edilirse, sayılar aynı ısı aktarımı koşulunu tanımlamaz. Ayrıca bir eğri; çelik kalitesi, kesit kalınlığı, geometri, önceki östenit durumu ve parçanın yüklenmesi dikkate alınmadan sertlik, deformasyon, artık gerilme veya çatlamayı doğrudan öngöremez.
2022 tarihli hakemli çalışma Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, bu işlem bağlantısını doğrudan ortaya koyar: çeliğin mikroyapısı, her ikisi de soğutucu türü ve akış düzeni tarafından kontrol edilen yüzeydeki ısı uzaklaştırma hızı ile yerel soğuma hızı tarafından belirlenir. Dolayısıyla bir prob sonucu, bir ısı aktarımı testi hakkında kanıt sağlar; her çelik parçanın oluşturacağı mikroyapının eksiksiz bir tanımı değildir.
ISO 9950:1995 ve nikel alaşımlı prob
ISO 9950:1995, endüstriyel söndürme yağlarının soğuma özelliklerini standartlaştırılmış karıştırılmayan koşullar altında belirlemek ve sıralamak için nikel alaşımlı bir prob yöntemini belirtir. Prob yağ içinde soğurken ısıl tepkisi kaydedilir ve ortaya çıkan eğri, farklı sıcaklıklardaki soğuma davranışı hakkında karşılaştırmalı bilgi sağlar. Yöntem, tanımlanmış bir nikel alaşımlı prob ve karıştırılmayan bir banyo kullandığından, öngörülen koşullar korunduğunda laboratuvarlar yağ davranışını karşılaştırabilir.
Bu sıralamanın anlamı dar kapsamlı olmakla birlikte yararlıdır. ISO 9950:1995 testinde A yağı, B yağından daha hızlı bir soğuma tepkisi oluşturuyorsa A yağının bu yöntem kapsamında ölçülen soğuma özelliği daha yüksektir. Numuneler tutarlı biçimde test edildiğinde sonuç; oksidasyon, kirlenme, yaşlanma veya formülasyon farklılıklarının neden olduğu değişikliklerin belirlenmesine yardımcı olabilir.
Bu sonuç, A yağının her fırında veya tankta her çelik kalitesini daha hızlı soğutacağını kanıtlayamaz. Üretim sırasında uygulanan karıştırma film kaynamasını baskılayabilir, yük yerel akışı değiştirebilir ve iş parçasının yüzeyi nikel alaşımlı probdan farklı biçimde ıslanabilir. Banyo sıcaklığı, kirleticilerin derişimi, probun yerleştirilmesi ve parça geometrisi, ısı aktarımı dizisini değiştirebilir. Ayrıca geçerli bir ilişki bu söndürme ortamı ve uygulama için geliştirilmedikçe, bu sıralama bir Grossmann H değeri oluşturmaz.
Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media başlıklı çalışma, ölçülen soğuma performansını ve Grossmann H değerlerini ısıl iletkenlik ve viskoziteyle ilişkilendirmek için ISO/DIS 9950 prob yöntemini kullanmıştır. Bu tür çalışmalar, prob verilerinin mühendislik modelleriyle nasıl ilişkilendirilebileceğini gösterir; ancak ilişki test koşullarına ve modelin varsayımlarına bağlıdır. Tek başına bir iletkenlik veya viskozite değeri soğuma eğrisini belirlemez; belirli sıcaklık aralıklarında ıslanma ve kaynama davranışı baskın olabilir.
Bu nedenle soğuma eğrisi testi, kapsamı kesin biçimde belirtildiğinde en güvenilir sonucu verir: prob malzemesi, standart, banyo sıcaklığı, karıştırma koşulu, ölçülen sıcaklık aralığı ve raporlanan soğuma hızı ölçütü. “Su, yağdan daha şiddetlidir” ifadesi, karşılaştırılabilir koşullar altında yararlı bir ilk yaklaşım olabilir. Ancak bu, eksiksiz bir test sonucu değildir. Savunulabilir karşılaştırma her zaman belirlenmiş yöntemlerle elde edilen ölçülmüş eğriler arasında yapılır ve gerçek çelik, geometri ve söndürme düzeni dikkate alınarak yorumlanır.
Sulu Polimer Söndürme Ortamları için ASTM D8562-24
ASTM D8562-24, çelik alaşımlarıyla kullanılan sulu polimer söndürücü ortamlar için karıştırılmamış gümüş probla gerçekleştirilen bir soğuma hızı deneyini tanımlar. Strong evidence
ASTM D8562-24, çelik alaşımlarıyla kullanılan sulu polimer su verme ortamları için karıştırılmayan gümüş prob soğuma hızı testini tanımlar. Bu ifade, yöntemin sınırlarını belirler. Her polimer çözeltisinin yağ ile su arasında yer aldığı kalıcı bir sıralama oluşturmaz ve bileşimine bakılarak sulu bir polimere tek bir evrensel soğutma şiddeti atamaz. Sonuç; belirli bir prob, kap, su verme ortamı koşulları ve ısı transferi testi kapsamında geçerlidir.
Bu ayrım önemlidir; çünkü “su verme ortamı türü” ile “ölçülen soğutma şiddeti” farklı şeyleri ifade eder. Sulu bir polimer çözeltisi, çözünmüş veya dağılmış polimer sistemi ve konsantrasyonuyla tanımlanır; ölçülen soğuma eğrisi ise aynı zamanda sıcaklığı, kirlenmeyi, ıslanma davranışını, akışkan hareketini ve prob düzenlemesini yansıtır. H-değeri olarak ifade edilen Grossmann su verme şiddeti, su verme yoğunluğunun ayrı bir mühendislik gösterimidir. Uygun bir analiz yapılmadığı ve bu analizin varsayımları geçerli olmadığı sürece, D8562-24 soğuma hızı sonucu H-değeri olarak değerlendirilmemelidir.
Gümüş prob testinin kapsamı
Gümüş prob, D8562-24’e tanımlı bir ısıl tepki kazandırır. Gümüşün ısıl iletkenliği yüksek olduğundan prob, bir çelik numunenin dönüşüm davranışından ziyade, su verme ortamının yüzeyinde oluşturduğu ısı transferi davranışını kaydetmek üzere tasarlanmıştır. Ölçülen sıcaklık-zaman kaydı daha sonra belirli sıcaklıklarda veya sıcaklık aralıklarında soğuma hızı bilgisine dönüştürülebilir. Bu nedenle test, su verme ortamını yöntem koşulları altında karakterize eder; her çelik parçanın sıcaklık geçmişini doğrudan öngörmez.
Bu sınırlama bir kusur değildir. Standardize edilmiş bir prob, kontrollü karşılaştırmayı mümkün kılar. İki sulu polimer su verme ortamı aynı cihaz, hazırlama yöntemi, sıcaklık ve raporlama prosedürü kullanılarak test edilirse, soğuma eğrileri ortak bir temelde karşılaştırılabilir. Karşılaştırma, örneğin bir çözeltinin seçilmiş bir sıcaklık aralığında ısıyı diğerinden daha hızlı uzaklaştırdığını, başka bir çözeltinin ise soğumanın ilerleyen bölümünde farklı bir hız oluşturduğunu gösterebilir. Tek bir maksimum soğuma hızı değeri bu farkı gizleyebilir.
Soğuma, daldırmadan son sıcaklık dengelemesine kadar sabit değildir. ASTM International’ın Heat Transfer during Quenching and Assessment of Quench Severity—A Review başlıklı incelemesi, farklı su verme aşamalarını ve bunlarla ilişkili ısı transferi davranışı değişikliklerini açıklar. Başlangıçta sıcak bir buhar tabakası probu sıvıdan ayırabilir; ıslanma başladığında bu tabaka çökerek daha hızlı bir çekirdek kaynaması aşaması oluşturabilir. Prob sıcaklıkları daha düşük seviyelere indiğinde kaynama azalır ve taşınım daha etkili hâle gelir. Geçiş sıcaklıkları, her aşamanın süresi ve soğuma hızları; sıvıya ve sıvının yüzeyle etkileşimine bağlıdır.
Polimer su verme ortamlarında ıslanma özellikle önemlidir. Polimer filmleri sıcak yüzeyde oluşabilir, buhar filminin kararlılığını değiştirebilir ve sıvının proba ulaşma biçimini etkileyebilir. Konsantrasyon, çözelti yaşı, kalıntılar, su kalitesi ve kirlenme bu filmi etkileyebilir. Bu nedenle aynı nominal polimer konsantrasyonu, farklı işletme koşullarında farklı soğuma eğrileri oluşturabilir. Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement başlıklı çalışma, çelik mikroyapısını; her ikisi de soğutucu türü ve akış düzeni tarafından kontrol edilen yüzeysel ısı uzaklaştırma hızı ve yerel soğuma hızıyla ilişkilendirir. D8562-24, bu davranışın kontrollü bir görünümünü ölçer; olası tüm endüstriyel görünümlerini değil.
Prob malzemesi, standartlar arasında gelişigüzel bir eşdeğerlik kurulmasını da engeller. ISO 9950:1995, standardize edilmiş karıştırılmayan koşullar altında endüstriyel su verme yağlarının soğuma özelliklerini belirlemek ve sıralamak için nikel alaşımlı prob testini tanımlar. ASTM D6200 su verme yağlarını ele alırken, D8562-24 sulu polimer su verme ortamlarını gümüş prob kullanarak ele alır. Nikel alaşımlı yağ yönteminden elde edilen sayısal bir soğuma hızı, gümüş probla uygulanan polimer yönteminden elde edilen sayısal bir soğuma hızıyla otomatik olarak eşdeğer değildir. Prob yapısı, ısıl tepki, numune geometrisi, ölçüm cihazları ve su verme ortamı ailesi sonucun tümünü etkiler.
Karıştırılmayan test koşulları
“Karıştırılmayan” ifadesi, D8562-24 tanımının küçük bir laboratuvar ayrıntısı değil, önemli bir parçasıdır. Test, prob çevresinde mekanik olarak uygulanan bir karıştırma veya kontrollü akış olmadan soğuma tepkisini ölçmeyi amaçlar. Bu koşul önemli bir değişkeni ortadan kaldırır ve sulu polimer çözeltileri arasında tekrarlanabilir karşılaştırmaları destekler. Bununla birlikte, su verme ortamının fiziksel anlamda tamamen hareketsiz olduğu anlamına gelmez: sıcak sıvı yükselir, buhar hareket eder ve yoğunluk farkları doğal taşınım oluşturur. Anlamı, yöntemin bir pompayı, çarkı, püskürtme jetini, nozulu veya iş parçası hareketini kasıtlı olarak yeniden üretmemesidir.
Endüstriyel tanklar tamamen hareketsiz bir laboratuvar banyosu gibi davranmaz. Parçalar dikey veya yatay olarak girebilir, sepetler hareket edebilir, pompalar sıvıyı dolaştırabilir ve yakındaki yüzeyler akışı yönlendirebilir. Püskürtme sistemi ise daha farklı sınır koşulları oluşturur. Akış, buhar filmlerini parçalayabilir, yüzeye daha soğuk sıvıyı yeniden ulaştırabilir, polimer bakımından zengin sınır tabakalarını uzaklaştırabilir ve kaynama ile taşınım arasındaki dengeyi değiştirebilir. Bu nedenle, üretim tankı karıştırılıyor olsa bile D8562-24 sonucu karıştırılmayan test koşulunu tanımlar.
Su verme ortamının sıcaklığı da kontrol edilmeli ve raporlanmalıdır; çünkü viskozite, çözünmüş gaz içeriği, ıslanma ve ısı kapasitesi sıcaklıkla değişir. Polimer konsantrasyonu ve çözelti koşulları da aynı ölçüde titizlik gerektirir. Belirli bir konsantrasyondaki taze çözelti üzerinde gerçekleştirilen bir testin; yağ, ince partiküller, tuzlar, korozyon ürünleri veya polimer bozunma ürünleri biriktirmiş işletme banyosunu temsil ettiği varsayılamaz. Temizleme ve numune alma uygulamaları, prob sıvıya girmeden önce bile sonuçları değiştirebilir.
Bu etkenler, teknik kararlar açısından “su yağdan daha şiddetlidir” ifadesinin neden fazla kaba olduğunu açıklar. NPTEL’in 2024 tarihli yaklaşımı, karıştırılmayan suya 1,0 şeklinde keyfi bir bağıl şiddet derecesi verir. Tipik Grossmann referans değerleri; durgun yağ için yaklaşık 0,25–0,30, durgun su için 0,9–1,0 ve durgun kostik soda veya salamura için yaklaşık 2 değerleridir. Daha geniş yayımlanmış aralıklar; salamura için 2,0–5,0, oda sıcaklığındaki damıtılmış su için 0,90–2,0, sulu polimer çözeltileri için 0,2–1,2 ve geleneksel veya hızlı su verme yağları için 0,25–0,80 değerlerini verir. Bunlar referans aralıklarıdır; değişmez malzeme sabitleri değildir. Karıştırma, sıcaklık, ıslanma, geometri ve seçilen hesaplama yöntemi, ölçülen sonucu önemli ölçüde değiştirebilir.
“Karıştırılmış” sözcüğü de standartlara dayalı bir kesinlik gerektirir. ASTM Alt Komitesi D02.L0.06, karıştırılan sulu polimer su verme ortamları için ASTM D6482’yi ve karıştırılan su verme ortamları için ASTM D6549’u; su verme yağları için D6200 ve gümüş probla test edilen sulu polimer su verme ortamları için D8562 ile birlikte tanımlar. Üretim süreci sıvı dolaşımına veya harekete dayanıyorsa D6482 veya D6549 daha temsil edici olabilir. Karıştırılan bir proses için D8562-24’ü yalnızca kullanımı kolay olduğu için seçmek, yöntem ile proses arasında uyumsuzluk yaratır.
Sonuçların karşılaştırma ve seçim amacıyla kullanılması
D8562-24 sonuçları, karşılaştırmanın yöntemin kapsamıyla başlaması koşuluyla, su verme ortamı seçimine veya su verme şiddetlerinin karşılaştırılmasına rehberlik edebilir. İlk soru “Hangi eğrideki sayı daha büyük?” değildir. İlk soru “Eğriler aynı uygulanabilir yöntemle, aynı prob, su verme ortamı sıcaklığı, konsantrasyon ve karıştırma koşulları kullanılarak mı elde edildi?” olmalıdır. Soğuma hızı verileri ancak bu kontrol yapıldıktan sonra karşılaştırılmalıdır.
Yararlı bir karşılaştırma, eğrinin tamamını inceler. Buhar aşamasındaki hız, yüzeyin buhar tarafından ne kadar süre yalıtılmış kaldığını gösterir. Çekirdek kaynaması sırasındaki hız, aşırı soğumanın deformasyon veya çatlama riskini artırabileceği sıcaklık aralıklarından geçişi kontrol edebilir. Daha düşük sıcaklıklardaki taşınımla soğuma bölümü, çeliğin dönüşüm aralığına ve son denge sıcaklığına nasıl yaklaştığını etkiler. Bir çelik kalitesi için ilgili hız; gümüş prob tarafından kaydedilen maksimum hızdan ziyade, kritik dönüşüm davranışı, kesit boyutu, geometri ve gerekli mikroyapıyla ilişkilidir.
Sonuç; bir sulu polimer konsantrasyonundan diğerine kontrollü geçişi, banyo bozulmasının kontrolünü veya bir polimer çözeltisinin uygun bir yöntemle test edilen başka bir su verme ortamıyla karşılaştırılmasını destekleyebilir. Ayrıca maksimum hızları benzer olan iki çözeltinin, eğrinin geri kalanında farklı şekilde soğuduğunu gösterebilir. Bu fark; belirli bir çelik alaşımında sertlik, deformasyon, artık gerilme veya martensit, beynit, ferrit ya da perlit oluşumu açısından önem taşıyabilir.
Sonuç, tek başına her üretim su verme koşulunu yeniden oluşturmaz. Parça kütlesini, köşeleri, delikleri, yük yoğunluğunu, raf konumunu, yüzey tufalını, karıştırma düzenini, püskürtme çarpma koşullarını veya büyük bir banyonun değişen sıcaklığını otomatik olarak hesaba katmaz. Gümüş prob eğrisi, belirli bir çelik kalitesinin sertlik veya mikroyapı gerekliliğini karşılayacağını da doğrudan kanıtlamaz. Üretim doğrulaması hâlâ uygun çelik numunelerini, temsili yükleri, proses kontrollerini ve metalürjik incelemeyi gerektirir.
Grossmann analizi başka bir karşılaştırma çerçevesi sağlayabilir; ancak H-değeri ASTM test çıktısıyla karıştırılmamalıdır. H-değerleri, bir ısı transferi modelinde söndürme yoğunluğunu ifade eder ve sınır koşulları ile geometri hakkındaki varsayımlara bağlıdır. Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media başlıklı çalışma, ISO/DIS 9950 prob yöntemini kullanarak soğutma performansını ve Grossmann H-değerlerini akışkan özellikleriyle ilişkilendirmekte; ölçülen eğri ile hesaplanan H-değerinin birbiriyle bağlantılı olduğunu, ancak aynı şey olmadığını göstermektedir. D8562-24 eğrisi, tanımlanmış bir gümüş prob testinden elde edilen kanıttır. Bu eğri, ancak çelik, parça, ekipman ve amaçlanan soğutma koşulu dikkate alınarak yorumlandığında bir proses kararına dönüşür.
Soğutma Şiddeti, Sertleşebilirlik ve Çeliğin Mikroyapısı
Soğutma şiddeti, belirli koşullar altında bir su verme ortamının ısıyı ne kadar hızlı uzaklaştırdığını ifade eder; oluşacak çelik mikroyapısını tanımlamaz. Bu ayrım önemlidir; çünkü martenzit, beynit, perlit ve ferrit, çeliğin bileşimine, östenit tane boyutuna, östenitleme işlemine, kesit boyutuna ve dönüşüm aralıklarından geçiş sırasındaki gerçek sıcaklık-zaman yoluna bağlı olarak oluşur. Bir su verme ortamı farklı çelik kalitelerinde farklı sonuçlar doğurabilir; aynı kalite çeliği de karıştırma, yük yerleşimi veya su verme ortamı sıcaklığı değiştiğinde farklı tepki verebilir.
Terminoloji konusunda da dikkatli olmak gerekir. Bir su verme ortamı türü—yağ, su, polimer çözeltisi, tuzlu su veya gaz—tek başına ölçülmüş bir soğutma şiddeti değeri değildir. Soğuma eğrisi deneyleri, tanımlanmış bir prob, sıcaklık, karıştırma koşulu ve deney prosedürü için ısı uzaklaştırma hızını bildirir. Grossmann analizi, su verme yoğunluğunu H-değeri ile ifade eder; ancak H, kalıcı bir malzeme sabitinden ziyade bir modelleme parametresidir. NPTEL’in geleneksel ölçeğinde karıştırılmayan suya keyfî olarak 1,0 bağıl soğutma şiddeti değeri atanır. Referans Grossmann değerleri, durgun yağ için yaklaşık 0,25–0,30; durgun su için 0,9–1,0; durgun kostik soda veya tuzlu su için ise yaklaşık 2’dir. Yaygın olarak verilen diğer aralıklar tuzlu su için 2,0–5,0; oda sıcaklığındaki damıtılmış su için 0,90–2,0; sulu polimer çözeltileri için 0,2–1,2; geleneksel veya hızlı su verme yağları için 0,25–0,80 arasındadır. Bu değerler yararlı karşılaştırmalardır; değişmez sıralamalar değildir.
Kritik soğuma koşulları ve dönüşüm ürünleri
Östenit, istenmeyen difüzyonlu ürünleri baskılayacak hızlarda zaman-sıcaklık-dönüşüm diyagramının belirli bölgelerinden kaçınmalı veya bu bölgelerden geçmelidir. Soğuma, karbonun bölüşümlenmesine izin verecek kadar yavaş kalırsa sade karbonlu çeliklerde ferrit ve perlit oluşabilir; biraz daha yüksek hızlarda beynit gelişebilir. Çelik, önemli bir difüzyonlu dönüşüm gerçekleşmeden önce martenzit başlangıç sıcaklığının altına soğutulursa östenit büyük ölçüde martenzite dönüşebilir; nihai oran ise martenzit bitiş sıcaklığına ve kalıntı östenit miktarına bağlıdır.
Her çelik için geçerli tek bir “kritik soğuma hızı” yoktur. Örneğin AISI 1045, krom ve molibden dönüşümü geciktirdiği ve böylece parçanın iç kısmında daha yavaş bir soğuma yolunun martenzit oluşturmasına izin verdiği için AISI 4140’tan çok daha düşük sertleşebilirliğe sahiptir. AISI 52100, AISI 4140 ve AISI 4340 da aynı nominal su verme işlemine tabi tutulsa bile ayrı ayrı değerlendirilmelidir. Sertleşebilirlik, belirli bir su verme işlemi altında çeliğin sert bir dönüşüm yapısı geliştirebildiği derinliği ifade eder; yüzey sertliğiyle aynı şey değildir ve yalnızca su verme ortamının bir özelliği değildir.
Östenitleme koşulu başlangıç noktasını değiştirir. Aşırı östenitleme sıcaklığı veya bekletme süresi, östenit tanelerini büyütebilir, karbür çözünmesini değiştirebilir ve dönüşüm davranışını kaydırabilir. Buna karşılık, karbürlerin eksik çözünmesi karbon ve alaşım elementlerinin düzensiz dağılmasına yol açabilir. Kesit boyutu da ısının yüzeye ne kadar hızlı ulaşabileceğini ve çekirdekten ne kadar ısının dışarı taşınması gerektiğini belirler. Küçük bir AISI 1045 çubuğu yağ içinde martenzitik aralıktan yeterince hızlı soğuyabilirken, aynı ısıl işlem görmüş kalitenin büyük bir çubuğunun merkezinde perlit veya beynit kalabilir.
Soğuma eğrisi düz bir çizgi değildir. ASTM’nin Su Verme Sırasında Isı Transferi ve Su Verme Şiddetinin Değerlendirilmesi—Bir İnceleme başlıklı değerlendirmesi, belirgin su verme aşamalarını açıklar: başlangıçtaki buhar örtüsü veya film kaynaması aşaması, hızlı çekirdek kaynaması aşaması ve iş parçası sıcaklığı su verme ortamının kaynama ile ilişkili aralığının altına düştükten sonraki daha yavaş taşınım aşaması. Isı transfer katsayıları bu aşamalar arasında keskin biçimde değişir. Islanma kinetiği, buharın yüzeyden ne zaman uzaklaştırılacağını belirler; bu nedenle aynı nominal banyo sıcaklığında gerçekleştirilen iki su verme işlemi farklı yerel soğuma hızları oluşturabilir.
ASTM D8562-24, çelik alaşımlarıyla kullanılan sulu polimer su verme ortamları için karıştırılmayan gümüş prob deneyini tanımlar. ISO 9950:1995, endüstriyel su verme yağlarının standartlaştırılmış karıştırılmayan koşullar altında belirlenmesi ve sıralanması için nikel alaşımlı prob yöntemini tanımlar. ASTM D6200 su verme yağlarını, ASTM D6482 karıştırılan sulu polimer su verme ortamlarını ve ASTM D6549 karıştırılan su verme ortamlarını kapsar. Bu standartların sonuçları, ilgili yöntemlerle ölçülen koşulları karşılaştırabilir; ancak belirli bir çelik kesitinin aynı ısıl geçmişi alacağını garanti edemez.
2022 tarihli hakemli çalışma Su Verme Yönteminin Çeliklerin Soğuma Hızı ve Mikroyapısındaki Rolü: Soğutucudaki ve Akış Düzenindeki Değişimler, uygulamadaki bağlantıyı doğrudan ortaya koyar: çelik mikroyapısı, her ikisi de soğutucu türü ve akış düzeni tarafından kontrol edilen yüzeydeki ısı uzaklaştırma hızı ile yerel soğuma hızı tarafından belirlenir. Bu nedenle bir jet, daldırma banyosu ve hareketli bir iş parçası, aynı sıvı kullanılsa bile farklı martenzit dağılımları oluşturabilir.
Yüzeyden çekirdeğe soğuma farklılıkları
Su verme sırasında yüzey önce su verme ortamıyla temas eder. Çekirdek ise etmez. Isı iç kısımdan yüzeye doğru akar ve çekirdek kaynaması sırasında dik, sonraki taşınım aşamasında ise daha düşük eğimli olabilen bir sıcaklık gradyanı oluşturur. Yüzey, çekirdek hâlâ perlit veya beynit dönüşüm aralığındayken martenzit başlangıç sıcaklığını geçebilir. Nominal çelik kalitesinde herhangi bir değişiklik olmadan sertleşmiş bir dış tabakanın daha yumuşak bir merkezi çevreleyebilmesinin nedeni budur.
Bu etki kalın çubuklarda, levhalarda, dişlilerde ve dövmelerde özellikle belirgindir. İnce bir AISI 4140 bileşen kendi kesiti boyunca hızla soğuyabilirken, büyük bir AISI 4140 mil martenzitik bir dış bölge ve beynitik ya da perlitik bir çekirdek geliştirebilir. Alaşım içeriği dönüşüm eğrilerini kaydırır; ancak geometri ısıl yolu yine de kontrol eder. Köşeler, delikler, kama kanalları ve kesit geçişleri de ısı akışını değiştirir. Bir köşe, iki veya üç açık yüzey üzerinden ısı kaybedebilirken içbükey bir bölge daha sıcak kalabilir ve farklı bir dönüşüm geçirebilir.
Akış düzeni bu farklılığı artırabilir veya azaltabilir. Karıştırma, buharı yüzeyden uzaklaştırır, yüzeydeki daha soğuk sıvıyı yeniler ve yerel ısı transfer katsayısını yükseltebilir. Yönlendirilmiş bir jet, bir yüzeyi korunaklı bir yüzeye göre çok daha hızlı soğutabilir. Daldırmalı su verme işleminde buhar cepleri yatay yüzeylerin altında veya boşlukların içinde kalabilir. Bu nedenle 2022 tarihli akış düzeni çalışması, “su verme” veya “polimerle su verme” ifadelerinin yeterli bir proses tanımı olarak değerlendirilmemesi gerektiği konusunda uyarır. Konuma özgü akış, konuma özgü soğumayı belirler.
Su verme ortamının sıcaklığı, konsantrasyonu, viskozitesi ve ısıl iletkenliği de önemlidir. Sıvı Su Verme Ortamlarının Soğutma Performansı Üzerinde Isıl İletkenlik ve Viskozitenin Etkisi başlıklı çalışma, ISO/DIS 9950 prob yöntemini kullanarak ölçülen soğutma performansı ve Grossmann H-değerlerini bu özelliklerle ilişkilendirir ve akışkan koşulunun ölçülen sonucu neden etkilediğini gösterir. Polimer konsantrasyonundaki bir değişiklik, viskoziteyi ve ıslanma davranışını film kalıcılığını ve çekirdek kaynaması sırasındaki ısı uzaklaştırmasını değiştirecek ölçüde etkileyebilir. Banyo kirlenmesi ve bozunması da aynı sonucu doğurabilir.
Sertlik, distorsiyon ve çatlama arasındaki ödünleşimler
Yetersiz soğuma, difüzyonlu dönüşüm için daha fazla östenit kalmasına neden olur. Ortaya çıkan ferrit-perlit veya beynitik bölgeler genellikle martenzitten daha yumuşaktır; ancak beynit sertliği kaliteye ve dönüşüm sıcaklığına göre değişir. Bir yüzey sertlik gerekliliğini karşılayabilirken çekirdek yeterince sertleşmemiş kalabilir. Yükün kesit boyunca taşındığı bir bileşende bu gradyan, ölçülen yüzey değeri kabul edilebilir görünse bile tasarım açısından bir arıza oluşturabilir.
Soğutma şiddetinin artırılması sertleşme derinliğini iyileştirebilir; ancak ısıl ve dönüşüm gerilmelerini de artırır. Yüzey soğudukça büzülürken daha sıcak çekirdek bu büzülmeyi sınırlar. Daha sonra çekirdek soğuyup büzülürken önceden dönüşmüş yüzey buna direnç gösterir. Martenzit oluşumu bir dönüşüm şekil değiştirmesi ekler ve karbon içeriği, sıcaklık veya soğuma hızı kesit boyunca değiştiğinde bu şekil değiştirmesi düzgün dağılmaz. Bunun sonucunda artık gerilme, boyutsal değişim ve şekil distorsiyonu oluşur.
Çatlama, bu rekabetin en uç sonucudur. AISI 1095 gibi yüksek karbonlu çelikler ve rulman çeliği AISI 52100 özellikle hassastır; çünkü martenzit oluşumu önemli gerilmeler meydana getirir ve su verme sırasında mevcut süneklik sınırlıdır. Keskin köşeler, ani kesit değişimleri, dekarbürize tabakalar, taşlama izleri ve yerel buhar filminin çökmesi ek gerilme yığılmaları oluşturur. Daha şiddetli bir ortam yüzey sertliğini artırabilir; ancak su verme çatlakları veya kabul edilemez distorsiyon olasılığını da yükseltebilir.
Bu nedenle pratik amaç maksimum H-değeri değildir. Amaç, gerekli dönüşüm yapısına kontrollü gradyanlarla ulaşan bir soğuma yolu elde etmektir. Bunun için daha yüksek sertleşebilirliğe sahip bir çelik seçilebilir, östenitleme çevrimi değiştirilebilir, kesit kalınlığı azaltılabilir, polimer konsantrasyonu ayarlanabilir, banyo sıcaklığı kontrol edilebilir veya karıştırma ve fikstür yönelimi değiştirilebilir. Temperleme, su verme sonrasındaki gerilmenin bir bölümünü azaltır; ancak su verme sırasında oluşmuş çatlakları veya ciddi düzensizliği güvenilir biçimde gideremez. Soğutma şiddeti; çelik kalitesi, geometri, proses koşulu ve ölçülmüş soğuma eğrisi birlikte dikkate alınarak değerlendirilmelidir.
Verileri Yanlış Yorumlamadan Su Verme Ortamları Nasıl Karşılaştırılır?
Bir su verme ortamının tek ve kalıcı bir soğutma şiddeti sayısı yoktur. “Su yağdan daha şiddetlidir” ifadesi, yalnızca karşılaştırmada hangi suyun, hangi yağın, hangi testin ve soğuma eğrisinin hangi bölümünün ele alındığı belirtiliyorsa yararlı bir ilk yaklaşımdır. Banyo sıcaklığı, konsantrasyon, kirlenme, karıştırma, prob geometrisi, yüzey durumu ve ıslanma davranışı, ölçülen sonucu değiştirebilir.
Bu nedenle karşılaştırma, bir sıralamayla değil, test tanımıyla başlamalıdır. Standardı ve revizyonunu, prob malzemesini ve boyutlarını, su verme ortamının sıcaklığını, konsantrasyonunu veya durumunu, karıştırma koşulunu, akış düzenini ve soğuma hızının hesaplandığı sıcaklık aralığını kaydedin. Daha sonra eksiksiz zaman–sıcaklık eğrilerini veya en azından bu eğrilerin, kontrol edilmek istenen çelik dönüşümüne karşılık gelen bölümlerini karşılaştırın.
Benzer Olanları Benzerlerle Karşılaştırmak
Soğuma eğrisi sonuçları yönteme bağlı ölçümlerdir. ISO 9950:1995, endüstriyel su verme yağlarının soğuma özelliklerini standartlaştırılmış karıştırmasız koşullarda belirlemek için nikel alaşımlı bir prob tanımlar. ASTM D8562-24 ise çelik alaşımlarla kullanılan sulu polimer su verme ortamları için karıştırmasız gümüş prob testini tanımlar. Bu testler, yağ ile polimer arasında evrensel bir ölçek oluşturmaz. Yalnızca test edilen sıvının, belirlenmiş koşullar altında belirlenmiş bir probu nasıl soğuttuğunu gösterir.
Prob malzemesi önemlidir; çünkü prob bir çelik parça değildir. Gümüş, nikel alaşımı ve diğer prob malzemeleri; ısıl iletkenlik, ısı kapasitesi, yüzey durumu ve oksidasyon davranışı bakımından farklılık gösterir. Bunların tepkisi, özellikle buhar filmi kaynaması ile çekirdek kaynama arasındaki geçiş sırasında, ölçülen eğrinin şeklini ve zamanlamasını değiştirebilir. Probun boyutu ve termokuplun konumu da önemlidir. Küçük bir prob hızlı tepki verebilir; daha büyük bir prob ise ısıyı tutarak aynı banyoda bile farklı bir görünür soğuma hızı gösterebilir.
Uygulanabilir ASTM yöntemleri, sonuçlara yöntem etiketlerinin neden eşlik etmesi gerektiğini gösterir. ASTM Alt Komitesi D02.L0.06; su verme yağları için ASTM D6200’ü, karıştırılan sulu polimer su verme ortamları için ASTM D6482’yi, karıştırılan su verme ortamları için ASTM D6549’u ve gümüş probla test edilen sulu polimer su verme ortamları için ASTM D8562’yi tanımlar. ASTM D6200’den elde edilen bir sonuç, değerler ortak bir ölçekten geliyormuş gibi ASTM D8562’den elde edilen bir sonucun yanına konulmamalıdır.
Karıştırma, yanıltıcı bir karşılaştırmanın çoğu zaman en büyük kaynağıdır. Durgun sudaki sabit bir probda kalıcı bir buhar örtüsü oluşabilir. Hareket bu örtüyü parçalar, yüzeydeki sıvıyı yeniler ve film kaynamasının süresini değiştirir. Endüstriyel bir tankta ilgili koşul; dikey akış, çapraz akış, jetlerden çarpma, iş parçasının döndürülmesi veya kanallardan geçen akış olabilir. “Karıştırılmış su” tek bir koşul değildir. Akış hızı, yönü, türbülans ve girintili yüzeylere erişim, ısının uzaklaştırılmasının tümünü etkiler.
Su verme ortamının kendisi de kesin biçimde tanımlanmalıdır. Sulu bir polimer için polimer kimyasını, konsantrasyonu, banyo sıcaklığını, refraktometre değerini veya başka bir konsantrasyon kontrolünü ve bozunma ya da kirlenme durumunu bildirin. Yağ için kaliteyi veya sınıflandırmayı, sıcaklığı, mevcutsa viskoziteyi, oksidasyon durumunu ve sirkülasyonu bildirin. Salamura konsantrasyonu ve sıcaklığı belirtilmelidir. Aynı adla anılan ortam, konsantrasyon değişimi, yaşlanma veya kirlenme sonrasında farklı eğriler oluşturabilir.
Grossmann H değeri bu kaydın bir parçası olmalıdır, ancak kaydın yerini almamalıdır. NPTEL tarafından açıklanan geleneksel ölçekte, karıştırılmayan suya 1,0 değerinde, keyfî bir bağıl şiddet atanır. Durgun yağ için yaklaşık 0,25–0,30, durgun su için 0,9–1,0 ve durgun kostik soda veya salamura için yaklaşık 2 olarak verilen tipik referans değerler vardır. Daha geniş referans aralıklarında salamura 2,0–5,0, oda sıcaklığındaki damıtılmış su 0,90–2,0, sulu polimer çözeltileri 0,2–1,2 ve geleneksel veya hızlı su verme yağları 0,25–0,80 aralığında verilir. Bunlar çalışma aralıklarıdır; değişmez malzeme sabitleri değildir. H değeri, sıvının kimyasal kimliğini değil, bir su verme koşulunu ve modelleme yaklaşımını temsil eder.
Soğuma Hızının İlgili Sıcaklıkta Okunması
Maksimum soğuma hızının ifade edilmesi kolaydır, ancak bu değer çoğu zaman çelik ısıl işlemiyle ilgili bir karar için yeterince uygun değildir. Maksimum hız, buhar örtüsünün çöktüğü kısa bir aralıkta, çeliğin nihai mikroyapının belirlendiği aralığın üzerindeki bir sıcaklıkta ortaya çıkabilir. Bu nedenle yüksek bir tepe değer, kritik bir dönüşüm aralığında yetersiz soğumayla veya çatlama ve çarpılma olasılığının arttığı bir sıcaklıkta aşırı soğumayla birlikte görülebilir.
Su verme işlemi normal olarak farklı ısı transferi aşamalarından geçer: film kaynaması, çekirdek kaynama ve sıvı konveksiyonu. ASTM incelemesi olan Su Verme Sırasında Isı Transferi ve Su Verme Şiddetinin Değerlendirilmesi, bu aşamalar boyunca soğuma hızının değiştiğini ve farklı ısı transferi mekanizmaları tarafından kontrol edildiğini açıklar. Bu nedenle eğri, tek bir maksimum değerden daha bilgilendiricidir. Belirli sıcaklıklara ulaşma süresini, bu sıcaklıklardaki hızı, her kaynama aşamasının süresini ve soğumanın düzgün olup olmadığını ya da ani değişimler içerip içermediğini inceleyin.
İlgili aralık çelikten ve gerekli yapıdan kaynaklanır. Basit karbonlu veya düşük alaşımlı bir çelikte perlit ve bainit dönüşüm aralıklarından soğuma, martensitin oluşup oluşmayacağını belirleyebilir. Bu aralıklar bileşime ve önceki östenit tane boyutuna göre değiştiğinden, genel bir “maksimum soğuma hızı” bu soruyu yanıtlayamaz. Örneğin AISI 1045, AISI 4140 veya AISI 52100 ile tamamen aynı kritik soğuma gereksinimi kullanılarak değerlendirilemez. Uygun sürekli soğuma dönüşümü veya zaman-sıcaklık-dönüşüm verilerini kullanın ve ardından su verme ortamı eğrisini karşılık gelen sıcaklık aralığında inceleyin.
Martensit başlangıç sıcaklığı da önemlidir. Bu noktanın altına soğuma, martensitik dönüşümü başlatırken daha düşük sıcaklıklardaki hız; sıcaklık gradyanlarını, dönüşüm gerilmesini ve tutulan östenit miktarını etkiler. Östenitleme sıcaklığından çok hızlı soğuyan, ancak martensit oluşumundan önce veya oluşumu sırasında önemli ölçüde yavaşlayan bir su verme ortamı; tepe değeri daha düşük fakat soğuması daha istikrarlı olan bir ortama göre farklı bir sertlik ve çarpılma dengesi oluşturabilir.
Pratik bir karşılaştırmada, alaşım ve işlem için seçilen kesin sıcaklıklarla 800, 600, 400 ve 200 °C’deki hızlar bildirilebilir. Ayrıca östenitleme bölgesinden banyo sıcaklığına kadar tam eğri gösterilmelidir. Yalnızca bir tepe hız yayımlanıyorsa, bu hızın hangi sıcaklıkta ve ne kadar süreyle gözlendiği belirtilmelidir. Bunlar olmadan sayının metalurjik anlamı sınırlıdır.
Bununla birlikte yalnızca soğuma hızı her riski açıklamaz. Kalın bir kesitte yüzey sıcaklığı çekirdek sıcaklığından önemli ölçüde farklı olabilir ve yerel geometri buharı hapsedebilir veya akışı sınırlayabilir. Bir kenarda, delikte, omuzda veya temas noktasında ısı çekimi; geniş ve açık bir yüzeydekinden farklı olabilir. Hakemli 2022 tarihli Su Verme Yönteminin Çeliklerin Soğuma Hızı ve Mikroyapısı Üzerindeki Rolü: Soğutucudaki ve Akış Düzenindeki Değişimler çalışması, çelik mikroyapısını yüzeydeki ısı uzaklaştırma hızı ve yerel soğuma hızıyla doğrudan ilişkilendirerek soğutucu türünün akış düzeninden ayrı ele alınamayacağını göstermektedir.
Laboratuvar Sıralamasını Üretim Davranışından Ayırmak
Bir laboratuvar testi, kontrollü koşullar altında sıvıları sıralayabilir. Ancak tek başına her çelik boyutu ve parça şekli için sonucu doğrulayamaz. 25 °C’de karıştırılmayan polimer içinde test edilen bir gümüş prob, yalnızca o yöntemi ve koşulu temsil eder. Sirkülasyonlu bir tankta 50 °C’de bulunan uzun bir mili, aralıklı akış alan kör bir boşluğu veya üretim sırasında su verme ortamının sıcaklığının yükseldiği bir yükü temsil etmez.
Bu ayrım, durgun ve karıştırılmış testler karşılaştırılırken özellikle önemlidir. ASTM D6482 ve ASTM D6549 karıştırılmış koşulları ele alırken ASTM D8562, gümüş probla yapılan karıştırmasız sulu polimer testini ele alır. ISO 9950:1995 de endüstriyel su verme yağları için standartlaştırılmış karıştırmasız koşulları tanımlar. Karıştırma, buharın uzaklaştırılmasını değiştirdiğinde veya bir parça farklı bir yüzey alanı/hacim oranı sunduğunda, laboratuvar sıralaması tersine dönebilir.
Üretim doğrulaması, soğuma eğrisini gerçek çelik ve kesitle ilişkilendirmelidir. Uygulanabildiğinde termokupllar veya enstrümante edilmiş yükler kullanın; yüzeyden çekirdeğe kadar sertliği inceleyin ve farklı akış koşullarına maruz kalan konumlardaki mikroyapıyı değerlendirin. Çarpılma, çatlama, yumuşak noktalar ve yükten yüke değişkenlik, parça düzeyindeki sonuçlardır; bunların hiçbiri tek bir probun maksimum değeriyle tam olarak öngörülemez.
ASM International’ın ASM El Kitabı, Cilt 4F, Su Verme Ortamları ve Su Verme Teknolojisi, su verme ortamı türü, su verme şiddeti, soğuma aşamaları ve çeliğin su verilmesi arasındaki uygun düzenleyici ayrımı sunar. Sıvı Su Verme Ortamlarının Soğutma Performansı Üzerinde Isıl İletkenlik ve Viskozitenin Etkisi çalışması da ISO/DIS 9950 prob yöntemini kullanarak ölçülen soğuma davranışını ve Grossmann H değerlerini fiziksel özelliklerle ilişkilendirir. Bu da H değerinin “yağ” veya “su”nun sabit bir özelliği değil, yorumlanmış bir işlem ölçütü olduğunu pekiştirir.
Bu nedenle savunulabilir soru “Hangi su verme ortamı en üst sıradadır?” değildir. Soru, “Hangi su verme ortamı, hangi kontrollü koşul altında, kabul edilemez çarpılma veya çatlama oluşturmadan ilgili sıcaklık aralığında gerekli hızla ısıyı uzaklaştırır?” olmalıdır. Karşılaştırılabilir veriye götüren soru budur. Bağlamdan yoksun bir sıralama ise bunu sağlamaz.
Su Verme Kontrolü İçin Standartlara Dayalı İş Akışı
Su verme kontrolü, su, yağ, polimer ve salamura arasında bir sıralamayla değil, çelikle başlar. Su verme ortamı, ısı transferi sisteminin yalnızca bir parçasıdır. Ölçülen sonuç ayrıca probun malzemesine ve geometrisine, banyo sıcaklığına, konsantrasyona, karıştırmaya, akış düzenine, yüzey durumuna ve incelenen soğuma eğrisinin bölümüne bağlıdır. Bu nedenle standartlara dayalı bir iş akışı, soğuma şiddetini ölçülmesi ve belirli bir parçanın gerektirdiği özelliklerle ilişkilendirilmesi gereken bir proses değişkeni olarak ele alır.
Çeliği, Geometriyi ve Gerekli Sonucu Tanımlama
Çelik tanımını, geçerli ürün standardında belirtildiği şekilde eksiksiz olarak kaydedin. Örnekler arasında AISI 1045, AISI 4140, ASTM A29/A29M kalite 4140, EN 10083-3 çelik kalitesi 42CrMo4 ve SAE J404 kalite 52100 bulunur. Tanım, önemsiz bir idari ayrıntı değildir: kimyasal bileşim, sertleşebilirlik, önceki östenit tane boyutu ve kesit boyutu, gerekli mikroyapının oluşması için merkezin ne kadar hızlı soğuması gerektiğini belirler.
İlk spesifikasyon, ısıl işlem durumunu ve amaçlanan sonucu belirtmelidir. Östenitleme sıcaklığını, bekletme süresini, su verme ortamına aktarım süresini ve hedefin ağırlıklı olarak martenzit mi, martenzit ve beynit karışımı mı, yoksa kasıtlı olarak daha yumuşak bir yapı mı olduğunu tanımlayın. Örneğin AISI 1045 için, yüksek martenzitik sertliğe ulaşması amaçlanan ince bir mil ile kontrollü bir martenzit oranının ve sınırlı çatlama riskinin kabul edilebilir olduğu kalın bir levhanın gerekli su verme tepkisi birbirinden büyük ölçüde farklıdır. AISI 4140 veya 42CrMo4 için alaşımlamanın sağladığı sertleşebilirlik, sade karbonlu çeliğe kıyasla farklı bir soğuma gereksinimine olanak tanır.
Kesit boyutları, nominal kalınlıktan daha fazlasını içermelidir. Çapı, et kalınlığını, kamaları, delikleri, keskin köşeleri, çapın et kalınlığına oranlarını ve kesit değişimlerini kaydedin. 50 mm çapında masif bir çubuk, 50 mm dış çapa sahip bir boru ve 50 mm kalınlığında bir levha aynı ısı akışı problemini oluşturmaz. Yüzey önce soğur; çekirdek ise ısı salmaya devam eder. Geometri, dönüşüm ve artık gerilme oluşturan sıcaklık gradyanlarını kontrol eder.
Su verme ortamını seçmeden önce izin verilen deformasyonu ve çatlama riskini belirtin. Boyutsal tolerans, salgı sınırı, sertlik aralığı ve yüzey durumu gerekliliği, sonucu test edilebilir hâle getirir. Sertliğin yüzeyde mi, belirli bir derinlikte mi, yoksa yüzeyden merkeze doğru bir tarama boyunca mı gerekli olduğunu belirtin. Boydan boya sertleştirilmiş bir parça için, gerekli etkin sertleşme derinliğini ve minimum Rockwell C sertliği ya da Jominy kaynaklı bir sertleşebilirlik karşılaştırması gibi kabul kriterini ekleyin.
Bu tanımlama, Grossmann H-değerlerinin yanlış kullanılmasını da önler. Geleneksel ölçek, NPTEL tarafından 2024 yılında açıklandığı üzere, karıştırılmayan durgun suya keyfî olarak 1,0 şiddet değeri atar. Tipik referans değerleri, durgun yağ için yaklaşık 0,25–0,30, durgun su için 0,9–1,0 ve durgun kostik soda veya salamura için yaklaşık 2’dir. Yayımlanmış diğer aralıklar salamura için 2,0–5,0, oda sıcaklığındaki damıtılmış su için 0,90–2,0, sulu polimer çözeltileri için 0,2–1,2 ve geleneksel veya hızlı su verme yağları için 0,25–0,80 değerlerini verir. Bunlar sabit malzeme sabitleri değil, referans aralıklarıdır. H-değeri; karıştırma, sıcaklık, ıslanma, konsantrasyon ve test koşullarıyla değişir.
Kapsamı İçinde Bir Test Yöntemi Seçme
Prosesi tanımladıktan sonra test yöntemini seçin; çünkü hiçbir soğuma eğrisi standardı her endüstriyel su verme prosesini temsil etmez. ASTM International D02.L0.06 Alt Komitesi, su verme yağları için ASTM D6200, karıştırılan sulu polimer su verme ortamları için ASTM D6482, karıştırılan su verme ortamları için ASTM D6549 ve gümüş probla test edilen sulu polimer su verme ortamları için ASTM D8562 standartlarını tanımlar. ASTM D8562-24, çelik alaşımlarıyla kullanılan sulu polimer su verme ortamları için karıştırılmayan koşullarda gümüş probla gerçekleştirilen bir soğuma hızı testini belirtir. Bu testin çıktısı, kendi yöntemi kapsamında karşılaştırmayı destekleyebilir; ancak her yağ, su sistemi veya üretim tankıyla yapılacak evrensel bir sıralamayı oluşturmaz.
ISO 9950:1995, endüstriyel su verme yağlarının soğuma özelliklerini standartlaştırılmış, karıştırılmayan koşullarda belirlemek için nikel alaşımlı bir prob yöntemini belirtir. Bu kapsam önemlidir. ISO 9950:1995 kapsamındaki bir sonuç, yağı ve belirtilen test düzenini tanımlar; aktif sirkülasyona sahip bir sistemde hareket eden çelik yükünün çevresindeki yağ davranışını otomatik olarak tanımlamaz. Prob alaşımı, prob boyutları, termokuplun konumu, daldırma prosedürü ve verilerin işlenmesi yöntemi, kaydedilen eğriyi etkiler.
Testten önce su verme ortamının kimliğini, formülasyonunu veya yağ tipini, uygun olduğu durumlarda konsantrasyonunu, kirlenme sınırlarını, banyo hacmini, banyo sıcaklığını, prob sıcaklığını ve temizleme prosedürünü belgeleyin. Probun sabit mi tutulduğunu, döndürüldüğünü, banyo içinde hareket ettirildiğini veya yönlendirilmiş bir jete maruz bırakıldığını kaydedin. Mümkün olduğunda karıştırma nicel olarak raporlanmalıdır: çark devri, debi, jet hızı, meme düzeni veya tank sirkülasyonunun ölçülen değeri. Tek başına “karıştırılmış” ifadesi, bir sonucu yeniden üretmek için yeterli değildir.
Bağlam olmaksızın tek bir soğuma hızını çıkarmak yerine, zaman-sıcaklık eğrisinin tamamını inceleyin. Su verme, birbirinden farklı ısı transferi aşamalarını içerir. Erken buhar filmi aşamasında kararlı bir buhar tabakası ısı uzaklaştırılmasını sınırlayabilir. Islanma başladığında çekirdek kaynama çok daha yüksek bir ısı akısı oluşturabilir. Daha düşük sıcaklıklarda kaynama sona erer ve sonraki soğumayı taşınım kontrol eder. ASTM’nin 2024 tarihli incelemesi olan Su Verme Sırasında Isı Transferi ve Su Verme Şiddetinin Değerlendirilmesi, soğuma hızının bu aşamalar boyunca değiştiğini ve ıslanma kinetiğine ve ısı transferi mekanizmalarına bağlı olduğunu vurgular.
Maksimum soğuma hızı, bu maksimumun gerçekleştiği sıcaklık ve kritik dönüşüm aralıklarının geçilmesi için gereken süre, metalurjik açıdan farklı anlamlara sahip olabilir. Bir su verme ortamı martenzit başlangıç sıcaklığı civarında hızlı, perlit veya beynit aralığında ise yavaş soğutabilir ya da bunun tersi olabilir. Tek bir sıralama bu ayrımı gizler. Bu nedenle ASTM D6200, D6482, D6549 veya ASTM D8562-24 kapsamındaki soğuma eğrisi analizi, su verme ortamının sınıfına ve akış koşuluna göre seçilmeli; belirtilen yöntemden sapmalar kaydedilmelidir.
Test Sonuçlarını Isıl İşlem Prosesine İlişkilendirme
Prob eğrisi, ısı transferi hakkında kanıt sağlar; ancak bir parçanın spesifikasyonunu karşılayacağını kanıtlamaz. Bir sonraki adım, gerçek çelik kalitesi, kesit geometrisi, yükleme düzeni, fırından tanka aktarım süresi ve su verme hareketi kullanılarak gerçekleştirilen, üretimi temsil eden kontrollü bir denemedir. Gümüş veya nikel alaşımlı bir prob, çelik parçanın ısıl kütlesini, yüzey durumunu, geometrisini veya dönüşüm ısısını yeniden oluşturmaz.
Sertliği tanımlanmış konumlarda ölçün. Bir çubuk veya mil için yüzey, yüzey altı ve merkez ölçümlerini dâhil edin; bir levha için yüzey ve yarı kalınlık konumlarını tanımlayın. İlgili sertlik standardını kullanın ve ölçeği, yükü, batıcı ucun durumunu ve yüzey hazırlığını kaydedin. Kararın merkezinde sertleşebilirlik bulunuyorsa, sonucu bir Jominy uçtan su verme profiliyle veya belirtilen ergitme için oluşturulmuş bir sertleşebilirlik modeliyle karşılaştırın; ancak Jominy verilerini parça denemesinin yerine kullanmayın.
Metalografik inceleme, gerekli ikinci kontrolü sağlar. Temsili yüzey ve çekirdek kesitlerini martenzit, beynit, ferrit, perlit, kalıntı östenit, dekarbürizasyon ve su verme çatlakları açısından inceleyin. Yüksek yüzey sertliği, yeterince sertleşmemiş bir çekirdekle birlikte bulunabilir. Buna karşılık şiddetli bir su verme, kabul edilemez çatlak ağları veya deformasyon oluştururken yeterli sertlik sağlayabilir. 2022 tarihli hakemli çalışma Su Verme Yönteminin Çeliklerin Soğuma Hızı ve Mikroyapısındaki Rolü: Soğutucu ve Akış Düzenindeki Değişimler, çelik mikroyapısını; her ikisi de soğutucu tipi ve akış düzeni tarafından kontrol edilen yüzeysel ısı uzaklaştırma hızı ve yerel soğuma hızıyla ilişkilendirir.
Metalurjik sonucu açıklamak için soğuma eğrisini kullanın ve ardından her seferinde tek bir proses değişkenini ayarlayın. Merkezde sertlik düşükse, nominal olarak daha şiddetli bir su verme ortamı seçmeden önce aktarım gecikmesini, yük düzenini, banyo sıcaklığını, konsantrasyonu ve sirkülasyonu inceleyin. Deformasyon aşırıysa asimetrik akışı, buhar hapsolmasını, parça yönelimini ve deliklerin ve köşelerin çevresindeki soğuma hızı gradyanını değerlendirin. ISO/DIS 9950 prob yöntemini kullanan çalışmalar, soğuma performansını ve Grossmann H-değerlerini bu özelliklerle ilişkilendirdiğinden, su verme ortamının konsantrasyonunu, viskozitesini, ısıl iletkenliğini, kirlenmesini ve yaşlanmasını yeniden kontrol edin.
Standartlara dayalı söndürme kontrol iş akışı
- Tanımla Kesin çelik kalitesini, kesit geometrisini, hedef mikroyapıyı, sertlik profilini ve çarpılma sınırlarını belirleyin.
- Seç Belirtilen kapsamı içinde bir ASTM veya ISO deney yöntemi seçin.
- Ölç Sıcaklığı, karıştırmayı, akış düzenini ve banyo koşulunu belgeleyerek soğuma eğrilerini kaydedin.
- Doğrula Temsili bir ısıl işlem denemesi gerçekleştirin ve sertliği ve metalografik inceleme sonuçlarını doğrulayın.
- Sakla Kanıtları parti ve ekipman kayıtlarıyla birlikte saklayın.
Bu nedenle işletim iş akışı şöyledir: kesin çelik kalitesini ve standardını belirlemek; kesit geometrisini, sertleşebilirliği, hedef mikroyapıyı, sertlik profilini ve deformasyon sınırlarını kaydetmek; belirtilen kapsamı içinde bir ASTM veya ISO yöntemi seçmek; sıcaklık, karıştırma, akış düzeni ve banyo durumunu belgeleyerek soğuma eğrilerini ölçmek veya incelemek; üretimi temsil eden bir ısıl işlem denemesi gerçekleştirmek; sertliği ve metalografiyi doğrulamak; ve kanıtları parti ve ekipman kayıtlarıyla birlikte saklamak. Standartlar karşılaştırılabilirliği artırır ve kontrolsüz değişkenleri ortaya çıkarır. Ancak gerçek çelik ve parça üzerinde doğrulama yapılması gerekliliğini ortadan kaldırmazlar.
Kaynaklar
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html