




Çeliğin Kaynaklanabilirliği Ne Anlama Gelir?
Çeliğin kaynaklanabilirliği, tanımlanmış bir kaynak prosedürü kapsamında, belirtilen mekanik, metalurjik ve bütünlük gerekliliklerini karşılayan bir kaynaklı birleştirmenin üretilebilmesidir. Bu tanım kasıtlı olarak koşulludur. Bir çeliğin her pozisyonda, kalınlıkta, sıcaklıkta, kısıtlama koşulunda veya hizmet ortamında güvenli biçimde kaynaklanabileceği anlamına gelmez. Bir birleştirme, prosedür yeterlilik testini geçse bile kaynakçı üretim sırasında daha soğuk bir levhayla, daha yüksek birleştirme kısıtlamasıyla, nemli sarf malzemeleriyle, kirlenmiş yüzeylerle veya farklı bir ısı girdisiyle karşılaşırsa çatlayabilir.
Kaynaklanabilirlik gereklilikleri
- Mekanik
- Çekme dayanımı, tokluk, sertlik, yorulma direnci ve boyutsal kararlılık.
- Metalurjik
- Kabul edilebilir ısıdan etkilenmiş bölge yapısı, dönüşüm davranışı ve kaynak sonrası ısıl işlem tepkisi.
- Bütünlük
- Kabul edilemez süreksizliklerden arınmış olma ve muayene kriterlerine uygunluk.
- Hizmet
- Korozyon direnci, basınç sınırı performansı ve yorulma yüklerine direnç.
İlgili gereklilikler; çekme dayanımını, tokluğu, sertliği, yorulma direncini, boyutsal kararlılığı, korozyon direncini ve kabul edilemez süreksizliklerin bulunmamasını içerebilir. Bir basınçlı kapta kaynağın darbe tokluğu ve kaynak sonrası ısıl işlem gerekliliklerini karşılaması gerekebilir. Yapısal bir bağlantıda ise kısıtlama, lameller yırtılma, yorulma yüklemesi ve muayene kabul kriterleri belirleyici olabilir. Bu nedenle kaynaklanabilirlik yalnızca çelik kalitesine değil; çelik, sarf malzemesi, birleştirme tasarımı, kaynak prosesi, ısıl çevrim, ortam ve hizmet geçmişinin birleşimine aittir.
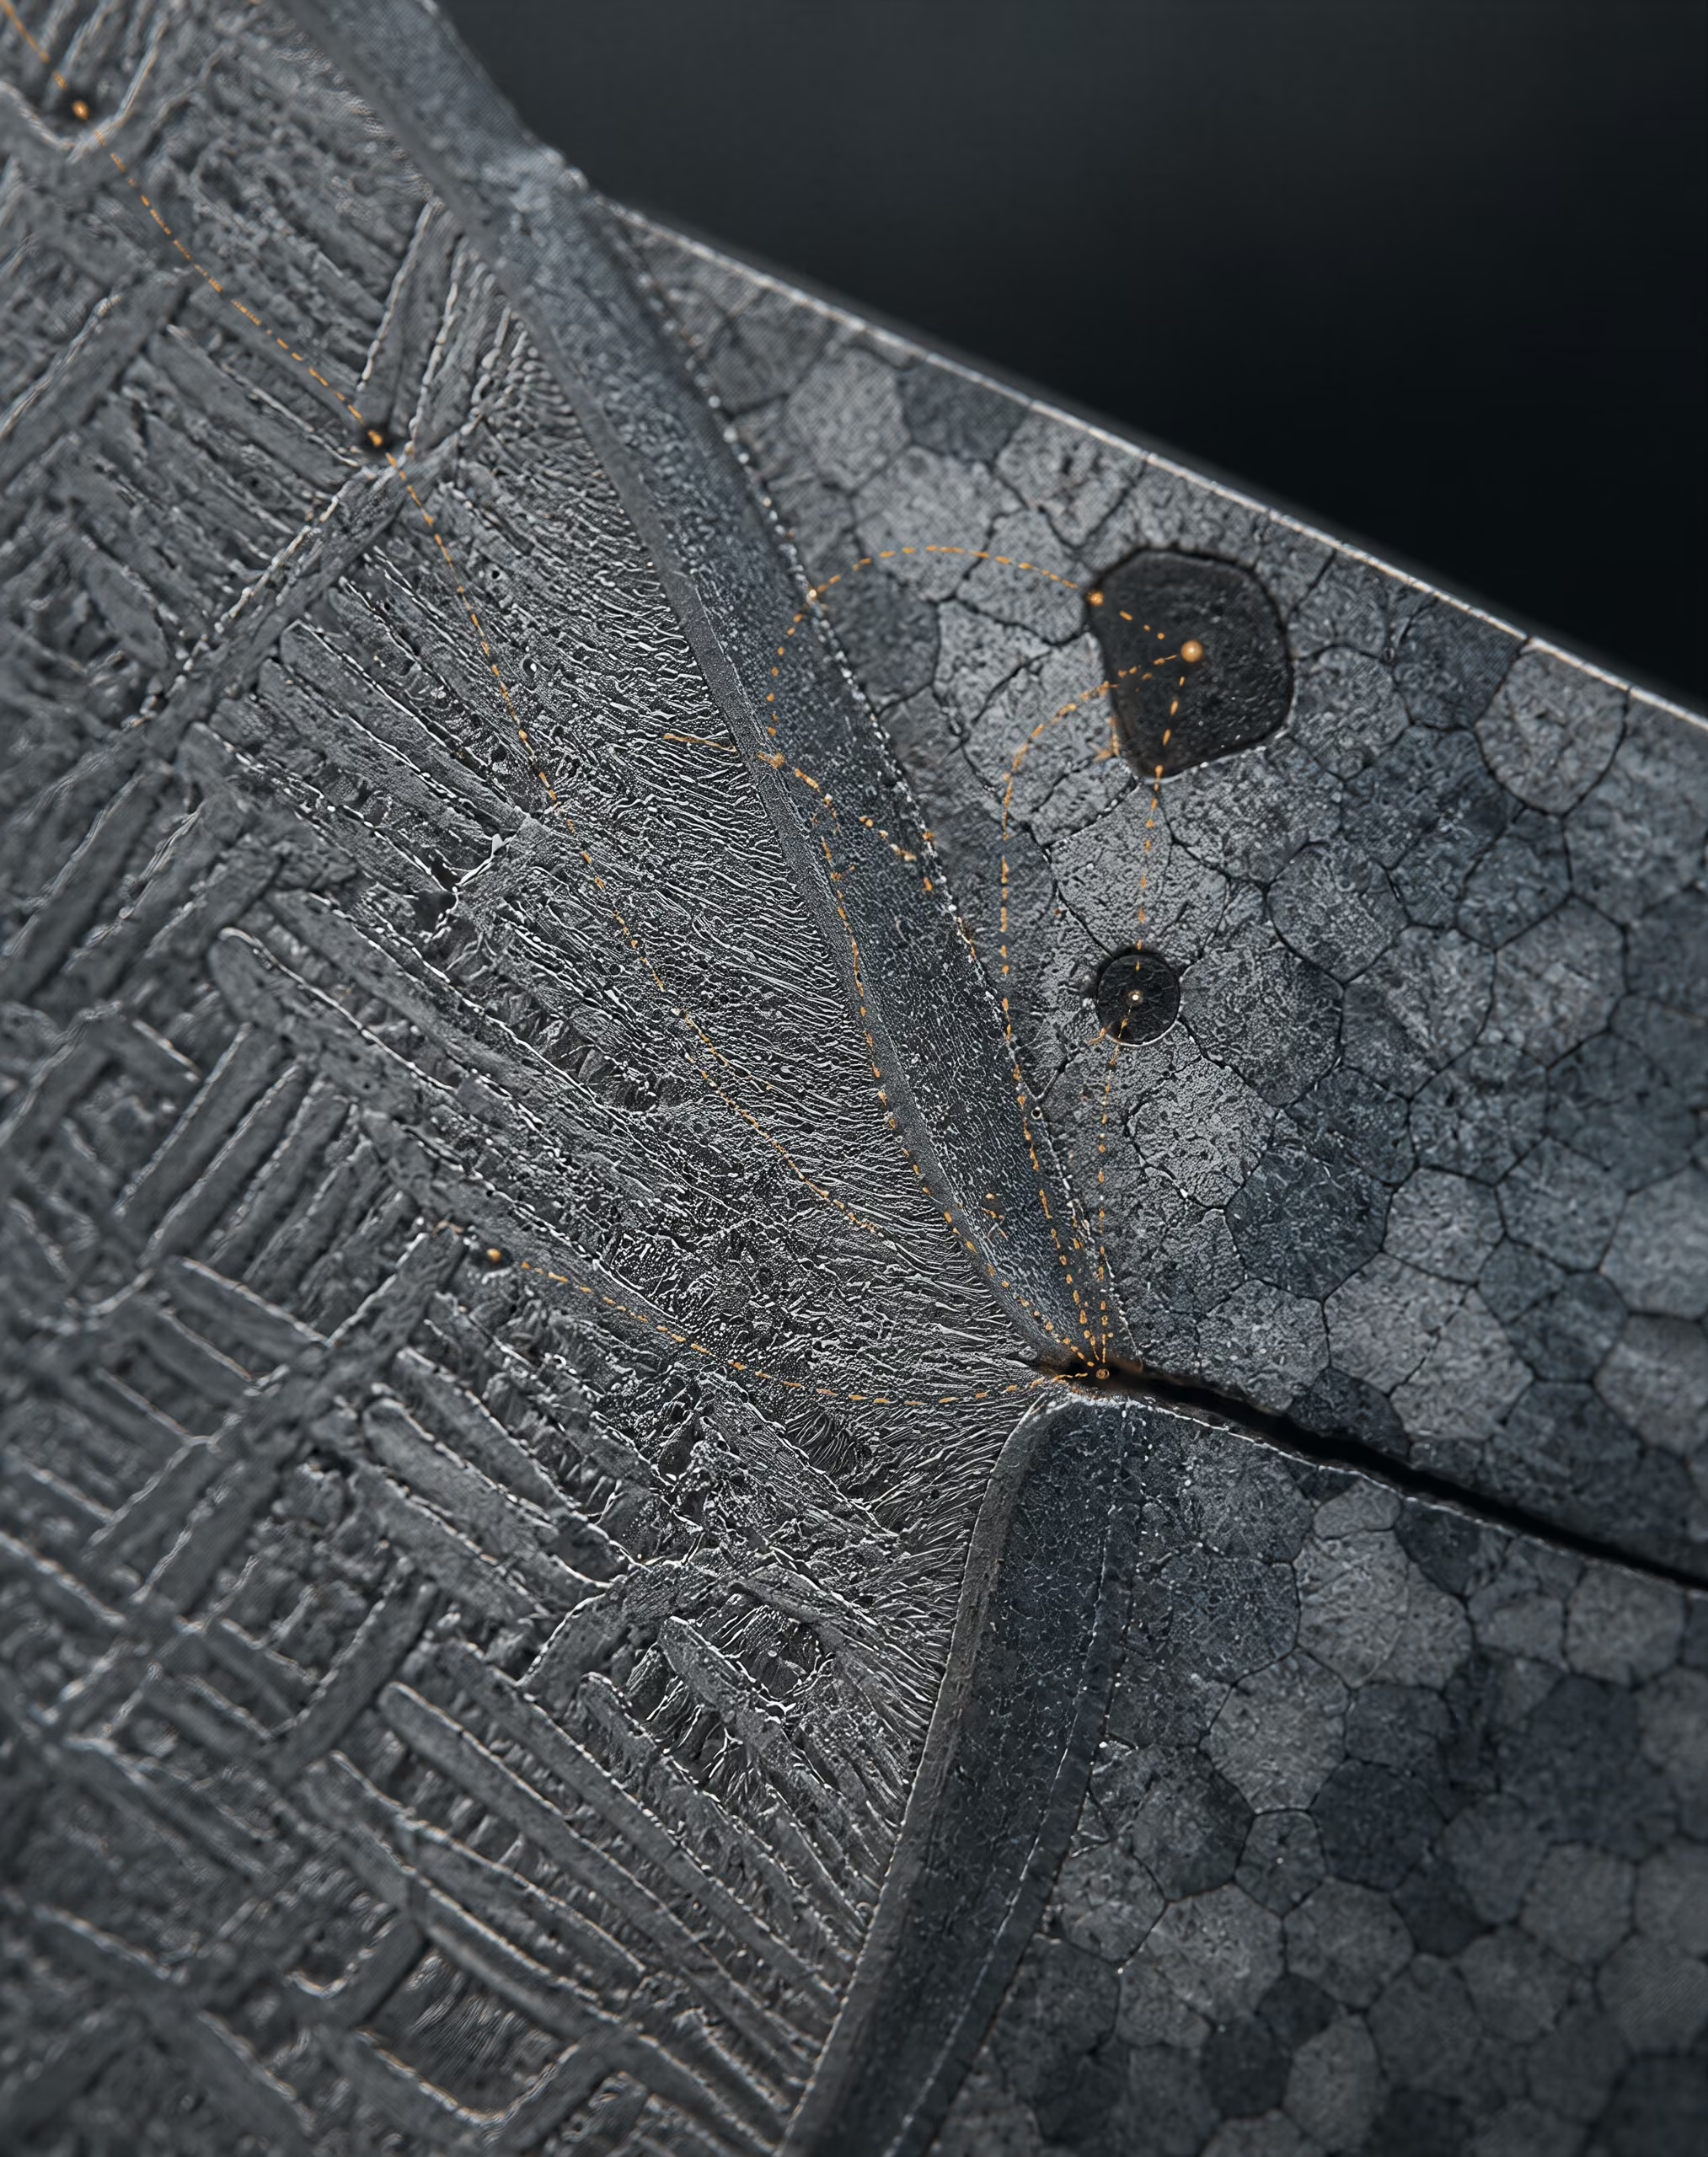
Hidrojen çatlaması; hidrojenin, sert ve gevrek, çatlamaya duyarlı bir yapının ve çekme gerilmesinin birlikte bulunmasını gerektirir. Strong evidence
Hidrojen destekli soğuk çatlama bu noktayı açıkça gösterir. TWI, çatlamanın hidrojenin, sert ve gevrek, çatlamaya duyarlı bir yapının ve çekme gerilmesinin birlikte bulunmasını gerektirdiğini belirtmektedir (TWI, 2024). International Institute of Welding aynı kontrol edici faktörleri biraz farklı terimlerle tanımlar: hidrojen içeriği, artık çekme gerilmesi ve mikroyapısal duyarlılık (IIW White Paper, 2023). Faktörlerden biri ortadan kaldırılır veya yeterince azaltılırsa çatlama olasılığı düşer; üçünün tümü artırılırsa birleştirme, kaynak tamamlanmış görünse bile sonradan hasar görebilir.
Kaynaklanabilirlik ile kaynaklanabilirlik derecelendirmeleri arasındaki fark
Karbon eşdeğeri Sertleşebilirliği taramak ve ön ısıtma seçimini desteklemek üzere seçilmiş alaşım elementlerini birleştiren bir göstergedir; çatlama riskinin eksiksiz bir öngörüsü değildir.
Kaynaklanabilirlik derecelendirmesi, kararları desteklemek için kullanılan bir basitleştirmedir. Karbon eşdeğeri formülleri, hidrojen kontrol sınıflandırmaları, ön tavlama tabloları ve malzeme gruplandırmaları bir prosedürün ne ölçüde zorlayıcı olabileceğini gösterebilir; ancak bunlar birleştirme performansının doğrudan ölçümleri değildir. Bir haddehane sertifikasından hesaplanan karbon eşdeğeri, kaynağa fiilen giren hidrojen miktarını, ITAB’daki soğuma hızını veya yüksek ölçüde kısıtlanmış birleştirmede kilitlenen çekme gerilmesini göstermez.
| Yaklaşım | Gösterdiği şey | Kanıtlamadığı şey |
|---|---|---|
| Karbon eşdeğeri | Bağıl sertleşebilirlik ve olası ön ısıtma gereksinimi | Belirli bir bağlantının çatlamayacağını |
| Hidrojen kontrolü sınıflandırması | Tanımlanmış kaynak metali hidrojen durumu | Hizmete maruz kalmış ana çeliğin hidrojen envanteri |
| Ön ısıtma tablosu | Prosedüre dayalı ısıl kılavuz | Her kalınlık ve kısıtlama koşulu için evrensel güvenlik |
| Soğuk çatlama deneyi | Belirlenmiş koşullar altındaki çatlama duyarlılığı | Çeliğin evrensel sayısal bir özelliği |
Örneğin karbon eşdeğeri, S355, S460, 16Mo3 veya 2¼Cr-1Mo gibi çeliklerin sertleşebilirliğini karşılaştırırken yararlıdır; ancak levha kalınlığı, ısı girdisi, paso arası sıcaklık ve nem kontrolü değiştiğinde aynı nominal değer farklı sonuçlara yol açabilir. Bir derecelendirme, çeliğin ön tavlama gerektirdiğini sınıflandırabilir. Ancak belirli bir onarım kaynağında belirtilen ön tavlama sıcaklığının çatlamayı önleyeceğini kanıtlayamaz.[1] ISO 3690:2018. International Organization for Standardization. International Standard, 2018.
Testler daha güçlü kanıt sağlar; ancak her test, tanımlanmış bir soruyu yanıtlar. ISO 17642-1:2004, tahribatlı soğuk çatlama testlerinin genel ilkelerini açıklar ve kaynak sarf malzemelerinin, ana malzemelerin ve kaynak metalinin çatlama duyarlılığının değerlendirilmesine yönelik yaklaşımları tanımlar. Sonuç, öngörülmüş bir ısıl ve kısıtlama koşulundan elde edilen kanıttır; çeliğin evrensel bir sayısal özelliği değildir. Benzer şekilde ISO 3690:2018, dolgu malzemesi kullanılarak ark kaynağıyla üretilen kaynak metalindeki difüzyonla taşınabilir hidrojenin ölçülmesi için numune alma ve analitik prosedürleri belirler; buna martenzitik, beynitik ve ferritik çeliklerle ilişkili kaynak metalleri de dahildir. Bu standart, kontrollü bir hidrojen miktarını ölçer; eski bir bileşende bulunabilecek hidrojenin her biçimini ölçmez.
Bu nedenle “kaynaklanabilirlik derecelendirmesi” prosedürel rehberlik olarak okunmalıdır. Derecelendirme; düşük hidrojenli sarf malzemelerini, minimum ön tavlamayı, paso arası sıcaklık sınırını, kontrollü soğutmayı veya kaynak sonrası ısıl işlemi gerekli kılabilir. Ardından yeterlilik, önerilen prosedürün gerekli kriterleri karşılayabildiğini gösterir. Üretim kontrolü, yeterliliği kanıtlanmış koşulların fiilen korunmasını sağlar. Muayene ise ortaya çıkan birleştirmeyi belirtilen kusurlar ve özellikler bakımından kontrol eder. Bunlar birbirinden ayrı güvenlik önlemleridir. Radyografi, aşırı ITAB sertliği nedeniyle kaybedilen tokluğu geri kazandıramaz; yeterli bir görsel muayene de gecikmiş hidrojen çatlamasının ertesi gün ortaya çıkmayacağını gösteremez.
Ön tavlama önemli bir kontroldür; ancak evrensel bir çözüm değildir. NF EN 1011-2, hidrojen çatlamasının kontrolünü çelik bileşimi, hidrojen içeriği, ısı girdisi, ön tavlama ve paso arası sıcaklıkla ilişkilendirir. Ön tavlamanın artırılması genellikle ITAB’ın soğumasını yavaşlatır ve hidrojenin dışarı çıkması için daha fazla zaman sağlar. EN 1011-2’nin B Metodu’nu uygulayan Dillinger kılavuzu da aynı etkileri açıklar. Bununla birlikte TWI, aşırı ısı girdisinin difüzyon mesafelerini artırıp difüzyon için mevcut süreyi kısaltarak kaynak metalinde hidrojen tutulmasını artırabileceği konusunda uyarır. Daha yüksek sıcaklık ayrıca aşırı tane büyümesine veya istenmeyen bir dönüşüm yapısına neden olabilir. Tek bir iş talimatında yazılı sıcaklıktan çok, yeterliliği kanıtlanmış ısıl çevrim önemlidir.
İmalat çatlaması ile hizmet performansı arasındaki fark
İmalat çatlaması, kaynak sırasında, soğuma esnasında veya kaynaktan sonraki gecikmiş dönemde oluşan hasardır. Hidrojen destekli soğuk çatlama özellikle yanıltıcıdır; çünkü ark durduktan saatler sonra oluşabilir. Genellikle sert ITAB bölgelerinde, kaynak metalinde veya yüksek yerel gerilmenin bulunduğu alanlarda gelişir ve kesitleme ya da gecikmiş tahribatsız muayene açığa çıkarana kadar görünmeyebilir. Sıcak çatlama ise farklıdır: kaynak metali hâlâ sınırlı sünekliğe sahipken katılaşma veya soğuma sırasında yüksek sıcaklıkta meydana gelir. Nedenleri ve kontrol yöntemleri birbirinin yerine kullanılamaz.
Bir çelik hizmet sırasında iyi performans gösterebilir, ancak kaynaklanması zor olabilir. Tersine, bir birleştirme görünür çatlaklar olmadan imal edilebilir; ancak hizmet sırasında gerekli olan tokluk, yorulma direnci veya korozyon performansından yoksun olabilir. Kaynaklanabilirlik ile hizmet performansı örtüşür; ancak biri diğerini garanti etmez. Su verme ve temperleme uygulanmış yüksek dayanımlı bir çelik, ana metal dayanımını mükemmel biçimde korurken kaynak nedeniyle ITAB’ında yerel olarak yumuşayabilir veya sertleşebilir. Düşük alaşımlı bir basınçlı kap çeliği yeni durumdayken yeterliliği kanıtlanmış bir onarım prosedürünü kabul edebilir; ancak yıllarca hidrojen maruziyetinden sonra farklı davranabilir.
Bu tür durumlarda hizmet geçmişi doğrudan bir kaynak değişkenidir. Hidrojen içeren proses akımlarına, korozyona, katodik korumaya veya ıslak hizmet koşullarına maruz kalma sırasında emilen hidrojen, duruş sonrasında çelikte kalabilir. Bu tutulmuş hidrojen, ISO 3690:2018 kapsamında yeni çökeltilmiş kaynak metalinden ölçülen difüzyonla taşınabilir hidrojenle aynı değildir. Yeniden ısıtma sırasında göç edebilir ve yeni bir kaynağın yakınında yoğunlaşarak imalat çatlaması riskini artırabilir. Hidrojenle yüklenmiş 2¼Cr-1Mo çeliği üzerinde yapılan deneyler, tutulmuş hizmet hidrojeninin ön tavlama sıcaklığında 130 °C artış gerektirebileceğini bildirmiştir (TWI, 2024). Bu sonuç evrensel bir kurala dönüştürülemez; ancak ilk kaynak prosedürünün her onarım için hâlâ yeterli olduğu varsayımını kesin biçimde reddeder.
Üç koşullu çatlama modeli
- Hidrojen Hidrojen mevcut olmalı ve hassas bir bölgeye ulaşabilecek kadar hareketli olmalıdır.
- Çatlamaya duyarlı yapı Kaynak metali veya ısıdan etkilenmiş bölge sert ve gevrek bir yapı içermelidir.
- Çekme gerilmesi Artık, uygulanan veya kısıtlamaya bağlı çekme gerilmesi bu bölge üzerinde etkili olmalıdır.
Hidrojen giderme işlemi, ihtiyatlı ön tavlama, düşük hidrojenli sarf malzemeleri, kurutma kontrolleri, uygun ısı girdisi ve gecikmiş muayenenin tümü gerekli olabilir. Kaynak sonrası ısıl işlem, hidrojenin sert ve gerilme altındaki bölgelerde hapsolmadan önce göç etmesine izin veren bir sıcaklığı koruyabilir. Doğru seçim; bileşene, kalınlığa, çeliğin durumuna, kısıtlamaya ve geçerli imalat standardına bağlıdır.
Bileşim tek başına kaynaklanabilirliği neden tanımlayamaz?
Bileşim; sertleşebilirliği, dönüşüm ürünlerini, tokluğu, karbon eşdeğerini ve sıcak çatlamaya duyarlılığı etkiler; bu nedenle göz ardı edilemez. Ancak bileşim yalnızca başlangıç koşuludur. Soğuma hızı, ITAB’da yumuşak ferrit-perlit, beynit veya sert martenzit oluşup oluşmayacağını belirler. Isı girdisi ve levha kalınlığı bu soğuma hızını değiştirir. Kısıtlama, çekme gerilmesini kontrol eder. Sarf malzemesinin durumu ve yüzey temizliği, hidrojen girişini belirler. Birleştirme geometrisi yerel gerilme yığılmaları oluşturur. Ortam sıcaklığı hem soğumayı hem de hidrojen difüzyonunu değiştirir.
Bu nedenle aynı kaliteye ve aynı ısıl analize sahip iki levha; köşe kaynağında, tam nüfuziyetli alın kaynağında ve kısıtlanmış bir onarım kazısında farklı ITAB sertlikleri ve farklı çatlama riskleri ortaya çıkarabilir. Haddeleme ve üretim işlemleri, kalınlık, önceki ısıl çevrimler, yaşlanma, soğuk şekillendirme ve hizmet sırasında hidrojenle yüklenme, nominal kalite tanımı değişmeden davranışı daha da değiştirebilir.
Uygulamadaki soru “Bu çelik kaynaklanabilir mi?” değildir. Soru şudur: “Bu birleştirme, bu durumdayken, kontrollü bir prosedür kapsamında üretilerek belirtilen gereklilikleri karşıladığı gösterilebilir mi?” Bu soru doğru sıralamayı ortaya koyar: malzemeyi ve geçmişini karakterize etmek, hidrojen ve kısıtlamayı değerlendirmek, ısıl çevrimin yeterliliğini kanıtlamak, üretimi kontrol etmek ve hem anlık hem de gecikmiş kusurlar bakımından muayene yapmak.
Hidrojen Destekli Soğuk Çatlama: Gerekli Üç Koşul
Hidrojen destekli soğuk çatlamanın oluşması için hidrojen, çatlamaya duyarlı sert ve gevrek bir mikroyapı ile çekme gerilmesi birlikte etkili olmalıdır. Strong evidence
Hidrojen destekli soğuk çatlama yalnızca hidrojenden kaynaklanmaz. TWI ve International Institute of Welding (IIW) tarafından kullanılan temel modele göre üç koşulun aynı anda mevcut olması gerekir: hidrojen bulunmalı ve birleşim boyunca hareket edebilmelidir; kaynak metali veya ısıdan etkilenen bölge (HAZ), çatlamaya duyarlı, sert ve gevrek bir mikroyapı içermelidir; ayrıca bu bölgeye çekme gerilmesi etki etmelidir. Bu koşullardan herhangi birinin ortadan kaldırılması, azaltılması veya geciktirilmesi çatlama olasılığını düşürür. Ancak bu durum, özellikle ön tavlamayı, evrensel bir çözüm hâline getirmez.
IIW White Paper (2023), yüksek dayanımlı çelik kaynaklarında hidrojen kaynaklı çatlamayı yöneten üç başlıca faktör olarak hidrojen içeriğini, artık çekme gerilmesini ve mikroyapısal duyarlılığı tanımlar. TWI aynı mekanizmayı pratik açıdan da ifade eder. Çatlak; yerel kimyaya, soğuma hızına, hidrojen dağılımına ve kısıtlamaya bağlı olarak kaynak metalinde, ergime sınırında veya HAZ’da başlayabilir. Bu, sıcak çatlama değil, soğuk çatlama mekanizmasıdır: kaynak durdurulduğunda birleşim sağlam görünebilir, ancak hidrojen gerilim altındaki ve çatlamaya duyarlı bölgelere doğru difüze olurken dakikalar veya saatler sonra çatlak gelişebilir.

Birleşime giren ve birleşim boyunca hareket eden hidrojen
| Hidrojen kaynağı | Kontrol önlemi |
|---|---|
| Elektrot örtüleri ve kaynak tozları | Kurutma, sızdırmaz depolama ve maruziyet kontrolü |
| Bağlantı yüzeyleri | Nemi, yağı, boyayı, tufalı ve korozyon ürünlerini giderin |
| Koruyucu gaz sistemleri | Kaçakları, debiyi, saflığı ve hava akımlarını kontrol edin |
| Hizmet maruziyeti | Onarım kaynağından önce tutulmuş hidrojeni değerlendirin |
Yayılabilir hidrojen Tanımlanmış bir deneyin sıcaklık, süre ve elleçleme koşulları altında hareket edebilen ve kaçabilen, biriktirilmiş kaynak metalindeki hidrojen.
Hidrojen, bir ark kaynağına çeşitli yollarla girer. Elektrot örtülerindeki, tozdaki, koruyucu gaz sistemlerindeki, birleşim yüzeylerindeki, hadde tufalındaki, gresteki, boya kalıntılarındaki nem ve nemlenmiş sarf malzemeleri arkta ayrışarak ergimiş metal içinde çözünebilir. Ortaya çıkan atomik hidrojen, moleküler hidrojene kıyasla çok daha hareketlidir. Kaynak soğudukça hidrojenin bir kısmı kaynak banyosundan kaçar; bir kısmı ise kaynak metalinde difüze olabilir hidrojen olarak kalır veya bitişik HAZ’a geçer.
ISO 3690:2018, ilave malzeme kullanılarak imal edilen ark kaynaklı kaynak metalindeki difüze olabilir hidrojenin ölçülmesi için numune alma ve analiz yöntemlerini belirtir. Standart, martensitik, beynitik ve ferritik çeliklerle ilişkili kaynak metallerini kapsar. Bu ölçüm yararlıdır; çünkü difüze olabilir hidrojen, birleşimin soğuduğu ve artık gerilmelerin geliştiği dönem boyunca yer değiştirebilir. Bununla birlikte, bir bileşendeki hidrojenin her türünü temsil etmez.
Hizmete maruz kalmış bir kap veya boru, imalat ya da onarım öncesinde absorbe edilmiş hidrojen içerebilir. Bu tutulmuş hizmet hidrojeni, ısıtma ve kaynak sırasında açığa çıkarak sarf malzemesinden ve birleşim hazırlığından gelen hidrojene eklenebilir. Bu ayrım önemlidir: elektrot neminin kontrol edilmesi, ana çelikte hâlihazırda depolanmış hidrojeni ortadan kaldırmaz. TWI tarafından 2024’te bildirilen, hidrojenle yüklenmiş 2¼Cr-1Mo çeliği üzerindeki deneylerde, tutulmuş hidrojen gerekli ön tavlama sıcaklığını 130 °C artırmıştır. Bu sonuç, hizmet geçmişi bilinmeyen bir çeliğe sarf malzemesine dayalı bir kaynak prosedürü uygulanmasına karşı bir uyarıdır.
Hidrojen, kafes kusurları, tane sınırları, inklüzyonlar ve diğer hapsolma bölgeleri boyunca hareket eder. Bir çentikte, sert bir bileşende, inklüzyonda veya çekme gerilmesi altındaki bir bölgede birikebilir. Soğuma hızı, hem hapsolma bölgelerinin oluşumunu hem de hidrojenin kaçması için mevcut süreyi etkiler. Hızlı bir dönüşüm, sert bir HAZ oluştururken aynı zamanda hidrojenin ergime sınırı yakınında yoğunlaşmasına neden olabilir. Son ısıtma veya sürekli ön tavlama, en hassas koşula ulaşılmadan önce hidrojenin dışarıya doğru hareket edebilmesi için birleşimin yeterince uzun süre sıcak kalmasını sağlayabilir.
Ön tavlama yararlıdır, ancak etkisi sınırsız değildir. TWI, artırılmış ön tavlamanın genellikle hidrojene kaçması için daha fazla fırsat verdiğini ve soğumayı yavaşlattığını bildirmektedir; ancak aşırı ısı girdisi, difüzyon mesafelerini artırarak ve difüzyon için mevcut toplam süreyi kısaltarak kaynak metalinde hidrojen tutulmasını artırabilir. Bu nedenle daha sıcak bir kaynak otomatik olarak daha güvenli bir kaynak değildir. Isı girdisi, paso boyutu, birleşim kalınlığı, paso arası sıcaklık ve soğuma koşulları birlikte değerlendirilmelidir.
Sert ve gevrek, çatlamaya duyarlı mikroyapılar
Hidrojenin çatlamayı başlatıp ilerletebileceği çatlamaya duyarlı bir yapıya ihtiyaç vardır. Karbon-manganez, düşük alaşımlı ve yüksek dayanımlı çeliklerde kritik yapı çoğunlukla hızlı soğuma sonucunda HAZ’da oluşan sert martensit veya martensitik-beynitik bir karışımdır. Sertlik yararlı bir uyarı göstergesidir; ancak çatlama riskini tek başına tanımlamaz. Hidrojen içeriği, gerilme, yerel tokluk, inklüzyonlar, segregasyon ve çatlak ucu koşulları da sonucu etkiler.
Çeliğin kimyasal bileşimi dönüşüm davranışını kontrol eder. Karbon, sertleşebilirliği artırır ve sert bir HAZ oluşma olasılığını yükseltirken manganez, krom, molibden ve nikel gibi alaşım elementleri sertleşebilirliği ve dönüşüm sıcaklıklarını değiştirir. Bu nedenle karbon eşdeğeri formülleri tam kaynaklanabilirlik tahminleri değil, tarama araçlarıdır. Karbon eşdeğeri değerleri benzer olan iki çelik, gerçek kimyasal bileşimleri, levha kalınlıkları, önceki termomekanik işlemleri, tane boyutları ve soğuma geçmişleri farklı olduğundan farklı tepki verebilir.
Yüksek bir ısı girdisi, soğumayı yavaşlatarak HAZ’daki en yüksek sertliği azaltabilir; ancak HAZ’ı genişletebilir, tane boyutunu değiştirebilir, tokluğu düşürebilir ve hidrojen taşınımını etkileyebilir. Düşük ısı girdisi dar bir HAZ oluşturabilir, ancak yüksek soğuma hızlarına ve sert dönüşüm ürünlerine yol açabilir. Önemli olan, ısı girdisinin basitçe yüksek veya düşük olması değildir; önemli olan, termal çevrimin sertlik, tokluk, hidrojenin kaçışı ve kısıtlama açısından kabul edilebilir bir bileşim üretip üretmediğidir.
ISO 17642-1:2004, kaynak sarf malzemelerinin, ana malzemelerin ve kaynak metalinin soğuk çatlama duyarlılığının değerlendirilmesine yönelik ilkeleri ve deney yöntemlerini açıklar. Bu tür deneyler, bir çelik, sarf malzemesi veya birleşim tasarımı rutin deneyimin dışına çıktığında değerlidir. Ayrıca kimyasal bileşimin tek başına kaynaklanabilirlik değerlendirmesinin yerini alamayacağını da gösterir. Çatlamaya duyarlı olan kaynak metali olabilir veya belirleyici bölge HAZ olabilir.
Çatlak, tüm HAZ boyunca değil, yerel bir sert noktada başlayabilir. Ergime çizgisi yanındaki iri taneli bir bölge, temperlenmemiş bir martensitik ada veya sert inklüzyonlar içeren bir bölge çatlağın başlama noktası olabilir. Küçük bir çatlak oluştuktan sonra hidrojen çatlak ucunda yoğunlaşabilir ve çekme gerilmesi altında ilerlemeyi hızlandırabilir.
Çekme gerilmesi ve kısıtlama
Üçüncü koşul çekme gerilmesidir. Kaynak, termal büzülme oluşturur: sıcak kaynak metali ve yakındaki çelik soğur, büzülür ve çevredeki levha, birleşim geometrisi, puntalar, fikstürler ve daha önce atılmış pasolar tarafından kısıtlanır. Bu durum, harici bir yük uygulanmasa bile artık çekme gerilmesi oluşturur. Uygulanan hizmet yükleri bu gerilmeye eklenebilir.
Birleşim kısıtlaması tek bir malzeme özelliği değildir. Kalın levhalar, kısa kaynak boyları, rijit bağlantılar, kapalı kesitler ve hatalı sıralanmış kaynaklar, büzülmeyi esnek bir birleşime kıyasla daha güçlü biçimde sınırlayabilir. Kök aralıkları, alıştırma hataları, yüksek ölçüde asimetrik kaynaklar ve onarımlar yerel gerilme yığılmalarına neden olabilir. Bu nedenle, kısıtlama ve hidrojen düzeyleri yüksek olduğunda bir kaynak nispeten düşük ölçülen sertlikte çatlayabilir; hidrojen düşük ve büzülme daha az kısıtlanmış olduğunda ise daha sert bir bölge çatlamadan kalabilir.
Bu durum, yalnızca bir koşulun ortadan kaldırılmasının güvenliği kanıtlamadan riski neden azalttığını açıklar. Kuru ve düşük hidrojenli sarf malzemeleri ile kontrollü depolama hidrojen girdisini azaltır; ancak şiddetli kısıtlama altında çok sert bir HAZ oluşursa çatlamayı önleyemez. Daha düşük karbonlu veya daha düşük sertleşebilirliğe sahip bir çelik sertleşmeye direnebilir; ancak kirlenme veya hizmet kaynaklı hidrojen yine de sorun yaratabilir. Gerilim giderme veya geliştirilmiş kaynak sıralaması çekme gerilmesini azaltabilir; ancak yüksek hidrojenli bir prosedür, gerilim giderme etkili olmadan önce birleşimi çatlatmaya yetecek miktarda hareketli hidrojen bırakabilir.
NF EN 1011-2, hidrojen çatlamasının kontrolünü çelik bileşimi, hidrojen içeriği, ısı girdisi, ön tavlama ve paso arası sıcaklık ile ilişkilendirir. Standardın yaklaşımı prosedüre dayalıdır: her kaynak için tek bir sıcaklık öngörmek yerine termal çevrimi kontrol etmek, hidrojeni sınırlamak ve kısıtlamayı hesaba katmak. BS EN 1011-2 kılavuzu da hidrojenin sert ve gerilim altındaki bölgelerde hapsolmasından önce kaynaktan dışarıya doğru hareket edebilmesi için ön tavlamanın sürdürülmesini veya son ısıtma uygulanmasını önerir. Dillinger’in EN 1011-2’nin B Yöntemini uygulaması aynı dengeyi açıklar: ön tavlama, hidrojenin kaçışını teşvik ederken HAZ’ın soğumasını yavaşlatır.
Önleme kontrolleri kesinliği değil, olasılığı etkilediğinden muayene yine de gereklidir. Gecikmiş çatlama görsel muayeneden sonra ortaya çıkabilir ve bir kaynak, nihai muayeneden önce belirtilen durumlarda kontrollü sıcaklıkta bekletilmelidir. Çok erken gerçekleştirilen tahribatsız muayene, henüz oluşmamış bir çatlağı tespit edemeyebilir. Bu nedenle hidrojen destekli soğuk çatlama, hidrojen taşınımı, çatlamaya duyarlı bir yapıya dönüşüm ve çekme kısıtlaması arasındaki zamana bağlı bir etkileşimdir; yalnızca ön tavlamayla güvenilir biçimde ortadan kaldırılabilecek bir kusur değildir.
Difüze Olabilen Hidrojen ve Nasıl Ölçüldüğü
Ark kaynak metalinde difüze olabilen hidrojenin anlamı
Difüze olabilen hidrojen, yeni biriktirilmiş kaynak metalinde bulunan ve testin sıcaklık ve süre koşulları altında metal içinde hareket ederek dışarı çıkabilen hidrojen bölümüdür. Çelik kristal kafesinin sabit bir kimyasal bileşeni değildir. Hidrojen, ara yer konumlarında bulunabilir, kusurlar ve tane sınırları boyunca göç edebilir ya da kalıntılar, dislokasyonlar, faz sınırları ve diğer mikroyapısal özelliklerde geçici olarak hapsolabilir. Hidrojenin bir bölümü serbest bir yüzeye ulaşabilir; bir bölümü ise dışarı çıkmadan önce ısıdan etkilenen bölgeye (HAZ) veya gerilim altındaki bir bölgeye ilerleyebilir.
Bu hareketlilik, difüze olabilen hidrojeni gecikmiş soğuk çatlama açısından önemli hâle getirir. TWI, hidrojen çatlamasının birlikte gerçekleşmesi gereken üç koşula bağlı olduğunu belirtir: hidrojen, sert ve gevrek, çatlamaya duyarlı bir yapı ve çekme gerilmesi. 2023 yılında yayımlanan International Institute of Welding (IIW) White Paper, yüksek dayanımlı çelik kaynaklarında hidrojen kaynaklı çatlamayı belirleyen üç temel etkeni hidrojen içeriği, artık çekme gerilmesi ve mikroyapısal duyarlılık olarak tanımlar. Bu nedenle bir kaynak, ölçülebilir bir hidrojen derişimi içerebilir ancak yapısı ve kısıtlanma durumu çatlak oluşumuna izin vermiyorsa çatlamayabilir. Buna karşılık, kaynak işlemi yüksek derecede kısıtlanmış bir birleşimde sert martensit oluşturduğunda, raporlanan değer görece düşük olsa bile tehlikeli olabilir.
Bu terim, test kapsamında incelenen kaynak metalindeki hidrojeni ifade eder; kaynaklı birleşimin tamamındaki hidrojeni otomatik olarak ifade etmez. HAZ içindeki hidrojen farklı bir dağılıma sahip olabilir ve başka bir prosedürle ölçülebilir. Bir basınçlı kap, boru hattı veya başka bir çelikte kullanım sırasında emilmiş hidrojen de ayrı bir konudur. Islak hidrojen sülfür, katodik koruma, korozyon veya yüksek sıcaklıkta hidrojen nedeniyle kullanıma maruz kalma, ana çelikte hidrojen bırakabilir. Bu tutulmuş hidrojen, sarf malzemesinin kendisi düşük bir difüze olabilen hidrojen sınıfına sahip olsa bile bir tamir kaynağına veya yeni oluşmuş sert bir HAZ’a göç ederek imalat sırasında çatlama riskini artırabilir.
Difüze olabilen hidrojen, toplam hidrojenden de ayrılmalıdır. Toplam hidrojen; hareketli hidrojenin yanı sıra kapanlarda tutulan veya yalnızca daha yüksek ekstraksiyon sıcaklıklarında açığa çıkan hidrojeni de içerir. Bu nedenle toplam hidrojen sonucu, difüze olabilen bölümden daha yüksek olabilir ve test yöntemi ile amacının ne olduğu bilinmeden onun yerine kullanılamaz. Bu iki ölçüm farklı sorulara yanıt verir: difüze olabilen hidrojen, bir kaynak soğuyup gerilim geliştirirken geçen süre içinde mevcut olan hareketli hidrojeni gösterirken, toplam hidrojen güçlü biçimde hapsolmuş hidrojen de içerebilen daha büyük bir hidrojen envanterini tanımlar.
Sonuçlar genellikle biriktirilmiş kaynak metalinin 100 gramı başına mililitre hidrojen olarak, çoğunlukla mL/100 g biçiminde ve ilgili yöntemde belirtilen referans sıcaklık ve basınçla birlikte raporlanır. Bu sayı, bir elektrodun, telin veya çelik sınıfının evrensel bir özelliği değildir. Tanımlanmış bir kaynak ve test koşuluna aittir.
ISO 3690:2018 kapsamında numune alma
ISO 3690:2018, dolgu malzemesi kullanılarak üretilen ark kaynak metalindeki difüze olabilen hidrojenin belirlenmesi için numune alma ve analitik prosedürleri belirtir. Standardın kapsamına martensitik, beynitik ve ferritik çeliklerle ilişkili kaynak metalleri girer. Bu önemlidir; çünkü standarttan elde edilen sonuç, belirtilmiş koşullar altında üretilen biriktirilmiş kaynak metali numunesine bağlıdır ve birleşimin tamamındaki hidrojen derişiminin doğrudan ölçümü değildir.
Test, belirtilen dolgu malzemesi, kaynak akımı, kutuplama, ilerleme koşulları ve numune düzeni kullanılarak kontrollü kaynak işlemiyle başlar. Daha sonra biriktirilmiş kaynak metali, gerektiği şekilde ayrılır veya hazırlanır; cüruf ve yüzey kirleticileri giderilir. Kaynaktan sonraki işlem kritik öneme sahiptir. Kaynak soğumaya başlar başlamaz hidrojen dışarı çıkmaya başladığından, numune standardın zamanlama ve sıcaklık gerekliliklerine uygun şekilde aktarılmalı, soğutulmalı, depolanmalı ve analiz edilmelidir. Numunenin toplama sistemine maruz bırakılmasındaki gecikmeler, ölçülen değeri düşürebilir.
ISO 3690:2018, hidrojen testini sıradan bir kimyasal analiz olarak ele almak yerine toplama ve analitik işlem sırasını ortaya koyar. Gaz toplama prosedürlerinde numuneden çıkan hidrojen kontrollü koşullar altında biriktirilir ve ardından genellikle gaz kromatografisiyle veya laboratuvar prosedüründe tanımlanan, izin verilen başka bir analitik düzenekle miktarı belirlenir. Sonuç, standardın belirlediği raporlama esasına dönüştürülür. Kalibrasyon, kör düzeltmesi, cihaz sızıntısı, numune kütlesi ve referans koşulların tümü nihai sayıyı etkiler.
Toplama öncesinde hidrojen kaybını sınırlamak için hızlı soğutma kullanılır. Prosedür gerektirdiğinde numune düşük sıcaklıkta depolanabilir; çünkü sıcaklığın düşürülmesi hidrojen hareketini yavaşlatır. Laboratuvar ayrıca kaynak, su verme veya soğutma, toplama ve analiz arasındaki süreyi kontrol etmelidir. Bu ayrıntılar yalnızca idari nitelikte değildir. Ölçüm başladığında hareketli hidrojenin ne kadarının numunede kaldığını belirler.
| Standart | Birincil konu | Üretilen kanıt |
|---|---|---|
| ISO 3690:2018 | Ark kaynağı kaynak metalindeki yayılabilir hidrojen | Kontrollü hidrojen ölçümü |
| ISO 17642-1:2004 | Tahribatlı soğuk çatlama deneyi | Tanımlanmış ısıl ve kısıtlama koşulları altındaki çatlama duyarlılığı |
ISO 3690:2018, ISO 17642-1:2004 ile karıştırılmamalıdır. ISO 17642-1:2004, ark kaynaklı metalik malzemelerde tahribatlı soğuk çatlak testleri için genel ilkeleri belirler ve kaynak sarf malzemelerinin, ana malzemelerin ve kaynak metalinin çatlama duyarlılığının değerlendirilmesine yönelik yaklaşımları açıklar. Difüze olabilen hidrojen testi, çatlamaya katkıda bulunan önemli girdilerden birini ölçerken, soğuk çatlak testi hidrojenin, yapının, gerilmenin, geometrinin ve kaynak koşullarının birlikte oluşturduğu sonucu inceler.
Test değerleri neden prosedüre ve numunenin işlem görmesine bağlıdır?
Raporlanan bir hidrojen değeri, ancak kaynak işlemi, sarf malzemesinin durumu, numune alma yöntemi ve analitik bağlamıyla birlikte anlam taşır. Kaplamanın nem emmiş olması, telin uygun olmayan şekilde depolanması, koruyucu gazın kirletici içermesi veya ark uzunluğu ile metal geçiş biçiminin değişmesi durumunda, aynı nominal elektrod sınıfı farklı sonuçlar verebilir. Örneğin bazik kaplamalı düşük hidrojenli elektrodlar kurutulmalı ve üreticinin belirttiği sıcaklık aralığında tutulmalıdır; aşırı veya yanlış pişirme kaplamaya zarar verebilir ve ark davranışını da değiştirebilir.
Kaynak parametreleri hem hidrojen girdisini hem de hidrojenin dışarı çıkışını değiştirir. Akım, gerilim, ilerleme hızı, ark uzunluğu, koruma, paso boyutu ve ısı girdisi; arka giren hidrojen miktarını ve kaynağın izlediği soğuma yolunu etkiler. EN 1011-2 kılavuzunda ve Dillinger’ın Method B uygulamasında açıklandığı üzere, ön tav genellikle HAZ’ın soğumasını yavaşlatır ve hidrojene birleşimden ayrılması için daha fazla zaman tanır. Ancak bu, evrensel bir çözüm değildir. TWI, 2024 yılında aşırı ısı girdisinin difüzyon mesafesini artırarak ve difüzyon için etkin olarak mevcut süreyi kısaltarak kaynak metalinde hidrojen tutulmasını artırabileceğini bildirmiştir. Bu nedenle büyük ve yavaş soğuyan bir kaynak, hidrojeni daha sonra çatlamaya katkıda bulunabileceği bölgelerde tutabilir.
Numune geometrisi de önemlidir. Kalın veya hacimli bir test birikintisi, ince bir birikintiye kıyasla yüzeye ulaşmak için daha uzun bir yol sağlar; yüzey durumu, paso yerleşimi ve su verme öncesindeki süre de ölçülen salınımı değiştirir. Kesme, taşlama, yıkama veya cürufun yapışık bırakılması, hidrojen içeren malzemeyi uzaklaştırabilir ya da kirlenmeye yol açabilir. Toplama sonrasındaki depolama bile, kap sızdırırsa veya numune çok uzun süre ısınırsa sonucu değiştirebilir.
Kullanım geçmişi de başka bir katman ekler. Hidrojenle yüklenmiş 2¼Cr-1Mo çelik üzerinde yapılan deneylerde, önceki kullanımdan kalan hidrojenin tamir kaynağı sırasında ön tav sıcaklığında 130 °C artış gerektirdiği bildirilmiştir. Bu hidrojen, yalnızca sarf malzemesi kalifikasyon değeriyle temsil edilemez. Tamir prosedürü hidrojen giderme işlemi, ihtiyatlı bir ön tav, kontrollü paso arası sıcaklık, düşük hidrojenli sarf malzemeleri ve gecikmeli muayene gerektirebilir.
Bu nedenle ISO 3690:2018 kapsamında elde edilen düşük bir sayı, tanımlanmış bir kaynak metali testine ilişkin kanıttır; kısıtlanmış bir üretim birleşiminin çatlamadan kalacağının garantisi değildir. Hidrojen kontrolü; çelik kimyası, soğuma hızı, dönüşüm ürünleri, kısıtlanma, ısı girdisi ve çeliğin kullanım geçmişiyle birlikte değerlendirilmelidir.
Mikro yapı: Isıdan Etkilenen Bölge Neden Çatlayabilir?
Isıdan etkilenen bölge (HAZ) kaynak sırasında erimez; ancak maruz kaldığı ısıl çevrim, çelik yapısını çatlak yolu oluşturacak ölçüde değiştirebilir. Erime sınırının bitişiğindeki malzeme, östenitleşme aralığının üzerine kadar ısıtılabilir ve ardından levha kalınlığı, bağlantı geometrisi, kısıtlama, ön tav, pasolar arası sıcaklık, ısı girdisi ve çevredeki malzeme tarafından belirlenen bir hızla dönüşüm sıcaklıkları aralığından soğuyabilir. Bunun sonucunda oluşan HAZ; iri taneler, sert dönüşüm ürünleri veya sertlikte keskin değişimlerin görüldüğü yerel bölgeler içerebilir. Çekme gerilmesi etkinken hidrojen böyle bir bölgeye ulaşırsa, kaynak soğuduktan sonra gecikmeli çatlama meydana gelebilir.
TWI’nin 2024 tarihli açıklaması, gerekli bileşimi doğrudan ortaya koyar: hidrojen, sert ve gevrek, çatlamaya yatkın bir yapı ve çekme gerilmesi. Bu faktörlerden herhangi biri ortadan kaldırılır veya azaltılırsa hidrojen destekli soğuk çatlama olasılığı düşer; ancak pratik kaynak kontrolünde genellikle üçünün de ele alınması gerekir. International Institute of Welding’ın 2023 tarihli White Paper’ı da aynı ilişkiyi hidrojen içeriği, artık çekme gerilmesi ve mikro yapısal yatkınlık üzerinden ifade eder. Tek başına sert bir HAZ, çatlamanın meydana geleceğini kanıtlamaz. Aynı şekilde, ölçülen düşük bir kaynak metali hidrojen değeri de HAZ’ın güvenli olduğunu kanıtlamaz.
Hızlı soğuma ve sert dönüşüm ürünleri
Kaynak, kısa süreli ve şiddetli bir ısıl çevrim oluşturur. HAZ hızla ısıtılır, ark ve bağlantı tarafından belirlenen bir süre boyunca yüksek sıcaklıkta tutulur ve ardından ısı levhaya ve çevre atmosfere akarken soğur. Hızlı soğuma, karbonun ferrit ve perlit oluşumu gibi difüzyon kontrollü dönüşümler yoluyla yeniden dağılmasını önleyebilir. Bunun yerine östenit, martenzite, alt beynite veya diğer sert bileşenlere dönüşebilir. Kesin sonuç yalnızca tepe sıcaklığına değil, çeliğin bileşimine ve izlenen soğuma yoluna bağlıdır.
Bu nedenle dar bir HAZ, etkilenmemiş ana levhadan veya biriktirilen kaynak metalinden daha sert olabilir. Erime sınırı yakınındaki tane irileşmesi, tokluğu azaltarak ve daha az toleranslı bir yapı oluşturarak sorunu artırabilir. Yerel sertlik tepeleri özellikle kaynak ayaklarında, kök bölgelerinde, yetersiz ergime sınırlarında ve geometrik gerilme yığılmasının metalurjik değişimle birleştiği diğer konumlarda önemlidir.
Hidrojen, çelik içinde difüzyon yoluyla hareket eder. Hidrojenin bir bölümü çözeltide kalırken, bir bölümü dislokasyonlar, inklüzyonlar, ara yüzeyler, boşluklar ve sert faz sınırları gibi tuzaklarda toplanır. Çekme gerilmesi altında hidrojen, çatlamaya yatkın bir mikro yapıda çatlak başlatılmasına ve ilerlemesine yardımcı olabilir. Çatlak, kaynaktan dakikalar veya saatler sonra ortaya çıkabilir. Bu nedenle tamamlanmasından hemen sonra görsel olarak kabul edilebilir durumda olan bir kaynak, soğuk çatlama riskinden mutlaka arındırılmış değildir.
Soğuma hızı, nominal ısı girdisinden daha fazla etkene bağlıdır. Kalın bir levha ısıyı hızla uzaklaştırabilirken, kısıtlanmış bir bağlantı veya yüksek iletkenliğe sahip bir altlık koşulu, aynı elektriksel parametrelerle serbest bir levhaya yapılan kaynaktan farklı bir ısıl çevrim oluşturabilir. Ön tav, başlangıç sıcaklığını yükseltir ve sıcaklık gradyanını azaltarak genellikle HAZ soğumasını yavaşlatır. Ardışık pasolar, bağlantı fazla soğumadan biriktirildiğinde pasolar arası sıcaklık da benzer bir etki yaratır.
Isı girdisi, basit bir çatlama riski ayarı olarak değerlendirilmemelidir. Isı girdisinin artırılması çoğu zaman soğuma hızını azaltır; ancak aynı zamanda HAZ’ı genişletebilir, tane boyutunu değiştirebilir, kaynak metali birikim sırasını etkileyebilir ve hidrojenin difüzyon mesafelerini değiştirebilir. TWI, difüzyon mesafesi büyüdüğü ve hidrojenin kaçması için mevcut sürenin kısalabileceği gerekçesiyle, aşırı ısı girdisinin kaynak metalinde hidrojen tutulmasını artırabileceğini belirtir. İlgili soru, daha yüksek veya daha düşük bir ısı girdisi sayısının otomatik olarak daha güvenli olup olmadığı değil, bütünsel ısıl çevrim ve hidrojen geçmişidir.
Martenzitik ve beynitik yatkınlık
Martenzit, östenit karbon difüzyonunun ve olağan ferritik dönüşümlerin gerçekleşemeyeceği kadar hızlı soğuyarak dönüşüm aralığının altına indiğinde oluşur. Yüksek sertliği, aşırı doymuş ve gerinimli kristal yapısından kaynaklanır. Bu sertlik, artmış yatkınlığın önemli bir göstergesidir; ancak kontrol edici tek özellik sertlik değildir: yerel tokluk, artık gerilme, hidrojen konsantrasyonu, kısıtlama ve sert bölgelerin boyutu ile dağılımı da önem taşır.
Yeni oluşmuş, temperlenmemiş martenzit özellikle hassastır; çünkü yüksek dayanımı sınırlı plastik uyum kabiliyetiyle birleştirir. Hidrojen destekli çatlama, gerilme altındaki bir ara yüzeyde veya kusurda başlayabilir ve ardından sert HAZ boyunca ilerleyebilir. Bir çatlak kısmen martenzit içinden, kısmen de önceki östenit tane sınırları veya diğer zayıflamış yollar boyunca ilerleyebilir. Temperleme sertliği azaltır ve dönüşüm gerilmesinin bir bölümünü giderir. Kaynak sonrası ısıl işlemin çatlama davranışını değiştirebilmesinin nedenlerinden biri budur; ancak temperleme gereklilikleri çeliğe, kalınlığa, servis koşullarına ve geçerli imalat standardına bağlıdır.
Beynit daha dikkatli tanımlanmalıdır. Beynit, tek tip bir yapı değildir. Üst beynit, alt beynit, granüler beynit ve karışık beynitik-martenzitik bölgeler farklı sertlik ve tokluk özelliklerine sahip olabilir. Beynitik bir HAZ, tamamen martenzitik bir HAZ’a göre daha az yatkın olabilir; ancak tutulmuş hidrojen ve yüksek çekme gerilmesi içeren sert bir beynitik yapı yine de çatlayabilir. ISO 3690:2018, difüze olabilir hidrojenin numunelenmesi ve ölçülmesine yönelik prosedürlerinde martenzitik, beynitik ve ferritik çelik kaynak metallerini özel olarak kapsar. Bu kapsam, hidrojen davranışının gerçek metalurjik sistemle ilişkili olarak değerlendirilmesi gerektiğini gösterir.
HAZ, kaynak metalinden de farklıdır. ISO 3690 ölçümleri, ilave malzeme kullanılarak oluşturulan ark kaynaklı kaynak metalindeki difüze olabilir hidrojeni tanımlar; ana çeliğe girebilecek veya orada kalabilecek hidrojenin tamamını doğrudan ölçmez. Servise maruz kalmış ekipman, onarım kaynağı başlamadan önce hidrojen tutmuş olabilir. Hidrojenle yüklenmiş C-Mn ve Cr-Mo çelikleri üzerine yapılan araştırmalar, bu tutulmuş hidrojenin imalat sırasında çatlama riskini artırabileceğini göstermektedir. 2¼Cr-1Mo çeliği için bildirilen bir deneyde, servis kaynaklı hidrojen mevcut olduğunda gerekli ön tavın 130 °C artabileceği bulunmuştur. Bu, her kalite için geçerli genel bir düzeltme katsayısı değildir; ancak servis geçmişinin neden önemli olduğunu gösterir.
Çelik kimyası ve karbon eşdeğeri kavramları
Çelik kimyası, östenitin soğuma sırasında martenzit veya diğer sert ürünleri oluşturma eğilimi olan sertleşebilirliği kontrol eder. Karbon, ulaşılabilir sertliği yükselttiği ve dönüşüm sıcaklıklarını etkilediği için güçlü bir etkiye sahiptir. Manganez, krom, molibden, nikel, bakır ve vanadyum gibi alaşım elementleri de difüzyon kontrollü dönüşümleri geciktirebilir ve sertleşebilirliği artırabilir. Bu nedenle aynı karbon içeriğine sahip iki çelik, aynı kaynak prosedürü altında farklı HAZ yapıları oluşturabilir.
Karbon eşdeğeri (CE) kavramları, seçilmiş alaşım elementlerinin içeriklerini bir indeks hâlinde birleştirerek sertleşme eğiliminin ve ön tav gereksiniminin tahmin edilmesine yardımcı olur. Bunlar tarama araçlarıdır; evrensel çatlama sınırları değildir. Farklı formüller farklı amaçlara hizmet eder ve bunların yorumu; ürün şekline, kalınlığa, hidrojen düzeyine, kısıtlamaya, ısı girdisine ve seçilen kaynak prosedürüne bağlıdır. Bir CE değeri tek başına gecikmeli çatlağın oluşup oluşmayacağını öngöremez.
Ferritik çelikler için EN 1011-2, kaynak önerilerini çelik bileşimi, hidrojen içeriği, ısı girdisi, ön tav ve pasolar arası sıcaklıkla ilişkilendirir. NF EN 1011-2, bu değişkenleri her bağlantıya uygulanabilecek tek bir evrensel karbon eşdeğeri eşiğine dönüştürmez. Soğuma ve ön tav gerekliliklerini tahmin etmek için kullanılan koşullar da dâhil olmak üzere yöntemleri; malzeme tanımı, kalınlık, bağlantı kısıtlaması, sarf malzemesinin hidrojen düzeyi ve prosedür dikkate alınarak uygulanmalıdır.
Bu nedenle ön tav, evrensel bir çözüm değil, bir kontrol önlemidir. HAZ soğumasını yavaşlatabilir, en sert dönüşüm ürünlerinin oluşma olasılığını azaltabilir ve hidrojenin kaçması için daha fazla zaman sağlayabilir. Ön tavın korunması veya uygun bir son tav uygulanması, hidrojenin sert ve gerilmeli bir bölgede hapsolmadan önce göç etmesini de teşvik edebilir. Ancak aşırı sıcaklık, yetersiz kapsama, uygun olmayan pasolar arası sıcaklık aralığı, yüksek kısıtlama, kirlenmiş sarf malzemeleri veya servisten zaten tutulmuş hidrojen bu önlemi etkisiz kılabilir. ISO 17642-1:2004, kaynak sarf malzemeleri, ana malzemeler ve kaynak metalinin tahribatlı soğuk çatlak testlerine ilişkin genel ilkeleri sağlar; testler çoğu zaman güvenliği tek bir CE sayısına veya ön tav sıcaklığına bağlamaktan daha bilgilendiricidir.
Ön Tav, Pasolar Arası Sıcaklık ve Son Isıtma
Ön tav, kaynak ısıl geçmişinin kontrolüne yönelik bir uygulamadır; hidrojen çatlaması için evrensel bir çözüm değildir. Etkisi; mevcut hidrojenin miktarına ve biçimine, çeliğin kimyasal bileşimine ve sertleşebilirliğine, birleşimin uyguladığı kısıtlamaya, kaynak metalindeki hidrojen seviyesine ve ısıdan etkilenen bölge (HAZ) soğurken oluşan mikroyapıya bağlıdır. Yüksek bir ön tav, bir prosedürde çatlama riskini azaltırken başka bir prosedürde kabul edilemez tane büyümesine, tokluğun azalmasına, distorsiyona veya aşırı yumuşamaya yol açabilir.
Hidrojen çatlaması, gecikmeli bir soğuk çatlama mekanizmasıdır. TWI’ye göre bunun oluşması için hidrojenin, sert ve gevrek, çatlamaya duyarlı bir yapının ve çekme gerilmesinin birlikte bulunması gerekir. International Institute of Welding, yüksek dayanımlı çelik kaynaklarında buna karşılık gelen kontrol faktörlerini hidrojen içeriği, artık çekme gerilmesi ve mikroyapısal duyarlılık olarak tanımlar. Sıcaklık kontrolü bu bileşimin yalnızca bir kısmını ele alır.
Ön Tav Soğumayı Nasıl Yavaşlatır?
Ön tavın doğrudan fiziksel etkisi, kaynak banyosu ile çevresindeki levha arasındaki sıcaklık farkını azaltmaktır. Böylece ısı kaynaktan daha yavaş uzaklaşır. Bu durum, HAZ’ın ve bitişik kaynak metalinin, sert ve çatlamaya duyarlı ürünlerin oluşabileceği dönüşüm aralıklarından geçmesi için mevcut süreyi uzatır.
Karbon-manganez çeliklerinde yeterince hızlı bir soğuma hızı, özellikle karbon eşdeğeri, levha kalınlığı ve kısıtlama yüksek olduğunda HAZ’da sert beynit veya martenzit oluşmasına neden olabilir. Bu yapıların hidrojen ve yerel plastik şekil değiştirmeyi karşılama kapasitesi sınırlıdır. Soğuma hızının yavaşlatılması, daha az gevrek bir dönüşüm ürününün oluşmasını teşvik edebilir ve HAZ’ın en yüksek sertliğini azaltabilir. Ayrıca ısıl gradyanı düşürür ve kaynağın büzülmesi sırasında oluşan artık çekme gerilmesinin bir bölümünü sınırlayabilir.
Ön tavın ikinci bir etkisi daha vardır: çelik, hidrojen hareketliliğinin azaldığı daha düşük sıcaklıklara ulaşmadan önce hidrojenin birleşimden dışarı çıkması için daha fazla zaman sağlar. Nemli elektrotlar, kirlenmiş yüzeyler, toz, koruyucu gaz veya kaynak ortamı yoluyla kaynak metaline giren hidrojen, kaynak metalinden HAZ’a ve ana metale difüze olabilir. Hidrojenin bir bölümü açıkta kalan yüzeylerden kaçabilir; bir bölümü ise mikroyapısal tuzaklara doğru ilerleyebilir. Yüksek sıcaklıkta geçirilen daha uzun süre, hidrojenin kaçması için daha elverişli bir ortam sağlar; ancak hidrojenin mutlaka dışarı çıkacağını garanti etmez.
Bu ayrım önemlidir; çünkü kaynak metalinde ölçülen difüze olabilir hidrojen, işletme koşullarına maruz kaldıktan sonra çelikte tutulan hidrojenle aynı değildir. ISO 3690:2018, martenzitik, beynitik ve ferritik çelikler dâhil olmak üzere, dolgu malzemesi kullanılarak ark kaynağıyla üretilen kaynak metalindeki difüze olabilir hidrojen için numune alma ve analiz prosedürlerini belirtir. Özellikle ıslak hidrojen sülfür, hidrojenle şarj veya yüksek basınçlı hidrojen ortamlarında işletme sırasında emilen hidrojen, ana çelik boyunca dağılabilir ve imalat sırasında açığa çıkabilir. Bu nedenle normal, düşük hidrojenli sarf malzemesi prosedürü, kaynak metali test sonucunun gösterdiğinden çok daha büyük bir hidrojen envanteriyle karşı karşıya kalabilir.
Soğutma açısından sağlanan faydanın da sınırları vardır. TWI, artan ön tavın genellikle hidrojenin kaçışını desteklediğini ve soğumayı yavaşlattığını; buna karşılık aşırı ısı girdisinin, difüzyon mesafelerini artırıp hidrojenin kaynaktan difüze olması için mevcut süreyi kısaltarak hidrojen tutulmasını artırabileceğini bildirir. Isı girdisi, birleşim kalınlığı, paso boyutu ve kaynak sırası birlikte değerlendirilmelidir. Hidrojen kaynakları veya kısıtlama kontrol edilmeden yalnızca sıcaklığın yükseltilmesi, temel çatlama koşullarını ortadan kaldırmayabilir.
NF EN 1011-2, ön tav ve soğuma koşullarının seçimini çelik bileşimi, hidrojen içeriği, ısı girdisi ve pasolar arası sıcaklıkla ilişkilendirir. Hesaplama yöntemleri, özellikle kısıtlaması yüksek onarımlarda, yüksek sertleşebilirliğe sahip çeliklerde veya işletme geçmişi belirsiz bileşenlerde, onaylı kaynak prosedürü şartnamesinin (WPS) yerine geçmez. Belirtilen ön tav, ana levha üzerinde, birleşimden belirlenmiş bir mesafede ve pasonun çekilmesinden hemen önce ölçülebilir; WPS, ölçüm yerini ve yöntemini belirtmelidir.
| Girdi | Prosedür seçimine etkisi |
|---|---|
| Çelik kalitesi ve karbon eşdeğeri | Sertleşebilirliği ve ısıdan etkilenmiş bölge dönüşümünü etkiler |
| Levha kalınlığı | Isı akışını ve soğuma hızını değiştirir |
| Bağlantı geometrisi ve kısıtlama | Çekme gerilmesini ve çatlağı ilerleten kuvveti değiştirir |
| Sarf malzemesinin hidrojen durumu | Kaynak metaline giren hidrojen miktarını değiştirir |
| Isı girdisi ve paso arası sıcaklık | Isıl çevrimi, sertliği, tokluğu ve hidrojen hareketini değiştirir |
Ön tav seçimi prosedüre özgüdür. Kalın bir S355 birleşimi için uygun olan bir değer, ASTM A514 kaynağına, %9 Ni çeliğine veya 2¼Cr-1Mo basınçlı kap onarımına otomatik olarak aktarılamaz. Levha kalınlığı, karbon eşdeğeri, birleşim geometrisi, kısıtlama, sarf malzemesi sınıfı, hidrojen kontrolü, ısı girdisi ve gerekli tokluk, seçilen aralığın tümünü etkiler.
Pasolar Arası Sıcaklığın Korunması
Ön tav, yalnızca birleşim amaçlanan ısıl pencere içinde kaldığı sürece yararlıdır. Kaynak ilerledikçe birleşim, bir sonraki paso başlamadan önce minimum ön tav sıcaklığının altına düşmemelidir. Pasolar arası sıcaklığın korunmasının amacı budur.
Birleşim minimum sıcaklığın altına düşerse, bir sonraki paso HAZ’ı onaylı prosedürdekinden farklı bir hızla soğutabilir. Bunun sonucunda sertlik, dönüşüm yapısı, hidrojen difüzyon süresi ve artık gerilme değişebilir. Bu durum, her pasonun önceki kaynak metali ve HAZ’ın bazı bölümlerini temperlediği veya yeniden ısıttığı çok pasolu kaynaklarda özellikle önemlidir. Isıl çevrim, birbirinden bağımsız kaynak dikişleri dizisi değil, kümülatif bir süreçtir.
Pasolar arası maksimum sıcaklık da aynı ölçüde önemlidir. Aşırı sıcaklık, amaçlanan temperleme sırasını engelleyebilir, önceki östenit tanelerini büyütebilir, darbe tokluğunu azaltabilir ve kaynak metali özelliklerini değiştirebilir. Düşük alaşımlı Cr-Mo çeliklerinde kontrolsüz pasolar arası ısı, sünme dayanımını ve kaynak sonrası ısıl işlem tepkisini etkileyebilir. Bu nedenle bir WPS, kaynakçının birleşimi sınırsız biçimde “sıcak” tutmasına izin vermek yerine hem minimum ön tav hem de maksimum pasolar arası sıcaklık belirtebilir.
Sıcaklık, öngörülen ölçüm yerinde kalibre edilmiş sıcaklık kalemleri, temaslı termometreler, termokupllar veya onaylanmış diğer ekipmanlar kullanılarak doğrulanmalıdır. Sıcak bir pasonun hemen yanında anında alınan yüzey ölçümleri yanıltıcı olabilir; önemli olan sıcaklık, bir sonraki paso çekilmeden önceki birleşim sıcaklığıdır. Büyük bileşenlerde kalınlık boyunca sıcaklık farkları da oluşabilir. Bu nedenle ısıtma düzeni, dar bir sıcak şerit yerine makul ölçüde homojen koşullar oluşturmalıdır.
Pasolar arası sıcaklık üst sınırı aştığında kaynakçı çalışmaya ara vermeli; aynı zamanda sıcaklığın alt sınırın altına kontrolsüz biçimde düşmesini önlemelidir. Birleşimi aralık içinde tutmak için kaynak sırası, paso uzunluğu, dengeli yığma, yalıtım ve yerel ısıtma belirtilmiş olabilir. Hava akımları ve yağmur ısı kaybını büyük ölçüde artırabilir. Bunlar ayrıca hidrojen girdisini yükseltebilecek nem de ekler.

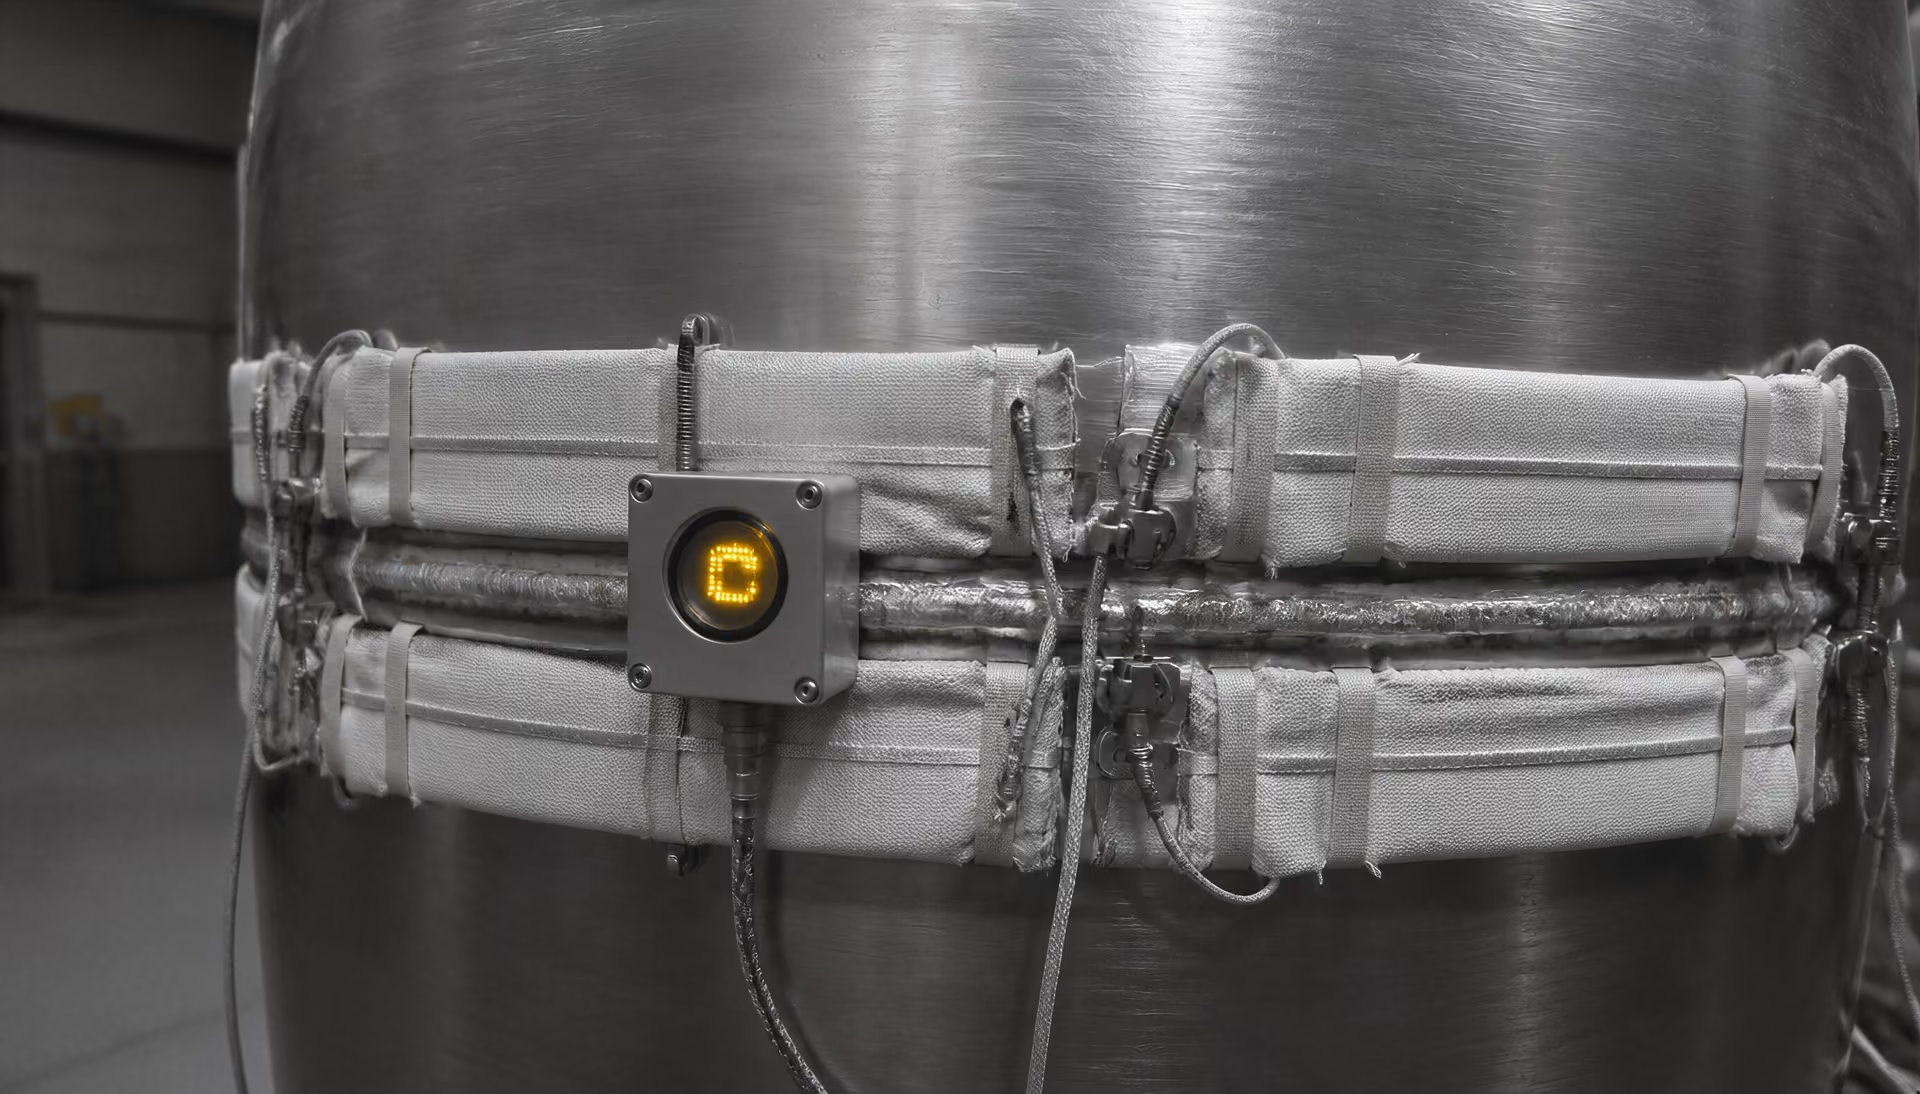
Son Isıtma ve Hidrojen Giderme İşlemi
Kaynak sonrası ısıl işlem ayrımı
- Kaynak sonrası ısıtma Kritik soğumadan önce hidrojen göçünü teşvik etmek amacıyla belirlenmiş bir sıcaklığı korur.
- Kaynak sonrası ısıl işlem Artık gerilmesini veya metalurjik durumu değiştirmek amacıyla ayrı bir ısıl işlem çevrimi uygular.
- Muayene Gerekli bekletme ve soğuma süresinden sonra çatlama meydana gelip gelmediğini kontrol eder.
Hidrojen salma işlemi Son soğutmadan önce hareketli hidrojenin kaynak bölgesinden göç etmesine izin vermek amacıyla kaynak sonrasında kontrollü bir ısıtma ve bekletme işlemidir.
Son ısıtma, kaynaktan sonra gerçekleştirilen ve genellikle belirlenmiş bir sıcaklıkta, belirlenmiş bir bekletme süresi boyunca uygulanan ayrı bir işlemdir. İşlemler bazı prosedürlerde birleştirilebilse de son ısıtma, kaynak sonrası ısıl işlemle (PWHT) aynı değildir. Hidrojen giderme işlemi, kaynaklı birleşimi, kaynak yüksek derecede çatlamaya duyarlı ve gerilmeli bir duruma soğumadan önce hidrojenin açıkta kalan yüzeylere doğru difüze olması için yeterince uzun süre sıcak tutar. SteelConstruction.info ve Guidance Note 6.04, hidrojenin sert bölgelere hapsolmasından önce kaynaktan uzaklaşmasına imkân sağlamak için ön tavın korunmasını veya son ısıtma uygulanmasını bir yöntem olarak açıklar.
Prosedür gerektiriyorsa işlem, kaynak sonrasında; arkın kesilmesinden veya bir onarımın tamamlanmasından sonra dâhil olmak üzere, gecikmeden başlatılmalıdır. Erken soğumayı önlemek için yalıtım ve kontrollü fırın veya yerel ısıtma gerekebilir. Gerekli sıcaklık ve süre; çelik kalitesine, kalınlığa, kaynak boyutuna, hidrojen seviyesine, kısıtlamaya ve geçerli WPS’ye bağlıdır. Belirsiz bir “bir süre sıcak tutun” talimatının güvenilir bir metalurjik anlamı yoktur.
Hidrojen giderme işlemi, hidrojenle şarj olmuş Cr-Mo çelikleri açısından özellikle önemlidir. İşletme koşullarına maruz kalmış malzeme üzerinde yapılan araştırmalar, tutulan hidrojenin imalat çatlaması riskini önemli ölçüde artırabileceğini göstermiştir. 2¼Cr-1Mo çeliği üzerinde bildirilen bir deneyde, işletme kaynaklı tutulan hidrojen, ön tav sıcaklığında 130 °C artış gerektirmiştir. Bu sonuç, işletme geçmişi değerlendirilmeden bir kap veya boru kesiti için olağan imalat tablolarının uygulanmasına karşı bir uyarıdır.
Son ısıtma, oluşmuş bir çatlağı onaramaz, tutulan hidrojenin tamamını gideremez veya temperlenmemiş sert bir HAZ ile şiddetli kısıtlamayı telafi edemez. Çatlaklar kaynak işleminden saatler sonra ortaya çıkabildiğinden, çoğu zaman gecikmeli olarak olmak üzere muayene yine de gereklidir. ISO 17642-1:2004, sarf malzemelerinde, ana malzemelerde ve kaynak metalinde çatlama duyarlılığını değerlendirmek amacıyla soğuk çatlak oluşumunu ve tahribatlı test ilkelerini açıklar. Sıcaklık kontrolü prosedürün bir parçasıdır; düşük hidrojenli sarf malzemeleri, kuru yüzeyler, uygun birleşim hazırlığı, kontrollü kısıtlama, onaylı ısı girdisi ve gecikmeli muayene bu kontrolü desteklemelidir.
Isı Girdisi: Yararlı Bir Kontrol Değişkeni ve Yaygın Bir Yanlış Yorum
Isı girdisi, kaynak uzunluğunun birim başına aktarılan termal enerjiyi tanımlamak için yararlı bir yöntemdir; ancak hidrojen çatlaması güvenliğinin doğrudan bir ölçüsü değildir. Temel bir ark kaynağı hesabında nominal ısı girdisi çoğu zaman şu şekilde ifade edilir:
Burada , kaynak uzunluğunun birim başına enerjiyi; , ark verimini; , gerilimi; , akımı ve , ilerleme hızını ifade eder. Bu denklem, prosedürlerin karşılaştırılmasına yardımcı olur; ancak levha kalınlığını, bağlantı geometrisini, kısıtlamayı, paso sırasını, ön tavı, pasolar arası sıcaklığı veya ısıdan etkilenen bölgedeki (HAZ) gerçek termal alanı kapsamaz. Bu nedenle, hesaplanan daha yüksek bir değer farklı bağlantılarda farklı metalurjik sonuçlar doğurabilir.
Hidrojen çatlaması yalnızca ısı girdisiyle önlenemez. TWI, aynı anda bulunması gereken üç koşul tanımlar: hidrojen, sert ve gevrek, çatlamaya duyarlı bir yapı ve çekme gerilmesi. International Institute of Welding (IIW), aynı belirleyici faktörleri hidrojen içeriği, artık çekme gerilmesi ve mikroyapısal duyarlılık olarak açıklar. Isı girdisi esas olarak bu etkileşimin termal ve dönüşümsel unsurlarını etkilerken, uygulanan kaynak pratiği ne kadar hidrojenin içeri girdiğini ve ne ölçüde dışarı çıkabildiğini belirler.
Termal çevrim ve soğuma hızı etkileri
Bir kaynak dikişinin yakınındaki her nokta bir termal çevrim yaşar: hızlı ısınma, bir tepe sıcaklığına ulaşma ve dönüşüm aralığı boyunca soğuma. Soğuma hızı, kaynak metalinde ve HAZ’da oluşan fazları kontrol eder. Çatlamaya duyarlı karbon-manganezli, düşük alaşımlı veya su verilmiş ve temperlenmiş çeliklerde hızlı soğuma, sert beynitik veya martenzitik bölgeler oluşturabilir. Bu bölgelerin hidrojen ve çekme gerilmesine toleransı, daha yumuşak ve sünek bir mikroyapıya kıyasla daha düşüktür.[2] Welding parameter guidance. Dillinger. Dillinger technical guidance, 2024.
Isı girdisinin artırılması, özellikle bağlantı kalın veya yüksek ısıl iletkenliğe sahip olduğunda, genellikle termal alanı genişletir ve soğumayı yavaşlatır. Ön tav, başlangıç sıcaklığını yükselterek kaynak ile çevresindeki çelik arasındaki sıcaklık farkını azaltır. Pasolar arası sıcaklık da sonraki pasolar üzerinde benzer bir etkiye sahiptir. EN 1011-2’nin B Metodu uygulanarak hazırlanan Dillinger kılavuzu, ön tavın HAZ soğumasını yavaşlatırken hidrojenin dışarı çıkmasını desteklediğini belirtir. BS EN 1011-2 kılavuzu da soğuma hızı kontrolünü, hidrojenin sert ve gerilmeli bölgelerde hapsolmadan önce ilerleyebilmesi için ön tavın korunması veya son tav uygulanmasıyla ilişkilendirir.
Sonuç, basitçe “daha sıcak daha güvenlidir” şeklinde ifade edilemez. Daha yavaş bir soğuma hızı martenzit miktarını azaltabilir; ancak aynı termal çevrim tane boyutunu, dönüşüm ürünlerini, artık gerilmeyi ve hidrojen taşınımını değiştirebilir. Bir prosedür gerçek çelik kalitesi, kalınlık, bağlantı kısıtlaması ve kaynak paso sırasına göre değerlendirilmelidir.
Daha yüksek ısı girdisi hidrojen çatlaması riskini her zaman azaltmaz. Limited evidence
Hidrojen taşınımı zamana bağlıdır. Difüze olabilir hidrojen, kaynak sırasında ve sonrasında çelik içinde hareket edebilir; ancak hidrojenin izlediği yol ve dışarı çıkma hızı sıcaklığa, mikroyapıya, geometriye ve mevcut yüzeylere bağlıdır. TWI, ısı girdisinin artırılmasının bazı durumlarda kaynak metalindeki hidrojen tutulmasını artırabileceği konusunda uyarır: Daha büyük ergimiş veya ısıtılmış bölge, hidrojenin kat etmesi gereken mesafeyi artırabilir; buna karşılık etkili difüzyon için mevcut toplam süre kısalabilir. Bu bulgu, ısı girdisindeki her artışın hidrojene dışarı çıkması için daha fazla fırsat sağladığı yönündeki yaygın varsayımı doğrudan reddeder.
Aşırı ısı girdisi neden otomatik olarak daha güvenli değildir?
Yüksek bir ısı girdisi, tepe soğuma hızını azaltabilir; ancak aynı zamanda başka kusurlar oluşturabilir veya malzeme özelliklerini olumsuz etkileyebilir. Aşırı enerji, HAZ’daki eski östenit tanelerini irileştirebilir, tokluğu azaltabilir, distorsiyonu artırabilir ve aşırı büyüklükte yumuşamış veya gevrekleşmiş bir bölge oluşturabilir. Su verilmiş ve temperlenmiş çeliklerde termal çevrim, bilerek dayanımı artırılmış malzemeyi temperleyebilir veya malzemeyi kaynak prosedürü yeterlilik sınırlarının izin verdiği aralığın üzerinde yerel olarak aşırı ısıtabilir.
Hidrojen tutulması da azalmak yerine artabilir. Büyük bir kaynak pasosu daha büyük bir hacme sahiptir ve hidrojeni serbest bir yüzeyden daha uzağa yerleştirebilir. Kaynağa ara verildiğinde, pasolar arası koşullar değiştiğinde veya hidrojen dışarı çıkmadan bağlantının üstü kapatıldığında hidrojen kaynakta kalabilir ya da çekme gerilmesi altındaki sert bir HAZ’a doğru ilerleyebilir. Bunun sonucunda, işlem tamamlandıktan hemen sonra yapılan görsel incelemede herhangi bir kusur bulunmamış olsa bile gecikmiş çatlaklar, kaynaktan saatler veya günler sonra ortaya çıkabilir.
Burada ısı girdisi ile ön tav arasındaki ayrım önemlidir. Ön tav, pasolardan önce ve pasolar arasında etki ederek iş parçasının daha yüksek bir sıcaklıkta kalmasını ve hidrojen difüzyonunu destekler. Isı girdisi ise bir paso sırasında aktarılan enerjiyi tanımlar. Her ikisi de aynı soğuma ve difüzyon süreçlerini etkiler; ancak birbirinin yerine kullanılabilecek kontroller değildir. Nominal ısı girdisi yüksek olsa bile düşük hidrojenli sarf malzemesi, kuru kullanım koşulları, doğru depolama, uygun ön tav, kontrollü pasolar arası sıcaklık ve gerektiğinde uygun bir son tav bekletmesi gerekli olabilir.
Prosedür, çelikte önceden mevcut olan hidrojeni de dikkate almalıdır. İşletme sırasında hizmet koşullarına maruz kalan ekipman hidrojen absorbe edebilir ve tutulan bu hidrojen, ISO 3690:2018 kapsamında kaynak metalinde yapılan difüze olabilir hidrojen testiyle gösterilmez. TWI, hidrojenle yüklenmiş 2¼Cr-1Mo çelik üzerinde yapılan deneylerde, hizmet kaynaklı tutulan hidrojeni gidermek için ön tavın 130 °C artırılmasının gerekebildiğini bildirir. Bu, imalat geçmişiyle ilgili bir konudur; yalnızca ark enerjisini artırmanın riski çözeceğini varsaymak için bir gerekçe değildir.
Nüfuziyet, seyrelme, tokluk ve çatlama riskinin dengelenmesi
Isı girdisi, koordineli bir prosedürün parçası olarak kontrol edilmelidir. Akım, yığma hızını, nüfuziyeti, ark kuvvetini ve ergitilen metal miktarını etkiler. Gerilim, ark uzunluğunu ve kaynak pasosu genişliğini değiştirir. İlerleme hızı, uzunluk birimi başına enerjiyi ve ısının yayılması için mevcut süreyi değiştirir. Paso boyutu ve sırası, yeniden ısınmayı, kısıtlamayı ve sonraki pasoların oluşturduğu termal çevrimleri belirler. Ön tav ve pasolar arası sıcaklık, her paso için başlangıç koşulunu değiştirir. Diğer unsurları göz ardı ederek tek bir ayarı optimize etmek, kâğıt üzerinde uygun görünen; ancak kabul edilemez bir HAZ veya hidrojen tutulması durumu oluşturan bir prosedüre yol açabilir.
| Isı girdisi durumu | Olası yarar | Olası risk |
|---|---|---|
| Çok düşük | Azalmış ısıl maruziyet | Hızlı soğuma, sert ısıdan etkilenmiş bölge, ergime eksikliği ve yetersiz nüfuziyet |
| Yeterlilikten geçirilmiş aralık | Soğumayı, nüfuziyeti, tokluğu ve hidrojen hareketini dengeler | Üretim kontrolü gerektirir |
| Çok yüksek | Bazı koşullarda daha yavaş soğuma | Tane irileşmesi, deformasyon, azalmış tokluk ve hidrojen tutulması |
Çok düşük ısı girdisi yetersiz nüfuziyete, ergime eksikliğine, aşırı sertliğe ve hızlı soğumaya neden olabilir. Çok yüksek ısı girdisi ise yanmaya, aşırı seyrelmeye, tane irileşmesine, distorsiyona, azalmış tokluğa ve hidrojen tutulmasına yol açabilir. Bu nedenle kabul edilebilir aralık her iki yönden de sınırlıdır.
Bağlantı tasarımı ve çelik kimyası da önem taşır. Karbon eşdeğeri, levha kalınlığı, kısıtlama ve dönüşüm davranışı, EN 1011-2 ve NF EN 1011-2 tarafından önerilen ön tav ve ısı girdisi aralığını etkiler. S355J2 için hazırlanmış bir prosedür, S690Q gibi yüksek dayanımlı su verilmiş ve temperlenmiş bir kaliteye veya hizmet koşullarına maruz kalmış 2¼Cr-1Mo bileşene doğrudan uygulanamayabilir. ISO 17642-1:2004 kapsamındaki deneyler, ana malzeme, kaynak metali ve sarf malzemesi kombinasyonundaki soğuk çatlak duyarlılığını değerlendirebilir; ISO 3690:2018 ise ark kaynak metalindeki difüze olabilir hidrojenin ölçülmesine yönelik prosedürleri sağlar.
Bu nedenle ısı girdisi, evrensel bir çözüm değil, bir kontrol değişkenidir. Doğru yaklaşım, eksiksiz bir termal prosedürü yeterlilikten geçirmektir: ölçülmüş akım, gerilim ve ilerleme hızı; belirtilmiş paso boyutları; kontrollü ön tav ve pasolar arası sıcaklık; düşük hidrojenli kaynak uygulaması; gerektiğinde uygun son tav; ve öngörülen bekletme süresinden sonra gecikmiş çatlaklar için inceleme. Nüfuziyet ve verimlilik önemlidir; ancak bunlar soğuma hızı, tokluk, hidrojen hareketi ve kısıtlamanın belirlediği metalurjik sınırlar içinde kalmalıdır.
Düşük Hidrojenli Kaynak Uygulaması
Düşük hidrojenli kaynak, tek bir elektrota iliştirilen bir etiket değil, kontrollü bir işlemdir. Hidrojen çatlaması yalnızca üç koşulun aynı anda mevcut olması durumunda meydana gelir: hidrojenin bulunması, kaynak metalinde veya ısıdan etkilenen bölgede (HAZ) sert, gevrek ve çatlamaya yatkın bir yapının oluşması ve kısıtlama, büzülme veya artık gerilmeden kaynaklanan çekme gerilmesinin bulunması. TWI bu üçlü gerekliliği 2024 yılında ifade etmiş; International Institute of Welding (IIW) ise yüksek dayanımlı çelik kaynaklarında hidrojen içeriğini, artık çekme gerilmesini ve mikroyapısal yatkınlığı başlıca etkenler olarak tanımlamıştır.
Bu nedenle pratik amaç; arka ve kaynak banyosuna giren hidrojen miktarını azaltmak, kirlenmiş yüzeylerin ilave hidrojen sağlamasını önlemek ve çatlamaya yatkın mikroyapıların hızlı oluşumunu sınırlayan koşullar altında kaynak metali yığmaktır. Depolama, dağıtım kontrolü, temizlik, koruyucu gaz, ark kontrolü, ön tavlama, paso arası sıcaklığı ve yığma sırası, aynı önleme sisteminin parçalarıdır.
Sarf malzemelerinin depolanması ve nem kontrolü
Nem, en bilinen hidrojen kaynağıdır; ancak kaynağa çeşitli yollardan ulaşır. Bazik örtülü düşük hidrojenli elektrotlar, sızdırmaz ambalajları açıldıktan sonra nemli havadan su emebilir. Tozaltı kaynak tellerindeki toz, özlü teller ve metal özlü teller de depolama veya kullanım sırasında nem toplayabilir. Su, ark içinde ayrışır ve ortaya çıkan hidrojenin bir bölümü ergimiş kaynak metaline girer. Hidrojenin bir kısmı daha sonra difüzyonla uzaklaşırken kalan kısmı, bağlantı soğudukça sert ve gerilmeli bölgelere doğru ilerleyebilir.
Elektrotlar, kullanılmaları gerekene kadar orijinal sızdırmaz ambalajlarında tutulmalıdır. Ambalaj açıldıktan sonra, sarf malzemesi üreticisi veya geçerli kaynak prosedürü tarafından belirtilen sıcaklıkta ve azami maruz kalma süresi boyunca, ısıtılmış ve kontrollü bir kabinde muhafaza edilmelidir. Bir işletme, yalnızca görünüme güvenmek yerine ambalajın açılmasını, elektrotların dağıtılmasını, iade edilmesini ve maruz kalma süresini kaydetmelidir. Bir elektrot kuru görünebilir; ancak difüzyonla taşınabilen hidrojen miktarını artıracak kadar nem emmiş olabilir.
Kurutma veya yeniden fırınlama, yalnızca sarf malzemesi spesifikasyonu ve üretici talimatları buna izin verdiğinde yapılabilir. Gerekli sıcaklık, bekletme süresi ve yeniden fırınlama sayısı önemlidir. Aşırı ısıtma bağlayıcılara zarar verebilir, örtü performansını değiştirebilir veya elektrodun amaçlanan koşulları artık karşılamamasına neden olabilir. Sıcak bir kabin ile soğuk ve nemli bir çalışma alanı arasında sık sık taşıma yapılması da iyi bir uygulama değildir; elektrot kullanılmadan önce yoğuşma oluşabilir.
Tanımlama kodu bu yükümlülükleri ortadan kaldırmaz. Örneğin AWS E7018 elektrodu, elektrotlar gece boyunca açıkta bırakıldıktan sonra bir bağlantının düşük riskli olacağını garanti etmez. Aynı şekilde “H8” difüzyonla taşınabilen hidrojen sınıflandırması da ön tavlama, kısıtlama, çelik kimyası ve ısı girdisi üzerindeki kontrolün yerini tutmaz. ISO 3690:2018, martenzitik, beynitik ve ferritik çelikler için ark kaynaklı kaynak metalindeki difüzyonla taşınabilen hidrojenin ölçülmesine yönelik numune alma ve analitik prosedürleri belirtir. Bu ölçüm, bir deney yöntemi kapsamında yığılmış kaynak metalinin koşulunu tanımlar; aynı ürünle sahada yapılan her kaynağı sertifikalandırmaz.
Sarf malzemeleri, izin verilen maruz kalma süresi içinde kullanılabilecek miktarlarda dağıtılmalıdır. Hasarlı ambalajlar, ıslanmış kaynak tozu, paslanmış tel ve örtüsü çatlamış, şişmiş veya dökülmeye başlayan elektrotlar karantinaya alınmalıdır. Kaynak operatörlerinin de temiz ve kuru eldivenler ile depolama tepsileri kullanması gerekir. Elektrodun örtülü ucuna ıslak eldivenlerle dokunulması, doğrudan örtüye nem aktarabilir.
Ark uzunluğu, yüzey durumu ve koruyucu gaz
Kısa ve kararlı bir ark, normal olarak atmosferik kirlenmeyi azaltır ve hidrojen içeren nemin kaynak banyosuna ulaşan miktarını sınırlar. Aşırı ark uzunluğu, arkın havaya daha fazla maruz kalmasına, sıçrantının artmasına ve koruyucu gazın kararsızlaşmasına neden olabilir. Ayrıca nüfuziyet ve yığma davranışını değiştirir. Bu nedenle doğru uzunluk, keyfî olarak belirlenen bir asgari uzunluk değil, proses ve sarf malzemesi için belirtilen uzunluktur. Örtülü elektrot ark kaynağında uzun ark, yetersiz tekniğin yaygın bir sonucudur ve hidrojen alımının artmasının yanı sıra gözenekliliğe de yol açabilir.
Koruyucu gaz kullanılan proseslerde de aynı disiplin gereklidir. Koruyucu gaz tüpleri, regülatörler, hortumlar, debimetreler ve torçlar kuru ve sızıntısız olmalıdır. Gaz hattının emiş tarafındaki bir sızıntı, belirgin bir dış gaz kaybına yol açmadan nemli havayı akışa çekebilir. Aşırı debi türbülansa ve havanın akışa karışmasına neden olabilirken yetersiz debi kaynak banyosunu açıkta bırakır. Cereyan, rüzgâr, torç açısı, serbest tel boyu ve koruyucu gazın zamanından önce kesilmesi kontrol edilmelidir. Gaz saflığı ve belirtilen gaz karışımı önemlidir; özellikle küçük miktarlarda oksijen veya karbon dioksit ilavesinin ark davranışını ve yüzey reaksiyonlarını etkilediği durumlarda.
Prosedürün gerektirdiği yerlerde bağlantı yüzeyleri parlak ve sağlam metale ulaşılıncaya kadar temizlenmelidir. Yağ, gres, boya, yapıştırıcı, kesme sıvısı kalıntısı, markör mürekkebi, tuzlar, ıslak aşındırıcı tozu ve korozyon ürünleri hidrojen katabilir veya güvenilir ergimeyi engelleyebilir. Pas ve tufal, temiz çelikle eşdeğer değildir. Soğuk plakanın sıcak ve nemli bir alana taşınması sırasında yoğuşma özellikle tehlikelidir; bağlantı gözle görülür biçimde kuru olsa bile üzerinde ince bir su filmi bulunabilir. Ön tavlama, kalın bir parçanın yalnızca merkezini ısıtmakla kalmamalı, yüzey sıcaklığını ilgili çiy noktası marjının üzerine çıkarmalıdır.
Kontrollü yığma; doğru ilerleme hızı, akım, gerilim, tel besleme hızı, paso boyutu, pasolar arası temizlik ve sıralamayı kapsar. Büyük ve yavaş yığılan pasolar çatlamayı kendiliğinden azaltmaz. TWI, 2024 yılında ön tavlama sıcaklığının artırılmasının genellikle hidrojene kaçması için daha fazla zaman tanıdığını ve soğumayı yavaşlattığını bildirmiştir. Buna karşılık aşırı ısı girdisi, difüzyon mesafelerini artırarak ve difüzyon için mevcut süreyi kısaltarak kaynak metalinde hidrojen tutulmasını artırabilir. Bu nedenle ısı girdisi, yeterliliği kanıtlanmış prosedür aralığı içinde kalmalıdır.
Elektrot dışındaki hidrojen kaynakları
Elektrot veya kaynak tozu, hidrojen dengesinin yalnızca bir parçasıdır. Plaka kenarlarındaki, destek çubuklarındaki, kelepçelerdeki, seramik tertibatlardaki ve geçici bağlantılardaki nem arka girebilir. Temizlik amacıyla kullanılan basınçlı hava, bakımı yetersiz bir kompresörden yağ veya su taşıyabilir. Islak taşlama taşları, nemli aşındırıcı bezler ve su bazlı markalama ürünleri, kaynak sırasında ısıtılan kalıntılar bırakabilir. Galvaniz kaplamalar ve diğer yüzey işlemleri ilave dumanlar oluşturur ve geçerli güvenlik ile kaynak prosedürü gereklilikleri uyarınca sökülmeleri gerekebilir.
Hidrojen kaynak ortamından da gelebilir. Yağmur, yoğuşma, yüksek nem, ıslak yalıtım ve korumasız gaz hatları kuru sarf malzemesi sistemini etkisiz kılar. Bir bağlantı vardiyanın başında temizlenebilir; ancak daha sonra bir branda altında veya açık havada beklerken kirlenebilir. Prosedür; korumayı, yüzeyin yeniden temizlenmesini ve kaynağın durdurulması gereken koşulları tanımlamalıdır.
Kullanım geçmişi farklı bir sorun yaratır. Asitle temizleme, katodik koruma, ekşi hizmet koşullarına maruz kalma, korozyon veya yüksek basınçta çalışma sırasında emilen hidrojen, ana çelikte kalabilir. Tutulan bu hidrojen, yalnızca yeni bir elektrot partisinin test edilmesiyle ölçülemez ve bir sarf malzemesi tanımından diğerine geçilerek giderilemez. Hidrojen yüklenmiş çelikler üzerine yapılan araştırmalar, 2¼Cr-1Mo çeliğinde, kullanım sırasında tutulan hidrojen nedeniyle onarım sırasında ön tavlama sıcaklığının 130 °C artırılmasının gerekebileceğini ortaya koymuştur. Bu tür çalışmalar hidrojen giderme işlemi, uzun süreli bekletme, ihtiyatlı ön tavlama, kontrollü paso arası sıcaklığı ve yeterliliği onaylanmış bir onarım prosedürü gerektirebilir.
Son tavlama veya gecikmeli soğutma, hidrojenin sert ve gerilmeli bir bölgede hapsolmadan önce hareket etmesi için zaman sağlayabilir. BS EN 1011-2 kılavuzu bu uygulamayı soğuma hızının kontrolüyle ilişkilendirirken ISO 17642-1:2004, sarf malzemelerinin, ana malzemelerin ve kaynak metalinin tahribatlı soğuk çatlak testlerine ilişkin genel ilkeleri ortaya koyar. Bu önlemler prosedürel kontrollerdir; muayenenin yerine geçmez. Gecikmeli soğuk çatlaklar kaynaktan saatler sonra ortaya çıkabilir. Bu nedenle yığma işleminden hemen sonra yapılan görsel muayene, bağlantının çatlak içermediğini kanıtlayamaz.
Kısıtlama, Birleşim Tasarımı ve Artık Gerilme
Hidrojen çatlamasının oluşması için hidrojen ve çatlamaya duyarlı sert bir mikroyapının yanı sıra üçüncü bir koşul daha gerekir: çekme gerilmesi. TWI’nin 2024 tarihli kılavuzu, mekanizmayı hidrojenin, sert ve gevrek bir yapının ve çekme gerilmesinin birlikte bulunması olarak açıklar. IIW White Paper (2023) da aynı ayrımı yaparak yüksek dayanımlı çelik kaynaklarında hidrojen kaynaklı çatlamayı kontrol eden üç temel faktörü hidrojen içeriği, mikroyapısal duyarlılık ve artık çekme gerilmesi olarak tanımlar.
Bu gerilme bileşenden, kaynak işleminden veya her ikisinden kaynaklanabilir. Bir birleşim nominal akma gerilmesinin altında kalırken, kaynağın yanındaki küçük bir bölge çok daha yüksek bir yerel gerilme taşıyabilir. Bunun ardından hidrojen; kalıntılar, önceki östenit tane sınırları, martenzitik bölgeler ve kaynak süreksizlikleri gibi kapanlara doğru göç eder. Yerel çekme gerilmesi o bölgenin direncini aşarsa, soğuma sırasında veya kaynaktan saatler sonra çatlak başlayabilir. Bu, ergimiş veya kısmen katılaşmış metalin bulunduğu sırada oluşan sıcak çatlamadan farklı olarak gecikmiş soğuk çatlamadır.
Kök aralığı, ağız ayarı ve yerel kısıtlama
Birleşim hazırlığı, kaynak hacminden daha fazlasını kontrol eder. Çok küçük bir kök aralığı, uygun kök ergimesini önleyebilir ve kaynakçıyı birleşimi köprülemek için akımı, ark boyunu veya manipülasyonu artırmaya zorlayabilir. Çok büyük bir aralık ise büyük bir kök paso veya aşırı takviye gerektirir; bu da büzülmeyi ve parçaları bir araya çekmek için gereken kuvveti artırır. Her iki durum da zararsız değildir. Belirtilen aralık, kök yüzeyi, oluk açısı ve hizalama, birkaç kabul edilebilir ölçümden varsayılmak yerine birleşim boyunca korunmalıdır.
Kötü ağız ayarı, kaynak büzülürken boyutsal hataları düzeltmek zorunda kaldığı için yerel kısıtlama oluşturur. Yükseklik farkı şeklindeki hizasızlık, burulmuş bir flanş veya kelepçeler tarafından birbirine temas etmeye zorlanan bir levha, birleşim soğumaya başlamadan önce bile kaynağın yanında eğilme gerilmesi bırakabilir. Puntalar da başka bir sorun yaratır: yetersiz boyutlandırılmış veya çatlamış puntalar son kaynağın bir parçası hâline gelebilirken, aşırı dayanımlı puntalar büzülme geliştikçe parçaların hareket etmesini önler.
Kısa bir kaynak, kalın malzemeyi büyük ve rijit bir yapıya bağladığında kısıtlama özellikle şiddetlidir. Basınçlı kap gövdelerine kaynaklanan braketler, flanş uçlarına yakın bağlanan rijitleştiriciler, köşeleri kutu biçiminde olan vinç elemanları ve mevcut bir çerçevenin içinde yapılan onarımlar buna örnektir. Çevredeki çelik serbestçe şekil değiştiremediği için, boyuna ve enine kaynak büzülmesi çekme gerilmesine dönüşür. Üç veya dört kenarı boyunca kaynaklanan dar bir bağlantı elemanı, kaynaksız sonlandırma bölgesinde şiddetli bir gerilme yığılması oluşturabilir.
Birleşim geometrisi bu etkiyi büyütebilir. Kalınlıktaki ani değişimler, keskin iç köşeler, küçük kaynak ayakları ve birbirine yakın kaynaklar gerilmeyi yoğunlaştırır; ayrıca hızlı soğuma yoluyla sert ısıdan etkilenmiş bölge (HAZ) alanları da oluşturabilir. Yumuşak bir geçiş, yeterli kaynak erişimi ve yüksek yük taşıyan bir köşeden uzağa yerleştirilmiş bir sonlandırma, en yüksek gerilmeyi azaltır. Tasarım seçimi yorulma, korozyon payı, basınç sınırı kuralları, erişim veya mevcut bir bağlantı elemanını koruma gereğiyle kısıtlanabilir; bu nedenle kısıtlamanın azaltılması, evrensel bir imalat talimatı değil, bir tasarım kararıdır.
İzin verilen durumlarda daha büyük bir kök yarıçapı, daha az şiddetli bir bağlantı detayı veya bir elemanın nötr tarafına yerleştirilen bir kaynak, yerel gerilmeyi azaltabilir. Geçici rijitleştiriciler ve kelepçeler, kaynak metali yığılırken hizalamayı koruyabilir; ancak tüm büzülmeyi hapsedecek kadar birleşimi rijit biçimde kilitlememelidir. Bunlar için ayrıca bir sökme planı gerekir. Geçici bir bağlantı elemanının kesilerek çıkarılması, bir oyuk veya yeni ve yüksek ölçüde kısıtlanmış bir onarım kaynağı bırakabilir; her ikisi de kontrollü son işlem ve muayene gerektirir.
Kaynak sonrası artık çekme gerilmesi
Kaynak metali soğudukça büzülür. Sıcak kaynak metali, bu büzülmeyi kısıtlayan daha soğuk ana malzemeyle çevrilidir; kaynak ve yakındaki HAZ genellikle boyuna ve enine artık çekme gerilmesiyle, daha uzaktaki bölgelerdeki basma gerilmesiyle dengelenmiş olarak sonlanır. En yüksek değerler; kesit kalınlığına, birleşim şekline, ısı girdisine, yığma sırasına ve montajın hareket etme serbestliğine bağlıdır.
Artık gerilme önemlidir, çünkü hidrojen çatlaması çoğu zaman yereldir. HAZ içindeki küçük ve sert bir bölge mutlak olarak az miktarda hidrojen içerebilir; ancak çekme gerilmesiyle hidrojen yoğunluğu aynı yerde birleşirse yine de çatlayabilir. Gerilme dış yükle artırılabilir, fakat bir birleşimin çatlaması için hizmette olması gerekmez. Yalnızca kaynak artık gerilmesi bile çatlamayı harekete geçiren kuvvetin önemli bir bölümünü sağlayabilir. Bu nedenle bileşen soğuduktan ve hidrojen yeniden dağıldıktan sonra bir çatlak kaynak ayağının altında veya HAZ boyunca ortaya çıkabilir.
Kaynağın nihai gerilme durumu yalnızca kaynak boyutundan güvenilir biçimde öngörülemez. Ağır bir kapak pasosu metal ve ısı eklerken enine büzülmeyi artırabilir. Buna karşılık düşük ısı girdili bir prosedür, sert bir dönüşüm ürünü içeren dar ve hızla soğuyan bir HAZ oluşturabilir. Ön tav ve pasolar arası kontrol, soğumayı ve hidrojen hareketini ele alır; ancak kısıtlamayı ortadan kaldırmaz. SteelConstruction.info tarafından 2024’te özetlenen BS EN 1011-2 önerileri, hidrojenin sert ve gerilmeli bölgelerde hapsolmadan önce göç edebilmesi için soğumanın kontrol edilmesini ve ön tavın veya son tavın korunmasını öngörür. Bu önlem, birleşim tasarımı aşırı kısıtlama yaratmadığında en iyi sonucu verir.
Kaynak sonrası ısıl işlem, malzeme, kalınlık ve hizmet koşulları izin verdiğinde artık gerilmeyi azaltabilir ve duyarlı mikroyapıları temperleyebilir. Ancak bu işlem, uygun ağız ayarının veya düşük hidrojenli bir prosedürün yerine geçmez; ayrıca büyük yapılar veya sahadaki onarımlar için uygulanması pratik olmayabilir. Muayenenin de sınırları vardır: kaynaktan sonra bir çatlağın bulunması, gerilme sorununun kontrol altına alındığını kanıtlamaz.
Sıra ve yığma planlaması
Kaynak sırası, büzülmenin nerede birikeceğini belirler. Uzun bir montajdaki kaynaklar bir uçtan sürekli olarak yapılırsa, tamamlanan bölüm kalan birleşimi hizadan çıkarabilir ve son kaynağı yüksek ölçüde kısıtlanmış hâle getirebilir. Planlanmış bir sıra, büzülmeyi dağıtabilir, erişimi koruyabilir ve yakındaki kaynaklar daha fazla gerilme oluşturmadan önce önceki kaynakların soğumasına olanak sağlayabilir.
Dengeli yığma çoğu zaman tercih edilir. Çift taraflı bir birleşimin dönüşümlü kenarlarını kaynaklamak, merkezden uçlara doğru ilerlemek veya geri adımlı bir sıra kullanmak, deformasyonu azaltabilir ve tek taraflı büzülmenin montajı kilitlemesini önleyebilir. Bu yöntemler her yapıda birbirinin yerine kullanılamaz: geri adımlı düzen ilerleme yönünü değiştirir, ancak ısı girdisini veya hidrojen riskini kendiliğinden azaltmaz. Prosedürde paso boyutu, pasolar arası sıcaklık, gerektiğinde bekleme süresi ve kaynakların sırası belirtilmelidir.
Büyük bağlantı elemanları genellikle aşamalara bölünür; böylece tek bir kısa bölge tüm büzülme kısıtlamasına maruz kalmaz. Bir köşede birleşen kaynaklar, son kapatma kaynağının rijit ve hâlihazırda büzülmüş elemanlar arasında hapsolmasını önleyecek şekilde sıralanmalıdır. Aralıklı kaynak, ısı birikimini azaltabilir; ancak segmentler arasındaki aşırı mesafe soğuk bölgelerin ve düzensiz kısıtlamanın oluşmasına izin verebilir. Belirtilen asgari ön tav, her başlangıç noktasında korunmalıdır.
Geçici bağlantı elemanları, ön ayar ve kontrollü krikolama, hesaplamalar ve erişim olanak verdiği sürece yapıya hareket alanı sağlayabilir. Ön ayar, gerilmeyi yalnızca başka bir detaya aktarıyorsa bir çözüm değildir. Onarım çalışmalarında mevcut bileşen, hizmetten kaynaklanan hidrojen, değişmiş mikroyapı ve önceki onarımlardan kalan artık gerilme içerebilir. TWI, bir deneyde hidrojen yüklenmiş 2¼Cr-1Mo çeliğinin ön tav sıcaklığında 130 °C artış gerektirdiğini bildirmiştir; bu durum, yeni levha için seçilen bir sıranın hizmete maruz kalmış çelik için neden güvenli olmayabileceğini gösterir.
Pratik amaç, nadiren mümkün olan tüm kısıtlamayı ortadan kaldırmak değildir. Amaç; ani yerel kısıtlamadan kaçınmak, büzülmeyi dağıtmak, uygun geometrinin korunmasını sağlamak ve soğuma ile hidrojen kontrol prosedürünü gerçek birleşime uygun tutmaktır. ISO 17642-1:2004, kaynak sarf malzemelerinin, ana malzemelerin ve kaynak metalinin tahribatlı soğuk çatlak testleri için ilkeler sağlar; bu tür testler, yalnızca nominal karbon içeriğinin öngöremeyeceği bir kısıtlama duyarlılığını ortaya çıkarabilir.
EN 1011-2’nin Ferritik Çeliklere Uygulanması
NF EN 1011-2; karbon-manganez, düşük alaşımlı, termomekanik olarak haddelenmiş, normalize edilmiş ve su verilmiş-menevişlenmiş kalite sınıfları dâhil olmak üzere ferritik çelikler için kaynak önerilerinin düzenleyici çerçevesini sunar. Amacı, bir çelik ailesi için tek bir evrensel ön tav sıcaklığı belirlemek değildir. Çelik bileşimini, hidrojen içeriğini, ısı girdisini, ön tavı ve pasolar arası sıcaklığı; hidrojen destekli soğuk çatlamayı kontrol eden soğuma ve dönüşüm koşullarıyla ilişkilendirir.
Bu ayrım önemlidir. Bir kaynaklı bağlantı, çeşitli koşulların aynı anda ortaya çıkması durumunda çatlar: hidrojen mevcut olur, kaynak metali veya ısıdan etkilenen bölge (ITAB) sert ve gevrek, çatlamaya duyarlı bir yapı geliştirir ve bu bölge üzerinde çekme gerilmesi etkili olur. TWI, çeliklerde hidrojen çatlakları konusunda 2024 tarihli kılavuzunda bu üç parçalı gerekliliği tanımlamıştır. International Institute of Welding, 2023 tarihli White Paper’ında aynı mekanizmayı daha özel biçimde açıklayarak hidrojen içeriğini, artık çekme gerilmesini ve mikroyapısal duyarlılığı yüksek dayanımlı çelik kaynaklarında hidrojen kaynaklı çatlamayı yöneten üç temel faktör olarak belirtmiştir.
Bu nedenle standart, bir kestirme yol değil, risk değerlendirmesini destekler. EN 10025-2 S355J2 için hazırlanmış bir öneri, EN 10083-3 42CrMo4’e, EN 10028-2 P355GH’ye veya benzer nominal dayanım değerine sahip su verilmiş-menevişlenmiş bir yapı çeliği kalitesine otomatik olarak aktarılamaz. Bir Yöntem B hesaplamasının veya parametre seçiminin anlamlı olabilmesi için gerçek kalite sertifikası, ürün kalınlığı, bağlantı geometrisi, kaynak yöntemi, ilave metal sınıfı, rijitlik derecesi ve servis geçmişi bilinmelidir.
Çelik bileşimi ve duyarlılık değerlendirmesi
Bileşim, kaynaklanabilirliği esas olarak sertleşebilirlik ve ITAB’ın soğuması sırasında oluşan mikroyapı üzerindeki etkisi yoluyla belirler. Karbon önemlidir; ancak yalnızca karbon içeriği, ön değerlendirme için yetersiz bir ölçüttür. Mangan, krom, molibden, nikel, bakır, vanadyum, bor ve çeliğin teslim durumu, kritik soğuma davranışını değiştirebilir. Karbon içerikleri benzer olan iki çelik, alaşım sistemleri ve önceki ısıl işlemleri farklı olduğu için belirgin biçimde farklı ITAB sertlikleri oluşturabilir.
Karbon eşdeğeri göstergeleri duyarlılığın karşılaştırılmasında yararlıdır; ancak bunlar yine de yalnızca göstergedir. Daha yüksek bir eşdeğer değer genellikle daha yüksek sertleşebilirliğe ve kısıtlanmış kaynak koşullarında martensit veya sert beynit oluşma olasılığının artmasına işaret eder. Buna eşlik eden hidrojen seviyesi, soğuma hızı, ısı girdisi ve rijitlik derecesi bilinmeden çatlamayı öngöremez. 2¼Cr-1Mo gibi düşük alaşımlı bir basınçlı kap çeliği, nominal karbon içeriği benzer olsa bile daha düşük alaşımlı bir çeliğe kıyasla daha sıkı kontroller gerektirebilir.
Kalınlık da değerlendirmeyi değiştirir. Kalın bir levha veya ısı iletkenliği yüksek bir bağlantı, ısıyı hızla uzaklaştırarak hidrojenin difüzyonla uzaklaşması için mevcut süreyi azaltır ve sert bir ITAB oluşma olasılığını artırır. Rijit bir köşe bağlantısındaki köşe kaynağının çatlama riski, serbestçe büzülebilen bir levhadaki alın kaynağınınkinden farklıdır. Kök aralıkları, kaynak boyutu, puntaların kalitesi, bağlantı sıralaması ve ek parçalar yerel rijitliği ve gerilme yığılmasını değiştirir.
Malzemenin geçmişi de değerlendirmeye dâhil edilmelidir. Servis sırasında çeliğe giren hidrojen çelikte kalabilir ve onarım sırasında çatlama riskini artırabilir. Hidrojenle yüklenmiş çelikler, bunlar arasında 2¼Cr-1Mo da bulunmak üzere, üzerinde yapılan araştırmalar, çelikte tutulan servis hidrojeninin ön tav sıcaklığında 130 °C’lik bir artış gerektirebileceğini bildirmiştir. Bu sonuç genel bir sıcaklık kuralı değildir; yeni levha için hazırlanmış bir imalat prosedürünün hidrojen maruziyetine uğramış bir kaba veya boru hattı bileşenine neden doğrudan uygulanamayacağını gösterir. Hidrojen giderme işlemi, uzun süreli ısıtma, düşük hidrojenli sarf malzemeleri ve ilave muayene gerekebilir.
Normal değerlendirme belirsiz kaldığında soğuk çatlak testleri yardımcı olabilir. ISO 17642-1:2004, ark kaynaklı metalik malzemelerin tahribatlı testine ilişkin ilkeleri ve sarf malzemelerinde, ana malzemelerde ve kaynak metalinde çatlama duyarlılığının değerlendirilmesine yönelik yöntemleri açıklar. Bu tür testler, gerçek bağlantı ve servis koşullarına dayanan bir prosedürün yerine geçmez; onu tamamlar.
Hidrojen, ön tav ve pasolar arası değişkenler
Bir kaynağa giren hidrojenin çeşitli kaynakları vardır: elektrotlar veya tozlardaki nem, bağlantı üzerindeki kirleticiler, koruyucu gaza veya çevreye maruz kalma ve sarf malzemelerinin elleçlenmesi. ISO 3690:2018, ilave metal kullanıldığında ark kaynaklı ferritik, beynitik ve martensitik çelik kaynak metallerindeki difüze olabilir hidrojenin ölçülmesine yönelik numune alma ve analitik prosedürleri belirler. Ölçülen değer, belirtilen test ve elleçleme koşulları altında üretilen kaynak metaline uygulanır; ITAB’da bulunan tüm hidrojenle veya servis koşullarına maruz kalmış ana çelikte tutulan hidrojenle karıştırılmamalıdır.
Ön tavın iki yararlı etkisi vardır. ITAB’ın soğumasını yavaşlatarak sert ve çatlamaya duyarlı bir yapının oluşma olasılığını azaltır ve gerilmeler kritik hâle gelmeden önce hidrojenin kaynak bölgesini terk etmesi için daha fazla zaman sağlar. Belirtilen pasolar arası sıcaklığın korunması, bu etkileri çok pasolu kaynak boyunca sürdürür. SteelConstruction.info tarafından özetlenen BS EN 1011-2 kılavuzu, ön tavı veya son tavı, hidrojenin sert ve gerilmeli bölgelerden uzaklaşmasıyla ilişkilendirir.
Ön tav evrensel bir çözüm değildir. Bağlantı yüksek derecede rijit kalırsa, hidrojen girdisi yüksekse veya çelik çok sert bir ITAB oluşturuyorsa, görünüşte yeterli bir sıcaklık yine de başarısız olabilir. Aşırı ön tav da sorunlara yol açabilir: ITAB’ı büyütebilir, üretkenliği düşürebilir, tokluğu değiştirebilir ve distorsiyonu artırabilir. TWI, 2024 yılında ısı girdisinin artırılmasının hidrojen çatlamasını her zaman azaltmadığını bildirmiştir. Daha yavaş soğuma ITAB sertliğini düşürebilse de aşırı ısı girdisi, difüzyon mesafelerini artırarak ve hidrojenin kaçması için mevcut süreyi kısaltarak kaynak metalinde hidrojen tutulmasını artırabilir.
Bu nedenle pasolar arası sıcaklık bir aralık olarak kontrol edilmeli, ön tavın gelişigüzel bir devamı olarak ele alınmamalıdır. Düşük bir pasolar arası sıcaklık, bir sonraki pasonun soğuk ve hidrojen içeren bağlantı üzerinde hızlı bir ısıl çevrim oluşturmasına izin verebilir. Yüksek bir değer ise aşırı tane büyümesine veya istenmeyen dönüşüm davranışına yol açabilir. Ölçümler, kaynak yakınında öngörülen konumda yapılmalı ve okumanın yalnızca en sıcak yüzeyi değil, bağlantıyı temsil etmesi için kaynak sonrasında yeterli süre beklenmelidir.
Son tav ve gecikmeli muayene, kusurun zamana bağlı niteliğini ele alır. Hidrojen çatlakları, çoğu zaman bağlantı soğuduktan sonra, kaynak işleminden dakikalar veya saatler sonra ortaya çıkabilir. Bağlantının kontrollü bir sıcaklıkta tutulması hidrojenin dışarı çıkmasını teşvik edebilir; ancak son tav, önceden oluşmuş bir çatlağı onarmaz. Muayene ayrı bir kontroldür: çatlama riskinin sonucunu tespit eder, buna yol açan metalurjik koşulları önlemez.
Yöntem B ve kaynak parametrelerine ilişkin kılavuz
Yöntem B Bileşimi, kalınlığı, hidrojen durumunu, ısı girdisini ve ısıl sınırları ön ısıtma ve paso arası seçimleriyle ilişkilendiren EN 1011-2 yaklaşımı.
EN 1011-2’nin Yöntem B’si, Dillinger’ın kaynak parametreleri kılavuzunda başvurulan yaklaşımdır. Çeliğin bileşimini ve kalınlığını; hidrojen koşulları, ısı girdisi ve öngörülen kaynak için gerekli ön tav veya pasolar arası sıcaklıkla ilişkilendirmek amacıyla kullanılır. Yöntem en iyi şekilde yapılandırılmış bir seçim prosedürü olarak anlaşılmalıdır. Girdiler kontrol edilmeden tek bir sıcaklığın tablodan kopyalanmasını haklı çıkarmaz.
Dillinger’ın kılavuzu, temel ısıl dengeyi açıklar: ön tav, ITAB’ın soğumasını yavaşlatırken kaynaklı bağlantıdan hidrojenin uzaklaşmasını teşvik eder. Seçilen ısı girdisi daha sonra soğuma süresini, ITAB sertliğini, kaynak metali özelliklerini, distorsiyonu ve hidrojen difüzyonunu etkiler. Bu değişkenler birbiriyle etkileşim hâlindedir. Isı girdisinin artırılması ITAB sertliğini azaltabilir; ancak kaynak metalinde hidrojen tutulmasını artırabilir. Isı girdisinin azaltılması toplam ısıl maruziyeti düşürebilir; ancak daha sert bir ITAB oluşturabilir. Bu iki yönden hiçbiri kendiliğinden daha güvenli değildir.
Yöntem B’nin uygulanması; tam çelik tanımını ve kalınlığını, sarf malzemesinin hidrojen sınıflandırmasını veya ölçülmüş hidrojen koşulunu, kaynak yöntemini, bağlantı tipini ve rijitlik derecesini, kaynak boyutunu, ısı girdisi aralığını ve amaçlanan ön tav ile pasolar arası sıcaklık sınırlarını gerektirir. Elektrotların kurutulması ve depolanması, yüzey temizliği, koruyucu gaz, ark boyu, paso sıralaması ve punta uygulaması, seçilen prosedürün dayandığı varsayımlarla uyumlu olmalıdır. Düşük hidrojenli bir yöntem için kalifiye edilmiş bir prosedür, nemli toz kullanan veya uygun olmayan koşullarda depolanmış elektrotlarla uygulanan bir prosedürle eşdeğer kabul edilemez.
Sonuç yalnızca bir ön tav sayısı değil, kontrollü bir kaynak prosedürü şartnamesi olmalıdır. Şartnamede sıcaklığın nasıl ölçüleceği, izin verilen ısı girdisi aralığı, izin verilen azami pasolar arası sıcaklık, sarf malzemelerinin şartlandırılması, muayene öncesinde bırakılması gereken asgari süre ve gerekli olabilecek son tav belirtilmelidir. Onarılmış, kalın, yüksek derecede rijit veya servis koşullarına maruz kalmış bir bileşen için, kaynak başlamadan önce mühendislik incelemesi ve hidrojen testi gerekçelendirilebilir.
Dolayısıyla NF EN 1011-2, ferritik çeliklerin kaynaklanabilirliği için bir karar çerçevesi olarak işlev görür. Ön tavı birbiriyle bağlantılı bir kontrol sisteminin parçalarından biri hâline getirir: hidrojeni azaltmak, çatlamaya duyarlı sert bir yapıdan kaçınmak, mümkün olduğunda çekme yönündeki rijitliği sınırlamak, soğumayı ve ısı girdisini kontrol etmek ve hidrojenin uzaklaşması için zaman tanımak. Aynı nominal çelik kalitesinin farklı bağlantılarda farklı prosedürlere ihtiyaç duyabilmesinin nedeni budur.
Soğuk Çatlak Testleri ve Prosedür Yeterlilik Belirleme
Tahribatlı soğuk çatlak testlerinin amacı
Tahribatlı soğuk çatlak testleri, kaynaklı bir birleştirmeyi gecikmiş hidrojen destekli çatlamaya yol açabilecek koşullara maruz bırakmak ve ardından kaynak metali ile ısıdan etkilenmiş bölgeyi (HAZ) çatlaklar açısından incelemek amacıyla kullanılır. Amaç yalnızca kaynak dikişinin kaynaktan hemen sonra sağlam görünüp görünmediğini kontrol etmek değildir. Soğuk çatlaklar soğuma sonrasında, bazen birkaç saat sonra, difüze olabilir hidrojen kaynaklı birleştirme boyunca sert mikroyapılara ve çekme gerilimi altındaki bölgelere doğru ilerlediğinde oluşabilir.
ISO 17642-1:2004, ark kaynaklı metalik malzemelerde tahribatlı soğuk çatlak testlerine ilişkin genel ilkeleri ortaya koyar. Standart, kaynak sarf malzemelerinde, ana malzemelerde ve kaynak metalinde çatlama hassasiyetini değerlendirmek için test yöntemlerinin nasıl kullanıldığını açıklarken, testlerin yeniden oluşturmayı amaçladığı oluşum mekanizmalarını da açıklar. Standart, test yaklaşımlarının seçilmesi ve yorumlanması için bir çerçeve sunar; tek bir test sonucunu evrensel bir güvenli kaynak sınırına dönüştürmez.
Sınanan metalurjik durum, üç koşulun birleşiminden oluşur. TWI, çelikte hidrojen çatlaması için hidrojenin, sert ve gevrek, çatlamaya duyarlı bir yapının ve çekme geriliminin gerekli unsurlar olduğunu belirtmiştir. International Institute of Welding’in 2023 tarihli White Paper’ı da aynı sorunu hidrojen içeriği, artık çekme gerilimi ve mikroyapısal hassasiyet üzerinden ele alır. Faktörlerden biri ortadan kaldırılır veya yeterince azaltılırsa çatlama meydana gelmeyebilir. Üçü birlikte artırıldığında, hafif bir testi geçen bir birleştirme üretimde başarısız olabilir.
Bu nedenle tahribatlı bir test; yüksek kısıtlama, çentik etkileri, hızlı soğuma veya kasıtlı olarak ağırlaştırılmış bir birleştirme geometrisi uygulayabilir. Tipik gözlemler arasında kaynak metalindeki çatlaklar, ergime sınırı yakınındaki boyuna veya enine çatlaklar ve yüzeyde görünmeyebilen HAZ çatlakları bulunur. Çoğu zaman metalografik kesit alma gerekir. Görsel incelemede kabul edilebilir görünen bir numune kısa iç çatlaklar içerebilir; yalnızca küçük bir çatlak gösteren bir numune dahi seçilen malzeme ve prosedürün güvenlik marjının dar olduğunu gösterebilir.
Hidrojen ölçümü çatlak testlerini destekler, ancak onların yerini tutmaz. ISO 3690:2018, martensitik, beynitik ve ferritik çelikler için dolgu malzemesi kullanılarak üretilen ark kaynaklı kaynak metalindeki difüze olabilir hidrojenin belirlenmesine yönelik numune alma ve analiz prosedürlerini belirtir. Bu ölçüm, belirtilen test koşulları altında kaynak metalinden açığa çıkan hidrojenle ilgilidir. Eski bir levhanın hâlihazırda emdiği hidrojeni, HAZ içinde hapsolmuş hidrojeni veya servis sırasında sisteme giren hidrojeni doğrudan miktarlandırmaz.
Bu ayrım onarım çalışmalarında önem taşır. Hidrojen yüklenmiş C-Mn ve Cr-Mo çelikleri servis sırasında hidrojen tutabilir ve bu hidrojen, kaynaklama sırasında sisteme giren hidrojene eklenebilir. 2¼Cr-1Mo çeliğini kapsayan ve raporlanmış bir deneyde, servis sırasında tutulmuş hidrojenin gerekli ön tav sıcaklığının 130 °C artırılmasıyla ilişkili olduğu belirlenmiştir. Bu sonuç, düşük hidrojenli bir elektrotun veya geleneksel bir difüze olabilir hidrojen değerinin, servise maruz kalmış bir kabın kaynaklanmasının güvenli olduğunun kanıtı olarak değerlendirilmesine karşı bir uyarıdır.
Test hassasiyeti ile üretim davranışı arasındaki ilişki
Soğuk çatlak testi, tanımlanmış koşullar altında yapılan bir karşılaştırmadır. Üretimdeki birleştirmenin çatlayamayacağının garantisi değildir. Bir test kaynağı, daha yüksek kısıtlama veya daha düşük ısı girdisi kullandığı için imalat birleştirmesinden daha ağır koşullara sahip olabilir; bu durumda testi geçmek, prosedürün söz konusu koşula dayanabildiğine dair yararlı kanıt sağlayabilir. Buna karşılık bir test; levhanın daha ince olması, sarf malzemesinin daha kuru olması, hidrojen seviyesinin daha düşük olması veya soğumanın üretimdekinden daha yavaş gerçekleşmesi nedeniyle daha hafif koşullara sahip olabilir. Böyle bir testin geçilmesi, farklı bir birleştirme hakkında çok az bilgi verir.
Karşılaştırmayı yöneten değişkenler temsili nitelikte kalmalıdır. Bunlar arasında çelik kalitesi ve ürün durumu, kalınlık, birleştirme hazırlığı, kaynak pozisyonu, sarf malzemesi sınıflandırması ve depolama koşulu, ölçülmüş hidrojen durumu, ısı girdisi, ön tav, pasolar arası sıcaklık, kısıtlama ve soğuma geçmişi yer alır. Çeliğin kimyasal bileşimi sertleşebilirliği ve dönüşüm ürünlerini etkiler; kalınlık ve birleştirme geometrisi ısı akışını etkiler; kısıtlama ise kaynak büzülürken oluşan çekme gerilimini belirler. Bu değişkenlerden herhangi birinin değiştirilmesi sonucu değiştirebilir.
Soğuma geçmişi özellikle dikkat gerektirir. Karbon eşdeğeri yüksek bir çelik, hızlı soğuduğunda HAZ içinde sert martensit veya sert bir beynitik yapı oluşturabilir. Ön tav, bu soğumayı yavaşlatır ve çatlamaya duyarlı dönüşüm ürünlerinin miktarını veya sertliğini azaltabilir. Ayrıca kaynak daha soğuk ve daha az geçirgen bir duruma ulaşmadan önce hidrojenin kaçması için daha fazla zaman sağlar. Dillinger’in EN 1011-2’nin B Metodunu uygulayan kılavuzu, bu çift yönlü etkiyi açıklar: ön tav, HAZ soğumasını yavaşlatırken hidrojenin kaynaklı birleştirmeden kaçmasını teşvik eder.
Ancak bu durum ön tavı evrensel bir çözüm hâline getirmez. TWI, 2024 yılında ön tavın genel olarak hidrojenin kaçışını kolaylaştırdığını ve soğuma hızını azalttığını, ancak aşırı ısı girdisinin difüzyon mesafesini artırarak ve difüzyon için mevcut süreyi kısaltarak kaynak metalinde hidrojen tutulmasını artırabileceğini bildirmiştir. Bu nedenle büyük ve yavaş bir kaynak, daha düşük ısı girdisiyle yapılan daha küçük bir kaynaktan farklı bir hidrojen dağılımı oluşturabilir. Pasolar arası sıcaklık da birbirini izleyen ısıl çevrimleri, tane büyümesini, dönüşüm davranışını ve hidrojenin hareketli kaldığı süreyi değiştirebilir.
Test, gecikmiş soğuk çatlamayı sıcak çatlamadan da ayırt etmelidir. Sıcak çatlaklar katılaşma sırasında veya yüksek sıcaklıkta, çoğunlukla segregasyon ve sıvı film mekanizmaları yoluyla oluşur. Soğuk çatlaklar soğumadan sonra, genellikle sert ve gerilim altındaki bölgelerin içinde veya yakınında oluşur ve gecikmeli olabilir. Kaynaktan hemen sonra görsel olarak sağlam görünen bir birleştirme, hidrojen çatlamasına karşı güvence oluşturmaz.
Pozitif bir test sonucu otomatik olarak üretim başarısızlığı anlamına da gelmez. Test, iki sarf malzemesini veya prosedürü sıralamak amacıyla kısıtlamayı bilinçli olarak artırabilir. Testin değeri, göreli hassasiyeti göstermesinde ve hangi kontrol değişkeninin önemli olduğunu belirlemesinde yatar. Sonuç ancak test raporu incelemeden önce geçen süreyi, çatlakların konumunu belirleme yöntemini, kesit alma uygulamasını, hidrojen durumunu, ısıl çevrimi ve kısıtlama düzenini kaydettiğinde anlamlı hâle gelir.
Yeterlilik kanıtının önem taşıdığı durumlar
Gecikmiş bir çatlağın sonuçları ciddi olduğunda, birleştirme yüksek derecede kısıtlandığında veya üretim koşulları yerleşik kaynak uygulamasından farklı olduğunda yeterlilik kanıtı önem taşır. Bu kanıt; yüksek dayanımlı çelikler, kalın kesitler, karbon eşdeğeri yüksek çelikler, düşük sıcaklıkta imalat, basınçlı ekipmanların onarımı ve servis sırasında hidrojen emmiş bileşenler için özellikle önemlidir. Temiz ve yeni levha üzerinde yeterliliği belirlenmiş bir prosedürün hidrojen yüklenmiş malzemeyi de kapsadığı varsayılmamalıdır.
Prosedür yeterlilik belirleme, tahribatlı testi gerçek kaynak kontrolleriyle ilişkilendirmelidir. Kayıtlarda çelik tanımı, kalınlık aralığı, sarf malzemesi tanımı, kurutma ve depolama uygulaması, kaynak akımı ve ilerleme hızı, ısı girdisi, ön tav, pasolar arası sıcaklık, kısıtlama koşulu ve varsa son tav veya hidrojen giderme işlemi belirtilmelidir. Soğuma aralığı ve inceleme gecikmesi varsayılmak yerine kayda geçirilmelidir.
Ferritik çeliklere yönelik kılavuzu da içeren EN 1011-2, çatlama kontrolünü çeliğin bileşimi, hidrojen içeriği, ısı girdisi, ön tav ve pasolar arası sıcaklıkla ilişkilendirir. BS EN 1011-2 kılavuzu ayrıca soğuma hızlarının kontrol edilmesini ve hidrojenin sert, gerilim altındaki bölgelerde hapsolmadan önce kaynak bölgesinden uzaklaşabilmesi için ön tavın veya son tavın korunmasını önerir. Bunlar prosedürel önlemlerdir ve muayenenin yerine geçmez. Tahribatsız muayene, kaynak sonrasında bir çatlağı tespit edebilir; ancak çatlak oluşmadan önce prosedürün yeterli güvenlik marjına sahip olduğunu gösteremez.
Servis geçmişinin belirsiz olduğu durumlarda yeterlilik belirleme işleminin hem orijinal malzemeyi hem de şüphelenilen emilmiş hidrojen durumunu temsil etmesi gerekebilir. Bu; çelikten numune alınmasını, ilgili hidrojenin ölçülmesini, kontrollü bir hidrojen giderme işlemi uygulanmasını veya muhafazakâr bir ısıl çevrimle test yapılmasını gerektirebilir. Seçilen kanıt, arıza riskiyle uyumlu olmalıdır. Basit bir karşılaştırmalı test sarf malzemesi seçimini destekleyebilir; bir onarım prosedürünün yeterliliğini belirlemek için kısıtlanmış, gecikmiş çatlak testi ve metalografik inceleme gerekebilir.
Bu nedenle doğru yaklaşım, “ön tav uygulandı, dolayısıyla çatlama önlendi” değildir. Doğru yaklaşım; belirtilen çelik, hidrojen durumu, mikroyapı, gerilme durumu ve ısıl geçmişin birlikte test edilmiş olması ve üretimde bu değişkenlerin yeterliliği belirlenmiş aralık içinde tutulmasıdır.
Onarım ve Modifikasyonda Hidrojen Yüklenmiş Çelik
Hidrojen servisinde çalışmış bir kap, boru, nozul veya basınç taşıyan bir bileşen yalnızca “eski levha” değildir. Onarım kaynağı, yıllar süren maruziyet nedeniyle hidrojen içeriği, hidrojen tuzaklarının dağılımı, artık gerilmesi ve yerel mikroyapısı değişmiş bir çelik üzerinde yapılabilir. Bu nedenle yeni malzeme üzerinde onaylanmış bir prosedür, gecikmiş imalat çatlaması riskini olduğundan düşük tahmin edebilir.
Hidrojen çatlamasına yalnızca hidrojen neden olmaz. TWI, birlikte etkimesi gereken üç koşul tanımlar: hidrojen, sert ve gevrek, çatlamaya duyarlı bir yapı ve çekme gerilmesi. IIW White Paper (2023) aynı mekanizmayı hidrojen içeriği, artık çekme gerilmesi ve mikroyapısal duyarlılık üzerinden ifade eder. Bir onarım, bu üç unsuru aynı anda gündeme getirir. Kaynak bir hidrojen kaynağı oluşturur, hızlı soğuma sert HAZ bölgeleri meydana getirebilir ve mevcut bir kap veya bağlantı çevresindeki kısıtlama, kaynak büzülürken yüksek çekme gerilmesi oluşturabilir.
Bu, sıcak çatlama değil, gecikmiş soğuk çatlamadır. Sıcak çatlaklar yüksek sıcaklıkta katılaşma sırasında oluşur ve esas olarak sıvı film segregasyonu ile kaynak metalinin katılaşma davranışıyla ilişkilidir. Hidrojen destekli çatlaklar, kaynak işleminden saatler sonra, çoğunlukla bağlantı soğuduktan sonra HAZ içinde veya kaynak dikişinin altında ortaya çıkabilir. Bu nedenle kaynaktan hemen sonra yapılan muayene kusuru gözden kaçırabilir.
Önceki servis sırasında absorbe edilen hidrojen
Bir onarım durumunda hidrojenin iki farklı kaynağı vardır. İlki, kaynak işlemi sırasında sisteme giren hidrojendir: elektrot veya dekapan içindeki nem, bağlantı yüzeyindeki kirleticiler, nemli koruyucu gaz ekipmanı, yüzey yağları ve ark atmosferindeki hidrojen içeren bileşikler. ISO 3690:2018, martenzitik, beynitik ve ferritik çelikler için dolgu malzemesi kullanılarak üretilen ark kaynak metallerindeki difüze olabilir hidrojenin ölçülmesine yönelik numune alma ve analitik prosedürleri belirtir. Bu ölçüm önemlidir, ancak bileşende önceden mevcut olan her hidrojen atomunu tanımlamaz.
İkinci kaynak, servis sırasında absorbe edilen hidrojendir. Hidrojen; ıslak hidrojen sülfür ortamları, korozyon reaksiyonları, katodik koruma, yüksek basınçlı hidrojen veya hidrojen içeren proses akışları yoluyla çeliğe girebilir. Hidrojenin bir bölümü hareketli kalabilir ve yeni ısıtılmış bir onarım bölgesine doğru difüze olabilir. Bir bölümü ise inklüzyonlarda, dislokasyonlarda, arayüzlerde, karbür parçacıklarında, laminasyonlarda veya diğer tuzaklanma bölgelerinde tutulur. Isıtma, depolanmış bu hidrojenin bir bölümünü serbest bırakabilir; kaynağın ısıl çevrimi ve gerilme alanı da hidrojeni sert ve gerilme altındaki bir bölgeye doğru çekebilir.
Servis maruziyeti, hidrojen içeriğinden bağımsız olarak çeliği de değiştirebilir. Temper gevrekleşmesi, karbürlerin irileşmesi, sünme hasarı, dekarbürizasyon, yerel korozyon, hidrojen kabarcıklanması ve önceki onarımlar malzemenin davranışını değiştirebilir. Kalınlık, kısıtlama koşulları ve gerçek kimyasal bileşim, onarım mühendisinin elindeki kayıtlardan farklı olabilir. Bu nedenle pozitif malzeme tanımlaması ve servis geçmişinin incelenmesi, idari birer ek işlem değil, kaynaklanabilirlik değerlendirmesinin bir parçasıdır.
TWI’nin hidrojen yüklenmiş çelikler üzerindeki çalışması özellikle önemlidir; çünkü tutulan hidrojenin onarım için gerekli ön ısıtmayı artırabileceğini göstermiştir. 2¼Cr-1Mo çeliği üzerinde bildirilen bir deneyde, servis sırasında tutulan hidrojen ön ısıtmanın 130 °C artırılmasını gerektirmiştir. Bu, çalışmaya özgü bir sonuçtur; her 2¼Cr-1Mo kabı veya hidrojene maruz kalmış her bileşen için evrensel bir tasarım değeri değildir. Ancak olası etkinin boyutunu ve önceki servisi dikkate almadan yeni levha için hazırlanmış bir kaynak tablosunu uygulamanın tehlikesini gösterir.
Bir bileşen kaynak sırasında ve sonrasında hidrojen salmaya devam edebilir. Açığa çıkan gaz eşit biçimde uzaklaşmayabilir; kalın kesitler, kaynak ayakları, bağlantı kesişimleri ve soğuk HAZ bölgeleri kritik kalabilir. Servis geçmişi hidrojen yüklenmesine işaret ettiğinde hidrojen analizi, termal desorpsiyon çalışmaları, metalografik inceleme ve çalışma koşullarının gözden geçirilmesi gerekçelendirilebilir.
Cr-Mo ve C-Mn çeliklerde onarım hususları
C-Mn çelikler, karbon içerikleri orta düzeyde olduğu için otomatik olarak güvenli sayılmaz. Karbon eşdeğeri, levha kalınlığı, kısıtlama, hidrojen seviyesi, ısı girdisi ve soğuma hızı HAZ dönüşümünü etkiler. Yüksek karbon eşdeğerine sahip bir C-Mn çeliği, kısıtlama altında hızlı soğutulursa sert beynit veya martenzit oluşturabilir. Daha düşük alaşımlı ve daha az kritik bir kimyasal bileşime sahip bir çelik dahi kaynak ıslak olduğunda, bağlantı yüksek derecede kısıtlandığında veya hidrojen servis sırasında biriktiğinde çatlayabilir.
Cr-Mo çelikler özel dikkat gerektirir; çünkü alaşım ilaveleri sertleşebilirliği artırır ve uygun olmayan ısıl koşullarda çatlamaya duyarlı HAZ yapıları oluşturabilir. 1¼Cr-½Mo ve 2¼Cr-1Mo gibi kaliteler basınçlı ekipmanlarda yaygın olarak görülür; ancak onarım gereklilikleri kalınlığa, ısıl işlem durumuna, servis sıcaklığına, bozunma geçmişine ve geçerli imalat veya onarım standardına bağlıdır. Nominal kalite tanımı tek başına güvenli bir ön ısıtma değeri belirlemez.
Ön ısıtmanın iki temel etkisi vardır. HAZ soğumasını yavaşlatarak sert bir dönüşüm ürününün oluşma olasılığını azaltır ve hidrojene kaynak bölgesinden uzaklaşması için daha fazla zaman tanır. Dillinger’in EN 1011-2’nin Method B’sini uygulayan kılavuzu bu etkileri doğrudan açıklar. Bununla birlikte ön ısıtma evrensel bir çözüm değildir. TWI, 2024 yılında aşırı ısı girdisinin kaynak metalindeki hidrojen tutulmasını artırabileceğini bildirmiştir; çünkü hidrojenin difüzyon mesafesi artar ve genel ısıl çevrim, difüzyon için daha az etkili süre sağlayabilir. Aşırı ısı girdisi ayrıca HAZ’ı büyütebilir, tokluğu azaltabilir, temperlemeyi değiştirebilir ve daha önce ısıl işlem görmüş bir bileşenin özelliklerine zarar verebilir.
Bu nedenle onarım prosedürü, mümkün olan en yüksek sıcaklığı hedeflemek yerine bir aralığı kontrol etmelidir. Elektrot ve dekapan depolaması, üreticinin onaylanmış koşullarına uygun olmalı; düşük hidrojenli sarf malzemeleri seçilmeli ve atmosfere maruz kalmış sarf malzemeleri, geçerli spesifikasyona göre yeniden şartlandırılmalı veya reddedilmelidir. Bağlantı yüzeyleri kuru olmalı ve pas, yağ, boya, tufal ve nem içermemelidir. Kaynak parametreleri ark enerjisini onaylanmış aralıkla sınırlamalı, paso arası sıcaklık ise tahmin edilmek yerine ölçülmelidir.
Hidrojen kontrolü, kısıtlama koşullarıyla da etkileşir. Rijit bir nozul üzerindeki küçük bir köşe kaynağı, serbest bir levha üzerindeki daha büyük ve daha az kısıtlanmış bir kaynaktan daha tehlikeli olabilir. Kaynak sıralaması, dengeli yığma, sürekli ısıtma için erişim ve geçici bağlantıların kaldırılması yerel çekme gerilmesini azaltabilir. ISO 17642-1:2004, sarf malzemelerinin, ana malzemelerin ve kaynak metalinin çatlama duyarlılığını değerlendirmek için kullanılan soğuk çatlak oluşumu ve test ilkelerini açıklar; prosedür kalifikasyonu, gerçek malzeme, kalınlık, kısıtlama, sarf malzemesi ve ısıl çevrim bileşimini yansıtmalıdır.
Hidrojen salma işlemi ve muhafazakâr prosedürler
Önceden hidrojen yüklenmesi makul ölçüde olası olduğunda, onarım kaynağından önce bir hidrojen salma işlemi öngörülebilir. Bu işlem genellikle, sorumlu kaynak veya malzeme mühendisi tarafından seçilen bir sıcaklıkta kontrollü ısıtma ve bekletmeyi içerir; sıcaklık homojenliği uygun termokupllar aracılığıyla doğrulanır. Amaç, hareketli ve serbest bırakılabilir hidrojenin, kabul edilemez temperleme, deformasyon, dayanım kaybı veya basınçlı ekipmanın durumunda hasar oluşturmadan onarım bölgesinden dışarıya doğru göç etmesini sağlamaktır. Bu işlem, kabarmış veya ciddi biçimde bozunmuş malzemenin kaldırılmasının yerine geçmez ve her tuzakta tutulan hidrojenin uzaklaştırılacağını garanti edemez.
Muhafazakâr bir prosedür; hidrojen salma ısıtmasını, artırılmış ön ısıtmayı, sıkı düşük hidrojenli sarf malzemesi kullanımını, kontrollü paso arası sıcaklığı, sınırlı ark enerjisini ve kaynak sonrası ısıtmayı veya gecikmeli soğutmayı bir arada içerebilir. SteelConstruction.info tarafından aktarılan BS EN 1011-2 kılavuzu, hidrojenin sert ve gerilme altındaki bölgelerde tuzaklanmasından önce kaynaktan uzaklaşabilmesi için ön ısıtmanın veya kaynak sonrası ısıtmanın sürdürülmesini önerir. Bileşen, gerekli ısıl etkinin gerçekleşmesi için belirtilen sıcaklık aralığında yeterince uzun süre tutulmalıdır; bağlantının pasolar arasında soğumasına izin verilmesi prosedürü etkisiz hâle getirebilir.
Kaynak sonrasında gecikmeli muayene zorunludur. Görsel muayene, manyetik parçacık testi veya diğer yüzey yöntemleri yalnızca belirtilen bekletme ve soğuma süresinden sonra uygulanmalı; basınç sınırı oluşturan kaynaklar için hacimsel muayene gerekebilir. Kaynak metali yığılmasından hemen sonra temiz bir sonuç alınması, muayene hidrojen destekli çatlamanın gelişmesi için yeterli süre geçmeden yapılmışsa çok az anlam taşır. Ön ısıtma önemlidir; ancak güvenli onarım kararı şu kanıtların birlikte değerlendirilmesine dayanır: servis kaynaklı hidrojen, çeliğin kimyasal bileşimi ve durumu, sarf malzemesindeki hidrojen, soğuma hızı, ısı girdisi, kısıtlama, ısıl işlem ve gecikmeli muayene.
Muayene, Gecikme ve Çatlakların Erken Bulunamaması
Hidrojen çatlaması neden gecikir?
Hidrojen destekli soğuk çatlama, ark söndükten sonra gelişebilir. Kaynak banyosu hâlâ sıcakken görünür olması gereken bir kusur değildir. Kaynak sırasında hidrojen; nemden, yüzey kirliliğinden, dekstürden, koruyucu gazla ilgili sorunlardan veya nemlenmiş sarf malzemelerinden ergimiş kaynak metaline girer. Birleşim soğudukça hidrojenin bir kısmı kaynak metali ve ısıdan etkilenen bölge (HAZ) boyunca difüze olur. Bir kısmı ise metalürjik kapanımlara, inklüzyonlara, önceki östenit tane sınırlarına, sert dönüşmüş bölgelere veya artık gerilmenin yüksek olduğu alanlara ulaşır.
TWI’nin 2024 tarihli kılavuzunda belirtildiği üzere çatlama; hidrojen, çatlamaya duyarlı sert ve gevrek bir yapı ile çekme gerilmesinin birleşimini gerektirir. International Institute of Welding’ın 2023 tarihli White Paper dokümanı da aynı ilişkiyi üç temel faktör üzerinden ifade eder: hidrojen içeriği, artık çekme gerilmesi ve mikroyapısal duyarlılık. Birleşimin kısıtlanması, büzülme gerilmeleri, ağız hazırlığı ve parçaların alıştırılması, kaynak sıralaması ve yerel geometri; uygulanan servis yükü sıfır olsa bile çekme bileşenini sağlayabilir.
Bu nedenle zamanlama, kaynak sona erdiğinde başlayan basit bir saate değil, difüzyona ve dönüşüme bağlıdır. Bir çatlak soğuma sırasında, kaynak ortam sıcaklığına ulaştıktan sonra veya hidrojen gerilmeli ve çatlamaya duyarlı bir bölgeye doğru ilerlemeye devam ederken daha sonra başlayabilir. Çatlaklar kademeli olarak ilerleyebilir. Küçük bir kaynak ayağı çatlağı, tespit edilebilir hâle gelmeden önce yüzey oksidasyonu, kaynak sıçrantısı, boya, taşlama izleri veya bitişik bir kaynak pasosu tarafından gizlenebilir.
Anında yapılan görsel kabul, yalnızca o anda, o erişim koşulları ve o muayene yöntemiyle görünür herhangi bir süreksizliğin bulunmadığını kanıtlar. Hidrojenin kaçtığını, HAZ’ın gevrek bir yapıdan kaçındığını veya yüzeyin altında bir çatlak bulunmadığını göstermez. Bir birleşim sağlam görünebilir; ancak daha sonra başka bir çatlakla birleşecek veya yüzeye ulaşacak kısa bir yüzey altı çatlağı içerebilir.
Ön tavlama evrensel bir çözüm değildir. Ön tavlamanın artırılması genellikle HAZ soğumasını yavaşlatır ve hidrojene kaçması için daha fazla fırsat verirken, korunan ön tavlama veya son tavlama, sert ve gerilmeli bölgelerde hapsolan hidrojen miktarını azaltabilir. Bununla birlikte aşırı ısı girdisi, difüzyon mesafelerini artırabilir ve hidrojenin kaynak metalinden ayrılması için mevcut süreyi kısaltarak bazı koşullarda kaynak metalinde tutulan hidrojen miktarını artırabilir. Çeliğin kimyasal bileşimi, kalınlığı, ısı girdisi, soğuma hızı, kısıtlama, sarf malzemesinin durumu ve termal geçmiş birlikte değerlendirilmelidir.
Kaynakla ortaya çıkan hidrojen ile çelikte önceden mevcut olan hidrojen arasındaki ayrım da önemlidir. Servise maruz kalmış malzeme; korozyon, katodik koruma, sour service veya diğer işletme koşulları sırasında absorbe edilen hidrojeni tutabilir. Hidrojenle şarj edilmiş 2¼Cr-1Mo çeliği üzerine yapılan araştırma, servisten kalan hidrojenin onarım kaynağı sırasında ön tavlama sıcaklığında 130 °C artış gerektirebileceğini bildirmiştir. Bu, genel bir ön tavlama kuralı değildir; muayene ve kaynak kararlarının yeni kaynağın yanı sıra servis geçmişini de neden dikkate alması gerekebileceğini gösterir.

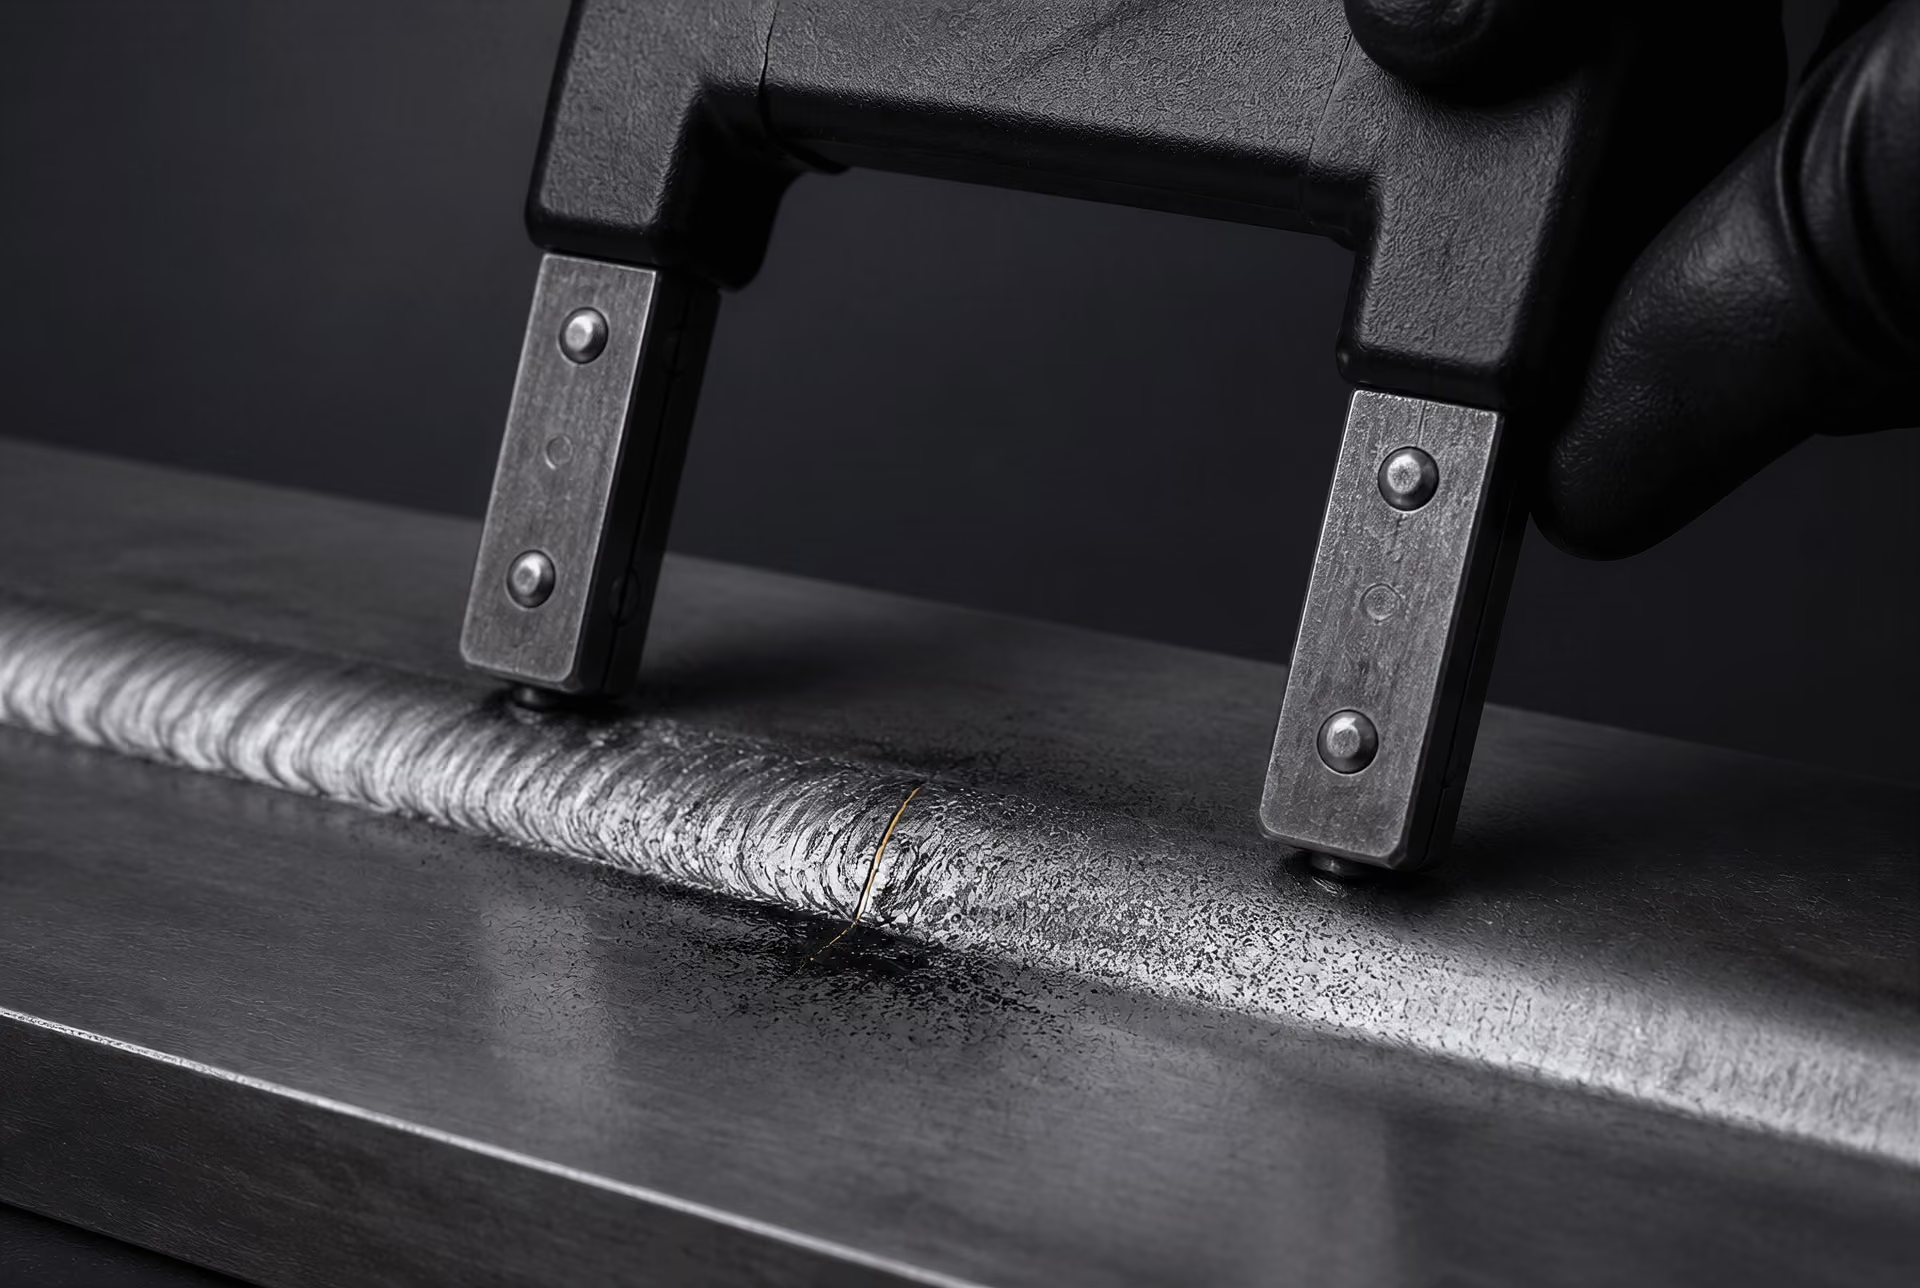
Muayene zamanlaması ve erişim
| Yöntem | Yararlı olduğu durum | Önemli sınırlama |
|---|---|---|
| Görsel muayene | Görünür yüzey çatlakları ve profil kusurları | Gömülü çatlakları güvenilir biçimde saptayamaz |
| Manyetik parçacık muayenesi | Ferromanyetik çelikteki yüzey ve yüzeye yakın çatlaklar | Alan yönü duyarlılığı etkiler |
| Sıvı penetrant muayenesi | Uygun ve temiz yüzeylerde yüzeye açık çatlaklar | Gömülü çatlakları saptayamaz |
| Ultrasonik muayene | Çok sayıdaki gömülü düzlemsel süreksizlik | Yönelime, erişime ve kalibrasyona bağlıdır |
| Radyografik muayene | Bazı hacimsel ve düzlemsel süreksizlikler | Işınla aynı doğrultuda bulunan dar çatlakların saptanması zor olabilir |
Muayene zamanlaması; geçerli imalat veya kalite şartnamesini, malzeme ve birleşim kategorisini, kaynak prosedürünü ve makul olarak beklenebilecek kusur mekanizmalarını izlemelidir. Standartlar, belirli bir muayenenin ne zaman yapılacağını, sıcaklığın korunmasının veya son tavlamanın gerekip gerekmediğini ve onarım bölgelerine ilave muayene uygulanıp uygulanmayacağını belirleyebilir. Her çelik kaynağı için geçerli tek bir bekleme süresi yoktur ve keyfî bir gecikme, teknik açıdan gerekçelendirilmiş bir muayene planının yerini tutamaz.
Gecikmeli muayenenin amacı, olası bir soğuk çatlama mekanizmasının seçilen yöntemin tespit edebilmesi için yeterince gelişmesine olanak sağlamaktır. Bu, muayenenin yalnızca alışılmış bir uygulama olarak geciktirilmesinden farklıdır. Sorumlu mühendis veya şartname; çelik kalitesini, karbon eşdeğerini, hidrojen kontrolünü, kaynak boyutunu, kısıtlamayı, ısı girdisini, ön tavlama ve paso arası sıcaklığını, birleşim kalınlığını ve çeliğin serviste hidrojene maruz kalıp kalmadığını dikkate alabilir.
Erişim, gerçekte neyin muayene edilebileceğini belirler. Bir kaynak ayağına doğrudan görsel muayene ve manyetik parçacık muayenesi için erişilebilirken kök; bir destek şeridinin, iç bağlantının, yalıtımın veya ikinci bir bileşenin arkasında gizli olabilir. Muayene yüzeyine paralel yönlenmiş bir çatlak, bir yöntemde güçlü bir endikasyon oluştururken diğerinde zayıf bir endikasyona yol açabilir veya hiç tespit edilemeyebilir. Prob açısı, tarama yönü, kalibrasyon, yüzey durumu, kaplama, geometri ve operatörün yeterliliği sonucun tümünü etkiler.
Görsel muayene; yüzeye açılan çatlaklar, kötü profil, yanma oluğu, ark izleri ve görünür onarım izleri açısından yararlıdır. Yüzeyin altındaki dar çatlakları güvenilir biçimde bulamaz. Manyetik parçacık muayenesi, ferromanyetik çeliklerde yüzey ve yüzeye yakın çatlaklara karşı oldukça duyarlı olabilir; ancak endikasyon, manyetik alanın yönüne bağlıdır. Uygulanan alana paralel bir çatlak, çok az manyetik akı kaçağı oluşturabilir; bu nedenle alan yönünün değiştirilmesi önemlidir. Sıvı penetrant muayenesi, uygun şekilde temizlenmiş yüzeylerde yüzeye açık çatlakları ortaya çıkarabilir; ancak gömülü bir çatlağı bulamaz ve penetrantın süreksizliğe giremediği yerlerde uygun değildir.
Ultrasonik muayene, önemli hacimlerdeki kaynakları inceleyebilir ve gömülü düzlemsel çatlakları tespit edebilir; ancak yorum, çatlağın yönüne, yansıtıcılığına, bir veya iki taraftan erişime, kaynak geometrisine ve prosedürün yeterliliğine bağlıdır. Radyografik muayene bazı düzlemsel kusurları ortaya çıkarabilir; ancak radyasyon demetine hizalanmış dar bir çatlağın ayırt edilmesi zor olabilir, çünkü izdüşüm genişliği küçüktür. Yöntem, yalnızca tanıdık olduğu için seçilmek yerine, şüphelenilen çatlağın konumu ve yönüyle uyumlu olmalıdır.
Yüzeye açılan ve gömülü çatlaklar
Yüzeye açılan hidrojen çatlakları genellikle kısıtlamanın ve gerilme yoğunlaşmasının yüksek olduğu kaynak ayağında, kaynak kökünde, kraterde veya ergime sınırında meydana gelir. Kaynağa enine, boyuna ya da düzensiz ve dallanan biçimde olabilirler. Kaynak ayağındaki bir çatlak; cürufun, sıçrantının, kaplamanın veya daha sonra yapılan bir kaynak birikiminin altında gizli kalabilir. Taşlama çatlağı açığa çıkarabilir; ancak taşlama aynı zamanda kanıtları ortadan kaldırabilir, dar bir açıklığı sıvayabilir veya yorumlamayı güçleştiren bir geometri bırakabilir.
Gömülü çatlaklar daha zordur. Bunlar kaynak metalinde değil, HAZ içinde yer alabilir ve yüzey muayenesinin sonucu tamamen negatif olabilir. İç bağlantının altında bulunan bir kök çatlağı veya bir ergime sınırı boyunca uzanan bir çatlak; ultrasonik muayene, radyografi veya tahribatlı muayene için malzemenin kaldırılmasını gerektirebilir. ISO 17642-1:2004; kaynak sarf malzemelerinin, ana malzemelerin ve kaynak metalinin çatlama duyarlılığını değerlendirmeye yönelik soğuk çatlak oluşumunu ve deney ilkelerini açıklar; amacı, duyarlılığı değerlendirmektir, tek bir görsel kontrolden sonra üretim kaynağının güvenli olduğunu ilan etmek değildir. ISO 3690:2018 ise martensitik, beynitik ve ferritik çeliklerin arkla kaynaklanmış kaynak metalindeki difüze olabilir hidrojeni ölçmek için numune alma ve analitik prosedürleri ayrı olarak belirtir.
Bir çatlak bulunduğunda, onarım yapılmadan önce konumu ve yönü korunmalıdır. Muayeneyi yapan kişi bunun sıcak çatlama, hidrojen destekli soğuk çatlama, ergime eksikliği veya başka bir süreksizlik olup olmadığını belirlemelidir; çünkü düzeltici işlem buna göre değişir. Hidrojen, soğuma, kısıtlama ve serviste kalan hidrojen kontrol edilmeden bir çatlağın kaldırılıp yeniden kaynaklanması kusuru tekrarlayabilir. Bu nedenle muayene, kaynaklanabilirlik kontrolünün nihai ikamesi değildir; birleşik kontrollerin gerçekten işe yarayıp yaramadığını bulma aracıdır.
Prosedür Esaslı Önleme İş Akışı
Hidrojen çatlamasının önlenmesi ark oluşturulmadan önce başlar. Kaynak prosedürü üç koşulu aynı anda ele almalıdır: birleşimde bulunan veya birleşime giren hidrojen, çatlamaya duyarlı sert ve gevrek bir mikroyapı ve rijitlikten veya artık gerilmelerden kaynaklanan çekme gerilmesi. TWI, bu bileşimin hidrojen çatlaması için gerekli olduğunu belirtirken International Institute of Welding (IIW), yüksek dayanımlı çelik kaynaklarında hidrojen içeriğini, artık çekme gerilmesini ve mikroyapısal duyarlılığı üç temel faktör olarak tanımlar. Tek başına bir ön ısıtma sıcaklığı bu koşulların hiçbirini ortadan kaldırmaz.
Malzeme, servis ve birleşim verilerini toplayın
İlk olarak ürün standardını, kaliteyi, teslim durumunu, kalınlığı, kaynak türünü ve onarım geçmişini belirleyin. S355J2+N için EN 10025-2, ASTM A516 Grade 70 veya belirtilen malzeme 2¼Cr-1Mo çeliği ise bunlar gibi tanımlamaları aynen kaydedin. Kaynaklanabilirliği yalnızca karbon içeriğinden çıkarsamayın. Alaşım elementleri, soğuma hızı ve kalınlık yüksek bir sertleşebilirlik tepkisi oluşturduğunda, orta düzeyde karbon içeren bir çelikte bile sert bir ısıdan etkilenen bölge (ITAB) oluşabilir.
Karbon, mangan, krom, molibden, nikel, bakır, vanadyum ve mevcut mikroalaşım ilaveleri dâhil olmak üzere pota veya ürün analizini temin edin. Yürürlükteki kaynak standardı ya da şartnamesinin gerektirdiği karbon eşdeğerini hesaplayın. EN 1011-2, kalınlık, hidrojen seviyesi, ısı girdisi ve rijitlik ile birlikte yaygın olarak karbon eşdeğeri yaklaşımını kullanır. Sonuç, prosedüre girdi oluşturan bir değerdir; geçer-kalır türünde bir kaynaklanabilirlik sayısı değildir.
Daha sonra birleşimi karakterize edin. Kaynak bölgesindeki kalınlığı, ek parçalardan kaynaklanan ısı emici etkilerini, ağız açısını, kök aralığını, altlığı, kaynak uzunluğunu, sıralamayı ve ısıtma için erişimi kaydedin. Yüksek derecede rijitlenmiş bir nozül, yama veya kapatma kaynağı, düşük derecede rijitlenmiş bir alın kaynağına kıyasla daha düşük nominal hidrojen seviyesinde çatlayabilir. Puntalar da hesaba katılmalıdır: kısa, soğuk ve yeterince kurutulmamış bir punta ilk çatlak bölgesi hâline gelebilir veya esas kaynağa rijitlik uygulayabilir.
Servis geçmişi ayrıca incelenmelidir. Çeliğin ıslak hidrojen sülfür, hidrojen, yüksek basınçlı su, katodik koruma koşulları veya yüksek sıcaklık hidrojen servisi altında çalışıp çalışmadığını araştırın. Elektrot veya ark tarafından getirilen difüze olabilir hidrojen, servis koşullarına maruz kalmış ana çelikte tutulan hidrojenle aynı değildir. İkinci hidrojen türü kesme, oluk açma, ön ısıtma ve kaynak sırasında göç edebilir ve sarf malzemesi test sonucu kabul edilebilir olsa bile imalat sırasında çatlama riskini artırabilir. Hidrojen yüklenmiş 2¼Cr-1Mo çeliği için bildirilen bir deneyde, gerekli ön ısıtmanın 130 °C artabileceği bulunmuştur. Bu değer genel bir ilave değildir; servis maruziyetinin genel bir ön ısıtma tablosu içinde gizlenmek yerine neden araştırılması gerektiğini gösterir.
Uygulanabilir prosedür yeterlilik testiyle ve gerektiğinde soğuk çatlak testiyle duyarlılığı değerlendirin. ISO 17642-1:2004, arkla kaynaklanmış metalik malzemelerde tahribatlı soğuk çatlak testleri için genel ilkeleri belirler ve sarf malzemelerinde, ana malzemelerde ve kaynak metalinde çatlama duyarlılığını değerlendirmek için kullanılan yaklaşımları kapsar. Kalite, onarım durumu, rijitlik veya servis kaynaklı hidrojen geçmişi yerleşik prosedür deneyiminin dışında kaldığında bu tür testler özellikle yararlıdır.
Hidrojen, ısıl ve rijitlik kontrollerini belirleyin
Dayanımı, tokluğu, difüze olabilir hidrojen sınıfı ve yığma yöntemi prosedüre uygun olan, yeterliliği onaylanmış bir sarf malzemesi seçin. Düşük hidrojenli örtülü elektrotlar için üreticinin kurutma, yeniden pişirme, sıcak tutma ve maruz kalma sınırlarını belirtin; ambalaj açıldıktan sonra elektrotları ısıtılmış elektrot kaplarında tutun. Özlü teller ve tozaltı kaynak telleri için kapalı depolama, kaynak tozu kurutma ve atölye nemine maruz kalma kontrolleri gereklidir. Koruyucu gazın kalitesi ve debisi, kaçaklar, rüzgâr, yüzey nemi, yağ, boya ve pas da hidrojen girişini etkiler.
Risk gerektiriyorsa difüze olabilir hidrojeni varsaymak yerine ölçün. ISO 3690:2018, martenzitik, beynitik ve ferritik çeliklerde kaynak metali dâhil olmak üzere, arkla kaynaklanmış dolgu metali kaynak yığıntılarındaki difüze olabilir hidrojen için numune alma ve analitik prosedürleri belirtir. Ölçülen değer belirli bir sarf malzemesine, prosese, depolama koşuluna ve test yöntemine aittir; aynı ticari tanımlamayla yapılan her kaynağa otomatik olarak uygulanamaz.
Ön ısıtmayı ilgili standarda, yeterliliği onaylanmış prosedüre ve gerçek birleşim koşullarına göre belirleyin. Ön ısıtmayı alev üzerinde veya yalnızca karşı yüzde değil, kaynağa bitişik ana metal üzerinde ölçün. Ölçüm mesafesini ve zamanlamasını belirtin ve kaynak bölgesinin tamamının sıcaklığa ulaşmasını sağlayın. Punta kaynağı, kök paso biriktirme, kesintiler ve yeniden başlatmalar boyunca minimum ön ısıtmayı koruyun. Minimum değerin yanı sıra maksimum paso arası sıcaklığı da belirleyin. Aşırı paso arası sıcaklık; tokluğu, tane boyutunu, çökelme davranışını ve nihai soğuma yolunu değiştirebilir.
Ön ısıtmanın iki yararlı etkisi vardır: ITAB’ın soğumasını yavaşlatır ve hidrojene kaçması için daha fazla zaman tanır. Dillinger’in EN 1011-2’nin B Metodunu uygulayan kılavuzu her iki etkiyi de açıklar. Ancak daha fazla ısı otomatik olarak daha güvenli değildir. TWI, aşırı ısı girdisinin difüzyon mesafesini artırması ve difüzyon için mevcut süreyi kısaltabilmesi nedeniyle kaynak metalinde hidrojen tutulmasını artırabileceğini bildirir. Bu nedenle prosedür, ulaşılabilecek en yüksek sıcaklığı değil, kontrollü bir ısıl aralığı gerektirir.
Yeterlilik kapsamındaki her aralık için ısı girdisini hesaplayın veya doğrulayın:
Burada kJ/mm cinsinden ısı girdisi, ark verimi, gerilim, akım ve mm/s cinsinden ilerleme hızıdır. Verilen değerin ark enerjisi mi yoksa etkin ısı girdisi mi olduğunu kaydedin; çünkü verim katsayısı anlamı değiştirir. Aşırı düşük ısı girdisi hızlı soğumaya ve sert ITAB mikroyapılarına yol açabilir; aşırı yüksek ısı girdisi ise distorsiyonu artırabilir, tokluğu azaltabilir ve hidrojen difüzyonunu etkileyebilir. Kaynak hızı, paso boyutu, paso sıralaması ve paso arası sıcaklık yeterlilik kapsamındaki aralık içinde kalmalıdır.
Kısıtlamayı azaltma önlemleri
- Birleştirme Belirlenmiş kök aralığını, hizalamayı, kök yüzeyini ve ağız geometrisini koruyun.
- Puntalar Son prosedürle uyumlu, sağlam, yeterli boyutta ve kuru punta kaynakları kullanın.
- Sıralama Büzülmeyi dengeleyin ve çekmeyi tek bir bölgeye kilitlemek yerine dağıtın.
- Eklentiler Geçici eklentilerin sökülmesini ve bunun sonucunda oluşan oyukların veya yerel kusurların onarımını planlayın.
Birleşim hazırlığı ve sıralama yoluyla rijitliği kontrol edin. Mümkün olduğunda zorlayarak hizalamayı ortadan kaldırın, dengeli bir sıra kullanın, aşırı büyük puntalardan kaçının ve gerilimi yoğunlaştıran kök aralıklarını veya uyumsuz kenarları önleyin. Başlangıç ve bitiş noktalarını geometrik gerilme artırıcılarından uzakta planlayın. Servis kaynaklı hidrojen şüphesi varsa kaynak öncesinde hidrojen giderme işlemini veya ihtiyatlı bir ısıl çevrimi tanımlayın; bu işlem uzun süreli ısıtmayı, kontrollü bekletmeyi ve sorumlu kaynak mühendisi tarafından doğrulamayı içerebilir.
Risk değerlendirmesi veya yeterliliği onaylanmış prosedür gerektiriyorsa kaynak sonrası ısıtmayı tanımlayın. Kaynak sonrası ısıtma, kaynak sonrası ısıl işlemle aynı değildir. Hidrojen giderme işlemi, birleşim sert ve gerilmeli bir duruma soğumadan önce hidrojen göçünü teşvik etmek amacıyla kaynağın belirli bir sıcaklıkta tutulmasını sağlar. SteelConstruction.info ve Guidance Note 6.04 bu amaçla ön ısıtmanın sürdürülmesini veya kaynak sonrası ısıtma uygulanmasını açıklar. Ayrı bir gerilim giderme işleminin sıcaklıkları, süreleri ve metalurjik etkileri farklıdır.
Uygulamayı doğrulayın ve sapmaları belgelendirin
Kaynak sorumlusu; sarf malzemesi partisini, kurutma çevrimini, sıcak tutma sıcaklığını, kaynakçıyı, prosesi, akımı, gerilimi, ilerleme hızını, hesaplanan ısı girdisini, ön ısıtmayı, paso arası sıcaklığı, koruyucu gazı, birleşim tanımını ve kaynak sıralamasını kaydetmelidir. Sıcaklık kalemleri hızlı bir kontrol sağlayabilir; ancak emisivite ve erişim elverdiğinde kalibre edilmiş temaslı termometreler veya kızılötesi cihazlar tercih edilir. Ölçümleri belirlenmiş bir konumda ve aralıkta kaydedin.
Sapmaları mühendislik olayı olarak değerlendirin. Ön ısıtma minimumun altına düşerse durun, belirtilen sıcaklığı yeniden sağlayın ve kesintiyi belgelendirin. Bir elektrot maruz kalma sınırını aşarsa onu elektrot kabına geri koymak yerine karantinaya alın. Isı girdisi, paso arası sıcaklık, rijitlik, sarf malzemesinin durumu veya servis geçmişi yeterliliği onaylanmış prosedürden farklıysa devam etmeden önce bir teknik karar alın.
Muayene, gecikmeli çatlamayı dikkate almalıdır. Nihai tahribatsız muayeneden önce belirtilen soğuma ve hidrojen difüzyonu süresine izin verin; gerekli süre malzemeye, kalınlığa, rijitliğe, prosedüre ve yürürlükteki koda bağlı olarak birkaç saat veya daha uzun olabilir. Kaynaktan hemen sonra yapılan gözle muayene, birleşimi gecikmeli soğuk çatlak açısından güvenli ilan etmek için yeterli değildir. Yüzeye ulaşan çatlaklar için gerekli manyetik parçacık veya penetrant muayenesini, hacimsel kapsamın belirtildiği durumlarda ise ultrasonik veya radyografik muayeneyi kullanın. Bir çatlak ortaya çıkarsa yalnızca taşlayarak çıkarıp yeniden kaynak yapmayın. Kusuru haritalayın, oluşum kaynağını belirleyin, hidrojen ve ısıl kayıtları inceleyin, servis sırasında hidrojen yüklenmiş malzemeyi yeniden değerlendirin ve onarımdan önce prosedürü gözden geçirin. Önleme, tek bir sıcaklık talimatı değil, koordineli bir kaynak kontrol sistemidir.
Metalurjik İncelemeden Geçemeyen Yaygın İddialar
Hidrojen çatlaması tek bir düğmeyle kontrol edilemez. TWI, gerekli bileşimi hidrojen, sert ve gevrek, çatlamaya duyarlı bir yapı ile çekme gerilmesi olarak tanımlar. International Institute of Welding (IIW) White Paper (2023) aynı ilişkiyi üç temel faktör üzerinden ifade eder: hidrojen içeriği, artık çekme gerilmesi ve mikroyapısal duyarlılık. Faktörlerden birini ortadan kaldırmak veya azaltmak çatlama riskini düşürebilir; ancak diğer ikisi değişmeden bırakılırsa bir kaynak dikişi, bazen kaynak işleminden saatler sonra bile çatlayabilir.
Bu nedenle sağlam bir prosedür; çeliğin kimyasını, kısıtlamayı, birleşim kalınlığını, soğuma hızını, ısı girdisini, kaynak sarf malzemesinin durumunu, ön tavlamayı, paso arası sıcaklığını ve malzemenin servis geçmişini dikkate alır. ISO 17642-1:2004, kaynak sarf malzemelerinin, ana malzemelerin ve kaynak metalinin değerlendirilmesi de dâhil olmak üzere, arkla kaynaklanmış metalik malzemelerin tahribatlı soğuk çatlama deneylerine ilişkin genel ilkeleri ortaya koyar. Bu tür deneyler, kaynaklanabilirliğin karbon içeriğinden veya tek bir kaynak parametresinden çıkarılamaması nedeniyle yapılır.
Daha fazla ön tavlama her zaman daha az çatlama anlamına gelir
Ön tavlama genellikle yardımcı olur, ancak “daha fazla” metalurjik bir kural değildir. Kaynak öncesinde ve sırasında sıcaklığın yükseltilmesi, ısıdan etkilenen bölgeden (HAZ) geçen soğumayı yavaşlatır ve sert, gevrek bir martenzitik yapının oluşma olasılığını azaltır. Ayrıca, hidrojenin kaynaklı birleşim daha düşük sıcaklıklara ulaşmadan önce kaynak dikişinden ve bitişik çelikten dışarı çıkması için daha fazla zaman sağlar; çünkü bu düşük sıcaklıklarda hidrojen hapsolabilir. EN 1011-2’nin Method B’sini uygulayan Dillinger kılavuzu bu iki etkiyi doğrudan açıklar: ön tavlama HAZ soğumasını yavaşlatır ve hidrojenin dışarı çıkmasını teşvik eder. SteelConstruction.info da soğuma hızlarının kontrol edilmesini ve hidrojenin sert ve gerilme altındaki bölgelerden uzaklaşabilmesi için ön tavlama veya son tavlamanın sürdürülmesini önerir.
Bu yararın sınırları vardır. Kalifiye edilmiş prosedür aralığının üzerindeki bir sıcaklık HAZ’ı genişletebilir, tane boyutunu değiştirebilir, tokluğu azaltabilir ve mukavemeti veya boyutsal doğruluğu etkileyebilir. Aşırı paso arası sıcaklığı da istenmeyen mikroyapıların oluşmasına veya tasarım standardının gerektirdiği performansın düşmesine yol açabilir. Ön tavlama; şiddetli kısıtlamayı, yüksek sertleşebilirliğe sahip bir çeliği, kirlenmiş birleşim yüzeylerini veya ana malzeme tarafından hâlihazırda absorbe edilmiş hidrojeni ortadan kaldırmaz.
Bu son nokta, onarım kaynağı sırasında önem taşır. Servis sırasında çeliğe yüklenen hidrojen, kaynak elektrodu tarafından verilen difüzibl hidrojenle aynı değildir. Hidrojen yüklenmiş C-Mn ve Cr-Mo çelikleri üzerinde yapılan deneyler, çelikte tutulan hidrojenin imalat çatlaması riskini artırabileceğini göstermiştir. 2¼Cr-1Mo çeliği için bildirilen bir vakada ön tavlama sıcaklığının 130 °C artırılması gerekmiştir. Uygulanacak çözüm; hidrojen giderme işlemini, ihtiyatlı bir ön tavlamayı, kontrollü paso arası sıcaklığını ve düşük hidrojenli kaynak uygulamasını içerebilir. Sadece alışılmış bir ön tavlama değerini uygulamak yeterli değildir.
Bu nedenle ön tavlama, sınırsız bir güvenlik payı olarak seçilmemeli; malzeme ve prosedür temel alınarak belirlenmelidir. EN 1011-2, ferritik çeliklere ilişkin önerileri de dâhil olmak üzere, çatlama kontrolünü bileşim, hidrojen içeriği, ısı girdisi, ön tavlama ve paso arası sıcaklığıyla ilişkilendirir. Asıl soru, seçilen ısıl çevrimin soğumayı ve hidrojen hareketini kabul edilebilir bir aralıkta tutup tutmadığıdır.
Daha fazla ısı girdisi her zaman kaynaklanabilirliği iyileştirir
Daha yüksek ısı girdisi çoğu zaman soğumayı yavaşlatır; bu nedenle bazı çeliklerde sert HAZ bileşenlerinin oluşumunu azaltabilir. Bu sınırlı gözlem, sıklıkla mutlak bir iddiaya dönüştürülür. Böyle yapılmamalıdır.
Isı girdisi, tüm ısıl geçmişi değiştirir. Daha büyük bir kaynak banyosu ve daha geniş bir ısıtılmış bölge, HAZ genişliğini artırabilir ve tane büyümesini, tokluğu, mukavemeti ve dönüşüm ürünlerini değiştirebilir. Kısıtlanmış birleşimlerde ortaya çıkan büzülme modeli de artık gerilmeyi etkileyebilir. Sonuç; çeliğin kimyasına, kalınlığa, birleşim geometrisine, kaynak prosesine, ilerleme hızına ve malzemenin dönüşüm geçirdiği sıcaklık aralığına bağlıdır.
Hidrojen hareketi bu iddiayı daha da güvenilmez kılar. TWI, aşırı ısı girdisinin, difüzyon mesafelerini artırması ve difüzyon için mevcut toplam süreyi kısaltabilmesi nedeniyle kaynak metalinde hidrojen tutulmasını artırabileceğini bildirmektedir. Daha sıcak veya daha büyük bir kaynak otomatik olarak daha temiz bir kaynak değildir. Hidrojenin kaçabileceği bir yola ulaşması gerekir ve biriken kaynak hacmi arttıkça bu yol uzayabilir. Bunun ardından gerçekleşen soğuma, hidrojeni sert veya yüksek gerilme altındaki bölgelerin yakınında yoğunlaştırabilir.
Çok düşük ısı girdisinin de riskleri vardır: hızlı soğuma, özellikle yüksek sertleşebilirliğe sahip çeliklerde ve kalın, kısıtlanmış birleşimlerde martenzit veya başka duyarlı yapıların oluşmasına yol açabilir. Çözüm, aşırılıkların herhangi birine yönelmek değil, kalifiye edilmiş bir ısı girdisi aralığıdır. Ön tavlama, paso arası kontrolü, paso sırası, kaynak akımı, gerilim, ilerleme hızı ve son tavlama birlikte çalışmalıdır. Sert bir HAZ oluşumunu önlediği hâlde kabul edilemez tokluk üreten bir prosedür, hidrojen çatlamasına karşı başarılı bir çözüm değildir.
Burada ele alınan kusur sıcak çatlama değil, gecikmeli soğuk çatlamadır. Sıcak çatlama katılaşma sırasında veya yüksek sıcaklıkta meydana gelir ve katılaşma segregasyonu ile sıvı film oluşumu da dâhil olmak üzere farklı mekanizmalar tarafından yönetilir. Daha yüksek bir ısı girdisi her iki kusur sınıfını da etkileyebilir, ancak bu kusurları birbirinin yerine geçirilebilir hâle getirmez.
Düşük hidrojenli elektrotlar hidrojen çatlamasını ortadan kaldırır
Düşük hidrojenli elektrotlar kaynağa giren hidrojen miktarını azaltır. Ancak hidrojen içeriğini sıfırlamaz ve çatlama için gerekli diğer koşulları ortadan kaldırmaz. Nem, hasarlı dekapan kaplamaları, kirli birleşim yüzeyleri, yağlayıcılar, boya, koruyucu gazla ilgili sorunlar ve kötü depolama, sarf malzemesinin nominal sınıflandırmasına rağmen hidrojen miktarını artırabilir. Sarf malzemeleri, geçerli prosedüre uygun olarak kurutulmalı, depolanmalı, dağıtılmalı ve kullanılmalıdır.
Hidrojen ölçümlerinin de tanımlanmış bir yönteme dayanması gerekir. ISO 3690:2018, martenzitik, beynitik ve ferritik çeliklerdeki kaynak metali de dâhil olmak üzere, dolgu malzemesi kullanılarak üretilen ark kaynaklı kaynak metalinde difüzibl hidrojen için numune alma ve analitik prosedürleri belirtir. Bu ölçüm kaynak metalindeki hidrojenle ilgilidir. Servise maruz kalmış bir plakada tutulan hidrojeni veya HAZ içinde dağılmış hidrojeni doğrudan miktar olarak belirlemez.
Düşük hidrojenli bir elektrot, hızlı soğuma sonucunda oluşmuş martenzitik HAZ’ı yumuşatamaz; kaynak büzülmesinin veya dış kısıtlamanın oluşturduğu çekme gerilmesini de ortadan kaldıramaz. Ayrıca servis sırasında bir basınçlı kaba, boru hattı bileşenine veya başka bir çelik malzemeye girmiş hidrojeni anında serbest bırakamaz. Bu tür durumlarda ön tavlama, son tavlama, birleşim hazırlığı, kısıtlamanın azaltılması, kaynak sıralaması ve gecikmeli muayene gerekli olabilir.
Düşük hidrojenli uygulama, prosedürün gerektirdiği yerlerde zorunludur; ancak birbirine bağlı bir sistem içindeki kontrollerden yalnızca biridir. Hidrojen girdisi ve tutulan hidrojen kontrol edilirken ısıl çevrim duyarlı bir mikroyapının oluşmasını önlediğinde ve birleşimin çekme gerilmesine dayanmasına veya bu gerilmeyi gidermesine izin verildiğinde hidrojen çatlaması önlenir. Bu, bir elektrot etiketinden ibaret olmayan bir metalurji problemidir.
Kaynaklar
- [1] ISO 3690:2018. International Standard, 2018. https://www.iso.org/standard/72150.html
- [2] Welding parameter guidance. Dillinger technical guidance, 2024. https://service.dillinger.de/d/en/e-service/tools/welding/help/embed_index.shtml