




Co nástrojová ocel je — a co není
Nástrojová ocel je definována tím, co musí při používání vykonávat, nikoli jediným chemickým složením nebo umístěním na univerzálním žebříčku kvality. ASM International popisuje nástrojové oceli jako „oceli používané k výrobě nástrojů pro řezání, tváření nebo tvarování vyráběných součástí“ (ASM International, 2024). Tato definice zahrnuje řezné nástroje, průbojníky, střižnice, formy, tvářecí nástroje, přípravky, měřidla a další nástrojové vybavení, jehož pracovní plochy si musí zachovat přesně definovanou geometrii při působení kontaktu, tlaku, tření, nárazu nebo tepla.
| Skupina | Tradiční označení | Představitelská jakost |
|---|---|---|
| W | Kalení ve vodě | W1 |
| L | Nízkolegovaná | L6 |
| S | Odolná proti rázům | S7 |
| O | Kalení v oleji | O1 |
| A | Kalení na vzduchu | A2 |
| D | S vysokým obsahem uhlíku a chromu | D2 |
| H | Pro práci za tepla | H13 |
| M | Rychlořezná s molybdenem | M2 |
| T | Rychlořezná s wolframem | T1 |
Slovo nástroj tedy označuje funkci. Ocel se stává nástrojovou ocelí v kontextu náročného použití v nástroji, přestože se některé jakosti chemickým nebo metalurgickým složením překrývají s ocelemi používanými jinde. Skupiny AISI běžně označované jako W, L, S, O, A, D, H, M a T zahrnují vodou kalené, nízkolegované, rázuvzdorné, olejem kalené, vzduchem kalené, vysokouhlíkové vysokochromové, oceli pro práci za tepla, molybdenové rychlořezné a wolframové rychlořezné oceli. ASM International uvádí těchto devět řad ve svém zpracování nástrojových ocelí z roku 2020. Písmena nepředstavují po sobě jdoucí jakosti v žebříčku vlastností. Obvykle označují způsob kalení, hlavní použití nebo převládající legující systém.
Žádná skupina nástrojových ocelí není automaticky nejlepší pro každé použití. Strong evidence
Toto rozlišení je důležité například při porovnávání AISI O1, AISI A2, AISI D2 a AISI H13. O1 je olejem kalená ocel pro práci za studena; A2 je vzduchem kalená ocel pro práci za studena; D2 obsahuje podstatně více chromu a uhlíku, což vede ke struktuře bohaté na karbidy spojené s vysokou odolností proti opotřebení; H13 je ocel pro práci za tepla navržená tak, aby si během teplotních cyklů zachovala užitečnou tvrdost a houževnatost. Žádná z nich není automaticky nadřazená ostatním. Průbojník, který se při nárazech vylamuje, může vyžadovat jinou rovnováhu vlastností než střižnice, která se opotřebovává při abrazivním působení plechu, přestože oba nástroje patří mezi nástroje pro práci za studena.
Funkční definice podle ASM
Běžné mechanismy porušení nástrojové oceli
- Abrazivní opotřebení Tvrdé částice nebo nerovnosti odstraňují materiál z pracovní plochy.
- Adhezivní opotřebení Mezi nástrojem a obrobkem vznikají lokální spoje, které se při kluzném pohybu trhají a odnášejí materiál.
- Plastická deformace Pracovní hrana nebo dutina ztrácí svůj tvar působením nadměrného napětí nebo teploty.
- Odštípnutí Od hrany, rohu, hrotu razníku nebo pracovní plochy zápustky se oddělují malé úlomky.
- Tepelná únava Opakované zahřívání a ochlazování vytváří povrchové trhliny známé jako tepelné mapování.
Univerzální konstrukční oceli se obvykle vybírají s ohledem na konstrukční pevnost, tažnost, svařitelnost, korozní odolnost, únavové vlastnosti nebo náklady na výrobu. U součásti z konstrukční oceli může být požadováno, aby přenášela zatížení bez plastické deformace. Nástroj však často musí toto zatížení přenášet a zároveň zachovat ostrý břit, dutinu, řeznou vůli, profil nebo kalibrovaný rozměr. Může selhat v důsledku abrazivního opotřebení, adhezivního opotřebení, plastické deformace, úplného lomu, vylamování břitu, teplotní únavy, koroze nebo ztráty rozměrové přesnosti.
Tyto mechanismy porušení kladou vzájemně si konkurující požadavky. Zvýšení tvrdosti často zlepšuje odolnost proti vtlačení a abrazivnímu opotřebení, avšak nadměrná tvrdost může snížit odolnost proti rázům nebo šíření trhlin. Karbidy, jako jsou karbid chromu, karbid vanadu, karbid molybdenu a karbid wolframu, mohou zvýšit odolnost proti opotřebení, avšak velké, shlukovité nebo nevhodně rozložené karbidy mohou působit jako místa vzniku trhlin. Legující prvky rovněž mění prokalitelnost, fázové přeměny, odezvu při popouštění, tvrdost za tepla a rozměrové změny během tepelného zpracování. Uhlík podporuje tvrdost martenzitu a tvorbu karbidů; chrom, molybden, wolfram a vanad mění zastoupení karbidů a chování při vysokých teplotách; nikl a mangan mohou ovlivňovat prokalitelnost a houževnatost.
Třída materiálu Řízené chemické složení a kategorie výrobku, která neurčuje všechny mikrostrukturní nebo technologické vlastnosti ovlivňující životnost nástroje.
Další proměnnou je způsob výroby. Kování, válcování, prášková metalurgie, postup přetavování a následné obrábění ovlivňují segregaci, velikost karbidů, jejich orientaci, pórovitost, vměstky a zbytková napětí. Dva kusy se stejným označením proto mohou reagovat odlišně, pokud se liší jejich čistota, mikrostruktura, rozměry výrobku nebo historie zpracování. Označení identifikuje kontrolovanou třídu materiálu, nikoli každý faktor, který určuje životnost nástroje.
Tepelné zpracování následně určuje, jak velká část tohoto potenciálu se promění ve využitelné vlastnosti. Austenitizační teplota, doba výdrže, rychlost kalení, případné kryogenní zpracování, teplota popouštění a počet popouštěcích cyklů ovlivňují zbytkový austenit, martenzit, vylučování karbidů, tvrdost, houževnatost a rozměrovou stabilitu. Studie z roku 2020 publikovaná v časopise Coatings označila parametry tepelného zpracování za hlavní faktor ovlivňující vlastnosti jádra nástroje ve zkoumaném povlakovaném systému. Toto zjištění neznamená, že složení nebo způsob výroby jsou v každé konstrukci druhořadé; tyto faktory určují dostupný rozsah mikrostruktury a soubor vad, které musí tepelné zpracování zvládnout.
Praktický důsledek je přímý: výběr jakosti začíná u dominantního mechanismu porušení. Ručně ovládaný řezný nástroj může upřednostňovat dlouhodobé zachování břitu a přiměřenou houževnatost. Nástroj pro objemové tváření za studena může vyžadovat odolnost proti tlakové deformaci a vylamování. Závitník nebo výstružník vyžaduje kombinaci tvrdosti, stability řezného břitu, obrobitelnosti a rozměrové kontroly. Razicí nástroje, střižnice, průbojníky, příbory, tvářecí nástroje a nástroje pro práci při vysokých teplotách kladou různé kombinované požadavky na zatížení, klouzání, nárazy a teplotu. NBS Monograph 88 zůstává užitečnou federální technickou referencí pro historickou terminologii a základní metalurgii, které stojí za těmito rozdíly.
Nástrojová ocel versus univerzální konstrukční ocel
Nástrojová ocel není jednoduše „pevnější ocel“ a samotná tvrdost ji nedefinuje. Legovaná konstrukční ocel pro univerzální použití může poskytovat dostatečnou pevnost pro hřídel, ozubené kolo nebo spojovací součást, avšak při použití jako řezný břit nebo povrch střižnice může rychle selhat. Naopak nástrojová ocel s velmi vysokou odolností proti opotřebení může prasknout v situaci, kdy by rázuvzdorná jakost nebo houževnatější konstrukční ocel vydržela. Do výpočtu patří také vyrobitelnost: materiál, který se obtížně řeže pilou, brousí, obrábí, řeže drátem, svařuje nebo tepelně zpracovává, může představovat riziko selhání a výrobní zátěž ještě před uvedením do provozu.
Publikace Tool Steels: Properties and Performance (2021), vydaná nakladatelstvím Routledge, pojednává o chování jakostí z hlediska složení, výrobních procesů, tepelného zpracování, povrchového kalení a povlaků. Tento rámec je přesnější než považovat písmeno AISI za jednoduché pořadí jakostí. Doporučení společnosti Uddeholm pro práci za studena z roku 2024 vyjadřuje aplikační princip jako výběr oceli, která odpovídá danému použití a současně minimalizuje náklady na vyrobený díl. Zde to znamená posuzovat vlastnosti v průběhu celého životního cyklu: relevantní měřítko zahrnuje výměny nástroje, ostření, prostoje, zmetkové díly a předčasné lomy, nikoli pouze počáteční specifikaci materiálu.
Úloha tvářených výrobků podle ASTM A681
ASTM A681 poskytuje rámec norem pro tvářené výrobky z legovaných nástrojových ocelí. ASTM International ve svém předmětu normy z roku 2024 uvádí, že „ASTM A681 stanovuje chemické, mechanické a fyzikální požadavky na tvářené výrobky z legovaných nástrojových ocelí“. Mezi zahrnuté výrobní formy patří tyče, plechy, tabule, pásy, tyčový materiál, dráty a výkovky, které se běžně zpracovávají na nástroje, střižnice nebo přípravky.
Tento rozsah je důležitý, avšak omezený. ASTM A681 stanovuje požadavky na dodávaný tvářený výrobek; sama o sobě nevybírá AISI D2 namísto AISI A2, nepředepisuje konstrukci průbojníku ani neurčuje, zda je rozhodujícím mechanismem porušení opotřebení, vylamování, tepelné trhliny nebo deformace. Uživatel musí stále specifikovat jakost, výrobní formu, rozměry, stav materiálu, tepelné zpracování, povrchovou úpravu a požadavky na přejímku vhodné pro dané použití.
Označení tyče, plechu nebo výkovku rovněž neodstraňuje účinky směrové mikrostruktury ani vliv velikosti průřezu. Orientace karbidů, segregace, vměstky a rychlost ochlazování mohou ovlivnit chování při broušení, houževnatost a šíření trhlin. Hotový nástroj může vyžadovat odstranění pnutí, hrubé obrábění před kalením, řízené tepelné zpracování a konečné broušení, aby si zachoval požadovanou geometrii. ASTM A681 definuje materiálový rámec; inženýrský úsudek tento rámec propojuje se skutečnou prací nástroje.
Jak jsou uspořádána označení nástrojových ocelí AISI
Označení nástrojových ocelí jsou klasifikační štítky, nikoli žebříček od horších po lepší jakosti. ASM International definuje nástrojové oceli jako oceli používané k výrobě nástrojů pro řezání, tváření nebo tvarování vyráběných součástí. V rámci tohoto širokého účelu systém AISI seskupuje oceli podle vlastnosti, která původně odlišovala jejich chování: způsobu kalení, hlavního použití nebo převažujícího legovacího systému. Publikace ASM Tool Steels uvádí devět hlavních skupin: W, L, S, O, A, D, H, M a T (ASM International, 2020).
Písmeno proto poskytuje výchozí hypotézu. Samo o sobě nepředpovídá životnost při používání. Výsledek ovlivňují obsah uhlíku, legované karbidy, čistota, segregace, způsob výroby z prášku nebo ingotu, kování, tepelné zpracování, stav povrchu a skutečný mechanismus porušení nástroje. Průbojník, který praská v důsledku rázů, vyžaduje jinou rovnováhu vlastností než lisovací nástroj, který se opotřebovává abrazí, i když oba patří mezi nástroje pro tváření za studena. Norma ASTM A681 poskytuje rámec norem pro výrobky z tvářených legovaných nástrojových ocelí a stanovuje chemické, mechanické a fyzikální požadavky na tyče, plechy, tabule, pásy, tyčový materiál, dráty a výkovky, které se běžně zpracovávají na nástroje, lisovací nástroje nebo přípravky (ASTM International, 2024).
Řady W, L a S
Řada W označuje nástrojovou ocel kalitelnou ve vodě. Označení odráží tradiční kalicí médium, nikoli tvrzení, že každá jakost W musí být při každém moderním postupu tepelného zpracování kalena ve vodě. Tyto oceli jsou obecně uhlíkové nástrojové oceli s omezeným obsahem legujících přísad ve srovnání s mnoha pozdějšími skupinami nástrojových ocelí. Reprezentativním označením je W1. Její poměrně jednoduché chemické složení může po vhodném zpracování zajistit tvrdý martenzitický pracovní povrch, avšak stejná omezená prokalitelnost omezuje hloubku a rovnoměrnost zakalení u větších průřezů.
Tento kompromis vysvětluje historické použití ocelí W pro ručně ovládané řezné nástroje, jednoduché průbojníky, sekáče, nože a podobné nástroje, u nichž mohly malé průřezy rychle vychladnout. Kalení ve vodě rovněž vytváří značné tepelné napětí a riziko deformace. Označení skupiny popisuje zamýšlenou kalicí praxi; bez zohlednění velikosti průřezu a zpracování však nestanovuje houževnatost, rozměrovou stabilitu ani odolnost proti opotřebení.
Řada L označuje nízkolegovanou nástrojovou ocel. Jakosti této skupiny používají mírné přísady prvků, jako jsou chrom, nikl, molybden nebo vanad, ke zlepšení prokalitelnosti, pevnosti, chování při opotřebení nebo stability, aniž by se jejich chemické složení posunulo do oblasti vysoce legovaných ocelí pro tváření za studena nebo rychlořezných ocelí. L6 je známé označení. Její chemické složení s obsahem niklu souvisí s konstrukcí zaměřenou na houževnatost, to však neznamená, že každá jakost L je vhodná pro rázové namáhání nebo pro každé použití zahrnující nízkolegovanou ocel.
Řada S označuje nástrojovou ocel odolnou proti rázům. Určujícím požadavkem při používání je odolnost proti opakovaným rázům, náhlému zatížení a odlamování, nikoli maximální dosažitelná odolnost proti abrazivnímu opotřebení. S7 je reprezentativní jakost; S1 a S5 patří do stejné široké skupiny, nemají však totožné chemické složení ani reakci na tepelné zpracování. Odolnost proti rázům závisí na obsahu uhlíku, rovnováze legujících prvků, velikosti zrna, zbytkovém austenitu, popouštění a výskytu vad. Označení oceli odolné proti rázům je proto vodítkem k zamýšlenému kompromisu mezi tvrdostí a houževnatostí, nikoli zárukou odolnosti proti lomu.
Řady O, A a D
Řada O označuje nástrojovou ocel kalitelnou v oleji. Tyto jakosti obsahují dostatek legujících přísad, aby se kalily mírněji než prosté uhlíkové oceli W, což v rámci tradiční klasifikace umožňuje použít místo vody olej. O1 je běžně uváděným příkladem. Kalení v oleji může ve srovnání s vodou omezit deformaci a trhliny vznikající při kalení, přesto zůstává rozměrová změna závažným problémem u přesných lisovacích nástrojů, průbojníků, závitníků, výstružníků a malých tvářecích nástrojů. Označení O vyjadřuje, jak se historicky předpokládalo, že bude jakost kalena; neznamená, že její odolnost proti opotřebení převyšuje odolnost jakosti A nebo D.
Řada A označuje nástrojovou ocel kalitelnou na vzduchu. Obsah legujících prvků zvyšuje prokalitelnost natolik, že nástroj lze zakalit na vzduchu nebo při řízeném kalení v plynu, čímž se omezuje silný tepelný šok spojený s vodou nebo olejem. A2 je široce uznávaná jakost pro tváření za studena, kalitelná na vzduchu. Tyto oceli se volí tehdy, když je u lisovacích nástrojů, průbojníků, nástrojů pro ražení nebo tvářecích nástrojů zapotřebí kombinace odolnosti proti opotřebení, houževnatosti a rozměrové stability. Menší intenzita kalení může omezit deformaci, avšak o výsledném nástroji stále rozhodují zbytkový austenit, rozložení karbidů, poškození při broušení a způsob popouštění.
Řada D označuje nástrojovou ocel s vysokým obsahem uhlíku a chromu. D2 je reprezentativní označení. Obsah uhlíku a chromu podporuje vznik značného množství tvrdých karbidů bohatých na chrom, což je důvodem spojování této skupiny s odolností proti abrazivnímu opotřebení a použitím při tváření za studena. Tyto karbidy ovlivňují také houževnatost, obrobitelnost, chování při broušení a náchylnost k praskání. Velké nebo nerovnoměrně rozložené karbidy se mohou stát místy iniciace trhlin; označení D neodhaluje velikost ani orientaci karbidů vzniklé v důsledku použitého výrobního postupu.
Oceli D se proto používají při dlouhodobém tváření za studena, například pro lisovací nástroje, průbojníky, střižné nože a tvářecí nástroje, správná volba však závisí na tom, zda životnost jako první ukončí opotřebení, odlamování břitu, celkový lom, zadírání nebo rozměrová změna. Vysoký obsah uhlíku a chromu jsou fakta o složení, nikoli univerzální známka vyšší úrovně oproti níže legovaným skupinám O nebo A.
Řady H, M a T
Řada H označuje nástrojovou ocel pro práci za tepla. Tyto jakosti jsou určeny pro nástroje vystavené zvýšeným teplotám při procesech, jako je tlakové lití, zápustkové kování, protlačování a tváření za tepla. Skupina se dále dělí podle převažujících legovacích systémů na chromové oceli pro práci za tepla, wolframové oceli pro práci za tepla a molybdenové oceli pro práci za tepla. H13 je často používaným referenčním označením chromové oceli pro práci za tepla; jakosti řady H si musí při opakovaném ohřevu a ochlazování zachovat pevnost, odolávat tepelné únavě a omezovat měknutí. Tyto požadavky se liší od odolnosti proti abrazivnímu opotřebení při tváření za studena, takže tvrdší nástroj při pokojové teplotě není automaticky lepším nástrojem pro práci za tepla.
Řada M označuje molybdenovou rychlořeznou nástrojovou ocel. M2 je reprezentativní jakost. Molybden, wolfram, vanad, chrom a uhlík vytvářejí vysoce legovaný systém schopný zachovat řeznou tvrdost při teplotách vznikajících během obrábění. Klasifikace odráží základ legování rychlořezné skupiny, zatímco konečné řezné vlastnosti závisí na austenitizačním žíhání, kalení, vícenásobném popouštění, množství karbidů, přípravě břitu a případných povlacích.
Řada T označuje wolframovou rychlořeznou nástrojovou ocel. T1 je klasickým reprezentativním označením. Rychlořezné kompozice bohaté na wolfram byly historicky vyvinuty pro řezné nástroje, které si musely zachovat tvrdost při vysokých teplotách; jakosti T obsahují karbidy ovlivňující tvrdost za tepla, opotřebení, broušení a houževnatost. M a T nejsou protikladné úrovně kvality. Jde o různé způsoby návrhu legování v rámci rychlořezných nástrojových ocelí a vhodný postup závisí na teplotě při řezání, přerušovaném řezání, zatížení břitu, geometrii a tepelném zpracování.
Tato vazba na zpracování je rozhodující. Studie z roku 2020 publikovaná v časopise Coatings označila parametry tepelného zpracování za hlavní faktor řídící vlastnosti jádra nástroje, zatímco složení a výrobní postup určují možnou strukturu karbidů a výskyt vad. Publikace Routledge Tool Steels: Properties and Performance rovněž pojednává o vlastnostech z hlediska složení, výrobních procesů, tepelného zpracování, povrchového kalení a povlaků (Mesquita, 2021). Monografie NBS 88 poskytuje starší federální referenční zdroj pro metalurgii ocelí a historickou terminologii.
Volba by proto měla začínat mechanismem porušení a podmínkami používání a teprve poté využít písmeno AISI jako mapu ke kandidátním chemickým složením. Společnost Uddeholm jasně uvádí cíl konstrukce pro tváření za studena: přizpůsobit nástrojovou ocel danému použití a minimalizovat náklady na vyrobený díl. Z praktického hlediska je důležitější výkonnost po celý životní cyklus než samotné písmeno. Klasifikace AISI organizuje dostupné možnosti; technické rozhodnutí však nenahrazuje.
Metalurgické proměnné ovlivňující vlastnosti nástrojových ocelí
Nástrojové oceli jsou definovány účelem použití, nikoli pouze tvrdostí. ASM International je popisuje jako oceli používané k výrobě nástrojů pro řezání, tváření nebo tvarování vyrobených součástí. Tato definice zahrnuje velmi odlišné požadavky: lisovník může potřebovat odolávat rázům a odlamování hrany, zatímco řezný nástroj si musí zachovat ostrou hranu působením tření a tepla. ASTM A681, příslušný rámec norem pro výrobky z tvářených legovaných nástrojových ocelí, stanovuje chemické, mechanické a fyzikální požadavky na tyče, plechy, tabule, pásy, pruty, dráty a výkovky, které se běžně zpracovávají na nástroje, zápustky nebo přípravky. Samotné označení nepředpovídá vlastnosti.
Skupiny AISI, například W, L, S, O, A, D, H, M a T, označují obecné koncepce legování a zpracování. Jak vysvětluje text o metalurgii z Maricopa Community Colleges, písmena obvykle označují způsob kalení, hlavní použití nebo dominantní legovací systém. W1 je spojována s kalením ve vodě, O1 s kalením v oleji, A2 s kalením na vzduchu, D2 s chemií s vysokým obsahem uhlíku a chromu, H13 s použitím za tepla, M2 s rychlořeznou ocelí legovanou molybdenem a T1 s rychlořeznou ocelí legovanou wolframem. Tato označení představují výchozí bod. Struktura rozhodující pro provozní vlastnosti závisí na způsobu tavení, kování nebo práškovém zpracování, austenitizaci, kalení, popouštění, stavu povrchu a konkrétním mechanismu porušení.
Uhlík, legující prvky a prokalitelnost
| Prvek | Popsaný hlavní účinek v nástrojové oceli |
|---|---|
| Uhlík | Martenzitická tvrdost a tvorba karbidů |
| Chrom | Prokalitelnost a karbidy bohaté na chrom |
| Molybden | Sekundární tvrdnutí a odolnost proti popouštění |
| Wolfram | Legované karbidy a tvrdost za tepla |
| Vanad | Velmi tvrdé karbidy a řízení velikosti zrna |
| Nikl | Prokalitelnost a houževnatost u vybraných složení |
Uhlík dodává intersticiální atomy, které zpevňují železo, a umožňuje přeměnu austenitu na tvrdý martenzit během kalení. Vyšší obsah uhlíku obecně zvyšuje obsah uhlíku v martenzitu a podporuje vyšší tvrdost po zakalení, stejný přídavek však může zvýšit tvorbu karbidů, snížit tažnost a způsobit, že hrana nebo roh budou méně odolné vůči rázům. Uhlík také ovlivňuje, kolik uhlíku zůstane v matrici po vzniku legovaných karbidů. Jmenovité procento uhlíku proto neuvádí obsah uhlíku ve výsledném martenzitu.
Klíčové metalurgické pojmy
- Tvrdost
- Odolnost proti lokalizované plastické deformaci.
- Prokalitelnost
- Hloubka, do které se za stanovených podmínek ochlazování může vytvořit martenzit.
- Zbytkový austenit
- Austenit, který se při kalení nepřemění na martenzit.
- Sekundární tvrdnutí
- Zvýšení tvrdosti způsobené vyloučením jemných legovaných karbidů během popouštění.
Prokalitelnost se liší od tvrdosti. Popisuje, do jaké hloubky může ocel za stanovených podmínek ochlazování vytvořit martenzit. Chrom, molybden, mangan a křemík zpomalují difuzní přeměny, jako jsou perlit a bainit, a umožňují vytvrzení i v částech dále od kaleného povrchu. Nikl může podporovat prokalitelnost a houževnatost, ačkoli u konvenčních nástrojových ocelí se méně spojuje s výraznou tvorbou karbidů. Molybden také potlačuje některé formy popouštěcí křehkosti a přispívá k sekundárnímu vytvrzení. Výsledek závisí na rozměru průřezu, velikosti austenitického zrna, intenzitě kalení a předchozím stavu oceli.
Chrom má několik funkcí. V mírném množství zlepšuje prokalitelnost a odolnost proti oxidaci; při vyšších obsazích se slučuje s uhlíkem za vzniku karbidů bohatých na chrom, zejména u jakostí s vysokým obsahem uhlíku a chromu, jako je D2. Molybden a wolfram vytvářejí tvrdé legované karbidy a podporují sekundární vytvrzení, když se během popouštění vylučují jemné částice. Jejich vliv na tvrdost za tepla je zvláště důležitý u rychlořezných ocelí a ocelí pro práci za tepla. Vanad vytváří velmi tvrdé vanadové karbidy, často VC nebo karbidy MC bohaté na V, které odolávají abrazivnímu opotřebení a omezují růst austenitického zrna, pokud jejich částice zůstávají jemné a rovnoměrně rozptýlené.
Další přísady mění podmínky zpracování. Křemík zpevňuje ferit a může ovlivňovat odezvu při popouštění. Mangan zlepšuje prokalitelnost, ale při nedostatečné kontrole složení a tepelného zpracování může zvýšit náchylnost k zadržovanému austenitu a segregaci. Kobalt v obvyklém smyslu rychlořezných ocelí netvoří významný podíl karbidů; zvyšuje teplotu, při níž matrice měkne, a podporuje řezné vlastnosti při zvýšené teplotě. Dusík, síra a olovo mohou ovlivňovat obrobitelnost nebo precipitaci, jejich přínos však silně závisí na jakosti a požadavcích na čistotu.
Ocel s vysokou prokalitelností není automaticky houževnatější ani odolnější proti opotřebení. Může prokřehnout v celém objemu velké zápustky, a přesto obsahovat hrubé karbidy, segregaci nebo nadměrný podíl zadržovaného austenitu. Studie tepelného zpracování publikovaná v časopise Coatings vydavatelstvím MDPI v roce 2020 označila parametry tepelného zpracování za hlavní faktor určující vlastnosti jádra nástroje. Složení určuje, jaké struktury mohou vzniknout; tepelné zpracování rozhoduje, které z nich skutečně zůstanou.

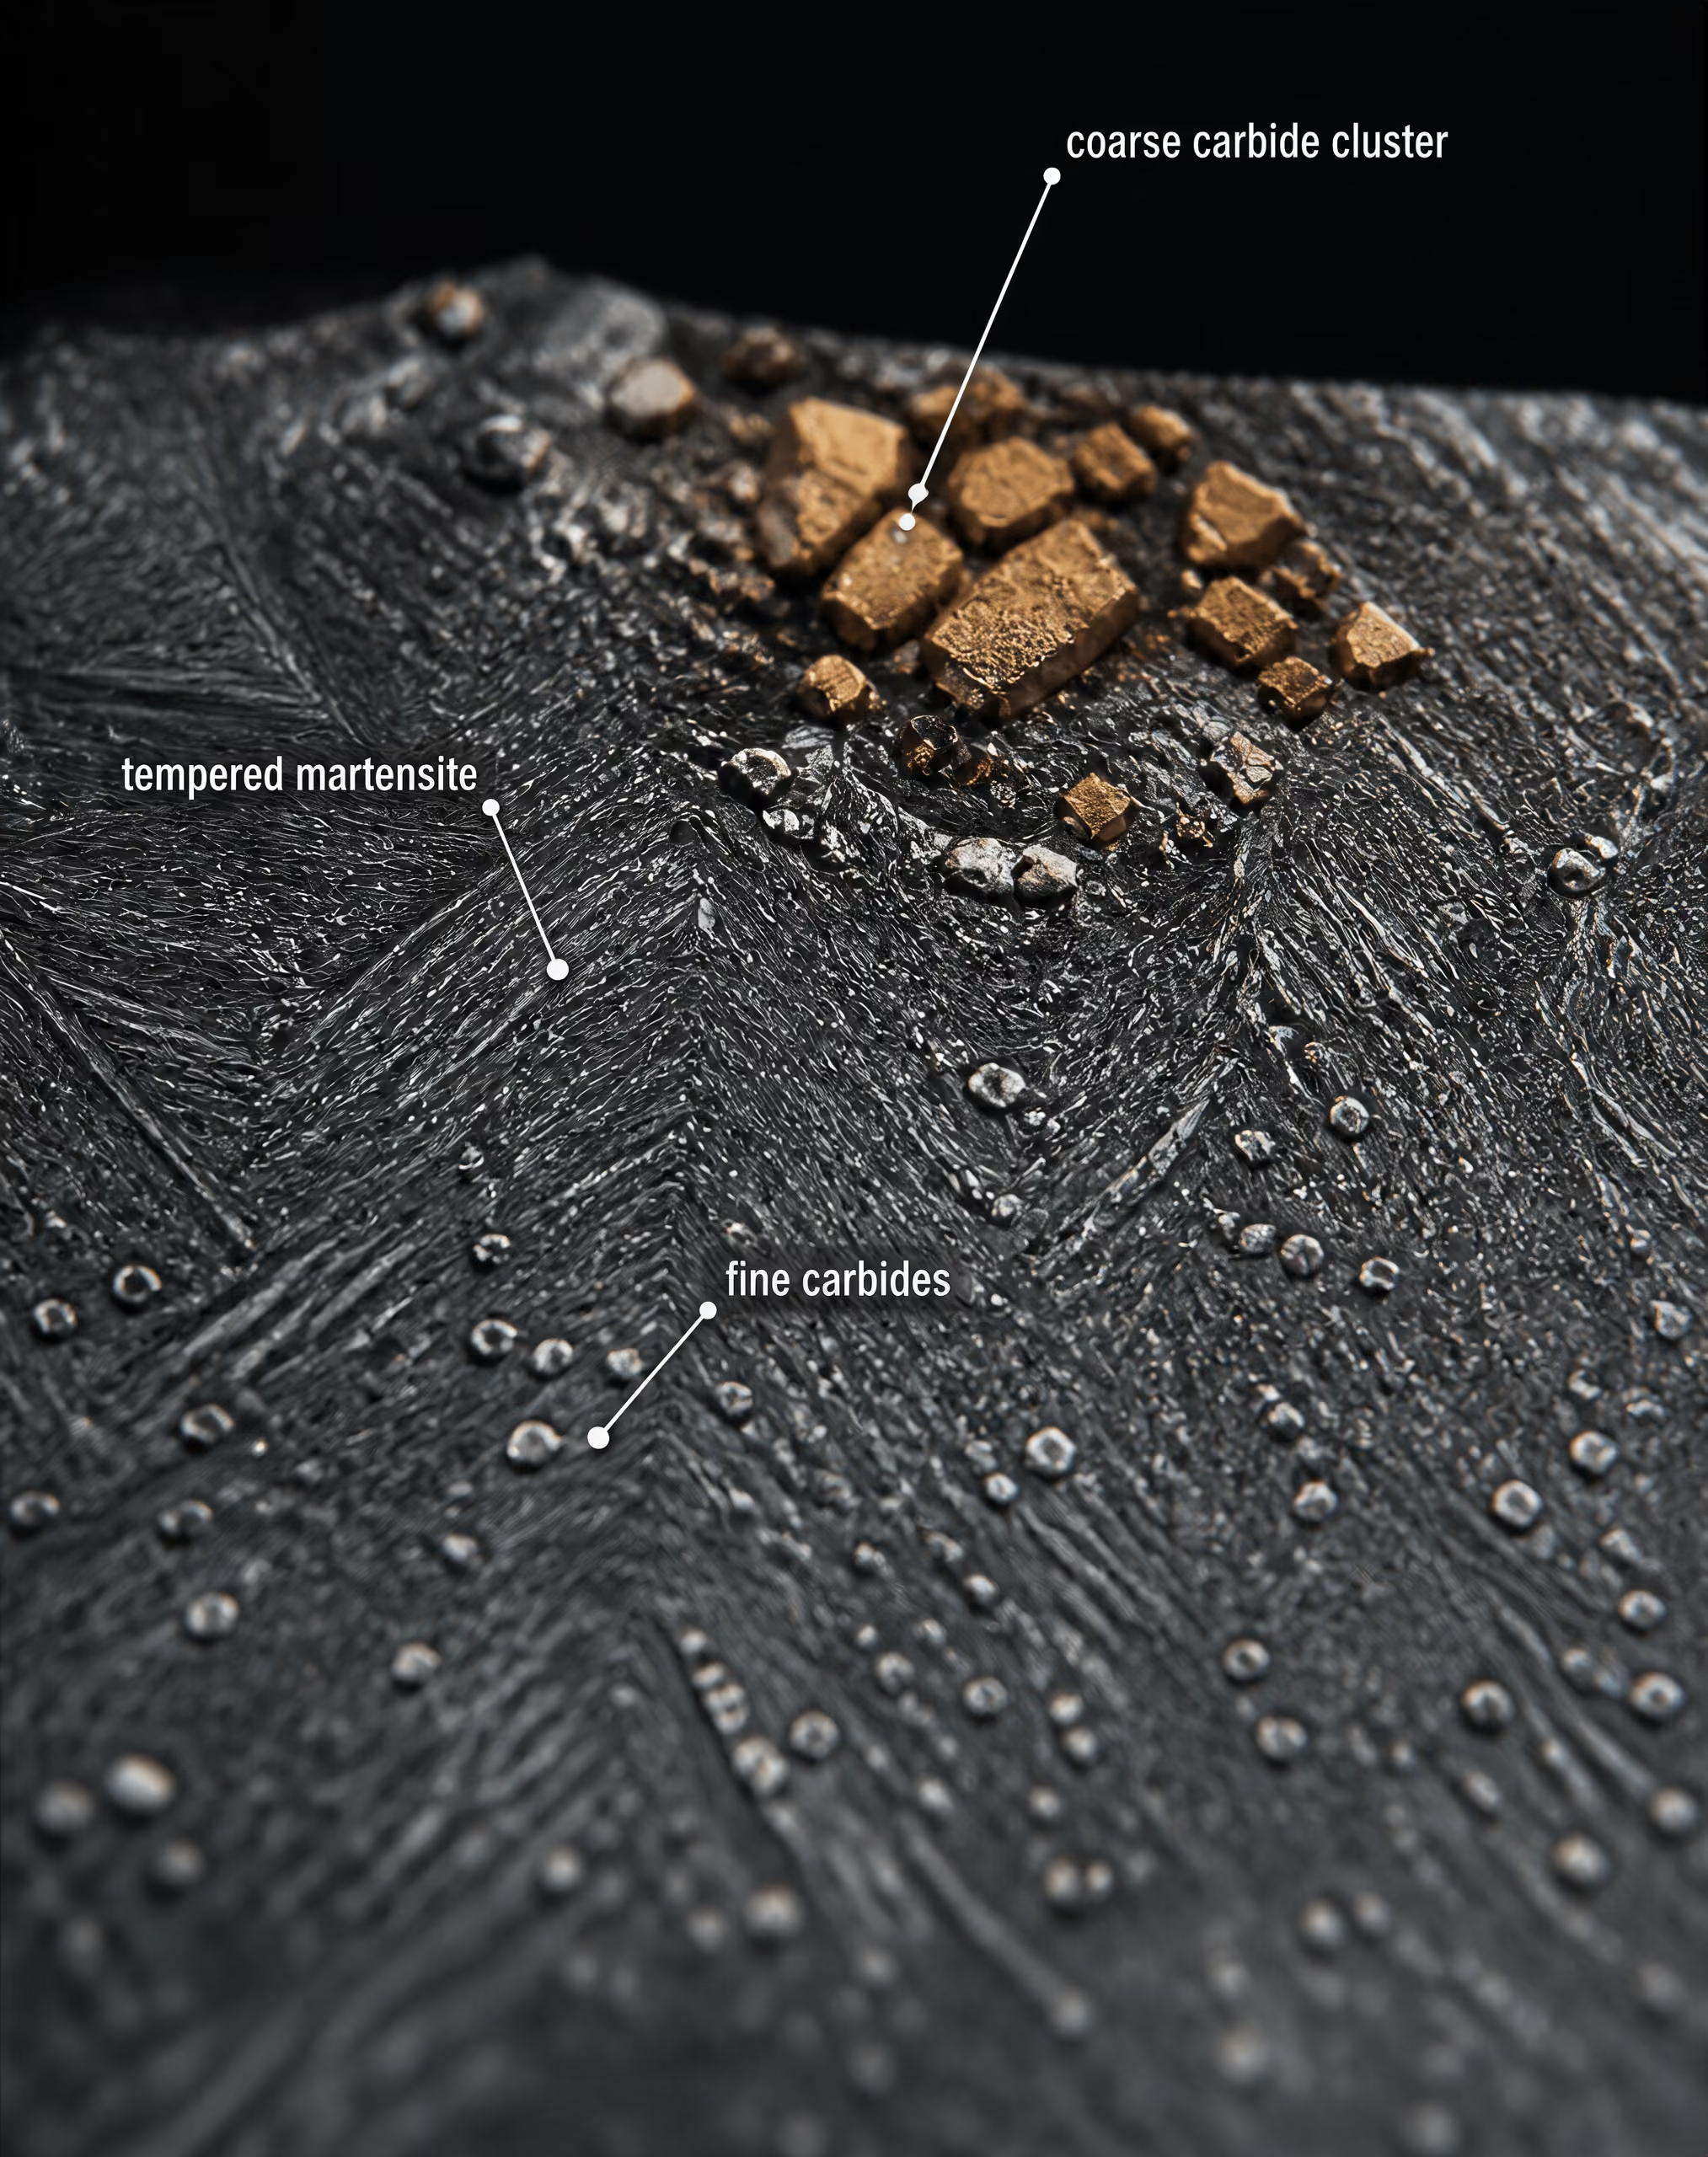
Karbid Tvrdá sloučenina vznikající při spojení uhlíku se železem nebo legujícími prvky, jako jsou chrom, molybden, wolfram nebo vanad.
Karbidy a rovnováha mezi odolností proti opotřebení a houževnatostí
Karbidy jsou pro chování nástrojových ocelí zásadní, protože jde o tvrdé částice v poměrně houževnaté kovové matrici. Stejně důležité jako jejich přítomnost jsou jejich chemické složení, objemový podíl, velikost, tvar, rozestupy a orientace. Cementit bohatý na železo, M₇C₃ bohatý na chrom, M₆C bohatý na molybden a wolfram a MC karbidy bohaté na vanad neposkytují stejnou odolnost proti abrazi, tepelnému měknutí ani praskání.
Jemná, dispergovaná populace karbidů může zvyšovat odolnost proti opotřebení, aniž by vytvářela velké zárodky trhlin. Hrubé primární karbidy mohou účinně odolávat určitému mechanismu opotřebení, současně však narušují matrici a koncentrují napětí. Ostré rohy karbidů, karbidické řádky vzniklé segregací a shluky karbidů orientované válcováním nebo kováním se mohou stát preferovanými místy iniciace trhlin. Leštěný mikrostrukturní snímek může u dvou jakostí zobrazovat stejný nominální typ karbidu, a přitom odhalit zcela odlišné rozložení, a tedy i výrazně odlišnou životnost při použití.
| Výrobní postup | Popsaná struktura nebo problém |
|---|---|
| Metalurgie ingotu | Chemická segregace a protáhlé pásy karbidů |
| Kování a válcování | Tok zrna a směrové uspořádání karbidů |
| Prášková metalurgie | Jemnější a rovnoměrněji rozdělené částice karbidů |
Rovnováha mezi odolností proti opotřebení a houževnatostí není prostou výměnou mezi „větším množstvím karbidů“ a „menším množstvím karbidů“. Abrazivní opotřebení často těží z vysokého podílu tvrdých částic, avšak odlamování hran se může urychlit, pokud je matrice mezi částicemi příliš slabá nebo pokud jsou rozestupy mezi karbidy příliš malé na to, aby otupily trhlinu. Adhezivní opotřebení, rázové opotřebení, plastická deformace a tepelná únava kladou odlišné požadavky. Lisovník narážející na nesprávně vyrovnaný obrobek může selhat jediným nestabilním odštípnutím, přestože jeho naměřená tvrdost zůstává vysoká. Střižný nůž může naopak ztrácet výkonnost postupným abrazivním zaoblováním.
Výrobní postup tuto strukturu mění. Konvenční ingotová metalurgie může vytvářet chemickou segregaci a protáhlé pásy karbidů, které může následné kování zmenšit, ale ne vždy odstranit. Prášková metalurgie může vytvořit rovnoměrnější rozložení karbidů, avšak výsledné vlastnosti stále závisí na zhutnění, kování, tepelném zpracování a povrchových vadách. Nejde o to, že by jeden postup vždy vedl k úspěchu. Jde o to, že nominální chemické složení nemůže popsat soubor vad ani architekturu karbidů vytvořenou daným postupem.
Popouštění přidává další úroveň. Během popouštění mohou legující prvky opouštět přesycený martenzit a vytvářet jemné sekundární karbidy. U M2 a souvisejících rychlořezných ocelí se molybden, wolfram a vanad účastní precipitace, která po počáteční fázi změkčení zvyšuje tvrdost. Toto sekundární vytvrzení také podporuje tvrdost za tepla, avšak příliš intenzivní zpracování může zanechat nadměrná zbytková napětí nebo zadržovaný austenit. O tom, zda zvýšený obsah legujících prvků přinese užitečnou životnost při řezání, nebo křehké chování hrany, často rozhoduje spíše zjemnění karbidů než samotné množství karbidů.
Struktura matrice a zadržovaný austenit
Matrice obklopující karbidy zajišťuje značnou část houževnatosti nástroje a podpírá karbidy při zatížení. Zakalený martenzit poskytuje vysokou pevnost, protože uhlík a legující atomy deformují mřížku železa a brání pohybu dislokací. Nepopuštěný martenzit však obsahuje vysoká zbytková napětí a vykazuje nízkou odolnost proti náhlému lomu. Popouštění tato napětí snižuje, umožňuje řízenou precipitaci karbidů a upravuje rovnováhu mezi tvrdostí a houževnatostí.
Austenitizační zpracování řídí jak chemické složení matrice, tak rozpouštění karbidů. Je-li teplota příliš nízká, přejde do austenitu nedostatečné množství uhlíku a legujících prvků, což omezuje prokalitelnost a výslednou tvrdost. Je-li příliš vysoká nebo trvá-li příliš dlouho, může nadměrné rozpouštění karbidů obohatit matrici, zvětšit austenitická zrna a po zakalení zvýšit podíl zadržovaného austenitu. Hrubá původní austenitická zrna snižují počet překážek, které má postupující trhlina k dispozici.
Zadržovaný austenit je část austenitu, která se během kalení nepřemění na martenzit. Bezprostředně po zakalení může zvyšovat zdánlivou houževnatost, za provozního namáhání, působením tepla při broušení nebo při pozdějším popouštění je však rozměrově nestabilní. Přeměna na čerstvý, nepopuštěný martenzit může způsobit deformaci, praskání nebo změny geometrie řezné části. Kryogenní zpracování, vícenásobné popouštění nebo pečlivě zvolené austenitizační podmínky mohou tento problém omezit, žádné z těchto opatření však není univerzálním řešením.
Konečná matrice může obsahovat popuštěný martenzit, zadržovaný austenit, sekundární karbidy a někdy také bainitické nebo perlitické oblasti způsobené nedostatečným ochlazením. Jejich podíly a rozhraní určují únavu, odlamování, deformaci a tepelné měknutí. Povrchové broušení přidává další proměnnou: tahová zbytková napětí, popálení při broušení a mikrotrhliny mohou znehodnotit správně tepelně zpracované jádro.
Publikace Tool Steels: Properties and Performance (2021) vydaná nakladatelstvím Routledge posuzuje vlastnosti prostřednictvím složení, výrobních procesů, tepelného zpracování, povrchového kalení a povlaků, nikoli pouze podle názvu jakosti. Tento přístup odpovídá starším metalurgickým základům zaznamenaným v NBS Monograph 88 i důrazu ASM International na kombinované účinky odolnosti proti opotřebení, houževnatosti, tvrdosti za tepla, karbidů a tepelného zpracování. Doporučení společnosti Uddeholm pro oceli pro práci za studena vyjadřuje praktický důsledek: volba by měla odpovídat použití a snižovat náklady životního cyklu na vyrobenou součást. Relevantní otázkou proto není, které označení je nejvýše hodnoceno, ale která struktura matrice a karbidů dokáže odolat skutečnému zatížení, teplotě, kontaktu a mechanismu porušení nástroje.
Výrobní postup: Proč stejná jakost neznamená jednu mikrostrukturu
Označení nástrojové oceli určuje rozsah chemického složení a zamýšlenou skupinu, nikoli jedinou vnitřní strukturu. Jakosti AISI O1, AISI D2, AISI M2 a další jakosti proto mohou vykazovat odlišné kombinace houževnatosti, odolnosti proti opotřebení, rozměrové stability a obrobitelnosti, pokud se liší jejich historie tavení, odlévání, tváření a tepelného zpracování. ASM International popisuje nástrojové oceli jako oceli používané k výrobě nástrojů pro řezání, tváření nebo formování vyráběných součástí; užitečnou otázkou proto není pouze to, které písmeno se v označení objevuje, ale jak výsledná mikrostruktura reaguje na mechanismus porušení nástroje.
Norma ASTM A681 (2024) stanovuje „chemické, mechanické a fyzikální požadavky na výrobky z tvářených legovaných nástrojových ocelí“, včetně tyčí, plechů, tabulí, pásů, tyčového materiálu, drátů a výkovků, které se běžně zpracovávají na nástroje, zápustky nebo přípravky. Tento normový rámec definuje požadavky na výrobky, ale nečiní každou formu dané jakosti metalurgicky totožnou. Výrobní rozměr, stupeň úběru, průběh chlazení a místo, z něhož je odebrán daný průřez, mohou ovlivnit strukturu dodanou pro výrobu nástroje.
Ingotová metalurgie a segregace
Konvenční tvářená nástrojová ocel začíná jako odlitý ingot nebo plynule odlévaný pramen. Během tuhnutí nezůstávají legující prvky dokonale rovnoměrně rozdělené. Uhlík, chrom, molybden, wolfram, vanad a další rozpuštěné prvky se rozdělují mezi kapalnou a pevnou fázi. Poslední tuhnoucí kapalina se může obohatit o prvky tvořící karbidy, což vede k chemické segregaci mezi jádry dendritů a interdendritickými oblastmi. U jakosti s vysokým obsahem uhlíku a chromu, jako je AISI D2, může tato historie ovlivnit velikost, množství a rozložení chromem bohatých karbidů. U AISI M2 zase populace karbidů obsahujících wolfram, molybden a vanad odrážejí jak chemické složení, tak průběh tuhnutí.
Segregace není v každém průřezu totožná s viditelnou vadou, vytváří však lokální rozdíly v průběhu fázových přeměn a tvorbě karbidů. Obohacené oblasti mohou během austenitizace reagovat odlišně a hrubé shluky karbidů mohou působit jako koncentrátory napětí. Při rázovém nebo ohybovém namáhání se trhlina může šířit podél řetězce nebo shluku namísto přes popuštěnou martenzitickou matrici. Při kluzném nebo abrazivním provozu může tvrdý karbid zvyšovat odolnost proti úběru materiálu, zatímco velký, nedostatečně podepřený karbid se může rozlomit nebo vydrolit a poškodit pracovní hranu.
Nekovové vměstky přidávají další faktor. Oxidické, sulfidické a silikátové vměstky mohou vznikat při tavení, rafinaci, odlévání nebo při pozdějším zpracování. Jejich chemické složení, velikost, tvar a orientace ovlivňují iniciaci únavových trhlin i lomové chování. Tento účinek je zvláště významný u průbojníků, střižných nožů, závitníků a dalších nástrojů vystavených opakovanému namáhání, kde může mít malá vnitřní nespojitost větší význam než mírný rozdíl v objemové tvrdosti.
Kování a válcování rozrušují odlitou strukturu, uzavírají vnitřní dutiny a redistribuují segregovaný materiál, původní historii však zcela nevymažou. Konečný výsledek závisí na teplotě, deformaci, úběru a chlazení. Velký ingot výrazně zredukovaný na tyč může mít jiné rozestupy karbidů a jiný charakter segregace než menší výchozí průřez zpracovaný na stejnou jmenovitou jakost.
Kování, válcování a směrová struktura
Anizotropie Rozdíl v reakci materiálu způsobený orientací, například zatěžováním podél karbidových řetězců nebo napříč směrem toku zrna.
Tváření za tepla rozrušuje odlévané dendrity a protahuje vměstky a oblasti bohaté na karbidy ve směru deformace. Vzniká tak tok zrna a u mnoha tvářených nástrojových ocelí směrové uspořádání karbidů, často označované jako páskovitost nebo orientace karbidů. Matrice může být po tepelném zpracování poměrně homogenní, zatímco protáhlé řetězce karbidů zůstávají patrné na vyleštěném a naleptaném výbrusu.
Na orientaci záleží, protože mechanické vlastnosti se mohou lišit ve směru zpracování a napříč tímto směrem. Nástroj namáhaný rovnoběžně s orientovanými řetězci karbidů není vystaven stejné dráze šíření trhliny jako nástroj namáhaný kolmo k nim. Podélná houževnatost, příčná houževnatost, pevnost v ohybu, odolnost proti únavě a stabilita hrany se proto mohou lišit, i když tvrdost a chemická analýza jsou podobné. Tento rozdíl se nazývá anizotropie: reakce materiálu závisí na orientaci.
Důsledky zasahují i do konstrukce nástroje. Výkovek zápustky, průbojník nebo součást pro vystřihování vyrobená z tyče by neměly být považovány za materiál bez směrovosti. Je třeba společně zohlednit orientaci profilu nástroje, dominantní provozní zatížení a očekávanou dráhu šíření trhliny. Tyč, plech, tabule, pás, tyčový materiál, drát nebo výkovek také vyžadují odlišná rozhodnutí při obrábění a tváření. U tlustého plechu může být nutné odstranit povrchovou vrstvu nebo zohlednit rozdíly v průřezu; pás může být zvolen pro malou tvářenou součást, jejíž konečná orientace odpovídá směru válcování; drát a tyčový materiál mohou sloužit pro operace tváření za studena nebo pěchování, při nichž nabývá významu stav povrchu a axiální vady.
Tok zrna je přínosný, pokud podporuje působící zatížení, ale škodlivý, pokud vytváří snadnou dráhu pro štěpení nebo porušení hrany. Páskovitost může také vést k nerovnoměrné odezvě během tepelného zpracování, zejména pokud lokální změny chemického složení ovlivňují prokalitelnost nebo množství zbytkového austenitu. Nominálně totožný nástroj z AISI O1 vyrobený z různých forem výrobku proto může vyžadovat odlišné přídavky na obrábění kvůli deformacím a může selhat vyštípnutím, ohybem nebo prasknutím z odlišných příčin.
Publikace ASM International z roku 2020 uvádí, že vlastnosti nástrojové oceli závisí na kombinaci odolnosti proti opotřebení, houževnatosti, tvrdosti za tepla, karbidů a tepelného zpracování. Kniha Tool Steels: Properties and Performance od nakladatelství Routledge (2021) uvádí stejný širší závěr, když pojednává o chemickém složení, výrobních procesech, tepelném zpracování, povrchovém kalení a povlacích jako o vzájemně propojených proměnných. Výrobní postup určuje výchozí stav; nenahrazuje tepelné zpracování. Studie z roku 2020 v časopise Coatings vydávaném MDPI označila parametry tepelného zpracování za primární faktor řídící vlastnosti jádra nástroje, zatímco chemické složení a předchozí zpracování určují potenciál materiálu a populaci jeho vad.

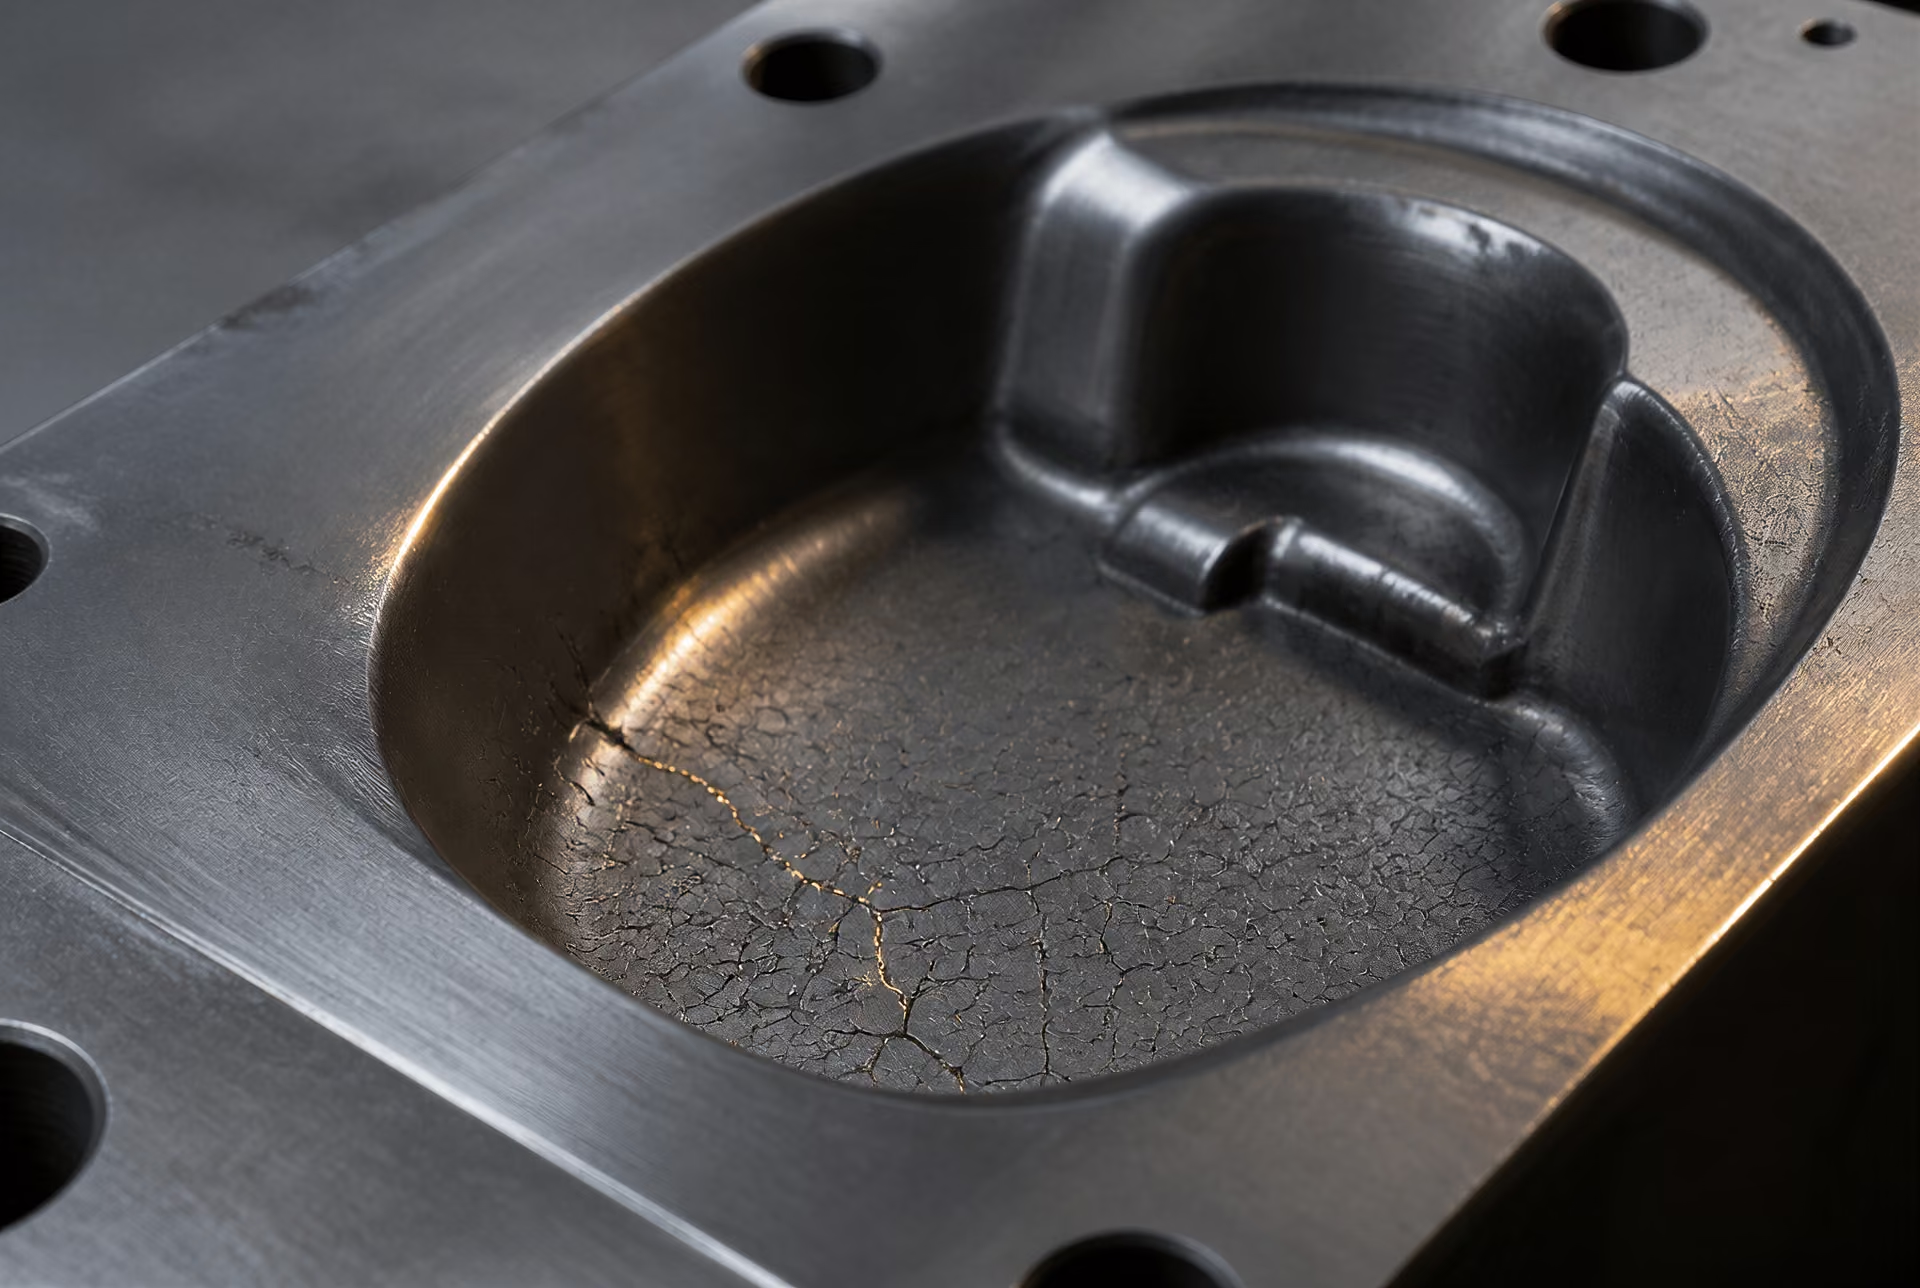
Prášková metalurgie a zjemnění karbidů
Prášková nástrojová ocel mění problém tuhnutí, místo aby pouze opakovala konvenční výrobu v menším měřítku. Roztavená slitina se rozprašuje na jemné částice, z nichž každá rychle tuhne a obsahuje poměrně malý segregovaný objem. Prášek se následně zhutňuje a konsoliduje, obvykle izostatickým lisováním za tepla, po němž následuje termomechanické zpracování a tepelné zpracování.
Rychlé tuhnutí částic omezuje růst rozsáhlých karbidických sítí. Po konsolidaci jsou karbidické částice obecně jemnější a rovnoměrněji rozložené než u konvenčně odlévaného a tvářeného materiálu stejného jmenovitého složení. Omezení hrubých shluků karbidů může zlepšit odolnost proti lomu karbidů, vyštípávání hran a šíření trhlin, zatímco homogennější struktura omezuje rozdíly vlastností v závislosti na průřezu a orientaci. Jde o strukturální tendence, nikoli o automatické záruky; o porušení mohou stále rozhodovat vady při konsolidaci, nevhodné tepelné zpracování, nadměrný obsah karbidů nebo nedostatečná příprava povrchu.
Rozdíl je nejzřetelnější u vysoce legovaných jakostí obsahujících značné množství prvků tvořících karbidy. Konvenční AISI D2 může obsahovat značné množství chromem bohatých karbidů s orientací zděděnou po tváření. Práškový postup může vytvořit jemnější rozložení chromových karbidů, přesné fáze a velikosti však závisí na rozprašování, konsolidaci, kování nebo válcování a tepelném zpracování. Práškové varianty rychlořezných ocelí, jako je AISI M2, se rovněž zaměřují na řízení rozestupů karbidů a omezení anizotropie související se segregací. Označení stále určuje skupinu slitiny. Neurčuje však jednu velikost karbidů ani jednu úroveň houževnatosti.
Toto rozlišení je důležité, když se nástroj vyrábí z tyče, plechu, pásu, tyčového materiálu, drátu nebo výkovku. Obrábění odstraňuje materiál, neodstraňuje však směrovou strukturu v celém zbývajícím nástroji. Broušení může odhalit oblasti bohaté na karbidy a může na povrchu vyvolat tahová zbytková napětí nebo lokální tepelné poškození. Výrobní postup, který poskytne jádru jemnou a homogenní strukturu, proto může nabídnout jinou rezervu proti vyštípávání než konvenční tvářený postup, i když oba materiály podstoupí stejné jmenovité zušlechťovací zpracování.
Praktické inženýrské pravidlo uváděné v doporučeních společnosti Uddeholm pro práci za studena z roku 2024 říká, že výběr nástrojové oceli by měl odpovídat dané aplikaci a minimalizovat náklady na vyrobený díl. To znamená sladit výrobní postup a formu výrobku s dominantním mechanismem porušení — opotřebením, rázovým lomem, plastickou deformací, tepelným síťováním, únavou nebo vyštípáváním hrany — nikoli řadit označení AISI od nejnižšího k nejvyššímu. Stejný název jakosti může označovat materiály s podstatně odlišnou výchozí strukturou a tyto struktury zůstávají součástí nástroje ještě dlouho poté, co byla ocel obrobena.
Parametry tepelného zpracování byly hlavním faktorem řídícím vlastnosti jádra nástroje ve zkoumaném povlakovaném systému. Limited evidence

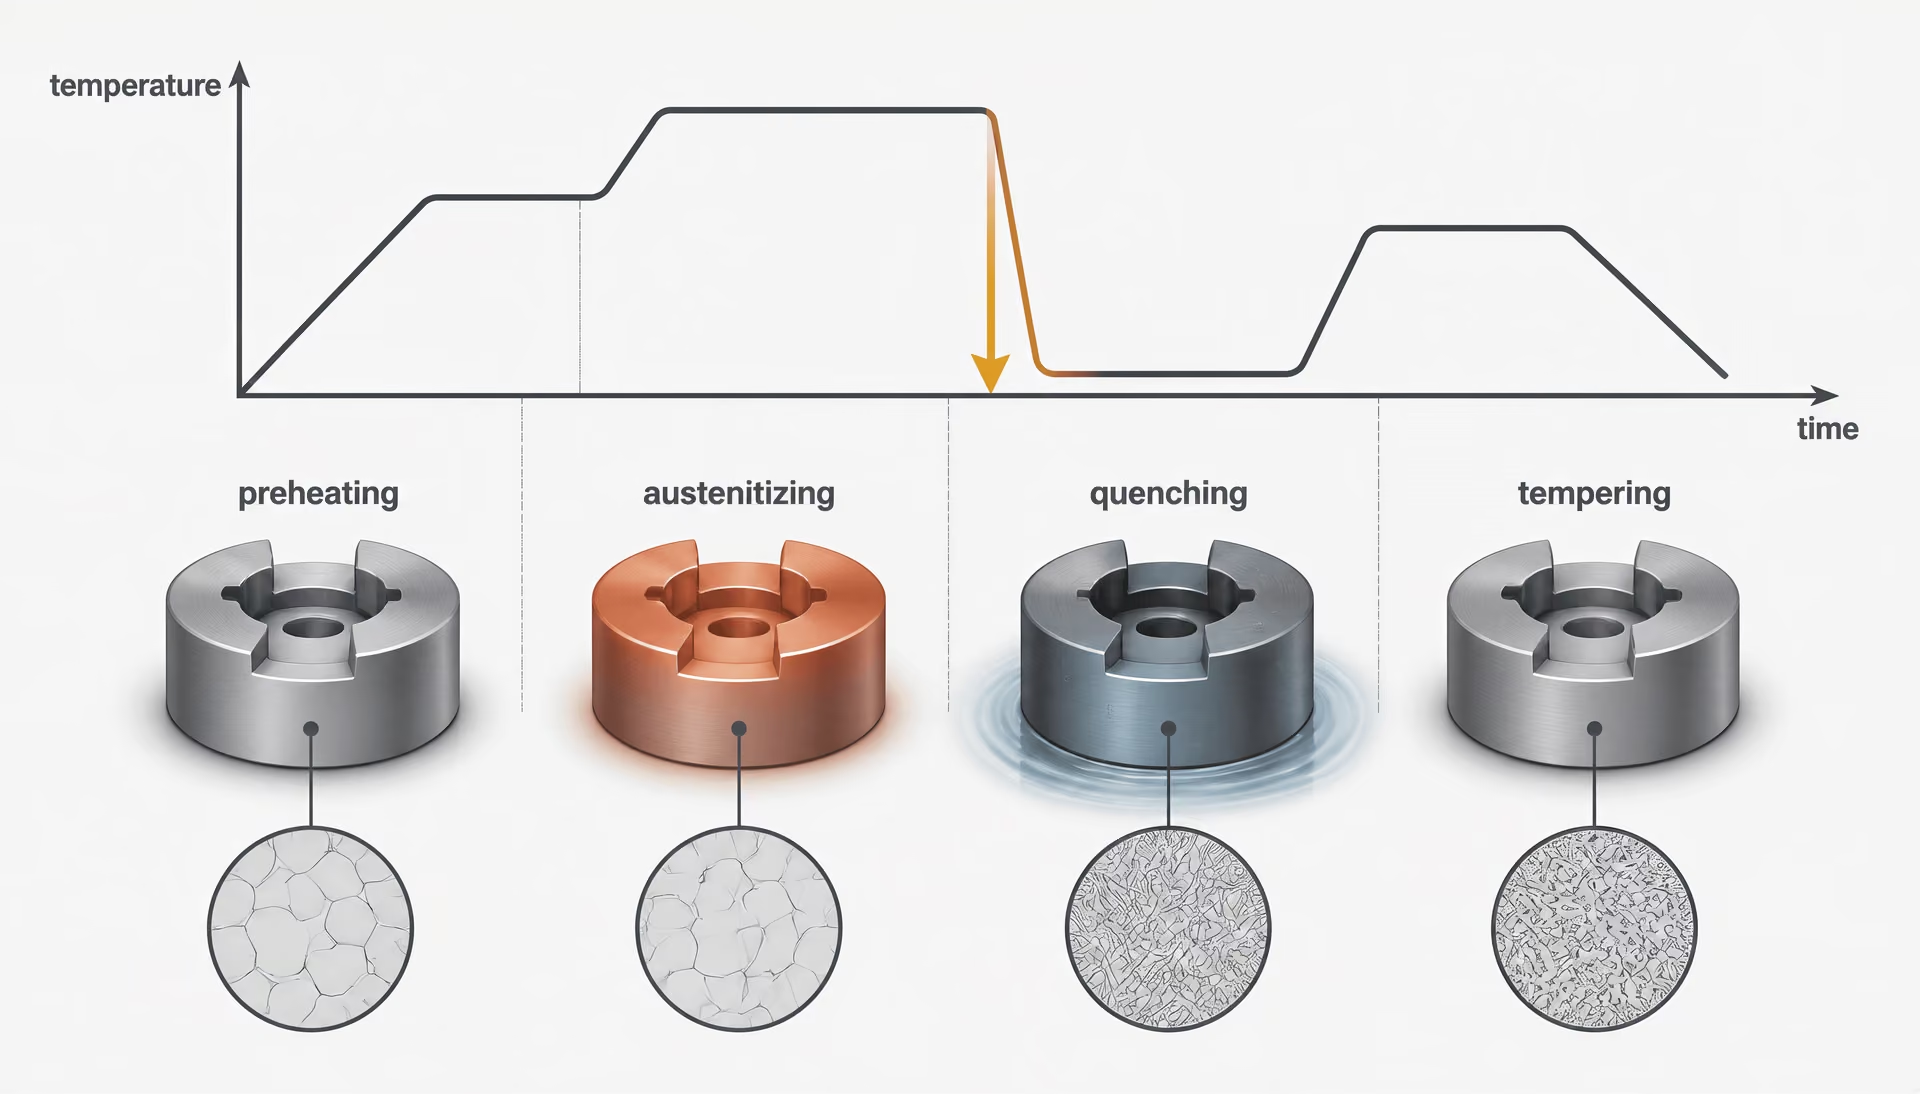
Postup tepelného zpracování
- Předehřev Snížení teplotního rozdílu mezi pecí a obrobkem.
- Austenitizace Přeměna matrice a rozpuštění řízeného množství karbidu.
- Kalení Dostatečně rychlé ochlazení pro vytvoření martenzitu při omezení tepelného a transformačního napětí.
- Popouštění Snížení zbytkového napětí, úprava tvrdosti a houževnatosti a stabilizace struktury.
Tepelné zpracování je proces určující vlastnosti
Nástrojová ocel nevstupuje do provozu s vlastnostmi danými pouze jejím označením. AISI D2 například označuje skupinu nástrojových ocelí pro práci za studena s vysokým obsahem uhlíku a chromu; nezaručuje konkrétní kombinaci tvrdosti, houževnatosti, rozměrové stability nebo životnosti z hlediska opotřebení. Tyto vlastnosti vznikají až poté, co je ocel ohřáta, prodいena na teplotě, ochlazena a popuštěna za podmínek odpovídajících jejímu chemickému složení a velikosti průřezu.
Toto je ústřední technický bod studie Coatings z roku 2020, publikované nakladatelstvím MDPI, ročník 10, číslo 3, článek 265. Studie identifikuje parametry tepelného zpracování jako hlavní faktor určující vlastnosti jádra nástroje v posuzovaném povlakovaném systému. Chemické složení a výrobní postup vytvářejí dostupný mikrostrukturní potenciál a ovlivňují množství vměstků, segregace, pórů a karbidů. Tepelné zpracování určuje, do jaké míry se tento potenciál využije. Povlak nemůže kompenzovat jádro, které bylo přehřáto, nedostatečně zakaleno, během kalení popraskalo nebo v něm zůstalo nadměrné množství zbytkového austenitu.
Tento sled operací se obvykle řídí předehřevem, austenitizací, kalením a popouštěním, nejde však o univerzální recept. Oceli AISI W, L, S, O, A, D, H, M a T reagují odlišně, protože jejich obsah uhlíku, chromu, molybdenu, wolframu, vanadu, manganu a křemíku mění transformační teploty, stabilitu karbidů, prokalitelnost a reakci na popouštění. Norma ASTM A681, která stanovuje chemické, mechanické a fyzikální požadavky na výrobky z tvářených legovaných nástrojových ocelí, poskytuje rámec norem; nenahrazuje však režim tepelného zpracování specifický pro danou jakost.
Austenitizace a řízení rozpouštění
Předehřev snižuje teplotní gradient mezi pecí a obrobkem. To je důležité zejména u velkých průřezů, složitých průbojníků, ostrých rohů a ocelí obsahujících značné množství karbidů. Pokud jakost oceli nebo geometrie vytváří vysoké riziko tepelného namáhání, může se použít stupňovitý předehřev. Jeho účelem není pouze zkrátit dobu v peci. Snižuje teplotní rozdíl mezi povrchem a jádrem před zahájením austenitizace.
Austenitizace následně zahřeje ocel do teplotního rozmezí, v němž se dostatečné množství feritu nebo perlitu přemění na austenit a rozpustí se vybrané karbidy. Uhlík a legující prvky, které přecházejí do austenitu, řídí prokalitelnost a reakci při popouštění. Množství rozpuštěných složek musí být kontrolováno. Nedostatečné rozpouštění zanechává nadměrné množství nerozpuštěných karbidů a austenitickou matrici, která se nemusí vytvrdit na požadovanou úroveň. Nadměrné rozpouštění může vést ke zhrubnutí austenitických zrn, k příliš vysokému obsahu legujících prvků v tuhém roztoku, k většímu množství zbytkového austenitu a ke snížení houževnatosti.
Toto rozlišení je důležité u vysokouhlíkových vysokochromových jakostí, jako je AISI D2. Jejich karbidy bohaté na chrom zajišťují odolnost proti opotřebení, nemají se však úplně rozpustit. Tepelné zpracování řídí rovnováhu mezi tvrdou martenzitickou matricí a užitečnou, stabilní karbidickou strukturou. Vysokorychlostní oceli AISI M a T vyžadují odlišné řízení, protože molybden, wolfram, vanad a chrom vytvářejí legované karbidy, které podporují tvrdost za tepla a sekundární tvrdnutí. Jejich austenitizační teploty jsou vysoké a přípustné procesní rozmezí může být úzké.
Nedostatečný ohřev se často mylně považuje za zpracování zachovávající houževnatost. Pokud austenitizační teplota nebo doba prodlevy nejsou dostatečné, může matrice obsahovat příliš málo rozpuštěného uhlíku a legujících prvků, což po kalení vede k nízké tvrdosti a špatné odolnosti proti opotřebení. Přehřátí způsobuje jiný soubor vad: zhrubnutí zrn, nadměrné množství zbytkového austenitu, větší deformace a vyšší riziko vzniku trhlin při kalení. Dlouhé doby výdrže mohou rovněž zesílit oduhličení nebo oxidaci povrchu.
| Skupina | Tradiční chladicí prostředí | Hlavní technologický problém |
|---|---|---|
| W | Voda | Trhliny po kalení a deformace |
| O | Olej | Prokalitelnost průřezu a rozměrové změny |
| A | Vzduch nebo řízený plyn | Zbytkový austenit a nerovnoměrné ochlazování |
| D | Vzduch nebo řízený plyn | Struktura karbidů a rozměrová stabilita |
| H | Vzduch nebo stlačený plyn | Tepelná únava a měknutí za tepla |
Stav povrchu musí být během ohřevu kontrolován. Oduhličení odstraňuje uhlík z povrchové vrstvy, takže vzniká měkčí povrchová vrstva, která může selhat předčasným zaoblením, zadíráním nebo plastickou deformací, i když je tvrdost uvnitř správná. Možnými způsoby kontroly jsou ochranná atmosféra, zpracování ve vakuu, solné lázně, vhodný provoz pece a broušení po tepelném zpracování; jejich vhodnost však závisí na jakosti oceli a geometrii. Měření tvrdosti provedené pod oduhličenou vrstvou může vadu zakrýt.
Velikost průřezu mění požadovaný způsob ohřevu a výdrže. Tenký průbojník dosáhne požadované teploty rychle, zatímco u velkého zápustkového nástroje může vzniknout značné zpoždění mezi povrchem a jádrem. Použití režimu pro malé součásti na masivní průřez může zanechat jádro nedostatečně austenitizované, zatímco výdrž tenkého průřezu po dobu potřebnou pro velký blok podporuje růst zrn a poškození povrchu. Pokyny pro tepelné zpracování proto uvádějí teplotu i čas, často s předpoklady týkajícími se vsázky pece a tloušťky průřezu.
Kalení, vytvrzování a popouštění
Kalení přeměňuje austenitizovanou strukturu na martenzit, pokud je ochlazování dostatečně rychlé, aby se zabránilo nadměrné tvorbě perlitu nebo bainitu. Požadovaná intenzita ochlazování závisí na prokalitelnosti. Oceli AISI W kalitelné ve vodě vyžadují rychlé ochlazování, a nesou proto vyšší riziko deformace a popraskání. Oceli AISI O kalitelné v oleji umožňují mírnější ochlazování. Oceli AISI A, D, H a mnoho vysokorychlostních jakostí, které se kalí na vzduchu, mohou prokalit větší průřezy při nižším namáhání během kalení, ačkoli „kalení na vzduchu“ neznamená, že se každá geometrie ochladí rovnoměrně nebo že ve svém středu dosáhne stejné tvrdosti.
Kalení je stejně tak mechanický jako metalurgický děj. Povrch se smršťuje, zatímco vnitřek zůstává horký; poté se při ochlazování smršťuje jádro. Ostré rohy, náhlé změny průřezu, otvory, drážky pro pero a nedostatečně podepřené součásti koncentrují napětí. Může následovat popraskání při kalení, zejména pokud je chladicí médium příliš intenzivní, ocel byla přehřáta, zůstaly na ní stopy po obrábění nebo konstrukce obsahuje koncentrátory napětí. K deformaci může dojít i bez viditelné trhliny. Zápustkový nástroj se může prohnout, průbojník může ztratit souosost nebo se řezná hrana může posunout natolik, že to ovlivní vůli a ustavení.
Přerušované kalení, stupňovité ochlazování, martempering nebo kalení v lisu mohou snížit napětí, avšak každá z těchto metod musí být validována pro danou jakost oceli a součást. Cílem není co nejrychlejší ochlazení. Cílem je dostatečná přeměna při řízeném napětí a přijatelné rozměrové změně.
Čerstvě zakalený martenzit je tvrdý, avšak křehký a obsahuje vysoké vnitřní napětí. Popouštění by mělo po kalení následovat bez zbytečného odkladu. Ocel se při něm znovu zahřívá pod rozmezí austenitické přeměny, což umožňuje uhlíku opustit přesycený martenzit a vytvořit přechodné karbidy nebo cementit a současně snížit zbytkové napětí. Nedostatečné popouštění může způsobit, že nástroj bude při provozu náchylný k popraskání, i když zkouška tvrdosti vykáže předepsanou jmenovitou hodnotu. Jedno popouštění nemusí dostatečně stabilizovat strukturu u jakostí s významným podílem zbytkového austenitu; u těchto ocelí se často předepisuje dvojí nebo trojí popouštění.
Některé legované systémy vykazují sekundární tvrdnutí. U vysokorychlostních ocelí AISI M a T a u vybraných vysoce legovaných jakostí pro práci za tepla a za studena může při popouštění docházet k vylučování jemných legovaných karbidů, například karbidů bohatých na molybden, wolfram nebo vanad. Tvrdost se může při vhodném vysokoteplotním popouštění zvyšovat, nikoli pouze klesat. Tato reakce závisí na austenitizačním zpracování, množství rozpuštěných legujících prvků, průběhu ochlazování a režimu popouštění. Nelze ji předpokládat u každé nástrojové oceli a vyšší hodnota tvrdosti automaticky neznamená lepší provozní vlastnosti.
Jmenovitá tvrdost je pouze jedním z měření. Nástroj s vyšší tvrdostí podle Rockwella může selhat dříve než o něco měkčí nástroj, pokud je jeho karbidická síť hrubá, jeho hrana obsahuje oduhličenou vrstvu, jeho houževnatost je nedostatečná nebo se zbytkový austenit během provozu přemění. Provozní vlastnosti rovněž závisí na mechanismu opotřebení, rázovém zatížení, teplotě, mazání, kontaktním tlaku a kvalitě pracovní plochy. Zpracování nástrojových ocelí podle ASM International z roku 2020 proto spojuje vlastnosti s kombinacemi odolnosti proti opotřebení, houževnatosti, tvrdosti za tepla, karbidů a tepelného zpracování, nikoli s tvrdostí izolovaně.
Rozměrové změny, zbytkový austenit a kryogenní zpracování
Rozměrové změny začínají během ohřevu a pokračují při kalení, popouštění i v provozu. Přeměna austenitu na martenzit zahrnuje změnu objemu, zatímco vylučování karbidů a přeměna zbytkového austenitu mohou rozměry měnit později. Směr a velikost těchto změn se liší podle jakosti oceli, geometrie, předchozího tváření za studena, orientace a výrobního postupu. Přesný výstružník, střižný nástroj nebo tvářecí vložka může vyžadovat přídavek na obrábění, odstranění napětí, kryogenní stabilizaci nebo dokončovací broušení po tepelném zpracování.
Zbytkový austenit je část austenitu, která se během kalení nepřemění. Jeho množství může zvyšovat vysoký obsah uhlíku a legujících prvků, příliš vysoká austenitizační teplota a nedostatečná intenzita kalení. Je měkčí než martenzit a může se později přeměnit během popouštění, ochlazování, broušení nebo při provozním namáhání. Tato opožděná přeměna může způsobit rozměrový posun, popraskání nebo změny geometrie řezné hrany. U zápustkového nástroje může malý rozměrový posun změnit vůli; u výstružníku může změnit výsledný otvor.
Kryogenní zpracování, obvykle prováděné po kalení a před popouštěním nebo mezi jednotlivými operacemi popouštění, může podpořit další přeměnu zbytkového austenitu na martenzit. Nenahrazuje správnou austenitizaci, kalení ani popouštění. Nadměrné nebo nesprávně načasované ochlazování může zvýšit napětí a vzniklý čerstvý martenzit stále vyžaduje popouštění. Jeho užitečnost proto musí být prokázána pro konkrétní ocel, geometrii a mechanismus poruchy, nikoli pouze přidána jako rutinní krok.
Tepelné zpracování je třeba posuzovat s ohledem na skutečné provozní požadavky nástroje. Doporučení společnosti Uddeholm pro práci za studena z roku 2024 formulují technický cíl jako přizpůsobení oceli danému použití a minimalizaci nákladů na jeden vyrobený díl; z metalurgického hlediska to znamená řídit celý životní cyklus nástroje, nikoli vybírat jakost pouze podle písmenného označení nebo tvrdosti. Do specifikace patří posloupnost operací, atmosféra, teplotní homogenita, způsob kalení, odezva na popouštění, stav povrchu i rozměrové tolerance. Chemické složení vytváří předpoklady pro určitý rozsah vlastností. Tepelné zpracování určuje, kde v rámci tohoto rozsahu bude hotový nástroj pracovat.
Hlavní výkonnostní vlastnosti a jejich kompromisy
Výkonnost nástrojové oceli nelze určit pouze z hodnoty tvrdosti nebo z označení jakosti. ASM International definuje nástrojové oceli jako oceli používané k výrobě nástrojů pro řezání, tváření nebo formování vyráběných součástí, avšak výsledek při používání závisí na vzájemném působení tvrdosti matrice, množství karbidů, houževnatosti, tepelném zpracování, stavu povrchu, výrobních vadách a dominantním mechanismu porušení. Norma ASTM A681:2024 se zabývá „chemickými, mechanickými a fyzikálními požadavky na výrobky z legovaných nástrojových ocelí tvářené za tepla“, včetně tyčí, plechů, pásů, kruhových tyčí, drátů a výkovků, které se běžně zpracovávají na nástroje, zápustky nebo přípravky. Její požadavky popisují materiál; nevytvářejí univerzální pořadí jakostí W, L, S, O, A, D, H, M a T.
Užitečné porovnání proto vyžaduje přesnější otázku: Dochází k porušení nástroje v důsledku abrazivního opotřebení, adhezivního opotřebení, plastické deformace, únavového praskání, rázového lomu, tepelného praskání, nebo ztráty rozměrové přesnosti?
Tvrdost a abrazivní nebo adhezivní opotřebení
Tvrdost je odolnost proti lokalizované plastické deformaci, běžně měřená zkouškami Rockwell C, Vickers nebo podobnými metodami. Není totožná s odolností proti opotřebení. Tvrdší povrch obvykle účinněji odolává plastickému rýhování a vtlačování, avšak abrazivní opotřebení závisí také na tvrdosti, velikosti, rozložení a spojitosti karbidů. Jakost s vysokým obsahem uhlíku a chromu, například AISI D2, může odolávat abrazivnímu působení díky tvrdým karbidům chromu, zatímco nízkolegovaná jakost odolná proti rázům, například AISI S7, může část odolnosti proti opotřebení obětovat, aby snesla nárazy a koncentraci napětí.
K abrazivnímu opotřebení dochází tehdy, když tvrdé částice nebo nerovnosti povrchu řežou, ryjí nebo vytvářejí mikrorýhy na povrchu nástroje. Adhezivní opotřebení vzniká, když se mezi nástrojem a obrobkem vytvoří lokální spoje, které se při klouzání následně odtrhnou a odnesou materiál. Adhezivní poškození ovlivňuje stav povrchu, mazání, kontaktní tlak, teplota a chemická afinita, nikoli pouze objemová tvrdost. Leštěný tvářecí povrch se může chovat odlišně od broušeného povrchu s ostrými stopami po broušení, zbytkovým tahovým napětím nebo tepelně ovlivněnou vrstvou.
Rozhodující význam má morfologie karbidů. Jemné, rovnoměrně rozptýlené karbidy mohou zvýšit odolnost proti opotřebení, aniž by vytvářely tolik míst iniciace trhlin jako hrubé, shlukovité karbidy. Velké karbidické řetězce orientované válcováním mohou vést ke směrově závislému chování: opotřebení může být kolmo na směr řetězců přijatelné, avšak odolnost proti lomu může být nízká, pokud trhlina postupuje podél protáhlé karbidické populace. Technologie práškové metalurgie může ve srovnání s konvenční výrobou z ingotu zajistit rovnoměrnější rozložení karbidů, avšak výsledné chování stále závisí na chemickém složení a tepelném zpracování.
Tvrdost také mění matrici obklopující tyto karbidy. Příliš vysoká austenitizační teplota může rozpustit více uhlíku a legujících prvků, čímž zvýší prokalitelnost nebo potenciál sekundárního vytvrzení, ale současně podpoří hrubnutí zrna a vznik zbytkového austenitu. Nedostatečná teplota může ponechat nerozpuštěné karbidy a matrici, která nedosáhne požadované tvrdosti. Popouštění následně řídí rovnováhu mezi tvrdostí, zbytkovým napětím, houževnatostí a odolností proti popouštění. Hodnota 62 HRC vypovídá jen málo o tom, zda lisovník přežije opakované rázy, pokud je jeho karbidická síť hrubá nebo pokud se na jeho hraně nachází trhlina po broušení.
Pevnost v tlaku je další samostatná vlastnost. Nástrojové oceli často snášejí vysoké tlakové napětí, protože kalená martenzitická matrice odolává plastickému toku, což je důležité u zápustek, lisovníků a nástrojů pro objemové tváření za studena. Pevnost v tlaku však nezabraňuje tahovým trhlinám v místě vrubu, rohu, vměstku nebo poškozené hrany. Geometrie kontaktu může změnit jmenovitý tlak na lokální smykové a tahové napětí. Správné porovnání proto musí zahrnovat tvrdost, mechanismus opotřebení i napěťový stav.
Houževnatost, únava a odolnost proti lomu
Houževnatost je schopnost absorbovat energii před vznikem trhliny nebo lomem. Rázová houževnatost, často posuzovaná zkouškou Charpy, je zvláště důležitá u lisovníků, nůžek, zápustek vystavených přerušovanému zatěžování a ručně ovládaných řezných nástrojů. Vysoká hodnota tvrdosti může existovat současně s nízkou rázovou houževnatostí, protože stejný obsah uhlíku, martenzitická struktura, shluky karbidů a zbytková napětí, které zvyšují odolnost proti vtlačení, mohou snížit energii potřebnou k šíření trhliny.
Odolnost proti lomu je specifičtější vlastnost než rázová houževnatost. Popisuje odolnost proti růstu trhliny při stanovené geometrii a podmínkách zatížení a často se vyjadřuje pomocí měření intenzity napětí nebo lomové houževnatosti. Ani jedna z těchto vlastností není neměnným atributem jakosti. Velikost průřezu mění rychlost ochlazování při kalení a rychlost ochlazování ovlivňuje vznik martenzitu, vylučování karbidů, zbytkový austenit i vnitřní napětí. Malý zkušební vzorek může vykazovat požadovanou tvrdost, zatímco střed velké zápustky obsahuje měkčí produkty přeměny nebo vady související s kalením.
Únava přidává opakované zatěžování. Ohybová únava je řízena rozsahem cyklického napětí, středním napětím, stavem povrchu, zbytkovým napětím a lokální geometrií. Leštěný rádius může snést mnohem více cyklů než ostrý roh při stejném jmenovitém napětí, protože roh zvyšuje lokální koncentraci napětí. Stopy po obrábění, oduhličení, popouštěcí nebo brusné spálení, přeplátování, švy a nekovové vměstky mohou působit jako místa iniciace trhlin. K porušení může dojít při zatížení nižším, než je pevnost při jednorázovém zatížení, protože tisíce nebo miliony cyklů postupně prodlužují malou trhlinu.
Tvrdost za tepla Schopnost oceli zachovat si při zvýšené teplotě užitečnou tvrdost a odolnost proti plastické deformaci.
To vysvětluje, proč může jakost vybraná kvůli odolnosti proti opotřebení selhat při děrování dříve než houževnatější jakost. Příčinou nemusí být vůbec abrazivní úbytek materiálu; může jít o odštípnutí hrany v důsledku rázu, únavu v přechodovém zaoblení nebo štěpný lom podél karbidického řetězce. Popouštění snižuje napětí vzniklé při kalení a může zlepšit odolnost proti lomu, avšak popouštění při nevhodné teplotě může snížit tvrdost nebo způsobit křehnutí. U některých vysoce legovaných jakostí se používá vícenásobné popouštění k přeměně zbytkového austenitu a stabilizaci rozměrů.
Tepelné mapování Síť povrchových trhlin vznikající opakovaným zahříváním a ochlazováním, zejména u nástrojů pro práci za tepla.
Stav povrchu si zaslouží stejnou váhu jako jmenovité chemické složení. Ostrá hrana zlepšuje řezný účinek, ale zvyšuje lokální napětí. Drsný povrch zvyšuje tření a adhezivní poškození, zatímco nadměrně obroušený povrch může obsahovat tahové zbytkové napětí. Nitridování, povlaky a další povrchové úpravy mohou snížit tření nebo zvýšit tvrdost povrchu, avšak tvrdá, nedostatečně podepřená vrstva může popraskat nebo se odlupovat, pokud substrát nemá dostatečnou houževnatost. Routledgeova publikace Tool Steels: Properties and Performance (2021) pojednává o chemickém složení, výrobním procesu, tepelném zpracování, povrchovém kalení a povlacích jako o vzájemně propojených součástech chování jakosti, nikoli jako o nezávislých označeních.
Tvrdost za tepla, tepelná únava a rozměrová stabilita
Tvrdost za tepla je schopnost zachovat si užitečnou tvrdost a odolnost proti plastické deformaci při zvýšené teplotě. Je důležitá při vysokorychlostním řezání, kování za tepla, protlačování a u zápustek, které opakovaně přicházejí do styku s horkým materiálem. Nástroj může při pokojové teplotě zůstat tvrdý, avšak během používání změknout, pokud jeho odolnost proti popouštění není dostatečná. Vysokorychlostní jakosti s molybdenem v řadě M a vysokorychlostní jakosti s wolframem v řadě T získávají sekundární tvrdost v důsledku vylučování legovaných karbidů; přesná odezva závisí na režimu austenitizace, kalení a popouštění.
Tepelná únava se liší od prostého měknutí. Opakované zahřívání a ochlazování způsobují cyklickou roztažnost a smršťování. Povrchové vrstvy se zahřívají jako první, zatímco jádro zůstává chladnější, čímž vznikají teplotní gradienty a střídavá napětí. Trhliny běžně vznikají v rozích, na stopách po obrábění, ve shlucích karbidů nebo na jiných koncentrátorech napětí a následně vytvářejí sítě, často označované jako tepelné síťování neboli heat checking. Jakosti pro práci za tepla v řadě H jsou konstruovány s ohledem na tento problém, avšak žádné označení jej zcela neodstraňuje. Rozhodující zůstávají způsob chlazení, geometrie zápustky, doba kontaktu, mazání a změny teploty.
Rozměrová stabilita znamená zachování tvaru a rozměrů během kalení i používání. Deformace při kalení vzniká v důsledku nerovnoměrného přenosu tepla a nestejných deformačních účinků při přeměnách; zbytkový austenit se může později přeměnit a expandovat; oduhličení může vytvořit měkký povrch, který se opotřebovává nebo deformuje, i když vnitřní část splňuje požadavky specifikace. Velké průřezy jsou obzvláště obtížné, protože povrch a jádro procházejí odlišnou tepelnou historií. Vakuové zpracování, řízené atmosféry, vhodné upínání, stupňovité kalení a správné popouštění mohou tyto účinky omezit, nemohou však kompenzovat nevhodnou konstrukci průřezu.
Studie z roku 2020 publikovaná v časopise MDPI Coatings označila parametry tepelného zpracování za hlavní faktor řídící výkonnost jádra nástroje, zatímco chemické složení a výrobní postup určují dostupný potenciál a množství vad. Toto zjištění podporuje praktické pravidlo: porovnávejte zkoušený tepelně zpracovaný materiál v geometrii a stavu, které odpovídají podmínkám používání. AISI O1, A2, D2, S7, H13, M2 a T1 nejsou body na jednoduchém žebříčku. Jejich hodnota závisí na tom, zda nástroj potřebuje udržení ostří, odolnost proti rázům, podporu v tlaku, odolnost proti tepelnému cyklování nebo rozměrovou kontrolu.
Pokyny společnosti Uddeholm pro práci za studena z roku 2024 vyjadřují stejný inženýrský princip prostřednictvím výkonnosti v celém životním cyklu: zvolte ocel odpovídající dané aplikaci a minimalizujte náklady na vyrobený díl. Smysluplným měřítkem není maximální tvrdost. Je jím počet bezvadných dílů vyrobených předtím, než si opotřebení, odštípnutí, únava, lom, tepelné síťování nebo deformace vyžádají zásah.
Nástrojové oceli kalitelné ve vodě, nízkolegované a odolné proti rázům
Označení W, L a S popisují různé kompromisy, nikoli stupnici od horší k lepší oceli. AISI používá písmena W, L, S, O, A, D, H, M a T pro hlavní skupiny nástrojových ocelí; tato písmena obvykle označují způsob kalení, hlavní použití nebo převažující legovací systém. Tato klasifikace je užitečná, sama o sobě však nepředpovídá životnost nástroje. Výsledek ovlivňuje obsah uhlíku, legované karbidy, velikost průřezu, stopy po obrábění, způsob tepelného zpracování, stav povrchu i skutečný mechanismus porušení.
Norma ASTM A681 poskytuje rámec norem pro výrobky z tvářených legovaných nástrojových ocelí, včetně tyčí, plechů, tabulí, pásů, drátů, válcovaného drátu a výkovků, které se běžně vyrábějí na nástroje, zápustky nebo přípravky. Její požadavky na chemické složení, mechanické a fyzikální vlastnosti stanovují, čemu musí jakost vyhovět; neodstraňují však nutnost zvolit jakost podle konkrétní geometrie a zatížení.
Řada W a kalení ve vodě
Řada AISI W představuje skupinu ocelí kalitelných ve vodě. Tyto oceli jsou při tvorbě martenzitu závislé především na uhlíku a ve srovnání s ocelmi kalitelnými na vzduchu nebo rychlořeznými ocelemi obsahují poměrně omezené množství legujících přísad. Mezi běžná označení patří W1 a W2. Jejich složení umožňuje po austenitizaci a kalení ve vodě dosáhnout vysoké tvrdosti povrchu, takže jsou vhodné pro ručně ovládané řezné nástroje, malé průbojníky, rýsovací jehly, nože, jednoduché zápustky a další nástroje, u nichž je důležitější tvrdá pracovní hrana než prokalení do velké hloubky.
Stejná vlastnost vytváří hlavní omezení. Nelegovaný nebo slabě legovaný průřez rychle ztrácí teplo a musí se ochladit dostatečně rychle, aby se austenit přeměnil na martenzit. Voda zajišťuje intenzivní ochlazování, zejména v blízkosti povrchu. Vnitřek tlustého nástroje se může ochlazovat pomaleji, což vede k gradientu tvrdosti nebo ke směsi transformačních produktů. Úzká čepel se může účinně zakalit, zatímco tlustý průbojník nikoli.
Kalení ve vodě také zvyšuje riziko deformace a vzniku trhlin. Povrch se smršťuje, zatímco jádro je stále horké, a vznikající tepelné a transformační napětí je citlivé na ostré rohy, náhlé změny průřezu, drážky pro pera, otvory a poškození po broušení. Nástroj může opustit pec s požadovanou nominální jakostí, a přesto selhat, protože jeho geometrie při kalení soustředila napětí. Předehřev, řízená austenitizace, vhodné promíchávání kalicí lázně, bezprostřední popouštění a velké rádiusy snižují toto riziko, nemohou však způsobit, aby se ocel kalitelná ve vodě chovala jako hluboce prokalitelná legovaná ocel.
Oceli řady W se proto hodí pro relativně jednoduché průřezy a použití, u nichž lze připustit úzkou zakalenou oblast nebo je nástroj dostatečně malý na prochlazení celého průřezu. Ruční sekáč například potřebuje tvrdý řezný konec, ale zároveň popuštěné, méně křehké těleso. Nadměrná tvrdost v celém nástroji může zvýšit odolnost proti opotřebení hrany, zároveň však činí stopku náchylnou k lomu. Správným výsledkem je stav po tepelném zpracování, nikoli pouze označení jakosti.
Uhlík rovněž řídí rovnováhu mezi tvrdostí a houževnatostí. Zvýšení obsahu uhlíku může zvýšit dosažitelnou tvrdost, avšak nepopuštěný vysokouhlíkový martenzit má jen malou odolnost proti rázovému a tahovému namáhání. Vlastnosti ocelí řady W proto výrazně závisí na teplotě popouštění, době výdrže a velikosti průřezu. Broušení po kalení přináší další riziko: povrch s tepelným poškozením nebo tahovým zbytkovým napětím může iniciovat vznik trhlin, i když je struktura v objemu přijatelná.
Řada L a nízkolegované oceli
Řada AISI L označuje nízkolegované nástrojové oceli. Ve srovnání s vysokochromovými ocelmi pro práci za studena, ocelmi pro práci za tepla nebo rychlořeznými ocelemi jsou legující přísady skromné, avšak malé množství niklu, chromu, molybdenu, manganu nebo jiných prvků může výrazně změnit prokalitelnost a houževnatost. L2 a L6 jsou známá označení, nepředstavují však shodné chování. L6 je například spojována s nízkolegovaným složením obsahujícím nikl a volí se tam, kde je zapotřebí větší houževnatost a prokalitelnost, než jakou běžně poskytuje nelegovaná ocel kalitelná ve vodě.[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
Nízké legování umožňuje hlubší prokalení oceli a v závislosti na jakosti, velikosti průřezu a předepsaném postupu může dovolit mírnější kalicí prostředí než voda. To může snížit deformaci a vznik kalicích trhlin u velkého průbojníku, tvářecího nástroje nebo přípravku. Nezaručuje však rozměrovou stabilitu. Dlouhý štíhlý nástroj se stále může prohnout, tenká hrana se může stále deformovat a zbytkový austenit nebo nerovnoměrné podmínky v peci mohou stále způsobit rozměrové změny.
Použití ocelí L podle konkrétní aplikace je zvláště důležité. Nástroj pro tváření za studena může vyžadovat tvrdý pracovní povrch a houževnaté jádro; u měřidla nebo přípravku může být naopak důležitější rozměrová stabilita; velká řezná nebo tvářecí součást může potřebovat prokalení celého průřezu bez intenzivního tepelného šoku při kalení ve vodě. Stejná nominální tvrdost může skrývat odlišné mikrostruktury, rozložení karbidů a zbytková napětí. Tepelné zpracování proto musí odpovídat konkrétní jakosti L a nelze je jednoduše převzít z postupu pro řadu W.
Důležitý je také výrobní postup. Kování, válcování, žíhání a obrábění vytvářejí před kalením průběh zrna, segregaci, vměstky a zbytková napětí. Routledgeova publikace Tool Steels: Properties and Performance představuje vlastnosti prostřednictvím společného působení chemického složení, výrobních procesů, tepelného zpracování, povrchového kalení a povlaků. Jde o přesnější model než považovat „nízké legování“ za přímou míru pevnosti.
Studie publikovaná v roce 2020 v časopise MDPI Coatings označila parametry tepelného zpracování za hlavní faktor řídící vlastnosti jádra nástroje v posuzovaném povlakovaném systému. Toto zjištění má širší praktický význam: povlak nemůže napravit měkký, křehký, přehřátý nebo nesprávně popuštěný substrát. Povrchové inženýrství mění chování povrchu, nenahrazuje však kvalitní metalurgii jádra.
Řada S a provoz s převahou rázového namáhání
Řada AISI S představuje skupinu ocelí odolných proti rázům. Tyto jakosti jsou určeny pro opakované rázy, přerušované zatížení nebo náhlé změny kontaktního napětí, kdy je odolnost proti lomu důležitější než maximální dosažitelná odolnost proti opotřebení. S1, S5 a S7 jsou zavedená označení; rozdíly v legování a odezvě na tepelné zpracování však způsobují, že se při provozu chovají odlišně.
Sekáč, hlavičkář nýtů, střižný nůž vystavený přerušované práci, pneumatický nástroj nebo průbojník namáhaný rázy může vyžadovat rovnováhu tvrdosti a houževnatosti typickou pro skupinu S. Požadovaná struktura obvykle obsahuje popuštěný martenzit s kontrolovaným obsahem karbidů, nikoli matrici s vysokým podílem karbidů navrženou především pro abrazivní opotřebení. Více karbidů není automaticky lepší: hrubé nebo nesprávně rozložené karbidy mohou při úderu působit jako místa iniciace trhlin.
Oceli S stále vyžadují uváženou volbu tvrdosti. Je-li průbojník popuštěn příliš naměkko, může se rozkovat; sekáč se může zavalit a tvářecí hrana se může deformovat. Je-li tentýž nástroj zakalen a popuštěn na příliš vysokou tvrdost, může se odštípnout nebo zlomit. Výsledek může rozhodujícím způsobem ovlivnit geometrie. Ostrý vrub, tenká nepodepřená hrana nebo náhlý přechod průřezu zvyšují místní napětí, zatímco velký rádius a vhodná dosedací ploška rozkládají ráz. Dokonce i houževnatá jakost může selhat, pokud konstrukce vyvolá tahové napětí napříč křehkou hranou.
Označení S proto signalizuje zaměření na konkrétní provozní podmínky, nikoli odolnost vůči jakémukoli nesprávnému použití. Odolnost proti rázům závisí na čistotě oceli, velikosti zrna, rozložení karbidů, řízení austenitizace, intenzitě kalení, popouštění a stavu povrchu. NBS Monograph 88 zůstává užitečným zdrojem pro historickou terminologii metalurgie oceli, zatímco ASM International spojuje vlastnosti nástrojových ocelí s odolností proti opotřebení, houževnatostí, tvrdostí za tepla, karbidy a tepelným zpracováním. Uddeholm vyjadřuje z toho vyplývající technický princip z hlediska životního cyklu: nástroje pro tváření za studena by měly být přizpůsobeny dané aplikaci, aby se minimalizovaly náklady na jeden vyrobený díl. U ocelí W, L i S to znamená před volbou skupiny určit, zda je příčinou porušení opotřebení, plastická deformace, vznik trhlin, odštípnutí nebo rozměrová změna.
Jakosti kalitelné v oleji, na vzduchu a vysokouhlíkové vysokochromové jakosti
Řady O, A a D jsou často představovány jako postup od běžné k pokročilé nástrojové oceli. Tento výklad je nesprávný. Jejich písmena popisují odlišné metalurgické priority: O označuje kalení v oleji, A kalení na vzduchu a D vysokouhlíkovou vysokochromovou ocel. Žádná z těchto řad nepředstavuje univerzální pořadí podle jakosti. Razník, který odolává opakovaným rázům, může při výrobě z otěruvzdorné jakosti řady D selhat, zatímco matrice z řady A může dobře odolávat deformaci, ale vykazovat špatnou životnost, pokud je rozhodujícím mechanismem odlamování břitu.
ASTM A681:2024 poskytuje rámec norem pro tvářené legované nástrojové ocelové výrobky včetně tyčí, plechů, tabulí, pásů, tyčového materiálu, drátů a výkovků, z nichž se běžně vyrábějí nástroje, matrice nebo přípravky. Řady AISI jsou klasifikovány podle způsobu kalení, hlavního použití nebo převládajícího legovacího systému, nikoli podle jediné stupnice vlastností. ASM International definuje nástrojové oceli jako oceli používané k výrobě nástrojů pro řezání, tváření nebo tvarování vyráběných součástí. Chování při kalení je proto součástí klasifikace, protože určuje změnu teploty v průřezu, vzniklý martenzit, vytvořená napětí a rozměrové změny, které po zpracování zůstanou.
Řada O a chování při kalení v oleji
Oceli řady O, například AISI O1 a O2, obsahují dostatek uhlíku a legujících přísad, aby po ochlazení z oblasti austenitizace do oleje vytvrdly. Mangan, chrom a wolfram zvyšují prokalitelnost ve srovnání s nelegovanou uhlíkovou ocelí, zatímco uhlík zajišťuje martenzitickou tvrdost. Olej působí méně intenzivně než voda, takže povrch a jádro jsou vystaveny menšímu rozdílu v tepelných a transformačních změnách. To obecně omezuje vznik trhlin a deformací při kalení, neodstraňuje však ani jedno z těchto rizik.
O1 se běžně spojuje s malými matricemi pro tváření za studena, řeznými nástroji, měřidly, noži, razníky a tvářecími nástroji, u nichž je důležitá obrobitelnost před kalením a předvídatelné chování při kalení v oleji. O2 má podobné použití, přičemž její složení a reakce na tepelné zpracování vedou k odlišnému poměru tvrdosti, houževnatosti a rozměrových změn. Samotné označení jakosti výsledek neurčuje. Konečnou strukturu mění austenitizační teplota, doba prodlevy, atmosféra v peci, tloušťka průřezu, cirkulace oleje, prodleva před ponořením a způsob popouštění.
Kalení v oleji představuje kompromis mezi rychlostí kalení ve vodě a pohodlností kalení na vzduchu. Rychlost ochlazování musí být dostatečná k průchodu oblastmi přeměny perlitu a bainitu dříve, než dojde k nadměrnému změknutí, avšak zároveň dostatečně nízká, aby omezila tepelný šok. Tenký razník se může v celém průřezu ochladit rychle a účinně zakalit; u velké matrice se může vytvořit tvrdší povrch a měkčí jádro, pokud prokalitelnost slitiny není dostatečná. Na geometrii záleží stejně jako na jmenovité velikosti. Ostré rohy, náhlé změny tloušťky, otvory a tenké výstupky soustřeďují při kalení napětí.
Dalším problémem je zbytkový austenit. Pokud je ocel silně legovaná, kalená při příliš vysoké teplotě nebo nedostatečně ochlazená, může část austenitu zůstat, místo aby se přeměnila na martenzit. K jeho přeměně může dojít později během provozu nebo popouštění, což způsobí rozměrové změny. Podkalení může u vybraných postupů množství zbytkového austenitu snížit, nenahradí však špatně řízenou austenitizaci nebo popouštění. Parametry tepelného zpracování zůstávají rozhodující: studie z roku 2020 citovaná časopisem Coatings, který vydává MDPI, je označila za hlavní faktor určující vlastnosti jádra nástroje.
U jakostí řady O tedy praktická otázka nezní pouze, zda nástroj může dosáhnout vysoké tvrdosti. Jde o to, zda ochlazování v oleji dokáže prokalit požadovaný průřez bez nepřijatelných deformací, trhlin nebo příliš měkkého jádra. Díky tomu jsou oceli O relevantní pro matrice pro tváření za studena, razicí nástroje, závitníky, výstružníky a razníky, nejsou však automaticky vhodné pro každou velikost nebo každý způsob namáhání.
Řada A a chování při kalení na vzduchu
Oceli řady A, včetně A2, A6 a A10, jsou navrženy tak, aby po ochlazení na klidném vzduchu nebo při řízeném ochlazování plynem dosáhly užitečné tvrdosti. Chrom, mangan, molybden a další legující prvky zpomalují difuzní přeměny a zvyšují prokalitelnost, takže martenzit může vzniknout i v silnějších průřezech bez intenzity kalení v oleji. Kalení na vzduchu proto omezuje kalicí šok, který je významným zdrojem trhlin a deformací tvaru u složitých matric.
Tato výhoda má své meze. Ochlazování na vzduchu nezaručuje nulový pohyb. Nástroj se při ochlazování stále smršťuje, během martenzitické přeměny se rozpíná nebo smršťuje a při přeměně zbytkového austenitu může podstoupit další změny. U A2, široce používané jakosti pro tváření za studena, se mohou projevit rozměrové změny související s obsahem legujících prvků a cyklem tepelného zpracování. Velké průřezy, nesymetrické tvary a nerovnoměrné vystavení teplu v peci mohou tyto změny zesílit, i když je kalicí prostředek mírný.
Jakosti kalitelné na vzduchu mají ve srovnání s olejovými jakostmi s nízkou prokalitelností také výhodu při větších průřezech. Silná tvářecí matrice nebo vložka pro ražbu může vytvořit rovnoměrnější zakalenou oblast, čímž se omezí problém měkkého jádra spojený s nedostatečnou intenzitou kalení v oleji. Prokalitelnost však není nekonečná. Velmi velké průřezy, oduhličené povrchy, nedostatečná kontrola pece nebo pomalé a nerovnoměrné ochlazování mohou stále vést k nehomogenní tvrdosti.
Poměr odolnosti proti opotřebení a houževnatosti závisí na množství karbidů, obsahu uhlíku v matrici a popouštění. A2 obecně poskytuje vyšší odolnost proti opotřebení než méně legovaná ocel odolná proti rázům, její karbidická struktura a tvrdost však mohou snižovat toleranci k silnému rázovému namáhání. A6 se často volí tam, kde je výhodná nižší teplota kalení a řízené rozměrové chování, její reakce však musí být ověřena pro konkrétní geometrii. Stejná jakost se může chovat odlišně při zpracování ve vakuu, kalení v solné lázni, ochlazování plynem nebo při použití odlišného výchozího polotovaru.
Díky tomu jsou oceli A běžné u matric pro tváření za studena, razníků, nůžek, nástrojů pro vystřihování, tvářecích nástrojů a zařízení pro ražbu. Nejsou však automaticky vhodnější než oceli O. Pokud převládá požadavek na rázovou houževnatost, jednoduché tepelné zpracování v dílně nebo malou tloušťku průřezu, může být vhodnější jakost O. Pokud je rozhodující omezení deformací a prokalení značně rozměrné matrice, může být vhodnějším výchozím materiálem jakost A.
Řada D, karbidy a odolnost proti opotřebení
Oceli řady D, například AISI D2, D3 a D6, jsou vysokouhlíkové vysokochromové jakosti. Jejich obsah uhlíku a chromu podporuje vznik velkého objemu tvrdých chromem bohatých karbidů v martenzitické matrici. V závislosti na složení a tepelné historii zahrnuje soubor karbidů typy M7C3 a M23C6 bohaté na chrom spolu s legovaným cementitem nebo jinými komplexními karbidy. Tyto částice odolávají abrazivnímu i adhezivnímu opotřebení, což vysvětluje použití jakostí D pro matrice pro vystřihování, razníky, střižné nože, součásti pro válcování závitů, nástroje pro ražbu a tvářecí vložky.
Stejné karbidy, které odolávají opotřebení, mohou snižovat houževnatost. Velké, hranaté nebo souvislé karbidické sítě působí jako místa iniciace trhlin, zejména pokud v polotovaru zůstala segregace vzniklá při odlévání nebo nedostatečné protváření. Nástroj vystavený opakovaným rázům, ohybu nebo nesouosému zatížení se může odštípnout nebo zlomit, i když je jeho rychlost abrazivního opotřebení nízká. D2 proto není univerzálním řešením pro tváření za studena; musí být zvolena podle mechanismu porušení. Méně otěruvzdorná jakost s čistší distribucí karbidů a vyšší houževnatostí může zajistit delší životnost, pokud životnost nástroje ukončuje lom, nikoli abraze.
Oceli D jsou kalitelné na vzduchu, a obecně se tak vyhýbají silným kalicím napětím spojeným s vodou a mnoha způsoby kalení v oleji. To podporuje rozměrovou kontrolu u přesných matric, avšak pojem „rozměrově stabilní“ neznamená rozměrově neměnný. Vysokouhlíkové vysokochromové oceli mohou po kalení obsahovat značné množství zbytkového austenitu a zbytkový austenit se může přeměňovat během popouštění, broušení nebo provozu. Vícenásobné popouštění, pečlivá austenitizace a v odůvodněných případech kryogenní zpracování pomáhají tento pohyb kontrolovat. Spálení při broušení a nepopuštěné povrchové vrstvy mohou po kalení vytvořit samostatnou cestu k porušení.
Důležitý je také způsob výroby. Prášková metalurgie může ve srovnání s konvenční výrobou z ingotu vytvořit jemnější a rovnoměrnější distribuci karbidů, a tím změnit poměr odolnosti proti opotřebení a houževnatosti, aniž by se změnilo obecné označení řady. Publikace Tool Steels: Properties and Performance (2021), vydaná nakladatelstvím Routledge, proto pojednává o složení, výrobním procesu, tepelném zpracování, povrchovém kalení a povlacích jako o vzájemně propojených proměnných. Doporučení společnosti Uddeholm pro tváření za studena uvádějí související ekonomický argument: volba by měla odpovídat použití a minimalizovat náklady na vyrobený díl, tedy zohledňovat životnostní výkonnost, nikoli pouze vysokou jmenovitou hodnotu tvrdosti.
Jakost D je vhodná pro operaci tváření za studena, v níž převládá opotřebení, pouze tehdy, pokud její houževnatost, karbidická struktura, rozměrové chování a stav povrchu odpovídají danému nástroji. V jiné matrici může řada A lépe omezovat deformace; u menšího nástroje může řada O nabídnout jednodušší způsob kalení v oleji. Označení určuje metalurgickou rodinu. O tom, zda tato rodina v provozu obstojí, rozhodují provozní podmínky.
Oceli pro práci za tepla a rychlořezné oceli
Skupiny H, M a T se často řadí dohromady, protože všechny mohou být vystaveny značnému tepelnému namáhání, avšak používají se k různým účelům. Jakosti řady H jsou především oceli pro práci za tepla: používají se na zápustky, průbojníky, vložky, trny a nástroje vystavené zahřátému kovu nebo opakovanému tepelnému cyklování. Jakosti řad M a T jsou rychlořezné oceli (HSS), vyvinuté především pro řezné hrany, které při obrábění vytvářejí teplo. Označení nepředstavuje univerzální žebříček vlastností. Jak vysvětluje ASM International, nástrojové oceli jsou oceli používané k výrobě nástrojů pro řezání, tváření nebo jiné opracování vyrobených součástí, zatímco klasifikace AISI zahrnuje řady W, L, S, O, A, D, H, M a T (ASM International, 2020, 2024). Označení poukazuje na způsob kalení, hlavní použití nebo převládající legovací systém.
ASTM A681 poskytuje rámec norem pro výrobky z tvářených legovaných nástrojových ocelí. Její rozsah zahrnuje chemické, mechanické a fyzikální požadavky na tyče, plechy, tabule, pásy, tyčový materiál, dráty a výkovky, které se běžně zpracovávají na nástroje, zápustky nebo přípravky (ASTM International, 2024). Označení jakosti proto identifikuje řízený typ oceli, nikoli zaručený výsledek na ostří nástroje. Životnost ovlivňuje rozložení karbidů, historie kování nebo práškového zpracování, poškození při obrábění, způsob austenitizace, kalení, popouštění i povrchová úprava.
Řada H pro nástroje pracující při zvýšených teplotách
Řada H se klasifikuje jako ocel pro práci za tepla, protože jejím hlavním konstrukčním problémem je ztráta pevnosti a vznik trhlin při provozu za zvýšené teploty. Mezi běžné jakosti patří H10, H11, H12, H13, H19, H21 a H26. Chromové jakosti pro práci za tepla, běžně zastoupené jakostmi H10 až H19, využívají kombinace chromu, molybdenu a vanadu pro dosažení prokalitelnosti, odolnosti proti popouštění a odolnosti proti tepelné únavě. Wolframové jakosti pro práci za tepla, včetně H20 až H26, používají vyšší obsah wolframu pro zachování tvrdosti za tepla, avšak jejich odolnost proti tepelné únavě a houževnatost je stále nutné přizpůsobit prostředí zápustky.
H13 je široce spojována se zápustkami pro tlakové lití hliníku a hořčíku, vytlačovacími nástroji a součástmi pro tváření za tepla, protože její chrom-molybden-vanadový legovací systém poskytuje užitečnou rovnováhu houževnatosti, tepelné odolnosti a odolnosti proti teplotnímu popraskání. Nejde však automaticky o správnou volbu pro každý proces práce za tepla. Zápustka vystavená roztavenému hliníku, kovací zápustka namáhaná údery bucharu a vytlačovací trn jsou vystaveny odlišným kombinacím teploty, rázu, eroze a rychlosti ochlazování.
Nástroje pro práci za tepla často selhávají v důsledku související posloupnosti mechanismů, nikoli jediného izolovaného mechanismu. Povrch se při kontaktu s obrobkem rychle zahřívá, při postřiku nebo vystavení vzduchu se ochlazuje a v následujícím cyklu se znovu zahřívá. Opakování vytváří tahová napětí v blízkosti povrchu. Vznikají drobné trhliny, které se spojují a vytvářejí síť známou jako teplotní popraskání neboli trhliny z tepelné únavy. Nadměrná tvrdost může snížit deformaci, kterou nástroj snese před vznikem trhlin; nedostatečná tvrdost umožňuje plastickou deformaci, vymývání materiálu a předčasnou ztrátu tvaru.
Konstrukce nástroje a jeho zpracování jsou stejně důležité jako jmenovitá jakost. Velké segregované karbidy mohou působit jako místa iniciace trhlin, zatímco hrubá zrna původního austenitu snižují houževnatost. Způsob kování, čistota a případně elektrostruskové přetavování nebo prášková metalurgie ovlivňují množství defektů a uspořádání karbidů. Vyleštěný a správně nitridovaný povrch může oddálit vznik trhlin, avšak povrchová vrstva nemůže kompenzovat nevhodné vlastnosti jádra nebo nesprávný cyklus popouštění.
Tepelné zpracování vytváří potřebnou provozní rovnováhu. Jakosti pro práci za tepla se běžně kalí austenitizací, kalením na vzduchu nebo v tlakovaném plynu a několikanásobným popouštěním. Cílem není pouze maximální tvrdost při pokojové teplotě. Nástroj si musí po vystavení provoznímu teplu zachovat dostatečnou pevnost a současně dostatečnou houževnatost k odolávání rázům a tepelným deformacím. Teplotní gradient v rozměrné zápustce rovněž zvyšuje význam rozměrové stability a rovnoměrného ochlazování.
Řady M a T pro řezný výkon
Řada M označuje molybdenové rychlořezné oceli, zatímco řada T označuje wolframové rychlořezné oceli. Toto rozlišení je chemické a historické, nikoli jednoduchým pořadím jakosti. M2 je široce používaná molybdenová rychlořezná jakost s významným obsahem wolframu, molybdenu, chromu a vanadu; její přibližné jmenovité složení se často popisuje jako přibližně 6 % wolframu, 5 % molybdenu, 4 % chromu a 2 % vanadu, s obsahem uhlíku kolem 0,8 %. Naproti tomu T1 je klasická wolframová rychlořezná jakost, běžně spojovaná s přibližně 18 % wolframu, 4 % chromu a 1 % vanadu.
Molybden nahrazuje část wolframového systému při zachování vysokého podílu tvrdých legovaných karbidů. U oceli M2 molybden přispívá k sekundárnímu vytvrzení a tvrdosti za tepla, aniž by byl zapotřebí stejný obsah wolframu jako u T1. Výsledkem je široce použitelná skupina řezných ocelí pro vrtáky, frézy, protahováky, závitníky, výstružníky, pily a univerzální řezné nástroje. Jakosti řady T zůstávají důležité tam, kde jejich wolframem bohatý karbidický systém a tepelná odolnost vyhovují danému procesu, volba však závisí na řezné rychlosti, materiálu obrobku, zatížení břitu, podmínkách broušení a geometrii nástroje.
Řada M zahrnuje také jakosti s obsahem kobaltu, například M35 a M42. M35 obsahuje přibližně 5 % kobaltu, zatímco M42 přibližně 8 % kobaltu. Kobalt zvyšuje teplotu, při níž si zakalená struktura zachovává užitečnou pevnost, a může zlepšit řezný výkon při vysoké rychlosti, neodstraňuje však potřebu správného tepelného zpracování ani neposkytuje odolnost proti vylamování. Tvrdší jakost pracující při vyšší teplotě může selhat dříve, pokud je řezná hrana vystavena přerušovaným řezům nebo nedostatečné opoře.
Použití HSS ukazuje, proč samotné označení nestačí. Závitník vyžaduje odolnost proti opotřebení na hřbetu i ploškách, dostatečnou houževnatost proti vylomení zubů a rozměrovou přesnost při opakovaném záběru. Výstružník potřebuje stabilní, ostré ostří a malou rozměrovou změnu, protože nadměrné vylamování nebo narůstání rozměrů mění výsledný otvor. Vrták, protahovák, fréza nebo nástroj pro obrábění ozubení mohou na stejnou ocel klást odlišné požadavky. Povlaky, jako je nitrid titanu nebo nitrid titano-hlinitý, mohou snižovat tření a omezovat chemické působení na povrchu, substrát však stále přenáší řezné zatížení. Routledgeova publikace Tool Steels: Properties and Performance (2021) z tohoto důvodu hodnotí vlastnosti jakostí z hlediska složení, výrobního procesu, tepelného zpracování, povrchového kalení a povlaků.
Tvrdost za tepla, sekundární vytvrzení a červená tvrdost
Tvrdost při pokojové teplotě je pouze jedním z měření. Řezný nástroj může být po zakalení a popuštění velmi tvrdý, přesto však může při zahřátí řezné hrany na několik set stupňů Celsia ztratit značnou část své nosné schopnosti. Tvrdost za tepla popisuje schopnost zachovat tvrdost a pevnost při zvýšené teplotě. Červená tvrdost je starší dílenské označení pro tentýž praktický požadavek: ostří musí zůstat použitelné, i když se při řezání viditelně zahřívá.
Rychlořezné oceli získávají tuto vlastnost díky legovaným karbidům a sekundárnímu vytvrzení. Během austenitizace se v austenitu rozpouští část uhlíku, wolframu, molybdenu, chromu a vanadu. Kalením vzniká tvrdá martenzitická struktura, obvykle s podílem zbytkového austenitu. Při popouštění za vhodných teplot se z martenzitu vylučují jemné legované karbidy. Toto vylučování může tvrdost zvýšit, nikoli snížit, a vytváří vrchol sekundárního vytvrzení charakteristický pro HSS. Opakované popouštění rovněž transformuje zbytkový austenit a stabilizuje rozměry.
Důležitý je typ karbidů. Karbidy MC bohaté na vanad jsou mimořádně tvrdé a odolávají abrazivnímu opotřebení, zatímco karbidy bohaté na wolfram a molybden podporují odolnost proti popouštění a tvrdost za tepla. Stejně důležité jako jejich přítomnost jsou jejich velikost, rozestupy, orientace a spojitost. Vysoký objemový podíl karbidů může zlepšit odolnost proti opotřebení, ale snížit houževnatost, pokud jsou karbidy hrubé, shluknuté nebo uspořádané podél směru toku materiálu při kování. HSS vyrobená práškovou metalurgií může ve srovnání s konvenční výrobou z ingotu vytvořit rovnoměrnější rozložení karbidů, stále však vyžaduje vhodný kalicí cyklus.
Oceli pro práci za tepla rovněž závisí na odolnosti proti popouštění, jejich provozní profil se však od HSS liší. H13 musí snášet tepelné cyklování a mechanický kontakt s horkým kovem; M2 nebo M42 musí zachovat ostré ostří, zatímco se třecí teplo koncentruje v blízkosti řezné zóny. První typ může selhat v důsledku teplotního popraskání nebo rozsáhlé deformace, druhý v důsledku opotřebení hřbetu, vymílání čela, vylamování nebo plastického zaoblení ostří.
Studie z roku 2020 publikovaná v časopise Coatings vydávaném MDPI označila parametry tepelného zpracování za hlavní faktor určující vlastnosti jádra nástroje. Toto zjištění podporuje praktické pravidlo: složení vytváří potenciál, zatímco tepelné zpracování určuje, jak velká část tohoto potenciálu se stane využitelnou. Označení nemůže nahradit řízenou austenitizaci, kalení, popouštění a kontrolu.
Volba by se proto měla řídit mechanismem porušení a výrobními podmínkami. Pokyny společnosti Uddeholm pro práci za studena z roku 2024 vyjadřují související ekonomický princip jako přizpůsobení oceli dané aplikaci a minimalizaci nákladů na vyrobený díl; u nástrojů pro práci za tepla a rychlořezných nástrojů lze stejnou myšlenku lépe vyjádřit jako životní cyklus a provozní výkonnost. Správná jakost je ta, jejíž struktura karbidů, houževnatost, tvrdost za tepla, odolnost proti tepelné únavě, výrobní postup a tepelné zpracování zajistí požadovanou životnost ostří nebo zápustky při skutečném pracovním cyklu — nikoli ta, která nese nejpůsobivěji znějící písmeno.
Použití: Přizpůsobení skupiny jakosti mechanismu porušení
Třída nástrojové oceli není stupněm na univerzálním žebříčku. Písmena označují skupinu, nikoli zaručený výsledek při používání. ASM International definuje nástrojové oceli jako oceli používané k výrobě nástrojů pro řezání, tváření nebo tvarování vyráběných součástí, zatímco skupiny AISI zahrnují řady W, L, S, O, A, D, H, M a T. Jak vysvětluje Metallurgy at Maricopa Community Colleges (2024), tato písmena obvykle označují způsob kalení, hlavní použití nebo převládající legovací systém.
Toto rozlišení je důležité, protože nástroj může selhat v důsledku abrazivního opotřebení, adhezivního zadírání, plastické deformace, tepelného měknutí, odlamování břitu, celkového lomu, únavy nebo rozměrového driftu. Uhlík, chrom, molybden, wolfram, vanad a další legující prvky určují prokalitelnost a tvorbu karbidů, avšak výrobní postup řídí velikost karbidů, segregaci, pórovitost a vměstky. Tepelné zpracování následně určuje matrici obklopující tyto karbidy. Studie z roku 2020 publikovaná v MDPI Coatings označila parametry tepelného zpracování za hlavní faktor určující vlastnosti jádra nástroje v hodnoceném povlakovaném systému. Povlak nemůže napravit nevhodné jádro.
Norma ASTM A681, jak ji v roce 2024 uvádí ASTM International, stanovuje chemické, mechanické a fyzikální požadavky na tvářené výrobky z legovaných nástrojových ocelí, včetně tyčí, plechů, tabulí, pásů, kruhové oceli, drátů a výkovků, které se běžně vyrábějí na nástroje, zápustky nebo přípravky. Volba pro konkrétní použití proto začíná provozními podmínkami a následně zužuje výběr skupiny a třídy, tepelného zpracování, rozměru průřezu, stavu povrchu a výrobního postupu.
Řezání, vrtání, řezání závitů a vystružování
Řezné nástroje vyžadují stabilní ostrý břit. Hlavními požadavky jsou tvrdost, tvrdost za tepla, odolnost proti opotřebení a odolnost proti deformaci břitu; houževnatost je stále důležitá, protože přerušované řezy, chvění, vměstky a špatné ustavení mohou odštípnout i velmi tvrdý břit.
Ruční řezné nástroje často vycházejí z jakostí W kalitelných ve vodě, nízkolegovaných jakostí L nebo jakostí O kalitelných v oleji. AISI W1 může po kalení ve vodě dosáhnout vysoké tvrdosti, avšak její malá prokalitelnost a riziko deformace omezují velikost průřezu a zvyšují význam kontroly tepelného zpracování. AISI O1, jakost kalitelná v oleji, nabízí předvídatelnější prokalení u mírně většího průřezu a zároveň si před zpracováním zachovává dobrou obrobitelnost. AISI L6, patřící do nízkolegované skupiny, se volí tehdy, když odolnost proti rázům a houževnatost převáží nad maximální odolností proti abrazivnímu opotřebení. Jde o různá řešení různých mechanismů selhání, nikoli o po sobě jdoucí úrovně kvality.
Vrtáky, závitníky a výstružníky jsou vystaveny náročnějším podmínkám na břit a krut. Závitníky musí odolávat opotřebení boků a zadírání a zároveň snášet změny směru krouticího momentu a problémy s odváděním třísek. Výstružníky potřebují udržet břit a rozměrovou stabilitu, protože odebírají jen malé množství materiálu, ale musí zachovat přesně stanovený průměr otvoru. Skupiny rychlořezných ocelí — molybdenové rychlořezné jakosti M a wolframové rychlořezné jakosti T — si zachovávají užitečnou tvrdost při řezných teplotách, při nichž by běžná uhlíková nástrojová ocel změkla. AISI M2 a AISI T1 jsou známé referenční jakosti, správná volba však závisí na řezné rychlosti, tvrdosti obrobku, chladivu, geometrii a na tom, zda je řez plynulý, nebo přerušovaný.
Struktura karbidů ovlivňuje více než pouze jmenovitou tvrdost. Jemné a rovnoměrně rozptýlené legující karbidy mohou podpořit odolnost proti opotřebení, aniž by vytvářely velké iniciátory trhlin; hrubé nebo segregované karbidy mohou při broušení nebo přerušovaném řezání roztrhnout břit. Jakosti M běžně využívají přísady molybdenu a wolframu podporující tvorbu karbidů, zatímco u jakostí T je výraznější podíl wolframu. Samotné označení neodhaluje rozteč karbidů, čistotu ani výsledek kování a práškového zpracování.
Vrtání přidává únavu v krutu a namáhání spojené s odváděním třísek. Vrták s vynikající tvrdostí za tepla se přesto může zlomit, pokud je jeho jádro příliš křehké, povrch drážek má špatnou jakost nebo tepelné zpracování zanechalo nadměrné množství zbytkového austenitu. Řezání závitů je obzvláště neúprosné: i malé zadírání může zvýšit krouticí moment natolik, že nástroj praskne. U vystružování se rovnováha posouvá směrem k rozměrové stabilitě, jakosti povrchu a kontrolovanému opotřebení. Povrchová úprava může změnit tření a adhezi, nenahrazuje však požadovanou houževnatost jádra.
Stříhání, děrování, pěchování a ražení
Stříhání a děrování se řídí opakovaným tlakovým zatížením, kluzným opotřebením a lokální koncentrací napětí na řezné hraně. Děrovač nebo střižník musí odolávat plastickému vtlačení a abrazivnímu zaoblování, zároveň však musí mít dostatečnou odolnost proti odštípnutí, aby přežil nesouosost, otřepy, vytahování výstřižku a přerušovaný kontakt.
AISI D2, patřící do skupiny vysokouhlíkových vysokochromových ocelí, poskytuje velké množství karbidů bohatých na chrom a vysokou odolnost proti opotřebení. Díky tomu je atraktivní tam, kde převládá opotřebení břitu, avšak její množství karbidů a reakce na tepelné zpracování mohou zhoršit důsledky nesprávného broušení nebo silných rázů. AISI A2, jakost kalitelná na vzduchu, obvykle představuje jinou rovnováhu: poskytuje odolnost proti opotřebení při vyšší houževnatosti a rozměrové stabilitě než mnohé alternativy s vyšším obsahem uhlíku a karbidů. AISI O1 může sloužit pro méně náročné úkoly při tváření za studena, kde je výhodná snadná obrobitelnost a kalení v oleji. AISI S7, rázuvzdorná jakost, je vhodnější tehdy, když hlavní hrozbu představuje odštípnutí nebo lom, nikoli maximální životnost při kluzném opotřebení.
Stříhání tenkého plechu a děrování tlustého abrazivního materiálu nejsou rovnocenné operace. Vůle, pevnost plechu, tvorba otřepů, štíhlost děrovače a ustavení lisu mění rozložení napětí. Děrovač z jakosti D může v jedné výrobní lince odolávat opotřebení, ale v jiné se odštípnout, pokud je nástroj vystaven rázům. Naproti tomu nástroj z jakosti S může přežít rázové zatížení, ale v abrazivním materiálu rychle ztrácet břit. Praktická technická zásada uvedená v doporučeních společnosti Uddeholm pro tváření za studena z roku 2024 zní: zvolit ocel odpovídající danému použití a minimalizovat náklady na jeden vyrobený díl. Z metalurgického hlediska to znamená porovnávat broušení, předčasný lom, zadírání, prostoje a rozměrové ztráty — nikoli pouze hodnoty tvrdosti.
Při pěchování je nástroj vystaven ještě jinému druhu namáhání. Pěchovací zápustky a děrovače opakovaně absorbují rázy při stlačování drátu nebo tyče, takže houževnatost, pevnost v tlaku a odolnost proti únavě musí působit společně. Zápustka, která přežije jeden úder, ale během milionů cyklů v ní vznikají mikrotrhliny, není pro daný proces vhodná. Rázuvzdorné jakosti S mohou vyhovovat při silném rázovém namáhání, zatímco skupiny A, D nebo jiné skupiny pro tváření za studena se používají tehdy, když převládá opotřebení a zachování rozměrů. Správný stav po tepelném zpracování je kompromisem: nadměrná tvrdost zvyšuje riziko odštípnutí, nedostatečná tvrdost umožňuje plastické tečení a předčasné zvětšování dutiny zápustky.
Nástroje pro ražení často selhávají v důsledku poškození povrchu, nikoli čistým lomem. Nabalování materiálu, zadírání, stopy po leštění a lokální plastická deformace mohou přenášet vady do každého dílu. Zásadní význam proto získává jemná struktura karbidů, stabilní popuštěná matrice, pečlivé leštění a kontrolovaná povrchová úprava. Rozměrová kontrola závisí také na deformaci při tepelném zpracování, zbytkovém austenitu, přídavku na obrábění a podepření zápustky během provozu. Jmenovitě tvrdší ocel může vyrábět horší díly, pokud se během zpracování deformuje nebo poškozuje povrch plechu.
Formování, tváření, zápustky, přípravky a příbory
Formovací a tvářecí nástroje vystavují ocel kontaktnímu tlaku, kluznému pohybu, tepelnému cyklování a někdy i korozivním produktům rozkladu polymerů. Při tváření za studena jsou rozhodující rozměrová stabilita, odolnost proti opotřebení a odolnost proti zadírání; tváření za tepla přidává tepelnou únavu, oxidaci a měknutí. AISI H13, chromová ocel pro práci za tepla, se spojuje se zápustkami a nástroji pracujícími při zvýšených teplotách, protože její legování podporuje pevnost za tepla a odolnost proti tepelné únavě. Není univerzální náhradou za jakosti pro tváření za studena. AISI D2 nebo AISI A2 mohou lépe řešit studený abrazivní kontakt, zatímco AISI S7 lze zvolit tam, kde převládají rázy.
Zápustky se vymezují svým mechanismem selhání stejně jako svou funkcí. Tažné zápustky jsou vystaveny kluznému opotřebení a tření. Ohýbací zápustky čelí koncentrovanému tlaku a zatížení hran. Protlačovací zápustky jsou namáhány vysokým tlakem, teplotou a tokem materiálu. Formy mohou vyžadovat dobrou leštitelnost, odolnost proti korozi, tepelnou vodivost nebo odolnost proti abrazivnímu působení skleněných vláken. Stejná skupina oceli se proto může chovat odlišně po změně rozměru průřezu, teploty popouštění, nitridování, povlaku nebo jakosti pracovní plochy.
Přípravky obvykle nepotřebují extrémní odolnost proti opotřebení jako střižná zápustka. Potřebují dostatečnou tvrdost, aby odolaly vtlačení, dostatečnou houževnatost pro upínání a manipulaci a rozměrovou stabilitu při opakovaných cyklech seřizování. Nízkolegované jakosti L, jakosti O nebo vybrané jakosti A mohou být rozumnou volbou tam, kde je důležitější obrobitelnost, mírné opotřebení a předvídatelné tepelné zpracování než maximální obsah karbidů. Nadměrně tvrdý přípravek může být obtížně obrobitelný, náchylný k praskání v ostrých rozích a zbytečně citlivý na rázy.

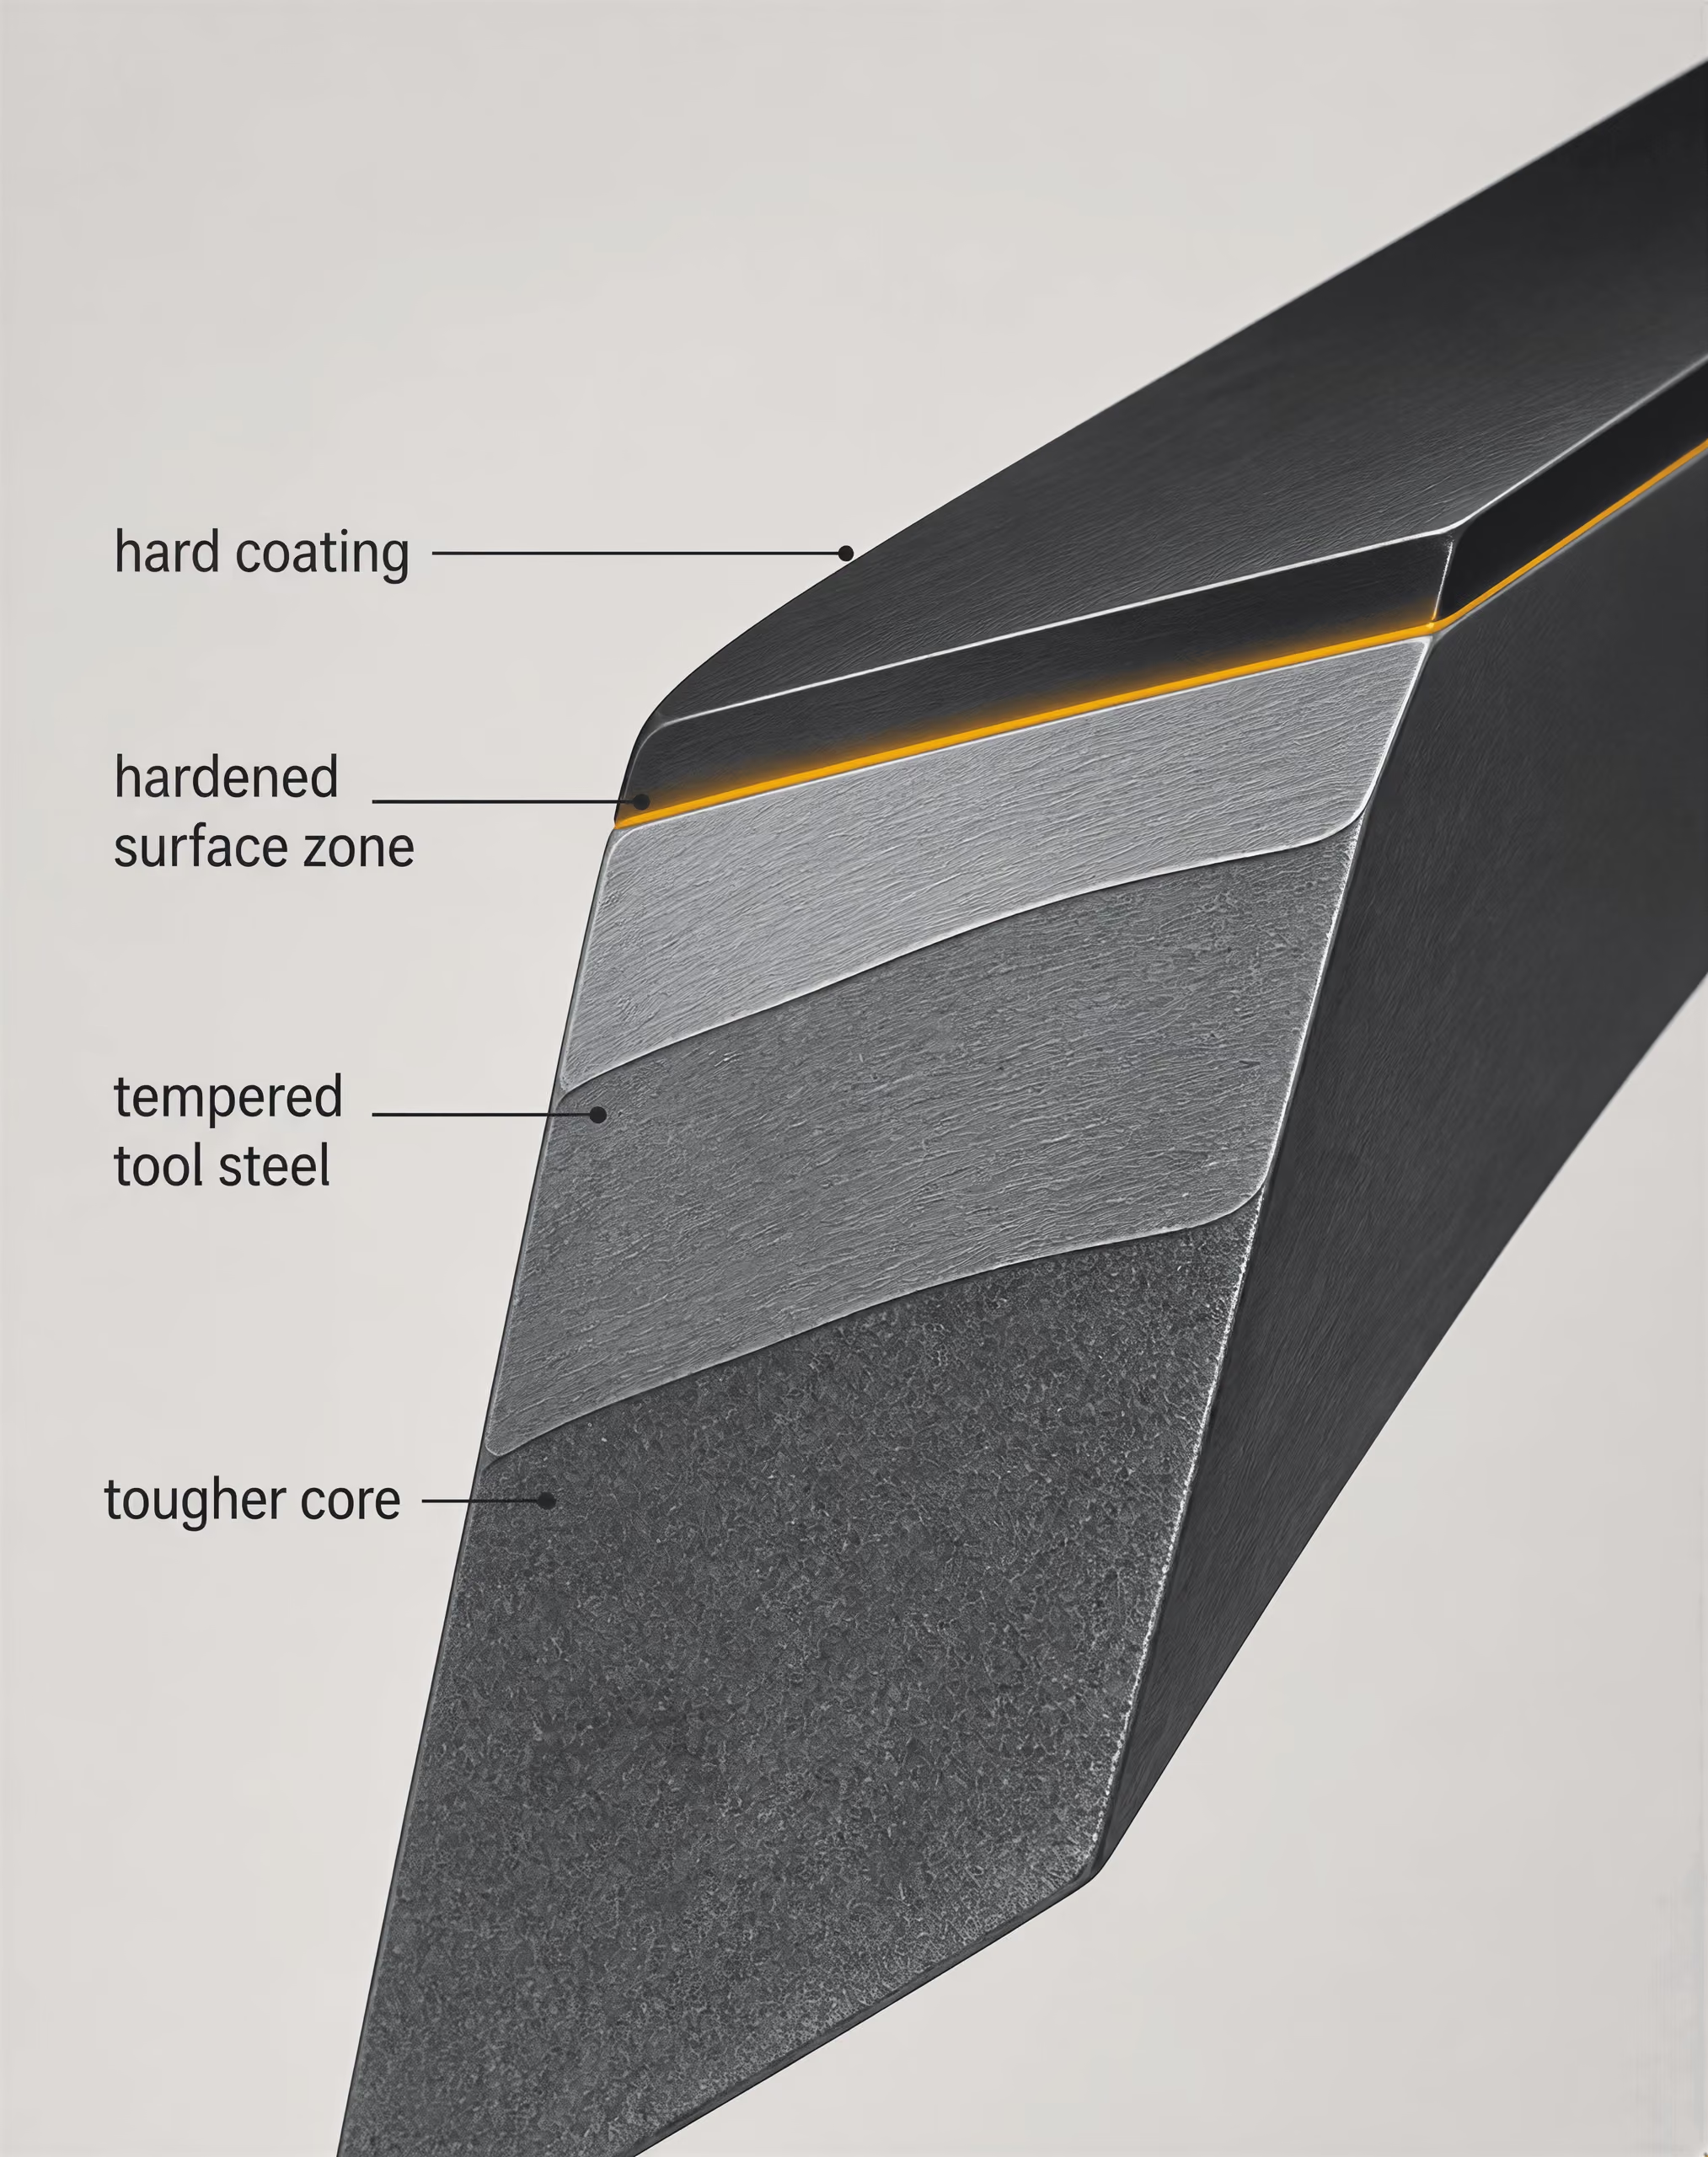
Příbory ukazují stejnou rovnováhu v dobře známé podobě. Řezná hrana potřebuje tvrdost a odolnost proti opotřebení, nůž však zároveň vyžaduje houževnatost vůči ohýbání, kroucení a náhodným rázům. Vysokouhlíkové nástrojové oceli, jako je AISI D2, mohou díky odolnosti proti opotřebení podporované karbidy dlouho udržet ostří, jejich vlastnosti však silně závisí na tepelném zpracování, tloušťce průřezu, broušení a geometrii ostří. Nerezové oceli pro příbory, například AISI 420, stojí mimo hlavní skupiny nástrojových ocelí AISI, ukazují však, proč může být odolnost proti korozi provozním požadavkem odděleným od zachování ostří. Tvrdší ostří automaticky neznamená odolnější nůž.
Rámec popsaný v publikaci Tool Steels: Properties and Performance od Routledge (2021) chápe chemické složení, výrobní procesy, tepelné zpracování, povrchové kalení a povlaky jako vzájemně propojené faktory. NBS Monograph 88 a ASM International poskytují historický a metalurgický základ tohoto pohledu. Volba jakosti by se měla řídit dominantním mechanismem poškození a následně by se měla ověřit struktura karbidů, čistota, hloubka prokalení, odezva na popouštění, deformace a stav povrchu. Označení AISI zužuje výběr; samo o sobě však engineeringové rozhodnutí nečiní.
Povrchové inženýrství, povlaky a jádro nástroje
Povlakovaný nástroj není povlak s ocelovou rukojetí pod ním. Jedná se o vrstvený mechanický systém: pracovní povrch, případná difuzní nebo zakalená zóna, povlak, ocelový substrát a tepelně zpracované jádro musí společně přenášet zatížení. ASM International definuje nástrojové oceli jako oceli používané k výrobě nástrojů pro řezání, tváření nebo obrábění vyráběných součástí, ale povrchové inženýrství mění způsob, jakým nástroj spolupůsobí s obrobkem. Neodstraňuje však nutnost správně zvolit a tepelně zpracovat základní jakost.
Toto rozlišení je důležité, protože písmena v označení jakosti neudávají pořadí podle vlastností povrchu. Nástrojová ocel AISI D2, nástrojová ocel pro práci za tepla AISI H13 a rychlořezná ocel AISI M2 mohou všechny podstoupit povrchové kalení nebo získat nanesený povlak, přesto mají odlišné množství a rozložení karbidů, odezvu na popouštění, tepelnou vodivost, úroveň houževnatosti a rozměrové změny. Jejich provozní limity zůstávají po povlakování odlišné.
Povrchové kalení a zpracované vrstvy
Povrchové kalení vytváří zpevněnou oblast přímo v oceli. Nitridování vnáší do povrchu dusík a vytváří legované nitridy s prvky, jako jsou chrom, molybden, vanad nebo hliník. Cementování zvyšuje před kalením koncentraci uhlíku v blízkosti povrchu a vytváří uhlíkem bohatou martenzitickou vrstvu nad jádrem s nižším obsahem uhlíku. Indukční a laserové kalení naopak rychle ohřívají řízenou hloubku a využívají stávající obsah uhlíku k vytvoření martenzitu.
Výsledná vrstva není ekvivalentní objemové tvrdosti. Zakalená vrstva může být výrazně tvrdší než vnitřní část, přičemž si zachovává houževnatější jádro, které přenáší rázové zatížení. Tento gradient může omezit plastický vtisk a adhezivní opotřebení, zároveň však vytváří přechodovou zónu, v níž se koncentruje napětí. To, zda zpracování odolá provozu, ovlivňuje hloubka vrstvy, tloušťka sloučeninové vrstvy, rovnoměrnost difuze, zbytkový austenit, rozložení karbidů i stav po popouštění.
Nástrojové oceli se často volí již s ohledem na vysokou tvrdost v celém pracovním průřezu. U těchto jakostí může nadměrné povrchové kalení snížit houževnatost nebo vytvořit křehkou sloučeninovou vrstvu namísto užitečné přechodové oblasti přenášející zatížení. Oduhličení během austenitizace představuje opačný problém: jmenovitá jakost může být správná, avšak povrch ztratil uhlík a nemůže dosáhnout zamýšlené tvrdosti. Obroušení poškozené vrstvy může obnovit geometrii, ale může také odhalit nerovnoměrnou mikrostrukturu nebo zmenšit navrženou hloubku vrstvy.
Studie povlakovaných systémů publikovaná v roce 2020 v časopise Coatings označuje parametry tepelného zpracování za primární faktor určující vlastnosti jádra nástroje. Toto zjištění řadí povrchové zpracování do správné posloupnosti. Austenitizační teplota, doba prodlevy, intenzita kalení, kryogenní zpracování, pokud je předepsáno, a popouštění určují martenzit, zbytkový austenit, stav karbidů a zbytkové napětí ještě před nanesením povlaku. Nanesená tvrdá vrstva nedokáže z nedostatečně zakaleného, přepuštěného, oduhličeného nebo k praskání náchylného jádra vytvořit kvalitní nástroj.
Povlaky a podpora substrátu
Povlak poskytuje tenkému povrchu vlastnosti, které objemová ocel nemusí mít současně. Vysoká tvrdost může odolávat abrazivnímu opotřebení a omezovat přenos materiálu; chemická stabilita může omezit reakci s obrobkem; povrch s nízkým třením může snížit adhezi a tvorbu tepla. Jde o přínosy z hlediska opotřebení a tření, nikoli o důkaz odolnosti proti lomu.
Tvrdost povlaku popisuje odolnost proti vtisku nebo plastické deformaci uvnitř povlaku. Adheze povlaku popisuje sílu potřebnou k udržení vrstvy připojené k substrátu při tepelném, mechanickém a chemickém zatížení. Tyto dvě vlastnosti jsou odlišné. Velmi tvrdý povlak se slabou adhezí se může odlupovat v šupinách. Dobře přilnavý povlak může zůstat připojený, zatímco měkčí substrát se pod ním plasticky deformuje, což umožní popraskání nebo deformaci povrchu.
Substrát proto musí poskytovat dostatečně tvrdý a rozměrově stabilní základ. Pokud se jádro plasticky deformuje, povlak tuto deformaci sleduje a může se popraskat, zvlnit nebo odtrhnout. Pokud hrubé karbidy vytvářejí nespojitý přenos zatížení, zvyšuje se lokální napětí na rozhraních karbid–matrice. Pokud ocel obsahuje brusné přepaly, přeložky, švy, póry nebo tahová povrchová napětí, může povlak vadu dočasně zakrýt, avšak podmínka podporující šíření trhliny zůstane zachována.
Výrobní postup je stejně důležitý jako jmenovité chemické složení. Konvenčně vyráběná tvářená ocel AISI D2 může vykazovat směrově rozložené chromem bohaté karbidy, zatímco materiál vyrobený práškovou metalurgií může poskytovat jemnější a rovnoměrnější rozložení karbidů. Tento rozdíl ovlivňuje podporu ostří a růst trhlin pod povlakem. Neznamená však, že jeden výrobní postup je univerzálně lepší; rozhodující otázkou je, zda mikrostruktura odpovídá kontaktnímu tlaku, úrovni rázového zatížení, abrazivitě obrobku a mechanismu porušení.
Teplota nanášení musí také odpovídat stavu po popouštění. Nástroj popuštěný při teplotě nižší, než je teplota procesu povlakování, se může během nanášení změkčit. U jakostí pro práci za tepla, jako je AISI H13, může opakované tepelné cyklování změnit popuštění martenzitu, stav precipitátů a zbytkové napětí, i když samotný povlak zůstane neporušený. Provozní teplota představuje další proměnnou: povlak, který dobře funguje při chladném kluzném kontaktu, může při tváření za tepla oxidovat, měknout, reagovat s obrobkem nebo ztratit adhezi.
Adheze, zbytkové napětí a integrita ostří
Příprava povrchu řídí první mechanické spojení mezi povlakem a ocelí. Obvykle zahrnuje odmaštění, řízené tryskání nebo leštění, odstranění oxidů a závěrečný čisticí krok, avšak každá operace povrch mění. Drsnost může v určitých mezích zlepšit mechanické zakotvení; nadměrná drsnost vytváří ostré výstupky a místa s malou tloušťkou povlaku. Leštěný povrch může snížit tření, ale může poskytovat méně kotevních míst a může na něm zůstat rozetřený materiál po broušení. Příprava musí odstranit nečistoty, aniž by zaoblila řezné ostří nebo způsobila tahové poškození.
Zbytkové napětí může pomáhat i škodit. Tlakové napětí v nitridované vrstvě nebo naneseném povlaku může oddálit otevírání povrchových trhlin. Nadměrné tlakové napětí však může při nedostatečné podpoře vrstvy vyvolat vyboulení nebo odprýskávání. Tahové napětí podporuje vznik trhlin, zejména na ostrém ostří, v místě brusného přepalu, u shluku karbidů nebo u vady v povlaku. Nesoulad tepelné roztažnosti mezi povlakem a ocelí navíc vytváří napětí během nanášení, ochlazování a změn provozní teploty.
Geometrie ostří je často místem, kde povlakované nástroje selžou jako první. Povlak má konečnou tloušťku a nemůže udržet dokonale rovnoměrnou vrstvu na nekonečně ostrém rádiusu. Velmi tenká hrana se může odštípnout během nanášení, manipulace nebo při prvním kontaktu s obrobkem. Malý, řízený poloměr ostří může povlak podepřít a snížit koncentraci napětí, avšak příliš velký poloměr mění řeznou geometrii a zvyšuje tvářecí sílu. Správné ostří se určuje podle mechanismu porušení: abrazivního opotřebení, adhezivního zadírání, odlamování, plastického kolapsu nebo tepelného praskání.
Publikace Tool Steels: Properties and Performance od Routledge (2021) posuzuje vlastnosti prostřednictvím chemického složení, výrobních procesů, tepelného zpracování, povrchového kalení a povlaků, nikoli pouze podle volby povlaku. Tento rámec odpovídá praktickým doporučením společnosti Uddeholm: hospodárnost nástrojů pro práci za studena závisí na přizpůsobení nástrojové oceli danému použití a na minimalizaci nákladů na vyrobený díl. Povlak může prodloužit životnost, pokud jsou pod kontrolou jádro, ostří, příprava povrchu a tepelný cyklus. Nemůže však kompenzovat jakost s nedostatečnou houževnatostí, stav po popouštění, který zanechává substrát nestabilní, ani geometrii, jež koncentruje zatížení nad únosnost systému povlak–substrát.
Normy, specifikace a čtení technického listu nástrojové oceli
Technický list nástrojové oceli obsahuje několik různých druhů informací, které lze snadno zaměnit. Norma stanovuje, jaké požadavky musí materiál splňovat. Označení jakosti identifikuje skupinu chemického složení a tradiční odůvodnění použití. Technický list výrobce následně doporučuje, jak má být daná jakost kována, obráběna, kalena, popouštěna a dokončována. Tyto tři úrovně spolu souvisejí, nejsou však vzájemně zaměnitelné.
ASM International definuje nástrojové oceli jako „oceli používané k výrobě nástrojů pro řezání, tváření nebo formování vyráběných součástí“ (2024). Klasifikace AISI zahrnuje řady W, L, S, O, A, D, H, M a T (2020). Písmena obvykle popisují způsob kalení, hlavní oblast použití nebo dominantní legovací systém, nikoli univerzální stupnici schopností. Například AISI O1 je ocel pro práci za studena kalená v oleji; AISI D2 je vysokouhlíková, vysokochromová ocel pro práci za studena a AISI H13 je chromová ocel pro práci za tepla. Označení vymezuje výchozí metalurgickou charakteristiku. Bez zohlednění zatížení, teploty, mazání, geometrie, stavu povrchu a mechanismu porušení však nepředpovídá životnost nástroje.
Co upravuje ASTM A681
ASTM A681 je specifikace výrobku, nikoli úplné vyjádření toho, jak bude konkrétní dokončený průbojník, zápustka, řezný nástroj nebo tvářecí vložka fungovat. ASTM International uvádí, že „ASTM A681 stanovuje chemické, mechanické a fyzikální požadavky na výrobky z tvářených legovaných nástrojových ocelí“ (2024). Její rozsah zahrnuje tyče, plechy, tabule, pásy, tyčový materiál, dráty a výkovky, které se běžně zpracovávají na nástroje, zápustky nebo přípravky. Specifikace stanovuje požadavky na dodávanou ocel včetně chemického složení jakosti a příslušných vlastností materiálu, přičemž odběrateli a výrobci umožňuje stanovit podrobnosti, jako je forma výrobku, rozměry, stav a zkoušení.
Slovo tvářený je důležité. Tvářené výrobky byly mechanicky zpracovány procesy, jako je kování, válcování nebo tažení, a historie jejich zpracování ovlivňuje tok vláken, segregaci, pórovitost, rozložení karbidů a směrové vlastnosti. ASTM A681 proto patří do fáze kontroly materiálu. Nepotvrzuje konkrétní cyklus tepelného zpracování pro každou geometrii nástroje ani neodstraňuje potřebu kontroly dokončené součásti.
Technický list může na stejné stránce uvádět AISI D2, ASTM A681 a interní označení výrobce. Tyto údaje plní různé funkce. „AISI D2“ identifikuje uznávanou skupinu jakosti. „ASTM A681“ označuje specifikaci, podle níž může být tvářený výrobek dodán. Interní označení výrobce může popisovat způsob tavení, způsob přetavování, úroveň čistoty nebo stav zpracování. Nemělo by být chápáno jako nová univerzální jakost, pokud dokument nedefinuje její chemické složení a požadavky.
Norma by také neměla být považována za klasifikační žebříček. Skupiny AISI W, L, S, O, A, D, H, M a T představují různé kompromisy. Jakosti W jsou závislé především na kalení ve vodě a ve vhodných průřezech mohou poskytovat vysokou tvrdost, zatímco jakosti S kladou důraz na odolnost proti rázům. Jakosti M a T jsou skupiny rychlořezných ocelí založené především na legování molybdenem, respektive wolframem. Složení jakostí skupiny D může poskytovat značnou odolnost proti opotřebení související s karbidy, avšak jejich lomové chování může být nevhodné tam, kde převažují opakované rázy. Správné srovnání vychází z požadované odolnosti proti porušení a z karbidické struktury materiálu, jeho houževnatosti, prokalitelnosti, tvrdosti za tepla, rozměrové stability a dosažitelného stavu povrchu.
Chemické složení versus dodaný stav
Tabulka chemického složení obvykle uvádí jmenovité rozsahy složení, nikoli úplný popis pracovního stavu oceli. Uhlík ovlivňuje tvrdost matrice a tvorbu karbidů. Chrom, molybden, wolfram a vanad ovlivňují prokalitelnost, sekundární tvrdnutí, tvrdost za tepla a druh i objem legovaných karbidů. Křemík a mangan ovlivňují dezoxidaci a prokalitelnost, zatímco obsah síry může být kvůli obrobitelnosti regulován za cenu možného vlivu na příčnou houževnatost. Stejné jmenovité chemické složení může vést k odlišnému chování, pokud se liší velikost karbidů, segregace, obsah vměstků a velikost předchozího austenitického zrna.
Dodaný stav proto představuje samostatnou oblast posouzení. Označení „žíhaný“ obecně znamená, že ocel byla dodána po řízeném změkčovacím zpracování, jehož účelem je snížit tvrdost a zlepšit obrobitelnost. Neznamená to, že ocel má své konečné vlastnosti nástroje. Žíhaná tyč z D2 a vakuově kalený průbojník z D2 jsou stejnou jakostí, nikoli však stejným stavem materiálu při použití. Technický list může rovněž stanovovat maximální tvrdost ve žíhaném stavu, globulární karbidickou strukturu, velikost zrna nebo požadavek na mikrostrukturu. Tyto podrobnosti jsou důležité, protože hrubé karbidy a páskovitost mohou podporovat odlamování, zatímco nadměrný růst zrna snižuje houževnatost.
Ověřte, zda jsou uvedené vlastnosti podélné, nebo příčné. Válcování a kování mohou prodlužovat vměstky a karbidické řetězce, což vede ke směrovým rozdílům v tažnosti, rázové odolnosti a průběhu lomu. Výsledek podélné tahové zkoušky nemůže automaticky reprezentovat příčnou hranu průbojníku. Hodnocení čistoty a kontroly vměstků poskytují další informace, nepopisují však každou skupinu možných vad. Způsob výroby — konvenční ingotová metalurgie, elektrostruskové přetavování nebo jiný zušlechťovací proces — může měnit segregaci a morfologii vměstků, i když označení jakosti zůstává nezměněno.
| Zkušební metoda | Vtlačovací těleso nebo základ měření | Popsané typické použití |
|---|---|---|
| Rockwell C | Diamantový kužel s předepsanými zatíženími | Objemová tvrdost tvrdých nástrojových ocelí |
| Brinell | Kuličkové vtlačovací těleso | Měkčí materiál nebo materiál většího rozměru |
| Vickers | Diamantový jehlan | Malé oblasti, hloubky povrchových vrstev nebo mikrostrukturní oblasti |
Publikace Tool Steels: Properties and Performance od Routledge (2021) pojednává o chování jakostí z hlediska složení, výrobních procesů, tepelného zpracování, povrchového kalení a povlaků. Toto pořadí je užitečné: složení vytváří potenciál, výroba určuje část populace vad a karbidů a tepelné zpracování určuje matrici i výslednou rovnováhu mezi tvrdostí a houževnatostí. Studie z roku 2020 v časopise Coatings vydávaném nakladatelstvím MDPI označila parametry tepelného zpracování za hlavní faktor ovlivňující vlastnosti jádra nástroje ve zkoumaném povlakovaném systému. Tento výsledek neznamená, že chemické složení není důležité; ukazuje, proč je srovnání založené pouze na chemickém složení neúplné.
Rozsahy tvrdosti, zkušební metody a poznámky k tepelnému zpracování
Tvrdost uvedená v technickém listu může popisovat dodaný žíhaný stav, doporučený kalený stav nebo cílovou tvrdost po popouštění. Před porovnáním hodnot si přečtěte záhlaví a poznámky pod čarou. Uvedený rozsah, například „maximální tvrdost ve žíhaném stavu“, je specifikací obrobitelnosti, nikoli důkazem tvrdosti dosažitelné po kalení. Doporučená teplota austenitizace, kalicí prostředí, teplota popouštění a doba výdrže představují technologický postup, nikoli záruku pro každou velikost průřezu.
Hodnoty podle Rockwella, Brinella a Vickerse nejsou vzájemně zaměnitelná čísla. Rockwell C, běžně zapisovaný jako HRC, používá diamantový kužel a stanovené předběžné i hlavní zatížení; zkoušení tvrdosti podle Rockwella upravuje ASTM E18. Brinellova zkouška, na kterou se vztahuje ASTM E10, používá kuličkový indentor a je vhodnější pro měkčí materiály nebo materiály větších rozměrů. Vickersova zkouška, kterou pro mikrotvrdost a související zkoušení tvrdosti upravuje ASTM E384, používá diamantový jehlan a může měřit malé oblasti, hloubku zakalené vrstvy nebo jednotlivé mikrostrukturní oblasti. Výsledek mohou změnit různá zatížení, geometrie indentoru, stav povrchu a tloušťka vzorku.
Převodní tabulky poskytují přibližné ekvivalenty v rámci stanovených rozsahů. Nemění jednu zkoušku na jiné měření se stejnou nejistotou, zejména u velmi tvrdých nástrojových ocelí, tenkých průřezů, oduhličených povrchů nebo nehomogenních karbidických struktur. Leštěný profil měření podle Vickerse procházející zakalenou vrstvou odpovídá na jinou otázku než hodnota HRC naměřená na objemovém vzorku.
Postup analýzy porušení
- Zaznamenejte provozní podmínky Zdokumentujte teplotu, zatížení, frekvenci zdvihů, obrobek, mazivo, počet součástí a první místo poškození.
- Zachovejte lomovou plochu Před prohlídkou lomovou plochu neleštěte, neotryskávejte ani s ní nemanipulujte.
- Porovnejte vzorky Porovnejte poškozený nástroj s nepoužitým nástrojem a pokud možno také s nástrojem, který dokončil očekávanou životnost.
- Zkoumejte strukturu Kombinujte vizuální kontrolu, fraktografii, mapování tvrdosti, metalografii a rozměrové měření.

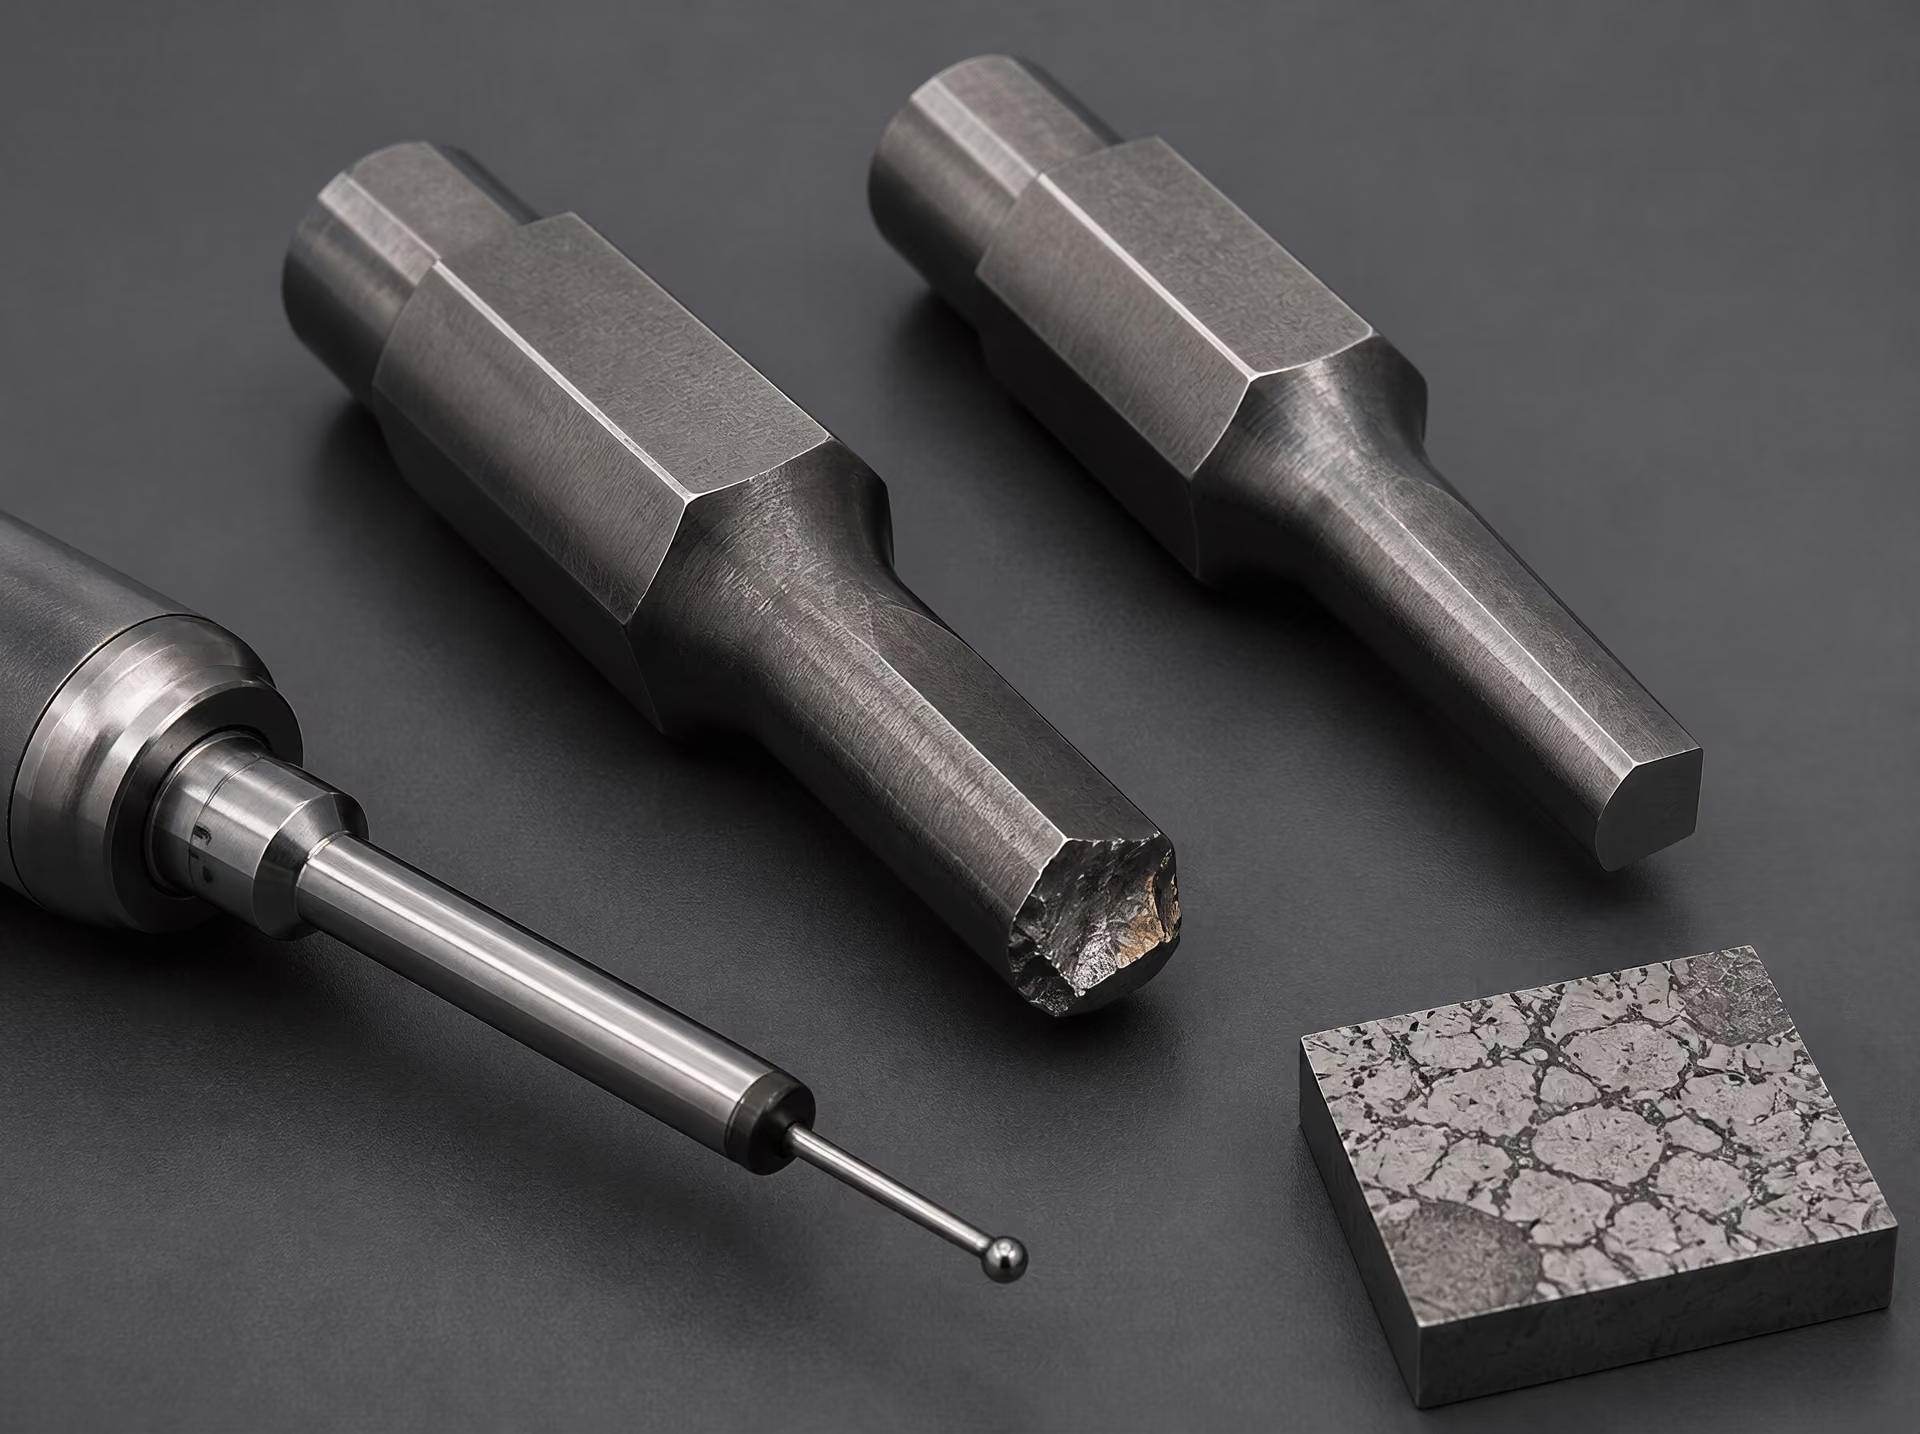
Nakonec zkontrolujte poznámky k tepelnému zpracování týkající se řízení velikosti zrna, předehřívání, austenitizace, kalení, kryogenního zpracování, popouštění a mezí deformace. Monografie NBS 88 zůstává užitečnou federální referencí pro historickou terminologii a základní metalurgii ocelí, zatímco ASTM poskytuje rámec pro výrobky. Ani jedna z nich nenahrazuje kvalifikaci procesu na skutečném nástroji. Pokyny společnosti Uddeholm pro práci za studena jasně vyjadřují praktický cíl: zvolit ocel odpovídající danému použití a minimalizovat náklady na vyrobený díl (2024). Z technického hlediska to znamená minimalizovat ztráty v průběhu životního cyklu způsobené opotřebením, odlamováním, plastickou deformací, tepelným síťováním, korozí a rozměrovými změnami — nikoli zvolit nejvyšší číslo tvrdosti uvedené v technickém listu.
Analýza poruch: Diagnostika příčin selhání nástroje
Poruchu nástroje nelze diagnostikovat pouze podle jeho označení jakosti. Skupiny AISI W, L, S, O, A, D, H, M a T popisují způsob kalení, hlavní oblast použití nebo dominantní legovací systém; nepředstavují univerzální pořadí od slabého po pevný materiál. Průbojník z AISI D2, sekáč z AISI S7 a zápustka z AISI H13 mohou být všechny správně zvoleny pro odlišné provozní podmínky, přesto může každý z nich selhat, pokud je nesprávné jeho tepelné zpracování, geometrie hrany, stav povrchu nebo cyklus zatěžování.
Prvním úkolem je uchovat důkazy. Zaznamenejte umístění nástroje, provozní teplotu, zatížení, frekvenci zdvihů, materiál obrobku, mazivo, počet vyrobených dílů a přesnou polohu prvního viditelného poškození. Porovnejte poškozený nástroj s nepoužitým nástrojem a pokud možno také s nástrojem, který dokončil očekávanou životnost. Lomová plocha by před zkoumáním neměla být leštěna, otryskávána ani jinak vystavena manipulaci. Vyšetřování poruchy následně kombinuje vizuální kontrolu, fraktografii, mapování tvrdosti, metalografii, rozměrová měření a kontrolu záznamů o tepelném zpracování.
Tento přístup mění klasifikaci v inženýrské uvažování. ASM International definuje nástrojové oceli jako oceli používané k výrobě nástrojů pro řezání, tváření nebo formování vyráběných součástí, zatímco norma ASTM A681 stanovuje chemické, mechanické a fyzikální požadavky na výrobky z tvářených legovaných nástrojových ocelí, včetně tyčí, plechů, pásů, drátů a výkovků. Ani jeden z těchto odkazů neslibuje, že jmenovitá jakost bude správně fungovat při každém zatížení. Chemické složení vytváří potenciál; výrobní postup určuje segregaci, vměstky a rozložení karbidů; tepelné zpracování určuje významnou část výsledné struktury.
Plastická deformace a předčasné opotřebení
Plastická deformace obvykle znamená, že místní napětí překročilo mez kluzu nebo pevnost v tlaku nástroje při jeho provozní teplotě. U studeného razníku se špička může rozšířit, rozkovat nebo vtlačit. U zápustky pro práci za tepla se dutina může po opakovaném kontaktu s ohřátým polotovarem rozšířit nebo ztratit detaily. Zásadní otázkou je, zda nástroji při skutečné pracovní teplotě chyběla dostatečná tvrdost a pevnost v tlaku, nikoli zda jeho tvrdost při pokojové teplotě vypadala přijatelně.
Jakosti pro práci za tepla, například AISI H13, závisejí na zachované tvrdosti za tepla, odolnosti proti popouštění a odolnosti proti tepelné únavě. Jakost pro práci za studena může vykazovat vysokou tvrdost při pokojové teplotě, avšak během neočekávaně horké tvářecí operace změknout. Popouštění při příliš nízké teplotě, nadměrná austenitizační teplota, oduhličení nebo nesprávný režim ochlazování mohou způsobit, že jádro nebude schopno přenášet působící napětí. Proto je nezbytné prověřit záznamy teplot v peci, záznamy o kalení, doby popouštění a naměřenou tvrdost. Studie MDPI Coatings z roku 2020 označila parametry tepelného zpracování za hlavní faktor ovlivňující funkci jádra nástroje; toto zjištění činí záznam o tepelném zpracování informativnější zdroj než samotné označení jakosti.
Mapování tvrdosti umožňuje odlišit problém jádra od problému povrchu. Změřte oblast poruchy, neporušenou oblast a průřez od pracovní hrany směrem ke středu. Výrazný pokles tvrdosti v blízkosti povrchu může signalizovat oduhličení, přehřátí, spálení při broušení nebo nedostatečné povrchové kalení. Rovnoměrně nízká tvrdost ukazuje na nesprávnou austenitizaci, kalení nebo popouštění. Vysoká tvrdost spolu s deformací naznačuje nedostatečnou pevnost v tlaku vzhledem k zatížení, nadměrné napětí v průřezu nebo provozní teplotu přesahující rozsah odolnosti dané jakosti proti popouštění.
Předčasné opotřebení vyžaduje jinou otázku: co odstranilo materiál? Abrazivní opotřebení vytváří souběžné rýhy, zaoblené hrany a úbytek profilu v místech, kde po nástroji kloužou tvrdé částice nebo nerovnosti. Adhezivní opotřebení se projevuje přeneseným materiálem obrobku, vytrženými místy a lokálním svařováním. V obou případech záleží na množství karbidů. Uhlík a karbidotvorné prvky, jako jsou chrom, molybden, wolfram a vanad, mohou zvyšovat odolnost proti opotřebení, avšak velké a nerovnoměrně rozložené karbidy mohou snižovat oporu hrany a podporovat lom. AISI D2 například obsahuje vysoký podíl karbidů chromu, které mohou odolávat abrazivnímu opotřebení, avšak její vlastnosti silně závisejí na velikosti a orientaci karbidů, tepelném zpracování a konstrukci hrany.
Metalografické zkoumání by mělo posoudit typ a velikost karbidů, páskovitost, zbytkový austenit, oduhličení a nekovové vměstky. Leštěný a naleptaný výbrus z opotřebené oblasti může ukázat, zda má nástroj jemnou, přiměřeně homogenní strukturu, nebo hrubou karbidickou síť, která koncentruje napětí. Publikace ASM International o nástrojových ocelích z roku 2020 správně spojuje funkční vlastnosti s kombinací odolnosti proti opotřebení, houževnatosti, tvrdosti za tepla, karbidů a tepelného zpracování. Samotné zvýšení tvrdosti nemůže napravit nevhodnou karbidickou strukturu ani nesoulad mezi nástrojem a provozními podmínkami.
Odštěpování, praskání a lom
Odštěpování je ztráta malých úlomků z hrany, rohu, špičky razníku nebo pracovní plochy zápustky. Obvykle souvisí s nadměrnou křehkostí, hranou, která je pro dané zatížení příliš tenká nebo ostrá, nedostatečnou oporou za hranou nebo hrubými karbidy protínajícími pracovní povrch. K odštěpení může dojít i tehdy, když je naměřená tvrdost v mezích specifikace. Nadměrný obsah zbytkového austenitu, nepopuštěný martenzit, segregace karbidů, poškození při broušení a nevhodný přechodový rádius mohou snížit místní odolnost proti rázovému zatížení.
Fraktografie objasňuje sled poruchy. Křehká lomová plocha může obsahovat lesklé štěpné plošky, říčkovité obrazce a jen malou plastickou deformaci. Tvárný nadměrný lom se obvykle vyznačuje důlky, zatímco únavový lom vytváří oblast vzniku trhliny, na kterou navazují postupové linie a konečná oblast nadměrného lomu. Místo vzniku je třeba vysledovat zpět k rohu, obráběcí stopě, vměstku, shluku karbidů nebo brusné rýze. Lom, který začíná na povrchu a postupuje dovnitř, vyžaduje jinou reakci než lom začínající na vnitřním vměstku nebo v páskovité oblasti karbidů.
K praskání může docházet během kalení, po broušení nebo při provozu. Kalicí trhliny často sledují ostré rohy, náhlé změny průřezu, otvory nebo oblasti nerovnoměrného ochlazování. Mohou souviset s nadměrnými teplotními gradienty, vysokým transformačním napětím nebo s austenitizačními podmínkami, které vedly k příliš hrubému austenitickému zrnu. V záznamech tepelného zpracování je třeba ověřit teplotu v peci, dobu prodlevy, ochrannou atmosféru, kalicí médium, intenzitu jeho pohybu, prodlevu před kalením a bezprostřední popouštění po kalení.
Trhliny po broušení jsou mělké, těsné a často rovnoběžné se směrem broušení. Magnetická prášková kontrola je může odhalit, zatímco metalografie může ukázat znovu popuštěnou nebo přepuštěnou vrstvu a tahové zbytkové napětí pod povrchem. Nadměrný tlak kotouče, tupý kotouč, nedostatečné chlazení nebo příliš velký úběr na jeden průchod mohou vytvořit poškození, které zůstane neviditelné až do zatížení nástroje. Únavové trhliny obvykle začínají v takovém koncentrátoru napětí a při opakovaných cyklech se šíří, i když každé jednotlivé zatížení zůstává pod pevností při jednorázovém lomu.
Tepelné síťové praskání, zadírání a rozměrové poruchy
Tepelné síťové praskání je síť jemných trhlin způsobená opakovaným ohřevem a ochlazováním pracovního povrchu. Je běžné u zápustek pro práci za tepla, jejichž povrch se při kontaktu s horkým polotovarem rozpíná a při ochlazování smršťuje. Tepelné cyklování, strmé teplotní gradienty, nedostatečný předehřev, špatná regulace chlazení a drsný nebo poškozený povrch zvyšují hnací sílu tohoto procesu. Síť trhlin by měla být porovnána s teplotou zápustky, rozložením postřiku, polohou chladicích kanálů a oblastmi kontaktu. Metalografie může určit, zda jsou trhliny omezeny na povrch, nebo zda se propojily s hlubšími vadami.
Stav povrchu často rozhoduje o tom, jak rychle se tepelné síťové praskání rozvine. Brusné stopy, přetavené vrstvy po EDM, oduhličené oblasti, vady povlaku a ostré přechody po obrábění působí jako iniciátory trhlin. Hladký povrch není automaticky bezpečný: spálení při broušení může pod vizuálně přijatelným povrchem zanechat změkčenou vrstvu s tahovým napětím. Profilové měření tvrdosti, leptání a kontroly citlivé na zbytková napětí pomáhají odlišit tepelnou únavu od běžného abrazivního opotřebení.
Zadírání je adhezivní poškození. Lokální svaření mezi nástrojem a obrobkem přenáší materiál, trhá povrch a může vytvářet výstupky, které následně urychlují opotřebení nebo způsobují náhlé rýhování. Při šetření je třeba posoudit porušení mazacího filmu, kontaktní tlak, kluznou dráhu, drsnost povrchu, čistotu obrobku a tvrdost nástroje. Chemicky kompatibilní povrchová úprava nebo povlak může pomoci, nemůže však kompenzovat špatné ustavení, nedostatečnou vůli nebo změknutý základní materiál.
Rozměrové poruchy zahrnují zmenšení vůle zápustky, zkrácení razníku, zvětšení dutiny, deformaci a nepřijatelnou změnu rozměrů během tepelného zpracování. Porovnejte porušený nástroj s jeho výkresem a zkontrolujte souměrnost napříč průřezem. Deformace může vzniknout v důsledku přeměny zbytkového austenitu během provozu, nerovnoměrného obrábění před kalením, nestejnoměrného kalení, segregace karbidů nebo nedostatečného odstranění napětí. Svazek Routledge Tool Steels: Properties and Performance (2021) z tohoto důvodu pojednává o chemickém složení, výrobním procesu, tepelném zpracování, povrchovém kalení a povlacích jako o vzájemně propojených proměnných.
Užitečným závěrem není tvrzení, že by jedna skupina AISI měla nahradit jinou. Doporučení společnosti Uddeholm pro práci za studena staví výběr na přizpůsobení oceli danému použití a minimalizaci nákladů na jeden vyrobený díl; z technického hlediska to znamená řídit poruchy v průběhu celého životního cyklu, nikoli hledat ideální označení jakosti. Správná diagnóza určí mechanismus poruchy, ověří jej fyzickými důkazy a následně změní příslušnou proměnnou: strukturu oceli, geometrii, tepelné zpracování, stav povrchu, procesní teplotu, mazání nebo zatížení.
Praktická metoda výběru bez univerzálně „nejlepší“ jakosti
Jakost nástrojové oceli by se měla vybírat zpětně od provozního problému, nikoli dopředně podle písmenného označení. ASM International definuje nástrojové oceli jako „oceli používané k výrobě nástrojů pro řezání, tváření nebo formování vyráběných součástí“ (2024). Tato definice popisuje funkci, nikoli pořadí jakosti. Skupiny AISI W, L, S, O, A, D, H, M a T sdružují oceli podle vlastností, jako je způsob kalení, hlavní použití nebo převažující legující systém. Samotné písmeno životnost v provozu nepředpovídá.
ASTM A681 poskytuje rámec norem pro výrobky z tvářených legovaných nástrojových ocelí včetně tyčí, plechů, tabulí, pásů, tyčového materiálu, drátů a výkovků, které se běžně zpracovávají na nástroje, zápustky nebo přípravky. Její rozsah zahrnuje chemické, mechanické a fyzikální požadavky, avšak analýza splňující normu je pouze výchozím bodem. Velikost a rozložení karbidů, segregace, čistota, historie kování nebo válcování, tepelné zpracování, velikost průřezu, poškození broušením a stav povrchu mohou změnit výsledek na čelní ploše nástroje.
Definujte zatížení, teplotu a podmínky kontaktu
Začněte popisem obrobku a skutečného kontaktu. „Tváření za studena“ nestačí. Zaznamenejte, zda je obrobkem nízkouhlíková ocel, nerezová ocel, hliníková slitina, slitina mědi, slitina niklu, práškový výlisek, polymer plněný skleněnými vlákny nebo jiný materiál; jeho tvrdost, pevnost, tažnost, okujení, povlaky a případné abrazivní vměstky mohou být důležitější než jeho nominální obchodní označení.
Poté určete mechanické zatížení. Průbojník vystavený krátkému nárazu s vysokou energií čelí jinému problému než zápustka přijímající stálé tlakové zatížení. Zaznamenejte kontaktní tlak, frekvenci zatěžování, rychlost zdvihu, ustavení, nepodepřenou délku a koncentraci napětí v rádiusech, otvorech, rozích a vložkách. Nástroj může mít vysokou pevnost v tlaku, a přesto selhat, když vrub, nesouosost nebo tenký průřez převedou zatížení na ohybové nebo tahové napětí.
Kontrolní seznam pro výběr
- Obrobek Zaznamenejte materiál, tvrdost, pevnost, tažnost, okuje, povlaky a abrazivní vměstky.
- Mechanické zatížení Zaznamenejte tlak, ráz, frekvenci, vyrovnání, nepodepřenou délku a koncentrace napětí.
- Pohyb v kontaktu Klasifikujte operaci jako řezání, vtlačování, protlačování, kluzný pohyb, valivý pohyb nebo opakované rázy.
- Teplota Zaznamenejte průměrné a špičkové teploty, rychlosti ohřevu a ochlazování, dobu setrvání a chladicí kapalinu.
- Rozměrové limity Specifikujte přípustnou deformaci, jakost povrchu, geometrii hran a omezení údržby.
Také pohyb v místě kontaktu je třeba přesně popsat. Je dominantní činností řezání, vtlačování, protlačování, klouzání, odvalování nebo opakovaný náraz? Klouzání proti čistému polymeru může vyvolávat jiný mechanismus opotřebení než klouzání proti okujině nebo karbidovým částicím. Abrazivní opotřebení může zvýhodňovat tvrdou populaci karbidů, zatímco adhezivní opotřebení může být řízeno chemií povrchu, jakostí povrchu, mazáním a přenosem materiálu obrobku. Velké primární karbidy mohou zlepšit odolnost vůči některým mechanismům abrazivního opotřebení, ale při rázovém namáhání nebo ohybu nástroje mohou také vytvářet místa iniciace trhlin.
Teplota musí zahrnovat jak průměrné, tak špičkové hodnoty. Nástroje pro práci za tepla jsou vystaveny tepelným cyklům, oxidaci, teplotnímu praskání a ztrátě tvrdosti, zatímco nominálně nástroj pro práci za studena se může lokálně zahřívat na řezné hraně nebo v místě vysokorychlostního kluzného kontaktu. Zaznamenejte rychlost ohřevu a ochlazování, dobu prodlevy, chemické složení chladicí kapaliny a počet cyklů za směnu. Výrobní cyklus je důležitý, protože nástroj, který přežije krátkou zkoušku, může selhat po tisících opakování tepelných nebo rázových cyklů.
Nakonec definujte rozměrové limity. Přípustná deformace může rozhodnout, zda je olejkalitelná jakost praktická pro štíhlý průbojník nebo zda cesta kalení na vzduchu vyžaduje speciální upínání a přídavky na obrábění. Jakost povrchu, ostrost hrany, směr leštění a postup broušení patří do specifikace, nikoli mezi dodatečné úvahy. Celkový obraz doplňují požadavky na údržbu: lze nástroj vyjmout za účelem odstranění napětí, opatření novým povlakem, přebroušení nebo selektivní výměny a jak dlouhá odstávka je přijatelná?
Seřaďte mechanismy poruch a přijatelné riziko
Před pojmenováním jakosti uveďte pravděpodobné mechanismy poruch. Mezi typické kategorie patří úplný lom, odlamování, plastická deformace, abrazivní opotřebení, adhezivní opotřebení, zadírání, tepelné měknutí, teplotní praskání, koroze, deformace a ztráta geometrie hrany. Seřaďte je podle dopadu na výrobu a pravděpodobnosti. Odštípnutý průbojník může kontaminovat součásti a okamžitě zastavit linku; postupné opotřebení boku může být přijatelné, pokud je při kontrole zachyceno dříve, než dojde k rozměrovému odchýlení.
Toto pořadí pomáhá předcházet běžné chybě: maximalizaci tvrdosti nebo obsahu karbidů v situaci, kdy skutečnou ztrátu řídí houževnatost. Oceli řady S odolné proti rázům mohou být opodstatněné tam, kde převažují nárazy a odlamování hran. Oceli řady D s vysokým obsahem uhlíku a chromu mohou být vhodné pro silné opotřebení při tváření za studena, avšak současně je nutné zohlednit jejich karbidickou strukturu a houževnatost. Oceli řady O kalitelné v oleji mohou u některých zápustek a přípravků nabídnout užitečnou rovnováhu, zatímco oceli řady A kalitelné na vzduchu mohou u vhodných průřezů omezit deformace při kalení. Oceli řady W kalitelné ve vodě, nízkolegované oceli řady L a oceli řady H pro práci za tepla zaujímají odlišné oblasti použití; žádná z nich nepředstavuje obecnou výkonnostní stupnici.
Při řezání zvýšenou rychlostí se molybdenové rychlořezné oceli řady M a wolframové rychlořezné oceli řady T posuzují podle tvrdosti za tepla, udržení ostrosti hrany, houževnatosti a chování při broušení, nikoli pouze podle abecedy. Oceli řad S, H, D i rychlořezné oceli se mohou v nástrojích vyskytovat současně, avšak rozhodující proměnnou zůstává mechanismus poruchy při daném kontaktu a teplotě.
Odlišujte přijatelné poškození od nepřijatelného. Pokud se nástroj smí opotřebovat až k měřitelné hranici, stanovte tuto hranici a interval kontrol. Pokud je jakákoli trhlina nepřijatelná, upřednostněte konstrukci a materiálové řešení s vyšší tolerancí k lomu, i kdyby to znamenalo určitou oběť v odolnosti proti opotřebení. Riziko zahrnuje také skryté poškození: podpovrchové trhliny po broušení, oduhličené hrany, zbytkový austenit, hrubé karbidy a deformace po tepelném zpracování mohou zůstat neviditelné až do uvedení nástroje do provozu.
Ověřte řešení tepelným zpracováním a provozními důkazy
Ekonomiku nástrojů je třeba hodnotit podle nákladů životního cyklu na vyrobenou součást, nikoli podle pořizovací ceny nebo maximální tvrdosti. Strong evidence
Po zúžení skupiny jakostí ověřte kompletní tepelný postup. Teplota austenitizace, předehřev, doba výdrže, kalicí médium, tlak, teplota popouštění, počet popouštění, případné kryogenní zpracování a odstranění napětí by měly být vztaženy ke skutečné velikosti průřezu a možnostem pece. Stejná nominální jakost může při změně průřezu nebo intenzity kalení vést k odlišné tvrdosti, obsahu zbytkového austenitu, houževnatosti a rozměrovým změnám.
Tepelnému zpracování je třeba dát přednost. Studie z roku 2020 v časopise Coatings označila parametry tepelného zpracování za hlavní faktor řídící vlastnosti jádra nástroje v posuzovaném povlakovaném systému. Složení a výrobní postup vytvářejí potenciál a populaci vad; tepelné zpracování určuje, jak velká část tohoto potenciálu se promění ve využitelnou strukturu. Je-li to vhodné, změřte tvrdost v celém průřezu, zkontrolujte oduhličení, ověřte rozměry před zpracováním i po něm a při odpovídající míře rizika prozkoumejte karbidy nebo lomové plochy.
Povrchové inženýrství musí být posuzováno ve vztahu k jádru. Leštění, honování, nitridování, pokovování a fyzikální nebo chemická depozice z plynné fáze mohou ovlivnit tření, adhezi a opotřebení, avšak povlaky neopraví slabý substrát ani nevhodnou karbidickou strukturu. Ověřte tvrdost substrátu, odolnost proti popouštění, teplotu nanášení povlaku, poloměr hrany, drsnost povrchu, adhezi a případné broušení po nanesení povlaku. Publikace Tool Steels: Properties and Performance vydaná nakladatelstvím Routledge v roce 2021 se z tohoto důvodu zabývá výkonností z hlediska složení, výrobních procesů, tepelného zpracování, povrchového kalení a povlaků.
Využívejte provozní důkazy, nikoli tvrzení z katalogu. Porovnávejte zdokumentovanou životnost nástroje, fotografie poruch, záznamy z kontrol, rozměry součástí a intervaly údržby u nástroje se stejným obrobkem, kontaktem, cyklem a geometrií. Monografie NBS č. 88 je nadále užitečná pro historickou terminologii a základní metalurgii ocelí; ASTM, AISI, ASM International, MDPI a Uddeholm poskytují vzájemně se doplňující normy, klasifikaci, výzkum a pokyny pro použití.
| Písmeno | Význam | Oblast typického použití |
|---|---|---|
| W | Kalení ve vodě | Malé ruční nástroje a jednoduché razníky |
| L | Nízkolegovaná | Nástroje a přípravky zaměřené na houževnatost |
| S | Odolná proti rázům | Opakované rázy a přerušované zatěžování |
| O | Kalení v oleji | Malé zápustky pro tváření za studena a řezné nástroje |
| A | Kalení na vzduchu | Zápustky pro tváření za studena vyžadující omezení tepelného šoku při kalení |
| D | S vysokým obsahem uhlíku a chromu | Nástroje pro tváření za studena, u nichž převažuje opotřebení |
| H | Pro práci za tepla | Zápustky a nástroje pro zvýšené teploty |
| M | Rychlořezná s molybdenem | Vysokorychlostní řezné nástroje |
| T | Rychlořezná s wolframem | Řezné nástroje odolné proti teplu |
Ekonomickým kritériem jsou náklady na vyrobenou součást za celou dobu životnosti. Zahrňte obrábění, tepelné zpracování, povlakování, ostření, výměnu, zmetkové součásti, odstávky a bezpečné limity poruch. Pokyny společnosti Uddeholm pro tváření za studena z roku 2024 uvádějí, že ekonomika nástrojů závisí na přiřazení oceli k danému použití s cílem minimalizovat náklady na vyrobenou součást. Tento princip představuje technické porovnání, nikoli tvrzení o pořizovací ceně, skladových zásobách nebo výkonnosti dodavatele.
Historický a technický referenční rámec
Klasifikace AISI jako technická zkratka
Nomenklatura nástrojových ocelí je užitečná, protože do krátkého označení komprimuje velké množství metalurgických informací, avšak písmeno nepředstavuje univerzální pořadí jakosti. Systém AISI uspořádává hlavní skupiny jako W, L, S, O, A, D, H, M a T. Organizace ASM International popisuje nástrojové oceli jako oceli používané k výrobě nástrojů pro řezání, tváření nebo tvarování vyráběných součástí; systém označování pomáhá určit obecnou materiálovou třídu odpovídající této funkci.
Písmena obvykle odkazují na způsob kalení, hlavní použití nebo převládající legovací systém. Oceli skupiny W jsou oceli kalitelné ve vodě. Oceli skupiny L jsou nízkolegované nástrojové oceli, zatímco oceli skupiny S jsou oceli odolné proti rázům. O označuje oceli pro práci za studena kalitelné v oleji; A označuje jakosti kalitelné na vzduchu a D identifikuje oceli pro práci za studena s vysokým obsahem uhlíku a chromu. H zahrnuje oceli pro práci za tepla. M a T označují rychlořezné oceli s molybdenem, respektive s wolframem.
Tato zkratka nepopisuje celý technický příběh. AISI O1 a AISI D2 jsou obě spojovány s nástroji pro práci za studena, avšak jejich obsah uhlíku, chromu a karbidické fáze vedou k odlišným reakcím při kalení, popouštění, opotřebení, vylamování a rozměrových změnách. AISI S7 může snášet rázy, které by vedly k lomu jakosti orientované více na odolnost proti opotřebení, zatímco rychlořezná ocel může udržet řeznou tvrdost při teplotách, při nichž by jednodušší uhlíková nástrojová ocel změkla. Žádné z těchto pozorování neznamená, že by jedna skupina byla univerzálně lepší.
Chemické složení vytváří potenciál, nikoli výsledné vlastnosti. Uhlík zajišťuje martenzitickou tvrdost a spojuje se s legujícími prvky za vzniku karbidů. Chrom, molybden, wolfram a vanad ovlivňují prokalitelnost, sekundární tvrdnutí, tvrdost za tepla a odolnost proti opotřebení; nikl a mangan v určitých složeních ovlivňují prokalitelnost a houževnatost. Množství, typ, velikost, rozestupy a rozložení karbidů jsou stejně důležité jako jmenovitý rozsah chemického složení. Velké nebo špatně rozložené karbidy mohou podporovat odolnost proti abrazivnímu opotřebení, zároveň však zvyšovat citlivost k tvorbě trhlin a snižovat houževnatost ostří.
Další proměnnou je výrobní postup. Konvenční zpracování tvářením, elektrostruskové přetavování, prášková metalurgie, způsob kování a historie žíhání mohou při stejném obecném označení jakosti vytvořit odlišné karbidické struktury a množství defektů. Označení proto identifikuje skupinu chemického složení a očekávaný rozsah zpracování. Nenahrazuje však metalografické zkoumání ani záznam o tepelném zpracování.
Norma ASTM A681 poskytuje rámec norem pro výrobky z tvářených legovaných nástrojových ocelí. Organizace ASTM International ve svém popisu z roku 2024 uvádí, že ASTM A681 stanovuje chemické, mechanické a fyzikální požadavky na výrobky z tvářených legovaných nástrojových ocelí, včetně tyčí, plechů, tabulí, pásů, tyčového materiálu, drátů a výkovků, které se běžně zpracovávají na nástroje, zápustky nebo přípravky. Její jazyk je jazykem specifikace: definuje požadavky a meze přijatelnosti. Nepředstavuje predikci životnosti a neřadí skupiny AISI podle výkonu, houževnatosti ani životnosti nástroje.
NBS Monograph 88 a federální odkazy z oblasti metalurgie
NBS Monograph 88 patří do federální odborné literatury, která pomohla zavést jednotnou terminologii pro nástrojové oceli a metalurgii oceli. National Bureau of Standards, dnes National Institute of Standards and Technology, vydávalo podobné referenční materiály s cílem propojit chemické složení, fázové přeměny, tepelné zpracování a naměřené vlastnosti ve formě použitelné pro laboratoře, konstruktéry a výrobní organizace. Jeho hodnota je dnes historická a technická, nikoli propagační.
Reference, jako je NBS Monograph 88, je zvláště užitečná při porovnávání moderního označení se starší literaturou. Pojmy jako prokalitelnost, kritická teplota, žíhání na zrnitý perlit, zbytkový austenit, sekundární tvrdnutí, popouštěcí křehkost a oduhličení mají specifický metalurgický význam. Neměly by být považovány za zaměnitelné popisy tvrdosti. Prokalitelnost se například týká hloubky a rozložení martenzitické přeměny při daných podmínkách ochlazování; nejde o tutéž vlastnost jako maximálně dosažitelná tvrdost.
Federální reference rovněž poskytuje základ pro pochopení toho, proč tepelné zpracování mění tutéž jmenovitou jakost různými způsoby. Austenitizační teplota řídí rozpouštění karbidů a obsah uhlíku a legujících prvků dostupný v austenitu. Rychlost ochlazování řídí produkty přeměny a množství zbytkového austenitu. Popouštění mění martenzit, uvolňuje napětí a v legovaných systémech obsahujících molybden, wolfram, vanad nebo chrom může vést k sekundárnímu tvrdnutí. Nadměrná teplota, nedostatečná výdrž, oduhličení, trhliny po kalení a deformace mohou nástroj odchýlit od očekávaného rozsahu vlastností.
Historické reference je přesto nutné číst kriticky. Řízení pecí, čistota materiálu, postup přetavování, práškové zpracování, vakuové tepelné zpracování a povrchové inženýrství se změnily. Historický popis jakosti proto může zůstat v principu správný, ale nemusí popisovat měřítko karbidů, množství vměstků nebo rozhraní povlaku u současného výrobku vyrobeného jiným postupem.
ASM, ASTM a moderní literatura o vlastnostech
ASM International plní v řetězci referencí několik různých funkcí. Heslo v ASM Handbook obvykle uspořádává uznávané technické poznatky podle chemického složení, zpracování, mikrostruktury, vlastností, zkoušení a použití. Monografie ASM může určité téma rozvíjet podrobněji, často s propojováním mechanismů napříč několika jakostmi nebo výrobními postupy. Ani jeden z těchto formátů by neměl být zaměňován s normou ASTM A681. ASM vysvětluje a interpretuje; ASTM specifikuje.
Vzdělávací přehledy z metalurgie, například materiál o nástrojových ocelích vydaný v roce 2024 institucí Maricopa Community Colleges, jsou užitečné pro pochopení logiky písmen AISI. Správně označují písmena jako ukazatele způsobu kalení, hlavního použití nebo převládajícího legovacího systému. Jejich kompaktní formát však nemůže nahradit meze chemického složení, požadavky na výrobek, doporučení pro tepelné zpracování ani doplňující požadavky uvedené v aktuální normě ASTM a v údajích výrobce.
Moderní literatura o vlastnostech přidává další vrstvu. Studie publikovaná v roce 2020 v časopise Coatings vydávaném nakladatelstvím MDPI označila parametry tepelného zpracování za hlavní faktor řídící vlastnosti jádra nástroje v povlakovaném systému, který zkoumala. Toto zjištění je důležité, protože povlak nemůže napravit nesprávně zakalené jádro, nadměrné množství zbytkového austenitu, hrubou karbidickou síť ani podmínky tepelného zpracování citlivé k tvorbě trhlin. Adheze povlaku, tvrdost substrátu, příprava povrchu, zbytkové napětí a provozní teplota musí být posuzovány společně.
Publikace Tool Steels: Properties and Performance nakladatelství Routledge z roku 2021 pojednává o chování jakostí z hlediska chemického složení, výrobních procesů, tepelného zpracování, povrchového kalení a povlaků. To odráží správnou technickou posloupnost. Pokyny společnosti Uddeholm pro práci za studena z roku 2024 uvádějí související provozní zásadu, že výběr nástrojové oceli by měl odpovídat danému použití a minimalizovat náklady na vyrobený díl; technicky vyjádřeno, rozhodujícím ukazatelem je životní cyklus při skutečném mechanismu poruchy.
Čtenáři by proto měli každé označení ověřit podle aktuálního vydání ASTM A681 nebo jiné příslušné normy, podle pokynů pro tepelné zpracování dané konkrétní jakosti, očekávané struktury karbidů a matrice a zamýšleného použití. Děrovací trn, závitník, výstružník, nástroj pro ražbu, ostří příboru, tvářecí zápustka nebo vložka pro práci za tepla mohou selhat v důsledku abrazivního opotřebení, adhezivního opotřebení, plastické deformace, tepelné únavy, vylamování nebo celkového lomu. Písmeno jakosti zužuje počáteční výběr. O tom, zda je zvolená ocel pro danou práci vhodná, rozhodují chemické složení, výrobní postup, tepelné zpracování, stav povrchu a analýza poruchy.
Zdroje
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265