




1. Co skutečně znamená volba procesu tepelného zpracování
Volba procesu tepelného zpracování není vyhledáním teploty v peci. Jde o řetězec rozhodnutí, který propojuje chemické složení oceli, výchozí stav, geometrii součásti, požadovanou tvrdost a houževnatost, přípustnou rozměrovou změnu a výrobní řízení. Zvolený cyklus musí vytvořit požadovanou mikrostrukturu tam, kde je potřebná, aniž by způsobil trhliny, nadměrná zbytková napětí, nepřijatelnou deformaci nebo neúnosné nároky na kontrolu.
Prokalitelnost Schopnost oceli vytvořit požadovanou zakalenou strukturu do stanovené hloubky během definovaného chladicího cyklu; liší se od tvrdosti naměřené v jednom místě.
Výběr oceli pro kalení je primárně určen požadovanou tvrdostí po zakalení a hloubkou pod povrchem, do které musí tato tvrdost zasahovat. Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.První otázka nezní: „Má být tato součást kalena?“ Zní: jaká tvrdost je požadována a do jaké hloubky pod povrchem musí tato tvrdost zasahovat? ASM International tento rozdíl výslovně uvedla v publikaci Steel Selection for Hardening (1991) a konstatovala, že volba se řídí především požadovanou tvrdostí po zakalení a hloubkou, do níž musí zasahovat. Tvrdost popisuje odolnost proti vtlačení po zpracování. Prokalitelnost popisuje, jak hluboko a jak rovnoměrně v průřezu může ocel během stanoveného zpracování prokalit. Vysoká povrchová tvrdost není důkazem prokalení jádra.
Tento rozdíl mění rozhodování o jakosti oceli. SAE J1268 (1995) definuje meze minimální a maximální prokalitelnosti pro uhlíkové a legované oceli s pásmem H na základě standardních údajů z čelní zkoušky prokalitelnosti. Křivka zkoušky prokalitelnosti podle Jominyho, případně Grossmannova analýza, proto umožňuje vztáhnout prokalitelnost oceli k velikosti průřezu a intenzitě ochlazování, místo aby se se všemi jmenovitě podobnými ocelemi zacházelo jako se vzájemně zaměnitelnými. Příručka Bofors Handbook (1981) rovněž spojuje prokalitelnost s kalením a popouštěním, rozměrovými změnami a zkoušením čelní prokalitelnosti.
Od požadovaných vlastností k tepelnému cyklu
Volba začíná požadavkem vyplývajícím z provozu. Hřídel může vyžadovat jádro z popuštěného martenzitu s předepsanou pevností v tahu a rázovou houževnatostí; ozubené kolo může potřebovat tvrdou, otěruvzdornou vrstvu nad houževnatým nízkouhlíkovým jádrem; pružina může vyžadovat vysokou mez pružnosti s řízeným zbytkovým napětím; obráběná deska může před konečným řezáním vyžadovat odstranění pnutí. Tyto požadavky určují, zda má proces změnit celý průřez, pouze povrch, nebo především stav zbytkových napětí a rozměrů.
Výchozí stav je důležitý. Za tepla válcovaný, kovaný, tvářený za studena, normalizačně žíhaný, žíhaný nebo dříve kalený materiál nereaguje stejným způsobem. Velikost zrna, segregace, předchozí martenzit, zbytková napětí a rozložení karbidů ovlivňují austenitizaci, přeměny, obrábění i deformaci. Kurz tepelného zpracování ASTM International z roku 2024 označuje austenitizaci, žíhání, normalizaci, kalení a popouštění, dvojité popouštění, řízení velikosti zrna a požadavky na mechanické vlastnosti za faktory specifikace, nikoli za volitelné podrobnosti doplňované až po volbě názvu procesu.
Posloupnost tepelného cyklu
- Ohřev Řiďte rychlost ohřevu, atmosféru, způsob uložení vsázky a rovnoměrnost teploty v průřezu.
- Austenitizace nebo tepelné zpracování Dosáhněte kvalifikované teploty a udržujte ji po dobu potřebnou pro požadovanou transformační nebo difuzní reakci.
- Přemístění a ochlazování Řiďte dobu přemístění, rychlost ochlazování, kalicí prostředek, stav lázně a její pohyb.
- Popouštění nebo stárnutí Upravte tvrdost, houževnatost, zbytkové napětí a rozměrovou stabilitu, pokud to zvolený postup vyžaduje.
Tepelný cyklus se poté stává řízenou sekvencí: rychlost ohřevu, teplota austenitizace nebo rozpouštěcího zpracování, doba výdrže, atmosféra, doba přenosu, rychlost ochlazování, ochlazovací médium a případné následné popouštění nebo stárnutí. Teplotu a čas nelze oddělit od tloušťky průřezu. Střed velkého výkovku může dosáhnout nastavené teploty pece dlouho po svém povrchu, zatímco tenká hrana se během stejné operace může přehřát nebo přeměnit.
| Proces | Hlavní účel | Typický výsledný stav |
|---|---|---|
| Odstraňování pnutí | Snížit zbytkové napětí | Původní mikrostruktura z velké části zachována |
| Žíhání | Snížit tvrdost a zlepšit obrobitelnost | Měkká feriticko-perlitická nebo globulární struktura podle jakosti |
| Normalizační žíhání | Zjemnit nebo obnovit strukturu | Feriticko-perlitická struktura ochlazená na vzduchu u mnoha uhlíkových a nízkolegovaných ocelí |
| Kalení a popouštění | Kombinovat pevnost, tvrdost a houževnatost | Popuštěný martenzit |
| Izotermické bainitické kalení | Řídit bainitickou přeměnu a rozměrové změny | Bainit |
| Martenzitické kalení s vyrovnáním teploty | Omezit teplotní gradienty před vznikem martenzitu | Popuštěný martenzit po následném popouštění |
Různé procesy řeší různé problémy. Odstranění pnutí snižuje zbytková napětí, aniž by záměrně vyvolávalo úplnou přeměnu spojenou s kalením. Žíhání snižuje tvrdost a zlepšuje obrobitelnost; normalizace zjemňuje nebo obnovuje strukturu ohřevem nad kritický rozsah a následným ochlazením na vzduchu. Austenitizace připravuje ocel na přeměnu, ale sama o sobě není úplným zpracováním. Kalením vzniká martenzit pouze v místech, kde ochlazování potlačí difuzní přeměny, a popouštění upravuje výslednou tvrdost, houževnatost a stav napětí.
Martenzitické kalení s izotermickou prodlevou může před vznikem martenzitu snížit teplotní gradienty. Bainitické kalení vytváří bainitické struktury, pokud ocel a velikost průřezu umožňují požadovaný průběh přeměny. Cementování a karbonitridování přidávají před kalením na povrch uhlík, případně uhlík a dusík. Nitridování vytváří při nižší teplotě tvrzenou dusíkem obohacenou vrstvu a může eliminovat potřebu samostatného kalení. Vytvrzování stárnutím se používá pouze u vhodných precipitačně vytvrzovaných slitin. Difuzní povlaky jsou procesy změny složení povrchu, nikoli náhrada každého objemového tepelného zpracování. Uhlíkové a legované oceli, jako jsou C45 a 42CrMo4 podle ISO 683-1:2016, musí být před volbou kteréhokoli z těchto postupů posouzeny podle svého předepsaného složení, prokalitelnosti a zamýšleného stavu.
Proč je nutné posuzovat jakost oceli, velikost průřezu a geometrii společně
| Proměnná výběru | Co ovlivňuje | Důkazy k přezkoumání |
|---|---|---|
| Obsah uhlíku | Potenciální tvrdost martenzitu | Chemické složení jakosti a požadovaná povrchová nebo jádrová tvrdost |
| Legující prvky | Prokalitelnost a průběh přeměn | Meze chemického složení a údaje o prokalitelnosti |
| Velikost průřezu | Průběh ochlazování od povrchu ke středu | Rozhodující tloušťka a soustředění hmoty |
| Geometrie | Lokální ochlazování a koncentrace napětí | Rohy, otvory, drážky pro pera, žebra a přechody |
| Počáteční stav | Velikost zrna, segregace, napětí a rozložení karbidů | Stav po kování, válcování, žíhání, normalizaci nebo tváření za studena |
ISO 683-1:2016 stanovuje požadavky na dodání a zamýšlené použití tepelného zpracování pro příslušné nelegované oceli, neznamená však, že každé tepelné zpracování je vhodné pro každou jakost nebo geometrii. Strong evidence
Označení oceli vymezuje výchozí rámec, nikoli hotový technologický postup. ISO 683-1:2016 se vztahuje na nelegované oceli určené obecně pro zušlechťování, bainitické kalení, kalení plamenem, indukční kalení a v některých případech pro normalizované strojní součásti. ISO 4885:2018 poskytuje řízenou terminologii pro tepelné zpracování železných materiálů a tabulku fází železo–uhlík. Žádná z těchto norem však neodstraňuje nutnost přizpůsobit chemické složení a prokalitelnost skutečné součásti.
Velikost průřezu řídí průběh teploty a ochlazování od povrchu ke středu. Geometrie přináší další komplikace: ostré rohy se ochlazují rychleji, tenké výztuhy mohou prokřehnout nebo se prokalit v celém průřezu, otvory se mohou ochlazovat jinak než vnější povrchy a drážky pro pera nebo náhlé změny průřezu soustřeďují napětí. Rychlé kalení ve vodě může u silnostěnné součásti z oceli 1045 dosáhnout požadované tvrdosti jádra, avšak u tenké součásti s vrubem může způsobit trhliny; olej, polymer, plyn, stupňovité ochlazování nebo indukční kalení mohou toto riziko snížit, každý z těchto postupů však mění dosažitelný průběh tvrdosti.
Deformace je rovněž výsledkem vzájemného působení konstrukce a procesu. Nerovnoměrný ohřev, nehomogenní ochlazování, objemová změna při fázové přeměně a zbytková napětí mohou posunout otvory, ohnout hřídele nebo změnit rovinnost. Upínací přípravky, orientace vsázky, intenzita míchání, ochranná atmosféra, předehřev, přerušované kalení a přídavek na obrábění musí být součástí rozhodování o volbě. Přijatelným výsledkem není pouze určitá hodnota tvrdosti, ale součást, která si zachová požadovaný tvar a integritu.
Rozdíl mezi názvem procesu a předepsaným zpracováním
„Kalení a popouštění“ je skupina procesů. Specifikace musí uvádět označení a stav oceli, rozsah teplot austenitizace, způsob ohřevu, účinnou dobu výdrže, atmosféru v peci, maximální dobu přenosu, kalicí médium a jeho míchání, teplotu a dobu popouštění, počet popouštění, mezní hodnoty tvrdosti nebo mechanických vlastností a metodu kontroly. „Žíhat při 700 °C“ zůstává neúplné, pokud není známa rychlost ohřevu, základ pro stanovení doby výdrže, rychlost ochlazování a požadovaná výsledná struktura.
Publikace Manufacturing Process Selection Handbook tento proces rozhodování vymezuje prostřednictvím vhodnosti materiálu, variant procesu, konstrukčních omezení, otázek kvality, výrobní ekonomiky a integrity součásti. Tyto kategorie brání tomu, aby se volba zúžila na jediné nastavení pece. Cyklus, který splní požadovanou tvrdost, ale způsobí trhliny, nesplňuje požadavky na integritu součásti; cyklus, který funguje na laboratorním vzorku, ale neumožňuje řídit atmosféru nebo rychlost ochlazování, nesplňuje požadavky výrobního řízení. Tepelné zpracování je specifikováno teprve tehdy, jsou-li definovány jak požadovaný výsledek, tak prostředky k jeho dosažení a ověření.
2. Začněte požadavky na vlastnosti, nikoli teplotou v peci
Volba tepelného zpracování by měla vycházet z požadovaných vlastností součásti, nikoli z teploty v peci opsané z tabulky. Před volbou oceli nebo teplotního cyklu definujte provozní zatížení, přijatelné způsoby porušení, rozsah tvrdosti, požadovanou úroveň pevnosti, požadavek na houževnatost, stav z hlediska obrobitelnosti, hloubku zakalení, rozměrové tolerance a výrobní omezení. Teplota, doba výdrže, rychlost ohřevu a rychlost ochlazování se vzájemně ovlivňují; změna jedné z těchto veličin může změnit velikost austenitického zrna, produkty přeměny, zbytková napětí, deformace i výsledné vlastnosti.
První otázkou při předběžném výběru je, zda specifikace vyžaduje stav s objemovým popuštěným martenzitem, normalizovanou strukturu, změkčený žíhaný stav, tvrdý povrch nad houževnatějším jádrem, nebo součást zbavenou pnutí. Odstranění pnutí může být dostačující u svařované nebo intenzivně obráběné součásti, jejíž pevnost a mikrostruktura jsou již vyhovující. Normalizace může zjemnit nebo obnovit strukturu a vytvořit feriticko-perlitický stav vhodný pro některé strojní součásti. Žíhání upřednostňuje snížení tvrdosti a zlepšení obrobitelnosti. Kalení a popouštění cílí na řízenou kombinaci pevnosti a houževnatosti, zatímco cementování, karbonitridování, nitridování, kalení plamenem nebo indukční kalení mohou soustředit hlavní požadavek na tvrdost do povrchové vrstvy.
ASM International uvedla v publikaci Steel Selection for Hardening (1991), že „volba oceli pro kalení se řídí především požadovanou tvrdostí po zakalení a hloubkou pod povrchem, do které musí tato tvrdost zasahovat“. Toto je rozhodující kritérium pro posuzování volby průběžného kalení. Ocel musí být schopna dosáhnout požadované tvrdosti po zakalení v příslušné hloubce průřezu při dostupné intenzitě kalení; následné popouštění pak snižuje křehkost a upravuje výslednou rovnováhu vlastností.
Tvrdost, pevnost, houževnatost a obrobitelnost
Tvrdost je odolnost proti vtlačení nebo lokalizované plastické deformaci. Nepředstavuje úplnou náhradu za pevnost v tahu, mez kluzu, únavové vlastnosti ani houževnatost. Dvě oceli s podobnou tvrdostí podle Rockwella C mohou mít odlišné tahové vlastnosti, množství vměstků, velikost zrna, obsah zbytkového austenitu i rázové vlastnosti. Číslo tvrdosti je dokladem jedné odezvy materiálu, nikoli úplnou specifikací mechanických vlastností.[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
Prokalitelnost je rovněž nutné odlišovat od tvrdosti. Tvrdost popisuje hodnotu dosaženou v určitém místě; prokalitelnost popisuje, do jaké hloubky a jak rovnoměrně se může ocel během stanoveného zpracování přeměnit na martenzit. Nízkolegovaná ocel může dosáhnout vysoké povrchové tvrdosti, ale u velkého průřezu může tvrdost směrem ke středu rychle klesat. Ocel s vyšší prokalitelností dokáže zachovat požadovanou strukturu po zakalení dále pod povrchem, často při mírnějším kalení a s nižším rizikem deformace. SAE J1268 (1995) stanovuje minimální a maximální meze prokalitelnosti uhlíkových a legovaných H-band ocelí, pro které jsou k dispozici standardizované údaje z čelní zkoušky prokalitelnosti. Výsledky Jominyho zkoušky čelním kalením a Grossmannova analýza proto pomáhají propojit volbu jakosti s velikostí průřezu a podmínkami kalení; nenahrazují však ověření na skutečné geometrii.
Vyšší tvrdost může být v rozporu s odolností proti rázu a rozměrovou stabilitou. Nadměrné množství nepopuštěného martenzitu je křehké, zatímco příliš intenzivní kalení zvyšuje tepelná a transformační napětí. Hřídel specifikovaná pouze jako „velmi tvrdá“ může prasknout u drážky pro pero, v důsledku poškození při broušení ztratit únavovou životnost nebo se deformovat nad přípustnou toleranci uložení ložiska. Teplotu a dobu popouštění je nutné volit s ohledem na požadovanou mez kluzu, rázovou energii, únavové zatížení a provozní teplotu. Kurz tepelného zpracování společnosti ASTM International z roku 2024 uvádí austenitizaci, žíhání, normalizaci, postupy kalení a popouštění, dvojité popouštění, řízení velikosti zrna a požadavky na mechanické vlastnosti jako specifikační faktory, nikoli jako izolovaná nastavení pece.
Obrobitelnost může vyžadovat jiný výchozí stav, než je konečný provozní stav. Žíhaný nebo normalizovaný polotovar lze obrábět předvídatelněji než zakalený materiál, avšak nadměrné změkčení může u některých jakostí snížit stabilitu výroby v důsledku tvorby nárůstku nebo špatné kontroly třísky. Výrobní postup proto může zahrnovat obrábění před kalením, ponechání přídavku na broušení a popouštění nebo odstranění pnutí před konečným rozměrovým opracováním.
Požadavky na povrch versus požadavky v celém průřezu
Specifikujte, kde musí být daná vlastnost zajištěna. Zub ozubeného kola, vačkový výstupek, oběžná dráha ložiska nebo kontaktní plocha vystavená opotřebení mohou vyžadovat tvrdý povrch při zachování houževnatějšího jádra s vyšší odolností proti poškození. Cementování a karbonitridování přidávají před kalením do povrchu uhlík, případně uhlík a dusík. Nitridování vytváří tvrdou dusíkem obohacenou vrstvu s omezenou přeměnou jádra, zatímco indukční kalení a kalení plamenem přeměňují řízenou povrchovou vrstvu rychlým lokálním ohřevem a ochlazením. Difuzní povlaky a související povrchová zpracování plní odlišné chemické a tribologické účely a nelze je volit pouze podle tvrdosti.
U součásti kalené v celém průřezu je problém odlišný. Její střed musí po odvodu tepla celým průřezem splňovat požadovanou tvrdost nebo mechanické vlastnosti. Mezi rozhodující proměnné patří chemické složení jakosti, velikost původního austenitického zrna, tloušťka průřezu, rohy, otvory, změny hmotnosti a intenzita míchání kalicího média. Norma ISO 683-1:2016 stanovuje dodací požadavky pro nelegované oceli určené obecně pro kalení a popouštění, izotermické zušlechťování, kalení plamenem, indukční kalení a v některých případech pro normalizované strojní součásti. Tento rozsah neznamená, že každé uvedené zpracování je použitelné pro každou jakost nebo geometrii.
Zbytková napětí, rozměrová stabilita a způsoby porušení v provozu
Proces je nevhodný, pokud sice splní požadavek na tvrdost, ale způsobí trhliny, nepřijatelnou házivost, nárůst, smrštění nebo nestabilitu rozměrů. Přispívají k tomu nerovnoměrný ohřev, gradienty v cementované vrstvě, okamžik martenzitické přeměny, ostré změny průřezu a intenzita kalení. Martempering může snížit teplotní rozdíly během přeměny; izotermické zušlechťování může vytvořit bainitické struktury s odlišnou rovnováhou napětí a deformace; dvojité popouštění může být nutné tam, kde se zbytkový austenit po prvním popouštění přemění. Jde o rozhodnutí spojená s geometrií a rizikem porušení, nikoli o automatická vylepšení.
Prověřované způsoby porušení
- Opotřebení Může vyžadovat tvrdý povrch nebo difuzně zpracovanou vrstvu.
- Lom zubu Může vyžadovat tvrdou povrchovou vrstvu s houževnatějším jádrem.
- Důlková koroze při valivém kontaktu Vyžaduje řízení povrchové tvrdosti, hloubky povrchové vrstvy a podpory pod povrchem.
- Únavové praskání Vyžaduje pozornost věnovanou zbytkovým napětím, vrubům, stavu povrchu a houževnatosti.
- Lom v důsledku přetížení Může upřednostňovat vyvážený stav pevnosti a houževnatosti před maximální tvrdostí.
- Rozměrový posun Může vyžadovat odstranění pnutí, řízené kalení, popouštění nebo postup s menší deformací.
Před volbou cyklu uveďte skutečné způsoby porušení v provozu: opotřebení, ulomení zubu, důlkovou korozi při valivém kontaktu, únavové praskání, lom v důsledku přetížení, zadření, ztrátu předpětí nebo rozměrový posun. Součást zbavená pnutí může být vhodnější než tvrdší součást, pokud je příčinou porušení rozhodující zbytkové napětí po svařování. Norma ISO 4885:2018 poskytuje řízenou terminologii pro tepelné zpracování železných materiálů a tabulku diagramu železo–uhlík, čímž pomáhá ve specifikacích odlišovat názvy zpracování od struktur a přeměn, které mají tato zpracování vyvolat. Správný postup je jednoznačný: definujte požadované vlastnosti, určete požadavky na povrch nebo celý průřez, posuďte prokalitelnost a geometrii a poté zvolte ocel a technologické okno. Teplota v peci přichází až následně.
3. Jakost oceli, obsah uhlíku, legování a prokalitelnost
Režim tepelného zpracování nelze zvolit pouze podle teploty v peci. Označení oceli určuje dostupný obsah uhlíku, legující prvky, požadavky na čistotu a očekávané transformační chování; součást určuje vzdálenost chlazení a přípustné tepelné namáhání. ASM International uvedla v publikaci Steel Selection for Hardening (1991), že „volba oceli pro kalení je primárně určena požadovanou tvrdostí po zakalení a hloubkou pod povrchem, do které musí tato tvrdost zasahovat“. Jde o rozhodnutí týkající se materiálu a procesu, nikoli o vyhledání hotového receptu.
Klíčové pojmy při výběru jakosti
- Tvrdost
- Odpor měřený v daném místě po tepelném zpracování.
- Prokalitelnost
- Hloubka a rozložení zakalení dosažené stanoveným chladicím cyklem.
- Tvrdost po zakalení
- Tvrdost dosažená bezprostředně po kalení, před změnami rovnováhy vlastností způsobenými popouštěním.
- Ocel s pásmem prokalitelnosti H
- Uhlíková nebo legovaná ocel dodávaná se stanovenými mezemi prokalitelnosti na základě výsledků standardní zkoušky čelní kalitelnosti.
Rozdíl mezi tvrdostí a prokalitelností musí zůstat jasně vymezen. Tvrdost je odpor měřený v určitém místě součásti. Prokalitelnost popisuje, do jaké hloubky může daná ocel při definovaném kalení vytvořit martenzit nebo požadovaný podíl martenzitu. Malý čep a velké ozubené kolo mohou být vyrobeny ze stejné jakosti a kaleny ve stejném oleji, přesto mohou vykazovat velmi odlišnou strukturu ve středu, protože jejich rychlosti ochlazování se liší.
Obsah uhlíku a dosažitelná martenzitická tvrdost
Uhlík ovlivňuje potenciální tvrdost martenzitu přímočařeji než většina legujících prvků. Při austenitizaci se uhlík rozpouští v austenitu; rychlé ochlazení pak tento uhlík zachytí v přesycené martenzitické mřížce s tělesově centrovanou tetragonální strukturou. S rostoucím obsahem uhlíku se martenzit po zakalení obecně stává tvrdším, ačkoli tento nárůst nakonec přináší stále menší praktický užitek a může zvyšovat křehkost, riziko praskání a množství zadrženého austenitu.
Tím se stanovuje horní mez toho, čeho lze kalením dosáhnout. Nízkouhlíková ocel může chladnout dostatečně rychle na to, aby se na povrchu i ve středu značná část austenitu přeměnila na martenzit, přesto však může vykázat pouze střední tvrdost, protože martenzit obsahuje málo uhlíku. Naopak vysokouhlíková ocel může vytvořit velmi tvrdý povrchový martenzit, ale ve středu selhat, pokud je tam ochlazování příliš pomalé. Uhlík proto řídí dosažitelnou martenzitickou tvrdost; sám o sobě však nezaručuje prokalení celého průřezu.
Požadovaná vlastnost by měla být specifikována podle místa. Požadavek na „vysokou tvrdost“ povrchu je neúplný, pokud musí požadavky na tvrdost nebo mikrostrukturu splňovat také patka ozubu přenášející zatížení, střed hřídele nebo uložení ložiska. V tlustém průřezu se může v blízkosti kaleného povrchu nacházet martenzit, dále směrem dovnitř bainit nebo perlit a v jádře měkčí smíšená struktura. Takový gradient může být přijatelný u součásti záměrně povrchově kalené, avšak představuje nesplnění požadavku, pokud specifikace vyžaduje prokalení celého průřezu.
Uhlík ovlivňuje také transformační teploty a odezvu při kalení. Zvyšování obsahu uhlíku obvykle snižuje teplotu začátku tvorby martenzitu a po kalení může zvyšovat množství zadrženého austenitu. Teplota a doba austenitizace musí zajistit rozpuštění zamýšlených fází obsahujících uhlík, aniž by došlo k nadměrnému růstu zrna. Kurz tepelného zpracování pořádaný ASTM International v roce 2024 označuje austenitizaci, řízení velikosti zrna, postup kalení a popouštění, dvojité popouštění a požadavky na mechanické vlastnosti za specifikační faktory, nikoli za nezávislá nastavení pece.[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
ISO 683-1:2016 se týká nelegovaných ocelí určených obecně pro zušlechťování kalením a popouštěním, izotermické zušlechťování, kalení plamenem, indukční kalení a v některých případech pro normalizované strojní součásti. Označení oceli a stav při dodání je však stále nutné ověřit: jakost určená pro kalení a popouštění není automaticky vhodná pro cementování, nitridování nebo precipitační zpracování. ISO 4885:2018 poskytuje řízenou terminologii tepelného zpracování železných materiálů a terminologii fází v systému železo–uhlík používanou při definování těchto voleb.
Vliv legování na prokalitelnost a transformační chování
Legování je nutné posuzovat odděleně od obsahu uhlíku. Mangan, chrom, molybden, nikl a v odpovídajícím řízeném množství také bor běžně zpomalují difuzní přeměny, jako je tvorba perlitu a feritu. Ocel proto může při stejném kalení vytvářet martenzit při nižší rychlosti ochlazování a do větší hloubky. Křemík rovněž ovlivňuje transformační chování a odezvu při popouštění, zatímco chrom, molybden a vanad mohou vytvářet legované karbidy, jejichž rozpouštění závisí na teplotě a době austenitizace.
To je hlavní důvod, proč se ocel, jako je SAE 4140, může prokálit do větší hloubky než uhlíková ocel s podobným obsahem uhlíku. Obsah legujících prvků posouvá transformační chování závislé na čase a teplotě, takže vnitřní oblasti mají více času projít transformačním rozmezím, aniž by se vytvořilo velké množství měkkého feritu nebo perlitu. Nikl obecně přispívá k prokalitelnosti a houževnatosti, zatímco chrom a molybden mohou také zlepšovat odolnost proti změknutí při popouštění. Tyto účinky nejsou vzájemně zaměnitelné a jejich velikost závisí na chemickém složení, výchozí mikrostruktuře, velikosti austenitického zrna a tepelné historii.
Legování neodstraňuje potřebu vhodné úrovně obsahu uhlíku. Nízkouhlíková legovaná ocel se může prokálit do velké hloubky, avšak maximální tvrdost vzniklého martenzitu zůstane omezena obsahem uhlíku. Vysokouhlíková nelegovaná ocel může dosáhnout velmi vysoké povrchové tvrdosti, ale k prokalení středu vyžaduje intenzivní kalení, které zvyšuje riziko deformací a praskání. V mnoha konstrukcích nabízí středně uhlíková legovaná ocel následovaná kalením a popouštěním lépe kontrolovatelný kompromis než pouhé zvyšování obsahu uhlíku.
Transformační chování rovněž určuje volbu procesu. Oceli obsahující molybden mohou snášet pomalejší kalení, zatímco nelegovaná uhlíková ocel může k dosažení požadované tvrdosti ve středu vyžadovat kalení do vody nebo polymerního roztoku, což přináší větší riziko rozměrových změn. Oceli obsahující nikl a chrom mohou mít nižší transformační teploty a zvýšenou citlivost na vznik zadrženého austenitu. Popouštění pak musí být specifikováno podle konečné tvrdosti, pevnosti, houževnatosti a rozměrové stability, nikoli podle předpokládané teploty převzaté z jiné jakosti.

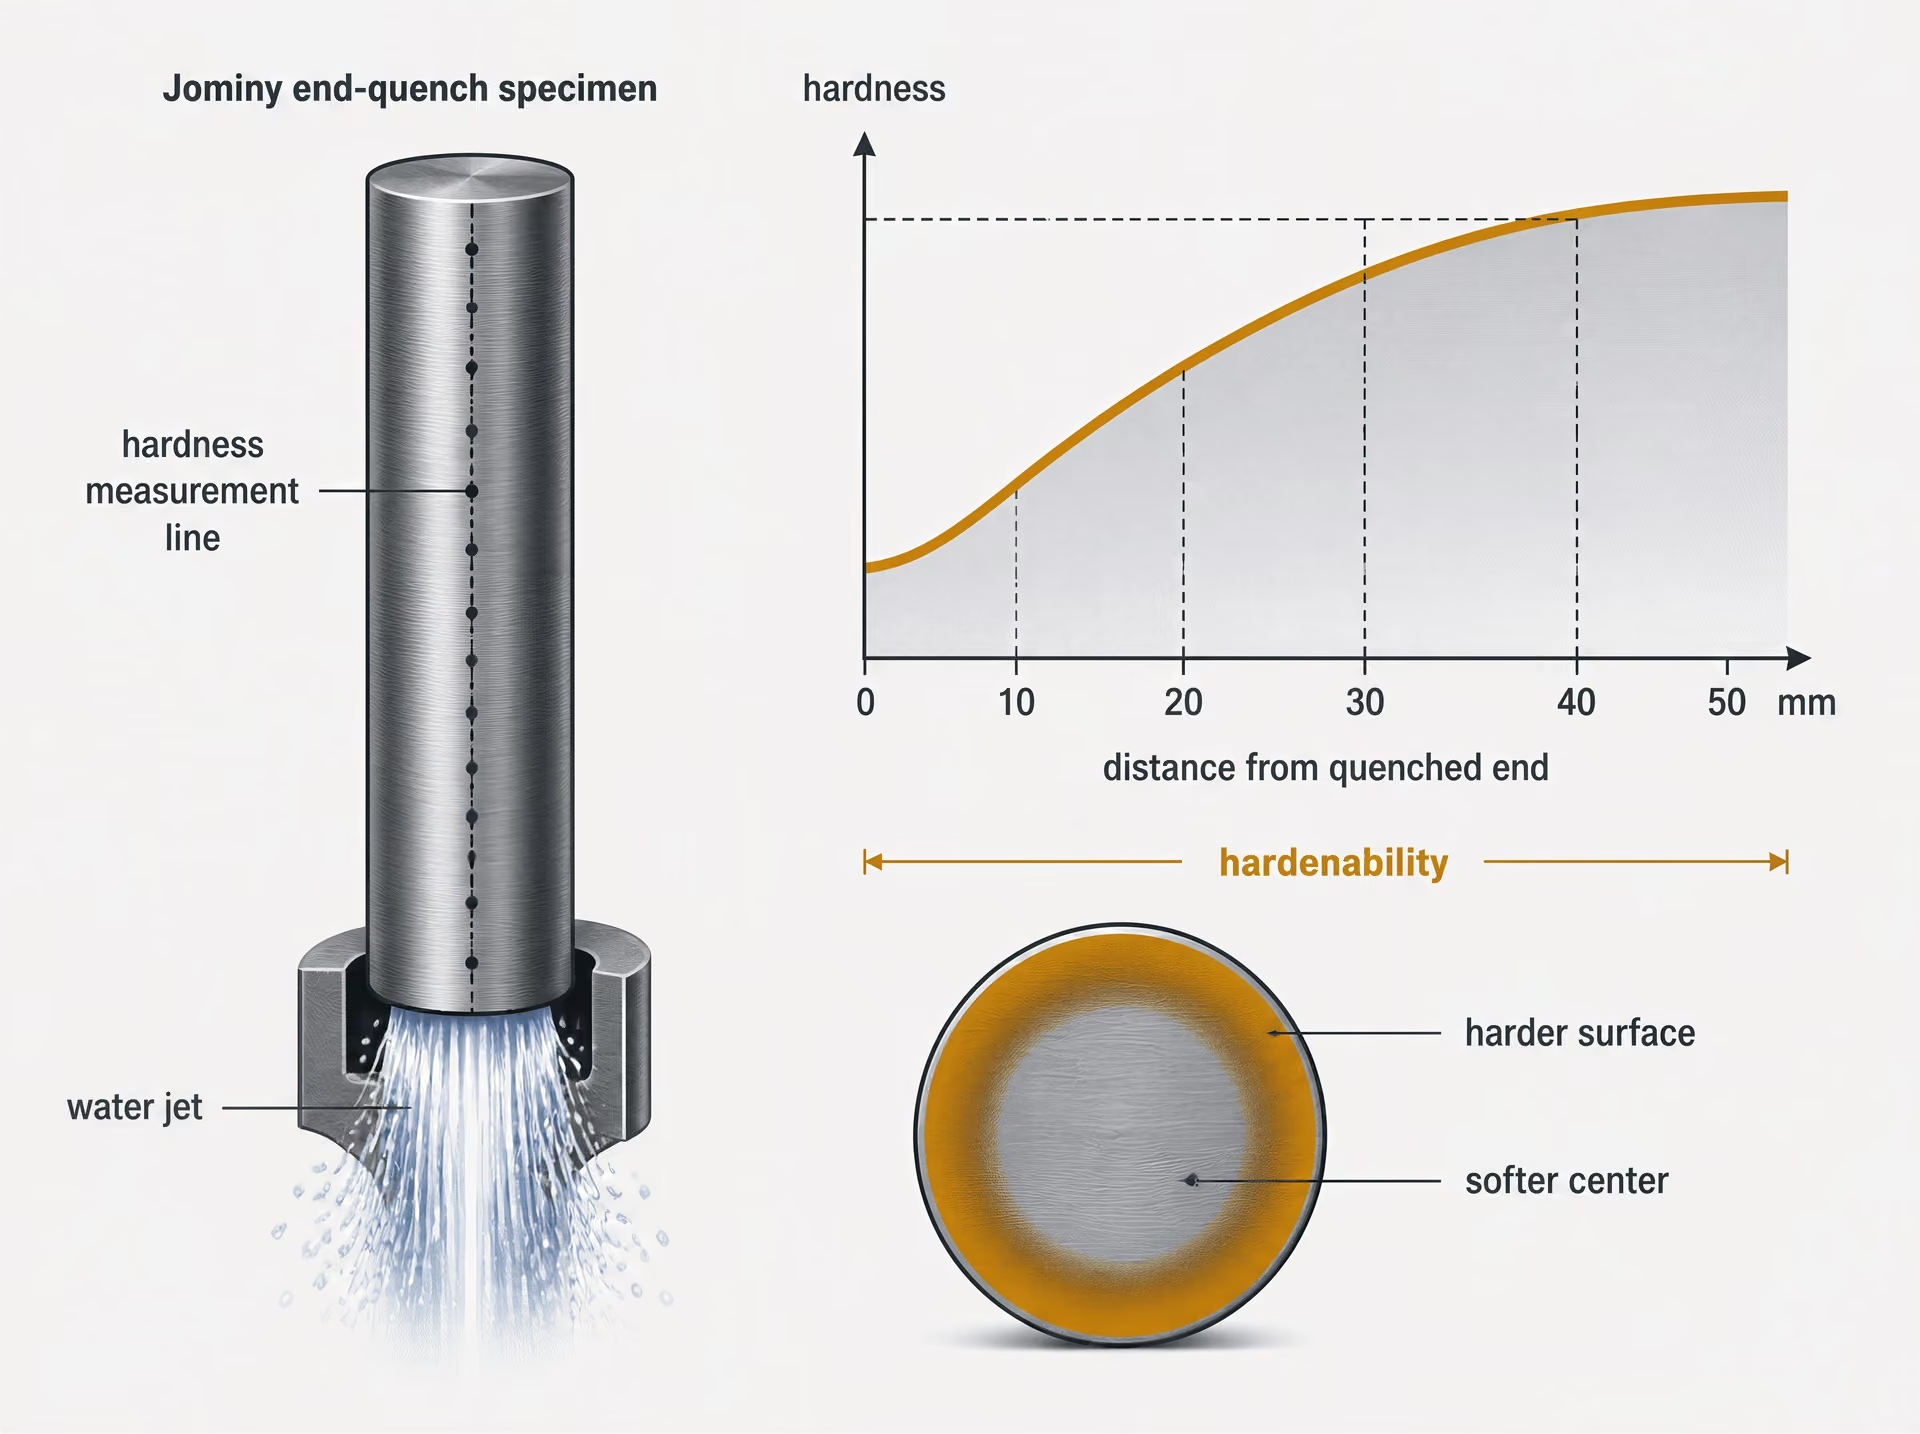
Oceli s pásmem H, údaje zkoušky Jominy a vliv velikosti průřezu
SAE J1268, revidovaná v roce 1995, stanovuje minimální a maximální meze prokalitelnosti pro uhlíkové a legované oceli s pásmem H, pro které jsou k dispozici standardizované údaje o prokalitelnosti získané zkouškou čelním ostřikem. Označení „H“ identifikuje jakost s řízenou prokalitelností, například variantu uhlíkové nebo legované oceli s pásmem H, u níž je požadovaný rozsah prokalitelnosti vyjádřen výsledky standardní zkoušky čelním ostřikem. Neznamená to, že každý kus této jakosti bude mít v každé hloubce stejnou tvrdost, ani to nenahrazuje kontrolu obsahu uhlíku, velikosti zrna, podmínek austenitizace nebo podmínek kalení.
Zkouška prokalitelnosti podle Jominyho porovnává prokalitelnost za definovaných laboratorních podmínek. Standardizovaný válcový vzorek se austenitizuje a na jednom konci se kalí; tvrdost se měří ve vzrůstajících vzdálenostech od kaleného konce. Výsledná křivka závislosti tvrdosti na vzdálenosti zaznamenává, jak rychle ocel ztrácí martenzitickou tvrdost s klesající místní rychlostí ochlazování. SAE J1268 využívá tyto stanovené údaje k definování minimálních a maximálních pásem prokalitelnosti. Výrobní specifikace pak může odmítnout tavby, které leží mimo zvolené pásmo, místo aby se spoléhala pouze na jmenovité chemické složení.
Vzdálenost podle Jominyho není totožná s fyzickou hloubkou v součásti. Hřídel, deska, ozubené kolo nebo výkovek chladnou ve třech rozměrech a průběh ochlazování od povrchu ke středu závisí na velikosti průřezu, tvaru, rozích, koncentraci hmoty, době přenosu z pece, intenzitě míchání, teplotě kalicího média a jeho stavu. Střed tlustého kruhového průřezu se může ochlazovat příliš pomalu na to, aby splnil požadovanou tvrdost, i když zkouška tvrdosti povrchu vykazuje vyhovující výsledek.
Grossmannova analýza poskytuje spojení mezi laboratorní prokalitelností a geometrií součásti. Odděluje odezvu oceli od intenzity kalení a vztahuje ideální kritický průměr ke skutečnému průřezu a podmínkám ochlazování. Údaje zkoušky Jominy charakterizují ocel; Grossmannovy koncepce pomáhají posoudit, zda daná ocel a kalení mohou prokálit požadovaný průřez. Výsledek by měl být ověřen profily tvrdosti, metalografií a v případě potřeby výrobními zkouškami.
Obhajitelná volba proto před výběrem cyklu v peci specifikuje označení oceli, meze obsahu uhlíku a legujících prvků, požadavek na pásmo H nebo rovnocennou prokalitelnost, cílovou mikrostrukturu, požadovanou tvrdost v definovaných místech, velikost průřezu a omezení týkající se kalení. Teplota, doba výdrže, rychlost ohřevu a rychlost ochlazování působí společně; změna jedné z těchto veličin může změnit výsledek, i když jmenovitá jakost oceli zůstane nezměněna.
4. Volba konvenčního kalení celého průřezu
Konvenční kalení celého průřezu znamená austenitizaci, kalení a popouštění celého průřezu namísto kalení pouze jeho povrchu. Volí se tehdy, když Součást potřebuje kontrolovanou kombinaci tvrdosti, pevnosti a houževnatosti ve značné hloubce. Rozhodování by mělo začít požadovanou tvrdostí po zakalení a hloubkou, do níž musí být této tvrdosti dosaženo. ASM International uvedla v publikaci Steel Selection for Hardening (1991), že tyto dva požadavky určují volbu oceli především; nelze je zaměňovat za volbu teploty v peci.
Rozhodující Vlastností materiálu je prokalitelnost. Tvrdost popisuje odolnost proti vtlačení po zpracování, zatímco prokalitelnost popisuje, do jaké hloubky a jak rovnoměrně může ocel při stanoveném ochlazovacím cyklu vytvořit zakalenou strukturu. Průřez z oceli C45 a průřez z oceli 42CrMo4 mohou dosáhnout podobné povrchové tvrdosti, jejich profily tvrdosti se však mohou výrazně lišit, protože průběh přeměny ovlivňují obsah legujících prvků, velikost průřezu, velikost předchozího austenitického zrna a podmínky ochlazování. SAE J1268:1995 stanovuje minimální a maximální meze prokalitelnosti uhlíkových a legovaných H-pásmových ocelí, pro něž jsou stanoveny standardní údaje ze zkoušky čelním kalením. Výsledky zkoušky čelním kalením podle Jominyho a Grossmannovy metody proto pomáhají porovnat jakost s konkrétní Součástí, neodstraňují však potřebu výrobních zkoušek.
ISO 683-1:2016 se vztahuje na nelegované oceli určené obecně pro kalené a popouštěné, izotermicky zušlechtěné, plamenem kalené, indukčně kalené a v některých případech normalizačně žíhané strojní Součásti. ISO 4885:2018 poskytuje terminologii tepelného zpracování a definice fází v systému železo–uhlík používané k popisu tohoto postupu. Zvolená jakost musí rovněž splňovat požadavky na chemické složení, velikost průřezu, mechanické Vlastnosti, svařitelnost a kontrolu. Kalení celého průřezu je nevhodnou volbou, pokud jádro nemůže dosáhnout požadované struktury bez nepřijatelného vzniku trhlin nebo pokud výsledná tvrdost znemožní následné obrábění.
Austenitizace a řízení velikosti zrna
Prvním krokem je ohřev do austenitické oblasti rychlostí, která zabrání nadměrným teplotním gradientům a poškození povrchu. Stanovená austenitizační teplota závisí na jakosti, výchozím stavu, atmosféře v peci, tloušťce průřezu, způsobu uložení vsázky a požadované velikosti zrna. Výdrž musí být dostatečně dlouhá, aby nejchladnější část průřezu dosáhla požadované teploty a aby došlo k potřebnému rozpuštění a homogenizaci. Nejde jednoduše o zařazení každé Součásti do pevně stanoveného režimu „minuty na milimetr“.
Nadměrná teplota nebo příliš dlouhá výdrž podporují růst austenitického zrna. Hrubá předchozí austenitická zrna mohou snižovat houževnatost, zvyšovat citlivost k praskání při kalení a měnit průběh přeměny. Mohou také zhoršovat rozměrové odchylky, protože přeměna Součásti probíhá méně rovnoměrně. Z tohoto důvodu je obvykle vhodnější nejnižší kvalifikovaný austenitizační režim, který vytvoří požadovanou strukturu, než zbytečně vysoké nastavení pece. To však neznamená, že je přípustný nedostatečný ohřev: nerozpuštěné karbidy, neúplná austenitizace nebo nedostatečné vyrovnání teploty mohou vést k nízké tvrdosti a nerovnoměrnému profilu.
Řízení velikosti zrna zahrnuje více než jen teplotu v peci. Význam mají čistota oceli, předchozí tváření za tepla, historie normalizačního nebo žíhacího zpracování, rychlost ohřevu, způsob uložení vsázky v peci a doba strávená nad kritickými teplotami. Kurz tepelného zpracování pořádaný ASTM International v roce 2024 označuje austenitizaci, řízení velikosti zrna, požadavky na mechanické Vlastnosti a volbu procesů, jako jsou žíhání, normalizace, kalení a popouštění a dvojité popouštění, za faktory specifikace. Kalibrace pece a umístění termočlánků jsou nezbytné, pokud je průřez velký nebo je tolerance Vlastností úzká.

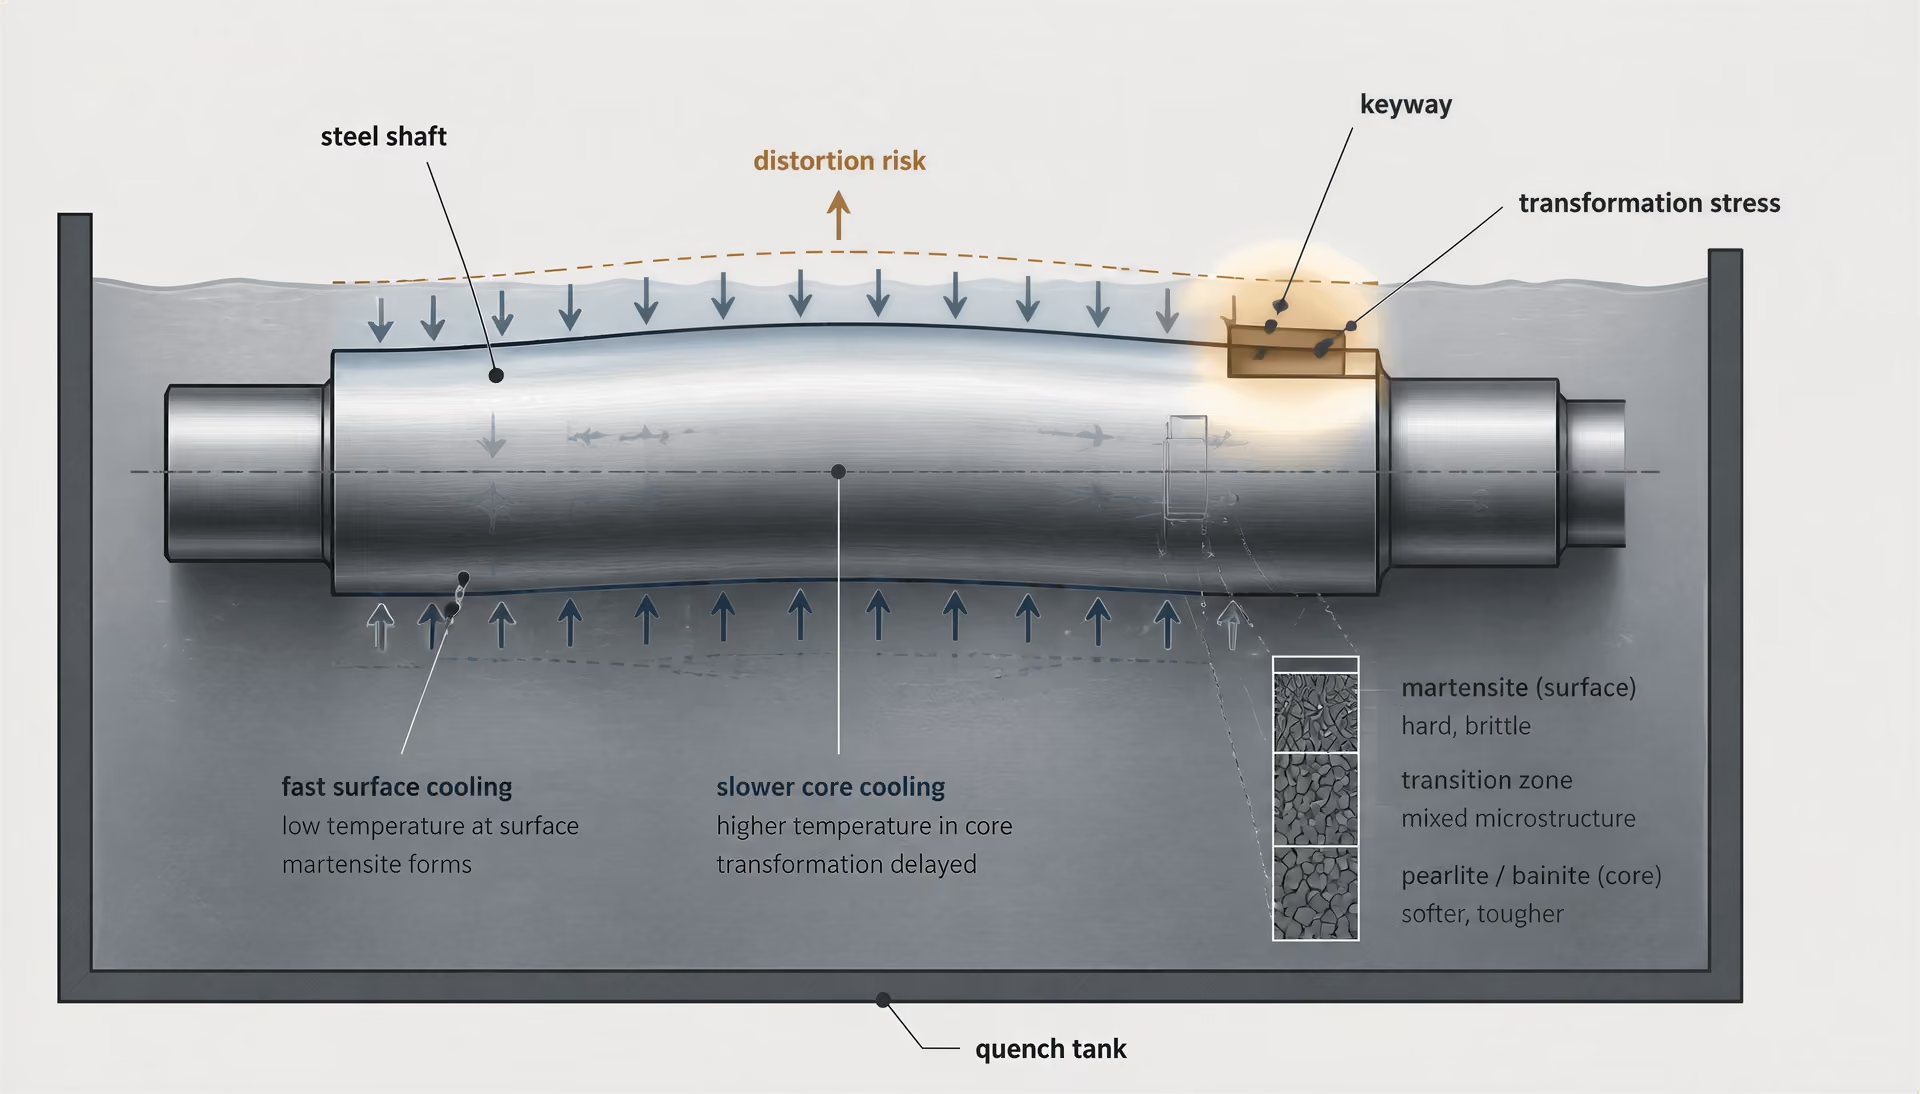
Kalení: intenzita ochlazování, vznik trhlin a deformace
Po austenitizaci se Součást ochlazuje dostatečně rychle, aby před nadměrnou difuzí prošla příslušnými oblastmi přeměny perlitu a bainitu a umožnila vznik martenzitu tam, kde to dovolují ocel a velikost průřezu. Požadovanou rychlostí ochlazování není nejvyšší dostupná rychlost. Je jí taková rychlost, která vytvoří potřebný profil tvrdosti a současně udrží tepelné a transformační napětí v mezích přijatelnosti pro danou Součást.
Voda, polymerní roztok, olej, plyn a přerušované nebo stupňovité kalení poskytují různé intenzity ochlazování. Voda může zajistit vysokou rychlost ochlazování povrchu, avšak může vyvolat značné gradienty, zejména na ostrých rozích, drážkách pro pera, otvorech a místech se změnou tloušťky stěny. Olej je obvykle méně intenzivní, zatímco tlak plynu a koncentraci polymeru lze upravovat v rámci validovaných mezí. Skutečný ochlazovací cyklus mění také víření, teplota lázně, uspořádání vsázky, doba přenosu a znečištění kalicího média. Jmenovité označení kalicího média proto není technologickou specifikací.
Intenzita kalení je otázkou konstrukce Součásti, nikoli soutěží v rychlosti. Silná hřídel může vyžadovat značné ochlazování, aby se zakalilo její jádro, zatímco tenký zub ozubeného kola může za stejných podmínek prasknout. Geometrie určuje místní odvod tepla a koncentraci napětí. Zaoblení, plynulé přechody, rovnoměrná tloušťka stěny, správné upnutí a řízená orientace mohou snížit deformace a vznik trhlin ještě před ponořením Součásti do nádrže. Martempering lze zvolit tehdy, když je omezení teplotních gradientů důležitější než dosažení nejkratšího cyklu; při něm se před konečnou přeměnou vyrovná teplota nad oblastí počátku tvorby martenzitu. Austempering je odlišný postup, při němž se při izotermické výdrži vytvářejí bainitické struktury, a neměl by být považován za běžnou náhradu kalení a popouštění.
Popouštění a konečná rovnováha Vlastností
Čerstvě zakalená ocel je jen zřídka připravena k použití. Martenzit je tvrdý, avšak obsahuje vysoká zbytková napětí a může obsahovat zbytkový austenit; nepopuštěná Součást může prasknout při manipulaci, obrábění nebo provozu. Při popouštění se zakalená ocel znovu ohřívá pod příslušnou teplotu přeměny a udržuje se při ní dostatečně dlouho, aby došlo k redistribuci uhlíku, tvorbě karbidů, uvolnění napětí a požadované změně mechanických Vlastností. Tvrdost a pevnost s rostoucí teplotou popouštění obecně klesají, zatímco houževnatost a rozměrová stabilita se obvykle zlepšují, ačkoli odezva silně závisí na jakosti a výchozí struktuře.
Konečným cílem je rovnováha Vlastností, nikoli maximální tvrdost. Uložení ložiska, hřídel zatížená tlakem a čep namáhaný rázem mohou vyžadovat odlišné podmínky popouštění, i když mají stejnou jmenovitou jakost. Popouštění ovlivňuje také zbytková napětí a rozměrové změny, proto by specifikace měla zahrnovat místo měření tvrdosti, požadavky na tahové nebo rázové Vlastnosti, pokud jsou relevantní, přípustné deformace a případná zakázaná pásma popouštění spojená s popouštěcí křehkostí nebo nežádoucími reakcemi karbidů.
Dvojité popouštění může být předepsáno pro vysoce legované oceli, nástrojové oceli a Součásti, u nichž se zbytkový austenit přemění během prvního popouštění nebo následného ochlazování. Druhé popouštění pak působí na nově vzniklý nepopuštěný martenzit a snižuje riziko opožděných rozměrových změn nebo praskání. Automaticky se nevyžaduje u každé uhlíkové nebo nízkolegované oceli.
Přesné teploty, doby přenosu, výdrže, rychlosti ohřevu, rychlosti ochlazování a intervaly mezi popouštěními musí vycházet z normy pro danou jakost, specifikace tepelného zpracování, geometrie Součásti, způsobu provozu pece a kalicího média a z validovaných procesních údajů. Studie z roku 2024 publikovaná na ScienceDirect označuje typ oceli a požadované Vlastnosti za faktory volby a teplotu, dobu výdrže, rychlost ohřevu a rychlost ochlazování za vzájemně se ovlivňující proměnné. Proto se obhajitelný postup kalení celého průřezu kvalifikuje pomocí průzkumů tvrdosti, kontrol mikrostruktury, měření deformací a podle potřeby také validací pomocí zkoušky Jominy nebo zkoušek výrobních Součástí — nekopíruje se z obecného receptu pro pec.
5. Kdy je správnou volbou normalizační žíhání, žíhání nebo žíhání ke snížení pnutí
Ne každá součást vyžaduje kalení. Pokud je požadovanou vlastností obrobitelnost, rozměrová stabilita nebo řízená výchozí feriticko-perlitická struktura, může být pomalejší ochlazovací tepelné zpracování lépe odůvodnitelné než cyklus kalení a popouštění. Volba stále začíná označením oceli, její výchozí mikrostrukturou, tloušťkou průřezu, předchozím tvářením nebo svařováním a následnými operacemi. Tepelné zpracování nedefinuje pouze teplota: společně působí také doba výdrže, rychlost ohřevu, rychlost ochlazování a tepelná odezva průřezu.
ASM International uvádí v publikaci Steel Selection for Hardening (1991), že „volba oceli pro kalení je řízena především požadovanou tvrdostí po zakalení a hloubkou pod povrchem, do níž musí tato tvrdost zasahovat“. Toto kritérium je důležité, pokud je kalení požadováno, neodůvodňuje však kalení každé ocelové součásti. ISO 683-1:2016 zahrnuje nelegované oceli určené pro zušlechťování, izotermické zušlechťování, kalení plamenem, indukční kalení a v některých případech pro normalizované strojní součásti. Součástí rozhodování je proto také předepsaný stav dodání a zamýšlené použití.
Žíhání pro změkčení a obrobitelnost
Žíhání se volí tehdy, když musí být materiál měkčí, méně odolný proti řezání nebo méně proměnlivý ve své odezvě při obrábění. Úplné žíhání obvykle zahrnuje ohřev do oblasti austenitu a následné pomalé ochlazování v peci, při němž u mnoha nelegovaných a nízkolegovaných ocelí vzniká poměrně hrubá feriticko-perlitická struktura. Přesný výsledek závisí na obsahu uhlíku, legujících prvcích, předchozí deformaci a velikosti průřezu. Podeutektoidní ocel, jako je C45E, nereaguje stejným způsobem jako nástrojová ocel s vyšším obsahem uhlíku nebo chrom-molybdenová jakost.
Změkčení může snížit řezné síly a opotřebení nástroje, avšak „žíhaný“ není univerzálním synonymem pro „obrobitelný“. Pro vysokouhlíkové oceli může být vhodnější sferoidizační žíhání, protože zaoblené částice cementitu snižují odolnost proti obrábění a zlepšují tvářitelnost před kalením. Naopak nadměrný růst zrna může snížit houževnatost a zanechat nevhodnou výchozí strukturu pro pozdější tepelné zpracování. Tenké průřezy se ochlazují rychleji než silné průřezy, zatímco velké výkovky mohou vyžadovat prodlouženou homogenizační výdrž, aby se zabránilo vzniku tvrdé povrchové oblasti a měkčího jádra.
Je nutné prověřit předchozí historii materiálu. Studené tváření zvyšuje hustotu dislokací a může vést ke směrovým vlastnostem; žíhání může tento stav z velké části odstranit. Svařovaná součást může obsahovat svarový kov, tepelně ovlivněnou oblast a základní kov s odlišnými strukturami, takže jeden cyklus v peci nemusí vést ke stejným vlastnostem ve všech místech. Kurz tepelného zpracování společnosti ASTM International z roku 2024 uvádí žíhání, řízení velikosti zrna a požadavky na mechanické vlastnosti jako samostatné specifikační faktory. Toto rozlišení je užitečné: cílem není pouze snížit tvrdost, ale získat předepsanou strukturu a předvídatelnou odezvu při následující operaci.
Normalizační žíhání pro úpravu struktury a vlastností
Normalizační žíhání se obecně volí pro obnovení nebo úpravu struktury po kování, válcování či jiném tepelném zpracování. Ocel se ohřeje do oblasti austenitu a ochlazuje se na klidném vzduchu, což představuje vyšší rychlost ochlazování než při žíhání v peci. U mnoha uhlíkových a nízkolegovaných ocelí tím vzniká jemnější feriticko-perlitická struktura, zvyšuje se pevnost ve srovnání se zcela vyžíhaným stavem a omezuje se některé páskování nebo nehomogenita způsobená předchozím zpracováním.
Normalizační žíhání není náhradou kalení, pokud je požadována martenzitická povrchová vrstva nebo vysoká prokalitelnost v celém průřezu. Jde o řízený výchozí stav, nikoli automaticky o konečný stav s vysokou pevností. Může také sloužit jako předběžné zpracování před obráběním nebo pozdější austenitizací, zejména pokud je historie kování součásti nejistá. Pokud je nutné zjemnění zrna, lze předepsat několik normalizačních cyklů, opakovaný ohřev však může zvýšit tvorbu okují, oduhličení, deformace a výrobní čas.
Tloušťka průřezu mění rychlost ochlazování, a tím i výsledné vlastnosti. Malý normalizovaný hřídel může vykázat jemnější perlit a vyšší pevnost než tlustá deska ze stejné jakosti. Důležitá je také geometrie: náhlé změny průřezu mohou vytvářet odlišné podmínky ochlazování a zbytková napětí. ISO 4885:2018 poskytuje řízenou terminologii pro tepelné zpracování železných materiálů a pro vztahy ve fázovém diagramu železo–uhlík, které jsou potřebné k přesnému popisu těchto přeměn. SAE J1268:1995 mezitím definuje minimální a maximální meze prokalitelnosti uhlíkových a legovaných ocelí s pásmem H; tyto meze pomáhají odlišit odezvu oceli na ochlazování od samotného výsledku normalizačního cyklu.
Žíhání ke snížení pnutí před nebo po obrábění a svařování
Žíhání ke snížení pnutí omezuje zbytková napětí, aniž by bylo rovnocenné úplnému žíhání nebo popouštění. Součást se ohřeje pod teplotu přeměny, udržuje se po dobu dostatečnou k vyrovnání teploty a relaxaci napětí a poté se řízeně ochlazuje. Protože při tomto zpracování nedochází záměrně k nové austenitizaci oceli, nemělo by být specifikováno tak, jako by mělo vytvořit feriticko-perlitickou strukturu při žíhání nebo popuštěný martenzit při zušlechťování.
Před obráběním může odstranění pnutí omezit pohyb materiálu při odebírání materiálu z odlitku, výkovku, plamenem dělené desky nebo silně za studena tvářeného polotovaru. To je důležité tam, kde jsou požadovány úzké konečné rozměrové tolerance a nevyvážené napěťové pole by mohlo při hrubování způsobit ohyb. Praktická posloupnost může být: hrubovací obrábění, žíhání ke snížení pnutí a dokončovací obrábění, nikoli dokončovací obrábění bezprostředně po tváření.
Po svařování může odstranění pnutí snížit zbytková napětí a omezit riziko rozměrových změn během provozu nebo následného obrábění. Neodstraňuje však rozdíly mezi svarovým kovem a tepelně ovlivněnou oblastí ani neopravuje nevhodnou konstrukci spoje, poškození vodíkem nebo nevhodný postup svařování. U silných průřezů je nutné věnovat pozornost teplotním gradientům při ohřevu a ochlazování; rychlé vložení do pece, nerovnoměrné podepření nebo lokální ohřev mohou vytvořit nové deformace. Seznam postupů ASTM uvádí požadavky související s pnutím společně s austenitizací, normalizačním žíháním, žíháním, zušlechťováním a dvojím popouštěním, protože tato zpracování řeší odlišné problémy vlastností. Volba by se proto měla řídit požadovaným konečným stavem, nikoli zvykem používat nejintenzivnější tepelný cyklus.
6. Volba izotermického a martenzitického kalení pro řízení transformace a deformací
Izotermické kalení a bainitická transformace
Izotermické kalení mění průběh transformace, nikoli pouze kalicí médium. Ocel se ohřeje do austenitické oblasti, rychle se ochladí tak, aby prošla oblastí perlitu, a poté se udržuje při teplotě, při níž vzniká bainit. Výrobek zůstává na této teplotě, dokud se nepřemění požadovaný podíl austenitu, a následně se ochladí na pokojovou teplotu. Výslednou strukturou je bainit, někdy se zbytkovým austenitem, nikoli převážně martenzitická struktura vznikající při přímém kalení.
Teplota výdrže určuje, zda vznikne horní, nebo dolní bainit, zatímco doba výdrže řídí průběh transformace. Zvolený cyklus musí vycházet z transformačního chování oceli závislého na čase a teplotě, nikoli z obecně stanovené „bainitické teploty“. Legující přísady posouvají transformační křivky a mění dobu potřebnou k zabránění vzniku perlitu. Na toto chování mají vliv uhlík, mangan, chrom, molybden i nikl.
Izotermické kalení může omezit strmé teplotní gradienty spojené s přímým kalením a může poskytnout užitečnou kombinaci pevnosti, houževnatosti a rozměrové stability. Nejde však automaticky o náhradu každého kalení a popouštění s menšími deformacemi. Je-li průřez příliš tlustý, povrch může vstoupit do bainitické oblasti, zatímco jádro je stále příliš horké, nebo se jádro může transformovat příliš pomalu na to, aby bylo dosaženo požadované struktury. Neúplná transformace může zanechat nadměrné množství zbytkového austenitu nebo smíšenou mikrostrukturu.
Požadovaná tvrdost zůstává prvním kritériem předběžného posouzení. ASM International uvedla v publikaci Steel Selection for Hardening (1991), že „volba oceli pro kalení se řídí především požadovanou tvrdostí po zakalení a hloubkou pod povrchem, do níž musí tato tvrdost zasahovat“. U izotermického kalení musí být tato otázka doplněna druhou: může celý kritický průřez dosáhnout bainitické transformační oblasti a setrvat v ní dříve, než vznikne perlit nebo jiné nežádoucí produkty?
Důležité je označení oceli. Norma ISO 683-1:2016 se vztahuje na nelegované oceli určené obecně pro kalení a popouštění, izotermické kalení, kalení plamenem, indukční kalení a v některých případech pro normalizované strojní součásti. Toto ustanovení neznamená, že každá jakost v rámci této normy může při stejné velikosti průřezu vytvářet stejnou bainitickou strukturu. Nelegovaná uhlíková jakost, například C45, může mít omezenou prokalitelnost při izotermickém kalení, zatímco legované jakosti s vyšší prokalitelností mohou umožnit zpracování tlustších průřezů, vždy s ohledem na jejich skutečné chemické složení a dodané údaje o prokalitelnosti.
Martenzitické kalení a omezení teplotních gradientů
Martenzitické kalení, nazývané také marquenching, přerušuje kalení nad teplotou počátku tvorby martenzitu nebo v její blízkosti, obvykle označovanou Ms. Ocel se krátce udržuje v horké lázni nebo v prostředí řízeného plynu, dokud se nezmenší teplotní rozdíly mezi povrchem a jádrem. Poté se ochlazuje přes martenzitickou oblast, obvykle s následným popouštěním.
| Postup | Cíl přeměny | Konečná struktura | Hlavní hledisko výběru |
|---|---|---|---|
| Izotermické bainitické kalení | Izotermická bainitická přeměna | Bainit, někdy se zbytkovým austenitem | Průřez se musí přeměnit v dostupném bainitickém časově-teplotním rozsahu |
| Martenzitické kalení s vyrovnáním teploty | Vyrovnat teplotu před vznikem martenzitu | Popuštěný martenzit po popouštění | Řízení lázně a časování musí omezit deformaci, aniž by umožnilo nežádoucí přeměnu |
| Přímé kalení a popouštění | Vytvořit martenzit během průběžného ochlazování a následně popouštět | Popuštěný martenzit | Intenzita kalení musí zajistit požadovanou hloubku bez praskání |
Rozdíl je přímý: při izotermickém kalení se ocel udržuje dostatečně dlouho, aby vznikl bainit; při martenzitickém kalení se tvorba martenzitu pouze odkládá, nikoli s cílem vytvořit bainit. Konečnou strukturou po martenzitickém kalení je obvykle popuštěný martenzit. Popouštění je nezbytné, protože nepopuštěný martenzit vykazuje vysoká zbytková napětí a může být křehký.
Při přímém kalení v oleji nebo ve vodě se povrch může ochlazovat mnohem rychleji než vnitřní část. Tento rozdíl vytváří tepelné napětí, zatímco následná martenzitická transformace vytváří transformační deformaci. Martenzitické kalení zmenšuje teplotní rozdíl před zahájením transformace, takže oba zdroje napětí se s menší pravděpodobností vzájemně zesílí. Riziko deformací a praskání se proto může snížit, zejména u součástí s náhlými změnami průřezu, drážkami pro pera, otvory nebo nesymetrickou geometrií.
Řízení procesu však zůstává náročné. Lázeň musí mít dostatečnou kapacitu, stabilní teplotu, účinnou cirkulaci a známou odezvu na zatížení součástmi. Příliš dlouhá výdrž může umožnit vznik bainitu nebo perlitu; příliš pomalé ochlazování po vyrovnávací výdrži může vést ke vzniku nemartenzitických produktů. Zvolená teplota lázně musí rovněž zůstat nad teplotou Ms nebo dostatečně blízko této teplotě, aby se zabránilo předčasné transformaci povrchu, zatímco se jádro teplotně vyrovnává.
Vhodnost procesu, velikost průřezu a prokalitelnost oceli
Žádný z těchto procesů by neměl být zvolen pouze proto, že kalení v oleji způsobuje deformace. Rozhodnutí zohledňuje chemické složení, prokalitelnost, velikost průřezu, geometrii, požadovanou strukturu, mechanické vlastnosti a možnosti zařízení. Norma ISO 4885:2018 poskytuje terminologii pro tepelné zpracování železných materiálů a pro vztahy ve fázovém diagramu železo–uhlík potřebné k jednotnému popisu těchto transformací.
Prokalitelnost není totéž co tvrdost. Tvrdost popisuje odolnost proti vtisku po tepelném zpracování; prokalitelnost popisuje, do jaké hloubky může ocel při stanovených podmínkách ochlazování vytvořit požadovanou transformační strukturu. Norma SAE J1268:1995 definuje minimální a maximální meze prokalitelnosti uhlíkových a legovaných ocelí s pásmem H na základě standardních údajů z čelní zkoušky prokalitelnosti. Tyto meze pomáhají určit, zda může daná jakost transformovat požadovaným způsobem ve středu tyče, zubu ozubeného kola, hřídele nebo plechu.
Údaje z Jominyho čelní zkoušky prokalitelnosti a výpočty pro velikost průřezu by proto měly předcházet plánování programu pece. Ocel s nízkou prokalitelností může být vhodná pro tenkou součást kalenou izotermicky, ale nemusí vytvořit bainit v celém tlustém průřezu. Ocel s vysokou prokalitelností může při martenzitickém kalení dosáhnout martenzitu v celém velkém průřezu, avšak její obsah legujících prvků může posunout teplotu Ms, prodloužit doby výdrže a zvýšit riziko vzniku zbytkového austenitu. Geometrie může zmařit proces, který funguje u zkušební tyče konstantního průřezu.
Požadovaná struktura musí být uvedena na výkresu nebo ve specifikaci procesu: bainit s definovaným rozsahem tvrdosti, nebo popuštěný martenzit se stanovenou tvrdostí, houževnatostí a rozměrovými limity. Kurz tepelného zpracování pořádaný ASTM International v roce 2024 uvádí austenitizaci, řízení velikosti zrna, postupy kalení a popouštění, dvojité popouštění a požadavky na mechanické vlastnosti jako faktory specifikace. Teplota, rychlost ohřevu, doba výdrže a rychlost ochlazování se vzájemně ovlivňují; změna jedné z těchto veličin bez opětovného posouzení ostatních může proces zneplatnit.
U malých, rovnoměrných součástí, u nichž jsou bainitické vlastnosti přijatelné, může izotermické kalení poskytnout řízený postup s omezenými deformacemi. U součástí vyžadujících popuštěný martenzit a lepší rozměrovou kontrolu během kalení je martenzitické kalení obvykle logičtější volbou. V obou případech rozhodují o tom, zda bude zvolená transformační cesta skutečně dosažena v součásti, nikoli pouze zaznamenána v protokolu pece, rovnoměrnost lázně, uspořádání vsázky, doba přenosu a ověření po tepelném zpracování.
7. Volba procesů povrchového a cementačního kalení
Povrchové a cementační kalení se volí tehdy, když součást potřebuje povrch odolný proti opotřebení a únavě, aniž by došlo ke ztrátě houževnatějšího vnitřku. Objemové kalení mění strukturu v celém průřezu: po austenitizaci a kalení vzniká v určené oceli martenzit, bainit nebo popuštěná kombinace těchto struktur do hloubky dané její prokalitelností. Při chemicko-tepelném zpracování povrchové vrstvy se naopak tvrdost soustřeďuje v blízkosti povrchu, zatímco jádro má nižší tvrdost a obecně vyšší houževnatost.
Rozhodnutí určuje rozdíl mezi tvrdostí a prokalitelností. Tvrdost je odpor, kterého se dosáhne v určitém místě; prokalitelnost popisuje, jak hluboko může ocel během definovaného tepelného cyklu vytvořit požadovanou zakalenou strukturu. ASM International uvedla v publikaci Steel Selection for Hardening (1991), že volba je primárně dána požadovanou tvrdostí po kalení a hloubkou pod povrchem, do které musí tato tvrdost sahat. U cementovaného ozubeného kola může být tato hloubka stanovena v milimetrech při určené tvrdosti, zatímco pro jádro může být požadována samostatná hodnota pevnosti v tahu, rázové houževnatosti nebo rozsah tvrdosti.
Specifikace procesu proto musí uvádět více než jen teplotu v peci. Hloubka vrstvy, povrchová tvrdost, vlastnosti jádra, uhlíkový nebo dusíkový potenciál, doba ohřevu a výdrže, podmínky kalení, limity tloušťky sloučeninové vrstvy, přídavek na deformaci a dokončovací operace po zpracování patří do stejného rozhodovacího procesu. ISO 4885:2018 poskytuje řízenou terminologii pro tepelné zpracování železných materiálů a obsahuje tabulku fází systému železo–uhlík; je užitečná při rozlišování cementování, nitridování, kalení, popouštění a difuzních procesů v technické specifikaci.

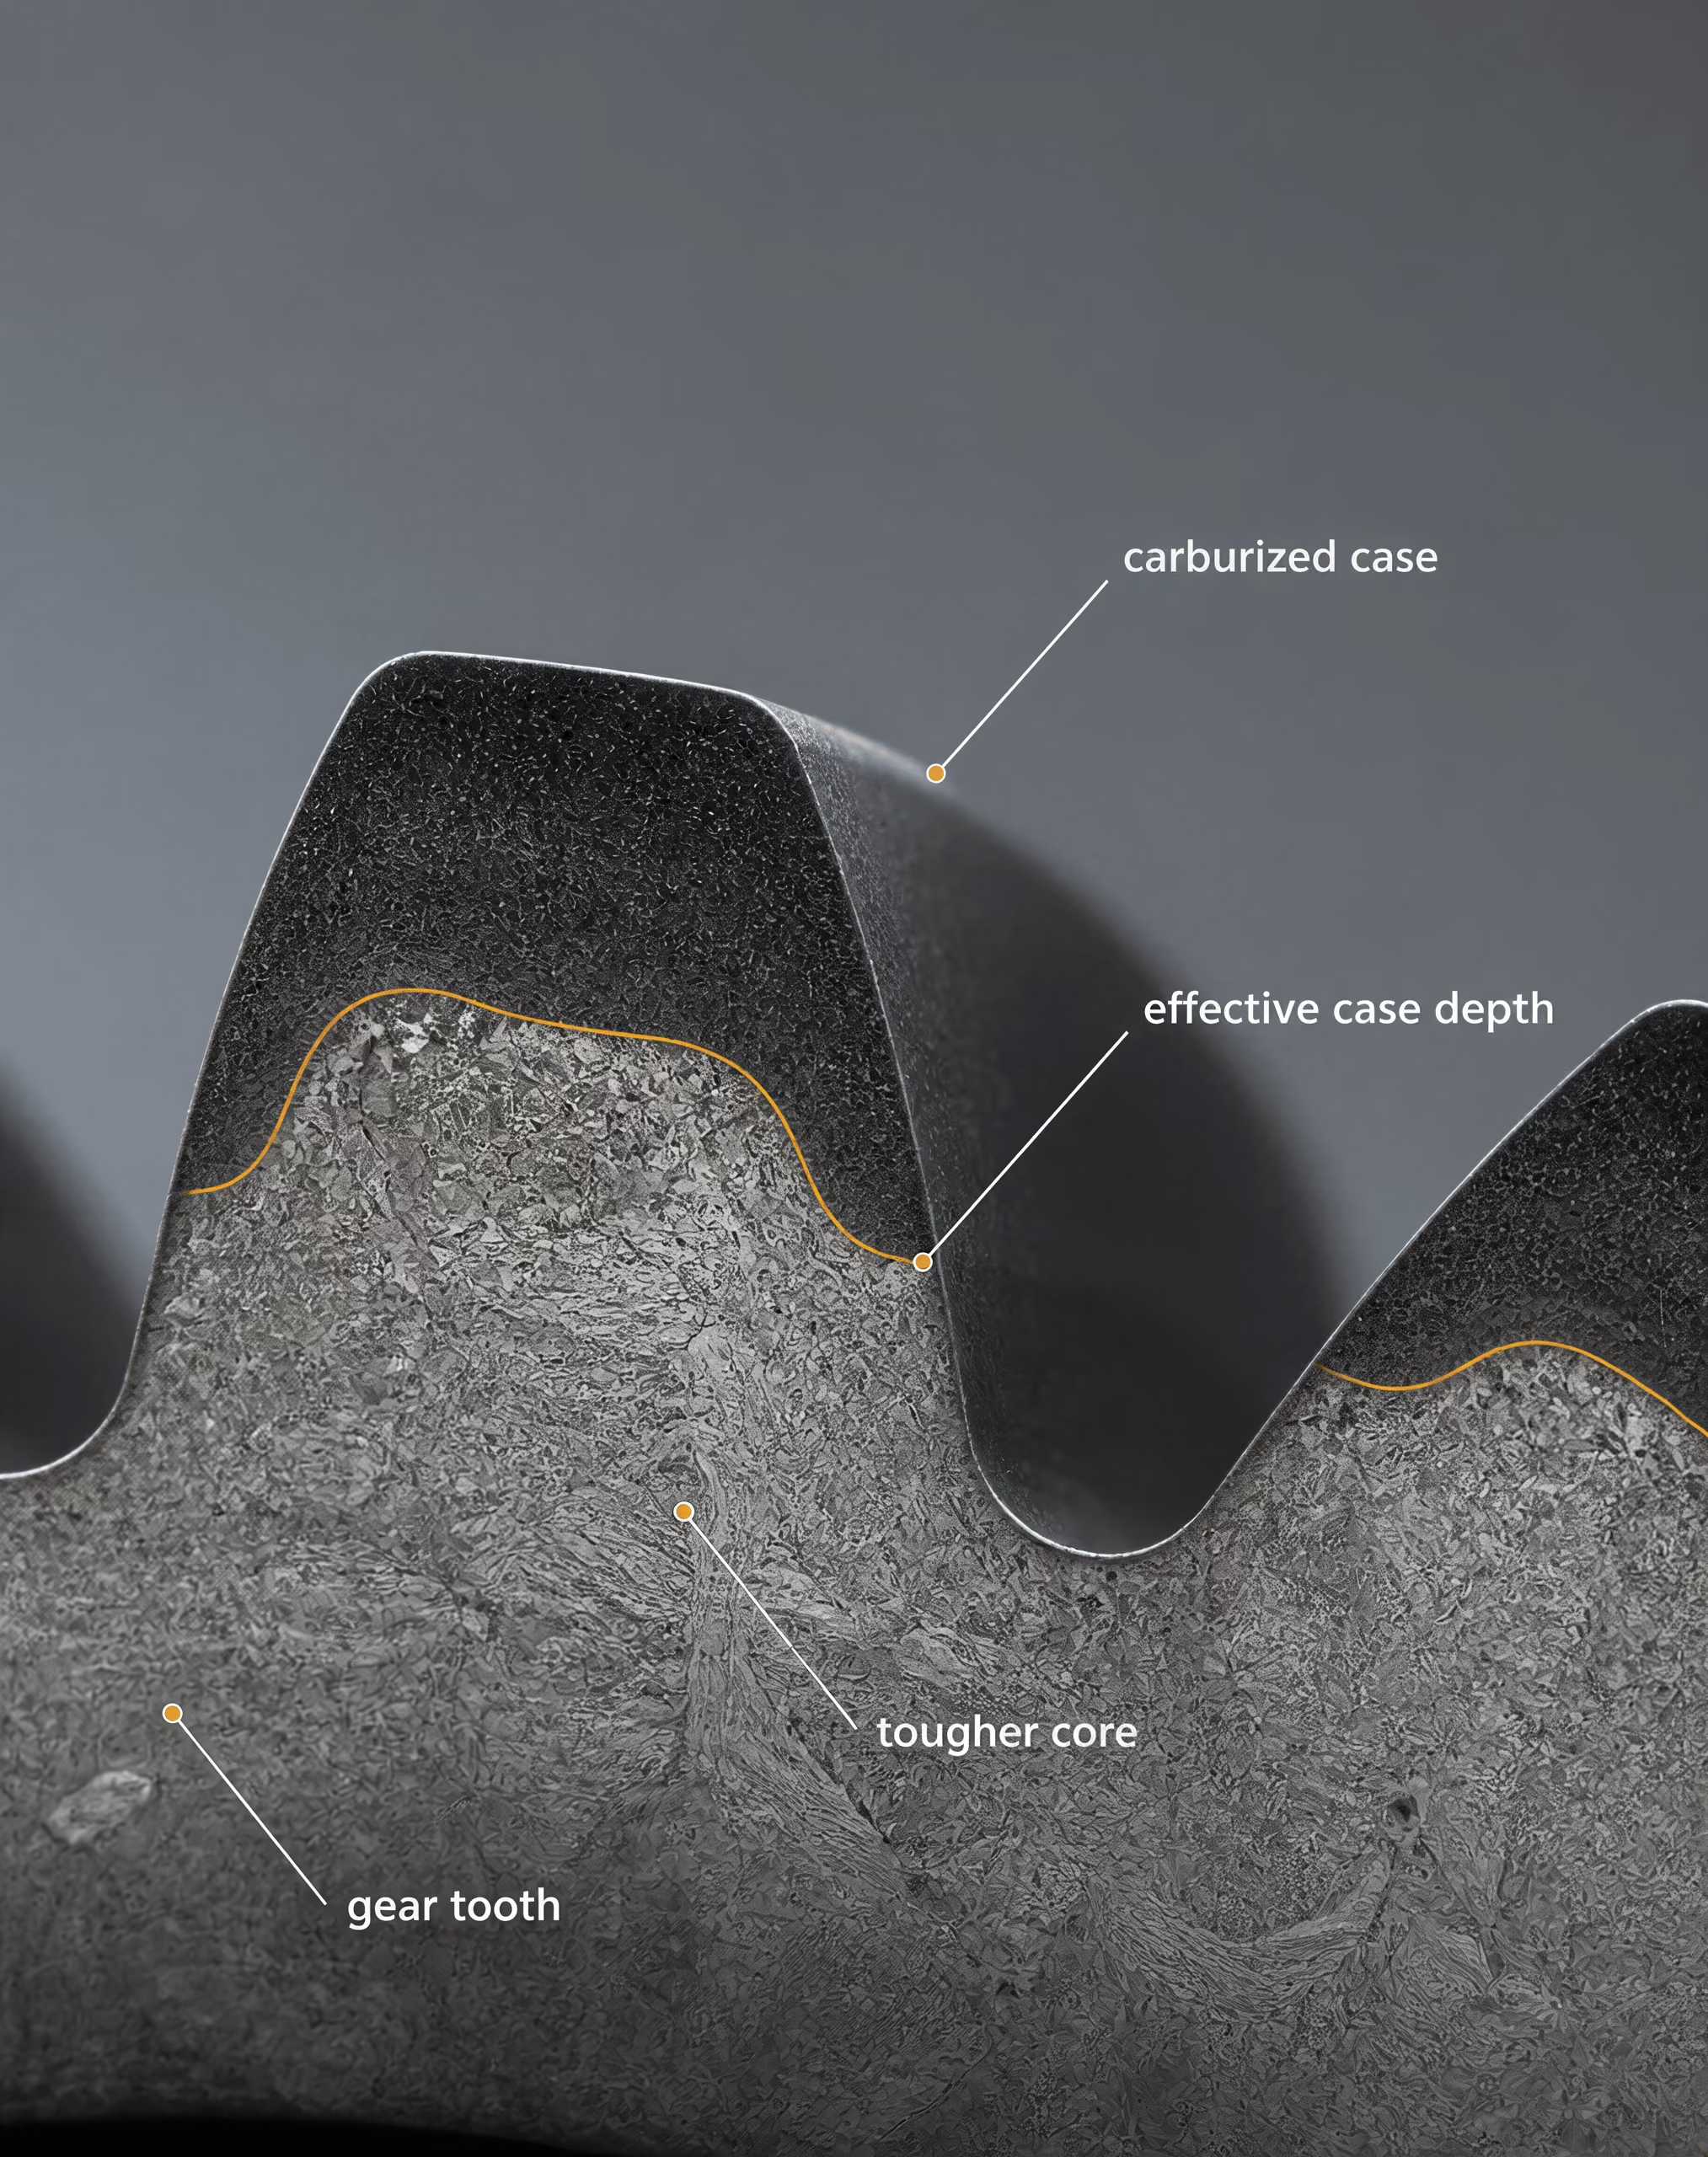
Cementování a karbonitridování pro vytvoření kalených vrstev
Cementování přidává uhlík do austenitického povrchu nízkouhlíkové oceli, obvykle při teplotách cementování nad kritickým rozmezím přeměn oceli. Obohacená vrstva se následně zakalí, čímž na povrchu vznikne vysokouhlíkový martenzit, zatímco nízkouhlíkové jádro vytvoří houževnatější strukturu s nižší tvrdostí. Nízkouhlíkové legované oceli, jako jsou 16MnCr5 specifikovaná v EN ISO 683-3 a SAE 8620, jsou běžnými příklady, u nichž se požadované vlastnosti vrstvy a jádra volí společně. Legující prvky, jako jsou chrom, mangan, molybden a nikl, ovlivňují prokalitelnost, zbytkový austenit, průběh přeměn a deformaci.
Karbonitridování zavádí uhlík i dusík, obvykle při nižší teplotě a do menší hloubky než cementování. Přidaný dusík může zvýšit povrchovou tvrdost a prokalitelnost, avšak nadměrný dusíkový nebo uhlíkový potenciál může vést ke vzniku zbytkového austenitu, karbidů nebo nepřijatelně křehkého povrchu. Karbonitridování se často zvažuje u malých součástí, tenkých průřezů a dílů, u nichž postačuje poměrně mělká vrstva. Není náhradou za hluboké cementování v případech, kdy kontaktní napětí proniká hluboko pod povrch.
Atmosféru je nutné řídit podle uhlíkového potenciálu a při karbonitridování také podle dusíkového potenciálu. Jmenovitá teplota nemůže definovat výsledný stav. Rovnoměrnost vrstvy ovlivňují průtok plynu, zaplnění pece, doba přenosu, intenzita kalení i počáteční velikost zrna oceli. Složitá ozubená kola, drážkování, slepé otvory a ostré přechody vytvářejí nerovnoměrný ohřev, nerovnoměrný přístup atmosféry a rozdílné rychlosti ochlazování. Tyto prvky mohou způsobit nadměrný růst vrstvy, měkká místa, trhliny po kalení nebo rozměrové změny.
Cementované součásti obvykle vyžadují kalení a popouštění, po nichž následuje broušení, honování nebo jiná dokončovací operace. Přídavek je nutné stanovit před zpracováním, protože odbroušení příliš velkého množství materiálu může zmenšit účinnou hloubku vrstvy nebo odhalit oblast s nepřijatelným obsahem zbytkového austenitu. Rovnání po kalení rovněž vyžaduje kontrolní opatření, aby se zabránilo vzniku trhlin a zachoval se předepsaný profil tvrdosti.
Nitridování a difuzní povlaky
Nitridování zavádí dusík do povrchu feritické nebo legované oceli, obvykle bez austenitizace a kalení celé součásti. Legující prvky, jako jsou hliník, chrom, molybden a vanad, vytvářejí jemné legované nitridy, které zvyšují povrchovou tvrdost a zlepšují odolnost proti adhezivnímu a abrazivnímu opotřebení. Plynové nitridování, plazmové nitridování a nitridování v solné lázni se liší způsobem přívodu dusíku, řízením iontů nebo plynu, rovnoměrností teploty a dobou zpracování.
Protože nitridování probíhá pod teplotou přeměny austenitu, bývá deformace často menší než po cementování a kalení. Není však nulová. Růst způsobený sloučeninovými vrstvami a nitridy, zbytkové napětí, napětí vzniklé předchozím obráběním a nerovnoměrné chemické složení povrchu mohou stále měnit rozměry. Substrát musí již mít dostatečnou pevnost; nitridování nevytvoří pevné jádro v měkké, nevhodné oceli. Před nitridováním se běžně předepisují zušlechtěné legované oceli, aby si jádro při nitridační teplotě zachovalo požadované mechanické vlastnosti.
Sloučeninová vrstva, někdy označovaná jako bílá vrstva, musí být specifikována, nikoli automaticky považována za přínos. Vrstva nitridů železa může zlepšit odolnost proti opotřebení a korozi, avšak nadměrná tloušťka může snížit houževnatost nebo podporovat vznik trhlin a odlupování. Pod ní poskytuje difuzní zóna plynulý profil obsahu dusíku a tvrdosti. Výkresy by měly uvádět tloušťku sloučeninové vrstvy, hloubku difuzní zóny, povrchovou tvrdost, tvrdost jádra a případnou přípustnou pórovitost.
Difuzní povlaky, jako jsou boridování, chromování a aluminizace, mění povrch prostřednictvím vnitřní difuze boru, chromu nebo hliníku. Boridování může vytvářet velmi tvrdé boridy železa, zatímco aluminizace se volí tam, kde je důležitější odolnost proti oxidaci při vysokých teplotách než maximální tvrdost při kontaktní únavě. Tyto procesy se chemicky liší od nitridování a cementování a jejich křehké fáze, tloušťka povlaku, přilnavost, rozměrový růst a požadavky na dokončení musí být posouzeny s ohledem na zatížení. Tvrdý povlak na nedostatečně podepřeném substrátu může selhat popraskáním nebo delaminací.
Kalení plamenem a indukční kalení
Při kalení plamenem a indukčním kalení se pouze povrch ohřeje do oblasti austenitizace a následně se rychle ochladí. Na rozdíl od cementování nebo nitridování tyto metody obvykle nemění chemické složení povrchu; transformují stávající uhlík v oceli na martenzit. Obsah uhlíku na povrchu proto stanovuje praktickou mez dosažitelné tvrdosti. Oceli se středním obsahem uhlíku, jako jsou C45E nebo SAE 1050, mohou být vhodné tam, kde požadovaná hloubka zakalení a pevnost jádra odpovídají geometrii průřezu, zatímco nízkouhlíkové oceli obecně nemohou bez předchozího obohacení vytvořit martenzitický povrch s vysokou tvrdostí.
ISO 683-1:2016 identifikuje nelegované oceli určené pro kalení a popouštění, izotermické zušlechťování, kalení plamenem, indukční kalení a v některých případech pro normalizované strojní součásti. Toto označení neodstraňuje nutnost ověřit obsah uhlíku, prokalitelnost, velikost průřezu a dodací stav. SAE J1268:1995 stanovuje minimální a maximální meze prokalitelnosti uhlíkových a legovaných ocelí H-band na základě standardních údajů z čelní zkoušky prokalitelnosti; tyto meze pomáhají určit, zda vybraná jakost může vytvořit požadovanou tvrdost v předepsané hloubce.
Kalení plamenem závisí na velikosti hořáku, chemickém složení plamene, rychlosti posuvu, vzdálenosti hořáku od povrchu a načasování kalení. Indukční kalení zahrnuje také frekvenci, měrný výkon, geometrii cívky, vazbu, rychlost snímání a přívod kalicího média. Vyšší frekvence obecně soustřeďuje ohřev blíže k povrchu, zatímco nižší frekvence umožňuje větší hloubku průniku; skutečný profil však závisí také na elektrickém měrném odporu, magnetické permeabilitě, geometrii a době ohřevu. Indukční cívky musí dosáhnout na požadované povrchy; vnitřní drážky, přerušované profily a nestejné průřezy mohou vyžadovat samostatné průchody ohřevu nebo jiný proces.
Obě metody mohou omezit deformaci vznikající při zpracování v peci, avšak strmé teplotní gradienty mohou vytvářet zbytková napětí, měkké oblasti a trhliny po kalení. Specifikujte účinnou hloubku vrstvy podle kritéria tvrdosti, nikoli pouze hloubku ohřevu. Výběr završují broušení po kalení, popouštění, kontrola výskytu přepalů po broušení a ověření rozměrů. Obhajitelná volba je ta, která přizpůsobuje gradient tvrdosti a vlastnosti jádra zatížení a současně řídí přístupnost, chemické složení, zdroj tepla, deformaci a dokončovací operace.
8. Uplatnění rozhodnutí: výběrový postup založený na normách
Výběrová matice krok za krokem
Výběr tepelného zpracování by měl začínat součástí, nikoli pecí. Prvním údajem ve výběrovém záznamu je požadavek vyplývající z provozu: pevnost v tahu, mez kluzu, rázová houževnatost, únavové vlastnosti, odolnost proti opotřebení, obrobitelnost, rozměrová stabilita nebo stanovený rozsah tvrdosti. Samotná tvrdost není dostatečným konstrukčním požadavkem. Součást může splňovat požadovanou tvrdost povrchu, avšak přitom může mít nevhodnou strukturu jádra nebo nadměrná zbytková napětí.
| Fáze rozhodování | Požadovaná otázka | Důkaz nebo výstup |
|---|---|---|
| Provozní podmínky | Jaká zatížení, teploty, kontaktní napětí a způsoby porušení se uplatňují? | Požadavky na mechanické vlastnosti a tvrdost |
| Identita materiálu | Jaká je přesná jakost, norma, forma výrobku a stav při dodání? | Atest materiálu a příslušná materiálová norma |
| Požadovaný stav | Má být součást žíhána, normalizačně žíhána, zbavena pnutí, kalena a popouštěna, izotermicky bainiticky kalena nebo povrchově kalena? | Definovaný metalurgický stav |
| Hloubka zakalení | Jaké tvrdosti musí být dosaženo a v jaké hloubce od povrchu? | Profil tvrdosti a požadavek na prokalitelnost |
| Geometrie | Jaké jsou rozhodující velikosti průřezů, otvory, drážky pro pera, ostré rohy a přechody tlouštěk? | Posouzení ohřevu, kalení a deformace |
| Tepelná cesta | Který cyklus ohřevu, austenitizace, ochlazování, popouštění nebo difuze je povolen? | Specifikace procesu a receptura pece |
| Akceptace | Jak budou kontrolovány tvrdost, struktura, rozměry a vady? | Kontrolní plán a kritéria uvolnění |
Výběrová matice by následně měla propojit každý požadavek s rozhodnutím o materiálu a procesu:
| Fáze rozhodování | Požadovaná otázka | Důkaz nebo výstup |
|---|---|---|
| Provozní podmínky | Jaká zatížení, teploty, kontaktní napětí a způsoby porušení se uplatňují? | Požadavky na mechanické vlastnosti a tvrdost |
| Identifikace materiálu | Jaká je přesná jakost, norma, forma výrobku a stav dodání? | Certifikát materiálu a příslušná materiálová norma |
| Požadovaný stav | Má být součást žíhaná, normalizačně žíhaná, žíhaná na odstranění pnutí, kalená a popouštěná, izotermicky kalená, nebo povrchově kalená? | Definovaný metalurgický stav |
| Hloubka zakalení | Jaké tvrdosti musí být dosaženo a v jaké hloubce od povrchu? | Profil tvrdosti a požadavek na prokalitelnost |
| Geometrie | Jaké jsou rozhodující rozměry průřezů, otvory, drážky pro pera, ostré rohy a přechody tlouštěk? | Posouzení přenosu zatížení, ohřevu, kalení a deformací |
| Tepelný průběh | Jaký ohřev, austenitizace, ochlazování, popouštění nebo difuzní cyklus je přípustný? | Specifikace procesu a program pece |
| Převzetí | Jak budou kontrolovány tvrdost, struktura, rozměry a vady? | Plán kontroly a kritéria uvolnění |
Identifikace materiálu musí být přesná. Označení „středně uhlíková ocel“ není dostačující. V záznamu musí být například uvedeno C45, 42CrMo4 nebo jiné označení přesně tak, jak je napsáno v příslušné normě, a dále číslo normy, forma výrobku, číslo tavby a stav dodání. Normalizačně žíhaná tyč a žíhaná tyč stejné jakosti nevstupují do pece se stejnou strukturou zrna, obrobitelností ani odezvou na ohřev.
ISO 683-1:2016 stanovuje požadavky na dodací stav nelegovaných ocelí určených obecně pro zušlechťování, izotermické kalení, kalení plamenem, indukční kalení a v některých případech pro normalizačně žíhané strojní součásti. Nenahrazuje výkres součásti ani nestanovuje všechny parametry pece. ISO 4885:2018 poskytuje terminologii pro tepelné zpracování železných materiálů a názvosloví fází v soustavě železo–uhlík potřebné k přesnému popisu přeměn. Jedná se o materiálové a terminologické normy; technologická specifikace provozu musí stále definovat zařízení, atmosféru, způsob zakládání, rovnoměrnost teploty, podmínky kalení a kontrolu.
Dalším rozhodnutím je požadovaný metalurgický postup. Normalizační žíhání lze zvolit pro zjemnění nebo úpravu struktury a zlepšení její rovnoměrnosti před obráběním nebo pozdějším kalením. Žíhání může být potřebné ke snížení tvrdosti a zlepšení obrobitelnosti. Žíhání na odstranění pnutí řeší zbytková napětí po svařování, intenzivním obrábění nebo tváření, ale nenahrazuje zušlechťování. Průběžné kalení vyžaduje dostatečný obsah uhlíku a prokalitelnost v celém rozhodujícím průřezu. Povrchové kalení může být vhodnější v případech, kdy je požadováno houževnaté jádro a povrch odolný proti opotřebení; mezi možné postupy patří cementování, karbonitridování, nitridování, kalení plamenem a indukční kalení. Vytvrzování stárnutím a difuzní povlaky náležejí do jiných skupin materiálů a procesů a neměly by být přiřazovány oceli pouze proto, že je požadována vysoká tvrdost povrchu.
Rozměry průřezu a geometrie určují, zda zvolená rychlost ochlazování může vytvořit požadovanou strukturu. Velké průřezy se ve středu ochlazují pomaleji než na povrchu. Tenká příruba, otvor, kořen drážky pro drážkový hřídel a ostrý osazovací přechod se mohou v jedné součásti ochlazovat různými rychlostmi. Tyto rozdíly mohou vést ke vzniku martenzitu na jednom místě, bainitu nebo perlitu na jiném místě a tahových zbytkových napětí v blízkosti kaleného povrchu. Intenzitu kalení je proto nutné posuzovat společně s průřezovým modulem, upnutím, mícháním a teplotou kalicího média, nikoli ji volit izolovaně pouze jako volbu oleje, vody nebo polymeru.
Ověření pomocí kontrol tvrdosti, prokalitelnosti a mikrostruktury
ASM International uvedla v publikaci Steel Selection for Hardening (1991), že výběr je primárně řízen požadovanou tvrdostí po zakalení a hloubkou pod povrchem, do níž musí tato tvrdost zasahovat. Tím se stanovuje zásadní rozdíl mezi tvrdostí a prokalitelností. Tvrdost je odpor měřený v určitém místě po zpracování. Prokalitelnost popisuje hloubku a rozložení zakalení vytvořeného při stanoveném zpracování.
Požadovanou prokalitelnost je třeba odhadnout před výrobními zkouškami. Údaje z čelní zkoušky prokalitelnosti Jominy poskytují normalizovaný vztah mezi vzdáleností od kaleného konce a tvrdostí. Bofors Handbook (1981) uvádí Jominyho a Grossmannovu metodu jako nástroje pro hodnocení prokalitelnosti. Pro oceli dodávané s požadavky na pásmo H stanovuje SAE J1268:1995 minimální a maximální meze prokalitelnosti uhlíkových a legovaných ocelí s pásmem H, u nichž jsou k dispozici stanovené údaje z čelní zkoušky prokalitelnosti. Jakost, která dosáhne požadované tvrdosti povrchu, může přesto selhat ve středu velkého průřezu, pokud je její pásmo prokalitelnosti příliš nízké.
Výrobní kontrola by měla zahrnovat průzkum tvrdosti, nikoli pouze jedno měření na snadno přístupné ploše. Měřená místa by měla reprezentovat povrch, podpovrchovou oblast, jádro a každý průřez rozhodující pro funkci součásti. Měření po příčném řezu vzorku může odhalit, zda stanovená tvrdost zasahuje do požadované hloubky. Metody Rockwell, Vickers nebo Brinell musí odpovídat rozsahu tvrdosti, stavu povrchu a příslušné zkušební normě.
Tvrdost nedokáže identifikovat každou nepřijatelnou strukturu. Metalografické zkoumání by mělo u součásti po kalení a popouštění ověřit přítomnost popuštěného martenzitu a současně kontrolovat bainit, feriticko-perlitickou strukturu, zbytkový austenit, oduhličení, hloubku cementované vrstvy, charakteristiky nitridované vrstvy, zhrubnutí zrna, kalicí trhliny a další znaky související s procesem. Kritérium převzetí musí uvádět přípustnou strukturu i vyloučené struktury; formulace „správně tepelně zpracováno“ nemá měřitelný význam.
Součástí metalurgického ověření je také rozměrová kontrola. Před zpracováním a po něm zaznamenejte kritické průměry, rovinnost, házení, polohu otvorů a deformace. Riziko zbytkových napětí se zvyšuje při intenzivním kalení, nesymetrické geometrii, ostrých přechodech, svařování a velkých rozdílech v přeměnách mezi povrchem a jádrem. Popouštění musí být dostatečné s ohledem na požadovanou houževnatost a stabilitu; u stanovených legovaných ocelí nebo tam, kde představuje problém přeměna zbytkového austenitu, může být požadováno dvojí popouštění. Kurz tepelného zpracování pořádaný ASTM International v roce 2024 označuje austenitizaci, žíhání, normalizační žíhání, postupy kalení a popouštění, dvojí popouštění, řízení velikosti zrna a požadavky na mechanické vlastnosti za faktory specifikace.
Specifikace, záznamy a nápravná opatření
Technologická specifikace by měla uvádět úplný tepelný průběh: stav při zakládání, atmosféru pece, případnou relevantní rychlost ohřevu, rozsah teplot austenitizace nebo jiného zpracování, základ pro stanovení doby výdrže, dobu přenosu, typ a stav kalicího média, míchání, konečný bod ochlazování, teplotu a dobu popouštění a případné opakované popouštění. Teplota, doba výdrže, rychlost ohřevu a rychlost ochlazování se vzájemně ovlivňují; změna jedné z těchto veličin může změnit výslednou strukturu, i když jmenovitá nastavená teplota pece zůstane stejná.
Specifikace by měla rovněž určit opatření proti deformacím a praskání. Patří mezi ně předehřev, stupňovitý ohřev, ochranná atmosféra, vakuové zpracování, přerušované kalení, martempering, izotermické kalení, upravené upínání, nižší intenzita kalení nebo limity rovnání po zpracování. Každé opatření musí zůstat slučitelné s požadovanou tvrdostí a mikrostrukturou.
Záznamy by měly propojovat součást s tavbou oceli, certifikátem dodavatele, vstupním stavem, identifikací pece, způsobem naložení, výsledky měření termočlánky nebo teplotního průzkumu, údaji o atmosféře, stavem kalicího média, záznamem cyklu, záznamem o popouštění, obsluhou a výsledky kontroly. Materiálové normy definují, jaká ocel je; technologické specifikace definují, jak se součást zpracovává. Zaměňování těchto úloh ztěžuje obhajobu rozhodnutí o převzetí.
Pokud výsledky nevyhoví, měla by nápravná opatření vycházet z mechanismu poruchy. Nízká tvrdost jádra může signalizovat nedostatečnou prokalitelnost, příliš velký průřez, nedostatečnou austenitizaci nebo příliš pomalé kalení. Nadměrná tvrdost povrchu při nízké houževnatosti může signalizovat nedostatečné popouštění. Deformace mohou vyžadovat změnu geometrie, upnutí, přenosu nebo kalení, nikoli zvýšení teploty pece. Nevyhovující průzkum tvrdosti by měl před zamítnutím jakosti vést k přezkoumání kalibrace, místa měření, oduhličení a odběru vzorků. Teprve po těchto kontrolách by měl být změněn materiál, tepelný cyklus nebo konstrukce.
9. Běžné chyby při volbě a jak jim předcházet
Záměna tvrdosti za prokalitelnost
Tvrdost a prokalitelnost odpovídají na různé otázky. Tvrdost je odpor měřený v určitém místě, obvykle zkouškou podle Rockwella, Brinella nebo Vickerse. Prokalitelnost popisuje, do jaké hloubky může ocel vytvořit martenzit, a tedy jak se během specifikovaného kalení rozděluje tvrdost od povrchu směrem ke středu.
Malý zkušební vzorek může mít na povrchu tvrdost 60 HRC, zatímco hřídel o průměru 75 mm vyrobená ze stejné nominální jakosti může mít mnohem měkčí jádro. Tento rozdíl nemusí nutně znamenat poruchu pece. Odvod tepla závisí na rozměru průřezu, tvaru, intenzitě míchání, teplotě kalicího média a transformačním chování oceli. Obsah uhlíku do značné míry ovlivňuje tvrdost martenzitu; legující prvky a velikost austenitického zrna výrazně ovlivňují hloubku, do níž může martenzit vzniknout.
ASM International uvádí v publikaci Steel Selection for Hardening (1991), že „volba oceli pro kalení se řídí především požadovanou tvrdostí po kalení a hloubkou pod povrchem, do níž musí tato tvrdost zasahovat“. Tento princip by měl určovat specifikaci. Požadavek, jako je 58–62 HRC, je neúplný, pokud současně neurčuje místo měření, účinnou hloubku zakalené vrstvy nebo hloubku prokalení, velikost průřezu a přípustný stav jádra.
SAE J1268:1995 řeší tento problém prostřednictvím uhlíkových a legovaných ocelí s pásmem H. Norma stanovuje minimální a maximální meze prokalitelnosti na základě standardních údajů z čelní zkoušky prokalitelnosti, což konstruktérovi umožňuje odlišit chemické označení jakosti od očekávaného pásma prokalitelnosti. Údaje zkoušky podle Jominyho, výpočty podle Grossmanna nebo ověřené výrobní zkoušky lze následně porovnat s požadovaným profilem tvrdosti. Samotná nominální jakost nemůže výsledek stanovit.
Specifikace média bez definování úplného cyklu
„Kalení v oleji“ nebo „kalení ve vodě“ není úplným pokynem pro tepelné zpracování. Výsledek závisí také na austenitizační teplotě, rychlosti ohřevu, atmosféře, době výdrže, době přenosu, teplotě lázně, intenzitě míchání, uspořádání vsázky a stavu kalicího média. Teplota a čas nejsou vzájemně zaměnitelné: příliš dlouhá výdrž může zvětšit austenitická zrna nebo zvýšit oxidaci, zatímco nedostatečná výdrž může zanechat nerozpuštěné karbidy nebo nerovnoměrnou austenitickou strukturu.
Rychlost ochlazování je nutné posuzovat společně s průběžným ochlazováním oceli nebo s jejím transformačním chováním popsaným diagramem čas–teplota–transformace. Nízkolegovaná ocel může vyžadovat olej nebo polymerní médium, aby se zabránilo nadměrnému praskání, zatímco nelegovaná uhlíková ocel stejné velikosti průřezu může k dosažení specifikované hloubky martenzitu vyžadovat rychlejší kalení. Martempering může omezit deformaci přerušením ochlazování v blízkosti martenzitické počáteční teploty; austempering vytváří odlišnou mikrostrukturu a nelze jej zaměnit pouze proto, že oba procesy omezují tepelný šok. Cementování, karbonitridování, nitridování a difuzní povlaky rovněž vyžadují odlišné složení povrchu, teplotní rozsahy, řízení času a přejímací kritéria.
Proces musí uvádět, co se děje před kalením i po něm. Předehřev, řízení atmosféry, upínání, praní, prodleva před popouštěním, teplota popouštění, doba popouštění a v některých případech i dvojité popouštění ovlivňují konečný stav. Kurz tepelného zpracování společnosti ASTM International z roku 2024 označuje austenitizaci, žíhání, normalizaci, kalení a popouštění, dvojité popouštění, řízení velikosti zrna a požadavky na mechanické vlastnosti za faktory specifikace. Jejich vynechání ponechává obsluze povinnost cyklus odhadovat, což je chyba řízení procesu, nikoli jen drobný nedostatek dokumentace.
Opomíjení geometrie, předchozího stavu a popouštění po tepelném zpracování
Režim tepelného zpracování zvolený podle plochého zkušebního tělesa může selhat u zubu ozubeného kola, drážky pro pero, příruby, tenké stojiny nebo dlouhé hřídele. Ostré přechody soustřeďují tepelné a transformační napětí. Tenké hrany se ochlazují rychle a mohou se nadměrně zakalit nebo popraskat, zatímco masivní náboj se ochlazuje pomalu a ve svém středu může zachovat bainit nebo perlit. Otvory a přerušované povrchy mění místní tok tepla. Upínání může rovněž bránit smršťování a způsobit deformaci.
Důležitý je i předchozí stav. Normalizace, žíhání, předchozí kalení, stupeň přetváření při kování, segregace, tváření za studena a poškození obráběním – to vše ovlivňuje tvorbu austenitu a transformaci. Materiál po tváření za studena může do pece přenášet zbytková napětí; hrubá výchozí zrna mohou podporovat hlubší prokalení, ale současně snižovat houževnatost a zvyšovat riziko deformace nebo praskání. Velikost zrna proto patří do specifikace procesu, pokud ovlivňuje funkční vlastnosti.
Popouštění není po kalení volitelným kosmetickým krokem. Martenzit po kalení je silně napjatý a pro použití často příliš křehký. Popouštění snižuje zbytková napětí a upravuje tvrdost, pevnost, houževnatost a rozměrovou stabilitu. Zvolená teplota musí zohledňovat také popouštěcí křehkost, sekundární tvrdnutí a možnost, že vysoká teplota popouštění sníží tvrdost pod konstrukční požadavek.
Laboratorní údaje o prokalitelnosti a normy podporují výběr procesu, nenahrazují však ověření na výrobní součásti a zařízení. Limited evidence
ISO 683-1:2016 uvádí nelegované oceli určené obecně pro strojní součásti, které jsou kalené a popouštěné, austemperované, kalené plamenem, kalené indukcí a v některých případech normalizované. Toto znění je důležité: zamýšlené použití uvedené v normě neopravňuje k použití každého tepelného zpracování pro každou jakost. ISO 4885:2018 poskytuje terminologii tepelného zpracování a terminologii fází v systému železo–uhlík; nenahrazuje však zkoušky součásti. Normy a příručky definují jakosti, pojmy, zkušební metody, údaje o prokalitelnosti a principy procesů. Konečný režim stále vyžaduje ověření na skutečné oceli, geometrii, zařízení a způsobu uložení vsázky.
Konečný kontrolní seznam řízení procesu
- Výběr jakosti Nevybírejte ocel pouze podle jmenovité tvrdosti; ověřte obsah uhlíku, legující prvky, stav při dodání a prokalitelnost.
- Místo měření Nepovažujte výsledek na povrchu za důkaz požadovaného stavu jádra.
- Kalení Nepoužívejte jedno médium pro každou geometrii ani nevynechávejte řízení pohybu, stavu lázně a doby přemístění.
- Popouštění Stanovte teplotu popouštění, dobu, počet popouštění a konečné akceptační vlastnosti.
- Historie a geometrie Přezkoumejte velikost zrna, segregaci, předchozí tváření za studena, předchozí tepelnou historii, změny průřezů a upnutí.
- Akceptace Definujte místa odběru vzorků, hloubku zakalení, vlastnosti jádra, rozměrové meze, mikrostrukturu a vyloučení vad.
Opakující se chyby je třeba výslovně kontrolovat:
- 1. Co skutečně znamená volba procesu tepelného zpracování
- 2. Začněte požadavky na vlastnosti, nikoli teplotou v peci
- 3. Jakost oceli, obsah uhlíku, legování a prokalitelnost
- 4. Volba konvenčního kalení celého průřezu
- 5. Kdy je správnou volbou normalizační žíhání, žíhání nebo žíhání ke snížení pnutí
- 6. Volba izotermického a martenzitického kalení pro řízení transformace a deformací
- 7. Volba procesů povrchového a cementačního kalení
- 8. Uplatnění rozhodnutí: výběrový postup založený na normách
- 9. Běžné chyby při volbě a jak jim předcházet
Obhajitelná specifikace proto uvádí jakost a stav materiálu, požadované vlastnosti povrchu a jádra, místa odběru vzorků, úplný tepelný cyklus, řízení kalení, požadavky na popouštění, mezní hodnoty deformace a metodu ověření. Pokud tyto podrobnosti chybějí, je pokyn pouze teplotním receptem, nikoli prokázaným procesem tepelného zpracování.
Zdroje
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html