




1. Was ein Stahl-Los ist – und warum die Definition das Ergebnis bestimmt
Die Losannahme ist eine Konformitätsentscheidung über eine festgelegte Stahlpopulation. Sie ist weder ein Urteil über einen einzelnen zweckmäßigen Probekörper, ein günstiges Zugergebnis noch über ein Stück, das von der Oberseite einer Lieferung entnommen wurde. Das Ergebnis ist nur dann aussagekräftig, wenn das geprüfte Material dem Los zugeordnet werden kann, aus dem es ausgewählt wurde, und wenn Probenahme, Probekörperherstellung, Prüfverfahren und Regeln für Wiederholungsprüfungen der maßgeblichen Spezifikation entsprechen.
Diese Unterscheidung ist wichtig, weil vier Tätigkeiten häufig zu einer einzigen zusammengefasst werden: die Auswahl von Material aus einem Los, die Herstellung von Labor- oder mechanischen Prüfprobekörpern, die Prüfung dieser Probekörper und die Entscheidung, ob das Los konform ist. Sie stehen miteinander in Zusammenhang, beantworten jedoch unterschiedliche Fragen. Ein korrekt geprüfter Probekörper kann dennoch das angegebene Los nicht repräsentieren. Umgekehrt kann eine repräsentative Probe falsch behandelt oder in der falschen Orientierung geprüft werden. Keiner dieser Fälle wird einfach dadurch behoben, dass ein weiteres Stück entnommen wird.

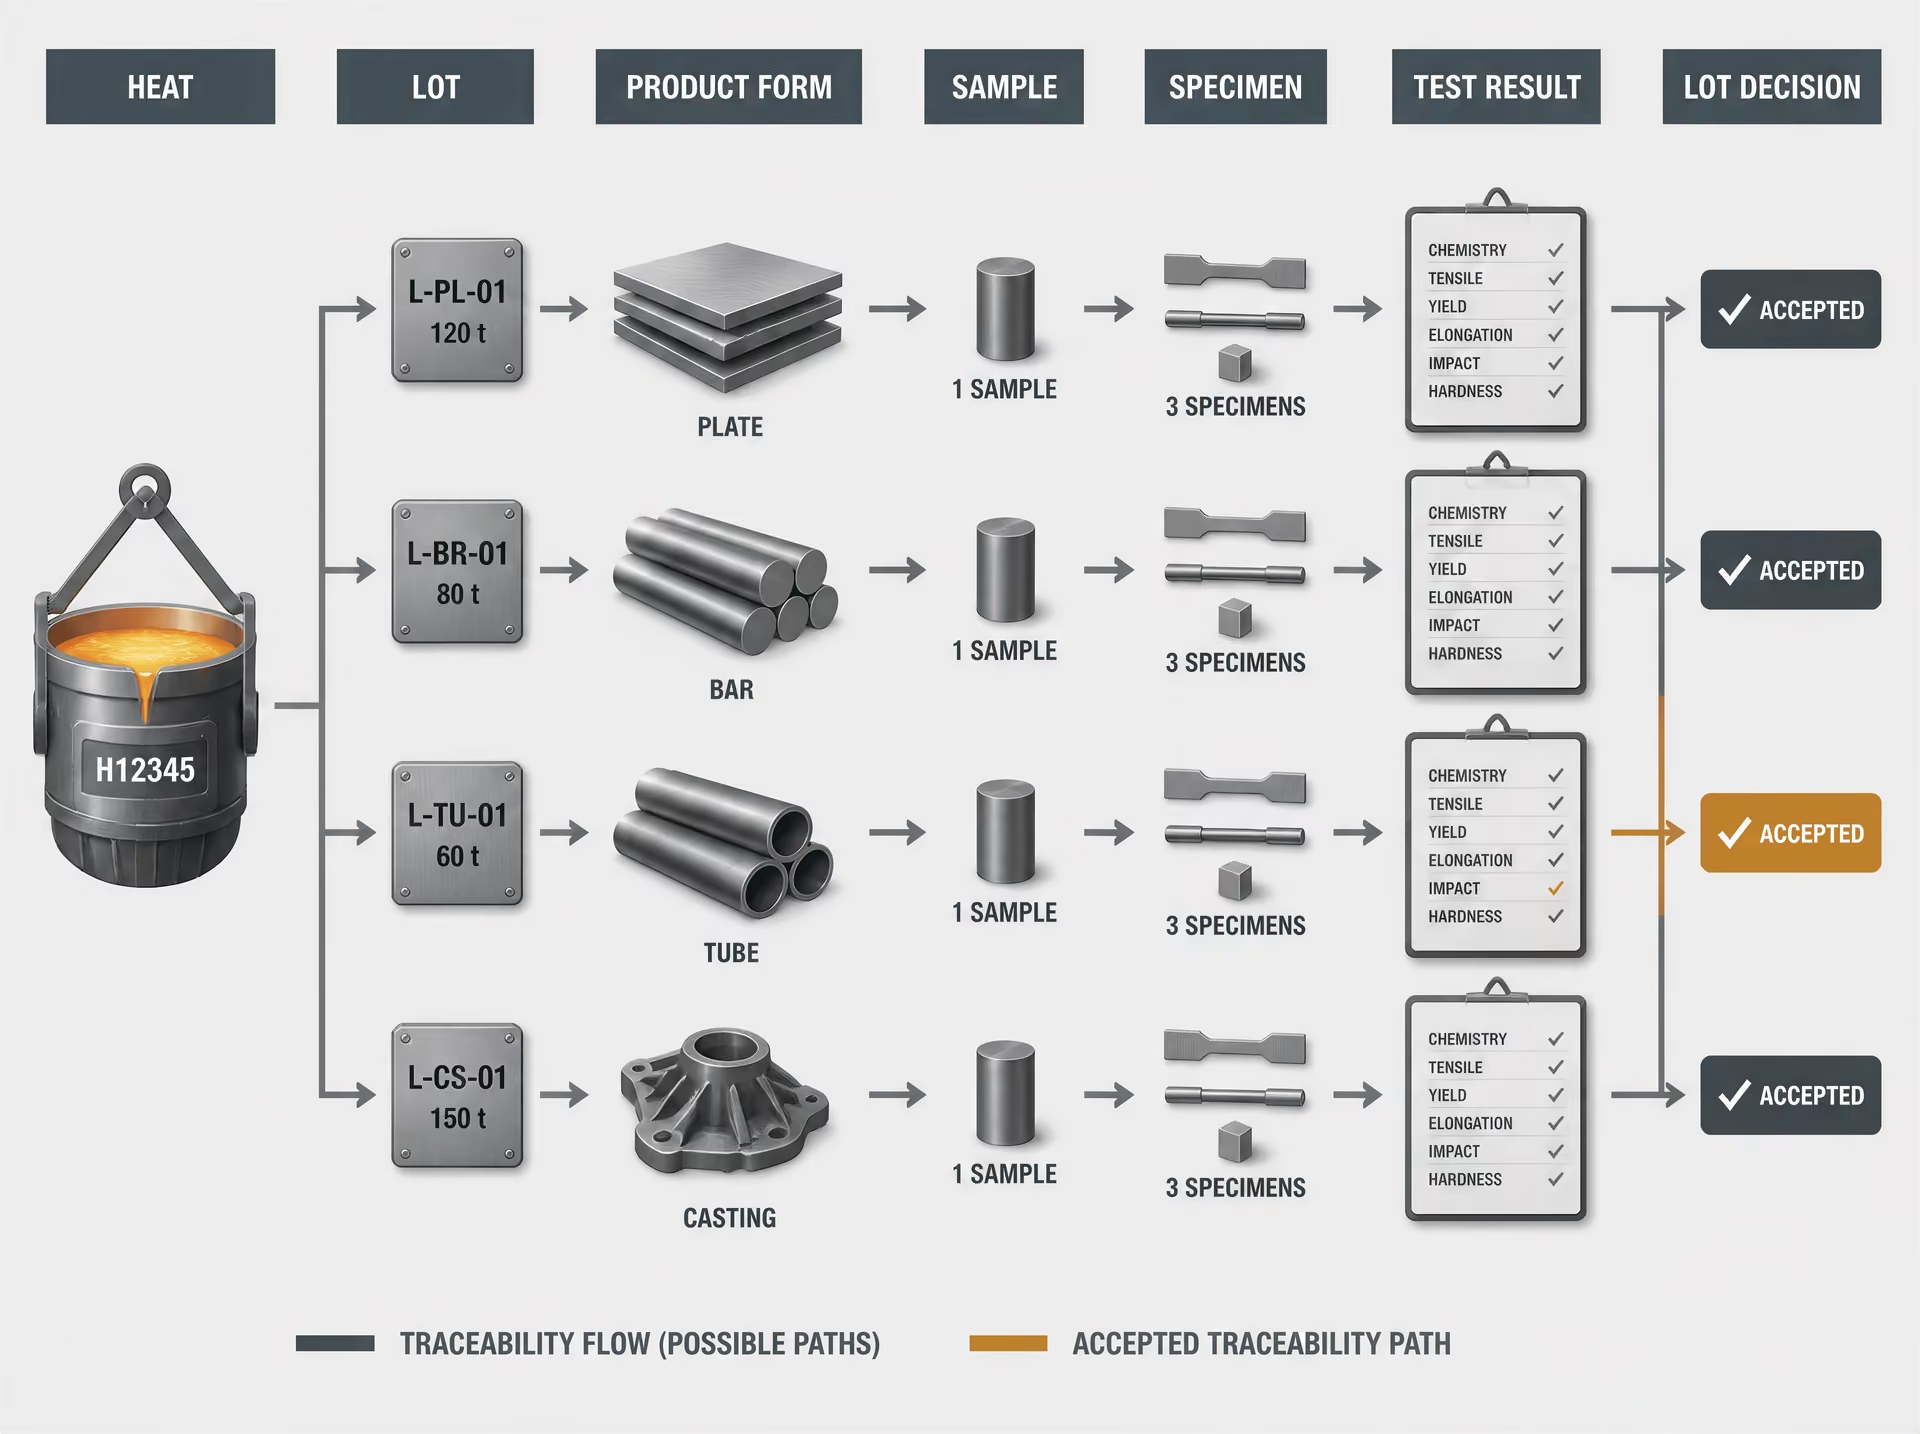
Losidentität, Schmelzidentität und Produktform
Ein Stahl-Los ist eine durch die anzuwendende Produktspezifikation, den Bestellauftrag, den Qualitätsplan oder eine Norm für allgemeine Anforderungen festgelegte Population. Die Definition kann sich auf eine Schmelze, einen Guss, eine Produktmenge, einen Größenbereich, einen Produktionslauf, einen Wärmebehandlungszyklus oder eine andere festgelegte Grundlage beziehen. Es gibt keine allgemeingültige Regel, nach der jede Lieferung, jedes Coil, jedes Blech, jeder Stab, jedes Rohr oder jedes Gussstück automatisch ein Los bildet.
Wichtige Begriffe zur Identität
- Schmelze
- Stahl, der aus einer einzigen Schmelzcharge oder Schmelzfolge hergestellt und durch eine Schmelzennummer gekennzeichnet wird.
- Los
- Die definierte Menge, auf die sich die Probenahme- und Annahmeregel bezieht.
- Prüfeinheit
- Der Teil eines Loses, der durch eine Annahmeentscheidung gemäß der anwendbaren Spezifikation repräsentiert wird.
- Prüfkörper
- Das vorbereitete Stück, das in die Prüfmaschine eingesetzt oder für eine bestimmte Untersuchung verwendet wird.
Eine Schmelze, in Spezifikationen und Werksaufzeichnungen manchmal als Guss bezeichnet, kennzeichnet Stahl, der aus einer einzigen Flüssigmetallcharge oder einer Schmelzfolge hergestellt wurde. Sie führt ihre chemische Identität über eine Schmelzennummer. Ein Coil ist eine aufgewickelte Länge eines flachgewalzten Produkts; ein Blech ist ein flaches Produkt, das auf festgelegte Abmessungen zugeschnitten wurde; ein Stab ist ein langes Produkt mit einer festgelegten Querschnittsform; und ein Rohr ist ein Hohlprodukt, das unter eigenen Fertigungsbedingungen hergestellt wird. Ein Gussstück erhält seine Form durch das Erstarren von Metall in einer Form. Diese Produktformen können dieselbe Schmelzennummer tragen und dennoch für Prüfzwecke unterschiedliche Populationen darstellen, da Walzreduzierung, Querschnittsgröße, Umformen, Schweißen, Bearbeitung oder Wärmebehandlung die maßgeblichen Eigenschaften verändern können.
| Populationsfaktor | Warum er eine separate Probenahme erfordern kann |
|---|---|
| Schmelze | Die chemische Identität unterscheidet sich je nach Schmelzfolge. |
| Erzeugnisform | Walzen, Umformen, Schweißen oder Bearbeiten können die Eigenschaften verändern. |
| Größe oder Dicke | Wärme- und Umformverläufe können unterschiedlich sein. |
| Werkstoffzustand | Walzrohes, normalgeglühtes, geglühtes oder vergütetes Material ist möglicherweise nicht austauschbar. |
Die anwendbare Produktspezifikation, der Bestellauftrag, der Qualitätsplan oder die Norm für allgemeine Anforderungen bestimmt die Losgrenze und die Grundlage der Probenahme. Strong evidence
Eine auf der Ebene einer Lieferung definierte Population kann mehrere Schmelzen, Produkte oder Größen enthalten. Die Tatsache, dass das Material mit einem einzigen Frachtbrief befördert wird, macht es jedoch nicht zu einem homogenen Los. Eine Spezifikation kann eine Prüfung je Schmelze und Dickenbereich, eine Prüfung je Stablos oder eine andere Prüfhäufigkeit für jede Produktform vorsehen. Das maßgebliche Dokument entscheidet. ASTM A370 wird zur Bewertung der Konformität von Stahl und verwandten Legierungsprodukten verwendet, legt jedoch keine allgemeingültige Probenahmehäufigkeit für jedes Produkt fest. Dort wird ausdrücklich festgehalten, dass „Probenahmehäufigkeit, Lage und Orientierung der Probekörper, Materialzustand und Anforderungen an die Berichterstattung“ durch die jeweils anzuwendende Produkt- oder Norm für allgemeine Anforderungen geregelt werden (ASTM International, 2024).
Dasselbe Prinzip gilt für Prüfeinheiten und Probekörper. Die Anforderungen von ASTM International an Form und Gestaltung von Normen schreiben vor, dass Spezifikationen die für die Konformität erforderliche Anzahl von Prüfeinheiten und Probekörpern angeben, Verfahren für die Losprobenahme festlegen und die Bedingungen und Regeln bestimmen, unter denen Wiederholungsprüfungen zulässig sind (ASTM International, 2024). Ein Bestellauftrag mit der Angabe „Los prüfen“ ist unvollständig, sofern die in Bezug genommene Spezifikation nicht die Losgrenze und die Prüfhäufigkeit vorgibt.
Homogenität, Rückverfolgbarkeit und Materialzustand
Homogenität Zusammenfassung von Material unter Bedingungen, für die die festgelegte Prüfhäufigkeit und die Annahmeregeln trotz örtlicher Schwankungen innerhalb der Menge geeignet sind.
Homogenität bedeutet nicht, dass jedes Atom oder jeder Ort in einem Produkt identische Eigenschaften aufweist. Sie bedeutet, dass die Population unter Bedingungen zusammengefasst wurde, für die die festgelegte Prüfhäufigkeit und die Annahmeregeln angemessen sind. Ein Los kann nur in Bezug auf bestimmte festgelegte Variablen als homogen betrachtet werden, beispielsweise Schmelze, Güte, Produktform, Nennmaß, Dicke, Fertigungsweg und Endzustand.
Die Rückverfolgbarkeit stellt die Verbindung zwischen einem Probekörper und diesen Variablen her. Schmelzennummer, Produktkennzeichnung, Stück- oder Coilnummer, Größe, Güte, Zustand und Entnahmestelle einer Probe sollten mit der Laboraufzeichnung und dem Prüfbericht verknüpft bleiben. Wenn ein Zugprobekörper nur mit „Blech, Güte 50“ gekennzeichnet ist, kann es unmöglich sein, das Ergebnis sicher einer bestimmten Schmelze oder einem bestimmten Dickenbereich zuzuordnen. Ein bestandenes Ergebnis hat dann nur eine geringe Aussagekraft für nicht identifiziertes Material.
Der Materialzustand ist Bestandteil der Losdefinition und keine verwaltungstechnische Nebensache. „Gewalzt“, normalgeglüht, vergütet, geglüht, lösungsbehandelt, spannungsarmgeglüht und andere Zustände können unterschiedliche mechanische Eigenschaften hervorbringen, selbst wenn die chemische Zusammensetzung und die Gütebezeichnung unverändert sind. Wird Material mit unterschiedlichen Wärmebehandlungen in einer Probe zusammengefasst, kann dadurch eine nichtkonforme Untergruppe verborgen werden. Dasselbe Problem entsteht, wenn ein Los warmfertige und kaltfertige Produkte oder geschweißte und nahtlose Rohre enthält, sofern die Spezifikation diese nicht ausdrücklich gemeinsam behandelt.[1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. International Organization for Standardization. ISO 377:2017, 2017. ISO standard reference cited in the article
ASTM E1806 behandelt Entnahmestellen, die Herstellung von Laborproben und die Losprobenahme für die chemische Analyse von Stahl und Eisen. ISO 377:2017 legt die Identifizierung, Lage und Herstellung von Proben und Prüfstücken für die mechanische Prüfung von Stahlprofilen, Stäben, Rundstählen, Flacherzeugnissen und Rohrprodukten fest, einschließlich Proben, die für erforderliche Wiederholungsprüfungen verwendet werden. Diese Anforderungen berücksichtigen, dass ein Ergebnis davon abhängt, wo die Probe entnommen wurde und wie ihre Orientierung zum Walzen, Schmieden, Ziehen oder zur Rohrherstellung steht. Ein Längsprobekörper und ein Querprobekörper sind nicht allein deshalb austauschbar, weil beide aus demselben Blech stammen.
Veränderte Fertigungsbedingungen können eine Population auch nach der Herstellung aufteilen. Wenn ein Teil einer Schmelze normalgeglüht und ein anderer Teil vergütet wird oder wenn nur einige Coils einer nachfolgenden Glühbehandlung unterzogen werden, rechtfertigt die ursprüngliche Schmelzidentität allein kein gemeinsames Los. Gemischte Schmelzen, gemischte Produktformen und gemischte Zustände machen eine angeblich repräsentative Probe suspekt.
Warum ein Prüfergebnis zu einer festgelegten Population gehört
Ein Prüfergebnis beschreibt den geprüften Probekörper. Es stützt eine Losentscheidung nur über einen festgelegten Probenahmeplan. ASTM E105-16 definiert die Wahrscheinlichkeitsstichprobe als Auswahl mithilfe von Zufallszahlen und eines festgelegten Schätzverfahrens, wodurch die Unsicherheit der Probenahme und die Risiken der Losentscheidung objektiv berechnet werden können (ASTM International, 2016). Eine Zufallsauswahl ist nicht immer durch eine Produktspezifikation vorgeschrieben. Wenn der Plan jedoch eine repräsentative Auswahl verlangt, ist die Auswahl des am leichtesten zugänglichen Stücks kein vertretbarer Ersatz.[3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM International. ASTM E2234-08, 2008. ASTM International standard reference cited in the article[4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. International Organization for Standardization. ISO 2859-1:2026, 2026. ISO standard reference cited in the article
Die Attributprüfung macht die Beziehung zwischen Population und Regel ausdrücklich. ASTM E2234-08 beschreibt AQL-basierte einfache, zweifache und mehrfache Stichprobenpläne: Ein Los wird angenommen, wenn die Anzahl der nichtkonformen Einheiten höchstens der maßgeblichen Annahmezahl entspricht, und zurückgewiesen, sobald die Rückweisungszahl erreicht ist (ASTM International, 2008). ISO 2859-1:2026 definiert ebenfalls AQL-basierte Los-zu-Los-Prüfpläne und Umschaltregeln zwischen normaler, reduzierter und verschärfter Prüfung. Diese Systeme besagen nicht, dass ein beliebiger bestandener Probekörper sämtliches Material freigibt; sie wenden eine numerische Entscheidungsregel auf das identifizierte Los an.
Eine Wiederholungsprüfung darf daher keine informelle Suche nach einem bestandenen Ergebnis sein. Die maßgebliche Spezifikation muss festlegen, wann eine Wiederholungsprüfung zulässig ist, welches Material dafür verwendet werden darf und ob die zweiten Ergebnisse die ersten ersetzen oder mit ihnen zusammengeführt werden. Die FHWA erläutert, dass Entscheidungen bei zweifacher und mehrfacher Probenahme kumulierte Fehlerzahlen verwenden und dass Bestimmungen zu Wiederholungsprüfungen angeben müssen, ob die Ergebnisse der zweiten Prüfung die Anfangsergebnisse ersetzen oder mit ihnen zusammengeführt werden (Federal Highway Administration, 2002). AISC 207-20 weist die Verantwortung für die Endprüfung von Baustahlprodukten zu und verlangt, dass das Prüf- und Inspektionspersonal die anzuwendenden Verfahren und Annahmekriterien versteht (AISC, 2020).
Bei beispielhaften Stahlgussstücken veranschaulicht ASTM A1062-10(2026) dasselbe Grenzprinzip: Die Prüfanforderungen von Besteller und Hersteller gelten vor der Herstellung des vollständigen Auftrags, und eine neue Probe kann für Maß-, Sicht-, Magnetpulver-, Eindring-, Durchstrahlungs-, Ultraschall- oder Dichtheitsprüfungen erforderlich sein, wenn sich festgelegte Bedingungen ändern. Die Frage lautet niemals nur, ob ein Probekörper bestanden hat. Entscheidend ist, ob das geprüfte Material, der Prüfzustand und die Entscheidungsregel zu der Population gehören, die angenommen werden soll.
2. Die Hierarchie der Normen: zuerst die Spezifikation, danach das Prüfverfahren
Die Annahme von Stahl beginnt nicht an einer Zugprüfmaschine. Sie beginnt mit dem Dokument, das den Werkstoff, das Los, die erforderlichen Prüfungen und die Entscheidungsregel festlegt. Vier Tätigkeiten müssen getrennt bleiben: die Auswahl des Werkstoffs aus einem Los, die Vorbereitung von Labor- oder mechanischen Prüfproben, die Prüfung dieser Proben sowie die Annahme oder Zurückweisung des Loses. Werden diese Tätigkeiten verwechselt, entsteht ein bekannter Fehler: Ein Labor entnimmt zweckmäßige Stücke, erhält ein ungünstiges Ergebnis, prüft anschließend andere Stücke und behandelt das spätere Ergebnis als Erlaubnis, die gesamte Lieferung anzunehmen.
Die maßgebliche Produktspezifikation steuert diese Abfolge. Ein Prüfverfahren erklärt dem Labor, wie eine Eigenschaft zu messen ist; es legt jedoch nicht automatisch fest, wie viele Prüfeinheiten eine Schmelze, ein Blech, ein Stab, ein Gussstück oder ein Auftrag repräsentieren, und bestimmt auch nicht, was nach einem fehlerhaften Ergebnis geschieht. Diese Angelegenheiten gehören in die jeweils anwendbare Produktspezifikation, Spezifikation für allgemeine Anforderungen, Bestellung oder ein formell einbezogenes Prüfungsdokument.
Die Rolle von ASTM A370
ASTM A370, Standard Test Methods and Definitions for Mechanical Testing of Steel Products, stellt gemeinsame Verfahren und Begriffsbestimmungen für die Bewertung von Stahl und verwandten Legierungsprodukten bereit. Die Norm behandelt Verfahren wie Zug-, Biege-, Härte- und Kerbschlagprüfungen sowie die zugehörige Terminologie und Anforderungen an Prüfproben. Diese Rolle ist wichtig, aber begrenzt.
| Dokumenttyp | Primäre Funktion |
|---|---|
| ASTM A370 | Verfahren und Definitionen für mechanische Prüfungen |
| Produktspezifikation | Anforderungen an die Güteklasse, Losgrenze, Probenahme und Annahmekriterien |
| ASTM E1806 | Probenahmestellen für die chemische Analyse und Vorbereitung von Laborproben |
| ISO 377:2017 | Identifizierung, Lage und Vorbereitung von Proben für mechanische Prüfungen |
| ASTM E2234-08 | Attributstichprobenpläne auf Grundlage des AQL |
ASTM A370 legt nicht von sich aus jede Probenahmehäufigkeit oder jede Regel für die Annahme eines Loses fest. Der von ASTM International in der Beschreibung von A370 aus dem Jahr 2024 dargestellte Rahmen ordnet „Probenahmehäufigkeit, Lage und Ausrichtung der Prüfprobe, Werkstoffzustand und Anforderungen an die Berichterstattung“ der jeweils anwendbaren Produkt- oder Spezifikation für allgemeine Anforderungen zu. A370 kann beispielsweise erläutern, wie eine längs entnommene Zugprobe geprüft wird, während die maßgebliche Spezifikation bestimmt, ob eine Probe je Schmelze, je Dickenbereich, je Los oder entsprechend einer anderen definierten Einheit erforderlich ist.
Diese Unterscheidung ist wichtig, wenn ein Ergebnis angefochten wird. Ein Labor kann ASTM A370 bei der Bearbeitung, der Belastungsgeschwindigkeit, der Messung der Dehnung oder der Dokumentation des Bruchs korrekt befolgen und dennoch den falschen Probenahmeplan anwenden. Umgekehrt kann eine korrekt ausgewählte Probe nach dem falschen Verfahren geprüft werden und dadurch eine technisch präzise Antwort auf eine unerhebliche Frage liefern. Die Einhaltung des Prüfverfahrens ist notwendig; sie stellt jedoch nicht die gesamte Annahmeentscheidung dar.
Auch die Identität und der Zustand der Prüfprobe bleiben Bestandteil der Nachweiskette. Ein Prüfergebnis eines wärmebehandelten Produkts kann nicht automatisch Werkstoff im Zustand „warmgewalzt“ repräsentieren. Eine quer entnommene Probe darf nicht stillschweigend eine längs entnommene Probe ersetzen, wenn die Spezifikation eine bestimmte Ausrichtung verlangt. Die Probe muss auf die in den maßgeblichen Dokumenten angegebene Schmelze, das Los, die Produktform, die Entnahmestelle und den Verarbeitungszustand zurückverfolgbar bleiben.
ASTM A370 sollte daher als Bestandteil eines Prüfverfahrens innerhalb eines umfassenderen Spezifikationssystems gelesen werden. Die Norm stellt keine allgemeine Erlaubnis dar, nach Ankunft des Werkstoffs einen Probenahmeplan zu erfinden.
Produktspezifikationen und allgemeine Anforderungen
Die Produktspezifikation liefert die werkstoff- oder gütebezogenen Anforderungen, die A370 nicht vorgibt. Je nach Produkt kann dies ASTM A36/A36M für Profile und Bleche aus unlegiertem Baustahl, ASTM A572/A572M für hochfeste niedriglegierte Baustähle, ASTM A615/A615M für gerippte und glatte Stäbe aus unlegiertem Stahl zur Betonbewehrung, ASTM A106/A106M für nahtlose Rohre aus unlegiertem Stahl für den Hochtemperatureinsatz oder eine andere bezeichnete Norm sein. Die anwendbare Ausgabe und die Einheiten sind von Bedeutung. Ein Zeugnis, in dem lediglich „nach ASTM A370 geprüft“ angegeben ist, bezeichnet die Grundlage für die Annahme nicht, solange die Produktspezifikation ebenfalls bekannt ist.
Die Produkt- oder Spezifikation für allgemeine Anforderungen sollte die Losgrenze sowie die Anzahl der für die Konformität erforderlichen Prüfeinheiten und Prüfproben festlegen. Sie sollte angeben, wo die Proben entnommen werden, welche Ausrichtung sie haben, welchen Werkstoffzustand sie repräsentieren und welche Eigenschaften geprüft werden. Eine Spezifikation für Bleche kann eine Schmelze und eine Gruppierung nach Dicke definieren; eine Spezifikation für Stäbe kann die Probenahme nach Schmelze, Abmessung oder Los festlegen; eine Spezifikation für Gussstücke kann die Prüfung mit einem bestimmten Probegussstück oder einer bestimmten Fertigungsfolge verknüpfen. Diese Regelungen sind nicht untereinander austauschbar.
ASTM Form and Style bekräftigt diese Grundsätze für die Ausarbeitung von Normen. Die Anforderungen von ASTM International aus dem Jahr 2024 schreiben vor, dass Spezifikationen die Anzahl der für die Konformität erforderlichen Prüfeinheiten und Prüfproben angeben, Verfahren für die Losprobenahme definieren und die Bedingungen sowie Regeln festlegen, unter denen eine Wiederholungsprüfung zulässig ist. Der Grund ist praktischer Natur: Eine Annahmeklausel, die lediglich „gemäß ASTM A370 prüfen“ lautet, lässt genau die Fragen offen, von denen abhängt, ob ein fehlerhaftes Ergebnis nur ein Stück oder das gesamte Los betrifft.
Eine Wiederholungsprüfung muss als Entscheidungsverfahren formuliert sein und nicht als Einladung, so lange weiterzuprüfen, bis eine günstige Zahl erscheint. Die Klausel sollte den Auslöser für eine Wiederholungsprüfung, die zulässige Anzahl zusätzlicher Prüfproben, deren Verhältnis zur ursprünglichen Prüfeinheit sowie die Behandlung des ersten Ergebnisses festlegen. Leitlinien der Federal Highway Administration aus dem Jahr 2002 stellen fest, dass eine Bestimmung zur Wiederholungsprüfung angeben muss, ob die Ergebnisse der zweiten Prüfung die ersten Ergebnisse ersetzen oder mit ihnen zusammengeführt werden. Bei Plänen für die Doppel- und Mehrfachprobenahme hängen die Entscheidungen von den kumulierten Fehlerzahlen ab und nicht von der Auswahl des jeweils günstigsten Einzelergebnisses.
ASTM E2234-08 veranschaulicht die Logik der Attributprobenahme. Bei einem einfachen, doppelten oder mehrfachen Probenahmeplan wird ein Los angenommen, wenn die Anzahl der nichtkonformen Einheiten höchstens der jeweils geltenden Annahmezahl entspricht, und zurückgewiesen, sobald die Rückweisungszahl erreicht ist. Die Prüfeinheit ist daher von zentraler Bedeutung. Eine fehlerhafte Probe kann eine nichtkonforme Einheit kennzeichnen, während die Spezifikation vor der Entscheidung über das Los weitere Proben aus derselben Einheit oder aus zusätzlichen Einheiten verlangen kann.
Für die chemische Probenahme gilt ein eigener methodischer Rahmen. ASTM E1806 behandelt Entnahmestellen, die Vorbereitung von Laborproben und die Losprobenahme für die chemische Analyse von Stahl und Eisen. Diese Norm sollte nicht ohne Weiteres an die Stelle der Probenahme für mechanische Prüfungen gesetzt werden. ASTM E105 aus dem Jahr 2016 definiert die Wahrscheinlichkeitsprobenahme durch eine Auswahl anhand von Zufallszahlen und ein festgelegtes Schätzverfahren, sodass die Probenahmeunsicherheit und die Risiken der Losentscheidung objektiv berechnet werden können. Eine Zufallsauswahl ist nicht lediglich eine statistische Präferenz; sie verhindert, dass der einfache Zugang, der sichtbare Oberflächenzustand oder die Position innerhalb der Lieferung zu einer nicht offengelegten Auswahlverzerrung wird.
Wenn ISO-, ASTM-, Projekt- und Vertragsregeln zusammenwirken
ISO- und ASTM-Dokumente können nebeneinander bestehen, verschmelzen jedoch nicht automatisch. ISO 377:2017 legt die Identifizierung, Lage und Vorbereitung von Proben und Prüfstücken für mechanische Prüfungen an Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Hohlprodukten fest, einschließlich der für Wiederholungsprüfungen erforderlichen Proben. ASTM A370 kann das Prüfverfahren regeln, während ISO 377 die Probenvorbereitung regelt, wenn der Vertrag ausdrücklich beide Normen übernimmt. Das maßgebliche Dokument sollte festlegen, welche Bestimmung gilt, wenn Anforderungen voneinander abweichen.
ISO 2859-1:2026 stellt für die losweise Prüfung nach AQL geordnete einfache, doppelte und mehrfache Probenahmepläne bereit, einschließlich des Wechsels zwischen normaler, reduzierter und verschärfter Prüfung. Dabei handelt es sich um ein Probenahme- und Annahmesystem, nicht um einen Ersatz für die Anforderungen der Stahlspezifikation an die mechanischen Eigenschaften. Die Annahmezahlen haben nur dann eine Bedeutung, wenn die Losdefinition, die Prüfstufe, das gemessene Merkmal und die Definition einer nichtkonformen Einheit festgelegt sind.
Projektspezifikationen und Verträge können zusätzliche Zeugenhalte, Haltepunkte, Pflichten eines unabhängigen Labors, eine Dokumentenprüfung oder Verantwortlichkeiten für die Endabnahme vorsehen. AISC 207-20 verlangt für Baustahl, dass das Prüf- und Prüfpersonal die anwendbaren Prüfverfahren und Annahmekriterien versteht, und weist Verantwortlichkeiten für die Endabnahme von Baustahlerzeugnissen zu. Solche Bestimmungen regeln, wer die Arbeiten beobachtet oder dokumentiert. Sie ändern jedoch nicht stillschweigend eine Güteanforderung, die Ausrichtung einer Prüfprobe oder eine in der Werkstoffspezifikation festgelegte Regel für Wiederholungsprüfungen.
Dasselbe Prinzip zeigt sich in ASTM A1062-10R26 für Probegussstücke aus Stahl. Die Norm legt Anforderungen an die Prüfung durch Besteller und Hersteller vor der Fertigung des vollständigen Auftrags fest und benennt die Umstände, unter denen für Maß-, Sicht-, Magnetpulver-, Eindring-, Durchstrahlungs-, Ultraschall- oder Dichtheitsprüfungen eine neue Probe erforderlich ist. Ein Projektinspektor darf den dort festgelegten Auslöser nicht durch eine informelle Praxis ersetzen, und ein Labor darf die Annahmeregel eines Vertrags nicht durch sein bevorzugtes internes Verfahren ersetzen.
Wenn Dokumente miteinander in Konflikt stehen, sollte der Konflikt vor der Probenahme gelöst werden. Die Rangfolge der Dokumente ist festzulegen, die genaue Ausgabe jeder einbezogenen Norm ist zu bestimmen, das Los ist zu definieren und die anwendbaren Bestimmungen zu Prüfproben und Wiederholungsprüfungen sind zu dokumentieren. Ohne diese schriftlich festgelegte Hierarchie kann ein Prüfbericht zwar korrekt sein, während die Entscheidung über das Los dennoch nicht ausreichend begründet ist.
3. Probenahmeplanung: repräsentative Auswahl versus Gelegenheitsstichprobe
Vier Aktivitäten, die getrennt bleiben müssen
- Probenahme Auswahl von Materialeinheiten aus einem definierten Los.
- Probenvorbereitung Umwandlung des ausgewählten Materials in Laborproben oder Prüfstücke.
- Prüfung Ermittlung von Messwerten unter Verwendung des festgelegten Verfahrens.
- Annahme Anwendung der Entscheidungsregel der Spezifikation auf die Ergebnisse.
Die Probenahme ist nicht dasselbe wie die Probenvorbereitung, die Prüfung oder die Annahme eines Loses. Bei der Probenahme werden Materialeinheiten aus einem definierten Los ausgewählt. Bei der Laborvorbereitung wird das ausgewählte Material in Proben oder Prüfstücke umgewandelt. Durch die Prüfung werden Messwerte erzeugt. Bei der Annahme wird auf diese Ergebnisse die Entscheidungsregel der Spezifikation angewendet. Eine Verwechslung dieser Stufen führt zu einem bekannten, aber schwerwiegenden Fehler: Ein Labor kann eine technisch korrekte Zugprüfung an einem Prüfstück durchführen, das nach einem ungültigen Verfahren ausgewählt wurde.
Das Los muss daher definiert sein, bevor irgendjemand Material auswählt. Ein Los kann aus einer Schmelze, einem angegebenen Teil einer Schmelze, einem Coil, einem gegossenen und gewalzten Erzeugnis, einer Gruppe von Blechen gleicher Bezeichnung und desselben Dickenbereichs oder einer Menge von Stäben bestehen, die unter festgelegten Bedingungen verarbeitet wurden. Die anzuwendende Produktspezifikation legt die Abgrenzung fest. ASTM A370 erklärt, dass „Probenahmehäufigkeit, Lage und Orientierung des Prüfstücks, Werkstoffzustand und Anforderungen an die Berichterstattung“ durch die jeweils geltende Produkt- oder Allgemeine-Anforderungsspezifikation geregelt werden (ASTM International, 2024). Ein Prüfergebnis kann eine nicht definierte Losabgrenzung nicht nachträglich korrigieren.
Wahrscheinlichkeitsstichproben nach ASTM E105
ASTM E105:2016 definiert die Wahrscheinlichkeitsstichprobe als eine Auswahl mithilfe von Zufallszahlen in Verbindung mit einem festgelegten Schätzverfahren. Diese Verbindung ist entscheidend. Die Zufallsauswahl allein ist kein vollständiger Probenahmeplan; das Verfahren muss außerdem erklären, was geschätzt wird und in welcher Weise die Ergebnisse sich auf die Grundgesamtheit oder das Los beziehen.
| Erzeugnis | Mögliche Einträge im Stichprobenrahmen |
|---|---|
| Stablos | Stabnummern und Positionen entlang jedes Stabs |
| Bandrolle | Festgelegte Längenintervalle |
| Plattengruppe | Plattennummern und zulässige Probenahmezonen |
| Gussstück | Gekennzeichnete Gussstücke oder genehmigte Probegussstücke |
In der Praxis führt der Stichpromenrahmen die vor der Auswahl festgelegten zulässigen Einheiten oder Stellen auf. Jede Einheit erhält eine Kennung, und Zufallszahlen bestimmen die erforderlichen Einheiten. Bei einem Los aus Stäben könnte der Rahmen die Stabnummern und die Positionen entlang jedes Stabs enthalten. Bei einem Coil könnte er geordnete Längenintervalle enthalten. Bei Blechen könnte er die Blechnummern und zulässigen Probenahmezonen ausweisen. Der Rahmen muss der Definition einer Prüfeinheit in der Spezifikation entsprechen. Eine Zufallszahl darf keine Stelle auswählen, an der das erforderliche Prüfstück rechtlich oder normativ nicht entnommen werden kann, etwa eine durch die Produktnorm ausgeschlossene Beschnittkante.
Das festgelegte Schätzverfahren verleiht der Auswahl einen technischen Zweck. Je nach maßgeblicher Norm kann es sich auf den geschätzten Anteil nichtkonformen Materials, einen durchschnittlichen chemischen oder mechanischen Kennwert oder ein anderes definiertes Merkmal beziehen. Außerdem ermöglicht es, die mit der Untersuchung nur eines Teils des Loses verbundene Unsicherheit ausdrücklich zu berücksichtigen. Wenn ein Entscheidungsträger ein einziges Zugergebnis so behandelt, als beschreibe es jedes Blech einer Schmelze, ist die scheinbare Sicherheit falsch. ASTM E105 bietet einen Rahmen, um diese Einschränkung auszudrücken und die Probenahmeunsicherheit mit dem Risiko in Beziehung zu setzen, ein Los mit nicht zulässigem Material anzunehmen oder ein Los zurückzuweisen, das die Anforderung erfüllt.
Dies bedeutet nicht, dass ASTM E105 automatisch die Probenahmeanweisungen in ASTM A370 oder einer Produktspezifikation ersetzt. Diese Dokumente legen die erforderliche Anzahl der Prüfeinheiten, die Prüfstückgeometrie, die Orientierung und den Zustand fest. ASTM E105 stellt einen Rahmen für Wahrscheinlichkeitsstichproben bereit, wenn eine solche Behandlung erforderlich oder angemessen ist. Die jeweils geltende Spezifikation bleibt für die Konformitätsbewertung maßgeblich.
Die Anforderungen von ASTM an Form und Stil machen denselben Punkt aus der Perspektive der Erstellung von Spezifikationen deutlich: Eine Spezifikation muss die für die Konformität erforderliche Anzahl von Prüfeinheiten und Prüfstücken angeben, Verfahren für die Losprobenahme festlegen und die Bedingungen sowie Regeln bestimmen, unter denen eine Wiederholungsprüfung zulässig ist (ASTM International, 2024). Eine unpräzise Anweisung, „repräsentatives Material zu prüfen“, ist kein ausreichender Ersatz für diese Festlegungen.
Zufallsauswahl und Probenahmeunsicherheit
Eine Zufallsauswahl verringert die Auswahlverzerrung, beseitigt jedoch weder die Materialstreuung noch die Unsicherheit der Probenahme. Strong evidence
Die Zufallsauswahl schützt vor einer verzerrten Auswahlregel, ist jedoch keine Garantie dafür, dass jedes Ergebnis dem Losmittelwert entspricht. Stahl ist nicht vollkommen homogen. Eine Schmelze kann eine chemische Seigerung aufweisen. Ein Blech kann Unterschiede über seine Dicke zeigen. Ein Stab kann zwischen Oberfläche und Kern variieren. Ein Coil kann Veränderungen aufweisen, die mit dem Gießen, Wiedererwärmen, Walzen, Kühlen oder Wickeln zusammenhängen. Die Zufallsauswahl belässt diese Variationen in der Grundgesamtheit; sie verhindert, dass der Probenehmer je nach Bequemlichkeit oder Erwartung aus ihnen auswählt.
Stichprobenrahmen Die dokumentierte Liste der zulässigen Einheiten oder Stellen, aus der eine Stichprobe ausgewählt wird.
Die Auswahlregel sollte dokumentiert werden: Loskennzeichnung, Stichprobenrahmen, Verfahren zur Erzeugung der Zufallszahlen, ausgewählte Einheit, ausgewählte Stelle sowie jedes zulässige Ersatzverfahren. Wenn eine ausgewählte Einheit beschädigt oder nicht verfügbar ist, verändert ihr Ersatz durch das nächstgelegene zugängliche Stück die Wahrscheinlichkeitsstruktur, sofern der maßgebliche Plan diese Vorgehensweise nicht erlaubt. Der Ersatz sollte nach einer im Voraus festgelegten Regel erfolgen und nicht nach einem informellen Ermessen, das erst nach Bekanntwerden eines ungünstigen Ergebnisses ausgeübt wird.
Diese Unterscheidung ist besonders wichtig, wenn eine Prüfung fehlschlägt. Ein fehlerhaftes Ergebnis ist ein Nachweis über das ausgewählte Material und nach der geltenden Entscheidungsregel möglicherweise auch über das Los. Es ist keine Erlaubnis, nach einem günstigeren Stück zu suchen. ASTM E2234:2008 beschreibt AQL-indexierte Einfach-, Doppel- und Mehrfachprobenahmen nach Merkmalen: Das Los wird angenommen, wenn die Anzahl der nichtkonformen Einheiten höchstens der geltenden Annahmezahl entspricht, und zurückgewiesen, sobald die Rückweisungszahl erreicht ist. Bei der Doppel- oder Mehrfachprobenahme wird die Anzahl kumulativ ermittelt und stellt keine neue Möglichkeit dar, einen früheren Fehler zu beseitigen.
Eine Wiederholungsprüfung ist eine gesonderte, festgelegte Maßnahme. Die FHWA erläutert, dass die Bestimmung zur Wiederholungsprüfung angeben muss, ob die Ergebnisse der zweiten Prüfung die ersten Ergebnisse ersetzen oder mit ihnen zusammengeführt werden; außerdem beschreibt sie Entscheidungen bei Doppel- und Mehrfachprobenahmen auf Grundlage kumulativer Fehlerzahlen (Federal Highway Administration, 2002). ISO 377:2017 legt die Kennzeichnung, Lage und Vorbereitung von Proben und Prüfstücken für die mechanische Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Hohlprodukten fest, einschließlich der für erforderliche Wiederholungsprüfungen verwendeten Proben. Eine Wiederholungsprüfung kann daher aufgrund eines Fehlers am Prüfstück, eines Problems mit der Ausrüstung oder einer in der Norm festgelegten Bedingung zulässig sein. Sie ist nicht allein deshalb automatisch gültig, weil das erste Ergebnis ungünstig war.
ISO 2859-1:2026 stellt ein weiteres formales Modell bereit. Die Norm definiert AQL-indexierte Einfach-, Doppel- und Mehrfachprobenahmepläne für die Los-für-Los-Prüfung sowie Wechselregeln zwischen normaler, reduzierter und verschärfter Prüfung. Durch solche Regeln werden Änderungen der Probenahmeintensität zu einer Folge der dokumentierten Prüfgeschichte und nicht zu einer improvisierten Reaktion auf ein bestimmtes Ergebnis.
Verzerrungen durch Enden, Oberflächen, Bediener und Produktionsreihenfolge
Eine Gelegenheitsstichprobe kann eine technisch präzise Antwort auf die falsche Frage liefern. Die Auswahl des ersten Stücks in der Nähe der Säge, des am leichtesten zugänglichen Blechs oder eines optisch auffälligen Bereichs liefert keine Schätzung für das Los, sofern die Spezifikation nicht ausdrücklich diese Stelle vorschreibt.
Die Position kann metallurgische Informationen enthalten. Die Enden eines Stabs oder Blechs können sich hinsichtlich ihrer Abkühlgeschichte, Beschnittverluste, Endrisse oder Auswirkungen des mechanischen Richtens unterscheiden. Kopf- und Endbereiche eines Coils können vorübergehenden Bedingungen beim Walzen, Wickeln oder Kühlen ausgesetzt sein. Das oberflächennahe Material kann sich aufgrund von Entkohlung, Zunder, Abschreckung, Seigerung oder Verformungsgradienten vom Kern unterscheiden. Bei einem Stranggusserzeugnis kann die Position innerhalb der Gießsequenz mit der Temperaturgeschichte und der Verteilung gelöster Stoffe korrelieren. Auch die oberen und unteren Bereiche eines Gussstücks sowie die an Speiser oder Einguss angrenzenden Bereiche können sich von dessen Innerem unterscheiden.
Der Zugang des Bedieners erzeugt eine weitere Verzerrung. Wenn von jedem Blech dieselbe zugängliche Seite beprobt wird, können Oberflächenzustand und Walzrichtung überrepräsentiert sein. Wenn ein Probenehmer ein optisch einwandfreies Stück auswählt, werden Oberflächenfehler durch eine Beurteilung und nicht durch die Norm ausgeschlossen. Wenn ein Probenehmer ausschließlich verdächtiges Material auswählt, kann das Ergebnis den üblichen Zustand des Loses überhöht darstellen und zugleich weiterhin nicht dem Annahmeplan entsprechen.
Die Orientierung muss ebenso sorgfältig kontrolliert werden wie die Lage. Längs- und Querprüfstücke können unterschiedliche mechanische Ergebnisse liefern, und Prüfstücke über die Dicke können Eigenschaften sichtbar machen, die durch oberflächennahe Materialbereiche nicht repräsentiert werden. ASTM E1806 behandelt Probenahmestellen, die Vorbereitung von Laborproben und die Probenahme von Losen für die chemische Analyse von Stahl und Eisen; ASTM A370 und die Produktspezifikation bestimmen, wie diese Anforderungen auf das geprüfte Erzeugnis anzuwenden sind.
Die Zufallsauswahl macht die Regel sichtbar und nachvollziehbar. Sie beseitigt weder Seigerungen noch Oberflächenvariationen, Auswirkungen der Abkühlgeschichte oder Veränderungen der Verarbeitung. Sie zeigt, dass das ausgewählte Material ohne Steuerung des Ergebnisses ausgewählt wurde; anschließend können die jeweils geltenden Regeln für Prüfstücke, Prüfungen, Wiederholungsprüfungen und die weitere Behandlung des Loses einheitlich angewendet werden. Für Baustahlerzeugnisse überträgt AISC 207-20 dem Inspektions- und Prüfpersonal die Verantwortung, die geltenden Inspektionsverfahren und Annahmekriterien zu verstehen, und weist ihm abschließende Inspektionsaufgaben zu. Diese Verantwortung beginnt, bevor das Prüfstück die Prüfmaschine erreicht.
4. Probenahme zur Ermittlung der chemischen Zusammensetzung von Stahl und Eisen
Die Chemische Analyse beginnt mit einem festgelegten Los und nicht mit einem beliebig ausgewählten Stück Stahl. Das Los kann durch eine Schmelze, einen Guss, eine Produktform, einen Dickenbereich, einen Verarbeitungszustand oder eine in der anzuwendenden Spezifikation festgelegte Menge bestimmt sein. Seine Grenzen müssen vor der Probenahme festgelegt werden, da ein Ergebnis aus einer Schmelze nicht automatisch eine andere Schmelze repräsentieren kann, selbst wenn beide Produkte dieselbe Gütebezeichnung tragen.
Die vier Arbeitsvorgänge stehen miteinander in Beziehung, sind jedoch nicht austauschbar: die Auswahl des Materials aus dem Los, die Herstellung einer Laborprobe, die Analyse dieser Probe und die Entscheidung, ob das Los den Anforderungen entspricht. ASTM E1806 behandelt die Probenahmestellen, die Herstellung von Laborproben und die Losprobenahme zur chemischen Analyse von Stahl und Eisen. ASTM A370 ergänzt, dass die Probenahmehäufigkeit, die Lage und Ausrichtung des Probekörpers, der Materialzustand und die Anforderungen an die Berichterstattung durch die jeweils anzuwendende Produkt- oder Allgemeine-Anforderungen-Spezifikation geregelt werden. Auch die Grenzwerte für die Chemische Zusammensetzung stammen aus der betreffenden Gütespezifikation; ASTM E1806 legt keine universell geltenden Grenzwerte für Kohlenstoff, Mangan, Silicium, Schwefel, Phosphor, Chrom, Nickel oder ein anderes Element fest.
Probenahmestellen und Laborproben nach ASTM E1806
| Probenahmekonzept | Bedeutung |
|---|---|
| Probenahmestelle | Stelle im Erzeugnis oder im Herstellungsablauf, an der Material entnommen wird |
| Laborprobe | Aus dem ausgewählten Material vorbereitete Probe für die Analyse |
| Prüfstück | Bearbeitetes oder anderweitig vorbereitetes Stück, das für eine bestimmte Prüfung verwendet wird |
| Analysenergebnis | Gemessene Zusammensetzung oder Eigenschaft, die gemäß der Annahmeregel verwendet wird |
Eine Probenahmestelle ist der Ort im Produkt oder im Produktionsstrom, an dem Material entnommen wird. Eine Laborprobe ist das aus dieser Auswahl für die chemische Analyse vorbereitete Material. Die Verwechslung dieser Stufen führt zu einem grundlegenden Fehler bei der Rückverfolgbarkeit. Eine Bohrprobe, die am Rand eines Blechs entnommen wurde, eine Spanprobe, die von einem Stabende stammt, und ein Probekörper, der aus einer Pfanne oder einem Strom aus flüssigem Metall entnommen wurde, sind nicht allein deshalb austauschbar, weil jede dieser Proben in ein Analysegerät eingebracht werden kann.
Die anzuwendende Spezifikation oder Einkaufsanforderung sollte das Los, die Anzahl der zu beprobenden Einheiten und jede innerhalb der jeweiligen Einheit vorgeschriebene Probenahmestelle festlegen. Sie kann Material aus bestimmten Produkten, Schmelzen, Enden, Oberflächen oder Querschnitten verlangen. Die Probenahme ausschließlich aus dem am leichtesten zugänglichen Produkt kann das Ergebnis zugunsten eines Teils des Loses verzerren, insbesondere wenn Entmischung, Oberflächenentkohlung, Zunder oder Verarbeitungsgradienten möglich sind. Eine nach dem Zuschneiden oder Konditionieren entnommene Probe kann außerdem eher die veränderte Oberfläche als das spezifizierte Produkt repräsentieren.
ASTM E105, veröffentlicht im Jahr 2016, beschreibt die Wahrscheinlichkeitsstichprobenahme durch eine Auswahl unter Verwendung von Zufallszahlen und eines festgelegten Schätzverfahrens. Dieser Ansatz trennt die geplante Probenahme von der Gelegenheitsprobenahme und ermöglicht eine objektive Bewertung der Unsicherheit der Probe sowie der Risiken bei der Entscheidung über das Los. Nicht jede Produktspezifikation verlangt eine statistische Zufallsauswahl, doch das Prinzip bleibt wichtig: Für eine Probe sollte eine dokumentierte Grundlage dafür vorliegen, dass sie das festgelegte Los repräsentiert.
E1806 befasst sich anschließend damit, wie das ausgewählte Material zu einer Laborprobe wird. Das Verfahren zur Probenvorbereitung hängt vom Produkt, vom zu messenden Element und von der Analysentechnik ab. Späne, Bohrspäne, Drehspäne, Sägespäne oder anderes vorbereitetes Material können nur dann geeignet sein, wenn sie unter kontrollierten Bedingungen gesammelt und behandelt wurden. Das Labor muss wissen, welches Material ausgewählt wurde, woher es stammt und nach welchem Vorbereitungsverfahren es aufbereitet wurde.

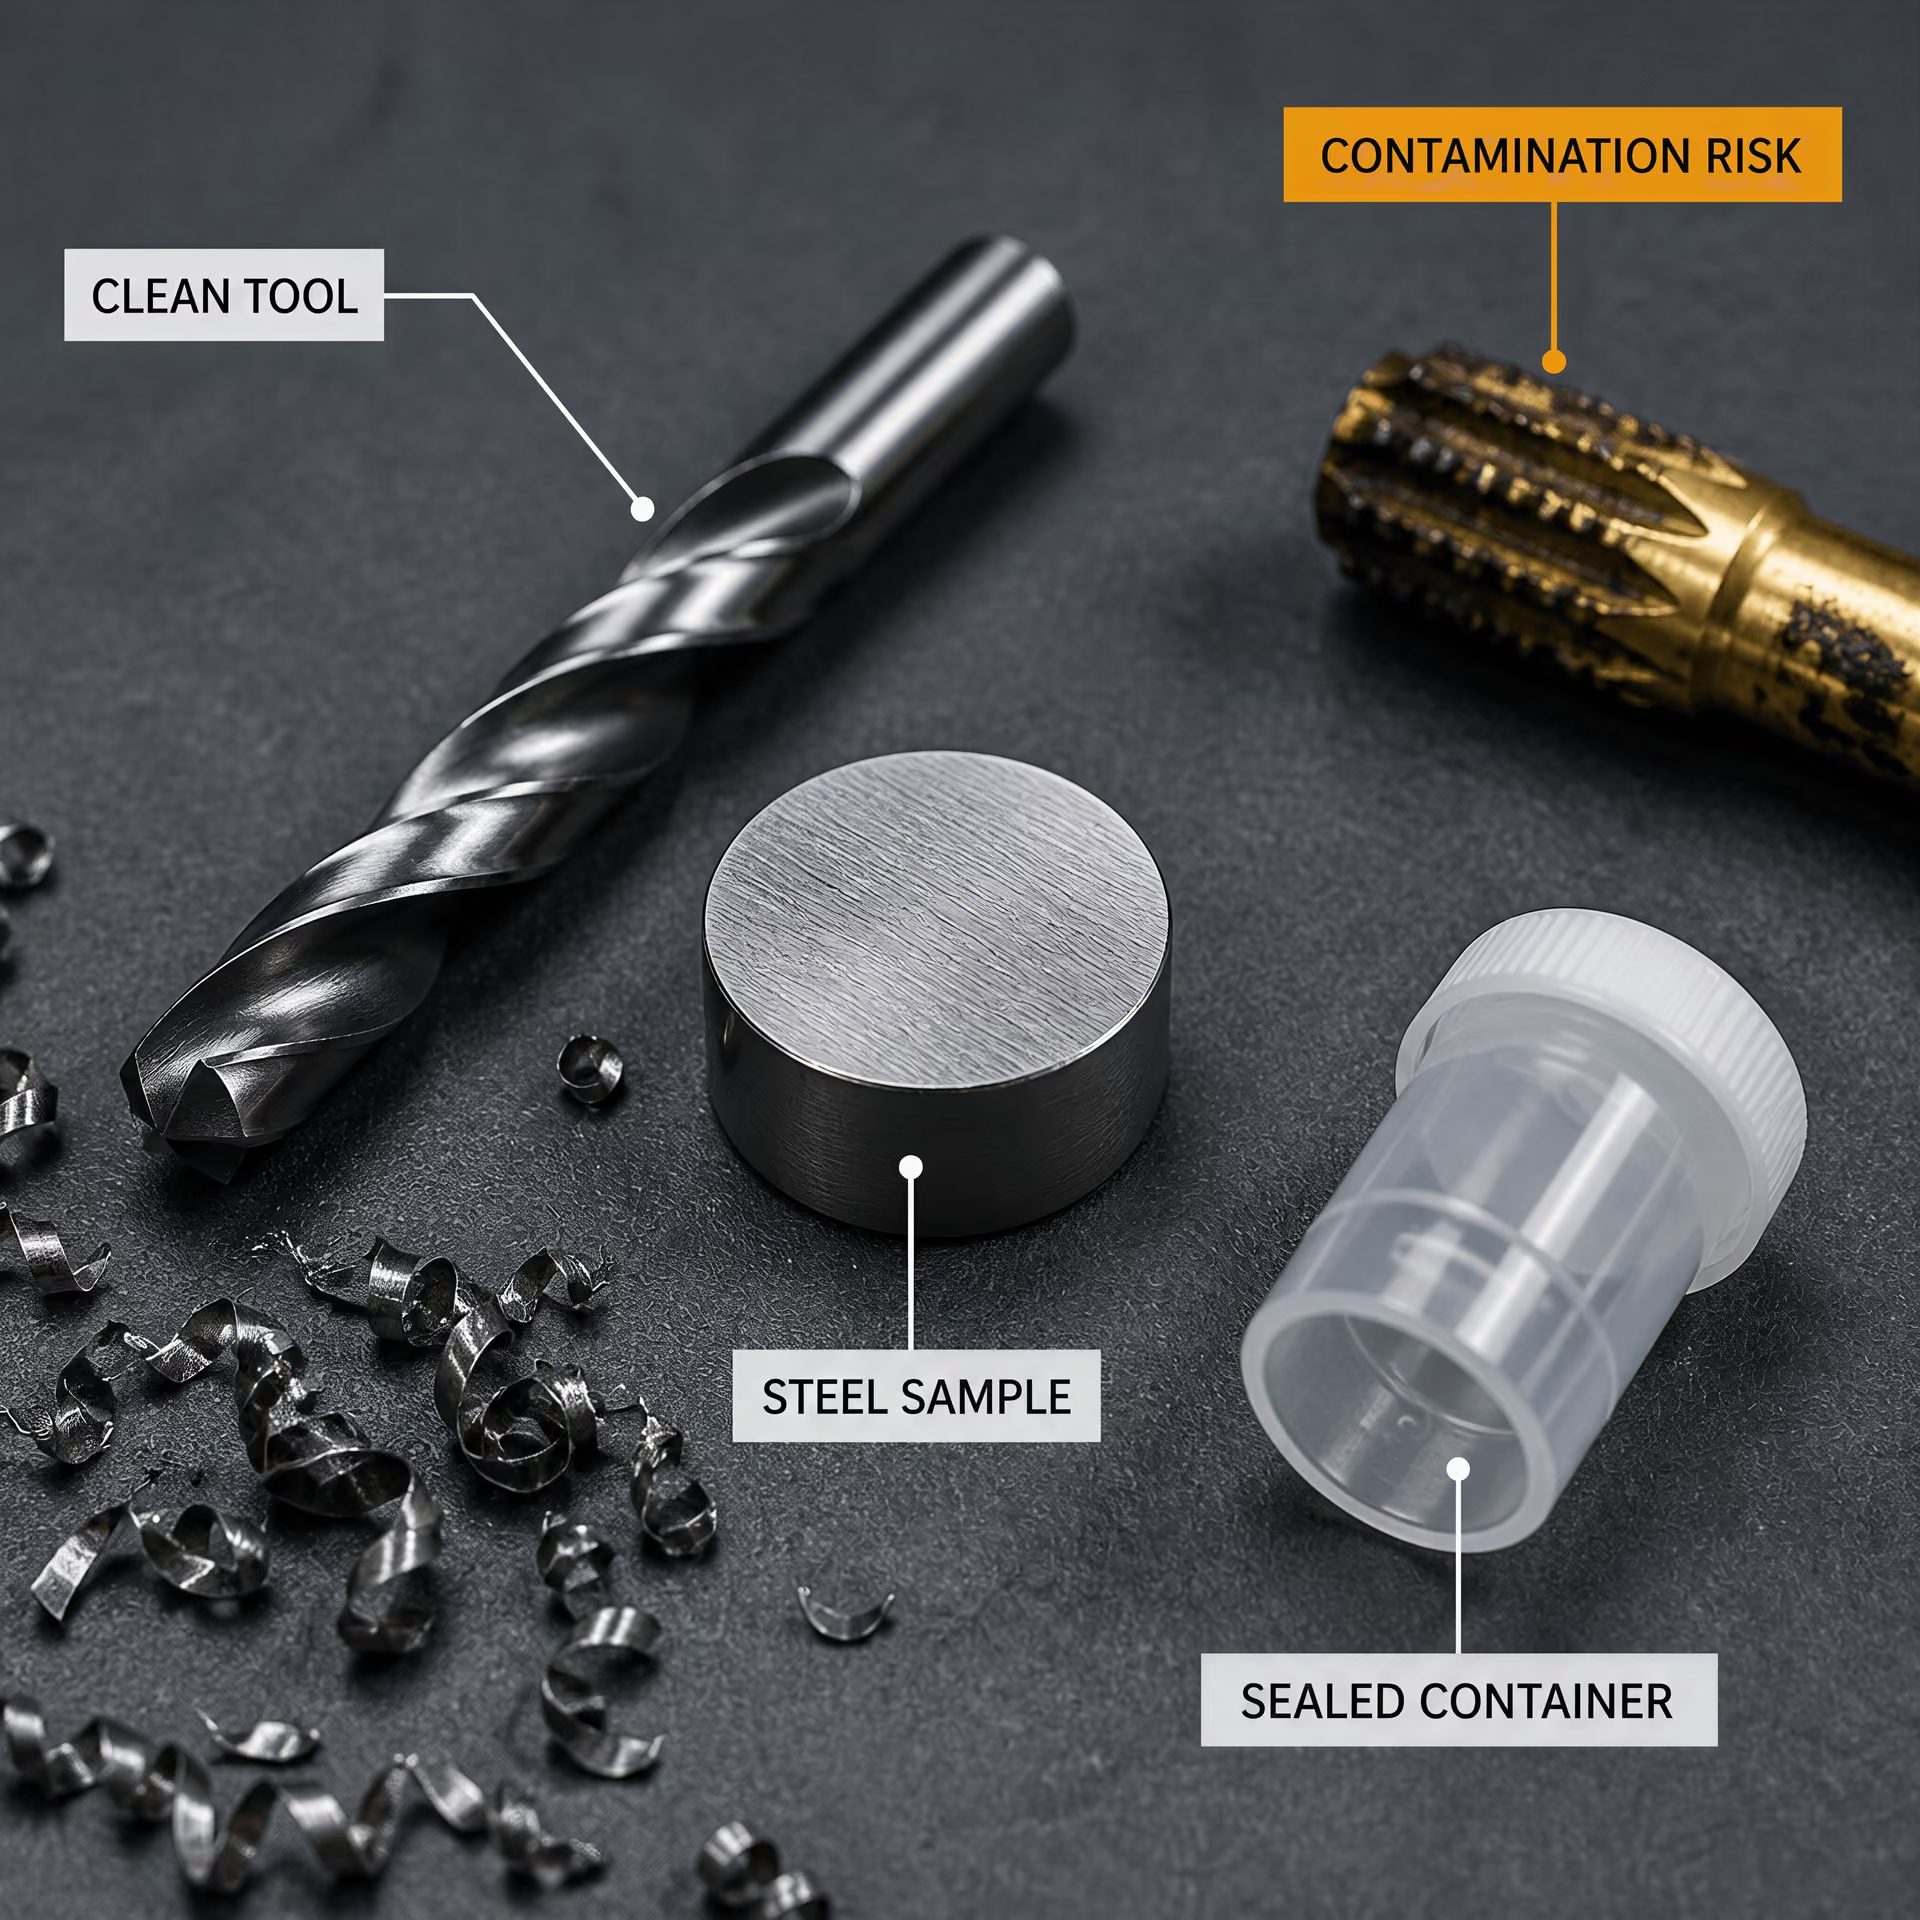
Vermeidung von Kontaminationen und Artefakten bei der Probenvorbereitung
Aufbereitetes Material ist chemisch nicht neutral. Ein Bohrer, Sägeblatt, Schneidfluid, Schraubstock, Aufbewahrungsbehälter, Handschuh oder Pinsel kann Fremdelemente eintragen. Ein zuvor für rostfreien Stahl verwendetes Werkzeug kann Chrom oder Nickel in eine Kohlenstoffstahlprobe einbringen. Kontaminationen durch Messing, Kupfer, Zink oder Blei können von Haltevorrichtungen oder Werkzeugen ausgehen. Selbst eine geringe Menge anhaftenden Materials kann von Bedeutung sein, wenn die angegebene Konzentration nahe an einem Spezifikationsgrenzwert liegt.
Der Oberflächenzustand stellt ein gesondertes Problem dar. Walzzunder, Rost, Farbe, Beschichtungen, Öl und Oxidschichten weisen nicht notwendigerweise die Zusammensetzung des darunterliegenden Stahls auf. Werden sie unsachgemäß entfernt, kann dies entweder dazu führen, dass Kontaminationen in der Probe verbleiben, oder dass ein chemisch bedeutsamer Oberflächenbereich entfernt wird. Erwärmung beim Schneiden oder Schleifen kann die Oberfläche oxidieren, einen örtlich begrenzten Verlust von Elementen verursachen oder die physikalische Form der Probe verändern. Feine Partikel können schneller oxidieren als massives Metall, und sehr feine Späne können sich beim Umfüllen oder Schütteln von schwereren Partikeln entmischen.
Eine Entmischung kann sowohl während der Entnahme als auch bereits im ursprünglichen Stahl auftreten. Grobe und feine Partikel können sich aufgrund ihrer Größe trennen; magnetische Partikel können an der Ausrüstung haften bleiben; Staub kann in einem Behälter zurückbleiben oder beim Umfüllen verloren gehen. Eine Probe, die aus dem ersten Auslauf eines Sammelbehälters entnommen wird, kann sich daher von einer Probe unterscheiden, die nach dem Absetzen des Inhalts entnommen wird. In den Aufzeichungen zur Probenvorbereitung sollten die Schritte des Reinigens, Trocknens, Klassierens, Mischens, Lagerns und Umfüllens sowie die verwendete Ausrüstung angegeben werden.
Das Labor sollte Kreuzkontaminationen verhindern, indem Werkzeuge zwischen den Proben gereinigt, Schmierstoffe und Kühlmittel kontrolliert, geeignete Behälter verwendet und ausreichende Materialmengen für eine Überprüfung oder eine zulässige Wiederholungsprüfung zurückbehalten werden. Das Verfahren muss außerdem die Identität jeder Probe bewahren. Eine chemisch präzise Messung einer kontaminierten oder entmischten Probe bleibt eine präzise Messung des falschen Materials.
Schmelzanalyse, Produktanalyse und Rückverfolgbarkeit der Ergebnisse
Die Schmelzanalyse charakterisiert normalerweise den Stahl, der während der Herstellung durch eine Schmelze oder einen Guss repräsentiert wird. Bei der Produktanalyse wird Material untersucht, das dem Fertigprodukt entnommen wurde. Die beiden Ergebnisse können aufgrund chemischer Entmischung, der Probenahmestelle, der Verarbeitung, des Oberflächenzustands, der analytischen Unsicherheit und der Anforderungen der anzuwendenden Spezifikation voneinander abweichen. Keine der beiden Bezeichnungen sollte gewohnheitsmäßig vergeben werden. Die maßgebliche Gütenorm muss festlegen, welche Analyse erforderlich ist, an welcher Stelle die Probe entnommen wird und wie das Ergebnis bewertet wird.
Mindestkette der Rückverfolgbarkeit
- Identität Schmelzennummer, Los, Erzeugnis, Güteklasse sowie Stück- oder Bandrollennummer.
- Probenahme Datum, Probennehmer, genaue Stelle und Probencode.
- Vorbereitung Vorbereitungsweg, Ausrüstung, Reinigung und Lagerung.
- Analyse Gerät, Analytiker, Verfahrensrevision und Aufzeichnungen zur Qualitätskontrolle.
- Berichterstattung Einheiten, Rundung, verwendete Spezifikation und Entscheidung.
Die Rückverfolgbarkeit sollte von der Identifikation des Loses und der Schmelze über die physische Probe, die Laborvorbereitung, die Instrumentenanalyse, die Berechnung und die Einheiten bis zum Bericht reichen. Eine zweckmäßige Aufzeichnung verknüpft die Schmelzennummer, die Produktidentifikation, das Probenahmedatum, den Probenehmer, die genaue Probenahmestelle, den Probencode, das Vorbereitungsverfahren, die Ausrüstung, den Analytiker, die Methodenrevision, die Kalibrier- oder Qualitätsaufzeichungen, die angegebenen Einheiten und die für die Annahme verwendete Spezifikation. Wird ein Ergebnis von Massenprozent in eine andere Einheit umgerechnet, sollten der ursprüngliche Wert und die Umrechnung weiterhin verfügbar sein. Die Rundung muss entsprechend der maßgeblichen Norm erfolgen und nicht lediglich dazu dienen, ein grenzwertiges Ergebnis als konform erscheinen zu lassen.
Die Annahme ist eine gesonderte Entscheidung. Die Anforderungen von ASTM an Form und Stil legen fest, dass eine Spezifikation die Anzahl der für die Konformität erforderlichen Prüfeinheiten und Probekörper angeben, Verfahren zur Losprobenahme definieren und festlegen muss, wann eine Wiederholungsprüfung zulässig ist. Ein nicht bestandenes Ergebnis der Chemischen Analyse kann nicht dadurch beseitigt werden, dass ein anderer, bequem zugänglicher Span ausgewählt wird. Ist eine Wiederholungsprüfung zulässig, muss das maßgebliche Dokument angeben, ob das zweite Ergebnis das erste ersetzt, mit ihm zusammengeführt wird oder nach einer kumulativen Regel bewertet wird. Die Federal Highway Administration beschreibt diese Unterscheidungen ausdrücklich und weist darauf hin, dass Entscheidungen bei Doppel- und Mehrfachprobenahmen kumulative Fehleranzahlen verwenden. ASTM E2234-08 akzeptiert ein Los ebenfalls, wenn die Anzahl der nichtkonformen Einheiten höchstens der maßgeblichen Annahmezahl entspricht, und weist es zurück, sobald die Rückweisungszahl erreicht ist.
Dieselbe Sorgfalt gilt für die mechanische Prüfung. ISO 377:2017 regelt die Identifikation, Lage und Vorbereitung von Proben und Probekörpern für die mechanische Prüfung von Profilen, Stäben, Walzdraht, Flacherzeugnissen und Hohlprofilen einschließlich erforderlicher Wiederholungsprüfungen. Ein gültiges Ergebnis der Chemischen Analyse kann einen Zugprobekörper, der in der falschen Ausrichtung oder im falschen Materialzustand entnommen wurde, nicht ausgleichen. Umgekehrt kann ein korrekt entnommener mechanischer Probekörper keine chemische Konformität nachweisen, wenn die Identität seiner Schmelze oder die Laborvorbereitung nicht kontrolliert wurde. Die Annahme eines Loses setzt voraus, dass beide Nachweisformen der anzuwendenden Spezifikation entsprechen.
5. Prüfkörper für mechanische Prüfungen: Lage, Orientierung und Werkstoffzustand
Eine mechanische Prüfung misst nicht „den Stahl“ im abstrakten Sinne. Sie misst ein bestimmtes Stück, das aus einer bestimmten Lage entnommen, in einer bestimmten Richtung geschnitten, auf eine bestimmte Geometrie vorbereitet und in einem bestimmten Zustand geprüft wurde. Diese vier Einzelheiten können darüber entscheiden, ob das Ergebnis die Produktkonformität oder einen im Labor entstandenen Fehler widerspiegelt.
Die Probenahme aus einem Los, die Vorbereitung einer Laborprobe, die spanende Bearbeitung eines Prüfkörpers und die Prüfung dieses Prüfkörpers sind voneinander getrennte Tätigkeiten. Die Losannahme ist eine fünfte Tätigkeit, die durch die anzuwendende Produktspezifikation geregelt wird. ASTM A370 legt fest, dass Häufigkeit der Probenahme, Lage und Orientierung des Prüfkörpers, Werkstoffzustand und Anforderungen an die Berichterstattung aus der anzuwendenden Produkt- oder allgemeinen Anforderungsspezifikation hervorgehen. Ein Ergebnis kann nicht korrekt interpretiert werden, wenn Identität oder Zustand des Prüfkörpers ungewiss sind.
Identifizierung und Vorbereitung von Prüfkörpern nach ISO 377:2017
ISO 377:2017 bietet den Rahmen für die Identifizierung, Lagebestimmung und Vorbereitung von Proben und Prüfkörpern für die mechanische Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Hohlprodukten. Ihr Anwendungsbereich umfasst außerdem Proben, die für erforderliche Wiederholungsprüfungen benötigt werden. Die Norm befasst sich daher mit mehr als dem Heraustrennen von Metall aus einem bequem zugänglichen Produktende. Sie stellt die Verbindung zwischen dem fertigen Prüfkörper und dem Produkt her, aus dem er entnommen wurde.
Die Identifizierung beginnt mit der Rückverfolgbarkeit. Die Probe sollte der betreffenden Gusscharge, Schmelze, dem Produkt, Los, Abmessung, Verarbeitungsweg und der Prüfanforderung eindeutig zugeordnet bleiben. Kennzeichnungen, Aufzeichnungen, Skizzen oder gleichwertige Unterlagen müssen die Beziehung zwischen dem ursprünglichen Produkt und jedem nachfolgenden Teil bewahren. Sobald eine Probe in mehrere Rohlinge zerteilt wurde, benötigen auch diese Rohlinge eine eindeutige Identität. Ein Zugprüfkörper, Biegeprüfkörper, Schlagbiegeprüfkörper oder eine Härteprüfstelle darf nicht als anonymes Fragment behandelt werden.
Die Lage ist ebenso wichtig. Die anzuwendende Produktspezifikation kann einen Prüfkörper von einem bestimmten Ende, von einer bestimmten Oberfläche, aus einem bestimmten Abstand von der Oberfläche, aus dem Bereich der halben Dicke oder aus einem bestimmten Teil eines Querschnitts verlangen. ISO 377:2017 behandelt die Regeln für Auswahl und Vorbereitung, die erforderlich sind, um diese Lage zu erhalten, ohne die Probe mit Material zu verwechseln, das beim Ablängen, Fugen, Beschneiden oder bei anderen Fertigungsvorgängen entfernt wurde. Die Produktnorm und nicht eine allgemeine Annahme über Stahl bestimmt die erforderliche Position.
Die Vorbereitung muss die Merkmale bewahren, die durch die Prüfung bestimmt werden sollen. Ein Probenrohling muss möglicherweise mit einem Verfahren geschnitten werden, das übermäßige Erwärmung, Verformung oder Beschädigung vermeidet. Durch die spanende Bearbeitung werden anschließend die erforderlichen Abmessungen, der Radius, die Oberflächenbeschaffenheit und die Messlänge hergestellt. Prüfkörper für Wiederholungsprüfungen müssen nach denselben anzuwendenden Regeln entnommen werden; ein erstes nicht bestandenes Ergebnis berechtigt nicht zur Verwendung eines undokumentierten Ersatzes aus einer leichter zugänglichen Lage.
Die Anforderungen von ASTM an Form und Gestaltung unterstreichen die vertragliche Seite dieses Vorgangs: Eine Spezifikation muss die Anzahl der für die Konformität erforderlichen Prüfeinheiten und Prüfkörper angeben, Verfahren für die Losprobenahme festlegen und die Bedingungen und Regeln bestimmen, unter denen Wiederholungsprüfungen zulässig sind. ISO 377:2017 liefert Grundsätze für die Lage und Vorbereitung von Prüfkörpern, hebt jedoch weder die Annahmekriterien noch den Probenahmeplan der Produktspezifikation auf.

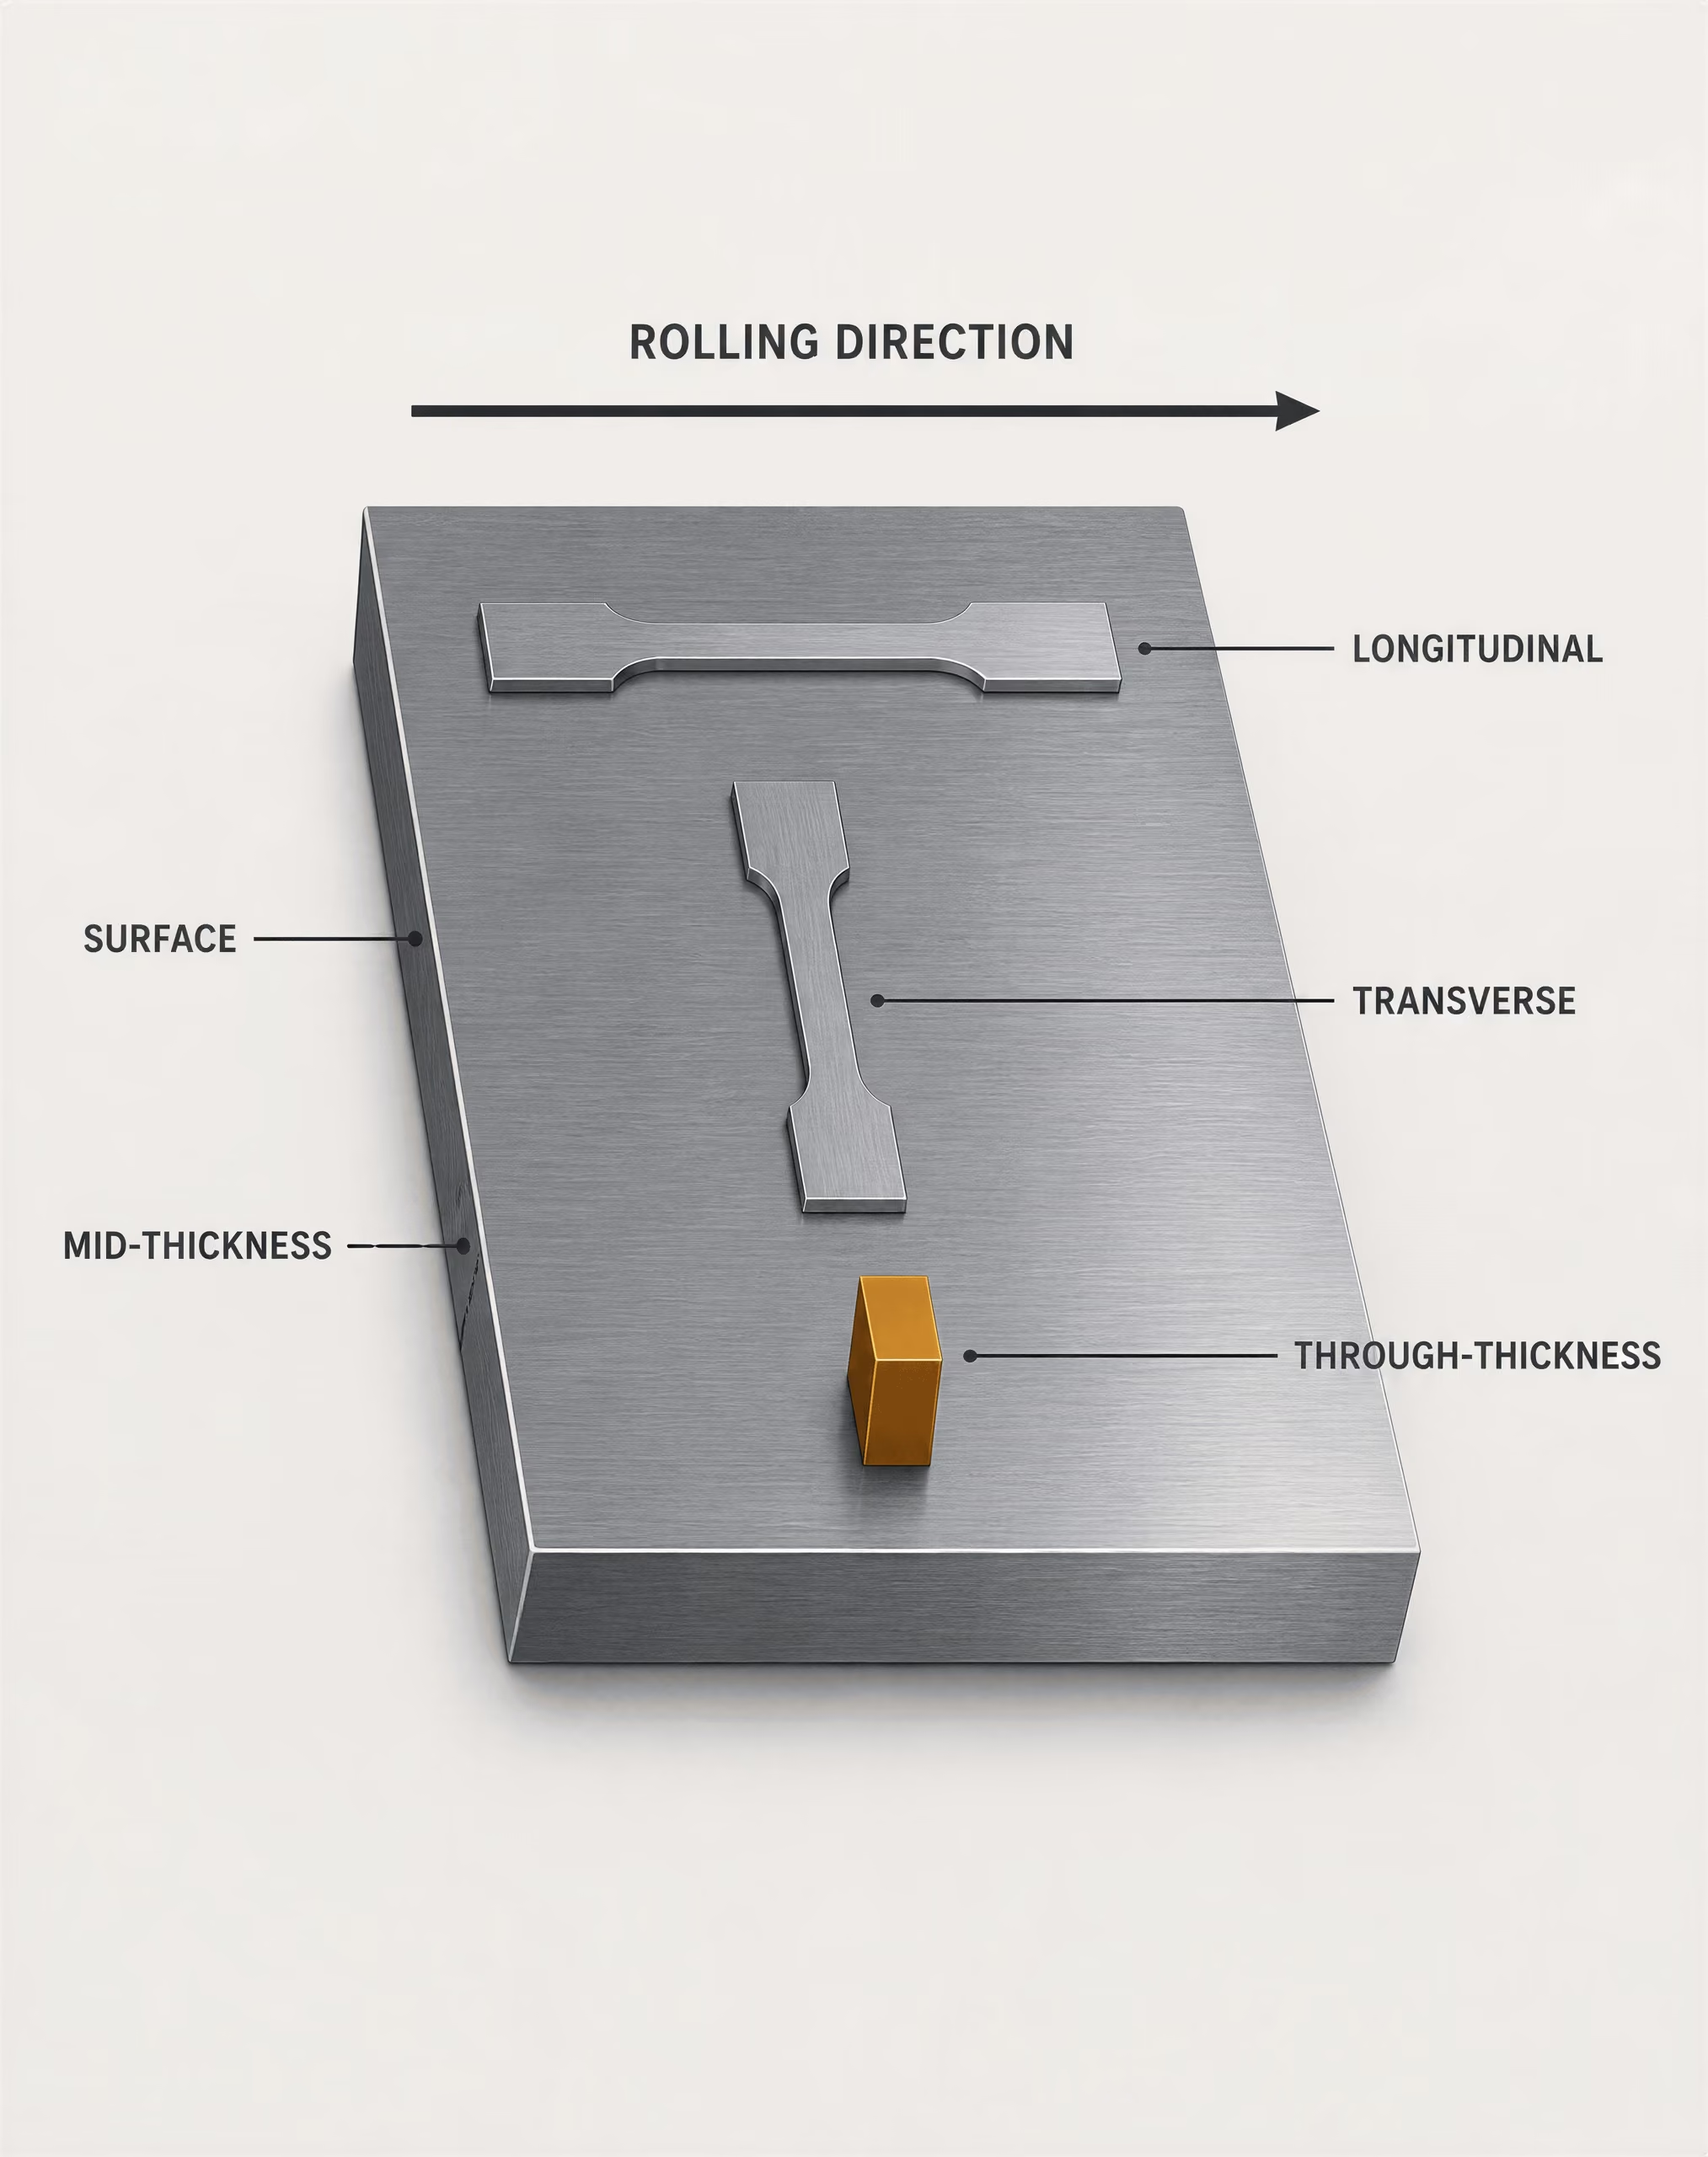
Überlegungen zu Längsrichtung, Querrichtung, radialer Richtung und Richtung durch die Dicke
| Ausrichtung | Typische Referenz |
|---|---|
| Längsrichtung | Entlang der Hauptachse oder Walzrichtung |
| Querrichtung | Quer zur Hauptachse oder Walzrichtung |
| Radialrichtung | Von der Mitte zur Oberfläche eines Stabs oder einer Stange |
| Durch die Dicke | Quer zur Dickenabmessung einer Platte, eines Flansches, einer Wand oder eines Profils |
Die Orientierung beschreibt die Beziehung zwischen einem Prüfkörper und der Geometrie des Produkts oder seiner maßgeblichen Fertigungsrichtung. „Längsrichtung“ folgt üblicherweise der Hauptachse oder Walzrichtung, während „Querrichtung“ quer zu dieser Richtung verläuft. Diese Begriffe sind nicht gleichbedeutend mit „durch die Dicke“. Ein Prüfkörper in Richtung durch die Dicke ist quer zur Platte, zum Flansch, zur Wand oder zu einem anderen Dickenmaß orientiert; sein geprüfter Bereich erstreckt sich häufig von einer Oberfläche in Richtung der gegenüberliegenden Oberfläche.
Gewalzter Stahl ist nicht vollkommen isotrop. Das Warmwalzen streckt Einschlüsse und entwickelt eine kristallografische Textur; Dickenreduzierung, Abkühlbedingungen und nachfolgende Wärmebehandlung beeinflussen Festigkeit, Duktilität, Zähigkeit und Bruchverhalten. Ein längs zur Walzrichtung entnommener Zugprüfkörper kann daher ein anderes Ergebnis für die Bruchdehnung oder Brucheinschnürung liefern als ein quer entnommener Prüfkörper. Auch die Charpy-Schlagarbeit kann je nach Orientierung variieren, da die Rissausbreitung mit gestreckten Einschlüssen, Bänderung und Textur wechselwirkt.
Die Richtung des Unterschieds ist nicht für jede Güte, Dicke, Produktform oder Eigenschaft gleich. Es sollte nicht angenommen werden, dass die Längsrichtung immer höhere Festigkeit, die Querrichtung immer geringere Festigkeit oder eine Richtung immer den niedrigeren Schlagwert ergibt. Die erforderliche Orientierung muss sich aus der maßgeblichen Spezifikation sowie aus der Zeichnung oder dem Prüfplan ergeben.
Stäbe und Walzdraht besitzen eine Achse und einen radialen Abstand von dieser Achse. Ein radialer Prüfkörper kann vom Zentrum zur Oberfläche entnommen werden, während ein längs orientierter Prüfkörper der Produktachse folgt. Große Schmiedestücke und Profile können aufgrund von Verformung und Abkühlung weitere Gradienten aufweisen. Bei einem Bauprofil können Steg, Flansch und Ecke unterschiedliche thermische und verformungsbedingte Vorgeschichten haben; „quer“ hat nur dann eine eindeutige Bedeutung, wenn die Bezugsgeometrie aufgezeichnet wurde.
Bei Flacherzeugnissen ist besondere Sorgfalt hinsichtlich der Lage über die Dicke erforderlich. Ein oberflächennaher Prüfkörper kann Entkohlung, Zunderentfernung, Abschreckungseinflüsse, Oberflächenabkühlung oder oberflächennahe Seigerung widerspiegeln. Ein Prüfkörper aus der halben Dicke kann andere Einschlüsse, Seigerungen oder das Verhalten der Mittellinie sichtbar machen. Prüfungen in Richtung durch die Dicke können wichtig sein, wenn die Beständigkeit gegen Lamellenrissbildung oder Ablösung relevant ist; sie sind jedoch nicht automatisch für jede Platte oder jede Güte erforderlich.
Hohlprodukte bringen zusätzlich Krümmung, Schweißposition und Nahtorientierung ins Spiel. Ein Prüfkörper kann in Bezug auf die Längsnaht, die Spiralnaht, den Umfang oder die Rohrachse positioniert sein. Bei geschweißten Rohren ist ein durch die Schweißnaht entnommener Prüfkörper nicht gleichwertig mit einem aus dem Grundwerkstoff entnommenen. Schweißgut, Wärmeeinflusszone, Schmelzgrenzen, Eigenspannungen und lokale Umformdehnung können das Ergebnis beeinflussen. Bei nahtlosen Rohren sind die Lage über die Wanddicke sowie die Umfangs- und Achsrichtung weiterhin von Bedeutung.
Lage und Orientierung müssen so aufgezeichnet werden, dass eine andere Person sie reproduzieren kann. Eine Kennzeichnung, die lediglich „Plattenzugversuch“ lautet, ist unzureichend. Sie sollte das Produkt, die Richtung, gegebenenfalls die Fläche oder die Position über die Dicke sowie die Prüfkörpernummer angeben.
Zustände im Lieferzustand, nach Wärmebehandlung und nach Verarbeitung
Der Werkstoffzustand ist Bestandteil der Prüfanforderung und kein nebensächliches Detail. „Im Lieferzustand“ kann bedeuten, dass das Produkt in dem Zustand geprüft wird, in dem es durch Walzen, Schmieden, Ziehen, Umformen oder einen anderen festgelegten Vorgang geliefert wurde. Ein normalisiertes, vergütetes, geglühtes, lösungsbehandeltes, ausscheidungsgehärtetes oder spannungsarm geglühtes Produkt muss nach der festgelegten Behandlung und, sofern erforderlich, nach einer definierten Abkühlungs- oder Alterungsfolge geprüft werden.
Die Prüfung im falschen Zustand kann einen ansonsten sorgfältig bearbeiteten Prüfkörper ungültig machen. Wärmebehandlung verändert Phasenanteile, Gefüge, Eigenspannungen, Härte, Festigkeit und Zähigkeit. Ein vor dem abschließenden Anlassen entnommener Prüfkörper repräsentiert kein vergütetes Produkt. Umgekehrt kann ein erneutes Erwärmen einer Probe im Labor Hinweise auf den gelieferten Zustand beseitigen und ein Ergebnis erzeugen, das einem anderen Werkstoffzustand zuzuordnen ist.
Auch eine Verarbeitung nach der Herstellung ist von Bedeutung. Kaltziehen, Kaltbiegen und Richten, Biegen, Abflachen, Aufweiten, spanende Bearbeitung und Umformen können die lokale Dehnung und die Eigenspannungen verändern. Wenn die Spezifikation eine Prüfung nach einem Produktvorgang verlangt, muss der Prüfkörper diesen Vorgang widerspiegeln. Wenn sie eine Prüfung vor einem bestimmten Vorgang verlangt, darf die spätere Verarbeitung den vorgesehenen Vergleich nicht verändern.
Die beim Schneiden entstehende Wärme ist eine häufige Ursache für trügerische Sicherheit. Thermisches Schneiden kann eine aufgekohlte oder entkohlte Wärmeeinflusszone erzeugen, Eigenspannungen verändern und die Kante beschädigen, aus der ein Prüfkörper herausgearbeitet wird. Übermäßiges Schleifen kann die Oberfläche überhitzen oder eine erforderliche Schicht entfernen. Grobes Zuschneiden, Kerben, Kratzer und falsche Bearbeitungsradien können Spannungen konzentrieren und einen vorzeitigen Bruch verursachen. Das Richten eines gebogenen Rohlings kann vor der Prüfung plastische Dehnung einbringen.
Auch die Positionierung der Messlänge kann einen ähnlichen Fehler verursachen. Der verjüngte Bereich und die Messlänge müssen dort liegen, wo der spezifizierte Werkstoff repräsentiert ist, und dürfen nicht teilweise in einem Übergangsbereich, einer Schweißnaht, einer Wärmeeinflusszone, einem Kantenfehler oder einer beschädigten Oberfläche liegen, sofern das Prüfverfahren diese Lage nicht ausdrücklich verlangt. Eine angegebene Bruchdehnung reagiert besonders empfindlich auf die Kennzeichnung der Messlänge und die Bruchlage; eine falsch positionierte Messlänge kann ein einwandfreies Produkt als nicht konform erscheinen lassen oder eine örtlich begrenzte Schwäche verdecken.
Wiederholungsprüfungen müssen der schriftlich festgelegten Regel folgen und nicht einer informellen Suche nach einem bestandenen Fragment. FHWA erläutert, dass Bestimmungen angeben sollten, ob die Ergebnisse der zweiten Prüfung die Ergebnisse der ersten Prüfung ersetzen oder mit ihnen zusammengefasst werden, und dass Entscheidungen bei Doppel- und Mehrfachprobenahmen kumulative Fehlerzahlen verwenden. ASTM E2234-08 beschreibt in ähnlicher Weise die Annahme, wenn die Anzahl nichtkonformer Einheiten höchstens der maßgeblichen Annahmezahl entspricht, sowie die Zurückweisung, sobald die Zurückweisungszahl erreicht ist. ISO 2859-1:2026 definiert AQL-indizierte Pläne für einfache, doppelte und mehrfache Probenahmen sowie den Wechsel zwischen normaler, reduzierter und verschärfter Prüfung. Keines dieser Systeme macht einen falsch positionierten oder falsch vorbereiteten Prüfkörper gültig. Aufzeichnungen über die Vorbereitung kommen zuerst; Annahmeentscheidungen folgen danach.
6. Von der Probe zum berichteten Ergebnis: Was tatsächlich akzeptiert werden kann
Ein berichteter Prüfwert ist nicht automatisch eine Entscheidung über die Annahme eines Loses. Vier getrennte Tätigkeiten sind beteiligt: die Auswahl von Material aus einem definierten Los, die Herstellung von Labor- oder mechanischen Prüfproben, die Prüfung dieser Proben und die Anwendung der Annahmeregel. Die Vermischung dieser Schritte führt dazu, dass bequeme Stücke als „repräsentativ“ gelten, fehlgeschlagene Ergebnisse durch informelle Wiederholungsprüfungen verschwinden und ein Prüfzeugnis seine Verbindung zu dem Stahl verliert, den es angeblich beschreibt.
Prüfeinheiten, Prüfproben und Einzelmessungen
Wortschatz zur Prüfeinheit
- Prüfeinheit
- Der Teil eines Loses, der durch eine Annahmeentscheidung repräsentiert wird.
- Prüfkörper
- Das vorbereitete Stück, das in die Prüfmaschine eingesetzt oder für eine bestimmte Untersuchung verwendet wird.
- Einzelmessung
- Ein während einer Prüfung ermittelter Messwert oder berechneter Wert.
- Nichtkonforme Einheit
- Die Prüfeinheit, die gemäß dem Plan als nicht konform mit einer oder mehreren festgelegten Anforderungen eingestuft wird.
Eine Prüfeinheit ist der Teil eines Loses, der durch eine Annahmeentscheidung gemäß der geltenden Spezifikation repräsentiert wird. Abhängig von der Erzeugnisnorm kann es sich dabei um eine Schmelze, einen Guss, ein Blech, ein Coil, eine Gruppe gleicher Abmessung und gleichen Zustands, eine Lieferung oder eine andere festgelegte Menge handeln. Die Losgrenze ist von Bedeutung, weil das Stichprobenrisiko in Bezug auf diese Grenze berechnet wird. Eine Zugprobe, die aus einem Blech entnommen wurde, kann nicht stillschweigend eine andere Schmelze oder einen anderen Erzeugniszustand repräsentieren.
Eine Prüfprobe ist das vorbereitete Stück, das in die Prüfmaschine eingesetzt oder für eine festgelegte Untersuchung verwendet wird. Eine Prüfeinheit kann mehrere Prüfproben erfordern, beispielsweise Zug-, Biege-, Kerbschlag-, Härte- oder chemische Analyseproben, möglicherweise aus vorgeschriebenen Positionen und in vorgeschriebenen Orientierungen. Eine Einzelmessung ist ein während einer Prüfung ermittelter Messwert oder berechneter Wert, beispielsweise Streckgrenze, Zugfestigkeit, Dehnung, aufgenommene Kerbschlagarbeit, Kohlenstoffgehalt oder ein Maßergebnis. Aus einer Prüfprobe können mehrere Messwerte hervorgehen, und es können mehrere Prüfproben erforderlich sein, bevor die Spezifikation das Ergebnis für die Prüfeinheit festlegt.
Diese Begriffe sind nicht austauschbar. Wenn eine Spezifikation zwei Prüfproben je Prüfeinheit verlangt, darf ein Labor nicht zwei Messwerte aus einer Prüfprobe als zwei Prüfproben behandeln. Umgekehrt erfüllt es die Anforderung nicht, drei Prüfproben aus einer einzigen Prüfeinheit zu mitteln, wenn die Regel ein Ergebnis aus jeder von drei Prüfeinheiten verlangt.
Die ASTM-Anforderungen an Form und Stil legen fest, dass eine Spezifikation die für die Konformität erforderliche Anzahl von Prüfeinheiten und Prüfproben angeben, Verfahren zur Losstichprobenahme definieren und die Bedingungen festlegen muss, unter denen Wiederholungsprüfungen zulässig sind. Die geltende Erzeugnisspezifikation bestimmt daher, ob Ergebnisse gemittelt werden, ob jede Prüfprobe einen Grenzwert einhalten muss, ob ein einzelnes zu niedriges Ergebnis eine Wiederholungsprüfung auslöst oder ob jeder Prüfeinheit eine Fehleranzahl zugeordnet wird. ASTM A370 macht dieselbe Zuordnung deutlich: Häufigkeit der Probenahme, Lage und Orientierung der Prüfprobe, Materialzustand und Anforderungen an die Berichterstattung ergeben sich aus der geltenden Erzeugnis- oder allgemeinen Anforderungsspezifikation und nicht aus einer informellen Laborpraxis.
Auch die Auswahl muss nachvollziehbar begründbar sein. ASTM E105:2016 definiert die Wahrscheinlichkeitsstichprobenahme durch eine Auswahl unter Verwendung von Zufallszahlen und eines festgelegten Schätzverfahrens. Dieser Ansatz ermöglicht eine objektive Bewertung der Stichprobenunsicherheit sowie der Risiken einer Annahme oder Zurückweisung eines Loses. Die Entnahme des zuerst zugänglichen Endes, der saubersten Oberfläche oder eines bereits bekanntermaßen fehlerfreien Stücks ist kein Ersatz für ein festgelegtes Auswahlverfahren. ASTM E1806 behandelt die Entnahmestellen und die Vorbereitung von Laborproben für die chemische Analyse von Stahl und Eisen; ihre Anforderungen müssen gemeinsam mit der geltenden Erzeugnisspezifikation und der Identität des Materials gelesen werden.
Lage und Richtung können das Ergebnis verändern. Eine Längsprobe, eine Querprobe und eine Probe in Dickenrichtung können unterschiedliches Verhalten messen, da Walzen, Schmieden, Gießen, Seigerungen und Dickeneinflüsse richtungsabhängig sind. ISO 377:2017 legt die Identifizierung, Lage und Vorbereitung von Proben und Prüfstücken für die mechanische Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Rohrprodukten fest, einschließlich der für Wiederholungsprüfungen erforderlichen Stücke. „Eine Probe aus demselben Material“ ist nicht ausreichend, sofern ihre Position, Orientierung und ihr Zustand nicht der maßgeblichen Regel entsprechen.
Gültigkeit, Fehler und nichtkonforme Ergebnisse
Eine Prüfung kann ungültig sein, aber Ungültigkeit ist keine bequeme Bezeichnung für einen unerwünschten Messwert. Mögliche Ursachen sind ein Fehler der Prüfprobe, falsche Abmessungen, eine Bearbeitungsbeschädigung, eine Fehlfunktion der Ausrüstung, eine unterbrochene Prüfung oder ein Bruch außerhalb des vorgesehenen Messbereichs. Ob eine dieser Ursachen dazu berechtigt, das Ergebnis unberücksichtigt zu lassen, hängt von der maßgeblichen Spezifikation und dem Prüfverfahren ab.
Beispielsweise kann eine Zugprobe an einer Stelle brechen, die die Dehnung nicht repräsentativ macht, während ein Maßfehler bedeuten kann, dass die Prüfprobe zu keinem Zeitpunkt dem Verfahren entsprach. Auch ein Belastungsrahmen, ein Extensometer, ein Ofen, ein Gerät zur chemischen Analyse oder ein Aufzeichnungssystem kann die vorgeschriebenen Überprüfungen nicht bestehen. Das Labor sollte die festgestellte Ursache dokumentieren, das ursprüngliche Ergebnis aufbewahren, die betroffene Prüfprobe identifizieren und feststellen, ob die Norm ausdrücklich einen Ersatz oder eine Wiederholung zulässt.
Ein gültiges nichtkonformes Ergebnis bleibt Bestandteil der Annahmedokumentation, sofern die maßgebliche Spezifikation keinen festgelegten Weg für Wiederholungsprüfungen oder eine andere Entscheidung vorsieht. Strong evidence
Ein Ergebnis darf nicht allein deshalb verworfen werden, weil es unter dem festgelegten Mindestwert, über einem Höchstwert oder anderweitig unpraktisch liegt. Wenn eine gültige Prüfprobe einen nichtkonformen Wert ergibt, bleibt dieser ein nichtkonformes Ergebnis, sofern die geltende Spezifikation keinen festgelegten Weg für eine Wiederholungsprüfung oder eine anderweitige Behandlung vorsieht. Die Unterscheidung ist wichtig: Eine ungültige Prüfung betrifft die Zuverlässigkeit oder Anwendbarkeit der Prüfung selbst; ein gültiges Versagen betrifft die gemessene Leistungsfähigkeit des Materials.
Eine Wiederholungsprüfung ist keine automatische zweite Chance. Die Spezifikation muss festlegen, wie viele zusätzlichen Prüfproben zulässig sind, unter welcher Bedingung sie entnommen werden dürfen, wo sie entnommen werden und wie ihre Ergebnisse die ursprüngliche Entscheidung beeinflussen. Die FHWA erläutert, dass eine Bestimmung zur Wiederholungsprüfung angeben muss, ob die Ergebnisse der zweiten Prüfung die ersten Ergebnisse ersetzen oder mit ihnen kombiniert werden. Bei Plänen mit Doppel- und Mehrfachstichproben werden Fehleranzahlen kumulativ ermittelt; eine später günstige Stichprobe beseitigt eine frühere Fehleranzahl nicht, sofern die festgelegte Regel dies nicht vorsieht.
ASTM E2234-08 beschreibt AQL-indizierte einfache, doppelte und mehrfache Stichprobenverfahren nach Attributen. Das Los wird angenommen, wenn die Anzahl der nichtkonformen Einheiten höchstens der geltenden Annahmezahl entspricht, und zurückgewiesen, sobald die Rückweisungszahl erreicht ist. ISO 2859-1:2026 definiert ebenfalls einfache, doppelte und mehrfache Stichprobenpläne für die Los-für-Los-Prüfung und umfasst den Wechsel zwischen normaler, reduzierter und verschärfter Prüfung. Dies sind Entscheidungssysteme und keine Einladung, jeweils das Ergebnis auszuwählen, das zur Annahme führt.
Die abschließende Entscheidung kann in einer Annahme, Zurückweisung, Absonderung, Reparatur, Nacharbeit, zusätzlichen Untersuchung oder einer dokumentierten technischen Entscheidung bestehen, sofern der Vertrag eine solche zulässt. ASTM A1062:2026 zeigt, weshalb die Regel für Stahlguss ausdrücklich sein muss: Die Norm nennt Umstände, unter denen eine neue Probe für Maß-, Sicht-, Magnetpulver-, Eindring-, Durchstrahlungs-, Ultraschall- oder Dichtheitsprüfungen erforderlich ist. Eine neue Probe ist nicht dasselbe wie das stillschweigende Ersetzen einer fehlerhaften Probe.
Identität, Verfahren und Zustand bei der Berichterstattung
| Dokumentationsbereich | Erforderliche Angaben |
|---|---|
| Identität | Schmelze, Gusscharge, Los, Stück, Erzeugnisform, Güteklasse und Spezifikation |
| Prüfkörper | Stelle, Ausrichtung, Abmessungen und Werkstoffzustand |
| Verfahren | Verfahren und Ausgabe, Ausrüstung, Bediener und Prüfbedingungen |
| Ergebnisse | Rohbeobachtungen, berichtete Werte, Einheiten, Rundung und Fehler |
| Entscheidung | Befugnis für Wiederholungsprüfungen, kumulative Anzahl, endgültiger Status, zuständige Stelle und Datum |
Der Bericht muss es einer anderen Person ermöglichen, nachzuvollziehen, was geprüft wurde und warum das Ergebnis angenommen, zurückgewiesen oder als ungültig behandelt wurde. Mindestens sollte die Aufzeichnung das Ergebnis mit der Schmelze, dem Guss, dem Los, dem Stück, der Erzeugnisform, der Güte, der Spezifikation und der Prüfeinheit verknüpfen. Sie sollte die Lage und Orientierung der Prüfprobe, gegebenenfalls die Abmessungen oder Geometrie, den Materialzustand sowie jede von der Spezifikation geforderte Wärmebehandlung oder den erforderlichen Verarbeitungszustand angeben.
Das Verfahren muss präzise benannt werden. In einem Bericht sollte ASTM A370 angegeben werden, wenn diese Norm für mechanische Prüfungen oder damit verbundene Bewertungen verwendet wird, zusammen mit der geltenden Erzeugnisspezifikation und jedem für die betreffende Eigenschaft herangezogenen Verfahren. Eine chemische Analyse kann die Probenahmebestimmungen von ASTM E1806 sowie das festgelegte Analyseverfahren erfordern. Der Bericht sollte das tatsächliche Ergebnis, die Einheiten, sofern vorgeschrieben die Grundlage der Rundung, die Anzahl der Prüfproben, gegebenenfalls die Einzelwerte sowie die zur Zusammenfassung oder Beurteilung verwendete Regel angeben.
Auch der Zustand bei der Prüfung ist von Bedeutung. „Wie geliefert“, normalisiert, vergütet, lösungsgeglüht, ausgelagert oder ein anderer angegebener Zustand kann zu materiell unterschiedlichen Ergebnissen führen. Ein Ergebnis aus dem falschen Zustand wird durch eine genaue Messung nicht akzeptabel.
Schließlich sollte der Bericht Abweichungen, Feststellungen zur Ungültigkeit, Wiederholungsprüfungen, kumulative Fehleranzahlen und die abschließende Entscheidung dokumentieren. AISC 207-20 verlangt, dass das Prüf- und Inspektionspersonal die geltenden Verfahren und Annahmekriterien versteht, und weist die abschließende Verantwortung für die Inspektion von Stahlbauerzeugnissen zu. Diese Verantwortung geht über die Ermittlung von Zahlen hinaus. Eine prüffähige Aufzeichnung muss zeigen, welcher Stahl beprobt wurde, welche Prüfproben geprüft wurden, was jedes Ergebnis gemäß der maßgeblichen Spezifikation bedeutete und wie sich die Losentscheidung aus diesen Tatsachen ergab.
7. Losannahme nach Merkmalen: Einfach-, Doppel- und Mehrfachstichproben
Die Stichprobenprüfung nach Merkmalen führt zu einer entscheidungsbasierten Zählung. Sie berechnet weder die durchschnittliche Streckgrenze, den mittleren Kohlenstoffgehalt noch die mittlere Bruchdehnung eines Loses und vergleicht diesen Mittelwert mit einem Spezifikationsgrenzwert. Jede geprüfte Einheit wird nach einer festgelegten Regel klassifiziert: konform oder nichtkonform, annehmbar oder nichtannehmbar, fehlerhaft oder nicht fehlerhaft. Die Entscheidung über das Los hängt anschließend davon ab, wie viele nichtkonforme Einheiten gefunden wurden, nicht davon, ob günstige Ergebnisse ungünstige Ergebnisse ausgleichen können.
Diese Unterscheidung ist bei Stahl von Bedeutung. Eine Schmelze, ein Guss, eine Coilgruppe, eine Charge von Stäben oder eine Lieferung darf nicht durch die Entnahme beliebiger Stücke beprobt werden, die anschließend als austauschbar behandelt werden. Die Losgrenze muss vor der Prüfung festgelegt werden, mit Rückverfolgbarkeit zur Schmelzennummer, zur Produktform, zur Größe, zum Zustand, zum Verarbeitungsweg und zur maßgeblichen Spezifikation. Der Stichprobenplan muss außerdem den Stichprobenumfang, den AQL-Index, das zu prüfende Merkmal, die als nichtkonform gezählte Einheit und das Verfahren festlegen, das anzuwenden ist, wenn die erste Stichprobe keine unmittelbare Entscheidung ermöglicht.
Die Stichprobenprüfung ist nur ein Teil des Verfahrens. ASTM A370 legt fest, dass „Häufigkeit der Probenahme, Lage und Ausrichtung der Probekörper, Werkstoffzustand und Anforderungen an die Berichterstattung“ durch die jeweils maßgebliche Produktspezifikation oder Spezifikation der allgemeinen Anforderungen geregelt werden. ASTM E1806 behandelt die Losbeprobung und die Vorbereitung von Laborproben für die chemische Analyse von Stahl und Eisen. ISO 377:2017 legt die Identifizierung, Lage und Vorbereitung von Proben und Prüfstücken für die mechanische Prüfung von Profilen, Stäben, Walzdraht, Flacherzeugnissen und Rohrprodukten fest, einschließlich der für Wiederholungsprüfungen erforderlichen Stücke. Ein Stichprobenplan nach Merkmalen kann einen Probekörper nicht korrigieren, der an der falschen Stelle entnommen, in der falschen Ausrichtung geprüft oder einem nicht zugelassenen Werkstoffzustand entnommen wurde.
Annahme- und Rückweisungszahlen nach ASTM E2234
| Plantyp | Entscheidungsgrundlage |
|---|---|
| Einstichprobenprüfung | Eine vorgeschriebene Stichprobe wird mit den Annahme- und Zurückweisungszahlen verglichen. |
| Doppelstichprobenprüfung | Eine zweite Stichprobe kann entnommen werden, und die Ergebnisse werden mit denen der ersten zusammengeführt. |
| Mehrfachstichprobenprüfung | Mehrere stufenweise entnommene Stichproben können verwendet werden, bis eine Entscheidungsgrenze erreicht ist. |
| Umschaltprüfung | Normale, reduzierte oder verschärfte Prüfung folgt den vorgeschriebenen Regeln auf Grundlage des bisherigen Verlaufs. |
ASTM E2234 beschreibt AQL-indizierte Einfach-, Doppel- und Mehrfachstichprobenprüfungen nach Merkmalen. Die zentrale Regel ist unmittelbar: Ein Los wird angenommen, wenn die Anzahl der nichtkonformen Einheiten höchstens der maßgeblichen Annahmezahl entspricht, und zurückgewiesen, sobald die Rückweisungszahl erreicht ist.
Bei einem Einfachstichprobenplan wählt der Prüfer eine Stichprobe des vorgeschriebenen Umfangs aus und zählt die nichtkonformen Einheiten. Ist die Anzahl nicht größer als die Annahmezahl, besteht das Los die Stichprobenentscheidung. Erreicht die Anzahl die Rückweisungszahl, fällt das Los durch. Die maßgeblichen Zahlen ergeben sich aus dem ausgewählten Stichprobenplan; sie werden nicht erst nach Kenntnis der Prüfergebnisse festgelegt. In vielen tabellarischen Plänen liegt die Rückweisungszahl unmittelbar über der Annahmezahl; maßgeblich sind jedoch die jeweilige Tabelle und die Ausgabe der Norm.
Bei der Doppelstichprobe wird die endgültige Entscheidung in bestimmten Fällen zurückgestellt. Die erste Stichprobe kann so wenige nichtkonforme Einheiten enthalten, dass eine sofortige Annahme möglich ist, oder so viele, dass eine sofortige Zurückweisung erfolgt. Ein Ergebnis zwischen diesen Grenzen löst die Entnahme einer zweiten Stichprobe aus. Die Zählungen werden anschließend entsprechend dem Plan zusammengeführt. Die Annahme oder Zurückweisung beruht auf der kumulierten Anzahl und nicht darauf, die zweite Stichprobe so zu beurteilen, als würde sie die erste auslöschen.
Die Mehrfachstichprobe erweitert diesen stufenweisen Ansatz auf mehrere mögliche Stichproben. Eine kleine erste Stichprobe kann den Prüfaufwand verringern, wenn die Hinweise eindeutig günstig sind, während eine eindeutig ungünstige kumulierte Anzahl die Prüfung vorzeitig beendet. Zwischenliegende Ergebnisse führen zu einer weiteren Stichprobe, bis der Plan eine Annahme- oder Rückweisungszahl erreicht oder seine zulässigen Stufen ausgeschöpft hat. ASTM E2234 erlaubt daher keine unbegrenzte Suche nach einem konformen Stück.
Das gezählte Prüfobjekt muss festgelegt sein. Eine „nichtkonforme Einheit“ kann eine Platte, ein Stab, ein Gussteil, ein Coil, eine Prüfeinheit oder eine andere spezifizierte Prüfeinheit sein, die eine oder mehrere Nichtkonformitäten aufweist. Ein Plan kann stattdessen einzelne Fehler zählen; dies ist jedoch nicht dieselbe Entscheidungsgrundlage. Ein Stab, der sowohl bei der chemischen Zusammensetzung als auch bei der Zugfestigkeit versagt, kann nach einem einheitenbezogenen Plan als eine nichtkonforme Einheit zählen, während ein fehlerbezogener Plan mehr als eine Nichtkonformität zählen könnte. Die Spezifikation oder das Prüfverfahren muss festlegen, welche Regel gilt.
Eine Wiederholungsprüfung ist von der Entnahme der nächsten Stichprobe im Rahmen eines Doppel- oder Mehrfachstichprobenplans zu unterscheiden. Eine Wiederholungsprüfung kann aufgrund einer Unregelmäßigkeit bei der Prüfung, eines Probekörperfehlers oder eines festgelegten Verifizierungsverfahrens zulässig sein. Die Form-and-Style-Anforderungen von ASTM legen fest, dass Spezifikationen die Anzahl der für die Konformität erforderlichen Prüfeinheiten und Probekörper bestimmen, Verfahren zur Losbeprobung definieren und die Bedingungen und Regeln für zulässige Wiederholungsprüfungen angeben müssen. Auch die FHWA erläutert, dass das Verfahren festlegen muss, ob die Ergebnisse der zweiten Prüfung die ersten Ergebnisse ersetzen oder mit ihnen zusammengeführt werden. Ohne diese Anweisung ist die Wiederholung eines nicht bestandenen Ergebnisses der Zug-, Kerbschlag-, Härte- oder chemischen Prüfung keine gültige Annahmemethode.
AQL-indizierte Prüfungslogik
AQL Ein Index, der zusammen mit Losgröße und Prüfbedingungen zur Auswahl eines Attributstichprobenplans verwendet wird; er ist keine Zusicherung, dass ein angenommenes Los keine Fehler enthält.
Der AQL ist ein Index zur Auswahl eines Prüfplans. Er besagt nicht, dass jedes angenommene Los keine Fehler enthält, und stellt auch keine zulässige Fehlerquote für eine Produktspezifikation dar. Ebenso wenig kann er die Güteanforderung für Stahl ersetzen, beispielsweise die festgelegte Mindeststreckgrenze von ASTM A572/A572M Grade 50 oder die chemischen und mechanischen Anforderungen von ASTM A36/A36M.
Ein AQL-indizierter Plan verbindet die Losgröße, die Prüfstufe oder den Stichprobenumfang-Code und den ausgewählten AQL mit Annahme- und Rückweisungszahlen. Der daraus resultierende Plan legt die Wahrscheinlichkeitsstruktur der Prüfungsentscheidung fest. Eine geringe beobachtete Anzahl kann zur Annahme führen; die Annahme beweist jedoch nicht, dass jede ungeprüfte Einheit konform ist. Umgekehrt zeigt eine Zurückweisung nach dem Plan nicht notwendigerweise, dass jede Einheit des Loses nichtkonform ist; sie zeigt, dass die beobachteten Nachweise die Rückweisungsregel des Plans erreicht haben.
Die Stichprobeneinheiten müssen so ausgewählt werden, dass diese Wahrscheinlichkeitsstruktur unterstützt wird. ASTM E105 definiert die Wahrscheinlichkeitsstichprobe durch eine Auswahl anhand von Zufallszahlen und eines festgelegten Schätzverfahrens, sodass die Stichprobenunsicherheit und die Risiken der Losentscheidung objektiv berechnet werden können. Die Auswahl der zuerst erreichbaren Stücke, der am leichtesten zugänglichen Stabenden oder von Werkstoff, bei dem bereits eine gute Beschaffenheit vermutet wird, verändert die Grundlage der Stichprobenprüfung. Dadurch können die Annahmewahrscheinlichkeiten der Tabelle bedeutungslos werden.
Eine AQL-Prüfung entscheidet außerdem nicht darüber, ob ein Probekörper ordnungsgemäß hergestellt wurde. Der Prüfer muss die Identifizierung und die Beweiskette wahren, die Beziehung zwischen Schmelze und Los dokumentieren und vor Aufnahme des Ergebnisses in die Zählung die Lage, Ausrichtung, Abmessungen und den Werkstoffzustand des Probekörpers überprüfen. Für Produkte aus Baustahl verlangt AISC 207-20, dass das mit Inspektion und Prüfung beauftragte Personal die maßgeblichen Prüfverfahren und Annahmekriterien versteht, und weist die endgültige Verantwortung für die Inspektion dieser Produkte zu. ASTM A1062 bietet ein verwandtes Beispiel für Stahlgussteile: Die Anforderungen an die Prüfung durch Käufer und Hersteller nennen Umstände, unter denen für Maß-, Sicht-, Magnetpulver-, Eindring-, Durchstrahlungs-, Ultraschall- oder Dichtheitsprüfungen eine neue Probe erforderlich ist.
ISO 2859-1:2026 und der Wechsel zwischen Prüfstufen
ISO 2859-1:2026 definiert AQL-indizierte Einfach-, Doppel- und Mehrfachstichprobenpläne für die Los-für-Los-Prüfung und enthält Wechselregeln zwischen normaler, reduzierter und verschärfter Prüfung. Die Prüfstufe ist daher nicht lediglich eine dauerhaft aus Bequemlichkeit getroffene Wahl. Sie kann sich in Abhängigkeit von der jüngsten Aufzeichnung angenommener und zurückgewiesener Lose ändern, vorbehaltlich der in der Norm vorgeschriebenen Bedingungen und Zuständigkeiten.
Die normale Prüfung ist die übliche Ausgangsbedingung für eine fortlaufende Prüfsequenz. Die reduzierte Prüfung verwendet einen geringeren Prüfaufwand, wenn die jüngere Qualitätsentwicklung die erforderlichen Kriterien erfüllt. Sie ist keine Erlaubnis, die Rückverfolgbarkeit aufzugeben oder Probekörper beliebig auszuwählen. Die verschärfte Prüfung wird angewendet, wenn die jüngste Prüfsequenz eine Verschlechterung der Ergebnisse erkennen lässt oder wenn die festgelegte Wechselregel ausgelöst wird. Der Plan verlangt dann vor der Annahme einen stärkeren Nachweis.
Wechselentscheidungen müssen auf der festgelegten Reihenfolge der Lose und den dokumentierten Ergebnissen beruhen, nicht auf einer isolierten günstigen Wiederholungsprüfung. Ein Lieferant, Käufer oder eine Qualitätsorganisation muss wissen, welche Lose zur Sequenz gehören, welcher Stichprobenplan angewendet wurde und ob ein Los nach den Regeln der Norm angenommen, zurückgewiesen, nachgearbeitet oder erneut vorgelegt wurde. Ein zurückgewiesenes Los darf nicht allein dadurch als angenommen erscheinen, dass seine Identität ersetzt oder ohne Genehmigung eine neue Sequenz begonnen wird.
Die praktische Disziplin ist einfach, aber strikt: das Los festlegen, den Plan auswählen, repräsentative Proben entnehmen, gültige Probekörper vorbereiten, die Ergebnisse nach der festgelegten Regel für nichtkonforme Einheiten zählen und den vorgeschriebenen Entscheidungsweg einhalten. Eine bestandene Wiederholungsprüfung bedeutet nicht automatisch, dass das Los bestanden hat. Die endgültige Entscheidung über das Los muss der Produktspezifikation, der Stichprobennorm und den dokumentierten Bestimmungen für Wiederholungsprüfungen entsprechen.
8. Wiederholungsprüfung: Korrektur eines gültigen Fehlers gegenüber der Wiederholung eines ungültigen Prozesses
Eine Wiederholungsprüfung setzt nicht automatisch alles auf null. Sie ist eine kontrollierte Maßnahme, deren Befugnis, Umfang, Anzahl der Proben und Auswirkung auf die Entscheidung über die Annahme oder Zurückweisung einer Charge sich aus der anwendbaren Produktspezifikation, Einkaufsspezifikation oder dem Prüfplan ergeben müssen. Ein Labor kann eine abgelehnte Charge nicht allein dadurch akzeptabel machen, dass es weitere, günstiger zu prüfende Stücke untersucht, und ein Prüfer darf nicht davon ausgehen, dass ein zweites Ergebnis das erste aufhebt. Die maßgebliche Regel muss zunächst eine vorgelagerte Frage beantworten: War die erste Prüfung gültig?
Vier Tätigkeiten müssen voneinander getrennt bleiben. Bei der Probenahme wird Material aus einer definierten Charge ausgewählt. Bei der Probenvorbereitung wird dieses Material in einen Labor- oder mechanischen Prüfprobekörper umgewandelt. Durch die Prüfung wird ein Messwert ermittelt. Die Annahme oder Zurückweisung wird anhand der festgelegten Entscheidungsregel auf die Charge angewendet. Ein Fehler bei einer dieser Tätigkeiten berechtigt nicht automatisch dazu, alle vier zu wiederholen.
ASTM A370, die zur Bewertung der Konformität von Stahl und verwandten Legierungsprodukten verwendet wird, legt fest, dass Häufigkeit der Probenahme, Lage und Orientierung des Probekörpers, Materialzustand und Anforderungen an die Berichterstattung durch die jeweils anwendbare Produktspezifikation oder Spezifikation mit allgemeinen Anforderungen geregelt werden. Diese Einzelheiten können das Ergebnis verändern. Ein quer zur Walzrichtung entnommener Zugprobekörper ist nicht mit einem längs entnommenen austauschbar; eine Prüfung aus der falschen Schmelze, bei falscher Dicke, im falschen Zustand oder an der falschen Produktstelle wird nicht dadurch repräsentativ, dass die Maschine ordnungsgemäß funktioniert hat.
Wann eine Wiederholungsprüfung zulässig sein kann
Eine Spezifikation sollte die Anzahl der für die Konformitätsbewertung erforderlichen Prüfeinheiten und Probekörper festlegen, das Verfahren zur Chargenprobenahme definieren und die Bedingungen sowie Regeln nennen, unter denen eine Wiederholungsprüfung zulässig ist. Dies sind ausdrückliche Anforderungen von ASTM Form and Style. Die Zulässigkeit einer Wiederholungsprüfung hängt daher zunächst vom schriftlich festgelegten Annahmesystem ab und nicht von der üblichen Betriebspraxis oder der allgemeinen Annahme, dass ein niedriger Wert verworfen werden könne.
Eine zulässige Wiederholungsprüfung fällt üblicherweise in eine von zwei großen Kategorien. Die erste korrigiert einen Fehler im Prüfprozess. Ein Probekörper kann außerhalb der zulässigen Stelle brechen, bei der Bearbeitung beschädigt werden, einen offensichtlichen Vorbereitungsfehler aufweisen oder mit Geräten beziehungsweise nach einem Verfahren geprüft worden sein, die beziehungsweise das die Anforderungen der Prüfmethode nicht erfüllt haben. Ein gebrochener Zugprobekörper ist nicht automatisch ein Beweis für nichtkonformen Stahl; ebenso berechtigt jedoch nicht jeder ungünstige Bruch dazu, ein Ergebnis zu löschen. Die anwendbare Prüfmethode und die Produktspezifikation müssen festlegen, wann ein Ergebnis ungültig ist und welcher Ersatzprobekörper erforderlich ist.
Die zweite Kategorie betrifft ein gültiges Ergebnis, das auf eine mögliche Nichtkonformität hinweist. Einige Spezifikationen gestatten zusätzliche Probekörper, wenn eine erste Prüfung fehlschlägt, häufig vorbehaltlich einer festgelegten Anzahl erfolgreicher Ergebnisse oder eines bestimmten Mittelwerts. Diese Erlaubnis ist eine Regel für die Entscheidung über die Charge und kein Beweis dafür, dass das erste Ergebnis fehlerhaft war. Das erste Ergebnis bleibt Bestandteil der Aufzeichnungen, sofern die Spezifikation nicht ausdrücklich etwas anderes bestimmt.
Diese Unterscheidung ist wichtig, weil ein bestätigter, unter der Spezifikation liegender Eigenschaftswert ein Problem der Materialkonformität darstellt. Liegt die Streckgrenze eines gültigen Probekörpers unter dem festgelegten Mindestwert, kann eine Wiederholungsprüfung nicht deshalb als Korrektur eines Laborfehlers bezeichnet werden, weil spätere Probekörper die Anforderungen erfüllen. Die Charge kann nach einer Regel, die zusätzliche Prüfungen zulässt, dennoch angenommen werden; die Annahme erfolgt dann jedoch aufgrund dieser Regel. Ohne eine solche Regel ist eine wiederholte Prüfung kein gültiger Weg zur Annahme.
Auch die repräsentative Auswahl bestimmt, ob die Wiederholungsprüfung die richtige Frage beantwortet. ASTM E105 (2016) definiert die Wahrscheinlichkeitsstichprobe durch eine Auswahl mithilfe von Zufallszahlen und eines festgelegten Schätzverfahrens. Dadurch können die Unsicherheit der Probenahme und die Risiken bei der Entscheidung über die Charge objektiv bewertet werden. Die Auswahl eines nahegelegenen Stücks, weil es sich leicht zuschneiden lässt, kann die scheinbare Fehlerquote verringern, sagt aber wenig über die definierte Charge aus.
ISO 377:2017 ordnet Proben, die für notwendige Wiederholungsprüfungen verwendet werden, demselben kontrollierten Rahmen zu wie die ursprünglichen Arbeiten. Sie legt die Kennzeichnung, Lage und Vorbereitung von Proben und Prüfstücken für die mechanische Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Rohrprodukten fest, einschließlich der für Wiederholungsprüfungen erforderlichen Proben. Ein Probekörper für eine Wiederholungsprüfung muss daher seine Identität und Verbindung zur Charge, Schmelze, zum Produkt, zur Lage, Orientierung und zum Materialzustand behalten. Er ist kein anonymer Ersatz.
Ersatz von Ergebnissen gegenüber Zusammenfassung von Ergebnissen
Die Auswirkung einer Wiederholungsprüfung muss eindeutig festgelegt sein. ASTM Form and Style verlangt Bedingungen und Regeln für zulässige Wiederholungsprüfungen; die Leitlinien der FHWA machen die praktische Unterscheidung ausdrücklich: Die Spezifikation muss angeben, ob die Ergebnisse der zweiten Prüfung die ersten Ergebnisse ersetzen oder mit ihnen zusammengefasst werden.
Bei einer Ersatzregel tritt das Ergebnis der zweiten Prüfung beziehungsweise die festgelegte Gruppe von Ergebnissen der zweiten Prüfung bei der bezeichneten Annahmeentscheidung an die Stelle des ersten Ergebnisses. Dies ist nur dann angemessen, wenn die Regel festlegt, warum das erste Ergebnis nicht länger maßgeblich sein soll – beispielsweise wegen eines ungültigen Probekörpers oder aufgrund eines festgelegten Verfahrens zur Klärung einer strittigen Prüfung. Der Ersatz berechtigt nicht zu einer unbegrenzten Suche nach einem bestandenen Ergebnis. Die Anzahl der zusätzlichen Probekörper und die Bedingungen für die Verwendung des Ersatzes müssen im Voraus festgelegt sein.
Bei einer Regel für zusammenzufassende Ergebnisse bleiben das erste und das zweite Ergebnis Bestandteil einer gemeinsamen Entscheidung. Die Spezifikation kann verlangen, dass alle Ergebnisse einen Mindestwert erfüllen, einen Mittelwert vorschreiben oder eine andere Berechnung anwenden. Ein bestandener zweiter Test kann einen nicht bestandenen ersten Test nicht löschen, wenn die Regel eine Zusammenfassung verlangt. Umgekehrt darf ein einzelner niedriger Wert die Charge nicht zurückweisen, wenn die festgelegte Regel die gemeinsame Ergebnismenge bewertet und diese die Anforderung erfüllt.
Bei der Stichprobenprüfung ergibt sich ein damit verbundenes Problem. ASTM E2234-08 beschreibt AQL-indizierte einfache, doppelte und mehrfache Stichprobenpläne für die Attributprüfung: Eine Annahme erfolgt, wenn die Anzahl nichtkonformer Einheiten höchstens der anwendbaren Annahmezahl entspricht; eine Zurückweisung erfolgt, sobald die Zurückweisungszahl erreicht ist. Bei doppelten oder mehrfachen Stichproben werden die Fehler kumulativ gezählt. Enthält die erste Stichprobe eine nichtkonforme Einheit und die zweite eine weitere, wird die Entscheidung anhand der Gesamtzahl getroffen, sofern der Plan eine kumulative Zählung verlangt; die zweite Stichprobe ist keine neue Charge.
Auch die FHWA stellt fest, dass Entscheidungen bei doppelten und mehrfachen Stichproben auf kumulativen Fehlerzahlen beruhen. Dadurch wird verhindert, dass eine zweite Stichprobe nach einer ungünstigen ersten Stichprobe als Zurücksetzung behandelt wird. ISO 2859-1:2026 definiert AQL-indizierte einfache, doppelte und mehrfache Stichprobenpläne für die Prüfung von Charge zu Charge und enthält Wechselregeln zwischen normaler, reduzierter und verschärfter Prüfung. Diese Wechselregeln zeigen ebenfalls, warum ein Prüfer nach dem Auftreten eines Fehlers nicht nachträglich einen günstigeren Stichprobenmodus auswählen darf.
Dasselbe Prinzip gilt über mechanische Eigenschaften hinaus. ASTM A1062 legt die Prüfanforderungen von Bestellern und Herstellern für Stahlgussteile vor der Fertigung des vollständigen Auftrags fest und nennt Umstände, die eine neue Probe für Maß-, Sicht-, Magnetpulver-, Eindring-, Durchstrahlungs-, Ultraschall- oder Dichtheitsprüfungen erfordern. Eine „neue Probe“ ist eine definierte Prüfmaßnahme und keine Erlaubnis, ein nicht rückverfolgbares Gussteil einzusetzen oder nur die Prüfung zu wiederholen, die einen günstigen Befund ergeben hat.

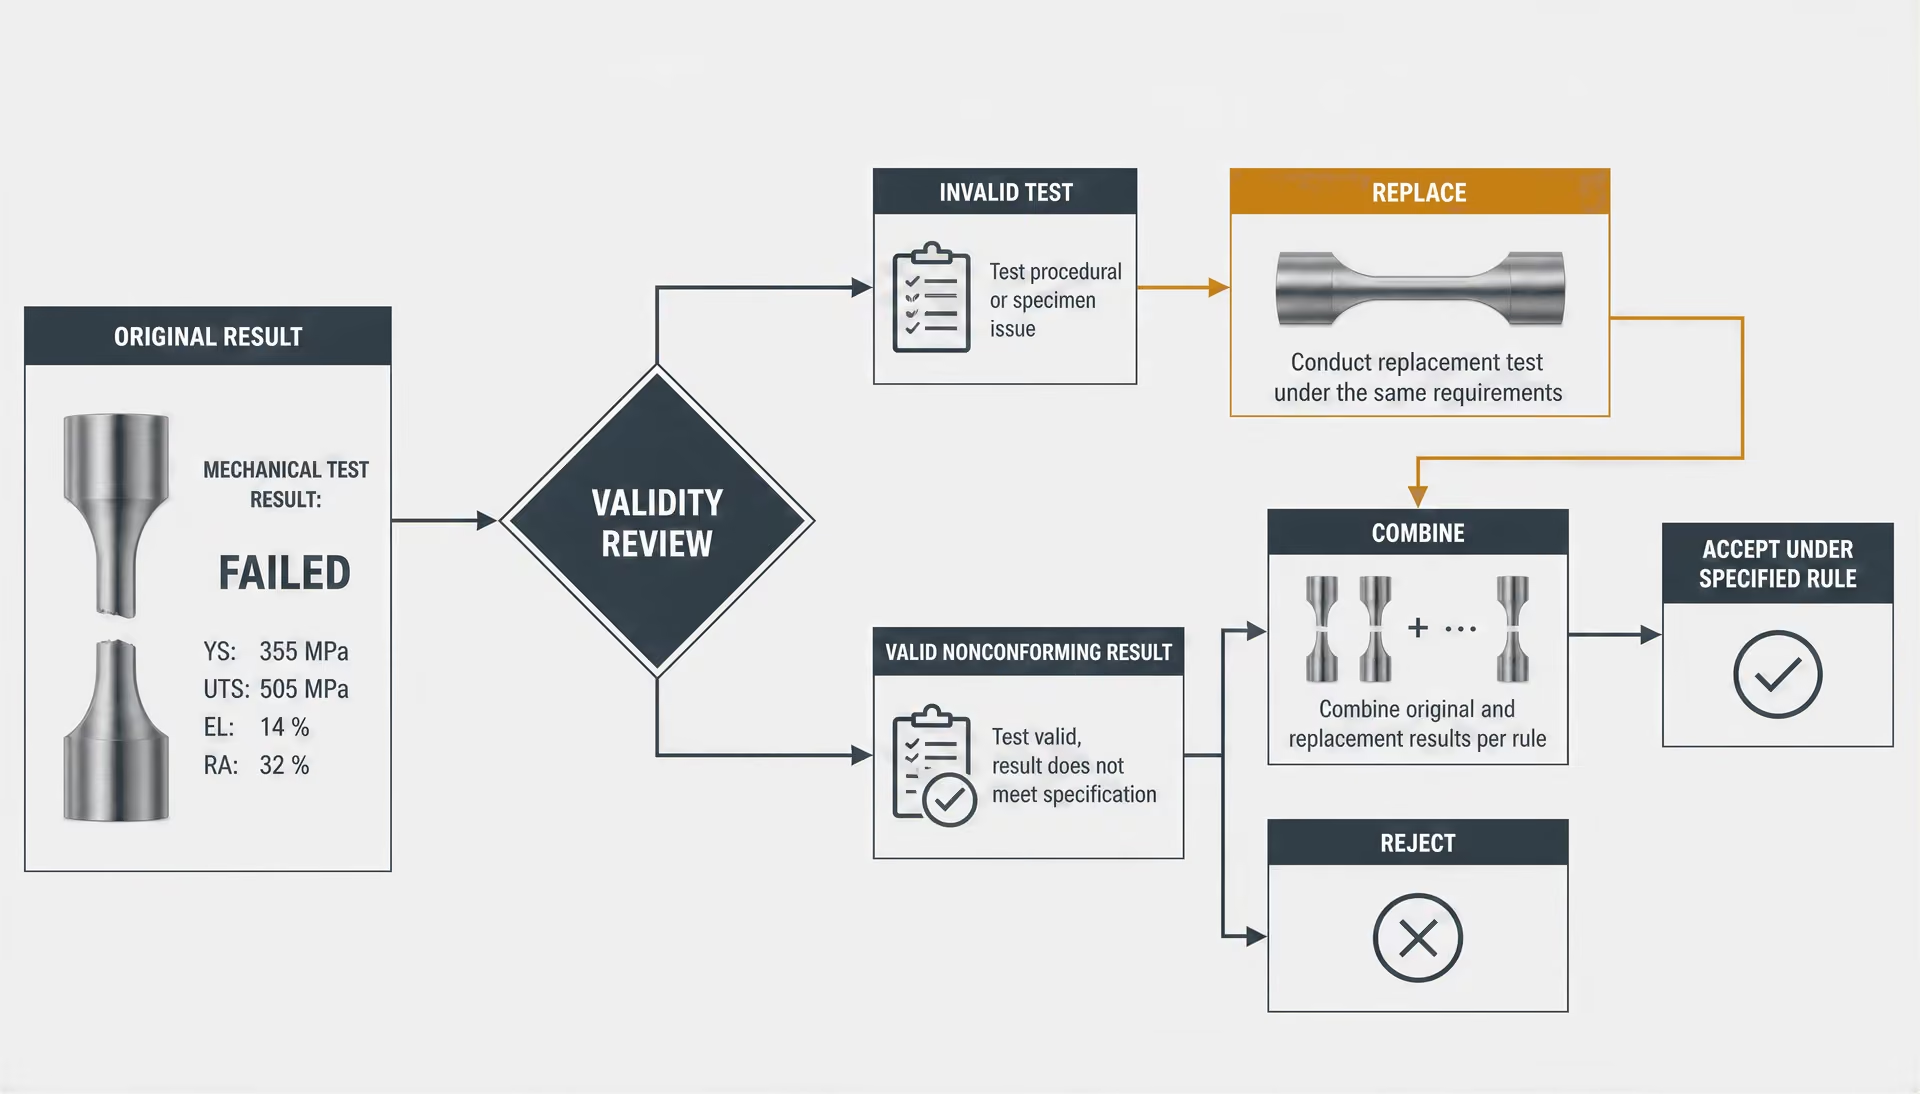
Probekörper für Wiederholungsprüfungen und die Notwendigkeit dokumentierter Regeln
Jede Wiederholungsprüfung sollte auf eine schriftlich dokumentierte Entscheidung zurückführbar sein. Die Aufzeichnung sollte die Chargengrenzen, die ursprüngliche Probe, die Kennzeichnung des Probekörpers, die Prüfmethode und Ausgabe, die Orientierung, die Lage, den Materialzustand, die Geräte, den Bediener oder das Labor, den Grund für die Wiederholungsprüfung, die Anzahl der genehmigten zusätzlichen Probekörper sowie die Regel für die Zusammenfassung oder den Ersatz von Ergebnissen nennen. Ebenso sollte sie die abschließende Entscheidung dokumentieren: angenommen, zurückgewiesen, sortiert, nachgearbeitet, soweit zulässig herabgestuft oder zur weiteren Untersuchung zurückgehalten.
Ein Probekörper für eine Wiederholungsprüfung sollte aus dem Material und von der Stelle stammen, die von der Spezifikation zugelassen sind. Wurde der ursprüngliche Probekörper vom falschen Ende eines Stabes, von der falschen Seite eines Blechs oder aus dem falschen Produktzustand entnommen, kann die Abhilfe in einem korrekt entnommenen Probekörper bestehen – nicht in einem weiteren Probekörper von derselben falschen Stelle. ASTM E1806 behandelt die Chargenprobenahme, Probenahmestellen und die Vorbereitung von Laborproben für die chemische Analyse von Stahl und Eisen und bekräftigt damit dieselbe Identitätskette auch für chemische Arbeiten.
Das Personal muss die Annahmekriterien kennen, bevor es das Ergebnis prüft. AISC 207-20 verlangt, dass das Prüf- und Testpersonal die anwendbaren Prüfverfahren und Annahmekriterien versteht, und weist die abschließende Prüfverantwortung für Stahlbauprodukte zu. Diese Verantwortung ist mit einer informellen Wiederholungsprüfung, die auf die Ermittlung eines bevorzugten Wertes abzielt, unvereinbar.
Die vertretbare Vorgehensweise ist einfach, wenn auch nicht immer leicht: Zunächst ist festzustellen, ob das erste Ergebnis gültig war; anschließend ist die festgelegte Bestimmung zur Wiederholungsprüfung anzuwenden; das ursprüngliche Ergebnis ist zu bewahren; Fehler sind entsprechend den Vorgaben des Stichprobenplans zu zählen; und die Entscheidung über die Charge ist nach der schriftlichen Regel zu treffen. Gestattet keine Regel eine Wiederholungsprüfung, kann ein gültiges, nicht bestandenes Ergebnis durch Wiederholung nicht in eine Annahme umgewandelt werden. War die ursprüngliche Prüfung ungültig, muss die Korrektur den tatsächlichen Fehler bei der Probenahme, Vorbereitung oder Durchführung beheben. Eine Wiederholungsprüfung ist nur dann eine Korrektur, wenn sie einen definierten Fehler korrigiert. Andernfalls ist sie lediglich eine weitere Prüfung – und eine weitere Prüfung ist nicht automatisch eine weitere Chance.
9. Wiederholungsprüfungen an Proben und metallurgische Gründe für abweichende Ergebnisse
Eine Wiederholungsprüfung ist nicht einfach ein zweiter Versuch mit derselben Prüfung. Sie kann ein anderes Stahlstück, eine andere Stelle innerhalb des Erzeugnisses, eine neu aus der Rückstellprobe entnommene Probe oder eine Ersatzprobe aus dem Los betreffen. Diese Unterschiede sind von Bedeutung, weil sich Stahleigenschaften über kurze Entfernungen ändern können und auch der Prüfprozess Schwankungen verursachen kann.
ASTM A370 legt fest, dass Prüfhäufigkeit, Lage und Orientierung der Probe, Werkstoffzustand und Anforderungen an die Berichterstattung durch die jeweils geltende Erzeugnisspezifikation oder Spezifikation mit allgemeinen Anforderungen geregelt werden. Die ASTM-Anforderungen an Form und Gestaltung verlangen ebenfalls, dass eine Spezifikation die Anzahl der Prüfeinheiten und Proben festlegt, die Losprobenahme definiert und angibt, wann eine Wiederholungsprüfung zulässig ist. Die maßgebliche Spezifikation muss daher zwei getrennte Fragen beantworten: Welches Ergebnis repräsentiert das Los, und welches Verfahren gilt nach einem nichtkonformen Ergebnis?
Lokale Schwankungen, Seigerungen und Anisotropie
Stahl erstarrt unter chemischer Seigerung. Elemente wie Kohlenstoff, Mangan, Schwefel, Phosphor und Legierungszusätze bleiben während des Gießens nicht vollkommen gleichmäßig verteilt; ihre Konzentration kann zwischen dendritischen Bereichen, der Mittellinie und den äußeren Bereichen eines Strangs oder einer Bramme beziehungsweise eines Gussblocks variieren. Nachfolgendes Walzen, Schmieden, Wiedererwärmen und Normalisieren verringert diese Unterschiede, beseitigt sie jedoch möglicherweise nicht vollständig. Eine Probe aus der Nähe eines segregierten Bereichs kann daher eine andere Festigkeit, Duktilität, Zähigkeit oder chemische Zusammensetzung aufweisen als eine Probe aus einer anderen Stelle derselben Schmelze oder desselben Erzeugnisses.
Die Auswirkung hängt von der gemessenen Eigenschaft ab. Ein lokaler Einschlussstrang oder ein gebänderter Bereich kann die Bruchdehnung oder die Kerbschlagarbeit vermindern, ohne eine vergleichbare Änderung der Zugfestigkeit zu verursachen. Schwefelreiche Bereiche können das Bruchverhalten beeinflussen und bei einer Querprüfung möglicherweise bedeutsamer sein als bei einer Längsprüfung. Eine an einer bestimmten Stelle entnommene chemische Probe kann sich auch von einer Probe unterscheiden, die den Querschnitt des Erzeugnisses repräsentiert, insbesondere wenn die Spezifikation eine bestimmte Entnahmestelle vorschreibt.
Walzen und Schmieden erzeugen eine Richtungsabhängigkeit. Körner werden längsgestreckt, Einschlüsse können sich ausrichten, und Ferrit-Perlit- oder andere Phasenbänder können sich parallel zur Verformungsrichtung ausbilden. Eine längs entnommene Zugprobe und eine quer entnommene Zugprobe untersuchen nicht dieselbe Gefügestruktur. Der Unterschied ist kein Beleg dafür, dass eine der Proben falsch geprüft wurde. Er kann die erwartete Reaktion eines anisotropen Werkstoffs darstellen. ISO 377:2017 legt die Kennzeichnung, Lage und Vorbereitung von Proben und Prüfstücken für die mechanische Prüfung von Profilen, Stäben, Walzdraht, Flacherzeugnissen und Rohren fest, einschließlich der Proben, die für notwendige Wiederholungsprüfungen erforderlich sind. Die Anforderungen an Lage und Orientierung bewahren die Aussagekraft des Ergebnisses.
Auch die Dicke verändert die thermische und die Verformungsgeschichte. Das Zentrum einer dicken Platte, eines Schmiedestücks oder eines Gussstücks kühlt langsamer ab als seine Oberfläche, sodass sich Korngröße, Phasenumwandlung, Seigerung und Eigenschaften über die Dicke unterscheiden können. Eine Wärmebehandlung kann einen weiteren Gradienten hinzufügen. Eine Ofencharge kann Temperaturunterschiede aufweisen, oder beim Abschrecken können freiliegende Oberflächen schneller abkühlen als das Innere. Eine Probe aus der Nähe der Oberfläche kann daher eine andere Härte oder ein anderes Zugverhalten aufweisen als eine Probe aus der Mitte der Dicke.
Eine weitere Auswirkung ist die Oberflächenentkohlung. Während des Erwärmens in einer Atmosphäre mit kontrolliertem Kohlenstoffgehalt kann Kohlenstoff von der Oberfläche verloren gehen, wodurch eine weichere Schicht entsteht. Wenn durch die Bearbeitung ein Teil dieser Schicht auf einer Zugprobe verbleibt, können die gemessene Festigkeit oder Härte niedriger sein als der Wert des Grundwerkstoffs. Wird zu viel Material entfernt, kann das gegenteilige Problem entstehen: Die Prüfung repräsentiert dann nicht mehr die vorgeschriebene Lage.
Diese Effekte machen eine repräsentative Probenahme unerlässlich. ASTM E105 beschreibt die Wahrscheinlichkeitsprobenahme durch Auswahl mittels Zufallszahlen und ein festgelegtes Schätzverfahren, wodurch die Unsicherheit der Probenahme und die Risiken bei der Losentscheidung objektiv bewertet werden können. Ein bequem erreichbares Stück vom Ende eines Stabs, die am leichtesten zugängliche Ecke einer Platte oder das nach dem Sägen nächstgelegene Restmaterial ist nicht automatisch repräsentativ. Der Probenachweis sollte Schmelze, Los, Erzeugnis, Lage, Orientierung, Position über die Dicke und Werkstoffzustand angeben, damit eine Wiederholungsprüfung im Verhältnis zum ersten Ergebnis interpretiert werden kann.
Probenvorbereitung und Einflüsse der Prüfmaschine
Ein geeigneter Werkstoff kann ein fragwürdiges Ergebnis liefern, wenn die Probenvorbereitung von dem geltenden Verfahren abweicht. Durch die Bearbeitung können ausgerissenes Metall, Werkzeugspuren, Grate, Eigenspannungen, Überhitzung oder eine entkohlte Oberfläche zurückbleiben. Eine Kerbe oder ein Kratzer im Messbereich kann die Spannung konzentrieren und die Bruchdehnung oder das Verhalten bei vorzeitigem Bruch vermindern. Bei einer Biege- oder Kerbschlagprobe können falsche Abmessungen, ein falscher Radius, eine falsche Kerblage oder ein ungeeigneter Oberflächenzustand das Ergebnis wesentlich verändern.
Die Probe muss außerdem der vorgesehenen Prüforientierung und Geometrie entsprechen. Eine Zugprobe, deren Achse im falschen Winkel zur Walzrichtung entnommen wurde, kann eine andere Eigenschaft messen. Ein zu kleiner verjüngter Bereich, eine falsch markierte Messlänge oder eine nicht zentrisch ausgerichtete Probe kann zu einer scheinbaren Abweichung zwischen den Prüfungen führen. Bei der Kerbschlagprüfung sind die Ausrichtung und die Qualität der Kerbe besonders wichtig, weil die Kerbe die Spannung gezielt konzentriert.
Einflüsse der Prüfmaschine sind weniger sichtbar, aber ebenso wichtig. Die Einspannvorrichtung muss die Probe halten, ohne sie zu quetschen, ein Rutschen zu verursachen oder eine Biegung aufzuerlegen. Eine Fehlausrichtung zwischen den Spannzeugen und dem Kraftstrang kann einer axialen Zugprüfung eine Biegekomponente hinzufügen. Die Befestigung des Extensometers, die Kalibrierung der Messmittel, die Traversegeschwindigkeit, der Zustand der Kraftmesszelle und die Softwareeinstellungen können die aufgezeichnete Streckgrenze, Zugfestigkeit oder Bruchdehnung beeinflussen. Ein verschlissener Amboss, ein beschädigter Kerbschlaghammer, ein Temperaturfehler oder eine schlecht ausgerichtete Biegeeinrichtung kann das gemessene Verhalten verändern.
Der Zustand der Messmittel macht nicht jeden unerwarteten Wert ungültig. Entscheidend ist, ob die Ausrüstung und das Verfahren die geltende Methode erfüllten. Wenn eine Zugprobe in den Spannzeugen gerutscht ist, außerhalb der zulässigen Stelle gebrochen ist oder mit einem ausgefallenen Extensometer geprüft wurde, kann das Ergebnis ungültig sein und nach den maßgeblichen Regeln durch eine Ersatzprüfung ersetzt werden. Ein niedriger Wert einer ordnungsgemäß vorbereiteten Probe auf einer überprüften Maschine bleibt jedoch ein Werkstoffergebnis, auch wenn eine spätere Probe die Anforderungen erfüllt.
Rückverfolgbarkeit verhindert, dass diese Probleme miteinander verwechselt werden. Das Labor sollte jedes Ergebnis mit der Prüfeinheit, der Probenkennzeichnung, dem Vorbereitungsnachweis, der Orientierung, den Abmessungen, der Prüfmaschine, dem Bediener sowie dem nach der Methode erforderlichen Umgebungs- oder Werkstoffzustand verknüpfen können. Ohne diese Kette kann es unmöglich sein festzustellen, ob zwei abweichende Ergebnisse eine lokale Schwankung des Stahls oder zwei verschiedene Verfahrensfehler darstellen.
Warum eine bestandene Wiederholungsprüfung das erste Ergebnis nicht beseitigt
Eine bestandene Wiederholungsprüfung kann örtliche Materialschwankungen, eine zulässige Regel für zusätzliche Prüfungen oder eine ungültige erste Prüfung widerspiegeln; sie löscht das ursprüngliche Ergebnis nicht von selbst. Strong evidence
Eine bestandene Wiederholungsprüfung beweist nicht, dass das erste Ergebnis falsch war. Sie kann zeigen, dass die erste Probe aus einem ungünstigeren lokalen Bereich stammte, dass der Werkstoff eine normale Streuung aufweist oder dass der Probenahmeplan die Untersuchung einer weiteren Probe zulässt. Sie kann außerdem zeigen, dass die erste Prüfung ungültig war. Dies sind unterschiedliche Schlussfolgerungen, die nicht nachträglich allein deshalb ausgewählt werden dürfen, weil die zweite Zahl zweckmäßig ist.
Die ASTM-Anforderungen an Form und Gestaltung ordnen die Bedingungen für Wiederholungsprüfungen der jeweiligen Spezifikation zu. Die FHWA erläutert, dass eine Bestimmung zur Wiederholungsprüfung angeben muss, ob die Ergebnisse der zweiten Prüfung das erste Ergebnis ersetzen oder mit ihm zusammengeführt werden, und dass Entscheidungen bei Doppel- und Mehrfachprobenahmen kumulierte Fehleranzahlen verwenden. ASTM E2234 beschreibt dieselbe Annahmelogik für die AQL-indexierte Probenahme: Ein Los wird angenommen, wenn die Anzahl der nichtkonformen Einheiten höchstens der geltenden Annahmezahl entspricht, und zurückgewiesen, sobald die Rückweisungszahl erreicht ist. ISO 2859-1:2026 enthält Pläne für die einfache, doppelte und mehrfache Probenahme mit Umschaltregeln zwischen normaler, reduzierter und verschärfter Prüfung.
Daher kann eine Spezifikation nach einem ungültigen Prüfstück eine festgelegte Ersatzprüfung zulassen, während eine andere zusätzliche Proben verlangen und den ursprünglichen Fehler gemeinsam mit den Ergebnissen der Wiederholungsprüfung zählen kann. Eine Wiederholungsprüfung kann über das Los nur nach der jeweils schriftlich festgelegten Regel entscheiden. Ein gültiges nichtkonformes Ergebnis kann dadurch nicht rückwirkend beseitigt werden.
Das Umgekehrte gilt ebenfalls. Ein niedriger Wert sollte nicht überinterpretiert werden, wenn Lage, Orientierung, Vorbereitung oder Durchführung der Prüfung der geltenden Methode nicht entsprachen. Die richtige Entscheidung kann darin bestehen, die Prüfung ungültig zu erklären und eine ordnungsgemäß vorbereitete Probe zu untersuchen, statt das Los aufgrund einer nicht qualifizierten Zahl zurückzuweisen. Die endgültige Annahme richtet sich nach der maßgeblichen Erzeugnisspezifikation und dem Prüfverfahren. AISC 207-20 weist die endgültigen Prüfverantwortlichkeiten für Baustahlerzeugnisse zu und verlangt, dass das Prüf- und Inspektionspersonal die geltenden Methoden und Annahmekriterien versteht. Eine Wiederholungsprüfung ist daher ein kontrollierter Bestandteil der Losentscheidung und keine Erlaubnis, Prüfungen so lange zu wiederholen, bis das gewünschte Ergebnis erscheint.
10. Stahlgussstücke: Probenahme vor der Produktion und Auslöser für neue Proben
Prüfanforderungen für Besteller und Hersteller nach ASTM A1062
ASTM A1062 warnt zu Recht davor, jedes Stahlerzeugnis so zu behandeln, als würde dafür dieselbe Probenahmeregel gelten. Der Prüfrahmen für Besteller und Hersteller gilt für die Probenahme an Stahlgussstücken vor der Herstellung des vollständig ausgeführten Auftrags. Dieser Zeitpunkt ist entscheidend. Bei der Probe handelt es sich nicht lediglich um ein zweckmäßig ausgewähltes Gussstück, das nach der Herstellung aus einem fertigen Los entnommen wird, sondern um ein vereinbartes Prüfstück, anhand dessen festgestellt wird, ob das vorgesehene Gussstück, das Herstellungsverfahren und die Prüfgrundlage die Anforderungen des Bestellers erfüllen.
Der Besteller und der Hersteller müssen daher festlegen, wofür die Probe steht und welche Untersuchungen anzuwenden sind. Je nach Auftrag kann diese Prüfgrundlage eine Maßprüfung, eine Sichtprüfung, eine Magnetpulverprüfung, eine Eindringprüfung, eine Durchstrahlungsprüfung, eine Ultraschallprüfung und eine Dichtheitsprüfung umfassen. Diese Verfahren beantworten unterschiedliche Fragen. Bei den Maßen geht es um die Geometrie sowie um Bearbeitungs- oder Gusszugaben. Die Sichtprüfung erfasst sichtbare Oberflächenzustände. Die Magnetpulver- und Eindringprüfung betreffen oberflächennahe oder an der Oberfläche liegende Unregelmäßigkeiten, während die Durchstrahlungs- und Ultraschallprüfung innere Zustände mit unterschiedlichen physikalischen Verfahren untersuchen. Die Dichtheitsprüfung betrifft die Medienrückhaltung und nicht lediglich ein äußerlich einwandfreies Erscheinungsbild.
Die Struktur von ASTM A1062 weist beiden Parteien Verantwortlichkeiten zu. Der Besteller legt die für den Auftrag geltenden Prüfanforderungen fest oder genehmigt sie, und der Hersteller liefert ein Probegussstück, das unter den für die vollständige Produktion vorgesehenen Bedingungen hergestellt wurde. Das Ergebnis ist eine kontrollierte Entscheidung vor Produktionsbeginn und keine Erlaubnis, dasjenige Gussstück auszuwählen, das den günstigsten Prüfbericht hervorbringt. Eine Probe, die das geplante Produkt, Verfahren oder die vorgesehene Prüfbedingung nicht repräsentiert, hat nur einen geringen Wert, selbst wenn alle Prüfergebnisse akzeptabel erscheinen.
Diese produktspezifische Regelung darf nicht analog auf gewalzte Bleche, Stäbe, Rohre oder Schmiedestücke übertragen werden. ASTM A370 legt fest, dass Häufigkeit der Probenahme, Lage und Ausrichtung der Probekörper, Werkstoffzustand und Anforderungen an die Berichterstattung aus der jeweils geltenden Produktspezifikation oder der Spezifikation mit allgemeinen Anforderungen hervorgehen. Für gewalzte Erzeugnisse können diese Anweisungen eine Schmelze, ein Los, eine Prüfeinheit oder eine Lage auf eine Weise definieren, die bei einem Gussauftrag keine unmittelbare Entsprechung hat. ASTM A1062 ist ein Beispiel dafür, dass zuerst die maßgebliche Spezifikation gelesen werden muss.

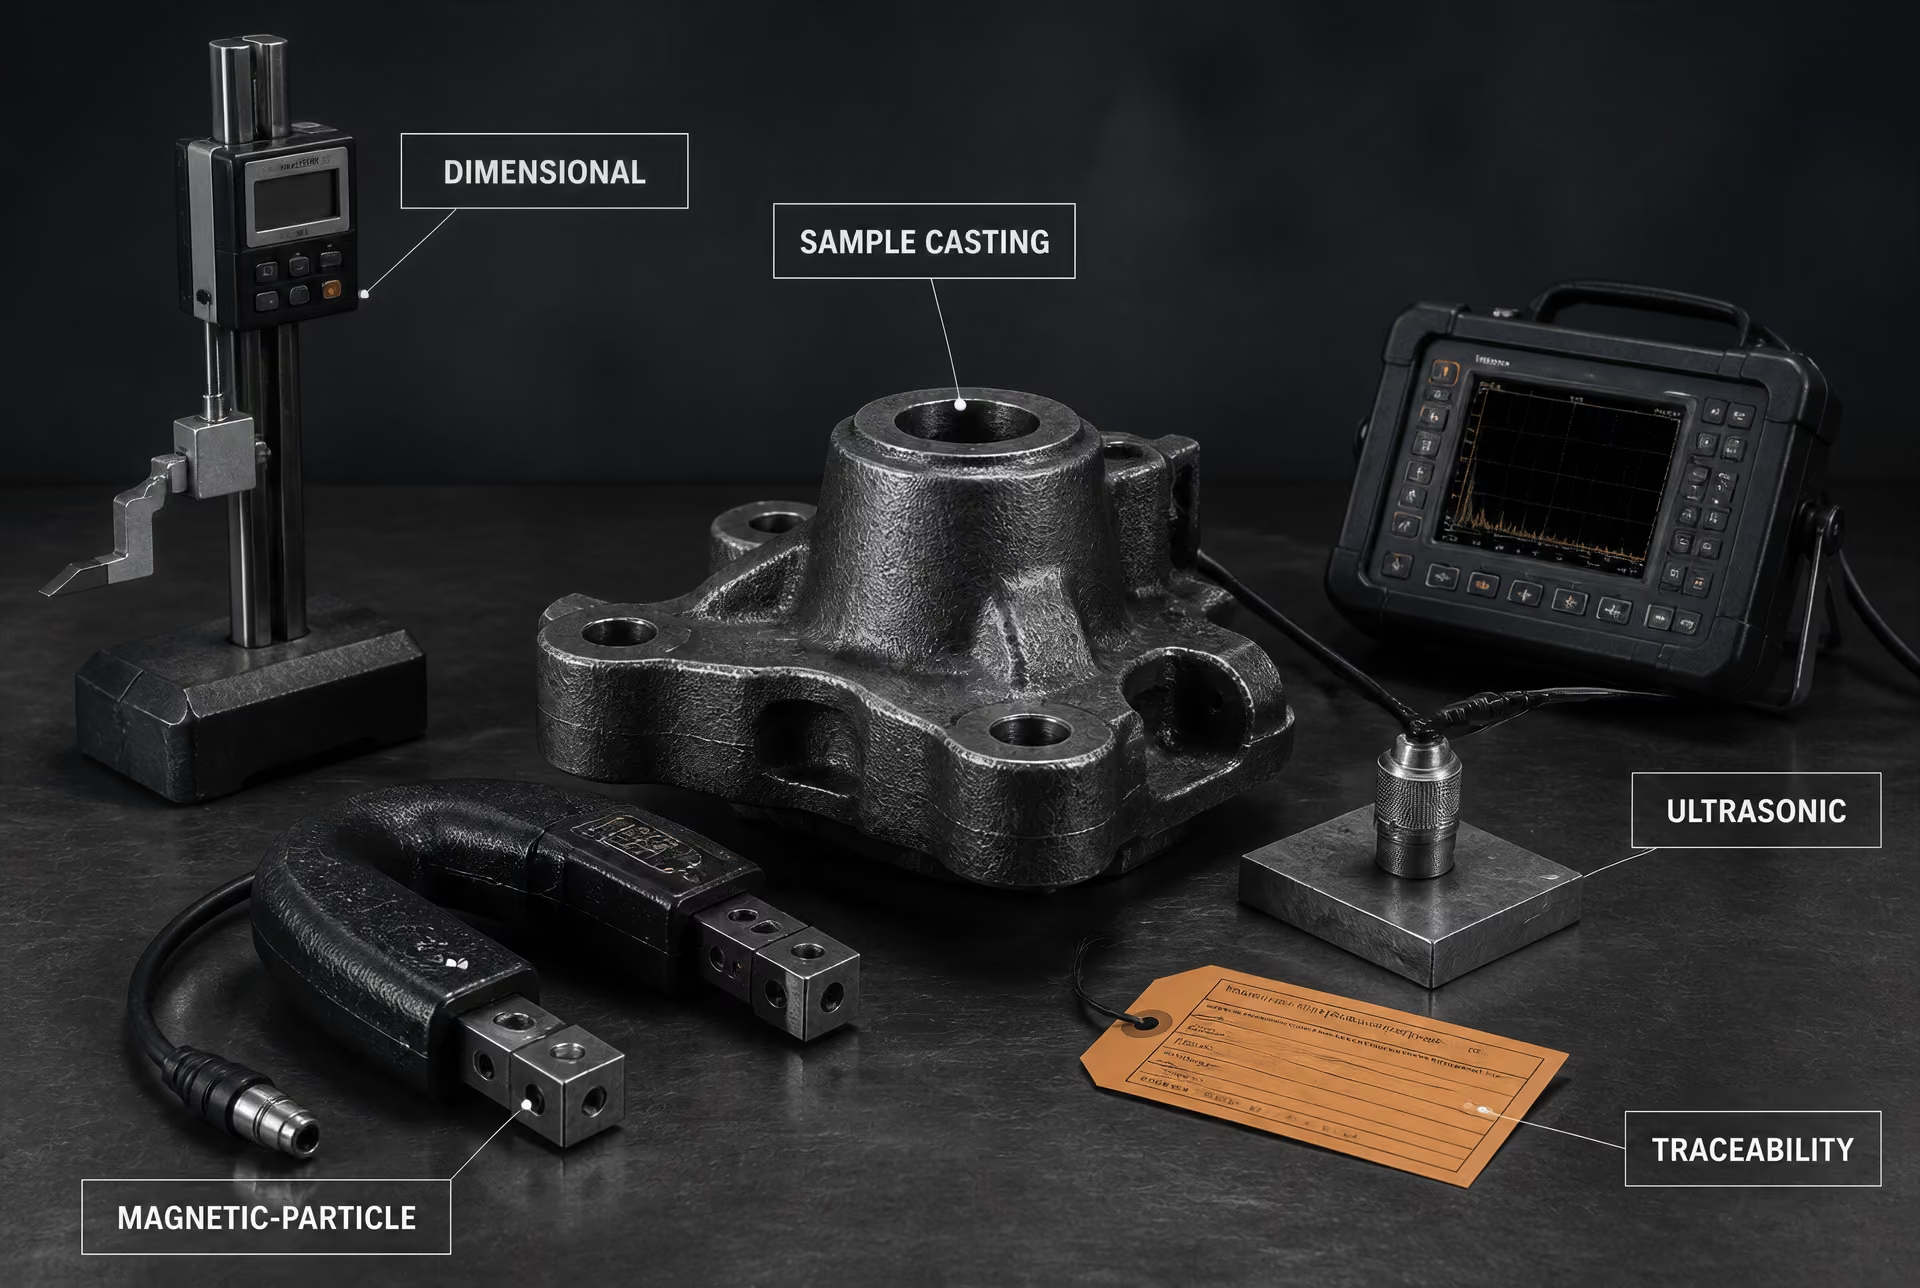
Probegussstücke und Prüfung des vollständig ausgeführten Auftrags
Ein Probegussstück kann zwei getrennten Zwecken dienen. Vor der Produktion weist es nach, dass die geplante Konstruktion und der vorgesehene Herstellungsweg die festgelegten Prüfanforderungen erfüllen können. Während oder nach der Herstellung des vollständig ausgeführten Auftrags wird durch die Prüfung festgestellt, ob die gelieferten Gussstücke unter den im Auftrag und in der maßgeblichen Spezifikation festgelegten Bedingungen konform sind. Diese Tätigkeiten stehen miteinander in Zusammenhang, sind jedoch nicht austauschbar.
Das Probestück muss auf seine Zeichnung, Gussstückkennzeichnung, Werkstoffspezifikation, gegebenenfalls Schmelzen- oder Schmelzinformationen, den Herstellungsweg, die Wärmebehandlung und die Prüfaufzeichnungen zurückverfolgbar bleiben. Wenn ein Prüfbericht nicht mit dem tatsächlichen Probestück und den dafür maßgeblichen Bedingungen verknüpft werden kann, behebt eine Wiederholung der Prüfung den Fehler bei der Rückverfolgbarkeit nicht. Dasselbe Prinzip gilt für aus Stahl entnommene Laborprobekörper: die Probenahme am Gussstück, die Festlegung der Lage eines Probekörpers, seine Vorbereitung, die Durchführung der Prüfung und die Entscheidung über die Annahme des Auftrags sind vier voneinander unterschiedene Vorgänge.
Die Anforderungen von ASTM International an Form und Gestaltung schreiben vor, dass eine Spezifikation die Anzahl der für die Konformität erforderlichen Prüfeinheiten und Probekörper angibt, Verfahren für die Losprobenahme definiert und die Bedingungen und Regeln festlegt, unter denen eine Wiederholungsprüfung zulässig ist. ASTM E1806 behandelt die Entnahmestellen und die Vorbereitung von Laborproben für die chemische Analyse von Stahl und Eisen. ASTM E105 ergänzt einen statistischen Gesichtspunkt: Bei der Wahrscheinlichkeitsstichprobe werden die Auswahl anhand von Zufallszahlen und ein festgelegtes Schätzverfahren gemeinsam angewendet, sodass die Unsicherheit der Probenahme und die Risiken bei der Losentscheidung objektiv bewertet werden können. Ein bequem erreichbares Gussstück ist nicht allein deshalb eine Zufallsstichprobe, weil es leicht zugänglich war.
Bei der Prüfung des vollständig ausgeführten Auftrags muss die Annahmeentscheidung den geltenden Anforderungen von A1062 und dem Bestellauftrag entsprechen. Eine nicht bestandene Untersuchung kann auf ein nichtkonformes Gussstück, eine nichtrepräsentative Probe, eine ungültige Prüfung oder eine geänderte Produktionsbedingung hinweisen. Jede dieser Möglichkeiten führt zu einer anderen Maßnahme. Die richtige Reaktion besteht nicht automatisch darin, das Ergebnis zu verwerfen und ein gezielt ausgewähltes Ersatzstück zu prüfen.
Die allgemeine Logik formaler Probenahmepläne bestätigt diesen Punkt. ASTM E2234 beschreibt AQL-indizierte einfache, doppelte und mehrfache Probenahmen nach Attributen: Ein Los wird angenommen, wenn die Anzahl der nichtkonformen Einheiten höchstens der geltenden Annahmezahl entspricht, und zurückgewiesen, sobald die Rückweisungszahl erreicht ist. Die Federal Highway Administration legt dar, dass Bestimmungen zur Wiederholungsprüfung angeben müssen, ob die Ergebnisse der zweiten Prüfung die Ergebnisse der ersten Prüfung ersetzen oder mit ihnen zusammengeführt werden; bei doppelter und mehrfacher Probenahme werden Entscheidungen anhand kumulierter Fehlerzahlen getroffen. Diese Regeln dürfen nicht erst nach dem Vorliegen eines ungünstigen Ergebnisses abgeleitet werden.
Wann eine neue Probe erforderlich ist
Nach ASTM A1062 ist eine neue Probe eine kontrollierte Reaktion, wenn sich die Prüfgrundlage oder der Produktzustand ändert. Sie ist kein informeller Ersatz, der ausgewählt wird, weil die erste Probe nicht bestanden hat. Die Norm nennt für die jeweilige Prüfart Umstände, unter denen eine neue Probe erforderlich ist, darunter Maßprüfung, Sichtprüfung, Magnetpulverprüfung, Eindringprüfung, Durchstrahlungsprüfung, Ultraschallprüfung und Dichtheitsprüfung. Daraus folgt praktisch, dass der Grund für die neue Probe aufgezeichnet und mit der maßgeblichen Änderung verknüpft werden muss.
Eine neue Maßprüfprobe kann erforderlich sein, wenn sich die Konstruktion, die Maße oder die für die Prüfung maßgebliche Konfiguration des Gussstücks geändert haben. Eine neue Probe für die Sichtprüfung, Magnetpulverprüfung oder Eindringprüfung kann notwendig sein, wenn sich die Bedingungen der Oberflächenbildung, die Reparaturbedingungen oder andere Produktionsvariablen ändern und dadurch die zu untersuchende Oberfläche beeinflusst wird. Anforderungen an die Durchstrahlungs- oder Ultraschallprüfung können eine neue Probe erforderlich machen, wenn sich Wanddicke, Geometrie, Lage innerer Merkmale oder das Gießverfahren ändern und dadurch die Grundlage, auf der die Prüfung qualifiziert wurde, nicht mehr dieselbe ist. Für die Dichtheitsprüfung kann eine neue Probe erforderlich sein, wenn die Druckgrenze, die Dichtungsanordnung oder die Prüfbedingung nicht mehr der früheren Probe entspricht.
Der genaue Auslöser wird durch ASTM A1062 und den Auftrag bestimmt; er sollte nicht zu einer allgemeinen Regel für alle Gussstücke ausgeweitet werden. Das Personal muss feststellen, welches Merkmal sich geändert hat, welche Prüfung davon betroffen ist und ob die neue Probe den geänderten Produktionszustand repräsentieren muss. Ein geändertes Modell, eine veränderte Formpraxis, ein geänderter Reparaturzustand, eine andere Wärmebehandlung oder eine veränderte Prüfeinrichtung kann für eine Prüfung relevant sein, für eine andere jedoch nicht.
Eine neue Probe löscht außerdem nicht die Vorgeschichte des ursprünglichen Ergebnisses. Beide Aufzeichnungen bleiben Bestandteil der Prüfspur; der Grund für die Ersetzung oder Ergänzung der früheren Probe muss eindeutig angegeben werden. AISC 207-20 verlangt, dass das Prüf- und Prüfpersonal die geltenden Verfahren und Annahmekriterien versteht, und weist ihm die abschließenden Prüfverantwortlichkeiten für Erzeugnisse aus Baustahl zu. Zu dieser Verantwortung gehört auch, zu erkennen, wann eine neue Probe zulässig ist, wann eine Wiederholungsprüfung erlaubt ist und wann die vorhandenen Nachweise eine Zurückweisung oder anderweitige Entscheidung anstelle eines weiteren zweckmäßig ausgewählten Prüfkörpers erfordern.
11. Zerstörungsfreie Prüfung und zerstörende Prüfung sind unterschiedliche Annahmesysteme
Chemische, mechanische und NDE-Nachweise
Ein Stahllos wird nicht angenommen, weil zufällig ein Prüfergebnis zufriedenstellend ausfällt. Die Annahme hängt von den Nachweisen ab, die für das betreffende Produkt, Los und Prüfzeugnis vorgeschrieben sind. Die Chemische Analyse bestimmt die Zusammensetzung, mechanische Prüfungen messen ausgewählte Eigenschaften, und die zerstörungsfreie Prüfung (NDE) sucht nach Unregelmäßigkeiten oder bestätigt das Fehlen bestimmter Fehler. Diese Ergebnisse beantworten unterschiedliche Fragen.
Durch eine Chemische Analyse können Kohlenstoff, Mangan, Phosphor, Schwefel, Silizium, Chrom, Nickel, Molybdän, Vanadium oder andere Elemente bestimmt werden, die durch die Bezeichnung der Stahlsorte vorgeschrieben sind. ASTM E1806 behandelt die Entnahmestellen, die Vorbereitung von Laborproben und die Losprobenahme für die Chemische Analyse von Stahl und Eisen. Die Probe muss bis zu der Schmelze oder dem Los, das sie repräsentiert, rückverfolgbar bleiben. Ein Chemisches Ergebnis aus einer Schmelze darf nicht allein deshalb einer anderen Schmelze zugeordnet werden, weil beide Produkte dieselbe Stahlsortenbezeichnung tragen.
Mechanische Nachweise stammen aus vorbereiteten Prüfstücken. Die Zugprüfung misst Zugfestigkeit, Streckgrenze oder Fließgrenze und Bruchdehnung; je nach Spezifikation kann außerdem die Brucheinschnürung vorgeschrieben sein. Die Bruchdehnung reagiert besonders empfindlich auf die Probengeometrie, die Messlänge, die Orientierung und den Werkstoffzustand. Die Härteprüfung misst den Widerstand gegen das Eindringen an einer bestimmten Stelle und mit einem festgelegten Verfahren. Sie ist kein Ersatz für die Zugfestigkeit, sofern die maßgebliche Spezifikation nicht ausdrücklich eine Korrelation oder eine Härteanforderung als Annahmekriterium zulässt. Die Kerbschlagprüfung misst die aufgenommene Energie, häufig bei einer festgelegten Temperatur, unter Verwendung gekerbter Proben. Sie bezieht sich daher auf das Verhalten unter einer definierten Schlagbeanspruchung und nicht auf die allgemeine Duktilität unter allen Betriebsbedingungen.
ASTM A370 legt fest, dass „Häufigkeit der Probenahme, Lage und Orientierung der Proben, Werkstoffzustand und Anforderungen an die Berichterstattung“ durch die jeweils geltende Produktspezifikation oder Spezifikation für allgemeine Anforderungen geregelt werden (ASTM International, 2024). ISO 377:2017 legt ebenfalls die Identifizierung, Lage und Vorbereitung von Proben und Prüfstücken für die mechanische Prüfung von Profilen, Stäben, Walzdraht, Flacherzeugnissen und Hohlprodukten fest, einschließlich der für erforderliche Wiederholungsprüfungen verwendeten Prüfstücke. Ein Zugprüfstück, das aus der falschen Oberfläche, Richtung oder Produktzone entnommen wurde, wird nicht dadurch gültig, dass ein bestandenes Zahlen Ergebnis erzielt wird.
Die NDE lässt den geprüften Gegenstand im Allgemeinen für eine weitere Verwendung verfügbar. Die Sichtprüfung kann Oberflächenschäden, falsche Geometrie, für den Prüfer sichtbare Schweißunregelmäßigkeiten, Korrosion, Überwalzungen, Walzadern, Risse oder andere festgelegte Zustände feststellen. Die Magnetpulverprüfung erkennt oberflächennahe und an der Oberfläche liegende Unregelmäßigkeiten in ferromagnetischem Stahl. Die Eindringprüfung macht flüssigkeitsgängige Öffnungen sichtbar, die bis zur Oberfläche reichen, auch bei nichtferromagnetischen Werkstoffen. Die Durchstrahlungsprüfung dokumentiert Unterschiede in der Strahlungsdurchlässigkeit und kann unter Anwendung des maßgeblichen Verfahrens innere volumetrische oder ebene Zustände sichtbar machen. Die Ultraschallprüfung erkennt Reflektoren anhand des übertragenen Schalls und kann innere Unregelmäßigkeiten, Längsteilungen, Bindefehler oder dickeabhängige Zustände lokalisieren. Die Dichtheitsprüfung untersucht, ob eine druckbegrenzende Wand unter dem vorgeschriebenen Druck, Medium, Zeitraum und Nachweisverfahren eine Leckage zulässt.
Diese Verfahren liefern keine austauschbaren Nachweise. Eine Ultraschallanzeige ist kein Ergebnis einer zu niedrigen Zugfestigkeit. Ein einwandfreies Durchstrahlungsbild bestätigt weder den vorgeschriebenen Kohlenstoffgehalt noch die Streckgrenze oder die Charpy-Schlagarbeit. Umgekehrt beseitigt eine bestandene Zugprüfung keinen zurückzuweisenden Riss, der durch eine Magnetpulverprüfung festgestellt wurde.
Merkmalsfehler im Vergleich zu gemessenen Eigenschaften
Sichtprüfungen, Magnetpulverprüfungen, Eindringprüfungen, Durchstrahlungsprüfungen, Ultraschallprüfungen und Dichtheitsprüfungen werden häufig als Prüfungen nach Merkmalen durchgeführt: Die geprüfte Einheit wird anhand festgelegter Bedingungen als konform oder nichtkonform eingestuft. Die maßgebliche Frage kann sein, ob ein Riss vorhanden ist, ob eine Anzeige eine festgelegte Größe überschreitet, ob eine Unregelmäßigkeit in einer verbotenen Zone auftritt oder ob eine Leckage festgestellt wird. ASTM E2234 beschreibt eine AQL-indexierte Stichprobenprüfung nach Merkmalen, bei der ein Los angenommen wird, wenn die Anzahl der nichtkonformen Einheiten höchstens der geltenden Annahmezahl entspricht, und zurückgewiesen wird, sobald die Rückweisezahl erreicht ist (ASTM International, 2008).
Mechanische und Chemische Prüfungen liefern gewöhnlich Messwerte. Ein Ergebnis wird mit einem Mindestwert, Höchstwert, Bereich oder einer anderen Grenze verglichen. Dadurch ist die Probe nicht von der Loslogik ausgenommen. Die Spezifikation muss weiterhin festlegen, wie viele Prüfeinheiten und Prüfstücke erforderlich sind, woher sie stammen und was nach einem Versagen geschieht. Die Anforderungen von ASTM an Form und Stil legen fest, dass Spezifikationen die Anzahl der für die Konformität erforderlichen Prüfeinheiten und Prüfstücke angeben, Verfahren zur Losprobenahme definieren und die Bedingungen und Regeln für zulässige Wiederholungsprüfungen festlegen müssen (ASTM International, 2024).
Die Unsicherheit der Probenahme ist kein Grund, bequeme Stücke auszuwählen. ASTM E105 definiert die Wahrscheinlichkeitsstichprobe durch eine Auswahl mithilfe von Zufallszahlen und eines festgelegten Schätzverfahrens, sodass die Unsicherheit der Probenahme und die Risiken der Losentscheidung objektiv berechnet werden können (ASTM International, 2016). Ein Prüfplan nach Merkmalen und ein Prüfplan für mechanische Prüfungen können daher für dieselbe Bestellung unterschiedliche Einheiten, Stichprobengrößen und Entscheidungsregeln verwenden.
Verfahrensspezifische Annahmekriterien
Jede Prüfung benötigt eigene Annahmekriterien, ein eigenes Verfahren und eine gültige Grundlage für die Probenahme. „Keine Anzeige“ ist unvollständig, sofern das Dokument nicht das Prüfverfahren, die Kalibrier- oder Betrachtungsbedingungen, die relevanten Bereiche, die Anzeigekategorien und die Zurückweisungsgrenzen festlegt. Dasselbe gilt für ein Zugergebnis ohne Angabe der Probenorientierung, der Messlänge, der Prüftemperatur oder der geltenden Anforderung an die Stahlsorte.
ASTM A1062 liefert hierfür ein nützliches Beispiel. Die Anforderungen an die Abnahmeprüfung durch Besteller und Hersteller für Probestahlgussteile legen Umstände fest, unter denen für eine Maß-, Sicht-, Magnetpulver-, Eindring-, Durchstrahlungs-, Ultraschall- oder Dichtheitsprüfung eine neue Probe hergestellt werden muss (ASTM International, 2026). Eine für die Ultraschallprüfung erforderliche neue Probe macht nicht automatisch die Chemie, die Zugfestigkeit oder das Schlagprüfungsergebnis des Gussteils ungültig. Ebenso eröffnet ein neues Zugprüfstück nicht automatisch eine abgeschlossene Sicht- oder Durchstrahlungsentscheidung erneut. Das maßgebliche Prüfzeugnis muss angeben, ob sich die neue Probe auf ein Verfahren, eine Stelle, einen Zustand des Gussteils oder das gesamte Annahmepaket bezieht.
Eine Wiederholungsprüfung ist eine kontrollierte Entscheidung über den weiteren Umgang und keine Erlaubnis, Prüfungen so lange zu wiederholen, bis das gewünschte Ergebnis erscheint. Die FHWA legt fest, dass Bestimmungen zu Wiederholungsprüfungen angeben müssen, ob die Ergebnisse der zweiten Prüfung die ersten Ergebnisse ersetzen oder mit ihnen zusammengeführt werden; bei Plänen mit zweifacher und mehrfacher Stichprobenahme werden die Entscheidungen anhand kumulativer Fehlerzahlen getroffen (Federal Highway Administration, 2002). ISO 2859-1:2026 definiert ebenfalls einfache, zweifache und mehrfache Stichprobenpläne nach Merkmalen sowie Umschaltregeln zwischen normaler, reduzierter und verschärfter Prüfung.
Der Prüfer muss daher das ursprüngliche Ergebnis bewahren, den Grund für die Wiederholungsprüfung angeben, die Ersetzungs- oder Kumulationsregel dokumentieren und jedes Ergebnis seinem Los und Prüfstück zuordnen. AISC 207-20 verlangt, dass das Prüf- und Prüfpersonal die geltenden Verfahren und Annahmekriterien versteht, und weist die abschließende Verantwortung für die Prüfung von Baustahlprodukten zu (AISC, 2020). Die Losannahme richtet sich nach diesem schriftlich festgelegten System – nicht nach dem günstigsten isolierten Prüfergebnis.
12. Zuständigkeiten, Aufzeichnungen und abschließende Disposition
Inspektor, Labor, Hersteller, Käufer und Ingenieur
Die Abnahme von Stahl setzt voraus, dass vier Tätigkeiten voneinander getrennt gehalten werden: die Probenahme aus einem Los, die Herstellung von Prüfstücken, die Prüfung dieser Prüfstücke und die Entscheidung darüber, ob das Los den Anforderungen entspricht. Eine Organisation kann mehr als eine dieser Tätigkeiten durchführen; aus den Aufzeichnungen muss jedoch hervorgehen, welche Person oder Organisation jeden einzelnen Schritt durchgeführt hat und wessen Weisungsbefugnis dabei maßgeblich war.
Der Hersteller stellt die Identität der Schmelze, die Produktidentität, die Verarbeitungshistorie und den Werkstoffzustand fest. Der Hersteller legt außerdem die maßgeblichen Losgrenzen fest oder befolgt diese, bewahrt die Rückverfolgbarkeit, stellt Werkstoffzeugnisse bereit und hält das Material für Inspektion und Prüfung verfügbar. Die Herstellung des Stahls allein belegt nicht, dass eine unabhängige Abnahmeentscheidung getroffen wurde.
Der Inspektor überprüft, dass das zur Inspektion vorgelegte Material mit dem in den Aufzeichnungen identifizierten Material übereinstimmt, beobachtet oder führt die erforderlichen Prüfungen durch, bestätigt die Probenahme anhand der maßgeblichen Spezifikation und dokumentiert Abweichungen. Eine Inspektion kann maßliche, visuelle, oberflächenbezogene, zerstörungsfreie oder dokumentenbezogene Tätigkeiten umfassen. Ein Inspektor darf ein nichtkonformes Ergebnis nicht stillschweigend in ein akzeptables Ergebnis umwandeln, indem er ein anderes Stück auswählt oder eine ungünstige Beobachtung auslässt.
Das Labor nimmt identifizierte Proben entgegen, bestätigt deren Zustand, fertigt Prüfstücke an, bedient die Ausrüstung gemäß dem festgelegten Verfahren und berichtet sowohl die Rohbeobachtungen als auch die berechneten Ergebnisse. Das Laborpersonal legt normalerweise weder das Los fest, schreibt den Probenahmeplan um noch entscheidet es, dass ein nicht bestandenes Ergebnis unerheblich ist. Wenn ein Prüfstück beschädigt, unsachgemäß vorbereitet oder außerhalb des Verfahrens geprüft wurde, gehört diese Tatsache in die Aufzeichnung; sie ist kein Grund, das ursprüngliche Ergebnis zu löschen.
Der Käufer legt die vertraglichen Anforderungen fest oder beruft sich auf die maßgebliche Produktspezifikation, benennt die erforderliche Anwesenheit bei Prüfungen oder die erforderliche Überprüfung und bestimmt, wer befugt ist, Material in seinem Namen abzunehmen. Der Käufer kann zusätzliche Prüfungen verlangen, doch eine zusätzliche Prüfung ist nicht automatisch eine zulässige Wiederholungsprüfung. Ihre Befugnis muss sich aus der Spezifikation, dem Vertrag, dem Inspektionsplan oder einer genehmigten Ingenieurentscheidung ergeben.
Der Ingenieur legt technische Anforderungen aus, wenn die Spezifikation, die Zeichnung oder die Projektkriterien eine Frage nicht unmittelbar beantworten. Dazu kann gehören, zu entscheiden, ob eine gemeldete Abweichung die Konstruktionsanforderung beeinflusst, einen vorgeschlagenen Reparatur- oder Abweichungsvorschlag zu überprüfen und festzustellen, ob eine Disposition technisch zulässig ist. Der Ingenieur ersetzt nicht die Messaufzeichnung des Labors und erzeugt aus einem nicht bestandenen Prüfergebnis kein bestandenes Ergebnis.
ASTM A370, Standardprüfverfahren und Definitionen für die mechanische Prüfung von Stahlprodukten, macht die maßgebliche Produkt- oder Allgemeine-Anforderungsspezifikation für „Probenahmehäufigkeit, Lage und Ausrichtung der Prüfstücke, Werkstoffzustand und Anforderungen an die Berichterstattung“ entscheidend (ASTM International, 2024). Diese Zuständigkeitszuweisung ist von Bedeutung. Eine Prüfung kann ordnungsgemäß durchgeführt worden sein und dennoch für die Abnahme des Loses unerheblich sein, wenn das Prüfstück aus der falschen Lage stammt, sich im falschen Zustand befand oder ein anderes Los repräsentierte.
Zuständigkeiten gemäß AISC 207-20
Für Arbeiten mit Baustahl enthält AISC 207-20, Spezifikation für die Zertifizierung von Unternehmen für die Fertigung und Montage von Stahlkonstruktionen eine unmittelbare organisatorische Anforderung: Das mit Inspektion und Prüfung betraute Personal muss die maßgeblichen Inspektionsverfahren und Abnahmekriterien verstehen. Kompetenz umfasst daher mehr als die Kenntnis der Bedienung einer Prüfmaschine. Das Personal muss wissen, welche Spezifikation gilt, was eine Prüfeinheit darstellt, wie Prüfstücke ausgewählt und ausgerichtet werden und welches Ergebnis eine Untersuchung, eine Wiederholungsprüfung, eine Zurückweisung oder eine Abnahme auslöst.
AISC 207-20 weist außerdem die abschließenden Inspektionszuständigkeiten für Baustahlprodukte zu. Diese Zuständigkeit sollte im Qualitätssystem und in den Projektaufzeichnungen eindeutig erkennbar sein. Eine „abschließende Inspektion“ ist nicht einfach die letzte Unterschrift auf einem Zertifikat. Sie ist eine kontrollierte Überprüfung, die bestätigt, dass die erforderlichen Inspektionen und Prüfungen abgeschlossen wurden, die Ergebnisse anhand der richtigen Kriterien bewertet wurden, ungelöste Abweichungen behandelt wurden und dem Material oder dem gefertigten Produkt eine festgelegte Disposition zugewiesen wurde.
Diese Trennung verhindert einen häufigen Fehler: Der Hersteller meldet eine Prüfung, das Labor meldet eine Zahl, und jemand nimmt an, dass die Zahl selbst eine Abnahmeentscheidung darstellt. Das ist nicht der Fall. Die Abnahmebefugnis muss das Ergebnis mit dem richtigen Los, der richtigen Anforderung, der richtigen Probenahmeregel und der maßgeblichen Bestimmung zur Wiederholungsprüfung verknüpfen.
Die Anforderungen von ASTM an Form und Gestaltung legen fest, dass Spezifikationen die Anzahl der für die Konformität erforderlichen Prüfeinheiten und Prüfstücke angeben, Verfahren zur Probenahme aus Losen definieren und die Bedingungen und Regeln festlegen müssen, unter denen Wiederholungsprüfungen zulässig sind (ASTM International, 2024). ASTM E105:2016 ergänzt eine nützliche Unterscheidung zwischen Auswahl nach Zweckmäßigkeit und Wahrscheinlichkeitsstichprobe. Bei einer Wahrscheinlichkeitsstichprobe werden Zufallszahlen und ein festgelegtes Schätzverfahren verwendet, sodass die Unsicherheit der Probenahme und die Risiken der Losdisposition objektiv bewertet werden können.
Für die Attributprüfung beschreibt ASTM E2234:2008 Pläne für Einfach-, Doppel- und Mehrfachstichproben. Ein Los wird angenommen, wenn die Anzahl der nichtkonformen Einheiten höchstens der maßgeblichen Annahmezahl entspricht; es wird zurückgewiesen, sobald die Rückweisungszahl erreicht ist. Eine zweite Stichprobe ist keine kostenlose Suche nach einem bestandenen Prüfstück. Die Leitlinien der FHWA legen fest, dass das Verfahren angeben muss, ob die Ergebnisse der zweiten Prüfung die Ergebnisse der ersten Prüfung ersetzen oder mit diesen zusammengeführt werden, und dass Entscheidungen bei Doppel- und Mehrfachstichproben anhand kumulativer Fehlerzahlen getroffen werden. ISO 2859-1:2026 definiert ebenfalls AQL-indizierte Stichprobenpläne und Umschaltregeln zwischen normaler, reduzierter und verschärfter Prüfung.
Die mindestens vertretbare Abnahmeaufzeichnung
Eine vertretbare Aufzeichnung beginnt mit der Identität. Sie sollte die Spezifikation und die Bezeichnung der Güteklasse, die Produktform, die Schmelzennummer, die Losnummer, den Größen- oder Dickenbereich, die vertretene Menge, den Hersteller sowie jeden von der Spezifikation geforderten Zustand oder Verarbeitungszustand angeben. Bei Güteklassen wie ASTM A572/A572M Grade 50 oder ASTM A992/A992M muss die Aufzeichnung die Ausgabe und die maßgeblichen zusätzlichen Anforderungen angeben, anstatt sich allein auf die Bezeichnung der Güteklasse zu stützen.
Der Eintrag zur Probenahme sollte den Probenahmeplan, die Anzahl der Prüfeinheiten, die Grundlage für die Auswahl, das Datum, den Probenehmer und den Grund enthalten, aus dem jede ausgewählte Einheit das Los repräsentiert. Er sollte die genaue Lage und Ausrichtung der Probe angeben: beispielsweise Oberfläche oder Inneres, Ende oder mittlere Länge, längs oder quer sowie die Beziehung zur Walzrichtung. Der Werkstoffzustand muss als geliefert, normalgeglüht, vergütet, thermomechanisch behandelt oder als ein anderer festgelegter Zustand aufgezeichnet werden. ISO 377:2017 verlangt Angaben zur Identifizierung, Lage und Vorbereitung von Proben und Prüfstücken, die bei der mechanischen Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Hohlprodukten verwendet werden, einschließlich der für erforderliche Wiederholungsprüfungen eingesetzten Stücke.
Die Aufzeichnungen zur Herstellung der Prüfstücke sollten Abmessungen, Bearbeitungsrichtung, Messlänge, Oberflächenzustand, Wärmebehandlung oder Konditionierung sowie jede Zurückweisung oder jeden Ersatz eines vorbereiteten Prüfstücks ausweisen. Die Prüfaufzeichnung sollte das Verfahren und dessen Ausgabe, die Geräteidentifikation, den Kalibrierstatus, sofern erforderlich, den Bediener, die Umgebungs- oder Prüfbedingungen und jede Abweichung vom schriftlichen Verfahren nennen. Für die chemische Analyse behandelt ASTM E1806 die Probenahmestellen, die Vorbereitung von Laborproben und die Probenahme aus Losen für Stahl und Eisen.
Die Ergebnisse müssen in zwei Formen aufbewahrt werden: als Rohbeobachtungen oder Maschinenausgabe und als der gemeldete Wert, der für den Vergleich mit dem Kriterium verwendet wird. Einzuschließen sind Einheiten, Rundungsregeln, gegebenenfalls die Bruchlage, die Versagensart, nichtkonforme Beobachtungen und Anmerkungen des Labors. Ein Eintrag zur Wiederholungsprüfung muss angeben, wer sie genehmigt hat, welche Klausel oder vertragliche Bestimmung sie genehmigt, weshalb sie zulässig war, wo die neue Probe entnommen wurde und ob die Ergebnisse die ursprünglichen Ergebnisse ersetzen oder mit diesen zusammengeführt werden. Wo kumulative Zählungen gelten, muss die Aufzeichnung den laufenden Zählerstand und nicht nur die letzte Prüfung ausweisen.
Abschließend sollte die Disposition angenommen, zurückgewiesen, bis zur Überprüfung zurückgestellt, nach Nacharbeit erneut geprüft oder aufgrund einer genehmigten Abweichung angenommen lauten und die zuständige Stelle, das Datum und den unterstützenden Nachweis nennen. Ein Zertifikat oder eine Bestanden-/Nicht-bestanden-Erklärung besitzt keine eigenständige Beweiskraft. Seine Zuverlässigkeit ist durch die kontrollierten Nachweise begrenzt, die ihm zugrunde liegen: korrekte Losgrenzen, repräsentative Auswahl, gültige Vorbereitung der Prüfstücke, fachkundige Prüfung, rückverfolgbare Ergebnisse, genehmigte Wiederholungsprüfungen und eine identifizierte Entscheidung der abschließenden Inspektion.
13. Ausgearbeitete Entscheidungslogik ohne erfundene Zahlenbeispiele
Eine gültige Entscheidung beginnt, bevor ein Probekörper entnommen wird. Die maßgebliche Spezifikation, Beschaffungsanforderung oder der Prüfplan muss das Los, das anzuwendende Merkmal, das Stichprobenverfahren, den erforderlichen Materialzustand und die Aufzeichnungen zur Sicherstellung der Rückverfolgbarkeit festlegen. „Eine Probe ist durchgefallen“ stellt noch keine Entscheidung über das Los dar. Die Stichprobenentnahme aus einem Los, die Herstellung eines Probekörpers, die Prüfung dieses Probekörpers sowie die Annahme oder Zurückweisung des Loses sind getrennte Vorgänge.
ASTM A370 stellt fest, dass „Stichprobenhäufigkeit, Lage und Orientierung des Probekörpers, Materialzustand und Anforderungen an die Berichterstattung“ durch die jeweils anzuwendende Produkt- oder Allgemeine-Anforderungen-Spezifikation geregelt werden (ASTM International, 2024). Die Anforderungen von ASTM an Form und Stil verlangen ebenfalls, dass eine Spezifikation die für die Konformität erforderliche Anzahl von Prüfeinheiten und Probekörpern angibt, Verfahren zur Losstichprobenentnahme festlegt und die Bedingungen nennt, unter denen eine Wiederholungsprüfung zulässig ist. Diese Anweisungen bestimmen den nachfolgend beschriebenen Entscheidungsweg.
Entscheidung bei einer Einzelstichprobe
Zunächst ist das Los nach den Vorgaben der maßgeblichen Produktspezifikation zu definieren. Ein Los kann durch Schmelze, Produktabmessung, Produktionszeitraum, Behandlungszustand oder eine andere festgelegte Grundlage abgegrenzt sein; die Abgrenzung darf nach einem ungünstigen Ergebnis nicht nachträglich geändert werden, nur um verdächtiges Material aus dem Los herauszunehmen. Die Schmelzen- oder Gussidentifikation, die Produktform, die Gütebezeichnung, die Abmessungen, der Zustand und die einbezogene Menge sind aufzuzeichnen.
Anschließend ist der durch die Prüfnorm oder den Vertrag vorgeschriebene, AQL-indizierte Einfachstichprobenplan auszuwählen. ASTM E2234 beschreibt AQL-indizierte Pläne für qualitative Merkmale, während ISO 2859-1:2026 Einfach-, Doppel- und Mehrfachstichprobenverfahren für die Los-für-Los-Prüfung definiert und Umschaltregeln zwischen Normal-, reduzierter und verschärfter Prüfung enthält. Der ausgewählte Plan liefert den Stichprobenumfang sowie die anzuwendenden Annahme- und Rückweisungszahlen. Keine dieser Größen darf aus einer praktisch verfügbaren Stückzahl improvisiert werden.
Die Auswahl muss das definierte Los repräsentieren. ASTM E105 beschreibt die Wahrscheinlichkeitsstichprobe durch eine Auswahl mithilfe von Zufallszahlen und eines festgelegten Schätzverfahrens, sodass Stichprobenunsicherheit und die Risiken der Losentscheidung objektiv berechnet werden können. Ein praktischer Prüfbericht sollte daher die ausgewählten Einheiten angeben und alle zulässigen Einschränkungen erläutern, beispielsweise hinsichtlich Zugänglichkeit, Orientierung oder Lage im Produkt. ASTM E1806 regelt die Entnahmestellen und die Vorbereitung von Laborproben für die chemische Analyse von Stahl und Eisen; ASTM A370 lenkt bei mechanischen und anderen Konformitätsprüfungen die Aufmerksamkeit auf Lage, Orientierung, Zustand und Berichterstattung.
Die erste Stichprobe ist nach dem vorgeschriebenen Verfahren zu prüfen, und jede beprobte Einheit ist anhand der festgelegten Kriterien für das Merkmal zu klassifizieren. Es sind nicht lediglich fehlgeschlagene Beobachtungen, sondern nichtkonforme Einheiten zu zählen, sofern der maßgebliche Plan keine andere Zählgrundlage festlegt. Liegt die kumulative Anzahl auf oder unter der Annahmezahl, ist das Los nach diesem Plan anzunehmen. Wird die Rückweisungszahl erreicht, ist das Los zurückzuweisen. Es besteht keine allgemeine Berechtigung, nach Erreichen der Entscheidungsgrenze ein günstigeres Ersatzstück auszuwählen.
Liegt die Anzahl in der ersten Stichprobe zwischen diesen unmittelbaren Ergebnissen, gestattet der Einfachstichprobenplan keine informelle Beurteilung. Ein echter Einfachstichprobenplan enthält normalerweise eine unmittelbare Entscheidungsgrenze; wenn das Verfahren stattdessen einen ungeklärten Zustand feststellt oder eine weitere ausdrücklich festgelegte Stufe vorsieht, ist diese schriftliche Regelung zu befolgen. Eine Doppelstichprobenregel darf nicht übernommen und die Prüfung nicht allein deshalb wiederholt werden, weil das Ergebnis ungünstig ist. Die Losdefinition, die Planbezeichnung, die ausgewählten Einheiten, die Beobachtungen, die Anzahl der nichtkonformen Einheiten, die Entscheidung und die Entscheidungsbefugnis sind aufzuzeichnen.
Entscheidung bei einer Doppel- oder Mehrfachstichprobe
Ein Doppel- oder Mehrfachstichprobenplan weist eine gestufte Struktur auf. Das Los ist zu definieren und der maßgebliche, AQL-indizierte Plan vor Beginn der Prüfung auszuwählen. Der Plan legt die erste Stichprobe, die mögliche zusätzliche Stichprobe beziehungsweise die möglichen zusätzlichen Stichproben sowie die Annahme- und Rückweisungsregeln für jede Stufe fest. ISO 2859-1:2026 enthält außerdem Bestimmungen zum Umschalten der Prüfung. Daher muss der Prüfstatus — normal, reduziert oder verschärft — anhand der maßgeblichen Prüfgeschichte festgelegt werden und darf nicht erst nach Kenntnis des ersten Ergebnisses ausgewählt werden.
Die erste Stichprobe ist zu prüfen, und die nichtkonformen Einheiten sind nach dem Plan zu zählen. Liegt diese Anzahl auf oder unter der Annahmezahl der ersten Stufe, ist das Los anzunehmen. Erreicht sie die Rückweisungszahl der ersten Stufe, ist das Los zurückzuweisen. Dies sind kumulative, an den Plan gebundene Entscheidungen und keine Aufforderung, fehlerhafte Einheiten auszusondern oder die Stichprobe erneut zu ziehen.
Wenn das Ergebnis der ersten Stufe eine weitere Stichprobe erfordert, ist die vorgeschriebene zusätzliche Stichprobe nach dem festgelegten Auswahlverfahren aus demselben definierten Los zu entnehmen. Die Identität der Einheiten ist aufrechtzuerhalten; außerdem ist zu verhindern, dass die zweite Stichprobe zu einer gezielten Suche nach konformen Materialeinheiten wird. Die zweite Stichprobe ist nach denselben maßgeblichen Kriterien zu prüfen. Anschließend sind ihre Ergebnisse entsprechend den Anforderungen des Plans mit den Ergebnissen der ersten Stufe zusammenzuführen. ASTM E2234 formuliert die zentrale Regel: Ein Los wird angenommen, wenn die Anzahl der nichtkonformen Einheiten in einer Einfach-, Doppel- oder Mehrfachstichprobe auf oder unter der jeweils geltenden Annahmezahl liegt, und zurückgewiesen, wenn die Rückweisungszahl erreicht wird.
Die Entscheidung nach der zusätzlichen Stichprobe basiert daher auf der kumulativen Anzahl und nicht ausschließlich auf der zweiten Stichprobe. Die FHWA erläutert, dass Entscheidungen bei Doppel- und Mehrfachstichproben kumulative Fehlerzahlen verwenden. Bei einem Mehrfachstichprobenplan ist dieselbe Logik nur über die im ausgewählten Plan zugelassenen Stufen hinweg anzuwenden. Sobald eine Annahme- oder Rückweisungsgrenze erreicht ist, ist die Prüfung zu beenden und das Ergebnis zu dokumentieren; die Prüfung darf nicht fortgesetzt werden, um ein bevorzugtes Ergebnis zu erzielen.
Entscheidung über eine Wiederholungsprüfung mechanischer Eigenschaften
Ein Versagen bei der Prüfung mechanischer Eigenschaften erfordert eine andere Analyse als eine Entscheidung auf Grundlage einer Stichprobe für ein Merkmal. Zunächst sind die Identität des Probekörpers, die Produktidentität, die Rückverfolgbarkeit zu Schmelze oder Guss, die Lage und Orientierung des Probekörpers, seine Abmessungen sowie der Materialzustand zu überprüfen. Es ist zu bestätigen, dass der Probekörper nach dem vorgeschriebenen Verfahren hergestellt und mit gültigen Geräten, Aufzeichnungen und Berechnungen geprüft wurde. ISO 377:2017 legt die Identifizierung, Lage und Vorbereitung von Proben und Probekörpern für die mechanische Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Rohren fest, einschließlich von Proben, die für notwendige Wiederholungsprüfungen verwendet werden.
Eine fragwürdige Prüfung ist von einem tatsächlich ungünstigen Ergebnis zu unterscheiden. Ein gebrochener Probekörper, ein Bearbeitungsfehler, eine Fehlausrichtung, ein Geräteproblem, eine falsche Orientierung oder ein anderer, durch das maßgebliche Verfahren anerkannter Umstand kann ein Ergebnis ungültig machen. Ein ungültiges Ergebnis ist nach dem anzuwendenden Prüfverfahren zu behandeln; es stellt nicht automatisch eine Wiederholungsprüfung eines gültigen Fehlversuchs dar.
Anschließend ist die Klausel der Produktspezifikation zur Wiederholungsprüfung heranzuziehen. ASTM A370 stellt keinen universellen Ersatz für jede Produktanforderung bereit; seine Bestimmungen zu Stichprobenentnahme und Berichterstattung gelten zusammen mit der jeweils anzuwendenden Produkt- oder Allgemeine-Anforderungen-Spezifikation. Die Klausel muss festlegen, ob zulässige zusätzliche Ergebnisse das ursprüngliche Ergebnis ersetzen, mit ihm zusammengeführt werden oder nach einer gesondert angegebenen Regel bewertet werden. Die FHWA betont ausdrücklich, dass Bestimmungen zur Wiederholungsprüfung angeben müssen, ob die Ergebnisse der zweiten Prüfung die Ergebnisse der ersten Prüfung ersetzen oder mit ihnen zusammengeführt werden.
Es dürfen nur die durch diese Klausel zugelassenen zusätzlichen Probekörper geprüft werden, die aus der vorgeschriebenen Lage und im vorgeschriebenen Zustand entnommen wurden. Die festgelegte Annahmeregel ist genau anzuwenden. Werden die Ergebnisse zusammengeführt, ist das ursprüngliche gültige Ergebnis in der Berechnung beizubehalten. Wird ein Ergebnis unter definierten Umständen ersetzt, ist zu dokumentieren, weshalb der Ersatz zulässig ist. Ein ungünstiges Ergebnis kann nicht durch die Prüfung nicht genehmigter Probekörper gelöscht werden.
Abschließend sind das ursprüngliche Ergebnis, die Überprüfung seiner Gültigkeit, die Befugnis zur Wiederholungsprüfung, die Identitäten der Probekörper, die zusätzlichen Ergebnisse, die Berechnung oder der Vergleich sowie die endgültige Entscheidung aufzuzeichnen. Für Stahlgussproben nennt ASTM A1062 Umstände, unter denen eine neue Probe für Maß-, Sicht-, Magnetpulver-, Eindring-, Durchstrahlungs-, Ultraschall- oder Dichtheitsprüfungen erforderlich ist; diese Anforderung verdeutlicht, weshalb eine neue Probe nicht mit einer unzulässigen Wiederholungsprüfung gleichgesetzt werden darf. AISC 207-20 ordnet die Verantwortung für die Endprüfung von Stahlbauprodukten einem definierten Prüfsystem zu und verlangt, dass das Personal die anzuwendenden Verfahren und Annahmekriterien versteht. Das Los wird nur nach dieser dokumentierten Regel angenommen, zurückgewiesen, einer zulässigen Korrekturmaßnahme zugeführt oder anderweitig behandelt.
14. Häufige Mythen und eine normenbasierte Checkliste
Die Abnahme von Stahl besteht nicht aus einer Abfolge zweckmäßiger Zuschnitte, günstiger Ergebnisse und Formalitäten. Vier Tätigkeiten müssen getrennt bleiben: die Probenahme aus dem Los, die Vorbereitung von Laborproben, die Prüfung dieser Proben und die Entscheidung, ob das Los den Anforderungen entspricht. Ein gültiges Ergebnis vom falschen Stück, von der falschen Stelle, in der falschen Orientierung oder im falschen Materialzustand kann den Fehler bei der Probenahme nicht beheben.
Mythos: Ein Probenstück repräsentiert jedes Stahlerzeugnis
Ein einzelnes Probenstück kann nach einer bestimmten Spezifikation ausreichend sein, stellt jedoch keine allgemeingültige Regel dar. Stahlerzeugnisse unterscheiden sich hinsichtlich Querschnittsgröße, Form, Verarbeitungsgeschichte, Wärmebehandlung und möglicher Eigenschaftsgradienten. Ein Zugprobekörper, der von einem Ende eines Blechs entnommen wurde, kann nicht automatisch jedes Blech, jeden Stab, jedes Rohr, jeden Guss oder jedes unter derselben Handelsbezeichnung hergestellte Erzeugnis repräsentieren.
Das zuerst verfügbare Stück ist nicht notwendigerweise repräsentativ. Die Auswahl kann zugunsten eines Materials verzerrt sein, das am einfachsten erreichbar oder am sichersten zu schneiden ist oder bereits aus der Hauptproduktionsfolge ausgesondert wurde. Eine vertretbare Probe muss einem definierten Los zugeordnet und nach dem Verfahren ausgewählt werden, das die maßgebliche Spezifikation vorschreibt. Wenn eine Wahrscheinlichkeitsstichprobe vorgeschrieben oder zweckmäßig ist, beschreibt ASTM E105-16 die Auswahl mithilfe von Zufallszahlen und eines festgelegten Schätzverfahrens. Dadurch können die Unsicherheit der Probenahme sowie die Risiken einer Annahme oder Zurückweisung eines Loses objektiv bewertet werden.
ASTM A370 legt keinen einheitlichen Probenahmeplan für alle Stähle fest. Die Norm enthält Prüfverfahren und allgemeine Leitlinien zur Bewertung der Konformität von Stahl- und verwandten Legierungserzeugnissen, während die jeweils geltende Produkt- oder Allgemeine-Anforderungen-Spezifikation „Probenahmehäufigkeit, Lage und Orientierung des Probekörpers, Materialzustand und Anforderungen an die Berichterstattung“ regelt (ASTM International, 2024). Die Produktspezifikation bestimmt daher, ob das Probenstück in Längs- oder Querrichtung entnommen wird, aus der Mitte der Dicke oder von einer festgelegten Oberfläche stammt, vor oder nach einer bestimmten Wärmebehandlung entnommen wird und einer Schmelze, Charge, einem Guss oder einer Lieferung zugeordnet ist.
ISO 377:2017 behandelt ebenfalls die Identifizierung, Lage und Vorbereitung von Proben und Probekörpern für Profile, Stäbe, Rundstäbe, Flacherzeugnisse und Rohre. Die Einbeziehung von Proben für erforderliche Wiederholungsprüfungen ist wichtig: Auch ein Probekörper für eine Wiederholungsprüfung unterliegt den Regeln für Identifizierung und Entnahmestelle. Dies ist kein Grund, einen günstigeren Bereich auszuwählen.
Ein Prüfzeugnis hilft bei der Dokumentation der gemeldeten Ergebnisse, ersetzt jedoch nicht die Rückverfolgbarkeit. Das Labor sollte den Probekörper mit der Schmelze oder dem Guss, der Produktform, dem Los, dem Verarbeitungszustand, der Probenidentifikation und der Protokollierung der Probenübergaben verknüpfen können. Wenn diese Verbindung unterbrochen ist, kann ein bestandenes Ergebnis zu einem Material gehören, bei dem nicht nachgewiesen werden kann, dass es sich um das Material handelt, über das entschieden werden soll.
Mythos: Eine Wiederholungsprüfung hebt ein Versagen automatisch auf
Eine Wiederholungsprüfung ist nur zulässig, wenn die maßgebliche Spezifikation, die Bestellanforderung oder das genehmigte Prüfverfahren dies erlaubt und festlegt, wie sie sich auf die Entscheidung auswirkt. Die von ASTM International im Jahr 2024 identifizierten Anforderungen an Form und Gestaltung von ASTM-Dokumenten verlangen, dass Spezifikationen die Anzahl der für die Konformität erforderlichen Prüfeinheiten und Probekörper festlegen, Verfahren zur Probenahme aus Losen definieren und die Bedingungen und Regeln angeben, unter denen Wiederholungsprüfungen zulässig sind.
Diese Anforderung verhindert eine verbreitete Abkürzung: Ein ungünstiges Ergebnis wird verworfen, ein weiteres Stück wird geprüft und das Los wird angenommen, wenn das zweite Ergebnis den Anforderungen entspricht. Ein bestandenes zweites Ergebnis hebt das erste nicht allgemein auf. Das erste Ergebnis kann weiterhin Bestandteil der Entscheidung sein, zusätzliche Prüfungen auslösen oder eine Zurückweisung, Untersuchung, Reparatur, Separierung oder eine neue Probenahme erfordern.
Die Regel muss festlegen, ob die Ergebnisse der zweiten Prüfung das erste Ergebnis ersetzen oder mit ihm zusammengeführt werden. Leitlinien der FHWA erläutern, dass Bestimmungen zu Wiederholungsprüfungen diesen Unterschied ausdrücklich machen sollten und dass Entscheidungen bei Doppel- und Mehrfachprobenahmen kumulative Fehlerzahlen verwenden. Nach ASTM E2234-08 wird ein Los angenommen, wenn die Anzahl der nichtkonformen Einheiten höchstens der maßgeblichen Annahmezahl entspricht, und zurückgewiesen, sobald die Rückweisungszahl erreicht ist. Das Ergebnis hängt vom Probenahmeplan ab, nicht davon, welches Einzelergebnis ein Prüfer bevorzugt.
ISO 377:2017 enthält Anforderungen an die Identifizierung und Vorbereitung von Probekörpern, die für erforderliche Wiederholungsprüfungen verwendet werden, gewährt jedoch nicht jedem Erzeugnis allgemein ein Recht auf Wiederholungsprüfung. ASTM A1062-10(2026) veranschaulicht bei Stahlgussteilen dasselbe Prinzip aus einer anderen Perspektive: Die Norm beschreibt Umstände, unter denen für Maß-, Sicht-, Magnetpulver-, Eindring-, Durchstrahlungs-, Ultraschall- oder Dichtheitsprüfungen eine neue Probe hergestellt werden muss. Die jeweils geltende Regel ist maßgeblich.
Vor der Anordnung einer Wiederholungsprüfung ist festzustellen, ob das ursprüngliche Ergebnis wegen eines dokumentierten Fehlers im Labor oder am Probekörper ungültig war oder ob es sich um ein gültiges Ergebnis einer Nichtkonformität handelt. Dies sind unterschiedliche Fälle. Ein durch unsachgemäße Bearbeitung verursachter Bruch des Probekörpers kann nach dem Prüfverfahren eine Ungültigerklärung erfordern. Ein ordnungsgemäß geprüfter Probekörper, der die festgelegte Streckgrenze nicht erreicht, ist ein Beleg für eine Materialeigenschaft und darf nicht allein deshalb als Prüfungsfehler eingestuft werden, weil ein anderer Probekörper die Anforderungen erfüllt.
Mythos: AQL bedeutet fehlerfreies Material
Ein AQL ist ein Prüfparameter und keine Zusicherung, dass ein Los keine nichtkonformen Einheiten enthält. ISO 2859-1:2026 definiert AQL-indizierte einfache, doppelte und mehrfache Probenahmepläne für die Losprüfung, einschließlich Umschaltregeln zwischen Normal-, reduzierter und verschärfter Prüfung. Der Plan legt für ein definiertes Prüfsystem die Stichprobengrößen sowie Annahme- und Rückweisungszahlen fest.
ASTM E2234-08 formuliert die Entscheidungsregel eindeutig: Eine Annahme erfolgt, wenn die beobachtete Anzahl nichtkonformer Einheiten höchstens der maßgeblichen Annahmezahl entspricht; eine Zurückweisung erfolgt, sobald die Rückweisungszahl erreicht ist. Daher kann ein angenommenes Los weiterhin nichtkonforme Teile enthalten, sofern der Vertrag keine gesonderte Anforderung an eine 100-%-Prüfung oder an null Fehler stellt. Eine AQL-basierte Annahme steuert das Probenahmerisiko. Sie bescheinigt nicht jede einzelne Einheit.
Das Los muss außerdem definiert sein, bevor die AQL-Tabelle herangezogen wird. Das Vermischen von Schmelzen, Produktgrößen, Wärmebehandlungszuständen oder Produktionszeiträumen kann dazu führen, dass die ausgewählte Probe nicht repräsentativ ist, selbst wenn die Berechnung der Tabelle entspricht. Der Prüfplan kann ein undefiniertes Los nicht ausgleichen.
Abnahme-Checkliste für Ingenieure und Laboratorien
Verwenden Sie die folgende Aufzeichnung, bevor Sie ein Prüfergebnis als Entscheidung über ein Los behandeln. Der verantwortliche Ingenieur, Prüfer oder eine andere benannte zuständige Stelle sollte angegeben werden; das Labor sollte nicht stillschweigend davon ausgehen, zur Abnahme des Materials befugt zu sein.
Vor der Probenahme
- Identifizieren Sie die maßgebliche Produktspezifikation sowie alle in Bezug genommenen Allgemeinen Anforderungen, Bestellklauseln, Zeichnungen und genehmigten Abweichungen. ASTM A370 ist eine Prüfungsreferenz und ersetzt nicht die Produktspezifikation.
- Definieren Sie das Los: Schmelze, Guss, Charge, Größenbereich, Produktform, Wärmebehandlungszustand, Menge sowie Grenze der Produktion oder Lieferung.
- Halten Sie die erforderliche Probenanzahl, die Anzahl der Prüfeinheiten und die Anzahl der Probekörper je Einheit fest.
- Definieren Sie das Auswahlverfahren, einschließlich einer erforderlichen zufälligen oder systematischen Auswahl, und verhindern Sie die Auswahl zweckmäßiger Stücke.
- Bestätigen Sie das Annahmekriterium, die Einheiten und Toleranzen sowie die Frage, ob das Kriterium für jeden Probekörper, jede Prüfeinheit oder das Los gilt.
- Legen Sie den zum Zeitpunkt der Probenahme und Prüfung erforderlichen Materialzustand fest, beispielsweise wie hergestellt, normalgeglüht, vergütet oder in einem anderen spezifizierten Zustand.
- Legen Sie für jede Produktform die Lage und Orientierung des Probekörpers fest.
Während der Vorbereitung der Probekörper
- Bewahren Sie die Identifizierung von Schmelze, Los, Produkt und Probe während des Schneidens, der Übergabe, der Bearbeitung und der Prüfung.
- Dokumentieren Sie Lage, Oberfläche, Dicke, Orientierung und jede zulässige Materialentnahme.
- Befolgen Sie das maßgebliche Vorbereitungsverfahren und dokumentieren Sie Abweichungen vor der Prüfung.
- Halten Sie Probekörper für Wiederholungsprüfungen getrennt gekennzeichnet; sie sind nicht mit Routineprobekörpern austauschbar.
Nach der Prüfung
- Prüfen Sie die Kalibrierung der Maschine, das Prüfverfahren, die Abmessungen des Probekörpers, die Bruchlage, die Konditionierung und die Aufzeichnungen des Bedieners.
- Berichten Sie alle erforderlichen Ergebnisse, einschließlich Versagen, ungültiger Prüfungen und Abweichungen. Berichten Sie nicht nur das günstige Ergebnis.
- Vergleichen Sie das Ergebnis mit dem festgelegten Annahmekriterium und nicht mit einem informellen historischen Mittelwert.
- Holen Sie die Prüf- oder Freigabeentscheidung bei der im Qualitätsplan benannten zuständigen Stelle ein. AISC 207-20 verlangt, dass das Prüf- und Testpersonal die geltenden Verfahren und Annahmekriterien versteht, und weist die abschließenden Prüfverantwortlichkeiten für Baustahlerzeugnisse zu.
Vor einer Wiederholungsprüfung
- Ermitteln Sie die genaue Klausel, die eine Wiederholungsprüfung erlaubt, und überprüfen Sie, ob ihre Bedingungen erfüllt sind.
- Entscheiden Sie, ob die Wiederholungsprüfung das ursprüngliche Ergebnis ersetzt, mit ihm zusammengeführt wird oder durch kumulative Fehlerzahlen geregelt ist.
- Untersuchen Sie Fehler am Probekörper, an der Maschine, beim Bediener, bei der Identifizierung und beim Materialzustand, bevor ein weiterer Probekörper entnommen wird.
- Wählen und bereiten Sie die Wiederholungsprobe nach denselben Regeln der Rückverfolgbarkeit vor; suchen Sie nicht nach einer günstigen Entnahmestelle.
Bei der abschließenden Entscheidung
- Dokumentieren Sie den Status „angenommen“, „zurückgewiesen“, „bedingt angenommen“, „separiert“, „nachbearbeitet“ oder anderweitig genehmigt.
- Verknüpfen Sie die Entscheidung mit der Losdefinition, der vollständigen Prüfaufzeichnung, den Identitäten der Probekörper und dem Zeugnis.
- Geben Sie jede Nutzungsbeschränkung und jede erforderliche weitere Prüfung an.
- Holen Sie eine dokumentierte Genehmigung der verantwortlichen Stelle ein. Ein Zeugnis unterstützt die Aufzeichnung; die Rückverfolgbarkeit, die geltenden Regeln und die dokumentierte Losentscheidung bestimmen, was das Ergebnis tatsächlich repräsentiert.
Quellen
- [1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. ISO 377:2017, 2017. ISO standard reference cited in the article
- [2] Standard Practice for Probability Sampling of Materials. ASTM E105-16, 2016. ASTM International standard reference cited in the article
- [3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM E2234-08, 2008. ASTM International standard reference cited in the article
- [4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. ISO 2859-1:2026, 2026. ISO standard reference cited in the article