




Qué significa el tratamiento térmico en el acero
El tratamiento térmico es una secuencia planificada de operaciones de calentamiento, mantenimiento y enfriamiento aplicada al acero para modificar de forma controlada su estructura interna y las propiedades resultantes. La temperatura del horno es solo una parte de esa secuencia. El tratamiento completo incluye el estado inicial del material, la velocidad a la que alcanza la temperatura, el tiempo de permanencia a dicha temperatura, la atmósfera circundante, la forma en que el calor se desplaza a través de la sección y la trayectoria mediante la cual se enfría el acero.
Qué puede cambiar un tratamiento
- Estructura Constitución de fases, morfología de las fases, estructura de defectos y estructura de grano
- Respuesta mecánica Dureza, resistencia, tenacidad y ductilidad
- Respuesta durante la fabricación Maquinabilidad, tensión residual y estabilidad dimensional
- Rendimiento superficial Una superficie dura y resistente al desgaste sobre un núcleo más tenaz
Esta distinción separa el tratamiento térmico metalúrgico del simple hecho de calentar el acero y dejarlo enfriar. Un tratamiento puede diseñarse para modificar la constitución de fases, la morfología de las fases, la estructura de defectos, la dureza, la resistencia, la tenacidad, la ductilidad, la maquinabilidad, la estabilidad dimensional o las propiedades superficiales. También puede aliviar tensiones residuales, refinar los granos, preparar el acero para el mecanizado o producir una superficie dura y resistente al desgaste sobre un núcleo más tenaz.[1] Steel Heat Treating—Fundamentals and Processes. ASM International. ASM Handbook Volume 4A, 2024.
El ASM Handbook Volume 4A, Steel Heat Treating—Fundamentals and Processes, aborda la austenización, el temple, el recocido, el revenido, el austemplado, el martemplado, el endurecimiento superficial, la dureza, la templabilidad, la distorsión y procesos relacionados (ASM International, 2024). Estos temas están conectados por un principio: la respuesta de un acero depende conjuntamente de su composición y de su historial térmico.

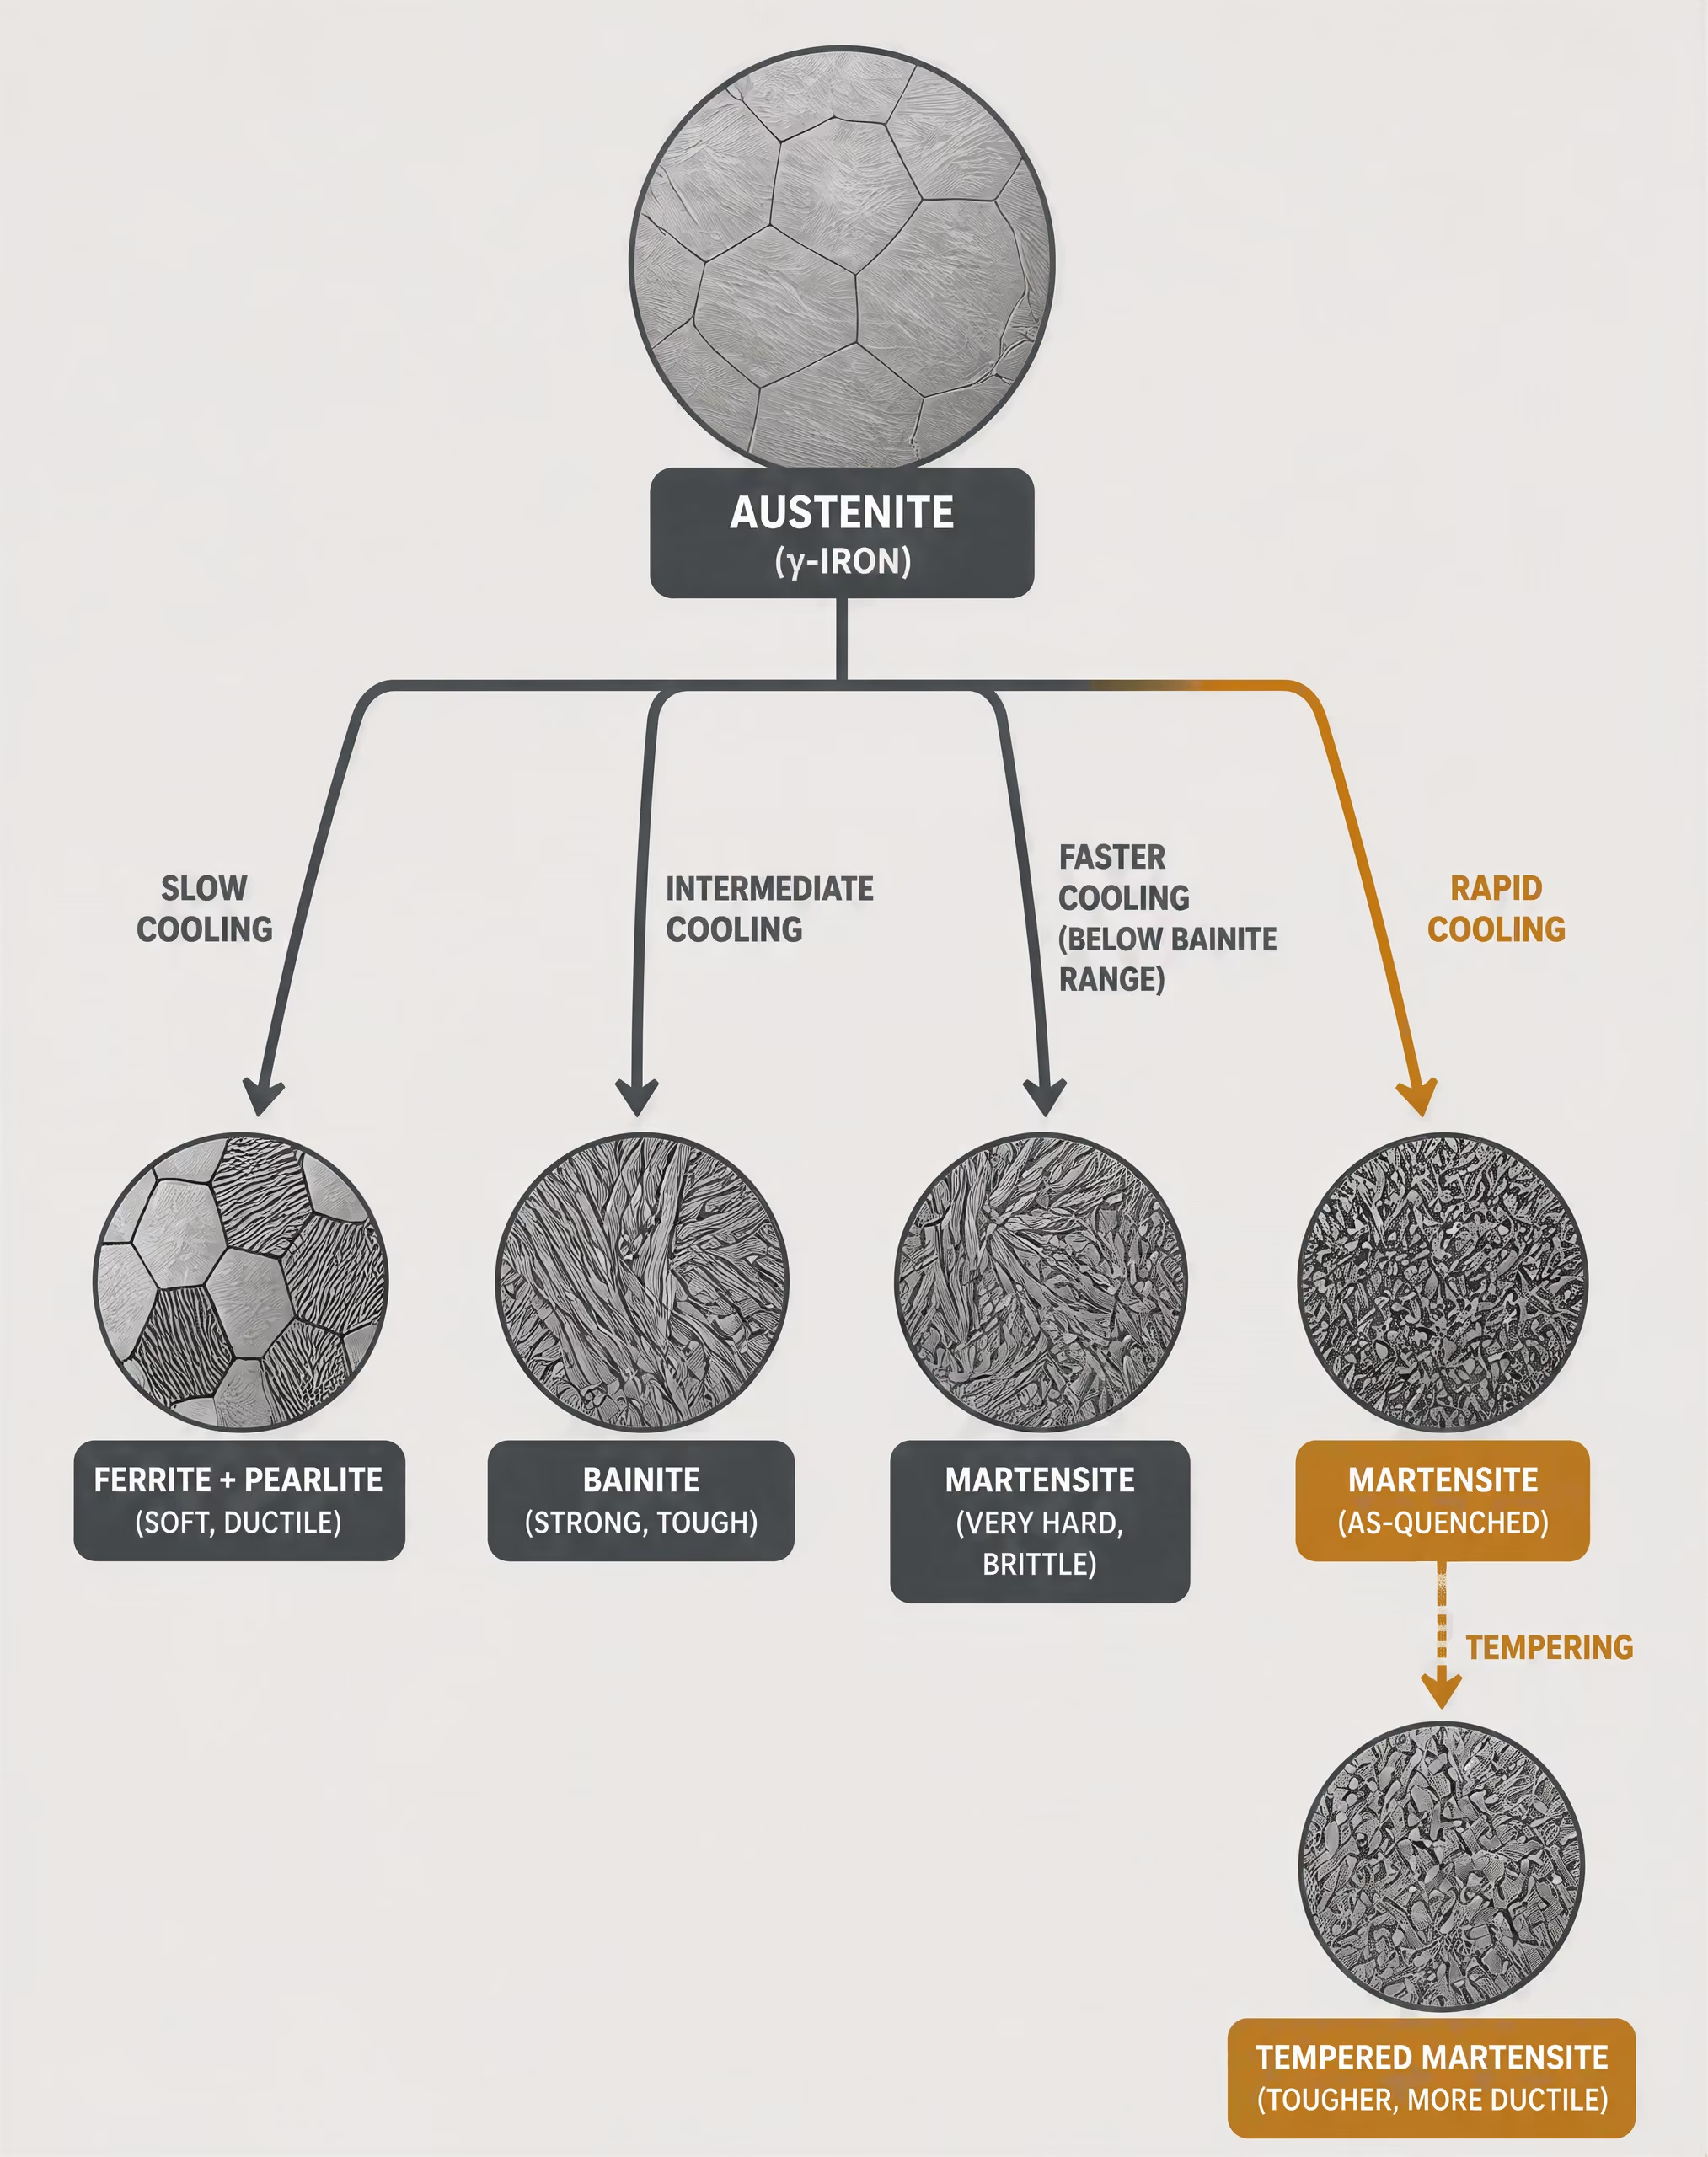
Ciclos térmicos y transformación metalúrgica[2] Steel Metallurgy & Heat Treatment course outline. ASTM International. ASTM International course outline, 2024.
El acero contiene fases cuya estabilidad cambia con la temperatura y la composición. La ferrita es una fase de hierro cúbica centrada en el cuerpo relativamente blanda y con una solubilidad limitada del carbono. La austenita tiene una estructura cúbica centrada en las caras y puede disolver mucho más carbono. La cementita, o carburo de hierro, es dura y frágil. Dependiendo del contenido de carbono, la velocidad de enfriamiento y las adiciones de aleación, estos constituyentes pueden formar perlita, bainita o martensita. El programa del curso Steel Metallurgy & Heat Treatment de ASTM International identifica la ferrita, la austenita, la cementita, la perlita, la martensita y la bainita como fases y estructuras fundamentales en el procesamiento del acero (ASTM International, 2024).
Durante la austenización, el acero se calienta hasta un intervalo de temperatura en el que parte o la totalidad de su ferrita, perlita o cementita original se transforma en austenita. El mantenimiento permite que el carbono se disuelva y que disminuyan las diferencias de temperatura, pero un mantenimiento excesivo puede aumentar el tamaño de grano de la austenita, incrementar la oxidación y empeorar posteriormente la tenacidad o la distorsión. La temperatura y el tiempo necesarios dependen del grado, la microestructura previa, el espesor de la sección, la circulación del horno y la transformación deseada.
A continuación, el enfriamiento determina en qué se convierte la austenita. Un enfriamiento lento puede permitir la formación de ferrita y perlita controlada por difusión. Un enfriamiento intermedio puede producir bainita. Un enfriamiento rápido puede suprimir la difusión durante el tiempo suficiente para que la austenita se transforme en martensita, una estructura sobresaturada y sometida a elevadas tensiones internas. La martensita proporciona una dureza elevada, pero la martensita sin revenir puede contener tensiones residuales considerables y ser demasiado frágil para el servicio. El revenido vuelve a calentar el acero templado por debajo del intervalo de transformación de la austenita, lo que permite una redistribución controlada del carbono y reduce las tensiones, modificando al mismo tiempo la dureza y la tenacidad.
| Tratamiento | Trayectoria típica de enfriamiento o transformación | Propósito principal |
|---|---|---|
| Recocido | Enfriamiento lento en horno | Ablandamiento, ductilidad, reducción de tensiones o maquinabilidad |
| Normalizado | Enfriamiento al aire desde el intervalo austenítico | Estructura más fina y resistente que la obtenida mediante recocido completo |
| Temple y revenido | Enfriamiento rápido seguido de recalentamiento por debajo del intervalo austenítico | Equilibrio entre resistencia, dureza y tenacidad |
| Austemplado | Formación isotérmica de bainita | Estructura bainítica controlada |
| Martemplado | Igualación de temperatura antes de que se forme martensita | Menor riesgo de distorsión |
Por tanto, los tratamientos principales representan diferentes trayectorias térmicas, no recetas intercambiables. El recocido generalmente utiliza un enfriamiento lento para ablandar el acero, mejorar la ductilidad, reducir las tensiones residuales o mejorar la maquinabilidad. El normalizado utiliza un enfriamiento al aire desde el intervalo austenítico y a menudo produce una estructura más fina y resistente que el recocido completo. El temple seguido de revenido busca un equilibrio seleccionado entre resistencia, dureza y tenacidad. El austemplado forma bainita mediante una transformación a una temperatura intermedia, mientras que el martemplado reduce la diferencia de temperatura entre la superficie y el núcleo antes de que se forme la martensita, disminuyendo el riesgo de distorsión sin eliminar la necesidad de realizar el revenido.
El endurecimiento por llama y el endurecimiento por inducción calientan rápidamente solo una capa superficial y, a continuación, la templan. El resultado puede ser una capa martensítica con un interior comparativamente tenaz, pero deben controlarse la profundidad de capa, el contenido de carbono, la geometría, la potencia aplicada y el momento del temple. La norma ISO 683-1:2016 especifica los requisitos de suministro para aceros no aleados destinados principalmente al temple y revenido, al austemplado, al endurecimiento por llama, al endurecimiento por inducción y, en algunos casos, a condiciones normalizadas. La norma no establece que un único ciclo sea adecuado para todos los grados o componentes.
Propiedades frente a microestructura
Las propiedades del acero dependen de la microestructura y del historial térmico, no solo de la temperatura del horno. Strong evidence
Las propiedades mecánicas son consecuencias de la estructura, no consecuencias directas de la temperatura del horno. Dos aceros a la misma temperatura nominal pueden tener diferente dureza o tenacidad porque contienen distintos niveles de carbono, elementos de aleación, tamaños de grano, precipitados, poblaciones de inclusiones o tensiones residuales. Incluso dentro de un mismo grado, una barra forjada, una chapa trabajada en frío y una pieza previamente templada y revenida no comienzan el tratamiento en la misma condición metalúrgica.
Templabilidad Capacidad de una sección de acero para desarrollar una estructura endurecida a través de su espesor bajo condiciones especificadas de austenización y enfriamiento; se distingue de la dureza máxima alcanzable.
Términos clave de composición y respuesta
- Dureza máxima
- La mayor dureza obtenible cuando la región pertinente se vuelve suficientemente martensítica; está determinada en gran medida por el contenido de carbono.
- Templabilidad
- Profundidad hasta la que un acero puede desarrollar una estructura endurecida bajo una condición de enfriamiento determinada.
- Austenita retenida
- Austenita que permanece después de enfriar por debajo de la temperatura de finalización de la martensita.
- Carbono equivalente
- Índice composicional utilizado para estimar los efectos sobre la transformación o la soldabilidad a partir del carbono y de los elementos de aleación.
El carbono influye considerablemente en la cantidad y la dureza de la martensita, mientras que el cromo, el molibdeno, el manganeso, el níquel y otros elementos de aleación modifican las temperaturas de transformación y retrasan las reacciones controladas por difusión. El boro, cuando se controla adecuadamente, puede aumentar la templabilidad de determinados aceros. La templabilidad no es lo mismo que la dureza máxima. La dureza máxima está determinada en gran medida por el contenido de carbono; la templabilidad describe hasta qué profundidad puede desarrollar un acero una estructura endurecida bajo una condición de enfriamiento determinada.
La microestructura también explica por qué la dureza por sí sola no puede definir el éxito de un tratamiento. Un valor elevado de dureza puede indicar la presencia de martensita, pero no revela si la pieza contiene grietas de temple, un exceso de austenita retenida, granos gruesos de austenita previa o tensiones de tracción perjudiciales. Una dureza menor puede ser intencionada cuando son más importantes la tenacidad al impacto, la resistencia a la fatiga, la maquinabilidad o la estabilidad dimensional.
El diagrama de fases hierro–carburo de hierro describe las relaciones de fase en equilibrio o cerca del equilibrio. Ayuda a identificar los intervalos de transformación y la solubilidad del carbono, pero no predice el resultado completo de un temple práctico. Los diagramas de transformación-tiempo-temperatura describen las transformaciones durante un mantenimiento isotérmico; los diagramas de transformación durante el calentamiento continuo y durante el enfriamiento continuo describen trayectorias más parecidas a las utilizadas en hornos y equipos de producción. El capítulo de tratamientos térmicos de ASM de 2024 distingue específicamente estos diagramas y aborda el control de la distorsión y de las tensiones residuales. La diferencia es importante porque las transformaciones requieren tiempo y el enfriamiento industrial rara vez es instantáneo o perfectamente uniforme.
Por qué la temperatura por sí sola no es suficiente
Una temperatura indicada, como 850 °C, describe el punto de consigna del horno, no la condición térmica completa de un componente. Una placa delgada de 10 mm puede alcanzar esa temperatura de forma rápida y uniforme. Un diente de engranaje grande, un eje grueso o una reparación de soldadura pueden tener una superficie caliente y un núcleo más frío durante una parte considerable del ciclo. Si la superficie se transforma o se dilata antes que el interior, se desarrollan tensiones. El temple puede añadir entonces contracción térmica y deformación de transformación, produciendo distorsión o grietas incluso cuando la temperatura del horno era correcta.
La velocidad de calentamiento también modifica la respuesta. Un calentamiento rápido puede dejar una sección térmicamente desigual y omitir transformaciones que tendrían lugar durante un calentamiento más lento. También puede aumentar la tensión térmica. Un calentamiento lento puede favorecer un crecimiento de grano no deseado o permitir reacciones superficiales antes de alcanzar la temperatura objetivo. El tiempo de mantenimiento debe ser suficiente para que la región más fría alcance la condición requerida, no simplemente para que la pantalla del horno muestre el punto de consigna.
La atmósfera es otra variable de control. El oxígeno puede producir cascarilla y descarburación; las atmósferas que contienen carbono pueden modificar el potencial de carbono superficial. Cualquiera de estas condiciones cambia la dureza y las dimensiones de la superficie, aunque el núcleo reciba el ciclo previsto. Por tanto, los baños de sales, los hornos de vacío, los gases protectores y los hornos de atmósfera de aire producen resultados superficiales diferentes.
La severidad del enfriamiento, la agitación, la temperatura del medio de temple, la orientación de la pieza y la geometría determinan la curva de enfriamiento real. Las esquinas pronunciadas se enfrían de manera distinta a las caras anchas, y los orificios o nervios delgados pueden crear gradientes locales de temperatura. El trabajo previo en frío, la segregación, las zonas afectadas térmicamente por la soldadura y el revenido anterior también modifican los sitios de nucleación y la cinética de transformación.[3] Fundamentals of the Heat Treating of Steel. ASM International. ASM technical monograph, 2024.[4] ISO 17663:2023. International Organization for Standardization. International standard, 2023.
La norma ISO 17663:2023 sitúa el tratamiento térmico asociado con la soldadura y los procesos afines dentro de un marco de requisitos de calidad que abarca el trabajo en talleres o en obra, principalmente para aceros ferríticos y componentes soldados o conformados relacionados. Este contexto es importante: el ciclo térmico debe especificarse, supervisarse y verificarse, especialmente cuando el alivio de tensiones, el control del hidrógeno, el calentamiento entre pasadas o el tratamiento local posterior a la soldadura afectan al comportamiento en servicio. Por tanto, el tratamiento térmico es un historial controlado del componente completo, no una única cifra en el controlador del horno.
Composición del acero y sistema hierro–carbono
Hierro puro y solubilidad del carbono
El tratamiento térmico del acero comienza con un sistema aparentemente sencillo: hierro que contiene carbono. La simplicidad desaparece cuando se consideran conjuntamente la temperatura, la composición y la velocidad de enfriamiento. El hierro puro cambia de estructura cristalina a medida que aumenta la temperatura. Por debajo de 912 °C, es principalmente ferrita, o hierro α, con una red cúbica centrada en el cuerpo (BCC). Entre 912 y 1394 °C, se convierte en austenita, o hierro γ, con una red cúbica centrada en las caras (FCC). Desde 1394 °C hasta su punto de fusión, cercano a 1538 °C, es ferrita δ, otra forma BCC.
El carbono ocupa posiciones intersticiales en estas redes, pero el espacio disponible difiere considerablemente. La ferrita disuelve muy poco carbono: su solubilidad máxima en equilibrio es de aproximadamente 0,022 % en peso de C a 727 °C, y su solubilidad a temperatura ambiente se aproxima más a 0,008 % en peso de C. La austenita puede contener mucho más, hasta aproximadamente 2,14 % en peso de C a 1147 °C en el sistema metaestable hierro–carburo de hierro. Esta diferencia es fundamental para el endurecimiento. Durante la austenización, el carbono entra en la red FCC y también puede disolverse a partir de la cementita. Si después la austenita se enfría con suficiente rapidez, el carbono no puede difundirse hacia el exterior de la manera habitual. La red cambia hacia una forma BCC, pero el carbono atrapado produce martensita, una fase sobresaturada y sometida a grandes tensiones.
Por tanto, el carbono hace más que aumentar la dureza como soluto directo. Modifica qué fases son estables, las temperaturas a las que comienzan las transformaciones, la cantidad de carburo que puede formarse y la respuesta al enfriamiento. A bajas concentraciones, la ferrita y la perlita pueden formarse fácilmente durante un enfriamiento lento. A concentraciones más altas, el equilibrio se desplaza hacia un mayor contenido de perlita o cementita. Con un enfriamiento rápido, ese mismo carbono puede permanecer en la martensita.
El contenido de carbono de un grado nominal no constituye por sí solo todo el historial térmico. El espesor de la sección, el tamaño de grano previo, la velocidad de calentamiento, la temperatura de austenización, el tiempo de mantenimiento, el medio de temple, el estado superficial y la uniformidad de la temperatura pueden modificar la microestructura resultante. Por esta razón, el tratamiento de 2024 de ASM International sobre los fundamentos del acero sitúa el sistema hierro–carbono junto con la austenización, los diagramas de transformación, la dureza, la templabilidad, el temple, el revenido y el control de las tensiones residuales: la composición proporciona las posibilidades, mientras que el ciclo térmico selecciona entre ellas.
El diagrama de fases hierro–carburo de hierro
| Diagrama | Trayectoria térmica representada | Uso principal |
|---|---|---|
| Hierro–carburo de hierro | Relaciones de composición y temperatura en equilibrio o cerca del equilibrio | Estabilidad de las fases y solubilidad del carbono |
| TTT | Mantenimiento isotérmico | Inicio y final de la transformación durante el mantenimiento a temperatura constante |
| CCT | Enfriamiento continuo | Predicción de la transformación para ciclos prácticos de temple y de horno |
| CHT | Calentamiento continuo | Comportamiento de la transformación durante el calentamiento a una velocidad especificada |
El diagrama comúnmente denominado diagrama de fases hierro–carbono es, con mayor precisión, el diagrama metaestable hierro–carburo de hierro, o diagrama Fe–Fe₃C. La cementita, Fe₃C, contiene un 6,67 % en peso de carbono. No constituye el estado final de equilibrio del carbono en todas las circunstancias; el grafito es termodinámicamente más estable que la cementita en determinadas condiciones, especialmente en ciertas fundiciones y composiciones que contienen silicio. No obstante, el diagrama Fe–Fe₃C describe con una precisión útil las transformaciones de muchos aceros, porque la cementita se forma fácilmente y puede persistir durante tiempos prácticos.
Su principal reacción invariante para los aceros al carbono ordinarios es la transformación eutectoide, cerca de 727 °C:
austenita → ferrita + cementita.
Transformación eutectoide Reacción en estado sólido en la que la austenita se transforma en ferrita y cementita cerca de 727 °C en el sistema metaestable hierro–carburo de hierro.
En la composición eutectoide, aproximadamente 0,76 % en peso de C, esta reacción produce perlita, una mezcla estratificada de ferrita y cementita. Los aceros con menos de aproximadamente 0,76 % en peso de C se denominan hipoeutectoides en este sistema; durante un enfriamiento lento, se forma ferrita proeutectoide antes de que la austenita restante se convierta en perlita. Los aceros que están por encima de la composición eutectoide y por debajo del intervalo de las fundiciones son hipereutectoides; la cementita proeutectoide se forma antes de que la austenita residual se transforme en perlita. Los valores límite son convenciones del diagrama y pueden variar ligeramente entre distintas referencias, pero la secuencia es el aspecto importante.
El diagrama también identifica la reacción eutéctica, aproximadamente a 4,3 % en peso de C y 1147 °C, en la que el líquido se transforma en austenita más cementita en el sistema metaestable. Los aceros ordinarios se encuentran muy por debajo de este nivel de carbono, mientras que las fundiciones suelen aproximarse a él o superarlo. Las regiones de líquido, sólido, ferrita, austenita, cementita y dos fases muestran qué constituyentes pueden coexistir en equilibrio para una composición y una temperatura determinadas.
Sin embargo, no indican qué contendrá una pieza después de un temple industrial. Un diagrama de equilibrio supone que existe tiempo suficiente para la difusión y no incorpora el factor tiempo. No puede predecir el inicio de la martensita, la formación de bainita, el espaciamiento de la perlita ni la profundidad hasta la que se endurece una sección. Estas cuestiones requieren diagramas de transformación tiempo–temperatura–transformación (TTT) para condiciones isotérmicas y diagramas de transformación en calentamiento continuo o en enfriamiento continuo (CCT) para temperaturas variables. El capítulo de 2024 de ASM sobre los principios básicos del tratamiento térmico aborda explícitamente estos diagramas por separado del diagrama hierro–carbono, junto con la distorsión y las tensiones residuales.
La velocidad de enfriamiento puede cambiar la estructura final sin modificar el contenido de carbono del acero. Strong evidence
Un acero enfriado lentamente puede aproximarse a las relaciones de fases mostradas por el diagrama de equilibrio o por el diagrama metaestable. Un acero enfriado a través de la zona de máxima velocidad de una curva de transformación puede formar perlita o bainita; si se enfría aún más rápidamente, puede alcanzar la temperatura de inicio de la martensita antes de que tenga lugar la transformación por difusión. Por tanto, la estructura final puede ser ferrita–perlita, bainita, martensita, austenita retenida o una mezcla, incluso cuando el contenido de carbono no varíe.
Clasificación según el carbono y efectos de la aleación
La clasificación según el carbono proporciona una primera descripción, no una especificación completa del tratamiento térmico. A menudo se describe a los aceros de bajo carbono como aquellos que contienen menos de aproximadamente 0,25 % en peso de C; a los aceros de medio carbono, como aquellos con aproximadamente entre 0,25 y 0,60 % en peso de C; y a los aceros de alto carbono, como aquellos con aproximadamente entre 0,60 y 1,00 % en peso de C o más. Estos intervalos son agrupaciones prácticas, no límites universales establecidos por las normas. Una designación como AISI 1045 identifica un acero nominal de medio carbono, mientras que ISO 683-1:2016 abarca aceros no aleados destinados principalmente al temple y revenido, al austemplado, al endurecimiento por llama, al endurecimiento por inducción y, en algunos casos, a condiciones normalizadas. La designación por sí sola no sustituye los límites químicos especificados ni los requisitos del tratamiento térmico.
El aumento del carbono generalmente eleva la dureza alcanzable después del temple, porque la martensita contiene más carbono atrapado. También reduce la temperatura de inicio de la martensita, aumenta el riesgo de austenita retenida y puede incrementar el agrietamiento y la distorsión durante el temple. Los aceros ricos en carbono pueden requerir un control más estricto de la temperatura de austenización, ya que una disolución excesiva o el crecimiento del grano pueden perjudicar la tenacidad. Con niveles de carbono más bajos, la martensita puede ser relativamente blanda, a menos que los elementos de aleación y las condiciones de enfriamiento proporcionen un endurecimiento adicional.
Los elementos de aleación modifican el diagrama y la cinética de transformación. El manganeso y el níquel generalmente estabilizan la austenita y reducen las temperaturas de transformación; el manganeso también retrasa la formación de ferrita y perlita, aumentando la templabilidad. El cromo, el molibdeno y el tungsteno ralentizan las transformaciones por difusión y pueden favorecer un endurecimiento más profundo en secciones gruesas. El cromo, el molibdeno, el vanadio y el niobio pueden formar carburos de aleación estables, mientras que el titanio forma un carbonitruro de titanio especialmente estable. Estas partículas pueden limitar el crecimiento del grano austenítico, pero también pueden requerir temperaturas de austenización más elevadas o tiempos de mantenimiento más prolongados para disolverse parcialmente.
El silicio fortalece la ferrita y tiende a suprimir la formación de cementita, lo que afecta a las reacciones bainíticas y de revenido. El boro, cuando está presente en cantidades mínimas y controladas, y protegido de combinarse con oxígeno y nitrógeno, puede aumentar considerablemente la templabilidad al retrasar la nucleación de la ferrita en los límites de grano de la austenita previa. El níquel generalmente mejora la tenacidad y no forma un carburo de la misma manera que el cromo o el molibdeno.
La aleación también modifica la respuesta al revenido. El molibdeno puede reducir la fragilidad de revenido y favorecer el endurecimiento secundario; el cromo, el vanadio y el tungsteno pueden producir precipitación de carburos secundarios durante el revenido a alta temperatura. Por tanto, un acero aleado templado y revenido puede responder de manera muy distinta de un acero al carbono simple con el mismo contenido de carbono y la misma temperatura nominal de revenido. La referencia de 1984 Steel and Its Heat Treatment aborda los aceros al carbono, aleados, con boro, microaleados y de doble fase a través de sus diagramas TTT, su templabilidad, su fragilidad de revenido y su respuesta al tratamiento, en lugar de considerar únicamente el contenido de carbono.
La composición establece la estabilidad de las fases. El tiempo y la temperatura determinan si pueden producirse las transformaciones disponibles. La geometría de la sección y la gestión de las tensiones residuales determinan si la pieza resultante sobrevive al proceso. Esa interacción, y no una cifra de carbono por sí sola, constituye la base para seleccionar un ciclo de tratamiento térmico.
Las principales fases y microconstituyentes
El tratamiento térmico del acero modifica sus propiedades al cambiar qué fases se forman, en qué cantidad está presente cada una y cómo se distribuyen esas regiones. El programa del curso de ASTM International identifica la ferrita, la austenita, la cementita, la perlita, la martensita y la bainita entre los constituyentes principales de la metalurgia del acero. ASM International divide el mismo tema en relaciones de equilibrio, cinética de transformación, templabilidad, temple, revenido y control de tensiones. Esta distinción es importante porque el diagrama hierro–carburo de hierro indica qué fases son estables o metaestables para una composición y una temperatura determinadas, mientras que los diagramas TTT y CCT indican si un ciclo térmico real proporciona tiempo suficiente para que se formen dichas fases o productos de transformación.
Una fase posee una estructura cristalina y un intervalo definido de composición química. Un microconstituyente puede contener más de una fase dispuesta de una manera característica. La literatura técnica no siempre mantiene esta distinción: las expresiones «fase perlítica» y «fase bainítica» aparecen con frecuencia en textos de ingeniería, aunque la perlita y la bainita se describen mejor como microconstituyentes de transformación. Esta terminología imprecisa es comprensible porque cada uno presenta un intervalo de transformación, una morfología y una respuesta de propiedades reconocibles.

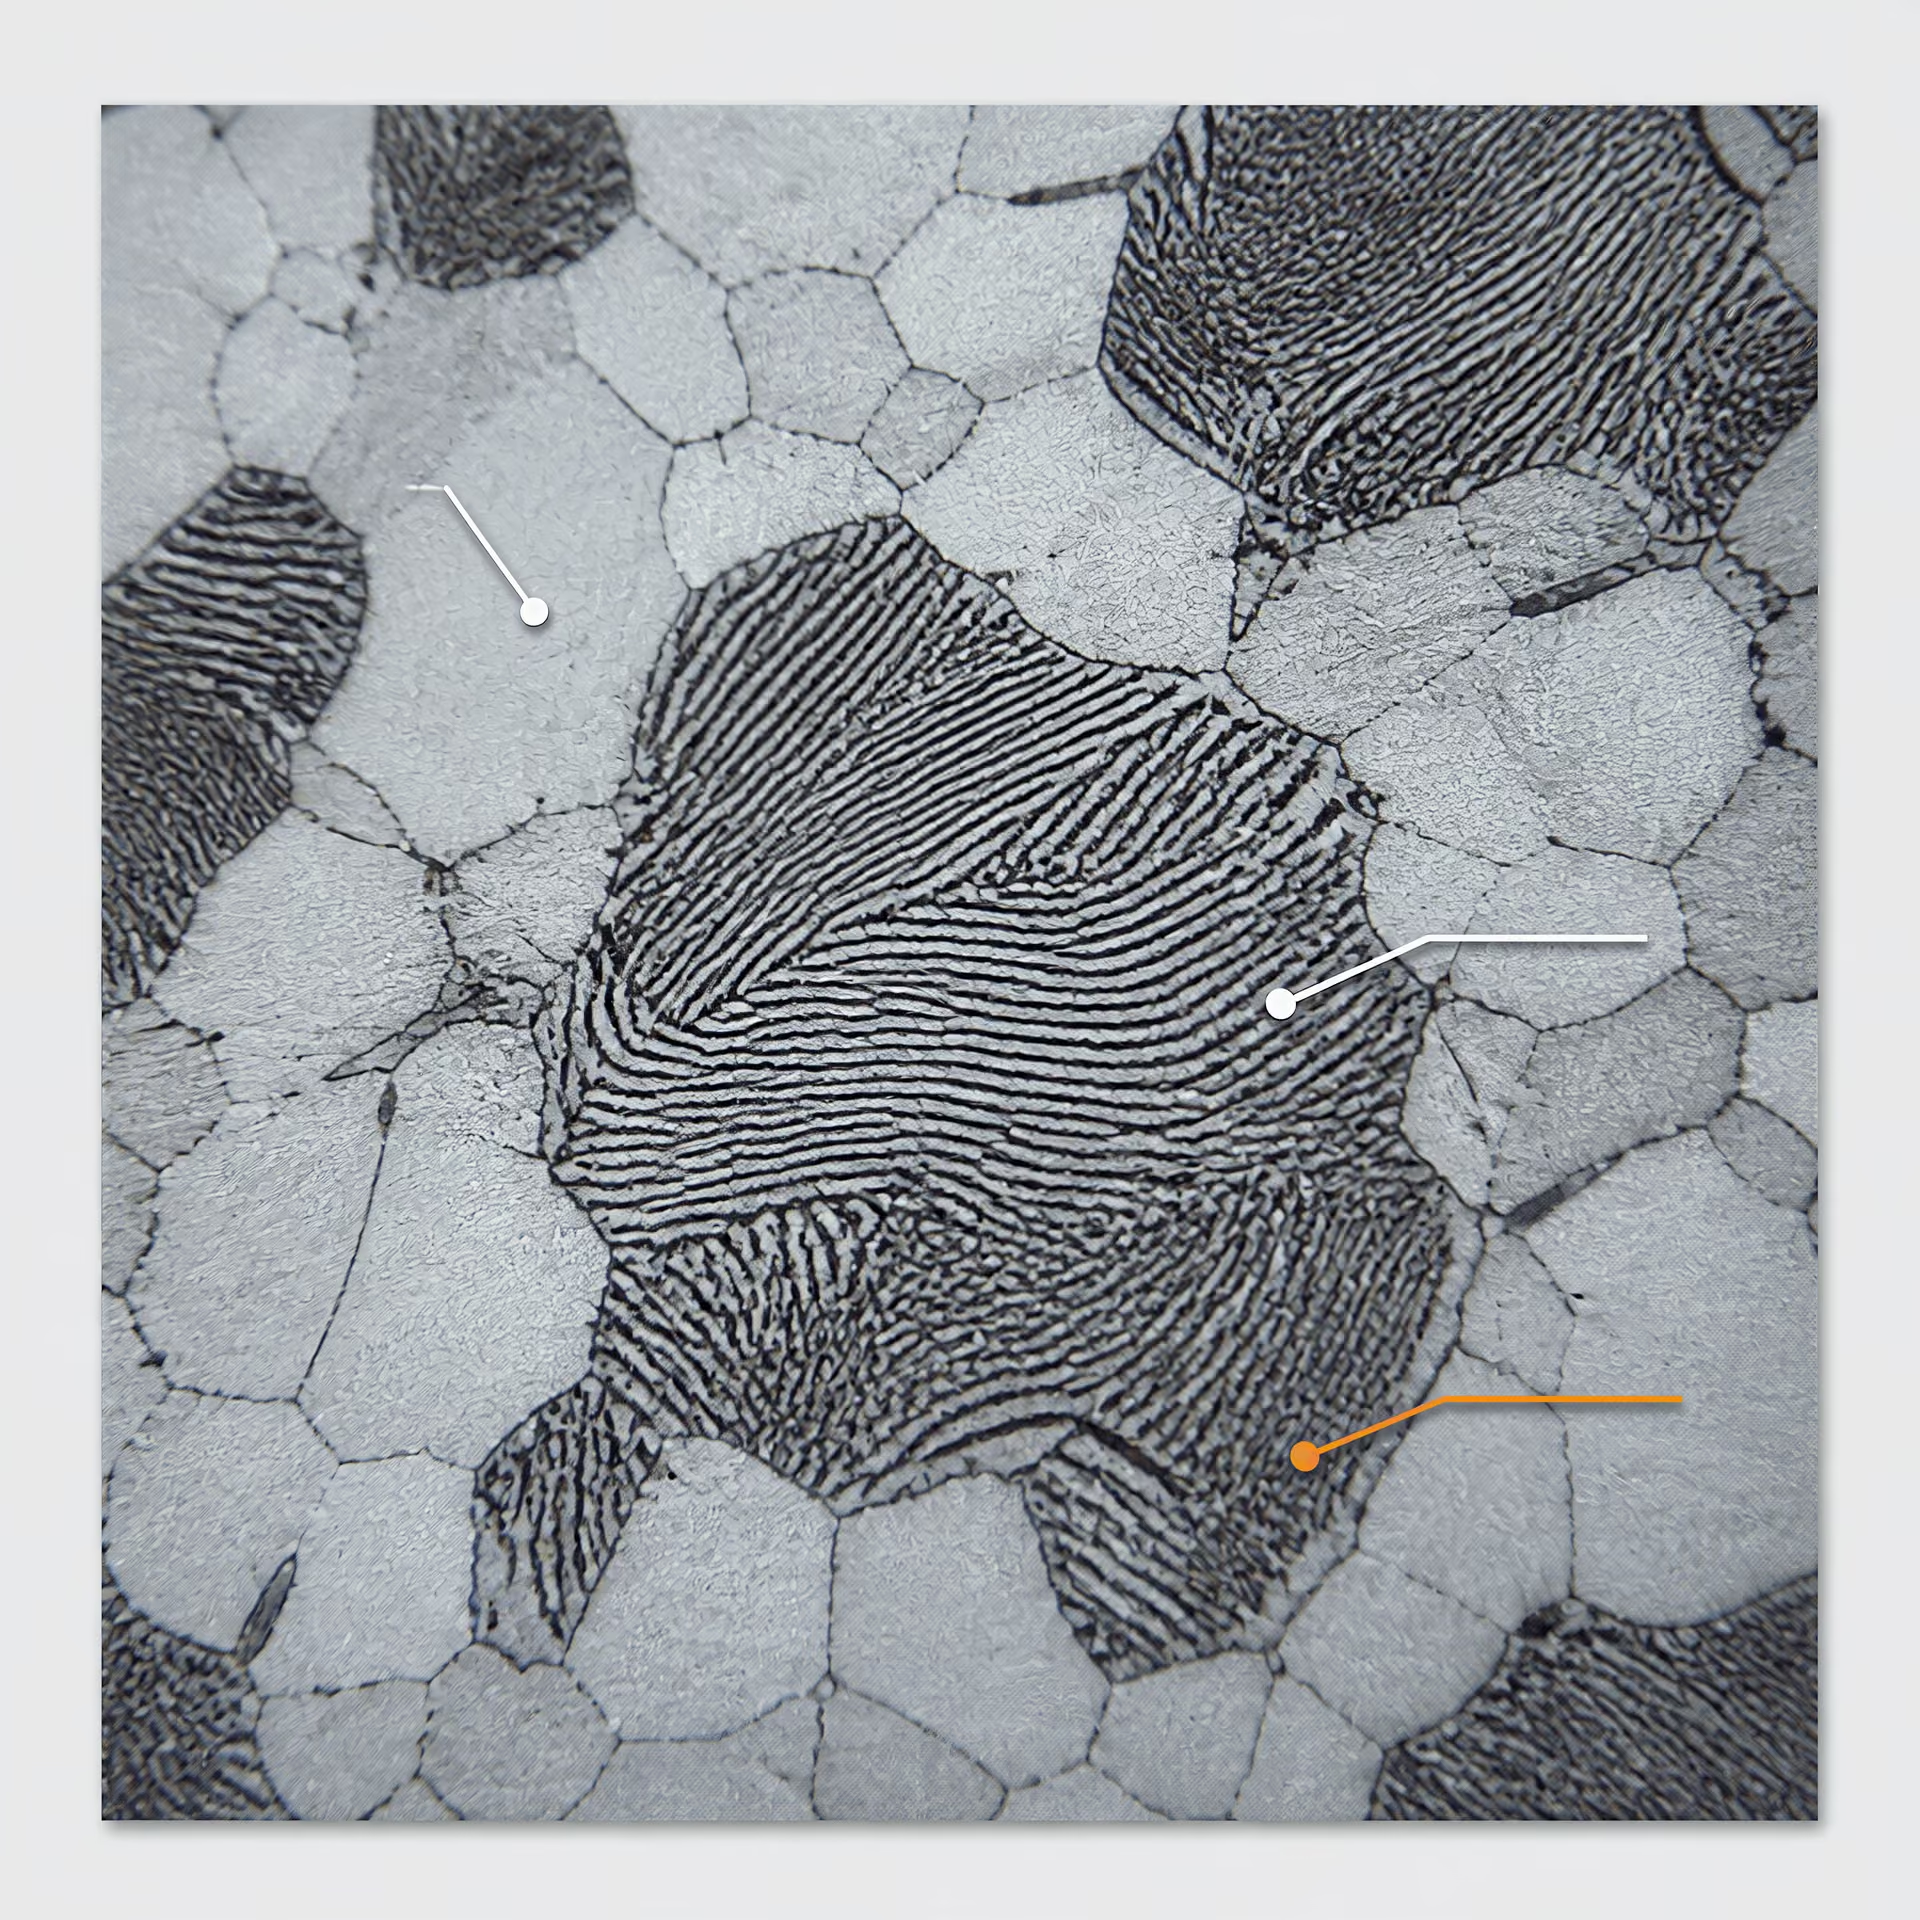
Ferrita, austenita y cementita
La ferrita es la forma cúbica centrada en el cuerpo (BCC) del hierro, normalmente designada como α-ferrita por debajo de la temperatura de transformación A1 en el acero al carbono simple. Su solubilidad del carbono es muy baja. A 727 °C, la temperatura eutectoide utilizada habitualmente para el diagrama hierro–carburo de hierro, la ferrita solo puede disolver aproximadamente un 0,022 % en peso de carbono; a temperaturas inferiores, su solubilidad de equilibrio disminuye aún más. Los elementos de aleación modifican este valor y pueden cambiar la estabilidad de la ferrita, pero, por lo general, la ferrita sigue siendo un constituyente relativamente blando y dúctil en comparación con la martensita o con las estructuras ricas en carburos.
Esto no significa que la ferrita carezca de importancia mecánica. Una matriz ferrítica puede absorber deformación plástica y resistir la fisuración frágil, favoreciendo la ductilidad y la tenacidad cuando se controlan el tamaño de grano, el contenido de inclusiones y los constituyentes circundantes. Su baja dureza suele limitar la resistencia al desgaste abrasivo, aunque una estructura ferrítica de grano fino puede comportarse mejor que una de grano grueso bajo cargas de contacto o cíclicas. La ferrita también contribuye a la respuesta dimensional mediante su expansión térmica, su módulo elástico y su historial de transformación. La formación desigual de ferrita a través de una sección puede producir diferencias locales de resistencia y de tensión residual.
La austenita es la forma cúbica centrada en las caras (FCC) del hierro, designada como γ-hierro. Su solubilidad del carbono es mucho mayor que la de la ferrita: el diagrama hierro–carburo de hierro sitúa el máximo cerca del 2,14 % en peso de carbono a aproximadamente 1147 °C. Por ello, la austenita es la fase matriz central de muchos tratamientos térmicos de los aceros. Durante la austenización, la ferrita y la cementita se disuelven en una medida determinada por la composición, la temperatura, el tiempo y la microestructura previa. No siempre se pretende lograr una disolución completa; los carburos de aleación no disueltos pueden ser necesarios para controlar el tamaño de grano o para obtener un buen comportamiento frente al desgaste en los aceros aleados.
A las temperaturas de austenización, la austenita suele ser más dúctil que los productos formados durante el enfriamiento, pero su comportamiento a temperatura ambiente depende de si es estable. El carbono, el manganeso, el níquel, el cromo y otros elementos de aleación pueden reducir las temperaturas de transformación o retrasar la descomposición. A continuación, el tamaño de la sección y la velocidad de enfriamiento determinan si la austenita se transforma en perlita, bainita, martensita o una mezcla de estas. El crecimiento de grano de la austenita durante un calentamiento excesivo puede reducir la tenacidad después del enfriamiento, incluso si la dureza final parece aceptable.
La cementita es el carburo de hierro, Fe₃C. Es un compuesto duro y relativamente frágil que contiene un 6,67 % en peso de carbono en el sistema metaestable hierro–carburo de hierro. La cementita aparece habitualmente en forma de placas o partículas dentro de la perlita, como partículas asociadas con la ferrita bainítica o como partículas esferoidizadas en una estructura recocida. Su dureza puede mejorar la resistencia a la abrasión y a la indentación, pero una red continua o gruesa de cementita puede reducir la ductilidad y la tenacidad a la fractura. La forma de los carburos es tan importante como su cantidad: las partículas redondeadas suelen interrumpir las trayectorias de propagación de las grietas menos intensamente que las películas delgadas o los carburos interconectados en los límites de grano.
La palabra «equilibrio» requiere cautela en este contexto. La cementita es metaestable con respecto al grafito; sin embargo, constituye la referencia práctica de los carburos para la mayoría de los diagramas y cálculos de tratamientos térmicos de los aceros al carbono y de baja aleación. Las adiciones de elementos de aleación pueden estabilizar otros carburos, como los carburos ricos en cromo, por lo que Fe₃C por sí solo no puede describir todos los aceros para herramientas ni todos los aceros de alta aleación.
Perlita y bainita
La perlita se forma cuando la austenita se descompone cooperativamente en ferrita y cementita alternadas. En una colonia convencional de perlita gruesa, las dos fases aparecen en forma de láminas; a temperaturas de transformación más bajas, el espaciamiento interlaminar se vuelve más fino. Por tanto, la perlita es un microconstituyente bifásico, no una única fase cristalográfica. Su dureza aumenta a medida que disminuye el espaciamiento laminar, porque las barreras finas de cementita restringen el movimiento de las dislocaciones. En general, la perlita gruesa ofrece mayor ductilidad y maquinabilidad que la perlita fina, mientras que la perlita fina puede proporcionar una combinación útil de resistencia, resistencia al desgaste y tenacidad moderada.
La formación de perlita está controlada por la difusión. El carbono debe redistribuirse desde las regiones que se convierten en ferrita hacia la cementita, por lo que la transformación requiere tiempo a una temperatura adecuada. Un enfriamiento lento en horno favorece una perlita relativamente gruesa, mientras que el normalizado produce una perlita más fina mediante un enfriamiento más rápido al aire y una estructura de grano de austenita previa más fina. Ninguna de estas respuestas es universal: el contenido de aleantes, el nivel de carbono, el espesor de la sección y las condiciones de enfriamiento determinan el tamaño y la fracción reales de las colonias. La perlita también puede contribuir al cambio dimensional, porque la transformación de austenita implica un cambio en el volumen específico, y un enfriamiento no uniforme puede dejar tensiones residuales.
La bainita se forma a partir de la austenita a temperaturas inferiores al intervalo de la perlita y superiores a la temperatura a la que comienza a formarse la martensita, aunque los límites no son constantes fijas para todos los aceros. Está constituida principalmente por regiones ferríticas que contienen zonas enriquecidas en carbono y partículas de carburos. La bainita superior suele formarse a temperaturas de transformación más altas, con carburos entre las lamas o placas ferríticas; la bainita inferior se forma a temperaturas más bajas, con carburos más finos dentro de la ferrita o estrechamente asociados a ella. La morfología exacta depende del contenido de carbono, los elementos de aleación, la temperatura de transformación y la trayectoria de enfriamiento.
La bainita también es un microconstituyente, no una única fase. Su dureza suele superar la de la perlita gruesa y puede aproximarse o solaparse con el intervalo inferior de la martensita revenida, pero no debe asignarse una dureza única sin especificar la composición y el estado del material. Las estructuras bainíticas pueden proporcionar una resistencia y una resistencia al desgaste útiles, conservando al mismo tiempo una tenacidad mayor que la martensita no revenida. El austemplado está diseñado para formar una estructura bainítica controlada; no obstante, una transformación incompleta puede dejar austenita retenida. En algunas geometrías, la distorsión puede ser menor que con un temple directo, porque la transformación se produce de manera más uniforme, pero los gradientes térmicos y las tensiones de transformación siguen siendo importantes.
Martensita y austenita retenida
La martensita se forma cuando la austenita se enfría con suficiente rapidez para suprimir la formación de perlita y bainita controlada por difusión. Es un producto de transformación sin difusión y de tipo displacivo: durante la transformación, el carbono no dispone de tiempo para repartirse en cementita de equilibrio, por lo que queda atrapado en una red de hierro sobresaturada. En el acero al carbono, la estructura resultante se describe habitualmente como tetragonal centrada en el cuerpo (BCT), aunque la tetragonalidad depende en gran medida del contenido de carbono y puede ser pequeña en la martensita de bajo contenido de carbono. La martensita puede aparecer en forma de lamas en los aceros de bajo y medio contenido de carbono, o en forma de placas en los aceros con mayor contenido de carbono.
La martensita fresca y no revenida es dura porque su sobresaturación, la deformación de la red, la alta densidad de dislocaciones y la subestructura de transformación obstaculizan la deformación plástica. Esta dureza puede mejorar la resistencia a la indentación y al desgaste abrasivo, pero la martensita no revenida suele tener una tenacidad limitada y puede ser vulnerable a la fisuración, especialmente cuando son elevados el contenido de carbono, el tamaño de grano de la austenita previa, la severidad del temple y la tensión residual. El revenido permite una precipitación controlada de carburos y la relajación de tensiones, reduciendo la dureza a cambio de una mejora de la ductilidad y de la resistencia a la fractura. La condición de revenido seleccionada debe corresponder a los requisitos de servicio, en lugar de considerar la dureza máxima como el único objetivo.
No toda la austenita se transforma necesariamente durante el temple. La austenita que permanece por debajo de la temperatura de final de transformación martensítica se denomina austenita retenida. Su cantidad depende del contenido de carbono y de aleantes, de las condiciones de austenización, de la velocidad de enfriamiento y de las temperaturas Ms y Mf. La austenita retenida puede mejorar la tenacidad en algunas estructuras cuidadosamente controladas, pero también es dimensionalmente inestable. Puede transformarse en martensita durante el servicio, el tratamiento subcero, el rectificado, los impactos o el revenido, provocando una expansión retardada, un cambio de dureza o una distorsión. Su transformación también puede generar tensiones locales e iniciar la fisuración cuando la martensita circundante restringe el cambio de volumen.
Por este motivo, las mediciones de dureza por sí solas no establecen si un acero templado posee la microestructura prevista. Una especificación puede exigir el control de la austenita retenida, el tamaño de grano, la descarburación o la distorsión, además de la dureza. La norma ISO 683-1:2016 trata sobre los aceros no aleados destinados principalmente al temple y revenido, al austemplado, al endurecimiento por llama, al endurecimiento por inducción y a determinadas condiciones de normalizado. La norma ISO 17663:2023 sitúa el tratamiento térmico asociado con la soldadura y los componentes conformados dentro de un marco de requisitos de calidad, principalmente para aceros ferríticos. Ambas normas reflejan el aspecto práctico: la selección de fases y el control de las transformaciones deben estar vinculados a la composición, la geometría, la historia térmica y la respuesta mecánica y dimensional requerida.
Austenización: el punto de partida de muchos tratamientos
Secuencia de austenización
- Calentar Elevar el componente hasta el intervalo requerido de formación de austenita.
- Igualar Permitir que la región significativa más fría alcance la condición requerida.
- Disolver selectivamente Redistribuir el carbono y, cuando esté previsto, disolver parte de la población de carburos.
- Controlar el tamaño de grano Evitar temperaturas o tiempos de mantenimiento innecesarios que favorezcan el crecimiento del grano de austenita.
- Transferir con prontitud Iniciar la trayectoria de enfriamiento especificada sin un retraso no controlado.
La austenización es el calentamiento controlado del acero hasta el intervalo de temperaturas en el que se forma la austenita, seguido de un tiempo suficiente a esa temperatura para que tengan lugar la transformación y la redistribución química requeridas. Constituye la etapa inicial de muchos ciclos de temple y revenido, martemplado, austemplado, endurecimiento por llama y endurecimiento por inducción. Sin austenita, la etapa posterior de enfriamiento no puede producir la estructura de martensita o bainita prevista.
El objetivo no es simplemente calentar el acero. El objetivo es crear austenita con el contenido de carbono, la distribución de los elementos de aleación, el tamaño de grano y la uniformidad espacial adecuados antes de que el enfriamiento modifique la trayectoria de transformación. El programa del curso de metalurgia del acero de ASTM International de 2024 sitúa la austenita junto con la ferrita, la cementita, la perlita, la martensita y la bainita como parte central del marco de fases y procesos. ASM International también considera la austenización como un elemento dentro de un sistema más amplio que incluye diagramas de transformación, templabilidad, temple, distorsión y control de tensiones residuales.
Calentamiento hasta el campo de la austenita
En el acero al carbono simple, la austenización comienza por encima de la temperatura crítica inferior, donde la ferrita y la perlita se transforman progresivamente en austenita. La temperatura exacta depende del contenido de carbono, la microestructura previa, la velocidad de calentamiento y las adiciones de aleación. Un acero hipoeutectoide, como un grado típico de contenido medio de carbono, normalmente debe calentarse por encima de la temperatura crítica superior para que la ferrita se disuelva y la estructura se vuelva predominantemente austenítica. Un acero hipereutectoide suele calentarse entre la temperatura crítica inferior y la temperatura de solvus de la cementita cuando se pretende retener deliberadamente cierta cantidad de cementita sin disolver.
El diagrama hierro–carburo de hierro describe la estabilidad de las fases en equilibrio, pero un ciclo de horno no es un experimento en equilibrio. La velocidad de calentamiento desplaza las temperaturas de transformación observadas, y los elementos de aleación pueden retrasar la formación de austenita o la disolución de los carburos. El cromo, el molibdeno, el vanadio, el tungsteno y el titanio pueden formar carburos estables que requieren temperaturas más elevadas o tiempos de mantenimiento más prolongados para disolverse. El níquel y el manganeso modifican las temperaturas de transformación y la templabilidad sin comportarse como elementos formadores de carburos de la misma manera. El carbono es especialmente importante: debe incorporarse a la austenita en una cantidad controlada, porque su concentración afecta la temperatura de inicio de la martensita, la dureza, la austenita retenida y el cambio dimensional.
Por ello, la austenización precede al temple, ya que el temple transforma la austenita presente en el instante en que comienza el enfriamiento. Si permanece ferrita, perlita o una cantidad de carburos sin disolver superior a la especificada, la estructura final puede contener zonas blandas o una distribución de carbono diferente de la prevista en el diseño. Sin embargo, si el acero se calienta en exceso, la solución no consiste automáticamente en obtener una mayor dureza. Una temperatura excesiva puede aumentar el tamaño de grano de la austenita, intensificar la oxidación y la descarburación, favorecer la distorsión y disolver carburos cuya función prevista era limitar el crecimiento de grano o proporcionar resistencia al desgaste.
El mismo principio se aplica a los tratamientos superficiales. En el endurecimiento por inducción o por llama, solo una capa cercana a la superficie puede alcanzar el campo de la austenita. La profundidad calentada, la temperatura máxima y el tiempo por encima del intervalo crítico determinan la capa endurecida. Un ciclo breve e intenso puede conservar un tamaño de grano fino, pero también genera gradientes térmicos pronunciados y exige un control preciso de la potencia, la velocidad de desplazamiento, el acoplamiento y el enfriamiento.
Disolución, crecimiento de grano y homogeneización
Cuando la ferrita y la perlita se transforman, la cementita se disuelve y el carbono difunde hacia la nueva austenita. El proceso no es instantáneo. Una pieza puede mostrar la temperatura correcta en el horno mientras su centro aún se encuentra por debajo del intervalo de transformación, especialmente cuando la sección es gruesa, la carga es densa o la circulación del horno es deficiente. Por tanto, el tiempo de mantenimiento debe basarse en el tiempo necesario para que la región significativa más fría del componente alcance la temperatura, no simplemente en el momento en que la pantalla del horno alcanza su valor de consigna.
La disolución tiene efectos contrapuestos. Se necesitan suficiente tiempo y temperatura para eliminar la perlita o la ferrita no deseadas y distribuir el carbono de modo que la austenita pueda transformarse según lo previsto durante el enfriamiento. En los aceros aleados, algunos carburos pueden requerir una disolución parcial para aportar carbono y elementos de aleación a la austenita. La disolución completa puede ser indeseable. Los carburos de aleación retenidos pueden limitar el crecimiento de grano de la austenita, contribuir a la resistencia al desgaste y controlar el nivel de carbono de la matriz.
El crecimiento de grano se acelera cuando la austenita se mantiene a una temperatura innecesariamente elevada. Los granos gruesos de austenita previa reducen la tenacidad y pueden aumentar la intensidad del agrietamiento durante el temple o la sensibilidad a la fractura, incluso cuando la dureza alcanza el objetivo nominal. También modifican la cinética de transformación y pueden cambiar la profundidad y la uniformidad del endurecimiento. La austenita de grano fino no se obtiene mediante un único tiempo de mantenimiento universal; es el resultado de ajustar la temperatura, la velocidad de calentamiento, la condición inicial, la composición de la aleación y el tamaño de la sección.
El procesamiento previo es importante. El acero normalizado, recocido, forjado, trabajado en frío o soldado puede entrar en el horno con distintas distribuciones de carburos, tamaños de grano y tensiones residuales. Un componente forjado de 42CrMo4 y una chapa delgada del mismo grado nominal no responderán de forma idéntica al mismo ciclo. ISO 683-1:2016 aborda los aceros no aleados destinados principalmente al temple y revenido, austemplado, endurecimiento por llama, endurecimiento por inducción y, en algunos casos, a condiciones normalizadas; la designación del grado y la condición de suministro especificada siguen siendo datos esenciales para el ciclo.
La austenización también puede homogeneizar la composición química local, pero solo dentro de límites prácticos. La segregación procedente de la colada, la bandificación causada por la laminación, las variaciones del metal de soldadura y la contaminación superficial pueden persistir si las distancias de difusión son grandes. Un mantenimiento más prolongado puede reducir algunos gradientes, pero también provocar crecimiento de grano y daños superficiales. El tratamiento térmico no puede eliminar todos los defectos del procesamiento previo.
Control del tiempo, la temperatura y la atmósfera
El valor de consigna del horno es solo una variable de control. El ciclo térmico real incluye la velocidad de calentamiento, la disposición de la carga, la temperatura de la pieza, la uniformidad térmica, la duración del mantenimiento, el tiempo de transferencia hasta el medio de temple y la atmósfera que rodea al acero. Todos estos factores están determinados por la geometría. Los bordes delgados se calientan rápidamente y pueden sobrecalentarse antes de que un cubo grueso alcance la temperatura objetivo; los orificios, chaveteros, roscas y cambios bruscos de sección crean concentraciones térmicas y de tensiones locales. Los dispositivos de sujeción pueden ocultar superficies frente al calor radiante o restringir la circulación.
Los termopares colocados cerca de la pared del horno pueden indicar una temperatura estable mientras el centro del componente permanece más frío. Por ello, en la producción se utilizan estudios cualificados del horno, termopares en la carga, probetas representativas o modelos validados de transferencia de calor cuando es necesario. ISO 17663:2023 establece requisitos de calidad para el tratamiento térmico en aire o en atmósferas controladas realizado en talleres o in situ, principalmente para aceros ferríticos y componentes soldados o conformados relacionados. Su alcance refleja el problema práctico: para obtener resultados reproducibles se necesitan equipos documentados, supervisión, calibración y criterios de aceptación.
El control de la atmósfera protege la composición química superficial. Los gases oxidantes del horno producen cascarilla, mientras que las condiciones descarburantes eliminan carbono de la superficie. Una capa descarburada puede reducir la dureza superficial después del temple, aunque la composición y la dureza del núcleo sean correctas. El vacío, el gas inerte, las sales o las atmósferas endotérmicas controladas pueden reducir estos efectos, pero cada opción introduce sus propios controles de proceso y requisitos de seguridad. La condición superficial debe comprobarse mediante perfiles de dureza, metalografía, inspección dimensional o medición de la profundidad química cuando la aplicación lo requiera.
El tiempo a temperatura debe ser suficientemente prolongado para lograr la transformación requerida y la igualación de temperatura, pero no más. El enfriamiento debe comenzar de inmediato cuando se alcanza la condición de austenita especificada, ya que los retrasos en la transferencia pueden modificar el historial térmico, especialmente en aceros de alta templabilidad o en componentes grandes. El resultado final procede de toda la trayectoria tiempo–temperatura, no de un número escrito en el controlador del horno. Esta distinción es el punto de partida de una austenización reproducible.
Diagramas de transformación y cinética del tratamiento térmico
Un ciclo de tratamiento térmico no puede seleccionarse basándose únicamente en la temperatura. Primero debe austenizarse el acero y, a continuación, someterse a una trayectoria determinada de tiempo–temperatura que establezca si la austenita se transforma en ferrita, perlita, bainita o martensita. El contenido de carbono, las adiciones de aleación, el tamaño de grano previo, el espesor de la sección, la velocidad de calentamiento y el estado de la estructura inicial influyen en dicha trayectoria. Los diagramas de transformación ofrecen una forma de relacionar estas variables con fenómenos observables: el inicio de la transformación, la velocidad a la que progresa y el momento en que está sustancialmente completa.
El diagrama de fases hierro–carburo de hierro describe la estabilidad de las fases en condiciones de equilibrio o próximas al equilibrio. No predice el resultado de un temple rápido. Los diagramas TTT y CCT abordan esta cuestión mediante la representación de la dependencia de la transformación tanto respecto del tiempo como de la temperatura. El tratamiento de los fundamentos del acero publicado por ASM International en 2024 sitúa estos diagramas junto con la austenización, la templabilidad, el temple, el recocido, el revenido y el control de las tensiones residuales, porque ninguna de estas operaciones puede especificarse de forma fiable sin tener en cuenta la cinética de transformación.

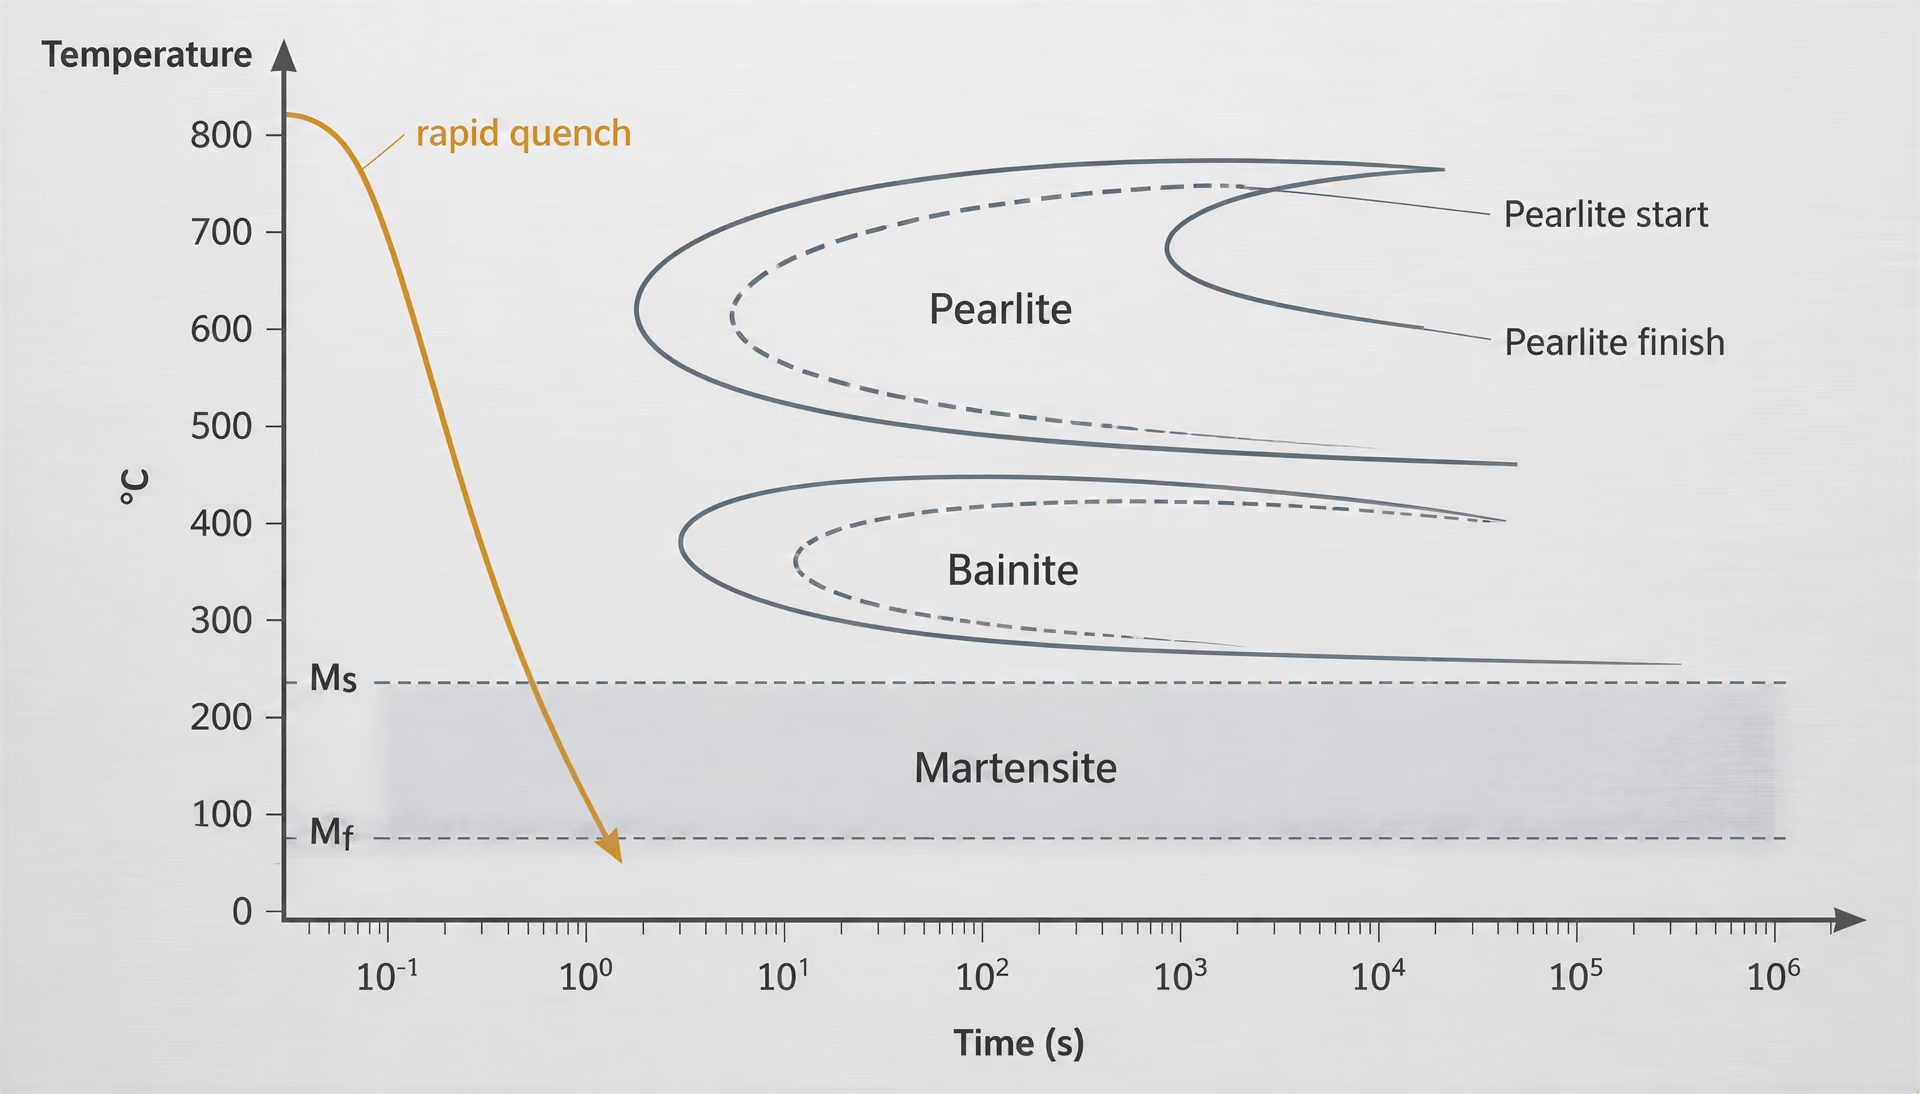
Diagramas de transformación tiempo–temperatura
Un diagrama de transformación tiempo–temperatura, denominado habitualmente diagrama TTT o diagrama de transformación isotérmica, se obtiene calentando probetas hasta la región de austenita, transfiriéndolas rápidamente a temperaturas constantes seleccionadas, manteniéndolas allí y midiendo cuándo comienza y termina la transformación. El tiempo se representa en un eje horizontal logarítmico, mientras que la temperatura se representa verticalmente. Las curvas resultantes de inicio y final suelen adoptar una característica forma de C en las reacciones perlíticas y bainíticas.
La curva de inicio marca el periodo de incubación aproximado antes de que se haya transformado una fracción detectable de austenita. La curva de final indica cuándo la transformación seleccionada está sustancialmente completa según el método de ensayo. Entre ambas curvas, la ferrita, la perlita o la bainita se desarrollan progresivamente; el diagrama no indica que toda la probeta cambie de fase en un instante. Por tanto, una línea horizontal trazada a una temperatura determinada intersecta la curva de inicio después de un tiempo de incubación y alcanza la curva de final después de un periodo de mantenimiento más prolongado.
A temperaturas justo por debajo del intervalo eutectoide, la austenita puede formar perlita gruesa, con ferrita y cementita relativamente separadas. A temperaturas inferiores, disminuye el espaciado interlaminar y la perlita se vuelve más fina. Un intervalo de temperaturas aún más bajo puede producir bainita, cuya disposición de ferrita y carburos difiere de la de la perlita. Los límites exactos dependen de la composición del acero y de las condiciones de ensayo. Los elementos de aleación como el cromo, el molibdeno, el níquel y el manganeso generalmente retrasan las reacciones controladas por difusión al modificar la estabilidad de las fases y las velocidades de difusión sustitucional, aunque sus efectos no son idénticos en todos los grados.
| Diagrama o ruta | Condición clave | Transformación o propósito típico |
|---|---|---|
| TTT | Mantenimiento a temperatura constante | Cinética de transformación de perlita o bainita |
| CCT | Enfriamiento continuo | Trayectorias prácticas de horno y temple |
| Austemplado | Mantener por encima de Ms y por debajo del intervalo de la perlita | Formación isotérmica de bainita |
| Martemplado | Mantener cerca de Ms para igualar la temperatura | Menor gradiente térmico antes de que se forme martensita |
Un diagrama TTT resulta especialmente útil para comprender tratamientos isotérmicos como el austemplado. La austenita se enfría rápidamente hasta una temperatura bainítica seleccionada, se mantiene allí hasta que se produce la transformación deseada y después se enfría hasta la temperatura ambiente. El diagrama ayuda a determinar si la trayectoria de enfriamiento evita la perlita y si el mantenimiento es suficientemente prolongado para transformar la cantidad requerida de austenita. También puede mostrar por qué un mantenimiento que parece adecuado para una composición resulta insuficiente para otra.
La temperatura de inicio de la martensita, designada , se trata de forma diferente. La martensita es una transformación sin difusión: el carbono no dispone de tiempo para redistribuirse en cementita mientras la red cambia de una estructura austenítica a una estructura tetragonal centrada en el cuerpo y sobresaturada. La martensita comienza a formarse cuando el acero se enfría por debajo de su , que depende de la composición, y la cantidad formada generalmente aumenta a medida que la temperatura desciende hacia la temperatura de final de la martensita, . La reacción no está controlada por un periodo de incubación del mismo modo que la formación de perlita. Si el temple se detiene por encima de , la martensita no comienza a formarse; si se detiene entre y , puede quedar una parte de la austenita sin transformar.
Diagramas de calentamiento y enfriamiento continuos
Los hornos industriales y los sistemas de temple rara vez reproducen los cambios bruscos de temperatura utilizados para construir un diagrama TTT. Un componente se calienta de forma continua, puede desarrollar gradientes de temperatura a través de su sección y después se enfría continuamente en aire, aceite, polímero, agua, sal o un gas controlado. Los diagramas de transformación durante el calentamiento continuo (CHT) describen la transformación durante el calentamiento a una velocidad especificada, mientras que los diagramas de transformación durante el enfriamiento continuo (CCT) describen la transformación durante un enfriamiento ininterrumpido.
Un diagrama CCT suele contener varias curvas de enfriamiento, cada una de las cuales representa una velocidad de enfriamiento diferente. Una curva lenta puede atravesar las regiones de inicio de la ferrita y la perlita, produciendo productos de difusión antes de alcanzar el intervalo de la bainita o la martensita. Una curva más rápida puede evitar esas regiones y entrar en el campo de la martensita. La velocidad de enfriamiento necesaria para evitar la transformación antes de es la velocidad crítica de enfriamiento para la probeta y la condición de austenización concretas, no un valor universal para una familia de aceros.
La intersección de la curva con los límites de inicio y final de la transformación permite predecir de forma práctica los productos formados. Por ejemplo, una trayectoria de enfriamiento para una probeta de AISI 1045 puede atravesar regiones de ferrita–perlita que una trayectoria comparable para una probeta de AISI 4140 evita, porque el cromo, el molibdeno y el manganeso desplazan las reacciones de transformación hacia tiempos más prolongados. Por tanto, ambos grados no pueden compartir un único diagrama CCT genérico, aunque los dos se sometan a temple y revenido.
Los diagramas CCT suelen ser más útiles que los diagramas TTT para la normalización, el enfriamiento al aire, el temple directo y los ciclos de producción en horno. Pueden indicar si la superficie y el centro de una pieza gruesa seguirán trayectorias diferentes. El centro se enfría más lentamente porque el calor debe atravesar el material circundante, por lo que puede formar perlita o bainita mientras la superficie alcanza la martensita. Esta es la base de la templabilidad: no simplemente la dureza máxima que puede obtenerse en la superficie, sino la profundidad hasta la que puede producirse una estructura o dureza especificada mediante un temple definido.
Ninguno de los dos diagramas constituye un mapa universal. Un diagrama identificado para AISI 4140, por ejemplo, puede haberse elaborado utilizando un intervalo de carbono determinado, una temperatura de austenización, un tiempo de mantenimiento, un tamaño de grano previo, una geometría de probeta y un medio de enfriamiento especificados. La modificación de cualquiera de estos factores puede desplazar el comportamiento de transformación. Un tamaño de grano de austenita previo más fino proporciona más sitios de nucleación y puede acelerar algunas transformaciones de difusión; un crecimiento excesivo del grano puede retrasarlas. Por tanto, un ciclo comercial de tratamiento térmico debe comprobarse en función de la carga térmica real, las dimensiones, la uniformidad del horno y las condiciones de temple.
Efectos de la nucleación, el crecimiento y la velocidad de transformación
La transformación controlada por difusión requiere tanto nucleación como crecimiento. La nucleación crea pequeñas regiones de una nueva fase, mientras que el crecimiento transporta átomos a través de la interfaz y amplía esas regiones. A temperaturas próximas a la temperatura de transformación de equilibrio, la fuerza impulsora puede ser demasiado pequeña para una nucleación rápida. A temperaturas mucho más bajas, la difusión se vuelve lenta. La transformación suele ser más rápida a una temperatura intermedia, lo que explica la nariz de la curva de inicio con forma de C.
La incubación es el periodo anterior a la formación de una cantidad suficiente de núcleos estables para que la transformación pueda detectarse. No constituye un tiempo perdido en el sentido general del proceso; refleja la competencia entre la fuerza impulsora termodinámica, la energía interfacial y la movilidad atómica. Por tanto, mantener la austenita cerca de la nariz de un diagrama TTT puede requerir muy poco tiempo antes de que comience la perlita, mientras que un mantenimiento a una temperatura más alta puede requerir una incubación mucho más prolongada.
La velocidad de crecimiento también controla la estructura resultante. Un crecimiento más rápido a temperaturas de transformación elevadas tiende a producir perlita más gruesa, mientras que la transformación a temperaturas más bajas genera un espaciado más fino y, por lo general, una resistencia mayor. La bainita se forma mediante una combinación diferente de crecimiento de la ferrita y redistribución del carbono, y su morfología cambia con la temperatura. La martensita evita el crecimiento ordinario controlado por difusión, pero genera una alta densidad de dislocaciones, deformación de la red y tensiones residuales; normalmente se requiere un revenido para reducir estos efectos y ajustar la dureza y la tenacidad.
Los diagramas de laboratorio aíslan las variables en probetas pequeñas. Los componentes de producción no lo hacen. Un eje forjado puede entrar en el horno con segregación, cascarilla, tensiones residuales y una estructura previa no uniforme. Su superficie puede calentarse y enfriarse más rápidamente que su núcleo, mientras que las esquinas, los orificios y las transiciones bruscas modifican el flujo térmico. Por ello, ISO 17663:2023 considera el tratamiento térmico asociado a la soldadura y a procesos afines como una operación sometida a control de calidad, realizada en talleres o en obra, que incluye la atención a los registros térmicos y a las condiciones del proceso. Por su parte, ISO 683-1:2016 establece los requisitos de suministro para aceros no aleados destinados principalmente al temple y revenido, al austemplado, al endurecimiento por llama, al endurecimiento por inducción y a determinadas condiciones normalizadas.
Los diagramas de transformación orientan la trayectoria, pero no sustituyen a las mediciones. Se necesitan termopares, estudios de dureza, examen metalográfico y registros de las condiciones del horno y del temple para confirmar que la trayectoria prevista se siguió realmente. La cuestión relevante no es si un acero fue «calentado y enfriado», sino qué transformaciones se produjeron, dónde se produjeron y cómo su secuencia temporal creó el equilibrio final entre dureza, tenacidad, distorsión y tensiones residuales.
Tratamientos de Recocido y Normalizado
| Tratamiento | Condición de calentamiento | Condición de enfriamiento | Resultado típico |
|---|---|---|---|
| Recocido completo | Hasta la región austenítica | Enfriamiento lento en horno | Estructura blanda y comparativamente gruesa de ferrita–perlita |
| Esferoidización | En Ac1 o justo por debajo, a menudo de forma repetida | Enfriamiento lento controlado | Partículas redondeadas de cementita en ferrita |
| Recocido de proceso | Por debajo de Ac1 | Enfriamiento controlado | Acero de bajo contenido de carbono recristalizado y más blando |
| Normalizado | Hasta la región austenítica | Enfriamiento en aire tranquilo | Estructura de ferrita–perlita más fina y, a menudo, más resistente |
El recocido no consiste en una única receta fija de calentamiento y enfriamiento. Es una familia de ciclos térmicos seleccionados para modificar la dureza, la ductilidad, la maquinabilidad, las tensiones residuales, la estructura de grano o el estado dejado por un proceso anterior. El ciclo requerido depende del contenido de carbono, las adiciones de aleación, el tamaño de la sección, la deformación previa, la velocidad de calentamiento, el tiempo de mantenimiento, la uniformidad de la temperatura del horno y la trayectoria de enfriamiento prevista. Un tratamiento que ablanda una chapa delgada de bajo contenido de carbono puede no ser adecuado para una pieza forjada gruesa de contenido medio de carbono, aunque ambas se describan como “recocidas”.
Los cambios de fase en los que se basan estos tratamientos suelen analizarse mediante el diagrama hierro–carburo de hierro, pero dicho diagrama proporciona relaciones de equilibrio y no el tiempo necesario para la transformación. Las velocidades de calentamiento y enfriamiento modifican la respuesta real. Los diagramas de transformación en calentamiento y enfriamiento continuos, junto con los diagramas de transformación tiempo–temperatura, muestran cuándo se forma la austenita y cuándo se descompone en ferrita, perlita, bainita u otros productos. El tratamiento de 2024 de ASM International sobre el tratamiento térmico del acero sitúa específicamente el recocido, la austenización, los diagramas de transformación, la dureza y el control de las tensiones residuales dentro del mismo marco de proceso.
Recocido completo y ciclos de ablandamiento relacionados
El recocido completo generalmente consiste en calentar el acero hasta la región de austenita, mantenerlo el tiempo suficiente para que la sección alcance un estado adecuado y enfriarlo lentamente en el horno. En un acero hipoeutectoide, la temperatura de austenización normalmente se encuentra por encima de la temperatura crítica superior, Ac3, de modo que la ferrita y la perlita originales se disuelvan lo suficiente para formar austenita. En un acero hipereutectoide, el ciclo suele seleccionarse por encima de Ac1 pero por debajo de Acm, dejando algo de cementita proeutectoide en lugar de disolver todos los carburos. La práctica exacta varía según el grado y el tamaño de la sección.
Durante el enfriamiento lento en el horno, la austenita se transforma relativamente cerca del equilibrio. Las composiciones hipoeutectoides producen ferrita proeutectoide seguida de perlita; el acero eutectoide se transforma principalmente en perlita; el acero hipereutectoide forma perlita con cementita proeutectoide. La estructura resultante suele ser más blanda y más gruesa que la producida por el enfriamiento al aire. La perlita más gruesa presenta una mayor separación interlaminar, lo que reduce la resistencia al corte y a la deformación, pero también disminuye la resistencia mecánica y la dureza.
El objetivo suele ser ablandar el material antes del mecanizado o del conformado en frío. El recocido completo puede reducir las fuerzas de corte, disminuir el desgaste de las herramientas y uniformar la dureza en una pieza forjada o fundida de gran tamaño. También puede sustituir una estructura de fundición no uniforme o una estructura previa sobrecalentada por una disposición ferrita–perlita más predecible. No elimina automáticamente todos los defectos: la segregación, el crecimiento excesivo del grano, la descarburación y las redes de carburos pueden permanecer o hacerse más evidentes si la temperatura y el tiempo de mantenimiento no se controlan adecuadamente.
Una sección gruesa complica el resultado. Su superficie sigue la temperatura del horno más rápidamente que su núcleo, mientras que el núcleo se enfría más lentamente y puede transformarse a una temperatura diferente. Por tanto, la parte exterior puede contener perlita más fina que el centro o experimentar una formación de ferrita diferente, incluso cuando el ciclo del horno se haya registrado correctamente. La medición de la temperatura debe representar la pieza de trabajo, no solamente la atmósfera del horno.
El recocido de globulización es otro ciclo de ablandamiento, especialmente importante para aceros de alto contenido de carbono y aceros para herramientas que deben mecanizarse antes del endurecimiento. Un mantenimiento prolongado justo por debajo de Ac1, o calentamientos repetidos a través de Ac1 seguidos de un enfriamiento lento, favorece que la cementita forme partículas redondeadas en una matriz ferrítica. Los carburos globulizados generalmente facilitan el mecanizado del acero de alto contenido de carbono en comparación con una estructura de perlita laminar fina y proporcionan una condición inicial útil para la austenización posterior. El ciclo puede ser prolongado porque la cementita debe cambiar de forma mediante difusión; un mantenimiento corto en el horno no puede producir el mismo resultado.
El recocido isotérmico ofrece un control más preciso que el enfriamiento ordinario en el horno. El acero se enfría desde el intervalo de austenización hasta una temperatura seleccionada dentro del intervalo de transformación de la perlita, se mantiene allí hasta que la transformación se haya completado sustancialmente y después se enfría hasta la temperatura ambiente. El mantenimiento puede producir una estructura más uniforme y acortar el ciclo total para algunos grados, pero requiere equipos controlados y un programa de transformación específico para la composición.
Recocido de proceso y alivio de tensiones
El recocido de proceso suele ser un tratamiento subcrítico aplicado a aceros de bajo contenido de carbono o de baja aleación después del trabajo en frío. El material se calienta por debajo de Ac1, a menudo dentro de un intervalo seleccionado para permitir la recristalización sin formar austenita; después se mantiene y se enfría a una velocidad controlada. Nuevos granos de ferrita relativamente libres de deformación sustituyen a los granos alargados y distorsionados producidos por laminación, trefilado, doblado o prensado. La dureza disminuye, la ductilidad se recupera y el acero adquiere mayor capacidad para someterse a otra operación de conformado.
La temperatura debe ser lo suficientemente alta para permitir la recristalización, pero no tan elevada como para provocar un crecimiento de grano no deseado. La reducción previa es importante: el acero sometido a un trabajo en frío intenso contiene más energía almacenada y puede recristalizarse con mayor facilidad que un material ligeramente deformado. El contenido de carbono y los elementos de aleación también afectan a la cinética de recristalización. Un ciclo adecuado para una chapa de bajo contenido de carbono no puede transferirse directamente a un grado de mayor contenido de carbono o aleado.
El recocido de alivio de tensiones aborda un problema diferente. Las tensiones residuales surgen por soldadura, mecanizado, enfriamiento desigual, fundición, conformado o calentamiento localizado. Un mantenimiento subcrítico permite una difusión limitada y una acomodación plástica que reducen las tensiones sin transformar deliberadamente la matriz. El tratamiento puede reducir la distorsión durante el mecanizado posterior y disminuir el riesgo de fisuración o de desplazamientos dimensionales, pero no hace que las tensiones residuales desaparezcan de manera uniforme. La geometría con aristas pronunciadas, la restricción de la soldadura, los gradientes de temperatura y los espesores desiguales de la sección siguen siendo importantes.
El alivio de tensiones después de la soldadura requiere prestar atención al metal de soldadura, la zona afectada por el calor, el metal base y las restricciones del componente. ISO 17663:2023 establece requisitos de calidad para el tratamiento térmico en aire o en atmósferas controladas, en talleres o in situ, principalmente para aceros ferríticos y componentes soldados o conformados relacionados. Su importancia es práctica: la calibración del horno, la colocación de los termopares, las velocidades de calentamiento y enfriamiento, las condiciones de apoyo y los registros pueden afectar al resultado tanto como la temperatura nominal.
Normalizado y afino de grano
El normalizado suele consistir en calentar el acero hasta la región de austenita, mantenerlo hasta que esté preparado para la transformación y enfriarlo en aire tranquilo, en lugar de hacerlo dentro del horno. El enfriamiento al aire es más rápido que el enfriamiento en el horno, por lo que la austenita se transforma a una temperatura más baja y produce ferrita y perlita más finas en muchos aceros al carbono y de baja aleación. La condición normalizada suele ser más resistente y más dura que la condición completamente recocida, aunque conserva una ductilidad útil.
La palabra “afino” requiere una precisión. El normalizado puede afinar los granos gruesos producidos por la forja, la fundición, los ciclos térmicos de soldadura o un calentamiento excesivo, pero no puede corregir todas las formas de segregación ni eliminar una red continua de carburos. El afino de grano depende del tamaño de grano de la austenita establecido durante el calentamiento. Una temperatura o un tiempo de mantenimiento excesivos pueden hacer crecer los granos de austenita antes del enfriamiento al aire, menoscabando el resultado previsto.
El contenido de carbono modifica tanto la temperatura de transformación como las proporciones finales. El aumento del contenido de carbono generalmente incrementa la fracción de perlita hasta alcanzar la composición eutectoide y eleva la dureza después del normalizado. Un grado de bajo contenido de carbono puede seguir siendo predominantemente ferrítico, con relativamente poca perlita; un grado de contenido medio de carbono desarrolla más perlita y una mayor resistencia; un grado hipereutectoide puede formar perlita más cementita proeutectoide. Los elementos de aleación pueden retrasar la transformación y modificar el equilibrio ferrita–perlita, por lo que algunos aceros pueden formar bainita u otros productos durante el enfriamiento al aire si la sección es delgada o la velocidad de enfriamiento es suficientemente elevada.
El tamaño de la sección invierte esa situación. Una pieza delgada pierde calor rápidamente y puede normalizarse con una estructura más fina, mientras que el núcleo de una sección pesada se enfría lentamente y puede aproximarse a una condición recocida. La geometría, el contacto con los dispositivos de sujeción, la carga del horno y el movimiento del aire añaden más variación. Por tanto, el normalizado es una práctica de enfriamiento definida, no simplemente una denominación para cualquier acero enfriado fuera de un horno. ISO 683-1:2016 reconoce aceros no aleados suministrados en varias condiciones de tratamiento térmico, incluidas, en algunos casos, las condiciones normalizadas; el grado especificado y la condición de suministro siguen rigiendo la microestructura y las propiedades aceptables.
Temple, endurecimiento y templabilidad
[5] Basic Principles and Design Guidelines for Heat Treatment. ASM International. ASM Handbook chapter, 2024.
El temple no consiste simplemente en enfriar rápidamente después del calentamiento. Es un intento planificado de hacer pasar un acero austenitizado por determinados intervalos de temperatura con suficiente rapidez para suprimir las transformaciones difusivas, como la perlita y la ferrita proeutectoide, mientras se produce martensita u otra estructura endurecida especificada. El resultado depende de la composición, el tamaño de grano de la austenita, la geometría de la sección, la uniformidad de la temperatura, la curva de enfriamiento y las tensiones generadas durante la transformación. El volumen 4A del ASM Handbook trata estas variables junto con la austenización, la dureza, la templabilidad, el temple, el revenido, el austemplado, el martemplado y el endurecimiento superficial (ASM International, 2024).
Temple y transformación martensítica
Antes del temple, el acero se calienta hasta alcanzar condiciones de formación de austenita. En los aceros hipoeutectoides, esto normalmente significa calentar por encima de la temperatura crítica superior para que la ferrita y la perlita se disuelvan suficientemente en la austenita. En un acero eutectoide, la mezcla perlítica debe transformarse en austenita; en un acero hipereutectoide, el tratamiento puede conservar cierta cantidad de cementita proeutectoide, dependiendo de la temperatura especificada. El tiempo de mantenimiento debe permitir que la sección alcance una condición adecuada y razonablemente uniforme, pero un tiempo o una temperatura excesivos pueden aumentar el tamaño de grano de la austenita, incrementar la oxidación y empeorar la distorsión.
La austenita puede disolver una cantidad de carbono sustancialmente mayor que la ferrita. Durante un enfriamiento lento o moderado, el carbono tiene tiempo para difundirse, lo que permite la formación de ferrita, cementita o perlita. El enfriamiento rápido elimina ese tiempo. Si la trayectoria de enfriamiento evita las regiones de transformación de la perlita y la bainita en un diagrama de transformación tiempo-temperatura, la austenita alcanza la temperatura de inicio de la martensita, Ms. A continuación, la martensita se forma mediante una transformación por cizallamiento sin difusión, mientras el carbono queda atrapado en una estructura tetragonal centrada en el cuerpo sobresaturada. Un enfriamiento adicional produce más martensita hasta aproximarse a la temperatura de finalización de la martensita, Mf.
La martensita aumenta la dureza porque su red distorsionada se opone al movimiento de las dislocaciones. El contenido de carbono afecta notablemente a esta respuesta: un mayor contenido de carbono disuelto generalmente incrementa la dureza de la martensita recién templada y reduce Ms y Mf. Por lo tanto, un acero puede conservar cierta cantidad de austenita no transformada después de enfriarse hasta la temperatura ambiente, especialmente cuando el contenido de carbono y de elementos de aleación es elevado o cuando la sección no alcanza una temperatura suficientemente baja. La austenita retenida puede transformarse posteriormente durante el servicio, el mecanizado, el tratamiento subcero o el revenido, modificando las dimensiones y las tensiones.
El centro de una pieza grande se enfría más lentamente que su superficie. Esta diferencia puede permitir que se forme perlita o bainita en el interior incluso cuando la superficie se vuelve martensítica. El temple también genera gradientes térmicos: la superficie se contrae primero, mientras que el núcleo caliente se opone a dicha contracción. La deformación de transformación añade otra fuente de tensiones, ya que la transformación de austenita a martensita implica un aumento de volumen. El agrietamiento es el resultado extremo, pero la distorsión, las tensiones residuales y el cambio dimensional son más frecuentes. Por tanto, la estructura deseada debe evaluarse en toda la sección, y no únicamente a partir de una lectura de dureza superficial.
El revenido normalmente sigue al temple. Reduce las tensiones de temple y transforma la martensita sobresaturada en martensita revenida mediante reacciones controladas de precipitación y recuperación. La temperatura y el tiempo de revenido seleccionados determinan el equilibrio entre dureza, resistencia, tenacidad y estabilidad dimensional. Una pieza templada que se deja sin revenir puede presentar una dureza elevada, pero una resistencia deficiente al agrietamiento o al impacto.
Dureza frente a templabilidad
La dureza es la resistencia medida a la deformación localizada. Los ensayos Rockwell C, Vickers y Brinell indican lo que sucede en una ubicación concreta del ensayo, bajo una carga, un penetrador y un procedimiento definidos. Un valor de dureza superficial no indica hasta qué profundidad se endureció la pieza, si el núcleo es martensítico ni si el resultado se obtuvo mediante temple, cementación, endurecimiento por inducción u otro tratamiento.
La templabilidad es diferente. Es la capacidad de una sección de acero para desarrollar una estructura endurecida a través de su profundidad bajo condiciones especificadas de austenización y temple. Describe la respuesta a la transformación, no un único valor de dureza. Dos aceros pueden alcanzar una dureza superficial máxima similar cuando son completamente martensíticos y, aun así, diferir considerablemente en la profundidad hasta la que se mantiene dicha dureza. El carbono determina en gran medida la dureza máxima de la martensita; los elementos de aleación, como el manganeso, el cromo, el molibdeno y el níquel, generalmente retrasan las transformaciones difusivas e incrementan la templabilidad. El boro puede ejercer un efecto considerable en adiciones controladas muy pequeñas cuando permanece activo en los límites de grano de la austenita.
Ensayo de temple final Jominy Ensayo normalizado en el que un extremo de una probeta austenizada se templa con agua y se mide la dureza a distintas distancias del extremo templado para caracterizar la templabilidad.
El ensayo de temple en un extremo Jominy expresa la templabilidad como un perfil de dureza a lo largo de una probeta normalizada. El agua incide sobre un extremo, creando un intervalo de velocidades de enfriamiento a lo largo de su longitud. La dureza medida a distancias fijas revela hasta qué distancia puede formar martensita el acero bajo esa condición de ensayo. La curva no constituye una garantía directa para todos los componentes. Un engranaje grueso, una placa delgada y una pieza fundida compleja presentan historiales térmicos diferentes, aunque estén fabricados con la misma colada de acero.
El tamaño de la sección es decisivo porque el calor debe desplazarse desde el interior hasta la superficie de enfriamiento. Un diámetro pequeño puede enfriarse rápidamente en toda su extensión, mientras que una sección pesada puede desarrollar martensita únicamente cerca de su superficie exterior. La geometría complica aún más la situación: los orificios, las esquinas agudas, los chaveteros, las almas delgadas y las transiciones bruscas de espesor concentran el flujo térmico y las tensiones. El tamaño de grano de la austenita también afecta a la templabilidad. Los granos más gruesos ofrecen menos sitios de nucleación para la ferrita y la perlita, lo que a menudo retrasa esas transformaciones, pero un crecimiento excesivo del grano reduce la tenacidad y puede aumentar la distorsión o el agrietamiento.
La templabilidad no debe confundirse con la «dureza después de cualquier temple». Un acero con alto contenido de carbono puede ser muy duro en la superficie y, sin embargo, presentar una profundidad de endurecimiento limitada. Por el contrario, un acero aleado de contenido medio de carbono puede tener una dureza martensítica máxima inferior, pero desarrollar dicha estructura a mayor profundidad en una sección grande. La especificación del tratamiento debe indicar el grado de acero, la temperatura de austenización, las condiciones de mantenimiento, el medio de temple, la agitación, la geometría de la pieza y las ubicaciones de aceptación.
Medios de enfriamiento y severidad
Variables que modifican la severidad del temple
- Medio El agua, la salmuera, el aceite, el polímero, el gas o una ruta interrumpida proporcionan respuestas de enfriamiento diferentes.
- Agitación El movimiento del fluido rompe las películas de vapor y renueva el fluido más frío en la superficie.
- Estado La temperatura, la concentración, la contaminación, la degradación y el volumen del baño modifican el enfriamiento.
- Geometría Las esquinas, los orificios, las almas y las secciones gruesas crean diferencias locales de enfriamiento.
- Orientación La colocación de la pieza modifica el acceso del fluido y la curva de enfriamiento resultante.
El agua, la salmuera, el aceite, las soluciones poliméricas, el gas y el enfriamiento interrumpido son clases de prácticas de enfriamiento, no recetas intercambiables. Su rendimiento depende de la temperatura, la concentración, la agitación, la contaminación, el volumen del baño, la carga de piezas y el estado superficial. Incluso el mismo medio de temple nominal puede producir curvas de enfriamiento diferentes en equipos distintos.
El agua suele proporcionar un enfriamiento intenso en el intervalo de altas temperaturas, pero la formación de una película de vapor puede aislar temporalmente una superficie caliente. Cuando la envoltura de vapor colapsa, el enfriamiento puede volverse intenso y desigual. La salmuera reduce la persistencia de la película de vapor y puede enfriar de forma más agresiva, aumentando el riesgo de distorsión y agrietamiento. Estos medios pueden ser inadecuados para formas complejas o para aceros con alta templabilidad cuando un temple menos severo puede producir la estructura requerida.
En general, el aceite enfría de manera menos violenta que el agua o la salmuera y puede reducir el choque térmico, aunque el tipo de aceite, su temperatura, la agitación, la oxidación y la contaminación modifican su comportamiento. Las soluciones poliméricas abarcan un intervalo amplio: la concentración y la circulación pueden ajustarse para modificar la severidad del enfriamiento, pero es necesario controlarlas porque las variaciones de concentración cambian el proceso. El temple con gas, incluido el gas inerte presurizado, puede proporcionar un enfriamiento más limpio y uniforme; sin embargo, su severidad puede ser insuficiente para una sección grande o para un grado con baja templabilidad.
La severidad del enfriamiento se refiere a la relación entre el medio de temple y la superficie de la pieza, no simplemente al nombre del medio. La agitación rompe las películas de vapor y renueva el fluido más frío en la superficie. Una agitación excesiva o desigual puede producir una dureza no uniforme y distorsión. Un medio de temple en malas condiciones puede contener agua, polímero degradado, lodos o un exceso de productos de oxidación; en ese caso, su curva de enfriamiento se desvía del proceso cualificado.
El enfriamiento interrumpido modifica deliberadamente la trayectoria. En el martemplado, la pieza se enfría rápidamente hasta una temperatura superior o cercana a Ms, se mantiene el tiempo suficiente para igualar la temperatura sin permitir una formación significativa de bainita o perlita y, posteriormente, se enfría a través del intervalo martensítico. Esto reduce la diferencia entre las temperaturas de la superficie y del núcleo y puede disminuir la distorsión, pero no elimina las tensiones de transformación. En cambio, el austemplado transfiere el acero austenitizado a un baño donde la bainita se forma isotérmicamente, produciendo una estructura endurecida especificada sin requerir un temple martensítico convencional.
El tratamiento de ASM de 2024 sobre los diagramas de transformación y el control de las tensiones residuales deja claro el punto central: el temple debe diseñarse a partir del comportamiento del acero durante el enfriamiento continuo y del historial térmico de la pieza. La norma ISO 683-1:2016 abarca los aceros no aleados destinados principalmente al temple y revenido, al austemplado, al endurecimiento a la llama, al endurecimiento por inducción y a determinadas condiciones de normalizado. Para componentes de acero ferrítico soldados o conformados, la norma ISO 17663:2023 integra el tratamiento térmico en un proceso sometido a control de calidad que puede realizarse en un taller o en el lugar de trabajo. Ninguna de las dos normas establece que un medio de enfriamiento sea universalmente adecuado. La elección correcta es la que produce la estructura y las propiedades requeridas, manteniendo al mismo tiempo la variación de dureza, la distorsión, las tensiones residuales y el agrietamiento dentro de los límites especificados.
Revenido y control del acero templado
Por qué la martensita recién templada rara vez es la condición final
El temple puede producir martensita, pero la martensita es una condición creada al suprimir la difusión, no un estado final estable para la mayoría de los componentes de ingeniería. Durante el temple, la austenita se transforma en una estructura tetragonal centrada en el cuerpo, sobresaturada y distorsionada, en la que el carbono tiene poco tiempo para redistribuirse. El resultado puede ser una dureza y una resistencia muy elevadas, pero también tensiones residuales considerables, baja ductilidad, escasa resistencia a la fractura e inestabilidad dimensional.
El problema no es simplemente que el acero sea «demasiado duro». Las distintas regiones de un componente se enfrían a velocidades diferentes. La superficie puede transformarse antes que el núcleo, mientras que las esquinas y los orificios imponen restricciones locales. La contracción térmica, la deformación de transformación, la austenita retenida y el cambio de volumen asociado con la formación de martensita pueden combinarse para producir tensiones de tracción, deformación o grietas de temple. Una sección grande también puede contener una mezcla de martensita, bainita, perlita y austenita retenida, en lugar de una única estructura uniforme. El contenido de carbono, las adiciones de aleación, la templabilidad, el tamaño de la sección, el medio de temple, la agitación y la geometría influyen en ese resultado.[6] Steel and Its Heat Treatment. Elsevier. Technical reference, 1984.
El revenido consiste en recalentar de forma controlada el acero templado hasta una temperatura inferior al intervalo de transformación pertinente, normalmente por debajo de la temperatura a la que se formaría nueva austenita. El acero se mantiene el tiempo suficiente para que tengan lugar reacciones seleccionadas de difusión y precipitación y, después, se enfría en condiciones controladas. Este tratamiento reduce la fragilidad y las tensiones residuales, al tiempo que ajusta la dureza, la resistencia a la tracción, la tenacidad, la resistencia al desgaste y la estabilidad dimensional.
Como explica ASM International en su material de 2024 sobre tratamientos térmicos, el revenido del acero debe considerarse junto con la austenización, los diagramas de transformación, la dureza y la templabilidad, el temple, la deformación y el control de las tensiones residuales. Esta relación es importante. El revenido no puede corregir una práctica de austenización inadecuada ni un temple sin control; modifica la estructura creada durante las etapas anteriores.
Reacciones de revenido y equilibrio de propiedades
El revenido comienza con la redistribución del carbono atrapado en la martensita. En la etapa más temprana, el carbono se desplaza a distancias cortas y puede formar carburos de transición, mientras disminuye la distorsión tetragonal de la martensita. La matriz se vuelve menos sobresaturada y se alivian parte de las tensiones asociadas con la red cristalina recién templada. Esto puede producir una reducción moderada de la dureza y, al mismo tiempo, mejorar la resistencia a la formación de grietas.
Con un revenido más prolongado, las estructuras de transición dan paso a disposiciones de carburos más estables. En los aceros al carbono, la cementita se convierte en el carburo principal y se desarrolla dentro de una matriz ferrítica a medida que la estructura martensítica pierde su sobresaturación extrema. En los aceros aleados, el cromo, el molibdeno, el vanadio, el wolframio u otros elementos formadores de carburos pueden modificar las reacciones de precipitación y producir carburos de aleación con historiales térmicos adecuados. Estas reacciones no son instantáneas. La temperatura determina qué reacciones son posibles y con qué rapidez avanzan; el tiempo determina hasta qué punto progresan.
Por tanto, el equilibrio de propiedades depende del historial completo de tiempo y temperatura, no únicamente de la temperatura nominal del horno. Las temperaturas de revenido más elevadas generalmente aceleran la redistribución del carbono y el engrosamiento de los carburos, lo que provoca una mayor reducción de la dureza y la resistencia, pero suele producir un aumento útil de la tenacidad y la ductilidad. Las temperaturas más bajas conservan una mayor dureza, al tiempo que alivian menos tensiones y dejan una mayor parte de la estructura templada química y mecánicamente inestable. La respuesta real depende del nivel de carbono, el contenido de aleantes, el tamaño de grano de la austenita previa, la morfología de la martensita, la austenita retenida y el tamaño del componente.
La austenita retenida requiere especial atención. Puede transformarse durante el revenido o posteriormente durante el servicio, produciendo un cambio dimensional inaceptable en piezas de precisión. Es posible diseñar un ciclo de revenido para reducir este riesgo, pero el resultado depende del grado de acero y de la cantidad y estabilidad de la austenita retenida. Algunos componentes requieren más de un ciclo de revenido, con enfriamiento entre ciclos, para que los constituyentes recién transformados reciban un revenido posterior. Los ciclos repetidos también pueden mejorar la estabilidad dimensional cuando el primer ciclo revela o induce una transformación adicional.
El tiempo a temperatura debe ser suficiente para la región más fría o menos calentada de la carga, y no simplemente para que la pantalla del horno alcance el valor programado. Las secciones gruesas, las cargas densamente compactadas y las piezas con grandes diferencias de masa pueden desarrollar gradientes de temperatura. En consecuencia, la uniformidad del calentamiento es una variable metalúrgica. Una superficie que alcanza pronto la temperatura prevista puede sufrir un sobre-revenido mientras el núcleo todavía se aproxima a ella. La calibración del horno, la disposición de la carga, la separación entre piezas, el control de la atmósfera y la monitorización en ubicaciones representativas forman parte del tratamiento, especialmente cuando se especifican requisitos de resistencia o tolerancias dimensionales.
La distinción entre el equilibrio y el comportamiento de transformación sigue siendo útil en este contexto. El diagrama hierro–carburo de hierro indica las relaciones de fases en equilibrio, mientras que el revenido depende de reacciones cinéticas que tienen lugar durante un ciclo térmico de duración finita. El análisis de 2024 de ASM sobre el tratamiento térmico del acero separa estos conceptos de equilibrio del comportamiento de transformación en función del tiempo y la temperatura y del comportamiento durante el calentamiento o enfriamiento continuos. El revenido es también un proceso cinético: dos ciclos que alcancen la misma temperatura nominal pueden producir estructuras diferentes si difieren sus velocidades de calentamiento, tiempos de mantenimiento, velocidades de enfriamiento o condiciones de temple previas.
ISO 683-1:2016 aborda los requisitos técnicos de suministro para aceros no aleados destinados principalmente al temple y revenido, entre otras condiciones. Para componentes de acero ferrítico soldados o conformados, ISO 17663:2023 sitúa el tratamiento térmico dentro de un marco de control de calidad que abarca los trabajos realizados en talleres o in situ, en aire o en atmósferas controladas. Ninguna de las dos normas hace que un único ciclo de revenido sea adecuado para todos los grados o geometrías. El acero especificado, la forma del producto, el tamaño de la sección y las propiedades requeridas siguen determinando el procedimiento.
Fragilización por revenido y control de la temperatura
La fragilización por revenido es un modo de fallo reconocido, no una simple pérdida incidental de dureza. La referencia técnica Steel and Its Heat Treatment (Elsevier, 1984) identifica la fragilidad por revenido como uno de los temas centrales del tratamiento térmico del acero. En los aceros aleados susceptibles, la fragilización puede desarrollarse después de determinadas exposiciones térmicas y velocidades de enfriamiento durante el revenido, especialmente cuando los elementos impureza segregan hacia los límites de grano de la austenita previa. El fósforo, el estaño, el antimonio y el arsénico se asocian habitualmente con este mecanismo, mientras que la composición de la aleación y el procesamiento previo influyen en la susceptibilidad.
El peligro consiste en una reducción de la tenacidad al impacto sin un cambio proporcional en las propiedades convencionales de tracción. Una pieza puede conservar una dureza aparentemente aceptable y, al mismo tiempo, volverse más propensa a la fractura intergranular bajo impacto o a temperaturas de servicio más bajas. El intervalo de temperatura y la gravedad del fenómeno no son valores universales: dependen de la composición química del acero, la segregación, la estructura de grano de la austenita, el tiempo de mantenimiento y la práctica de enfriamiento. Por tanto, una prescripción desligada del grado y de la especificación puede resultar engañosa.
El control puede incluir la selección de una composición menos susceptible, la limitación de los elementos residuales perjudiciales, la evitación de exposiciones inadecuadas y la aplicación de la práctica de enfriamiento especificada después del revenido. En algunos aceros aleados se requiere un enfriamiento rápido a través de la región susceptible después del revenido; en otros, la especificación aplicable puede exigir un procedimiento diferente o la verificación de la tenacidad al impacto. La respuesta correcta viene determinada por la norma del material, la función del componente y los requisitos de ensayo.
La medición de la temperatura debe representar la del acero, no únicamente la de la atmósfera del horno. La colocación de los termopares, los estudios de uniformidad del horno, el tamaño de la carga y el tiempo de transferencia influyen en el ciclo real. Una transferencia tardía o un enfriamiento irregular pueden alterar la precipitación de carburos y el riesgo de fragilización, incluso cuando el valor programado registrado parece correcto. Por tanto, el revenido es un problema de control: la composición establece las reacciones posibles, el temple establece la estructura inicial y la trayectoria posterior de tiempo y temperatura determina el equilibrio entre dureza, tenacidad, alivio de tensiones y estabilidad.
Austemplado y martemplado
| Proceso | Posición de mantenimiento | Transformación prevista | Beneficio principal |
|---|---|---|---|
| Austemplado | Por encima de Ms y por debajo del intervalo de la perlita | Bainita | Estructura bainítica controlada y distorsión potencialmente menor |
| Martemplado | Cerca de Ms o justo por encima | Martensita durante el enfriamiento posterior | Menor diferencia de temperatura entre la superficie y el núcleo antes de que se forme martensita |
| Temple directo | A través del intervalo de transformación sin un mantenimiento de igualación | Generalmente martensita donde el enfriamiento es suficiente | Ruta sencilla, pero con mayor riesgo de gradiente térmico |
El austemplado y el martemplado son alternativas controladas al temple directo seguido de revenido. Ninguno de los dos consiste simplemente en elegir un baño diferente. Cada uno impone a la austenita una trayectoria distinta de tiempo–temperatura, y el resultado depende de que el acero pueda evitar la perlita, alcanzar el intervalo de transformación requerido y mantener una uniformidad suficiente en toda la sección. El contenido de carbono, las adiciones de aleación, el tamaño de grano de la austenita previa, la geometría y la capacidad del baño influyen en ese resultado.
La distinción es fundamental. El austemplado tiene como objetivo transformar isotérmicamente la austenita en bainita antes de enfriar la pieza hasta la temperatura ambiente. El martemplado interrumpe el temple cerca de la temperatura de inicio de la martensita, permitiendo que disminuyan las diferencias de temperatura antes de que se forme la martensita; la transformación martensítica ocurre después durante un enfriamiento adicional, seguido de revenido. El ASM Handbook Volume 4A, publicado por ASM International en 2024, trata ambos procesos por separado dentro del estudio más amplio de la austenización, la templabilidad, el temple, el revenido y el control de las tensiones residuales.
Trayectorias de transformación isotérmica
En el austemplado, el acero se calienta primero por encima de su intervalo crítico para producir austenita. A continuación, se transfiere rápidamente a un baño mantenido por encima de la temperatura de inicio de la martensita, , pero por debajo del intervalo de transformación de la perlita. La temperatura del baño suele seleccionarse aproximadamente entre 250 y 400 °C, aunque el intervalo útil varía considerablemente según el grado y la morfología de bainita requerida. La pieza permanece a esa temperatura hasta que la fracción prevista de austenita se ha transformado en bainita, después de lo cual se enfría hasta la temperatura ambiente.
Esta trayectoria evita el paso directo por la región de la perlita y, cuando la transformación se completa, evita la formación de martensita fresca durante el enfriamiento final. La bainita está constituida por regiones ferríticas formadas mediante un componente desplazativo de la transformación, junto con austenita retenida enriquecida en carbono o carburos, según la temperatura, la composición y la terminología aplicada a la estructura. La bainita superior se forma generalmente a temperaturas de austemplado más elevadas; la bainita inferior se forma a temperaturas más bajas y suele contener ferrita más fina y carburos distribuidos más finamente.
Un diagrama TTT hace que el proceso parezca sencillo: evitar la nariz, entrar en el campo de la bainita, mantener la temperatura hasta que termine la transformación y enfriar. La producción real es menos tolerante. El tiempo de transferencia requerido debe ser inferior al tiempo disponible antes de que comience la perlita, mientras que el baño debe extraer el calor con suficiente rapidez para llevar toda la sección a una temperatura prácticamente uniforme. Un diente de engranaje grueso, un resorte o un componente de rodamiento pueden tener una superficie que ya está transformándose mientras su núcleo todavía se enfría hacia la temperatura del baño. Si el núcleo no completa la misma trayectoria, la estructura final se vuelve mixta.
Por tanto, el austemplado depende en gran medida de la templabilidad y del tamaño de la sección. Los elementos de aleación, como el manganeso, el cromo, el molibdeno y el níquel, generalmente retrasan las transformaciones difusionales, desplazando las reacciones de la perlita y la bainita hacia tiempos más largos, pero también modifican , la cinética de la bainita, la estabilidad de la austenita retenida y la temperatura del baño requerida. Un acero de bajo carbono puede no desarrollar la resistencia esperada de un grado austemplado con mayor contenido de carbono, mientras que un contenido excesivo de carbono o de elementos de aleación puede prolongar el tiempo de transformación o dejar austenita retenida después del enfriamiento.
El martemplado también comienza con la austenización, pero su objetivo es diferente. La pieza austenizada se templa en un baño mantenido justo por encima de , a menudo dentro de un intervalo seleccionado para el grado específico, en lugar de utilizar una temperatura universal fija. Se mantiene el tiempo suficiente para que la superficie y el núcleo alcancen temperaturas similares, pero no tanto como para que se forme una cantidad significativa de bainita o perlita. Después, la pieza se enfría a través del intervalo martensítico, normalmente al aire o en otro medio controlado, y se somete a revenido.
El baño iguala la temperatura; normalmente no completa una transformación isotérmica. La martensita se forma posteriormente en un intervalo de temperaturas, por lo que el martemplado sigue siendo una ruta de endurecimiento martensítico. El revenido posterior reduce la fragilidad y ajusta la dureza, la tenacidad y la estabilidad dimensional. Omitir este paso de revenido puede dejar una tensión residual elevada y un riesgo de fisuración inaceptable, especialmente en aceros con mayor contenido de carbono.
Consideraciones sobre la distorsión y la fisuración
Un temple directo genera dos fuentes principales de tensiones. Las tensiones térmicas se desarrollan porque la superficie se enfría y se contrae antes que el interior. Las tensiones de transformación se desarrollan porque la austenita se transforma en productos con diferentes volúmenes específicos, especialmente cuando la martensita se forma en momentos distintos a lo largo de la sección. La geometría amplifica ambos efectos: las esquinas agudas, las almas delgadas unidas a cubos macizos, los chaveteros, los orificios y los cambios bruscos de espesor concentran la deformación.
El austemplado reduce el gradiente térmico después de la transferencia, porque la pieza alcanza una temperatura de baño relativamente uniforme antes de que se desarrolle la bainita. La transformación bainítica también ocurre dentro de un intervalo más restringido y controlado que un temple severo, iniciado en la superficie, hasta formar martensita. En consecuencia, la distorsión y la fisuración pueden ser menores, pero no se eliminan. Una agitación desigual, una transferencia retardada, variaciones en la temperatura del baño o una transformación incompleta pueden producir estructuras diferentes en distintas regiones. La bainita, la austenita retenida, la martensita y la perlita pueden coexistir, y cada una conserva un historial dimensional y de tensiones diferente.
El martemplado aborda el mismo problema separando el enfriamiento rápido de la transformación martensítica. Igualar la temperatura antes de atravesar reduce la diferencia entre la superficie y el núcleo cuando comienza el gran cambio de volumen de la martensita. El proceso puede reducir la fisuración por temple y el cambio dimensional en comparación con un temple directo, especialmente en geometrías complejas. No puede evitar toda distorsión, porque la martensita sigue formándose y su transformación no es perfectamente uniforme. El trabajo en frío previo, una austenita no uniforme, la descarburación, las tensiones residuales de forja y la geometría asimétrica siguen siendo causas activas.
El control del proceso debe abarcar más que el punto de consigna del horno. La temperatura de austenización y el tiempo de mantenimiento controlan el crecimiento de grano y la distribución del carbono. El tiempo de transferencia determina si la pieza llega al baño previsto antes de que comience la perlita o una transformación superficial no deseada. La temperatura del baño, la circulación, la contaminación, la densidad de carga y el estado de la sal o del aceite afectan a la extracción de calor. Los sensores de temperatura deben representar la pieza de trabajo, no únicamente el horno o el baño. ISO 17663:2023 establece requisitos de calidad para el tratamiento térmico en aire o en atmósferas controladas, incluidos los trabajos en taller y en obra sobre aceros ferríticos y componentes soldados o conformados relacionados; su énfasis en el control del procedimiento es directamente pertinente cuando son importantes las tensiones residuales y la precisión dimensional.
Cuándo son importantes las estructuras bainíticas o de temple interrumpido
El austemplado se considera cuando una combinación especificada de resistencia, tenacidad, comportamiento frente a la fatiga, resistencia al desgaste y control dimensional es más importante que alcanzar la máxima dureza en estado templado. El hierro dúctil austemplado es un sistema material diferente, pero en los aceros esta ruta puede aplicarse a resortes, engranajes, pasadores, clips y componentes sometidos al desgaste adecuados, cuando el grado y la sección permiten completar la transformación bainítica. La estructura objetivo debe especificarse con precisión. «Bainita» por sí sola no identifica si se trata de bainita superior o inferior, el contenido de austenita retenida, el estado de los carburos ni la dureza.
El martemplado es más apropiado cuando se requiere una estructura martensítica, pero el temple directo produce una distorsión o una fisuración inaceptables. Depende especialmente del espesor de la sección y de la templabilidad: una sección grande puede enfriarse demasiado lentamente en su núcleo, permitiendo que se forme perlita o bainita antes de establecerse la trayectoria martensítica. Una sección pequeña puede enfriarse tan rápidamente que la ventaja de la igualación sea limitada. El baño también debe tener capacidad y circulación suficientes para mantener su temperatura bajo carga.
Ninguno de los dos tratamientos es adecuado universalmente. Los diagramas TTT y CCT del acero exacto, no un diagrama genérico de hierro–carbono, determinan si la ruta es viable. ASTM International identifica la ferrita, la austenita, la cementita, la perlita, la martensita y la bainita como fases fundamentales en el tratamiento térmico del acero, mientras que el análisis de ASM de 2024 sobre los diagramas de transformación relaciona esas fases con el tiempo y la velocidad de enfriamiento. ISO 683-1:2016 incluye explícitamente los aceros no aleados destinados principalmente al temple y revenido, al austemplado, al endurecimiento a la llama, al endurecimiento por inducción y a determinadas condiciones de normalizado, pero la designación en dicha norma no elimina la necesidad de verificar la cinética, los límites del equipo y los requisitos de inspección del componente real.
Endurecimiento superficial y diseño de las propiedades de la capa
El endurecimiento superficial no es simplemente un método para hacer “duro” el exterior de una pieza de acero. Es una forma de asignar propiedades diferentes a distintas regiones del mismo componente. La superficie puede transformarse en martensita de alto contenido de carbono u otra estructura dura, mientras que el núcleo permanece más tenaz, más blando o ya revenido. Por tanto, el objetivo de diseño es obtener un perfil de propiedades a través de la sección, no un único valor de dureza.
El volumen 4A del ASM Handbook aborda el endurecimiento por llama y el endurecimiento por inducción dentro del grupo más amplio de procesos de endurecimiento superficial de los aceros. ISO 683-1:2016 también identifica los aceros destinados principalmente al temple y revenido, al austemplado, al endurecimiento por llama, al endurecimiento por inducción y, en algunos casos, a condiciones normalizadas. Estos procesos dependen de la misma secuencia metalúrgica que el endurecimiento convencional: la región seleccionada se calienta hasta el intervalo de austenita, se mantiene allí el tiempo suficiente para lograr la transformación requerida y se enfría con rapidez suficiente para suprimir la formación de ferrita, perlita o bainita. El resultado depende de la composición, la estructura previa, el historial térmico y las condiciones de enfriamiento.
Endurecimiento por llama y por inducción
El endurecimiento por llama utiliza una llama de gas combustible para calentar localmente una superficie, seguida de un temple con agua, una solución polimérica u otro medio controlado. La llama puede desplazarse sobre una cara plana, un diente, un muñón, un carril, una leva u otra región perfilada. Su patrón de calentamiento está determinado por el diseño del quemador, la distancia entre la llama y la superficie, el caudal de gas, la velocidad de desplazamiento, la geometría del componente y la conductividad térmica del acero. Un barrido más lento o un aporte térmico mayor generalmente incrementa la profundidad austenitizada, pero un aporte excesivo puede producir crecimiento de grano, fusión, descarburación o distorsión excesiva.
El endurecimiento por inducción genera calor mediante un campo electromagnético alterno. La corriente eléctrica inducida cerca de la superficie produce el calentamiento, cuya distribución está fuertemente controlada por la frecuencia. Una frecuencia más alta concentra el calentamiento más cerca de la superficie; una frecuencia más baja permite que la penetración electromagnética y la difusión térmica alcancen una mayor profundidad. Sin embargo, la frecuencia por sí sola no especifica la profundidad de capa. La potencia, el acoplamiento entre la bobina y el componente, el tiempo de calentamiento, la velocidad de desplazamiento, la forma de la bobina, la distribución de la corriente y el retraso hasta el temple modifican el campo de temperaturas. Un componente con forma de diente, por ejemplo, puede calentarse de manera desigual porque las puntas, los fondos, los resaltes y las secciones delgadas pierden calor a velocidades diferentes.
El patrón de calentamiento debe diseñarse teniendo en cuenta la geometría, no imponerse sobre ella. Una esquina aguda puede alcanzar una temperatura mayor que una cara ancha adyacente porque dispone de un volumen menor hacia el cual difundir el calor. Un taladro puede permanecer relativamente frío mientras se austenitiza un diámetro exterior. El barrido interrumpido, las pasadas de inducción superpuestas o los cambios bruscos de sección pueden crear bandas con distinta dureza y diferentes tensiones residuales. En consecuencia, la medición de la temperatura resulta difícil: un pirómetro óptico puede leer una ubicación superficial que no sea representativa del borde más caliente, mientras que un termopar puede alterar el patrón de calentamiento local.
La microestructura previa establece las condiciones iniciales para la austenización. La perlita fina, la martensita revenida, las mezclas de ferrita y carburos y la cementita globulizada no se disuelven a velocidades idénticas. El tamaño y la distribución de los carburos afectan al carbono disponible para la austenita, mientras que los elementos de aleación afectan a la cinética de transformación y a la templabilidad. En un acero de medio contenido de carbono como C45 o SAE 1045, la capa martensítica alcanzable está gobernada principalmente por el contenido de carbono y la velocidad de enfriamiento. En un acero aleado como 42CrMo4, correspondiente al grado 4140 de ASTM A29 cuando se aplica dicha designación, los elementos de aleación retrasan las transformaciones difusionales y pueden favorecer la formación de martensita a mayores profundidades de enfriamiento. La designación del grado no elimina la necesidad de verificar la composición química real y la respuesta de la sección.

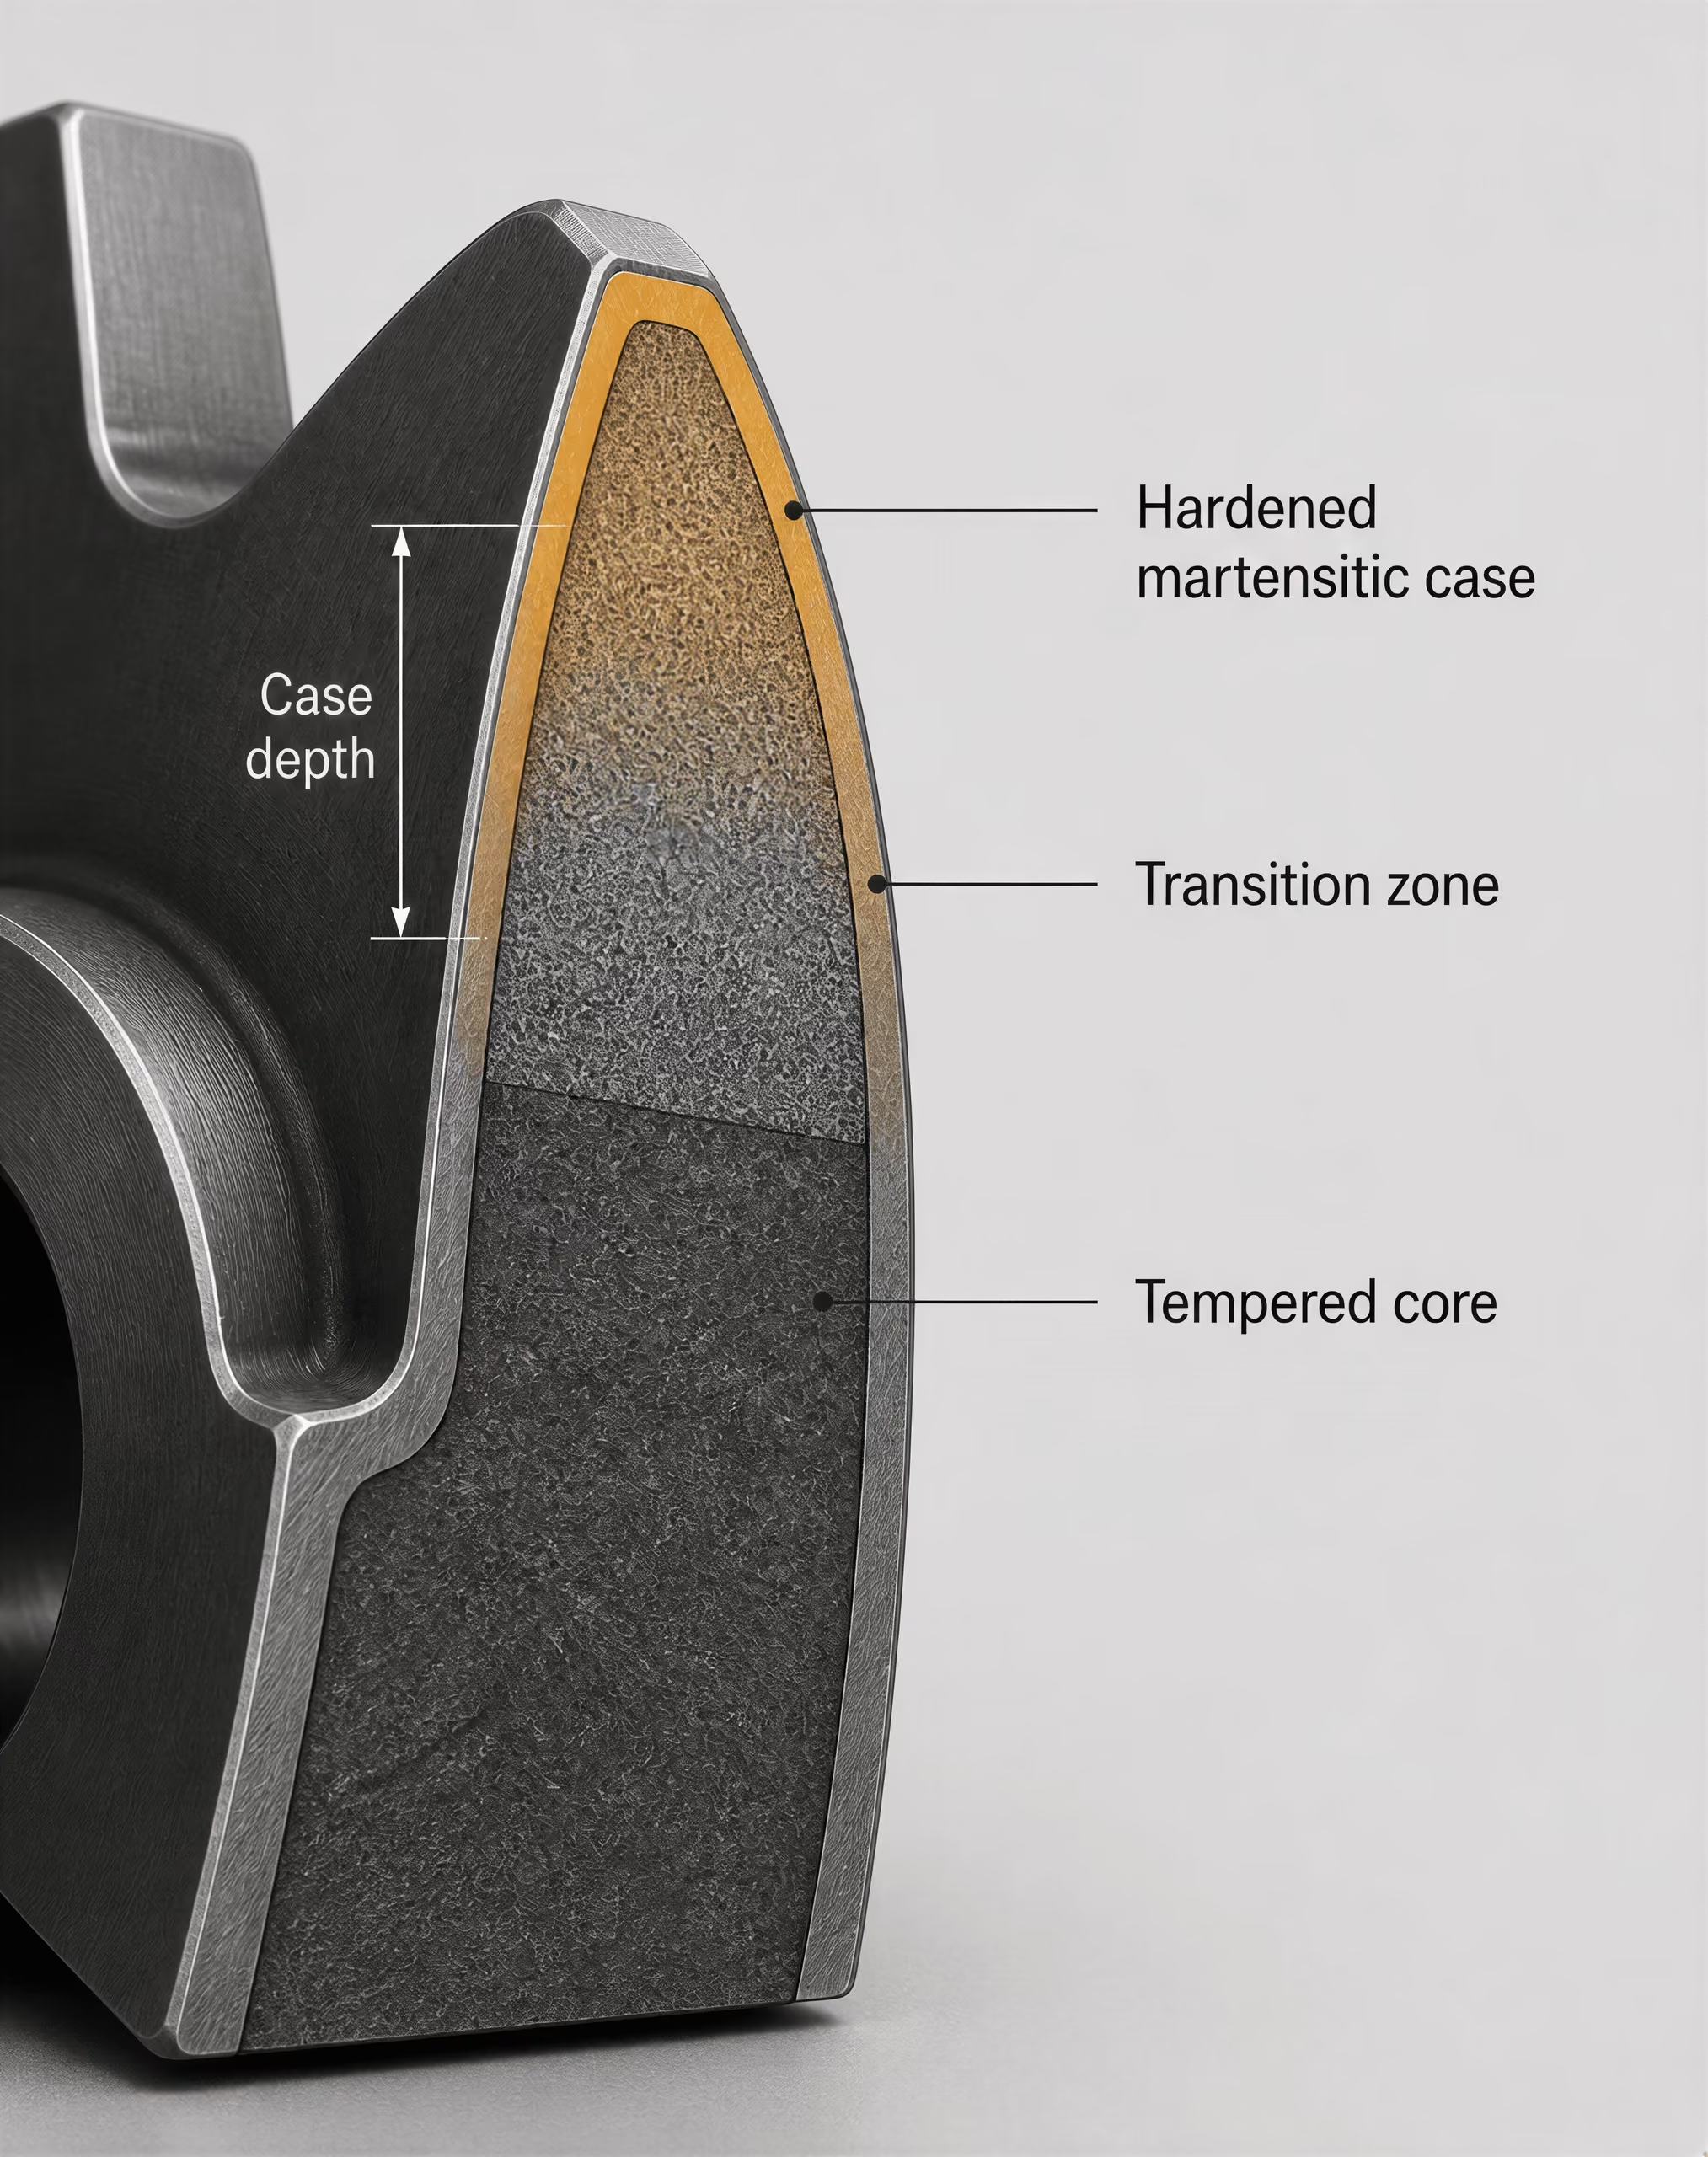
Propiedades de la superficie frente a las del núcleo
La capa endurecida debe especificarse como un perfil espacial. La dureza superficial describe la primera ubicación de medición, pero no indica hasta dónde se extiende la estructura endurecida. La profundidad de capa puede definirse mediante un límite metalográfico, una dureza crítica o un criterio de ingeniería como la profundidad efectiva de capa. Estas definiciones no son intercambiables. Una lectura superficial de 60 HRC puede coexistir con una capa poco profunda, una transición gradual o una caída brusca de la dureza a poca distancia por debajo de la superficie.
La condición del núcleo es igualmente importante. Un componente puede requerir un núcleo tenaz de martensita revenida, un núcleo normalizado de ferrita y perlita o una estructura más blanda capaz de absorber deformación sin agrietarse. Si ya existe un núcleo de alta resistencia, el calentamiento localizado no debe revenir ni sobrecalentar las regiones adyacentes. Si el núcleo tiene baja templabilidad, el temple puede crear una envolvente dura sobre un interior relativamente blando. Esto puede ser aceptable para la fatiga de contacto, pero no para una pieza cuya resistencia a la flexión dependa de toda la sección.
La zona de transición requiere una atención específica. Contiene material que experimentó temperaturas de austenización insuficientes para una transformación completa, o velocidades de enfriamiento demasiado lentas para formar una estructura completamente martensítica. Su gradiente de dureza controla la compatibilidad de deformaciones entre la capa y el núcleo. Un gradiente pronunciado puede concentrar las tensiones; un gradiente amplio puede reducir la tensión máxima, pero proporcionar menor resistencia al desgaste a profundidad. El revenido posterior al endurecimiento puede reducir la fragilidad y estabilizar el perfil de propiedades, aunque también disminuye la dureza. El ciclo seleccionado debe tener en cuenta la respuesta al revenido, la austenita retenida, la precipitación de carburos y el cambio dimensional.
Por tanto, la dureza superficial, la profundidad efectiva de capa, la forma de la zona de transición, las tensiones residuales y la distorsión deben evaluarse conjuntamente. Una elevada tensión residual de compresión en la superficie puede mejorar la resistencia a la fatiga por flexión, mientras que una tensión de tracción puede favorecer la iniciación de grietas. El signo y la magnitud dependen de la deformación de transformación martensítica, la contracción térmica, la geometría de la sección, las restricciones y el momento del temple. El ensayo de dureza por sí solo no puede revelar este estado tensional.
Gradientes térmicos y autotemple
El endurecimiento localizado funciona porque la capa calentada y el interior más frío siguen trayectorias térmicas diferentes. Durante el calentamiento, la superficie se dilata mientras el núcleo la restringe. Durante el enfriamiento, la superficie se contrae primero y puede transformarse en martensita mientras el núcleo aún está caliente. La formación de martensita añade una expansión de transformación. Estas deformaciones térmicas y de transformación, que actúan de manera contrapuesta, generan tensiones residuales y pueden producir flexión, ovalidad, descentramiento o grietas.
El autotemple se produce cuando la masa no calentada del componente extrae calor de la capa austenitizada con suficiente rapidez para producir martensita sin un temple externo independiente, o cuando ese sumidero térmico interno contribuye sustancialmente al temple superficial. Es más eficaz en secciones gruesas con un núcleo frío y una conductividad térmica elevada. Las secciones delgadas, las salientes estrechas y los componentes previamente calientes experimentan un autotemple menos intenso. A menudo se añaden pulverizaciones externas porque el autotemple por sí solo puede no alcanzar la velocidad de enfriamiento requerida en todas las ubicaciones.
La velocidad de enfriamiento relevante no es uniforme a través de la capa. La superficie puede enfriarse rápidamente por contacto con la pulverización, mientras que la frontera entre la capa y el núcleo se enfría por conducción y el núcleo permanece caliente. La templabilidad del acero determina si cada ubicación evita las regiones de ferrita, perlita y bainita mostradas en los diagramas de transformación en enfriamiento continuo. El contenido de carbono controla la dureza de la martensita; los elementos de aleación desplazan el comportamiento de transformación; la geometría controla el flujo de calor.
La cualificación del proceso debe cartografiar la pieza real, no únicamente una probeta de ensayo. Las secciones metalográficas, los perfiles de dureza, la inspección dimensional y las mediciones de tensiones residuales pueden revelar fallos que una comprobación de la dureza superficial no detecta. ISO 17663:2023 sitúa el tratamiento térmico realizado en talleres o in situ dentro de un marco de requisitos de calidad, principalmente para aceros ferríticos y componentes soldados o conformados relacionados. Su alcance refuerza un aspecto práctico: los registros de temperatura, el control del equipo, la calibración, la práctica de enfriamiento y la inspección forman parte de la especificación del tratamiento. El diseño de las propiedades de la capa tiene éxito cuando el ciclo térmico, la microestructura, el estado tensional y el resultado dimensional se tratan como un único problema conectado.
Distorsión, tensiones residuales y agrietamiento
La distorsión no es una molestia dimensional menor añadida a un tratamiento térmico que, por lo demás, ha tenido éxito. Es uno de los principales resultados que deben predecirse y controlarse. El capítulo de ASM International de 2024, «Principios básicos y directrices de diseño para el tratamiento térmico», aborda la distorsión y las tensiones residuales junto con las transformaciones de fase, y no como aspectos secundarios del temple. Este énfasis está justificado: un componente puede cumplir el requisito de dureza y, aun así, fallar porque se dobla, cambia de diámetro, pierde planitud o contiene tensiones de tracción que posteriormente inician una grieta.
Deben distinguirse tres condiciones relacionadas, pero diferentes. La distorsión es un cambio visible o medible de la forma o de las dimensiones. La tensión residual es un campo de tensiones autoequilibrado que permanece después de que han desaparecido las cargas externas y los gradientes térmicos; puede existir sin un cambio visible de forma. El agrietamiento por temple es una fractura real, causada normalmente cuando las tensiones de transformación y térmicas superan la resistencia y la tenacidad locales del acero. Por tanto, una pieza puede estar recta pero muy tensionada, estar distorsionada sin presentar grietas o estar agrietada aunque el cambio dimensional final parezca pequeño.

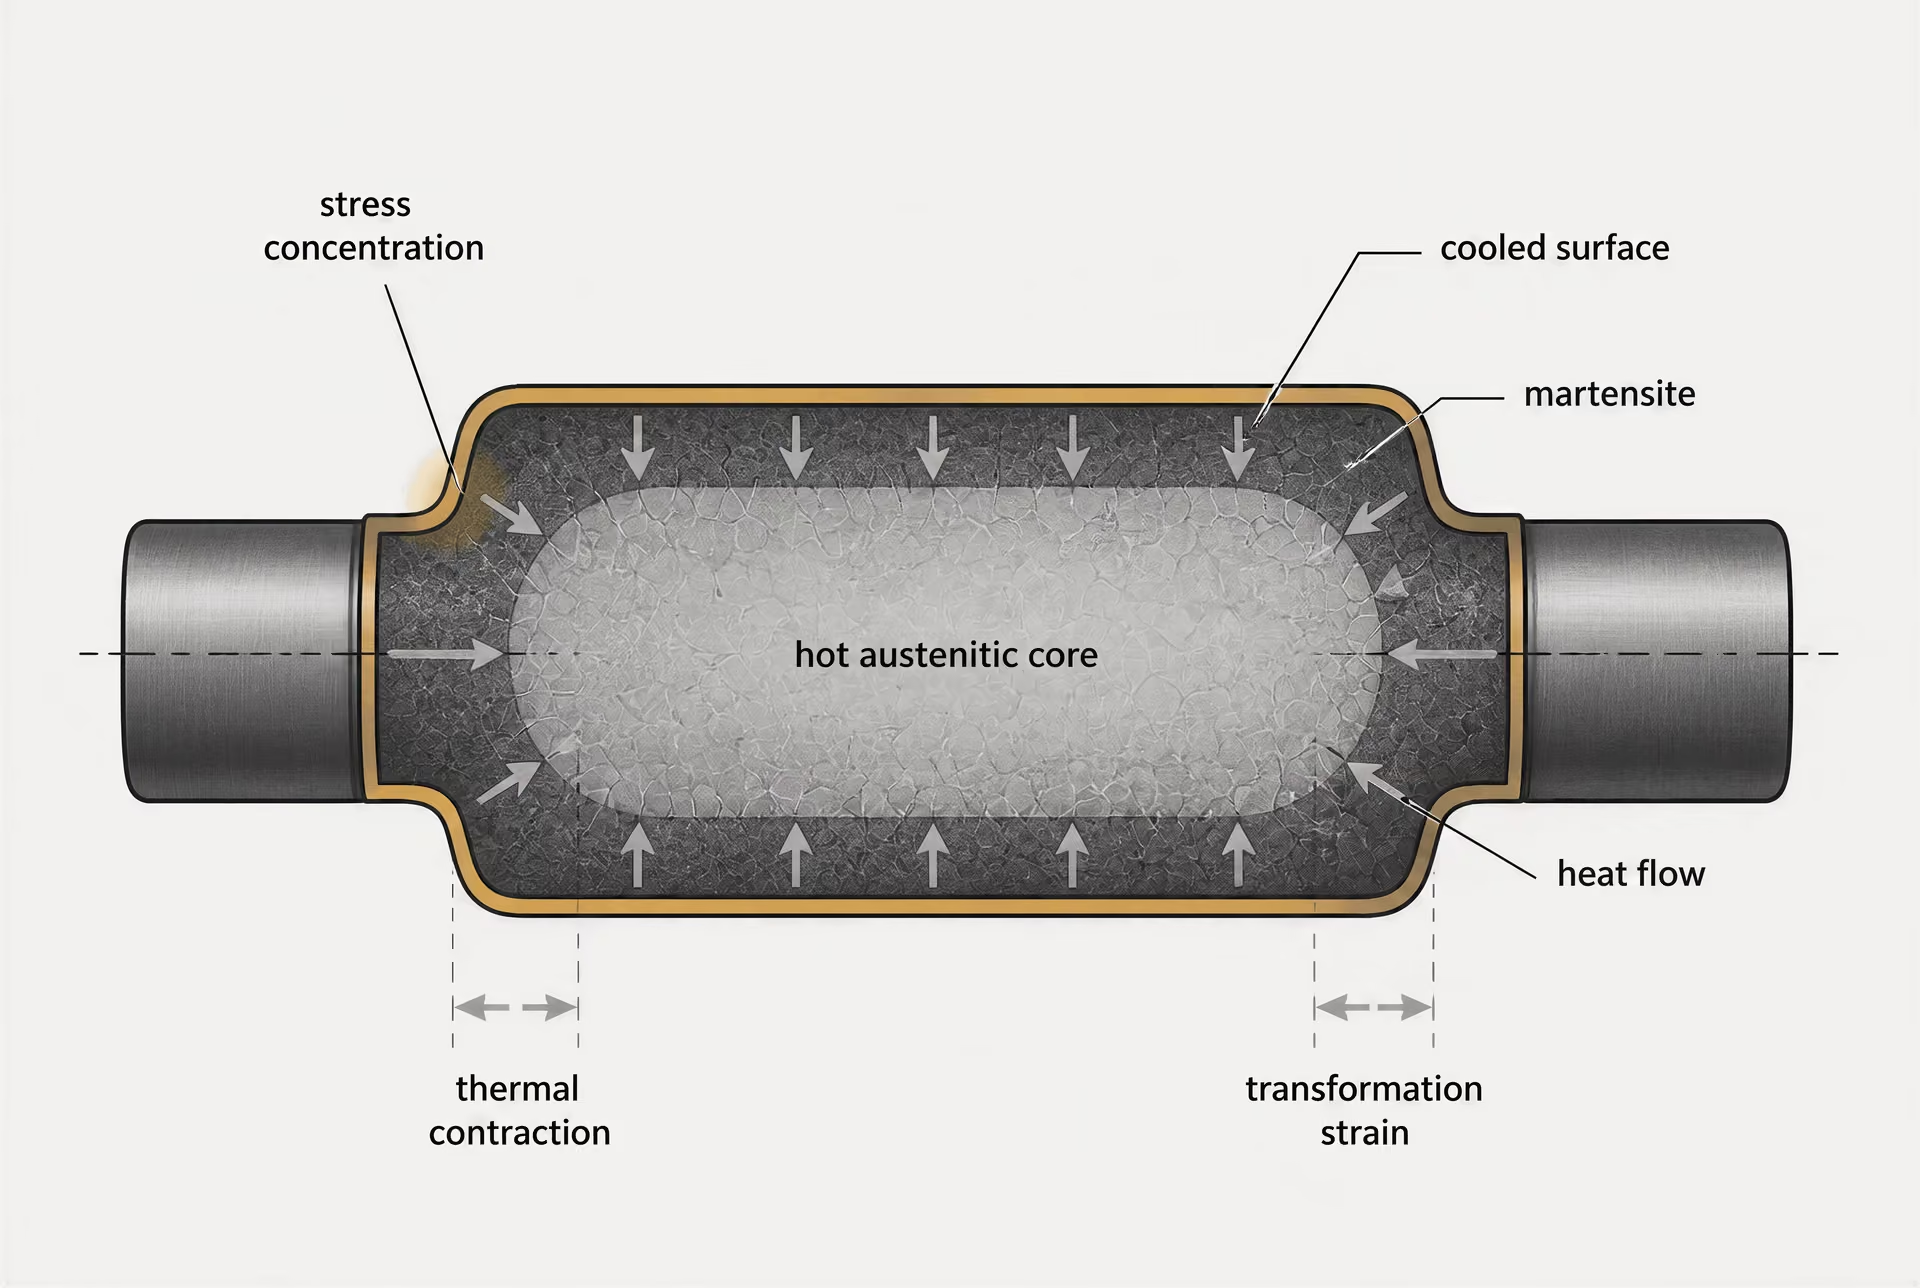
Gradientes térmicos y deformación de transformación
Durante el calentamiento, la superficie de un componente de acero suele cambiar de temperatura antes que su núcleo. La región más caliente se dilata, mientras que el interior más frío restringe esa dilatación. Si la superficie alcanza primero el intervalo de austenización, su respuesta elástica y plástica difiere de la del núcleo, que todavía es ferrítico o perlítico. Durante el enfriamiento, la secuencia se invierte, pero el patrón de tensiones no se cancela simplemente, porque la resistencia, la expansión térmica y la estabilidad de las fases cambian continuamente.
La deformación de transformación añade una segunda fuente de cambio dimensional. La austenita tiene una estructura cristalina y un volumen específico diferentes de los de la ferrita, la perlita, la bainita y la martensita. Cuando la austenita se transforma, el componente puede expandirse o contraerse según el producto de transformación y el contenido de carbono. La formación de martensita produce generalmente un aumento de volumen, mientras que la magnitud y el momento de dicho aumento dependen del carbono en solución, del contenido de elementos de aleación y de la velocidad local de enfriamiento. Una superficie que alcanza la temperatura de inicio de la martensita mientras el núcleo permanece austenítico puede expandirse contra un núcleo que todavía se contrae térmicamente. Posteriormente, el núcleo se transforma y vuelve a modificar el equilibrio de tensiones.
El resultado es una interacción cambiante entre la contracción térmica, la deformación de transformación y la restricción. Un borde delgado puede enfriarse y transformarse rápidamente, adquiriendo resistencia antes de que cambie el interior. Un centro grueso puede permanecer caliente y relativamente deformable, para transformarse después mientras la superficie ya endurecida se opone al movimiento. La tensión residual de tracción en la superficie es especialmente peligrosa porque las grietas suelen comenzar allí, en esquinas agudas, inclusiones, zonas descarburadas, marcas de rectificado u otros concentradores de tensiones.
El diagrama hierro-carbono describe las relaciones de equilibrio entre fases, pero por sí solo no puede predecir esta secuencia. Se necesitan diagramas de transformación y los historiales reales de enfriamiento continuo. La referencia de ASM sobre tratamiento térmico identifica los diagramas de transformación tiempo–temperatura–transformación y de transformación durante el calentamiento continuo y el enfriamiento continuo como herramientas para relacionar el historial térmico con la formación de fases. Por tanto, el mismo temple nominal puede producir campos de tensiones diferentes en un acero al carbono simple como el C45 y en un acero aleado como el 42CrMo4, porque la templabilidad modifica dónde y cuándo se forma la martensita.
El agrietamiento requiere algo más que un valor elevado de dureza. Depende de la tensión local de tracción, de la resistencia y ductilidad del acero en función de la temperatura, del momento de la transformación, de la geometría de la sección, del estado superficial y de los defectos metalúrgicos. Puede producirse agrietamiento retardado después del enfriamiento cuando actúan conjuntamente el hidrógeno, las tensiones retenidas y la martensita de alta resistencia. El revenido reduce parte de las tensiones y de la fragilidad asociadas a la martensita recién templada, pero no puede volver a unir el material separado por una grieta.
Geometría, sujeción y acceso del medio de temple
La geometría controla tanto el flujo térmico como la restricción mecánica. Los ejes largos y esbeltos se doblan con mayor facilidad que las secciones cortas y gruesas. Un anillo puede perder redondez o aumentar de diámetro. Una placa de espesor desigual puede combarse porque sus dos caras se enfrían a velocidades diferentes. Los orificios, chaveteros, ranuras, roscas, resaltes abruptos y cavidades ciegas alteran el flujo del fluido y crean diferencias locales en la intensidad de enfriamiento. Una esquina interior aguda concentra las tensiones precisamente donde las deformaciones térmicas y de transformación cambian con mayor rapidez.
El tamaño de la sección también determina si la transformación prevista se produce en todo el espesor. Un acero de baja aleación puede formar martensita cerca de la superficie, pero bainita o perlita hacia el centro si el núcleo se enfría demasiado lentamente. Esta diferencia microestructural crea variaciones locales de volumen, dureza, resistencia y respuesta posterior al revenido. El cambio dimensional deja entonces de ser una simple variación uniforme de escala y se convierte en un problema de forma.
La sujeción puede suprimir un movimiento mientras fuerza otro. Sujetar una placa plana durante el temple puede reducir la flexión durante la operación, pero la energía elástica liberada puede producir posteriormente recuperación elástica o torsión. Un mandril puede conservar temporalmente un taladro, al tiempo que aumenta la tensión circunferencial a su alrededor. Los apoyos que solo contactan en unos pocos puntos pueden dejar libres para deformarse las zonas no apoyadas, mientras que una restricción excesiva puede aumentar el riesgo de agrietamiento. Las cargas deben disponerse de modo que las piezas queden apoyadas sin bloquear la circulación ni imponer una restricción mecánica innecesaria.
El acceso del medio de temple debe considerarse un problema geométrico, no únicamente una cuestión de selección del baño. Las superficies enfrentadas, las piezas anidadas, los orificios ciegos y las cestas muy cargadas pueden recibir menos movimiento de fluido que las superficies expuestas. Las capas de vapor o el aire atrapado pueden retrasar el enfriamiento en determinados puntos. La agitación debe ser suficiente para eliminar el vapor y mantener una condición de enfriamiento predecible, pero una agitación excesiva o desigual puede amplificar las diferencias entre orientaciones. La temperatura del baño, el estado del fluido, el tiempo de transferencia y el patrón de carga son factores importantes.
Los cambios de diseño suelen reducir el riesgo antes de seleccionar un ciclo de horno. Los radios generosos sustituyen a las esquinas agudas; las transiciones de espesor se suavizan; los orificios y las ranuras se sitúan para evitar restricciones locales graves; y las sobremedidas de mecanizado permiten eliminar de forma controlada la distorsión posterior al tratamiento. Ninguna regla geométrica aislada evita todos los fallos. Un diseño seguro para el temple en aceite puede comportarse de manera diferente en agua, polímero, sal o gas.
Controles del proceso para la estabilidad dimensional
El control dimensional comienza con un ciclo térmico reproducible en toda la carga. Una temperatura uniforme del horno, un apoyo adecuado, una velocidad de calentamiento controlada y un tiempo de mantenimiento suficiente reducen las diferencias entre la superficie y el núcleo, aunque un mantenimiento excesivamente prolongado puede aumentar el tamaño de grano, incrementar la oxidación o empeorar la distorsión debido a una exposición innecesaria. El control de la atmósfera limita la cascarilla y la descarburación, que de otro modo alterarían la dureza superficial y la respuesta dimensional.
La transferencia del horno al baño de temple debe ser suficientemente rápida para conservar el historial térmico especificado y debe ser uniforme de una carga a otra. La orientación de la carga debe exponer las superficies críticas de manera reproducible. La intensidad del temple debe corresponder a la templabilidad del acero y a la microestructura requerida, en lugar de seleccionarse únicamente por la máxima velocidad de enfriamiento. Una agitación y una circulación del fluido adecuadas son esenciales, pero es necesario controlar su intensidad y dirección, ya que un baño nominalmente idéntico puede enfriar sus distintas caras a velocidades diferentes.
El enfriamiento escalonado o interrumpido puede reducir la diferencia de temperatura entre la superficie y el núcleo antes de la transformación final. El martemplado, por ejemplo, mantiene el acero a una temperatura por encima de la temperatura de inicio de la martensita o en torno a ella hasta que las temperaturas se igualan, y después permite que la martensita se forme de manera más uniforme. El austemplado utiliza una vía de transformación diferente: mantiene el acero para formar bainita en lugar de enfriarlo directamente hasta el intervalo martensítico. Estos métodos pueden reducir la distorsión en determinados tipos de acero y geometrías, pero no eliminan la necesidad de verificar la templabilidad, el tamaño de la sección, el control del baño y la cinética de transformación.
El revenido debe seguir al temple dentro del intervalo de proceso especificado. En algunos componentes, un tratamiento independiente de alivio de tensiones después del mecanizado de desbaste o después de una operación térmica anterior reduce la probabilidad de que las tensiones residuales se liberen durante el mecanizado final. El alivio de tensiones no es una solución universal: puede modificar la dureza, afectar a las tolerancias dimensionales o no eliminar las tensiones bloqueadas por un temple severo.
La inspección debe medir algo más que la dureza superficial. Según el componente, las comprobaciones dimensionales pueden incluir la longitud, la redondez, la rectitud, la planitud, el tamaño del taladro y la excentricidad antes y después del tratamiento. Los perfiles de dureza, el examen metalográfico, la inspección por partículas magnéticas y los ensayos ultrasónicos pueden revelar distintas clases de problemas. La norma ISO 17663:2023 establece requisitos de calidad para el tratamiento térmico en aire o en atmósferas controladas de aceros ferríticos y componentes soldados o conformados relacionados, incluidos los trabajos realizados en talleres o en obra. Su enfoque de calidad respalda el registro de las temperaturas del horno, los tiempos de transferencia, las condiciones del baño, la identificación de la carga y los resultados de inspección.
Por tanto, la estabilidad dimensional es el resultado conjunto del diseño y del proceso. Un calentamiento uniforme ayuda, una transferencia controlada ayuda, una agitación adecuada ayuda y el alivio de tensiones puede ayudar; ninguno de estos factores es suficiente en todos los casos. El ciclo aceptable es aquel que produce las fases y propiedades requeridas, manteniendo al mismo tiempo la deformación térmica, la deformación de transformación, la restricción y la tensión residual dentro de la tolerancia del componente frente a la distorsión y la fractura.
Tratamiento térmico en soldadura y fabricación
El tratamiento térmico en la fabricación comienza antes de especificar un ciclo de horno. La soldadura, el corte con llama, el conformado, el enderezado y la reparación local imponen distintos historiales térmicos al acero, a menudo solo en una parte del componente. El arco de soldadura puede elevar una región estrecha por encima del intervalo de austenización, mientras que el material adyacente permanece relativamente frío; posteriormente, el calor fluye hacia el metal base, produciendo gradientes pronunciados de temperatura y una contracción desigual. Por ello, el metal de soldadura resultante, la frontera de fusión, la zona afectada por el calor (HAZ) y el metal base no afectado pueden presentar microestructuras, niveles de dureza y tensiones residuales diferentes.
El resultado depende de la composición, el espesor de la sección, la restricción, la geometría de la unión, el aporte térmico, el precalentamiento, la temperatura entre pasadas, las condiciones de enfriamiento y cualquier tratamiento posterior. Una receta copiada de una probeta mecanizada no puede tener en cuenta todas esas variables.
Precalentamiento, tratamiento térmico posterior a la soldadura y ciclos térmicos locales
El precalentamiento reduce la diferencia de temperatura entre la región soldada y el acero circundante. Por lo general, esto ralentiza el enfriamiento posterior a la soldadura, lo que permite que el hidrógeno difusible escape durante más tiempo y reduce la probabilidad de fisuración asistida por hidrógeno en los aceros susceptibles. También disminuye los gradientes térmicos y puede reducir las tensiones relacionadas con la contracción. El precalentamiento no constituye una salvaguardia universal: una temperatura excesiva puede ampliar la HAZ, alterar la tenacidad, aumentar la distorsión o interferir con un procedimiento de soldadura especificado.
La temperatura pertinente no es simplemente la temperatura del soplete, la bobina de inducción o el arco. Es la temperatura de la pieza de trabajo en ubicaciones definidas, incluida el área alrededor de la unión y, cuando corresponda, la región entre pasadas. El espesor, la restricción de la unión, el contenido de carbono, las adiciones de aleación y la templabilidad afectan a la velocidad de enfriamiento. Un acero al carbono-manganeso y un acero de baja aleación Cr-Mo pueden responder de manera muy diferente al mismo precalentamiento nominal.
Durante la soldadura, puede formarse austenita en las partes de la HAZ que superan el intervalo crítico de transformación. Durante el enfriamiento, esa austenita puede transformarse en ferrita, perlita, bainita o martensita, dependiendo de la trayectoria de enfriamiento continuo. Pueden desarrollarse granos gruesos cerca de la frontera de fusión, mientras que más lejos aparecen regiones parcialmente transformadas o revenidas. Estas zonas no se muestran únicamente mediante el diagrama de equilibrio hierro–carburo de hierro. Los diagramas de transformación tiempo-temperatura (TTT) describen el comportamiento isotérmico; los diagramas de transformación durante calentamiento continuo y enfriamiento continuo (CCT) son más útiles para muchos ciclos reales de fabricación.
El tratamiento térmico posterior a la soldadura (PWHT) puede revenir productos de transformación duros, reducir las tensiones residuales, estabilizar las dimensiones y mejorar la resistencia a los daños durante el servicio. En un acero ferrítico, el tratamiento puede consistir en calentar el componente soldado hasta un intervalo especificado, mantenerlo el tiempo suficiente para que la sección correspondiente alcance la condición requerida y enfriarlo en condiciones controladas. El ciclo real debe proceder de la especificación del material, el código de diseño, el procedimiento de soldadura o una instrucción de ingeniería cualificada. El PWHT no es simplemente un «alivio de tensiones», ya que puede modificar la dureza, la tenacidad, la resistencia y la microestructura.
El PWHT local es particularmente sensible a la geometría. Una banda calentada alrededor de una soldadura circunferencial crea un campo térmico móvil, y la temperatura fuera de la banda calentada debe controlarse para que los gradientes térmicos pronunciados no introduzcan nuevas tensiones. Los recipientes grandes, las tuberías y las reparaciones en campo pueden requerir varias zonas de calentamiento, aislamiento térmico, enfriamiento controlado y varios termopares. El tratamiento en horno puede proporcionar un entorno más uniforme, pero la carga, la calibración del horno, las condiciones de apoyo y la parte más fría del componente siguen siendo importantes. Un horno no garantiza una temperatura uniforme de la pieza de trabajo.
El mismo principio se aplica a los procesos afines. El enderezado con llama crea deliberadamente expansión y contracción locales; el calentamiento por inducción puede endurecer una superficie y dejar debajo de ella una transición pronunciada; el conformado en caliente modifica la estructura de grano y las tensiones residuales; y el corte térmico puede dejar un borde endurecido o ablandado. Cada proceso debe tratarse como un ciclo térmico definido, no como una lectura aislada de temperatura.
Aceros ferríticos y componentes soldados o conformados
Los aceros ferríticos incluyen numerosos aceros al carbono, al carbono-manganeso, de baja aleación, para recipientes a presión, estructurales y para tuberías. Su respuesta está regida por el contenido de carbono y de aleantes, el tamaño de grano previo, el tamaño de la sección y la velocidad de enfriamiento. Las fases conocidas mencionadas en el curso Steel Metallurgy & Heat Treatment de ASTM International —ferrita, austenita, cementita, perlita, martensita y bainita— no son etiquetas intercambiables. Representan disposiciones y productos de transformación diferentes, con distinta dureza, resistencia, tenacidad y comportamiento frente a la fisuración.
Una soldadura puede producir martensita en una HAZ templable enfriada rápidamente, incluso cuando la mayor parte de la placa permanece ferrítico-perlítica. El revenido puede reducir esa dureza, pero el resultado depende de la composición original y de la exposición térmica. El recalentamiento de una soldadura también afecta a las pasadas depositadas previamente: una pasada posterior puede revenir, afinar o transformar parcialmente el material creado por una pasada anterior. En secciones gruesas y restringidas, la superficie y el centro pueden seguir trayectorias de enfriamiento diferentes, por lo que la dureza y las tensiones residuales pueden variar a través del espesor.
Los componentes conformados requieren la misma atención. El doblado, el prensado y la corrección local alteran la geometría y pueden producir endurecimiento por deformación, adelgazamiento, tensiones residuales o cambios en el flujo de grano. Si posteriormente se suelda una pieza de acero ferrítico conformada, el historial previo de conformado se combina con el ciclo térmico de soldadura. El recocido, la normalización, el temple y revenido, o un tratamiento especificado de alivio de tensiones pueden ser adecuados para un diseño y perjudiciales para otro. ISO 683-1:2016 aborda los requisitos técnicos de suministro para aceros no aleados destinados principalmente al temple y revenido, al austemplado, al endurecimiento con llama, al endurecimiento por inducción y, en algunos casos, a condiciones normalizadas; no convierte un tratamiento en una instrucción general para conjuntos fabricados.
El ASM Handbook Volume 4A de ASM International, de 2024, aborda la austenización, el recocido, el revenido, el temple, la templabilidad, el endurecimiento superficial, el austemplado, el martemplado, la dureza y el control de las tensiones residuales. Estos temas explican por qué un tratamiento especificado debe vincularse a un grado de acero y a un componente, no únicamente a un valor de consigna del horno. La distorsión se produce tanto por la expansión térmica como por la deformación de transformación. La restricción determina qué proporción de ese movimiento se convierte en tensión residual.
Requisitos de calidad de ISO 17663:2023
ISO 17663:2023 es la norma de requisitos de calidad específica para el tratamiento térmico relacionado con la soldadura y los procesos afines. Abarca el tratamiento en aire o en atmósferas controladas, tanto si se realiza en talleres como en el lugar de trabajo, y se aplica principalmente a aceros ferríticos y a componentes soldados o conformados relacionados. Su importancia es de carácter procedimental: el ciclo térmico se convierte en una actividad de fabricación controlada, con responsabilidades, equipos, mediciones, registros e inspecciones definidos.
Un sistema de calidad conforme no presupone que un programa genérico de horno sea adecuado. El procedimiento aplicable identifica el material, el componente, la finalidad del tratamiento, el método de calentamiento, el intervalo de temperatura, las condiciones de mantenimiento, el método de enfriamiento y las ubicaciones pertinentes de medición. Cuando el proceso es crítico, la cualificación del procedimiento demuestra que el ciclo propuesto produce propiedades y resultados dimensionales aceptables en un material y una geometría representativos. La cualificación puede tener que considerar el espesor, la configuración de la unión, la disposición del calentamiento local, la restricción y la relación entre la temperatura del aire registrada y la temperatura real del componente.
Por tanto, la medición de temperatura es una función de control, no un elemento decorativo en un gráfico. Los termopares, sensores, registradores y el estado de calibración deben ser adecuados para el proceso y estar ubicados de modo que detecten regiones calientes y frías significativas. Los equipos de horno o de calentamiento local requieren el control de la uniformidad, el aislamiento, la atmósfera cuando se especifique, la velocidad de calentamiento, la velocidad de enfriamiento y la protección contra la contaminación u oxidación no intencionadas. Los sistemas locales requieren especial atención a la distribución de las zonas y a las pérdidas de calor en los apoyos, accesorios y bordes libres.
Los registros establecen lo que ocurrió con el componente. Pueden incluir la identificación del material y de la soldadura, la revisión del procedimiento, la identificación del equipo, las ubicaciones de los sensores, los gráficos de temperatura-tiempo, los datos del operador o inspector, las interrupciones, las reparaciones y la disposición de las desviaciones. La trazabilidad vincula esos registros con el número de colada, el número de soldadura, el conjunto o la pieza conformada. A continuación, la inspección compara el trabajo terminado con la especificación aplicable, incluida la condición visual, las comprobaciones dimensionales, la dureza, los ensayos no destructivos o los ensayos mecánicos cuando así lo exijan los documentos de diseño y fabricación aplicables.
ISO 17663:2023 no sustituye a la norma del material, al código de diseño ni a la especificación del procedimiento de soldadura. Proporciona un marco de calidad para controlar el tratamiento exigido por esos documentos. Esta distinción es importante: la fabricación satisfactoria se demuestra mediante un historial térmico controlado y trazable, seguido de pruebas de que el componente terminado conserva la estructura, las propiedades y las dimensiones requeridas.
Lenguaje de los grados, las especificaciones y las normas del acero
La designación de un acero y su condición de tratamiento térmico identifican partes diferentes del registro del material. La designación responde a la pregunta: «¿Qué grado de acero se especificó?». La condición responde a: «¿Cómo se suministró o trató ese acero antes de llegar a la siguiente operación de fabricación?». Confundir estas preguntas puede convertir una indicación correcta del material en una suposición incorrecta sobre el proceso.
Una designación de grado normalmente identifica una clase de composición o una categoría de producto establecida por una norma. Por sí sola, no indica que toda pieza fabricada con ese grado haya sido templada y revenida, ni garantiza una dureza determinada después del tratamiento. En cambio, una condición de suministro describe el estado en el que se suministra el material: por ejemplo, sin tratar, normalizado, templado y revenido, o procesado de otro modo conforme a la especificación de producto aplicable. Las condiciones y los requisitos exactos permitidos dependen de la norma, la forma del producto y la especificación de compra.
El tratamiento térmico añade una tercera capa. Es un ciclo térmico controlado, no simplemente una condición con nombre propio. La velocidad de calentamiento, la práctica de austenización, el tiempo de permanencia, la severidad de enfriamiento, la atmósfera, la uniformidad de la temperatura, la geometría de la pieza y el tamaño de la sección influyen en la estructura resultante. El carbono y los elementos de aleación afectan a la estabilidad de las fases y a la cinética de transformación; por tanto, el mismo grado nominal puede responder de forma diferente cuando cambian sus dimensiones, la carga del horno o la disposición de enfriamiento.
El ASM Handbook Volume 4A de ASM International, publicado en 2024, aborda la metalurgia física, la dureza y la templabilidad, el temple, el recocido, el revenido, el austemplado, el martemplado, la austenización y los procesos de endurecimiento superficial. Estos temas explican por qué una designación no puede sustituir a una especificación de proceso. La ferrita, la austenita, la cementita, la perlita, la martensita y la bainita se forman bajo diferentes condiciones térmicas y cinéticas. La designación de un acero proporciona parte de la información inicial, mientras que la ruta de tratamiento determina qué transformaciones son posibles y con qué uniformidad se producen.
Aceros no aleados para temple y revenido
El acero no aleado no es sinónimo de un acero que pueda procesarse mediante un único ciclo universal de endurecimiento. Su respuesta depende del contenido de carbono, la microestructura previa, el espesor de la sección, la práctica de calentamiento y las condiciones de enfriamiento. El temple puede producir martensita allí donde la velocidad de enfriamiento sea suficiente, mientras que las regiones más lentas pueden transformarse en otros productos. El revenido modifica posteriormente la estructura obtenida tras el temple y alivia o redistribuye las tensiones, pero el resultado final sigue dependiendo del historial térmico completo.
Por tanto, la pregunta de ingeniería pertinente no es simplemente si un grado es un «acero templado y revenido». La cuestión es si el material especificado, en su sección y geometría reales, puede alcanzar la estructura y las propiedades requeridas mediante una ruta definida. La templabilidad es importante porque la dureza por sí sola no describe hasta qué profundidad se transforma una sección. La distorsión y las tensiones residuales también son importantes, ya que un componente puede cumplir un objetivo nominal de dureza y, aun así, no satisfacer los requisitos dimensionales o de servicio.
El diagrama de equilibrio hierro–carburo de hierro ayuda a identificar la estabilidad de las fases en condiciones próximas al equilibrio, pero por sí solo no predice el resultado de un temple rápido. Los diagramas de transformación tiempo–temperatura describen la transformación isotérmica; los diagramas de transformación en calentamiento continuo y en enfriamiento continuo abordan de forma más directa las trayectorias de temperatura variables. El tratamiento de ASM de 2024 sobre el tratamiento térmico del acero relaciona específicamente estos diagramas con la austenización, el comportamiento de transformación, la distorsión y el control de las tensiones residuales. Esta relación es esencial para los aceros no aleados destinados al endurecimiento.
Una condición normalizada ilustra la diferencia entre el grado y la ruta. La normalización puede establecer una microestructura inicial diferente de la de una condición de laminado o recocido, lo que afecta al comportamiento posterior durante la austenización, el temple y el revenido. Debe tratarse como un estado de procesamiento especificado, no como una propiedad automática de la designación.
Designación, condición de suministro y ruta de tratamiento
La indicación de un material debería separar al menos tres cuestiones: la identidad del acero, la condición en la que se suministra y el tratamiento requerido para el componente. La primera puede expresarse mediante una designación normativa. La segunda puede aparecer como condición de suministro en la norma de producto o en la documentación del pedido. La tercera corresponde a una especificación de proceso que defina cómo se calienta, se mantiene, se enfría, se inspecciona y se acepta el componente.
Estos registros también deberían tener en cuenta el componente, y no únicamente el valor de consigna del horno. Un borde delgado y un cubo grueso no experimentan el mismo historial térmico. Los orificios, las esquinas, los cambios de sección y el contacto con los elementos de sujeción modifican el flujo de calor y el desarrollo de tensiones. La atmósfera del horno puede afectar a la química superficial y a la formación de cascarilla; la uniformidad de la temperatura y la disposición de la carga influyen en que todas las regiones reciban el ciclo previsto. Los medios de enfriamiento y la agitación modifican la extracción de calor, mientras que una transferencia retardada o una inmersión irregular pueden producir gradientes.
El nombre del tratamiento por sí solo sigue siendo incompleto. «Templado y revenido» identifica una secuencia, pero no el procedimiento completo. Una especificación de proceso utilizable debe establecer el grado y la condición aplicables, los controles del equipo, la medición de la temperatura, las reglas de calentamiento y permanencia, los requisitos de transferencia, el método de enfriamiento, la práctica de revenido y los criterios de inspección. También puede necesitar disposiciones para el mapeo de dureza, las comprobaciones dimensionales, el estado superficial y la corrección de la distorsión.
Las normas definen los requisitos y el alcance; no eliminan la necesidad de aplicar criterio de ingeniería a un componente concreto. ISO 17663:2023 proporciona un contexto independiente de requisitos de calidad para el tratamiento térmico relacionado con la soldadura y procesos afines. Abarca el tratamiento en aire o en atmósferas controladas, tanto si se realiza en talleres como en obra, y se aplica principalmente a aceros ferríticos y a componentes soldados o conformados relacionados. Su existencia no convierte toda operación de tratamiento térmico en un procedimiento de soldadura, pero demuestra por qué los controles de calidad deben ajustarse al trabajo que se realiza.
ISO 683-1:2016 en contexto
El título exacto es ISO 683-1:2016, Heat-treatable steels, alloy steels and free-cutting steels — Part 1: Non-alloy steels for quenching and tempering. El título sitúa los aceros no aleados dentro de una serie más amplia, al tiempo que identifica la parte específica que abarca el documento.
ISO 683-1:2016 define los requisitos técnicos de suministro dentro de su alcance declarado, no una receta universal de tratamiento térmico. Strong evidence
Según la Organización Internacional de Normalización, ISO 683-1:2016 especifica los requisitos técnicos de suministro para aceros no aleados destinados principalmente al temple y revenido, al austemplado, al endurecimiento por llama, al endurecimiento por inducción y, en algunos casos, a condiciones normalizadas. «Requisitos técnicos de suministro» constituye el límite importante del lenguaje normativo. El documento establece requisitos para el material suministrado dentro de su alcance; no constituye una receta universal para todo componente fabricado con un acero contemplado por la norma.
Esta distinción evita dos errores comunes. En primer lugar, una designación incluida en ISO 683-1:2016 no demuestra que un componente terminado haya recibido el tratamiento requerido. En segundo lugar, seleccionar una condición de suministro no establece el ciclo térmico completo necesario para alcanzar un objetivo de diseño. La especificación del componente todavía debe abordar la geometría, el tamaño de la sección, el calentamiento, la permanencia, el enfriamiento, la atmósfera, el control de la distorsión, las tensiones residuales y la verificación.
Por tanto, ISO 683-1:2016 es una referencia del material y del suministro dentro de un sistema de control más amplio. ASM International, ASTM International, NPTEL y la referencia de 1984 Steel and Its Heat Treatment describen el tratamiento térmico mediante transformaciones de fase y el historial tiempo–temperatura. La norma proporciona el marco contractual del material; el análisis metalúrgico y una especificación de proceso controlada determinan si la pieza real alcanza la condición requerida.
Control del Proceso, Verificación y Análisis de Fallos
El tratamiento térmico debe verificarse como una secuencia controlada, no evaluarse únicamente por la dureza. Antes de cargar el horno, confirme el grado de acero, el número de colada o de fundición, la forma del producto, el tamaño de la sección y la condición previa. Una barra de acero aleado templado y revenido no es intercambiable con una barra de acero al carbono normalizado, aunque ambas tengan un contenido de carbono similar. La estructura inicial de ferrita-perlita, el trabajo en frío previo, el tamaño de grano, la segregación y el estado de mecanizado afectan a la respuesta a la austenización, la cinética de transformación, la deformación y la dureza final.
El registro del proceso debe vincular esa identidad del material con el historial térmico completo: temperatura programada y temperatura medida del horno, estado de la atmósfera, disposición de la carga, velocidad de calentamiento cuando sea pertinente, tiempo de permanencia o mantenimiento, tiempo de transferencia, medio de temple y agitación, trayectoria de enfriamiento, ciclo de revenido y cualquier operación posterior al tratamiento. ASM Handbook Volume 4A (ASM International, 2024) sitúa la dureza, la templabilidad, el temple, la deformación y el control de las tensiones residuales dentro del mismo problema de tratamiento térmico. Esta relación es importante. Una pieza puede alcanzar una dureza superficial especificada y, aun así, contener un núcleo inadecuado, una tensión de tracción excesiva o una modificación geométrica que impida el ensamblaje.
ISO 683-1:2016 establece los requisitos técnicos de suministro para aceros no aleados destinados principalmente al temple y revenido, al austemplado, al endurecimiento a la llama, al endurecimiento por inducción y, en algunos casos, a condiciones normalizadas. ISO 17663:2023 aborda los requisitos de calidad para el tratamiento térmico en aire o en atmósferas controladas realizado en talleres o en obra, principalmente para aceros ferríticos y componentes soldados o conformados relacionados. Estas normas proporcionan un marco de calidad; no convierten todos los grados, geometrías y condiciones de servicio en una única regla universal de aceptación. El plano aplicable, la especificación del material, el procedimiento y el plan de inspección deben definir qué es aceptable.
Atmósfera del Horno y Uniformidad de la Temperatura
El control de la temperatura comienza con la medición, no con la lectura del controlador. Un horno puede indicar 850 °C mientras la carga experimenta una temperatura diferente debido a la ubicación del sensor, los gradientes radiantes, el aislamiento dañado, la circulación obstruida o una zona de trabajo sobrecargada. Los estudios de uniformidad de temperatura y los termopares de carga calibrados permiten revelar estas diferencias. La cuestión pertinente no es simplemente si el horno alcanzó su valor programado, sino si la pieza alcanzó la temperatura requerida en toda la carga y permaneció en ella durante el tiempo previsto.
La disposición de la carga afecta al calentamiento y al enfriamiento. Las piezas colocadas muy juntas pueden protegerse mutuamente del calor radiante y restringir el flujo de gas o de temple. Las secciones grandes se calientan más lentamente en el centro que en la superficie; las proyecciones delgadas pueden sobrecalentarse mientras el núcleo aún se encuentra por debajo del intervalo de austenización previsto. Por tanto, un tiempo de mantenimiento medido desde la recuperación de la temperatura del horno puede ser metalúrgicamente diferente de un tiempo de mantenimiento medido después de que la carga se haya igualado térmicamente.
El control de la atmósfera cumple dos objetivos: limitar las modificaciones químicas en la superficie y favorecer una transferencia de calor repetible. El exceso de oxígeno o de vapor de agua promueve la oxidación y la formación de cascarilla. Un potencial de carbono inferior al requerido por el equilibrio del acero puede producir descarburación, eliminando carbono de la superficie y reduciendo la dureza alcanzable. Un potencial de carbono excesivo puede causar carburización, con una superficie dura y frágil o un gradiente anormal de carbono. El gas endotérmico, los sistemas de nitrógeno-metanol, el vacío, la sal y el aire requieren diferentes controles. El punto de rocío, el potencial de oxígeno, el potencial de carbono, el caudal de gas, la presión y los registros de alarmas pueden ser pertinentes, según el proceso.
La transferencia del horno al temple es otro punto de control. El retraso permite una transformación parcial, especialmente cerca de la nariz de un diagrama de transformación en enfriamiento continuo, y puede producir ferrita, perlita o bainita antes de que se complete la formación de martensita. La temperatura del temple, la agitación, la contaminación, la concentración y la orientación de la pieza determinan entonces la severidad del enfriamiento. Un medio de temple que enfría rápidamente en una zona puede enfriar lentamente en otra debido a mantos de vapor, flujo estancado o un estado alterado del fluido. El resultado es un historial de proceso, no un único valor de velocidad de enfriamiento.
Comprobaciones de Dureza, Microestructura y Dimensiones
La verificación debe utilizar varios exámenes relacionados entre sí. La dureza es un indicador rápido de la respuesta al tratamiento, pero su significado depende de la ubicación, el método, el estado de la superficie y el tamaño de la sección. Compruebe las zonas especificadas, no únicamente la superficie más conveniente. Compare la superficie y el núcleo cuando el espesor de la sección haga probables los gradientes, y elimine la cascarilla o el material descarburado cuando el método de inspección requiera una superficie de ensayo sana. Un perfil de dureza puede mostrar si el endurecimiento por inducción o a la llama produjo la profundidad de capa prevista, mientras que una sola lectura puede ocultar una transición abrupta.
El examen microestructural explica los resultados de dureza que parecen contradictorios. Después del temple, la estructura puede contener martensita, bainita, ferrita, perlita y austenita retenida en proporciones controladas por el contenido de carbono, las adiciones de aleación, la velocidad de enfriamiento y la geometría local. El revenido modifica la martensita y alivia parte de la tensión de temple; no elimina todos los errores previos del proceso. Las secciones metalográficas deben tomarse de ubicaciones representativas o sospechosas, prepararse sin sobrecalentamiento ni embadurnamiento y evaluarse teniendo en cuenta el grado de acero y el historial del tratamiento.
La inspección superficial puede identificar oxidación, cascarilla, descarburación, carburización, grietas de temple, grietas de rectificado, pliegues y sobrecalentamiento local. La descarburación suele aparecer como una capa ferrítica de bajo contenido de carbono bajo la superficie. La oxidación deja cascarilla o ataque intergranular cuando es intensa. Un exceso de austenita retenida puede acompañar a un contenido elevado de carbono o de aleantes, una severidad de temple insuficiente, una temperatura de temple excesivamente alta o una temperatura de inicio de la martensita lo bastante baja como para que la transformación permanezca incompleta a temperatura ambiente. Posteriormente puede transformarse durante el servicio, el mecanizado o el tratamiento en frío, provocando variaciones dimensionales.
Las dimensiones requieren mediciones antes y después del tratamiento, tomando como referencia puntos de referencia definidos. Registre la longitud, el diámetro, la planitud, la redondez, la excentricidad, el tamaño de los orificios y las características de perfil pertinentes conforme al plano de la pieza. La deformación está impulsada por un calentamiento desigual, cambios de volumen debidos a la transformación, gradientes térmicos, geometría asimétrica, flujo de temple, tensiones residuales de mecanizado y restricciones. Las tensiones residuales pueden permanecer incluso cuando las dimensiones se encuentran dentro de la tolerancia, por lo que el control de la deformación y el control de las tensiones son tareas relacionadas, pero no idénticas. Por ello, el tratamiento que ASM realiza en 2024 de la deformación y las tensiones residuales es directamente pertinente para la planificación de la inspección.
Interpretación de Resultados No Conformes
Un resultado no conforme es evidencia de una condición del proceso o del material que requiere segregación e investigación, no una invitación a repetir el ciclo sin diagnóstico. En primer lugar, preserve la trazabilidad: identifique la carga del horno, la colada del material, las ubicaciones ensayadas, los instrumentos utilizados, el estado de calibración y el resultado exacto. Confirme el método de ensayo y la ubicación de la probeta antes de atribuir la causa a la metalurgia. Una lectura de dureza falsamente baja puede deberse a cascarilla, descarburación, una superficie rugosa, una indentación poco profunda o un ensayo realizado demasiado cerca de un borde.
Las zonas blandas suelen deberse a una severidad de temple insuficiente, una agitación deficiente, la formación de mantos de vapor, un flujo de fluido obstruido, un retraso excesivo en la transferencia, una austenización insuficiente o una sección demasiado grande para el acero y el temple seleccionados. Una temperatura no uniforme del horno o una carga dispuesta incorrectamente pueden producir el mismo aspecto. Una dureza excesiva puede indicar un revenido insuficiente, una temperatura de revenido incorrecta, una superficie sobrecarburizada o una estructura que contiene martensita no revenida. También puede reflejar un ensayo realizado sobre una zona endurecida delgada, en lugar del material macizo previsto.
La descarburación apunta al control de la atmósfera, una exposición excesiva, la eliminación de cascarilla o una operación de calentamiento previa. La oxidación sugiere fugas de aire, un potencial inadecuado del horno, un punto de rocío elevado o una exposición prolongada. El grano grueso suele aparecer después de una temperatura de austenización excesiva, un tiempo de mantenimiento excesivo, calentamientos repetidos o un sobrecalentamiento local; puede reducir la tenacidad y aumentar la sensibilidad a la deformación. El agrietamiento puede deberse a un temple severo, esquinas vivas, daños de rectificado, defectos preexistentes, hidrógeno o contaminación superficial, o tensiones residuales que se combinan con la tensión de transformación. La morfología y la ubicación de las grietas suelen ser más informativas que la dureza.
La presencia inesperada de austenita retenida debe motivar una revisión del contenido de carbono y de aleantes, de la temperatura real de austenización, de la velocidad de enfriamiento, de la interrupción del temple y de cualquier efecto estabilizador derivado de la geometría o del espesor de la sección. El crecimiento dimensional después del tratamiento puede respaldar ese diagnóstico, pero por sí solo no constituye una prueba. La acción correctiva puede incluir una reclasificación, un revenido adicional, un alivio de tensiones, una reinspección o el rechazo; la disposición adecuada depende de la especificación aplicable y de la evaluación de ingeniería. La disciplina esencial consiste en modificar una sola variable de proceso identificada cada vez y verificar la estructura, las propiedades, el estado superficial y las dimensiones resultantes.
Un marco unificado para seleccionar un tratamiento térmico
El tratamiento térmico debe seleccionarse a partir del perfil de propiedades requerido y de las condiciones de servicio, no a partir de una temperatura conocida o del nombre genérico de un grado. Un ciclo térmico controlado transforma el acero mediante transformaciones de fase, pero la ferrita, la perlita, la bainita, la martensita, la austenita retenida y los carburos resultantes dependen de la composición, el tamaño de la sección, la velocidad de calentamiento, la trayectoria de enfriamiento y el estado inicial del material. Por tanto, el mismo tratamiento nominal puede producir una tenacidad adecuada en un componente y, en otro, grietas, una distorsión excesiva o una dureza insuficiente en el núcleo.
El ASM Handbook Volume 4A de ASM International identifica la metalurgia física, la dureza y la templabilidad, el temple, el recocido, el revenido, el austemplado, el martemplado, la austenización y el endurecimiento superficial como partes interrelacionadas del tratamiento térmico del acero, y no como operaciones aisladas (ASM International, 2024). Esa conexión constituye la base para seleccionar un proceso.
Comenzar con las propiedades requeridas y las condiciones de servicio
Defina el objetivo de ingeniería antes de elegir un ciclo térmico. La dureza requerida puede afectar a toda la sección, a una superficie sometida a desgaste o a una profundidad de capa limitada. La resistencia a la tracción y el límite elástico son importantes, pero no sustituyen a la tenacidad, la ductilidad ni la resistencia a la fatiga. Una superficie martensítica dura puede resistir el desgaste abrasivo, pero reducir la tolerancia al impacto o aumentar la sensibilidad al daño por rectificado. Una estructura bainítica o martensítica revenida de menor dureza puede soportar cargas repetidas de forma más fiable.
La condición de servicio determina qué compromiso resulta aceptable. Un diente de engranaje está sometido a tensiones de contacto, desgaste por deslizamiento, fatiga por flexión y, a menudo, a un gradiente de dureza entre la capa superficial y el núcleo. Un eje puede necesitar un núcleo tenaz, un muñón duro y límites estrictos de excentricidad después del tratamiento. Un componente soldado que contenga presión exige prestar más atención a las tensiones residuales, el control del hidrógeno, la tenacidad y la inspección que a la dureza máxima. La temperatura, la exposición corrosiva, la lubricación, las cargas de impacto, las tensiones cíclicas y las consecuencias de una fractura deben incluirse en la misma evaluación inicial.
La tolerancia dimensional debe especificarse junto con las propiedades mecánicas. Un componente con una tolerancia de unas pocas centésimas de milímetro no puede tratarse como si la distorsión fuera una corrección posterior. La geometría modifica el campo térmico: los bordes delgados se calientan y enfrían rápidamente, los orificios alteran la rigidez local, las esquinas agudas concentran tensiones y las secciones largas y asimétricas se deforman a medida que se desarrollan las deformaciones de transformación. El gradiente superficial/núcleo deseado también debe definirse explícitamente. El endurecimiento integral, el endurecimiento selectivo y los tratamientos de alivio de tensiones imponen diferentes exigencias térmicas y mecánicas.
El estado inicial forma parte de la especificación. La estructura de colada, el trabajo en frío previo, la ferrita-perlita normalizada, los carburos esferoidizados, la martensita revenida previamente y una zona afectada por el calor de soldadura no responden de la misma manera. Un componente soldado puede contener gradientes de dureza y tensiones residuales de tracción antes de que comience el tratamiento previsto. La norma ISO 17663:2023 aborda los requisitos de calidad para el tratamiento térmico en aire o en atmósferas controladas, en talleres o en obra, principalmente para aceros ferríticos y componentes soldados o conformados relacionados. Su relevancia es práctica: el registro del proceso, la medición de la temperatura, el control de la atmósfera y el plan de inspección deben corresponderse con el historial y el nivel de riesgo del componente.
Relacionar la composición del acero con el comportamiento de transformación
El carbono controla la cantidad de carbono disponible para la martensita y afecta a las fracciones y la dureza de la ferrita, la perlita y la cementita. Los elementos de aleación modifican las temperaturas de transformación, la estabilidad de los carburos, la templabilidad, la respuesta al revenido y el comportamiento frente a la oxidación. AISI 1045 y AISI 4140 no pueden recibir la misma hipótesis de temple simplemente porque ambos pueden templarse y revenirse. El contenido de cromo y molibdeno del AISI 4140 retrasa las transformaciones difusivas y, por lo general, permite un mayor endurecimiento integral que el AISI 1045 de acero al carbono simple en una sección comparable. El AISI 52100 incorpora un alto contenido de carbono y cromo, por lo que el control de los carburos se vuelve fundamental para el rendimiento y la estabilidad dimensional de los rodamientos.
El diagrama hierro–carburo de hierro ayuda a identificar las fases de equilibrio y la solubilidad del carbono, pero no predice la estructura formada por un ciclo de enfriamiento real. La austenita puede transformarse en perlita o bainita si el enfriamiento atraviesa la región correspondiente de tiempo y temperatura; si la difusión se suprime lo suficiente, puede transformarse en martensita a temperaturas determinadas por la composición del acero. El tratamiento de 2024 de ASM sobre los diagramas de transformación distingue los conceptos de equilibrio del comportamiento de las transformaciones tiempo-temperatura-transformación (TTT) y de las transformaciones por enfriamiento continuo (CCT). Esta distinción evita un error común: elegir una temperatura de austenización a partir de un diagrama de fases y suponer que el resultado del enfriamiento queda así determinado.
Utilice un diagrama TTT para analizar las mantenidas isotérmicas y un diagrama CCT para analizar el enfriamiento práctico desde la austenita. La cuestión no es simplemente si un medio de temple es «rápido». Se trata de determinar si la curva de enfriamiento de la sección real evita, cuando sea necesario, la nariz de la perlita o de la bainita y, a continuación, atraviesa el intervalo martensítico a una velocidad que limite las tensiones térmicas y de transformación. Un diámetro grande puede enfriarse lentamente en el centro, mientras que un borde delgado se enfría rápidamente, produciendo estructuras diferentes en una misma pieza. La templabilidad, evaluada, por ejemplo, mediante el método de temple final Jominy, describe la profundidad hasta la que un acero puede desarrollar dureza bajo una condición de enfriamiento definida; no garantiza una dureza determinada en cualquier geometría.
Este razonamiento puede llevar a descartar la máxima severidad de temple. El temple y revenido pueden proporcionar la resistencia requerida, pero el martemplado puede reducir la diferencia de temperatura durante la formación de martensita y, con ello, disminuir el riesgo de distorsión. El austemplado puede producir bainita con una tenacidad útil y una menor deformación de temple cuando el acero y el tamaño de la sección permiten la transformación isotérmica requerida. La normalización puede afinar una estructura previa irregular, mientras que el recocido o la esferoidización pueden mejorar la maquinabilidad antes del endurecimiento. El endurecimiento por llama y por inducción puede proporcionar una elevada dureza superficial conservando un núcleo más tenaz, siempre que se controlen el patrón de calentamiento, la frecuencia, la velocidad de exploración y la capacidad de autotemple.
Equilibrar el rendimiento, la fabricabilidad y el riesgo
Una microestructura técnicamente alcanzable puede seguir siendo una mala elección desde el punto de vista de fabricación. Considere la capacidad del horno, la disposición de la carga, la uniformidad del calentamiento, la agitación del temple, la contaminación del medio de temple, la atmósfera, los dispositivos de sujeción, la secuencia de mecanizado y la posibilidad de medir la temperatura en ubicaciones representativas. La selección de la atmósfera no es un aspecto meramente estético: la oxidación, la descarburación, la carburación y la cascarilla pueden modificar la dureza superficial y las dimensiones. Un cálculo de templabilidad también resulta incompleto sin considerar el espesor de la sección, los radios de las esquinas, el contacto con los dispositivos de sujeción y las condiciones de enfriamiento en la superficie.
Las tensiones residuales y la distorsión deben tratarse como restricciones de diseño. La contracción térmica y la expansión de transformación se producen en momentos y ubicaciones diferentes, mientras que la formación de martensita puede fijar tensiones antes de que el núcleo se haya enfriado. Las grietas son más probables cuando una tensión elevada se combina con una dureza alta, una geometría aguda, daños superficiales, hidrógeno o un temple inadecuado. Por tanto, el revenido no es simplemente un ajuste de dureza: modifica la estabilidad y la tenacidad de la estructura después del temple y reduce parte de la carga de tensiones producida por este. La temperatura y el tiempo de revenido, así como el retraso hasta la transferencia, requieren control.
El historial de soldadura puede cambiar por completo la decisión. El tratamiento térmico posterior a la soldadura puede reducir las tensiones residuales o revenir las zonas endurecidas, pero también puede afectar a la resistencia, la precisión dimensional y la tenacidad si el ciclo no se adapta adecuadamente al acero. La norma ISO 683-1:2016 abarca los requisitos técnicos de suministro para aceros no aleados destinados principalmente al temple y revenido, al austemplado, al endurecimiento por llama, al endurecimiento por inducción y, en algunos casos, a condiciones normalizadas. La norma no elimina la necesidad de cualificar un tratamiento para una pieza concreta.
La capacidad de inspección establece el límite de un control creíble del proceso. Los estudios de dureza deben abarcar la superficie y el núcleo cuando se especifica un gradiente. Puede ser necesario realizar un examen metalográfico para detectar descarburación, austenita retenida, martensita no revenida, bainita, redes de carburos o un tamaño de grano anómalo. Los controles dimensionales, la inspección por partículas magnéticas o líquidos penetrantes, los ensayos ultrasónicos y la evaluación de tensiones residuales pueden ser apropiados cuando las grietas o los defectos internos tienen consecuencias graves.
Selección de un tratamiento
- Definir el objetivo Establecer las cargas de servicio, los límites de propiedades, los requisitos de superficie y núcleo, y las tolerancias dimensionales.
- Identificar el estado inicial Confirmar el grado, la microestructura previa, la geometría de la sección, la forma del producto y el historial de soldadura.
- Evaluar la cinética Utilizar información TTT o CCT adecuada para el acero real y la trayectoria térmica.
- Elegir la ruta Seleccionar métodos de calentamiento, atmósfera, enfriamiento, revenido o endurecimiento superficial que puedan controlarse.
- Cualificar y verificar Comprobar la dureza, la microestructura, las dimensiones, el estado superficial y los defectos frente a la especificación aplicable.
Por tanto, la decisión de selección puede tomarse en el siguiente orden: definir las cargas de servicio y los límites de propiedades; especificar la dureza superficial/núcleo y las tolerancias dimensionales; identificar el grado, la microestructura previa, la geometría de la sección y el historial de soldadura; comparar las trayectorias de transformación TTT/CCT; seleccionar métodos de calentamiento, atmósfera, enfriamiento y revenido que puedan controlarse; y, a continuación, cualificar el ciclo mediante la inspección de la dureza, la estructura, las dimensiones y los defectos. Si ninguna trayectoria satisface los límites de resistencia, tenacidad, distorsión y producción, cambie el acero, la geometría, la secuencia de mecanizado o la estrategia de tratamiento superficial. El tratamiento térmico es un problema acoplado de metalurgia y proceso. La decisión determinante no es un único valor de temperatura, sino un historial térmico verificado y adaptado al acero y a la pieza.
Referencias
- [1] Steel Heat Treating—Fundamentals and Processes. ASM Handbook Volume 4A, 2024. https://dl.asminternational.org/handbooks/edited-volume/18/Steel-Heat-Treating-Fundamentals-and-Processes
- [2] Steel Metallurgy & Heat Treatment course outline. ASTM International course outline, 2024. https://store.astm.org/astm-tpt-727.html
- [3] Fundamentals of the Heat Treating of Steel. ASM technical monograph, 2024. https://dl.asminternational.org/technical-books/monograph/99/chapter-abstract/2112447/Fundamentals-of-the-Heat-Treating-of-Steel
- [4] ISO 17663:2023. International standard, 2023. https://www.iso.org/standard/83142.html
- [5] Basic Principles and Design Guidelines for Heat Treatment. ASM Handbook chapter, 2024. https://dl.asminternational.org/handbooks/edited-volume/49/chapter-abstract/608501/Basic-Principles-and-Design-Guidelines-for-Heat
- [6] Steel and Its Heat Treatment. Technical reference, 1984. https://www.sciencedirect.com/book/9780408014243/steel-and-its-heat-treatment