




Che cos’è l’acciaio per utensili e che cosa non è
L’acciaio per utensili è definito da ciò che deve fare durante il servizio, non da una singola composizione chimica o dalla sua posizione in una scala universale della qualità. ASM International descrive gli acciai per utensili come «acciai utilizzati per realizzare utensili destinati al taglio, alla formatura o alla sagomatura di componenti fabbricati» (ASM International, 2024). Questa definizione comprende utensili da taglio, punzoni, matrici, stampi, utensili di formatura, attrezzature, calibri e altri utensili le cui superfici operative devono mantenere una geometria controllata mentre sono sottoposte a contatto, pressione, attrito, impatto o calore.
| Famiglia | Designazione tradizionale | Grado rappresentativo |
|---|---|---|
| W | Tempra in acqua | W1 |
| L | Basso-legato | L6 |
| S | Resistente agli urti | S7 |
| O | Tempra in olio | O1 |
| A | Tempra in aria | A2 |
| D | Alto tenore di carbonio e alto tenore di cromo | D2 |
| H | Per lavorazioni a caldo | H13 |
| M | Acciaio rapido al molibdeno | M2 |
| T | Acciaio rapido al tungsteno | T1 |
La parola utensile descrive quindi una funzione. Un acciaio diventa acciaio per utensili nel contesto di un impiego gravoso, anche se alcuni gradi presentano sovrapposizioni chimiche o metallurgiche con acciai utilizzati in altri ambiti. Le famiglie AISI comunemente identificate con W, L, S, O, A, D, H, M e T comprendono rispettivamente acciai temprabili in acqua, debolmente legati, resistenti agli urti, temprabili in olio, temprabili in aria, ad alto tenore di carbonio e cromo, per lavorazioni a caldo, rapidi al molibdeno e rapidi al tungsteno. ASM International elenca queste nove serie nella sua trattazione degli acciai per utensili del 2020. Le lettere non indicano gradi consecutivi in una graduatoria delle prestazioni. In genere indicano un metodo di tempra, l’applicazione principale o il sistema di lega dominante.
Nessuna famiglia di acciai per utensili è automaticamente superiore per ogni applicazione. Strong evidence
Questa distinzione è importante quando si confrontano, per esempio, AISI O1, AISI A2, AISI D2 e AISI H13. O1 è un acciaio per lavorazioni a freddo temprabile in olio; A2 è un acciaio per lavorazioni a freddo temprabile in aria; D2 contiene quantità sostanzialmente maggiori di cromo e carbonio, producendo una struttura ricca di carburi associata a un’elevata resistenza all’usura; H13 è un acciaio per lavorazioni a caldo progettato per conservare durezza e tenacità utili durante i cicli termici. Nessuno di questi è automaticamente superiore agli altri. Un punzone che si scheggia sotto l’azione degli urti può richiedere un equilibrio diverso rispetto a una matrice di tranciatura che si usura lavorando una lamiera abrasiva, anche se entrambi sono definiti utensili per lavorazioni a freddo.
La definizione funzionale di ASM
Modalità comuni di cedimento degli acciai per utensili
- Usura abrasiva Particelle dure o asperità rimuovono materiale dalla superficie di lavoro.
- Usura adesiva Si formano giunzioni locali tra utensile e pezzo in lavorazione, che durante lo scorrimento strappano via il materiale.
- Deformazione plastica Il bordo di lavoro o la cavità perde la propria forma sotto sollecitazioni o temperature eccessive.
- Scheggiatura Piccoli frammenti si staccano da un bordo, da uno spigolo, dalla punta di un punzone o dal piano della matrice.
- Fatica termica Riscaldamenti e raffreddamenti ripetuti producono cricche superficiali note come criccatura termica.
Gli acciai per costruzioni di impiego generale vengono generalmente selezionati in base alla resistenza strutturale, alla duttilità, alla saldabilità, alla resistenza alla corrosione, al comportamento a fatica o al costo di fabbricazione. A un componente strutturale in acciaio può essere richiesto di sopportare un carico senza snervarsi. Un utensile deve spesso sopportare quel carico preservando al contempo un filo affilato, una cavità, un gioco di taglio, un profilo o una dimensione calibrata. Può cedere per usura abrasiva, usura adesiva, deformazione plastica, frattura macroscopica, scheggiatura del filo, fatica termica, corrosione o perdita dell’accuratezza dimensionale.
Queste modalità di cedimento impongono requisiti contrastanti. L’aumento della durezza migliora spesso la resistenza all’indentazione e all’usura abrasiva, ma una durezza eccessiva può ridurre la resistenza agli urti o alla propagazione delle cricche. Carburi come il carburo di cromo, il carburo di vanadio, il carburo di molibdeno e il carburo di tungsteno possono aumentare la resistenza all’usura; tuttavia, carburi grandi, agglomerati o distribuiti in modo non uniforme possono fungere da siti di innesco delle cricche. Gli elementi di lega modificano inoltre la temprabilità, le trasformazioni di fase, la risposta al rinvenimento, la durezza a caldo e le variazioni dimensionali durante il trattamento termico. Il carbonio favorisce la durezza martensitica e la formazione di carburi; cromo, molibdeno, tungsteno e vanadio modificano la popolazione dei carburi e il comportamento alle alte temperature; nichel e manganese possono influire sulla temprabilità e sulla tenacità.
Classe del materiale Una composizione controllata e una categoria di prodotto che non specificano ogni caratteristica microstrutturale o di lavorazione responsabile della durata dell’utensile.
Il processo di fabbricazione aggiunge un’ulteriore variabile. Forgiatura, laminazione, metallurgia delle polveri, pratiche di rifusione e successive lavorazioni meccaniche influenzano la segregazione, le dimensioni e l’allineamento dei carburi, la porosità, le inclusioni e le tensioni residue. Due pezzi che riportano la stessa designazione possono quindi reagire in modo diverso se differiscono per grado di purezza, microstruttura, dimensioni del prodotto o storia di lavorazione. Una designazione identifica una classe di materiale controllata, ma non ogni caratteristica che determina la durata dell’utensile.
Il trattamento termico determina quindi quanta parte di quel potenziale si traduca in prestazioni utilizzabili. La temperatura di austenitizzazione, il tempo di mantenimento, la velocità di tempra, il trattamento criogenico quando previsto, la temperatura di rinvenimento e il numero di cicli di rinvenimento influenzano l’austenite trattenuta, la martensite, la precipitazione dei carburi, la durezza, la tenacità e la stabilità dimensionale. Uno studio del 2020 pubblicato su Coatings ha individuato nei parametri del trattamento termico il fattore principale di controllo delle prestazioni del nucleo dell’utensile nel sistema rivestito esaminato. Questo risultato non rende la composizione o la fabbricazione secondarie in ogni progetto; esse stabiliscono l’intervallo microstrutturale disponibile e la popolazione dei difetti che il trattamento termico deve gestire.
L’implicazione pratica è diretta: la selezione del grado comincia dalla modalità di cedimento dominante. Un utensile da taglio azionato manualmente può privilegiare la ritenzione del filo e una tenacità adeguata. Un utensile per la ricalcatura a freddo può richiedere resistenza alla deformazione a compressione e alla scheggiatura. Un maschio o un alesatore richiedono una combinazione di durezza, stabilità del filo tagliente, lavorabilità e controllo dimensionale. Utensili per goffratura, matrici, punzoni, posateria, utensili di formatura e utensili per alte temperature impongono ciascuno combinazioni diverse di carico, scorrimento, impatto e temperatura. La Monografia NBS 88 rimane un utile riferimento tecnico federale per la terminologia storica e i principi fondamentali della metallurgia alla base di queste distinzioni.
Acciaio per utensili e acciaio per costruzioni di impiego generale a confronto
L’acciaio per utensili non è semplicemente «acciaio più resistente» e la sola durezza non lo definisce. Un acciaio legato per impieghi generali può offrire una resistenza adeguata per un albero, un ingranaggio o un elemento di fissaggio, ma cedere rapidamente se utilizzato come filo tagliente o superficie di una matrice. Al contrario, un acciaio per utensili altamente resistente all’usura può fratturarsi quando un acciaio resistente agli urti o un acciaio per costruzioni più tenace riuscirebbe a sopravvivere. Anche la fabbricabilità rientra nel calcolo: un materiale difficile da segare, rettificare, lavorare meccanicamente, tagliare a filo, saldare o sottoporre a trattamento termico può comportare rischi di cedimento e oneri di processo già prima di entrare in servizio.
Tool Steels: Properties and Performance (2021), pubblicato da Routledge, esamina il comportamento dei gradi in relazione a composizione, processi di fabbricazione, trattamento termico, tempra superficiale e rivestimenti. Questo quadro è più accurato che considerare una lettera AISI come una semplice graduatoria. Le linee guida 2024 di Uddeholm per le lavorazioni a freddo esprimono il principio applicativo scegliendo un acciaio che corrisponda all’impiego e minimizzando il costo per pezzo prodotto. In questo caso, ciò significa considerare le prestazioni lungo l’intero ciclo di vita: la misura rilevante comprende i cambi utensile, l’affilatura, i tempi di fermo, i pezzi scartati e le fratture premature, non soltanto la specifica iniziale del materiale.
Il ruolo dei prodotti lavorati secondo ASTM A681
ASTM A681 fornisce un quadro normativo per i prodotti lavorati in acciaio legato per utensili. ASTM International dichiara nel proprio campo di applicazione del 2024 che «ASTM A681 stabilisce i requisiti chimici, meccanici e fisici per i prodotti lavorati in acciaio legato per utensili». Le forme comprese includono barre, piastre, lamiere, nastri, vergelle, fili e forgiati normalmente trasformati in utensili, matrici o attrezzature.
Questo campo di applicazione è importante, ma limitato. ASTM A681 stabilisce i requisiti del prodotto lavorato fornito; di per sé non seleziona AISI D2 invece di AISI A2, non prescrive la progettazione di un punzone e non identifica se la modalità di cedimento dominante sia l’usura, la scheggiatura, la fatica termica superficiale o la distorsione. L’utilizzatore deve comunque specificare il grado, la forma del prodotto, le dimensioni, lo stato metallurgico, il trattamento termico, la finitura superficiale e i requisiti di accettazione appropriati per il servizio.
La designazione di una barra, di una piastra o di un forgiato non elimina neppure gli effetti della microstruttura direzionale o delle dimensioni della sezione. L’orientamento dei carburi, la segregazione, le inclusioni e la velocità di raffreddamento possono influire sulla risposta alla rettifica, sulla tenacità e sulla propagazione delle cricche. L’utensile finito può richiedere distensione, sgrossatura prima della tempra, trattamento termico controllato e rettifica finale per mantenere la geometria prevista. ASTM A681 definisce il quadro del materiale; il giudizio ingegneristico collega tale quadro al lavoro effettivo dell’utensile.
Come sono organizzate le designazioni AISI degli acciai per utensili
Le designazioni degli acciai per utensili sono etichette di classificazione, non una scala che va dai gradi inferiori a quelli superiori. ASM International definisce gli acciai per utensili come acciai utilizzati per fabbricare utensili destinati al taglio, alla formatura o alla sagomatura di parti prodotte. All’interno di questo ampio ambito d’impiego, il sistema AISI raggruppa gli acciai in base alla caratteristica che originariamente distingueva il loro comportamento: metodo di tempra, applicazione principale o sistema di legatura predominante. La pubblicazione Tool Steels di ASM identifica nove famiglie principali: W, L, S, O, A, D, H, M e T (ASM International, 2020).
La lettera fornisce quindi un’ipotesi iniziale. Da sola, non consente di prevedere la durata utile. Il tenore di carbonio, i carburi di lega, il grado di pulizia, la segregazione, il processo di produzione da polvere o da lingotto, la forgiatura, il trattamento termico, le condizioni superficiali e l’effettivo modo di cedimento dell’utensile influenzano tutti il risultato. Un punzone che si frattura per effetto dell’impatto richiede un equilibrio diverso da quello di una matrice che si usura per abrasione, anche quando entrambi sono utensili per lavorazioni a freddo. ASTM A681 fornisce il quadro normativo per i prodotti in acciaio per utensili legato lavorati per deformazione, definendo i requisiti chimici, meccanici e fisici per barre, piatti, lamiere, nastri, vergelle, fili e forgiati normalmente trasformati in utensili, matrici o attrezzature di fissaggio (ASTM International, 2024).
Serie W, L e S
La serie W indica un acciaio per utensili temprabile in acqua. La designazione riflette il mezzo di tempra tradizionale, non l’affermazione che ogni grado W debba essere temprato in acqua nell’ambito di qualsiasi moderno procedimento di trattamento termico. In genere, questi acciai sono acciai al carbonio per utensili, con aggiunte di lega limitate rispetto a molte famiglie di acciai per utensili sviluppatesi successivamente. Una designazione rappresentativa è W1. La sua composizione chimica relativamente semplice può fornire una superficie di lavoro martensitica dura dopo un trattamento adeguato, mentre la stessa limitata temprabilità restringe la profondità e l’uniformità della tempra nelle sezioni più grandi.
Questo compromesso spiega l’impiego storico degli acciai W per utensili da taglio azionati manualmente, punzoni semplici, scalpelli, coltelli e utensili analoghi, nei quali le sezioni ridotte potevano raffreddarsi rapidamente. La tempra in acqua comporta inoltre notevoli tensioni termiche e un rischio elevato di deformazione. La designazione della famiglia descrive la pratica di tempra prevista; senza fare riferimento alle dimensioni della sezione e al processo, non stabilisce la tenacità, la stabilità dimensionale o la resistenza all’usura.
La serie L indica un acciaio per utensili basso-legato. I gradi di questa famiglia utilizzano modeste aggiunte di elementi come cromo, nichel, molibdeno o vanadio per migliorare la temprabilità, la resistenza, il comportamento all’usura o la stabilità, senza arrivare alla composizione chimica degli acciai per lavorazioni a freddo alto-legati o degli acciai rapidi. L6 è una designazione ben nota. La sua composizione contenente nichel è associata a una progettazione orientata alla tenacità, ma ciò non rende ogni grado L adatto a impieghi soggetti a urti né ogni applicazione che coinvolga un acciaio basso-legato.
La serie S indica un acciaio per utensili resistente agli urti. Il requisito d’impiego caratterizzante è la resistenza a impatti ripetuti, carichi improvvisi e scheggiatura, piuttosto che la massima resistenza all’abrasione ottenibile. S7 è un grado rappresentativo; S1 e S5 appartengono alla stessa ampia famiglia, ma non presentano composizioni o risposte al trattamento termico identiche. La resistenza agli urti dipende dal tenore di carbonio, dall’equilibrio degli elementi di lega, dalla dimensione dei grani, dall’austenite trattenuta, dal rinvenimento e dalla popolazione dei difetti. Una designazione per acciaio resistente agli urti è quindi un’indicazione del compromesso previsto tra durezza e tenacità, non una garanzia contro la rottura.
Serie O, A e D
La serie O indica un acciaio per utensili temprabile in olio. Questi gradi contengono quantità sufficienti di elementi di lega per temprarsi più dolcemente rispetto agli acciai W semplicemente al carbonio, consentendo l’impiego dell’olio anziché dell’acqua secondo la classificazione tradizionale. O1 è l’esempio comunemente citato. La tempra in olio può ridurre la deformazione e le cricche di tempra rispetto all’acqua, sebbene le variazioni dimensionali rimangano una criticità importante nelle matrici di precisione, nei punzoni, nei maschi, negli alesatori e nei piccoli utensili di formatura. La designazione O indica come il grado era storicamente destinato a essere temprato; non significa che la sua resistenza all’usura superi quella di un grado A o D.
La serie A indica un acciaio per utensili temprabile in aria. Il contenuto di lega aumenta la temprabilità in misura sufficiente a consentire la tempra dell’utensile in aria o mediante una tempra controllata in gas, riducendo lo shock termico intenso associato all’acqua o all’olio. A2 è ampiamente riconosciuto come grado per lavorazioni a freddo temprabile in aria. Questi acciai vengono scelti quando, nelle matrici, nei punzoni, negli utensili per goffratura o negli utensili di formatura, è necessaria una combinazione di resistenza all’usura, tenacità e stabilità dimensionale. La minore severità della tempra può ridurre la deformazione, ma l’austenite trattenuta, la distribuzione dei carburi, i danni da rettifica e la pratica di rinvenimento continuano a determinare le prestazioni dell’utensile finito.
La serie D indica un acciaio per utensili ad alto tenore di carbonio e alto tenore di cromo. D2 è la designazione rappresentativa. I suoi tenori di carbonio e cromo favoriscono una popolazione consistente di carburi duri ricchi di cromo, conferendo alla famiglia la sua associazione con la resistenza all’usura abrasiva e con gli impieghi nelle lavorazioni a freddo. Tali carburi influenzano anche la tenacità, la lavorabilità, il comportamento alla rettifica e la sensibilità alla formazione di cricche. Carburi grandi o distribuiti in modo non uniforme possono diventare siti di innesco delle cricche; una designazione D non rivela la dimensione o l’orientamento dei carburi determinati dal processo di fabbricazione.
Gli acciai D sono quindi impiegati in lavorazioni a freddo di lunga durata, come matrici, punzoni, lame per cesoie e utensili di formatura, ma la scelta corretta dipende dal fatto che a porre per primo fine alla vita utile siano l’usura, la scheggiatura del filo, la frattura macroscopica, il grippaggio o la variazione dimensionale. L’alto tenore di carbonio e l’alto tenore di cromo sono dati composizionali, non una classifica universale di superiorità rispetto alle famiglie O o A a minore contenuto di lega.
Serie H, M e T
La serie H indica un acciaio per utensili per lavorazioni a caldo. Questi gradi sono destinati ad attrezzature esposte a temperature elevate durante operazioni come la pressofusione, la forgiatura a caldo, l’estrusione e la formatura a caldo. La famiglia è suddivisa in base ai sistemi di lega predominanti e comprende acciai per lavorazioni a caldo al cromo, al tungsteno e al molibdeno. H13 è una designazione al cromo per lavorazioni a caldo frequentemente utilizzata come riferimento; i gradi della serie H devono mantenere la resistenza, opporsi alla fatica termica e limitare l’addolcimento durante cicli ripetuti di riscaldamento e raffreddamento. Questi requisiti differiscono dalla resistenza all’abrasione nelle lavorazioni a freddo; pertanto, un utensile più duro a temperatura ambiente non è automaticamente un utensile migliore per lavorazioni a caldo.
La serie M indica un acciaio rapido per utensili al molibdeno. M2 è un grado rappresentativo. Molibdeno, tungsteno, vanadio, cromo e carbonio formano un sistema alto-legato capace di mantenere la durezza di taglio alle temperature generate durante la lavorazione meccanica. La classificazione riflette la base di lega della famiglia degli acciai rapidi, mentre il comportamento finale durante il taglio dipende da austenitizzazione, tempra, rinvenimenti multipli, popolazione dei carburi, preparazione del filo e possibili rivestimenti.
La serie T indica un acciaio rapido per utensili al tungsteno. T1 è la designazione rappresentativa classica. Le composizioni degli acciai rapidi ricche di tungsteno sono state sviluppate storicamente per utensili da taglio che dovevano mantenere la durezza a temperature elevate; i gradi T contengono carburi che influenzano la durezza a caldo, l’usura, la rettificabilità e la tenacità. M e T non sono livelli di qualità contrapposti. Sono diversi percorsi di progettazione della lega all’interno degli acciai rapidi per utensili, e la scelta dell’uno o dell’altro dipende dalla temperatura di taglio, dal taglio interrotto, dal carico sul filo, dalla geometria e dal trattamento termico.
Il legame con il processo è quindi decisivo. Uno studio del 2020 pubblicato su Coatings ha individuato nei parametri del trattamento termico il principale fattore di controllo delle prestazioni del nucleo dell’utensile, mentre la composizione e il processo di fabbricazione determinano la possibile struttura dei carburi e la popolazione dei difetti. Anche Tool Steels: Properties and Performance di Routledge analizza le prestazioni in funzione della composizione, dei processi di fabbricazione, del trattamento termico, dell’indurimento superficiale e dei rivestimenti (Mesquita, 2021). La Monografia NBS 88 fornisce un precedente riferimento federale per la metallurgia degli acciai e la terminologia storica.
La selezione dovrebbe quindi iniziare dal modo di cedimento e dalle condizioni di esercizio, utilizzando poi la lettera AISI come mappa delle composizioni candidate. Uddeholm formula chiaramente l’obiettivo ingegneristico per le lavorazioni a freddo: associare l’acciaio per utensili all’applicazione e minimizzare il costo per pezzo prodotto. In termini pratici, le prestazioni nell’intero ciclo di vita sono più importanti della sola lettera. La classificazione AISI organizza le opzioni; non prende la decisione ingegneristica.
Le variabili metallurgiche alla base delle prestazioni degli acciai per utensili
Gli acciai per utensili sono definiti dall’impiego, non soltanto dalla durezza. ASM International li descrive come acciai utilizzati per realizzare utensili destinati al taglio, alla formatura o alla sagomatura di componenti fabbricati. Questa definizione comprende esigenze molto diverse: un punzone può dover resistere all’impatto e al cedimento del filo, mentre un utensile da taglio deve conservare un filo affilato sotto l’azione dell’attrito e del calore. ASTM A681, il quadro normativo di riferimento per i prodotti laminati in acciaio legato per utensili, comprende requisiti chimici, meccanici e fisici per barre, lamiere, nastri, tondi, fili e fucinati normalmente trasformati in utensili, matrici o attrezzature. La designazione, da sola, non consente di prevedere le prestazioni.
Le famiglie AISI come W, L, S, O, A, D, H, M e T identificano ampi concetti relativi alla lega e al trattamento. Come spiega il testo di Metallurgy del Maricopa Community Colleges, le lettere indicano comunemente il metodo di tempra, l’applicazione principale o il sistema di lega predominante. W1 è associato alla tempra in acqua, O1 alla tempra in olio, A2 alla tempra in aria, D2 a una composizione ad alto tenore di carbonio e cromo, H13 agli impieghi per lavorazioni a caldo, M2 agli acciai rapidi al molibdeno e T1 agli acciai rapidi al tungsteno. Queste sigle costituiscono un punto di partenza. La struttura operativa dipende dalla pratica di fusione, dalla forgiatura o dalla metallurgia delle polveri, dall’austenitizzazione, dalla tempra, dal rinvenimento, dalle condizioni superficiali e dal particolare meccanismo di cedimento.
Carbonio, elementi di lega e temprabilità
| Elemento | Principale effetto sull’acciaio per utensili descritto |
|---|---|
| Carbonio | Durezza martensitica e formazione di carburi |
| Cromo | Temprabilità e carburi ricchi di cromo |
| Molibdeno | Indurimento secondario e resistenza al rinvenimento |
| Tungsteno | Carburi di lega e durezza a caldo |
| Vanadio | Carburi molto duri e controllo della dimensione dei grani |
| Nichel | Temprabilità e tenacità in composizioni selezionate |
Il carbonio fornisce gli atomi interstiziali che rafforzano il ferro e consente all’austenite di trasformarsi in martensite dura durante la tempra. Un tenore di carbonio più elevato aumenta generalmente il contenuto di carbonio nella martensite e favorisce una maggiore durezza dopo tempra, ma la stessa aggiunta può incrementare la formazione di carburi, ridurre la duttilità e rendere un filo o uno spigolo meno tollerante agli urti. Il carbonio modifica inoltre la quantità che rimane nella matrice dopo la formazione dei carburi di lega. Di conseguenza, una percentuale nominale di carbonio non indica il tenore di carbonio della martensite finale.
Termini metallurgici principali
- Durezza
- Resistenza alla deformazione plastica localizzata.
- Temprabilità
- Profondità fino alla quale può formarsi la martensite in condizioni di raffreddamento specificate.
- Austenite trattenuta
- Austenite che non si trasforma in martensite durante la tempra.
- Indurimento secondario
- Aumento della durezza causato dalla precipitazione di fini carburi di lega durante il rinvenimento.
La temprabilità è diversa dalla durezza. Essa descrive la profondità alla quale un acciaio può formare martensite in determinate condizioni di raffreddamento. Cromo, molibdeno, manganese e silicio ritardano le trasformazioni diffusionali come perlite e bainite, consentendo l’indurimento di sezioni più lontane dalla superficie temprata. Il nichel può favorire la temprabilità e la tenacità, sebbene negli acciai convenzionali per utensili sia meno associato a una forte formazione di carburi. Il molibdeno inibisce inoltre alcune forme di infragilimento da rinvenimento e contribuisce all’indurimento secondario. Il risultato dipende dalle dimensioni della sezione, dalla dimensione dei grani di austenite, dalla severità della tempra e dalle condizioni iniziali dell’acciaio.
Il cromo svolge diversi ruoli. In quantità moderate migliora la temprabilità e la resistenza all’ossidazione; a tenori più elevati si combina con il carbonio producendo carburi ricchi di cromo, in particolare nei gradi ad alto tenore di carbonio e cromo come D2. Molibdeno e tungsteno formano carburi di lega duri e favoriscono l’indurimento secondario quando durante il rinvenimento si formano precipitati fini. Il loro effetto sulla durezza a caldo è particolarmente importante negli acciai rapidi e nei gradi per lavorazioni a caldo. Il vanadio forma carburi di vanadio molto duri, spesso carburi VC o carburi MC ricchi di V, che resistono all’usura abrasiva e limitano la crescita dei grani di austenite quando le loro particelle rimangono fini e ben distribuite.
Altre aggiunte modificano la finestra di trattamento. Il silicio rafforza la ferrite e può influenzare la risposta al rinvenimento. Il manganese migliora la temprabilità, ma può aumentare la sensibilità all’austenite trattenuta e alla segregazione quando la composizione e il trattamento non sono adeguatamente controllati. Il cobalto non forma una popolazione significativa di carburi nel senso consueto degli acciai rapidi; innalza la temperatura alla quale la matrice si rammollisce e sostiene le prestazioni di taglio a temperature elevate. Azoto, zolfo e piombo possono influenzare la lavorabilità o la precipitazione, ma il loro valore dipende fortemente dal grado e dai requisiti di pulizia.
Un acciaio con elevata temprabilità non è automaticamente più tenace o più resistente all’usura. Può indurirsi in tutta una grande sezione di una matrice, ma contenere carburi grossolani, segregazione o una quantità eccessiva di austenite trattenuta. Lo studio sul trattamento termico pubblicato nel 2020 in Coatings da MDPI ha identificato i parametri del trattamento termico come il principale fattore di controllo delle prestazioni del nucleo dell’utensile. La composizione stabilisce quali strutture possono formarsi; il trattamento determina quali di esse rimangono effettivamente.

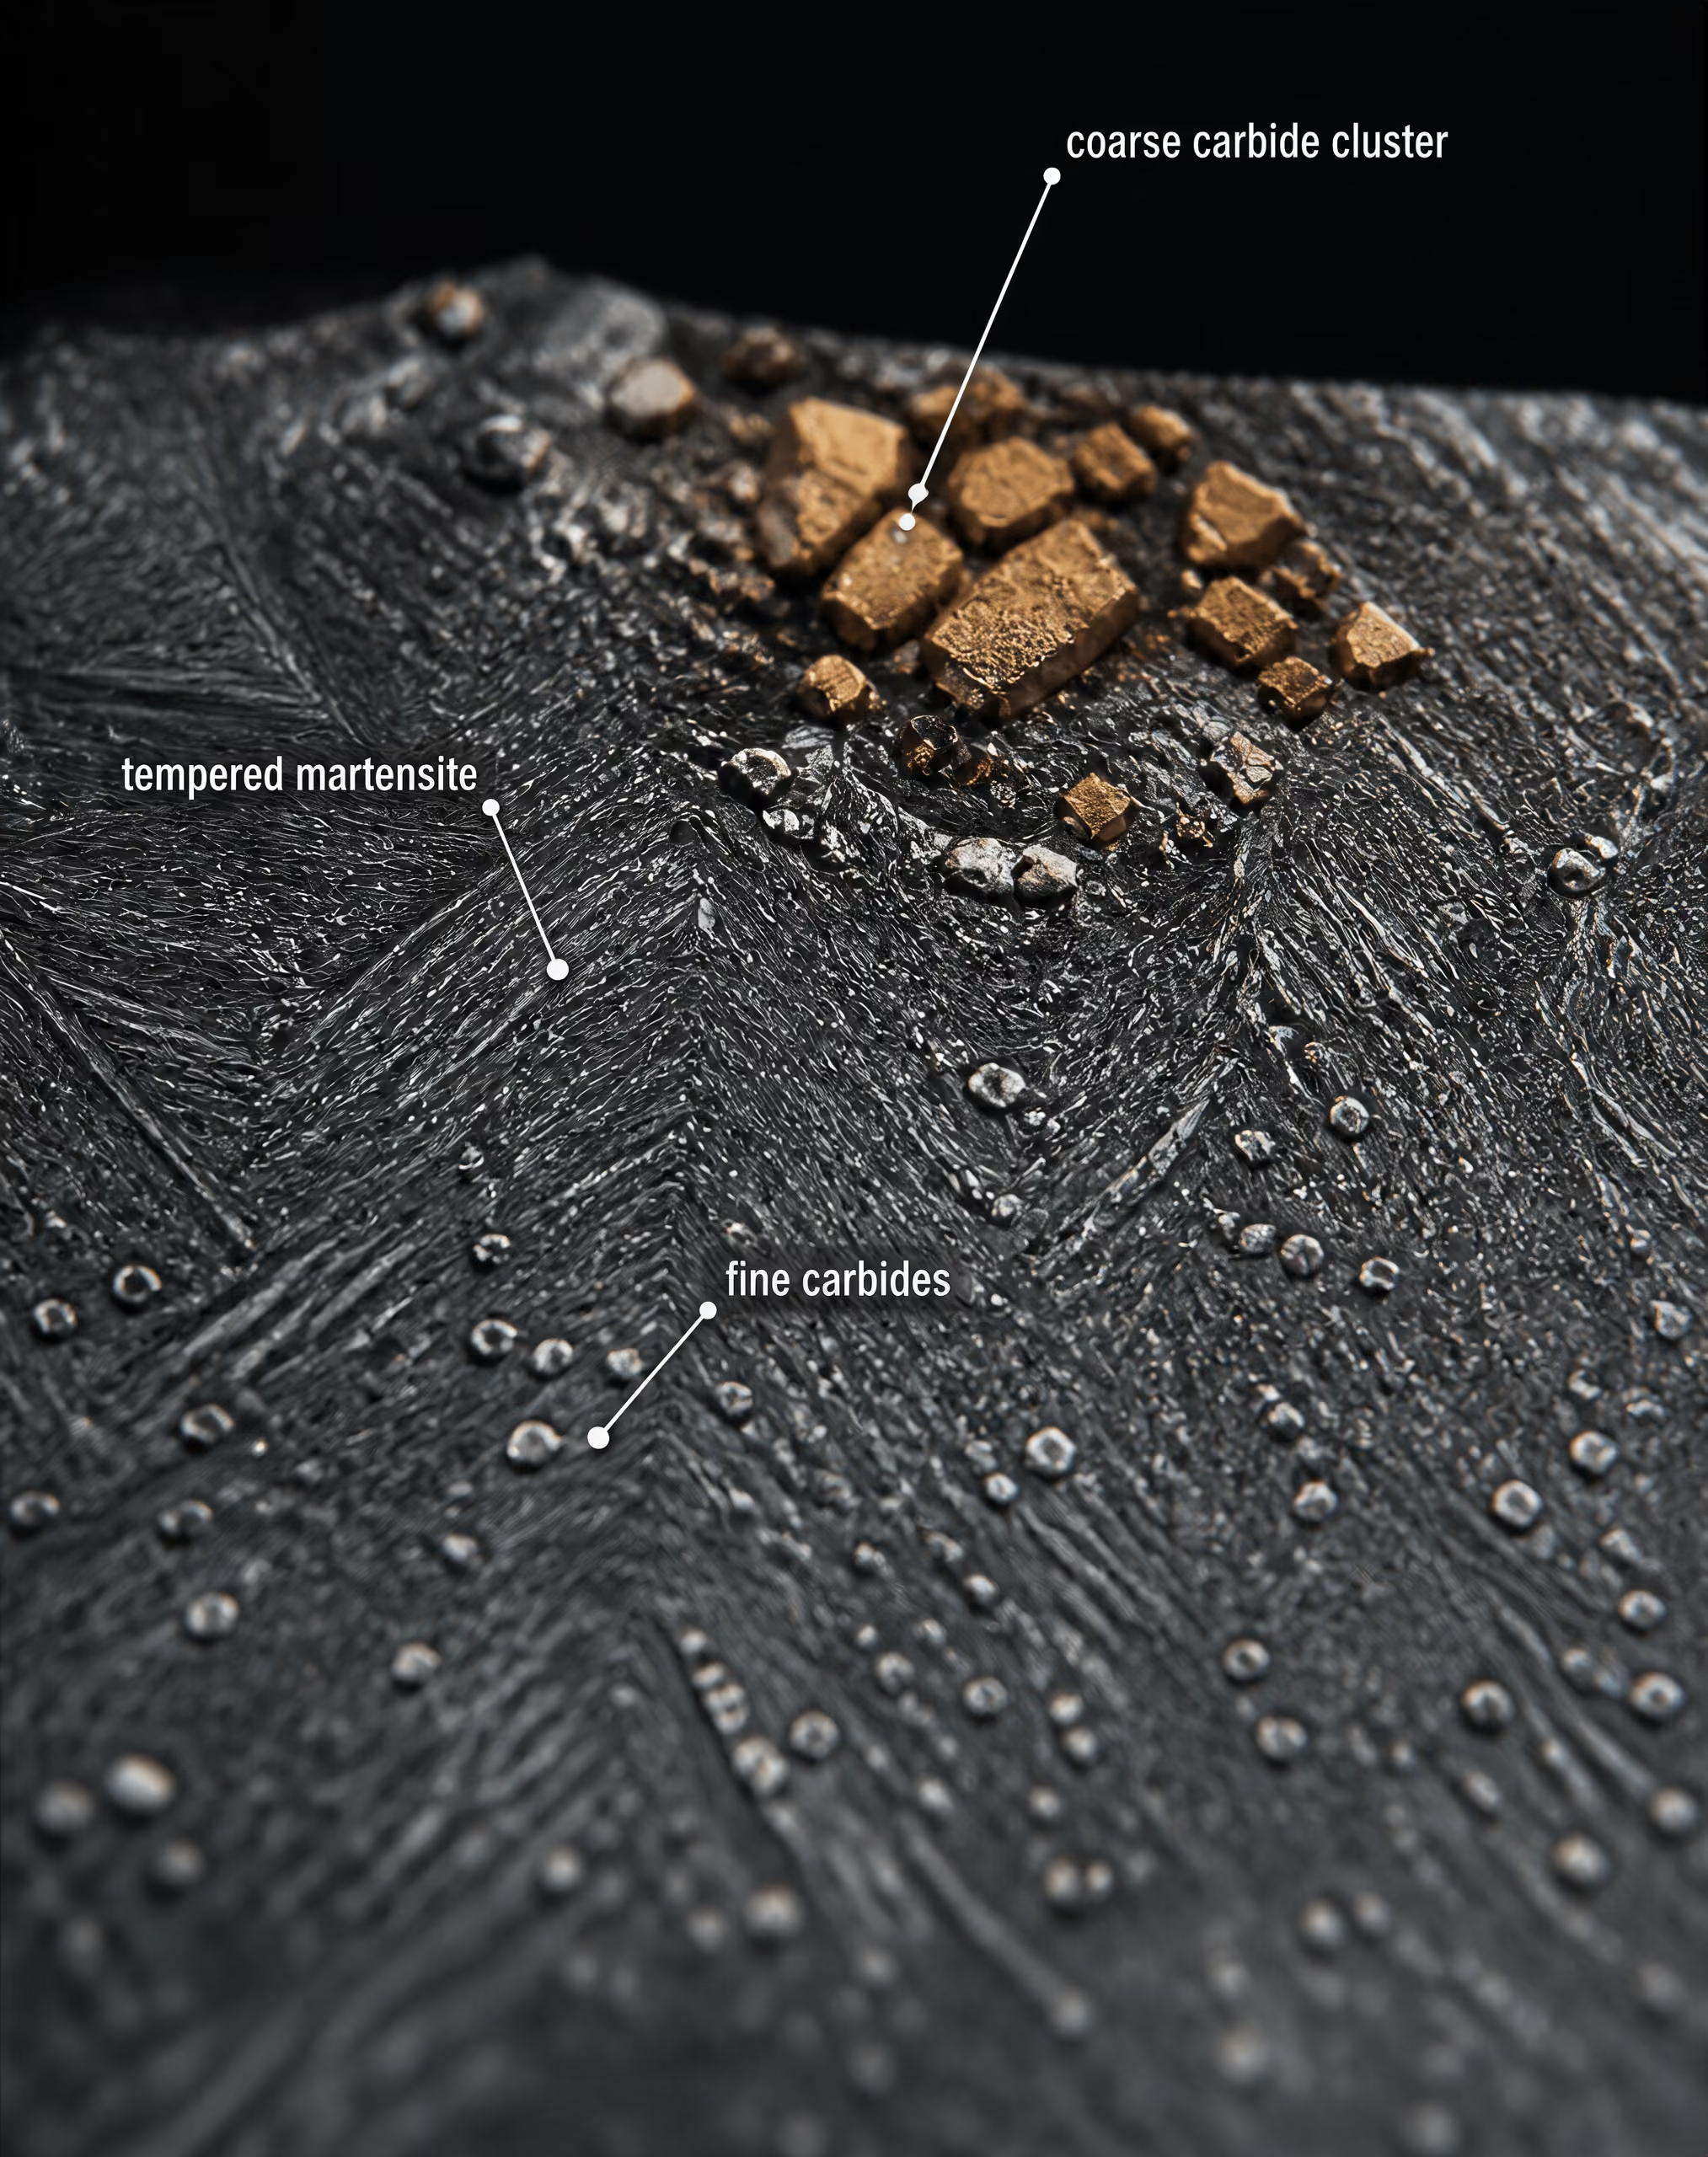
Carburo Composto duro che si forma quando il carbonio si combina con il ferro o con elementi di lega quali cromo, molibdeno, tungsteno o vanadio.
Carburi ed equilibrio tra resistenza all’usura e tenacità
I carburi sono fondamentali per il comportamento degli acciai per utensili perché sono particelle dure immerse in una matrice metallica relativamente più tenace. La loro composizione chimica, frazione volumica, dimensione, forma, spaziatura e orientamento sono importanti quanto la loro presenza. La cementite ricca di ferro, i carburi M₇C₃ ricchi di cromo, i carburi M₆C ricchi di molibdeno e tungsteno e i carburi MC ricchi di vanadio non offrono la stessa resistenza all’abrasione, al rammollimento termico o alla fessurazione.
Una popolazione fine e dispersa di carburi può sostenere la resistenza all’usura senza creare grandi punti di innesco delle cricche. I carburi primari grossolani possono contrastare efficacemente un meccanismo di usura, ma interrompono anche la matrice e concentrano le tensioni. Gli spigoli vivi dei carburi, le stringhe di carburi prodotte dalla segregazione e gli agglomerati di carburi allineati dalla laminazione o dalla forgiatura possono diventare percorsi preferenziali per l’innesco delle cricche. Una micrografia lucidata può mostrare lo stesso tipo nominale di carburo in due gradi, rivelando però distribuzioni molto diverse e quindi durate operative molto diverse.
| Ciclo di fabbricazione | Struttura o aspetto considerato |
|---|---|
| Metallurgia del lingotto | Segregazione chimica e bande allungate di carburi |
| Fucinatura e laminazione | Flusso dei grani e disposizione direzionale dei carburi |
| Metallurgia delle polveri | Particelle di carburo più fini e distribuite più uniformemente |
L’equilibrio tra resistenza all’usura e tenacità non consiste in un semplice scambio tra “più carburi” e “meno carburi”. L’usura abrasiva trae spesso beneficio da un’elevata frazione di particelle dure, ma la scheggiatura del filo può accelerare quando la matrice tra le particelle è troppo debole o quando la spaziatura tra i carburi è troppo ridotta per attenuare una cricca. Usura adesiva, usura da impatto, deformazione plastica e fatica termica impongono requisiti differenti. Un punzone che colpisce un pezzo posizionato fuori asse può rompersi attraverso una singola scheggiatura instabile anche se la durezza misurata rimane elevata. Una lama cesoiante può invece perdere prestazioni a causa di un progressivo arrotondamento abrasivo.
Il processo produttivo modifica questa struttura. La metallurgia convenzionale dei lingotti può produrre segregazione chimica e bande allungate di carburi, che la successiva forgiatura può ridurre ma non sempre eliminare. La metallurgia delle polveri può creare una distribuzione dei carburi più uniforme, sebbene le proprietà finali dipendano ancora dalla consolidazione, dalla forgiatura, dal trattamento termico e dai difetti superficiali. Il punto non è che un processo abbia sempre successo. È che la composizione chimica nominale non può descrivere la popolazione di difetti o l’architettura dei carburi creati dal processo.
Il rinvenimento aggiunge un ulteriore livello di complessità. Durante il rinvenimento, gli elementi di lega possono fuoriuscire dalla martensite sovrassatura e formare carburi secondari fini. Negli acciai rapidi M2 e correlati, molibdeno, tungsteno e vanadio partecipano alla precipitazione, che aumenta la durezza dopo una fase iniziale di rammollimento. Questo indurimento secondario sostiene anche la durezza a caldo, ma un trattamento troppo aggressivo può lasciare tensioni residue eccessive o austenite trattenuta. L’affinamento dei carburi, più che la sola quantità di carburi, determina spesso se l’aggiunta di elementi di lega produce una durata di taglio utile o un comportamento fragile del filo.
Struttura della matrice e austenite trattenuta
La matrice che circonda i carburi fornisce gran parte della tenacità dell’utensile e sostiene i carburi sotto carico. La martensite temprata offre elevata resistenza perché il carbonio e gli atomi di lega distorcono il reticolo del ferro e ostacolano il movimento delle dislocazioni. La martensite non rinvenuta, tuttavia, contiene elevate tensioni residue e presenta una scarsa resistenza alla frattura improvvisa. Il rinvenimento riduce tali tensioni, consente una precipitazione controllata dei carburi e regola l’equilibrio tra durezza e tenacità.
Il trattamento di austenitizzazione controlla sia la composizione chimica della matrice sia la dissoluzione dei carburi. Se la temperatura è troppo bassa, una quantità insufficiente di carbonio ed elementi di lega entra nell’austenite, limitando la temprabilità e la durezza finale. Se è troppo alta o il mantenimento è troppo prolungato, un’eccessiva dissoluzione dei carburi può arricchire la matrice, ingrossare i grani di austenite e aumentare l’austenite trattenuta dopo la tempra. I grani grossolani di austenite preesistente riducono il numero di barriere disponibili per una cricca in propagazione.
L’austenite trattenuta è la parte di austenite che non si trasforma in martensite durante la tempra. Può migliorare la tenacità apparente subito dopo l’indurimento, ma è dimensionalmente instabile sotto l’azione delle tensioni di esercizio, del calore di rettifica o di un successivo rinvenimento. La trasformazione in martensite fresca e non rinvenuta può causare deformazioni, cricche o variazioni nella geometria di taglio. Il trattamento criogenico, cicli multipli di rinvenimento o condizioni di austenitizzazione accuratamente selezionate possono ridurre questo problema, ma nessuno di essi costituisce un rimedio universale.
La matrice finale può contenere martensite rinvenuta, austenite trattenuta, carburi secondari e talvolta regioni bainitiche o perlitiche causate da un raffreddamento insufficiente. Le loro proporzioni e interfacce governano la fatica, la scheggiatura, la deformazione e il rammollimento termico. La rettifica superficiale aggiunge un’ulteriore variabile: tensioni residue di trazione, bruciature da rettifica e microcricche possono compromettere un nucleo trattato correttamente.
Tool Steels: Properties and Performance di Routledge (2021) considera le prestazioni in funzione della composizione, dei processi produttivi, del trattamento termico, dell’indurimento superficiale e dei rivestimenti, anziché basarsi soltanto sul nome del grado. Questo approccio concorda con i fondamenti metallurgici più datati riportati nella NBS Monograph 88 e con l’enfasi di ASM International sugli effetti combinati di resistenza all’usura, tenacità, durezza a caldo, carburi e trattamento termico. Le indicazioni di Uddeholm per le lavorazioni a freddo esprimono la conseguenza pratica: la selezione dovrebbe corrispondere all’applicazione e ridurre il costo del ciclo di vita per pezzo prodotto. La domanda pertinente non è quale designazione abbia la posizione più elevata, ma quale struttura matrice-carburi possa sopportare il carico, la temperatura, il contatto e il meccanismo di cedimento effettivi dell’utensile.
Ciclo di produzione: perché lo stesso grado non corrisponde a una sola microstruttura
Una designazione di acciaio per utensili identifica un intervallo di composizione e una famiglia di impiego prevista, non una singola struttura interna. Gli acciai AISI O1, AISI D2, AISI M2 e altri gradi possono quindi presentare combinazioni diverse di tenacità, resistenza all’usura, stabilità dimensionale e lavorabilità quando differiscono i rispettivi cicli di fusione, colata, deformazione e trattamento termico. ASM International descrive gli acciai per utensili come acciai utilizzati per realizzare utensili destinati al taglio, alla formatura o alla sagomatura di componenti prodotti; la domanda utile non è semplicemente quale lettera compaia nella designazione, ma come la microstruttura risultante reagisca al meccanismo di cedimento dell’utensile.
ASTM A681 (2024) riguarda “i requisiti chimici, meccanici e fisici dei prodotti in acciaio legato per utensili lavorati per deformazione”, tra cui barre, piastre, lamiere, nastri, vergelle, fili e forgiati normalmente trasformati in utensili, matrici o attrezzature. Tale quadro normativo definisce i requisiti del prodotto, ma non rende metallurgicamente identica ogni forma di un determinato grado. Le dimensioni del prodotto, il rapporto di riduzione, la storia di raffreddamento e la posizione da cui viene prelevata una sezione possono influenzare la struttura fornita alla fabbricazione dell’utensile.
Metallurgia del lingotto e segregazione
L’acciaio per utensili lavorato per deformazione inizia normalmente sotto forma di lingotto colato o semilavorato ottenuto mediante colata continua. Durante la solidificazione, gli elementi di lega non rimangono distribuiti in modo perfettamente uniforme. Carbonio, cromo, molibdeno, tungsteno, vanadio e altri soluti si ripartiscono tra le fasi liquida e solida. L’ultimo liquido a solidificare può arricchirsi degli elementi che formano carburi, producendo una segregazione chimica tra i nuclei dendritici e le regioni interdendritiche. In un grado ad alto tenore di carbonio e cromo come AISI D2, questa storia può influenzare la dimensione, la quantità e la distribuzione dei carburi ricchi di cromo. In AISI M2, anche le popolazioni di carburi contenenti tungsteno, molibdeno e vanadio riflettono sia la composizione sia la solidificazione.
La segregazione non equivale sempre a un difetto visibile in ogni sezione, ma crea variazioni locali nel comportamento durante le trasformazioni e nella formazione dei carburi. Le regioni arricchite possono reagire in modo diverso durante l’austenitizzazione, mentre gli ammassi grossolani di carburi possono agire da concentratori di tensione. Sotto carico d’urto o di flessione, una cricca può propagarsi lungo una stringer o un ammasso, anziché attraverso la matrice martensitica rinvenuta. In condizioni di scorrimento o di servizio abrasivo, un carburo duro può migliorare la resistenza all’asportazione di materiale, mentre un carburo grande e scarsamente supportato può fratturarsi o staccarsi, danneggiando il filo attivo.
Le inclusioni non metalliche aggiungono un ulteriore elemento di complessità. Le inclusioni di ossidi, solfuri e silicati possono originarsi durante la fusione, l’affinazione, la colata o le lavorazioni successive. La loro composizione chimica, dimensione, forma e orientamento influenzano l’innesco della fatica e il comportamento alla frattura. L’effetto è particolarmente importante in punzoni, lame tranciatrici, maschi e altri utensili soggetti a carichi ripetuti, nei quali una piccola discontinuità interna può essere più determinante di una modesta differenza nella durezza complessiva.
La forgiatura e la laminazione riducono la struttura di colata, chiudono i vuoti interni e ridistribuiscono il materiale segregato, ma non cancellano completamente la storia originaria. Il risultato finale dipende dalla temperatura, dalla deformazione, dalla riduzione e dal raffreddamento. Un grande lingotto fortemente ridotto fino a ottenere una barra può presentare una spaziatura dei carburi e un andamento della segregazione diversi rispetto a una sezione iniziale più piccola lavorata fino a raggiungere lo stesso grado nominale.
Forgiatura, laminazione e struttura direzionale
Anisotropia Differenza nella risposta del materiale causata dall’orientamento, ad esempio dal carico applicato lungo o trasversalmente alle stringhe di carburi o al flusso dei grani.
La lavorazione a caldo disgrega le dendriti di colata e allunga le inclusioni e le regioni ricche di carburi nella direzione della deformazione. Si producono così il flusso dei grani e, in molti acciai per utensili lavorati per deformazione, una disposizione direzionale dei carburi spesso definita bandeggiamento o allineamento dei carburi. Dopo il trattamento termico, la matrice può diventare relativamente uniforme, mentre le stringer allungate di carburi rimangono visibili in una sezione lucidata e sottoposta ad attacco metallografico.
La direzione è importante perché le proprietà meccaniche possono differire lungo e trasversalmente alla direzione di lavorazione. Un utensile caricato parallelamente alle stringer di carburi allineate non presenta lo stesso percorso di propagazione della cricca di uno caricato trasversalmente. La tenacità longitudinale, la tenacità trasversale, la resistenza alla flessione, la resistenza a fatica e la stabilità del filo possono quindi divergere anche quando la durezza e l’analisi chimica sono simili. Si tratta di anisotropia: la risposta del materiale dipende dall’orientamento.
La conseguenza si estende alla progettazione dell’utensile. Una matrice di forgiatura, un punzone o un componente per tranciatura ricavato da una barra non dovrebbe essere considerato come materiale privo di direzionalità. Occorre valutare congiuntamente l’orientamento del profilo dell’utensile, il carico di servizio dominante e il percorso di propagazione della cricca previsto. Anche una barra, una piastra, una lamiera, un nastro, una vergella, un filo o un forgiato comportano decisioni diverse in termini di lavorazione e formatura. Una piastra spessa può richiedere l’asportazione di uno strato superficiale o un’attenzione particolare alle variazioni lungo lo spessore; il nastro può essere scelto per un piccolo componente formato la cui direzione finale segue quella di laminazione; filo e vergella possono alimentare operazioni di formatura a freddo o di stampaggio di testa, nelle quali le condizioni superficiali e i difetti assiali diventano significativi.
Il flusso dei grani è utile quando asseconda il carico applicato, ma dannoso quando costituisce un percorso agevole per la separazione o il cedimento del filo. Il bandeggiamento può inoltre produrre una risposta non uniforme durante il trattamento termico, soprattutto quando variazioni locali della composizione alterano la temprabilità o la quantità di austenite residua. Di conseguenza, un utensile AISI O1 nominalmente identico, ma realizzato a partire da forme diverse di prodotto, può richiedere tolleranze differenti rispetto alle distorsioni di lavorazione e può cedere per scheggiatura, piegamento o criccatura per motivi diversi.
La trattazione di ASM International del 2020 afferma che le prestazioni degli acciai per utensili dipendono dalla combinazione di resistenza all’usura, tenacità, durezza a caldo, carburi e trattamento termico. Tool Steels: Properties and Performance di Routledge (2021) esprime lo stesso concetto più ampio, considerando composizione, processi di fabbricazione, trattamento termico, indurimento superficiale e rivestimenti come variabili interconnesse. Il ciclo di produzione stabilisce la condizione iniziale, ma non sostituisce il trattamento termico. Uno studio del 2020 pubblicato su Coatings di MDPI ha individuato nei parametri del trattamento termico il fattore principale che controlla le prestazioni del nucleo dell’utensile, mentre la composizione e le lavorazioni precedenti definiscono il potenziale del materiale e la popolazione dei difetti.

Metallurgia delle polveri e affinamento dei carburi
L’acciaio per utensili prodotto mediante metallurgia delle polveri modifica il problema della solidificazione, anziché limitarsi a ripetere la produzione convenzionale su scala ridotta. La lega fusa viene atomizzata in particelle fini, ciascuna delle quali solidifica rapidamente e contiene un volume segregato relativamente piccolo. La polvere viene quindi compattata e consolidata, comunemente mediante pressatura isostatica a caldo, seguita da lavorazioni termomeccaniche e trattamento termico.
La rapida solidificazione delle particelle limita la crescita di grandi reticoli di carburi. Dopo il consolidamento, le particelle di carburo sono generalmente più fini e distribuite in modo più uniforme rispetto al materiale colato e lavorato per deformazione convenzionalmente, a parità di composizione nominale. La riduzione degli ammassi grossolani di carburi può migliorare la resistenza alla frattura dei carburi, alla scheggiatura del filo e alla propagazione delle cricche, mentre la struttura più uniforme riduce la variabilità delle proprietà in funzione della sezione e dell’orientamento. Si tratta di tendenze strutturali, non di garanzie automatiche: difetti di consolidamento, trattamenti termici non idonei, un contenuto eccessivo di carburi e una preparazione superficiale inadeguata possono ancora determinare il cedimento.
Il contrasto è più evidente nei gradi altolegati contenenti quantità significative di elementi formatori di carburi. L’AISI D2 convenzionale può contenere popolazioni considerevoli di carburi ricchi di cromo, con un allineamento ereditato dalla lavorazione. Un ciclo basato sulle polveri può produrre una distribuzione più fine dei carburi di cromo, sebbene le fasi e le dimensioni esatte dipendano dall’atomizzazione, dal consolidamento, dalla forgiatura o laminazione e dal trattamento termico. Anche le versioni ottenute mediante metallurgia delle polveri degli acciai rapidi come AISI M2 mirano a controllare la spaziatura dei carburi e a ridurre l’anisotropia legata alla segregazione. La designazione continua a identificare la famiglia della lega. Non specifica né una singola dimensione dei carburi né un unico livello di tenacità.
Questa distinzione è importante quando un utensile viene ricavato da una barra, una piastra, un nastro, una vergella, un filo o un forgiato. La lavorazione meccanica asporta materiale, ma non elimina la struttura direzionale in tutto l’utensile residuo. La rettifica può esporre regioni ricche di carburi e introdurre tensioni residue di trazione o danni termici localizzati sulla superficie. Un ciclo di produzione che conferisce al nucleo una struttura fine e omogenea può quindi offrire una diversa riserva di sicurezza contro la scheggiatura rispetto a un ciclo convenzionale di lavorazione per deformazione, anche dopo che entrambi i materiali hanno ricevuto lo stesso trattamento nominale di indurimento.
La guida di Uddeholm del 2024 per le applicazioni di lavorazione a freddo esprime la regola pratica dell’ingegneria: la scelta dell’acciaio per utensili deve essere adeguata all’applicazione e ridurre al minimo il costo per pezzo prodotto. Ciò significa correlare il ciclo di produzione e la forma del prodotto al meccanismo di cedimento dominante — usura, frattura per impatto, deformazione plastica, criccatura da calore, fatica o scheggiatura del filo — anziché classificare le designazioni AISI in ordine crescente. Lo stesso nome di grado può descrivere strutture iniziali materialmente diverse, e tali strutture rimangono parte dell’utensile molto tempo dopo che l’acciaio è stato lavorato.
I parametri del trattamento termico sono stati il fattore principale nel controllo delle prestazioni del nucleo dell’utensile nel sistema rivestito esaminato. Limited evidence

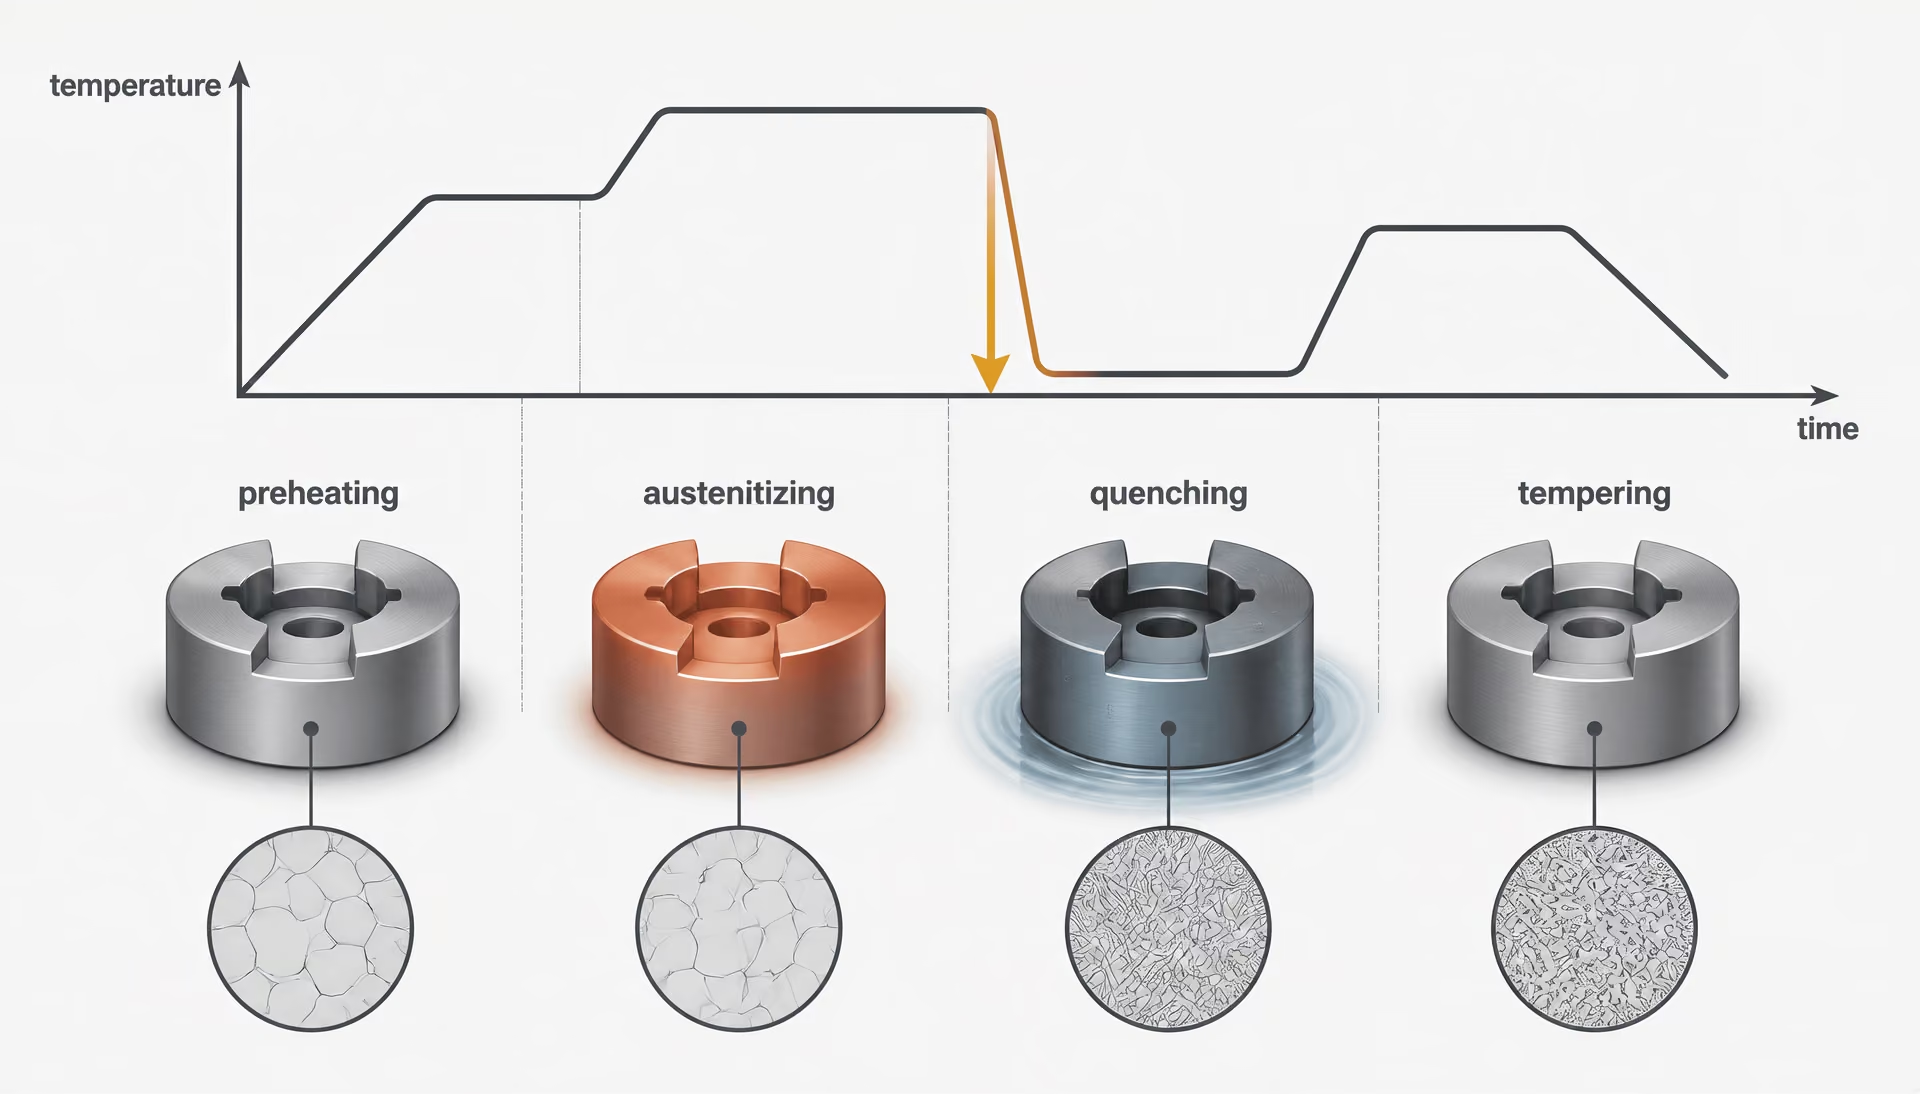
Sequenza del trattamento termico
- Preriscaldamento Ridurre il gradiente di temperatura tra il forno e il pezzo in lavorazione.
- Austenitizzazione Trasformare la matrice e dissolvere una quantità controllata di carburo.
- Tempra Raffreddare abbastanza rapidamente da formare martensite, limitando al contempo le tensioni termiche e di trasformazione.
- Rinvenimento Ridurre le tensioni residue, regolare durezza e tenacità e stabilizzare la struttura.
Il trattamento termico è il processo che definisce le prestazioni
Un grado di acciaio per utensili non entra in servizio con le proprietà suggerite dalla sola designazione. AISI D2, per esempio, identifica una famiglia di acciai per lavorazioni a freddo ad alto tenore di carbonio e cromo; non garantisce una specifica combinazione di durezza, tenacità, stabilità dimensionale o durata in esercizio contro l’usura. Tali proprietà emergono dopo che l’acciaio è stato riscaldato, mantenuto a temperatura, raffreddato e rinvenuto in condizioni adeguate alla sua composizione chimica e alle dimensioni della sezione.
Questo è il punto tecnico centrale dello studio del 2020 pubblicato da MDPI sulla rivista Coatings, volume 10, numero 3, articolo 265. Lo studio identifica i parametri del trattamento termico come il fattore principale che controlla le prestazioni dell’anima dell’utensile nel sistema rivestito esaminato. La composizione e il processo di fabbricazione determinano il potenziale microstrutturale disponibile e la popolazione di inclusioni, segregazioni, porosità e carburi. Il trattamento termico determina in quale misura tale potenziale venga effettivamente realizzato. Un rivestimento non può compensare un’anima che sia stata surriscaldata, indurita insufficientemente, incrinata durante la tempra o lasciata con una quantità eccessiva di austenite residua.
La sequenza viene normalmente controllata mediante preriscaldo, austenitizzazione, tempra e rinvenimento, ma non si tratta di una ricetta universale. Gli acciai AISI W, L, S, O, A, D, H, M e T rispondono in modo diverso, poiché i rispettivi tenori di carbonio, cromo, molibdeno, tungsteno, vanadio, manganese e silicio modificano le temperature di trasformazione, la stabilità dei carburi, la temprabilità e la risposta al rinvenimento. La norma ASTM A681, che riguarda i requisiti chimici, meccanici e fisici dei prodotti di acciaio per utensili legato lavorati per deformazione plastica, fornisce il quadro normativo; non sostituisce il ciclo di trattamento termico specifico del singolo grado.
Austenitizzazione e controllo della dissoluzione
Il preriscaldo riduce il gradiente termico tra il forno e il pezzo. Ciò è particolarmente importante per le sezioni di grandi dimensioni, i punzoni di geometria complessa, gli spigoli vivi e gli acciai contenenti quantità considerevoli di carburi. Quando il grado o la geometria comportano un elevato rischio di tensioni termiche, è possibile utilizzare un preriscaldo a stadi. Lo scopo non è semplicemente ridurre il tempo di permanenza nel forno. Il preriscaldo riduce la differenza di temperatura tra la superficie e il cuore prima dell’inizio dell’austenitizzazione.
L’austenitizzazione porta quindi l’acciaio in un intervallo di temperatura nel quale una quantità sufficiente di ferrite o perlite si trasforma in austenite e determinati carburi si dissolvono. Il carbonio e gli elementi di lega che entrano nell’austenite controllano la temprabilità e la risposta durante il rinvenimento. La quantità disciolta deve essere controllata. Una dissoluzione insufficiente lascia una quantità eccessiva di carburi non dissolti e una matrice austenitica che potrebbe non indurirsi fino al livello richiesto. Una dissoluzione eccessiva può produrre grani austenitici grossolani, un tenore maggiore di elementi di lega in soluzione, una quantità più elevata di austenite residua e una tenacità ridotta.
La distinzione è importante nei gradi ad alto tenore di carbonio e cromo, come AISI D2. I loro carburi ricchi di cromo garantiscono la resistenza all’usura, ma non sono destinati a dissolversi completamente. Il trattamento termico deve quindi controllare l’equilibrio tra una matrice martensitica dura e una struttura di carburi utile e stabile. Gli acciai superrapidi AISI M e T richiedono un controllo ancora diverso, poiché molibdeno, tungsteno, vanadio e cromo formano carburi di lega che contribuiscono alla durezza a caldo e all’indurimento secondario. Le loro temperature di austenitizzazione sono elevate e l’intervallo di processo consentito può essere ristretto.
Il sottoriscaldamento viene spesso scambiato per un trattamento volto a preservare la tenacità. Se la temperatura di austenitizzazione o il tempo di permanenza sono insufficienti, la matrice può contenere una quantità troppo bassa di carbonio e di elementi di lega disciolti, con conseguente bassa durezza e scarsa resistenza all’usura dopo la tempra. Il surriscaldamento produce invece un insieme diverso di difetti: ingrossamento dei grani, quantità eccessiva di austenite residua, maggiore deformazione e aumento del rischio di criccatura da tempra. Tempi di permanenza prolungati possono inoltre intensificare la decarburazione o l’ossidazione superficiale.
| Famiglia | Mezzo di raffreddamento tradizionale | Principale aspetto critico della lavorazione |
|---|---|---|
| W | Acqua | Criccatura da tempra e distorsione |
| O | Olio | Temprabilità della sezione e variazione dimensionale |
| A | Aria o gas controllato | Austenite trattenuta e raffreddamento non uniforme |
| D | Aria o gas controllato | Struttura dei carburi e stabilità dimensionale |
| H | Aria o gas pressurizzato | Fatica termica e rammollimento a caldo |
Durante il riscaldamento è necessario controllare lo stato della superficie. La decarburazione rimuove carbonio dallo strato esterno, lasciando una pellicola più tenera che può cedere per arrotondamento precoce, grippaggio o deformazione plastica anche quando la durezza interna è corretta. Atmosfera protettiva, trattamento sotto vuoto, bagni di sale, pratiche adeguate di conduzione del forno e rettifica dopo il trattamento sono possibili misure di controllo, ma la loro idoneità dipende dal grado e dalla geometria. Una misurazione della durezza effettuata al di sotto di uno strato decarburato può nascondere il difetto.
La dimensione della sezione modifica le modalità richieste di riscaldamento e permanenza. Un punzone sottile raggiunge rapidamente la temperatura; una matrice di grandi dimensioni può presentare un ritardo considerevole tra superficie e cuore. Applicare a una sezione massiccia un ciclo previsto per pezzi piccoli può lasciare il cuore non completamente austenitizzato, mentre mantenere una sezione sottile per il tempo richiesto da un blocco di grandi dimensioni favorisce la crescita dei grani e il danneggiamento superficiale. Per questo motivo, le istruzioni di trattamento termico specificano sia la temperatura sia il tempo, spesso sulla base di determinate condizioni di carico del forno e di spessore della sezione.
Tempra, indurimento e rinvenimento
La tempra trasforma la struttura austenitizzata in martensite quando il raffreddamento è sufficientemente rapido da evitare la formazione eccessiva di perlite o bainite. La severità di raffreddamento richiesta dipende dalla temprabilità. Gli acciai AISI W, temprabili in acqua, richiedono un raffreddamento rapido e comportano quindi rischi maggiori di deformazione e criccatura. Gli acciai AISI O, temprabili in olio, consentono un raffreddamento meno severo. Gli acciai AISI A, D, H e molti acciai superrapidi, temprabili in aria, possono indurirsi attraverso sezioni più grandi con tensioni di tempra inferiori, sebbene “temprabile in aria” non significhi che ogni geometria si raffreddi uniformemente o raggiunga la stessa durezza al centro.
La tempra è un fenomeno meccanico oltre che metallurgico. La superficie si contrae mentre l’interno rimane caldo; successivamente il cuore si contrae durante il raffreddamento. Spigoli vivi, variazioni brusche di sezione, fori, cave per chiavette e pezzi sostenuti in modo inadeguato concentrano le tensioni. Ne può derivare una criccatura da tempra, soprattutto quando il mezzo di raffreddamento è troppo severo, l’acciaio è stato surriscaldato, sono presenti segni di lavorazione o il progetto contiene concentratori di tensione. La deformazione può verificarsi anche senza una cricca visibile. Una matrice può incurvarsi, un punzone può perdere la concentricità oppure un tagliente può spostarsi quanto basta per influire sul gioco e sull’allineamento.
La tempra interrotta, il raffreddamento a stadi, la martempering o la tempra in pressa possono ridurre le tensioni, ma ogni metodo deve essere convalidato per il grado e il pezzo specifici. L’obiettivo non è il raffreddamento più rapido possibile, bensì una trasformazione sufficiente, con tensioni controllate e una variazione dimensionale accettabile.
La martensite appena temprata è dura ma fragile e contiene elevate tensioni interne. Il rinvenimento dovrebbe seguire la tempra senza ritardi non necessari. Esso riscalda nuovamente l’acciaio al di sotto dell’intervallo di trasformazione dell’austenite, consentendo al carbonio di fuoriuscire dalla martensite sovrasatura e di formare carburi di transizione o cementite, riducendo al contempo le tensioni residue. Un rinvenimento insufficiente può lasciare l’utensile vulnerabile alla criccatura durante l’esercizio, anche quando una prova di durezza indica il valore nominale specificato. Un singolo rinvenimento può non stabilizzare adeguatamente la struttura nei gradi con quantità significative di austenite residua; per tali acciai viene spesso prescritto un doppio o triplo rinvenimento.
Alcuni sistemi legati presentano un indurimento secondario. Negli acciai superrapidi AISI M e T e in determinati gradi altolegati per lavorazioni a caldo e a freddo, il rinvenimento può provocare la precipitazione di carburi fini di lega, quali carburi ricchi di molibdeno, tungsteno o vanadio. Durante un rinvenimento ad alta temperatura adeguatamente condotto, la durezza può aumentare invece di diminuire semplicemente. Questa risposta dipende dal trattamento di austenitizzazione, dalla quantità di lega disciolta, dal percorso di raffreddamento e dal ciclo di rinvenimento. Non può essere data per scontata per ogni acciaio per utensili, e un valore di durezza più elevato non significa automaticamente prestazioni migliori.
La durezza nominale è soltanto una delle grandezze misurate. Un utensile con una durezza Rockwell maggiore può cedere prima di un utensile leggermente più tenero se la sua rete di carburi è grossolana, se il tagliente contiene uno strato decarburato, se la tenacità è insufficiente o se l’austenite residua si trasforma durante l’esercizio. Le prestazioni in servizio dipendono inoltre dal meccanismo di usura, dai carichi d’urto, dalla temperatura, dalla lubrificazione, dalla pressione di contatto e dalla qualità della superficie di lavoro. Per questo, la trattazione degli acciai per utensili pubblicata da ASM International nel 2020 collega le prestazioni a combinazioni di resistenza all’usura, tenacità, durezza a caldo, carburi e trattamento termico, anziché alla durezza considerata isolatamente.
Variazione dimensionale, austenite residua e trattamento criogenico
La variazione dimensionale inizia durante il riscaldamento e prosegue durante la tempra, il rinvenimento e l’esercizio. La trasformazione dell’austenite in martensite comporta una variazione di volume, mentre la precipitazione dei carburi e la trasformazione dell’austenite residua possono modificare le dimensioni in un momento successivo. Direzione ed entità della variazione dipendono dal grado, dalla geometria, dalla precedente lavorazione a freddo, dall’orientamento e dal processo di fabbricazione. Un alesatore di precisione, una matrice per tranciatura o un inserto per formatura possono richiedere un sovrametallo di lavorazione, una distensione, una stabilizzazione criogenica o una rettifica di finitura dopo il trattamento termico.
L’austenite residua è la frazione di austenite che non si trasforma durante la tempra. Un elevato tenore di carbonio e di elementi di lega, una temperatura di austenitizzazione eccessiva e una severità di tempra insufficiente possono aumentarne la quantità. Essa è più tenera della martensite e può trasformarsi successivamente durante il rinvenimento, il raffreddamento, la rettifica o sotto le tensioni di esercizio. Questa trasformazione ritardata può causare deriva dimensionale, criccatura o variazioni della geometria del tagliente. In una matrice, un piccolo spostamento dimensionale può modificare il gioco; in un alesatore, può cambiare il diametro del foro finito.
Il trattamento criogenico, generalmente applicato dopo la tempra e prima o tra le operazioni di rinvenimento, può favorire l’ulteriore trasformazione dell’austenite residua in martensite. Non sostituisce una corretta austenitizzazione, tempra o rinvenimento. Un raffreddamento eccessivo o eseguito con tempistiche inadeguate può aumentare le tensioni, e la martensite fresca risultante richiede comunque il rinvenimento. La sua utilità deve quindi essere dimostrata per lo specifico acciaio, la geometria e il meccanismo di cedimento, anziché essere aggiunta come fase rituale.
Il trattamento termico deve essere valutato in funzione degli effettivi requisiti di esercizio dell’utensile. Le linee guida di Uddeholm del 2024 per la lavorazione a freddo esprimono l’obiettivo ingegneristico come l’abbinamento dell’acciaio all’applicazione e la riduzione al minimo del costo per pezzo prodotto; in termini metallurgici, ciò significa controllare l’intero ciclo di vita dell’utensile, anziché selezionare una qualità basandosi unicamente sulla sigla o sulla durezza. La sequenza, l’atmosfera, l’uniformità termica, il metodo di tempra, la risposta al rinvenimento, lo stato superficiale e la tolleranza dimensionale rientrano tutti nella specifica. La composizione rende possibile un determinato intervallo di prestazioni. Il trattamento termico determina il punto di tale intervallo in cui opera l’utensile finito.
Le principali proprietà prestazionali e i relativi compromessi
Le prestazioni di un acciaio per utensili non possono essere dedotte dal solo valore di durezza o dalla sola sigla della qualità. ASM International definisce gli acciai per utensili come acciai utilizzati per realizzare utensili destinati al taglio, alla formatura o alla sagomatura di componenti fabbricati; tuttavia, il risultato in esercizio dipende dall’interazione tra durezza della matrice, popolazione di carburi, tenacità, trattamento termico, condizioni superficiali, difetti di fabbricazione e modalità di cedimento dominante. ASTM A681:2024 tratta “i requisiti chimici, meccanici e fisici dei prodotti in acciaio legato per utensili lavorati”, comprese barre, piastre, lamiere, nastri, tondi, fili e forgiati normalmente trasformati in utensili, matrici o attrezzature. I suoi requisiti descrivono il materiale; non stabiliscono una graduatoria universale delle qualità W, L, S, O, A, D, H, M e T.
Un confronto utile deve quindi porre una domanda più precisa: l’utensile sta cedendo per usura abrasiva, usura adesiva, deformazione plastica, criccatura a fatica, frattura per impatto, criccatura termica o perdita di accuratezza dimensionale?
Durezza e usura abrasiva o adesiva
La durezza è la resistenza alla deformazione plastica localizzata, comunemente misurata con prove Rockwell C, Vickers o analoghe. Non coincide con la resistenza all’usura. Una superficie più dura generalmente resiste meglio alla formazione di solchi plastici e alle impronte; tuttavia, l’usura abrasiva dipende anche dalla durezza, dalle dimensioni, dalla spaziatura e dalla continuità dei carburi. Una qualità ad alto tenore di carbonio e alto tenore di cromo come AISI D2 può resistere all’azione abrasiva grazie ai carburi duri di cromo, mentre una qualità a più basso contenuto di elementi di lega e resistente agli urti come AISI S7 può sacrificare parte della resistenza all’usura per tollerare meglio gli impatti e le concentrazioni di tensione.
L’usura abrasiva si verifica quando particelle dure o asperità tagliano, arano o producono microsolchi sulla superficie dell’utensile. L’usura adesiva si verifica quando si formano giunzioni locali tra utensile e pezzo in lavorazione, che successivamente strappano materiale durante lo scorrimento. Il danneggiamento adesivo è influenzato dalla finitura superficiale, dalla lubrificazione, dalla pressione di contatto, dalla temperatura e dall’affinità chimica, non soltanto dalla durezza complessiva. Una superficie di formatura lucidata può comportarsi diversamente da una superficie rettificata che presenta solchi di rettifica affilati, tensioni residue di trazione o uno strato termicamente alterato.
La morfologia dei carburi è fondamentale. Carburi fini e distribuiti uniformemente possono aumentare la resistenza all’usura senza creare tanti siti di innesco delle cricche quanti ne producono carburi grossolani e agglomerati. Grappoli di carburi allineati dalla laminazione possono determinare un comportamento direzionale: l’usura può essere accettabile trasversalmente alla direzione dei grappoli, mentre la resistenza alla frattura può risultare scarsa quando una cricca segue la popolazione allungata. I processi di metallurgia delle polveri possono produrre una distribuzione dei carburi più uniforme rispetto alla metallurgia convenzionale dei lingotti, ma la risposta risultante dipende comunque dalla composizione e dal trattamento termico.
La durezza modifica inoltre la matrice attorno a tali carburi. Una temperatura di austenitizzazione eccessiva può dissolvere una quantità maggiore di carbonio e di elementi di lega, aumentando la temprabilità o il potenziale di indurimento secondario, ma favorendo anche l’ingrossamento dei grani e la formazione di austenite residua. Una temperatura insufficiente può lasciare carburi non disciolti e una matrice incapace di raggiungere la durezza prevista. Il rinvenimento controlla quindi l’equilibrio tra durezza, tensioni residue, tenacità e resistenza al rinvenimento. Un valore di 62 HRC dice poco sulla capacità di un punzone di sopravvivere a impatti ripetuti se la sua rete di carburi è grossolana o se il filo di taglio presenta una cricca di rettifica.
La resistenza a compressione è un’altra proprietà distinta. Gli acciai per utensili spesso tollerano elevate tensioni di compressione perché una matrice martensitica temprata resiste al flusso plastico; ciò è importante per matrici, punzoni e utensili per la ricalcatura a freddo. Tuttavia, la resistenza a compressione non impedisce la criccatura a trazione in corrispondenza di un intaglio, di uno spigolo, di un’inclusione o di un bordo danneggiato. La geometria del contatto può trasformare una compressione nominale in tensioni locali di taglio e di trazione. Il confronto corretto deve quindi considerare la durezza, il meccanismo di usura e lo stato tensionale.
Tenacità, fatica e resistenza alla frattura
La tenacità è la capacità di assorbire energia prima della criccatura o della frattura. La tenacità all’urto, spesso valutata con prove Charpy, è particolarmente rilevante per punzoni, lame cesoia, matrici soggette a carichi intermittenti e utensili da taglio azionati manualmente. Un’elevata durezza può coesistere con una bassa tenacità all’urto, perché gli stessi tenori di carbonio, strutture martensitiche, agglomerati di carburi e tensioni residue che aumentano la resistenza all’impronta possono ridurre l’energia necessaria a propagare una cricca.
La resistenza alla frattura è un concetto più specifico della tenacità all’urto. Descrive la resistenza alla propagazione delle cricche in condizioni definite di geometria e carico, spesso espressa mediante una misura dell’intensità delle tensioni o della tenacità alla frattura. Nessuna delle due proprietà è una caratteristica fissa della qualità. Le dimensioni della sezione modificano la velocità di raffreddamento durante la tempra, e la velocità di raffreddamento modifica la formazione di martensite, la precipitazione dei carburi, l’austenite residua e le tensioni interne. Un piccolo provino può mostrare la durezza prevista, mentre il centro di una matrice di grandi dimensioni può contenere prodotti di trasformazione più teneri o difetti correlati alla tempra.
La fatica introduce il problema dei carichi ripetuti. La fatica a flessione è regolata dall’ampiezza della tensione ciclica, dalla tensione media, dalla finitura superficiale, dalle tensioni residue e dalla geometria locale. Un raccordo lucidato può sopportare un numero di cicli molto maggiore rispetto a uno spigolo vivo sottoposto alla stessa tensione nominale, perché lo spigolo aumenta la concentrazione locale delle tensioni. Segni di lavorazione, decarburazione, bruciature di rettifica, ripiegature, lembi e inclusioni non metalliche possono fungere da siti di innesco. Il cedimento può verificarsi al di sotto della resistenza al carico singolo, perché migliaia o milioni di cicli estendono progressivamente una piccola cricca.
Durezza a caldo Capacità di un acciaio di conservare durezza utile e resistenza alla deformazione plastica a temperatura elevata.
Ciò spiega perché una qualità scelta per la resistenza all’usura possa cedere prima di una qualità più tenace in un’operazione di punzonatura. Il cedimento potrebbe non essere affatto dovuto alla perdita abrasiva; potrebbe trattarsi di scheggiatura del bordo causata dall’impatto, di fatica in corrispondenza del raccordo o di clivaggio attraverso un allineamento di carburi. Il rinvenimento riduce le tensioni di tempra e può migliorare la resistenza alla frattura, ma un rinvenimento a una temperatura non idonea può ridurre la durezza o produrre infragilimento. Per alcune qualità altolegate si utilizzano cicli multipli di rinvenimento per trasformare l’austenite residua e stabilizzare le dimensioni.
Criccatura termica Rete di cricche superficiali prodotta da riscaldamenti e raffreddamenti ripetuti, soprattutto negli utensili per lavorazioni a caldo.
Le condizioni superficiali meritano la stessa considerazione della composizione chimica nominale. Un bordo affilato migliora l’azione di taglio, ma aumenta la tensione locale. Una superficie ruvida aumenta l’attrito e il danneggiamento adesivo, mentre una superficie sottoposta a rettifica eccessiva può contenere tensioni residue di trazione. La nitrurazione, i rivestimenti e altri trattamenti superficiali possono ridurre l’attrito o aumentare la durezza superficiale; tuttavia, uno strato duro e scarsamente supportato può criccarsi o sfaldarsi se il substrato non possiede sufficiente tenacità. Tool Steels: Properties and Performance (2021) di Routledge considera la composizione, il processo di fabbricazione, il trattamento termico, l’indurimento superficiale e i rivestimenti come componenti interconnesse del comportamento della qualità, anziché come etichette indipendenti.
Durezza a caldo, fatica termica e stabilità dimensionale
La durezza a caldo è la capacità di conservare una durezza utile e la resistenza alla deformazione plastica a temperature elevate. È importante nel taglio ad alta velocità, nella forgiatura a caldo, nell’estrusione e nelle matrici sottoposte a contatti ripetuti con materiale caldo. Un utensile può rimanere duro a temperatura ambiente e tuttavia rammollirsi durante l’esercizio se la sua resistenza al rinvenimento è insufficiente. Le qualità per acciai rapidi al molibdeno della serie M e le qualità per acciai rapidi al tungsteno della serie T sviluppano un indurimento secondario dovuto alla precipitazione di carburi di lega; la risposta esatta dipende dai cicli di austenitizzazione, tempra e rinvenimento.
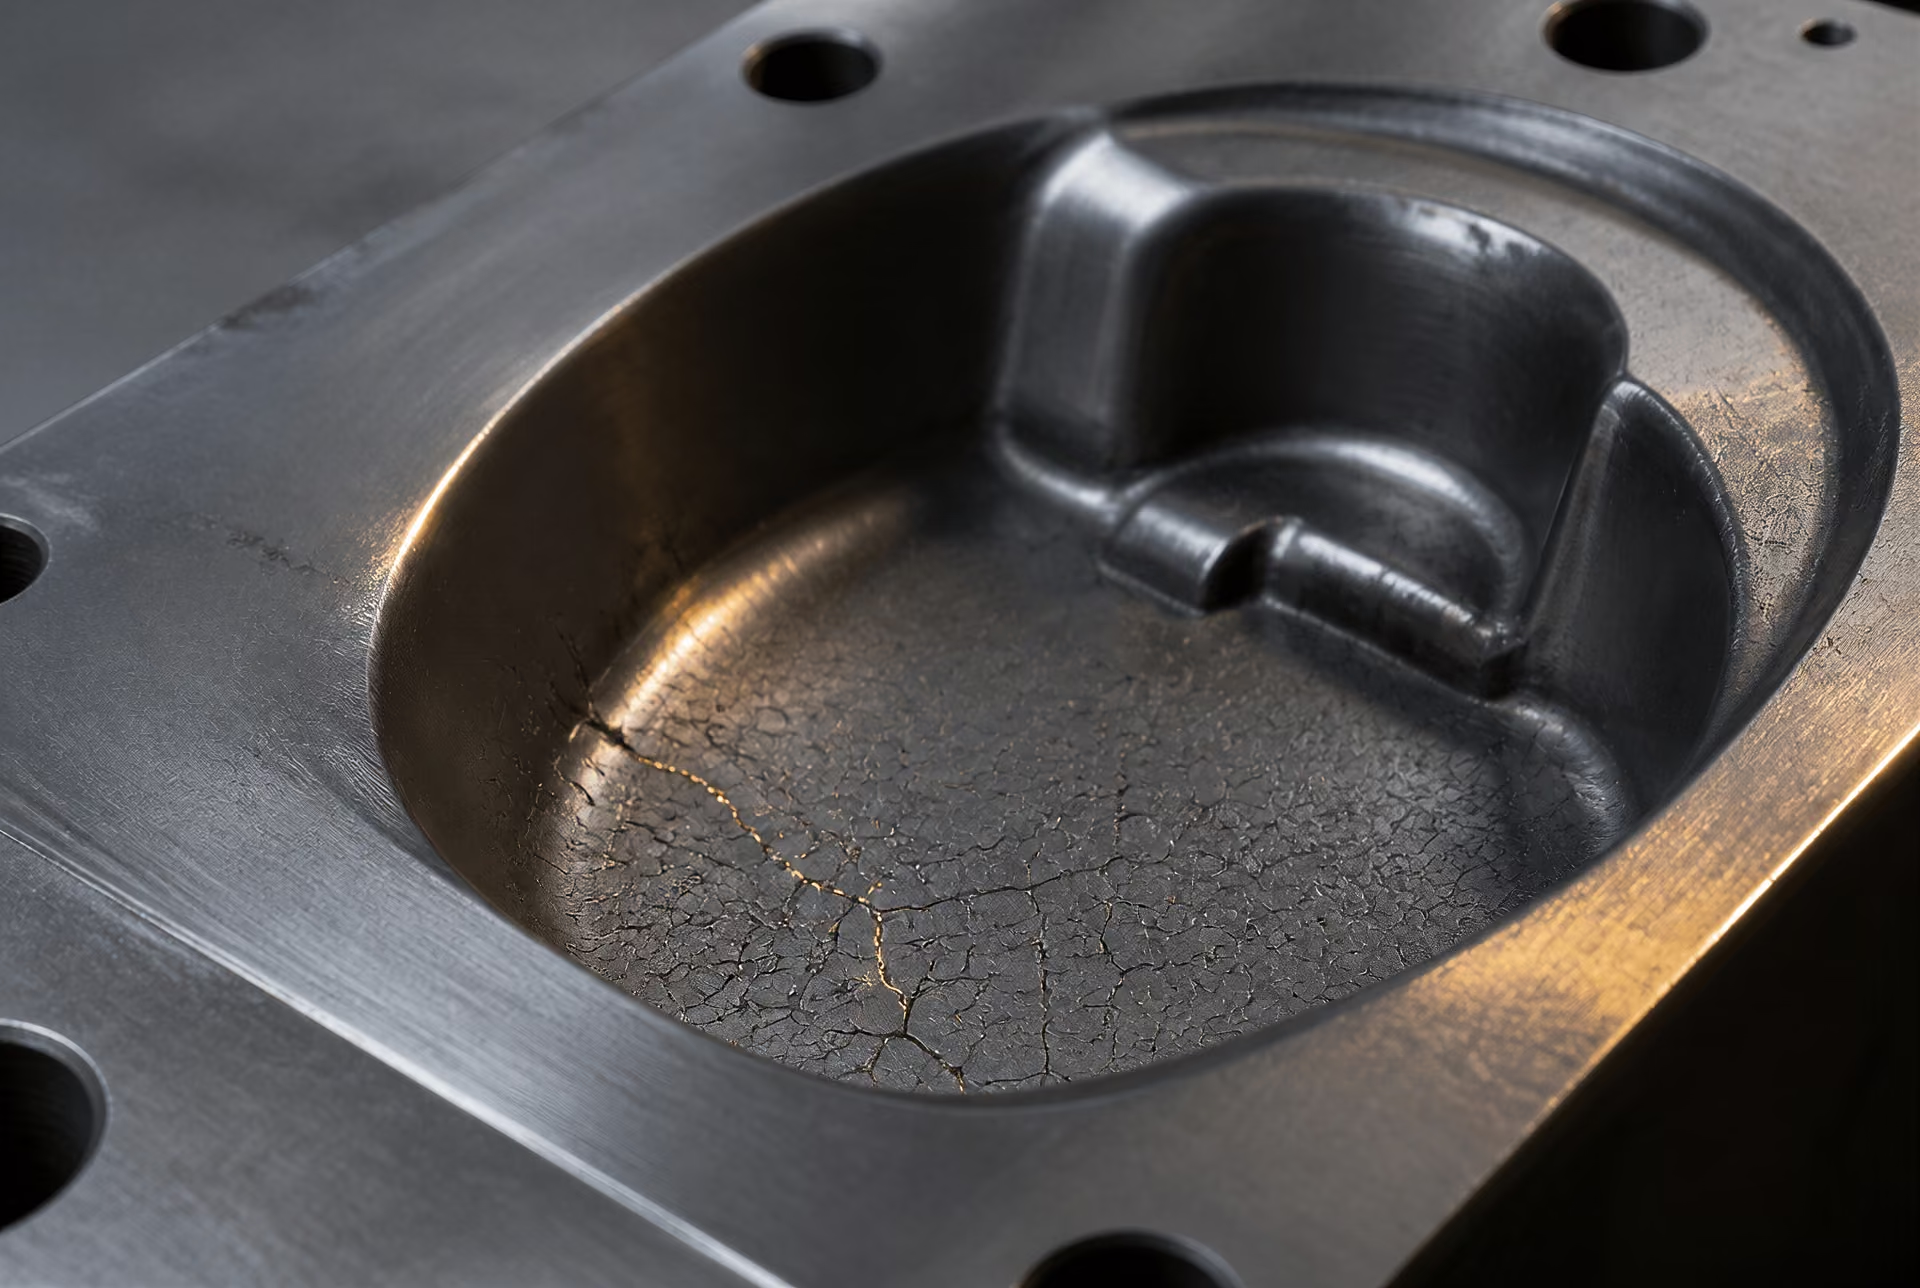
La fatica termica è diversa dal semplice rammollimento. Il riscaldamento e il raffreddamento ripetuti producono espansione e contrazione cicliche. Gli strati superficiali si riscaldano per primi, mentre il nucleo rimane più freddo, creando gradienti termici e tensioni alternate. Le cricche si innescano comunemente in corrispondenza di spigoli, segni di lavorazione, agglomerati di carburi o altri concentratori di tensione, formando poi reti spesso chiamate reticolature termiche. Le qualità per lavorazioni a caldo della famiglia H sono progettate tenendo conto di questo problema, ma nessuna designazione lo elimina. Il metodo di raffreddamento, la geometria della matrice, il tempo di contatto, la lubrificazione e la variazione di temperatura rimangono determinanti.
La stabilità dimensionale consiste nel mantenere forma e dimensioni durante l’indurimento e l’esercizio. La deformazione da tempra deriva da un trasferimento non uniforme del calore e da deformazioni di trasformazione disuguali; l’austenite residua può trasformarsi successivamente ed espandersi; la decarburazione può produrre una superficie tenera che si usura o si deforma anche quando l’interno soddisfa le specifiche. Le sezioni di grandi dimensioni sono particolarmente difficili, perché superficie e nucleo sperimentano storie termiche differenti. Trattamenti sotto vuoto, atmosfere controllate, sistemi di fissaggio idonei, tempra a stadi e un rinvenimento corretto possono ridurre tali effetti, ma non possono compensare una progettazione della sezione non adatta.
Lo studio del 2020 pubblicato su Coatings di MDPI ha individuato i parametri del trattamento termico come il fattore principale nel controllo delle prestazioni del nucleo dell’utensile, mentre la composizione e il processo di fabbricazione determinano il potenziale disponibile e la popolazione di difetti. Questo risultato sostiene una regola pratica: confrontare materiale sottoposto a prova e trattato termicamente in una geometria e in condizioni simili a quelle di esercizio. AISI O1, A2, D2, S7, H13, M2 e T1 non sono punti di una semplice scala graduata. Il loro valore dipende dal fatto che l’utensile richieda mantenimento del filo, sopravvivenza agli impatti, supporto a compressione, resistenza ai cicli termici o controllo dimensionale.
Le indicazioni del 2024 di Uddeholm per le lavorazioni a freddo esprimono lo stesso principio ingegneristico attraverso le prestazioni lungo il ciclo di vita: scegliere un acciaio adeguato all’applicazione e ridurre al minimo il costo per pezzo prodotto. La misura significativa non è la durezza massima. È il numero di pezzi conformi prodotti prima che usura, scheggiatura, fatica, frattura, reticolatura termica o deformazione richiedano un intervento.
Acciai per Utensili Temprabili in Acqua, Debolmente Legati e Resistenti agli Urti
Le designazioni W, L e S descrivono compromessi differenti, non una scala che va dall’acciaio inferiore a quello superiore. AISI utilizza le lettere W, L, S, O, A, D, H, M e T per identificare le principali famiglie di acciai per utensili; tali lettere indicano comunemente il metodo di tempra, l’applicazione principale o il sistema di lega dominante. Questa classificazione è utile, ma da sola non consente di prevedere la durata dell’utensile. Il tenore di carbonio, i carburi di lega, le dimensioni della sezione, i segni di lavorazione, la pratica di trattamento termico, le condizioni della superficie e l’effettivo modo di cedimento influenzano tutti il risultato.
La norma ASTM A681 fornisce il quadro normativo per i prodotti in acciaio per utensili legato lavorati per deformazione plastica, tra cui barre, lamiere, nastri, tondi, fili e forgiati normalmente destinati alla fabbricazione di utensili, matrici o attrezzature. I suoi requisiti chimici, meccanici e fisici stabiliscono ciò che un grado deve soddisfare; non eliminano tuttavia la necessità di selezionare il grado in funzione di una geometria e di un carico specifici.
Serie W e tempra in acqua
La serie AISI W è il gruppo degli acciai temprabili in acqua. Questi acciai dipendono principalmente dal carbonio per la formazione della martensite e contengono quantità relativamente limitate di elementi di lega rispetto ai gradi temprabili in aria o agli acciai rapidi. Tra le designazioni comuni figurano W1 e W2. La loro composizione consente di ottenere un’elevata durezza superficiale dopo austenitizzazione e tempra in acqua, rendendoli adatti a utensili da taglio azionati manualmente, piccoli punzoni, punte per tracciare, coltelli, matrici semplici e altri utensili nei quali la durezza del filo operativo è più importante della temprabilità in profondità.
La stessa caratteristica determina il limite principale. Una sezione in acciaio al carbonio semplice o debolmente legato perde calore rapidamente e deve raffreddarsi a una velocità sufficiente a trasformare l’austenite in martensite. L’acqua garantisce un raffreddamento severo, soprattutto in prossimità della superficie. L’interno di un utensile spesso può raffreddarsi più lentamente, lasciando un gradiente di durezza o una miscela di prodotti di trasformazione. Una lama stretta può temprarsi efficacemente; un punzone spesso potrebbe non farlo.
La tempra in acqua aumenta inoltre il rischio di deformazioni e cricche. La superficie si contrae mentre il cuore è ancora caldo, e le conseguenti tensioni termiche e di trasformazione sono sensibili agli spigoli vivi, ai cambiamenti bruschi di sezione, alle cave per chiavetta, ai fori e ai danni di rettifica. Un utensile può uscire dal forno con il grado nominale richiesto e tuttavia cedere perché la sua geometria ha concentrato le tensioni durante la tempra. Il preriscaldo, un’austenitizzazione controllata, un’agitazione adeguata del bagno di tempra, il rinvenimento immediato e raccordi generosi riducono tale rischio, ma non possono far comportare un acciaio temprabile in acqua come una lega a elevata temprabilità in profondità.
I gradi W sono pertanto adatti a sezioni relativamente semplici e ad applicazioni nelle quali l’operatore può accettare una zona temprata limitata, oppure nelle quali l’utensile è abbastanza piccolo da raffreddarsi completamente. Uno scalpello manuale, per esempio, necessita di un’estremità tagliente dura, ma anche di un corpo rinvenuto e meno fragile. Una durezza eccessiva in tutto l’utensile può migliorare la resistenza all’usura del filo, rendendo però il gambo incline alla frattura. Il risultato corretto è una condizione di trattamento termico, non semplicemente un’etichetta di grado.
Il carbonio controlla inoltre l’equilibrio tra durezza e tenacità. L’aumento del tenore di carbonio può incrementare la durezza raggiungibile, ma la martensite ad alto tenore di carbonio non rinvenuta tollera poco gli urti e le tensioni di trazione. Le prestazioni della serie W dipendono quindi fortemente dalla temperatura di rinvenimento, dal tempo di mantenimento e dalle dimensioni della sezione. La rettifica dopo la tempra introduce un ulteriore rischio: una superficie bruciata o sottoposta a tensioni residue di trazione può dare origine a cricche anche quando la struttura del volume dell’utensile è accettabile.
Serie L e tempra di acciai debolmente legati
La serie AISI L identifica gli acciai per utensili debolmente legati. Le aggiunte sono modeste rispetto a quelle presenti nei gradi per lavorazioni a freddo ad alto tenore di cromo, per lavorazioni a caldo o negli acciai rapidi; tuttavia, piccole quantità di nichel, cromo, molibdeno, manganese o altri elementi possono modificare in modo sostanziale la temprabilità e la tenacità. L2 e L6 sono designazioni note, ma non presentano un comportamento identico. L6, per esempio, è associato a una composizione debolmente legata contenente nichel e viene scelto quando sono necessarie una tenacità e una temprabilità superiori rispetto a quelle normalmente offerte da un grado semplice temprabile in acqua.[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
La debole aggiunta di elementi di lega consente all’acciaio di temprarsi più in profondità e può permettere una tempra meno severa rispetto all’acqua, a seconda del grado, della sezione e del trattamento prescritto. Ciò può ridurre le deformazioni e le cricche da tempra in un punzone di grandi dimensioni, in un utensile di formatura o in un’attrezzatura. Non garantisce però la stabilità dimensionale. Un utensile lungo e snello può comunque incurvarsi, un bordo sottile può comunque spostarsi e l’austenite trattenuta o condizioni non uniformi nel forno possono comunque produrre variazioni dimensionali.
La natura specifica dell’applicazione è particolarmente importante per gli acciai L. Un utensile per la formatura a freddo può richiedere una superficie operativa dura e un cuore tenace; un calibro o un’attrezzatura può invece dare maggiore importanza alla stabilità dimensionale; un grande componente di taglio o di formatura può necessitare di una tempra a cuore senza lo shock termico severo della tempra in acqua. La stessa durezza nominale può celare microstrutture, distribuzioni dei carburi e tensioni residue differenti. Il trattamento termico deve pertanto essere adattato allo specifico grado L, non copiato da una procedura della serie W.
Anche il ciclo produttivo è importante. Forgiatura, laminazione, ricottura e lavorazione meccanica determinano il flusso dei grani, la segregazione, le inclusioni e le tensioni residue prima della tempra. Il volume Tool Steels: Properties and Performance di Routledge presenta le prestazioni come il risultato combinato di composizione, processi produttivi, trattamento termico, indurimento superficiale e rivestimenti. Questo è un modello più accurato rispetto al considerare la dicitura “debolmente legato” come una misura diretta della resistenza.
Uno studio del 2020 pubblicato su MDPI Coatings ha individuato i parametri del trattamento termico come il fattore principale nel controllo delle prestazioni del cuore dell’utensile nel sistema rivestito esaminato. Il risultato ha un’importanza pratica più ampia: un rivestimento non può correggere un substrato tenero, fragile, surriscaldato o rinvenuto in modo inadeguato. L’ingegneria delle superfici modifica il comportamento superficiale; non sostituisce una corretta metallurgia del cuore.
Serie S e servizio dominato dagli urti
La serie AISI S è la famiglia degli acciai resistenti agli urti. Questi gradi sono destinati a urti ripetuti, carichi intermittenti o variazioni improvvise della pressione di contatto, nei casi in cui la resistenza alla frattura sia più importante della massima resistenza all’usura raggiungibile. S1, S5 e S7 sono designazioni consolidate, con differenze nella composizione di lega e nella risposta al trattamento termico che ne determinano un comportamento diverso durante l’esercizio.
Uno scalpello, un intestatore per rivetti, una lama cesoiante soggetta a lavorazioni interrotte, un utensile pneumatico o un punzone sottoposto a urti possono richiedere l’equilibrio tra durezza e tenacità tipico della famiglia S. La struttura richiesta contiene generalmente martensite rinvenuta con un contenuto controllato di carburi, anziché una matrice fortemente caricata di carburi e progettata principalmente per la resistenza all’usura abrasiva. Una maggiore quantità di carburi non è automaticamente migliore: carburi grossolani o distribuiti in modo inadeguato possono fungere da siti di innesco delle cricche quando l’utensile viene colpito.
Anche gli acciai S richiedono una scelta deliberata della durezza. Se rinvenuto a una durezza troppo bassa, un punzone può deformarsi a fungo, uno scalpello può ripiegare il filo oppure un bordo di formatura può deformarsi. Se temprato e rinvenuto a una durezza eccessiva, lo stesso utensile può scheggiarsi o rompersi. La geometria può determinare in modo predominante il risultato. Un intaglio affilato, un bordo sottile non sostenuto o una spalla brusca aumentano la tensione locale, mentre un raggio generoso e un’adeguata superficie di appoggio distribuiscono l’urto. Anche un grado tenace può cedere quando il progetto impone una tensione di trazione attraverso un bordo fragile.
La designazione S indica quindi la priorità d’impiego, non l’immunità a un uso improprio. La resistenza agli urti dipende dalla pulizia metallurgica, dalla dimensione dei grani, dalla distribuzione dei carburi, dal controllo dell’austenitizzazione, dalla severità della tempra, dal rinvenimento e dalla finitura superficiale. La Monografia NBS 88 rimane utile per il linguaggio storico della metallurgia degli acciai, mentre ASM International collega le prestazioni degli acciai per utensili alla resistenza all’usura, alla tenacità, alla durezza a caldo, ai carburi e al trattamento termico. Uddeholm esprime il conseguente principio ingegneristico in termini di ciclo di vita: gli utensili per lavorazioni a freddo devono essere abbinati alla loro applicazione per minimizzare il costo per pezzo prodotto. Per gli acciai W, L e S, ciò significa identificare se il cedimento deriva da usura, deformazione plastica, criccatura, scheggiatura o variazione dimensionale prima di selezionare la famiglia.
Acciai Temprabili in Olio, Temprabili in Aria e Gradi ad Alto Carbonio e Alto Cromo
Le famiglie O, A e D sono spesso presentate come una progressione dagli acciai per utensili ordinari a quelli avanzati. Questa interpretazione è errata. Le loro lettere descrivono priorità metallurgiche diverse: O indica la tempra in olio, A indica la tempra in aria e D identifica un acciaio ad alto carbonio e alto cromo. Nessuna di queste famiglie rappresenta una graduatoria universale. Un punzone che resiste a impatti ripetuti può cedere se realizzato con un grado D orientato alla resistenza all’usura, mentre uno stampo della serie A può resistere alla distorsione ma offrire prestazioni scarse quando la scheggiatura del tagliente determina la durata dell’utensile.
ASTM A681:2024 fornisce il quadro normativo per i prodotti in acciaio legato per utensili lavorati, inclusi barre, piastre, lamiere, nastri, vergella, fili e fucinati normalmente trasformati in utensili, stampi o attrezzature. Le famiglie AISI sono classificate in base al metodo di tempra, all’applicazione principale o al sistema di lega dominante, non secondo un’unica scala prestazionale. ASM International definisce gli acciai per utensili come acciai utilizzati per fabbricare utensili destinati al taglio, alla formatura o alla sagomatura di componenti prodotti. Il comportamento durante la tempra fa quindi parte della classificazione, poiché determina la variazione di temperatura attraverso la sezione, la martensite che si forma, le tensioni generate e la variazione dimensionale residua dopo il trattamento.
Serie O e comportamento durante la tempra in olio
Gli acciai della serie O, come AISI O1 e O2, contengono quantità sufficienti di carbonio e di elementi di lega per temprare quando vengono raffreddati nell’olio a partire dall’intervallo di austenitizzazione. Manganese, cromo e tungsteno aumentano la temprabilità rispetto all’acciaio al carbonio non legato, mentre il carbonio fornisce la durezza martensitica. L’olio è meno drastico dell’acqua, quindi la superficie e il cuore subiscono una minore differenza termica e di trasformazione. Ciò riduce generalmente le cricche e la distorsione da tempra, ma non elimina nessuno dei due rischi.
O1 è comunemente associato a piccoli stampi per lavorazioni a freddo, utensili da taglio, calibri, coltelli, punzoni e utensili di formatura, nei quali sono importanti la lavorabilità prima della tempra e una risposta prevedibile alla tempra in olio. O2 svolge un ruolo analogo, con una composizione e una risposta al trattamento termico che producono un diverso equilibrio tra durezza, tenacità e variazione dimensionale. La sola designazione del grado non determina il risultato. La temperatura di austenitizzazione, il tempo di permanenza, l’atmosfera del forno, lo spessore della sezione, l’agitazione dell’olio, il ritardo nel trasferimento e le modalità di rinvenimento modificano tutti la struttura finale.
La tempra in olio rappresenta un compromesso tra la velocità della tempra in acqua e la praticità della tempra in aria. La velocità di raffreddamento deve essere sufficientemente elevata da attraversare gli intervalli di trasformazione della perlite e della bainite prima che si verifichi un eccessivo rammollimento, ma abbastanza bassa da limitare lo shock termico. Un punzone sottile può raffreddarsi rapidamente in tutta la sezione e temprarsi efficacemente; uno stampo di grandi dimensioni può sviluppare una superficie più dura e un cuore più tenero se la temprabilità della lega è insufficiente. La geometria è importante quanto la dimensione nominale. Spigoli vivi, variazioni improvvise di spessore, fori e sporgenze sottili concentrano le tensioni durante la tempra.
Anche l’austenite trattenuta costituisce un problema. Se l’acciaio è fortemente legato, viene temprato a una temperatura eccessiva o raffreddato in modo insufficiente, una parte dell’austenite può rimanere senza trasformarsi in martensite. In seguito può trasformarsi durante l’esercizio o il rinvenimento, causando variazioni dimensionali. Il trattamento subzero può ridurre l’austenite trattenuta in determinati processi, ma non compensa una scarsa austenitizzazione o un controllo insufficiente del rinvenimento. I parametri del trattamento termico restano decisivi: uno studio del 2020 citato da Coatings di MDPI li ha identificati come il fattore primario che controlla le prestazioni del cuore dell’utensile.
Per i gradi O, la domanda pratica non è semplicemente se l’utensile possa raggiungere una durezza elevata. Occorre stabilire se il raffreddamento in olio possa temprare la sezione richiesta senza produrre distorsioni, cricche o una tenerezza del cuore inaccettabili. Ciò rende gli acciai O pertinenti per stampi per lavorazioni a freddo, utensili per goffratura, maschi, alesatori e punzoni, ma non li rende automaticamente adatti a qualsiasi dimensione o schema di carico.
Serie A e comportamento durante la tempra in aria
Gli acciai della serie A, inclusi A2, A6 e A10, sono progettati per sviluppare una durezza utile dopo il raffreddamento in aria calma o in condizioni di raffreddamento in gas controllate. Cromo, manganese, molibdeno e altri elementi di lega ritardano le trasformazioni diffusive, aumentando la temprabilità affinché la martensite possa formarsi attraverso sezioni più spesse senza la drasticità di una tempra in olio. La tempra in aria riduce quindi lo shock da tempra, una delle principali cause di cricche e distorsioni della forma negli stampi complessi.
Questo vantaggio ha tuttavia dei limiti. Il raffreddamento in aria non garantisce l’assenza di variazioni dimensionali. L’utensile si contrae comunque mentre si raffredda, si espande o si contrae durante la trasformazione martensitica e può subire ulteriori variazioni quando l’austenite trattenuta si trasforma. A2, ampiamente utilizzato come grado per lavorazioni a freddo, può presentare variazioni dimensionali legate al suo contenuto di elementi di lega e al ciclo di trattamento termico. Grandi sezioni trasversali, forme asimmetriche ed esposizione non uniforme nel forno possono amplificare tali variazioni anche quando il mezzo di tempra è poco drastico.
I gradi temprabili in aria presentano inoltre un vantaggio in termini di dimensione della sezione rispetto ai gradi a bassa temprabilità temprabili in olio. Uno stampo spesso per formatura o un inserto per goffratura può sviluppare una zona indurita più uniforme, riducendo il problema del cuore tenero associato a una drasticità insufficiente della tempra in olio. Tuttavia, la temprabilità non è infinita. Sezioni molto grandi, superfici decarburate, un controllo inadeguato del forno o un raffreddamento lento e non uniforme possono ancora produrre una durezza non uniforme.
Il loro equilibrio tra resistenza all’usura e tenacità dipende dalla popolazione di carburi, dal carbonio della matrice e dal rinvenimento. A2 offre generalmente una resistenza all’usura maggiore rispetto a un acciaio meno legato e resistente agli urti, ma la sua struttura dei carburi e la sua durezza possono renderlo meno tollerante agli impatti severi. A6 viene spesso selezionato quando sono utili una temperatura di tempra più bassa e un comportamento dimensionale controllato, sebbene la sua risposta debba essere verificata in relazione alla geometria effettiva. Lo stesso grado può comportarsi diversamente se trattato sotto vuoto, temprato in sale, raffreddato in gas o ottenuto da semilavorati iniziali differenti.
Per questo motivo gli acciai A sono comuni negli stampi per lavorazioni a freddo, nei punzoni, nelle cesoie, negli utensili per tranciatura, negli utensili di formatura e nelle attrezzature per goffratura. Non sono automaticamente preferibili agli acciai O. Se prevalgono la tenacità agli urti, la semplicità del trattamento termico in officina o un ridotto spessore della sezione, un grado O può essere più appropriato. Se invece prevalgono il controllo della distorsione e la tempra a cuore di uno stampo di dimensioni consistenti, un grado A può costituire un punto di partenza più adatto.
Serie D, carburi e resistenza all’usura
Gli acciai della serie D, come AISI D2, D3 e D6, sono gradi ad alto carbonio e alto cromo. Il loro contenuto di carbonio e cromo favorisce la formazione di un’elevata frazione volumica di carburi duri ricchi di cromo in una matrice martensitica. In funzione della composizione e della storia termica, le popolazioni di carburi comprendono i tipi M7C3 e M23C6 ricchi di cromo, insieme a cementite legata o ad altri carburi complessi. Queste particelle resistono all’usura abrasiva e adesiva, il che spiega l’impiego dei gradi D per stampi di tranciatura, punzoni, lame per cesoie, componenti per rullatura di filetti, utensili per goffratura e inserti di formatura.
Gli stessi carburi che resistono all’usura possono ridurre la tenacità. Reticoli di carburi grandi, angolari o continui agiscono come siti di innesco delle cricche, soprattutto quando nel semilavorato rimangono segregazioni dovute alla colata o quando la laminazione o la fucinatura di scomposizione sono state insufficienti. Un utensile sottoposto a impatti ripetuti, flessione o carichi disallineati può scheggiarsi o fratturarsi anche se il suo tasso di usura abrasiva è basso. D2 non è quindi una soluzione universale per le lavorazioni a freddo; deve essere abbinato al modo di cedimento previsto. Un grado meno resistente all’usura, ma con una distribuzione dei carburi più uniforme e una tenacità maggiore, può garantire una durata più lunga quando la vita dell’utensile termina per frattura e non per abrasione.
Gli acciai D sono temprabili in aria, quindi generalmente evitano le severe tensioni di tempra associate all’acqua e a molti trattamenti in olio. Ciò favorisce il controllo dimensionale negli stampi di precisione, ma “stabile dimensionalmente” non significa dimensionalmente immutabile. Gli acciai ad alto carbonio e alto cromo possono conservare quantità rilevanti di austenite dopo la tempra, e l’austenite trattenuta può trasformarsi durante il rinvenimento, la rettifica o l’esercizio. Cicli multipli di rinvenimento, un’austenitizzazione accurata e, quando giustificato, un trattamento a freddo contribuiscono a controllare questa variazione. Le bruciature da rettifica e gli strati superficiali non rinvenuti possono creare un ulteriore percorso di cedimento dopo la tempra.
Anche il processo di fabbricazione è importante. La metallurgia delle polveri può produrre una distribuzione dei carburi più fine e uniforme rispetto alla metallurgia convenzionale dei lingotti, modificando l’equilibrio tra resistenza all’usura e tenacità senza cambiare l’ampia designazione della famiglia. Tool Steels: Properties and Performance (2021) di Routledge tratta pertanto composizione, processo di fabbricazione, trattamento termico, indurimento superficiale e rivestimenti come variabili interconnesse. Le linee guida di Uddeholm per le lavorazioni a freddo evidenziano il relativo aspetto economico: la selezione dovrebbe corrispondere all’applicazione e minimizzare il costo per pezzo prodotto, ossia considerare le prestazioni durante l’intero ciclo di vita anziché un valore nominale elevato di durezza.
Un grado D è adatto a un’operazione di lavorazione a freddo dominata dall’usura solo quando la sua tenacità, la struttura dei carburi, la risposta dimensionale e le condizioni superficiali sono compatibili con l’utensile. In un altro stampo, la serie A può controllare meglio la distorsione; per un utensile più piccolo, la serie O può offrire un percorso più semplice di tempra in olio. La designazione identifica la famiglia metallurgica. Sono le condizioni di esercizio a determinare se quella famiglia sarà in grado di resistere.
Acciai per utensili per lavorazioni a caldo e acciai per utensili ad alta velocità
Le famiglie H, M e T sono spesso raggruppate insieme perché tutte possono essere sottoposte a forte riscaldamento, ma svolgono funzioni diverse. I gradi della serie H sono principalmente acciai per lavorazioni a caldo: vengono utilizzati per stampi, punzoni, inserti, mandrini e attrezzature esposti a metallo riscaldato o a cicli termici ripetuti. I gradi delle serie M e T sono acciai per utensili ad alta velocità (HSS), sviluppati soprattutto per i taglienti che generano calore durante la lavorazione meccanica. La lettera non costituisce una classificazione universale delle prestazioni. Come spiega ASM International, gli acciai per utensili sono acciai utilizzati per realizzare utensili destinati al taglio, alla formatura o alla sagomatura di componenti fabbricati, mentre la classificazione AISI comprende le serie W, L, S, O, A, D, H, M e T (ASM International, 2020, 2024). La designazione indica il metodo di tempra, l’applicazione principale o il sistema di lega dominante.
ASTM A681 fornisce il quadro normativo per i prodotti in acciaio legato per utensili lavorati plasticamente. Il suo campo di applicazione comprende i requisiti chimici, meccanici e fisici per barre, piastre, lamiere, nastri, tondini, fili e pezzi forgiati normalmente trasformati in utensili, stampi o attrezzature di fissaggio (ASTM International, 2024). Una designazione di grado identifica quindi un tipo di acciaio sottoposto a controllo, non un risultato garantito sul tagliente dell’utensile. La distribuzione dei carburi, la storia di forgiatura o di lavorazione con metallurgia delle polveri, i danni di lavorazione, il trattamento di austenitizzazione, la tempra, il rinvenimento e il trattamento superficiale influenzano tutti la durata di esercizio.
La serie H per le attrezzature ad alta temperatura
La famiglia H è classificata come acciaio per lavorazioni a caldo perché il problema progettuale principale è la perdita di resistenza e la formazione di cricche durante l’esercizio a temperatura elevata. I gradi comuni comprendono H10, H11, H12, H13, H19, H21 e H26. I gradi per lavorazioni a caldo al cromo, comunemente rappresentati da H10 a H19, si basano su combinazioni di cromo, molibdeno e vanadio per ottenere temprabilità, resistenza al rinvenimento e resistenza alla fatica termica. I gradi per lavorazioni a caldo al tungsteno, compresi tra H20 e H26, utilizzano tenori più elevati di tungsteno per favorire la durezza a caldo, sebbene il loro comportamento a fatica termica e la loro tenacità debbano comunque essere adeguati all’ambiente dello stampo.
H13 è ampiamente associato agli stampi per pressofusione di alluminio e magnesio, alle attrezzature per estrusione e ai componenti per formatura a caldo, poiché il suo sistema di lega cromo-molibdeno-vanadio offre un utile equilibrio tra tenacità, resistenza al calore e resistenza alle cricche da fatica termica superficiale. Non è automaticamente la scelta corretta per ogni operazione a caldo. Uno stampo esposto ad alluminio fuso, uno stampo per forgiatura colpito da un maglio e un mandrino per estrusione sono sottoposti a combinazioni diverse di temperatura, impatto, erosione e velocità di raffreddamento.
Le attrezzature per lavorazioni a caldo spesso cedono attraverso una sequenza di meccanismi correlati, anziché per un unico fenomeno isolato. La superficie si riscalda rapidamente quando entra in contatto con il pezzo, si raffredda quando viene spruzzata o esposta all’aria e quindi si riscalda nuovamente nel ciclo successivo. La ripetizione genera tensioni di trazione in prossimità della superficie. Si formano piccole cricche che si uniscono, producendo la rete nota come criccatura termica superficiale o criccatura da fatica termica. Una durezza eccessiva può ridurre la deformazione che l’utensile è in grado di tollerare prima della formazione di cricche; una durezza insufficiente consente invece la deformazione plastica, l’erosione della superficie e la perdita prematura della forma.
La progettazione e la lavorazione dell’utensile sono importanti quanto il grado nominale. I carburi grandi e segregati possono fungere da siti di innesco delle cricche, mentre i grani grossolani di austenite primaria riducono la tenacità. La pratica di forgiatura, la pulizia metallurgica e, ove applicabile, la rifusione elettroscoria o la metallurgia delle polveri influenzano la popolazione dei difetti e la disposizione dei carburi. Una superficie lucidata e adeguatamente nitrurata può ritardare l’innesco delle cricche, ma uno strato superficiale non può compensare un nucleo inadatto o un ciclo di rinvenimento errato.
Il trattamento termico stabilisce l’equilibrio operativo. I gradi per lavorazioni a caldo vengono comunemente temprati mediante austenitizzazione, tempra in aria o in gas pressurizzato e più operazioni di rinvenimento. L’obiettivo non è semplicemente ottenere la massima durezza a temperatura ambiente. L’utensile deve conservare una resistenza sufficiente dopo l’esposizione al calore di esercizio, mantenendo al contempo una tenacità adeguata a resistere agli urti e alle deformazioni termiche. In uno stampo di grandi dimensioni, anche il gradiente di temperatura rende importante il controllo dimensionale e un raffreddamento uniforme.
Le serie M e T per le prestazioni di taglio
La serie M indica gli acciai per utensili ad alta velocità al molibdeno, mentre la serie T indica gli acciai per utensili ad alta velocità al tungsteno. Questa distinzione è di natura chimica e storica, non una semplice graduatoria. M2 è un grado al molibdeno per utensili ad alta velocità ampiamente utilizzato, contenente quantità significative di tungsteno, molibdeno, cromo e vanadio; il suo equilibrio nominale approssimativo viene spesso descritto come circa 6% di tungsteno, 5% di molibdeno, 4% di cromo e 2% di vanadio, con un tenore di carbonio vicino allo 0,8%. T1, al contrario, è il classico grado al tungsteno per utensili ad alta velocità, comunemente associato a circa 18% di tungsteno, 4% di cromo e 1% di vanadio.
Il molibdeno sostituisce una parte del sistema al tungsteno, mantenendo al contempo un’elevata quantità di carburi di lega duri. In M2, il molibdeno contribuisce all’indurimento secondario e alla durezza a caldo senza richiedere lo stesso tenore di tungsteno di T1. Il risultato è una famiglia di acciai da taglio ampiamente applicabile a punte elicoidali, frese, brocce, maschi, alesatori, seghe e utensili da taglio per impieghi generali. I gradi della serie T rimangono importanti quando il loro sistema di carburi ricco di tungsteno e la loro resistenza al calore sono adatti all’operazione, sebbene la scelta dipenda dalla velocità di taglio, dal materiale del pezzo, dal carico sul tagliente, dalle condizioni di rettifica e dalla geometria dell’utensile.
La famiglia M comprende anche gradi contenenti cobalto, come M35 e M42. M35 contiene circa il 5% di cobalto, mentre M42 contiene circa l’8% di cobalto. Il cobalto aumenta la temperatura alla quale la struttura temprata conserva una resistenza utile e può migliorare le prestazioni di taglio ad alta velocità, ma non elimina la necessità di un trattamento termico corretto né rende l’utensile immune alla scheggiatura. Un grado più duro e soggetto a temperature di esercizio più elevate può cedere prima se il tagliente è sottoposto a tagli interrotti o a un supporto insufficiente.
Le applicazioni degli HSS mostrano perché la sola designazione sia inadeguata. Un maschio richiede resistenza all’usura sui fianchi e sui piani di spoglia, una tenacità sufficiente a evitare la rottura dei denti e accuratezza dimensionale durante gli innesti ripetuti. Un alesatore necessita di un tagliente stabile e affilato e di una variazione dimensionale ridotta, poiché una scheggiatura o una crescita eccessiva modificano il foro finito. Una punta, una broccia, una fresa o un utensile per dentatura possono imporre requisiti diversi allo stesso acciaio. Rivestimenti come il nitruro di titanio o il nitruro di titanio e alluminio possono ridurre l’attrito e limitare l’interazione chimica sulla superficie, ma il substrato continua a sopportare il carico di taglio. Per questo motivo, Tool Steels: Properties and Performance di Routledge (2021) analizza le prestazioni dei gradi in funzione della composizione, del processo produttivo, del trattamento termico, dell’indurimento superficiale e dei rivestimenti.
Durezza a caldo, indurimento secondario e durezza al rosso
La durezza a temperatura ambiente è soltanto una delle grandezze misurabili. Un utensile da taglio può risultare molto duro dopo tempra e rinvenimento, ma perdere gran parte della propria capacità portante quando il tagliente raggiunge diverse centinaia di gradi Celsius. La durezza a caldo descrive la capacità di conservare durezza e resistenza a temperatura elevata. La durezza al rosso è il termine tradizionale utilizzato in officina per indicare lo stesso requisito pratico: il tagliente deve rimanere efficace mentre si riscalda visibilmente durante il taglio.
Gli acciai per utensili ad alta velocità ottengono questo comportamento grazie ai carburi di lega e all’indurimento secondario. Durante l’austenitizzazione, una parte del carbonio, del tungsteno, del molibdeno, del cromo e del vanadio si dissolve nell’austenite. La tempra produce una struttura martensitica dura, generalmente con austenite trattenuta. Durante il rinvenimento a temperature appropriate, fini carburi di lega precipitano dalla martensite. Questa precipitazione può aumentare la durezza anziché ridurla, producendo il picco di indurimento secondario caratteristico degli HSS. Il rinvenimento ripetuto trasforma inoltre l’austenite trattenuta e stabilizza le dimensioni.
Il tipo di carburo è importante. I carburi MC ricchi di vanadio sono particolarmente duri e resistono all’usura abrasiva, mentre i carburi ricchi di tungsteno e molibdeno favoriscono la resistenza al rinvenimento e la durezza a caldo. La loro dimensione, spaziatura, orientamento e continuità sono importanti quanto la loro presenza. Un elevato volume di carburi può migliorare la resistenza all’usura, ma ridurre la tenacità se i carburi sono grossolani, raggruppati o allineati lungo la direzione di flusso della forgiatura. Gli HSS prodotti mediante metallurgia delle polveri possono offrire una distribuzione dei carburi più uniforme rispetto alla metallurgia convenzionale da lingotto, ma richiedono comunque un ciclo di tempra adeguato.
Anche gli acciai per lavorazioni a caldo dipendono dalla resistenza al rinvenimento, ma il loro profilo di esercizio differisce da quello degli HSS. H13 deve tollerare cicli termici e il contatto meccanico con metallo caldo; M2 o M42 deve conservare un tagliente affilato mentre il calore di attrito si concentra in prossimità della zona di taglio. Il primo può cedere per criccatura termica superficiale o deformazione macroscopica, il secondo per usura del fianco, usura del cratere, scheggiatura o arrotondamento plastico del tagliente.
Uno studio del 2020 pubblicato sulla rivista Coatings di MDPI ha identificato i parametri del trattamento termico come il principale fattore di controllo delle prestazioni del nucleo dell’utensile. Questo risultato sostiene una regola pratica: la composizione stabilisce il potenziale, mentre il trattamento termico determina quanta parte di tale potenziale diventa utilizzabile. Una designazione non può sostituire procedure controllate di austenitizzazione, tempra, rinvenimento e ispezione.
La selezione dovrebbe quindi seguire il meccanismo di cedimento e le condizioni di produzione. Le linee guida di Uddeholm del 2024 per la lavorazione a freddo esprimono il relativo principio economico come adeguamento dell’acciaio all’applicazione e minimizzazione del costo per pezzo prodotto; per gli utensili per lavorazioni a caldo e gli utensili ad alta velocità, la stessa idea può essere formulata più precisamente come prestazione nell’intero ciclo di vita. Il grado corretto è quello la cui struttura dei carburi, tenacità, durezza a caldo, resistenza alla fatica termica, via produttiva e trattamento consentono di ottenere la durata richiesta del tagliente o dello stampo nel ciclo reale, non quello contraddistinto dalla lettera dal suono più impressionante.
Applicazioni: associare la famiglia di gradi al meccanismo di cedimento
Un grado di acciaio per utensili non corrisponde a una posizione su una scala universale. Le lettere identificano una famiglia, non garantiscono un determinato risultato in esercizio. ASM International definisce gli acciai per utensili come acciai utilizzati per realizzare utensili destinati al taglio, alla formatura o alla sagomatura di componenti lavorati, mentre le famiglie AISI comprendono le serie W, L, S, O, A, D, H, M e T. Come spiegato da Metallurgy at Maricopa Community Colleges (2024), tali lettere si riferiscono comunemente al metodo di tempra, all’applicazione principale o al sistema di lega predominante.
Questa distinzione è importante perché un utensile può guastarsi per usura abrasiva, grippaggio adesivo, deformazione plastica, rammollimento termico, scheggiatura del tagliente, frattura macroscopica, fatica o deriva dimensionale. Carbonio, cromo, molibdeno, tungsteno, vanadio e altri elementi di lega determinano la temprabilità e la formazione dei carburi, ma il processo produttivo controlla la dimensione dei carburi, la segregazione, la porosità e le inclusioni. Il trattamento termico determina quindi la matrice che circonda tali carburi. Uno studio del 2020 pubblicato su MDPI Coatings ha individuato i parametri del trattamento termico come il fattore principale nel controllo delle prestazioni del nucleo dell’utensile nel sistema rivestito esaminato. Il rivestimento non può correggere un nucleo inadeguato.
ASTM A681, elencata da ASTM International nel 2024, riguarda i requisiti chimici, meccanici e fisici dei prodotti forgiati in acciaio legato per utensili, inclusi barre, lamiere, fogli, nastri, tondini, fili e fucinati normalmente trasformati in utensili, matrici o attrezzature. La scelta applicativa inizia quindi dalle condizioni di esercizio e procede restringendo la selezione della famiglia e del grado, del trattamento termico, della dimensione della sezione, delle condizioni superficiali e del processo produttivo.
Taglio, foratura, maschiatura e alesatura
Gli utensili da taglio richiedono un tagliente affilato e stabile. I requisiti principali sono durezza, durezza a caldo, resistenza all’usura e resistenza alla deformazione del tagliente; la tenacità rimane comunque importante, poiché tagli interrotti, vibrazioni, inclusioni e disallineamenti possono scheggiare anche un tagliente molto duro.
Gli utensili da taglio azionati manualmente utilizzano spesso gradi W temprabili in acqua, gradi L debolmente legati o gradi O temprabili in olio. L’AISI W1 può raggiungere una durezza elevata dopo la tempra in acqua, ma la sua limitata temprabilità e il rischio di deformazione restringono la dimensione della sezione e rendono importante il controllo del trattamento termico. L’AISI O1, un grado temprabile in olio, offre una tempra più prevedibile attraverso una sezione di spessore moderato, mantenendo una buona lavorabilità prima del trattamento. L’AISI L6, appartenente alla famiglia dei gradi debolmente legati, viene scelto quando la resistenza agli urti e la tenacità sono più importanti della massima resistenza all’abrasione. Si tratta di soluzioni diverse per modalità di guasto diverse, non di livelli di qualità successivi.
Punte, maschi e alesatori sono sottoposti a condizioni più severe per il tagliente e la torsione. I maschi devono resistere all’usura dei fianchi e al grippaggio, sopportando al contempo inversioni di coppia e problemi di evacuazione dei trucioli. Gli alesatori richiedono mantenimento del tagliente e stabilità dimensionale, poiché asportano poco materiale ma devono mantenere un diametro del foro controllato. Le famiglie degli acciai rapidi — i gradi M ad alta velocità al molibdeno e i gradi T ad alta velocità al tungsteno — conservano una durezza utile alle temperature di taglio che rammollirebbero un normale acciaio al carbonio per utensili. L’AISI M2 e l’AISI T1 sono gradi di riferimento noti, sebbene la scelta corretta dipenda dalla velocità di taglio, dalla durezza del pezzo, dal refrigerante, dalla geometria e dal fatto che il taglio sia continuo o interrotto.
La struttura dei carburi controlla più della sola durezza nominale. Carburi di lega fini e ben distribuiti possono favorire la resistenza all’usura senza creare grandi inneschi di cricche; carburi grossolani o segregati possono provocare la disgregazione del tagliente durante la rettifica o il taglio intermittente. I gradi M si basano comunemente su aggiunte di molibdeno e tungsteno che formano carburi, mentre i gradi T presentano una maggiore predominanza del tungsteno. La sola designazione non rivela la spaziatura dei carburi, il grado di purezza metallurgica o il risultato della forgiatura e della lavorazione delle polveri.
La foratura aggiunge sollecitazioni di fatica torsionale e di evacuazione. Una punta con eccellente durezza a caldo può comunque rompersi se il suo nocciolo è troppo fragile, se la finitura delle scanalature è scadente o se il trattamento termico lascia una quantità eccessiva di austenite trattenuta. La maschiatura è particolarmente poco tollerante: una modesta quantità di grippaggio può aumentare la coppia fino alla frattura dell’utensile. Nell’alesatura l’equilibrio si sposta verso la stabilità dimensionale, la finitura e un’usura controllata. Il trattamento superficiale può modificare l’attrito e l’adesione, ma non sostituisce la tenacità richiesta al nucleo.
Tranciatura, punzonatura, imbutitura e goffratura
La tranciatura e la punzonatura sono governate da carichi compressivi ripetuti, usura per scorrimento e concentrazioni locali delle tensioni sul tagliente. Il punzone o la matrice devono resistere all’improntamento plastico e all’arrotondamento abrasivo, conservando al contempo una sufficiente resistenza alla scheggiatura per sopravvivere a disallineamenti, bave, trascinamento dello sfrido e contatti intermittenti.
L’AISI D2, appartenente alla famiglia degli acciai ad alto carbonio e alto cromo, contiene abbondanti carburi ricchi di cromo e offre un’elevata resistenza all’usura. Ciò lo rende interessante quando prevale l’usura del tagliente, ma la sua popolazione di carburi e la risposta al trattamento termico possono penalizzare pratiche di rettifica inadeguate o urti severi. L’AISI A2, un grado temprabile in aria, offre comunemente un equilibrio diverso: garantisce resistenza all’usura con maggiore tenacità e stabilità dimensionale rispetto a molte alternative a più alto contenuto di carbonio e carburi. L’AISI O1 può essere impiegato in lavorazioni a freddo meno gravose, quando sono vantaggiose la lavorazione semplice e la tempra in olio. L’AISI S7, un grado resistente agli urti, diventa più indicato quando la principale minaccia è la scheggiatura o la frattura, anziché la massima durata contro l’usura per scorrimento.
La tranciatura di lamiere sottili e la punzonatura di materiale spesso e abrasivo non sono operazioni equivalenti. Il gioco, la resistenza della lamiera, la formazione delle bave, la snellezza del punzone e l’allineamento della pressa modificano il campo delle tensioni. Un punzone in acciaio di grado D può resistere all’usura in una linea, ma scheggiarsi in un’altra se l’utensile è sottoposto a urti. Al contrario, un utensile di grado S può sopravvivere agli urti perdendo però rapidamente il tagliente a contatto con materiale abrasivo. Le linee guida 2024 di Uddeholm per la lavorazione a freddo esprimono la regola pratica dell’ingegneria: scegliere un acciaio adeguato all’applicazione e minimizzare il costo per pezzo prodotto. In termini metallurgici, ciò significa confrontare riaffilatura, frattura prematura, grippaggio, tempi di fermo e perdita dimensionale, non semplicemente confrontare i valori di durezza.
L’imbutitura a freddo impone un’ulteriore esigenza agli utensili. Le matrici e i punzoni per imbutitura assorbono ripetutamente gli urti mentre comprimono filo o barra; tenacità, resistenza a compressione e resistenza alla fatica devono quindi operare congiuntamente. Una matrice che sopravvive a un singolo colpo ma accumula microcricche nel corso di milioni di cicli non è adatta al processo. I gradi S resistenti agli urti possono essere indicati in presenza di impatti severi, mentre le famiglie A, D o altre famiglie per lavorazioni a freddo possono essere utilizzate quando prevalgono l’usura e il mantenimento dimensionale. La corretta condizione di trattamento termico è un compromesso: una durezza eccessiva aumenta il rischio di scheggiatura; una durezza insufficiente consente lo scorrimento plastico e l’allargamento prematuro della cavità della matrice.
Gli utensili per goffratura spesso si guastano a causa di danni superficiali piuttosto che di una frattura netta. Riporto adesivo, grippaggio, segni di lucidatura e deformazione plastica locale possono trasferire difetti a ogni pezzo. Una struttura fine dei carburi, una matrice rinvenuta stabile, una lucidatura accurata e un trattamento superficiale controllato diventano essenziali. Il controllo dimensionale dipende inoltre dalla deformazione durante il trattamento termico, dall’austenite trattenuta, dal sovrametallo di lavorazione e dal supporto della matrice durante l’esercizio. Un acciaio nominalmente più duro può produrre pezzi peggiori se si deforma durante il trattamento o danneggia la superficie della lamiera.
Stampaggio, formatura, matrici, attrezzature e coltelleria
Gli utensili per stampaggio e formatura espongono l’acciaio a pressione di contatto, scorrimento, cicli termici e, talvolta, prodotti corrosivi della decomposizione dei polimeri. La formatura a freddo privilegia la stabilità dimensionale, la resistenza all’usura e la resistenza al grippaggio; la formatura a caldo aggiunge fatica termica, ossidazione e rammollimento. L’AISI H13, un grado al cromo per lavorazioni a caldo, è associato a matrici e utensili che operano a temperature elevate, poiché la sua progettazione di lega favorisce la resistenza a caldo e alla fatica termica. Non costituisce un sostituto universale dei gradi per lavorazioni a freddo. L’AISI D2 o l’AISI A2 possono rispondere meglio al contatto abrasivo a freddo, mentre l’AISI S7 può essere scelto quando prevalgono gli urti.
Le matrici sono definite dalla loro modalità di guasto tanto quanto dalla loro operazione. Le matrici per trafilatura sono soggette a usura per scorrimento e attrito. Le matrici per piegatura sono sottoposte a pressioni concentrate e carichi sui bordi. Le matrici per estrusione affrontano elevate tensioni di compressione, temperatura e flusso del materiale. Gli stampi possono richiedere lucidabilità, resistenza alla corrosione, conducibilità termica o resistenza all’abrasione causata dalle fibre di vetro. La stessa famiglia può quindi comportarsi diversamente dopo variazioni della dimensione della sezione, della temperatura di rinvenimento, della nitrurazione, del rivestimento o della finitura della superficie di lavoro.
Le attrezzature di fissaggio generalmente non necessitano dell’estrema resistenza all’usura di una matrice di tranciatura. Richiedono una durezza adeguata a resistere all’improntamento, una tenacità sufficiente a sopportare il serraggio e la movimentazione e stabilità dimensionale durante cicli ripetuti di attrezzaggio. I gradi L debolmente legati, i gradi O o alcuni gradi A possono essere soluzioni ragionevoli quando la lavorabilità, l’usura moderata e un trattamento prevedibile sono più importanti del massimo contenuto di carburi. Un’attrezzatura resa eccessivamente dura può diventare difficile da lavorare, soggetta a criccatura negli spigoli vivi e inutilmente sensibile agli urti.

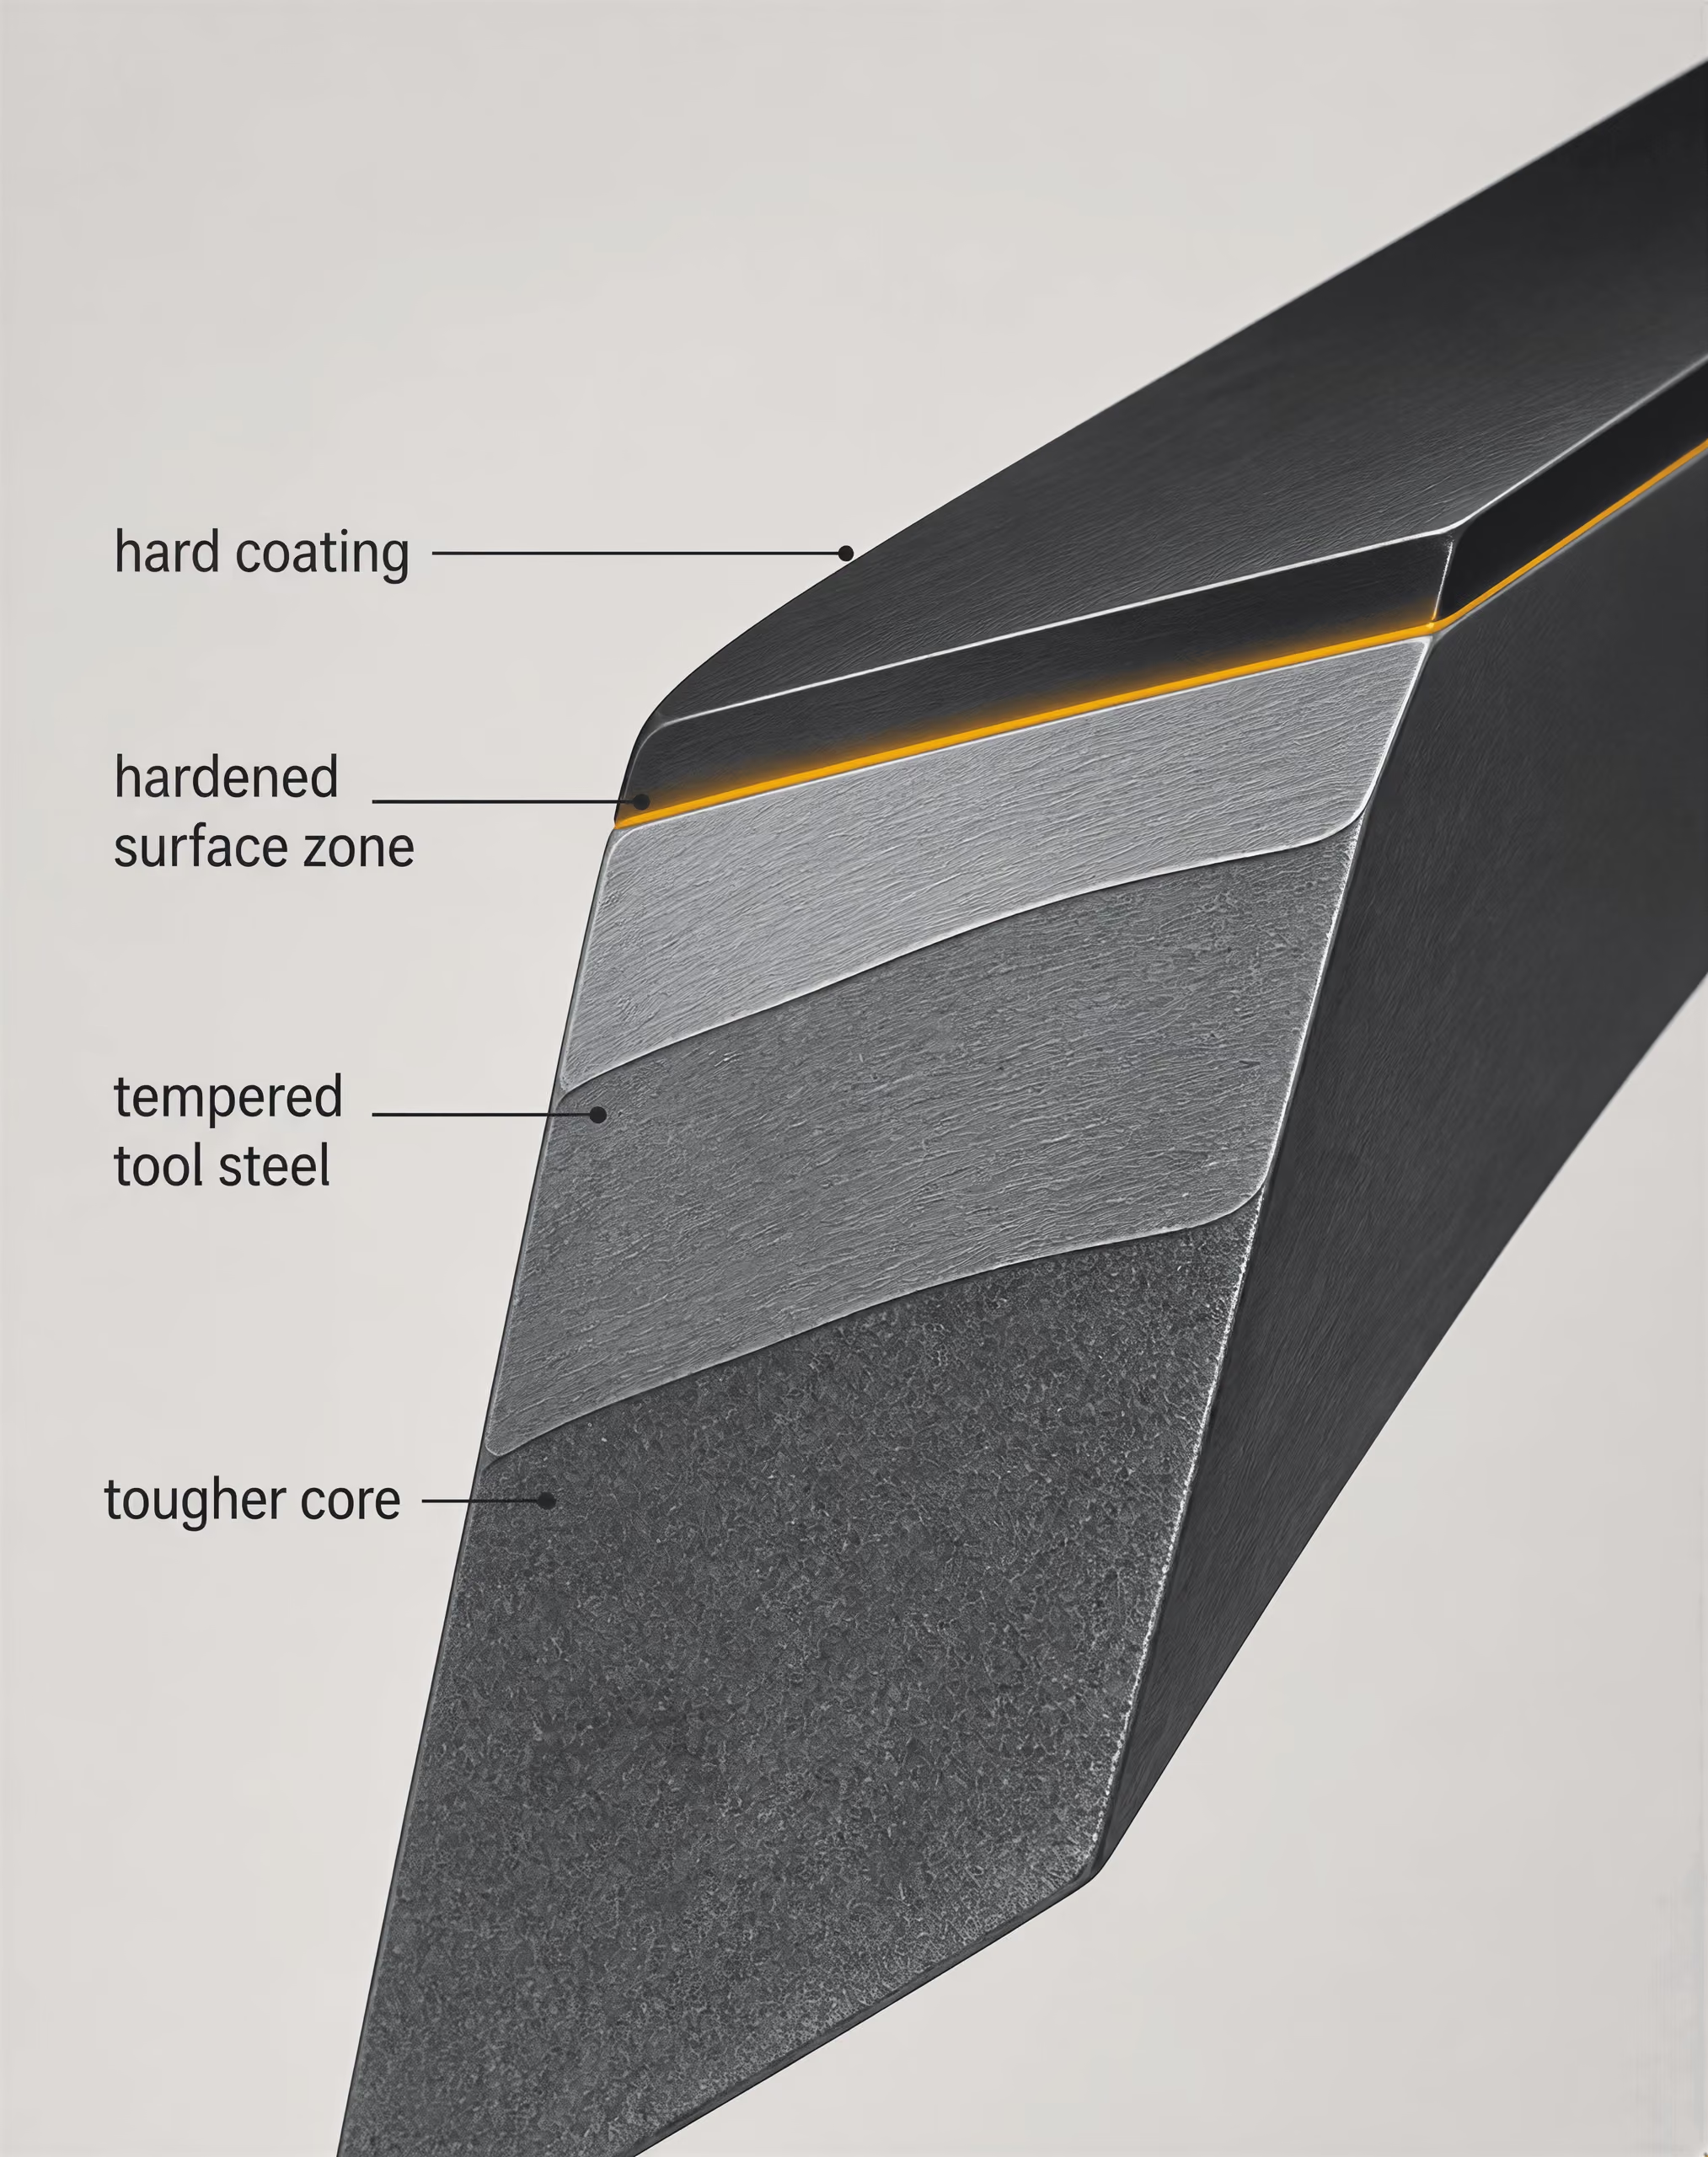
La coltelleria illustra lo stesso equilibrio in una forma familiare. Un tagliente richiede durezza e resistenza all’usura, ma un coltello necessita anche di tenacità contro flessione, torsione e urti accidentali. Gli acciai per utensili ad alto carbonio, come l’AISI D2, possono mantenere il filo grazie alla resistenza all’usura sostenuta dai carburi, ma la loro risposta dipende fortemente dal trattamento termico, dallo spessore della sezione, dalla rettifica e dalla geometria del filo. I gradi inossidabili per coltelleria, come l’AISI 420, non rientrano nelle principali famiglie AISI degli acciai per utensili, ma mostrano perché la resistenza alla corrosione possa costituire un requisito di esercizio distinto dalla ritenzione del filo. Un filo più duro non rende automaticamente un coltello più durevole.
Il quadro descritto in Tool Steels: Properties and Performance di Routledge (2021) considera la composizione, i processi di fabbricazione, il trattamento termico, l’indurimento superficiale e i rivestimenti come controlli interconnessi. La Monografia NBS 88 e ASM International forniscono le basi storiche e metallurgiche di questa impostazione. La scelta della qualità deve seguire il meccanismo di danneggiamento dominante; occorre quindi verificare la struttura dei carburi, il grado di pulizia, la profondità di tempra, la risposta al rinvenimento, la distorsione e le condizioni superficiali. Le lettere AISI restringono il campo, ma non determinano la decisione ingegneristica.
Ingegneria delle superfici, rivestimenti e nucleo dell’utensile
Un utensile rivestito non è un rivestimento con un manico d’acciaio sottostante. È un sistema meccanico stratificato: la superficie di lavoro, l’eventuale zona di diffusione o indurita, il rivestimento, il substrato d’acciaio e il nucleo trattato termicamente devono sostenere il carico congiuntamente. ASM International definisce gli acciai per utensili come acciai utilizzati per fabbricare utensili destinati al taglio, alla formatura o alla sagomatura di pezzi lavorati, ma l’ingegneria delle superfici modifica il modo in cui l’utensile interagisce con il pezzo. Ciò non elimina la necessità di selezionare e trattare termicamente correttamente la qualità d’acciaio sottostante.
La distinzione è importante perché le sigle delle qualità non classificano le prestazioni superficiali. Un acciaio per utensili AISI D2, un acciaio per lavorazioni a caldo AISI H13 e un acciaio rapido AISI M2 possono tutti ricevere un trattamento superficiale indurente o un rivestimento depositato, ma presentano popolazioni di carburi, risposte al rinvenimento, conduttività termiche, livelli di tenacità e variazioni dimensionali differenti. I loro limiti di esercizio restano diversi anche dopo il rivestimento.
Indurimento superficiale e strati trattati
L’indurimento superficiale crea una regione rinforzata all’interno dell’acciaio stesso. La nitrurazione introduce azoto nella superficie, formando nitruri di lega con elementi come cromo, molibdeno, vanadio o alluminio. La cementazione aumenta la concentrazione di carbonio in prossimità della superficie prima della tempra, producendo uno strato martensitico ricco di carbonio sopra un nucleo a minore tenore di carbonio. L’indurimento a induzione e quello laser, invece, riscaldano rapidamente una profondità controllata e si basano sul tenore di carbonio esistente per formare martensite.
Lo strato risultante non equivale alla durezza della massa. Uno strato indurito può essere molto più duro dell’interno, conservando al contempo un nucleo più tenace in grado di sostenere carichi d’urto. Questo gradiente può ridurre l’impronta plastica e l’usura adesiva, ma crea anche una zona di transizione nella quale si concentrano le tensioni. La profondità dello strato, lo spessore dello strato composto, l’uniformità della diffusione, l’austenite trattenuta, la distribuzione dei carburi e le condizioni di rinvenimento influenzano tutti la capacità del trattamento di resistere in esercizio.
Gli acciai per utensili sono spesso già selezionati per raggiungere un’elevata durezza in tutta la sezione operativa. In queste qualità, un indurimento superficiale eccessivo può ridurre la tenacità o produrre uno strato composto fragile anziché una transizione utile a sostenere il carico. La decarburazione durante l’austenitizzazione presenta il problema opposto: la qualità nominale può essere corretta, ma la superficie ha perso carbonio e non può raggiungere la durezza prevista. La rettifica dello strato danneggiato può ripristinare la geometria, ma può anche esporre una microstruttura non uniforme o ridurre la profondità dello strato progettata.
Lo studio sui sistemi rivestiti pubblicato nel 2020 su Coatings identifica i parametri del trattamento termico come il fattore principale nel controllo delle prestazioni del nucleo dell’utensile. Questa conclusione colloca il trattamento superficiale nella corretta sequenza. La temperatura di austenitizzazione, il tempo di permanenza, la severità della tempra, il trattamento criogenico quando previsto e il rinvenimento determinano la martensite, l’austenite trattenuta, lo stato dei carburi e le tensioni residue prima dell’applicazione del rivestimento. Uno strato duro depositato non può trasformare un nucleo sottotemprato, sovrarinvenuto, decarburato o sensibile alla criccatura in un utensile integro.
Rivestimenti e supporto del substrato
Un rivestimento fornisce alla superficie sottile proprietà che l’acciaio massivo potrebbe non possedere contemporaneamente. Un’elevata durezza può resistere all’usura abrasiva e ridurre il trasferimento di materiale; la stabilità chimica può limitare la reazione con il pezzo; una superficie a basso coefficiente d’attrito può ridurre l’adesione e la generazione di calore. Si tratta di vantaggi in termini di usura e attrito, non della prova di una resistenza alla frattura.
La durezza del rivestimento descrive la resistenza all’impronta o alla deformazione plastica all’interno del rivestimento stesso. L’adesione del rivestimento descrive la forza necessaria per mantenere quello strato aderente al substrato sotto carichi termici, meccanici e chimici. Le due proprietà sono distinte. Un rivestimento molto duro con scarsa adesione può delaminarsi sotto forma di scaglie. Un rivestimento ben aderente può rimanere fissato mentre il substrato più tenero cede sotto di esso, consentendo alla superficie di fessurarsi o deformarsi.
Il substrato deve quindi fornire una base sufficientemente dura e dimensionalmente stabile. Se il nucleo si deforma plasticamente, il rivestimento segue tale deformazione e può sviluppare cavillature, imbarcarsi o distaccarsi. Se carburi grossolani formano un percorso di carico discontinuo, la tensione locale aumenta alle interfacce carburo–matrice. Se l’acciaio presenta bruciature di rettifica, ripiegature, lembi, pori o tensioni superficiali di trazione, un rivestimento può nascondere temporaneamente il difetto, lasciando però intatta la condizione che favorisce la propagazione della cricca.
Il processo di fabbricazione è importante quanto la composizione nominale. L’AISI D2 ottenuto mediante lavorazione plastica convenzionale può presentare carburi ricchi di cromo distribuiti direzionalmente, mentre il materiale prodotto mediante metallurgia delle polveri può offrire una distribuzione dei carburi più fine e uniforme. Questa differenza influisce sul supporto del filo e sulla propagazione delle cricche sotto il rivestimento. Non rende tuttavia un processo universalmente superiore all’altro; la questione rilevante è se la microstruttura sia compatibile con la pressione di contatto, il livello d’urto, l’abrasività del pezzo e il modo di cedimento.
Anche la temperatura di deposizione deve essere compatibile con le condizioni di rinvenimento. Un utensile rinvenuto a una temperatura inferiore a quella del processo di rivestimento può rammollirsi durante la deposizione. Per le qualità da lavorazione a caldo come l’AISI H13, cicli termici ripetuti possono modificare il rinvenimento della martensite, lo stato dei precipitati e le tensioni residue anche quando il rivestimento rimane integro. La temperatura di esercizio introduce un’ulteriore variabile: un rivestimento che funziona bene nei contatti di scorrimento a freddo può ossidarsi, rammollirsi, reagire con il pezzo o perdere adesione nella formatura a caldo.
Adesione, tensioni residue e integrità del filo
La preparazione della superficie governa il primo collegamento meccanico tra rivestimento e acciaio. Comprende generalmente lo sgrassaggio, la sabbiatura o lucidatura controllata, la rimozione degli ossidi e una pulizia finale, ma ogni operazione modifica la superficie. Entro determinati limiti, la rugosità può migliorare l’interbloccaggio meccanico; una rugosità eccessiva crea asperità aguzze e zone sottili. Una superficie lucidata può ridurre l’attrito, ma offrire meno ancoraggio e trattenere metallo imbrattato proveniente dalla rettifica. La preparazione deve rimuovere le contaminazioni senza arrotondare il filo tagliente né introdurre danni di trazione.
Le tensioni residue possono essere benefiche o dannose. Le tensioni di compressione in uno strato nitrurato o in un rivestimento depositato possono ritardare l’apertura delle cricche superficiali. Una compressione eccessiva, tuttavia, può provocare imbarcamento o sfaldamento quando lo strato è sostenuto in modo insufficiente. La tensione di trazione favorisce l’innesco delle cricche, soprattutto in corrispondenza di un filo affilato, di una bruciatura di rettifica, di un raggruppamento di carburi o di un difetto del rivestimento. La differenza di dilatazione termica tra rivestimento e acciaio aggiunge tensioni durante la deposizione, il raffreddamento e le variazioni della temperatura di esercizio.
La geometria del filo è spesso il punto in cui gli utensili rivestiti cedono per primi. Un rivestimento ha uno spessore finito e non può mantenere uno strato perfettamente uniforme su un raggio infinitamente affilato. Un bordo a spessore nullo può scheggiarsi durante la deposizione, la movimentazione o il primo contatto con il pezzo. Un piccolo raggio del filo, controllato, può sostenere il rivestimento e ridurre la concentrazione delle tensioni, ma un raggio eccessivo modifica la geometria di taglio e aumenta la forza di formatura. Il filo corretto viene determinato dal modo di cedimento: usura abrasiva, grippaggio adesivo, scheggiatura, collasso plastico o criccatura termica.
Il riferimento di Routledge del 2021, Tool Steels: Properties and Performance, considera le prestazioni attraverso la composizione, i processi di fabbricazione, il trattamento termico, l’indurimento superficiale e i rivestimenti, anziché attraverso la sola scelta del rivestimento. Questo quadro concorda con le indicazioni pratiche di Uddeholm: l’economicità degli utensili per lavorazioni a freddo dipende dall’abbinamento dell’acciaio per utensili all’applicazione e dalla riduzione al minimo del costo per pezzo prodotto. Un rivestimento può prolungare la vita utile quando il nucleo, il filo, la preparazione e il ciclo termico sono controllati. Non può compensare una qualità con tenacità insufficiente, una condizione di rinvenimento che lascia instabile il substrato o una geometria che concentra il carico oltre la capacità del sistema rivestimento–substrato.
Norme, specifiche e lettura di una scheda tecnica dell’acciaio per utensili
Una scheda tecnica dell’acciaio per utensili contiene diversi tipi di informazioni che è facile confondere. Una norma definisce ciò che un materiale deve soddisfare. Una designazione di qualità identifica una famiglia compositiva e una motivazione tradizionale relativa all’impiego. La scheda tecnica del produttore indica quindi come tale qualità dovrebbe essere forgiata, lavorata, temprata, rinvenuta e sottoposta alle finiture. Questi tre livelli sono correlati, ma non sono intercambiabili.
ASM International definisce gli acciai per utensili come “acciai utilizzati per realizzare utensili destinati al taglio, alla formatura o alla sagomatura di componenti fabbricati” (2024). La classificazione AISI comprende le serie W, L, S, O, A, D, H, M e T (2020). Le lettere descrivono generalmente un metodo di tempra, un’applicazione principale o un sistema di lega predominante, non una scala universale delle prestazioni. L’AISI O1, per esempio, è un acciaio per lavorazioni a freddo temprabile in olio; l’AISI D2 è un acciaio per lavorazioni a freddo ad alto tenore di carbonio e cromo; l’AISI H13 è un acciaio al cromo per lavorazioni a caldo. La designazione restringe il punto di partenza metallurgico. Non consente di prevedere la durata dell’utensile senza considerare carico, temperatura, lubrificazione, geometria, condizioni superficiali e modalità di cedimento.
Cosa disciplina la norma ASTM A681
ASTM A681 è una specifica di prodotto, non una descrizione completa delle prestazioni di un punzone, una matrice, una taglierina o un inserto di formatura finito. ASTM International dichiara che “ASTM A681 disciplina i requisiti chimici, meccanici e fisici dei prodotti forgiati in acciaio legato per utensili” (2024). Il suo campo di applicazione comprende barre, lamiere, fogli, nastri, barre trafilate, fili e forgiati normalmente trasformati in utensili, matrici o attrezzature. La specifica stabilisce i requisiti per l’acciaio fornito, inclusi la composizione della qualità e le proprietà rilevanti del materiale, consentendo al contempo ad acquirente e produttore di definire dettagli quali forma del prodotto, dimensioni, stato metallurgico e prove.
La parola forgiato è importante. I prodotti forgiati sono stati sottoposti a deformazione meccanica mediante processi quali forgiatura, laminazione o trafilatura, e la loro storia di lavorazione influisce sul flusso dei grani, sulla segregazione, sulla porosità, sulla distribuzione dei carburi e sulle proprietà direzionali. ASTM A681 appartiene pertanto alla fase di controllo del materiale. Non certifica uno specifico ciclo di trattamento termico per ogni geometria di utensile, né elimina la necessità di ispezionare il componente finito.
Una scheda tecnica può riportare AISI D2, ASTM A681 e una designazione interna proprietaria sulla stessa pagina. Queste indicazioni svolgono funzioni diverse. “AISI D2” identifica la famiglia di qualità riconosciuta. “ASTM A681” identifica una specifica in base alla quale il prodotto forgiato può essere fornito. La designazione interna del produttore può descrivere il processo di fusione, il processo di rifusione, il livello di pulizia o lo stato di lavorazione. Non dovrebbe essere interpretata come una nuova qualità universale, a meno che il documento non ne definisca la composizione chimica e i requisiti.
La norma non dovrebbe inoltre essere considerata un sistema di classificazione gerarchica. Le famiglie AISI W, L, S, O, A, D, H, M e T riguardano compromessi differenti. Le qualità W dipendono principalmente dalla tempra in acqua e possono fornire un’elevata durezza nelle sezioni idonee, mentre le qualità S privilegiano la resistenza agli urti. Le qualità M e T sono famiglie di acciai rapidi basate principalmente, rispettivamente, sull’alligazione con molibdeno e tungsteno. Una composizione della qualità D può garantire una notevole resistenza all’usura associata ai carburi, ma il suo comportamento alla frattura può essere inadatto quando prevalgono gli impatti ripetuti. Il confronto corretto riguarda la resistenza al cedimento richiesta e la struttura dei carburi, la tenacità, la temprabilità, la durezza a caldo, la stabilità dimensionale e la condizione superficiale ottenibile del materiale.
Composizione chimica e stato di fornitura
La tabella della composizione fornisce normalmente intervalli di composizione nominali, non una descrizione completa dello stato di lavorazione dell’acciaio. Il carbonio influisce sulla durezza della matrice e sulla formazione dei carburi. Cromo, molibdeno, tungsteno e vanadio influenzano la temprabilità, l’indurimento secondario, la durezza a caldo e il tipo e il volume dei carburi di lega. Silicio e manganese influiscono sulla disossidazione e sulla temprabilità, mentre lo zolfo può essere controllato per migliorare la lavorabilità, a scapito di possibili effetti sulla tenacità trasversale. La stessa composizione nominale può produrre comportamenti diversi quando differiscono la dimensione dei carburi, la segregazione, il contenuto di inclusioni e la dimensione dei grani di austenite preesistente.
Lo stato di fornitura costituisce pertanto un ambito di analisi distinto. “Ricotto” significa generalmente che l’acciaio è stato fornito dopo un trattamento di rammollimento controllato, destinato a ridurre la durezza e migliorare la lavorabilità. Non significa che l’acciaio possieda le proprietà finali dell’utensile. Una barra di D2 ricotta e un punzone di D2 temprato sotto vuoto appartengono alla stessa qualità, ma non si trovano nello stesso stato metallurgico durante l’impiego. La scheda tecnica può inoltre specificare la durezza massima allo stato ricotto, una struttura di carburi sferoidizzati, la dimensione dei grani o un requisito microstrutturale. Questi dettagli sono importanti perché i carburi grossolani e la struttura a bande possono favorire la scheggiatura, mentre un’eccessiva crescita dei grani riduce la tenacità.
Verificare se le proprietà indicate siano longitudinali o trasversali. Laminazione e forgiatura possono allungare le inclusioni e le stringhe di carburi, producendo differenze direzionali nella duttilità, nella resistenza all’urto e nel percorso di frattura. Un risultato di trazione longitudinale non può rappresentare automaticamente il bordo trasversale di un punzone. Le valutazioni della pulizia e le ispezioni delle inclusioni forniscono informazioni aggiuntive, ma non descrivono ogni popolazione di difetti. Il processo produttivo — metallurgia convenzionale del lingotto, rifusione elettroscoria o un altro processo di affinazione — può modificare la segregazione e la morfologia delle inclusioni anche quando il nome della qualità rimane invariato.
| Metodo di prova | Penetratore o base della misurazione | Uso tipico descritto |
|---|---|---|
| Rockwell C | Cono di diamante con carichi specificati | Durezza massiva degli acciai per utensili duri |
| Brinell | Sfera penetratrice | Materiale più tenero o di dimensioni maggiori |
| Vickers | Piramide di diamante | Piccole regioni, profondità degli strati cementati o aree microstrutturali |
Tool Steels: Properties and Performance di Routledge (2021) analizza il comportamento delle qualità considerando composizione, processi produttivi, trattamento termico, tempra superficiale e rivestimenti. Tale ordine è utile: la composizione stabilisce il potenziale, la produzione determina parte della popolazione di difetti e carburi, mentre il trattamento termico determina la matrice e l’equilibrio finale tra durezza e tenacità. Uno studio del 2020 pubblicato su Coatings di MDPI ha identificato i parametri del trattamento termico come il fattore principale nel controllo delle prestazioni del nucleo dell’utensile nel sistema rivestito esaminato. Il risultato non rende irrilevante la composizione chimica; mostra perché un confronto basato esclusivamente sulla composizione è incompleto.
Intervalli di durezza, metodi di prova e note sul trattamento termico
La durezza riportata in una scheda tecnica può descrivere lo stato di fornitura ricotto, uno stato temprato raccomandato oppure il valore obiettivo dopo il rinvenimento. Leggere il titolo e le note a piè di pagina prima di confrontare i valori. Un intervallo indicato come “durezza massima allo stato ricotto” è una specifica di lavorabilità, non una prova della durezza ottenibile dopo la tempra. Una temperatura di austenitizzazione, un mezzo di tempra, una temperatura di rinvenimento e un tempo di mantenimento raccomandati costituiscono un ciclo di processo, non una garanzia valida per ogni dimensione di sezione.
I valori Rockwell, Brinell e Vickers non sono numeri intercambiabili. La scala Rockwell C, comunemente indicata come HRC, utilizza un cono diamantato e un carico minore e maggiore specificati; ASTM E18 disciplina le prove di durezza Rockwell. La prova Brinell, disciplinata da ASTM E10, utilizza una sfera penetratrice ed è più adatta a materiali più teneri o di maggiori dimensioni. La prova Vickers, disciplinata da ASTM E384 per la microindentazione e le relative prove di durezza, utilizza una piramide diamantata e può misurare piccole regioni, profondità di strati cementati o singole aree microstrutturali. Carichi diversi, geometrie del penetratore, finiture superficiali e spessori dei provini possono modificare il risultato.
Le tabelle di conversione forniscono equivalenze approssimative entro intervalli definiti. Non trasformano una prova in un’altra misura con un’incertezza identica, soprattutto nel caso di acciai per utensili molto duri, sezioni sottili, superfici decarburate o strutture di carburi eterogenee. Un profilo Vickers eseguito su una superficie lucidata attraverso uno strato indurito risponde a una domanda diversa rispetto a una lettura HRC effettuata su un provino massivo.
Sequenza dell’analisi del cedimento
- Registrare le condizioni di servizio Documentare temperatura, carico, frequenza delle corse, pezzo in lavorazione, lubrificante, numero di pezzi prodotti e prima posizione del danno.
- Preservare la frattura Non lucidare, sabbiare o manipolare la superficie di frattura prima dell’esame.
- Confrontare i provini Confrontare l’utensile ceduto con un utensile non utilizzato e, ove possibile, con un utensile che abbia completato il servizio previsto.
- Esaminare la struttura Integrare ispezione visiva, frattografia, mappatura della durezza, metallografia e misurazione dimensionale.

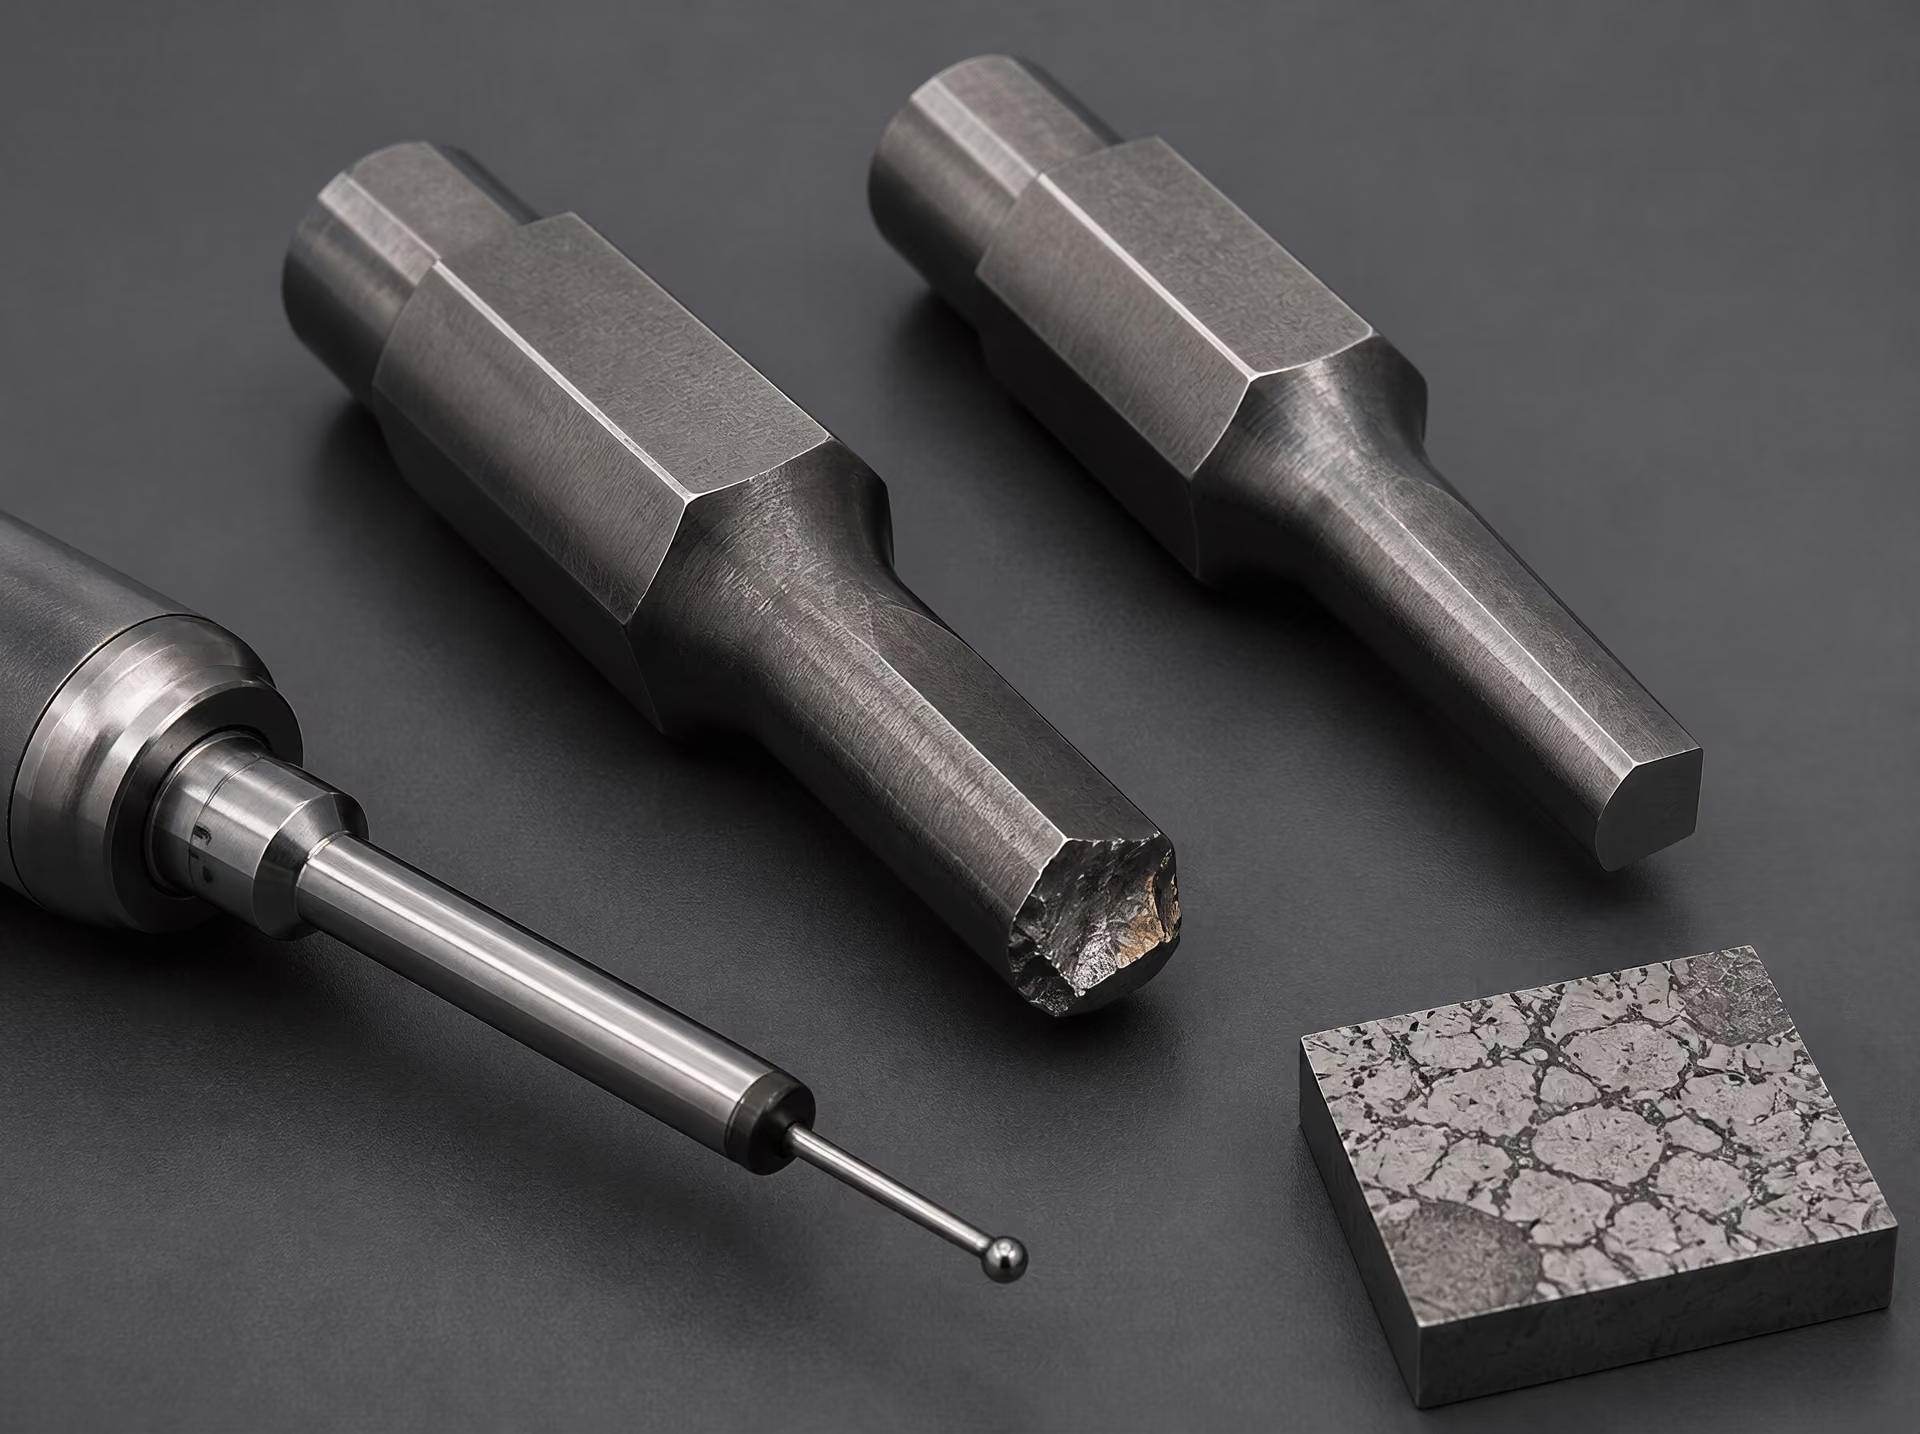
Infine, esaminare le note sul trattamento termico relative al controllo della dimensione dei grani, al preriscaldo, all’austenitizzazione, alla tempra, al trattamento criogenico, al rinvenimento e ai limiti di deformazione. La Monografia NBS 88 rimane un utile riferimento federale per la terminologia storica e i fondamenti della metallurgia degli acciai, mentre ASTM fornisce il quadro relativo ai prodotti. Nessuno dei due sostituisce la qualificazione del processo sull’utensile effettivo. Le indicazioni di Uddeholm per le lavorazioni a freddo esprimono chiaramente l’obiettivo pratico: selezionare un acciaio adeguato all’applicazione e minimizzare il costo per componente prodotto (2024). In termini ingegneristici, ciò significa minimizzare la perdita nel ciclo di vita dovuta a usura, scheggiatura, deformazione plastica, criccatura termica, corrosione e variazioni dimensionali, non selezionare il valore di durezza più elevato riportato in una scheda tecnica.
Analisi dei cedimenti: diagnosi delle cause del cedimento di un utensile
Un utensile ceduto non dovrebbe essere diagnosticato basandosi soltanto sulla sua designazione di qualità. Le famiglie AISI W, L, S, O, A, D, H, M e T descrivono il metodo di tempra, l’applicazione principale o il sistema di lega predominante; non costituiscono una classificazione universale dal più debole al più resistente. Un punzone AISI D2, uno scalpello AISI S7 e una matrice AISI H13 possono essere tutti correttamente selezionati per condizioni di impiego diverse, ma ciascuno può cedere se il trattamento termico, la geometria del bordo, la finitura superficiale o il ciclo di carico non sono corretti.
Il primo compito consiste nel preservare le evidenze. Registrare la posizione dell’utensile, la temperatura di esercizio, il carico, la frequenza delle corse, il materiale del pezzo, il lubrificante, il numero di componenti prodotti e la posizione esatta del primo danno visibile. Confrontare l’utensile ceduto con un utensile inutilizzato e, quando possibile, con un utensile che abbia completato la durata prevista. La superficie di frattura non dovrebbe essere lucidata, sottoposta a sabbiatura o manipolata prima dell’esame. Un’indagine sul cedimento combina quindi ispezione visiva, frattografia, mappatura della durezza, metallografia, misurazione dimensionale e riesame del rapporto di trattamento termico.
Questo approccio trasforma la classificazione in ragionamento ingegneristico. ASM International definisce gli acciai per utensili come acciai impiegati per realizzare utensili destinati al taglio, alla formatura o alla sagomatura di componenti fabbricati, mentre ASTM A681 tratta i requisiti chimici, meccanici e fisici dei prodotti lavorati in acciaio legato per utensili, comprese barre, piastre, lamiere, nastri, tondi, fili e fucinati. Nessuno dei due riferimenti garantisce che una designazione nominale abbia prestazioni corrette sotto ogni carico. La composizione stabilisce il potenziale; il ciclo produttivo determina segregazione, inclusioni e distribuzione dei carburi; il trattamento termico determina gran parte della struttura finale.
Deformazione plastica e usura prematura
La deformazione plastica indica generalmente che la tensione locale ha superato il limite di snervamento o la resistenza a compressione dell’utensile alla temperatura di esercizio. In un punzone per lavorazioni a freddo, la punta può ingrossarsi, ricalcarsi o infossarsi. In uno stampo per lavorazioni a caldo, la cavità può allargarsi o perdere i dettagli dopo contatti ripetuti con materiale riscaldato. La questione centrale è stabilire se l’utensile non disponesse di durezza e resistenza a compressione sufficienti alla temperatura effettiva di lavoro, non se la sua durezza a temperatura ambiente apparisse accettabile.
I gradi per lavorazioni a caldo come AISI H13 dipendono dalla durezza a caldo residua, dalla resistenza al rinvenimento e alla fatica termica. Un grado per lavorazioni a freddo può presentare un’elevata durezza a temperatura ambiente, ma rammollirsi durante un’operazione di formatura inaspettatamente calda. Un rinvenimento a temperatura troppo bassa, una temperatura di austenitizzazione eccessiva, la decarburazione o un ciclo di raffreddamento non corretto possono lasciare il nucleo incapace di sostenere la tensione applicata. È pertanto essenziale esaminare i diagrammi del forno, i registri di tempra, i tempi di rinvenimento e la durezza misurata. Lo studio del 2020 pubblicato su Coatings di MDPI ha identificato i parametri del trattamento termico come il principale fattore di controllo delle prestazioni del nucleo dell’utensile; tale risultato rende il registro del trattamento termico più informativo della sola designazione del grado.
La mappatura della durezza consente di distinguere un problema del nucleo da un problema superficiale. Misurare la regione danneggiata, una regione non interessata e una sezione trasversale dal bordo di lavoro verso il centro. Una marcata perdita di durezza in prossimità della superficie può indicare decarburazione, surriscaldamento, bruciatura da rettifica o un trattamento superficiale insufficiente. Una durezza uniformemente bassa indica un’austenitizzazione, una tempra o un rinvenimento non corretti. Una durezza elevata associata a deformazione suggerisce una resistenza a compressione insufficiente rispetto al carico, una tensione eccessiva nella sezione o una temperatura di esercizio superiore all’intervallo di resistenza al rinvenimento del grado.
L’usura prematura richiede una domanda diversa: che cosa ha rimosso il materiale? L’usura abrasiva produce graffi allineati, bordi arrotondati e perdita del profilo nei punti in cui particelle dure o asperità scorrono sulla superficie dell’utensile. L’usura adesiva produce materiale del pezzo trasferito, zone strappate e saldature localizzate. La popolazione dei carburi è importante in entrambi i casi. Il carbonio e gli elementi formatori di carburi, come cromo, molibdeno, tungsteno e vanadio, possono aumentare la resistenza all’usura, ma carburi grandi e non uniformi possono ridurre il supporto del bordo e favorire la frattura. AISI D2, per esempio, contiene un’elevata popolazione di carburi di cromo che può resistere all’abrasione, mentre le sue prestazioni dipendono fortemente dalle dimensioni e dall’orientamento dei carburi, dal trattamento termico e dalla progettazione del bordo.
L’analisi metallografica dovrebbe esaminare il tipo e le dimensioni dei carburi, la bandeggiatura, l’austenite residua, la decarburazione e le inclusioni non metalliche. Una sezione lucidata e attaccata prelevata dalla zona usurata può mostrare se l’utensile presenta una struttura fine e ragionevolmente uniforme oppure una rete grossolana di carburi che concentra le tensioni. Il trattamento del 2020 di ASM International sugli acciai per utensili collega correttamente le prestazioni alle combinazioni di resistenza all’usura, tenacità, durezza a caldo, carburi e trattamento termico. Aumentare soltanto la durezza non può correggere una struttura dei carburi inadatta o una condizione di esercizio non compatibile.
Scheggiatura, criccatura e frattura
La scheggiatura è la perdita di piccoli frammenti da un bordo, uno spigolo, la punta di un punzone o una superficie di appoggio dello stampo. Riflette comunemente un’eccessiva fragilità, un bordo troppo sottile o affilato rispetto al carico, un supporto insufficiente dietro il bordo oppure carburi grossolani che intersecano la superficie di lavoro. Un utensile può scheggiarsi anche quando la durezza misurata rientra nei limiti della specifica. Un’eccessiva quantità di austenite residua, martensite non rinvenuta, segregazione dei carburi, danni da rettifica e un raggio di raccordo inadeguato possono tutti ridurre la tolleranza locale all’impatto.
La frattografia fornisce la sequenza della rottura. Una superficie di frattura fragile può contenere faccette lucenti di clivaggio, morfologie a fiume e una deformazione plastica minima. Il sovraccarico duttile tende a mostrare dimples, mentre la fatica produce una regione di origine della cricca seguita da marcature progressive e da una zona finale di sovraccarico. L’origine dovrebbe essere ricondotta a uno spigolo, un segno di lavorazione, un’inclusione, un ammasso di carburi o un solco di rettifica. Una frattura che inizia dalla superficie e procede verso l’interno richiede una risposta diversa da una che inizia in un’inclusione interna o in una regione di carburi bandeggiati.
La criccatura può insorgere durante la tempra, dopo la rettifica o durante l’esercizio. Le cricche di tempra seguono spesso spigoli vivi, variazioni brusche della sezione, fori o zone soggette a raffreddamento non uniforme. Possono essere associate a gradienti termici eccessivi, elevate tensioni di trasformazione o condizioni di austenitizzazione che hanno prodotto una grana austenitica eccessivamente grossolana. Il registro del trattamento termico dovrebbe essere verificato per quanto riguarda la temperatura del forno, il tempo di permanenza, l’atmosfera protettiva, il mezzo di tempra, l’agitazione, il ritardo nel trasferimento e il rinvenimento immediatamente successivo alla tempra.
Le cricche da rettifica sono superficiali, strette e spesso parallele alla direzione di rettifica. Il controllo con particelle magnetiche può evidenziarle, mentre l’analisi metallografica può mostrare uno strato nuovamente rinvenuto o sovrarinvenuto e tensioni residue di trazione al di sotto della superficie. Una pressione eccessiva della mola, una mola usurata, un refrigerante insufficiente o un’asportazione di materiale eccessiva per passata possono creare danni che rimangono invisibili fino a quando l’utensile viene sottoposto a carico. Le cricche di fatica iniziano solitamente in corrispondenza di tale concentratore di tensione e si estendono con cicli ripetuti, anche quando ciascun carico individuale è inferiore alla resistenza alla frattura statica.
Criccatura termica, grippaggio e cedimento dimensionale
La criccatura termica è una rete di cricche fini causata dal riscaldamento e dal raffreddamento ripetuti della superficie di lavoro. È comune negli stampi per lavorazioni a caldo, nei quali la superficie si dilata durante il contatto con materiale caldo e si contrae durante il raffreddamento. I cicli termici, i marcati gradienti di temperatura, il preriscaldamento insufficiente, uno scarso controllo del raffreddamento e una superficie ruvida o danneggiata aumentano la forza motrice del fenomeno. Le reti di cricche dovrebbero essere mappate in relazione alla temperatura dello stampo, allo schema di spruzzatura, alla posizione dei canali di raffreddamento e alle aree di contatto. L’analisi metallografica può stabilire se le cricche siano confinate alla superficie o si siano collegate a difetti più profondi.
Le condizioni della superficie spesso determinano la rapidità con cui si sviluppa la criccatura termica. I segni di rettifica, gli strati rifusi da EDM, le regioni decarburate, i difetti del rivestimento e le transizioni di lavorazione brusche agiscono da inneschi per le cricche. Una superficie liscia non è automaticamente sicura: la bruciatura da rettifica può lasciare uno strato rammollito e soggetto a tensioni di trazione sotto una finitura visivamente accettabile. I profili di durezza, l’attacco metallografico e i controlli sensibili alle tensioni residue aiutano a distinguere la fatica termica dalla normale abrasione.
Il grippaggio è un danno adesivo. La saldatura locale tra utensile e pezzo trasferisce materiale, lacera la superficie e può formare rilievi che accelerano ulteriormente l’usura o causano improvvise rigature. L’indagine dovrebbe esaminare il cedimento del lubrificante, la pressione di contatto, la distanza di scorrimento, la rugosità superficiale, la pulizia del pezzo e la durezza dell’utensile. Un trattamento superficiale o un rivestimento chimicamente compatibile possono essere utili, ma non possono compensare un allineamento insufficiente, un gioco inadeguato o un substrato rammollito.
Il cedimento dimensionale comprende la perdita del gioco dello stampo, l’accorciamento del punzone, l’espansione della cavità, la deformazione e una variazione inaccettabile durante il trattamento termico. Misurare l’utensile danneggiato rispetto al relativo disegno e verificare la simmetria lungo la sezione. La deformazione può derivare dalla trasformazione dell’austenite residua durante l’esercizio, da una lavorazione non uniforme prima dell’indurimento, da una tempra non uniforme, dalla segregazione dei carburi o da un distensionamento insufficiente. Il volume di Routledge Tool Steels: Properties and Performance (2021) considera per questo motivo la composizione, il processo produttivo, il trattamento termico, l’indurimento superficiale e i rivestimenti come variabili interconnesse.
La conclusione utile non è che una famiglia AISI debba sostituirne un’altra. Le linee guida di Uddeholm per le lavorazioni a freddo impostano la selezione sulla compatibilità dell’acciaio con l’applicazione e sulla minimizzazione del costo per pezzo prodotto; dal punto di vista tecnico, ciò significa controllare il cedimento durante l’intero ciclo di vita anziché inseguire una designazione di grado. Una diagnosi corretta identifica il meccanismo di cedimento, lo verifica mediante evidenze fisiche e modifica quindi la variabile pertinente: struttura dell’acciaio, geometria, trattamento termico, condizioni della superficie, temperatura del processo, lubrificazione o carico.
Un metodo pratico di selezione senza una qualità universalmente “migliore”
Una qualità di acciaio per utensili dovrebbe essere selezionata partendo a ritroso dal problema di esercizio, non procedendo in avanti dalla designazione alfabetica. ASM International definisce gli acciai per utensili come «acciai utilizzati per realizzare utensili destinati al taglio, alla formatura o alla sagomatura di componenti fabbricati» (2024). Questa definizione descrive una funzione, non una graduatoria. Le famiglie AISI W, L, S, O, A, D, H, M e T raggruppano gli acciai in base a caratteristiche quali il metodo di tempra, l’applicazione principale o il sistema di lega dominante. La lettera, da sola, non predice la durata di esercizio.
La norma ASTM A681 fornisce il quadro normativo per i prodotti in acciaio legato per utensili lavorati plasticamente, tra cui barre, piastre, lamiere, nastri, tondi, fili e forgiati normalmente trasformati in utensili, matrici o attrezzature. Il suo campo di applicazione comprende i requisiti chimici, meccanici e fisici, ma un’analisi conforme è soltanto il punto di partenza. La dimensione e la distribuzione dei carburi, la segregazione, la pulizia metallurgica, la storia di forgiatura o laminazione, il trattamento termico, la dimensione della sezione, i danni da rettifica e le condizioni superficiali possono modificare il risultato sulla superficie attiva dell’utensile.
Definire le condizioni di carico, temperatura e contatto
Iniziare descrivendo il pezzo e il contatto effettivo. «Formatura a freddo» non è sufficiente. Occorre indicare se il pezzo è in acciaio a basso tenore di carbonio, acciaio inossidabile, lega di alluminio, lega di rame, lega di nichel, compatto di polvere, polimero caricato con fibra di vetro o altro materiale; la sua durezza, resistenza, duttilità, calamina, rivestimenti ed eventuali inclusioni abrasive possono essere più importanti del nome commerciale nominale del prodotto.
Occorre quindi identificare il carico meccanico. Un punzone soggetto a un impatto breve e ad alta energia presenta un problema diverso da quello di una matrice sottoposta a un carico compressivo costante. Annotare la pressione di contatto, la frequenza di carico, la velocità di corsa, l’allineamento, la lunghezza non supportata e le concentrazioni di tensione in corrispondenza di raccordi, fori, spigoli e inserti. Un utensile può avere un’elevata resistenza a compressione e tuttavia rompersi quando un intaglio, un disallineamento o una sezione sottile trasformano il carico in sollecitazione di flessione o di trazione.
Elenco di controllo per la selezione
- Pezzo in lavorazione Registrare materiale, durezza, resistenza, duttilità, calamina, rivestimenti e inclusioni abrasive.
- Carico meccanico Registrare pressione, impatto, frequenza, allineamento, lunghezza non supportata e concentrazioni di tensione.
- Movimento di contatto Classificare l’operazione come taglio, indentazione, estrusione, scorrimento, rotolamento o impatto ripetuto.
- Temperatura Registrare temperature medie e di picco, velocità di riscaldamento e raffreddamento, tempo di permanenza e refrigerante.
- Limiti dimensionali Specificare distorsione ammissibile, finitura superficiale, geometria dei bordi e vincoli di manutenzione.
Anche il movimento di contatto deve essere descritto con precisione. L’azione dominante è di taglio, indentazione, estrusione, scorrimento, rotolamento o impatto ripetuto? Lo scorrimento contro un polimero pulito può produrre un meccanismo di usura diverso da quello generato dallo scorrimento contro calamina o particelle di carburo. L’usura abrasiva può favorire una popolazione di carburi duri, mentre l’usura adesiva può essere controllata dalla chimica superficiale, dalla finitura, dalla lubrificazione e dal trasferimento di materiale dal pezzo. I carburi primari di grandi dimensioni possono migliorare la resistenza ad alcuni meccanismi abrasivi, ma possono anche costituire siti di innesco delle cricche quando l’utensile è sottoposto a urti o flessione.
La temperatura deve comprendere sia i valori medi sia quelli di picco. Gli utensili per lavorazioni a caldo sono soggetti a cicli termici, ossidazione, criccatura termica e perdita di durezza, mentre un utensile nominalmente per lavorazioni a freddo può riscaldarsi localmente su un tagliente o in corrispondenza di un contatto di scorrimento ad alta velocità. Registrare le velocità di riscaldamento e raffreddamento, il tempo di permanenza, la chimica del refrigerante e il numero di cicli per turno. Il ciclo produttivo è importante perché un utensile che sopravvive a una breve prova può rompersi dopo migliaia di ripetizioni termiche o di impatto.
Infine, definire i limiti dimensionali. La distorsione ammissibile può determinare se una qualità temprabile in olio sia pratica per un punzone snello o se un processo di tempra in aria richieda attrezzature speciali e sovrametalli di lavorazione. La finitura superficiale, l’affilatura del bordo, la direzione di lucidatura e le pratiche di rettifica devono rientrare nella specifica, non essere trattate come aspetti secondari. I vincoli di manutenzione completano il quadro: l’utensile può essere rimosso per un trattamento di distensione, nuovamente rivestito, rettificato o sostituito selettivamente? Quanto tempo di fermo è accettabile?
Classificare i meccanismi di rottura e il rischio tollerabile
Elencare i probabili meccanismi di rottura prima di scegliere una qualità. Le categorie tipiche comprendono rottura completa, scheggiatura, deformazione plastica, usura abrasiva, usura adesiva, grippaggio, rammollimento termico, criccatura termica, corrosione, distorsione e perdita della geometria del bordo. Classificarli in base alle conseguenze produttive e alla probabilità. Un punzone scheggiato può contaminare i pezzi e arrestare immediatamente una linea; un’usura progressiva del fianco può essere accettabile se l’ispezione la rileva prima che provochi una deriva dimensionale.
Questa classificazione evita un errore comune: massimizzare la durezza o il contenuto di carburi quando è la tenacità a determinare la perdita effettiva. Gli acciai della serie S resistenti agli urti possono essere giustificati quando predominano l’impatto e la scheggiatura del bordo. Gli acciai della serie D ad alto tenore di carbonio e cromo possono essere adatti a condizioni severe di usura nella lavorazione a freddo, ma la loro struttura dei carburi e la tenacità devono essere valutate contemporaneamente. Gli acciai della serie O temprabili in olio possono offrire un equilibrio utile per alcune matrici e attrezzature, mentre gli acciai della serie A temprabili in aria possono ridurre la distorsione di tempra nelle sezioni idonee. Gli acciai della serie W temprabili in acqua, quelli della serie L a bassa lega e quelli della serie H per lavorazioni a caldo occupano ambiti di esercizio differenti; nessuna di queste serie costituisce una scala generale delle prestazioni.
Per il taglio a velocità elevate, gli acciai rapidi al molibdeno della serie M e gli acciai rapidi al tungsteno della serie T vengono valutati in base alla durezza a caldo, alla capacità di mantenere il filo, alla tenacità e alla risposta alla rettifica, non in base alla sola lettera. Le qualità S, H, D e per acciai rapidi possono comparire tutte nella costruzione di utensili, ma la variabile decisiva resta il meccanismo di rottura nelle condizioni di contatto e temperatura specificate.
Separare i danni tollerabili da quelli inaccettabili. Se un utensile può usurarsi fino a un limite misurabile, specificare tale limite e l’intervallo di ispezione. Se qualsiasi cricca è inaccettabile, privilegiare una progettazione e un percorso di produzione del materiale con maggiore tolleranza alla frattura, anche a costo di sacrificare una parte della resistenza all’usura. Il rischio comprende anche i danni nascosti: cricche da rettifica sotto-superficiali, bordi decarburati, austenite residua, carburi grossolani e distorsioni da trattamento termico possono rimanere invisibili fino alla messa in esercizio.
Convalidare mediante il trattamento termico e le evidenze di esercizio
L’economia degli utensili dovrebbe essere valutata in base al costo del ciclo di vita per pezzo prodotto, anziché al prezzo di acquisto o alla durezza massima. Strong evidence
Dopo aver ristretto la scelta della famiglia di qualità, verificare l’intero ciclo termico. La temperatura di austenitizzazione, il preriscaldamento, il tempo di mantenimento, il mezzo di tempra, la pressione, la temperatura di rinvenimento, il numero di rinvenimenti, il trattamento criogenico quando giustificato e la distensione devono essere correlati alle dimensioni effettive della sezione e alle capacità del forno. La stessa qualità nominale può produrre durezza, contenuto di austenite residua, tenacità e variazioni dimensionali differenti quando cambiano la sezione o la severità della tempra.
Al trattamento termico deve essere data priorità. Uno studio del 2020 pubblicato su Coatings ha identificato i parametri di trattamento termico come il fattore primario nel controllo delle prestazioni del nucleo dell’utensile nel sistema rivestito esaminato. La composizione e il processo produttivo definiscono il potenziale e la popolazione dei difetti; il trattamento determina quanta parte di tale potenziale si trasformi in una struttura utilizzabile. Misurare la durezza attraverso la sezione quando opportuno, verificare la decarburazione, controllare le dimensioni prima e dopo il trattamento ed esaminare i carburi o le superfici di frattura quando il rischio di rottura lo richiede.
L’ingegneria delle superfici deve essere verificata in relazione al nucleo. La lucidatura, la lappatura, la nitrurazione, la placcatura e la deposizione fisica o chimica da fase vapore possono modificare l’attrito, l’adesione e l’usura, ma i rivestimenti non riparano un substrato debole né una struttura dei carburi inadatta. Confermare la durezza del substrato, la resistenza al rinvenimento, la temperatura di rivestimento, il raggio del bordo, la rugosità superficiale, l’adesione e l’eventuale rettifica successiva al rivestimento. Per questo motivo, l’opera Tool Steels: Properties and Performance di Routledge, pubblicata nel 2021, tratta le prestazioni attraverso la composizione, i processi produttivi, il trattamento termico, l’indurimento superficiale e i rivestimenti.
Utilizzare le evidenze di esercizio anziché un’affermazione di catalogo. Confrontare la durata documentata dell’utensile, le fotografie dei guasti, i rapporti di ispezione, le dimensioni dei pezzi e gli intervalli di manutenzione di un utensile impiegato con lo stesso pezzo, contatto, ciclo e geometria. La Monografia NBS 88 resta utile per la terminologia storica e la metallurgia fondamentale degli acciai; ASTM, AISI, ASM International, MDPI e Uddeholm forniscono indicazioni complementari su norme, classificazione, ricerca e applicazioni.
| Lettera | Significato | Ambito applicativo rappresentativo |
|---|---|---|
| W | Tempra in acqua | Piccoli utensili manuali e punzoni semplici |
| L | Basso-legato | Utensili e attrezzature orientati alla tenacità |
| S | Resistente agli urti | Impatti ripetuti e carichi intermittenti |
| O | Tempra in olio | Piccole matrici per lavorazioni a freddo e utensili da taglio |
| A | Tempra in aria | Matrici per lavorazioni a freddo che richiedono un ridotto shock da tempra |
| D | Alto tenore di carbonio e alto tenore di cromo | Utensili per lavorazioni a freddo dominati dall’usura |
| H | Per lavorazioni a caldo | Matrici e utensili per temperature elevate |
| M | Acciaio rapido al molibdeno | Utensili da taglio ad alta velocità |
| T | Acciaio rapido al tungsteno | Utensili da taglio resistenti al calore |
Il criterio economico è il costo per pezzo prodotto nell’intero ciclo di vita. Includere lavorazione meccanica, trattamento termico, rivestimento, riaffilatura, sostituzione, pezzi scartati, tempi di fermo e limiti di guasto sicuro. Le indicazioni di Uddeholm del 2024 sulla lavorazione a freddo affermano che l’economia degli utensili dipende dall’abbinamento dell’acciaio all’applicazione, con l’obiettivo di minimizzare il costo per pezzo prodotto. Questo principio costituisce un confronto ingegneristico, non un’affermazione relativa al prezzo di acquisto, alla disponibilità a magazzino o alle prestazioni del fornitore.
Quadro di riferimento storico e tecnico
La classificazione AISI come abbreviazione tecnica
La nomenclatura degli acciai per utensili è utile perché condensa una grande quantità di informazioni metallurgiche in una designazione breve, ma la lettera non costituisce una classificazione universale. Il sistema AISI organizza le principali famiglie in W, L, S, O, A, D, H, M e T. ASM International descrive gli acciai per utensili come acciai utilizzati per realizzare utensili destinati al taglio, alla formatura o alla sagomatura di componenti fabbricati; il sistema di designazione aiuta a identificare la classe generale di materiale associata a tale funzione.
Le lettere indicano generalmente un metodo di tempra, un’applicazione principale o un sistema predominante di elementi di lega. Gli acciai della serie W sono acciai temprabili in acqua. Gli acciai della serie L sono acciai per utensili basso-legati, mentre quelli della serie S sono acciai resistenti agli urti. La serie O designa acciai per lavorazioni a freddo temprabili in olio; la serie A indica qualità temprabili in aria; la serie D identifica acciai per lavorazioni a freddo ad alto tenore di carbonio e cromo. La serie H comprende gli acciai per lavorazioni a caldo. Le serie M e T identificano rispettivamente gli acciai rapidi al molibdeno e gli acciai rapidi al tungsteno.
Questa abbreviazione non racconta l’intera storia ingegneristica. AISI O1 e AISI D2 sono entrambi associati agli utensili per lavorazioni a freddo, ma il loro tenore di carbonio, cromo e la popolazione di carburi producono risposte diverse alla tempra, al rinvenimento, all’usura, alla scheggiatura e alle variazioni dimensionali. AISI S7 può tollerare urti che fratturerebbero una qualità più orientata alla resistenza all’usura, mentre un acciaio rapido può conservare la durezza di taglio a temperature che rammollirebbero un più semplice acciaio al carbonio per utensili. Nessuna di queste osservazioni rende una famiglia universalmente superiore alle altre.
La composizione determina il potenziale, non il comportamento finale. Il carbonio fornisce la durezza martensitica e si combina con gli elementi di lega per formare carburi. Cromo, molibdeno, tungsteno e vanadio influenzano la temprabilità, la durezza secondaria, la durezza a caldo e la resistenza all’usura; nichel e manganese influenzano la temprabilità e la tenacità in composizioni selezionate. La quantità, il tipo, la dimensione, la spaziatura e la distribuzione dei carburi sono importanti quanto un intervallo chimico nominale. Carburi grandi o distribuiti in modo inadeguato possono favorire la resistenza all’usura abrasiva, aumentando però la sensibilità alle cricche e riducendo la tenacità del filo.
Il ciclo di fabbricazione aggiunge un’ulteriore variabile. La lavorazione convenzionale per deformazione plastica, la rifusione elettroslag, la metallurgia delle polveri, le pratiche di forgiatura e la storia di ricottura possono produrre strutture dei carburi e popolazioni di difetti diverse a fronte della stessa ampia designazione di qualità. Una designazione identifica quindi una famiglia compositiva e un intervallo di processi previsto. Non sostituisce un esame microstrutturale né la documentazione del trattamento termico.
ASTM A681 fornisce il quadro normativo per i prodotti in acciaio per utensili legato lavorati per deformazione plastica. Nella descrizione del 2024, ASTM International afferma che ASTM A681 stabilisce i requisiti chimici, meccanici e fisici per i prodotti in acciaio per utensili legato lavorati per deformazione plastica, inclusi barre, lamiere, fogli, nastri, vergelle, fili e forgiati normalmente trasformati in utensili, matrici o attrezzature. Il suo linguaggio è quello di una specifica: definisce requisiti e limiti di accettazione. Non costituisce una previsione della vita utile e non classifica le famiglie AISI in base alla produttività, alla tenacità o alla durata dell’utensile.
NBS Monograph 88 e i riferimenti federali sulla metallurgia
NBS Monograph 88 appartiene alla letteratura tecnica federale che ha contribuito a stabilire una terminologia coerente per gli acciai per utensili e la metallurgia degli acciai. Il National Bureau of Standards, oggi National Institute of Standards and Technology, ha prodotto riferimenti di questo tipo per collegare composizione, trasformazioni di fase, trattamento termico e proprietà misurate in una forma utilizzabile da laboratori, progettisti e organizzazioni manifatturiere. Oggi il suo valore è storico e tecnico, non promozionale.
Un riferimento come NBS Monograph 88 è particolarmente utile quando una designazione moderna viene confrontata con la letteratura più datata. Termini come temprabilità, temperatura critica, ricottura di sferoidizzazione, austenite trattenuta, indurimento secondario, fragilità da rinvenimento e decarburazione hanno significati metallurgici specifici. Non devono essere trattati come descrizioni intercambiabili della durezza. La temprabilità, per esempio, riguarda la profondità e la distribuzione della trasformazione martensitica in determinate condizioni di raffreddamento; non è la stessa proprietà della massima durezza ottenibile.
Il riferimento federale fornisce inoltre una base per comprendere perché il trattamento termico modifichi la stessa qualità nominale in modi diversi. La temperatura di austenitizzazione controlla la dissoluzione dei carburi e il contenuto di carbonio e di elementi di lega disponibile per l’austenite. La velocità di raffreddamento controlla i prodotti di trasformazione e l’austenite trattenuta. Il rinvenimento modifica la martensite, riduce le tensioni e può produrre un indurimento secondario nei sistemi di lega contenenti molibdeno, tungsteno, vanadio o cromo. Una temperatura eccessiva, una permanenza insufficiente, la decarburazione, le cricche da tempra e le distorsioni possono allontanare un utensile dall’intervallo di proprietà previsto.
Anche i riferimenti storici devono essere letti criticamente. Il controllo dei forni, la purezza, le pratiche di rifusione, la lavorazione delle polveri, il trattamento termico sotto vuoto e l’ingegneria delle superfici sono cambiati. Una descrizione storica di una qualità può quindi rimanere corretta nei suoi principi, pur non descrivendo la scala dei carburi, la popolazione di inclusioni o l’interfaccia del rivestimento di un prodotto attuale realizzato con un ciclo diverso.
ASM, ASTM e la moderna letteratura sulle proprietà
ASM International svolge diverse funzioni nella catena dei riferimenti. Una voce dell’ASM Handbook organizza generalmente le conoscenze ingegneristiche consolidate attorno a composizione, processi, microstruttura, proprietà, prove e applicazioni. Una monografia ASM può sviluppare un argomento più circoscritto con maggiore approfondimento, collegando spesso i meccanismi di diverse qualità o diversi cicli di lavorazione. Nessuno dei due formati deve essere confuso con ASTM A681. ASM spiega e interpreta; ASTM specifica.
Le sintesi didattiche di metallurgia, come il materiale del 2024 sugli acciai per utensili pubblicato da Maricopa Community Colleges, sono utili per apprendere la logica delle lettere AISI. Esse identificano correttamente le lettere come indicatori del metodo di tempra, dell’applicazione principale o del sistema predominante di elementi di lega. Il loro formato conciso, tuttavia, non può sostituire i limiti di composizione, i requisiti del prodotto, le raccomandazioni per il trattamento termico o i requisiti supplementari contenuti nella norma ASTM vigente e nei dati del produttore.
La moderna letteratura sulle proprietà aggiunge un ulteriore livello. Lo studio del 2020 pubblicato su Coatings di MDPI ha identificato i parametri del trattamento termico come il principale fattore di controllo delle prestazioni del nucleo dell’utensile nel sistema rivestito esaminato. Questo risultato è importante perché un rivestimento non può correggere un nucleo temprato in modo errato, un’eccessiva quantità di austenite trattenuta, una rete di carburi grossolana o una condizione di trattamento termico sensibile alla formazione di cricche. L’adesione del rivestimento, la durezza del substrato, la preparazione della superficie, le tensioni residue e la temperatura di esercizio devono essere considerate congiuntamente.
Tool Steels: Properties and Performance di Routledge, pubblicato nel 2021, analizza il comportamento delle qualità attraverso la composizione, i processi di fabbricazione, il trattamento termico, l’indurimento superficiale e i rivestimenti. Ciò riflette la corretta sequenza ingegneristica. Le linee guida del 2024 di Uddeholm per le lavorazioni a freddo sottolineano il corrispondente aspetto applicativo: la selezione dell’acciaio per utensili dovrebbe essere adeguata all’applicazione e mirare a minimizzare il costo per pezzo prodotto; in termini tecnici, la misura pertinente è la prestazione lungo l’intero ciclo di vita nelle effettive condizioni e modalità di cedimento.
I lettori dovrebbero pertanto verificare ogni designazione confrontandola con l’edizione vigente di ASTM A681 o con un’altra norma applicabile, con le indicazioni sul trattamento termico relative a quella specifica qualità, con la struttura prevista dei carburi e della matrice e con il servizio previsto. Un punzone, un maschio, un alesatore, un utensile per goffratura, un filo da coltelleria, una matrice di formatura o un inserto per lavorazioni a caldo possono cedere per usura abrasiva, usura adesiva, deformazione plastica, fatica termica, scheggiatura o frattura macroscopica. La lettera della qualità restringe il campo di partenza. La composizione, il ciclo di fabbricazione, il trattamento termico, lo stato superficiale e l’analisi del cedimento determinano se l’acciaio selezionato sia adatto al lavoro.
Riferimenti
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265