




O Que os Aços para Rolamentos Devem Resistir
Contacto de rolamento, e não simples desgaste por deslizamento
A pista de um rolamento não suporta simplesmente uma carga compressiva estacionária. Um elemento rolante entra repetidamente em contacto e sai dele com o anel interior, o anel exterior ou ambos, enquanto a zona de contacto atravessa o aço a cada revolução. A carga concentra-se numa pequena área curva, pelo que a pressão local é elevada, mesmo quando a carga aplicada externamente ao rolamento parece modesta. O contacto é predominantemente elástico: a pista e o elemento rolante deformam-se ligeiramente sob carga, formam uma área de contacto hertziana e recuperam a sua forma à medida que o contacto se afasta.
Essa carga elástica repetida distingue o serviço em contacto de rolamento do simples desgaste por deslizamento. O desgaste por deslizamento é determinado principalmente pelo movimento relativo numa interface, pela fricção, adesão, abrasão e remoção de material da superfície. Um rolamento pode sofrer pouco deslizamento macroscópico e, ainda assim, falhar por fadiga abaixo da superfície visível. Ocorre algum deslizamento, especialmente devido ao movimento de rotação, à inclinação, à curvatura diferencial ou a uma cinemática inadequada, mas este sobrepõe-se ao contacto concentrado repetido, em vez de o substituir.
A pista e o elemento rolante também partilham a carga de forma desigual. A geometria do rolamento, a folga interna, o desalinhamento, a deformação dos anéis e a direção da carga determinam quais os elementos que suportam as forças mais elevadas. Por conseguinte, a análise da geometria de contacto e da distribuição da carga feita pela SKF coloca o cálculo das tensões lado a lado com o estado do material e a lubrificação. Um rolamento nominalmente idêntico pode desenvolver tensões locais muito diferentes se a montagem, a flexão do veio, a distorção do alojamento ou a contaminação alterarem a distribuição da carga.
Termos relativos a danos
- Desgaste
- Remoção ou deslocamento de material através da interação entre superfícies.
- Deformação plástica
- Amolgadelas, cristas ou regiões achatadas permanentes, formadas quando a pressão local excede a resistência à cedência.
- Micropitting
- Pequenas cavidades de fadiga superficial associadas à rugosidade, a uma película de lubrificante inadequada e às tensões nas asperezas.
- Fadiga de contacto por rolamento
- Iniciação e propagação progressivas de fissuras sob tensão repetida de rolamento, frequentemente seguidas de descamação.
Vários termos relativos a danos não devem ser tratados como sinónimos. O desgaste remove ou desloca material através da interação entre superfícies. A deformação plástica produz mossas, saliências ou regiões permanentemente achatadas quando a pressão de contacto excede a resistência local ao escoamento, frequentemente após a passagem de detritos pelo contacto. O micropitting consiste em picadas de fadiga superficiais muito pequenas, associadas à rugosidade, à insuficiência da película lubrificante e às tensões locais nas asperezas. A fadiga por contacto de rolamento é a iniciação e o crescimento progressivos de fissuras sob a ação de tensões de rolamento repetidas; pode começar abaixo da superfície e posteriormente produzir descamação na pista.
Uma mossa provocada por uma partícula dura não é, portanto, o mesmo fenómeno que uma descamação por fadiga, embora a mossa possa tornar-se um concentrador de tensões que acelera esta última. Do mesmo modo, uma pista com aspeto polido pode ainda conter danos subsuperficiais. O aspeto da superfície, por si só, não permite determinar quanta vida útil de fadiga permanece.
Segundo a NTN, o aço de rolamentos de crómio com elevado teor de carbono é um material padrão para elementos rolantes e pistas. Uma designação conhecida é AISI 52100, que corresponde habitualmente ao 100Cr6 na prática europeia relativa a aços para rolamentos. A designação identifica uma composição química e uma classe de produto; não garante uma limpeza, distribuição de carbonetos, tratamento térmico, tensão residual ou vida útil idênticos.
Tensões subsuperficiais e fadiga do material

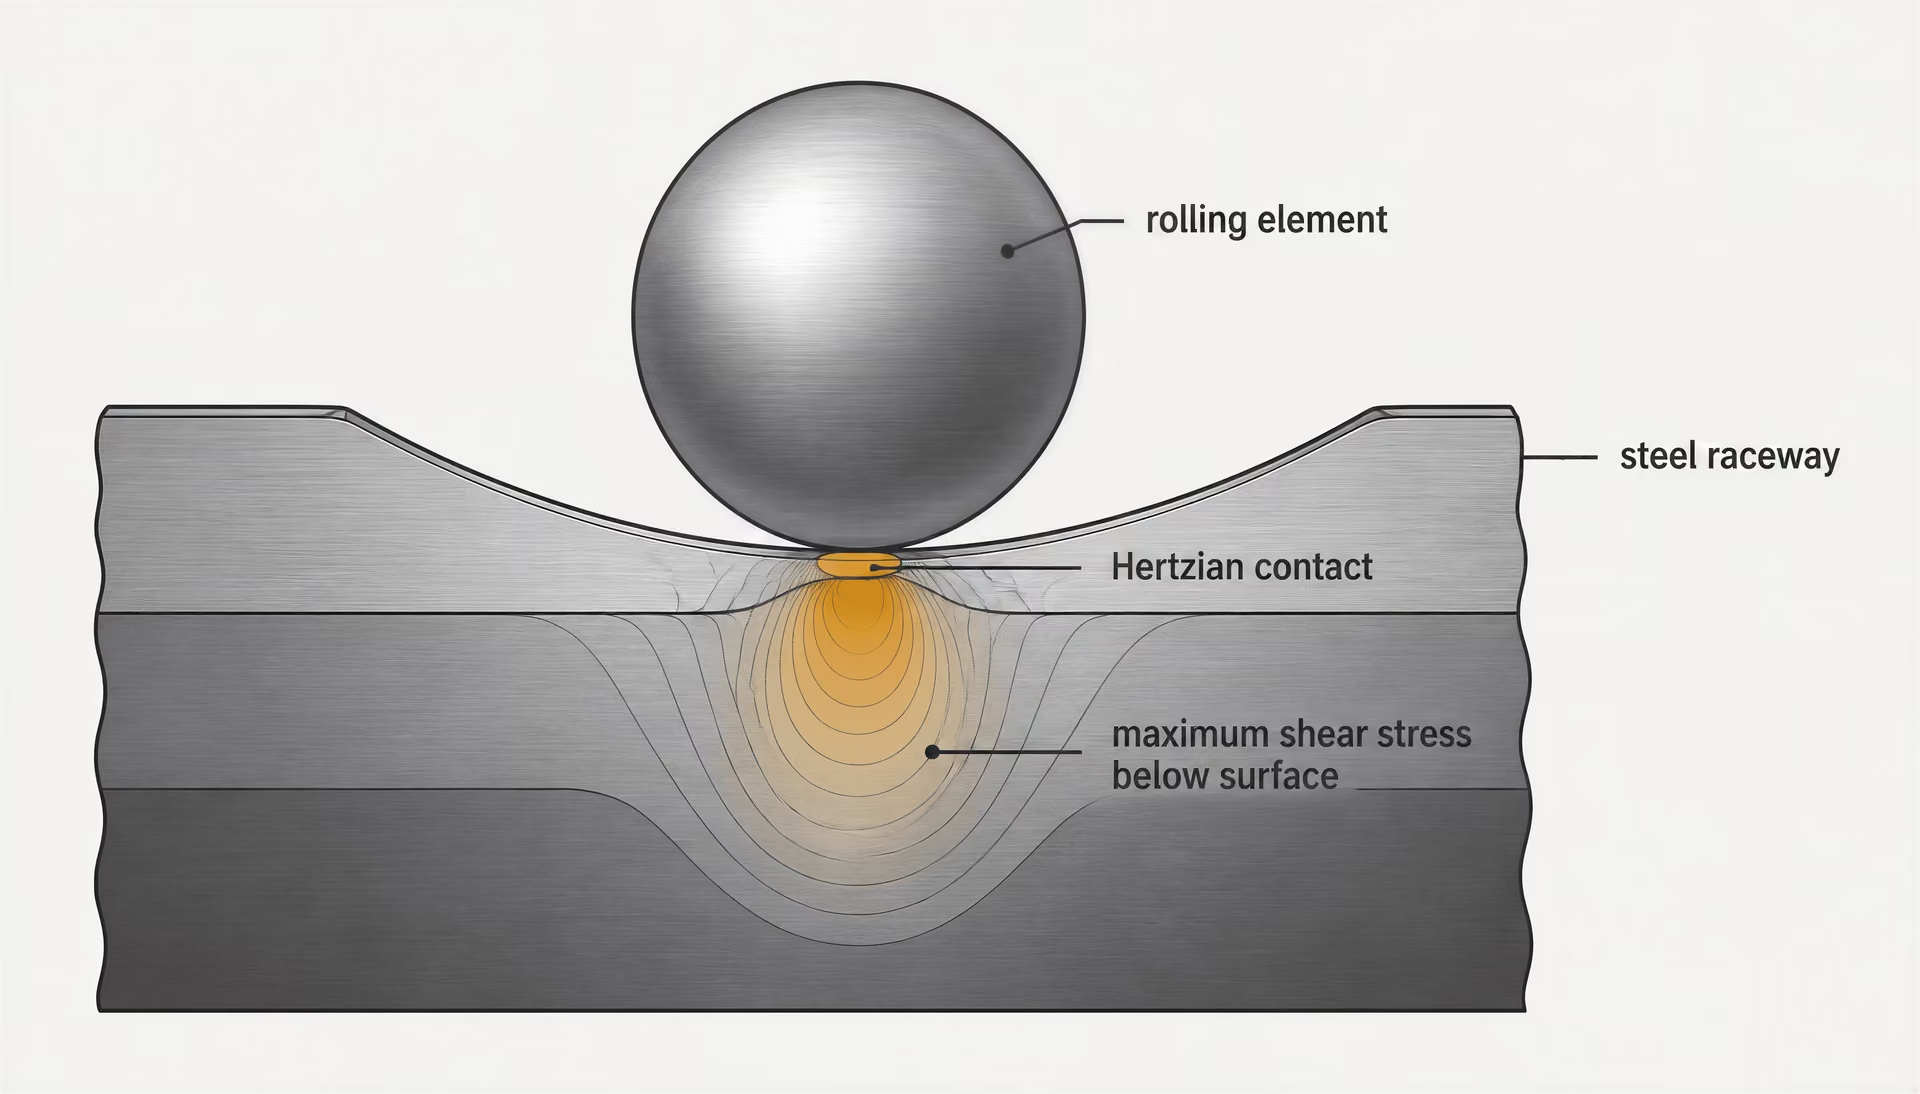
À medida que um contacto elástico passa sobre a pista, a tensão de corte máxima situa-se normalmente abaixo da superfície, e não exatamente à sua superfície. Cada volume de material experimenta uma sequência de compressão, corte e inversão de tensão à medida que o elemento rolante se aproxima, passa sobre ele e se afasta. A repetição pode iniciar uma fissura numa inclusão não metálica, num aglomerado de carbonetos, num poro, num defeito superficial ou numa região de microestrutura desfavorável. A fissura pode crescer em direção à superfície até que um fragmento se desprenda, produzindo uma lasca ou uma descamação.
A dureza, por si só, é um indicador incompleto da vida à fadiga de contacto por rolamento. Strong evidence
[1] Bearing Steels. NASA. NASA Technical Reports Server, 1987.É por isso que a dureza, por si só, é um indicador insuficiente. Uma dureza mais elevada pode melhorar a resistência à indentação plástica e contribuir para uma elevada capacidade de carga, mas a dureza não descreve o tamanho e o espaçamento das inclusões, a morfologia dos carbonetos, a austenite retida, o tamanho dos grãos de austenite prévia, as tensões residuais ou a tenacidade disponível para resistir ao crescimento de fissuras. Em 1987, a NASA comunicou que a dureza do aço para rolamentos, a austenite retida, o tamanho dos grãos e o tamanho, número e área dos carbonetos influenciam todos a vida de fadiga dos elementos rolantes. As suas conclusões indicam também que o processamento, incluindo a fusão sob duplo vácuo, pode afetar a vida útil mais fortemente do que a composição química, por si só.
| Arquitetura do aço | Perfil de dureza | Condição do núcleo | Objetivo típico do projeto |
|---|---|---|---|
| Martensítico temperado em toda a secção | Duro ao longo da secção de trabalho | Secção predominantemente endurecida | Elevada resistência a tensões repetidas de contacto |
| Bainítico temperado em toda a secção | Duro ao longo da secção de trabalho | Estrutura de trabalho bainítica | Dureza, tenacidade e estabilidade dimensional |
| Endurecido superficialmente | Camada superficial dura | Núcleo mais macio e tenaz | Resistência à fadiga superficial com tolerância a choques |
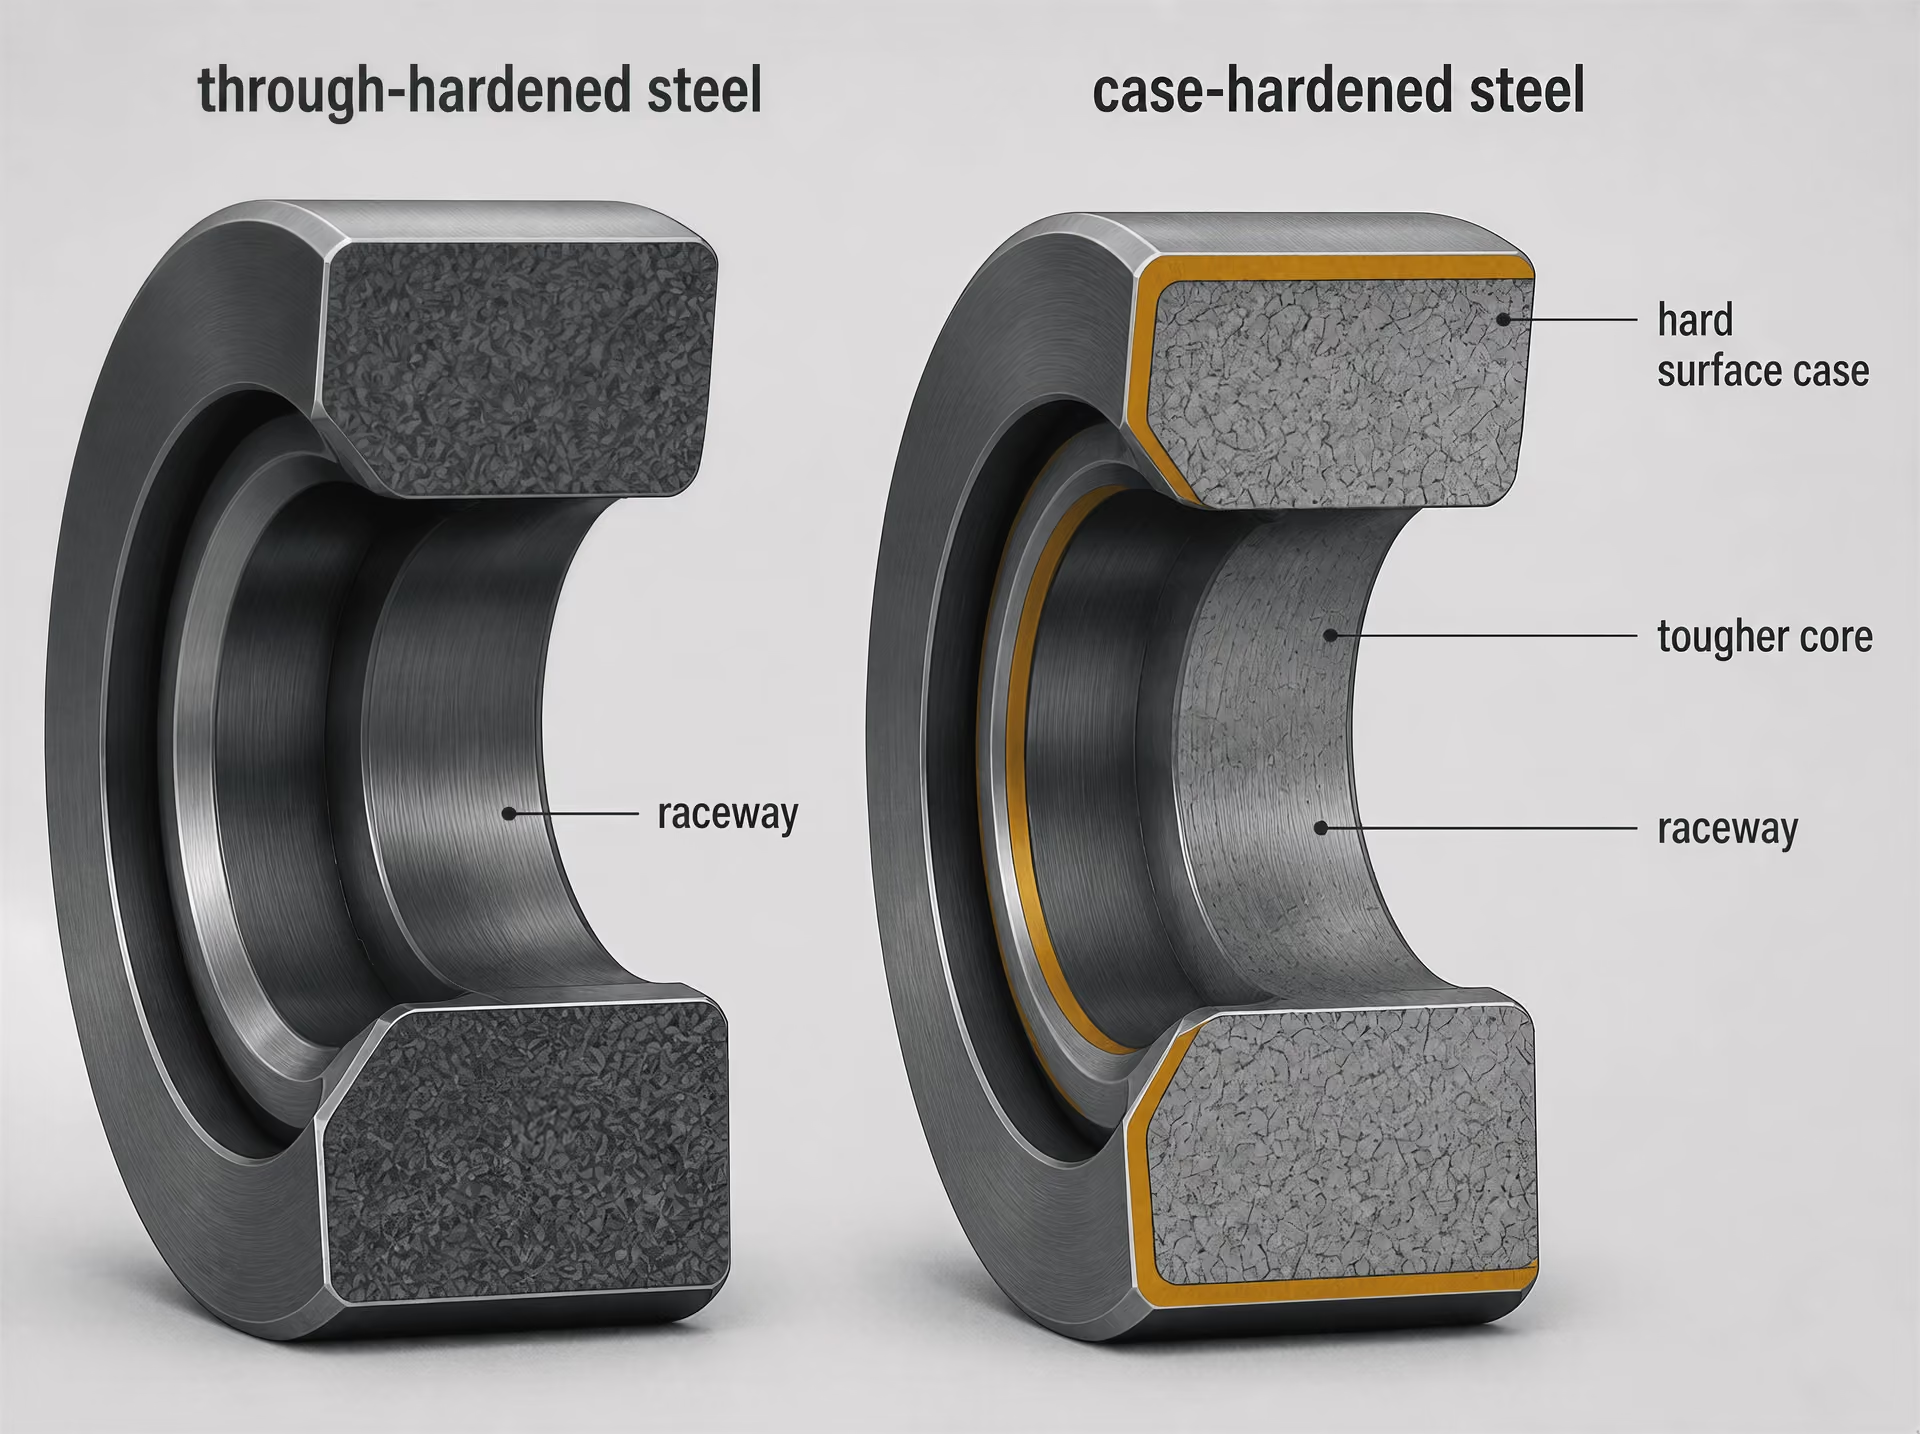
A revisão de 2011, Steels for bearings, separa as principais famílias de materiais em aços martensíticos ou bainíticos endurecidos em toda a secção e aços endurecidos superficialmente, que possuem uma camada superficial dura sobre um núcleo mais macio. Estas arquiteturas distribuem as tensões de forma diferente. Os aços endurecidos em toda a secção proporcionam uma elevada dureza ao longo da secção de trabalho; os aços endurecidos superficialmente podem combinar uma superfície resistente à fadiga com um núcleo mais tenaz, capaz de tolerar tensões subsuperficiais e choques. Nenhuma destas configurações elimina a necessidade de uma limpeza e de um tratamento térmico adequados.
O tratamento dos aços para rolamentos no ASM Handbook, de 2014, expõe diretamente este ponto: depois de se obter uma microestrutura adequada, a limpeza do aço e a ausência de inclusões não metálicas nocivas constituem o fator isolado mais importante para alcançar uma elevada vida de fadiga por contacto de rolamento. Uma inclusão funciona como uma descontinuidade local de rigidez e um concentrador de tensões. O seu efeito depende do tamanho, da forma, da localização, da orientação e da distância em relação à região sujeita às tensões máximas. Por conseguinte, dois componentes fabricados segundo a mesma designação de qualidade podem apresentar vidas de fadiga diferentes se as suas populações de inclusões forem diferentes.
A ASTM STP 1327 enquadra esta questão no contexto técnico mais amplo da vida dos rolamentos, da fadiga por contacto de rolamento, da produção de aço, do endurecimento em toda a secção, do endurecimento superficial, dos aços para aplicações aeroespaciais, dos aços resistentes à corrosão e da modificação superficial. A qualidade do material é importante. Não constitui, porém, o modelo completo de fadiga.
Porque é que um rolamento é um sistema acoplado de material e lubrificação
A lubrificação altera as tensões aplicadas no contacto. Uma película elastohidrodinâmica suficientemente espessa separa a maioria das asperezas opostas e distribui a carga por uma região de contacto efetiva maior. Se a película se tornar demasiado fina devido a uma viscosidade baixa, a uma temperatura elevada, a um fornecimento insuficiente, à rugosidade superficial ou a uma velocidade e carga excessivas, as interações entre asperezas acrescentam fricção e tensões locais. Por conseguinte, a SKF trata a lubrificação, a contaminação, a geometria de contacto, a distribuição da carga e os concentradores de tensões como partes interligadas da avaliação da fadiga, e não como temas de manutenção separados.[2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. U.S. Department of Energy, Office of Scientific and Technical Information. OSTI, 2024.
A contaminação pode danificar o sistema de duas formas. Uma partícula dura pode marcar a pista, criando um defeito geométrico permanente que interrompe repetidamente o contacto. A água pode alterar o comportamento do lubrificante, promover a corrosão ou efeitos relacionados com o hidrogénio e modificar as condições de iniciação das fissuras. Um trabalho experimental comunicado através do Departamento de Energia dos EUA em 2024 concluiu que a água dissolvida ou livre aumentava o micropitting e a fissuração por fadiga de contacto de rolamento, estando associada à formação de matéria branca-etching nas interfaces das fissuras. Um aço limpo com um controlo deficiente do lubrificante não está a funcionar nas condições implícitas na sua especificação de material.
Os cálculos da vida dos rolamentos também exigem uma definição estatística precisa. A ISO 281:2007 especifica métodos para as capacidades de carga dinâmica e para a vida nominal básica de rolamentos fabricados a partir de aço de rolamentos endurecido de elevada qualidade; a BS ISO 281:2007 constitui a adoção britânica. A sua vida nominal básica está associada a uma fiabilidade de 90%. A Schaeffler define L10 como o número de revoluções alcançado ou excedido por 90% de rolamentos aparentemente idênticos antes de surgirem os primeiros indícios de fadiga do material. A JTEKT descreve igualmente a capacidade de carga dinâmica básica como a capacidade de resistência à fadiga de rolamento e L10 como a vida com uma fiabilidade de 90% para rolamentos fabricados com aços para rolamentos especificados ou materiais equivalentes.
Esse valor não constitui uma promessa de que todos os rolamentos funcionarão até atingirem o mesmo número de revoluções, nem descreve todos os modos de falha. Os cálculos da vida ajustada introduzem fatores relativos à lubrificação, à contaminação, à fiabilidade e à carga-limite de fadiga. Danos nos vedantes, erosão elétrica, falso brinelamento, corrosão, erros de montagem e sobrecarga podem terminar o serviço antes de ocorrer a fadiga subsuperficial clássica.
Daqui resulta o facto central da engenharia: uma designação de qualidade pode estabelecer uma categoria inicial de material, mas não pode, por si só, prever a vida útil. A fadiga por contacto de rolamento é a resposta de um sistema acoplado — produção do aço, microestrutura, tratamento térmico, geometria, distribuição da carga, lubrificação, contaminação e histórico de funcionamento — observada através de uma definição estatística da vida do rolamento.
Como a ISO 281 Define a Vida Útil dos Rolamentos
A ISO 281:2007 é uma norma de cálculo para rolamentos de elementos rolantes, não uma promessa de que um determinado rolamento funcionará durante um número específico de horas. A sua adoção britânica, BS ISO 281:2007, desempenha a mesma função. A norma fornece métodos para calcular as capacidades de carga dinâmica e a vida nominal dos rolamentos fabricados em aço temperado para rolamentos de elevada qualidade ou em materiais equivalentes, sob condições de funcionamento definidas.
Esta distinção é importante porque a vida calculada é frequentemente apresentada como se fosse uma garantia do material. Não é. Um rolamento pode falhar antes de atingir a sua vida calculada devido a contaminação, lubrificação inadequada, danos de montagem, erosão elétrica, desalinhamento excessivo, variações de fabrico ou uma inclusão que se torne a origem de uma falha por fadiga. Também pode funcionar muito para além do valor calculado. A ISO 281 descreve uma população estatística, não a duração de serviço certa de um determinado conjunto de anel e elementos rolantes.
O cálculo estabelece, portanto, uma relação entre a capacidade do material, as cargas de contacto e as condições de funcionamento. A limpeza do aço, a microestrutura, as tensões residuais, a austenite retida, a morfologia dos carbonetos e o estado da superfície determinam parte dessa capacidade; a geometria de contacto, a distribuição de carga, o filme lubrificante e os contaminantes determinam quanto dela está disponível em serviço.
Capacidade de carga dinâmica e vida nominal básica
Capacidade de carga dinâmica básica Medida calculada da capacidade de um rolamento para suportar fadiga de contacto por rolamento nas condições definidas pelo método de cálculo da vida; não corresponde à carga estática máxima.
A capacidade de carga dinâmica básica, normalmente designada por C, é uma medida calculada da capacidade de resistência à fadiga por contacto de rolamento de um rolamento. Não é a carga máxima que o rolamento pode suportar sem deformação, nem um simples valor da resistência à tração do aço. No enquadramento da ISO, C está relacionada com a carga constante e a direção que um grupo de rolamentos aparentemente idênticos pode suportar durante uma vida nominal básica de um milhão de revoluções.
Carga dinâmica equivalente Carga calculada, normalmente designada por P, que combina as cargas radial e axial relevantes para a equação da vida do rolamento.
A carga aplicada é convertida numa carga dinâmica equivalente específica do rolamento, normalmente designada por P, para que os componentes radial e axial possam ser avaliados em conjunto. Para um rolamento sujeito predominantemente a fadiga por contacto de rolamento, a relação da vida nominal básica é normalmente expressa como:
em que é expressa em milhões de revoluções e depende do tipo de elemento rolante: para rolamentos de esferas e para rolamentos de rolos na relação de vida nominal da norma. Os catálogos dos fabricantes aplicam as equações ISO, os fatores de carga e a geometria interna adequados aos projetos específicos dos rolamentos.
O expoente torna o controlo da carga especialmente importante. Um aumento moderado da carga equivalente pode produzir uma redução muito maior da vida calculada, mesmo que a composição química do aço e a dureza nominal não tenham sofrido alterações. Inversamente, aumentar a dureza não produz automaticamente um aumento correspondente da vida se o rolamento contiver inclusões não metálicas nocivas ou funcionar com um filme lubrificante danificado.[3] Bearing Steels. ASM International. ASM Handbook, 2014.
É por esta razão que o aço para rolamentos não pode ser avaliado apenas pela dureza. O ASM Handbook de 2014 identifica a limpeza do aço e a ausência de inclusões não metálicas nocivas como o fator isolado mais importante, depois de se obter uma microestrutura adequada, para alcançar uma elevada vida à fadiga por contacto de rolamento. A revisão de 2011 Steels for bearings divide as principais famílias de materiais em aços martensíticos ou bainíticos temperados em toda a secção e aços cementados, com uma camada superficial dura sobre um núcleo mais macio. Ambos os projetos podem proporcionar a resistência de contacto necessária, mas as inclusões e os defeitos de processamento podem ainda dar início a fadiga subsuperficial.
Em 1987, a NASA comunicou que a dureza, a austenite retida, o tamanho do grão e o tamanho, número e área dos carbonetos influenciam a vida à fadiga dos elementos rolantes. As suas conclusões também demonstram por que razão o histórico de processamento é importante: métodos como a fusão sob vácuo duplo podem afetar o desempenho à fadiga mais fortemente do que uma pequena alteração na composição química nominal da liga. O aço de crómio com elevado teor de carbono para rolamentos continua a ser um material padrão para elementos rolantes e pistas, conforme afirma a NTN, mas a designação da liga, por si só, não determina a vida de um rolamento acabado.
O significado de L10 e de uma fiabilidade de 90%
A vida nominal básica segundo a ISO 281 está associada a uma fiabilidade de 90%. Strong evidence
[4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Organization for Standardization. International Standard, 2007.A ISO 281 define a vida nominal básica como a vida associada a uma fiabilidade de 90%. Esta vida é designada por L10, embora a notação possa induzir em erro os leitores que interpretam “10” como um limite de serviço de dez por cento. Não é um prazo-limite para a falha.
- Base de fiabilidade
- 90%
- População
- Rolamentos aparentemente idênticos
- Evento
- Primeiros indícios de fadiga do material
- Interpretação
- 90% atingem ou excedem L10
A Schaeffler define L10 como o número de revoluções alcançado ou excedido por 90% de rolamentos aparentemente idênticos antes do aparecimento dos primeiros indícios de fadiga do material. A JTEKT atribui-lhe o mesmo significado estatístico e afirma que a sua capacidade de carga dinâmica básica representa a capacidade de resistência à fadiga por rolamento dos rolamentos fabricados com aços especificados para rolamentos ou materiais equivalentes. Assim, numa população ensaiada sob os pressupostos do cálculo, dez por cento poderão apresentar os primeiros indícios de fadiga do material antes de L10, enquanto noventa por cento atingirão ou excederão esse valor.
A expressão “primeiros indícios” também é significativa. O evento corresponde ao início da fadiga por contacto de rolamento, como o desenvolvimento de fissuras subsuperficiais ou a descamação resultante, e não necessariamente à gripagem completa, à fratura ou à perda de toda a capacidade de suportar carga. Um rolamento que tenha atingido L10 não fica automaticamente inutilizável, e um rolamento que ainda não tenha atingido L10 não está imune a falhas por outro mecanismo.
L10 também não é a vida média. As distribuições da vida dos rolamentos apresentam dispersão, pelo que a média aritmética pode ser substancialmente superior à vida correspondente a uma fiabilidade de 90% e pode ser distorcida por um pequeno número de rolamentos que funcionem durante muito tempo. L10 é utilizado porque fornece uma medida definida da cauda inferior da população que os engenheiros podem aplicar de forma consistente. Os cálculos de fiabilidade superiores a 90% exigem um ajuste de fiabilidade separado; não devem ser inferidos simplesmente multiplicando L10 por uma percentagem escolhida.
A estatística pressupõe igualmente uma população de rolamentos aparentemente idênticos a funcionar sob as condições relevantes de carga, velocidade, lubrificação e material. Os rolamentos produzidos em condições reais nunca são perfeitamente idênticos e as máquinas reais raramente mantêm condições constantes. O valor calculado só tem significado quando acompanhado dos seus pressupostos.
Vida nominal básica versus vida nominal ajustada
A vida nominal básica utiliza as condições de referência da ISO e consiste sobretudo num cálculo de carga e fadiga. A vida nominal ajustada amplia esse cálculo ao contabilizar fatores que podem aumentar ou reduzir a vida à fadiga na aplicação real. A ISO 281 inclui os efeitos da fiabilidade, da lubrificação, da contaminação e da carga-limite de fadiga. Estas influências não são permutáveis com a dureza e não podem ser representadas de forma segura por um fator de correção universal sem fundamentação.
A lubrificação afeta a separação entre as asperezas das superfícies em contacto e, por conseguinte, a intensidade das concentrações locais de tensão. Um filme elastohidrodinâmico suficiente pode reduzir a interação superficial prejudicial; um filme fino ou degradado pode promover micropitting e acelerar o início de fissuras. A contaminação introduz indentação e concentradores de tensão, enquanto a água pode alterar tanto o lubrificante como a superfície do aço. Um relatório de 2024 do U.S. Department of Energy concluiu que a água dissolvida ou livre aumentava o micropitting e a fissuração por fadiga de contacto de rolamento, estando associada à presença de matéria branca de ataque químico nas interfaces das fissuras.
O ajuste relativo à contaminação depende também do tipo, do tamanho, da concentração e da distribuição das partículas, bem como da dimensão do rolamento e das condições de contacto. Não pode ser reduzido à afirmação de que um rolamento está “limpo” apenas porque o seu aço cumpriu uma especificação de material. A limpeza interna continua a ser importante: a avaliação do ASM Handbook coloca as inclusões nocivas imediatamente depois da microestrutura em termos de importância para alcançar uma vida à fadiga elevada.
A carga-limite de fadiga, normalmente associada a Pu, representa a carga abaixo da qual a fadiga subsuperficial é tratada de forma diferente no modelo de vida ajustada. Isto não significa que qualquer carga inferior a Pu garanta um funcionamento indefinido. Podem ocorrer danos superficiais, desgaste, corrosão, danos elétricos, falsa brinelagem e falhas do lubrificante sem o processo clássico de fadiga subsuperficial pressuposto pela equação da vida nominal básica.
A vida nominal ajustada é, portanto, um modelo de um sistema de rolamento: a produção do aço e o tratamento térmico, a geometria do rolamento, a carga aplicada, a lubrificação, a contaminação e a fiabilidade necessária entram no resultado. A ISO 281 fornece um método de cálculo disciplinado. Não substitui a análise de falhas, o controlo da limpeza, a monitorização do lubrificante ou um projeto adequado do rolamento, e não pode transformar um valor de dureza nominal numa garantia de vida útil.
As Principais Famílias de Aços para Rolamentos
A revisão Steels for bearings (2011) e a norma ASTM STP 1327 classificam os aços para rolamentos em duas famílias principais: os aços temperados em toda a secção, que apresentam uma estrutura martensítica ou bainítica em toda a secção de trabalho, e os aços endurecidos superficialmente, que possuem uma camada superficial dura sobre um núcleo mais tenaz e macio. Esta é uma classificação metalúrgica, não uma hierarquia. A escolha correta depende da tensão de contacto, da dimensão da secção, das cargas de choque, da geometria, do processo de fabrico e da tolerância a danos exigida.
A vida útil de um rolamento não pode ser inferida apenas a partir da dureza nominal. A ISO 281:2007 calcula as capacidades de carga dinâmica e a vida nominal básica dos rolamentos de elementos rolantes fabricados em aço para rolamentos endurecido de elevada qualidade, definindo a vida nominal básica para uma fiabilidade de 90%. A designação L10 significa, portanto, que se espera que 90% de rolamentos aparentemente idênticos atinjam ou ultrapassem o número de revoluções indicado antes dos primeiros indícios de fadiga do material; não significa que todos os rolamentos falharão nesse ponto. A Schaeffler e a JTEKT utilizam a mesma definição. A vida corrigida pode ter em conta a lubrificação, a contaminação, a fiabilidade e a carga correspondente ao limite de fadiga, fatores que podem afastar o desempenho real de uma estimativa simples baseada no material.
Aços martensíticos temperados em toda a secção
| Característica | Aço temperado em toda a secção | Aço endurecido superficialmente |
|---|---|---|
| Distribuição do carbono | Concebida para a secção de trabalho | Enriquecida junto à superfície |
| Região dura | Estende-se ao longo da secção útil | Concentrada na camada endurecida |
| Núcleo | Estrutura de trabalho endurecida | Estrutura mais tenaz, com menor teor de carbono |
| Principal processo de fabrico | Austenitização, têmpera, revenido ou transformação bainítica | Cementação ou carbonitruração, seguida de endurecimento e revenido |
Um aço temperado em toda a secção não é simplesmente um aço duro. Após a austenitização e a têmpera, a secção transversal pretendida transforma-se em martensite, seguindo-se o revenido para estabelecer a dureza necessária, a estabilidade dimensional e o estado de tensões residuais pretendidos. A expressão “em toda a secção” descreve a profundidade da estrutura endurecida; não exige que todos os átomos da peça tenham um teor de carbono idêntico ou a mesma dureza. Num anel de rolamento ou num elemento rolante, a região relevante deve conservar uma estrutura martensítica revenida adequada sob o contacto de serviço.
| Sistema de designação | Designação | Descrição do material |
|---|---|---|
| AISI | 52100 | Aço para rolamentos de crómio com elevado teor de carbono |
| SAE | 52100 | Aço para rolamentos de crómio com elevado teor de carbono |
| Europeia | 100Cr6 / 1.3505 | Aço para rolamentos de crómio com elevado teor de carbono |
| JIS | SUJ2 | Aço para rolamentos de crómio com elevado teor de carbono |
O conhecido aço de alto teor de carbono e crómio AISI 52100, também designado SAE J404 52100, EN ISO 683-17 100Cr6 e JIS G 4805 SUJ2, é o exemplo padrão. A NTN identifica o aço para rolamentos de alto teor de carbono e crómio como um material padrão para elementos rolantes e pistas de rolamento. O seu teor aproximado de 1% de carbono e 1,5% de crómio favorece uma elevada dureza, resistência ao desgaste e formação de carbonetos, mas a designação do aço não garante a vida à fadiga. O tamanho, a distribuição e a dissolução dos carbonetos durante o tratamento térmico são importantes. Carbonetos excessivos ou mal distribuídos podem atuar como concentradores locais de tensão ou deixar variações de composição após a austenitização.
Temperabilidade Capacidade de uma secção de aço para desenvolver a estrutura de transformação endurecida pretendida a uma determinada velocidade de arrefecimento.
A temperabilidade determina até que distância da superfície temperada o aço consegue desenvolver a estrutura martensítica pretendida a uma determinada velocidade de arrefecimento. Numa esfera pequena, um aço convencional de alto teor de carbono e crómio pode endurecer facilmente em grande parte da secção; num anel de grandes dimensões, as condições de arrefecimento e a espessura da secção podem produzir diferentes produtos de transformação ou gradientes de dureza. Esta distinção é importante porque a fadiga de contacto por rolamento é determinada por um campo subsuperficial de tensões de corte cíclicas, e não apenas pelo valor da dureza superficial.
A austenite retida é outra variável controlada. Uma certa quantidade de austenite retida pode acomodar as deformações de transformação e contribuir para a estabilidade dimensional quando devidamente selecionada, enquanto uma quantidade excessiva ou instável pode transformar-se durante o serviço, alterando as dimensões e gerando tensões locais. A revisão da NASA de 1987 identifica a dureza, a austenite retida, o tamanho do grão e o tamanho, número e área dos carbonetos como fatores que afetam a vida à fadiga dos elementos rolantes. Grãos finos de austenite anterior e uma população controlada de carbonetos geralmente reduzem variações locais perigosas, mas “mais dureza” continua a ser uma regra de projeto incompleta.
O ASM Handbook (2014) dá ao grau de limpeza e à ausência de inclusões não metálicas prejudiciais o seu mais forte alerta: depois de se obter uma microestrutura adequada, a limpeza é o fator isolado mais importante para alcançar uma elevada vida à fadiga de contacto por rolamento. Uma inclusão pode iniciar uma fissura abaixo da pista de rolamento mesmo quando a dureza, a composição química e a profundidade de camada medida parecem corretas. O processamento em vácuo, a refusão sob escória eletrocondutora, quando apropriada, as práticas de forjamento, a razão de redução e a inspeção podem, por isso, influenciar a vida útil mais do que um pequeno ajuste no teor de elementos de liga. O contexto do estudo dos materiais na ASTM STP 1327 inclui, por esse motivo, a produção do aço, a limpeza, a fadiga de contacto por rolamento e a têmpera em toda a secção.
Os aços bainíticos constituem o segundo ramo dos aços temperados em toda a secção. A sua via de transformação é diferente: em vez de uma têmpera direta para obter predominantemente martensite, seguida de revenido, o aço é arrefecido e mantido dentro de um intervalo de transformação bainítica, ou submetido a um ciclo controlado de tratamento térmico que produz uma matriz bainítica. A bainite pode oferecer uma combinação útil de dureza, tenacidade, estabilidade dimensional e tensões residuais, particularmente em secções de grandes dimensões, nas quais a têmpera direta pode criar gradientes indesejáveis. O seu desempenho continua a depender da morfologia dos carbonetos, do tamanho do grão de austenite anterior, da austenite retida, do teor de inclusões e do ciclo de transformação exato. “Bainítico” não substitui a especificação da estrutura e da condição de processamento.
Aços endurecidos superficialmente com um núcleo mais macio
Os aços endurecidos superficialmente apresentam o maior teor de carbono e, consequentemente, a maior dureza atingível junto da superfície de trabalho. A cementação ou a carbonitretação enriquece a camada exterior antes da têmpera; a camada superficial transforma-se em martensite dura, frequentemente com austenite retida controlada, enquanto o interior, com menor teor de carbono, desenvolve um núcleo mais tenaz e de menor dureza. Exemplos comuns de engenharia incluem EN ISO 683-3 20MnCr5 e SAE J404 8620, embora a designação aplicável e a especificação do tratamento térmico devam ser indicadas para o componente, em vez de serem presumidas a partir de um rótulo de família.

A camada superficial deve resistir à deformação plástica, ao desgaste e à fadiga de contacto por rolamento. A sua profundidade deve também ultrapassar a zona onde se concentram as tensões de contacto prejudiciais, com uma transição que não crie uma fragilidade acentuada. O núcleo tem uma função diferente: deve suportar a camada superficial, absorver choques, resistir à fratura e tolerar tensões resultantes de ajustes por pressão, impactos ou desalinhamentos. Um rolamento endurecido superficialmente pode, assim, aceitar uma superfície de trabalho mais dura sem tornar toda a secção tão frágil como poderia acontecer numa estrutura integralmente de elevado teor de carbono e elevada dureza.
A tenacidade do núcleo é especialmente importante para anéis de grandes dimensões, componentes submetidos a cargas elevadas e aplicações expostas a impactos ou a cargas na extremidade. Contudo, um núcleo tenaz não pode compensar uma camada superficial contaminada, uma profundidade de camada inadequada, uma quantidade excessiva de austenite retida ou danos de retificação. Os gradientes de carbono, a severidade da têmpera, a distorção e as tensões residuais devem ser controlados em conjunto. A camada superficial também não é automaticamente superior no que respeita à fadiga de rolamento: se a tensão de contacto penetrar profundamente, se a transição for mal concebida ou se existir uma inclusão na região subsuperficial crítica, a vantagem pretendida pode desaparecer.
As duas famílias respondem também de forma diferente à temperabilidade. Num aço temperado em toda a secção, a temperabilidade controla se a secção de trabalho desenvolve integralmente a estrutura martensítica necessária. Num aço endurecido superficialmente, controla a transformação tanto da camada enriquecida como do núcleo de baixo teor de carbono, enquanto a cementação controla a profundidade e o gradiente de carbono. A dureza superficial pode ser semelhante entre as duas famílias, mas a sua resposta às tensões subsuperficiais e o seu comportamento à fratura não são iguais.
Por fim, nenhuma das famílias funciona isoladamente do sistema do rolamento. A SKF relaciona os danos por fadiga com a geometria de contacto, a distribuição de carga, a lubrificação e os concentradores de tensão. O estudo de 2024 do U.S. Department of Energy sobre a contaminação por água concluiu que a água dissolvida ou livre aumentava a micropitting e a fissuração por fadiga de contacto por rolamento, estando associada a matéria branca de ataque químico nas interfaces das fissuras. A capacidade do material estabelece um limite superior; a limpeza, o processamento, a montagem, o estado do lubrificante e a contaminação determinam quanto dessa capacidade é efetivamente alcançado.
Aço de rolamentos de crómio com elevado teor de carbono e designações comuns
O papel do elevado teor de carbono e do crómio
O aço de crómio com elevado teor de carbono é uma família de materiais utilizada em muitos anéis e elementos rolantes de rolamentos, mas a sua designação, por si só, não permite prever a vida útil do rolamento. A NTN identifica o aço de rolamentos de crómio com elevado teor de carbono como um material normalizado para elementos rolantes e pistas na sua documentação de rolamentos de 2020. Essa afirmação descreve uma categoria de materiais reconhecida, não uma alegação de que uma única qualidade seja utilizada em todos os rolamentos, condições de carga ou ambientes de funcionamento. Os aços martensíticos e bainíticos temperados em toda a secção constituem uma classe importante de aços para rolamentos; os aços cementados, com uma camada superficial dura sobre um núcleo mais tenaz, constituem outra, conforme descrito na revisão de 2011 Steels for bearings.
O carbono fornece a resposta ao endurecimento necessária num aço para rolamentos temperado em toda a secção. Durante a austenitização e a têmpera, uma quantidade suficiente de carbono permite a formação de martensite com elevado teor de carbono, enquanto os carbonetos não dissolvidos e precipitados contribuem para a resistência ao desgaste e para a capacidade de suportar tensões de contacto. A quantidade e a distribuição são importantes. Uma segregação excessiva de carbonetos, partículas de carboneto grosseiras ou uma rede de carbonetos inadequada podem criar concentrações locais de tensão, em vez de melhorar o desempenho à fadiga.
O crómio desempenha várias funções relacionadas. Aumenta a temperabilidade, permitindo que uma secção do rolamento se transforme de forma mais uniforme durante a têmpera, e participa na formação de carbonetos ricos em crómio. Contribui também para a estabilidade dimensional e a resistência ao desgaste esperadas da estrutura tratada termicamente. No entanto, o teor de crómio não substitui um processo controlado. A temperatura de austenitização, o tempo de manutenção, a velocidade de arrefecimento, o revenido, a austenite retida, o tamanho do grão da austenite prévia e a morfologia dos carbonetos alteram todos a estrutura resultante.
A conhecida qualidade AISI 52100 ilustra esta relação. A sua composição química nominal é geralmente indicada como contendo cerca de 0,98–1,10% de carbono e 1,30–1,60% de crómio, com manganês e silício presentes em intervalos especificados mais reduzidos; no entanto, estes valores não definem o material completo do rolamento. O relatório da NASA de 1987 identificou a dureza, a austenite retida, o tamanho do grão e o tamanho, número e área dos carbonetos como fatores que afetam a vida à fadiga dos elementos rolantes. A NASA também comunicou que o processamento, incluindo a fusão em vácuo duplo, podia influenciar a vida útil mais fortemente do que a composição química isoladamente.
O aço limpo é particularmente importante. O ASM Handbook, no seu tratamento de 2014 sobre aços para rolamentos, identifica a limpeza e a ausência de inclusões não metálicas prejudiciais como o fator individual mais importante, depois de uma microestrutura adequada, para alcançar uma elevada vida à fadiga por contacto de rolamento. Uma inclusão pode atuar como concentrador de tensões sob a pista ou a superfície de rolamento, iniciando uma fissura que posteriormente se propaga sob contacto hertziano repetido. O tamanho, a composição, a forma, a localização e a ligação da inclusão ao aço circundante são todos relevantes; um simples valor de oxigénio total não consegue descrever todos os riscos pertinentes.[6] Load Carrying Capacity and Life. Schaeffler. Schaeffler Knowledge Center, 2024.
É por isso que a dureza nominal não deve ser confundida com a vida útil calculada. A ISO 281:2007 fornece métodos para determinar a capacidade de carga dinâmica e a vida nominal básica dos rolamentos fabricados a partir de aço para rolamentos endurecido de elevada qualidade. A sua vida nominal básica está associada a uma fiabilidade de 90%. A Schaeffler define L10 de forma semelhante: o número de revoluções atingido ou ultrapassado por 90% de rolamentos aparentemente idênticos antes dos primeiros indícios de fadiga do material. A JTEKT descreve a capacidade de carga dinâmica básica como a capacidade de resistência à fadiga por rolamento e aplica L10 a rolamentos fabricados com aços para rolamentos especificados ou materiais equivalentes.
O desempenho real depende também da geometria de contacto, da distribuição da carga, da lubrificação, da contaminação e do estado da superfície. A contaminação por água é um exemplo direto: uma investigação comunicada através do U.S. Department of Energy em 2024 concluiu que a água dissolvida ou livre no lubrificante aumentava a micropitting e a fissuração por fadiga de contacto de rolamento, estando associada à formação de matéria branca de ataque nas interfaces das fissuras. O nome de uma qualidade não consegue ter em conta essa condição de funcionamento.
Designações AISI, SAE, EN e equivalentes
AISI 52100 e SAE 52100 são designações amplamente utilizadas para um aço de rolamentos de crómio com elevado teor de carbono. Em muitos documentos de engenharia, as duas designações numéricas são tratadas como referindo-se à mesma família de qualidade nominal. Essa simplificação só é útil quando a especificação citada efetivamente a sustenta. As publicações AISI e SAE, as especificações de compra, as adoções nacionais e as fichas técnicas dos fabricantes podem impor requisitos diferentes relativamente à composição química, à forma do produto, à classe de qualidade, aos ensaios ou ao processo de fabrico.
A designação europeia é habitualmente escrita 100Cr6, com o número de material 1.3505, nas normas europeias relevantes relativas aos aços para rolamentos. Uma citação deve identificar a norma e a edição, como EN ISO 683-17:2014, em vez de apresentar “100Cr6” como um sinónimo universal sem contexto. A norma internacional é escrita ISO 683-17, devendo o ano aplicável e o título ser confirmados no documento citado. A adoção britânica pode surgir como BS ISO 683-17, novamente acompanhada do ano de publicação e dos dados do documento nacional.
Outros sistemas nacionais utilizam designações diferentes. JIS G 4805 SUJ2 é uma designação japonesa frequentemente associada a aço de crómio com elevado teor de carbono para rolamentos. Os documentos ASTM podem especificar aço antifricção com elevado teor de carbono através da ASTM A295/A295M, mas uma especificação de produto ASTM não constitui automaticamente uma designação de qualidade equivalente, numa relação de um para um, à AISI 52100 ou à EN ISO 683-17 100Cr6. Pode definir limites químicos, requisitos do produto ou disposições relativas à qualidade de forma diferente.
Os documentos dos fabricantes podem acrescentar outro nível de complexidade. A NTN, a SKF, a Schaeffler, a JTEKT e outras organizações do setor dos rolamentos podem identificar famílias de materiais, códigos internos de materiais, condições de tratamento térmico ou variantes com limpeza reforçada. Essa designação pode descrever um produto de rolamento controlado sem constituir uma substituição formal de AISI 52100, SAE 52100, 100Cr6, 1.3505 ou SUJ2. A grafia exata, as maiúsculas e minúsculas, os espaços, o número de material, o número da norma e a revisão devem ser mantidos quando uma fonte é citada.
Por que razão a equivalência entre designações exige verificação
A equivalência química é apenas a primeira verificação. Dois aços podem situar-se em intervalos semelhantes de carbono e crómio, mas diferir quanto ao enxofre, fósforo, elementos residuais, teor de oxigénio, limites de inclusões, controlo da segregação e processo de fabrico permitido. Essas diferenças podem afetar o comportamento à fadiga por contacto de rolamento, mesmo quando um certificado de composição química de laboratório parece semelhante.
O tratamento térmico constitui outra linha de separação. “52100” não especifica a temperatura de austenitização, o meio de têmpera, o tratamento subzero, o ciclo de revenido, o perfil de dureza, o teor de austenite retida ou o requisito de estabilidade dimensional. Do mesmo modo, “100Cr6”, por si só, não revela se o produto é uma barra recozida, material para anéis temperado em toda a secção, material acabado para pistas de rolamentos ou uma variante sujeita a um processamento especial. Um rolamento cementado pode utilizar uma qualidade totalmente diferente, porque a sua superfície e o seu núcleo exigem teores de carbono e comportamentos de transformação distintos.
A limpeza e a morfologia das inclusões exigem uma verificação separada. A fusão em vácuo, a refusão sob escória eletrocondutora, o processamento em vácuo duplo, o processo de refusão, a razão de redução, a forjagem, a laminagem e as regras de inspeção podem produzir diferenças significativas entre materiais com nomes de qualidade semelhantes. A questão relevante não é apenas saber se a composição corresponde; é saber se o aço especificado apresenta um controlo de inclusões, uma microestrutura, um tratamento térmico e uma qualidade do produto comparáveis.
A equivalência de desempenho é ainda mais restrita. Os cálculos de vida segundo a ISO 281 baseiam-se em pressupostos definidos relativos ao rolamento e ao material, enquanto a vida ajustada pode incorporar efeitos da lubrificação, da contaminação, da fiabilidade e do limite de fadiga. Um aço nominalmente equivalente não garante o mesmo resultado L10, a mesma vida nominal ajustada ou a mesma resistência à micropitting. Por conseguinte, um artigo não deve substituir casualmente uma designação AISI ou SAE por uma designação EN, ISO, JIS, ASTM ou do fabricante. Primeiro, deve verificar a norma citada, a edição, a forma do produto, os requisitos suplementares de qualidade e a condição de tratamento térmico. Só então “equivalente” poderá significar mais do que uma composição química semelhante.
Limpeza: A Variável Metalúrgica Subestimada pelos Resumos Populares
A dureza nominal é fácil de medir, pelo que se torna frequentemente a propriedade de destaque de um aço para rolamentos. A fadiga por contacto de rolamento é menos conveniente. Uma pista de rolamento pode ter a dureza especificada e uma composição de liga familiar, mas falhar prematuramente porque uma inclusão não metálica microscópica cria um local de iniciação de fissuras. A capacidade de fadiga do material é, portanto, o resultado da produção do aço, da prática de fusão, da deformação, do tratamento térmico, do carregamento de contacto e da lubrificação — e não de um número de dureza considerado isoladamente.
Depois de se obter uma microestrutura adequada, a limpeza e a ausência de inclusões não metálicas nocivas são os fatores mais importantes para uma vida longa à fadiga de contacto por rolamento. Strong evidence
O ASM Handbook torna explícita esta hierarquia. No seu tratamento de 2014 sobre aços para rolamentos, identifica, em primeiro lugar, uma microestrutura adequada, seguida da limpeza do aço e da ausência de inclusões não metálicas prejudiciais, como os fatores mais importantes para obter uma elevada vida à fadiga por contacto de rolamento. Esta afirmação é mais forte do que a habitual ideia de que “o aço limpo dura mais”. Coloca as inclusões prejudiciais no centro do projeto e da produção de rolamentos, depois de se ter obtido a estrutura necessária da matriz.
Esta capacidade do material não deve ser confundida com a vida calculada do rolamento. A ISO 281:2007 especifica métodos para as capacidades de carga dinâmica e para a vida nominal básica de rolamentos fabricados com aço para rolamentos endurecido de elevada qualidade; a sua vida nominal básica está associada a uma fiabilidade de 90%. Na terminologia utilizada pela Schaeffler em 2024, é o número de revoluções atingido ou excedido por 90% de rolamentos aparentemente idênticos antes dos primeiros indícios de fadiga do material. A JTEKT indica a mesma base de 90% para a vida nominal básica. Estas definições descrevem uma população estatística, não uma garantia para um único rolamento, e não eliminam os efeitos de uma inclusão excecionalmente danosa, de um lubrificante contaminado ou de um campo de tensões local desfavorável.
Inclusões não metálicas como concentradores de tensão

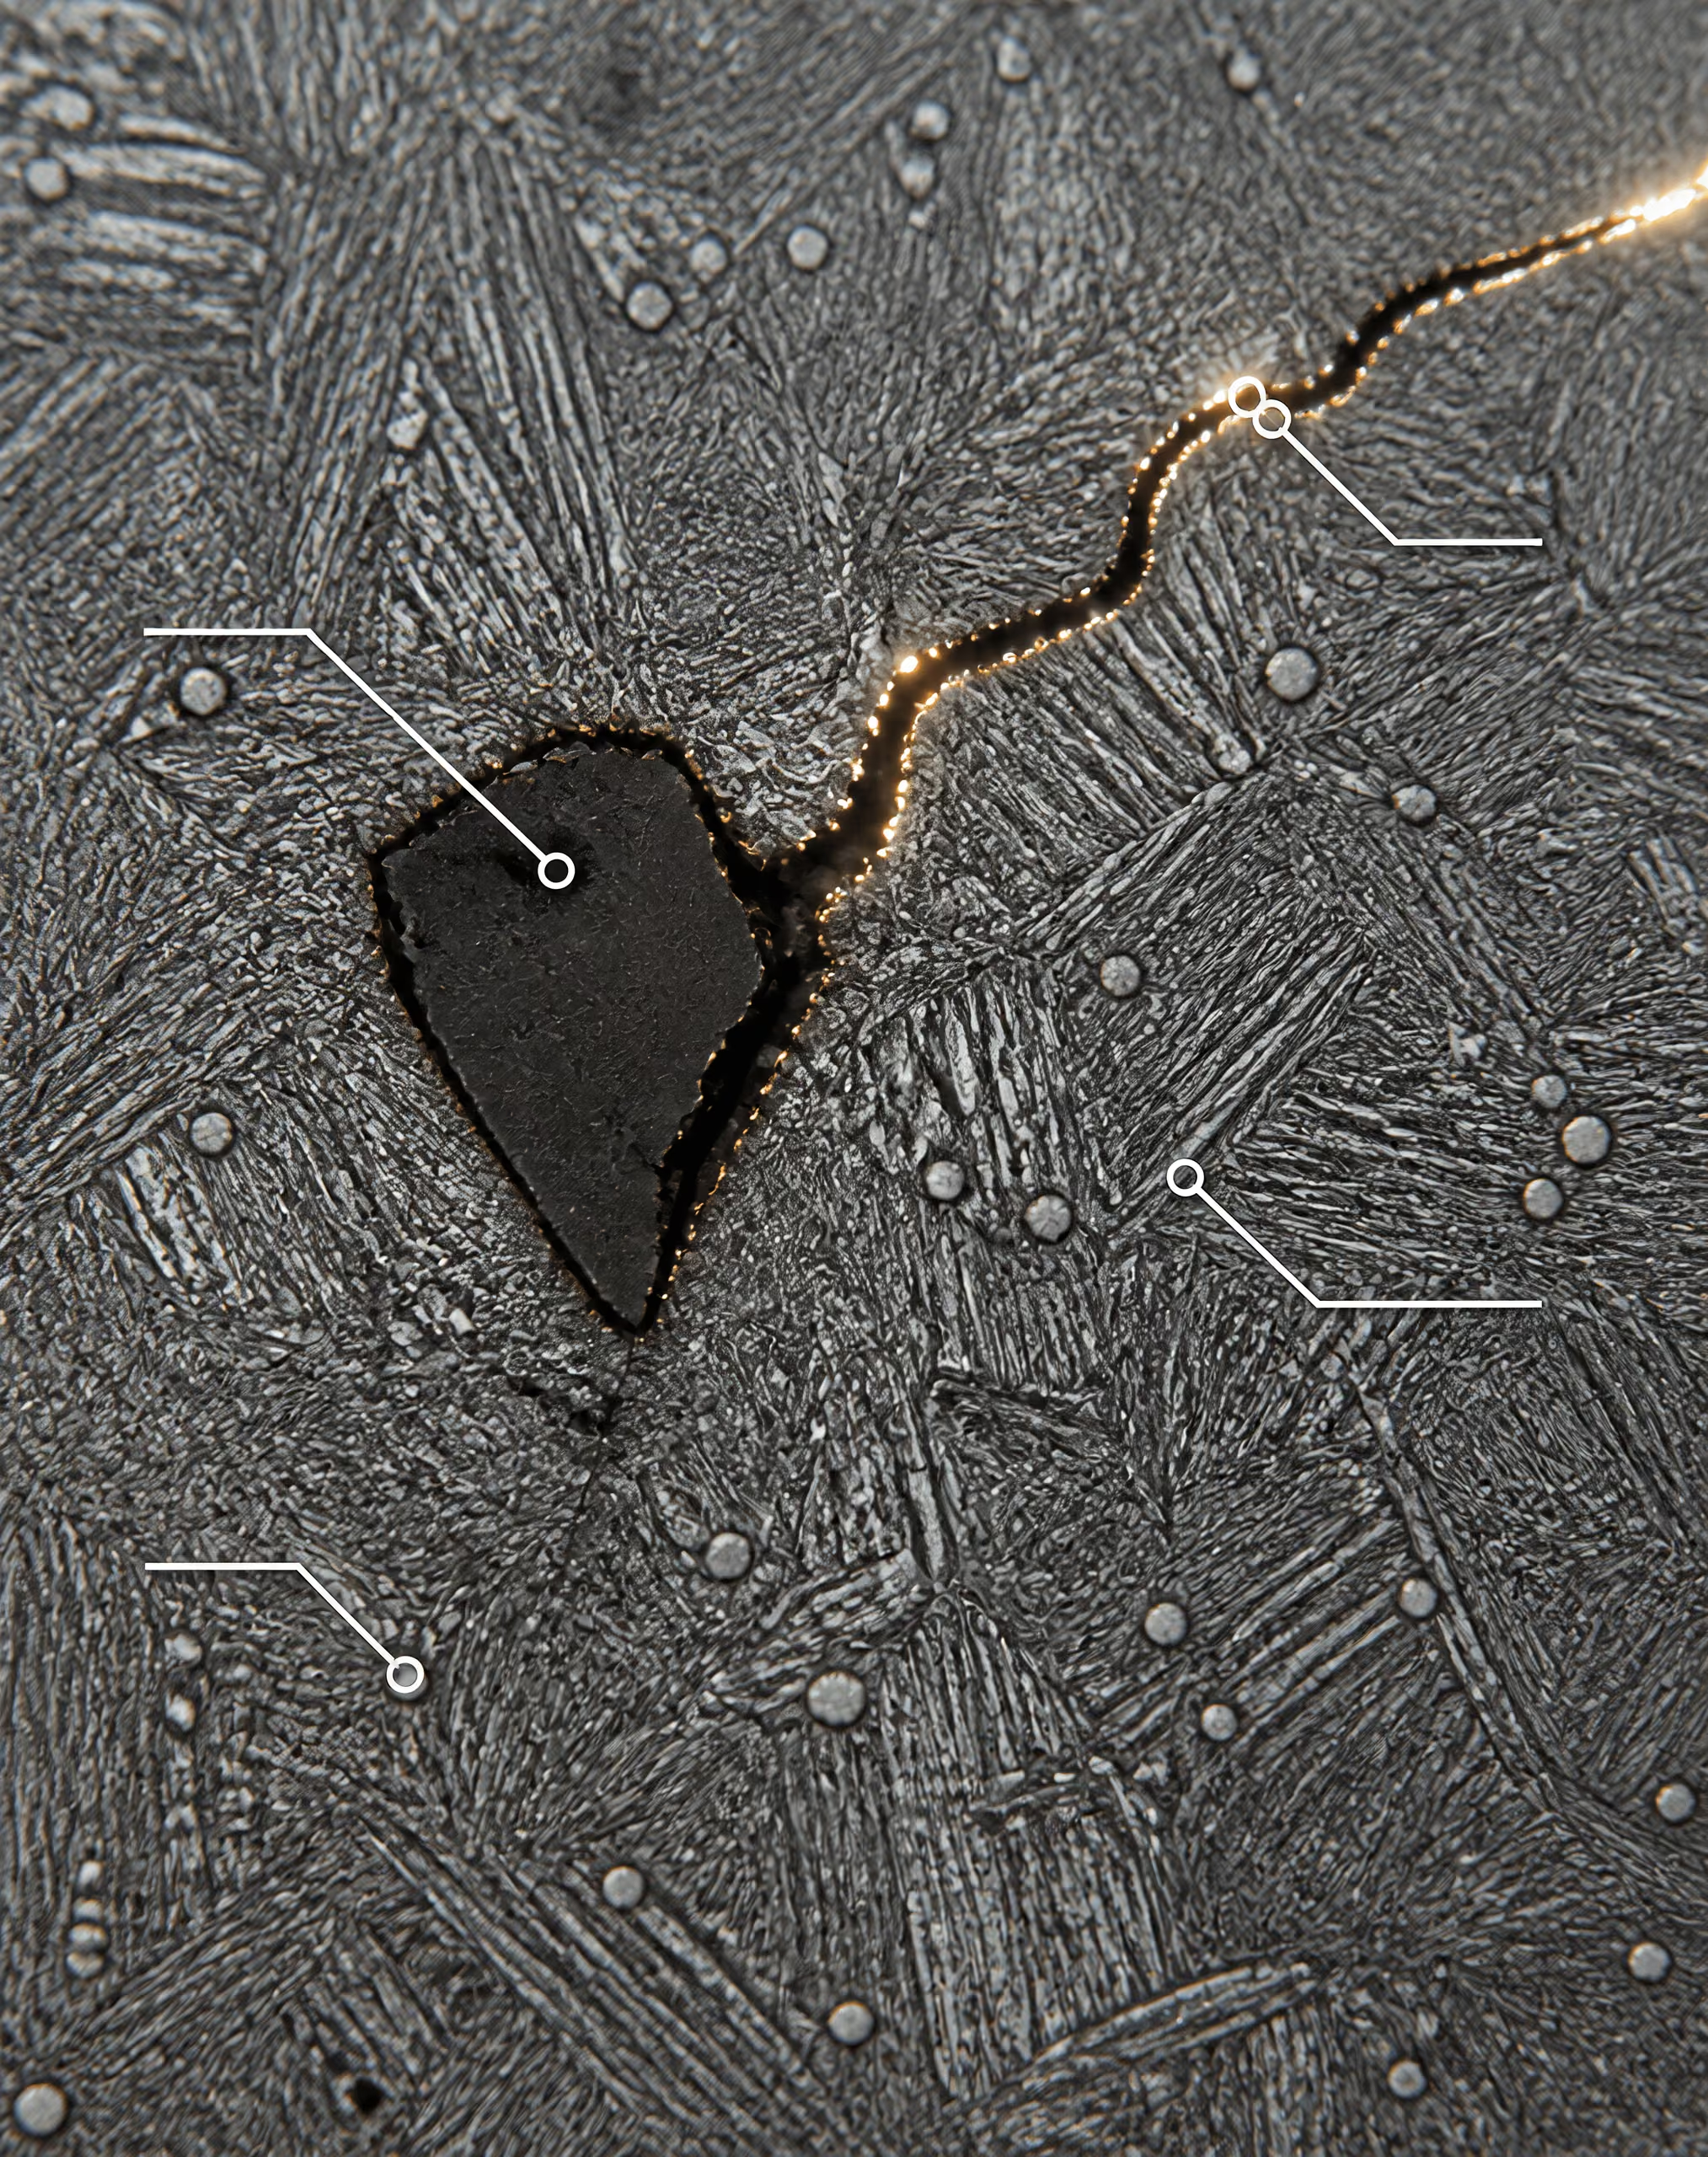
Inclusão não metálica Partícula não metálica incorporada no aço, como um óxido, sulfureto, silicato, aluminato ou inclusão complexa, que pode perturbar o campo de tensões local.
Um contacto de rolamento comprime e suje repetidamente a esforços de corte um volume de aço próximo da superfície. A tensão hertziana nominal é calculada a partir da geometria, da carga e das dimensões do contacto, mas o aço não é sujeito a essa tensão como um meio contínuo perfeitamente uniforme. Uma inclusão interrompe a matriz metálica. O seu módulo de elasticidade, a sua forma, a sua ligação ao aço circundante e a sua resistência à deformação diferem dos da matriz martensítica, bainítica ou endurecida superficialmente que a rodeia.
Essa incompatibilidade altera o campo de tensões local. As tensões de tração e de corte podem concentrar-se no limite de uma inclusão, especialmente num canto aguçado, numa extremidade alongada ou numa interface mal ligada. A passagem repetida do contacto promove então uma fissura subsuperficial ou uma fissura que alcança a pista. Uma vez formada uma pequena fissura, o carregamento cíclico pode fazê-la propagar-se até que uma porção da pista ou do elemento rolante se desprenda. O poço visível é uma evidência tardia; o evento metalúrgico começou a uma escala muito menor.
As principais famílias de materiais descritas na revisão de 2011 Steels for bearings são os aços martensíticos ou bainíticos temperados em toda a massa e os aços cementados, que possuem uma camada superficial endurecida sobre um núcleo mais macio. Ambas as famílias podem sofrer fadiga por contacto de rolamento iniciada por inclusões. A cementação altera o perfil de dureza e de tensões residuais em função da profundidade, enquanto o endurecimento integral produz uma matriz e uma condição do núcleo diferentes, mas nenhuma destas estruturas torna inofensiva uma inclusão prejudicial.
As inclusões também interagem com o sistema de funcionamento. A explicação da SKF sobre a fadiga dos rolamentos associa a vida à geometria do contacto, à distribuição da carga, à lubrificação e aos concentradores de tensão. Uma pista com uma depressão originada por uma inclusão pode perturbar o filme lubrificante, aumentar a pressão local e gerar danos superficiais adicionais. Uma lubrificação deficiente não cria a inclusão original, mas pode reduzir o tempo entre a iniciação e os danos visíveis. A contaminação por água oferece outra via para os danos: trabalhos experimentais divulgados em 2024 através do Office of Scientific and Technical Information do U.S. Department of Energy concluíram que a água dissolvida ou livre aumentava a micropitting e a fissuração por fadiga de contacto de rolamento, estando associada a matéria branca de ataque químico nas interfaces das fissuras.
Química, dimensão e morfologia das inclusões
A “limpeza” não é uma designação química única. Descreve a população de partículas não metálicas e a probabilidade de uma partícula danosa se encontrar num volume sujeito a elevadas tensões. As inclusões de óxidos surgem frequentemente de produtos de desoxidação, de reoxidação ou do arrastamento de escória. As inclusões de sulfuretos formam-se a partir de reações que envolvem enxofre e podem ser relativamente macias e deformáveis durante a laminagem. Silicatos, aluminatos, espinelas e inclusões complexas contendo cálcio representam outras populações possíveis, dependendo da composição química do aço, da interação com os materiais refratários e do tratamento em panela.
Os seus efeitos são diferentes. Um óxido ou aluminato duro e angular pode comportar-se como um concentrador de tensão severo, porque resiste à deformação e apresenta características geométricas aguçadas. Uma inclusão de sulfureto de manganês pode deformar-se, formando uma linha alongada durante o trabalho a quente e produzindo propriedades dependentes da direção e uma interface alongada. Uma inclusão complexa pode conter um núcleo duro e uma fase exterior modificada, pelo que o seu comportamento à fadiga não pode ser inferido apenas a partir do teor nominal de enxofre ou oxigénio.
A dimensão é importante, mas, por si só, não é suficiente. Em geral, uma inclusão maior perturba uma quantidade maior de matriz e apresenta um local potencial de iniciação de fissuras mais significativo. A localização também é importante: uma partícula situada na região de tensão de corte ortogonal máxima pode ser mais danosa do que uma partícula maior fora do principal volume sujeito a tensões. A forma, a razão de aspeto, a concentração em agregados, a orientação, a ligação interfacial e a estrutura dos carbonetos circundante alteram igualmente o resultado local. Consequentemente, duas corridas de aço com valores médios de oxigénio semelhantes podem apresentar desempenhos diferentes quanto à fadiga por contacto de rolamento se as suas maiores inclusões, distribuições de inclusões ou histórias de deformação forem diferentes.
A matriz continua a ser importante. O relatório da NASA de 1987 sobre a fadiga de elementos rolantes identificou a dureza, a austenite retida, a dimensão dos grãos e a dimensão, o número e a área dos carbonetos como fatores que influenciam a vida. Carbonetos excessivos ou mal distribuídos podem afetar os trajetos das fissuras e a tensão local; a austenite retida pode transformar-se sob o carregamento de serviço; a dimensão dos grãos e a resistência da matriz afetam a deformação cíclica. A limpeza deve, portanto, ser entendida como uma variável decisiva dentro de um sistema microestrutural, e não como um substituto do controlo do tratamento térmico.
Processamento sob vácuo e rota de produção do aço
A rota de produção do aço determina a forma como as inclusões são geradas, modificadas, removidas ou retidas. A refusão por escória eletrocondutora, a refusão sob vácuo por arco elétrico e outras práticas de fusão secundária podem reduzir determinadas populações de inclusões e melhorar o controlo da segregação, mas o resultado depende de toda a cadeia do processo: fusão, refinação, vazamento, refusão, forjamento ou laminagem, tratamento térmico e inspeção. Uma designação que inclua “vácuo” não substitui a caracterização medida das inclusões.
As conclusões da NASA de 1987 são especialmente importantes porque põem em causa as explicações baseadas apenas na composição química. O relatório concluiu que processos como a fusão sob duplo vácuo podiam influenciar a vida à fadiga de elementos rolantes mais fortemente do que a composição química isoladamente. As rotas de duplo vácuo combinam geralmente a fusão por indução sob vácuo com a refusão sob vácuo por arco elétrico, reduzindo a exposição à reoxidação atmosférica e melhorando o controlo dos gases dissolvidos e das populações de inclusões. A implicação é direta: dois aços com percentagens nominais de elementos de liga semelhantes podem ter vidas à fadiga diferentes quando os seus históricos de fusão e refinação produzem níveis de limpeza ou distribuições de partículas diferentes.
A ASTM STP 1327 enquadra esta questão juntamente com a vida dos rolamentos, a fadiga por contacto de rolamento, a produção do aço, o endurecimento integral, a cementação, os aços aeroespaciais, os aços resistentes à corrosão e a modificação superficial. Esse contexto mais amplo é importante porque a limpeza é transportada para o componente acabado. O forjamento pode fragmentar ou alongar as inclusões; a maquinação pode expor uma partícula subsuperficial; o tratamento térmico pode alterar a matriz que a rodeia. A vida do rolamento resulta do componente assim obtido, sob a sua tensão de contacto real, condição do lubrificante e nível de contaminação. A composição química define as possibilidades. A produção de aço limpo determina quantas dessas possibilidades permanecem como defeitos críticos para a fadiga.
Microestrutura Após Tratamento Térmico
O tratamento térmico determina muito mais do que a dureza final registada numa amostra de ensaio. Estabelece as fases que suportam o contacto de rolamento, as tensões residuais deixadas pela têmpera, a estabilidade do componente durante o serviço e a dimensão e distribuição dos carbonetos, que podem contribuir para a resistência ao desgaste ou iniciar danos por fadiga. Assim, uma pista de rolamento pode cumprir uma especificação nominal de dureza e, ainda assim, apresentar um desempenho deficiente se a sua martensite for demasiado frágil, se a austenite retida se transformar durante o funcionamento ou se a população de carbonetos contiver partículas grandes e mal distribuídas.
As principais classes de materiais são os aços martensíticos ou bainíticos temperados em toda a secção e os aços endurecidos superficialmente, nos quais uma camada superficial dura é suportada por um núcleo mais macio, conforme descrito na revisão de 2011 Steels for bearings. Segundo a NTN (2020), o aço de rolamentos ao crómio e alto teor de carbono é um material padrão para elementos rolantes e pistas de rolamento. Uma designação conhecida é SAE 52100, também escrita AISI 52100 em muitas referências de engenharia; o seu desempenho depende do conjunto completo das etapas de fusão, forjamento, laminagem, tratamento térmico e acabamento, e não apenas da designação.
Martensite, bainite e estruturas revenidas
A martensite temperada proporciona elevada dureza porque o carbono fica retido numa rede de ferro sobressaturada. Essa dureza aumenta a resistência às tensões de corte e compressão repetidas geradas sob uma pista de rolamento ou sob um contacto com um elemento rolante. Porém, não é suficiente por si só. A martensite não revenida apresenta elevadas tensões internas e tolerância limitada à fractura, pelo que é normalmente revenida para reduzir as tensões de têmpera e ajustar o equilíbrio entre dureza e tenacidade.
O revenido precipita o carbono da martensite e altera a sua tetragonalidade, resistência e resposta à fractura. Uma estrutura correctamente revenida pode resistir à deformação plástica sob o contacto, tolerando simultaneamente melhor as concentrações locais de tensão do que a martensite não revenida. Um revenido excessivo, contudo, reduz a dureza e pode aumentar a profundidade da deformação plástica produzida por cada passagem do contacto. A deformação repetida acumula-se então em torno de inclusões, interfaces de carbonetos, danos de rectificação ou outras descontinuidades.
Os aços bainíticos para rolamentos seguem uma via de transformação diferente. Dependendo da temperatura de transformação e do processamento, a bainite pode proporcionar uma combinação útil de dureza, tenacidade e estabilidade dimensional, com menor distorção de têmpera do que uma via totalmente martensítica. A sua resposta à fadiga continua a depender da finura e uniformidade da estrutura bainítica, do estado dos carbonetos e das tensões residuais. “Bainítico” não é uma classe de desempenho única: produtos de transformação grosseiros ou não uniformes não suportam as tensões de contacto da mesma forma que uma estrutura fina e cuidadosamente controlada.
Os tipos endurecidos superficialmente apresentam uma superfície dura, com elevado teor de carbono, sobre um núcleo com menor teor de carbono. A camada superficial resiste à deformação por contacto, enquanto o núcleo pode absorver parte das tensões de impacto e flexão. O potencial de carbono, a profundidade da camada, a austenite retida, a precipitação de carbonetos e a transformação do núcleo devem ser compatíveis com o campo de tensões aplicado. Uma camada demasiado superficial deixa tensões subsuperficiais elevadas num material mais macio; uma camada demasiado dura ou insuficientemente suportada pode tornar-se susceptível à fissuração.
As tensões residuais acrescentam outra dimensão. As tensões residuais de compressão próximas da superfície de trabalho podem atrasar a abertura de fissuras, enquanto as tensões residuais de tracção favorecem a iniciação e propagação de fissuras. A têmpera, a cementação, a rectificação e o acabamento podem todos alterar este campo. O perfil de tensões residuais útil é, portanto, uma consequência do processo, e não um resultado garantido de uma dureza elevada.
Austenite retida e estabilidade dimensional
Austenite retida Austenite que não se transforma durante a têmpera e permanece como fase metaestável no aço tratado termicamente.
A austenite retida é a austenite que permanece após a têmpera, em vez de se transformar em martensite. Num aço para rolamentos, uma certa quantidade de austenite retida pode melhorar a tenacidade e acomodar a deformação local, mas é metaestável. A pressão de contacto, o corte cíclico, a temperatura e o tempo podem transformá-la em martensite fresca ou noutros produtos durante o serviço.
Essa transformação pode produzir alterações dimensionais e tensões locais. Em rolamentos de precisão, mesmo uma pequena alteração na geometria da pista modifica a conformidade do contacto, a distribuição da carga e a espessura do filme lubrificante. A alteração resultante na tensão máxima pode reduzir a vida à fadiga, apesar de um valor de dureza inicialmente aceitável. A transformação também pode criar martensite fresca, relativamente não revenida, que pode tornar-se uma região susceptível à fissuração, a menos que o revenido subsequente e as condições de serviço controlem a sua resposta.
A condição oposta também é problemática. Se a austenite retida for reduzida em excesso ou transformada de forma demasiado abrupta, a estrutura pode perder parte da sua capacidade de acomodar a deformação e tornar-se mais frágil. O tratamento criogénico, o revenido de estabilização e a têmpera rigorosamente controlada são utilizados em algumas vias de processamento, mas os seus efeitos dependem do teor de carbono, dos elementos de liga, da dimensão da secção e da condição da austenite prévia. Não existe uma percentagem universal de austenite retida que defina um rolamento seguro.
A revisão da NASA de 1987 sobre a fadiga de elementos rolantes identifica a dureza e a austenite retida entre as variáveis que afectam a vida útil, juntamente com a dimensão dos grãos e a dimensão, o número e a área dos carbonetos. Esta conclusão é importante porque a austenite retida altera tanto a resposta mecânica inicial como a estrutura encontrada após milhões de ciclos de contacto. Uma medição de dureza realizada imediatamente após o revenido não descreve todo o historial de serviço.
A lubrificação e a contaminação podem revelar estas fragilidades. O resumo de 2024 do U.S. Department of Energy sobre trabalhos experimentais indica que a água dissolvida ou livre aumentou a micropitting e a fissuração por fadiga de contacto de rolamento, estando matéria branca de ataque associada às interfaces das fissuras. O lubrificante controla o estado de tensão do contacto à superfície, enquanto a estrutura tratada termicamente controla a forma como as tensões subsuperficiais são acomodadas. Nem o material nem o lubrificante podem ser avaliados isoladamente.
Dimensão dos grãos e população de carbonetos
A dimensão dos grãos de austenite prévia afecta a escala dos produtos de transformação formados durante o arrefecimento. Em geral, grãos finos de austenite prévia proporcionam percursos mais curtos para a propagação de fissuras e podem favorecer uma estrutura martensítica ou bainítica mais uniforme. Grãos grosseiros podem concentrar a deformação de transformação e criar regiões maiores com orientação cristalográfica semelhante, permitindo que as fissuras de fadiga se desenvolvam ou avancem com menos interrupções. O refinamento dos grãos não elimina a necessidade de limpeza do aço nem de um revenido correcto; altera uma parte do problema da iniciação e do crescimento das fissuras.
Os carbonetos fornecem fases duras ricas em carbono e crómio que contribuem para a resistência ao desgaste e mantêm a dureza. A sua população deve ser avaliada com base em mais do que a dimensão média. A NASA (1987) comunicou especificamente efeitos da dimensão, do número e da área dos carbonetos. A área dos carbonetos descreve a fracção da microestrutura ocupada por carbonetos; o número de carbonetos descreve quantas partículas estão presentes; a dimensão descreve a sua escala e, sobretudo, a cauda superior dessa distribuição.
Carbonetos finos, numerosos e razoavelmente uniformes podem contribuir para a dureza sem produzirem grandes defeitos isolados. Uma área excessiva de carbonetos pode reduzir a continuidade da matriz que suporta a carga. Partículas grandes, fileiras de carbonetos resultantes do processamento ou aglomerados alinhados pela laminagem podem actuar como concentradores locais de tensão. A matriz e os carbonetos apresentam respostas elásticas e plásticas diferentes, pelo que o contacto repetido pode gerar tensões interfaciais elevadas. Uma fissura pode iniciar-se num carboneto, num aglomerado de carbonetos ou numa inclusão adjacente a um deles.
Um teor insuficiente de carbono ou uma formação inadequada de carbonetos cria o problema oposto: o aço pode não possuir a dureza e a resistência ao desgaste necessárias para suportar contactos repetidos sem acumular deformação plástica. Aumentar o teor de carbono ou de carbonetos não é uma solução simples, porque carbonetos grosseiros não dissolvidos e a segregação podem aumentar o risco de iniciação de fissuras. O tratamento térmico deve dissolver carbono suficiente para a martensite ou a camada superficial pretendida, manter uma população controlada de carbonetos não dissolvidos e evitar um engrossamento excessivo durante a austenitização.
O ASM Handbook (2014) identifica a limpeza do aço e a ausência de inclusões não metálicas prejudiciais como o factor isolado mais importante, depois de uma microestrutura adequada, para alcançar uma vida elevada à fadiga de contacto de rolamento. A fusão em vácuo e vias de refinação relacionadas podem, por conseguinte, afectar a vida à fadiga mais fortemente do que uma pequena alteração da composição química. O historial de processamento é relevante.
Estes efeitos dos materiais também precisam de ser enquadrados estatisticamente. A ISO 281:2007 define a vida nominal básica como a vida associada a uma fiabilidade de 90%; a BS ISO 281:2007 é a sua adopção britânica. A Schaeffler (2024) e a JTEKT (2024) definem igualmente L10 como o número de revoluções atingido ou excedido por 90% de rolamentos aparentemente idênticos antes dos primeiros indícios de fadiga do material. Essa vida calculada não é uma promessa garantida apenas pela dureza. Descreve uma população sob pressupostos definidos, enquanto o resultado efectivo reflecte a microestrutura, as inclusões, a tensão, a lubrificação, a contaminação, a geometria e a variabilidade de fabrico.
Mecânica de Contacto, Distribuição da Carga e Concentradores de Tensão
Contacto elástico concentrado
Um rolamento não suporta a carga através de uma área ampla e uniformemente tensionada. Cada esfera ou rolete exerce pressão sobre uma pista de rolamento através de uma pequena área de contacto, produzindo um contacto elástico concentrado. A pressão local e as tensões de corte subsuperficiais dependem da carga normal, dos raios de curvatura, das propriedades elásticas dos dois corpos e da forma do contacto. Este é o problema do contacto hertziano, mas os contactos dos rolamentos não são pontos isolados de um manual: a curvatura da pista, a conformidade geométrica, o coroamento, o ângulo de contacto e a largura finita dos roletes alteram o campo de tensões.
O manual da SKF considera a geometria do contacto e a distribuição da carga elementos centrais na fadiga dos rolamentos, porque as tensões ortogonais e de corte máximas ocorrem abaixo da superfície de contacto, não necessariamente no ponto onde são visíveis os danos. Uma alteração na curvatura da pista modifica o tamanho e a distribuição da pressão da elipse de contacto. Um rolete com alívio insuficiente nas extremidades pode produzir uma elevada concentração de pressão na sua borda, onde a tensão local pode exceder largamente o valor previsto a partir da carga nominal do rolamento. A ondulação da pista e os erros de forma têm um efeito semelhante, fazendo com que a carga flutue à medida que o elemento rola.
A dureza nominal, portanto, não pode definir o desempenho por si só. A NTN identifica o aço de rolamentos de crómio com elevado teor de carbono como um material padrão para elementos rolantes e pistas de rolamento, habitualmente representado por classes como AISI 52100 e pelas suas designações nacionais ou empresariais. No entanto, um componente fabricado com este aço pode ser sujeito a um historial de tensões diferente quando a sua conformidade geométrica, o ângulo de contacto ou o perfil da pista se alteram. O aço proporciona uma determinada capacidade do material; a geometria determina quanto dessa capacidade o contacto consome a cada revolução.
O estado da superfície também entra no cálculo do contacto. As asperezas da rugosidade podem atravessar a película de lubrificante quando esta é fina, produzindo interacção local metal-metal e picos de pressão de pequeno comprimento de onda. A contaminação por água agrava a situação. Um estudo de 2024 do U.S. Department of Energy revelou que a água dissolvida ou livre aumentou a micropitting e a fissuração por fadiga de contacto de rolamento, estando associada a matéria branca de ataque nas interfaces das fissuras. A lubrificação faz, portanto, parte da mecânica de contacto, não sendo apenas uma questão de manutenção.
O cálculo da capacidade nominal é uma medida estatística de engenharia, não uma promessa de que todos os rolamentos irão falhar sob uma tensão fixa ou após um número fixo de revoluções. A ISO 281:2007 especifica métodos para as capacidades de carga dinâmica e a vida nominal básica de rolamentos fabricados em aço para rolamentos endurecido de elevada qualidade; a sua vida nominal básica está associada a uma fiabilidade de 90%. A BS ISO 281:2007 constitui a adopção britânica. A Schaeffler define L10 como o número de revoluções atingido ou excedido por 90% de rolamentos aparentemente idênticos antes dos primeiros indícios de fadiga do material. A vida ajustada pode ter em conta a lubrificação, a contaminação, a fiabilidade e a carga correspondente ao limite de fadiga, mas esses factores continuam a descrever um sistema de funcionamento específico, e não apenas a dureza.
Distribuição da carga entre os elementos rolantes
A carga radial ou axial aplicada é dividida entre os elementos rolantes, mas essa divisão é desigual. O elemento mais próximo da linha de carga suporta a maior força, enquanto os elementos situados mais afastados em torno do rolamento suportam progressivamente menos carga e, em determinadas condições, podem suportar quase nenhuma. A dimensão da zona carregada e a força exercida sobre cada elemento dependem da folga radial, da deformação elástica, do ângulo de contacto, da rigidez dos anéis, do ajuste, da pré-carga, da carga externa e da geometria interna.
Um rolamento com folga excessiva pode concentrar a carga externa num pequeno número de elementos. A carga máxima sobre cada elemento aumenta então, elevando a pressão hertziana e o ciclo de tensões subsuperficiais. Uma pré-carga excessiva cria o problema oposto, embora relacionado: mais elementos partilham a carga, mas cada elemento suporta uma força permanente antes da aplicação da carga externa. Se a pré-carga for demasiado elevada, o aquecimento por fricção, a pressão de contacto e os danos por fadiga podem todos aumentar. Consequentemente, o mesmo aço de rolamentos pode proporcionar vidas muito diferentes com um ajuste folgado, um ajuste apertado por interferência ou uma pré-carga excessiva.
O desalinhamento altera novamente a distribuição. Um anel interior e um anel exterior angularmente desalinhados podem obrigar uma esfera ou um rolete a entrar em contacto com uma das pistas próximo de uma borda. Nos rolamentos de roletes cilíndricos, a inclinação pode deslocar a carga para as extremidades dos roletes; nos rolamentos de esferas, a inclinação dos anéis pode deformar a elipse de contacto e produzir uma carga de borda. A flexão do veio, a deformação da carcaça e os ressaltos imprecisos podem criar estas condições mesmo quando a carga nominal do rolamento se encontra dentro da capacidade indicada no catálogo.[7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT. JTEKT Bearing Knowledge, 2024.
Os ajustes afectam mais do que a retenção. Um ajuste excessivo por interferência pode reduzir a folga interna, aumentar a pré-carga e deformar um anel de rolamento fino. Um ajuste folgado pode permitir o escorregamento do anel ou um micromovimento relativo, gerando desgaste por fretting e danos superficiais adicionais. A JTEKT descreve a capacidade de carga dinâmica básica como uma medida da capacidade de resistência à fadiga de rolamento e afirma que L10 corresponde a uma fiabilidade de 90% para rolamentos fabricados com aços para rolamentos especificados ou materiais equivalentes. Essa afirmação pressupõe que o rolamento funciona dentro das condições de geometria, carga e instalação representadas pelo método de cálculo da capacidade nominal.
O historial de tensões também depende do estado do material. A revisão de 2011 Steels for Bearings distingue os aços martensíticos ou bainíticos endurecidos em toda a secção dos aços endurecidos superficialmente, que possuem uma camada superficial endurecida sobre um núcleo mais macio. A NASA comunicou, em 1987, que a dureza, a austenite retida, o tamanho dos grãos e o tamanho, número e área dos carbonetos influenciam a vida à fadiga dos elementos rolantes. O ASM Handbook, de 2014, identifica a limpeza do aço e a ausência de inclusões não metálicas prejudiciais como o factor individualmente mais importante, depois de uma microestrutura adequada, para alcançar uma elevada vida à fadiga de contacto de rolamento. Um contacto em AISI 52100 limpo e correctamente processado pode, portanto, durar mais do que um contacto mais duro, mas com maior presença de impurezas, sob a mesma carga nominal.
Defeitos superficiais e descontinuidades geométricas
A fadiga de contacto de rolamento tem duas origens gerais. A fadiga de origem subsuperficial começa sob a pista, frequentemente numa inclusão sujeita a tensão ou numa região com uma microestrutura desfavorável, e pode evoluir para um destacamento após carregamentos repetidos de corte. Os danos de origem superficial começam na superfície da pista ou do elemento rolante, onde a rugosidade, a lubrificação inadequada, o deslizamento, a contaminação ou um defeito concentram a tensão. A distinção é importante porque uma superfície polida não consegue remover uma inclusão interna prejudicial, enquanto uma excelente limpeza interna não consegue impedir que uma amolgadela actue como iniciador repetido de fissuras.
As inclusões não metálicas são especialmente importantes porque o seu comportamento elástico e interfacial difere do comportamento do aço circundante. A conclusão da ASM coloca a limpeza imediatamente depois de uma microestrutura adequada em termos de importância. O processamento pode ser mais relevante do que uma pequena alteração da composição química: o trabalho da NASA de 1987 identificou a fusão em duplo vácuo e efeitos de processamento relacionados como factores influentes na vida à fadiga dos elementos rolantes. A composição química determina as fases possíveis e a temperabilidade, mas a fusão, a forjagem, o tratamento térmico e o controlo dos carbonetos determinam se a pista acabada contém características locais prejudiciais.

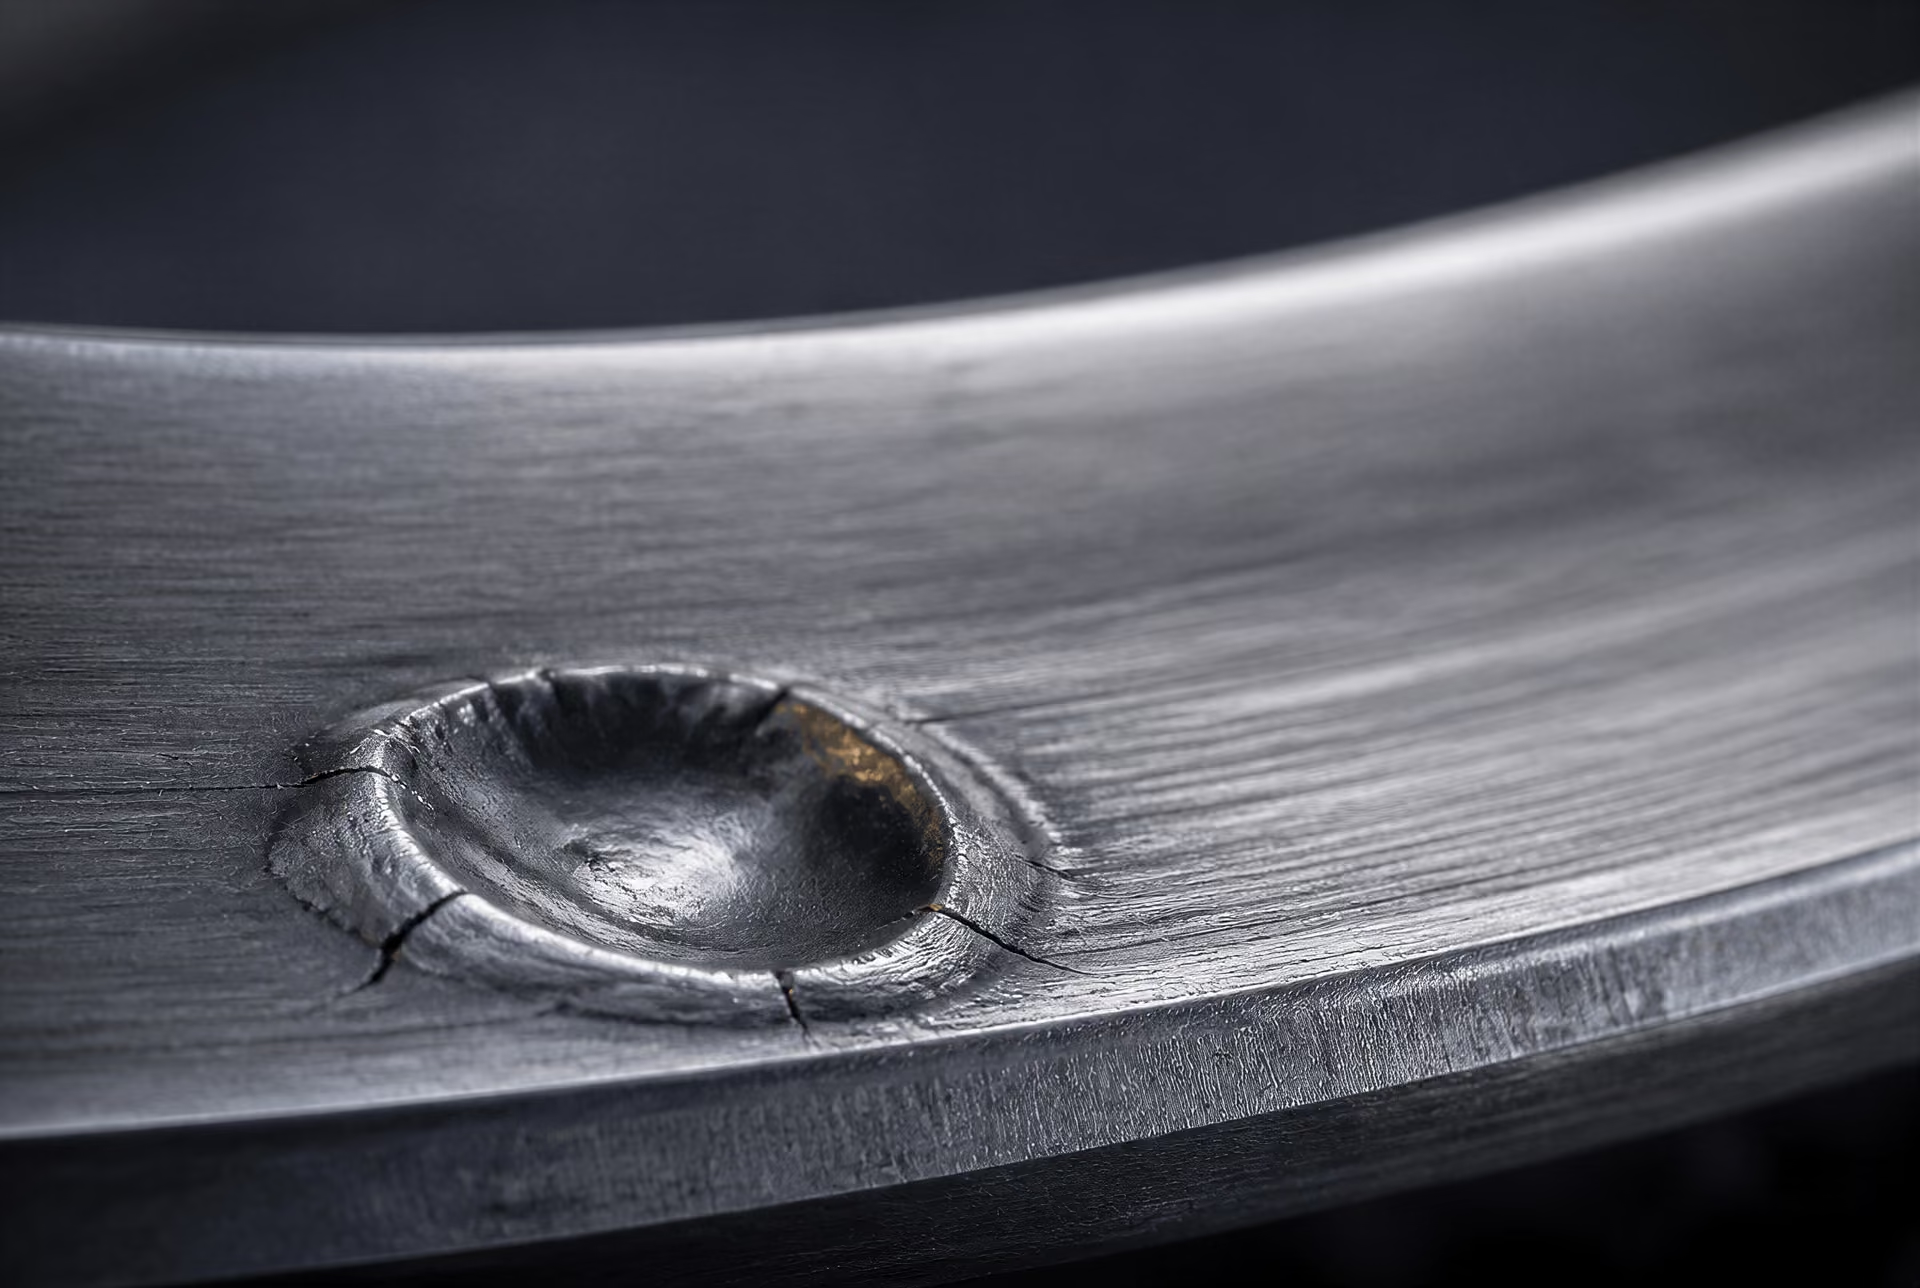
Uma amolgadela causada por um contaminante duro é uma descontinuidade geométrica, não simplesmente uma marca cosmética. Cada elemento que passa embate na sua borda, criando um pico de pressão e uma zona de deformação plástica. Os danos de manuseamento num ressalto, numa pista ou na extremidade de um rolete podem produzir o mesmo efeito. Os riscos, as queimaduras de rectificação, a ondulação e as rebarbas salientes interrompem a geometria de contacto prevista. Com uma lubrificação de película fina, estas características podem iniciar micropitting ou fissuras de origem superficial; sob cargas mais elevadas, podem acelerar uma fissura até esta formar um destacamento de maiores dimensões.
O resultado prático é directo: a vida calculada de um rolamento diz respeito ao rolamento, ao seu aço, à sua geometria, aos seus ajustes, à sua pré-carga, ao seu lubrificante e ao seu historial de contaminação enquanto sistema de funcionamento único. A alteração de qualquer um destes factores pode modificar o campo de tensões local, mantendo inalteradas a classe nominal e a dureza.
Lubrificação, Água e Micropitting
Separação pelo filme e interação metal-metal
A lubrificação faz mais do que reduzir o atrito entre um elemento rolante e uma pista de rolamento. O filme de lubrificante altera a forma como as duas superfícies transmitem a carga. Em condições de lubrificação elastoidrodinâmica total, a pressão no filme arrastado separa a maioria das asperezas opostas, pelo que o contacto hertziano nominal é suportado principalmente pelo lubrificante, e não por picos repetidos na superfície do aço. Quando a espessura do filme diminui relativamente à rugosidade da superfície, os contactos entre asperezas suportam uma parcela maior da carga. As tensões locais podem exceder largamente a tensão calculada para um contacto liso, mesmo quando a carga aplicada ao rolamento não se alterou.
Esta distinção é importante porque os cálculos dos rolamentos começam normalmente pelas hipóteses relativas à geometria, à carga e aos materiais. A ISO 281:2007 especifica métodos para calcular as capacidades de carga dinâmica e a vida nominal básica dos rolamentos fabricados com aço temperado para rolamentos de elevada qualidade. A sua vida nominal básica está associada a uma fiabilidade de 90%. A Schaeffler descreve L10 nos mesmos termos estatísticos: o número de revoluções atingido ou excedido por 90% de rolamentos aparentemente idênticos antes de surgirem os primeiros indícios de fadiga do material. A JTEKT define igualmente a capacidade de carga dinâmica básica como uma medida da capacidade de resistência à fadiga por rolamento e L10 como a vida com uma fiabilidade de 90% para rolamentos fabricados com os aços especificados para rolamentos ou com materiais equivalentes.
Estas definições não tornam a lubrificação uma correção menor. Separam uma vida de referência calculada do resultado em serviço de um determinado rolamento numa determinada máquina. Os métodos de cálculo da vida ajustada têm em conta a lubrificação, a contaminação, a fiabilidade e a carga correspondente ao limite de fadiga, porque estes fatores alteram as tensões que efetivamente atingem a superfície e a subsuperfície. Um rolamento fabricado em aço de crómio com elevado teor de carbono, o material padrão identificado pela NTN para elementos rolantes e pistas de rolamento, pode ainda sofrer danos prematuros se o seu lubrificante não conseguir manter a separação entre as superfícies.
A espessura do filme depende da viscosidade, da velocidade, da carga, da temperatura, do acabamento superficial e da geometria do contacto. Um aumento da temperatura reduz a viscosidade; um movimento oscilatório lento pode impedir a formação de um filme adequado; e uma carga elevada comprime o filme, aumentando simultaneamente a tensão na subsuperfície. O desalinhamento e a carga nas extremidades concentram ainda mais a pressão numa pequena região. Se se acrescentarem partículas abrasivas, estas podem provocar indentação na pista de rolamento, produzindo um concentrador permanente de tensões que permanece depois de o contaminante ter passado. A água pode reduzir o desempenho do filme lubrificante, promover a corrosão, alterar as reações dos aditivos e modificar a forma como as superfícies interagem. O contacto pode então alternar repetidamente entre uma separação parcial e um impacto direto metal-metal.
O micropitting como processo de fadiga superficial
O micropitting é uma forma de fadiga superficial, e não simplesmente um defeito de rugosidade ou uma mancha meramente estética. Tem início quando contactos repetidos entre asperezas, o deslizamento, a deformação plástica local e as tensões de tração próximas da superfície geram fissuras muito pequenas. As fissuras podem crescer em ângulos reduzidos sob a superfície e abrir para regiões cinzentas ou com aspeto mate, constituídas por numerosas pequenas cavidades. Assim, uma superfície pode parecer apenas ligeiramente descolorida, enquanto a sua geometria de suporte de carga e a população de fissuras já estão a sofrer alterações.
A variável crítica é a condição combinada da tensão de contacto e da separação pelo filme. Um rácio lambda baixo — o rácio entre a espessura do filme de lubrificante e a rugosidade superficial compósita — significa que interagem mais asperezas. O deslizamento pode acrescentar tensão de corte à carga compressiva repetida imposta pelo rolamento. Se uma aspereza, uma indentação ou uma inclusão elevar suficientemente a tensão local, pode iniciar-se uma fissura na superfície ou nas suas proximidades, que depois se propaga sob carregamento cíclico. Os micropites podem coalescer e formar danos de descamação de maiores dimensões, embora a transição não seja automática nem imediata.
É por isso que a dureza nominal, por si só, não permite prever a vida de um rolamento. Em 1987, a NASA comunicou que a dureza, a austenite retida, a dimensão dos grãos e a dimensão, o número e a área dos carbonetos influenciam a vida à fadiga dos elementos rolantes. O historial de processamento do aço também é importante: a fusão em duplo vácuo e outras melhorias relacionadas com a limpeza podem afetar a vida mais significativamente do que uma alteração moderada da composição da liga. O ASM Handbook, no seu tratamento de 2014 sobre aços para rolamentos, identifica a limpeza do aço e a ausência de inclusões não metálicas nocivas como o fator isolado mais importante, depois de uma microestrutura adequada, para alcançar uma elevada vida à fadiga por contacto de rolamento.
Uma inclusão e um defeito superficial relacionado com o lubrificante podem interagir. Uma inclusão sob uma pista de rolamento produz uma incompatibilidade do módulo de elasticidade e uma concentração local de tensões. Uma separação deficiente pelo filme acrescenta então um carregamento superficial severo sobre esse local subsuperficial. Inversamente, um micropite ou uma indentação causada por um contaminante pode aumentar o campo de tensões em torno de uma região de aço que, de outro modo, seria inofensiva. O processo de fadiga resultante pertence ao sistema completo do rolamento, e não a um valor de dureza impresso num certificado de material.
As principais famílias de materiais descritas na revisão de 2011 Steels for bearings são os aços martensíticos ou bainíticos endurecidos em toda a secção e os aços endurecidos superficialmente, com uma camada superficial dura sobre um núcleo mais macio. Ambas as classes podem proporcionar um desempenho adequado em contactos de rolamento, mas nenhuma elimina a necessidade de um processamento controlado, de um tratamento térmico apropriado, de uma lubrificação adequada e de condições de funcionamento limpas. Uma superfície dura pode resistir à indentação e, ainda assim, desenvolver fissuras de fadiga se o contacto for repetidamente sujeito a uma interação severa entre asperezas.
A contaminação por água e a matéria de ataque branco
A água é um contaminante ativo num rolamento, e não apenas um diluente que reduz a viscosidade do lubrificante. Pode estar presente sob a forma de água dissolvida, água livre, condensação ou uma emulsão dispersa. Os seus efeitos dependem da concentração, da temperatura, da química do lubrificante, da velocidade de funcionamento e do estado da superfície do aço. A água pode reduzir a capacidade de formação do filme, promover reações relacionadas com o hidrogénio ou a corrosão, perturbar os filmes de aditivos e contribuir para a formação de locais corroídos ou mecanicamente danificados a partir dos quais a fadiga pode começar.
Água dissolvida ou livre no lubrificante aumentou o micropitting e a fissuração por fadiga de contacto por rolamento, estando associada a matéria branca revelada por ataque químico nas interfaces das fissuras. Preliminary evidence
Um trabalho experimental divulgado em 2024 através do Office of Scientific and Technical Information do U.S. Department of Energy concluiu que a água dissolvida ou livre nos lubrificantes aumentava a ocorrência de micropitting e de fissuras de fadiga por contacto de rolamento. O mesmo trabalho associou a contaminação por água à presença de matéria de ataque branco nas interfaces das fissuras. Esta conclusão estabelece uma ligação entre uma condição do lubrificante e tanto os danos superficiais como as características microestruturais observadas em torno das fissuras de fadiga. Não significa que todos os rolamentos expostos à água falharão através de um único percurso idêntico, nem que a matéria de ataque branco tenha uma causa universal.
A matéria de ataque branco é uma região microestrutural que sofre um ataque químico mais ligeiro do que o aço do rolamento circundante, aparecendo frequentemente em torno de fissuras ou sob superfícies danificadas. Há estudos que associam essa matéria à ferrite alterada, à dissolução ou redistribuição de carbonetos, à deformação plástica severa, a efeitos na extremidade das fissuras e a mecanismos relacionados com o hidrogénio, dependendo do rolamento, do lubrificante e do historial de funcionamento. A água pode contribuir para alguns destes processos ao alterar as condições triboquímicas e as reações na extremidade das fissuras. Outros casos podem ser impulsionados por tensões elevadas, descargas elétricas, deslizamento, defeitos do material ou deformação prolongada. Tratar a matéria de ataque branco como prova de um mecanismo de falha específico sobrestima aquilo que a microscopia, por si só, pode estabelecer.
A contaminação do lubrificante também deve ser distinguida da limpeza do aço. A água, as partículas e os aditivos degradados entram no rolamento durante o fabrico, a montagem, o armazenamento ou o funcionamento; as inclusões não metálicas são características do processo de produção e transformação do aço. A conclusão do ASM relativa à limpeza diz respeito a estas últimas. Um aço limpo pode ser danificado por um lubrificante contaminado, enquanto um lubrificante altamente filtrado não pode remover uma inclusão já incorporada sob a pista de rolamento. Em serviço, contudo, os mecanismos podem reforçar-se mutuamente: uma inclusão fornece um concentrador subsuperficial de tensões, um filme enfraquecido pela água aumenta o carregamento das asperezas e a fissura resultante pode desenvolver matéria de ataque branco na sua interface.
A melhoria da vida útil exige, portanto, o controlo de ambos os lados do contacto. A seleção do material e as práticas de fusão reduzem os locais internos de iniciação; o tratamento térmico controla a martensite, a bainite, a austenite retida e os carbonetos; a filtração e a vedação limitam a entrada de partículas e água; e a seleção do lubrificante preserva a separação pelo filme à temperatura e à velocidade reais. A vida resultante é o resultado estatístico do sistema, e não uma consequência simples da designação da liga ou da dureza nominal.
Da iniciação da fissura à falha por contacto de rolamento
A fadiga por contacto de rolamento começa abaixo, à superfície ou nas proximidades da superfície carregada quando as tensões de contacto hertzianas repetidas excedem a resistência local do aço. A pista de rolamento pode parecer lisa e sem danos, enquanto cada elemento rolante que passa produz um pulso de tensão breve e intenso. A tensão de corte ortogonal máxima situa-se normalmente abaixo da superfície, mas a sua posição e magnitude variam em função da geometria do contacto, da distribuição da carga, da lubrificação, da topografia da superfície e da tracção. Um defeito, um aglomerado de carbonetos, um campo de tensões residuais ou uma região mecanicamente danificada podem concentrar essa tensão cíclica de forma suficiente para nuclearem uma fissura.
A falha subsequente não é determinada apenas pela dureza nominal. O aço de rolamentos de crómio e elevado teor de carbono, incluindo as designações 100Cr6 e AISI 52100 utilizadas em componentes de rolamentos temperados em toda a secção, pode apresentar desempenhos muito diferentes em termos de fadiga, dependendo da limpeza, do tratamento térmico, da austenite retida, da morfologia dos carbonetos e do historial de processamento. A NTN identifica o aço de rolamentos de crómio e elevado teor de carbono como um material normalizado para elementos rolantes e pistas. A revisão Steels for bearings (2011) divide os aços para rolamentos em qualidades martensíticas ou bainíticas temperadas em toda a secção e aços endurecidos à superfície, nos quais uma camada superficial dura é suportada por um núcleo mais macio. Ambas as famílias podem falhar por fadiga de contacto de rolamento, mas os seus perfis de tensão e trajectórias de fissuração são diferentes.
Iniciação de fissuras subsuperficiais
Uma inclusão não metálica é frequentemente o concentrador local de tensões mais importante num aço de rolamentos com aparência limpa. Os óxidos, sulfuretos, silicatos e aglomerados complexos de inclusões diferem da matriz martensítica revenida circundante quanto ao módulo de elasticidade, à forma, à adesão e à deformabilidade. Sob contacto de rolamento repetido, a interface entre a inclusão e a matriz pode descolar-se, ou pode formar-se uma fissura na matriz junto a uma aresta aguçada da inclusão. A fissura cresce então dentro da região de tensão de corte cíclica subsuperficial.
A discussão sobre aços para rolamentos no ASM Handbook, de 2014, identifica a limpeza do aço e a ausência de inclusões não metálicas nocivas como o factor individual mais importante, depois de uma microestrutura adequada, para alcançar uma vida elevada à fadiga de contacto de rolamento. Isto não significa que todas as inclusões provoquem falhas. O tamanho, a morfologia, a localização, a orientação, a distância em relação à zona de tensão máxima e o historial local de tensões são todos relevantes. Uma inclusão pequena e arredondada pode ser inofensiva numa zona onde um óxido angular de maiores dimensões esteja situado directamente sob a pista de contacto.
A microestrutura controla a resposta do aço nas proximidades desse defeito. O trabalho da NASA de 1987 sobre a fadiga de rolamentos indica que a dureza, a austenite retida, o tamanho dos grãos e o tamanho, número e área dos carbonetos influenciam a vida à fadiga dos elementos rolantes. Uma segregação excessiva de carbonetos pode proporcionar trajectórias para as fissuras; um teor inadequado de austenite retida pode alterar a estabilidade dimensional e o comportamento de transformação; e grãos grosseiros ou um revenido deficiente podem reduzir a resistência aos danos cíclicos. O processamento pode ter mais influência do que uma simples comparação da composição química. A fusão em vácuo duplo, por exemplo, pode melhorar o desempenho à fadiga ao reduzir as inclusões nocivas, mesmo quando a análise nominal da liga sofre poucas alterações.
A primeira fissura é, portanto, um acontecimento local no interior de um sistema de material carregado. Pode permanecer inactiva durante muitos ciclos, propagar-se por uma curta distância paralelamente à pista ou mudar de direcção em relação à superfície à medida que o campo de tensões circundante se altera. Um valor de dureza medido numa secção transversal acessível não pode revelar qual destas condições está presente.
Propagação de fissuras e descamação
Quando uma fissura subsuperficial atinge uma dimensão crítica, o rolamento e o deslizamento repetidos fazem-na atravessar o material sujeito a tensões. As faces da fissura podem roçar entre si, oxidar-se ou acumular partículas de desgaste. Podem desenvolver-se ramificações quando a fissura encontra carbonetos, limites de grão da austenite prévia, inclusões ou regiões com diferentes tensões residuais. Por fim, uma ramificação liga-se à superfície da pista, ou uma fissura próxima da superfície isola um fragmento de aço.
A descamação é o evento de remoção de material daí resultante: uma parte da pista endurecida ou do elemento rolante separa-se, deixando uma cratera com fundo fracturado e bordos levantados ou deslocados. O fragmento separado não é simplesmente uma mancha ou uma marca polida. É uma porção de aço de rolamentos gerada por fadiga, e a cratera aumenta o impacto, a vibração e a tensão local à medida que os elementos rolantes seguintes passam sobre ela. As partículas destacadas podem também circular no lubrificante, produzindo indentações secundárias e concentradores de tensão adicionais.
Esta progressão explica por que razão os danos visíveis podem ser muito maiores do que o defeito que lhes deu origem. Uma inclusão microscópica pode iniciar uma fissura, enquanto a descamação final remove uma área à escala do milímetro após a ramificação da fissura e o carregamento repetido da superfície. A carga pode permanecer abaixo do limite de cedência estática do componente como um todo, mas as tensões cíclicas locais no defeito e na ponta da fissura podem ainda assim produzir fadiga.
A terminologia relativa à vida dos rolamentos deve ser mantida separada desta sequência metalúrgica. A ISO 281:2007 especifica métodos para as capacidades de carga dinâmica e a vida nominal básica dos rolamentos fabricados a partir de aço de rolamentos endurecido de elevada qualidade; a sua vida nominal básica corresponde a uma fiabilidade de 90%. A BS ISO 281:2007 é a adopção britânica dessa norma. A Schaeffler define L10 como o número de rotações atingido ou excedido por 90% de rolamentos aparentemente idênticos antes das primeiras indicações de fadiga do material, e a JTEKT apresenta a mesma base de 90% para rolamentos fabricados com aços de rolamentos especificados ou materiais equivalentes. L10 é uma referência estatística, não uma promessa de que todos os rolamentos sofrerão descamação nesse ponto. A vida ajustada pode incorporar a lubrificação, a contaminação, a fiabilidade e a carga-limite de fadiga. Descreve um sistema em funcionamento, não a composição química isoladamente.
Fadiga com origem na superfície e micropitting
Os danos com origem na superfície começam onde o contacto está exposto às condições de lubrificação e de manuseamento. Se a película de lubrificante for demasiado fina para a rugosidade combinada das superfícies, as asperezas opostas entram repetidamente em contacto. Uma viscosidade baixa, um fornecimento insuficiente de lubrificante, uma temperatura excessiva, o deslizamento, a contaminação por água e uma composição química incorrecta do lubrificante podem todos reduzir a protecção proporcionada pela película. Uma indentação causada por uma partícula dura ou por um impacto durante a montagem produz uma concentração de tensões mais aguçada do que a sua reduzida profundidade poderia sugerir. Os detritos que atravessam o contacto podem indentar uma pista e formar um rebordo em torno da indentação, iniciando fissuras na sua margem.
O micropitting é uma forma inicial de fadiga superficial caracterizada por muitas cavidades pequenas e pouco profundas e por um aspecto cinzento ou mate. Está associado à interacção entre asperezas, à deformação plástica local, a fissuras com origem na superfície e à perda do material próximo da superfície. O micropitting não é o mesmo que uma descamação desenvolvida. Uma descamação é uma cratera de fadiga de maiores dimensões, formada depois de o crescimento de uma fissura ter destacado um fragmento coerente; o micropitting consiste geralmente em remoções superficiais finas e distribuídas, antes de ocorrer uma separação dessa escala. Se a lubrificação e o carregamento continuarem a ser desfavoráveis, o micropitting pode coalescer, aprofundar-se e evoluir para uma fadiga superficial com origem na superfície mais grave.
A água pode agravar ambos os mecanismos. Um estudo de 2024 do U.S. Department of Energy indicou que a água dissolvida ou livre no lubrificante aumentou o micropitting e a fissuração por fadiga de contacto de rolamento, estando associada à formação de matéria de ataque branco nas interfaces das fissuras. A matéria de ataque branco é uma característica metalúrgica e, por si só, não constitui um diagnóstico: a sua presença deve ser interpretada em conjunto com a geometria das fissuras, a deformação local, o historial térmico e as condições de funcionamento.
O exame após a falha tem, por isso, de integrar várias observações. A localização da fractura indica se o processo inicial foi subsuperficial ou ligado à superfície; a análise metalográfica revela martensite, bainite, austenite retida, carbonetos, descarbonização e regiões de ataque branco; a análise das inclusões determina se existe uma partícula não metálica na origem; e os registos relativos ao lubrificante, aos vedantes, à contaminação e à carga permitem testar a explicação baseada nas condições de funcionamento. A tensão de contacto, o desalinhamento, o ciclo de serviço e a tracção podem explicar por que razão um defeito se tornou activo. Não é possível atribuir a causa material de uma falha a um rolamento apenas com base numa fotografia da descamação ou numa leitura de dureza.
Rotas de Processamento e Controlo da Qualidade
A ASTM STP 1327 organiza a produção de aço para rolamentos em torno de quatro etapas interligadas: produção do aço, endurecimento integral, endurecimento superficial e modificação da superfície. Esta sequência é mais útil do que tratar a designação de uma qualidade como uma descrição completa da capacidade de resistência à fadiga. Um rolamento pode ser fabricado a partir de um aço reconhecido de alto teor de carbono e crómio e, ainda assim, apresentar uma vida deficiente à fadiga por contacto de rolamento se a sua população de inclusões, estrutura dos carbonetos, resposta ao tratamento térmico ou geometria final não forem controladas. A revisão da NASA de 1987 chega à mesma conclusão prática: a dureza, a austenite retida, o tamanho dos grãos e o tamanho, número e área dos carbonetos influenciam a vida à fadiga dos elementos rolantes, enquanto diferenças de processamento, como a fusão sob vácuo duplo, podem ter mais importância do que alterações moderadas na composição química.
Produção primária e secundária do aço
Sequência de processamento e controlo da qualidade
- Fusão e refinação Controlar a composição, os gases, as interações com a escória e a formação de inclusões.
- Fundição e refusão Limitar a segregação e as descontinuidades internas através de solidificação controlada ou refusão.
- Forjamento ou laminagem Refinar a estrutura fundida e controlar a deformação, a bandagem e o tamanho do grão.
- Tratamento térmico Estabelecer a martensite, a bainite, os carbonetos, a austenite retida e as tensões residuais.
- Inspeção Verificar a limpeza, a dureza, a microestrutura, a geometria, o estado da superfície e a profundidade de endurecimento.
A rota começa com a seleção da carga, a fusão e a refinação. O aço para rolamentos de alto teor de carbono e crómio é um material de referência para elementos rolantes e pistas, conforme descrito pela NTN, enquanto outras aplicações utilizam aços ligados de endurecimento integral, qualidades bainíticas ou aços para endurecimento superficial. A designação familiar AISI 52100, habitualmente redigida como ASTM A295 Grade 52100 para barras e fios de qualidade para rolamentos, não garante uma qualidade interna idêntica entre diferentes corridas ou produtores. Os limites químicos definem uma janela de composição; não definem o número, o tamanho, a morfologia ou a distribuição das inclusões não metálicas.
A produção primária do aço estabelece a composição global e remove parte do oxigénio dissolvido, do enxofre e de outros elementos indesejáveis. A metalurgia secundária controla depois os pormenores que se tornam críticos no contacto de rolamento: a prática de desoxidação, o tratamento sob vácuo, as reações escória-metal, a temperatura, a agitação, a modificação das inclusões e as condições de vazamento. O tratamento com cálcio, por exemplo, pode alterar a forma das inclusões, mas uma inclusão menos angular não é automaticamente inofensiva numa pista sujeita a tensões elevadas. A sua composição química, o tamanho, a posição em relação ao contacto e a ligação à matriz envolvente continuam a ser importantes.
A obtenção de aço limpo exige controlo ao longo de toda a rota. A reoxidação durante a transferência, a escória arrastada, a contaminação pelo pó de molde, uma prática deficiente no distribuidor e a segregação na linha central podem introduzir defeitos que um ensaio final de dureza não detetará. A refusão sob escória eletrocondutora, a refusão por arco sob vácuo e outras rotas de refinação podem reduzir populações específicas de defeitos, mas cada uma apresenta limitações de processo e deve ser avaliada pelo material resultante, e não apenas pelo nome do processo. A forjagem ou a laminagem subsequentes fragmentam a estrutura de vazamento e redistribuem a segregação; a taxa de redução, a temperatura de deformação e o historial de arrefecimento afetam a bandagem dos carbonetos, o tamanho dos grãos e a detetabilidade por ultrassons.
Um certificado que indique carbono, crómio, manganês, silício, fósforo e enxofre estabelece, portanto, apenas a conformidade química. Por si só, não estabelece o desempenho à fadiga por contacto de rolamento. O tratamento sobre aços para rolamentos do ASM Handbook de 2014 identifica a limpeza e a ausência de inclusões não metálicas prejudiciais como o fator individual mais importante, depois de se obter uma microestrutura adequada, para alcançar uma vida elevada à fadiga por contacto de rolamento. Esta hierarquia constitui um alerta contra a classificação dos aços apenas pelo teor nominal de carbono ou de crómio.
Conceitos de fusão e refusão sob vácuo
O processamento sob vácuo aborda os gases e as inclusões, mas a expressão “fundido sob vácuo” não corresponde a um único nível de qualidade. A fusão por indução sob vácuo (VIM) funde e refina a carga sob pressão reduzida, ajudando a remover o hidrogénio dissolvido e limitando a contaminação atmosférica, ao mesmo tempo que permite um controlo rigoroso da composição. A refusão por arco sob vácuo (VAR) volta então a fundir um elétrodo consumível sob vácuo. A solidificação controlada pode reduzir a segregação e os vazios e produzir um lingote mais limpo e uniforme. Uma rota VIM-VAR é frequentemente designada por fusão sob vácuo duplo.
O objetivo não é simplesmente aumentar a dureza. Um menor teor de hidrogénio reduz o risco de descamação e fissuração interna; um melhor controlo da solidificação reduz a segregação prejudicial; e uma menor carga de inclusões reduz a concentração local de tensões sob contacto hertziano repetido. As conclusões da NASA de 1987 são importantes neste contexto, pois colocam o historial de processamento ao lado da química — e, por vezes, à sua frente — como fator determinante da vida útil. Duas corridas dentro da mesma especificação nominal podem responder de forma diferente à esferoidização, à austenitização, à têmpera e ao revenido, porque a segregação prévia e as populações de carbonetos são diferentes.
A refusão também envolve compromissos. A qualidade do elétrodo, a estabilidade do arco, a velocidade de fusão e a geometria do lingote influenciam a segregação e os defeitos. Uma corrida refundida continua a necessitar de forjagem, tratamento térmico e inspeção. O tratamento sob vácuo não pode corrigir uma microestrutura final desfavorável nem eliminar uma queimadura de retificação na pista. Também não elimina a necessidade de controlar a lubrificação e a contaminação durante o serviço. Um trabalho experimental divulgado através do U.S. Department of Energy em 2024 concluiu que a água dissolvida ou livre no lubrificante aumentava a micropitting e a fissuração por fadiga de contacto de rolamento, estando associada a matéria branca de ataque químico nas interfaces das fissuras. O processamento do material e as condições de funcionamento convergem na zona de contacto.
Após a produção do aço, a distinção estabelecida pela ASTM STP 1327 entre endurecimento integral, endurecimento superficial e modificação da superfície ajuda a definir o que deve ser verificado. Os aços martensíticos ou bainíticos de endurecimento integral apresentam uma secção endurecida em todo o componente de trabalho. Os aços de endurecimento superficial proporcionam uma superfície dura, enriquecida em carbono, sobre um núcleo mais macio e tenaz, o que pode melhorar a resistência à indentação e suportar as tensões subsuperficiais. A modificação da superfície pode incluir retificação controlada, superacabamento, nitruração ou outros tratamentos que alterem a rugosidade, as tensões residuais ou a dureza próxima da superfície. Estas rotas alteram o campo de tensões; não tornam as inclusões irrelevantes.
Inspeção da limpeza e da microestrutura
A metalografia estabelece a ligação entre a rota de produção e a estrutura que efetivamente suporta a carga. Uma secção polida e atacada pode revelar o tamanho dos grãos de austenite prévia, a martensite ou a bainite, as redes de carbonetos, a bandagem, a descarbonetação, as fissuras de têmpera e os constituintes anómalos. A microscopia ótica é habitualmente complementada por microscopia eletrónica de varrimento e análise dispersiva em energia quando é necessário identificar uma inclusão ou a origem de uma fissura. A questão não é apenas saber se o aço é duro, mas se a sua matriz e as suas segundas fases proporcionam uma estrutura estável e resistente à fissuração.
A classificação das inclusões mede a quantidade, o tipo, o tamanho e a distribuição da matéria não metálica segundo um método de comparação especificado, como a ASTM E45. As classificações de inclusões de óxidos, sulfuretos, silicatos e inclusões globulares podem revelar diferenças que a composição global oculta. A análise automatizada de inclusões pode acrescentar dados sobre a distribuição dos tamanhos e mapas de inclusões, enquanto a inspeção por ultrassons pode detetar descontinuidades internas de maiores dimensões num volume de produção. Uma classificação é um resultado de amostragem, não uma previsão direta da vida útil: uma inclusão rara próxima da região de tensão de corte subsuperficial máxima pode dominar a falha de um rolamento, mesmo quando a classificação média parece aceitável.
A avaliação dos carbonetos é igualmente necessária nos aços de alto teor de carbono e crómio. Redes de carbonetos excessivas, carbonetos grosseiros não dissolvidos, bandagem dos carbonetos ou uma esferoidização deficiente podem promover a fissuração, prejudicar a tenacidade e produzir uma resposta desigual durante a austenitização. As medições devem abranger o tamanho, o número, a fração de área e a distribuição dos carbonetos. A NASA identifica especificamente as quatro características — juntamente com a dureza, a austenite retida e o tamanho dos grãos — como variáveis que afetam a vida à fadiga dos elementos rolantes.
A medição da dureza verifica a resposta ao tratamento térmico, utilizando uma escala e localizações especificadas, em vez de uma única leitura conveniente à superfície. A austenite retida requer uma medição separada, habitualmente por difração de raios X, porque duas peças com a mesma dureza Rockwell podem conter quantidades diferentes de austenite retida, que se transforma ou sofre alterações dimensionais durante o serviço. A inspeção dimensional verifica depois a geometria da pista, a circularidade, a ondulação, o desvio radial, a profundidade da camada endurecida, os danos de retificação e a rugosidade da superfície. A geometria do contacto e a distribuição da carga determinam as tensões calculadas; por isso, um aço quimicamente conforme com uma geometria deficiente não constitui um sistema de fadiga conforme.
A ISO 281:2007 calcula as capacidades de carga dinâmica e a vida nominal básica dos rolamentos fabricados com aço endurecido de alta qualidade para rolamentos; a sua vida nominal básica corresponde à vida associada a uma fiabilidade de 90%. A Schaeffler e a JTEKT definem, por isso, estatisticamente a L10 como o número de revoluções atingido ou excedido por 90% de rolamentos aparentemente idênticos antes dos primeiros indícios de fadiga do material. A vida ajustada considera adicionalmente a lubrificação, a contaminação, a fiabilidade e a carga-limite de fadiga. O controlo da qualidade estabelece a capacidade do material. Não transforma um certificado químico numa garantia de L10.
Aços de Rolamentos Temperados em Toda a Secção versus Aços de Rolamentos Cementados
Os aços para rolamentos são frequentemente divididos em duas arquitecturas de material: os aços temperados em toda a secção, cuja secção útil é dura desde a superfície de contacto até ao interior, e os aços cementados, cuja camada exterior dura é suportada por um núcleo mais tenaz e com menor teor de carbono. A distinção não é simplesmente uma escolha entre “duro” e “macio”. Determina a forma como são geridas as tensões de contacto, as tensões de corte subsuperficiais, as cargas de impacto, a propagação de fissuras e as deformações resultantes do fabrico.
Nenhuma das arquitecturas garante uma determinada vida útil do rolamento. A norma ISO 281:2007 define métodos para calcular as capacidades de carga dinâmica e a vida nominal básica de rolamentos fabricados em aço endurecido para rolamentos de alta qualidade; a sua vida nominal básica é a vida associada a uma fiabilidade de 90%. A Schaeffler e a JTEKT definem igualmente L10 como o número de revoluções atingido ou excedido por 90% de rolamentos aparentemente idênticos antes do aparecimento das primeiras indicações de fadiga do material. Esse resultado estatístico descreve uma população de rolamentos, não um valor de dureza.
Dureza uniforme em toda a secção
Os aços para rolamentos temperados em toda a secção são normalmente qualidades de aço de alto teor de carbono e crómio, como o AISI/SAE 52100, também designado por 100Cr6 na EN ISO 683-17 e por SUJ2 na JIS G 4805. A NTN identifica o aço de alto teor de carbono e crómio para rolamentos como um material normalizado para elementos rolantes e pistas. Após a austenitização, têmpera e revenido, o aço desenvolve uma estrutura predominantemente martensítica, contendo carbonetos finamente distribuídos. A têmpera integral bainítica é outra abordagem utilizada em determinados projectos de rolamentos e tratamentos térmicos, sendo o ciclo de transformação escolhido para obter a resistência, a estabilidade dimensional e o desempenho à fadiga necessários.
A principal vantagem é a continuidade. A pista ou o elemento rolante não passa abruptamente de uma camada endurecida para um interior significativamente mais macio. Por conseguinte, as tensões subsuperficiais encontram um material com resistência globalmente semelhante em toda a zona carregada, o que é adequado para muitos contactos de rolamento convencionais. Isto é particularmente útil quando as tensões ortogonais e de corte máximas se encontram abaixo da superfície, como acontece nos contactos hertzianos. Toda a secção pode suportar cargas de compressão e de corte, enquanto a matriz resiste à deformação plástica em torno dos carbonetos e de outros concentradores locais de tensão.
“Dureza uniforme” não significa microestrutura uniforme. Um anel de rolamento de 52100 pode conter variações na martensite, na austenite retida, no tamanho dos carbonetos, na distribuição dos carbonetos e no tamanho dos grãos de austenite prévia ao longo da sua secção. A resposta ao tratamento térmico também depende da espessura da secção e das condições de arrefecimento. Em 1987, a NASA comunicou que a dureza, a austenite retida, o tamanho dos grãos e o tamanho, número e área dos carbonetos influenciam a vida à fadiga dos elementos rolantes. Uma quantidade excessiva de austenite retida pode transformar-se durante o serviço e contribuir para alterações dimensionais; um tamanho excessivo dos carbonetos ou a segregação podem criar locais de iniciação de fissuras, mesmo quando a dureza medida se encontra dentro da especificação.
A limpeza do aço é igualmente decisiva. O ASM Handbook, de 2014, identifica a limpeza do aço e a ausência de inclusões não metálicas prejudiciais como o factor individual mais importante, depois de uma microestrutura adequada, para obter uma elevada vida à fadiga por contacto de rolamento. Uma inclusão próxima da zona de tensão de corte máxima pode produzir um campo local de tracção, iniciar uma fissura e dominar a distribuição das falhas. A fusão em vácuo, a refusão por electroescória, o controlo das inclusões e uma forjagem cuidadosa podem, por conseguinte, alterar o desempenho à fadiga mais do que uma modificação moderada da composição nominal da liga. Os ensaios da NASA também demonstraram que o processamento, incluindo a fusão dupla em vácuo, podia afectar fortemente a vida útil.
A têmpera integral tem limitações. Um anel de grandes dimensões ou um componente sujeito a cargas elevadas pode desenvolver gradientes de dureza, tensões residuais e deformações durante a têmpera. A resistência necessária da secção também pode reduzir a tolerância ao impacto ou a danos nas arestas, especialmente quando a geometria cria concentrações de tensão. Um perfil de dureza, a medição da austenite retida, o exame metalográfico e a inspecção dimensional são mais informativos do que uma única leitura da dureza superficial.
Superfície endurecida sobre um núcleo mais tenaz
Os aços para rolamentos cementados concentram a dureza máxima na zona de contacto de rolamento e mantêm sob essa camada um núcleo mais tenaz e com menor teor de carbono. Entre as qualidades comuns para cementação contam-se a 16MnCr5, segundo a EN ISO 683-3, a SAE 5120 e a SAE 8620; a selecção específica para rolamentos continua a depender do produto aplicável, do desenho e dos requisitos de qualidade. A cementação ou carbonitruração enriquece a superfície, seguindo-se a têmpera e o revenido para produzir uma camada martensítica. O núcleo pode permanecer com menor teor de carbono e, por conseguinte, ser mais tolerante ao impacto, à flexão e às cargas que promovem a propagação de fissuras do que uma secção totalmente endurecida.
A camada deve ser suficientemente profunda para conter o campo importante de tensões de contacto sob a carga, a geometria e o regime de funcionamento especificados. Não existe um valor universal de profundidade de cementação que possa ser defendido. Uma camada pouco profunda pode permitir que a região de elevado corte alcance a transição entre a camada e o núcleo, onde variam a dureza, a tensão residual e a microestrutura. Uma camada mais profunda aumenta o tempo de processamento e pode aumentar a deformação, a austenite retida ou a fissuração relacionada com a têmpera se o tratamento não for devidamente controlado. A profundidade da camada deve, por isso, ser definida com base em perfis de dureza, critérios de profundidade efectiva da camada, distribuição de tensões calculada e validação sob cargas representativas — e não através de um número genérico copiado de outro rolamento.
A região de transição é tão importante como os valores nominais da superfície e do núcleo. Não deve conter uma fragilidade acentuada causada por precipitação excessiva de carbonetos, gradientes de carbono, produtos de transformação macios ou tensões residuais desfavoráveis. Um perfil correctamente projectado pode posicionar uma tensão residual de compressão junto à superfície, favorecer a resistência à abertura de fissuras e manter um núcleo capaz de absorver energia de impacto. Contudo, o núcleo não substitui um projecto correcto do contacto. Se uma fissura tiver início numa inclusão não metálica, numa queimadura de rectificação, numa indentação superficial ou numa marca provocada por contaminação do lubrificante, a tenacidade do núcleo pode não impedir a fadiga por contacto de rolamento.
A cementação também introduz um problema dimensional. A camada enriquecida em carbono, a transformação durante a têmpera e o revenido subsequente podem produzir alterações no diâmetro, na circularidade e no perfil da pista. A deformação é particularmente importante em anéis finos, anéis de grandes dimensões, contactos coroados e componentes que exigem um controlo rigoroso da pré-carga ou da folga. As sobremedidas de maquinagem, o projecto dos dispositivos de fixação, o controlo da têmpera e a rectificação final devem ser planeados em conjunto. A arquitectura cementada só tem valor mecânico se o rolamento acabado preservar a geometria pretendida.
Lógica de selecção para cargas de impacto e de fadiga
A escolha segue o percurso da carga, não uma classificação geral dos tipos de aço. Um aço martensítico ou bainítico temperado em toda a secção é frequentemente adequado quando a geometria do contacto é bem controlada, o impacto é limitado, as dimensões da secção permitem um tratamento térmico fiável e o requisito principal é a resistência a tensões hertzianas repetidas. Pode proporcionar uma estrutura portante consistente e um conceito de material mais simples. Isto não o torna imune a inclusões, falhas de lubrificação ou contaminação.
A cementação torna-se atractiva quando um anel de rolamento ou um elemento rolante tem de combinar uma camada de contacto altamente resistente com uma maior tolerância ao impacto, ao choque, à flexão ou à propagação de fracturas no interior. Os rolamentos de transmissões automóveis, os rolamentos de grandes dimensões e as aplicações com sobrecargas transitórias podem beneficiar desta separação de funções, desde que a profundidade da camada, a transição e as propriedades do núcleo correspondam ao campo de tensões real. Um núcleo tenaz não pode compensar uma pista subdimensionada, e uma camada dura não pode garantir a vida à fadiga se a sua limpeza ou microestrutura forem deficientes.
A geometria determina onde as tensões se concentram. A curvatura da pista, a conformidade, o carregamento das arestas, o contacto com o rebordo, a inclinação dos rolos, a pré-carga e a distribuição da carga podem fazer com que a fronteira entre a camada e o núcleo esteja seguramente afastada da zona crítica ou constitua uma fragilidade séria. A lubrificação e a contaminação modificam então o processo de dano: um estudo de 2024 do U.S. Department of Energy comunicou que a água dissolvida ou livre aumentava a micropitting e a fissuração por fadiga de contacto de rolamento, estando associada a matéria branca de ataque químico nas interfaces das fissuras.
A capacidade do material deve, por conseguinte, ser separada da vida calculada. A ISO 281:2007, a BS ISO 281:2007, a Schaeffler e a JTEKT fornecem o enquadramento da vida nominal; a vida ajustada tem adicionalmente em conta a lubrificação, a contaminação, a fiabilidade e a carga-limite de fadiga. A arquitectura correcta é aquela cujo perfil de tensões, limpeza, microestrutura, controlo da deformação e tolerância à fractura se adequam à geometria e ao regime de funcionamento do rolamento. A dureza nominal, por si só, não pode determinar essa escolha.
Aços para Rolamentos Aeroespaciais, Resistentes à Corrosão e com Superfície Modificada
A ASTM STP 1327 coloca os aços aeroespaciais, os aços resistentes à corrosão e a modificação superficial a par dos temas centrais da limpeza dos rolamentos, da produção do aço, do endurecimento integral, da cementação, da vida dos rolamentos e da fadiga por contacto de rolamento. Esta organização é útil porque estes materiais não são simplesmente versões mais resistentes do aço convencional para rolamentos. Cada um responde a uma limitação de serviço que pode alterar o mecanismo de falha, o processo de fabrico ou o cálculo da vida útil.
Considerações relativas aos aços para rolamentos aeroespaciais
Os rolamentos aeroespaciais podem estar sujeitos a velocidades elevadas, fornecimento reduzido de lubrificante, grandes variações de temperatura, vibrações, vácuo ou acesso limitado para manutenção. Por conseguinte, o material tem de manter uma dureza adequada e estabilidade dimensional, resistindo simultaneamente à fadiga por contacto de rolamento sob uma geometria de contacto rigorosamente controlada. Estes requisitos podem entrar em conflito. Uma capacidade superior a temperaturas elevadas pode exigir uma liga e uma condição de revenido que reduzam a dureza normalmente associada aos aços para rolamentos à temperatura ambiente; os projetos de baixa densidade ou resistentes à corrosão podem impor compromissos diferentes relativamente ao módulo de elasticidade, à população de carbonetos ou ao tratamento térmico.
O aço convencional para rolamentos, de elevado teor de carbono e crómio, continua a ser um material de referência. A NTN identifica o aço para rolamentos de elevado teor de carbono e crómio como material padrão para os elementos rolantes e as pistas, enquanto os aços martensíticos ou bainíticos endurecidos integralmente constituem uma das principais famílias de aços para rolamentos identificadas na revisão de 2011 Steels for bearings. Os aços cementados constituem a outra grande família: uma camada superficial dura suporta o contacto, enquanto um núcleo mais tenaz e macio lhe proporciona apoio. A escolha não é feita apenas com base na dureza nominal.
No caso dos graus destinados à indústria aeroespacial, a questão relevante é saber como se comporta a microestrutura completa ao longo da profundidade submetida a tensões. Em 1987, a NASA comunicou que a dureza do aço para rolamentos, a austenite retida, o tamanho do grão e o tamanho, número e área dos carbonetos influenciam a vida à fadiga dos elementos rolantes. A austenite retida pode transformar-se sob a tensão de serviço, alterando as dimensões e as tensões residuais. Os carbonetos grosseiros, mal distribuídos ou associados a inclusões nocivas podem atuar como concentradores de tensão. Os grãos finos e um controlo adequado dos carbonetos ajudam, mas nenhum deles garante imunidade à fadiga.
A produção do aço pode ser mais importante do que uma pequena alteração na composição nominal da liga. O processamento sob vácuo, incluindo a fusão sob duplo vácuo nas aplicações em que esta é especificada, reduz a população de inclusões não metálicas prejudiciais e pode melhorar o desempenho à fadiga. Em 2014, o ASM Handbook declarou que a limpeza do aço e a ausência de inclusões não metálicas nocivas constituem o fator individual mais importante, depois de uma microestrutura adequada, para obter uma vida elevada à fadiga por contacto de rolamento. Esta conclusão é especialmente importante nas aplicações aeroespaciais, em que uma pequena inclusão pode determinar a vida útil de uma peça que, de outro modo, teria recebido um tratamento térmico cuidadosamente controlado.
A vida calculada continua a ter um significado estatístico definido. A ISO 281:2007 estabelece métodos para as capacidades de carga dinâmica e para a vida nominal básica dos rolamentos fabricados com aço para rolamentos endurecido e de elevada qualidade; a sua vida nominal básica corresponde a uma fiabilidade de 90%. A BS ISO 281:2007 constitui a adoção britânica dessa norma. Em 2024, a Schaeffler define L10 como o número de revoluções atingido ou excedido por 90% de rolamentos aparentemente idênticos antes do aparecimento das primeiras indicações de fadiga do material. A JTEKT estabelece a mesma base de 90% para rolamentos fabricados com aços para rolamentos especificados ou materiais equivalentes. A capacidade do material para aplicações aeroespaciais não transforma L10 num intervalo de serviço garantido. A vida ajustada deve ter em conta a lubrificação, a contaminação, a fiabilidade e a carga-limite de fadiga, além da carga, da velocidade e da tensão de contacto.
Aços para rolamentos resistentes à corrosão
O aço para rolamentos resistente à corrosão destina-se a ambientes com água, condensação, fluidos de processo e atmosferas agressivas, mas a resistência à corrosão geralmente consome parte do espaço composicional utilizado para obter elevada dureza e resistência à fadiga. Um grau de aço inoxidável rico em crómio para rolamentos, como o AISI 440C, designado X105CrMo17 na EN 10088-3, pode ser endurecido até obter uma estrutura adequada para rolamentos; contudo, o seu desempenho depende da qualidade da fusão, do controlo dos carbonetos, do tratamento térmico, do acabamento superficial e do ambiente corrosivo efetivo. “Inoxidável” descreve a resistência a um ambiente especificado, não a ausência de corrosão em todas as condições de funcionamento de um rolamento.
As mesmas variáveis do sistema continuam ativas. Os cloretos podem provocar picadas de corrosão localizada, e uma picada constitui um concentrador de tensão superficial grave num contacto de rolamento. A presença de água no lubrificante cria outra via para a ocorrência de danos. Um estudo de 2024 indexado pelo Office of Scientific and Technical Information do U.S. Department of Energy concluiu que a água dissolvida ou livre aumentava a micropitting e a fissuração por fadiga de contacto de rolamento, estando associada à formação de matéria branca de ataque nas interfaces das fissuras. Uma liga resistente à corrosão não consegue compensar um lubrificante contaminado, uma vedação inadequada, um acabamento superficial deficiente ou uma tensão de contacto excessiva.
O serviço sob vácuo e a temperaturas elevadas criam compromissos relacionados. No vácuo, a seleção do lubrificante e a libertação de gases podem governar o sistema de forma mais determinante do que a designação do aço. A temperaturas elevadas, a estabilidade ao revenido, a alteração dimensional, a transformação da austenite retida e a degradação do lubrificante tornam-se preocupações centrais. Um grau que apresente dureza suficiente à temperatura ambiente pode perder resistência útil à fadiga após uma exposição prolongada, caso a sua microestrutura se altere. Inversamente, uma liga selecionada pela sua estabilidade térmica pode exigir cargas de contacto diferentes ou um modelo de vida útil diferente. Por conseguinte, a seleção do material deve especificar o intervalo de temperaturas, a atmosfera, o lubrificante, a pressão de contacto e a tolerância dimensional, em vez de se limitar a designar um aço inoxidável ou aeroespacial.
Modificação superficial e modos de falha alterados
A modificação superficial altera as condições próximas da superfície: dureza, tensão residual, atrito, rugosidade, resistência ao desgaste ou comportamento perante a corrosão. A cementação altera o perfil de dureza e coloca um núcleo tenaz sob a camada endurecida. A nitruração introduz uma camada endurecida enriquecida com azoto. Outros tratamentos podem alterar a composição química da superfície ou produzir uma camada depositada, mas o seu efeito deve ser descrito através da espessura medida, da aderência, da rugosidade, da tensão residual e da compatibilidade com o lubrificante.
Estes tratamentos podem deslocar o local crítico de falha. Uma superfície mais dura pode reduzir a deformação plástica e determinados tipos de desgaste; contudo, uma camada de compostos frágil, uma queimadura de retificação, uma interface deficiente ou uma tensão residual de tração podem iniciar fissuras. Uma superfície modificada também pode alterar a tração e o escorregamento, modificando a geração de calor ou o comportamento de micropitting. Se uma camada sofrer desgaste completo, o substrato exposto pode apresentar uma dureza e um comportamento perante a corrosão diferentes dos da superfície tratada.
Consequentemente, o tratamento superficial não constitui um substituto automático para um aço limpo ou para um tratamento térmico correto. Uma inclusão situada abaixo da zona tratada continua a ser uma inclusão; uma pista deformada continua a produzir uma geometria de contacto incorreta; e um lubrificante contaminado com água pode continuar a promover micropitting e fadiga por contacto de rolamento. A vida nominal básica da ISO 281:2007 não deve ser interpretada como um benefício universal associado a um revestimento ou tratamento. A afirmação credível é mais limitada: um processo superficial especificado pode melhorar um mecanismo de dano específico sob condições validadas de carga, lubrificação, temperatura e contaminação, ao mesmo tempo que introduz ou expõe outro modo de falha.
Como Diagnosticar uma Falha por Fadiga de um Rolamento
A investigação de uma falha de um rolamento deve começar antes de o rolamento ser limpo, rodado ou cortado. Preserve o conjunto tal como foi encontrado, fotografe a sua posição e marque a direção da carga, o sentido de rotação e as localizações do anel interior, do anel exterior, dos elementos rolantes, da gaiola, dos vedantes e do lubrificante. Um rolamento deslocado pode perder as evidências que permitem distinguir um evento de serviço de uma fissura de origem material.

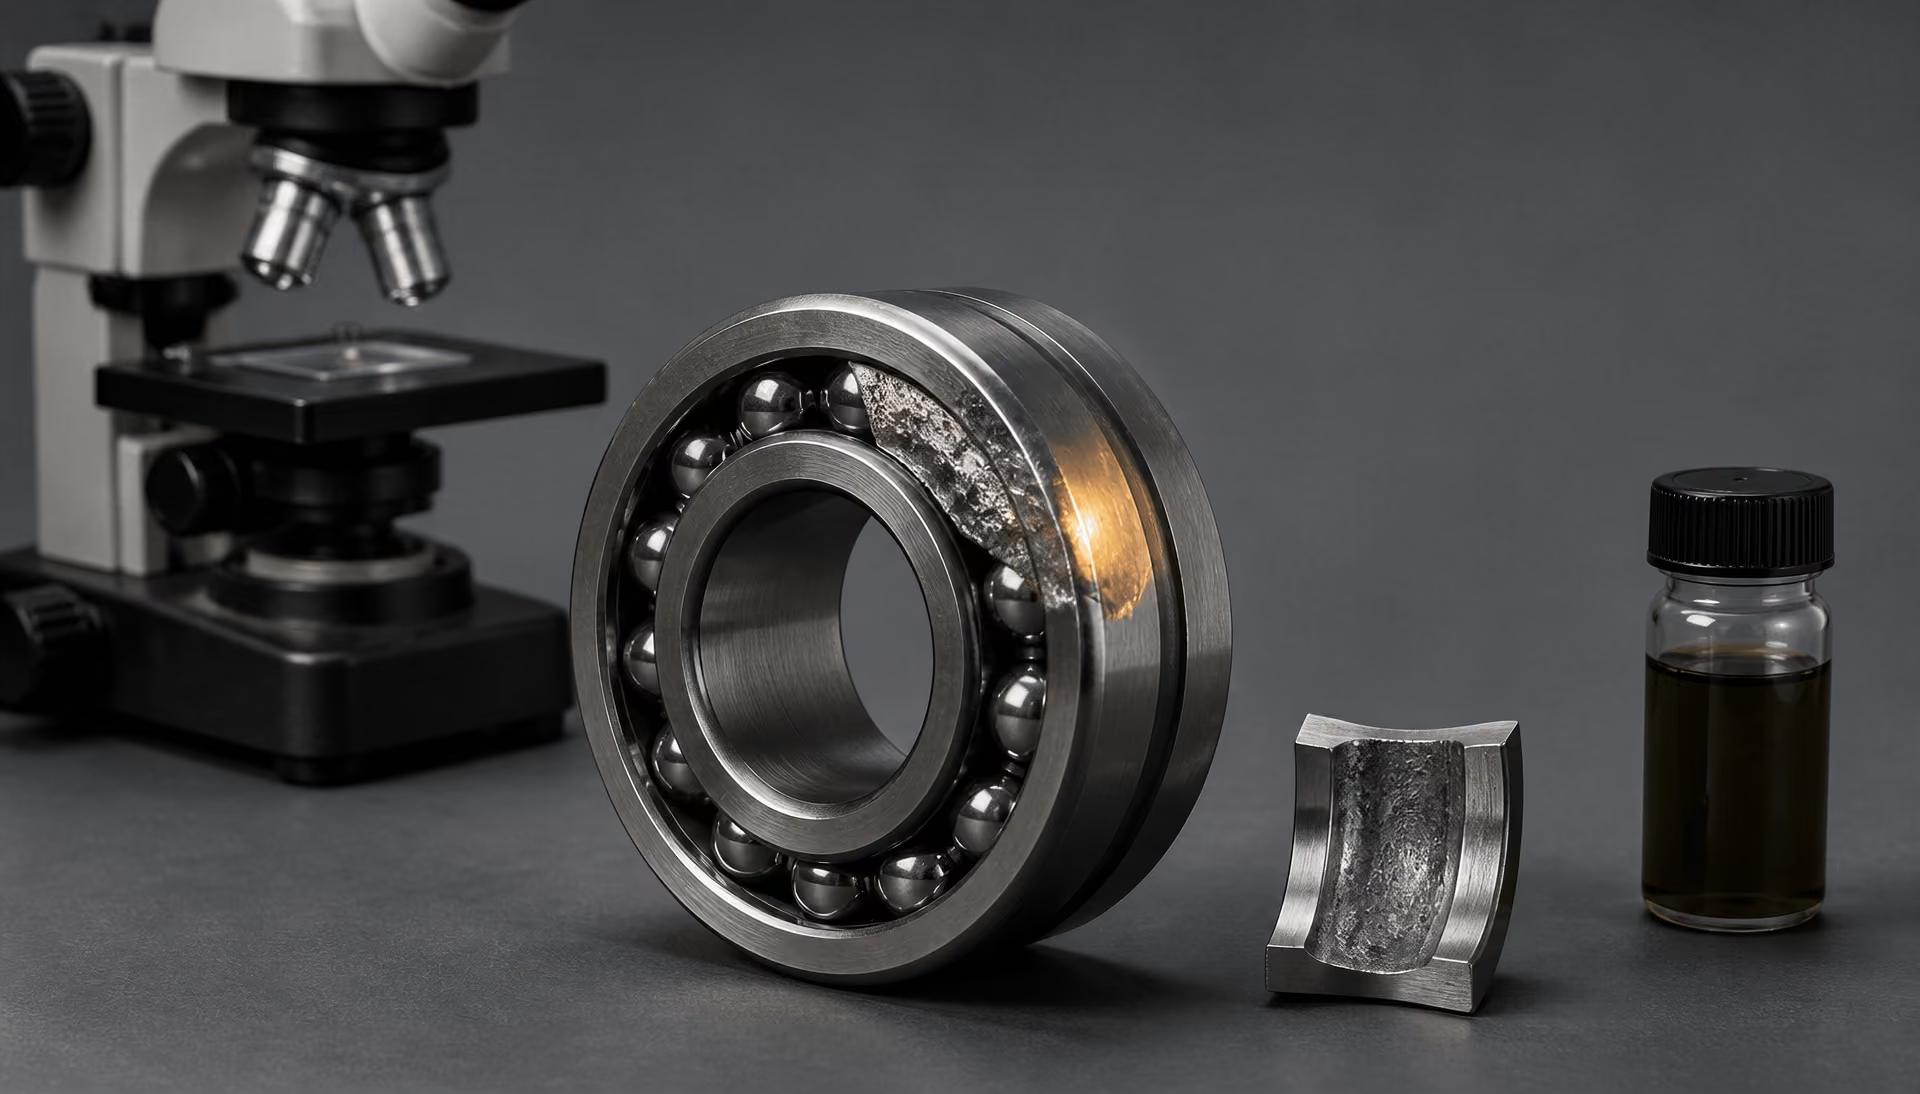
| Área de investigação | Elementos de prova a recolher | O que pode ajudar a distinguir |
|---|---|---|
| Mapa de danos | Descamações, micropitting, amolgadelas, manchas por arrastamento, fissuras e posição da zona carregada | Danos com origem na superfície, fadiga subsuperficial, contaminação ou desalinhamento |
| Lubrificante e contaminação | Água, contagem de partículas, viscosidade, oxidação, metais de desgaste e vedantes | Falha de lubrificação, danos provocados por detritos ou deterioração associada à água |
| Geometria e instalação | Folga, pré-carga, ajustes, excentricidade, ressaltos e alinhamento | Carga na extremidade, concentração de carga, danos de montagem ou distorção |
| Metalografia | Matriz, inclusões, carbonetos, austenite retida e profundidade de endurecimento | Iniciação de fissuras com origem no material ou anomalias do tratamento térmico |
A primeira pergunta não é «O aço era suficientemente duro?». É «Onde começou o dano, como se propagou e que tensões atuaram nesse local?». A fadiga por contacto de rolamento é o resultado de um sistema. A geometria de contacto, a distribuição da carga, a lubrificação, a contaminação, o alinhamento, o acabamento superficial, o tratamento térmico, as inclusões e o historial de fabrico podem produzir marcas semelhantes.
A ISO 281:2007 e a sua adoção britânica, BS ISO 281:2007, definem as capacidades de carga dinâmica calculadas e a vida nominal básica para rolamentos feitos de aço temperado para rolamentos de alta qualidade. A vida nominal básica está associada a uma fiabilidade de 90%, ou L10. A descrição de 2024 da Schaeffler define igualmente L10 como o número de rotações atingido ou excedido por 90% de rolamentos aparentemente idênticos antes das primeiras indicações de fadiga do material. Essa definição estatística não constitui uma previsão de que todos os rolamentos falharão à mesma quilometragem calculada, nem identifica a causa de uma falha individual.
Evidências visuais e dimensionais
Registe o padrão de dano com baixa ampliação antes de remover os depósitos. Mapeie as exfoliações, os micropitting, o esmagamento, o desgaste por abrasão, a descoloração, as indentações, as fissuras, a descamação, os danos na gaiola e as marcas de falsa brinelagem num desenho ou sistema de coordenadas. Registe se o dano está centrado na zona carregada, concentrado num dos encostos, repetido ao espaçamento dos rolos, limitado a uma única extremidade axial ou distribuído por toda a pista de rolamento. O padrão revela frequentemente mais do que a maior cavidade.
Meça o diâmetro da pista de rolamento, a circularidade, a ondulação, a geometria dos encostos, a variação do diâmetro dos rolos, as dimensões dos rebordos, a folga interna radial e axial e a pré-carga, quando aplicável. Compare as medições com o desenho e com as tolerâncias do fabricante do rolamento. Verifique os ajustes do veio e do alojamento, os encostos de assentamento, o desvio radial, a perpendicularidade e os indícios de desgaste por fretting. Uma pista de rolamento desgastada ou danificada numa extremidade pode indicar desalinhamento ou distorção de montagem, e não uma resistência insuficiente do aço.
Inspecione a superfície com iluminação oblíqua e ampliação calibrada. Indentações nítidas, aproximadamente circulares e com bordos elevados sugerem a passagem de detritos duros através do contacto. Uma indentação pode tornar-se um concentrador local de tensões e, mais tarde, originar uma exfoliação por fadiga, fazendo com que o dano causado por detritos se assemelhe a uma falha iniciada por uma inclusão. Indentações repetidas em intervalos regulares correspondentes aos elementos rolantes apoiam a hipótese de contaminação, mas uma única indentação de grandes dimensões pode resultar de danos de montagem ou de um impacto com o rolamento parado.
Recolha lubrificante do rolamento, do alojamento, do filtro, do dreno e do bujão magnético. Registe o grau de viscosidade, o pacote de aditivos, o intervalo de mudança, a quantidade, a temperatura de funcionamento e a prática de reposição. Quando ainda houver amostras disponíveis, analise a concentração de partículas, a água, a oxidação, a alteração da viscosidade e os metais de desgaste. Registe a velocidade, o espetro de carga, os eventos de choque, o ciclo de funcionamento, a temperatura, a data de montagem, as horas de serviço e qualquer sobrecarga ou gripagem. A contaminação por água merece particular atenção: trabalhos experimentais divulgados pelo U.S. Department of Energy em 2024 associaram a água dissolvida ou livre ao aumento do micropitting e das fissuras por fadiga de contacto de rolamento, incluindo matéria branca de ataque nas interfaces das fissuras.
Inspecione os vedantes, os respiros, as proteções, os percursos de purga da massa lubrificante e as juntas do alojamento. A entrada de sujidade, a condensação e as operações de lavagem podem ser mais importantes do que a especificação nominal do lubrificante. Uma película lubrificante demasiado fina para o contacto, devido a baixa viscosidade, temperatura elevada, fornecimento insuficiente ou velocidade excessiva, aumenta a interação entre asperezas e a fissuração iniciada na superfície. Uma superfície danificada pode então ocultar o problema de lubrificação original.
Exame metalográfico e fractográfico
Após a documentação, corte a região afetada através da origem aparente da fissura e de uma zona de comparação não danificada. Não remova a origem durante a limpeza por retificação. Utilize primeiro um método de limpeza com solvente e baixa força, conserve as partículas soltas para análise e elabore um plano de corte que preserve a superfície e o percurso da fissura à superfície e no subsolo.
Examine secções transversais polidas e atacadas por microscopia ótica e, quando necessário, por microscopia eletrónica de varrimento com espetroscopia de raios X por dispersão de energia. Determine se o rolamento é feito de aço martensítico ou bainítico temperado em toda a secção, ou de aço cementado com uma camada superficial mais dura sobre um núcleo mais macio. O NTN identifica o «aço para rolamentos com elevado teor de carbono e crómio» como um material padrão para elementos rolantes e pistas de rolamento; as especificações comuns incluem SAE 52100 e os seus equivalentes nacionais, mas o certificado efetivo da siderurgia e a designação constante do desenho devem prevalecer na avaliação.
Meça a profundidade da camada cementada, o gradiente de dureza, a dureza do núcleo, a austenite retida, o tamanho dos grãos de austenite prévia, o tamanho e a distribuição dos carbonetos, a descarbonetação e a segregação. A NASA comunicou, em 1987, que a dureza, a austenite retida, o tamanho dos grãos e o tamanho, número e área dos carbonetos influenciam a vida à fadiga dos elementos rolantes. Essas variáveis são evidências, mas não constituem, por si só, um diagnóstico de aprovação ou reprovação. Um perfil de dureza pode revelar um tratamento térmico incorreto, mas um valor de dureza satisfatório não pode provar que o aço estava limpo ou que o rolamento esteve sujeito a condições de serviço aceitáveis.
Localize as inclusões não metálicas relativamente à origem da fissura. Utilize a metalografia e, quando necessário, a análise automatizada de inclusões ou SEM-EDS para distinguir óxidos, sulfuretos, silicatos, nitretos, carbonetos e partículas relacionadas com o processamento. O ASM Handbook (ASM International, 2014) identifica a limpeza e a ausência de inclusões não metálicas prejudiciais como o fator mais importante, depois de uma microestrutura adequada, para alcançar uma vida elevada à fadiga por contacto de rolamento. Uma fissura subsuperficial que irradie a partir de uma inclusão grande ou angular, com uma progressão de fadiga em direção à pista de rolamento, apoia um mecanismo de origem material. No entanto, não exclui uma sobrecarga de contacto ou uma lubrificação deficiente que tenha aumentado a tensão local.
A fractografia deve distinguir a progressão suave da fadiga, as faces de fissura friccionadas, as facetas frágeis, a sobrecarga dúctil e o rasgamento adesivo. As fissuras iniciadas na superfície ligam-se frequentemente a micropitting, indentações ou material esmagado. As fissuras subsuperficiais podem formar-se em torno de inclusões ou aglomerados de carbonetos. Pode ocorrer matéria branca de ataque ao longo de algumas interfaces de fissuras, incluindo em falhas associadas à água, mas a sua presença, por si só, não identifica a água como causa iniciadora.
Distinguir defeitos do material de causas operacionais
Separe as observações em três colunas: factos estabelecidos, mecanismos plausíveis e pressupostos não testados. Por exemplo, «exfoliação na extremidade da zona carregada» é uma observação; «desalinhamento» é um mecanismo; «a distorção do alojamento causou-a» é um pressuposto até que as verificações do desvio radial, dos ajustes e dos registos de montagem o sustentem.
As evidências relativas ao material tornam-se mais fortes quando várias conclusões coincidem: uma inclusão na origem da fissura, um teor anormal de inclusões, segregação, redes de carbonetos, profundidade incorreta da camada cementada ou uma condição de tratamento térmico fora da especificação. O historial de processamento é importante. A publicação Steels for Bearings (2011) distingue os aços martensíticos ou bainíticos temperados em toda a secção dos tipos cementados e salienta a iniciação da fadiga relacionada com inclusões. A NASA comunicou também que processos como a fusão sob vácuo duplo podem afetar a vida à fadiga mais fortemente do que a composição química, por si só.
As evidências operacionais tornam-se mais fortes quando o dano corresponde ao registo de serviço: campos de indentações associados a detritos coincidentes, carga na extremidade com desalinhamento mensurável, falta de lubrificante com superfícies esmagadas ou sobreaquecidas, ou exposição à água com micropitting e redes de fissuras. Podem coexistir várias causas. Um aço limpo pode falhar sob tensão de contacto excessiva, enquanto um rolamento sem inclusões pode ser danificado por contaminação antes de se desenvolver fadiga clássica.
Por fim, compare a falha observada com a vida calculada, mas não trate o cálculo como um veredito forense. A JTEKT afirma que a capacidade de carga dinâmica básica representa a capacidade de resistência à fadiga de rolamento e que L10 corresponde a uma fiabilidade de 90% para rolamentos fabricados com aços para rolamentos especificados ou materiais equivalentes. A vida ajustada incorpora efeitos como a lubrificação, a contaminação, a fiabilidade e a carga-limite de fadiga. Uma fotografia, um único valor de dureza ou um cálculo L10 não podem estabelecer a causa-raiz. A conclusão deve basear-se no mapa de danos, no historial de funcionamento, nas verificações dimensionais, na microestrutura das secções, na morfologia das fissuras e nas evidências de que foram testadas explicações concorrentes.
Um quadro baseado em normas para comparar aços para rolamentos
O que a ISO 281 pode e não pode comparar
A ISO 281:2007 fornece um quadro de cálculo para as capacidades de carga dinâmica dos rolamentos de elementos rolantes e para a vida nominal básica. A sua vida nominal básica, , é o número de revoluções que se espera que 90% dos rolamentos aparentemente idênticos atinjam ou excedam antes das primeiras indicações de fadiga do material. A BS ISO 281:2007 é a adoção britânica da mesma norma. Trata-se de uma definição estatística, não de uma promessa de que todos os rolamentos atingirão o número indicado.
O cálculo começa pela geometria do rolamento, pela carga, pela velocidade e pela capacidade de carga dinâmica básica aplicável. Por conseguinte, é útil quando se comparam dois projetos de rolamentos em condições de funcionamento definidas. A JTEKT descreve a capacidade de carga dinâmica básica como uma medida da capacidade de resistência à fadiga por rolamento, enquanto a Schaeffler define com base no mesmo nível de fiabilidade de 90%. Nenhuma destas descrições significa que um rolamento fabricado com aço mais duro tenha automaticamente uma vida calculada mais elevada. A classificação depende do sistema do rolamento e dos pressupostos subjacentes à classificação.
A ISO 281:2007 também não é uma norma de qualificação de materiais. Não certifica um ciclo de tratamento térmico, não especifica uma população aceitável de inclusões, não verifica a estabilidade da austenite retida nem prova que um determinado processo de produção do aço resistirá aos danos em serviço. O seu cálculo da vida básica está associado a rolamentos fabricados com aço para rolamentos temperado de elevada qualidade, mas a “elevada qualidade” deve ser demonstrada através de controlos do material e de inspeções, e não inferida apenas a partir da designação nominal da qualidade.
A vida nominal ajustada torna esta distinção mais clara. Dependendo do método de cálculo e da aplicação adotada pelo fabricante, os fatores de ajuste têm em conta a lubrificação, a contaminação, a fiabilidade e a carga correspondente ao limite de fadiga. Estes fatores abrangem condições de serviço que o valor básico não representa integralmente. A geometria do contacto e a distribuição da carga também são importantes: a carga nas extremidades, o desalinhamento e a carga desigual dos elementos rolantes podem aumentar a tensão local, mesmo quando a carga de catálogo não se altera. A espessura do filme lubrificante, a viscosidade, a composição química dos aditivos, os detritos e a água determinam se a tensão subsuperficial calculada atua num contacto relativamente limpo ou numa superfície danificada por micropitting.
Uma equação normalizada de vida não consegue distinguir duas corridas de fabrico de aço nominalmente idênticas, a menos que os seus diferentes estados materiais sejam introduzidos nos dados de entrada ou na evidência de qualificação. Esta limitação é decisiva. A ISO 281 compara a capacidade calculada dos rolamentos segundo um modelo definido; não classifica todas as condições possíveis do aço em serviço.
Especificações dos materiais versus evidência de desempenho
Uma especificação de material estabelece aquilo que um aço deve ser. Pode definir a composição química, a variação admissível, os requisitos de limpeza, as propriedades mecânicas, o tratamento térmico ou os métodos de inspeção. Não estabelece automaticamente a vida à fadiga por contacto de rolamento num determinado projeto de rolamento.
Os materiais comuns para rolamentos ilustram este ponto. A NTN identifica o aço para rolamentos de elevado teor de carbono e crómio como um material normalizado para elementos rolantes e pistas. Uma qualidade temperada em toda a secção, como AISI 52100, também designada por 100Cr6 nos sistemas europeus relacionados com as normas EN e ISO, pertence à família martensítica temperada em toda a secção quando processada na condição habitual para rolamentos. Outros aços para rolamentos são qualidades bainíticas temperadas em toda a secção, enquanto os aços cementados produzem uma camada superficial dura sobre um núcleo mais tenaz e macio. A revisão de 2011 Steels for bearings separa estas duas famílias principais e salienta as inclusões como potenciais iniciadoras de fissuras por fadiga de contacto de rolamento.
Estas designações não descrevem a microestrutura completa. A dureza é apenas uma medição. O relatório da NASA publicado em 1987 identificou a dureza, a austenite retida, o tamanho de grão e o tamanho, número e área dos carbonetos como fatores que afetam a vida à fadiga dos elementos rolantes. A austenite retida pode transformar-se durante o serviço, alterando as dimensões e a tensão residual. Carbonetos excessivos ou distribuídos de forma inadequada podem criar concentrações de tensão, enquanto uma dissolução inadequada dos carbonetos pode alterar o carbono disponível para a matriz. O tamanho de grão, o revenido da martensite e a morfologia bainítica também afetam a resposta local sob um contacto de rolamento.
A limpeza do aço merece particular importância. O ASM Handbook, no seu capítulo de 2014 sobre aços para rolamentos, identifica a limpeza e a ausência de inclusões não metálicas prejudiciais como o fator individual mais importante, depois de uma microestrutura adequada, para alcançar uma elevada vida à fadiga por contacto de rolamento. Uma inclusão de óxido, sulfureto ou complexa pode atuar como concentrador de tensão a uma profundidade atingida pela tensão de corte alternada máxima. O seu tamanho, forma, composição, posição e microestrutura envolvente influenciam, em conjunto, a possibilidade de iniciação de uma fissura. Uma tabela de composição química não consegue revelar essa distribuição.
Por conseguinte, o processamento pode ser mais importante do que um pequeno ajuste da liga. A fusão sob vácuo, a refusão por electroescória, a fusão dupla sob vácuo, a redução por forjamento, o recozimento de esferoidização, a cementação, a têmpera e o revenido afetam individualmente as populações de defeitos ou a microestrutura. A NASA comunicou que processos como a fusão dupla sob vácuo podiam influenciar a vida à fadiga mais fortemente do que a composição química isoladamente. A ASTM STP 1327 enquadra estas questões no contexto técnico mais amplo da limpeza, da produção do aço, da têmpera em toda a secção, da cementação, dos aços aeroespaciais, dos aços resistentes à corrosão, da modificação superficial e da vida dos rolamentos.
A evidência de desempenho deve corresponder à utilização proposta. Um ensaio laboratorial de fadiga por contacto de rolamento, realizado numa superfície polida, pode isolar a qualidade do aço, enquanto um rolamento em serviço é sujeito a carga variável, desalinhamento, degradação do lubrificante, detritos e danos de instalação. A evidência experimental é valiosa, mas a geometria do provete, o nível de tensão, a frequência, o lubrificante e o critério de falha devem ser indicados antes de se transferir o resultado para um rolamento de produção. A contaminação por água constitui um aviso claro: um trabalho experimental divulgado através do U.S. Department of Energy em 2024 concluiu que a água dissolvida ou livre aumentava o micropitting e a fissuração por fadiga de contacto de rolamento, estando associada a matéria branca de ataque nas interfaces das fissuras. Esse resultado não pode ser reduzido a uma comparação de durezas.
Lista de verificação técnica prática
Lista de verificação para comparação de aços para rolamentos
- Classe e norma Registar a designação exata, a norma aplicável, a forma do produto, o fornecedor, a corrida e o lote.
- Processo de produção do aço Documentar a fusão ao ar, a fusão por indução sob vácuo, a refusão por arco sob vácuo, a refusão por eletroescória ou o processamento em duplo vácuo.
- Limpeza Solicitar as classificações das inclusões, o método de ensaio, o tipo, o tamanho e a distribuição das inclusões.
- Tratamento térmico Registar a austenitização, a têmpera, o revenido, a austenite retida, o tamanho do grão e o estado dos carbonetos.
- Superfície de contacto acabada Verificar a rugosidade, a ondulação, os danos de retificação, a circularidade, as tensões residuais e a geometria das extremidades.
- Condições de funcionamento Comparar a carga, a velocidade, a temperatura, a película de lubrificante, a água, as partículas, a folga, a pré-carga e o alinhamento.
Uma comparação defensável deve registar a designação exata da qualidade e a norma de material aplicável, e não apenas “aço para rolamentos” ou “aço ao crómio”. Deve indicar-se se a peça é AISI 52100, 100Cr6, uma qualidade de cementação especificada ou outra designação, bem como identificar a forma do produto e a rastreabilidade da corrida de fabrico ou do lote do fornecedor.
Registe-se o processo de produção do aço: fusão convencional ao ar, fusão por indução sob vácuo, refusão por electroescória, refusão por arco sob vácuo ou processamento duplo sob vácuo. Devem ser solicitadas classificações das inclusões e o método de inspeção, incluindo as maiores inclusões observadas, o tipo de inclusão e a sua distribuição. As alegações relativas à limpeza sem indicação de um método de ensaio são difíceis de comparar.
O registo do tratamento térmico deve incluir a temperatura e o tempo de austenitização, o meio de têmpera, o ciclo de revenido, as condições de transformação bainítica, quando aplicável, e a dureza medida ao longo da secção. Devem acrescentar-se o teor de austenite retida e o respetivo método de medição, o tamanho de grão, a descrição da martensite ou da bainite e o tamanho, número, fração de área e distribuição dos carbonetos. Para componentes cementados, registe-se a profundidade da camada cementada ou carbonitrurada, a profundidade efetiva da camada, o perfil de carbono à superfície, a dureza do núcleo e o perfil de transição.
Em seguida, examine-se o contacto produzido. O acabamento superficial, a ondulação, as queimaduras de retificação, a tensão residual, a circularidade, a forma da pista e a geometria das extremidades podem alterar a tração e a tensão locais. O registo de funcionamento deve identificar o espectro de carga, a velocidade, a temperatura, o regime de lubrificação, a viscosidade, o envelhecimento do lubrificante, a composição química dos aditivos, o teor de água e a contaminação por partículas sólidas. Devem incluir-se os controlos de filtração e de limpeza, em vez de se considerar suficiente indicar o tipo de lubrificante.
Por fim, verifique a distribuição da carga e as condições de aplicação: cargas radiais e axiais, pré-carga ou folga, desalinhamento, ajustes do veio e do alojamento, método de instalação, vibração e sobrecargas transitórias. Compare o cálculo indicado segundo a ISO 281:2007 com os pressupostos relativos à vida ajustada e com evidência de ensaios ou de campo específica do rolamento.
As normas de cálculo, as normas de materiais, os manuais técnicos e os estudos experimentais respondem a perguntas diferentes. A ISO 281 fornece um quadro para a classificação da vida; as normas de materiais definem ou controlam o estado do aço; os manuais técnicos sistematizam a metalurgia estabelecida e os mecanismos de falha; e as experiências testam materiais e variáveis de serviço específicos. Nenhum destes elementos substitui os outros. Um raciocínio fiável sobre a vida dos rolamentos exige ligar os cálculos baseados em normas a uma metalurgia verificada e às condições reais de serviço.
Referências
- [1] Bearing Steels. NASA Technical Reports Server, 1987. https://ntrs.nasa.gov/citations/19870002560
- [2] Effects of Water Contamination on Micropitting and Rolling Contact Fatigue of Bearing Steels. OSTI, 2024. https://www.osti.gov/biblio/2423201-effects-water-contamination-micropitting-rolling-contact-fatigue-bearing-steels
- [3] Bearing Steels. ASM Handbook, 2014. https://dl.asminternational.org/handbooks/edited-volume/16/chapter-abstract/246185/Bearing-Steels?redirectedFrom=fulltext
- [4] ISO 281:2007 Rolling bearings — Dynamic load ratings and rating life. International Standard, 2007. https://www.iso.org/standard/38102.html
- [5] Bearing Steel Technical Documentation. NTN Americas, 2020. https://ntnamericas.com/wp-content/uploads/2020/04/9012E.pdf
- [6] Load Carrying Capacity and Life. Schaeffler Knowledge Center, 2024. https://medias.schaeffler.us/en/knowledge-center/rolling-bearings/load-carrying-capacity-and-life
- [7] Bearing Knowledge: Basic Dynamic Load Rating and Rating Life. JTEKT Bearing Knowledge, 2024. https://koyo.jtekt.co.jp/en/support/bearing-knowledge/5-2000.html