




1. Kapsam, Terminoloji ve Bir Isıl İşlem ile Teslim Durumu Arasındaki Fark
Bu makale, demir esaslı alaşımlara uygulanan her türlü ısıl çevrimi değil, çeliklerin tavlanmasını ve normalizasyonunu ele almaktadır. Su verme, menevişleme, gerilim giderme, küreselleştirme tavı, austemperleme, martemperleme, sementasyonla sertleştirme ve yüzey sertleştirme, aynı üretim rotasında yer alsalar bile ayrı işlemlerdir. Bu ayrım önemlidir; çünkü “tavlanmış” ve “normalize edilmiş” ifadeleri, çeliği yumuşatmanın birbirinin yerine geçebilen yöntemlerini tanımlamaz. Bunlar farklı ısıl geçmişleri, dönüşüm yollarını, mikroyapıları ve birçok spesifikasyonda farklı teslim durumlarını ifade eder.
Bir ısıl işlemin üç aşaması
- Isıtma Çeliği seçilen sıcaklığa yükseltin.
- Bekletme Isıl eşitlenme ve gerekli metalurjik değişimler için yeterince uzun süre bekletin.
- Soğutma Tanımlanan hız, ortam veya fırın koşulu altında soğutun.
Bir ısıl işlem bir dizidir. Çeliğin seçilen bir sıcaklığa ısıtılmasını, gerekli ısıl ve metalurjik değişimlerin gerçekleşmesi için yeterince uzun süre bu sıcaklıkta tutulmasını ve tanımlanmış bir koşul altında soğutulmasını kapsar. İşlem; fırın sıcaklığı, sıcaklıkta bekletme süresi, soğuma hızı, soğutma ortamı, atmosfer, kesit boyutu ve çeliğin önceki durumu ile tanımlanabilir. Bir teslim durumu ise ürünün bu işlem dizisinden sonra tedarik edildiği durumu kaydeder. Bu nedenle “normalize edilmiş”, “tavlanmış” ve “normalize edilmiş ve menevişlenmiş” ifadeleri, bir levhanın, çubuğun, dövme parçanın veya başka bir ürünün durumunu tanımlayabilir; işlemi yeniden üretmeye yönelik eksiksiz bir talimatı değil.
Aynı kelime, farklı kalite sınıflarında farklı pratik sonuçlar doğurabilir. Karbon içeriği, alaşım ilaveleri, kesit kalınlığı, östenit tane boyutu, fırın kontrolü ve soğuma hızı; nihai ferrit, perlit, beynit veya martenziti etkiler. Kalite sınıfı ve geçerli spesifikasyon belirtilmeden, evrensel bir tavlama veya normalizasyon sıcaklığı verilmemelidir.
ASTM A941-16 Genel Çelik Terminolojisini Nasıl Düzenler?
ASTM A941-16, Çelik, Paslanmaz Çelik, İlgili Alaşımlar ve Ferroalaşımlarla İlgili Standart Terminoloji, çelikle ilgili dokümanlar için genel bir sözlük sağlar. Bu standart, evrensel bir ısıl işlem prosedürü değil, bir terminoloji başvurusudur. Rolü, bir ürün standardı, deney yöntemi veya başka bir bağlayıcı doküman daha özel bir tanım sunmadığında ortak bir anlam oluşturmaktır.
Belirli bir ASTM standardındaki tanım, ASTM A941-16 içindeki aynı genel tanımın yerine geçer. Strong evidence
Bu niteleme belirleyicidir. ASTM A941-16, belirli bir ASTM standardında yer alan bir tanımın, terminoloji standardındaki aynı genel tanımın yerine geçtiğini belirtir. Bu nedenle okuyucu, A941-16’daki bir tanımı alıp her levha, çubuk, dövme parça, basınçlı kap bileşeni veya ray spesifikasyonuna mekanik olarak uygulamamalıdır. İlgili ürün standardı terimi farklı tanımladığında, bir sıcaklık aralığı eklediğinde, bir soğutma yöntemi öngördüğünde ya da durumu belirli bir kalite sınıfı ve ürün biçimiyle sınırladığında, esas alınması gereken doküman ürün standardıdır.
| Özellik | Normalizasyon | Tavlama |
|---|---|---|
| Başlangıç dönüşümü | Östenitleştirme | Tavlama türüne bağlıdır; tam tavlama genellikle östenitleştirme içerir |
| Soğutma yöntemi | Hava veya serbestçe dolaşan gaz | Kontrollü yavaş soğutma, çoğunlukla fırında |
| Tipik yapı | Daha ince ferrit–perlit veya kaliteye bağlı diğer ürünler | Uygun kalitelerde nispeten kaba ferrit–perlit |
| Tipik sonuç | Tam tavlamaya göre daha yüksek dayanım ve sertlik | Daha düşük sertlik ve iyileştirilmiş işlenebilirlik veya süneklik |

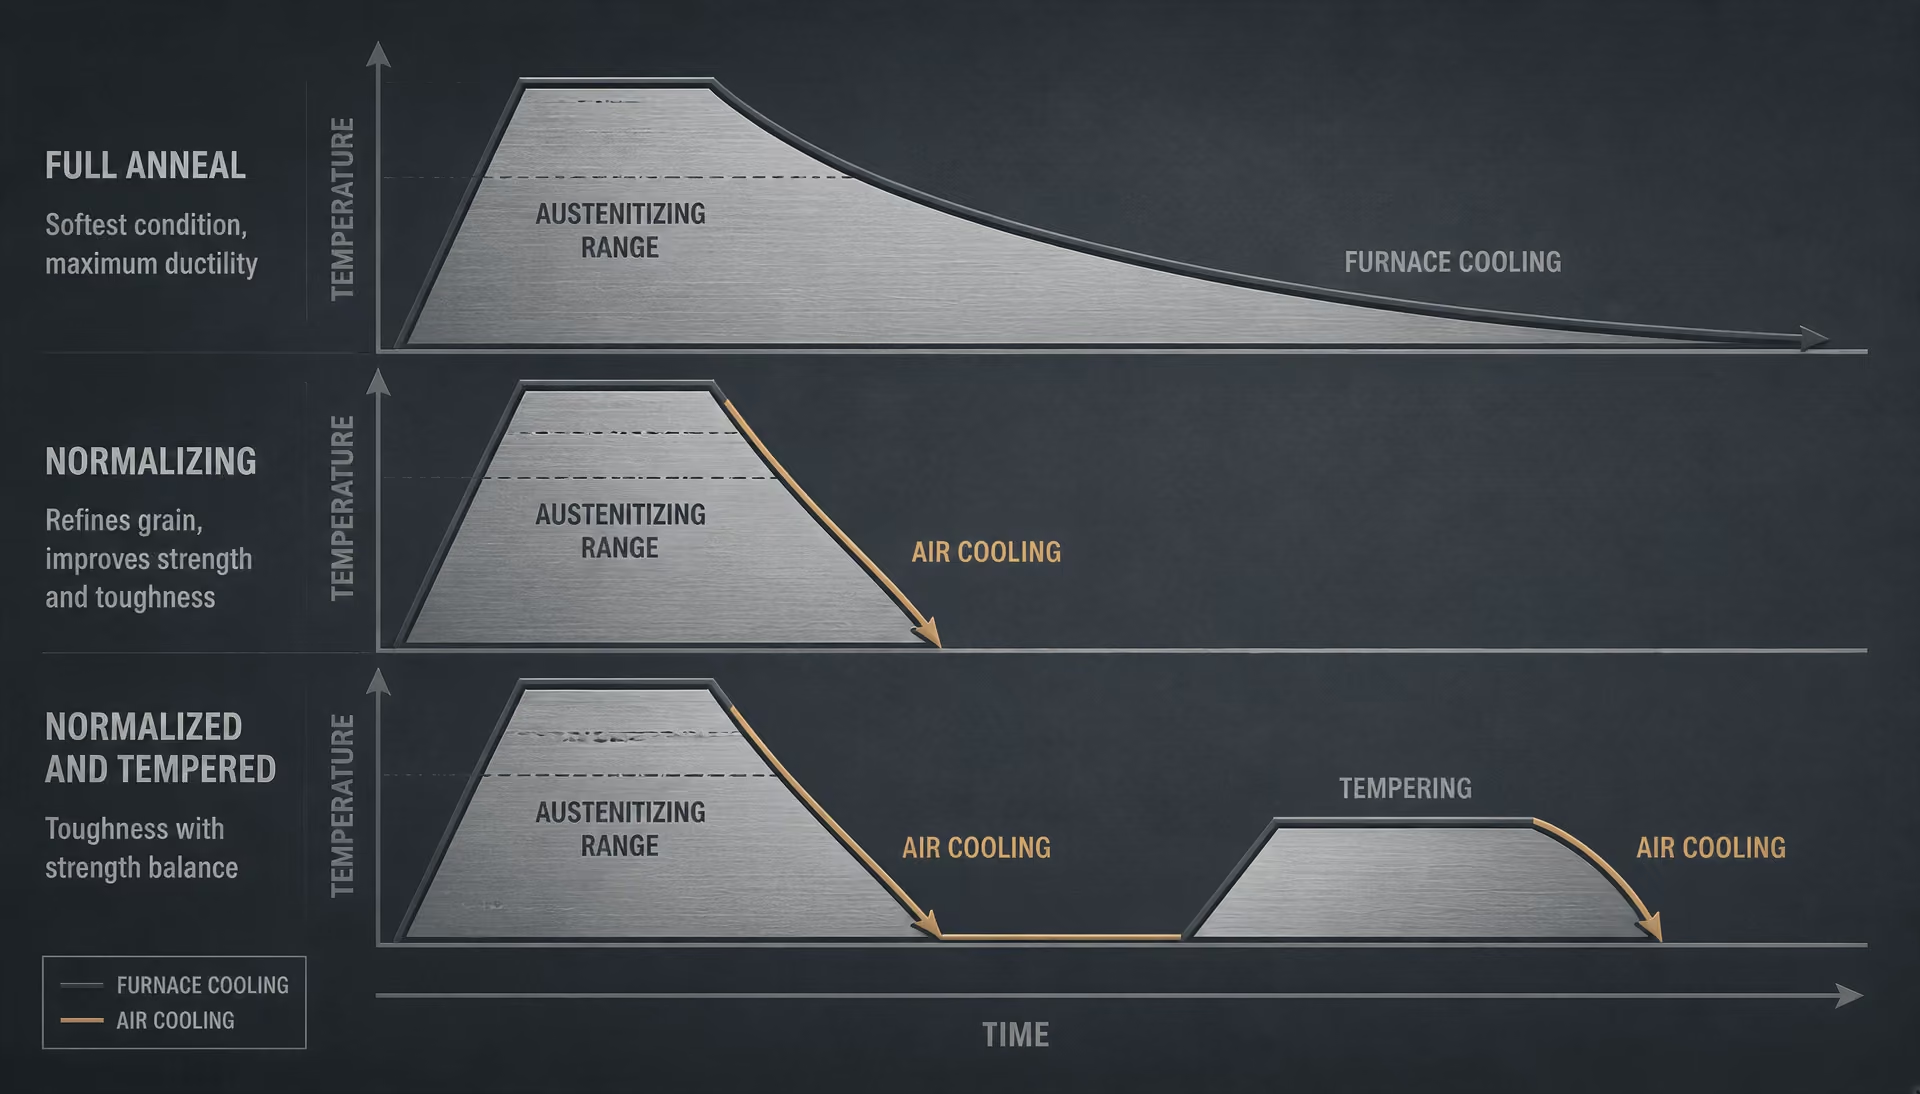
Genel metalurjik ayrım yine de açıktır. Normalizasyon, genellikle östenitlemenin ardından havada veya serbestçe dolaşan başka bir gaz içinde soğutmayı içeren bir işlemdir. Karlsruhe Teknoloji Enstitüsü’nün terminoloji kaynağı, normalizasyonu; daha eşit bir tane boyutu ve bileşim elde etme amacıyla gerçekleştirilen östenitleme ve ardından açık havada soğutma olarak tanımlar. Bodycote’un 2024 tarihli açıklaması yaklaşık 800–920 °C’lik gösterge niteliğinde bir aralık verir: çelik, yeni östenit taneleri oluşturacak kadar ısıtılır ve ardından hava veya gaz içinde serbestçe soğutulur. Bu aralık açıklayıcı niteliktedir; tüm çelikler için geçerli bir spesifikasyon değildir.
Tavlama daha geniş kapsamlı bir terimdir. Dokümana bağlı olarak tam tavlama, proses tavı, küreselleştirme tavı, gerilim giderme tavı veya kontrollü başka bir ısıtma ve soğutma işlemi anlamına gelebilir. National Bureau of Standards’ın 1935 tarihli Circular 409 yayını, proses tavını alt kritik sıcaklık aralığının altında veya bu aralığa yakın bir sıcaklıkta gerçekleştirilen bir işlem olarak; normalizasyonu ise kritik aralığın yaklaşık 100 °F üzerinde ısıtma ve ardından durgun havada soğutma olarak tanımlayarak bu iki işlemi birbirinden ayırmıştır. Bu tarihsel açıklamalar arasındaki karşıtlığı ortaya koyar; ancak günümüzdeki gereklilikler yine kalite sınıfına özgüdür.
Normalize Edilmiş, Tavlanmış ve Normalize Edilmiş ve Menevişlenmiş İfadeleri Malzeme Durumunu Neden Tanımlar?
“Tavlanmış”, tavlama işlemi görmüş veya geçerli spesifikasyon kapsamında tavlanmış durumda tedarik edilen çeliği ifade eder. Yaygın tam tavlama rotasında çelik östenitik aralığa ısıtılır, dönüşüm ve sıcaklık eşitlenmesi için bekletilir ve—çoğu zaman fırınla birlikte—yavaşça soğutulur. Bu işlem, uygun karbonlu ve düşük alaşımlı kalite sınıflarında sertliği azaltır ve görece kaba bir ferrit-perlit yapısının oluşmasını teşvik eder. Proses tavı ise farklıdır: Soğuk şekillendirilmiş düşük karbonlu çelikte, yapıyı tamamen dönüştürmeden sünekliği yeniden kazandırmak amacıyla genellikle alt kritik sıcaklığın altında veya bu sıcaklığa yakın bir sıcaklıkta gerçekleştirilir.
“Normalize edilmiş” normal olarak östenitlenmiş ve havada soğutulmuş bir çeliği ifade eder. Tam tavlama sonrasındaki fırında soğutmayla karşılaştırıldığında, havada soğutma genellikle daha ince bir dönüşüm yapısı ve daha yüksek dayanım oluşturur; ancak sonuç, sertleşebilirliğe ve kesit boyutuna bağlıdır. Normalizasyon kaba taneleri inceltebilir, dövme veya haddeleme sonrasında yapısal düzensizliği azaltabilir ve talaşlı imalat ya da sonraki bir ısıl işlem öncesinde tekrarlanabilir bir başlangıç durumu oluşturabilir. Normalizasyon, basitçe daha hızlı bir tavlama değildir.[2] 4140 Heat Treatment Laboratory Reference. Massachusetts Institute of Technology. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
Massachusetts Institute of Technology tarafından hazırlanan 4140 laboratuvar referansı, kalite sınıfının neden belirtilmesi gerektiğini gösterir. 4140’ın normalizasyonu için 2007 tarihli referans yaklaşık 850–875 °C’lik bir östenitleme aralığı verir; bunu sıcaklığın eşitlenmesi için bekletme ve oda sıcaklığına kadar havada soğutma izler. Bu aralık, geçerli veriler kontrol edilmeden yalın karbonlu bir kalite sınıfına veya kalın bir kesite aktarılamaz. Alaşımlama, dönüşüm davranışını değiştirir; boyutlar ise kesit merkezinin maruz kaldığı soğuma hızını değiştirir.
“Normalize edilmiş ve menevişlenmiş”, art arda uygulanan iki işlemi kaydeder. Önce çelik normalize edilir. Ardından yeniden ısıtılır, ilgili dönüşüm aralığının altında bir sıcaklıkta tutulur ve soğuma sırasında oluşan ürünlere menevişleme uygulanır. Menevişleme, sert dönüşüm ürünleriyle ilişkili gevrekliği azaltır; dayanım, tokluk ve sünekliği ayarlar. Tireli bu durum ifadesi, normalizasyonun başka bir adı değildir ve tavlanmış malzemeye eşdeğer değildir. Kullanıcıya, tedarik edilen çeliğin belirli bir birleşik işlem geçmişine sahip olduğunu bildirir.
ISO 683-1:2016, normalize edilmiş ve normalize edilmiş-temperlenmiş durumları alaşımsız ısıl işlem uygulanabilir çelikler için belirtilen teslim koşulları olarak ele alır. Strong evidence
ISO 683-1:2016, bu ifadenin sözleşmesel önemini gösterir. Standart, normalize edilmiş ve normalize edilmiş ve menevişlenmiş durumlar da dâhil olmak üzere çeşitli durumlarda tedarik edilen alaşımsız ısıl işlem çelikleri için teknik teslim gerekliliklerini belirler. Bu bağlamda durum, ürün gerekliliğinin bir parçasıdır: belirtilen mekanik özellikleri, muayeneyi, markalamayı ve kabulü etkileyebilir. Bu nedenle bir test sertifikasında yer alan “normalize edilmiş” ifadesi yalnızca fırında ne olduğunu açıklamaz; ürünün standarda uygun olarak nasıl tedarik edildiğini kaydeder.
Bir Ürün, Kalite Sınıfı veya Düzenleyici Standart Genel Bir Tanımın Yerini Ne Zaman Alır?
Bir fırın çevrimi seçilmeden önce bağlayıcı doküman okunmalıdır. Bir ürün standardı; östenitleme sıcaklığını, asgari bekletme süresini, havada soğutmayı, azami sertliği, çekme özelliklerini, darbe deneyini veya izin verilen işlem kombinasyonunu belirleyebilir. Ayrıca “tavlanmış” ifadesini, ders kitabındaki tam tavlamayla aynı olmayabilecek uygulamaların tanımlanmış bir aralığını kapsayacak şekilde kullanabilir. Aynı kimyasal bileşim levha, çubuk, dövme parça veya basınç taşıyan bir bileşen olarak tedarik edilebildiğinde, yalnızca kalite sınıfı tanımı yeterli değildir.
Düzenleyici gereklilikler daha da katı olabilir. 49 CFR § 179.500-6 kapsamında, belirli çelik tankların ısıl işlemleri, ardından menevişleme uygulanan tavlama veya normalizasyondan oluşur ve menevişleme sıcaklığı 1000 °F’den düşük olamaz. Genel bir el kitabındaki açıklama başka bir işlem dizisine izin verse bile, bu gereklilik düzenlemeye tabi tank bileşeni için geçerlidir. Düzenleme ayrıca “normalize edilmiş” ifadesinin hizmet performansına ilişkin tek başına bir güvence olarak ele alınamayacağını gösterir: gerekli menevişleme adımı, belirtilen durumun bir parçasıdır.
Teslim durumu Bir ürünün ısıl işlem dizisinden sonra tedarik edildiği belgelenmiş metalurjik durum.
Pratik kural basittir: metalurjik farkı anlamak için geniş kapsamlı tanımları kullanın; ardından bu ifadelerin ne gerektirdiğini belirlemek için kalite sınıfına, ürün standardına, teknik resme, satın alma spesifikasyonuna veya düzenlemeye başvurun. Tavlama genel olarak kontrollü soğutmayı ve azaltılmış sertliği vurgular; normalizasyon ise genel olarak östenitlemenin ardından havada soğutmayı ve daha ince, daha eşit bir yapıyı vurgular. Teslim durumu, belgelenmiş sonuçtur; eksiksiz ısıl geçmişin yerine geçmez.
2. Demir–karbon temeli: kritik sıcaklıklar, östenit ve dönüşüm
Ferrit, perlit, sementit ve östenit
Tavlama ve normalizasyon yalnızca sıcaklıkla tanımlanamaz; çünkü elde edilen sonuçlar, ısıtma sırasında hangi fazların mevcut olduğuna ve bu fazların soğuma sırasında nasıl dönüştüğüne bağlıdır. Yararlı başlangıç modeli, sürekli soğuma dönüşümü (CCT) ve zaman-sıcaklık-dönüşümü (TTT) diyagramlarıyla desteklenen demir–karbon faz diyagramıdır. ASM’nin Heat Treating of Steel ve Metallurgy for the Non-Metallurgist adlı kaynakları; östenitleme, soğuma hızı, tane boyutu ve nihai özellikler arasındaki bağlantıyı kurmak için bu çerçeveyi kullanır.
| Bileşen veya durum | Değer veya açıklama |
|---|---|
| 727 °C'de ferritin karbon çözünürlüğü | Yaklaşık %0.022 ağırlıkça C |
| Yalın karbonlu ötektoid bileşim | Yaklaşık %0.76–0.80 ağırlıkça C |
| Sementit | Fe₃C |
| Östenitin kristal yapısı | Yüzey merkezli kübik |
Demir–karbon terminolojisi
- Ferrit
- Karbon çözünürlüğü görece düşük olan, demirin hacim merkezli kübik biçimi.
- Sementit
- Sert ve gevrek olan demir karbürü, Fe₃C.
- Perlit
- Ferrit ve sementitten oluşan iki fazlı bir toplu yapı.
- Östenit
- Ferrite göre önemli ölçüde daha fazla karbon çözebilen, yüzey merkezli kübik demir.
Ferrit, demirin hacim merkezli kübik biçimidir ve genellikle α-ferrit olarak gösterilir. Yalnızca az miktarda karbon çözebilir. Örneğin 727 °C’de ferritteki denge hâlindeki maksimum karbon çözünürlüğü yaklaşık %0,022 ağırlıkça C’dir; daha düşük sıcaklıklarda bu değer daha da küçüktür. Ferrit nispeten yumuşak ve sünek olduğundan, yüksek oranda ferrit içeren bir çelik genellikle düşük sertliğe ve iyi şekillendirilebilirliğe sahiptir.
Sementit, Fe₃C bileşiği olan demir karbürdür. Sert ve gevrektir; dağılımı, toplam miktarı kadar önem taşır. Sementit; perlit içinde plakalar hâlinde, küreselleştirilmiş bir yapıda parçacıklar hâlinde veya önceki östenit tane sınırlarında sürekli ağlar şeklinde bulunabilir. Bu biçimler aynı işlenebilirlik, süneklik veya kırılma davranışını oluşturmaz.

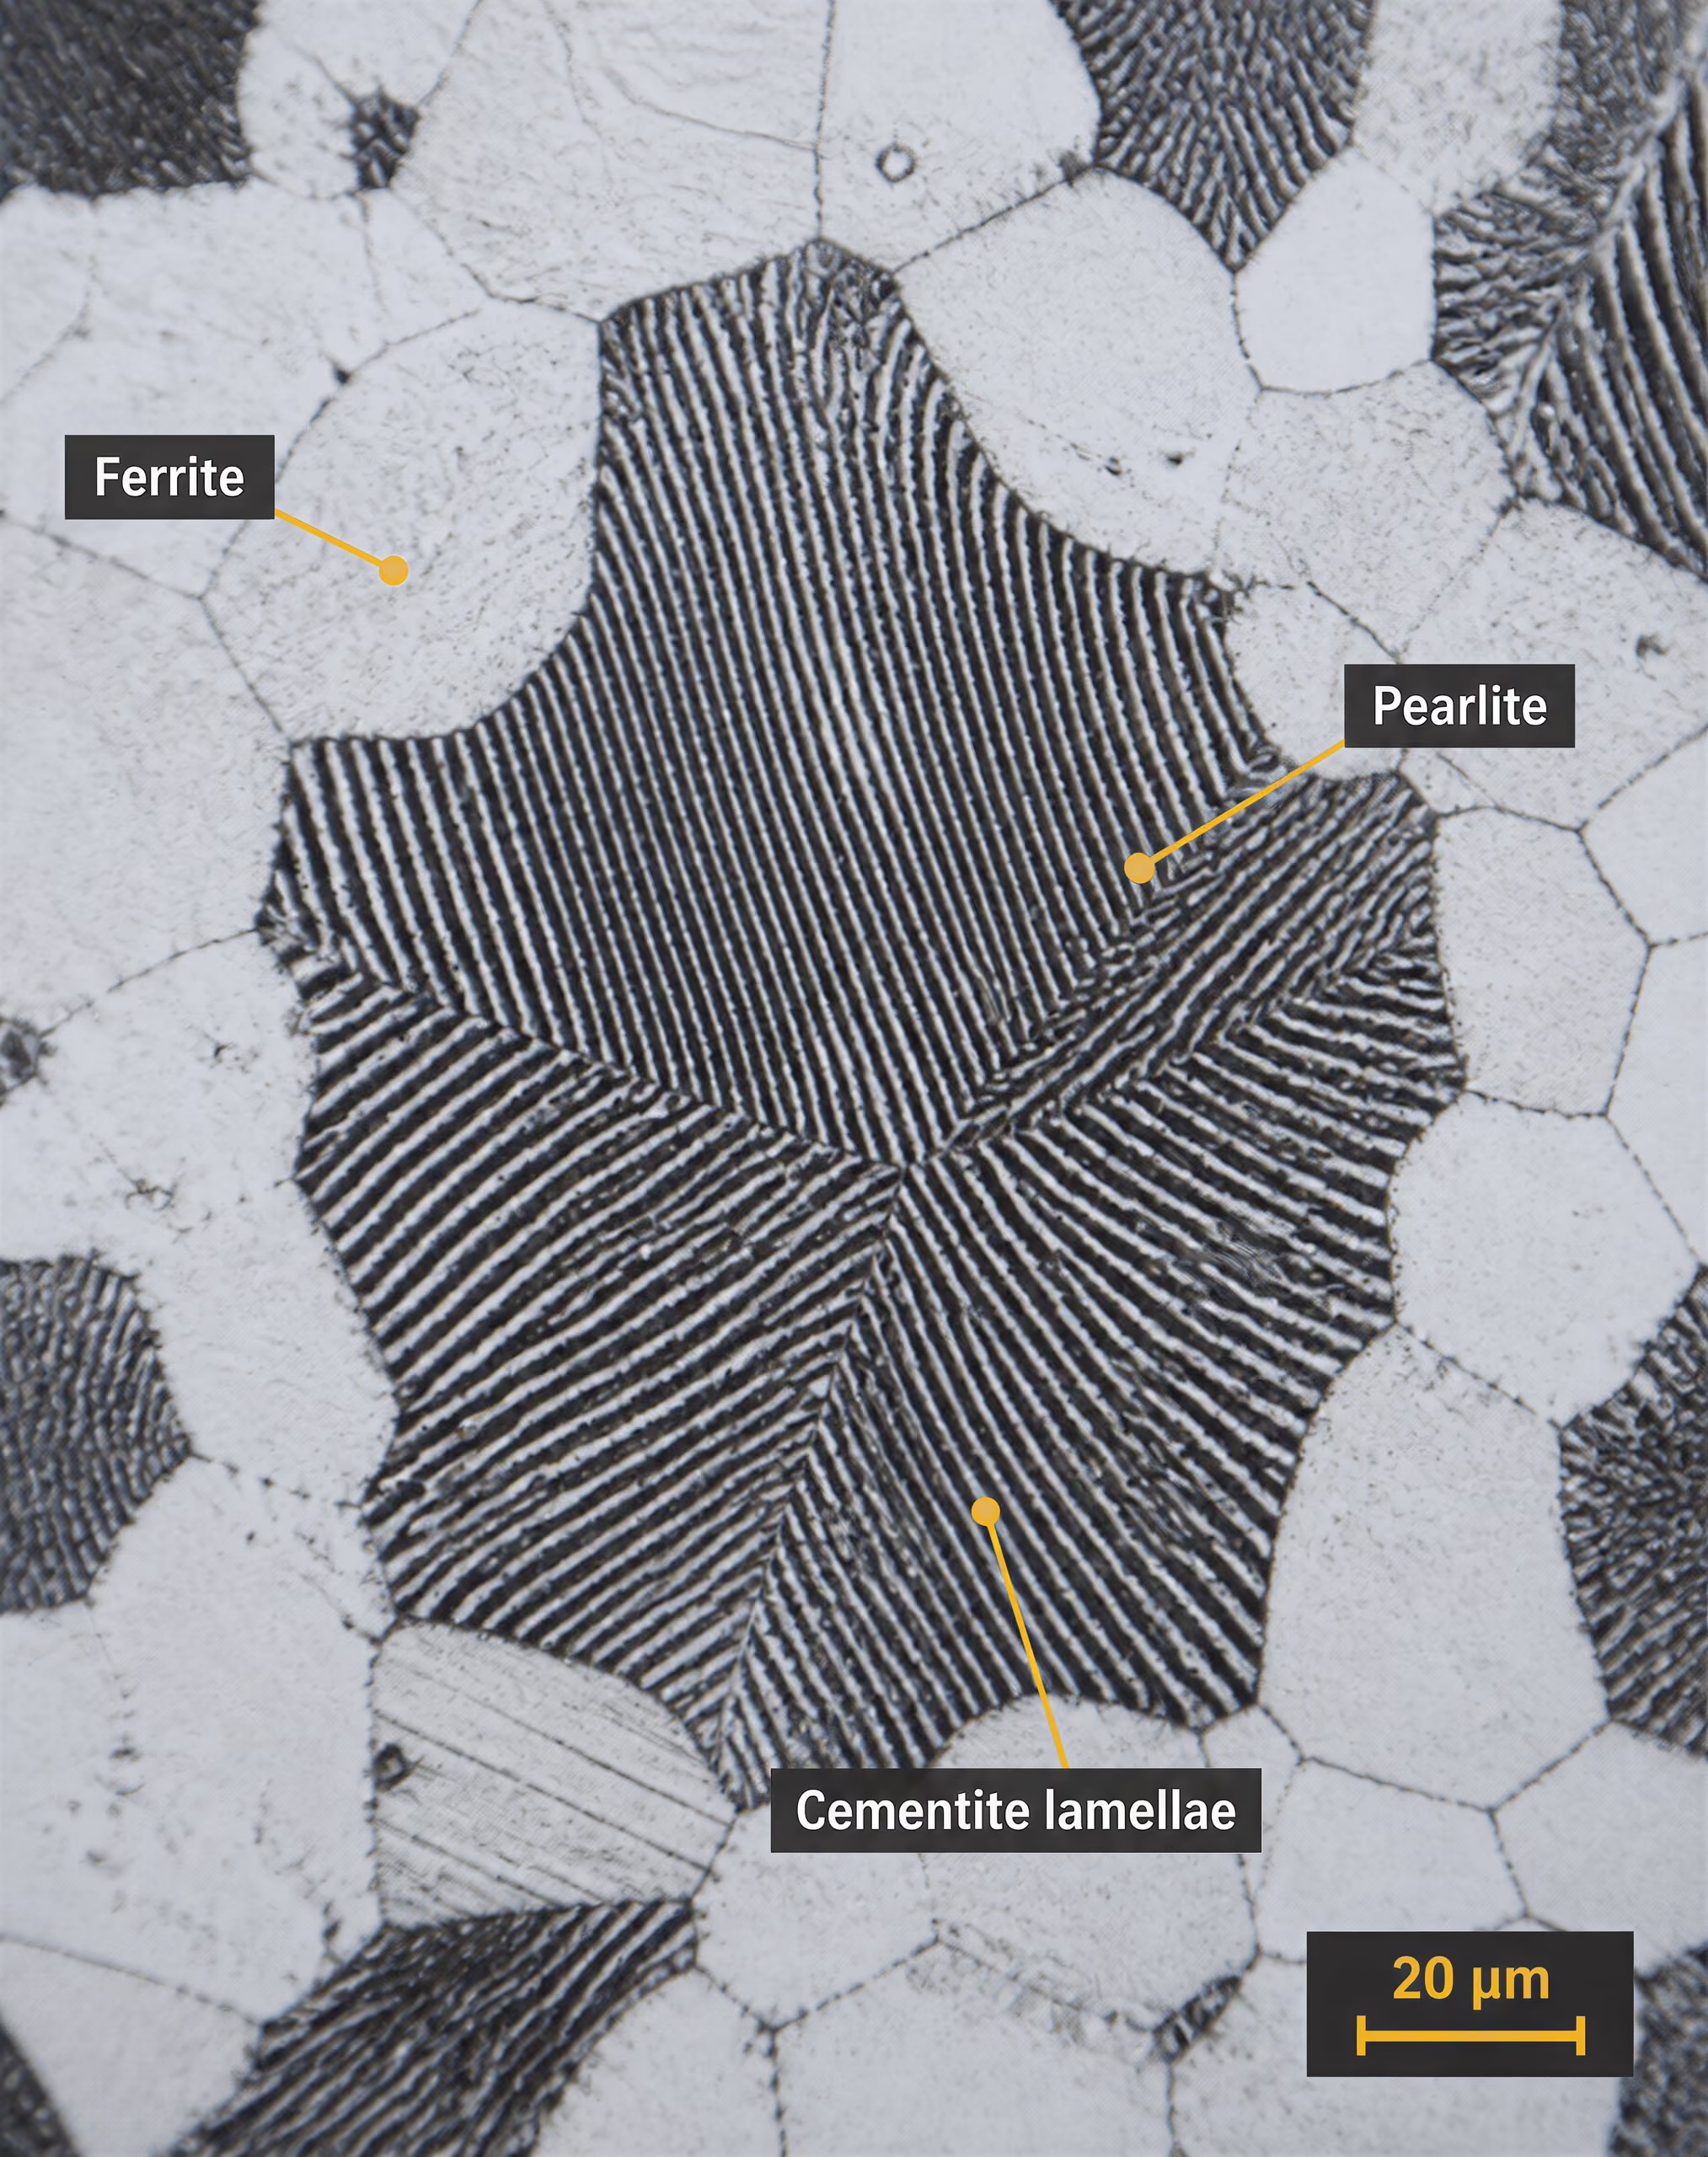
Perlit tek bir faz değildir. Östenitin ötektoid sıcaklık boyunca nispeten yavaş soğuma sırasında ayrışmasıyla oluşan, ferrit ve sementitten meydana gelen iki fazlı bir agregadır. Alaşımsız karbon çeliğinde ötektoid bileşim, başvurulan kaynağa ve belirtilen denge koşullarına bağlı olarak yaklaşık %0,76–0,80 ağırlıkça C’dir. Daha yüksek bir dönüşüm sıcaklığında oluşan perlitin ferrit ve sementit plakaları arasındaki mesafe nispeten kabadır; daha düşük sıcaklıkta gerçekleşen dönüşüm ise daha ince, daha dayanıklı ve daha sert perlit oluşturur.
γ ile gösterilen östenit, ferritten çok daha fazla karbon çözebilen yüzey merkezli kübik demirdir. Bu daha yüksek çözünürlük, östenit bölgesine ısıtmanın normalizasyon ve tam tavlama açısından temel olmasının nedenidir. Östenitleme sırasında karbon ve birçok alaşım elementi kısmen veya tamamen çözeltiye girer. Soğuma sırasında bu aşırı doymuş katı çözelti; bileşime, kesit boyutuna ve dönüşüm aralığından geçiş yoluna bağlı olarak ferrite, perlite, bainite, martensite veya bu ürünlerin karışımlarına dönüşür.
Sürekli soğuma dönüşüm diyagramı Belirli sürekli soğuma hızları sırasında östenitin dönüşmeye başladığı ve dönüşümü tamamladığı zamanları gösteren diyagram.
Soğuma yolu belirleyicidir. Fırında yavaş soğuma, karbon atomlarına difüze olmaları için zaman tanır ve birçok ötektoid altı çelikte ferrit ile kaba perlit oluşumunu destekler. Normalizasyondan sonra havada soğuma, ısıyı tam tavlamaya kıyasla daha hızlı uzaklaştırır ve genellikle daha ince ferrit-perlit yapısı oluşturur. Yeterince hızlı bir su verme, difüzyonlu dönüşümü baskılar ve martensite oluşturabilir; ara düzeydeki bir hız ise bainite oluşturabilir. Bu nedenle “yumuşatma ısıl işlemi”, tavlama olarak adlandırılan her çevrimi tanımlamak için yetersizdir.
Alt ve üst kritik aralıklar
Alt kritik sıcaklık, ısıtma sırasında genellikle Ac1 olarak tanımlanır: belirli bir çelikte ve belirlenmiş bir ısıtma koşulu altında östenitin ilk kez oluşmaya başladığı sıcaklıktır. Soğuma sırasında buna karşılık gelen başlangıç sıcaklığı genellikle Ar1 olarak yazılır. Bunlar zorunlu olarak birbirine eşit değildir. Isıtma ve soğuma hızları, önceki mikroyapı, alaşım elementleri ve ısıl gecikme, gözlenen dönüşüm sıcaklıklarını değiştirir. Bu nedenle Ac1 bir dönüşüm başlangıç sıcaklığıdır; evrensel bir fırın ayarı değildir.
Üst kritik sıcaklık karbon içeriğine bağlıdır. Ötektoid altı çeliklerde Ac3, ısıtma sırasında östenite dönüşümün tamamlandığı sıcaklıktır. Ac1 ile Ac3 arasında ferrit ve östenit birlikte bulunur. Ac3’ün üzerinde yapı nominal olarak östenitiktir; ancak karbon ve alaşım elementlerinin dağılması ve kesitin sıcaklık bakımından eşitlenmesi için yine de yeterli süre gerekir.
Ötektoid üstü çeliklerde ilgili üst sınır genellikle Ac3 yerine Acm olarak gösterilir. Ac1 ile Acm arasında östenit, proötektoid sementitle birlikte bulunur. Acm’nin üzerinde ısıtma, süreye, parçacık boyutuna ve alaşım elementlerinin etkilerine bağlı olarak bu sementiti çözer. Gerekli çözünme sıcaklığının çok üzerine çıkılması, östenit tane büyümesini teşvik edebilir; bu durum, sertlik ve çekme dayanımı kabul edilebilir görünse bile tokluğu azaltabilir.
Dolayısıyla “kritik aralık” ifadesi, sabit tek bir noktaya değil, bir sıcaklık bandına karşılık gelir. National Bureau of Standards’ın 1935 tarihli genelgesi, proses tavlamasını alt kritik sıcaklık aralığının altında veya bu aralığa yakın bir sıcaklığa ısıtma olarak tanımlarken, normalizasyonu kritik aralığın yaklaşık 100 °F üzerine ısıtma ve ardından durgun havada soğutma olarak tanımlamıştır. Bu tanımlar, tarihsel açıdan yararlı ayrımlardır; ancak modern bir malzeme spesifikasyonundaki veya ısıl işlem prosedüründeki kaliteye özgü gerekliliklerin yerini tutmaz.
Ac1 üzerinden ısıtma, faz dengesini değiştirir: başlangıçtaki ferrit-karbür yapısının karbon bakımından zengin bölgeleri östenite dönüşmeye başlar. Ac3 veya Acm yönünde devam eden ısıtma, amaçlanan dönüşümü tamamlar ve karbürleri çözebilir. Tam tavlamada çelik genellikle östenitlenir ve ardından çoğu zaman bir fırın içinde yavaşça soğutularak kaba ve nispeten yumuşak bir dönüşüm yapısı elde edilir. Normalizasyonda da östenitleme yapılır; ancak iş parçası fırından çıkarılır ve durgun veya hareketli havada soğutulur. Daha hızlı soğuma, daha ince taneler ve farklı bir ferrit-perlit dengesi oluşturur.
Sıcaklık, kalite ve malzemenin mevcut durumuyla ilişkilendirilmelidir. Bodycote, 2024 yılında normalizasyonun yaklaşık 800–920 °C aralığında gerçekleştirildiğini ve havada veya gazda serbest soğutmadan önce yeni östenitik tanelerin oluştuğunu bildirmiştir. Bu geniş aralık ayrım gözetmeksizin uygulanamaz. MIT’nin 2007 tarihli 4140 laboratuvar kaynağı, AISI 4140’ın normalizasyonu için yaklaşık 850–875 °C önermekte; bunu sıcaklığın dengelenmesi için bekletme ve havada soğutma izlemektedir. AISI 4140, krom ve molibden içeren alaşımlı bir çeliktir; dolayısıyla bu çeliğin işlemi alaşımsız düşük karbonlu bir çelik çevriminden çıkarılamaz.
Karbon içeriği ve alaşım elementleri çevrimi neden değiştirir?
Karbon, hem kritik sıcaklıkları hem de soğuma sırasında elde edilen ürünleri değiştirir. Ötektoid karbon içeriğinden daha az karbon içeren ötektoid altı bir çelikte, soğuma sırasında östenitten ilk olarak ferrit oluşur; kalan östenit daha sonra perlite dönüşür. Karbon ötektoid bileşime yaklaştıkça perlit oranı artar ve proötektoid ferrit miktarı azalır. Ötektoid üstü çelikte sementit perlitten önce oluşur. Aşırı yüksek östenitleme sıcaklıkları, amaçlanandan daha fazla sementiti çözebilir ve daha sonra daha sert bir yapıya dönüşen, iri taneli ve karbon bakımından zengin bir östenit bırakabilir.
Manganez, ötektoid dönüşüm sıcaklığını düşürür ve sertleşebilirliği artırır. Ferrit ve perlit oluşumunu geciktirerek, bu reaksiyonların alaşımsız karbon çeliğinde gerekli olacak soğuma hızından daha düşük bir hızda atlanmasına olanak sağlar. Krom da benzer bir sertleşebilirlik etkisine sahiptir ve kararlı karbürler oluşturur; dönüşümü geciktirebilir ve karbürün istenen bölümünü çözmek için daha uzun süreli veya daha yüksek sıcaklıklı östenitleme gerektirebilir. Molibden, perlitik ve bainitik reaksiyonları güçlü biçimde geciktirir, menevişle yumuşamaya karşı direnci artırır ve AISI 4140 gibi çeliklerde özellikle önemlidir.
Nikel, kromla ilişkili aynı tür karbür ağını oluşturmadan genellikle dönüşüm sıcaklıklarını düşürür ve sertleşebilirliği artırır. Östeniti stabilize eder ve özellikle düşük sıcaklıklarda tokluğu iyileştirir. Silisyum, ferritte karbonun aktivitesini artırır ve dönüşüm sıcaklıklarını ve kinetiğini de etkilerken, seçilmiş alaşım sistemlerinde sementit oluşumunu baskılamak için yaygın olarak kullanılır. Vanadyum, niyobyum ve titanyum kararlı karbonitrürler oluşturur. Bu parçacıklar östenit tane sınırlarını sabitleyerek tane büyümesini sınırlayabilir; ancak kısmi çözünme için daha yüksek sıcaklıklar veya daha uzun bekletme süreleri gerekebilir.
Alaşımlama, “havada soğuma” ifadesinin anlamını da değiştirir. İnce bir düşük karbonlu kesit havada büyük ölçüde ferrit ve perlite dönüşebilirken, yüksek sertleşebilirliğe sahip alaşımlı çeliğin kalın bir kesiti merkezinde bainite veya martensite dönüşebilir. Yüzey tufalı, fırın atmosferi, yükün yerleşimi, karıştırma ve kesit kalınlığı gerçek soğuma eğrisini değiştirir. Bu nedenle nihai yapıyı öngörürken CCT diyagramları, nominal bir işlem etiketinden daha kullanışlıdır.[3] 49 CFR § 179.500-6. United States Department of Transportation. Code of Federal Regulations, Title 49, 2024.
İşlem koşulunun malzeme tanımının bir parçası olmasının nedeni budur. ISO 683-1:2016, alaşımsız ısıl işlem uygulanabilir çelikleri normalleştirilmiş ve normalleştirilmiş-menevişlenmiş durumlar dâhil olmak üzere çeşitli durumlarda listeler; bu durum, yalnızca atölyede kullanılan “yumuşatılmış” sözcüğünün eş anlamlısı değildir. ASTM A941-16 genel terminoloji sağlar ve belirli bir ASTM standardındaki tanımın aynı nitelikteki genel bir tanımın yerine geçeceğini belirtir. Çevrimi; geçerli ürün standardı, kalite gösterimi, kesit boyutu, önceki durum ve belirtilen fırın uygulaması belirlemelidir. Güvenlik açısından kritik kurallar bile bu ayrımı ortaya koyar: 49 CFR § 179.500-6, belirli tank çelikleri için tavlama veya menevişlemenin izlediği normalizasyon işlemlerini ve 1000 °F’den düşük olmayan menevişleme sıcaklıklarını belirtir. Isıl geçmiş, mühendislik gerekliliğinin bir parçasıdır.
3. Çelik tavlamasının uygulamada ne anlama geldiği
Tavlama, tek bir sabit ısıtma ve soğutma programı değildir. Sertliği, sünekliği, kalıntı gerilmesini, karbür biçimini, tane yapısını veya dönüşüm ürünlerini değiştirmek amacıyla seçilen bir işlem ailesidir. Bu nedenle yalnızca işlem adı yeterli değildir. Bir şartname veya prosedür; çelik kalitesini, başlangıç durumunu, hedef sıcaklığı, bekletme süresini, soğutma yöntemini ve gerekli nihai özellikleri belirtmelidir.
Terminoloji, işlemi yöneten belgeye de bağlıdır. ASTM A941-16; çelik, paslanmaz çelik, ilgili alaşımlar ve ferroalaşımlar için genel terminoloji sağlar, ancak belirli bir ASTM standardındaki tanımın genel terminoloji standardındaki aynı tanıma göre öncelikli olduğunu belirtir. Bu niteleme önemlidir; çünkü “tavlanmış”, “proses tavlaması uygulanmış”, “tam tavlanmış” ve “gerilim giderilmiş” ifadeleri, ürün standartlarında ve imalat prosedürlerinde farklı durumları tanımlayabilir.
Tavlama normalde başlangıç malzemesine göre daha yumuşak, daha sünek veya boyutsal açıdan daha kararlı bir durum elde etmeyi amaçlar. Normalizasyon ise farklıdır. Normalizasyon normalde östenitleştirmeyi ve ardından durgun veya hareketli havada soğutmayı içerir; bu işlem, geleneksel fırın soğutmasına göre daha ince ve denge durumundan daha uzak bir yapı oluşturur. Ayrım yalnızca görünüşte değildir: Soğuma yolu, östenitin ayrışması sırasında oluşan dönüşüm ürünlerini kontrol eder.
Proses tavlaması ile tam tavlama arasındaki fark
| İşlem | Dönüşüm aralığı | Ana amaç |
|---|---|---|
| Proses tavlaması | Alt kritik sıcaklık aralığının altında veya yakınında | Soğuk işlemeden sonra sünekliği geri kazandırmak |
| Tam tavlama | Östenit bölgesine kadar | Sertliği azaltmak ve yumuşak bir dönüşüm yapısı oluşturmak |
| Küreselleştirme tavlaması | Ac1 çevresinde kritik altı veya çevrimsel işlem | Talaşlı işleme veya şekillendirme için yuvarlak karbür parçacıkları oluşturmak |
| Gerilim giderme tavlaması | Normal olarak Ac1'in altında | Kütlesel östenitleştirme olmaksızın artık gerilmeyi azaltmak |
Proses tavlaması genel olarak alt kritik sıcaklık aralığının altında veya bu aralığa yakın sıcaklıklarda gerçekleştirilir. National Bureau of Standards, 1935 yılında bu işlemi demir esaslı bir alaşımın söz konusu aralığın altında veya yakınında ısıtılması olarak tanımlamıştır. Uygulamada bu işlem özellikle soğuk şekillendirme sırasında yüksek dislokasyon yoğunluğu kazanmış ve sünekliği azalmış düşük karbonlu çelik sac, şerit, tel ve diğer ürünlerle ilişkilendirilir.
Çelik, toparlanma ve sıcaklık ile sürenin elverdiği durumlarda yeniden kristalleşme için yeterli ölçüde ısıtılır; ancak normalde tamamen östenite dönüşmesi sağlanmaz. Toparlanma, kafes kusurlarının bir bölümünü yeniden düzenler ve kalıntı gerilmesini azaltır. Yeniden kristalleşme, deforme olmuş ferrit tanelerinin yerini nispeten gerinimsiz yeni tanelerin almasını sağlar. Bunun sonucunda, sonraki bir şekillendirme işlemi için uzama iyileşirken akma dayanımı ve sertlik azalır. Kesin sıcaklık çelik kalitesine bağlıdır; düşük karbonlu soğuk haddelenmiş bir çelik için belirlenen program, orta karbonlu alaşımlı bir çeliğe veya paslanmaz bir kaliteye güvenli biçimde uygulanamaz.
Sıcaklıkta bekletme süresi önemlidir. Kısa bir bekletme, soğuk şekillendirilmiş durumun bir bölümünü giderebilir, ancak önemli miktarda deformasyonun korunmasına yol açabilir. Daha uzun bir bekletme, daha iri yeniden kristalleşmiş taneler, yüzey oksitlenmesi veya istenmeyen boyutsal değişim oluşturabilir. Şerit kalınlığı, rulo geometrisi, fırın atmosferi ve ısıtma homojenliği de sonucu etkiler. Bu nedenle “proses tavlaması uygulanmış” ifadesi, tamamen yumuşatılmış olmanın eş anlamlısı olarak değerlendirilmemelidir.
Tam tavlama farklı bir dönüşüm yolu izler. Çelik östenit bölgesine kadar ısıtılır, kesitin yeterince homojen bir sıcaklığa ulaşmasına kadar bekletilir ve ardından genellikle fırın içinde yavaşça soğutulur. Ötektoid altı bir karbonlu veya düşük alaşımlı çelikte işlem sıcaklığı genellikle üst kritik sıcaklık olan Ac3’ün üzerindedir; böylece ferrit ve perlit soğutma öncesinde östenite dönüşür. Ötektoid üstü bir çelikte seçilen sıcaklık genellikle Ac1’in üzerinde, ancak Acm’nin altındadır; bu, aşırı çözünmeyi ve tane büyümesini sınırlarken perlitik matrisin östenitleşmesine olanak tanır. Bunlar işlem açıklamalarıdır; tüm çelikler için geçerli sabit ayar noktaları değildir.
Fırın soğutması sırasında östenit, nispeten düşük aşırı soğuma altında ferrit ve perliti dönüştürür; çoğu zaman nispeten iri perlit kolonileri ve görece yumuşak bir yapı oluşur. Tam tavlama, uygun çelik kalitelerinde sertliği azaltabilir, işlenebilirliği iyileştirebilir ve önceki sıcak şekillendirme veya dövmenin etkilerini azaltabilir. Bununla birlikte, her çelik için mümkün olan en düşük sertliği garanti etmez. Krom, molibden, mangan ve nikel gibi alaşım elementleri dönüşüm sıcaklıklarını değiştirir ve dönüşüm kinetiğini yavaşlatır; bazı alaşımlı çelikler değiştirilmiş bir tavlama veya ayrı bir izotermal işlem gerektirebilir.
Normalizasyon, uygun çeliklerde yaygın olarak yaklaşık 800–920 °C kullanır ve bunu hava veya gazda serbest soğutma izler. Limited evidence
Normalizasyon, bu terimlerin birbirinin yerine kullanılamayacağını gösterir. Çelik yine östenitleştirilir, ancak daha sonra soğutma fırınında bırakılmak yerine havada veya gazda soğutulur. Bodycote’un 2024 tarihli açıklaması, uygun çelikler için normalizasyon aralığı olarak yaklaşık 800–920 °C değerini verir ve ardından havada veya gazda serbest soğutmayı öngörür. 4140 için bir MIT laboratuvarı referansı yaklaşık 850–875 °C, sıcaklığın dengelenmesi için bekletme ve oda sıcaklığına kadar havada soğutma belirtir. Bu değerler, belirtilen malzeme ve prosedür için geçerlidir; her şartname kapsamında “4140” olarak adlandırılan her çeliğe uygulanamaz.
Havada soğutma, ısıyı kontrollü fırın soğutmasına göre daha hızlı uzaklaştırır. Bunun sonucunda oluşan ferrit-perlit yapısı genellikle daha ince olur ve tam tavlanmış yapıya göre daha yüksek dayanım ve sertliğe sahip olur. Normalizasyon, iri dövme veya döküm tane yapısını inceltebilir ve yapısal homojenliği iyileştirebilir; ancak fırın soğutmasına kıyasla deformasyonu veya kalıntı gerilmesini artırabilir. ISO 683-1:2016, ısıl işlem uygulanabilir alaşımsız çelikler için normalize edilmiş ve normalize edilmiş-menevişlenmiş teslim durumlarını listeler. Bu da işlem durumunun yalnızca atölye içi bir tanım olmadığını, belirtilen ürün durumunun bir parçası olduğunu doğrular.
Alt kritik tavlama, küreselleştirme ve gerilim giderme
Alt kritik tavlama Ac1’in altında gerçekleştirilir; bu nedenle kütlesel östenitleşme meydana gelmez. Çelik kalitesine ve çevrime bağlı olarak bu işlem toparlanmayı, yeniden kristalleşmeyi, karbürlerin irileşmesini veya yeni bir östenitik tane yapısı oluşturmadan sertliğin azalmasını teşvik edebilir. Bu durum, her iki işlem de sünekliği veya işleme davranışını iyileştirmeyi amaçlasa bile alt kritik tavlamayı tam tavlamadan ayırır.
Küreselleştirme, daha özel bir alt kritik veya çevrimsel işlemdir. Perlit içindeki lamelli sementiti, ferrit içinde dağılmış yuvarlak veya küresel karbür parçacıklarına dönüştürür. Alaşımsız karbon çeliklerinde ve alaşımlı takım çeliklerinde bu morfoloji, ince perlitik yapıya kıyasla kesmeye karşı direnci azaltır ve soğuk şekillendirilebilirliği iyileştirir. Özellikle perlit veya sementit ağlarının kesmeyi zorlaştırdığı daha yüksek karbonlu kalitelerde, işlem çoğu zaman talaşlı imalat öncesinde veya daha sonraki bir sertleştirme işlemi öncesinde kullanılır.
Küreselleştirmeyi etkileyen faktörler
- Sıcaklık Çevrim Ac1'in hemen altında sürdürülebilir veya Ac1 üzerinden tekrar tekrar çevrim yapılabilir.
- Önceki durum Karbon içeriği, alaşım ilaveleri, dövme geçmişi ve karbür dağılımı sonucu etkiler.
- Süre Yetersiz süre lamelli karbür bırakabilir; aşırı maruz kalma çok fazla karbürü çözebilir.
- Doğrulama Yalnızca sertlik, yeterli küreselleşmeyi kanıtlamadığından metalografik inceleme gerekebilir.
Bir küreselleştirme çevriminde Ac1’in hemen altında uzun süre bekletme yapılabilir, Ac1 üzerinden birden fazla kez çevrim uygulanabilir veya ısıtma, dönüşüm aralığından çok yavaş soğutmayla birleştirilebilir. Uygun yöntem; karbon içeriğine, karbür oluşturan alaşım ilavelerine, önceki dövme geçmişine ve gerekli karbür dağılımına bağlıdır. Aşırı sıcaklık, fazla miktarda karbürü çözerek daha az yararlı bir yapı oluşturabilir; yetersiz süre ise lamelli karbürün kalmasına neden olabilir. Tek başına bir sertlik değeri, küreselleştirmenin yeterli olduğunu kanıtlamaz. Metalografik inceleme gerekebilir.
Gerilim giderme tavlamasının amacı farklıdır. Bu işlem, tüm kesiti kasıtlı olarak östenite dönüştürmeden kaynak, talaşlı imalat, soğuk şekillendirme, homojen olmayan soğuma veya imalat nedeniyle oluşan kalıntı gerilmelerini azaltır. İşlem normalde Ac1’in altında gerçekleştirilir; termal dengeleme ve gerilim gevşemesi için yeterince uzun bir bekletmenin ardından, gerilmenin yeniden oluşmasını sınırlamak amacıyla kontrollü soğutma yapılır. Sertliği yalnızca çok az değiştirebilir. İşleme “tavlama” denmesi, onu tam tavlama ile aynı anlamda bir yumuşatma işlemi hâline getirmez.
Gerilim giderme sırasında kullanım koşullarındaki kısıtlamalar da dikkate alınmalıdır. Kaynaklı bir bileşen, yalnızca düşük sıcaklıkta bekletmeyle ortadan kaldırılmayan yerel mikroyapılar, hidrojen veya metalurjik reaksiyonlar içerebilir. Bazı uygulamalarda ilgili standart eksiksiz bir işlem dizisi belirtir. Örneğin 49 CFR § 179.500-6, belirli çelik tank işlemlerini tavlama veya normalizasyon ve ardından menevişleme olarak tanımlar; menevişleme sıcaklığı 1000 °F’den düşük olamaz. Güvenlik açısından kritik olan bu gereklilik, genel bir “tavla” talimatıyla değiştirilemez.
Fırın soğutması ve dönüşüm hızının kontrolü
Geleneksel tavlama, dönüşüm hızının hem yapıyı hem de özellikleri belirlemesi nedeniyle kontrollü soğutmaya dayanır. Östenitleştirmeden sonra çelik, martenzit veya aşırı miktarda beynit yerine ferrit ve perlit oluşmasına yetecek kadar yavaş biçimde kritik sıcaklık aralığından geçirilmelidir. Fırın soğutması yaygındır; çünkü fırın soğuma hızını azaltabilir ve yüzey ile çekirdek arasındaki sıcaklık gradyanlarını sınırlayabilir.
Fırın, üzerinde düşünülmeden yalnızca kapatılmaz. Büyük kesitler bir ara sıcaklıkta bekletilebilir, programlı kontrol altında soğutulabilir veya ancak çekirdek dönüşüm aralığından geçtikten sonra fırından çıkarılabilir. Yüzey merkezden çok daha önce soğursa farklı büzülme deformasyona ve kalıntı gerilmesine neden olabilir. Kesit boyutu, yükleme yoğunluğu, fırın sirkülasyonu, yayma özellikleri ve atmosfer, gerçek ısıl geçmişi etkiler. Aynı fırın sıcaklığına ayarlanan iki parça, farklı soğuma hızlarına maruz kalabilir.
Alaşımlı çeliklerde bu kontrol daha da zorunludur. Mangan, krom, molibden ve nikel, perlitik ve beynitik reaksiyonları geciktirebilir; bu nedenle alaşımsız karbonlu çelikte yumuşak bir ferrit-perlit yapısı oluşturan bir soğuma hızı, alaşımlı bir kalitede daha sert dönüşüm ürünleri oluşturabilir. Önceki soğuk şekillendirme, depolanmış enerjiyi ve yeniden kristalleşme davranışını değiştirir; önceki dövme işlemi ise tane boyutunu ve karbür dağılımını değiştirir. Bu nedenle çevrim seçilmeden önce gerekli sertlik, işlenebilirlik, süneklik, boyutsal kararlılık ve sonraki sertleştirme tepkisi belirtilmelidir.
Temel uygulama kuralı basittir: çelik kalitesini ve başlangıç durumunu belirleyin, ilgili kritik sıcaklıkları saptayın, homojen biçimde ısıtın ve dönüşüm aralığındaki soğutmayı kontrol edin. “Tavlanmış” ifadesi, ancak bu sözcüğün arkasındaki ısıl geçmiş bilindiğinde anlamlıdır.
4. Çelikte normalizasyon uygulamada ne anlama gelir
Normalizasyon, “yumuşatma”nın gelişigüzel kullanılan bir eş anlamlısı değil, tanımlanmış bir ısıl geçmişe sahip işlemdir. Sıralama şöyledir: çeliği östenit bölgesine kadar ısıtmak, gerekli kesitin sıcaklığa ulaşması için yeterince bekletmek, ardından durgun veya hareketli hava ya da gaz içinde serbestçe soğutmak. İş parçası, kasıtlı olarak yavaş bir soğuma eğrisini izlemesi için kapatılmış bir fırının içinde bırakılmaz. Bu fark, dönüşüm yolunu, ortaya çıkan tane yapısını, sertliği ve artık gerilme durumunu değiştirir.
Terminoloji ayrıca işlemi yöneten belgeyle ilişkilendirilmelidir. ASTM A941-16, çelik, paslanmaz çelik, ilgili alaşımlar ve ferroalaşımlar için genel terminoloji referansıdır; ancak belirli bir ASTM standardındaki tanımın, genel terminoloji standardındaki aynı tanıma üstün geldiğini belirtir. Bu nedenle ürün standartları, ifadelerinin farklı olduğu durumlarda belirleyicidir. Örneğin ISO 683-1:2016, “normalized” ve “normalized-and-tempered” dahil olmak üzere çeşitli koşullarda tedarik edilen alaşımsız ısıl işlem çeliklerini tanımlar. Bu adlandırmalar yalnızca fırın operatörünün niyetini değil, malzemenin durumunu ifade eder.
Östenitlemenin ardından hava veya gazla soğutma
Normalizasyon sırasında çelik, mevcut ferrit, perlit, beynit veya diğer bileşenlerin büyük ölçüde östenite dönüşmesini sağlayacak şekilde, ilgili kritik dönüşüm aralığının üzerine ısıtılır. Östenit, karbonun demir içindeki yüzey merkezli kübik katı çözeltisidir. Isıtma ayrıca bazı karbürleri çözer ve önceki haddeleme, dövme, döküm veya düzensiz soğuma sonucunda oluşan yapısal belleğin önemli bir bölümünü ortadan kaldırır; ancak bunun derecesi alaşım bileşimine ve sıcaklığa güçlü biçimde bağlıdır.
Gerekli sıcaklık çelik kalitesine özgüdür. Bodycote, normalizasyon uygulamasının genel bir tanımı olarak yaklaşık 800–920 °C aralığını verir; ancak bu aralık evrensel bir talimat değil, bir örnektir. Basit karbonlu bir çelik, krom veya molibden içeren düşük alaşımlı bir çelik ve mikroalaşımlı bir kalite, aynı kritik sıcaklıklara veya aynı karbür çözünmesi gereksinimlerine sahip değildir. Kesit kalınlığı, fırın doğruluğu, önceki mikroyapı, atmosfer ve geçerli malzeme spesifikasyonu da önemlidir. Aşırı ısıtma, yetersiz ısıtma kadar zararlı olabilir.
AISI/SAE 4140 için yararlı bir laboratuvar referansı, normalizasyon sıcaklığı olarak yaklaşık 850–875 °C verir; bunun ardından sıcaklık dengelemesi için bekletme ve oda sıcaklığına kadar hava soğutması uygulanır (MIT, 2007). Bu aralık 1045, 8620, paslanmaz çelik veya basınçlı kap çeliği için doğrudan kullanılamaz. Doğru ayar noktası normal olarak kalite spesifikasyonuna, onaylanmış bir ısıl işlem prosedürüne veya doğrulanmış fırın uygulamasına göre belirlenir.

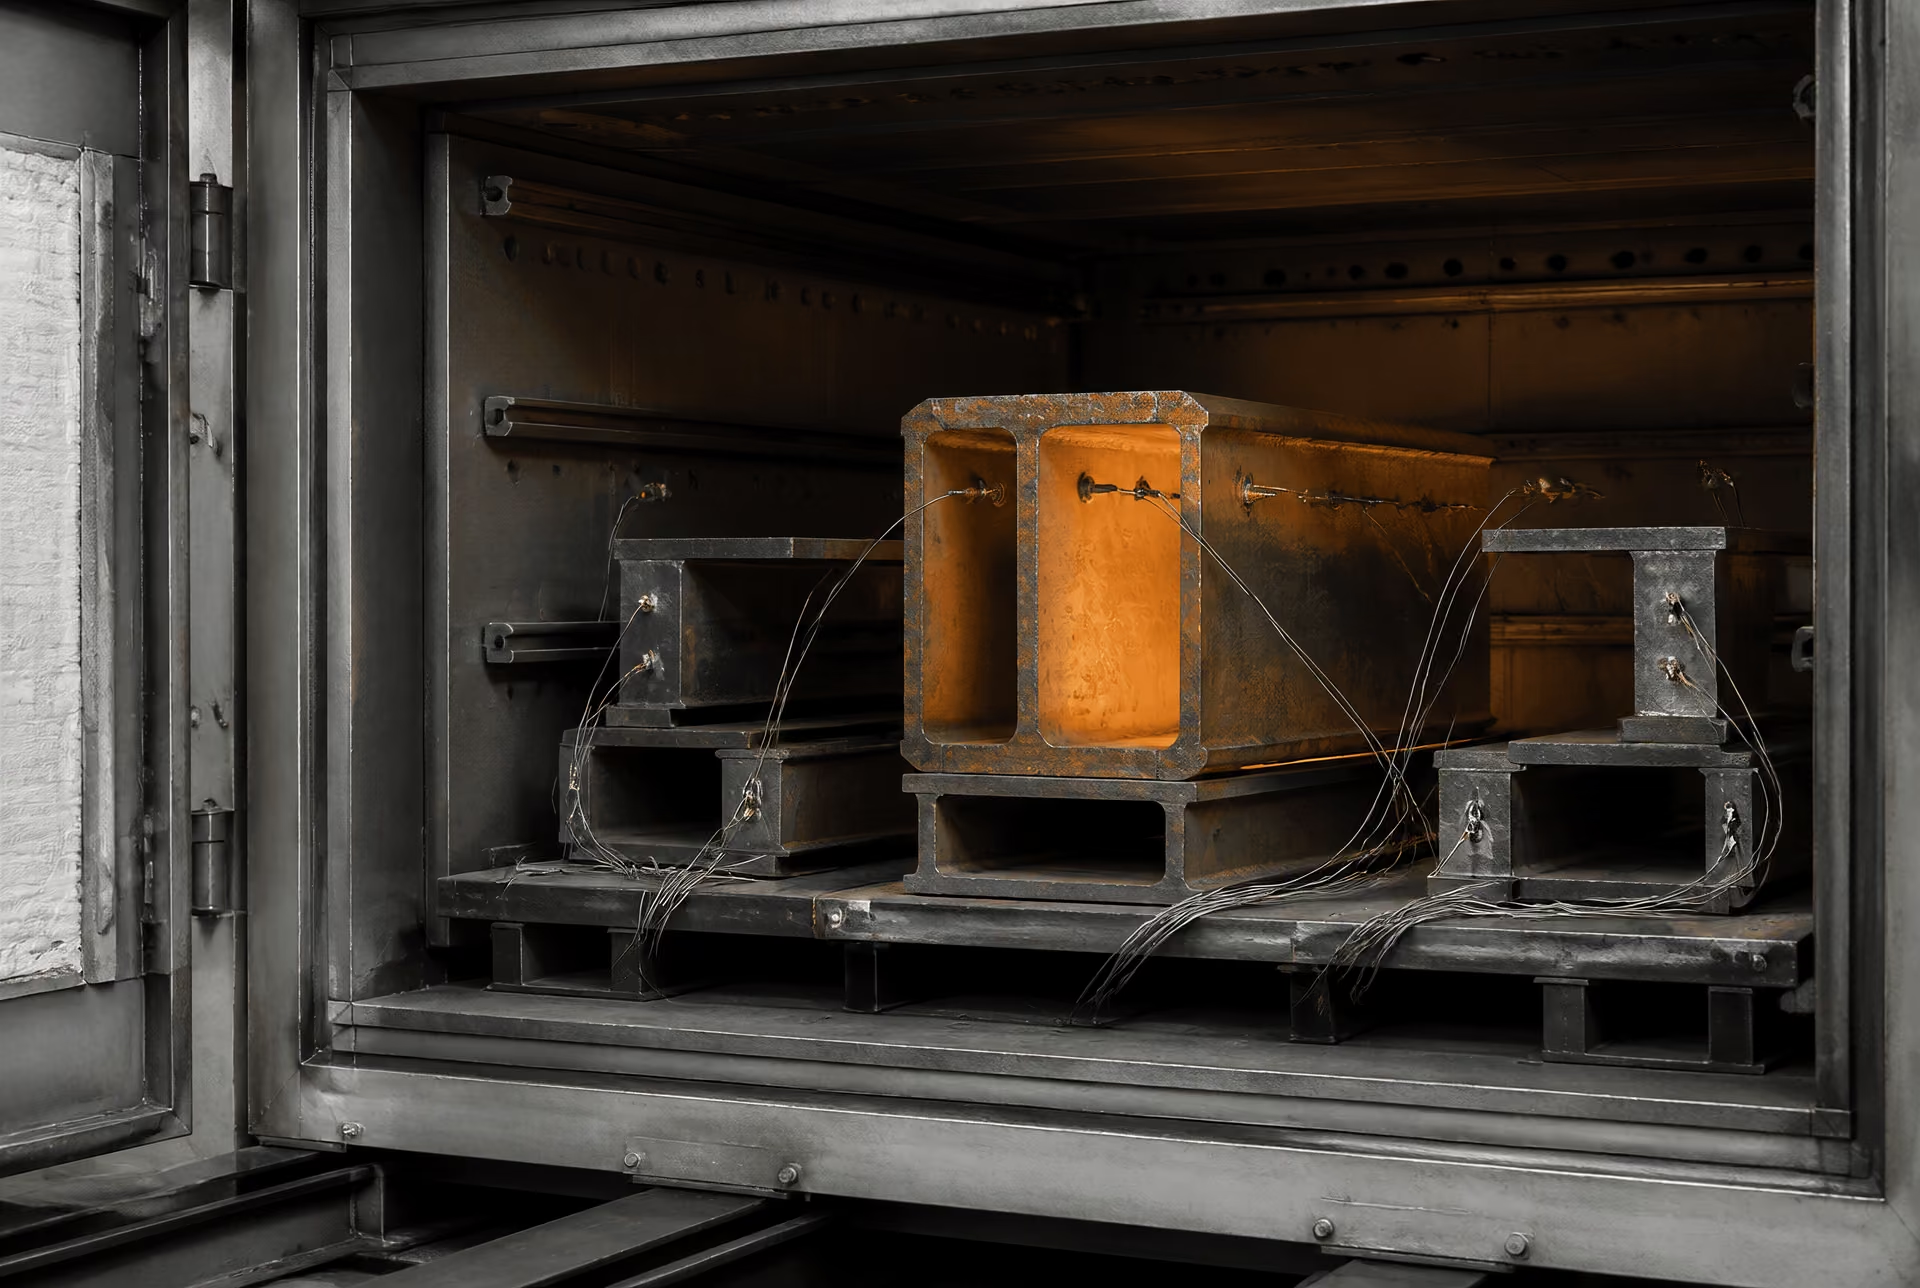
Bekletme, parçanın merkezinin hedef sıcaklığa yaklaşmasını sağlar ve östenitleme reaksiyonunun ilerlemesi için zaman tanır. İnce bir numune kısa sürede sıcaklık bakımından dengelenebilir; ağır bir dövme parçası ise çok daha uzun süre gerektirir. Bu nedenle bekletme süresi, fırın yüklemesinden ve sıcaklık ölçümlerinden bağımsız, milimetre başına evrensel bir dakika değeri değildir. İşlem, gereksiz tane büyümesine izin vermeden amaçlanan östeniti oluşturmalıdır.
Soğuma, çelik fırından çıktığında veya zorlanmış sirkülasyon başladığında başlar. “Hava soğutması” durgun oda havası, hareketli hava veya kontrollü bir gaz akışı anlamına gelebilir; bu koşullar metalurjik açıdan birbirinin aynısı değildir. Büyük bir kesitin çekirdeği, yüzeyine göre daha yavaş soğur. Küçük bir kesit ise önemli ölçüde daha ince bir ferrit-perlit yapısı oluşturacak kadar hızlı soğuyabilir. Perlit veya beynit oluşumunu geciktiren alaşım elementleri de sonucu değiştirebilir; bazı kalitelerde belirli bir soğuma hızı veya ardından temperleme işlemi gerekebilir.
Östenit dönüşüm aralığından geçerek soğurken karbon yeniden dağılır ve yeni bileşenler oluşur. Normalleştirilmiş düşük ve orta karbonlu çeliklerin çoğunda olağan ürün, oranları karbon içeriği ve soğuma hızı tarafından belirlenen ferrit ve perlit karışımıdır. Hava ile soğutulan yapı, buna karşılık gelen fırında soğutulmuş tavlanmış yapıya göre genel olarak daha ince ve daha serttir. Daha yüksek karbonlu veya alaşımlı çeliklerde farklı oranlarda perlit, beynit veya diğer dönüşüm ürünleri oluşabilir; dolayısıyla “normalize edilmiş” ifadesi tek bir evrensel mikroyapıyı garanti etmez.
National Bureau of Standards, 1935 yılında normalizasyonu, kritik aralığın yaklaşık 100 °F üzerine kadar ısıtma ve ardından durgun havada soğutma olarak tanımlamıştır. Bu tarihsel tanım, normalizasyon ile alt veya alt kritik sıcaklık aralığı civarında uygulandığını belirttiği proses tavlaması arasındaki temel farkı ortaya koyar. Modern spesifikasyonlar ayrıntıları kaliteye göre düzenler; ancak temel sıra hâlâ aynıdır: östenitleme ve ardından fırında soğutma programı uygulamak yerine açıkta soğutma.
Yeniden kristalleşme, tane incelmesi ve yapısal homojenleşme
Normalizasyon, deforme olmuş veya düzensiz önceki yapıyı yeni bir östenitik tane topluluğuyla değiştirebilir. Dövülmüş veya haddelenmiş bir parçada deformasyon taneleri uzatmış, dislokasyonlar oluşturmuş ve yönsel farklılık meydana getirmiştir. Çelik östenit bölgesine ulaştığında, toparlanma ve yeniden kristalleşmeyle ilişkili süreçler bu deformasyon yapısının büyük bir bölümünü ortadan kaldırabilir. Yeni östenit taneleri çekirdeklenir ve büyür; soğuma sırasındaki sonraki dönüşüm ise bu önceki östenit taneleriyle ilişkili ferrit ve perlit oluşturur.
Normalizasyonun çoğu zaman tane inceltici bir işlem olarak tanımlanmasının nedeni budur. Ancak bu ifade nitelendirilmelidir. Fırının yüksek bir sıcaklığa ulaşmış olması, işlemin otomatik olarak tane incelmesini garanti ettiği anlamına gelmez. Östenit tane boyutu başlangıç yapısına, en yüksek sıcaklığa, bekletme süresine, ısıtma hızına, alaşım ilavelerine ve soğuma koşullarına bağlıdır. Orta düzeyde bir östenitleme işlemi, dövme işleminden miras kalan yapıya göre daha düzgün ve daha ince bir yapı oluşturabilir. Gerekli sıcaklığın oldukça üzerinde uzun süre bekletme ise iri östenit oluşumuna yol açabilir; bunun ardından dönüşen ferrit-perlit yapısı da görece iri olur.
İşlem, yapısal düzensizliği de azaltabilir. Döküm çeliği segregasyon, iri dendritik bölgeler ve yerel olarak farklı faz dağılımları içerebilir. Dövme ve haddeleme ise bantlaşma, uzamış taneler veya gerinim ve sıcaklık bakımından farklılıklar bırakabilir. Normalizasyon, soğuma öncesinde daha tutarlı bir östenitik durum oluşmasını desteklerken difüzyon ve dönüşüm, bu bölgeler arasındaki gözle görülür kontrastın bir kısmını azaltır. Şiddetli kimyasal segregasyonu ortadan kaldırmaz veya çatlakları onarmaz. Ayrıca büyük bir parçadaki her konumu aynı hâle getirmez; çünkü yüzey ve çekirdek hâlâ farklı soğuma hızlarına maruz kalır.
Ortaya çıkan incelme, mühendislik özelliklerini etkiler. Daha düzgün bir ferrit-perlit dağılımı, sertlik ve çekme davranışında tutarlılığı artırabilir, yönsel farklılığı azaltabilir ve işleme veya sonraki sertleştirme işlemleri için daha öngörülebilir bir başlangıç durumu sağlayabilir. Normalizasyon bir miktar artık gerilmeyi de giderebilir; ancak özel bir gerilme giderme çevrimi olarak değerlendirilmemelidir. Soğuma sonrasındaki gerilme durumu; geometriye, kısıtlamaya, ısıl gradyanlara ve dönüşüm gerinimine bağlıdır.
“Homojenleştirme” terimi de aynı şekilde dikkatli kullanılmalıdır. Normalizasyon yapısal düzgünlüğü iyileştirir; döküm alaşımındaki uzun mesafeli kimyasal segregasyonu azaltmak amacıyla uygulanan yüksek sıcaklıklı homojenleştirme işlemiyle aynı değildir. Karbon ve ikame alaşım elementlerinin tümü aynı hızda difüze olmaz ve normalizasyon bekletmesi çoğu zaman büyük bileşim gradyanlarını ortadan kaldırmak için çok kısadır. Pratik sonuç kimyasal kusursuzluk değil, yapısal koşullandırmadır.
Normalizasyon neden yalnızca daha hızlı tavlama değildir
Tavlama ve normalizasyon, her ikisi de östenit aralığına ısıtmayla başlayabilir; ancak soğuma programları, farklı malzemeler oluşturacak kadar birbirinden ayrıdır. Tam tavlama normal olarak fırında soğutma veya dönüşümün dengeye daha yakın gerçekleşmesini sağlayan, kasıtlı ve tanımlanmış başka bir yavaş soğutma yöntemi kullanır. Bu uygulama daha iri ferrit-perlit yapıları, daha düşük sertlik ve daha iyi süneklik veya işlenebilirlik eğilimi oluşturur. Normalizasyon ise serbest hava veya gazla soğutma kullanır; bu yöntem ısıyı daha hızlı uzaklaştırır ve genellikle daha yüksek dayanım ve sertliğe sahip, daha ince dönüşüm ürünleri oluşturur.
Fark yalnızca zamanla ilgili değildir. Soğuma hızı, ferrit ve perlitin oluştuğu sıcaklıkları, perlit lamelleri arasındaki mesafeyi, karbon difüzyonunun derecesini ve alaşımlı çeliklerde beynit oluşma olasılığını değiştirir. Normalize edilmiş 4140 parçası ile fırında soğutularak tavlanmış 4140 parçası aynı nominal fazları içerebilir; ancak sertlikleri ve sonraki su verme işlemine tepkileri önemli ölçüde farklı olabilir. Normalize edilmiş çevrime “hızlı tavlama” demek, bu dönüşüm farklılıklarını gizler.
Normalizasyon, önceki proses kabul edilemez bir yapı bıraktığında veya belirli bir normalize edilmiş teslim koşulu gerektiğinde seçilir. Dövmelerin işleme öncesinde koşullandırılmasını, sıcak işlenmiş ürünlerin yapısının inceltilmesini, döküm sonrasındaki düzensizliğin azaltılmasını ve sertleştirme ile temperleme öncesinde tekrarlanabilir bir başlangıç durumu oluşturulmasını sağlayabilir. Maksimum yumuşaklık için otomatik olarak doğru işlem değildir. Öncelikli gereksinimler düşük sertlik ve kolay işlenebilirlik ise bunun yerine tam tavlama belirtilmiş olabilir.
Normalizasyon her zaman son işlem de değildir. Federal düzenleme 49 CFR § 179.500-6, güvenlik açısından kritik bir örnek vererek belirli tank çeliği işleminin temperleme ile takip edilen tavlama veya normalizasyondan oluştuğunu ve temperleme sıcaklığının 1000 °F’den düşük olmaması gerektiğini belirtir. Bu örnek, yalnızca işlem adının yeterli olmadığını gösterir: nihai özellikler işlemlerin tamamından oluşan sıraya bağlıdır.
Bu nedenle geçerli bir normalizasyon prosedürü çelik kalitesini, kritik sıcaklık temelini, östenitleme sıcaklığını, sıcaklık dengeleme veya bekletme uygulamasını, soğutma ortamını ve sirkülasyonu, kesit boyutunu ve sonraki temperleme gerekliliklerini tanımlamalıdır. Bu ayrıntılar olmadan “normalize edilmiş” ifadesi eksik bir tanımdır.
5. Tavlama ve normalizasyon: ısıl geçmişe dayalı bir karşılaştırma
Tavlama ve normalizasyon, “yumuşatma” için birbirinin yerine kullanılabilecek adlar değildir. Bunlar farklı ısıl geçmişleri tanımlar ve aralarındaki fark esas olarak östenit oluşumu ile soğuma hızı arasındaki ilişkide yatar. Tavlama genellikle kontrollü ve yavaş soğutma yoluyla nispeten yumuşak, gerilimleri giderilmiş ve işlenebilir bir durum elde etmeyi amaçlar. Normalizasyon ise genel olarak östenit bölgesine kadar ısıtma ve havada veya gazda soğutma yoluyla daha ince ve daha homojen bir ferrit–perlit yapısı elde etmeyi amaçlar.
Kesin işlem yine de kaliteye, kesit boyutuna, önceki işlemlere, fırın kontrolüne, atmosfere ve geçerli ürün spesifikasyonuna bağlıdır. ASTM A941-16, çelik ve ilgili alaşımlar için genel terminoloji sağlar; ancak belirli bir ASTM standardındaki tanımın, genel terminoloji standardındaki aynı tanımın yerine geçtiğini de belirtir. Bu nedenle ısıl işlemci, bir el kitabındaki genel bir sıcaklığı uygulamak yerine geçerli malzeme spesifikasyonunu okumalıdır.
Isıtma aralığı ve östenit oluşumu
Isıtma, hangi dönüşümlerin mümkün olduğunu belirler. Ötektoidaltı bir karbon çeliğinde, üst kritik sıcaklık olan Ac3’ün yeterince üzerine çıkılarak yapılan ısıtma, ilgili kesitin tamamında östenit oluşmasını sağlar. Soğuma sırasında bu östenit, alaşım elementleri, soğuma hızı veya karbon içeriği dönüşüm yolunu değiştirmediği sürece esas olarak ferrit ve perlite dönüşür. Ötektoidüstü bir çelikte işlem Ac1 ve Acm’ye göre ayarlanabilir ve sementitin tamamen çözündürülmesi her zaman amaçlanmaz. Krom, molibden, nikel, manganez ve silisyum gibi alaşım ilaveleri kritik sıcaklıkları, difüzyon hızlarını, sertleşebilirliği ve dönüşüm ürünlerini değiştirir.
Normalizasyon normal olarak kritik aralığın üzerinde östenitleştirmeyi, kesitin sıcaklığa ulaşması için yeterli süre bekletmeyi ve ardından iş parçasının serbestçe soğuması için fırından çıkarılmasını içerir. Bodycote, 2024 yılında normalizasyonu, yeni östenit taneleri oluşturmak üzere yaklaşık 800–920 °C’ye ısıtma ve ardından havada veya gazda serbest soğutma olarak açıklamıştır. Bu aralık bir işlem tanımıdır; evrensel bir talimat değildir. 4140 çeliği için MIT’nin 2007 tarihli bir laboratuvar referansı, normalizasyon için yaklaşık 850–875 °C verir; bu işlemde sıcaklığın dengelenmesi için bekletme ve ardından havada soğutma uygulanır. Farklı bir kesit kalınlığı veya fırın düzeni farklı bir bekletme süresi gerektirebilir ve aynı nominal ayar sıcaklığında farklı bir sonuç oluşturabilir.
Tavlama çeşitli işlemleri kapsadığından “tavlama sıcaklığı” ifadesinin tek bir anlamı yoktur. Tam tavlama, genellikle uygun bir karbon çeliğinin veya düşük alaşımlı çeliğin östenitleştirilmesini ve ardından fırında yavaşça soğutulmasını içerir. Buna karşılık işlem tavlaması çoğunlukla soğuk şekillendirme sonrasında düşük karbonlu çeliklere uygulanır ve alt kritik sıcaklık aralığının altında veya bu aralığa yakın bir sıcaklıkta gerçekleştirilebilir. National Bureau of Standards bu ayrımı 1935 yılında yayımlanan Circular 409’da belirtmiştir. İşlem tavlaması, tam tavlama veya normalizasyon çevrimiyle oluşan östenit tane yapısının aynısını oluşturmadan sünekliği geri kazandırabilir.
Kritik aralığın üzerine ısıtma da ince bir nihai tane boyutunu garanti etmez. Aşırı sıcaklık, aşırı bekletme süresi veya tekrarlanan maruz kalma, iri östenit tanelerinin oluşmasına yol açabilir. Çelik yeniden ısıtılıp dönüştürüldüğü için normalizasyon, daha önce iri veya homojen olmayan bir yapıyı çoğu zaman inceltir; ancak incelme, seçilen sıcaklığa ve çevrim sayısına bağlıdır. Fırın uygulaması kontrol altında tutulduğunda tavlama da yararlı ve homojen bir yapı oluşturabilir; tavlama, normalizasyonun yalnızca kontrolsüz bir biçimi değildir.
| İşlem | Temel amaç | Tipik ısıl aralık | Soğutma yöntemi | Beklenen yapı | Boyutsal risk | Yaygın sonraki işlemler |
|---|---|---|---|---|---|---|
| İşlem tavlaması | Soğuk şekillendirme sonrasında sünekliği geri kazandırmak ve şekillendirme gerilmelerini azaltmak | Alt kritik aralığın altında veya bu aralığa yakın; kaliteye bağlı | Kontrollü fırın soğutması veya belirtilen yavaş soğutma | Yeniden kristalleşmiş veya yumuşamış ferrit; yapı önceki deformasyona bağlıdır | Genellikle düşüktür, ancak artık gerilmelerin giderilmesi distorsiyona yol açabilir | Soğuk şekillendirme, bükme, çekme, hafif talaşlı imalat |
| Tam tavlama | Sertliği azaltmak, işlenebilirliği iyileştirmek ve daha yumuşak bir ferrit–perlit durumu oluşturmak | Kaliteye uygun östenitleştirme aralığı | Fırında soğutma veya başka bir yavaş ve kontrollü program | Normalize edilmiş duruma göre daha iri ferrit–perlit yapısı yaygındır | Orta düzeydedir; yavaş ısıl gradyanlar ve gerilim giderme yine önemlidir | Kaba talaşlı imalat, şekillendirme, sonraki ısıl işlem |
| Normalizasyon | Yapıyı inceltmek veya homojenleştirmek ve belirtilen bir teslimat durumu oluşturmak | Kritik aralığın üzerinde; çoğu zaman yaklaşık 800–920 °C, ancak kaliteye özgüdür | Durgun hava, hareketli hava veya gaz | Genellikle daha ince ferrit–perlit ve daha homojen önceki östenit tane boyutu | Fırında soğutmaya göre daha yüksektir; yüzey ve çekirdek farklı hızlarda soğur | Talaşlı imalat, muayene, su verme ve temperleme, imalat |
| Normalize edilmiş ve temperlenmiş durum | Normalizasyondan sonra dayanımı, tokluğu ve artık gerilmeleri ayarlamak | Normalizasyon aralığının ardından kaliteye özgü temperleme | Normalizasyondan sonra hava veya gaz; temperleme sonrasında kontrollü soğutma | Temperlenmiş ferrit–perlit veya kaliteye bağlı diğer temperlenmiş ürünler | Her iki aşama ve kesit boyutu tarafından kontrol edilir | Kullanım, kaynak yeterlilik çalışmaları, son talaşlı imalat |
| İşlem | Soğutma yöntemi | Tipik özellik eğilimi |
|---|---|---|
| Proses tavlaması | Kontrollü fırın soğutması veya belirtilen yavaş soğutma | Soğuk işlemden sonra daha düşük akma dayanımı ve iyileştirilmiş uzama |
| Tam tavlama | Fırında soğutma veya kontrollü yavaş soğutma | Daha düşük sertlik ve iyileştirilmiş işlenebilirlik |
| Normalizasyon | Durgun hava, hareketlendirilmiş hava veya gaz | Daha ince yapı ve genellikle daha yüksek dayanım ve sertlik |
| Normalize edilmiş ve temperlenmiş | Normalizasyondan sonra hava veya gazda soğutma, ardından kontrollü temperleme | Ayarlanmış dayanım, tokluk ve artık gerilme |
Tablo eğilimleri gösterir; garanti edilmiş özellikleri göstermez. ISO 683-1:2016, alaşımsız ısıl işlem uygulanabilir çelikler için teknik teslimat durumları arasında normalize edilmiş ve normalize edilmiş-temperlenmiş durumları listeler. Bu ifade önemlidir: işlem durumu, imalattan sonra atölye düzeyinde eklenen basit bir tanımlama değil, ürün gerekliliklerinin bir parçasıdır.
Soğutma ortamı ve soğuma hızının sonuçları
Birçok uygulamalı karşılaştırmada belirleyici fark soğutmadır. Fırında soğutulan bir tavlama işleminde iş parçası daha uzun süre yüksek sıcaklıkta kalır; böylece karbon difüzyonu ve dönüşüm, denge koşullarına daha yakın şekilde ilerler. Bu durum, karşılaştırılabilir bir östenitleştirme koşulundan havada soğutmaya kıyasla genellikle daha iri perlit aralığı ve daha düşük sertlik oluşturur. Özellikle malzeme yüksek oranda alaşımlı değilse sonuç çoğu zaman daha kolay kesme ve daha yüksek süneklik sağlar.
Normalizasyonda çelik fırından çıkarılır ve durgun havaya, hareketli havaya veya kontrollü bir gaz akışına maruz bırakılır. Karlsruhe Institute of Technology’nin terminoloji kaynağı, normalizasyonu homojen tane boyutunu ve bileşimi desteklemek amacıyla östenitleştirme ve ardından açık havada soğutma olarak tanımlar. Daha yüksek soğuma hızı, genellikle fırında soğutmaya göre daha ince dönüşüm ürünleri oluşturur. Daha ince perlit aralığı ve daha inceltilmiş bir ferrit ağı, tam tavlamaya kıyasla akma dayanımını ve çekme dayanımını genellikle artırırken sertlik yükselir ve işlenebilirlik azalabilir.
Havada soğutma tek bir sabit hız değildir. İnce bir levha çevresindeki gazın sıcaklığına hızla yaklaşabilirken ağır bir dövmenin merkezi, yüzeyi soğuduktan uzun süre sonra bile sıcak kalabilir. Fan, gaz bileşimi, raf düzeni, parçalar arasındaki mesafe ve fırın çıkış sıcaklığı soğuma eğrisini etkiler. Büyük kesitler, çekirdeğin tavlanmış yapıya benzer şekilde yavaş soğuduğu, yüzeyin ise daha sert bir yapı oluşturduğu bir davranış gösterebilir. Önemli sertleşebilirliğe sahip alaşımlı çeliklerde, havada soğutma bile bazı bölgelerde beynit veya martenzit oluşturabilir. Bu nedenle kesit ve kalite bilgisi içermeyen “normalize edilmiş” ibaresi eksiktir.
Aynı konu fırında tavlama için de geçerlidir. “Fırında soğutma”; programlanmış bir hız, fırının kapatılması, dönüşüm boyunca kademeli soğutma veya daha düşük sıcaklıklı bir bölgeye aktarım anlamına gelebilir. Bu uygulamalar farklı perlit morfolojileri, artık gerilmeler ve boyutsal değişimler oluşturabilir. Dönüşüm aralığından geçerek soğutma özellikle önemlidir; çünkü östenitin ayrışmasına hacim değişimleri eşlik eder. Nihai sertlik kabul edilebilir görünse bile homojen olmayan soğuma ince parçaları eğebilir veya kalın parçalarda gerilme bırakabilir.
Normalizasyon, işlem doğru seçildiğinde kimyasal ve yapısal bantlaşmayı da azaltabilir; ancak her segregasyon etkisini ortadan kaldıramaz. Ağır alaşım segregasyonu, dövme akış çizgileri, kaynak bölgeleri ve dekarbürizasyon tek bir çevrimden sonra görünür kalabilir. Spesifikasyon, ikinci bir normalizasyon işlemi, difüzyon işlemi veya farklı bir su verme ve temperleme yolunun uygulanmasını gerektirebilir.
Sertlik, dayanım, süneklik ve işlenebilirlikte tipik farklar
Genel karşılaştırma basittir: tam tavlama daha yumuşak bir durum sağlarken normalizasyon daha yüksek dayanım ve çoğu zaman daha ince bir yapı sağlar. Tavlanmış çelik genellikle daha düşük kesme kuvvetleri ve daha iyi işlenebilirlik sunar; ancak çok yumuşak çelik uzun ve sorunlu talaşlar oluşturabilir. Normalize edilmiş çelik, yavaş fırın soğutmasıyla oluşan yapıya göre daha ince ve daha az iri bir ferrit–perlit yapısına sahip olduğundan genellikle daha yüksek akma dayanımı, çekme dayanımı ve yerel deformasyona karşı direnç gösterir.
Süneklik tek bir kuralla sıralanamaz. Normalizasyon, iri, segregasyonlu veya aşırı ısınmış bir yapının yerine uygulandığında homojen uzamayı ve tokluğu iyileştirebilir. Bununla birlikte, dikkatle uygulanmış tam tavlamaya kıyasla daha yüksek sertlik ve daha ince perlit, bazı kalitelerde sünekliği azaltabilir. Karbon içeriği, alaşım içeriği, inklüzyon biçimi, tane boyutu ve deney yönü sonucun tümünü etkiler. Kalınlık soğuma hızını değiştirdiğinden, aynı kalitede ve nominal olarak aynı işleme tabi tutulmuş iki çubuk farklı çekme ve sertlik değerleri gösterebilir.
Önceki soğuk şekillendirme de karşılaştırmayı değiştirir. Proses tavlaması, östenitleştirme yapılmadan şekillendirilebilirliği yeniden sağlayabilirken normalizasyon, deforme olmuş yapının tamamını değiştirebilir; ancak daha fazla ısıl deformasyona yol açabilir. 4140 için normalizasyon, çoğu zaman su verme ve temperleme öncesinde uygulanan bir ara hazırlık işlemidir; son yumuşak işleme koşulu değildir. Düşük karbonlu sac için proses tavlaması ilgili işlem olabilirken dövülmüş orta karbonlu bir bileşen için tam tavlama veya normalizasyon şart koşulabilir.
Doğru seçim, gerekli ısıl geçmişe göre yapılır. Malzeme standardındaki kondisyon tanımını, kritik sıcaklıkları, kesit boyutu sınırlarını, sertlik veya mekanik özellik gerekliliklerini ve sonraki kaynak ya da talaşlı imalat prosedürlerini kullanın. Federal düzenleme 49 CFR § 179.500-6, güvenlik açısından kritik bir uygulamada bu noktayı açıkça gösterir: belirli çelik tank işlemleri, temperleme ile izlenen tavlama veya normalizasyonu ve temperleme sıcaklığının 1000 °F’den düşük olmamasını belirtir. Tek başına bu iki terimden hiçbiri nihai özellikleri tanımlamaz. Bunu belirleyen ısıtma yolu, soğutma yolu ve sonraki işlemdir.
6. Kaliteye özgü uygulama: karbon çelikleri, düşük alaşımlı çelikler ve 4140
Bir ısıl işlem çevrimi yalnızca tavlanmış veya normalize edilmiş sözcüklerine bakılarak seçilemez. Önce kalite tanımlanmalı; ardından geçerli ürün veya proses standardı, önceki mikroyapı, kesit boyutu ve fırın prosedürü değerlendirilmelidir. Aynı fırın ayar sıcaklığı farklı çeliklerde farklı dönüşüm yolları oluşturabilir; ayrıca iş parçasının çekirdeği hedeflenen sıcaklığa ulaşmamışsa, görünüşte doğru bir çevrim başarısız olabilir.
ASTM A941-16; çelik, paslanmaz çelik, ilgili alaşımlar ve ferroalaşımlar için genel terminolojiyi sağlar; ancak belirli bir ASTM standardındaki tanımın aynı genel tanımın yerine geçtiğini de belirtir. Bu niteleme önemlidir. “Normalizasyon” bir proses tanımıdır, evrensel bir reçete değildir. Örneğin ISO 683-1:2016, normalize edilmiş ve normalize edilip temperlenmiş kondisyonları alaşımsız ısıl işlem uygulanabilir çelikler için belirtilmiş teslimat koşulları olarak ele alır. Dolayısıyla ısıl kondisyon, imalat sonrasında atölye tarafından eklenen basit bir not değil, malzeme tanımının ve kabul şartlarının bir parçasıdır.
Alaşımsız karbon çelikleri ve karbon içeriğinin rolü
Karbon içeriği hem faz dengesini hem de östenitleştirme için gerekli sıcaklık aralığını değiştirir. Karbon içeriği ötektoid bileşimden düşük olan ötektoid altı alaşımsız karbon çeliğinde, üst kritik sıcaklığın üzerine ısıtma, mevcut ferrit çözüldükten sonra östenit oluşturur. Soğuma sırasında ötektoid öncesi ferrit, kalan östenit ötektoid sıcaklık civarında dönüşmeden önce oluşur. Nihai yapı genellikle ferrit ile perlitten oluşur; bunların bağıl miktarları karbon içeriği ve soğuma hızı tarafından güçlü biçimde kontrol edilir.
Bu açıklama kavramsaldır ve bir kalite şartnamesinin yerine geçmez. Daha düşük karbonlu bir çelik, genellikle daha yüksek oranda ferrit oluşturur ve gerek yavaş tavlama gerekse havada soğutmalı normalizasyon sonrasında daha düşük sertliğe ulaşır. Karbon içeriğinin ötektoid bileşime yaklaşacak şekilde artırılması, perlit oranını artırır ve genellikle dayanım ile sertliği yükseltir. Isı dengesi de değişir: östenit içinde daha fazla karbon çözündürülmelidir ve izin verilebilir aşırı ısıtma payı, belirtilen kimyaya ve tane boyutu hedeflerine bağlıdır.
Ötektoid bileşime eşit veya daha yüksek karbon içeren bir çelik de dâhil olmak üzere daha yüksek karbonlu bir çelik farklı bir yol izler. Ötektoid öncesi ferrit yerine ötektoid öncesi sementit oluşabilir; aşırı östenitleştirme ise iri tanelerin oluşmasını veya istenmeyen karbür çözünmesini teşvik edebilir. Aynı çevrimi her iki malzeme için de “tavlama” olarak adlandırmak bu farklılıkları gizler. Tam tavlama normal olarak çeliğin östenit bölgesine ısıtılmasını, dönüşüm ve dengeye ulaşma için bekletilmesini ve çoğu zaman fırın içinde kontrollü, yavaş bir hızla soğutulmasını içerir. National Bureau of Standards, 1935 yılında proses tavlamasını demir esaslı bir alaşımın alt kritik sıcaklık aralığının altında veya yakınında ısıtılması olarak tanımlamış; bu işlemi tam tavlamadan ve normalizasyondan ayırmıştır.
Normalizasyonda ise çelik östenitleştirilir ve durgun veya hareketli havada serbestçe soğumasına izin verilir. National Bureau of Standards, bu uygulamayı kritik aralığın yaklaşık 100 °F üzerine ısıtma ve ardından durgun havada soğutma olarak tanımlamıştır. Bodycote’un 2024 tarihli açıklaması, yaklaşık 800–920 °C gibi geniş bir normalizasyon aralığı verir; bu aralıkta, havada veya gazda serbest soğuma öncesinde yeni östenitik taneler oluşur. Bu aralık prosesi açıklamak açısından yararlıdır, ancak her karbon çeliğinin tek bir sıcaklığa ısıtılması gerektiği anlamına gelmez.
Havada soğuma fırında soğumadan daha hızlıdır; bu nedenle perlit genellikle daha incedir ve normalize edilmiş çelik, tam tavlanmış kondisyona göre çoğunlukla daha yüksek dayanım ve sertliğe sahiptir. Sonuç, kütleye bağlıdır. İnce bir parça, aynı ergitmeden üretilmiş kalın bir dövmeye kıyasla çok daha ince bir dönüşüm yapısı oluşturacak kadar hızlı soğuyabilir. Buna karşılık büyük bir kesit, merkezinde yavaş soğuyabilir ve yüzey yapısından farklı bir çekirdek yapısı oluşturabilir. Fırın kontrol cihazı hazne sıcaklığını kaydeder; iş parçasının bu sıcaklığa ulaştığını kanıtlamaz.
Bu nedenle karbon çeliklerinde pratik soru “Çeliği normalize eden sıcaklık nedir?” değil, “Bu kalite ve kesit için belirtilen ferrit, perlit, tane boyutu, sertlik ve boyutsal sonucu hangi sıcaklık ve soğuma koşulu sağlar?” sorusudur. Yanıt, ilgili malzeme standardından, ısıl işlem şartnamesinden veya yeterliliği onaylanmış prosedürden alınmalıdır.
Düşük alaşımlı çelikler ve sertleşebilirlik
Alaşımlama, normalizasyon uygulamasını, ayar sıcaklığında yapılacak küçük bir değişikliğin düşündürebileceğinden çok daha fazla etkiler. Östenit içinde çözünmüş elementler kritik sıcaklıkları kaydırabilir, karbon aktivitesini değiştirebilir, ferrit ve perlit oluşumunu geciktirebilir, karbür kararlılığını değiştirebilir ve östenit tane büyümesini etkileyebilir. Sürekli soğuma dönüşüm diyagramında gösterilen dönüşüm başlangıç ve bitiş süreleri daha uzun sürelere kayabilir; böylece hava soğutması, alaşımsız karbon çeliğinde perlit oluşturacak bölgelerde beynit veya martenzit oluşturabilir.
Sertleşebilirlik Belirli bir soğutma koşulu altında çeliğin daha sert bir dönüşüm ürünü geliştirebildiği derinlik veya kapsam; maksimum sertlikle aynı şey değildir.
Sertleşebilirliğin temel anlamı budur. Sertleşebilirlik, maksimum sertlikle aynı şey değildir. Sertleşebilirlik, belirli bir soğuma koşulu altında bir çeliğin daha sert bir dönüşüm ürünü oluşturabildiği derinliği veya kapsamı ifade eder. Daha yüksek sertleşebilirliğe sahip düşük alaşımlı bir çelik, her ikisi de aynı fırın işleminden geçirilse bile ağır bir kesitte hava soğutmasına, alaşımsız karbon çeliğine kıyasla çok daha güçlü tepki verebilir. Bu durumda yüzey, ara bölge ve çekirdek soğuma hızları metalurjik açıdan önem kazanır.
Alaşımlama, “kritik aralığın üzerinde” ifadesini de yetersiz bir talimat hâline getirebilir. Alt ve üst kritik sıcaklıklar basit bir demir–karbon diyagramının öngördüğü değerlerden farklı olabilir; ilgili dönüşüm aralığının üzerinde gerekli aşırı ısıtma miktarı ise kaliteye, önceki kondisyona, tane boyutu hedefine ve ısıtma uygulamasına bağlıdır. Aşırı sıcaklıkta uzun süre bekletme, korunması amaçlanan karbürleri çözebilir, östenit tanelerini büyütebilir, deformasyonu artırabilir veya sonraki dönüşüm yapısının sertleşebilirliğini yükseltebilir. Kısa süreli bekletme ise çözünmemiş bileşenlerin kalmasına veya çekirdeğin dönüşümünün tamamlanmamasına yol açabilir.
Soğutma ortamı da aynı özenle belirtilmelidir. Fırında soğutma, durgun havada soğutma, fan destekli soğutma ve gazla soğutma birbirinin yerine kullanılabilecek tanımlar değildir. Normalizasyonda östenitleştirme sonrasında geleneksel olarak açık havada soğutma kullanılır; Karlsruhe Institute of Technology terminolojisi, östenitleştirmeyi izleyen açık havada soğutmayı tanımlayıcı sıra olarak belirtir. Tavlama ise sertliği azaltmak ve işlenebilirliği ya da sünekliği iyileştirmek için önceden belirlenmiş yavaş bir soğuma hızı veya fırında soğutma kullanır. Fark, sonradan bir etikete dönüştürülen bir adlandırma değil, ısıl geçmişte yatar.
Gerekli mekanik özelliklere ve geçerli standarda bağlı olarak düşük alaşımlı malzeme, normalizasyondan sonra temperleme de gerektirebilir. Normalize edilmiş yapı, otomatik olarak nihai kondisyon anlamına gelmez. Güvenlik açısından kritik bir örnekte 49 CFR § 179.500-6, tank çeliği işlemini, temperleme ile izlenen tavlama veya normalizasyon olarak belirtir ve temperleme sıcaklıklarının 1000 °F’den düşük olmamasını şart koşar. Bu düzenleme, “normalize edilmiş” ifadesinin neden eksiksiz bir özellik şartnamesi olarak değerlendirilemeyeceğini gösterir.
Kesit boyutu belirleyici olmaya devam eder. Isı transferi hesaplamaları, termokupl ölçümleri, yük yerleşimi, fırın sirkülasyonu, emissivite ve fikstürlerle temasın tümü gerçek soğuma eğrisini etkiler. Ağır bir bileşenin merkezi, yüzeyi dönüşüm geçirirken hâlâ dönüşüm sıcaklığının üzerinde kalabilir. Bu nedenle üretim prosedürü, süre tutmanın temelini tanımlamalıdır: fırın sıcaklığı, yük sıcaklığı, kaydedilen iş parçası termokuplu veya kesit kalınlığına dayalı onaylı bir kural. “Bir saat bekletin” ifadesi, başlangıç koşulu ve sıcaklık dengelenmesi tanımlanmadıkça sabit bir metalurjik anlama sahip değildir.
Yaklaşık 850–875 °C’de MIT 4140 normalizasyon örneği
Yararlı ve adı belirli bir örnek, krom–molibden içeren düşük alaşımlı bir çelik olan AISI/SAE 4140’tır; bu çeliğin hava soğutmasına tepkisi alaşımsız karbon çeliğininkiyle eşdeğer değildir. Alaşım ilaveleri sertleşebilirliği artırır ve dönüşüm kinetiğini etkiler; bu nedenle kesit boyutu ile soğuma ortamı, oluşan ferrit, perlit, beynit veya martenzit oranlarını değiştirebilir. 4140 prosedürü uygulanmadan önce kalite doğrulanmalıdır; benzer nominal karbon düzeyi, başka bir çeliği metalurjik açıdan birbirinin yerine kullanılabilir hâle getirmez.
Massachusetts Institute of Technology laboratuvarının 2007 tarihli referansı, 4140 için normalizasyon işlemini yaklaşık 850–875 °C sıcaklıkta östenitleme, sıcaklık dengelemesi için bekletme ve ardından oda sıcaklığına kadar havada soğutma olarak belirtir. Bu üç aşama birlikte değerlendirilmelidir. Sıcaklık, östenitik başlangıç koşulunu oluşturur; bekletme, yalnızca fırın atmosferinin değil, gerçek numunenin de denge sıcaklığına ulaşmasını sağlar; havada soğutma ise dönüşüm yolunu belirler. Bekletmenin kaldırılması veya havada soğutmanın fırında soğutma ile değiştirilmesi işlemi değiştirir.
MIT çevrimi bir laboratuvar veya eğitim referansıdır; kendiliğinden bir üretim spesifikasyonu niteliği taşımaz. Bu referans, AISI/SAE 4140’tan imal edilen her bileşen için izin verilen tane boyutunu, sertliği, çekme özelliklerini, deformasyon sınırlarını, atmosfer kontrollerini, yükleme yoğunluğunu, termokupl konumunu veya kabul kriterlerini tek başına belirlemez. Bir üretim spesifikasyonu farklı bir östenitleme sıcaklığı, kesit kalınlığına dayalı tanımlanmış bir bekletme süresi, kontrollü fırın homojenliği veya bunu izleyen bir temperleme işlemi gerektirebilir. Geçerli malzeme standardı ve teknik resim önceliklidir.
Gerçek iş parçası sıcaklığı 4140 için özellikle önemlidir; çünkü bu çeliğin daha yüksek sertleşebilirliği havada soğutmayı daha etkili hâle getirir. Küçük bir laboratuvar kuponu hızlı ve homojen şekilde soğuyabilir; büyük bir milin, dövme parçanın veya düzensiz biçimli bir bileşenin aynı eğriyi izleyeceği varsayılamaz. Kenarlar merkezden önce dönüşebilir ve kısıtlanmış kesitlerde dönüşüm ilerledikçe artık gerilmeler oluşabilir. Yalnızca fırın ayar noktasının kaydedilmesi, işlem kalitesine ilişkin zayıf bir kanıttır.
Doğru uygulama; kaliteyi tanımlamak, gerekli koşulu belirlemek, belirtilen östenitleme aralığını seçmek, iş parçasındaki sıcaklık dengelemesini doğrulamak ve soğutma yöntemini kontrol etmektir. Tavlama ve normalizasyon, her ikisi de ısıtma ve soğutma işlemleri olarak tanımlanabilse de karbonlu ve düşük alaşımlı çeliklerde sıcaklıkları, kinetikleri, yapıları ve amaçları farklı olmaya devam eder. Bunları birbirinin yerine kullanılabilir kabul etmek bir proses hatasıdır.
7. Fırın uygulaması ve proses değişkenleri
Fırın uygulaması, belirtilen tavlama veya normalizasyon işleminin prosedürde hedeflenen çelik kesitine gerçekten uygulanıp uygulanmadığını belirler. Fırın kontrolörü 850 °C gösterebilirken kalın bir dövme parçanın merkezi önemli ölçüde daha soğuk kalabilir; yüzeydeki bir termokupl hedef sıcaklığı gösterirken sıkı şekilde istiflenmiş bir yükün içinde daha soğuk parçalar bulunabilir. Bu nedenle gösterilen değer, bir fırın ayar noktası veya fırın bölgesinde ölçülen sıcaklıktır; otomatik olarak her iş parçasının sıcaklığı anlamına gelmez.
Bu ayrım önemlidir; çünkü tavlama ve normalizasyon dönüşüm sıcaklığına ve soğuma geçmişine bağlıdır. Normalizasyon genel olarak östenitlemenin ardından durgun veya sirkülasyonlu havada soğutmayı gerektirirken tam tavlama, çoğunlukla fırın içinde kontrollü ve yavaş soğutma gerektirir. Proses tavlaması ayrı bir işlem kategorisidir; National Bureau of Standards bunu 1935 yılında demir esaslı bir alaşımın alt kritik sıcaklık aralığının altında veya bu aralığa yakın bir sıcaklığa ısıtılması olarak tanımlamıştır. Bu işlemin sıcaklığı, normalizasyon sıcaklığıyla birbirinin yerine kullanılamaz.
ASTM A941-16; çelik, paslanmaz çelik, ilgili alaşımlar ve ferroalaşımlar için genel terminoloji sağlar; ancak belirli bir ASTM standardındaki tanımın, genel terminoloji standardındaki aynı tanımın yerini aldığını da belirtir. Bu nedenle terminoloji veya işlem gereklilikleri farklı olduğunda geçerli ürün ya da ısıl işlem spesifikasyonu esas alınır. Örneğin ISO 683-1:2016, alaşımsız ısıl işlem uygulanabilir çelikler için normalize edilmiş ve normalize edilmiş-temperlenmiş teslim koşullarını tanımlar. Dolayısıyla “normalize edilmiş” ifadesi yalnızca bir fırın operatörünün yumuşamış bir koşulu tanımlama biçimi değildir; ürünün belirtilmiş metalurjik koşulunun bir parçası olabilir.
Yük düzeni, kesit kalınlığı ve sıcaklık homojenliği
Fırın uygulaması kontrolleri
- Yük yerleşimi Düzgün ısıtmayı destekleyen dolaşım, ışınım ve iletim yolları sağlayın.
- Kesit kalınlığı Kontrol edici kesitin sıcaklığa ulaşması için gereken süreyi hesaba katın.
- Termokupllar Fırın okumaları çekirdek sıcaklığını belirleyemediğinde temsili iş parçası konumlarını kullanın.
- Atmosfer Gerekli yüzey durumuna göre oksidasyonu, tufalı ve dekarbürizasyonu kontrol edin.
- Kayıtlar Şarj kimliğini, sıcaklık izlerini, bekletme koşullarını, soğutma yöntemini ve sapmaları saklayın.
Yük, fırın sirkülasyonu, radyasyon ve iletimin parçayı homojen şekilde ısıtmasını sağlayacak biçimde düzenlenmelidir. Parçaların doğrudan birbirine temas edecek şekilde yerleştirilmesi, açıkta kalan yüzeylerin maruz kaldığından farklı korunaklı yüzeyler ve ısıl temas yolları oluşturur. Yoğun bir dövme parçası sepetinde fırın havası için yeterli bir sıcaklık değeri görülürken, iç kısımdaki parçalar dıştaki parçaların gerisinde kalabilir. Özellikle uçların kapıya, destek tertibatlarına veya yüksek hızlı bir sirkülasyon yoluna yakın olduğu durumlarda uzun çubuklarda uçtan merkeze sıcaklık farklılıkları da oluşabilir.
Kesit kalınlığı birincil proses değişkenidir. İnce bir levha veya küçük bir işlenmiş bileşen fırın sıcaklığına hızla yaklaşabilir; ağır bir plakanın, büyük bir döküm parçanın veya kalın bir dövme parçanın çekirdeğine ısının iletilmesi için daha fazla süre gerekir. İlgili boyut her zaman yalnızca nominal kalınlık değildir. Şekil, birleşim yerleri, çıkıntılar, delikler, temas noktaları ve kesit değişimleri yerel ısıl gecikmelere ve farklı dönüşüm tepkilerine yol açabilir. İnce bir flanş zaten östenitik hâle gelmişken ağır bir göbek hâlâ hedeflenen aralığın altında bulunabilir.
Isıtma hızı da kontrol edilmelidir. Hızlı bir sıcaklık artışı, yüzey ile merkez arasında büyük bir sıcaklık farkı, ısıl gerilme, deformasyon veya dövme, kaynak, döküm ya da işleme kaynaklı artık gerilmeler içeren bir parçada çatlama oluşturabilir. Yavaş bir sıcaklık artışı her durumda otomatik olarak daha güvenli değildir: bir ara sıcaklık aralığında uzun süre kalınması oksidasyonu artırabilir ve çökelmeyi, karbür çözünmesini veya önceki mikroyapısal durumu etkileyebilir. Kalite, geometri veya önceki durum gerektiriyorsa prosedürde sıcaklık artış hızları ya da kademeli ısıtma aşamaları belirtilmelidir.
Yük yoğunluğu hem ısı transferini hem de fırının sıcaklığı yeniden kazanma davranışını etkiler. Yükleme sırasında kapının açılması fırın sıcaklığını düşürebilir ve ağır bir yükün fırına alınması ilave bir düşüşe neden olabilir. Kontrolör agresif tepki verirse yük denge sıcaklığına ulaşmadan önce fırın aşırı ısınabilir. Hava sirkülasyonu yetersizse dıştaki parçalar ısınırken merkez soğuk kalabilir. Fan yönü, saptırıcı düzeni, sepet aralıkları, destek tasarımı ve yükün çalışma bölgesi içindeki konumu, kontrolör ekranından varsayılmak yerine ekipman kalifikasyonu sırasında belirlenmelidir.
Sıcaklık homojenliği araştırmaları ile iş parçası termokuplları farklı bilgiler sağlar. Homojenlik araştırması, boş veya tanımlanmış çalışma bölgesindeki konumlar arasındaki izin verilen sıcaklık değişimini kontrol eder. Yük termokuplları ise gerçek bir çevrim sırasında temsili bir bileşenin nasıl tepki verdiğini gösterir. Her ikisine de ihtiyaç duyulabilir. Kalın veya güvenlik açısından kritik parçalar için temsili konumlara bağlanan ya da bu konumlara yerleştirilen termokupllar, en soğuk bölgenin gerekli sıcaklığa ne zaman ulaştığını belirlemenin tek güvenilir yolu olabilir. Bağlama yöntemi de çevrime dayanmalı ve yanıltıcı bir yüzey sıcaklığı ölçümü oluşturmamalıdır.
Bekletme, dengeleme ve aşırı tane büyümesinden kaçınma
Bekletme, fırın göstergesi ilk kez ayar noktasına ulaştığında değil, yükün kontrol edici kısmı gerekli sıcaklığa ulaştığında başlar. Amaç dengelemedir: belirtilen dönüşüm veya toparlanma işleminin tutarlı şekilde gerçekleşmesi için kesitin tamamı yeterince sıcak olmalıdır. Normalizasyonda bu, yük havada soğutma için fırından çıkarılmadan önce gerekli östenitik koşulun oluşturulması anlamına gelir. Karlsruhe Institute of Technology, normalizasyonu açık havada soğutmanın izlediği östenitleme olarak tanımlar ve işlemin homojen bir tane boyutu ile bileşim oluşturmayı amaçladığını belirtir.
Massachusetts Institute of Technology tarafından hazırlanan 4140 laboratuvar referansı, normalizasyon için yaklaşık 850–875 °C sıcaklık, ardından sıcaklık dengelemesi için bekletme ve havada oda sıcaklığına kadar soğutma öngörür. Bu aralık, belirtilen 4140 prosedürü için geçerlidir; her 4140 ürünü, kesiti veya spesifikasyonu için evrensel bir ayar değildir ve hele her çelik kalitesi için hiç değildir. Alaşım içeriği dönüşüm sıcaklıklarını değiştirir ve sertleşebilirliği etkiler; önceki dövme, kaynak, soğuk şekillendirme ve karbür durumu da tutarlı bir tepki için gereken süreyi etkiler.
Gerekenden uzun süre bekletmek daha iyi dengeleme sağlayacağını garanti etmez. Aşırı sıcaklıkta veya aşırı uzun sürede östenit taneleri irileşebilir. İri önceki-östenit taneleri daha kaba bir dönüşüm yapısı oluşturabilir, tokluğu değiştirebilir ve soğutma sonrasındaki sertlik gradyanını etkileyebilir. Aşırı ısıtma ayrıca işlemin korunmasını amaçladığı bileşenleri çözebilir, deformasyonu artırabilir ve yüzey hasarını şiddetlendirebilir. Normalizasyon çoğu zaman homojen olmayan bir yapıyı inceltmek veya yeniden düzenlemek için seçilir; ancak aşırı uzun veya aşırı sıcak bir normalizasyon çevrimi bu amacı ortadan kaldırabilir.
Tavlama farklı bir soğutma gereksinimi ortaya koyar. Tam tavlamada fırın soğutma programı, yükü yalnızca elleçlenebilecek kadar soğutmak yerine, amaçlanan dönüşüm yoluna izin verecek kadar yavaş olmalıdır. Texas A&M, kritik aralığın üzerinde ısıtmanın ardından durgun veya hareketli hava kullanan normalizasyonu, sertliği azaltmak ve işlenebilirlik ile sünekliği iyileştirmek için önceden belirlenmiş yavaş bir soğutma hızı kullanan tavlamadan ayırır. Çok hızlı soğuyan bir fırın veya merkezi hâlâ sıcak olan bir yükün fırından çıkarılması, karışık bir yapı ve tutarsız işleme davranışı oluşturabilir.
Kesin ısıtma, bekletme ve soğutma süreleri; kalite spesifikasyonundan, kesit boyutundan, yükleme düzeninden, fırın kapasitesinden ve doğrulanmış prosedürden türetilmelidir. ASM Metals Handbook’un çelik ısıl işlemlerine ilişkin yaklaşımı, östenitleme sıcaklığını, soğutma ortamını, değişkenleri, prosedürleri ve uygulamaları birbirine bağlı proses seçimleri olarak ele alır. Genel bir çizelgeden kopyalanan bir süre, bu değerlendirmenin yerini tutamaz.
Atmosfer, oksidasyon, dekarbürizasyon ve tufal
Atmosfer kontrolü, görünümün yanı sıra yüzey durumunu da kapsar. Oksitleyici bir fırında demir, oksijen ve su buharıyla tepkimeye girerek tufal oluşturur. Tufal boyutları değiştirir, talaşlı imalat işlemlerini kirletir ve yüzey kusurlarını gizleyebilir. Taşıma veya bilyalı püskürtme sırasında ayrılarak pürüzlendirilmiş bir yüzey bırakabilir ve son talaşlı imalat için mevcut işleme payı miktarını değiştirebilir. Farklı yüzeylerin maruz kalma düzeyleri farklı olduğunda veya parçalar birbirine temas ettiğinde kayıp homojen olmaz.
Dekarbürizasyon, yüzeye yakın çeliğin kimyasını değiştirdiği için sıradan tufaldan daha ciddi bir durumdur. Karbon, yüzeyden oksitleyici veya nemli bir fırın atmosferine doğru difüze olarak daha düşük karbonlu bir tabaka oluşturabilir. Bu tabaka çekirdekten daha yumuşak olabilir, daha düşük aşınma direnci gösterebilir, sonraki sertleştirme işlemine farklı tepki verebilir veya iç kısmı temsil etmeyen bir sertlik değeri oluşturabilir. Derinlik; sıcaklığa, süreye, çelik bileşimine, atmosfer potansiyeline ve yüzey durumuna bağlıdır. Aşırı bekletme, hem oksidasyon hem de karbon kaybı olasılığını artırır.
Koruyucu atmosferler, vakum, sızdırmaz kaplar veya fedakâr paketleme bu etkileri azaltabilir; ancak her yöntem gaz bileşiminin, çiğlenme noktasının, sızıntının, akışın, fırın temizliğinin ve yükleme uygulamasının kontrol edilmesini gerektirir. Nominal bir asal gaz tanımı, atmosferin dekarbürizasyonu önlediğini kanıtlamaz. Su buharı, hava sızıntısı, yağlayıcı kalıntıları ve kirlenmiş fikstürler fırın kimyasını değiştirebilir. Buna karşılık, kuvvetli bir karbürleyici atmosfer yüzey karbonunu artırarak farklı bir kusur oluşturabilir.
Atmosfer, gerekli nihai yüzey durumuna göre seçilmelidir. Tufal ve dekarbürizasyona, etkilenen tabakanın talaşlı imalatla kaldırılacak olması nedeniyle izin veriliyorsa, izin verilen derinlik yine de tanımlanmalıdır. Yüzey bitirilmişse, boyutsal açıdan kritikse veya daha sonra indüksiyonla sertleştirme, karbürleme, nitrürleme ya da yorulma yüklemesine maruz kalacaksa atmosfer sınırları daha sıkı olur. Yüzey sertliği taramaları, metalografik inceleme, boyut kontrolleri ve tufal muayenesi, çevrimin belirtilen sonucu üretip üretmediğini doğrulayabilir.
Güvenlik açısından kritik bir örnek, belirli çelik tank ısıl işlemlerinin tavlama veya normalleştirme ve ardından temperlemeden oluştuğu, temperleme sıcaklıklarının ise 1000 °F’den düşük olamayacağı 49 CFR § 179.500-6’da görülür. Bu gereklilik, fırın uygulamasının geçerli şartnameden ayrı düşünülemeyeceğini gösterir. Kabul edilebilir ayar noktası, yük, sıcaklıkta bekletme, soğutma yöntemi, atmosfer ve muayene kriterleri, adı belirtilen çelik ve geometri için kalifiye edilmiş bir prosedürün parçasıdır. Bu kontroller olmadan hiçbir tek tavlama veya normalleştirme sıcaklığı, bekletme süresi ya da soğutma programı geçerli değildir.
8. Mikroyapısal sonuçlar ve bunların doğrulanması
Soğuma sürecinde perlit, ferrit, beynit ve martenzit
Tavlama ve normalleştirme, “yumuşatma” sözcüğüyle değil, ısıl geçmişle tanımlanır. Nihai mikroyapı; ısıtma sırasında oluşan östenite, çeliğin bileşimine, kesit boyutuna ve soğuma sırasındaki sıcaklık-zaman yoluna bağlıdır. Dönüşüm yalnızca soğuma eğrisi ilgili dönüşüm aralığıyla kesiştiğinde başlar ve oluşan ürünler hem sıcaklığa hem de difüzyon için mevcut süreye bağlıdır.
Düz karbonlu hipoötektoid bir çelikte yavaş fırın soğutması, normal olarak östenitin önce proötektoid ferrite, ardından nispeten kaba perlitte dönüşmesine izin verir. Karbonun nispeten uzun mesafelerde difüze olacak zamanı olduğundan perlit kolonileri ve lameller arası mesafe kaba olma eğilimindedir. Fiilî sonuç karbon içeriğine, başlangıç tane boyutuna, kesit kalınlığına, fırın uygulamasına ve belirtilen tavlama çevrimine bağlı olmakla birlikte, bu yapı genellikle daha hızlı soğutulmuş bir duruma kıyasla daha düşük sertlik ve daha iyi işlenebilirlik sağlar.
Normalleştirme genellikle kritik aralığın üzerinde östenitleştirmeyi ve ardından durgun veya hareketli havada soğutmayı içerir. Bodycote, 2024 yılında normalleştirmeyi, yeni östenit taneleri oluşturmak üzere yaklaşık 800–920 °C’ye ısıtma ve ardından havada veya gazda serbest soğutma olarak açıklamıştır. Karlsruhe Institute of Technology de östenitleştirme ile açık havada soğutmayı tanımlayıcı sıra olarak belirtir. Hava, ısıyı fırından daha hızlı uzaklaştırır; bu nedenle dönüşüm daha düşük sıcaklıklarda ve difüzyon için daha kısa sürede gerçekleşir. Bunun sonucunda oluşan ferrit-perlit yapısı genellikle tam fırın soğutmasıyla elde edilenden daha incedir; sertlik ve dayanım da çoğu zaman daha yüksektir.
Bu karşılaştırma bir eğilimdir, garanti değildir. Alaşım elementleri dönüşüm sıcaklıklarını değiştirir ve difüzyonu yavaşlatır. Krom, molibden, nikel, manganez ve silisyum, perlit ve beynit reaksiyonlarını daha uzun sürelere kaydırarak belirli bir soğuma hızında elde edilen ürünleri değiştirebilir. Düşük karbonlu bir çelikte hava ile soğutulduğunda ferrit ve perlit oluşturan bir kesit, alaşımlı bir çelikte, özellikle yüzeye yakın veya daha ince kesitlerde, beynit oluşturabilir. Yeterince hızlı soğutmayla östenitin bir bölümü difüzyonlu reaksiyonları atlayarak martenzite dönüşebilir. Martenzit temperlenmemiş olabilir ve ardından belirtilen bir temperleme işlemi uygulanmadıkça amaçlanan duruma uygun olmayabilir.
4140, düz karbonlu çeliklere ilişkin beklentilerin her kaliteye uygulanmasına karşı yararlı bir uyarıdır. MIT’nin 2007 tarihli bir laboratuvar başvuru kaynağı, 4140’ın normalleştirilmesi için yaklaşık 850–875 °C’yi; sıcaklığın dengelenmesi için bekletmeyi ve oda sıcaklığına kadar havada soğutmayı belirtir. Kesit boyutuna ve fırın ya da hava koşullarına bağlı olarak ortaya çıkan yapı ferrit, perlit, beynit veya yerel olarak daha sert bileşenler içerebilir. Kalite tanımı tek başına sonucu belirlemez; sonucu belirleyen, eksiksiz ısıl çevrim ve soğutma geometrisidir.
National Bureau of Standards’ın 1935’te yayımladığı genelge, proses tavlamasını normalleştirmeden ayırmıştır: proses tavlaması, alt kritik sıcaklık aralığının altında veya bu aralığa yakın ısıtma olarak; normalleştirme ise kritik aralığın yaklaşık 100 °F üzerinde ısıtma ve ardından durgun havada soğutma olarak açıklanmıştır. Proses tavlaması, başlangıçtaki yapıyı tamamen dönüştürmeden iş sertleşmesini giderebilir. Bu nedenle proses tavlamasının, tam tavlama veya normalleştirme işlemiyle oluşturulan ferrit-perlit yapısını yeniden oluşturduğu varsayılmamalıdır.
Dönüşüm diyagramları bu farklılıkların açıklanmasına yardımcı olur. Sürekli soğuma dönüşüm diyagramı, belirli bir soğuma hızı altında östenitin dönüşümünün ne zaman başlayıp sona erdiğini gösterir. Fırın, hava ve yüzeyden çekirdeğe soğuma eğrileri bu diyagramın farklı bölgelerini kesebilir. Bu nedenle aynı fırın yükü, yüzeyde, çeyrek kalınlıkta ve merkezde farklı yapılar içerebilir. Kalın bileşenlerin çekirdeği daha yavaş soğurken keskin köşeler, açıkta kalan uçlar ve küçük bağlantılar daha sert ürünler geliştirecek kadar hızlı soğuyabilir.
Tane boyutu, bantlaşma, segregasyon ve homojenlik
Normalleştirme, önceki deforme olmuş veya ısıl olarak değişmiş östenitin dönüşmesine ve ardından soğuma sırasında yeniden oluşmasına olanak verdiği için östenit tane yapısını inceltebilir. Sonuç, çoğu zaman uzun süreli fırın soğutmasının bıraktığı yapıdan daha ince ve daha homojen bir ferrit-perlit düzenidir. Aşırı östenitleştirme sıcaklığı veya bekletme süresi, östenit tane büyümesini teşvik ederek bu amacı bozar. Bu nedenle tane incelmesi yalnızca “normalleştirilmiş” etiketiyle değil, eksiksiz çevrimle belirlenir.
Tavlama, çevrim yavaş dönüşümü teşvik ediyorsa nispeten kaba bir yapıyı korurken sertliği ve artık gerilmeyi azaltabilir. Kaba tane, bir ürün durumunda kabul edilebilirken başka bir durumda, özellikle darbe tokluğu, yorulma direnci veya işlenebilirlik kontrol ediliyorsa, istenmeyebilir. Tane boyutu genel bir görsel izlenime göre değil, ürün şartnamesine göre değerlendirilmelidir.
Bantlaşma ayrı bir konudur. Haddeleme ve dövme; ferriti, perliti, inklüzyonları ve alaşım bakımından zengin bölgeleri çalışma yönü boyunca uzatabilir. Soğuma sırasında bu bölgeler farklı zamanlarda dönüşerek boyuna kesitte görülebilen ardışık bantlar oluşturabilir. Normalleştirme, östenitleştirme sırasında karbonu çözerek ve yeniden dağıtarak bazı bantlaşmaların şiddetini azaltabilir; ancak ciddi kimyasal segregasyonu veya deformasyonla ilişkili tüm özellikleri güvenilir biçimde ortadan kaldıramaz. Birden fazla normalleştirme çevrimi, değiştirilmiş dövme uygulaması veya homojenleştirme gerekebilir; bu işlemler ilgili şartname tarafından yetkilendirilmelidir.
Segregasyon katılaşma sırasında ortaya çıkar. Manganez, karbon, fosfor, kükürt ve alaşım elementleri dendritik ve dendritler arası bölgeler arasında farklılık gösterebilir. Isıl işlem, difüzyon ve dönüşüm yoluyla yapısal homojenliği iyileştirebilir; ancak sıradan tavlama veya normalleştirme kimyasal homojenliği garanti etmez. Bu nedenle merkez hattı bölgesi, fırın çevrimi homojen olsa bile çevresindeki malzemeden farklı perlit, beynit veya martenzit oranları oluşturabilir.
Risk yalnızca martenzitle sınırlı değildir. Beynit, karbür ağları, çözünmemiş karbürler ve yerel olarak karbon bakımından zengin bileşenler sertlik gradyanlarına veya kötü işlenebilirliğe yol açabilir. Yüzey dekarbürizasyonu daha yumuşak bir ferritik tabaka oluştururken karbürizasyon veya oksidasyon kaynaklı tufal, sertlik okumalarını ve metalografik yorumu zorlaştırabilir. Atmosfer, fırın yüklemesi, termokupl konumu, parça aralığı ve soğumaya maruz kalma koşullarının tümü önemlidir.
Isıl işlem durumu da bir standart meselesidir. ISO 683-1:2016, normalize edilmiş ve normalize edilmiş ve temperlenmiş durumları içeren alaşımsız, ısıl işlem uygulanabilir Çelikler için teslimat koşullarını belirtir. Bu tanımlamalar, malzemenin “tavlanmış” olduğuna ilişkin gayriresmî bir ifadeyle birbirinin yerine kullanılamaz. Emniyet açısından kritik bir örnekte, 49 CFR § 179.500-6, tankların tavlama veya temperleme ile takip edilen normalizasyon işleminden oluşan ısıl işlemlerini belirtir; temperleme sıcaklıkları 1000 °F’den düşük olamaz. Gerekli durumu ve kabul kriterlerini, geçerli ürün standardı belirler.
Sertlik, metalografik inceleme ve boyutsal muayene
Doğrulama; malzeme kalitesi, ürün biçimi, döküm numarası, belirtilen teslimat durumu ve geçerli standartla başlamalıdır. ASTM A941-16, çelik, paslanmaz çelik, ilgili alaşımlar ve ferroalaşımlar için genel terminoloji başvurusudur; ancak belirli bir ASTM standardındaki tanımın, aynı genel tanımın yerine geçtiğini belirtir. Bu nedenle terminoloji ve kabul şartı, ürün standardıyla birlikte okunmalıdır.
| Doğrulama yöntemi | Ortaya çıkarabileceği husus | Önemli kontrol |
|---|---|---|
| Sertlik haritalaması | Yüzeyden çekirdeğe ve uçtan uca değişim | Deney yöntemi, hazırlama, konumlar ve dönüşüm kuralı |
| Metalografi | Ferrit, perlit, beynit, martenzit, bantlaşma ve dekarbürizasyon | Kesit yönü, dağlayıcı ve inceleme konumu |
| Tane boyutu değerlendirmesi | Ferrit veya önceki östenit tane durumu | Geçerli standardın adlandırdığı yöntemi kullanın |
| Boyutsal inceleme | Eğilme, ovalik, büyüme, büzülme ve özellik çarpılması | Tanımlanmış referanslar ve kalibre edilmiş ekipman |
| Fırın kayıtlarının incelenmesi | İddia edilen ısıl geçmişin desteklenip desteklenmediği | Gerçek sıcaklıklar, bekletme, atmosfer, yük ve soğutma kayıtları |

Sertlik haritalaması, uygulanabilir bir ilk kontroldür. Ölçümler, yüzeyi ve izin verilen durumlarda yüzey altı veya kesit konumlarını temsil etmeli; kenardan merkeze ve uçtan uca değişimi ortaya çıkaracak yeterli sayıda nokta içermelidir. Kabul edilebilir görünen tek bir iz; martenzitik bir kenar bölgesini, dekarbürize olmuş bir yüzeyi veya fırının merkezindeki yumuşak bir bölgeyi gözden kaçırabilir. Deney yöntemi, yüzey hazırlığı, tufal giderme, batıcı uç yükü ve dönüşüm kuralı kaydedilmelidir. Evrensel bir sertlik sınırı icat edilmemelidir; sınırlar kalite, ürün ve geçerli spesifikasyondan kaynaklanır.
Metalografik inceleme, yalnızca sertliğin sağlayamayacağı açıklamayı sunar. Enine bir kesit; ferrit-perlit dağılımını, tane boyutunu, bantlaşmayı, inklüzyonları, segregasyonu, beyniti, martenziti, karbür ağlarını ve dekarbürizasyonu ortaya çıkarabilir. Dağlama, çeliğe ve incelemenin amacına uygun olmalıdır. Boyuna kesitler özellikle haddeleme yönünün, akış çizgilerinin ve bantlaşmanın değerlendirilmesi için yararlıdır; enine kesitler ise radyal veya kalınlık boyunca değişimi gösterir.
Tane boyutu değerlendirmesi, karşılaştırmalı bir çizelge veya kesişim yöntemi gibi, geçerli standardın belirttiği yöntemi izlemelidir. Rapor, incelenen konumu belirtmeli ve yeniden oluşturulmuş veya başka şekilde değerlendirilmiş östenit tane boyutunu, dönüşüm sonrasında görülebilen ferrit tane boyutundan ayırmalıdır. Bunlar ilişkili olmakla birlikte aynı ölçümler değildir.
Dekarbürizasyon kontrolleri, yüzeyden etkilenmemiş çekirdeğe doğru gerçekleştirilen ölçülmüş bir sertlik veya mikroyapısal taramayı gerektirir. Yalnızca tufalın giderilmesi, karbon kaybının bulunmadığını kanıtlamaz. Boyutsal muayene de aynı derecede gereklidir: fırında ısıtma ve soğutma; deformasyona, büyümeye veya büzülmeye, ovaliteye, eğilmeye ve işlenmiş özelliklerde değişikliklere yol açabilir. Kritik boyutlar, tanımlanmış bir referans sistemi ve kalibre edilmiş ekipman kullanılarak işlemden önce ve sonra ölçülmelidir.
Son olarak fırın kayıtlarını inceleyin. Şarj kimliğini, ayar noktalarını, mevcutsa gerçek iş parçası sıcaklıklarını, bekletme süresini, atmosferi veya fırın potansiyelini, termokupl kalibrasyonunu, yükleme düzenini, transfer süresini, soğutma yöntemini ve tüm kesintileri doğrulayın. Kayıtlar iddia edilen ısıl geçmişi desteklemiyorsa sertlik ve mikroyapı gerçekleşen durumu açıklayabilir; ancak belirtilen tavlama veya normalizasyon işleminin uygulandığını kanıtlayamaz.
9. Sonraki işlemlere hazırlık olarak tavlama ve normalizasyon
Tavlama ve normalizasyon, her ikisi de sıcak şekillendirme, döküm, kaynak veya önceki bir ısıl işlem sonucunda oluşan yapıyı değiştirdiği için çoğu zaman birlikte ele alınır. Ancak aynı başlangıç koşulunu oluşturmazlar. Tavlama genellikle yavaş soğutma yoluyla yumuşamayı, gerilmelerin azaltılmasını ve sünekliği ön plana çıkarır; normalizasyonda çelik östenitlenir ve ardından havada soğutulur. Böylece farklı bir dönüşüm yolu izlenir ve genellikle daha ince, daha homojen bir yapı elde edilir. Pratik sonuç; kaliteye, kesit boyutuna, önceki duruma, fırın uygulamasına, atmosfere ve geçerli ürün şartnamesine bağlıdır.
Terminoloji, uygulanabilir standarda göre değerlendirilmelidir. ASTM A941-16; çelik, paslanmaz çelik, ilgili alaşımlar ve ferroalaşımlar için genel tanımlar sağlar; ancak belirli bir ASTM standardındaki tanımın, genel terminoloji standardındaki aynı tanımın yerine geçtiğini de belirtir. Bu nedenle, bir teknik resim, satın alma şartnamesi veya ısıl işlem maddesi, genel bir “tavlanmış” ya da “normalize edilmiş” tanımdan farklı ifadeler içeriyorsa belirleyici olan bu metindir.
Talaşlı imalat ve şekillendirme
Talaşlı imalat veya şekillendirme öncesinde düşük sertlik ve yüksek süneklik gerektiğinde, genellikle tam tavlanmış durum seçilir. Fırında yavaş soğutma, difüzyon kontrollü dönüşümlere olanak sağlar ve hızlı soğutulmuş ürünlerle ilişkili sertliği azaltır; ancak nihai ferrit–perlit morfolojisi karbon içeriğine, alaşım ilavelerine, östenit tane boyutuna ve soğuma hızına bağlıdır. Proses tavlaması daha sınırlı bir işlemdir: National Bureau of Standards Circular 409 (1935), bunu demir esaslı bir alaşımın alt kritik sıcaklık aralığının altında veya bu aralığa yakın bir sıcaklığa ısıtılması olarak tanımlamıştır. Bu işlem, kritik aralığın üzerindeki tam tavlama ile birbirinin yerine kullanılamaz.
Daha düşük sertlik, kesme kuvvetlerini ve takım aşınmasını azaltabilir; ancak “daha yumuşak” olması otomatik olarak daha iyi işlenebilirlik anlamına gelmez. Çok yumuşak, iri taneli veya ferritik bir yapı uzun ve sürekli talaşlar oluşturabilir, takım üzerine sıvanabilir veya artık gerilmeler serbest kaldığında şekil değiştirebilir. Talaşlı imalat payları bu olasılığı dikkate almalıdır. Özellikle dövülmüş veya haddelenmiş durumda iri taneler, segregasyon ya da düzensiz perlit aralığı bulunan malzemelerde normalizasyon, dayanım ve işlenebilirlik arasında daha tutarlı bir denge sağlayabilir. Bununla birlikte, birçok karbonlu ve düşük alaşımlı çelikte yavaş soğutulmuş tavlanmış duruma göre hâlâ daha serttir. Bu nedenle seçim, normalizasyonun işlenebilirliği iyileştirdiğine ilişkin genel bir iddiaya değil, talaşlı imalat işlemine göre yapılmalıdır.
Normalizasyon, östenit bölgesine kadar ısıtmayı ve durgun veya hareketli havada ya da belirtilmiş bir gaz ortamında soğutmayı kapsar. Bodycote’un 2024 tarihli açıklamasında, yaygın olarak belirtilen bir normalizasyon aralığı yaklaşık 800–920 °C olarak verilir; bu işlemde serbestçe hava veya gaz içinde soğutmadan önce yeni östenit taneleri oluşur. Bu aralık açıklayıcı niteliktedir ve evrensel bir fırın ayarı değildir. Gerekli sıcaklık, ötektoid altı bir çelik için Ac3’ün üzerinde, ötektoid üstü bir çelik için Acm’nin üzerinde olabilir veya doğrudan kalite standardında belirtilmiş olabilir. Örneğin MIT’nin 4140 için 2007 tarihli laboratuvar referansı, 4140’ın normalizasyonu için yaklaşık 850–875 °C değerini verir; bunun ardından sıcaklığın dengelenmesi için bekletme ve havada soğutma uygulanır.
Şekillendirme davranışı da ısıl geçmişle değişir. Tavlanmış düşük karbonlu veya düşük alaşımlı çelik, normal olarak çatlama meydana gelmeden önce daha fazla plastik deformasyona izin verirken normalize edilmiş çelik daha yüksek akma dayanımına sahiptir ve daha yüksek şekillendirme yükleri gerektirebilir. Buna karşılık, sıcak şekillendirme için tavlanmış yapı her zaman tercih edilmez: Gereksiz derecede uzun bir bekletme sırasında aşırı tane büyümesi meydana gelirse, daha sonra tokluğu ve boyutsal kararlılığı etkileyen iri taneli bir yapı oluşabilir. Dövme sonrasında uygulanan normalizasyon, iri veya homojen olmayan dövme yapısının yerine yeni oluşmuş östenit taneleri getirebilir; ancak dönüşüm aralığındaki hava soğutma hızı kalınlığa göre büyük ölçüde değişir. Bu nedenle bir levhanın yüzeyi ve merkezi farklı ferrit–perlit oranlarına sahip olabilir.
Çarpılmayı belirleyen tek unsur nominal sertlik değildir. Tavlama sırasında talaşlı imalat gerilmelerinin giderilmesi boyutları değiştirebilir; normalizasyon sonrasındaki hava soğutması ise sıcaklık gradyanları ve dönüşüm kaynaklı şekil değiştirmeler oluşturabilir. İnce kesitler beklenenden daha hızlı soğuyarak daha sert ürünler oluşturabilirken, kalın kesitler daha yavaş soğur ve daha iri taneli bir dönüşüm yapısını koruyabilir. Bağlama aparatları, yönlenme, kesit geçişleri ve fırının düzensiz yüklenmesi önem taşır. Isıl işlem kaydı yalnızca “ısıl işlem görmüş” ifadesini içermemeli, kaliteyi ve kesiti de belirtmelidir.
Sertleştirme ve menevişleme için hazırlık
Martenzitik bir dayanım seviyesi gerektiğinde normalizasyon, sertleştirme ve menevişlemenin yerine geçmez. Normalizasyon, hava soğutması sırasında östeniti dönüştürür ve birçok düşük ve orta karbonlu çelikte genellikle ferrit ile perlit oluşturur; yeterli sertleşebilirliğe sahip alaşımlı kalitelerde ve soğuma hızlarının büyük ölçüde farklılaştığı durumlarda beynit veya martenzit de oluşabilir. Sertleştirme ise difüzyon kontrollü dönüşümü bastıracak ve martenzit oluşturacak kadar hızlı bir soğutmanın ardından östenitleştirme gerektirir. Daha sonra menevişleme ile sertlik, tokluk ve iç gerilmeler ayarlanır.
Önceden uygulanan bir tavlama, sertliği azaltarak ve bazı homojen olmayan bölgeleri parçalayarak sonraki sertleştirme çevriminin daha öngörülebilir olmasını sağlayabilir; ancak tavlama aşırı yapılmışsa iri taneler de bırakabilir. Daha sonraki sertleştirme işleminde oluşan iri östenit taneleri sertleşebilirliği artırma eğilimindedir ve tokluğu azaltabilir. Gelen dövülmüş, döküm veya sıcak haddelenmiş yapı iri taneli ya da değişken olduğunda, sertleştirme öncesinde çoğu zaman normalize edilmiş durum seçilir. Sertleştirme sırasında yeniden östenitlenme böylece daha kontrollü bir ferrit–perlit yapısından ve daha homojen bir karbon dağılımından başlar.
İşlem sırası otomatik olarak belirlenmez. Alaşım karbürleri, segregasyon, bantlaşma, önceki soğuk şekillendirme ve bileşen kalınlığı, belirtilmiş bir ara işlemi veya doğrudan sertleştirme yolunu gerekli kılabilir. Aşırı normalizasyon sıcaklığı karbürleri çözebilir veya taneleri büyütebilir; yetersiz sıcaklık ise önceki yapıyı ortadan kaldırmada başarısız olabilir. Bekletme süresi, gereksiz tane büyümesine yol açmadan kesitin sıcaklık bakımından dengelenmesine olanak sağlamalıdır. Atmosfer kontrolü de önemlidir; çünkü dekarbürizasyon veya oksidasyon, daha sonra sertlik, yorulma veya boyutsal gereklilikleri karşılaması gereken yüzeyi değiştirir.
Menevişleme ayrı bir işlem olarak ele alınmalıdır. ASM Handbook Volume 4A; soğuma yolları ve sonuçta oluşan yapılar farklı olduğu için tavlama ve normalizasyonu su verme, menevişleme, austemperleme ve martemperlemeden ayırır. Güvenlik açısından kritik bir örnek, 49 CFR § 179.500-6 (2024) içinde görülür. Burada belirtilen çelik tank ısıl işlemi, menevişleme ile devam eden tavlama veya normalizasyonu kapsar ve menevişleme sıcaklığının 1000 °F’den düşük olmamasını öngörür. Bu gereklilik, normalize edilmiş her çeliğin menevişlenmesi gerektiği anlamına gelmez; öngörülen işlem sırasının mevzuatla düzenlenen bir malzeme durumunun parçası olabileceğini gösterir.
Normalize edilmiş ve menevişlenmiş durumun belirtildiği durumlar
“Normalize edilmiş ve menevişlenmiş” ifadesi, yalnızca işlemlerden birinin eş anlamlısı değil, bir işlem sırasını ve bunun sonucunda elde edilen teslim durumunu tanımlar. ISO 683-1:2016, normalize edilmiş ve normalize edilmiş-menevişlenmiş durumlar dâhil olmak üzere, ısıl işlem uygulanabilir alaşımsız çeliklerin çeşitli teslim durumlarında tedarik edilmesine ilişkin teknik teslim şartlarını belirtir. Bu tanımlama, ürün durumunu amaçlanan mekanik özellik gereklilikleriyle ilişkilendirir: çelik önce normalize edilmiş, ardından dönüşüm ürünlerini menevişlemek ve belirtilen dayanım–tokluk dengesini korurken sertliği veya artık gerilmeleri azaltmak amacıyla yeniden ısıtılmıştır.
Bu ayrım imalat sırasında önem taşır. Normalize edilmiş ve menevişlenmiş durumda tedarik edilen malzeme, kontrollü bir ısıl geçmişten zaten geçmiştir. Daha sonraki bir kaynak ısıl çevrimi, alevle doğrultma işlemi, soğuk şekillendirme adımı veya yerel yeniden ısıtma bu durumu değiştirebilir. Bileşen daha sonra sertleştirilecekse, önceki menevişleme sıcaklığı ve yeni östenitleştirme çevrimi dikkate alınmalıdır; çünkü bileşenin tamamı yeniden işleme tabi tutulup tekrar test edilmedikçe nihai yapı artık ISO teslim durumu olmayacaktır.
Normalize edilmiş ve menevişlenmiş çelik talep eden bir şartname; çekme dayanımı, akma dayanımı, uzama, darbe enerjisi, sertlik veya kalınlığa bağlı gereklilikler de getirebilir. Bu değerler yalnızca “normalize edilmiş” ifadesinden çıkarılamaz. Aynı şekilde, her iki işlem de artık gerilmeleri azalttığı için bir imalathane belirtilen durumu tavlama ile değiştiremez. Bu değişiklik sertliği, tane yapısını, talaşlı imalat tepkisini, şekillendirme davranışını ve sonraki su verme işlemine verilen tepkiyi değiştirir.
Üretim kontrolü açısından ısıl işlem talimatı; kalite tanımını, östenitleştirme veya tavlama aralığını, sıcaklık dengeleme ya da bekletme gerekliliklerini, soğutma ortamını, uygulanabiliyorsa menevişleme sıcaklığını, kesit boyutunu ve kabul testlerini belirtmelidir. ISO 683-1:2016 malzeme durumunu belirler; ancak bileşen prosedürü yine de fırın homojenliğini, yük düzenini, atmosferi ve gerçek soğuma hızını dikkate almalıdır. Normalizasyon, tanımlanmış bir hava soğutmalı başlangıç yapısı oluşturur. Tavlama ise daha yavaş soğutulmuş ve genellikle daha yumuşak bir durum oluşturur. Bunlardan hangisinin talaşlı imalat, şekillendirme, sertleştirme veya menevişleme öncesinde uygun olduğu, kaliteye özgü bir mühendislik kararıdır; birbirinin yerine kullanılabilecek bir etiket değildir.
10. Güvenlik açısından kritik ve düzenlemeye tabi uygulamalar
Çelik bir basınç sınırının, yük taşıyan bir yapının, taşıma kabının veya güvenlik açısından kritik başka bir montajın parçası olduğunda ısıl işlem bir tasarım kontrolü konusu hâline gelir. Bu uygulamalarda “tavlanmış”, “normalize edilmiş” ve “normalize edilmiş ve temperlenmiş” ifadeleri birbirinin yerine kullanılamaz. Her biri farklı bir ısıl geçmişi tanımlar ve geçerli malzeme veya imalat standardı, bu geçmişe özgü mekanik özellik, tokluk, boyutsal veya muayene gereklilikleri getirebilir.
ASTM A941-16; çelik, paslanmaz çelik, ilgili alaşımlar ve ferroalaşımlar için yararlı bir terminoloji referansıdır; ancak geçerli ürün veya imalat şartnamesinin yerini tutmaz. ASTM A941-16, belirli bir ASTM standardındaki tanımın, terminoloji standardındaki aynı genel tanımın yerine geçtiğini açıkça belirtir. Bir satın alma şartnamesi, basınçlı kap kuralı veya taşımacılık düzenlemesi bir terime bağlayıcı bir anlam verdiğinde bu hiyerarşi önem taşır.
49 CFR § 179.500-6’nın önemi
49 CFR § 179.500-6, kapsama giren tank gerekliliği için 1000 °F'den düşük olmayan bir temperleme sıcaklığı belirtir. Strong evidence
49 CFR § 179.500-6, düzenlemenin işlem sırasını belirlediği somut bir örnek sunar. Hüküm kapsamındaki belirli çelik tanklar için öngörülen ısıl işlem, temperleme işlemiyle devam eden tavlama veya normalizasyon işleminden oluşur. Temperleme sıcaklığı 1000 °F’den düşük olmamalıdır. Bu, söz konusu bölüm kapsamındaki tanklar ve koşullar için düzenleyici bir gerekliliktir; her çelik bileşen için geçerli evrensel bir talimat değildir.
İşlem sırası, ilk işlem ile temperleme adımının farklı metalurjik işlevler yerine getirmesi nedeniyle güvenlik açısından kritiktir. Tavlama veya normalizasyon, önceki mikroyapısal durumu oluşturur. Tavlama genellikle sertliği azaltmayı ve önceki işlemlerin bazı etkilerini gidermeyi veya yeniden dağıtmayı amaçlayan daha yavaş bir soğuma yolu kullanır. Normalizasyonda çelik östenitleştirilir ve ardından durağan veya serbestçe hareket eden havada soğutulur; fırında soğutmaya kıyasla daha hızlı olan bu soğuma yolu, çoğunlukla daha ince bir dönüşüm yapısı ile farklı dayanım ve tokluk özellikleri oluşturur. Kesin sonuç; karbon içeriğine, alaşım elementlerine, kesit kalınlığına, önceki deformasyona, östenitleştirme sıcaklığına, bekletme süresine ve soğutma koşullarına bağlıdır.
Temperleme, daha sonra önceki işlemle oluşturulan yapıyı değiştirir. Yeterince yüksek bir sıcaklıkta ve yeterli süreyle uygulandığında, artık gerilmeleri azaltabilir ve dayanım, süneklik, tokluk ve boyutsal kararlılık arasındaki dengeyi ayarlayabilir. 1000 °F’lik asgari sıcaklık, işlemcinin düşük sıcaklıklı bir gerilim giderme çevrimini eşdeğer bir ikame olarak değerlendirmesini önler. Ayrıca düzenlemenin amaçladığı ısıl maruziyet için bir alt sınır oluşturur; ancak gerekli çevrim yine de ilgili çelik kalitesine, kalınlığa, geometriye ve şartnameye uygulanmalıdır.
Kural, her normalize edilmiş çeliğin 1000 °F’de temperlenmesi gerektiğinin veya her tavlanmış çeliğe aynı işlemin uygulanmasının kanıtı olarak yorumlanmamalıdır. ISO 683-1:2016, alaşımsız ısıl işlem uygulanabilir çelikler için teslim koşulları arasında normalize edilmiş ve normalize edilmiş-temperlenmiş durumları birbirinden ayırır. Bu ayrım, durumun gelişigüzel bir atölye etiketi olmaktan ziyade malzeme tanımının ve teslim gerekliliğinin bir parçası olduğunu gösterir.
Düzenleme, tavlama ile normalizasyon arasındaki farkı da ortadan kaldırmaz. National Bureau of Standards’ın 1935 tarihli genelgesi, işlem tavlamasını demir esaslı bir alaşımın alt kritik sıcaklık aralığının altında veya bu aralığa yakın bir sıcaklığa ısıtılması olarak tanımlarken, normalizasyonu yaklaşık olarak kritik aralığın 100 °F üzerindeki bir sıcaklığa ısıtma ve ardından durağan havada soğutma olarak tanımlamıştır. Modern kalite şartnameleri sıcaklıkları ve kabul kriterlerini farklı tanımlayabilir; ancak işlemler arasındaki ayrım varlığını korur. Bodycote, 2024 yılında normalizasyonu, yeni östenitik taneler oluşturmak üzere yaklaşık 800–920 °C’ye ısıtma ve ardından havada veya gazda serbest soğutma olarak açıklamıştır. 4140 için bir MIT laboratuvar referansı, sıcaklığın dengelenmesi için bekletme ve havada soğutma ile birlikte östenitleştirme sıcaklığı olarak yaklaşık 850–875 °C vermiştir. Bu değerler kaliteye özgü uygulamaları gösterir; kontrol edici şartnamenin yerine geçmez.
Temperleme gereklilikleri neden genelleştirilemez?
Temperleme sıcaklığı yalnızca “çelik”, “tavlanmış” veya “normalize edilmiş” ifadelerinden hareketle seçilemez. Karbon ve alaşım içeriği dönüşüm davranışını değiştirir. Krom, molibden, nikel, mangan ve diğer ilaveler; sertleşebilirliği, dönüşüm kinetiğini, karbür çökelmesini, temperleme tepkisini ve tokluğu etkiler. Kesit boyutu, yüzeyden merkeze soğuma hızını değiştirir; bu nedenle aynı ergitmeden üretilen iki parça, görünüşte özdeş bir fırın çevriminden sonra aynı yapıyı kazanmayabilir.
Önceki durum da önemlidir. Su verilmiş martenzitik bir yapının temperlenmesi, önce tavlanmış veya normalize edilmiş çeliğin temperlenmesiyle metalurjik açıdan aynı değildir. Bir durum için uygun olan bir çevrim, başka bir durumu fazla sert, fazla yumuşak, yeterince gerilim giderilmemiş hâlde bırakabilir veya gerekli tokluk aralığının dışına çıkarabilir. Temperleme süresi, parçanın sıcaklığı, fırın homojenliği, yükleme düzeni ve temperleme sonrasındaki soğutma da sonucu değiştirebilir.
Daha yüksek bir sıcaklık otomatik olarak daha güvenli değildir; daha uzun bir bekletme de belirtilen çevrime otomatik olarak eşdeğer değildir. Aşırı ısıl maruziyet dayanımı azaltabilir, istenmeyen tane veya karbür değişimlerini teşvik edebilir, kaynak bitişiğindeki bölgeleri etkileyebilir veya boyutsal deformasyona yol açabilir. Temper gevrekliği riskleri de alaşım kimyasına, safsızlık düzeylerine, sıcaklık aralığına ve soğuma yoluna bağlı olabilir. Bu nedenle bir işlem; kalite tanımına, ürün biçimine, kesit boyutuna, önceki işlemlere ve geçerli standarda bağlanmalıdır. ASM Metals Handbook ve ASM Handbook Volume 4A; tavlama, normalizasyon, temperleme, su verme, austemperleme ve martemperlemeyi farklı dönüşüm yollarına ve amaçlara sahip ayrı işlemler olarak ele alır.
İzlenebilirlik, prosedür kalifikasyonu ve kayıtlar
Kalifiye edilmiş bir ısıl işlem prosedürü, yazılı bir gerekliliği kontrollü ve tekrarlanabilir bir operasyona dönüştürür. Kalifikasyon; önerilen fırın çevriminin, yükleme düzeninin, gerekli olduğu durumlarda atmosferin, ısıtma hızının, östenitleştirme veya tavlama aralığının, bekletme süresinin, soğutma yönteminin ve temperleme çevriminin temsili malzeme üzerinde gerekli özellikleri sağlayabildiğini ortaya koymalıdır. Kanıtlar; geçerli dokümanda belirtilen sertlik, çekme, darbe, metalografik, boyutsal veya diğer testleri içerebilir. Test kuponları; üretim parçası açısından önemli olan malzeme ergitmesini, ürün biçimini, kalınlığı ve ısıl kütleyi temsil etmelidir. Hafif yüklü bir fırında işlenen küçük bir kupon, ağır bir tank bileşeninin merkezini temsil etmeyebilir.
Fırın kalibrasyonu ve sıcaklık homojenliği de aynı derecede önemlidir. Kontrol cihazının 1000 °F’ye ayarlanmış olması, çeliğin tüm kalınlığı boyunca 1000 °F’ye ulaştığını kanıtlamaz. Kalibrasyon durumu bilinmeli ve termokupl yerleşimi, daha yavaş ısınması veya soğuması muhtemel bölgeler de dâhil olmak üzere temsili konumlardan ölçüm almalıdır. Prosedür veya geçerli şartname bu düzeyde bir kontrol gerektirdiğinde, yerleşim planı, bağlantı yöntemi, cihaz kimliği ve kaydedilen ölçümler saklanmalıdır.
Parti tanımlaması, fiziksel malzemeyi ısıl geçmişine bağlar. Ergitme numarası, levha veya parça tanımı, yük numarası, fırın tanımı, tarih, operatör ve geçerli prosedür, işlem boyunca birlikte izlenebilir durumda kalmalıdır. Kayıtlar; gerçek sıcaklık izlerini veya kaydedilmiş ölçümleri, başlangıç ve bitiş zamanlarını, ıslatma veya bekletme koşullarını, soğutma yöntemini, temperleme maruziyetini, ekipman durumunu ve her türlü sapma veya yeniden işleme kararını göstermelidir. Test sonuçları ve nihai kabul, aynı parti ve prosedürle izlenebilir biçimde ilişkilendirilmelidir.
Bu kayıt setindeki her unsur doğrudan 49 CFR § 179.500-6 tarafından zorunlu kılınmaz. Sözleşme şartnameleri, onaylı kalite sistemleri, diğer düzenlemeler ve sorumlu mühendis ek gereklilikler getirebilir. Temel nokta kontroldür: güvenlik açısından kritik bir ısıl işlem, sonradan yalnızca “tavlandı ve temperlendi” şeklinde tanımlanmakla kalmamalı, kanıtlanabilir olmalıdır.
11. Spesifikasyonlarda ve Üretim Alanı Talimatlarında Yaygın Hatalar
Malzeme sınıfını belirtmeden “tavlanmış” veya “normalize edilmiş” ifadelerini kullanmak
“Tavlanmış” ve “normalize edilmiş” ifadeleri, tam malzeme spesifikasyonları değil, ısıl işlem açıklamalarıdır. “Çeliği tavla” diyen bir üretim talimatı; hangi kritik sıcaklıkların uygulanacağını, çevrimin sertliği azaltmaya mı, soğuk şekillendirme etkilerini gidermeye mi, taneleri inceltmeye mi, gerilimi gidermeye mi yoksa belirlenmiş bir teslim durumunu sağlamaya mı yönelik olduğunu belirtmez. Aynı eksiklik “normalize et” ifadesinde de görülür. Aynı fırın programına maruz bırakıldıklarında, sade karbonlu bir çelik, AISI/SAE 4140 gibi düşük alaşımlı bir çelik ve yüksek sertleşebilirliğe sahip bir alaşımlı çelik aynı dönüşüm yolunu izlemez.
Terminoloji, geçerli ürün standardı ile birlikte okunmalıdır. ASTM A941-16; çelik, paslanmaz çelik, ilgili alaşımlar ve ferroalaşımlar için genel ASTM terminoloji referansıdır, ancak belirli bir ASTM standardındaki tanımın, genel terminoloji standardındaki özdeş bir tanımın yerine geçtiğini belirtir. Bu nedenle spesifikasyon hazırlayan kişi, sözlük tanımının her ürün için gerekli durumu kesin olarak belirlediğini varsayamaz. Örneğin ISO 683-1:2016, alaşımsız ısıl işlem uygulanabilir çelikler için normalize edilmiş ve normalize edilip temperlenmiş teslim durumlarını tanımlar. Bu durum, ürün gerekliliğinin bir parçasıdır; “yumuşatılmış” ifadesinin gelişigüzel kullanılan bir eş anlamlısı değildir.
Tavlama işlemi kendi içinde birbirinden farklı çeşitli işlemleri kapsar. Proses tavlaması genel olarak alt kritik sıcaklık aralığının altında veya bu aralığa yakın sıcaklıklarda gerçekleştirilir. National Bureau of Standards’ın 1935 tarihli genelgesi bu ayrımı açıkça yapar. Tam tavlama, interkritik tavlama, küreselleştirme tavlaması, gerilim giderme ve subkritik işlemler; farklı sıcaklıklara, bekletme sürelerine, soğutma kontrollerine ve hedeflenen yapılara sahip olabilir. Bunların tamamını “fırında tavlama” olarak adlandırmak iki kez hatalıdır: her tavlama aynı ısıl hedefe sahip değildir ve her tavlama çevrimi yalnızca fırın soğutması ile tanımlanmaz.
Normalizasyon da tek ve evrensel bir reçete değildir. Normalizasyon genellikle ilgili kritik aralığın üzerinde östenitleştirmeyi ve ardından durgun veya hareketli havada soğutmayı içerir; ancak gerekli östenitleme sıcaklığı karbon içeriğine, alaşım ilavelerine, kesit boyutuna ve başlangıç yapısına bağlıdır. Bodycote, 2024 yılında normalizasyonu yaklaşık 800–920 °C olarak açıklamış; serbestçe hava veya gaz içinde soğutmadan önce yeni östenitik tanelerin oluştuğunu belirtmiştir. Bu geniş aralık, yararlı bir terminolojik çerçevedir; her malzeme sınıfına aynı ayar noktasının uygulanması için bir izin değildir.
Tek başına bir işlem adı, ne sertliği ne de çekme özelliklerini garanti eder. Sertlik; bileşime, östenit tane boyutuna, soğuma hızına, kesit kalınlığına, segregasyona, önceki deformasyona ve gerçek sıcaklık geçmişine bağlıdır. Kabul şartı sertlik ise talimat; ASTM E10 Brinell veya ASTM E18 Rockwell gibi test yöntemini ve test konumunu, izin verilen aralık ve numune alma planı ile birlikte belirtmelidir.
Hava soğutmasını garantili bir mikroyapı ile karıştırmak
“Havada soğut” ifadesi, bir soğutma ortamını tanımlar; garantili bir nihai yapıyı değil. İnce bir 4140 parçası, bazı bölgelerde beynit veya martenzit oluşturacak kadar hızlı biçimde durgun havada soğuyabilirken, kalın bir kesit çok daha yavaş soğuyarak ağırlıklı olarak ferrit ve perlit geliştirebilir. Havanın hareketlendirilmesi, fanların konumu, fırın yükleme şekli, parçalar arasındaki mesafe ve ortam koşulları ısı transfer hızını değiştirir. İki fırın da “hava soğutmalı” bir parça üretebilir, ancak farklı dönüşüm geçmişleri oluşturabilir.
MIT’nin 2007 tarihli 4140 laboratuvar referansı, AISI/SAE 4140’ın normalizasyonu için yaklaşık 850–875 °C sıcaklık ve ardından sıcaklığın dengelenmesi için bekletme ile oda sıcaklığına kadar hava soğutması öngörür. Bu işlem, 850 °C’de normalize edilen her 4140 bileşeninin aynı sertliğe veya tane boyutuna sahip olacağını göstermez. Yalnızca tek bir malzemeyi, tek bir laboratuvar prosedürünü ve hedeflenen tek bir sonucu açıklar. Karlsruhe Institute of Technology’nin terminoloji kaynağı, tanımlayıcı diziyi daha doğru biçimde ifade eder: düzgün bir tane boyutu ve bileşimi teşvik etmek amacıyla östenitleştirme ve ardından açık havada soğutma. “Teşvik etmek”, “garanti etmek” ile aynı değildir.
Tavlama işlemi bunun karşıtı bir hataya yol açar. Çeliği yumuşatmak ve sünekliği ya da işlenebilirliği iyileştirmek için çoğu zaman yavaş soğutma belirtilir; ancak “yavaş” ifadesinin ölçülebilir bir anlamı olmalıdır. Kontrolsüz hızda fırın soğutması, programlanmış hızda soğutma ve bir yükün yalıtılmış bir kaba aktarılması birbirinin yerine kullanılamaz. Büyük bir yük, ince bir bileşen oda sıcaklığına ulaştıktan çok sonra bile ısısını koruyabilir. Dönüşüm aralığı çok hızlı geçilirse hedeflenen ferrit-karbür yapısı oluşmayabilir.
Önceki işlemler talimatta yer almalıdır. Sıcak haddeleme, dövme, soğuk çekme, kaynak, önceki su verme ve daha önce uygulanmış bir normalizasyon çevrimi; başlangıç tane boyutunu ve depolanmış şekil değiştirmeyi değiştirir. Normalize edilmiş bir çelik, her ikisine de ısıl işlem uygulanmış denmesine rağmen, su verilmiş ve temperlenmiş aynı kalite çeliğe eşdeğer değildir. Emniyet açısından kritik uygulamalarda sonuçlar somuttur: 49 CFR § 179.500-6, belirli tank çelikleri için tavlama veya temperleme ile takip edilen normalizasyon işlemlerini ve temperleme sıcaklığının 1000 °F’den düşük olmamasını şart koşar. Sıralama önemlidir.
Sıcaklıkları farklı malzeme sınıfları ve kesit boyutları arasında kopyalamak
Birim doğru olsa bile kopyalanmış bir sıcaklık hatalı olabilir. AISI/SAE 4140’ın yaklaşık 850–875 °C’de normalize edilmesi; 1045, 8620, 4130, paslanmaz çelik veya basınçlı kap çeliği için genel bir talimat değildir. Alaşım elementleri dönüşüm sıcaklıklarını değiştirir ve sertleşebilirliği etkiler; karbon ise soğutma sonrasında mevcut olabilecek faz oranlarını değiştirir. Doğru aralık, malzeme sınıfına özgü malzeme standardından, yeterlilik kazanmış bir prosedürden veya doğrulanmış ısıl işlem verilerinden alınmalıdır.
Kesit boyutu da sonucu değiştirir. Fırın göstergesi 850 °C’yi gösterirken büyük bir dövmenin merkezi hâlâ bu sıcaklığın çok altında olabilir. Buna karşılık ince bir kenar, yükün çekirdeği hâlâ sıcaklık bakımından dengelenirken aşırı ısınabilir. “30 dakika beklet” ifadesi, dayanak belirtilmedikçe eksiktir: Bu süre, fırının yeniden ayar sıcaklığına ulaşmasından sonra mı, kontrol termokuplu ayar noktasına ulaştıktan sonra mı yoksa belirleyici kesit kalınlığının milimetresi başına belirli bir süreye göre mi hesaplanacaktır? Dönüşümü kontrol eden, yalnızca nominal fırın sıcaklığı değil, parçanın sıcaklığıdır.
Birim hataları da aynı derecede zararlı olabilir. 850 °C’nin 850 °F ile karıştırılması çeliği hedeflenen östenitleme aralığının çok altında bırakır; 1600 °F’nin 1600 °C ile karıştırılması ise ciddi aşırı ısınmaya, tanelerin irileşmesine, yerel bileşenlerin erimesine veya deformasyona yol açabilir. Her talimat, her sıcaklığın yanında birimi açıkça göstermeli ve dönüşümler fırında yeniden hesaplanmak yerine kontrol edilmelidir.
Kullanılabilir bir talimat; malzeme sınıfı tanımını ve ürün standardını, işlem durumunu, ısıtma aralığını, bekletme esasını, soğutma ortamını ve karıştırma derecesini, atmosferi, yükleme düzenini ve muayene yöntemini belirtir. Ayrıca kabul kriterlerini de açıkça ifade eder: sertlik aralığı, çekme özellikleri, mikroyapı gereklilikleri, boyutsal sınırlar veya geçerli tüm gereklilikler. Açık ve izlenebilir bir kayıt, fırın ve yük termokupllarını, sıcaklıkta geçirilen gerçek süreyi ve soğutmanın tamamlandığını gösterir. Bu ayrıntılar olmadan “tavlanmış” ve “normalize edilmiş” ifadeleri, sonradan eklenmiş etiketlerden, yani tekrarlanabilir ısıl geçmişlerden ibaret değildir.
12. Standartlar, teknik veri föyleri ve ısıl işlem prosedürleri nasıl okunur?
Isıl işlem terminolojisinin en az üç farklı işlevi vardır: terimleri tanımlamak, bir ürünü belirtmek ve bir prosesi açıklamak. Bu işlevlerin birbirine karıştırılması, hatalı tavlama veya normalizasyon programlarının yaygın nedenlerinden biridir. Bir kaynak, belirli bir kalite için sıcaklığı belirtmeden normalizasyonun genel olarak ne anlama geldiğini açıklayabilir. Bir ürün standardı, fırın kontrolüne ilişkin her ayrıntıyı vermeden gerekli teslimat koşulunu belirtebilir. Bir işletme prosedürü ise her ikisini birbiriyle ilişkilendirmelidir.
Terminoloji standartları ve ürün standartları
ASTM A941-16, Standard Terminology Relating to Steel, Stainless Steel, Related Alloys, and Ferroalloys, bir terminoloji başvuru kaynağıdır. Tavlama, normalizasyon, östenitleme, temperleme ve kritik sıcaklık gibi terimlerin ASTM kullanımındaki anlamlarının belirlenmesine yardımcı olur. Ancak tek başına 4140, 1045 veya başka herhangi bir kalite için bir ısıl işlem reçetesi değildir. ASTM A941-16 ayrıca, belirli bir ASTM standardındaki tanımın, terminoloji standardında yer alan aynı genel tanımın yerine geçtiğini belirtir. Bir malzeme spesifikasyonu daha dar veya daha özel bir anlam verdiğinde bu kural önem taşır.
Bir ürün standardı farklı bir soruya yanıt verir: Tedarik edilen çelik hangi koşulları karşılamalıdır? Örneğin ISO 683-1:2016, alaşımsız ısıl işlem çelikleri için teknik teslimat şartlarını belirler ve normalize edilmiş ve normalize edilmiş-menevişlenmiş teslimat koşullarını içerir. Bu bağlamda “normalize edilmiş”, yalnızca bir fırın operatörünün gelişigüzel kullanabileceği bir açıklama değil, ürün tanımının ve kabul koşulunun bir parçasıdır. İlgili ürün standardı ayrıca kimyasal bileşimi, mekanik özellikleri, sertliği, tane boyutunu, dekarbürizasyon sınırlarını, yüzey durumunu ve deney şartlarını da belirleyebilir.
| Kaynak türü | Temel işlev | Otomatik olarak sağlamadığı husus |
|---|---|---|
| Terminoloji standardı | Genel teknik terimleri tanımlar | Kaliteye özgü bir fırın reçetesi |
| Ürün standardı | Teslim durumunu ve kabul gerekliliklerini tanımlar | Her fırın kontrol ayrıntısı |
| Teknik veri föyü veya el kitabı | Metalurjiyi ve tipik uygulamayı açıklar | Geçerli spesifikasyonun üzerine çıkma yetkisi |
| Yönetmelik | Kapsama giren yasal uygulamayı kontrol eder | Tüm çelik bileşenler için evrensel bir kural |
| Onaylı prosedür | Gereklilikleri üretim kontrollerine dönüştürür | Çevrimin onaylanmamış bir kaliteye veya geometriye uygulanmasına izin |
Bu nedenle fırın programından önce ürün tanımı okunmalıdır. “Tavlanmış çelik” talebi; kaliteyi, tavlama türünü, gerekli sertliği veya koşulun çekme deneyiyle doğrulanıp doğrulanmayacağını belirtmez. Kalite, kesit boyutu, başlangıç yapısı ve geçerli doküman bilinmediği sürece “normalize et” talimatı da aynı ölçüde eksiktir.
ASM yayınları, bu şartların arkasındaki metalurjik çerçeveyi sağlar. ASM Metals Handbook içindeki “Heat Treating of Steel” bölümü östenitleme, normalizasyon sıcaklıkları, soğutma ortamları, fırın değişkenleri, prosedürler ve uygulamaları ele alır. ASM Handbook Cilt 4A, tavlama ve normalizasyonu çeliğin ısıl işlemleri arasında sınıflandırır ve bunları su verme, temperleme, austemperleme ve martemperlemeden ayırır. Metallurgy for the Non-Metallurgist ise demir-karbon sistemi, kritik sıcaklıklar, dönüşüm diyagramları, fırın uygulamaları ve alaşım elementlerinin etkileri arasındaki bağlantıyı açıklar.
Bu kaynaklar, iki farklı programın neden farklı yapılar oluşturduğunu açıklar. Ancak satın alma spesifikasyonunun, resmin, kodun veya yönetmeliğin yerine otomatik olarak geçmez.
Normatif şartlar ve açıklayıcı rehberlik
“Shall” sözcüğü genellikle normatif bir şartı belirtir; ancak okuyucular dokümanın kendi kullanım kurallarını doğrulamalıdır. Bir şart; sıcaklığı, bekletme süresini, soğutma yöntemini, temperlemeyi, numune almayı, mekanik deneyleri veya izin verilen sapmayı kontrol edebilir. “Should”, “typically”, “approximately” ve “for guidance” ifadeleri genellikle bir kabul kuralından ziyade açıklama veya öneri anlamına gelir. Bir teknik veri föyü gayriresmî bir dil kullanabilir; bu nedenle statüsü belirlenmelidir: Bu doküman bir haddehane sertifikası mı, müşteri prosedürü mü, laboratuvar föyü mü, yoksa pazarlama amaçlı bir açıklama mı?
Bu ayrım, yayımlanmış açıklamalarda görülebilir. Bodycote’un 2024 tarihli açıklaması, yeni östenit taneleri oluşturmak amacıyla yaklaşık 800–920 °C’ye ısıtmayı ve ardından havada veya gazda serbest soğutmayı normalizasyon olarak tanımlar. Bu, yararlı bir proses açıklamasıdır; her çelik için geçerli evrensel bir şart değildir. 4140 için 2007 tarihli bir MIT laboratuvar kaynağı yaklaşık 850–875 °C’lik bir sıcaklık, sıcaklık eşitlenmesi için bekletme ve oda sıcaklığına kadar havada soğutma verir. Daha dar aralık, adı belirtilen kaliteyi ve laboratuvar amacını yansıtır; başka bir alaşıma aynen aktarılmamalı veya bağlayıcı bir endüstriyel spesifikasyon olarak değerlendirilmemelidir.
Eski hükûmet kaynakları da rolleri doğru anlaşıldığında yararlı olmaya devam eder. National Bureau of Standards tarafından 1935’te yayımlanan Circular 409, proses tavlamasını demir esaslı alaşımların alt kritik sıcaklık aralığının altında veya bu aralığa yakın bir sıcaklığa ısıtılması olarak açıklar. Normalizasyonu ise yaklaşık olarak kritik aralığın 100 °F üzerine ısıtma ve ardından durgun havada soğutma şeklinde tanımlar. Bu ifade, açık bir metalurjik ayrım ortaya koyar; ancak güncel bir kalite standardının yerini almaz. Hükûmet yayınları, güvenlik açısından kritik işleri de kontrol edebilir. 49 CFR § 179.500-6 kapsamında belirli çelik tank işlemleri, tavlama veya normalizasyonun ardından temperlemeden oluşur; temperleme sıcaklıkları 1000 °F’tan düşük olamaz. Bu düzenleyici şart, kullanışlı fakat genel bir başvuru kaynağına göre önceliklidir.
MIT’nin 4140 dokümanı gibi eğitim amaçlı laboratuvar notları; numune hazırlama, fırın uygulamaları, termokupl yerleşimi, sıcaklık eşitlenmesi ve beklenen mikroyapıları göstermeleri bakımından değerlidir. Üniversitelerin terminoloji kaynakları, işlem sırasını açıklığa kavuşturabilir: Karlsruhe Institute of Technology, normalizasyonu, homojen tane boyutu ve bileşim elde etmek amacıyla açık havada soğutmayı izleyen östenitleme olarak tanımlar. Texas A&M de kritik aralığın üzerine ısıtma sonrasında durgun veya hareketli havada soğutmayı, tavlamada kullanılan önceden belirlenmiş yavaş soğutmadan ayırır. Ticari açıklamalar erişilebilir proses bağlamı sağlayabilir; ancak bunların hiçbiri atıfta bulunulan bir spesifikasyonun yerine sessizce geçirilmemelidir.
İzlenebilir bir ısıl işlem programının oluşturulması
İzlenebilir bir işlem programı oluşturma
- Malzemeyi belirleyin Tam kaliteyi, ürün biçimini, kalınlığı ve önceki durumu kaydedin.
- Durumu tanımlayın Tam tavlama, proses tavlaması, normalizasyon, normalize edilmiş ve temperlenmiş veya başka bir adlandırılmış işlemi belirtin.
- Isıtmayı belirtin Sıcaklık temelini, ısıtma rampasını, atmosferi ve yükleme koşulunu kaydedin.
- Bekletmeyi belirtin Bekletmenin ne zaman başladığını ve eşitlenmenin nasıl belirlendiğini tanımlayın.
- Soğutmayı belirtin Fırın, kontrollü, durgun hava, hareketlendirilmiş hava, gaz, yağ veya başka bir soğutma yöntemini adlandırın.
- Doğrulamayı ekleyin Sertlik, çekme, darbe, metalografik, tane boyutu ve boyutsal kontrolleri kabul maddeleriyle ilişkilendirin.
Önce geçerli dokümanı ve dokümanın tam revizyonunu kaydedin. Ardından çelik tanımını, AISI 4140, ASTM A29 4140 veya ilgili ISO kalitesi gibi, dokümanda tam olarak yazıldığı şekliyle belirleyin. Malzemenin çubuk, levha, dövme parça, boru, kaynaklı imalat veya imal edilmiş bir bileşen olup olmadığını kaydedin. Aynı nominal kimyasal bileşim, farklı ürün standartları kapsamında tedarik edildiğinde farklı şartlara tabi olabilir.
Daha sonra gerekli koşulu belirleyin: tam tavlama, proses tavlaması, normalizasyon, normalizasyon ve temperleme, su verme ve temperleme veya başka bir adı olan işlem. Koşulu yalnızca sertlik hedefinden çıkarmayın. Yumuşak bir sonuç çeşitli ısıl geçmişlerle elde edilebilir; buna karşılık bir spesifikasyon belirli bir mikroyapıyı veya teslimat durumunu zorunlu kılabilir.
Ardından program, kritik sıcaklık temelini belirtmelidir. Sıcaklık Ac₁, Ac₃, A_cm, belirlenmiş bir dönüşüm aralığıyla mı ilişkilidir, yoksa doğrudan standartta mı verilmiştir? 800–920 °C gibi genel bir aralık, genel rehberlik olarak etiketlenmiş halde kalmalıdır. Atıfta bulunulan kalite şartının yerini alamaz. Alaşım içeriği, önceki soğuk şekillendirme, ısıtma hızı, kesit kalınlığı ve ölçüm konumu dönüşüm davranışını etkiler.
Isıtma talimatını operasyonel terimlerle yazın: fırına yükleme koşulu, belirtilmişse ısıtma hızı, hedef sıcaklık, izin verilen aralık, atmosfer ve yükün oksidasyondan veya dekarbürizasyondan korunup korunmadığı. Bekletme kuralını ayrı olarak belirtin. “Bir saat beklet” ifadesi, fırının ayar sıcaklığına ulaşmasından sonra bir saat, en soğuk kesitin sıcaklığa ulaşmasından sonra bir saat veya kalınlığa dayalı bir süre anlamına gelebilir; bunlar birbirine eşdeğer değildir.
Soğutma yöntemini kesin olarak kaydedin: fırında soğutma, kontrollü soğutma, durgun hava, hareketli hava, gaz, yağ veya başka bir ortam. Ayrıca soğutmanın bir yöntemden diğerine ne zaman geçtiğini belirtin. Normalizasyonda açık havada soğutma, işlem yolunun temel unsurudur. Tavlamada ise öngörülen yavaş soğutma hızı veya fırında soğutma, kontrol edici özellik olabilir. Temperleme uygulanıyorsa minimum ve hedef sıcaklığı, bekletme süresini, soğutma yöntemini ve temperlemenin tekrarlanması gerekip gerekmediğini kaydedin.
Son olarak doğrulama unsurlarını ekleyin: sertlik yöntemi ve ölçüm konumu, çekme veya darbe deneyleri, metalografik inceleme, tane boyutu ölçümü, dekarbürizasyon kontrolleri ve kabul sınırları. Her değeri bir maddeye, resim notuna, yönetmeliğe veya onaylı prosedüre bağlayın. Kaynak atfını programın yanında tutun; ayrı ve belleğe dayalı bir notta saklamayın. Böylece yararlı bir ASM sıcaklık aralığının, bir NBS açıklamasının veya ticari bir özetin, kabulü gerçekten yöneten spesifikasyonun kaynak gösterilmemiş bir ikamesine dönüşmesi önlenir.
13. Mühendislik seçim çerçevesi: tavlama, normalizasyon veya başka bir işlemin seçilmesi
Gerekli nihai özelliklerle başlayın
Doğru işlem, “yumuşaklık için tavla” veya “dayanım için normalize et” gibi bir alışkanlıkla değil, gerekli nihai durumla başlar. Bir sertlik aralığı, çekme ve akma dayanımı, kopma uzaması veya kesit daralması, darbe tokluğu, işlenebilirlik, boyutsal kararlılık ve gerekli mikroyapısal durumu belirtin. Kapsamlı talaşlı işlem için tasarlanan bir bileşen, düşük sertlikte ferrit–perlit yapısına ihtiyaç duyabilir; basınç taşıyan bir parça için belirli bir normalize edilmiş ve temperlenmiş durum gerekebilir; bir aşınma yüzeyi ise daha tok bir çekirdek üzerinde sert bir yüzey tabakası gerektirebilir.
Annealed ve normalized sözcükleri, her ürün standardında evrensel olarak aynı işlem anlamına gelmez. ASTM A941-16; çelik, paslanmaz çelik, ilgili alaşımlar ve ferroalaşımlar için genel terminoloji başvurusudur, ancak belirli bir ASTM standardındaki tanımın aynı genel tanımın yerine geçtiğini belirtir. Bu nedenle ifade farklılık gösterdiğinde ürün spesifikasyonu esas alınır. Örneğin ISO 683-1:2016, alaşımsız ısıl işlem uygulanabilir çelikler için normalize edilmiş ve normalize edilmiş-temperlenmiş teslim durumlarını tanımlar. İşlem durumu, yalnızca fırın operatörünün açıklaması değil, malzeme gerekliliğinin bir parçasıdır.
Tavlama genel olarak sertliğin azaltılmasını, sünekliğin iyileştirilmesini, artık gerilmelerin giderilmesini veya talaşlı işlem ile sonraki ısıl işleme uygun bir yapının elde edilmesini amaçlar. Soğutma programı işlemin bir parçasıdır. Tam tavlama genellikle östenitleme ve ardından kontrollü fırın soğutmasını içerirken proses tavlaması, alt kritik sıcaklık aralığının altında veya bu aralığa yakın sıcaklıklara ısıtma ile ilişkilidir. National Bureau of Standards, Circular 409’da (1935) proses tavlamasını bu terimlerle açıklamıştır. Küreselleştirme tavlaması, uzun süreli talaşlı işlem veya sonraki sertleştirme işlemi için lamelli perlit yerine yuvarlak karbür parçacıkları gerektiğinde yüksek karbonlu çelikler için seçilebilir.
Normalizasyon yalnızca daha hızlı bir tavlama değildir. Normalizasyon işleminde çelik genellikle östenitlenir ve ardından durgun veya hareketli havada soğutulur; böylece fırın soğutmasından farklı bir dönüşüm yolu oluşur. Karlsruhe Institute of Technology, normalizasyonu; homojen tane boyutu ve bileşimini teşvik etmek amacıyla östenitlemenin ardından açık havada soğutma olarak tanımlar. Bodycote’un 2024 tarihli açıklaması, geniş bir normalizasyon aralığı olarak yaklaşık 800–920 °C verir; ancak bu aralık her kalite için bir spesifikasyon değildir. National Bureau of Standards, normalizasyonu genel olarak kritik aralığın yaklaşık 100 °F üzerindeki bir sıcaklığa ısıtma ve ardından durgun havada soğutma şeklinde açıklamıştır. Alaşım içeriği, karbon seviyesi, kesit kalınlığı ve geçerli standart, gerekli sıcaklığı önemli ölçüde değiştirebilir.
İşlemin adı kadar beklenen mikroyapı da belirtilmelidir. Düşük karbonlu bir çeliğin havada soğutulması ferrit ve perlit oluşturabilirken, yeterli sertleşebilirliğe sahip bir alaşımlı çelikte, fırın çevrimine normalizasyon adı verilse bile kalın bir kesitte beynit veya martenzit oluşabilir. Gerekli yapı baştan sona ferrit–perlit ise, nominal bir normalizasyon çevrimi yeterli kanıt değildir; sertlik haritalaması, metalografik inceleme veya kalifikasyon testleri gerekebilir.
Geometriyi, önceki işlemleri ve deformasyon riskini dikkate alın
Bir ısıl işlem programı, üç boyutlu bir cisme uygulanan termal geçmişi ifade eder. Kesit boyutu; yüzey ile çekirdek arasındaki sıcaklık farkını, dönüşüm hızını ve kritik bölgede ulaşılan soğuma hızını belirler. İnce bir levha, büyük bir dövme parçaya göre çok daha hızlı havada soğuyabilir. Nervürler, kama yuvaları, delikler, kesitteki ani değişimler ve sabitlenmiş bağlantılar da yerel gerilme ve deformasyon oluşturur. Bu nedenle fırın homojenliği, yükler arasındaki mesafe, atmosfer, termokupl yerleşimi ve parçanın fırından soğutma ortamına aktarılma süresi proses tanımına dahil edilmelidir.
Önceki işlemler de aynı ölçüde önemlidir. Soğuk haddelenmiş şerit, gerilim giderme veya yeniden kristalleştirme tavlamasına ihtiyaç duyabilir; yoğun soğuk işlem görmüş malzemede, kısa süreli bir alt kritik çevrimle giderilemeyecek depolanmış enerji ve yönlenmiş özellikler bulunabilir. Döküm yapı; segregasyon, iri taneler, gözeneklilik veya gevrek bileşenler içerebilir. Normalizasyon taneleri inceltebilir ve dökümün termal geçmişinin bir bölümünü değiştirebilir, ancak çekinti gözenekliliğini kapatamaz veya uygun olmayan kimyasal bileşimi düzeltemez. Dövme parçalar zaten yönlenmiş akışa ve inceltilmiş tanelere sahip olabilir; bu nedenle yüksek sıcaklıkta normalizasyon çevriminin tekrarlanması, parçayı iyileştirmek yerine taneleri irileştirebilir.
Seçim, istenen boyutsal sonuca da bağlıdır. Tavlamada fırın içinde soğutma, termal gradyanları azaltır ve genellikle dönüşüm gerilmelerini düşürür; ancak uzun bekletme süreleri ve yavaş soğutma, tufal oluşumunu, dekarbürizasyonu ve üretim kaynaklı deformasyonu artırabilir. Normalizasyon sonrasında havada soğutma çevrimi kısaltır ve çoğu zaman yapıyı inceltir; bununla birlikte kalın veya düzensiz şekilli parçalarda sıcaklık gradyanlarını ve artık gerilmeleri artırabilir. Boyutsal toleransların sıkı olduğu durumlarda kontrollü gazla su verme, kesintili soğutma veya daha düşük sıcaklıkta bir gerilim giderme işlemi daha güvenli olabilir.
Bir kalite için belirlenen sıcaklığı başka bir kaliteye aktarmayın. MIT’nin 2007 tarihli laboratuvar başvuru dokümanı, AISI 4140’ın normalizasyonu için yaklaşık 850–875 °C verir; sıcaklığın dengelenmesi için yeterli bir bekletme süresinin ardından havada soğutma uygulanır. Bu aralık belirli bir alaşımı ve öğretim amaçlı bir prosedürü açıklar; karbon çeliği, düşük alaşımlı çelik veya her 4140 ürün spesifikasyonu için genel bir ayar değildir. Çevrimi; geçerli malzeme standardı, ısıl işlem maddesi, kesit boyutu, fırın kapasitesi ve muayene planı belirlemelidir.
Deformasyon veya çatlama riski yüksek olduğunda, prosesi temsili kuponlar veya üretim parçaları kullanarak doğrulayın. Çekirdek ve yüzey sıcaklıklarını, birden çok noktadaki sertliği, işlem öncesi ve sonrası boyutları ve oluşan mikroyapıyı ölçün. Yalnızca ayar sıcaklığını gösteren bir fırın grafiği, ağır bir kesitin gerekli östenitleme durumuna ulaştığını veya en yavaş soğuyan bölgesinin spesifikasyonu karşıladığını kanıtlamaz.
Su verme, temperleme veya özel işlemlerin ne zaman gerekli olduğunu belirleyin
Gerekli dayanım veya aşınma direnci martenzite, beynite, sertleştirilmiş bir yüzey tabakasına veya kontrollü bir çökelme reaksiyonuna bağlı olduğunda tavlama ya da normalizasyon yeterli değildir. Boydan boya sertleştirme, kalite ve kesit için yeterli bir hızda östenitlemenin ardından su vermeyi gerektirir. Su verme ortamı su, polimer çözeltisi, yağ, gaz veya başka bir nitelikli ortam olabilir; seçim, sertleşebilirlik ile çatlama ve deformasyon riskini dengelemelidir. Temperleme yapılmadan su verme, temperlenmemiş martenzitin yüksek artık gerilme ve sınırlı tokluğa sahip olması nedeniyle yapısal parçalar için nadiren kabul edilebilir bir nihai durumdur.
Su verme sonrasındaki temperleme gevrekliği azaltır ve gerekli dayanım–tokluk dengesini oluşturur. Bu, tavlama veya normalizasyonun eş anlamlısı değil, ayrı bir işlemdir. Güvenlik açısından kritik bir örnekte 49 CFR § 179.500-6, belirtilen çelikler ve ekipman için en az 1000 °F temperleme sıcaklığı da dahil olmak üzere, tavlama veya normalizasyonu temperleme ile izleyen tank ısıl işlem yollarını belirtir. Bu gereklilik, nihai ürün durumunun neden geçerli yönetmelikten veya malzeme spesifikasyonundan okunması gerektiğini gösterir.
Tok ve nispeten sünek bir çekirdek ile sert ve aşınmaya dayanıklı bir yüzey gerektiğinde yüzey sertleştirme uygundur. Sementasyon, su verme öncesinde karbon ilave eder; karbonitrürleme, genellikle daha küçük parçalar için karbon ve azot ilave eder; nitrürleme veya nitrokarbürleme, hacimsel dönüşümü sınırlı, azot içeren sert yüzey tabakaları oluşturur. İndüksiyonla veya alevle yüzey sertleştirme, su verme öncesinde yalnızca yüzeyi hızla ısıtır ve kalite gerekli martenziti oluşturabildiğinde seçilir.
Beynitik bir yapı, daha düşük deformasyon veya belirli bir tokluk–dayanım bileşimi gerektiğinde doğrudan su verme ve temperlemenin yerine austemperleme kullanılabilir. Martemperleme veya marquenching, son soğutma öncesinde martenzit başlangıç bölgesine yakın bir sıcaklıkta dengeleme yaparak termal gradyanları azaltır; ancak yine de sonrasında temperleme gerektirir. Bu işlemlerin hiçbiri yalnızca adına bakılarak seçilmemelidir: seçim, sertleşebilirlik eğrileri, kesit boyutu, dönüşüm diyagramları, ekipman sınırları ve kabul testleriyle desteklenmelidir.
Bu nedenle savunulabilir karar koşullara bağlıdır: gerekli özellikleri ve yapıyı tanımlayın, kaliteyi ve ürün standardını belirleyin, önceki işlemleri yeniden oluşturun, geometriyi ve soğumayı modelleyin, işlem ailesini seçin ve ortaya çıkan parçayı doğrulayın. Tavlama ve normalizasyon bu dizideki seçeneklerdir; birbirinin yerine kullanılabilecek varsayılan işlemler değildir.
14. Referans tabloları, sözlük ve açıklamalı yorumlama örnekleri
Tavlama ve normalizasyon için karşılaştırma tablosu
Tavlama ve normalizasyon işlemlerinin her ikisi de östenitik aralığa ısıtmayla başlayabilir; ancak işlem yalnızca sıcaklıkla tanımlanmaz. Soğuma yolu; dönüşüm ürünlerini, sertliği, artık gerilmeyi ve tane yapısını belirler.
| Özellik | Tavlama | Normalizasyon |
|---|---|---|
| Birincil amaç | Sertliği azaltmak, gerilmeyi gidermek, sünekliği ve işlenebilirliği iyileştirmek | Tane yapısını inceltmek veya yeniden düzenlemek ve daha homojen bir durum oluşturmak |
| Östenitleme uygulaması | Çelik kalitesine ve tavlama türüne bağlıdır; proses tavlaması alt kritik aralığın altında veya yakınında kalabilir | Yeni östenit oluşturacak şekilde genellikle kritik aralığın yeterince üzerinde gerçekleştirilir |
| Soğutma ortamı | Fırında soğutma veya belirtilen başka bir yavaş soğutma yöntemi | Durgun hava, hareketli hava veya açık havada soğutma |
| Soğuma hızı | Kontrollü ve yavaş | Fırında soğutmadan daha hızlı ve normal olarak su vermeden daha yavaş |
| Tipik sonuç | Daha düşük sertlik ve daha yüksek süneklik; iri dönüşüm ürünleri oluşabilir | Tam fırın soğutmalı duruma göre daha ince ve daha homojen ferrit-perlit yapısı |
| Spesifikasyon dili | “Tavlanmış”, “proses tavlaması uygulanmış” veya adı belirtilmiş bir tavlama çevrimi | “Normalize edilmiş” veya “normalize edilmiş ve temperlenmiş” |
| Yüzeysel yorumlamadaki temel risk | Her tavlamayı tam bir östenitleme çevrimi olarak değerlendirmek | Hava soğutmayı fırın soğutmaya eşdeğer kabul etmek |
1935 yılında yayımlanan National Bureau of Standards genelgesi, proses tavlamasını demir esaslı bir alaşımın alt kritik sıcaklık aralığının altında veya yakınında ısıtılması olarak tanımlamıştır. Aynı genelge, normalizasyonu kritik aralığın yaklaşık 100 °F üzerinde ısıtma ve ardından durgun havada soğutma olarak açıklamıştır. Bu tanımlar arasındaki ayrımı ortaya koyar; ancak çelik kalitesine özgü bir prosedürün yerini tutmaz. Bodycote’un 2024 tarihli açıklamasında normalizasyon için yaklaşık 800–920 °C ve ardından hava veya gaz içinde serbest soğutma verilmektedir; bu aralık genel bir açıklamadır, evrensel bir talimat değildir.
Kritik sıcaklıklar ve işlem koşulları sözlüğü
Ac1, belirli bir bileşime sahip çelikte ısıtma sırasında östenitin oluşmaya başladığı sıcaklıktır. “c” harfi chauffage yani ısıtma anlamına gelir. Ac1, tüm çelikler için sabit tek bir sıcaklık değildir: karbon içeriği, alaşım elementleri, ısıtma hızı ve önceki mikroyapı, ölçülen dönüşümü etkiler.
Ac3, hipoötektoid bir çeliğin ısıtma sırasında östenite dönüşümünü tamamladığı sıcaklıktır. Hipoötektoid bir kalite için normalizasyon veya tam östenitleme çevrimi, genellikle geçerli spesifikasyon ya da prosedürün gerektirdiği miktar kadar ilgili Ac3 değerinin üzerine çıkmalıdır.
Östenitleme, gerekli östenitin oluştuğu bir sıcaklığa kadar çeliğin ısıtılması ve ardından kesitin ısıl ve yapısal olarak homojen hâle gelmesi için yeterli süre boyunca bu sıcaklıkta tutulmasıdır. Östenitleme, bir parçayı yalnızca sıcak bir fırına yerleştirmekle aynı şey değildir. Hedef sıcaklık, bekletme süresi, atmosfer ve kesit kalınlığının tümü önem taşır.
Bekletme, yük veya kontrol edilen kesit belirtilen koşula ulaştıktan sonra işlem sıcaklığında tutulmasıdır. Belirtilen bekletme süresi; fırın sıcaklığa ulaştığında, yüzey sıcaklığa ulaştığında veya en soğuk nokta sıcaklığa ulaştığında başlayabilir. Prosedür, hangi esasın geçerli olduğunu belirtmelidir.
Fırında soğutma, normal olarak kontrollü veya doğal olarak düşen fırın sıcaklığıyla birlikte soğutma anlamına gelir. Hava soğutmaya göre daha yavaş bir soğuma geçmişi oluşturur ve yaygın olarak yumuşatma tavlamalarıyla ilişkilendirilir; ancak kesin çevrim kademeli soğutma veya fırının kapatılmasını da içerebilir.
Hava soğutma, kapalı bir fırının içinde değil, hava ortamında soğutma anlamına gelir. Spesifikasyon durgun veya hareketli hava, parçalar arasındaki mesafe, yükleme yoğunluğu ve fan kullanımına izin verilip verilmediğini belirtmediği sürece “hava” ifadesi bir işlem tanımı olarak yine eksiktir. Kesit boyutu, merkezin yüzeye göre çok daha yavaş soğumasına yol açabilir.
Normalize edilmiş, belirtilen bir östenitleme işleminin ardından hava veya gaz soğutmasıyla elde edilen durumu ifade eder. Bu terim, bir parçaya gelişigüzel bir yüksek sıcaklık çevrimi uygulandığı anlamına gelmez. ISO 683-1:2016, alaşımsız ısıl işlem uygulanabilir çelikler için teslimat koşulları arasında normalize edilmiş ve normalize edilmiş-temperlenmiş durumları listeler.
Tavlanmış, malzeme ve ürün için tanımlanmış bir tavlama işlemiyle elde edilen durumu ifade eder. Bu ifade; tam tavlama, proses tavlaması, gerilim giderme tavlaması, küreselleştirme tavlaması veya adı belirtilmiş başka bir çevrimi anlatabilir. Tek başına bu sözcük, en yüksek sıcaklığı veya soğuma hızını açıklamaz.
Temperlenmiş, daha önce sertleştirilmiş veya başka bir dönüşüme uğramış çeliğin ilgili kritik aralığın altında yeniden ısıtılmasını, bu sıcaklıkta tutulmasını ve belirtilen prosedüre göre soğutulmasını ifade eder. Temperleme, tavlama ve normalizasyondan ayrı bir işlemdir. Normalize edilmiş ve temperlenmiş olarak tanımlanan bir ürün, tek bir birleştirilmiş etiketi değil, ardışık iki işlem aşamasını ifade eder.
Açıklamalı yorumlama örneği 1: MIT 4140 eğitim çevrimi
Massachusetts Institute of Technology tarafından 2007 yılında yayımlanan laboratuvar referansı, 4140 için bir eğitim amaçlı normalizasyon çevrimi verir: yaklaşık 850–875 °C, sıcaklığın dengelenmesi için bekletme ve oda sıcaklığına kadar hava soğutması. Kelimesi kelimesine okunduğunda bu çevrim, amaçlanan sırayı östenitleme, eşitleme ve hava soğutma olarak tanımlar. Ancak her 4140 ürününün tam olarak bu çevrimi alması gerektiğini ortaya koymaz.
Çevrimin sınırlılıkları önemlidir. Tek başına bu kaynak; sertifikalı bir ürün spesifikasyonu, fırın kalibrasyonu gerekliliği, izin verilen atmosfer, kesit boyutu düzeltmesi, yükleme kuralı, izin verilen azami soğuma süresi aralığı veya mekanik özellik kabul kriterleri sağlamaz. Ayrıca tavlanmış bir 4140 parçanın normalize edilmiş bir parçanın yerine kullanılabileceğini de kanıtlamaz. Üretim prosedürü; geçerli AISI/SAE 4140 malzeme gerekliliğini, parça boyutlarını, önceki durumu, fırın kapasitesini ve gerekli sertlik ya da mikroyapıyı dikkate almalıdır. MIT belgesi, laboratuvar uygulamasının yararlı bir kanıtıdır; ancak her ticari veya mevzuata tabi uygulama için bağlayıcı bir otorite değildir.
Açıklamalı yorumlama örneği 2: mevzuata tabi bir tank gerekliliği
49 CFR § 179.500-6, dönüşüm metalurjisi konusunda genel bir ders değil, belirli tank yapımına ilişkin bir mevzuat gerekliliğidir. Bu hüküm, tavlama veya normalizasyonun ardından temperlemeden oluşan bir ısıl işlemi tanımlar ve kapsanan gereklilik için temperleme sıcaklığının 1000 °F’den düşük olmamasını belirtir. Bu ifade, belirlenmiş hukuki koşullara sahip bir uygunluk yolu oluşturur.
Genel bir açıklama, normalizasyonun östenitleme ve hava soğutması yoluyla tane yapısını incelttiğini, tavlamanın ise daha yavaş soğutma yoluyla çeliği yumuşattığını söyleyebilir. Mevzuat ise farklı bir soru sorar: Tank malzemesi ve imalat prosedürü, gerekli işlem sırası ve temperleme sınırı dâhil olmak üzere öngörülen güvenlik kuralını karşılıyor mu? Mevzuat, okuyucuya düzenlemenin yerine bir ders kitabı çevrimi koyma veya hava soğutulmuş, fırında soğutulmuş ya da temperlenmiş herhangi bir parçanın uygun olduğunu varsayma yetkisi vermez.
Kaynak hiyerarşisi ve kullanım
Terminoloji için malzeme veya ürün standardıyla başlayın. ASTM A941-16; çelik, paslanmaz çelik, ilgili alaşımlar ve ferroalaşımlar için genel terminoloji sağlar; ancak belirli bir ASTM standardındaki tanımın, aynı genel tanımın yerine geçtiğini belirtir. Proses metalurjisi için ASM Metals Handbook, ASM Handbook Volume 4A ve Metallurgy for the Non-Metallurgist teknik çerçeveyi sağlar. ISO 683-1:2016, kendi teslimat koşulu terminolojisini düzenler. 49 CFR § 179.500-6 gibi bir federal düzenleme, kapsadığı hukuki uygulamayı düzenler.
Eğitim amaçlı çevrimleri, tedarikçi açıklamalarını ve üniversite laboratuvar notlarını destekleyici referanslar olarak kullanın. Genel bir açıklamayla farklılık gösterdiğinde, geçerli çelik kalitesi, ürün spesifikasyonu, teknik resim, sözleşme veya mevzuat standardının ifadeleri esas alınır.
Kaynaklar
- [1] Normalizing vocabulary entry. Karlsruhe Institute of Technology vocabulary resource, 2024. Source identified in the article; no DOI or URL supplied.
- [2] 4140 Heat Treatment Laboratory Reference. MIT laboratory reference, 2007. Source identified in the article; no DOI or URL supplied.
- [3] 49 CFR § 179.500-6. Code of Federal Regulations, Title 49, 2024. https://www.ecfr.gov/current/title-49/section-179.500-6