




Çelikte Isıl İşlemin Anlamı
Isıl işlem, çeliğin iç yapısının ve buna bağlı özelliklerinin kontrollü biçimde değişmesi amacıyla uygulanan, planlanmış ısıtma, bekletme ve soğutma işlemleri dizisidir. Fırın sıcaklığı bu dizinin yalnızca bir parçasıdır. Eksiksiz bir işlem; malzemenin başlangıç durumunu, sıcaklığa ulaşma hızını, hedef sıcaklıkta geçirilen süreyi, çevre atmosferini, ısının kesit boyunca ilerleme biçimini ve çeliğin soğuduğu yolu kapsar.
Bir işlemin değiştirebileceği özellikler
- Yapı Faz bileşimi, faz morfolojisi, kusur yapısı ve tane yapısı
- Mekanik tepki Sertlik, dayanım, tokluk ve süneklik
- Üretim tepkisi İşlenebilirlik, artık gerilme ve boyutsal kararlılık
- Yüzey performansı Daha tok bir çekirdek üzerinde aşınmaya dayanıklı sert bir yüzey
Bu ayrım, metalürjik ısıl işlemi çeliği yalnızca ısıtıp soğumaya bırakmaktan ayırır. Bir işlem; faz bileşimini, faz morfolojisini, kusur yapısını, sertliği, dayanımı, tokluğu, sünekliği, işlenebilirliği, boyutsal kararlılığı veya yüzey özelliklerini değiştirmek üzere tasarlanabilir. Ayrıca kalıntı gerilmelerini giderebilir, tane yapısını inceltebilir, çeliği talaşlı işlemeye hazırlayabilir ya da daha tok bir çekirdek üzerinde sert ve aşınmaya dayanıklı bir yüzey oluşturabilir.[1] Steel Heat Treating—Fundamentals and Processes. ASM International. ASM Handbook Volume 4A, 2024.
ASM Handbook Volume 4A, Steel Heat Treating—Fundamentals and Processes, östenitleme, su verme, tavlama, menevişleme, austemperleme, martemperleme, yüzey sertleştirme, sertlik, sertleşebilirlik, deformasyon ve ilgili işlemleri ele alır (ASM International, 2024). Bu konular tek bir ilkeyle birbirine bağlanır: Bir çeliğin tepkisi, bileşimine ve birlikte değerlendirilen ısıl geçmişine bağlıdır.

Isıl çevrimler ve metalürjik değişim[2] Steel Metallurgy & Heat Treatment course outline. ASTM International. ASTM International course outline, 2024.
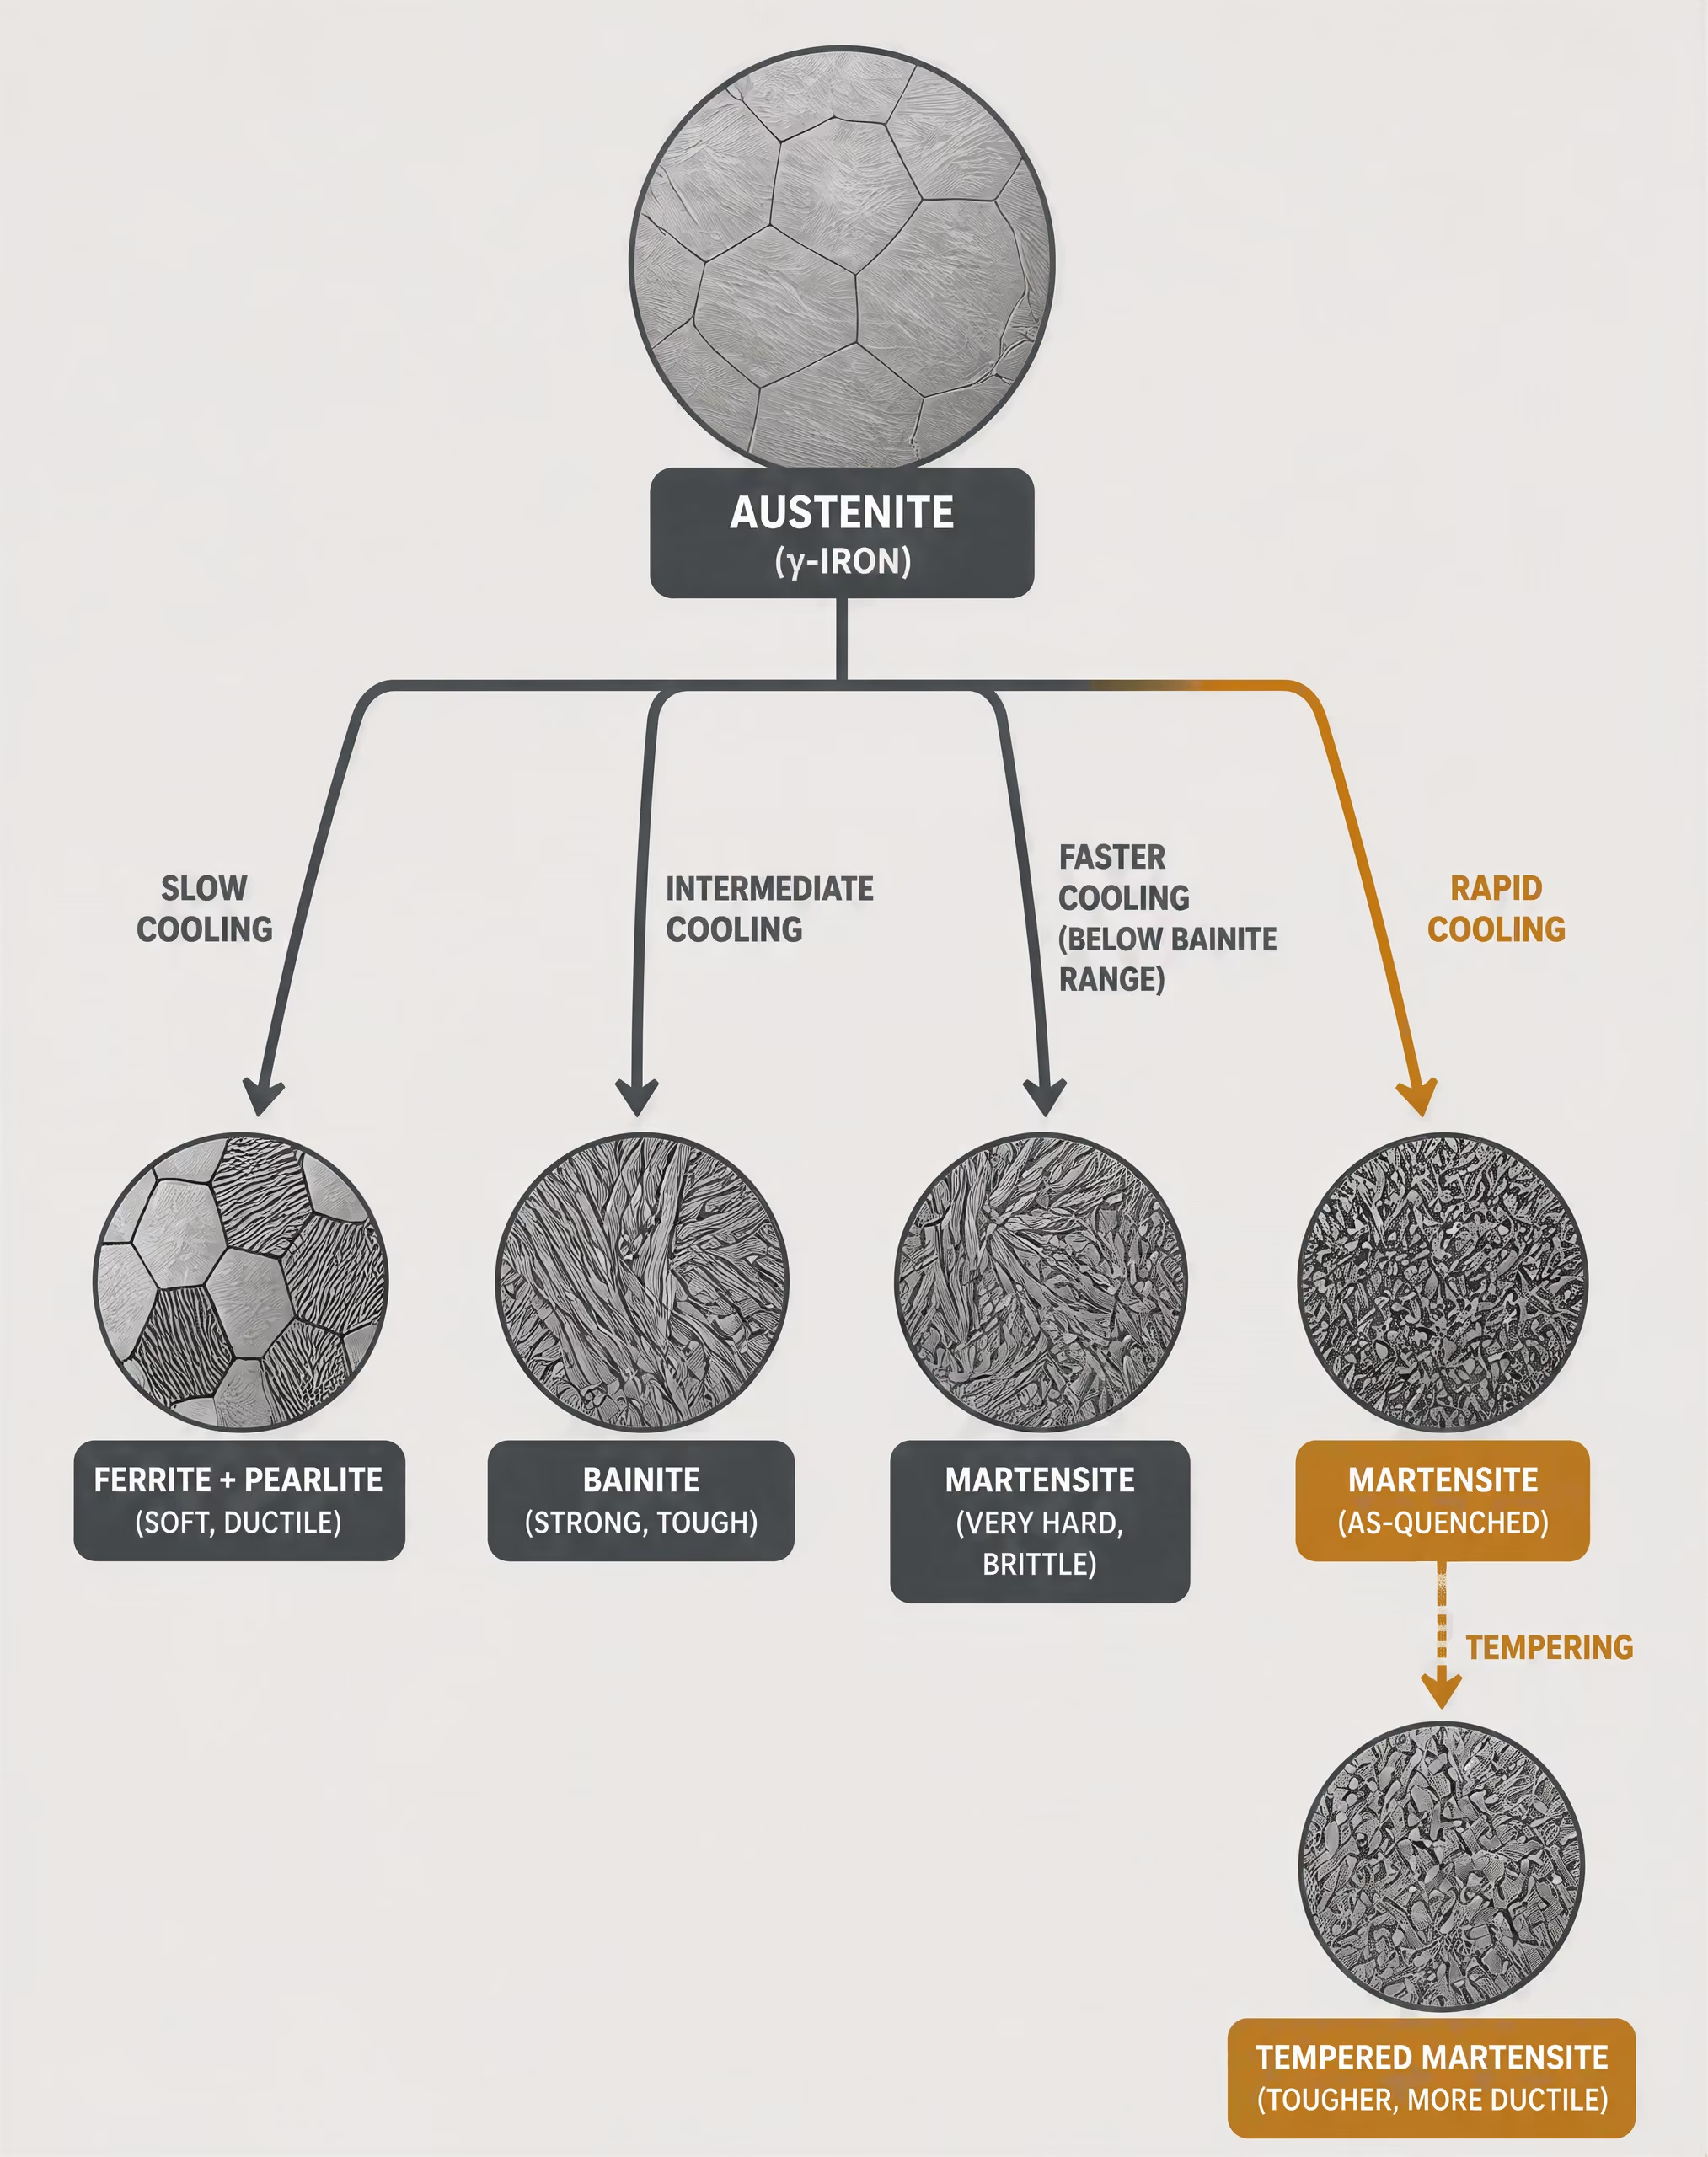
Çelik, kararlılığı sıcaklık ve bileşime göre değişen fazlar içerir. Ferrit, karbon çözünürlüğü sınırlı, görece yumuşak, hacim merkezli kübik bir demir fazıdır. Östenit, yüzey merkezli kübik yapıya sahiptir ve çok daha fazla karbon çözebilir. Sementit veya demir karbür, sert ve gevrektir. Karbon içeriğine, soğuma hızına ve alaşım ilavelerine bağlı olarak bu bileşenler perlit, beynit veya martenzit oluşturabilir. ASTM International Steel Metallurgy & Heat Treatment kursunun içeriğinde ferrit, östenit, sementit, perlit, martenzit ve beynit; çelik işleme süreçlerindeki temel fazlar ve yapılar olarak tanımlanır (ASTM International, 2024).
Östenitleme sırasında çelik, başlangıçtaki ferritinin, perlitinin veya sementitinin bir kısmının ya da tamamının östenite dönüştüğü bir sıcaklık aralığına ısıtılır. Bekletme, karbonun çözünmesini ve sıcaklık farklılıklarının azalmasını sağlar; ancak aşırı uzun bekletme, östenit tanelerini büyütebilir, oksidasyonu artırabilir ve sonraki tokluğu veya deformasyonu olumsuz etkileyebilir. Gerekli sıcaklık ve süre; çeliğin kalitesine, önceki mikroyapısına, kesit kalınlığına, fırın içindeki dolaşıma ve hedeflenen dönüşüme bağlıdır.
Soğutma, östenitin neye dönüşeceğini belirler. Yavaş soğuma, ferrit ve perlitin difüzyon kontrollü biçimde oluşmasına olanak sağlayabilir. Orta hızdaki soğuma beynit oluşturabilir. Hızlı soğuma, östenitin martenzite dönüşmesi için difüzyonu yeterince uzun süre baskılayabilir; martenzit, aşırı doymuş ve yüksek düzeyde gerinmiş bir yapıdır. Martenzit yüksek sertlik sağlar; ancak menevişlenmemiş martenzit önemli miktarda kalıntı gerilmesi içerebilir ve kullanım için fazla gevrek olabilir. Menevişleme, su verilmiş çeliğin östenit dönüşüm aralığının altında yeniden ısıtılmasıdır; bu işlem, kontrollü karbon yeniden dağılımına olanak sağlayarak gerilmeyi azaltır ve sertlik ile tokluğu değiştirir.
| İşlem | Tipik soğutma veya dönüşüm yolu | Birincil amaç |
|---|---|---|
| Tavlama | Fırında yavaş soğutma | Yumuşatma, süneklik, gerilme azaltma veya işlenebilirlik |
| Normalizasyon | Östenitik bölgeden havada soğutma | Tam tavlamaya göre daha ince ve dayanıklı yapı |
| Su verme ve menevişleme | Östenit bölgesinin altına yeniden ısıtmayı izleyen hızlı soğutma | Dayanım, sertlik ve tokluk dengesi |
| İzotermal bainit oluşturma | İzotermal bainit oluşumu | Kontrollü bainitik yapı |
| Martemperleme | Martenzit oluşmadan önce sıcaklığın eşitlenmesi | Azaltılmış çarpılma riski |
Bu nedenle temel işlemler, birbirinin yerine kullanılabilecek reçetelerden ziyade farklı ısıl yolları temsil eder. Tavlama genellikle çeliği yumuşatmak, sünekliği artırmak, kalıntı gerilmesini azaltmak veya işlenebilirliği iyileştirmek için yavaş soğutma kullanır. Normalizasyon, östenitik aralıktan hava soğutmasıyla gerçekleştirilir ve çoğu zaman tam tavlamaya kıyasla daha ince taneli ve daha dayanıklı bir yapı oluşturur. Menevişlemeyi izleyen su verme işlemi, dayanım, sertlik ve tokluk arasında belirli bir denge sağlamayı amaçlar. Austemperleme, orta sıcaklıktaki dönüşüm yoluyla beynit oluşturur. Martemperleme ise martenzit oluşmadan önce yüzey ile çekirdek arasındaki sıcaklık farkını azaltır; böylece menevişleme gerekliliğini ortadan kaldırmadan deformasyon riskini düşürür.
Alevle sertleştirme ve indüksiyonla sertleştirme, yalnızca yüzey tabakasını hızlı biçimde ısıtır ve ardından bu tabakaya su verir. Bunun sonucunda görece tok bir iç kısım üzerinde martenzitik bir sertleştirilmiş tabaka oluşabilir; ancak tabaka derinliği, karbon içeriği, geometri, verilen güç ve su verme zamanlaması birlikte kontrol edilmelidir. ISO 683-1:2016; esas olarak su verme ve menevişleme, austemperleme, alevle sertleştirme, indüksiyonla sertleştirme ve bazı durumlarda normalize edilmiş koşullar için tasarlanan alaşımsız çeliklerin teslim koşullarını belirler. Standart, tek bir çevrimin her kalite veya parça için uygun olduğunu öne sürmez.
Özellikler ve mikroyapı
Çeliğin özellikleri yalnızca fırın sıcaklığına değil, mikroyapıya ve ısıl geçmişe bağlıdır. Strong evidence
Mekanik özellikler, fırın sıcaklığının doğrudan sonuçları değil, yapının sonuçlarıdır. Aynı nominal sıcaklıktaki iki çeliğin sertlik veya tokluk değerleri farklı olabilir; çünkü karbon düzeyleri, alaşım elementleri, tane boyutları, çökeltileri, inklüzyon dağılımları veya kalıntı gerilmeleri farklıdır. Aynı kalite içinde bile dövülmüş bir çubuk, soğuk şekillendirilmiş bir sac ve daha önce su verilmiş ve menevişlenmiş bir parça, işleme aynı metalürjik koşuldan başlamaz.
Sertleşebilirlik Belirli östenitleme ve soğutma koşulları altında bir çelik kesitinin derinliği boyunca sertleşmiş bir yapı geliştirebilme yeteneği; elde edilebilecek azami sertlikten farklıdır.
Bileşim ve tepkiyle ilgili temel terimler
- Azami sertlik
- İlgili bölge yeterli ölçüde martenzitik hâle geldiğinde elde edilebilen en yüksek sertlik; büyük ölçüde karbon içeriği tarafından belirlenir.
- Sertleşebilirlik
- Belirli bir soğutma koşulu altında çeliğin sertleşmiş bir yapı geliştirebildiği derinlik.
- Tutulmuş östenit
- Martenzit sonlanma sıcaklığının altına soğutma sonrasında kalan östenit.
- Karbon eşdeğeri
- Karbon ve alaşım elementlerinden kaynaklanan dönüşüm veya kaynaklanabilirlik etkilerini tahmin etmekte kullanılan bileşimsel gösterge.
Karbon, martenzit miktarını ve sertliğini güçlü biçimde etkilerken krom, molibden, manganez, nikel ve diğer alaşım elementleri dönüşüm sıcaklıklarını değiştirir ve difüzyon kontrollü reaksiyonları geciktirir. Uygun biçimde kontrol edildiğinde bor, uygun çeliklerde sertleşebilirliği artırabilir. Sertleşebilirlik, maksimum sertlikle aynı şey değildir. Maksimum sertlik büyük ölçüde karbon içeriği tarafından belirlenir; sertleşebilirlik ise belirli bir soğutma koşulunda çeliğin ne kadar derinlikte sertleşmiş bir yapı geliştirebileceğini ifade eder.
Mikroyapı, başarılı bir işlemin neden yalnızca sertlikle tanımlanamayacağını da açıklar. Yüksek bir sertlik değeri martenzit bulunduğunu gösterebilir; ancak parçanın su verme çatlakları, aşırı miktarda kalıntı östenit, iri önceki östenit taneleri veya hasar verici çekme gerilmeleri içerip içermediğini ortaya koymaz. Darbe tokluğu, yorulma dayanımı, işlenebilirlik veya boyutsal kararlılığın daha önemli olduğu durumlarda daha düşük sertlik bilinçli olarak tercih edilebilir.
Demir–demir karbür faz diyagramı, denge veya dengeye yakın faz ilişkilerini açıklar. Bu diyagram dönüşüm aralıklarının ve karbon çözünürlüğünün belirlenmesine yardımcı olur; ancak pratik bir su verme işleminin tüm sonucunu öngöremez. Zaman-sıcaklık-dönüşüm diyagramları izotermal bekletme sırasındaki dönüşümleri açıklar. Sürekli ısıtma ve sürekli soğuma dönüşüm diyagramları ise fırınlarda ve üretim ekipmanlarında kullanılan yollara daha çok benzeyen süreçleri tanımlar. ASM’nin 2024 tarihli işlem bölümü, bu diyagramlar arasındaki ayrımı özellikle belirtir ve deformasyon ile kalıntı gerilme kontrolünü ele alır. Bu fark önemlidir; çünkü dönüşümler zaman gerektirir ve endüstriyel soğuma nadiren ani veya tamamen homojendir.
Sıcaklık neden tek başına yeterli değildir?
850 °C gibi belirtilen bir sıcaklık, bir parçanın eksiksiz ısıl koşulunu değil, fırının ayar noktasını tanımlar. İnce, 10 mm kalınlığındaki bir levha bu sıcaklığa hızlı ve homojen biçimde ulaşabilir. Büyük bir dişli dişi, kalın bir mil veya kaynakla onarılmış bir parça ise çevrimin önemli bir bölümünde sıcak bir yüzeye ve daha soğuk bir çekirdeğe sahip olabilir. Yüzey iç kısımdan önce dönüşür veya genleşirse gerilmeler oluşur. Ardından su verme, ısıl büzülme ve dönüşüm gerinimini ekleyerek fırın sıcaklığı doğru olsa bile deformasyona veya çatlamaya yol açabilir.
Isıtma hızı da tepkiyi değiştirir. Hızlı ısıtma, bir kesitte ısıl düzensizlik bırakabilir ve yavaş ısıtma sırasında meydana gelebilecek dönüşümlerin atlanmasına neden olabilir. Ayrıca ısıl gerilmeyi artırabilir. Yavaş ısıtma, istenmeyen tane büyümesini teşvik edebilir veya hedef sıcaklığa ulaşılmadan önce yüzey reaksiyonlarının meydana gelmesine izin verebilir. Bekletme süresi, yalnızca fırın göstergesinin ayar noktasını göstermesi için değil, en soğuk bölgenin gerekli koşula ulaşması için yeterli olmalıdır.
Atmosfer başka bir kontrol değişkenidir. Oksijen tufal ve dekarbürizasyon oluşturabilir; karbon içeren atmosferler yüzeyin karbon potansiyelini değiştirebilir. Çekirdek hedeflenen çevrimi alsa bile bu koşullardan herhangi biri yüzey sertliğini ve boyutlarını değiştirir. Bu nedenle tuz banyoları, vakum fırınları, koruyucu gazlar ve hava fırınları farklı yüzey sonuçları meydana getirir.
Soğutma şiddeti, karıştırma, soğutma ortamının sıcaklığı, parçanın yönelimi ve geometrisi gerçek soğuma eğrisini belirler. Keskin köşeler geniş yüzeylerden farklı soğur; delikler veya ince gövdeler yerel sıcaklık gradyanları oluşturabilir. Önceki soğuk şekillendirme, segregasyon, kaynak ısısından etkilenmiş bölgeler ve önceki menevişleme işlemleri de çekirdeklenme bölgelerini ve dönüşüm kinetiğini değiştirir.[3] Fundamentals of the Heat Treating of Steel. ASM International. ASM technical monograph, 2024.[4] ISO 17663:2023. International Organization for Standardization. International standard, 2023.
ISO 17663:2023, kaynakla ve benzer işlemlerle bağlantılı ısıl işlemleri; atölyelerde veya sahada gerçekleştirilen çalışmaları, esas olarak ferritik çelikleri ve bunlarla ilişkili kaynaklı veya şekillendirilmiş parçaları kapsayan bir kalite gereklilikleri çerçevesine yerleştirir. Bu bağlam önemlidir: Özellikle gerilim giderme, hidrojen kontrolü, paso arası ısıtma veya kaynak sonrası yerel işlemin kullanım performansını etkilediği durumlarda ısıl çevrim belirtilmeli, izlenmeli ve doğrulanmalıdır. Bu nedenle ısıl işlem, fırın kontrol cihazındaki tek bir sayı değil, parçanın bütününü kapsayan kontrollü bir geçmiş sürecidir.
Çeliğin Bileşimi ve Demir–Karbon Sistemi
Saf demir ve karbon çözünürlüğü
Çeliğin ısıl işlemi, aldatıcı biçimde basit bir sistemle başlar: karbon içeren demir. Sıcaklık, bileşim ve soğuma hızı birlikte ele alındığında bu basitlik sona erer. Saf demir, sıcaklık yükseldikçe kristal yapısını değiştirir. 912 °C’nin altında, öncelikle hacim merkezli kübik (BCC) kafese sahip ferrit veya α-demirdir. 912 ile 1394 °C arasında, yüzey merkezli kübik (FCC) kafese sahip östenit veya γ-demire dönüşür. 1394 °C’den yaklaşık 1538 °C’deki ergime noktasına kadar ise başka bir BCC biçimi olan δ-ferrittir.
Karbon, bu kafeslerde arayer konumlarını işgal eder; ancak mevcut boşluk miktarı büyük ölçüde farklıdır. Ferrit çok az karbon çözer: denge hâlindeki maksimum çözünürlüğü 727 °C’de yaklaşık ağırlıkça %0,022 C’dir ve oda sıcaklığındaki çözünürlüğü ağırlıkça %0,008 C’ye daha yakındır. Östenit çok daha fazla karbon içerebilir; yarı kararlı demir–demir karbür sisteminde 1147 °C’de yaklaşık ağırlıkça %2,14 C’ye ulaşır. Bu fark, sertleştirmenin temelini oluşturur. Östenitleştirme sırasında karbon, FCC kafesine girer ve sementitten de çözünebilir. Östenit daha sonra yeterince hızlı soğutulursa karbon olağan şekilde difüze olarak dışarı çıkamaz. Kafes BCC biçimine doğru değişir; ancak hapsolmuş karbon, aşırı doymuş ve yüksek iç gerilmeli bir faz olan martenziti oluşturur.
Dolayısıyla karbon, yalnızca doğrudan bir çözünen olarak sertliği artırmaktan daha fazlasını yapar. Hangi fazların kararlı olduğunu, dönüşümlerin hangi sıcaklıklarda başladığını, oluşabilecek karbür miktarını ve soğumaya verilen tepkiyi değiştirir. Düşük konsantrasyonlarda, yavaş soğuma sırasında ferrit ve perlit kolayca oluşabilir. Daha yüksek konsantrasyonlarda denge, daha yüksek perlit veya sementit içeriğine doğru kayar. Hızlı soğuma altında ise aynı karbon bunun yerine martenzit içinde kalabilir.
Nominal bir kaliteye ait karbon içeriği, ısıl geçmişin tamamını ifade etmez. Kesit kalınlığı, başlangıçtaki tane boyutu, ısıtma hızı, östenitleştirme sıcaklığı, bekletme süresi, su verme ortamı, yüzey durumu ve sıcaklık homojenliği, ortaya çıkan mikroyapıyı değiştirebilir. ASM International’ın çelik temellerine ilişkin 2024 tarihli çalışmasında demir–karbon sistemi bu nedenle östenitleştirme, dönüşüm diyagramları, sertlik, sertleşebilirlik, su verme, menevişleme ve artık gerilme kontrolüyle birlikte ele alınır: Bileşim olasılıkları sağlar, ısıl çevrim ise bunlar arasından seçim yapar.
Demir–demir karbür faz diyagramı
| Diyagram | Gösterilen ısıl yol | Birincil kullanım |
|---|---|---|
| Demir–demir karbür | Denge veya dengeye yakın bileşim–sıcaklık ilişkileri | Faz kararlılığı ve karbon çözünürlüğü |
| TTT | İzotermal bekletme | Sabit sıcaklıkta bekletme sırasında dönüşümün başlangıcı ve sonu |
| CCT | Sürekli soğutma | Pratik su verme ve fırın çevrimleri için dönüşüm tahmini |
| CHT | Sürekli ısıtma | Belirli bir hızda ısıtma sırasında dönüşüm davranışı |
Yaygın olarak demir–karbon faz diyagramı adı verilen diyagram, daha doğru bir ifadeyle yarı kararlı demir–demir karbür veya Fe–Fe₃C diyagramıdır. Sementit Fe₃C, ağırlıkça %6,67 karbon içerir. Her koşulda karbonun nihai denge hâli değildir; bazı koşullarda, özellikle belirli dökme demirlerde ve silikon içeren bileşimlerde, grafit sementitten termodinamik olarak daha kararlıdır. Bununla birlikte Fe–Fe₃C diyagramı, sementit kolayca oluştuğu ve pratik süreler boyunca varlığını sürdürebildiği için birçok çeliğin dönüşümlerini kullanışlı bir doğrulukla açıklar.
Adi karbon çelikleri için başlıca değişmez reaksiyon, yaklaşık 727 °C’de gerçekleşen ötektoid dönüşümdür:
östenit → ferrit + sementit.
Ötektoid dönüşüm Yarı kararlı demir–demir karbür sisteminde östenitin yaklaşık 727 °C'de ferrit ve sementite dönüştüğü katı hâl tepkimesi.
Yaklaşık ağırlıkça %0,76 C olan ötektoid bileşimde bu reaksiyon, ferrit ve sementitten oluşan tabakalı bir karışım olan perliti meydana getirir. Bu sistemde ağırlıkça yaklaşık %0,76 C’nin altında karbon içeren çelikler hipoötektoid olarak adlandırılır; yavaş soğuma sırasında, kalan östenit perlite dönüşmeden önce proötektoid ferrit oluşur. Ötektoid bileşimin üzerinde ve dökme demir aralığının altında bulunan çelikler hiperötektoiddir; artık östenit perlitte dönüşmeden önce proötektoid sementit oluşur. Sınır değerleri diyagram kabulleridir ve kaynaklara göre biraz değişebilir; ancak önemli olan dönüşüm sırasıdır.
Diyagram ayrıca, yarı kararlı sistemde sıvının östenit ve sementite dönüştüğü yaklaşık ağırlıkça %4,3 C ve 1147 °C’deki ötektik reaksiyonu da gösterir. Adi çelikler bu karbon seviyesinin oldukça altında bulunurken dökme demirler genellikle bu seviyeye yaklaşır veya onu aşar. Likidüs, solidüs, ferrit, östenit, sementit ve iki fazlı alanlar, belirli bir bileşim ve sıcaklıkta hangi bileşenlerin denge hâlinde birlikte bulunabileceğini gösterir.
Bununla birlikte, bir mühendislik parçasının endüstriyel bir su verme işleminden sonra hangi fazları içereceğini söylemezler. Denge diyagramı, difüzyon için yeterli zamanın bulunduğunu varsayar ve zaman faktörünü içermez. Martenzitin başlangıcını, beynit oluşumunu, perlit aralığını veya bir kesitin hangi derinliğe kadar sertleşeceğini öngöremez. Bu sorular, izotermal koşullar için zaman–sıcaklık–dönüşüm (TTT) diyagramlarını ve değişen sıcaklık koşulları için sürekli ısıtma veya sürekli soğuma dönüşüm (CCT) diyagramlarını gerektirir. ASM’nin 2024 tarihli temel ısıl işlem ilkeleri bölümü, çarpılma ve artık gerilmelerin yanı sıra bu diyagramları demir–karbon diyagramından ayrı olarak açıkça ele alır.
Soğutma hızı, çeliğin karbon içeriğini değiştirmeden son yapıyı değiştirebilir. Strong evidence
Yavaş soğutulan bir çelik, denge veya yarı kararlı diyagramda gösterilen faz ilişkilerine yaklaşabilir. Bir dönüşüm eğrisinin burun bölgesinden geçirilerek soğutulan çelik perlit veya beynit oluşturabilir; daha da hızlı soğutulduğunda ise difüzyon kontrollü dönüşüm gerçekleşmeden önce martenzit başlangıç sıcaklığına ulaşabilir. Bu nedenle son yapı, karbon içeriği değişmemiş olsa bile ferrit–perlit, beynit, martenzit, tutulmuş östenit veya bunların bir karışımı olabilir.
Karbon sınıflandırması ve alaşım elementlerinin etkileri
Karbon sınıflandırması ilk açıklamayı sağlar; ancak eksiksiz bir ısıl işlem spesifikasyonu değildir. Düşük karbonlu çelikler genellikle ağırlıkça yaklaşık %0,25’ten az C içeren; orta karbonlu çelikler yaklaşık ağırlıkça %0,25–0,60 C içeren; yüksek karbonlu çelikler ise yaklaşık ağırlıkça %0,60–1,00 veya daha fazla C içeren çelikler olarak tanımlanır. Bu aralıklar, evrensel standart sınırlarından çok pratik gruplandırmalardır. AISI 1045 gibi bir tanımlama nominal bir orta karbonlu çeliği belirtirken ISO 683-1:2016, öncelikle su verme ve menevişleme, izotermal dönüşümle sertleştirme, alevle sertleştirme, indüksiyonla sertleştirme ve bazı durumlarda normalize edilmiş koşullar için tasarlanan alaşımsız çelikleri kapsar. Tanımlama, belirtilen kimyasal sınırların ve ısıl işlem gerekliliklerinin yerini tutmaz.
Karbonun artırılması, martenzitin daha fazla hapsolmuş karbon içermesi nedeniyle genel olarak su verilmiş durumda elde edilebilecek sertliği yükseltir. Ayrıca martenzit başlangıç sıcaklığını düşürür, tutulmuş östenit riskini artırır ve su verme çatlakları ile çarpılmayı artırabilir. Karbon bakımından zengin çeliklerde, aşırı çözünme veya tane büyümesi tokluğa zarar verebileceğinden östenitleştirme sıcaklığının daha sıkı kontrol edilmesi gerekebilir. Daha düşük karbon seviyelerinde, alaşım elementleri ve soğuma koşulları ilave dayanım sağlamadıkça martenzit nispeten yumuşak olabilir.
Alaşım elementleri diyagramı ve dönüşüm kinetiğini değiştirir. Mangan ve nikel genellikle östeniti kararlı hâle getirir ve dönüşüm sıcaklıklarını düşürür; mangan ayrıca ferrit ve perlit oluşumunu geciktirerek sertleşebilirliği artırır. Krom, molibden ve tungsten, difüzyon kontrollü dönüşümleri geciktirir ve daha kalın kesitlerde daha derin sertleşmeyi destekleyebilir. Krom, molibden, vanadyum ve niyobyum kararlı alaşım karbürleri oluşturabilirken titanyum özellikle kararlı titanyum karbonitrür oluşturur. Bu parçacıklar östenit tane büyümesini sınırlayabilir; ancak kısmi çözünme için daha yüksek östenitleştirme sıcaklıkları veya daha uzun bekletme süreleri de gerektirebilir.
Silisyum ferriti pekiştirir ve sementit oluşumunu baskılama eğilimindedir; bu durum beynitik ve menevişleme reaksiyonlarını etkiler. Bor, çok küçük ve kontrollü miktarlarda bulunduğunda ve oksijen ile azotla birleşmekten korunduğunda, önceki östenit tane sınırlarında ferrit çekirdeklenmesini geciktirerek sertleşebilirliği belirgin biçimde artırabilir. Nikel genel olarak tokluğu iyileştirir ve krom veya molibdenle aynı biçimde karbür oluşturmaz.
Alaşım elementleri menevişleme tepkisini de değiştirir. Molibden meneviş gevrekliğini azaltabilir ve ikincil sertleşmeyi destekleyebilir; krom, vanadyum ve tungsten, yüksek sıcaklıkta menevişleme sırasında ikincil karbür çökelmesine yol açabilir. Bu nedenle su verilmiş ve menevişlenmiş bir alaşımlı çelik, aynı karbon içeriğine ve nominal menevişleme sıcaklığına sahip bir sade karbonlu çelikten çok farklı tepki verebilir. 1984 tarihli Steel and Its Heat Treatment başlıklı kaynak, karbonlu, alaşımlı, borlu, mikroalaşımlı ve çift fazlı çelikleri yalnızca karbon içeriği üzerinden değil, TTT diyagramları, sertleşebilirlik, meneviş gevrekliği ve işlem tepkileri üzerinden ele alır.
Bileşim faz kararlılığını belirler. Zaman ve sıcaklık, mevcut dönüşümlerin gerçekleşip gerçekleşemeyeceğini belirler. Kesit geometrisi ve artık gerilmelerin yönetimi, ortaya çıkan parçanın işlemin ardından dayanıp dayanamayacağını belirler. Isıl işlem çevriminin seçilmesinin temeli, tek başına karbon sayısı değil, bu etkileşimdir.
Başlıca Fazlar ve Mikroyapı Bileşenleri
Çeliğin ısıl işlemi, hangi fazların oluştuğunu, her bir fazın miktarını ve bu bölgelerin nasıl düzenlendiğini değiştirerek özellikleri değiştirir. ASTM International’ın ders programı taslağı, çelik metalurjisinin başlıca bileşenleri arasında ferrit, östenit, sementit, perlit, martenzit ve beyniti tanımlar. ASM International aynı konuyu denge ilişkileri, dönüşüm kinetiği, sertleşebilirlik, su verme, menevişleme ve gerilme kontrolü başlıklarına ayırır. Bu ayrım önemlidir; çünkü demir–demir karbür diyagramı belirli bir bileşim ve sıcaklıkta hangi fazların kararlı veya yarı kararlı olduğunu gösterirken, TTT ve CCT diyagramları gerçek bir ısıl çevrimin bu fazların veya dönüşüm ürünlerinin oluşması için yeterli zamanı sağlayıp sağlamadığını gösterir.
Bir faz, kendine özgü bir kristal yapıya ve kimyasal bileşim aralığına sahiptir. Bir mikroyapı bileşeni, karakteristik bir düzenlenme içinde birden fazla faz içerebilir. Teknik literatür bu ayrımı her zaman korumaz: Perlit ve beynit, dönüşüm mikroyapı bileşenleri olarak daha doğru tanımlanmaları gerekmesine rağmen, mühendislik yazınında “perlit fazı” ve “beynit fazı” ifadelerine sıkça rastlanır. Bu gevşek ifade anlaşılabilir; çünkü her ikisinin de tanınabilir bir dönüşüm aralığı, morfolojisi ve özellik tepkisi vardır.

Ferrit, östenit ve sementit
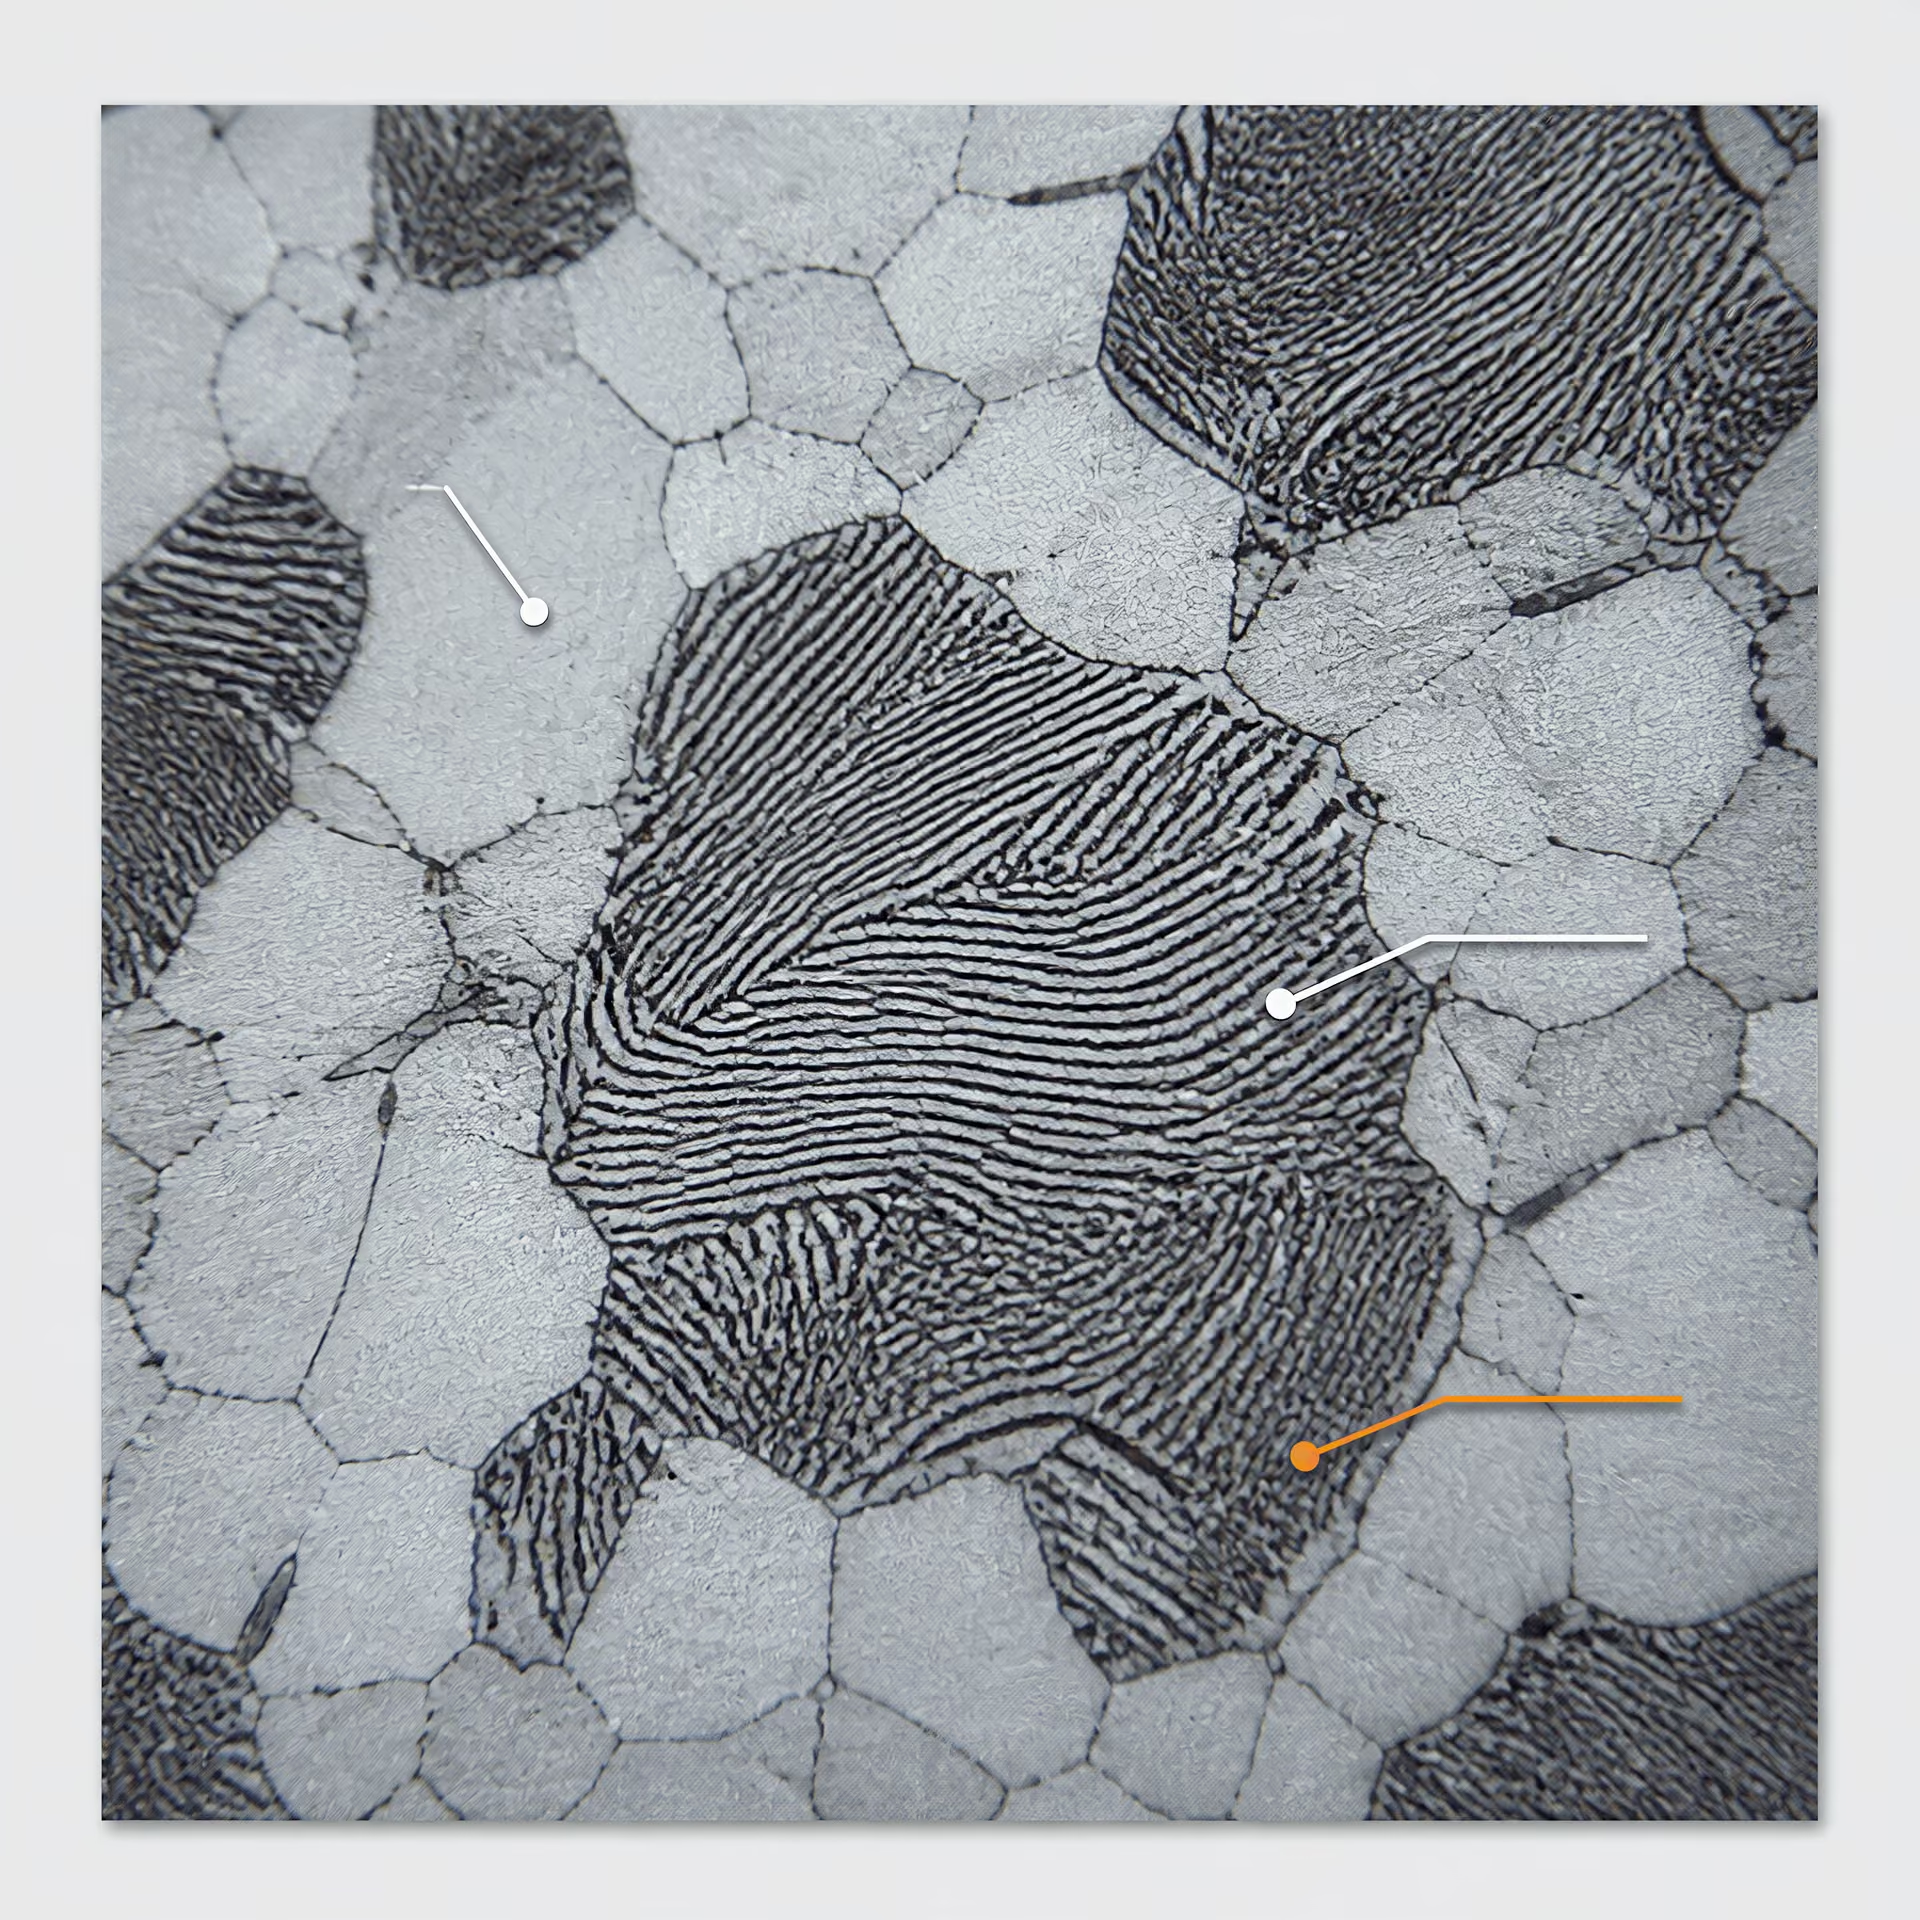
Ferrit, demirin hacim merkezli kübik (BCC) biçimidir ve sade karbonlu çelikte A1 dönüşüm sıcaklığının altında normal olarak α-ferrit şeklinde gösterilir. Karbon çözünürlüğü çok düşüktür. Demir–demir karbür diyagramında yaygın olarak kullanılan ötektoid sıcaklık olan 727 °C’de ferrit yalnızca yaklaşık %0,022 ağırlıkça karbon çözebilir; daha düşük sıcaklıklarda denge çözünürlüğü daha da azalır. Alaşım elementleri bu değeri değiştirerek ferritin kararlılığını etkileyebilir; ancak ferrit, genel olarak martenzit veya karbür bakımından zengin yapılarla karşılaştırıldığında nispeten yumuşak ve sünek bir bileşen olmayı sürdürür.
Bu durum ferritin mekanik açıdan önemsiz olduğu anlamına gelmez. Ferritik bir matris, plastik şekil değiştirmeyi sönümleyebilir ve gevrek çatlamaya direnebilir; tane boyutu, inklüzyon içeriği ve çevredeki bileşenler kontrol edildiğinde sünekliği ve tokluğu destekler. Düşük sertliği genellikle aşındırıcı aşınma direncini sınırlar; bununla birlikte ince taneli bir ferritik yapı, temas veya çevrimli yükleme altında kaba taneli bir yapıya göre daha iyi performans gösterebilir. Ferrit ayrıca ısıl genleşmesi, elastik modülü ve dönüşüm geçmişi yoluyla boyutsal davranışa katkıda bulunur. Bir kesit boyunca ferritin eşit olmayan biçimde oluşması, dayanım ve artık gerilmede yerel farklılıklara yol açabilir.
Östenit, demirin yüzey merkezli kübik (FCC) biçimidir ve γ-demir olarak gösterilir. Karbon çözünürlüğü ferrite kıyasla çok daha yüksektir: demir–demir karbür diyagramı, yaklaşık 1147 °C’de maksimum değeri %2,14 ağırlıkça karbon civarında gösterir. Bu nedenle östenit, birçok çelik ısıl işlemi için temel ana fazdır. Östenitleştirme sırasında ferrit ve sementit; bileşime, sıcaklığa, süreye ve başlangıçtaki mikroyapıya bağlı olarak belirli bir ölçüde çözünür. Tam çözünme her zaman amaçlanmaz; çözünmemiş alaşım karbürleri, alaşımlı çeliklerde tane boyutunun kontrolü veya aşınma performansı için gerekli olabilir.
Östenit, östenitleştirme sıcaklıklarında genellikle soğuma sırasında oluşan ürünlerden daha sünektir; ancak oda sıcaklığındaki davranışı kararlı olup olmamasına bağlıdır. Karbon, mangan, nikel, krom ve diğer alaşım elementleri dönüşüm sıcaklıklarını düşürebilir veya bozunmayı geciktirebilir. Daha sonra kesit boyutu ve soğuma hızı, östenitin perlite, beynite, martenzite veya bunların bir karışımına dönüşüp dönüşmeyeceğini belirler. Aşırı ısıtma sırasında östenit tanelerinin büyümesi, son sertlik kabul edilebilir görünse bile soğuma sonrasında tokluğu azaltabilir.
Sementit, Fe₃C bileşimindeki demir karbürdür. Metastabil demir–demir karbür sisteminde %6,67 ağırlıkça karbon içeren, sert ve nispeten gevrek bir bileşiktir. Sementit çoğunlukla perlit içinde levhalar veya parçacıklar hâlinde, beynitik ferritle ilişkili parçacıklar şeklinde ya da tavlanmış bir yapıda küreselleştirilmiş parçacıklar hâlinde bulunur. Sertliği aşınmaya ve batmaya karşı direnci artırabilir; ancak sürekli veya kaba sementit ağı, sünekliği ve kırılma tokluğunu azaltabilir. Karbür şekli, karbür miktarı kadar önemlidir: yuvarlak parçacıklar, ince filmlere veya birbirine bağlı tane sınırı karbürlerine kıyasla genellikle çatlak yollarını daha az kesintiye uğratır.
Burada “denge” sözcüğü dikkatle kullanılmalıdır. Sementit, grafite göre metastabildir; ancak karbonlu ve düşük alaşımlı çelik diyagramlarının ve ısıl işlem hesaplamalarının çoğunda pratik karbür referansıdır. Alaşım ilaveleri, krom bakımından zengin karbürler gibi başka karbürleri kararlı hâle getirebilir; dolayısıyla yalnızca Fe₃C her takım çeliğini veya yüksek alaşımlı çeliği açıklayamaz.
Perlit ve beynit
Perlit, östenitin işbirlikçi bir biçimde dönüşerek dönüşümlü ferrit ve sementit oluşturmasıyla meydana gelir. Geleneksel kaba perlit kolonilerinde iki faz lameller hâlinde görülür; daha düşük dönüşüm sıcaklıklarında lameller arası aralık daha ince olur. Bu nedenle perlit, tek bir kristalografik faz değil, iki fazlı bir mikroyapı bileşenidir. Lameller arası aralık azaldıkça perlitin sertliği artar; çünkü ince sementit bariyerleri dislokasyon hareketini sınırlar. Kaba perlit, genel olarak ince perlitte olduğundan daha yüksek süneklik ve işlenebilirlik sunarken, ince perlit dayanım, aşınma direnci ve orta düzeyde tokluğun yararlı bir bileşimini sağlayabilir.
Perlit oluşumu difüzyon kontrollüdür. Ferrite dönüşen bölgelerden sementite karbonun yeniden dağılması gerekir; bu nedenle dönüşüm uygun bir sıcaklıkta zaman gerektirir. Yavaş fırın soğutması nispeten kaba perlit oluşumunu desteklerken, normalizasyon daha hızlı hava soğutması ve daha ince bir önceki östenit tane yapısı aracılığıyla daha ince perlit oluşturur. Bununla birlikte, bu davranışların hiçbiri evrensel değildir: gerçek koloni boyutunu ve oranını alaşım içeriği, karbon seviyesi, kesit kalınlığı ve soğuma koşulları belirler. Östenitten dönüşüm özgül hacimde değişim içerdiğinden ve düzgün olmayan soğuma artık gerilme bırakabildiğinden, perlit boyutsal değişime de katkıda bulunabilir.
Beynit, perlit aralığının altındaki ve martenzit oluşumunun başladığı sıcaklığın üzerindeki sıcaklıklarda östenitten oluşur; ancak bu sınırlar her çelik için sabit değildir. Esas olarak karbon bakımından zengin bölgeler ve karbür parçacıkları içeren ferritik bölgelerden oluşur. Üst beynit genellikle daha yüksek dönüşüm sıcaklıklarında, karbürlerin ferritik lameller veya levhalar arasında bulunduğu bir yapıyla oluşur; alt beynit ise daha düşük sıcaklıklarda, ferrit içinde bulunan veya ferritle yakından ilişkili daha ince karbürlerle oluşur. Kesin morfoloji; karbon içeriğine, alaşım elementlerine, dönüşüm sıcaklığına ve soğuma yoluna bağlıdır.
Beynit de tek bir fazdan ziyade bir mikroyapı bileşenidir. Sertliği genellikle kaba perlitinkinden daha yüksektir ve temperlenmiş martenzitin alt sertlik aralığına yaklaşabilir veya bu aralıkla örtüşebilir; ancak bileşim ve durum belirtilmeden tek bir sertlik değeri atanamaz. Beynitik yapılar, temperlenmemiş martenzite kıyasla daha yüksek tokluğu korurken yararlı bir dayanım ve aşınma direnci sağlayabilir. Austemperleme, kontrollü bir beynitik yapı oluşturmak üzere tasarlanır; ancak dönüşümün tamamlanmaması, kalıntı östenit bırakabilir. Bazı geometrilerde, dönüşüm daha düzgün gerçekleştiği için doğrudan su verme işlemine kıyasla çarpılma daha düşük olabilir; ancak ısıl gradyanlar ve dönüşüm gerilmeleri önemini korur.
Martenzit ve kalıntı östenit
Martenzit, östenit perlit ve beynitin difüzyon kontrollü oluşumunu bastıracak kadar hızlı soğuduğunda meydana gelir. Bu, difüzyonsuz ve yer değiştirmeli bir dönüşüm ürünüdür: dönüşüm sırasında karbonun denge sementitine ayrışması için yeterli zaman olmadığından, karbon aşırı doymuş bir demir kafesi içinde hapsolur. Karbonlu çelikte ortaya çıkan yapı genellikle hacim merkezli tetragonal (BCT) olarak tanımlanır; ancak tetragonallik karbon içeriğine güçlü biçimde bağlıdır ve düşük karbonlu martenzitte küçük olabilir. Martenzit, düşük ve orta karbonlu çeliklerde lameller, daha yüksek karbonlu çeliklerde ise levhalar biçiminde görülebilir.
Taze, temperlenmemiş martenzit; aşırı doymuşluğu, kafes gerinimi, yüksek dislokasyon yoğunluğu ve dönüşüm alt yapısının plastik şekil değiştirmeyi engellemesi nedeniyle serttir. Bu sertlik batmaya ve aşındırıcı aşınmaya karşı direnci artırabilir; ancak temperlenmemiş martenzitin tokluğu çoğu zaman sınırlıdır ve özellikle karbon içeriği, önceki östenit tane boyutu, su verme şiddeti ve artık gerilme yüksek olduğunda çatlamaya yatkın olabilir. Temperleme, kontrollü karbür çökelmesine ve gerilme giderimine olanak tanıyarak süneklik ve kırılma direncindeki iyileşme karşılığında sertliği azaltır. Seçilen temperleme koşulu, maksimum sertliği tek amaç olarak ele almak yerine kullanım gereksinimine uygun olmalıdır.
Su verme sırasında östenitin tamamı mutlaka dönüşmez. Martenzit bitiş sıcaklığının altında dönüşmeden kalan östenite kalıntı östenit denir. Miktarı; karbon ve alaşım içeriğine, östenitleştirme koşullarına, soğuma hızına ve Ms ile Mf sıcaklıklarına bağlıdır. Kalıntı östenit, dikkatle kontrol edilen bazı yapılarda tokluğu artırabilir; ancak boyutsal açıdan kararsızdır. Kullanım sırasında, sıfır altı işlemde, taşlamada, darbede veya temperlemede martenzite dönüşebilir ve gecikmiş genleşmeye, sertlik değişimine veya çarpılmaya neden olabilir. Çevredeki martenzit hacim değişimini kısıtladığında bu dönüşüm yerel gerilme oluşturabilir ve çatlak başlatabilir.
Bu nedenle yalnızca sertlik ölçümleri, su verilmiş bir çeliğin amaçlanan mikroyapıya sahip olup olmadığını göstermez. Bir spesifikasyon, sertliğe ek olarak kalıntı östenitin, tane boyutunun, dekarbürizasyonun veya çarpılmanın kontrolünü gerektirebilir. ISO 683-1:2016, esas olarak su verme ve temperleme, austemperleme, alevle sertleştirme, indüksiyonla sertleştirme ve belirli normalize edilmiş koşullar için amaçlanan alaşımsız çelikleri kapsar. ISO 17663:2023, kaynakla ve şekillendirilmiş bileşenlerle ilişkili ısıl işlemleri, esas olarak ferritik çelikler için kalite gerekleri çerçevesine yerleştirir. Her iki standart da pratik açıdan şu noktayı yansıtır: faz seçimi ve dönüşüm kontrolü; bileşim, geometri, ısıl geçmiş ve gerekli mekanik ve boyutsal tepkiyle ilişkilendirilmelidir.
Östenitleme: Birçok Isıl İşlem İçin Başlangıç Noktası
Östenitleme dizisi
- Isıt Parçayı gerekli östenit oluşturma aralığına yükseltin.
- Eşitle En soğuk önemli bölgenin gerekli koşula ulaşmasını bekleyin.
- Seçici olarak çözündür Karbonu yeniden dağıtın ve amaçlandığında karbür topluluğunun bir bölümünü çözündürün.
- Tane boyutunu kontrol et Östenit tane büyümesini teşvik eden gereksiz sıcaklık veya bekletme süresinden kaçının.
- Derhâl aktar Belirlenmiş soğutma yolunu kontrolsüz bir gecikme olmadan başlatın.
Östenitleme, çeliğin östenitin oluştuğu sıcaklık aralığına kontrollü biçimde ısıtılması ve ardından gerekli dönüşüm ile kimyasal yeniden dağılımın gerçekleşmesi için bu sıcaklıkta yeterli süre tutulmasıdır. Bu işlem, birçok su verme ve temperleme, martemperleme, austemperleme, alevle sertleştirme ve indüksiyonla sertleştirme çevriminin başlangıç aşamasıdır. Östenit olmadan sonraki soğutma adımı, amaçlanan martenzit veya beynit yapısını oluşturamaz.
Amaç yalnızca çeliği ısıtmak değildir. Amaç, soğutma dönüşüm yolunu değiştirmeden önce doğru karbon içeriğine, alaşım elementlerinin uygun dağılımına, uygun tane boyutuna ve mekânsal olarak homojen bir yapıya sahip östenit oluşturmaktır. ASTM International’ın 2024 çelik metalurjisi kursu taslağında östenit; ferrit, sementit, perlit, martenzit ve beynit ile birlikte faz ve proses çerçevesinin temel unsurlarından biri olarak ele alınmaktadır. ASM International da östenitlemeyi; dönüşüm diyagramları, sertleşebilirlik, su verme, çarpılma ve artık gerilme kontrolünü içeren daha büyük bir sistemin unsurlarından biri olarak değerlendirmektedir.
Östenit bölgesine ısıtma
Sade karbonlu çelikte östenitleme, ferrit ve perlitin östenite doğru dönüştüğü alt kritik sıcaklığın üzerinde başlar. Kesin sıcaklık; karbon içeriğine, önceki mikroyapıya, ısıtma hızına ve alaşım ilavelerine bağlıdır. Tipik bir orta karbonlu kalite gibi ötektoidaltı bir çelik, ferritin çözünmesi ve yapının ağırlıklı olarak östenitik hâle gelmesi için genellikle üst kritik sıcaklığın üzerine ısıtılmalıdır. Ötektoidüstü bir çelik ise, bir miktar çözünmemiş sementitin kasıtlı olarak tutulduğu durumlarda çoğu zaman alt kritik sıcaklık ile sementit çözünebilirliği arasındaki aralıkta ısıtılır.
Demir–demir karbür diyagramı denge hâlindeki faz kararlılığını açıklar; ancak bir fırın çevrimi bir denge deneyi değildir. Isıtma hızı, gözlenen dönüşüm sıcaklıklarını değiştirir ve alaşım elementleri östenit oluşumunu veya karbür çözünmesini geciktirebilir. Krom, molibden, vanadyum, tungsten ve titanyum; çözünmeleri için daha yüksek sıcaklıklar veya daha uzun bekletme süreleri gerektiren kararlı karbürler oluşturabilir. Nikel ve mangan, aynı şekilde karbür oluşturucu elementler gibi davranmaksızın dönüşüm sıcaklıklarını ve sertleşebilirliği değiştirir. Karbon özellikle önemlidir: Karbonun östenite kontrollü miktarda girmesi gerekir; çünkü karbon derişimi martenzit başlangıç sıcaklığını, sertliği, kalıntı östeniti ve boyutsal değişimi etkiler.
Bu nedenle östenitleme su verme işleminden önce gerçekleştirilir; çünkü su verme, soğutmanın başladığı anda mevcut olan östeniti dönüştürür. Ferrit, perlit veya çözünmemiş karbürler belirtilen miktarın üzerinde kalırsa son yapı, tasarım varsayımından farklı karbon dağılımına veya yumuşak bölgelere sahip olabilir. Bununla birlikte çelik gereğinden fazla ısıtılırsa çözüm otomatik olarak daha yüksek sertlik elde etmek değildir. Aşırı sıcaklık; östenit tanelerini büyütebilir, oksidasyonu ve dekarbürizasyonu artırabilir, çarpılmayı teşvik edebilir ve tane büyümesini sınırlaması veya aşınma direnci sağlaması amaçlanan karbürleri çözebilir.
Aynı ilke yüzey işlemleri için de geçerlidir. İndüksiyonla veya alevle sertleştirmede yalnızca yüzeye yakın bir tabaka östenit bölgesine ulaşabilir. Isıtılan derinlik, tepe sıcaklığı ve kritik aralığın üzerindeki süre, sertleşen tabakayı belirler. Kısa ve yoğun bir çevrim ince tane boyutunu koruyabilir; ancak aynı zamanda dik ısıl gradyanlar oluşturur ve güç, ilerleme hızı, kuplaj ve soğutmanın hassas biçimde kontrol edilmesini gerektirir.
Çözünme, tane büyümesi ve homojenleştirme
Ferrit ve perlit dönüştüğünde sementit çözünür ve karbon yeni oluşan östenite difüze olur. Bu işlem anlık değildir. Özellikle kesit kalınsa, yük yoğunsa veya fırın sirkülasyonu yetersizse, bir parçanın fırın sıcaklığı doğru değeri gösterirken merkezi hâlâ dönüşüm aralığının altında olabilir. Bu nedenle bekletme süresi, yalnızca fırın göstergesinin ayar değerine ulaşmasına göre değil, parçanın kritik en soğuk bölgesinin sıcaklığa ulaşması için gereken süreye göre belirlenmelidir.
Çözünmenin birbiriyle yarışan etkileri vardır. İstenmeyen perlit veya ferritin giderilmesi ve östenitin soğuma sırasında amaçlandığı şekilde dönüşebilmesi için karbonun dağıtılması amacıyla yeterli süre ve sıcaklık gereklidir. Alaşımlı çeliklerde bazı karbürlerin, karbonu ve alaşım elementlerini östenite sağlamak üzere kısmen çözünmesi gerekebilir. Tam çözünme ise istenmeyebilir. Tutulan alaşım karbürleri östenit tane büyümesini sınırlayabilir, aşınma direncine katkıda bulunabilir ve matrisin karbon düzeyini kontrol edebilir.
Östenit gereksiz şekilde yüksek sıcaklıkta tutulduğunda tane büyümesi hızlanır. İri önceki östenit taneleri, sertlik nominal hedefi karşılasa bile tokluğu azaltabilir ve su verme çatlamasının veya kırılma hassasiyetinin şiddetini artırabilir. Ayrıca dönüşüm kinetiğini değiştirerek sertleşmenin derinliğini ve homojenliğini etkileyebilir. İnce taneli östenit, tek bir evrensel bekletme süresiyle elde edilmez; sıcaklığın, ısıtma hızının, başlangıç durumunun, alaşım kimyasının ve kesit boyutunun birbiriyle uyumlu hâle getirilmesiyle elde edilir.
Önceki işlemler önemlidir. Normalize edilmiş, tavlanmış, dövülmüş, soğuk şekillendirilmiş ve kaynaklanmış çelikler fırına farklı karbür dağılımları, tane boyutları ve artık gerilmelerle girebilir. Dövülmüş bir 42CrMo4 parçası ile nominal olarak aynı kaliteye sahip ince bir sac, aynı programa aynı şekilde tepki vermez. ISO 683-1:2016; esas olarak su verme ve temperleme, austemperleme, alevle sertleştirme, indüksiyonla sertleştirme ve bazı durumlarda normalize edilmiş koşullar için tasarlanan alaşımsız çelikleri ele alır. Kalite tanımı ve belirtilen teslimat koşulu, çevrimin temel girdileri olmaya devam eder.
Östenitleme yerel kimyayı da homojenleştirebilir; ancak bu işlem pratik sınırlar içinde gerçekleşir. Dökümden kaynaklanan segregasyon, haddelemeden kaynaklanan bantlaşma, kaynak metali içindeki farklılıklar ve yüzey kirlenmesi, difüzyon mesafeleri büyükse kalabilir. Daha uzun bekletme bazı gradyanları azaltabilir; ancak tane büyümesine ve yüzey hasarına yol açabilir. Isıl işlem, önceki imalat işlemlerinden kaynaklanan her kusuru ortadan kaldıramaz.
Süre, sıcaklık ve atmosfer kontrolü
Bir fırın ayar değeri yalnızca tek bir kontrol değişkenidir. Gerçek ısıl çevrim; ısıtma hızını, yük düzenini, parça sıcaklığını, sıcaklık homojenliğini, bekletme süresini, su verme işlemine aktarım süresini ve çeliği çevreleyen atmosferi içerir. Bunların tümünü geometri belirler. İnce kenarlar hızla ısınarak kalın bir göbek hedef sıcaklığa ulaşmadan önce aşırı ısınabilir; delikler, kama kanalları, dişler ve ani kesit değişimleri yerel ısıl ve gerilme yığılmaları oluşturur. Fikstürleme, yüzeyleri ışınımla yayılan ısıdan gölgeleyebilir veya sirkülasyonu kısıtlayabilir.
Fırın duvarının yakınına yerleştirilen termokupllar kararlı bir sıcaklık bildirebilirken parçanın merkezi daha soğuk kalabilir. Bu nedenle üretim uygulamalarında gerektiğinde kalifiye edilmiş fırın etütleri, yük termokuplları, temsili test parçaları veya doğrulanmış ısı transferi modelleri kullanılır. ISO 17663:2023, atölyelerde veya sahada hava ya da kontrollü atmosferlerde gerçekleştirilen ısıl işlem için kalite gerekliliklerini belirler; standardın kapsamı esas olarak ferritik çelikleri ve bunlarla ilişkili kaynaklı veya şekillendirilmiş parçaları içerir. Standardın kapsamı pratik sorunu yansıtır: Tekrarlanabilir sonuçlar için dokümante edilmiş ekipman, izleme, kalibrasyon ve kabul kriterleri gerekir.
Atmosfer kontrolü yüzey kimyasını korur. Oksitleyici fırın gazları tufal oluştururken dekarbürleyici koşullar yüzeyden karbon uzaklaştırır. Çekirdek bileşimi ve sertliği doğru olsa bile dekarbürize olmuş bir tabaka su verme sonrasında yüzey sertliğini düşürebilir. Vakum, inert gaz, tuz veya kontrollü endotermik atmosferler bu etkileri azaltabilir; ancak her biri kendine özgü proses kontrolleri ve güvenlik gereklilikleri getirir. Uygulamanın gerektirdiği durumlarda yüzey durumu sertlik taramaları, metalografik inceleme, boyutsal kontrol veya kimyasal derinlik ölçümüyle denetlenmelidir.
Sıcaklıkta bekletme süresi, gerekli dönüşüm ve sıcaklık eşitlenmesi için yeterince uzun, ancak bundan daha uzun olmayacak şekilde seçilmelidir. Belirtilen östenit koşuluna ulaşıldığında soğutma derhâl başlatılmalıdır; çünkü aktarım gecikmeleri, özellikle yüksek sertleşebilirliğe sahip çeliklerde veya büyük parçalarda, ısıl geçmişi değiştirebilir. Nihai sonuç, fırın kontrol cihazına yazılmış tek bir sayıdan değil, tüm süre–sıcaklık yolundan kaynaklanır. Tekrarlanabilir östenitleme bu ayrımın anlaşılmasıyla başlar.
Dönüşüm Diyagramları ve Isıl İşlem Kinetiği
Bir ısıl işlem çevrimi yalnızca sıcaklığa göre seçilemez. Çeliğin önce östenitlenmesi, ardından östenitin ferrite, perlite, beynite veya martenzite dönüşüp dönüşmeyeceğini belirleyen belirli bir zaman–sıcaklık yolundan geçirilmesi gerekir. Karbon içeriği, alaşım ilaveleri, başlangıç tane boyutu, kesit kalınlığı, ısıtma hızı ve başlangıç yapısının durumu bu yolu etkiler. Dönüşüm diyagramları, bu değişkenleri gözlemlenebilir olaylarla ilişkilendirmeye olanak sağlar: dönüşümün başlaması, ilerleme hızı ve büyük ölçüde tamamlandığı nokta.
Demir–demir karbür faz diyagramı, denge veya dengeye yakın koşullardaki faz kararlılığını açıklar. Hızlı bir su verme işleminin sonucunu öngörmez. TTT ve CCT diyagramları, dönüşümün sıcaklığın yanı sıra zamana da nasıl bağlı olduğunu göstererek bu eksikliği giderir. ASM International’ın çelik temellerine ilişkin 2024 tarihli çalışması, bu diyagramları östenitleme, sertleşebilirlik, su verme, tavlama, menevişleme ve artık gerilme kontrolüyle birlikte ele alır; çünkü dönüşüm kinetiği dikkate alınmadan bu işlemlerin hiçbiri güvenilir biçimde tanımlanamaz.

Zaman–sıcaklık–dönüşüm diyagramları
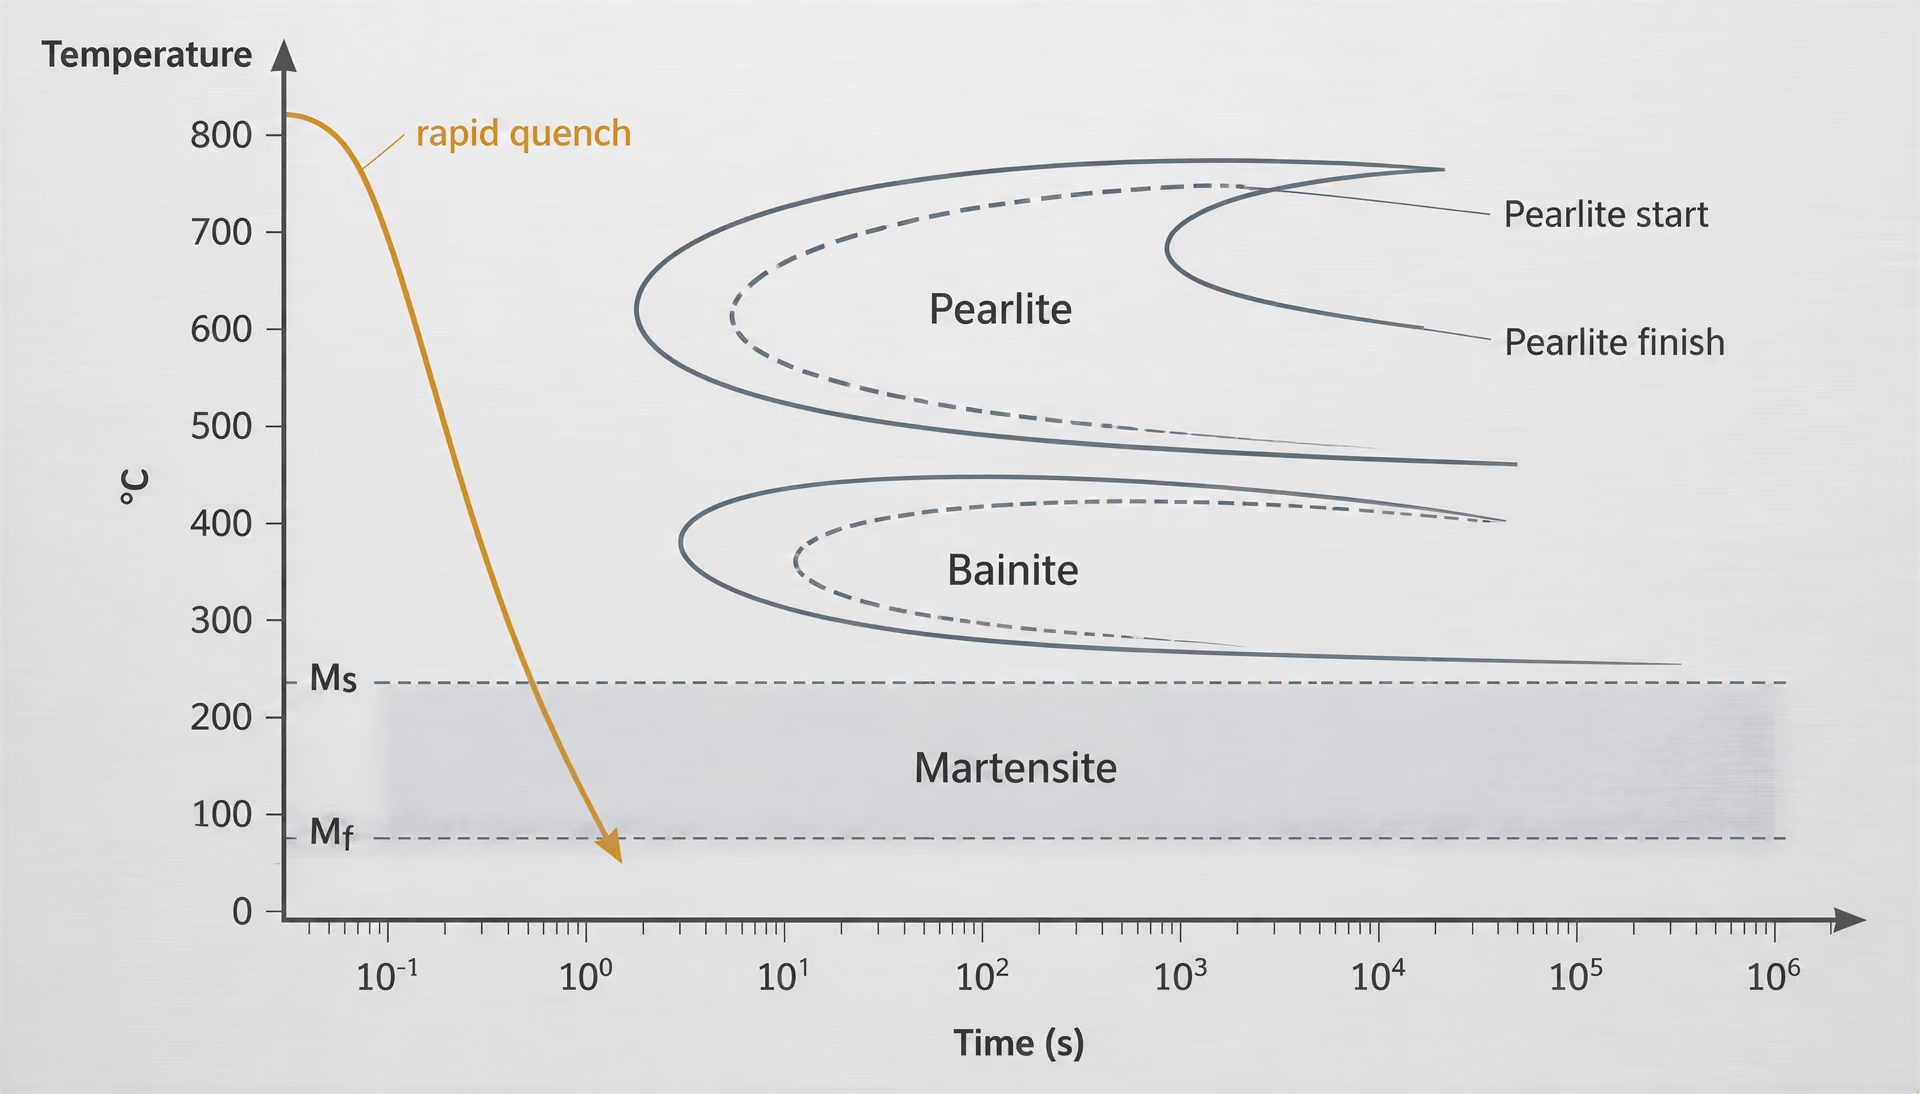
Yaygın olarak TTT diyagramı veya izotermal dönüşüm diyagramı adı verilen zaman–sıcaklık–dönüşüm diyagramı; numunelerin östenit bölgesine ısıtılması, seçilen sabit sıcaklıklara hızla aktarılması, bu sıcaklıklarda bekletilmesi ve dönüşümün ne zaman başlayıp sona erdiğinin ölçülmesiyle oluşturulur. Zaman, yatay eksende logaritmik olarak; sıcaklık ise düşey eksende gösterilir. Elde edilen başlangıç ve bitiş eğrileri, perlitik ve beynitik reaksiyonlarda çoğunlukla karakteristik bir C şekli oluşturur.
Başlangıç eğrisi, östenitin tespit edilebilir bir bölümünün dönüşmesinden önceki yaklaşık kuluçka süresini gösterir. Bitiş eğrisi, seçilen dönüşümün test yöntemine göre büyük ölçüde tamamlandığı zamanı belirtir. Eğriler arasında ferrit, perlit veya beynit kademeli olarak gelişir; diyagram, numunenin tamamının tek bir anda faz değiştirdiğini göstermez. Bu nedenle seçilen bir sıcaklıktaki yatay bir çizgi, kuluçka süresinden sonra başlangıç eğrisini keser ve daha uzun bir bekletme süresinden sonra bitiş eğrisine ulaşır.
Ötektoid aralığın hemen altındaki sıcaklıklarda östenit, ferrit ve sementit lamelleri arasındaki mesafenin nispeten geniş olduğu kaba perlit oluşturabilir. Daha düşük sıcaklıklarda lameller arası mesafe azalır ve perlit incelir. Daha da düşük bir sıcaklık aralığı, ferrit ve karbür düzenlenmesi perlitten farklı olan beyniti oluşturabilir. Kesin sınırlar, çeliğin bileşimine ve test koşullarına bağlıdır. Krom, molibden, nikel ve manganez gibi alaşım elementleri; faz kararlılığını ve substitüsyonel difüzyon hızlarını değiştirerek difüzyon kontrollü reaksiyonları genellikle yavaşlatır, ancak etkileri her kalite çeliğinde aynı değildir.
| Diyagram veya yol | Temel koşul | Tipik dönüşüm veya amaç |
|---|---|---|
| TTT | Sabit sıcaklıkta bekletme | Perlit veya bainit dönüşüm kinetiği |
| CCT | Sürekli soğutma | Pratik fırın ve su verme yolları |
| İzotermal bainit oluşturma | Ms'nin üzerinde ve perlit aralığının altında bekletme | İzotermal bainit oluşumu |
| Martemperleme | Sıcaklık eşitlemesi için Ms civarında bekletme | Martenzit oluşmadan önce azaltılmış ısıl gradyan |
TTT diyagramı, özellikle austemperleme gibi izotermal işlemlerin anlaşılması açısından yararlıdır. Östenit, seçilen bir beynitik sıcaklığa hızla soğutulur, istenen dönüşüm gerçekleşene kadar bu sıcaklıkta bekletilir ve ardından oda sıcaklığına soğutulur. Diyagram, soğutma yolunun perlit oluşumundan kaçınıp kaçınmadığını ve bekletme süresinin gerekli miktardaki östeniti dönüştürmek için yeterli olup olmadığını belirlemeye yardımcı olur. Ayrıca, bir bileşim için yeterli görünen bir bekletme süresinin başka bir bileşim için neden başarısız olduğunu da gösterebilir.
Martenzit başlangıç sıcaklığı farklı biçimde ele alınır. Martenzit, difüzyonsuz bir dönüşümdür: kafes östenitten aşırı doymuş gövde merkezli tetragonal yapıya dönüşürken karbonun sementit içinde bölüşümlenmesi için yeterli zaman yoktur. Martenzit, çelik bileşimine bağlı sıcaklığının altına soğutulduğunda oluşmaya başlar ve oluşan miktar, sıcaklık martenzit bitiş sıcaklığına, , doğru düştükçe genellikle artar. Bu reaksiyon, perlit oluşumunda olduğu gibi bir kuluçka süresi tarafından kontrol edilmez. Su verme işlemi ’nin üzerinde durursa martenzit oluşmaya başlamaz; işlem ile arasında durursa östenitin bir bölümü dönüşmeden kalabilir.
Sürekli ısıtma ve sürekli soğutma diyagramları
Endüstriyel fırınlar ve su verme sistemleri, bir TTT diyagramının oluşturulmasında kullanılan ani sıcaklık değişimlerini nadiren yeniden üretir. Bir parça sürekli olarak ısınır, kesiti boyunca sıcaklık gradyanları oluşturabilir ve ardından hava, yağ, polimer, su, tuz veya kontrollü bir gaz içinde sürekli olarak soğur. Sürekli ısıtma dönüşüm (CHT) diyagramları, belirli bir hızda ısıtma sırasında gerçekleşen dönüşümü tanımlarken, sürekli soğutma dönüşüm (CCT) diyagramları kesintisiz soğutma sırasında gerçekleşen dönüşümü tanımlar.
Bir CCT diyagramı genellikle her biri farklı bir soğutma hızını temsil eden birkaç soğutma eğrisi içerir. Yavaş bir eğri ferrit ve perlit başlangıç bölgelerini kesebilir ve beynit veya martenzit aralığına ulaşmadan önce difüzyon ürünleri oluşturabilir. Daha hızlı bir eğri bu bölgeleri atlayarak martenzit alanına girebilir. ’ye ulaşmadan önce dönüşümü önlemek için gereken soğutma hızı, belirli numune ve östenitleme koşulları için kritik soğutma hızıdır; bir çelik ailesi için evrensel bir değer değildir.
Eğrinin dönüşüm başlangıç ve bitiş sınırlarıyla kesişmesi, oluşan ürünler hakkında pratik bir öngörü sağlar. Örneğin, AISI 1045 numunesi için bir soğutma yolu, AISI 4140 numunesiyle karşılaştırılabilir bir yolun kaçındığı ferrit–perlit bölgelerinden geçebilir; bunun nedeni krom, molibden ve manganezin dönüşüm reaksiyonlarını daha uzun sürelere kaydırmasıdır. Bu nedenle her iki kalite çelik su verilmiş ve menevişlenmiş olsa bile tek bir genel CCT diyagramını paylaşamaz.
CCT diyagramları, normalizasyon, havada soğutma, doğrudan su verme ve üretim fırını çevrimleri için genellikle TTT diyagramlarından daha kullanışlıdır. Kalın bir parçanın yüzeyi ile merkezinin farklı yollar izleyip izlemeyeceğini gösterebilirler. Isının çevredeki malzeme boyunca ilerlemesi gerektiğinden merkez daha yavaş soğur; bu nedenle yüzey martenzite ulaşırken merkez perlit veya beynit oluşturabilir. Sertleşebilirliğin temeli budur: yalnızca yüzeyde elde edilebilecek azami sertlik değil, tanımlanmış bir su verme işlemi altında belirli bir yapının veya sertliğin üretilebildiği derinlik.
Her iki diyagram da evrensel bir harita değildir. Örneğin AISI 4140 için tanımlanmış bir diyagram; belirli bir karbon aralığı, östenitleme sıcaklığı, bekletme süresi, başlangıç tane boyutu, numune geometrisi ve soğutma ortamı kullanılarak oluşturulmuş olabilir. Bunlardan herhangi birinin değiştirilmesi dönüşüm davranışını değiştirebilir. Daha ince bir önceki östenit tane boyutu daha fazla çekirdeklenme bölgesi sağlar ve bazı difüzyon kontrollü dönüşümleri hızlandırabilir; aşırı tane büyümesi ise bunları geciktirebilir. Bu nedenle ticari bir ısıl işlem çevrimi gerçek ısı partisi, boyutlar, fırın homojenliği ve su verme koşulları dikkate alınarak kontrol edilmelidir.
Çekirdeklenme, büyüme ve dönüşüm hızı etkileri
Difüzyon kontrollü dönüşüm hem çekirdeklenmeyi hem de büyümeyi gerektirir. Çekirdeklenme, yeni bir fazın küçük bölgelerini oluştururken büyüme, atomları arayüz boyunca taşır ve bu bölgeleri genişletir. Denge dönüşüm sıcaklığına yakın sıcaklıklarda itici güç, hızlı çekirdeklenme için çok küçük olabilir. Çok daha düşük sıcaklıklarda ise difüzyon yavaşlar. Dönüşüm çoğu zaman ara bir sıcaklıkta en hızlı gerçekleşir; bu durum C biçimli başlangıç eğrisindeki burun bölgesini açıklar.
Kuluçka, dönüşümün tespit edilebilmesi için yeterli sayıda kararlı çekirdek oluşmadan önce geçen süredir. Genel süreç açısından boşa geçen bir zaman değildir; termodinamik itici güç, arayüzey enerjisi ve atomik hareketlilik arasındaki rekabeti yansıtır. Bu nedenle östenitin bir TTT diyagramının burun bölgesi yakınında bekletilmesi, perlit oluşumu başlamadan önce çok az zaman gerektirebilirken, daha yüksek bir sıcaklıkta bekletme çok daha uzun bir kuluçka süresi gerektirebilir.
Büyüme hızı da ortaya çıkan yapıyı kontrol eder. Daha yüksek dönüşüm sıcaklıklarında daha hızlı büyüme kaba perlit oluşturma eğilimindeyken, daha düşük sıcaklıklardaki dönüşüm daha ince bir aralık meydana getirir ve genellikle daha yüksek dayanım sağlar. Beynit, ferrit büyümesi ile karbonun yeniden dağılımının farklı bir bileşimi yoluyla oluşur ve morfolojisi sıcaklıkla değişir. Martenzit, olağan difüzyon kontrollü büyümeyi atlar; ancak yüksek dislokasyon yoğunluğu, kafes gerinimi ve artık gerilme oluşturur. Bu etkileri azaltmak ve sertlik ile tokluğu ayarlamak için genellikle menevişleme gerekir.
Laboratuvar diyagramları değişkenleri küçük numunelerde birbirinden yalıtır. Üretim parçalarında ise durum böyle değildir. Dövülmüş bir mil, segregasyon, tufal, artık gerilme ve homojen olmayan bir başlangıç yapısıyla fırına girebilir. Yüzeyi çekirdeğinden daha hızlı ısınıp soğuyabilir; köşeler, delikler ve keskin geçişler de ısı akışını değiştirir. Bu nedenle ISO 17663:2023, kaynak ve ilgili proseslerle bağlantılı ısıl işlemi, atölyelerde veya sahada gerçekleştirilen ve ısıl kayıtlar ile proses koşullarına dikkat edilmesini de içeren kalite kontrollü bir işlem olarak ele alır. Buna karşılık ISO 683-1:2016; öncelikle su verme ve menevişleme, austemperleme, alevle sertleştirme, indüksiyonla sertleştirme ve seçilmiş normalize edilmiş koşullar için tasarlanan alaşımsız çeliklerin teslimat gerekliliklerini belirler.
Dönüşüm diyagramları uygulanacak yolu gösterir, ancak ölçümün yerini tutmaz. Gerçekten amaçlanan yolun izlendiğini doğrulamak için termokupllar, sertlik taramaları, metalografik inceleme ve fırın ile su verme koşullarına ilişkin kayıtlar gereklidir. Anlamlı soru, bir çeliğin “ısıtılıp soğutulup soğutulmadığı” değil; hangi dönüşümlerin gerçekleştiği, bunların nerede meydana geldiği ve zamanlamalarının nihai sertlik, tokluk, çarpılma ve artık gerilme dengesini nasıl oluşturduğudur.
Tavlama ve Normalizasyon İşlemleri
| İşlem | Isıtma koşulu | Soğutma koşulu | Tipik sonuç |
|---|---|---|---|
| Tam tavlama | Östenit bölgesine kadar | Fırında yavaş soğutma | Yumuşak, görece kaba ferrit–perlit yapısı |
| Küreselleştirme tavlaması | Ac1 sıcaklığında veya hemen altında, çoğu zaman tekrarlı olarak | Kontrollü yavaş soğutma | Ferrit içinde yuvarlaklaşmış sementit parçacıkları |
| İşlem tavlaması | Ac1'in altında | Kontrollü soğutma | Yeniden kristalleşmiş, daha yumuşak düşük karbonlu çelik |
| Normalizasyon | Östenit bölgesine kadar | Durgun havada soğutma | Daha ince ve çoğu zaman daha dayanıklı ferrit–perlit yapısı |
Tavlama, tek ve değişmez bir ısıtma-soğutma reçetesi değildir. Sertliği, sünekliği, işlenebilirliği, artık gerilmeyi, tane yapısını veya önceki bir işlemden kalan durumu değiştirmek amacıyla seçilen bir termal çevrimler ailesidir. Gerekli çevrim; karbon içeriğine, alaşım ilavelerine, kesit boyutuna, önceki deformasyona, ısıtma hızına, bekletme süresine, fırın sıcaklığının homojenliğine ve amaçlanan soğutma yoluna bağlıdır. İnce, düşük karbonlu bir sacı yumuşatan bir işlem, her ikisi de “tavlanmış” olarak tanımlansa bile kalın, orta karbonlu bir dövme parçası için uygun olmayabilir.
Bu işlemlerin arkasındaki faz değişimleri genellikle demir–demir karbür diyagramı kullanılarak ele alınır; ancak bu diyagram, dönüşüm için gereken süreyi değil, denge ilişkilerini gösterir. Isıtma ve soğutma hızları gerçek tepkimeyi değiştirir. Sürekli ısıtma ve sürekli soğuma dönüşüm diyagramları ile zaman–sıcaklık–dönüşüm diyagramları, östenitin ne zaman oluştuğunu ve ferrit, perlit, bainit veya diğer ürünlere ne zaman ayrıştığını gösterir. ASM International’ın çeliğin ısıl işlemine ilişkin 2024 tarihli çalışması; tavlama, östenitleme, dönüşüm diyagramları, sertlik ve artık gerilme kontrolünü özellikle aynı proses çerçevesi içinde ele alır.
Tam tavlama ve ilgili yumuşatma çevrimleri
Tam tavlama genel olarak çeliğin östenit bölgesine kadar ısıtılmasını, kesitin uygun bir duruma ulaşması için yeterince bekletilmesini ve fırın içinde yavaşça soğutulmasını içerir. Ötektoid altı bir çelikte östenitleme sıcaklığı normal olarak üst kritik sıcaklık olan Ac3’ün üzerindedir; böylece başlangıçtaki ferrit ve perlit yeterli ölçüde çözünerek östenit oluşturur. Ötektoid üstü bir çelikte çevrim genellikle Ac1’in üzerinde, ancak Acm’nin altında seçilir; böylece her karbürün çözünmesi yerine belirli miktarda proötektoid sementit korunur. Kesin uygulama, kaliteye ve kesit boyutuna göre değişir.
Yavaş fırın soğutması sırasında östenit, denge koşullarına görece yakın biçimde dönüşür. Ötektoid altı bileşimlerde önce proötektoid ferrit, ardından perlit oluşur; ötektoid çelik esas olarak perlitte dönüşür; ötektoid üstü çelikte ise perlit ile birlikte proötektoid sementit meydana gelir. Ortaya çıkan yapı genellikle hava soğutmasıyla elde edilen yapıdan daha yumuşak ve daha kabadır. Daha kaba perlit, daha büyük lameller arası aralığa sahiptir; bu durum kesmeye ve deformasyona karşı direnci azaltırken dayanımı ve sertliği de düşürür.
Amaç çoğu zaman talaşlı imalat veya soğuk şekillendirme öncesinde yumuşatma sağlamaktır. Tam tavlama kesme kuvvetlerini azaltabilir, takım aşınmasını düşürebilir ve büyük bir dövme ya da döküm parçası boyunca sertliği daha homojen hâle getirebilir. Ayrıca homojen olmayan bir döküm yapısını veya aşırı ısınma sonucu oluşmuş önceki yapıyı daha öngörülebilir bir ferrit–perlit düzeniyle değiştirebilir. Ancak tüm kusurları kendiliğinden gidermez: sıcaklık ve bekletme süresi iyi kontrol edilmezse segregasyon, aşırı tane büyümesi, dekarbürizasyon ve karbür ağları kalabilir veya daha belirgin hâle gelebilir.
Kalın bir kesit sonucu karmaşıklaştırır. Yüzey, fırın sıcaklığını çekirdekten daha hızlı takip eder; çekirdek ise daha yavaş soğur ve farklı bir sıcaklıkta dönüşebilir. Bu nedenle fırın çevrimi doğru şekilde kaydedilmiş olsa bile dış kısım merkezden daha ince perlit içerebilir veya farklı ferrit oluşumu yaşayabilir. Sıcaklık ölçümü yalnızca fırın atmosferini değil, iş parçasını temsil etmelidir.
Küreselleştirme, özellikle sertleştirme öncesinde işlenmesi gereken yüksek karbonlu çelikler ve takım çelikleri için önemli olan başka bir yumuşatma çevrimidir. Ac1’in hemen altında uzun süre bekletme veya Ac1 üzerinden tekrarlı ısıtmanın ardından yavaş soğutma, sementitin ferritik matris içinde yuvarlak parçacıklar hâlinde oluşmasını teşvik eder. Küreselleştirilmiş karbürler, yüksek karbonlu çeliğin işlenmesini ince lamelli perlit yapısına kıyasla genellikle kolaylaştırır ve sonraki östenitleme için elverişli bir başlangıç durumu sağlar. Sementitin difüzyon yoluyla biçim değiştirmesi gerektiğinden çevrim uzun sürebilir; fırında kısa süreli bir bekletme aynı sonucu sağlayamaz.
İzotermal tavlama, olağan fırın soğutmasına kıyasla daha yakın kontrol olanağı sunar. Çelik, östenitleme aralığından perlit dönüşüm aralığında seçilmiş bir sıcaklığa soğutulur, dönüşüm büyük ölçüde tamamlanıncaya kadar bu sıcaklıkta bekletilir ve ardından oda sıcaklığına soğutulur. Bekletme, daha homojen bir yapı sağlayabilir ve bazı kalitelerde toplam çevrim süresini kısaltabilir; ancak kontrollü ekipman ve bileşime özgü bir dönüşüm programı gerektirir.
Proses tavlaması ve gerilim giderme
Proses tavlaması genellikle soğuk işlemden sonra düşük karbonlu veya düşük alaşımlı çeliğe uygulanan kritik altı bir işlemdir. Malzeme, östenit oluşturmadan yeniden kristalleşmeye izin verecek şekilde seçilen, çoğu zaman Ac1’in altındaki bir aralıkta ısıtılır; ardından bekletilir ve kontrollü bir hızla soğutulur. Haddeleme, çekme, bükme veya presleme ile oluşan uzamış ve bozulmuş tanelerin yerini, görece gerinimsiz yeni ferrit taneleri alır. Sertlik düşer, süneklik geri kazanılır ve çelik başka bir şekillendirme işlemine daha uygun hâle gelir.
Sıcaklık, yeniden kristalleşme için yeterince yüksek olmalı, ancak istenmeyen tane büyümesine yol açacak kadar yüksek olmamalıdır. Önceki redüksiyon önemlidir: yoğun soğuk işlem görmüş çelik daha fazla depolanmış enerji içerir ve hafif deformasyona uğramış malzemeye göre daha kolay yeniden kristalleşebilir. Karbon içeriği ve alaşım elementleri de yeniden kristalleşme kinetiğini etkiler. Düşük karbonlu bir sac için uygun olan çevrim, daha yüksek karbonlu veya alaşımlı bir kaliteye doğrudan uygulanamaz.
Gerilim giderme tavlaması farklı bir sorunu ele alır. Artık gerilmeler kaynak, talaşlı imalat, düzensiz soğuma, döküm, şekillendirme veya bölgesel ısıtmadan kaynaklanabilir. Kritik altı bir bekletme, matrisi bilinçli olarak dönüştürmeden gerilmeyi azaltmak üzere sınırlı difüzyona ve plastik uyuma izin verir. İşlem, sonraki talaşlı imalat sırasında deformasyonu azaltabilir ve çatlama ya da boyutsal hareket riskini düşürebilir; ancak artık gerilmelerin tamamen ve homojen biçimde ortadan kalkmasını sağlamaz. Keskin geometriler, kaynak kısıtlamaları, sıcaklık gradyanları ve eşit olmayan kesit kalınlıkları önemini korur.
Kaynak sonrasında gerilim giderme işlemi; kaynak metali, ısının etkilediği bölge, ana metal ve bileşen kısıtlamalarının dikkate alınmasını gerektirir. ISO 17663:2023, başlıca ferritik çelikler ile bunlarla ilişkili kaynaklı veya şekillendirilmiş bileşenler için, atölyelerde veya sahada, hava ya da kontrollü atmosferlerde gerçekleştirilen ısıl işlemlere yönelik kalite gereklerini belirtir. Bunun pratik açıdan önemi şudur: fırın kalibrasyonu, ısıl çiftlerin yerleştirilmesi, ısıtma ve soğutma hızları, destek koşulları ve kayıtlar, sonucu nominal sıcaklık kadar etkileyebilir.
Normalizasyon ve tane inceltme
Normalizasyon genellikle çeliğin östenit bölgesine kadar ısıtılmasını, dönüşüme hazır hâle gelmesi için bekletilmesini ve fırın içinde değil, durgun havada soğutulmasını ifade eder. Hava soğutması fırın soğutmasından daha hızlıdır; bu nedenle östenit daha düşük bir sıcaklıkta dönüşür ve birçok karbonlu ve düşük alaşımlı çelikte daha ince ferrit ve perlit oluşturur. Normalize edilmiş durum, yararlı sünekliği korurken genellikle tam tavlanmış duruma göre daha yüksek dayanım ve sertlik gösterir.
“İnceltme” sözcüğü nitelendirilmelidir. Normalizasyon; dövme, döküm, kaynak ısıl çevrimleri veya aşırı ısıtma sonucu oluşan kaba taneleri inceltebilir, ancak her türlü segregasyonu düzeltemez veya sürekli bir karbür ağını ortadan kaldıramaz. Tane incelmesi, ısıtma sırasında oluşan östenit tane boyutuna bağlıdır. Aşırı sıcaklık veya uzun bekletme süresi, hava soğutmasından önce östenit tanelerinin büyümesine yol açarak amaçlanan sonucu zayıflatabilir.
Karbon içeriği hem dönüşüm sıcaklığını hem de nihai faz oranlarını değiştirir. Karbonun artırılması, ötektoid bileşime kadar genellikle perlit oranını artırır ve normalizasyon sonrasındaki sertliği yükseltir. Düşük karbonlu bir kalite, görece az perlit içeren, ağırlıklı olarak ferritik bir yapı gösterebilir; orta karbonlu bir kalite daha fazla perlit ve daha yüksek dayanım geliştirir; ötektoid üstü bir kalite ise perlit ile proötektoid sementit oluşturabilir. Alaşım elementleri dönüşümü geciktirebilir ve ferrit–perlit dengesini değiştirebilir. Bu nedenle bazı çelikler, kesit inceyse veya soğutma hızı yeterince yüksekse hava soğutması sırasında bainit ya da başka ürünler oluşturabilir.
Kesit boyutu bu durumu tersine çevirir. İnce bir parça ısıyı hızla kaybeder ve daha ince bir yapıya normalize olabilirken, kalın bir kesitin çekirdeği yavaş soğur ve tavlanmış bir duruma yaklaşabilir. Geometri, fikstürlerle temas, fırının yüklenmesi ve hava hareketi de ilave değişkenlik yaratır. Bu nedenle normalizasyon, fırın dışında soğutulan herhangi bir çelik için kullanılan basit bir etiket değil, tanımlanmış bir soğutma uygulamasıdır. ISO 683-1:2016, normalize edilmiş durumlar da dâhil olmak üzere çeşitli ısıl işlem koşullarında tedarik edilen alaşımsız çelikleri tanır; ancak kabul edilebilir mikroyapı ve özellikleri yine belirtilen kalite ve teslimat koşulu belirler.
Su Verme, Sertleştirme ve Sertleşebilirlik
[5] Basic Principles and Design Guidelines for Heat Treatment. ASM International. ASM Handbook chapter, 2024.
Su verme, ısıtma sonrasında yalnızca hızlı soğutmadan ibaret değildir. Bu işlem, östenitleştirilmiş çeliği; perlit ve proötektoid ferrit gibi difüzyonlu dönüşümleri bastıracak kadar hızlı biçimde sıcaklık aralıklarından geçirmek ve aynı zamanda martenzit ya da önceden belirlenmiş başka bir sertleşmiş yapı oluşturmak üzere planlanmış bir uygulamadır. Sonuç; bileşime, östenit tane boyutuna, kesit geometrisine, sıcaklık homojenliğine, soğuma eğrisine ve dönüşüm sırasında oluşan gerilmelere bağlıdır. ASM Handbook Volume 4A; bu değişkenleri östenitleştirme, sertlik, sertleşebilirlik, su verme, temperleme, östemperleme, martemperleme ve yüzey sertleştirme ile birlikte ele alır (ASM International, 2024).
Su verme ve martenzitik dönüşüm
Su vermeden önce çelik, östenit oluşturan koşullara kadar ısıtılır. Hipoötektoid çeliklerde bu genellikle, ferrit ve perlitin östenit içinde yeterince çözünmesi için üst kritik sıcaklığın üzerine ısıtma anlamına gelir. Ötektoid çelikte perlitik karışımın östenite dönüşmesi gerekir; hiperötektoid çelikte ise uygulama, belirlenmiş sıcaklığa bağlı olarak bir miktar proötektoid sementiti koruyabilir. Bekletme süresi, kesitin uygun ve makul ölçüde homojen bir duruma ulaşmasını sağlamalıdır; ancak aşırı süre veya sıcaklık, östenit tanelerini büyütebilir, oksidasyonu artırabilir ve deformasyonu kötüleştirebilir.
Östenit, ferritten önemli ölçüde daha fazla karbon çözebilir. Yavaş veya orta hızda soğuma sırasında karbonun difüzyon için zamanı olur ve ferrit, sementit veya perlit oluşabilir. Hızlı soğuma bu süreyi ortadan kaldırır. Soğuma yolu, zaman-sıcaklık-dönüşüm diyagramındaki perlit ve beynit dönüşüm bölgelerinden kaçınırsa östenit, martenzit başlangıç sıcaklığına (Ms) ulaşır. Daha sonra karbonun aşırı doymuş hacim merkezli tetragonal yapıda hapsolmasıyla, martenzit difüzyonsuz bir kayma dönüşümü yoluyla oluşur. Soğuma sürdükçe martenzit-finiş sıcaklığına (Mf) yaklaşılana kadar ek martenzit oluşur.
Martenzit, bozunmuş kafes yapısı dislokasyon hareketine direnç gösterdiği için sertliği artırır. Karbon içeriği bu davranışı güçlü biçimde etkiler: çözünmüş karbonun daha yüksek olması, genel olarak su verilmiş martenzitin sertliğini artırır ve Ms ile Mf sıcaklıklarını düşürür. Bu nedenle bir çelik, özellikle karbon ve alaşım elementleri içeriği yüksek olduğunda veya kesit yeterince düşük bir sıcaklığa ulaşmadığında, oda sıcaklığına kadar soğutma sonrasında dönüşmemiş bir miktar östenit içerebilir. Kalıntı östenit daha sonra kullanım, talaşlı imalat, sıfır altı işlem veya temperleme sırasında dönüşebilir ve boyutları ile gerilmeleri değiştirebilir.
Büyük bir parçanın merkezi, yüzeyinden daha yavaş soğur. Bu fark, yüzey martenzitik hâle gelirken iç kısımda perlit veya beynit oluşmasına yol açabilir. Su verme aynı zamanda sıcaklık gradyanları oluşturur: yüzey önce büzülürken sıcak çekirdek bu büzülmeye karşı koyar. Dönüşüm şekil değiştirmesi, başka bir gerilme kaynağı oluşturur; çünkü östenitten martenzite dönüşüm hacim artışını içerir. Çatlama bunun en uç sonucudur; ancak deformasyon, artık gerilme ve boyut değişikliği daha yaygındır. Bu nedenle istenen yapı, yalnızca yüzey sertliği ölçümüne dayanılarak değil, kesitin tamamı boyunca değerlendirilmelidir.
Su vermeyi normal olarak temperleme izler. Temperleme, su verme gerilmelerini azaltır ve aşırı doymuş martenziti, kontrollü çökelme ve toparlanma reaksiyonları yoluyla temperlenmiş martenzite dönüştürür. Seçilen temperleme sıcaklığı ve süresi; sertlik, dayanım, tokluk ve boyutsal kararlılık arasındaki dengeyi belirler. Temperlenmeden bırakılan su verilmiş bir parça yüksek sertliğe sahip olabilir; ancak çatlamaya veya darbeye karşı direnci düşük olabilir.
Sertlik ve sertleşebilirlik arasındaki fark
Sertlik, yerel deformasyona karşı ölçülen dirençtir. Rockwell C, Vickers ve Brinell deneyleri; belirli bir deney konumunda, tanımlanmış bir yük, batıcı uç ve prosedür altında ne olduğunu bildirir. Bir yüzey sertliği değeri, parçanın ne kadar derinliğe kadar sertleştiğini, çekirdeğin martenzitik olup olmadığını veya sonucun su verme, sementasyon, indüksiyonla sertleştirme ya da başka bir işlemden kaynaklanıp kaynaklanmadığını göstermez.
Sertleşebilirlik farklı bir kavramdır. Belirlenmiş östenitleme ve su verme koşulları altında bir çelik kesitinin derinliği boyunca sertleşmiş bir yapı geliştirme yeteneğidir. Tek bir sertlik sayısını değil, dönüşüm tepkisini tanımlar. Tamamen martenzitik olduklarında iki çelik benzer maksimum yüzey sertliğine ulaşabilir; ancak bu sertliğin korunduğu derinlik büyük ölçüde farklı olabilir. Martenzitin maksimum sertliğini büyük ölçüde karbon belirler; manganez, krom, molibden ve nikel gibi alaşım elementleri ise genel olarak difüzyonlu dönüşümleri geciktirerek sertleşebilirliği artırır. Bor, östenit tane sınırlarında etkinliğini koruduğu durumlarda, çok küçük ve kontrollü ilavelerde güçlü bir etki gösterebilir.
Jominy uçtan su verme deneyi Östenitlenmiş bir numunenin bir ucunun suyla su verildiği ve sertleşebilirliği karakterize etmek amacıyla su verilen uçtan itibaren çeşitli mesafelerde sertliğin ölçüldüğü standartlaştırılmış deney.
Jominy uçtan su verme deneyi, sertleşebilirliği standartlaştırılmış bir numune boyunca elde edilen sertlik profili olarak ifade eder. Bir uca su püskürtülmesi, numune uzunluğu boyunca farklı soğuma hızları oluşturur. Sabit mesafelerde ölçülen sertlik, çeliğin bu deney koşulu altında ne kadar derinliğe kadar martenzit oluşturabildiğini gösterir. Eğri, her bileşen için doğrudan bir güvence değildir. Kalın bir dişli, ince bir levha ve karmaşık bir döküm parçası aynı çelik ergitmesinden üretilmiş olsa bile farklı termal geçmişlere sahiptir.
Kesit boyutu belirleyicidir; çünkü ısının iç kısımdan soğutma yüzeyine ulaşması gerekir. Küçük çaplı bir parça tümüyle hızlı soğuyabilirken ağır bir kesitte martenzit yalnızca dış bölgeye yakın kısımda oluşabilir. Geometri durumu daha da değiştirir: delikler, keskin köşeler, kama yuvaları, ince gövdeler ve ani kalınlık geçişleri ısı akışını ve gerilmeyi yoğunlaştırır. Östenit tane boyutu da sertleşebilirliği etkiler. Daha iri taneler, ferrit ve perlit için daha az çekirdeklenme bölgesi sağlar ve çoğu zaman bu dönüşümleri geciktirir; ancak aşırı tane büyümesi tokluğu azaltır ve deformasyon ya da çatlama riskini artırabilir.
Sertleşebilirlik, “herhangi bir su verme işleminden sonraki sertlik” ile karıştırılmamalıdır. Yüksek karbonlu bir çelik yüzeyde çok sert olabilir; ancak sertleşme derinliği sınırlı kalabilir. Buna karşılık orta karbonlu bir alaşımlı çelik, daha düşük maksimum martenzitik sertliğe sahip olsa da bu yapıyı büyük bir kesitin daha derinlerine kadar geliştirebilir. İşlem spesifikasyonunda çelik kalitesi, östenitleme sıcaklığı, bekletme koşulları, soğutucu, çalkalama, parça geometrisi ve kabul değerlendirmelerinin yapılacağı konumlar belirtilmelidir.
Soğutma ortamları ve şiddeti
Su verme şiddetini değiştiren değişkenler
- Ortam Su, tuzlu su, yağ, polimer, gaz veya kesintili bir yol farklı bir soğuma tepkisi sağlar.
- Karıştırma Akışkan hareketi buhar filmlerini parçalar ve yüzeydeki daha soğuk akışkanı yeniler.
- Koşul Sıcaklık, derişim, kirlenme, bozunma ve banyo hacmi soğumayı değiştirir.
- Geometri Köşeler, delikler, gövdeler ve kalın kesitler yerel soğuma farklılıkları oluşturur.
- Yönlenme Parçanın yerleşimi, akışkanın erişimini ve bunun sonucunda oluşan soğuma eğrisini değiştirir.
Su, salamura, yağ, polimer çözeltileri, gaz ve kesintili soğutma; birbirinin yerine kullanılabilecek tarifler değil, soğutma uygulaması sınıflarıdır. Performansları; sıcaklığa, konsantrasyona, çalkalamaya, kirlenmeye, banyo hacmine, parça yüklemesine ve yüzey durumuna bağlıdır. Aynı nominal soğutucunun bile farklı ekipmanlarda farklı soğuma eğrileri oluşturması mümkündür.
Su, genellikle yüksek sıcaklık aralığında güçlü bir soğutma sağlar; ancak buhar filmi oluşumu sıcak yüzeyi geçici olarak yalıtabilir. Buhar örtüsü çöktüğünde soğuma şiddetli ve düzensiz hâle gelebilir. Salamura, buhar filminin kalıcılığını azaltabilir ve daha agresif soğutma sağlayabilir; bu da deformasyon ve çatlama riskini artırır. Daha düşük şiddette bir su verme işlemi gerekli yapıyı sağlayabildiğinde, bu ortamlar karmaşık şekiller veya sertleşebilirliği yüksek çelikler için uygun olmayabilir.
Yağ, genellikle su veya salamuradan daha az şiddetli soğur ve termal şoku azaltabilir; ancak yağın türü, sıcaklığı, çalkalanması, oksidasyonu ve kirlenmesi davranışını değiştirir. Polimer çözeltileri geniş bir aralıkta özellik gösterir: soğutma şiddetini değiştirmek için konsantrasyon ve dolaşım ayarlanabilir; ancak konsantrasyondaki değişim işlemi etkilediğinden kontrol gereklidir. Basınçlı inert gaz da dâhil olmak üzere gazla su verme, daha temiz ve homojen bir soğutma sağlayabilir; ancak şiddeti büyük bir kesit veya sertleşebilirliği düşük bir kalite için yetersiz kalabilir.
Soğutma şiddeti yalnızca ortamın adıyla değil, soğutucu ile parça yüzeyi arasındaki ilişkiyle ilgilidir. Çalkalama, buhar filmlerini parçalar ve yüzeydeki daha soğuk akışkanı yeniler. Aşırı veya düzensiz çalkalama, homojen olmayan sertlik ve deformasyon oluşturabilir. Durumu kötü olan bir soğutucu su, bozunmuş polimer, çamur veya aşırı oksidasyon ürünleri içerebilir; bu durumda soğuma eğrisi onaylanmış işlemden sapar.
Kesintili soğutma, soğuma yolunu bilinçli olarak değiştirir. Martemperlemede parça, Ms sıcaklığının üzerinde veya yakınında bir sıcaklığa hızla soğutulur ve önemli ölçüde beynit ya da perlit oluşmasına izin vermeden sıcaklığın eşitlenmesi için yeterince bekletilir; ardından martenzit aralığı boyunca soğutulur. Bu işlem, yüzey ve çekirdek sıcaklıkları arasındaki farkı azaltır ve deformasyonu düşürebilir; ancak dönüşüm gerilmesini ortadan kaldırmaz. Östemperlemede ise östenitleştirilmiş çelik, beynitin izotermal olarak oluştuğu bir banyoya aktarılır ve böylece geleneksel martenzitik su verme gerektirmeden belirlenmiş bir sertleşmiş yapı elde edilir.
ASM’nin 2024 tarihli dönüşüm diyagramları ve artık gerilme kontrolü ele alışı, temel noktayı açıkça ortaya koyar: su verme işlemi, çeliğin sürekli soğuma davranışına ve parçanın termal geçmişine göre tasarlanmalıdır. ISO 683-1:2016; öncelikle su verme ve temperleme, östemperleme, alevle sertleştirme, indüksiyonla sertleştirme ve bazı normalize edilmiş koşullar için tasarlanan alaşımsız çelikleri kapsar. Kaynaklı veya şekillendirilmiş ferritik çelik bileşenler için ISO 17663:2023, ısıl işlemi atölyede veya sahada gerçekleştirilebilen, kalite kontrollü bir proses kapsamında ele alır. Bu standartların hiçbiri tek bir soğutma ortamını evrensel olarak uygun kabul etmez. Doğru seçim; sertlik değişimini, deformasyonu, artık gerilmeyi ve çatlamayı belirtilen sınırlar içinde tutarken gerekli yapı ve özellikleri oluşturan seçimdir.
Menevişleme ve Su Verilmiş Çeliğin Kontrolü
Su verilmiş martenzitin neden nadiren nihai durum olduğu
Su verme işlemi martenzit oluşturabilir; ancak martenzit, difüzyonun bastırılmasıyla meydana gelen bir durumdur ve çoğu mühendislik bileşeni için kararlı bir nihai yapı değildir. Su verme sırasında östenit, karbonun yeniden dağılması için çok az zamanın bulunduğu, aşırı doymuş ve çarpılmış hacim merkezli tetragonal bir yapıya dönüşür. Bunun sonucunda çok yüksek sertlik ve dayanım elde edilebilir; ancak aynı zamanda önemli ölçüde artık gerilme, düşük süneklik, düşük kırılma direnci ve boyutsal kararsızlık da ortaya çıkabilir.
Sorun yalnızca çeliğin “fazla sert” olması değildir. Bir bileşenin farklı bölgeleri farklı hızlarda soğur. Yüzey çekirdekten önce dönüşebilir; köşeler ve delikler ise yerel kısıtlamalar oluşturur. Isıl büzülme, dönüşüm şekil değiştirmesi, kalıntı östenit ve martenzit oluşumuna eşlik eden hacim değişimi bir araya gelerek çekme gerilmelerine, çarpılmaya veya su verme çatlaklarına neden olabilir. Büyük kesitli bir parça, tek ve homojen bir yapı yerine martenzit, beynit, perlit ve kalıntı östenit karışımı da içerebilir. Karbon miktarı, alaşım ilaveleri, sertleşebilirlik, kesit boyutu, su verme ortamı, karıştırma ve geometri bu sonucu etkiler.[6] Steel and Its Heat Treatment. Elsevier. Technical reference, 1984.
Menevişleme, su verilmiş çeliğin ilgili dönüşüm aralığının altındaki, genellikle yeni östenitin oluşacağı sıcaklığın altındaki bir sıcaklığa kontrollü olarak yeniden ısıtılmasıdır. Seçilen difüzyon ve çökelme reaksiyonlarının gerçekleşmesi için çelik yeterli süre boyunca bu sıcaklıkta tutulur ve ardından kontrollü koşullarda soğutulur. Bu işlem; sertlik, çekme dayanımı, tokluk, aşınma direnci ve boyutsal kararlılığı ayarlarken gevreklik ile artık gerilmeyi azaltır.
ASM International’ın 2024 tarihli ısıl işlem materyalinde açıkladığı üzere, çeliğin menevişlenmesi östenitleme, dönüşüm diyagramları, sertlik ve sertleşebilirlik, su verme, çarpılma ve artık gerilme kontrolüyle birlikte değerlendirilmelidir. Bu ilişki önemlidir. Menevişleme, uygun olmayan bir östenitleme uygulamasını veya kontrolsüz bir su verme işlemini düzeltemez; yalnızca önceki aşamaların oluşturduğu yapıyı değiştirir.
Menevişleme reaksiyonları ve özelliklerin dengelenmesi
Menevişleme, martenzit içinde hapsolmuş karbonun yeniden dağılmasıyla başlar. En erken aşamada karbon kısa mesafelerde hareket eder ve martenzitin tetragonal çarpılması azalırken geçiş karbürleri oluşturabilir. Matrisin aşırı doymuşluğu azalır ve su verme sonrası kafesle ilişkili gerilmelerin bir bölümü giderilir. Bu durum sertlikte sınırlı bir azalmaya yol açarken çatlamaya karşı direnci artırabilir.
Menevişlemenin ilerleyen aşamalarında geçiş yapıları yerlerini daha kararlı karbür düzenlerine bırakır. Sade karbonlu çeliklerde sementit başlıca karbür hâline gelir ve martenzitik yapı aşırı doymuşluğunu kaybederken ferritik bir matris içinde gelişir. Alaşımlı çeliklerde krom, molibden, vanadyum, tungsten veya diğer karbür oluşturucu elementler çökelme reaksiyonlarını değiştirebilir ve uygun ısıl geçmişlerde alaşım karbürleri oluşturabilir. Bu reaksiyonlar anlık değildir. Sıcaklık, hangi reaksiyonların mümkün olduğunu ve ne kadar hızlı ilerleyeceğini belirler; süre ise bu reaksiyonların ne ölçüde ilerleyeceğini belirler.
Bu nedenle özellikler arasındaki denge yalnızca nominal fırın ayarına değil, tüm zaman-sıcaklık geçmişine bağlıdır. Daha yüksek menevişleme sıcaklıkları genellikle karbonun yeniden dağılmasını ve karbürlerin kabalaşmasını hızlandırır; bu da sertlik ve dayanımda daha büyük bir azalmaya, ancak çoğu zaman tokluk ve süneklikte yararlı bir artışa neden olur. Daha düşük sıcaklıklar sertliğin daha büyük ölçüde korunmasını sağlarken gerilmeyi daha az giderir ve su verilmiş yapının kimyasal ve mekanik açıdan daha büyük bir bölümünü kararsız bırakır. Gerçek davranış; karbon düzeyine, alaşım içeriğine, önceki östenit tane boyutuna, martenzit morfolojisine, kalıntı östenite ve bileşenin boyutuna bağlıdır.
Kalıntı östenit özellikle dikkat gerektirir. Kalıntı östenit menevişleme sırasında veya daha sonraki kullanımda dönüşebilir ve hassas parçalarda kabul edilemeyecek bir boyutsal değişim oluşturabilir. Bu riski azaltmak üzere bir menevişleme programı tasarlanabilir; ancak sonuç çelik kalitesine, kalıntı östenit miktarına ve kararlılığına bağlıdır. Bazı bileşenlerde, çevrimler arasında soğutma yapılacak şekilde birden fazla menevişleme çevrimi gerekir; böylece yeni dönüşmüş bileşenler daha sonra bir menevişleme işlemine tabi tutulur. Tekrarlanan çevrimler, ilk çevrimin ilave dönüşümü ortaya çıkardığı veya tetiklediği durumlarda boyutsal kararlılığı da iyileştirebilir.
Sıcaklıkta bekletme süresi, yalnızca fırın göstergesinin ayar noktasına ulaşması için değil, yükün en soğuk veya en az ısınmış bölgesinin de yeterli sıcaklığa ulaşması için yeterli olmalıdır. Kalın kesitlerde, sıkı şekilde istiflenmiş yüklerde ve kütleleri arasında büyük fark bulunan parçalarda sıcaklık gradyanları oluşabilir. Bu nedenle ısıtma homojenliği metalurjik bir değişkendir. İstenen sıcaklığa erken ulaşan bir yüzey, çekirdek hâlâ bu sıcaklığa yaklaşırken aşırı menevişlenebilir. Fırın kalibrasyonu, yük düzeni, parçalar arasındaki mesafe, atmosfer kontrolü ve temsili bölgelerde izleme; özellikle dayanım veya boyutsal toleranslar belirtilmişse, işlemin bir parçasıdır.
Denge ve dönüşüm davranışı arasındaki ayrım burada da yararlılığını korur. Demir–demir karbür diyagramı denge faz ilişkilerini gösterirken, menevişleme sonlu bir ısıl çevrim sırasında gerçekleşen kinetik reaksiyonlara bağlıdır. ASM’nin 2024 tarihli çelik ısıl işlemi açıklaması, bu denge kavramlarını zaman-sıcaklık-dönüşüm ve sürekli ısıtma veya sürekli soğutma davranışından ayrı ele alır. Menevişleme de başka bir kinetik süreçtir: Aynı nominal sıcaklığa ulaşan iki program, ısıtma hızları, bekletme süreleri, soğutma hızları veya önceki su verme koşulları farklıysa farklı yapılar oluşturabilir.
ISO 683-1:2016, diğer koşulların yanı sıra öncelikle su verme ve menevişleme amacıyla kullanılan alaşımsız çelikler için teknik teslim şartlarını ele alır. Kaynaklı veya şekillendirilmiş ferritik çelik bileşenler için ISO 17663:2023, atölyelerde veya sahada, hava ya da kontrollü atmosferlerde gerçekleştirilen çalışmaları kapsayan bir kalite kontrol çerçevesi içinde ısıl işleme yer verir. Bu standartların hiçbiri tek bir menevişleme çevrimini her kalite veya geometri için uygun kılmaz. Belirtilen çelik, ürün biçimi, kesit boyutu ve gerekli özellikler yine de işlemi belirler.
Meneviş gevrekliği ve sıcaklık kontrolü
Meneviş gevrekliği, tesadüfi bir sertlik kaybı değil, bilinen bir hasar mekanizmasıdır. Steel and Its Heat Treatment (Elsevier, 1984) adlı teknik kaynak, meneviş gevrekliğini çelik ısıl işlemlerinin temel konuları arasında tanımlar. Hassas alaşımlı çeliklerde gevrekleşme, özellikle safsızlık elementlerinin önceki östenit tane sınırlarında segregasyona uğradığı belirli menevişleme ve soğutma geçmişlerinden sonra gelişebilir. Fosfor, kalay, antimon ve arsenik bu mekanizmayla yaygın olarak ilişkilendirilirken, alaşım bileşimi ve önceki işlemler duyarlılığı etkiler.
Tehlike, geleneksel çekme özelliklerinde buna orantılı bir değişim olmaksızın darbe tokluğunun azalmasıdır. Bir parça görünüşte kabul edilebilir sertliğini korurken darbe altında veya daha düşük kullanım sıcaklıklarında taneler arası kırılmaya daha yatkın hâle gelebilir. Sıcaklık aralığı ve hasarın şiddeti evrensel değerler değildir; bunlar çeliğin kimyasına, segregasyona, östenit tane yapısına, bekletme süresine ve soğutma uygulamasına bağlıdır. Bu nedenle kalite ve spesifikasyondan bağımsız bir talimat yanıltıcı olabilir.
Kontrol; daha az hassas bir bileşimin seçilmesini, zararlı artık elementlerin sınırlandırılmasını, uygun olmayan maruziyetten kaçınılmasını ve menevişleme sonrasında belirtilen soğutma uygulamasının gerçekleştirilmesini içerebilir. Bazı alaşımlı çeliklerde menevişlemeden sonra hassas bölgeden hızlı soğutma gerekir; diğerlerinde ise geçerli spesifikasyon farklı bir işlem veya darbe tokluğunun doğrulanmasını şart koşabilir. Doğru yaklaşım; malzeme standardı, bileşenin işlevi ve deney gereklilikleri tarafından belirlenir.
Sıcaklık ölçümü yalnızca fırın atmosferini değil, çeliği temsil etmelidir. Termokupl yerleşimi, fırın homojenlik araştırmaları, yük boyutu ve transfer süresinin tümü gerçek çevrimi etkiler. Kayıtlı ayar noktası doğru görünse bile gecikmiş bir transfer veya homojen olmayan soğutma, karbür çökelmesini ve gevrekleşme riskini değiştirebilir. Bu nedenle menevişleme bir kontrol problemidir: Bileşim mümkün reaksiyonları belirler, su verme başlangıç yapısını oluşturur ve sonraki zaman-sıcaklık yolu sertlik, tokluk, gerilme giderme ve kararlılık arasındaki dengeyi belirler.
Austemperleme ve Martemperleme
| İşlem | Bekletme konumu | Amaçlanan dönüşüm | Başlıca yarar |
|---|---|---|---|
| İzotermal bainit oluşturma | Ms'nin üzerinde ve perlit aralığının altında | Bainit | Kontrollü bainitik yapı ve potansiyel olarak daha düşük çarpılma |
| Martemperleme | Ms civarında veya hemen üzerinde | Sonraki soğutma sırasında martenzit | Martenzit oluşmadan önce yüzey ile çekirdek arasındaki sıcaklık farkının azaltılması |
| Doğrudan su verme | Eşitleme bekletmesi olmadan dönüşüm aralığı boyunca | Soğutmanın yeterli olduğu yerlerde genellikle martenzit | Basit yol, ancak daha yüksek ısıl gradyan riski |
Austemperleme ve martemperleme, doğrudan su verme ve ardından temperlemeye uygulanan kontrollü alternatiflerdir. Bunların hiçbiri yalnızca farklı bir banyo seçimi değildir. Her biri östenite farklı bir zaman–sıcaklık yolu uygular ve sonuç; çeliğin perlit oluşumundan kaçınıp kaçınamamasına, gerekli dönüşüm aralığına ulaşıp ulaşamamasına ve kesit boyunca yeterince homojen kalıp kalamamasına bağlıdır. Karbon içeriği, alaşım ilaveleri, başlangıç östenit tane boyutu, geometri ve banyo kapasitesi bu sonucu etkiler.
Bu ayrım temel öneme sahiptir. Austemperlemenin amacı, parça oda sıcaklığına soğutulmadan önce östeniti izotermal olarak beynite dönüştürmektir. Martemperleme ise su verme işlemini martensit başlangıç sıcaklığı yakınında kesintiye uğratır; martensit oluşmadan önce sıcaklık farklarının azalmasına izin verir. Martensitik dönüşüm daha sonra ilave soğutma sırasında gerçekleşir ve bunu temperleme izler. ASM International tarafından 2024’te yayımlanan ASM Handbook Volume 4A, her iki işlemi de östenitleme, sertleşebilirlik, su verme, temperleme ve artık gerilme kontrolüne ilişkin daha geniş çalışma kapsamında ayrı işlemler olarak ele alır.
İzotermal dönüşüm yolları
Austemperleme için çelik, östenit oluşturmak üzere önce kritik aralığının üzerine ısıtılır. Daha sonra martensit başlangıç sıcaklığının, , üzerinde, ancak perlit dönüşüm aralığının altında tutulan bir banyoya hızla aktarılır. Banyo sıcaklığı genellikle yaklaşık 250 ile 400 °C arasında seçilir; ancak kullanılabilir aralık, çelik kalitesine ve gerekli beynit morfolojisine bağlı olarak önemli ölçüde değişir. Parça, östenitin amaçlanan oranı beynite dönüşene kadar bu sıcaklıkta tutulur ve ardından ortam sıcaklığına soğutulur.
Bu yöntem, perlit bölgesinden doğrudan geçişi önler ve dönüşüm tamamlandığında son soğutma sırasında yeni martensit oluşmasını engeller. Beynit; dönüşümün yer değiştirmeli bileşeniyle oluşan ferritik bölgeler ile sıcaklığa, bileşime ve yapıya uygulanan terminolojiye bağlı olarak karbonca zengin kalıntı östenit veya karbürden oluşur. Üst beynit genellikle daha yüksek austemperleme sıcaklıklarında oluşur; alt beynit ise daha düşük sıcaklıklarda meydana gelir ve çoğunlukla daha ince ferrit ile daha ince dağılmış karbür içerir.
Bir TTT diyagramı işlemi basit gösterir: burun bölgesini geç, beynit alanına gir, dönüşüm tamamlanana kadar beklet ve soğut. Gerçek üretim koşulları ise daha az toleranslıdır. Gerekli aktarım süresi, perlit oluşumu başlamadan önce mevcut süreden kısa olmalıdır; aynı zamanda banyo, tüm kesiti yaklaşık olarak homojen bir sıcaklığa getirecek kadar hızlı ısı çekmelidir. Kalın bir dişli dişi, yay veya rulman parçasının yüzeyi dönüşmeye başlamışken çekirdeği hâlâ banyo sıcaklığına doğru soğuyor olabilir. Çekirdek aynı yolu tamamlamazsa nihai yapı karma hâle gelir.
Bu nedenle austemperleme, sertleşebilirliğe ve kesit boyutuna büyük ölçüde bağlıdır. Manganez, krom, molibden ve nikel gibi alaşım elementleri genellikle difüzyonla gerçekleşen dönüşümleri geciktirerek perlit ve beynit reaksiyonlarını daha uzun sürelere taşır; ancak aynı zamanda ’yi, beynit kinetiğini, kalıntı östenitin kararlılığını ve gerekli banyo sıcaklığını da değiştirir. Düşük karbonlu bir çelik, daha yüksek karbonlu austemperlenmiş bir çelik kalitesinden beklenen dayanımı geliştiremeyebilir; buna karşılık aşırı karbon veya alaşım içeriği dönüşüm süresini uzatabilir ya da soğutma sonrasında kalıntı östenit bırakabilir.
Martemperleme de östenitlemeyle başlar, ancak amacı farklıdır. Östenitlenmiş parça, genellikle sabit ve evrensel bir sıcaklık yerine belirli çelik kalitesine göre seçilen bir aralıkta, ’nin hemen üzerinde tutulan bir banyoya su verilir. Yüzeyin ve çekirdeğin benzer bir sıcaklığa yaklaşması için yeterince uzun süre tutulur; ancak önemli miktarda beynit veya perlit oluşmasına izin verecek kadar uzun tutulmaz. Daha sonra parça, genellikle havada veya başka bir kontrollü ortamda martensit aralığından geçirilerek soğutulur ve temperlenir.
Banyo sıcaklığı dengeler; normal olarak izotermal dönüşümü tamamlamaz. Martensit bundan sonra bir sıcaklık aralığı boyunca oluşur; dolayısıyla martemperleme martensitik bir sertleştirme yöntemi olmayı sürdürür. Sonraki temperleme işlemi gevrekliği azaltır ve sertlik, tokluk ve boyutsal kararlılığı ayarlar. Bu temperleme adımının atlanması, özellikle daha yüksek karbonlu çeliklerde yüksek artık gerilmeye ve kabul edilemez çatlama riskine yol açabilir.
Çarpılma ve çatlama hususları
Doğrudan su verme iki temel gerilme kaynağı oluşturur. Yüzey, iç kısımdan önce soğuyup büzüldüğü için ısıl gerilme gelişir. Östenit, farklı özgül hacimlere sahip ürünlere dönüştüğü için, özellikle martensit kesit boyunca farklı zamanlarda oluştuğunda dönüşüm gerilmesi meydana gelir. Geometri her iki etkiyi de büyütür: keskin köşeler, ağır göbeklere bağlanan ince gövdeler, kama yuvaları, delikler ve ani kesit değişimleri şekil değiştirmeyi yoğunlaştırır.
Austemperleme, beynit gelişmeden önce parçanın nispeten homojen bir banyo sıcaklığına getirilmesi sayesinde aktarım sonrasındaki ısıl gradyanı azaltır. Beynitik dönüşüm de martensite yönelik şiddetli, yüzeyden başlayan bir su vermeye kıyasla daha sınırlı ve kontrollü bir aralıkta gerçekleşir. Bunun sonucunda çarpılma ve çatlama azalabilir; ancak tamamen ortadan kalkmaz. Düzensiz karıştırma, gecikmiş aktarım, banyo sıcaklığındaki değişimler veya dönüşümün tamamlanmaması, farklı bölgelerde farklı yapıların oluşmasına neden olabilir. Beynit, kalıntı östenit, martensit ve perlit bir arada bulunabilir; bunların her biri farklı bir boyutsal ve gerilme geçmişi taşır.
Martemperleme, hızlı soğutmayı martensitik dönüşümden ayırarak aynı sorunu ele alır. geçilmeden önce sıcaklığın dengelenmesi, martensitin büyük hacim değişimi başladığında yüzey ile çekirdek arasındaki farkı azaltır. İşlem, özellikle karmaşık şekillerde, doğrudan su vermeye kıyasla su verme çatlamasını ve boyutsal değişimi azaltabilir. Bununla birlikte tüm çarpılmaları önleyemez; çünkü martensit yine oluşur ve dönüşümü tamamen homojen değildir. Önceki soğuk şekillendirme, homojen olmayan östenit, dekarbürizasyon, dövmeden kaynaklanan artık gerilme ve asimetrik geometri etkin nedenler olmaya devam eder.
İşlem kontrolü, fırın ayar sıcaklığından daha fazlasını kapsamalıdır. Östenitleme sıcaklığı ve bekletme süresi tane büyümesini ve karbon dağılımını belirler. Aktarım süresi, parçanın perlit veya istenmeyen yüzey dönüşümü başlamadan önce amaçlanan banyoya ulaşıp ulaşmadığını belirler. Banyo sıcaklığı, dolaşım, kirlenme, yük yoğunluğu ve tuz veya yağın durumu ısı çekimini etkiler. Sıcaklık sensörleri yalnızca fırını veya banyoyu değil, iş parçasını temsil etmelidir. ISO 17663:2023, ferritik çelikler ile bunlarla ilgili kaynaklı veya şekillendirilmiş bileşenlerin atölye ve saha çalışmalarını da kapsayacak şekilde, hava ortamında veya kontrollü atmosferlerde ısıl işlem için kalite gereklilikleri ortaya koyar; prosedür kontrolüne verdiği önem, artık gerilmenin ve boyutsal doğruluğun önem taşıdığı durumlarla doğrudan ilgilidir.
Beynitik veya kesintili su verme yapılarının önem taşıdığı durumlar
Austemperleme; mümkün olan en yüksek su verilmiş durum sertliğine ulaşmaktan ziyade belirli bir dayanım, tokluk, yorulma performansı, aşınma direnci ve boyutsal kontrol bileşiminin daha önemli olduğu durumlarda değerlendirilir. Austemperlenmiş küresel grafitli dökme demir ayrı bir malzeme sistemidir; ancak çeliklerde bu yöntem, çelik kalitesi ve kesit tam bir beynitik dönüşüme izin verdiğinde uygun yaylara, dişlilere, pimlere, klipslere ve aşınma parçalarına uygulanabilir. Hedef yapı kesin olarak belirtilmelidir. Yalnızca “beynit” ifadesi, üst veya alt beyniti, kalıntı östenit içeriğini, karbür durumunu veya sertliği tanımlamaz.
Martemperleme, martensitik bir yapı gerektiğinde, ancak doğrudan su verme işleminin kabul edilemez çarpılma veya çatlama oluşturduğu durumlarda daha uygundur. Kesit kalınlığına ve sertleşebilirliğe özellikle bağlıdır: büyük bir kesit çekirdeğinde çok yavaş soğuyabilir ve martensitik yol oluşturulmadan önce perlit veya beynit oluşmasına izin verebilir. Küçük bir kesit ise o kadar hızlı soğuyabilir ki sıcaklık dengelemesinin avantajı sınırlı kalır. Ayrıca banyonun yük altında sıcaklığını koruyabilmesi için yeterli kapasiteye ve dolaşıma sahip olması gerekir.
Her iki işlem de evrensel olarak uygun değildir. Yöntemin uygulanabilir olup olmadığını genel bir demir–karbon diyagramı değil, tam olarak kullanılan çeliğe ait TTT ve CCT diyagramları belirler. ASTM International; ferrit, östenit, sementit, perlit, martensit ve beyniti çelik ısıl işlemindeki temel fazlar olarak tanımlar; ASM’nin 2024 tarihli dönüşüm diyagramları açıklaması ise bu fazları zaman ve soğuma hızıyla ilişkilendirir. ISO 683-1:2016, öncelikle su verme ve temperleme, austemperleme, alevle sertleştirme, indüksiyonla sertleştirme ve belirli normalize edilmiş koşullar için amaçlanan alaşımsız çelikleri açıkça kapsar; ancak bu standarda göre yapılan sınıflandırma, gerçek bileşen için kinetiğin, ekipman sınırlarının ve muayene gerekliliklerinin doğrulanması ihtiyacını ortadan kaldırmaz.
Yüzey Sertleştirme ve Tabaka Özelliklerinin Tasarımı
Yüzey sertleştirme, bir çelik parçanın dış kısmını yalnızca “sert” hâle getirme yöntemi değildir. Aynı bileşenin farklı bölgelerine farklı özellikler kazandırmanın bir yoludur. Yüzey, yüksek karbonlu martensite veya başka bir sert yapıya dönüştürülebilirken çekirdek daha tok, daha yumuşak ya da önceden temperlenmiş durumda kalabilir. Bu nedenle tasarım hedefi, tek bir sertlik sayısı değil, kesit boyunca uzanan bir özellik profilidir.
ASM Handbook Volume 4A, alevle sertleştirme ve indüksiyonla sertleştirmeyi daha geniş çelik yüzey sertleştirme işlemleri grubu içinde ele alır. ISO 683-1:2016 da esas olarak su verme ve temperleme, austemperleme, alevle sertleştirme, indüksiyonla sertleştirme ve bazı durumlarda normalize edilmiş koşullar için tasarlanmış çelikleri tanımlar. Bu işlemler, geleneksel sertleştirmeyle aynı metalürjik sıraya dayanır: seçilen bölge östenit aralığına ısıtılır, gerekli dönüşümün gerçekleşmesi için yeterince uzun süre bu aralıkta tutulur ve ferrite, pearlite veya bainite oluşumunu engelleyecek kadar hızlı soğutulur. Sonuç; bileşime, başlangıç yapısına, sıcaklık geçmişine ve soğutma koşullarına bağlıdır.
Alevle ve indüksiyonla sertleştirme
Alevle sertleştirmede yüzey, yakıt gazı aleviyle yerel olarak ısıtılır ve ardından su, polimer çözeltisi veya kontrollü başka bir ortamla su verilir. Alev; düz bir yüzey, diş, muylu, ray, kam veya başka bir şekilli bölge üzerinde hareket ettirilebilir. Isıtma modeli; brülör tasarımı, alev ile yüzey arasındaki mesafe, gaz debisi, ilerleme hızı, parçanın geometrisi ve çeliğin ısıl iletkenliği tarafından belirlenir. Daha yavaş tarama veya daha yüksek ısı girdisi genellikle östenitleştirilmiş derinliği artırır; ancak aşırı ısı girdisi tane irileşmesine, ergimeye, dekarbürizasyona veya aşırı deformasyona yol açabilir.
İndüksiyonla sertleştirmede ısı, alternatif bir elektromanyetik alan aracılığıyla oluşturulur. Yüzeye yakın bölgede indüklenen elektrik akımı ısınmaya neden olur ve ısı dağılımı büyük ölçüde frekans tarafından kontrol edilir. Daha yüksek frekans, ısınmayı yüzeye daha yakın bir bölgede yoğunlaştırır; daha düşük frekans ise elektromanyetik nüfuziyetin ve ısıl difüzyonun daha büyük bir derinliğe ulaşmasını sağlar. Bununla birlikte, yalnızca frekans tabaka derinliğini belirlemez. Güç, bobin ile parça arasındaki kuplaj, ısıtma süresi, tarama hızı, bobin şekli, akım dağılımı ve su verme gecikmesi sıcaklık alanını değiştirir. Örneğin diş şeklindeki bir parça, uçlar, dipler, omuzlar ve ince kesitler ısıyı farklı hızlarda kaybettiği için eşit olmayan şekilde ısınabilir.
Isıtma modeli geometriye zorla uydurulmak yerine geometri temel alınarak tasarlanmalıdır. Keskin bir köşe, ısının difüze olabileceği hacim daha küçük olduğundan, bitişiğindeki geniş bir yüzeyden daha sıcak hâle gelebilir. Bir delik veya iç çap nispeten soğuk kalırken dış çap östenitleştirilebilir. Kesintili tarama, üst üste binen indüksiyon geçişleri veya kesit değişimlerinin ani olması, farklı sertlik ve artık gerilme değerlerine sahip bantlar oluşturabilir. Bu nedenle sıcaklık ölçümü zordur: optik pirometre, en sıcak kenarı temsil etmeyen bir yüzey noktasını okuyabilir; termokupl ise yerel ısıtma modelini bozabilir.
Başlangıçtaki mikroyapı, östenitleştirme için başlangıç koşullarını belirler. İnce pearlite, temperlenmiş martensite, ferrite-karbür karışımları ve küreselleştirilmiş cementite aynı hızlarda çözünmez. Karbür boyutu ve dağılımı, östenite için mevcut karbon miktarını etkilerken alaşım elementleri dönüşüm kinetiğini ve sertleşebilirliği etkiler. C45 veya SAE 1045 gibi orta karbonlu bir çelikte elde edilebilecek martensitik tabaka, esas olarak karbon içeriği ve soğuma hızı tarafından belirlenir. 42CrMo4 gibi bir alaşımlı çelikte — bu tanımlamanın geçerli olduğu durumlarda ASTM A29 kalite 4140’a karşılık gelir — alaşım elementleri difüzyon kontrollü dönüşümleri geciktirerek daha büyük soğuma derinliklerinde martensite oluşumunu destekleyebilir. Kalite tanımı, gerçek kimyasal bileşimin ve kesit davranışının doğrulanması gereğini ortadan kaldırmaz.

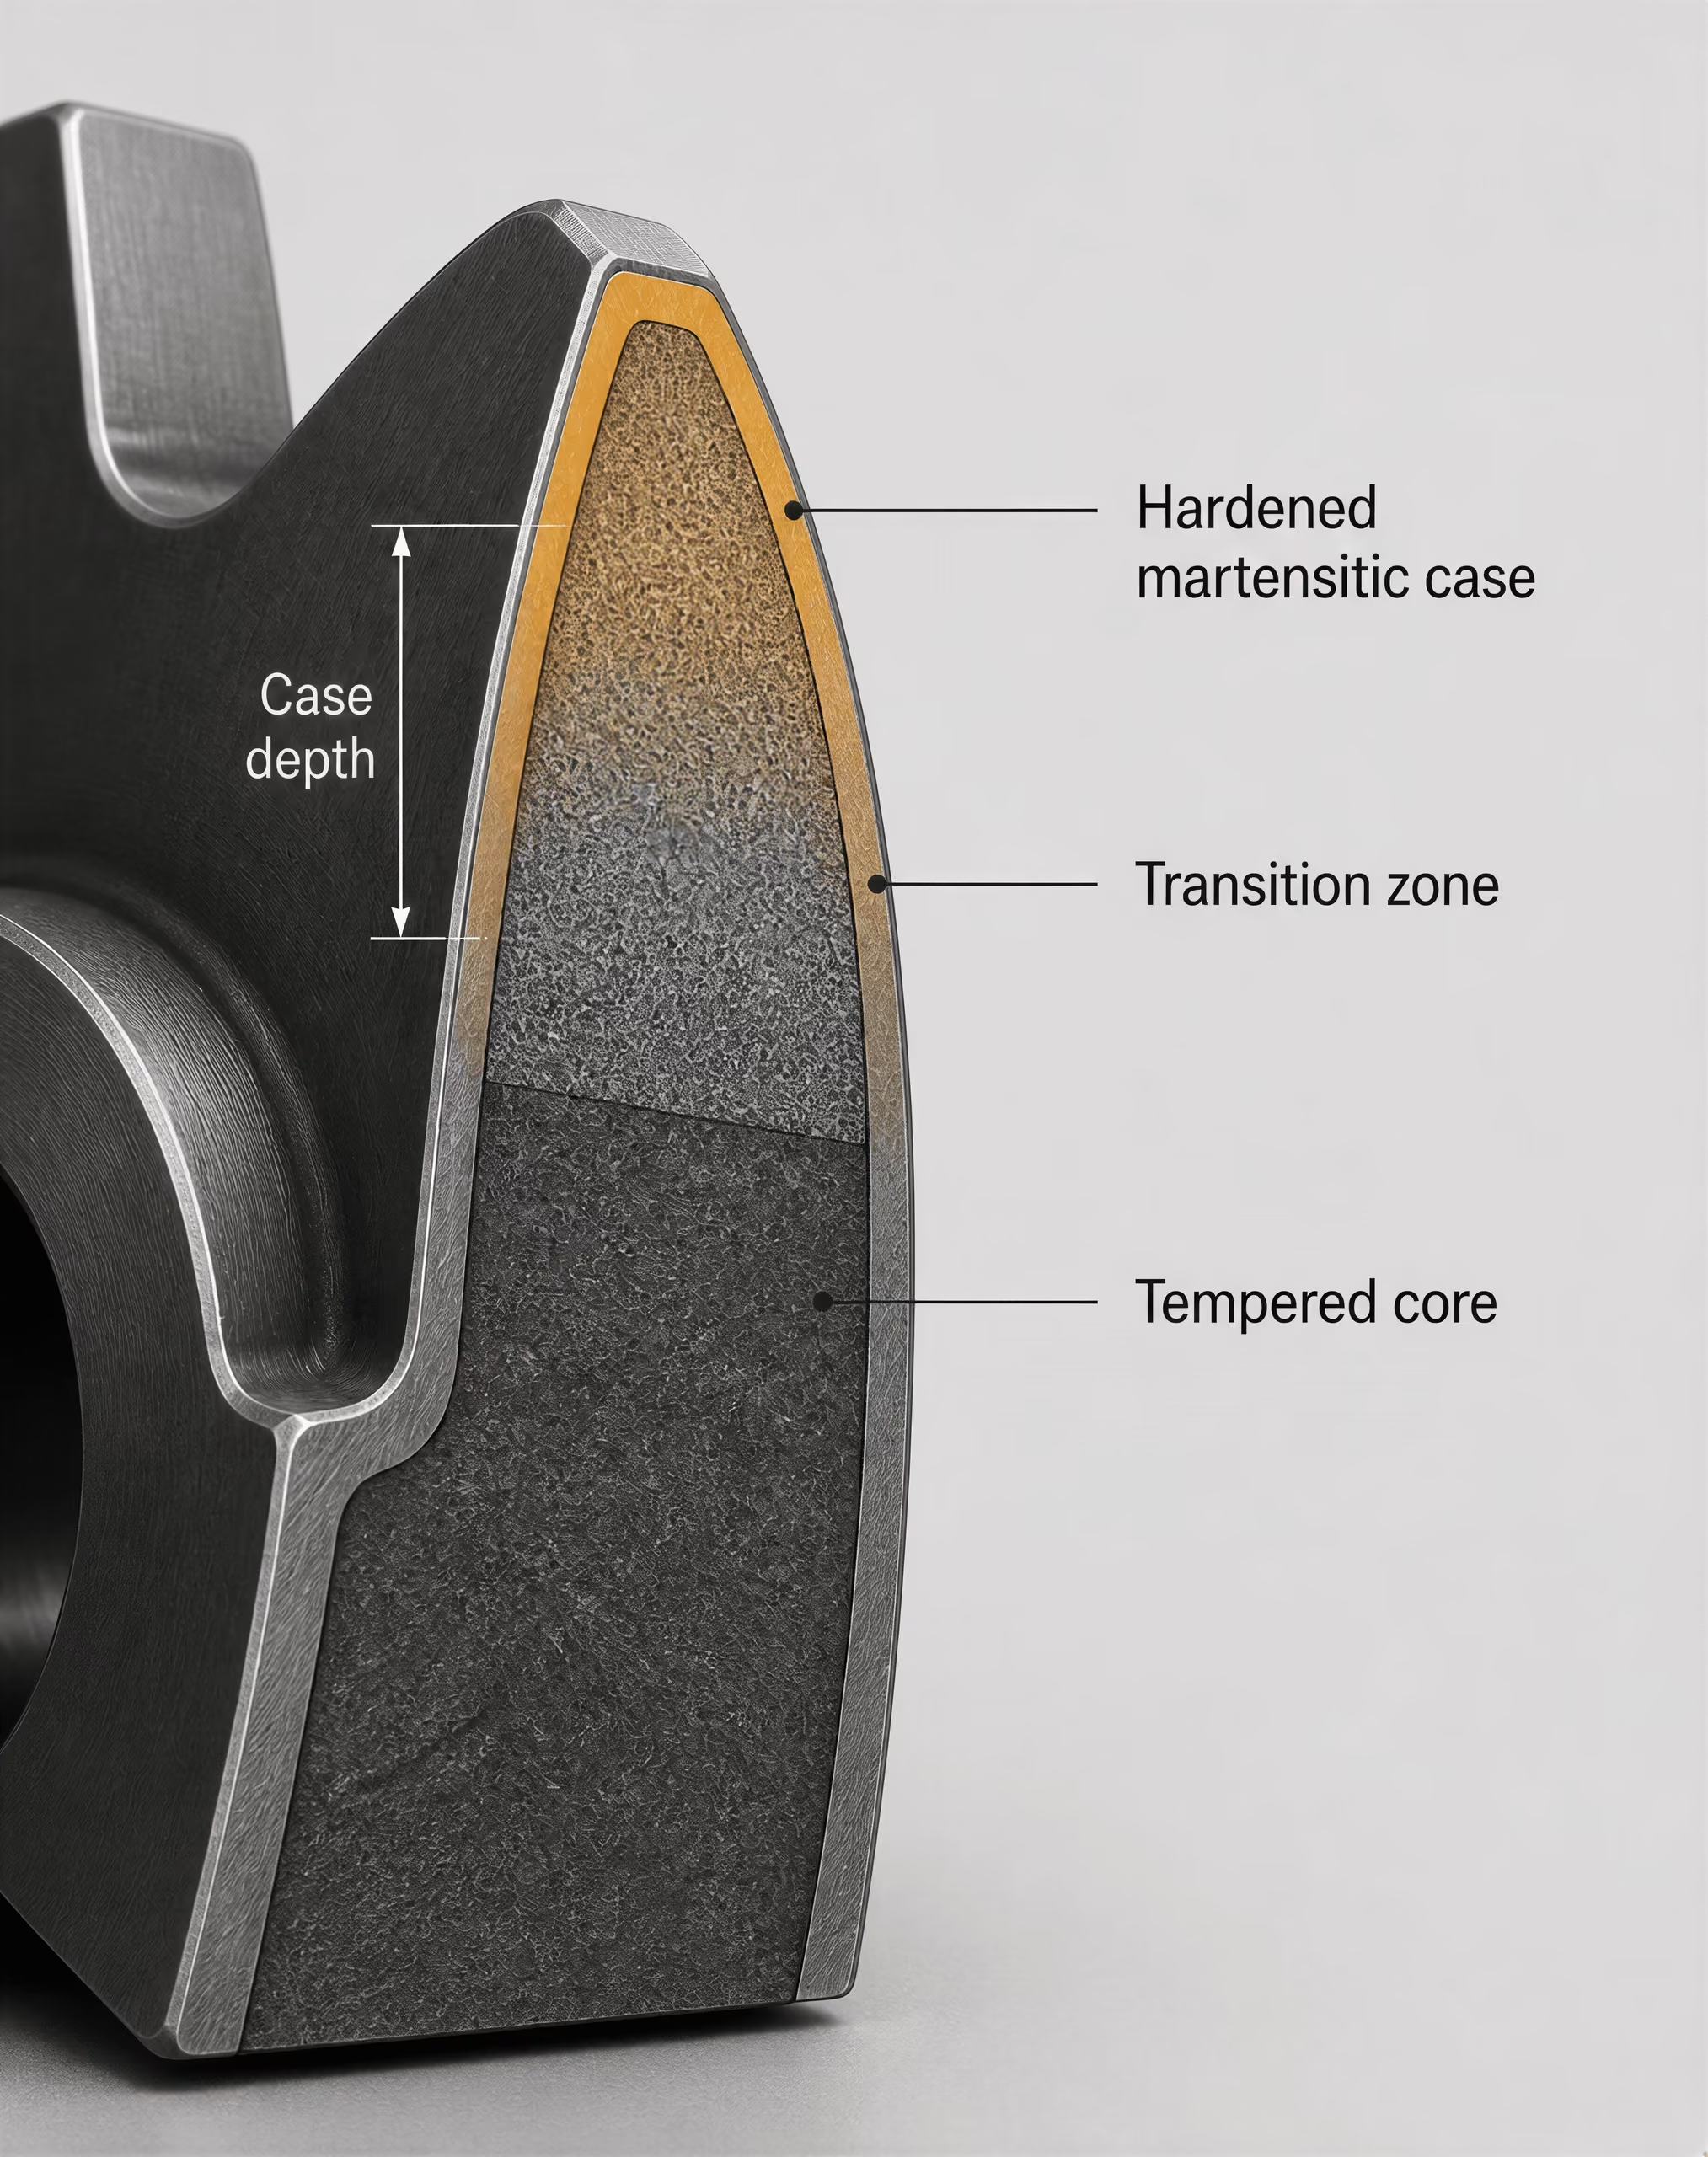
Yüzey ve çekirdek özellikleri
Sertleştirilmiş tabaka, uzaysal bir profil olarak tanımlanmalıdır. Yüzey sertliği ilk ölçüm noktasını tanımlar; ancak sertleştirilmiş yapının ne kadar derine uzandığını göstermez. Tabaka derinliği; metalografik bir sınır, kritik bir sertlik değeri veya etkin tabaka derinliği gibi bir mühendislik kriteri ile tanımlanabilir. Bu tanımlar birbirinin yerine kullanılamaz. 60 HRC’lik bir yüzey ölçümü; sığ bir tabakayla, kademeli bir geçişle veya yüzeyin kısa bir mesafe altında sertliğin keskin biçimde düşmesiyle birlikte bulunabilir.
Çekirdeğin durumu da aynı ölçüde önemlidir. Bir parça; tok, temperlenmiş martensitik bir çekirdek, normalize edilmiş ferrite-pearlite çekirdeği veya çatlamadan şekil değiştirmeyi absorbe edebilen daha yumuşak bir yapı gerektirebilir. Zaten yüksek dayanımlı bir çekirdek mevcutsa, yerel ısıtma komşu bölgeleri temperlememeli veya aşırı ısıtmamalıdır. Çekirdeğin sertleşebilirliği düşükse su verme, nispeten yumuşak bir iç kısım üzerinde sert bir kabuk oluşturabilir. Bu durum temas yorulması açısından kabul edilebilir olabilir; ancak eğilme dayanımı tüm kesite bağlı olan bir parça için kabul edilebilir olmayabilir.
Geçiş bölgesine özel önem verilmelidir. Bu bölge, tam dönüşüm için yetersiz östenitleştirme sıcaklıklarına maruz kalmış veya tamamen martensitik yapı oluşturamayacak kadar yavaş soğumuş malzemeyi içerir. Sertlik gradyanı, tabaka ile çekirdek arasındaki şekil değiştirme uyumluluğunu kontrol eder. Dik bir gradyan gerilmeyi yoğunlaştırabilir; geniş bir gradyan ise en yüksek gerilmeyi azaltabilir, ancak derinlikte daha düşük aşınma direnci sağlayabilir. Sertleştirme sonrasında temperleme, gevrekliği azaltabilir ve özellik profilini kararlı hâle getirebilir; bununla birlikte sertliği de düşürür. Seçilen çevrim; temperleme tepkisini, kalıntı östeniti, karbür çökelmesini ve boyutsal değişimi hesaba katmalıdır.
Bu nedenle yüzey sertliği, etkin tabaka derinliği, geçiş bölgesinin şekli, artık gerilme ve deformasyon birlikte değerlendirilmelidir. Yüzeydeki yüksek basma artık gerilmesi, eğilme yorulmasına karşı direnci artırabilirken çekme gerilmesi çatlak başlangıcını teşvik edebilir. Gerilmenin işareti ve büyüklüğü; martensitik dönüşüm şekil değiştirmesine, ısıl büzülmeye, kesit geometrisine, kısıtlamalara ve su verme zamanlamasına bağlıdır. Yalnızca sertlik testi bu gerilme durumunu ortaya koyamaz.
Isıl gradyanlar ve kendi kendine soğuma
Yerel sertleştirme, ısıtılan tabaka ile daha soğuk iç kısmın farklı ısıl yollar izlemesi sayesinde çalışır. Isıtma sırasında yüzey genleşirken çekirdek bu genleşmeyi sınırlar. Soğuma sırasında yüzey önce büzülür ve çekirdek hâlâ sıcakken martensite dönüşebilir. Martensite oluşumu dönüşüm kaynaklı ek bir genleşme meydana getirir. Birbiriyle yarışan bu ısıl ve dönüşümsel şekil değiştirmeler artık gerilme oluşturabilir ve eğilmeye, ovaliteye, salgıya veya çatlamaya yol açabilir.
Kendi kendine soğuma, parçanın ısıtılmamış kütlesinin östenitleştirilmiş tabakadan ısıyı ayrı bir dış su verme işlemi olmadan martensite oluşmasına yetecek kadar hızlı çekmesi veya bu iç ısı yutağının yüzeydeki su vermeye önemli ölçüde yardımcı olması durumunda meydana gelir. Bu etki, soğuk çekirdekli ve ısıl iletkenliği yüksek kalın kesitlerde en güçlüdür. İnce kesitler, dar çıkıntılar ve önceden ısınmış parçalar daha zayıf biçimde kendi kendine soğur. Kendi kendine soğuma tek başına her konumda gerekli soğuma hızını sağlayamayabileceğinden çoğu zaman dış püskürtme sistemleri de kullanılır.
İlgili soğuma hızı tabaka boyunca uniform değildir. Yüzey püskürtme ile temas ederek hızla soğuyabilirken tabaka-çekirdek sınırı iletim yoluyla soğur ve çekirdek sıcak kalır. Çeliğin sertleşebilirliği, her konumun sürekli soğuma dönüşüm diyagramlarında gösterilen ferrite, pearlite ve bainite bölgelerinden kaçınıp kaçınamayacağını belirler. Karbon içeriği martensitin sertliğini kontrol eder; alaşım elementleri dönüşüm davranışını değiştirir; geometri ise ısı akışını kontrol eder.
Proses kalifikasyonu yalnızca bir test kuponunu değil, gerçek parçayı haritalandırmalıdır. Metalografik kesitler, sertlik taramaları, boyutsal kontroller ve artık gerilme ölçümleri, yüzey sertliği kontrolünün gözden kaçırdığı kusurları ortaya çıkarabilir. ISO 17663:2023, atölyelerde veya sahada gerçekleştirilen ısıl işlemleri, esas olarak ferritik çelikler ve bunlarla ilişkili kaynaklı veya şekillendirilmiş bileşenler için kalite gereklilikleri çerçevesi içinde ele alır. Standardın kapsamı pratik bir noktayı güçlendirir: sıcaklık kayıtları, ekipman kontrolü, kalibrasyon, soğutma uygulaması ve muayene, işlem şartnamesinin parçasıdır. Tabaka özelliklerinin tasarımı; ısıl çevrim, mikroyapı, gerilme durumu ve boyutsal sonucun birbirine bağlı tek bir problem olarak ele alınmasıyla başarılı olur.
Distorsiyon, Artık Gerilme ve Çatlama
Distorsiyon, aksi takdirde başarılı olan bir ısıl işleme sonradan eklenen önemsiz bir boyutsal sorun değildir. Öngörülmesi ve kontrol edilmesi gereken başlıca sonuçlardan biridir. ASM International’ın 2024 tarihli “Isıl İşlemin Temel İlkeleri ve Tasarım Kılavuzları” bölümü, distorsiyon ve artık gerilmeyi su vermenin sonradan dikkate alınacak sonuçları olarak değil, faz dönüşümleriyle birlikte ele alır. Bu vurgu haklıdır: Bir parça sertlik gerekliliğini karşılayabilir, ancak eğilmesi, çapının değişmesi, düzlüğünü kaybetmesi veya daha sonra çatlak başlatabilecek çekme gerilmeleri içermesi nedeniyle işlevini yitirebilir.
Birbiriyle ilişkili, ancak birbirinden farklı üç durum ayrılmalıdır. Distorsiyon, şekil veya boyutlarda görülebilir ya da ölçülebilir bir değişikliktir. Artık gerilme, dış yükler ve sıcaklık gradyanları ortadan kalktıktan sonra kalan, kendi içinde dengelenmiş bir gerilme alanıdır; görünür bir şekil değişikliği olmadan da mevcut olabilir. Su verme çatlağı ise gerçek bir kırılmadır ve genellikle dönüşüm ile ısıl gerilmelerin çeliğin yerel dayanımını ve tokluğunu aşmasıyla oluşur. Bu nedenle bir parça doğrusal, ancak yüksek gerilmeli olabilir; çatlamadan distorsiyona uğrayabilir veya nihai boyutsal değişiklik küçük görünse bile çatlayabilir.

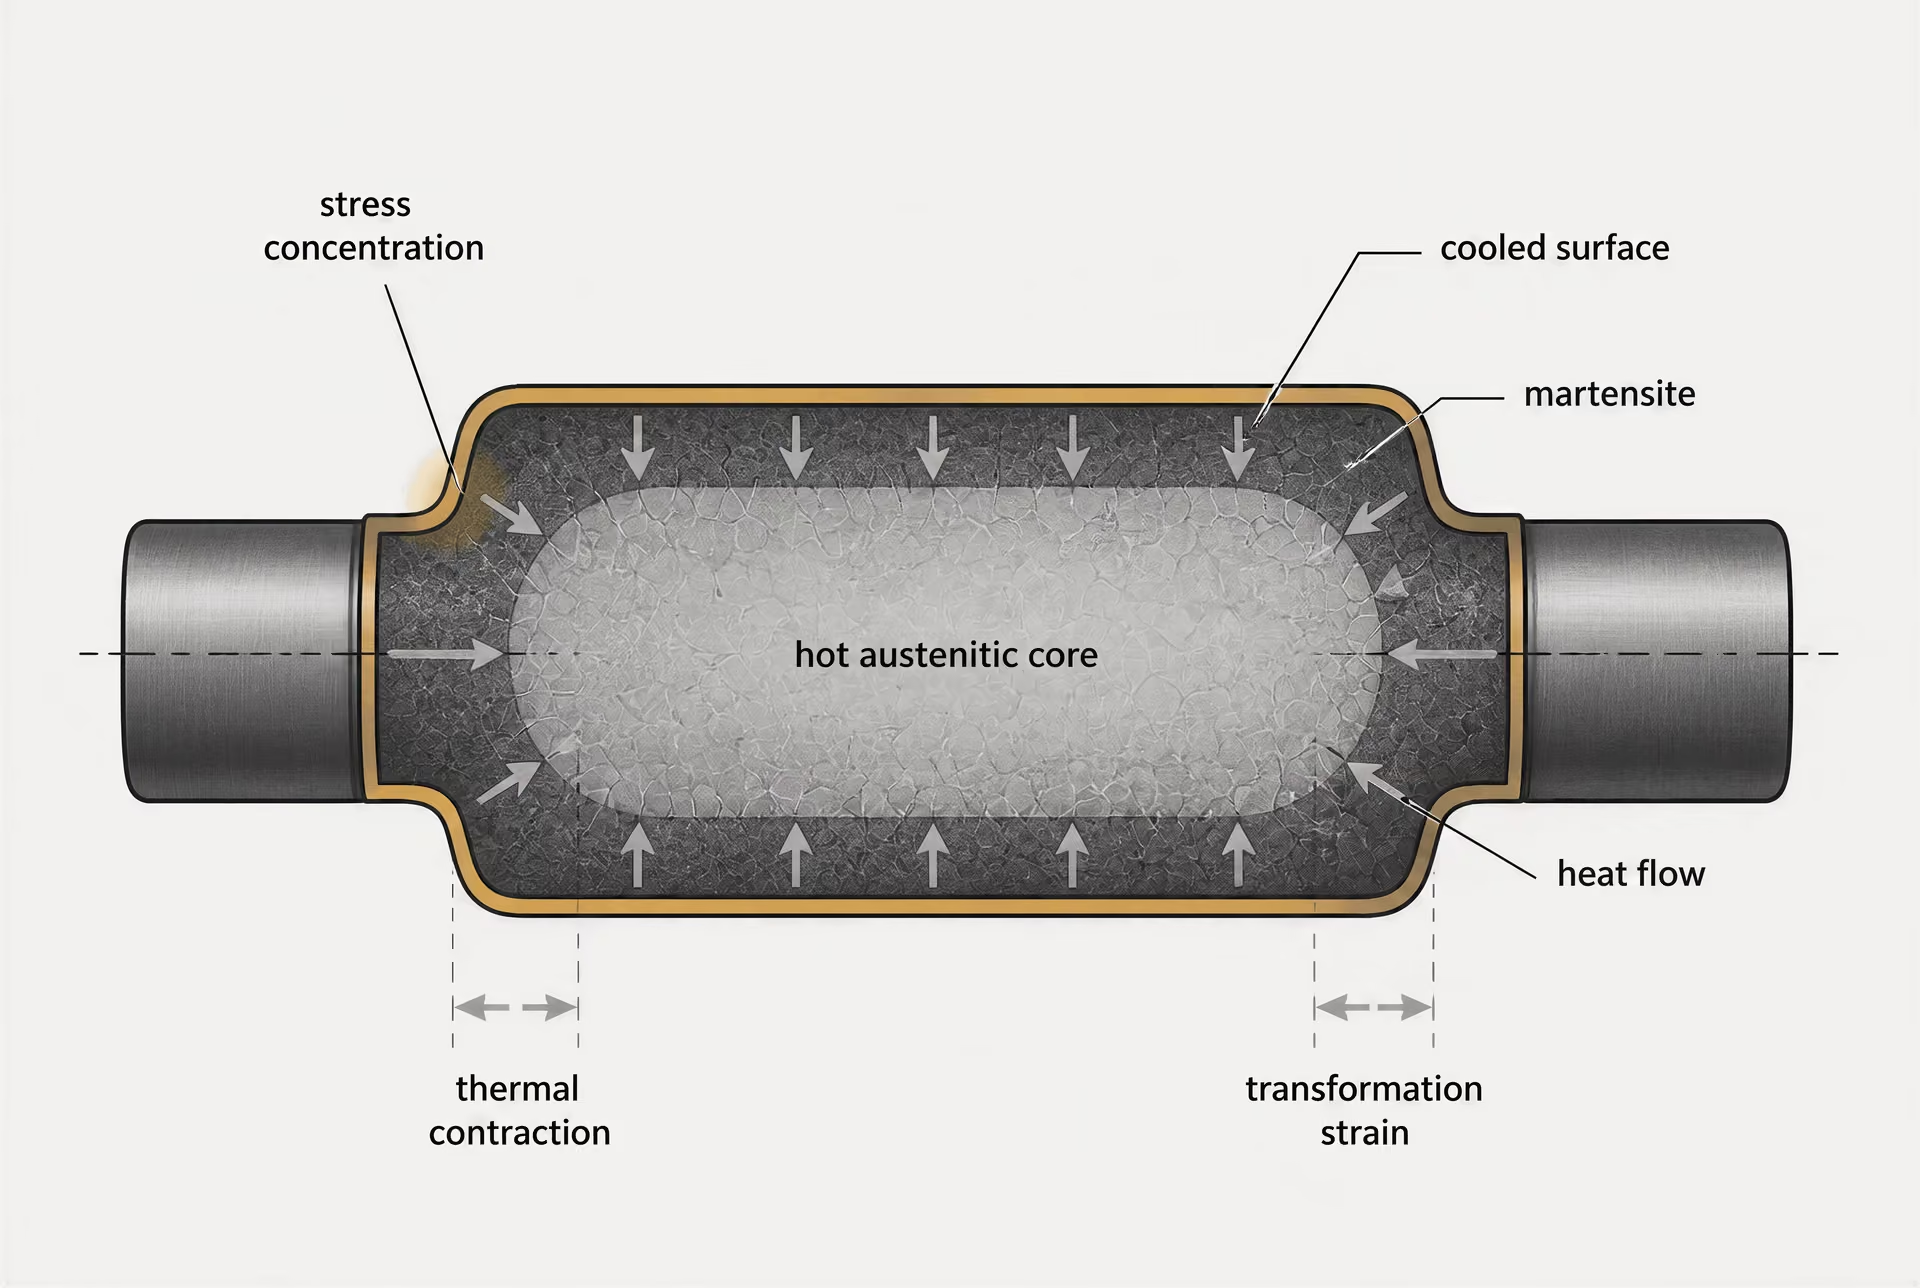
Isıl gradyanlar ve dönüşüm şekinimi
Isıtma sırasında çelik bir bileşenin yüzeyi genellikle çekirdeğinden önce sıcaklık değiştirir. Daha sıcak bölge genleşirken daha soğuk iç kısım bu genleşmeyi sınırlar. Yüzey östenitleme aralığına önce ulaşırsa, yüzeyin elastik ve plastik tepkisi hâlâ ferritik veya perlitik olan çekirdeğin tepkisinden farklı olur. Soğuma sırasında sıra tersine döner; ancak dayanım, ısıl genleşme ve faz kararlılığı sürekli değiştiği için gerilme dağılımı basitçe ortadan kalkmaz.
Dönüşüm şekinimi, boyutsal değişimin ikinci kaynağını oluşturur. Östenitin kristal yapısı ve özgül hacmi ferrit, perlit, beynit ve martensitten farklıdır. Östenit dönüştüğünde bileşen, dönüşüm ürününe ve karbon içeriğine bağlı olarak genleşebilir veya büzülebilir. Martensit oluşumu genel olarak hacim artışına yol açar; ancak bu artışın miktarı ve zamanı, çözeltideki karbon miktarına, alaşım içeriğine ve yerel soğuma hızına bağlıdır. Yüzey martensit başlangıç sıcaklığına ulaştığında çekirdek hâlâ östenitik olabilir ve yüzey, ısıl olarak hâlâ büzülen çekirdeğe karşı genleşebilir. Daha sonra çekirdek dönüşür ve gerilme dengesi yeniden değişir.
Sonuç, ısıl büzülme, dönüşüm şekinimi ve kısıtlamanın sürekli değişen etkileşimidir. İnce bir kenar hızla soğuyup dönüşebilir ve iç kısım değişmeden önce dayanım kazanabilir. Kalın bir merkez sıcak ve görece uyumlu kalabilir; ardından, zaten sertleşmiş yüzey hareketi sınırlandırırken dönüşebilir. Yüzeydeki çekme yönündeki artık gerilme özellikle tehlikelidir; çünkü çatlaklar çoğunlukla burada, keskin köşelerde, kalıntılarda, dekarbürize bölgelerde, taşlama izlerinde veya diğer gerilme yığılma noktalarında başlar.
Demir–karbon diyagramı denge faz ilişkilerini açıklar; ancak bu diziyi tek başına öngöremez. Dönüşüm diyagramları ve gerçek sürekli soğuma geçmişleri gereklidir. ASM’nin ısıl işlem referansı, ısıl geçmişi faz oluşumuyla ilişkilendirmek için zaman–sıcaklık–dönüşüm ve sürekli ısıtma/sürekli soğuma dönüşüm diyagramlarını araçlar olarak tanımlar. Bu nedenle aynı nominal su verme işlemi, martensitin nerede ve ne zaman oluştuğunu değiştiren sertleşebilirlik nedeniyle C45 gibi bir karbon çeliğinde ve 42CrMo4 gibi bir alaşım kalitesinde farklı gerilme alanları oluşturabilir.
Çatlama için yüksek bir sertlik değeri tek başına yeterli değildir. Çatlama; yerel çekme gerilmesine, çeliğin sıcaklığa bağlı dayanım ve sünekliğine, dönüşüm zamanlamasına, kesit geometrisine, yüzey durumuna ve metalürjik kusurlara bağlıdır. Soğuma sonrasında, hidrojen, hapsolmuş gerilme ve yüksek dayanımlı martensit birlikte etki ettiğinde gecikmeli çatlama meydana gelebilir. Menevişleme, su verilmiş durumdaki martensitle ilişkili gerilmelerin ve gevrekliğin bir bölümünü azaltır; ancak çatlakla ayrılmış malzemeyi yeniden birleştiremez.
Geometri, fikstürleme ve su verme erişimi
Geometri, hem ısı akışını hem de mekanik kısıtlamayı kontrol eder. Uzun ve narin miller, kısa ve kalın kesitlere göre daha kolay eğilir. Bir halka yuvarlaklığını değiştirebilir veya çapında büyüme meydana gelebilir. Kalınlığı eşit olmayan bir levha, iki yüzünün farklı hızlarda soğuması nedeniyle çanaklaşabilir. Delikler, kama kanalları, oluklar, dişler, ani omuzlar ve kör boşluklar akışkan hareketini bozar ve soğuma şiddetinde yerel farklılıklar oluşturur. Keskin iç köşe, ısıl ve dönüşümsel şekinimlerin en hızlı değiştiği noktada gerilmeyi yoğunlaştırır.
Kesit boyutu, hedeflenen dönüşümün tüm kalınlık boyunca gerçekleşip gerçekleşmeyeceğini de belirler. Düşük alaşımlı bir çelik yüzeye yakın bölgede martensit, çekirdeğe doğru ise çekirdek çok yavaş soğursa beynit veya perlit oluşturabilir. Bu mikroyapısal fark; hacim, sertlik, dayanım ve sonraki menevişleme tepkisinde yerel değişiklikler yaratır. Boyutsal değişim artık yalnızca düzgün bir ölçek değişimi değildir; bir şekil sorununa dönüşür.
Fikstürleme bir hareketi bastırırken başka bir hareketi zorlayabilir. Bir levhanın su verme sırasında düz tutulması işlem esnasındaki eğilmeyi azaltabilir; ancak serbest bırakılan elastik enerji daha sonra geri yaylanma veya burulma oluşturabilir. Bir mandrel, bir deliği geçici olarak korurken çevresindeki çevresel gerilmeyi artırabilir. Yalnızca birkaç noktadan temas eden destekler, desteksiz bölgelerin serbestçe çarpılmasına izin verebilir; aşırı kısıtlama ise çatlama riskini artırabilir. Yükler, parçalar dolaşımı engellemeden veya gereksiz mekanik kısıtlama oluşturmadan desteklenecek şekilde düzenlenmelidir.
Su verme erişimi yalnızca banyo seçimiyle ilgili değil, aynı zamanda geometrik bir konu olarak ele alınmalıdır. Birbirine bakan yüzeyler, iç içe yerleştirilmiş parçalar, kör delikler ve sıkı biçimde doldurulmuş sepetler, açıkta kalan yüzeylere göre daha az akışkan hareketi alabilir. Buhar örtüleri veya hapsolmuş hava, belirli konumlardaki soğumayı geciktirebilir. Karıştırma, buharı uzaklaştıracak ve öngörülebilir bir soğuma koşulunu sürdürecek kadar yeterli olmalıdır; ancak aşırı veya düzensiz karıştırma, yönelimler arasındaki farkları büyütebilir. Banyo sıcaklığı, akışkanın durumu, transfer süresi ve yükleme düzeninin tümü önemlidir.
Tasarım değişiklikleri, bir fırın çevrimi seçilmeden önce riski çoğu zaman azaltabilir. Keskin köşelerin yerine geniş radyüsler kullanılır; kalınlık geçişleri yumuşatılır; delikler ve oluklar şiddetli yerel kısıtlamadan kaçınacak şekilde konumlandırılır; işleme payları ise ısıl işlem sonrası distorsiyonun kontrollü biçimde giderilmesine olanak tanır. Tek bir geometri kuralı her tür arızayı önleyemez. Yağda su verme için güvenli olan bir tasarım, suda, polimerde, tuzda veya gazda farklı davranabilir.
Boyutsal kararlılık için proses kontrolleri
Boyutsal kontrol, yükün tamamında tekrarlanabilir bir ısıl çevrimle başlar. Fırın sıcaklığının homojen olması, uygun destek, kontrollü ısıtma hızı ve yeterli bekletme süresi, yüzey ile çekirdek arasındaki farkları azaltır; ancak çok uzun bekletme tane irileşmesine, oksidasyonun artmasına veya gereksiz maruziyet nedeniyle distorsiyonun kötüleşmesine yol açabilir. Atmosfer kontrolü, aksi takdirde yüzey sertliğini ve boyutsal davranışı değiştirecek tufal oluşumunu ve dekarbürizasyonu sınırlar.
Fırından su verme ortamına transfer, belirtilen ısıl geçmişi koruyacak kadar hızlı olmalı ve yükten yüke tutarlı biçimde gerçekleştirilmelidir. Yükün yönelimi, kritik yüzeyleri tekrarlanabilir şekilde açığa çıkaracak biçimde belirlenmelidir. Su verme şiddeti yalnızca en yüksek soğuma hızı esas alınarak değil, çeliğin sertleşebilirliği ve gerekli mikroyapıyla uyumlu olacak şekilde seçilmelidir. Uygun karıştırma ve akışkan dolaşımı gereklidir; ancak nominal olarak aynı banyo, farklı yüzeyleri farklı hızlarda soğutabileceğinden, bunların şiddeti ve yönü izlenmelidir.
Kademeli veya kesintili soğutma, nihai dönüşümden önce yüzey ile çekirdek arasındaki sıcaklık farkını azaltabilir. Örneğin martemperleme, sıcaklıklar eşitlenene kadar çeliğin martensit başlangıç aralığının üzerinde veya bu aralığın civarında tutulmasını, ardından martensitin daha homojen biçimde oluşmasına izin verilmesini içerir. Austemperleme ise farklı bir dönüşüm yolu kullanır; çelik, doğrudan martensitik aralığa soğutulmak yerine beynit oluşturması için tutulur. Bu yöntemler uygun kalite ve geometrilerde distorsiyonu azaltabilir; ancak sertleşebilirliğin, kesit boyutunun, banyo kontrolünün ve dönüşüm kinetiğinin doğrulanması gerekliliğini ortadan kaldırmaz.
Menevişleme, belirtilen proses aralığı içinde su vermeyi takip etmelidir. Bazı bileşenlerde kaba işlemeden sonra veya daha önceki bir ısıl işlemden sonra uygulanan ayrı bir gerilim giderme işlemi, artık gerilmelerin son işleme sırasında serbest kalma olasılığını azaltır. Gerilim giderme evrensel bir çözüm değildir: sertliği değiştirebilir, boyutsal toleransları etkileyebilir veya şiddetli bir su verme işlemiyle hapsolmuş gerilmeleri gideremeyebilir.
Muayene, yüzey sertliğinden daha fazlasını ölçmelidir. Bileşene bağlı olarak boyutsal kontroller, işlem öncesinde ve sonrasında uzunluk, yuvarlaklık, doğrusalık, düzlük, delik çapı ve salgıyı içerebilir. Sertlik taramaları, metalografik inceleme, manyetik parçacık muayenesi ve ultrasonik test farklı sorun sınıflarını ortaya çıkarabilir. ISO 17663:2023, ferritik çelikler ile bunlarla ilişkili kaynaklı veya şekillendirilmiş bileşenlerin hava veya kontrollü atmosferlerde ısıl işlemine yönelik kalite gerekliliklerini belirler; bu kapsam, atölyelerde veya sahada gerçekleştirilen çalışmaları da içerir. Standardın kalite yaklaşımı; kaydedilmiş fırın sıcaklıklarını, transfer sürelerini, banyo koşullarını, yük tanımlamasını ve muayene sonuçlarını destekler.
Bu nedenle boyutsal kararlılık, tasarım ve prosesin birlikte ortaya çıkardığı bir sonuçtur. Homojen ısıtma yardımcı olur, kontrollü transfer yardımcı olur, uygun karıştırma yardımcı olur ve gerilim giderme yarar sağlayabilir; ancak bunların hiçbiri her durumda tek başına yeterli değildir. Kabul edilebilir çevrim, gerekli fazları ve özellikleri oluştururken ısıl şekinimi, dönüşüm şekinimi, kısıtlama ve artık gerilmeyi bileşenin distorsiyon ve kırılma toleransı içinde tutan çevrimdir.
Kaynak ve İmalatta Isıl İşlem
İmalatta ısıl işlem, bir fırın çevrimi belirlenmeden önce başlar. Kaynak, alevle kesme, şekillendirme, doğrultma ve yerel onarım işlemlerinin her biri çelik üzerinde, çoğu zaman bir bileşenin yalnızca bir bölümünü etkileyen ısıl geçmişler oluşturur. Kaynak arkı dar bir bölgenin östenitleme aralığının üzerine çıkmasına neden olurken bitişik malzeme görece soğuk kalabilir; ardından ısı ana metale doğru akar ve dik sıcaklık gradyanları ile düzensiz büzülme meydana getirir. Bunun sonucunda kaynak metali, ergime sınırı, ısıdan etkilenmiş bölge (HAZ) ve etkilenmemiş ana metal farklı mikroyapılara, sertlik düzeylerine ve artık gerilmelere sahip olabilir.
Sonuç; bileşime, kesit kalınlığına, kısıtlamaya, birleşim geometrisine, ısı girdisine, ön tavlamaya, paso arası sıcaklığa, soğuma koşullarına ve sonradan uygulanan işlemlere bağlıdır. İşlenmiş bir deney parçasından kopyalanan bir reçete, tüm bu değişkenleri dikkate alamaz.
Ön tavlama, kaynak sonrası ısıl işlem ve yerel ısıl çevrimler
Ön tavlama, kaynak bölgesi ile çevresindeki çelik arasındaki sıcaklık farkını azaltır. Bu işlem genellikle kaynak sonrasındaki soğumayı yavaşlatır; böylece difüzyonla uzaklaşabilen hidrojenin kaçması için daha fazla zaman sağlanır ve duyarlı çeliklerde hidrojen destekli çatlama olasılığı azalır. Ayrıca ısıl gradyanları düşürür ve büzülmeye bağlı gerilmeleri azaltabilir. Ön tavlama evrensel bir güvence değildir: Aşırı sıcaklık HAZ’ı genişletebilir, tokluğu değiştirebilir, distorsiyonu artırabilir veya belirlenmiş bir kaynak prosedürünü olumsuz etkileyebilir.
İlgili sıcaklık yalnızca şalümün, indüksiyon bobininin veya arkın sıcaklığı değildir. Bu sıcaklık, birleşim çevresindeki alan ve uygun olduğu durumlarda paso arası bölge dâhil olmak üzere, tanımlanmış konumlardaki iş parçasının sıcaklığıdır. Kalınlık, birleşim kısıtlaması, karbon içeriği, alaşım ilaveleri ve sertleşebilirlik soğuma hızını etkiler. Bir karbon-manganez çeliği ile düşük alaşımlı bir Cr-Mo çeliği, aynı nominal ön tavlama sıcaklığına çok farklı tepkiler verebilir.
Kaynak sırasında, kritik dönüşüm aralığını aşan HAZ bölümlerinde östenit oluşabilir. Soğuma sırasında bu östenit, sürekli soğuma yoluna bağlı olarak ferrit, perlit, bainit veya martenzite dönüşebilir. Ergime sınırının yakınında iri taneler gelişebilirken daha uzakta kısmen dönüşmüş veya menevişlenmiş bölgeler oluşur. Bu bölgeler yalnızca denge demir–demir karbür diyagramıyla gösterilemez. Zaman-sıcaklık-dönüşüm (TTT) diyagramları izotermal davranışı tanımlar; sürekli ısıtma ve sürekli soğuma dönüşüm (CCT) diyagramları ise gerçek imalat çevrimlerinin çoğu için daha kullanışlıdır.
Kaynak sonrası ısıl işlem (PWHT), sert dönüşüm ürünlerini menevişleyebilir, artık gerilmeyi azaltabilir, boyutsal kararlılığı sağlayabilir ve çalışma koşullarından kaynaklanan hasara karşı direnci iyileştirebilir. Ferritik bir çelikte işlem; kaynaklı bileşenin belirlenmiş bir aralığa ısıtılmasını, ilgili kesitin gerekli koşula ulaşması için yeterince uzun süre bekletilmesini ve kontrollü koşullar altında soğutulmasını içerebilir. Gerçek çevrim; malzeme spesifikasyonundan, tasarım standardından, kaynak prosedüründen veya yetkin mühendislik talimatından alınmalıdır. PWHT yalnızca “gerilme giderme” değildir; çünkü sertliği, tokluğu, dayanımı ve mikroyapıyı değiştirebilir.
Yerel PWHT, geometriye özellikle duyarlıdır. Çevresel bir kaynak etrafında ısıtılan bir bant, hareketli bir ısıl alan oluşturur ve keskin ısıl gradyanların yeni gerilmeler oluşturmasını önlemek için ısıtılan bandın dışındaki sıcaklık kontrol edilmelidir. Büyük kaplar, boru hatları ve saha onarımları birden fazla ısıtma bölgesi, yalıtım, kontrollü soğutma ve birkaç termoçift gerektirebilir. Fırın işlemi daha homojen bir ortam sağlayabilir; ancak yükleme, fırın kalibrasyonu, destek koşulları ve bileşenin en soğuk bölümü yine de önemini korur. Fırın, iş parçası sıcaklığının homojen olacağını garanti etmez.
Aynı ilke ilgili prosesler için de geçerlidir. Alevle doğrultma, bilinçli olarak yerel genleşme ve büzülme oluşturur; indüksiyonla ısıtma, altında dik bir geçiş bölgesi bırakırken yüzeyi sertleştirebilir; sıcak şekillendirme tane yapısını ve artık gerilmeyi değiştirir; ısıl kesme ise sertleşmiş veya yumuşamış bir kenar bırakabilir. Her proses, yalıtılmış bir sıcaklık ölçümü olarak değil, tanımlanmış bir ısıl çevrim olarak ele alınmalıdır.
Ferritik çelikler ve kaynaklanmış veya şekillendirilmiş bileşenler
Ferritik çelikler; birçok karbon çeliğini, karbon-manganez çeliğini, düşük alaşımlı çelikleri, basınçlı kap çeliklerini, yapı çeliklerini ve boru hattı çeliklerini kapsar. Bu çeliklerin tepkisi karbon ve alaşım içeriği, başlangıç tane boyutu, kesit boyutu ve soğuma hızı tarafından belirlenir. ASTM International Steel Metallurgy & Heat Treatment kursunda adlandırılan bilinen fazlar—ferrit, östenit, sementit, perlit, martenzit ve bainit—birbirinin yerine kullanılabilecek etiketler değildir. Bunlar; sertlik, dayanım, tokluk ve çatlama davranışları farklı olan farklı düzenlenmeleri ve dönüşüm ürünlerini ifade eder.
Bir kaynak, ana plakanın bütünü ferritik-perlitik yapıda kalsa bile, hızlı soğuyan ve sertleşebilir bir HAZ’da martenzit oluşturabilir. Menevişleme bu sertliği azaltabilir; ancak sonuç başlangıç bileşimine ve ısıl maruziyete bağlıdır. Bir kaynağın yeniden ısıtılması, daha önce biriktirilmiş pasoları da etkiler: Daha sonraki bir paso, önceki bir paso tarafından oluşturulan malzemeyi menevişleyebilir, inceltebilir veya kısmen dönüştürebilir. Kalın ve kısıtlanmış kesitlerde yüzey ile merkez farklı soğuma yollarını izleyebilir; bu nedenle sertlik ve artık gerilme kalınlık boyunca değişebilir.
Şekillendirilmiş bileşenler de aynı dikkat gerektirir. Bükme, presleme ve yerel düzeltme işlemleri geometriyi değiştirir ve iş sertleşmesine, incelmeye, artık gerilmeye veya tane akışında değişikliklere yol açabilir. Şekillendirilmiş ferritik çelik bir parça daha sonra kaynaklanırsa, önceki şekillendirme geçmişi kaynak ısıl çevrimiyle birleşir. Tavlama, normalizasyon, su verme ve menevişleme ya da belirlenmiş bir gerilme giderme işlemi bir tasarımda uygunken başka bir tasarımda hasar verici olabilir. ISO 683-1:2016; esas olarak su verme ve menevişleme, austemperleme, alevle sertleştirme, indüksiyonla sertleştirme ve bazı durumlarda normalize edilmiş koşullar için amaçlanan alaşımsız çeliklerin teknik teslimat gereklerini ele alır; ancak tek bir işlemi imal edilmiş montajlar için genel bir talimata dönüştürmez.
ASM International’ın 2024 tarihli ASM Handbook Volume 4A yayını östenitleme, tavlama, menevişleme, su verme, sertleşebilirlik, yüzey sertleştirme, austemperleme, martemperleme, sertlik ve artık gerilme kontrolünü kapsar. Bu konular, belirlenmiş bir işlemin neden yalnızca bir fırın ayar noktasına değil, belirli bir kaliteye ve bileşene bağlanması gerektiğini açıklar. Distorsiyon hem ısıl genleşme hem de dönüşüm şekil değiştirmesi sonucunda oluşur. Kısıtlama, bu hareketin ne kadarının artık gerilmeye dönüşeceğini belirler.
ISO 17663:2023 kalite gerekleri
ISO 17663:2023, kaynak ve ilgili proseslerle bağlantılı ısıl işlem için adı belirtilen kalite-gerekleri standardıdır. Atölyelerde veya sahada gerçekleştirilen, hava ortamında ya da kontrollü atmosferlerde uygulanan işlemleri kapsar ve esas olarak ferritik çeliklere ve bunlarla ilişkili kaynaklanmış veya şekillendirilmiş bileşenlere uygulanır. Standardın önemi prosedüreldir: Isıl çevrim; tanımlanmış sorumluluklar, ekipman, ölçümler, kayıtlar ve muayene ile kontrollü bir imalat faaliyetine dönüşür.
Uygun bir kalite sistemi, genel bir fırın programının yeterli olduğunu varsaymaz. Uygulanabilir prosedür; malzemeyi, bileşeni, işlem amacını, ısıtma yöntemini, sıcaklık aralığını, bekletme koşullarını, soğutma yöntemini ve ilgili ölçüm konumlarını tanımlar. Proses kritik olduğunda, prosedür kalifikasyonu önerilen çevrimin temsili malzeme ve geometri üzerinde kabul edilebilir özellikler ve boyutsal sonuçlar sağladığını gösterir. Kalifikasyonda kalınlık, birleşim konfigürasyonu, yerel ısıtma düzeni, kısıtlama ve kaydedilen hava sıcaklığı ile gerçek bileşen sıcaklığı arasındaki ilişki dikkate alınmalıdır.
Bu nedenle sıcaklık ölçümü bir çizelge üzerindeki süsleme değil, bir kontrol işlevidir. Termoçiftler, sensörler, kaydediciler ve kalibrasyon durumu prosese uygun olmalı ve önemli sıcak ve soğuk bölgeleri belirleyecek şekilde konumlandırılmalıdır. Fırın veya yerel ısıtma ekipmanı; homojenlik, yalıtım, gerektiğinde atmosfer, ısıtma hızı, soğutma hızı ve istenmeyen kirlenmeye veya oksidasyona karşı koruma açısından kontrol edilmelidir. Yerel sistemlerde bölge düzenine ve destekler, bağlantılar ve serbest kenarlardaki ısı kaybına özellikle dikkat edilmelidir.
Kayıtlar, bileşene ne olduğunu ortaya koyar. Bu kayıtlar; malzeme ve kaynak tanımlamasını, prosedür revizyonunu, ekipman tanımlamasını, sensör konumlarını, sıcaklık-zaman çizelgelerini, operatör veya muayene personeli bilgilerini, kesintileri, onarımları ve sapmaların nasıl sonuçlandırıldığını içerebilir. İzlenebilirlik, bu kayıtları ergitme numarasına, kaynak numarasına, montaja veya şekillendirilmiş parçaya bağlar. Ardından muayene, tamamlanan işi uygulanabilir spesifikasyonla karşılaştırır; bu kapsamda görsel durum, boyutsal kontroller, sertlik, tahribatsız muayene veya geçerli tasarım ve imalat dokümanlarının gerektirdiği durumlarda mekanik deneyler yer alabilir.
ISO 17663:2023, malzeme standardının, tasarım standardının veya kaynak prosedürü spesifikasyonunun yerine geçmez. Bu dokümanların gerektirdiği işlemin kontrolü için bir kalite çerçevesi sağlar. Bu ayrım önemlidir: Başarılı imalat; kontrollü ve izlenebilir bir ısıl geçmişin ardından, bitmiş bileşenin gerekli yapıyı, özellikleri ve boyutları koruduğunu gösteren kanıtlarla ortaya konur.
Çelik Kaliteleri, Spesifikasyonlar ve Standart Terminolojisi
Bir çelik tanımı ile bir ısıl işlem durumu, malzeme kaydının farklı bölümlerini belirtir. Tanım, “Hangi çelik kalitesi belirtildi?” sorusunu yanıtlar. Durum ise “Bu çelik, bir sonraki imalat operasyonuna ulaşmadan önce nasıl tedarik edildi veya işlendi?” sorusunu yanıtlar. Bu soruların karıştırılması, doğru bir malzeme belirtiminin yanlış bir proses varsayımına dönüşmesine neden olabilir.
Bir kalite tanımı normalde bir standart tarafından oluşturulan bileşim sınıfını veya ürün kategorisini belirtir. Tek başına, bu kaliteden üretilen her parçanın su verilmiş ve temperlenmiş olduğunu göstermez; ayrıca işlem sonrasında belirli bir sertliği de garanti etmez. Buna karşılık teslimat durumu, malzemenin tedarik edildiği durumu açıklar: örneğin işlemsiz, normalize edilmiş, su verilmiş ve temperlenmiş veya ilgili ürün spesifikasyonu kapsamında başka bir işlemden geçirilmiş. İzin verilen kesin durumlar ve gereklilikler; standarda, ürün biçimine ve satın alma spesifikasyonuna bağlıdır.
Isıl işlem üçüncü bir katman ekler. Bu işlem, yalnızca adlandırılmış bir durum değil, kontrollü bir termal çevrimdir. Isıtma hızı, östenitleme uygulaması, bekletme süresi, soğutma şiddeti, atmosfer, sıcaklık homojenliği, parça geometrisi ve kesit boyutu, ortaya çıkan yapının tümünü etkiler. Karbon ve alaşım elementleri faz kararlılığını ve dönüşüm kinetiğini etkiler; bu nedenle aynı nominal kalite, boyutlar, fırın yüklemesi veya soğutma düzeni değiştiğinde farklı tepki verebilir.
ASM International’ın 2024 tarihli ASM Handbook Volume 4A adlı yayını fiziksel metalurji, sertlik ve sertleşebilirlik, su verme, tavlama, temperleme, austemperleme, martemperleme, östenitleme ve yüzey sertleştirme proseslerini ele alır. Bu konular, bir tanımın neden proses spesifikasyonunun yerini alamayacağını açıklar. Ferrit, östenit, sementit, perlit, martenzit ve beynit farklı termal ve kinetik koşullar altında oluşur. Bir çeliğin tanımı başlangıç bilgilerinin yalnızca bir bölümünü sağlar; işlem yolu ise hangi dönüşümlerin mümkün hâle geleceğini ve bunların ne ölçüde homojen gerçekleşeceğini belirler.
Su verme ve temperleme için alaşımsız çelikler
Alaşımsız çelik, tek bir evrensel sertleştirme çevrimiyle işlenebilen çelik anlamına gelmez. Çeliğin tepkisi; karbon seviyesine, başlangıç mikroyapısına, kesit kalınlığına, ısıtma uygulamasına ve soğutma koşullarına bağlıdır. Soğutma hızının yeterli olduğu bölgelerde su verme martenzit oluşturabilirken daha yavaş soğuyan bölgeler başka ürünlere dönüşebilir. Temperleme, su verilmiş durumdaki yapıyı değiştirir ve gerilmeleri giderir veya yeniden dağıtır; ancak nihai sonuç yine de tam termal geçmişe bağlıdır.
Bu nedenle ilgili mühendislik sorusu, bir kalitenin yalnızca “su verilmiş ve temperlenmiş çelik” olup olmadığı değildir. Asıl soru, belirtilen malzemenin gerçek kesiti ve geometrisi içinde, tanımlanmış bir işlem yolu kullanılarak gerekli yapıya ve özelliklere ulaşıp ulaşamayacağıdır. Sertleşebilirlik önemlidir; çünkü sertlik tek başına bir kesitin ne kadar derinliğine dönüşüm gerçekleştiğini açıklamaz. Distorsiyon ve artık gerilme de önemlidir; çünkü bir parça nominal sertlik hedefini karşılayabilir, ancak boyutsal veya hizmet gerekliliklerini karşılayamayabilir.
Denge demir–demir karbür diyagramı, dengeye yakın koşullarda faz kararlılığının belirlenmesine yardımcı olur; ancak hızlı bir su verme işleminin sonucunu tek başına öngöremez. Zaman-sıcaklık-dönüşüm diyagramları izotermal dönüşümü açıklar; sürekli ısıtma ve sürekli soğutma dönüşüm diyagramları ise değişen sıcaklık yollarını daha doğrudan ele alır. ASM’nin çeliklerin ısıl işlemine ilişkin 2024 tarihli çalışması, bu diyagramları östenitleme, dönüşüm davranışı, distorsiyon ve artık gerilme kontrolü ile özel olarak ilişkilendirir. Bu bağlantı, sertleştirme amacıyla kullanılan alaşımsız çelikler açısından temel öneme sahiptir.
Normalize edilmiş durum, kalite ile işlem yolu arasındaki ayrımı gösterir. Normalizasyon, haddelenmiş veya tavlanmış duruma kıyasla farklı bir başlangıç mikroyapısı oluşturabilir ve sonraki östenitleme, su verme ve temperleme davranışını etkileyebilir. Normalizasyon, tanımın otomatik bir özelliği olarak değil, belirtilmiş bir işlem durumu olarak ele alınmalıdır.
Tanım, teslimat durumu ve işlem yolu
Bir malzeme belirtimi en az üç soruyu birbirinden ayırmalıdır: çeliğin kimliği, teslim edildiği durum ve parça için gerekli işlem. Birinci soru bir standart tanımıyla ifade edilebilir. İkinci soru, ürün standardında veya sipariş belgelerinde teslimat durumu olarak yer alabilir. Üçüncü soru ise parçanın nasıl ısıtılacağını, bekletileceğini, soğutulacağını, muayene edileceğini ve kabul edileceğini tanımlayan bir proses spesifikasyonuna aittir.
Bu kayıtlar yalnızca fırın ayar değerini değil, parçanın kendisini de dikkate almalıdır. İnce bir kenar ile kalın bir göbek aynı termal geçmişi yaşamaz. Delikler, köşeler, kesit değişimleri ve fikstürlerle temas, ısı akışını ve gerilme oluşumunu değiştirir. Fırın atmosferi yüzey kimyasını ve tufal oluşumunu etkileyebilir; sıcaklık homojenliği ve yük düzeni, tüm bölgelerin amaçlanan çevrimi alıp almadığını belirler. Soğutma ortamları ve karıştırma, ısı çekimini değiştirirken gecikmeli transfer veya homojen olmayan daldırma sıcaklık gradyanlarına neden olabilir.
Yalnızca işlem adı yine de eksik kalır. “Su verilmiş ve temperlenmiş” ifadesi bir diziyi tanımlar, ancak işlemin tamamını belirtmez. Kullanılabilir bir proses spesifikasyonu; geçerli kaliteyi ve durumu, ekipman kontrollerini, sıcaklık ölçümünü, ısıtma ve bekletme kurallarını, transfer gerekliliklerini, soğutma yöntemini, temperleme uygulamasını ve muayene kriterlerini belirlemelidir. Ayrıca sertlik haritalaması, boyutsal kontroller, yüzey durumu ve distorsiyonun düzeltilmesine ilişkin hükümler de gerekebilir.
Standartlar gereklilikleri ve kapsamı tanımlar; ancak belirli bir parça hakkında mühendislik değerlendirmesi yapma gereğini ortadan kaldırmaz. ISO 17663:2023, kaynak ve ilgili proseslerle bağlantılı ısıl işlem için ayrı bir kalite gereklilikleri çerçevesi sağlar. Standart, atölyelerde veya sahada gerçekleştirilen, hava ortamında ya da kontrollü atmosferlerde yapılan işlemleri kapsar ve esas olarak ferritik çeliklere ve bunlarla ilişkili kaynaklı veya şekillendirilmiş parçalara uygulanır. Bu standardın varlığı, her ısıl işlem operasyonunu bir kaynak prosedürüne dönüştürmez; ancak kalite kontrollerinin gerçekleştirilen işe göre düzenlenmesi gerektiğini gösterir.
Bağlam içinde ISO 683-1:2016
Tam başlık ISO 683-1:2016, Isıl işlem uygulanabilir çelikler, alaşımlı çelikler ve otomat çelikleri — Bölüm 1: Su verme ve temperleme için alaşımsız çelikler şeklindedir. Başlık, alaşımsız çelikleri daha geniş bir seri içinde konumlandırırken dokümanın kapsadığı özel bölümü de tanımlar.
ISO 683-1:2016, belirtilen kapsamı dâhilinde teknik teslimat gereklerini tanımlar; evrensel bir ısıl işlem reçetesi tanımlamaz. Strong evidence
International Organization for Standardization’a göre ISO 683-1:2016; esas olarak su verme ve temperleme, austemperleme, alevle sertleştirme, indüksiyonla sertleştirme ve bazı durumlarda normalize edilmiş durum için amaçlanan alaşımsız çeliklere ilişkin teknik teslimat gerekliliklerini belirtir. “Teknik teslimat gereklilikleri” ifadesi, standart terminolojisinin önemli sınırını oluşturur. Doküman, kapsamı dâhilinde tedarik edilen malzeme için gereklilikleri belirler; kapsanan bir çelikten üretilen her parça için evrensel bir reçete oluşturmaz.
Bu ayrım iki yaygın hatayı önler. İlk olarak, ISO 683-1:2016 kapsamındaki bir tanım, bitmiş bir parçanın gerekli işlemden geçtiğini kanıtlamaz. İkinci olarak, bir teslimat durumunun seçilmesi, tasarım amacına ulaşmak için gereken tam termal çevrimi tanımlamaz. Parça spesifikasyonu yine de geometriyi, kesit boyutunu, ısıtmayı, bekletmeyi, soğutmayı, atmosferi, distorsiyon kontrolünü, artık gerilmeleri ve doğrulamayı ele almalıdır.
Bu nedenle ISO 683-1:2016, daha geniş bir kontrol sistemi içinde bir malzeme ve teslimat referansıdır. ASM International, ASTM International, NPTEL ve 1984 tarihli Steel and Its Heat Treatment adlı kaynak, ısıl işlemi faz dönüşümleri ve zaman-sıcaklık geçmişi üzerinden açıklar. Standart, sözleşmeye dayalı malzeme çerçevesini sağlar; metalurjik analiz ile kontrollü bir proses spesifikasyonu, gerçek parçanın gerekli duruma ulaşıp ulaşmadığını belirler.
Proses Kontrolü, Doğrulama ve Arıza Analizi
Isıl işlem, yalnızca sertliğe bakılarak değerlendirilmemeli; kontrollü bir dizi işlem olarak doğrulanmalıdır. Fırına yükleme yapmadan önce çelik kalitesini, ergitme veya döküm numarasını, ürün biçimini, kesit boyutunu ve önceki durumunu teyit edin. Su verilmiş ve temperlenmiş alaşımlı çelik çubuk, her ikisinin de benzer karbon içeriğine sahip olması durumunda bile normalize edilmiş karbon çeliği çubukla birbirinin yerine kullanılamaz. Başlangıçtaki ferrit-perlit yapısı, önceki soğuk şekillendirme, tane boyutu, segregasyon ve işleme durumu; östenitleştirme tepkisini, dönüşüm kinetiğini, deformasyonu ve nihai sertliği etkiler.
Proses kaydı, bu malzeme kimliğini eksiksiz ısıl geçmişle ilişkilendirmelidir: fırın ayar noktası ve ölçülen sıcaklık, atmosfer koşulları, yük düzeni, gerektiğinde ısıtma hızı, bekletme veya tutma süresi, transfer süresi, soğutma ortamı ve karıştırma, soğuma yolu, temperleme çevrimi ve işlem sonrası gerçekleştirilen işlemler. ASM Handbook Volume 4A (ASM International, 2024), sertlik, sertleşebilirlik, su verme, deformasyon ve artık gerilme kontrolünü aynı ısıl işlem problemi kapsamında ele alır. Bu ilişki önemlidir. Bir parça belirlenmiş yüzey sertliğine ulaşabilir; ancak yine de uygun olmayan bir çekirdek, aşırı çekme gerilmesi veya montajı engelleyen bir geometrik değişiklik içerebilir.
ISO 683-1:2016; esas olarak su verme ve temperleme, beynitik izotermal dönüşüm, alevle sertleştirme, indüksiyonla sertleştirme ve bazı durumlarda normalize edilmiş koşullar için amaçlanan alaşımsız çeliklere yönelik teknik teslimat gerekliliklerini belirler. ISO 17663:2023, başlıca ferritik çelikler ve bunlarla ilişkili kaynaklı veya şekillendirilmiş bileşenler için, atölyelerde veya sahada hava ya da kontrollü atmosferlerde gerçekleştirilen ısıl işlemlere yönelik kalite gerekliliklerini ele alır. Bu standartlar bir kalite çerçevesi sağlar; ancak her kaliteyi, geometriyi ve hizmet koşulunu tek bir evrensel kabul kuralına dönüştürmez. Kabul edilebilir olanı ilgili teknik resim, malzeme spesifikasyonu, prosedür ve muayene planı tanımlamalıdır.
Fırın atmosferi ve sıcaklık homojenliği
Sıcaklık kontrolü, kontrolör ekranından ziyade ölçümle başlar. Bir fırın 850 °C gösterirken yük, sensörün konumu, ışınım gradyanları, hasarlı yalıtım, engellenmiş sirkülasyon veya çalışma bölgesinin aşırı yüklenmesi nedeniyle farklı bir sıcaklığa maruz kalabilir. Sıcaklık homojenlik araştırmaları ve kalibre edilmiş yük termokuplları bu farklılıkları ortaya çıkarır. Önemli olan yalnızca fırının ayar noktasına ulaşıp ulaşmadığı değil, parçanın tüm yük boyunca gerekli sıcaklığa ulaşıp ulaşmadığı ve amaçlanan süre boyunca bu sıcaklıkta kalıp kalmadığıdır.
Yük düzeni, ısıtmayı ve soğutmayı etkiler. Birbirine sıkı biçimde yerleştirilen parçalar, birbirlerini ışınım ısısından koruyabilir ve gaz veya soğutma akışını kısıtlayabilir. Büyük kesitler merkezde yüzeye göre daha yavaş ısınır; ince çıkıntılar ise çekirdek hâlâ amaçlanan östenitleştirme aralığının altındayken aşırı ısınabilir. Bu nedenle fırının toparlanmasından itibaren ölçülen bir tutma süresi, yük sıcaklıklarının eşitlenmesinden sonra ölçülen bir tutma süresinden metalurjik olarak farklı olabilir.
Atmosfer kontrolünün iki amacı vardır: yüzeydeki kimyasal değişimi sınırlamak ve tekrarlanabilir ısı transferini desteklemek. Fazla oksijen veya su buharı oksidasyonu ve tufal oluşumunu teşvik eder. Çeliğin denge gereksiniminin altında bir karbon potansiyeli, yüzeyden karbon uzaklaştırarak dekarbürizasyona ve ulaşılabilir sertliğin azalmasına neden olabilir. Aşırı karbon potansiyeli ise sert ve gevrek bir yüzey veya anormal bir karbon gradyanı ile karbürizasyona yol açabilir. Endotermik gaz, nitrojen-metanol sistemleri, vakum, tuz ve hava farklı izleme gereklilikleri doğurur. Prosese bağlı olarak çiğ noktası, oksijen potansiyeli, karbon potansiyeli, gaz akışı, basınç ve alarm kayıtları önem taşıyabilir.
Fırından soğutma ortamına transfer de bir başka kontrol noktasıdır. Gecikme, özellikle sürekli soğuma dönüşüm diyagramının burnu civarında kısmi dönüşüme izin verebilir ve martenzit oluşumu tamamlanmadan önce ferrit, perlit veya beynit oluşmasına neden olabilir. Daha sonra soğutma sıcaklığı, karıştırma, kirlenme, konsantrasyon ve parçanın yönelimi soğutma şiddetini belirler. Bir konumda hızlı soğuyan bir soğutma ortamı, buhar örtüleri, durgun akış veya akışkan koşullarındaki değişiklikler nedeniyle başka bir konumda yavaş soğuyabilir. Sonuç, tek bir soğuma hızı sayısından ziyade bir proses geçmişidir.
Sertlik, mikroyapı ve boyutsal kontroller
Doğrulama, birbiriyle bağlantılı çeşitli incelemeler kullanılmasını gerektirir. Sertlik, işlem tepkisinin hızlı bir göstergesidir; ancak anlamı konuma, yönteme, yüzey durumuna ve kesit boyutuna bağlıdır. Yalnızca ölçülmesi en kolay yüzeyi değil, belirtilen bölgeleri kontrol edin. Kesit kalınlığının gradyan oluşturmasının muhtemel olduğu durumlarda yüzey ile çekirdeği karşılaştırın ve muayene yöntemi sağlam bir test yüzeyi gerektiriyorsa tufalı veya dekarbürize olmuş malzemeyi uzaklaştırın. Sertlik taraması, indüksiyonla veya alevle sertleştirmenin amaçlanan sertleşme tabakası derinliğini oluşturup oluşturmadığını gösterebilir; tek bir ölçüm ise ani bir geçişi gizleyebilir.
Mikroyapı incelemesi, çelişkili görünen sertlik sonuçlarını açıklar. Su verme sonrasında yapı; karbon içeriği, alaşım ilaveleri, soğuma hızı ve yerel geometri tarafından belirlenen oranlarda martenzit, beynit, ferrit, perlit ve kalıntı östenit içerebilir. Temperleme martenziti değiştirir ve su verme gerilmesinin bir bölümünü giderir; ancak önceki her proses hatasını ortadan kaldırmaz. Metalografik kesitler, temsili veya şüpheli konumlardan alınmalı, aşırı ısıtma ya da sıvama olmadan hazırlanmalı ve çelik kalitesi ile işlem geçmişi dikkate alınarak yorumlanmalıdır.
Yüzey muayenesi; oksidasyonu, tufalı, dekarbürizasyonu, karbürizasyonu, su verme çatlaklarını, taşlama çatlaklarını, katmerleri ve yerel aşırı ısınmayı belirleyebilir. Dekarbürizasyon genellikle yüzeyin altında düşük karbonlu ferritik bir tabaka olarak görülür. Şiddetli olduğunda oksidasyon tufal veya taneler arası saldırı bırakır. Aşırı miktarda kalıntı östenit; yüksek karbon veya alaşım içeriği, yetersiz su verme şiddeti, aşırı yüksek su verme sıcaklığı ya da dönüşümün oda sıcaklığında tamamlanmamış kalmasına yetecek kadar düşük bir martenzit başlangıç sıcaklığı ile birlikte görülebilir. Bu yapı daha sonra hizmet sırasında, işleme esnasında veya soğuk işlem sırasında dönüşebilir ve boyutsal değişime neden olabilir.
Boyutlar, tanımlanmış referanslara göre işlemden önce ve sonra ölçülmelidir. Bileşen teknik resmine uygun olarak uzunluğu, çapı, düzlük, dairesellik, salgı, delik boyutunu ve ilgili profil özelliklerini kaydedin. Deformasyon; eşit olmayan ısınma, dönüşüm hacmi değişiklikleri, ısıl gradyanlar, asimetrik geometri, soğutma akışı, işleme kaynaklı artık gerilme ve kısıtlamalar tarafından belirlenir. Boyutlar tolerans içinde kalsa bile artık gerilmeler mevcut olabilir; bu nedenle deformasyon kontrolü ile gerilme kontrolü ilişkili olmakla birlikte aynı görevler değildir. Bu nedenle ASM’nin 2024 tarihli deformasyon ve artık gerilmeler ele alışı, muayene planlamasıyla doğrudan ilgilidir.
Uygun olmayan sonuçların yorumlanması
Uygun olmayan bir sonuç, tanı koymadan çevrimi tekrarlamaya davet değil; ayrıştırma ve inceleme gerektiren bir proses veya malzeme koşulunun kanıtıdır. Öncelikle izlenebilirliği koruyun: fırın yükünü, malzeme ergitmesini, test edilen konumları, kullanılan cihazları, kalibrasyon durumunu ve kesin sonucu belirleyin. Metalurjiyi sorumlu tutmadan önce test yöntemini ve numune konumunu doğrulayın. Yanlış düşük sertlik değeri; tufal, dekarbürizasyon, pürüzlü bir yüzey, sığ bir girinti veya kenara fazla yakın yapılan bir testten kaynaklanabilir.
Yumuşak noktalar genellikle yetersiz su verme şiddeti, yetersiz karıştırma, buhar örtüsü oluşumu, akışkan akışının engellenmesi, aşırı transfer gecikmesi, yetersiz östenitleştirme ya da seçilen çelik ve soğutma ortamı için fazla büyük bir kesitten kaynaklanır. Fırın sıcaklığının homojen olmaması veya yükün yanlış düzenlenmesi de aynı görünümü oluşturabilir. Aşırı sertlik; yetersiz temperleme, yanlış temperleme sıcaklığı, aşırı karbonlaşmış bir yüzey veya temperlenmemiş martenzit içeren bir yapı göstergesi olabilir. Ayrıca amaçlanan kütlesel malzeme yerine ince, sertleşmiş bir bölgede yapılan testten de kaynaklanabilir.
Dekarbürizasyon; atmosfer kontrolü, aşırı maruz kalma, tufal giderme veya önceki bir ısıtma işlemine işaret eder. Oksidasyon; hava kaçağı, uygun olmayan fırın potansiyeli, yüksek çiğ noktası veya uzun süreli maruz kalmayı düşündürür. İri tane genellikle aşırı östenitleştirme sıcaklığı, aşırı tutma süresi, tekrarlı ısıtma veya yerel aşırı ısınma sonrasında oluşur; tokluğu azaltabilir ve deformasyona duyarlılığı artırabilir. Çatlama; şiddetli su verme, keskin köşeler, taşlama hasarı, önceden mevcut kusurlar, hidrojen veya yüzey kirlenmesi ya da dönüşüm gerilmesiyle birleşen artık gerilmeler sonucunda meydana gelebilir. Çatlak morfolojisi ve konumu çoğu zaman sertlikten daha bilgilendiricidir.
Beklenmeyen kalıntı östenit; karbon ve alaşım içeriğinin, gerçek östenitleştirme sıcaklığının, soğuma hızının, su verme kesintisinin ve geometrinin veya kesit kalınlığının oluşturduğu herhangi bir kararlılaştırıcı etkinin gözden geçirilmesini gerektirir. İşlem sonrasında meydana gelen boyutsal büyüme bu tanıyı destekleyebilir; ancak tek başına kanıt değildir. Düzeltici faaliyet; yeniden sınıflandırma, ilave temperleme, gerilim giderme, yeniden muayene veya reddetmeyi içerebilir. Uygun işlem, geçerli spesifikasyona ve mühendislik değerlendirmesine bağlıdır. Temel disiplin, belirlenmiş tek bir proses değişkenini bir seferde değiştirmek ve ortaya çıkan yapıyı, özellikleri, yüzey durumunu ve boyutları doğrulamaktır.
Isıl İşlem Seçimi İçin Birleşik Çerçeve
Isıl işlem, alışılmış bir sıcaklığa veya genel bir kalite adına göre değil, gerekli özellik profiline ve çalışma koşullarına göre seçilmelidir. Kontrollü bir ısıl çevrim, faz dönüşümleri yoluyla çeliği değiştirir; ancak ortaya çıkan ferrit, perlit, bainit, martensit, kalıntı östenit ve karbürler; bileşime, kesit boyutuna, ısıtma hızına, soğuma yoluna ve malzemenin başlangıç durumuna bağlıdır. Bu nedenle aynı nominal işlem, bir parçada yararlı tokluk sağlarken başka bir parçada çatlamaya, aşırı deformasyona veya yetersiz çekirdek sertliğine yol açabilir.
ASM International’ın ASM Handbook Volume 4A adlı yayını; fiziksel metalurji, sertlik ve sertleşebilirlik, su verme, tavlama, menevişleme, östemperleme, martemperleme, östenitleme ve yüzey sertleştirmeyi birbirinden yalıtılmış işlemler olarak değil, çelik ısıl işleminin birbiriyle bağlantılı unsurları olarak tanımlar (ASM International, 2024). Bir işlem seçiminin temeli bu bağlantıdır.
Gerekli özellikler ve çalışma koşullarıyla başlayın
Bir ısıl çevrim seçmeden önce mühendislik hedefini tanımlayın. Gerekli sertlik, parçanın tamamını, bir aşınma yüzeyini veya dar bir sertleştirilmiş tabaka derinliğini ilgilendirebilir. Çekme ve akma dayanımı önemlidir; ancak bunlar tokluğun, sünekliğin veya yorulma dayanımının yerini tutmaz. Sert bir martensitik yüzey aşındırıcı aşınmaya direnebilir; ancak darbe dayanımını azaltabilir veya taşlama hasarına duyarlılığı artırabilir. Daha düşük sertlikte bainitik ya da menevişlenmiş martensitik bir yapı, tekrarlı yükleri daha güvenilir biçimde taşıyabilir.
Çalışma koşulları, hangi ödünün kabul edilebilir olduğunu belirler. Bir dişli dişi temas gerilmesine, kaymalı aşınmaya, eğilme yorulmasına ve çoğu zaman yüzeyden çekirdeğe uzanan bir sertlik gradyanına maruz kalır. Bir milin tok bir çekirdeğe, sert bir yatak yüzeyine ve işlem sonrasında sıkı salgı sınırlarına ihtiyacı olabilir. Basınç tutan kaynaklı bir parçada ise azami sertlikten çok artık gerilme, hidrojen kontrolü, tokluk ve muayene önem taşır. Sıcaklık, korozif maruziyet, yağlama, darbe yükü, çevrimli gerilme ve kırılmanın sonuçları aynı ilk değerlendirmeye dâhil edilmelidir.
Boyutsal tolerans, mekanik özelliklerle birlikte belirtilmelidir. Birkaç yüzde bir milimetre toleransla üretilen bir parça, deformasyon sonradan düzeltilecek bir hususmuş gibi işleme alınamaz. Geometri, ısıl alanı değiştirir: ince kenarlar hızla ısınır ve soğur, delikler yerel rijitliği değiştirir, keskin köşeler gerilmeyi yoğunlaştırır ve uzun, asimetrik kesitler dönüşüm şekil değişimleri geliştikçe eğilir. İstenen yüzey/çekirdek gradyanı da açıkça tanımlanmalıdır. Boydan boya sertleştirme, seçici sertleştirme ve gerilim giderme işlemleri farklı ısıl ve mekanik gereklilikler doğurur.
Başlangıç durumu, şartnamenin bir parçasıdır. Döküm yapısı, önceki soğuk şekillendirme, normalize edilmiş ferrit-perlit, küreselleştirilmiş karbürler, daha önce menevişlenmiş martensit ve bir kaynağın ısıdan etkilenmiş bölgesi aynı şekilde tepki vermez. Kaynaklı bir parçada, planlanan işlem başlamadan önce sertlik gradyanları ve çekme yönünde artık gerilmeler bulunabilir. ISO 17663:2023, esas olarak ferritik çelikler ile bunlarla ilişkili kaynaklı veya şekillendirilmiş parçaların atölyede ya da sahada, hava ortamında veya kontrollü atmosferlerde ısıl işlemine yönelik kalite gerekliliklerini ele alır. Standardın pratik açıdan önemi şudur: işlem kaydı, sıcaklık ölçümü, atmosfer kontrolü ve muayene planı, parçanın geçmişi ve taşıdığı risklerle uyumlu olmalıdır.
Çelik bileşimini dönüşüm davranışıyla eşleştirin
Karbon, martensit için mevcut karbon miktarını kontrol eder ve ferrit, perlit ile sementitin oranlarını ve sertliğini etkiler. Alaşım elementleri dönüşüm sıcaklıklarını, karbür kararlılığını, sertleşebilirliği, menevişleme tepkisini ve oksidasyon davranışını değiştirir. AISI 1045 ve AISI 4140, her ikisi de su verilip menevişlenebildiği için aynı su verme varsayımına tabi tutulamaz. AISI 4140’ın krom-molibden içeriği difüzyonlu dönüşümleri geciktirir ve benzer bir kesitte, alaşımsız karbon çeliği AISI 1045’e kıyasla genellikle daha fazla boydan boya sertleşmeye olanak tanır. AISI 52100 ise yüksek karbon ve krom içeriğine sahiptir; karbür kontrolü, rulman performansı ve boyutsal kararlılık açısından merkezi önem taşır.
Demir-demir karbür diyagramı, denge fazlarının ve karbon çözünürlüğünün belirlenmesine yardımcı olur; ancak gerçek bir soğuma çevrimiyle oluşan yapıyı öngörmez. Östenit, soğuma ilgili zaman-sıcaklık bölgesinden geçerse perlite veya bainite dönüşebilir; difüzyon yeterince bastırılırsa çeliğin bileşimi tarafından belirlenen sıcaklıklarda martensite dönüşebilir. ASM’nin 2024 tarihli çalışması, dönüşüm diyagramlarında denge kavramlarını zaman-sıcaklık-dönüşüm (TTT) ve sürekli soğuma dönüşümü (CCT) davranışından ayırır. Bu ayrım, yaygın bir hatayı önler: östenitleme sıcaklığını bir faz diyagramından seçip soğuma sonucunun bu nedenle kesinleştiğini varsaymak.
İzotermal bekletmeleri değerlendirmek için TTT diyagramını, östenitten uygulamadaki soğumayı değerlendirmek için ise CCT diyagramını kullanın. Soru yalnızca bir soğutucunun “hızlı” olup olmadığı değildir. Asıl soru, gerçek kesit için soğuma eğrisinin gerektiğinde perlit veya bainit dönüşüm burunlarından kaçınıp kaçınmadığı ve ardından termal gerilme ile dönüşüm gerilmesini sınırlayan bir hızla martensitik aralıktan geçip geçmediğidir. Büyük çaplı bir parça merkezinde yavaş soğurken ince bir kenar hızla soğuyabilir ve tek bir parçada farklı yapılar oluşabilir. Örneğin Jominy uçtan su verme yöntemiyle belirlenen sertleşebilirlik, bir çeliğin tanımlanmış bir soğuma koşulu altında sertlik geliştirebildiği derinliği ifade eder; her geometride belirli bir sertliği garanti etmez.
Bu değerlendirme, azami su verme şiddetinden uzaklaşmaya yol açabilir. Su verme ve menevişleme gerekli dayanımı sağlayabilir; ancak martemperleme, martensit oluşumu sırasındaki sıcaklık farkını azaltarak deformasyon riskini düşürebilir. Çelik ve kesit boyutu gerekli izotermal dönüşüme izin verdiğinde östemperleme, yararlı tokluğa ve daha düşük su verme şekil değişimine sahip bainit oluşturabilir. Normalizasyon, düzensiz bir önceki yapıyı inceltebilir; tavlama veya küreselleştirme ise sertleştirme öncesinde işlenebilirliği iyileştirebilir. Alevle ve indüksiyonla sertleştirme, ısıtma deseni, frekans, tarama hızı ve kendiliğinden soğuma kapasitesi kontrol edildiği sürece, daha tok bir çekirdek korunurken yüzeyde yüksek sertlik sağlayabilir.
Performans, üretilebilirlik ve riski dengeleyin
Teknik olarak elde edilebilir bir mikroyapı yine de üretim açısından kötü bir seçim olabilir. Fırın kapasitesini, yük düzenlemesini, ısıtma homojenliğini, su verme karıştırmasını, soğutucunun kirlenmesini, atmosferi, bağlama düzeneklerini, talaşlı imalat sırasını ve sıcaklığın temsili konumlardan ölçülebilmesini değerlendirin. Atmosfer seçimi yalnızca görünüşe ilişkin değildir: oksidasyon, dekarbürizasyon, sementasyon ve tufal, yüzey sertliğini ve boyutları değiştirebilir. Sertleşebilirlik hesabı da kesit kalınlığı, köşe yarıçapları, bağlama düzenekleriyle temas ve yüzeydeki soğuma koşulları olmadan eksik kalır.
Artık gerilme ve deformasyon, tasarım kısıtları olarak ele alınmalıdır. Isıl büzülme ve dönüşüm genleşmesi farklı zamanlarda ve farklı konumlarda meydana gelir; martensit oluşumu, çekirdek soğumadan önce gerilmeleri kilitleyebilir. Yüksek gerilme; yüksek sertlik, keskin geometri, yüzey hasarı, hidrojen veya uygun olmayan bir su verme işlemiyle birleştiğinde çatlak olasılığı artar. Bu nedenle menevişleme yalnızca bir sertlik ayarı değildir; su verilmiş yapının kararlılığını ve tokluğunu değiştirir ve su verme gerilmesinin bir bölümünü azaltır. Menevişleme sıcaklığı, süresi ve işlem aktarımındaki gecikme kontrol edilmelidir.
Kaynak geçmişi, kararı tamamen değiştirebilir. Kaynak sonrası ısıl işlem artık gerilmeyi azaltabilir veya sert bölgeleri menevişleyebilir; ancak çevrim çeliğe uygun şekilde eşleştirilmezse dayanımı, boyutsal doğruluğu ve tokluğu da etkileyebilir. ISO 683-1:2016, esas olarak su verme ve menevişleme, östemperleme, alevle sertleştirme, indüksiyonla sertleştirme ve bazı durumlarda normalize edilmiş koşullar için tasarlanan alaşımsız çeliklerin teknik teslimat gerekliliklerini kapsar. Standart, belirli bir parça için bir işlemin yeterliliğini kanıtlama gereğini ortadan kaldırmaz.
Muayene kapasitesi, güvenilir proses kontrolünün sınırını belirler. Belirli bir gradyan öngörülüyorsa sertlik taramaları yüzeyi ve çekirdeği kapsamalıdır. Dekarbürizasyonu, kalıntı östeniti, menevişlenmemiş martensiti, bainiti, karbür ağlarını veya anormal tane boyutunu tespit etmek için metalografik inceleme gerekebilir. Çatlakların ya da iç kusurların ciddi sonuçlar doğurduğu durumlarda boyutsal kontroller, manyetik parçacık veya penetrant muayenesi, ultrasonik test ve artık gerilme değerlendirmesi uygun olabilir.
İşlem seçimi
- Hedefi tanımlayın Hizmet yüklerini, özellik sınırlarını, yüzey/çekirdek gereklerini ve boyutsal toleransları belirleyin.
- Başlangıç durumunu belirleyin Kaliteyi, önceki mikroyapıyı, kesit geometrisini, ürün biçimini ve kaynak geçmişini doğrulayın.
- Kinetiği değerlendirin Gerçek çelik ve ısıl yol için uygun TTT veya CCT bilgilerini kullanın.
- Yolu seçin Kontrol edilebilen ısıtma, atmosfer, soğutma, menevişleme veya yüzey sertleştirme yöntemlerini seçin.
- Yeterlilik kazandırın ve doğrulayın Sertliği, mikroyapıyı, boyutları, yüzey durumunu ve kusurları geçerli şartnameye göre kontrol edin.
Buna göre seçim kararı şu sırayla verilebilir: çalışma yüklerini ve özellik sınırlarını tanımlayın; yüzey/çekirdek sertliğini ve boyutsal toleransları belirtin; kaliteyi, önceki mikroyapıyı, kesit geometrisini ve kaynak geçmişini belirleyin; TTT/CCT dönüşüm yollarını karşılaştırın; kontrol edilebilen ısıtma, atmosfer, soğutma ve menevişleme yöntemlerini seçin; ardından çevrimi sertlik, yapı, boyutlar ve kusur muayenesi yoluyla yeterlilikten geçirin. Tek bir yol dayanım, tokluk, deformasyon ve üretim sınırlarının tümünü karşılamıyorsa çeliği, geometriyi, talaşlı imalat sırasını veya yüzey işlem stratejisini değiştirin. Isıl işlem, metalurji ile prosesin birlikte ele alınmasını gerektiren bir sorundur. Belirleyici seçim tek bir sıcaklık değeri değil, çeliğe ve parçaya uyarlanmış, doğrulanmış bir ısıl geçmiş olmalıdır.
Kaynaklar
- [1] Steel Heat Treating—Fundamentals and Processes. ASM Handbook Volume 4A, 2024. https://dl.asminternational.org/handbooks/edited-volume/18/Steel-Heat-Treating-Fundamentals-and-Processes
- [2] Steel Metallurgy & Heat Treatment course outline. ASTM International course outline, 2024. https://store.astm.org/astm-tpt-727.html
- [3] Fundamentals of the Heat Treating of Steel. ASM technical monograph, 2024. https://dl.asminternational.org/technical-books/monograph/99/chapter-abstract/2112447/Fundamentals-of-the-Heat-Treating-of-Steel
- [4] ISO 17663:2023. International standard, 2023. https://www.iso.org/standard/83142.html
- [5] Basic Principles and Design Guidelines for Heat Treatment. ASM Handbook chapter, 2024. https://dl.asminternational.org/handbooks/edited-volume/49/chapter-abstract/608501/Basic-Principles-and-Design-Guidelines-for-Heat
- [6] Steel and Its Heat Treatment. Technical reference, 1984. https://www.sciencedirect.com/book/9780408014243/steel-and-its-heat-treatment