




1. Was die Auswahl eines Wärmebehandlungsverfahrens tatsächlich bedeutet
Die Auswahl eines Wärmebehandlungsverfahrens ist kein Nachschlagen einer Ofentemperatur. Sie ist eine Kette von Entscheidungen, die die Stahlchemie, den Ausgangszustand, die Bauteilgeometrie, die erforderliche Härte und Zähigkeit, die zulässige Maßänderung sowie die Produktionsüberwachung miteinander verknüpft. Der ausgewählte Zyklus muss die erforderliche Mikrostruktur dort erzeugen, wo sie benötigt wird, ohne Risse, übermäßige Eigenspannungen, unzulässigen Verzug oder einen nicht praktikablen Prüfaufwand zu verursachen.
Härtbarkeit Die Fähigkeit eines Stahls, während eines festgelegten Abkühlzyklus bis zu einer bestimmten Tiefe eine erforderliche gehärtete Struktur auszubilden; sie unterscheidet sich von der an einer einzelnen Stelle gemessenen Härte.
Die Stahlauswahl für das Härten wird hauptsächlich durch die erforderliche Härte im abgeschreckten Zustand und die Tiefe unterhalb der Oberfläche bestimmt, bis zu der sich diese Härte erstrecken muss. Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.Die erste Frage lautet nicht: „Soll dieses Bauteil abgeschreckt werden?“ Sie lautet: Welche Härte ist erforderlich, und wie weit unterhalb der Oberfläche muss sich diese Härte erstrecken? ASM International hat diese Unterscheidung in Steel Selection for Hardening (1991) ausdrücklich dargelegt und festgestellt, dass die Auswahl in erster Linie durch die erforderliche Abschreckhärte und die Tiefe bestimmt wird, bis zu der sie reichen muss. Die Härte beschreibt den Widerstand gegen das Eindringen eines Prüfkörpers nach der Behandlung. Die Härtbarkeit beschreibt, wie tief und wie gleichmäßig über einen Querschnitt ein Stahl während einer festgelegten Behandlung härten kann. Eine hohe Oberflächenhärte beweist nicht, dass auch der Kern gehärtet ist.
Dieser Unterschied verändert die Entscheidung über die Stahlsorte. SAE J1268 (1995) legt Mindest- und Höchstgrenzen der Härtbarkeit für Kohlenstoff- und legierte H-Band-Stähle anhand standardisierter Stirnabschreckdaten fest. Eine Jominy-Stirnabschreckkurve oder eine Grossmann-Analyse kann daher die Härtbarkeit des Stahls mit der Querschnittsgröße und der Abschreckintensität in Beziehung setzen, anstatt jeden nominell ähnlichen Stahl als austauschbar zu behandeln. Das Bofors Handbook (1981) verknüpft die Härtbarkeit ebenfalls mit dem Abschrecken und Anlassen, Maßänderungen sowie der Stirnabschreckprüfung.
Von den erforderlichen Eigenschaften zum Wärmezyklus
Die Auswahl beginnt mit den Anforderungen aus dem Einsatz. Eine Welle kann einen angelassenen Martensitkern mit vorgegebener Zugfestigkeit und Kerbschlagzähigkeit benötigen; ein Zahnrad kann eine harte, verschleißbeständige Randschicht über einem zähen, kohlenstoffarmen Kern erfordern; eine Feder kann eine hohe elastische Festigkeit bei kontrollierten Eigenspannungen benötigen; eine bearbeitete Platte kann vor dem Endbeschnitt eine Spannungsarmbehandlung erfordern. Diese Anforderungen legen fest, ob das Verfahren den gesamten Querschnitt, ausschließlich die Oberfläche oder hauptsächlich den Eigenspannungs- und Maßzustand verändern soll.
Der Ausgangszustand ist von Bedeutung. Warmgewalztes, geschmiedetes, kaltverfestigtes, normalisiertes, geglühtes oder zuvor abgeschrecktes Material reagiert nicht auf die gleiche Weise. Korngröße, Seigerungen, vorhandener Martensit, vorhandene Spannungen und die Karbidverteilung beeinflussen das Austenitisieren, die Umwandlung, die Bearbeitung und den Verzug. Der Wärmebehandlungskurs von ASTM International aus dem Jahr 2024 nennt Austenitisieren, Glühen, Normalisieren, Abschrecken und Anlassen, Doppelanlassen, Korngrößenkontrolle sowie Anforderungen an die mechanischen Eigenschaften als Spezifikationsfaktoren – nicht als optionale Details, die nach der Auswahl eines Verfahrensnamens hinzugefügt werden.
Abfolge des Wärmezyklus
- Erwärmen Erwärmungsgeschwindigkeit, Atmosphäre, Beschickungsmuster und Gleichmäßigkeit der Temperatur im Querschnitt kontrollieren.
- Austenitisieren oder Wärmebehandlung Die qualifizierte Temperatur erreichen und für die erforderliche Umwandlung oder Diffusionsreaktion halten.
- Umsetzen und Abkühlen Umsetzzeit, Abkühlgeschwindigkeit, Abschreckmittel, Badzustand und Umwälzung kontrollieren.
- Anlassen oder Auslagern Härte, Zähigkeit, Eigenspannung und Maßstabilität anpassen, sofern dies das ausgewählte Verfahren erfordert.
Der Wärmezyklus wird anschließend zu einer kontrollierten Abfolge: Aufheizgeschwindigkeit, Austenitisierungs- oder Lösungsglühtemperatur, Haltezeit, Ofenatmosphäre, Transferzeit, Abkühlgeschwindigkeit, Kühlmedium sowie ein nachfolgendes Anlassen oder Auslagern. Temperatur und Zeit können nicht unabhängig von der Querschnittsdicke betrachtet werden. Das Zentrum eines großen Schmiedestücks kann den Ofen-Sollwert lange nach seiner Oberfläche erreichen, während eine dünne Kante während desselben Vorgangs überhitzen oder umwandeln kann.
| Verfahren | Primärer Zweck | Typischer resultierender Zustand |
|---|---|---|
| Spannungsarmglühen | Eigenspannungen reduzieren | Mikrostruktur weitgehend erhalten |
| Glühen | Härte senken und Zerspanbarkeit verbessern | Weiche Ferrit-Perlit- oder kugelige Struktur, abhängig von der Werkstoffgüte |
| Normalisieren | Struktur verfeinern oder zurücksetzen | Luftgekühlte Ferrit-Perlit-Struktur bei vielen Kohlenstoff- und niedriglegierten Stählen |
| Härten und Anlassen | Festigkeit, Härte und Zähigkeit kombinieren | Angelassener Martensit |
| Bainitisches Härten | Bainitische Umwandlung und Maßänderung kontrollieren | Bainit |
| Martensitstufen | Temperaturgradienten reduzieren, bevor Martensit entsteht | Angelassener Martensit nach anschließendem Anlassen |
Verschiedene Verfahren lösen unterschiedliche Probleme. Das Spannungsarmglühen verringert Eigenspannungen, ohne absichtlich die vollständige, mit dem Härten verbundene Umwandlung herbeizuführen. Das Weichglühen senkt die Härte und verbessert die Zerspanbarkeit; das Normalisieren verfeinert oder setzt das Gefüge durch Erwärmen über den kritischen Bereich mit anschließender Luftabkühlung zurück. Das Austenitisieren bereitet den Stahl auf die Umwandlung vor, ist für sich allein jedoch keine vollständige Behandlung. Das Abschrecken erzeugt Martensit nur dort, wo die Abkühlung diffusionsgesteuerte Umwandlungen unterdrückt, und das Anlassen passt die daraus resultierende Härte, Zähigkeit und den Spannungszustand an.
Das Martempern kann Temperaturgradienten verringern, bevor Martensit entsteht. Das Bainitisieren erzeugt bainitische Gefüge, wenn der Stahl und die Querschnittsgröße den erforderlichen Umwandlungsweg zulassen. Beim Aufkohlen und Carbonitrieren werden vor dem Härten Kohlenstoff beziehungsweise Kohlenstoff und Stickstoff an der Oberfläche eingelagert. Das Nitrieren bildet bei niedrigerer Temperatur eine gehärtete, stickstoffangereicherte Randschicht und kann ein separates Abschrecken vermeiden. Das Ausscheidungshärten gilt nur für geeignete ausscheidungshärtende Legierungen. Diffusionsbeschichtungen sind Verfahren zur Veränderung der Oberflächenzusammensetzung und kein Ersatz für jede Wärmebehandlung des Grundwerkstoffs. Kohlenstoff- und legierte Stähle wie C45 und 42CrMo4 nach ISO 683-1:2016 müssen vor der Auswahl eines dieser Wege anhand ihrer festgelegten Zusammensetzung, Härtbarkeit und ihres vorgesehenen Zustands bewertet werden.
Warum Stahlsorte, Querschnittsgröße und Geometrie gemeinsam betrachtet werden müssen
| Auswahlvariable | Was sie steuert | Zu prüfende Nachweise |
|---|---|---|
| Kohlenstoffgehalt | Potenzielle Härte des Martensits | Werkstoffchemie der Güte und erforderliche Oberflächen- oder Kernhärte |
| Legierungselemente | Härtbarkeit und Umwandlungsverhalten | Zusammensetzungsgrenzen und Härtbarkeitsdaten |
| Querschnittsgröße | Abkühlverlauf von der Oberfläche zum Kern | Maßgebliche Dicke und Massenanhäufung |
| Geometrie | Lokale Abkühlung und Spannungskonzentration | Ecken, Bohrungen, Keilnuten, Stege und Übergänge |
| Ausgangszustand | Korngröße, Entmischung, Spannung und Karbidverteilung | Geschmiedeter, gewalzter, geglühter, normalisierter oder kaltverfestigter Zustand |
ISO 683-1:2016 legt Lieferanforderungen und vorgesehene Behandlungsanwendungen für die erfassten unlegierten Stähle fest, macht jedoch nicht jede Behandlung für jede Güte oder Geometrie geeignet. Strong evidence
Die Stahlbezeichnung liefert eine Ausgangsgrenze, jedoch kein fertiges Verfahren. ISO 683-1:2016 behandelt unlegierte Stähle, die im Allgemeinen für vergütete, bainitisch gehärtete, flammgehärtete, induktionsgehärtete und in einigen Fällen normalisierte Maschinenteile vorgesehen sind. ISO 4885:2018 stellt eine kontrollierte Terminologie für die Wärmebehandlung von Eisenwerkstoffen sowie ein Eisen-Kohlenstoff-Phasendiagramm bereit. Keine dieser Normen macht es jedoch überflüssig, die Chemie und Härtbarkeit auf das tatsächliche Bauteil abzustimmen.
Die Querschnittsgröße bestimmt den Temperatur- und Abkühlverlauf von der Oberfläche bis zum Zentrum. Die Geometrie bringt zusätzliche Schwierigkeiten mit sich: Scharfe Ecken kühlen schneller ab, dünne Stege können durchhärten, Bohrungen können anders abkühlen als Außenflächen, und Keilnuten oder abrupte Querschnittsänderungen konzentrieren Spannungen. Ein schnelles Abschrecken in Wasser kann bei einem dicken Bauteil aus 1045 die erforderliche Kernhärte erreichen, jedoch ein dünnes, gekerbtes Bauteil zum Reißen bringen; Öl, Polymer, Gas, eine gestufte Abkühlung oder das Induktionshärten können dieses Risiko verringern, verändern jedoch jeweils das erreichbare Härteprofil.
Auch der Verzug ist eine Wechselwirkung mit der Bauteilauslegung. Ungleichmäßiges Erwärmen, uneinheitliche Abkühlung, die Volumenänderung während der Phasenumwandlung und Eigenspannungen können Bohrungen verschieben, Wellen verbiegen oder die Ebenheit verändern. Vorrichtungen, Ausrichtung der Beschickung, Bewegung des Kühlmediums, Schutzatmosphäre, Vorwärmen, unterbrochenes Abschrecken und Bearbeitungszugabe gehören in die Auswahlentscheidung. Das akzeptable Ergebnis ist nicht einfach eine Härtezahl, sondern ein Bauteil, das seine erforderliche Form und Integrität bewahrt.
Der Unterschied zwischen einem Verfahrensnamen und einer spezifizierten Behandlung
„Abschrecken und Anlassen“ ist eine Verfahrensgruppe. Eine Spezifikation muss die Stahlbezeichnung und den Zustand, den Austenitisierungstemperaturbereich, die Aufheizpraxis, die effektive Haltezeit, die Ofenatmosphäre, die zulässige Transferzeit, das Abschreckmedium und dessen Bewegung, die Anlasstemperatur und -dauer, die Anzahl der Anlassvorgänge, die Grenzwerte für Härte oder mechanische Eigenschaften sowie das Prüfverfahren festlegen. „Glühen bei 700 °C“ bleibt unvollständig, wenn Aufheizgeschwindigkeit, Grundlage für die Haltezeit, Abkühlgeschwindigkeit und erforderliches Endgefüge unbekannt sind.
Das Manufacturing Process Selection Handbook strukturiert diese Entscheidung anhand der Werkstoffeignung, der Verfahrensvarianten, der konstruktiven Randbedingungen, der Qualitätsfragen, der Produktionswirtschaftlichkeit und der Bauteilintegrität. Diese Kategorien verhindern, dass die Auswahl auf eine einzige Ofeneinstellung reduziert wird. Ein Zyklus, der die Härteanforderung erfüllt, jedoch Risse verursacht, scheitert an der Bauteilintegrität; ein Zyklus, der an einer Laborprobe funktioniert, aber keine Kontrolle der Atmosphäre oder der Abkühlgeschwindigkeit ermöglicht, scheitert an der Produktionsüberwachung. Eine Wärmebehandlung ist erst dann spezifiziert, wenn sowohl das erforderliche Ergebnis als auch die Mittel zu seiner Erreichung und Überprüfung festgelegt sind.
2. Mit den Leistungsanforderungen beginnen, nicht mit der Ofentemperatur
Die Auswahl der Wärmebehandlung sollte mit der erforderlichen Leistung des Bauteils beginnen, nicht mit einer aus einer Tabelle übernommenen Ofentemperatur. Legen Sie vor der Auswahl eines Stahls oder eines Wärmebehandlungszyklus die Betriebslasten, akzeptablen Versagensarten, den Härtebereich, das Festigkeitsniveau, die Zähigkeitsanforderung, den Bearbeitbarkeitszustand, die Einhärtetiefe, die Maßtoleranz und die Produktionsanforderungen fest. Temperatur, Haltezeit, Aufheizgeschwindigkeit und Abkühlgeschwindigkeit wirken zusammen; eine Änderung eines dieser Parameter kann die Austenitkorngröße, die Umwandlungsprodukte, die Eigenspannungen, den Verzug und die Endeigenschaften verändern.
Die erste Prüfungsfrage lautet, ob die Spezifikation einen durchgehend angelassenen Martensitzustand, ein normalisiertes Gefüge, einen weichgeglühten Zustand, eine harte Oberfläche über einem zäheren Kern oder ein spannungsarmgeglühtes Bauteil erfordert. Spannungsarmglühen kann für ein geschweißtes oder stark bearbeitetes Teil ausreichen, dessen Festigkeit und Gefüge bereits akzeptabel sind. Normalisieren kann ein Gefüge verfeinern oder zurücksetzen und einen Ferrit-Perlit-Zustand erzeugen, der für bestimmte Maschinenteile geeignet ist. Beim Glühen stehen eine verringerte Härte und eine verbesserte Bearbeitbarkeit im Vordergrund. Eine Vergütungsbehandlung zielt auf eine kontrollierte Kombination aus Festigkeit und Zähigkeit ab, während Aufkohlen, Carbonitrieren, Nitrieren, Flammhärten oder Induktionshärten die wesentliche Härteanforderung an die Oberfläche verlagern können.
ASM International stellte in Steel Selection for Hardening (1991) fest, dass „die Stahlauswahl zum Härten in erster Linie durch die erforderliche Härte im abgeschreckten Zustand und durch die Tiefe unterhalb der Oberfläche bestimmt wird, bis zu der sich diese Härte erstrecken muss“. Dies ist das maßgebliche Prüfkriterium für Entscheidungen zum Durchhärten. Der Stahl muss in der Lage sein, bei der relevanten Querschnittstiefe unter der verfügbaren Abschreckintensität die erforderliche Härte im abgeschreckten Zustand zu erreichen; anschließend verringert das Anlassen die Sprödigkeit und stellt das gewünschte Verhältnis der Endeigenschaften ein.
Härte, Festigkeit, Zähigkeit und Bearbeitbarkeit
Härte ist der Widerstand gegen Eindrücken oder örtlich begrenzte plastische Verformung. Sie ist kein vollständiger Ersatz für Zugfestigkeit, Streckgrenze, Ermüdungsverhalten oder Zähigkeit. Zwei Stähle mit ähnlicher Rockwell-C-Härte können unterschiedliche Zugeigenschaften, Einschlussgehalte, Korngrößen, Gehalte an Restaustenit und Kerbschlagverhalten aufweisen. Ein Härtewert ist ein Nachweis für ein bestimmtes Verhalten, nicht für eine vollständige Spezifikation der mechanischen Eigenschaften.[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
Die Härtbarkeit muss ebenfalls von der Härte unterschieden werden. Die Härte beschreibt den an einer bestimmten Stelle erreichten Wert; die Härtbarkeit beschreibt, wie tief und gleichmäßig ein Stahl während einer festgelegten Behandlung in Martensit umwandeln kann. Ein niedriglegierter Stahl kann eine hohe Oberflächenhärte erzeugen, die jedoch zur Mitte eines großen Querschnitts hin rasch abnimmt. Ein Stahl mit höherer Härtbarkeit kann die erforderliche Struktur im abgeschreckten Zustand weiter unterhalb der Oberfläche aufrechterhalten, häufig mit einer weniger intensiven Abschreckung und einem geringeren Verzugsrisiko. SAE J1268 (1995) legt Mindest- und Höchstgrenzen der Härtbarkeit für Kohlenstoff- und legierte H-Band-Stähle fest, für die genormte Stirnabschreckdaten vorliegen. Ergebnisse des Stirnabschreckversuchs nach Jominy und die Grossmann-Analyse helfen daher, die Werkstoffauswahl mit der Querschnittsgröße und den Abschreckbedingungen zu verknüpfen; sie ersetzen jedoch nicht die Validierung an der tatsächlichen Geometrie.
Eine höhere Härte kann mit der Kerbschlagfestigkeit und der Maßstabilität in Konflikt stehen. Übermäßiger unangelassener Martensit ist spröde, während eine zu aggressive Abschreckung die thermischen und Umwandlungsspannungen erhöht. Eine Welle, die lediglich als „sehr hart“ spezifiziert ist, kann an einer Keilnut reißen, durch Schleifschäden an Ermüdungsfestigkeit verlieren oder sich über die Toleranz des Lagersitzes hinaus verformen. Anlasstemperatur und -zeit müssen unter Berücksichtigung der erforderlichen Streckgrenze, der Schlagarbeit, der Ermüdungsbeanspruchung und der Einsatztemperatur ausgewählt werden. Der Wärmebehandlungskurs von ASTM International aus dem Jahr 2024 führt Austenitisieren, Glühen, Normalisieren, Vergüten, Doppelanlassen, Korngrößenkontrolle und Anforderungen an die mechanischen Eigenschaften als Spezifikationsfaktoren und nicht als isolierte Ofeneinstellungen auf.
Die Bearbeitbarkeit kann einen anderen Ausgangszustand erfordern als den späteren Betriebszustand. Geglühtes oder normalisiertes Vormaterial lässt sich möglicherweise berechenbarer bearbeiten als gehärtetes Vormaterial; eine übermäßige Weichmachung kann jedoch bei bestimmten Stahlsorten durch Aufbauschneiden oder eine schlechte Spanbildung die Produktionsstabilität verringern. Der Prozessplan kann daher vorsehen, vor dem Härten zu bearbeiten, ein Schleifaufmaß vorzusehen und vor der Endmaßbearbeitung anzulassen oder spannungsarmzuglühen.
Anforderungen an die Oberfläche im Vergleich zu Anforderungen über den gesamten Querschnitt
Legen Sie fest, an welcher Stelle die Eigenschaft vorhanden sein muss. Ein Zahnradzahn, ein Nocken, eine Lagerlaufbahn oder eine Verschleißspur kann eine harte Oberfläche benötigen, während ein zäherer und schädigungstoleranterer Kern erhalten bleibt. Beim Aufkohlen und Carbonitrieren werden vor dem Härten Kohlenstoff beziehungsweise Kohlenstoff und Stickstoff in der Nähe der Oberfläche eingelagert. Beim Nitrieren entsteht eine harte, stickstoffangereicherte Randschicht bei begrenzter Umwandlung des Kerns, während beim Induktions- und Flammhärten eine kontrollierte Oberflächenschicht durch rasches örtlich begrenztes Erwärmen und Abschrecken umgewandelt wird. Diffusionsschichten und verwandte Oberflächenbehandlungen dienen anderen chemischen und Verschleißzwecken und können nicht allein anhand der Härte ausgewählt werden.
Bei einem durchgehärteten Bauteil stellt sich ein anderes Problem. Sein Kern muss nach der Wärmeabfuhr durch den gesamten Querschnitt die erforderliche Härte oder die erforderlichen mechanischen Eigenschaften erreichen. Zu den maßgeblichen Variablen gehören die chemische Zusammensetzung des Stahls, die vorherige Austenitkorngröße, die Querschnittsdicke, Ecken, Bohrungen, Massenänderungen und die Rührwirkung des Abschreckmittels. ISO 683-1:2016 legt Lieferanforderungen für unlegierte Stähle fest, die im Allgemeinen für vergütete, bainitisch umgewandelte, flammgehärtete, induktionsgehärtete und in manchen Fällen normalisierte Maschinenteile vorgesehen sind. Dieser Geltungsbereich bedeutet nicht, dass jede aufgeführte Behandlung für jede Stahlsorte oder jede Geometrie anwendbar ist.
Eigenspannungen, Maßstabilität und betriebliche Versagensarten
Ein Verfahren ist ungeeignet, wenn es zwar die Härteanforderung erfüllt, jedoch Risse, unzulässigen Rundlauf, Wachstum, Schrumpfung oder instabile Maße verursacht. Ungleichmäßiges Erwärmen, Gradienten in der Aufkohlungsschicht, der zeitliche Ablauf der martensitischen Umwandlung, abrupte Querschnittsänderungen und die Abschreckintensität tragen sämtlich dazu bei. Martempern kann Temperaturunterschiede während der Umwandlung verringern; beim Bainithärten können bainitische Gefüge mit einem anderen Verhältnis von Spannungen und Verzug entstehen; ein Doppelanlassen kann erforderlich sein, wenn sich Restaustenit nach dem ersten Anlassen umwandelt. Diese Entscheidungen hängen von der Geometrie und dem Versagensrisiko ab und sind keine automatischen Verbesserungen.
Zu prüfende Ausfallarten
- Verschleiß Kann eine harte Oberfläche oder eine diffusionsbehandelte Randschicht erfordern.
- Zahnbruch Kann einen harten Einsatz mit zäherem Kern erfordern.
- Grübchenbildung bei Wälzkontakt Erfordert die Kontrolle von Oberflächenhärte, Einsatzhärtetiefe und Unterstützung im oberflächennahen Bereich.
- Ermüdungsrissbildung Erfordert die Berücksichtigung von Eigenspannungen, Kerben, Oberflächenzustand und Zähigkeit.
- Überlastbruch Kann einen ausgewogenen Zustand von Festigkeit und Zähigkeit gegenüber maximaler Härte begünstigen.
- Maßabweichung Kann Spannungsarmglühen, kontrolliertes Abschrecken, Anlassen oder ein verformungsärmeres Verfahren erfordern.
Führen Sie vor der Auswahl des Zyklus die tatsächlichen betrieblichen Versagensarten auf: Verschleiß, Zahnbruch, Grübchenbildung bei Rollkontakt, Ermüdungsrisse, Bruch durch Überlastung, Fressen, Verlust der Vorspannung oder Maßdrift. Ein spannungsarmgeglühtes Bauteil kann einem härteren Bauteil vorzuziehen sein, wenn beim Versagen geschweißte Eigenspannungen maßgeblich sind. ISO 4885:2018 stellt eine kontrollierte Terminologie für die Wärmebehandlung von Eisenwerkstoffen sowie eine Eisen-Kohlenstoff-Phasentabelle bereit und unterstützt damit dabei, in Spezifikationen die Bezeichnungen der Behandlungen von den Gefügen und Umwandlungen zu unterscheiden, die durch sie erzeugt werden sollen. Die belastbare Reihenfolge ist eindeutig: Leistung definieren, Anforderungen an die Oberfläche oder den gesamten Querschnitt bestimmen, Härtbarkeit und Geometrie bewerten und anschließend Stahl und Prozessfenster auswählen. Die Ofentemperatur kommt später.
3. Stahlgüte, Kohlenstoffgehalt, Legierung und Härtbarkeit
Ein Wärmebehandlungszyklus kann nicht allein anhand der Ofentemperatur ausgewählt werden. Die Stahlbezeichnung legt den verfügbaren Kohlenstoffgehalt, die Legierungselemente, die Anforderungen an die Reinheit und das erwartete Umwandlungsverhalten fest; das Bauteil bestimmt die Abkühlstrecke und die zulässige thermische Beanspruchung. ASM International stellte in Steel Selection for Hardening (1991) fest: „Die Auswahl eines Stahls zum Härten wird in erster Linie durch die erforderliche Härte im abgeschreckten Zustand und die Tiefe unterhalb der Oberfläche bestimmt, bis zu der sich diese Härte erstrecken muss.“ Dabei handelt es sich um eine Werkstoff- und Prozessentscheidung, nicht um das Nachschlagen eines einfachen Rezeptes.
Schlüsselbegriffe bei der Güteauswahl
- Härte
- An einer Stelle nach der Behandlung gemessener Widerstand.
- Härtbarkeit
- Tiefe und Verteilung der Härtung, die durch einen bestimmten Abkühlzyklus erzeugt werden.
- Härte im abgeschreckten Zustand
- Unmittelbar nach dem Abschrecken und vor einer Veränderung des Eigenschaftsgleichgewichts durch das Anlassen erreichte Härte.
- Stahl mit festgelegtem Härtbarkeitsband
- Kohlenstoff- oder legierter Stahl, der mit festgelegten Härtbarkeitsgrenzen auf Grundlage standardisierter Stirnabschreckprüfungen geliefert wird.
Die Unterscheidung zwischen Härte und Härtbarkeit muss ausdrücklich beibehalten werden. Härte ist der an einer bestimmten Stelle des Bauteils gemessene Widerstand. Härtbarkeit beschreibt, wie tief ein bestimmter Stahl bei einer definierten Abschreckung Martensit oder einen erforderlichen martensitischen Anteil bilden kann. Ein kleiner Bolzen und ein großes Zahnrad können aus derselben Stahlgüte gefertigt und im selben Öl abgeschreckt werden, dennoch sehr unterschiedliche Gefüge im Kern aufweisen, weil ihre Abkühlungsgeschwindigkeiten voneinander abweichen.
Kohlenstoffgehalt und erreichbare martensitische Härte
Kohlenstoff steuert das Härtepotenzial von Martensit unmittelbarer als die meisten Legierungselemente. Beim Austenitisieren löst sich Kohlenstoff im Austenit; die schnelle Abkühlung schließt diesen Kohlenstoff anschließend in einem übersättigten, tetragonal-raumzentrierten martensitischen Gitter ein. Mit steigendem Kohlenstoffgehalt wird der Martensit im abgeschreckten Zustand im Allgemeinen härter, obwohl der zusätzliche praktische Nutzen schließlich abnimmt und die Sprödigkeit, die Rissgefahr sowie der Anteil an Restaustenit zunehmen können.
Dadurch wird eine Obergrenze für das festgelegt, was durch Abschrecken erreicht werden kann. Ein kohlenstoffarmer Stahl kann schnell genug abkühlen, um an der Oberfläche und im Kern einen großen Teil seines Austenits in Martensit umzuwandeln, dennoch nur eine mäßige Härte erreichen, weil der Martensit wenig Kohlenstoff enthält. Umgekehrt kann ein Stahl mit höherem Kohlenstoffgehalt sehr harten Oberflächenmartensit bilden, im Kern jedoch versagen, wenn die Abkühlung dort zu langsam ist. Kohlenstoff bestimmt daher die erreichbare martensitische Härte; er gewährleistet allein jedoch keine Durchhärtung des Querschnitts.
Die geforderte Eigenschaft sollte nach dem Ort angegeben werden. Eine „hohe Härte“ an der Oberfläche ist unvollständig, wenn auch der tragende Zahnfuß, die Wellenmitte oder der Lagersitz eine bestimmte Härte oder ein bestimmtes Gefüge erfüllen muss. Ein dicker Querschnitt kann in der Nähe der abgeschreckten Oberfläche Martensit, weiter innen Bainit oder Perlit und im Kern ein weicheres Mischgefüge enthalten. Ein solcher Härte- und Gefügegradient kann bei einem gezielt randschichtgehärteten Bauteil zulässig sein, stellt jedoch einen Fehler dar, wenn die Spezifikation eine Durchhärtung verlangt.
Kohlenstoff beeinflusst außerdem die Umwandlungstemperaturen und das Verhalten bei der Abschreckung. Eine Erhöhung des Kohlenstoffgehalts senkt gewöhnlich die Martensitstarttemperatur und kann nach dem Abschrecken den Anteil an Restaustenit erhöhen. Austenitisierungstemperatur und Haltezeit müssen so gewählt werden, dass sich die vorgesehenen kohlenstoffhaltigen Phasen lösen, ohne ein übermäßiges Kornwachstum zu verursachen. Der Wärmebehandlungskurs von ASTM International aus dem Jahr 2024 nennt Austenitisieren, Korngrößenkontrolle, Abschreck- und Anlassverfahren, Doppelanlassen sowie Anforderungen an die mechanischen Eigenschaften als Spezifikationsfaktoren und nicht als voneinander unabhängige Ofeneinstellungen.[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
ISO 683-1:2016 behandelt unlegierte Stähle, die im Allgemeinen für vergütete, bainitisch gehärtete, flammgehärtete, induktionsgehärtete und in einigen Fällen normalisierte Maschinenteile vorgesehen sind. Die Bezeichnung und der Lieferzustand müssen dennoch überprüft werden: Eine für das Vergüten vorgesehene Stahlgüte ist nicht automatisch für das Aufkohlen, Nitrieren oder eine Ausscheidungsbehandlung geeignet. ISO 4885:2018 liefert die kontrollierte Terminologie für die Wärmebehandlung von Eisenwerkstoffen sowie die Terminologie der Eisen-Kohlenstoff-Phasen, die bei der Festlegung dieser Auswahl verwendet wird.
Einfluss der Legierung auf Härtbarkeit und Umwandlungsverhalten
Die Legierung muss unabhängig vom Kohlenstoff betrachtet werden. Mangan, Chrom, Molybdän, Nickel und in geeigneten kontrollierten Mengen auch Bor verzögern üblicherweise Diffusionsumwandlungen wie die Bildung von Perlit und Ferrit. Der Stahl kann dadurch bei einer geringeren Abkühlungsgeschwindigkeit und unter derselben Abschreckung bis in größere Tiefen Martensit bilden. Silizium beeinflusst ebenfalls das Umwandlungsverhalten und die Anlassreaktion, während Chrom, Molybdän und Vanadium Legierungskarbidphasen bilden können, deren Auflösung von Austenitisierungstemperatur und Haltezeit abhängt.
Dies ist der zentrale Grund dafür, dass ein Stahl wie SAE 4140 tiefer durchhärten kann als eine unlegierte Kohlenstoffstahlgüte mit ähnlichem Kohlenstoffgehalt. Sein Legierungsgehalt verschiebt das Zeit-Temperatur-Umwandlungsverhalten, sodass das Innere mehr Zeit hat, den Umwandlungsbereich zu durchlaufen, ohne große Mengen an weichem Ferrit oder Perlit zu bilden. Nickel trägt im Allgemeinen zur Härtbarkeit und Zähigkeit bei, während Chrom und Molybdän außerdem den Widerstand gegen Anlassentfestigung verbessern können. Die Wirkungen sind nicht austauschbar, und ihr Ausmaß hängt von der Zusammensetzung, dem Ausgangsgefüge, der Austenitkorngröße und der thermischen Vorgeschichte ab.
Die Legierung macht einen geeigneten Kohlenstoffgehalt nicht überflüssig. Ein niedrigkohlenstoffhaltiger legierter Stahl kann tief durchhärten, aber Martensit bilden, dessen maximale Härte durch seinen Kohlenstoffgehalt begrenzt bleibt. Ein unlegierter Stahl mit hohem Kohlenstoffgehalt kann eine sehr hohe Oberflächenhärte erreichen, für die Durchhärtung des Kerns jedoch eine starke Abschreckung erfordern, wodurch das Risiko von Verzug und Rissbildung steigt. Bei vielen Konstruktionen bietet ein mittelgekohlter legierter Stahl mit anschließendem Abschrecken und Anlassen einen besser kontrollierbaren Kompromiss, als einfach den Kohlenstoffgehalt zu erhöhen.
Das Umwandlungsverhalten bestimmt außerdem die Auswahl des Verfahrens. Molybdänhaltige Stähle können eine langsamere Abschreckung tolerieren, während ein unlegierter Kohlenstoffstahl möglicherweise eine Wasser- oder Polymerabschreckung benötigt, um die geforderte Kernhärte zu erreichen, wobei das Maßrisiko größer ist. Nickel- und chromhaltige Stähle können niedrigere Umwandlungstemperaturen und eine erhöhte Empfindlichkeit gegenüber Restaustenit aufweisen. Das Anlassen muss daher anhand der Endhärte, Festigkeit, Zähigkeit und Maßbeständigkeit festgelegt werden und nicht anhand einer angenommenen Temperatur, die von einer anderen Stahlgüte übernommen wurde.

H-Band-Stähle, Jominy-Daten und der Einfluss der Querschnittsgröße
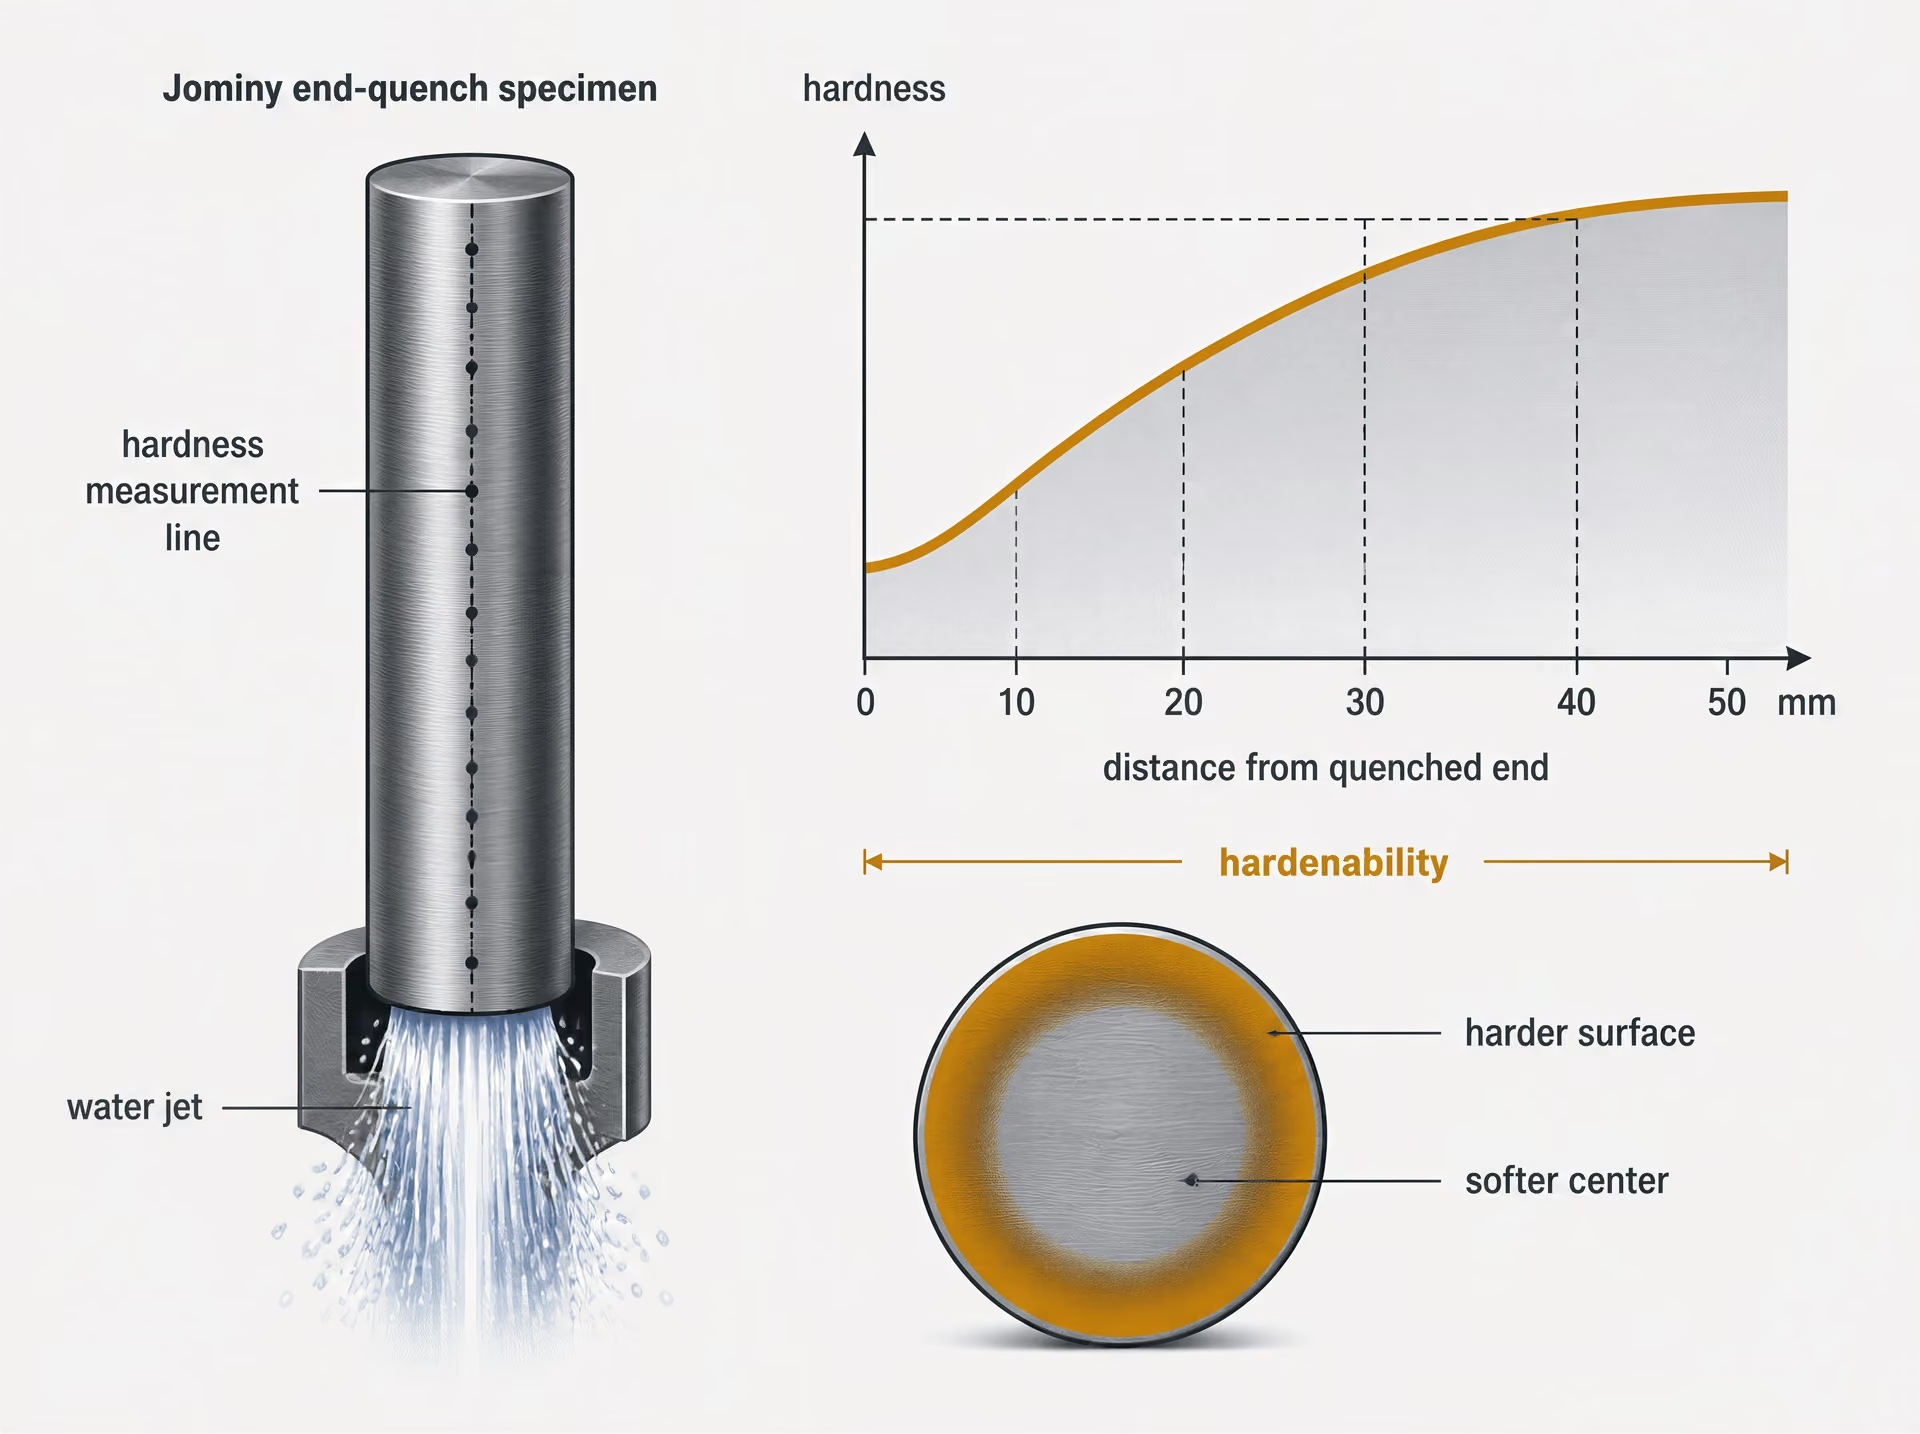
SAE J1268, 1995 überarbeitet, legt Mindest- und Höchstgrenzen der Härtbarkeit für Kohlenstoff- und legierte H-Band-Stähle fest, für die standardisierte Daten zur Endabschreckhärtbarkeit vorliegen. Die Bezeichnung „H“ kennzeichnet eine hinsichtlich der Härtbarkeit kontrollierte Stahlgüte, beispielsweise eine H-Band-Variante eines Kohlenstoffstahls oder legierten Stahls, deren erforderlicher Härtbarkeitsbereich durch standardisierte Ergebnisse der Endabschreckprüfung ausgedrückt wird. Sie bedeutet nicht, dass jedes Stück dieser Stahlgüte in jeder Tiefe dieselbe Härte aufweist, und sie ersetzt weder die Kontrolle des Kohlenstoffgehalts, der Korngröße und der Austenitisierungsbedingungen noch die Kontrolle der Abschreckbedingungen.
Die Jominy-Endabschreckprüfung vergleicht die Härtbarkeit unter einer definierten Laborbedingung. Eine genormte zylindrische Probe wird austenitisiert und an einem Ende abgeschreckt; anschließend wird die Härte in zunehmenden Abständen von diesem abgeschreckten Ende gemessen. Die daraus entstehende Härte-Abstands-Kurve zeigt, wie schnell der Stahl seine martensitische Härte verliert, wenn die örtliche Abkühlungsgeschwindigkeit abnimmt. SAE J1268 verwendet solche etablierten Daten, um Mindest- und Höchstbereiche der Härtbarkeit festzulegen. Eine Produktionsspezifikation kann dann Schmelzen zurückweisen, die außerhalb des ausgewählten Bereichs liegen, anstatt sich ausschließlich auf die nominelle chemische Zusammensetzung zu stützen.
Der Jominy-Abstand entspricht nicht der tatsächlichen Tiefe in einem Bauteil. Eine Welle, Platte, ein Zahnrad oder Schmiedeteil kühlt dreidimensional ab, und der Abkühlungsverlauf von der Oberfläche zum Kern hängt von Querschnittsgröße, Form, Ecken, Massekonzentration, der Transferzeit aus dem Ofen, der Umwälzung, der Temperatur des Abschreckmittels und dem Zustand des Abschreckmittels ab. Der Kern eines dicken Rundquerschnitts kann zu langsam abkühlen, um die geforderte Härte zu erreichen, selbst wenn eine Härteprüfung an der Oberfläche zufriedenstellende Ergebnisse liefert.
Die Grossmann-Analyse stellt eine Verbindung zwischen der Härtbarkeit im Labor und der Bauteilgeometrie her. Sie trennt die Reaktion des Stahls von der Abschreckintensität und setzt einen idealen kritischen Durchmesser mit dem tatsächlichen Querschnitt und den Abkühlbedingungen in Beziehung. Jominy-Daten charakterisieren den Stahl; Grossmann-Konzepte helfen bei der Beurteilung, ob dieser Stahl und diese Abschreckung den erforderlichen Querschnitt durchhärten können. Das Ergebnis sollte anhand von Härteverläufen, metallografischen Untersuchungen und, falls erforderlich, Produktionsversuchen überprüft werden.
Eine belastbare Auswahl legt daher vor der Festlegung eines Ofenzyklus die Stahlbezeichnung, die Grenzwerte für Kohlenstoff und Legierungselemente, die H-Band- oder gleichwertige Härtbarkeitsanforderung, das Zielgefüge, die an definierten Stellen erforderliche Härte, die Querschnittsgröße und die Einschränkungen der Abschreckung fest. Temperatur, Haltezeit, Aufheizgeschwindigkeit und Abkühlungsgeschwindigkeit wirken zusammen; die Änderung eines dieser Parameter kann das Ergebnis verändern, selbst wenn die nominelle Stahlgüte unverändert bleibt.
4. Auswahl des konventionellen Wegs zum Durchhärten
Konventionelles Durchhärten bedeutet, den gesamten Querschnitt zu austenitisieren, abzuschrecken und anzulassen, anstatt nur die Oberfläche zu härten. Dieses Verfahren wird gewählt, wenn das Bauteil über eine beträchtliche Tiefe eine kontrollierte Kombination aus Härte, Festigkeit und Zähigkeit benötigt. Die Entscheidung sollte mit der erforderlichen Abschreckhärte und der Tiefe beginnen, über die diese Härte erreicht werden muss. ASM International stellte in Steel Selection for Hardening (1991) fest, dass diese beiden Anforderungen in erster Linie die Stahlauswahl bestimmen; sie sind nicht durch die Wahl einer Ofentemperatur ersetzbar.
Die relevante Werkstoffeigenschaft ist die Härtbarkeit. Die Härte beschreibt den Widerstand gegen Eindrücken nach der Behandlung, während die Härtbarkeit beschreibt, wie tief und gleichmäßig ein Stahl unter einem festgelegten Abkühlzyklus ein gehärtetes Gefüge ausbilden kann. Ein Querschnitt aus C45 und ein Querschnitt aus 42CrMo4 können eine ähnliche Oberflächenhärte erreichen, doch ihre Härteverläufe können sich aufgrund des Einflusses von Legierungsgehalt, Querschnittsgröße, vorheriger Austenitkorngröße und Abkühlbedingungen erheblich unterscheiden. SAE J1268:1995 legt Mindest- und Höchstgrenzen der Härtbarkeit für Kohlenstoff- und legierte H-Band-Stähle fest, für die standardisierte Stirnabschreckdaten vorliegen. Stirnabschreckprüfungen nach Jominy und Verfahren nach Grossmann helfen daher beim Vergleich einer Stahlsorte mit einem Bauteil, ersetzen jedoch nicht die Notwendigkeit von Produktionsversuchen.
ISO 683-1:2016 behandelt unlegierte Stähle, die im Allgemeinen für vergütete, bainitisch gehärtete, flammengehärtete, induktionsgehärtete und in einigen Fällen normalgeglühte Maschinenteile vorgesehen sind. ISO 4885:2018 liefert die Begriffe der Wärmebehandlung und die Definitionen der Eisen-Kohlenstoff-Phasen, die zur Beschreibung des Verfahrenswegs verwendet werden. Die gewählte Stahlsorte muss außerdem die Anforderungen an Zusammensetzung, Querschnittsgröße, mechanische Eigenschaften, Schweißbarkeit und Prüfung erfüllen. Ein Verfahren zum Durchhärten ist keine gute Wahl, wenn der Kern ohne unzulässige Rissbildung nicht das erforderliche Gefüge erreichen kann oder wenn die resultierende Härte eine anschließende Bearbeitung unpraktisch macht.
Austenitisieren und Kontrolle der Korngröße
Der erste Schritt ist das Erwärmen in den austenitischen Bereich mit einer Geschwindigkeit, die übermäßige Temperaturgradienten und Oberflächenschäden vermeidet. Die festgelegte Austenitisierungstemperatur hängt von der Stahlsorte, dem Ausgangszustand, der Ofenatmosphäre, der Querschnittsdicke, dem Beladungsmuster und der erforderlichen Korngröße ab. Die Haltezeit muss ausreichend lang sein, damit der kälteste Bereich des Querschnitts die Temperatur erreicht und die erforderliche Auflösung und Homogenisierung stattfinden kann. Es handelt sich nicht einfach darum, jedes Teil nach einem festen Zeitplan von „Minuten pro Millimeter“ zu behandeln.
Eine überhöhte Temperatur oder Haltezeit fördert das Wachstum der Austenitkörner. Grobe ehemalige Austenitkörner können die Zähigkeit verringern, die Empfindlichkeit gegenüber Abschreckrissen erhöhen und das Umwandlungsverhalten verändern. Sie können außerdem Maßabweichungen verstärken, weil sich das Bauteil weniger gleichmäßig umwandelt. Aus diesem Grund ist in der Regel die niedrigste qualifizierte Austenitisierungsbedingung, die das erforderliche Gefüge erzeugt, einer unnötig hohen Ofeneinstellung vorzuziehen. Dies bedeutet nicht, dass eine zu niedrige Erwärmung akzeptabel ist: Nicht aufgelöste Karbide, unvollständige Austenitisierung oder unzureichender Temperaturausgleich können eine geringe Härte und einen ungleichmäßigen Härteverlauf verursachen.
Die Kontrolle der Korngröße umfasst mehr als die Ofentemperatur. Stahlreinheit, vorherige Warmumformung, Vorgeschichte des Normalglühens oder Weichglühens, Erwärmungsgeschwindigkeit, Ofenbeladung und die Zeit oberhalb der kritischen Temperaturen sind ebenfalls von Bedeutung. Der Wärmebehandlungskurs von ASTM International aus dem Jahr 2024 nennt Austenitisieren, Korngrößenkontrolle, Anforderungen an mechanische Eigenschaften sowie Verfahrensentscheidungen wie Weichglühen, Normalglühen, Abschrecken und Anlassen sowie zweifaches Anlassen als Spezifikationsfaktoren. Die Ofenkalibrierung und die Platzierung der Thermoelemente sind besonders bei großen Querschnitten oder engen Eigenschaftstoleranzen unerlässlich.

Abschrecken: Abkühlschärfe, Rissbildung und Verzug
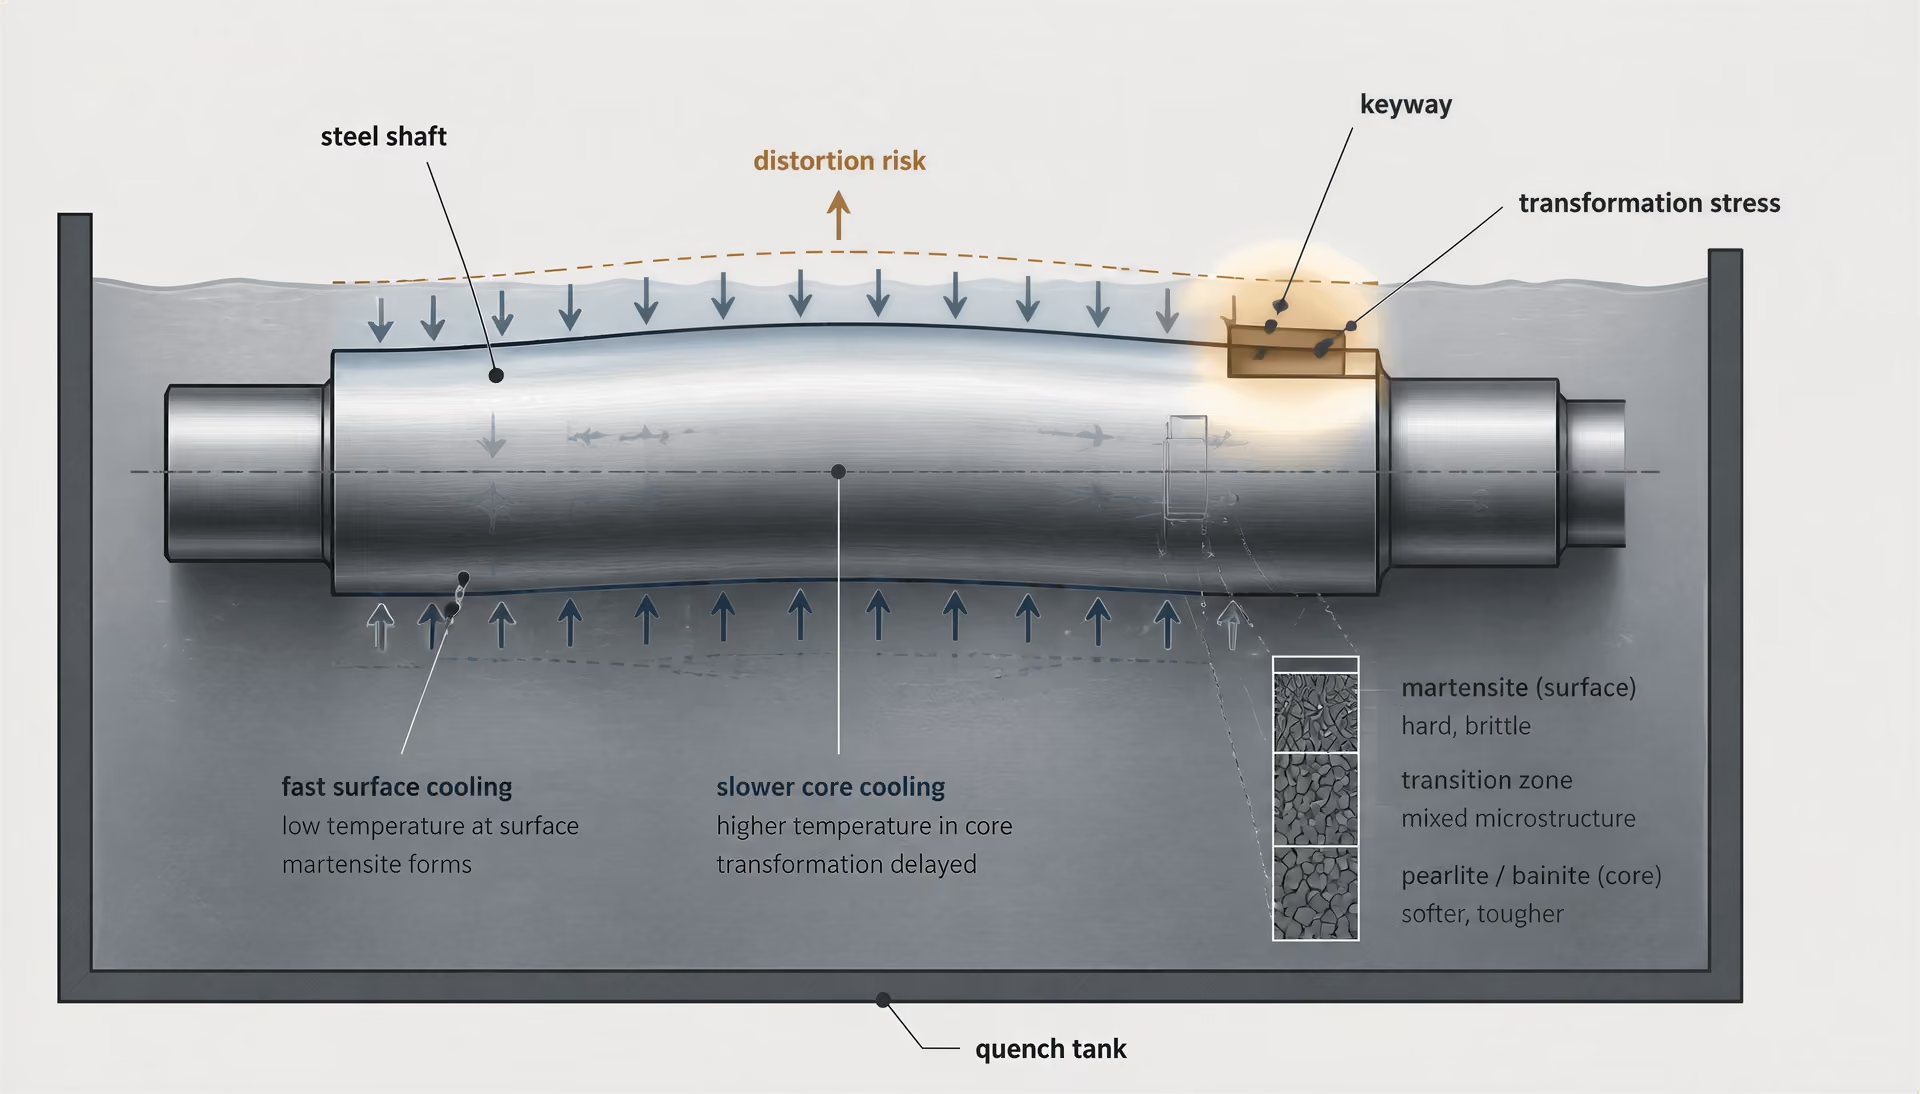
Nach dem Austenitisieren wird das Bauteil schnell genug abgekühlt, um die relevanten Umwandlungsbereiche von Perlit und Bainit zu durchlaufen, bevor eine übermäßige Diffusion stattfindet. Dadurch kann sich Martensit bilden, soweit dies die Stahlsorte und die Querschnittsgröße zulassen. Die erforderliche Abkühlgeschwindigkeit ist nicht die höchstmögliche verfügbare Geschwindigkeit. Es ist vielmehr die Geschwindigkeit, die den erforderlichen Härteverlauf erzeugt und gleichzeitig die thermischen und Umwandlungsspannungen innerhalb der zulässigen Grenzen des Bauteils hält.
Wasser, Polymerlösung, Öl, Gas sowie unterbrochenes oder stufenweises Abschrecken bieten unterschiedliche Abkühlschärfen. Wasser kann eine hohe Oberflächenabkühlung bewirken, jedoch starke Temperaturgradienten verursachen, insbesondere an scharfen Ecken, Keilnuten, Bohrungen und Übergängen der Wanddicke. Öl ist gewöhnlich weniger scharf, während Gasdruck und Polymerkonzentration innerhalb validierter Grenzen angepasst werden können. Umwälzung, Badtemperatur, Anordnung der Beladung, Transferzeit und Verunreinigung des Abschreckmittels verändern den tatsächlichen Abkühlzyklus. Die nominelle Bezeichnung eines Abschreckmittels ist daher noch keine Prozessspezifikation.
Die Abschreckschärfe ist eine Frage der Bauteilauslegung und kein Wettbewerb um die höchste Geschwindigkeit. Eine dicke Welle kann eine erhebliche Abkühlung benötigen, um ihren Kern zu härten, während ein dünner Zahn eines Zahnrads unter denselben Bedingungen reißen kann. Die Geometrie bestimmt die lokale Wärmeabfuhr und die Spannungskonzentration. Ausrundungen, großzügige Übergänge, eine gleichmäßige Wanddicke, eine geeignete Vorrichtung und eine kontrollierte Ausrichtung können Verzug und Rissbildung bereits vor dem Eintauchen des Teils in das Abschreckbad verringern. Martempern kann gewählt werden, wenn die Verringerung von Temperaturgradienten wichtiger ist als der kürzestmögliche Zyklus; dabei wird die Temperatur oberhalb des Martensitstartbereichs ausgeglichen, bevor die abschließende Umwandlung stattfindet. Bainitisches Härten ist ein anderes Verfahren, bei dem während einer isothermen Haltezeit bainitische Gefüge entstehen. Es sollte nicht als gewöhnlicher Ersatz für Abschrecken und Anlassen behandelt werden.
Anlassen und das endgültige Eigenschaftsprofil
Frisch abgeschreckter Stahl ist nur selten sofort einsatzbereit. Martensit ist hart, weist jedoch hohe Eigenspannungen auf und kann Restaustenit enthalten; ein nicht angelassenes Bauteil kann bei der Handhabung, Bearbeitung oder im Betrieb reißen. Beim Anlassen wird der abgeschreckte Stahl unterhalb der relevanten Umwandlungstemperatur erneut erwärmt und lange genug gehalten, damit eine Umverteilung des Kohlenstoffs, eine Karbidbildung, ein Spannungsabbau und die beabsichtigte Veränderung der mechanischen Eigenschaften stattfinden können. Härte und Festigkeit nehmen im Allgemeinen mit steigender Anlasstemperatur ab, während sich Zähigkeit und Maßbeständigkeit häufig verbessern. Das Verhalten hängt jedoch stark von der Stahlsorte und dem Ausgangsgefüge ab.
Das endgültige Ziel ist ein ausgewogenes Eigenschaftsprofil und nicht die höchstmögliche Härte. Ein Lagersitz, eine druckbelastete Welle und ein stoßbelasteter Bolzen können unterschiedliche Anlassbedingungen erfordern, selbst wenn sie derselben nominellen Stahlsorte angehören. Das Anlassen beeinflusst außerdem Eigenspannungen und Maßänderungen. Daher sollte die Spezifikation die Lage der Härtemessung, gegebenenfalls Anforderungen an Zugfestigkeit oder Kerbschlagzähigkeit, den zulässigen Verzug sowie etwaige zu vermeidende Anlassbereiche im Zusammenhang mit Anlassversprödung oder unerwünschten Karbidreaktionen umfassen.
Zweifaches Anlassen kann für hochlegierte Stähle, Werkzeugstähle und Bauteile vorgeschrieben werden, bei denen sich Restaustenit während des ersten Anlassens oder der anschließenden Abkühlung umwandelt. Das zweite Anlassen behandelt den dabei neu gebildeten, nicht angelassenen Martensit und verringert das Risiko verzögerter Maßänderungen oder Rissbildung. Für jeden Kohlenstoffstahl oder niedriglegierten Stahl ist es jedoch nicht automatisch erforderlich.
Die genauen Temperaturen, Transferzeiten, Haltezeiten, Erwärmungsgeschwindigkeiten, Abkühlgeschwindigkeiten und Anlassintervalle müssen sich aus der Norm für die Stahlsorte, der Wärmebehandlungsspezifikation, der Bauteilgeometrie, den praktischen Bedingungen von Ofen und Abschreckmittel sowie validierten Prozessdaten ergeben. Die Behandlung von 2024 in ScienceDirect nennt den Stahltyp und die erforderlichen Eigenschaften als Auswahlfaktoren sowie Temperatur, Haltezeit, Erwärmungsgeschwindigkeit und Abkühlgeschwindigkeit als miteinander wechselwirkende Variablen. Deshalb wird ein belastbarer Weg zum Durchhärten durch Härteverlaufsmessungen, Gefügeprüfungen, Verzugsmessungen und, sofern erforderlich, durch eine Validierung mittels Jominy-Prüfung oder an Produktionsteilen qualifiziert und nicht aus einem allgemeinen Ofenrezept übernommen.
5. Wann Normalglühen, Weichglühen oder Spannungsarmglühen die richtige Wahl ist
Nicht jedes Bauteil muss abgeschreckt werden. Wenn die erforderliche Eigenschaft in guter Zerspanbarkeit, Maßbeständigkeit oder einer kontrollierten ferritisch-perlitischen Ausgangsstruktur besteht, kann eine langsamere Abkühlbehandlung besser begründbar sein als ein Abschreck- und Anlasszyklus. Die Auswahl beginnt weiterhin mit der Stahlbezeichnung, seiner Ausgangsmikrostruktur, der Wanddicke, der vorausgegangenen Umform- oder Schweißgeschichte sowie den nachfolgenden Bearbeitungsschritten. Die Temperatur allein definiert die Behandlung nicht: Haltezeit, Aufheizgeschwindigkeit, Abkühlgeschwindigkeit und das thermische Verhalten des Querschnitts wirken zusammen.
ASM International stellt in Steel Selection for Hardening (1991) fest: „Die Stahlauswahl für das Härten wird in erster Linie durch die erforderliche Abschreckhärte und die Tiefe unterhalb der Oberfläche bestimmt, bis zu der sich diese Härte erstrecken muss.“ Dieses Kriterium ist relevant, wenn Härten erforderlich ist, rechtfertigt jedoch nicht das Härten jedes Stahlbauteils. ISO 683-1:2016 umfasst unlegierte Stähle, die für vergütete, bainitisch gehärtete, flammengehärtete, induktionsgehärtete und in einigen Fällen normalgeglühte Maschinenteile vorgesehen sind. Der festgelegte Lieferzustand und die vorgesehene Verwendung sind daher Teil der Entscheidung.
Weichglühen zur Verbesserung von Weichheit und Zerspanbarkeit
Weichglühen wird gewählt, wenn das Material weicher, weniger widerstandsfähig gegenüber dem Schneiden oder in seinem Verhalten bei der Zerspanung gleichmäßiger werden muss. Das Weichglühen umfasst üblicherweise das Erwärmen in den Austenitbereich mit anschließender langsamer Ofenabkühlung. Bei vielen unlegierten Kohlenstoffstählen und niedriglegierten Stählen entsteht dabei eine relativ grobe ferritisch-perlitische Struktur. Das genaue Ergebnis hängt vom Kohlenstoffgehalt, den Legierungselementen, der vorausgegangenen Verformung und der Bauteilgröße ab. Ein untereutektoider Stahl wie C45E reagiert nicht auf dieselbe Weise wie ein höherkohlenstoffhaltiger Werkzeugstahl oder eine Chrom-Molybdän-Güte.
Das Weichmachen kann Schnittkräfte und Werkzeugverschleiß verringern, aber „geglüht“ ist kein allgemeingültiges Synonym für „zerspanbar“. Für Stähle mit hohem Kohlenstoffgehalt kann das Pendelglühen besser geeignet sein, da kugelförmige Zementitteilchen den Zerspanungswiderstand senken und die Umformbarkeit vor dem Härten verbessern. Umgekehrt kann übermäßiges Kornwachstum die Zähigkeit verringern und eine ungünstige Ausgangsstruktur für eine spätere Behandlung hinterlassen. Dünne Querschnitte kühlen schneller ab als massive Querschnitte, während große Schmiedestücke möglicherweise eine verlängerte Temperaturausgleichszeit benötigen, um eine harte Außenzone und einen weicheren Kern zu vermeiden.
Die Vorgeschichte muss überprüft werden. Kaltverformung erhöht die Versetzungsdichte und kann richtungsabhängige Eigenschaften hervorrufen; durch Glühen kann ein großer Teil dieses Zustands beseitigt werden. Ein geschweißtes Bauteil kann eine Schmelzzone, eine Wärmeeinflusszone und einen Grundwerkstoff mit unterschiedlichen Gefügen enthalten, sodass ein einziger Ofenzyklus nicht überall identische Eigenschaften erzeugen muss. Der Wärmebehandlungskurs von ASTM International aus dem Jahr 2024 führt Glühen, Korngrößenkontrolle und Anforderungen an die mechanischen Eigenschaften als getrennte Spezifikationsfaktoren auf. Diese Unterscheidung ist nützlich: Ziel ist nicht lediglich eine Verringerung der Härte, sondern die Erzielung eines festgelegten Gefüges und eines vorhersehbaren Verhaltens beim nächsten Bearbeitungsschritt.
Normalglühen zur Einstellung von Gefüge und Eigenschaften
Normalglühen wird im Allgemeinen gewählt, um das Gefüge nach dem Schmieden, Walzen oder einer anderen thermischen Verarbeitung zurückzusetzen oder anzupassen. Der Stahl wird in den Austenitbereich erwärmt und an ruhender Luft abgekühlt, wodurch eine höhere Abkühlgeschwindigkeit als beim Ofenweichglühen erreicht wird. Bei vielen Kohlenstoffstählen und niedriglegierten Stählen entsteht dadurch ein feineres ferritisch-perlitisches Gefüge, die Festigkeit steigt gegenüber dem vollständig weichgeglühten Zustand, und eine durch die vorausgegangene Verarbeitung verursachte gewisse Bänderung oder Ungleichmäßigkeit wird verringert.
Das Normalglühen ist kein Ersatz für das Abschrecken, wenn eine martensitische Randschicht oder eine hohe Durchhärtung erforderlich ist. Es stellt einen kontrollierten Ausgangszustand dar und nicht automatisch einen abschließenden Zustand mit hoher Festigkeit. Es kann außerdem als Vorbehandlung vor der Zerspanung oder einem späteren Austenitisieren dienen, insbesondere wenn die Vorgeschichte eines Schmiedestücks unklar ist. Mehrere Normalglühzyklen können festgelegt werden, wenn eine Kornfeinung erforderlich ist; wiederholtes Erwärmen kann jedoch Zunderbildung, Entkohlung, Verzug und die Fertigungszeit erhöhen.
Die Wanddicke verändert die Abkühlgeschwindigkeit und damit die endgültigen Eigenschaften. Eine kleine normalgeglühte Welle kann ein feineres Perlitgefüge und eine höhere Festigkeit entwickeln als ein dickes Blech derselben Güte. Auch die Geometrie ist von Bedeutung: Abrupte Querschnittsänderungen können unterschiedliche Abkühlbedingungen und Eigenspannungen hervorrufen. ISO 4885:2018 stellt die kontrollierte Terminologie für die Wärmebehandlung von Eisenwerkstoffen sowie die für die genaue Beschreibung dieser Umwandlungen erforderlichen Eisen-Kohlenstoff-Phasenbeziehungen bereit. SAE J1268:1995 definiert unterdessen die Mindest- und Höchstgrenzen der Härtbarkeit für Kohlenstoff- und legierte H-Band-Stähle; diese Grenzen helfen dabei, das Verhalten eines Stahls bei der Abkühlung vom Ergebnis eines Normalglühzyklus selbst zu unterscheiden.
Spannungsarmglühen vor oder nach der Zerspanung und dem Schweißen
Spannungsarmglühen verringert Eigenspannungen, ist jedoch nicht mit vollständigem Weichglühen oder Anlassen gleichzusetzen. Das Bauteil wird unterhalb des Umwandlungsbereichs erwärmt, lange genug zum Temperaturausgleich und zur Spannungsrelaxation gehalten und anschließend kontrolliert abgekühlt. Da bei dieser Behandlung der Stahl nicht gezielt erneut austenitisiert wird, darf sie nicht so festgelegt werden, als würde sie das ferritisch-perlitische Gefüge des Weichglühens oder das angelassene Martensitgefüge einer Vergütungsbehandlung erzeugen.
Vor der Zerspanung kann Spannungsarmglühen die Verformung verringern, wenn Material von einem Gussstück, Schmiedestück, einer thermisch geschnittenen Platte oder einem stark kaltverformten Rohling abgetragen wird. Dies ist wertvoll, wenn enge Endmaße einzuhalten sind und ein unausgeglichenes Spannungsfeld beim Schruppen ein Verbiegen verursachen könnte. Ein zweckmäßiger Ablauf kann daher aus Schruppbearbeitung, Spannungsarmglühen und Fertigbearbeitung bestehen, statt die Fertigbearbeitung unmittelbar nach der Umformung durchzuführen.
Nach dem Schweißen kann Spannungsarmglühen Eigenspannungen reduzieren und das Risiko von Maßänderungen während des Betriebs oder bei einer späteren Zerspanung senken. Es beseitigt weder die Unterschiede zwischen Schweißgut und Wärmeeinflusszone noch korrigiert es eine mangelhafte Nahtgestaltung, Wasserstoffschäden oder ein ungeeignetes Schweißverfahren. Bei dicken Querschnitten müssen die Aufheiz- und Abkühlgradienten berücksichtigt werden; schnelles Beschicken des Ofens, ungleichmäßige Auflage oder örtliche Erwärmung können neuen Verzug verursachen. Die Prozessliste von ASTM ordnet Anforderungen im Zusammenhang mit Spannungen neben Austenitisieren, Normalglühen, Weichglühen, der Vergütung und dem Doppelanlassen ein, weil diese Behandlungen unterschiedliche Eigenschaftsprobleme lösen. Die Auswahl sollte daher dem erforderlichen Endzustand folgen und nicht der Gewohnheit, den schärfsten Wärmezyklus anzuwenden.
6. Auswahl von Austempern und Martempern zur Steuerung von Umwandlung und Verzug
Austempern und bainitische Umwandlung
Das Austempern verändert den Umwandlungsweg, anstatt lediglich das Abschreckmedium zu wechseln. Der Stahl wird in den austenitischen Bereich erwärmt, ausreichend schnell abgeschreckt, um den Perlitbereich zu durchlaufen, und anschließend auf einer Temperatur gehalten, bei der sich Bainit bildet. Das Werkstück verbleibt auf dieser Temperatur, bis der erforderliche Anteil des Austenits umgewandelt ist, und wird danach auf Raumtemperatur abgekühlt. Das entstehende Gefüge ist Bainit, teilweise mit Restaustenit, und nicht das überwiegend martensitische Gefüge, das durch direktes Abschrecken erzeugt wird.
Die Haltetemperatur bestimmt, ob Oberbainit oder Unterbainit entsteht, während die Zeit den Fortschritt der Umwandlung steuert. Der ausgewählte Zyklus muss auf dem Zeit-Temperatur-Umwandlungsverhalten des Stahls beruhen, nicht auf einer allgemeinen „Bainittemperatur“. Legierungszusätze verschieben die Umwandlungskurven und verändern die zur Vermeidung von Perlit erforderliche Zeit. Kohlenstoff, Mangan, Chrom, Molybdän und Nickel beeinflussen dieses Verhalten.
Das Austempern kann die ausgeprägten Temperaturgradienten verringern, die mit dem direkten Abschrecken verbunden sind, und eine zweckmäßige Kombination aus Festigkeit, Zähigkeit und Maßstabilität ermöglichen. Es ist jedoch nicht automatisch ein Ersatz mit geringerem Verzug für jede Vergütungsbehandlung. Ist der Querschnitt zu dick, kann die Oberfläche in den Bainitbereich eintreten, während der Kern noch zu heiß ist, oder der Kern kann sich zu langsam umwandeln, um das erforderliche Gefüge zu erreichen. Eine unvollständige Umwandlung kann zu einem übermäßigen Anteil an Restaustenit oder zu einem Mischgefüge führen.
Die erforderliche Härte bleibt das erste Auswahlkriterium. ASM International stellte in Steel Selection for Hardening (1991) fest: „Die Auswahl des Stahls für das Härten wird in erster Linie durch die erforderliche Härte im abgeschreckten Zustand und durch die Tiefe unterhalb der Oberfläche bestimmt, bis zu der sich diese Härte erstrecken muss.“ Beim Austempern muss diese Frage mit einer zweiten verknüpft werden: Kann der gesamte kritische Querschnitt den bainitischen Umwandlungsbereich erreichen und darin verbleiben, bevor Perlit oder andere unerwünschte Gefügeprodukte entstehen?
Die Stahlbezeichnung ist von Bedeutung. ISO 683-1:2016 behandelt unlegierte Stähle, die im Allgemeinen für vergütete, bainitisch gehärtete, flammgehärtete, induktionsgehärtete und in einigen Fällen normalgeglühte Maschinenteile vorgesehen sind. Diese Aussage bedeutet nicht, dass jede Güte innerhalb der Norm bei derselben Querschnittsgröße dasselbe bainitische Gefüge erzeugen kann. Eine unlegierte Kohlenstoffstahlsorte wie C45 kann nur eine begrenzte Austemperhärtetiefe aufweisen, während legierte Stahlsorten mit höherer Härtbarkeit dickere Querschnitte ermöglichen können, vorbehaltlich ihrer tatsächlichen Zusammensetzung und der bereitgestellten Daten zur Härtbarkeit.
Martempern und verringerte Temperaturgradienten
Das Martempern, auch als Marquenching bezeichnet, unterbricht das Abschrecken oberhalb oder in der Nähe der Martensitstarttemperatur, die üblicherweise mit Ms bezeichnet wird. Der Stahl wird kurzzeitig in einem heißen Bad oder einer geregelten Gasatmosphäre gehalten, bis sich die Temperaturunterschiede zwischen Oberfläche und Kern verringert haben. Anschließend wird er durch den martensitischen Bereich abgekühlt, üblicherweise mit nachfolgendem Anlassen.
| Verfahren | Umwandlungsziel | Endstruktur | Wichtigstes Auswahlkriterium |
|---|---|---|---|
| Bainitisches Härten | Isotherme bainitische Umwandlung | Bainit, teilweise mit Restaustenit | Der Querschnitt muss innerhalb des verfügbaren bainitischen Umwandlungsfensters umwandeln. |
| Martensitstufen | Temperaturausgleich, bevor Martensit entsteht | Angelassener Martensit nach dem Anlassen | Badkontrolle und Zeitsteuerung müssen die Verformung begrenzen, ohne eine unerwünschte Umwandlung zuzulassen. |
| Direktes Härten und Anlassen | Martensit während der kontinuierlichen Abkühlung bilden und anschließend anlassen | Angelassener Martensit | Die Abschreckintensität muss die erforderliche Tiefe erreichen, ohne Risse zu verursachen. |
Der Unterschied ist eindeutig: Beim Austempern wird der Stahl lange genug gehalten, damit sich Bainit bildet; beim Martempern wird die Bildung von Martensit verzögert, ohne die Erzeugung von Bainit anzustreben. Das Endgefüge nach dem Martempern ist normalerweise angelassener Martensit. Das Anlassen ist unerlässlich, da nicht angelassener Martensit hohe Eigenspannungen aufweist und spröde sein kann.
Beim direkten Abschrecken in Öl oder Wasser kann die Oberfläche wesentlich schneller abkühlen als das Innere. Dieser Unterschied erzeugt thermische Spannungen, während die spätere martensitische Umwandlung Umwandlungsdehnung hervorruft. Das Martempern verringert den Temperaturunterschied, bevor die Umwandlung beginnt, sodass die beiden Spannungsquellen einander weniger wahrscheinlich verstärken. Dadurch können sich Verzug und Rissrisiko verringern, insbesondere bei Bauteilen mit scharfen Querschnittsänderungen, Keilnuten, Bohrungen oder asymmetrischer Geometrie.
Die Prozessführung bleibt anspruchsvoll. Das Bad muss über ausreichende Kapazität, eine stabile Temperatur, eine wirksame Umwälzung und ein bekanntes Verhalten bei der jeweiligen Bauteilbelastung verfügen. Ein zu langes Halten kann die Bildung von Bainit oder Perlit ermöglichen; ein zu langsames Abkühlen nach dem Temperaturausgleich kann zur Bildung nichtmartensitischer Gefügeprodukte führen. Die ausgewählte Badtemperatur muss außerdem oberhalb von Ms liegen oder ausreichend nahe daran sein, um eine vorzeitige Umwandlung der Oberfläche zu verhindern, während sich der Kern angleicht.
Prozessgeeignetheit, Querschnittsgröße und Härtbarkeit des Stahls
Keines der beiden Verfahren sollte lediglich deshalb ausgewählt werden, weil das Abschrecken in Öl Verzug verursacht. Die Entscheidung berücksichtigt die Zusammensetzung, die Härtbarkeit, die Querschnittsgröße, die Geometrie, das Zielgefüge, die mechanischen Eigenschaften und die Leistungsfähigkeit der Anlage. ISO 4885:2018 stellt die Terminologie für die Wärmebehandlung von Eisenwerkstoffen sowie die Eisen-Kohlenstoff-Phasenbeziehungen bereit, die erforderlich sind, um diese Umwandlungen einheitlich zu beschreiben.
Härtbarkeit ist nicht dasselbe wie Härte. Die Härte beschreibt den Widerstand gegen Eindrücken nach der Behandlung; die Härtbarkeit beschreibt, wie tief ein Stahl unter festgelegten Abkühlbedingungen die beabsichtigte Umwandlung entwickeln kann. SAE J1268:1995 definiert Mindest- und Höchstgrenzen der Härtbarkeit für Kohlenstoff- und legierte H-Band-Stähle anhand standardisierter Stirnabschreckdaten. Diese Grenzwerte helfen bei der Beurteilung, ob eine Stahlsorte im Zentrum eines Stabs, eines Zahnradzahns, einer Welle oder einer Platte wie erforderlich umwandeln kann.
Jominy-Stirnabschreckdaten und Berechnungen zur Querschnittsgröße sollten daher der Festlegung des Ofenprogramms vorausgehen. Ein Stahl mit geringer Härtbarkeit kann für ein dünnes bainitisch gehärtetes Bauteil geeignet sein, jedoch bei einem dicken Bauteil daran scheitern, durchgehend Bainit zu erzeugen. Ein Stahl mit hoher Härtbarkeit kann beim Martempern in einem großen Querschnitt vollständig Martensit bilden, doch sein Legierungsgehalt kann Ms verschieben, die Haltezeiten verlängern und das Risiko von Restaustenit erhöhen. Die Geometrie kann einen Prozess ungeeignet machen, der bei einem gleichförmigen Prüfstab funktioniert.
Das Zielgefüge muss in der Zeichnung oder der Prozessspezifikation angegeben werden: Bainit mit einem definierten Härtebereich oder angelassener Martensit mit festgelegten Anforderungen an Härte, Zähigkeit und Maßgrenzen. Der Wärmebehandlungskurs von ASTM International aus dem Jahr 2024 nennt Austenitisieren, Korngrößenkontrolle, die Praxis des Abschreckens und Anlassens, zweifaches Anlassen sowie Anforderungen an die mechanischen Eigenschaften als Faktoren der Spezifikation. Temperatur, Erwärmungsgeschwindigkeit, Haltezeit und Abkühlgeschwindigkeit wirken zusammen; eine Änderung eines dieser Parameter kann den Prozess ungültig machen, wenn die übrigen Parameter nicht erneut bewertet werden.
Bei kleinen, gleichförmigen Teilen, für die bainitische Eigenschaften akzeptabel sind, kann das Austempern einen kontrollierten Weg mit verringertem Verzug bieten. Bei Teilen, die angelassenen Martensit und eine verbesserte Maßkontrolle während des Abschreckens erfordern, ist das Martempern gewöhnlich die schlüssigere Wahl. In beiden Fällen entscheiden die Gleichmäßigkeit des Bades, die Anordnung der Charge, die Transferzeit und die Überprüfung nach der Behandlung darüber, ob der ausgewählte Umwandlungsweg tatsächlich im Bauteil und nicht nur im Ofenprotokoll erreicht wird.
7. Auswahl von Oberflächen- und Einsatzhärtungsverfahren
Oberflächen- und Einsatzhärtungsverfahren sollten ausgewählt werden, wenn ein Bauteil eine verschleißfeste und ermüdungsbeständige Oberfläche benötigt, ohne dass ein zäherer Innenbereich aufgegeben werden soll. Das Durchhärten verändert das Gefüge über den gesamten Querschnitt: Nach dem Austenitisieren und Abschrecken entwickelt der vorgegebene Stahl bis zu der durch seine Härtbarkeit zulässigen Tiefe Martensit, Bainit oder ein angelassenes Mischgefüge. Eine Randschichtbehandlung konzentriert die Härte dagegen nahe der Oberfläche und belässt den Kern bei einer geringeren Härte und im Allgemeinen höheren Zähigkeit.
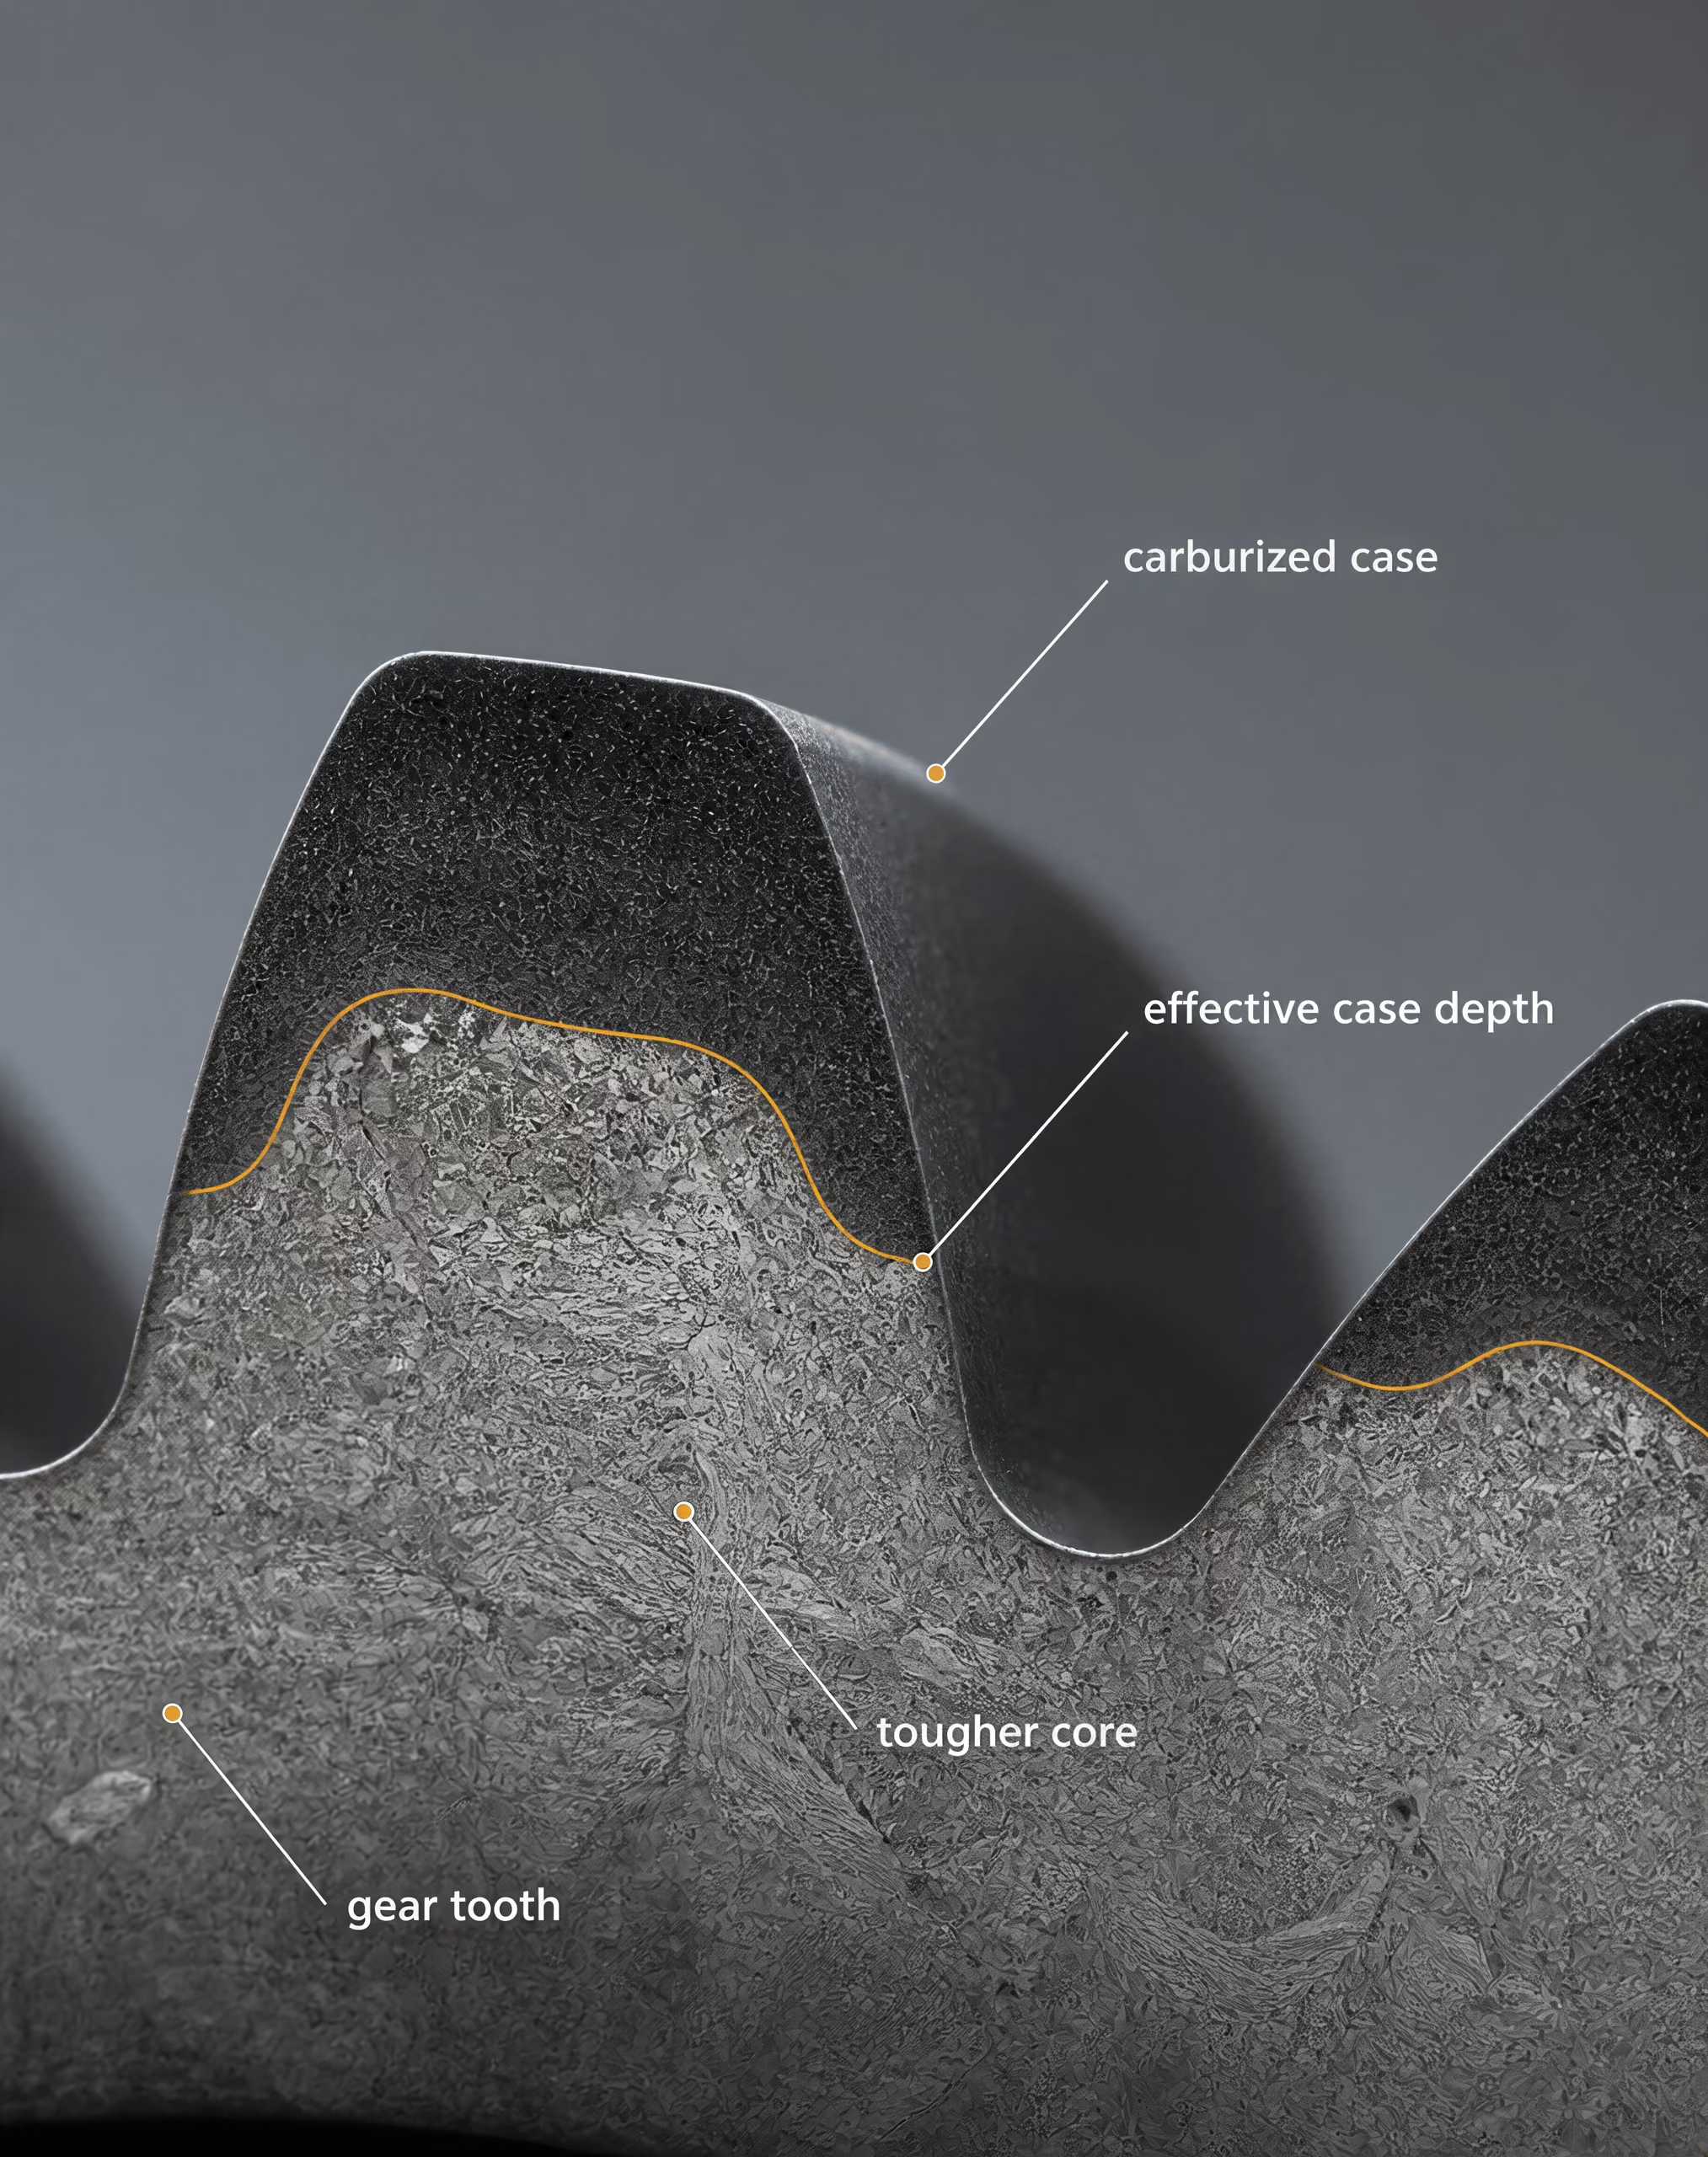
Die Unterscheidung zwischen Härte und Härtbarkeit ist für die Entscheidung maßgeblich. Die Härte ist der an einer bestimmten Stelle erzielte Widerstand; die Härtbarkeit beschreibt, wie tief ein Stahl während eines festgelegten Wärmebehandlungszyklus das beabsichtigte gehärtete Gefüge entwickeln kann. ASM International stellte in Steel Selection for Hardening (1991) fest, dass die Auswahl in erster Linie durch die erforderliche Härte im abgeschreckten Zustand und durch die Tiefe unterhalb der Oberfläche bestimmt wird, bis zu der sich diese Härte erstrecken muss. Bei einem einsatzgehärteten Zahnrad kann diese Tiefe in Millimetern bei einer angegebenen Härte festgelegt sein, während für den Kern eine separate Zugfestigkeit, Kerbschlagzähigkeit oder ein Härtebereich gefordert werden kann.
Die Verfahrensspezifikation muss daher mehr als nur die Ofentemperatur angeben. Einsatzhärtungstiefe, Oberflächenhärte, Kerneigenschaften, Kohlenstoff- oder Stickstoffpotenzial, Erwärmungs- und Haltezeit, Abschreckbedingungen, Grenzwerte für die Verbindungsschicht, Verzugstoleranz und Nachbehandlung durch Zerspanen gehören zu derselben Entscheidung. ISO 4885:2018 enthält die kontrollierte Terminologie für die Wärmebehandlung von Eisenwerkstoffen sowie eine Eisen-Kohlenstoff-Phasentabelle; sie ist hilfreich, wenn Aufkohlen, Nitrieren, Abschrecken, Anlassen und Diffusionsverfahren in einer technischen Spezifikation voneinander abgegrenzt werden.

Aufkohlen und Carbonitrieren für gehärtete Randschichten
Beim Aufkohlen wird der austenitischen Oberfläche eines kohlenstoffarmen Stahls Kohlenstoff zugeführt, üblicherweise bei Aufkohlungstemperaturen oberhalb des kritischen Umwandlungsbereichs des Stahls. Die angereicherte Schicht wird anschließend abgeschreckt, wodurch an der Oberfläche Martensit mit hohem Kohlenstoffgehalt entsteht, während der kohlenstoffärmere Kern ein zäheres Gefüge mit geringerer Härte bildet. Niedriglegierte Einsatzstähle wie 16MnCr5 gemäß EN ISO 683-3 und SAE 8620 sind häufige Beispiele, bei denen die erforderlichen Eigenschaften von Randschicht und Kern gemeinsam ausgewählt werden. Legierungselemente wie Chrom, Mangan, Molybdän und Nickel beeinflussen die Härtbarkeit, den Restaustenit, das Umwandlungsverhalten und den Verzug.
Beim Carbonitrieren werden sowohl Kohlenstoff als auch Stickstoff eingebracht, üblicherweise bei einer niedrigeren Temperatur und geringeren Tiefe als beim Aufkohlen. Der zugesetzte Stickstoff kann die Oberflächenhärte und Härtbarkeit erhöhen; ein übermäßiger Stickstoff- oder Kohlenstoffgehalt kann jedoch Restaustenit, Carbide oder eine unzulässig spröde Oberfläche erzeugen. Das Verfahren wird häufig für kleine Bauteile, dünne Querschnitte und Teile in Betracht gezogen, bei denen eine vergleichsweise flache Einsatzhärtungstiefe ausreicht. Es ist kein Ersatz für tiefes Aufkohlen, wenn die Kontaktspannung weit unter die Oberfläche eindringt.
Die Atmosphäre muss über das Kohlenstoffpotenzial und beim Carbonitrieren zusätzlich über das Stickstoffpotenzial geregelt werden. Eine Nenntemperatur kann das Ergebnis nicht bestimmen. Gasdurchfluss, Ofenbeschickung, Transferzeit, Abschreckintensität und die ursprüngliche Korngröße des Stahls beeinflussen sämtlich die Gleichmäßigkeit der Randschicht. Komplexe Zahnräder, Keilwellen, Sacklöcher und scharfe Übergänge führen zu ungleichmäßiger Erwärmung, unterschiedlichem Atmosphärenzutritt und variierenden Abkühlgeschwindigkeiten. Diese Merkmale können zu übermäßigem Randschichtwachstum, weichen Stellen, Abschreckrissen oder Maßänderungen führen.
Aufgekohlte Teile müssen normalerweise abgeschreckt und angelassen werden, gefolgt von Schleifen, Honen oder einem anderen Fertigbearbeitungsvorgang. Das Bearbeitungsaufmaß muss vor der Behandlung festgelegt werden, da ein zu großer Materialabtrag die wirksame Einsatzhärtungstiefe verringern oder einen Bereich mit unzulässig hohem Restaustenit freilegen kann. Auch das Richten nach dem Abschrecken erfordert Kontrollen, um Rissbildung zu verhindern und das spezifizierte Härteprofil zu erhalten.
Nitrieren und Diffusionsbeschichtungen
Beim Nitrieren wird Stickstoff in eine ferritische oder aus Legierungsstahl bestehende Oberfläche eingebracht, üblicherweise ohne das gesamte Bauteil zu austenitisieren und abzuschrecken. Legierungselemente wie Aluminium, Chrom, Molybdän und Vanadium bilden feine Legierungsnitride, die die Oberflächenhärte erhöhen und die Beständigkeit gegen adhäsiven und abrasiven Verschleiß verbessern. Gasnitrieren, Plasmanitrieren und Salzbadnitrieren unterscheiden sich hinsichtlich Stickstoffzufuhr, Ionen- oder Gasregelung, Temperaturgleichmäßigkeit und Behandlungsdauer.
Da das Nitrieren unterhalb der Austenitumwandlungstemperatur erfolgt, ist der Verzug häufig geringer als nach dem Aufkohlen und Abschrecken. Er ist jedoch nicht gleich null. Wachstum infolge von Verbindungsschichten und Nitriden, Eigenspannungen, vorangegangenen Bearbeitungsspannungen und einer ungleichmäßigen Oberflächenchemie können die Abmessungen weiterhin verändern. Der Grundwerkstoff muss bereits eine ausreichende Festigkeit besitzen; Nitrieren erzeugt keinen tragfähigen Kern in einem weichen, ungeeigneten Stahl. Vergütete Legierungsstähle werden üblicherweise vor dem Nitrieren festgelegt, damit der Kern seine erforderlichen mechanischen Eigenschaften bei der Nitriertemperatur beibehält.
Die Verbindungsschicht, die manchmal als Weißschicht bezeichnet wird, muss spezifiziert werden, anstatt automatisch als Vorteil betrachtet zu werden. Eine Eisennitridschicht kann das Verschleiß- und Korrosionsverhalten verbessern, eine übermäßige Dicke kann jedoch die Zähigkeit verringern oder Rissbildung und Abplatzungen begünstigen. Darunter bildet die Diffusionszone ein allmähliches Stickstoff- und Härteprofil. Zeichnungen sollten die Dicke der Verbindungsschicht, die Diffusionstiefe, die Oberflächenhärte, die Kernhärte und jede zulässige Porosität angeben.
Diffusionsbeschichtungen wie Borieren, Chromieren und Aluminieren verändern die Oberfläche durch die nach innen gerichtete Diffusion von Bor, Chrom oder Aluminium. Durch Borieren können sehr harte Eisenboride entstehen, während Aluminieren ausgewählt wird, wenn die Oxidationsbeständigkeit bei hohen Temperaturen wichtiger ist als eine maximale Kontakt-Ermüdungshärte. Diese Behandlungen unterscheiden sich chemisch von Nitrieren und Aufkohlen; ihre spröden Phasen, Beschichtungsdicke, Haftung, Maßzunahme und Anforderungen an die Fertigbearbeitung müssen im Hinblick auf die Belastung bewertet werden. Eine harte Beschichtung auf einem unzureichend abgestützten Grundwerkstoff kann durch Rissbildung oder Ablösung versagen.
Flamm- und Induktionshärten
Beim Flamm- und Induktionshärten wird nur die Oberfläche bis in den Austenitisierungsbereich erwärmt und anschließend schnell abgeschreckt. Im Gegensatz zum Aufkohlen oder Nitrieren verändern diese Verfahren die Oberflächenchemie in der Regel nicht; sie wandeln den bereits im Stahl vorhandenen Kohlenstoff in Martensit um. Der Kohlenstoffgehalt der Oberfläche setzt daher eine praktische Grenze für die erreichbare Härte. Stähle mit mittlerem Kohlenstoffgehalt wie C45E oder SAE 1050 können geeignet sein, wenn die erforderliche Härtungstiefe und Kernfestigkeit zur Geometrie des Querschnitts passen, während kohlenstoffarme Stähle im Allgemeinen ohne vorherige Anreicherung keine martensitische Oberfläche mit hoher Härte entwickeln können.
ISO 683-1:2016 bezeichnet unlegierte Stähle, die für vergütete, bainitisch gehärtete, flammgehärtete, induktionsgehärtete und in einigen Fällen normalgeglühte Maschinenteile vorgesehen sind. Diese Bezeichnung entbindet jedoch nicht von der Notwendigkeit, Kohlenstoffgehalt, Härtbarkeit, Querschnittsgröße und Lieferzustand zu überprüfen. SAE J1268:1995 definiert Mindest- und Höchstgrenzen der Härtbarkeit für Kohlenstoff- und legierte H-Band-Stähle anhand standardisierter Stirnabschreckdaten; diese Grenzwerte helfen bei der Beurteilung, ob eine ausgewählte Güte die erforderliche Härte in der vorgegebenen Tiefe erzeugen kann.
Das Flammhärten hängt von Brennergröße, Flammenchemie, Vorschubgeschwindigkeit, Abstand und Abschreckzeitpunkt ab. Beim Induktionshärten kommen Frequenz, Leistungsdichte, Spulengeometrie, Kopplung, Scangeschwindigkeit und Abschreckmittelzufuhr hinzu. Eine höhere Frequenz konzentriert die Erwärmung im Allgemeinen näher an der Oberfläche, während eine niedrigere Frequenz ein tieferes Eindringen ermöglicht; das tatsächliche Profil hängt jedoch auch vom elektrischen Widerstand, der magnetischen Permeabilität, der Geometrie und der Erwärmungszeit ab. Induktionsspulen müssen die erforderlichen Oberflächen erreichen; innere Nuten, unterbrochene Profile und ungleichmäßige Querschnitte können separate Erwärmungsdurchgänge oder ein anderes Verfahren erfordern.
Beide Verfahren können den Verzug im Vergleich zu einer Ofenbehandlung begrenzen, doch steile Temperaturgradienten können Eigenspannungen, weiche Zonen und Abschreckrisse erzeugen. Die wirksame Einsatzhärtungstiefe ist anhand eines Härtekriteriums und nicht lediglich anhand der erwärmten Tiefe festzulegen. Nachhärten, Anlassen, die Prüfung auf Schleifbrand und die Maßprüfung vervollständigen die Auswahl. Die fachlich begründbare Entscheidung ist diejenige, bei der Härtegradient und Kerneigenschaften auf die Belastung abgestimmt und gleichzeitig Zugänglichkeit, Chemie, Wärmequelle, Verzug und Fertigbearbeitung beherrscht werden.
8. Anwendung der Entscheidung: Ein aus Normen abgeleiteter Auswahlprozess
Eine schrittweise Auswahlmatrix
Die Auswahl der Wärmebehandlung sollte mit dem Bauteil beginnen, nicht mit dem Ofen. Der erste Eintrag im Auswahlprotokoll ist die Betriebsanforderung: Zugfestigkeit, Streckgrenze, Kerbschlagzähigkeit, Ermüdungsfestigkeit, Verschleißbeständigkeit, Zerspanbarkeit, Maßbeständigkeit oder ein festgelegter Härtebereich. Die Härte allein ist keine ausreichende Konstruktionsanforderung. Ein Bauteil kann zwar die angestrebte Oberflächenhärte erreichen, gleichzeitig jedoch ein ungeeignetes Kerngefüge oder zu hohe Eigenspannungen aufweisen.
| Entscheidungsstufe | Erforderliche Frage | Nachweis oder Ergebnis |
|---|---|---|
| Betriebsbedingung | Welche Belastungen, Temperaturen, Kontaktspannungen und Ausfallarten liegen vor? | Anforderungen an mechanische Eigenschaften und Härte |
| Werkstoffidentität | Welche genaue Güte, Norm, Produktform und welcher Lieferzustand liegen vor? | Werkstoffzeugnis und anzuwendende Werkstoffnorm |
| Erforderlicher Zustand | Soll das Teil geglüht, normalisiert, spannungsarmgeglüht, gehärtet und angelassen, bainitisch gehärtet oder randschichtgehärtet werden? | Festgelegter metallurgischer Zustand |
| Gehärtete Tiefe | Welche Härte muss erreicht werden und in welcher Tiefe ab der Oberfläche? | Härteverlauf und Härtbarkeitsanforderung |
| Geometrie | Welche maßgeblichen Querschnittsgrößen, Bohrungen, Keilnuten, scharfen Ecken und Dickenübergänge liegen vor? | Bewertung von Erwärmung, Abschreckung und Verformung |
| Wärmeweg | Welcher Erwärmungs-, Austenitisierungs-, Abkühl-, Anlass- oder Diffusionszyklus ist zulässig? | Verfahrensspezifikation und Ofenrezept |
| Abnahme | Wie werden Härte, Struktur, Maße und Fehler geprüft? | Prüfplan und Freigabekriterien |
Die Auswahlmatrix sollte anschließend jede Anforderung mit einer Werkstoff- und Prozessentscheidung verknüpfen:
| Entscheidungsstufe | Erforderliche Frage | Nachweis oder Ergebnis |
|---|---|---|
| Betriebsbedingung | Welche Belastungen, Temperaturen, Kontaktspannungen und Versagensarten treten auf? | Anforderungen an Mechanische Eigenschaften und Härte |
| Werkstoffidentität | Welche genaue Güte, Norm, Produktform und welcher Lieferzustand liegen vor? | Werkstoffzeugnis und anzuwendende Werkstoffnorm |
| Erforderlicher Zustand | Soll das Bauteil weichgeglüht, normalgeglüht, spannungsarmgeglüht, gehärtet und angelassen, bainitisch umgewandelt oder randschichtgehärtet werden? | Definierter metallurgischer Zustand |
| Härtetiefe | Welche Härte muss erreicht werden, und in welcher Tiefe unterhalb der Oberfläche? | Härteverlauf und Anforderungen an die Härtbarkeit |
| Geometrie | Welche maßgebenden Querschnittsabmessungen, Bohrungen, Keilnuten, scharfen Ecken und Dickenübergänge liegen vor? | Bewertung von Kraftfluss, Erwärmung, Abschreckung und Verzug |
| Thermischer Ablauf | Welcher Erwärmungs-, Austenitisierungs-, Abkühl-, Anlass- oder Diffusionszyklus ist zulässig? | Prozessspezifikation und Ofenrezept |
| Abnahme | Wie werden Härte, Gefüge, Abmessungen und Fehler geprüft? | Prüfplan und Freigabekriterien |
Die Werkstoffidentität muss eindeutig sein. „Stahl mit mittlerem Kohlenstoffgehalt“ ist keine ausreichende Bezeichnung. Im Protokoll sollte beispielsweise C45, 42CrMo4 oder eine andere Bezeichnung exakt so angegeben werden, wie sie in der maßgebenden Norm geschrieben ist, zusammen mit der Normnummer, der Produktform, der Schmelzennummer und dem Lieferzustand. Ein normalgeglühter Stab und ein weichgeglühter Stab derselben Güte gelangen nicht mit demselben Gefügezustand, derselben Zerspanbarkeit oder demselben Erwärmungsverhalten in den Ofen.
ISO 683-1:2016 legt Lieferanforderungen für unlegierte Stähle fest, die im Allgemeinen für vergütete, bainitisch umgewandelte, flammgehärtete, induktionsgehärtete und in einigen Fällen normalgeglühte Maschinenteile vorgesehen sind. Sie ersetzt weder die Bauteilzeichnung noch legt sie jeden Ofenparameter fest. ISO 4885:2018 stellt die Terminologie für die Wärmebehandlung Eisenwerkstoffe sowie das Eisen-Kohlenstoff-Phasenvokabular bereit, das zur genauen Beschreibung von Umwandlungen erforderlich ist. Dies sind Werkstoff- und Terminologienormen; eine betriebliche Prozessspezifikation muss weiterhin Anlage, Atmosphäre, Beladung, Temperaturgleichmäßigkeit, Abschreckbedingungen und Prüfung festlegen.
Die nächste Entscheidung betrifft den erforderlichen metallurgischen Prozessweg. Normalglühen kann ausgewählt werden, um ein Gefüge zu verfeinern oder einzustellen und die Gleichmäßigkeit vor der Bearbeitung oder einer späteren Härtung zu verbessern. Weichglühen kann erforderlich sein, um die Härte zu verringern und die Zerspanbarkeit zu verbessern. Spannungsarmglühen dient dem Abbau von Eigenspannungen nach dem Schweißen, einer starken Bearbeitung oder dem Umformen, ist jedoch kein Ersatz für eine Vergütungsbehandlung. Das Durchhärten erfordert einen ausreichenden Kohlenstoffgehalt und eine ausreichende Härtbarkeit über den maßgebenden Querschnitt. Eine Randschichthärtung kann dagegen geeignet sein, wenn ein zäher Kern und eine verschleißbeständige Oberfläche benötigt werden; mögliche Verfahren sind Aufkohlen, Carbonitrieren, Nitrieren, Flammhärten und Induktionshärten. Ausscheidungshärten und Diffusionsschichten gehören zu anderen Werkstoff- und Prozessfamilien und sollten einem Stahl nicht allein deshalb zugeordnet werden, weil eine hohe Oberflächenhärte gewünscht ist.
Querschnittsabmessungen und Geometrie bestimmen, ob die gewählte Abkühlgeschwindigkeit das erforderliche Gefüge erzeugen kann. Große Querschnitte kühlen im Zentrum langsamer ab als an der Oberfläche. Ein dünner Flansch, eine Bohrung, ein Verzahnungsgrund und eine scharfe Schulter können innerhalb eines Bauteils mit unterschiedlichen Geschwindigkeiten abkühlen. Diese Unterschiede können an einer Stelle Martensit, an einer anderen Bainit oder Perlit sowie Zug-Eigenspannungen nahe einer abgeschreckten Oberfläche erzeugen. Die Abschreckintensität muss daher zusammen mit dem Querschnittsmodul, der Vorrichtung, der Bewegung und der Temperatur des Abschreckmittels betrachtet werden, anstatt isoliert als Wahl zwischen Öl, Wasser oder Polymer ausgewählt zu werden.
Validierung durch Prüfungen von Härte, Härtbarkeit und Gefüge
ASM International stellte in Steel Selection for Hardening (1991) fest, dass die Auswahl hauptsächlich durch die erforderliche Härte im abgeschreckten Zustand und durch die Tiefe unterhalb der Oberfläche bestimmt wird, bis zu der sich diese Härte erstrecken muss. Dies begründet die zentrale Unterscheidung zwischen Härte und Härtbarkeit. Härte ist der an einer bestimmten Stelle nach der Behandlung gemessene Widerstand. Härtbarkeit beschreibt die Tiefe und Verteilung der durch eine festgelegte Behandlung erzeugten Härtung.
Die erforderliche Härtbarkeit sollte vor Produktionsversuchen abgeschätzt werden. Jominy-Stirnabschreckdaten liefern eine standardisierte Beziehung zwischen dem Abstand vom abgeschreckten Ende und der Härte. Das Bofors Handbook (1981) nennt die Verfahren nach Jominy und Grossmann als Hilfsmittel zur Bewertung der Härtbarkeit. Für Stähle mit H-Band-Anforderungen legt SAE J1268:1995 Mindest- und Höchstgrenzen der Härtbarkeit für Kohlenstoff- und legierte H-Band-Stähle mit festgelegten standardisierten Stirnabschreckdaten fest. Eine Güte, die die erforderliche Oberflächenhärte erreicht, kann im Zentrum eines großen Querschnitts dennoch versagen, wenn ihr Härtbarkeitsband zu niedrig liegt.
Die Produktionsprüfung sollte eine Härteprüfung an mehreren Stellen umfassen und nicht nur eine einzige Messung an einer zugänglichen Fläche. Die Messstellen sollten Oberfläche, oberflächennahe Zone, Kern und jeden für die Funktion maßgebenden Querschnitt repräsentieren. Ein Härteverlauf über einen geschnittenen Probekörper kann zeigen, ob sich die spezifizierte Härte bis zur erforderlichen Tiefe erstreckt. Die Verfahren nach Rockwell, Vickers oder Brinell müssen zum Härtebereich, zum Oberflächenzustand und zur anzuwendenden Prüfnorm passen.
Die Härte kann nicht jedes unzulässige Gefüge erkennen. Eine metallografische Untersuchung sollte bei einem vergüteten Bauteil angelassenen Martensit bestätigen und zugleich auf Bainit, Ferrit-Perlit, Restaustenit, Entkohlung, die Einsatzhärtungstiefe, Merkmale der nitrierten Schicht, Kornvergröberung, Abschreckrisse und andere prozessbedingte Merkmale prüfen. Das Abnahmekriterium sollte das zulässige Gefüge und die Ausschlüsse ausdrücklich benennen; „ordnungsgemäß wärmebehandelt“ hat keine messbare Bedeutung.
Die Maßprüfung ist Bestandteil der metallurgischen Validierung. Kritische Durchmesser, Ebenheit, Rundlauf, Bohrungslage und Verzug sind vor und nach der Behandlung zu dokumentieren. Die Gefahr von Eigenspannungen nimmt bei intensiver Abschreckung, asymmetrischer Geometrie, scharfen Übergängen, Schweißverbindungen und großen Unterschieden der Umwandlung zwischen Oberfläche und Kern zu. Das Anlassen muss für die erforderliche Zähigkeit und Stabilität ausreichend sein; bei bestimmten legierten Stählen oder bei möglicher Umwandlung von Restaustenit kann ein Doppelanlassen erforderlich sein. Der Wärmebehandlungskurs von ASTM International aus dem Jahr 2024 nennt Austenitisieren, Weichglühen, Normalglühen, Vergüten, Doppelanlassen, Korngrößenkontrolle und Anforderungen an Mechanische Eigenschaften als Faktoren der Spezifikation.
Spezifikation, Aufzeichnungen und Korrekturmaßnahmen
Eine Prozessspezifikation sollte den vollständigen thermischen Ablauf festlegen: Beladungszustand, Ofenatmosphäre, gegebenenfalls Erwärmungsgeschwindigkeit, Temperaturbereich für Austenitisierung oder Behandlung, Grundlage für die Haltezeit, Transferzeit, Art und Zustand des Abschreckmittels, Bewegung, Ende der Abkühlung, Anlasstemperatur und Anlasszeit sowie jedes wiederholte Anlassen. Temperatur, Haltezeit, Erwärmungsgeschwindigkeit und Abkühlgeschwindigkeit wirken zusammen; eine Änderung eines dieser Parameter kann das entstehende Gefüge verändern, selbst wenn der nominale Ofen-Sollwert unverändert bleibt.
Die Spezifikation sollte außerdem Maßnahmen zur Begrenzung von Verzug und Rissbildung festlegen. Dazu können Vorwärmen, stufenweise Erwärmung, Schutzatmosphäre, Vakuumbehandlung, unterbrochene Abschreckung, Martempern, Bainitstufenvergüten, eine angepasste Vorrichtung, eine geringere Abschreckintensität oder Grenzwerte für das Richten nach der Behandlung gehören. Jede Maßnahme muss mit der erforderlichen Härte und dem erforderlichen Gefüge vereinbar bleiben.
Die Aufzeichnungen sollten das Bauteil mit seiner Stahlschmelze, dem Lieferantenzeugnis, dem Eingangszustand, der Ofenidentifikation, dem Belademuster, den Ergebnissen von Thermoelementmessungen oder Temperaturverteilungen, den Atmosphärendaten, dem Zustand des Abschreckmittels, dem Zyklusdiagramm, dem Anlassprotokoll, dem Bediener und den Prüfergebnissen verknüpfen. Werkstoffnormen definieren, was der Stahl ist; Prozessspezifikationen legen fest, wie das Bauteil behandelt wird. Eine Verwechslung dieser Aufgaben erschwert die begründete Verteidigung einer Abnahmeentscheidung.
Wenn Ergebnisse nicht den Anforderungen entsprechen, sollten die Korrekturmaßnahmen dem Versagensmechanismus folgen. Eine zu geringe Kernhärte kann auf unzureichende Härtbarkeit, zu große Querschnittsabmessungen, unzureichende Austenitisierung oder zu langsame Abschreckung hindeuten. Eine übermäßige Oberflächenhärte bei unzureichender Zähigkeit kann auf unzureichendes Anlassen hinweisen. Verzug kann Änderungen an Geometrie, Vorrichtung, Transfer oder Abschreckung erfordern und nicht eine höhere Ofentemperatur. Eine fehlgeschlagene Härteprüfung an mehreren Stellen sollte eine Überprüfung der Kalibrierung, der Prüfstelle, der Entkohlung und der Probenahme auslösen, bevor die Güte abgelehnt wird. Erst nach diesen Prüfungen sollten der Werkstoff, der Wärmebehandlungszyklus oder die Konstruktion geändert werden.
9. Häufige Auswahlfehler und wie sie vermieden werden
Härte mit Härtbarkeit verwechseln
Härte und Härtbarkeit beantworten unterschiedliche Fragen. Die Härte ist der an einer bestimmten Stelle gemessene Widerstand, üblicherweise durch eine Prüfung nach Rockwell, Brinell oder Vickers. Die Härtbarkeit beschreibt, wie tief ein Stahl Martensit ausbilden kann und wie sich die Härte bei einem festgelegten Abschrecken von der Oberfläche zum Kern verteilt.
Ein kleiner Probekörper kann an seiner Oberfläche 60 HRC erreichen, während eine aus derselben Nennsorte gefertigte Welle mit einem Durchmesser von 75 mm einen deutlich weicheren Kern aufweist. Der Unterschied ist nicht zwangsläufig auf einen Fehler im Ofen zurückzuführen. Die Wärmeabfuhr hängt von Querschnittsgröße, Form, Bewegung des Abschreckmittels, Temperatur des Abschreckmittels und dem Umwandlungsverhalten des Stahls ab. Der Kohlenstoffgehalt beeinflusst hauptsächlich die Härte des Martensits; Legierungselemente und die Austenitkorngröße beeinflussen maßgeblich die Tiefe, bis zu der sich Martensit bilden kann.
ASM International stellt in Steel Selection for Hardening (1991) fest, dass „die Stahlauswahl zum Härten hauptsächlich durch die erforderliche Härte im abgeschreckten Zustand und die Tiefe unterhalb der Oberfläche bestimmt wird, bis zu der sich diese Härte erstrecken muss“. Dieser Grundsatz sollte die Spezifikation bestimmen. Ein Zielwert wie 58–62 HRC ist unvollständig, sofern darin nicht auch die Messstelle, die effektive Einsatzhärtungstiefe oder Härtetiefe, die Querschnittsgröße und der zulässige Kernzustand angegeben sind.
SAE J1268:1995 behandelt dieses Problem durch H-Band-Kohlenstoffstähle und H-Band-legierte Stähle. Die Norm legt Mindest- und Höchstgrenzen der Härtbarkeit auf Grundlage standardisierter Stirnabschreckdaten fest und ermöglicht es einem Konstrukteur, die chemische Bezeichnung einer Stahlsorte von ihrem erwarteten Härtbarkeitsbereich zu unterscheiden. Jominy-Daten, Grossmann-Berechnungen oder validierte Fertigungsversuche können anschließend mit dem erforderlichen Härteprofil verglichen werden. Eine Nennsorte allein kann das Ergebnis nicht festlegen.
Ein Abschreckmittel angeben, ohne den vollständigen Zyklus zu definieren
„Ölabschrecken“ oder „Wasserabschrecken“ ist keine vollständige Anweisung für eine Wärmebehandlung. Das Ergebnis hängt auch von der Austenitisierungstemperatur, der Aufheizgeschwindigkeit, der Atmosphäre, der Haltezeit, der Umsetzzeit, der Badtemperatur, der Bewegung des Abschreckmittels, der Anordnung der Charge und dem Zustand des Abschreckmittels ab. Temperatur und Zeit sind nicht austauschbar: Eine übermäßige Haltezeit kann die Austenitkörner vergrößern oder die Oxidation verstärken, während eine unzureichende Haltezeit ungelöste Karbide oder ein uneinheitliches Austenitgefüge zurücklassen kann.
Die Abkühlgeschwindigkeit muss gemeinsam mit dem kontinuierlichen Abkühlverhalten oder dem Zeit-Temperatur-Umwandlungsverhalten des Stahls betrachtet werden. Ein niedriglegierter Stahl kann Öl oder Polymer benötigen, um übermäßige Rissbildung zu vermeiden, während ein unlegierter Kohlenstoffstahl mit derselben Querschnittsgröße ein schnelleres Abschrecken benötigen kann, um die festgelegte Martensittiefe zu erreichen. Das Martempern kann Verzug verringern, indem die Abkühlung nahe der Martensitstarttemperatur unterbrochen wird; das Bainitstufen vergüten erzeugt ein anderes Gefüge und kann nicht allein deshalb ersetzt werden, weil beide Verfahren den Thermoschock verringern. Aufkohlen, Carbonitrieren, Nitrieren und Diffusionsbeschichtungen erfordern ebenfalls eine unterschiedliche Oberflächenchemie, Temperaturbereiche, Zeitsteuerungen und Annahmekriterien.
Der Prozess muss festlegen, was vor und nach dem Abschrecken geschieht. Vorwärmen, Atmosphärenregelung, Vorrichtungen, Waschen, die Verzögerungszeit bis zum Anlassen, Anlasstemperatur, Anlasszeit und – in manchen Fällen – zweimaliges Anlassen beeinflussen sämtlich den Endzustand. Der Wärmebehandlungskurs von ASTM International aus dem Jahr 2024 nennt Austenitisieren, Weichglühen, Normalglühen, Vergüten, zweimaliges Anlassen, die Kontrolle der Korngröße und Anforderungen an die mechanischen Eigenschaften als Spezifikationsfaktoren. Werden diese Angaben weggelassen, müssen die Bediener den Zyklus ableiten. Das ist ein Fehler der Prozesssteuerung und keine geringfügige Lücke in der Formulierung.
Geometrie, Vorgeschichte und Anlassen nach der Behandlung ignorieren
Ein Wärmebehandlungsplan, der anhand eines flachen Prüfstücks ausgewählt wurde, kann bei einem Zahn, einer Keilnut, einem Flansch, einem dünnen Steg oder einer langen Welle versagen. Scharfe Übergänge konzentrieren thermische Spannungen und Umwandlungsspannungen. Dünne Kanten kühlen schnell ab und können überhärten oder Risse bekommen, während eine massive Nabe langsam abkühlt und in ihrem Zentrum Bainit oder Perlit zurückbehalten kann. Bohrungen und unterbrochene Oberflächen verändern den lokalen Wärmefluss. Auch Vorrichtungen können die Schrumpfung behindern und Verzug verursachen.
Der Ausgangszustand ist von Bedeutung. Normalglühen, Weichglühen, vorheriges Abschrecken, der Umformgrad beim Schmieden, Seigerungen, Kaltverformung und Bearbeitungsschäden beeinflussen jeweils die Austenitbildung und die Umwandlung. Kaltverformtes Material kann Eigenspannungen in den Ofen einbringen; grobe Ausgangskörner können eine tiefere Härtung begünstigen, gleichzeitig jedoch die Zähigkeit verringern sowie das Risiko von Verzug oder Rissbildung erhöhen. Die Korngröße gehört daher in die Prozessspezifikation, wenn sie die Leistungsfähigkeit beeinflusst.
Anlassen ist nach dem Härten kein optionaler kosmetischer Arbeitsschritt. Martensit im abgeschreckten Zustand ist stark verspannt und für den Einsatz häufig zu spröde. Das Anlassen verringert Eigenspannungen und stellt Härte, Festigkeit, Zähigkeit und Maßstabilität ein. Bei der Wahl der Temperatur müssen außerdem Anlassversprödung, Sekundärhärtung und die Möglichkeit berücksichtigt werden, dass eine hohe Anlasstemperatur die Härte unter die Auslegungsanforderung absenkt.
Laborhärtbarkeitsdaten und Normen unterstützen die Verfahrensauswahl, ersetzen jedoch nicht die Validierung am Produktionsbauteil und an der Produktionsanlage. Limited evidence
ISO 683-1:2016 bezeichnet unlegierte Stähle, die allgemein für vergütete, bainitisch gehärtete, flammgehärtete, induktionsgehärtete und in manchen Fällen normalgeglühte Maschinenteile vorgesehen sind. Diese Formulierung ist von Bedeutung: Die vorgesehene Anwendung einer Norm erlaubt nicht jede Behandlung für jede Stahlsorte. ISO 4885:2018 liefert die Terminologie der Wärmebehandlung und die Terminologie der Eisen-Kohlenstoff-Phasen; sie ersetzt keine Bauteilversuche. Normen und Handbücher definieren Stahlsorten, Begriffe, Prüfverfahren, Härtbarkeitsdaten und Prozessgrundsätze. Der endgültige Zyklus erfordert dennoch eine Validierung am tatsächlichen Stahl, an der tatsächlichen Geometrie, mit der tatsächlichen Ausrüstung und unter dem tatsächlichen Beladungsmuster.
Abschließende Checkliste zur Prozesssteuerung
- Güteauswahl Stahl nicht allein anhand der Nennhärte auswählen; Kohlenstoffgehalt, Legierungselemente, Lieferzustand und Härtbarkeit überprüfen.
- Messstelle Ein Oberflächenergebnis nicht als Nachweis für den erforderlichen Kernzustand behandeln.
- Abschrecken Nicht für jede Geometrie dasselbe Medium anwenden und weder Umwälzung, Badzustand noch Umsetzsteuerung auslassen.
- Anlassen Anlasstemperatur, Zeit, Anzahl der Anlassvorgänge und endgültige Abnahmeeigenschaften festlegen.
- Vorgeschichte und Geometrie Korngröße, Entmischung, vorausgegangene Kaltverformung, frühere Wärmebehandlung, Querschnittsänderungen und Vorrichtung überprüfen.
- Abnahme Probenahmestellen, gehärtete Tiefe, Kerneigenschaften, Maßgrenzen, Mikrostruktur und auszuschließende Fehler festlegen.
Wiederkehrende Fehler sollten ausdrücklich überprüft werden:
- Auswahl des Stahls allein anhand der Nennhärte;
- Annahme, dass ein Oberflächenergebnis den gesamten Querschnitt repräsentiert;
- Anwendung eines einzigen Abschreckmittels auf jede Geometrie;
- Weglassen des Anlassens oder fehlende Angabe seiner Zeit und Temperatur;
- Übersehen von Korngröße, Seigerungen, vorausgegangener Kaltverformung oder vorausgegangener thermischer Vorgeschichte;
- Anwendung einer Behandlung außerhalb der vorgesehenen Eignung des Stahls;
- fehlende Festlegung der Annahmestellen, der Härtetiefe, der Kerneigenschaften und der zulässigen Eigenschaftsgradienten.
Eine belastbare Spezifikation nennt daher die Stahlsorte und den Zustand, die erforderlichen Oberflächen- und Kerneigenschaften, die Entnahmestellen, den vollständigen Wärmezyklus, die Abschreckregelungen, die Anforderungen an das Anlassen, die Verzuggrenzen und das Validierungsverfahren. Fehlen diese Einzelheiten, handelt es sich bei der Anweisung um ein Temperaturrezept – nicht um einen nachgewiesenen Wärmebehandlungsprozess.
Quellen
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html